




1. Cosa significano la distorsione da trattamento termico e le tensioni residue
Sequenza del trattamento termico
- Riscaldamento I gradienti di temperatura creano un’espansione termica differenziale e possono causare una deformazione plastica precoce.
- Mantenimento Si forma l’austenite, il carbonio e gli elementi di lega si ridistribuiscono e si sviluppa la dimensione dei grani.
- Tempra Le differenze di raffreddamento tra superficie e cuore si combinano con la deformazione da trasformazione di fase e con i vincoli alla deformazione.
- Rinvenimento La martensite si modifica, alcune tensioni si rilassano e l’austenite residua può continuare a trasformarsi.
Il trattamento termico modifica più della sola durezza. Durante il riscaldamento, la permanenza alla temperatura, la tempra e il rinvenimento, un componente in acciaio è soggetto a gradienti di temperatura, trasformazioni di fase, variazioni di volume, deformazione elastica, scorrimento plastico e variazioni della resistenza. Le sue dimensioni finali e lo stato tensionale interno derivano pertanto da un processo termomeccanico e metallurgico accoppiato, non soltanto dalla storia termica.[1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Authors in the review. Journal of Materials Engineering and Performance, 2022.
Un bordo sottile può raffreddarsi e trasformarsi prima del nucleo. Uno strato cementato può contrarsi in modo diverso rispetto a un interno a basso tenore di carbonio. Un getto può contenere già tensioni dovute alla solidificazione prima di entrare nel forno. Il movimento del mezzo di tempra, la temperatura del bagno, l’orientamento del componente, lo spessore della sezione, la temprabilità della lega e persino la sequenza di lavorazione possono modificare il risultato. La rassegna del 2022, pubblicata da autori del Journal of Materials Engineering and Performance, individua nelle interazioni tra trasferimento di calore, trasformazione di fase, geometria, spessore della sezione, scelta del mezzo di tempra e severità della tempra i fattori determinanti, anziché considerarli variabili indipendenti (rassegna del 2022).
Distorsione dimensionale e tensione interna
La distorsione è una variazione non intenzionale della forma o delle dimensioni di un componente. Comprende incurvamento, flessione, torsione, ovalizzazione, conicità, crescita o ritiro locale e variazioni della planarità o del battimento. Un albero temprato che assume una forma a banana ha subito una distorsione. Anche un anello di cuscinetto che passa da circolare a ovale ha subito una distorsione, persino se il suo diametro medio varia molto poco. La distorsione viene rilevata mediante controlli dimensionali, misurazioni coordinate, calibri o confronti con la geometria precedente al trattamento.
La tensione residua è la tensione che permane all’interno di un corpo dopo la cessazione del carico esterno, della differenza di temperatura o dell’operazione di lavorazione che l’ha generata. È autoequilibrata: regioni sottoposte a trazione e regioni sottoposte a compressione coesistono, consentendo al componente di soddisfare l’equilibrio complessivo delle forze e dei momenti senza un carico applicato. Una superficie può essere sottoposta a compressione mentre la regione sottostante è sottoposta a trazione, o viceversa. Il componente può apparire diritto anche quando tali tensioni rimangono considerevoli.
| Fonte della tensione | Causa principale | Conseguenza tipica |
|---|---|---|
| Termica | Espansione o contrazione diseguale | Tensioni tra superficie e cuore, flessione o imbarcamento |
| Di trasformazione | Cambiamenti di fase e deformazioni di trasformazione differenti | Aumento dimensionale, ritiro, ovalizzazione o inversione delle tensioni |
| Di indurimento | Snervamento locale ed evoluzione della resistenza | Deformazione permanente, ridistribuzione e rischio di criccatura |
Il capitolo di ASM International “Residual Stresses and Distortion in Quenched and Tempered Steels” distingue le tensioni residue termiche, di trasformazione e di tempra. La tensione residua termica si sviluppa quando regioni diverse si contraggono in misura diversa durante il raffreddamento. La tensione residua di trasformazione insorge quando l’austenite si trasforma in prodotti quali martensite, bainite o perlite in momenti e punti diversi. La tensione residua di tempra riflette l’interazione di questi effetti con la resistenza e la plasticità in evoluzione dell’acciaio. Queste categorie si sovrappongono in un componente reale, ma la distinzione aiuta a individuare l’origine di un problema dimensionale (ASM International).
Un componente può rispettare le tolleranze dimensionali pur conservando un grave campo di tensioni interne che in seguito ne modifica la forma o lo danneggia. Strong evidence
Distorsione e tensione residua si verificano spesso insieme, ma non sono intercambiabili. Un componente può presentare un’imbarcatura evidente con una quantità relativamente limitata di tensione interna bloccata, dopo un sostanziale rilassamento plastico. Può anche rispettare le tolleranze dimensionali pur sostenendo un grave campo di tensioni interne. Quest’ultima condizione è pericolosa, perché successive operazioni di lavorazione, rettifica, saldatura, carichi di esercizio o cicli termici possono liberare o ridistribuire la tensione. Metallurgy of Heat Treatment, conservato nell’archivio dei dati sui materiali del National Institute of Standards and Technology, descrive come le tensioni di tempra non alleviate possano causare un’imbarcatura durante la lavorazione: la rimozione di materiale modifica l’equilibrio che in precedenza manteneva il componente nella forma rilevata durante la misurazione (archivio dei dati sui materiali del NIST).
Per questo motivo, un controllo finale eseguito immediatamente dopo la tempra non descrive pienamente la stabilità dimensionale. Un ingranaggio può superare un controllo del battimento e poi deformarsi durante la rettifica di finitura. Una piastra può rimanere piana finché non viene fresata su una faccia. Un albero temprato può mostrare variazioni minime mentre è sostenuto, ma flettersi dopo essere stato liberato dai dispositivi di serraggio. La correttezza dimensionale in una determinata fase non dimostra che lo stato tensionale sia innocuo.
Perché un componente può essere dimensionalmente corretto ma fortemente sollecitato
Un componente rimane dimensionalmente corretto quando le deformazioni prodotte durante il trattamento sono compatibili con la sua forma, i vincoli e la risposta del materiale, anche se le tensioni interne sono elevate. Si consideri una barra lunga e uniforme riscaldata e raffreddata in modo pressoché simmetrico. La superficie e il nucleo possono sviluppare tensioni opposte, mentre il momento flettente risultante può rimanere prossimo allo zero. La barra resta diritta mentre le tensioni di trazione e di compressione si equilibrano lungo la sua sezione.
Un risultato analogo può verificarsi in un anello o in un disco quando il campo di tensione è assialsimmetrico. Il componente può espandersi o contrarsi in modo abbastanza uniforme da rimanere rotondo, sebbene nel materiale rimangano bloccate tensioni radiali e circonferenziali. La misurazione dimensionale registra la conseguenza esterna; non rivela direttamente la distribuzione interna delle tensioni.
È possibile anche il contrario. Se un lato si raffredda più rapidamente, oppure se una flangia sottile si trasforma prima di un mozzo spesso, una deformazione incompatibile produce flessione o torsione. Una parte della tensione viene alleviata dalla deformazione plastica, lasciando una variazione permanente della forma. Il componente finale può quindi presentare una distorsione evidente anche dopo che gran parte della tensione originaria è scomparsa.
Il testo di ASM Basic Principles and Design Guidelines for Heat Treating of Steel individua nella minimizzazione della distorsione e delle tensioni residue indesiderate criteri primari di progettazione del trattamento termico. Questa formulazione è importante: ridurre soltanto la variazione dimensionale non è sufficiente. Un processo che mantenga diritto un componente mediante un serraggio estremamente rigido può lasciare una tensione elevata, che in seguito si manifesta sotto forma di cricche, danni di rettifica o instabilità durante l’esercizio. Anche il U.S. Department of Energy collega le tensioni termiche e residue nei getti di acciaio a distorsione, criccatura, rilavorazione, riparazioni mediante saldatura, errori dimensionali e riduzione delle prestazioni in esercizio (rapporto DOE).
Anche la storia del materiale modifica la condizione di partenza. La forgiatura, la fusione, la saldatura, la deformazione a freddo, la lavorazione meccanica, la cementazione, la nitrurazione o il trattamento di distensione precedenti possono alterare la struttura dei grani, la durezza, la tensione residua e il comportamento alla trasformazione. Il lavoro della University of Iowa sui getti di acciaio sottolinea che la storia della fusione deve essere inclusa nella previsione delle dimensioni finali e delle tensioni residue. Una simulazione del trattamento termico che inizi con una microstruttura uniforme, ipotizzata priva di tensioni, può quindi produrre una risposta precisa al problema sbagliato.
Deformazione elastica, deformazione plastica e variazione permanente della forma
Deformazione elastica Deformazione che viene recuperata quando si rimuove la tensione applicata, purché il materiale non abbia raggiunto lo snervamento.
La deformazione elastica è una deformazione recuperabile. Quando la tensione viene rimossa, il materiale ritorna verso la forma precedente. Durante la tempra, le differenze di temperatura e le deformazioni di trasformazione generano inizialmente tensioni elastiche, ma soltanto finché la tensione locale rimane al di sotto del limite di snervamento dipendente dalla temperatura.
La deformazione plastica è una deformazione permanente prodotta quando la tensione locale supera quel limite di snervamento variabile. L’acciaio caldo snerva facilmente durante il riscaldamento; le regioni più fredde e in trasformazione possono diventare abbastanza resistenti da opporsi alla deformazione, mentre le regioni vicine continuano a contrarsi o a trasformarsi. Poiché il limite di snervamento, il coefficiente di dilatazione termica e la composizione delle fasi variano durante il trattamento, il confine tra comportamento elastico e plastico si sposta in tutto il componente.[2] Residual Stresses in Quenched Steel: Parts I and II. Authors of the IJMPT discussions. International Journal of Materials and Product Technology, 2005.
La distorsione permanente si verifica quando le deformazioni plastiche sono spazialmente incompatibili. Se ogni regione si contraesse nella stessa misura, il componente diventerebbe semplicemente più piccolo. Se una regione si contrae più di un’altra e la differenza non può essere compensata elasticamente, il componente si flette, si torce o modifica il proprio profilo. Le trasformazioni di fase aggiungono un’ulteriore fonte di deformazione: la formazione della martensite, per esempio, comporta un aumento di volume, mentre altre trasformazioni presentano tempi e ampiezze differenti. La discussione del 2005 pubblicata nell’International Journal of Materials and Product Technology individua nei gradienti termici non uniformi una fonte principale della distorsione di tempra e collega la tensione residua alla deformazione plastica su scala microscopica, alle condizioni del mezzo di tempra, alla tempra superficiale e di strato e alla rettifica finale (Parte I; Parte II).
Il rapporto del Worcester Polytechnic Institute esprime lo stesso concetto come un problema accoppiato che coinvolge trasferimento di calore, trasformazione di fase, tensione, deformazione e variazione microstrutturale (rapporto WPI). Questo è il punto di partenza utile per il resto dell’articolo: il trattamento termico non impone semplicemente all’acciaio un programma di temperature. Esso crea un campo in evoluzione e interagente di deformazioni termiche e metallurgiche, e le dimensioni finali sono ciò che rimane visibile di questa storia.
2. Le tre principali fonti di tensione residua nell’acciaio sottoposto a trattamento termico
La tensione residua è la tensione che permane dopo la rimozione dei carichi esterni e dei gradienti di temperatura. La distorsione è una variazione dimensionale: incurvamento, ovalizzazione, dilatazione, ritiro, torsione o variazione della planarità. I due fenomeni sono correlati, ma non sono la stessa cosa. Un componente può conservare una tensione residua elevata pur apparendo dimensionalmente preciso, oppure può deformarsi dopo la lavorazione meccanica perché la rimozione di materiale libera un campo di tensioni precedentemente equilibrato.
ASM International suddivide le tensioni residue da trattamento termico in tre fonti principali: tensione termica, tensione di trasformazione e tensione residua da tempra. Questa classificazione è utile perché i meccanismi sono diversi, anche se in un componente reale in acciaio agiscono contemporaneamente. Un’espressione come “tensione di tempra” nasconde quindi l’effettiva sequenza degli eventi. Trasferimento di calore, trasformazione di fase, spessore della sezione, geometria, temprabilità della lega, scelta del mezzo di tempra e storia precedente del materiale determinano tutti quale meccanismo prevalga in una determinata posizione.

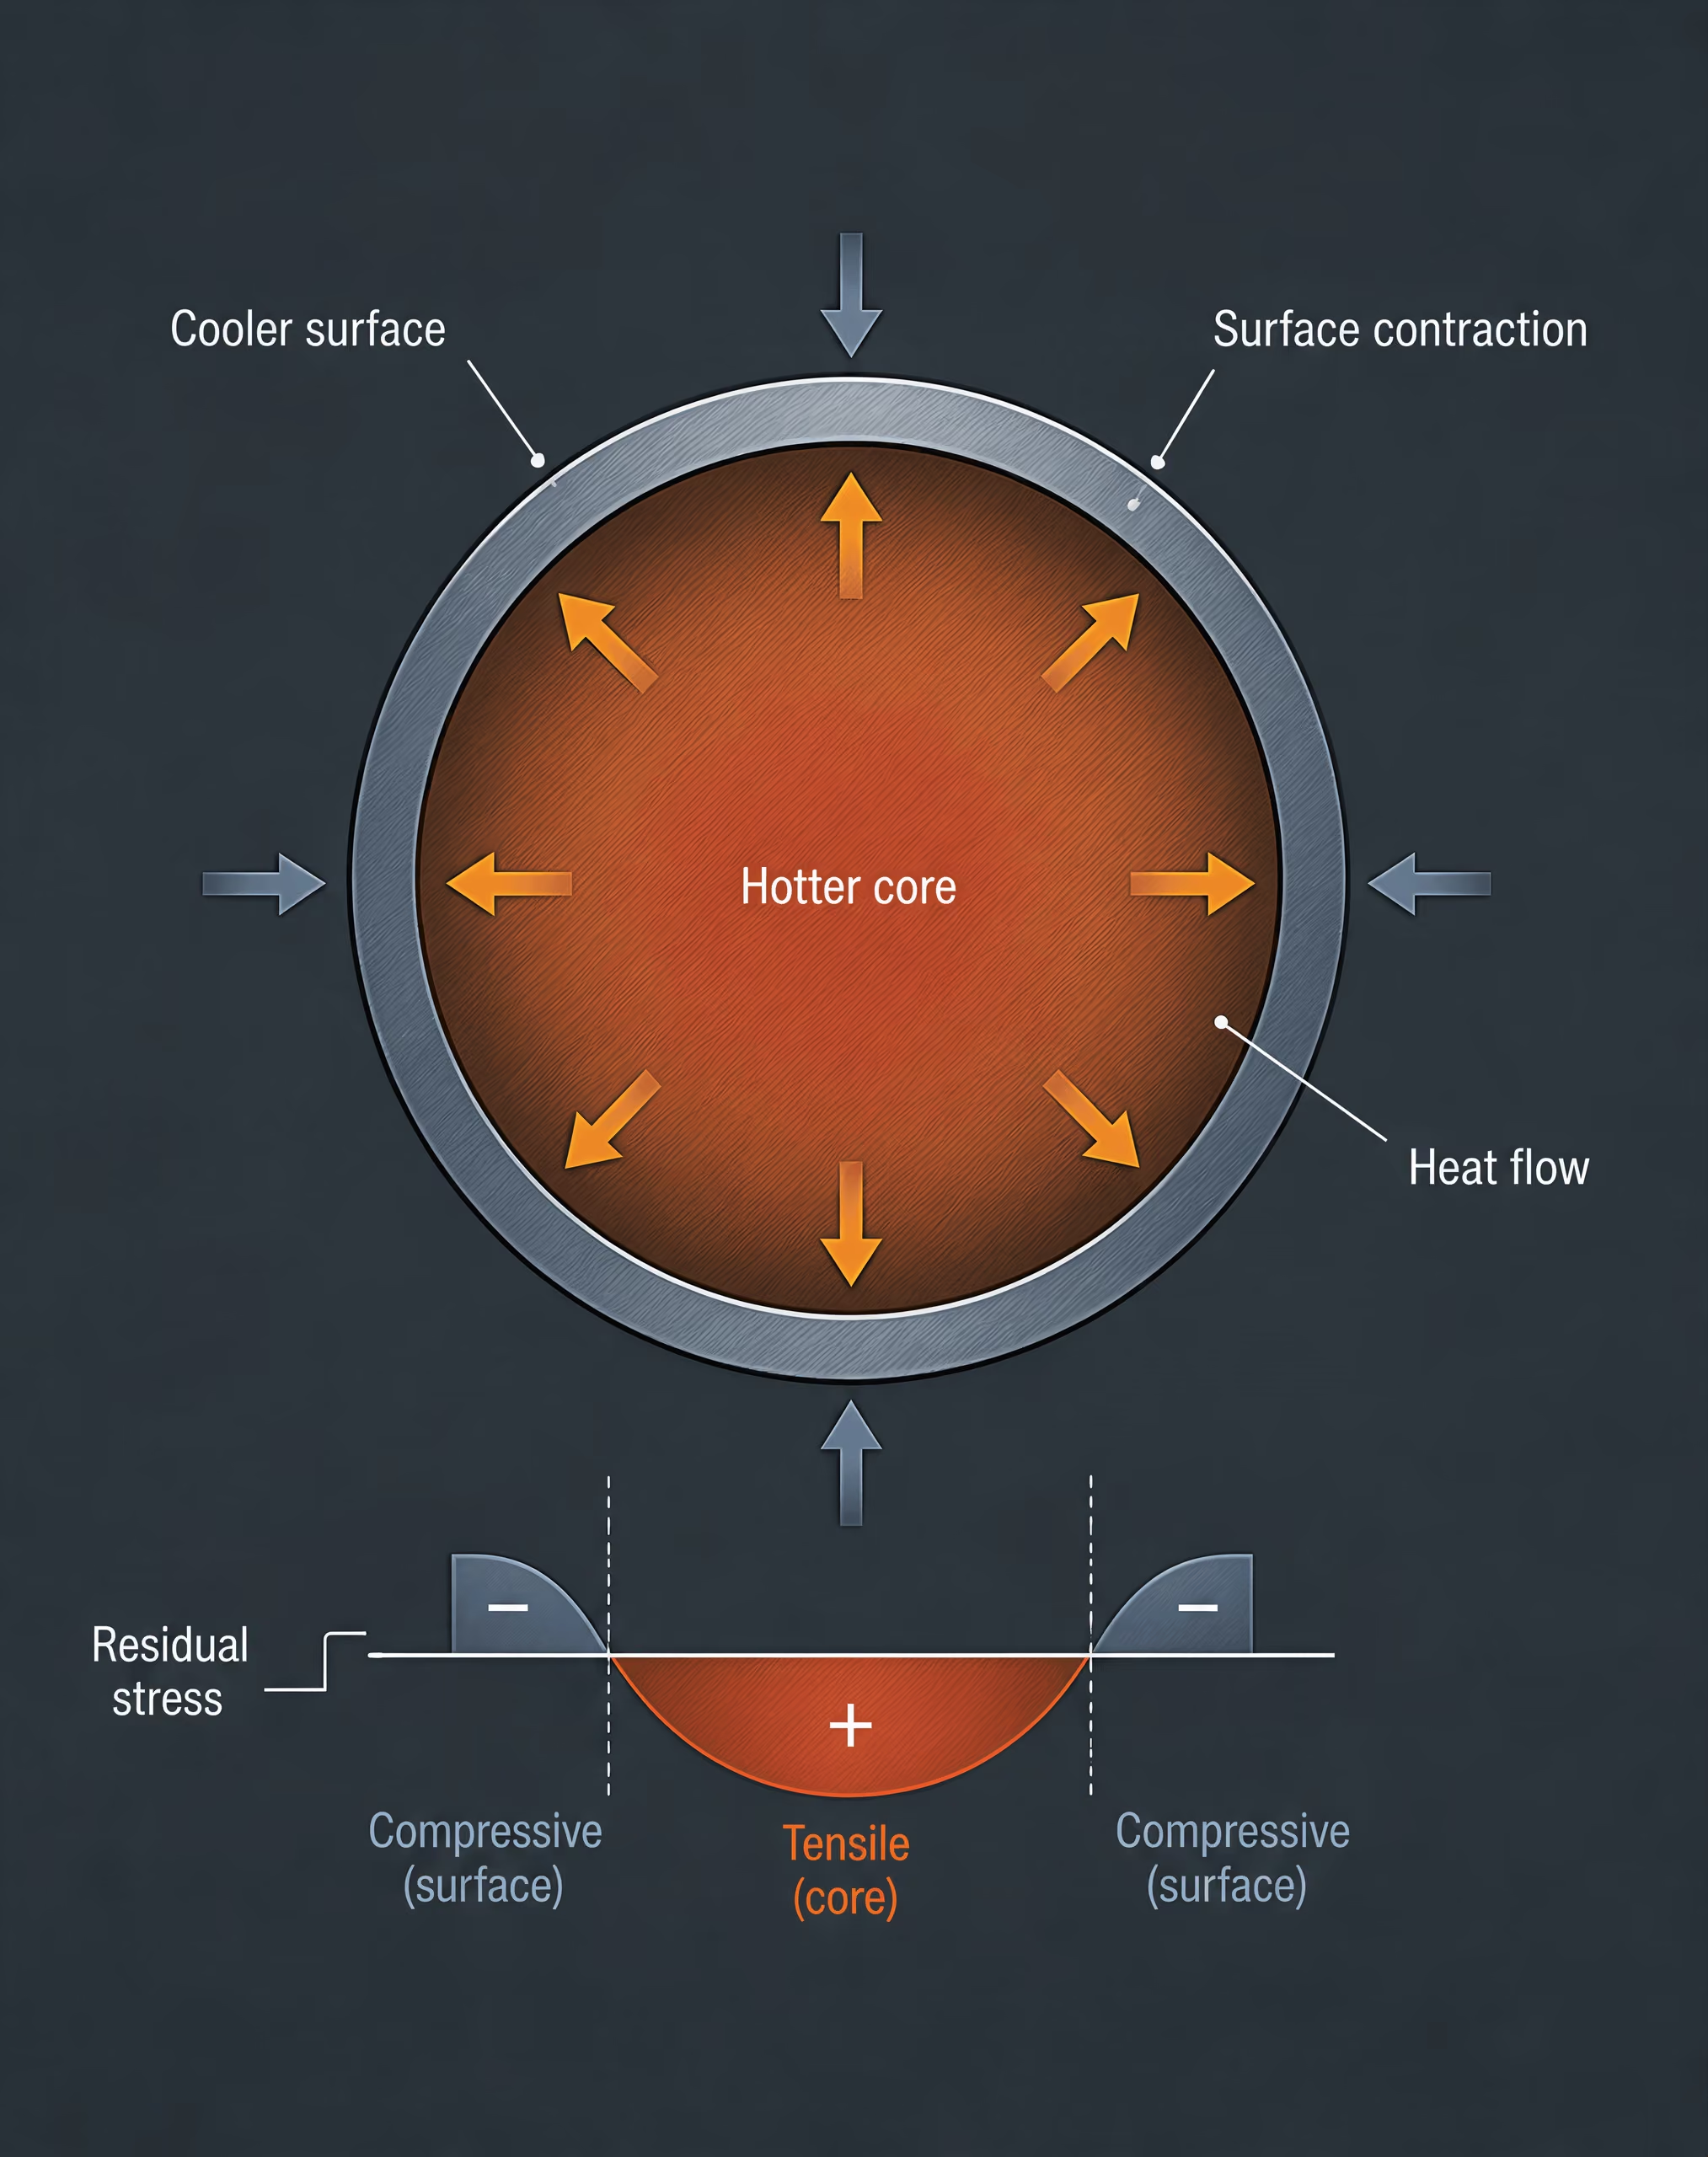
Tensione residua termica
La tensione residua termica ha origine da un riscaldamento o raffreddamento non uniforme. L’acciaio si dilata quando viene riscaldato e si contrae quando viene raffreddato, ma un componente non varia la propria temperatura ovunque alla stessa velocità. La superficie reagisce per prima; il nucleo è più lento. Un bordo sottile, un mozzo massiccio, uno spigolo vivo e un foro trapanato sviluppano ciascuno storie termiche differenti.
Durante il raffreddamento, una parte interna calda tende a rimanere dilatata, mentre la superficie più fredda si contrae. La superficie è vincolata dal nucleo più caldo e può quindi entrare in compressione, mentre nel nucleo si sviluppa una tensione di trazione. Se la superficie si raffredda e si contrae dopo che il nucleo si è già raffreddato, il quadro tensionale può invertirsi. Il segno finale non è determinato dalla parola “tempra”. Dipende dalla sequenza temporale, dalla geometria locale, dalla conducibilità termica, dalla severità della tempra e dal fatto che durante il transitorio si sia verificato o meno uno snervamento.
Il riscaldamento può creare la sequenza opposta. Una superficie riscaldata rapidamente tenta di dilatarsi contro un interno più freddo e può snervarsi in compressione. Durante il successivo raffreddamento, la deformazione plastica subita dalla superficie può lasciare una tensione residua di trazione. L’uniformità del forno, la disposizione del carico, l’orientamento del componente e il contatto con i dispositivi di fissaggio influenzano tutti il campo di temperatura prima dell’inizio della tempra.
Il testo di ASM Basic Principles and Design Guidelines for Heat Treating of Steel individua nella minimizzazione della distorsione e delle tensioni residue indesiderate criteri primari per la progettazione dei trattamenti termici. Il punto è pratico: i gradienti termici non sono soltanto una questione di controllo della temperatura. Producono deformazioni incompatibili, che possono diventare permanenti quando la tensione locale supera il limite di snervamento dipendente dalla temperatura.
I gradienti termici non uniformi durante la tempra sono identificati come una delle principali fonti di distorsione da tempra nell’International Journal of Materials and Product Technology. Un albero lungo e snello può piegarsi perché un lato si raffredda più rapidamente dell’altro. Un anello può diventare ovale perché le superfici esterna e interna scambiano calore a velocità diverse. Una piastra può incurvarsi a forma di piatto quando le sue facce subiscono un raffreddamento disuguale. La tensione residua può variare da trazione a compressione nell’arco di pochi millimetri, perciò un singolo valore medio fornisce poche informazioni sul rischio di criccatura o sui successivi movimenti durante la lavorazione meccanica.
Tensione residua di trasformazione
La tensione residua di trasformazione insorge quando l’acciaio cambia struttura cristallina e, di conseguenza, varia il proprio volume e la propria risposta meccanica. Durante il raffreddamento dall’austenite, diverse regioni possono trasformarsi in ferrite, perlite, bainite o martensite a temperature differenti. La trasformazione martensitica produce una significativa deformazione di trasformazione, mentre l’entità e la direzione della variazione dimensionale dipendono anche dal tenore di carbonio, dagli elementi di lega, dall’austenite trattenuta e dalla frazione di ciascun costituente.
La superficie di un componente temprato spesso si raffredda e si trasforma prima del nucleo. Se la superficie forma martensite mentre l’interno è ancora austenitico, la superficie si dilata mentre il nucleo è ancora caldo e relativamente deformabile. In seguito, il nucleo si trasforma e si dilata, ma la superficie già indurita ostacola tale movimento. Lo stato tensionale può quindi cambiare durante la tempra. Una superficie inizialmente soggetta a trazione può terminare in compressione, o viceversa, a seconda della tempistica della trasformazione e dei vincoli.
Per questo motivo, la tensione di trasformazione non può essere trattata come una correzione uniforme della “dilatazione della martensite”. La deformazione di trasformazione è locale e il materiale circostante può trovarsi a temperatura, frazione di fase e limite di snervamento diversi. Uno strato indurito sopra un nucleo più tenero si comporta diversamente da una sezione indurita a cuore. Anche i componenti cementati, nitrurati e induriti per induzione sviluppano forti gradienti microstrutturali e di deformazione. L’austenite trattenuta può trasformarsi successivamente durante il rinvenimento, l’esercizio, la rettifica o lo stoccaggio, producendo ulteriori variazioni dimensionali e rilassamento delle tensioni.
La trasformazione influenza inoltre le tensioni attraverso la plasticità di trasformazione. Sotto l’azione di una tensione applicata o generata internamente, una regione in trasformazione può deformarsi plasticamente a tensioni inferiori al normale limite di snervamento. La trasformazione assorbe quindi una parte della deformazione imposta, ma non necessariamente in modo tale da preservare la forma originale. La plasticità di trasformazione locale può contribuire a incurvamento, ovalizzazione e variazioni della rettilineità.
La rassegna del 2022 “Residual Stress and Distortion during Quench Hardening of Steels: A Review”, pubblicata nel Journal of Materials Engineering and Performance, descrive la tensione residua e la distorsione come risultati dell’interazione tra trasferimento di calore, trasformazione di fase, geometria, spessore della sezione, scelta del mezzo di tempra e severità della tempra. Tale interazione è fondamentale. Un mezzo di tempra più rapido può aumentare il gradiente termico, modificare la sequenza delle trasformazioni e produrre contemporaneamente una superficie più dura; separare a posteriori questi effetti è difficile.
Tensione da tempra e deformazione plastica
La terza fonte è costituita dalla tensione generata quando lo snervamento locale, l’incrudimento o i vincoli impediscono una deformazione compatibile. L’acciaio non presenta la stessa resistenza in ogni fase del trattamento termico. Il limite di snervamento varia bruscamente con la temperatura e la microstruttura. L’austenite alla temperatura di tempra può deformarsi facilmente, mentre la martensite appena formata è molto più resistente e meno duttile. Una sezione può quindi snervarsi in una regione e rimanere elastica in un’altra.
Si consideri uno strato superficiale che si contrae durante il raffreddamento, ma che è vincolato da un nucleo più caldo. Se la superficie supera il proprio limite di snervamento istantaneo, subisce una deformazione plastica permanente. Quando il campo di temperatura diventa successivamente più uniforme, il recupero elastico non può eliminare tale deformazione plastica. Il disallineamento elastico residuo costituisce la tensione residua. Se un lato del componente si snerva più dell’altro, il disallineamento si manifesta sia come distorsione sia come tensione.
L’indurimento accentua questo effetto fissando le differenze locali. Uno strato martensitico può opporsi alla contrazione di un nucleo meno indurito; un nucleo tenero può assorbire una parte della deformazione, ma il raffreddamento e la trasformazione successivi possono invertire la distribuzione delle tensioni. L’uniformità della tempra, l’agitazione, la temperatura del mezzo di tempra e il posizionamento del componente determinano se sezioni nominalmente identiche si induriscono nello stesso modo. La rettifica finale può aggiungere un ulteriore strato di tensione in prossimità della superficie attraverso il riscaldamento locale e la deformazione meccanica.
L’International Journal of Materials and Product Technology attribuisce le tensioni residue nell’acciaio temprato alla deformazione plastica su scala microscopica e analizza gli effetti delle condizioni del mezzo di tempra, dell’indurimento superficiale e dello strato cementato, nonché della rettifica finale. Questo meccanismo spiega perché non si possa presumere che le misurazioni delle tensioni sulla superficie rappresentino il nucleo. Spiega inoltre perché il trattamento di distensione mediante rinvenimento, trattamento termico o metodi meccanici controllati debba essere scelto tenendo conto delle condizioni del materiale e delle dimensioni richieste.
Queste tre fonti si sovrappongono continuamente. La tensione termica modifica il percorso di trasformazione; la deformazione di trasformazione modifica i vincoli termici e meccanici; lo snervamento locale ridistribuisce entrambi. La storia di colata, la deformazione di forgiatura, la segregazione, la lavorazione meccanica e i precedenti trattamenti di normalizzazione o ricottura alterano la condizione iniziale. I rapporti dell’Università dell’Iowa e del Dipartimento dell’Energia degli Stati Uniti collegano queste tensioni residue alla distorsione, alla criccatura, alle rilavorazioni, alle riparazioni mediante saldatura, agli errori dimensionali e alla riduzione delle prestazioni in esercizio. L’archivio dei dati sui materiali del NIST osserva inoltre che le tensioni di tempra non distese possono causare deformazioni durante la lavorazione meccanica quando la rimozione di materiale interrompe l’equilibrio originario.
Una valutazione valida deve quindi determinare dove la tensione sia di trazione o di compressione, come vari la sua entità attraverso la sezione e come cambi da una caratteristica geometrica all’altra. La risposta può differire tra superficie, confine tra strato cementato e nucleo, metà dello spessore, alesaggio, raccordo e faccia terminale. “Tensione di tempra” è un’etichetta di processo, non un meccanismo.
3. Riscaldamento: la prima fase del rischio di deformazione
La deformazione non inizia quando un componente d’acciaio entra nella vasca di tempra. Inizia non appena regioni diverse del pezzo raggiungono temperature differenti e tentano di espandersi in misura diversa. La tensione risultante può rimanere elastica oppure superare il limite di snervamento locale e produrre una deformazione permanente. In entrambi i casi, il ciclo di riscaldamento stabilisce la condizione meccanica che in seguito interagirà con la trasformazione e la tempra.
La tensione residua e la deformazione sono correlate, ma non identiche. La tensione residua è una tensione autobilanciata che rimane all’interno del componente dopo che i carichi esterni e le differenze di temperatura sono scomparsi. La deformazione è una variazione dimensionale o di forma. Un componente può conservare una notevole tensione residua senza presentare un’imbarcatura evidente, mentre una piccola quantità di deformazione plastica locale può produrre una flessione misurabile o una perdita di rotondità. ASM International identifica le tensioni residue di origine termica, di trasformazione e di incrudimento come contributi distinti negli acciai bonificati, e considera la minimizzazione della deformazione e delle tensioni residue indesiderate criteri primari per la progettazione dei trattamenti termici.
Gradienti di temperatura durante il riscaldamento in forno
Un forno può avere una temperatura impostata stabile mentre il pezzo rimane lontano dall’uniformità termica. La superficie assorbe il calore per prima; il cuore risponde più tardi, perché il calore deve condurre attraverso la sezione. Un bordo sottile, un dente, una nervatura o un risalto possono avvicinarsi alla temperatura del forno mentre un mozzo spesso o il centro di una piastra sono ancora relativamente freddi. La regione calda tenta di espandersi, ma l’interno più freddo la ostacola. Durante il periodo di riscaldamento si produce così un modello variabile di tensioni di compressione e di trazione.
Il modello non è fisso. Nelle prime fasi del riscaldamento, la superficie più calda viene comunemente posta in compressione dal cuore più freddo, mentre il cuore viene posto in trazione. Quando il fronte di temperatura si sposta verso l’interno, la distribuzione delle tensioni cambia e può verificarsi uno snervamento locale se la differenza di temperatura è sufficientemente elevata. Quando in seguito il pezzo raggiunge l’uniformità termica, le deformazioni plastiche precedenti non scompaiono. Diventano parte della condizione iniziale per la tempra.
La velocità di riscaldamento è quindi importante anche quando la temperatura finale di austenitizzazione è identica. Una rampa rapida può aumentare le differenze di temperatura tra superficie e cuore, mentre un riscaldamento graduale o una sosta di preriscaldamento può ridurle. Ciò non rende il riscaldamento lento una soluzione universale: un’esposizione prolungata può modificare la dimensione dei grani, causare decarburazione, dissoluzione dei carburi o ossidazione, e gli attrezzaggi possono continuare a vincolare il pezzo per tutta la durata del ciclo. Il programma appropriato dipende dal grado dell’acciaio, dallo spessore della sezione, dall’atmosfera del forno e dalla variazione dimensionale ammessa.
La rassegna del 2022 pubblicata da autori sul Journal of Materials Engineering and Performance descrive la deformazione come un’interazione tra trasferimento di calore, trasformazione di fase, geometria, spessore della sezione, scelta del mezzo di tempra e severità della tempra. Il riscaldamento è la prima parte di questa catena. Un campo di temperatura non uniforme all’uscita dal forno fornisce alla tempra una condizione iniziale termica e meccanica non uniforme.
Vincoli all’espansione termica e geometria del componente
Una barra libera e uniforme può espandersi senza generare tensioni interne significative. I componenti reali sono raramente liberi o uniformi. Un attrezzaggio può serrare una flangia, sostenere un albero in due punti o impedire a un anello di muoversi radialmente. L’attrito di contatto può mantenere ferma un’area mentre un’altra si espande. Un elemento adiacente può agire da vincolo interno anche in assenza di un attrezzaggio esterno.
La geometria concentra questi effetti. Un risalto spesso collegato a una nervatura sottile si riscalda lentamente e si espande secondo una sequenza diversa. Una nervatura può vincolare una piastra in una direzione, producendo una flessione anziché una semplice crescita lineare. I fori introducono superfici libere e riducono la rigidezza locale; una fila di fori può far sì che un lato del componente si riscaldi e si espanda in modo diverso dall’altro. Cave per chiavette, scanalature, denti, spigoli vivi e bruschi cambiamenti di sezione creano gradienti termici locali e concentrazioni di tensione. Un pezzo dall’aspetto simmetrico può comunque deformarsi se la sua massa è asimmetrica o se i suoi punti di appoggio non sono disposti simmetricamente.
I componenti lunghi e snelli sono particolarmente sensibili a piccole differenze di espansione lungo le facce opposte. Una faccia che diventa leggermente più calda può produrre una curvatura prima ancora che si verifichi qualsiasi trasformazione di fase. Anelli e dischi possono cambiare diametro o perdere planarità quando i loro bordi e le loro zone centrali seguono storie termiche diverse. Anche le grandi fusioni e i forgiati pesanti possono contenere regioni che reagiscono abbastanza lentamente da rimanere fredde mentre le sporgenze sottili sono già vicine all’intervallo di austenitizzazione.
Gli attrezzaggi riducono il movimento, ma trasferiscono anche il carico al componente. Un serraggio rigido può sopprimere una modalità di deformazione visibile aumentando al contempo la tensione accumulata, che viene rilasciata durante lo scarico o la tempra. Un attrezzaggio deve quindi essere considerato parte del sistema termico e meccanico, non semplicemente un dispositivo per mantenere le dimensioni. L’importanza attribuita dalla rassegna del 2022 alla geometria e allo spessore della sezione si applica alla progettazione degli attrezzaggi così come all’acciaio stesso.
Tensioni preesistenti, storia di fusione e lavorazioni precedenti
Il componente che entra nel forno ha già una storia. La saldatura lascia tensioni di contrazione termica e può creare una zona termicamente alterata con microstruttura e resistenza diverse da quelle dell’acciaio base. La forgiatura produce una fibratura direzionale, un raffreddamento non uniforme e possibili tensioni residue tra le regioni fortemente lavorate e quelle lavorate meno intensamente. La fusione può lasciare una struttura granulare non uniforme, segregazione, porosità, danneggiamento da cricche a caldo e tensioni residue dovute alla solidificazione e al raffreddamento. La deformazione a freddo aumenta la densità di dislocazioni e immagazzina energia, mentre la lavorazione meccanica può rimuovere uno strato superficiale tensionato e modificare l’equilibrio delle forze attraverso una sezione.
Il lavoro tecnico dell’University of Iowa sulle fusioni d’acciaio sottolinea che la storia di fusione deve essere inclusa nella previsione delle dimensioni finali e delle tensioni residue. Questo principio va oltre le fusioni: un modello di trattamento termico che inizi con un grezzo omogeneo e privo di tensioni può non cogliere il motivo per cui un pezzo reale si piega. Anche il U.S. Department of Energy collega le tensioni termiche e residue nelle fusioni d’acciaio a deformazione, criccatura, riparazioni di saldatura, rilavorazioni, errori dimensionali e riduzione delle prestazioni in esercizio.
Le lavorazioni meccaniche precedenti meritano particolare attenzione. Metallurgy of Heat Treatment, conservato nell’archivio dei dati sui materiali del National Institute of Standards and Technology, riferisce che le tensioni di tempra non rilassate possono causare imbarcatura durante la lavorazione meccanica, perché l’asportazione di materiale altera l’equilibrio delle tensioni residue. Lo stesso principio può operare durante il riscaldamento: una superficie sottoposta a compressione o trazione può reagire in modo diverso dall’interno, e il ciclo in forno può rendere evidente tale squilibrio.
Una distensione, una normalizzazione, un preriscaldamento controllato o una sequenza intermedia di lavorazioni meccaniche possono ridurre il rischio, ma nessuno di questi interventi cancella automaticamente la storia del materiale. Il riscaldamento può liberare parte delle tensioni precedenti attraverso il recupero o il flusso plastico, creando al tempo stesso nuove tensioni termiche. Quando inizia la tempra, il pezzo può già contenere un campo di temperatura non uniforme, una microstruttura modificata e uno stato tensionale non omogeneo. Queste condizioni contribuiscono a determinare se la trasformazione successiva produrrà una variazione dimensionale innocua, un’imbarcatura visibile o una criccatura.
4. Austenitizzazione e stato metallurgico prima della tempra
La tempra non inizia con l’immersione in olio, polimero, acqua o gas. Inizia con la condizione metallurgica creata durante il riscaldamento. La dimensione dei grani di austenite, la distribuzione del carbonio, gli elementi di lega disciolti, la microstruttura preesistente, la chimica superficiale, l’uniformità della temperatura e la temperatura della sezione determinano tutti il momento in cui inizia la trasformazione e la quantità di deformazione che il componente può assorbire. Lo stato immediatamente precedente alla tempra governa quindi sia la sequenza delle trasformazioni sia le tensioni che si sviluppano durante il raffreddamento del componente.
ASM International identifica tre contributi alle tensioni residue nel trattamento termico degli acciai: tensioni termiche, di trasformazione e di tempra (ASM Handbook, “Tensioni residue e distorsione negli acciai temprati e rinvenuti”). Nella pratica, queste categorie si sovrappongono. Un gradiente termico crea una contrazione differenziale; un gradiente di trasformazione aggiunge una variazione locale di volume; la conseguente incompatibilità può provocare una deformazione plastica. Un componente può uscire dalla tempra con dimensioni accettabili, ma contenere ancora una quantità sufficiente di tensioni non rilassate da deformarsi durante la lavorazione meccanica, poiché l’asportazione di materiale modifica l’equilibrio delle forze interne, come descritto in Metallurgy of Heat Treatment nell’archivio di dati sui materiali del National Institute of Standards and Technology.
Formazione e omogeneizzazione dell’austenite
| Condizione di austenitizzazione | Probabile risultato metallurgico | Implicazione sulla deformazione |
|---|---|---|
| Riscaldamento o mantenimento insufficienti | Carburi non disciolti e variazione locale del tenore di carbonio | Trasformazione e deformazione non uniformi |
| Riscaldamento e mantenimento controllati | Condizione dell’austenite più uniforme | Risposta al raffreddamento più coerente |
| Temperatura eccessiva o esposizione prolungata | Ingrossamento dei grani di austenite | Modifica dei tempi di trasformazione e della risposta meccanica |
Per gli acciai ipoeutettoidi, il riscaldamento al di sopra della temperatura critica superiore pertinente consente alla ferrite e alla perlite di trasformarsi in austenite. Negli acciai eutettoidi e ipereutettoidi, i costituenti di partenza e la temperatura necessaria sono diversi, ma rimane lo stesso problema pratico: l’austenite deve formarsi con una distribuzione controllata del carbonio e senza un eccessivo accrescimento dei grani. L’austenitizzazione non consiste semplicemente nel raggiungere il valore impostato per il forno. La superficie può raggiungere la temperatura obiettivo mentre il cuore è ancora più freddo, soprattutto nel caso di una sezione spessa o di un componente con brusche variazioni di spessore.
Il carbonio deve dissolversi dalla cementite e dagli altri carburi per stabilire la composizione austenitica disponibile per la trasformazione successiva. Se il riscaldamento è insufficiente o il mantenimento è troppo breve, rimangono carburi non disciolti e variazioni locali del tenore di carbonio. Se il riscaldamento è eccessivo o prolungato, i grani di austenite possono ingrossarsi. Entrambe le condizioni modificano la tempistica della trasformazione e la risposta meccanica durante la tempra. Un’austenite a grana grossolana consente comunemente la formazione dei prodotti di trasformazione in condizioni diverse rispetto a un’austenite a grana fine, mentre le differenze locali di composizione fanno sì che regioni adiacenti possano non iniziare o completare la trasformazione nello stesso momento.
L’omogeneizzazione riguarda anche la temperatura, non soltanto la composizione chimica. Una flangia, il piede di un dente, un alesaggio e un bordo sottile possono avere storie termiche differenti nello stesso carico di forno. Durante la tempra, la regione sottile perde generalmente calore più rapidamente, mentre l’interno di una sezione pesante rimane caldo e continua a contrarsi più tardi. La rassegna del 2022 degli autori di Residual Stress and Distortion during Quench Hardening of Steels pubblicata nel Journal of Materials Engineering and Performance sottolinea che il trasferimento di calore, la trasformazione di fase, la geometria, lo spessore della sezione, la scelta del mezzo di tempra e la severità della tempra interagiscono tra loro. Trattare la tempra come un unico valore della velocità di raffreddamento nasconde i gradienti che generano la distorsione.
L’austenite conserva inoltre la storia metallurgica del componente. La segregazione derivante dalla colata, il flusso di forgiatura, i cicli termici di saldatura, le strutture a bande e i precedenti trattamenti di normalizzazione o tempra possono produrre regioni con diversa dimensione dei grani o diversa distribuzione dei carburi. I rapporti della University of Iowa e del U.S. Department of Energy sulle fusioni di acciaio mostrano perché la storia produttiva debba essere considerata nella previsione dimensionale: le tensioni termiche e residue derivanti dal riscaldamento e dal raffreddamento possono contribuire a distorsione, criccatura, rilavorazioni, riparazioni mediante saldatura e riduzione delle prestazioni in esercizio.
Composizione della lega e temprabilità
Temprabilità Capacità di una sezione di acciaio di formare martensite fino a una profondità specificata in determinate condizioni di raffreddamento.
Il carbonio influenza sia la durezza raggiungibile della martensite sia la temperatura e la cinetica della trasformazione. Elementi di lega come manganese, cromo, molibdeno e nichel modificano generalmente il comportamento di trasformazione e possono aumentare la temprabilità, ossia consentire a una sezione più grande di formare martensite in una determinata condizione di raffreddamento rispetto a un acciaio meno temprabile. La temprabilità non coincide con la durezza. Un grado di acciaio può avere un’elevata temprabilità, ma richiedere un determinato tenore di carbonio e una specifica condizione di tempra per raggiungere una certa durezza.
Questa distinzione è importante per le tensioni. In un trattamento di tempra integrale, la superficie si raffredda per prima e può trasformarsi in martensite mentre il cuore rimane austenitico. La superficie tende quindi a espandersi durante la trasformazione martensitica, mentre il cuore può essere ancora in contrazione termica. La successiva trasformazione del cuore può invertire o rafforzare lo stato tensionale precedente. La tensione residua finale dipende dalla sequenza, dai vincoli, dal flusso plastico e dalle deformazioni di trasformazione, non dalla sola durezza.
La composizione della lega modifica tale sequenza influenzando le temperature di inizio della trasformazione, la velocità delle trasformazioni, la stabilità dei carburi e la velocità di raffreddamento necessaria a sopprimere i prodotti diffusivi. Può quindi modificare la posizione in cui perlite, bainite, martensite o austenite trattenuta si formano all’interno di una sezione. Anche la geometria rimane importante. Lo stesso grado di acciaio e lo stesso trattamento termico nominale possono produrre configurazioni di tensione differenti in un anello sottile, in un albero con una spalla e in una fusione pesante, perché l’estrazione del calore e i vincoli meccanici sono diversi.
Una tempra più severa non è universalmente il metodo migliore per ridurre la deformazione. Limited evidence
Basic Principles and Design Guidelines for Heat Treating of Steel di ASM identifica la minimizzazione della distorsione e delle tensioni residue indesiderate come criteri primari per la progettazione dei trattamenti termici. Questa decisione progettuale deve essere presa considerando congiuntamente la temprabilità dell’acciaio e lo spessore della sezione del componente. Aumentare la severità della tempra può favorire un indurimento più profondo, ma può anche incrementare i gradienti termici e la deformazione plastica. Una tempra più lenta o più uniforme può ridurre la distorsione, lasciando però una trasformazione del cuore diversa dall’obiettivo microstrutturale specificato. Non esiste una soluzione universale basata su una “tempra più severa”.
Cementazione, nitrurazione e gradienti di profondità dello strato
I trattamenti superficiali e di indurimento dello strato creano un problema diverso da quello della tempra integrale, perché il materiale è deliberatamente non uniforme. Durante la cementazione, il carbonio penetra nella superficie a temperatura elevata, producendo un gradiente di concentrazione del carbonio dallo strato verso il cuore. Dopo l’austenitizzazione e la tempra, lo strato e il cuore possono presentare temperature di trasformazione, risposte alla temprabilità, tenori di carbonio nella martensite, frazioni di austenite trattenuta e deformazioni di trasformazione differenti. La profondità dello strato non è quindi soltanto un profilo di durezza; è anche un profilo di deformazione e di tensione.
Il cuore può trasformarsi più tardi rispetto allo strato ad alto tenore di carbonio, e le due regioni si vincolano reciprocamente durante la contrazione e la trasformazione. La geometria del componente determina se tale interazione produce una vantaggiosa tensione superficiale di compressione, una tensione di trazione indesiderata in un’altra regione, flessione, ovalizzazione o criccatura locale. La rettifica finale può esporre o ridistribuire queste tensioni. L’International Journal of Materials and Product Technology identifica la deformazione plastica su microscala, le condizioni del mezzo di tempra, l’indurimento superficiale e dello strato e la rettifica finale come fattori delle tensioni residue nell’acciaio temprato (Parte II).
La nitrurazione è diversa perché l’azoto viene introdotto mediante un processo ferritico a temperatura relativamente bassa, formando fasi contenenti azoto e nitruri di lega, invece di basarsi sullo stesso meccanismo di uno strato cementato e temprato. La sua risposta dimensionale può essere inferiore a quella di un ciclo severo di cementazione e tempra, ma non è automaticamente dimensionalmente neutra. Lo spessore dello strato composto, la profondità di diffusione, la condizione precedente del cuore, la tensione residua e la geometria locale richiedono una valutazione separata.[3] Distortion and Residual Stress. Worcester Polytechnic Institute report authors. Worcester Polytechnic Institute report, 2021.
Anche il trattamento termico sottovuoto merita un’analisi separata della distorsione. Il vuoto modifica le reazioni superficiali, il rischio di decarburazione, il trasferimento di calore nel forno e la scelta della pressione e del flusso del gas di tempra; non elimina i gradienti termici né la deformazione di trasformazione. Il rapporto del Worcester Polytechnic Institute descrive la distorsione da tempra come un problema accoppiato che coinvolge trasferimento di calore, trasformazione di fase, tensione, deformazione ed evoluzione microstrutturale. Questa descrizione si applica indistintamente ai componenti temprati integralmente, cementati, nitrurati e trattati sottovuoto. Lo stato metallurgico prima del raffreddamento stabilisce le condizioni iniziali; la tempra si limita a rivelare il modo in cui tali condizioni interagiscono con la forma e i vincoli.
5. Tempra come Problema Accoppiato di Trasferimento del Calore e Trasformazione
La tempra viene spesso descritta come una fase di raffreddamento rapido che converte l’austenite in martensite. Questa descrizione è incompleta. Un componente in acciaio non si raffredda ovunque alla stessa velocità e non si trasforma in ogni punto alla stessa temperatura o nello stesso momento. Le sue dimensioni finali e la distribuzione delle tensioni residue si sviluppano attraverso l’interazione tra trasferimento del calore, trasformazione di fase, vincolo elastico, flusso plastico, geometria, spessore della sezione, storia del materiale e condizioni locali del mezzo di tempra.
La rassegna del 2022 “Residual Stress and Distortion during Quench Hardening of Steels”, pubblicata nel Journal of Materials Engineering and Performance, considera queste variabili come un sistema interagente, anziché come impostazioni di processo indipendenti. La stessa conclusione compare nel rapporto del Worcester Polytechnic Institute Distortion and Residual Stress: la distorsione da tempra mette in relazione trasferimento del calore, trasformazione di fase, tensione, deformazione ed evoluzione microstrutturale. Questo è importante perché la modifica di una variabile può migliorare una parte del processo e peggiorarne un’altra.
Differenze di raffreddamento tra superficie e cuore
Quando un componente in acciaio caldo entra nel mezzo di tempra, la superficie perde calore per prima. Il calore fluisce quindi dal cuore, più caldo, verso la superficie, più fredda, per cui il campo di temperatura varia continuamente attraverso la sezione. Un bordo sottile può avvicinarsi alla temperatura del mezzo di tempra mentre il centro di un ingranaggio, di un albero, di una matrice o di un getto di grande spessore rimane austenitico. Quanto maggiore è lo spessore della sezione, tanto più a lungo persiste questa separazione.
La differenza di temperatura tra superficie e cuore produce una deformazione termica. La superficie più fredda tende a contrarsi, mentre l’interno più caldo si oppone a tale contrazione. A temperatura elevata, l’acciaio presenta un limite di snervamento relativamente basso, quindi una parte della differenza può essere compensata mediante deformazione plastica. Con la diminuzione della temperatura, il materiale diventa meno capace di deformarsi per flusso plastico e le tensioni possono rimanere bloccate nel componente. La deformazione risultante può manifestarsi sotto forma di incurvamento, ovalizzazione, torsione o variazione del diametro di un foro; le tensioni residue possono persistere anche quando le dimensioni misurate risultano accettabili.
La trasformazione aggiunge una seconda deformazione dipendente dal tempo. In un acciaio al carbonio semplice o basso-legato, la superficie può trasformarsi da austenite a martensite mentre il cuore è ancora costituito da austenite calda. La trasformazione martensitica provoca generalmente un’espansione, mentre il raffreddamento dell’austenite non ancora trasformata produce una contrazione termica. La superficie che si espande inizialmente è vincolata dal cuore. In seguito, quando il cuore si trasforma, la sua espansione è vincolata dalla regione esterna, già trasformata e più fredda. A seconda del grado di acciaio, del percorso di raffreddamento e della temperatura alla quale si trasforma ciascuna regione, lo stato tensionale può cambiare segno durante la tempra.
La bainite o la perlite possono formarsi al posto della martensite se una regione si raffredda troppo lentamente o se l’acciaio non possiede una temprabilità sufficiente. Le loro deformazioni di trasformazione e proprietà meccaniche differiscono da quelle della martensite. L’austenite trattenuta può aggiungere un’ulteriore variazione dimensionale durante il successivo raffreddamento, il rinvenimento, l’esercizio o la rettifica. Pertanto, due punti con la stessa durezza finale possono comunque presentare tensioni residue diverse se hanno seguito percorsi termici e di trasformazione differenti.
La rassegna dell’International Journal of Materials and Product Technology identifica i gradienti termici non uniformi come una delle principali cause della distorsione da tempra. Questa affermazione non dovrebbe essere ridotta a “la superficie si raffredda più rapidamente”. L’aspetto importante è il gradiente in evoluzione e il vincolo meccanico a esso associato. La geometria controlla entrambi. Uno spigolo vivo presenta una superficie maggiore per unità di volume rispetto a un’anima centrale, mentre un foro cieco, una cava per linguetta, una flangia sottile o una superficie discontinua modificano localmente l’accesso del fluido e il flusso di calore. Anche uno strato cementato su un acciaio a basso tenore di carbonio, come un componente in SAE 8620 cementato, si trasforma in modo diverso rispetto al cuore a tenore di carbonio inferiore. Una sezione in AISI 4140 temprata a cuore presenta un problema termico e di trasformazione diverso da quello di un componente cementato.
Severità e uniformità della tempra
| Tipo di mezzo di tempra | Caratteristica generale del processo | Principale aspetto da controllare |
|---|---|---|
| Acqua | Estrazione rapida del calore | Gradienti marcati e shock termico |
| Soluzione polimerica | Il comportamento di raffreddamento varia in funzione della concentrazione e dell’agitazione | Uniformità della concentrazione e del flusso |
| Olio | Raffreddamento generalmente più lento | Temperatura, viscosità e circolazione |
| Gas | Severità inferiore con flusso direzionale controllato | Pressione, velocità ed esposizione |
| Sale fuso | Risposta termica a stadi o controllata | Condizione del bagno e tempi di trasferimento |
La severità della tempra descrive la capacità di un sistema di raffreddamento di asportare calore dall’acciaio. L’analisi di Grossmann esprime la severità del raffreddamento mediante il parametro H, ma H non è una costante universale del materiale. Esso dipende dal mezzo di tempra, dalla temperatura, dall’agitazione, dalle condizioni della superficie, dall’orientamento del componente e dal rapporto tra il fluido e la superficie del componente. Una tempra in acqua, una soluzione polimerica, un olio, un gas o un processo in sale fuso possono produrre curve di raffreddamento molto diverse; inoltre, lo stesso mezzo di tempra nominale può comportarsi in modo differente in vasche diverse.
Una maggiore severità aumenta la velocità di raffreddamento e può favorire la formazione di martensite nel cuore di una sezione temprabile. Può anche aumentare la differenza di temperatura tra superficie e cuore, soprattutto quando l’accesso del fluido non è uniforme. Ciò può accrescere le tensioni termiche e la distorsione. Tuttavia, una tempra più lenta non è automaticamente più sicura: il raffreddamento lento può consentire la formazione di perlite o bainite in alcune regioni, prolungare il periodo durante il quale esistono differenze di temperatura e produrre incompatibilità di trasformazione tra sezioni adiacenti. Non esiste una regola universale secondo cui una tempra più severa aumenti o riduca sempre la distorsione.
La questione rilevante è il modo in cui l’intera curva di raffreddamento interagisce con l’acciaio e con il componente. Una lega ad alta temprabilità può raggiungere la trasformazione richiesta nel cuore con una tempra moderata, mentre un grado a temprabilità inferiore può richiedere un raffreddamento più rapido. Una tempra severa può ridurre la distorsione in una determinata geometria abbreviando il tempo disponibile per il raffreddamento differenziale, ma può aumentarla in un’altra imponendo un gradiente istantaneo maggiore o provocando un’ebollizione non uniforme. La rassegna del 2022 del Journal of Materials Engineering and Performance collega specificamente la distorsione e le tensioni residue all’interazione tra scelta del mezzo di tempra, severità della tempra, geometria, spessore della sezione, trasferimento del calore e trasformazione di fase.
L’uniformità è quindi importante quanto la severità nominale. Se un lato di una piastra riceve un forte movimento del fluido mentre il lato opposto si trova in una zona stagnante, i due lati possono trasformarsi in momenti diversi. Un albero lungo può sviluppare velocità di raffreddamento differenti lungo la propria lunghezza a causa del flusso nella vasca, dei dispositivi di fissaggio, degli effetti di estremità o della variazione della superficie esposta. I componenti disposti troppo vicini possono schermarsi a vicenda. Cestelli, supporti, maschere e punti di contatto possono creare differenze locali nel trasferimento del calore sufficientemente grandi da alterare la durezza e la forma.[4] Metallurgy of Heat Treatment. Authors of Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive.
La tensione residua non è sinonimo di distorsione. Un componente può conservare una notevole tensione autoequilibrata con una variazione dimensionale immediata ridotta, mentre un altro può deformarsi visibilmente perché uno squilibrio tensionale minore produce un flusso plastico. La distinzione diventa importante durante la lavorazione meccanica. Metallurgy of Heat Treatment, archiviato dal National Institute of Standards and Technology, riferisce che le tensioni di tempra non alleviate possono causare imbarcamento quando l’asportazione di materiale altera l’equilibrio tensionale originario. Un componente rettilineo dopo la tempra non è necessariamente privo di tensioni.
Temperatura del mezzo di tempra, movimento e comportamento durante l’ebollizione
Un mezzo di tempra asporta il calore attraverso diverse fasi, fortemente influenzate dalla temperatura e dal movimento del fluido. In acqua o in olio, una superficie di acciaio calda può generare inizialmente un mantello di vapore. Questa fase di ebollizione a film isola la superficie e può raffreddarla in modo meno efficace del previsto. Quando lo strato di vapore collassa, l’ebollizione nucleata può asportare calore molto più rapidamente. A temperature superficiali inferiori, l’ebollizione diminuisce e la convezione diventa il principale meccanismo di raffreddamento.
Il film di vapore è raramente uniforme attorno a un componente reale. Può persistere su una superficie rivolta verso l’alto, collassare in prossimità di un bordo o interrompersi irregolarmente attorno a uno spigolo. Queste differenze locali producono un raffreddamento non uniforme. Per questo l’agitazione può ridurre la distorsione anche se spesso aumenta la severità media del raffreddamento: il movimento frammenta i mantelli di vapore e migliora l’uniformità. Un movimento eccessivo o diretto in modo inadeguato, tuttavia, può creare campi di flusso locali differenti e intensificare il raffreddamento su una faccia più che su un’altra.
La temperatura del mezzo di tempra modifica la viscosità, il comportamento durante l’ebollizione, la capacità termica e la stabilità del film di vapore. L’acqua fredda può garantire una rapida estrazione del calore, ma può anche generare gradienti marcati e un elevato shock termico. L’olio più caldo raffredda generalmente più lentamente, mentre la concentrazione del polimero modifica sia la velocità di raffreddamento sia la transizione tra ebollizione e convezione. La tempra in gas è meno severa, ma può fornire un flusso controllato e direzionale nel trattamento termico sottovuoto. Il confronto corretto deve basarsi sulle curve di raffreddamento misurate nelle posizioni rilevanti, non soltanto sul nome del mezzo di tempra.
Anche la progettazione della vasca e il movimento del componente sono importanti. La rotazione può uniformare il raffreddamento circonferenziale di un componente cilindrico, ma una velocità di rotazione inadatta può modificare la rimozione del vapore senza correggere le differenze assiali. Un componente calato in una vasca può avere una storia termica diversa da quella di un componente immerso completamente in una sola volta. È necessario considerare l’accesso locale del fluido attorno a fori, denti, rientranze e dispositivi di fissaggio a contatto.
ASM International identifica le tensioni residue di origine termica, di trasformazione e di tempra come contributi distinti negli acciai temprati e rinvenuti; le sue linee guida per la progettazione dei trattamenti termici indicano inoltre la minimizzazione della distorsione e delle tensioni residue indesiderate come criteri progettuali primari. Il rispetto di tali criteri richiede il controllo dell’intera sequenza di tempra: il campo di temperatura tra superficie e cuore, la tempistica e l’entità della trasformazione, la risposta in termini di tensione e deformazione plastica e l’uniformità spaziale dell’asportazione del calore. La tempra non è una singola velocità di raffreddamento. È una condizione al contorno termica e metallurgica in movimento, applicata a un solido vincolato e in evoluzione.
6. Trasformazioni di fase e deformazione indotta dalla trasformazione
L’acciaio non si raffredda come un solido elastico uniforme. Durante la tempra, la superficie può attraversare un intervallo di trasformazione mentre il cuore rimane austenitico; successivamente, il cuore si trasforma sotto uno stato di tensione diverso e a una velocità di raffreddamento differente. Ogni regione segue quindi un proprio percorso termico e metallurgico. Le dimensioni risultanti sono determinate dagli effetti combinati della contrazione termica, della deformazione di trasformazione di fase, delle tensioni elastiche, del flusso plastico, della geometria e dei vincoli.
ASM International suddivide le tensioni residue del trattamento termico in contributi termici, di trasformazione e di tempra. Queste categorie aiutano a descrivere i meccanismi, ma in un componente reale non sono indipendenti. Un gradiente di temperatura genera tensioni; tali tensioni modificano la deformazione associata alla trasformazione; la regione trasformata modifica il proprio volume e la propria rigidezza, ridistribuendo quindi le tensioni nel materiale adiacente. La rassegna del 2022 degli autori di Residual Stress and Distortion during Quench Hardening of Steels: A Review, pubblicata nel Journal of Materials Engineering and Performance, tratta pertanto il trasferimento di calore, la trasformazione di fase, la geometria, lo spessore della sezione, la scelta del mezzo di tempra e la severità della tempra come variabili interagenti, anziché come fattori di correzione separati.
Inizio e fine della trasformazione attraverso la sezione
Per l’austenite che si trasforma durante il raffreddamento, le temperature importanti non sono valori unici per l’intero componente. Sono eventi locali. La perlite inizia a formarsi alla temperatura locale di inizio della perlite e termina a una temperatura inferiore; la bainite inizia a formarsi alla temperatura di inizio della bainite, comunemente indicata con , e termina in prossimità di . La martensite inizia a formarsi a e progredisce quando la temperatura scende verso la temperatura di fine della martensite, . La composizione della lega, la dimensione dei grani di austenite, il contenuto di carbonio, i trattamenti precedenti e la velocità di raffreddamento spostano tali temperature e modificano la frazione formatasi.
La superficie di una sezione sottile può raggiungere mentre il centro di una sezione spessa si trova ancora al di sopra dell’intervallo della bainite o della perlite. In un componente temprato di acciaio AISI 4140, per esempio, lo strato esterno può formare martensite per primo, sviluppando una deformazione di trasformazione mentre il cuore caldo continua a contrarsi termicamente e rimane relativamente deformabile. Quando il cuore si trasforma successivamente, è vincolato dal guscio indurito. Lo stesso acciaio nominale può quindi contenere martensite in superficie, bainite o perlite all’interno, raffreddato più lentamente, e tensioni residue differenti attraverso la zona di transizione.
I diagrammi di trasformazione mostrano questa competizione nel tempo e in funzione della temperatura, non semplicemente in funzione della temperatura. Un percorso di trasformazione in raffreddamento continuo può evitare la perlite e la bainite se il raffreddamento è sufficientemente rapido, ma lo spessore della sezione e l’estrazione di calore determinano se tale condizione si applica ovunque. L’agitazione, la temperatura del mezzo di tempra, la formazione del film di vapore, l’orientamento del componente e la geometria locale modificano il percorso di raffreddamento. Spigoli vivi, fori, nervature sottili e rilievi massicci non si raffreddano simultaneamente.
L’“inizio della trasformazione” indica anche l’avvio di un processo che produce deformazione, non soltanto un cambiamento osservabile al microscopio. Prima della trasformazione, la regione austenitica può sostenere elasticamente e plasticamente le tensioni termiche. Quando iniziano a formarsi ferrite, cementite, bainite o martensite, cambiano il modulo elastico locale, la resistenza allo snervamento, la densità e il comportamento di dilatazione termica. La fine della trasformazione non significa che ogni movimento dimensionale o ogni evoluzione delle tensioni sia terminato: la temperatura può continuare a cambiare, in alcuni prodotti può proseguire la redistribuzione del carbonio e può rimanere austenite non trasformata.
Variazione di volume e plasticità di trasformazione
La densità delle fasi prodotto differisce da quella dell’austenite e, di conseguenza, la trasformazione modifica il volume. Il segno e l’entità della variazione dipendono dalla composizione e dal prodotto. La martensite presenta generalmente un volume specifico maggiore rispetto all’austenite madre, in particolare all’aumentare del contenuto di carbonio, mentre durante il raffreddamento la contrazione termica agisce in direzione opposta. Anche la bainite e la perlite producono deformazioni di trasformazione, sebbene la loro morfologia, la ripartizione del carbonio e la temperatura di trasformazione differiscano da quelle della martensite.
Il risultato dimensionale importante non è un singolo valore di espansione libera. Un piccolo provino che si trasforma uniformemente può modificare le proprie dimensioni senza flettersi. Un componente reale si trasforma progressivamente attraverso la sezione, per cui uno strato vincola l’altro. Se la deformazione di trasformazione locale supera la capacità di accomodamento elastico disponibile, si verifica una deformazione plastica. Il componente può quindi conservare una distorsione dopo essere tornato alla temperatura ambiente, anche quando la variazione media finale di volume appare modesta.
Plasticità di trasformazione Deformazione plastica favorita da una trasformazione di fase sotto l’azione di una tensione applicata o generata internamente.
La plasticità di trasformazione è la deformazione plastica aggiuntiva prodotta quando avviene una trasformazione di fase mentre il materiale è sottoposto a una tensione applicata o interna. Non è necessario che la tensione sia sufficientemente elevata da provocare un normale flusso plastico nell’austenite non trasformata. La trasformazione modifica la risposta deformativa del materiale e la tensione orienta la direzione o l’entità della deformazione risultante. Un anello, una piastra o un dente di ingranaggio possono quindi flettersi, torcersi o modificare il proprio diametro mentre un fronte di trasformazione li attraversa.
Questo meccanismo spiega perché tensione residua e distorsione siano fenomeni correlati, ma non identici. La tensione residua è un campo di tensioni autoequilibrato che permane dopo il raffreddamento e lo scarico; la distorsione è una variazione permanente della forma o delle dimensioni. Le tensioni possono esistere con una distorsione visibile minima se la geometria e le regioni contrapposte le bilanciano. Al contrario, la plasticità di trasformazione può convertire un campo di tensioni interne non uniforme in un’imbardata. Il rapporto del Worcester Polytechnic Institute descrive la distorsione da tempra come un problema accoppiato che coinvolge trasferimento di calore, trasformazione di fase, tensione, deformazione ed evoluzione microstrutturale; questa è una descrizione più accurata rispetto a considerare la distorsione come un problema dovuto esclusivamente al mezzo di tempra.
Martensite, bainite, perlite e austenite trattenuta
La martensite è spesso la principale fonte singola di deformazione da tempra nell’acciaio indurito. Si forma mediante una trasformazione di taglio senza diffusione, per cui il carbonio rimane intrappolato in una struttura tetragonale a corpo centrato sovrasatura, invece di ripartirsi lentamente tra ferrite e cementite. La sua formazione produce un rapido aumento di volume e una deformazione di forma. Poiché la martensite si forma in un intervallo di temperatura anziché in un unico istante, parti diverse di un componente possono trasformarsi sotto condizioni di vincolo differenti. Un involucro martensitico duro attorno a un cuore più tenero è particolarmente soggetto alla ridistribuzione delle tensioni.
La bainite si forma a temperature inferiori all’intervallo della perlite e superiori all’intervallo di inizio della martensite, sebbene gli intervalli esatti dipendano dalla composizione chimica della lega e dalla storia di raffreddamento. La bainite superiore e quella inferiore presentano morfologie e comportamenti deformativi differenti. La trasformazione bainitica può produrre variazioni dimensionali significative, soprattutto quando avviene in modo non uniforme in sezioni spesse o complesse. Può ridurre la frazione di martensite e modificare il profilo finale delle tensioni, ma non elimina la distorsione di trasformazione.
La perlite si forma attraverso la crescita cooperativa di ferrite e cementite a temperature di trasformazione relativamente più elevate. La sua deformazione di trasformazione viene generalmente accomodata in un periodo più lungo rispetto alla formazione della martensite, consentendo un maggiore rilassamento termico e plastico. Ciò non rende la perlite dimensionalmente irrilevante. Un cuore raffreddato lentamente che forma perlite mentre la superficie è già dura può esercitare un vincolo sul guscio e la tensione risultante può essere successivamente rilasciata durante la lavorazione meccanica.
Austenite residua Austenite che rimane non trasformata dopo il raffreddamento e può trasformarsi successivamente durante il rinvenimento, l’esercizio, la rettifica o lo stoccaggio.
L’austenite trattenuta è l’austenite che rimane al di sotto della temperatura ambiente perché non viene raggiunta la temperatura locale , oppure perché il carbonio e gli elementi di lega la stabilizzano. Gli acciai ad alto tenore di carbonio, gli strati cementati e i gradi fortemente legati possono trattenerne quantità significative. La sua presenza modifica sia le dimensioni immediate sia la stabilità dimensionale successiva. Durante l’esercizio, il rinvenimento, il trattamento sottozero, la rettifica o i carichi applicati successivamente, l’austenite trattenuta può trasformarsi in martensite o in un altro prodotto. Tale trasformazione successiva può aumentare il volume e modificare la forma dopo il completamento del trattamento termico nominale.
Questa variazione ritardata è uno dei motivi per cui il controllo dimensionale non può essere sempre limitato all’uscita dal forno. Un componente può superare la misurazione iniziale e tuttavia deformarsi durante il rinvenimento o la rettifica di finitura. Metallurgy of Heat Treatment del NIST osserva che le tensioni di tempra non rilassate possono causare imbarcamento durante la lavorazione meccanica quando l’asportazione di materiale altera l’equilibrio delle tensioni residue. Le linee guida ASM per la progettazione dei trattamenti termici individuano pertanto la minimizzazione della distorsione e delle tensioni residue indesiderate come criteri progettuali primari. Le frazioni di fase, le temperature di trasformazione e l’austenite trattenuta devono essere considerate insieme allo spessore della sezione e all’uniformità della tempra, non aggiunte come correzioni a posteriori.
7. Geometria, spessore della sezione e progettazione dei componenti
La geometria determina la rapidità con cui il calore entra ed esce da un componente in acciaio, il punto in cui inizia la trasformazione e la misura in cui ciascuna regione può espandersi o contrarsi senza vincoli. La stessa tempra applicata a un albero in AISI 4140 e a una piastra in AISI 4140 con nervature, risalti e fori ciechi non produrrà lo stesso schema di tensioni. Il grado di acciaio, la temprabilità, la microstruttura iniziale, la velocità di riscaldamento, la pratica di austenitizzazione e il mezzo di tempra restano importanti, ma la forma della sezione determina come queste variabili si distribuiscono nel componente.
ASM International identifica le tensioni residue termiche, di trasformazione e di tempra come contributi distinti negli acciai bonificati. In un componente reale, tuttavia, esse non rimangono separate. Una differenza di temperatura crea una deformazione termica; una differenza di trasformazione aggiunge una deformazione di trasformazione; il materiale circostante ostacola entrambe, producendo una tensione elastica e, quando la tensione locale supera la resistenza allo scorrimento, una deformazione plastica. La rassegna del 2022 pubblicata nel Journal of Materials Engineering and Performance considera pertanto il trasferimento di calore, la trasformazione di fase, la geometria, lo spessore della sezione, la scelta del mezzo di tempra e la severità di tempra come fattori interagenti, anziché come dati di ingresso indipendenti.

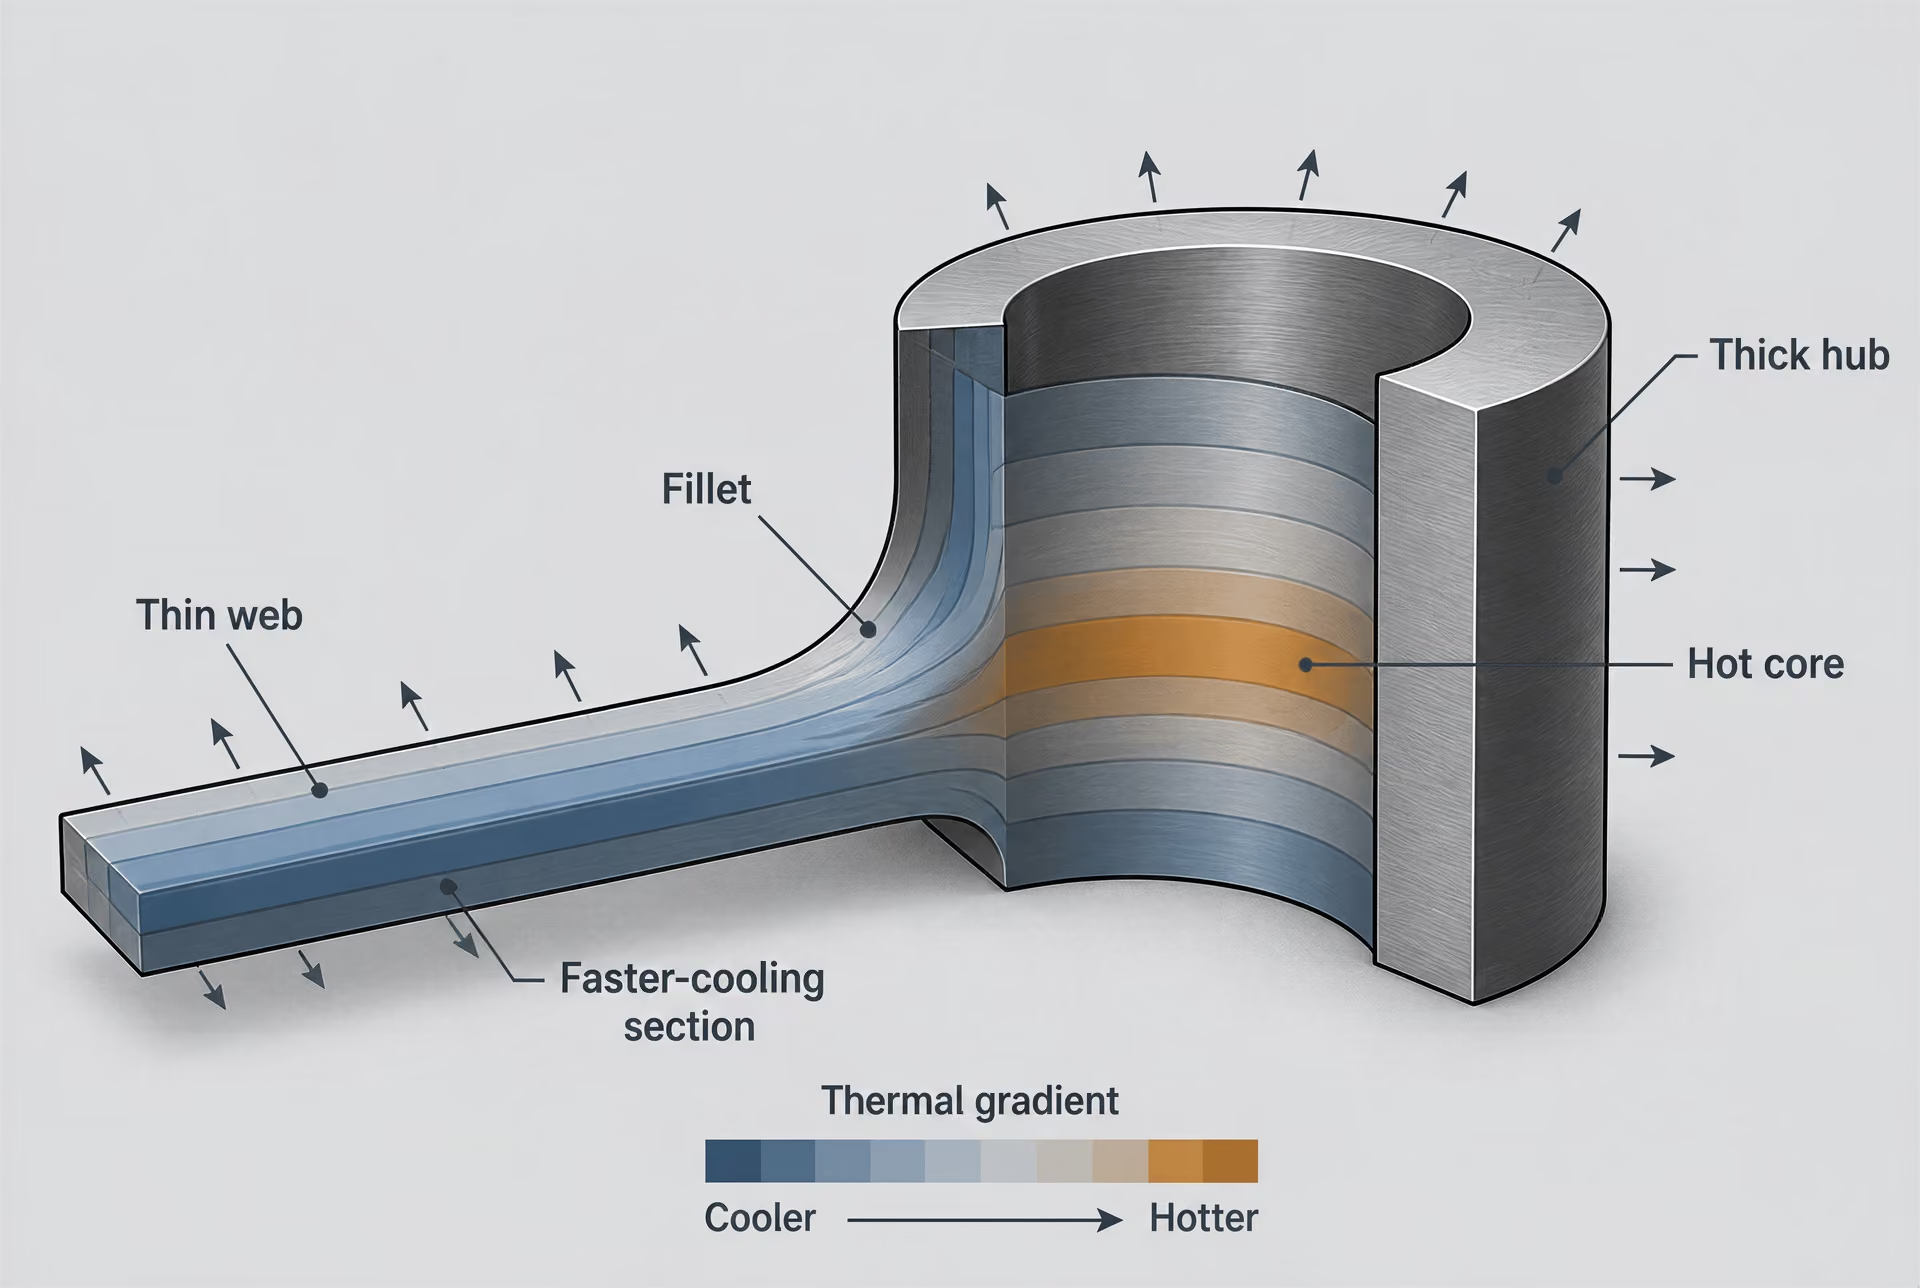
Transizioni da spesso a sottile e massa termica
Una regione spessa contiene una massa termica maggiore per unità di area superficiale rispetto a una regione sottile. Durante il riscaldamento, la sezione sottile può raggiungere per prima la temperatura di austenitizzazione, mentre il nucleo della sezione spessa rimane più freddo. Durante la tempra, la sequenza si inverte in modo diverso: la regione sottile perde calore rapidamente, mentre quella spessa trattiene il calore e può continuare a trasformarsi dopo che la regione sottile si è già indurita. Di conseguenza, le loro storie termiche, i tempi di trasformazione, le frazioni di martensite e le variazioni volumetriche locali possono differire.
Una spalla brusca tra un risalto di 40 mm e una corona di 10 mm costituisce una classica zona di vincolo. La corona può contrarsi mentre il risalto è ancora caldo ed espanso dimensionalmente. In seguito, il risalto si contrae e può deformare la corona in una forma diversa. Se la regione più spessa si trasforma più tardi, la sua espansione o contrazione può modificare lo stato di tensione stabilito durante la prima fase del raffreddamento. Il risultato può essere uno snervamento locale, una concentrazione di tensioni residue o una variazione dimensionale che non è prevista da una semplice maggiorazione uniforme per il ritiro di tempra.
La progettazione dovrebbe privilegiare transizioni graduali: raccordi generosi, corone rastremate, risalti raccordati e spessori delle pareti il più possibile uniformi. Una variazione graduale non elimina i gradienti termici, ma li distribuisce su una distanza maggiore e riduce il forte vincolo imposto in corrispondenza di un singolo limite di sezione. Quando non è possibile evitare una sezione massiccia, il disegno dovrebbe identificare la transizione come elemento rilevante per il trattamento termico, non semplicemente come dettaglio di lavorazione. Le simulazioni di riscaldamento e tempra possono quindi esaminare la storia locale della temperatura e della trasformazione di fase, invece di trattare il componente come un blocco uniforme.
Lo stesso principio si applica ai componenti cementati, nitrurati e induriti per induzione. Uno strato superficiale duro sopra un nucleo tenero o che si raffredda lentamente crea un’ulteriore incompatibilità correlata allo spessore. L’indurimento superficiale e quello dello strato cementato modificano la posizione e l’entità delle tensioni residue, come illustrato nelle Parti I e II dello studio pubblicato nell’International Journal of Materials and Product Technology. Anche la rettifica finale può liberare o ridistribuire queste tensioni. L’archivio dei dati sui materiali del National Institute of Standards and Technology, in Metallurgy of Heat Treatment, osserva che le tensioni di tempra non distese possono causare deformazioni durante la lavorazione, poiché l’asportazione di materiale modifica l’equilibrio delle tensioni residue.
I Progettisti dovrebbero pertanto prevedere il sovrametallo di lavorazione tenendo conto dei vincoli, sostenere le regioni sottili durante il trattamento quando ciò sia praticabile e specificare una distensione intermedia o un rinvenimento quando la sequenza del processo lo richieda. Il sovrametallo non garantisce l’assenza di movimento. Consente semplicemente una correzione controllata dopo le principali operazioni generatrici di tensioni.
Simmetria, squilibrio e modalità di deformazione
Un componente geometricamente simmetrico tende a sviluppare deformazioni termiche e di trasformazione più equilibrate. La simmetria non garantisce una deformazione nulla, poiché il flusso del mezzo di tempra, i dispositivi di fissaggio, il caricamento e la storia del materiale possono interrompere l’equilibrio. Elimina tuttavia una delle principali fonti di vincolo disuguale. Un componente asimmetrico si raffredda a velocità diverse sui lati opposti e un lato può trasformarsi prima o raggiungere una condizione diversa per quanto riguarda martensite, bainite o austenite trattenuta. La deformazione disuguale produce flessione o torsione.
Una piastra piana con una sola nervatura massiccia può incurvarsi verso la nervatura o allontanarsi da essa, poiché i due lati attraversano storie di contrazione differenti. Un albero con una cava per chiavetta eccentrica può flettersi o torcersi perché il lato scanalato ha una massa minore e una diversa area di raffreddamento. Un anello con spessore della parete non uniforme può diventare ovale invece di rimanere circolare. Se le differenze termiche e di trasformazione variano lungo la lunghezza, l’anello o l’albero possono anche diventare conici. Queste sono modalità tipiche, non risultati universali: direzione ed entità dipendono dal grado di acciaio, dalla temprabilità, dalle dimensioni della sezione, dalla severità di tempra, dall’agitazione, dall’orientamento e dai vincoli.
Modalità di deformazione
- Imbarcamento Curvatura lungo l’asse di una piastra, di una barra o di un albero.
- Torsione Rotazione angolare lungo la lunghezza.
- Ovalizzazione Perdita della circolarità in anelli e componenti cilindrici.
- Rastremazione Variazione progressiva della dimensione lungo una lunghezza.
- Aumento dimensionale o ritiro Variazione dimensionale dovuta a trasformazione, contrazione termica o rilascio delle tensioni.
Le variazioni dimensionali comuni presentano espressioni geometriche distinte:
- Imbarcamento è la curvatura lungo l’asse di una piastra, di una barra o di un albero, spesso correlata a una deformazione disuguale tra le facce opposte.
- Torsione è la rotazione angolare lungo la lunghezza, comunemente favorita da nervature, chiavette, cave o accessi al mezzo di tempra non simmetrici.
- Ovalizzazione è la perdita di circolarità negli anelli e nei componenti cilindrici quando il raffreddamento o la trasformazione lungo la circonferenza non sono uniformi.
- Conicità è una variazione progressiva della dimensione lungo una lunghezza, causata dalla variazione della sezione, dal flusso termico o dalla storia di trasformazione.
- Crescita può accompagnare la trasformazione o il comportamento dell’austenite trattenuta, mentre il ritiro può derivare dalla contrazione termica, dalla deformazione di trasformazione e dal rilascio delle tensioni dovuto alla lavorazione.
Queste modalità possono combinarsi. Un ingranaggio temprato può crescere lungo una direzione di misura, diventare leggermente ovale e sviluppare un’eccentricità assiale. Descrivere il componente come soggetto a una “deformazione da tempra” è meno utile che identificare la modalità misurata e metterla in relazione con la geometria che ha creato un vincolo disuguale.
L’opera di ASM Basic Principles and Design Guidelines for Heat Treating of Steel annovera la minimizzazione della deformazione e delle tensioni residue indesiderate tra i principali criteri di progettazione del trattamento termico. Questo principio favorisce sezioni trasversali equilibrate, elementi centrati, supporti uniformi e un accesso del mezzo di tempra simile intorno al componente. Sostiene inoltre la progettazione delle superfici di riferimento e dei punti di controllo in funzione della modalità di deformazione prevista, anziché supporre che ogni dimensione si sposti della stessa quantità.
Fori, bordi, angoli e variazioni brusche della sezione
Dal punto di vista del trasferimento di calore, un foro non è un dettaglio privo di conseguenze. La sua superficie interna può raffreddarsi da una direzione diversa rispetto alla superficie esterna, mentre il materiale che circonda un foro piccolo può avere una massa termica ridotta. Un foro passante può inoltre consentire l’ingresso del mezzo di tempra e creare differenze locali di flusso. I fori ciechi si comportano diversamente, poiché le loro estremità possono trattenere calore e limitare il movimento del fluido. Fori ravvicinati lasciano ponti sottili che si raffreddano e si trasformano rapidamente, mentre la zona di materiale circostante rimane più calda e maggiormente vincolata.
Dimensione, distanza, profondità e orientamento dei fori dovrebbero pertanto essere considerati durante la progettazione del trattamento termico. Quando la precisione dimensionale è critica, occorre evitare di collocare un foro piccolo accanto a un risalto massiccio o a una spalla interna affilata, salvo che le conseguenti tensioni e deformazioni locali siano state valutate. Una serie di fori dovrebbe essere disposta in modo il più possibile simmetrico rispetto ai requisiti funzionali. Nei componenti cementati o nitrurati, la profondità specificata dello strato cementato e il nucleo non trasformato aggiungono un’ulteriore interazione tra geometria e tensioni residue.
I bordi e gli angoli presentano un elevato rapporto tra area superficiale e volume e spesso si raffreddano prima delle superfici estese. Un angolo esterno vivo può sviluppare un forte gradiente di temperatura dal bordo verso l’interno. Un angolo interno può trattenere calore, limitare il flusso del mezzo di tempra e concentrare contemporaneamente le tensioni. L’angolo può quindi trasformarsi in un momento diverso rispetto a entrambe le superfici adiacenti. Anche i bordi affilati dispongono di una quantità minore di materiale per distribuire la deformazione, rendendo più probabili la deformazione plastica locale e la formazione di cricche durante una tempra severa.
Raggi e smussi generosi riducono sia la discontinuità termica sia la concentrazione delle tensioni meccaniche. Devono essere dimensionati tenendo conto dei requisiti di lavorazione, fatica, rivestimento e indurimento; un raggio adeguato per la lavorazione può essere comunque troppo piccolo per una tempra severa. L’International Journal of Materials and Product Technology identifica i gradienti termici non uniformi come una fonte principale della deformazione da tempra, mentre il Worcester Polytechnic Institute descrive il fenomeno come l’interazione accoppiata tra trasferimento di calore, trasformazione di fase, tensione, deformazione e variazione microstrutturale. La progettazione del componente non può separare questi eventi. Può però rendere meno estrema la loro interazione. Anche il U.S. Department of Energy e la University of Iowa collegano le tensioni termiche e residue nei getti di acciaio a deformazione, criccatura, rilavorazioni, riparazioni mediante saldatura, errori dimensionali e riduzione delle prestazioni in esercizio. La storia di colata, compresi i cicli termici precedenti e le condizioni locali di solidificazione, deve essere inclusa quando si prevedono le dimensioni finali e le tensioni residue.
8. Profili delle tensioni residue dopo la tempra
La tempra non lascia un componente in acciaio con un unico valore di tensione residua. Lascia invece un campo tensionale tridimensionale che varia dalla superficie al cuore, attorno agli spigoli, lungo le variazioni di spessore della sezione e in prossimità di fori, cave per chiavette, raccordi e superfici interrotte. Il profilo finale deriva dalla competizione tra contrazione termica, deformazione dovuta alla trasformazione di fase, vincolo elastico e flusso plastico locale. ASM International suddivide questi contributi in tensioni residue termiche, di trasformazione e di incrudimento, sebbene i meccanismi interagiscano durante lo stesso ciclo di riscaldamento e raffreddamento (ASM International).
La tensione residua e la distorsione sono correlate, ma non identiche. Un componente può conservare tensioni considerevoli pur mostrando poche variazioni dimensionali, perché deformazioni contrapposte si compensano reciprocamente. Al contrario, un campo tensionale moderato può produrre un imbarcamento evidente quando la lavorazione meccanica, la rettifica o i carichi di esercizio rimuovono il vincolo che aveva mantenuto stabile la forma originale.

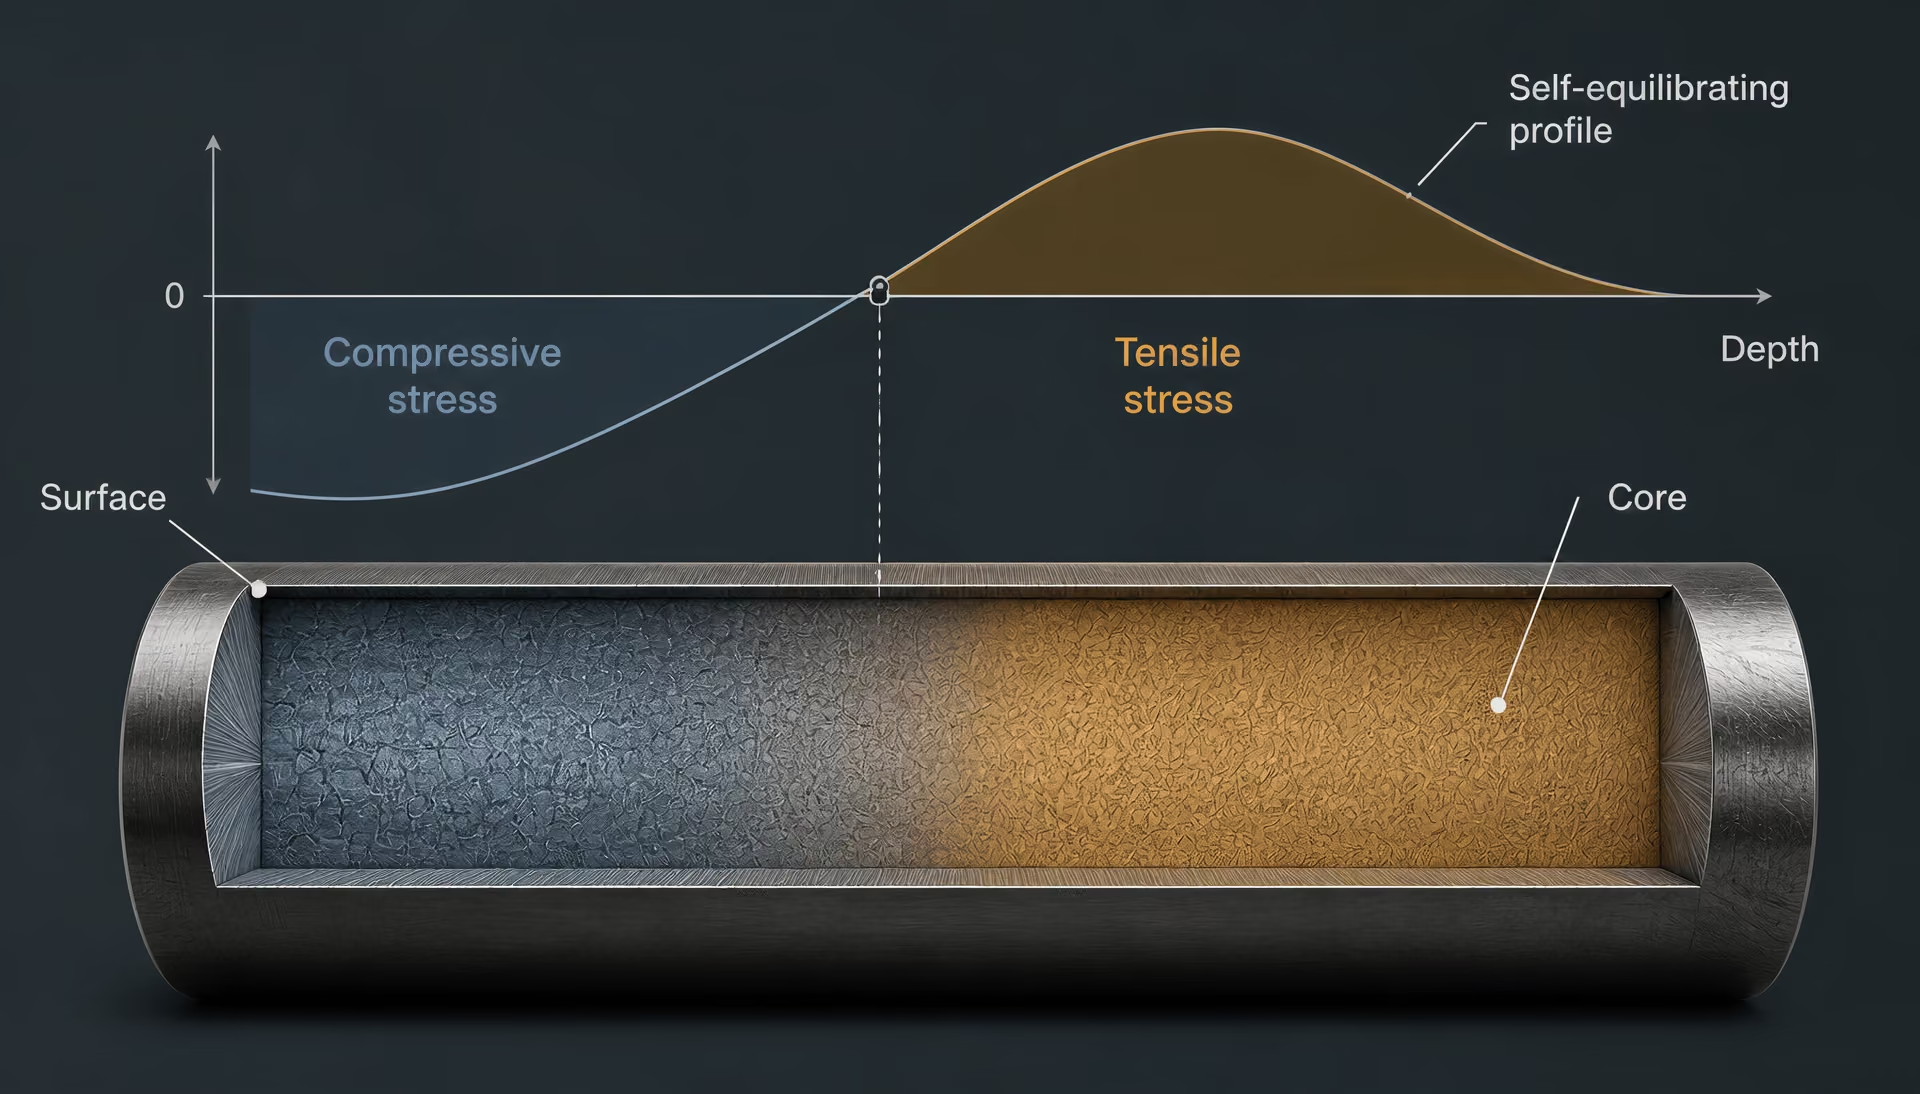
Configurazioni delle tensioni in superficie e nel cuore
| Sequenza di raffreddamento e trasformazione | Possibile configurazione finale delle tensioni | Variabili importanti |
|---|---|---|
| La superficie si contrae per prima; il cuore rimane caldo | La superficie può sviluppare precocemente tensioni di trazione | Gradiente di raffreddamento e snervamento ad alta temperatura |
| Il cuore si contrae o si trasforma successivamente | Possono rimanere compressione in superficie e trazione nel cuore | Tempi di trasformazione e vincoli alla deformazione |
| Raffreddamento non uniforme intorno a una caratteristica geometrica | Regioni locali miste di trazione e compressione | Geometria, accesso del fluido e spessore della sezione |
La configurazione familiare con la superficie dell’acciaio temprato in compressione e il cuore in trazione è comune, ma non costituisce una regola universale. Durante la fase iniziale della tempra, la superficie si raffredda e si contrae, mentre l’interno, più caldo, ostacola tale contrazione. La superficie può quindi entrare in uno stato di tensione di trazione, talvolta oltre il proprio limite di snervamento, mentre il cuore viene posto in compressione. Con il proseguire del raffreddamento, il cuore si contrae e può trasformarsi dopo che la superficie si è già raffreddata in misura considerevole. La configurazione delle tensioni può quindi invertirsi, lasciando la superficie in compressione e l’interno in trazione.
La trasformazione martensitica rende questa sequenza più complessa. L’austenite si espande trasformandosi in martensite, e l’entità dell’espansione dipende dal tenore di carbonio, dalla composizione della lega, dalla temperatura di trasformazione e dalla frazione trasformata. Se la superficie si trasforma per prima, la sua espansione è ostacolata dal materiale sottostante, più freddo o ancora austenitico. Se il cuore si trasforma in seguito, la sua espansione può modificare lo stato tensionale già instauratosi in superficie. Bainite, perlite, martensite e austenite trattenuta contribuiscono ciascuna con deformazioni di trasformazione differenti. Una superficie che si raffredda abbastanza rapidamente da formare martensite può quindi presentare un profilo tensionale diverso da quello di un cuore che forma bainite o una struttura mista.
La posizione della tensione di trazione è importante, perché la trazione superficiale è fortemente associata all’innesco delle cricche, mentre la tensione di compressione superficiale può ritardare l’apertura delle cricche di fatica. Tuttavia, una regione soggetta a trazione può trovarsi al di sotto di uno strato superficiale compresso e una misurazione superficiale non la rileverebbe. La diffrazione a raggi X analizza comunemente solo un volume poco profondo prossimo alla superficie; il risultato descrive quello strato, non il componente completo. La diffrazione neutronica, i metodi con radiazione di sincrotrone, la sezionatura, il metodo della foratura e i profili ottenuti mediante modellazione possono fornire informazioni a maggiore profondità, ma ciascun metodo presenta una propria risoluzione e proprie ipotesi.
La geometria modifica la configurazione. Un’anima sottile può raffreddarsi e trasformarsi quasi per tutto il proprio spessore, mentre un mozzo spesso, il raccordo alla base di un dente o una flangia mantengono più a lungo un interno caldo. Spigoli e bordi dissipano calore attraverso più di una superficie e possono trasformarsi prima del materiale adiacente. Una brusca variazione dello spessore della sezione può quindi concentrare sia i gradienti termici sia la non corrispondenza delle trasformazioni. La discussione del 2005 nell’International Journal of Materials and Product Technology individua nei gradienti termici non uniformi una delle principali cause della distorsione da tempra (Parte I).
La temperatura del mezzo di tempra, l’agitazione, la viscosità, il comportamento di bagnamento e il flusso locale determinano la rapidità con cui il calore abbandona ciascuna superficie. Olio, acqua, soluzione polimerica, sale fuso e gas producono storie di trasferimento del calore differenti. Anche all’interno di una stessa vasca, una superficie ostacolata può raffreddarsi più lentamente di una superficie esposta. La rassegna del 2022 pubblicata nel Journal of Materials Engineering and Performance considera pertanto il trasferimento del calore, la trasformazione di fase, la geometria, lo spessore della sezione, la scelta del mezzo di tempra e l’intensità della tempra come variabili interagenti, anziché come controlli indipendenti (rassegna del 2022).
Autoequilibrio e ridistribuzione delle tensioni
Un componente libero non può conservare, dopo il raffreddamento, una forza o un momento netto non equilibrato. Le tensioni residue devono soddisfare una condizione di autoequilibrio nel componente: le regioni soggette a trazione e quelle soggette a compressione devono equilibrarsi in termini di forze e la loro distribuzione deve inoltre equilibrare i momenti flettenti. Ciò non significa che ogni tensione locale sia piccola. Significa che uno strato sottoposto a forte trazione richiede una compressione compensativa altrove, oppure che il campo tridimensionale completo comprende tensioni di equilibrio in un’altra direzione.
La rimozione di materiale modifica tale equilibrio. Il testo Metallurgy of Heat Treatment, archiviato dal National Institute of Standards and Technology, afferma che le tensioni di tempra non distese possono causare imbarcamento durante la lavorazione meccanica, perché la rimozione di materiale altera l’equilibrio delle tensioni residue (archivio dei dati sui materiali del NIST). Un anello può aprirsi dopo la barenatura; una piastra può incurvarsi dopo la fresatura di una faccia; un ingranaggio temprato può spostarsi durante la rettifica finale. Non si tratta di nuove tensioni create esclusivamente dalla macchina. Sono la conseguenza visibile del rilascio di un campo già esistente.
La deformazione plastica su scala microscopica è fondamentale per questa ridistribuzione. I grani e i pacchetti non si trasformano tutti nello stesso momento né nello stesso modo. Le differenze nell’orientazione cristallografica, nella concentrazione locale di carbonio, nella struttura dei grani di austenite preesistente e nei vincoli esercitati dalle fasi vicine generano piccole deformazioni plastiche. L’articolo della Parte II pubblicato nell’International Journal of Materials and Product Technology attribuisce la tensione residua nell’acciaio temprato in parte a questa deformazione plastica su scala microscopica e collega il risultato alle condizioni del mezzo di tempra, alla tempra superficiale e di cementazione e alla rettifica finale (Parte II). Il rinvenimento può ridurre la tensione consentendo il recupero e un limitato riassetto strutturale, ma non garantisce un componente privo di tensioni.
Tempra in profondità rispetto alla tempra superficiale e di cementazione
La tempra in profondità tende a creare un campo tensionale nella maggior parte o nella totalità della sezione, purché la sezione sia sufficientemente piccola e l’acciaio abbia una temprabilità adeguata. Un acciaio basso-legato come AISI 1045 può formare martensite in prossimità della superficie, conservando invece prodotti di trasformazione più teneri verso il centro in una sezione spessa. Un acciaio con maggiore temprabilità, come AISI 4140, può trasformarsi più in profondità durante la stessa tempra nominale, modificando sia il profilo di durezza sia la distribuzione delle deformazioni di trasformazione. Il profilo risultante delle tensioni residue dipende dalla sezione effettiva, dalla pratica di austenitizzazione, dalla microstruttura iniziale e dall’intensità della tempra, non dalla sola designazione del grado.
La tempra superficiale crea un contrasto più marcato tra i materiali. La tempra a induzione riscalda rapidamente uno strato superficiale, mentre la cementazione arricchisce di carbonio l’austenite prossima alla superficie prima della tempra; la nitrurazione forma uno strato duro di composto o di diffusione senza seguire lo stesso percorso di trasformazione volumica della cementazione. Nell’acciaio cementato, lo strato cementato ad alto tenore di carbonio può trasformarsi a una temperatura inferiore e trattenere una certa quantità di austenite, mentre il cuore a minor tenore di carbonio si trasforma diversamente. L’espansione dello strato cementato, il vincolo del cuore, l’austenite trattenuta e la plasticità locale possono lasciare lo strato cementato in compressione, in trazione o con un profilo misto, a seconda della tempistica e delle condizioni del processo. Dal punto di vista delle tensioni, la tempra superficiale non è quindi semplicemente una condizione di “esterno duro, interno tenero”.
L’uniformità della tempra è particolarmente importante per ingranaggi cementati, alberi e componenti per cuscinetti. Un raffreddamento non uniforme lungo una circonferenza può produrre una deformazione di trasformazione asimmetrica e una flessione, anche quando la profondità dello strato cementato è nominalmente uniforme. La rettifica finale può modificare ulteriormente lo stato tensionale superficiale attraverso l’azione termica e meccanica; una rettifica eccessiva può introdurre tensioni di trazione o rilasciare l’equilibrio compressivo instauratosi durante la tempra.
Il testo di ASM Basic Principles and Design Guidelines for Heat Treating of Steel individua nella minimizzazione della distorsione e delle tensioni residue indesiderate criteri primari per la progettazione dei trattamenti termici (ASM International). Tale criterio richiede di ragionare in termini di profilo. Il U.S. Department of Energy collega le tensioni termiche e residue nei getti di acciaio alla distorsione, alla formazione di cricche, alle rilavorazioni, alle riparazioni mediante saldatura, agli errori dimensionali e alla riduzione delle prestazioni in esercizio (rapporto DOE). La storia del processo di colata, come sottolineato dagli studi della University of Iowa, può inoltre influire sulla struttura iniziale e sul campo tensionale. Il rapporto del Worcester Polytechnic Institute considera pertanto la distorsione da tempra un problema accoppiato, che coinvolge trasferimento del calore, trasformazione di fase, tensione, deformazione ed evoluzione microstrutturale (rapporto WPI). Una misurazione superficiale è una singola osservazione. Il comportamento del componente dipende dall’intero profilo.
9. Rinvenimento, distensione e successivi trattamenti termici
Cosa modifica il rinvenimento e cosa non può garantire
Il rinvenimento è un trattamento di riscaldamento controllato applicato dopo la tempra, generalmente al di sotto della temperatura critica inferiore, . Il suo scopo immediato è modificare la martensite allo stato temprato: il carbonio si ridistribuisce, si formano carburi di transizione o cementite e il reticolo martensitico sovrasaturo perde parte della propria distorsione tetragonale. All’aumentare della temperatura e del tempo di rinvenimento, la durezza generalmente diminuisce, mentre migliorano la tenacità e la stabilità dimensionale. La risposta dipende dalla composizione della lega, dal precedente trattamento di austenitizzazione, dalle dimensioni della sezione, dalla velocità di tempra e dalla frazione di austenite trattenuta.
Il rinvenimento modifica quindi sia le proprietà meccaniche sia le tensioni residue, ma non è un correttivo universale delle deformazioni. Un componente che esce dalla tempra incurvato, ritorto od ovale può rimanere tale anche dopo il rinvenimento. Il rinvenimento può rilassare alcune tensioni elastiche e consentire un accomodamento plastico limitato, ma non può annullare ogni variazione di forma già prodotta da un raffreddamento non uniforme, dalla deformazione di trasformazione o dallo snervamento locale. Un albero con frazioni diverse di martensite sulla superficie e nel cuore può continuare a modificare le proprie dimensioni durante il rinvenimento; un componente cementato può reagire in modo diverso nello strato cementato e nel cuore; inoltre, l’austenite trattenuta può trasformarsi durante il rinvenimento o durante il successivo esercizio, producendo un’ulteriore variazione di volume.
Questa distinzione è in linea con il capitolo dell’ASM Handbook, Residual Stresses and Distortion in Quenched and Tempered Steels, che separa le tensioni residue di origine termica, di trasformazione e di tempra, mostrando al contempo che esse agiscono congiuntamente. Anche la revisione del 2022 degli autori di Residual Stress and Distortion during Quench Hardening of Steels: A Review, pubblicata nel Journal of Materials Engineering and Performance, considera il trasferimento di calore, la trasformazione di fase, la geometria, lo spessore della sezione, la scelta del mezzo di tempra e la severità della tempra come variabili interagenti. Il rinvenimento non può compensare una modalità di tempra inadeguata, un’attrezzatura di vincolo non idonea o un brusco cambiamento di sezione.
Una successiva esposizione termica può generare ulteriori movimenti dimensionali. Un secondo rinvenimento, un ciclo di distensione, la nitrurazione, la cementazione, la tempra a induzione, la brasatura, la saldatura o la rettifica finale possono modificare il campo di temperatura e l’equilibrio delle fasi. La martensite può rinvenire ulteriormente, l’austenite trattenuta può trasformarsi e la precipitazione dei carburi può modificare il volume locale e la resistenza allo snervamento. Di conseguenza, la dimensione finale è il risultato della storia del processo e non semplicemente la dimensione misurata dopo la tempra.
Distensione termica
La distensione termica riduce le tensioni residue riscaldando l’acciaio a una temperatura alla quale possono verificarsi scorrimento plastico locale e rilassamento dipendente dal tempo, senza austenitizzare intenzionalmente l’intero componente. La temperatura selezionata deve rimanere compatibile con la durezza, la tenacità, la profondità dello strato cementato, la tolleranza dimensionale e la condizione metallurgica richieste. Un ciclo di distensione specificato per un acciaio dolce normalizzato non può essere trasferito senza modifiche a un utensile temprato e rinvenuto, a un ingranaggio cementato o a un componente nitrurato.
Metallurgy of Heat Treatment, conservato nell’archivio dei dati sui materiali del National Institute of Standards and Technology, individua il trattamento termico come una delle modalità per ridurre le tensioni residue e avverte che le tensioni di tempra non rilassate possono causare deformazioni durante la lavorazione meccanica. Il meccanismo è semplice: il riscaldamento riduce la resistenza allo snervamento, consentendo alle tensioni interne di rilassarsi attraverso piccole deformazioni plastiche e un flusso simile allo scorrimento viscoso. Anche il raffreddamento deve essere controllato. Se il componente viene riscaldato in modo non uniforme, mantenuto a temperatura per un tempo insufficiente o raffreddato con una nuova differenza di temperatura tra superficie e cuore, il trattamento può sostituire una distribuzione delle tensioni con un’altra.
La distensione non garantisce inoltre una deformazione nulla. Un anello fortemente tensionato può modificare la propria rotondità mentre il campo delle tensioni si rilassa, anche se il trattamento ha ridotto la forza motrice per movimenti successivi. Un getto può reagire in funzione della propria storia di solidificazione, dello spessore della sezione, della posizione della materozza e delle precedenti riparazioni mediante saldatura. Un rapporto del U.S. Department of Energy sui getti di acciaio collega le tensioni di riscaldamento e di tempra a deformazioni, cricche, rilavorazioni, riparazioni mediante saldatura, errori dimensionali e riduzione delle prestazioni in esercizio; analogamente, gli studi della University of Iowa sottolineano che la storia del getto deve essere inclusa nelle previsioni delle dimensioni finali e delle tensioni residue.
Per questo motivo, la distensione termica deve essere pianificata considerando la sequenza completa. La sgrossatura prima della distensione può rimuovere materiale tensionato e mettere in evidenza movimenti dimensionali; la distensione prima della sgrossatura può ridurre tale rischio, ma il ciclo di riscaldamento stesso può produrre variazioni dimensionali. Quando la tolleranza lo richiede, la lavorazione di finitura e la rettifica dovrebbero essere eseguite dopo il trattamento metallurgico finale. I componenti con tempra superficiale o cementati richiedono particolare attenzione, poiché lo strato superficiale, la zona di transizione e il cuore presentano composizioni, temperature di trasformazione e condizioni di vincolo differenti.
Distensione meccanica e raddrizzatura
La distensione meccanica modifica la forma o la distribuzione delle tensioni applicando una forza, anziché affidarsi principalmente alla temperatura. La raddrizzatura mediante pressa, la raddrizzatura a rulli, la ricalibratura, la coniatura e la deformazione plastica a freddo controllata possono correggere una curvatura o un’eccentricità misurabile. Questi metodi agiscono spingendo regioni selezionate oltre il loro limite elastico, in modo che il ritorno elastico e la deformazione plastica portino il componente più vicino alla geometria richiesta.
Tale correzione non è priva di tensioni. La raddrizzatura ridistribuisce le tensioni residue e può introdurre tensioni di trazione su un lato della sezione, tensioni di compressione sull’altro oppure uno snervamento localizzato in prossimità degli appoggi e dei punti di contatto. Nell’acciaio temprato, una forza eccessiva può causare cricche; in una struttura martensitica ad alta resistenza, la raddrizzatura a freddo può ridurre la resistenza alla frattura. La raddrizzatura a caldo riduce la forza necessaria, ma introduce un ciclo termico che può rinvenire la martensite, modificare l’austenite trattenuta o produrre un nuovo gradiente di temperatura. Il metodo ammissibile dipende quindi dal grado di acciaio, dalla durezza, dalla geometria della sezione e dai requisiti di ispezione.
La correzione meccanica può inoltre mascherare un componente instabile invece di risolvere la causa sottostante. Se la lavorazione meccanica rimuove successivamente uno strato superficiale tensionato, il componente corretto può ritornare elasticamente alla forma precedente o spostarsi in una direzione diversa. Metallurgy of Heat Treatment, ospitato da NIST, descrive specificamente le deformazioni durante la lavorazione causate dall’alterazione dell’equilibrio delle tensioni residue. Gli studi dell’International Journal of Materials and Product Technology associano le tensioni residue negli acciai temprati alla deformazione plastica su microscala e alle condizioni del mezzo di tempra, alla tempra superficiale o cementazione e alla rettifica finale.
Una sequenza corretta consiste quindi nel ridurre le tensioni evitabili durante l’austenitizzazione e la tempra, eseguire tempestivamente il rinvenimento, applicare quando necessario un trattamento di distensione termica compatibile, quindi effettuare la sgrossatura, misurare, raddrizzare esclusivamente nell’ambito di una procedura controllata e completare la lavorazione meccanica o la rettifica dopo l’ultima esposizione termica. Il Worcester Polytechnic Institute descrive la deformazione da tempra come un problema accoppiato che coinvolge trasferimento di calore, trasformazione di fase, tensione, deformazione ed evoluzione microstrutturale. La raddrizzatura e la distensione devono essere valutate nella stessa sequenza. Se controllate, riducono il rischio; un riscaldamento, un’applicazione della forza o una rimozione del materiale non adeguatamente controllati possono generare la successiva variazione dimensionale.
10. Lavorazione meccanica, rettifica e liberazione delle tensioni nascoste
Il trattamento termico non lascia sempre un componente in acciaio con le dimensioni finali definitivamente stabilizzate. Un componente temprato e rinvenuto può superare un’ispezione iniziale e poi deformarsi durante la tornitura, la fresatura, la foratura o la rettifica. L’operazione di taglio non ha necessariamente creato la distorsione originaria. Può aver messo in evidenza uno squilibrio delle tensioni residue già presente dopo il riscaldamento, la tempra, la trasformazione e il rinvenimento.
ASM International suddivide le tensioni residue da trattamento termico in contributi termici, di trasformazione e di incrudimento (ASM Handbook, Tensioni residue e distorsione negli acciai temprati e rinvenuti). Queste tensioni coesistono con le variazioni dimensionali causate dalla contrazione termica, dalla trasformazione di fase e dalla deformazione plastica locale. La rassegna del 2022 pubblicata nel Journal of Materials Engineering and Performance descrive il risultato come una risposta accoppiata che coinvolge il trasferimento di calore, la trasformazione di fase, la geometria, lo spessore della sezione, la scelta del mezzo di tempra e la severità della tempra (rassegna del 2022). La lavorazione meccanica avviene dopo questa storia termo-metallurgica, non su un grezzo privo di tensioni.
Perché la lavorazione meccanica può rivelare la distorsione da trattamento termico
Una superficie lavorata può apparire geometricamente corretta mentre il componente contiene ancora tensioni interne autobilanciate. Una regione può essere sottoposta a compressione e un’altra a trazione, con forze e momenti contrapposti che si equilibrano nell’intero componente. L’equilibrio può rimanere stabile finché un utensile non asporta una di queste regioni.
Questo è il meccanismo pratico descritto in Metallurgy of Heat Treatment: le tensioni di tempra non alleviate possono causare deformazioni durante la lavorazione meccanica, perché l’asportazione di materiale altera l’equilibrio delle tensioni residue (archivio NIST dei dati sui materiali). Una piastra con tensione di trazione vicino a una faccia e compressione compensativa più in profondità può piegarsi dopo l’asportazione della superficie sottoposta a tensione. Un anello può diventare ovale. Un albero può modificare la propria rettilineità dopo che è stato asportato uno strato eccentrico. L’utensile ha modificato la distribuzione delle forze e il metallo rimanente si deforma fino al raggiungimento di un nuovo equilibrio.
L’entità dello spostamento dipende da fattori ulteriori rispetto all’ampiezza della tensione. La lunghezza del componente, lo spessore della parete, la simmetria, la rigidezza locale, le variazioni di sezione e l’orientamento del campo delle tensioni residue sono tutti elementi rilevanti. Una flangia spessa può limitare uno spostamento che sarebbe evidente in un’anima sottile. Una cava per chiavetta o un foro trasversale può asportare materiale da un lato e introdurre un momento flettente. Uno strato cementato o nitrurato può presentare un profilo di tensione e durezza diverso da quello del nucleo; pertanto, attraversando lo strato durante il taglio, cambiano sia l’equilibrio meccanico sia il percorso locale dei carichi.
Anche la storia del trattamento termico è importante. La rassegna del 2022 e il rapporto del Worcester Polytechnic Institute descrivono la distorsione da tempra come il risultato accoppiato del trasferimento di calore, della trasformazione di fase, della tensione, della deformazione e dell’evoluzione microstrutturale (rapporto WPI). Due componenti nominalmente identici possono quindi reagire in modo diverso se differiscono per la precedente forgiatura, fusione, deformazione a freddo, struttura dei grani, velocità di riscaldamento o agitazione del mezzo di tempra. Il rapporto del Dipartimento dell’Energia degli Stati Uniti segnala che le tensioni termiche e residue nei getti di acciaio possono contribuire a distorsione, criccatura, rilavorazione, riparazioni mediante saldatura, errori dimensionali e riduzione delle prestazioni in esercizio (rapporto DOE). La storia di fusione non viene cancellata dalle successive lavorazioni meccaniche.
Asportazione di materiale e ridistribuzione delle tensioni
Il sovrametallo di lavorazione offre un margine per gestire questa incertezza, ma non garantisce l’assenza di spostamenti. Il sovrametallo deve essere considerato insieme al profilo di tensione previsto e all’ordine con cui vengono esposte le superfici. L’asportazione di una quantità considerevole di materiale da un lato di un componente trattato termicamente può liberare una deformazione di flessione o torsione; l’asportazione di quantità analoghe da lati opposti può ridurre lo squilibrio netto, sebbene la sola simmetria non garantisca la stabilità dimensionale.
Per questo motivo, l’asportazione graduale del materiale viene comunemente considerata un concetto di controllo dimensionale, non una procedura universalmente valida. La sgrossatura può asportare la maggior parte del sovrametallo lasciando materiale sufficiente affinché il componente reagisca e affinché un’operazione successiva possa correggerne la posizione. Un’ispezione intermedia può quindi individuare lo spostamento prima che la geometria finale venga definita. Se la sgrossatura rivela una curvatura o un’eccentricità considerevoli, proseguire direttamente fino alla dimensione finita può semplicemente riprodurre l’errore, lasciando una minore capacità di correzione residua.
La strategia dei riferimenti deve seguire la geometria funzionale del componente e il suo stato tensionale variabile. Impostare ogni operazione a partire da una superficie che si è spostata durante la sgrossatura può trasferire la distorsione alle lavorazioni successive. Al contrario, cambiare i riferimenti senza controllare la relazione tra di essi può creare una forma diversa di errore cumulativo. Su un albero, l’asse scelto, le sedi dei cuscinetti e le facce terminali possono dover essere messi in relazione mediante ispezione, anziché essere considerati invariabilmente fissi. Su una piastra, la faccia di riferimento può richiedere una nuova valutazione dopo la sgrossatura e il rilassamento delle tensioni.
L’ispezione dopo la sgrossatura è quindi parte della logica del processo, non soltanto un controllo qualità finale. Rett linearità, planarità, rotondità, parallelismo, eccentricità e posizione degli elementi critici possono cambiare tra la sgrossatura, il trattamento di distensione, la semifinitura e la finitura. ASM individua nella “minimizzazione della distorsione e delle tensioni residue indesiderate” un criterio primario di progettazione del trattamento termico degli acciai (Principi fondamentali e linee guida di progettazione ASM per il trattamento termico degli acciai); la pratica della lavorazione meccanica non può compensare ogni condizione di trattamento termico inadeguata.
Un’operazione di distensione può ridurre gli spostamenti, ma la sua temperatura e la sua durata devono essere compatibili con il grado di acciaio, il requisito di durezza, la condizione di rinvenimento e il trattamento superficiale. Anche la distensione meccanica può modificare le dimensioni. Non si deve presumere che nessuno dei due metodi elimini tutte le tensioni residue.
Tensioni di rettifica e integrità superficiale
Tensione residua nel volume Tensione residua distribuita attraverso una profondità o un volume significativo di un componente, anziché confinata in uno strato superficiale poco profondo.
La rettifica presenta un problema distinto, perché i suoi effetti sono concentrati in prossimità della superficie. La tensione residua di volume indica una tensione distribuita attraverso una parte sostanziale della sezione e in grado di produrre flessione, torsione o variazioni globali della forma quando il materiale viene asportato. La tensione indotta dalla rettifica è spesso un effetto superficiale poco profondo prodotto dalla deformazione meccanica e dal calore. I due fenomeni possono coesistere, ma non sono intercambiabili.
La rassegna dell’International Journal of Materials and Product Technology attribuisce le tensioni residue nell’acciaio temprato alla deformazione plastica su scala microscopica e tratta l’influenza delle condizioni del mezzo di tempra, della tempra superficiale e di strato e della rettifica finale (Parte I; Parte II). La rettifica può imporre tensioni di trazione attraverso un riscaldamento localizzato seguito da un raffreddamento rapido, oppure tensioni di compressione attraverso un intenso sfregamento meccanico e un flusso plastico. Il segno e la profondità dipendono dalle caratteristiche della mola, dalle condizioni di contatto, dall’erogazione del refrigerante, dall’entità dell’asportazione e dalla durezza e microstruttura dell’acciaio.
Un calore di rettifica eccessivo può danneggiare la condizione di rinvenimento, produrre bruciature di rettifica, rammollire aree selezionate oppure causare una ritempra e la formazione di martensite non rinvenuta. Queste modifiche possono non produrre un’immediata deformazione evidente, ma possono ridurre le prestazioni a fatica o causare variazioni dimensionali successive. Le cricche superficiali sono particolarmente pericolose quando uno strato di tensione residua di trazione si combina con i carichi ciclici di esercizio.
La discussione della Parte II sulla rettifica finale è fondamentale per il controllo dimensionale: l’ultima operazione asporta poco materiale, ma determina la superficie funzionale e può comunque modificarne lo stato tensionale. La rettifica finale deve quindi essere considerata una fase di finitura controllata, seguita dall’ispezione della geometria e dell’integrità superficiale. Un componente che rispettava le dimensioni prima della rettifica non si trova necessariamente nella condizione finale richiesta. La superficie finale, la struttura sottostante trattata termicamente e il campo delle tensioni devono essere considerati congiuntamente.
11. Fessurazione, rilavorazione e conseguenze sul servizio
Il trattamento termico può lasciare un componente in acciaio con un errore dimensionale e un campo di tensioni residue. Questi fenomeni sono correlati, ma non sono la stessa cosa. La distorsione descrive una variazione di forma o dimensione; la tensione residua descrive una tensione autoequilibrata che rimane dopo la rimozione del carico termico o meccanico esterno. Un componente può apparire perfettamente dritto e tuttavia contenere tensioni di trazione dannose, mentre un altro può essere deformato ma presentare una distribuzione delle tensioni residue che non è immediatamente critica per l’innesco di cricche.
La distinzione è importante nei getti in acciaio, perché il riscaldamento, il raffreddamento, la storia di solidificazione, la lavorazione meccanica, la saldatura e i carichi di esercizio modificano tutti lo stato finale. ASM International identifica le tensioni residue di origine termica, di trasformazione e di tempra come contributi distinti negli acciai bonificati. Anche la rassegna del 2022 di Totten e coautori, pubblicata nel Journal of Materials Engineering and Performance, descrive la distorsione come il risultato dell’interazione tra trasferimento di calore, trasformazioni di fase, geometria, spessore della sezione, scelta del mezzo di tempra e severità della tempra. Nessuna singola “tensione di tempra” può spiegare ogni cedimento.
Quando la tensione residua diventa una forza motrice per la fessurazione
La tensione residua diventa una forza motrice per la fessurazione quando la tensione di trazione si concentra in corrispondenza di un difetto o di una caratteristica geometrica appuntita e aumenta l’intensità locale delle tensioni o il tasso di rilascio dell’energia. La tensione immagazzinata non deve necessariamente essere elevata in tutto il componente. Un poro di colata, una pellicola di ossido, una cavità da ritiro, un’inclusione non metallica, una zona di mancata fusione, un segno di lavorazione, una cava per linguetta o una variazione brusca della sezione possono amplificare il campo locale di trazione. Un carico applicato di trazione vi si somma. Un componente che supera l’ispezione e il trattamento termico può fessurarsi in seguito, quando il carico ciclico, le vibrazioni, la pressione o i cicli termici forniscono la forza motrice restante.
La stessa interazione si applica alla fessurazione assistita dall’idrogeno. L’idrogeno può ridurre la resistenza coesiva e favorire la plasticità localizzata, mentre la tensione residua di trazione facilita l’apertura di una cricca o ne sostiene la propagazione. Gli acciai martensitici ad alta resistenza, le superfici temprate, le zone termicamente alterate dalla saldatura e i componenti elettrodeposti o esposti ad agenti chimici sono quindi sensibili alla condizione combinata, non alla tensione residua considerata isolatamente. Uno strato superficiale compressivo può ritardare l’apertura della cricca, ma la tensione di trazione sottosuperficiale, il danneggiamento da rettifica o un difetto preesistente possono comunque determinare il cedimento.
La temperatura modifica l’equilibrio. A temperature di esercizio elevate, il rilassamento delle tensioni e lo scorrimento viscoso possono ridurre parte della tensione residua, ma le differenze di dilatazione termica possono generare nuove tensioni, mentre l’ossidazione o il degrado microstrutturale possono indebolire la sezione. A basse temperature, la ridotta tenacità può rendere più pericoloso un difetto, anche se la tensione residua non è aumentata. Le trasformazioni che avvengono durante l’esercizio possono inoltre modificare il volume e la rigidezza. Il rapporto del U.S. Department of Energy sui getti in acciaio collega le tensioni termiche e residue generate durante il riscaldamento e la tempra alla fessurazione, alla distorsione, alla rilavorazione, alle riparazioni mediante saldatura e alla riduzione delle prestazioni in esercizio; la sua implicazione è pratica: l’ispezione e la progettazione devono considerare la combinazione di tensione, difetto e condizioni di esercizio.
La tensione residua può diventare pericolosa anche durante le operazioni di finitura. Metallurgy of Heat Treatment, disponibile attraverso l’archivio dei dati sui materiali del National Institute of Standards and Technology, osserva che le tensioni di tempra non rilassate possono causare deformazioni durante la lavorazione meccanica, poiché l’asportazione di materiale altera l’equilibrio originario delle tensioni. La rimozione di un lato di una sezione può liberare in modo non uniforme tensioni di trazione o di compressione. Una cricca può quindi comparire in corrispondenza di un difetto appena esposto, ma l’operazione di lavorazione non ha necessariamente creato il campo di tensioni originario.
Distorsione, riparazione mediante saldatura e rilavorazione
La distorsione causa comunemente una rilavorazione prima di provocare una frattura. Un getto deformato può non superare un controllo dimensionale, risultare disallineato rispetto al componente con cui deve accoppiarsi, superare il sovrametallo di lavorazione disponibile o produrre una superficie di tenuta irregolare. Possono seguire raddrizzatura, riscaldamento locale, ulteriore lavorazione meccanica, pallinatura, distensione o riparazione mediante saldatura. Ogni operazione modifica nuovamente la storia termica e meccanica.
La riparazione mediante saldatura non è una correzione neutra. La saldatura applica una sorgente di calore piccola e intensa accanto a un acciaio relativamente freddo, producendo un nuovo gradiente termico, una zona termicamente alterata, contrazione durante il raffreddamento e microstrutture potenzialmente dure e fragili. Se il getto contiene già tensioni di tempra, la saldatura di riparazione può sovrapporre tensioni di trazione a un’area contenente porosità, inclusioni, difetti da ritiro o cricche preesistenti. Il controllo dell’idrogeno, il preriscaldo, la temperatura tra le passate, la scelta del metallo d’apporto, il trattamento termico post-saldatura e l’ispezione sono pertanto importanti quanto il profilo visibile della saldatura.
I risultati del Department of Energy e gli studi della University of Iowa sui getti in acciaio sono importanti perché collegano l’accuratezza dimensionale finale alla storia di colata. La sequenza di solidificazione, lo spessore locale della sezione, l’alimentazione mediante materozze, i vincoli al raffreddamento, i cicli termici precedenti e il successivo trattamento termico influenzano sia il campo di tensioni iniziale sia la risposta alle lavorazioni successive. Una previsione basata esclusivamente sulla tempra finale non può tenere conto delle tensioni ereditate dalla colata. Il rapporto della Iowa sottolinea specificamente l’importanza di includere la storia di colata nella previsione delle dimensioni finali e delle tensioni residue.
La rilavorazione può mettere in luce un secondo problema: un componente può essere riportato entro le tolleranze del disegno pur mantenendo una condizione tensionale sfavorevole. Una rettifica aggressiva può rimuovere uno strato superficiale compressivo ed esporre il materiale sottostante in trazione. Raddrizzature locali ripetute possono causare deformazione plastica e ridurre il margine di resistenza a fatica. Al contrario, una distensione controllata può ridurre il rischio di distorsione, ma un riscaldamento eccessivo o mal controllato può modificare la durezza, lo stato di rinvenimento, la profondità dello strato cementato, gli strati nitrurati o l’accoppiamento dimensionale. Per questo motivo, Basic Principles and Design Guidelines for Heat Treating of Steel di ASM considera la minimizzazione della distorsione e delle tensioni residue indesiderate criteri primari di progettazione, non problemi di ispezione da correggere alla fine.
Variazione dimensionale durante l’esercizio
Un componente non deve necessariamente fessurarsi per perdere la propria funzionalità. L’instabilità dimensionale può modificare il precarico dei cuscinetti, il gioco tra i denti degli ingranaggi, l’allineamento degli alberi, il gioco delle valvole, la compressione delle guarnizioni o la pressione di contatto. In un assieme di precisione, un piccolo movimento può causare sfregamento, perdite, una ripartizione non uniforme del carico o un’usura accelerata. Il componente rimane strutturalmente integro, ma le sue prestazioni in esercizio diminuiscono.
Diversi meccanismi possono produrre questo movimento. La tensione residua può rilassarsi durante l’esercizio, consentendo un recupero elastico o una ridistribuzione plastica. L’austenite trattenuta può trasformarsi in martensite, causando un’espansione; il rinvenimento può ridurre il volume e la durezza della martensite; i cicli termici possono inoltre mettere ripetutamente in evidenza le differenze tra strato superficiale e cuore. Le sezioni cementate, nitrurate, temprate a induzione e temprate a cuore non rispondono in modo identico, poiché differiscono nei gradienti di composizione, durezza, temperatura di trasformazione e tensione residua.
Anche la rettifica finale può essere importante dopo il trattamento termico. Gli studi pubblicati nell’International Journal of Materials and Product Technology identificano i gradienti di tempra non uniformi come una fonte primaria di distorsione e collegano la tensione residua alla deformazione plastica a microscala, alle condizioni del mezzo di tempra, alla tempra superficiale e degli strati cementati e alla rettifica finale. Il rapporto del Worcester Polytechnic Institute presenta lo stesso problema come un’interazione accoppiata tra trasferimento di calore, trasformazioni di fase, tensione, deformazione e variazioni microstrutturali. La qualificazione per l’esercizio deve quindi considerare la deriva dimensionale oltre all’innesco delle cricche. Un componente diritto e privo di cricche al momento della spedizione non è necessariamente stabile durante il funzionamento.
12. Misurazione della distorsione e delle tensioni residue
L’ispezione dopo il trattamento termico dovrebbe combinare due registrazioni diverse: una mappa dimensionale che mostri come si è spostato il componente e una caratterizzazione delle tensioni che evidenzi quale squilibrio elastico o plastico rimanga al suo interno. La distorsione è una variazione della forma o delle dimensioni. La tensione residua è un campo di tensione autoequilibrato che permane dopo la scomparsa dei carichi esterni e dei gradienti di temperatura. I due fenomeni sono accoppiati, ma non sono intercambiabili. Un componente può rispettare una tolleranza dimensionale pur conservando una tensione di trazione che in seguito causi cricche, movimenti durante la lavorazione o danni da fatica. Al contrario, un componente visibilmente deformato può aver subito una notevole deformazione di trasformazione anche dopo che gran parte della sua tensione residua si è rilassata.
ASM International identifica le tensioni residue di origine termica, di trasformazione e di tempra come contributi distinti negli acciai bonificati. La rassegna del 2022 degli autori di Residual Stress and Distortion during Quench Hardening of Steels, pubblicata nel Journal of Materials Engineering and Performance, descrive il risultato come un’interazione tra trasferimento di calore, trasformazione di fase, geometria, spessore della sezione, scelta del mezzo di tempra e severità della tempra (doi:10.1007/s11665-022-06667-x). La misurazione deve quindi conservare informazioni sufficienti sul componente e sulla sua storia termica per distinguere un difetto dimensionale locale da una risposta estesa all’intero processo.

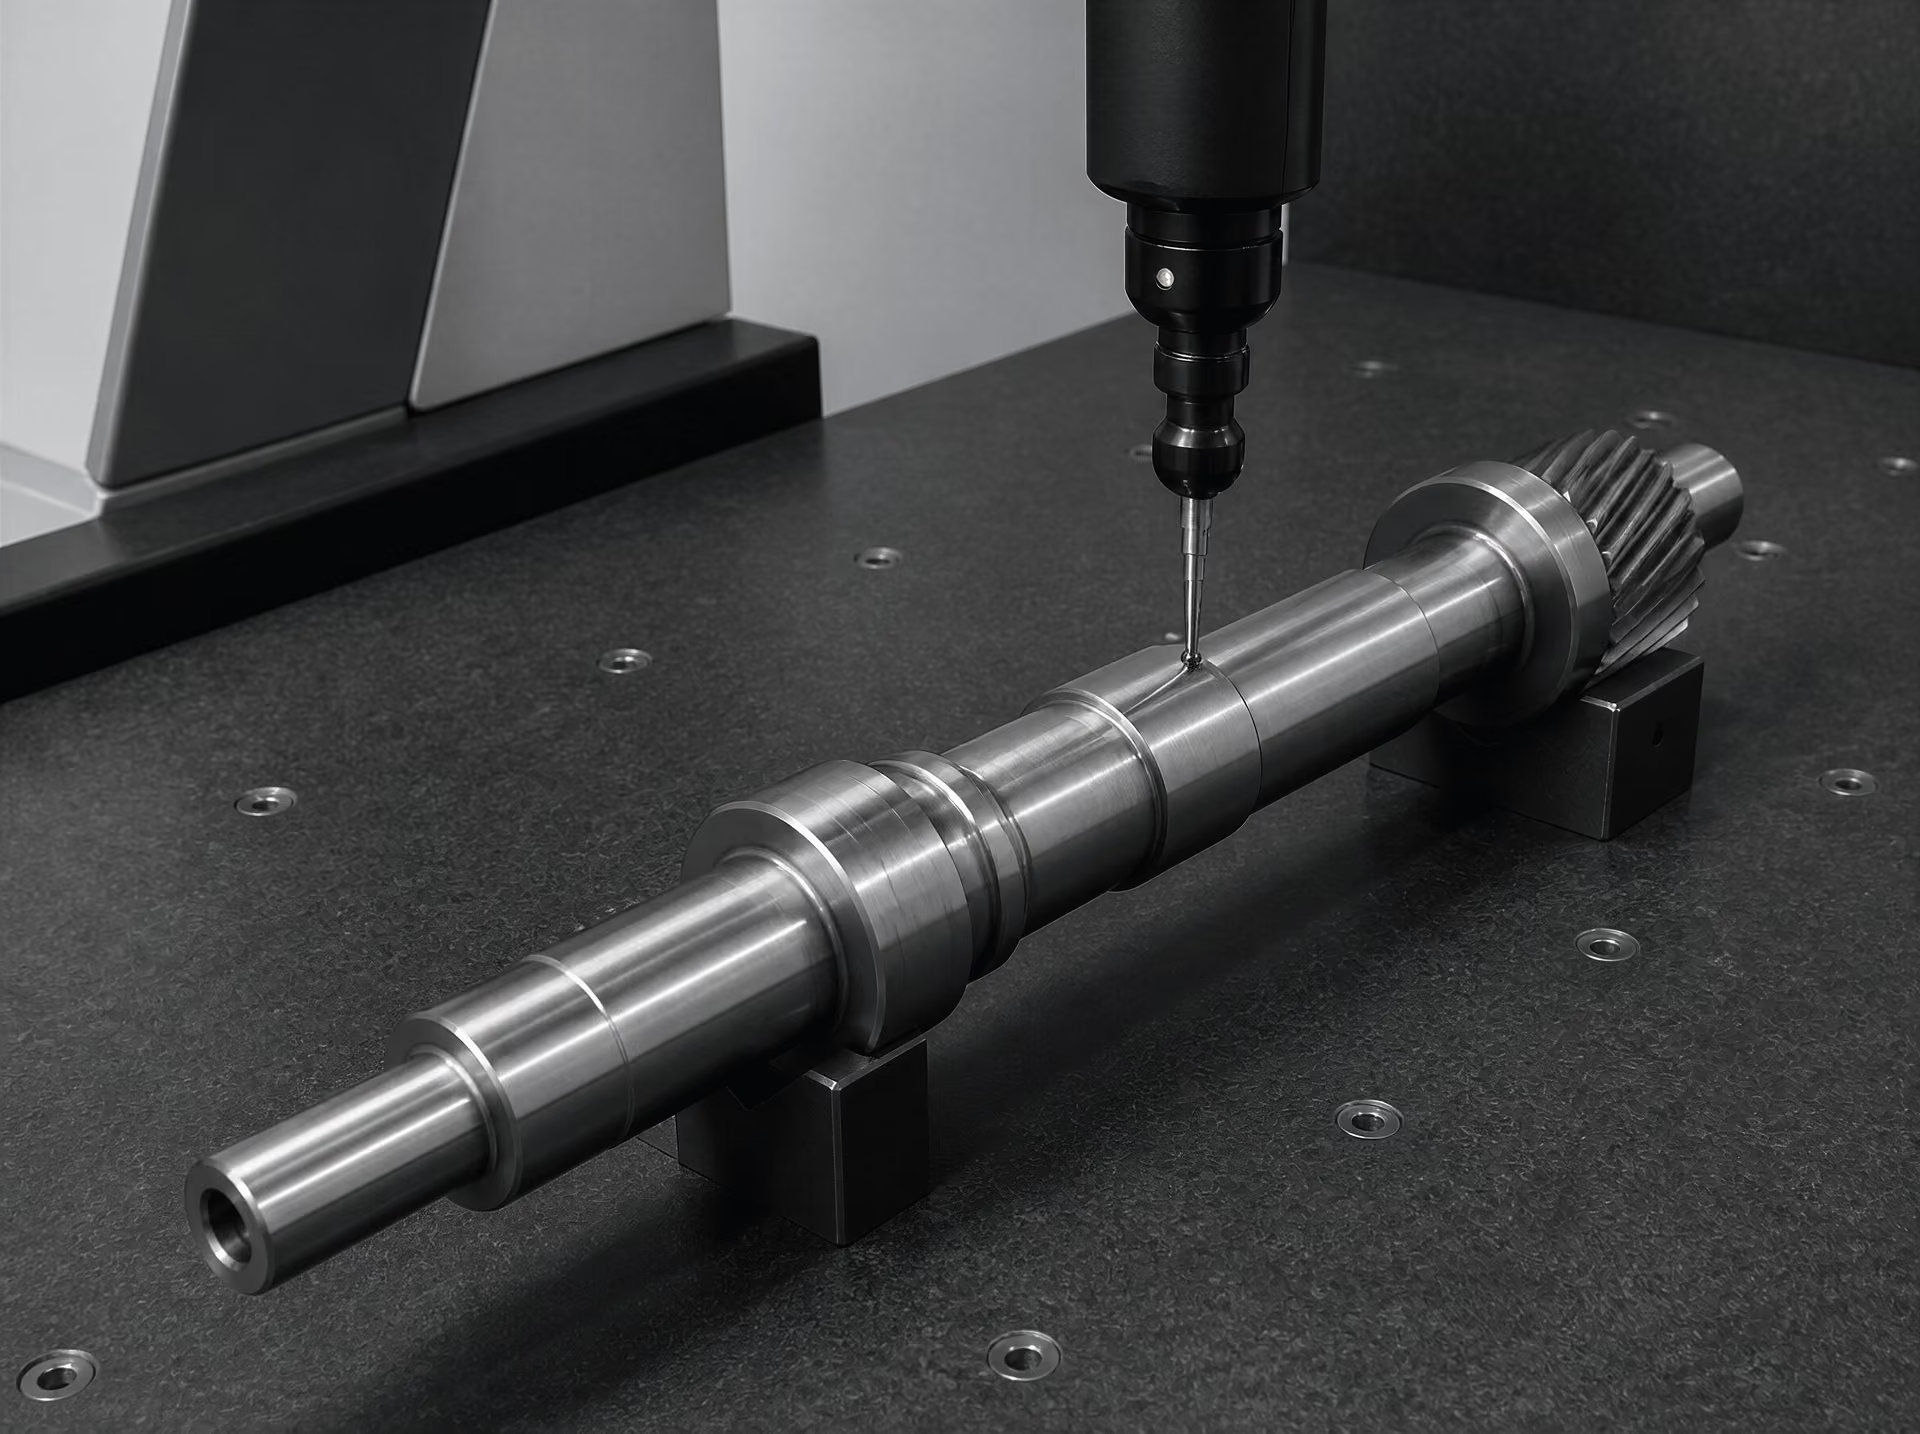
Ispezione dimensionale e selezione dei riferimenti
Sequenza di ispezione
- Stato di riferimento Misurare e registrare il componente non trattato, l’orientamento, lo stato del materiale e i riferimenti.
- Misurazione post-trattamento Confrontare le dimensioni dopo tempra e rinvenimento utilizzando la stessa strategia di riferimento.
- Misurazione durante la lavorazione meccanica Ispezionare dopo la sgrossatura e dopo un’asportazione significativa di sovrametallo per individuare il rilascio delle tensioni.
- Caratterizzazione delle tensioni Utilizzare un metodo la cui profondità e direzione corrispondano al gradiente di tensione sospettato.
Un’ispezione dimensionale significativa inizia prima del riscaldamento. Il componente non trattato dovrebbe essere misurato, contrassegnato e fotografato, registrandone lo stato del materiale e l’orientamento. Una registrazione utile comprende la designazione dell’acciaio, il numero di colata o di lotto, lo stato di lavorazione precedente, il trattamento superficiale, l’orientamento nel dispositivo di fissaggio, il ciclo del forno, il tempo di trasferimento, la temperatura e l’agitazione del mezzo di tempra, il ciclo di rinvenimento e l’intervallo tra il trattamento e l’ispezione. L’archivio dei dati sui materiali del National Institute of Standards and Technology, in Metallurgy of Heat Treatment, avverte che le tensioni di tempra non rilassate possono produrre deformazioni durante la lavorazione, poiché la rimozione di materiale modifica l’equilibrio delle tensioni residue. Una registrazione dello stato “prima” non è quindi facoltativa quando dopo la tempra sono previste rettifica finale o sgrossatura.
La selezione dei riferimenti determina il significato di ogni risultato successivo. I riferimenti dovrebbero essere associati a superfici funzionali o a caratteristiche geometriche stabili, non semplicemente al bordo più conveniente. Una superficie ampia può incurvarsi durante la tempra; utilizzarla come piano perfetto può nascondere tale incurvamento costringendo il sistema di coordinate a seguire il difetto. Per un albero, l’asse di rotazione precedente al trattamento, i diametri delle sedi dei cuscinetti e una superficie terminale designata possono definire il sistema di riferimento. Per una piastra, possono essere appropriati un piano controllato e due bordi ortogonali, purché non si preveda che tali elementi si trasformino in modo disomogeneo. I dispositivi di fissaggio dovrebbero vincolare il componente solo quanto basta per posizionarlo. Un serraggio eccessivo durante la misurazione può appiattire un componente deformato e riportare la geometria nella condizione vincolata dal dispositivo anziché nello stato libero.
Le macchine di misura a coordinate possono mappare la posizione dei fori, la deviazione del profilo, il parallelismo, la perpendicolarità, la planarità e le variazioni della posizione dell’asse. Una nuvola di punti è più informativa di pochi valori massimi, perché rivela se la distorsione consiste in una flessione globale, in un sollevamento locale del bordo, in un’ovalizzazione, in una torsione o in una variazione concentrata intorno a una transizione da spessore elevato a spessore ridotto. Prima e dopo il trattamento dovrebbero essere utilizzati lo stesso sistema di coordinate e la stessa strategia di tastatura. La compensazione della temperatura è importante: un componente in acciaio misurato a temperature diverse può mostrare una variazione dimensionale apparente dovuta alla sola dilatazione termica.
I componenti circolari richiedono controlli di rotondità e cilindricità in diverse stazioni assiali. La misurazione di un solo diametro può non rilevare lobi o un asse incurvato. La rettilineità dovrebbe essere controllata lungo più generatrici e, ove pertinente, lungo l’asse neutro o funzionale. Un anello può conservare il proprio diametro medio pur diventando ovale; un ingranaggio può mantenere la spaziatura tra i denti a un determinato raggio mentre la corona sviluppa un’eccentricità radiale. Per i componenti complessi è utile un confronto basato sulle sezioni: confrontare i profili trasversali attraverso pareti sottili, mozzi, nervature, raccordi e sezioni massicce, quindi confrontare le sezioni corrispondenti prima e dopo il trattamento. Il modello risultante indica spesso la presenza di un gradiente termico o di una mancata corrispondenza delle trasformazioni.
L’ispezione dovrebbe distinguere la distorsione allo stato libero da quella causata dal rilascio dei vincoli, dal taglio o dal serraggio. Se un componente viene sezionato per l’analisi metallografica o la misurazione delle tensioni, le sue dimensioni dovrebbero essere registrate prima del taglio e dopo ogni fase di rilascio. Anche la storia di fusione può essere rilevante. I rapporti del U.S. Department of Energy e della University of Iowa collegano le tensioni di riscaldamento e di tempra nei getti di acciaio a deformazioni, criccatura, rilavorazioni, riparazioni mediante saldatura, errori dimensionali e riduzione delle prestazioni in esercizio; il lavoro della Iowa include specificamente la storia di fusione nella previsione delle dimensioni e delle tensioni finali.
Metodi di misurazione delle tensioni residue
| Metodo | Profondità di campionamento o caratteristica | Limitazione principale |
|---|---|---|
| Diffrazione a raggi X | Deformazione reticolare prossima alla superficie | Da sola non descrive il campo di tensioni nel cuore |
| Foratura con foro cieco | Profilo incrementale a profondità ridotta | Semidistruttiva e dipendente dal modello |
| Misurazione del contorno o sezionamento | Rilascio delle tensioni attraverso un taglio | Distruttiva e sensibile agli effetti del taglio |
| Diffrazione di neutroni | Maggiore penetrazione interna | Richiede accesso specializzato e dati del reticolo di riferimento |
La diffrazione a raggi X (XRD) misura la deformazione reticolare in prossimità della superficie osservando gli spostamenti dei picchi di diffrazione. Con costanti elastiche adeguate e un opportuno piano cristallografico di diffrazione, tali deformazioni vengono convertite in tensione. Il metodo è generalmente sensibile alla superficie; è quindi utile per gli strati cementati, le superfici rettificate e gli strati superficiali temprati, ma non può descrivere da solo il campo di tensione al centro di una sezione spessa. La rugosità superficiale, la tessitura cristallografica, l’austenite trattenuta, la decarburazione e la radiazione selezionata possono alterare il risultato. Le misurazioni dovrebbero essere eseguite in punti scelti sulla base della mappa dimensionale: sui lati convesso e concavo di una curvatura, in prossimità dei raccordi, nelle sezioni sottili e spesse e lungo entrambe le direzioni principali.
Il metodo della foratura è un metodo semidistruttivo. Viene praticato progressivamente un piccolo foro mentre estensimetri o metodi ottici rilevano il rilassamento elastico locale. Un calcolo inverso stima la tensione originaria in funzione della profondità. Il metodo analizza profondità maggiori rispetto alla XRD ordinaria, ma rimane una tecnica prossima alla superficie; inoltre, il calcolo presuppone una geometria definita, una risposta elastica e una variazione della tensione sufficientemente nota. Un foro vicino a un bordo, a un raccordo, a una riparazione mediante saldatura o a un forte gradiente di durezza può violare tali ipotesi. Il foro interrompe inoltre il componente; la sua posizione deve quindi essere scelta in un punto dove il danno risultante sia accettabile.
La misurazione del contorno, il sezionamento e i relativi metodi distruttivi rivelano la tensione consentendo a un corpo vincolato di rilassarsi. Nei metodi del contorno, un componente viene tagliato lungo un piano, la superficie appena esposta viene misurata e un modello elastico ricostruisce la tensione normale che ha prodotto lo spostamento. Il sezionamento può evidenziare direttamente i movimenti di flessione e apertura, ma il taglio rilascia un campo di tensione tridimensionale e può richiedere correzioni per la distorsione da taglio, la plasticità e il rumore di misurazione. Questi metodi sono efficaci per le sezioni spesse e le saldature, ma non forniscono un controllo non distruttivo di produzione.
La diffrazione neutronica può misurare la deformazione reticolare a profondità notevolmente maggiori rispetto alla XRD, poiché i neutroni penetrano più in profondità in molti acciai. Può mappare le tensioni interne attraverso una sezione senza tagliare il componente, subordinatamente ai requisiti di accesso, volume di misura, tessitura, fase e reticolo di riferimento. È particolarmente utile quando le misurazioni superficiali e la risposta durante la lavorazione indicano un gradiente di tensione sepolto. Non ci si dovrebbe aspettare che i risultati della diffrazione neutronica, della XRD e della foratura coincidano nella stessa posizione nominale, a meno che i volumi e le profondità analizzati siano comparabili.
Distinzione tra errore di processo ed errore di misurazione
Un disaccordo tra due ispezioni non dimostra automaticamente che il processo di trattamento termico sia cambiato. L’incertezza di misurazione deve essere stimata separatamente dalla variabilità del processo. Ripetere la stessa misurazione senza spostare il componente, quindi rimuoverlo, riposizionarlo e ripetere nuovamente la misurazione. La differenza consente di separare la ripetibilità dello strumento dagli effetti del riposizionamento dei riferimenti e da quelli dell’operatore o del fissaggio. Campioni di riferimento calibrati, misurazioni della temperatura riferibili a campioni metrologici, qualificazione della sonda e una procedura di allineamento documentata stabiliscono se il sistema di coordinate sia stabile.
La condizione superficiale è una fonte frequente di interpretazioni errate. Calamina, ossido, materiale decarburato, bruciature di rettifica, strati pallinati e rugosità possono influire sia sulla tastatura dimensionale sia sulla diffrazione. Misurare prima e dopo la pulizia secondo una procedura definita e registrare ogni asportazione di materiale. Se dopo la tempra viene eseguita una rettifica, ispezionare la superficie prima della rettifica e dopo ogni fase significativa di lavorazione. Una variazione dell’eccentricità radiale dopo l’asportazione di materiale può essere dovuta al rilascio di tensioni residue, anziché a un nuovo difetto di tempra; allo stesso modo, una variazione della tensione misurata mediante XRD può riflettere la rimozione di uno strato superficiale tensionato.
La simmetria fornisce un importante elemento diagnostico. È opportuno confrontare punti equivalenti sui lati opposti di un componente nominalmente simmetrico, ma non si dovrebbero calcolare le medie alla cieca. Un processo simmetrico dovrebbe produrre un risultato simmetrico; una differenza persistente su un solo lato può indicare un flusso disomogeneo del mezzo di tempra, un contatto con il dispositivo di fissaggio, un carico non uniforme nel forno o un errore di lavorazione preesistente. Anche i gradienti di tensione rendono inaffidabili le letture in un singolo punto. Mappare diverse profondità, orientamenti e zone geometriche, quindi confrontare il modello con la durezza, la microstruttura, il contenuto di austenite trattenuta e il ciclo termico registrato. Il Worcester Polytechnic Institute descrive la distorsione di tempra come un problema accoppiato che coinvolge trasferimento di calore, trasformazione di fase, tensione, deformazione ed evoluzione microstrutturale. Il sistema di ispezione deve essere altrettanto rigoroso nel separare tali effetti dagli errori introdotti dalla misurazione stessa.
13. Modellazione e simulazione della distorsione da trattamento termico
La simulazione del trattamento termico non è un calcolatore della velocità di tempra a cui si aggiunge successivamente una correzione della distorsione. Un modello credibile prevede l’evoluzione accoppiata di temperatura, frazioni di fase, deformazione, tensione e geometria mentre l’acciaio viene riscaldato, mantenuto, temprato, rinvenuto e talvolta lavorato. La distorsione è la variazione della forma o delle dimensioni; la tensione residua è la tensione interna che rimane dopo la scomparsa dei carichi esterni e dei gradienti di temperatura. Sono risultati diversi della stessa storia di processo. Un componente può presentare tensioni residue considerevoli con poca distorsione visibile, oppure un’evidente deformazione dopo che le tensioni sono state rilasciate mediante lavorazione.
ASM International identifica le tensioni residue termiche, di trasformazione e di tempra come contributi distinti negli acciai temprati e rinvenuti. La tensione termica deriva dall’espansione e dalla contrazione vincolate. La tensione di trasformazione si sviluppa quando regioni diverse si trasformano a temperature differenti e variano di volume in momenti diversi. La tensione di tempra è associata alla risposta meccanica della microstruttura in evoluzione, comprese le variazioni della resistenza allo snervamento e del flusso plastico. Una simulazione che ometta uno qualsiasi di questi meccanismi può comunque produrre una curva di temperatura regolare, ma le dimensioni previste possono risultare errate.
Accoppiamento termico, metallurgico e meccanico
Il campo termico è il punto di partenza, non la risposta completa. Il solutore deve calcolare la conduzione del calore attraverso l’acciaio, l’irraggiamento e la convezione sulle superfici esposte, la conduzione di contatto nei dispositivi di fissaggio e l’asportazione di calore nel fluido di tempra. Il trasferimento di calore superficiale è generalmente espresso mediante una condizione al contorno dipendente dalla temperatura o mediante un coefficiente di scambio termico. Tale coefficiente varia durante l’ebollizione a film, l’ebollizione nucleata, l’ebollizione di transizione e la convezione nel liquido o nel vapore. Varia inoltre in funzione dell’agitazione, dell’orientamento del componente, della temperatura del fluido di tempra, della composizione del fluido e delle condizioni locali della superficie.
La rassegna del 2022, “Residual Stress and Distortion during Quench Hardening of Steels”, pubblicata nel Journal of Materials Engineering and Performance, sottolinea che trasferimento di calore, trasformazione di fase, geometria, spessore della sezione, scelta del fluido di tempra e severità della tempra interagiscono tra loro. Una temperatura uniforme del bagno non produce una storia di raffreddamento uniforme se una faccia è schermata, un foro intrappola il vapore oppure un mozzo spesso si raffredda più lentamente di una corona sottile. Anche gli articoli dell’International Journal of Materials and Product Technology nelle Parti I e II identificano i gradienti termici non uniformi come una fonte principale della distorsione da tempra e collegano la tensione residua alle condizioni del fluido di tempra, all’indurimento superficiale e di strato e alla rettifica finale.
Il modello metallurgico converte la temperatura e la composizione nell’evoluzione delle fasi. L’austenite può trasformarsi in ferrite, perlite, bainite, martensite o austenite trattenuta, in funzione del percorso locale di raffreddamento e della temprabilità. Ogni trasformazione può produrre una deformazione di trasformazione, comprendente una componente volumetrica e, in alcuni modelli, una componente dipendente dall’orientamento. Il modello costitutivo combina quindi deformazione termica, deformazione di trasformazione, deformazione elastica e deformazione plastica:
\[ \boldsymbol{\varepsilon}_{total} = \boldsymbol{\varepsilon}_{elastic} + \boldsymbol{\varepsilon}_{plastic} + \boldsymbol{\varepsilon}_{thermal} + \boldsymbol{\varepsilon}_{transformation}. \]
Questa scomposizione costituisce un quadro di modellazione, non l’affermazione che le deformazioni si verifichino in modo indipendente. Esse interagiscono attraverso lo stato tensionale e la resistenza allo snervamento dipendente dalla temperatura. Una regione martensitica può formarsi mentre l’austenite circostante è ancora calda e cedevole; il successivo raffreddamento può invertire il profilo locale delle tensioni. Può verificarsi anche plasticità indotta dalla trasformazione quando la tensione favorisce la trasformazione o quando la deformazione di trasformazione promuove il flusso plastico.
L’accoppiamento meccanico deve quindi includere il modulo elastico dipendente dalla temperatura e dalla fase, la tensione di snervamento, il comportamento all’incrudimento, il coefficiente di Poisson, la deformazione di trasformazione e, ove necessario, la risposta viscosa o viscoplastica. I vincoli imposti da dispositivi di fissaggio, stampi di pressatura, anime o sezioni adiacenti devono essere rappresentati esplicitamente. Una barra libera, un anello serrato e un ingranaggio sostenuto da un dispositivo di fissaggio non presentano la stessa distorsione prevista, anche se sono realizzati con lo stesso acciaio e vengono trattati nello stesso bagno di tempra.
Dati del materiale e cinetica delle trasformazioni
I dati del materiale determinano se la simulazione descriva una qualità specifica o soltanto un acciaio generico. Gli input richiesti comprendono comunemente composizione chimica, densità, conducibilità termica, calore specifico, emissività, temperature di trasformazione di fase, calore latente, frazioni di fase, cinetica delle trasformazioni, deformazioni di trasformazione e proprietà meccaniche di ciascuna fase rilevante. I dati di temprabilità, come un profilo Jominy o un comportamento di trasformazione in raffreddamento continuo calibrato, possono aiutare a stabilire se una sezione formi martensite oppure una miscela di bainite e perlite.
La cinetica deve corrispondere al ciclo termico. I soli dati di trasformazione isotermica possono non consentire di prevedere il comportamento di un forgiato o di un getto raffreddato continuamente. I modelli basati su diagrammi tempo-temperatura-trasformazione, diagrammi di trasformazione in raffreddamento continuo, relazioni della martensite di tipo Koistinen–Marburger o routine calibrate a campo di fase ed elementi finiti incorporano ciascuno ipotesi relative a nucleazione, incubazione, composizione e struttura dei grani di austenite preesistente. I gradienti di carbonio dovuti alla cementazione, i gradienti di azoto dovuti alla nitrurazione e la segregazione derivante dalla colata richiedono input variabili nello spazio, anziché un’unica composizione assegnata a ogni elemento.
L’archivio dei dati sui materiali del National Institute of Standards and Technology costituisce una fonte utile di informazioni di base sui trattamenti termici, ma i dati d’archivio devono comunque essere verificati rispetto alla qualità effettiva, alle dimensioni della sezione, alle condizioni superficiali e all’impianto utilizzato. I valori pubblicati possono essere stati misurati con geometrie dei provini o velocità di raffreddamento differenti. Un modello calibrato per una tempra in olio non dovrebbe essere trasferito senza verifica a una soluzione polimerica, all’acqua, al gas o a una tempra interrotta. Il contorno di tempra fa parte dell’insieme di dati relativi al materiale e al processo.
La calibrazione dovrebbe confrontare temperature, frazioni di fase, durezza, dimensioni e tensioni previste con le misurazioni effettuate sul processo specificato. Termocoppie, misurazioni all’infrarosso ove praticabile, dilatometria, profili di durezza, conteggi metallografici delle fasi, scansioni con macchina di misura a coordinate e diffrazione a raggi X o neutronica possono verificare porzioni diverse del modello. La calibrazione della distorsione dovrebbe comprendere più caratteristiche: diametro del foro, planarità della faccia, eccentricità, lunghezza e variazione angolare. La corrispondenza di un’unica dimensione finale può nascondere errori compensativi nel trasferimento di calore e nella deformazione di trasformazione.
La sensibilità alla mesh è importante perché pareti sottili, raccordi stretti, cave per chiavette, fori, transizioni della profondità dello strato e regioni di contatto generano gradienti elevati. Raffinare la mesh fino a quando la dimensione finale prevista varia soltanto marginalmente è più significativo che selezionare una mesh visivamente fine una sola volta. Le ipotesi sulle condizioni al contorno meritano un’attenzione analoga. Un raffreddamento perfettamente simmetrico, dispositivi di fissaggio perfettamente rigidi, coefficienti di scambio termico costanti e supporti privi di attrito possono produrre un risultato ordinato che il forno non realizza mai. Gli studi di sensibilità dovrebbero variare la densità della mesh, i coefficienti superficiali, la rigidezza dei dispositivi di fissaggio, l’attrito, la temperatura iniziale e i parametri della cinetica delle fasi, per identificare quali incertezze controllino il risultato.
Storia della colata e previsione delle dimensioni finali
La storia di colata e le lavorazioni precedenti possono influire in modo sostanziale sulle dimensioni finali previste e sulle tensioni residue. Limited evidence
Per l’acciaio colato, la condizione iniziale è già una storia termica e meccanica. La solidificazione produce segregazione, struttura dendritica, porosità, tensioni residue e una struttura dei grani non uniforme. Il raffreddamento dopo il distaffaggio, la rimozione delle materozze, la lavorazione di sgrossatura, la riparazione mediante saldatura e la distensione possono modificare il campo tensionale prima dell’inizio della tempra. Il U.S. Department of Energy riferisce che le tensioni termiche e residue nei getti di acciaio possono contribuire a distorsione, criccatura, rilavorazioni, riparazioni mediante saldatura, errori dimensionali e riduzione delle prestazioni in esercizio. Un modello che inizi con un blocco privo di tensioni e di composizione uniforme a temperatura ambiente ha eliminato le informazioni che controllano gran parte della risposta successiva.
Il rapporto dell’University of Iowa evidenzia lo stesso aspetto in termini previsionali: la storia della colata deve essere inclusa nella stima delle dimensioni finali e delle tensioni residue. Ciò può richiedere un flusso di lavoro sequenziale. Una simulazione della colata prevede dapprima solidificazione, raffreddamento, ritiro e tensione residua; i campi risultanti di temperatura, fase, composizione e tensione diventano quindi lo stato iniziale per l’austenitizzazione e la tempra. Successivamente può essere modellata la lavorazione di sgrossatura, rimuovendo elementi o modificando i vincoli, seguita da un nuovo calcolo di equilibrio. Questa sequenza tiene conto della ridistribuzione delle tensioni, che un’unica fase di trattamento termico non può rappresentare.
La geometria finale prevista è di conseguenza specifica del processo. Essa dipende dal carico del forno, dal tempo di austenitizzazione, dal ritardo di trasferimento, dal movimento del fluido di tempra, dal contatto con i dispositivi di fissaggio, dal rinvenimento, dal raffreddamento tra le operazioni e dalla storia del materiale. La simulazione non produce un valore astratto della distorsione appartenente all’“acciaio” indipendentemente da tali condizioni. Prevede la risposta di una geometria definita, di una qualità specifica, di uno stato iniziale, di una configurazione dell’impianto e di un programma di processo determinati.
Questa distinzione spiega anche perché la simulazione dovrebbe affiancare le prove di processo anziché sostituire le misurazioni. Il rapporto del Worcester Polytechnic Institute descrive la distorsione da tempra come un problema accoppiato che coinvolge trasferimento di calore, trasformazione di fase, tensione, deformazione e variazione microstrutturale. Il modello è credibile quando riproduce il comportamento misurato su più di un componente o in più di una condizione, evidenzia le sensibilità dominanti e mostra dove la tensione residua verrà rilasciata durante la lavorazione. Le linee guida di ASM per la progettazione dei trattamenti termici considerano pertanto la minimizzazione della distorsione e delle tensioni residue indesiderate criteri progettuali primari, non correzioni post-processo.
14. Strategie di Processo e di Progettazione per il Controllo della Deformazione
Il controllo della deformazione dovrebbe essere organizzato attorno alla riduzione delle deformazioni incompatibili, non alla promessa di un’assenza totale di variazioni dimensionali. Durante il riscaldamento e la tempra, diverse regioni di un componente si dilatano, si contraggono, si trasformano e raggiungono il campo plastico in momenti differenti. ASM International identifica le tensioni residue termiche, di trasformazione e di incrudimento come contributi distinti, sebbene nel componente reale esse si sviluppino simultaneamente. Anche la revisione del 2022 pubblicata nel Journal of Materials Engineering and Performance descrive la deformazione da tempra come un’interazione tra trasferimento di calore, trasformazione di fase, geometria, spessore della sezione, scelta del mezzo di tempra e severità della tempra.
Un processo ben concepito limita quindi le differenze tra regioni adiacenti. Non si limita a selezionare un mezzo di tempra più rapido o ad applicare un sovrametallo maggiore.
Progettazione per un riscaldamento e un raffreddamento uniformi
La geometria è la prima variabile di processo. Mozzi spessi collegati a razze sottili, spallamenti bruschi, cave per chiavetta affilate, fori ciechi e spessori di parete disuguali producono velocità di riscaldamento e raffreddamento differenti. Generano inoltre vincoli locali: una regione tenta di contrarsi mentre un’altra rimane calda e dilatata. La tensione risultante può causare una deformazione plastica prima della formazione della martensite, oppure può essere rilasciata successivamente, quando le tensioni residue vengono ridistribuite.
La semplificazione della forma riduce queste incompatibilità. Quando il progetto funzionale lo consente, utilizzare transizioni graduali di sezione, raccordi ampi e spessori di parete il più possibile uniformi. Evitare variazioni improvvise della sezione in prossimità di sedi di cuscinetti, denti di ingranaggi o superfici di riferimento. Una transizione modesta nel disegno può avere un effetto rilevante durante la tempra, perché la regione più sottile può raggiungere la temperatura di inizio della martensite mentre quella più spessa è ancora soggetta a contrazione termica. L’International Journal of Materials and Product Technology identifica i gradienti termici non uniformi durante la tempra come una fonte principale di deformazione da tempra.
Anche il riscaldamento deve essere uniforme nell’intero carico. I componenti devono essere distanziati in modo che l’atmosfera del forno possa circolare attorno a essi, anziché essere impilati strettamente a contatto. Cesti pesanti, componenti sovrapposti e superfici schermate possono ritardare localmente il riscaldamento. Il preriscaldamento è utile quando, in sua assenza, si svilupperebbe una grande differenza di temperatura tra superficie e cuore, soprattutto nel caso di componenti spessi, complessi o fortemente legati. Un ciclo a stadi può ridurre lo shock termico, ma il preriscaldamento non elimina la necessità di controllare la temperatura e il tempo di mantenimento di austenitizzazione. Un’esposizione eccessiva può ingrossare i grani di austenite, aumentare l’ossidazione o la decarburazione e modificare la risposta alla trasformazione finale.
L’uniformità del raffreddamento è importante quanto quella del forno. Il mezzo di tempra dovrebbe raggiungere tutte le superfici rilevanti a una velocità simile, con temperatura, agitazione e pulizia controllate. Strati di vapore, sacche stagnanti, passaggi ostruiti e schemi di spruzzatura non uniformi creano storie di raffreddamento locali differenti. Il risultato può essere una superficie martensitica dura adiacente a una regione contenente bainite, perlite o austenite trattenuta, accompagnata da variazioni volumetriche e stati di tensione residua differenti. L’agitazione del mezzo di tempra dovrebbe rimuovere il vapore e garantire un trasferimento di calore ripetibile, senza costringere un elemento sottile a flettersi sotto l’azione del fluido o dei carichi di movimentazione.
I sovrametalli di lavorazione dovrebbero riflettere questo comportamento. I riferimenti dimensionali critici possono essere lasciati con materiale sufficiente per le operazioni di finitura dopo la tempra e il rinvenimento, mentre non si dovrebbe aggiungere materiale superfluo indiscriminatamente, poiché ciò aumenta la massa termica e può accentuare le differenze di sezione. Anche l’operazione finale di rettifica richiede attenzione: lo studio dell’IJMPT sull’acciaio temprato collega la tensione residua alle condizioni del mezzo di tempra, alla tempra superficiale e di cementazione e alla rettifica finale.
Scelta della temprabilità e delle condizioni di tempra
La composizione chimica dell’acciaio determina la rapidità con cui una sezione deve raffreddarsi per evitare prodotti diffusivi e ottenere la microstruttura richiesta. La scelta dovrebbe basarsi sulla temprabilità, non semplicemente sulla durezza nominale. Per esempio, l’AISI 4140 presenta generalmente una temprabilità superiore rispetto a un acciaio al carbonio semplice con contenuto di carbonio comparabile, poiché il cromo e il molibdeno ritardano la trasformazione; l’AISI 52100 viene scelto per applicazioni con cuscinetti ad alto tenore di carbonio, ma richiede un controllo rigoroso dell’austenitizzazione e della tempra, poiché la popolazione di carburi e le dimensioni della sezione influenzano il comportamento alla trasformazione. Il grado corretto dipende dal profilo di durezza richiesto, dalla tenacità, dalla resistenza all’usura, dalle dimensioni e dalle tensioni di esercizio.
La scelta di un acciaio con temprabilità adeguata può consentire una tempra meno severa. Ciò riduce la differenza di temperatura tra superficie e cuore e diminuisce la tensione termica necessaria per produrre la struttura target. Una tempra molto severa può produrre un’elevata durezza superficiale, ma può anche aumentare la deformazione, il rischio di criccatura e la tensione residua senza migliorare le proprietà richieste nel cuore. Al contrario, una severità insufficiente può lasciare zone tenere o quantità eccessive di bainite e perlite. La decisione costituisce un compromesso metallurgico, non una preferenza generale per olio, acqua, polimero, gas o sale.
La concentrazione, la temperatura, il movimento e la manutenzione del mezzo di tempra devono essere specificati come variabili di processo. Le soluzioni polimeriche possono modificare il comportamento di raffreddamento al variare della concentrazione e dell’agitazione; la viscosità e la temperatura dell’olio influenzano la circolazione e il trasferimento di calore; la tempra in gas dipende dalla pressione, dalla velocità e dall’esposizione dei componenti. La tempra in sale o la tempra a stadi possono ridurre l’intervallo di temperatura nel quale si sviluppano gradienti termici severi, ma il ciclo deve comunque garantire la trasformazione richiesta. La revisione del 2022 pubblicata nel JMEP sottolinea che la scelta del mezzo di tempra e la severità della tempra non possono essere separate dalla geometria e dallo spessore della sezione.
I procedimenti di tempra superficiale e di cementazione richiedono particolare attenzione. La cementazione modifica il contenuto di carbonio in prossimità della superficie e quindi la temperatura di trasformazione, la temprabilità e la variazione volumetrica. La nitrurazione produce uno strato composto o una zona di diffusione indurita, con una trasformazione della massa molto più limitata rispetto alla cementazione, ma la deformazione può comunque derivare da tensioni residue dovute a lavorazioni precedenti, dal riscaldamento, dal vincolo imposto dall’attrezzatura e dalla rettifica successiva al trattamento. Il trattamento termico sotto vuoto può migliorare il controllo dell’atmosfera, ma non garantisce automaticamente un raffreddamento uniforme se la disposizione del carico o il flusso del gas sono inadeguati.
Il rinvenimento dovrebbe seguire la tempra entro la finestra di processo specificata. Esso riduce il rischio che la martensite non rinvenuta e la tensione di tempra rimangano disponibili per causare successivamente criccatura o deformazione. Quando la tensione residua rimane inaccettabile, può essere appropriata una distensione meccanica o termica, purché il trattamento non comprometta la durezza, la profondità di cementazione, le tolleranze dimensionali o le condizioni superficiali. Le linee guida di ASM sulla progettazione dei trattamenti termici identificano la minimizzazione della deformazione e delle tensioni residue indesiderate come criteri progettuali primari.
Attrezzature, orientamento e sequenza del processo
Le attrezzature dovrebbero impedire i movimenti senza imporre un nuovo percorso di carico concentrato. Il bloccaggio rigido di un componente che tenta di contrarsi può sostituire la deformazione libera con elevate tensioni residue, snervamento locale o criccatura. Quando possibile, i supporti dovrebbero entrare in contatto con regioni robuste e non funzionali, mentre la pressione di contatto dovrebbe rimanere costante durante la variazione di temperatura del componente. Anelli, piastre e alberi sottili possono richiedere mandrini, attrezzature di sospensione o supporti guidati, ma l’attrezzatura deve consentire la contrazione termica prevista anziché impedirla completamente.
L’orientamento del componente controlla sia gli effetti della gravità sia l’accesso del mezzo di tempra. Gli alberi lunghi possono essere sospesi verticalmente per limitare l’inflessione, mentre le piastre piane possono richiedere un orientamento che impedisca la formazione di sacche di vapore e consenta a entrambe le facce di raffreddarsi in modo simile. Cavità, denti di ingranaggi, scanalature e fori dovrebbero essere orientati rispetto al flusso in modo da evitare vapore intrappolato o fluido stagnante. L’orientamento del carico deve essere convalidato nel cesto effettivamente utilizzato, poiché i componenti adiacenti possono schermare le superfici e modificare localmente le velocità di raffreddamento.
La sequenza è altrettanto importante. Eseguire la lavorazione di sgrossatura prima del trattamento termico, mantenere un sovrametallo di finitura controllato, quindi eseguire la lavorazione o la rettifica di finitura dopo la tempra e il rinvenimento, quando lo stato di tensione residua è noto. Per grandi getti o componenti forgiati, l’avvertenza contenuta nel rapporto tecnico dell’Iowa è significativa: la storia di colata influenza le dimensioni finali e le tensioni residue. La struttura di solidificazione, i precedenti cicli termici, le riparazioni mediante saldatura e i sovrametalli disuniformi possono persistere fino al trattamento termico e modificare la risposta prevista.
La distensione prima dell’indurimento può ridurre le tensioni dovute alla lavorazione e alla produzione, che altrimenti si sommerebbero alle tensioni di tempra. Un’operazione di distensione dopo la tempra può ridurre il rischio di deformazione negli acciai idonei, ma non costituisce un rimedio universale. Il materiale NIST Metallurgy of Heat Treatment documenta che le tensioni di tempra non distese possono causare deformazioni durante la lavorazione, quando l’asportazione di materiale altera l’equilibrio delle tensioni residue. Pertanto, il piano di processo dovrebbe prevedere la misurazione delle dimensioni critiche dopo ogni operazione principale, non soltanto durante l’ispezione finale.
La combinazione corretta di geometria, composizione chimica dell’acciaio, temprabilità, dimensioni della sezione, microstruttura richiesta, mezzo di tempra, attrezzatura, orientamento e ciclo di distensione deve essere stabilita per il componente e l’impianto specifici. La modellazione può contribuire a collegare il trasferimento di calore, la trasformazione di fase, la tensione, la deformazione e l’evoluzione microstrutturale, come descritto dal Worcester Polytechnic Institute, ma le prove in impianto e la misurazione dimensionale restano necessarie, poiché la disposizione del carico e la storia del materiale determinano spesso se la deformazione prevista sarà compatibile nella pratica.
15. Considerazioni sulla qualità, sulla norma e sulle specifiche di processo
Perché la sola designazione della qualità non predice la deformazione
Una qualità di acciaio identifica la composizione e, in alcune norme, i limiti relativi alle proprietà meccaniche, alla pulizia, alla condizione di fornitura o alla temprabilità. Non prescrive la forma finale di un componente dopo il trattamento termico. Due parti realizzate con la stessa qualità possono sviluppare variazioni dimensionali diverse perché differiscono per geometria, spessore della sezione, microstruttura iniziale e sequenza di lavorazione.
Un albero lungo e snello, un mozzo spesso e una piastra sottile non subiscono la stessa storia termica durante la tempra. Le loro superfici si raffreddano a velocità diverse rispetto ai nuclei, mentre spigoli, fori, cave per chiavetta e brusche variazioni di sezione concentrano le deformazioni termiche e di trasformazione. Un componente nominalmente uniforme può quindi contenere regioni di tensioni residue di trazione e compressione che si equilibrano internamente, producendo tuttavia flessione, ovalità o movimenti locali quando viene rimosso del materiale.
La designazione del materiale non indica neppure la temprabilità effettiva dell'acciaio in presenza di uno specifico ciclo di forno e tempra. La composizione della lega influenza la risposta di trasformazione tempo-temperatura, ma lo fanno anche la dimensione del grano austenitico, la condizione precedente ferritico-perlitica o bainitica, la segregazione, la distribuzione dei carburi e la precedente deformazione a freddo. Una qualità fornita allo stato normalizzato non risponderà esattamente come la stessa qualità fornita allo stato bonificato. La storia di fusione può aggiungere porosità, segregazione e tensioni preesistenti; gli studi tecnici dell'University of Iowa sulle fusioni di acciaio sottolineano che tale storia deve essere inclusa nella previsione delle dimensioni finali e delle tensioni residue.
La rassegna del 2022 pubblicata nel Journal of Materials Engineering and Performance, “Residual Stress and Distortion during Quench Hardening of Steels: A Review”, descrive il risultato come un'interazione tra trasferimento di calore, trasformazione di fase, geometria, spessore della sezione, scelta del mezzo di tempra e severità della tempra. Questo è il corretto inquadramento ingegneristico. Anche ASM International distingue le tensioni residue termiche, di trasformazione e di tempra nella trattazione degli acciai bonificati contenuta nell’ASM Handbook. Queste tensioni sono accoppiate alla deformazione: le deformazioni di trasformazione possono innescare lo scorrimento plastico, mentre i gradienti termici possono modificare il momento e il luogo in cui si formano martensite, bainite o perlite.
Una designazione come 42CrMo4 secondo EN 10083-3 o AISI 4140 secondo una specifica ASTM o SAE applicabile dovrebbe pertanto essere registrata esattamente come specificato, ma non dovrebbe essere trattata come una garanzia contro le deformazioni. Le denominazioni informali e i nomi commerciali possono celare differenze nei limiti di composizione chimica, nella forma del prodotto, nella condizione di fornitura e nella temprabilità richiesta. La norma è importante; lo è anche il certificato effettivo del materiale.
Specifiche per la tempra integrale e l'indurimento superficiale
Un requisito di tempra integrale dovrebbe specificare più di una semplice indicazione “temprare e rinvenire”. Dovrebbe identificare la temperatura di austenitizzazione o l'intervallo consentito, il metodo di riscaldamento, il criterio per il mantenimento, il tempo di trasferimento, il mezzo di tempra, l'agitazione, la temperatura di tempra, la temperatura di rinvenimento, il tempo di rinvenimento e la durezza o microstruttura richiesta in posizioni definite. La dimensione della sezione deve accompagnare il requisito, perché un valore di durezza misurato vicino alla superficie dice poco sul centro di una sezione di grandi dimensioni.
Un acciaio ad alto tenore di carbonio o legato può formare martensite in tutta una sezione di piccolo spessore, ma soltanto una struttura mista al centro di una sezione spessa. Questa differenza modifica sia la variazione di volume sia lo sviluppo delle tensioni. Una tempra sufficientemente severa da soddisfare il requisito di durezza al cuore può aumentare i gradienti di temperatura tra superficie e cuore, il rischio di cricche e la deformazione. Una tempra più dolce o interrotta può ridurre i gradienti, ma non raggiungere l'intervallo di trasformazione specificato. La specifica deve affrontare questo compromesso, invece di attribuire la responsabilità alla denominazione della qualità.
L'indurimento superficiale introduce variabili aggiuntive. La cementazione, la carbonitrurazione, la nitrurazione e la tempra a induzione producono uno strato indurito sopra una struttura del cuore differente; pertanto dovrebbero essere specificati la profondità dello strato, la condizione del carbonio o dell'azoto superficiale, il limite di austenite residua, la durezza del cuore e il profilo di transizione. La letteratura dell’International Journal of Materials and Product Technology identifica l'indurimento superficiale e quello dello strato superficiale come fattori che contribuiscono alle tensioni residue, insieme alle condizioni del mezzo di tempra e alla rettifica finale. Un ingranaggio cementato può deformarsi a causa della trasformazione dello strato cementato, della trasformazione del cuore, della geometria dei denti e dell'esposizione termica associata alla cementazione, anche quando la qualità dell'acciaio di base rimane invariata.
Per la tempra a induzione o alla fiamma, la frequenza, la densità di potenza, la velocità di scansione, la sovrapposizione, la disposizione degli spruzzi e la temperatura iniziale possono modificare la zona riscaldata e la sequenza di trasformazione. Per la nitrurazione, il requisito relativo allo strato composto e la durezza della zona di diffusione possono controllare la crescita dimensionale in modo diverso rispetto a uno strato martensitico. Anche l'austenite residua è importante: una trasformazione successiva durante l'esercizio, il rinvenimento, la rettifica o lo stoccaggio può modificare le dimensioni dopo la tempra iniziale.
Le indicazioni di ASM per la progettazione dei trattamenti termici individuano la minimizzazione della deformazione e delle tensioni residue indesiderate come criteri progettuali primari, non come aspetti di controllo da affrontare soltanto dopo il processo. La trattazione del 2005 dell'IJMPT sui gradienti termici non uniformi li identifica come una fonte principale della deformazione di tempra. Geometria, attrezzaggio, disposizione del carico, movimento del mezzo di tempra e orientamento del componente devono quindi comparire nella specifica di processo quando influenzano l'uniformità del raffreddamento.
Registrazione della condizione completa di trattamento termico
Una registrazione utile collega la specifica del materiale alla storia termica e meccanica effettiva. Come minimo, dovrebbe identificare la norma e la designazione della qualità, la forma del prodotto, il numero della colata o del getto, la condizione di fornitura, la dimensione della sezione ed eventuali requisiti dichiarati di temprabilità. Dovrebbe quindi registrare il ciclo completo: tipo di forno e atmosfera, disposizione del carico, fasi di preriscaldamento, temperatura di austenitizzazione, tempo alla temperatura, ritardo nel trasferimento, identità e concentrazione del mezzo di tempra, temperatura del bagno, agitazione o flusso, metodo di interruzione e ciclo di rinvenimento.
La registrazione dovrebbe inoltre definire il significato del risultato conforme. Le posizioni di misura della durezza, la microstruttura del cuore e della superficie, la profondità dello strato, il limite di austenite residua, la rettilineità, la rotondità, l'errore di eccentricità, la planarità e la variazione dimensionale ammissibile dovrebbero essere misurabili rispetto a criteri dichiarati. Quando possibile, il controllo prima e dopo il trattamento dovrebbe utilizzare gli stessi riferimenti, poiché il cambiamento dei riferimenti può confondere i movimenti dovuti al trattamento termico con gli errori di lavorazione.
La sequenza di lavorazione deve rientrare nella registrazione. Metallurgy of Heat Treatment, archiviato dal National Institute of Standards and Technology, osserva che le tensioni di tempra non rilassate possono causare deformazioni quando la lavorazione asporta materiale e altera l'equilibrio delle tensioni residue. La sgrossatura prima dell'indurimento, la distensione tra le operazioni, il sovrametallo per la rettifica e la direzione della rettifica finale possono quindi modificare il risultato osservato senza alcun cambiamento della qualità dell'acciaio o della ricetta di tempra.
Il U.S. Department of Energy riferisce che le tensioni dovute al riscaldamento e alla tempra nelle fusioni di acciaio possono contribuire a deformazioni, criccatura, rilavorazioni, riparazioni mediante saldatura, errori dimensionali e riduzione delle prestazioni in esercizio. Anche un rapporto del Worcester Polytechnic Institute considera la deformazione di tempra un problema accoppiato che coinvolge trasferimento di calore, trasformazione, tensione, deformazione ed evoluzione microstrutturale. Le registrazioni di processo dovrebbero conservare informazioni sufficienti per confrontare tali variabili da un carico al successivo. Un semplice certificato della qualità non è in grado di farlo.
16. Un Quadro Diagnostico per i Difetti di Distorsione
Un difetto di distorsione dovrebbe essere trattato come un problema legato alla storia del processo, non come la prova che il mezzo di tempra fosse eccessivamente severo. La forma finale del componente registra diversi eventi simultaneamente: riscaldamento, dilatazione termica, trasformazione di fase, deformazione plastica, tempra, rinvenimento, lavorazione meccanica e, talvolta, rettifica. Le tensioni residue e la distorsione sono correlate, ma non sono identiche. Un componente può rientrare nei limiti dimensionali pur conservando una pericolosa tensione di trazione, oppure può deformarsi dopo la lavorazione quando l’operazione di taglio libera un equilibrio di tensioni rimasto nascosto.
Il primo compito consiste nel definire il difetto mediante misurazioni. Registrare l’entità e la direzione dell’imbarcamento, la variazione angolare associata alla torsione, la variazione dimensionale tra gli elementi di riferimento e la posizione e l’orientamento di eventuali cricche. Una descrizione con un regolo, come «l’albero si è piegato», è inadeguata. Misurare il fuori concentricità in diverse stazioni, mappare la planarità sull’intera superficie e determinare se l’errore è simmetrico rispetto all’asse centrale del componente. Confrontare le condizioni dopo la tempra, dopo il rinvenimento, dopo la sgrossatura e dopo la rettifica di finitura, quando tali registrazioni sono disponibili. La sequenza mostra spesso quando è comparso il difetto.
Classificazione di imbarcamento, torsione, crescita dimensionale e criccatura
L’imbarcamento è un errore di curvatura, comunemente prodotto quando un lato di una piastra, di un albero, di un dente o di una trave subisce una deformazione termica o di trasformazione diversa da quella del lato opposto. Una grande differenza tra diametro e spessore, una disposizione decentrata dei fori, una profondità di cementazione non uniforme o il contatto con un’attrezzatura possono rendere direzionale questo squilibrio. Un imbarcamento che si inverte quando il componente viene capovolto può riflettere il sistema di supporto durante la misurazione o la gravità; un imbarcamento che segue la stessa caratteristica del materiale in ogni orientamento è più probabilmente di natura metallurgica o geometrica.
La torsione è diversa. Indica una variazione della deformazione lungo la direzione longitudinale o circonferenziale. Una distorsione elicoidale in un albero può derivare da un flusso asimmetrico del mezzo di tempra, da un contatto intermittente con un’attrezzatura, da una profondità di cementazione non uniforme o dal rilascio di tensioni torsionali durante la trasformazione. Un componente dotato di cave per chiavette, denti, scanalature o spessori delle pareti disuguali è particolarmente sensibile, poiché la distribuzione della massa modifica la velocità di raffreddamento locale.
La crescita o il ritiro devono essere separati nelle loro componenti termica, di trasformazione e di lavorazione meccanica. La formazione dell’austenite modifica generalmente il volume in modo diverso rispetto alla successiva formazione di martensite, bainite o perlite, e la variazione dimensionale netta dipende dal contenuto di carbonio, dalla composizione della lega, dalla velocità di raffreddamento e dall’austenite trattenuta. Di conseguenza, un ingranaggio in SAE 8620 cementato non può essere valutato sulla base delle stesse aspettative dimensionali di un albero in AISI 4140 temprato a cuore. Il risultato rilevante non è semplicemente «più grande» o «più piccolo», bensì la variazione di ciascuna dimensione controllata e il suo rapporto con la microstruttura.
La criccatura costituisce una classe di cedimento distinta, sebbene le stesse tensioni che causano l’imbarcamento possano contribuire a provocarla. Le cricche di tempra seguono spesso concentrazioni di tensione, spigoli vivi, cave per chiavette, bruciature da rettifica o zone caratterizzate da elevata durezza e bassa tenacità. La criccatura intergranulare o a rete può indicare surriscaldamento, eccessiva crescita del grano, danno da cementazione o infragilimento, anziché la sola severità della tempra. Registrare l’origine, l’orientamento e la profondità della cricca e verificare se essa è associata a decarburazione, austenite trattenuta, carburi o danni da rettifica. Il controllo con particelle magnetiche, il controllo con liquidi penetranti, le sezioni metallografiche e l’esame della frattura devono fornire risposte a diversi aspetti del problema.
Ricostruzione della storia termica e di trasformazione
Dopo aver definito il difetto, correlarlo con la geometria e la distribuzione della massa. Contrassegnare pareti sottili, risalti, nervature, fori, denti, cavità cieche, bruschi raccordi e sezioni massicce. Queste caratteristiche governano il flusso termico e possono produrre differenze locali nell’inizio e nella fine della trasformazione. La rassegna del 2022 degli autori di Residual Stress and Distortion during Quench Hardening of Steels: A Review, pubblicata nel Journal of Materials Engineering and Performance, descrive il trasferimento di calore, la trasformazione di fase, la geometria, lo spessore della sezione, la scelta del mezzo di tempra e la severità della tempra come variabili interagenti. Tale interazione dovrebbe guidare l’indagine.
Esaminare i dati del forno prima di modificare la tempra. Verificare la temperatura di carica, il tempo di permanenza, il potenziale dell’atmosfera, l’uniformità del forno, la posizione delle termocoppie, la massa del carico, la disposizione sui vassoi e la distanza tra i componenti. Un forno può soddisfare il requisito di uniformità a camera vuota mentre un carico densamente impilato sviluppa differenze sostanziali di temperatura tra componente e componente e tra superficie e cuore. Confrontare i componenti situati nella parte superiore, centrale e periferica del carico. Se il difetto si manifesta soltanto in una posizione, gli elementi indicano un problema di caricamento o di flusso, piuttosto che una risposta universale del materiale.
Ricostruire quindi la tempra. Registrare il tempo di trasferimento, la temperatura del bagno o del polimero, l’agitazione o il movimento degli ugelli, l’orientamento durante l’immersione, la distanza tra i componenti e la possibilità che si siano formati film di vapore o sacche intrappolate. L’International Journal of Materials and Product Technology identifica i gradienti termici non uniformi come una fonte principale di distorsione da tempra, mentre la relativa discussione collega le tensioni residue alle condizioni del mezzo di tempra, alla tempra superficiale e di cementazione e alla rettifica finale. Le curve di raffreddamento o i componenti testimone strumentati possono mostrare se la superficie si è raffreddata rapidamente mentre il cuore è rimasto caldo, oppure se un lato ha ricevuto un trasferimento di calore più efficace.
Verificare il risultato dal punto di vista metallurgico. I profili di durezza dovrebbero includere la superficie, la zona subsuperficiale e il cuore, quando le dimensioni della sezione lo consentono. Esaminare la dimensione del grano di austenite preesistente, la distribuzione di martensite o bainite, l’austenite trattenuta, i carburi, la decarburazione, la profondità di cementazione e le eventuali bande molli. Un valore di durezza conforme alle specifiche non dimostra che la trasformazione sia avvenuta in modo uniforme. Per esempio, in un ingranaggio cementato occorre misurare la profondità di cementazione su diversi denti e lungo la circonferenza, anziché basarsi su una sola sezione.
La misurazione delle tensioni residue è giustificata quando il rilascio dimensionale, la criccatura, le prestazioni a fatica o i ripetuti movimenti durante la lavorazione non possono essere spiegati dalla sola geometria e dalla durezza. La diffrazione dei raggi X può caratterizzare le tensioni prossime alla superficie; il metodo della perforazione locale fornisce un profilo a piccola profondità; i metodi neutronici o basati sulla radiazione di sincrotrone possono esaminare regioni più profonde, quando disponibili. Interpretare ogni risultato tenendo conto della profondità e della direzione di misurazione. Un valore di compressione superficiale non esclude la presenza di tensioni di trazione al di sotto della zona cementata o in corrispondenza di una transizione.
Azioni correttive senza modificare ciecamente una sola variabile
Confrontare diversi componenti difettosi e conformi, non soltanto il caso di cedimento più eclatante. Associare ciascun componente alla posizione nel forno, al numero di colata, al ciclo di lavorazione meccanica precedente, al lotto di tempra, al ciclo di rinvenimento e al risultato del controllo. Esaminare, quando pertinente, la storia siderurgica e di colata: segregazione, porosità, riduzione ottenuta con la forgiatura, riparazioni mediante saldatura o asportazione non uniforme del materiale possono influenzare sia il flusso termico sia il campo delle tensioni residue. I rapporti del U.S. Department of Energy e della University of Iowa sulle fusioni di acciaio collegano le tensioni di riscaldamento e di tempra alla distorsione, alla criccatura, alle rilavorazioni, alle riparazioni mediante saldatura e alle prestazioni in esercizio, sottolineando che la storia della colata deve rientrare nelle previsioni dimensionali.
L’azione correttiva dovrebbe modificare un insieme controllato di variabili, mantenendo al contempo un gruppo di confronto. Le possibili misure comprendono il miglioramento della simmetria del carico, l’aggiunta di supporti che non ostacolino la trasformazione, la modifica dell’orientamento del componente, l’ottimizzazione della pratica di austenitizzazione, l’applicazione di un adeguato preriscaldamento, la modifica dell’agitazione o della temperatura del mezzo di tempra, l’introduzione di una tempra interrotta o la modifica del ciclo di rinvenimento. Nessuna opzione dovrebbe essere selezionata sulla base dei soli dati di distorsione; successivamente devono essere verificati durezza, microstruttura, presenza di cricche e tensioni residue.
Modificare soltanto la severità del mezzo di tempra può scambiare l’imbarcamento con la criccatura, oppure ridurre un errore dimensionale aumentando al contempo l’austenite trattenuta e la successiva crescita dimensionale. Un raffreddamento più lento può ridurre i gradienti termici, ma consentire la formazione di prodotti di trasformazione più teneri; un raffreddamento più rapido può migliorare la risposta alla temprabilità, aumentando però le tensioni di trasformazione. Come spiega il rapporto del Worcester Polytechnic Institute, la distorsione da tempra mette in relazione trasferimento di calore, trasformazione di fase, tensione, deformazione ed evoluzione microstrutturale. Una diagnosi corretta deve quindi seguire l’intera catena e modificare il processo nel punto in cui le evidenze identificano lo squilibrio determinante.
17. Distinzioni fondamentali e fraintendimenti comuni
La distorsione causata dal trattamento termico e la tensione residua sono correlate, ma non sono descrizioni intercambiabili della stessa condizione. Un componente può mostrare una variazione di forma misurabile minima pur conservando tensioni interne sostanziali, oppure può deformarsi dopo la lavorazione meccanica anche se la tensione originaria non era visibile sulla superficie. La valutazione corretta deve considerare le fonti della deformazione: gradienti termici, trasformazioni di fase, deformazione plastica, geometria, spessore della sezione, storia del materiale e processo di tempra.
ASM International, in Residual Stresses and Distortion in Quenched and Tempered Steels, identifica le tensioni residue termiche, di trasformazione e di incrudimento come contributi distinti. Anche la rassegna del 2022, “Residual Stress and Distortion during Quench Hardening of Steels”, pubblicata nel Journal of Materials Engineering and Performance, considera il trasferimento di calore, la trasformazione di fase, la geometria, lo spessore della sezione, la scelta del mezzo di tempra e la severità della tempra come variabili interagenti, anziché come cause isolate.
La distorsione non è sinonimo di tensione residua
La distorsione è una variazione delle dimensioni o della geometria di un componente: un albero si incurva, un anello diventa ovale, una piastra sviluppa un imbarcamento a forma di calotta oppure un foro si sposta dalla posizione prevista. La tensione residua è un campo di tensioni interne che permane dopo la rimozione dei carichi esterni e delle differenze di temperatura. Può essere di trazione in una regione e di compressione in un’altra, mantenendo l’equilibrio all’interno del componente senza produrre una variazione evidente delle dimensioni complessive.
Le due condizioni diventano accoppiate quando la tensione residua provoca una deformazione plastica. Durante la tempra, la superficie si raffredda e si contrae prima che il nucleo più caldo possa contrarsi a sua volta. Se la tensione locale supera il limite di snervamento dipendente dalla temperatura, rimane una deformazione permanente. In seguito, la trasformazione martensitica modifica nuovamente l’equilibrio, perché la martensite occupa un volume maggiore rispetto all’austenite madre. Un componente può quindi uscire dalla tempra presentando sia una forma modificata sia un campo di tensioni autoequilibrato.
Un risultato di durezza non risolve questa distinzione. Un ingranaggio in AISI 8620 cementato può raggiungere la durezza superficiale specificata pur conservando un errore di eccentricità o di deformazione, austenite trattenuta o un gradiente di tensione dannoso nel sottosuolo. Un albero in AISI 4140 può raggiungere la durezza richiesta dopo la tempra in olio e il rinvenimento, per poi deformarsi quando viene asportata, durante la lavorazione meccanica, una cava per linguetta o una parte del sovrametallo. Metallurgy of Heat Treatment, conservato nell’archivio dei dati sui materiali del National Institute of Standards and Technology, descrive specificamente l’imbarcamento durante la lavorazione meccanica, quando l’asportazione di materiale altera l’equilibrio delle tensioni residue.
Anche la diffrazione a raggi X superficiale o le misurazioni mediante foratura di piccoli fori presentano dei limiti. Esse descrivono una regione prossima alla superficie e non forniscono automaticamente lo stato tensionale nel nucleo. Quando un forgiato spesso, un getto o un componente cementato presenta un forte gradiente di tensione, possono essere necessarie la diffrazione neutronica, i metodi del contorno, la sezionatura o modelli di processo convalidati. Il valore misurato sulla superficie può persino avere segno opposto rispetto a quello nel nucleo.
La tempra non è l’unica fonte di variazioni dimensionali
La tempra viene spesso ritenuta responsabile perché le sue variazioni di temperatura sono rapide, ma la variazione dimensionale inizia prima che il componente entri nel mezzo di tempra. Il riscaldamento può rilassare le tensioni introdotte dalla lavorazione meccanica, modificare la distribuzione dei carburi e produrre un’espansione non uniforme. Un getto può contenere già tensioni residue derivanti dalla solidificazione, dal raffreddamento non uniforme, da punti caldi, dalle materozze, da riparazioni mediante saldatura o da lavorazioni meccaniche sgrossate. I rapporti del U.S. Department of Energy e della University of Iowa sui getti di acciaio collegano queste tensioni termiche e residue alla distorsione, alla fessurazione, alle rilavorazioni, agli errori dimensionali e alla riduzione delle prestazioni in esercizio. La storia del getto deve pertanto rientrare in qualsiasi previsione delle dimensioni finali.
La deformazione di trasformazione non è limitata alla martensite. Perlite, bainite, ferrite e martensite si formano in intervalli di temperatura diversi e hanno volumi specifici differenti. La plasticità di trasformazione può verificarsi quando una trasformazione di fase procede sotto tensione, consentendo una deformazione a tensioni inferiori al normale limite di snervamento. L’austenite trattenuta può trasformarsi successivamente durante il rinvenimento, la refrigerazione, i carichi di esercizio o il calore di rettifica, causando un’ulteriore espansione o una variazione locale della forma. Negli acciai cementati come AISI 52100 o AISI 8620, il gradiente di carbonio modifica la temprabilità, le temperature di trasformazione, la frazione volumica di martensite e il contenuto di austenite trattenuta dalla superficie al nucleo.
La geometria controlla il modo in cui questi effetti si sviluppano. Un’anima sottile si raffredda rapidamente, mentre un mozzo massiccio rimane caldo; uno spigolo vivo concentra il flusso termico e la tensione; un foro modifica la superficie di raffreddamento e i vincoli attorno alla sezione. La severità e l’uniformità della tempra sono importanti, ma lo sono anche la temperatura del mezzo di tempra, il movimento, l’agitazione, l’orientamento del componente, la densità di carico e il comportamento del film di vapore. La rassegna del 2022 pubblicata nel Journal of Materials Engineering and Performance descrive direttamente queste interazioni. Il rapporto del Worcester Polytechnic Institute presenta la distorsione da tempra come un problema accoppiato che coinvolge trasferimento di calore, trasformazione di fase, tensione, deformazione ed evoluzione microstrutturale.
La lavorazione meccanica e la rettifica possono aggiungere una fase successiva di variazione dimensionale. Un’asportazione non uniforme del sovrametallo espone o ridistribuisce le tensioni, mentre la rettifica può creare uno strato superficiale poco profondo alterato termicamente e tensioni correlate alle trasformazioni se il calore non viene controllato. Le Parti I e II pubblicate nell’International Journal of Materials and Product Technology identificano i gradienti termici non uniformi come una fonte principale della distorsione da tempra e discutono le condizioni del mezzo di tempra, la tempra superficiale e la cementazione, l’austenite trattenuta e la rettifica finale.
La distensione non garantisce la stabilità dimensionale
Il rinvenimento riduce alcune tensioni di tempra e modifica la struttura martensitica, ma non elimina ogni componente della tensione né garantisce che le dimensioni rimangano stabili. Il risultato dipende dalla temperatura e dal tempo di rinvenimento, dall’uniformità del riscaldamento e del raffreddamento, dallo spessore della sezione, dalla composizione della lega, dalla trasformazione precedente e dalla quantità di austenite trattenuta. Un rinvenimento a bassa temperatura può lasciare tensioni sostanziali; un trattamento a temperatura più elevata può innescare un ulteriore recupero, la precipitazione dei carburi o la trasformazione dell’austenite instabile.
Anche la distensione meccanica presenta una limitazione analoga. Il trattamento vibratorio, la trazione o i cicli termici controllati possono ridistribuire la tensione senza correggere una geometria inadatta, una microstruttura non uniforme o un difetto di fusione. La distensione può inoltre rendere evidente un movimento che in precedenza era stato impedito.
ASM International, in Basic Principles and Design Guidelines for Heat Treating of Steel, identifica la minimizzazione della distorsione e delle tensioni residue indesiderate come criteri progettuali primari, non come risultati che derivano automaticamente dal raggiungimento della durezza richiesta. La stabilità dimensionale richiede il controllo e la verifica del processo: effettuare misurazioni prima e dopo il trattamento termico, ispezionare le caratteristiche geometriche critiche, tenere conto della sequenza di lavorazione meccanica, esaminare l’austenite trattenuta quando pertinente e scegliere metodi di misurazione delle tensioni rappresentativi della profondità e della geometria del componente. Un profilo di durezza costituisce un’indicazione utile della trasformazione, ma non dimostra che l’intero campo di tensioni o la forma finale siano accettabili.
18. Tabelle di riferimento e lista di controllo pratica
I registri del trattamento termico devono essere letti come una catena di cause, non come valori isolati di forno e tempra. ASM International distingue le tensioni residue di origine termica, di trasformazione e di incrudimento, mentre la rassegna del 2022 pubblicata sul Journal of Materials Engineering and Performance descrive il trasferimento di calore, la trasformazione di fase, la geometria, lo spessore della sezione, la scelta del mezzo di tempra e l’intensità della tempra come variabili interagenti. Un componente può quindi raggiungere il valore di durezza previsto e tuttavia deformarsi durante la lavorazione, la rettifica o l’esercizio.
Tabella meccanismo-sintomo
| Meccanismo o condizione | Osservazione probabile | Cosa verificare prima di attribuire la causa |
|---|---|---|
| Raffreddamento superficiale non uniforme, agitazione intermittente o diverso spessore locale della sezione | Incurvamento, torsione, ovalizzazione, conicità o deformazione non uniforme dopo la tempra | Orientamento del componente, disposizione del carico, flusso del mezzo di tempra, comportamento del film di vapore, transizioni brusche, fori e variazioni da sezioni sottili a sezioni spesse |
| Contrazione termica che si verifica prima che il cuore si sia raffreddato | Tensione superficiale di trazione, tensione di compressione nel cuore, variazione dimensionale o snervamento localizzato | Storia della temperatura attraverso la sezione, coefficienti di trasferimento del calore e verifica dell’eventuale vincolo del componente |
| Deformazione di trasformazione dovuta alla formazione di martensite, bainite o perlite a partire dall’austenite | Aumento dimensionale, ritiro, variazione del diametro del foro, variazione della lunghezza o della forma non riconducibile alla sola contrazione termica | Qualità dell’acciaio, tenore di carbonio e degli elementi di lega, temprabilità, sequenza delle trasformazioni, velocità di raffreddamento e temperature di inizio della trasformazione |
| Tempi di trasformazione differenti tra superficie e cuore | Piegatura, deformazione attorno agli spallamenti, gradienti di tensione residua o movimento ritardato durante il rinvenimento | Spessore della sezione, profondità dello strato indurito, microstruttura del cuore, austenite trattenuta e uniformità della temperatura |
| Elevata intensità della tempra o differenza di temperatura eccessiva | Cricche di tempra, cricche agli spigoli, cricche di rettifica o cedimento improvviso durante l’ispezione | Tipo, temperatura e concentrazione del mezzo di tempra, movimento, tempo di trasferimento, pulizia del componente e raggi degli spigoli |
| Ridistribuzione delle tensioni residue durante l’asportazione di materiale | Una superficie lavorata si sposta, un foro si chiude o si apre oppure un componente precedentemente diritto si incurva | Materiale asportato da ciascun lato, sovrametallo per la sgrossatura, trattamento di distensione e ordine delle operazioni |
| Trasformazione dell’austenite trattenuta dopo la tempra | Aumento dimensionale ritardato, variazione della durezza o movimento durante il rinvenimento, il trattamento sub-zero o l’esercizio | Temperatura finale di tempra, tenore degli elementi di lega, ciclo di rinvenimento, misurazione dell’austenite trattenuta e tempo trascorso |
| Calore localizzato di rettifica o asportazione eccessiva di sovrametallo | Bruciatura da rinvenimento, tensione superficiale di trazione, cricche di rettifica o conicità dimensionale | Specifiche della mola, ravvivatura, erogazione del refrigerante, tempo di contatto, spark-out e controllo della presenza di bruciature |
| Storia precedente di fusione, forgiatura, saldatura o lavorazione meccanica | Deformazione variabile tra componenti nominalmente identici | Microstruttura iniziale, segregazione, inclusioni, precedente distensione, raddrizzatura e certificati del materiale |
Questa tabella è uno strumento diagnostico e non sostituisce l’analisi metallografica o una storia termica misurata. Un raffreddamento non uniforme indica più direttamente una deformazione, la deformazione di trasformazione indica un aumento dimensionale o una variazione di forma, mentre la ridistribuzione delle tensioni residue indica un movimento durante la lavorazione. Una sollecitazione termica o di trasformazione eccessiva aumenta il rischio di criccatura, ma la criccatura dipende anche da difetti, geometria, condizioni superficiali e sensibilità alla frattura dell’acciaio.
Lista di controllo dei dati di processo
Elementi essenziali della registrazione del processo
- Materiale Registrare la designazione esatta, la forma del prodotto, il numero di colata o di trattamento termico, la composizione chimica e lo stato precedente.
- Geometria Registrare lo spessore della sezione, i raccordi tra sezioni, i fori, i raccordi arrotondati, i riferimenti e il sovrametallo di lavorazione.
- Riscaldamento Registrare il forno, la disposizione del carico, l’atmosfera, le fasi di preriscaldamento, la rampa di riscaldamento e la condizione di austenitizzazione.
- Tempra Registrare il mezzo, la temperatura, la concentrazione o la viscosità, l’agitazione, l’orientamento e il ritardo nel trasferimento.
- Finitura Registrare il rinvenimento, l’asportazione del sovrametallo, le condizioni di rettifica e le fasi di ispezione.
Registrare lo stato del materiale prima di scegliere una spiegazione basata sul trattamento termico. Identificare esattamente la designazione come fornita, ad esempio AISI 4140, ASTM A681 D2 o ASTM A295 52100, e registrare la norma di prodotto applicabile, il numero di colata, l’analisi chimica, lo stato precedente ricotto o normalizzato, la dimensione del grano, la segregazione, le inclusioni e la precedente deformazione a freddo. La sola qualità nominale non è sufficiente quando si confrontano risultati provenienti da fornitori o norme differenti.
Per la geometria, conservare la revisione del disegno e misurare le dimensioni d’ingombro, gli spessori delle sezioni, i rapporti lunghezza/diametro, lo spessore delle pareti, i fori, le cave per linguette, le filettature, i raccordi, le scanalature, gli spigoli vivi, l’asimmetria, lo schema dei riferimenti e il sovrametallo di lavorazione. Annotare se il componente è stato forgiato, laminato, fuso, saldato o assemblato prima del trattamento termico. Il rapporto tecnico dell’University of Iowa sugli acciai da fonderia mostra perché la storia della fusione deve rimanere inclusa nella valutazione delle dimensioni finali e delle tensioni residue.
I registri del riscaldamento devono includere l’identificazione del forno, lo stato di calibrazione, la massa del carico, lo schema di caricamento, i punti di appoggio, l’atmosfera o il livello di vuoto, le fasi di preriscaldo, le velocità di rampa, il tempo di recupero del forno e, ove disponibili, le misurazioni della temperatura del componente. Per l’austenitizzazione, registrare la temperatura obiettivo, il tempo alla temperatura, l’equalizzazione stimata o misurata del cuore, il potenziale di carbonio ove applicabile, la composizione dell’atmosfera, lo stato superficiale e l’eventuale esecuzione precedente di cementazione, carbonitrurazione, nitrurazione o trattamento sotto vuoto.
I dati della tempra richiedono più del semplice nome del mezzo. Registrare la composizione dell’olio, dell’acqua, del polimero, della salamoia, del gas o del bagno di sale; la temperatura del mezzo di tempra; la concentrazione o la viscosità; la velocità e la direzione dell’agitazione; l’uniformità del flusso; il ritardo di trasferimento; la disposizione del carico; l’orientamento durante l’immersione e qualsiasi interruzione o ritardo. Gli articoli dell’International Journal of Materials and Product Technology individuano le condizioni del mezzo di tempra, l’intensità della tempra, l’indurimento superficiale e di strato e la rettifica finale come fattori rilevanti per le tensioni residue.
Per il rinvenimento, registrare il tempo di trasferimento dalla tempra, la temperatura di rinvenimento, la durata alla temperatura del componente, il numero di cicli, l’uniformità del forno, il metodo di raffreddamento ed eventuali trattamenti criogenici o di stabilizzazione. Misurare la durezza in funzione della posizione, invece di basarsi soltanto su una lettura della superficie. Includere le misurazioni dimensionali prima del trattamento termico, dopo la tempra, dopo il rinvenimento, dopo la sgrossatura, dopo la finitura e dopo la rettifica.
I registri di lavorazione devono identificare le variazioni dei riferimenti, il materiale asportato per ogni operazione, le forze di serraggio, la deformazione dovuta al fissaggio, il percorso utensile e il tempo tra sgrossatura e finitura. I registri di rettifica devono includere il tipo di mola, l’intervallo di ravvivatura, la profondità di passata, la velocità di traslazione, il refrigerante, lo spark-out e i controlli della temperatura superficiale o delle bruciature. L’ispezione deve comprendere la mappatura della durezza, i riferimenti dimensionali, la rettilineità, la rotondità, l’eccentricità, le cricche superficiali, i risultati dei controlli con particelle magnetiche o liquidi penetranti, l’austenite trattenuta ove rilevante e le misurazioni delle tensioni residue quando il rischio lo giustifica.
Gli input della simulazione devono specificare la composizione chimica o la qualità dell’acciaio, i dati sulle trasformazioni di fase, le proprietà dipendenti dalla temperatura, il calore latente, i dati costitutivi elastoplastici, la deformazione di trasformazione, la cinetica della trasformazione, la temprabilità, la microstruttura iniziale, le condizioni di contatto, il comportamento del mezzo di tempra in termini di trasferimento del calore, l’agitazione, i vincoli dell’attrezzatura, la sensibilità alla discretizzazione della mesh e la geometria effettiva del forno e del carico. Un modello che omette la deformazione di trasformazione può prevedere il raffreddamento senza cogliere la principale origine della variazione di forma.
Domande per interpretare i dati pubblicati
Chiedersi innanzitutto quale acciaio e quale stato del prodotto siano stati analizzati. «Acciaio per utensili» può indicare ASTM A681 D2, AISI H13 o un altro materiale con temprabilità e comportamento di trasformazione differenti. Il provino era una sottile piastrina, un anello, un ingranaggio, un getto o una barra forgiata? Lo spessore della sezione e la geometria possono modificare il gradiente di temperatura al punto da invertire l’effetto apparente di un’impostazione della tempra.
Chiedersi poi se la temperatura riportata sia quella del forno, della superficie o del cuore. L’agitazione del mezzo di tempra è stata misurata o è stata semplicemente descritta come «moderata»? Sono state controllate la concentrazione, la viscosità, la temperatura del bagno, il tempo di trasferimento e la disposizione del carico? In assenza di questi dettagli, un valore numerico della deformazione non è trasferibile.
Verificare il metodo di misurazione e lo schema dei riferimenti. Una variazione della lunghezza riportata può includere il ritorno elastico, il rilascio dal fissaggio, la trasformazione dell’austenite trattenuta o un riferimento di misura diverso da quello del disegno di produzione. Determinare se il risultato sia stato rilevato dopo la tempra, dopo il rinvenimento, dopo la lavorazione o dopo la rettifica.
Infine, distinguere le evidenze dalle raccomandazioni. Un risultato della rassegna del 2022 Residual Stress and Distortion during Quench Hardening of Steels sostiene un approccio basato sui processi accoppiati; non stabilisce un’intensità universale della tempra né una deformazione ammissibile universale. Nessun limite numerico di deformazione o parametro universale di processo deve essere trasferito tra componenti senza convalidare la qualità dell’acciaio, la norma, la geometria, l’attrezzatura e la storia del trattamento termico.
Riferimento sintetico: raffreddamento non uniforme → deformazione; deformazione di trasformazione → aumento dimensionale o variazione di forma; ridistribuzione delle tensioni residue → movimento durante la lavorazione; sollecitazione termica o di trasformazione eccessiva → rischio di criccatura. Questi collegamenti sono supportati da ASM International, dalla rassegna del 2022 Journal of Materials Engineering and Performance, dal rapporto del Worcester Polytechnic Institute sul trasferimento di calore accoppiato e sulla variazione microstrutturale, dall’archivio dei dati sui materiali del National Institute of Standards and Technology e dagli studi dell’International Journal of Materials and Product Technology.
Riferimenti
- [1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Journal of Materials Engineering and Performance, 2022. https://doi.org/10.1007/s11665-022-06667-x
- [2] Residual Stresses in Quenched Steel: Parts I and II. International Journal of Materials and Product Technology, 2005. https://doi.org/10.1504/IJMPT.2005.007941; https://doi.org/10.1504/IJMPT.2005.007942
- [3] Distortion and Residual Stress. Worcester Polytechnic Institute report, 2021. https://bpb-us-w2.wpmucdn.com/wp.wpi.edu/dist/3/125/files/2021/06/Distortion-and-Residual-Stress.pdf
- [4] Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive. https://materialsdata.nist.gov/bitstream/handle/11115/189/Metallurgy%20of%20Heat%20Treatment.pdf