




1. Ce que signifient les déformations et les contraintes résiduelles dues au traitement thermique
Séquence de traitement thermique
- Chauffage Les gradients de température créent une dilatation thermique différentielle et peuvent provoquer une déformation plastique précoce.
- Maintien L’austénite se forme, le carbone et les éléments d’alliage se redistribuent, et la taille des grains se développe.
- Trempe Les différences de refroidissement entre la surface et le cœur se combinent à la déformation de transformation de phase et aux contraintes de retenue.
- Revenu La martensite évolue, une partie des contraintes se relâche et l’austénite retenue peut continuer à se transformer.
Le traitement thermique modifie bien davantage que la dureté. Au cours du chauffage, du maintien en température, de la trempe et du revenu, une pièce en acier subit des gradients de température, des transformations de phase, des variations de volume, des déformations élastiques, un écoulement plastique et des modifications de sa résistance. Ses dimensions finales et son état de contraintes internes résultent donc d’un processus thermomécanique et métallurgique couplé, et non de la seule histoire thermique.[1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Authors in the review. Journal of Materials Engineering and Performance, 2022.
Une arête mince peut refroidir et se transformer avant le cœur. Une couche cémentée peut se contracter différemment d’un intérieur à faible teneur en carbone. Une pièce moulée peut déjà contenir des contraintes dues à la solidification avant d’entrer dans le four. Le mouvement du fluide de trempe, la température du bain, l’orientation de la pièce, l’épaisseur des sections, la trempabilité de l’alliage et même la séquence d’usinage peuvent modifier le résultat. La revue de 2022 publiée par des auteurs du Journal of Materials Engineering and Performance identifie les interactions entre le transfert thermique, la transformation de phase, la géométrie, l’épaisseur des sections, le choix du fluide de trempe et la sévérité de la trempe comme des facteurs déterminants, plutôt que comme des variables indépendantes (revue de 2022).
Déformation dimensionnelle et contrainte interne
La déformation est une modification involontaire de la forme ou des dimensions d’une pièce. Elle comprend la cambrure, la flexion, la torsion, l’ovalisation, la conicité, l’augmentation ou la contraction locales, ainsi que les modifications de la planéité ou du faux-rond. Un arbre trempé qui prend une forme de banane s’est déformé. Une bague de roulement qui passe d’une forme circulaire à une forme ovale s’est déformée, même si son diamètre moyen varie très peu. La déformation est détectée par un contrôle dimensionnel, une mesure tridimensionnelle, des calibres ou une comparaison avec la géométrie avant traitement.
La contrainte résiduelle est une contrainte qui subsiste dans un corps après la disparition de la charge externe, de la différence de température ou de l’opération de fabrication qui l’a produite. Elle est auto-équilibrée : des zones en traction et en compression coexistent afin que le composant puisse satisfaire à l’équilibre global des forces et des moments sans charge appliquée. Une surface peut être en compression tandis que la sous-surface est en traction, ou inversement. Le composant peut sembler droit alors que ces contraintes restent importantes.
| Source de contrainte | Cause principale | Conséquence typique |
|---|---|---|
| Thermique | Dilatation ou contraction inégale | Contraintes entre la surface et le cœur, flexion ou gauchissement |
| Transformation | Changements de phase et déformations de transformation différents | Gonflement, retrait, ovalisation ou inversion des contraintes |
| Durcissement | Déformation plastique locale et évolution de la résistance | Déformation permanente, redistribution et risque de fissuration |
Le chapitre de l’ASM International, « Residual Stresses and Distortion in Quenched and Tempered Steels », distingue les contraintes résiduelles thermiques, de transformation et de durcissement. La contrainte résiduelle thermique se développe lorsque différentes régions se contractent dans des proportions différentes pendant le refroidissement. La contrainte résiduelle de transformation apparaît lorsque l’austénite se transforme en produits tels que la martensite, la bainite ou la perlite à des moments et en des emplacements différents. La contrainte résiduelle de durcissement reflète l’interaction de ces effets avec l’évolution de la résistance et de la plasticité de l’acier. Ces catégories se recouvrent dans une pièce réelle, mais cette distinction aide à identifier l’origine d’un problème dimensionnel (ASM International).
Un composant peut respecter les tolérances dimensionnelles tout en conservant un champ de contraintes internes sévère qui déplace ou endommage ultérieurement la pièce. Strong evidence
La déformation et la contrainte résiduelle surviennent souvent ensemble, mais elles ne sont pas interchangeables. Un composant peut présenter une déformation visible tout en conservant relativement peu de contraintes bloquées après une relaxation plastique importante. Il peut également respecter les tolérances dimensionnelles tout en étant soumis à un champ de contraintes internes sévère. Cette dernière situation est dangereuse, car un usinage ultérieur, une rectification, un soudage, une charge en service ou des cycles thermiques peuvent libérer ou redistribuer les contraintes. Metallurgy of Heat Treatment, conservé dans l’archive de données sur les matériaux du National Institute of Standards and Technology, décrit comment des contraintes de trempe non relaxées peuvent provoquer une déformation pendant l’usinage : l’enlèvement de matière modifie l’équilibre qui maintenait auparavant la pièce dans la forme mesurée (archive de données sur les matériaux du NIST).
C’est pourquoi un contrôle final effectué immédiatement après la trempe ne décrit pas entièrement la stabilité dimensionnelle. Un engrenage peut passer un contrôle du faux-rond, puis se déplacer pendant la rectification de finition. Une plaque peut rester plane jusqu’à ce qu’une de ses faces soit fraisée. Un arbre durci peut présenter peu de variation lorsqu’il est soutenu, mais se cintrer après avoir été desserré de ses bridages. La conformité dimensionnelle à une étape donnée ne prouve pas que l’état de contraintes soit inoffensif.
Pourquoi une pièce peut être dimensionnellement conforme tout en étant fortement contrainte
Une pièce reste dimensionnellement conforme lorsque les déformations produites pendant le traitement sont compatibles avec sa forme, ses contraintes de maintien et la réponse de son matériau, même si les contraintes internes sont élevées. Considérons une barre longue et uniforme, chauffée et refroidie de manière presque symétrique. Sa surface et son cœur peuvent développer des contraintes opposées, tandis que le moment de flexion net reste proche de zéro. La barre demeure droite alors que les contraintes de traction et de compression s’équilibrent sur sa section.
Un résultat similaire peut se produire dans une bague ou un disque lorsque le champ de contraintes est axisymétrique. Le composant peut se dilater ou se contracter de manière suffisamment uniforme pour rester rond, bien que des contraintes radiales et circonférentielles soient bloquées dans le matériau. La mesure dimensionnelle enregistre la conséquence externe ; elle ne révèle pas directement la répartition interne des contraintes.
L’inverse est également possible. Si un côté refroidit plus rapidement, ou si une bride mince se transforme avant un moyeu épais, une déformation incompatible produit une flexion ou une torsion. Une partie des contraintes est relâchée par déformation plastique, laissant une modification permanente de la forme. La pièce finale peut donc présenter une déformation manifeste, même après la disparition d’une grande partie des contraintes initiales.
Le document de l’ASM, Basic Principles and Design Guidelines for Heat Treating of Steel, identifie la minimisation de la déformation et des contraintes résiduelles indésirables comme des critères essentiels de conception du traitement thermique. Cette formulation est importante : réduire uniquement la variation dimensionnelle est insuffisant. Un procédé qui maintient une pièce droite au moyen d’un bridage sévère peut laisser subsister des contraintes élevées, qui se manifesteront ultérieurement sous la forme de fissures, de dommages de rectification ou d’une instabilité en service. Le U.S. Department of Energy établit également un lien entre les contraintes thermiques et résiduelles dans les pièces moulées en acier et la déformation, la fissuration, les retouches, les réparations par soudage, les erreurs dimensionnelles et la diminution des performances en service (rapport du DOE).
L’histoire du matériau modifie également le point de départ. Le forgeage, le moulage, le soudage, l’écrouissage, l’usinage, la cémentation, la nitruration ou la relaxation des contraintes antérieurs peuvent modifier la structure des grains, la dureté, les contraintes résiduelles et le comportement lors des transformations. Les travaux de l’University of Iowa sur les pièces moulées en acier soulignent que l’histoire de la coulée doit être prise en compte lors de la prévision des dimensions finales et des contraintes résiduelles. Une simulation du traitement thermique qui commence avec l’hypothèse d’une microstructure uniforme et exempte de contraintes peut donc produire une réponse précise à un problème mal posé.
Déformation élastique, déformation plastique et modification permanente de la forme
Déformation élastique Déformation qui est récupérée lorsque la contrainte appliquée est supprimée, à condition que le matériau n’ait pas subi de déformation plastique.
La déformation élastique est une déformation réversible. Lorsque la contrainte est supprimée, le matériau revient vers sa forme antérieure. Pendant la trempe, les différences de température et les déformations de transformation génèrent d’abord des contraintes élastiques, mais uniquement tant que la contrainte locale reste inférieure à la limite d’élasticité dépendante de la température.
La déformation plastique est une déformation permanente produite lorsque la contrainte locale dépasse cette limite d’élasticité variable. L’acier chaud atteint facilement sa limite d’élasticité pendant le chauffage ; les régions plus froides en cours de transformation peuvent devenir suffisamment résistantes pour s’opposer à la déformation, tandis que les régions voisines continuent de se contracter ou de se transformer. Comme la limite d’élasticité, le coefficient de dilatation thermique et la composition en phases varient au cours du traitement, la frontière entre les comportements élastique et plastique se déplace dans toute la pièce.[2] Residual Stresses in Quenched Steel: Parts I and II. Authors of the IJMPT discussions. International Journal of Materials and Product Technology, 2005.
Une déformation permanente apparaît lorsque les déformations plastiques sont spatialement incompatibles. Si chaque région se contractait de manière identique, la pièce deviendrait simplement plus petite. Si une région se contracte davantage qu’une autre et que cette différence ne peut pas être accommodée élastiquement, la pièce se plie, se tord ou modifie son profil. Les transformations de phase ajoutent une autre source de déformation : la formation de martensite, par exemple, implique une augmentation de volume, tandis que les autres transformations présentent des cinétiques et des amplitudes différentes. L’article de 2005 publié dans l’International Journal of Materials and Product Technology identifie les gradients thermiques non uniformes comme une source principale de déformation due à la trempe et établit un lien entre les contraintes résiduelles et la déformation plastique à l’échelle microscopique, les conditions du fluide de trempe, le durcissement superficiel et de couche, ainsi que la rectification finale (Partie I ; Partie II).
Le rapport du Worcester Polytechnic Institute exprime le même point comme un problème couplé impliquant le transfert thermique, la transformation de phase, les contraintes, les déformations et les modifications microstructurales (rapport du WPI). C’est le point de départ utile pour la suite de cet article : le traitement thermique ne se contente pas d’imposer à l’acier un programme de températures. Il crée un champ évolutif et interactif de déformations thermiques et métallurgiques, et les dimensions finales constituent le reliquat visible de cette histoire.
2. Les trois principales sources de contraintes résiduelles dans l’acier traité thermiquement
Une contrainte résiduelle est une contrainte qui subsiste après suppression des charges externes et des gradients de température. La déformation est une modification dimensionnelle : fléchissement, ovalisation, allongement, retrait, torsion ou variation de la planéité. Ces deux phénomènes sont liés, mais ils ne sont pas identiques. Un composant peut conserver des contraintes résiduelles élevées tout en présentant une précision dimensionnelle apparente, ou se déformer après usinage parce que l’enlèvement de matière libère un champ de contraintes auparavant équilibré.
ASM International distingue trois principales sources de contraintes résiduelles dues au traitement thermique : les contraintes thermiques, les contraintes de transformation et les contraintes résiduelles liées au durcissement. Cette classification est utile, car les mécanismes diffèrent, même s’ils agissent simultanément dans une pièce en acier réelle. Une expression telle que « contrainte de trempe » masque donc la séquence réelle des événements. Le transfert thermique, la transformation de phase, l’épaisseur de la section, la géométrie, la trempabilité de l’alliage, le choix du milieu de trempe et l’historique antérieur du matériau déterminent tous le mécanisme dominant à un emplacement donné.

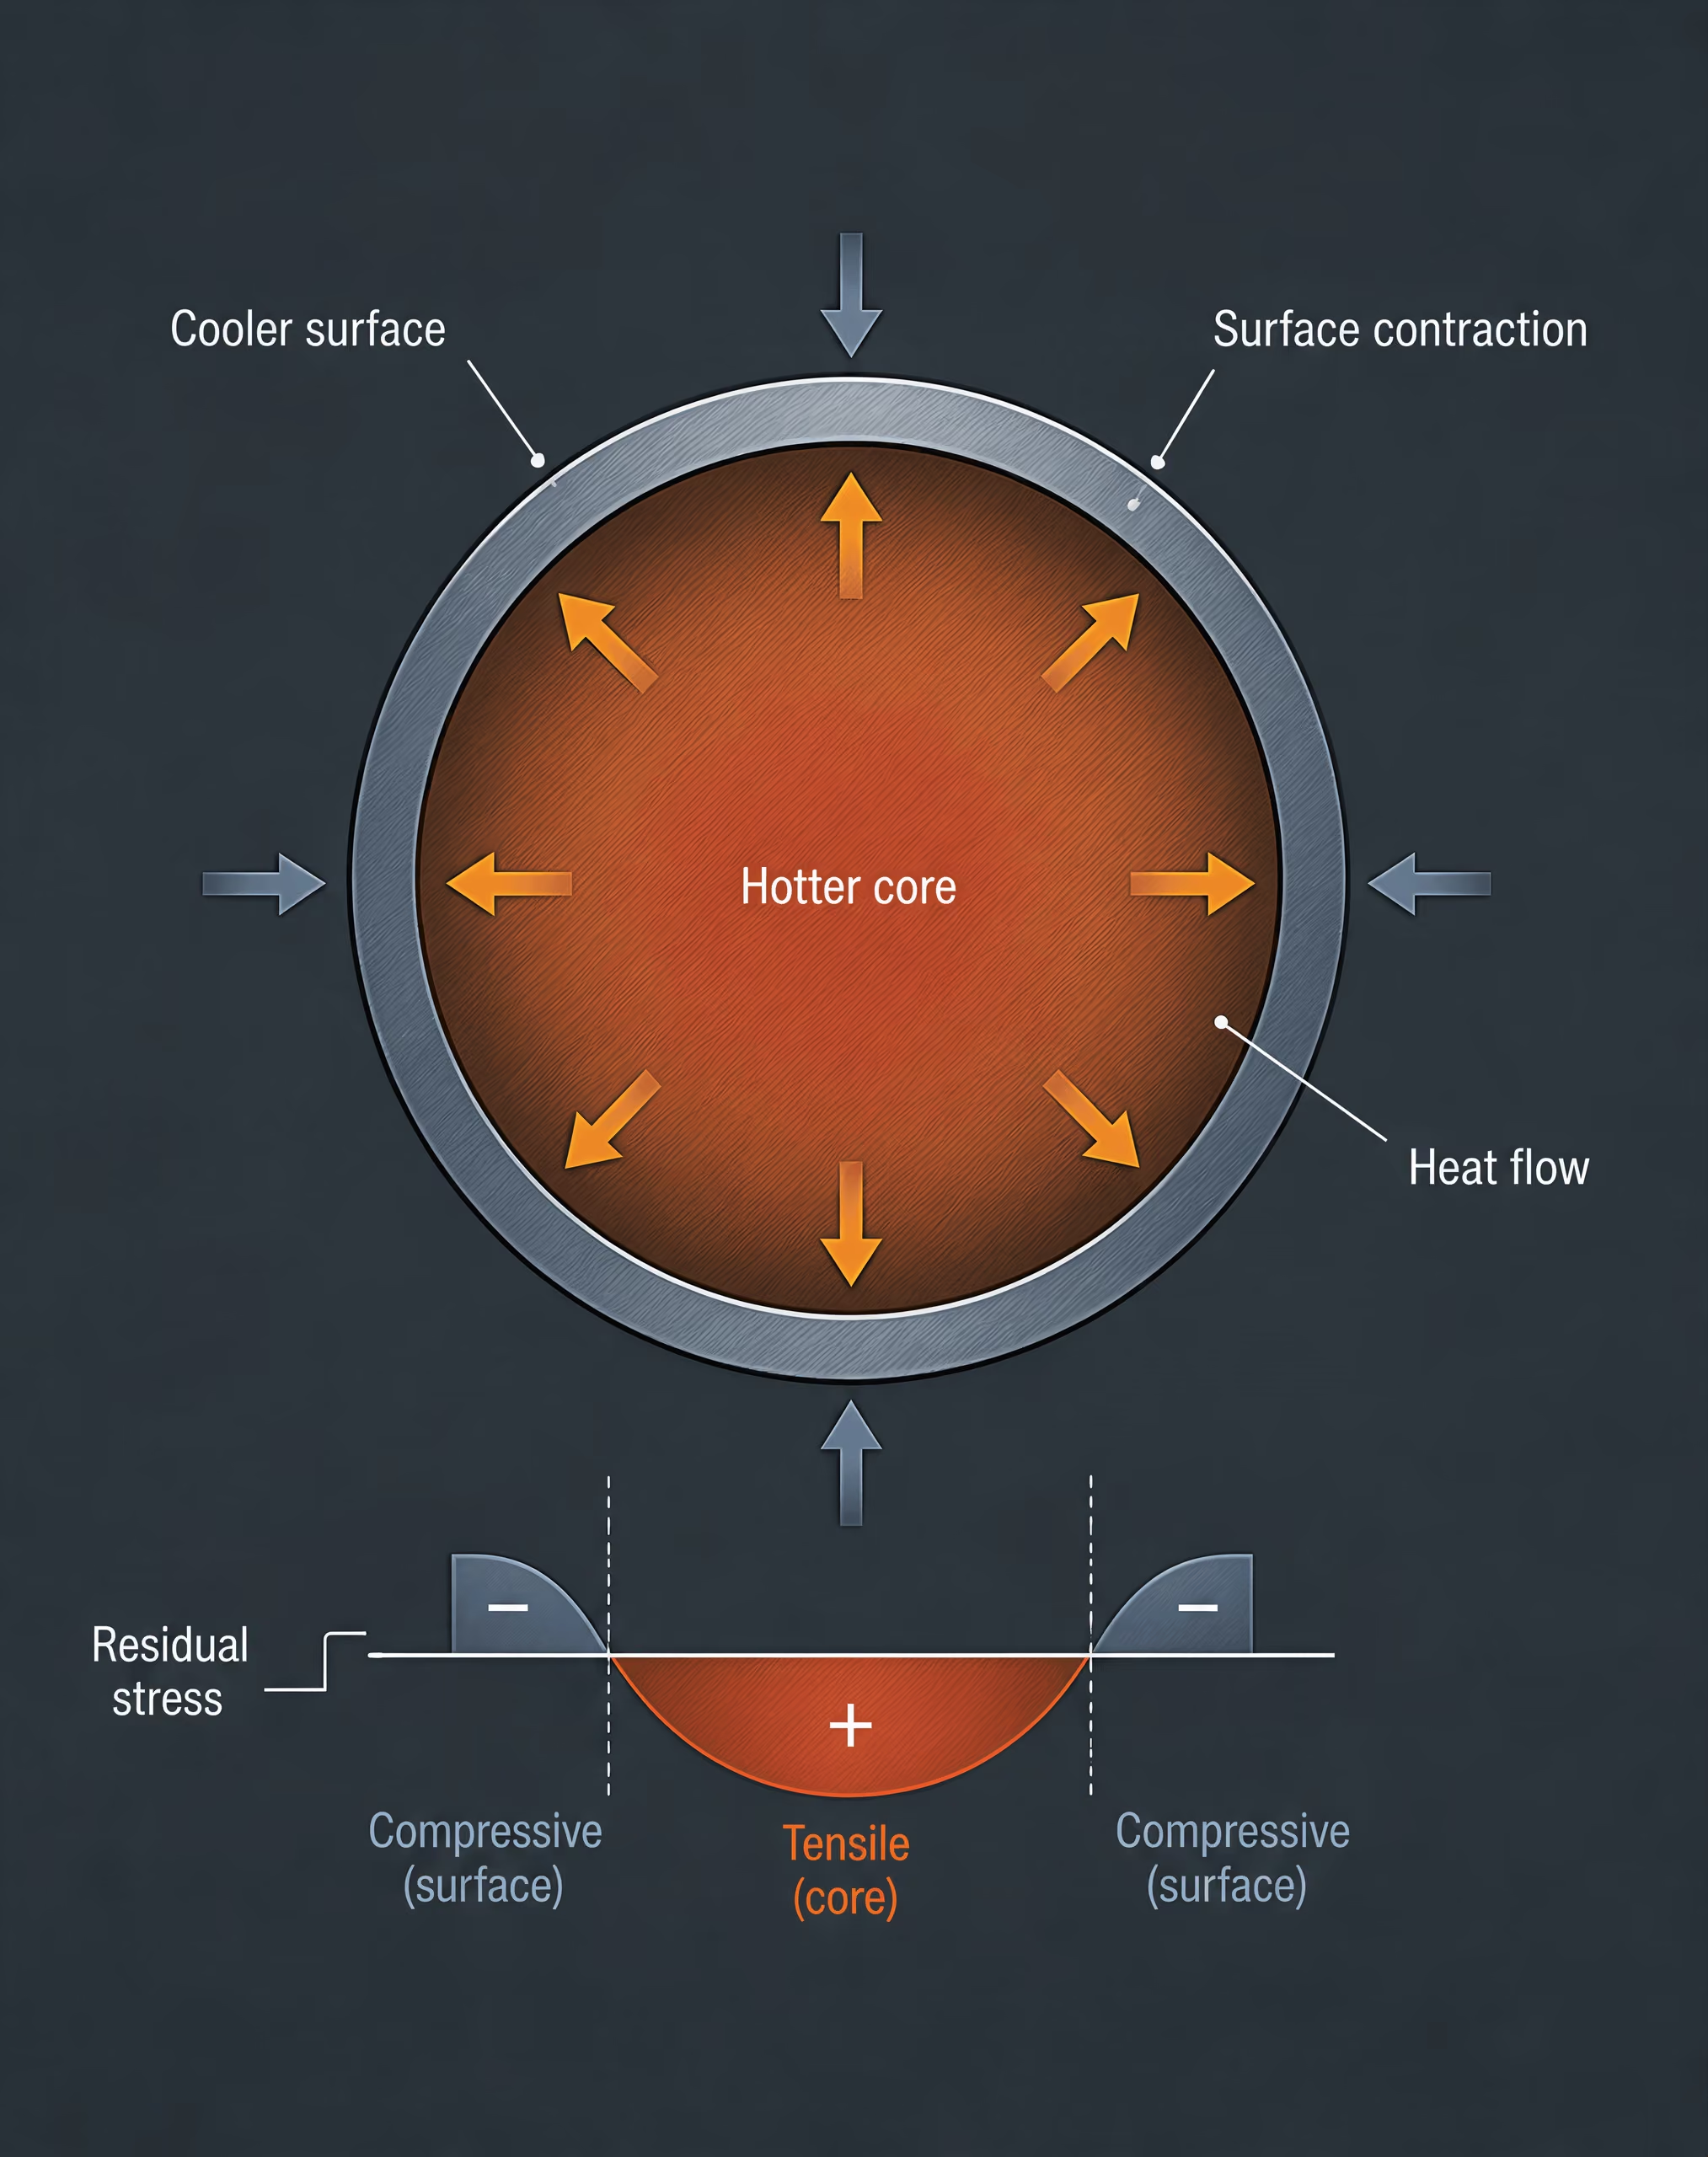
Contraintes résiduelles thermiques
Les contraintes résiduelles thermiques apparaissent lors d’un chauffage ou d’un refroidissement non uniforme. L’acier se dilate lorsqu’il est chauffé et se contracte lorsqu’il est refroidi, mais la température d’un composant n’évolue pas partout à la même vitesse. La surface réagit en premier ; le cœur accuse un retard. Une arête mince, un moyeu massif, un angle vif et un trou percé développent chacun des historiques thermiques différents.
Pendant le refroidissement, un intérieur chaud tend à rester dilaté tandis que la surface plus froide se contracte. La surface est retenue par le cœur plus chaud et peut donc être soumise à une compression, tandis que le cœur développe une contrainte de traction. Si la surface se refroidit et se contracte après le refroidissement du cœur, la répartition des contraintes peut s’inverser. Le signe final n’est pas déterminé par le seul terme « trempe ». Il dépend de la séquence temporelle, de la géométrie locale, de la conductivité thermique, de la sévérité de la trempe et de l’apparition éventuelle d’un écoulement plastique pendant le transitoire.
Le chauffage peut produire la séquence opposée. Une surface chauffée rapidement tente de se dilater contre un intérieur plus froid et peut s’écouler plastiquement en compression. Lors du refroidissement ultérieur, cette surface ayant subi une modification plastique peut laisser une contrainte résiduelle de traction. L’uniformité du four, la disposition des pièces, leur orientation et leur contact avec les montages influent tous sur le champ de température avant le début de la trempe.
L’ouvrage d’ASM, Basic Principles and Design Guidelines for Heat Treating of Steel, identifie la réduction de la déformation et des contraintes résiduelles indésirables comme des critères fondamentaux de conception des traitements thermiques. Le point essentiel est pratique : les gradients thermiques ne constituent pas uniquement un problème de régulation de la température. Ils produisent des déformations incompatibles, qui peuvent devenir permanentes lorsque la contrainte locale dépasse la limite d’élasticité dépendante de la température.
Les gradients thermiques non uniformes pendant la trempe sont identifiés comme une source principale de déformation de trempe dans l’International Journal of Materials and Product Technology. Un arbre long et élancé peut se cintrer parce qu’un côté se refroidit plus rapidement que l’autre. Un anneau peut devenir ovale parce que ses surfaces extérieure et intérieure échangent de la chaleur à des vitesses différentes. Une plaque peut prendre une forme bombée lorsque ses faces subissent un refroidissement inégal. La contrainte résiduelle peut passer de la traction à la compression sur quelques millimètres seulement ; une valeur moyenne unique renseigne donc peu sur le risque de fissuration ou sur les déplacements ultérieurs lors de l’usinage.
Contraintes résiduelles de transformation
Les contraintes résiduelles de transformation apparaissent lorsque l’acier modifie sa structure cristalline et, par conséquent, son volume et sa réponse mécanique. Lors du refroidissement depuis l’austénite, différentes régions peuvent se transformer en ferrite, perlite, bainite ou martensite à des températures différentes. La transformation martensitique produit une déformation de transformation importante, tandis que l’amplitude et le sens de la variation dimensionnelle dépendent également de la teneur en carbone, des éléments d’alliage, de l’austénite résiduelle et de la fraction de chaque constituant.
La surface d’une pièce trempée se refroidit et se transforme souvent avant le cœur. Si la surface forme de la martensite tandis que l’intérieur demeure austénitique, la surface se dilate alors que le cœur est encore chaud et relativement déformable. Plus tard, le cœur se transforme et se dilate, mais la surface déjà durcie s’oppose à ce mouvement. L’état de contrainte peut donc évoluer pendant la trempe. Une surface initialement soumise à la traction peut finir en compression, ou inversement, selon la cinétique de transformation et les contraintes de retenue.
C’est pourquoi la contrainte de transformation ne peut pas être traitée comme une simple correction uniforme d’« expansion de la martensite ». La déformation de transformation est locale, et le matériau environnant peut se trouver à une température, avec une fraction de phases et une limite d’élasticité différentes. Une couche durcie au-dessus d’un cœur plus tendre se comporte différemment d’une section durcie à cœur. Les pièces cémentées, nitrurées et durcies par induction développent également de forts gradients microstructuraux et de déformation. L’austénite résiduelle peut se transformer ultérieurement pendant le revenu, en service, lors de la rectification ou du stockage, ce qui produit une variation dimensionnelle supplémentaire et une relaxation des contraintes.
La transformation influe également sur les contraintes par l’intermédiaire de la plasticité de transformation. Sous l’action d’une contrainte appliquée ou générée intérieurement, une région en cours de transformation peut se déformer plastiquement à des niveaux de contrainte inférieurs à la limite d’élasticité habituelle. La transformation absorbe alors une partie de la déformation imposée, mais pas nécessairement d’une manière qui préserve la forme initiale. La plasticité locale de transformation peut contribuer au cintrage, à l’ovalisation et aux variations de rectitude.
La revue de 2022 intitulée « Residual Stress and Distortion during Quench Hardening of Steels: A Review », publiée dans le Journal of Materials Engineering and Performance, décrit les contraintes résiduelles et la déformation comme les conséquences de l’interaction entre le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de la section, le choix du milieu de trempe et la sévérité de la trempe. Cette interaction est essentielle. Un milieu de trempe plus énergique peut accroître le gradient thermique, modifier la séquence des transformations et produire simultanément une surface plus dure ; il est difficile de dissocier ces effets a posteriori.
Contraintes liées au durcissement et à la déformation plastique
La troisième source est constituée des contraintes créées lorsque l’écoulement plastique local, l’écrouissage ou les contraintes de retenue empêchent une déformation compatible. L’acier ne présente pas la même résistance dans toutes les phases d’un traitement thermique. La limite d’élasticité évolue fortement avec la température et la microstructure. L’austénite à la température de trempe peut se déformer facilement, tandis que la martensite nouvellement formée est beaucoup plus résistante et moins ductile. Une section peut donc s’écouler plastiquement dans une région tout en restant élastique dans une autre.
Supposons qu’une couche superficielle se contracte pendant le refroidissement, mais qu’elle soit retenue par un cœur plus chaud. Si la surface dépasse sa limite d’élasticité instantanée, elle subit une déformation plastique permanente. Lorsque le champ de température devient ensuite plus uniforme, la récupération élastique ne peut pas supprimer cette déformation plastique. Le désaccord élastique résiduel constitue alors une contrainte résiduelle. Si un côté du composant s’écoule davantage que l’autre, le désaccord se manifeste à la fois par une déformation et par des contraintes.
Le durcissement amplifie cet effet en figeant les différences locales. Une couche martensitique peut s’opposer à la contraction d’un cœur moins durci ; un cœur tendre peut absorber une partie de la déformation, mais la poursuite du refroidissement et de la transformation peut inverser la répartition des contraintes. L’uniformité de la trempe, l’agitation, la température du milieu de trempe et le positionnement de la pièce déterminent si des sections nominalement identiques durcissent de la même manière. La rectification finale peut ajouter une couche supplémentaire de contraintes proches de la surface en raison du chauffage local et de la déformation mécanique.
L’International Journal of Materials and Product Technology attribue les contraintes résiduelles dans l’acier trempé à une déformation plastique à l’échelle microscopique et examine les effets des conditions du milieu de trempe, du durcissement superficiel et de la trempe superficielle, ainsi que de la rectification finale. Ce mécanisme explique pourquoi les mesures de contrainte effectuées en surface ne peuvent pas être considérées comme représentatives du cœur. Il explique également pourquoi la relaxation des contraintes par revenu, traitement thermique ou méthodes mécaniques contrôlées doit être choisie en tenant compte de l’état du matériau et des dimensions requises.
Ces trois sources se recouvrent continuellement. La contrainte thermique modifie le chemin de transformation ; la déformation de transformation modifie les contraintes thermiques et mécaniques de retenue ; l’écoulement plastique local redistribue les unes et les autres. L’historique de fonderie, la déformation de forgeage, la ségrégation, l’usinage et les opérations antérieures de normalisation ou de recuit modifient l’état initial. Les rapports de l’Université de l’Iowa et du U.S. Department of Energy établissent un lien entre ces contraintes résiduelles et la déformation, la fissuration, les retouches, les réparations par soudage, les erreurs dimensionnelles et la diminution des performances en service. Les archives de données sur les matériaux du NIST indiquent en outre que les contraintes de trempe non relaxées peuvent provoquer un gauchissement pendant l’usinage lorsque l’enlèvement de matière perturbe l’équilibre initial.
Une évaluation pertinente doit donc déterminer où la contrainte est en traction ou en compression, comment son amplitude varie à travers la section et comment elle évolue d’une caractéristique géométrique à l’autre. La réponse peut différer à la surface, à l’interface couche-cœur, à mi-épaisseur, dans l’alésage, au congé et sur la face d’extrémité. « Contrainte de trempe » est une désignation de procédé, non un mécanisme.
3. Chauffage : la première étape du risque de déformation
La déformation ne commence pas lorsqu’un composant en acier entre dans le bac de trempe. Elle commence dès que différentes zones de la pièce atteignent des températures différentes et tentent de se dilater dans des proportions différentes. La contrainte qui en résulte peut rester élastique, ou dépasser la limite d’élasticité locale et produire une déformation permanente. Dans les deux cas, le cycle de chauffage établit l’état mécanique qui interagira ensuite avec la transformation et la trempe.
Les contraintes résiduelles et la déformation sont liées, mais ne sont pas identiques. Une contrainte résiduelle est une contrainte auto-équilibrée qui subsiste à l’intérieur de la pièce après la disparition des charges externes et des différences de température. La déformation est une modification des dimensions ou de la forme. Un composant peut conserver des contraintes résiduelles importantes sans présenter de gauchissement apparent, tandis qu’une faible quantité de déformation plastique locale peut produire une flexion mesurable ou une perte de circularité. ASM International considère les contraintes résiduelles thermiques, de transformation et de trempe comme des facteurs distincts dans les aciers trempés et revenus, et fait de la minimisation de la déformation et des contraintes résiduelles indésirables des critères essentiels de conception des traitements thermiques.
Gradients de température pendant le chauffage au four
Un four peut maintenir une température de consigne stable alors que la pièce reste très loin de l’uniformité thermique. La surface absorbe la chaleur en premier ; le cœur réagit plus tard, car la chaleur doit se propager par conduction à travers la section. Une arête mince, une dent, une nervure ou un bossage peut atteindre une température proche de celle du four tandis qu’un moyeu épais ou le centre d’une plaque reste encore relativement froid. La zone chaude cherche à se dilater, mais l’intérieur plus froid la retient. Il en résulte une répartition évolutive des contraintes de compression et de traction pendant la phase de montée en température.
Cette répartition n’est pas fixe. Au début du chauffage, la surface plus chaude est généralement mise en compression par le cœur plus froid, tandis que le cœur est mis en traction. À mesure que le front thermique progresse vers l’intérieur, la distribution des contraintes évolue, et une plastification locale peut se produire si l’écart de température est suffisamment important. Lorsque la pièce s’homogénéise ensuite thermiquement, ces déformations plastiques antérieures ne disparaissent pas. Elles deviennent une partie de l’état initial au moment de la trempe.
La vitesse de chauffage est donc importante, même lorsque la température finale d’austénitisation est identique. Une montée en température rapide peut accroître les écarts de température entre la surface et le cœur, tandis qu’un chauffage par paliers ou un maintien en préchauffage peut les réduire. Cela ne fait pas du chauffage lent une solution universelle : une exposition prolongée peut modifier la taille des grains, provoquer une décarburation, une dissolution des carbures ou une oxydation, et les dispositifs de maintien peuvent continuer à retenir la pièce pendant tout le cycle. Le programme approprié dépend de la nuance d’acier, de l’épaisseur de la section, de l’atmosphère du four et de la variation dimensionnelle admissible.
La revue publiée en 2022 par des auteurs du Journal of Materials Engineering and Performance décrit la déformation comme le résultat d’une interaction entre le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de la section, le choix du fluide de trempe et la sévérité de la trempe. Le chauffage constitue la première étape de cette chaîne. Un champ de température non uniforme à la sortie du four donne à la trempe un point de départ thermique et mécanique inégal.
Contraintes liées à la dilatation thermique et géométrie des composants
Une barre libre et uniforme peut se dilater sans générer de contrainte interne importante. Les composants réels sont rarement libres ou uniformes. Un dispositif de maintien peut serrer une bride, soutenir un arbre en deux points ou empêcher un anneau de se déplacer radialement. Le frottement de contact peut maintenir une zone en place tandis qu’une autre se dilate. Un élément voisin peut agir comme une contrainte interne, même en l’absence de dispositif de maintien externe.
La géométrie concentre ces effets. Un bossage épais relié à une âme mince chauffe lentement et se dilate selon un calendrier différent. Une nervure peut retenir une plaque dans une direction et provoquer une flexion plutôt qu’une simple croissance linéaire. Les trous introduisent des surfaces libres et réduisent la rigidité locale ; une rangée de trous peut amener un côté du composant à chauffer et à se dilater différemment de l’autre. Les rainures de clavette, les fentes, les dents, les angles vifs et les variations brusques de section créent des gradients thermiques locaux et des concentrations de contraintes. Une pièce d’apparence symétrique peut tout de même se déformer si sa répartition de masse est asymétrique ou si ses points d’appui ne sont pas disposés symétriquement.
Les composants longs et élancés sont particulièrement sensibles aux faibles différences de dilatation entre leurs faces opposées. Une face devenant légèrement plus chaude peut provoquer une courbure avant même qu’une transformation de phase ne se produise. Les anneaux et les disques peuvent changer de diamètre ou perdre leur planéité lorsque leurs bords et leurs centres suivent des historiques thermiques différents. Les grandes pièces moulées et les pièces forgées lourdes peuvent également contenir des zones dont la réaction est suffisamment lente pour rester froides tandis que les parties minces en saillie sont déjà proches de la plage d’austénitisation.
Les dispositifs de maintien limitent les mouvements, mais ils transmettent également des charges à la pièce. Un serrage rigide peut supprimer un mode de déformation visible tout en augmentant les contraintes emmagasinées, qui sont libérées lors du desserrage ou de la trempe. Un dispositif de maintien doit donc être considéré comme faisant partie intégrante du système thermique et mécanique, et non comme un simple moyen de préserver les dimensions. L’importance accordée par la revue de 2022 à la géométrie et à l’épaisseur de la section s’applique à la conception des dispositifs de maintien aussi bien qu’à l’acier lui-même.
Contraintes préexistantes, historique de fonderie et traitements antérieurs
Le composant qui entre dans le four possède déjà un historique. Le soudage laisse des contraintes de contraction thermique et peut créer une zone affectée thermiquement dont la microstructure et la résistance diffèrent de celles de l’acier de base. Le forgeage produit une orientation de l’écoulement de la matière, un refroidissement non uniforme et d’éventuelles contraintes résiduelles entre les zones fortement et faiblement travaillées. La fonderie peut laisser une structure granulaire non uniforme, de la ségrégation, de la porosité, des dommages dus aux retassures à chaud et des contraintes résiduelles résultant de la solidification et du refroidissement. Le travail à froid accroît la densité de dislocations et emmagasine de l’énergie, tandis que l’usinage peut éliminer une couche superficielle contrainte et modifier l’équilibre des forces dans une section.
Les travaux techniques de l’Université de l’Iowa sur les pièces moulées en acier soulignent que l’historique de fonderie doit être pris en compte lors de la prédiction des dimensions finales et des contraintes résiduelles. Cette remarque dépasse le cadre des pièces moulées : un modèle de traitement thermique qui commence avec une ébauche homogène et dépourvue de contraintes peut ne pas expliquer pourquoi une pièce réelle se courbe. Le U.S. Department of Energy établit également un lien entre les contraintes thermiques et résiduelles dans les pièces moulées en acier et la déformation, la fissuration, la réparation par soudage, les reprises, les erreurs dimensionnelles et la diminution des performances en service.
L’usinage antérieur mérite une attention particulière. Metallurgy of Heat Treatment, conservé dans les archives de données sur les matériaux du National Institute of Standards and Technology, indique que des contraintes de trempe non relaxées peuvent provoquer un gauchissement pendant l’usinage, car l’enlèvement de matière perturbe l’équilibre des contraintes résiduelles. Le même principe peut s’appliquer pendant le chauffage : une surface soumise à une compression ou à une traction peut réagir différemment de l’intérieur, et le cycle au four peut révéler ce déséquilibre.
La relaxation des contraintes, la normalisation, le préchauffage contrôlé ou une séquence d’usinage intermédiaire peuvent réduire le risque, mais aucun de ces procédés n’efface automatiquement l’historique du matériau. Le chauffage peut libérer une partie des contraintes antérieures par restauration ou écoulement plastique, tout en créant simultanément de nouvelles contraintes thermiques. Au début de la trempe, la pièce peut déjà présenter un champ de température non uniforme, une microstructure modifiée et un état de contraintes inégal. Ces conditions contribuent à déterminer si la transformation ultérieure produira une variation dimensionnelle sans conséquence, un gauchissement visible ou une fissuration.
4. Austénitisation et état métallurgique avant la trempe
La trempe ne commence pas par l’immersion dans l’huile, un polymère, l’eau ou un gaz. Elle commence par l’état métallurgique créé pendant le chauffage. La taille des grains d’austénite, la répartition du carbone, les éléments d’alliage dissous, la microstructure initiale, la chimie de surface, l’uniformité de la température et la température de la section déterminent tous le moment où la transformation commence et l’ampleur des déformations que la pièce peut absorber. L’état immédiatement antérieur à la trempe gouverne donc à la fois la succession des transformations et les contraintes qui se développent pendant le refroidissement de la pièce.
ASM International identifie trois contributeurs aux contraintes résiduelles du traitement thermique des aciers : les contraintes thermiques, de transformation et de trempe (ASM Handbook, « Contraintes résiduelles et distorsion dans les aciers trempés et revenus »). En pratique, ces catégories se recouvrent. Un gradient thermique crée une contraction différentielle ; un gradient de transformation ajoute une variation volumique locale ; et la discordance qui en résulte peut provoquer une déformation plastique. Une pièce peut sortir de la trempe avec des dimensions acceptables tout en contenant suffisamment de contraintes non relaxées pour se gauchir pendant l’usinage, car l’enlèvement de matière modifie l’équilibre des forces internes, comme l’explique Métallurgie du traitement thermique dans l’archive de données sur les matériaux du National Institute of Standards and Technology.
Formation et homogénéisation de l’austénite
| État d’austénitisation | Résultat métallurgique probable | Conséquence sur la déformation |
|---|---|---|
| Chauffage ou maintien insuffisant | Carbures non dissous et variation locale de la teneur en carbone | Transformation et déformation non uniformes |
| Chauffage et maintien contrôlés | État de l’austénite plus uniforme | Réponse au refroidissement plus régulière |
| Température excessive ou exposition prolongée | Grossissement des grains d’austénite | Modification du moment de la transformation et de la réponse mécanique |
Pour un acier hypoeutectoïde, le chauffage au-dessus de la température critique supérieure correspondante permet à la ferrite et à la perlite de se transformer progressivement en austénite. Dans les aciers eutectoïdes et hypereutectoïdes, les constituants initiaux et la température requise diffèrent, mais la même difficulté pratique demeure : l’austénite doit se former avec une répartition contrôlée du carbone et sans croissance excessive des grains. L’austénitisation ne consiste pas simplement à atteindre la consigne du four. La surface peut atteindre la température cible alors que le cœur est encore plus froid, notamment dans une section épaisse ou une pièce présentant des variations brusques d’épaisseur.
Le carbone doit se dissoudre à partir de la cémentite et des autres carbures afin d’établir la composition austénitique disponible pour les transformations ultérieures. Si le chauffage est insuffisant ou le maintien trop court, des carbures non dissous et des variations locales de la teneur en carbone subsistent. Si le chauffage est excessif ou prolongé, les grains d’austénite peuvent grossir. Ces deux situations modifient la cinétique des transformations et la réponse mécanique pendant la trempe. Une austénite à gros grains permet généralement la formation de produits de transformation dans des conditions différentes de celles d’une austénite à grains fins, tandis que les différences locales de composition signifient que des régions voisines peuvent ne pas commencer ou achever leur transformation simultanément.
L’homogénéisation concerne également la température, et pas seulement la chimie. Une bride, un pied de dent, un alésage et une bordure mince peuvent avoir des histoires thermiques différentes dans la même charge du four. Lors de la trempe, la région mince perd généralement sa chaleur plus rapidement, tandis que l’intérieur d’une section massive reste chaud et continue à se contracter plus tard. La revue publiée en 2022 par les auteurs de Contraintes résiduelles et distorsion lors de la trempe des aciers dans le Journal of Materials Engineering and Performance souligne que le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de section, le choix du milieu de trempe et la sévérité de la trempe interagissent. Considérer la trempe comme une seule valeur de vitesse de refroidissement dissimule les gradients à l’origine de la distorsion.
L’austénite porte également l’historique métallurgique de la pièce. La ségrégation héritée de la coulée, l’écoulement du métal lors du forgeage, les cycles thermiques de soudage, les structures en bandes et les traitements antérieurs de normalisation ou de durcissement peuvent produire des régions présentant des tailles de grains ou des répartitions de carbures différentes. Les rapports de l’University of Iowa et du U.S. Department of Energy sur les pièces moulées en acier montrent pourquoi l’historique de production doit être pris en compte dans la prévision dimensionnelle : les contraintes thermiques et résiduelles issues du chauffage et du refroidissement peuvent contribuer à la distorsion, à la fissuration, aux retouches, aux réparations par soudage et à la diminution des performances en service.
Chimie de l’alliage et trempabilité
Trempabilité Aptitude d’une section d’acier à former de la martensite jusqu’à une profondeur donnée dans des conditions de refroidissement déterminées.
Le carbone influe à la fois sur la dureté maximale atteignable de la martensite et sur la température ainsi que la cinétique de transformation. Les éléments d’alliage tels que le manganèse, le chrome, le molybdène et le nickel modifient généralement le comportement de transformation et peuvent accroître la trempabilité, c’est-à-dire permettre à une section plus importante de former de la martensite dans des conditions de refroidissement données qu’un acier moins trempant. La trempabilité n’est pas synonyme de dureté. Une nuance d’acier peut présenter une trempabilité élevée tout en nécessitant une teneur particulière en carbone et des conditions de trempe spécifiques pour atteindre une dureté donnée.
Cette distinction est importante pour les contraintes. Lors d’un traitement de trempe à cœur, la surface se refroidit en premier et peut se transformer en martensite tandis que le cœur reste austénitique. La surface tend alors à se dilater pendant la transformation martensitique, tandis que le cœur peut encore subir une contraction thermique. La transformation ultérieure du cœur peut inverser ou renforcer l’état de contraintes initial. Les contraintes résiduelles finales dépendent de la succession des phénomènes, du bridage, de l’écoulement plastique et des déformations de transformation, et non de la dureté seule.
La chimie de l’alliage modifie cette succession en influant sur les températures de début de transformation, les vitesses de transformation, la stabilité des carbures et la vitesse de refroidissement nécessaire pour supprimer les produits de transformation diffusifs. Elle peut donc modifier les zones de formation de la perlite, de la bainite, de la martensite ou de l’austénite retenue au sein d’une section. La géométrie reste déterminante. Une même nuance et un même traitement thermique nominal peuvent produire des répartitions de contraintes différentes dans une bague mince, un arbre épaulé et une pièce moulée massive, car leur extraction de chaleur et leur bridage mécanique diffèrent.
Une trempe plus sévère n’est pas universellement le meilleur moyen de réduire la déformation. Limited evidence
Le document Principes fondamentaux et directives de conception pour le traitement thermique des aciers d’ASM identifie la minimisation de la distorsion et des contraintes résiduelles indésirables comme des critères essentiels de conception du traitement thermique. Cette décision de conception doit être prise en tenant compte conjointement de la trempabilité de l’acier et de l’épaisseur de section de la pièce. Accroître la sévérité de la trempe peut favoriser un durcissement plus profond, mais aussi augmenter les gradients thermiques et la déformation plastique. Une trempe plus lente ou plus uniforme peut réduire la distorsion tout en laissant subsister une transformation du cœur différente de l’objectif microstructural spécifié. Il n’existe pas de solution universelle fondée sur une « trempe plus sévère ».
Cémentation, nitruration et gradients de profondeur de couche
Les traitements de surface et de couche posent un problème différent de celui de la trempe à cœur, car le matériau est délibérément non uniforme. Lors de la cémentation, le carbone pénètre dans la surface à température élevée, produisant un gradient de concentration en carbone entre la couche et le cœur. Après austénitisation et trempe, la couche et le cœur peuvent présenter des températures de transformation, des réponses à la trempabilité, des teneurs en carbone de la martensite, des fractions d’austénite retenue et des déformations de transformation différentes. La profondeur de couche n’est donc pas seulement un profil de dureté ; c’est également un profil de déformation et de contraintes.
Le cœur peut se transformer plus tard que la couche fortement carburée, et les deux régions se gênent mutuellement lorsqu’elles se contractent et se transforment. La géométrie de la pièce détermine si cette interaction produit une contrainte de compression superficielle utile, une contrainte de traction indésirable dans une autre région, une flexion, une ovalisation ou une fissuration locale. La rectification finale peut révéler ou redistribuer ces contraintes. L’International Journal of Materials and Product Technology identifie la déformation plastique à l’échelle microscopique, les conditions de trempe, le durcissement superficiel et le durcissement de couche, ainsi que la rectification finale, comme des facteurs des contraintes résiduelles dans l’acier trempé (Partie II).
La nitruration diffère de la cémentation, car l’azote est introduit dans un procédé ferritique à température relativement basse, formant des phases azotées et des nitrures d’alliage, plutôt que de s’appuyer sur le même mécanisme de couche cémentée et trempée. Sa réponse dimensionnelle peut être plus faible que celle d’un cycle sévère de cémentation et de trempe, mais elle n’est pas automatiquement neutre sur le plan dimensionnel. L’épaisseur de la couche de combinaison, la profondeur de diffusion, l’état initial du cœur, les contraintes résiduelles et la géométrie locale doivent faire l’objet d’une évaluation distincte.[3] Distortion and Residual Stress. Worcester Polytechnic Institute report authors. Worcester Polytechnic Institute report, 2021.
Le traitement thermique sous vide mérite également une analyse distincte de la distorsion. Le vide modifie les réactions de surface, le risque de décarburation, le transfert thermique dans le four ainsi que le choix de la pression et du débit du gaz de trempe ; il ne supprime ni les gradients thermiques ni les déformations de transformation. Le rapport du Worcester Polytechnic Institute décrit la distorsion de trempe comme un problème couplé faisant intervenir le transfert thermique, la transformation de phase, les contraintes, les déformations et l’évolution microstructurale. Cette description s’applique aussi bien aux pièces trempées à cœur qu’aux pièces cémentées, nitrurées ou traitées sous vide. L’état métallurgique avant le refroidissement fixe les conditions initiales ; la trempe ne fait que révéler la manière dont ces conditions interagissent avec la forme et le bridage.
5. La trempe comme problème couplé de transfert thermique et de transformation
La trempe est souvent décrite comme une étape de refroidissement rapide qui transforme l’austénite en martensite. Cette description est incomplète. Une pièce en acier ne refroidit pas à une vitesse uniforme, et elle ne se transforme pas partout à la même température ni au même moment. Ses dimensions finales et son état de contraintes résiduelles résultent de l’interaction entre le transfert thermique, la transformation de phase, les contraintes élastiques, l’écoulement plastique, la géométrie, l’épaisseur de section, l’historique du matériau et les conditions locales du milieu de trempe.
La revue de 2022 intitulée « Residual Stress and Distortion during Quench Hardening of Steels », publiée dans le Journal of Materials Engineering and Performance, traite ces variables comme un système interdépendant plutôt que comme des paramètres de procédé indépendants. La même conclusion apparaît dans le rapport du Worcester Polytechnic Institute, Distortion and Residual Stress : la déformation due à la trempe couple le transfert thermique, la transformation de phase, les contraintes, les déformations et l’évolution microstructurale. Cela est important, car la modification d’une variable peut améliorer un aspect du procédé tout en en dégradant un autre.
Différences de refroidissement entre la surface et le cœur
Lorsqu’un composant en acier chaud entre dans le milieu de trempe, sa surface perd d’abord de la chaleur. La chaleur s’écoule ensuite du cœur, plus chaud, vers la surface, plus froide, de sorte que le champ de température évolue continuellement à travers la section. Une arête mince peut atteindre une température proche de celle du milieu de trempe tandis que le centre d’un engrenage, d’un arbre, d’une matrice ou d’une pièce moulée épaisse reste austénitique. Plus l’épaisseur de section est importante, plus cette séparation persiste longtemps.
La différence de température entre la surface et le cœur produit une déformation thermique. La surface plus froide tend à se contracter, tandis que l’intérieur plus chaud s’oppose à cette contraction. À haute température, l’acier possède une limite d’élasticité relativement faible ; une partie de l’incompatibilité peut donc être accommodée par une déformation plastique. Lorsque la température diminue, le matériau devient moins apte à s’écouler et les contraintes peuvent se trouver bloquées dans la pièce. La déformation qui en résulte peut se manifester par une flexion, une ovalisation, une torsion ou une variation du diamètre d’un trou ; des contraintes résiduelles peuvent subsister même lorsque les dimensions mesurées semblent acceptables.
La transformation ajoute une seconde déformation, dépendante du temps. Dans un acier au carbone non allié ou faiblement allié, la surface peut se transformer de l’austénite en martensite alors que le cœur est encore constitué d’austénite chaude. La transformation martensitique provoque généralement une expansion, tandis que le refroidissement de l’austénite non transformée entraîne une contraction thermique. La surface qui se dilate en premier est contrainte par le cœur. Plus tard, lorsque le cœur se transforme, son expansion est contrainte par la région extérieure, déjà transformée et plus froide. Selon la nuance d’acier, le cycle de refroidissement et la température à laquelle chaque région se transforme, l’état de contrainte peut changer de signe au cours de la trempe.
De la bainite ou de la perlite peut se former à la place de la martensite si une région refroidit trop lentement ou si l’acier ne possède pas une trempabilité suffisante. Leurs déformations de transformation et leurs propriétés mécaniques diffèrent de celles de la martensite. L’austénite retenue peut entraîner une variation dimensionnelle supplémentaire au cours du refroidissement ultérieur, du revenu, du service ou de la rectification. Ainsi, deux zones présentant la même dureté finale peuvent néanmoins avoir des contraintes résiduelles différentes si elles ont suivi des cycles thermiques et transformationnels différents.
La revue publiée dans l’International Journal of Materials and Product Technology identifie les gradients thermiques non uniformes comme une source principale de déformation due à la trempe. Cette affirmation ne doit pas être réduite à l’idée que « la surface refroidit plus vite ». Le point essentiel réside dans l’évolution du gradient et dans les contraintes mécaniques qui lui sont associées. La géométrie contrôle ces deux aspects. Une arête vive possède une surface plus importante par unité de volume qu’une âme centrale, tandis qu’un trou borgne, une rainure de clavette, une bride mince ou une surface interrompue modifie localement l’accès du fluide et l’écoulement de la chaleur. Une couche cémentée sur un acier à faible teneur en carbone, comme un composant en SAE 8620 cémenté, se transforme également différemment de son cœur moins carburé. Une section en AISI 4140 trempée à cœur présente un problème thermique et transformationnel différent de celui de cette pièce cémentée.
Sévérité et uniformité de la trempe
| Type de milieu de trempe | Caractéristique générale du procédé | Principale préoccupation de contrôle |
|---|---|---|
| Eau | Extraction rapide de la chaleur | Gradients marqués et choc thermique |
| Solution polymère | Le comportement au refroidissement varie selon la concentration et l’agitation | Uniformité de la concentration et de l’écoulement |
| Huile | Refroidissement généralement plus lent | Température, viscosité et circulation |
| Gaz | Sévérité moindre avec un écoulement directionnel contrôlé | Pression, vitesse et durée d’exposition |
| Sel fondu | Réponse thermique étagée ou contrôlée | État du bain et moment du transfert |
La sévérité de la trempe décrit la capacité d’un système de refroidissement à extraire la chaleur de l’acier. L’analyse de Grossmann exprime la sévérité du refroidissement au moyen du paramètre H, mais H n’est pas une constante universelle du matériau. Il dépend du milieu de trempe, de sa température, de l’agitation, de l’état de surface, de l’orientation de la pièce et de la relation entre le fluide et la surface du composant. Une trempe à l’eau, en solution polymère, à l’huile, au gaz ou en sel fondu peut produire des courbes de refroidissement très différentes, et un même milieu de trempe nominal peut se comporter différemment dans des cuves distinctes.
Une sévérité accrue augmente la vitesse de refroidissement et peut favoriser la formation de martensite au cœur d’une section trempable. Elle peut également accroître la différence de température entre la surface et le cœur, en particulier lorsque l’accès du fluide est irrégulier. Cela peut augmenter les contraintes thermiques et la déformation. Toutefois, une trempe plus lente n’est pas automatiquement plus sûre : un refroidissement lent peut permettre la formation de perlite ou de bainite dans certaines régions, prolonger la période pendant laquelle les différences de température persistent et produire des incompatibilités de transformation entre des sections adjacentes. Il n’existe pas de règle universelle selon laquelle une trempe plus sévère augmenterait toujours ou réduirait toujours la déformation.
La question pertinente est de savoir comment l’ensemble de la courbe de refroidissement interagit avec l’acier et la pièce. Un alliage à forte trempabilité peut atteindre la transformation requise au cœur avec une trempe modérée, tandis qu’une nuance à plus faible trempabilité peut nécessiter un refroidissement plus rapide. Une trempe sévère peut réduire la déformation dans une géométrie en raccourcissant le temps disponible pour le refroidissement différentiel, mais l’augmenter dans une autre en imposant un gradient instantané plus important ou en provoquant une ébullition non uniforme. La revue de 2022 publiée dans le Journal of Materials Engineering and Performance établit spécifiquement un lien entre la déformation, les contraintes résiduelles et l’interaction entre le choix du milieu de trempe, la sévérité de la trempe, la géométrie, l’épaisseur de section, le transfert thermique et la transformation de phase.
L’uniformité est donc aussi importante que la sévérité nominale. Si un côté d’une plaque reçoit un fort mouvement de fluide tandis que le côté opposé se trouve dans une zone stagnante, les deux côtés peuvent se transformer à des moments différents. Un arbre long peut présenter des vitesses de refroidissement différentes sur sa longueur en raison de l’écoulement dans la cuve, des montages, des effets d’extrémité ou des variations de surface exposée. Des pièces disposées trop près les unes des autres peuvent se protéger mutuellement. Les paniers, les râteliers, les masques et les points de contact peuvent créer des différences locales de transfert thermique suffisamment importantes pour modifier la dureté et la forme.[4] Metallurgy of Heat Treatment. Authors of Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive.
Les contraintes résiduelles ne sont pas synonymes de déformation. Une pièce peut conserver des contraintes auto-équilibrées importantes tout en présentant une faible variation dimensionnelle immédiate, tandis qu’une autre peut se déformer visiblement parce qu’un déséquilibre de contraintes moindre provoque un écoulement plastique. Cette distinction devient importante lors de l’usinage. Metallurgy of Heat Treatment, archivé par le National Institute of Standards and Technology, indique que des contraintes de trempe non relaxées peuvent provoquer un gauchissement lorsque l’enlèvement de matière perturbe l’équilibre initial des contraintes. Une pièce rectiligne après trempe n’est donc pas nécessairement exempte de contraintes.
Température du milieu de trempe, mouvement et comportement à l’ébullition
Un milieu de trempe extrait la chaleur en plusieurs étapes, et ces étapes sont fortement influencées par la température et le mouvement du fluide. Dans l’eau ou l’huile, une surface en acier chaud peut initialement produire une couverture de vapeur. Cette étape d’ébullition en film isole la surface et peut la refroidir moins efficacement que prévu. Lorsque la couche de vapeur s’effondre, l’ébullition nucléée peut extraire la chaleur beaucoup plus rapidement. À des températures de surface plus faibles, l’ébullition diminue et la convection devient le principal mécanisme de refroidissement.
Le film de vapeur est rarement uniforme autour d’un composant réel. Il peut persister sur une surface orientée vers le haut, s’effondrer près d’une arête ou se rompre de façon irrégulière autour d’un angle. Ces différences locales produisent un refroidissement non uniforme. C’est l’une des raisons pour lesquelles l’agitation peut réduire la déformation, même si elle augmente souvent la sévérité moyenne du refroidissement : le mouvement désagrège les couvertures de vapeur et améliore l’uniformité. Toutefois, un mouvement excessif ou mal orienté peut créer des champs d’écoulement locaux différents et intensifier le refroidissement d’une face davantage que celui d’une autre.
La température du milieu de trempe modifie la viscosité, le comportement à l’ébullition, la capacité thermique et la stabilité du film de vapeur. Une eau froide peut assurer une extraction rapide de la chaleur, mais aussi générer des gradients marqués et un choc thermique élevé. Une huile plus chaude refroidit généralement plus lentement, tandis que la concentration en polymère modifie à la fois la vitesse de refroidissement et la transition entre l’ébullition et la convection. La trempe au gaz est moins sévère, mais elle peut fournir un écoulement contrôlé et directionnel lors d’un traitement thermique sous vide. La comparaison pertinente repose sur des courbes de refroidissement mesurées aux positions concernées, et non sur le seul nom du milieu de trempe.
La conception de la cuve et le mouvement de la pièce jouent également un rôle. La rotation peut uniformiser le refroidissement circonférentiel d’une pièce cylindrique, mais une vitesse de rotation inadaptée peut modifier l’évacuation de la vapeur sans corriger les différences axiales. Un composant descendu dans une cuve peut subir un historique thermique différent de celui d’un composant immergé en une seule fois. L’accès local du fluide autour des trous, des dents, des évidements et des montages en contact doit être pris en compte.
ASM International identifie les contraintes résiduelles thermiques, transformationnelles et liées à la trempe comme des contributions distinctes dans les aciers trempés et revenus, et ses recommandations relatives à la conception des traitements thermiques désignent la minimisation de la déformation et des contraintes résiduelles indésirables comme des critères de conception essentiels. Le respect de ces critères exige de contrôler l’ensemble de la séquence de trempe : le champ de température entre la surface et le cœur, le moment et l’ampleur de la transformation, la réponse en matière de contraintes et de déformation plastique, ainsi que l’uniformité spatiale de l’évacuation de la chaleur. La trempe n’est pas une vitesse de refroidissement unique. Il s’agit d’une condition aux limites thermique et métallurgique évolutive, appliquée à un solide contraint et en transformation.
6. Transformations de phase et déformation induite par les transformations
L’acier ne refroidit pas comme un solide élastique homogène. Lors de la trempe, la surface peut traverser une plage de transformation tandis que le cœur reste austénitique ; ultérieurement, le cœur se transforme sous un état de contrainte différent et à une vitesse de refroidissement différente. Chaque région suit donc son propre parcours thermique et métallurgique. Les dimensions finales résultent des effets combinés de la contraction thermique, de la déformation liée aux transformations de phase, des contraintes élastiques, de l’écoulement plastique, de la géométrie et des contraintes de bridage.
ASM International distingue, dans les contraintes résiduelles dues au traitement thermique, les contributions thermique, transformationnelle et liées au durcissement. Ces catégories permettent de décrire les mécanismes, mais elles ne sont pas indépendantes dans une pièce réelle. Un gradient de température crée des contraintes ; ces contraintes modifient la déformation qui accompagne la transformation ; la région transformée change de volume et de rigidité, ce qui redistribue alors les contraintes dans le matériau voisin. La revue publiée en 2022 par les auteurs de Contraintes résiduelles et distorsion lors du durcissement par trempe des aciers : une revue dans le Journal of Materials Engineering and Performance traite donc le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de section, le choix du liquide de trempe et la sévérité de la trempe comme des variables interdépendantes, plutôt que comme des facteurs de correction distincts.
Début et fin de la transformation dans la section
Pour l’austénite qui se transforme lors du refroidissement, les températures importantes ne sont pas des valeurs uniques pour l’ensemble de la pièce. Ce sont des phénomènes locaux. La perlite commence à se former à la température locale de début de transformation perlitique et se forme jusqu’à une température plus basse ; la bainite commence à la température de début de transformation bainitique, généralement désignée par , et sa formation s’achève vers . La martensite commence à se former à , puis sa formation progresse à mesure que la température baisse vers la température de fin de transformation martensitique, . La composition de l’alliage, la taille des grains d’austénite, la teneur en carbone, les traitements antérieurs et la vitesse de refroidissement déplacent ces températures et modifient la fraction formée.
La surface d’une section mince peut atteindre alors que le centre d’une section épaisse se trouve encore au-dessus de la plage de formation de la bainite ou de la perlite. Dans une pièce en AISI 4140 trempée, par exemple, la couche externe peut former de la martensite en premier et subir une déformation de transformation tandis que le cœur chaud se contracte encore thermiquement et reste relativement déformable. Lorsque le cœur se transforme à son tour, il est freiné par la couche durcie. Un même acier nominal peut donc contenir de la martensite en surface, de la bainite ou de la perlite dans un intérieur refroidi plus lentement, ainsi que des contraintes résiduelles différentes de part et d’autre de la zone de transition.
Les diagrammes de transformation montrent cette compétition en fonction du temps et de la température, et non simplement en fonction de la température. Une trajectoire de transformation en refroidissement continu peut éviter les domaines de la perlite et de la bainite si le refroidissement est suffisamment rapide, mais l’épaisseur de la section et l’extraction de chaleur déterminent si cette condition s’applique partout. L’agitation, la température du liquide de trempe, la formation d’un film de vapeur, l’orientation de la pièce et la géométrie locale modifient la trajectoire de refroidissement. Les angles vifs, les trous, les nervures minces et les bossages massifs ne refroidissent pas simultanément.
Le « début de la transformation » marque également le début d’un processus générateur de déformation, et pas seulement une évolution visible au microscope. Avant la transformation, la région austénitique peut supporter des contraintes thermiques de manière élastique et plastique. Dès que la ferrite, la cémentite, la bainite ou la martensite commence à se former, le module, la limite d’élasticité, la masse volumique et le comportement vis-à-vis de la dilatation thermique locaux changent. La fin de la transformation ne signifie pas que tout mouvement dimensionnel ou toute évolution des contraintes a cessé : la température peut continuer à varier, la redistribution du carbone peut se poursuivre dans certains produits, et de l’austénite non transformée peut subsister.
Variation de volume et plasticité de transformation
La masse volumique des phases produites diffère de celle de l’austénite ; la transformation entraîne donc une variation de volume. Le signe et l’amplitude de cette variation dépendent de la composition et du produit formé. La martensite possède généralement un volume spécifique supérieur à celui de l’austénite mère, en particulier lorsque la teneur en carbone augmente, tandis que la contraction thermique agit en sens opposé pendant le refroidissement. La bainite et la perlite produisent également des déformations de transformation, bien que leur morphologie, la répartition du carbone et leur température de transformation diffèrent de celles de la martensite.
Le résultat dimensionnel important n’est pas une simple valeur de dilatation libre. Une petite éprouvette qui se transforme uniformément peut changer de dimensions sans se courber. Une pièce réelle se transforme progressivement à travers sa section, de sorte qu’une couche en freine une autre. Si la déformation locale de transformation dépasse la capacité d’accommodation élastique disponible, une déformation plastique se produit. La pièce peut alors conserver une distorsion après son retour à la température ambiante, même lorsque la variation moyenne finale de volume paraît modeste.
Plasticité de transformation Déformation plastique facilitée par une transformation de phase sous l’effet d’une contrainte appliquée ou générée en interne.
La plasticité de transformation est la déformation plastique supplémentaire produite lorsqu’une transformation de phase se produit alors que le matériau est soumis à une contrainte appliquée ou interne. Il n’est pas nécessaire que la contrainte soit suffisamment élevée pour provoquer un écoulement plastique ordinaire dans l’austénite non transformée. La transformation modifie la réponse du matériau à la déformation, et la contrainte influence la direction ou l’amplitude de la déformation résultante. Une bague, une plaque ou une dent d’engrenage peut donc se courber, se tordre ou changer de diamètre lorsqu’un front de transformation la traverse.
Ce mécanisme explique pourquoi les contraintes résiduelles et la distorsion sont couplées sans être identiques. Les contraintes résiduelles constituent un champ de contraintes auto-équilibré qui subsiste après le refroidissement et la décharge ; la distorsion est une modification permanente de la forme ou des dimensions. Des contraintes peuvent exister avec une distorsion apparente faible si la géométrie et les régions opposées les équilibrent. Inversement, la plasticité de transformation peut convertir un champ de contraintes internes non uniforme en gauchissement. Le rapport du Worcester Polytechnic Institute décrit la distorsion de trempe comme un problème couplé faisant intervenir le transfert thermique, la transformation de phase, les contraintes, les déformations et l’évolution microstructurale, ce qui constitue une description plus exacte que de considérer la distorsion comme un problème lié uniquement au milieu de trempe.
Martensite, bainite, perlite et austénite retenue
La martensite constitue souvent la principale source individuelle de déformation de trempe dans l’acier durci. Elle se forme par une transformation par cisaillement sans diffusion ; le carbone reste donc piégé dans une structure quadratique centrée de type corps, sursaturée, au lieu de se répartir lentement entre la ferrite et la cémentite. Sa formation entraîne une augmentation rapide du volume ainsi qu’une déformation de forme. Comme la martensite se forme sur un intervalle de température plutôt qu’instantanément, différentes parties d’une pièce peuvent se transformer dans des conditions de bridage différentes. Une couche martensitique dure entourant un cœur plus tendre est particulièrement susceptible de provoquer une redistribution des contraintes.
La bainite se forme à des températures inférieures au domaine de la perlite et supérieures au domaine de début de formation de la martensite, bien que les plages exactes dépendent de la composition de l’alliage et de l’historique de refroidissement. La bainite supérieure et la bainite inférieure présentent des morphologies et des comportements de déformation différents. La transformation bainitique peut produire une variation dimensionnelle importante, en particulier lorsqu’elle se produit de manière non uniforme dans des sections épaisses ou complexes. Elle peut réduire la fraction de martensite et modifier la répartition finale des contraintes, mais elle n’élimine pas la distorsion de transformation.
La perlite se forme par croissance coopérative de la ferrite et de la cémentite à des températures de transformation relativement élevées. Sa déformation de transformation est généralement accommodée sur une période plus longue que lors de la formation de la martensite, ce qui permet une relaxation thermique et plastique plus importante. Cela ne rend pas la perlite sans importance sur le plan dimensionnel. Un cœur refroidi lentement qui forme de la perlite alors que la surface est déjà dure peut exercer une contrainte de bridage sur la couche externe, et les contraintes qui en résultent peuvent être ultérieurement libérées lors de l’usinage.
Austénite retenue Austénite qui reste non transformée après le refroidissement et peut se transformer ultérieurement lors du revenu, en service, de la rectification ou du stockage.
L’austénite retenue est l’austénite qui subsiste à une température inférieure à la température ambiante parce que la température locale n’est pas atteinte ou parce que le carbone et les éléments d’alliage la stabilisent. Les aciers à forte teneur en carbone, les couches cémentées et les nuances fortement alliées peuvent en retenir des quantités importantes. Sa présence modifie à la fois les dimensions immédiates et la stabilité dimensionnelle ultérieure. En service, lors du revenu, d’un traitement subzéro, de la rectification ou d’une sollicitation ultérieure, l’austénite retenue peut se transformer en martensite ou en un autre produit. Cette transformation ultérieure peut augmenter le volume et modifier la forme après l’achèvement nominal du traitement thermique.
Cette évolution différée explique notamment pourquoi le contrôle dimensionnel ne peut pas toujours être limité à la sortie du four. Une pièce peut satisfaire aux mesures initiales, puis se déformer lors du revenu ou de la rectification de finition. Le Metallurgy of Heat Treatment du NIST indique que les contraintes de trempe non éliminées peuvent provoquer un gauchissement lors de l’usinage lorsque l’enlèvement de matière perturbe l’équilibre des contraintes résiduelles. Les recommandations de conception en traitement thermique d’ASM identifient donc la réduction de la distorsion et des contraintes résiduelles indésirables comme des critères de conception prioritaires. Les fractions de phase, les températures de transformation et l’austénite retenue doivent être prises en compte conjointement avec l’épaisseur de section et l’uniformité de la trempe, et non ajoutées après coup comme de simples corrections.
7. Géométrie, épaisseur des sections et conception des composants
La géométrie détermine la vitesse à laquelle la chaleur entre dans un composant en acier et en sort, l’endroit où la transformation commence et l’amplitude avec laquelle chaque région peut se dilater ou se contracter sans contrainte. La même trempe appliquée à un arbre en AISI 4140 et à une plaque en AISI 4140 comportant des nervures, des bossages et des trous borgnes ne produira pas le même profil de contraintes. La nuance, la trempabilité, la microstructure initiale, la vitesse de chauffage, les conditions d’austénitisation et le fluide de trempe restent importants, mais la forme de la section détermine la manière dont ces variables se répartissent dans la pièce.
ASM International distingue les contraintes résiduelles thermiques, de transformation et de durcissement comme des contributions séparées dans les aciers trempés et revenus. Elles ne restent pas séparées dans un composant réel. Une différence de température crée une déformation thermique ; une différence de transformation ajoute une déformation de transformation ; le matériau environnant s’oppose aux deux, produisant une contrainte élastique et, lorsque la contrainte locale dépasse la limite d’écoulement, une déformation plastique. La revue publiée en 2022 dans le Journal of Materials Engineering and Performance considère donc le transfert de chaleur, la transformation de phase, la géométrie, l’épaisseur de section, le choix du fluide de trempe et la sévérité de la trempe comme des facteurs interdépendants plutôt que comme des paramètres indépendants.

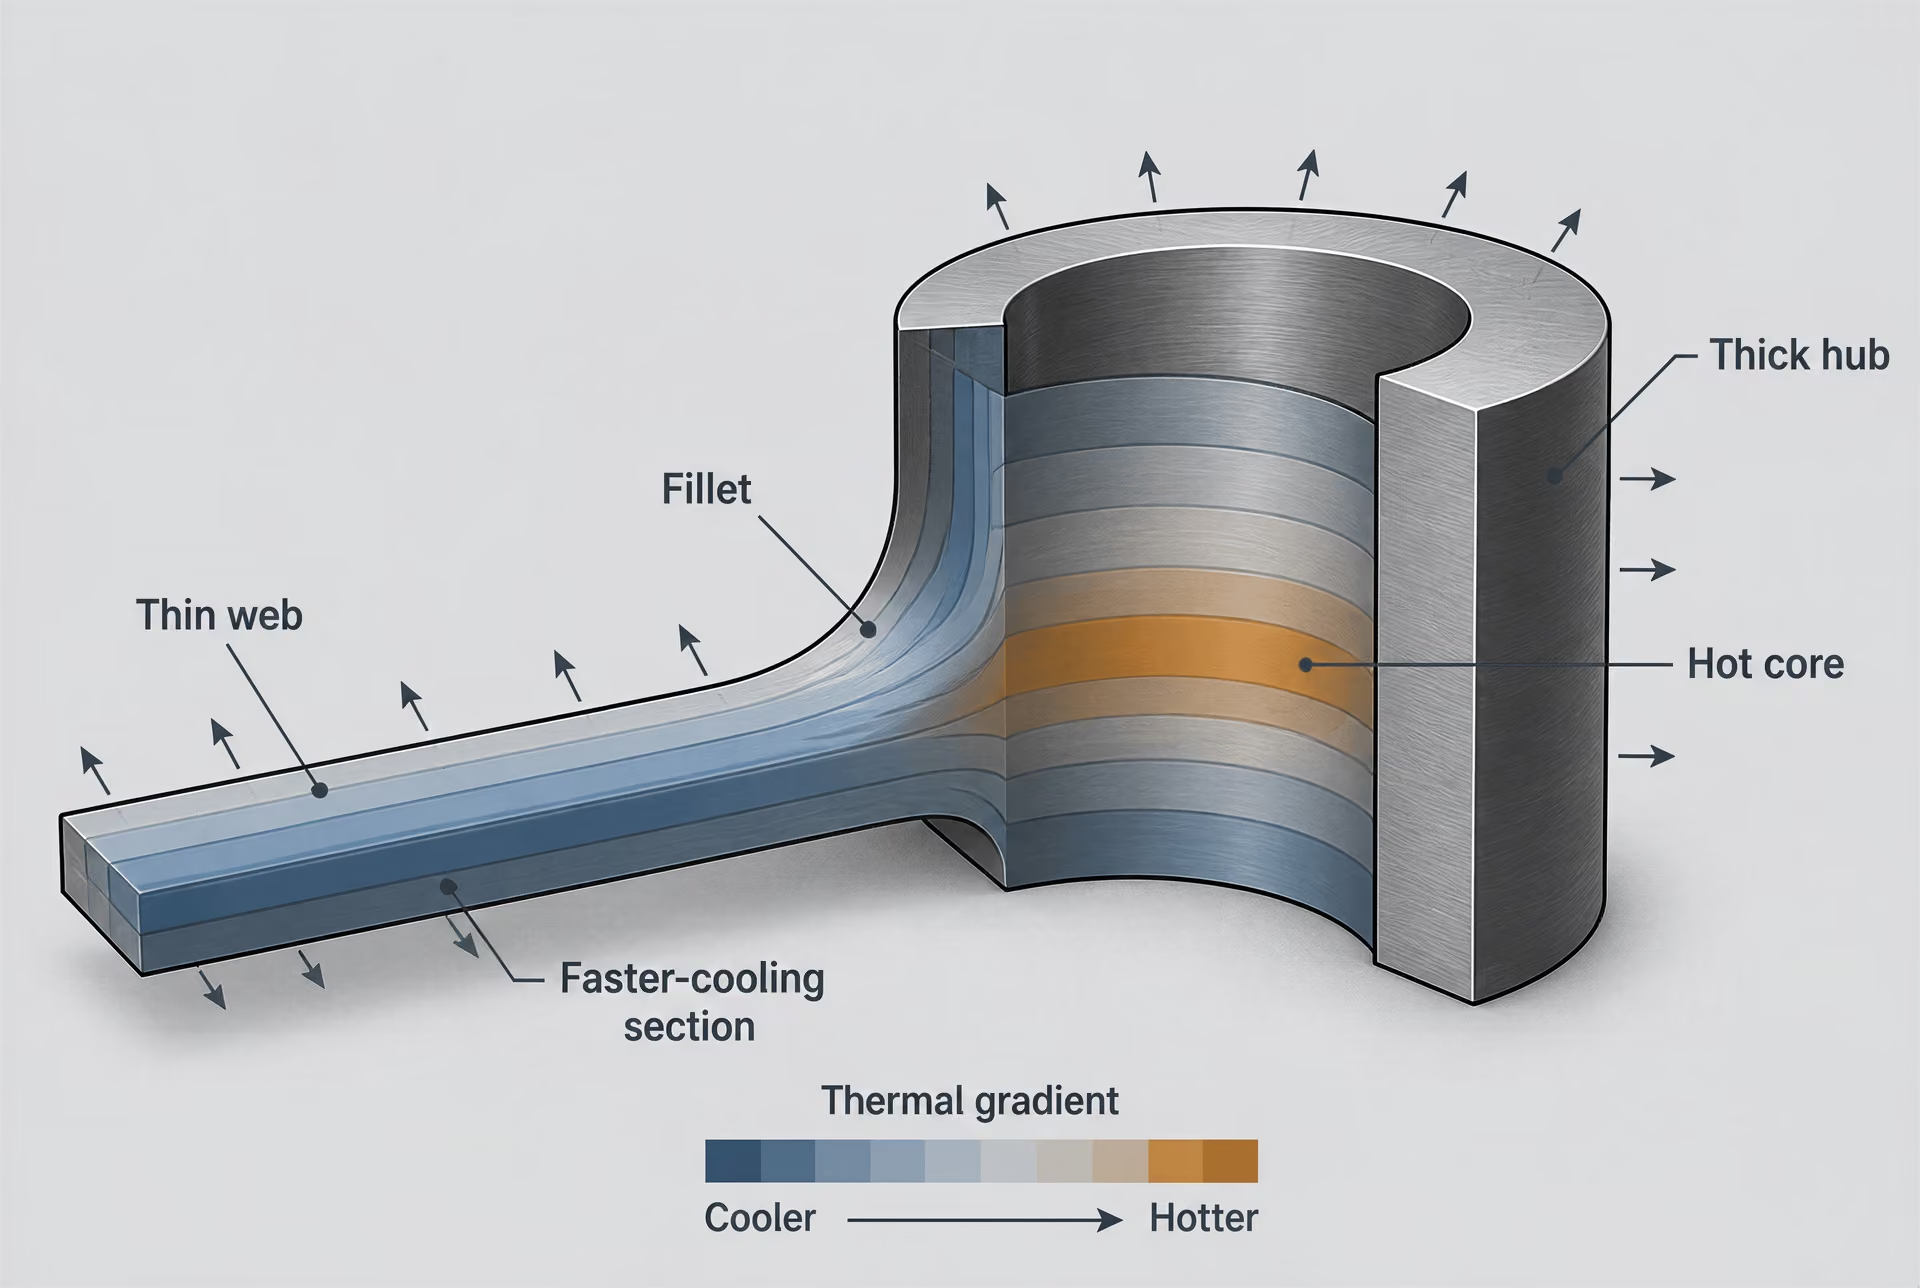
Transitions entre sections épaisses et minces et masse thermique
Une région épaisse contient davantage de masse thermique par unité de surface qu’une région mince. Pendant le chauffage, la section mince peut atteindre la température d’austénitisation en premier, tandis que le cœur de la section épaisse reste plus froid. Pendant la trempe, la séquence s’inverse d’une autre manière : la région mince perd rapidement sa chaleur, tandis que la région épaisse conserve sa chaleur et peut continuer à se transformer alors que la région mince est déjà durcie. Leurs historiques de température, leurs temps de transformation, leurs fractions de martensite et leurs variations locales de volume peuvent donc différer.
Un épaulement abrupt entre un bossage de 40 mm et une toile de 10 mm constitue une zone classique de contrainte. La toile peut se contracter alors que le bossage est encore chaud et dilaté dimensionnellement. Par la suite, le bossage se contracte et peut entraîner la toile dans une forme différente. Si la région la plus épaisse se transforme plus tard, sa dilatation ou sa contraction peut modifier l’état de contrainte établi au cours de la première phase du refroidissement. Il peut en résulter un écoulement plastique local, une concentration de contraintes résiduelles ou une variation dimensionnelle qui n’est pas prédite par une simple compensation du retrait uniforme dû à la trempe.
La conception devrait privilégier les transitions progressives : congés généreux, toiles effilées, bossages raccordés et épaisseurs de paroi aussi uniformes que possible. Une variation progressive n’élimine pas les gradients thermiques, mais elle les répartit sur une plus grande distance et réduit la contrainte localisée imposée à la limite entre deux sections. Lorsqu’une section massive ne peut être évitée, le plan devrait identifier la transition comme une caractéristique de traitement thermique, et non comme un simple détail d’usinage. Les simulations du chauffage et de la trempe peuvent alors examiner l’historique local de température et de transformation de phase, au lieu de traiter le composant comme un bloc uniforme.
Le même principe s’applique aux pièces cémentées, nitrurées et durcies par induction. Une couche dure recouvrant un cœur mou ou se refroidissant lentement crée une autre incompatibilité liée à l’épaisseur. Le durcissement superficiel et le durcissement de couche modifient l’emplacement et l’amplitude des contraintes résiduelles, comme l’expliquent les parties I et II de l’étude publiée dans l’International Journal of Materials and Product Technology. La rectification finale peut également libérer ou redistribuer ces contraintes. L’archive de données sur les matériaux du National Institute of Standards and Technology, dans Metallurgy of Heat Treatment, indique que les contraintes de trempe non relaxées peuvent provoquer une déformation pendant l’usinage, car l’enlèvement de matière modifie l’équilibre des contraintes résiduelles.
Les concepteurs devraient donc prévoir une surépaisseur d’usinage en tenant compte des contraintes, soutenir les régions minces pendant le traitement lorsque cela est possible et spécifier une détension intermédiaire ou un revenu lorsque la séquence de fabrication l’exige. La surépaisseur ne garantit pas l’absence de déplacement. Elle permet simplement une correction contrôlée après les principales opérations génératrices de contraintes.
Symétrie, déséquilibre et modes de déformation
Une pièce géométriquement symétrique tend à développer des déformations thermiques et de transformation mieux équilibrées. La symétrie ne garantit pas une déformation nulle, car l’écoulement du fluide de trempe, le bridage, le chargement et l’historique du matériau peuvent rompre cet équilibre. Elle élimine toutefois une source majeure de contrainte inégale. Un composant asymétrique se refroidit à des vitesses différentes sur ses faces opposées, et un côté peut se transformer plus tôt ou atteindre une condition différente en matière de martensite, de bainite ou d’austénite retenue. La déformation inégale produit une flexion ou une torsion.
Une plaque plate comportant une seule nervure massive peut se cintrer vers la nervure ou à l’opposé de celle-ci, tandis que les deux côtés suivent des historiques de contraction différents. Un arbre doté d’une rainure de clavette excentrée peut se cintrer ou se tordre, car le côté rainuré possède moins de masse et une surface de refroidissement différente. Une bague d’épaisseur de paroi inégale peut devenir ovale au lieu de rester circulaire. Si les différences thermiques et de transformation varient sur la longueur, la bague ou l’arbre peut également devenir conique. Il s’agit de modes typiques, et non de résultats universels : leur direction et leur amplitude dépendent de la nuance d’acier, de la trempabilité, des dimensions de la section, de la sévérité de la trempe, de l’agitation, de l’orientation et du bridage.
Modes de déformation
- Flambage Courbure le long de l’axe d’une plaque, d’une barre ou d’un arbre.
- Torsion Rotation angulaire sur toute la longueur.
- Ovalisation Perte de circularité des bagues et des pièces cylindriques.
- Conicité Variation progressive de la dimension sur une longueur.
- Gonflement ou retrait Variation dimensionnelle due à une transformation, à une contraction thermique ou à une libération des contraintes.
Les variations dimensionnelles courantes présentent des expressions géométriques distinctes :
- La cambrure est une courbure suivant l’axe d’une plaque, d’une barre ou d’un arbre, souvent liée à une déformation inégale entre les faces opposées.
- La torsion est une rotation angulaire le long de la pièce, généralement favorisée par des nervures, clavettes, rainures ou accès au fluide de trempe dissymétriques.
- L’ovalisation est une perte de circularité des bagues et des pièces cylindriques lorsque le refroidissement ou la transformation sont inégaux sur la circonférence.
- La conicité est une variation progressive de la dimension sur une longueur, causée par une section variable, un écoulement thermique ou un historique de transformation différents.
- La croissance peut accompagner la transformation ou le comportement de l’austénite retenue, tandis que le retrait peut résulter de la contraction thermique, de la déformation de transformation et de la libération des contraintes d’usinage.
Ces modes peuvent se combiner. Un engrenage trempé peut croître suivant une direction de mesure, devenir légèrement ovale et présenter un faux-rond axial. Décrire la pièce comme ayant une « déformation due à la trempe » est moins utile que d’identifier le mode mesuré et de le relier à la géométrie qui a créé une contrainte inégale.
Le document Basic Principles and Design Guidelines for Heat Treating of Steel d’ASM place la minimisation de la déformation et des contraintes résiduelles indésirables parmi les principaux critères de conception du traitement thermique. Ce principe favorise les sections équilibrées, les caractéristiques centrées, un soutien uniforme et un accès au fluide de trempe similaire autour du composant. Il préconise également de concevoir les surfaces de référence et les points de contrôle en fonction du mode de déformation anticipé, plutôt que de supposer que toutes les dimensions évolueront de la même manière.
Trous, arêtes, angles et variations brusques de section
Un trou n’est pas un détail vide du point de vue du transfert thermique. Sa surface intérieure peut se refroidir dans une direction différente de celle de la surface extérieure, tandis que le matériau entourant un petit trou peut avoir une faible masse thermique. Un trou débouchant peut également laisser pénétrer le fluide de trempe et créer des différences locales d’écoulement. Les trous borgnes se comportent différemment, car leur fond peut conserver la chaleur et limiter le mouvement du fluide. Des trous rapprochés laissent des entretoises minces qui se refroidissent et se transforment rapidement, tandis que la matière environnante reste plus chaude et davantage contrainte.
La taille, l’espacement, la profondeur et l’orientation des trous doivent donc être pris en compte lors de la conception du traitement thermique. Lorsque la précision dimensionnelle est critique, il convient d’éviter de placer un petit trou à côté d’un bossage massif ou d’un épaulement intérieur vif, à moins d’avoir évalué les contraintes et la déformation locales qui en résultent. Un réseau de trous devrait être disposé de manière aussi symétrique que le permet la fonction de la pièce. Pour les composants cémentés ou nitrurés, la profondeur de couche spécifiée et le cœur non transformé ajoutent une interaction supplémentaire entre la géométrie et les contraintes résiduelles.
Les arêtes et les angles présentent un rapport surface/volume élevé et se refroidissent souvent plus tôt que les faces larges. Un angle extérieur vif peut développer un gradient de température important entre l’arête et l’intérieur. Un angle intérieur peut retenir la chaleur, limiter l’écoulement du fluide de trempe et concentrer simultanément les contraintes. L’angle peut donc se transformer à un moment différent de celui de chacune des deux faces adjacentes. Les arêtes vives disposent également de moins de matière pour répartir la déformation, ce qui rend les déformations plastiques locales et la fissuration plus probables lors d’une trempe sévère.
Des rayons et des chanfreins généreux réduisent à la fois la discontinuité thermique et la concentration mécanique des contraintes. Ils doivent être dimensionnés en tenant compte des exigences d’usinage, de fatigue, de revêtement et de durcissement ; un rayon suffisant pour l’usinage peut néanmoins être trop petit pour une trempe sévère. L’International Journal of Materials and Product Technology identifie les gradients thermiques non uniformes comme une source principale de déformation due à la trempe, tandis que le Worcester Polytechnic Institute décrit ce phénomène comme un couplage entre transfert thermique, transformation de phase, contraintes, déformations et évolution microstructurale. La conception du composant ne peut pas dissocier ces événements. Elle peut toutefois rendre leur interaction moins extrême. Le U.S. Department of Energy et l’University of Iowa établissent également un lien entre les contraintes thermiques et résiduelles dans les pièces moulées en acier et la déformation, la fissuration, les reprises, les réparations par soudage, les erreurs dimensionnelles et la diminution des performances en service. L’historique de la coulée, notamment les cycles thermiques antérieurs et les conditions locales de solidification, doit être pris en compte lors de la prédiction des dimensions finales et des contraintes résiduelles.
8. Profils des contraintes résiduelles après trempe
La trempe ne laisse pas une pièce en acier avec une seule valeur de contrainte résiduelle. Elle laisse un champ de contraintes tridimensionnel qui varie de la surface au cœur, autour des angles, le long des variations d’épaisseur de section et à proximité des trous, rainures de clavette, congés et surfaces interrompues. Le profil final résulte de la compétition entre la contraction thermique, la déformation liée aux transformations de phase, la contrainte élastique et l’écoulement plastique local. ASM International distingue ces contributions en contraintes résiduelles thermiques, de transformation et d’écrouissage, bien que les mécanismes interagissent au cours du même cycle de chauffage et de refroidissement (ASM International).
Les contraintes résiduelles et la déformation sont liées, mais ne sont pas identiques. Une pièce peut conserver des contraintes importantes tout en présentant peu de variation dimensionnelle, car des déformations opposées s’équilibrent. À l’inverse, un champ de contraintes modéré peut provoquer une déformation notable lorsque l’usinage, la rectification ou les charges en service suppriment la contrainte qui maintenait stable la forme initiale.

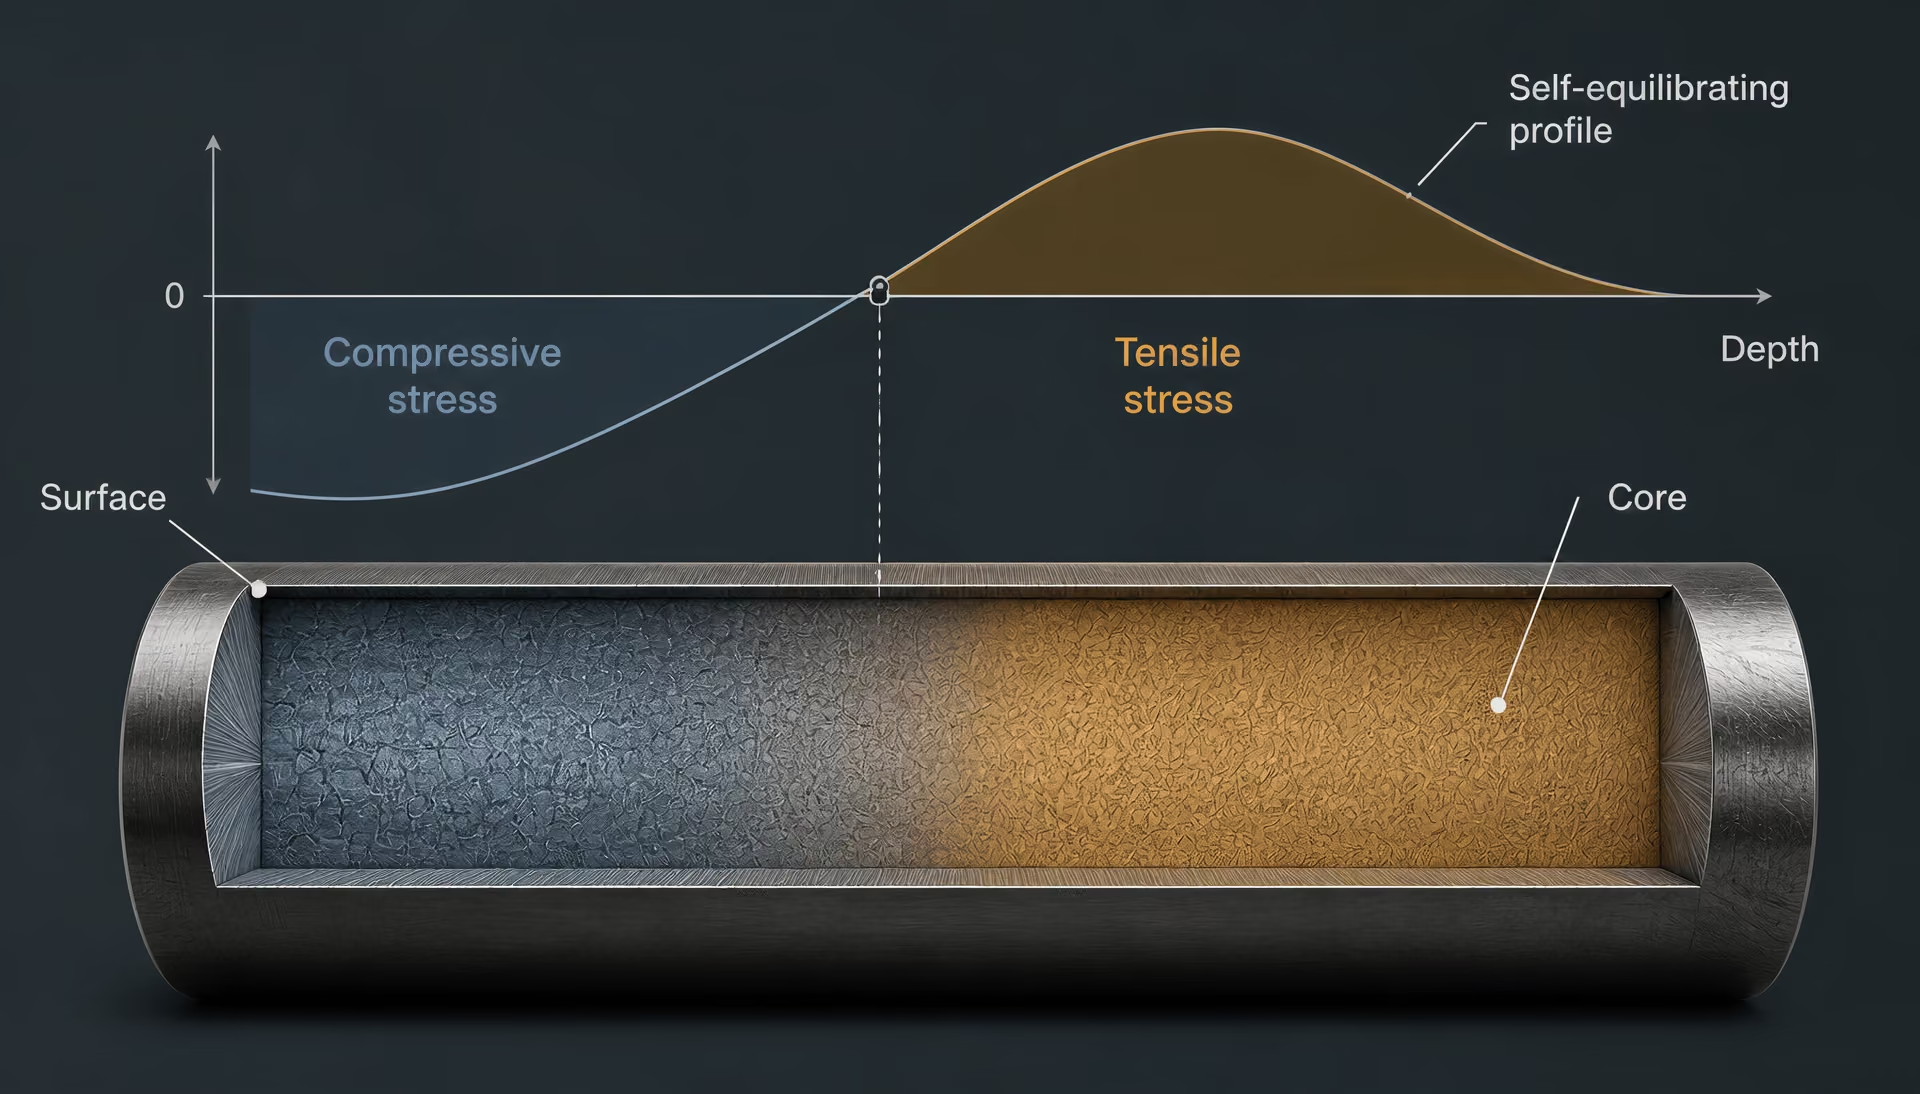
Profils des contraintes en surface et au cœur
| Séquence de refroidissement et de transformation | Configuration finale possible des contraintes | Variables importantes |
|---|---|---|
| La surface se contracte d’abord ; le cœur reste chaud | Une tension superficielle peut apparaître précocement | Gradient de refroidissement et déformation plastique à haute température |
| Le cœur se contracte ou se transforme ultérieurement | Une compression de la surface et une tension du cœur peuvent subsister | Moment de la transformation et contraintes de retenue |
| Refroidissement inégal autour d’une caractéristique géométrique | Régions locales mixtes en traction et en compression | Géométrie, accès du fluide et épaisseur de section |
Le schéma familier d’une surface en acier trempé soumise à la compression et d’un cœur soumis à la traction est courant, mais il ne constitue pas une règle universelle. Au début de la trempe, la surface se refroidit et se contracte tandis que l’intérieur, plus chaud, s’oppose à cette contraction. La surface peut donc entrer en traction, parfois au-delà de sa limite d’élasticité, tandis que le cœur est placé en compression. À mesure que le refroidissement se poursuit, le cœur se contracte et peut se transformer après que la surface s’est déjà considérablement refroidie. Le profil des contraintes peut alors s’inverser, laissant une surface en compression et un intérieur en traction.
La transformation martensitique complexifie cette séquence. L’austénite se dilate lorsqu’elle se transforme en martensite, l’ampleur de cette dilatation dépendant de la teneur en carbone, de la composition de l’alliage, de la température de transformation et de la fraction transformée. Si la surface se transforme en premier, sa dilatation est limitée par le matériau plus froid ou encore austénitique situé en dessous. Si le cœur se transforme ultérieurement, sa dilatation peut modifier l’état de contrainte déjà établi à la surface. La bainite, la perlite, la martensite et l’austénite retenue contribuent chacune par des déformations de transformation différentes. Une surface qui refroidit assez rapidement pour former de la martensite peut donc présenter un profil de contraintes différent de celui d’un cœur qui forme de la bainite ou une structure mixte.
La localisation des contraintes de traction est importante, car la traction en surface est fortement associée à l’amorçage des fissures, tandis qu’une contrainte de compression en surface peut retarder l’ouverture des fissures de fatigue. Une zone en traction peut toutefois se trouver sous une couche superficielle en compression, et une mesure en surface ne la révélera pas. La diffraction des rayons X n’échantillonne généralement qu’un faible volume proche de la surface ; le résultat décrit cette couche, et non l’ensemble de la pièce. La diffraction des neutrons, les méthodes utilisant le rayonnement synchrotron, le découpage, la méthode du perçage et les profils modélisés peuvent fournir des informations à plus grande profondeur, mais chaque méthode possède sa propre résolution et ses propres hypothèses.
La géométrie modifie le profil. Une âme mince peut se refroidir et se transformer presque sur toute son épaisseur, tandis qu’un moyeu épais, un pied de dent ou une bride conserve plus longtemps un intérieur chaud. Les angles et les arêtes perdent de la chaleur par plusieurs surfaces et peuvent se transformer plus tôt que le matériau adjacent. Une variation abrupte de l’épaisseur de section peut donc concentrer à la fois les gradients thermiques et les incompatibilités de transformation. L’analyse publiée en 2005 dans l’International Journal of Materials and Product Technology identifie les gradients thermiques non uniformes comme une source principale de déformation due à la trempe (Partie I).
La température du fluide de trempe, son agitation, sa viscosité, son aptitude au mouillage et son écoulement local déterminent la rapidité avec laquelle la chaleur quitte chaque surface. L’huile, l’eau, la solution polymère, le sel fondu et le gaz produisent des historiques de transfert thermique différents. Même dans une seule cuve, une surface obstruée peut refroidir plus lentement qu’une surface exposée. La revue publiée en 2022 dans le Journal of Materials Engineering and Performance considère donc le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de section, le choix du fluide de trempe et la sévérité de la trempe comme des variables en interaction plutôt que comme des paramètres indépendants (revue de 2022).
Auto-équilibrage et redistribution des contraintes
Une pièce libre ne peut pas conserver, après refroidissement, une résultante de forces ou un moment global non équilibré. Les contraintes résiduelles doivent satisfaire une condition d’auto-équilibrage dans toute la pièce : les zones en traction et en compression s’équilibrent en termes de forces, et leur répartition équilibre également les moments de flexion. Cela ne signifie pas que chaque contrainte locale est faible. Cela signifie qu’une couche fortement sollicitée en traction nécessite une compression compensatrice ailleurs, ou que le champ tridimensionnel complet comprend des contraintes d’équilibrage dans une autre direction.
L’enlèvement de matière modifie cet équilibre. Le texte Metallurgy of Heat Treatment, archivé par le National Institute of Standards and Technology, indique que les contraintes de trempe non relaxées peuvent provoquer une déformation lors de l’usinage, car l’enlèvement de matière perturbe l’équilibre des contraintes résiduelles (archive de données métallurgiques du NIST). Un anneau peut s’ouvrir après alésage ; une plaque peut se cintrer après le fraisage d’une seule face ; un engrenage trempé peut se déplacer lors de la rectification finale. Il ne s’agit pas de nouvelles contraintes créées par la seule machine. Ce sont les conséquences visibles de la libération d’un champ déjà présent.
La déformation plastique à l’échelle microscopique joue un rôle central dans cette redistribution. Les grains et les paquets ne se transforment pas tous au même moment ni de la même manière. Les différences d’orientation cristallographique, de concentration locale en carbone, de structure des anciens grains austénitiques et les contraintes exercées par les phases voisines créent de petites déformations plastiques. L’article de la Partie II publié dans l’International Journal of Materials and Product Technology attribue en partie les contraintes résiduelles de l’acier trempé à cette déformation plastique microscopique et relie ce résultat aux conditions de trempe, au durcissement superficiel et en couche, ainsi qu’à la rectification finale (Partie II). Le revenu peut réduire les contraintes en permettant la restauration et une réorganisation structurale limitée, mais il ne garantit pas l’obtention d’une pièce exempte de contraintes.
Trempe à cœur par opposition au durcissement superficiel et en couche
La trempe à cœur tend à créer un champ de contraintes dans la majeure partie, voire dans la totalité, de la section, à condition que celle-ci soit suffisamment petite et que l’acier présente une trempabilité suffisante. Une nuance faiblement alliée telle que l’AISI 1045 peut former de la martensite près de la surface tout en conservant des produits de transformation plus tendres vers le centre dans une section épaisse. Une nuance présentant une trempabilité supérieure, telle que l’AISI 4140, peut se transformer plus profondément lors de la même trempe nominale, ce qui modifie à la fois le profil de dureté et la répartition des déformations de transformation. Le profil des contraintes résiduelles qui en résulte dépend de la section réelle, de la pratique d’austénitisation, de la microstructure initiale et de la sévérité de la trempe — et non de la seule désignation de la nuance.
Le durcissement superficiel crée un contraste de matière plus marqué. La trempe par induction chauffe rapidement une couche superficielle, tandis que la cémentation enrichit en carbone l’austénite proche de la surface avant la trempe ; la nitruration forme une couche dure de composés ou de diffusion sans suivre la même voie de transformation dans le volume que la cémentation. Dans un acier cémenté, la couche à forte teneur en carbone peut se transformer à une température plus basse et retenir une certaine quantité d’austénite, tandis que le cœur à plus faible teneur en carbone se transforme différemment. La dilatation de la couche, la contrainte exercée par le cœur, l’austénite retenue et la plasticité locale peuvent laisser la couche en compression, en traction ou avec un profil mixte, selon la chronologie et les conditions du procédé. Du point de vue des contraintes, le durcissement superficiel ne se résume donc pas simplement à « dur à l’extérieur, tendre à l’intérieur ».
L’uniformité de la trempe est particulièrement importante pour les engrenages, les arbres et les composants de roulements durcis en couche. Un refroidissement inégal sur la circonférence peut produire une déformation de transformation asymétrique et une flexion, même lorsque la profondeur de couche est nominalement uniforme. La rectification finale peut modifier davantage l’état de contrainte superficiel par son action thermique et mécanique ; une rectification excessive peut introduire des contraintes de traction ou libérer l’équilibre de compression établi pendant la trempe.
L’ouvrage d’ASM, Basic Principles and Design Guidelines for Heat Treating of Steel, identifie la minimisation de la déformation et des contraintes résiduelles indésirables comme des critères fondamentaux de conception des traitements thermiques (ASM International). Ce critère exige une réflexion fondée sur les profils. Le U.S. Department of Energy établit un lien entre les contraintes thermiques et résiduelles dans les pièces moulées en acier et la déformation, la fissuration, les reprises, les réparations par soudage, les erreurs dimensionnelles et la diminution des performances en service (rapport du DOE). L’historique de la coulée, comme le soulignent les travaux de l’University of Iowa, peut également influencer la structure et le champ de contraintes initiaux. Le rapport du Worcester Polytechnic Institute considère donc la déformation due à la trempe comme un problème couplé faisant intervenir le transfert thermique, la transformation de phase, les contraintes, les déformations et l’évolution microstructurale (rapport du WPI). Une mesure en surface n’est qu’une observation. Le comportement de la pièce dépend de l’ensemble du profil.
9. Revenu, détensionnement et traitements thermiques ultérieurs
Ce que le revenu modifie et ce qu’il ne peut pas garantir
Le revenu est un traitement de réchauffage contrôlé appliqué après la trempe, généralement à une température inférieure à la température critique inférieure, . Il vise immédiatement à modifier la martensite à l’état brut de trempe : le carbone se redistribue, des carbures de transition ou de la cémentite se forment, et le réseau martensitique sursaturé perd une partie de sa distorsion quadratique. Lorsque la température et la durée de revenu augmentent, la dureté diminue généralement, tandis que la ténacité et la stabilité dimensionnelle s’améliorent. La réponse dépend de la composition de l’alliage, du traitement d’austénitisation préalable, de la dimension de la section, de la vitesse de trempe et de la fraction d’austénite retenue.
Le revenu modifie donc à la fois les propriétés mécaniques et les contraintes résiduelles, mais il ne constitue pas un effaceur universel des déformations. Une pièce qui sort de la trempe cintrée, vrillée ou ovalisée peut conserver cette forme après le revenu. Le revenu peut réduire certaines contraintes élastiques et permettre une accommodation plastique limitée, mais il ne peut pas inverser toutes les modifications de forme déjà produites par un refroidissement irrégulier, les déformations de transformation ou un écoulement plastique local. Un arbre présentant des fractions de martensite différentes entre sa surface et son cœur peut continuer à changer de dimensions pendant le revenu ; un composant cémenté peut réagir différemment dans sa couche superficielle et dans son cœur ; et l’austénite retenue peut se transformer pendant le revenu ou lors du service ultérieur, entraînant une variation de volume supplémentaire.
Cette distinction suit le chapitre de l’ASM Handbook intitulé Residual Stresses and Distortion in Quenched and Tempered Steels, qui distingue les contraintes résiduelles thermiques, de transformation et de trempe, tout en montrant qu’elles agissent conjointement. La revue de 2022 des auteurs de Residual Stress and Distortion during Quench Hardening of Steels: A Review, publiée dans le Journal of Materials Engineering and Performance, considère également le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de section, le choix du fluide de trempe et la sévérité de la trempe comme des variables interdépendantes. Le revenu ne peut pas compenser une trempe mal maîtrisée, un montage inadapté ou une transition brusque de section.
Une exposition thermique ultérieure peut provoquer de nouveaux déplacements dimensionnels. Un second revenu, un cycle de détensionnement, une nitruration, une cémentation, une trempe par induction, un brasage, un soudage ou une rectification finale peuvent modifier le champ de température et l’équilibre des phases. La martensite peut subir un revenu supplémentaire, l’austénite retenue peut se transformer, et la précipitation des carbures peut modifier le volume local et la limite d’élasticité. La dimension finale est donc le résultat de l’historique du procédé, et non simplement la dimension mesurée après la trempe.
Détensionnement thermique
Le détensionnement thermique réduit les contraintes résiduelles en chauffant l’acier à une température à laquelle un écoulement plastique local et une relaxation dépendante du temps peuvent se produire, sans chercher à austénitiser intentionnellement la totalité de la pièce. La température choisie doit rester compatible avec la dureté, la ténacité, la profondeur de couche, la tolérance dimensionnelle et l’état métallurgique requis. Un cycle de détensionnement défini pour un acier doux normalisé ne peut pas être transposé tel quel à un outil trempé et revenu, à un engrenage cémenté ou à un composant nitruré.
Metallurgy of Heat Treatment, conservé dans les archives de données sur les matériaux du National Institute of Standards and Technology, identifie le traitement thermique comme l’une des méthodes de réduction des contraintes résiduelles et avertit que des contraintes de trempe non détendues peuvent provoquer une déformation lors de l’usinage. Le mécanisme est simple : le chauffage abaisse la limite d’élasticité, ce qui permet aux contraintes internes de se relaxer par de petites déformations plastiques et un écoulement analogue au fluage. Le refroidissement doit ensuite être contrôlé. Si la pièce est chauffée de manière non uniforme, maintenue trop peu longtemps ou refroidie avec une nouvelle différence de température entre la surface et le cœur, le traitement peut remplacer un état de contraintes par un autre.
Le détensionnement ne garantit pas non plus une déformation nulle. Un anneau fortement contraint peut voir sa circularité se modifier lorsque le champ de contraintes se relaxe, même si le traitement a réduit le moteur des déplacements ultérieurs. Une pièce moulée peut réagir en fonction de son historique de solidification, de l’épaisseur de ses sections, de l’emplacement des masselottes et de réparations antérieures par soudage. Un rapport du U.S. Department of Energy consacré aux pièces moulées en acier établit un lien entre les contraintes de chauffage et de trempe et la déformation, la fissuration, les reprises, les réparations par soudage, les erreurs dimensionnelles et la diminution des performances en service ; des travaux de l’University of Iowa soulignent de manière similaire que l’historique de la coulée doit être pris en compte dans les prévisions des dimensions finales et des contraintes résiduelles.
Pour cette raison, le détensionnement thermique doit être planifié en fonction de la séquence complète. Un usinage d’ébauche avant le détensionnement peut éliminer du matériau contraint et révéler des déplacements ; un détensionnement avant l’usinage d’ébauche peut réduire ce risque, mais le cycle de réchauffage lui-même peut provoquer une variation dimensionnelle. L’usinage de finition et la rectification doivent être réalisés après le traitement métallurgique final lorsque la tolérance l’exige. Les pièces durcies en surface ou dans leur couche superficielle nécessitent une attention particulière, car la couche, la zone de transition et le cœur présentent des compositions, des températures de transformation et des conditions de bridage différentes.
Détensionnement mécanique et redressage
Le détensionnement mécanique modifie la forme ou la répartition des contraintes en appliquant une force, plutôt qu’en s’appuyant principalement sur la température. Le redressage à la presse, le redressage entre rouleaux, le martelage, le calibrage, le matriçage et la déformation plastique à froid contrôlée peuvent corriger une flexion ou un faux-rond mesurable. Ces procédés consistent à pousser certaines zones au-delà de leur limite élastique, de sorte que la récupération élastique et la déformation plastique rapprochent la pièce de la géométrie requise.
Cette correction n’est pas exempte de contraintes. Le redressage redistribue les contraintes résiduelles et peut introduire une contrainte de traction d’un côté de la section, une contrainte de compression de l’autre, ou une plastification localisée à proximité des appuis et des points de contact. Dans un acier durci, une force excessive peut provoquer des fissures ; dans une structure martensitique à haute résistance, le redressage à froid peut réduire la résistance à la rupture. Le redressage à chaud diminue la force nécessaire, mais ajoute un cycle thermique susceptible de faire revenir la martensite, de modifier l’austénite retenue ou de créer un nouveau gradient de température. La méthode admissible dépend donc de la nuance, de la dureté, de la géométrie de la section et des exigences de contrôle.
La correction mécanique peut également masquer une instabilité de la pièce au lieu d’en résoudre la cause sous-jacente. Si l’usinage élimine ultérieurement une couche superficielle contrainte, le composant corrigé peut revenir élastiquement ou se déplacer dans une autre direction. L’ouvrage Metallurgy of Heat Treatment, hébergé par le NIST, décrit spécifiquement la déformation à l’usinage provoquée par la perturbation de l’équilibre des contraintes résiduelles. Des études publiées dans l’International Journal of Materials and Product Technology associent les contraintes résiduelles des aciers trempés à une déformation plastique à l’échelle microscopique ainsi qu’aux conditions de trempe, au durcissement de surface ou de couche et à la rectification finale.
Il convient donc de réduire les contraintes évitables lors de l’austénitisation et de la trempe, de réaliser rapidement le revenu, d’appliquer si nécessaire un traitement de détensionnement thermique compatible, puis d’effectuer l’usinage d’ébauche, le contrôle dimensionnel, le redressage uniquement dans le cadre d’une procédure maîtrisée, et enfin l’usinage de finition ou la rectification après la dernière exposition thermique. Le Worcester Polytechnic Institute décrit la déformation de trempe comme un problème couplé faisant intervenir le transfert thermique, la transformation de phase, les contraintes, les déformations et l’évolution microstructurale. Le redressage et le détensionnement doivent être évalués dans cette même séquence. Lorsqu’ils sont maîtrisés, ils réduisent les risques ; un réchauffage, une application de force ou une élimination de matière mal contrôlés peuvent créer la variation dimensionnelle suivante.
10. Usinage, rectification et libération des contraintes cachées
Le traitement thermique ne laisse pas toujours une pièce en acier avec ses dimensions finales définitivement stabilisées. Un composant trempé et revenu peut satisfaire à une première inspection, puis se déformer pendant le tournage, le fraisage, le perçage ou la rectification. L’opération de coupe n’a pas nécessairement créé la déformation initiale. Elle peut avoir révélé un déséquilibre des contraintes résiduelles déjà présent après le chauffage, la trempe, la transformation et le revenu.
ASM International distingue, parmi les contraintes résiduelles issues du traitement thermique, les contributions thermiques, transformationnelles et liées au durcissement (ASM Handbook, Residual Stresses and Distortion in Quenched and Tempered Steels). Ces contraintes coexistent avec les variations dimensionnelles dues à la contraction thermique, à la transformation de phase et à la déformation plastique locale. La revue publiée en 2022 dans le Journal of Materials Engineering and Performance décrit le résultat comme une réponse couplée faisant intervenir le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de la section, le choix du liquide de trempe et la sévérité de la trempe (revue de 2022). L’usinage intervient après cette histoire métallurgique, et non sur une ébauche exempte de contraintes.
Pourquoi l’usinage peut révéler une déformation due au traitement thermique
Une surface usinée peut sembler géométriquement correcte alors que la pièce contient encore des contraintes internes qui s’équilibrent mutuellement. Une région peut être soumise à la compression et une autre à la traction, les forces et les moments opposés s’équilibrant à l’échelle de l’ensemble du composant. Cet équilibre peut rester stable jusqu’à ce qu’un outil enlève l’une de ces régions.
C’est le mécanisme pratique décrit dans Metallurgy of Heat Treatment : des contraintes de trempe non relaxées peuvent provoquer une déformation pendant l’usinage, car l’enlèvement de matière perturbe l’équilibre des contraintes résiduelles (archive de données sur les matériaux du NIST). Une plaque présentant une contrainte de traction près d’une face et une compression compensatrice plus en profondeur peut se courber après l’enlèvement de la surface contrainte. Un anneau peut devenir ovale. Un arbre peut perdre sa rectitude après l’usinage d’une couche excentrée. L’outil a modifié la répartition des forces, et le métal restant se déforme jusqu’à ce qu’un nouvel équilibre soit atteint.
L’ampleur du déplacement dépend de facteurs qui dépassent la seule valeur des contraintes. La longueur de la pièce, l’épaisseur de paroi, la symétrie, la rigidité locale, les variations de section et l’orientation du champ de contraintes résiduelles jouent tous un rôle. Une bride épaisse peut limiter un déplacement qui serait évident dans une âme mince. Une rainure de clavette ou un trou transversal peut enlever de la matière sur un côté et introduire un moment de flexion. Une couche cémentée ou nitrurée peut présenter un profil de contraintes et de dureté différent de celui du cœur ; l’usinage à travers cette couche modifie donc à la fois l’équilibre mécanique et le cheminement local des charges.
L’historique du traitement thermique est également déterminant. La revue de 2022 et le rapport du Worcester Polytechnic Institute décrivent la déformation due à la trempe comme le résultat couplé du transfert thermique, de la transformation de phase, des contraintes, des déformations et de l’évolution microstructurale (rapport du WPI). Deux pièces nominalement identiques peuvent donc réagir différemment si leur forgeage ou leur moulage antérieur, leur écrouissage, leur structure granulaire, leur vitesse de chauffage ou l’agitation du liquide de trempe différaient. Le U.S. Department of Energy indique que les contraintes thermiques et résiduelles dans les pièces moulées en acier peuvent contribuer à la déformation, à la fissuration, aux reprises, aux réparations par soudage, aux erreurs dimensionnelles et à une diminution des performances en service (rapport du DOE). L’historique de fonderie n’est pas effacé par l’usinage ultérieur.
Enlèvement de matière et redistribution des contraintes
La surépaisseur d’usinage offre une marge pour tenir compte de cette incertitude, mais elle ne garantit pas l’absence de déplacement. Elle doit être considérée en fonction du profil de contraintes attendu et de l’ordre dans lequel les surfaces sont mises au jour. L’enlèvement d’une quantité importante de matière sur un côté d’une pièce traitée thermiquement peut libérer une flexion ou une torsion ; l’enlèvement de quantités comparables sur des côtés opposés peut réduire le déséquilibre net, même si la symétrie à elle seule ne garantit pas la stabilité dimensionnelle.
C’est pourquoi l’enlèvement progressif de matière est généralement considéré comme un principe de contrôle dimensionnel, et non comme une recette universelle. L’ébauche peut enlever la majeure partie de la surépaisseur tout en laissant suffisamment de matière pour permettre à la pièce de réagir et à une opération ultérieure de corriger sa position. Une inspection intermédiaire peut alors détecter un déplacement avant que la géométrie finale ne soit définitivement obtenue. Si l’ébauche révèle une flèche ou un faux-rond important, poursuivre directement jusqu’à la cote finie risque simplement de reproduire l’erreur, avec une capacité de correction résiduelle moindre.
La stratégie de mise en référence doit suivre la géométrie fonctionnelle de la pièce et l’évolution de son état de contraintes. Fonder chaque opération sur une surface qui s’est déplacée pendant l’ébauche peut reporter la déformation sur les caractéristiques usinées ultérieurement. À l’inverse, changer de références sans maîtriser la relation entre elles peut créer une autre forme d’erreur cumulative. Sur un arbre, l’axe choisi, les portées de roulement et les faces d’extrémité peuvent devoir être reliés par le contrôle métrologique plutôt que supposés rester fixes. Sur une plaque, la face de référence peut devoir être réévaluée après l’ébauche et la relaxation des contraintes.
L’inspection après l’ébauche fait donc partie de la logique du procédé, et ne constitue pas seulement un contrôle qualité final. La rectitude, la planéité, la circularité, le parallélisme, le faux-rond et la position des caractéristiques critiques peuvent changer entre l’ébauche, le traitement de détensionnement, la semi-finition et la finition. ASM identifie la « minimisation de la déformation et des contraintes résiduelles indésirables » comme un critère fondamental de conception des traitements thermiques de l’acier (ASM Basic Principles and Design Guidelines for Heat Treating of Steel) ; les pratiques d’usinage ne peuvent pas compenser toutes les conditions inadéquates de traitement thermique.
Une opération de détensionnement peut réduire les déplacements, mais sa température et sa durée doivent être compatibles avec la nuance d’acier, l’exigence de dureté, l’état de revenu et le traitement de surface. Le détensionnement mécanique peut également modifier les dimensions. Il ne faut supposer qu’aucune de ces méthodes n’élimine la totalité des contraintes résiduelles.
Contraintes de rectification et intégrité de surface
Contrainte résiduelle en volume Contrainte résiduelle répartie sur une profondeur ou un volume significatif d’un composant, plutôt que limitée à une mince couche superficielle.
La rectification pose un problème distinct, car ses effets sont concentrés près de la surface. Les contraintes résiduelles globales désignent les contraintes réparties dans une partie substantielle de la section et susceptibles de produire une flexion, une torsion ou une modification globale de la forme lorsque de la matière est enlevée. Les contraintes induites par la rectification sont souvent un effet superficiel peu profond, produit par une déformation mécanique et par la chaleur. Les deux phénomènes peuvent coexister, mais ils ne sont pas interchangeables.
La revue publiée dans l’International Journal of Materials and Product Technology attribue les contraintes résiduelles dans l’acier trempé à une déformation plastique à l’échelle microscopique et examine l’influence des conditions de trempe, du durcissement superficiel et en couche, ainsi que de la rectification finale (Partie I ; Partie II). La rectification peut imposer des contraintes de traction par un chauffage localisé suivi d’un refroidissement rapide, ou des contraintes de compression par un frottement mécanique intense et un écoulement plastique. Le signe et la profondeur de ces contraintes dépendent des caractéristiques de la meule, des conditions de contact, de l’apport du liquide de refroidissement, de l’enlèvement de matière et de la dureté ainsi que de la microstructure de l’acier.
Une chaleur excessive de rectification peut altérer l’état de revenu, provoquer une brûlure de rectification, adoucir certaines zones ou entraîner une rétrempe et la formation de martensite non revenue. Ces modifications peuvent ne pas provoquer de déformation immédiate spectaculaire, mais elles peuvent réduire les performances en fatigue ou entraîner une variation dimensionnelle ultérieure. Les fissures superficielles sont particulièrement dangereuses lorsqu’une couche de contraintes résiduelles de traction se combine aux sollicitations cycliques en service.
L’analyse de la rectification finale dans la Partie II est essentielle au contrôle dimensionnel : la dernière opération enlève peu de matière, mais elle détermine la surface fonctionnelle et peut encore modifier son état de contraintes. La rectification finale doit donc être traitée comme une étape de finition contrôlée, suivie d’un contrôle de la géométrie et de l’intégrité de surface. Une pièce qui respectait les dimensions avant la rectification n’est pas nécessairement dans son état final conforme. La surface finale, la structure traitée thermiquement sous-jacente et le champ de contraintes doivent être considérés conjointement.
11. Fissuration, retouches et conséquences en service
Le traitement thermique peut laisser un composant en acier présenter à la fois une erreur dimensionnelle et un champ de contraintes résiduelles. Ces deux phénomènes sont liés, mais ne sont pas identiques. La distorsion décrit une modification de la forme ou des dimensions ; la contrainte résiduelle décrit une contrainte autoéquilibrée qui subsiste après suppression de la charge thermique ou mécanique externe. Une pièce peut paraître parfaitement droite tout en contenant des contraintes de traction dommageables, tandis qu’une autre peut être gauchie tout en présentant une répartition des contraintes résiduelles qui ne constitue pas immédiatement un facteur critique de fissuration.
Cette distinction est importante dans le cas des pièces moulées en acier, car le chauffage, le refroidissement, l’historique de solidification, l’usinage, le soudage et les sollicitations en service modifient tous l’état final. ASM International distingue les contraintes résiduelles d’origine thermique, de transformation et de durcissement comme des facteurs séparés dans les aciers trempés et revenus. La revue publiée en 2022 par Totten et ses coauteurs dans le Journal of Materials Engineering and Performance décrit également la distorsion comme le résultat de l’interaction entre le transfert thermique, la transformation de phase, la géométrie, l’épaisseur des sections, le choix du milieu de trempe et la sévérité de la trempe. Aucune « contrainte de trempe » unique ne permet d’expliquer toutes les défaillances.
Quand la contrainte résiduelle devient un facteur moteur de la fissuration
La contrainte résiduelle devient un facteur moteur de la fissuration lorsqu’une contrainte de traction se concentre au niveau d’un défaut ou d’une zone géométrique vive et accroît localement le facteur d’intensité des contraintes ou le taux de restitution d’énergie. Il n’est pas nécessaire que la contrainte accumulée soit élevée dans l’ensemble du composant. Un pore de fonderie, une pellicule d’oxyde, une retassure, une inclusion non métallique, une zone de manque de fusion, une marque d’usinage, une rainure de clavette ou une variation brusque de section peuvent amplifier localement le champ de traction. Une charge de traction appliquée vient alors s’y ajouter. Un composant qui passe l’inspection et le traitement thermique peut se fissurer ultérieurement lorsque les sollicitations cycliques, les vibrations, la pression ou les cycles thermiques fournissent le facteur moteur restant.
La même interaction s’applique à la fissuration assistée par l’hydrogène. L’hydrogène peut réduire la cohésion et favoriser une plasticité localisée, tandis que la contrainte résiduelle de traction contribue à ouvrir une fissure ou à maintenir sa propagation. Les aciers martensitiques à haute résistance, les surfaces durcies, les zones affectées par le soudage ainsi que les composants électroplaqués ou exposés à des agents chimiques sont donc sensibles à la combinaison de ces conditions, et non à la contrainte résiduelle considérée isolément. Une couche superficielle comprimée peut retarder l’ouverture d’une fissure, mais une contrainte de traction sous-jacente, un endommagement par meulage ou un défaut préexistant peuvent néanmoins gouverner la défaillance.
La température modifie cet équilibre. À température de service élevée, la relaxation des contraintes et le fluage peuvent réduire certaines contraintes résiduelles, mais les différences de dilatation thermique peuvent engendrer de nouvelles contraintes, tandis que l’oxydation ou la dégradation microstructurale peuvent affaiblir la section. À basse température, la diminution de la ténacité peut rendre un défaut plus dangereux, même si la contrainte résiduelle n’a pas augmenté. Une transformation survenant en service peut également modifier le volume et la rigidité. Le rapport du U.S. Department of Energy sur les pièces moulées en acier établit un lien entre les contraintes thermiques et résiduelles générées pendant le chauffage et la trempe, d’une part, et la fissuration, la distorsion, les retouches, les réparations par soudage et la diminution des performances en service, d’autre part ; sa conclusion pratique est la suivante : l’inspection et la conception doivent prendre en compte la combinaison contraintes-défauts-service.
La contrainte résiduelle peut également devenir dangereuse lors des opérations de finition. Metallurgy of Heat Treatment, accessible par l’intermédiaire de l’archive de données sur les matériaux du National Institute of Standards and Technology, indique que les contraintes de trempe non relaxées peuvent provoquer un gauchissement pendant l’usinage, car l’enlèvement de matière perturbe l’équilibre initial des contraintes. L’enlèvement d’un côté d’une section peut libérer de manière inégale des contraintes de traction ou de compression. Une fissure peut alors apparaître au niveau d’un défaut nouvellement mis à nu, mais l’opération d’usinage n’a pas nécessairement créé le champ de contraintes initial.
Distorsion, réparation par soudage et retouches
La distorsion entraîne couramment des retouches avant de provoquer une rupture. Une pièce moulée gauchie peut échouer à un contrôle dimensionnel, être mal alignée avec une pièce d’accouplement, dépasser la surépaisseur d’usinage prévue ou produire une surface d’étanchéité irrégulière. Un redressage, un chauffage local, un usinage supplémentaire, une grenaillage de précontrainte, un traitement de détensionnement ou une réparation par soudage peuvent alors s’ensuivre. Chacune de ces opérations modifie à nouveau l’historique thermique et mécanique.
La réparation par soudage n’est pas une correction neutre. Le soudage impose une source de chaleur intense et localisée à proximité d’un acier relativement froid, ce qui produit un nouveau gradient thermique, une zone affectée thermiquement, une contraction lors du refroidissement et, potentiellement, des microstructures dures et fragiles. Si la pièce moulée contient déjà des contraintes de trempe, le cordon de réparation peut superposer une contrainte de traction à une zone contenant de la porosité, des inclusions, des défauts de retassure ou des fissures antérieures. La maîtrise de l’hydrogène, le préchauffage, la température entre passes, le choix du métal d’apport, le traitement thermique après soudage et l’inspection revêtent donc autant d’importance que le profil visible du cordon.
Les conclusions du Department of Energy et les travaux de l’University of Iowa sur les pièces moulées en acier sont importants, car ils établissent un lien entre la précision dimensionnelle finale et l’historique de la fonderie. La séquence de solidification, l’épaisseur locale des sections, le système d’alimentation, les entraves au refroidissement, les cycles thermiques antérieurs et le traitement thermique ultérieur influent à la fois sur le champ de contraintes initial et sur la réponse aux opérations ultérieures. Une prévision fondée uniquement sur la trempe finale ne peut pas prendre en compte les contraintes héritées de la coulée. Le rapport de l’Iowa insiste spécifiquement sur la nécessité d’intégrer l’historique de la fonderie pour prévoir les dimensions finales et les contraintes résiduelles.
Les retouches peuvent révéler un second problème : un composant peut être ramené dans les tolérances du plan tout en conservant un état de contraintes défavorable. Un meulage important peut éliminer une couche superficielle comprimée et mettre au jour un matériau soumis à la traction sous-jacente. Des redressages locaux répétés peuvent provoquer une déformation plastique et réduire la marge de tenue en fatigue. À l’inverse, un détensionnement maîtrisé peut réduire le risque de distorsion, mais un chauffage excessif ou mal contrôlé peut modifier la dureté, l’état de revenu, la profondeur cémentée, les couches nitrurées ou l’ajustement dimensionnel. L’ouvrage Basic Principles and Design Guidelines for Heat Treating of Steel d’ASM considère donc la minimisation de la distorsion et des contraintes résiduelles indésirables comme des critères de conception essentiels, et non comme de simples problèmes d’inspection à corriger en fin de processus.
Variation dimensionnelle en service
Un composant n’a pas besoin de se fissurer pour perdre sa fonction. L’instabilité dimensionnelle peut modifier la précharge des paliers, le jeu entre les dents d’un engrenage, l’alignement d’un arbre, le jeu d’une soupape, la compression d’un joint ou la pression de contact. Dans un assemblage de précision, un faible déplacement peut provoquer un frottement, une fuite, une répartition inégale des charges ou une usure accélérée. La pièce reste structurellement intacte, mais ses performances en service diminuent.
Plusieurs mécanismes peuvent produire ce déplacement. La contrainte résiduelle peut se relaxer en service, ce qui permet une récupération élastique ou une redistribution plastique. L’austénite retenue peut se transformer en martensite, provoquant une dilatation ; le revenu peut réduire le volume et la dureté de la martensite ; et les cycles thermiques peuvent soumettre de manière répétée les différences entre la couche superficielle et le cœur. Les sections cémentées, nitrurées, durcies par induction et trempées à cœur ne réagissent pas de manière identique, car leurs gradients de composition, de dureté, de température de transformation et de contrainte résiduelle diffèrent.
La rectification finale peut également avoir son importance après le traitement thermique. Les études publiées dans l’International Journal of Materials and Product Technology identifient les gradients de trempe non uniformes comme une source principale de distorsion et établissent un lien entre la contrainte résiduelle et la déformation plastique à l’échelle microscopique, les conditions du milieu de trempe, le durcissement superficiel et le durcissement de couche, ainsi que la rectification finale. Le rapport du Worcester Polytechnic Institute présente le même problème comme un phénomène couplé associant transfert thermique, transformation de phase, contrainte, déformation et évolution microstructurale. La qualification en service doit donc prendre en compte la dérive dimensionnelle aussi bien que l’amorçage des fissures. Une pièce droite et exempte de fissures au moment de l’expédition n’est pas nécessairement une pièce stable en fonctionnement.
12. Mesure de la déformation et des contraintes résiduelles
L’inspection après traitement thermique doit combiner deux relevés distincts : une cartographie dimensionnelle montrant comment le composant s’est déplacé, et une caractérisation des contraintes indiquant quel déséquilibre élastique ou plastique subsiste à l’intérieur. La déformation est une modification de la forme ou des dimensions. La contrainte résiduelle est un champ de contraintes auto-équilibré qui subsiste après la disparition des charges externes et des gradients de température. Ces deux phénomènes sont couplés, mais ils ne sont pas interchangeables. Une pièce peut respecter une tolérance dimensionnelle tout en conservant des contraintes de traction susceptibles de provoquer ultérieurement une fissuration, des déplacements pendant l’usinage ou des dommages par fatigue. À l’inverse, une pièce visiblement gauchie peut avoir subi une déformation de transformation importante, même après la relaxation d’une grande partie de ses contraintes résiduelles.
ASM International distingue les contraintes résiduelles d’origine thermique, de transformation et de durcissement comme des contributions distinctes dans les aciers trempés et revenus. La revue de 2022 rédigée par les auteurs de Residual Stress and Distortion during Quench Hardening of Steels dans le Journal of Materials Engineering and Performance décrit le résultat comme une interaction entre le transfert thermique, la transformation de phase, la géométrie, l’épaisseur des sections, le choix du fluide de trempe et la sévérité de la trempe (doi:10.1007/s11665-022-06667-x). La mesure doit donc préserver suffisamment d’informations sur la pièce et son historique thermique pour distinguer un défaut dimensionnel local d’une réponse s’étendant à l’ensemble du procédé.

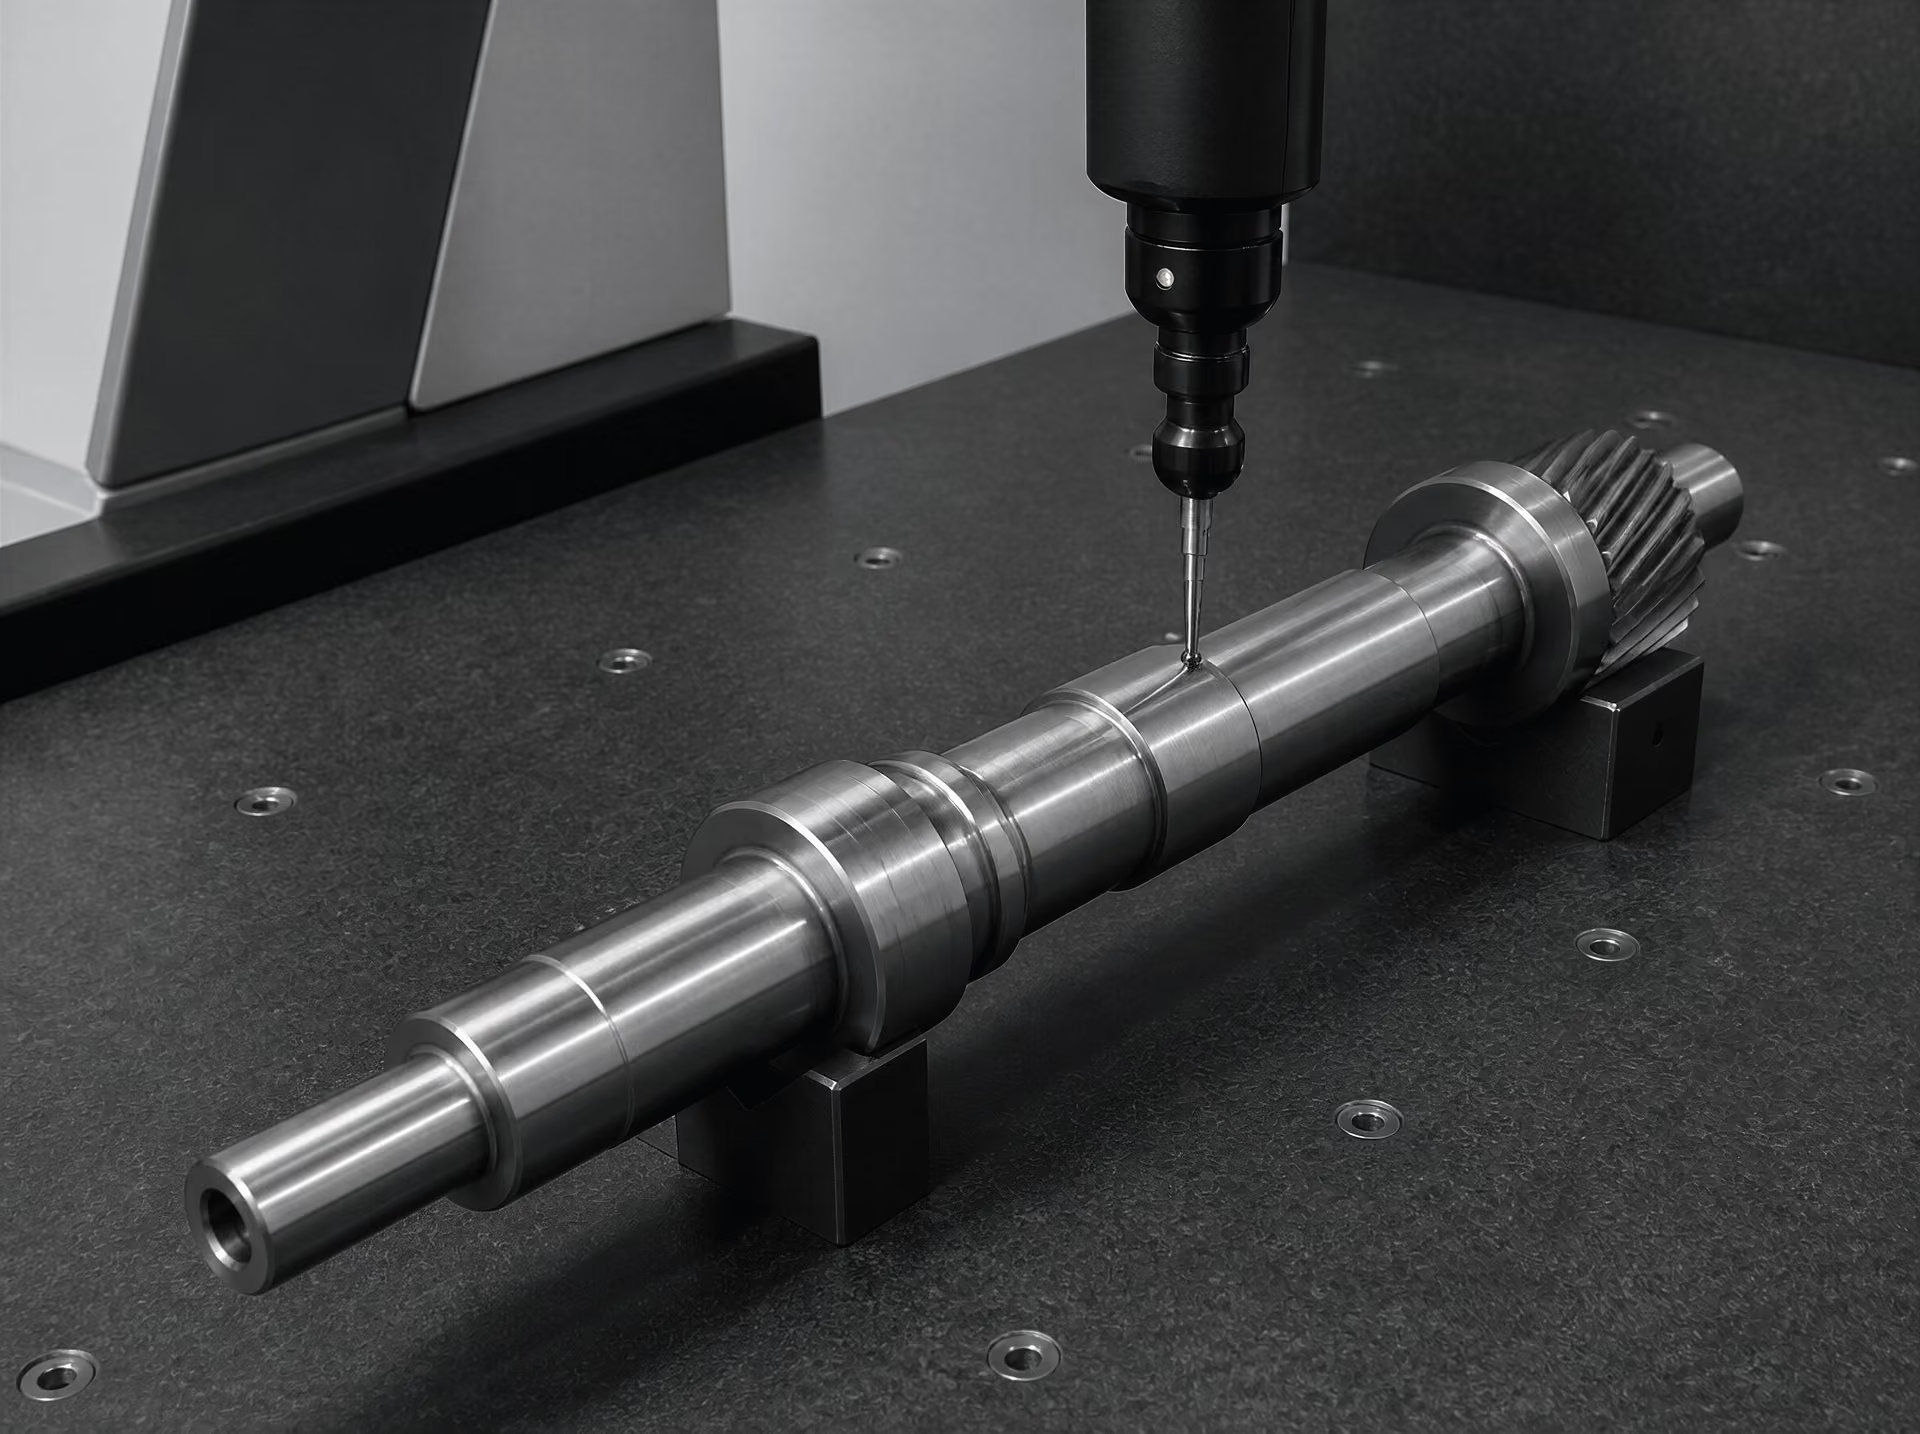
Inspection dimensionnelle et sélection des références
Séquence d’inspection
- État initial Mesurer et consigner le composant non traité, son orientation, son état matière et ses repères de référence.
- Mesure après traitement Comparer les dimensions après la trempe et le revenu en utilisant la même stratégie de référence.
- Mesure au stade de l’usinage Contrôler après l’ébauche et après un enlèvement important de matière afin d’identifier la libération des contraintes.
- Caractérisation des contraintes Utiliser une méthode dont la profondeur et la direction correspondent au gradient de contraintes suspecté.
Une inspection dimensionnelle pertinente commence avant le chauffage. Le composant non traité doit être mesuré, repéré et photographié, tandis que son état métallurgique et son orientation doivent être consignés. Un relevé utile comprend la désignation de l’acier, le numéro de lot ou de coulée, l’état d’usinage antérieur, le traitement de surface, l’orientation dans le dispositif de maintien, le cycle du four, le temps de transfert, la température et l’agitation du fluide de trempe, le cycle de revenu, ainsi que le délai entre le traitement et l’inspection. Dans Metallurgy of Heat Treatment, les archives de données sur les matériaux du National Institute of Standards and Technology avertissent que les contraintes de trempe non relaxées peuvent provoquer un gauchissement pendant l’usinage, car l’enlèvement de matière modifie l’équilibre des contraintes résiduelles. Un relevé « avant » n’est donc pas facultatif lorsqu’une rectification finale ou un usinage d’ébauche suit la trempe.
La sélection des références détermine la signification de tous les résultats ultérieurs. Les références doivent être liées à des surfaces fonctionnelles ou à des caractéristiques géométriques stables, et non simplement au bord le plus pratique. Une grande face peut elle-même se cintrer pendant la trempe ; l’utiliser comme plan parfait peut masquer ce cintrage en contraignant le système de coordonnées à suivre le défaut. Pour un arbre, l’axe de rotation avant traitement, les portées de roulement et une face d’extrémité désignée peuvent définir le repère. Pour une plaque, un plan contrôlé et deux bords orthogonaux peuvent convenir, à condition que ces éléments ne soient pas censés se transformer de manière inégale. Les dispositifs de maintien doivent seulement contraindre le composant dans la mesure nécessaire à son positionnement. Un serrage excessif pendant la mesure peut aplanir une pièce gauchie et restituer l’état imposé par le dispositif plutôt que la géométrie à l’état libre.
Les machines à mesurer tridimensionnelles peuvent cartographier la position des trous, l’écart de profil, le parallélisme, la perpendicularité, la planéité et les variations de position de l’axe. Un nuage de points est plus informatif que quelques valeurs maximales, car il révèle si la déformation correspond à une flexion globale, à un soulèvement local des bords, à une ovalisation, à une torsion ou à une modification concentrée autour d’une transition entre une section épaisse et une section mince. Le même système de coordonnées et la même stratégie de palpage doivent être utilisés avant et après le traitement. La compensation de température est importante : un composant en acier mesuré à des températures différentes peut présenter une variation dimensionnelle apparente due à la seule dilatation thermique.
Les pièces cylindriques exigent des contrôles de circularité et de cylindricité à plusieurs stations axiales. La mesure d’un seul diamètre peut ne pas détecter une polygonisation ou un axe cintré. La rectitude doit être contrôlée suivant plusieurs génératrices et, le cas échéant, suivant l’axe neutre ou fonctionnel. Une bague peut conserver son diamètre moyen tout en devenant ovale ; un engrenage peut conserver l’espacement entre les dents à un rayon donné alors que sa jante développe un faux-rond. La comparaison par sections est utile pour les pièces complexes : comparer les profils transversaux au travers des parois minces, des moyeux, des nervures, des congés et des sections massives, puis comparer les sections correspondantes avant et après le traitement. La configuration observée indique souvent un gradient thermique ou une incompatibilité de transformation.
L’inspection doit distinguer la déformation à l’état libre de celle provoquée par la libération des contraintes, la coupe ou le serrage. Si un composant est découpé pour une analyse métallographique ou une mesure des contraintes, ses dimensions doivent être relevées avant la coupe et après chaque étape de libération. L’historique de fonderie peut également être important. Des rapports du U.S. Department of Energy et de l’University of Iowa établissent un lien entre les contraintes de chauffage et de trempe dans les pièces moulées en acier et la déformation, la fissuration, les retouches, les réparations par soudage, les erreurs dimensionnelles et la diminution des performances en service ; les travaux de l’Iowa prennent spécifiquement en compte l’historique de fonderie lors de la prédiction des dimensions et des contraintes finales.
Méthodes de mesure des contraintes résiduelles
| Méthode | Profondeur d’échantillonnage ou caractéristique mesurée | Principale limite |
|---|---|---|
| Diffraction des rayons X | Déformation du réseau cristallin proche de la surface | Ne décrit pas à elle seule le champ de contraintes du cœur |
| Perçage incrémental | Profil à faible profondeur obtenu par incréments | Semi-destructif et dépendant d’un modèle |
| Mesure des contours ou découpage en sections | Libération des contraintes par une coupe | Destructif et sensible aux effets de la coupe |
| Diffraction neutronique | Pénétration interne plus importante | Nécessite un accès spécialisé et des données de réseau de référence |
La diffraction des rayons X (XRD) mesure la déformation du réseau cristallin près de la surface en observant les déplacements des pics de diffraction. Avec des constantes élastiques appropriées et un plan de diffraction adapté, ces déformations sont converties en contraintes. La méthode est généralement sensible à la surface ; elle est donc utile pour les couches cémentées, les surfaces rectifiées et les couches superficielles trempées, mais elle ne peut pas à elle seule décrire le champ de contraintes au centre d’une section épaisse. La rugosité de surface, la texture cristallographique, l’austénite résiduelle, la décarburation et le rayonnement choisi peuvent modifier le résultat. Les mesures doivent être réalisées en des emplacements sélectionnés à partir de la cartographie dimensionnelle : côtés convexes et concaves d’une courbure, proximité des congés, sections minces et épaisses, ainsi que suivant les deux directions principales.
Le perçage de trous est une méthode semi-destructive. Un petit trou est réalisé progressivement tandis que des jauges de déformation ou des méthodes optiques détectent la relaxation élastique locale. Un calcul inverse permet d’estimer la contrainte initiale en fonction de la profondeur. Cette méthode sonde plus profondément que la XRD ordinaire, mais reste une technique proche de la surface, et le calcul suppose une géométrie définie, une réponse élastique et une variation des contraintes suffisamment connue. Un trou situé près d’un bord, d’un congé, d’une réparation par soudage ou d’un fort gradient de dureté peut rendre ces hypothèses invalides. Le trou interrompt également la pièce ; son emplacement doit donc être choisi là où les dommages qui en résultent sont acceptables.
La mesure du contour, le découpage en sections et les méthodes destructives apparentées mettent en évidence les contraintes en permettant à un corps contraint de se relaxer. Dans les méthodes par contour, un composant est découpé suivant un plan, la surface nouvellement exposée est mesurée et un modèle élastique reconstruit la contrainte normale qui a produit le déplacement. Le découpage en sections peut révéler directement les mouvements de flexion et d’ouverture, mais la coupe libère un champ de contraintes tridimensionnel et peut nécessiter des corrections liées à la déformation de coupe, à la plasticité et au bruit de mesure. Ces méthodes sont puissantes pour les sections épaisses et les soudures, mais elles ne permettent pas d’effectuer un contrôle non destructif en production.
La diffraction neutronique peut mesurer la déformation du réseau cristallin à des profondeurs nettement supérieures à celles accessibles par XRD, car les neutrons pénètrent plus profondément dans de nombreux aciers. Elle peut cartographier les contraintes internes à travers une section sans découper le composant, sous réserve des exigences relatives à l’accès, au volume de jauge, à la texture, à la phase et au réseau de référence. Elle est particulièrement utile lorsque les mesures de surface et le comportement lors de l’usinage suggèrent un gradient de contraintes enfoui. Il ne faut pas s’attendre à ce que les résultats de la diffraction neutronique, de la XRD et du perçage de trous concordent au même emplacement nominal, à moins que leurs volumes et profondeurs d’échantillonnage soient comparables.
Distinguer l’erreur de procédé de l’erreur de mesure
Un désaccord entre deux inspections ne prouve pas automatiquement que le procédé de traitement thermique a changé. L’incertitude de mesure doit être estimée séparément de la variabilité du procédé. Répéter la même mesure sans déplacer le composant, puis le retirer, le repositionner et répéter encore la mesure. La différence permet de distinguer la répétabilité de l’instrument des effets liés au repositionnement des références, à l’opérateur ou au bridage. Des artefacts étalonnés, une mesure de température traçable, la qualification du palpeur et une procédure d’alignement documentée permettent d’établir si le système de coordonnées est stable.
L’état de surface est une source fréquente d’interprétations erronées. La calamine, les oxydes, les matériaux décarburés, les brûlures de rectification, les couches grenaillées et la rugosité peuvent influencer à la fois le palpage dimensionnel et la diffraction. Mesurer avant et après nettoyage selon une procédure définie, et consigner tout enlèvement de matière. Si une rectification suit la trempe, inspecter la surface avant la rectification et après chaque étape importante d’usinage. Une modification du faux-rond après enlèvement de matière peut correspondre à la libération de contraintes résiduelles plutôt qu’à l’apparition d’un nouveau défaut de trempe, tandis qu’une variation de la contrainte mesurée par XRD peut refléter l’enlèvement d’une couche superficielle contrainte.
La symétrie constitue un outil diagnostique important. Les points équivalents situés de part et d’autre d’un composant nominalement symétrique doivent être comparés, mais ils ne doivent pas être moyennés sans discernement. Un procédé symétrique devrait produire un résultat symétrique ; une différence persistante d’un seul côté peut indiquer un écoulement inégal du fluide de trempe, un contact avec le dispositif de maintien, un chargement dissymétrique du four ou une erreur d’usinage préexistante. Les gradients de contraintes rendent également les mesures ponctuelles peu fiables. Cartographier plusieurs profondeurs, orientations et zones géométriques, puis comparer la configuration obtenue avec la dureté, la microstructure, la teneur en austénite résiduelle et le cycle thermique enregistré. Worcester Polytechnic Institute décrit la déformation de trempe comme un problème couplé faisant intervenir le transfert thermique, la transformation de phase, les contraintes, les déformations et l’évolution microstructurale. Le système d’inspection doit faire preuve de la même rigueur pour séparer ces effets des erreurs introduites par la mesure elle-même.
13. Modélisation et simulation des déformations dues au traitement thermique
La simulation du traitement thermique n’est pas un calculateur de vitesse de trempe auquel on ajouterait ensuite une correction de déformation. Un modèle crédible prédit l’évolution couplée de la température, des fractions de phase, des déformations, des contraintes et de la géométrie pendant que l’acier est chauffé, maintenu en température, trempé, revenu et parfois usiné. La déformation correspond à la modification de la forme ou des dimensions ; la contrainte résiduelle est la contrainte interne qui subsiste après la disparition des charges externes et des gradients de température. Il s’agit de deux résultats distincts d’un même historique de procédé. Une pièce peut présenter des contraintes résiduelles importantes avec peu de déformation visible, ou un gauchissement manifeste après la libération des contraintes par usinage.
ASM International distingue les contraintes résiduelles thermiques, de transformation et de trempe comme des contributions distinctes dans les aciers trempés et revenus. La contrainte thermique résulte de la dilatation et de la contraction entravées. La contrainte de transformation se développe lorsque des régions se transforment à des températures différentes et changent de volume à des moments différents. La contrainte de trempe est associée à la réponse mécanique de la microstructure en évolution, notamment aux variations de la limite d’élasticité et de l’écoulement plastique. Une simulation qui omet l’un de ces mécanismes peut néanmoins produire une courbe de température régulière, mais ses dimensions prédites peuvent être erronées.
Couplage thermique, métallurgique et mécanique
Le champ thermique constitue le point de départ, mais ne fournit pas à lui seul la réponse complète. Le solveur doit calculer la conduction thermique à travers l’acier, le rayonnement et la convection au niveau des surfaces exposées, la conduction de contact au niveau des dispositifs de maintien et l’évacuation de la chaleur vers le fluide de trempe. Le transfert thermique de surface est généralement exprimé au moyen d’une condition aux limites dépendant de la température ou d’un coefficient de transfert thermique. Ce coefficient évolue au cours de l’ébullition, de l’ébullition nucléée, de l’ébullition de transition et de la convection dans le liquide ou la vapeur. Il varie également en fonction de l’agitation, de l’orientation de la pièce, de la température du fluide de trempe, de la chimie du fluide et de l’état local de la surface.
La revue de 2022, « Residual Stress and Distortion during Quench Hardening of Steels », publiée dans le Journal of Materials Engineering and Performance, souligne que le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de section, le choix du fluide de trempe et la sévérité de la trempe interagissent. Une température uniforme du bain ne produit pas un historique de refroidissement uniforme si une face est protégée, si un alésage emprisonne de la vapeur ou si un moyeu épais refroidit plus lentement qu’une jante mince. Les articles de l’International Journal of Materials and Product Technology, dans les parties I et II, identifient eux aussi les gradients thermiques non uniformes comme une source principale de déformation de trempe et établissent un lien entre les contraintes résiduelles et les conditions de trempe, le durcissement de surface et de couche, ainsi que la rectification finale.
Le modèle métallurgique convertit la température et la composition en évolution des phases. L’austénite peut se transformer en ferrite, perlite, bainite, martensite ou austénite retenue, selon le parcours local de refroidissement et la trempabilité. Chaque transformation peut produire une déformation de transformation, comprenant une composante volumique et, dans certains modèles, une composante dépendant de l’orientation. Le modèle constitutif combine alors la déformation thermique, la déformation de transformation, la déformation élastique et la déformation plastique :
\[ \boldsymbol{\varepsilon}_{total} = \boldsymbol{\varepsilon}_{elastic} + \boldsymbol{\varepsilon}_{plastic} + \boldsymbol{\varepsilon}_{thermal} + \boldsymbol{\varepsilon}_{transformation}. \]
Cette décomposition constitue un cadre de modélisation, et non l’affirmation que les déformations se produisent indépendamment les unes des autres. Elles interagissent par l’intermédiaire de l’état de contrainte et de la limite d’élasticité dépendante de la température. Une région martensitique peut se former alors que l’austénite environnante est encore chaude et facilement déformable ; un refroidissement ultérieur peut inverser la répartition locale des contraintes. Une plasticité induite par la transformation peut également apparaître lorsque la contrainte favorise la transformation ou que la déformation de transformation favorise l’écoulement plastique.
Le couplage mécanique doit donc inclure le module d’élasticité dépendant de la température et de la phase, la limite d’élasticité, le comportement d’écrouissage, le coefficient de Poisson, la déformation de transformation et, lorsque cela est nécessaire, une réponse au fluage ou une réponse viscoplastique. Les contraintes imposées par les dispositifs de maintien, les matrices de presse, les noyaux ou les sections voisines doivent être représentées explicitement. Une barre libre, une bague bridée et un engrenage posé sur un dispositif de maintien ne présenteront pas la même déformation prédite, même s’ils sont fabriqués dans le même acier et trempés dans le même bain.
Données matériaux et cinétique des transformations
Les données matériaux déterminent si la simulation décrit une nuance particulière ou seulement un acier générique. Les données d’entrée requises comprennent généralement la composition chimique, la masse volumique, la conductivité thermique, la capacité thermique massique, l’émissivité, les températures de transformation de phase, la chaleur latente, les fractions de phase, la cinétique des transformations, les déformations de transformation et les propriétés mécaniques de chaque phase pertinente. Les données de trempabilité, telles qu’un profil de Jominy ou un comportement de transformation en refroidissement continu étalonné, peuvent aider à déterminer si une section forme de la martensite ou un mélange de bainite et de perlite.
La cinétique doit correspondre au cycle thermique. Les seules données de transformation isotherme peuvent ne pas permettre de prédire le comportement d’une pièce forgée ou moulée refroidie en continu. Les modèles fondés sur les diagrammes temps-température-transformation, les diagrammes de transformation en refroidissement continu, les relations de martensite de type Koistinen–Marburger ou des routines étalonnées de champ de phases et d’éléments finis reposent chacun sur des hypothèses concernant la germination, l’incubation, la composition et la structure des grains d’austénite antérieure. Les gradients de carbone résultant de la cémentation, les gradients d’azote résultant de la nitruration et la ségrégation issue de la coulée nécessitent des données d’entrée spatialement variables, plutôt qu’une composition unique attribuée à chaque élément.
L’archive de données matériaux du National Institute of Standards and Technology constitue une source utile d’informations générales sur les traitements thermiques, mais les données archivées doivent néanmoins être vérifiées par rapport à la nuance réelle, à la taille de la section, à l’état de surface et à l’équipement. Les valeurs publiées peuvent avoir été mesurées avec des géométries d’éprouvettes ou des vitesses de refroidissement différentes. Un modèle étalonné pour une trempe à l’huile ne doit pas être transféré sans vérification à une solution polymère, à l’eau, au gaz ou à une trempe interrompue. La condition aux limites de la trempe fait partie de l’ensemble de données du matériau et du procédé.
L’étalonnage doit comparer les températures, les fractions de phase, la dureté, les dimensions et les contraintes prédites avec les mesures effectuées dans le cadre du procédé spécifié. Les thermocouples, les mesures infrarouges lorsque cela est possible, la dilatométrie, les profils de dureté, la quantification métallographique des phases, les relevés par machine à mesurer tridimensionnelle et la diffraction des rayons X ou des neutrons peuvent tester différentes parties du modèle. L’étalonnage de la déformation doit inclure plusieurs caractéristiques : le diamètre d’alésage, la planéité des faces, le faux-rond, la longueur et la variation angulaire. L’accord sur une seule dimension finale peut dissimuler des erreurs qui se compensent dans le transfert thermique et la déformation de transformation.
La sensibilité au maillage est importante, car les parois minces, les congés prononcés, les rainures de clavette, les trous, les transitions de profondeur de couche et les zones de contact créent des gradients élevés. Raffiner le maillage jusqu’à ce que la dimension finale prédite ne varie plus que légèrement est plus pertinent que de choisir une seule fois un maillage visuellement fin. Les hypothèses sur les conditions aux limites méritent la même attention. Un refroidissement parfaitement symétrique, des dispositifs de maintien parfaitement rigides, des coefficients de transfert thermique constants et des supports sans frottement peuvent produire un résultat ordonné que le four ne reproduit jamais. Les études de sensibilité doivent faire varier la densité du maillage, les coefficients de surface, la rigidité des dispositifs de maintien, le frottement, la température initiale et les paramètres de cinétique des phases afin d’identifier les incertitudes qui contrôlent le résultat.
Historique de la coulée et prédiction des dimensions finales
L’historique de fonderie et les opérations antérieures peuvent influencer sensiblement les dimensions finales prévues et les contraintes résiduelles. Limited evidence
Pour un acier moulé, la condition initiale constitue déjà un historique thermique et mécanique. La solidification produit de la ségrégation, une structure dendritique, de la porosité, des contraintes résiduelles et une structure granulaire non uniforme. Le refroidissement après décochage, l’enlèvement des masselottes, l’usinage d’ébauche, les réparations par soudage et le détensionnement peuvent modifier le champ de contraintes avant le début de la trempe. Le U.S. Department of Energy indique que les contraintes thermiques et résiduelles dans les pièces moulées en acier peuvent contribuer à la déformation, à la fissuration, aux reprises, aux réparations par soudage, aux erreurs dimensionnelles et à une réduction des performances en service. Un modèle qui commence avec un bloc exempt de contraintes et chimiquement uniforme à température ambiante a écarté les éléments qui contrôlent une grande partie de la réponse ultérieure.
Le rapport de l’University of Iowa souligne le même point du point de vue de la prédiction : l’historique de la coulée doit être inclus lors de l’estimation des dimensions finales et des contraintes résiduelles. Cela peut nécessiter une procédure séquentielle. Une simulation de coulée prédit d’abord la solidification, le refroidissement, le retrait et les contraintes résiduelles ; les champs de température, de phase, de composition et de contrainte ainsi obtenus deviennent ensuite l’état initial de l’austénitisation et de la trempe. L’usinage d’ébauche peut alors être modélisé par la suppression d’éléments ou la modification des contraintes, puis suivi d’un nouveau calcul d’équilibre. Cette séquence prend en compte la redistribution des contraintes qu’une seule étape de traitement thermique ne peut pas représenter.
La géométrie finale prédite dépend donc du procédé. Elle dépend du chargement du four, de la durée d’austénitisation, du délai de transfert, du mouvement du fluide de trempe, du contact avec les dispositifs de maintien, du revenu, du refroidissement entre les opérations et de l’historique du matériau. La simulation ne produit pas une valeur abstraite de déformation appartenant à « l’acier » indépendamment de ces conditions. Elle prédit la réponse d’une géométrie, d’une nuance, d’un état initial, d’une configuration d’équipement et d’un programme de traitement définis.
Cette distinction explique également pourquoi la simulation doit accompagner les essais de procédé plutôt que remplacer les mesures. Le rapport du Worcester Polytechnic Institute décrit la déformation de trempe comme un problème couplé impliquant le transfert thermique, la transformation de phase, les contraintes, les déformations et l’évolution microstructurale. Le modèle est crédible lorsqu’il reproduit le comportement mesuré pour plusieurs pièces ou conditions, met en évidence les sensibilités dominantes et indique où les contraintes résiduelles seront libérées pendant l’usinage. Les recommandations d’ASM relatives à la conception des traitements thermiques considèrent donc la réduction de la déformation et des contraintes résiduelles indésirables comme des critères de conception essentiels, et non comme de simples corrections postérieures au procédé.
14. Stratégies de procédé et de conception pour maîtriser la déformation
La maîtrise de la déformation doit être axée sur la réduction des déformations incompatibles, et non sur la promesse d’une absence totale de variation dimensionnelle. Lors du chauffage et de la trempe, les différentes régions d’une pièce se dilatent, se contractent, se transforment et s’écoulent plastiquement à des moments différents. ASM International distingue les contraintes résiduelles thermiques, de transformation et de durcissement comme des facteurs contributifs distincts, bien qu’elles se développent simultanément dans le composant réel. La revue publiée en 2022 dans le Journal of Materials Engineering and Performance décrit elle aussi la déformation de trempe comme le résultat d’interactions entre le transfert thermique, la transformation de phase, la géométrie, l’épaisseur des sections, le choix du fluide de trempe et la sévérité de la trempe.
Un procédé bien conçu limite donc les écarts entre les régions voisines. Il ne consiste pas simplement à choisir un fluide de trempe plus rapide ou à appliquer une surépaisseur d’usinage plus importante.
Concevoir pour un chauffage et un refroidissement uniformes
La géométrie constitue la première variable de procédé. Les moyeux épais reliés à des toiles minces, les épaulements brusques, les rainures de clavette vives, les trous borgnes et les sections d’épaisseur inégale entraînent des vitesses de chauffage et de refroidissement différentes. Ils produisent également un bridage local : une région tente de se contracter tandis qu’une autre reste chaude et dilatée. La contrainte qui en résulte peut provoquer une déformation plastique avant la formation de martensite, ou être libérée ultérieurement lors de la redistribution des contraintes résiduelles.
La simplification de la forme réduit ces incompatibilités. Utiliser des transitions progressives entre les sections, des congés de raccordement généreux et, lorsque la conception fonctionnelle le permet, une épaisseur de paroi plus uniforme. Éviter les variations brusques de section à proximité des portées de roulement, des dents d’engrenage ou des surfaces de positionnement. Une transition modeste sur le plan peut avoir un effet important lors de la trempe, car la région plus mince peut atteindre la température de début de formation de la martensite tandis que la région plus épaisse subit encore une contraction thermique. L’International Journal of Materials and Product Technology identifie les gradients thermiques non uniformes pendant la trempe comme une source principale de déformation de trempe.
Le chauffage doit également être uniforme dans l’ensemble de la charge. Les pièces doivent être espacées afin que l’atmosphère du four puisse circuler autour d’elles, plutôt que d’être serrées les unes contre les autres. Les paniers lourds, les composants empilés et les surfaces masquées peuvent retarder localement le chauffage. Le préchauffage est utile lorsqu’une forte différence de température se développerait autrement entre la surface et le cœur, en particulier pour les pièces épaisses, complexes ou fortement alliées. Un cycle en plusieurs étapes peut réduire le choc thermique, mais le préchauffage ne dispense pas de contrôler la température d’austénitisation et le temps de maintien. Une exposition excessive peut grossir les grains d’austénite, accroître l’oxydation ou la décarburation et modifier la réponse finale à la transformation.
L’uniformité du refroidissement est aussi importante que celle du four. Le fluide de trempe doit atteindre toutes les surfaces pertinentes à une vitesse similaire, avec une température, une agitation et une propreté maîtrisées. Les gaines de vapeur, les zones stagnantes, les passages obstrués et les profils de pulvérisation irréguliers créent des historiques locaux de refroidissement différents. Il peut en résulter une surface martensitique dure à côté d’une région contenant de la bainite, de la perlite ou de l’austénite retenue, avec des variations volumiques et des états de contraintes résiduelles différents. L’agitation du fluide de trempe doit éliminer la vapeur et assurer un transfert thermique reproductible sans contraindre une partie mince à se courber sous l’effet des charges hydrodynamiques ou de manutention.
Les surépaisseurs d’usinage doivent tenir compte de ce comportement. Les références critiques peuvent conserver suffisamment de matière pour les opérations de finition après la trempe et le revenu, tandis qu’il ne faut pas ajouter de matière inutile de manière systématique, car cela augmente la masse thermique et peut accentuer les différences de section. L’opération finale de rectification mérite également une attention particulière : l’étude de l’IJMPT consacrée à l’acier trempé établit un lien entre les contraintes résiduelles, les conditions de trempe, le durcissement superficiel et le durcissement de couche, ainsi que la rectification finale.
Choisir la trempabilité et les conditions de trempe
La composition chimique de l’acier détermine la vitesse à laquelle une section doit refroidir pour éviter la formation de produits diffusifs et obtenir la microstructure requise. Le choix doit être guidé par la trempabilité, et non simplement par la dureté nominale. Par exemple, l’AISI 4140 possède généralement une trempabilité supérieure à celle d’un acier au carbone non allié de teneur en carbone comparable, car le chrome et le molybdène retardent la transformation ; l’AISI 52100 est choisi pour les applications de roulements à haute teneur en carbone, mais exige un contrôle étroit de l’austénitisation et de la trempe, car sa population de carbures et la dimension de sa section influencent le comportement lors de la transformation. La nuance appropriée dépend du profil de dureté requis, de la ténacité, de la résistance à l’usure, des dimensions et des contraintes en service.
Le choix d’un acier présentant une trempabilité suffisante peut permettre une trempe moins sévère. Cela réduit l’écart de température entre la surface et le cœur et diminue la contrainte thermique nécessaire pour obtenir la structure visée. Une trempe très sévère peut produire une dureté superficielle élevée, mais elle peut également accroître la déformation, le risque de fissuration et les contraintes résiduelles sans améliorer les propriétés requises du cœur. À l’inverse, une sévérité insuffisante peut laisser des zones tendres ou une quantité excessive de bainite et de perlite. Il s’agit d’un compromis métallurgique, et non d’une préférence générale pour l’huile, l’eau, le polymère, le gaz ou le sel.
La concentration, la température, le mouvement et la maintenance du fluide de trempe doivent être spécifiés comme des variables de procédé. Les solutions polymères peuvent modifier le comportement au refroidissement lorsque leur concentration ou leur agitation varie ; la viscosité et la température de l’huile influencent la circulation et le transfert thermique ; la trempe gazeuse dépend de la pression, de la vitesse et de l’exposition des pièces. La trempe au sel ou la trempe étagée peut réduire l’intervalle de température dans lequel se développent de forts gradients thermiques, mais le cycle doit néanmoins assurer la transformation requise. La revue du JMEP publiée en 2022 souligne que le choix du fluide et la sévérité de la trempe ne peuvent être dissociés de la géométrie et de l’épaisseur des sections.
Les procédés de durcissement superficiel et de durcissement de couche nécessitent une attention particulière. La cémentation modifie la teneur en carbone près de la surface et, par conséquent, la température de transformation, la trempabilité et la variation volumique. La nitruration produit une couche composée durcie ou une zone de diffusion, avec une transformation en volume beaucoup plus faible que lors de la cémentation, mais une déformation peut encore résulter des contraintes d’usinage antérieures, du chauffage, du bridage par le montage et de la rectification après traitement. Le traitement thermique sous vide peut améliorer le contrôle de l’atmosphère, mais il ne garantit pas automatiquement un refroidissement uniforme si la disposition de la charge ou l’écoulement du gaz est inadéquat.
Le revenu doit suivre la trempe dans la fenêtre de procédé spécifiée. Il réduit le risque que de la martensite non revenue et des contraintes de trempe restent susceptibles de provoquer ultérieurement une fissuration ou une déformation. Lorsque les contraintes résiduelles demeurent inacceptables, une détension mécanique ou thermique peut être appropriée, à condition que le traitement ne compromette pas la dureté, la profondeur de couche, les tolérances dimensionnelles ou l’état de surface. Les recommandations d’ASM en matière de conception des traitements thermiques identifient la réduction de la déformation et des contraintes résiduelles indésirables comme des critères de conception principaux.
Montages, orientation et séquençage du procédé
Les montages doivent limiter les déplacements sans créer un nouveau chemin de charge concentré. Le serrage rigide d’une pièce qui cherche à se contracter peut remplacer une déformation libre par de fortes contraintes résiduelles, un écoulement plastique local ou une fissuration. Dans la mesure du possible, les appuis doivent être en contact avec des régions robustes et non fonctionnelles, et la pression de contact doit rester constante lorsque la pièce change de température. Les bagues minces, les plaques et les arbres peuvent nécessiter des mandrins, des montages suspendus ou des appuis guidés, mais le montage doit permettre la contraction thermique prévue plutôt que la bloquer complètement.
L’orientation de la pièce commande à la fois les effets de la gravité et l’accès du fluide de trempe. Les arbres longs peuvent être suspendus verticalement afin de limiter leur fléchissement, tandis que les plaques planes peuvent nécessiter une orientation qui empêche la formation de poches de vapeur et permette aux deux faces de refroidir de manière similaire. Les cavités, les dents d’engrenage, les fentes et les trous doivent être orientés par rapport à l’écoulement de manière à éviter la vapeur piégée ou le fluide stagnant. L’orientation de la charge doit être validée dans le panier réel, car les pièces voisines peuvent masquer certaines surfaces et modifier localement les vitesses de refroidissement.
Le séquençage est tout aussi important. Effectuer l’usinage d’ébauche avant le traitement thermique, conserver une surépaisseur de finition maîtrisée, puis réaliser l’usinage ou la rectification de finition après la trempe et le revenu, lorsque l’état des contraintes résiduelles est connu. Pour les grandes pièces moulées ou forgées, l’avertissement du rapport technique de l’Iowa est important : l’historique de fabrication influence les dimensions finales et les contraintes résiduelles. La structure de solidification, les cycles thermiques antérieurs, les réparations par soudage et les surépaisseurs irrégulières peuvent subsister jusqu’au traitement thermique et modifier la réponse prévue.
Une détension avant durcissement peut réduire les contraintes d’usinage et de fabrication qui se combineraient autrement aux contraintes de trempe. Une opération de détension après trempe peut réduire le risque de déformation pour certains aciers, mais elle ne constitue pas un remède universel. Le document du NIST, Metallurgy of Heat Treatment, indique que les contraintes de trempe non éliminées peuvent provoquer une déformation pendant l’usinage lorsque l’enlèvement de matière perturbe l’équilibre des contraintes résiduelles. Le plan de procédé doit donc prévoir la mesure des dimensions critiques après chaque opération majeure, et pas uniquement lors de l’inspection finale.
La combinaison appropriée de la géométrie, de la composition chimique de l’acier, de la trempabilité, de la dimension des sections, de la microstructure requise, du fluide de trempe, du montage, de l’orientation et du programme de détension doit être établie pour le composant et l’équipement concernés. La modélisation peut aider à relier le transfert thermique, la transformation de phase, les contraintes, les déformations et l’évolution microstructurale, comme l’a décrit le Worcester Polytechnic Institute, mais les essais en production et les mesures dimensionnelles restent nécessaires, car la disposition de la charge et l’historique du matériau déterminent souvent si la déformation prévue est compatible avec la pratique.
15. Considérations relatives à la nuance, aux normes et aux spécifications du procédé
Pourquoi la seule désignation de la nuance ne permet pas de prédire la déformation
Une nuance d’acier définit la composition et, dans certaines normes, les limites applicables aux propriétés mécaniques, à la propreté, à l’état de livraison ou à la trempabilité. Elle ne prescrit pas la forme finale d’un composant après traitement thermique. Deux pièces fabriquées dans la même nuance peuvent subir des variations dimensionnelles différentes en raison de différences de géométrie, d’épaisseur de section, de microstructure initiale et de séquence d’usinage.
Un arbre long et élancé, un moyeu épais et une plaque mince ne subissent pas le même cycle thermique lors de la trempe. Leurs surfaces refroidissent à des vitesses différentes de celles de leurs noyaux, tandis que les angles, les trous, les rainures de clavette et les variations brusques de section concentrent les déformations thermiques et de transformation. Une pièce nominalement uniforme peut donc contenir des zones de contraintes résiduelles de traction et de compression qui s’équilibrent intérieurement, tout en provoquant une flexion, une ovalisation ou un déplacement local lors de l’enlèvement de matière.
La désignation du matériau n’indique pas non plus sa trempabilité effective dans le cadre d’un cycle particulier de chauffage au four et de trempe. La composition de l’alliage influence la réponse temps-température-transformation, mais celle-ci dépend également de la taille des grains d’austénite, de l’état initial ferritique-perlitique ou bainitique, de la ségrégation, de la répartition des carbures et de l’écrouissage préalable. Une nuance livrée à l’état normalisé ne réagira pas exactement comme cette même nuance livrée à l’état trempé et revenu. L’historique de coulée peut ajouter de la porosité, de la ségrégation et des contraintes préexistantes ; les travaux techniques de l’Université de l’Iowa sur les pièces moulées en acier soulignent que cet historique doit être pris en compte pour prévoir les dimensions finales et les contraintes résiduelles.
La revue publiée en 2022 dans le Journal of Materials Engineering and Performance, « Contraintes résiduelles et déformation lors de la trempe des aciers : une revue », décrit le résultat comme une interaction entre le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de section, le choix du milieu de trempe et la sévérité de la trempe. Il s’agit du cadre d’analyse approprié en ingénierie. ASM International distingue également les contraintes résiduelles thermiques, de transformation et de durcissement dans son ASM Handbook, dans la discussion consacrée aux aciers trempés et revenus. Ces contraintes sont couplées à la déformation : les déformations de transformation peuvent déclencher un écoulement plastique, tandis que les gradients thermiques peuvent modifier le moment et l’endroit où se forment la martensite, la bainite ou la perlite.
Une désignation telle que 42CrMo4 selon EN 10083-3, ou AISI 4140 selon une spécification ASTM ou SAE applicable, doit donc être consignée exactement comme elle est spécifiée, mais ne doit pas être considérée comme une garantie contre la déformation. Les appellations informelles et les désignations commerciales peuvent masquer des différences concernant les limites de composition chimique, la forme du produit, l’état de livraison et la trempabilité requise. La norme est importante ; le certificat matière réel l’est également.
Spécifications de la trempe à cœur et du durcissement superficiel
Une exigence de trempe à cœur doit préciser davantage que la simple mention « tremper et revenir ». Elle doit indiquer la température d’austénitisation ou la plage autorisée, la méthode de chauffage, le mode de détermination du temps de maintien, le délai de transfert, le milieu de trempe, son agitation, sa température, la température de revenu, le temps de revenu, ainsi que la dureté ou la microstructure exigée à des emplacements définis. La taille de la section doit accompagner cette exigence, car une dureté cible mesurée près de la surface fournit peu d’informations sur le centre d’une section de grande dimension.
Un acier à haute teneur en carbone ou un acier allié peut former de la martensite dans une petite section, mais seulement une structure mixte au centre d’une section épaisse. Cette différence modifie à la fois la variation de volume et le développement des contraintes. Une trempe suffisamment sévère pour atteindre la dureté cible au cœur peut accroître les gradients de température entre la surface et le cœur, ainsi que le risque de fissuration et de déformation. Une trempe plus douce ou interrompue peut réduire les gradients, mais ne pas atteindre la plage de transformation spécifiée. La spécification doit traiter ce compromis au lieu d’en attribuer la responsabilité à la désignation de la nuance.
Le durcissement superficiel introduit des variables supplémentaires. La cémentation, la carbonitruration, la nitruration et la trempe par induction produisent une couche durcie sur un noyau de structure différente ; il convient donc de spécifier la profondeur de couche, l’état du carbone ou de l’azote en surface, la limite d’austénite retenue, la dureté du noyau et le profil de transition. La littérature de l’International Journal of Materials and Product Technology identifie le durcissement de surface et le durcissement superficiel comme des facteurs contribuant aux contraintes résiduelles, au même titre que les conditions de trempe et la rectification finale. Un engrenage cémenté peut se déformer sous l’effet de la transformation de la couche, de la transformation du noyau, de la géométrie des dents et de l’exposition thermique liée à la cémentation, même si sa nuance de base reste inchangée.
Pour la trempe par induction ou à la flamme, la fréquence, la densité de puissance, la vitesse de balayage, le recouvrement, la disposition de la pulvérisation et la température initiale peuvent modifier la zone chauffée et la séquence de transformation. Pour la nitruration, l’exigence relative à la couche de combinaison et la dureté de la zone de diffusion peuvent contrôler la croissance dimensionnelle d’une manière différente de celle d’une couche martensitique. L’austénite retenue est également importante : une transformation ultérieure en service, lors du revenu, de la rectification ou du stockage, peut modifier les dimensions après la trempe initiale.
Les recommandations d’ASM relatives à la conception des traitements thermiques identifient la minimisation de la déformation et des contraintes résiduelles indésirables comme des critères de conception essentiels, et non comme de simples problèmes d’inspection à traiter après le procédé. L’étude de 2005 publiée dans l’IJMPT sur les gradients thermiques non uniformes les identifie comme une source principale de déformation lors de la trempe. La géométrie, le bridage, la disposition de la charge, le déplacement du milieu de trempe et l’orientation de la pièce doivent par conséquent figurer dans la spécification du procédé lorsqu’ils influencent l’uniformité du refroidissement.
Consignation de l’état complet du traitement thermique
Un enregistrement utile relie la spécification du matériau à son historique thermique et mécanique réel. Au minimum, il doit identifier la norme et la désignation de la nuance, la forme du produit, le numéro de coulée ou de lot, l’état de livraison, la taille de la section et toute exigence de trempabilité spécifiée. Il doit ensuite consigner le cycle complet : type de four et atmosphère, disposition de la charge, étapes de préchauffage, température d’austénitisation, temps de maintien à température, délai de transfert, identité et concentration du milieu de trempe, température du bain, agitation ou débit, méthode d’interruption et programme de revenu.
L’enregistrement doit également définir les critères de réussite. Les emplacements de mesure de la dureté, la microstructure du cœur et de la surface, la profondeur de couche, la limite d’austénite retenue, la rectitude, la circularité, le faux-rond, la planéité et la variation dimensionnelle admissible doivent pouvoir être mesurés par rapport à des critères établis. Dans la mesure du possible, les contrôles avant et après traitement doivent utiliser les mêmes références, car le changement de références peut confondre les déplacements dus au traitement thermique avec les erreurs d’usinage.
La séquence d’usinage doit figurer dans l’enregistrement. L’ouvrage Metallurgy of Heat Treatment, archivé par le National Institute of Standards and Technology, indique que les contraintes de trempe non relaxées peuvent provoquer une déformation lorsque l’usinage enlève de la matière et perturbe l’équilibre des contraintes résiduelles. L’ébauche avant durcissement, la détente entre les opérations, la surépaisseur prévue pour la rectification et le sens de la rectification finale peuvent donc modifier le résultat observé sans aucune modification de la nuance d’acier ou de la recette de trempe.
Le U.S. Department of Energy rapporte que les contraintes dues au chauffage et à la trempe dans les pièces moulées en acier peuvent contribuer à la déformation, à la fissuration, aux reprises, aux réparations par soudage, aux erreurs dimensionnelles et à une diminution des performances en service. Un rapport du Worcester Polytechnic Institute considère également la déformation lors de la trempe comme un problème couplé faisant intervenir le transfert thermique, la transformation, les contraintes, les déformations et l’évolution microstructurale. Les dossiers de procédé doivent conserver suffisamment d’informations pour permettre de comparer ces variables d’une charge à l’autre. Un certificat de nuance ne peut pas, à lui seul, fournir ces informations.
16. Cadre diagnostique des défauts de déformation
Un défaut de déformation doit être considéré comme un problème lié à l’historique du procédé, et non comme la preuve que l’agent de trempe était trop sévère. La forme finale de la pièce enregistre plusieurs événements simultanés : chauffage, dilatation thermique, transformation de phase, déformation plastique, trempe, revenu, usinage et, parfois, rectification. Les contraintes résiduelles et la déformation sont liées, mais elles ne sont pas identiques. Une pièce peut respecter sa tolérance dimensionnelle tout en conservant une contrainte de traction dangereuse, ou se déformer après usinage lorsque l’opération de coupe libère un équilibre de contraintes jusque-là resté caché.
La première tâche consiste à définir le défaut au moyen de mesures. Relever l’amplitude et la direction de la flèche, la variation angulaire associée à la torsion, la variation dimensionnelle entre les éléments de référence, ainsi que l’emplacement et l’orientation de toute fissure. Une description au moyen d’une règle rectifiée telle que « l’arbre s’est courbé » est insuffisante. Mesurer le faux-rond à plusieurs sections, établir une cartographie de la planéité sur toute la surface et déterminer si l’erreur est symétrique par rapport à l’axe médian de la pièce. Comparer les états après trempe, après revenu, après ébauche et après rectification de finition lorsque ces relevés existent. La séquence indique souvent à quel moment le défaut est apparu.
Classification de la flèche, de la torsion, de la croissance dimensionnelle et de la fissuration
La flèche est une erreur de courbure, généralement produite lorsqu’un côté d’une plaque, d’un arbre, d’une dent ou d’une poutre subit une déformation thermique ou de transformation différente de celle du côté opposé. Une grande différence entre le diamètre et l’épaisseur, une disposition de trous excentrée, une profondeur de couche différente ou le contact avec un dispositif de maintien peuvent donner une direction à ce déséquilibre. Une flèche qui s’inverse lorsque la pièce est retournée peut être due au support de mesure ou à la gravité ; une flèche qui suit la même caractéristique matérielle quelle que soit l’orientation est plus probablement d’origine métallurgique ou géométrique.
La torsion est différente. Elle indique une variation de déformation autour de la direction longitudinale ou circonférentielle. Une déformation hélicoïdale d’un arbre peut résulter d’un écoulement asymétrique de l’agent de trempe, d’un contact interrompu avec un dispositif de maintien, d’une profondeur de cémentation non uniforme ou de la libération de contraintes de torsion pendant la transformation. Une pièce comportant des rainures de clavette, des dents d’engrenage, des cannelures ou des épaisseurs de paroi inégales est particulièrement sensible, car sa répartition de masse modifie localement la vitesse de refroidissement.
La croissance ou le retrait doivent être dissociés en composantes thermiques, de transformation et d’usinage. La formation d’austénite entraîne généralement une variation de volume différente de celle résultant de la formation ultérieure de martensite, de bainite ou de perlite, et la variation dimensionnelle nette dépend de la teneur en carbone, de la composition de l’alliage, de la vitesse de refroidissement et de l’austénite résiduelle. Un engrenage SAE 8620 cémenté ne peut donc pas être évalué selon les mêmes attentes dimensionnelles qu’un arbre AISI 4140 trempé à cœur. Le résultat pertinent n’est pas simplement « plus grand » ou « plus petit », mais la variation de chaque dimension contrôlée et sa relation avec la microstructure.
La fissuration constitue une classe de défaillance distincte, bien que les mêmes contraintes qui provoquent le gauchissement puissent y contribuer. Les fissures de trempe suivent souvent les concentrations de contraintes, les angles vifs, les rainures de clavette, les brûlures de rectification ou les régions présentant une dureté élevée et une faible ténacité. Une fissuration intergranulaire ou en réseau peut indiquer une surchauffe, une croissance excessive des grains, des dommages dus à la cémentation ou une fragilisation, plutôt qu’une sévérité excessive de la trempe. Relever l’origine, l’orientation et la profondeur de la fissure, ainsi que son éventuelle association avec une décarburation, de l’austénite résiduelle, des carbures ou des dommages de rectification. Le contrôle par magnétoscopie, le contrôle par ressuage, les coupes métallographiques et l’examen de la rupture doivent répondre à des aspects différents de cette question.
Retracer l’historique thermique et celui des transformations
Après avoir défini le défaut, le mettre en relation avec la géométrie et la répartition de la masse. Repérer les parois minces, les bossages, les nervures, les trous, les dents, les cavités borgnes, les transitions abruptes et les sections épaisses. Ces caractéristiques régissent les flux thermiques et peuvent produire localement des différences dans le début et la fin de la transformation. La revue de 2022 des auteurs de Residual Stress and Distortion during Quench Hardening of Steels: A Review, publiée dans le Journal of Materials Engineering and Performance, décrit le transfert thermique, la transformation de phase, la géométrie, l’épaisseur des sections, le choix de l’agent de trempe et la sévérité de la trempe comme des variables interdépendantes. Cette interaction doit guider l’analyse.
Examiner les relevés du four avant de modifier la trempe. Vérifier la température de charge, la durée de maintien, le potentiel de l’atmosphère, l’uniformité du four, l’emplacement du thermocouple, la masse de la charge, la disposition des plateaux et l’espacement entre les pièces. Un four peut satisfaire à l’exigence d’uniformité de la chambre vide alors qu’une charge densément empilée présente des différences importantes de température entre les pièces et entre la surface et le cœur. Comparer les pièces situées en haut, au centre et au bord de la charge. Si une seule position produit le défaut, les éléments disponibles orientent vers un problème de chargement ou d’écoulement plutôt que vers une réponse universelle du matériau.
Reconstituer ensuite la trempe. Relever le temps de transfert, la température du bain ou du polymère, l’agitation ou le déplacement des buses, l’orientation lors de l’immersion, l’espacement entre les pièces et la possibilité que des enveloppes de vapeur ou des poches d’air piégées se soient formées. L’International Journal of Materials and Product Technology identifie les gradients thermiques non uniformes comme une source principale de déformation de trempe, tandis que son analyse complémentaire relie les contraintes résiduelles aux conditions de l’agent de trempe, à la trempe superficielle et à la trempe de couche, ainsi qu’à la rectification finale. Les courbes de refroidissement ou des pièces témoins instrumentées peuvent montrer si la surface s’est refroidie rapidement alors que le cœur demeurait chaud, ou si un côté a bénéficié d’un transfert thermique plus efficace.
Vérifier le résultat par des examens métallurgiques. Les profils de dureté doivent inclure la surface, la sous-surface et le cœur lorsque les dimensions de la section le permettent. Examiner la taille des grains d’austénite préalable, la répartition de la martensite ou de la bainite, l’austénite résiduelle, les carbures, la décarburation, la profondeur de couche et les éventuelles bandes douces. Une valeur de dureté conforme à la spécification ne prouve pas que la transformation s’est produite uniformément. Pour un engrenage cémenté, par exemple, mesurer la profondeur de couche sur plusieurs dents et autour de la circonférence, plutôt que de se fier à une seule section.
La mesure des contraintes résiduelles est justifiée lorsque la libération dimensionnelle, la fissuration, les performances en fatigue ou les déplacements répétés lors de l’usinage ne peuvent pas être expliqués par la seule géométrie et par la dureté. La diffraction des rayons X peut caractériser les contraintes proches de la surface ; la méthode du perçage d’un petit trou fournit un profil sur une faible profondeur ; les méthodes neutroniques ou synchrotron peuvent examiner des régions plus profondes lorsqu’elles sont disponibles. Interpréter chaque résultat en tenant compte de sa profondeur et de sa direction de mesure. Une valeur de compression en surface n’exclut pas la présence de contraintes de traction sous la couche ou au niveau d’une zone de transition.
Mesures correctives sans modifier aveuglément une seule variable
Comparer plusieurs pièces défaillantes et conformes, et pas seulement un cas particulièrement spectaculaire. Relier chaque pièce à sa position dans le four, son numéro de coulée, son parcours d’usinage antérieur, son lot de trempe, son cycle de revenu et son résultat de contrôle. Examiner l’historique de l’élaboration et du moulage de l’acier lorsque cela est pertinent : la ségrégation, la porosité, le taux de réduction au forgeage antérieur, une réparation par soudage ou une enlèvement de matière inégal peuvent influencer à la fois les flux thermiques et le champ de contraintes résiduelles. Les rapports du U.S. Department of Energy et de l’University of Iowa consacrés aux pièces moulées en acier établissent un lien entre les contraintes de chauffage et de trempe, d’une part, et la déformation, la fissuration, les reprises, les réparations par soudage et les performances en service, d’autre part ; ils soulignent que l’historique du moulage doit être pris en compte dans les prévisions dimensionnelles.
Les mesures correctives doivent modifier un ensemble contrôlé de variables tout en conservant un groupe de comparaison. Les actions possibles comprennent l’amélioration de la symétrie de la charge, l’ajout de supports qui ne gênent pas la transformation, la modification de l’orientation de la pièce, l’optimisation de l’austénitisation, l’application d’un préchauffage approprié, la modification de l’agitation ou de la température de l’agent de trempe, l’ajout d’une trempe interrompue ou la modification du cycle de revenu. Aucune option ne doit être retenue sur la seule base des données de déformation ; la dureté, la microstructure, le contrôle des fissures et les contraintes résiduelles doivent ensuite être vérifiés.
Modifier uniquement la sévérité de l’agent de trempe peut remplacer une flèche par une fissuration, ou réduire une erreur dimensionnelle tout en augmentant l’austénite résiduelle et la croissance ultérieure. Un refroidissement plus lent peut réduire les gradients thermiques, mais favoriser la formation de constituants de transformation plus tendres ; un refroidissement plus rapide peut améliorer la réponse à la trempe tout en augmentant les contraintes de transformation. Comme l’explique le rapport du Worcester Polytechnic Institute, la déformation de trempe couple le transfert thermique, la transformation de phase, les contraintes, les déformations et l’évolution microstructurale. Un diagnostic fiable suit donc l’ensemble de la chaîne, puis modifie le procédé là où les éléments disponibles identifient le déséquilibre déterminant.
17. Distinctions essentielles et idées reçues courantes
La déformation due au traitement thermique et les contraintes résiduelles sont liées, mais elles ne constituent pas des descriptions interchangeables d’un même état. Une pièce peut présenter une faible variation de forme mesurable tout en conservant des contraintes internes importantes, ou elle peut se déformer après usinage alors que la contrainte initiale n’était pas visible en surface. L’évaluation correcte doit tenir compte des sources de déformation : gradients thermiques, transformations de phase, déformation plastique, géométrie, épaisseur de section, historique du matériau et procédé de trempe.
L’ouvrage d’ASM International, Residual Stresses and Distortion in Quenched and Tempered Steels, identifie les contraintes résiduelles thermiques, de transformation et de durcissement comme des facteurs distincts. De même, la revue de 2022 intitulée « Residual Stress and Distortion during Quench Hardening of Steels », publiée dans le Journal of Materials Engineering and Performance, considère le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de section, le choix du milieu de trempe et la sévérité de la trempe comme des variables interdépendantes plutôt que comme des causes isolées.
La déformation n’est pas synonyme de contrainte résiduelle
La déformation correspond à une modification des dimensions ou de la géométrie d’une pièce : un arbre se cintre, une bague devient ovale, une plaque présente une déformation en forme de cuvette ou un trou s’éloigne de sa position prévue. Une contrainte résiduelle est un champ de contraintes internes qui subsiste après suppression des charges externes et des différences de température. Elle peut être de traction dans une région et de compression dans une autre, s’équilibrant à l’échelle du composant sans entraîner de modification évidente de ses dimensions globales.
Les deux phénomènes deviennent couplés lorsque la contrainte résiduelle provoque une déformation plastique. Pendant la trempe, la surface se refroidit et se contracte avant que le cœur, plus chaud, puisse se contracter à son tour. Si la contrainte locale dépasse la limite d’élasticité dépendante de la température, une déformation permanente subsiste. Par la suite, la transformation martensitique modifie de nouveau cet équilibre, car la martensite occupe un volume supérieur à celui de l’austénite mère. Une pièce peut donc sortir de la trempe avec à la fois une forme modifiée et un champ de contraintes autoéquilibré.
Un résultat de dureté ne permet pas de résoudre cette distinction. Un engrenage en AISI 8620 cémenté peut atteindre la dureté de surface spécifiée tout en conservant une erreur de circularité ou de rectitude, de l’austénite retenue ou un gradient de contraintes sous-surface nuisible. Un arbre en AISI 4140 peut atteindre la dureté requise après trempe à l’huile et revenu, puis se déplacer lorsqu’une rainure de clavette ou une surépaisseur est usinée. Metallurgy of Heat Treatment, conservé dans les archives de données sur les matériaux du National Institute of Standards and Technology, décrit précisément le gauchissement qui se produit pendant l’usinage lorsque l’enlèvement de matière perturbe l’équilibre des contraintes résiduelles.
La diffraction des rayons X en surface ou les mesures par perçage d’un petit trou présentent également des limites. Elles décrivent une région proche de la surface et ne caractérisent pas automatiquement l’état de contrainte dans le cœur. La diffraction des neutrons, les méthodes par contour, le tronçonnage ou des modèles de procédé validés peuvent être nécessaires lorsqu’une pièce forgée épaisse, une pièce moulée ou un composant cémenté présente un gradient de contraintes prononcé. La valeur mesurée en surface peut même être de signe opposé à celle du cœur.
La trempe n’est pas la seule source de variation dimensionnelle
La trempe est souvent mise en cause parce que ses variations de température sont rapides, mais la variation dimensionnelle commence avant l’entrée de la pièce dans le milieu de trempe. Le chauffage peut libérer les contraintes d’usinage, modifier la répartition des carbures et produire une dilatation non uniforme. Une pièce moulée peut déjà contenir des contraintes résiduelles dues à la solidification, à un refroidissement irrégulier, à des points chauds, à des masselottes, à des réparations par soudage ou à un usinage grossier. Les rapports du U.S. Department of Energy et de l’University of Iowa sur les pièces moulées en acier relient ces contraintes thermiques et résiduelles à la déformation, à la fissuration, aux reprises, aux erreurs dimensionnelles et à la dégradation des performances en service. L’historique de la pièce moulée doit donc être pris en compte dans toute prévision des dimensions finales.
La déformation de transformation ne se limite pas à la martensite. La perlite, la bainite, la ferrite et la martensite se forment dans des plages de température différentes et possèdent des volumes spécifiques différents. Une plasticité de transformation peut apparaître lorsqu’un changement de phase se produit sous contrainte, permettant une déformation à des contraintes inférieures à la limite d’élasticité ordinaire. L’austénite retenue peut ensuite se transformer pendant le revenu, la réfrigération, la mise en charge en service ou sous l’effet de la chaleur de rectification, provoquant une dilatation supplémentaire ou une modification locale de la forme. Dans les aciers cémentés tels que l’AISI 52100 ou l’AISI 8620, le gradient de carbone modifie la trempabilité, les températures de transformation, la fraction volumique de martensite et la teneur en austénite retenue entre la surface et le cœur.
La géométrie contrôle la manière dont ces effets se développent. Une âme mince refroidit rapidement, tandis qu’un moyeu épais reste chaud ; un angle vif concentre les flux thermiques et les contraintes ; un alésage modifie la surface de refroidissement et les contraintes de bridage autour de la section. La sévérité et l’uniformité de la trempe sont importantes, mais la température du milieu de trempe, son mouvement, l’agitation, l’orientation de la pièce, la densité de chargement et le comportement du film de vapeur le sont également. La revue de 2022 publiée dans le Journal of Materials Engineering and Performance décrit directement ces interactions. Le rapport du Worcester Polytechnic Institute présente la déformation de trempe comme un problème couplé faisant intervenir le transfert thermique, la transformation de phase, les contraintes, les déformations et l’évolution microstructurale.
L’usinage et la rectification peuvent ajouter une étape ultérieure de variation dimensionnelle. Un enlèvement de matière inégal expose ou redistribue les contraintes, tandis que la rectification peut créer une couche superficielle thermiquement affectée et des contraintes liées aux transformations si la chaleur n’est pas maîtrisée. Les parties I et II de l’International Journal of Materials and Product Technology identifient les gradients thermiques non uniformes comme une source principale de déformation de trempe et examinent les conditions du milieu de trempe, le durcissement superficiel et la cémentation, l’austénite retenue ainsi que la rectification finale.
La détension ne garantit pas la stabilité dimensionnelle
Le revenu réduit certaines contraintes de trempe et modifie la structure martensitique, mais il n’élimine pas toutes les composantes de contrainte et ne garantit pas que les dimensions resteront fixes. Le résultat dépend de la température et de la durée du revenu, de l’uniformité du chauffage et du refroidissement, de l’épaisseur de section, de la composition de l’alliage, des transformations antérieures et de la quantité d’austénite retenue. Un revenu à basse température peut laisser subsister des contraintes importantes ; un traitement à température plus élevée peut déclencher une récupération supplémentaire, une précipitation de carbures ou la transformation d’une austénite instable.
La détension mécanique présente une limite similaire. Le traitement vibratoire, l’étirage ou les cycles thermiques contrôlés peuvent redistribuer les contraintes sans corriger une géométrie inadaptée, une microstructure non uniforme ou un défaut de moulage. La détension peut également révéler un déplacement qui était auparavant empêché.
L’ouvrage d’ASM International, Basic Principles and Design Guidelines for Heat Treating of Steel, identifie la réduction de la déformation et des contraintes résiduelles indésirables comme des critères de conception essentiels, et non comme des résultats découlant automatiquement du respect des exigences de dureté. La stabilité dimensionnelle exige une maîtrise et une vérification du procédé : effectuer des mesures avant et après le traitement thermique, contrôler les caractéristiques géométriques critiques, tenir compte de la séquence d’usinage, examiner l’austénite retenue lorsque cela est pertinent et choisir des mesures de contraintes représentatives de la profondeur et de la géométrie de la pièce. Un profil de dureté constitue un indice utile de la transformation, mais il ne prouve pas que l’ensemble du champ de contraintes ou la forme finale soient acceptables.
18. Tableaux de référence et liste de contrôle pratique
Les relevés de traitement thermique doivent être interprétés comme une chaîne de causes, et non comme des valeurs isolées de four et de trempe. ASM International distingue les contraintes résiduelles thermiques, de transformation et de durcissement, tandis que la revue publiée en 2022 dans le Journal of Materials Engineering and Performance décrit le transfert thermique, la transformation de phase, la géométrie, l’épaisseur de section, le choix du milieu de trempe et la sévérité de la trempe comme des variables interdépendantes. Une pièce peut donc atteindre la dureté visée tout en se déformant pendant l’usinage, la rectification ou en service.
Tableau mécanisme-symptôme
| Mécanisme ou condition | Observation probable | Points à vérifier avant d’attribuer la cause |
|---|---|---|
| Refroidissement inégal de la surface, agitation interrompue ou épaisseurs locales de section différentes | Flèche, torsion, ovalisation, conicité ou déformation non uniforme après la trempe | Orientation de la pièce, chargement du râtelier, écoulement du milieu de trempe, comportement du film de vapeur, transitions brusques, trous et variations d’épaisseur entre sections minces et épaisses |
| Contraction thermique se produisant avant le refroidissement du cœur | Contraintes superficielles de traction, contraintes de compression dans le cœur, variation dimensionnelle ou plastification localisée | Historique des températures à travers la section, coefficients de transfert thermique et éventuel bridage de la pièce |
| Déformation de transformation due à la formation de martensite, de bainite ou de perlite à partir de l’austénite | Gonflement, retrait, variation du diamètre d’alésage, variation de longueur ou changement de forme qui ne s’explique pas uniquement par la contraction thermique | Nuance d’acier, teneurs en carbone et en éléments d’alliage, trempabilité, séquence de transformation, vitesse de refroidissement et températures de début de transformation |
| Temps de transformation différents entre la surface et le cœur | Flexion, déformation autour des épaulements, gradients de contraintes résiduelles ou déplacement différé pendant le revenu | Épaisseur de section, profondeur de couche, microstructure du cœur, austénite retenue et uniformité de la température |
| Sévérité élevée de la trempe ou différence de température excessive | Fissures de trempe, fissures aux angles, fissures de rectification ou rupture soudaine lors du contrôle | Type, température et concentration du milieu de trempe, mouvement, temps de transfert, propreté de la pièce et rayons d’angle |
| Redistribution des contraintes résiduelles lors de l’enlèvement de matière | Déplacement d’une face usinée, fermeture ou ouverture d’un alésage, ou flexion d’une pièce auparavant rectiligne | Matière enlevée de chaque côté, surépaisseur d’ébauche, traitement de détensionnement et ordre des opérations |
| Transformation de l’austénite retenue après la trempe | Gonflement dimensionnel différé, dérive de la dureté ou déplacement pendant le revenu, le traitement sous zéro ou le service | Température finale de trempe, teneur en éléments d’alliage, cycle de revenu, mesure de l’austénite retenue et temps écoulé |
| Échauffement localisé dû à la rectification ou enlèvement excessif de matière | Revenu de surface, contraintes superficielles de traction, fissures de rectification ou conicité dimensionnelle | Spécification de la meule, fréquence du dressage, apport de liquide de refroidissement, temps de contact, temps d’étincelage à vide et contrôle de brûlure |
| Historique de fonderie, de forgeage, de soudage ou d’usinage antérieur | Déformation variable entre des pièces nominalement identiques | Microstructure initiale, ségrégation, inclusions, détensionnement antérieur, redressage et certificats matière |
Ce tableau constitue une aide au diagnostic, et non un substitut à la métallographie ou à un historique thermique mesuré. Un refroidissement non uniforme oriente principalement vers une déformation, une déformation de transformation vers un gonflement ou un changement de forme, et une redistribution des contraintes résiduelles vers un déplacement lors de l’usinage. Des contraintes thermiques ou de transformation excessives accroissent le risque de fissuration, mais celle-ci dépend également des défauts, de la géométrie, de l’état de surface et de la sensibilité à la rupture de l’acier.
Liste de contrôle des relevés de procédé
Éléments essentiels du dossier de procédé
- Matériau Consigner la désignation exacte, la forme du produit, le numéro de coulée ou de lot thermique, la composition chimique et l’état antérieur.
- Géométrie Consigner l’épaisseur des sections, les transitions, les trous, les congés, les repères de référence et la surépaisseur d’usinage.
- Chauffage Consigner le four, la disposition de la charge, l’atmosphère, les étapes de préchauffage, la rampe de chauffage et l’état d’austénitisation.
- Trempe Consigner le milieu, la température, la concentration ou la viscosité, l’agitation, l’orientation et le délai de transfert.
- Finition Consigner le revenu, l’enlèvement de la surépaisseur d’usinage, les conditions de rectification et les étapes d’inspection.
Consignez l’état de la matière avant de choisir une explication liée au traitement thermique. Identifiez exactement la désignation telle qu’elle est fournie, par exemple AISI 4140, ASTM A681 D2 ou ASTM A295 52100, et consignez la norme produit applicable, le numéro de coulée, l’analyse chimique, l’état antérieur recuit ou normalisé, la taille de grain, la ségrégation, les inclusions et l’écrouissage antérieur. Une nuance nominale seule est insuffisante pour comparer des résultats provenant de fournisseurs ou de normes différents.
Pour la géométrie, conservez la révision du plan et mesurez les dimensions hors tout, les épaisseurs de section, les rapports longueur/diamètre, l’épaisseur des parois, les trous, les rainures de clavette, les filetages, les congés, les gorges, les angles vifs, l’asymétrie, le système de références et la surépaisseur d’usinage. Indiquez si la pièce a été forgée, laminée, moulée, soudée ou assemblée avant le traitement thermique. Le rapport technique de l’Université de l’Iowa sur les pièces moulées en acier montre pourquoi l’historique de fonderie doit rester pris en compte dans l’évaluation des dimensions finales et des contraintes résiduelles.
Les relevés de chauffage doivent inclure l’identification du four, son état d’étalonnage, la masse de la charge, le schéma de chargement, les points d’appui, l’atmosphère ou le niveau de vide, les étapes de préchauffage, les vitesses de montée en température, le temps de récupération du four et, lorsque cela est possible, les mesures de température de la pièce. Pour l’austénitisation, consignez la température visée, le temps à température, l’égalisation estimée ou mesurée du cœur, le potentiel carbone le cas échéant, la composition de l’atmosphère, l’état de surface et indiquez si une cémentation, une carbonitruration, une nitruration ou un traitement sous vide a précédé la trempe.
Les relevés de trempe doivent contenir davantage que le nom du milieu. Consignez la composition de l’huile, de l’eau, du polymère, de la saumure, du gaz ou du bain de sel ; la température du milieu de trempe ; sa concentration ou sa viscosité ; la vitesse et la direction de l’agitation ; l’uniformité de l’écoulement ; le délai de transfert ; la disposition de la charge ; l’orientation lors de l’immersion ; ainsi que toute interruption ou tout retard. Les articles de l’International Journal of Materials and Product Technology identifient l’état du milieu de trempe, la sévérité de la trempe, le durcissement superficiel et à cœur, ainsi que la rectification finale, comme des facteurs pertinents pour les contraintes résiduelles.
Pour le revenu, consignez le temps de transfert après la trempe, la température de revenu, la durée à la température de la pièce, le nombre de cycles, l’uniformité du four, la méthode de refroidissement et tout traitement cryogénique ou de stabilisation. Mesurez la dureté selon l’emplacement plutôt que de vous fier à une seule mesure de surface. Incluez les mesures dimensionnelles avant le traitement thermique, après la trempe, après le revenu, après l’usinage d’ébauche, après l’usinage de finition et après la rectification.
Les relevés d’usinage doivent identifier les changements de références, la matière enlevée à chaque opération, les forces de bridage, la déformation due au montage, la trajectoire d’outil et le délai entre l’ébauche et la finition. Les relevés de rectification doivent inclure le type de meule, l’intervalle entre les dressages, la pénétration, la vitesse de déplacement, le liquide de refroidissement, le temps d’étincelage à vide et les contrôles de température de surface ou de brûlure. Le contrôle doit porter sur la cartographie de dureté, les références dimensionnelles, la rectitude, la circularité, le faux-rond, les fissures de surface, les résultats des contrôles par particules magnétiques ou par ressuage, l’austénite retenue le cas échéant, ainsi que les mesures de contraintes résiduelles lorsque le niveau de risque le justifie.
Les données d’entrée de la simulation doivent préciser la composition chimique ou la nuance de l’acier, les données de transformation de phase, les propriétés dépendant de la température, la chaleur latente, les données constitutives élastoplastiques, la déformation de transformation, la cinétique de transformation, la trempabilité, la microstructure initiale, les conditions de contact, le comportement du transfert thermique du milieu de trempe, l’agitation, le bridage par le montage, la sensibilité au maillage et la géométrie réelle du four et de la charge. Un modèle qui omet la déformation de transformation peut prédire le refroidissement tout en passant à côté de la principale source de changement de forme.
Questions pour interpréter les données publiées
Demandez d’abord quel acier et quel état du produit ont été étudiés. « Acier à outils » peut désigner ASTM A681 D2, AISI H13 ou un autre matériau présentant une trempabilité et un comportement de transformation différents. L’éprouvette était-elle un coupon mince, une bague, un engrenage, une pièce moulée ou une barre forgée ? L’épaisseur de section et la géométrie peuvent modifier suffisamment le gradient de température pour inverser l’effet apparent d’un réglage de trempe.
Demandez ensuite si la température indiquée est celle du four, de la surface ou du cœur. L’agitation du milieu de trempe a-t-elle été mesurée ou simplement décrite comme « modérée » ? La concentration, la viscosité, la température du bain, le temps de transfert et la disposition de la charge étaient-ils contrôlés ? Sans ces informations, une valeur numérique de déformation n’est pas transposable.
Vérifiez la méthode de mesure et le système de références. Une variation de longueur signalée peut inclure un retour élastique, le relâchement du montage, la transformation de l’austénite retenue ou une référence de mesure différente de celle du plan de fabrication. Déterminez si le résultat a été obtenu après la trempe, après le revenu, après l’usinage ou après la rectification.
Enfin, distinguez les éléments probants des recommandations. Un résultat présenté dans la revue de 2022, Residual Stress and Distortion during Quench Hardening of Steels, étaye un raisonnement fondé sur des procédés couplés ; il n’établit pas une sévérité universelle de trempe ni une limite universelle de déformation admissible. Aucune limite numérique de déformation ni aucun réglage de procédé universel ne doit être transposé d’un composant à un autre sans validation de la nuance d’acier, de la norme, de la géométrie, de l’équipement et de l’historique du traitement thermique.
Référence abrégée : refroidissement non uniforme → déformation ; déformation de transformation → gonflement ou changement de forme ; redistribution des contraintes résiduelles → déplacement lors de l’usinage ; contraintes thermiques ou de transformation excessives → risque de fissuration. Ces relations sont étayées par ASM International, la revue de 2022 publiée dans le Journal of Materials Engineering and Performance, le rapport du Worcester Polytechnic Institute sur le transfert thermique couplé et l’évolution microstructurale, les archives de données sur les matériaux du National Institute of Standards and Technology et les études de l’International Journal of Materials and Product Technology.
Références
- [1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Journal of Materials Engineering and Performance, 2022. https://doi.org/10.1007/s11665-022-06667-x
- [2] Residual Stresses in Quenched Steel: Parts I and II. International Journal of Materials and Product Technology, 2005. https://doi.org/10.1504/IJMPT.2005.007941; https://doi.org/10.1504/IJMPT.2005.007942
- [3] Distortion and Residual Stress. Worcester Polytechnic Institute report, 2021. https://bpb-us-w2.wpmucdn.com/wp.wpi.edu/dist/3/125/files/2021/06/Distortion-and-Residual-Stress.pdf
- [4] Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive. https://materialsdata.nist.gov/bitstream/handle/11115/189/Metallurgy%20of%20Heat%20Treatment.pdf