




1. Wat vervorming door warmtebehandeling en restspanning betekenen
Warmtebehandelingsvolgorde
- Verwarmen Temperatuurgradiënten veroorzaken ongelijke thermische uitzetting en kunnen vroege plastische rek veroorzaken.
- Houden Austeniet vormt zich, koolstof en legeringselementen herverdelen zich en de korrelgrootte ontwikkelt zich.
- Afschrikken Verschillen in afkoeling tussen oppervlak en kern werken samen met transformatievervorming en belemmering.
- Ontlaten Martensiet verandert, een deel van de spanning ontspant en achtergebleven austeniet kan verder transformeren.
Warmtebehandeling verandert meer dan alleen de hardheid. Tijdens het opwarmen, vasthouden op temperatuur, afschrikken en ontlaten ondergaat een stalen onderdeel temperatuurgradiënten, fasetransformaties, volumeveranderingen, elastische rek, plastische vloei en veranderingen in sterkte. De uiteindelijke afmetingen en de interne spanningstoestand ontstaan daarom uit een gekoppeld thermomechanisch en metallurgisch proces, en niet uitsluitend uit het temperatuurverloop.[1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Authors in the review. Journal of Materials Engineering and Performance, 2022.
Een dunne rand kan eerder afkoelen en transformeren dan de kern. Een gecarburiseerde laag kan anders krimpen dan een koolstofarm binnengebied. Een gietstuk kan al spanningen bevatten die tijdens het stollen zijn ontstaan voordat het de oven ingaat. De beweging van het afschrikmedium, de badtemperatuur, de oriëntatie van het onderdeel, de wanddikte, de hardbaarheid van de legering en zelfs de bewerkingsvolgorde kunnen het resultaat beïnvloeden. De review uit 2022 van auteurs in het Journal of Materials Engineering and Performance identificeert interacties tussen warmteoverdracht, fasetransformatie, geometrie, wanddikte, keuze van het afschrikmedium en de intensiteit van het afschrikken als bepalende factoren, en niet als onafhankelijke variabelen (review uit 2022).
Dimensionale vervorming versus interne spanning
Vervorming is een ongewenste verandering in de vorm of afmetingen van een onderdeel. Hieronder vallen doorbuigen, buigen, torderen, ovaliteit, coniciteit, plaatselijke uitzetting of krimp en veranderingen in vlakheid of slingering. Een afgeschrikte as die de vorm van een banaan krijgt, is vervormd. Een lager ring die van rond naar ovaal verandert, is eveneens vervormd, ook als de gemiddelde diameter nauwelijks verandert. Vervorming wordt vastgesteld door dimensionele inspectie, coördinatenmetingen, kalibers of vergelijkingen met de geometrie vóór de behandeling.
Restspanning is spanning die in een lichaam achterblijft nadat de externe belasting, het temperatuurverschil of de bewerkingshandeling die de spanning heeft veroorzaakt, is beëindigd. Restspanning is zelfevenwichtig: trek- en drukgebieden bestaan naast elkaar, zodat het onderdeel aan de algemene evenwichtsvoorwaarden voor krachten en momenten kan voldoen zonder aangebrachte belasting. Een oppervlak kan onder druk staan terwijl het onderliggende gebied op trek staat, of omgekeerd. Het onderdeel kan recht lijken terwijl deze spanningen aanzienlijk blijven.
| Spanningsbron | Belangrijkste oorzaak | Typisch gevolg |
|---|---|---|
| Thermisch | Ongelijke uitzetting of krimp | Spanning in oppervlak en kern, buiging of kromtrekken |
| Transformatie | Verschillende faseovergangen en transformatievervormingen | Maatgroei, krimp, ovaliteit of spanningsomkering |
| Verharding | Plaatselijke vloeiing en veranderende sterkte | Permanente rek, herverdeling en risico op scheurvorming |
Het hoofdstuk van ASM International, “Residual Stresses and Distortion in Quenched and Tempered Steels”, maakt onderscheid tussen thermische, transformatie- en hardingsrestspanningen. Thermische restspanning ontstaat wanneer verschillende gebieden tijdens het afkoelen in verschillende mate krimpen. Transformatierestspanning ontstaat wanneer austeniet op verschillende tijdstippen en plaatsen verandert in producten zoals martensiet, bainiet of perliet. Hardingsrestspanning weerspiegelt de wisselwerking tussen deze effecten en de zich ontwikkelende sterkte en plasticiteit van het staal. In een werkelijk onderdeel overlappen deze categorieën elkaar, maar het onderscheid helpt om de oorzaak van een dimensioneel probleem vast te stellen (ASM International).
Een component kan aan de maattoleranties voldoen terwijl het een sterk intern spanningsveld behoudt dat het onderdeel later verplaatst of beschadigt. Strong evidence
Vervorming en restspanning treden vaak gelijktijdig op, maar zijn niet uitwisselbaar. Een onderdeel kan zichtbare kromtrekking vertonen met relatief weinig opgesloten spanning nadat aanzienlijke plastische relaxatie heeft plaatsgevonden. Het kan ook binnen de maattoleranties vallen en toch een ernstig intern spanningsveld bevatten. Die laatste toestand is gevaarlijk, omdat latere bewerking, slijpen, lassen, bedrijfsbelasting of thermische cycli de spanning kunnen vrijmaken of herverdelen. Metallurgy of Heat Treatment, opgenomen in het materialenarchief van het National Institute of Standards and Technology, beschrijft hoe niet-ontlaste afschikspanningen tijdens het bewerken kromtrekking kunnen veroorzaken: door materiaal te verwijderen verandert het evenwicht dat het onderdeel eerder in zijn gemeten vorm hield (materialenarchief van NIST).
Daarom geeft een eindinspectie die onmiddellijk na het afschrikken wordt uitgevoerd geen volledig beeld van de dimensionele stabiliteit. Een tandwiel kan een controle op slingering doorstaan en vervolgens tijdens het nabewerken door slijpen van vorm veranderen. Een plaat kan vlak blijven totdat één zijde wordt gefreesd. Een geharde as kan weinig verandering vertonen zolang zij wordt ondersteund, maar buigen nadat zij is losgemaakt. Dimensionele juistheid in één fase vormt geen bewijs dat de spanningstoestand onschadelijk is.
Waarom een onderdeel maatvast en toch zwaar gespannen kan zijn
Een onderdeel blijft maatvast wanneer de tijdens de behandeling ontstane rekken verenigbaar zijn met zijn vorm, beperkingen en materiaalgedrag, zelfs als de interne spanningen hoog zijn. Beschouw een lange, uniforme staaf die vrijwel symmetrisch wordt verwarmd en afgekoeld. In het oppervlak en de kern kunnen tegengestelde spanningen ontstaan, terwijl het netto buigmoment vrijwel nul blijft. De staaf blijft recht terwijl trek- en drukspanningen elkaar over de doorsnede in evenwicht houden.
Een vergelijkbaar resultaat kan optreden in een ring of schijf wanneer het spanningsveld assymmetrisch is. Het onderdeel kan gelijkmatig genoeg uitzetten of krimpen om rond te blijven, hoewel radiale en omtrekspanningen in het materiaal opgesloten blijven. Een dimensionele meting registreert het uitwendige gevolg, maar onthult niet rechtstreeks de verdeling van de interne spanning.
Het omgekeerde is eveneens mogelijk. Als de ene zijde sneller afkoelt, of als een dunne flens eerder transformeert dan een dikke naaf, veroorzaakt incompatibele rek buiging of torsie. Een deel van de spanning wordt door plastische vervorming ontlast, waardoor een permanente vormverandering achterblijft. Het uiteindelijke onderdeel kan daarom een duidelijke vervorming vertonen, zelfs nadat een groot deel van de oorspronkelijke spanning is verdwenen.
ASM’s Basic Principles and Design Guidelines for Heat Treating of Steel noemt het beperken van vervorming en ongewenste restspanning als primaire ontwerpcriteria voor warmtebehandeling. Die formulering is belangrijk: alleen het beperken van dimensionele verandering is onvoldoende. Een proces dat een onderdeel door zware opspanning recht houdt, kan hoge spanningen achterlaten die later zichtbaar worden als scheuren, slijpschade of instabiliteit tijdens gebruik. Het U.S. Department of Energy brengt thermische spanningen en restspanningen in stalen gietstukken eveneens in verband met vervorming, scheurvorming, herstelwerk, lasreparaties, dimensionele fouten en verminderde prestaties tijdens gebruik (rapport van DOE).
Ook de voorgeschiedenis van het materiaal verandert het uitgangspunt. Eerdere smeedbewerkingen, gietprocessen, lasbewerkingen, koudvervorming, verspaning, carbureren, nitreren of spanningsarm gloeien kunnen de korrelstructuur, hardheid, restspanning en het transformatiegedrag veranderen. Het onderzoek van de University of Iowa naar stalen gietstukken benadrukt dat de gietgeschiedenis moet worden meegenomen bij het voorspellen van uiteindelijke afmetingen en restspanningen. Een simulatie van de warmtebehandeling die begint met een veronderstelde spanningsvrije, homogene microstructuur kan daardoor een nauwkeurig antwoord geven op het verkeerde probleem.
Elastische rek, plastische rek en permanente vormverandering
Elastische rek Vervorming die wordt hersteld wanneer de aangelegde spanning wordt weggenomen, mits het materiaal niet heeft gevloeid.
Elastische rek is herstelbare vervorming. Wanneer de spanning wordt weggenomen, keert het materiaal terug in de richting van zijn oorspronkelijke vorm. Tijdens het afschrikken veroorzaken temperatuurverschillen en transformatievervormingen aanvankelijk elastische spanning, maar alleen zolang de plaatselijke spanning onder de temperatuurafhankelijke vloeigrens blijft.
Plastische rek is permanente vervorming die ontstaat wanneer de plaatselijke spanning die veranderende vloeigrens overschrijdt. Heet staal vloeit gemakkelijk tijdens het opwarmen; koudere, transformerende gebieden kunnen sterk genoeg worden om vervorming te weerstaan, terwijl aangrenzende gebieden blijven krimpen of transformeren. Omdat de vloeigrens, de thermische-uitzettingscoëfficiënt en de fasesamenstelling tijdens de behandeling veranderen, verschuift de grens tussen elastisch en plastisch gedrag voortdurend door het onderdeel.[2] Residual Stresses in Quenched Steel: Parts I and II. Authors of the IJMPT discussions. International Journal of Materials and Product Technology, 2005.
Permanente vervorming ontstaat wanneer plastische rekken ruimtelijk niet met elkaar verenigbaar zijn. Als elk gebied in gelijke mate zou krimpen, zou het onderdeel eenvoudigweg kleiner worden. Als het ene gebied meer krimpt dan het andere en het verschil niet elastisch kan worden opgevangen, buigt of tordeert het onderdeel, of verandert het van profiel. Fasetransformaties voegen een extra rekbron toe: de vorming van martensiet gaat bijvoorbeeld gepaard met een volumetoename, terwijl andere transformaties een andere timing en omvang hebben. De bespreking uit 2005 in het International Journal of Materials and Product Technology identificeert niet-uniforme thermische gradiënten als een voornaamste oorzaak van vervorming door afschrikken en brengt restspanning in verband met plastische vervorming op microschaal, omstandigheden van het afschrikmedium, oppervlakte- en laagharding en het uiteindelijke slijpen (deel I; deel II).
Het rapport van Worcester Polytechnic Institute formuleert hetzelfde punt als een gekoppeld probleem waarin warmteoverdracht, fasetransformatie, spanning, rek en microstructurele verandering samenkomen (rapport van WPI). Dat is het bruikbare uitgangspunt voor de rest van dit artikel: warmtebehandeling legt niet slechts een temperatuurschema op aan staal. Zij creëert een veranderend, onderling wisselwerkend veld van thermische en metallurgische rekken, en de uiteindelijke afmetingen vormen het zichtbare restant van die geschiedenis.
2. De drie belangrijkste bronnen van restspanningen in warmtebehandeld staal
Restspanning is spanning die achterblijft nadat de externe belastingen en temperatuurgradiënten zijn verwijderd. Vervorming is een maatverandering: doorbuiging, ovaliteit, groei, krimp, verdraaiing of een verandering in vlakheid. Beide uitkomsten hangen samen, maar zijn niet hetzelfde. Een component kan een hoge restspanning behouden en toch maatvast lijken, of na het verspanen vervormen doordat materiaalverwijdering een eerder gebalanceerd spanningsveld vrijgeeft.
ASM International onderscheidt drie belangrijkste bronnen van restspanningen door warmtebehandeling: thermische spanning, omzettingsspanning en verhardingsrestspanning. Deze indeling is nuttig omdat de mechanismen verschillen, ook al werken ze in een werkelijk stalen onderdeel gelijktijdig. Een uitdrukking als “afschrikspanning” verhult daarom de feitelijke opeenvolging van gebeurtenissen. Warmteoverdracht, faseomzetting, doorsnededikte, geometrie, de hardbaarheid van de legering, de keuze van het afschrikmiddel en de voorgeschiedenis van het materiaal bepalen allemaal welk mechanisme op een bepaalde locatie overheerst.

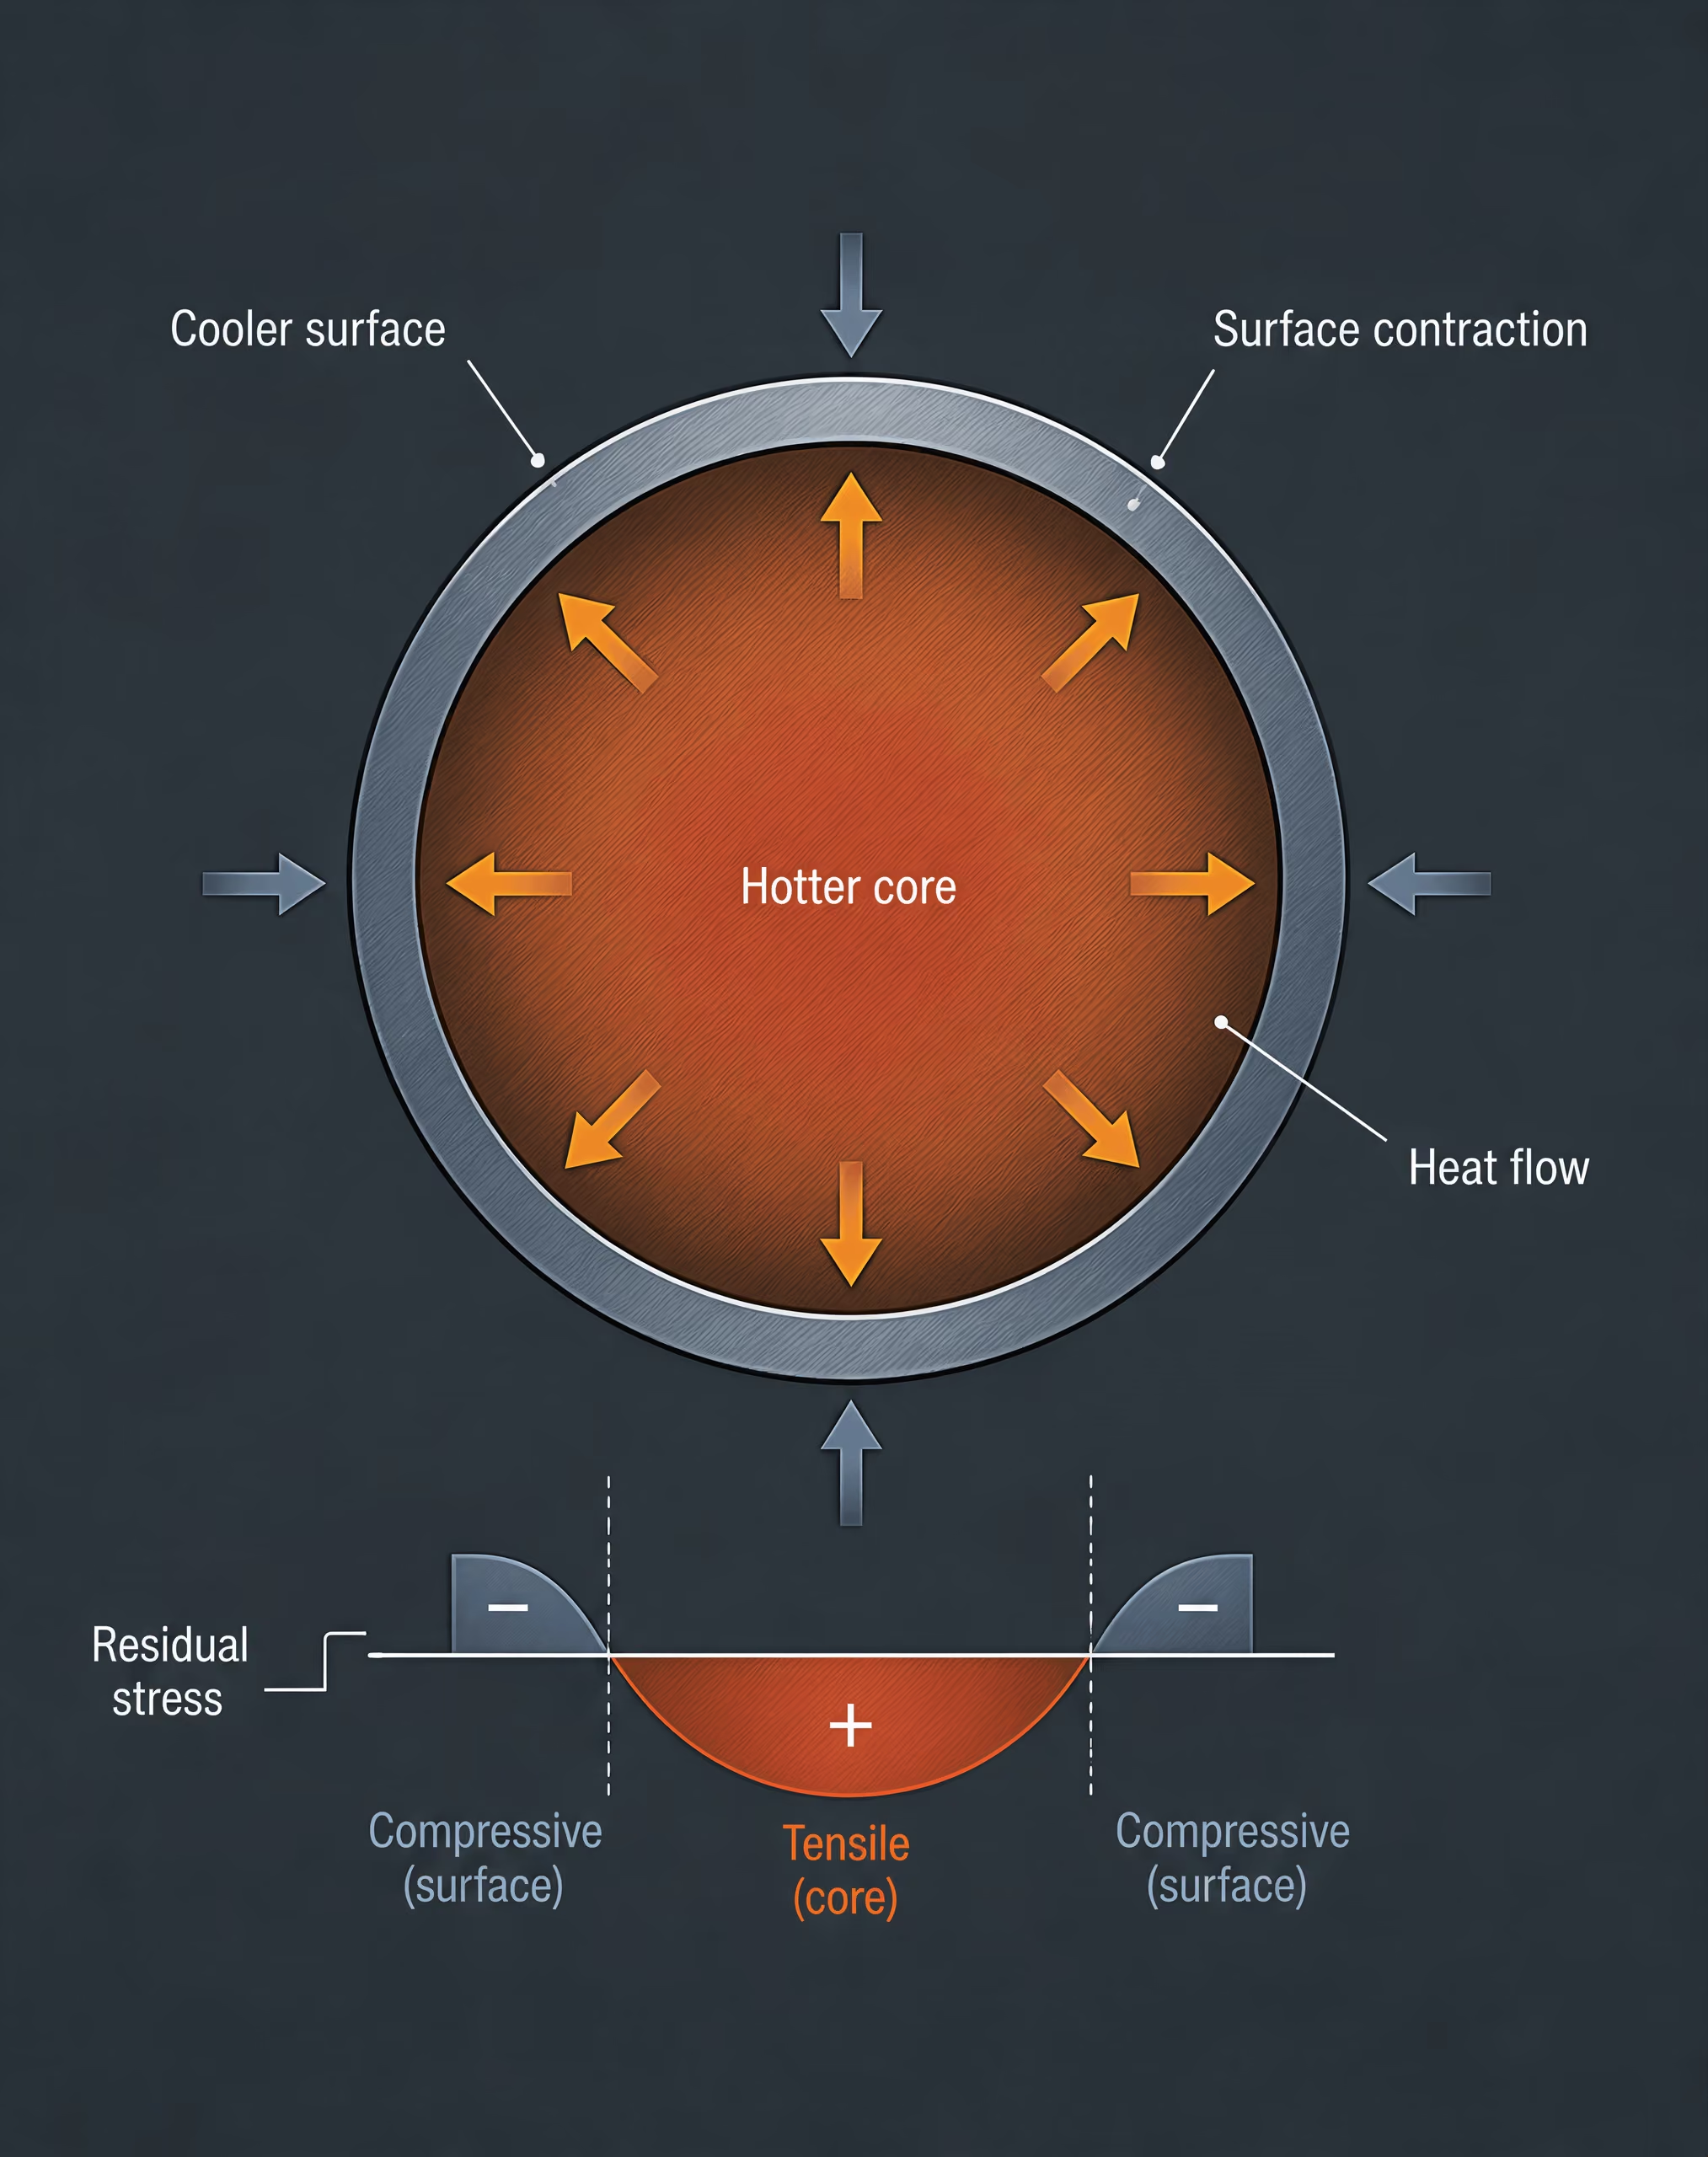
Thermische restspanning
Thermische restspanning begint met niet-uniforme verhitting of afkoeling. Staal zet uit bij verhitting en krimpt bij afkoeling, maar een component verandert niet overal met dezelfde snelheid van temperatuur. Het oppervlak reageert eerst; de kern loopt achter. Een dunne rand, een zware naaf, een scherpe hoek en een geboord gat ontwikkelen elk een verschillend temperatuurverloop.
Tijdens het afkoelen heeft een heet binnengebied de neiging geëxpandeerd te blijven, terwijl het koudere oppervlak krimpt. Het oppervlak wordt door de warmere kern tegengehouden en kan daardoor onder druk komen te staan, terwijl in de kern trekspanning ontstaat. Als het oppervlak afkoelt en krimpt nadat de kern al is afgekoeld, kan het spanningspatroon omkeren. Het uiteindelijke teken wordt niet bepaald door het woord “afschrikken”. Het hangt af van de tijdsvolgorde, de lokale geometrie, de warmtegeleidingscoëfficiënt, de intensiteit van het afschrikken en de vraag of tijdens het transiënte proces vloeiing optrad.
Verhitting kan de omgekeerde volgorde veroorzaken. Een snel verhit oppervlak probeert uit te zetten tegen een koudere binnenzijde en kan daarbij onder druk plastisch vervormen. Bij latere afkoeling kan dit plastisch veranderde oppervlak trekrestspanning achterlaten. De uniformiteit van de oven, de wijze van beladen, de oriëntatie van het onderdeel en het contact met opspanningen beïnvloeden allemaal het temperatuurveld voordat het afschrikken begint.
ASM’s Basic Principles and Design Guidelines for Heat Treating of Steel noemt het beperken van vervorming en ongewenste restspanningen als primaire ontwerpcriteria voor warmtebehandeling. De praktische betekenis hiervan is duidelijk: thermische gradiënten zijn niet alleen een kwestie van temperatuurregeling. Ze veroorzaken incompatibele rekken, en die rekken kunnen permanent worden wanneer de lokale spanning de temperatuurafhankelijke vloeigrens overschrijdt.
Niet-uniforme thermische gradiënten tijdens het afschrikken worden in het International Journal of Materials and Product Technology genoemd als een belangrijke bron van afschrikvervorming. Een lange, slanke as kan buigen doordat de ene zijde sneller afkoelt dan de andere. Een ring kan ovaal worden doordat de buiten- en binnenoppervlakken warmte met verschillende snelheden uitwisselen. Een plaat kan schotelvormig vervormen wanneer de beide vlakken ongelijkmatig afkoelen. De restspanning kan over een afstand van enkele millimeters variëren van trek- tot drukspanning, zodat één enkele gemiddelde waarde weinig zegt over het risico op scheurvorming of latere verplaatsing tijdens het verspanen.
Restspanning door faseomzetting
Restspanning door faseomzetting ontstaat wanneer staal van kristalstructuur verandert en daardoor ook van volume en mechanische respons verandert. Bij het afkoelen vanuit austeniet kunnen gebieden bij verschillende temperaturen omzetten in ferriet, perliet, bainiet of martensiet. De martensitische omzetting veroorzaakt een aanzienlijke omzettingsrek, terwijl de omvang en richting van de maatverandering ook afhangen van het koolstofgehalte, legeringselementen, achtergebleven austeniet en het aandeel van elke bestanddeel-fase.
Het oppervlak van een afgeschrikt onderdeel koelt en zet vaak eerder om dan de kern. Als het oppervlak martensiet vormt terwijl het binnenste austenitisch blijft, zet het oppervlak uit terwijl de kern nog heet en relatief gemakkelijk vervormbaar is. Later zet de kern om en zet zij uit, maar het reeds verharde oppervlak verzet zich tegen die beweging. De spanningstoestand kan daardoor tijdens het afschrikken veranderen. Een oppervlak dat aanvankelijk onder trekspanning stond, kan uiteindelijk onder drukspanning staan, of omgekeerd, afhankelijk van het tijdstip van de omzetting en de mate van verhindering.
Daarom kan omzettingsspanning niet worden behandeld als een uniforme correctie voor “martensietexpansie”. Omzettingsrek is lokaal, en het omringende materiaal kan een andere temperatuur, fasefractie en vloeigrens hebben. Een geharde laag op een zachtere kern gedraagt zich anders dan een doorgehard gedeelte. Ook gecarburiseerde, genitreerde en inductiegeharde onderdelen ontwikkelen sterke microstructurele en rekgradiënten. Achtergebleven austeniet kan later tijdens het ontlaten, in bedrijf, bij het slijpen of tijdens opslag omzetten, wat extra maatverandering en spanningsrelaxatie veroorzaakt.
Omzetting beïnvloedt de spanning ook via omzettingsplasticiteit. Onder invloed van een aangelegde of intern opgewekte spanning kan een omzettend gebied plastisch vervormen bij spanningen die lager zijn dan de normale vloeigrens. De omzetting neemt dan een deel van de opgelegde rek op, maar niet noodzakelijk op een manier die de oorspronkelijke vorm behoudt. Lokale omzettingsplasticiteit kan bijdragen aan buiging, ovaliteit en veranderingen in rechtheid.
De review uit 2022, “Residual Stress and Distortion during Quench Hardening of Steels: A Review”, gepubliceerd in het Journal of Materials Engineering and Performance, beschrijft restspanning en vervorming als uitkomsten van de wisselwerking tussen warmteoverdracht, faseomzetting, geometrie, doorsnededikte, de keuze van het afschrikmiddel en de intensiteit van het afschrikken. Die wisselwerking is essentieel. Een sterker afschrikmiddel kan de thermische gradiënt vergroten, de omzettingsvolgorde veranderen en tegelijkertijd een harder oppervlak produceren; achteraf is het moeilijk om deze effecten van elkaar te scheiden.
Spanning door verharding en plastische vervorming
De derde bron is spanning die ontstaat wanneer lokale vloeiing, versteviging door koudvervorming of verhindering compatibele vervorming voorkomt. Staal heeft tijdens een warmtebehandeling niet overal dezelfde sterkte. De vloeigrens verandert sterk met de temperatuur en microstructuur. Austeniet bij de afschriktemperatuur kan gemakkelijk vervormen, terwijl nieuw gevormd martensiet veel sterker en minder taai is. Een doorsnede kan daardoor in het ene gebied vloeien en in een ander gebied elastisch blijven.
Veronderstel dat een oppervlaktelaag tijdens het afkoelen krimpt, maar door een warmere kern wordt tegengehouden. Als het oppervlak zijn momentane vloeigrens overschrijdt, ondergaat het permanente plastische rek. Wanneer het temperatuurveld later gelijkmatiger wordt, kan elastisch herstel deze plastische rek niet ongedaan maken. De resterende elastische mismatch is restspanning. Als de ene zijde van een component sterker vloeit dan de andere, komt de mismatch zowel tot uiting in vervorming als in spanning.
Verharding versterkt dit effect doordat lokale verschillen worden vastgelegd. Een martensitische laag kan de krimp van een minder verharde kern tegenhouden; een zachte kern kan een deel van de rek opnemen, maar voortgaande afkoeling en omzetting kunnen de spanningsverdeling omkeren. De uniformiteit van het afschrikken, de agitatie, de temperatuur van het afschrikmiddel en de plaatsing van het onderdeel bepalen of nominaal identieke doorsneden op dezelfde manier harden. Eindslijpen kan door lokale verhitting en mechanische vervorming bovendien een extra laag oppervlaktenabije spanning veroorzaken.
Het International Journal of Materials and Product Technology schrijft restspanningen in afgeschrikt staal toe aan plastische vervorming op microschaal en bespreekt de effecten van de omstandigheden van het afschrikmiddel, oppervlakte- en laagharding en eindslijpen. Dit mechanisme verklaart waarom spanningsmetingen aan het oppervlak niet zonder meer representatief mogen worden geacht voor de kern. Het verklaart ook waarom spanningsarm gloeien door ontlaten, thermische behandeling of gecontroleerde mechanische methoden moet worden gekozen met inachtneming van de materiaaltoestand en de vereiste afmetingen.
Deze drie bronnen overlappen voortdurend. Thermische spanning verandert het omzettingspad; omzettingsrek verandert de thermische en mechanische verhindering; lokale vloeiing herverdeelt beide. De gietgeschiedenis, smeedrek, segregatie, verspaning en eerdere normalisatie of gloeiing veranderen de uitgangstoestand. Rapporten van de University of Iowa en het U.S. Department of Energy brengen deze restspanningen in verband met vervorming, scheurvorming, nabewerking, lasreparaties, maatfouten en verminderde prestaties tijdens gebruik. Het materialen-data-archief van NIST vermeldt bovendien dat niet-ontspannen afschrikspanning tijdens het verspanen kromtrekken kan veroorzaken wanneer materiaalverwijdering het oorspronkelijke evenwicht verstoort.
Een geldige beoordeling moet daarom nagaan waar de spanning trek- of drukspanning is, hoe de grootte ervan door de doorsnede varieert en hoe zij van het ene kenmerk naar het andere verandert. Het antwoord kan verschillen aan het oppervlak, de grens tussen geharde laag en kern, halverwege de dikte, in de boring, bij de afronding en op het eindvlak. “Afschrikspanning” is een procesaanduiding, geen mechanisme.
3. Verwarmen: de eerste fase van het risico op vervorming
Vervorming begint niet wanneer een stalen component het afschrikbad binnengaat. Zij begint zodra verschillende gebieden van het onderdeel verschillende temperaturen bereiken en in verschillende mate proberen uit te zetten. De daaruit voortvloeiende spanning kan elastisch blijven, of de lokale vloeigrens overschrijden en permanente rek veroorzaken. In beide gevallen legt de verwarmingscyclus de mechanische toestand vast die later in wisselwerking treedt met transformatie en afschrikken.
Restspanning en vervorming houden verband met elkaar, maar zijn niet identiek. Restspanning is een zichzelf balancerende spanning die in het onderdeel achterblijft nadat uitwendige belastingen en temperatuurverschillen zijn verdwenen. Vervorming is een verandering in afmetingen of vorm. Een component kan aanzienlijke restspanning behouden zonder duidelijke kromtrekking, terwijl een kleine hoeveelheid lokale plastische rek meetbare buiging of verlies van rondheid kan veroorzaken. ASM International beschouwt thermische, transformatie- en hardingsrestspanningen als afzonderlijke bijdragen in afgeschrikte en getemperde staalsoorten, en behandelt het minimaliseren van vervorming en ongewenste restspanning als primaire ontwerpcriteria voor warmtebehandeling.
Temperatuurgradiënten tijdens het verwarmen in de oven
Een oven kan een stabiele ingestelde temperatuur hebben, terwijl het werkstuk nog lang niet overal dezelfde temperatuur heeft. Het oppervlak neemt als eerste warmte op; de kern reageert later, omdat de warmte door de doorsnede moet worden geleid. Een dunne rand, tand, rib of nok kan de oventemperatuur al benaderen terwijl een dikke naaf of het midden van een plaat nog relatief koud is. Het warme gebied probeert uit te zetten, maar het koudere inwendige houdt het tegen. Hierdoor ontstaat tijdens de opwarmperiode een veranderend patroon van druk- en trekspanningen.
Het patroon ligt niet vast. In het begin van het verwarmen wordt het warmere oppervlak doorgaans onder druk gezet door de koudere kern, terwijl de kern onder trek wordt gezet. Naarmate het temperatuurfront naar binnen beweegt, verandert de spanningsverdeling en kan lokale vloei optreden als het temperatuurverschil groot genoeg is. Wanneer het onderdeel later overal dezelfde temperatuur bereikt, verdwijnen de eerdere plastische vervormingen niet. Zij worden onderdeel van de uitgangstoestand voor het afschrikken.
De verwarmingssnelheid is daarom van belang, zelfs wanneer de uiteindelijke austenitiseertemperatuur identiek is. Een snelle temperatuurverhoging kan de temperatuurverschillen tussen oppervlak en kern vergroten, terwijl stapsgewijs verwarmen of een voorverwarmingspauze deze kan verkleinen. Dat maakt langzaam verwarmen echter geen universele oplossing: langdurige blootstelling kan de korrelgrootte, ontkoling, oplossing van carbiden of oxidatie beïnvloeden, en opspanningen kunnen het onderdeel gedurende de gehele cyclus blijven tegenhouden. Het geschikte schema hangt af van de staalsoort, de doorsnededikte, de ovenatmosfeer en de toegestane maatverandering.
De in 2022 verschenen review van auteurs in het Journal of Materials Engineering and Performance beschrijft vervorming als een wisselwerking tussen warmteoverdracht, fasetransformatie, geometrie, doorsnededikte, de keuze van het afschrikmedium en de afschrikintensiteit. Verwarmen vormt het eerste onderdeel van die keten. Een niet-uniform temperatuurveld bij het verlaten van de oven geeft het afschrikproces een ongelijkmatige thermische en mechanische uitgangstoestand.
Belemmeringen van thermische uitzetting en geometrie van componenten
Een vrije, uniforme staaf kan uitzetten zonder aanzienlijke inwendige spanning te veroorzaken. Werkelijke componenten zijn zelden vrij of uniform. Een opspanning kan een flens vastklemmen, een as op twee punten ondersteunen of voorkomen dat een ring zich radiaal verplaatst. Contactwrijving kan één gebied op zijn plaats houden terwijl een ander gebied uitzet. Een aangrenzend onderdeel kan als inwendige belemmering fungeren, zelfs wanneer er geen uitwendige opspanning aanwezig is.
De geometrie versterkt deze effecten. Een dikke nok die met een dun lijf is verbonden, warmt langzaam op en zet volgens een ander tijdschema uit. Een rib kan een plaat in één richting tegenhouden, waardoor buiging ontstaat in plaats van eenvoudige lineaire groei. Gaten creëren vrije oppervlakken en verminderen de lokale stijfheid; een rij gaten kan ertoe leiden dat de ene zijde van een component anders opwarmt en uitzet dan de andere. Spiebanen, sleuven, tanden, scherpe hoeken en abrupte veranderingen in doorsnede veroorzaken lokale temperatuurgradiënten en spanningsconcentraties. Een onderdeel dat er symmetrisch uitziet, kan toch vervormen als de massaverdeling asymmetrisch is of als de steunpunten niet symmetrisch zijn aangebracht.
Lange, slanke componenten zijn bijzonder gevoelig voor kleine verschillen in uitzetting langs tegenoverliggende vlakken. Wanneer één vlak iets warmer wordt, kan al kromming ontstaan voordat enige fasetransformatie optreedt. Ringen en schijven kunnen van diameter veranderen of hun vlakheid verliezen wanneer hun randen en middelpunten verschillende temperatuurverlopen volgen. Grote gietstukken en zware smeedstukken kunnen eveneens gebieden bevatten die zo langzaam reageren dat zij koel blijven terwijl dunne uitsteeksels het austenitiseerbereik al bijna hebben bereikt.
Ospansystemen beperken de beweging, maar brengen ook belastingen op het onderdeel over. Een stijve klemming kan één zichtbare vervormingsvorm onderdrukken en tegelijk de opgeslagen spanning vergroten die tijdens het lossen of afschrikken vrijkomt. Een opspanning moet daarom worden beschouwd als onderdeel van het thermische en mechanische systeem, en niet alleen als een middel om afmetingen vast te houden. De nadruk van de review uit 2022 op geometrie en doorsnededikte geldt zowel voor het ontwerp van opspanningen als voor het staal zelf.
Bestaande spanning, gietgeschiedenis en eerdere bewerkingen
Het onderdeel dat de oven binnengaat, heeft al een geschiedenis. Lassen laat spanningen door thermische contractie achter en kan een warmte-beïnvloede zone veroorzaken met een andere microstructuur en sterkte dan het moedermateriaal. Smeden veroorzaakt een gerichte materiaalstroming, ongelijkmatige afkoeling en mogelijke restspanning tussen sterk en licht vervormde gebieden. Gieten kan een niet-uniforme korrelstructuur, segregatie, porositeit, schade door warmscheuren en restspanning als gevolg van stolling en afkoeling achterlaten. Koudvervorming verhoogt de dislocatiedichtheid en slaat energie op, terwijl verspaning een gespannen oppervlaktelaag kan verwijderen en de krachtenbalans over een doorsnede kan veranderen.
Het technische onderzoek van de University of Iowa naar stalen gietstukken benadrukt dat de gietgeschiedenis moet worden meegenomen bij het voorspellen van uiteindelijke afmetingen en restspanningen. Dat punt gaat verder dan gietstukken: een model voor warmtebehandeling dat begint met een spanningsvrije, homogene uitgangsvorm kan de reden missen waarom een werkelijk onderdeel buigt. Het U.S. Department of Energy brengt thermische spanningen en restspanningen in stalen gietstukken eveneens in verband met vervorming, scheurvorming, lasreparatie, nabewerking, maatfouten en verminderde prestaties tijdens gebruik.
Aan eerdere verspaning moet bijzondere aandacht worden besteed. Metallurgy of Heat Treatment, bewaard in het materialen- en gegevensarchief van het National Institute of Standards and Technology, vermeldt dat niet opgeheven afschikspanningen tijdens het verspanen kromtrekking kunnen veroorzaken, omdat materiaalverwijdering de balans van de restspanningen verstoort. Hetzelfde principe kan tijdens het verwarmen optreden: een oppervlak onder druk of trek kan anders reageren dan het inwendige, en de ovencyclus kan die onbalans blootleggen.
Spanningsarmgloeien, normaliseren, gecontroleerd voorverwarmen of een tussentijdse verspaningsstap kunnen het risico verminderen, maar geen daarvan wist de materiaalgeschiedenis automatisch uit. Verwarmen kan een deel van de eerdere spanning door herstel of plastische vloei vrijmaken en tegelijkertijd nieuwe thermische spanning veroorzaken. Tegen de tijd dat het afschrikken begint, kan het onderdeel al een niet-uniform temperatuurveld, een gewijzigde microstructuur en een ongelijkmatige spanningstoestand bevatten. Deze omstandigheden helpen bepalen of de daaropvolgende transformatie leidt tot een onschadelijke maatverandering, zichtbare kromtrekking of scheurvorming.
4. Austenitiseren en de metallurgische toestand vóór het afschrikken
Afschrikken begint niet met onderdompeling in olie, polymeer, water of gas. Het begint met de metallurgische toestand die tijdens het verhitten wordt gecreëerd. De korrelgrootte van het austeniet, de koolstofverdeling, opgeloste legeringselementen, de voorafgaande microstructuur, de oppervlaktechemie, de temperatuuruniformiteit en de temperatuur van de doorsnede bepalen allemaal wanneer de transformatie begint en hoeveel vervorming het onderdeel kan opnemen. De toestand onmiddellijk vóór het afschrikken bepaalt daarom zowel de transformatiesequentie als de spanningen die ontstaan terwijl het onderdeel afkoelt.
ASM International onderscheidt drie bijdragen aan restspanningen in warmtebehandeld staal: thermische spanningen, transformatiespanningen en hardingsspanningen (ASM Handbook, “Residual Stresses and Distortion in Quenched and Tempered Steels”). In de praktijk overlappen deze categorieën elkaar. Een thermische gradiënt veroorzaakt differentiële krimp; een transformatiegradiënt voegt lokale volumeveranderingen toe; en de daaruit voortvloeiende mismatch kan plastische vervorming veroorzaken. Een onderdeel kan de afschrikbehandeling verlaten met aanvaardbare afmetingen, maar toch voldoende onverminderde spanning bevatten om tijdens het verspanen krom te trekken, omdat materiaalverwijdering de balans van de inwendige krachten verandert, zoals beschreven in Metallurgy of Heat Treatment in het materialenarchief van het National Institute of Standards and Technology.
Austenietvorming en homogenisatie
| Austenitiseerconditie | Waarschijnlijk metallurgisch resultaat | Gevolg voor vervorming |
|---|---|---|
| Onvoldoende verwarmen of houden | Niet-opgeloste carbiden en plaatselijke koolstofvariatie | Niet-uniforme transformatie en vervorming |
| Gecontroleerd verwarmen en houden | Uniformere austeniettoestand | Consistenter afkoelgedrag |
| Overmatige temperatuur of langdurige blootstelling | Grovere austenietkorrels | Veranderd tijdstip van transformatie en gewijzigde mechanische respons |
Bij hypo-eutectoïd staal maakt verhitten boven de relevante bovenste kritische temperatuur het mogelijk dat ferriet en perliet transformeren in de richting van austeniet. Bij eutectoïde en hyper-eutectoïde staalsoorten verschillen de uitgangsbestanddelen en de vereiste temperatuur, maar hetzelfde praktische probleem blijft bestaan: austeniet moet worden gevormd met een gecontroleerde koolstofverdeling en zonder overmatige korrelgroei. Austenitiseren is niet simpelweg een kwestie van het bereiken van de ingestelde oventemperatuur. Het oppervlak kan de doeltemperatuur bereiken terwijl de kern nog kouder is, vooral bij een dikke doorsnede of een onderdeel met abrupte veranderingen in dikte.
Koolstof moet uit cementiet en andere carbiden oplossen om de austenitische samenstelling vast te leggen die beschikbaar is voor de daaropvolgende transformatie. Als de verhitting onvoldoende is of de houdtijd te kort, blijven onopgeloste carbiden en lokale koolstofvariaties aanwezig. Als de verhitting te hoog of te langdurig is, kunnen austenietkorrels grover worden. Beide omstandigheden veranderen het tijdstip van transformatie en de mechanische respons tijdens het afschrikken. Grof austeniet maakt het doorgaans mogelijk dat transformatieproducten onder andere omstandigheden worden gevormd dan bij fijn austeniet, terwijl lokale verschillen in samenstelling betekenen dat aangrenzende gebieden niet gelijktijdig met de transformatie beginnen of deze voltooien.
Homogenisatie betreft niet alleen de chemie, maar ook de temperatuur. Een flens, tandvoet, boring en dunne rand kunnen binnen dezelfde ovenlading verschillende thermische geschiedenissen hebben. Tijdens het afschrikken verliest het dunne gebied doorgaans sneller warmte, terwijl het inwendige van een zware doorsnede heet blijft en later verder krimpt. De review uit 2022 door de auteurs van Residual Stress and Distortion during Quench Hardening of Steels in het Journal of Materials Engineering and Performance benadrukt dat warmteoverdracht, fasetransformatie, geometrie, doorsnededikte, keuze van het afschrikmedium en afschrikintensiteit op elkaar inwerken. Het behandelen van het afschrikken als één enkele afkoelsnelheidswaarde verbergt de gradiënten die vervorming veroorzaken.
Austeniet draagt ook de materiaalgeschiedenis van het onderdeel met zich mee. Segregatie uit het eerdere gietproces, smeedstroom, thermische cycli tijdens het lassen, bandstructuren en eerdere normaliseer- of hardingsbehandelingen kunnen gebieden met verschillende korrelgroottes of carbideverdelingen opleveren. De rapporten van de University of Iowa en het U.S. Department of Energy over stalen gietstukken laten zien waarom de productiegeschiedenis deel moet uitmaken van dimensionale voorspellingen: thermische en restspanningen door verhitting en afkoeling kunnen bijdragen aan vervorming, scheurvorming, herstelwerk, lasreparaties en verminderde prestaties tijdens gebruik.
Legeringschemie en hardbaarheid
Doorhardbaarheid Het vermogen van een stalen doorsnede om tot een bepaalde diepte martensiet te vormen onder een gegeven afkoelconditie.
Koolstof beïnvloedt zowel de haalbare hardheid van martensiet als de temperatuur en kinetiek van de transformatie. Legeringselementen zoals mangaan, chroom, molybdeen en nikkel verschuiven doorgaans het transformatiegedrag en kunnen de hardbaarheid verhogen. Dit betekent dat een grotere doorsnede bij een bepaalde afkoelconditie martensiet kan vormen dan bij een staal met een geringere hardbaarheid. Hardbaarheid is niet hetzelfde als hardheid. Een staalsoort kan een hoge hardbaarheid hebben, maar toch een bepaald koolstofgehalte en een specifieke afschrikconditie nodig hebben om een bepaalde hardheid te bereiken.
Dit onderscheid is van belang voor spanningen. Bij een doorhardingsbehandeling koelt het oppervlak als eerste af en kan het in martensiet transformeren terwijl de kern austenitisch blijft. Het oppervlak heeft dan de neiging uit te zetten tijdens de martensitische transformatie, terwijl de kern thermisch nog kan krimpen. De latere transformatie van de kern kan de eerdere spanningstoestand omkeren of versterken. De uiteindelijke restspanning hangt af van de volgorde, de belemmering, de plastische vloei en de transformatievervormingen, en niet alleen van de hardheid.
De legeringschemie verandert deze volgorde door invloed uit te oefenen op de starttemperaturen van transformaties, transformatiesnelheden, carbide-stabiliteit en de afkoelsnelheid die nodig is om diffusieproducten te onderdrukken. Daardoor kan zij veranderen waar perliet, bainiet, martensiet of retained austenite binnen een doorsnede wordt gevormd. De geometrie blijft echter van belang. Dezelfde staalsoort en nominale warmtebehandeling kunnen verschillende spanningspatronen opleveren in een dunne ring, een as met een schouder en een zwaar gietstuk, omdat hun warmteafvoer en mechanische belemmering verschillen.
Een zwaardere afschrikking is niet universeel de beste manier om vervorming te verminderen. Limited evidence
ASM’s Basic Principles and Design Guidelines for Heat Treating of Steel identificeert het minimaliseren van vervorming en ongewenste restspanningen als primaire ontwerpcriteria voor warmtebehandelingen. Die ontwerpbeslissing moet worden genomen met inachtneming van de hardbaarheid van het staal en de doorsnededikte van het onderdeel als geheel. Een hogere afschrikintensiteit kan dieper harden bevorderen, maar kan ook thermische gradiënten en plastische rek vergroten. Een tragere of gelijkmatigere afschrikbehandeling kan de vervorming verminderen, terwijl in de kern een transformatie optreedt die afwijkt van het beoogde microstructurele doel. Er bestaat geen universele oplossing in de vorm van “sterker afschrikken”.
Carboneren, nitreren en gradiënten in de laagdiepte
Oppervlakte- en laaghardingsbehandelingen creëren een ander probleem dan doorharding, omdat het materiaal opzettelijk niet-uniform wordt gemaakt. Bij carboneren dringt koolstof bij verhoogde temperatuur het oppervlak binnen, waardoor een koolstofconcentratiegradiënt van de laag naar de kern ontstaat. Na austenitiseren en afschrikken kunnen de laag en de kern verschillende transformatietemperaturen, hardbaarheidsreacties, koolstofgehalten van het martensiet, fracties retained austenite en transformatievervormingen hebben. De laagdiepte is daarom niet alleen een hardheidsprofiel, maar ook een rek- en spanningsprofiel.
De kern kan later transformeren dan de koolstofrijke laag, waarbij beide gebieden elkaar tijdens het krimpen en transformeren belemmeren. De geometrie van het onderdeel bepaalt of deze interactie leidt tot nuttige drukspanning aan het oppervlak, ongewenste trekspanning in een ander gebied, buiging, ovaliteit of lokale scheurvorming. Eindslijpen kan deze spanningen blootleggen of herverdelen. Het International Journal of Materials and Product Technology identificeert microschaal-plastische vervorming, omstandigheden van het afschrikmedium, oppervlakte- en laagharding en eindslijpen als factoren bij restspanningen in afgeschrikt staal (Part II).
Nitreren verschilt daarvan, omdat stikstof wordt ingebracht via een ferritisch proces bij relatief lage temperatuur. Daarbij ontstaan stikstofhoudende fasen en legaatnitriden, in plaats van gebruik te maken van hetzelfde mechanisme van een gecarboneerde en afgeschrikte laag. De dimensionale respons kan kleiner zijn dan die van een zware carboneren-en-afschrikken-cyclus, maar nitreren is niet automatisch dimensionaal neutraal. De dikte van de compoundlaag, de diffusiediepte, de voorafgaande toestand van de kern, de restspanning en de lokale geometrie vereisen een afzonderlijke beoordeling.[3] Distortion and Residual Stress. Worcester Polytechnic Institute report authors. Worcester Polytechnic Institute report, 2021.
Ook vacuümwarmtebehandeling verdient een afzonderlijke vervormingsanalyse. Vacuüm verandert oppervlaktereacties, het risico op ontkoling, de warmteoverdracht in de oven en de keuze van de druk en stroming van het gas voor het afschrikken; het neemt thermische gradiënten of transformatievervorming niet weg. Het rapport van het Worcester Polytechnic Institute beschrijft afschrikvervorming als een gekoppeld probleem waarin warmteoverdracht, fasetransformatie, spanning, rek en microstructurele evolutie samenkomen. Deze beschrijving geldt zowel voor doorgeharde, gecarboneerde, genitreerde als vacuümbehandelde onderdelen. De metallurgische toestand vóór het afkoelen bepaalt de beginvoorwaarden; het afschrikken maakt slechts zichtbaar hoe deze omstandigheden met vorm en mechanische belemmering op elkaar inwerken.
5. Afschrikken als een gekoppeld warmteoverdrachts- en transformatieprobleem
Afschrikken wordt vaak beschreven als een snelle afkoelstap waarbij austeniet in martensiet wordt omgezet. Die beschrijving is onvolledig. Een stalen onderdeel koelt niet overal met dezelfde snelheid af en transformeert niet overal bij dezelfde temperatuur of op hetzelfde tijdstip. De uiteindelijke afmetingen en het patroon van de restspanningen ontstaan door de wisselwerking tussen warmteoverdracht, fasetransformatie, elastische begrenzing, plastische vloei, geometrie, doorsnededikte, materiaalgeschiedenis en lokale omstandigheden van het afschrikmedium.
De review uit 2022, “Residual Stress and Distortion during Quench Hardening of Steels”, in het Journal of Materials Engineering and Performance behandelt deze variabelen als een onderling reagerend systeem en niet als onafhankelijke procesinstellingen. Dezelfde conclusie staat in het rapport van het Worcester Polytechnic Institute, Distortion and Residual Stress: vervorming door afschrikken koppelt warmteoverdracht, fasetransformatie, spanning, rek en microstructurele ontwikkeling aan elkaar. Dit is van belang omdat het wijzigen van één variabele één onderdeel van het proces kan verbeteren en een ander onderdeel kan verslechteren.
Verschillen in afkoeling van oppervlak tot kern
Wanneer een heet stalen onderdeel het afschrikmedium binnengaat, verliest het oppervlak als eerste warmte. Vervolgens stroomt warmte vanuit de hetere kern naar het koelere oppervlak, waardoor het temperatuurveld continu over de doorsnede verandert. Een dunne rand kan de temperatuur van het afschrikmedium benaderen, terwijl het centrum van een dik tandwiel, een as, matrijs of gietstuk nog austenitisch blijft. Hoe groter de doorsnededikte, hoe langer dit verschil blijft bestaan.
Het temperatuurverschil tussen oppervlak en kern veroorzaakt thermische rek. Het koelere oppervlak probeert te krimpen, terwijl het warmere inwendige die krimp tegenwerkt. Bij hoge temperatuur heeft staal een relatief lage vloeigrens, waardoor een deel van het verschil door plastische vervorming kan worden opgevangen. Naarmate de temperatuur daalt, kan het materiaal minder goed vloeien en kunnen spanningen in het onderdeel worden vastgelegd. De daaruit voortvloeiende vervorming kan zichtbaar worden als doorbuiging, ovaliteit, verdraaiing of een verandering van de gatdiameter; restspanning kan aanwezig blijven, zelfs wanneer de gemeten afmetingen aanvaardbaar lijken.
Transformatie voegt een tweede, tijdsafhankelijke rek toe. In een ongelegeerd koolstofstaal of laaggelegeerd staal kan het oppervlak van austeniet in martensiet transformeren terwijl de kern nog uit heet austeniet bestaat. De martensitische transformatie veroorzaakt doorgaans een uitzetting, terwijl de afkoeling van niet-getransformeerd austeniet thermische krimp veroorzaakt. Het in een vroeg stadium uitzettende oppervlak wordt door de kern begrensd. Later, wanneer de kern transformeert, wordt de uitzetting ervan begrensd door de reeds getransformeerde en koelere buitenzone. Afhankelijk van de staalsoort, de afkoelroute en de temperatuur waarbij elke zone transformeert, kan de spanningstoestand tijdens het afschrikken van teken veranderen.
Bainiet of perliet kan in plaats van martensiet ontstaan wanneer een zone te langzaam afkoelt of wanneer het staal onvoldoende hardbaarheid heeft. De transformaties en mechanische eigenschappen daarvan verschillen van die van martensiet. Achtergebleven austeniet kan tijdens daaropvolgende afkoeling, ontlaten, gebruik of slijpen een verdere maatverandering veroorzaken. Twee locaties met dezelfde uiteindelijke hardheid kunnen daarom toch verschillende restspanningen hebben wanneer zij verschillende thermische en transformatieroutes hebben gevolgd.
De review in het International Journal of Materials and Product Technology noemt niet-uniforme thermische gradiënten een belangrijke bron van vervorming door afschrikken. Die uitspraak mag niet worden gereduceerd tot “het oppervlak koelt sneller af”. Het belangrijke punt is de zich ontwikkelende gradiënt en de mechanische begrenzing die daarmee gepaard gaat. De geometrie bepaalt beide. Een scherpe hoek heeft per volume-eenheid meer oppervlak dan een centraal lijf, terwijl een blind gat, spiebaan, dunne flens of onderbroken oppervlak de lokale toegang van het fluïdum en de warmtestroom verandert. Een gecarboneerde laag op laagkoolstofstaal, zoals bij een gecarboneerd SAE 8620-onderdeel, transformeert bovendien anders dan de koolstofarmere kern. Een doorgeharde sectie van AISI 4140 vormt een ander thermisch en transformatieprobleem dan dat geharde onderdeel.
Afschrikintensiteit en uniformiteit van het afschrikken
| Afschrikmedium | Algemeen proceskenmerk | Belangrijkste beheersingspunt |
|---|---|---|
| Water | Snelle warmteafvoer | Sterke gradiënten en thermische schok |
| Polymeeroplossing | Het afkoelgedrag varieert met concentratie en beweging | Uniformiteit van concentratie en stroming |
| Olie | Over het algemeen tragere afkoeling | Temperatuur, viscositeit en circulatie |
| Gas | Minder zware afschrikking met gecontroleerde gerichte stroming | Druk, snelheid en blootstelling |
| Gesmolten zout | Gefaseerde of gecontroleerde thermische respons | Badconditie en overdrachtstijdstip |
De afschrikintensiteit beschrijft het vermogen van een koelsysteem om warmte aan het staal te onttrekken. De analyse van Grossmann drukt de koelintensiteit uit met de parameter H, maar H is geen universele materiaaleigenschap. De waarde hangt af van het afschrikmedium, de temperatuur, de beweging, de toestand van het oppervlak, de oriëntatie van het onderdeel en de relatie tussen het fluïdum en het oppervlak van het onderdeel. Een afschrikproces met water, een polymeeroplossing, olie, gas of gesmolten zout kan zeer verschillende afkoelcurven opleveren, en hetzelfde nominale afschrikmedium kan zich in verschillende tanks anders gedragen.
Een hogere afschrikintensiteit verhoogt de afkoelsnelheid en kan de vorming van martensiet in de kern van een hardbare sectie bevorderen. De intensiteit kan ook het temperatuurverschil tussen oppervlak en kern vergroten, vooral wanneer de toegang van het fluïdum ongelijkmatig is. Hierdoor kunnen thermische spanning en vervorming toenemen. Een langzamer afschrikken is echter niet automatisch veiliger: langzaam afkoelen kan in sommige zones de vorming van perliet of bainiet mogelijk maken, de periode waarin temperatuurverschillen bestaan verlengen en omzettingsverschillen tussen aangrenzende secties veroorzaken. Er bestaat geen universele regel dat een intensiever afschrikken vervorming altijd vergroot of altijd vermindert.
De relevante vraag is hoe de volledige afkoelcurve op het staal en het onderdeel inwerkt. Een legering met hoge hardbaarheid kan de vereiste omzetting in de kern bereiken met een matige afschrikintensiteit, terwijl een staalsoort met geringere hardbaarheid sneller moet afkoelen. Een intensief afschrikproces kan bij één geometrie de vervorming verminderen doordat de beschikbare tijd voor differentiële afkoeling korter wordt, maar bij een andere geometrie de vervorming vergroten doordat een grotere momentane gradiënt wordt opgelegd of doordat niet-uniform koken ontstaat. De review uit 2022 in het Journal of Materials Engineering and Performance brengt vervorming en restspanning specifiek in verband met de wisselwerking tussen de keuze van het afschrikmedium, de afschrikintensiteit, de geometrie, de doorsnededikte, de warmteoverdracht en de fasetransformatie.
Uniformiteit is daarom even belangrijk als de nominale afschrikintensiteit. Wanneer één zijde van een plaat een sterke vloeistofstroming ontvangt en de tegenoverliggende zijde in een stilstaande zone ligt, kunnen beide zijden op verschillende tijdstippen transformeren. Een lange as kan over zijn lengte verschillende afkoelsnelheden ontwikkelen als gevolg van tankstroming, bevestigingen, randeffecten of verschillen in blootgesteld oppervlak. Onderdelen die te dicht op elkaar zijn geplaatst, kunnen elkaar afschermen. Manden, rekken, maskeringen en contactpunten kunnen lokale verschillen in warmteoverdracht veroorzaken die groot genoeg zijn om de hardheid en vorm te beïnvloeden.[4] Metallurgy of Heat Treatment. Authors of Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive.
Restspanning is niet hetzelfde als vervorming. Een onderdeel kan aanzienlijke zelfevenwichtende spanning behouden zonder directe maatverandering, terwijl een ander onderdeel zichtbaar kan vervormen doordat een kleinere spanningsonbalans plastische vloei veroorzaakt. Dit onderscheid wordt belangrijk tijdens het verspanen. Metallurgy of Heat Treatment, gearchiveerd door het National Institute of Standards and Technology, meldt dat niet-opgeheven afschikspanningen kromtrekken kunnen veroorzaken wanneer materiaalverwijdering de oorspronkelijke spanningsbalans verstoort. Een onderdeel dat na het afschrikken recht is, is niet noodzakelijk spanningsvrij.
Temperatuur, beweging en kookgedrag van het afschrikmedium
Een afschrikmedium onttrekt warmte via verschillende fasen, en die fasen worden sterk beïnvloed door de temperatuur en beweging van het fluïdum. In water of olie kan een heet staaloppervlak aanvankelijk een dampmantel vormen. Deze filmkookfase isoleert het oppervlak en kan het minder effectief koelen dan verwacht. Wanneer de dampfilm instort, kan kiemkoken de warmte veel sneller afvoeren. Bij lagere oppervlaktetemperaturen neemt het koken af en wordt convectie het belangrijkste koelmechanisme.
De dampfilm is rond een werkelijk onderdeel zelden uniform. Op een naar boven gericht oppervlak kan de film blijven bestaan, nabij een rand instorten of rond een hoek onregelmatig breken. Deze lokale verschillen veroorzaken ongelijkmatige afkoeling. Dit is een reden waarom beweging vervorming kan verminderen, ook al verhoogt beweging vaak de gemiddelde afschrikintensiteit: beweging breekt dampmantels op en verbetert de uniformiteit. Overmatige of verkeerd gerichte beweging kan echter verschillende lokale stromingsvelden veroorzaken en de afkoeling aan de ene zijde sterker intensiveren dan aan de andere.
De temperatuur van het afschrikmedium verandert de viscositeit, het kookgedrag, de warmtecapaciteit en de stabiliteit van de dampfilm. Koud water kan een snelle warmteafvoer bieden, maar ook scherpe gradiënten en een grote thermische schok veroorzaken. Warmere olie koelt doorgaans langzamer af, terwijl de polymeerconcentratie zowel de afkoelsnelheid als de overgang tussen koken en convectie verandert. Afschrikken in gas is minder intensief, maar kan bij vacuümwarmtebehandeling een gecontroleerde, gerichte stroming bieden. De juiste vergelijking is gebaseerd op gemeten afkoelcurven op relevante posities, niet alleen op de naam van het afschrikmedium.
Ook het tankontwerp en de beweging van het onderdeel zijn van belang. Rotatie kan de omtrekafkoeling van een cilindrisch onderdeel gelijkmatiger maken, maar een ongeschikte rotatiesnelheid kan de dampafvoer veranderen zonder verschillen in axiale richting te corrigeren. Een onderdeel dat in een tank wordt neergelaten, kan een andere thermische geschiedenis hebben dan een onderdeel dat in één keer volledig wordt ondergedompeld. Er moet rekening worden gehouden met de lokale toegang van het fluïdum rond gaten, tanden, uitsparingen en contactpunten met bevestigingen.
ASM International onderscheidt thermische, transformatie- en hardingsrestspanningen als afzonderlijke bijdragen in afgeschrikte en ontlaten staalsoorten. De richtlijnen voor het ontwerp van warmtebehandelingen noemen het beperken van vervorming en ongewenste restspanningen als primaire ontwerpcriteria. Om aan deze criteria te voldoen, moet de volledige afschriksequentie worden beheerst: het temperatuurveld van oppervlak tot kern, de timing en omvang van de transformatie, de reactie van spanning en plastische rek en de ruimtelijke uniformiteit van de warmteafvoer. Afschrikken betekent niet één afkoelsnelheid. Het is een bewegende thermische en metallurgische randvoorwaarde die wordt opgelegd aan een begrensde, veranderende vaste stof.
6. Fasetransformaties en door transformatie veroorzaakte vervorming
Staal koelt niet af als een homogeen elastisch materiaal. Tijdens het afschrikken kan het oppervlak door een transformatiebereik gaan terwijl de kern austenitisch blijft; later transformeert de kern onder een andere spanningstoestand en bij een andere afkoelsnelheid. Elke zone volgt daardoor haar eigen thermische en metallurgische pad. De uiteindelijke afmetingen worden bepaald door de gecombineerde effecten van thermische krimp, fasetransformatievervorming, elastische spanning, plastische vloei, geometrie en belemmering.
ASM International onderscheidt thermische, transformatie- en hardingsbijdragen aan restspanningen die door warmtebehandeling ontstaan. Deze categorieën helpen de mechanismen te beschrijven, maar zijn in een werkelijk onderdeel niet onafhankelijk van elkaar. Een temperatuurgradiënt veroorzaakt spanning; die spanning verandert de vervorming die met de transformatie gepaard gaat; de getransformeerde zone verandert haar volume en stijfheid, waardoor de spanning vervolgens wordt herverdeeld naar het aangrenzende materiaal. De review uit 2022 van de auteurs van Residual Stress and Distortion during Quench Hardening of Steels: A Review in het Journal of Materials Engineering and Performance behandelt warmteoverdracht, fasetransformatie, geometrie, wanddikte, keuze van het afschrikmedium en afschrikintensiteit daarom als onderling afhankelijke variabelen en niet als afzonderlijke correctiefactoren.
Begin en einde van de transformatie door de doorsnede heen
Voor austeniet dat tijdens het afkoelen transformeert, zijn de relevante temperaturen geen enkele waarden voor het gehele onderdeel. Het zijn lokale gebeurtenissen. Perliet begint te vormen bij de lokale perliet-begintemperatuur en is bij een lagere temperatuur volledig gevormd; bainiet begint te vormen bij de bainiet-begintemperatuur, doorgaans aangeduid als , en eindigt nabij . Martensiet begint te vormen bij en ontwikkelt zich naarmate de temperatuur daalt richting de martensiet-eindtemperatuur, . De legeringssamenstelling, de austenietkorrelgrootte, het koolstofgehalte, de voorafgaande bewerking en de afkoelsnelheid verschuiven deze temperaturen en veranderen de gevormde fractie.
Het oppervlak van een dunne doorsnede kan bereiken terwijl het midden van een dikke doorsnede nog boven het bainiet- of perlietbereik ligt. In een afgeschrikt onderdeel van AISI 4140 kan de buitenlaag bijvoorbeeld als eerste martensiet vormen en daarbij transformatievervorming ondergaan, terwijl de hete kern nog thermisch krimpt en relatief gemakkelijk vervormt. Wanneer de kern later transformeert, wordt zij door de verharde schil belemmerd. Hetzelfde nominale staal kan daardoor aan het oppervlak martensiet bevatten, in een langzamer afgekoeld inwendig gedeelte bainiet of perliet, en over de overgang verschillende restspanningen vertonen.
Transformatiediagrammen tonen deze concurrentie in tijd en temperatuur, niet alleen in temperatuur. Een pad van continue-koeltransformatie kan het perliet- en bainietgebied omzeilen als de afkoeling voldoende snel verloopt, maar de wanddikte en warmteafvoer bepalen of die toestand overal geldt. Roeren, de temperatuur van het afschrikmedium, de vorming van een dampfilm, de oriëntatie van het onderdeel en de lokale geometrie veranderen het afkoelpad. Scherpe hoeken, gaten, dunne ribben en zware verdikkingen koelen niet gelijktijdig af.
“Begin van de transformatie” markeert ook het begin van een proces dat vervorming veroorzaakt, en niet slechts een verandering die in een microfoto zichtbaar is. Vóór de transformatie kan de austenitische zone thermische spanning elastisch en plastisch opnemen. Zodra ferriet, cementiet, bainiet of martensiet begint te vormen, veranderen de lokale elasticiteitsmodulus, vloeigrens, dichtheid en thermische-uitzettingseigenschappen. Het einde van de transformatie betekent niet dat alle maatveranderingen of spanningsontwikkelingen zijn gestopt: de temperatuur kan blijven veranderen, koolstof kan zich in sommige producten blijven herverdelen en ongetransformeerd austeniet kan achterblijven.
Transformatieplastische vervorming Plastische vervorming die wordt bevorderd door een faseovergang onder aangelegde of intern opgewekte spanning.
Transformatieplasticiteit is de extra plastische vervorming die ontstaat wanneer een fasetransformatie plaatsvindt terwijl het materiaal onder een aangelegde of inwendige spanning staat. De spanning hoeft daarbij niet hoog genoeg te zijn om in het ongetransformeerde austeniet gewone plastische vloei te veroorzaken. De transformatie verandert de vervormingsrespons van het materiaal, terwijl de spanning de richting of omvang van de resulterende vervorming beïnvloedt. Een ring, plaat of tand van een tandwiel kan daardoor buigen, torderen of van diameter veranderen terwijl een transformatiefront erdoorheen beweegt.
Dit mechanisme verklaart waarom restspanning en vervorming gekoppeld maar niet identiek zijn. Restspanning is een zelfevenwicht houdend spanningsveld dat na afkoelen en ontlasten achterblijft; vervorming is een blijvende verandering van vorm of afmetingen. Er kan spanning aanwezig zijn met weinig zichtbare vervorming als de geometrie en tegengesteld werkende zones elkaar in evenwicht houden. Omgekeerd kan transformatieplasticiteit een niet-uniform inwendig spanningsveld omzetten in kromtrekken. Het rapport van het Worcester Polytechnic Institute beschrijft afschrikvervorming als een gekoppeld probleem waarin warmteoverdracht, fasetransformatie, spanning, vervorming en microstructurele ontwikkeling samen optreden. Dat is een nauwkeurigere beschrijving dan vervorming uitsluitend als een probleem van het afschrikmedium te behandelen.
Martensiet, bainiet, perliet en retained austenite
Martensiet is vaak de grootste afzonderlijke bron van afschrikvervorming in gehard staal. Het vormt door een diffusieloze afschuiftransformatie, zodat koolstof opgesloten blijft in een oververzadigde lichaamsgecentreerde tetragonale structuur in plaats van zich langzaam over ferriet en cementiet te verdelen. De vorming ervan veroorzaakt een snelle volumetoename en een vormvervorming. Omdat martensiet over een temperatuurbereik en niet op één enkel moment vormt, kunnen verschillende delen van een onderdeel transformeren onder verschillende belemmeringscondities. Een harde martensitische laag rond een zachtere kern is bijzonder gevoelig voor spanningsherverdeling.
Bainiet vormt bij temperaturen onder het perlietbereik en boven het martensiet-beginbereik, hoewel de exacte bereiken afhangen van de chemische samenstelling van de legering en de afkoelgeschiedenis. Bovenbainiet en onderbainiet hebben verschillende morfologieën en vervormingsgedragingen. Bainiettransformatie kan aanzienlijke maatveranderingen veroorzaken, vooral wanneer zij niet-uniform plaatsvindt in dikke of complexe doorsneden. Zij kan de martensietfractie verlagen en het uiteindelijke spanningspatroon veranderen, maar neemt transformatievervorming niet weg.
Perliet vormt door de coöperatieve groei van ferriet en cementiet bij relatief hogere transformatietemperaturen. De transformatievervorming wordt over het algemeen gedurende een langere periode opgenomen dan bij de vorming van martensiet, waardoor meer thermische en plastische relaxatie mogelijk is. Dat maakt perliet niet dimensioneel irrelevant. Een langzaam afgekoelde kern die perliet vormt terwijl het oppervlak al hard is, kan de schil belasten; de daaruit voortvloeiende spanning kan later tijdens het verspanen worden vrijgegeven.
Achtergebleven austeniet Austeniet dat na het afkoelen ongetransformeerd achterblijft en later kan transformeren tijdens het ontlaten, gebruik, slijpen of opslaan.
Retained austenite is austeniet dat beneden kamertemperatuur achterblijft omdat de lokale -temperatuur niet wordt bereikt of omdat koolstof en legeringselementen het austeniet stabiliseren. Hoogkoolstofstalen, gecarboneerde lagen en sterk gelegeerde staalsoorten kunnen aanzienlijke hoeveelheden bevatten. De aanwezigheid ervan verandert zowel de directe afmetingen als de latere maatvastheid. Tijdens gebruik, ontlaten, een behandeling bij temperaturen onder nul, slijpen of een daaropvolgende belasting kan retained austenite transformeren in martensiet of een ander product. Die latere transformatie kan het volume vergroten en de vorm veranderen nadat de nominale warmtebehandeling is voltooid.
Deze vertraagde verandering is een van de redenen waarom dimensionele inspectie niet altijd tot het verlaten van de oven kan worden beperkt. Een onderdeel kan de eerste meting doorstaan en toch tijdens het ontlaten of het nabewerken door slijpen van vorm veranderen. NIST’s Metallurgy of Heat Treatment vermeldt dat niet-ontlaste afschrikspanningen tijdens het verspanen kromtrekken kunnen veroorzaken wanneer materiaalverwijdering het evenwicht van de restspanningen verstoort. De ASM-richtlijnen voor het ontwerpen van warmtebehandelingen noemen het minimaliseren van vervorming en ongewenste restspanning daarom als primaire ontwerpcriteria. Fasefracties, transformatietemperaturen en retained austenite moeten samen met de wanddikte en de uniformiteit van het afschrikken worden beschouwd, en niet achteraf als afzonderlijke correcties worden toegevoegd.
7. Geometrie, doorsnededikte en componentontwerp
De geometrie bepaalt hoe snel warmte een stalen component binnendringt en verlaat, waar de transformatie begint en in hoeverre elk gebied zonder belemmering kan uitzetten of krimpen. Dezelfde afschrikking die wordt toegepast op een AISI 4140-as en op een AISI 4140-plaat met ribben, nokken en blinde gaten, zal niet hetzelfde spanningspatroon opleveren. Kwaliteit, hardbaarheid, voorafgaande microstructuur, verwarmingssnelheid, austenitiseringspraktijk en afschrikmedium blijven van belang, maar de vorm van de doorsnede bepaalt hoe deze variabelen door het onderdeel worden verdeeld.
ASM International onderscheidt thermische, transformatie- en hardingsrestspanningen als afzonderlijke bijdragen in afgeschrikte en getemperde staalsoorten. In een reëel component blijven deze echter niet afzonderlijk. Een temperatuurverschil veroorzaakt thermische rek; een transformatieverschil voegt transformatievervorming toe; het omringende materiaal belemmert beide, waardoor elastische spanning ontstaat en, wanneer de lokale spanning de vloeisterkte overschrijdt, plastische vervorming optreedt. De review uit 2022 in het Journal of Materials Engineering and Performance behandelt warmteoverdracht, fasetransformatie, geometrie, doorsnededikte, de keuze van het afschrikmedium en de afschrikintensiteit daarom als elkaar beïnvloedende factoren en niet als onafhankelijke invoerparameters.

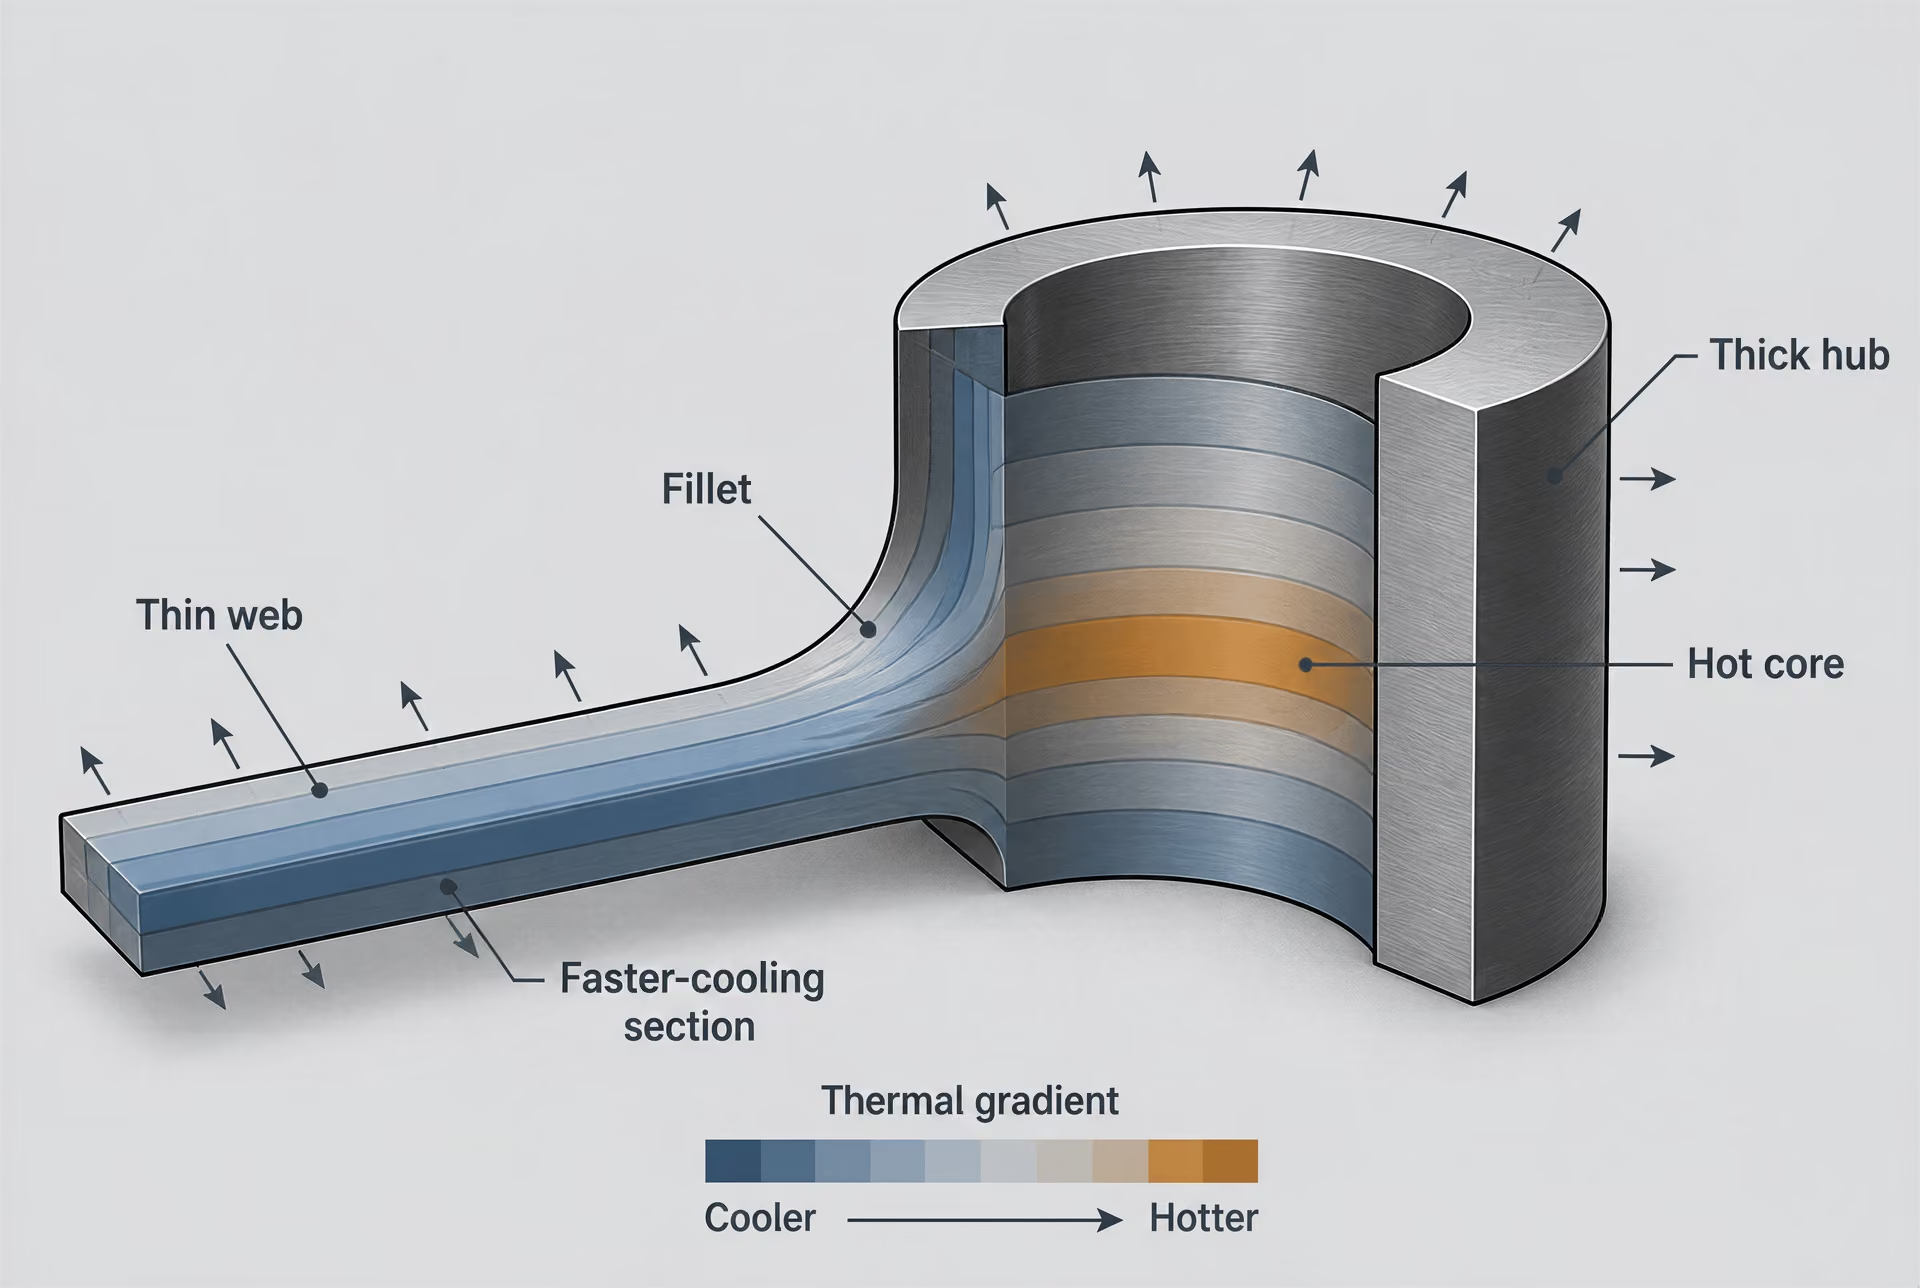
Overgangen van dik naar dun en thermische massa
Een dik gebied bevat per oppervlakte-eenheid meer thermische massa dan een dun gebied. Tijdens het verwarmen kan de dunne sectie het austenitiseringsgebied eerder bereiken, terwijl de kern van de dikke sectie koeler blijft. Tijdens het afschrikken keert de volgorde zich op een andere manier om: het dunne gebied verliest snel warmte, terwijl het dikke gebied warmte vasthoudt en kan blijven transformeren nadat het dunne gebied al is gehard. Hun temperatuurgeschiedenis, transformatietijden, martensietfracties en lokale volumeveranderingen kunnen daardoor verschillen.
Een abrupte schouder tussen een nok van 40 mm en een web van 10 mm is een klassieke zone met belemmering. Het web kan krimpen terwijl de nok nog heet is en dimensionaal is uitgezet. Later krimpt de nok en kan deze het web in een andere vorm trekken. Als het dikkere gebied later transformeert, kan de uitzetting of krimp ervan de spanningstoestand die tijdens de eerste afkoelfase is ontstaan, veranderen. Het resultaat kan lokale vloei, een concentratie van restspanningen of een maatverandering zijn die niet wordt voorspeld door eenvoudig rekening te houden met een uniforme afschrikkrimp.
Het ontwerp moet geleidelijke overgangen bevorderen: ruime afrondingen, taps toelopende webs, vloeiend aansluitende nokken en een zo gelijkmatig mogelijke wanddikte. Een geleidelijke verandering elimineert thermische gradiënten niet, maar spreidt ze over een grotere afstand en vermindert de scherpe belemmering die bij één grens van de doorsnede ontstaat. Wanneer een zware sectie niet kan worden vermeden, moet de tekening de overgang als een warmtebehandelingskenmerk aanduiden en niet uitsluitend als een detail voor de verspaning. Verwarmings- en afschriksimulaties kunnen dan de lokale temperatuur- en fasetransformatiegeschiedenis onderzoeken, in plaats van het component als een uniform blok te behandelen.
Ditzelfde principe geldt voor gecarburiseerde, genitreerde en inductiegeharde onderdelen. Een harde laag boven een zachte of langzaam afkoelende kern veroorzaakt een andere, aan de dikte gerelateerde discrepantie. Oppervlakte- en laagharding veranderen de locatie en omvang van restspanningen, zoals besproken in Deel I en II van de studie in het International Journal of Materials and Product Technology. Eindslijpen kan deze spanningen eveneens vrijgeven of herverdelen. Het materialenarchief van het National Institute of Standards and Technology vermeldt in Metallurgy of Heat Treatment dat niet-ontlaste afschrikspanningen tijdens het verspanen vervorming kunnen veroorzaken, omdat materiaalverwijdering de balans van de restspanningen verandert.
Ontwerpers moeten daarom met het oog op belemmering voldoende verspaningstoeslag voorzien, dunne gebieden waar praktisch mogelijk tijdens de behandeling ondersteunen en tussentijdse spanningsarmingsbehandeling of ontlaten voorschrijven wanneer de procesvolgorde dit vereist. Verspaningstoeslag biedt geen garantie tegen verplaatsing. Deze maakt slechts een gecontroleerde correctie mogelijk na de belangrijkste spanningsgenererende bewerkingen.
Symmetrie, onbalans en vervormingsvormen
Een geometrisch symmetrisch onderdeel ontwikkelt doorgaans meer gebalanceerde thermische en transformatievervormingen. Symmetrie garandeert geen nulvervorming, omdat afschr stroming, opspanning, belading en de materiaalgeschiedenis de balans kunnen verstoren. Symmetrie neemt echter wel één belangrijke bron van ongelijke belemmering weg. Een asymmetrisch component koelt aan tegenoverliggende zijden met verschillende snelheden af, en de ene zijde kan eerder transformeren of een andere toestand van martensiet, bainiet of rest-austeniet bereiken. De ongelijke vervorming veroorzaakt buiging of torsie.
Een vlakke plaat met één zware rib kan naar de rib toe of ervan af kromtrekken, omdat de twee zijden verschillende krimpgeschiedenissen doorlopen. Een as met een excentrische spiebaan kan buigen of torderen, omdat de zijde met de spiebaan minder massa en een ander koeloppervlak heeft. Een ring met een ongelijke wanddikte kan ovaal worden in plaats van rond te blijven. Als de thermische en transformatieverschillen over de lengte variëren, kan de ring of as bovendien taps toelopen. Dit zijn typische vormen en geen universele resultaten: de richting en omvang hangen af van de staalsoort, hardbaarheid, afmetingen van de doorsnede, afschrikintensiteit, agitatie, oriëntatie en belemmering.
Vervormingswijzen
- Doorbuiging Kromming langs de as van een plaat, staaf of as.
- Tordering Hoekverdraaiing over de lengte.
- Ovaliteit Verlies van rondheid in ringen en cilindrische onderdelen.
- Tapsheid Een geleidelijke verandering van de afmeting over een lengte.
- Maatgroei of krimp Dimensionale verandering door transformatie, thermische contractie of spanningsvrijgave.
Veelvoorkomende maatveranderingen hebben specifieke geometrische uitingsvormen:
- Kromtrekken is kromming langs de as van een plaat, staaf of as, vaak samenhangend met ongelijke vervorming tussen tegenoverliggende vlakken.
- Torderen is een hoekverdraaiing over de lengte, die vaak wordt bevorderd door asymmetrische ribben, spieën, sleuven of ongelijke toegang van het afschrikmedium.
- Ovaliteit is het verlies van rondheid bij ringen en cilindrische onderdelen wanneer de afkoeling of transformatie over de omtrek ongelijkmatig verloopt.
- Tapsheid is een geleidelijke verandering van een afmeting over een lengte als gevolg van een veranderende doorsnede, warmtestroom of transformatiegeschiedenis.
- Groei kan samengaan met transformatie of gedrag van rest-austeniet, terwijl krimp het gevolg kan zijn van thermische contractie, transformatievervorming en het vrijkomen van verspaningsspanningen.
Deze vormen kunnen gecombineerd voorkomen. Een afgeschakelde tandwielcomponent kan in één meetrichting groeien, enigszins ovaal worden en axiale slingering ontwikkelen. Het is minder nuttig om het onderdeel te omschrijven als onderhevig aan “afschrikvervorming” dan om de gemeten vorm te identificeren en deze te relateren aan de geometrie die de ongelijke belemmering heeft veroorzaakt.
ASM’s Basic Principles and Design Guidelines for Heat Treating of Steel rekent het minimaliseren van vervorming en ongewenste restspanningen tot de belangrijkste ontwerpcriteria voor warmtebehandeling. Dit principe bevordert uitgebalanceerde doorsneden, gecentreerde kenmerken, gelijkmatige ondersteuning en een afschr omgevingsconditie die rond het component zo gelijk mogelijk is. Het ondersteunt ook het ontwerpen van referentievlakken en inspectiepunten rond de verwachte vervormingsvorm, in plaats van ervan uit te gaan dat elke afmeting met dezelfde hoeveelheid zal veranderen.
Gaten, randen, hoeken en scherpe veranderingen van de doorsnede
Een gat is vanuit het oogpunt van warmteoverdracht geen leeg detail. Het binnenoppervlak ervan kan afkoelen vanuit een andere richting dan het buitenoppervlak, terwijl het materiaal rond een klein gat weinig thermische massa kan hebben. Een doorlopend gat kan bovendien afschrikmedium toelaten en lokale stromingsverschillen veroorzaken. Blinde gaten gedragen zich anders, omdat hun uiteinden warmte kunnen vasthouden en de vloeistofbeweging kunnen beperken. Dicht bij elkaar geplaatste gaten laten dunne verbindingsstukken over die snel afkoelen en transformeren, terwijl het omliggende materiaal warmer en sterker belemmerd blijft.
De grootte, onderlinge afstand, diepte en oriëntatie van gaten moeten daarom tijdens het ontwerp van de warmtebehandeling worden beschouwd. Wanneer maatnauwkeurigheid kritisch is, moet worden vermeden een klein gat naast een zware nok of een scherpe interne schouder te plaatsen, tenzij de daaruit voortvloeiende lokale spanning en vervorming zijn geëvalueerd. Een gatenpatroon moet zo symmetrisch worden aangelegd als de functie toelaat. Voor gecarburiseerde of genitreerde componenten voegen de voorgeschreven laagdiepte en de niet-getransformeerde kern nog een wisselwerking tussen geometrie en restspanning toe.
Randen en hoeken hebben een hoge verhouding tussen oppervlak en volume en koelen vaak eerder af dan brede vlakken. Een scherpe buitenhoek kan een steile temperatuurgradiënt ontwikkelen vanaf de rand naar het binnenste. Een binnenhoek kan tegelijkertijd warmte vasthouden, de stroming van het afschrikmedium beperken en spanning concentreren. De hoek kan daardoor op een ander tijdstip transformeren dan elk van beide aangrenzende vlakken. Scherpe randen hebben bovendien minder materiaal beschikbaar om vervorming te verdelen, waardoor lokale plastische vervorming en scheurvorming bij intensief afschrikken waarschijnlijker worden.
Ruime radii en afschuiningen verminderen zowel thermische discontinuïteiten als mechanische spanningsconcentraties. Ze moeten worden gedimensioneerd met inachtneming van de eisen voor verspaning, vermoeiing, coating en harding; een radius die toereikend is voor de verspaning kan nog steeds te klein zijn voor een intensieve afschrikking. Het International Journal of Materials and Product Technology identificeert niet-uniforme thermische gradiënten als een voornaamste bron van afschrikvervorming, terwijl Worcester Polytechnic Institute het verschijnsel beschrijft als een gekoppelde interactie tussen warmteoverdracht, fasetransformatie, spanning, vervorming en microstructurele verandering. Bij het ontwerp van een component kunnen deze gebeurtenissen niet van elkaar worden gescheiden. Het ontwerp kan hun wisselwerking wel minder extreem maken. Het U.S. Department of Energy en de University of Iowa brengen thermische en restspanningen in stalen gietstukken eveneens in verband met vervorming, scheurvorming, herstelwerk, lasreparatie, maatafwijkingen en verminderde prestaties tijdens gebruik. De gietgeschiedenis, waaronder voorafgaande thermische cycli en lokale stollingsomstandigheden, moet worden meegenomen wanneer eindafmetingen en restspanningen worden voorspeld.
8. Profielen van Restspanningen na het Afschrikken
Afschrikken laat een Stalen Onderdeel niet achter met één waarde voor de Restspanning. Het laat een driedimensionaal Spanningsveld achter dat varieert van het Oppervlak tot de Kern, rond Hoeken, langs Overgangen in Doorsnededikte en in de nabijheid van Gaten, Spiebanen, Afrondingen en onderbroken Oppervlakken. Het uiteindelijke Profiel ontstaat uit de concurrerende effecten van thermische Krimp, Vervorming door Fasetransformatie, elastische Belemmering en lokale Plastische Vloei. ASM International onderscheidt deze bijdragen als thermische, transformatie- en hardingsrestspanningen, hoewel de Mechanismen tijdens dezelfde verwarmings- en koelcyclus op elkaar inwerken (ASM International).
Restspanning en Vervorming houden verband met elkaar, maar zijn niet identiek. Een Onderdeel kan aanzienlijke Spanningen behouden en toch weinig maatverandering vertonen, omdat tegengestelde Vervormingen elkaar in evenwicht houden. Omgekeerd kan een bescheiden Spanningsveld merkbare Kromtrekking veroorzaken wanneer verspanen, slijpen of belasting tijdens gebruik de Belemmering wegneemt die de oorspronkelijke vorm stabiel had gehouden.

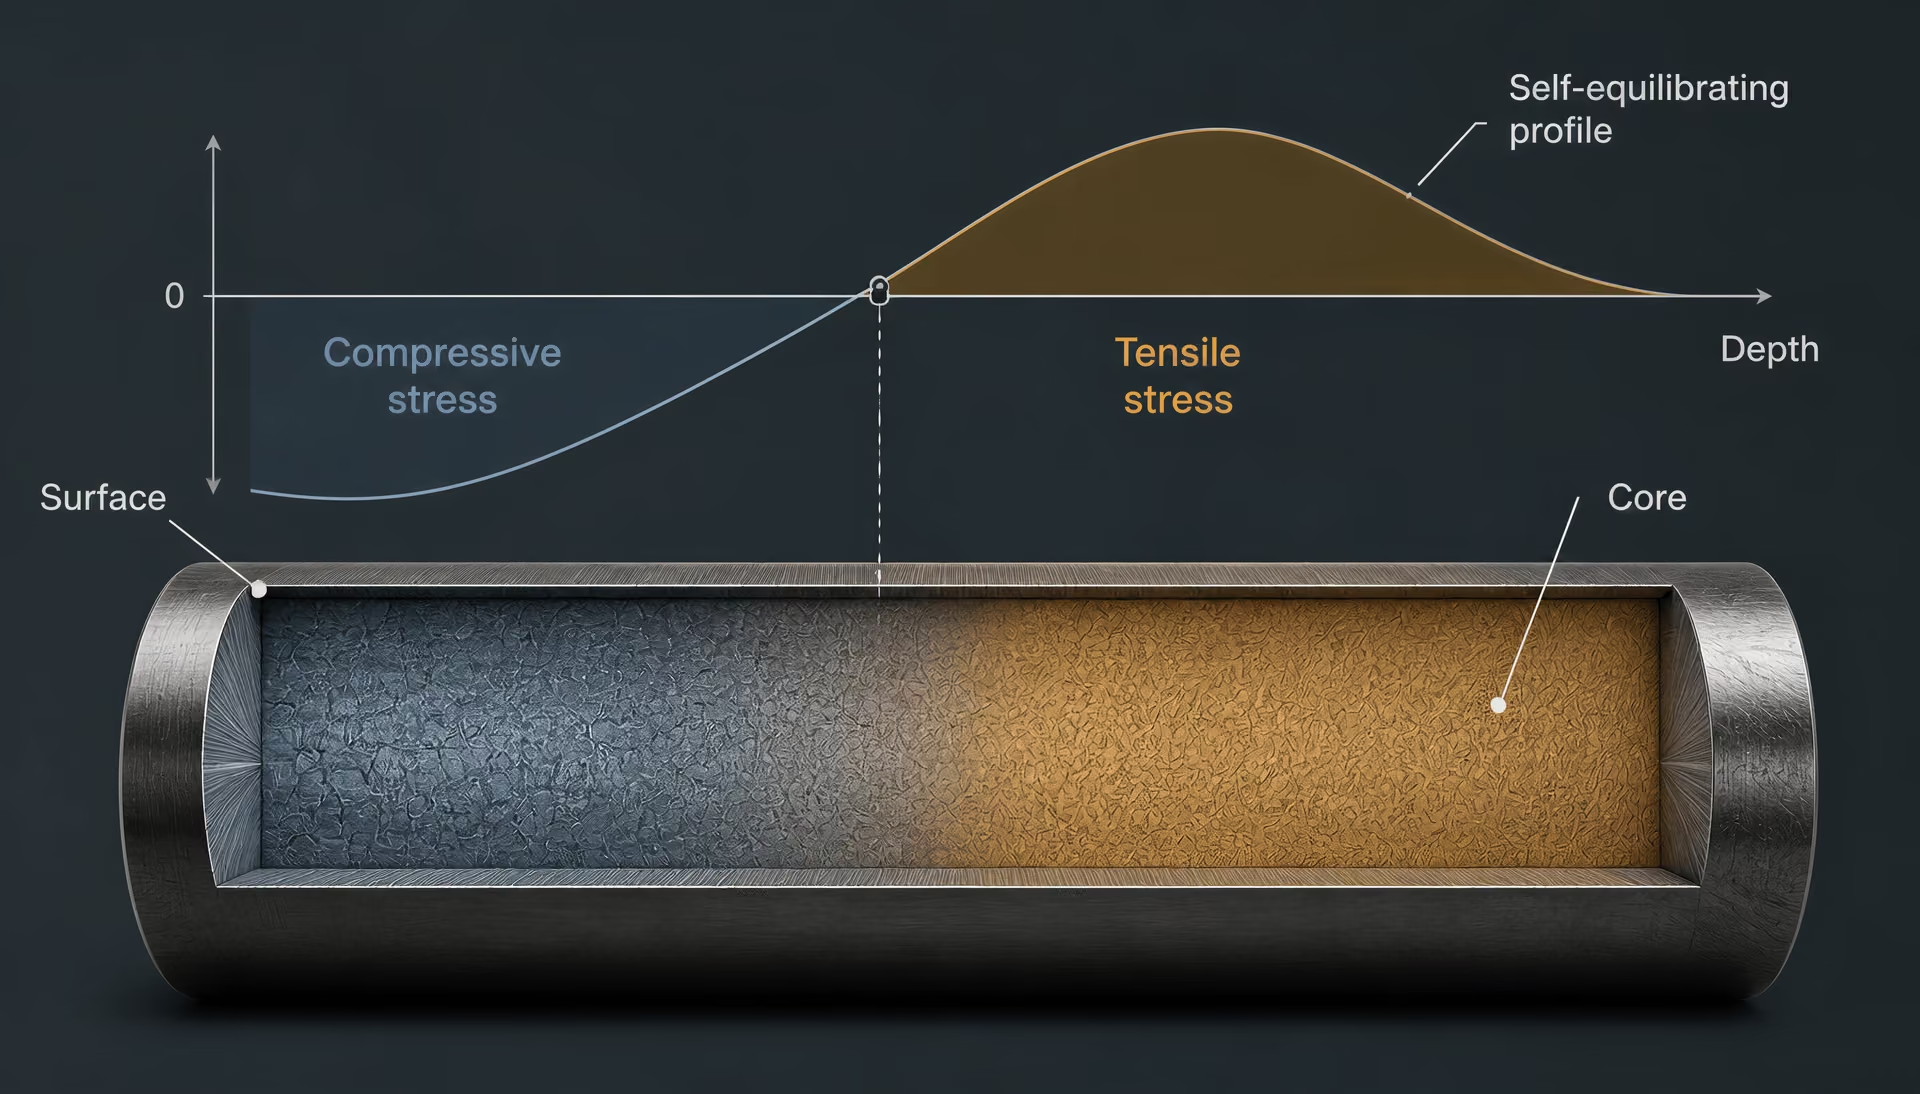
Spanningspatronen aan het oppervlak en in de kern
| Afkoel- en transformatiesequentie | Mogelijk eindpatroon van spanningen | Belangrijke variabelen |
|---|---|---|
| Het oppervlak krimpt eerst; de kern blijft heet | Aan het oppervlak kan vroeg trekspanning ontstaan | Afkoelgradiënt en vloeien bij hoge temperatuur |
| De kern krimpt of transformeert later | Oppervlaktedruk en kernrekspanning kunnen achterblijven | Tijdstip van transformatie en belemmering |
| Ongelijkmatige afkoeling rond een onderdeelkenmerk | Gemengde plaatselijke trek- en drukspanningsgebieden | Geometrie, toegang van het fluïdum en doorsnededikte |
Het bekende patroon waarbij het Oppervlak van afgeschikt Staal onder Druk staat en de Kern onder Trek, komt vaak voor, maar is geen universele regel. Tijdens de eerste fase van het Afschrikken koelt het Oppervlak af en krimpt het, terwijl het warmere inwendige Materiaal deze Krimp belemmert. Het Oppervlak kan daardoor trekspanning ontwikkelen, soms boven de Vloeigrens, terwijl de Kern onder Druk komt te staan. Naarmate de Koeling vordert, krimpt de Kern en kan deze transformeren nadat het Oppervlak al aanzienlijk is afgekoeld. Het Spanningspatroon kan dan omkeren, waardoor een Oppervlak onder Druk en een inwendig gebied onder Trek achterblijven.
De martensitische Transformatie maakt deze volgorde complexer. Austeniet zet uit wanneer het in martensiet transformeert, waarbij de mate van Uitzetting afhankelijk is van het Koolstofgehalte, de Legeringssamenstelling, de Transformatietemperatuur en de getransformeerde Fractie. Als het Oppervlak eerst transformeert, wordt de Uitzetting ervan belemmerd door koeler of nog austenitisch Materiaal eronder. Als de Kern later transformeert, kan de Uitzetting ervan de Spanningssituatie veranderen die al aan het Oppervlak tot stand was gekomen. Bainiet, perliet, martensiet en achtergebleven austeniet dragen elk verschillende Transformatievervormingen bij. Een Oppervlak dat snel genoeg afkoelt om martensiet te vormen, kan daardoor een ander Spanningsprofiel hebben dan een Kern waarin bainiet of een gemengde Structuur ontstaat.
De locatie van trekspanning is van belang, omdat trekspanning aan het Oppervlak sterk samenhangt met het ontstaan van Scheuren, terwijl drukspanning aan het Oppervlak het openen van Vermoeiingsscheuren kan vertragen. Er kan zich echter onder een druklaag aan het Oppervlak een trekgebied bevinden, dat niet door een oppervlaktemeting wordt onthuld. Röntgendiffractie bemonstert doorgaans slechts een ondiep volume nabij het Oppervlak; het resultaat beschrijft die Laag en niet het volledige Onderdeel. Neutronendiffractie, synchrotronmethoden, doorsnijden, boren van gaten en gemodelleerde Profielen kunnen informatie op grotere diepte leveren, maar elke Methode heeft zijn eigen Resolutie en Veronderstellingen.
De Geometrie verandert het patroon. Een dun lijf kan vrijwel door zijn volledige Dikte afkoelen en transformeren, terwijl een dikke Naaf, Tandvoet of Flens langer een heet inwendig gebied behoudt. Hoeken en Randen verliezen warmte via meer dan één Oppervlak en kunnen eerder transformeren dan aangrenzend Materiaal. Een scherpe overgang in Doorsnededikte kan daardoor zowel thermische Gradiënten als een mismatch in Transformatie concentreren. De bespreking uit 2005 in het International Journal of Materials and Product Technology identificeert niet-uniforme thermische Gradiënten als een voornaamste bron van Afschrikvervorming (Deel I).
De temperatuur van het Afschrikmedium, de Beweging ervan, de Viscositeit, het Bevochtigingsgedrag en de lokale Stroming bepalen hoe snel warmte van elk Oppervlak wordt afgevoerd. Olie, water, een polymeeroplossing, gesmolten zout en gas veroorzaken verschillende Warmteoverdrachtgeschiedenissen. Zelfs binnen één Tank kan een afgeschermd Oppervlak langzamer afkoelen dan een blootgesteld Oppervlak. De bespreking uit 2022 in het Journal of Materials Engineering and Performance beschouwt Warmteoverdracht, Fasetransformatie, Geometrie, Doorsnededikte, de keuze van het Afschrikmedium en de Afschrikintensiteit daarom als onderling afhankelijke Variabelen in plaats van als onafhankelijke regelparameters (Bespreking uit 2022).
Zelfevenwicht en herverdeling van spanningen
Een vrij Onderdeel kan na het afkoelen geen netto ongebalanceerde Kracht of een ongebalanceerd Moment behouden. Restspanningen moeten in het gehele Onderdeel aan het zelfevenwicht voldoen: trek- en drukgebieden moeten elkaar qua Kracht compenseren en hun verdeling moet ook de Buigmomenten in evenwicht houden. Dit betekent niet dat elke lokale Spanning klein is. Het betekent dat een laag met hoge trekspanning elders een compenserende Druk vereist, of dat het volledige driedimensionale Veld compenserende Spanningen in een andere richting bevat.
Het verwijderen van Materiaal verandert dat evenwicht. De tekst Metallurgy of Heat Treatment, gearchiveerd door het National Institute of Standards and Technology, stelt dat niet-ontlaste Afschikspanningen tijdens het verspanen Kromtrekking kunnen veroorzaken, omdat het verwijderen van Materiaal het evenwicht van de Restspanningen verstoort (NIST-archief met Materiaalgegevens). Een Ring kan na het uitdraaien opengaan; een Plaat kan kromtrekken nadat één zijde is gefreesd; een gehard Tandwiel kan tijdens het Nabewerken door slijpen van vorm veranderen. Dit zijn geen nieuwe Spanningen die uitsluitend door de Machine worden gecreëerd. Ze zijn het zichtbare gevolg van het vrijgeven van een bestaand Veld.
Plastische Vervorming op microschaal staat centraal bij deze Herverdeling. Korrel en pakketten transformeren niet allemaal op hetzelfde moment of op dezelfde manier. Verschillen in kristallografische Oriëntatie, lokale Koolstofconcentratie, de Structuur van de voorafgaande Austenietkorrels en de Belemmering door aangrenzende Fasen veroorzaken kleine plastische Vervormingen. Het artikel in het International Journal of Materials and Product Technology, Deel II, schrijft Restspanning in afgeschikt Staal gedeeltelijk toe aan deze plastische Vervorming op microschaal en brengt het resultaat in verband met de omstandigheden van het Afschrikmedium, oppervlakte- en laagharding en het uiteindelijke Slijpen (Deel II). Ontlaten kan de Spanning verminderen door Herstel en beperkte Structurele Aanpassing mogelijk te maken, maar het garandeert geen spanningsvrij Onderdeel.
Doorharding versus oppervlakte- en laagharding
Doorharding heeft de neiging een Spanningsveld over het grootste deel of de volledige Doorsnede te creëren, mits de Doorsnede klein genoeg is en het Staal voldoende Hardbaarheid bezit. Een laaggelegeerde Kwaliteit zoals AISI 1045 kan nabij het Oppervlak martensiet vormen, terwijl in een dikke Doorsnede naar het Centrum toe zachtere Transformatieproducten behouden blijven. Een Kwaliteit met een hogere Hardbaarheid, zoals AISI 4140, kan onder dezelfde nominale Afschrikking dieper transformeren, waardoor zowel het Hardheidsprofiel als de verdeling van de Transformatievervorming verandert. Het resulterende Restspanningsprofiel hangt af van de werkelijke Doorsnede, de Austenitiseerpraktijk, de voorafgaande Microstructuur en de Afschrikintensiteit — niet uitsluitend van de Kwaliteitsaanduiding.
Oppervlakteharding creëert een scherper Materiaalcontrast. Bij inductieharden wordt een Oppervlaktelaag snel verhit, terwijl bij carboneren het austenitische Materiaal nabij het Oppervlak vóór het Afschrikken met Koolstof wordt verrijkt; bij nitreren wordt een harde Verbinding- of Diffusielaag gevormd zonder dezelfde route van een bulktransformatie als bij carboneren. In gecarboneerd Staal kan de Koolstofrijke Laag bij een lagere Temperatuur transformeren en enige hoeveelheid Austeniet behouden, terwijl de Koolstofarmere Kern anders transformeert. Uitzetting van de Laag, Belemmering door de Kern, achtergebleven Austeniet en lokale Plasticiteit kunnen ertoe leiden dat de Laag onder Druk, onder Trek of onder een gemengde Spanningsverdeling komt te staan, afhankelijk van de timing en de Procesomstandigheden. Vanuit het oogpunt van Spanning betekent oppervlakteharding daarom niet eenvoudigweg: “hard aan de buitenkant, zacht aan de binnenkant”.
Een gelijkmatige Afschrikking is vooral belangrijk voor gecarboneerde Tandwielen, Assen en Lageronderdelen. Ongelijkmatige Koeling rond een Omtrek kan asymmetrische Transformatievervorming en Buiging veroorzaken, zelfs wanneer de Laagdikte nominaal gelijkmatig is. Het uiteindelijke Slijpen kan de Spanningstoestand aan het Oppervlak verder veranderen door thermische en mechanische inwerking; overmatig Slijpen kan trekspanning introduceren of het tijdens het Afschrikken gevormde druk-evenwicht vrijgeven.
ASM’s Basic Principles and Design Guidelines for Heat Treating of Steel noemt het minimaliseren van Vervorming en ongewenste Restspanningen als primaire Ontwerpcriteria voor Warmtebehandeling (ASM International). Dat Criterium vereist een manier van denken die uitgaat van Profielen. Het U.S. Department of Energy brengt thermische Spanningen en Restspanningen in Stalen Gietstukken in verband met Vervorming, Scheurvorming, Herbewerking, reparatie door Lassen, maatfouten en verminderde Prestaties tijdens gebruik (DOE-rapport). Ook de voorgeschiedenis van het Gietproces kan, zoals benadrukt in onderzoek van de University of Iowa, invloed hebben op de uitgangsstructuur en het Spanningsveld. Het rapport van het Worcester Polytechnic Institute behandelt Afschrikvervorming daarom als een gekoppeld Probleem waarin Warmteoverdracht, Fasetransformatie, Spanning, Vervorming en Microstructurele Evolutie samenkomen (WPI-rapport). Een oppervlaktemeting is één Waarneming. Het gedrag van het Onderdeel wordt bepaald door het volledige Profiel.
9. Ontlaten, Spanningsontlasting en Verdere Warmtebehandeling
Wat ontlaten verandert en wat het niet kan garanderen
Ontlaten is een gecontroleerde naverhittingsbehandeling die na het harden wordt toegepast, gewoonlijk onder de onderste kritische temperatuur, . Het directe doel ervan is het wijzigen van pas afgeschrikte martensiet: koolstof herverdeelt zich, overgangscarbiden of cementiet vormen zich, en het oververzadigde martensitische rooster verliest een deel van zijn tetragonale vervorming. Bij toenemende ontlaattemperatuur en -tijd neemt de hardheid over het algemeen af, terwijl taaiheid en maatvastheid verbeteren. De respons hangt af van de legeringssamenstelling, de voorafgaande austenitiseerbehandeling, de doorsnede, de afschriksnelheid en de fractie achtergebleven austeniet.
Ontlaten verandert dus zowel de mechanische eigenschappen als de restspanning, maar het is geen universeel middel om vervorming ongedaan te maken. Een onderdeel dat na het afschrikken gebogen, getordeerd of ovaal is, kan dat na het ontlaten nog steeds zijn. Ontlaten kan een deel van de elastische spanning verminderen en beperkte plastische aanpassing mogelijk maken, maar het kan niet elke vormverandering terugdraaien die al is veroorzaakt door ongelijkmatige afkoeling, transformatievervorming of lokale vloei. Een as met verschillende martensietfracties aan het oppervlak en in de kern kan tijdens het ontlaten verder van afmeting veranderen; een gecarboneerd onderdeel kan in de laag en de kern verschillend reageren; en achtergebleven austeniet kan tijdens het ontlaten of tijdens later gebruik transformeren, waardoor een extra volumeverandering ontstaat.
Dit onderscheid volgt uit het hoofdstuk van het ASM Handbook, Residual Stresses and Distortion in Quenched and Tempered Steels, waarin thermische, transformatie- en hardingsrestspanningen afzonderlijk worden behandeld en tegelijkertijd wordt aangetoond dat zij gezamenlijk werken. De review uit 2022 van de auteurs van Residual Stress and Distortion during Quench Hardening of Steels: A Review in het Journal of Materials Engineering and Performance behandelt eveneens warmteoverdracht, fasetransformatie, geometrie, doorsnededikte, keuze van het afschrikmedium en afschrikintensiteit als onderling samenhangende variabelen. Ontlaten kan een slecht afschrikpatroon, een ongeschikte opspanning of een abrupte overgang in de doorsnede niet compenseren.
Een daaropvolgende thermische blootstelling kan nieuwe maatveranderingen veroorzaken. Een tweede ontlaatbehandeling, een spanningsarmingscyclus, nitreren, carboneren, inductieharden, hardsolderen, lassen of eindslijpen kan het temperatuurveld en de fasenbalans wijzigen. Martensiet kan verder ontlaten, achtergebleven austeniet kan transformeren en carbideprecipitatie kan het lokale volume en de vloeisterkte veranderen. De uiteindelijke afmeting is daardoor het resultaat van de procesgeschiedenis en niet eenvoudigweg de afmeting die na het afschrikken is gemeten.
Thermische spanningsontlasting
Thermische spanningsontlasting vermindert de restspanning door het staal te verhitten tot een temperatuur waarbij lokale plastische vloei en tijdsafhankelijke relaxatie kunnen optreden, zonder het gehele onderdeel bewust te austenitiseren. De gekozen temperatuur moet verenigbaar blijven met de vereiste hardheid, taaiheid, laagdiepte, maattolerantie en metallurgische toestand. Een spanningsarmingscyclus die voor genormaliseerd laagkoolstofstaal is voorgeschreven, kan niet ongewijzigd worden overgedragen op een gehard en ontlaten gereedschap, een gecarboneerd tandwiel of een genitreerd onderdeel.
Metallurgy of Heat Treatment, bewaard in het materialen-data-archief van het National Institute of Standards and Technology, noemt thermische behandeling als een methode om restspanning te verminderen en waarschuwt dat niet-ontlaste afschrikspanningen tijdens het verspanen kromtrekken kunnen veroorzaken. Het mechanisme is eenvoudig: door verhitting daalt de vloeisterkte, waardoor opgesloten spanningen kunnen ontspannen via kleine plastische rekken en kruipachtige vloei. Vervolgens moet de afkoeling worden beheerst. Als het onderdeel ongelijkmatig wordt verhit, te kort wordt aangehouden of wordt afgekoeld met een nieuw temperatuurverschil tussen oppervlak en kern, kan de behandeling het ene spanningspatroon vervangen door een ander.
Spanningsontlasting garandeert evenmin nul vervorming. Een zwaar belaste ring kan van rondheid veranderen wanneer het spanningsveld ontspant, ook al heeft de behandeling de aandrijvende kracht voor latere beweging verminderd. Een gietstuk kan reageren overeenkomstig zijn stollingsgeschiedenis, doorsnededikte, plaats van de aanvoer en eerdere lasreparaties. Een rapport van het U.S. Department of Energy over stalen gietstukken brengt verwarmings- en afschrikspanningen in verband met vervorming, scheurvorming, nabewerking, lasreparaties, maatfouten en verminderde prestaties tijdens gebruik; onderzoek van de University of Iowa benadrukt eveneens dat de gietgeschiedenis moet worden meegenomen in voorspellingen van eindafmetingen en restspanning.
Daarom moet thermische spanningsontlasting worden gepland rond de volledige procesvolgorde. Voorbewerken vóór de ontlasting kan gespannen materiaal verwijderen en beweging blootleggen; ontlasten vóór het voorbewerken kan dat risico verminderen, maar de naverwarmingscyclus zelf kan een maatverandering veroorzaken. Fijnverspanen en slijpen moeten de laatste metallurgische behandeling volgen wanneer de tolerantie dat vereist. Oppervlakte- en laaggeharde onderdelen vereisen bijzondere zorg, omdat de laag, de overgangszone en de kern verschillende samenstellingen, transformatietemperaturen en beperkingscondities hebben.
Mechanische spanningsontlasting en richten
Mechanische spanningsontlasting verandert de vorm of spanningsverdeling door krachten toe te passen in plaats van hoofdzakelijk op temperatuur te vertrouwen. Richten met een pers, rolrichten, hameren, kalibreren, munten en gecontroleerde koude vervorming kunnen een meetbare buiging of slingering corrigeren. Zij werken door geselecteerde gebieden voorbij hun elastische grens te duwen, zodat elastisch herstel en plastische rek het onderdeel dichter bij de vereiste geometrie brengen.
Die correctie is niet spanningsvrij. Richten herverdeelt de restspanning en kan aan de ene zijde van een doorsnede trekspanning, aan de andere zijde drukspanning of lokale vloei nabij steun- en contactpunten introduceren. In gehard staal kan overmatige kracht scheurvorming veroorzaken; in een martensitische structuur met hoge sterkte kan koud richten de breukweerstand verminderen. Warm richten verlaagt de vereiste kracht, maar voegt een thermische cyclus toe die martensiet kan ontlaten, achtergebleven austeniet kan veranderen of een nieuwe temperatuurgradiënt kan veroorzaken. De toelaatbare methode hangt daarom af van de staalsoort, hardheid, doorsnedegeometrie en inspectievereisten.
Mechanische correctie kan bovendien een instabiel onderdeel verhullen in plaats van de onderliggende oorzaak op te lossen. Als verspanen later een gespannen oppervlaktelaag verwijdert, kan het gecorrigeerde onderdeel terugveren of in een andere richting bewegen. Het door NIST gehoste Metallurgy of Heat Treatment beschrijft specifiek kromtrekken tijdens het verspanen dat wordt veroorzaakt door verstoring van de restspanningsbalans. Onderzoeken in het International Journal of Materials and Product Technology brengen restspanning in afgeschrikt staal in verband met plastische vervorming op microschaal en met afschikomstandigheden, oppervlakte- of laagharden en eindslijpen.
Een deugdelijke procesvolgorde bestaat daarom uit het verminderen van vermijdbare spanning tijdens het austenitiseren en afschrikken, het tijdig ontlaten, het indien nodig toepassen van een compatibele thermische spanningsarmingsbehandeling, vervolgens voorbewerken, meten, uitsluitend binnen een gecontroleerde procedure richten, en na de laatste thermische blootstelling fijnverspanen of slijpen. Worcester Polytechnic Institute beschrijft afschrikvervorming als een gekoppeld probleem waarin warmteoverdracht, fasetransformatie, spanning, rek en microstructurele ontwikkeling samenkomen. Richten en spanningsontlasting moeten in diezelfde volgorde worden beoordeeld. Bij gecontroleerde toepassing verminderen zij het risico; slecht gecontroleerde naverhitting, krachtuitoefening of materiaalverwijdering kan de volgende maatverandering veroorzaken.
10. Verspanen, slijpen en het vrijkomen van verborgen spanningen
Een warmtebehandeling laat een stalen onderdeel niet altijd achter met definitief vastgelegde afmetingen. Een gehard en ontlaten onderdeel kan een eerste inspectie doorstaan en vervolgens vervormen tijdens draaien, frezen, boren of slijpen. De verspanende bewerking heeft de oorspronkelijke vervorming niet noodzakelijk veroorzaakt. Het kan zijn dat zij een onbalans in de restspanningen heeft blootgelegd die al aanwezig was na het verhitten, afschrikken, de faseomzetting en het ontlaten.
ASM International splitst restspanningen na een warmtebehandeling op in thermische, transformatie- en hardingsbijdragen (ASM Handbook, Residual Stresses and Distortion in Quenched and Tempered Steels). Deze spanningen bestaan naast maatveranderingen die worden veroorzaakt door thermische contractie, faseomzetting en plaatselijke plastische vervorming. De review uit 2022 in het Journal of Materials Engineering and Performance beschrijft het resultaat als een gekoppelde respons waarbij warmteoverdracht, faseomzetting, geometrie, wanddikte, keuze van het afschrikmedium en de intensiteit van het afschrikken een rol spelen (review uit 2022). Verspanen vindt plaats na die voorgeschiedenis en niet aan een spanningsvrij uitgangsmateriaal.
Waarom verspanen vervorming door de warmtebehandeling zichtbaar kan maken
Een bewerkt oppervlak kan geometrisch correct lijken, terwijl het onderdeel nog steeds zelfcompenserende inwendige spanningen bevat. Het ene gebied kan onder drukspanning staan en een ander onder trekspanning, waarbij de tegengestelde krachten en momenten over het gehele onderdeel met elkaar in evenwicht zijn. Dit evenwicht kan stabiel blijven totdat een snijgereedschap een van die gebieden verwijdert.
Dit is het praktische mechanisme dat wordt beschreven in Metallurgy of Heat Treatment: niet-afgebouwde afschrikspanningen kunnen tijdens het verspanen kromtrekken veroorzaken, omdat materiaalverwijdering de balans van de restspanningen verstoort (NIST-archief met materiaalgegevens). Een plaat met trekspanning nabij één oppervlak en compenserende drukspanning dieper in het materiaal kan verbuigen nadat het gespannen oppervlak is verwijderd. Een ring kan ovaal worden. Een as kan van rechtheid veranderen nadat een excentrische laag is weggesneden. Het snijgereedschap heeft de krachtverdeling veranderd, waarna het resterende metaal vervormt totdat een nieuw evenwicht is bereikt.
De mate van verplaatsing hangt van meer af dan alleen de spanningsgrootte. De lengte van het onderdeel, de wanddikte, symmetrie, plaatselijke stijfheid, overgangen in de doorsnede en de oriëntatie van het restspanningsveld zijn allemaal van belang. Een dikke flens kan een verplaatsing beperken die bij een dun lijf duidelijk zichtbaar zou zijn. Een spiebaan of dwarsgat kan aan één zijde materiaal verwijderen en een buigend moment introduceren. Een gecarboneerde of genitreerde laag kan een ander spannings- en hardheidsprofiel hebben dan de kern, zodat het doorsnijden van die laag zowel het mechanische evenwicht als de plaatselijke krachtoverdracht verandert.
Ook de voorgeschiedenis van de warmtebehandeling is van belang. De review uit 2022 en het rapport van het Worcester Polytechnic Institute beschrijven vervorming door afschrikken als het gekoppelde resultaat van warmteoverdracht, faseomzetting, spanning, rek en microstructurele ontwikkeling (WPI-rapport). Twee nominaal identieke onderdelen kunnen daarom verschillend reageren als hun voorafgaande smeed- of gietproces, koudvervorming, korrelstructuur, opwarmsnelheid of afschr 부king verschilde. Het U.S. Department of Energy rapporteert dat thermische spanningen en restspanningen in stalen gietstukken kunnen bijdragen aan vervorming, scheurvorming, nabewerking, lasreparaties, maatfouten en verminderde prestaties tijdens gebruik (DOE-rapport). De gietgeschiedenis wordt niet uitgewist door later verspanen.
Materiaalverwijdering en herverdeling van spanningen
De verspaningstoeslag biedt ruimte voor deze onzekerheid, maar vormt geen garantie tegen verplaatsing. De toeslag moet worden beschouwd in samenhang met het verwachte spanningsprofiel en de volgorde waarin oppervlakken worden blootgelegd. Het verwijderen van een grote hoeveelheid materiaal aan één zijde van een warmtebehandeld onderdeel kan buigen of torderen vrijmaken; het verwijderen van vergelijkbare hoeveelheden aan tegenoverliggende zijden kan de netto-onbalans verkleinen, hoewel symmetrie op zichzelf geen maatvastheid garandeert.
Daarom wordt het stapsgewijs verwijderen van materiaal doorgaans beschouwd als een concept voor maatbeheersing en niet als een universeel voorschrift. Bij het voorverspanen kan het grootste deel van de toeslag worden verwijderd, terwijl voldoende materiaal blijft zitten om het onderdeel te laten reageren en een latere bewerking de positie te laten corrigeren. Een tusseninspectie kan vervolgens beweging vaststellen voordat de eindgeometrie definitief wordt gerealiseerd. Als het voorverspanen een aanzienlijke kromming of slingering aan het licht brengt, kan rechtstreeks doorgaan tot de eindmaat de fout eenvoudigweg reproduceren, met minder resterende correctiemogelijkheden.
De datumbepaling moet aansluiten bij de functionele geometrie van het onderdeel en bij de veranderende spanningstoestand. Als iedere bewerking wordt gebaseerd op een oppervlak dat tijdens het voorverspanen is verplaatst, kan de vervorming naar latere kenmerken worden overgedragen. Omgekeerd kan het wijzigen van datums zonder de onderlinge relatie ervan te beheersen een andere vorm van opeenstapeling van fouten veroorzaken. Bij een as moeten de gekozen as, de lagerzittingen en de eindvlakken mogelijk door middel van inspectie aan elkaar worden gerelateerd, in plaats van ervan uit te gaan dat zij vast zijn gebleven. Bij een plaat kan het referentievlak na het voorverspanen en het ontspannen van de spanningen opnieuw moeten worden beoordeeld.
Inspectie na het voorverspanen maakt daarom deel uit van de proceslogica en is niet slechts een laatste kwaliteitscontrole. Rechtheid, vlakheid, rondheid, parallelliteit, slingering en de posities van kritische kenmerken kunnen veranderen tussen het voorverspanen, een spanningsarmende behandeling, het semi-nabewerken en het nabewerken. ASM noemt “het minimaliseren van vervorming en ongewenste restspanningen” als een belangrijk ontwer criterium voor de warmtebehandeling van staal (ASM Basic Principles and Design Guidelines for Heat Treating of Steel); de verspaningspraktijk kan niet elke ongeschikte toestand van de warmtebehandeling compenseren.
Een spanningsarmende bewerking kan verplaatsing verminderen, maar de temperatuur en duur ervan moeten verenigbaar zijn met de staalsoort, de vereiste hardheid, de ontlaatconditie en de oppervlaktebehandeling. Ook mechanische spanningsontlasting kan de afmetingen veranderen. Van geen van beide methoden mag worden aangenomen dat zij alle restspanningen verwijdert.
Slijpspanningen en oppervlakte-integriteit
Volumetrische restspanning Restspanning die over een aanzienlijke diepte of een aanzienlijk volume van een component is verdeeld, in plaats van beperkt te blijven tot een dunne oppervlaktelaag.
Slijpen vormt een afzonderlijk probleem, omdat de effecten ervan geconcentreerd zijn nabij het oppervlak. Volumetrische restspanning verwijst naar spanning die door een aanzienlijk deel van de doorsnede is verdeeld en die bij materiaalverwijdering globale buiging, torsie of vormverandering kan veroorzaken. Door slijpen veroorzaakte spanning is vaak een oppervlakkig effect dat ontstaat door mechanische vervorming en warmte. Beide kunnen naast elkaar bestaan, maar zijn niet onderling uitwisselbaar.
De review in het International Journal of Materials and Product Technology schrijft restspanningen in gehard staal toe aan plastische vervorming op microschaal en bespreekt de invloed van afschikomstandigheden, oppervlakte- en laagverharding en het laatste slijpen (deel I; deel II). Slijpen kan trekspanning veroorzaken door plaatselijke verhitting gevolgd door snelle afkoeling, of drukspanning door intensief mechanisch wrijven en plastische vloei. Het teken en de diepte hangen af van de specificatie van de slijpschijf, de contactomstandigheden, de toevoer van koelmiddel, de materiaalafname en de hardheid en microstructuur van het staal.
Overmatige slijpwarmte kan de ontlaatconditie beschadigen, slijpbrand veroorzaken, bepaalde gebieden zachter maken of leiden tot herharding en ongetemperd martensiet. Deze veranderingen veroorzaken mogelijk geen direct opvallende vervorming, maar kunnen de vermoeiingsprestaties verminderen of later maatveranderingen veroorzaken. Oppervlaktescheuren zijn bijzonder gevaarlijk wanneer een laag met trekrestspanning wordt gecombineerd met cyclische belastingen tijdens het gebruik.
De bespreking van het laatste slijpen in deel II is essentieel voor de maatbeheersing: de laatste bewerking verwijdert weinig materiaal, maar bepaalt het functionele oppervlak en kan de spanningstoestand ervan nog steeds veranderen. Het laatste slijpen moet daarom worden behandeld als een gecontroleerde nabewerkingsfase, waarna zowel de geometrie als de oppervlakte-integriteit worden geïnspecteerd. Een onderdeel dat vóór het slijpen aan de maat voldeed, verkeert niet noodzakelijk in zijn uiteindelijke toestand. Het uiteindelijke oppervlak, de onderliggende warmtebehandelde structuur en het spanningsveld moeten in samenhang worden beschouwd.
11. Scheurvorming, Herstelwerk en Gevolgen voor de Levensduur
Een warmtebehandeling kan ervoor zorgen dat een stalen onderdeel zowel een maatfout als een opgeslagen spanningsveld bevat. Deze verschijnselen houden verband met elkaar, maar zijn niet hetzelfde. Vervorming beschrijft een verandering in vorm of afmeting; restspanning beschrijft de zelfevenwichtige spanning die achterblijft nadat de externe thermische of mechanische belasting is weggenomen. Een onderdeel kan er zichtbaar recht uitzien en toch schadelijke trekspanning bevatten, terwijl een ander onderdeel vervormd kan zijn maar een restspanningspatroon heeft dat niet direct kritiek is voor scheurvorming.
Dit onderscheid is van belang bij stalen gietstukken, omdat verwarming, afkoeling, de geschiedenis van het stollingsproces, verspaning, lassen en belastingen tijdens het gebruik allemaal de uiteindelijke toestand beïnvloeden. ASM International onderscheidt thermische restspanningen, transformatierestspanningen en hardingsrestspanningen als afzonderlijke bijdragen in gehard en ontlaten staal. De review uit 2022 van Totten en medeauteurs in het Journal of Materials Engineering and Performance beschrijft vervorming eveneens als het resultaat van de wisselwerking tussen warmteoverdracht, fasetransformatie, geometrie, wanddikte, keuze van het afschrikmedium en de intensiteit van het afschrikken. Geen enkele afzonderlijke “afschrikspanning” verklaart iedere bezwijking.
Wanneer restspanning een scheuraandrijvende kracht wordt
Restspanning wordt een scheuraandrijvende kracht wanneer trekspanning zich concentreert bij een defect of een scherpe geometrische overgang en de lokale spanningsintensiteit of energieafgiftesnelheid verhoogt. De opgeslagen spanning hoeft niet in het gehele onderdeel groot te zijn. Een gietporie, oxidefilm, krimpholte, niet-metallische insluiting, bindingsfout, bewerkingsmarkering, spiebaan of abrupte verandering van de doorsnede kan het lokale trekspanningsveld versterken. Een aangebrachte trekbelasting komt daar vervolgens bij. Een onderdeel dat inspectie en warmtebehandeling doorstaat, kan later scheuren wanneer cyclische belasting, trillingen, druk of thermische cycli de resterende aandrijvende kracht leveren.
Dezelfde wisselwerking geldt voor door waterstof ondersteunde scheurvorming. Waterstof kan de cohesiesterkte verlagen en gelokaliseerde plasticiteit bevorderen, terwijl resterende trekspanning helpt een scheur te openen of de groei ervan in stand te houden. Hoogsterkte martensitische staalsoorten, geharde oppervlakken, door lassen beïnvloede gebieden en gegalvaniseerde of chemisch blootgestelde onderdelen zijn daarom gevoelig voor de gecombineerde toestand, niet voor restspanning op zichzelf. Een drukspanningslaag aan het oppervlak kan het openen van een scheur vertragen, maar trekspanning onder het oppervlak, slijpschade of een bestaand defect kan de bezwijking nog steeds bepalen.
Temperatuur verandert dit evenwicht. Bij verhoogde gebruikstemperatuur kunnen spanningsrelaxatie en kruip een deel van de restspanning verminderen, maar verschillen in thermische uitzetting kunnen nieuwe spanningen veroorzaken en oxidatie of microstructurele degradatie kan de doorsnede verzwakken. Bij lage temperatuur kan een verminderde taaiheid een defect gevaarlijker maken, zelfs als de restspanning niet is toegenomen. Een transformatie tijdens het gebruik kan bovendien het volume en de stijfheid veranderen. Het rapport van het U.S. Department of Energy over stalen gietstukken brengt thermische en restspanningen die tijdens verwarming en afschrikken ontstaan in verband met scheurvorming, vervorming, herstelwerk, lasreparatie en verminderde prestaties tijdens de levensduur; de praktische conclusie is duidelijk: bij inspectie en ontwerp moet rekening worden gehouden met de combinatie van spanning, defect en gebruiksomstandigheden.
Restspanning kan ook tijdens de nabewerking gevaarlijk worden. Metallurgy of Heat Treatment, beschikbaar via het materialen-data-archief van het National Institute of Standards and Technology, vermeldt dat niet-ontlaste afschrikspanningen tijdens het verspanen kromtrekken kunnen veroorzaken, omdat materiaalverwijdering het oorspronkelijke spann evenwicht verstoort. Het verwijderen van één zijde van een doorsnede kan trek- of drukspanning ongelijkmatig vrijgeven. Vervolgens kan een scheur zichtbaar worden bij een pas blootgelegd defect, maar de verspaningsbewerking heeft het oorspronkelijke spanningsveld niet noodzakelijk veroorzaakt.
Vervorming, lasreparatie en herstelwerk
Vervorming leidt vaak tot herstelwerk voordat zij een breuk veroorzaakt. Een kromgetrokken gietstuk kan bij een maatcontrole worden afgekeurd, niet goed uitlijnen met een passend onderdeel, de verspaningstoeslag overschrijden of een ongelijkmatig afdichtingsoppervlak opleveren. Daarna kunnen richten, plaatselijk verwarmen, extra verspanen, kogelstralen, spanningsarm gloeien of lasreparatie volgen. Elke bewerking verandert de thermische en mechanische geschiedenis opnieuw.
Lasreparatie is geen neutrale correctie. Lassen brengt naast relatief koud staal een kleine, intensieve warmtebron aan. Daardoor ontstaan een nieuwe thermische gradiënt, een door warmte beïnvloede zone, krimp tijdens het afkoelen en mogelijk harde, brosse microstructuren. Als het gietstuk al afschikspanningen bevat, kan de reparatielas trekspanning superponeren op een gebied met porositeit, insluitingen, krimpdefecten of eerdere scheurvorming. Beheersing van waterstof, voorverwarming, interpass-temperatuur, keuze van het toevoegmetaal, warmtebehandeling na het lassen en inspectie zijn daarom minstens zo belangrijk als het zichtbare lasprofiel.
De bevindingen van het Department of Energy en het onderzoek van de University of Iowa naar stalen gietstukken zijn van belang omdat zij de uiteindelijke maatnauwkeurigheid verbinden met de gietgeschiedenis. De stollingsvolgorde, plaatselijke wanddikte, voedingssystemen, belemmeringen van de afkoeling, eerdere thermische cycli en daaropvolgende warmtebehandeling beïnvloeden zowel het oorspronkelijke spanningsveld als de reactie op latere bewerkingen. Een voorspelling die uitsluitend op het uiteindelijke afschrikken is gebaseerd, kan geen rekening houden met spanningen die uit het gietproces zijn overgeërfd. Het rapport van Iowa benadrukt specifiek dat bij het voorspellen van de uiteindelijke afmetingen en restspanningen rekening moet worden gehouden met de gietgeschiedenis.
Herstelwerk kan een tweede probleem aan het licht brengen: een onderdeel kan binnen de tekeningstolerantie worden gebracht en toch een ongunstige spanningstoestand behouden. Intensief slijpen kan een drukspanningslaag aan het oppervlak verwijderen en daaronder gelegen materiaal met trekspanning blootleggen. Herhaaldelijk plaatselijk richten kan plastische rek veroorzaken en de vermoeiingsmarge verkleinen. Gecontroleerd spanningsarm gloeien kan daarentegen het risico op vervorming verminderen, maar overmatige of slecht beheerste verwarming kan de hardheid, ontlaatconditie, gecarburiseerde diepte, genitreerde lagen of maatpassing veranderen. ASM’s Basic Principles and Design Guidelines for Heat Treating of Steel behandelt het beperken van vervorming en ongewenste restspanning daarom als primaire ontwerpcriteria, en niet als inspectieproblemen die pas aan het einde moeten worden gecorrigeerd.
Maatverandering tijdens het gebruik
Een onderdeel hoeft niet te scheuren om zijn functie niet meer goed te vervullen. Maatinstabiliteit kan de voorspanning van een lager, de tandspeling, de uitlijning van een as, de klepspeling, de compressie van een afdichting of de contactdruk veranderen. In een precisiesamenstelling kan een kleine verplaatsing leiden tot aanlopen, lekkage, ongelijkmatige lastverdeling of versnelde slijtage. Het onderdeel blijft structureel intact, maar zijn prestaties tijdens het gebruik nemen af.
Verschillende mechanismen kunnen deze verplaatsing veroorzaken. Restspanning kan tijdens het gebruik relaxeren, waardoor elastisch herstel of plastische herverdeling mogelijk wordt. Achtergehouden austeniet kan transformeren in martensiet, wat uitzetting veroorzaakt; ontlaten kan het martensitische volume en de hardheid verminderen; en thermische cycli kunnen verschillen tussen de laag aan het oppervlak en de kern herhaaldelijk activeren. Gecarburiseerde, genitreerde, inductiegeharde en doorgeharde doorsneden reageren niet identiek, omdat hun gradiënten in samenstelling, hardheid, transformatietemperatuur en restspanning verschillen.
Ook het uiteindelijke slijpen kan na de warmtebehandeling van belang zijn. Onderzoeken in de International Journal of Materials and Product Technology identificeren niet-uniforme afschrikgradiënten als een belangrijke bron van vervorming en brengen restspanning in verband met microschaal-plastische vervorming, afschikomstandigheden, oppervlakte- en laagharding en het uiteindelijke slijpen. Het rapport van het Worcester Polytechnic Institute presenteert hetzelfde probleem als een gekoppelde verandering van warmteoverdracht, fasetransformatie, spanning, rek en microstructuur. De kwalificatie voor gebruik moet daarom zowel maatdrift als scheurinitiatie omvatten. Een recht en scheurvrij onderdeel bij verzending is niet noodzakelijkerwijs een stabiel onderdeel tijdens het gebruik.
12. Vervorming en restspanningen meten
Inspectie na een warmtebehandeling moet twee verschillende registraties combineren: een dimensionale kaart die laat zien hoe het onderdeel is verplaatst, en een spanningskarakterisering die aangeeft welke elastische of plastische onbalans erin is achtergebleven. Vervorming is een verandering van vorm of afmeting. Restspanning is een zelfevenwichtend spanningsveld dat overblijft nadat externe belastingen en temperatuurgradiënten zijn verdwenen. Ze zijn gekoppeld, maar niet uitwisselbaar. Een onderdeel kan binnen een maattolerantie vallen en toch trekspanning bevatten die later scheurvorming, verplaatsing tijdens het verspanen of vermoeiingsschade veroorzaakt. Omgekeerd kan een zichtbaar kromgetrokken onderdeel aanzienlijke transformatievervorming hebben ondergaan, zelfs nadat een groot deel van de restspanning is ontspannen.
ASM International onderscheidt thermische, transformatie- en verhardingsrestspanningen als afzonderlijke bijdragen in gehard en getemperd staal. De review uit 2022 van de auteurs van Residual Stress and Distortion during Quench Hardening of Steels in het Journal of Materials Engineering and Performance beschrijft het resultaat als een wisselwerking tussen warmteoverdracht, fasetransformatie, geometrie, wanddikte, keuze van het afschrikmiddel en de intensiteit van het afschrikken (doi:10.1007/s11665-022-06667-x). Bij metingen moet daarom voldoende informatie over het onderdeel en zijn thermische geschiedenis worden vastgelegd om een lokaal dimensionaal defect te kunnen onderscheiden van een procesbrede respons.

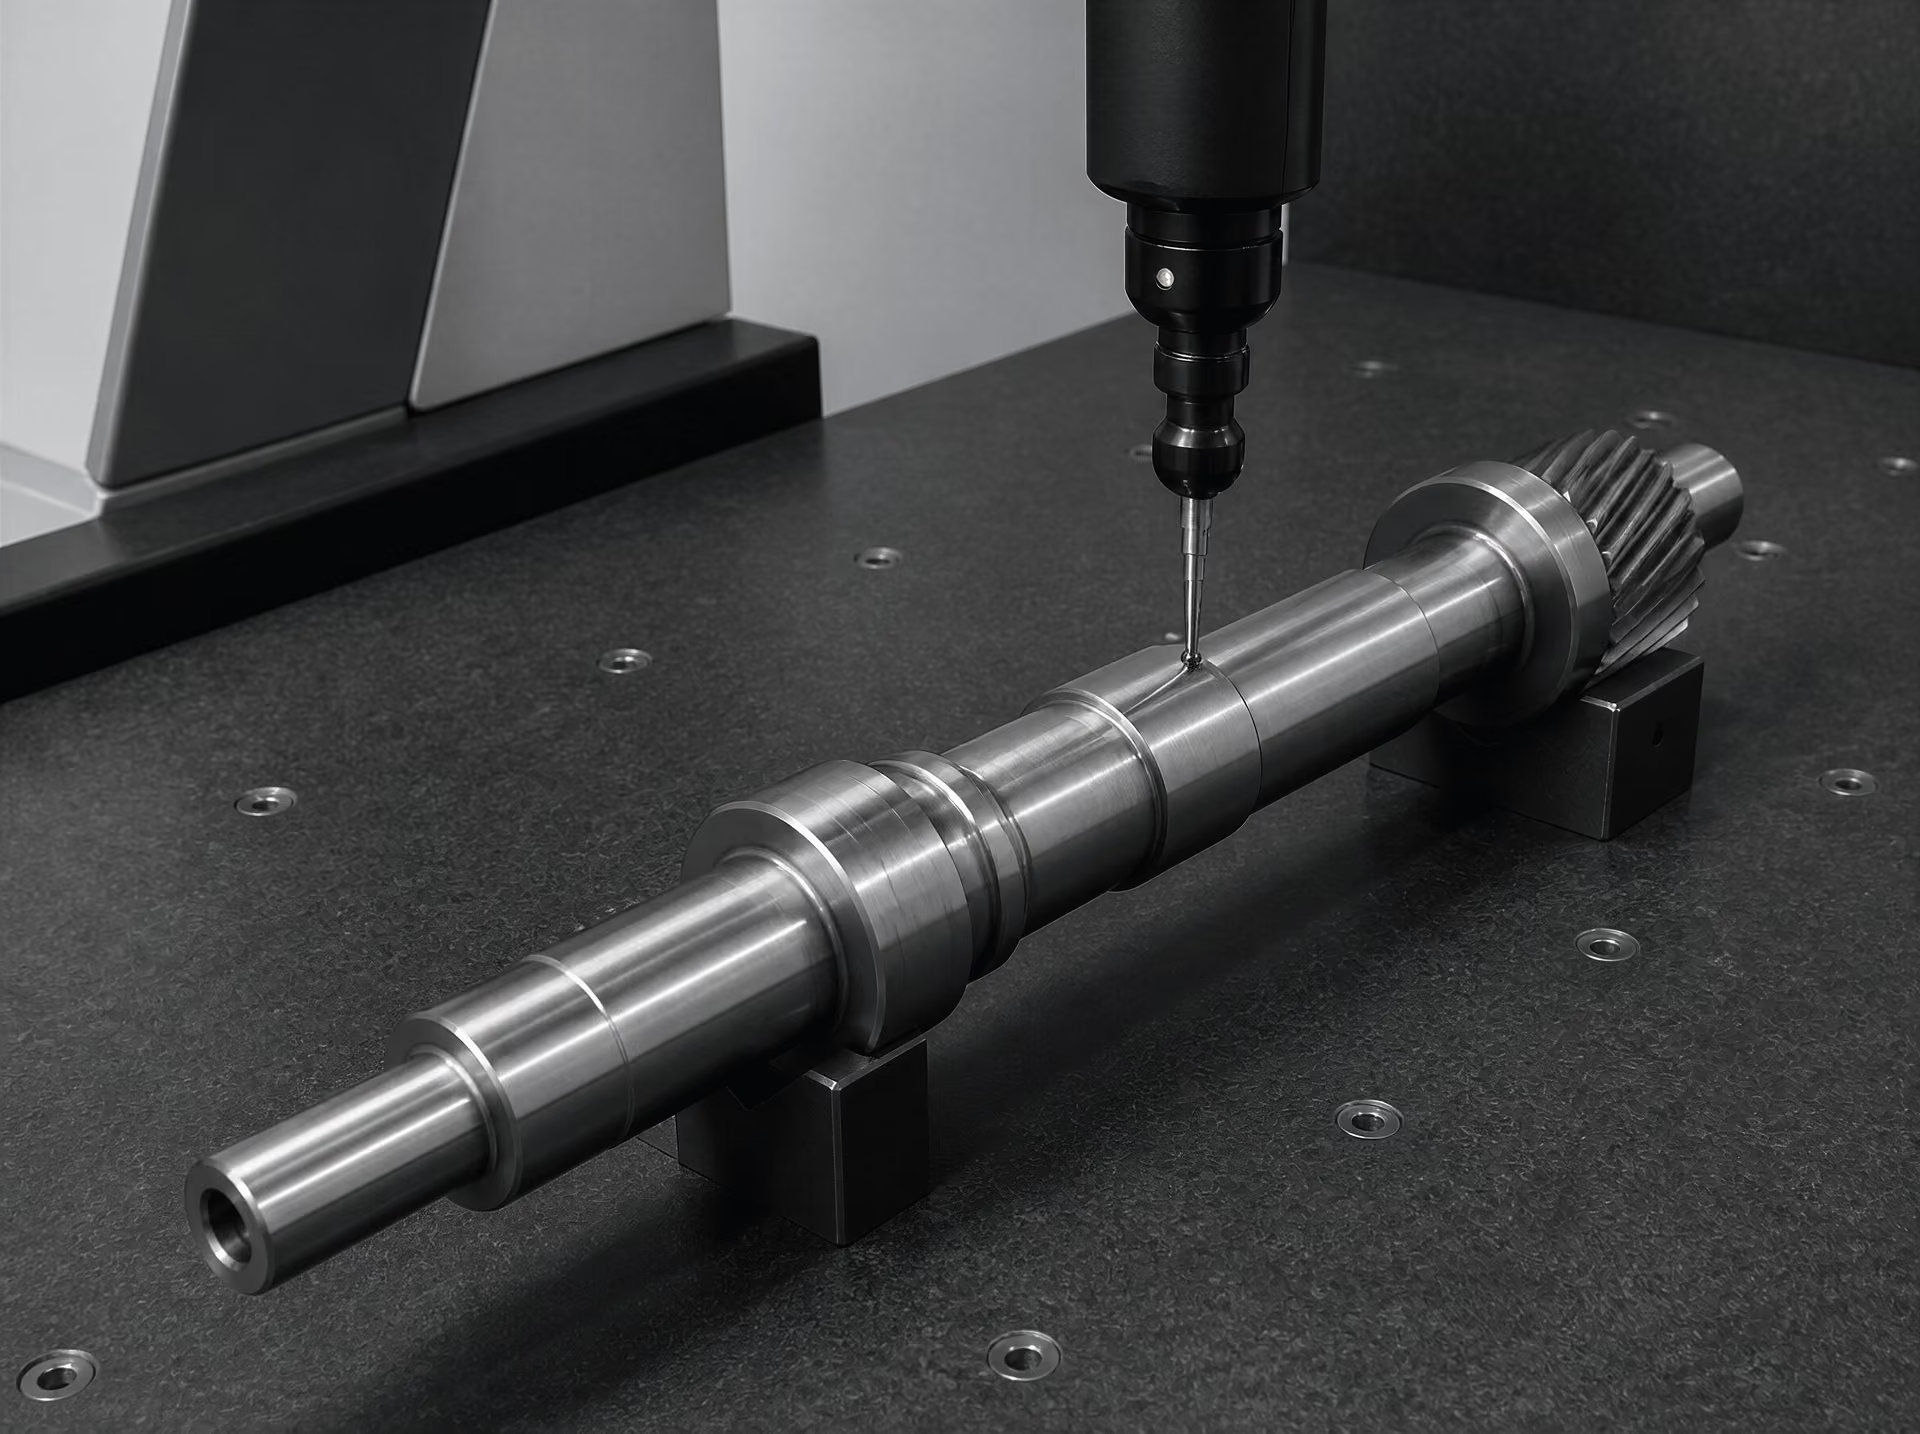
Dimensionale inspectie en keuze van referentiepunten
Inspectievolgorde
- Uitgangstoestand Meet en registreer het onbehandelde onderdeel, de oriëntatie, de materiaaltoestand en de referentievlakken.
- Meting na behandeling Vergelijk de afmetingen na het afschrikken en ontlaten met dezelfde referentiestrategie.
- Meting tijdens het verspanen Inspecteer na het voorbewerken en na aanzienlijke materiaalverwijdering om spanningsvrijgave vast te stellen.
- Spanningskarakterisering Gebruik een methode waarvan diepte en richting overeenkomen met de vermoedelijke spanningsgradiënt.
Een zinvolle dimensionale inspectie begint vóór het verhitten. Het onbehandelde onderdeel moet worden gemeten, gemarkeerd en gefotografeerd, waarbij de materiaaltoestand en oriëntatie worden vastgelegd. Een bruikbare registratie omvat de staalaanduiding, het partij- of smeltnummer, de voorafgaande bewerkingstoestand, de oppervlaktebehandeling, de oriëntatie in de opspanning, de ovenkringloop, de overdrachtstijd, de temperatuur en agitatie van het afschrikmiddel, de ontlaatcyclus en de tijd tussen de behandeling en de inspectie. Het materialenarchief van het National Institute of Standards and Technology vermeldt in Metallurgy of Heat Treatment dat niet-ontlaste afschikspanningen kromtrekken tijdens het verspanen kunnen veroorzaken, omdat materiaalverwijdering de balans van de restspanningen verandert. Een registratie van de toestand “vóór” de behandeling is daarom onmisbaar wanneer na het afschrikken nog nabewerken of voorbewerken door slijpen volgt.
De keuze van referentiepunten bepaalt de betekenis van elk later resultaat. Referentiepunten moeten worden gekoppeld aan functionele oppervlakken of stabiele geometrische kenmerken, en niet simpelweg aan de meest praktische rand. Een groot vlak kan tijdens het afschrikken zelf doorbuigen; wanneer dit als perfect vlak wordt gebruikt, kan die doorbuiging worden verborgen doordat het coördinatensysteem de afwijking volgt. Bij een as kunnen de rotatieas vóór de behandeling, de lagerzittingen en een aangewezen eindvlak het referentiekader bepalen. Bij een plaat kunnen een gecontroleerd vlak en twee loodrechte randen geschikt zijn, mits niet wordt verwacht dat deze kenmerken ongelijkmatig transformeren. Opspanmiddelen mogen het onderdeel slechts zover fixeren als nodig is om het te positioneren. Overmatige klemming tijdens de meting kan een kromgetrokken onderdeel vlakdrukken en zo de toestand van de opspanning rapporteren in plaats van de geometrie in vrije toestand.
Coördinatenmeetmachines kunnen de posities van gaten, profielafwijking, evenwijdigheid, haaksheid, vlakheid en veranderingen in de positie van assen in kaart brengen. Een puntenwolk is informatiever dan enkele maximale meetwaarden, omdat daarmee zichtbaar wordt of de vervorming bestaat uit algemene buiging, plaatselijk opkrullen van een rand, ovaliteit, verdraaiing of een verandering die geconcentreerd is rond een overgang van dik naar dun. Voor en na de behandeling moet hetzelfde coördinatensysteem en dezelfde taststrategie worden gebruikt. Temperatuurcompensatie is van belang: een stalen onderdeel dat bij verschillende temperaturen wordt gemeten, kan door thermische uitzetting alleen al een schijnbare maatverandering vertonen.
Bij ronde onderdelen moeten rondheid en cilindriciteit op meerdere axiale meetposities worden gecontroleerd. Meting van slechts één diameter kan lobvorming of een kromme as missen. Rechtheid moet langs meerdere generatrices worden gecontroleerd en, waar relevant, langs de neutrale of functionele as. Een ring kan zijn gemiddelde diameter behouden terwijl hij ovaal wordt; een tandwiel kan op één straal zijn tand-op-tandafstand behouden terwijl de rand slingering ontwikkelt. Bij complexe onderdelen is een vergelijking per doorsnede nuttig: vergelijk dwarsprofielen door dunne wanden, naven, ribben, afrondingen en zware secties en vergelijk vervolgens overeenkomstige doorsneden vóór en na de behandeling. Het patroon wijst vaak op een thermische gradiënt of een verschil in transformatie.
Bij de inspectie moet vervorming in vrije toestand worden onderscheiden van vervorming die wordt veroorzaakt door losmaken, doorsnijden of opspannen. Wanneer een onderdeel voor metallografie of spanningsmeting wordt doorgesneden, moeten de afmetingen vóór de snede en na elke stap van het vrijmaken worden geregistreerd. Ook de gietgeschiedenis kan van belang zijn. Rapporten van het U.S. Department of Energy en de University of Iowa brengen verwarmings- en afschikspanningen in stalen gietstukken in verband met vervorming, scheurvorming, herstelwerk, lasreparaties, dimensionale fouten en verminderde prestaties tijdens gebruik; het onderzoek van Iowa neemt bij het voorspellen van de uiteindelijke afmetingen en spanningen specifiek de gietgeschiedenis mee.
Methoden voor het meten van restspanningen
| Methode | Bemonsteringsdiepte of -karakter | Belangrijkste beperking |
|---|---|---|
| Röntgendiffractie | Roosterrek nabij het oppervlak | Beschrijft op zichzelf niet het spanningsveld in de kern |
| Gatenboren | Incrementeel profiel over geringe diepte | Semidestructief en modelafhankelijk |
| Contourmeting of doorsnijden | Spanningsvrijgave door een snede | Destructief en gevoelig voor effecten van het snijden |
| Neutronendiffractie | Grotere indringdiepte inwendig | Vereist gespecialiseerde toegang en gegevens over het referentierooster |
Röntgendiffractie (XRD) meet rek in het kristalrooster nabij het oppervlak door verschuivingen in diffractiepieken waar te nemen. Met geschikte elastische constanten en een geschikt diffractievlak worden deze rekken omgerekend naar spanning. De methode is doorgaans oppervlaktegevoelig en daardoor waardevol voor gecarboneerde lagen, geslepen oppervlakken en afgeschrikte oppervlaktelagen, maar kan op zichzelf het spanningsveld in het centrum van een dikke doorsnede niet beschrijven. Oppervlakteruwheid, kristallografische textuur, achtergebleven austeniet, ontkoling en de gekozen straling kunnen het resultaat beïnvloeden. Metingen moeten worden uitgevoerd op locaties die aan de hand van de dimensionale kaart zijn geselecteerd: aan de convexe en concave zijde van een buiging, nabij afrondingen, bij dunne en dikke secties en langs beide hoofdrichtingen.
Boren van een klein gat is een semidestructieve methode. Er wordt stapsgewijs een klein gat aangebracht, terwijl rekstrookjes of optische methoden de plaatselijke elastische ontspanning detecteren. Met een inverse berekening wordt de oorspronkelijke spanning als functie van de diepte geschat. Deze methode bemonstert dieper dan gewone XRD, maar blijft een oppervlakte-nabije techniek. Bovendien veronderstelt de berekening een vastgelegde geometrie, een elastische respons en een voldoende bekende spanningsvariatie. Een gat nabij een rand, afronding, lasreparatie of sterke hardheidsgradiënt kan niet aan deze aannamen voldoen. Het gat onderbreekt het onderdeel bovendien zelf, zodat de locatie moet worden gekozen op een plaats waar de daaruit voortvloeiende beschadiging aanvaardbaar is.
Contourmeting, doorsnijden en vergelijkbare destructieve methoden maken spanningen zichtbaar doordat een opgesloten lichaam kan ontspannen. Bij contourmethoden wordt een onderdeel langs een vlak doorgesneden, wordt het nieuw blootgelegde oppervlak gemeten en reconstrueert een elastisch model de normaalkracht die de verplaatsing heeft veroorzaakt. Doorsnijden kan buig- en openingsbewegingen rechtstreeks zichtbaar maken, maar door de snede komt een driedimensionaal spanningsveld vrij en kunnen correcties nodig zijn voor snijvervorming, plasticiteit en meetruis. Deze methoden zijn krachtig voor dikke secties en lasverbindingen, maar leveren geen niet-destructieve productiecontrole op.
Neutronendiffractie kan rek in het kristalrooster op aanzienlijk grotere diepten meten dan XRD, omdat neutronen veel staalsoorten dieper binnendringen. Daarmee kunnen interne spanningen door een doorsnede heen in kaart worden gebracht zonder het onderdeel door te snijden, afhankelijk van de toegankelijkheid, het meetvolume, de textuur, de fase en de vereisten voor een referentierooster. De methode is vooral nuttig wanneer oppervlaktemetingen en de reactie tijdens het verspanen wijzen op een begraven spanningsgradiënt. Van resultaten van neutronendiffractie, XRD en boren van een klein gat mag niet worden verwacht dat ze op dezelfde nominale locatie overeenkomen, tenzij hun bemonsterde volumes en diepten vergelijkbaar zijn.
Procesfouten onderscheiden van meetfouten
Een verschil tussen twee inspecties bewijst niet automatisch dat het warmtebehandelingsproces is veranderd. De meetonzekerheid moet afzonderlijk van de procesvariatie worden geschat. Herhaal dezelfde meting zonder het onderdeel te verplaatsen, verwijder het vervolgens en plaats het opnieuw, en herhaal de meting. Het verschil maakt het mogelijk de herhaalbaarheid van het instrument te onderscheiden van effecten van het opnieuw bepalen van de referentiepunten en van de operator of de opspanning. Gekalibreerde artefacten, herleidbare temperatuurmetingen, kwalificatie van de meettaster en een gedocumenteerde uitlijnprocedure maken duidelijk of het coördinatensysteem stabiel is.
De toestand van het oppervlak is een veelvoorkomende bron van verkeerde interpretatie. Walshuid, oxiden, ontkoold materiaal, slijpbrand, straalgeharde lagen en ruwheid kunnen zowel het dimensionale aftasten als de diffractie beïnvloeden. Meet vóór en na het reinigen volgens een vastgelegde procedure en registreer elke materiaalafname. Wanneer na het afschrikken wordt geslepen, inspecteer het oppervlak dan vóór het slijpen en na elke belangrijke bewerkingsfase. Een verandering in slingering na materiaalafname kan vrijgekomen restspanning zijn in plaats van een nieuw afschikdefect, terwijl een verandering in de XRD-spanning het gevolg kan zijn van het verwijderen van een gespannen oppervlaktelaag.
Symmetrie levert een belangrijke diagnostische aanwijzing. Gelijkwaardige punten aan tegenoverliggende zijden van een nominaal symmetrisch onderdeel moeten worden vergeleken, maar niet zonder meer worden gemiddeld. Een symmetrisch proces zou een symmetrisch resultaat moeten opleveren; een blijvend verschil aan één zijde kan wijzen op een ongelijkmatige stroming van het afschrikmiddel, contact met de opspanning, belading van de oven of een reeds bestaande bewerkingsfout. Spanningsgradiënten maken metingen op één punt bovendien onbetrouwbaar. Breng meerdere diepten, oriëntaties en geometrische zones in kaart en vergelijk het patroon vervolgens met hardheid, microstructuur, het gehalte aan achtergebleven austeniet en de geregistreerde thermische cyclus. Worcester Polytechnic Institute beschrijft afschikvervorming als een gekoppeld probleem waarin warmteoverdracht, fasetransformatie, spanning, rek en microstructurele ontwikkeling een rol spelen. Het inspectiesysteem moet deze effecten even zorgvuldig scheiden van fouten die door de meting zelf worden geïntroduceerd.
13. Modellering en simulatie van vervorming door warmtebehandeling
Simulatie van warmtebehandeling is geen calculator voor afschriksnelheden waaraan achteraf een correctie voor vervorming is toegevoegd. Een betrouwbaar model voorspelt de gekoppelde ontwikkeling van temperatuur, fasefracties, rek, spanning en geometrie terwijl het staal wordt verhit, op temperatuur wordt gehouden, afgeschrikt, ontlaten en soms machinaal bewerkt. Vervorming is de verandering in vorm of afmetingen; restspanning is de interne spanning die overblijft nadat externe belastingen en temperatuurgradiënten zijn verdwenen. Het zijn verschillende resultaten van dezelfde procesgeschiedenis. Een onderdeel kan aanzienlijke restspanning bezitten met weinig zichtbare vervorming, of duidelijk kromtrekken nadat spanningen door machinale bewerking zijn vrijgekomen.
ASM International onderscheidt thermische, transformatie- en hardingsrestspanningen als afzonderlijke bijdragen in afgeschrikte en ontlaten staalsoorten. Thermische spanning ontstaat door verhinderde uitzetting en krimp. Transformatiespanning ontstaat wanneer gebieden bij verschillende temperaturen transformeren en op verschillende tijdstippen van volume veranderen. Hardingsspanning houdt verband met de mechanische respons van de zich ontwikkelende microstructuur, waaronder veranderingen in vloeispanning en plastische vloei. Een simulatie waarin een van deze mechanismen ontbreekt, kan nog steeds een vloeiende temperatuurcurve opleveren, maar de voorspelde afmetingen kunnen onjuist zijn.
Thermische, metallurgische en mechanische koppeling
Het thermische veld is het uitgangspunt, niet het volledige antwoord. De oplosser moet de warmtegeleiding door het staal, straling en convectie aan blootgestelde oppervlakken, contactgeleiding bij opspanningen en warmteafvoer naar het afschrikmedium berekenen. Warmteoverdracht aan het oppervlak wordt meestal uitgedrukt met een temperatuurafhankelijke randvoorwaarde of warmteoverdrachtscoëfficiënt. Die coëfficiënt verandert tijdens filmkoken, kiemkoken, overgangskoken en vloeistof- of dampconvectie. Hij varieert ook met agitatie, de oriëntatie van het onderdeel, de temperatuur van het afschrikmedium, de chemische samenstelling van de vloeistof en de plaatselijke toestand van het oppervlak.
De review uit 2022, “Residual Stress and Distortion during Quench Hardening of Steels”, in het Journal of Materials Engineering and Performance, benadrukt dat warmteoverdracht, fasetransformatie, geometrie, wanddikte, keuze van het afschrikmedium en afschrikintensiteit elkaar beïnvloeden. Een uniforme badtemperatuur leidt niet tot een uniforme afkoelgeschiedenis als één oppervlak wordt afgeschermd, een boring damp vasthoudt of een dikke naaf langzamer afkoelt dan een dunne rand. De artikelen in het International Journal of Materials and Product Technology in Deel I en II identificeren niet-uniforme thermische gradiënten eveneens als een belangrijke bron van afschrikvervorming en brengen restspanning in verband met omstandigheden van het afschrikmedium, oppervlakte- en laagharding en het uiteindelijke slijpen.
Het metallurgische model zet temperatuur en samenstelling om in faseontwikkeling. Austeniet kan, afhankelijk van het plaatselijke afkoeltraject en de hardbaarheid, transformeren in ferriet, perliet, bainiet, martensiet of rest-austeniet. Elke transformatie kan transformatievervorming veroorzaken, waaronder een volumetrische component en, in sommige modellen, een oriëntatieafhankelijke component. Het constitutieve model combineert vervolgens thermische rek, transformatievervorming, elastische rek en plastische rek:
\[ \boldsymbol{\varepsilon}_{total} = \boldsymbol{\varepsilon}_{elastic} + \boldsymbol{\varepsilon}_{plastic} + \boldsymbol{\varepsilon}_{thermal} + \boldsymbol{\varepsilon}_{transformation}. \]
Deze decompositie is een modelleringskader en geen bewering dat de rekcomponenten onafhankelijk van elkaar optreden. Ze beïnvloeden elkaar via de spanningstoestand en de temperatuurafhankelijke vloeispanning. Een martensitisch gebied kan ontstaan terwijl het omliggende austeniet nog heet en compliant is; latere afkoeling kan het lokale spanningspatroon omkeren. Door transformatie geïnduceerde plasticiteit kan eveneens optreden wanneer spanning de transformatie bevordert of transformatievervorming plastische vloei stimuleert.
Mechanische koppeling moet daarom een temperatuur- en faseafhankelijke elasticiteitsmodulus, vloeispanning, verstevigingsgedrag, Poisson-verhouding en transformatievervorming omvatten, evenals, waar nodig, kruip- of viscoplastisch gedrag. Beperkingen door opspanningen, persmatrijzen, kernen of aangrenzende doorsneden moeten expliciet worden weergegeven. Een vrije staaf, een ingeklemde ring en een tandwiel dat op een opspanning wordt ondersteund, hebben niet dezelfde voorspelde vervorming, zelfs als ze van hetzelfde staal zijn gemaakt en in hetzelfde afschrikbad worden behandeld.
Materiaalgegevens en transformatiekeninetiek
Materiaalgegevens bepalen of de simulatie een specifieke staalsoort beschrijft of slechts een generiek staal. Vereiste invoer omvat gewoonlijk de chemische samenstelling, dichtheid, warmtegeleidingsvermogen, soortelijke warmte, emissiviteit, fasetransformatietemperaturen, latente warmte, fasefracties, transformatiekeninetiek, transformatievervormingen en mechanische eigenschappen voor elke relevante fase. Gegevens over hardbaarheid, zoals een Jominy-profiel of gekalibreerd gedrag bij continu afkoelen, kunnen helpen bepalen of een doorsnede martensiet of een mengsel van bainiet en perliet vormt.
De kinetiek moet overeenkomen met de thermische cyclus. Isotherme transformatiegegevens alleen voorspellen mogelijk niet het gedrag van een continu afgekoeld smeedstuk of gietstuk. Modellen op basis van tijd-temperatuur-transformatiediagrammen, diagrammen voor transformatie bij continu afkoelen, martensietrelaties van het Koistinen–Marburger-type of gekalibreerde faseveld- en eindige-elementenroutines bevatten elk aannames over kiemvorming, incubatie, samenstelling en de voorafgaande austenietkorrelstructuur. Koolstofgradiënten door carbureren, stikstofgradiënten door nitreren en segregatie door gieten vereisen ruimtelijk variërende invoer in plaats van één samenstelling die aan elk element wordt toegekend.
Het materialen-data-archief van het National Institute of Standards and Technology biedt een nuttige bron voor achtergrondinformatie over warmtebehandeling, maar archiefgegevens moeten nog steeds worden gecontroleerd aan de hand van de werkelijke staalsoort, doorsnedeafmetingen, oppervlakteconditie en apparatuur. Gepubliceerde waarden kunnen zijn gemeten met andere proefstukgeometrieën of afkoelsnelheden. Een model dat is gekalibreerd voor afschrikken in olie mag niet zonder testen worden overgedragen naar een polymeeroplossing, water, gas of een onderbroken afschrikking. De randvoorwaarde voor het afschrikken maakt deel uit van de materiaal-procesgegevens.
Bij kalibratie moeten voorspelde temperaturen, fasefracties, hardheid, afmetingen en spanningen worden vergeleken met metingen van het gespecificeerde proces. Thermokoppels, infraroodmetingen waar praktisch mogelijk, dilatometrie, hardheidsprofielen, metallografische fasetellingen, scans met een coördinatenmeetmachine en röntgen- of neutronendiffractie kunnen verschillende onderdelen van het model toetsen. Bij kalibratie van vervorming moeten meerdere kenmerken worden opgenomen: boordiameter, vlakheid van het oppervlak, slingering, lengte en hoekverandering. Het overeenkomen van één eindafmeting kan compenserende fouten in warmteoverdracht en transformatievervorming verhullen.
Meshgevoeligheid is van belang omdat dunne wanden, scherpe afrondingen, spiebanen, gaten, overgangen in laagdikte en contactgebieden steile gradiënten veroorzaken. Het verfijnen van de mesh totdat de voorspelde eindafmeting nog slechts weinig verandert, is betekenisvoller dan een visueel fijne mesh kiezen zonder verdere controle. Randvoorwaarden verdienen evenveel aandacht. Volkomen symmetrische afkoeling, volkomen stijve opspanningen, constante warmteoverdrachtscoëfficiënten en wrijvingsloze steunen kunnen een ordelijk resultaat opleveren dat de oven nooit voortbrengt. Gevoeligheidsstudies moeten de meshdichtheid, oppervlaktecoëfficiënten, stijfheid van de opspanning, wrijving, begintemperatuur en parameters van de fasekinetiek variëren om vast te stellen welke onzekerheden het resultaat bepalen.
Gietgeschiedenis en voorspelling van eindafmetingen
De gietgeschiedenis en eerdere bewerkingen kunnen de voorspelde eindafmetingen en restspanningen aanzienlijk beïnvloeden. Limited evidence
Voor gegoten staal is de uitgangstoestand al het resultaat van een thermische en mechanische geschiedenis. Stolling veroorzaakt segregatie, een dendritische structuur, porositeit, restspanning en een niet-uniforme korrelstructuur. Afkoeling na het uitbreken uit de vorm, verwijdering van voedingsstukken, voorbewerking, lasreparatie en spanningsarm gloeien kunnen het spanningsveld veranderen voordat het harden begint. Het U.S. Department of Energy meldt dat thermische spanningen en restspanningen in stalen gietstukken kunnen bijdragen aan vervorming, scheurvorming, nabewerking, lasreparaties, maatfouten en verminderde prestaties tijdens gebruik. Een model dat begint met een spanningsvrij, qua samenstelling uniform blok op kamertemperatuur heeft de gegevens terzijde geschoven die een groot deel van de latere respons bepalen.
Het rapport van de University of Iowa maakt hetzelfde punt vanuit het perspectief van voorspelling: bij het schatten van eindafmetingen en restspanningen moet de gietgeschiedenis worden opgenomen. Daarvoor kan een sequentiële werkwijze nodig zijn. Een gietsimulatie voorspelt eerst stolling, afkoeling, krimp en restspanning; de resulterende temperatuur-, fase-, samenstellings- en spanningsvelden vormen vervolgens de uitgangstoestand voor austenitiseren en afschrikken. Daarna kan voorbewerking worden gemodelleerd door elementen te verwijderen of randvoorwaarden te wijzigen, gevolgd door een nieuwe evenwichtsberekening. Deze volgorde brengt spanningsherverdeling in beeld die een enkele warmtebehandelingsstap niet kan weergeven.
De uiteindelijk voorspelde geometrie is bijgevolg processpecifiek. Ze hangt af van de belading van de oven, de austenitiseertijd, de overdrachtstijd, de stroming van het afschrikmedium, het contact met de opspanning, het ontlaten, de afkoeling tussen bewerkingen en de materiaalgeschiedenis. Simulatie levert geen abstracte vervormingswaarde die onafhankelijk van deze omstandigheden aan “staal” toebehoort. Ze voorspelt de respons van een bepaalde geometrie, staalsoort, uitgangstoestand, apparatuurconfiguratie en procesplanning.
Dit onderscheid verklaart ook waarom simulatie procesproeven moet ondersteunen en metingen niet moet vervangen. Het rapport van het Worcester Polytechnic Institute beschrijft afschrikvervorming als een gekoppeld probleem waarin warmteoverdracht, fasetransformatie, spanning, rek en microstructurele verandering samenkomen. Het model is betrouwbaar wanneer het gemeten gedrag onder meer dan één onderdeel- of procesconditie reproduceert, de dominante gevoeligheden zichtbaar maakt en aangeeft waar restspanning tijdens machinale bewerking zal vrijkomen. De richtlijnen van ASM voor het ontwerp van warmtebehandelingen beschouwen het beperken van vervorming en ongewenste restspanning daarom als primaire ontwerpcriteria, en niet als correcties achteraf.
14. Proces- en ontwerpstrategieën voor het beheersen van vervorming
Het beheersen van vervorming moet gericht zijn op het verminderen van incompatibele vervormingen, niet op de belofte van nul dimensionale verandering. Tijdens het verhitten en afschrikken zetten verschillende gebieden van een onderdeel op verschillende tijdstippen uit, krimpen ze, ondergaan ze fasetransformaties en vloeien ze. ASM International onderscheidt thermische, transformatie- en hardingsrestspanningen als afzonderlijke bijdragen, hoewel deze in het werkelijke onderdeel gelijktijdig ontstaan. De review uit 2022 in het Journal of Materials Engineering and Performance beschrijft afschrikvervorming eveneens als een interactie tussen warmteoverdracht, fasetransformatie, geometrie, wanddikte, keuze van het afschrikmiddel en afschrikintensiteit.
Een deugdelijk proces beperkt daarom de verschillen tussen aangrenzende gebieden. Het selecteert niet simpelweg een sneller afschrikmiddel en past evenmin alleen een grotere verspaningstoeslag toe.
Ontwerpen voor gelijkmatige verwarming en koeling
Geometrie is de eerste procesvariabele. Dikke naven die met dunne schijven zijn verbonden, abrupte schouders, scherpe spiebanen, blinde gaten en ongelijke wanddikten veroorzaken verschillende verwarmings- en afkoelsnelheden. Ze leiden ook tot lokale belemmering: één gebied probeert te krimpen terwijl een ander heet en uitgezet blijft. De daaruit voortvloeiende spanning kan plastische vervorming veroorzaken voordat martensiet ontstaat, of kan later worden vrijgegeven wanneer de restspanning zich herverdeelt.
Vereenvoudiging van de vorm vermindert deze incompatibiliteiten. Gebruik geleidelijke overgangen in doorsnede, ruime afrondingen en waar het functionele ontwerp dit toestaat een zo gelijkmatig mogelijke wanddikte. Vermijd plotselinge veranderingen in doorsnede nabij lagerzittingen, tandwielen of positioneervlakken. Een overgang die op de tekening bescheiden lijkt, kan tijdens het afschrikken een groot effect hebben, omdat het dunnere gebied de martensiet-starttemperatuur kan bereiken terwijl het dikkere gebied nog thermische contractie ondergaat. Het International Journal of Materials and Product Technology identificeert niet-uniforme thermische gradiënten tijdens het afschrikken als een belangrijke oorzaak van afschrikvervorming.
Ook de verwarming door de gehele lading heen moet gelijkmatig zijn. Onderdelen moeten zo worden opgesteld dat de atmosfeer van de oven eromheen kan circuleren, in plaats van dicht opeengepakt en tegen elkaar aan te liggen. Zware manden, gestapelde componenten en afgeschermde oppervlakken kunnen de lokale opwarming vertragen. Voorverwarmen is nuttig wanneer anders een groot temperatuurverschil tussen oppervlak en kern zou ontstaan, vooral bij dikke, complexe of sterk gelegeerde onderdelen. Een stapsgewijze cyclus kan thermische schok verminderen, maar voorverwarmen neemt niet de noodzaak weg om de austenitiseertemperatuur en houdtijd te beheersen. Een te lange blootstelling kan de austenietkorrels vergroten, oxidatie of ontkoling versterken en de uiteindelijke transformatierespons wijzigen.
De gelijkmatigheid van de koeling is net zo belangrijk als die van de ovenverwarming. Een afschrikmiddel moet alle relevante oppervlakken met een vergelijkbare snelheid bereiken, bij een gecontroleerde temperatuur, agitatie en zuiverheid. Dampmantels, stilstaande zones, geblokkeerde doorgangen en ongelijkmatige sproeipatronen veroorzaken lokaal verschillende afkoelgeschiedenissen. Het resultaat kan een hard martensitisch oppervlak naast een gebied met bainiet, perliet of restausteniet zijn, vergezeld van verschillende volumeveranderingen en verschillende restspanningstoestanden. De agitatie van het afschrikmiddel moet damp verwijderen en een reproduceerbare warmteoverdracht leveren zonder dat een dun onderdeel onder de belasting van vloeistofstroming of hantering wordt verbogen.
Verspaningstoeslagen moeten met dit gedrag rekening houden. Kritische referentievlakken kunnen met voldoende materiaal worden gelaten voor nabewerkingen na het afschrikken en ontlaten, terwijl onnodig extra materiaal niet zonder onderscheid moet worden toegevoegd, omdat dit de thermische massa vergroot en de verschillen in doorsnede kan versterken. Ook de laatste slijpbewerking verdient aandacht: de IJMPT-studie naar afgeschrikt staal brengt restspanning in verband met afschriksituatie, oppervlakte- en doosharding en het uiteindelijke slijpen.
De hardbaarheid en afschrikcondities kiezen
De chemische samenstelling van het staal bepaalt hoe snel een doorsnede moet afkoelen om diffusieproducten te vermijden en de vereiste microstructuur te verkrijgen. De hardbaarheid, en niet alleen de nominale hardheid, moet de keuze sturen. AISI 4140 heeft bijvoorbeeld doorgaans een grotere hardbaarheid dan een ongelegeerd koolstofstaal met een vergelijkbaar koolstofgehalte, omdat chroom en molybdeen de transformatie vertragen; AISI 52100 wordt gekozen voor toepassingen met hoogkoolstofhoudende lagers, maar vereist een nauwkeurige beheersing van het austenitiseren en afschrikken, omdat de hoeveelheid carbiden en de afmeting van de doorsnede het transformatiegedrag beïnvloeden. De juiste staalsoort hangt af van het vereiste hardheidsprofiel, de taaiheid, slijtvastheid, afmetingen en bedrijfsspanningen.
De keuze van een staal met voldoende hardbaarheid kan een minder intensieve afschrikking mogelijk maken. Daardoor wordt het temperatuurverschil tussen oppervlak en kern kleiner en neemt de thermische spanning af die nodig is om de beoogde structuur te verkrijgen. Een zeer intensieve afschrikking kan een hoge oppervlaktehardheid opleveren, maar kan ook de vervorming, het risico op scheurvorming en de restspanning vergroten zonder de vereiste kerneigenschappen te verbeteren. Omgekeerd kan een onvoldoende intensieve afschrikking zachte zones of te veel bainiet en perliet achterlaten. De keuze is een metallurgisch compromis, geen algemene voorkeur voor olie, water, polymeer, gas of zout.
De concentratie, temperatuur, beweging en toestand van het afschrikmiddel moeten als procesvariabelen worden gespecificeerd. Polymeeroplossingen kunnen ander afkoelgedrag vertonen naarmate de concentratie en agitatie veranderen; de viscositeit en temperatuur van olie beïnvloeden de circulatie en warmteoverdracht; gasafschrikken is afhankelijk van druk, snelheid en blootstelling van het onderdeel. Zout- of trapsgewijs afschrikken kan het temperatuurbereik verkleinen waarin sterke thermische gradiënten ontstaan, maar de cyclus moet nog steeds de vereiste transformatie bewerkstelligen. De review uit 2022 in JMEP benadrukt dat de keuze van het afschrikmiddel en de afschrikintensiteit niet los kunnen worden gezien van de geometrie en wanddikte.
Routes voor oppervlakte- en doosharding vereisen bijzondere zorg. Cementeren verandert het koolstofgehalte nabij het oppervlak en daarmee de transformatietemperatuur, hardbaarheid en volumeverandering. Nitreren produceert een geharde verbindingslaag of diffusiezone met aanzienlijk minder bulktransformatie dan cementeren, maar vervorming kan nog steeds ontstaan door eerdere verspaningsspanningen, verhitting, belemmering door opspanningen en nabewerking door slijpen. Vacuüm-warmtebehandeling kan de atmosfeerbeheersing verbeteren, maar leidt niet automatisch tot gelijkmatige koeling als de opstelling van de lading of de gasstroming ontoereikend is.
Het ontlaten moet binnen het gespecificeerde procesvenster op het afschrikken volgen. Hierdoor wordt het risico verminderd dat onontlaten martensiet en afschrikspanningen beschikbaar blijven om later scheuren of kromtrekken te veroorzaken. Wanneer de resterende spanning onaanvaardbaar blijft, kan mechanische of thermische spanningsarmgloeiing geschikt zijn, mits deze behandeling de hardheid, hardingsdiepte, maattoleranties of oppervlaktegesteldheid niet nadelig beïnvloedt. De richtlijnen van ASM voor het ontwerp van warmtebehandelingen noemen het minimaliseren van vervorming en ongewenste restspanning als primaire ontwerpcriteria.
Opspanningen, oriëntatie en procesvolgorde
Opspanningen moeten beweging beperken zonder een nieuwe, geconcentreerde belastingsroute te veroorzaken. Het star inklemmen van een onderdeel dat probeert te krimpen, kan vrije vervorming omzetten in hoge restspanning, lokale vloeiing of scheurvorming. Steunen moeten waar mogelijk contact maken met sterke, niet-functionele gebieden en de contactdruk moet consistent blijven terwijl de temperatuur van het onderdeel verandert. Dunne ringen, platen en assen kunnen doornen, hanginrichtingen of geleide steunen nodig hebben, maar de opspanning moet de beoogde thermische contractie toestaan in plaats van deze volledig te blokkeren.
De oriëntatie van het onderdeel bepaalt zowel de effecten van de zwaartekracht als de toegang van het afschrikmiddel. Lange assen kunnen verticaal worden opgehangen om doorbuigen te beperken, terwijl vlakke platen mogelijk zo moeten worden georiënteerd dat dampzakken worden voorkomen en beide zijden op vergelijkbare wijze kunnen afkoelen. Holtes, tandwielen, sleuven en gaten moeten zodanig naar de stroming zijn gericht dat ingesloten damp of stilstaande vloeistof wordt vermeden. De oriëntatie van de lading moet in de werkelijke mand worden gevalideerd, omdat aangrenzende onderdelen oppervlakken kunnen afschermen en de lokale afkoelsnelheden kunnen veranderen.
Ook de procesvolgorde is van groot belang. Voer het voorverspanen vóór de warmtebehandeling uit, houd een gecontroleerde nabewerkingstoeslag aan en voer vervolgens het finishverspanen of slijpen uit na het afschrikken en ontlaten, wanneer de toestand van de restspanning bekend is. Voor grote gietstukken of smeedstukken is de waarschuwing in het technische rapport van Iowa van betekenis: de voorgeschiedenis van het gietstuk beïnvloedt de uiteindelijke afmetingen en restspanningen. De stollingsstructuur, eerdere thermische cycli, reparaties door lassen en ongelijkmatige materiaaltoeslagen kunnen in de warmtebehandeling aanwezig blijven en de voorspelde respons veranderen.
Spanningsarmgloeien vóór het harden kan verspanings- en productiespanningen verminderen die anders zouden worden gecombineerd met afschrikspanningen. Een spanningsarmende bewerking na het afschrikken kan bij geschikte staalsoorten het risico op kromtrekken verminderen, maar is geen universele oplossing. Het materiaal Metallurgy of Heat Treatment van NIST vermeldt dat niet-vrijgemaakte afschrikspanningen tijdens het verspanen kromtrekken kunnen veroorzaken wanneer materiaalverwijdering de balans van de restspanning verstoort. Daarom moet het procesplan kritische afmetingen na elke belangrijke bewerking meten, en niet alleen tijdens de eindinspectie.
De juiste combinatie van geometrie, chemische samenstelling van het staal, hardbaarheid, doorsnede, vereiste microstructuur, afschrikmiddel, opspanning, oriëntatie en schema voor spanningsarmgloeien moet voor het specifieke onderdeel en de specifieke apparatuur worden vastgesteld. Modellering kan helpen om warmteoverdracht, fasentransformatie, spanning, rek en microstructurele ontwikkeling met elkaar in verband te brengen, zoals beschreven door Worcester Polytechnic Institute, maar proeven in de fabriek en dimensionele metingen blijven noodzakelijk, omdat de opstelling van de lading en de voorgeschiedenis van het materiaal vaak bepalen of de voorspelde rek in de praktijk compatibel is.
15. Overwegingen bij staalsoort, norm en processpecificatie
Waarom alleen de staalsoortaanduiding geen vervorming voorspelt
Een staalsoort identificeert de chemische samenstelling en beperkt volgens sommige normen ook de mechanische eigenschappen, de reinheid, de leveringsconditie of de hardbaarheid. De staalsoort schrijft echter niet de uiteindelijke vorm van een onderdeel na de warmtebehandeling voor. Twee onderdelen die van dezelfde staalsoort zijn vervaardigd, kunnen verschillende maatveranderingen ontwikkelen omdat hun geometrie, doorsnededikte, uitgangsmicrostructuur en bewerkingsvolgorde verschillen.
Een lange, slanke as, een dikke naaf en een dunne plaat ondergaan tijdens het afschrikken niet dezelfde thermische geschiedenis. Hun oppervlakken koelen met verschillende snelheden af ten opzichte van hun kernen, terwijl hoeken, gaten, spiebanen en abrupte veranderingen in doorsnede thermische en transformatievervormingen concentreren. Een nominaal uniform onderdeel kan daardoor gebieden met trek- en drukrestspanningen bevatten die elkaar intern in evenwicht houden, maar toch buiging, ovaliteit of lokale verplaatsing veroorzaken wanneer materiaal wordt verwijderd.
De materiaalaanduiding vermeldt evenmin de effectieve hardbaarheid van het staal bij een bepaalde oven- en afschrikcyclus. De legeringschemie beïnvloedt de tijd-temperatuur-transformatie, maar dat geldt ook voor de austenietkorrelgrootte, de voorafgaande ferriet-perliet- of bainiettoestand, segregatie, de verdeling van carbiden en voorafgaande koudevervorming. Een staalsoort die in genormaliseerde toestand wordt geleverd, zal niet exact hetzelfde reageren als dezelfde staalsoort die gehard en getemperd wordt geleverd. De gietgeschiedenis kan porositeit, segregatie en bestaande spanningen toevoegen; het technische onderzoek van de University of Iowa naar stalen gietstukken benadrukt dat met deze geschiedenis rekening moet worden gehouden bij het voorspellen van eindafmetingen en restspanningen.
De bespreking uit 2022 in het Journal of Materials Engineering and Performance, “Residual Stress and Distortion during Quench Hardening of Steels: A Review”, beschrijft het resultaat als een wisselwerking tussen warmteoverdracht, fasetransformatie, geometrie, doorsnededikte, keuze van het afschrikmedium en afschrikintensiteit. Dat is het juiste technische kader. ASM International maakt in zijn bespreking van geharde en getemperde staalsoorten in het ASM Handbook eveneens onderscheid tussen thermische, transformatie- en hardingsrestspanningen. Deze spanningen zijn gekoppeld aan vervorming: transformatievervormingen kunnen plastische vloeiing op gang brengen, terwijl thermische gradiënten kunnen beïnvloeden wanneer en waar martensiet, bainiet of perliet ontstaat.
Een aanduiding zoals 42CrMo4 volgens EN 10083-3 of AISI 4140 volgens een toepasselijke ASTM- of SAE-specificatie moet daarom exact worden geregistreerd zoals voorgeschreven, maar mag niet worden beschouwd als een garantie tegen vervorming. Informele benamingen en handelsnamen kunnen verschillen in chemische grenswaarden, productvorm, leveringsconditie en vereiste hardbaarheid verhullen. De norm is van belang; het werkelijke materiaalcertificaat is dat eveneens.
Specificaties voor doorharding en oppervlakteharding
Een vereiste voor doorharding moet meer vermelden dan alleen “harden en temperen”. De specificatie moet de austenitiseertemperatuur of het toegestane bereik, de verwarmingsmethode, de basis voor de houdtijd, de overdrachtstijd, het afschrikmedium, de agitatie, de temperatuur van het afschrikmedium, de tempereertemperatuur, de tempereertijd en de vereiste hardheid of microstructuur op vastgelegde locaties aangeven. De doorsnedegrootte moet deel uitmaken van de eis, omdat een hardheidsdoel dat nabij het oppervlak wordt gemeten weinig zegt over het centrum van een grote doorsnede.
Een staal met een hoog koolstofgehalte of een gelegeerd staal kan in een kleine doorsnede door en door martensiet vormen, maar in het centrum van een dikke doorsnede slechts een gemengde structuur ontwikkelen. Dat verschil beïnvloedt zowel de volumeverandering als de spanningsontwikkeling. Een afschrikking die voldoende intens is om het hardheidsdoel in de kern te bereiken, kan de temperatuurgradiënten van oppervlak naar kern, het risico op scheuren en de vervorming vergroten. Een mildere of onderbroken afschrikking kan de gradiënten verminderen, maar niet binnen het gespecificeerde transformatiebereik blijven. De specificatie moet deze afweging behandelen in plaats van de verantwoordelijkheid bij de staalsoortaanduiding te leggen.
Oppervlakteharding introduceert aanvullende variabelen. Cementeren, carbonitreren, nitreren en inductieharden produceren een geharde laag boven een kern met een andere structuur. Daarom moeten de laagdiepte, de toestand van het koolstof- of stikstofgehalte aan het oppervlak, de grens voor achtergehouden austeniet, de kernhardheid en het overgangsprofiel worden gespecificeerd. Oppervlakte- en laagharding worden in de literatuur van het International Journal of Materials and Product Technology genoemd als factoren die bijdragen aan restspanningen, naast de omstandigheden van het afschrikmedium en het eindslijpen. Een gecementeerd tandwiel kan vervormen door transformatie in de laag, transformatie in de kern, de tandgeometrie en de thermische blootstelling die met het cementeren samenhangt, zelfs wanneer de bulkstaalsoort ongewijzigd blijft.
Bij inductie- of vlamharden kunnen de frequentie, vermogensdichtheid, scansnelheid, overlap, opstelling van de sproeiers en begintemperatuur de verwarmde zone en de transformatiesequentie wijzigen. Bij nitreren kunnen de eisen voor de verbindingslaag en de hardheid van de diffusiezone de maatgroei anders beïnvloeden dan een martensitische laag. Ook achtergehouden austeniet is van belang: latere transformatie tijdens gebruik, temperen, slijpen of opslag kan de afmetingen na de eerste afschrikking veranderen.
De richtlijnen van ASM voor het ontwerpen van warmtebehandelingen noemen het minimaliseren van vervorming en ongewenste restspanningen als primaire ontwer criteria, en niet als inspectiekwesties die pas na de verwerking moeten worden aangepakt. De bespreking uit 2005 in IJMPT van niet-uniforme thermische gradiënten noemt deze als een belangrijke bron van afschrikvervorming. Geometrie, opspanning, laadindeling, beweging van het afschrikmedium en de oriëntatie van het onderdeel moeten daarom in de processpecificatie worden opgenomen wanneer zij de uniformiteit van de afkoeling beïnvloeden.
Het vastleggen van de volledige warmtebehandelingstoestand
Een bruikbaar registratiedocument koppelt de materiaalspecificatie aan de feitelijke thermische en mechanische geschiedenis. Het moet minimaal de norm en staalsoortaanduiding, de productvorm, het smelt- of gietnummer, de leveringstoestand, de doorsnedegrootte en eventuele aangegeven hardbaarheidseis vermelden. Vervolgens moet de volledige cyclus worden geregistreerd: oventype en atmosfeer, laadindeling, voorverwarmingsfasen, austenitiseertemperatuur, tijd op temperatuur, overdrachtsvertraging, identificatie en concentratie van het afschrikmedium, badtemperatuur, agitatie of stroming, de methode van onderbreking en het temperschema.
Het registratiedocument moet ook definiëren wat als een geslaagd resultaat geldt. Hardheidslocaties, microstructuur van kern en oppervlak, laagdiepte, grens voor achtergehouden austeniet, rechtheid, rondheid, slingering, vlakheid en toegestane maatverandering moeten aan de hand van vastgelegde criteria meetbaar zijn. Inspectie vóór en na de behandeling moet waar mogelijk dezelfde referentievlakken gebruiken, omdat het wijzigen van referentievlakken de beweging door de warmtebehandeling kan verwarren met een bewerkingsfout.
De bewerkingsvolgorde hoort in het registratiedocument thuis. Metallurgy of Heat Treatment, gearchiveerd door het National Institute of Standards and Technology, vermeldt dat niet-ontlaste afschrikspanningen kromtrekken kunnen veroorzaken wanneer bij het bewerken materiaal wordt verwijderd en het evenwicht van de restspanningen wordt verstoord. Voorbewerken vóór het harden, spanningsarm gloeien tussen bewerkingsstappen, slijptoegift en de uiteindelijke slijprichting kunnen het waargenomen resultaat daarom veranderen zonder dat de staalsoort of het afschrikrecept verandert.
Het U.S. Department of Energy rapporteert dat verwarmings- en afschrikspanningen in stalen gietstukken kunnen bijdragen aan vervorming, scheurvorming, herstelwerk, lasreparaties, maatfouten en verminderde prestaties tijdens gebruik. Een rapport van het Worcester Polytechnic Institute behandelt afschrikvervorming op vergelijkbare wijze als een gekoppeld probleem waarin warmteoverdracht, transformatie, spanning, rek en microstructurele ontwikkeling een rol spelen. Procesregistraties moeten voldoende informatie bewaren om deze variabelen van de ene charge met de andere te kunnen vergelijken. Een certificaat van de staalsoort alleen kan dat niet.
16. Een Diagnostisch Kader voor Vervormingsproblemen
Een vervormingsprobleem moet worden behandeld als een probleem van de procesgeschiedenis, niet als bewijs dat het afschrikmedium te streng was. De uiteindelijke vorm van het onderdeel legt meerdere gebeurtenissen tegelijk vast: verhitten, thermische uitzetting, fasetransformatie, plastische vervorming, afschrikken, ontlaten, verspanen en soms slijpen. Restspanning en vervorming zijn aan elkaar gekoppeld, maar zijn niet identiek. Een onderdeel kan binnen de maatgrens vallen en toch een gevaarlijke trekspanning behouden, of het kan na het verspanen kromtrekken wanneer de bewerking een spanningsbalans vrijgeeft die verborgen was gebleven.
De eerste taak is het defect met metingen vast te leggen. Registreer de grootte en richting van de doorbuiging, de hoekverandering die met torsie gepaard gaat, de maatverandering tussen referentiekenmerken en de locatie en oriëntatie van eventuele scheuren. Een beschrijving met een rei, zoals “de as is verbogen”, is ontoereikend. Meet de slingering op meerdere meetstations, breng de vlakheid over het volledige oppervlak in kaart en bepaal of de fout symmetrisch is ten opzichte van de hartlijn van het onderdeel. Vergelijk, waar deze gegevens beschikbaar zijn, de toestand na het afschrikken, na het ontlaten, na het voorverspanen en na het finishslijpen. De volgorde laat vaak zien wanneer het defect is ontstaan.
Het classificeren van doorbuiging, torsie, groei en scheurvorming
Doorbuiging is een krommingsfout die vaak ontstaat wanneer één zijde van een plaat, as, tand of balk een andere thermische of transformatievervorming ondervindt dan de tegenoverliggende zijde. Een grote verhouding tussen diameter en dikte, een versprongen gatenpatroon, een ongelijkmatige hardingsdiepte of contact met een opspanvoorziening kan deze onbalans richting geven. Doorbuiging die omkeert wanneer het onderdeel wordt omgedraaid, kan wijzen op de ondersteuning tijdens het meten of op zwaartekracht; doorbuiging die in elke oriëntatie hetzelfde materiaalonderdeel volgt, is waarschijnlijker metallurgisch of geometrisch van aard.
Torsie is iets anders. Deze wijst op een variatie in vervorming rond de langs- of omtreksrichting. Helicale vervorming in een as kan ontstaan door asymmetrische afschrikstroming, onderbroken contact met een opspanvoorziening, een niet-uniforme gecarburiseerde laagdiepte of het vrijkomen van torsiespanning tijdens de transformatie. Een onderdeel met spiebanen, tandwielen, splines of ongelijke wanddikten is bijzonder gevoelig, omdat de massaverdeling de lokale afkoelsnelheid verandert.
Groei of krimp moet worden opgesplitst in thermische, transformatie- en verspaningscomponenten. De vorming van austeniet veroorzaakt doorgaans een andere volumeverandering dan de daaropvolgende vorming van martensiet, bainiet of perliet, en de netto maatverandering hangt af van het koolstofgehalte, de legeringssamenstelling, de afkoelsnelheid en de hoeveelheid achtergebleven austeniet. Een gecarburiseerd SAE 8620-tandwiel kan daarom niet worden beoordeeld aan de hand van dezelfde maatverwachting als een doorgehard AISI 4140-as. Het relevante resultaat is niet alleen “groter” of “kleiner”, maar de verandering in elke gecontroleerde maat en de relatie daarvan met de microstructuur.
Scheurvorming is een afzonderlijke foutklasse, hoewel dezelfde spanningen die kromtrekken veroorzaken eraan kunnen bijdragen. Afschrikscheuren volgen vaak spanningsconcentraties, scherpe hoeken, spiebanen, slijpbrandplekken of gebieden met een hoge hardheid en lage taaiheid. Interkristallijne scheurvorming of netwerkscheuren kunnen wijzen op oververhitting, overmatige korrelgroei, carburisatieschade of verbrossing, en niet uitsluitend op een te streng afschrikproces. Registreer de oorsprong, oriëntatie en diepte van de scheur en of deze verband houdt met ontkoling, achtergebleven austeniet, carbiden of slijpschade. Magnetisch-onderzoek met deeltjes, penetrantonderzoek, metallografische doorsneden en fractografisch onderzoek moeten elk verschillende aspecten van deze vraag beantwoorden.
Het traceren van de thermische en transformatiegeschiedenis
Nadat het defect is gedefinieerd, moet het worden gerelateerd aan de geometrie en de massaverdeling. Markeer dunne wanden, verdikkingen, ribben, gaten, tanden, blinde holtes, scherpe overgangen en zware doorsneden. Deze kenmerken bepalen de warmtestroom en kunnen lokale verschillen veroorzaken in het begin en einde van de transformatie. De review uit 2022 van de auteurs van Residual Stress and Distortion during Quench Hardening of Steels: A Review in het Journal of Materials Engineering and Performance beschrijft warmteoverdracht, fasetransformatie, geometrie, doorsnededikte, de keuze van het afschrikmedium en de afschrikintensiteit als onderling wisselwerkende variabelen. Deze wisselwerking moet richting geven aan het onderzoek.
Beoordeel het ovenregistratie voordat het afschrikproces wordt gewijzigd. Controleer de laadtemperatuur, de houdtijd, de atmosfeerpotentiaal, de temperatuuruniformiteit van de oven, de locatie van de thermokoppel, de massa van de lading, de rangschikking van de trays en de onderlinge afstand tussen de onderdelen. Een oven kan voldoen aan de uniformiteitseis voor een lege kamer, terwijl een dicht opeengepakte lading aanzienlijke temperatuurverschillen tussen onderdelen en tussen oppervlak en kern ontwikkelt. Vergelijk onderdelen boven in, in het midden en aan de rand van de lading. Als slechts één positie het defect veroorzaakt, wijst het bewijs eerder op belading of stroming dan op een universele materiaalrespons.
Reconstrueer vervolgens het afschrikproces. Registreer de overdrachtstijd, de temperatuur van het bad of polymeer, de agitatie of de beweging van de sproeiers, de onderdompelingsoriëntatie, de afstand tussen onderdelen en de vraag of dampmantels of ingesloten zones kunnen zijn gevormd. Het International Journal of Materials and Product Technology identificeert niet-uniforme thermische gradiënten als een belangrijke bron van afschrikvervorming, terwijl de bijbehorende bespreking restspanning koppelt aan de omstandigheden van het afschrikmedium, oppervlakte- en laagharding en het uiteindelijke slijpen. Afkoelcurven of geïnstrumenteerde proefonderdelen kunnen laten zien of het oppervlak snel afkoelde terwijl de kern heet bleef, of dat één zijde een effectievere warmteoverdracht kreeg.
Verifieer het resultaat metallurgisch. Hardheidsverlopen moeten, voor zover de doorsnedegrootte dit toelaat, het oppervlak, het onderoppervlak en de kern omvatten. Onderzoek de grootte van de voorafgaande austenietkorrels, de verdeling van martensiet of bainiet, het achtergebleven austeniet, de carbiden, de ontkoling, de laagdiepte en eventuele zachte banden. Een hardheidswaarde binnen de specificatie bewijst niet dat de transformatie uniform heeft plaatsgevonden. Meet bij een gecarburiseerd tandwiel bijvoorbeeld de laagdiepte aan meerdere tanden en rondom de omtrek, in plaats van op slechts één doorsnede te vertrouwen.
Het meten van restspanning is gerechtvaardigd wanneer maatverandering door spanningsvrijgave, scheurvorming, vermoeiingsgedrag of herhaalde beweging tijdens het verspanen niet uitsluitend aan de hand van geometrie en hardheid kan worden verklaard. Röntgendiffractie kan spanning nabij het oppervlak karakteriseren; boren van kleine gaatjes geeft een ondiep diepteprofiel; neutronen- of synchrotronmethoden kunnen, wanneer beschikbaar, dieper gelegen gebieden onderzoeken. Interpreteer elk resultaat in samenhang met de meetdiepte en -richting. Een drukspanning aan het oppervlak sluit trekspanning onder de laag of bij een overgang niet uit.
Corrigerende maatregelen zonder blind één variabele te wijzigen
Vergelijk meerdere afgekeurde en geslaagde onderdelen, niet slechts één spectaculair defect. Koppel elk onderdeel aan zijn ovenpositie, charge- of smeltnummer, voorafgaande verspaningsroute, afschrikbatch, ontlaatcyclus en inspectieresultaat. Beoordeel, waar relevant, ook de geschiedenis van de staalproductie en het gieten: segregatie, porositeit, de voorafgaande smeedreductie, lasreparaties of ongelijkmatige materiaalafname kunnen zowel de warmtestroom als het restspanningsveld beïnvloeden. De rapporten van het U.S. Department of Energy en de University of Iowa over stalen gietstukken brengen verwarmings- en afschikspanningen in verband met vervorming, scheurvorming, nabewerking, lasreparaties en prestaties tijdens gebruik, en benadrukken dat de gietgeschiedenis deel moet uitmaken van maatvoorspellingen.
Corrigerende maatregelen moeten een gecontroleerde reeks variabelen wijzigen, terwijl een vergelijkingsgroep behouden blijft. Mogelijke maatregelen zijn het verbeteren van de symmetrie van de lading, het toevoegen van ondersteuningen die de transformatie niet belemmeren, het wijzigen van de oriëntatie van het onderdeel, het verfijnen van de austenitiseerbehandeling, het toepassen van een geschikte voorverwarming, het aanpassen van agitatie of de temperatuur van het afschrikmedium, het toevoegen van een onderbroken afschrikproces of het wijzigen van het ontlaatschema. Geen enkele optie mag uitsluitend op basis van vervormingsgegevens worden geselecteerd; daarna moeten ook hardheid, microstructuur, scheurinspectie en restspanning worden gecontroleerd.
Het uitsluitend wijzigen van de afschrikintensiteit kan doorbuiging inruilen voor scheurvorming, of één maatfout verkleinen terwijl het achtergebleven austeniet en de latere groei toenemen. Langzamere afkoeling kan thermische gradiënten verkleinen, maar zachtere transformatieproducten mogelijk maken; snellere afkoeling kan de hardbaarheid verbeteren, maar tegelijkertijd de transformatiespanning verhogen. Zoals het rapport van het Worcester Polytechnic Institute uitlegt, koppelt afschrikvervorming warmteoverdracht, fasetransformatie, spanning, vervorming en microstructurele ontwikkeling. Een deugdelijke diagnose volgt daarom de volledige keten en wijzigt het proces vervolgens daar waar het bewijs de bepalende onbalans aanwijst.
17. Belangrijke onderscheidingen en veelvoorkomende misvattingen
Vervorming door warmtebehandeling en restspanning houden verband met elkaar, maar zijn geen uitwisselbare beschrijvingen van dezelfde toestand. Een onderdeel kan nauwelijks meetbare vormverandering vertonen en toch aanzienlijke interne spanningen bevatten, of het kan na het verspanen vervormen hoewel de oorspronkelijke spanning aan het oppervlak niet zichtbaar was. De juiste beoordeling volgt de bronnen van de rek: thermische gradiënten, fasetransformaties, plastische vervorming, geometrie, wanddikte, materiaalgeschiedenis en het afschrikproces.
ASM International’s Residual Stresses and Distortion in Quenched and Tempered Steels onderscheidt thermische, transformatie- en hardingsrestspanningen als afzonderlijke bijdragen. De review uit 2022, “Residual Stress and Distortion during Quench Hardening of Steels”, gepubliceerd in het Journal of Materials Engineering and Performance, behandelt warmteoverdracht, fasetransformatie, geometrie, wanddikte, keuze van het afschrikmedium en afschrikintensiteit eveneens als onderling samenhangende variabelen, en niet als geïsoleerde oorzaken.
Vervorming is geen synoniem voor restspanning
Vervorming is een verandering in de afmetingen of geometrie van een onderdeel: een as buigt, een ring wordt ovaal, een plaat vertoont een schotelvormige kromtrekking of een boring wijkt af van de beoogde positie. Restspanning is een intern spanningsveld dat overblijft nadat externe belastingen en temperatuurverschillen zijn weggenomen. De spanning kan in het ene gebied trekspanning en in een ander gebied drukspanning zijn, waarbij zij binnen het onderdeel in evenwicht blijft zonder een duidelijke verandering van de totale afmetingen te veroorzaken.
De twee toestanden raken met elkaar verbonden wanneer restspanning plastische rek veroorzaakt. Tijdens het afschrikken koelt het oppervlak af en krimpt het voordat de warmere kern mee kan krimpen. Als de plaatselijke spanning de temperatuurafhankelijke vloeigrens overschrijdt, blijft permanente vervorming achter. Later verandert de martensitische transformatie het evenwicht opnieuw, omdat martensiet meer volume inneemt dan het oorspronkelijke austeniet. Een onderdeel kan het afschrikproces dus verlaten met zowel een gewijzigde vorm als een zelf-evenwicht houdend spanningsveld.
Een hardheidsresultaat maakt dit onderscheid niet ongedaan. Een gecarboneerd tandwiel van AISI 8620 kan aan de voorgeschreven oppervlaktehardheid voldoen en toch een buigfout, achtergebleven austeniet of een schadelijke spanningsgradiënt onder het oppervlak bevatten. Een as van AISI 4140 kan na olieafschrikken en ontlaten de vereiste hardheid bereiken en toch bewegen wanneer een spiebaan of bewerkingstoegift wordt weggenomen. Metallurgy of Heat Treatment, opgenomen in het materialen-data-archief van het National Institute of Standards and Technology, beschrijft specifiek kromtrekking tijdens het verspanen wanneer materiaalverwijdering het evenwicht van de restspanningen verstoort.
Oppervlakte-röntgendiffractie of metingen met behulp van gaten boren hebben eveneens beperkingen. Zij beschrijven een gebied nabij het oppervlak en geven niet automatisch de spanningstoestand door de gehele kern weer. Neutronendiffractie, contourmethoden, doorsnijden of gevalideerde procesmodellen kunnen nodig zijn wanneer een dik smeedstuk, gietstuk of gecarboneerd onderdeel een steile spanningsgradiënt heeft. De gemeten oppervlaktewaarde kan zelfs een tegengesteld teken hebben aan de waarde in de kern.
Afschrikken is niet de enige bron van maatverandering
Afschrikken krijgt vaak de schuld omdat de temperatuurveranderingen daarbij snel verlopen, maar maatverandering begint al voordat het onderdeel het afschrikmedium binnengaat. Verwarmen kan verspaningsspanningen vrijmaken, de verdeling van carbiden veranderen en een niet-uniforme uitzetting veroorzaken. Een gietstuk kan al restspanningen bevatten als gevolg van stolling, ongelijkmatige afkoeling, hete plekken, aansnijders, lasreparaties of grof verspanen. De rapporten van het U.S. Department of Energy en de University of Iowa over stalen gietstukken brengen deze thermische spanningen en restspanningen in verband met vervorming, scheurvorming, nabewerking, maatfouten en verminderde prestaties tijdens gebruik. De gietgeschiedenis moet daarom worden meegenomen in iedere voorspelling van de uiteindelijke afmetingen.
Transformatievervorming beperkt zich niet tot martensiet. Perliet, bainiet, ferriet en martensiet vormen zich binnen verschillende temperatuurbereiken en hebben verschillende specifieke volumes. Transformatieplastische vervorming kan optreden wanneer een faseverandering onder spanning verloopt, waardoor vervorming mogelijk wordt bij spanningen die lager zijn dan de gebruikelijke vloeigrens. Achtergebleven austeniet kan later transformeren tijdens het ontlaten, koeling, belasting tijdens gebruik of door slijpwarmte, en daardoor extra uitzetting of een plaatselijke vormverandering veroorzaken. In gecarboneerde staalsoorten zoals AISI 52100 of AISI 8620 verandert de koolstofgradiënt de hardbaarheid, transformatietemperaturen, volumefractie martensiet en hoeveelheid achtergebleven austeniet van oppervlak tot kern.
De geometrie bepaalt hoe deze effecten zich ontwikkelen. Een dun lijf koelt snel af, terwijl een zware naaf warm blijft; een scherpe hoek concentreert de warmtestroom en spanning; een boring verandert het koeloppervlak en de mate van inklemming rond de doorsnede. Afschrikintensiteit en uniformiteit zijn van belang, maar ook de temperatuur van het afschrikmedium, de beweging ervan, de agitatie, de oriëntatie van het onderdeel, de beladingsdichtheid en het gedrag van de dampfilm. De review uit 2022 in het Journal of Materials Engineering and Performance beschrijft deze wisselwerkingen rechtstreeks. Het rapport van het Worcester Polytechnic Institute presenteert afschrikvervorming als een gekoppeld probleem waarin warmteoverdracht, fasetransformatie, spanning, rek en microstructurele ontwikkeling een rol spelen.
Verspanen en slijpen kunnen een latere fase van maatverandering veroorzaken. Ongelijkmatige materiaalafname maakt spanningen vrij of herverdeelt deze, terwijl slijpen een ondiepe thermisch beïnvloede laag en transformatiegerelateerde spanning kan veroorzaken wanneer de warmte niet wordt beheerst. De delen I en II van het International Journal of Materials and Product Technology identificeren niet-uniforme thermische gradiënten als een belangrijke bron van afschrikvervorming en bespreken de omstandigheden van het afschrikmedium, oppervlakte- en laagharding, achtergebleven austeniet en het uiteindelijke slijpen.
Spanningsarm gloeien garandeert geen maatvastheid
Ontlaten vermindert bepaalde afschikspanningen en verandert de martensitische structuur, maar wist niet iedere spanningscomponent uit en garandeert niet dat de afmetingen onveranderd blijven. Het resultaat hangt af van de ontlaattemperatuur, de tijdsduur, de uniformiteit van verwarming en afkoeling, de wanddikte, de chemische samenstelling van de legering, de voorafgaande transformatie en de hoeveelheid achtergebleven austeniet. Een ontlaatbehandeling bij lage temperatuur kan aanzienlijke spanningen achterlaten; een behandeling bij hogere temperatuur kan extra herstel, carbideprecipitatie of transformatie van instabiel austeniet in gang zetten.
Mechanisch spanningsarm maken kent een vergelijkbare beperking. Trillingsbehandeling, rekken of gecontroleerde thermische cycli kunnen spanning herverdelen zonder een ongeschikte geometrie, een niet-uniforme microstructuur of een gietfout te corrigeren. Spanningsarm maken kan ook beweging zichtbaar maken die eerder werd tegengehouden.
ASM International’s Basic Principles and Design Guidelines for Heat Treating of Steel benoemt het minimaliseren van vervorming en ongewenste restspanningen als primaire ontwerpparameters, en niet als resultaten die automatisch volgen uit het bereiken van de vereiste hardheid. Maatvastheid vereist procesbeheersing en verificatie: meet voor en na de warmtebehandeling, inspecteer kritische vormkenmerken, houd rekening met de volgorde van bewerkingen, onderzoek waar relevant het achtergebleven austeniet en kies spanningsmetingen die representatief zijn voor de diepte en geometrie van het onderdeel. Een hardheidsprofiel vormt nuttig bewijs voor een transformatie, maar bewijst niet dat het volledige spanningsveld of de uiteindelijke vorm aanvaardbaar is.
18. Referentietabellen en praktische checklist
Warmtebehandelingsregistraties moeten worden gelezen als een keten van oorzaken, niet als afzonderlijke oven- en afschrikwaarden. ASM International onderscheidt thermische, transformatie- en hardingsrestspanningen, terwijl de review uit 2022 in het Journal of Materials Engineering and Performance warmteoverdracht, fasetransformatie, geometrie, doorsnededikte, keuze van het afschrikmedium en afschrikhardheid beschrijft als onderling samenhangende variabelen. Een onderdeel kan daarom aan een hardheidsdoel voldoen en toch bewegen tijdens verspanen, slijpen of gebruik.
Tabel van mechanisme naar symptoom
| Mechanisme of toestand | Waarschijnlijke waarneming | Wat moet worden gecontroleerd voordat een oorzaak wordt toegewezen? |
|---|---|---|
| Ongelijkmatige oppervlaktekoeling, onderbroken agitatie of verschillend plaatselijk doorsnedegebied | Doorbuiging, torsie, ovaliteit, coniciteit of niet-uniforme vervorming na het afschrikken | Oriëntatie van het onderdeel, belading van het rek, stroming van het afschrikmedium, gedrag van de dampfilm, scherpe overgangen, gaten en overgangen van dunne naar dikke doorsneden |
| Thermische contractie voordat de kern is afgekoeld | Trekspanning aan het oppervlak, drukspanning in de kern, maatverandering of plaatselijke vloeiing | Temperatuurverloop door de doorsnede, warmteoverdrachtscoëfficiënten en de vraag of het onderdeel was opgesloten |
| Transformatievervorming door de vorming van austeniet naar martensiet, bainiet of perliet | Groei, krimp, verandering van boringmaat, lengteverandering of vormverandering die niet uitsluitend door thermische contractie kan worden verklaard | Staalsoort, koolstof- en legeringsgehalte, hardbaarheid, transformatiesequentie, afkoelsnelheid en begintemperaturen van de transformatie |
| Verschillende transformatietijden aan het oppervlak en in de kern | Buiging, vervorming rond schouders, restspanningsgradiënten of vertraagde beweging tijdens het ontlaten | Doorsnededikte, laagdikte, kernmicrostructuur, vastgehouden austeniet en temperatuuruniformiteit |
| Hoge afschrikhardheid of een buitensporig temperatuurverschil | Afschrikscheuren, hoekscheuren, slijpscheuren of plotseling bezwijken tijdens de inspectie | Type en temperatuur van het afschrikmedium, concentratie, beweging, overdrachtstijd, reinheid van het onderdeel en hoekradii |
| Herverdeling van restspanningen tijdens materiaalverwijdering | Een verspaand oppervlak beweegt, een boring sluit of opent, of een voorheen recht onderdeel buigt | Aan elke zijde verwijderd materiaal, overmaat voor voorbewerken, spanningsarmende behandeling en de volgorde van de bewerkingen |
| Transformatie van vastgehouden austeniet na het afschrikken | Vertraagde maatgroei, verandering van de hardheid of beweging tijdens het ontlaten, een subzerobehandeling of gebruik | Eindtemperatuur na het afschrikken, legeringsgehalte, ontlaatschema, meting van vastgehouden austeniet en verstreken tijd |
| Plaatselijke slijpwarmte of overmatige materiaalafname | Ontlaadbrand, trekspanning aan het oppervlak, slijpscheuren of dimensionale coniciteit | Specificatie van de slijpschijf, afdressen, toevoer van koelmiddel, contacttijd, spark-out en controle op brandplekken |
| Geschiedenis van gieten, smeden, lassen of voorafgaand verspanen | Vervorming die varieert tussen nominaal identieke onderdelen | Uitgangsmicrostructuur, segregatie, insluitsels, eerdere spanningsarmingsbehandeling, richten en materiaalcertificaten |
Deze tabel is een hulpmiddel voor diagnose en geen vervanging voor metallografie of een gemeten thermische geschiedenis. Ongelijkmatige koeling wijst het meest rechtstreeks op vervorming, transformatievervorming op groei of vormverandering en herverdeling van restspanningen op beweging tijdens het verspanen. Overmatige thermische of transformatiespanning verhoogt het risico op scheurvorming, maar scheurvorming hangt ook af van defecten, geometrie, oppervlaktetoestand en de breukgevoeligheid van het staal.
Checklist voor procesregistraties
Essentiële procesregistratie
- Materiaal Registreer de exacte aanduiding, productvorm, warmte- of gietnummer, chemische samenstelling en eerdere toestand.
- Geometrie Registreer de doorsnededikte, overgangen, gaten, afrondingen, referentievlakken en verspaningstoeslag.
- Verwarmen Registreer de oven, de ladingsschikking, de atmosfeer, de voorverwarmingsfasen, de opwarmsnelheid en de austenitiseerconditie.
- Afschrikken Registreer het medium, de temperatuur, de concentratie of viscositeit, de beweging, de oriëntatie en de overdrachtsvertraging.
- Afwerking Registreer het ontlaten, de verwijdering van verspaningstoeslag, de slijpomstandigheden en de inspectiefasen.
Leg de toestand van het materiaal vast voordat een verklaring op basis van de warmtebehandeling wordt gekozen. Vermeld de aanduiding exact zoals aangeleverd, bijvoorbeeld AISI 4140, ASTM A681 D2 of ASTM A295 52100, en registreer de toepasselijke productnorm, het chargenummer, de chemische analyse, de voorafgaande gegloeide of genormaliseerde toestand, de korrelgrootte, segregatie, insluitsels en eerdere koudvervorming. Alleen een nominale staalsoort is onvoldoende wanneer resultaten van verschillende leveranciers of normen worden vergeleken.
Leg voor de geometrie de revisie van de tekening vast en meet de totale afmetingen, doorsnededikten, lengte-diameterverhoudingen, wanddikte, gaten, spiebanen, schroefdraden, afrondingen, groeven, scherpe hoeken, asymmetrie, datumschema en verspaningsovermaat. Noteer of het onderdeel vóór de warmtebehandeling was gesmeed, gewalst, gegoten, gelast of geassembleerd. Het technische rapport van de University of Iowa over stalen gietstukken laat zien waarom de gietgeschiedenis onderdeel moet blijven van een beoordeling van eindafmetingen en restspanningen.
Verwarmingsregistraties moeten de identificatie van de oven, de kalibratiestatus, de massa van de lading, het beladingspatroon, de steunpunten, de atmosfeer of het vacuümniveau, de voorverwarmingsfasen, de opwarmsnelheden, de hersteltijd van de oven en, indien beschikbaar, metingen van de onderdeeltemperatuur omvatten. Registreer voor het austenitiseren de doeltemperatuur, de verblijftijd op temperatuur, de geschatte of gemeten egalisatie van de kerntemperatuur, het koolstofpotentieel waar van toepassing, de chemische samenstelling van de atmosfeer, de oppervlaktetoestand en of carbureren, carbonitreren, nitreren of vacuümverwerken aan het afschrikken voorafging.
Afschriftregistraties moeten meer bevatten dan alleen de naam van het medium. Leg de samenstelling vast van olie, water, polymeer, pekel, gas of zoutbad; de temperatuur van het afschrikmedium; de concentratie of viscositeit; de snelheid en richting van de agitatie; de uniformiteit van de stroming; de overdrachtsvertraging; de rangschikking van de lading; de oriëntatie tijdens onderdompeling en elke onderbreking of vertraging. De artikelen in het International Journal of Materials and Product Technology identificeren de toestand van het afschrikmedium, de afschrikhardheid, oppervlakte- en laagharding en het uiteindelijke slijpen als factoren die relevant zijn voor restspanningen.
Leg voor het ontlaten de overdrachtstijd vanaf het afschrikken, de ontlaattemperatuur, de verblijftijd van het onderdeel op temperatuur, het aantal cycli, de uniformiteit van de oven, de koelmethode en eventuele cryogene of stabilisatiebehandeling vast. Meet de hardheid per locatie in plaats van uitsluitend te vertrouwen op één oppervlaktemeting. Neem maatmetingen op vóór de warmtebehandeling, na het afschrikken, na het ontlaten, na het voorbewerken, na het nabewerken en na het slijpen.
Verspaningsregistraties moeten wijzigingen van datums, de per bewerking verwijderde materiaalhoeveelheid, opspan-krachten, vervorming door de opspanning, het gereedschapspad en de tijd tussen voorbewerken en nabewerken vermelden. Slijpregistraties moeten het type slijpschijf, het interval voor afdressen, de insteek, de verplaatsingssnelheid, het koelmiddel, de spark-out en controles van de oppervlaktetemperatuur of slijpbrand omvatten. De inspectie moet hardheidskartering, dimensionale datums, rechtheid, rondheid, slingering, oppervlaktescheuren, resultaten van magnetisch-deeltjesonderzoek of penetrantonderzoek, vastgehouden austeniet waar relevant en metingen van restspanningen omvatten wanneer het risico dit rechtvaardigt.
Simulatie-invoer moet de staalsamenstelling of staalsoort, gegevens over fasetransformaties, temperatuurafhankelijke eigenschappen, latente warmte, elastisch-plastische constitutieve gegevens, transformatievervorming, transformatiekeninetiek, hardbaarheid, initiële microstructuur, contactcondities, warmteoverdrachtsgedrag van het afschrikmedium, agitatie, opsluitingscondities van de inrichting, maasgevoeligheid en de werkelijke geometrie van oven en lading vermelden. Een model dat transformatievervorming weglaat, kan de koeling voorspellen maar de belangrijkste oorzaak van vormverandering missen.
Vragen voor de interpretatie van gepubliceerde gegevens
Vraag eerst welk staal en welke producttoestand zijn onderzocht. “Gereedschapsstaal” kan ASTM A681 D2, AISI H13 of een ander materiaal betekenen, met een andere hardbaarheid en een ander transformatiegedrag. Was het proefstuk een dun proefplaatje, een ring, een tandwiel, een gietstuk of een gesmede staaf? Doorsnededikte en geometrie kunnen de temperatuurgradiënt zodanig veranderen dat het schijnbare effect van een afschrikinstelling omkeert.
Vraag vervolgens of de gerapporteerde temperatuur de oventemperatuur, de oppervlaktetemperatuur of de kerntemperatuur is. Is de agitatie van het afschrikmedium gemeten of alleen beschreven als “matig”? Werden concentratie, viscositeit, badtemperatuur, overdrachtstijd en rangschikking van de lading beheerst? Zonder deze gegevens is een numerieke vervormingswaarde niet overdraagbaar.
Controleer de meetmethode en het datumschema. Een gerapporteerde lengteverandering kan elastische terugvering, het loslaten van de opspanning, transformatie van vastgehouden austeniet of een meetreferentie omvatten die afwijkt van de productietekening. Bepaal of het resultaat is verkregen na het afschrikken, na het ontlaten, na het verspanen of na het slijpen.
Scheid ten slotte bewijs van aanbevelingen. Een resultaat in de review uit 2022, Restspanning en vervorming tijdens het afschrikken en harden van staal, ondersteunt een gekoppelde procesbenadering; het stelt geen universele afschrikhardheid of toelaatbare vervorming vast. Geen enkele numerieke vervormingslimiet of universele procesinstelling mag tussen onderdelen worden overgenomen zonder validatie van de staalsoort, norm, geometrie, apparatuur en warmtebehandelingsgeschiedenis.
Beknopte referentie: ongelijkmatige koeling → vervorming; transformatievervorming → groei of vormverandering; herverdeling van restspanningen → beweging tijdens het verspanen; overmatige thermische of transformatiespanning → risico op scheurvorming. Deze verbanden worden ondersteund door ASM International, de review uit 2022 in het Journal of Materials Engineering and Performance, het rapport van het Worcester Polytechnic Institute over gekoppelde warmteoverdracht en microstructurele verandering, het materialen-databestand van het National Institute of Standards and Technology en de onderzoeken in het International Journal of Materials and Product Technology.
Bronnen
- [1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Journal of Materials Engineering and Performance, 2022. https://doi.org/10.1007/s11665-022-06667-x
- [2] Residual Stresses in Quenched Steel: Parts I and II. International Journal of Materials and Product Technology, 2005. https://doi.org/10.1504/IJMPT.2005.007941; https://doi.org/10.1504/IJMPT.2005.007942
- [3] Distortion and Residual Stress. Worcester Polytechnic Institute report, 2021. https://bpb-us-w2.wpmucdn.com/wp.wpi.edu/dist/3/125/files/2021/06/Distortion-and-Residual-Stress.pdf
- [4] Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive. https://materialsdata.nist.gov/bitstream/handle/11115/189/Metallurgy%20of%20Heat%20Treatment.pdf