




Co w rzeczywistości oznacza tolerancja stali
Tolerancja stali to dopuszczalne odchylenie od określonego lub nominalnego stanu. Stan ten może dotyczyć grubości, szerokości, średnicy, długości, masy, prostoliniowości, płaskości, prostopadłości, kąta lub innej mierzalnej cechy. Wartość nominalna jest wartością odniesienia, a niekoniecznie wartością, którą musi mieć każdy element. Na przykład blacha o grubości 10 mm jest identyfikowana na podstawie nominalnej grubości; odpowiednia specyfikacja określa następnie, w jakim zakresie zmierzona grubość może odbiegać od 10 mm.
To rozróżnienie ma znaczenie, ponieważ określenie „stal 10 mm” nie opisuje pojedynczego pomiaru, który można bezpośrednio uznać za zgodny lub niezgodny, bez znajomości właściwej normy, postaci wyrobu, gatunku, stanu dostawy i zasad pomiaru. Tolerancja jest granicą akceptacji ustanowioną przez specyfikację. Nie jest ogólnym stwierdzeniem dotyczącym możliwości produkcyjnych ani nie może być automatycznie stosowana zamiennie do blach grubych, blach cienkich, prętów, kształtowników konstrukcyjnych i drutu.

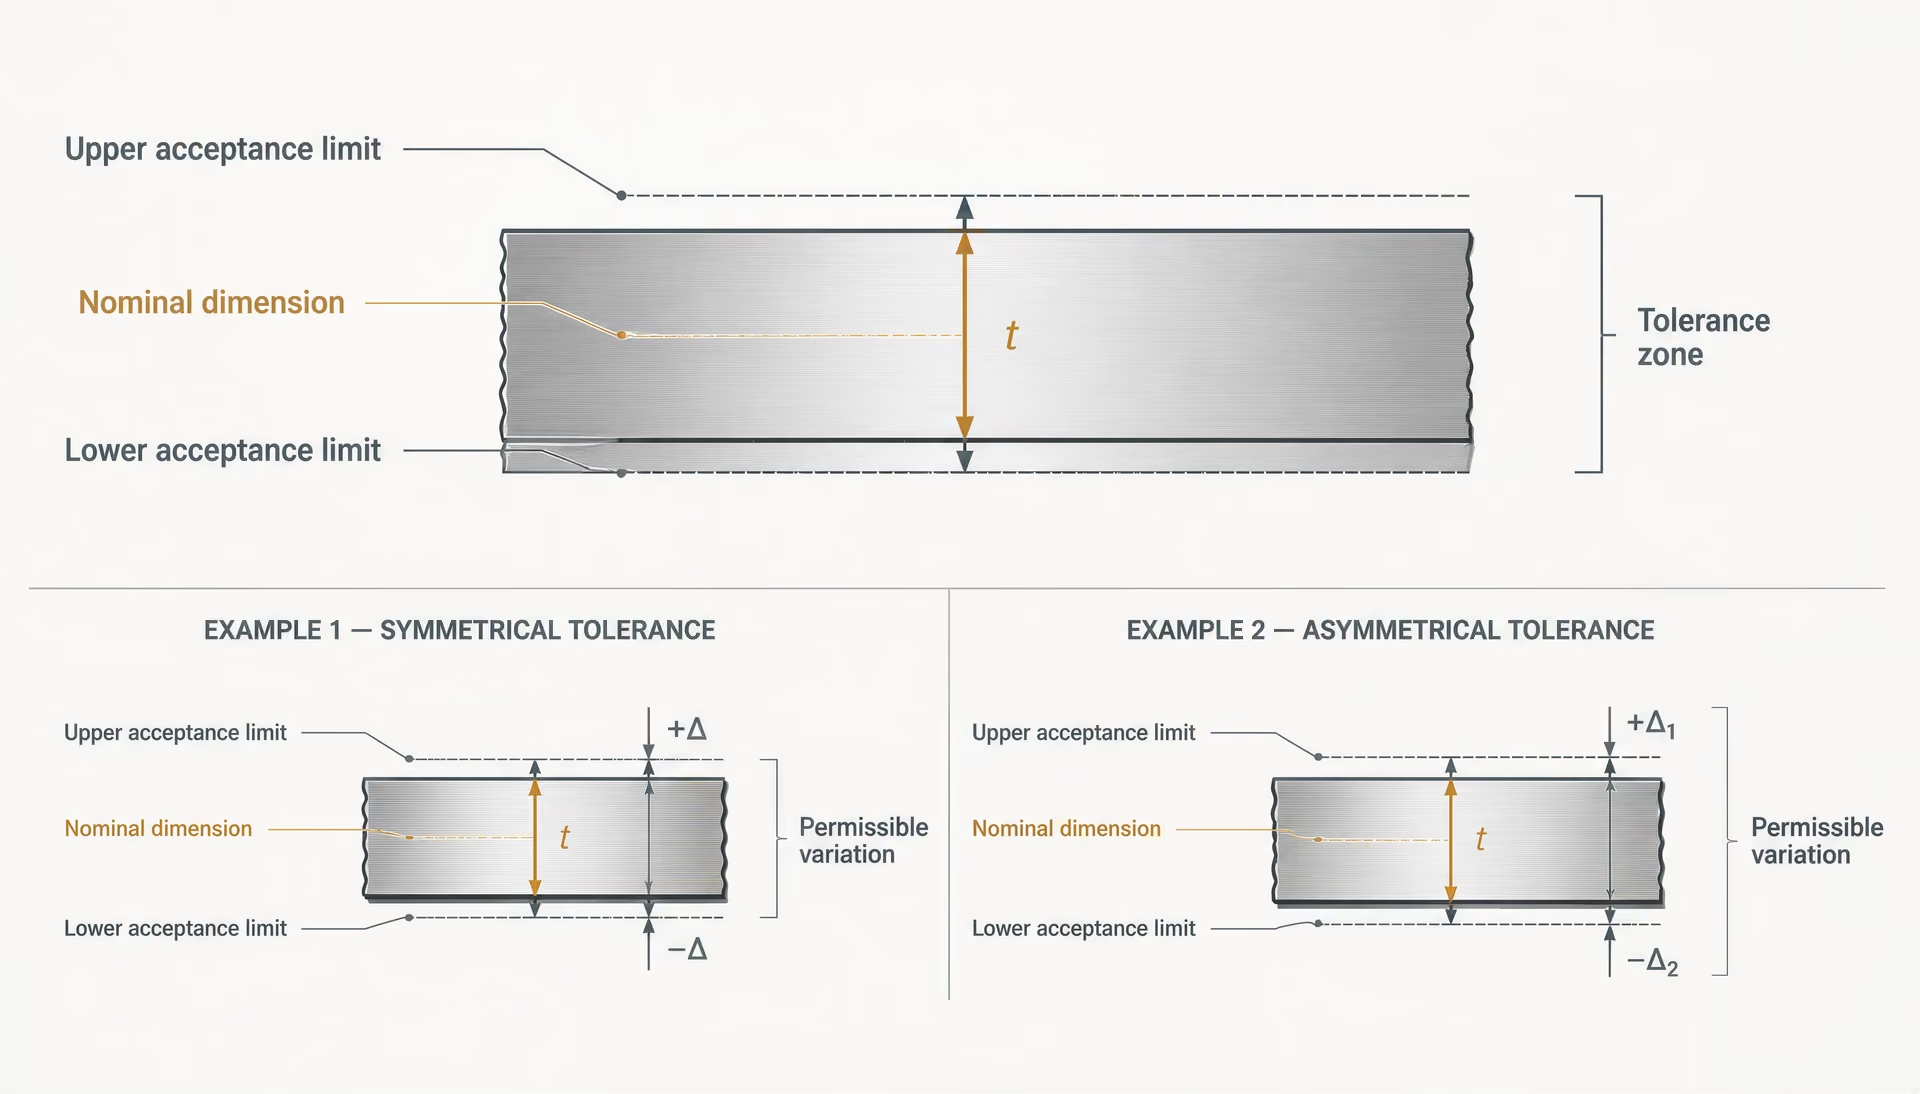
Wymiary nominalne, dopuszczalne odchyłki i granice akceptacji
Podstawowe terminy dotyczące tolerancji
- Wymiar nominalny
- Wyznaczony wymiar odniesienia stosowany do identyfikacji produktu.
- Odchylenie dopuszczalne
- Dopuszczalne odstępstwo od wartości nominalnej lub określonej.
- Granica akceptacji
- Rzeczywista górna lub dolna granica stosowana do zmierzonego wyniku.
- Zakres tolerancji
- Przedział między właściwą dolną a górną granicą akceptacji.
Wymiar nominalny to wyznaczony rozmiar stosowany do identyfikacji wyrobu. Dopuszczalna odchyłka jest dozwolonym odstępstwem od tego wymiaru. Granice akceptacji to rzeczywiste górne i dolne wartości graniczne stosowane do wyniku pomiaru. Mogą być symetryczne, na przykład ±0,5 mm, albo asymetryczne, na przykład w przypadku nominalnej grubości z dopuszczalną ujemną odchyłką oraz mniejszą lub zerową odchyłką dodatnią.
| Cecha produktu | Typowe pytanie dotyczące akceptacji | Dlaczego jest odrębna |
|---|---|---|
| Grubość | Czy zmierzona grubość mieści się w dopuszczalnym zakresie? | Kontroluje wymiar liniowy. |
| Prostoliniowość | Czy produkt pozostaje w granicach dopuszczalnego odchylenia od linii odniesienia? | Kontroluje kształt wzdłużny. |
| Masa | Czy masa na jednostkę długości lub masa teoretyczna mieści się w granicy? | Sprawdza ilość materiału i przekrój. |
| Stan powierzchni | Czy wady, zgorzelina, wżery, zawalcowania lub stopnie przygotowania powierzchni są dopuszczalne? | Wymaga odrębnych wymagań dotyczących powierzchni. |
Właściwa norma może również różnicować tolerancje w zależności od zakresu wymiarów. Blacha o grubości 6 mm i blacha o grubości 20 mm mogą mieć różne dopuszczalne odchyłki grubości, nawet jeśli obie są określane jako blachy. Walcowany pręt może mieć odrębne wartości graniczne dla średnicy, odchyłki od okrągłości, prostoliniowości i masy. Każda z tych wartości odpowiada na inne pytanie.[1] ASTM A6/A6M-24a. ASTM International. ASTM International standard publication, 2024.
ASTM A6/A6M-24a określa obowiązkowe odchylenia dopuszczalne wymiarów i masy dla walcowanych wyrobów konstrukcyjnych objętych zakresem tej normy. Strong evidence
ASTM A6/A6M-24a ustanawia obowiązkowe dopuszczalne odchyłki wymiarów i masy dla walcowanych stalowych prętów konstrukcyjnych, blach grubych, kształtowników i grodzic. Nie stanowi uniwersalnej tabeli dla każdego wyrobu stalowego. Jeżeli specyfikacja wyrobu zawiera wymaganie sprzeczne z tą normą, ASTM A6/A6M wskazuje, że pierwszeństwo ma właściwa specyfikacja wyrobu. Taka hierarchia wyjaśnia wiele pozornych rozbieżności między ogólną tabelą wymiarową a dokumentem dotyczącym konkretnego gatunku lub wyrobu.[2] ASTM A568/A568M-19a. ASTM International. ASTM International standard publication, 2019.
ASTM A568/A568M-19a obejmuje określone cechy wymiarowe blach stalowych walcowanych na gorąco i na zimno. Strong evidence
| Postać produktu | Właściwy dokument wymieniony w artykule | Uwzględniane cechy |
|---|---|---|
| Blacha walcowana na gorąco | ISO 16160:2012 | Tolerancje wymiarów i kształtu |
| Blacha walcowana na zimno | ISO 16162:2012 | Tolerancje wymiarów i kształtu |
| Blacha konstrukcyjna, pręt, kształtownik lub ścianka szczelna | ASTM A6/A6M-24a | Wymiary i masa |
| Blacha walcowana na gorąco i na zimno zgodnie z wymaganiami ASTM | ASTM A568/A568M-19a | Grubość, długość, szerokość, płaskość i naddatki |
Wyroby w postaci blach cienkich dobrze ilustrują tę kwestię. ASTM A568/A568M-19a określa tolerancje grubości, długości, szerokości i płaskości, a także powiązane dopuszczalne odchyłki dla blach cienkich walcowanych na gorąco i na zimno. Zgodnie z tą normą wartości zmierzone są zaokrąglane według ASTM E29 podczas oceny zgodności. Zasada zaokrąglania może mieć wpływ na wynik graniczny, dlatego wartości zapisanej z nadmierną lub niespójną liczbą miejsc po przecinku nie należy oceniać wyłącznie przez porównanie niezaokrąglonej liczby z wartością graniczną w tabeli.
| Norma | Rodzina produktów lub zakres | Główne wymagania określone w artykule |
|---|---|---|
| ISO 16160:2012 | Blacha stalowa walcowana na gorąco | Tolerancje wymiarów i kształtu |
| ISO 16162:2012 | Blacha stalowa walcowana na zimno | Tolerancje wymiarów i kształtu |
| ISO 1035:2026 | Pręty walcowane na gorąco z szeregu metrycznego | Wymiary, kształt, masa i tolerancje |
| ISO 657-1:2026 | Kątowniki, ceowniki i dwuteowniki | Wymiary, właściwości przekroju i tolerancje |
| ISO 9034:1987 | Szerokie płaskowniki konstrukcyjne walcowane na gorąco | Tolerancje wymiarów, kształtu i masy |
Normy ISO dzielą to zagadnienie według rodzaju wyrobu w podobny sposób. ISO 16160:2012 ma zastosowanie do tolerancji wymiarów i kształtu wyrobów w postaci blach cienkich walcowanych na gorąco; w 2024 r. ISO potwierdziła aktualność tej normy. ISO 16162:2012 obejmuje wyroby w postaci blach cienkich walcowanych na zimno. W odniesieniu do prętów okrągłych, kwadratowych, płaskich, sześciokątnych i ośmiokątnych walcowanych na gorąco, należących do szeregu metrycznego, norma ISO 1035:2026 określa wymiary, kształt, masę i tolerancje. ISO 657-1:2026 obejmuje kątowniki równoramienne i nierównoramienne, ceowniki z pochylonymi półkami oraz dwuteowniki z pochylonymi półkami, w tym ich wymiary, właściwości przekroju i tolerancje. ISO 9034:1987 dotyczy tolerancji wymiarów, kształtu i masy walcowanych na gorąco szerokich płaskowników konstrukcyjnych ze stali niestopowych i stopowych, z wyłączeniem stali nierdzewnych, o określonej minimalnej granicy plastyczności do 700 N/mm².
Zakresów tych norm nie można stosować zamiennie. Zastosowanie tolerancji właściwej dla blachy cienkiej do kształtownika kątownikowego albo tolerancji właściwej dla pręta do blachy grubej może prowadzić do technicznie uporządkowanej, lecz nieważnej decyzji. Dlatego pierwszym krokiem w sporze jest ustalenie specyfikacji wyrobu i wskazanych w niej odniesień normatywnych. Ogólna tabela tolerancji może mieć znaczenie dopiero później — o ile w ogóle ma tu zastosowanie.
Akceptacja może również zależeć od miejsca i sposobu pomiaru wymiaru. Blacha gruba może wykazywać miejscowe różnice grubości, kształt walcowanego kształtownika może zmieniać się na jego długości, a pręt może mieścić się w granicy tolerancji średnicy, jednocześnie przekraczając granicę prostoliniowości. Zgodność jednej cechy nie eliminuje niezgodności innej.
Dlaczego tolerancja nie jest tym samym co niepewność pomiaru
Niepewność pomiaru Ilościowo określona miara wątpliwości związanych z wynikiem pomiaru; opisuje metodę i warunki kontroli, a nie zmienia tolerancji produktu.
Toleracja należy do wymagania dotyczącego wyrobu. Niepewność pomiaru odnosi się do wyniku kontroli. Wielkości te oddziałują na siebie, ale nie są tym samym.
Załóżmy, że specyfikacja dopuszcza grubość od 9,70 mm do 10,00 mm. Ten przedział jest strefą tolerancji. Jeżeli przyrząd wskazuje 9,72 mm, wskazana wartość stanowi informację o rzeczywistej grubości, a nie rzeczywistą grubość określoną z absolutną pewnością. Na wynik mogą wpływać między innymi rozdzielczość, wzorcowanie, siła nacisku, temperatura, technika operatora, chropowatość powierzchni, ustawienie oraz powtarzalność przyrządu.
Ramy NSSS rozdzielają tolerancje zasadnicze i funkcjonalne oraz wymagają, aby metody i przyrządy pomiarowe odpowiadały wymaganej dokładności. Strong evidence
Odczyt mikrometru może mieć większą rozdzielczość wskazania niż pomiar taśmą mierniczą, lecz sama rozdzielczość wskazania nie potwierdza dokładności. Pomiar dużej blachy grubiej przy użyciu niedostatecznie podpartego przyrządu może dać liczbę wyglądającą na precyzyjną, która jednak nie odpowiada wymaganemu miejscu lub sposobowi pomiaru. National Structural Steelwork Specification rozróżnia tolerancje istotne od tolerancji funkcjonalnych i wymaga, aby metody oraz przyrządy stosowane do pomiarów wymiarowych były dobierane do wymaganej dokładności. Jest to praktyczna zasada: metoda kontroli musi umożliwiać odróżnienie wyniku zgodnego od niezgodnego.
Sekwencja podejmowania decyzji pomiarowej
- 1. Określ wymaganie Potwierdź specyfikację produktu, wydanie dokumentu, cechę oraz tabelę tolerancji.
- 2. Określ metodę Ustal bazę pomiarową, miejsce, kierunek, przyrząd oraz plan pobierania próbek.
- 3. Zapisz wynik surowy Zachowaj niezaokrąglony pomiar i istotne warunki.
- 4. Zastosuj zasadę podejmowania decyzji Zastosuj określoną procedurę zaokrąglania i uwzględniania niepewności.
Wynik znajdujący się blisko wartości granicznej wymaga zatem kontrolowanego pomiaru, a nie przypadkowego zaokrąglania lub oceny wizualnej. Procedura kontroli powinna określać bazę pomiarową, miejsce, kierunek, temperaturę — jeżeli ma znaczenie — przyrząd, status wzorcowania, liczbę odczytów oraz zasadę zaokrąglania. Jeżeli specyfikacja przyjmuje ASTM E29, tak jak ASTM A568/A568M w przypadku oceny zgodności, zasada ta obowiązuje przy podejmowaniu decyzji. Laboratorium może dodatkowo obliczyć niepewność pomiaru, lecz niepewność nie poszerza tolerancji wyrobu.
| Podejście do akceptacji | Działanie inspektora | Czego nie wolno zakładać |
|---|---|---|
| Bezpośrednie porównanie | Porównaj podaną wartość z określoną granicą. | Niepewność nie poszerza tolerancji. |
| Określona zasada podejmowania decyzji | Zastosuj zasadę wymaganą przez obowiązujący dokument. | Nie twórz samodzielnie pasma ochronnego. |
| Pomiar graniczny | Powtórz pomiar przy użyciu kontrolowanej, odpowiedniej metody. | Nie polegaj na przypadkowym zaokrąglaniu ani ocenie wzrokowej. |
Różne systemy akceptacji uwzględniają niepewność na różne sposoby. Niektóre specyfikacje oceniają bezpośrednio wskazaną wartość względem wartości granicznej. Inne zawierają regułę decyzyjną uwzględniającą niepewność i ryzyko zaakceptowania wyrobu niezgodnego lub odrzucenia wyrobu zgodnego. Jeżeli dokument nadrzędny nie stanowi inaczej, kontroler nie powinien samodzielnie wprowadzać pasa ochronnego, dodawać niepewności do tolerancji ani odejmować jej od wartości zmierzonej. Właściwe pytanie nie brzmi wyłącznie: „Czy niepewność przyrządu jest mniejsza od tolerancji?”, lecz: „Jakiej reguły decyzyjnej i jakiej metody pomiaru wymaga właściwa specyfikacja?”.
Dlatego dwóch kontrolerów może przedstawić odmienne wnioski, mimo że żaden z nich nie zmienił stali. Mogli dokonać pomiaru w różnych punktach, zastosować różne bazy pomiarowe, użyć różnych zasad zaokrąglania albo postępować według różnych reguł akceptacji. Rozbieżność należy prześledzić aż do specyfikacji i procedury.
Różnica między wymaganiami dotyczącymi wymiarów, kształtu, masy i powierzchni
Odrębne kategorie akceptacji
- Wymiary Grubość, szerokość, długość, średnica, długość ramienia, wymiary półek oraz wymiary środnika.
- Kształt Płaskość, prostoliniowość, strzałka wygięcia, skręcenie, nieprostopadłość, zbieżność oraz nieokrągłość.
- Masa Masa na jednostkę długości, masa teoretyczna lub dopuszczalna zmienność masy.
- Powierzchnia Wady, zgorzelina, wżery, zawalcowania, pęknięcia, odwęglenie, chropowatość, powłoka oraz czystość.
Wymagania wymiarowe dotyczą rozmiaru liniowego: grubości, szerokości, długości, średnicy, długości ramienia, wymiarów półek lub wymiarów środnika. Wymagania dotyczące kształtu odnoszą się do formy geometrycznej: płaskości, prostoliniowości, wygięcia, skręcenia, odchyłki od prostopadłości, zbieżności i odchyłki od okrągłości. Wymagania dotyczące masy odnoszą się do masy na jednostkę długości, masy teoretycznej lub dopuszczalnej odchyłki masy. Kategorie te mogą mieć zbliżone skutki konstrukcyjne, ale nie stanowią jednej tolerancji.
Kształtownik konstrukcyjny może spełniać graniczne wymagania dotyczące szerokości półki i grubości środnika, a jednocześnie nie spełniać wymagania dotyczącego prostoliniowości. Pręt może spełniać wymagania dotyczące średnicy i masy, a mimo to mieć niedopuszczalne wady powierzchni. Blacha cienka może spełniać wymagania dotyczące grubości i płaskości, a jednocześnie wykazywać rdzę lub zgorzelinę wymagającą odrębnej oceny powierzchni. Zgodność wymiarowa nie potwierdza stanu powierzchni.[4] ISO 9443:2018. International Organization for Standardization. ISO standard catalogue, 2018.
Wymagania dotyczące powierzchni mogą obejmować wady, zgorzelinę, jamy, zawalcowania, zakucia, pęknięcia, odwęglenie, chropowatość, powłokę, czystość lub stopień przygotowania. ISO 9443:2018 określa techniczne warunki dostawy dla klas jakości powierzchni walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach nominalnych od 5 mm do 200 mm. Klasy powierzchni określone w tej normie nie zastępują tolerancji średnicy ani prostoliniowości.
ISO 8501-1:2007 określa klasyfikacje wizualne rdzy i przygotowania powierzchni, a nie tolerancje wymiarowe. Strong evidence
W odniesieniu do korozji i przygotowania powierzchni norma ISO 8501-1:2007 definiuje stopnie skorodowania i stopnie przygotowania na podstawie opisów słownych oraz reprezentatywnych fotografii. Obejmuje ona takie stany powierzchni stalowych, jak powierzchnie oczyszczone strumieniowo-ściernie, oczyszczone narzędziami ręcznymi, oczyszczone narzędziami mechanicznymi oraz oczyszczone płomieniowo. Stopnie te opisują wizualny stan przygotowania powierzchni i jej skorodowanie; nie określają grubości blachy grubej ani geometrii kształtownika.
Krajowa Specyfikacja Wykonania Konstrukcji Stalowych oraz wytyczna BCSA Guidance Note 3.05 również pokazują, dlaczego ocena powierzchni wymaga uwzględnienia kontekstu. Tolerancja jakości powierzchni może być dopuszczalna, gdy obszar, którego dotyczy, stanowi jedynie niewielką część powierzchni, pod warunkiem że zezwalają na to specyfikacja i zamierzone zastosowanie. Lokalne oznaczenie, które nie ma konsekwencji funkcjonalnych, może być traktowane inaczej niż pęknięcie, rozwarstwienie, głęboka jamka lub wada w połączeniu krytycznym ze względu na zmęczenie. Decyzja dotycząca powierzchni musi wynikać z określonej klasy i zamierzonej funkcji, a nie z ogólnej zasady, zgodnie z którą każda widoczna nieregularność jest albo dopuszczalna, albo niedopuszczalna.
ASTM F2282-03R09E01 wyraźnie rozdziela te kwestie w odniesieniu do drutów, prętów i sztab ze stali węglowej i stopowej, stosowanych do produkcji łączników mechanicznych. Jego wymagania dotyczące zapewnienia jakości obejmują odwęglenie, wymiary, tolerancje, stan powierzchni, powłokę, wykonanie, wykończenie, wygląd oraz pakowanie. Oddzielne wymienienie tych zagadnień odzwierciedla sposób, w jaki faktycznie przebiega odbiór.
Wyrób stalowy może zatem spełniać wymagania wymiarowe, a mimo to wymagać odrzucenia, naprawy, oczyszczenia lub dalszego zbadania z przyczyn związanych z powierzchnią. Z drugiej strony powierzchnia, która wygląda nieestetycznie, może być dopuszczalna, jeżeli obowiązująca klasa powierzchni i zamierzone zastosowanie na to pozwalają. Jeżeli dokumenty wydają się sprzeczne, decydująca jest specyfikacja wyrobu, określona w niej kolejność ważności dokumentów oraz procedura odbioru. Ogólna tabela tolerancji nie może rozstrzygać kwestii dotyczącej powierzchni, a fotografia powierzchni nie może zastąpić pomiaru wymiaru.
Hierarchia norm i nadrzędna specyfikacja wyrobu
Tolerancji stali nie można interpretować wyłącznie na podstawie liczby. Najpierw należy zidentyfikować dokument nadrzędny, a następnie postać wyrobu, gatunek, stan dostawy, metodę pomiaru oraz zasadę odbioru. Blacha, pręt walcowany na gorąco, kątownik konstrukcyjny i blacha walcowana na zimno mogą być określane jako „stal”, jednak wymagania dotyczące ich wymiarów i powierzchni mogą wynikać z różnych norm.
Typowa hierarchia rozpoczyna się od specyfikacji zakupu lub projektu, następnie obejmuje normę wyrobu dotyczącą danego materiału, a na końcu wszelkie normy ogólnych wymagań przywołane w dokumentacji. Dokument ogólny ustanawia wspólne zasady, natomiast dokument dotyczący wyrobu określa, czy zasady te mają zastosowanie bez zmian do dostarczanego materiału. Rozróżnienie to zapobiega nieprawidłowemu przenoszeniu tabeli tolerancji dotyczącej jednej rodziny wyrobów na inną.
ASTM A6/A6M i wymagania ogólne
ASTM A6/A6M-24a jest normą ogólnych wymagań dotyczącą walcowanych wyrobów ze stali konstrukcyjnej. ASTM International podaje, że norma określa obowiązkowe dopuszczalne odchyłki wymiarów i masy dla walcowanych prętów, blach, kształtowników oraz grodzic ze stali konstrukcyjnej (ASTM International, 2024, ASTM A6/A6M-24a). Jej zakres obejmuje zatem znane postacie wyrobów konstrukcyjnych, takie jak kształtowniki szerokostopowe, ceowniki, kątowniki, płaskowniki konstrukcyjne, blachy konstrukcyjne i grodzice, a nie każdy wyrób stalowy sprzedawany pod oznaczeniem ASTM.
„Dopuszczalna odchyłka” jest technicznym pojęciem związanym z odbiorem. Opisuje dozwolone odchylenie od określonego wymiaru, prostoliniowości, masy lub powiązanej cechy; nie oznacza, że każdy pomiar jest dokładny, ani nie ustanawia zasady, zgodnie z którą powierzchnia z widocznymi oznaczeniami jest dopuszczalna. Wyrób może spełniać tolerancję grubości, a jednocześnie nie spełniać wymagania dotyczącego jakości powierzchni. Z drugiej strony niedoskonałość powierzchni może być dopuszczona przez właściwą specyfikację wyrobu, mimo że przed użyciem wymaga naprawy, usunięcia lub oceny.
ASTM A6/A6M ma szczególne znaczenie, ponieważ zapewnia wspólne ramy dla kilku postaci wyrobów konstrukcyjnych. Może obejmować wymiary i masę, znakowanie wyrobu, próbki do badań, wykonanie, naprawę oraz inne ogólne kwestie związane z dostawą. Zagadnień tych nie należy sprowadzać do jednego testu zaliczenia lub odrzucenia. Odbiór wymiarowy polega na sprawdzeniu, czy zmierzona geometria mieści się w dopuszczalnym zakresie. Odbiór powierzchni polega na sprawdzeniu, czy wady, szwy, zawalcowania, zgorzelina, rdza lub obszary naprawiane są zgodne z właściwymi zasadami dotyczącymi powierzchni. Odbiór mechaniczny polega na sprawdzeniu, czy wymagane właściwości chemiczne, wytrzymałość na rozciąganie, granica plastyczności, wydłużenie, udarność lub inne określone właściwości spełniają wymagania.
Decydujące znaczenie ma sposób, w jaki norma rozstrzyga sprzeczności. ASTM A6/A6M stanowi, że w przypadku konfliktu jej wymagań z wymaganiami właściwej specyfikacji wyrobu pierwszeństwo ma specyfikacja wyrobu. To postanowienie ma praktyczne znaczenie. ASTM A6/A6M nie jest uniwersalnym dokumentem nadrzędnym, który uchyla bardziej szczegółowe wymaganie wynikające z normy dotyczącej gatunku lub wyrobu. Jest dokumentem ogólnych wymagań funkcjonującym w ramach określonego w umowie systemu norm.
Raport, w którym przywołano wyłącznie „tolerancję ASTM A6”, jest zatem niekompletny. Należy w nim wskazać specyfikację wyrobu, wydanie normy, wymiar nominalny, postać wyrobu oraz właściwą tabelę tolerancji. Należy również określić, w jaki sposób i w którym miejscu wykonano pomiar. Kształtownik walcowany może zmieniać się na swojej długości i w obrębie przekroju poprzecznego; na uzyskany wynik mogą wpływać temperatura, warunki podparcia, rozdzielczość przyrządu oraz punkty odniesienia. Wartość graniczna i procedura pomiaru muszą być rozpatrywane łącznie.
ASTM A568/A568M-19a ilustruje tę samą zasadę w odniesieniu do wyrobów w postaci blach. Określa tolerancje i dopuszczalne odchyłki grubości, długości, szerokości, płaskości oraz powiązanych cech blach stalowych walcowanych na gorąco i na zimno (ASTM International, 2019, ASTM A568/A568M-19a). Norma wymaga również zaokrąglania zmierzonych wartości zgodnie z ASTM E29 podczas ustalania zgodności. Zaokrąglanie nie jest jedynie kwestią estetyki raportowania: wartość znajdująca się blisko granicy może zmienić status odbiorczy po zastosowaniu określonej procedury zaokrąglania. Zarejestrowana wartość, możliwości przyrządu, miejsce pobrania próbki oraz zasada zaokrąglania muszą być zatem traktowane jako elementy jednego procesu odbioru.
Kiedy pierwszeństwo ma specyfikacja dotycząca danego materiału
Specyfikacja dotycząca danego materiału ma pierwszeństwo, gdy zawiera wymaganie, które różni się od wymagania ogólnego, uzupełnia je lub definiuje je w sposób bardziej precyzyjny. Właściwy dokument może określać węższy zakres grubości, inną graniczną wartość płaskości, specjalną tolerancję kształtu, określoną klasę powierzchni lub odrębną metodę oceny wad. Prawidłowe pytanie nie brzmi: „Czy stal spełnia ASTM A6/A6M?”, lecz: „Która specyfikacja wyrobu ma zastosowanie do tej stali i jakie dokumenty ta specyfikacja włącza do wymagań?”
Odpowiedź należy ustalić przed przeprowadzeniem kontroli. Zamówienie może wskazywać gatunek i normę wyrobu, podczas gdy specyfikacja projektu dodaje wymagania uzupełniające. Umowa może również przywoływać krajową specyfikację wykonania konstrukcji stalowych, która rozdziela tolerancje zasadnicze od tolerancji funkcjonalnych. Krajowa Specyfikacja Wykonania Konstrukcji Stalowych, przywołana przez British Constructional Steelwork Association (BCSA, 2010), wyraźnie określa to rozróżnienie. Tolerancje zasadnicze dotyczą ogólnych wymagań wykonawczych lub konstrukcyjnych, natomiast tolerancje funkcjonalne dotyczą dopasowania, ustawienia, montażu, odwodnienia, prześwitu lub innego określonego warunku użytkowania.
Rozróżnienie to ma znaczenie, ponieważ wymiar może mieścić się w ogólnej tolerancji produkcyjnej, a mimo to być nieodpowiedni dla konkretnego połączenia lub zespołu. Nie wynika z tego automatycznie, że huta dostarczyła materiał niezgodny z wymaganiami. Inspektor musi ustalić, czy dane wymaganie jest zasadniczą tolerancją wyrobu, funkcjonalną tolerancją projektową czy dodatkowym wymaganiem wykonawczym.
Ten sam dokument BCSA stwierdza, że metody i przyrządy do pomiarów wymiarowych należy dobierać odpowiednio do wymaganej dokładności. Taśma stalowa, suwmiarka z noniuszem, mikrometr, liniał, sprawdzian profilowy, przyrząd optyczny lub współrzędnościowy system pomiarowy nie dostarczają w każdej sytuacji równoważnych dowodów. Rozdzielczość przyrządu jest tylko jednym z elementów problemu. Na wynik znajdujący się blisko wartości granicznej mogą wpływać powtarzalność, wzorcowanie, nacisk pomiarowy, zgorzelina na powierzchni, podparcie belki, temperatura oraz technika operatora. Jeżeli niepewność ma istotne znaczenie, podanie jednej niekwalifikowanej liczby daje fałszywe wrażenie precyzji.
Stan powierzchni podlega odrębnej ocenie. BCSA Guidance Note 3.05 wyjaśnia, że tolerancja jakości powierzchni może być dopuszczalna, gdy obszar, którego dotyczy, stanowi jedynie niewielką część powierzchni, pod warunkiem że obowiązująca specyfikacja i zamierzone zastosowanie pozwalają na taką ocenę (BCSA, 2015). Większe znaczenie niż sam fakt występowania oznaczenia mogą mieć jego powierzchnia, głębokość, lokalizacja, orientacja oraz proponowana naprawa. ISO 8501-1:2007 dotyczy innego, powiązanego, lecz odrębnego zagadnienia: definiuje stopnie zardzewienia i stopnie przygotowania powierzchni za pomocą opisów pisemnych i reprezentatywnych fotografii, w tym powierzchni oczyszczonych strumieniowo-ściernie, narzędziami ręcznymi, narzędziami mechanicznymi oraz płomieniowo. Nie zastępuje ona normy dotyczącej tolerancji wymiarowych.
Wymagania odbiorcze mogą być również specyficzne dla danego wyrobu. ASTM F2282-03R09E01 rozszerza wymagania dotyczące zapewnienia jakości na odwęglenie, wymiary, tolerancje, stan powierzchni, powłokę, wykonanie, wykończenie, wygląd i pakowanie drutów, prętów i sztab ze stali węglowej i stopowej, stosowanych do produkcji łączników mechanicznych (ASTM International, 2009, ASTM F2282). Szeroki zakres tematyczny tej normy nie czyni z niej zamiennika ASTM A6/A6M ani specyfikacji wyrobu konstrukcyjnego. Norma ta dotyczy innego wyrobu i innego łańcucha produkcyjnego.
Jak dokumenty ASTM i ISO odnoszą się do różnych rodzin wyrobów
Dokumentów ASTM i ISO nie należy traktować jako wymiennych oznaczeń tego samego systemu tolerancji. Dokumenty ASTM często łączą specyfikację wyrobu z wymaganiami ogólnymi lub odwołują się do normy ogólnych wymagań, takiej jak ASTM A6/A6M. Dokumenty ISO często porządkują wymagania według określonej rodziny wyrobów i konkretnej postaci geometrycznej.
W przypadku blach walcowanych na gorąco norma ISO 16160:2012 określa tolerancje wymiarów i kształtu dla wszystkich wyrobów z blach stalowych walcowanych na gorąco; ISO potwierdziła aktualność tego dokumentu w 2024 r. (International Organization for Standardization, ISO 16160:2012). Blachy walcowane na zimno są objęte odrębnie normą ISO 16162:2012. Podział ten odzwierciedla trasę produkcyjną oraz wynikające z niej różnice w kontroli grubości, płaskości, stanie krawędzi i kształcie. Tolerancji dotyczącej blachy walcowanej na gorąco nie należy przypisywać blasze walcowanej na zimno wyłącznie dlatego, że oba wyroby są dostarczane w kręgach lub w odcinkach ciętych.
Norma ISO 1035:2026 określa wymiary, kształt, masę i tolerancje dla walcowanych na gorąco prętów okrągłych, kwadratowych, płaskich, sześciokątnych i ośmiokątnych w szeregu metrycznym. Norma ISO 657-1:2026 obejmuje kątowniki równoramienne i nierównoramienne, ceowniki o pochyłych półkach oraz dwuteowniki o pochyłych półkach, w tym ich wymiary, właściwości przekrojów i tolerancje. Dokumenty te dotyczą rodzin prętów i kształtowników, dla których obowiązują wymagania zależne od geometrii. Norma ISO 9034:1987 obejmuje walcowane na gorąco szerokie płaskowniki konstrukcyjne ze stali niestopowych i stopowych, z wyłączeniem stali nierdzewnych, o określonej minimalnej granicy plastyczności do 700 N/mm²; jej zakres jest węższy niż zakres ogólnej normy dotyczącej wymagań konstrukcyjnych.
Wymagania dotyczące powierzchni również stanowią odrębną rodzinę wyrobów. Norma ISO 9443:2018 określa techniczne wymagania dostawy dla klas jakości powierzchni walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach nominalnych od 5 mm do 200 mm. Klasa powierzchni określona zgodnie z ISO 9443:2018 nie zastępuje wymagań wymiarowych zawartych w ISO 1035:2026, podobnie jak stopnie przygotowania powierzchni według ISO 8501-1:2007 nie określają, czy pręt jest prosty ani czy mieści się w granicach tolerancji masy.
Specyfikację mającą zastosowanie należy zatem odczytywać jako powiązany zbiór wymagań, a nie jako wyizolowaną wartość tolerancji. ASTM International, ISO i BCSA publikują dokumenty pełniące różne funkcje: określające wymagania ogólne, definicje wyrobów, przygotowanie powierzchni, jakość powierzchni, kontrolę wykonania oraz funkcjonalne ograniczenia konstrukcyjne. Prawidłowa ocena zgodności zależy od ustalenia, jaką funkcję pełni każdy dokument, rozstrzygnięcia sprzeczności w określonej kolejności oraz zachowania zasad pomiaru i zaokrąglania, które nadają podanemu wynikowi znaczenie techniczne.
Kryteria odbioru dotyczące grubości, szerokości, długości i płaskości blachy
Blacha może spełniać wymagania dotyczące grubości, a mimo to nie przejść kontroli wymiarowej, ponieważ jej szerokość, długość lub płaskość wykracza poza obowiązujący limit. Możliwa jest również sytuacja odwrotna: blacha może spełniać wszystkie wymagania wymiarowe, a jednocześnie mieć wadę powierzchniową, która zgodnie z odrębnym wymaganiem dotyczącym jakości powierzchni wymaga jej odrzucenia. Są to różne kwestie, a odpowiedź zależy przede wszystkim od specyfikacji wyrobu wskazanej w zamówieniu, certyfikacie lub dokumencie kontroli.
Podstawowe parametry wymiarowe to:
- Grubość: odległość mierzona przez grubość blachy, zwykle sprawdzana w określonych miejscach, z pominięciem krawędzi, zadziorów i miejscowych nierówności powierzchni.
- Szerokość: wymiar poprzeczny blachy, mierzony w określonym kierunku i w warunkach podanych w normie.
- Długość: wymiar wzdłużny, który może być oceniany dla odcinków ciętych, kręgów lub arkuszy, zależnie od postaci wyrobu.
- Płaskość: odchylenie od płaszczyzny odniesienia, obejmujące falistość, falistość krawędzi, wyboczenie środkowej części oraz inne odchylenia kształtu określone w odpowiedniej normie.
Tolerancja nie jest tym samym co wymiar nominalny. Blacha zamówiona na nominalną grubość ma dopuszczalny zakres wokół tej wartości; zakres ten może być asymetryczny, a dopuszczalne odchylenie może zależeć od grubości, szerokości, stanu wyrobu, stanu krawędzi oraz od tego, czy materiał jest walcowany na gorąco czy na zimno. Z tego względu samo określenie „grubość nominalna” lub „grubość według skali” nie może stanowić podstawy do oceny zgodności.
Limit wymiarowy nie opisuje również jakości powierzchni. Zgorzelina, wżery, zawalcowania, łuski, zarysowania, rdza i stan powłoki wymagają odrębnych wymagań. Na przykład ISO 8501-1:2007 definiuje stopnie skorodowania i stopnie przygotowania powierzchni za pomocą opisów pisemnych oraz reprezentatywnych fotografii. Jest to dokument odniesienia dotyczący przygotowania i wyglądu powierzchni, a nie zastępstwo dla tolerancji grubości blachy lub płaskości. Podobnie ISO 9443:2018 dotyczy klas jakości powierzchni prętów okrągłych, kwadratowych i sześciokątnych walcowanych na gorąco oraz walcówki o wymiarze nominalnym od 5 mm do 200 mm; norma ta nie reguluje wymiarów blach.
Wymagania ASTM A568/A568M dotyczące blach walcowanych na gorąco i na zimno
ASTM A568/A568M-19a jest specyfikacją ogólną dotyczącą blach ze stali węglowej, konstrukcyjnej, wysokowytrzymałej niskostopowej, wysokowytrzymałej niskostopowej o zwiększonej podatności na kształtowanie oraz innych określonych wyrobów z blachy stalowej, w przypadku gdy powołuje się na nią odpowiednia specyfikacja materiałowa. ASTM International opisuje ją jako specyfikację określającą tolerancje i naddatki dotyczące grubości, długości, szerokości i płaskości zarówno blach stalowych walcowanych na gorąco, jak i walcowanych na zimno. Norma obejmuje także powiązane warunki wymiarowe, dlatego podczas kontroli należy korzystać z pełnej, właściwej tabeli, a nie z jednej ogólnej wartości procentowej.
Rozróżnienie między tolerancją a naddatkiem ma istotne znaczenie. Tolerancja określa dopuszczalne odchylenie od wymiaru nominalnego. Naddatek może uwzględniać taki warunek jak przycinanie, konfiguracja krawędzi lub określona korekta wymiarowa związana z wyrobem. Traktowanie każdej dopuszczalnej różnicy tak, jakby była tym samym rodzajem tolerancji, może prowadzić do błędnej decyzji dotyczącej odbioru.
Ocena grubości wymaga zwrócenia uwagi na miejsce i sposób wykonania pomiaru. Odczyt uzyskany blisko krawędzi może podlegać innej zasadzie niż odczyt wykonany w zasadniczej części blachy. Szerokość i długość również zależą od określonego stanu krawędzi i warunków dostawy. Płaskości nie ustala się przez położenie wyraźnie wygiętej blachy na przypadkowej powierzchni i odnotowanie jednej szczeliny. Metoda kontroli, płaszczyzna odniesienia, punkty styku oraz sposób uwzględniania miejscowych nierówności muszą być zgodne z normą lub wymaganiem zakupu.
ASTM A568/A568M określa również wprost zasadę arytmetyczną: podczas ustalania zgodności wartości zmierzone zaokrągla się zgodnie z ASTM E29. Uniemożliwia to porównywanie przez kontrolera niezaokrąglonego odczytu przyrządu bezpośrednio z wartością graniczną w tabeli, jeżeli norma wymaga wcześniejszego zaokrąglenia. Przykładowo wartość zapisana przed zaokrągleniem jako nieznacznie przekraczająca limit może po wykonaniu wymaganego zaokrąglenia znaleźć się po stronie zgodności — lub odwrotnie. Liczba cyfr wyświetlanych przez cyfrowy przyrząd pomiarowy nie zmienia tej zasady.
ASTM A6/A6M-24a nie należy automatycznie zastępować normą A568/A568M. ASTM A6/A6M ustanawia obowiązkowe dopuszczalne odchyłki wymiarów i masy dla walcowanych stalowych prętów, blach, kształtowników i grodzic, a także stanowi, że w przypadku sprzeczności wymagań nadrzędna jest odpowiednia specyfikacja wyrobu. Wymaganie dotyczące blachy konstrukcyjnej zgodne z ASTM A6/A6M nie jest zatem automatycznie wymaganiem nadrzędnym dla blachy dostarczonej zgodnie z ASTM A568/A568M. Decydujące znaczenie mają postać wyrobu i przywołana specyfikacja.
Niepewność pomiaru pozostaje istotnym problemem praktycznym. Rozdzielczość mikrometru wynosząca 0,001 mm nie oznacza, że wynik jest dokładny do 0,001 mm. Na wynik mogą wpływać kalibracja, nacisk pomiarowy, temperatura, zgorzelina na powierzchni, zadziory, krzywizna blachy i technika operatora. Jeżeli wartość znajduje się blisko limitu, zapis z kontroli powinien obejmować niezaokrąglony odczyt, identyfikację przyrządu, miejsce pomiaru, kierunek pomiaru oraz właściwą procedurę zaokrąglania.
ISO 16160:2012 dotycząca blach walcowanych na gorąco
ISO 16160:2012 stosuje się do tolerancji wymiarów i kształtu wszystkich wyrobów w postaci blach stalowych walcowanych na gorąco. ISO potwierdziła obowiązywanie tej normy w 2024 roku. Jej zakres jest zatem szeroki w obrębie blach walcowanych na gorąco, jednak nie oznacza to, że określone w niej limity można zamiennie stosować z wymaganiami ASTM A568/A568M-19a.
Obie normy obejmują znane parametry — grubość, szerokość, długość oraz kształt lub płaskość — lecz mogą różnić się definicjami, warunkami pomiaru, klasami tolerancji, oznaczeniami krawędzi, zakresami grubości oraz sposobem wyrażania wyników. Certyfikat dotyczący blachy walcowanej na gorąco powinien wskazywać zastosowaną normę. Kontroler nie powinien pobierać limitu ISO z tabeli i stosować go do materiału zamówionego według wymagań ASTM tylko dlatego, że oba dokumenty posługują się milimetrami.
Słowo „kształt” w normie ISO dotyczącej wymiarów ma istotne znaczenie. Płaskość jest jednym z widocznych aspektów kształtu, ale odpowiednie postanowienia mogą również określać inne odchylenia od zamierzonej geometrii. Blacha o dopuszczalnej średniej grubości może nadal wykazywać niedopuszczalną falistość lub falistość krawędzi. Pomiary powinny odzwierciedlać stan wyrobu objęty normą, a nie wybraną, korzystnie wyglądającą część blachy.
Na interpretację wpływa również stan walcowania na gorąco. Zgorzelina, chropowatość, odkształcenia cieplne i stan krawędzi mogą wpływać na pomiary wykonywane metodą stykową. Czynniki te nie znoszą wymagania wymiarowego, lecz mogą sprawić, że improwizowana metoda będzie nieodpowiednia. Jeżeli specyfikacja, plan kontroli lub umowa wymaga określonej metody, decydujące znaczenie ma właśnie ta metoda.
Inne dokumenty ISO pokazują, dlaczego należy sprawdzać zakres zastosowania normy. ISO 9034:1987 obejmuje tolerancje wymiarów, kształtu i masy dla szerokich płaskowników konstrukcyjnych walcowanych na gorąco ze stali niestopowych i stopowych, z wyłączeniem stali nierdzewnych, o określonej minimalnej granicy plastyczności do 700 N/mm². ISO 1035:2026 obejmuje pręty okrągłe, kwadratowe, płaskie, sześciokątne i ośmiokątne walcowane na gorąco w szeregu metrycznym, natomiast ISO 657-1:2026 obejmuje kątowniki równoramienne i nierównoramienne, ceowniki z pochyloną półką oraz dwuteowniki z pochyloną półką. Żadna z tych norm nie stanowi ogólnego zamiennika tolerancji dla blach określonych w ISO 16160:2012.
ISO 16162:2012 dotycząca blach walcowanych na zimno
ISO 16162:2012 obejmuje wyroby w postaci blach stalowych walcowanych na zimno. Jej przedmiot jest powiązany z ISO 16160:2012, lecz oba dokumenty dotyczą odmiennych warunków wytwarzania i należy je analizować oddzielnie. Walcowanie na zimno może zapewniać dokładniejszą kontrolę wymiarów i powodować inne zachowanie kształtu niż walcowanie na gorąco, jednak nie uzasadnia to przenoszenia limitu dotyczącego blachy walcowanej na zimno na wyrób walcowany na gorąco ani przyjmowania, że pozornie bardziej rygorystyczna wartość ma zastosowanie umowne.
Kontrola blach walcowanych na zimno może być szczególnie wrażliwa na stan powierzchni i miejscową geometrię. Wypolerowana lub gładsza powierzchnia może poprawiać powtarzalność pomiaru stykowego, natomiast naprężenia szczątkowe mogą powodować zmiany kształtu po cięciu, rozcinaniu wzdłużnym lub usunięciu elementów unieruchamiających. Płaskość należy zatem sprawdzać w stanie wymaganym przez normę — na przykład w stanie dostawy lub w określonym stanie bez naprężeń — a nie po nieudokumentowanej operacji manipulacyjnej.
ISO 16162:2012 i ISO 16160:2012 należy traktować jako równoległe, lecz niezamienne dokumenty odniesienia. Prawidłowa kolejność postępowania obejmuje identyfikację postaci wyrobu, potwierdzenie przywołanej specyfikacji, ustalenie właściwych wymagań dotyczących grubości, szerokości, długości i płaskości, a następnie dobór przyrządu i metody zapewniających rozdzielczość wystarczającą do oceny limitu odbiorczego. National Structural Steelwork Specification, wskazana przez British Constructional Steelwork Association (BCSA), rozróżnia tolerancje istotne i tolerancje funkcjonalne oraz wymaga, aby metody pomiaru i przyrządy były dostosowane do wymaganej dokładności. Zasada ta ma zastosowanie również tutaj: wizualnie prosta blacha nie jest dowodem płaskości, a precyzyjny przyrząd użyty w niewłaściwym miejscu nie stanowi prawidłowej kontroli.
Ocena powierzchni musi pozostać odrębną kwestią. BCSA Guidance Note 3.05 stwierdza, że tolerancja jakości powierzchni może być uznana za dopuszczalną, gdy obszar dotknięty wadą stanowi jedynie niewielką część powierzchni, o ile zezwalają na to specyfikacja i zamierzone zastosowanie. Nie oznacza to, że niezgodność wymiarowa staje się zgodnością. Z kolei ASTM F2282-03R09E01 pokazuje ten sam rozdział zagadnień w innym obszarze wyrobów, obejmując odwęglenie, wymiary, tolerancje, stan powierzchni, powłokę, wykonanie, wykończenie, wygląd i pakowanie drutów, walcówki oraz prętów ze stali węglowej i stopowej stosowanych do produkcji elementów złącznych mechanicznych. Ocena wymiarowa jest jedną z części oceny zgodności, a nie całą decyzją.
Pręty, kształtowniki i szerokie płaskowniki: dlaczego geometria wyrobu zmienia zasady
Tolerancji określonej dla płaskiej blachy nie można przenieść na pręt walcowany ani kształtownik konstrukcyjny przez zmianę wyłącznie nominalnej grubości. Blachę zwykle ocenia się pod względem grubości, szerokości, długości, płaskości i stanu krawędzi. W przypadku pręta może być konieczna kontrola średnicy, wymiaru między płaszczyznami, promienia naroża, prostoliniowości, skręcenia, prostopadłości czoła oraz masy na jednostkę długości. Kątownik, ceownik lub dwuteownik dodatkowo wymaga uwzględnienia wymiarów półek i środnika, pochylenia, promieni zaokrągleń przy środniku oraz właściwości przekroju. Geometria wyrobu określa zarówno to, co należy zmierzyć, jak i sposób, w jaki odchyłka wpływa na wykonawstwo lub właściwości konstrukcyjne.
To rozróżnienie ma znaczenie przy odbiorze. Zmierzony wymiar może mieścić się w określonym limicie, podczas gdy przekrój jest zdeformowany, masa wykracza poza dopuszczalny zakres zmienności albo obliczone pole i moment bezwładności nie odpowiadają oznaczeniu wyrobu. Stan powierzchni jest odrębną kwestią: ślad walcowniczy lub utlenienie nie staje się wadą wymiarową tylko dlatego, że jest widoczne. Należy je oceniać zgodnie z odpowiednim wymaganiem dotyczącym jakości powierzchni lub dostawy.
ASTM A6/A6M-24a ilustruje podejście właściwe dla danego wyrobu stosowane w Ameryce Północnej. Norma ustanawia obowiązkowe dopuszczalne odchyłki wymiarów i masy dla walcowanych konstrukcyjnych prętów stalowych, blach, kształtowników i grodzic, a jednocześnie stanowi, że w przypadku sprzeczności wymagań pierwszeństwo ma odpowiednia specyfikacja wyrobu. ASTM A568/A568M-19a dotyczy natomiast blach walcowanych na gorąco i na zimno, w tym grubości, długości, szerokości, płaskości oraz powiązanych naddatków. Zgodnie z ASTM A568/A568M wartości zmierzone zaokrągla się według ASTM E29 przy ustalaniu zgodności. Reguła zaokrąglania jest częścią metody odbioru, a nie zamiennikiem odpowiedniego przyrządu pomiarowego.
Pręty walcowane na gorąco z szeregu metrycznego według ISO 1035:2026
ISO 1035:2026 określa wymiary, kształt, masę i tolerancje dla walcowanych na gorąco stalowych prętów okrągłych, kwadratowych, płaskich, sześciokątnych i ośmiokątnych z szeregu metrycznego. Profile te nie stwarzają tego samego problemu pomiarowego.
W przypadku pręta okrągłego średnica jest oczywistym wymiarem nominalnym, lecz owalność i prostoliniowość mogą również wpływać na naddatek do obróbki, kontakt łożyskowy lub automatyczne podawanie. Pręt kwadratowy wymaga kontroli wymiarów boków, geometrii naroży i kształtu; pomiar jednej przekątnej lub jednego boku nie potwierdza, że cały przekrój jest akceptowalny. Pręt płaski wyglądem przypomina bardziej blachę, jednak jego system tolerancji nadal wynika z normy dotyczącej prętów. Szerokość, grubość, kształt krawędzi, płaskość i prostoliniowość wzajemnie na siebie oddziałują, zwłaszcza gdy pręt jest cięty, kuty lub obrabiany. Pręty sześciokątne i ośmiokątne wymagają kontroli wymiaru między płaszczyznami lub powiązanych wymiarów profilu, regularności kątowej i naroży, a nie tylko prostego sprawdzenia szerokości i grubości.
ISO 1035:2026 obejmuje również masę i kształt. Masa na jednostkę długości stanowi niezależną kontrolę walcowanego przekroju i ilości materiału, choć nie zastępuje bezpośrednio pomiaru wymiarów. Założenia dotyczące gęstości, zgorzelina, wilgoć i rozdzielczość wagi mogą wpływać na wynik pomiaru masy, dlatego w przypadku sporu należy wskazać określoną metodę obliczeń lub ważenia. Pręt spełniający nominalny wymiar między płaszczyznami, lecz mający nadmiernie zredukowane naroża, może nie spełniać wymagań dotyczących zamierzonego profilu lub masy.
Słowo „tolerancja” obejmuje zatem kilka odrębnych limitów. Tolerancja wymiarowa dotyczy określonego rozmiaru. Tolerancja kształtu dotyczy prostoliniowości, odchylenia od kąta prostego, skręcenia lub innej cechy geometrycznej. Tolerancja masy dotyczy masy na metr lub równoważnego parametru dostawy. Żaden z tych limitów nie określa automatycznie dopuszczalności stanu powierzchni. ISO 9443:2018 dotyczy klas jakości powierzchni dla walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach nominalnych od 5 mm do 200 mm. Jest to dokument dotyczący jakości powierzchni, a nie zamiennik kontroli wymiarowej według ISO 1035.
Pomiar musi odpowiadać kontrolowanej cesze. Suwmiarka może być wystarczająca do dostępnego wymiaru między płaszczyznami, natomiast w przypadku innej cechy może być potrzebny mikrometr, sprawdzian zarysu, liniał, układ optyczny lub wzorcowany układ do ważenia. National Structural Steelwork Specification rozróżnia tolerancje zasadnicze i funkcjonalne oraz wymaga doboru metod i przyrządów pomiarowych do wymaganej dokładności. Zasada ta ma szczególne znaczenie, gdy pasmo tolerancji jest zbliżone do rozdzielczości przyrządu albo gdy zakrzywienie pręta sprawia, że istotny staje się wybór punktów styku.
Kątowniki, ceowniki i dwuteowniki według ISO 657-1:2026
ISO 657-1:2026 określa wymiary, właściwości przekroju i tolerancje dla kątowników równoramiennych, kątowników nierównoramiennych, ceowników z pochyłymi półkami oraz dwuteowników z pochyłymi półkami. Jest to norma dotycząca kształtowników konstrukcyjnych, a nie norma dotycząca blachy wyrażona w innym systemie jednostek.
Kątownik równoramienny jest definiowany przez dwa nominalnie równe ramiona, lecz odbiór może obejmować długość ramion, grubość, geometrię stopy i wierzchołka, prostopadłość oraz prostoliniowość. Kątownik nierównoramienny ma różne wymiary ramion, dlatego pomylenie ramienia długiego z krótkim lub pomiar od utlenionej krawędzi może prowadzić do mylącego wyniku. W przypadku ceowników i dwuteowników znaczenie mają głębokość środnika, szerokość półek, grubość środnika i półek, pochylenie półek, promień zaokrąglenia przy środniku oraz stan końców. Skręcenie i ugięcie mogą wpływać na dopasowanie, nawet gdy kilka lokalnych wymiarów mieści się w indywidualnych limitach.
Właściwości przekroju wyjaśniają, dlaczego norma określa więcej niż same wymiary. Pole przekroju wpływa na masę i nośność osiową; momenty bezwładności i wskaźniki wytrzymałości przekroju wpływają na obliczenia zginania; położenie środka ciężkości wpływa na projektowanie połączeń i przebieg dróg obciążenia. Właściwości te mogą być podane w tabelach na podstawie nominalnego profilu, obliczone z wymiarów zmierzonych albo zweryfikowane za pomocą określonej metody. Niewielka odchyłka grubości półki nie jest równoważna takiej samej odchyłce liczbowej grubości środnika, ponieważ jej wpływ na sztywność przy zginaniu i miejscową stateczność może być inny. Kształtownik może zatem przejść pobieżną kontrolę szerokości i grubości, a jednocześnie nie spełniać wymagania funkcjonalnego dotyczącego ustawienia, luzu połączenia lub identyfikacji przekroju.
Obecność pochylenia półek i promieni zaokrągleń przy środniku uniemożliwia również stosowanie badań płaskości właściwych dla blachy. Przyłożenie liniału do półki nie mierzy tej samej cechy co płaskość blachy na dużej płaszczyźnie. Podobnie pomiar taśmą w poprzek dwuteownika nie pozwala ustalić prostoliniowości środnika, równoległości półek ani skręcenia. Wymagania odbiorowe powinny określać bazę, miejsce pomiaru, temperaturę, warunki podparcia i przyrząd. Długie kształtowniki mogą uginać się pod własnym ciężarem podczas kontroli; podpory i rozstaw przęseł mogą zmieniać pozorną wartość odchyłki.
Obserwacje powierzchni pozostają odrębną kwestią. ISO 8501-1:2007 opisuje stopnie skorodowania i stopnie przygotowania powierzchni za pomocą opisów pisemnych i reprezentatywnych fotografii, w tym powierzchnie oczyszczone strumieniowo-ściernie, narzędziami ręcznymi, narzędziami mechanicznymi oraz płomieniowo. Stopnie przygotowania powierzchni nie określają tolerancji wymiarowej kątownika ani dwuteownika. BCSA Guidance Note 3.05 stwierdza, że tolerancja jakości powierzchni może być akceptowalna, gdy obszar objęty niezgodnością stanowi jedynie niewielką część powierzchni, pod warunkiem że pozwalają na to specyfikacja i zamierzone zastosowanie. Właściwe pytanie nie brzmi po prostu, czy ślad istnieje, lecz czy jego głębokość, zasięg, położenie i wpływ są kontrolowane przez obowiązującą specyfikację wyrobu.
Szerokie płaskowniki według ISO 9034:1987
ISO 9034:1987 obejmuje tolerancje wymiarów, kształtu i masy dla walcowanych na gorąco konstrukcyjnych szerokich płaskowników wykonanych ze stali niestopowych i stopowych. Wyłącza stale nierdzewne i ma zastosowanie wyłącznie wtedy, gdy określona minimalna granica plastyczności wynosi najwyżej 700 N/mm². Granice te stanowią część zakresu normy. Szeroki płaskownik ze stali nierdzewnej lub wyrób o granicy plastyczności przekraczającej podany limit nie może zostać zaakceptowany według ISO 9034 tylko dlatego, że jego szerokość i grubość przypominają produkt objęty normą.
Szerokie płaskowniki zajmują pośrednie miejsce pod względem wyglądu: są szerokie i stosunkowo cienkie, lecz stanowią walcowane wyroby konstrukcyjne, a nie blachę. Ich odbiór może obejmować grubość, szerokość, długość, prostoliniowość, płaskość lub falistość, stan krawędzi, kształt i masę. Szeroka powierzchnia może skłaniać do kontroli w sposób właściwy dla blachy, jednak dopuszczalne odchyłki i zasady pomiaru wynikają z ISO 9034, chyba że zamówienie lub specyfikacja materiału wskazuje inny dokument nadrzędny. Ugięcie wzdłużne, nierówna krawędź lub zmiana masy na jednostkę długości mogą wpływać na wykonawstwo, nawet gdy pojedynczy odczyt grubości jest prawidłowy.
Przed przystąpieniem do badań należy sprawdzić odpowiedni gatunek i specyfikację wyrobu. ASTM A6/A6M-24a wyraźnie przyznaje pierwszeństwo odpowiedniej specyfikacji wyrobu w przypadku sprzeczności wymagań; tę samą zasadę należy stosować, gdy norma dotycząca wyrobu ISO jest przywoływana łącznie ze specyfikacją gatunku, dostawy lub konstrukcji. W dokumentacji odbiorowej kontroli wymiarowej należy odnotować oznaczenie normy, nominalny profil, identyfikację wytopu lub partii, metodę pomiaru, dokładność przyrządu oraz zasadę stosowaną do zaokrąglania lub interpretacji odczytów.
Praktyczna zasada jest prosta, choć nie uproszczona: wyrób należy oceniać względem specyfikacji opracowanej dla jego geometrii. Pręty wymagają kontroli profilu, kształtu, masy i wymiarów; kształtowniki konstrukcyjne wymagają kontroli profilu i właściwości przekroju; szerokie płaskowniki wymagają właściwych dla nich tolerancji konstrukcyjnych płaskowników. Następnie stan powierzchni i procedurę odbioru należy oceniać niezależnie. ASTM F2282-03R09E01 wyraźnie rozdziela te kwestie w odniesieniu do drutu, walcówki i prętów ze stali węglowej i stopowej stosowanych do wytwarzania łączników mechanicznych, traktując odwęglenie, wymiary, tolerancje, stan powierzchni, powłokę, jakość wykonania, wykończenie, wygląd i pakowanie jako odrębne środki zapewnienia jakości. Wartość liczbowa decydująca o wyniku pozytywnym lub negatywnym ma znaczenie dopiero po zidentyfikowaniu wyrobu, cechy, normy i niepewności pomiaru.
Tolerancje kształtu: prostoliniowość, płaskość, prostopadłość i profil
Produkt stalowy może spełniać określoną grubość, szerokość, długość lub masę, a mimo to nie spełniać wymagania dotyczącego kształtu. Są to odrębne kwestie akceptacyjne. Blacha może mieć wymaganą grubość nominalną, ale wyginać się między krawędziami. Dwuteownik może mieć określoną masę na metr, podczas gdy jego stopki nie są równoległe. Pręt może mieścić się w wymaganym wymiarze między płaszczyznami, a jednocześnie wykazywać nadmierne odkształcenie kątowe lub brak prostoliniowości.
Obowiązująca specyfikacja wyrobu określa, które charakterystyki są wymagane oraz w jaki sposób należy je sprawdzać. ASTM A6/A6M-24a ustanawia dopuszczalne odchyłki wymiarów i masy dla walcowanych stalowych prętów konstrukcyjnych, blach, kształtowników i grodzic, ale stanowi również, że w przypadku sprzeczności wymagań pierwszeństwo ma odpowiednia specyfikacja wyrobu. W odniesieniu do blach ASTM A568/A568M-19a obejmuje grubość, długość, szerokość, płaskość oraz powiązane odchyłki dopuszczalne dla wyrobów walcowanych na gorąco i na zimno. Zgodnie z ASTM A568/A568M wartości zmierzone zaokrągla się według ASTM E29 przed określeniem zgodności. Zasada zaokrąglania wpływa na zgłoszoną decyzję, ale nie zmienia wady kształtu w wynik dotyczący grubości.
Normy ISO dzielą ten sam zakres tematyczny według postaci wyrobu. ISO 16160:2012 stosuje tolerancje wymiarów i kształtu do walcowanych na gorąco wyrobów z blach stalowych, natomiast ISO 16162:2012 dotyczy blach walcowanych na zimno. ISO 1035:2026 określa wymiary, kształt, masę i tolerancje dla walcowanych na gorąco prętów okrągłych, kwadratowych, płaskich, sześciokątnych i ośmiokątnych w szeregu metrycznym. ISO 657-1:2026 obejmuje wymiary, właściwości przekroju i tolerancje dla kątowników równoramiennych i nierównoramiennych, ceowników z pochylonymi półkami oraz dwuteowników z pochylonymi półkami. ISO 9034:1987 dotyczy tolerancji wymiarów, kształtu i masy dla walcowanych na gorąco szerokich płaskowników konstrukcyjnych ze stali niestopowych i stopowych, z wyłączeniem stali nierdzewnych, o określonej minimalnej granicy plastyczności do 700 N/mm².
Odchyłka kształtu a odchyłka wymiaru
Odchyłka wymiaru dotyczy wielkości skalarnej: grubości, średnicy, szerokości, wysokości, długości lub masy. Odchyłka kształtu dotyczy relacji między punktami, liniami, płaszczyznami lub elementami przekroju. Rozróżnienie to ma znaczenie, ponieważ jedna z tych cech nie pozwala wiarygodnie przewidzieć drugiej.
Prostoliniowość opisuje, w jakim stopniu oś podłużna wyrobu, jego krawędź lub linia odniesienia odbiega od linii prostej. Pręt może mieć prawidłową średnicę na całej długości, a mimo to być zakrzywiony. Blacha może mieć określoną długość i szerokość, podczas gdy jej krawędź podłużna odchyla się od prostoliniowego przebiegu. W przypadku elementu konstrukcyjnego prostoliniowość zwykle ocenia się na określonym odcinku pomiarowym lub względem zdefiniowanego odniesienia, dlatego protokół kontroli musi wskazywać zarówno metodę, jak i długość odcinka.
Płaskość opisuje odchylenie od płaszczyzny. Nie jest tym samym co zmienność grubości. Blacha o jednolitej grubości może zawierać fale, uniesione krawędzie, wyboczenie środkowe lub lokalne wybrzuszenie spowodowane naprężeniami walcowania, chłodzeniem, transportem lub cięciem. Z drugiej strony blacha może być stosunkowo płaska, a jej grubość może zmieniać się w granicach dopuszczalnej tolerancji wymiarowej. Ocena płaskości wymaga zatem płaszczyzny odniesienia, określonych warunków styku lub podparcia oraz metody odpowiedniej dla obowiązującej specyfikacji.
Prostokątność dotyczy tego, czy przyległe krawędzie lub powierzchnie tworzą wymaganą wzajemną relację kątową. W przypadku blachy prostokątnej można ją oceniać na podstawie zbieżności krawędzi, porównania przekątnych lub innej metody określonej dla danego wyrobu. Same równe przekątne nie opisują każdej możliwej wady krawędzi, szczególnie gdy krawędź jest zakrzywiona. W przypadku kształtowników prostokątność może odnosić się do wzajemnego położenia środnika i stopki albo powierzchni stopki i określonej osi odniesienia.
Odchyłka kątowa również różni się od nominalnego wyniku wymiarowego. Kątownik może mieć określone długości ramion, ale nieprawidłowy kąt zawarty między nimi. Ceownik może mieć wymaganą całkowitą wysokość i szerokość stopki, podczas gdy jego stopki są nachylone w różny sposób. Kształtownik zamknięty lub otwarty może zachować wymiary zewnętrzne, a jednocześnie mieć odkształcony narożnik lub obrócony środnik. Takie stany mogą wpływać na dopasowanie, nawet gdy pomiar suwmiarką wykonany w jednym miejscu wydaje się prawidłowy.
Przed uznaniem wyniku granicznego należy uwzględnić niepewność pomiaru. National Structural Steelwork Specification rozróżnia tolerancje istotne i funkcjonalne oraz wymaga, aby metody i przyrządy stosowane do pomiarów wymiarowych dobierano do wymaganej dokładności. Krótka linijka stalowa, wzorcowana liniałowa krawędź prosta, przymiar mostkowy, tachimetr oraz współrzędnościowy system pomiarowy nie zapewniają rozpoznania tych samych odchyłek. Temperatura, podparcie, siła wywierana przez operatora, wybór punktów odniesienia i ruch sprężysty mogą zmienić odczyt. Protokół odbioru powinien określać, co zmierzono, gdzie wykonano pomiar, jakim przyrządem oraz względem której tabeli tolerancji.

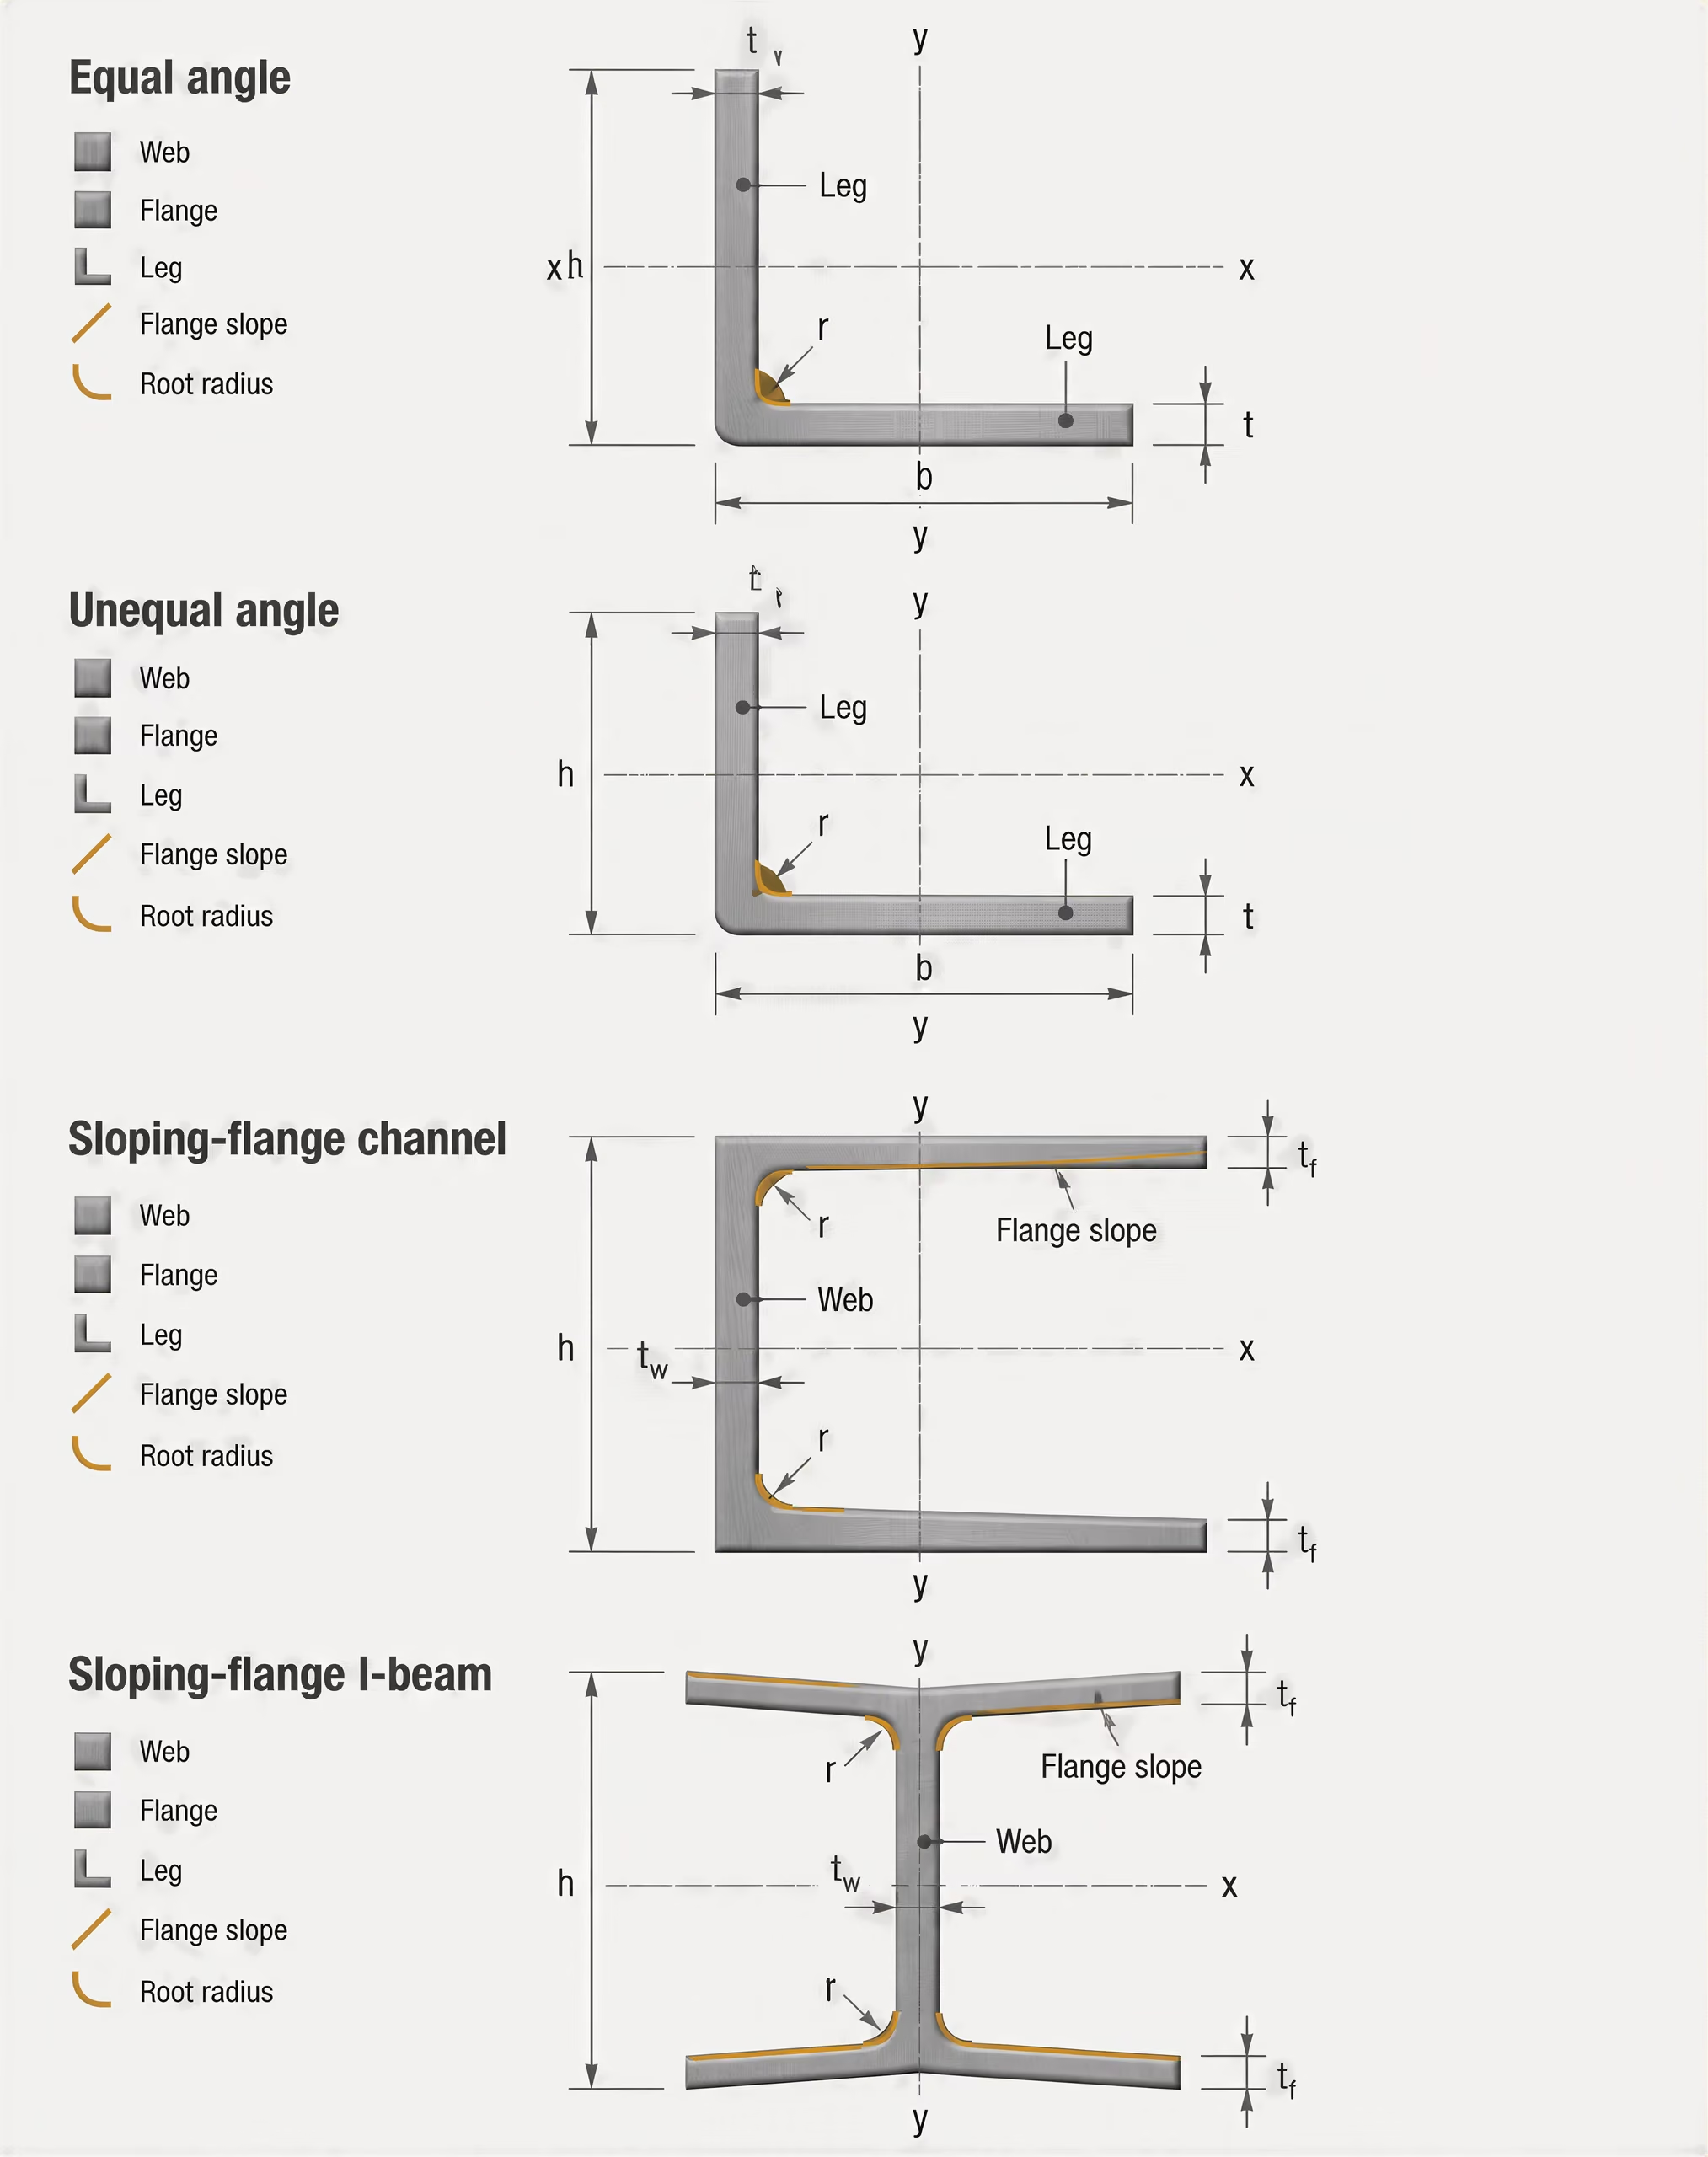
Geometria profilu w kształtownikach walcowanych
Właściwości przekroju Cechy geometryczne, takie jak pole przekroju, momenty bezwładności, wskaźniki wytrzymałości przekroju, właściwości skrętne oraz położenie środka ciężkości, stosowane do opisu kształtownika walcowanego.
Kształtownik walcowany jest odbierany jako forma geometryczna, a nie jedynie jako zbiór niezależnych wymiarów. Profil obejmuje układ środnika i stopek, promienie naroży, szerokości ramion lub stopek, wysokość środnika, pochylenie, symetrię oraz relacje kątowe. Dlatego kształtownik może przejść kontrolę masy, a jednocześnie nie przejść kontroli profilu.
W przypadku dwuteownika istotne jest między innymi to, czy środnik jest wyśrodkowany, czy szerokości stopek są jednakowe, czy powierzchnie stopek pozostają w granicach dopuszczalnej wzajemnej relacji kątowej oraz czy środnik jest prosty wzdłuż elementu. W przypadku ceownika nachylenie stopek oraz geometria połączenia środnika ze stopkami wpływają na sposób oparcia kształtownika o blachę połączeniową. W przypadku kątowników równoramiennych i nierównoramiennych o profilu decydują oba ramiona oraz kąt zawarty między nimi; zgodność wymiaru jednego ramienia nie potwierdza prawidłowości całego kształtownika. Ceowniki i dwuteowniki z pochylonymi półkami wymagają szczególnej uwagi ze względu na określone pochylenie, a nie założenie, że wszystkie powierzchnie stopek są równoległe.
Odchyłki profilu mogą powstawać podczas walcowania, chłodzenia, prostowania, cięcia, podnoszenia lub składowania. Lokalne wgniecenia i skręcenia są wadami kształtu, nawet jeśli nie zmieniają istotnie masy. Element może również mieć stopniowe wygięcie na długości, lokalne załamanie lub obrót skrętny. Wad tych nie należy ogólnie opisywać jako „poza wymiarem”. Prawidłowa klasyfikacja wskazuje, której charakterystyki geometrycznej dotyczą.
Właściwości przekroju stanowią kolejny powód do kontroli profilu. Pole powierzchni, moment bezwładności przekroju, właściwości skrętne oraz położenie środka ciężkości oblicza się na podstawie rzeczywistej geometrii przekroju i oznaczenia określonego w odpowiedniej normie. ISO 657-1:2026 wyraźnie obejmuje właściwości przekroju wraz z wymiarami i tolerancjami dla kątowników, ceowników i dwuteowników. Jeżeli grubość stopki, położenie środnika lub kształt naroża odbiegają od wyznaczonego profilu, skutki mogą wykraczać poza kwestie wygody montażu i obejmować projektowanie połączeń oraz analizę konstrukcji.
Wymagania dotyczące kształtu pozostają również odrębne od stanu powierzchni. Walcowany pręt może zawierać dopuszczalną nieciągłość powierzchniową zgodnie z ISO 9443:2018, która określa klasy jakości powierzchni dla walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach nominalnych od 5 mm do 200 mm, a mimo to może nie spełniać wymagań dotyczących prostoliniowości. Stopień skorodowania i stopień przygotowania powierzchni według ISO 8501-1:2007 opisują wygląd powierzchni oraz stan jej oczyszczenia; nie określają, czy blacha jest płaska ani czy dwuteownik jest prostokątny. Akceptacja powierzchni może zależeć od obszaru objętego wadą i przeznaczenia wyrobu, jak wyjaśniono w BCSA Guidance Note 3.05, ale taka ocena nie zastępuje pomiaru kształtu.
Wpływ odkształceń na wytwarzanie i dopasowanie podczas montażu
Odchyłka kształtu staje się istotna, gdy stal jest cięta, rozkładana na arkuszu, wiercona, spawana lub montowana. Wygięta blacha może nie przylegać do stołu do cięcia, przez co zaprogramowana trajektoria narzędzia spowoduje niedokładność krawędzi lub zmianę rzeczywistego położenia otworów. Krzywizna krawędzi może zmniejszyć efektywność rozkroju i może sprawić, że nominalnie prawidłowy element po wycięciu będzie miał nieprawidłowy obrys. Lokalne uniesienie może również powodować przemieszczanie się materiału pod zaciskami, wskutek czego wycięty element po zwolnieniu zacisków odpręży się i przyjmie inny kształt.
Prostoliniowość i skręcenie wpływają na ustawienie podczas spawania. Zakrzywiony dwuteownik może wymagać zastosowania usztywnienia lub siły w celu ustawienia jego końców w jednej linii. Takie wymuszenie może powodować naprężenia własne, zmieniać szczelinę spawalniczą i modyfikować kolejność spawania potrzebną do kontrolowania odkształceń. Jeżeli stopka jest obrócona, blacha połączeniowa może stykać się tylko jednym narożem, zamiast przylegać wzdłuż zamierzonej linii oparcia. Powstała szczelina może zostać błędnie uznana za błąd wykonania, podczas gdy jej przyczyną jest profil dostarczonego kształtownika.
Płaskość wpływa na styk, podkładki dystansowe i skręcanie śrubami. Zwichrowana blacha może pozostawić szczelinę pod nakładką, blachą podstawy, przeponą lub żebrem. Dokręcanie śrub może lokalnie dociągnąć elementy do siebie, pozostawiając nierównomierne oparcie w innych miejscach. Taka operacja może wywołać wtórne zginanie i spowodować utratę współosiowości połączonego elementu. Położenie otworów może mieścić się w określonych współrzędnych, a mimo to geometria otaczającej blachy może uniemożliwiać prawidłowe osadzenie zamierzonej grupy śrub.
Błędy prostokątności i kątowe kumulują się w całym zespole. Niewielka odchyłka na każdej ciętej krawędzi, stopce, wsporniku lub blasze czołowej może doprowadzić do wyraźnego niedopasowania w końcowym połączeniu. Praktyczne pytanie nie brzmi jedynie, czy pojedynczy element ma dopuszczalną tolerancję kształtu, lecz czy łączne odchyłki pozostają zgodne z tolerancją funkcjonalną zespołu. Rozróżnienie zastosowane w National Structural Steelwork Specification jest tu przydatne: tolerancja istotna dotyczy ogólnej akceptowalności wykonanego elementu, natomiast tolerancja funkcjonalna dotyczy dopasowania lub działania określonej cechy.
Korekta przez prostowanie płomieniowe, podnoszenie, walcowanie lub miejscowe nagrzewanie może być możliwa, ale nie stanowi automatycznego środka zaradczego. Dopuszczalna metoda zależy od specyfikacji wyrobu, gatunku stali, procedury wykonania oraz wymagań projektu. Odcięcie odkształconej krawędzi również może zmienić zamierzoną geometrię, zmniejszyć dostępną powierzchnię przekroju lub wpłynąć na połączenie. Akceptację należy zatem ustalać na podstawie mającej zastosowanie normy dotyczącej wymiarów i kształtu, określonej procedury pomiarowej oraz funkcji elementu, a nie wyłącznie na podstawie masy lub grubości nominalnej.

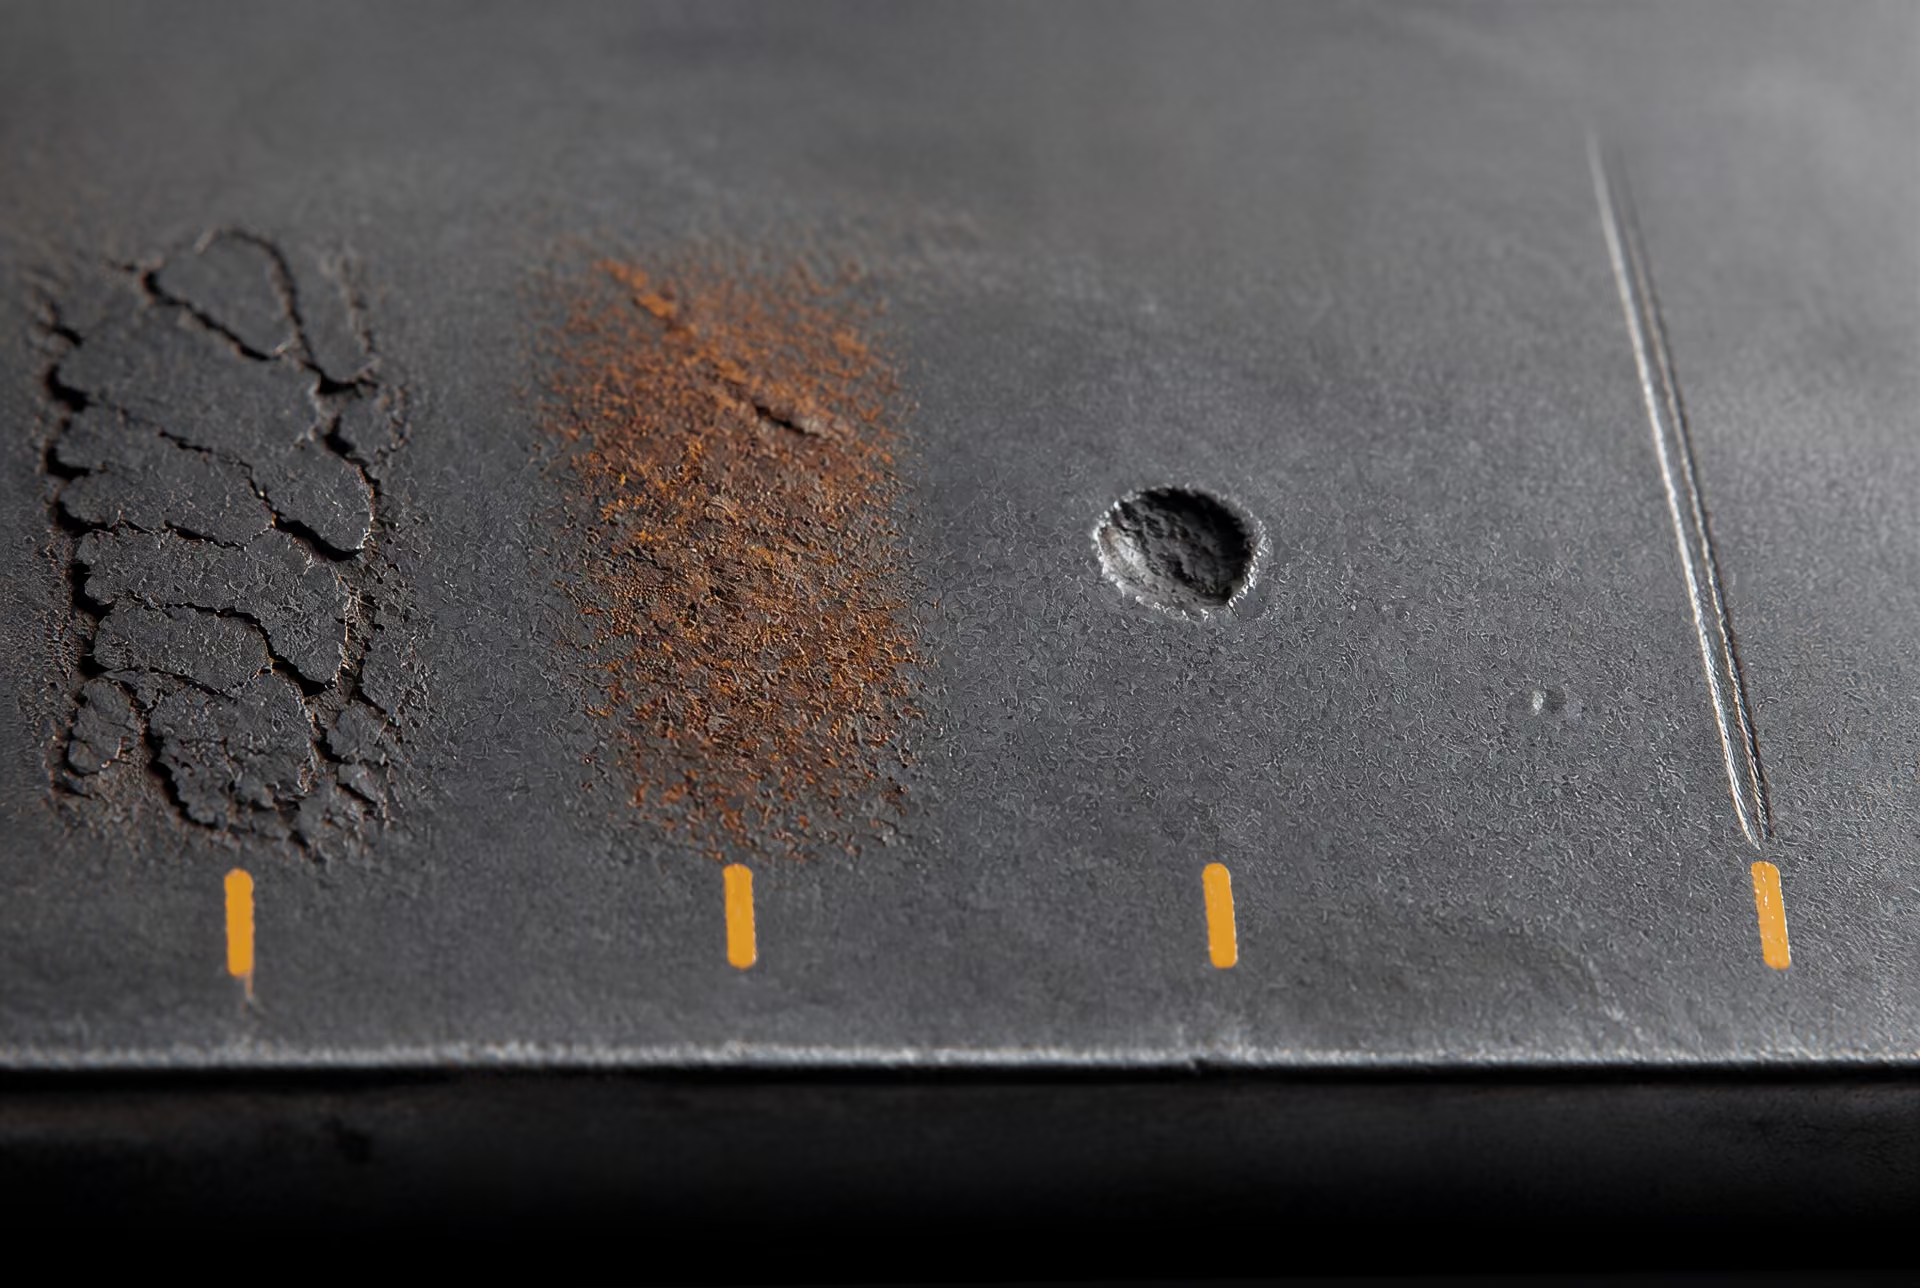
Stan powierzchni nie jest pojęciem jednoznacznym
„Stan powierzchni” może opisywać kilka różnych właściwości stali, których nie wolno sprowadzać do jednej oceny wizualnej. Pręt może mieć prawidłową strukturę metalurgiczną, a jednocześnie być pokryty grubą warstwą tlenków. Blacha może być czysta i jasna, a mimo to zawierać zawalcowany szew. Element powlekany może mieć pod powłoką stal o akceptowalnej jakości, lecz nie spełniać wymagań, ponieważ powłoka jest zbyt cienka, uszkodzona, słabo związana z podłożem lub naniesiona na niewłaściwie przygotowaną powierzchnię.
Akceptacja rozpoczyna się zatem od określenia, czego dotyczy pytanie. Czy chodzi o nieciągłość powstałą podczas odlewania lub walcowania? Czy o korozję po zakończeniu produkcji? Czy o przygotowanie przed malowaniem? Czy o uszkodzenie powstałe podczas transportu lub manipulowania? Warunki te są regulowane przez różne wymagania i oceniane różnymi metodami.
Zendra, rdza, wżery, szwy, zawalcowania i uszkodzenia mechaniczne
Zendra jest warstwą tlenków powstającą podczas stygnięcia gorącej stali. Nie jest tym samym co rdza, chociaż oddziaływanie warunków atmosferycznych może powodować jej łuszczenie oraz powstawanie rdzy pod nią lub wokół niej. Zendra może być dopuszczalna na materiale walcowanym na gorąco, jeżeli zezwala na to specyfikacja wyrobu, lecz zazwyczaj stanowi nieodpowiednie podłoże pod powłokę, jeśli jest luźna, spękana lub słabo związana z powierzchnią. Usunięcie zendry zmienia stan przygotowania powierzchni, ale samo w sobie nie dowodzi, że powierzchnia stali jest wolna od nieciągłości powstałych podczas produkcji.
Rdza jest stanem korozyjnym. ISO 8501-1:2007 opisuje stopnie skorodowania i stopnie przygotowania powierzchni za pomocą opisów słownych oraz reprezentatywnych fotografii. Wśród stopni przygotowania wymienia powierzchnie oczyszczone strumieniowo-ściernie, ręcznymi narzędziami, narzędziami mechanicznymi oraz płomieniowo. Oznaczenia te opisują zakres usunięcia rdzy, zendry i innych zanieczyszczeń. Nie klasyfikują jakości metalurgicznej pręta ani blachy i nie potwierdzają zgodności wymiarowej.
Wżery są zagłębieniami spowodowanymi miejscową korozją, wtrąceniami zendry lub wadą produkcyjną. Ich znaczenie zależy od głębokości, średnicy, rozmieszczenia oraz pozostałej powierzchni przekroju. Pojedynczy płytki wżer może być tolerowany przez jedną specyfikację wyrobu, natomiast powtarzające się głębokie wżery mogą zmniejszać efektywną grubość, powodować koncentrację naprężeń lub uniemożliwiać utworzenie ciągłej powłoki. Pomiar największego widocznego wżeru nie wystarcza, jeżeli wymaganie akceptacyjne dotyczy łącznej powierzchni objętej wadami lub minimalnej pozostałej grubości.
Szwy i zawalcowania różnią się od wżerów korozyjnych. Szew jest liniową nieciągłością powierzchni, zwykle związaną z nieprawidłowością pierwotnego kęsa lub z procesem przeróbki. Zawalcowanie jest zagiętą częścią metalu, która nie jest całkowicie zgrzana z leżącą pod nią powierzchnią. Jedno i drugie może pozostać po walcowaniu oraz stać się bardziej widoczne po trawieniu, obróbce skrawaniem, gięciu lub powlekaniu. Ich dopuszczalność zależy od normy wyrobu, gatunku, lokalizacji, głębokości oraz od tego, czy usunięcie wady nie zmniejszy przekroju poniżej dopuszczalnych wymiarów.
Uszkodzenia mechaniczne obejmują wgniecenia, wyrwania materiału, zarysowania, ślady manipulowania, odciski narzędzi oraz miejscowe odkształcenia. Wgniecenie może mieć przede wszystkim charakter wymiarowy; wyrwanie materiału może być jednocześnie nieprawidłowością wymiarową i powierzchniową, ponieważ powoduje ubytek metalu; ostre zarysowanie może inicjować pęknięcie, nawet jeśli jego głębokość wydaje się niewielka. Prostowanie, szlifowanie, łagodne wyrównywanie lub naprawa spawalnicza mogą być ograniczone albo dopuszczone wyłącznie zgodnie z określonymi procedurami. Gładki wygląd po szlifowaniu nie dowodzi, że pierwotna wada została usunięta na wymaganą głębokość.
Rozróżnienie to ma znaczenie, ponieważ tolerancje wymiarowe i wymagania dotyczące jakości powierzchni odpowiadają na różne pytania. ASTM A6/A6M-24a określa obowiązkowe dopuszczalne odchyłki wymiarów i masy dla walcowanych stalowych prętów konstrukcyjnych, blach, kształtowników i grodzic. Stanowi również, że w przypadku sprzeczności wymagań pierwszeństwo ma właściwa specyfikacja wyrobu. Pręt może mieścić się w dopuszczalnej odchyłce średnicy, a jednocześnie nie spełniać wymagania dotyczącego powierzchni z powodu szwu. Z drugiej strony lokalnie oznakowana powierzchnia może być dopuszczalna, mimo że pręt nadal spełnia wymagania wymiarowe.
Wytyczna BCSA Guidance Note 3.05 wskazuje podobną zależność: tolerancja jakości powierzchni może być akceptowalna, gdy obszar objęty wadą stanowi jedynie niewielką część powierzchni, pod warunkiem że właściwa specyfikacja i zamierzone zastosowanie dopuszczają taką ocenę. Znaczenie mają powierzchnia, lokalizacja i funkcja. Mała wada na niewidocznej krawędzi nie jest automatycznie równoważna tej samej wadzie w połączeniu wrażliwym na zmęczenie lub na obrabianej powierzchni oporowej.
Klasy jakości powierzchni prętów i walcówki
ISO 9443:2018 określa wymagania techniczne dotyczące klas jakości powierzchni walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach nominalnych od 5 mm do 200 mm. Zakres tej normy jest węższy niż zakres ogólnej zasady kontroli wizualnej: odnosi się ona do określonych wyrobów walcowanych na gorąco i ustanawia klasy z określonymi wymaganiami dotyczącymi nieciągłości powierzchni oraz, w stosownych przypadkach, ich usuwania lub akceptacji.
Nabywca lub specyfikacja projektowa musi wskazywać właściwą klasę. Stwierdzenie, że materiał jest „zgodny z ISO 9443”, bez podania wymaganej klasy jakości powierzchni, pozostawia kryterium akceptacji niekompletne. Klasa określa, jakie rodzaje i głębokości nieciągłości są dopuszczalne, w jaki sposób można postępować z wadami oraz jakie warunki kontroli lub dostawy mają zastosowanie. Klasa powierzchni nie zastępuje oznaczenia gatunku, stanu obróbki cieplnej, tolerancji wymiarowej ani wymagań dotyczących właściwości mechanicznych.
ISO 9443 pokazuje również, dlaczego znaczenie ma postać wyrobu. Walcówka walcowana na gorąco, drut ciągniony i pręt obrabiany skrawaniem nie uzyskują takich samych wymagań dotyczących powierzchni tylko dlatego, że wszystkie są wykonane ze stali węglowej lub stopowej. Ciągnienie, łuszczenie, toczenie, szlifowanie i inne późniejsze operacje mogą usuwać nieciągłości lub je ujawniać, a jednocześnie wprowadzać nowe wymagania dotyczące wykończenia powierzchni i uszkodzeń resztkowych. Właściwą normę wyrobu należy odczytywać łącznie z każdą specyfikacją procesu lub zastosowania końcowego.
Inne normy ISO w podobny sposób oddzielają geometrię od jakości powierzchni. ISO 1035:2026 określa wymiary, kształt, masę i tolerancje dla walcowanych na gorąco prętów okrągłych, kwadratowych, płaskich, sześciokątnych i ośmiokątnych szeregu metrycznego. ISO 657-1:2026 obejmuje wymiary, właściwości przekroju i tolerancje dla kątowników równoramiennych i nierównoramiennych, ceowników ze stopką nachyloną oraz dwuteowników ze stopką nachyloną. ISO 9034:1987 dotyczy tolerancji wymiarów, kształtu i masy walcowanych na gorąco szerokich płaskowników konstrukcyjnych ze stali niestopowych i stopowych, z wyłączeniem stali nierdzewnych, o określonej minimalnej granicy plastyczności do 700 N/mm². Żadnego z tych tytułów nie należy traktować jako kompletnej specyfikacji nieciągłości powierzchni, chyba że wynika to z treści danej normy.
Stan powierzchni, stan powłoki i jakość wykonania
Przygotowana powierzchnia i powierzchnia pokryta powłoką stanowią odrębne etapy akceptacji. ISO 8501-1 może określać stopień przygotowania osiągnięty przed malowaniem, ale nie ustanawia wymagań dotyczących grubości powłoki, przyczepności, utwardzania, ciągłości, napraw, barwy ani wyglądu. Zagadnienia te należą do specyfikacji powłoki i wymagań projektu dotyczących jakości wykonania.
Kolejność czynności ma znaczenie. Olej, smar, sole, luźna zendra, rdza, pył i pozostałości materiału ściernego mogą zakłócać przyczepność powłoki. Powierzchnia może spełniać wizualny stopień przygotowania, a mimo to nie spełniać określonego w innym dokumencie wymagania dotyczącego zanieczyszczeń rozpuszczalnych, profilu powierzchni, wilgotności lub czystości. Podobnie powłoka może ukrywać szew, wżer lub wyrwanie materiału, dlatego kontrola gołej stali może być wymagana przed naniesieniem powłoki, a następnie ponownie po przygotowaniu powierzchni.
ASTM F2282-03R09E01 pokazuje, jak stan powierzchni wpisuje się w szerszy system zapewnienia jakości. Norma obejmuje drut, walcówkę i pręty ze stali węglowej i stopowej stosowane do wytwarzania elementów złącznych mechanicznych, a także kontrole dotyczące odwęglenia, wymiarów, tolerancji, stanu powierzchni, powłoki, jakości wykonania, wykończenia, wyglądu i pakowania. Taka struktura jest pouczająca: odwęglenie jest stanem metalurgicznym; wymiary są cechą geometryczną; powłoka jest naniesioną warstwą; jakość wykonania dotyczy przetwarzania; wygląd dotyczy widocznej prezentacji; pakowanie dotyczy ochrony i dostawy. Cechy te mogą być kontrolowane w ramach tego samego ciągu produkcyjnego, ale nie są wzajemnie wymiennymi kryteriami akceptacji.
Wymagania dotyczące jakości wykonania regulują również sposób dokonywania pomiarów. National Structural Steelwork Specification rozróżnia tolerancje zasadnicze i funkcjonalne oraz wymaga, aby metody i przyrządy stosowane do pomiarów wymiarowych były dobierane z uwzględnieniem wymaganej dokładności. Chropowata, pokryta zendrą lub powłoką powierzchnia może dawać inny odczyt niż powierzchnia oczyszczona lub obrobiona skrawaniem. Na wynik mogą wpływać nacisk suwmiarki, geometria sondy, profil powierzchni, temperatura i rozdzielczość przyrządu.
Dlatego protokół akceptacji powinien określać specyfikację wyrobu, klasę powierzchni lub stopień przygotowania, etap kontroli, kryteria dotyczące wad, metodę pomiaru oraz mającą zastosowanie zasadę zaokrąglania. W odniesieniu do blachy ASTM A568/A568M-19a określa grubość, długość, szerokość, płaskość i związane z nimi dopuszczalne odchyłki dla blach stalowych walcowanych na gorąco i na zimno, przy czym podczas ustalania zgodności zmierzone wartości zaokrągla się zgodnie z ASTM E29. Zaokrąglony wynik wymiarowy nie rozstrzyga, czy szew, wżer, stopień skorodowania lub uszkodzenie powłoki są dopuszczalne. Każda właściwość wymaga własnego wymagania i własnych dowodów.
Gatunki zardzewienia i stopnie przygotowania według ISO 8501-1
ISO 8501-1:2007 stanowi wzorzec wizualny do oceny stanu powierzchni stalowych przed przygotowaniem i po jego wykonaniu. Norma określa cztery początkowe gatunki zardzewienia oraz stopnie przygotowania stali oczyszczanej strumieniowo-ściernie, ręcznie, narzędziami mechanicznymi oraz płomieniowo. Norma jest publikowana przez Międzynarodową Organizację Normalizacyjną (ISO), a opisana w niej metoda opiera się na opisach słownych wspartych reprezentatywnymi fotografiami.
Cel ten jest węższy niż ogólna decyzja dotycząca odbioru. ISO 8501-1 nie określa, czy dwuteownik, blacha, pręt lub arkusz ma właściwą grubość, prostoliniowość, masę, wymiary przekroju lub właściwości mechaniczne. Nie zastępuje również normy wyrobu, która klasyfikuje szwy, zakucia, zawalcowania, łuski, wżery, rozwarstwienia lub inne nieciągłości występujące w samej stali. Powierzchnia może wyglądać na czystą po przygotowaniu, a mimo to nadal wymagać kontroli wymiarowej, badań nieniszczących lub metalurgicznej oceny jakości powierzchni.
Opisy słowne i reprezentatywne fotografie
Opisy słowne zawarte w ISO 8501-1 określają cechy, których powinien szukać inspektor: pozostałości zgorzeliny walcowniczej, przylegającą rdzę, luźne produkty korozji, plamy, widoczne wżery oraz stopień, w jakim przygotowanie usunęło te zanieczyszczenia. Fotografie przedstawiają warunki wizualne będące wzorcem, a nie numeryczną skalę pomiarową. Pomagają inspektorowi porównać rzeczywistą powierzchnię z uzgodnionym przykładem przy odpowiednim oświetleniu i w odpowiednich warunkach obserwacji.
Ma to znaczenie, ponieważ na ocenę wizualną wpływają oświetlenie, kąt obserwacji, profil powierzchni, barwa tlenków, wilgoć, olej oraz kontrast między obszarami przygotowanymi i nieprzygotowanymi. Fotografia nie może potwierdzić, że powłoka ma wymaganą przyczepność, że zanieczyszczenie chlorkami jest niższe od określonego limitu ani że wżer nie zmniejszył efektywnego przekroju. Oznaczenie według ISO 8501-1 nie określa również głębokości wżeru ani pozostałej grubości ścianki.
Oznaczenie należy zatem zapisywać wraz z metodą przygotowania oraz właściwym wymaganiem dotyczącym powłoki lub wykonania. „Sa 2½” opisuje wygląd powierzchni oczyszczonej strumieniowo-ściernie; nie określa rodzaju ścierniwa, profilu zakotwienia, poziomu zapylenia, poziomu soli rozpuszczalnych ani grubości powłoki. Kwestie te mogą być regulowane innymi dokumentami projektowymi lub normami. Ta sama ostrożność dotyczy oznaczenia „St 3”: identyfikuje ono widoczny stan uzyskany w wyniku intensywnego czyszczenia mechanicznego, a nie jakość konstrukcyjną znajdującej się pod nim stali.
ISO 8501-1 jest najbardziej użyteczna, gdy strony uzgodnią wymagany stopień przygotowania przed rozpoczęciem prac, dokonają oględzin reprezentatywnego obszaru oraz zachowają fotografie normowe lub zatwierdzony wzorzec wizualny. W protokole odbioru należy nadal określić, gdzie wymagana jest kontrola, jak traktowane są obszary niedostępne oraz jakie dodatkowe badania mają zastosowanie. Sama czystość wizualna nie potwierdza przydatności konstrukcyjnej.
Gatunki zardzewienia przed przygotowaniem
Klasy rdzy według ISO 8501-1
- Klasa rdzy A
- Powierzchnia w dużej mierze pokryta przylegającą zgorzeliną walcowniczą, z niewielką ilością widocznej rdzy lub bez niej.
- Klasa rdzy B
- Rozpoczęło się tworzenie rdzy, a zgorzelina walcownicza zaczęła się łuszczyć.
- Klasa rdzy C
- Zgorzelina walcownicza uległa skorodowaniu lub można ją usunąć; widoczne są nieliczne wżery.
- Klasa rdzy D
- Zgorzelina walcownicza uległa skorodowaniu, a na całej powierzchni widoczne są wżery.
Początkowe gatunki zardzewienia opisują stan niepowlekanej stali przed przygotowaniem. Są oznaczane literami A, B, C i D.
Gatunek zardzewienia A opisuje powierzchnię stalową w dużej mierze pokrytą przylegającą zgorzeliną walcowniczą, z niewielką ilością widocznej rdzy lub bez jej widoczności. Zgorzelina pozostaje dominującą cechą powierzchni. Stan ten często wiąże się ze stosunkowo nowym materiałem walcowanym na gorąco, jednak wiek, składowanie, kondensacja i transport mogą szybko zmienić powierzchnię.
Gatunek zardzewienia B opisuje stal, na której zaczęła powstawać rdza, a zgorzelina walcownicza zaczęła się odspajać. Rdza może być widoczna między obszarami pokrytymi zgorzeliną, a część zgorzeliny może się unosić lub łuszczyć. Gatunek ten nie określa procentowego udziału obszaru zardzewiałego ani nie podaje dopuszczalnej głębokości wżerów.
Gatunek zardzewienia C opisuje stal, z której zgorzelina walcownicza uległa zardzewieniu lub może zostać usunięta, przy niewielkiej liczbie widocznych wżerów. Powierzchnia jest bardziej równomiernie zardzewiała niż w przypadku gatunku B, jednak korozja nie doprowadziła do rozległego wżerowania charakterystycznego dla gatunku D.
Gatunek zardzewienia D opisuje stal, z której zgorzelina walcownicza uległa zardzewieniu i na której widoczne jest rozległe wżerowanie. Wżery są cechą korozji, a nie tolerancją wymiarową. Ich obecność może wymagać odrębnej oceny pozostałej grubości, miejscowej utraty przekroju lub przydatności do zamierzonego zastosowania.
Gatunki te opisują wygląd w chwili przeprowadzania oceny. Nie stanowią gwarancji chronologicznych. Powierzchnia wystawiona na działanie powietrza morskiego może ulec silnej miejscowej korozji szybciej niż powierzchnia w podobnym wieku, przechowywana w suchym, zamkniętym pomieszczeniu. Gatunek zardzewienia nie określa również gatunku stali, obróbki cieplnej, spawalności, udarności ani przyczyny korozji.
Blacha zakwalifikowana do gatunku D nie jest automatycznie odrzucana, podobnie jak gatunek A nie oznacza automatycznej akceptacji do każdego zastosowania. Decyzję techniczną określają specyfikacja projektu, przewidywane środowisko, pozostały przekrój oraz wymagane przygotowanie. BCSA Guidance Note 3.05, wydana przez British Constructional Steelwork Association w 2015 r., uznaje, że tolerancja jakości powierzchni może być dopuszczalna, gdy obszar objęty wadą stanowi jedynie niewielką część powierzchni, pod warunkiem że specyfikacja i zamierzone zastosowanie dopuszczają takie postępowanie. Wniosek ma charakter praktyczny: znaczenie mają powierzchnia, stopień nasilenia, lokalizacja i funkcja.

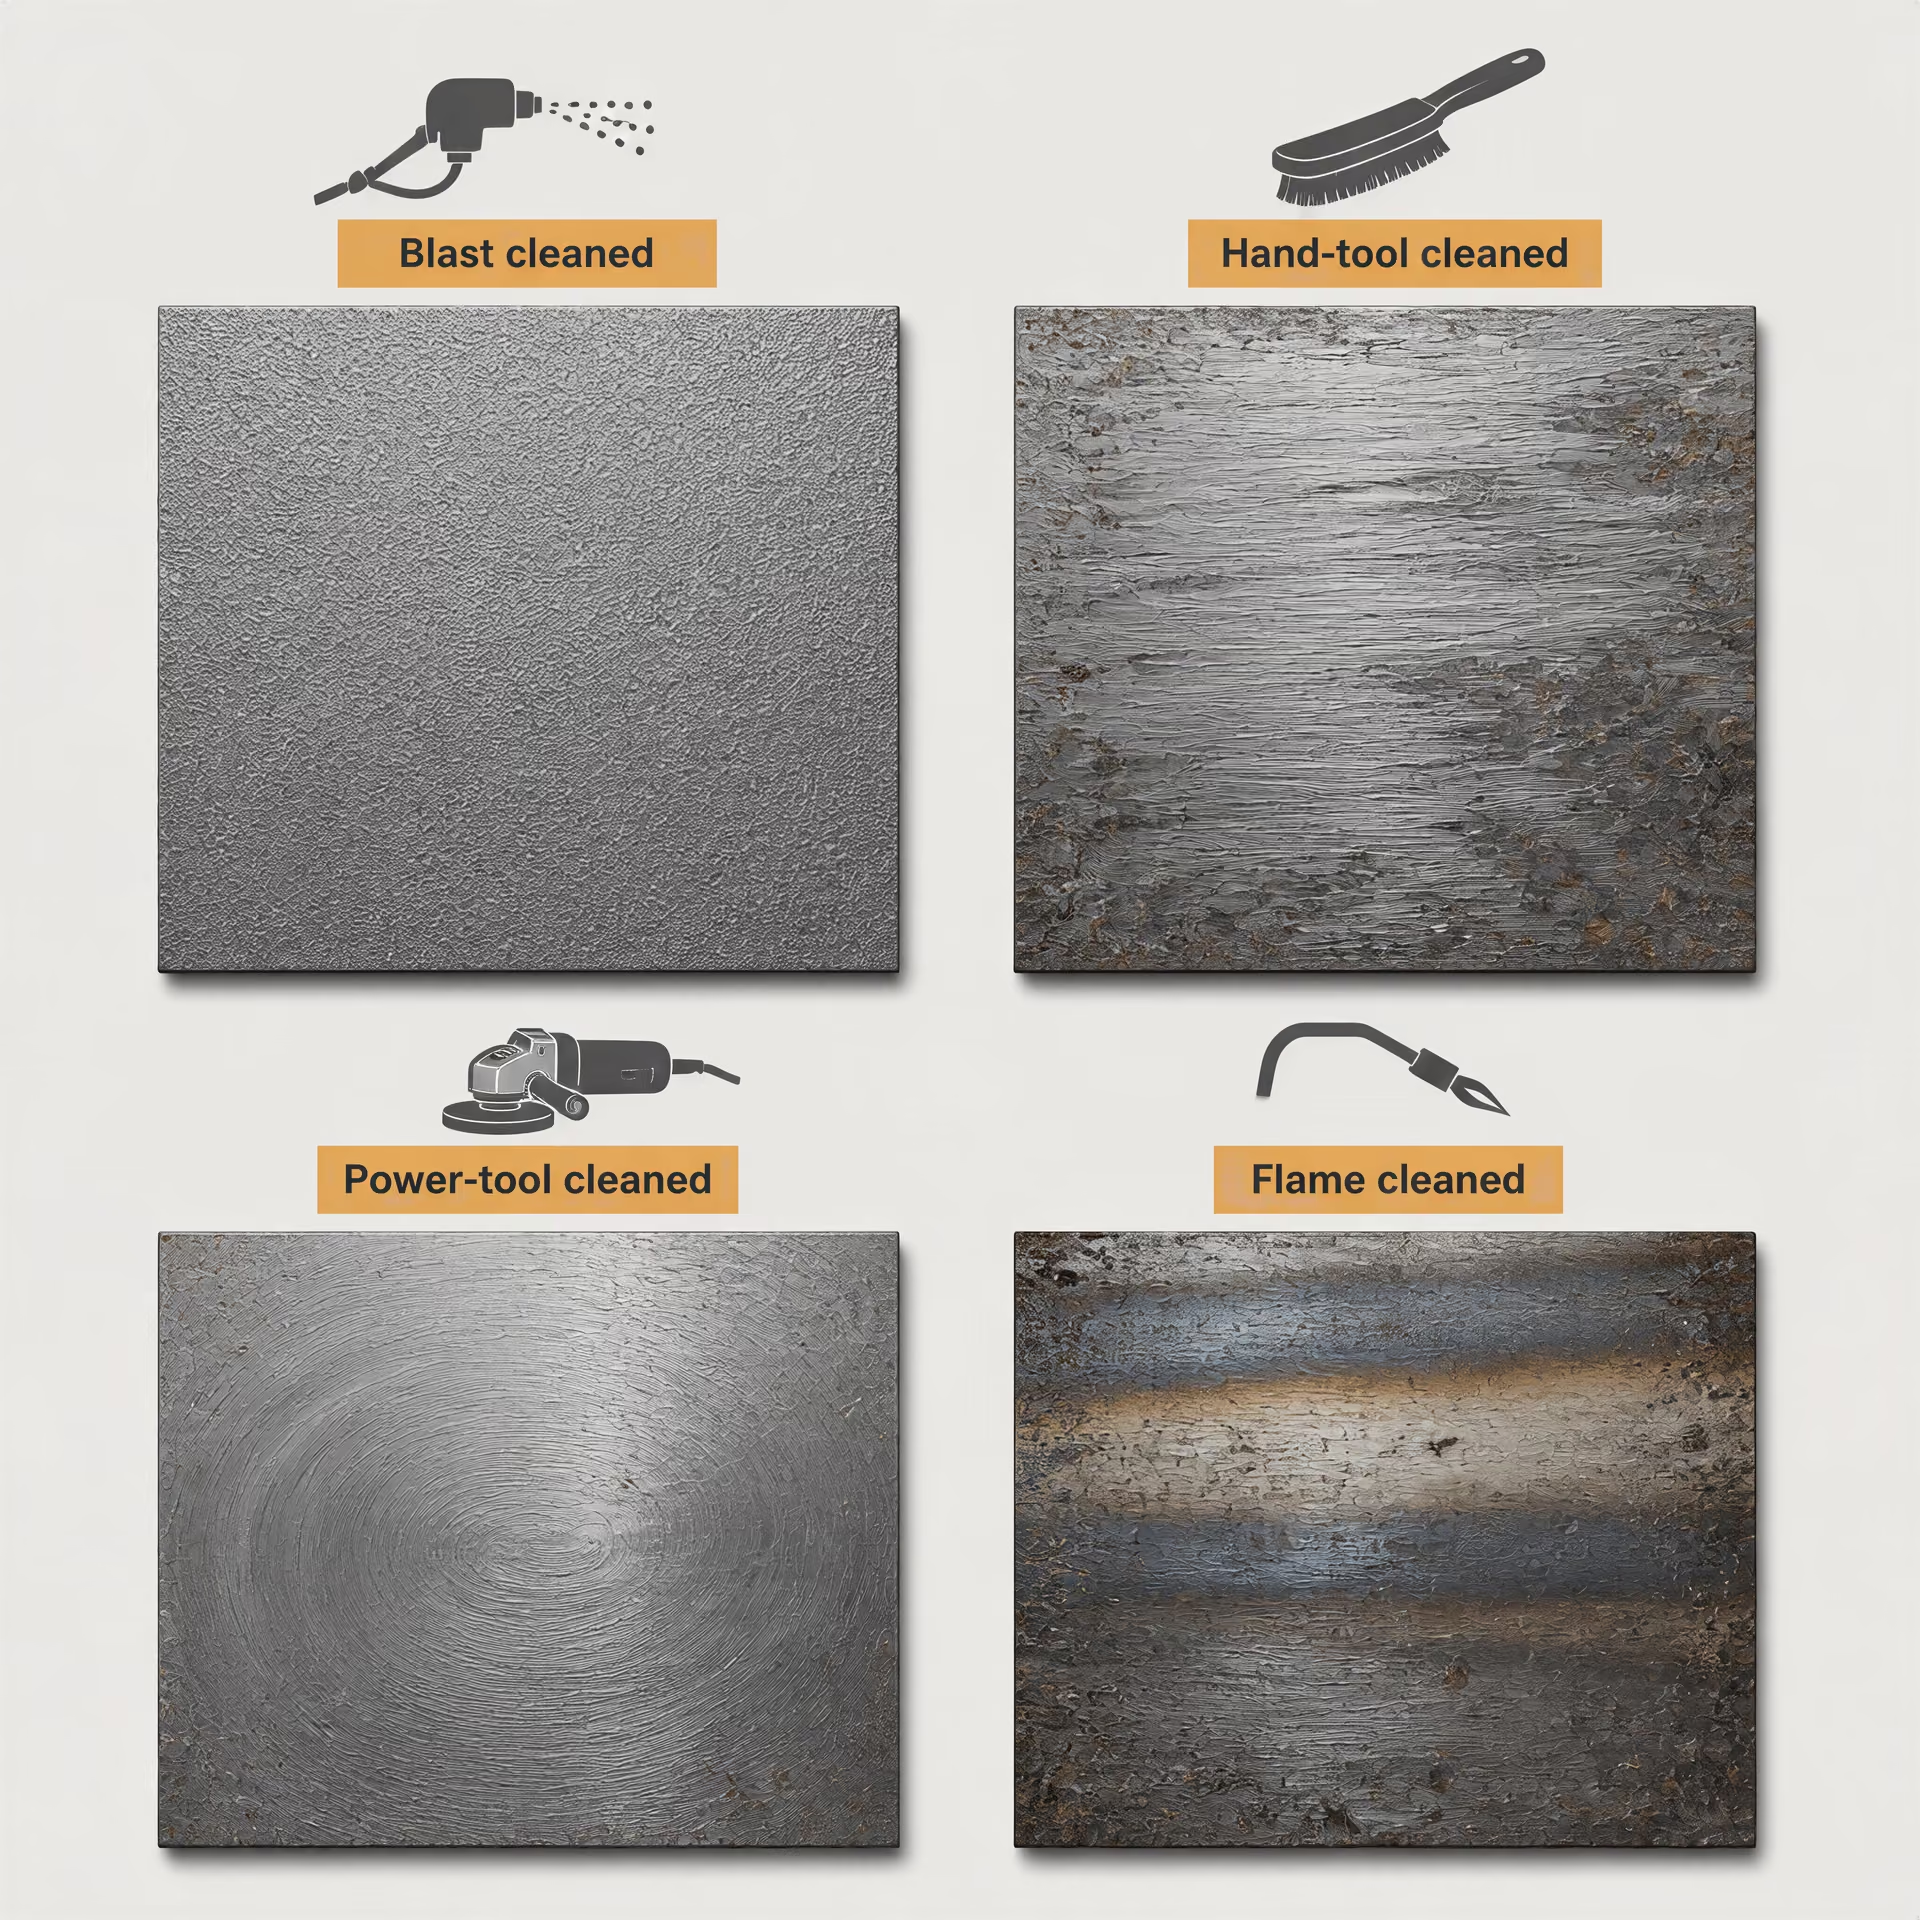
Stany po oczyszczaniu strumieniowo-ściernym, ręcznym, mechanicznym i płomieniowym
W odniesieniu do oczyszczania strumieniowo-ściernego ISO 8501-1 stosuje stopnie Sa 1, Sa 2, Sa 2½ i Sa 3. Sa 1 oznacza lekkie oczyszczanie strumieniowo-ścierne. Usuwane są luźna zgorzelina walcownicza, rdza i obce substancje, ale mogą pozostać materiały silnie przylegające. Sa 2 oznacza dokładne oczyszczanie strumieniowo-ścierne: usuwana jest większość zgorzeliny walcowniczej, rdzy i obcych substancji, natomiast mogą pozostać silnie przylegające pozostałości. Sa 2½ oznacza bardzo dokładne oczyszczanie strumieniowo-ścierne, przy którym pozostają jedynie nieznaczne cienie, smugi lub plamy po silnie przylegających pozostałościach. Sa 3 oznacza oczyszczanie strumieniowo-ścierne do uzyskania wizualnie czystej stali, której powierzchnia wygląda na wolną od widocznej zgorzeliny walcowniczej, rdzy i obcych substancji.
Stopnie te opisują pozostałe widoczne zanieczyszczenia, a nie chropowatość powierzchni. Wymagany profil powierzchni po obróbce strumieniowo-ściernej należy zmierzyć lub zweryfikować metodą wymaganą przez specyfikację powłoki. Czysta powierzchnia o niewłaściwym profilu może powodować problemy z powłoką, natomiast powierzchnia o prawidłowym profilu może nadal nie spełniać wymagań, jeśli pozostaną na niej pył, olej lub sole rozpuszczalne.
Czyszczenie narzędziami ręcznymi stosuje oznaczenia St. St 2 wymaga dokładnego czyszczenia narzędziami ręcznymi, usuwającego luźną zgorzelinę walcowniczą, rdzę i obce substancje. W oczyszczonych obszarach uzyskana powierzchnia ma wygląd metaliczny, lecz mogą pozostać materiały silnie przylegające. St 3 wymaga bardzo dokładnego czyszczenia narzędziami ręcznymi, zwykle powodującego wyraźniejszy wygląd metaliczny i usuwającego, dzięki intensywnej pracy, większą ilość silnie przylegających produktów korozji. Metoda wykorzystuje takie narzędzia jak skrobaki, szczotki druciane i podkładki ścierne; nie oznacza to, że każde zagłębienie zostało przywrócone do stanu gołej, jasnej stali.
Czyszczenie narzędziami mechanicznymi również oznacza się jako St 2 lub St 3, lecz narzędzia są napędzane mechanicznie. Rozróżnienie to ma znaczenie, ponieważ narzędzia mechaniczne mogą szybciej usuwać materiał, tworzyć inną fakturę powierzchni, rozmazywać miękkie produkty korozji albo polerować twardy obszar zamiast go oczyszczać. Oznaczenie dotyczy widocznego rezultatu przygotowania, a nie tylko faktu użycia narzędzia elektrycznego lub pneumatycznego.
Czyszczenie płomieniowe oznacza się w ISO 8501-1 symbolem Fl. Proces wykorzystuje płomień do usuwania zgorzeliny walcowniczej, rdzy i obcych substancji, a następnie szczotkowanie. Uzyskany wygląd ocenia się wizualnie, jednak doprowadzenie ciepła wprowadza dodatkowe uwarunkowania. Miejscowe nagrzewanie może wpływać na powłoki, pozostałe zanieczyszczenia, odkształcenia lub stan znajdujących się w pobliżu spoin i elementów mocowanych. Stopień przygotowania nie potwierdza, że takie oddziaływania nie wystąpiły.
Oznaczenia te należy wyraźnie oddzielać od odbioru wymiarowego i materiałowego. ASTM A6/A6M-24a określa obowiązkowe dopuszczalne odchyłki wymiarów i masy dla wskazanych walcowanych wyrobów konstrukcyjnych, przy czym w przypadku sprzeczności wymagań nadrzędne znaczenie ma właściwa specyfikacja wyrobu. ASTM A568/A568M-19a obejmuje grubość, długość, szerokość i płaskość arkuszy oraz stosuje zasady zaokrąglania ASTM E29 przy podejmowaniu decyzji dotyczących zgodności. ISO 16160:2012 i ISO 16162:2012 dotyczą odpowiednio tolerancji wymiarów i kształtu arkuszy walcowanych na gorąco i na zimno. ISO 9443:2018 dotyczy natomiast klas jakości powierzchni walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach od 5 mm do 200 mm. Żadne z tych postanowień dotyczących wymiarów lub jakości wyrobu nie jest zastępowane przez stopień przygotowania według ISO 8501-1.
W protokole kontroli należy zatem wskazać początkowy gatunek zardzewienia, metodę przygotowania, uzyskany stopień według ISO 8501-1, obszar kontroli, warunki oświetlenia lub wzorzec odniesienia oraz wszelkie odrębne wymagania dotyczące profilu, soli, pyłu, powłoki, grubości, wżerów lub nieciągłości. Taki zapis wyjaśnia, co rzeczywiście oceniono — a czego nie oceniono.
Praktyka pomiarowa: przyrządy, miejsca pomiaru i zaokrąglanie
Wymiar stali nie jest uznawany za zgodny tylko dlatego, że na protokole kontroli obok niego widnieje liczba. Akceptacja zależy od określonej tolerancji, metody pomiaru, przyrządu, miejsca wykonania odczytu, stanu powierzchni oraz zasady stosowanej do porównania wyniku z wartością graniczną. Wynik uzyskany za pomocą niewłaściwie dobranego przyrządu może wyglądać na precyzyjny, a jednocześnie dostarczać niewielu dowodów zgodności.
Nadrzędna specyfikacja wyrobu ma pierwszeństwo. ASTM A6/A6M-24a ustanawia obowiązkowe dopuszczalne odchyłki wymiarów i masy dla walcowanych prętów, blach, kształtowników konstrukcyjnych i grodzic stalowych, ale jednocześnie stwierdza, że w przypadku sprzeczności wymagań nadrzędna jest mająca zastosowanie specyfikacja wyrobu. ASTM A568/A568M-19a określa grubość, długość, szerokość, płaskość oraz powiązane tolerancje dla blach stalowych walcowanych na gorąco i na zimno. ISO 16160:2012 dotyczy tolerancji wymiarów i kształtu blach stalowych walcowanych na gorąco, natomiast ISO 16162:2012 obejmuje blachy walcowane na zimno. Inne wyroby wymagają innych dokumentów odniesienia: ISO 1035:2026 obejmuje pręty walcowane na gorąco w szeregu metrycznym, ISO 657-1:2026 obejmuje określone walcowane kształtowniki, takie jak kątowniki i dwuteowniki ze skośnymi stopkami, a ISO 9034:1987 obejmuje szerokie płaskowniki konstrukcyjne walcowane na gorąco.
Dokumenty te określają, co jest dopuszczalne. Procedura kontroli ustala, czy uzyskane wyniki pomiarów mogą to wykazać.
Dobór przyrządów do wymaganej dokładności
National Structural Steelwork Specification rozróżnia tolerancje istotne i funkcjonalne oraz wymaga, aby metody i przyrządy stosowane do pomiarów wymiarów były odpowiednie do wymaganej dokładności. Wymóg ten wyklucza często stosowany skrót myślowy: wybór przyrządu dlatego, że jest dostępny, a następnie uznanie jego rozdzielczości wskazania za dowód jakości pomiaru.
Liniał stalowy może być wystarczający do zgrubnego sprawdzenia długości całkowitej, gdy dopuszczalna odchyłka wynosi kilka milimetrów. Nie oznacza to jednak automatycznie, że nadaje się do oceny grubości z tolerancją 0,2 mm. Suwmiarki z noniuszem, mikrometry, grubościomierze, wysokościomierze, liniały krawędziowe, szczelinomierze, urządzenia optyczne, współrzędnościowe maszyny pomiarowe oraz przyrządy geodezyjne mają różne ograniczenia i źródła błędów. Przyrząd musi być odpowiedni zarówno do mierzonego wymiaru, jak i do geometrii. Mikrometr przeznaczony do małej, dostępnej płaskiej powierzchni może być nieodpowiedni do dużej blachy z zendrą, krzywizną, pofalowaniem lub miejscową wadą znajdującą się pod miejscem styku.
Rozdzielczość jest tylko jednym z elementów dokładności. Przyrząd wskazujący 0,01 mm niekoniecznie mierzy z dokładnością ±0,01 mm. Status wzorcowania, powtarzalność, histereza, siła nacisku, temperatura, błąd zera, technika operatora oraz geometria przedmiotu mogą powodować błędy większe niż wartość ostatniej wskazywanej cyfry. Wzorcowanie powinno być powiązane z systemem jakości lub wzorcem odniesienia wymaganym przez nadrzędną specyfikację. Świadectwo wzorcowania nie koryguje nieprawidłowego ustawienia; pokazuje stan przyrządu w odniesieniu do określonych wzorców w określonym czasie.
Przyrządy stykowe wymagają kontrolowanego kontaktu. Nadmierna siła może ścisnąć zadziory, spłaszczyć wystającą cząstkę zendry lub odkształcić cienką blachę. Zbyt mała siła może spowodować, że końcówka pomiarowa oprze się na luźnej rdzy lub oleju. Powierzchnie stykowe powinny być czyste i wolne od uszkodzeń, a stal powinna być na tyle czysta, aby wskazanie odnosiło się do wyrobu, a nie do usuwalnych zanieczyszczeń. Czyszczenie nie jest równoznaczne ze zmianą warunku odbioru: szlifowanie, piłowanie, obróbka wykańczająca lub usuwanie wady może zmienić ocenianą powierzchnię i powinno być wykonywane wyłącznie wtedy, gdy zezwala na to specyfikacja lub procedura kontroli.
Przyrząd musi również mieć odpowiedni zakres i konstrukcję. Długi liniał krawędziowy musi być dostatecznie prosty na całej długości roboczej; taśma miernicza musi pozostawać właściwie ustawiona i odpowiednio naprężona; sprawdzenie płaskości wymaga określonej bazy odniesienia, układu podparcia oraz metody pomiaru szczeliny. W przypadku masy udźwig i rozdzielczość wagi muszą odpowiadać wyrobowi oraz dopuszczalnej odchyłce masy. W przypadku kąta, prostopadłości lub geometrii kształtownika pomiar wykonany na dostępnym końcu może nie odzwierciedlać stanu całego elementu.
Niepewność pomiaru należy uwzględnić przed ogłoszeniem wyniku granicznego. Jeżeli tolerancja wynosi ±1,0 mm, a szacowana niepewność jest mała w porównaniu z tym przedziałem, decyzja jest na ogół prosta. Jeżeli zmierzona wartość znajduje się zaledwie 0,1 mm od wewnętrznej strony granicy, a niepewność metody jest porównywalna, raport nie powinien sugerować poziomu pewności, którego metoda nie może zapewnić. Właściwa specyfikacja, umowa, plan kontroli lub procedura oceny zgodności może określać sposób postępowania z taką niepewnością.
Miejsce pomiaru i powtarzalność
Miejsce pomiaru jest częścią definicji pomiaru. Określenie „grubość blachy” jest niepełne, jeżeli procedura nie wskazuje, gdzie należy mierzyć grubość, w jakiej odległości od krawędzi, czy odczyty mają być wykonywane w określonych punktach oraz jak należy traktować miejscowe nieciągłości. Normy wyrobu często określają te szczegóły albo zawierają tabele i schematy. Inspektor powinien postępować zgodnie z tymi instrukcjami, a nie samodzielnie wybierać dogodne miejsce.
Odczyt wykonany w pobliżu krawędzi ciętej może obejmować zawinięcie lub zadzior. Odczyt na grzbiecie zendry, wżerze, zakładce, rysie, powłoce lub na luźnej rdzy może opisywać cechę powierzchni, a nie leżącą pod nią stal. Kształtownik walcowany może zmieniać się wzdłuż swojej długości i w obrębie przekroju. Blacha może wykazywać koronę, spadek grubości przy krawędzi, pofalowanie lub miejscowe wyboczenie. W związku z tym pojedynczy odczyt w środku nie może automatycznie reprezentować każdego punktu, a wizualnie atrakcyjne miejsce może być technicznie nieistotne, jeżeli nie jest określonym miejscem pomiaru.
Stan powierzchni należy rozdzielić od oceny wymiarowej. ISO 9443:2018 określa klasy jakości powierzchni dla walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach nominalnych od 5 mm do 200 mm. ISO 8501-1:2007 zawiera opisy słowne i reprezentatywne fotografie stopni skorodowania oraz stopni przygotowania powierzchni, w tym powierzchni oczyszczonych strumieniowo-ściernie, narzędziami ręcznymi, narzędziami mechanicznymi oraz płomieniowo. Żaden z tych dokumentów nie przekształca fotografii powierzchni w wynik pomiaru wymiarowego. Podobnie wymiar mieszczący się w tolerancji nie potwierdza zgodności z wymaganą klasą jakości powierzchni.
BCSA Guidance Note 3.05 wskazuje w praktyce, że tolerancja jakości powierzchni może być uznana za akceptowalną, gdy obszar objęty niezgodnością stanowi jedynie niewielką część powierzchni, pod warunkiem że specyfikacja i zamierzone zastosowanie dopuszczają taką ocenę. Jest to ocena powierzchni, a nie zgoda na pominięcie wady wymiarowej. Obie decyzje należy rejestrować oddzielnie.
Powtarzalność sprawdza się przez powtórzenie pomiaru w tych samych warunkach: przy użyciu tego samego przyrządu, przez tego samego operatora, w tym samym miejscu, z takim samym układem kontaktu i przy zastosowaniu tej samej metody. Jeżeli powtarzane odczyty wykazują istotny rozrzut, przyczynę należy zbadać, zanim zostaną one uśrednione. Możliwe przyczyny obejmują niewłaściwe ustawienie, niestabilne podparcie, niespójną siłę nacisku, zanieczyszczenia powierzchni, zmianę temperatury lub rzeczywistą zmienność wymiaru na długości wyrobu. Odtwarzalność jest dalszym zagadnieniem: czy inny przeszkolony inspektor, stosując określoną metodę i równoważny wzorcowany przyrząd, uzyskałby porównywalny wynik?
Ustawienie ma szczególne znaczenie przy pomiarze długości, szerokości, średnicy, płaskości i wymiarów przekroju. Suwmiarka ustawiona pod kątem może wskazywać wartość zawyżoną; taśma miernicza prowadzona przez zwis lub po łuku może wskazywać długość zawyżoną; liniał krawędziowy przechylony na powierzchni może omijać wady lub powiększać szczelinę. Podparcie również może zmieniać wynik. Blacha mierzona na nierównym stole może wykazywać inny stan płaskości niż ta sama blacha podparta w określonych punktach.
W protokole należy wskazać wyrób, specyfikację, identyfikację przyrządu, status wzorcowania, miejsce pomiaru, stan powierzchni, surowy odczyt, jednostki oraz wszelkie zastosowane korekty lub zaokrąglenia. Informacje te zapewniają powtarzalność wyniku i umożliwiają osobie dokonującej przeglądu odróżnienie wady wyrobu od wady pomiaru.
Zaokrąglanie według ASTM E29 w decyzjach dotyczących zgodności
ASTM A568/A568M-19a stwierdza, że wartości zmierzone zaokrągla się zgodnie z ASTM E29 przy ustalaniu zgodności. Jest to zasada podejmowania decyzji, a nie instrukcja nakazująca zmniejszenie precyzji przyrządu. Inspektor powinien zachować odczyt uzyskany z przyrządu, a następnie zastosować określoną procedurę zaokrąglania z dokładnością wymaganą przez tabelę tolerancji.
Przykładowo, załóżmy, że graniczna wartość grubości blachy jest określona z dokładnością do 0,01 mm, a przyrząd daje surowy odczyt 2,004 mm. Zgodnie z mającą zastosowanie procedurą ASTM E29 wartość ta może zostać podana na potrzeby oceny zgodności jako 2,00 mm, zależnie od określonego miejsca zaokrąglania i dokładnej stosowanej reguły. Surowy odczyt 2,006 mm może zostać zaokrąglony do 2,01 mm. Zaokrąglony wynik jest wartością stosowaną w określonym porównaniu; nie stanowi dowodu, że przyrząd rzeczywiście wskazał 2,00 lub 2,01 mm.
Rozróżnienie to ma znaczenie na granicy tolerancji. Surowa wartość nieznacznie niższa od granicy może zostać zaokrąglona do tej granicy, a surowa wartość nieznacznie wyższa również może zostać zaokrąglona do tej samej granicy, jeżeli pozwala na to określony przyrost. Wynik oceny należy ustalać zgodnie z ASTM E29 i ASTM A568/A568M, a nie według preferowanej przez inspektora zasady „zaokrąglania w górę” lub „zaokrąglania w dół”. Sam zapis liczby dziesiętnej nie określa zastosowanej reguły.
Dlatego, w miarę możliwości, raporty powinny zachowywać obie wartości: niezaokrąglony odczyt przyrządu oraz zaokrągloną wartość używaną do oceny zgodności. Jeżeli przyrząd wskazuje 1,9996 mm, zapisanie wyłącznie 2,00 mm ukrywa informacje istotne dla audytu lub sporu. Jeżeli specyfikacja wymaga porównania po zaokrągleniu, zapisanie wyłącznie 1,9996 mm może również przesłonić formalną podstawę decyzji. Należy podać przyrost zaokrąglania, zastosowaną normę oraz informację, czy zapisana wartość jest surowa, czy zaokrąglona.
Zaokrąglania nie wolno wykorzystywać do ratowania nieodpowiedniej metody. ASTM E29 nie skompensuje niewłaściwie ustawionej suwmiarki, niewzorcowanego grubościomierza, nieoczyszczonej powierzchni ani miejsca, którego specyfikacja wyrobu nie dopuszcza. Najpierw należy uzyskać prawidłowy pomiar. Następnie należy zastosować nadrzędną zasadę odbioru.
Tolerancje istotne, tolerancje funkcjonalne i zamierzone zastosowanie
Ramy krajowej specyfikacji konstrukcji stalowych
Krajowa specyfikacja konstrukcji stalowych (National Structural Steelwork Specification, NSSS) rozdziela dwa zagadnienia, które często są sprowadzane do jednej decyzji „spełnia–nie spełnia” opartej wyłącznie na wymiarach: czy odchylenie przekracza tolerancję istotną oraz czy uniemożliwia wykonanej lub wzniesionej konstrukcji stalowej pełnienie zamierzonej funkcji. Rozróżnienie to nie oznacza, że tolerancje są opcjonalne. Wskazuje ono, które odchylenia wymagają korekty, a które można oceniać w odniesieniu do praktycznych wymagań konstrukcji.
Tolerancja funkcjonalna Tolerancja związana z tym, czy wykonana lub zmontowana konstrukcja stalowa może spełniać określoną funkcję, taką jak dopasowanie, ustawienie, montaż, odprowadzanie wody, zapewnienie luzu lub umożliwienie przemieszczenia.
Tolerancja istotna to wartość graniczna chroniąca wymaganie obowiązkowe określone w specyfikacji, projekcie lub procesie budowy. Może ona dotyczyć wymiarów elementu, prostoliniowości, kątowności, położenia, dopasowania lub położenia otworów i elementów mocowanych. Odchylenie poza taką granicą nie staje się automatycznie dopuszczalne tylko dlatego, że ukończona konstrukcja wydaje się stabilna. Dane wymaganie może odnosić się do geometrii projektowej, przenoszenia obciążeń, ochrony przeciwpożarowej, trwałości, kolejności montażu lub umownego reżimu kontroli. Korekta lub formalne rozstrzygnięcie są wymagane za pośrednictwem podmiotu wskazanego w dokumentach projektu.
Tolerancja funkcjonalna dotyczy zdolności ukończonego obiektu do działania zgodnie z przeznaczeniem. Pytanie ma charakter praktyczny, ale nadal wynika ze specyfikacji: czy odchylenie uniemożliwia wykonanie połączenia, wyrównanie, montaż, przemieszczanie, odprowadzanie wody, dostęp, nałożenie powłoki lub realizację innej określonej funkcji? Niewielka różnica przy niekrytycznej krawędzi może nie mieć żadnych konsekwencji. Taka sama różnica przy powierzchni oparcia, styku montażowym, połączeniu schodów, podporze szyny suwnicy lub dylatacji może uniemożliwić montaż albo zmienić sposób przenoszenia sił.
NSSS wymaga również, aby metody pomiarowe i przyrządy odpowiadały wymaganej dokładności. Taśma stalowa, liniał wzorcowy, tachimetr, liniał krawędziowy, szczelinomierz, przyrząd do pomiaru pionowości lub system pomiarów geodezyjnych nie dostarczają równoważnych dowodów. Pomiar odchylenia krawędzi o 2 mm przy użyciu przyrządu lub metody, których niepewność wynosi kilka milimetrów, nie może potwierdzić zgodności. W protokole należy wskazać bazę odniesienia, miejsce pomiaru, przyrząd, w stosownych przypadkach status kalibracji, istotne warunki środowiskowe oraz zmierzoną wartość przed zastosowaniem jakiegokolwiek dozwolonego zaokrąglenia.
Norma wyrobu pozostaje punktem wyjścia w przypadku materiałów walcowanych. ASTM A6/A6M-24a określa obowiązkowe dopuszczalne odchyłki wymiarów i masy dla prętów konstrukcyjnych, blach, kształtowników i grodzic, ale stanowi również, że w przypadku sprzeczności nadrzędne znaczenie ma właściwa specyfikacja wyrobu. ASTM A568/A568M-19a określa grubość, długość, szerokość, płaskość i powiązane dopuszczalne odchyłki dla blach walcowanych na gorąco i na zimno; procedura oceny zgodności przewidziana w tej normie zaokrągla zmierzone wartości zgodnie z ASTM E29. Zasada zaokrąglania jest częścią określonej metody odbioru, a nie ogólnym zezwoleniem na korygowanie niewygodnych wyników.
Dokumenty ISO dzielą ten sam temat według postaci wyrobu. ISO 16160:2012 odnosi tolerancje wymiarów i kształtu do wyrobów z blach stalowych walcowanych na gorąco, a ISO potwierdziła tę normę w 2024 roku. ISO 16162:2012 dotyczy blach walcowanych na zimno. ISO 1035:2026 określa wymiary, kształt, masę i tolerancje dla prętów walcowanych na gorąco o przekroju okrągłym, kwadratowym, płaskim, sześciokątnym i ośmiokątnym, w szeregu wymiarów metrycznych. ISO 657-1:2026 obejmuje kątowniki równoramienne i nierównoramienne, ceowniki z pochyłymi półkami oraz dwuteowniki z pochyłymi półkami. ISO 9034:1987 stosuje się do tolerancji wymiarów, kształtu i masy walcowanych na gorąco szerokich płaskowników konstrukcyjnych ze stali niestopowych i stopowych, z wyłączeniem stali nierdzewnych, o określonej minimalnej granicy plastyczności do 700 N/mm².
Dokumenty te pełnią różne funkcje. Tolerancja wymiarowa walcowanego kształtownika nie określa automatycznie dopuszczalnego profilu spoiny, powierzchni oczyszczonej strumieniowo-ściernie, grubości powłoki ani odchyłki montażowej. Wymagania te należy prześledzić do właściwej specyfikacji wykonania, ochrony antykorozyjnej, spawania lub specyfikacji projektu.
Kiedy odchylenie wpływa na funkcję
Zamierzone zastosowanie nadaje znaczenie pomiarowi, ale nie uchyla wymagania obowiązkowego. Rozważmy słup, który jest nieznacznie odchylony od pionu. Jeżeli odchylenie mieści się w tolerancji montażowej i nie wpływa na przyleganie do blachy podstawy, wyrównanie styku montażowego, geometrię ramy, połączenia z obudową ani obliczone efekty drugiego rzędu, może nie mieć konsekwencji funkcjonalnych. Jeżeli to samo odchylenie uniemożliwia wprowadzenie belki w połączenie, wymusza nieosiowe ustawienie śruby, zmniejsza powierzchnię oparcia lub powoduje, że wspornik elewacyjny znajdzie się poza zakresem regulacji, staje się ono niezgodnością funkcjonalną, nawet jeśli różnica liczbowa wydaje się niewielka.
Nieprawidłowości połączeń i montażu są zwykle bezpośrednie. Otwory na śruby mogą nie być współosiowe; pas może kolidować z blachą węzłową; blacha podstawy może nie przylegać całkowicie; połączenie montażowe może wymagać wymuszonego dopasowania, które wprowadza niezamierzone naprężenia. Wpływ może dotyczyć również spawania. Nadmierne przesunięcie zmienia przygotowanie krawędzi, odstęp w grani, dostęp oraz wynikowy wymiar spoiny. Korekta, która jest nieszkodliwa w przypadku jednego elementu, może uszkodzić inny element przez miejscowe nagrzewanie, żłobienie, odkształcenie lub zmniejszenie przekroju.
Wyrównanie ma znaczenie zarówno po montażu, jak i podczas dopasowywania elementów. Prowadnice drzwi, szyny suwnic, pomosty technologiczne, balustrady, schody, kraty pomostowe, wsporniki ścian osłonowych oraz urządzenia mechaniczne często mają węższe praktyczne zakresy dopuszczalnych odchyłek niż konstrukcja główna. Ich akceptacji nie można wywodzić z tolerancji głównej ramy stalowej. Decydujące są wymagania dotyczące danego interfejsu.
Stan powierzchni ma podobny związek z funkcją, chociaż nie jest tolerancją wymiarową. Płytka niedoskonałość zajmująca niewielką powierzchnię może być dopuszczalna, jeżeli określony system powłokowy może ją pokryć, a powierzchnia nadal nadaje się do przygotowania. BCSA Guidance Note 3.05 stwierdza, że tolerancję jakości powierzchni można zaakceptować, gdy obszar objęty wadą stanowi jedynie niewielką część powierzchni, z zastrzeżeniem wymagań specyfikacji i zamierzonego zastosowania. Jest to ocena przeprowadzana według określonych kryteriów, a nie zachęta do ignorowania rozległej jamistości, rozwarstwień, ostrych wypływek, odprysków spawalniczych lub zanieczyszczeń.
Normy dotyczące powierzchni zapewniają odrębne punkty odniesienia. ISO 9443:2018 określa klasy jakości powierzchni dla walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach nominalnych od 5 mm do 200 mm. ISO 8501-1:2007 wykorzystuje opisy słowne i fotografie wzorcowe do określania stopni skorodowania oraz stopni przygotowania powierzchni, w tym powierzchni oczyszczonych strumieniowo-ściernie, narzędziami ręcznymi, narzędziami mechanicznymi i płomieniem. Żadna z tych norm nie przekształca wady powierzchni w dopuszczalną odchyłkę wymiarową. Opisują one różne kwestie związane z odbiorem.
W przypadku materiału wyjściowego do produkcji elementów złącznych ASTM F2282-03R09E01 pokazuje, dlaczego ten podział ma znaczenie. Jej wymagania dotyczące zapewnienia jakości obejmują odwęglenie, wymiary, tolerancje, stan powierzchni, powłokę, jakość wykonania, wykończenie, wygląd i pakowanie drutu, walcówki oraz prętów ze stali węglowej i stopowej przeznaczonych do produkcji mechanicznych elementów złącznych. Średnica może być zgodna z wymaganiami, podczas gdy odwęglenie lub wada powierzchni uniemożliwia wykorzystanie materiału zgodnie z zamierzoną funkcją produkcyjną.
Kryteria odbioru wykonania i montażu
Odbiór rozpoczyna się od ustalenia dokumentów nadrzędnych i ich kolejności pod względem mocy obowiązującej. Umowa może przywoływać NSSS, krajową normę wyrobu, rysunek projektu, specyfikację montażu, specyfikację powłoki, wymagania dotyczące wykonania lub wymagania producenta. Plan kontroli powinien wskazywać, który dokument określa wymagania dla danej cechy oraz czy kontrolę przeprowadza się przy odbiorze dostawy, po wykonaniu, przed nałożeniem powłoki, podczas montażu czy po ostatecznym wyrównaniu.
Inspektor nie powinien porównywać każdego pomiaru z ogólną tabelą tolerancji dla stali. W pierwszej kolejności należy ustalić postać i gatunek wyrobu, na przykład walcowaną blachę, kątownik równoramienny, szeroki płaskownik, wykonany skrzynkowy element konstrukcyjny lub spawany element mocowany. Następnie należy określić właściwe wydanie normy i jednostki, bazę odniesienia oraz metodę pomiaru, dopuszczalną zasadę zaokrąglania i to, czy wymaganie ma charakter istotny czy funkcjonalny. Tolerancja walcowanego kształtownika może być spełniona, podczas gdy wykonany zespół pozostaje niedopuszczalny, ponieważ otwory, spoiny lub interfejsy nie pasują do siebie.
Gdy wynik znajduje się poza tolerancją, reakcja powinna polegać na zachowaniu dowodów, a nie na zacieraniu problemu poprzez nieudokumentowaną regulację. Należy zapisać lokalizację, wielkość i kierunek odchylenia, metodę pomiaru oraz stan otoczenia. Trzeba ocenić, czy odchylenie wpływa na obowiązkową tolerancję istotną, interfejs funkcjonalny, analizę konstrukcji, przygotowanie pod powłokę czy wyłącznie na wygląd. Jeżeli potrzebna jest ocena inżynierska, należy uzyskać udokumentowane rozstrzygnięcie projektanta, właściwego inżyniera, administratora umowy lub innej strony wskazanej w specyfikacji.
Inspektor nie może uchylić obowiązkowego wymagania wyłącznie dlatego, że odchylenie nie powoduje widocznego skutku. Uprawnienie musi wynikać z nadrzędnej umowy lub od wyznaczonego organu technicznego, a rozstrzygnięcie powinno określać, czy element zostaje zaakceptowany w stanie istniejącym, naprawiony, poddany ponownemu wykonaniu, wymieniony lub zaakceptowany z zastrzeżeniem określonego ograniczenia. Stwierdzenie „nie wpływa na funkcję” jest wnioskiem wymagającym dowodów i odpowiednich uprawnień.
W przypadku montażu odbiór powinien obejmować ukończoną geometrię oraz interfejsy, którym ta geometria służy. Należy sprawdzić warunki dotyczące podstaw i styków montażowych, położenie elementów, pionowość, poziom, liniowość, dopasowanie połączeń, montaż śrub, wykonanie spoin, usunięcie konstrukcji tymczasowych oraz wszelkie wymagania dotyczące przemieszczeń lub prześwitów. Rama może mieścić się w szerokiej tolerancji ogólnego pomiaru geodezyjnego, podczas gdy lokalne połączenie nadal może być niemożliwe do wykorzystania.
Właściwe podejście nie polega zatem ani na automatycznym odrzucaniu, ani na nieformalnym pobłażaniu. Należy stosować określoną tolerancję, mierzyć ją odpowiednią metodą, oddzielać odbiór wymiarowy od odbioru powierzchni i powłoki oraz oceniać wpływ funkcjonalny wyłącznie w granicach uprawnień przyznanych przez dokumenty nadrzędne. Taki proces respektuje zarówno wartość liczbową, jak i cel, dla którego stal została wykonana.
Ocena zlokalizowanych niedoskonałości powierzchni bez mylenia powierzchni z dotkliwością
Niedoskonałość powierzchni nie jest akceptowana ani odrzucana wyłącznie na podstawie zajmowanej powierzchni. Krótkie zawalcowanie, zawalcowana zgorzelina, szew, łuska, żłobek, pęknięcie lub płytkie wgłębienie mogą zajmować jedynie niewielką część blachy albo odcinka, jednak ich wpływ może zależeć od głębokości, ostrości krawędzi, kierunku i położenia. Nieciągłość w silnie obciążonym kołnierzu, w strefie przygotowania złącza spawanego lub przy otworze na śrubę stwarza inne ryzyko niż ta sama wskazanie na nieobciążonej krawędzi, która zostanie odcięta.
Rozróżnienie to ma znaczenie, ponieważ odbiór wymiarowy i odbiór powierzchni odpowiadają na różne pytania. Blacha może spełniać wymagania dotyczące dopuszczalnej odchyłki grubości, a jednocześnie zawierać nieciągłość powierzchni wymagającą usunięcia. Z drugiej strony lokalny ślad może być wizualnie nieakceptowalny, nie zmniejszając przekroju poniżej granicy wymiarowej. Przed podjęciem decyzji należy zatem określić obowiązującą specyfikację wyrobu, wymagania zakupu, normę wykonania oraz zamierzone warunki eksploatacji.
Zasada zawarta w BCSA Guidance Note 3.05
BCSA Guidance Note 3.05 przedstawia praktyczną zasadę oceny lokalnej jakości powierzchni: tolerancja jakości powierzchni może być uznana za akceptowalną, gdy obszar objęty niezgodnością stanowi jedynie niewielką część powierzchni, pod warunkiem że właściwa specyfikacja i zamierzone zastosowanie dopuszczają taką akceptację. Jest to zasada warunkowa, a nie ogólne zwolnienie z wymagań dotyczących powierzchni.
Lokalna niedoskonałość powierzchni może być dopuszczalna wyłącznie wtedy, gdy jej zakres, dotkliwość, lokalizacja, specyfikacja oraz zamierzone zastosowanie uzasadniają taką decyzję. Limited evidence
Określenie „niewielka część” nie ma uniwersalnego znaczenia liczbowego, które mogłoby zastąpić ocenę inżynierską. Wskazanie o długości 20 mm na dużej blasze może być nieznaczną cechą powierzchni, podczas gdy wskazanie o tej samej długości na pręcie o średnicy 25 mm, na końcu spoiny lub w elemencie wrażliwym zmęczeniowo może mieć istotne znaczenie. Zdefiniowanie właściwego obszaru również może być trudne. Widoczny ślad może stanowić odsłoniętą część dłuższej wady podpovierzchniowej, a kilka oddzielonych wskazań może po czyszczeniu strumieniowo-ściernym, szlifowaniu lub obróbce skrawaniem utworzyć połączoną strefę.
Szersze ujęcie tolerancji przez BCSA rozdziela również tolerancje zasadnicze i funkcjonalne. Tolerancje zasadnicze dotyczą wymagań konstrukcyjnych lub geometrycznych, które muszą zostać spełnione; tolerancje funkcjonalne odnoszą się do pasowania, montażu, wyglądu lub innych warunków związanych z użytkowaniem. Rozróżnienie to zapobiega traktowaniu obserwacji powierzchni jako ogólnego wyniku wymiarowego typu „spełnia/nie spełnia”. National Structural Steelwork Specification wymaga ponadto, aby metody i przyrządy stosowane do pomiarów wymiarowych były dobierane odpowiednio do wymaganej dokładności. Ta sama dyscyplina jest potrzebna przy badaniu powierzchni: oględziny wizualne, pomiar głębokości, badanie magnetyczno-proszkowe, badanie ultradźwiękowe lub pomiar profilu należy dobrać do podejrzewanej wady oraz konsekwencji jej niewykrycia.
Wytyczne należy zatem traktować przede wszystkim jako zasadę wstępnej oceny. Zlokalizowana niedoskonałość może być tolerowana, gdy jej zasięg jest ograniczony, nie narusza wymaganego przekroju ani parametrów użytkowych oraz mieści się w uzgodnionych wymaganiach dotyczących jakości powierzchni. Nie upoważniają one do akceptacji wyłącznie dlatego, że obszar objęty niezgodnością wydaje się niewielki.
Niewielki obszar objęty niezgodnością a szkodliwa nieciągłość
Powierzchnia opisuje, jak duży obszar powierzchni jest objęty niezgodnością. Dotkliwość opisuje natomiast wpływ niedoskonałości na stal lub gotowy element. Te cechy mogą prowadzić do odmiennych wniosków.
Głębokość jest często pierwszym czynnikiem różnicującym. Płytki ślad tlenkowy usunięty podczas zwykłego przygotowania powierzchni może mieć niewielkie znaczenie konstrukcyjne. Wąski rowek z ostrym dnem może powodować lokalną koncentrację naprężeń, nawet gdy jego powierzchnia w rzucie jest niewielka. Wskazanie przypominające pęknięcie jest jeszcze poważniejsze, ponieważ jego długość może sięgać poniżej widocznej powierzchni i stwarzać drogę propagacji pęknięcia zmęczeniowego lub kruchego. Wgłębienie, przy którym pozostaje wystarczająca grubość ścianki, może być dopuszczalne według jednej specyfikacji; głębsza kawerna zmniejszająca efektywny przekrój może już nie być akceptowalna.
Znaczenie ma również orientacja. Wydłużona nieciągłość równoległa do głównego kierunku naprężeń może zachowywać się inaczej niż nieciągłość przecinająca ten kierunek. W wyrobach walcowanych wtrącenie lub szew zorientowany zgodnie z kierunkiem walcowania może otworzyć się podczas gięcia, cięcia termicznego, spawania lub obróbki skrawaniem. Wskazanie poprzeczne może zakłócać przenoszenie obciążenia przez kołnierz lub środnik. Ocena musi uwzględniać postać wyrobu, kierunek ziaren lub walcowania, jeżeli ma to znaczenie, oraz obciążenia eksploatacyjne, zamiast opierać się wyłącznie na ocenie powierzchni w rzucie.
Położenie może przesądzać o decyzji. Materiał powierzchniowy na niekrytycznej krawędzi może zostać usunięty podczas cięcia, natomiast materiał w przekroju netto, przy stopie kołnierza, w strefie dostępu do spoiny, na powierzchni opierania lub na powierzchni styku połączenia może mieć zasadnicze znaczenie. Wada znajdująca się pod planowanym systemem powłokowym może mieć również inne konsekwencje niż wada na niepowlekanej powierzchni wewnętrznej. Przyczepność powłoki, ochrona antykorozyjna, wygląd i wymagania dotyczące profilu mogą wymagać całkowitego usunięcia wady, nawet jeżeli nośność stali pozostaje nienaruszona.
Norma wyrobu określa punkt wyjścia. ASTM A6/A6M-24a ustanawia obowiązkowe dopuszczalne odchyłki wymiarów i masy dla walcowanych konstrukcyjnych prętów stalowych, blach, kształtowników i grodzic, jednocześnie wskazując, że w przypadku sprzeczności wymagań nadrzędna jest właściwa specyfikacja wyrobu. ASTM A568/A568M-19a określa grubość, długość, szerokość, płaskość i powiązane wartości dopuszczalne dla blach walcowanych na gorąco i na zimno; zgodnie z tą normą wartości zmierzone zaokrągla się według ASTM E29 przy ustalaniu zgodności. Ani zaokrąglanie wymiarów, ani zgodność grubościowa nie rozstrzygają odrębnej kwestii jakości powierzchni.
W odniesieniu do blach walcowanych na gorąco ISO 16160:2012 stosuje tolerancje wymiarów i kształtu do wszystkich wyrobów z blachy stalowej walcowanej na gorąco, natomiast ISO 16162:2012 obejmuje wyroby z blachy walcowanej na zimno. ISO 9443:2018 określa klasy jakości powierzchni dla walcowanych na gorąco prętów okrągłych, kwadratowych, sześciokątnych i walcówki o wymiarach nominalnych od 5 mm do 200 mm. Klasy powierzchni określone w tej normie zapewniają drogę specyfikacji dla tych wyrobów; nie ustanawiają jednak zasady, że każde niewielkie wskazanie jest nieszkodliwe.
Wygląd powierzchni po czyszczeniu również należy opisywać prawidłowo. ISO 8501-1:2007 definiuje stopnie skorodowania i stopnie przygotowania powierzchni za pomocą opisów pisemnych i reprezentatywnych fotografii, obejmujących powierzchnie oczyszczone strumieniowo-ściernie, narzędziami ręcznymi, narzędziami mechanicznymi oraz płomieniowo. Stopień skorodowania ani stopień przygotowania powierzchni nie jest klasyfikacją wady konstrukcyjnej. Opisuje on stan i przygotowanie powierzchni, a nie głębokość, orientację ani pochodzenie metalurgiczne nieciągłości.
Rodzaj wyrobu i jego zastosowanie mogą wprowadzać dodatkowe wymagania. ASTM F2282-03R09E01 obejmuje zapewnienie jakości drutów, prętów i sztab ze stali węglowej i stopowej stosowanych do produkcji elementów złącznych, w tym odwęglenie, wymiary, tolerancje, stan powierzchni, powłokę, jakość wykonania, wykończenie, wygląd i pakowanie. Stan powierzchni akceptowalny dla ogólnego elementu konstrukcyjnego może być nieakceptowalny dla półfabrykatu elementu złącznego, którego gwint, odporność zmęczeniowa lub powłoka zależą od kontrolowanego stanu powierzchni.

Naprawa, usuwanie i inżynierska decyzja dotycząca dalszego postępowania
Protokół niedoskonałości powierzchni
- Identyfikacja Zapisz produkt, wytop lub odlew, gatunek oraz obowiązującą specyfikację.
- Lokalizacja Oznacz położenie, orientację oraz relację względem krawędzi, spoin, otworów lub elementów obciążonych.
- Zakres Zapisz długość, szerokość, pozorną głębokość oraz obszar objęty wadą.
- Dowody Zachowaj fotografie ze skalą, szkice, odczyty surowe oraz metodę badania.
- Decyzja Udokumentuj usunięcie, naprawę, akceptację z ograniczeniem, obniżenie klasy lub odrzucenie.
Po wykryciu wskazania w dokumentacji należy określić wyrób, a w miarę dostępności także wytop lub odlew, obowiązującą specyfikację, położenie, wymiary, wygląd, metodę badania oraz zmierzoną głębokość. Fotografie z podziałką, szkic przedstawiający orientację oraz odczyty wykonane przed i po zastosowaniu obróbki zapewniają możliwość prześledzenia procesu decyzyjnego. Badanie powinno rozróżniać plamę powierzchniową lub przylegającą zgorzelinę od ubytku metalu, a także gładkie wgłębienie od ostrego wskazania lub wskazania przypominającego pęknięcie.
Usunięcie przez szlifowanie lub obróbkę skrawaniem jest często właściwe, jeżeli eliminuje nieciągłość bez zmniejszenia pozostałej grubości lub przekroju poniżej dopuszczalnej granicy. Obrabiany obszar należy płynnie wyrównać, nie pozostawiając nowego karbu. Po usunięciu wady należy zmierzyć głębokość i zasięg wykopu, a następnie ponownie zbadać powierzchnię metodą dobraną do poziomu ryzyka. Badanie magnetyczno-proszkowe może służyć do oceny wskazań powierzchniowych i przypowierzchniowych w stali ferromagnetycznej; badanie ultradźwiękowe może być wymagane, gdy wada może sięgać poniżej powierzchni. Same oględziny wizualne nie są wystarczające dla każdego wskazania.
Naprawa spawalnicza jest odrębną operacją, a nie automatycznym rozszerzeniem zakresu szlifowania. Może wymagać zatwierdzenia zgodnie ze specyfikacją materiału, procedurą spawania, planem badań i normą wykonania. Podgrzewanie wstępne, kontrola materiałów dodatkowych, kontrola zawartości wodoru, ilość wprowadzonego ciepła, obróbka po spawaniu oraz późniejsze badania mogą wpływać na decyzję dotyczącą dalszego postępowania. Naprawa, która przywraca wymiary nominalne, lecz zmienia lokalną strukturę metalurgiczną lub wprowadza naprężenia własne, nie jest uzasadniona wyłącznie swoim wyglądem.
Jeżeli wymaganie nadrzędne nie jest spełnione, materiał należy wstrzymać do czasu uzyskania udokumentowanej decyzji inżynierskiej dotyczącej dalszego postępowania. W przeglądzie należy określić, czy niedoskonałość została usunięta, zaakceptowana w stanie istniejącym, zaakceptowana z ograniczeniem, naprawiona, przeznaczona do innego zastosowania lub odrzucona. Należy uwzględnić pozostałą grubość, stan naprężenia, kategorię zmęczeniową, ryzyko pęknięcia, spawalność, ochronę antykorozyjną, właściwości powłoki oraz możliwość przeprowadzenia badań po wykonaniu elementu.
Odstępstwo musi określać podstawę upoważnienia oraz zakres ograniczeń. Akceptacja dla jednego elementu, położenia lub warunków eksploatacji nie ustanawia ogólnej tolerancji dla całego wyrobu. Jeżeli specyfikacja nie przewiduje procedury udzielania odstępstw, właściwy inżynier, inspektor, projektant lub jednostka certyfikująca musi określić odpowiednie postępowanie. Powierzchnia może wspierać tę decyzję, lecz nie może jej zastąpić.
Stal na elementy złączne i rozszerzony problem zapewnienia jakości
Stal na mechaniczne elementy złączne nie jest akceptowana wyłącznie na podstawie średnicy. Drut, walcówka lub pręt może spełniać wymagania dotyczące wymiaru nominalnego, a mimo to prowadzić do powstania wadliwego elementu złącznego, jeśli odwęglenie zmniejszy wytrzymałość gwintu, wady powierzchniowe zainicjują pękanie, powłoka utrudni montaż lub opakowanie spowoduje korozję przed rozpoczęciem produkcji. ASTM F2282-03R09E01 wyraźnie wskazuje na to rozróżnienie. Traktuje materiał wsadowy jako kontrolowany materiał wejściowy do procesu produkcyjnego, którego wymiary stanowią tylko jeden z elementów procesu akceptacji.
Takie podejście różni się od typowej interpretacji tabeli tolerancji stali. Tolerancja wymiarowa odpowiada na pytanie, czy zmierzona cecha mieści się w dozwolonym zakresie. Sama w sobie nie odpowiada jednak na pytanie, czy materiał ma wymaganą jakość powierzchni, czy powłoka ochronna została prawidłowo naniesiona, czy dostarczone kręgi lub wiązki są właściwie oznakowane i zabezpieczone ani czy stal nadal nadaje się do kucia na zimno, obróbki skrawaniem, walcowania, obróbki cieplnej i końcowej eksploatacji jako element złączny.
Zakres ASTM F2282 dotyczący drutu, walcówki i prętów
| Obszar kontroli | Dowody akceptacji |
|---|---|
| Odwęglenie | Badanie metalograficzne lub określona ocena twardości, jeżeli jest wymagana. |
| Wymiary i tolerancje | Pomiary wykonane przy użyciu odpowiednich, wzorcowanych przyrządów. |
| Stan powierzchni | Kontrola względem właściwego wymagania dotyczącego produktu lub jakości powierzchni. |
| Powłoka i wykończenie | Kontrole określonej powłoki, wykończenia, jakości wykonania oraz wyglądu. |
| Pakowanie | Weryfikacja zabezpieczenia, identyfikacji, identyfikowalności oraz stanu dostawy. |
ASTM F2282-03R09E01 dotyczy drutu, walcówki i prętów ze stali węglowej i stopowej stosowanych do produkcji mechanicznych elementów złącznych. Określone w niej wymagania dotyczące zapewnienia jakości obejmują odwęglenie, wymiary, tolerancje, stan powierzchni, powłokę, jakość wykonania, wykończenie, wygląd oraz opakowanie. Lista ta ma istotne znaczenie, ponieważ stawia kontrolę wymiarową obok kontroli materiału i postępowania z materiałem, zamiast traktować rozmiar jako jedyne kryterium akceptacji.
Specyfikacja ta ma zatem zastosowanie na etapie materiału wsadowego. Nie jest ogólną normą wymiarową dotyczącą każdego wyrobu stalowego ani uniwersalnym zamiennikiem specyfikacji stali konstrukcyjnych. Walcowana belka, blacha, kątownik lub szeroki płaskownik nadal podlegają normie wyrobu wskazanej dla danego produktu i jego zamierzonego zastosowania konstrukcyjnego. ASTM A6/A6M-24a ustanawia na przykład obowiązkowe dopuszczalne odchyłki wymiarów i masy dla walcowanych konstrukcyjnych prętów, blach, kształtowników i grodzic. ASTM International stwierdza również, że w przypadku sprzeczności wymagań pierwszeństwo ma właściwa specyfikacja wyrobu. Nabywca ani inspektor nie mogą przenosić zasad akceptacji dotyczących drutu na elementy złączne na kształtowniki konstrukcyjne tylko dlatego, że oba produkty są wykonane ze stali węglowej lub stopowej.
Ta sama zasada obowiązuje w odniesieniu do dokumentów ISO. ISO 1035:2026 określa wymiary, kształt, masę i tolerancje dla walcowanych na gorąco prętów okrągłych, kwadratowych, płaskich, sześciokątnych i ośmiokątnych serii metrycznej. ISO 657-1:2026 dotyczy kątowników równoramiennych i nierównoramiennych, ceowników z pochylonymi półkami oraz dwuteowników z pochylonymi półkami. ISO 9034:1987 obejmuje tolerancje wymiarów, kształtu i masy dla walcowanych na gorąco konstrukcyjnych szerokich płaskowników ze stali niestopowych i stopowych, z wyłączeniem stali nierdzewnych, w przypadku których określona minimalna granica plastyczności wynosi do 700 N/mm². Żaden z tych dokumentów nie staje się normą nadrzędną dla materiału wsadowego na elementy złączne tylko dlatego, że pręt lub walcówka ma podobny przekrój.
Znaczenie mają postać wyrobu i trasa produkcyjna. ASTM A568/A568M-19a obejmuje grubość, długość, szerokość, płaskość i powiązane naddatki dla blach walcowanych na gorąco i na zimno, natomiast ISO 16160:2012 stosuje tolerancje wymiarów i kształtu do wyrobów z blachy stalowej walcowanych na gorąco, a ISO 16162:2012 dotyczy wyrobów z blachy walcowanych na zimno. Zgodnie z ASTM A568/A568M, przy ocenie zgodności wartości zmierzone zaokrągla się według ASTM E29. Zasada zaokrąglania jest częścią procedury akceptacji; nie stanowi zezwolenia na pomijanie rozdzielczości pomiaru ani na podawanie większej liczby cyfr znaczących, niż uzasadnia to metoda kontroli.
W przypadku materiału wsadowego na elementy złączne zasadnicze pytanie brzmi zatem: jaka specyfikacja została przywołana, jakiej postaci wyrobu dotyczy i na jakim etapie produkcji ma zastosowanie? Odczyt średnicy nominalnej bez odpowiedzi na te pytania ma niewielkie znaczenie techniczne.
Odwęglenie a właściwości mechanicznych elementów złącznych
Odwęglenie jest powierzchniową lub przypowierzchniową utratą węgla spowodowaną nagrzewaniem w atmosferze reagującej z węglem. Ponieważ węgiel przyczynia się do uzyskania twardości i wytrzymałości podczas obróbki cieplnej, warstwa odwęglona może mieć mniejszą twardość niż niezmieniony rdzeń. W elemencie złącznym osłabiona strefa może występować w miejscu o największej wrażliwości użytkowej: na wierzchołku, boku lub dnie zwoju gwintu.
Ryzyko nie ogranicza się do nieudanego sprawdzenia średnicy. Pręt może mieć prawidłowe wymiary przed kuciem, a mimo to doprowadzić do powstania śruby, której powierzchnia gwintu po obróbce cieplnej nie osiągnie określonych właściwości mechanicznych. Miększa warstwa może zmniejszyć odporność na odkształcenie gwintu, zmienić rozkład obciążenia między współpracującymi zwojami oraz przyczynić się do zerwania gwintu lub przedwczesnego uszkodzenia zmęczeniowego. Dokładne skutki zależą od gatunku stali, stanu po obróbce cieplnej, geometrii gwintu, poziomu naprężeń oraz dopuszczalnej głębokości i rodzaju odwęglenia.[5] ASTM F2282-03R09E01. ASTM International. ASTM International standard publication, 2009.
Odwęglenie pokazuje również, dlaczego stan powierzchni jest zagadnieniem metalurgicznym, a nie kosmetycznym. Zgorzelina, zawalcowania, łuski, zakucia, wżery lub ślady szlifowania mogą stać się inicjatorami pęknięć podczas kucia, ciągnienia, walcowania gwintu lub obciążenia eksploatacyjnego. Powierzchnia, która w zwykłym oświetleniu wygląda na akceptowalną, może nadal wymagać badania metalograficznego lub określonego pomiaru twardości wzdłuż przekroju, aby ustalić stan zmienionej warstwy. ASTM F2282 umieszcza odwęglenie i stan powierzchni w tych samych ramach zapewnienia jakości co wymiary, ponieważ każda z tych cech może wpływać na przekształcenie materiału wsadowego w niezawodny mechaniczny element złączny.
ISO 9443:2018 stanowi powiązane odniesienie dla walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach nominalnych od 5 mm do 200 mm. Norma określa wymagania techniczne dotyczące dostawy dla klas jakości powierzchni. Jej rolą nie jest zastąpienie ASTM F2282, lecz pokazanie, jak zwykle formułuje się kryteria akceptacji powierzchni: poprzez określenie postaci wyrobu, rodzaju wady, jej nasilenia, dopuszczalnego zakresu i metody kontroli.
Widoczna niedoskonałość również nie oznacza automatycznie odrzucenia. BCSA Guidance Note 3.05 stwierdza, że tolerancja jakości powierzchni może być dopuszczalna, gdy obszar objęty wadą stanowi jedynie niewielką część powierzchni, pod warunkiem że obowiązująca specyfikacja i zamierzone zastosowanie na to pozwalają. Zastrzeżenie to ma znaczenie w przypadku elementów złącznych, ponieważ miejscowy ślad na niewykorzystanym materiale i wada podłużna przebiegająca przez silnie obciążony gwint nie są warunkami równoważnymi.
Wymiary, powłoka, wykończenie, wygląd i opakowanie jako jeden system kontroli
Praktyczny system jakości zaczyna się od wymiarów, lecz na nich się nie kończy. Średnica, owalność, prostoliniowość, długość i tolerancja decydują o tym, czy drut lub pręt prawidłowo trafia do procesu kształtowania. Stan powierzchni decyduje o tym, czy materiał można ciągnąć, kuć, obrabiać skrawaniem lub walcować gwint bez powstawania niedopuszczalnych wad. Powłoka wpływa na smarowanie, odporność korozyjną, tarcie, a niekiedy także na ryzyko związane z wodorem. Wykończenie i wygląd dostarczają informacji o postępowaniu z materiałem, czyszczeniu, usuwaniu zgorzeliny i kontroli procesu. Opakowanie zachowuje wszystkie te właściwości podczas przechowywania i transportu.
Kontrole te wzajemnie na siebie oddziałują. Powłoka może spełniać nominalne wymagania dotyczące grubości, a jednocześnie zostać uszkodzona wskutek niewłaściwego wiązania materiału. Czysty drut o prawidłowych wymiarach może zardzewieć, jeśli opakowanie umożliwia zatrzymywanie wody. Pręt o wizualnie jednolitej powierzchni może zawierać warstwę odwęgloną, którą ujawni dopiero badanie twardości lub badanie metalograficzne. Z drugiej strony niewielki ślad powierzchniowy może być dopuszczalny zgodnie z określoną specyfikacją wyrobu, jeśli nie wpływa na kształtowanie ani eksploatację. Akceptacja wymaga powiązania stanu materiału z określoną wartością graniczną i zamierzoną operacją.
Metody kontroli muszą również odpowiadać podejmowanej decyzji. National Structural Steelwork Specification rozróżnia tolerancje istotne i funkcjonalne oraz wymaga, aby metody i przyrządy stosowane do pomiarów wymiarowych były dobierane do wymaganej dokładności. Zasada ta ma bezpośrednie zastosowanie do materiału wsadowego na elementy złączne. Zwykła suwmiarka, mikrometr, układ optyczny, projektor profilu i przekrój metalograficzny nie odpowiadają na to samo pytanie. Ich rozdzielczość, siła docisku, ustawienie, wzorcowanie i sposób pracy operatora wpływają na podany wynik. Jeżeli zmierzona średnica znajduje się blisko wartości granicznej, należy uwzględnić niepewność pomiaru, zamiast traktować wskazaną wartość jako dokładną.
Kontrola wyglądu ma określone miejsce w systemie, ale nie należy mylić jej z dowodem przydatności mechanicznej. ISO 8501-1:2007 zawiera opisy słowne i reprezentatywne fotografie stopni skorodowania oraz stopni przygotowania powierzchni, w tym powierzchni oczyszczonych strumieniowo-ściernie, narzędziami ręcznymi, narzędziami z napędem mechanicznym i płomieniowo. Terminologia ta pomaga inspektorom w spójnym opisywaniu stanu powierzchni; nie określa jednak wytrzymałości na rozciąganie elementu złącznego, głębokości odwęglenia, przyczepności powłoki ani właściwości gwintu.
Opakowanie jest zatem środkiem kontroli akceptacyjnej, a nie kwestią administracyjną rozpatrywaną po fakcie. Identyfikacja musi pozostać powiązana z właściwym gatunkiem, wytopem, rozmiarem, powłoką i dokumentacją kontroli. Wiązki lub kręgi należy chronić przed zanieczyszczeniem, uderzeniami i wilgocią, które mogą zmienić stan dostarczonej powierzchni. Jeżeli opakowanie utrudnia identyfikowalność lub umożliwia pogorszenie stanu materiału, pozytywny wynik kontroli produkcyjnej może przestać opisywać materiał faktycznie otrzymany.
ASTM F2282 jest wartościowa właśnie dlatego, że łączy te zagadnienia, nie sprowadzając ich do jednej liczby. Jej zakres wspiera akceptację określonego drutu, walcówki i prętów ze stali węglowej i stopowej jako materiałów wsadowych do produkcji elementów złącznych. Nadal obowiązuje właściwa specyfikacja wyrobu, a każde wymaganie nadal wymaga odrębnych dowodów: pomiarów wymiarów dla potwierdzenia rozmiaru, odpowiednich badań stanu powierzchni i odwęglenia, kontroli powłoki i wykończenia, oceny wizualnej według określonych kryteriów oraz weryfikacji opakowania i identyfikacji. Na tym polega różnica między odnotowaniem średnicy a kontrolą stali na elementy złączne.
Praktyczny proces akceptacji wyrobów stalowych
Praktyczny przebieg akceptacji
- 1. Zidentyfikuj produkt Potwierdź gatunek, wytop, postać produktu, stan dostawy, wymiary, ilość oraz dane certyfikatu.
- 2. Zidentyfikuj obowiązujące dokumenty Zapisz normę wyrobu, wydanie dokumentu, wymagania zakupu, rysunki oraz plan kontroli.
- 3. Zaplanuj kontrole Wymień cechy wymiarowe, kształtowe, masowe, powierzchniowe, dotyczące powłoki oraz jakości wykonania.
- 4. Wybierz metodę Wybierz miejsca, bazy pomiarowe, przyrządy, zasady kontroli wzorcowania oraz warunki środowiskowe.
- 5. Zapisz i porównaj Zachowaj odczyty surowe, zastosuj określoną zasadę zaokrąglania i oceń każdą cechę oddzielnie.
- 6. Podejmij decyzję w sprawie wyjątków Odseparuj materiał niezgodny i uzyskaj zatwierdzoną decyzję dotyczącą naprawy, odstępstwa, obniżenia klasy, wymiany lub odrzucenia.
Akceptacja rozpoczyna się od pytania, które często jest pomijane: co dokładnie jest akceptowane i na podstawie którego dokumentu? Wynik pomiaru wymiaru ma znaczenie tylko wtedy, gdy zostanie porównany z systemem tolerancji określonym dla danego wyrobu. Stan powierzchni stanowi odrębne ustalenie i żadnej z tych kwestii nie można wiarygodnie rozstrzygnąć przez zastosowanie ogólnej „tolerancji dla stali” do każdego wyrobu.
Określenie postaci wyrobu i obowiązującej specyfikacji
Sama zgodność chemiczna lub zgodność gatunku nie potwierdza zgodności wymiarowej, kształtowej, masowej, powierzchniowej, powłokowej ani funkcjonalnej. Strong evidence
Należy rozpocząć od dokumentacji identyfikacyjnej materiału. Trzeba potwierdzić gatunek lub oznaczenie stali, numer wytopu, numer wyrobu, wymiary, stan dostawy, ilość oraz świadectwo producenta. Gatunek może być zapisany zgodnie z oznaczeniem ASTM, ISO, EN lub innym oznaczeniem krajowym; należy go skopiować dokładnie, zamiast nieformalnie tłumaczyć go na rzekomo równoważny gatunek. Wyrób może mieć prawidłowy skład chemiczny, a mimo to nie spełniać zamówionych wymagań dotyczących wymiarów lub powierzchni.
Następnie należy określić postać wyrobu. Blacha gruba, blacha cienka, pręt walcowany na gorąco, szeroki płaskownik, kątownik równoramienny, walcówka oraz dwuteownik konstrukcyjny nie są kategoriami zamiennymi. Ich tolerancje mogą być określone w różnych dokumentach, nawet gdy nominalna grubość lub gatunek są podobne. Należy odnotować, czy wyrób jest walcowany na gorąco czy na zimno, oraz ustalić, czy wymiary są podane w układzie metrycznym czy calowo-funtowym, jeżeli specyfikacja dopuszcza wybór.
Następnie należy analizować łącznie zamówienie, umowę, rysunek, normę materiałową i plan kontroli. Dla każdej cechy należy ustalić jedną obowiązującą specyfikację. ASTM A6/A6M-24a określa na przykład obowiązkowe dopuszczalne odchyłki wymiarów i masy dla walcowanych stalowych prętów konstrukcyjnych, blach, kształtowników i grodzic. Norma stanowi również, że w przypadku sprzeczności wymagań pierwszeństwo ma właściwa specyfikacja wyrobu. Ta hierarchia ma znaczenie: ASTM A6/A6M nie stanowi zezwolenia na pominięcie bardziej rygorystycznego wymagania określonego dla danego gatunku lub w normie wyrobu.
W przypadku blach ASTM A568/A568M-19a określa grubość, długość, szerokość, płaskość oraz powiązane wartości dopuszczalne dla blach walcowanych na gorąco i na zimno. ISO 16160:2012 ma zastosowanie do tolerancji wymiarów i kształtu walcowanych na gorąco wyrobów z blach stalowych, natomiast ISO 16162:2012 obejmuje walcowane na zimno wyroby z blach stalowych. Właściwy dokument zależy od zamówienia i trasy technologicznej wyrobu; inspektor nie powinien wybierać między nimi wyłącznie dlatego, że w obu wspomniano o blasze.
W przypadku prętów i kształtowników konstrukcyjnych ISO 1035:2026 obejmuje wymiary, kształt, masę i tolerancje dla walcowanych na gorąco prętów okrągłych, kwadratowych, płaskich, sześciokątnych i ośmiokątnych serii metrycznej. ISO 657-1:2026 obejmuje kątowniki równoramienne i nierównoramienne, ceowniki z pochyłymi stopkami oraz dwuteowniki z pochyłymi stopkami. ISO 9034:1987 obejmuje tolerancje wymiarów, kształtu i masy dla walcowanych na gorąco szerokich płaskowników konstrukcyjnych ze stali niestopowych i stopowych, z wyłączeniem stali nierdzewnych, w przypadku których określona minimalna granica plastyczności wynosi do 700 N/mm². Tytuły tych norm określają zarówno zakres stosowania, jak i treść wymagań dotyczących tolerancji.
W protokole kontroli należy zapisać rok wydania oraz oznaczenie poprawki lub zmiany. Sam zapis „ASTM A6” bez „ASTM A6/A6M-24a”, w przypadku gdy obowiązuje to wydanie, pozostawia niepewność co do zastosowanych wartości granicznych. Należy również odnotować wszelką tolerancję określoną na rysunku, specjalne wymaganie zamówienia lub zatwierdzone odstępstwo modyfikujące ogólną normę wyrobu.
Planowanie kontroli wymiarowej i wizualnej
Przed rozpoczęciem pomiarów należy przekształcić wymagania obowiązujących dokumentów w plan kontroli. Należy wymienić każdą wymaganą cechę: grubość, szerokość, długość, średnicę lub wymiar mierzony między powierzchniami płaskimi, odchyłkę od kąta prostego, prostoliniowość, płaskość, skręcenie, wygięcie, wymiary przekroju, masę, stan naroży lub krawędzi oraz wszelkie określone cechy kształtu. Nie należy zakładać, że świadectwo lub kontrola wizualna obejmuje cechy, które nie zostały zmierzone.
Miejsca pomiarów należy określić z wyprzedzeniem. Położenie może być wskazane jako odległość od końca, pozycja w poprzek blachy, odniesienie do naroża lub krawędzi, orientacja przekroju albo oznaczona współrzędna wyrobu. W planie należy określić, czy pomiar jest wykonywany na powierzchni wyrobu, między przygotowanymi punktami odniesienia, w poprzek przekroju czy na określonej długości pomiarowej. Zapobiega to wybieraniu przez inspektora korzystnego miejsca po uzyskaniu pierwszego wyniku. Lokalizacja pomiarów powinna również uwzględniać cechy mogące wpływać na odczyty, takie jak zadziory, zgorzelina, naprawy spawalnicze, uniesione krawędzie, miejscowe wgniecenia lub wygięcie.
Przyrządy i metody należy dobierać odpowiednio do wymaganej dokładności, a nie wyłącznie pod kątem wygody. National Structural Steelwork Specification rozróżnia tolerancje zasadnicze i funkcjonalne oraz wymaga, aby metody i przyrządy stosowane do pomiarów wymiarowych były odpowiednie do wymaganej dokładności. Liniał stalowy może być wystarczający do zgrubnego sprawdzenia długości, ale nie jest automatycznie odpowiedni do dokładnego określania grubości, prostoliniowości lub wymiaru przekroju. Należy stosować skalibrowane mikrometry, przyrządy suwmiarkowe, grubościomierze, liniały krawędziowe, szczelinomierze, taśmy pomiarowe, poziomnice, urządzenia optyczne, urządzenia do ważenia lub metody współrzędnościowe, gdy ich zakres, rozdzielczość, układ punktów styku i status kalibracji odpowiadają danej cesze.
Należy kontrolować warunki pomiaru. Gdy rozszerzalność cieplna może wpływać na wynik znajdujący się blisko wartości granicznej, należy odnotować temperaturę; wyrób należy umieścić na stabilnych podporach, nie wolno wyginać go w celu uzyskania zgodności, a usuwać można wyłącznie materiał, którego usunięcie dopuszcza specyfikacja. Należy sprawdzić, czy powierzchnia odniesienia jest wystarczająco czysta dla danej metody, ale nie wolno szlifować ani obrobić powierzchni przed oceną jej jakości, chyba że obowiązująca procedura zezwala na takie przygotowanie.
Niepewność pomiaru nie jest drugą tolerancją. Jest właściwością metody pomiarowej i warunków pomiaru. Jeżeli odczyt znajduje się blisko wartości granicznej, należy podać metodę, identyfikację przyrządu, status kalibracji, rozdzielczość, istotne warunki środowiskowe oraz ewentualną określoną regułę podejmowania decyzji. Decyzja o akceptacji musi być zgodna z obowiązującą specyfikacją lub umową; inspektor nie powinien samowolnie poszerzać wartości granicznej w celu uwzględnienia niepewności ani odrzucać wyrobu wyłącznie dlatego, że przyrząd wyświetla więcej cyfr, niż wymaga specyfikacja.
Kontrola wizualna wymaga odrębnego planu. W miarę możliwości należy zbadać całą określoną powierzchnię, stosując oświetlenie ujawniające zawalcowania, szwy, pęknięcia, wżery, zgorzelinę, rdzę, rozwarstwienia, zadrapania, wżery mechaniczne i uszkodzenia mechaniczne. Każde wskazanie należy opisać, podając jego lokalizację, rodzaj, przybliżony zakres oraz głębokość lub stopień nasilenia, bez uznawania każdego widocznego śladu za wadę. Jakość powierzchni określają wymagania właściwe dla danego wyrobu. ISO 9443:2018 definiuje klasy jakości powierzchni dla walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach nominalnych od 5 mm do 200 mm. Nie jest to ogólna zasada dotycząca powierzchni wszystkich wyrobów stalowych.
W przypadku powierzchni zardzewiałych lub przygotowanych ISO 8501-1:2007 zawiera opisy słowne i fotografie reprezentatywne dla stopni skorodowania oraz stopni przygotowania, w tym powierzchni oczyszczonych strumieniowo-ściernie, narzędziami ręcznymi, narzędziami mechanicznymi i płomieniowo. Stopnie te opisują stan lub sposób przygotowania powierzchni; nie zastępują ograniczeń określonych w normie wyrobu dla szwów, pęknięć, zawalcowań ani dopuszczalnych napraw. Podobnie tolerancja jakości powierzchni może niekiedy być akceptowalna, jeżeli obszar objęty niezgodnością stanowi jedynie niewielką część powierzchni, jednak BCSA Guidance Note 3.05 uzależnia to od specyfikacji i zamierzonego zastosowania. Znaczenie mają zatem powierzchnia, lokalizacja i funkcja.
Rejestrowanie, porównywanie i rozpatrywanie wyników
Przed zapisaniem wyniku należy zarejestrować tożsamość wyrobu: wytop, wiązkę, krąg, sztukę lub numer blachy, gatunek, postać, wymiary, obowiązującą specyfikację, wydanie, datę, inspektora oraz identyfikację przyrządu. Należy zachować surową obserwację w postaci zmierzonej. Jeżeli norma wymaga zaokrąglenia w celu oceny zgodności, należy zapisać obok wartość zaokrągloną i podać zastosowaną regułę.
Ma to zasadnicze znaczenie w przypadku blach ocenianych zgodnie z ASTM A568/A568M-19a. Norma stosuje zasady zaokrąglania określone w ASTM E29 przy ustalaniu zgodności. Niezap zaokrąglony odczyt powinien pozostać identyfikowalny; wartością stosowaną w określonym porównaniu jest wartość zaokrąglona. Nie wolno zaokrąglać zbyt wcześnie ani zastępować granicznego wyniku surowego ręcznie wybraną liczbą miejsc po przecinku.
Każdą cechę należy porównać z właściwym dla niej wymaganiem. Blacha może spełniać wymaganie dotyczące grubości, a jednocześnie nie spełniać wymagania dotyczącego płaskości. Pręt może spełniać wymaganie dotyczące średnicy, a jednocześnie nie spełniać wymagań dotyczących prostoliniowości lub klasy powierzchni. Dwuteownik może spełniać wymaganie dotyczące masy, a mimo to przekraczać tolerancję kształtu przekroju wpływającą na dopasowanie połączenia. Każdy wynik należy oznaczyć jako zgodny, niezgodny lub wymagający przeglądu technicznego, zamiast przypisywać całości jeden status „spełnia” lub „nie spełnia” przed zrozumieniem odrębnych ustaleń.
Gdy wynik znajduje się poza określoną wartością graniczną, należy wstrzymać automatyczny proces zwolnienia wyrobu i zabezpieczyć dowody. Trzeba ponownie sprawdzić przyrząd i sposób ustawienia, powtórzyć pomiar wyłącznie zgodnie z zatwierdzoną metodą oraz rozróżnić błąd pomiaru od rzeczywistej niezgodności. Nie wolno wykorzystywać powtórnego pomiaru do usunięcia niekorzystnego wyniku bez udokumentowanej zasady pobierania próbek lub ponownego badania.
Decyzja dotycząca dalszego postępowania powinna wskazywać właściwy organ oraz podjęte działanie. Możliwe wyniki obejmują potwierdzenie zgodności i zwolnienie wyrobu, odseparowanie do czasu przeglądu, dopuszczoną naprawę połączoną z ponowną kontrolą, odrzucenie, przekazanie z powrotem do procesu lub akceptację na podstawie zatwierdzonego odstępstwa. Naprawa może zmienić zarówno wymiary, jak i stan powierzchni, dlatego naprawiony obszar należy skontrolować względem tych samych obowiązujących wymagań oraz odnotować, co usunięto, dodano, obrobiono lub zmierzono ponownie.
W przypadku drutu, prętów i sztab przeznaczonych do wytwarzania mechanicznych elementów złącznych norma ASTM F2282-03R09E01 pokazuje, dlaczego dokumentacja może wymagać uwzględnienia kwestii wykraczających poza wymiary. Jej procedury zapewnienia jakości obejmują odwęglenie, wymiary, tolerancje, stan powierzchni, powłokę, jakość wykonania, wykończenie, wygląd i pakowanie. Dokumentacja odbiorowa powinna zatem zachowywać certyfikaty, wyniki pomiarów, fotografie, oceny powierzchni, dowody wzorcowania, odstępstwa, zatwierdzenia oraz końcową decyzję dotyczącą wyrobu. Taki zapis sprawia, że decyzję można odtworzyć, zamiast sprowadzać kwestię odbioru technicznego do niepopartej dowodami oceny wizualnej.
Typowe błędy przy podejmowaniu decyzji dotyczących tolerancji stali
Wyrób stalowy może być zgodny wymiarowo, a mimo to nie spełniać wymagań dotyczących jakości powierzchni. Może również wykazywać miejscowy ślad, który jest nieszkodliwy w jednym zastosowaniu, lecz niedopuszczalny w innym. Wyniki te nie są sprzeczne. Limity wymiarowe, stan powierzchni, procedura pomiarowa i organ uprawniony do odbioru odpowiadają na różne pytania.
Pierwsze pytanie powinno brzmieć: jaka specyfikacja wyrobu ma zastosowanie do danego wyrobu? Drugie: jaka cecha jest sprawdzana? Grubość, prostoliniowość, masa, przygotowanie przeciwrdzewne, odwęglenie i widoczne wady powierzchni nie podlegają jednej uniwersalnej tabeli tolerancji.
Stosowanie tolerancji dotyczącej blachy do kształtownika konstrukcyjnego
Częstym błędem jest wybór znanej normy dotyczącej blachy dla wyrobu, który w rzeczywistości jest prętem, dwuteownikiem, kątownikiem, ceownikiem, płaskownikiem szerokim lub innym kształtownikiem konstrukcyjnym. Wartości liczbowe mogą wyglądać rozsądnie, lecz porównanie nie ma podstaw technicznych, jeśli różnią się postać wyrobu i metoda jego wytwarzania.
ASTM A568/A568M-19a określa grubość, długość, szerokość, płaskość oraz powiązane dopuszczalne odchyłki dla blach stalowych walcowanych na gorąco i na zimno. Ma zatem zastosowanie do wyrobów w postaci blach objętych jej zakresem, a nie automatycznie do walcowanego kątownika konstrukcyjnego czy kształtownika dwuteowego. Znaczenie ma również procedura oceny zgodności: wartości zmierzone zaokrągla się zgodnie z ASTM E29, a dopiero następnie porównuje z określoną wartością graniczną. Pomiar zapisany jako 9,96 mm nie może zostać prawidłowo oceniony przez proste porównanie niezaokrąglonego odczytu przyrządu z wartością podaną w tabeli, jeżeli obowiązująca procedura wymaga innego sposobu zaokrąglania. ASTM International, 2019
Wyroby konstrukcyjne mają własne zasady dotyczące wymiarów. ASTM A6/A6M-24a ustanawia obowiązkowe dopuszczalne odchyłki wymiarów i masy dla walcowanych stalowych prętów, blach, kształtowników i grodzic. Stanowi również, że w przypadku sprzeczności wymagań pierwszeństwo ma właściwa specyfikacja wyrobu. Ta klauzula ma rozstrzygające znaczenie. ASTM A6/A6M nie zezwala na pomijanie normy wyrobu, specyfikacji zakupu, rysunku ani wymagania dodatkowego, które mają zastosowanie do określonego gatunku i wyrobu. ASTM International, 2024
To samo rozróżnienie występuje w normach ISO. ISO 1035:2026 obejmuje walcowane na gorąco pręty okrągłe, kwadratowe, płaskie, sześciokątne i ośmiokątne z szeregu metrycznego, w tym ich wymiary, kształt, masę i tolerancje. ISO 657-1:2026 obejmuje kątowniki równoramienne i nierównoramienne, ceowniki z pochyłymi półkami oraz dwuteowniki z pochyłymi półkami, określając wymagania dotyczące wymiarów, charakterystyk przekroju i tolerancji. ISO 9034:1987 dotyczy walcowanych na gorąco szerokich płaskowników konstrukcyjnych ze stali niestopowych i stopowych, z wyłączeniem stali nierdzewnych, o określonej minimalnej granicy plastyczności do 700 N/mm². Żadnej z tych norm nie należy zastępować wyłącznie dlatego, że łatwiej znaleźć tabelę tolerancji dotyczącą blachy.
Błąd często wynika z pomylenia grubości z geometrią przekroju. Blachę ocenia się na podstawie takich cech jak odchyłka grubości, szerokość, długość i płaskość. W przypadku kształtownika konstrukcyjnego konieczne może być sprawdzenie szerokości półki, grubości środnika, wysokości całkowitej, pochylenia półki, promienia, prostoliniowości, skręcenia, prostopadłości i masy. Tolerancja właściwa dla płaskiej blachy nie mówi nic o skumulowanej geometrii kątownika nierównoramiennego ani dwuteownika z pochyłymi półkami.
Znaczenie ma również stan materiału. ISO 16160:2012 stosuje tolerancje wymiarów i kształtu do walcowanych na gorąco wyrobów w postaci blach stalowych i została potwierdzona przez ISO w 2024 r. ISO 16162:2012 obejmuje wyroby w postaci blach stalowych walcowanych na zimno. Przeniesienie limitów z ISO 16160:2012 na materiał walcowany na zimno, dla którego zastosowanie ma ISO 16162:2012, jest błędem specyfikacyjnym, nawet jeśli oba dokumenty dotyczą „blachy stalowej”. Przed rozpoczęciem pomiarów należy sprawdzić oznaczenie wyrobu, stan walcowania, zakres grubości, stan krawędzi oraz określoną klasę tolerancji.
Traktowanie stopni przygotowania przeciwrdzewnego jako tolerancji wymiarowych
ISO 8501-1:2007 jest często błędnie odczytywana jako wymiarowa norma typu „spełnia/nie spełnia”. Tak nie jest. Dokument określa stopnie skorodowania i stopnie przygotowania na podstawie opisów pisemnych oraz reprezentatywnych fotografii. Stopnie te opisują wizualny stan powierzchni stali przed przygotowaniem i po nim, w tym powierzchnie oczyszczone strumieniowo-ściernie, narzędziami ręcznymi, narzędziami mechanicznymi oraz płomieniowo. Nie określają dopuszczalnej odchyłki grubości, dopuszczalnej głębokości wżerów, granicznej chropowatości powierzchni ani tolerancji prostoliniowości kształtownika. International Organization for Standardization, 2007
Oznaczenie takie jak Sa 2½ nie może zatem dowodzić, że blacha zachowała określoną grubość. Nie może również potwierdzić, że miejscowe wgłębienie, zawalcowanie, ślad zawalcowanej zgorzeliny lub wżer korozyjny jest dopuszczalny w zastosowaniu konstrukcyjnym. Przygotowanie usuwa lub zmienia zanieczyszczenia powierzchni i produkty korozji; nie zastępuje kontroli wymiarowej ani nie określa pozostałej grubości ścianki.
Normy dotyczące jakości powierzchni działają w odrębnym obszarze. ISO 9443:2018 określa wymagania techniczne dostawy dla klas jakości powierzchni walcowanych na gorąco prętów okrągłych, kwadratowych i sześciokątnych oraz walcówki o wymiarach nominalnych od 5 mm do 200 mm. Jej zakres dotyczy klas jakości powierzchni, a nie ogólnej oceny wizualnej każdego wyrobu stalowego. Pręt okrągły dostarczany zgodnie z ISO 9443:2018 należy oceniać względem wymagań tego dokumentu, natomiast w przypadku blachy, dwuteownika lub blachy walcowanej na zimno należy zastosować właściwą specyfikację wyrobu i zawarte w niej postanowienia dotyczące powierzchni.
Przeznaczenie wyrobu może zmienić znaczenie wskazania. Płytki, odosobniony ślad w obszarze, który zostanie usunięty podczas obróbki, może mieć inne konsekwencje niż ten sam ślad na półce wrażliwej na zmęczenie, granicy ciśnieniowej lub widocznej powlekanej powierzchni. BCSA Guidance Note 3.05 stwierdza, że tolerancja jakości powierzchni może być dopuszczalna, gdy obszar objęty wskazaniem stanowi jedynie niewielką część powierzchni, pod warunkiem że zezwalają na to specyfikacja i zamierzone zastosowanie. Nie jest to ogólna zasada odbioru. Należy uwzględnić powierzchnię, głębokość, położenie, orientację, ciągłość, metodę naprawy oraz pozostały przekrój obliczeniowy. BCSA, 2015
Równie częsty jest błąd przeciwny: odrzucanie każdej ciemnej plamy lub płytkiego śladu jako wady materiału. Zabarwienie rdzą, przylegająca zgorzelina walcownicza, pozostałości po przygotowaniu i rzeczywista nieciągłość nie są równoważnymi obserwacjami. Jeżeli pytanie dotyczy gotowości powierzchni do powlekania, właściwa może być norma ISO 8501-1. Jeżeli chodzi o to, czy pręt ma dopuszczalną nieciągłość powierzchni, zastosowanie może mieć ISO 9443:2018 lub nadrzędna specyfikacja pręta. Jeżeli pytanie dotyczy odwęglenia lub uszkodzeń związanych z wykończeniem półfabrykatu elementu złącznego, ASTM F2282-03R09E01 określa procedury zapewnienia jakości obejmujące odwęglenie, wymiary, tolerancje, stan powierzchni, powłokę, jakość wykonania, wykończenie, wygląd i pakowanie drutu, prętów oraz sztab ze stali węglowej i stopowej stosowanych do wytwarzania mechanicznych elementów złącznych. ASTM International, 2009
Pomijanie nadrzędnej specyfikacji i metody pomiaru
Nawet właściwa wartość graniczna może prowadzić do błędnej decyzji, jeśli nie zostaną zapisane nadrzędny dokument i metoda pomiaru. Certyfikat może zawierać stwierdzenie „w granicach tolerancji” bez wskazania wydania dokumentu, normy wyrobu, klasy tolerancji, miejsca pobrania próbki, przyrządu, powierzchni odniesienia ani zasady zaokrąglania. Takie stwierdzenie jest zbyt niepełne w przypadku zakwestionowanego wyniku.[6] National Structural Steelwork Specification. British Constructional Steelwork Association. National Structural Steelwork Specification, 2010.
National Structural Steelwork Specification rozróżnia tolerancje zasadnicze i funkcjonalne. Tolerancja zasadnicza dotyczy określonego wymagania produkcyjnego, natomiast tolerancja funkcjonalna — tego, czy wykonany lub wzniesiony element spełnia swoje zamierzone zadanie. Rozróżnienie to zapobiega automatycznemu traktowaniu drobnej niezgodności jako krytycznej, lecz nie upoważnia inspektora do pomijania obowiązkowego limitu określonego dla wyrobu. Ta sama specyfikacja wymaga, aby metody i przyrządy stosowane do pomiarów wymiarowych były dobierane z uwzględnieniem wymaganej dokładności. BCSA, 2010
Niewzorcowana taśma miernicza, uszkodzona suwmiarka, mikrometr z nieprawidłowo ustawionym zerem lub poziomica użyta bez określonego układu odniesienia mogą służyć do udokumentowania obserwacji, lecz zasadniczo nie powinny stanowić podstawy do ostatecznego odrzucenia wyrobu. Na wynik mogą wpływać temperatura, siła docisku, zadziory, zgorzelina, ustawienie sondy, sposób obsługi przyrządu przez operatora oraz podparcie elementu. W przypadku płaskości i prostoliniowości wybrana linia lub płaszczyzna odniesienia jest częścią metody; zmiana odniesienia może zmienić podaną odchyłkę. W przypadku grubości pomiary w pobliżu krawędzi, spoin, żłobień lub zgorzeliny mogą nie odzwierciedlać miejsca wymaganego przez specyfikację.
Niepewność pomiaru ma szczególne znaczenie, gdy zgłoszona wartość jest zbliżona do wartości granicznej. Jeżeli wartość graniczna wynosi 10,00 mm, a dopuszczalne jest odchylenie ujemne, oraz jeżeli niepewność przyrządu stanowi istotną część tego odchylenia, pojedynczy odczyt powinien skutkować weryfikacją, a nie automatycznym uznaniem wyniku za pewny. Należy ponownie wykonać pomiar skalibrowanym przyrządem, zidentyfikować określone miejsce pomiaru, powtórzyć odczyt i zastosować obowiązującą zasadę zaokrąglania. Zgodnie z ASTM A568/A568M zaokrąglanie określone w ASTM E29 stanowi część oceny zgodności; zastąpienie tej procedury nieformalnym zaokrąglaniem może odwrócić wynik granicznej decyzji.
W przypadku lokalnego wskazania powierzchniowego również należy określić ścieżkę eskalacji. Należy udokumentować jego położenie, długość, szerokość, pozorną głębokość i orientację; oczyścić je lub przygotować wyłącznie w dozwolony sposób; a następnie porównać stwierdzenie ze specyfikacją wyrobu i jego zamierzonym zastosowaniem. Jeżeli specyfikacja nie zawiera odpowiednich postanowień, decyzję należy przekazać odpowiedzialnemu inżynierowi lub właściwej stronie określonej w umowie, zamiast wyciągać ją na podstawie fotografii.
- Identyfikacja materiału
- Gatunek, wytop, postać produktu, wymiary, ilość oraz numer sztuki lub pakietu
- Odniesienie obowiązujące
- Norma wyrobu, wydanie dokumentu, klasa tolerancji, wymagania zamówienia zakupu oraz rysunku
- Dowody pomiarowe
- Miejsce, baza pomiarowa, przyrząd, status wzorcowania, odczyt surowy, jednostki oraz zasada zaokrąglania
- Dowody dotyczące powierzchni
- Opis wady, zakres, fotografie, stopień przygotowania oraz metoda badania
- Decyzja
- Zgodny, wstrzymany do przeglądu, naprawiony, zaakceptowany w ramach odstępstwa, zaklasyfikowany niżej lub odrzucony
Rzetelny protokół odbioru powinien zatem określać gatunek materiału, postać wyrobu, obowiązującą normę i jej wydanie, właściwą klasę tolerancji, metodę pomiaru, identyfikację przyrządu, status kalibracji, istotne warunki środowiskowe oraz sposób postępowania w przypadku każdego wskazania powierzchniowego. Bez tych szczegółów określenia „spełnia wymagania” i „nie spełnia wymagań” mogą opisywać raczej proces kontroli niż samą stal.
Źródła
- [1] ASTM A6/A6M-24a. ASTM International standard publication, 2024. https://store.astm.org/a0006_a0006m-24a.html
- [2] ASTM A568/A568M-19a. ASTM International standard publication, 2019. https://store.astm.org/a0568_a0568m-19a.html
- [3] ISO 16160:2012. ISO standard catalogue, 2024. https://www.iso.org/standard/59320.html
- [4] ISO 9443:2018. ISO standard catalogue, 2018. https://www.iso.org/standard/70647.html
- [5] ASTM F2282-03R09E01. ASTM International standard publication, 2009. https://store.astm.org/f2282-03r09e01.html
- [6] National Structural Steelwork Specification. National Structural Steelwork Specification, 2010. https://steelconstruction.info/images/1/10/BCSA_52-10.pdf