




Çelik Temizliği Ne Anlama Gelir — ve Bir İnklüzyon Derecesi Ne Anlama Gelmez
Metalik olmayan parçacıklardan oluşan bir popülasyon olarak temizlik
Çelik temizliği, tek ve evrensel bir kalite derecesini değil, bir çelik ürünündeki metalik olmayan inklüzyon popülasyonunu ifade eder. Metalik olmayan inklüzyon, çelik üretimi veya dökümü sırasında oluşan ve metal katılaşırken içinde hapsolan çözünmez bir safsızlık parçacığıdır. Oksitler, sülfürler, silikatlar, alüminatlar ve karma küresel parçacıklar bu popülasyona dahil olabilir. Bazıları deoksidasyon reaksiyonlarıyla oluşur; diğerleri cüruf, refrakter aşınması, kalıp tozu veya yeniden oksidasyondan kaynaklanır.
Temizlik sonucunun ardındaki değişkenler
- Bileşim
- Bir inklüzyonun içerdiği maddeler; örneğin mangan sülfür, alümina, kalsiyum alüminat veya kalsiyumla modifiye edilmiş oksit.
- Boyut
- Bir inklüzyonun boyutları veya eşdeğer alanı.
- Sayı
- Belirli bir hacimde veya incelenen alanda bulunan parçacıkların sayısı.
- Dağılım
- Parçacıkların düzgün biçimde dağılmış, kümelenmiş, şeritler hâlinde hizalanmış veya bantlarda yoğunlaşmış olup olmadığı.
- Konum
- İnklüzyonların bulunduğu yer; örneğin yüzeye yakın, merkez çizgisinde veya segregasyon bölgeleri boyunca.
Birçok değişken birbirinden ayrılmalıdır. Bileşim, bir inklüzyonun neler içerdiğini; örneğin mangan sülfür, alümina, kalsiyum alüminat veya kalsiyumla modifiye edilmiş bir oksit içerip içermediğini belirler. Boyut, ölçülerini veya eşdeğer alanını ifade eder. Sayı, belirli bir hacimde veya incelenen alanda kaç parçacık bulunduğunu tanımlar. Dağılım, parçacıkların eşit biçimde dağılmış mı, kümelenmiş mi, lifsi dizilimler hâlinde hizalanmış mı veya belirli bantlarda mı yoğunlaşmış olduğunu sorgular. Konum, bunların nerede bulunduğunu belirler: yüzeye yakın, merkez hattında, segregasyon bölgeleri boyunca, toz dövme parçacıkları arasında veya bir bileşenin yüksek gerilime maruz kalacak bir parçasına dönüşecek bölgede.
Bu değişkenler birlikte değişmez. Bir ergitmede çok sayıda, ancak çok küçük oksit bulunabilir ve olağandışı büyüklükte hiçbir parçacık olmayabilir; başka bir ergitmede ise ortalama parçacık sayısı düşükken hasar verici tek bir inklüzyon bulunabilir. Aynı maksimum boyuta sahip haddelenmiş bir sülfür lifsi dizilimi ile kompakt bir oksit, aynı gerilme yoğunlaşmasını oluşturmaz ve işlem sırasında aynı şekilde davranmaz. ASTM B796:2020, neredeyse tam yoğunluklu toz dövme malzeme için buna bağlı bir noktayı ortaya koyar: inklüzyon bileşimi, boyutu, dağılımı ve konumu, ortaya çıkan malzemeyi güçlü biçimde etkiler.
İşleme, inklüzyonların görünümünü değiştirir. Viskoz sülfürler haddeleme sırasında uzayabilir, gevrek oksitler kırılabilir ve bazı parçacıklar açısal biçimini koruyabilir veya kalsiyum işlemi sonrasında daha küresel hâle gelebilir. Bu nedenle gözlemlenen popülasyon, hem çelik üretim geçmişini hem de deformasyon geçmişini yansıtır. Bir temizlik sonucu; ürün biçimi, numune alma konumu, redüksiyon geçmişi, incelenen alan ve test yöntemiyle birlikte değerlendirildiğinde anlamlıdır.
Bir derecelendirme neden doğrudan kimyasal analiz değildir
Geleneksel bir inklüzyon derecelendirmesi, morfoloji ve kapsamın yöntemle tanımlanmış bir gözlemidir. Her parçacığın kimyasal analizi değildir. ASTM E45-25, işlenmiş çelikte inklüzyon içeriğinin belirlenmesi ve raporlanması için dört makroskobik ve beş mikroskobik yöntem sunar. Bilinen mikroskobik kategorileri A, B, C ve D’dir: A-sülfür, B-alümina, C-silikat ve D-küresel oksit türleri. Bu etiketler, yöntem kapsamında görünümü ve morfolojik sınıfı tanımlar; bir kategorideki her parçacığın tek ve saf bir kimyasal kimliğe sahip olduğunu kanıtlamaz.
ASTM E45 referans çizelgeleri, 100× büyütmede ince ve yoğun seri görüntüler kullanır; numune alanı yaklaşık 0,50 mm²’dir. Bu nedenle “B 1.5 heavy” gibi raporlanmış bir sonuç, gözlemlenen alanın belirli bir inceleme prosedürü kapsamında belirli bir çizelge düzeyine benzediği anlamına gelir. Çeliğin, evrensel bir eşik değerine eşit kimyasal olarak ölçülmüş bir alümina konsantrasyonu içerdiği anlamına gelmez. Ayrıca ergitmenin herhangi bir yerindeki en büyük inklüzyonu da ortaya koymaz.
| Standart | Sınıflandırma veya kapsam | Temel sınırlama |
|---|---|---|
| ASTM E45-25 | A-sülfür, B-alümina, C-silikat, D-küresel oksit; makroskopik ve mikroskopik yöntemler | Tam bir kimyasal analiz değil, morfolojik raporlama sınıflarıdır |
| JIS G 0555:2020 | Tip A: viskoz deformasyon; Tip B: granüler ve süreksiz; Tip C: düzensiz dağılmış | Harf tanımlamaları ASTM kategorileriyle birbirinin yerine kullanılamaz |
| DIN EN 10247:2017 | Standart görüntülerle mikrografik inceleme | Sonuç; hazırlamaya, görüş alanı seçimine ve görüntü çerçevesine bağlıdır |
| ISO 4967:2026 | İndirgeme oranı en az 3 olan haddelenmiş veya dövülmüş ürünler için mikrografik yöntem | Kapsam, önceki deformasyonla bağlantılıdır |
| SAE J422:201801 | Nicel mikroskopik uygulama | Mikrofotoğraflar, yeniden kükürtlendirilmiş kalite sınıfları veya genel olarak ASTM E45 kullanılarak sınıflandırılan yüksek karbonlu rulman kalitesi çelikleri için amaçlanmamıştır |
Diğer standartlar aynı mikroyapıyı farklı biçimde sınıflandırır. JIS G 0555:2020, işleme sırasında viskoz deformasyonla oluşan inklüzyonlar için Tip A’yı; tanecikli ve süreksiz inklüzyonlar için Tip B’yi; viskoz deformasyon olmaksızın düzensiz biçimde dağılmış inklüzyonlar için ise Tip C’yi kullanır. DIN EN 10247:2017, standart görüntülerle mikrografik incelemeyi belirtirken ISO 4967:2026, redüksiyon oranı en az 3 olan haddelenmiş veya dövülmüş çelik ürünleri için buna karşılık gelen uluslararası yöntemi tanımlar. Kategori adları; tanımlar, numune hazırlama, büyütme, alan seçimi ve raporlama kuralları kontrol edilmeden standartlar arasında aktarılamaz.
Kimyasal bir soru için başka bir araç gerekir. Enerji dağılımlı X-ışını analizi (SEM/EDS) ile taramalı elektron mikroskobu, tek tek parçacıkları karakterize edebilir ve örneğin alümina bakımından zengin bir oksidi kalsiyum alüminattan veya karmaşık, mangan içeren bir inklüzyondan ayırt edebilir. DOE destekli ASCAT projesi, tek tek inklüzyonların boyutunu, bileşimini ve dağılımını genel temizlikle ilişkilendirmek için X-ışını analizli, bilgisayar kontrollü taramalı elektron mikroskobu kullanmıştır. Otomatik görüntü analizi, çok sayıda alanda parçacıkları sayabilir ve boyutlandırabilir; ancak eşikleme kuralları ve kontrast sınırları sonucu hâlâ etkiler.
Temizliği, toplam oksijeni ve mekanik performansı birbirinden ayırmak
Toplam oksijen ile inklüzyon temizliği birbiriyle ilişkilidir, ancak birbirinin yerine kullanılabilecek ölçümler değildir. Toplam oksijen, analiz edilen çelik numunesinde bulunan oksijeni ölçer; buna oksit inklüzyonlarına bağlı oksijen ve prosedüre bağlı olarak çözünmüş oksijen de dahildir. Parçacık biçimini, boyut dağılımını, konumunu veya oksidin birkaç büyük inklüzyonda yoğunlaşıp yoğunlaşmadığını açıklamaz. Bu nedenle benzer toplam oksijen değerlerine sahip iki ergitme, farklı inklüzyon popülasyonlarına ve farklı risklere sahip olabilir.
Bir çizelge derecelendirmesi de tek başına bir bileşenin kullanım ömrünü öngöremez. Yorulma dayanımı, kırılma tokluğu, yuvarlanmalı temas yorulması, süneklik, işlenebilirlik ve dövülebilirlik; inklüzyonların yanı sıra çelik kalitesine, matris yapısına, ısıl işleme, gerilme durumuna, yüzey koşuluna, yükleme spektrumuna ve bileşen geometrisine bağlıdır. Yüksek gerilime maruz kalan yüzey altı bir bölgede bulunan büyük bir inklüzyon, başka bir yerdeki çok sayıda küçük parçacıktan daha önemli olabilir. Konum, sonucu değiştirir.
Çok temiz rulman çeliklerinde geleneksel ASTM ve JIS derecelendirmeleri, incelenen alanlarda çizelge çözünürlüğünde çok az sayıda veya hiç parçacık bulunmadığından ergitmeleri birbirinden ayırt etmekte yetersiz kalabilir. Hakemli JIS çalışması, uç değer istatistikleriyle değerlendirildiğinde √area olarak ifade edilen maksimum inklüzyon boyutunun neden daha bilgilendirici olabileceğini göstermiştir. ASTM E45-25 ile birlikte ASTM Alt Komitesi E04.09 kapsamında yer alan ASTM E2283-08(2019), bu tür uç değer analizini ele alır. Bu durumda soru, “Bu alanlarda hangi çizelge sınıfı görüldü?” sorusundan “İncelenen veya üretilen daha büyük hacimde, nadir bir inklüzyonun makul olarak ulaşabileceği boyut nedir?” sorusuna dönüşür.
Hiçbir tek sonuç, temizlikle ilgili her soruyu yanıtlayamaz. Çizelge derecelendirmeleri, tanımlanmış bir yöntem kapsamında morfolojileri karşılaştırır; görüntü analizi, sayıları ve boyut dağılımlarını sağlar; SEM/EDS, parçacıkların kimyasını belirler; toplam oksijen, toplu bir oksijen miktarını ölçer; uç değer yöntemleri ise nadir ve büyük inklüzyonları ele alır. Bunlardan herhangi birini evrensel bir geçer/kalır sayısı olarak değerlendirmek, farklı ölçümleri birbirine karıştırır ve testin hiçbir zaman sağlaması amaçlanmayan bir kullanım ömrü öngörüsüne yol açabilir.
Çelik İşleme Sırasında Metalik Olmayan İnklüzyonların Oluşumu ve Değişimi

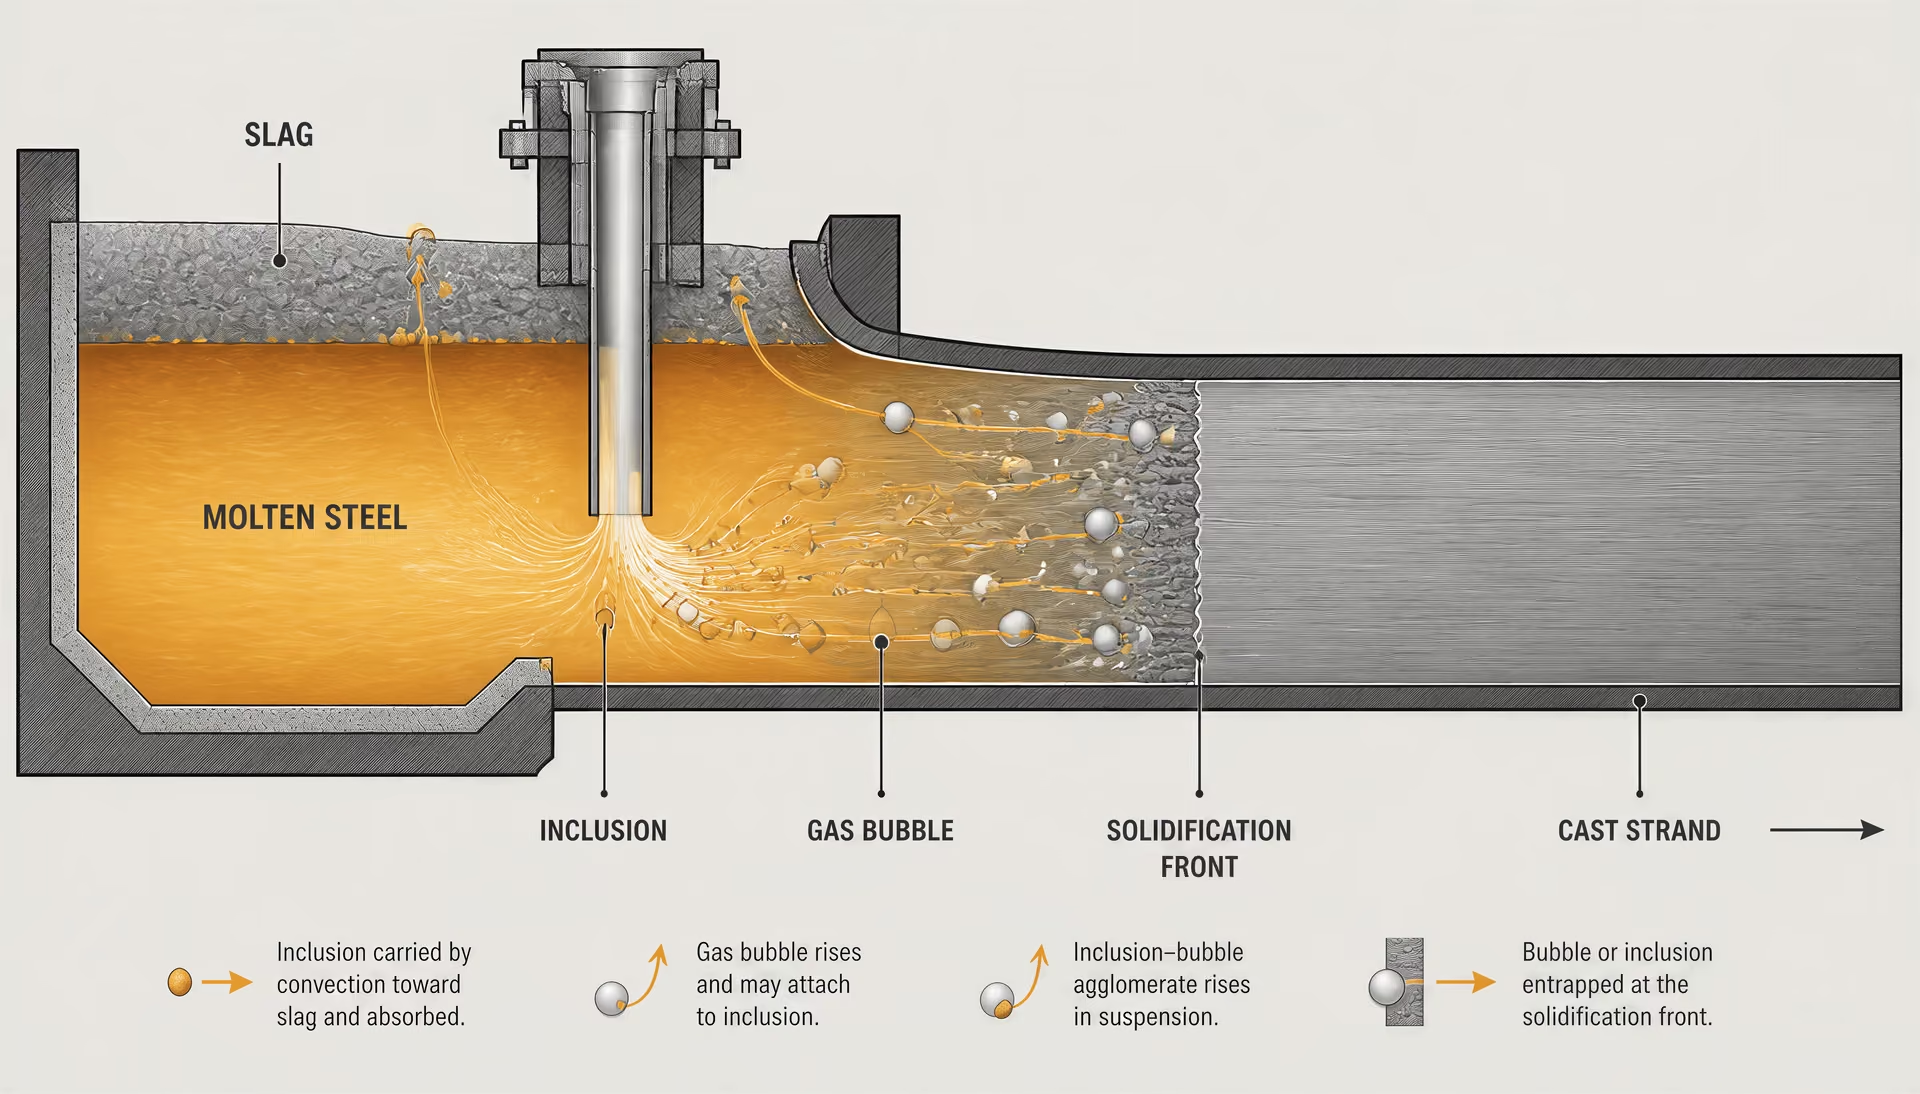
Çelik Üretimi ve Döküm Sırasındaki Kaynaklar
National Institute of Standards and Technology (NIST), metalik olmayan inklüzyonları çelik üretimi ve döküm sırasında oluşan, çözünmeyen safsızlık parçacıkları ve katılaşma sırasında hapsolan parçacıklar olarak tanımlar. Bu tanım önemlidir; çünkü bir inklüzyon, şarj malzemesinde önceden mevcut olan basit bir “kir” değildir. Bileşimi ve şekli; sıvı çelik, cüruf, refrakterler, alaşım ilaveleri ve atmosfer arasındaki reaksiyonlar sonucunda gelişebilir.
Oksit inklüzyonları genellikle çözünmüş elementlerin oksijenle reaksiyona girmesiyle oluşur. Örneğin alüminyumla sakinleştirilmiş çelikte, alüminyum ergiyikten çözünmüş oksijeni uzaklaştırırken alümina, Al₂O₃, oluşabilir. Deoksidasyon ürünleri çarpışarak aglomere olabilir veya kalsiyum işlemiyle farklı ergime ve deformasyon davranışlarına sahip kalsiyum-alüminat fazlarına dönüştürülebilir. Silikat inklüzyonları çelik–cüruf reaksiyonlarından, refrakter aşınmasından veya karmaşık oksit reaksiyonlarından kaynaklanabilir. Sürüklenen cüruf ve refrakter parçacıkları da başka bir oluşum yoludur; özellikle türbülans cüruf tabakasını metalin içine çektiğinde ya da bir nozul, pota astarı veya daldırılmış giriş sistemi malzeme kopardığında bu durum görülür.
Sülfür inklüzyonları esas olarak soğuma sırasında kükürdün manganez ve diğer elementlerle birleşmesiyle oluşur. Manganez sülfür, MnS, düşük alaşımlı ve otomat çeliklerinde özellikle önemlidir. Yeniden kükürtlendirilmiş bir kalite çelikte, amaçlanan sülfür inklüzyonu popülasyonu, düşük kükürtlü bir rulman çeliğine kıyasla çok daha büyük olabilir. Bu nedenle kalite, ürün biçimi ve test yöntemi belirtilmeden yapılan sayısal bir karşılaştırma yanıltıcı olabilir. Nitrür ve karbonitrür parçacıkları da soğuma sırasında veya daha sonraki ısıl işlemlerde çökelebilir; ancak standart inklüzyon sınıflandırmaları bunları kimyasal olarak mutlaka tanımlamaz.
NIST’in IMPACTS açıklamasında inklüzyon bileşimi, boyutu ve sayısı temizlik parametreleri olarak belirtilir. Dağılım da aynı derecede önemlidir: tek bir bölgede yoğunlaşmış birkaç büyük parçacık, aynı sayıdaki parçacığın kesit boyunca dağılmış olmasıyla aynı riski oluşturmaz. Toplam oksijen, oksit popülasyonlarının taşıdığı oksijeni ölçer; ancak en büyük inklüzyonun boyutunu, kimyasını veya parçacıkların kümelenmiş olup olmadığını göstermez. Otomatik görüntü analizi ile enerji dağılımlı X-ışını analizi kullanan taramalı elektron mikroskobu (SEM/EDS), toplam oksijen testinden farklı sorulara yanıt verir.
Döküm, bu parçacıkların nereye gideceğini belirler. Sürekli döküm sırasında inklüzyonlar cürufa yüzebilir, kabarcıklara tutunabilir, katılaşma cephesi tarafından yakalanabilir veya bünyeye alınana kadar askıda kalabilir. Akış düzenleri, döküm hızı, çeliğin kızgınlık derecesi, elektromanyetik karıştırma ve kalıp tozunun davranışı bu rekabetin tamamını etkiler. Bu nedenle nihai inklüzyon popülasyonu, herhangi bir haddeleme başlamadan önceki işleme geçmişini kaydeder.
Katılaşma Sırasında Hapsolma
Bir çelik kordonu, kütük veya külçe donarken katılaşma cephesi, çözünmüş elementlerin bir kısmını geriye kalan sıvı faza iter. Kükürt, oksijen içeren türler ve diğer çözünen maddeler dendritler arasındaki bölgelerde yoğunlaşabilir; burada yeni inklüzyonlar oluşur veya mevcut parçacıklar hapsolur. Arayüz, parçacığın uzaklaşabileceğinden daha hızlı ilerlediğinde parçacığın bünyeye alınma olasılığı artar; ancak parçacık boyutu, arayüzey enerjisi, akışkan hareketi ve yerel kimya da önemlidir.
Bu durum mekânsal farklılıklar yaratır. İnklüzyonlar merkez çizgisi yakınında yoğunlaşabilir, dendritler arası segregasyonla hizalanabilir veya bir kütük boyunca düzensiz dağılabilir. Gözeneklilik ve çekinti, oksit birikimi için ek bölgeler oluşturabilir. Bu nedenle aynı ergitme, numunenin merkezden, çeyrek kalınlıktan, yüzey bölgesinden, boyuna düzlemden veya enine düzlemden alınmasına bağlı olarak farklı test sonuçları verebilir.
Konum, mühendislik açısından doğurulan sonucu da değiştirir. Matriste izole hâlde bulunan küçük bir oksidin etkisi çok az olabilirken, yorulma açısından kritik bir yüzeye yakın alümina kümesi çatlak başlatabilir. Risk çoğu zaman ortalama sayıdan ziyade maksimum veya maksimuma yakın bir inklüzyon tarafından belirlenir. ASTM Subcommittee E04.09, ASTM E45-25 ile ASTM E2283-08(2019) standartlarını listeler; ikinci standart çelikteki metalik olmayan inklüzyonların uç değer analizini ele alır. Rulman çelikleri üzerine hakemli bir çalışmada, geleneksel ASTM ve JIS sınıflandırmalarının çok temiz malzemeleri birbirinden ayırt etmekte yetersiz kalabileceği bildirilmiştir. Maksimum inklüzyon boyutunun √area olarak ifade edilmesi ve uç değer istatistiklerinin uygulanması, rutin bir çizelge sınıflandırmasında aynı görünen popülasyonları birbirinden ayırabilir.
Katılaşma yapısı, sonraki şekillendirme işlemlerinin inklüzyonları nasıl açığa çıkaracağını da belirler. Dendritler arasında hapsolan bir parçacık, redüksiyon sırasında ürün ekseni boyunca uzayabilir. Daha az kısıtlanmış bir bölgede bulunan başka bir parçacık ise kırılabilir, dağılabilir veya kompakt biçimini koruyabilir.

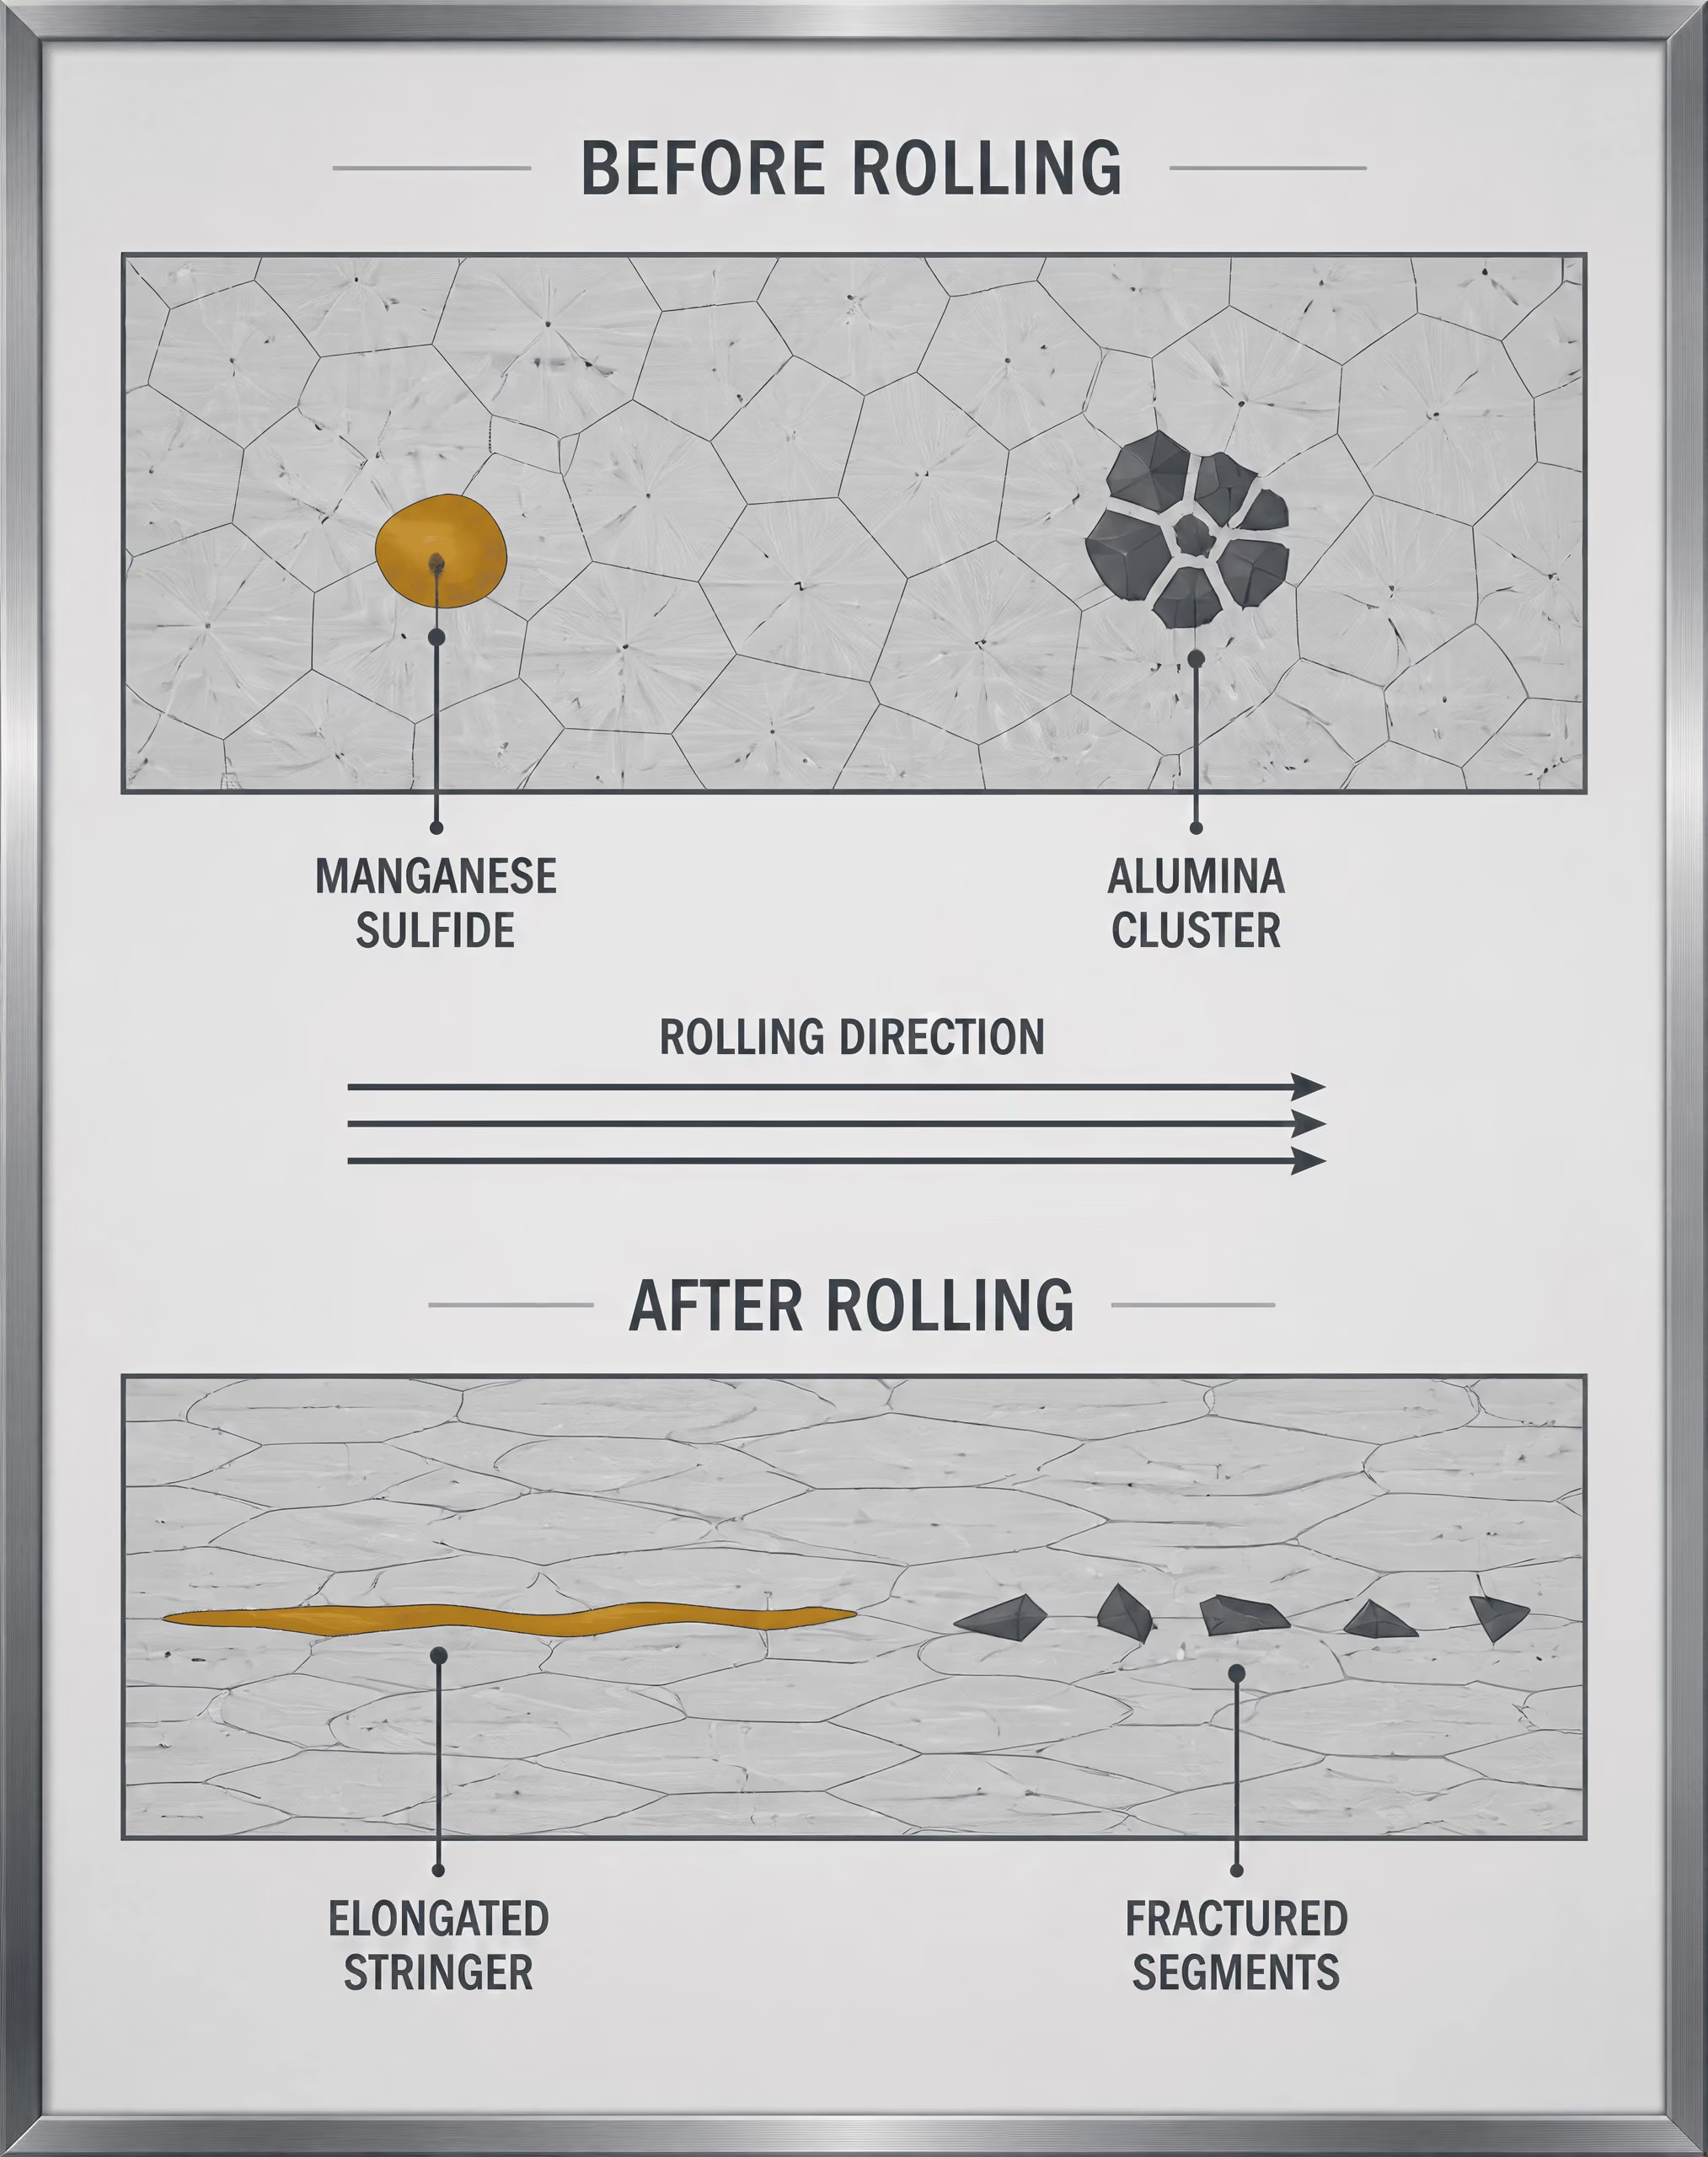
Haddeleme ve Dövme Sırasındaki Deformasyon
Haddeleme ve dövme, her inklüzyonu ortadan kaldırmaz. Bunlar inklüzyonların geometrisini, yönlenmesini, aralıklarını ve bazen iç yapılarını değiştirir. MnS gibi sünek bir sülfür, çevresindeki çelikle birlikte deformasyona uğrayarak haddeleme yönüne paralel, uzun ve dar bir şerit hâline gelebilir. Alümina gibi oksitler genellikle matrise göre daha sert ve daha az sünektir. Bunlar parçalara ayrılabilir, dönebilir, çelikten ayrılabilir veya nispeten küresel biçimde kalabilir. Bazı silikatlar sıcak işleme sıcaklıklarında yumuşar ve uzayabilir; diğerleri ise daha çok gevrek parçacıklar gibi davranır. Tepkiyi kimyasal bileşim belirler.
Bu nedenle sülfür benzeri şeritler, hem görünüm hem de etki bakımından küresel oksitlerden farklıdır. Haddelenmiş çelikten alınan boyuna bir kesitte MnS, ince ve sürekli görünümlü çizgiler hâlinde görülebilirken enine bir kesitte kısa noktalar veya yassılaşmış lekeler şeklinde görünebilir. Bir alümina kümesi, bir düzlemde birkaç köşeli parça, başka bir düzlemde ise tek bir düzensiz parçacık olarak görünebilir. Popülasyonun sayısı mutlaka değişmiş değildir; değişen, kesitin üç boyutlu cisimlerle kesişimidir.
Redüksiyon oranı önemlidir. Yoğun şekilde haddelenmiş bir ürün, inklüzyonları daha uzun bir mesafeye yayabilir ve görünür kalınlıklarını azaltabilir; dövme ise tekrarlanan basma işlemleriyle kümeleri kırabilir ve parçacıkları yeniden dağıtabilir. Buna karşılık yetersiz şekillendirme, yoğun kümelerin veya çekintiyle ilişkili kusurların kalmasına neden olabilir. ISO 4967:2026, redüksiyon oranı en az 3 olan haddelenmiş veya dövülmüş çelik ürünler için mikrografik bir yöntem belirtir. Bu kapsam, gözlem yöntemini her döküm koşulunu eşdeğer kabul etmek yerine önceki deformasyonla ilişkilendirir.
Standartlar bu morfoloji etkilerini farklı biçimlerde kodlar. ASTM E45-25, işlenmiş çelikte inklüzyon içeriğinin belirlenmesi ve raporlanması için dört makroskopik ve beş mikroskopik yöntem sunar. Bu standardın A, B, C ve D mikroskopik kategorileri, doğrudan kimyasal tanımlamalar değil, morfolojik raporlama sınıflarıdır. ASTM E45 referans çizelgelerinde A, sülfürle; B, alüminayla; C, silikatla ve D, küresel oksitle ilişkilendirilir. İnce ve ağır seriler, yaklaşık 0,50 mm²’lik bir numune alanında 100× büyütmede sınıflandırılır. Bu etiketler yararlı gözlemler sağlar; ancak A tipi bir çizgi, MnS için kimyasal bir analiz değildir.
DIN EN 10247:2017, mikrografik inceleme için standart görüntüler kullanırken ISO 4967 buna karşılık gelen uluslararası yöntemi belirtir. Buna karşılık JIS G 0555:2020, Tip A’yı şekillendirme sırasında viskoz deformasyonla oluşan inklüzyonlar, Tip B’yi granüler ve süreksiz inklüzyonlar, Tip C’yi ise viskoz deformasyon olmaksızın düzensiz dağılmış inklüzyonlar olarak tanımlar. Kategorilerin amaçları örtüşse de bunlar birbirinin yerine kullanılabilen kalite sınıfları değildir.
Sonuç olarak, aynı ergitmeden alınan malzemeyi inceleyen iki laboratuvar; farklı düzlemler, büyütmeler, görüş alanları, redüksiyon geçmişleri veya standartlar kullanmaları hâlinde görünüş bakımından farklı inklüzyon popülasyonları raporlayabilir. Bir çizelge sınıflandırması, seçilen yöntemin neyi gördüğünü tanımlar. SEM/EDS, parçacık bazında bileşimi ve morfolojiyi belirleyebilir; görüntü analizi boyut ve dağılımı nicel olarak değerlendirebilir; toplam oksijen, oksijen içeren içeriği tahmin eder; uç değer analizi ise en büyük parçacıkları ele alır. Bunların hiçbiri diğerinin yerini tutmaz.
ASTM E45: Yöntemler, Kategoriler ve Referans Grafik Derecelendirmeleri
ASTM E45-25, tek bir evrensel çelik temizliği derecesinden ziyade makroskopik ve mikroskopik yöntemlerden oluşan bir ailedir. Strong evidence
[1] ASTM E45: Standard Practice for Determining the Inclusion Content of Steel. ASTM International. ASTM International standard, 2025.ASTM E45-25, tek bir mikroskop prosedürü değildir ve bir çeliğe evrensel nitelikte tek bir temizlik derecesi atamaz. Bu standart, haddelenmiş veya dövülmüş çelikte metal dışı inklüzyon içeriğini belirleme ve raporlama yöntemlerinden oluşan bir yöntemler ailesidir. ASTM International, 2025 baskısının dört makroskopik yöntem ve beş mikroskopik yöntem içerdiğini belirtmektedir. Seçilen yöntem; gözlemi, incelenen alanı, inklüzyon boyutuna ve şekline duyarlılığı ve raporlanan sonucun biçimini değiştirir.
Bu ayrım önemlidir; çünkü inklüzyonlar çelik üretimi veya döküm sırasında oluşan ve metal katılaşırken metalin içinde hapsolan çözünmez parçacıklardır. Bir derecelendirme, hazırlanmış bir kesitte görünen yapıyı tanımlayabilir; ancak parçacıkların kimyasını tam olarak belirlemeyebilir veya her uygulamadaki etkilerini öngörmeyebilir. NIST’in IMPACTS çalışmaları; bileşimi, boyutu ve sayıyı önemli temizlik parametreleri olarak tanımlar. Dağılım ve konum da inklüzyonların haddeleme, dövme, talaşlı imalat, yorulma ve kırılma sırasında nasıl davrandığını etkiler.
ASTM E45 yöntem gruplarının ortaya koydukları
- Makroskopik yöntemler Görece geniş alanlarda segregasyonu, kümeleri, çizgileri, büyük inklüzyonları ve diğer daha büyük ölçekli süreksizlikleri ortaya çıkarır.
- Mikroskopik yöntemler Parlatılmış ve dağlanmış kesitleri, belirtilen büyütmede, derecelendirme ölçütlerine veya ölçülmüş inklüzyon miktarlarına göre inceler.
- Çizelge karşılaştırması Standartlaştırılmış bir görsel karşılaştırma sağlar; ancak görüş alanı seçimine ve operatörün yargısına duyarlılığını korur.
- Otomatik görüntü analizi İnklüzyon uzunluğunu, genişliğini, alan oranını, eşdeğer çapını, en-boy oranını ve sayı yoğunluğunu ölçebilir.
Dört makroskopik ve beş mikroskopik yöntem
Makroskopik yöntemler, çelikte nispeten geniş bir alanı veya daha büyük ölçekli bir göstergesi bulunan yapıyı inceler. Bu yöntemler; küçük bir mikroskop alanında gözden kaçabilecek segregasyonu, kümeleri, çizgileri, büyük inklüzyonları ve diğer süreksizlikleri belirlemede yararlıdır. Yönteme ve ürüne bağlı olarak inceleme; kırılma yüzeyini, makrodağlanmış bir yüzeyi, derin dağlanmış bir kesiti veya daha büyük ölçekli süreksizlikleri ortaya çıkarmaya yönelik başka bir hazırlanmış alanı kapsayabilir. Bu yöntemler, parlatılmış kesitte yapılan inklüzyon sayımından farklı bir soruya yanıt verir: “Bu küçük alanda kaç parçacık bulunuyor?” yerine “Ürün, incelenen bölge boyunca belirgin veya olağandışı biçimde yoğunlaşmış süreksizlikler içeriyor mu?”
Mikroskopik yöntemler, belirlenmiş büyütmelerde parlatılmış ve dağlanmış kesitleri inceler ve gözlenen inklüzyonları tanımlanmış derecelendirme ölçütleriyle karşılaştırır. ASTM E45, grafik temelli derecelendirmelerin yanı sıra inklüzyonları saymaya veya ölçmeye dayalı yöntemler de içerir; bu nedenle beş mikroskopik yöntem, aynı testin birbirinin yerine kullanılabilen sürümleri olarak değerlendirilmemelidir. Bir yöntem en kötü alanı vurgulayabilir, başka bir yöntem tanımlanmış bir alan boyunca inklüzyonların sayılarını veya uzunluklarını kaydedebilir, bir diğeri ise otomatik görüntü analizi kullanabilir. Sonuç; kesit yönelimine, numune alma planına, alan seçimine, mikroskop ayarlarına, eşik kurallarına ve prosedürün maksimum bir gözlemi mi yoksa ortalamayı mı raporladığına bağlıdır.
Grafik derecelendirmesi özellikle alan seçimine duyarlıdır. Operatör en kötü alanı arayıp raporlarsa, yerel bir inklüzyon şeridi sonucu belirleyebilir. Alanlar sistematik biçimde seçilip ortalaması alınırsa aynı çelik, aynı yerel özelliği içermeye devam etmesine rağmen daha düşük bir sayısal tanım alabilir. Malzeme spesifikasyonunda talep edilen yöntem bilinmeden, bu sonuçların hiçbiri kendiliğinden “doğru” kabul edilemez.
Otomatik analiz; uzunluk, genişlik, alan fraksiyonu, eşdeğer çap, en-boy oranı ve sayı yoğunluğu ölçümlerini ekler; ancak otomasyon, yöntem sorununu ortadan kaldırmaz. Görüntüleme ve doğrulama kuralları kontrol edilmediği sürece parlatma çizikleri, dağlama kontrastı, gözenekler, karbür parçacıkları ve birbirine temas eden inklüzyonlar yanlış sınıflandırılabilir. DOE destekli ASCAT projesi, tek tek inklüzyonların boyutu ve bileşimi ile dağılımları arasındaki ilişkiyi belirlemede X-ışını analizli, bilgisayar kontrollü taramalı elektron mikroskobunun değerini göstermiştir. Bu, yalnızca geleneksel bir E45 grafik karşılaştırması değil, karakterizasyondur.
A, B, C ve D morfolojik kategorileri
Bilinen ASTM E45 mikroskopik kategorileri, morfolojik raporlama sınıflarıdır. Bir inklüzyonun veya inklüzyon şeridinin parlatılmış kesitte nasıl göründüğünü tanımlarlar.
A-sülfür, genellikle sülfür şeritleriyle ilişkilendirilen, uzamış ve deformasyona uğrayabilen inklüzyonları ifade eder. ASTM ek dokümanı, A tipini sülfür olarak tanımlar. Haddelenmiş bir üründe bu inklüzyonlar genellikle uzun eksenlerini işlem yönüne paralel olarak gösterir.
B-alümina, referans grafiklerde alümina ile ilişkilendirilen, köşeli ve çoğu zaman gevrek görünümlü inklüzyonları veya kümeleri tanımlar. Bunlar ayrı parçacıklar, hizalanmış gruplar veya parçalanmış kümeler şeklinde görülebilir; şekilleri, işlem sırasında meydana gelen deformasyon ve parçalanmayı yansıtabilir.
C-silikat, ek dokümanda silikat olarak tanımlanan, uzamış ve deformasyona uğrayabilen inklüzyonları ifade eder. A inklüzyonları gibi C inklüzyonları da şeritler oluşturabilir; ancak morfolojileri ve grafikteki konumları onları A serisinden ayırır.
D-küresel-oksit, genel olarak yuvarlak veya küresel oksit inklüzyonlarını kapsar. ASTM referans grafikleri, D tipini küresel oksit olarak tanımlar; derecelendirmeler, incelenen alandaki parçacıkların boyutuna, sayısına ve görünümüne dayanır.
Bu adlar, eksiksiz kimyasal tanımlamalar olarak gelişigüzel yorumlanmamalıdır. Örneğin “B-alümina”, karakteristik bir morfoloji ve grafik sınıfıyla bağlantılı bir ASTM referans tanımıdır; bu sınıftaki her parçacığın saf Al₂O₃’den oluştuğunu kanıtlamaz. İnklüzyonlar karışık oksitler, sülfürler, silikatlar, kalsiyum alüminatlar, spinel fazları, sürüklenmiş cüruf veya reaksiyon ürünleri içerebilir. Kimyasal doğrulama için başka bir teknik gerekir; yaygın olarak enerji dağılımlı X-ışını spektroskopisine sahip taramalı elektron mikroskobu (SEM/EDS) kullanılır. Bununla birlikte, küçük parçacıklar çevrelerindeki çelik matrisi tarafından etkilenebileceğinden SEM/EDS kullanımı bile dikkat gerektirir.
Diğer standartlar farklı kategori sistemleri kullanır. JIS G 0555:2020; işlem sırasında viskoz deformasyonla oluşan inklüzyonlar için Tip A’yı, granüler ve süreksiz inklüzyonlar için Tip B’yi ve viskoz deformasyon olmaksızın düzensiz şekilde dağılmış inklüzyonlar için Tip C’yi kullanır. Bu Tip A, B ve C etiketleri, ASTM E45’in A, B, C ve D tanımlarıyla birbirinin yerine kullanılamaz.
Referans alandaki ince ve ağır seriler
| ASTM E45 kategorisi | Referans açıklaması | Seri |
|---|---|---|
| A | Sülfür | İnce ve ağır |
| B | Alümina | İnce ve ağır |
| C | Silikat | İnce ve ağır |
| D | Küresel oksit | İnce ve ağır |
ASTM E45 ek dokümanındaki referans grafikler; A-sülfür, B-alümina, C-silikat ve D-küresel-oksit inklüzyonlarını ince ve ağır seriler halinde derecelendirir. “İnce” ve “ağır”, referans görselde temsil edilen inklüzyon popülasyonunun miktarını ve görsel şiddetini tanımlar; bunlar ayrı kimyasal türler değildir.
Grafik karşılaştırması, yaklaşık 0,50 mm² numune alanı üzerinde 100× büyütmede yapılır. Bu sabit referans alanı, grafik numarasına tanımlı bir ölçek kazandırır. Bu, külçenin, çubuğun, levhanın veya dövme parçanın tamamının tek bir alanda görülen parçacıklardan ibaret olduğu anlamına gelmez. Derecelendirme, numune alınmış kesit ve alanlardan elde edilen bir gözlemdir; dolayısıyla numune alma konumu ve yönelimi kritik olmaya devam eder. Boyuna kesitler, şeritleri enine kesitlerden farklı şekilde ortaya çıkarabilir; buna karşılık, büyük parçacıklardan oluşan seyrek bir popülasyon küçük alanlı bir incelemeden tamamen kaçabilir.
Bu sınırlama nedeniyle, geçerli ürün spesifikasyonu olmadan E45 grafik sonucunun evrensel bir uygun/uygunsuz ifadesine dönüştürülmemesi gerekir. Örneğin D 1.0 olarak raporlanan bir çelikte sonuç; D kategorisine, ince veya ağır seriye, büyütmeye, referans alanına, incelenen kesite ve seçilen derecelendirme prosedürüne bağlıdır. Bu sonuç tek bir temizlik yüzdesi değildir ve incelenen alanların dışındaki maksimum inklüzyon boyutu hakkında tek başına bilgi vermez.
Çok temiz rulman çeliklerinde, grafik alanlarında çok az inklüzyon göründüğü için geleneksel ASTM veya JIS derecelendirmeleri anlamlı farklılıkları ayırt edemeyebilir. Aşırı değer analizi farklı bir riski ele alabilir: numune alınan hacimde bulunması muhtemel en büyük inklüzyonu. ASTM Alt Komitesi E04.09 kapsamında ASTM E45-25 ile birlikte listelenen ASTM E2283-08(2019), çelikteki metal dışı inklüzyonların aşırı değer analizini ele alır. Bir Japon çalışması, √area olarak ifade edilen maksimum inklüzyon boyutunun aşırı değer istatistikleriyle değerlendirilebileceğini bildirmiştir. ISO 4967:2026 da indirgeme oranı en az 3 olan haddelenmiş veya dövülmüş çelik ürünler için referans grafikler veya görüntü analizi kullanan bir mikrografik yöntem tanımlar.
Dolayısıyla E45 grafik derecelendirmeleri, morfoloji temelli standartlaştırılmış karşılaştırma için yararlı olmaya devam eder; ancak bunlar kimyasal analizler, toplam oksijen ölçümleri veya nadir görülen büyük bir inklüzyona karşı garantiler değildir. Her biri daha dar kapsamlı bir soruya yanıt verir.
ISO 4967 ve DIN EN 10247: Mikrografik Standart Görüntü Çerçevesi
ISO 4967:2026 kapsamı ve indirgeme oranı
ISO 4967:2026, indirgeme oranı en az 3 olan haddelenmiş veya dövülmüş çelik ürünlerde metalik olmayan inklüzyonların değerlendirilmesine yönelik bir mikrografik yöntem tanımlar. Bu koşul önemsiz bir ayrıntı değildir. Haddeleme ve dövme, hapsolmuş parçacıkların şeklini ve aralarındaki mesafeyi değiştirir; dolayısıyla yöntem, ürünün, prosedürün uygulandığı inklüzyon morfolojisini oluşturacak ölçüde işlenmiş olduğunu varsayar. Döküm çelik bir kesit veya daha az deformasyona uğramış bir ürün, bu standarda göre otomatik olarak aynı anlamla değerlendirilmemelidir.
Yöntem, hazırlanmış ve dağlanmış veya dağlanmamış parlatılmış bir kesitin standart referans çizelgeleriyle karşılaştırılarak incelenmesine dayanır; prosedür ve raporlama sistemi destekliyorsa görüntü analizi de kullanılabilir. Bu nedenle sonuç, çeliğin doğrudan kimyasal analizinden ziyade, seçilmiş mikroskobik alanlarda görülenlerin bir betimlemesidir. Metalik olmayan inklüzyonlar, çelik üretimi veya döküm sırasında oluşan ve katılaşma sırasında çelik içinde kalan çözünmez parçacıklardır. Bunların bileşimi, boyutu, sayısı, morfolojisi, dağılımı ve konumu performansı etkileyebilir; ancak geleneksel bir çizelge derecelendirmesi bu değişkenlerin yalnızca bir bölümünü kapsar.
İndirgeme, morfolojiyi yöne bağlı olarak da değiştirir. Bir mangan sülfür parçacığı uzamış bir şerit hâline gelebilirken, sert bir alümina kümesi kırılabilir, yayılabilir veya kompakt bir grup olarak kalabilir. Bu nedenle boyuna kesitte yapılan derecelendirme, enine kesitte yapılandan önemli ölçüde farklı olabilir. Başka bir laboratuvarın sonucu doğru şekilde yorumlayabilmesi için numune alma yönü, kesit konumu ve incelenen alan sayısı derecelendirmeye eşlik etmelidir.
ISO 4967:2026, evrensel nitelikte tek bir temizlilik derecesi oluşturmaz. Bir yöntem ve bu yöntemin koşullarını belirler. Raporlanan sonuç, inklüzyon sınıflarını ve şiddet derecesini ayırt edebilir; ancak bu sonucun anlamı ürüne, çelik kalitesine, inceleme düzlemine ve kabul spesifikasyonuna bağlıdır. Toplam oksijen, oksijen içeren inklüzyonların genel yükünü gösterebilir; ancak parçacıkların şeklini belirleyemez veya az sayıda büyük inklüzyonun mevcut olup olmadığını ortaya koyamaz. Buna karşılık mikrografik derecelendirme, her parçacığın kimyasal kimliğini kanıtlamadan morfolojiyi gösterebilir.
DIN EN 10247:2017 ve standart görüntüler
DIN EN 10247:2017, Standart görüntüler kullanılarak çeliklerde metalik olmayan inklüzyonların mikrografik incelenmesi başlıklı Avrupa standardı EN 10247:2017’nin Almanya’daki uyarlamasıdır. “DIN EN” ifadesi, Avrupa dokümanının Alman standartlar sistemine kabul edildiğini gösterir; bu ifade, ilgisiz bir ulusal prosedürün basitçe Almancaya çevrildiği anlamına gelmez. Standardın standart görüntü çerçevesi, ISO 4967’de belirtilen uluslararası mikrografik yaklaşımla yakından ilişkilidir.
Operatör, gözlemlenen alanları, inklüzyon görünümünü ve şiddetini temsil eden referans görüntülerle karşılaştırır. Uygulamada bu, uzunluk, kalınlık, açısallık, süreklilik, kümelenme ve görünür deformasyon gibi özelliklerin değerlendirilmesi anlamına gelir. Görüntü serisi ortak bir görsel dil sağlar; ancak görünümü kimyasal bileşime dönüştürmez. Örneğin koyu renkli, uzamış bir özellik bir sülfür şeridiyle uyumlu olabilirken, kompakt ve köşeli bir grup alüminaya işaret edebilir; doğrulama için enerji dağılımlı X-ışını analiziyle taramalı elektron mikroskopisi (SEM/EDS) gibi bir yöntem gerekir.
Yaygın olarak bilinen ASTM E45-25 sistemi, başka bir standart ailesi açısından aynı sınırlamayı gösterir. ASTM E45-25, işlenmiş çelikte inklüzyon içeriğinin belirlenmesi ve raporlanması için dört makroskopik ve beş mikroskopik yöntem sunar. Mikroskopik A, B, C ve D kategorileri, bileşimi doğrudan tanımlamak yerine morfolojiyi açıklar. ASTM E45 ek çizelgeleri, A-sülfür, B-alümina, C-silikat ve D-küresel oksit tiplerini tanımlar; ince ve yoğun seriler, yaklaşık 0,50 mm²’lik bir alan üzerinde 100× büyütmede derecelendirilir. Bu adlandırmalar ve çizelge değerleri, ölçekler birbirinin yerine kullanılabilirmiş gibi DIN EN 10247:2017 veya ISO 4967’ye aktarılmamalıdır.
JIS G 0555:2020, gösterim sistemlerinin neden dikkatle ele alınması gerektiğini ortaya koyar. Bu standarda göre Tip A, işlem sırasında viskoz deformasyonla oluşan inklüzyonları; Tip B, granüler ve süreksiz inklüzyonları; Tip C ise viskoz deformasyon olmaksızın düzensiz dağılmış inklüzyonları ifade eder. Benzer görsel özellikler, farklı standartlar kapsamında farklı adlar, sınıflar veya sınır değerleri alabilir.
Referans çizelgeleri ve görüntü analizi
Standart görüntülerle karşılaştırma hızlı, tanıdık ve üretim kontrolü açısından kullanışlıdır. Bununla birlikte, operatörün yargısını da içerir. İki incelemeci farklı alanlar seçebilir, sınırda kalan bir alanı farklı şiddet sınıflarına yerleştirebilir veya bir kümeyi farklı biçimde yorumlayabilir. İnklüzyonlar bir çubuk ya da kütük boyunca homojen dağılmadığından, alan seçimi özellikle önemlidir. İncelenen küçük bir alan, nadir görülen büyük bir parçacığı tamamen gözden kaçırabilir.
Görüntü analizi, görsel yargının bir bölümünü inklüzyon alan kesri, eşdeğer çap, uzunluk, genişlik, en-boy oranı ve birim alan başına sayı gibi ölçülen niceliklerle değiştirir. Ancak yönteme bağımlılığı ortadan kaldırmaz. Numune hazırlama; çizikleri, yüzeyden kopmaları, kenar yuvarlanmasını ve yüzey rölyefini kontrol eder. Büyütme, saptanabilen en küçük parçacığı belirler. Aydınlatma, odak, kamera kalibrasyonu ve alan seçimi kuralları segmentasyonu etkiler. Eşikleme, bitişik parçacıkları birleştirebilir, soluk inklüzyonları reddedebilir veya parlatma hasarını inklüzyon olarak sınıflandırabilir. Daha sonra raporlama kuralları, sonucun sayı, alan kesri, maksimum boyut, boyut dağılımı veya sınıf frekansı olarak ifade edilip edilmeyeceğini belirler.
Bu nedenle ISO 4967:2026 çizelge derecelendirmesi ile görüntü analizi sonucu birbirinin yerine kullanılabilecek ölçümler olarak değerlendirilmemelidir. Aynı çeliği incelerken farklı sorulara yanıt verebilirler. Görüntü analizi çok sayıda alanı nicel olarak değerlendirebilirken, çizelge yöntemi bir satın alma veya proses spesifikasyonuyla daha doğrudan uyum sağlayabilir. SEM/EDS, tek tek parçacıklar için bileşim ve morfoloji bilgisi ekler; ASTM E2283-08(2019) ise en büyük inklüzyonun önem taşıdığı durumlarda uç değer analizini ele alır. Hakemli bir JIS çalışması, geleneksel ASTM ve JIS derecelendirmelerinin çok temiz rulman çeliklerini birbirinden ayırmada yetersiz kalabileceğini, buna karşılık √area olarak ifade edilen maksimum inklüzyon boyutunun uç değer istatistikleriyle değerlendirilebileceğini ortaya koymuştur. Dolayısıyla doğru sonuç, yöntemi, numunesi ve raporlama kuralları arızaya ilişkin soruyla örtüşen sonuçtur.
JIS G 0555 ve SAE J422: Benzer Sorular, Farklı Sınıflandırma Sınırları
JIS G 0555:2020 ve SAE J422:201801, parlatılmış çelikteki metalik olmayan inklüzyonları inceler; ancak temizliği aynı kategoriler veya raporlama mantığı üzerinden tanımlamaz. Her biri yönteme bağlı bir gözlem sonucu üretir. Sonuç; numunenin konumuna, yüzey hazırlığına, büyütmeye, incelenen alana, inklüzyon morfolojisine ve bir sınıf veya miktar atamak için kullanılan kurallara bağlıdır. Bu nedenle bir “JIS temizlik derecesi”, standartların kendileri karşılaştırılmadan bir SAE veya ASTM derecesinin doğrudan eşdeğeri olarak değerlendirilemez.
JIS Tip A, Tip B ve Tip C
JIS G 0555:2020, inklüzyonları işlem görme sonrasındaki görünümlerine ve çelik matrisi içindeki dağılım biçimlerine göre sınıflandırır. Bu sınıflandırma morfolojiktir; doğrudan kimyasal tanımlama değildir.
Tip A inklüzyonlar, işlem sırasında viskoz deformasyonla oluşur. Haddelenmiş veya dövülmüş çelikte genellikle işlem yönünde hizalanmış, uzamış ya da sicim benzeri parçacıklar şeklinde görülürler. Mangan sülfür (MnS), özellikle yeterli kükürt içeren ve sıcak işlem davranışı uygun olan çeliklerde bu görünümü oluşturabilen yaygın bir inklüzyon örneğidir. Bununla birlikte sınıflandırma, gözlenen deformasyon biçimini tanımlar; her Tip A belirtisinin kimyasal olarak MnS olduğunu ortaya koymaz.
Tip B inklüzyonlar granüler ve süreksizdir. Uzun, sürekli bir sicim oluşturmak yerine ayrı parçacıklar veya kısa parçacık grupları şeklinde görülürler. Alümina açısından zengin deoksidasyon ürünleri bu tür bir görünüm oluşturabilir; ancak kimyasal doğrulama için enerji dağılımlı X-ışını spektroskopisine sahip taramalı elektron mikroskobu (SEM/EDS) gibi bir yöntem gerekir. Küçük parçacık kümeleri, tek tek boyutları mütevazı olsa bile önem taşıyabilir; çünkü küme, yoğunlaşmış bir kusur alanı gibi davranabilir.
Tip C inklüzyonlar düzensiz biçimde dağılmıştır ve viskoz deformasyon göstermez. Rastgele veya dağınık görünümleri, onları hizalanmış Tip A popülasyonundan ayırır. Bu kategoride oksit veya silikat parçacıklarıyla karşılaşılabilir; ancak Tip C tanımı da kimyasal bir analizden ziyade morfoloji ve dağılıma dayanır.
Bu ayrım, inklüzyon şeklinin yorulma veya kırılma davranışını belirlediği durumlarda önem taşır. İnce, uzamış bir sülfür inklüzyonu ile kompakt bir oksit parçacığı benzer izdüşüm alanlarına sahip olabilir; ancak farklı gerilme yığılmaları, çatlak yolları ve işlenebilirlik etkileri oluşturabilir. JIS G 0555, kendi prosedürüyle belirlenen görsel sınıfı kaydeder; bileşimi, boyutu, konumu ve mekanik sonucu tek bir evrensel temizlik sayısında birleştirmez.
SAE J422 kantitatif mikroskobik uygulaması
SAE J422:201801, çelik temizliğini belirleme sorusuna kantitatif bir mikroskobik uygulama olarak yaklaşır. İncelenen malzemenin tam bir tanımı olarak bir referans görüntüsünü kullanmak yerine, tanımlanmış mikroskobik gözlemler içindeki inklüzyon belirtilerini sayar ve ölçer. Dolayısıyla raporlanan sonuç; numune alma alanına, büyütmeye, ölçüm kurallarına ve bu koşullar altında görülebilen inklüzyon popülasyonuna bağlıdır.
Bu, yalnızca JIS Tip A, B veya C atamaktan farklı bir sınırdır. JIS sınıfı, esas olarak deformasyon ve dağılma özelliklerini ifade eder. SAE J422, gözlenen inklüzyon popülasyonunu nicel olarak belirleyebilir; ancak sayısal sonuç yine yalnızca incelenen kesitleri ve uygulamanın tespit sınırlarını temsil eder. Az sayıdaki büyük inklüzyon, çok sayıdaki ince parçacıktan daha önemli sonuçlar doğurabilir; buna karşılık ortalama bir sayım, nadir görülen ve hasara yol açabilecek maksimum boyutlu bir parçacığı gizleyebilir. Ekstrem değer yöntemleri bu ayrı sorunu ele alır; ASTM E2283-08(2019), ASTM Alt Komitesi E04.09 kapsamında, çelikteki metalik olmayan inklüzyonların ekstrem değer analizini konu alır.
SAE J422:201801 ayrıca doğrudan bir kapsam sınırlaması belirtir: fotomikrografları “genel olarak ASTM E45 kullanılarak sınıflandırılan yeniden kükürtlendirilmiş kaliteler veya yüksek karbonlu rulman kalitesindeki çelikler için amaçlanmamıştır.” Bu ifade yaygın bir yanlış kullanımı önler. Fotoğraflar ve kantitatif uygulama, söz konusu çelik grupları için geçerli sınıflandırma sistemiymiş gibi uygulanmamalıdır.
Yeniden kükürtlendirilmiş çelikler ve rulman kalitesi kapsamı dışındaki durumlar
Yeniden kükürtlendirilmiş kaliteler, genellikle işlenebilirliği iyileştirmek amacıyla kasıtlı olarak artırılmış kükürt içerir. Bunların mangan sülfür popülasyonu; miktar, en-boy oranı ve dağılım bakımından düşük kükürtlü temiz çeliklerdeki inklüzyon popülasyonundan önemli ölçüde farklı olabilir. Bu nedenle sıradan inklüzyon morfolojisi temel alınarak geliştirilen bir derecelendirme yöntemi, amaçlanan sülfür mühendisliği ile zararlı oksit kontaminasyonunu birbirinden ayırmadan görünürde yüksek bir inklüzyon içeriği raporlayabilir.
Yüksek karbonlu rulman kalitesindeki çelikler başka bir sınır oluşturur. Rulman performansı yalnızca alan ortalamasındaki popülasyona değil, nadir görülen çok büyük oksit inklüzyonlarına da güçlü biçimde bağlı olabilir. Geleneksel çizelgeye dayalı derecelendirmeler, yöntemin sınırlı alanlardan numune alması ve farklı boyut dağılımlarını benzer sıralı derecelendirmelere sıkıştırması nedeniyle çok temiz rulman çeliklerini birbirinden ayırt etmekte yetersiz kalabilir. Hakemli bir JIS çalışması bu sınırlamayı bildirmiş ve maksimum inklüzyon boyutunu, ekstrem değer istatistikleriyle birlikte karekök-alan parametresi √area üzerinden ele almıştır.
ASTM E45-25, dövme çelikte inklüzyon içeriğinin belirlenmesi ve raporlanması için dört makroskopik ve beş mikroskobik yöntem sunar. Yardımcı referans çizelgeleri, yaklaşık 0,50 mm²’lik bir alan üzerinde 100× büyütmede ince ve yoğun serileri kullanarak A-sülfür, B-alümina, C-silikat ve D-küresel oksit tiplerini tanımlar. Bu etiketler, harflerin ortak olmasına rağmen JIS Tip A, Tip B ve Tip C ile birbirinin yerine kullanılamaz.
Uygulamadaki kural basittir: derecelendirmeleri yalnızca harfe, sayıya veya varsayılan temizlik sıralamasına göre dönüştürmeyin. Önce çelik kalitesini, inklüzyon popülasyonunu, redüksiyon geçmişini, numune yönelimini, incelenen alanı, büyütmeyi ve kapsam dışı bırakma hükümlerini kontrol edin. Soru kimyayla ilgiliyse SEM/EDS kullanın; toplam oksijenle ilgiliyse toplam oksijeni ölçün; hasara yol açabilecek en büyük parçacıkla ilgiliyse uygun bir ekstrem değer veya √area yöntemi kullanın. Bunların her biri farklı bir soruyu yanıtlar.
Numune Hazırlama, Mikroskopi ve Raporlama Disiplini
Numune alma yönü ve metalografik hazırlama
Bir inklüzyon sonucu mikroskopla değil, numuneyle başlar. Numune alma planı, kesitin boyuna mı, enine mi yoksa tanımlanmış başka bir düzlemden mi alındığını belirtmelidir; çünkü şekillendirme işlemleri hem inklüzyonların şeklini hem de aralarındaki mesafeyi değiştirir. Haddelenmiş bir sülfür, boyuna kesitte uzun bir bant olarak görünürken enine kesitte kısa bir parçacık veya neredeyse bir nokta şeklinde görünebilir. Bu iki gözlem, aynı üç boyutlu özelliği farklı yönlerden tanımlar.
Ürün biçimi de önemlidir. ASTM E45-25, plastik şekillendirilmiş çelikte inklüzyon içeriğini ele alır ve bunun belirlenmesi ile raporlanması için dört makroskobik ve beş mikroskobik yöntem sunar. ISO 4967:2026, en az 3 deformasyon oranına sahip haddelenmiş veya dövülmüş ürünler için mikrografik bir yöntem belirtir. Büyük ölçüde indirgenmiş bir çubuktan elde edilen sonuç, döküm hâlindeki bir ürünü, toz dövme malzemeyi veya belirtilmemiş bir çelik biçimini temsil ediyormuş gibi sunulmamalıdır. İnklüzyonlar belirli bölgelerde segregasyona uğrayabileceği veya yoğunlaşabileceği için numune alma konumu (yüzey, çeyrek kalınlık, merkez veya belirtilen başka bir konum) sonuçla birlikte verilmelidir.
Kesilen yüzey, hazırlamadan önce ana şekillendirme yönüne göre tanımlanmalıdır. Kesme işlemi yumuşak bileşenleri sıvayabilir, parçacıkları yerinden çıkarabilir veya uzamış inklüzyonlara benzeyen çizikler oluşturabilir. Taşlama ve parlatma, seçilen inceleme yöntemi için çiziklerin ve deformasyonun yeterince giderildiği düz ve temiz bir yüzey oluşturmalıdır. Sert oksitlerin çevresindeki aşırı rölyef, görünür boyutları bozabilir; parlatma hasarı inklüzyonları kırabilir veya yerinden çıkarabilir; bezlerden, aşındırıcılardan, kalıplama bileşiklerinden ya da elleçlemeden kalan artıklar yabancı madde sanılabilir. Bu nedenle hazırlama aşamaları arasındaki temizlik ve tamamlanmış yüzeyin korunması, bir standardın tek bir evrensel hazırlama sırası öngörmediği durumlarda bile ölçüm kontrolünün parçasıdır.
Dağlama işlemi de benzer bir özen gerektirir. Amaç inklüzyon derecelendirmesi ise rapor, yüzeyin dağlanmamış hâlde mi yoksa belirtilmiş bir dağlayıcıdan sonra mı incelendiğini belirtmelidir; çünkü matris kontrastı ve inklüzyonun görünür sınırı değişebilir. Teknik olarak okunabilir olsa bile kontamine veya yoğun biçimde çizilmiş bir kesit, daha yüksek mikroskop büyütmesiyle kurtarılamaz. Hazırlama kalitesi sınırı belirler.
İki boyutlu alanlar ve inklüzyon morfolojisi
Bir metalografik alan, üç boyutlu bir popülasyonun iki boyutlu bir numunesidir. Tek başına, üründeki her inklüzyonun gerçek hacmini, maksimum uzunluğunu veya uzaysal dağılımını ortaya koyamaz. Bu nedenle alan seçimi sonucu etkiler. Yalnızca görsel olarak temiz bölgelerin incelenmesi dağılmış inklüzyonların olduğundan düşük değerlendirilmesine yol açabilir; bilerek en kirli alanın seçilmesi ise normal temizliği olduğundan yüksek gösterebilir, ancak aynı zamanda en kötü konumla ilgili ayrı bir soruya yanıt verebilir. Hangi uygulamanın uygun olduğunu yöntem, numune alma planı ve alan seçme kuralı belirlemelidir.[2] ASTM E45 Adjunct Reference Charts for Inclusion Rating. ASTM International. ASTM International adjunct, 2025.
Büyütme ve alan büyüklüğü birbirinin yerine kullanılamaz. ASTM E45 yardımcı referans çizelgeleri 100× büyütme ve yaklaşık 0,50 mm² numune alanı kullanır. Bu çizelgeler, morfolojik kategori olarak A-sülfür, B-alümina, C-silikat ve D-küresel oksit sınıflarını; derecelendirme için ise ince ve ağır seri görüntülerini tanımlar. Bu etiketler, yöntem kapsamındaki görünümü ve morfolojiyi tanımlar; doğrudan kimyasal analiz niteliğinde değildir. Bir inklüzyon, çizelge bu kategoriyi “B-alümina” olarak adlandırıyor diye B tipi bir parçacığa benzemesi temelinde kimyasal olarak alümina kabul edilemez.
Şekil, süreklilik, deformasyon ve dağılma metalurjik bilgi taşır. JIS G 0555:2020, Tip A’yı şekillendirme sırasında viskoz deformasyonla oluşan inklüzyonlar, Tip B’yi granüler ve süreksiz inklüzyonlar, Tip C’yi ise viskoz deformasyon göstermeden düzensiz biçimde dağılmış inklüzyonlar için kullanır. Bu kategoriler ASTM E45 A, B, C veya D derecelerine sessizce dönüştürülmemelidir. Söz konusu tanımlamalar farklı sınıflandırma sistemlerine aittir.
Çizelge karşılaştırması; alan boyutu, büyütme, numune yönelimi ve derecelendirme prosedürü seçilen standartla uyumlu olduğunda yararlıdır. Görüntü analizi ise farklı bir soruya yanıt verir. Eşikleme, daha geniş bir alan boyunca alan oranını, parçacık sayısını, uzunluğu, genişliği, en-boy oranını veya boyut dağılımını ölçebilir; ancak elde edilen sonuç aydınlatmaya, odağa, segmentasyon eşiklerine, kalibrasyona ve temas hâlindeki parçacıklar için uygulanan kurallara bağlıdır. Rapor bu tercihleri korumalıdır. DOE destekli ASCAT projesinde geliştirilen X-ışını analizli otomatik taramalı elektron mikroskopisi, münferit inklüzyonların boyutu ve dağılımına ilişkin ölçümlere bileşim bilgisini ekler. Toplam oksijen, inklüzyon morfolojisinin veya konumunun haritasını değil, dökme malzemeye ilişkin oksijen temelli bir göstergeyi verir. JIS ile ilgili hakemli çalışmalarda tartışılan ve ASTM E2283-08(2019) kapsamında ele alınan √area yaklaşımı da dâhil olmak üzere uç değer analizi, ortalama çizelge alanı yerine olağandışı büyüklükteki parçacıkları hedefler.
Savunulabilir bir raporun tanımlaması gereken unsurlar
Savunulabilir bir rapor, baskı veya yıl bilgisi de dâhil olmak üzere standardın tam adını verir: örneğin ASTM E45-25, ISO 4967:2026, DIN EN 10247:2017 veya JIS G 0555:2020. Ürün biçimini ve ilgili olduğu durumlarda deformasyon koşulunu tanımlar; ISO 4967:2026, en az 3 deformasyon oranına sahip haddelenmiş veya dövülmüş ürünlere uygulanır. Dokümanda ayrıca ergitme veya parti tanımı, numune alma konumu, haddeleme ya da dövme yönüne göre kesit yönelimi ve yüzeyin dağlanıp dağlanmadığı kaydedilir.
Derecelendirme sistemi açıkça belirtilmelidir. İnce veya ağır seriyle birlikte ASTM E45 A, B, C ve D gibi ya da JIS G 0555 Tip A, Tip B ve Tip C gibi kullanılan kategoriler belirtilmelidir. Büyütme, çizelge veya görüntü analizi protokolü, belirtildiği durumlarda alan boyutu, incelenen alanların sayısı veya alanı ve bu alanların seçilmesinde kullanılan kural açıklanmalıdır. Birden fazla numune veya yönelim incelenmişse, bunlar açıklanmayan tek bir sayıya indirgenmek yerine ayrı ayrı raporlanmalıdır.
Kimyasal karakterizasyon kendi açıklamasını gerektirir. SEM/EDS kullanan bir rapor, bu yöntemi tanımlamalı ve sonuçların nitel mi yoksa nicel mi olduğunu belirtmelidir; toplam oksijen sonucu ise analitik yöntemi ve numune temelini belirtmelidir. Görüntü analizi kullanılmışsa kalibrasyon, segmentasyon ölçütleri, parçacık boyutu tanımı, temas hâlindeki parçacıkların nasıl ele alındığı ve analiz edilen alan kaydedilmelidir. Maksimum inklüzyon sonucunda boyutun uzunluk, eşdeğer çap veya √area olarak mı raporlandığı ve bir uç değer prosedürünün uygulanıp uygulanmadığı belirtilmelidir.
Bu ayrıntılar olmadan “temiz çelik” eksik bir sonuçtur. Sayı, tek bir laboratuvar içinde tekrarlanabilir olabilir; ancak başka bir standart kapsamında elde edilen çizelge derecesi, toplam oksijen değeri veya maksimum parçacık tahminiyle karşılaştırılabilir olmayabilir.
Geleneksel Derecelendirmeler En Büyük ve En Nadir İnklüzyonu Neden Gözden Kaçırabilir?
Bir çelik temizliği derecesi, bir ergitmenin örneğin “Derece 1” inklüzyonlar içerdiğini ve bu nedenle bilinen bir azami kusur boyutuna sahip olduğunu doğrudan ifade etmez. Bu derece, belirli bir numune alanına uygulanan tanımlı bir gözlem yönteminin sonucudur. Büyütmeyi, incelenen alanı, inklüzyon sınıfını, raporlama kuralını veya numune alma konumunu değiştirirseniz, çeliğin kendisinde hiçbir değişiklik olmadan bildirilen temizlik derecesi değişebilir.
Bu durum, yorulma hasarının ortalama parçacık popülasyonunda değil, alışılmadık derecede büyük tek bir inklüzyonda başlayabildiği rulman çeliklerinde özellikle önemlidir. Metalik olmayan inklüzyonlar, çelik üretimi veya döküm sırasında oluşan ve katılaşma sırasında hapsolan çözünmez parçacıklardır. Bunların bileşimi, boyutu, sayısı, morfolojisi, dağılımı ve konumu, etkilerini belirler. Toplam oksijen genel oksit yükünü gösterebilirken, otomatik optik analiz veya SEM/EDS tek tek parçacıkları tanımlayabilir; ancak bu sonuçların hiçbiri bir çizelge derecelendirmesiyle birbirinin yerine kullanılamaz.
Ortalama görünüm ve aşırı inklüzyon boyutu
Geleneksel mikroskobik derecelendirmeler, incelenen tipik bir görüş alanının nasıl göründüğünü tanımlamada başarılıdır. Ancak farklı bir soruyu yanıtlamada daha az etkilidir: Ürünün tüm hacminde ortaya çıkması muhtemel en büyük inklüzyon nedir?
ASTM E45-25, dövülmüş çelikte inklüzyon içeriğinin belirlenmesi ve raporlanması için dört makroskobik ve beş mikroskobik yöntem sunar. Mikroskobik referans çizelgeleri A-sülfür, B-alümina, C-silikat ve D-küresel oksit türlerini tanımlar. 100× büyütmede çizelgelerde, yaklaşık 0,50 mm²’lik bir numune görüş alanı üzerinde ince ve yoğun seri görüntüleri kullanılır. Bu prosedür tekrarlanabilir bir karşılaştırma sağlar; ancak gözlemi küçük bir numune alanıyla ve yöntemin tanımladığı görsel kategorilerle sınırlar.
Aynı sınırlama, kategorileri farklı şekilde düzenlenmiş olsa da JIS G 0555:2020’de de görülür. A Tipi, işlem sırasında viskoz deformasyonla oluşan inklüzyonları; B Tipi, granüler ve süreksiz inklüzyonları; C Tipi ise viskoz deformasyon olmaksızın düzensiz şekilde dağılmış inklüzyonları kapsar. Bunlar, eksiksiz kimyasal tanımlamalar değil, morfoloji ve dağılım sınıflarıdır. Bir B Tipi derecelendirmesi, her parçacığın alümina olduğunu tek başına kanıtlamaz; tıpkı bir ASTM D derecelendirmesinin kimyasal analiz yoluyla tek bir oksit bileşiğini ortaya koymaması gibi.
Geleneksel ASTM ve JIS derecelendirmeleri, en büyük inklüzyonları birbirinden farklı olan çok temiz rulman çeliklerini ayırt etmekte yetersiz kalabilir. Limited evidence
Çok temiz rulman çeliklerinde JIS temizlik derecelendirmelerini inceleyen hakemli çalışma, bu ayrımın neden önemli olduğunu göstermiştir. Geleneksel ASTM ve JIS sonuçları, her ikisi de rutin derecelendirme prosedürlerinde olağanüstü temiz görünse bile, en büyük inklüzyonları farklı olan çelikleri birbirinden ayıramayabilmiştir. Düşük ortalama sayım veya olumlu bir çizelge görünümü, nadir fakat sonuçları ağır bir parçacığın varlığıyla birlikte bulunabilir. İncelenen görüş alanları bu parçacığı içermiyorsa, derecelendirme boyut dağılımının uç kısmını değil, olağan görünümü kaydeder.
Bu, çizelge yönteminde mutlaka bir kusur olduğu anlamına gelmez; bir numune alma problemidir. Çizelge derecelendirmesi, öngörülen bir alan ve kategoride ne kadar inklüzyon içeriğinin görünür olduğunu sorar. Bir rulman bileziği, çubuk veya büyük bir üretim ergitmesindeki azami parçacık için tahmin sunmayı garanti etmez. Nadir bir inklüzyonu bulma olasılığı, incelenen alan ve hacim arttıkça yükselir. Birkaç milimetrekareyi inceleyen bir test, büyük bir çelik hacmini istatistiksel olarak temsil eden bir testle aynı bilgiyi sağlayamaz.

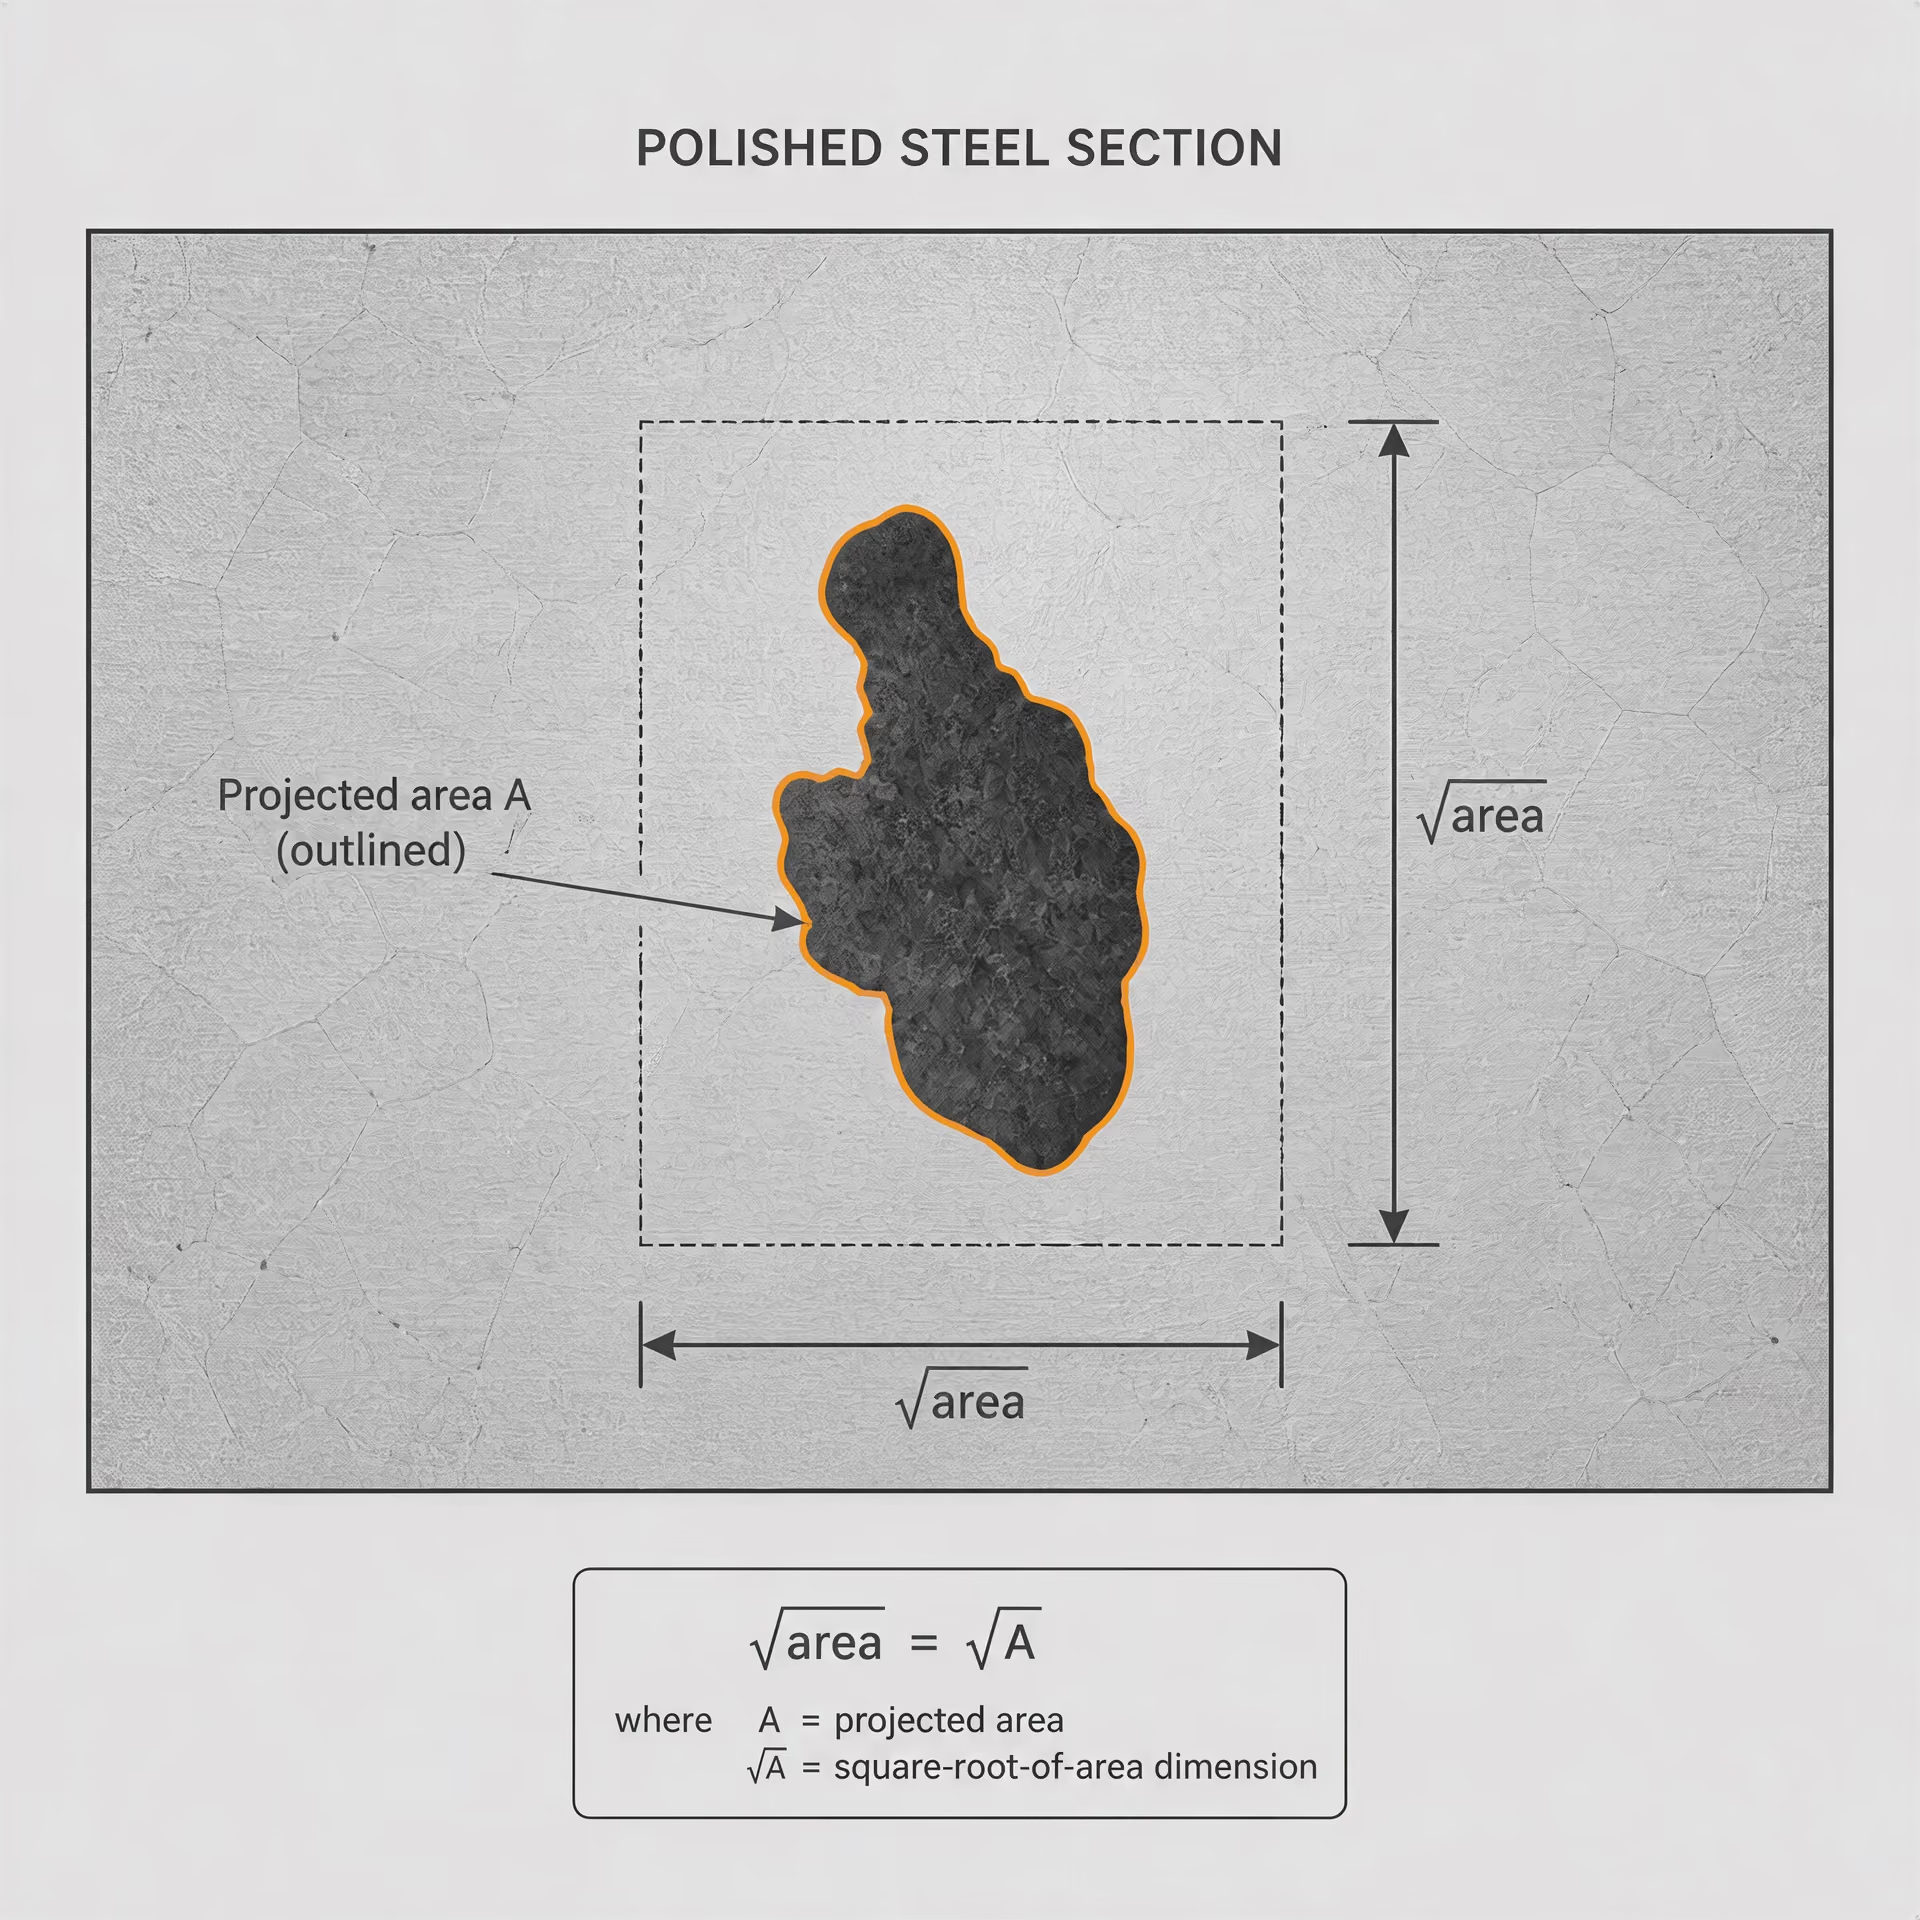
√area kavramı
√alan Parlatılmış bir kesitte inklüzyonun iki boyutlu izdüşüm alanının kareköküdür; uç değer ve yorulmaya duyarlı inklüzyon analizinde pratik bir boyut parametresi olarak kullanılır.
Aşırı inklüzyon değerlendirmesinde azami inklüzyon boyutu çoğu zaman √area olarak ifade edilir; bu, inklüzyonun izdüşürülmüş alanının karekökü şeklinde yazılır. Bir inklüzyon, parlatılmış bir kesitte alanında yer kaplıyorsa boyut parametresi şöyledir:
mikrometre kare cinsinden ölçülüyorsa √area mikrometre cinsinden raporlanır. Bu nedenle, izdüşürülmüş alanı 400 µm² olan yaklaşık dairesel bir inklüzyon için √area = 20 µm olur. Bu parametre, inklüzyonun bir küre olduğu veya gerçek üç boyutlu hacminin ölçüldüğü anlamına gelmez. Parlatılmış kesitte ortaya çıkan kusurun pratik, iki boyutlu bir tanımlayıcısıdır.
Bu ölçü, inklüzyona duyarlı yorulma analizinde önemli hâle gelmiştir; çünkü çatlak başlangıcı yalnızca inklüzyon sayısına bağlı değildir. Büyük, sert ve matrise zayıf bağlanmış bir oksit, özellikle yüzeye yakınsa veya yüksek çevrimli gerilmeye maruz kalan bir konumdaysa, şiddetli bir yerel gerilme yığılmasına neden olabilir. Şekil, sertlik, elastik uyumsuzluk, çevredeki matrisin durumu ve konum önemini korur. √area bu değişkenlerin yerini almaz; gözlenen alışılmadık derecede büyük parçacıkları karşılaştırmak için tutarlı bir boyut değişkeni sağlar.
Rulman çeliğiyle ilgili JIS çalışmasında azami √area, başka bir ortalama temizlik göstergesi olarak değil, bir uç değer değişkeni olarak kullanılmıştır. Sorudaki bu değişiklik belirleyicidir. Analist, olağan bir alanda kaç inklüzyon bulunduğunu sormak yerine, incelenen alan arttıkça gözlenen en büyük değerlerin nasıl davrandığını ve belirli bir risk düzeyinde hangi azami boyutun beklenebileceğini sorar.
Bu nedenle bir çelik genel olarak az sayıda inklüzyon içerse bile azami √area değeri yüksek olduğu için dikkat gerektirebilir. Buna karşılık, daha fazla sayıda küçük sülfür içeren bir çelik, rutin sayımda daha olumsuz bir derece alabilir; ancak tek bir büyük kalsiyum-alüminat veya alümina kümesi içeren bir çeliğe kıyasla daha düşük yorulma riski taşıyabilir. Kimya yine de önemlidir: SEM/EDS, optik bir çizelgenin yalnızca görünüşe göre gruplandırdığı alümina, kalsiyum alüminatları, silikatlar, sülfürler ve karmaşık oksit inklüzyonlarını ayırt edebilir.
ASTM E2283 ve uç değer analizi
ASTM E2283-08(2019), çelikteki metalik olmayan inklüzyonların uç değer analizini ele alır. Bu standart, ASTM E45-25’i de kapsayan ASTM Alt Komitesi E04.09’un yetki alanına girer. Dolayısıyla iki standart aynı ASTM teknik alanı içinde yer alır; ancak farklı ölçüm sorularını yanıtlar. ASTM E45, inklüzyon içeriğinin belirlenmesi ve raporlanması için yerleşik yöntemler sunarken ASTM E2283, nadir ve büyük inklüzyonların istatistiksel olarak ele alınmasını konu alır.
Uç değer analizi, görülmemiş bir parçacığı sihirli biçimde ortaya çıkarmaz. Ölçülen gözlemlerden maksimum değerlerin dağılımını tahmin eder; dolayısıyla sonuç numune hazırlamaya, incelenen alana, numune alma planına, saptama eşiğine ve gözlemlerin bağımsız ve temsili olup olmamasına bağlıdır. Parlatılmış boyuna kesit, uzamış inklüzyonları enine kesitten farklı gösterebilir. Yüzeye yakın parçacıklar, kesitin derinliklerindeki parçacıklardan daha fazla hasara yol açabilir; büyük bir küme ise görüntü analiz kuralına bağlı olarak tek bir özellik veya çok sayıda özellik şeklinde sayılabilir.
Bu nedenle √area ve ASTM E2283, her temizlik ölçümünün yerine geçmez. Çizelge derecelendirmeleri rutin morfolojik karşılaştırma için yararlı olmaya devam eder. Otomatik görüntü analizi sayı, uzunluk, alan ve dağılımı nicel olarak belirleyebilir. SEM/EDS bileşimi tanımlayabilir. Toplam oksijen analizi, yığın oksijen düzeyini izleyebilir. ASTM E2283 ise en büyük ve en nadir gözlemlerin önemini tahmin etmek için bir yöntem ekler.
Pratik soru testten önce açıkça belirtilmelidir: Amaç ortalama inklüzyon içeriğini karşılaştırmak, inklüzyon kimyasını belirlemek, üretim eğilimini doğrulamak veya yorulmayla ilişkili azami kusuru tahmin etmek midir? Geleneksel bir derecelendirme ilk soruyu iyi, son soruyu ise yetersiz biçimde yanıtlayabilir. Temiz görünen alanlar, yalnızca o alanlar hakkında kanıt sağlar. Çelikteki en büyük inklüzyonun küçük olduğunun kanıtı değildir.
Otomatik İnklüzyon Analizi: Görüntü Analizi, SEM ve X-Işını Karakterizasyonu
Bilgisayar destekli tarama ve sınıflandırma
Bilgisayar destekli inklüzyon analizi, parlatılmış bir çelik kesitini görsel bir izlenim olmaktan çıkarıp ölçülmüş bir görüntüye dönüştürür. Bir kamera veya mikroskop, tanımlanmış bir alanı tarar; kontrast farkından yararlanarak parçacıkları çelik matrisinden ayırır ve algılanan her özelliğin uzunluğunu, genişliğini, alanını, en-boy oranını, yönelimini ve konumunu kaydeder. Yazılım daha sonra parçacıkları şekillerine göre veya bir referans standardından türetilen kurallarla sınıflandırabilir. Bu yöntem, özellikle inklüzyonların çok sayıda, küçük veya geniş bir alana dağılmış olduğu durumlarda, bir operatörden görüntüyü basılı bir çizelgeyle karşılaştırmasını istemekten daha tekrarlanabilir ölçümler sağlar.
Otomasyon, evrensel bir temizlik numarası oluşturmaz. ASTM E45-25, dövme çelikte inklüzyon içeriğini belirlemek ve raporlamak için dört makroskobik ve beş mikroskobik yöntem sunar; bu yöntemler farklı sorulara yanıt verir. Mikroskobik referans çizelgeleri, 100× büyütmede yaklaşık 0,50 mm²’lik bir numune alanında ince ve ağır serilerle derecelendirilen A-sülfid, B-alümina, C-silikat ve D-küresel oksit kategorilerini kullanır. Bu tanımlamalar öncelikle morfolojik raporlama sınıflarıdır; doğrudan kimyasal tanımlamalar değildir. B tipi inklüzyon olarak derecelendirilen bir parçacık, bu sınıfla uyumlu bir şekle ve düzene sahiptir; bu derecelendirme, her parçacığın kimyasal olarak saf alümina olduğunu kanıtlamaz.
Görüntü analizi, bu tür çizelge temelli ölçümleri tekrarlayabilir; ancak bir çizelgenin gizlediği miktarları da raporlayabilir. Binlerce parçacığı sayabilir, boyut dağılımını hesaplayabilir, bir kesit üzerindeki konumlarını haritalayabilir ve uzamış sülfid şeritlerini yaklaşık küresel oksitlerden ayırt edebilir. ISO 4967:2026, en az 3 redüksiyon oranına sahip haddelenmiş veya dövülmüş çelik ürünler için standart referans çizelgelerine veya görüntü analizine izin verir. DIN EN 10247:2017, standart görüntüler kullanılarak gerçekleştirilen ilgili bir Avrupa mikrografik incelemesini belirtirken JIS G 0555:2020, kimyasal bileşimden ziyade deformasyon, süreklilik ve dağılma durumuna göre Tip A, Tip B ve Tip C atamalarını yapar.
Sonuç yine de görüntü işleme kararlarına bağlıdır. Soluk bir oksit halesini algılayan bir eşik, parlatma çiziklerini de kapsayabilir. Çok yüksek ayarlanan bir eşik, küçük inklüzyonları eleyebilir. Büyütme, aydınlatma, dağlama, odaklama, segmentasyon kuralları, minimum parçacık alanı ve birbirine temas eden parçacıkların işlenme biçimi, raporlanan popülasyonu değiştirir. Bir tabla mikrometresi ve kontrol numuneleriyle kalibrasyon gereklidir; iki yazılım paketinin aynı sonucu vermesi, bunlardan herhangi birinin her inklüzyonu tanımladığının kanıtı değildir.

X-Işını analizi ile SEM
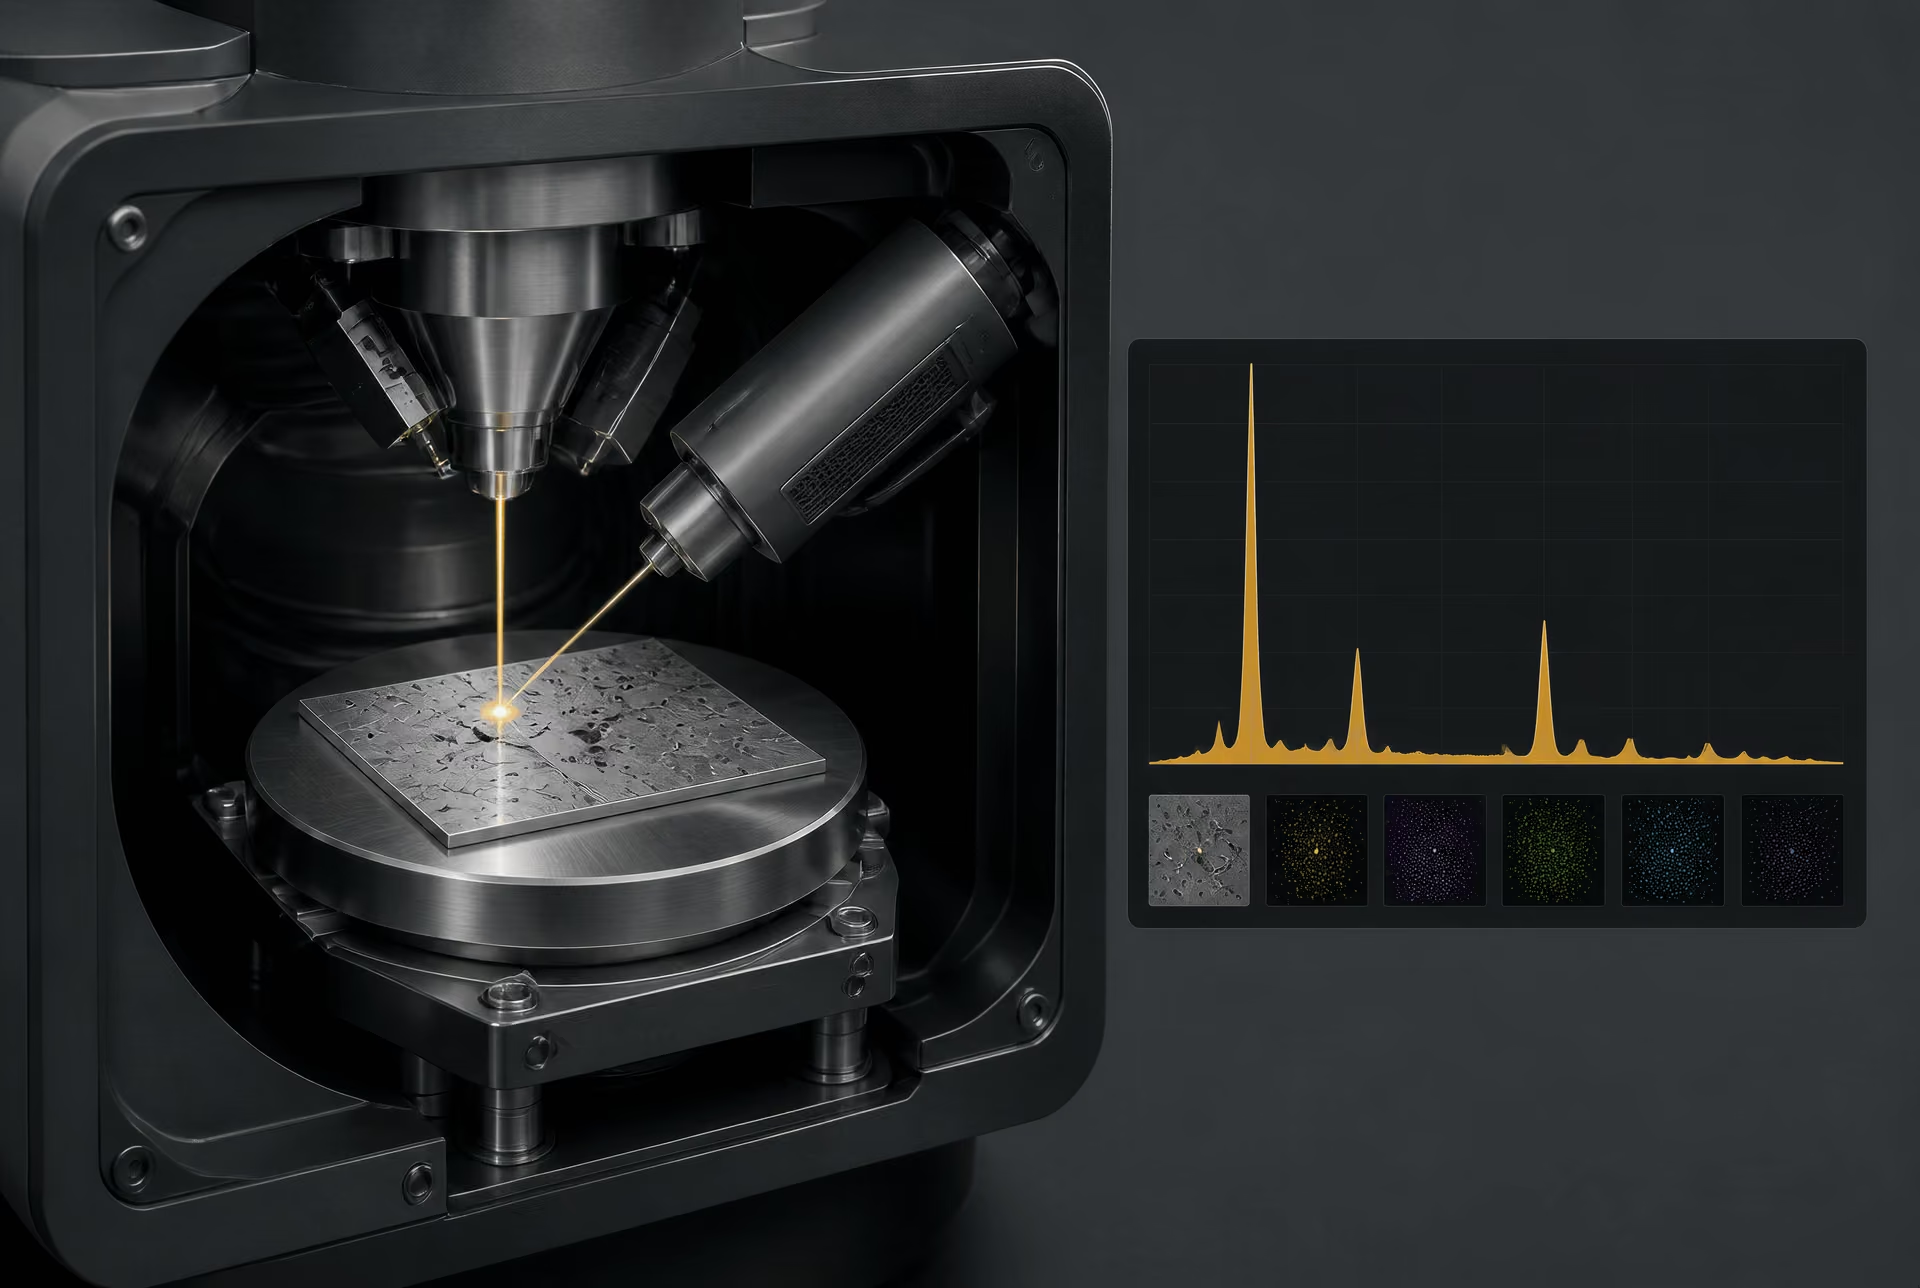
Taramalı elektron mikroskobu, optik görüntülemeden elde edilen geometriye kimyasal duyarlılık ekler. Geri saçılan elektron modunda, daha yüksek ortalama atom numarasına sahip fazlar genellikle çelikten daha parlak görünürken ikincil elektron görüntüleme yüzey biçimini vurgular. Enerji dağılımlı X-Işını dedektörü daha sonra seçilen bir parçacıktan karakteristik X-ışınlarını toplayabilir. Elde edilen spektrum, bir manganez sülfidde manganez ve sülfürün, alümina bakımından zengin bir parçacıkta alüminyum ve oksijenin, bir kalsiyum alüminatta kalsiyum ve oksijenin veya bir titanyum nitrürde titanyum ve azotun varlığına işaret edebilir. Analiz, optik mikrografta benzer görünen karışık veya tabakalı parçacıkları da ortaya çıkarabilir.
DOE destekli ASCAT projesi, bu yaklaşımın adlandırılmış bir örneğidir. ASCAT, tek tek inklüzyonları karakterize etmek ve bunların boyut, bileşim ve dağılımını genel çelik temizliğiyle ilişkilendirmek amacıyla X-Işını analizine sahip, bilgisayar kontrollü bir taramalı elektron mikroskobu sistemi geliştirmiştir. Bu ayrım önemlidir. Yalnızca morfolojiye dayalı bir derecelendirme, bir inklüzyonun işleme ve parlatma sonrasında nasıl göründüğünü kaydeder; ASCAT tarzı karakterizasyon ise her parçacığın ne içerdiğini, ne kadar büyük olduğunu ve bu kimyaya sahip parçacıkların nerede bulunduğunu sorar.
SEM/EDS kusursuz bir kimyasal analiz yöntemi değildir. Etkileşim hacmi, küçük bir inklüzyonun altından çelik matrisine doğru uzanabilir; bu nedenle yalnızca birkaç mikrometre genişliğindeki bir parçacığın analizi, çevresindeki malzemeden gelen demiri içerebilir. Yüzey kirlenmesi, pürüzlülük, dedektör geometrisi, hızlandırma gerilimi, standart seçimi ve matris düzeltmeleri nicel sonuçları etkiler. Hafif elementlerin doğru ölçülmesi zor olabilir ve bir EDS spektrumu genellikle kesin bir stokiyometrik formülden ziyade bir bileşim sınıfını destekler. Oksijen, karbon veya azotun doğrulanması, uygun standartlar ya da dalga boyu dağılımlı spektroskopi gibi tamamlayıcı yöntemler gerektirebilir.
Toplam oksijen analizi tamamen farklı bir miktarı ölçer. Bir çelik numunesinde tutulan toplam oksijen miktarını tahmin eder; buna oksit inklüzyonlarındaki oksijen ve prosedüre ve numunenin durumuna bağlı olarak çözünmüş oksijen veya oksijen içeren diğer katkılar da dahildir. Her bir inklüzyonu tanımlamaz, morfolojisini belirlemez, kesit boyunca konumunu göstermez veya oksijenin birkaç büyük alümina kümesinde yoğunlaşıp yoğunlaşmadığını ortaya koymaz. Buna karşılık otomatik görüntü taraması, tespit sınırının altındaki inklüzyonları gözden kaçırabilir; ancak görünür popülasyonu ayrıntılı biçimde tanımlamaya devam eder. Bu nedenle toplam oksijen ve inklüzyon görüntüleme birbirinin yerine geçmez; birbirini tamamlar.
Tek tek inklüzyonların çelik popülasyonuyla ilişkilendirilmesi
Ölçülen bir parçacık, otomatik olarak ergitmenin, döküm kolunun, kütüğün veya bitmiş çubuğun temsilcisi değildir. İnklüzyonlar katılaşma sırasında segregasyona uğrar, haddeleme sırasında hizalanır ve merkez hattı, çeyrek kalınlık bölgesi, yüzey veya belirli bir numune alma düzlemi yakınında kümelenebilir. Ortalama sayım düşük olsa bile konum, hasar riskini belirleyebilir. ASTM B796, toz dövme amacıyla kullanılan demir esaslı tozlar için aynı noktayı vurgular: inklüzyon bileşimi, boyutu, dağılımı ve konumu, neredeyse tam yoğunluktaki malzemenin özelliklerini güçlü biçimde etkiler.
Otomatik inklüzyon analizi için asgari kontroller
- Ürün yönelimi Kesit yönünü haddeleme veya dövme yönüne göre belirtin.
- Kesit konumu Taramının yüzeye yakın, çeyrek kalınlıkta, merkez çizgisinde veya başka bir konumda olup olmadığını kaydedin.
- Parlatılmış alan ve büyütme İncelenen alanı, görüş alanı sayısını, büyütmeyi ve saptama sınırını tanımlayın.
- Görüntü işleme kuralları Eşikleme, bölütleme, asgari parçacık boyutu ve temas eden parçacıkların ele alınışını belgelendirin.
- Raporlama Yalnızca bir ortalama raporlamak yerine tam boyut ve uzamsal dağılımı koruyun.
Sağlam bir otomatik çalışma, tarama öncesinde numune alma planını tanımlar. Ürün yönelimini, kesit konumunu, parlatılmış alanı, büyütmeyi, tespit sınırını, alan sayısını ve bir kenarla kesişen parçacıkların çalışmaya dahil edilip edilmediğini belirtir. Ayrıca yalnızca bir ortalama değeri değil, dağılımın tamamını kaydeder. Çok sayıda küçük inklüzyon içeren bir çelik, aynı toplam inklüzyon alanına sahip ancak birkaç büyük parçacık içeren bir çelikten farklı davranabilir.
Uç değer yöntemleri bu farkı ele alır. ASTM Alt Komitesi E04.09, ASTM E45-25’in yanında çelikte metalik olmayan inklüzyonların uç değer analizini konu alan ASTM E2283-08(2019) standardını da listeler. Hakemli bir JIS çalışması, geleneksel ASTM ve JIS derecelendirmelerinin, en büyük inklüzyonun alan ortalamasından daha önemli olabildiği çok temiz rulman çeliklerini ayırt etmekte yetersiz kalabileceğini bildirmiştir. √area olarak ifade edilen maksimum inklüzyon boyutu, uç değer istatistikleriyle değerlendirilebilir; böylece gözlemlenen parçacıklar, sınırlı bir taramanın mümkün olan en büyük kusuru bulduğunu varsaymak yerine, tahmini üst kuyrukla ilişkilendirilebilir.
Otomasyon tutarlılığı ve veri hacmini artırır. Ancak örnekleme hatasını, eşik seçimlerini, kalibrasyon gerekliliklerini veya raporlanan popülasyonun ürün ve hasar mekanizması açısından ne anlama geldiğini yorumlama ihtiyacını ortadan kaldırmaz. Bu nedenle yararlı sonuç, tek bir “temiz” derecesi değil, belirlenmiş bir yöntem kapsamında belirlenmiş parçacıklara ilişkin belgelenmiş bir ölçümdür.
Temizlik Verilerinden Mühendislik Yorumuna
Bir temizlik sonucu, bir çelik ergiyiğine verilen evrensel bir derece değildir. Bu sonuç; tanımlanmış bir numune, hazırlama yöntemi, incelenen alan, büyütme, sınıflandırma sistemi ve raporlama kuralı kullanılarak elde edilen bir gözlemdir. Örneğin ASTM E45-25, dövme çelikte inklüzyon içeriğinin belirlenmesi ve raporlanması için dört makroskobik ve beş mikroskobik yöntem sunar. Bu yöntemler tam olarak aynı soruya yanıt vermez. Grafik derecelendirmesi, belirlenmiş bir karşılaştırma kapsamında gözlenen en ağır alanı tanımlayabilirken, otomatik görüntü analizi çok daha fazla parçacığı ölçebilir ve bunların boyutları ile mekânsal sıklığını raporlayabilir.
Bu nedenle mühendislik yorumu, ölçülen popülasyon ile hasar mekanizması arasında bağlantı kurmalıdır. Daha az inklüzyon içeren bir çelik, kalan parçacıkları daha büyük, daha köşeli, daha gevrek veya kritik bir bölgede yoğunlaşmışsa her uygulamada otomatik olarak daha güvenli değildir. Buna karşılık, daha fazla sayıdaki küçük ve yuvarlak inklüzyonun etkisi, daha az sayıdaki uzamış alümina kümelerinin etkisinden farklı olabilir. Tek bir sayı, bu bilgilerin tamamını koruyamaz.
Bileşim, boyut, dağılım ve konumun ayrı değişkenler olarak ele alınması
İnklüzyon bileşimi; sertlik, kırılma direnci, şekil değiştirebilirlik ve çelik matrisiyle arayüzey yapışması gibi özellikleri belirler. Mangan sülfür, haddeleme sırasında şekil değiştirebilir ve JIS G 0555:2020 kapsamında uzamış Tip A popülasyonu oluşturabilir. Alümina parçacıkları genellikle sert ve köşelidir; silikatlar işlem sırasında şekil değiştirebilir veya parçalanabilir; küresel oksitlerin şekil tepkisi ise farklıdır. ASTM E45 çizelgelerindeki A, B, C ve D kategorileri, doğrudan kimyasal analiz sınıfları değil, morfolojik raporlama sınıflarıdır. Referans çizelgeleri A-sülfür, B-alümina, C-silikat ve D-küresel-oksit tiplerini tanımlar; ince ve ağır seriler, yaklaşık 0,50 mm² büyüklüğündeki bir alanda 100× büyütmede derecelendirilir.
Boyut önemlidir; çünkü bir inklüzyon, çevresindeki mikroyapıya ve yük taşıyan kesite göre büyüdükçe gerilme yoğunlaşması artar. Ortalama alan temiz görünse bile en büyük parçacık yorulma davranışını belirleyebilir. Ortalama çap veya ortalama inklüzyon sayısı, boyut dağılımının kuyruğunu, yani kritik kusuru içeren küçük parçacık grubunu gözden kaçırır. ASTM E2283-08(2019), bu nedenle ASTM Alt Komitesi E04.09 kapsamında uç değer analizini ele alır. Rulman çeliklerinde maksimum inklüzyon boyutu çoğu zaman √area olarak ifade edilir; bu değer, inklüzyonun izdüşüm alanının kareköküdür ve sıradan bir ortalama alandan çıkarılmak yerine istatistiksel olarak değerlendirilir.
Dağılım da ayrıca ele alınması gereken bir değişkendir. Parçacıklar homojen biçimde dağılmış, haddeleme bantları boyunca hizalanmış, kümeler hâlinde gruplanmış veya bir segregasyon bölgesinde yoğunlaşmış olabilir. Toplam inklüzyon alanı aynı olan iki ergiyik, birinde izole parçacıklar, diğerinde ise şerit biçimli inklüzyonlar veya kümeler bulunması hâlinde, çatlak başlatma açısından farklı riskler taşıyabilir. JIS G 0555:2020; işlem sırasında viskoz deformasyonla oluşan Tip A inklüzyonları, granüler ve süreksiz Tip B inklüzyonları ve viskoz deformasyon olmaksızın düzensiz dağılmış Tip C inklüzyonlarını birbirinden ayırır. Bu ayrımlar yalnızca parçacık miktarını değil, mekânsal dağılımı ve deformasyon davranışını tanımlar.
Konum, bir parçacığın hasar verici bir gerilme alanına maruz kalıp kalmayacağını belirler. Maksimum kayma bölgesinin, yuvarlanma yolu temas bölgesinin, işlenmiş bir yüzeyin veya kaynaktan ısıl olarak etkilenmiş bir bölgenin yakınındaki bir inklüzyon, düşük gerilmeli bir hacmin derinliklerinde bulunan eşit büyüklükteki bir parçacıktan daha önemli olabilir. Bu nedenle numune alma konumu, ürün geometrisini ve işlem yönünü temsil etmelidir. Toplam oksijen, genel oksit yükünü gösterebilir; ancak hangi parçacığın en büyük olduğunu, nerede bulunduğunu veya bir alümina kümesi mi yoksa yuvarlak bir oksit mi olduğunu belirleyemez. SEM/EDS, otomatik inklüzyon analizi ve metalografik inceleme, bu yanıtın farklı bölümlerini sağlar.
Rulman çeliği ve yorulmaya duyarlı uygulamalar
Rulman çeliği, temizliğin neden tek bir sıralamaya indirgenemeyeceğini gösterir. Yuvarlanmalı temas yorulması, küçük bir yüzey altı hacmi yüksek çevrimli kayma ve basma gerilmelerine tekrar tekrar maruz bırakır. Sert ve köşeli bir inklüzyon veya bir küme çatlak başlatabilirken, daha yumuşak bir inklüzyon şekil değiştirebilir ve farklı bir gerilme alanı oluşturabilir. İlgili karşılaştırma yalnızca “Ergiyik A, Ergiyik B’den daha az inklüzyon içeriyor” şeklinde yapılamaz. Asıl soru, iki ergiyiğin yüksek gerilmeye maruz kalan malzemede karşılaştırılabilir kimyaya, maksimum √area değerine, küme sıklığına, yönlenmeye ve numune alma güvenilirliğine sahip olup olmadığıdır.
Geleneksel ASTM E45 ve JIS derecelendirmeleri, çok temiz rulman çeliklerini birbirinden ayırt etmekte yetersiz kalabilir; çünkü çizelge sınıfları ve incelenen alanlar, çalışma ömrünü belirleyen nadir ve uç boyuttaki parçacığı çözümleyemeyebilir. Bu nedenle rulman çeliği temizliği üzerine hakemli JIS çalışması, uç değer istatistikleri aracılığıyla maksimum inklüzyon boyutunu değerlendirmiştir. Bu yaklaşım, ölçülen popülasyondan belirli bir hacimde bulunması muhtemel en büyük inklüzyonu tahmin eder; küçük bir parlatılmış kesitin olası her kusuru gözlemlediği varsayımında bulunmaz.
Uygulamaya ilişkin iddialar koşullu olmalıdır. Hasarlar büyük oksit parçacıklarından kaynaklanıyorsa, uç değer boyutlandırması ile SEM/EDS karakterizasyonu toplam oksijenden daha bilgilendirici olabilir. Uzamış sülfürler anizotropik sünekliği veya işlenebilirliği belirliyorsa, yönlenmeye ve deformasyon sınıfına daha fazla ağırlık verilmelidir. Yüzeyden başlayan yorulma baskınsa, yüzeye yakın numune alma ve konuma özgü inceleme zorunludur. Yöntem, şüphelenilen mekanizmaya göre seçilmelidir.
ASTM B796 kapsamında toz dövmenin sonuçları
ASTM B796, sıkıştırma, sinterleme ve dövme işlemleriyle neredeyse tam yoğunluklu malzeme elde edilmesi amaçlanan demir esaslı tozlarda metalik olmayan inklüzyonları ele alır. Standardın temel mühendislik mesajı doğrudandır: inklüzyon bileşimi, boyutu, dağılımı ve konumu, ortaya çıkan malzemeyi güçlü biçimde etkiler. Bir toz inklüzyonu, dökme veya dövme çelikteki bir inklüzyonla otomatik olarak eşdeğer değildir. Tozun tek bir parçacığının içinde, parçacık sınırında veya sinterleme ve dövme sırasında değişime uğramış bir bölgede bulunabilir.
Bileşim, yoğunlaştırma sırasında parçacığın şekil değiştirip değiştirmeyeceğini, parçalanacağını, reaksiyona girip girmeyeceğini veya gevrek bir süreksizlik olarak kalacağını etkiler. Boyut, dövme sonrasında kalan gözenek ya da çatlak ölçeğini belirler. Dağılım, kusurların izole mi kalacağını yoksa hasar verici bir zincir hâlinde birbirine bağlanacağını etkiler; konum ise bunların artık gözenekliliğe, önceki parçacık sınırlarına ve nihai bileşenin çekme veya yorulma gerilmesi alanına yakınlığını belirler. Neredeyse tam yoğunluk, gözenekliliği azaltır; ancak büyük bir refrakter oksidi veya yoğunlaşmış bir inklüzyon kümesini ortadan kaldırmaz.
Bu nedenle ASTM B796, dövme çelikte kullanılan bir çizelge derecelendirmesinin doğrudan toz dövme malzemeye aktarılmasına karşı bir uyarı olarak okunmalıdır. Ölçülen toz popülasyonu ile bitmiş parçanın işlem geçmişi arasında bağlantı kurulmalıdır. Uygun bir değerlendirme; metalografik gözlemi görüntü analizi ve kimyasal tanımlamayla birleştirebilir, ardından tespit edilen inklüzyonların kırılma başlangıçları veya yorulma hasarıyla çakışıp çakışmadığını inceleyebilir. Ortaya çıkan sonuç, evrensel bir temizlik puanı değil, mühendislik yorumudur.
Yanlış Eşdeğerlikler Oluşturmadan Farklı Standartlardaki Sonuçlar Nasıl Karşılaştırılır?
Bir temizlik derecesi, evrensel bir malzeme sınıfı değil, tanımlanmış bir test sonucunda elde edilen gözlemdir. İki laboratuvar aynı ergitmeden alınan çeliği inceleyip farklı sonuçlar bildirebilir ve bu sonuçların ikisi de yanlış olmayabilir. Fark; grafik serisinden, numune düzleminden, incelenen alandan, büyütmeden, kalıntı tanımlarından veya büyük ancak nadir bir parçacığın nasıl değerlendirildiğinden kaynaklanabilir.
ASTM E45-25 bu noktayı ortaya koyar. Standart, dövme çelikte kalıntı içeriğinin belirlenmesi ve raporlanması için dört makroskobik ve beş mikroskobik yöntem sunar (ASTM International, 2025). Mikroskobik grafik yöntemi, sülfür, alümina, silikat ve küresel oksit görünümlerine A, B, C ve D morfolojik kategorilerini atar. Bu harfler doğrudan kimyasal tanımlamalar değildir. “A” derecesi, her parçacığın manganez sülfür olduğunu kanıtlamadığı gibi, “D” derecesi de analitik doğrulama olmadan belirli bir oksit kimyasını ortaya koymaz.
Dereceleri karşılaştırmadan önce sorulması gereken sorular
Bildirilen iki sayıyı aynı tabloya yerleştirmeden önce aşağıdaki bilgileri kaydedin:
- Standart ve baskı: Sonuç ASTM E45-25, ISO 4967:2026, DIN EN 10247:2017, JIS G 0555:2020, SAE J422:201801 veya başka bir dokümana göre mi elde edildi? Baskı değişiklikleri, tanımları ve prosedürü değiştirebilir.
- Ürün biçimi ve deformasyon geçmişi: Malzeme haddelenmiş, dövülmüş, çubuk, levha, toz dövme ürünü veya döküm müydü? ISO 4967:2026, en az 3 redüksiyon oranına sahip haddelenmiş veya dövülmüş ürünlere uygulanır. Bir döküm ürünü veya az miktarda işlenmiş ürün, bu numune alma temelini karşılıyormuş gibi değerlendirilmemelidir.
- Numune yönelimi: Kesit boyuna, enine veya kalınlık yönünde mi alındı? İşleme, birçok kalıntıyı uzattığından aynı çelik farklı düzlemlerde farklı uzunluklar ve dağılımlar gösterebilir.
- Büyütme ve görüş alanı: ASTM E45 referans grafikleri 100× büyütme ve yaklaşık 0,50 mm² numune görüş alanı kullanır. Farklı bir büyütmeye veya incelenen alana dayanan sonuç otomatik olarak eşdeğer değildir.
- Derecelendirme serisi: İnce ve ağır serilerin her ikisi de mevcut muydu, yoksa yalnızca bir seri mi raporlandı? Ağır seri gözlemi, ince seri gözleminden farklı bir popülasyon eşiğini temsil eder.
- Kategori tanımları: ASTM E45, A-sülfür, B-alümina, C-silikat ve D-küresel oksit grafik türlerini kullanır. Buna karşılık JIS G 0555:2020, Tip A’yı işleme sırasında viskoz deformasyonla oluşan kalıntılar, Tip B’yi granüler ve süreksiz kalıntılar, Tip C’yi ise viskoz deformasyon olmaksızın düzensiz biçimde dağılmış kalıntılar olarak tanımlar. Ortak harfler ortak anlamlar taşımaz.
- Görüntü analizi ayarları: Otomatik çalışmalarda eşikleme, segmentasyon kuralları, algılanabilir en küçük boyut, eşdeğer çap veya alan tanımı, birbirine temas eden parçacıkların ele alınma biçimi ve gözeneklerin ya da çiziklerin dışlanıp dışlanmadığı kaydedilmelidir.
- Kimyasal bileşim ölçümü: Kalıntı bileşimi SEM/EDS ile mi ölçüldü, yoksa sonuç yalnızca yansıyan ışık morfolojisine mi dayanıyordu? Toplam oksijen, hacimsel bir göstergedir; tek tek kalıntıların sayısını veya kimliğini göstermez.
Konum da önemlidir. Küçük oksitlerden oluşan dağınık bir popülasyon ile yorulma açısından kritik bir yüzeye yakın tek bir kalıntı kümesi, ortalama sayıları benzer olsa bile farklı mühendislik sonuçlarına yol açabilir. ASTM B796:2020, toz dövme amaçlı demir esaslı tozlar için aynı genel noktaya dikkat çeker ve neredeyse tam yoğunluklu malzeme üzerinde bileşim, boyut, dağılım ve konumu önemli etkiler olarak tanımlar.
Grafik dereceleri sayısal olarak taşınabilir olmadığında
ASTM E45, ISO 4967, DIN EN 10247, JIS G 0555 ve SAE J422, çeviri tabloları olarak değil, tanımlanmış yöntemler olarak ele alınmalıdır. ISO 4967:2026, referans grafikleri veya görüntü analizi kullanan mikrografik bir prosedür tanımlar; DIN EN 10247:2017 ise standart resimler kullanılarak yapılan mikrografik incelemeye ilişkin Alman ve Avrupa standardıdır. Aralarındaki ilişki, ISO derecesi olan 1,0’ın aritmetik olarak DIN, ASTM veya JIS derecesine dönüştürülebileceği anlamına gelmez.
SAE J422:201801, nicel temizlik belirleme için mikroskobik bir uygulama tanımlar; ancak fotomikrografları, genel olarak ASTM E45 kullanılarak sınıflandırılan yeniden kükürtlenmiş kaliteler veya yüksek karbonlu rulman kalitesi çelikleri için tasarlanmamıştır. Yalnızca bu sınırlama bile evrensel bir dönüşüm kuralını geçersiz kılar.
Grafik sistemleri ayrıca bilgiyi sıkıştırır. Gözlenen alanın bir referans görüntüye ne ölçüde benzediğini vurgularken otomatik analiz; parçacık sayısını, alanı, eşdeğer boyutu, en-boy oranını ve uzamsal konumu ölçebilir. ASCAT projesi, tek tek kalıntıların boyutu ve bileşimi ile dağılımını ilişkilendirerek X-ışını analiziyle bilgisayar kontrollü taramalı elektron mikroskobunun değerini ortaya koymuştur. Bunlar aynı puanın birbirinin yerine geçebilen farklı ölçümleri değil, farklı ölçümlerdir.
Çok temiz rulman çelikleri bu sorunu daha belirgin hâle getirir. Hakemli bir JIS çalışması, incelenen alanlarda görünür kalıntı sayısı az olduğundan geleneksel ASTM ve JIS derecelendirmelerinin bu tür malzemeleri ayırt edemeyebileceğini bildirmiştir. Böyle bir durumda, √area olarak ifade edilen ve uç değer istatistikleriyle değerlendirilen maksimum kalıntı boyutu, ortalama bir grafik derecesinden daha bilgilendirici olabilir. ASTM E04.09 Alt Komitesi tarafından ASTM E45-25 ile birlikte listelenen ASTM E2283-08(2019), bu tür uç değer analizlerini ele alır. Bir maksimum değer tahmini, grafik derecesinin yerine geçmez; “Daha büyük bir malzeme hacminde en büyük kalıntı ne kadar büyük olabilir?” sorusunu yanıtlar.
Çelik temizliği verileri için raporlama şablonu
Savunulabilir bir rapor, sayıyı sunmadan önce yöntemi korumalıdır:
Malzeme: kalite, ergitme, ürün biçimi, kesit boyutu ve deformasyon geçmişi. Yöntem: standart tanımı ve baskısı; hazırlama yöntemi; numune yönelimi; büyütme; görüş alanı veya taranan alan; alanların sayısı ve seçimi. Derecelendirme: grafik veya görüntü analizi serisi; kategori tanımları; kategori bazında gözlenen derece ve uygulanabildiği durumlarda ince/ağır tanımı. Kimya: kalıntı bileşiminin SEM/EDS veya başka bir yöntemle belirlenip belirlenmediği; MnS, alümina, kalsiyum alüminat veya silikat gibi fazlar yalnızca ölçüldüklerinde raporlanmalıdır. Boyut ve dağılım: sayı, alan fraksiyonu, boyut ölçütü, en-boy oranı, kümelenme ve konum. Uç değer: gözlenen maksimum boyut, √area tanımı, güven yöntemi ve numune alınan hacim veya alan. Yorum: sonucun yönteme bağlı olduğu açıkça belirtilmeli ve doğrulanmış bir korelasyon çalışması olmadan başka bir standarda dönüştürülmemelidir.
Bu biçim, gözlenen dereceyi kimyadan, boyut dağılımından ve uç değer riskinden ayrı tutar; bunlar, eşdeğerlik üretmeden verileri karşılaştırmak için gerekli ayrımlardır.
Kaynaklar
- [1] ASTM E45: Standard Practice for Determining the Inclusion Content of Steel. ASTM International standard, 2025. https://store.astm.org/standards/e45
- [2] ASTM E45 Adjunct Reference Charts for Inclusion Rating. ASTM International adjunct, 2025. https://store.astm.org/adje004502a.html