




1. Co je šarže oceli — a proč její definice určuje výsledek
Přijetí šarže je rozhodnutí o shodě týkající se přesně vymezené populace oceli. Nejde o posouzení jednoho vhodně zvoleného zkušebního vzorku, jednoho příznivého výsledku tahové zkoušky ani jednoho kusu odebraného z horní části zásilky. Výsledek má význam pouze tehdy, lze-li zkoušený materiál propojit se šarží, z níž byl odebrán, a pokud odběr vzorků, příprava zkušebních těles, zkušební metoda a pravidla pro opakované zkoušky odpovídají příslušné specifikaci.
Toto rozlišení je důležité, protože čtyři činnosti bývají často sloučeny do jediné: výběr materiálu ze šarže, příprava vzorků pro laboratorní nebo mechanické zkoušky, zkoušení těchto vzorků a rozhodnutí, zda šarže vyhovuje. Tyto činnosti spolu souvisejí, ale odpovídají na různé otázky. Správně zkoušené zkušební těleso může stále nedostatečně reprezentovat uvedenou šarži. Naopak reprezentativní vzorek může být nesprávně zpracován nebo zkoušen v nesprávné orientaci. Ani jeden z těchto případů nelze napravit pouhým odebráním dalšího kusu.

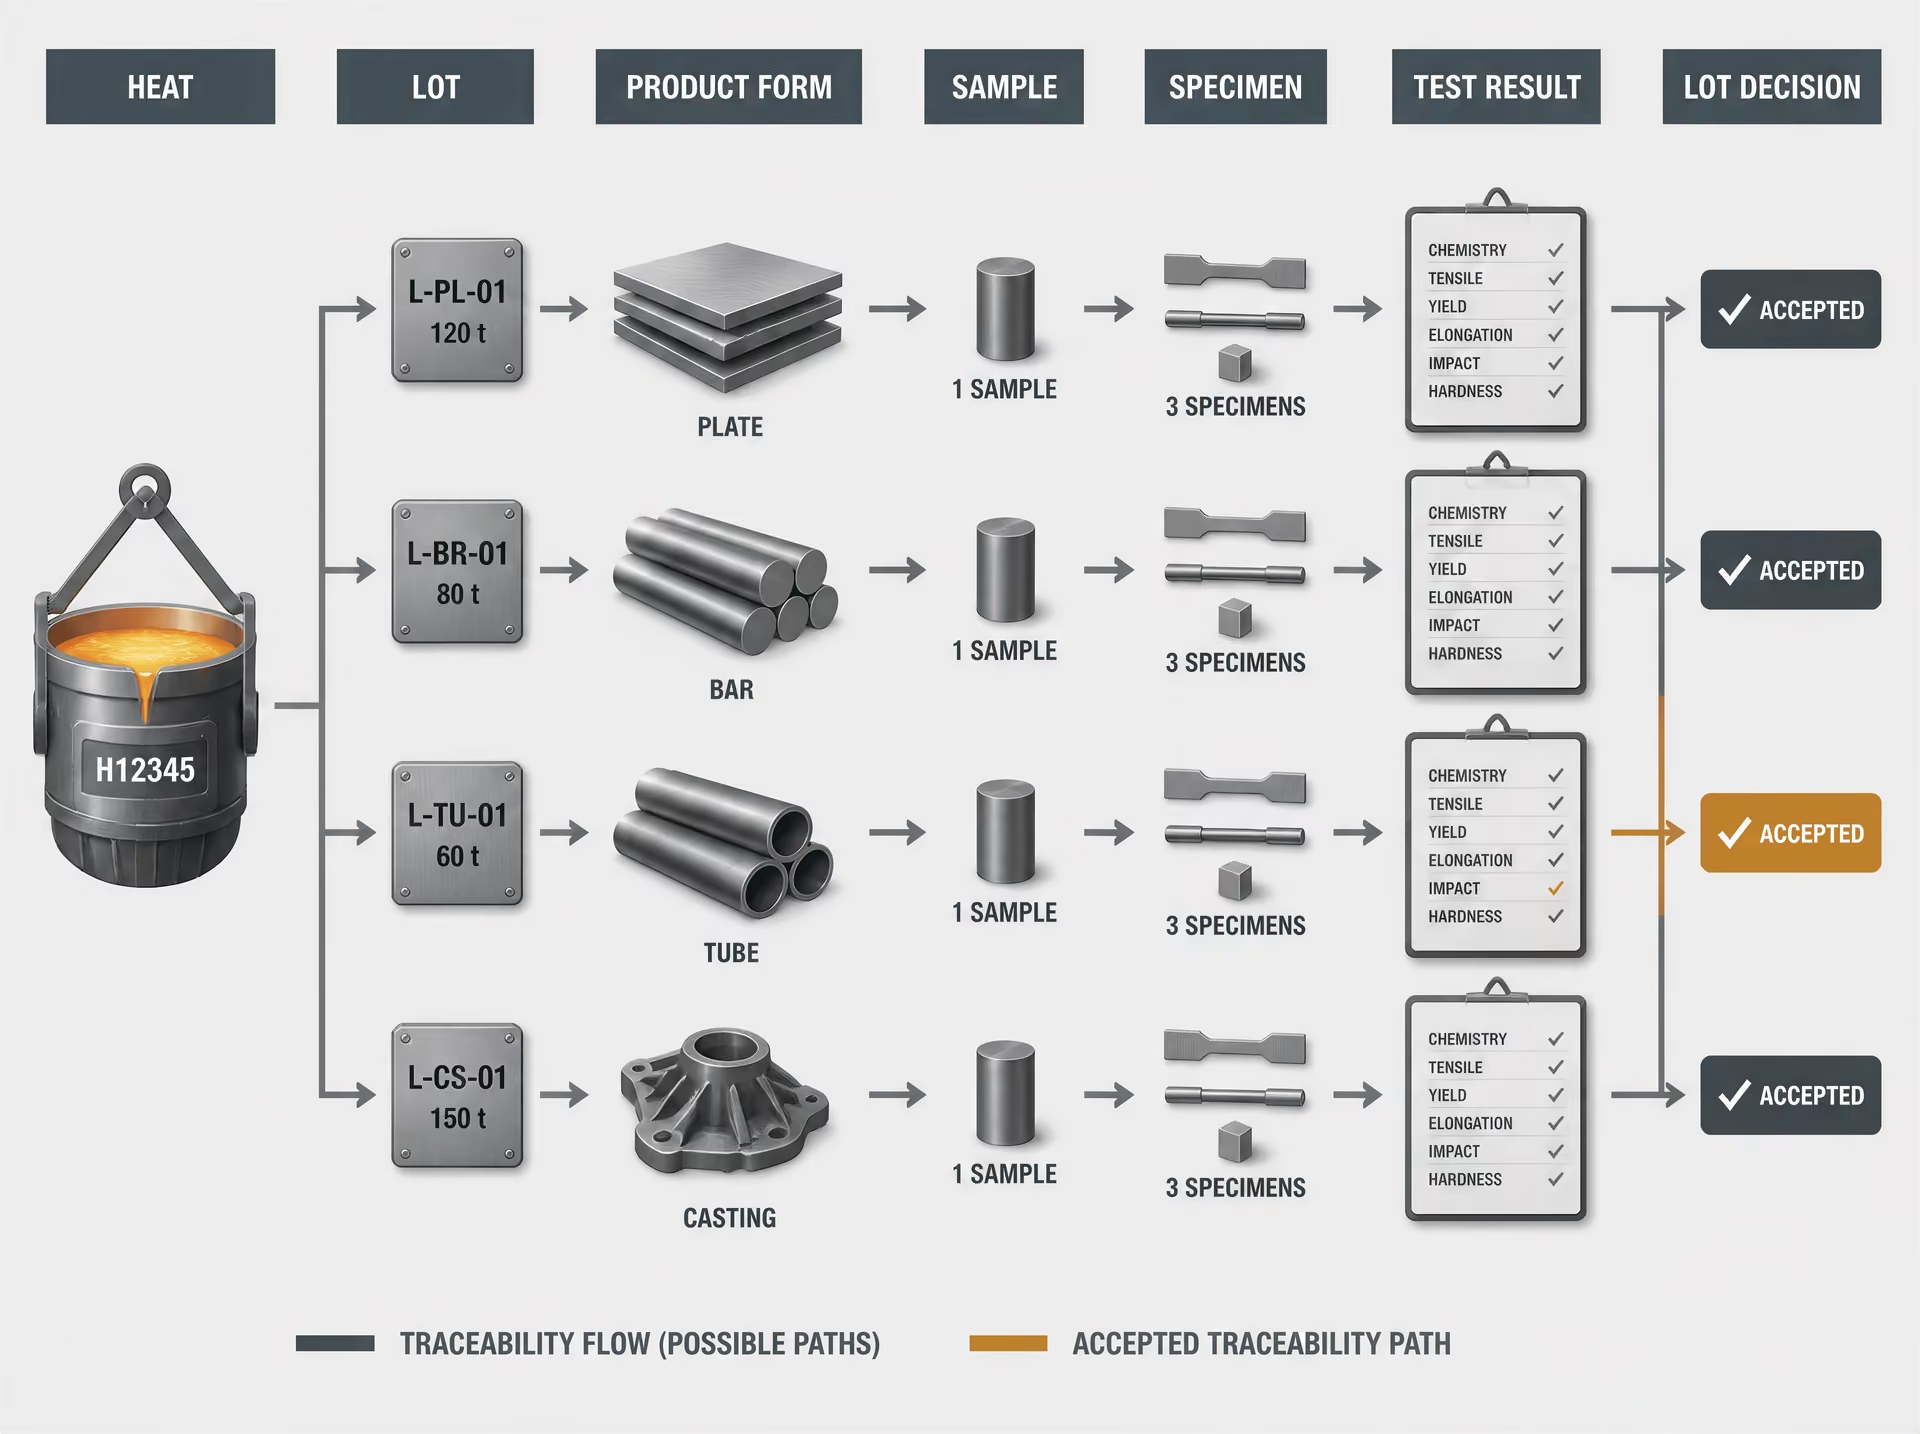
Identita šarže, identita tavby a forma výrobku
Šarže oceli je definovaná populace stanovená příslušnou specifikací výrobku, objednávkou, plánem jakosti nebo normou obecných požadavků. Definice může být svázána s jednou tavbou, jedním odlitím, určitým množstvím výrobku, rozmezím rozměrů, výrobní sérií, cyklem tepelného zpracování nebo jiným stanoveným základem. Neexistuje univerzální pravidlo, podle něhož by každá zásilka, svitek, plech, tyč, trubka nebo odlitek automaticky tvořily jednu šarži.
Klíčové pojmy identifikace
- Tavba
- Ocel vyrobená z jedné vsázky roztaveného kovu nebo z jedné sekvence tavení a identifikovaná číslem tavby.
- Dávka
- Vymezený soubor, na který se vztahuje pravidlo odběru vzorků a přijetí.
- Zkušební jednotka
- Část dávky, kterou představuje jedno rozhodnutí o přijetí podle použitelné specifikace.
- Zkušební vzorek
- Připravený kus vložený do zkušebního stroje nebo použitý pro stanovenou zkoušku.
Tavba, někdy ve specifikacích a záznamech hutí označovaná také jako odlití, identifikuje ocel vyrobenou z jedné vsázky roztaveného kovu nebo v rámci jedné sekvence tavení. Chemickou identitu nese prostřednictvím čísla tavby. Svitek je navinutá délka plochého válcovaného výrobku; plech je plochý výrobek nařezaný na stanovené rozměry; tyč je dlouhý výrobek se stanoveným tvarem průřezu a trubka je dutý výrobek vyráběný podle vlastních výrobních kontrol. Odlitek vzniká ztuhnutím kovu ve formě. Tyto formy výrobků mohou mít společné číslo tavby, přesto při zkoušení zůstávají různými populacemi, protože relevantní vlastnosti mohou změnit úběr při válcování, rozměr průřezu, tváření, svařování, obrábění nebo tepelné zpracování.
| Faktor souboru | Proč může vyžadovat samostatný odběr vzorků |
|---|---|
| Tavba | Chemická identita se liší podle sekvence tavení |
| Forma výrobku | Válcování, tváření, svařování nebo obrábění mohou změnit vlastnosti |
| Rozměr nebo tloušťka | Tepelná a deformační historie se mohou lišit |
| Stav materiálu | Materiál ve stavu po válcování, normalizačně žíhaný, žíhaný nebo zušlechtěný nemusí být vzájemně zaměnitelný |
Hranici dávky a základ odběru vzorků určuje použitelná specifikace výrobku, objednávka, plán jakosti nebo norma obecných požadavků. Strong evidence
Populace vymezená na úrovni zásilky může obsahovat několik taveb, výrobků nebo rozměrů, avšak skutečnost, že materiál putuje na jednom nákladním listu, z něj nečiní jednu homogenní šarži. Specifikace může povolovat jednu zkoušku na tavbu a rozsah tloušťky, jednu zkoušku na šarži tyčí nebo jinou četnost pro každou formu výrobku. Rozhodující je řídicí dokument. ASTM A370 se používá k hodnocení shody oceli a souvisejících slitinových výrobků, nestanovuje však univerzální četnost odběru vzorků pro každý výrobek. Její přístup spočívá v tom, že „četnost odběru vzorků, umístění a orientace zkušebního tělesa, stav materiálu a požadavky na protokolování“ se řídí příslušnou specifikací výrobku nebo normou obecných požadavků (ASTM International, 2024).
Stejný princip se vztahuje na zkušební jednotky a zkušební tělesa. Požadavky ASTM International na formu a strukturu norem stanoví, že specifikace musí uvádět počet zkušebních jednotek a zkušebních těles požadovaných pro posouzení shody, definovat postupy odběru vzorků ze šarže a stanovit podmínky a pravidla, za nichž je povoleno opakované zkoušení (ASTM International, 2024). Objednávka, která pouze uvádí „zkoušet šarži“, je neúplná, pokud odkazovaná specifikace nevymezuje hranice šarže a četnost zkoušek.
Homogenita, sledovatelnost a stav materiálu
Homogenita Sdružení materiálu za podmínek, pro které jsou stanovená četnost zkoušek a pravidla přijetí vhodné navzdory místním odchylkám uvnitř souboru.
Homogenita neznamená, že každý atom nebo každé místo ve výrobku má totožné vlastnosti. Znamená, že populace byla seskupena za podmínek, pro něž jsou stanovená četnost zkoušek a pravidla přijatelnosti vhodná. Šarže může být považována za homogenní pouze s ohledem na určené proměnné, jako jsou tavba, jakost, forma výrobku, jmenovitý rozměr, tloušťka, způsob zpracování a konečný stav.
Sledovatelnost propojuje zkušební těleso s těmito proměnnými. Číslo tavby, identifikace výrobku, číslo kusu nebo svitku, rozměr, jakost, stav a místo, z něhož byl vzorek odebrán, by měly zůstat spojeny s laboratorním záznamem a protokolem. Pokud je tahové zkušební těleso označeno pouze jako „plech, jakost 50“, může být nemožné s jistotou přiřadit výsledek ke konkrétní tavbě nebo rozsahu tloušťky. Výsledek vyhovující zkoušce pak poskytuje jen malou oporu pro neidentifikovaný materiál.
Stav materiálu je součástí definice šarže, nikoli pouze administrativním detailem. Stavy „po válcování“, normalizovaný, zušlechtěný, žíhaný, rozpouštěcím žíháním zpracovaný, po odstranění pnutí a další mohou vést k odlišným mechanickým vlastnostem, i když chemické složení a označení jakosti zůstávají nezměněny. Sloučení materiálu, který prošel různým tepelným zpracováním, do jednoho vzorku může zakrýt nevyhovující podskupinu. Stejný problém vzniká, pokud jedna šarže obsahuje výrobky válcované za tepla i za studena nebo svařované i bezešvé trubky, pokud s nimi specifikace výslovně nezachází jako s jednou skupinou.[1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. International Organization for Standardization. ISO 377:2017, 2017. ISO standard reference cited in the article
ASTM E1806 se zabývá místy odběru vzorků, přípravou laboratorních vzorků a odběrem vzorků ze šarže pro chemickou analýzu oceli a železa. ISO 377:2017 stanoví identifikaci, místo odběru a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, prutů, plochých výrobků a trubkových výrobků, včetně vzorků používaných pro nezbytné opakované zkoušky. Tyto požadavky uznávají, že výsledek závisí na místě odběru vzorku a na tom, jak jeho orientace souvisí s válcováním, kováním, tažením nebo výrobou trubky. Podélné a příčné zkušební těleso nejsou vzájemně zaměnitelné jen proto, že obě pocházejí ze stejného plechu.
Změny zpracování mohou populaci rozdělit i po výrobě. Pokud byla část tavby normalizována a jiná část zušlechtěna nebo pokud byly následnému žíhání podrobeny jen některé svitky, samotná identita původní tavby neodůvodňuje vytvoření jediné společné šarže. Smíšené tavby, smíšené formy výrobků a smíšené stavy činí údajně reprezentativní vzorek pochybným.
Proč výsledek zkoušky náleží k vymezené populaci
Výsledek zkoušky popisuje zkoušené zkušební těleso. Rozhodnutí o šarži podporuje pouze prostřednictvím stanoveného plánu odběru vzorků. ASTM E105-16 definuje pravděpodobnostní odběr vzorků jako výběr pomocí náhodných čísel a stanoveného postupu odhadu, což umožňuje objektivně vypočítat nejistotu odběru vzorků a rizika spojená s rozhodnutím o šarži (ASTM International, 2016). Náhodný výběr není specifikací výrobku vyžadován vždy, avšak volba nejdostupnějšího kusu není obhajitelnou náhradou, pokud plán vyžaduje reprezentativní výběr.[3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM International. ASTM E2234-08, 2008. ASTM International standard reference cited in the article[4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. International Organization for Standardization. ISO 2859-1:2026, 2026. ISO standard reference cited in the article
Výběr podle znaků činí vztah mezi populací a pravidlem výslovným. ASTM E2234-08 popisuje jednoduchý, dvojitý a vícenásobný odběr vzorků podle AQL: šarže je přijata, pokud je počet nevyhovujících jednotek roven příslušnému akceptačnímu číslu nebo je nižší, a zamítnuta, pokud je dosaženo zamítacího čísla (ASTM International, 2008). ISO 2859-1:2026 obdobně definuje schémata odběru vzorků šarží podle AQL a pravidla přechodu mezi běžnou, redukovanou a zpřísněnou kontrolou. Tyto systémy neříkají, že jakýkoli vyhovující zkušební vzorek potvrzuje shodu veškerého materiálu; na identifikovanou šarži uplatňují číselné rozhodovací pravidlo.
Opakované zkoušení proto nemůže být neformálním hledáním vyhovujícího výsledku. Řídicí specifikace musí stanovit, kdy je opakovaná zkouška povolena, který materiál ji může poskytnout a zda druhé výsledky nahrazují první výsledky, nebo se s nimi kombinují. FHWA vysvětluje, že rozhodování při dvojitém a vícenásobném odběru vzorků používá kumulativní počty vad a že ustanovení o opakovaných zkouškách musí stanovit, zda druhé výsledky nahrazují původní výsledky, nebo se s nimi kombinují (Federal Highway Administration, 2002). AISC 207-20 přiděluje konečnou odpovědnost za kontrolu výrobků z konstrukční oceli a vyžaduje, aby pracovníci provádějící kontrolu a zkoušení rozuměli příslušným metodám a kritériím přijatelnosti (AISC, 2020).
U ocelových odlitků například ASTM A1062-10(2026) ilustruje tentýž princip vymezení: požadavky na kontrolu ze strany odběratele a výrobce se uplatňují před výrobou dokončené objednávky a při změně stanovených podmínek může být vyžadován nový vzorek pro rozměrovou, vizuální, zkoušku magnetickou práškovou metodou, kapilární, radiografickou, ultrazvukovou nebo zkoušku těsnosti. Otázkou nikdy není pouze to, zda zkušební vzorek vyhověl. Jde o to, zda zkoušený materiál, podmínky zkoušky a rozhodovací pravidlo náleží k populaci, jejíž shoda se posuzuje.
2. Hierarchie norem: nejprve specifikace, potom zkušební metoda
Přejímka oceli nezačíná na trhacím stroji. Začíná dokumentem, který definuje materiál, tavbu, požadované zkoušky a rozhodovací pravidlo. Čtyři činnosti musí zůstat oddělené: výběr materiálu z tavby, příprava laboratorních nebo mechanických zkušebních těles, zkoušení těchto těles a přijetí nebo odmítnutí tavby. Jejich zaměňování vede k typické chybě: laboratoř odebere vhodně dostupné kusy, získá nepříznivý výsledek, odzkouší jiné kusy a pozdější výsledek považuje za oprávnění přijmout celou dodávku.
Tento postup určuje příslušná výrobková specifikace. Zkušební metoda laboratoři říká, jak měřit určitou vlastnost; sama o sobě automaticky neurčuje, kolik zkušebních jednotek představuje tavbu, plech, tyč, odlitek nebo objednávku, ani nestanoví, co se stane po nevyhovujícím výsledku. Tyto otázky náleží příslušné výrobkové specifikaci, specifikaci všeobecných požadavků, objednávce nebo formálně začleněnému kontrolnímu dokumentu.
Úloha ASTM A370
ASTM A370, Standardní zkušební metody a definice pro mechanické zkoušení ocelových výrobků, poskytuje společné metody a definice pro hodnocení ocelových a souvisejících slitinových výrobků. Zabývá se postupy, jako jsou tahová zkouška, zkouška ohybem, zkouška tvrdosti a rázová zkouška, a rovněž terminologií a požadavky týkajícími se zkušebních těles. Tato úloha je důležitá, avšak omezená.
| Typ dokumentu | Hlavní úloha |
|---|---|
| ASTM A370 | Metody mechanických zkoušek a definice |
| Specifikace výrobku | Požadavky na jakost, hranice dávky, odběr vzorků a kritéria přijetí |
| ASTM E1806 | Místa odběru vzorků pro chemickou analýzu a příprava laboratorních vzorků |
| ISO 377:2017 | Identifikace, umístění a příprava vzorků pro mechanické zkoušky |
| ASTM E2234-08 | Plány výběru vzorků atributů indexované podle AQL |
ASTM A370 sama o sobě neurčuje četnost odběru vzorků ani všechna pravidla pro přejímku tavby. Její stanovený rámec svěřuje „četnost odběru vzorků, umístění a orientaci zkušebních těles, stav materiálu a požadavky na protokolování“ příslušné výrobkové specifikaci nebo specifikaci všeobecných požadavků, jak ASTM International uvádí ve svém popisu A370 z roku 2024. A370 může například vysvětlovat, jak se zkouší podélné tahové těleso, zatímco rozhodující specifikace určuje, zda je požadováno jedno zkušební těleso na tavbu, na rozsah tlouštěk, na tavbu ve smyslu dodávkové jednotky nebo podle jiné definované jednotky.
Toto rozlišení je důležité při zpochybnění výsledku. Laboratoř může správně dodržet ASTM A370 při obrábění, rychlosti zatěžování, měření prodloužení nebo protokolování lomu, a přesto použít nesprávný plán odběru vzorků. Naopak správně vybrané zkušební těleso může být zkoušeno nesprávnou metodou, takže vznikne technicky přesná odpověď na irelevantní otázku. Shoda se zkušební metodou je nezbytná, ale nepředstavuje celé rozhodnutí o přejímce.
Identita a stav zkušebního tělesa rovněž zůstávají součástí tohoto řetězce. Výsledek zkoušky výrobku po tepelném zpracování nemůže automaticky reprezentovat materiál ve stavu po válcování. Příčné zkušební těleso nemůže bez uvedení důvodu nahradit podélné zkušební těleso, pokud specifikace vyžaduje stanovenou orientaci. Vzorek musí zůstat dohledatelně přiřazen k tavbě, dodávkové jednotce, formě výrobku, místu odběru a stavu zpracování uvedeným v rozhodujících dokumentech.
ASTM A370 by proto měla být chápána jako součást systému zkušebních metod v rámci širšího systému specifikací. Nepředstavuje obecné oprávnění vytvořit plán odběru vzorků až po dodání materiálu.
Výrobkové specifikace a všeobecné požadavky
Výrobková specifikace stanoví požadavky pro konkrétní jakost, které A370 nestanoví. V závislosti na výrobku může jít o ASTM A36/A36M pro uhlíkové konstrukční profily a plechy, ASTM A572/A572M pro vysokopevnostní nízkolegovanou konstrukční ocel, ASTM A615/A615M pro žebírkové a hladké tyče z uhlíkové oceli pro betonářskou výztuž, ASTM A106/A106M pro bezešvé potrubí z uhlíkové oceli pro vysokoteplotní provoz nebo o jinou určenou normu. Důležité je příslušné vydání i použité jednotky. Certifikát, který uvádí pouze „zkoušeno podle ASTM A370“, neidentifikuje základ přejímky, není-li současně známa výrobková specifikace.
Výrobková specifikace nebo specifikace všeobecných požadavků by měla určit hranice tavby a počet zkušebních jednotek a zkušebních těles potřebných k prokázání shody. Měla by stanovit, odkud se zkušební tělesa odebírají, jejich orientaci, stav materiálu, který reprezentují, a zkoušené vlastnosti. Specifikace pro plechy může definovat tavbu a skupinu tlouštěk; specifikace pro tyče může stanovit odběr vzorků podle tavby, rozměru nebo dodávkové jednotky; specifikace pro odlitky může spojovat kontrolu s konkrétním zkušebním odlitkem nebo výrobní sekvencí. Tyto systémy nelze vzájemně zaměňovat.
ASTM Form and Style tuto kázeň při tvorbě norem podporuje. Požadavky ASTM International z roku 2024 stanoví, že specifikace musí uvádět počet zkušebních jednotek a zkušebních těles požadovaných k prokázání shody, definovat postupy odběru vzorků z tavby a stanovit podmínky a pravidla, za kterých je povoleno opakované zkoušení. Důvod je praktický: přejímací ustanovení, které uvádí pouze „zkoušet podle ASTM A370“, ponechává nevyřešeny právě ty otázky, které rozhodují o tom, zda se nevyhovující výsledek vztahuje k jednomu kusu, nebo k celé tavbě.
Opakované zkoušení musí být formulováno jako rozhodovací postup, nikoli jako výzva k pokračování ve zkoušení, dokud se neobjeví příznivé číslo. Ustanovení by mělo určit podnět k opakované zkoušce, povolený počet dalších zkušebních těles, jejich vztah k původní zkušební jednotce a způsob nakládání s prvním výsledkem. Pokyny Federal Highway Administration zveřejněné v roce 2002 uvádějí, že ustanovení o opakované zkoušce musí říkat, zda výsledky druhé zkoušky nahrazují první výsledky, nebo se s nimi kombinují. U plánů dvojího a vícenásobného odběru vzorků závisí rozhodnutí na kumulativním počtu neshodných jednotek, nikoli na výběru jednotlivého nejpříznivějšího výsledku.
ASTM E2234-08 ilustruje logiku výběrové kontroly podle znaků. V jednoduchém, dvojím nebo vícenásobném plánu je tavba přijata, pokud je počet neshodných jednotek roven příslušnému přejímacímu číslu nebo je nižší, a odmítnuta, jakmile je dosaženo odmítacího čísla. Zkušební jednotka je proto zásadní. Jedno nevyhovující zkušební těleso může označit neshodnou jednotku, zatímco specifikace může před přijetím rozhodnutí o tavbě vyžadovat další zkušební tělesa z téže jednotky nebo z dalších jednotek.
Odběr vzorků pro chemickou analýzu má vlastní metodický rámec. ASTM E1806 se zabývá místy odběru, přípravou laboratorních vzorků a odběrem vzorků z tavby pro chemickou analýzu oceli a železa. Neměla by být bez rozmyslu zaměňována za odběr vzorků pro mechanické zkoušky. ASTM E105, vydaná v roce 2016, definuje pravděpodobnostní výběr prostřednictvím výběru pomocí náhodných čísel a stanoveného postupu odhadu, což umožňuje objektivně vypočítat nejistotu výběru a rizika spojená s rozhodnutím o tavbě. Náhodný výběr není pouze statistickou preferencí; brání tomu, aby snadná dostupnost, viditelný stav povrchu nebo poloha v dodávce vytvořily nezveřejněnou výběrovou předpojatost.
Když se vzájemně uplatní pravidla ISO, ASTM, projektu a smlouvy
Dokumenty ISO a ASTM mohou existovat souběžně, ale automaticky se neslučují. ISO 377:2017 stanoví identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, drátu, plochých výrobků a trubkových výrobků, včetně vzorků potřebných pro opakované zkoušky. ASTM A370 může upravovat zkušební metodu, zatímco ISO 377 může upravovat přípravu vzorku, pokud smlouva výslovně přijímá oba dokumenty. Rozhodující dokument by měl určit, které ustanovení platí v případě rozdílných požadavků.
ISO 2859-1:2026 poskytuje pro kontrolu dodávkových jednotek podle AQL jednoduché, dvojité a vícenásobné výběrové plány, včetně přechodu mezi běžnou, zmenšenou a zpřísněnou kontrolou. Jde o systém odběru vzorků a přejímky, nikoli o náhradu požadavků výrobkové specifikace oceli na mechanické vlastnosti. Přejímací čísla mají význam pouze tehdy, jsou-li stanoveny definice tavby, úroveň kontroly, měřená charakteristika a definice neshodné jednotky.
Projektové specifikace a smlouvy mohou doplňovat kontrolní body za účasti objednatele, zadržovací body, povinnosti nezávislé laboratoře, přezkoumání dokumentace nebo odpovědnost za konečnou kontrolu. AISC 207-20 pro konstrukční ocel požaduje, aby pracovníci provádějící kontrolu a zkoušení rozuměli příslušným kontrolním metodám a přejímacím kritériím, a přiděluje odpovědnost za konečnou kontrolu výrobků z konstrukční oceli. Taková ustanovení určují, kdo práci sleduje nebo zaznamenává. Nemění však bez výslovného uvedení požadavek na jakost, orientaci zkušebního tělesa ani pravidlo pro opakovanou zkoušku stanovené materiálovou specifikací.
Stejná zásada se objevuje v ASTM A1062-10R26 pro zkušební ocelové odlitky. Tato norma stanoví požadavky na kontrolu ze strany odběratele a výrobce před výrobou kompletní objednávky a určuje okolnosti vyžadující nový vzorek pro rozměrovou, vizuální, magnetickou práškovou, kapilární, radiografickou, ultrazvukovou zkoušku nebo zkoušku těsnosti. Projektový inspektor nemůže toto stanovené kritérium nahradit neformální praxí a laboratoř nemůže pravidlo přejímky ze smlouvy nahradit vlastním interním postupem.
Při rozporu mezi dokumenty by měl být tento rozpor vyřešen před odběrem vzorků. Stanovte pořadí přednosti, určete přesné vydání každé začleněné normy, definujte tavbu a zaznamenejte příslušná ustanovení o zkušebních tělesech a opakovaných zkouškách. Bez této písemně stanovené hierarchie může být zkušební protokol přesný, zatímco rozhodnutí o tavbě zůstane nepodložené.
3. Návrh vzorkování: reprezentativní výběr versus vzorkování podle dostupnosti
Čtyři činnosti, které musí zůstat oddělené
- Odběr vzorků Výběr jednotek materiálu z vymezené dávky.
- Příprava zkušebních vzorků Přeměna vybraného materiálu na laboratorní vzorky nebo zkušební kusy.
- Zkoušení Získání měření pomocí stanovené metody.
- Přijetí Použití rozhodovacího pravidla specifikace na výsledky.
Vzorkování není totéž co příprava vzorků, zkoušení nebo přejímka dávky. Při vzorkování se z vymezené dávky vybírají jednotky materiálu. Laboratorní příprava převádí vybraný materiál na vzorky nebo zkušební tělesa. Zkoušení poskytuje naměřené hodnoty. Přejímka na tyto výsledky uplatňuje rozhodovací pravidlo stanovené specifikací. Záměna těchto fází vede k časté, avšak závažné chybě: laboratoř může technicky správně provést tahovou zkoušku na zkušebním tělese, které bylo vybráno neplatnou metodou.
Před výběrem materiálu je proto nutné vymezit dávku. Dávka může sestávat z jedné tavby, stanovené části tavby, svitku, odlitku a válcovaného výrobku, skupiny plechů stejného označení a stejného rozsahu tlouštěk nebo z množství tyčí zpracovaných za stanovených podmínek. Hranice dávky určuje příslušná výrobková specifikace. ASTM A370 uvádí, že „četnost vzorkování, umístění a orientace zkušebního tělesa, stav materiálu a požadavky na protokolování“ se řídí příslušnou specifikací výrobku nebo specifikací obecných požadavků (ASTM International, 2024). Výsledek zkoušky nemůže napravit nevymezenou hranici dávky.
Pravděpodobnostní vzorkování podle ASTM E105
ASTM E105:2016 definuje pravděpodobnostní vzorkování jako výběr pomocí náhodných čísel společně s uvedeným postupem odhadu. Toto spojení je důležité. Samotný náhodný výběr není úplným plánem vzorkování; postup musí také vysvětlit, co se odhaduje a jak výsledky vypovídají o základním souboru nebo dávce.
| Výrobek | Možné položky výběrového rámce |
|---|---|
| Dávka tyčí | Čísla tyčí a polohy podél jednotlivých tyčí |
| Svitek | Úseky délky v předepsaném pořadí |
| Skupina plechů | Čísla plechů a povolené zóny odběru vzorků |
| Odlitek | Identifikované odlitky nebo schválené vzorkovací odlitky |
V praktickém smyslu obsahuje výběrový rámec před výběrem seznam způsobilých jednotek nebo míst. Každá jednotka obdrží identifikátor a požadované jednotky se vyberou pomocí náhodných čísel. U dávky tyčí může rámec obsahovat čísla tyčí a polohy podél každé tyče. U svitku může obsahovat uspořádané délkové intervaly. U plechů může označovat čísla plechů a povolené zóny pro odběr vzorků. Rámec musí odpovídat definici zkušební jednotky ve specifikaci. Náhodné číslo by nemělo vybrat místo, z něhož nelze v souladu s předpisy získat požadované zkušební těleso, například ořezaný okraj vyloučený výrobkovou normou.
Uvedený postup odhadu dává výběru technický účel. V závislosti na rozhodující normě může řešit odhadovaný podíl nevyhovujícího materiálu, průměrnou chemickou nebo mechanickou vlastnost nebo jinou definovanou charakteristiku. Umožňuje také výslovně zohlednit nejistotu spojenou s pozorováním pouze části dávky. Pokud rozhodující osoba nakládá s jedním výsledkem tahové zkoušky, jako by popisoval každý plech v tavbě, je zdánlivá jistota nepravdivá. ASTM E105 poskytuje rámec pro vyjádření tohoto omezení a pro vztah mezi nejistotou vzorkování a rizikem přijetí dávky obsahující nepřijatelný materiál nebo odmítnutí dávky, která požadavek splňuje.
To neznamená, že ASTM E105 automaticky nahrazuje pokyny pro vzorkování v ASTM A370 nebo ve výrobkové specifikaci. Tyto dokumenty stanovují požadovaný počet zkušebních jednotek, geometrii, orientaci a stav zkušebních těles. ASTM E105 poskytuje rámec pravděpodobnostního vzorkování tam, kde je takové řešení vyžadováno nebo vhodné. Příslušná specifikace zůstává autoritou pro posouzení shody.
Požadavky ASTM na formu a styl vyjadřují stejnou myšlenku z hlediska tvorby specifikací: specifikace musí uvádět počet zkušebních jednotek a zkušebních těles požadovaných pro posouzení shody, definovat postupy vzorkování dávky a stanovit podmínky a pravidla, za nichž je povoleno opakované zkoušení (ASTM International, 2024). Vágní pokyn „zkoušet reprezentativní materiál“ není adekvátní náhradou za tato rozhodnutí.
Náhodný výběr a nejistota vzorkování
Náhodný výběr omezuje zkreslení výběru, neodstraňuje však proměnlivost materiálu ani nejistotu odběru vzorků. Strong evidence
Náhodný výběr je obranou proti zkreslenému pravidlu výběru, nikoli zárukou, že každý výsledek bude odpovídat průměru dávky. Ocel není dokonale homogenní. Tavba může obsahovat chemickou segregaci. U plechu se mohou projevit rozdíly napříč tloušťkou. Tyč může vykazovat rozdíly mezi povrchem a středem. Svitky mohou zahrnovat změny související s odléváním, opětovným ohřevem, válcováním, chlazením nebo svinováním. Náhodný výběr ponechává tyto odchylky v základním souboru; brání vzorkujícímu vybírat mezi nimi podle pohodlí nebo očekávání.
Výběrový rámec Dokumentovaný seznam způsobilých jednotek nebo míst, z nichž se vybírá vzorek.
Pravidlo výběru by mělo být zdokumentováno: identifikace dávky, výběrový rámec, metoda generování náhodných čísel, vybraná jednotka, vybrané místo a případný povolený postup náhrady. Je-li vybraná jednotka poškozená nebo nedostupná, nahrazení nejbližším dostupným kusem mění pravděpodobnostní strukturu, pokud takový postup nepovoluje rozhodující plán. Náhrada by se měla řídit předem stanoveným pravidlem, nikoli neformálním posouzením provedeným až po zjištění nevyhovujícího výsledku.
Toto rozlišení je obzvláště důležité v případě nevyhovující zkoušky. Nevyhovující výsledek je důkazem o vybraném materiálu a podle příslušného rozhodovacího pravidla případně také o dávce. Není však oprávněním k hledání příznivějšího kusu. ASTM E2234:2008 popisuje jednoduché, dvojné a vícenásobné vzorkování podle znaků indexované AQL: dávka se přijímá, pokud je počet nevyhovujících jednotek roven příslušnému přejímacímu číslu nebo je nižší, a odmítá se, pokud je dosaženo zamítacího čísla. Při dvojném nebo vícenásobném vzorkování je počet kumulativní, nikoli novou příležitostí k vymazání dřívější vady.
Opakované zkoušení je samostatným, specifikovaným opatřením. FHWA vysvětluje, že ustanovení o opakovaném zkoušení musí uvádět, zda výsledky druhé zkoušky nahrazují první výsledky, nebo se s nimi kombinují; rovněž popisuje rozhodování při dvojném a vícenásobném vzorkování na základě kumulativního počtu vad (Federal Highway Administration, 2002). ISO 377:2017 stanovuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, prutů, plochých výrobků a trubkových výrobků, včetně vzorků používaných pro nezbytné opakované zkoušky. Opakovaná zkouška tedy může být povolena z důvodu vady zkušebního tělesa, problému se zařízením nebo podmínky identifikované normou. Není automaticky platná pouze proto, že první výsledek byl nepříznivý.
ISO 2859-1:2026 poskytuje další formální model, který definuje jednoduché, dvojné a vícenásobné plány vzorkování indexované AQL pro kontrolu po jednotlivých dávkách a pravidla přechodu mezi běžnou, redukovanou a zpřísněnou kontrolou. Taková pravidla činí ze změn intenzity vzorkování důsledek zaznamenané historie kontroly, nikoli improvizovanou reakci na konkrétní výsledek.
Zkreslení způsobené konci, povrchy, pracovníky a pořadím výroby
Vzorkování podle dostupnosti může přinést technicky přesnou odpověď na nesprávnou otázku. Výběr prvního kusu u pily, nejsnáze přístupného plechu nebo vizuálně podezřelé části neposkytuje odhad charakteristik dávky, pokud specifikace záměrně nevyžaduje právě takové místo.
Poloha může obsahovat metalurgické informace. Konce tyče nebo plechu mohou mít odlišnou historii chlazení, ztráty způsobené odstřižením, praskliny na koncích nebo účinky mechanického rovnání. Oblasti u začátku a konce svitku mohou být vystaveny přechodným podmínkám válcování, svinování nebo chlazení. Materiál v blízkosti povrchu se může od středu lišit v důsledku oduhličení, okují, kalení, segregace nebo gradientů deformace. U kontinuálně odlévaného výrobku může poloha v odlévací sekvenci souviset s teplotní historií a rozložením rozpuštěných prvků. Rovněž horní a spodní část odlitku, oblasti v blízkosti nálitku nebo vtokové soustavy se mohou lišit od jeho vnitřní části.
Další zkreslení vytváří přístup pracovníka. Pokud se z každého plechu odebírá vzorek ze stejné přístupné strany, mohou být nadměrně zastoupeny stav povrchu a směr válcování. Pokud vzorkující vybírá vizuálně čistý kus, jsou povrchové vady vyloučeny úsudkem, nikoli normou. Pokud vzorkující vybírá pouze podezřelý materiál, může výsledek nadhodnotit běžný stav dávky a současně stále nemusí odpovídat plánu přejímky.
Orientace musí být kontrolována stejně pečlivě jako umístění. Podélná a příčná zkušební tělesa mohou poskytovat odlišné mechanické výsledky a zkušební tělesa odebraná napříč tloušťkou mohou odhalit vlastnosti, které nejsou zastoupeny materiálem v blízkosti povrchu. ASTM E1806 se zabývá místy odběru vzorků, přípravou laboratorních vzorků a vzorkováním dávek pro chemickou analýzu oceli a železa; ASTM A370 a výrobková specifikace určují, jak se tyto požadavky uplatní na zkoušený výrobek.
Náhodný výběr činí pravidlo výběru transparentním a obhajitelným. Neodstraňuje segregaci, rozdíly v povrchu, účinky historie chlazení ani změny ve zpracování. Prokazuje, že vybraný materiál byl zvolen bez ovlivňování výsledku, načež lze důsledně uplatnit příslušná pravidla pro zkušební tělesa, zkoušení, opakované zkoušení a rozhodnutí o materiálu. U konstrukčních ocelových výrobků ukládá AISC 207-20 pracovníkům provádějícím kontrolu a zkoušení povinnost rozumět příslušným metodám kontroly a přejímacím kritériím a stanovuje odpovědnosti za závěrečnou kontrolu. Tato odpovědnost začíná ještě předtím, než se zkušební těleso dostane do zkušebního stroje.
4. Odběr vzorků pro stanovení chemického složení oceli a železa
Chemická analýza začíná definovanou dávkou, nikoli vhodně zvoleným kusem oceli. Dávka může být vymezena tavbou, odlitím, formou výrobku, rozsahem tloušťky, stavem po zpracování nebo množstvím stanoveným příslušnou specifikací. Její hranice musí být stanoveny před odběrem vzorků, protože výsledek z jedné tavby nemůže automaticky reprezentovat jinou tavbu, i když oba výrobky nesou stejné označení jakosti.
Čtyři operace spolu souvisejí, ale nelze je zaměňovat: výběr materiálu z dávky, příprava laboratorního vzorku, analýza tohoto vzorku a rozhodnutí, zda dávka vyhovuje. ASTM E1806 se zabývá místy odběru vzorků, přípravou laboratorních vzorků a odběrem vzorků z dávky pro chemickou analýzu oceli a železa. ASTM A370 dodává, že četnost odběru vzorků, umístění a orientace zkušebních těles, stav materiálu a požadavky na protokolování jsou řízeny příslušnou specifikací výrobku nebo specifikací obecných požadavků. Mezní hodnoty pro přijetí z hlediska chemického složení rovněž vycházejí ze specifikace dané jakosti; ASTM E1806 nestanovuje univerzální limity pro uhlík, mangan, křemík, síru, fosfor, chrom, nikl ani žádný jiný prvek.
Místa odběru vzorků a laboratorní vzorky podle ASTM E1806
| Pojem odběru vzorků | Význam |
|---|---|
| Místo odběru vzorku | Místo ve výrobku nebo výrobním toku, z něhož se materiál odebírá |
| Laboratorní vzorek | Materiál připravený z vybraného materiálu pro analýzu |
| Zkušební kus | Obrobený nebo jinak připravený kus použitý pro stanovenou zkoušku |
| Analytický výsledek | Naměřené složení nebo vlastnost použitá podle pravidla přijetí |
Místo odběru vzorku je místo ve výrobku nebo výrobním proudu, z něhož se materiál odebírá. Laboratorní vzorek je materiál připravený z tohoto odběru pro chemickou analýzu. Zaměňování těchto fází představuje základní chybu v dohledatelnosti. Vzorek odebraný vrtáním z okraje plechu, vzorek třísek odebraný z konce tyče a zkušební těleso odebrané z pánve nebo proudu roztaveného kovu nejsou vzájemně zaměnitelné pouze proto, že každý z nich lze vložit do analyzátoru.
Příslušná specifikace nebo požadavek odběratele by měly stanovit dávku, počet jednotek, z nichž se mají vzorky odebrat, a případné požadované místo odběru v každé jednotce. Mohou vyžadovat materiál z konkrétních výrobků, taveb, konců, povrchů nebo průřezů. Odběr vzorků pouze z nejsnáze přístupného výrobku může zkreslit výsledek směrem k jedné části dávky, zejména pokud je možná segregace, povrchové oduhličení, okuje nebo gradienty způsobené zpracováním. Vzorek odebraný po dělení nebo úpravě může rovněž reprezentovat pozměněný povrch namísto specifikovaného výrobku.
Norma ASTM E105, vydaná v roce 2016, popisuje výběrové odběry prostřednictvím výběru pomocí náhodných čísel a stanoveného postupu odhadu. Tento přístup odděluje plánovaný odběr od odběru podle praktické dostupnosti a umožňuje objektivně posoudit nejistotu vzorku a rizika spojená s rozhodnutím o dávce. Ne každá specifikace výrobku vyžaduje statistický náhodný výběr, avšak tato zásada zůstává důležitá: vzorek by měl mít zdokumentovaný základ pro reprezentaci definované dávky.
Norma E1806 se následně zabývá tím, jak se vybraný materiál stává laboratorním vzorkem. Způsob přípravy závisí na výrobku, měřeném prvku a analytické technice. Třísky, vývrty, soustružené třísky, piliny nebo jiný připravený materiál mohou být vhodné pouze tehdy, jsou-li odebírány a zpracovávány za kontrolovaných podmínek. Laboratoř musí vědět, jaký materiál byl vybrán, odkud pocházel a jakým způsobem byl připraven.

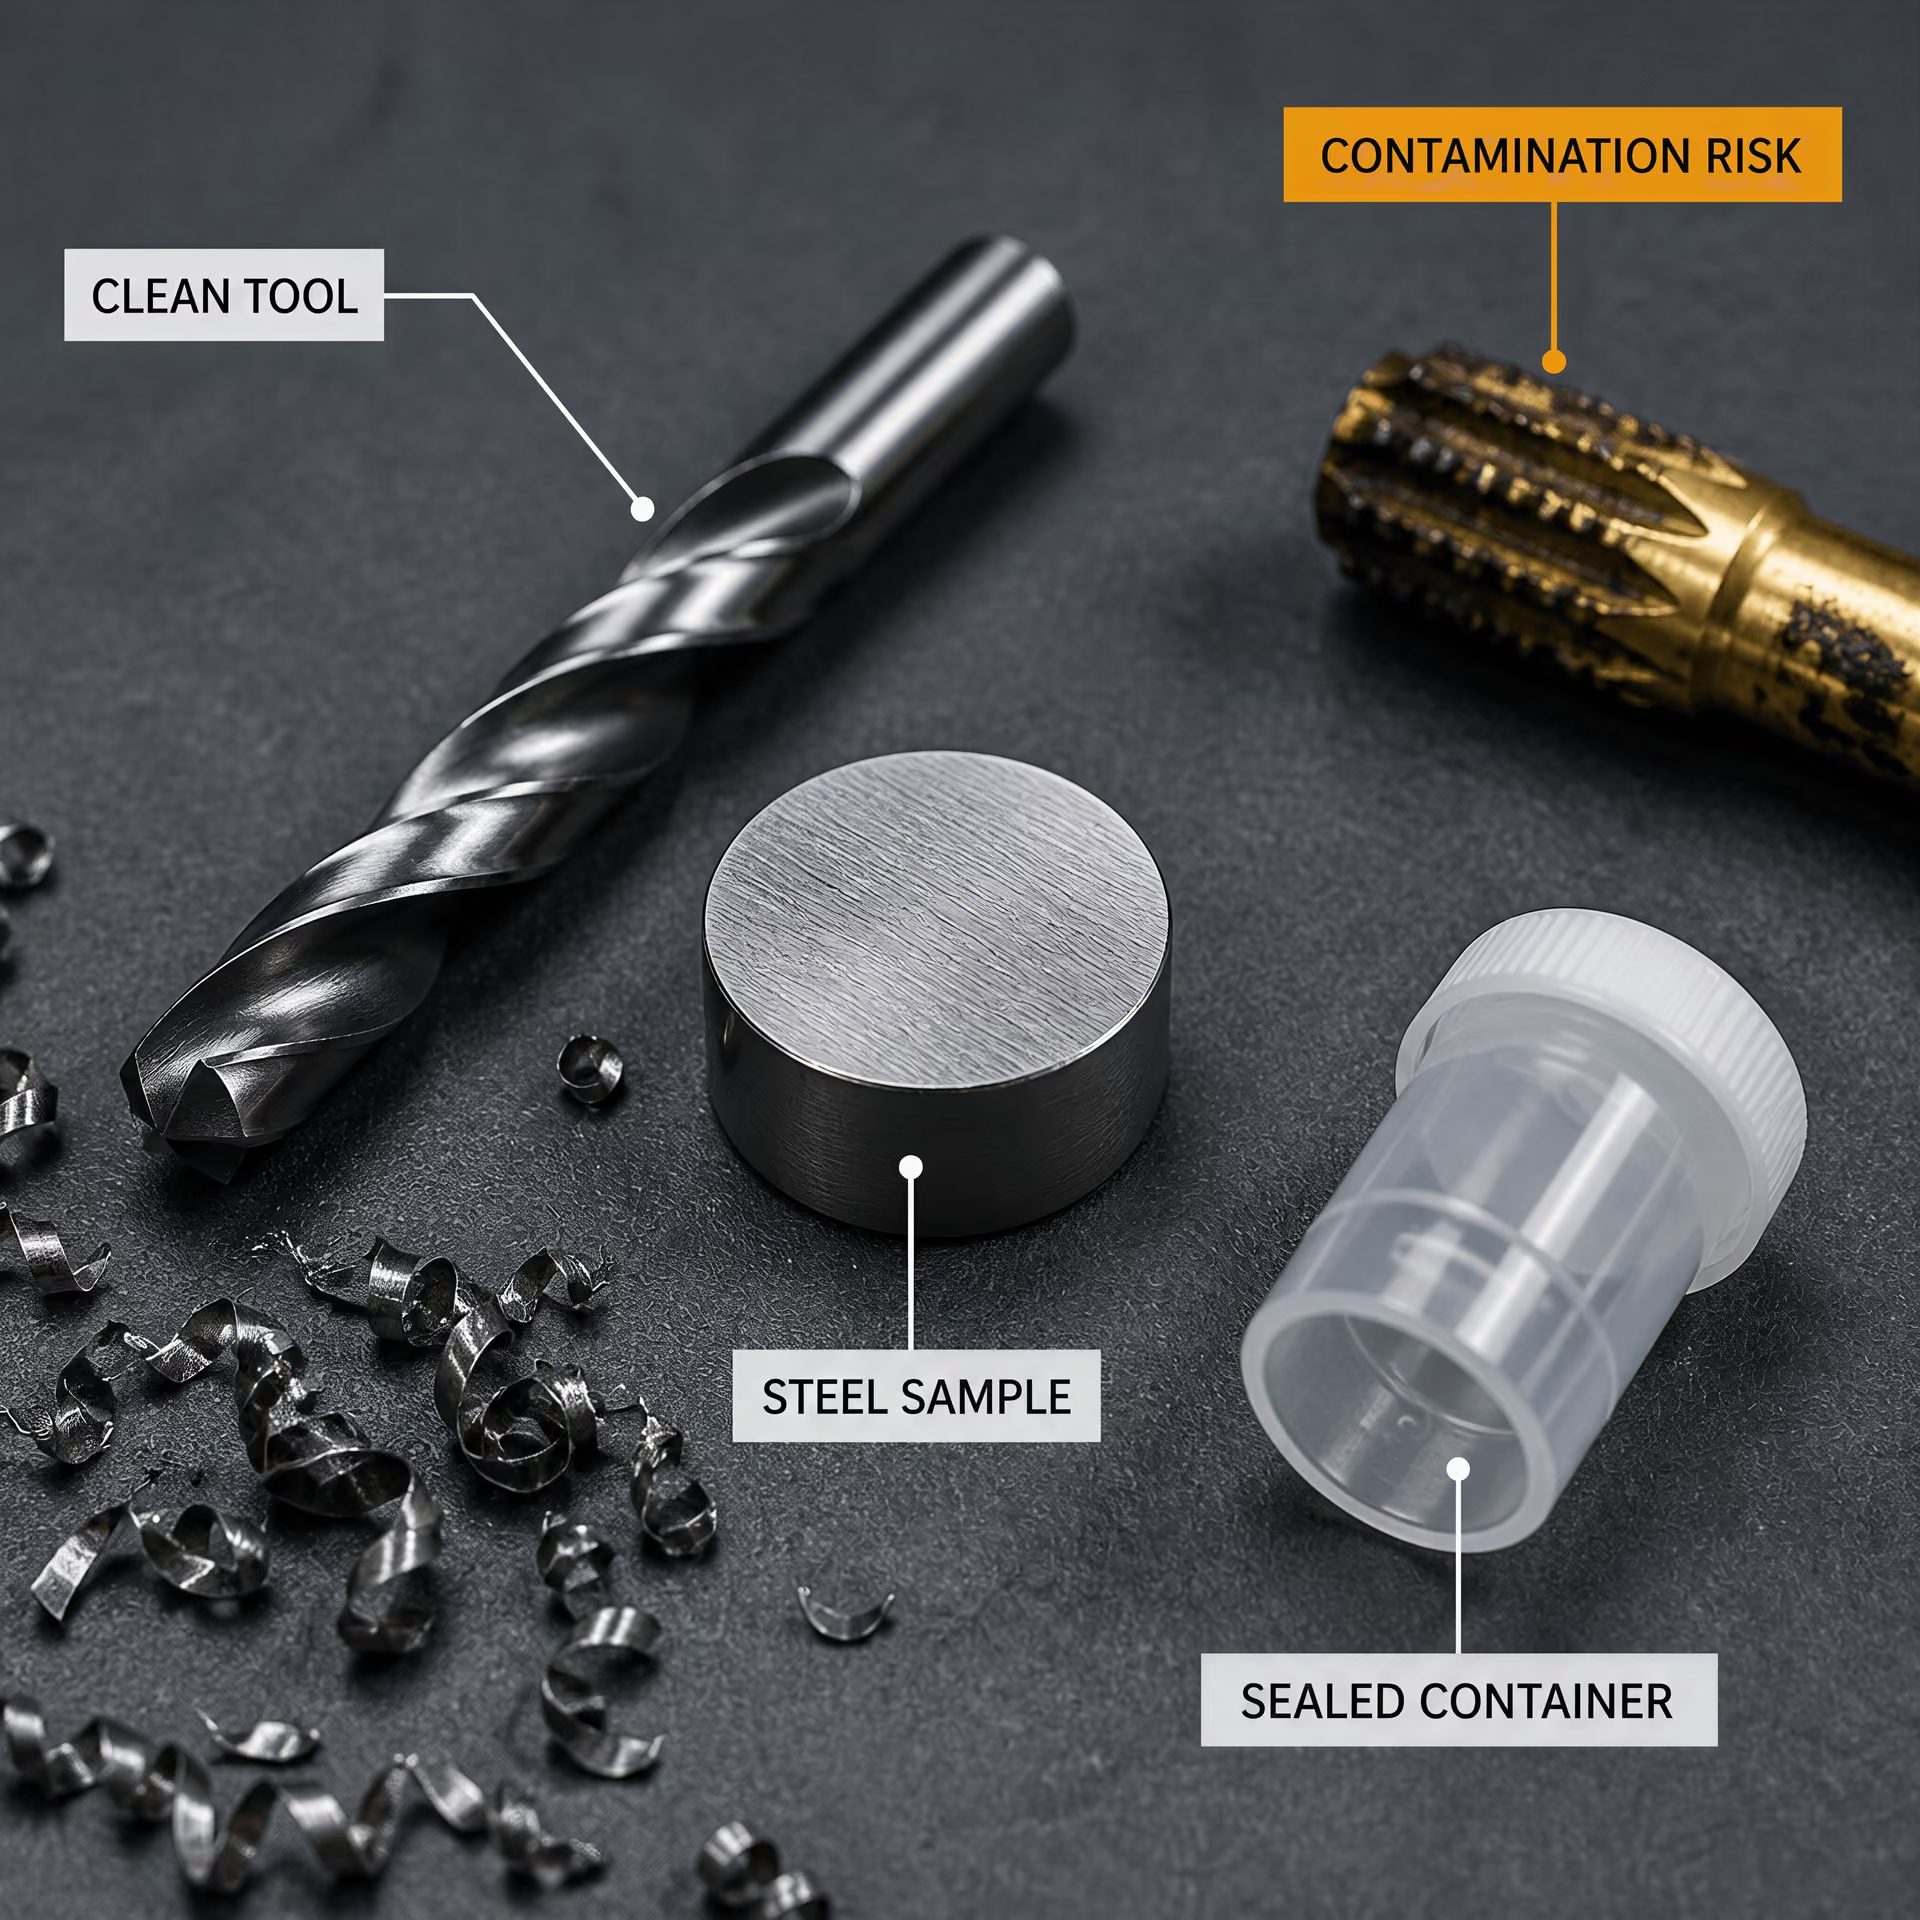
Zamezení kontaminaci a artefaktům při přípravě
Připravený materiál není chemicky neutrální. Vrták, pilový kotouč, řezná kapalina, svěrák, skladovací nádoba, rukavice nebo kartáč mohou přidat cizí prvky. Nástroj, který byl dříve použit na korozivzdornou ocel, může do vzorku uhlíkové oceli zanést chrom nebo nikl. Ke kontaminaci mědí, zinkem nebo olovem může dojít prostřednictvím přípravků nebo nástrojů. Význam může mít i malé množství ulpívajícího materiálu, pokud je vykázaná koncentrace blízko mezní hodnoty specifikace.
Stav povrchu představuje samostatný problém. Okuje, rez, nátěr, pokovování, olej a vrstvy oxidů nemusí mít stejné složení jako základní ocel. Jejich nesprávné odstranění může buď ponechat ve vzorku kontaminaci, nebo odstranit chemicky významnou oblast povrchu. Zahřívání během řezání nebo broušení může oxidovat povrch, způsobit lokální ztrátu prvků nebo změnit fyzikální formu vzorku. Jemné částice mohou oxidovat rychleji než objemový kov a velmi jemné třísky se při přenášení nebo protřepávání mohou oddělovat od těžších částic.
K segregaci může docházet během odběru stejně jako v původní oceli. Hrubé a jemné částice se mohou oddělit podle velikosti; magnetické částice mohou ulpět na zařízení a prach může zůstat v nádobě nebo se při přenosu ztratit. Vzorek odebraný z prvního výtoku sběrné nádoby se proto může lišit od vzorku odebraného poté, co se obsah usadil. Záznamy o přípravě by měly uvádět kroky čištění, sušení, třídění podle velikosti, míchání, skladování a přenosu společně s použitým vybavením.
Laboratoř by měla předcházet křížové kontaminaci čištěním nástrojů mezi jednotlivými vzorky, kontrolou maziv a chladicích kapalin, používáním vhodných nádob a uchováním dostatečného množství materiálu pro přezkoumání nebo povolené opakované zkoušky. Metoda musí rovněž zachovat identitu každého vzorku. Chemicky přesné měření kontaminovaného nebo segregovaného vzorku je stále přesným měřením nesprávného materiálu.
Analýza tavby, analýza výrobku a dohledatelnost výsledků
Analýza tavby obvykle charakterizuje ocel reprezentovanou tavbou nebo odlitím během výroby. Analýza výrobku zkoumá materiál odebraný z hotového výrobku. Tyto dva výsledky se mohou lišit v důsledku chemické segregace, místa odběru vzorku, zpracování, stavu povrchu, analytické nejistoty a požadavků příslušné specifikace. Žádné z těchto označení by nemělo být přiřazováno pouze ze zvyku. Rozhodující norma pro danou jakost musí stanovit, která analýza je požadována, odkud se vzorek odebírá a jak se výsledek posuzuje.
Minimální řetězec sledovatelnosti
- Identita Číslo tavby, dávka, výrobek, jakost a číslo kusu nebo svitku.
- Odběr vzorků Datum, osoba odebírající vzorek, přesné místo a kód vzorku.
- Příprava Postup přípravy, zařízení, čištění a skladování.
- Analýza Přístroj, analytik, revize metody a záznamy řízení jakosti.
- Vykazování Jednotky, zaokrouhlování, použitá specifikace a rozhodnutí o dávce.
Dohledatelnost by měla vést od identifikace dávky a tavby přes fyzický vzorek, laboratorní přípravu, instrumentální analýzu, výpočet, jednotky a protokol až po konečný výsledek. Užitečný záznam propojuje číslo tavby, identifikaci výrobku, datum odběru vzorku, osobu provádějící odběr, přesné místo odběru, kód vzorku, metodu přípravy, vybavení, analytika, revizi metody, záznamy o kalibraci nebo řízení kvality, vykázané jednotky a specifikaci použitou pro přijetí. Pokud je výsledek převeden z hmotnostních procent na jinou jednotku, měla by zůstat k dispozici původní hodnota i převod. Zaokrouhlování musí probíhat v souladu s požadavky rozhodující normy, nikoli pouze proto, aby hraniční výsledek vypadal jako vyhovující.
Přijetí je samostatné rozhodnutí. Požadavky ASTM na formu a redakční úpravu stanoví, že specifikace musí uvádět počet zkušebních jednotek a zkušebních těles potřebných pro posouzení shody, definovat postupy odběru vzorků z dávky a stanovit, kdy je povolena opakovaná zkouška. Nevyhovující výsledek chemické analýzy nelze vymazat výběrem jiné vhodně dostupné třísky. Pokud je opakovaná zkouška povolena, rozhodující dokument musí stanovit, zda druhý výsledek nahrazuje první, zda se s ním kombinuje, nebo zda se vyhodnocuje podle kumulativního pravidla. Federal Highway Administration tyto rozdíly konkrétně popisuje a uvádí, že při rozhodování na základě dvojího nebo vícenásobného odběru vzorků se používá kumulativní počet neshod. ASTM E2234-08 rovněž přijímá dávku, pokud je počet nevyhovujících jednotek roven příslušnému přejímacímu číslu nebo je nižší, a zamítá ji, pokud je dosaženo zamítacího čísla.
Stejná zásada platí pro mechanické zkoušení. Norma ISO 377:2017 upravuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, drátu, plochých výrobků a trubkových výrobků včetně nezbytných opakovaných zkoušek. Platný výsledek chemické analýzy nemůže napravit skutečnost, že tahové zkušební těleso bylo odebráno v nesprávné orientaci nebo z materiálu v nesprávném stavu. Naopak správně umístěné zkušební těleso pro mechanickou zkoušku nemůže prokázat shodu chemického složení, pokud není kontrolována identita tavby nebo laboratorní příprava. Přijetí dávky vyžaduje, aby oba druhy důkazů odpovídaly příslušné specifikaci.
5. Zkušební tělesa pro mechanické zkoušky: umístění, orientace a stav materiálu
Mechanická zkouška neměří „ocel“ v abstraktním smyslu. Měří přesně vymezený kus odebraný z přesně vymezeného místa, vyříznutý v přesně stanoveném směru, připravený do přesně stanovené geometrie a zkoušený v přesně stanoveném stavu. Tyto čtyři podrobnosti mohou rozhodnout o tom, zda výsledek představuje shodu výrobku s požadavky, nebo chybu zavedenou v laboratoři.
Odběr vzorku z dávky, příprava laboratorního vzorku, obrábění zkušebního tělesa a zkoušení tohoto tělesa jsou samostatné činnosti. Přijetí dávky je pátou činností, která se řídí příslušnou specifikací výrobku. ASTM A370 uvádí, že četnost odběru vzorků, umístění a orientace zkušebního tělesa, stav materiálu a požadavky na protokolování vyplývají z příslušné specifikace výrobku nebo specifikace obecných požadavků. Výsledek nelze správně interpretovat, pokud není jistá identita nebo stav zkušebního tělesa.
Identifikace a příprava zkušebních těles podle ISO 377:2017
ISO 377:2017 poskytuje rámec pro identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, drátů, plochých výrobků a trubkových výrobků. Její rozsah zahrnuje také vzorky požadované pro nezbytné opakované zkoušky. Norma se tedy nezabývá pouze vyříznutím kovu z prakticky dostupného konce výrobku. Propojuje hotové zkušební těleso s výrobkem, z něhož bylo odebráno.
Identifikace začíná sledovatelností. Vzorek musí zůstat spojen s příslušnou tavbou, výrobkem, dávkou, rozměrem, výrobní cestou a požadavkem na zkoušku. Značení, záznamy, náčrty nebo rovnocenná dokumentace musí zachovat vazbu mezi původním výrobkem a každým následně odděleným kusem. Jakmile je vzorek rozřezán na několik přířezů, musí si tyto přířezy stále zachovat jednoznačnou identitu. Tahové zkušební těleso, těleso pro zkoušku ohybem, rázové zkušební těleso ani místo měření tvrdosti nesmějí být považovány za anonymní fragment.
Stejně důležité je umístění. Příslušná specifikace výrobku může požadovat zkušební těleso z konkrétního konce, povrchu, vzdálenosti od povrchu, oblasti ve středu tloušťky nebo části profilu. ISO 377:2017 stanoví pravidla výběru a přípravy potřebná k získání tohoto místa, aniž by došlo k záměně vzorku s materiálem odstraněným při zkracování, opalování, ořezávání nebo jiných výrobních operacích. Požadovanou polohu určuje norma výrobku, nikoli obecný předpoklad týkající se oceli.
Příprava musí zachovat vlastnosti, které má zkouška měřit. Přířez pro zkušební těleso může být nutné vyříznout metodou, která zabrání nadměrnému ohřevu, deformaci nebo poškození. Obráběním se následně stanoví požadované rozměry, poloměr, jakost povrchu a měřená délka. Zkušební tělesa pro opakované zkoušky musí být odebrána podle stejných příslušných pravidel; nevyhovující první výsledek neopravňuje k nezdokumentovanému náhradnímu tělesu odebranému z snadněji dostupného místa.
Požadavky ASTM na formu a redakční úpravu dále posilují smluvní stránku tohoto procesu: specifikace musí stanovit počet zkušebních jednotek a zkušebních těles potřebných pro posouzení shody, definovat postupy odběru vzorků z dávek a určit podmínky a pravidla, za nichž je povolena opakovaná zkouška. ISO 377:2017 poskytuje zásady pro umístění a přípravu zkušebních těles, neruší však přejímací kritéria ani plán odběru vzorků stanovený specifikací výrobku.

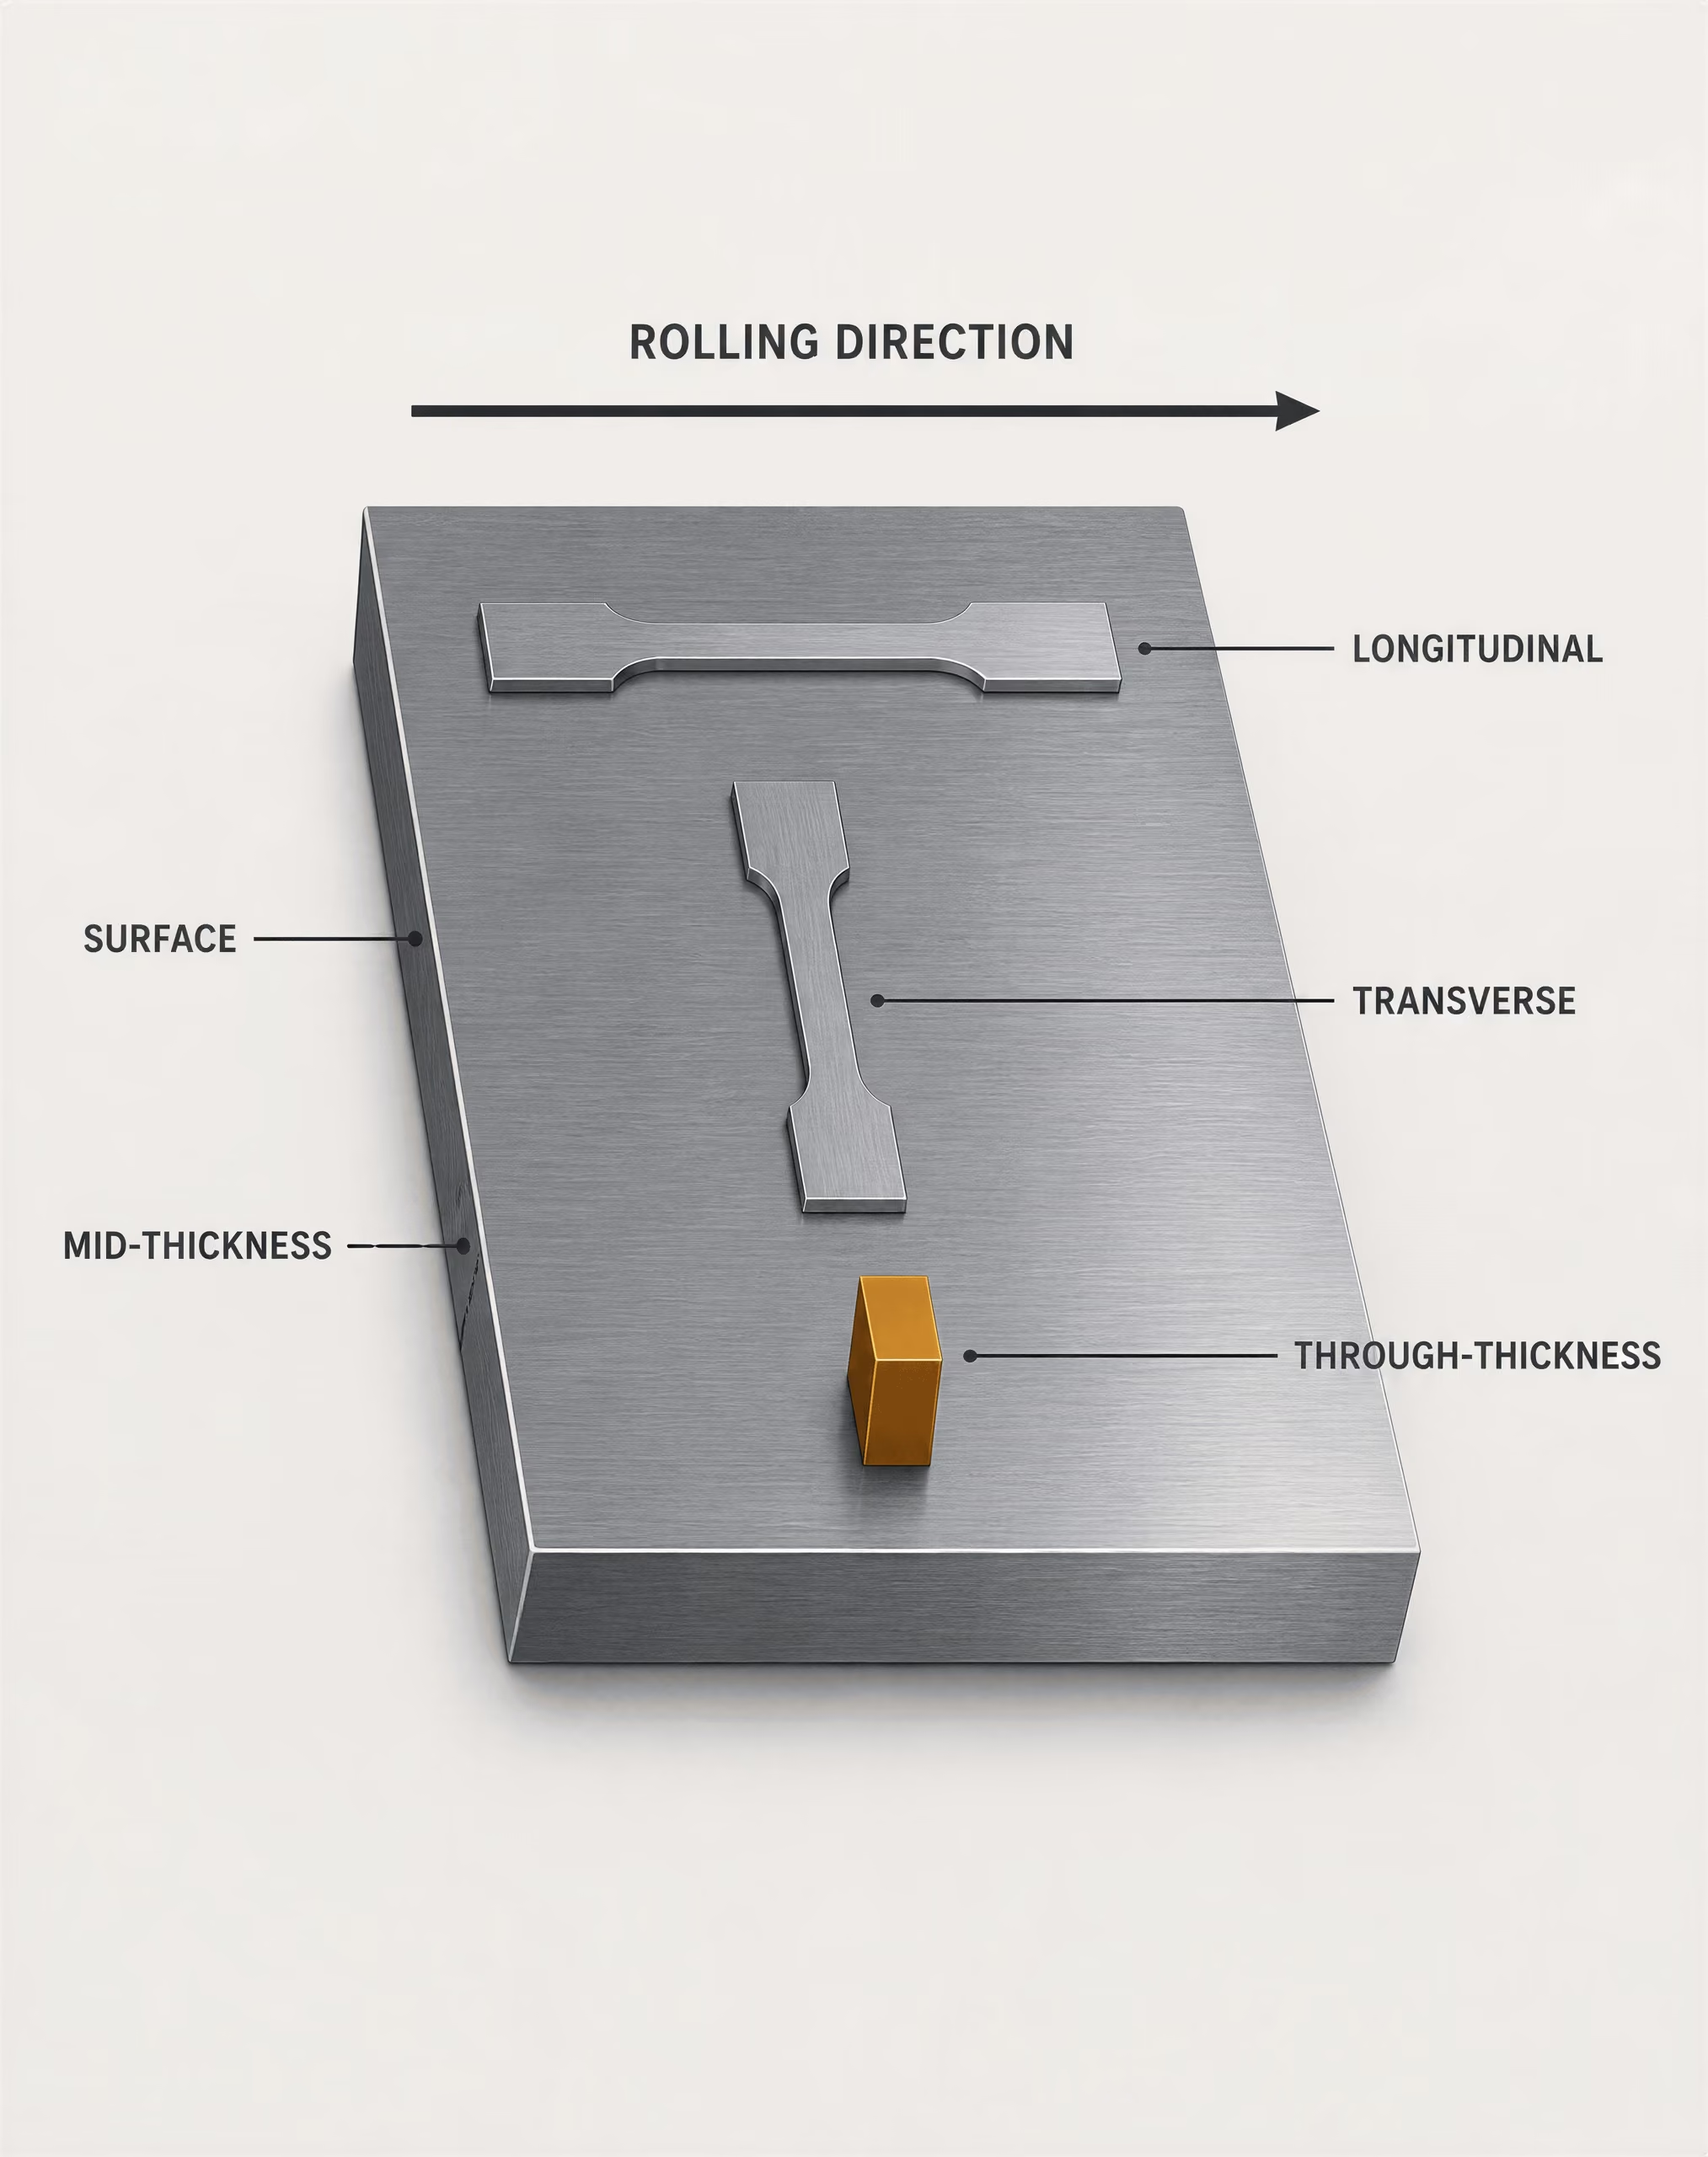
Aspekty podélné, příčné, radiální orientace a orientace přes tloušťku
| Orientace | Obvyklá vztažná orientace |
|---|---|
| Podélná | Podél hlavní osy nebo směru válcování |
| Příčná | Napříč hlavní osou nebo směrem válcování |
| Radiální | Od středu směrem k povrchu tyče nebo prutu |
| Napříč tloušťkou | Napříč rozměrem tloušťky plechu, příruby, stěny nebo profilu |
Orientace popisuje vztah mezi zkušebním tělesem a geometrií výrobku nebo hlavním směrem výroby. „Podélný“ směr obvykle sleduje hlavní osu nebo směr válcování, zatímco „příčný“ směr vede napříč tímto směrem. Tyto pojmy nejsou zaměnitelné s pojmem „přes tloušťku“. Zkušební těleso orientované přes tloušťku je vedeno napříč plechem, pásnicí, stěnou nebo jiným rozměrem tloušťky, často tak, že jeho zkoušená část sahá od jednoho povrchu směrem k protilehlému povrchu.
Válcovaná ocel není dokonale izotropní. Válcování za tepla prodlužuje vměstky a vytváří krystalografickou texturu; úběr tloušťky, podmínky ochlazování a následné tepelné zpracování ovlivňují pevnost, tažnost, houževnatost a lomové chování. Podélné tahové zkušební těleso proto může vykázat jinou tažnost nebo zúžení než těleso příčné. Rázová energie Charpyho zkoušky se také může měnit v závislosti na orientaci, protože šíření trhliny je ovlivněno protáhlými vměstky, páskovitostí a texturou.
Směr a velikost rozdílu nejsou univerzální pro každý druh oceli, tloušťku, formu výrobku ani vlastnost. Nelze předpokládat, že podélný směr je vždy pevnější, příčný vždy slabší nebo že jeden směr vždy poskytuje nižší rázovou hodnotu. Požadovaná orientace musí vyplývat z rozhodující specifikace a z výkresu nebo plánu zkoušky.
Tyče a dráty mají osu a radiální vzdálenost od této osy. Radiální zkušební těleso může být odebráno ze středu směrem k povrchu, zatímco podélné těleso sleduje osu výrobku. Velké výkovky a profily mohou vykazovat další gradienty způsobené deformací a ochlazováním. U konstrukčního profilu mohou mít stojina, pásnice a roh odlišnou tepelnou a deformační historii; pojem „příčný“ má význam pouze tehdy, je-li zaznamenána vztažná geometrie.
U plochých výrobků je nutné věnovat zvláštní pozornost poloze v tloušťce. Povrchové zkušební těleso může odrážet oduhličení, odstranění okují, účinky kalení, ochlazování povrchu nebo segregaci v blízkosti povrchu. Zkušební těleso ze středu tloušťky může odhalit jiné vměstky, segregaci nebo chování středové oblasti. Zkoušení přes tloušťku může být důležité tam, kde je relevantní odolnost proti lamelárnímu trhání nebo separaci, není však automaticky požadováno pro každý plech nebo jakost.
Trubkové výrobky přidávají zakřivení, polohu svaru a orientaci svarové linie. Zkušební těleso může být umístěno vzhledem k podélnému svaru, šroubovicovému svaru, obvodu nebo ose trubky. U svařované trubky není zkouška provedená přes svar rovnocenná zkoušce odebrané ze základního kovu. Výsledek mohou ovlivnit svarový kov, tepelně ovlivněná oblast, hranice natavení, zbytkové napětí i místní deformační účinky tváření. U bezešvé trubky je stále důležitá poloha ve stěně a obvodový nebo osový směr.
Umístění a orientace musí být zaznamenány takovými údaji, aby je mohla jiná osoba zopakovat. Označení pouze „tahová zkouška plechu“ je nedostatečné. Musí být uveden výrobek, směr, strana nebo poloha v tloušťce, pokud je to požadováno, a číslo zkušebního tělesa.
Stav po výrobě, po tepelném zpracování a po dalších operacích
Stav materiálu je součástí požadavku na zkoušku, nikoli pouze podružným údajem. „Stav po výrobě“ může znamenat, že výrobek se zkouší ve stavu, v němž byl dodán po válcování, kování, tažení, tváření nebo jiné stanovené operaci. Normalizovaný, kalený a popuštěný, žíhaný, rozpouštěcímu žíhání podrobený, precipitačně vytvrzený nebo odlehčený výrobek musí být zkoušen po předepsaném zpracování a případně také po definovaném ochlazování nebo stárnutí.
Zkoušení v nesprávném stavu může zneplatnit i jinak pečlivě obrobené zkušební těleso. Tepelné zpracování mění fázové složení, strukturu zrn, zbytková napětí, tvrdost, pevnost a houževnatost. Zkušební těleso odebrané před konečným popouštěním nereprezentuje kalený a popuštěný výrobek. Naopak opětovný ohřev vzorku v laboratoři může odstranit důkazy o dodaném stavu a vytvořit výsledek náležející jinému stavu materiálu.
Důležité jsou také operace provedené po výrobě. Tažení za studena, rovnání za studena, ohýbání, zplošťování, rozšiřování, obrábění a tváření mohou změnit místní deformaci a zbytkové napětí. Pokud specifikace požaduje zkoušení po operaci provedené na výrobku, musí zkušební těleso tuto operaci odrážet. Pokud požaduje zkoušení před určitou operací, nesmí pozdější zpracování změnit zamýšlené srovnání.
Teplo vznikající při řezání je běžným zdrojem falešné jistoty. Tepelné řezání může vytvořit zónu ovlivněnou teplem, v níž došlo ke zpevnění nebo změkčení, změnit zbytkové napětí a poškodit hranu, z níž se zkušební těleso obrábí. Nadměrné broušení může povrch přehřát nebo odstranit požadovanou vrstvu. Hrubé řezání, vruby, škrábance a nesprávné obráběcí poloměry mohou soustředit napětí a způsobit předčasný lom. Rovnání ohnutého přířezu může před zkouškou vyvolat plastickou deformaci.
Podobnou chybu může způsobit umístění měřené délky. Zúžená část a měřená délka musí být umístěny tam, kde je zastoupen předepsaný materiál, nikoli částečně v přechodové oblasti, svaru, tepelně ovlivněné oblasti, vadě hrany nebo poškozeném povrchu, pokud zkušební metoda výslovně nevyžaduje právě toto umístění. Uváděná tažnost je obzvláště citlivá na vyznačení měřené délky a polohu lomu; nesprávně umístěná měřená délka může způsobit, že vyhovující výrobek bude považován za nevyhovující, nebo naopak zakrýt lokalizované zeslabení.
Opakovaná zkouška se musí řídit písemným pravidlem, nikoli neformálním hledáním vyhovujícího fragmentu. FHWA vysvětluje, že ustanovení musí uvádět, zda výsledky druhé zkoušky nahrazují výsledky první zkoušky, nebo se s nimi kombinují, a že rozhodování při dvojím a vícenásobném odběru vzorků používá kumulativní počty neshod. ASTM E2234-08 obdobně popisuje přijetí v případě, kdy počet nevyhovujících jednotek nepřekračuje příslušné přejímací číslo, a zamítnutí v případě dosažení čísla zamítacího. ISO 2859-1:2026 definuje jednorázové, dvojí a vícenásobné plány odběru vzorků indexované podle AQL a přechody mezi běžnou, zmenšenou a zpřísněnou kontrolou. Žádný z těchto systémů nečiní nesprávně umístěné nebo nesprávně připravené zkušební těleso platným. Záznamy o přípravě jsou na prvním místě; rozhodnutí o přijetí následují až poté.
6. Od vzorku k uvedenému výsledku: co lze skutečně akceptovat
Uvedená hodnota zkoušky automaticky nepředstavuje rozhodnutí o přijetí šarže. Zahrnuty jsou čtyři samostatné činnosti: výběr materiálu z definované šarže, příprava laboratorních nebo mechanických zkušebních těles, zkoušení těchto těles a uplatnění přejímacího pravidla. Zaměňování těchto kroků vede k tomu, že snadno dostupné kusy jsou označovány za „reprezentativní“, nevyhovující výsledky mizí v důsledku neformálního opakovaného zkoušení a zkušební certifikát ztrácí spojení s ocelí, kterou údajně popisuje.
Zkušební jednotky, zkušební tělesa a jednotlivá měření
Terminologie zkušebních jednotek
- Zkušební jednotka
- Část dávky, kterou představuje jedno rozhodnutí o přijetí.
- Zkušební vzorek
- Připravený kus vložený do zkušebního stroje nebo použitý pro stanovenou zkoušku.
- Jednotlivé měření
- Údaj nebo vypočtená hodnota získaná během jedné zkoušky.
- Nevyhovující jednotka
- Kontrolní jednotka klasifikovaná podle plánu jako nevyhovující jednomu nebo více uvedeným požadavkům.
Zkušební jednotka je část šarže, kterou podle příslušné specifikace zastupuje jedno rozhodnutí o přijetí. V závislosti na normě pro daný výrobek může jít o tavbu, odlitek, plech, svitek, skupinu podle rozměru a stavu, dodávku nebo jiné definované množství. Hranice šarže je důležitá, protože riziko výběru vzorků se posuzuje vůči této hranici. Tahové zkušební těleso odebrané z jednoho plechu nemůže bez dalšího zastupovat jinou tavbu nebo jiný stav výrobku.
Zkušební těleso je připravený kus vložený do zkušebního stroje nebo použitý pro stanovenou kontrolu. Jedna zkušební jednotka může vyžadovat několik těles: například tahová, ohybová, rázová a tvrdoměrná tělesa nebo tělesa pro chemickou analýzu, případně odebraná z předepsaných míst a v předepsaných směrech. Jednotlivé měření je odečet nebo vypočtená hodnota získaná během jedné zkoušky, například mez kluzu, pevnost v tahu, tažnost, absorbovaná rázová energie, obsah uhlíku nebo rozměrový výsledek. Z jednoho tělesa může vzniknout několik měření a předtím, než specifikace stanoví výsledek pro zkušební jednotku, může být zapotřebí několik těles.
Tyto pojmy nejsou zaměnitelné. Pokud specifikace vyžaduje dvě tělesa na jednu zkušební jednotku, laboratoř nemůže považovat dva odečty z jednoho tělesa za dvě tělesa. Naopak, pokud pravidlo vyžaduje jeden výsledek z každé ze tří zkušebních jednotek, průměr ze tří těles odebraných z jedné jednotky tento požadavek nesplňuje.
Požadavky ASTM Form and Style stanoví, že specifikace musí určit počet zkušebních jednotek a těles potřebných k prokázání shody, definovat postupy výběru vzorků ze šarže a uvést podmínky, za nichž je povoleno opakované zkoušení. Rozhodující specifikace výrobku proto určuje, zda se výsledky průměrují, zda každé těleso musí splnit mezní hodnotu, zda jeden nízký výsledek vyvolá opakovanou zkoušku nebo zda se každé zkušební jednotce přiřazuje počet vad. ASTM A370 toto rozdělení povinností objasňuje stejně: četnost odběru vzorků, místo a směr odběru těles, stav materiálu a požadavky na vykazování výsledků vycházejí z příslušné specifikace výrobku nebo ze specifikace obecných požadavků, nikoli z neformální laboratorní praxe.
Výběr musí být také obhajitelný. ASTM E105:2016 definuje pravděpodobnostní výběr vzorků prostřednictvím výběru pomocí náhodných čísel a stanoveného postupu odhadu. Tento přístup umožňuje objektivně posuzovat nejistotu výběru vzorků a rizika spojená s přijetím nebo odmítnutím šarže. Odebrání prvního snadno dostupného konce, nejčistšího povrchu nebo kusu, o němž se již ví, že je bezvadný, není náhradou za stanovený postup výběru. ASTM E1806 se zabývá místy odběru a přípravou laboratorních vzorků pro chemickou analýzu oceli a železa; její požadavky je nutné číst společně s příslušnou specifikací výrobku a s identitou materiálu.
Místo a směr odběru mohou výsledek změnit. Podélné, příčné a tloušťkové zkušební těleso mohou vykazovat odlišné vlastnosti, protože válcování, kování, odlévání, segregace a účinky tloušťky jsou směrově závislé. ISO 377:2017 stanoví identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, drátů, plochých výrobků a trubkových výrobků, včetně těles potřebných pro opakované zkoušky. „Těleso ze stejného materiálu“ není dostačující, pokud jeho poloha, orientace a stav nejsou v souladu s rozhodujícím pravidlem.
Platnost, porušení a nevyhovující výsledky
Zkouška může být neplatná, avšak neplatnost není vhodným označením pro nežádoucí číslo. Mezi možné příčiny patří vada tělesa, nesprávné rozměry, poškození při obrábění, porucha zařízení, přerušená zkouška nebo lom mimo zamýšlenou měrnou délku. Zda některá z těchto příčin umožňuje výsledek ignorovat, závisí na rozhodující specifikaci a zkušební metodě.
Tahové zkušební těleso se například může porušit v místě, kvůli němuž je tažnost nereprezentativní, zatímco rozměrová chyba může znamenat, že těleso nikdy nesplňovalo požadavky metody. Požadované kontroly nemusí splnit ani zatěžovací rám, extenzometr, pec, přístroj pro chemickou analýzu nebo záznamový systém. Laboratoř by měla zaznamenat zjištěnou příčinu, uchovat původní výsledek, identifikovat dotčené těleso a určit, zda norma výslovně povoluje jeho nahrazení nebo opakování zkoušky.
Platný výsledek neshody zůstává součástí záznamu o přijetí, pokud řídicí specifikace nestanoví definovaný postup opakované zkoušky nebo rozhodnutí o dávce. Strong evidence
Výsledek nelze vyřadit pouze proto, že je nižší než stanovené minimum, vyšší než maximální hodnota nebo jinak nepohodlný. Pokud platné zkušební těleso poskytne nevyhovující hodnotu, zůstává nevyhovujícím výsledkem, pokud příslušná specifikace nestanoví určitý postup opakované zkoušky nebo jiný způsob vypořádání. Toto rozlišení je důležité: neplatná zkouška se týká spolehlivosti nebo použitelnosti samotné zkoušky; platné nevyhovění se týká naměřených vlastností materiálu.
Opakovaná zkouška není automatickou druhou šancí. Specifikace musí stanovit, kolik dalších těles je povoleno, jaká podmínka jejich odběr umožňuje, odkud se odebírají a jak jejich výsledky ovlivní původní rozhodnutí. FHWA vysvětluje, že ustanovení o opakované zkoušce musí uvádět, zda výsledky druhé zkoušky nahrazují první výsledky, nebo se s nimi kombinují. V plánech dvojího a vícenásobného výběru jsou počty vad kumulativní; pozdější vyhovující vzorek nevymaže dříve zjištěný počet vad, pokud stanovené pravidlo neříká jinak.
ASTM E2234-08 popisuje jednorázové, dvojí a vícenásobné výběrové plány podle AQL pro kontrolu podle znaků. Šarže je přijata, pokud je počet nevyhovujících jednotek roven příslušnému přejímacímu číslu nebo je nižší; odmítne se při dosažení odmítacího čísla. ISO 2859-1:2026 obdobně definuje jednorázové, dvojí a vícenásobné výběrové plány pro kontrolu šarží a zahrnuje přechody mezi běžnou, zúženou a zpřísněnou kontrolou. Jde o rozhodovací systémy, nikoli o možnost zvolit výsledek, který vede k přijetí.
Konečným rozhodnutím může být přijetí, odmítnutí, oddělení, oprava, přepracování, doplňující kontrola nebo zdokumentované technické rozhodnutí, pokud je podle smlouvy přípustné. ASTM A1062:2026 ukazuje, proč musí být pravidlo pro ocelové odlitky výslovné: stanoví okolnosti vyžadující nový vzorek pro rozměrovou, vizuální, magnetickou práškovou, kapilární, radiografickou, ultrazvukovou zkoušku nebo zkoušku těsnosti. Nový vzorek není totéž co tiché nahrazení nevyhovujícího vzorku.
Identita, metoda a stav při vykazování výsledků
| Část záznamu | Požadované informace |
|---|---|
| Identita | Tavba, odlévka, dávka, kus, forma výrobku, jakost a specifikace |
| Vzorek | Místo, orientace, rozměry a stav materiálu |
| Metoda | Metoda a vydání, zařízení, obsluha a podmínky zkoušky |
| Výsledky | Původní pozorování, vykázané hodnoty, jednotky, zaokrouhlování a nevyhovující výsledky |
| Rozhodnutí o dávce | Pravomoc k opakované zkoušce, kumulativní počet, konečný stav, odpovědná autorita a datum |
Protokol musí jiné osobě umožnit rekonstruovat, co bylo zkoušeno a proč byl výsledek přijat, odmítnut nebo považován za neplatný. Záznam by měl přinejmenším propojit výsledek s tavbou, odlitkem, šarží, kusem, formou výrobku, jakostí, specifikací a zkušební jednotkou. Měl by uvádět místo a orientaci zkušebního tělesa, jeho rozměry nebo geometrii, je-li to relevantní, stav materiálu a veškeré tepelné zpracování nebo stav zpracování vyžadovaný specifikací.
Metoda musí být uvedena přesně. Protokol by měl identifikovat ASTM A370, pokud se používá pro mechanické zkoušení nebo související hodnocení, a současně uvést příslušnou specifikaci výrobku a případnou odkazovanou metodu pro konkrétní vlastnost. Chemická analýza může vyžadovat ustanovení ASTM E1806 týkající se odběru vzorků a stanovenou analytickou metodu. Protokol by měl uvádět skutečný výsledek, jednotky, základ zaokrouhlování, pokud je předepsán, počet těles, jednotlivé hodnoty, jsou-li vyžadovány, a pravidlo použité pro jejich kombinaci nebo posouzení.
Důležitý je také stav při zkoušení. Stav „dodáno“, normalizovaný stav, stav po kalení a popouštění, stav po rozpouštěcím žíhání, stav po stárnutí nebo jiný stanovený stav mohou vést k podstatně odlišným výsledkům. Výsledek získaný v nesprávném stavu se nestane přijatelným jen díky přesnému měření.
Protokol by měl nakonec zaznamenat odchylky, rozhodnutí o neplatnosti, opakované zkoušky, kumulativní počty a způsob vypořádání. AISC 207-20 vyžaduje, aby pracovníci provádějící kontroly a zkoušky rozuměli příslušným metodám a přejímacím kritériím, a stanoví odpovědnosti za konečnou kontrolu výrobků z konstrukční oceli. Tato odpovědnost přesahuje pouhé vytváření číselných údajů. Auditovatelný záznam musí prokázat, která ocel byla vzorkována, která zkušební tělesa byla zkoušena, co každý výsledek znamenal podle rozhodující specifikace a jak z těchto skutečností vyplynulo rozhodnutí o šarži.
7. Přejímka dávek podle atributů: jednorázový, dvojí a vícenásobný výběr
Výběrová kontrola podle atributů vede k rozhodnutí založenému na počtu. Nevypočítává průměrnou mez kluzu, průměrný obsah uhlíku ani průměrné prodloužení dávky a neporovnává tento průměr s mezní hodnotou specifikace. Každá vzorkovaná jednotka se klasifikuje podle stanoveného pravidla: vyhovující nebo nevyhovující, přijatelná nebo nepřijatelná, vadná nebo bez vady. Rozhodnutí o dávce pak závisí na počtu nalezených neshodných jednotek, nikoli na tom, zda příznivé výsledky mohou kompenzovat nepříznivé výsledky.
Toto rozlišení je u oceli důležité. Tavbu, odlévku, skupinu svitků, dávku tyčí nebo zásilku nelze vzorkovat tak, že se odeberou pohodlně dostupné kusy a považují se za vzájemně zaměnitelné. Hranice dávky musí být stanovena před kontrolou a musí být zajištěna sledovatelnost k číslu tavby, formě výrobku, rozměru, stavu, způsobu zpracování a příslušné specifikaci. Plán výběru vzorků musí rovněž určit velikost vzorku, index AQL, kontrolovaný znak, jednotku započítávanou jako neshodnou a postup, který se použije, pokud první vzorek nevede k okamžitému rozhodnutí.
Výběr vzorků je pouze jednou částí procesu. ASTM A370 uvádí, že „četnost vzorkování, umístění a orientace zkušebních těles, stav materiálu a požadavky na protokolování“ se řídí příslušnou specifikací výrobku nebo specifikací všeobecných požadavků. ASTM E1806 se zabývá výběrem vzorků z dávek a přípravou laboratorních vzorků pro chemickou analýzu oceli a železa. ISO 377:2017 stanovuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení profilů, tyčí, prutů, plochých výrobků a trubkových výrobků, včetně těles potřebných pro opakované zkoušky. Plán podle atributů nemůže napravit skutečnost, že zkušební těleso bylo odebráno z nesprávného místa, zkoušeno v nesprávné orientaci nebo získáno z materiálu ve schváleném nepovoleném stavu.
Přejímací a zamítací čísla podle ASTM E2234
| Typ plánu | Základ rozhodnutí |
|---|---|
| Jednostupňový odběr vzorků | Jeden předepsaný vzorek porovnávaný s čísly přijetí a zamítnutí |
| Dvoustupňový odběr vzorků | Lze odebrat druhý vzorek a výsledky sloučit s výsledky prvního vzorku |
| Vícenásobný odběr vzorků | Lze použít několik postupně odebíraných vzorků, dokud není dosaženo rozhodovací hranice |
| Přepínací kontrola | Běžná, redukovaná nebo zpřísněná kontrola se řídí předepsanými pravidly vycházejícími z dosavadního průběhu |
ASTM E2234 popisuje jednorázový, dvojí a vícenásobný výběr podle atributů s indexem AQL. Jeho základní pravidlo je přímé: dávka se přijímá, pokud je počet neshodných jednotek roven příslušnému přejímacímu číslu nebo je nižší, a zamítá se, jakmile je dosaženo zamítacího čísla.
U plánu jednorázového výběru inspektor vybere jeden vzorek předepsané velikosti a spočítá neshodné jednotky. Pokud počet není vyšší než přejímací číslo, dávka vyhoví rozhodnutí o přejímce založenému na výběru vzorků. Pokud počet dosáhne zamítacího čísla, dávka nevyhoví. Příslušná čísla vycházejí ze zvoleného plánu výběru; neurčují se až po obdržení výsledků zkoušek. V mnoha tabulkových plánech následuje zamítací číslo bezprostředně nad přejímacím číslem, avšak skutečné hodnoty určují příslušná tabulka a vydání normy.
Dvojí výběr v některých případech odkládá konečné rozhodnutí. První vzorek může obsahovat tak málo neshodných jednotek, že přijetí je okamžité, nebo jich může obsahovat tolik, že je okamžité zamítnutí. Výsledek mezi těmito mezemi vede k odebrání druhého vzorku. Počty se poté podle plánu sčítají. Přijetí nebo zamítnutí vychází z kumulativního počtu, nikoli z posouzení druhého vzorku, jako by vymazal výsledek prvního vzorku.
Vícenásobný výběr rozšiřuje tento postup po etapách na několik možných vzorků. Malý první vzorek může omezit rozsah kontroly, pokud jsou důkazy jednoznačně příznivé, zatímco jednoznačně nepříznivý kumulativní počet ukončí kontrolu předčasně. Mezilehlé výsledky vedou k odebrání dalšího vzorku, dokud plán nedosáhne přejímacího nebo zamítacího čísla, případně dokud nevyčerpá povolené etapy. ASTM E2234 proto nepovoluje neomezené hledání vyhovujícího kusu.
Započítávaná jednotka musí být definována. „Neshodnou jednotkou“ může být plech, tyč, odlitek, svitek, zkušební jednotka nebo jiná stanovená kontrolní jednotka, která vykazuje jednu nebo více neshod. Plán může místo toho započítávat jednotlivé vady, ty však nepředstavují stejný základ rozhodnutí. Jedna tyč, která nevyhoví jak chemickému složení, tak pevnosti v tahu, se podle plánu založeného na jednotkách může započítat jako jedna neshodná jednotka, zatímco plán založený na vadách může započítat více než jednu neshodu. Specifikace nebo kontrolní postup musí stanovit, které pravidlo se použije.
Opakovaná zkouška je odlišná od odebrání dalšího vzorku v rámci dvojího nebo vícenásobného plánu. Opakovaná zkouška může být povolena z důvodu nesrovnalosti při zkoušení, vady zkušebního tělesa nebo stanoveného ověřovacího postupu. Požadavky ASTM na formu a úpravu norem stanovují, že specifikace musí určit počet zkušebních jednotek a zkušebních těles požadovaných pro shodu, definovat postupy výběru vzorků z dávek a uvést podmínky a pravidla pro povolené opakované zkoušky. FHWA rovněž vysvětluje, že postup musí uvádět, zda výsledky druhé zkoušky nahrazují první výsledky, nebo se s nimi kombinují. Bez tohoto pokynu není opakování nevyhovujícího výsledku zkoušky tahem, rázové zkoušky, zkoušky tvrdosti nebo chemického rozboru platnou metodou přejímky.
Logika kontroly s indexem AQL
AQL Index používaný společně s velikostí dávky a podmínkami kontroly k výběru plánu výběru vzorků atributů; není příslibem, že přijatá dávka neobsahuje žádné vady.
AQL je index používaný k výběru kontrolního plánu. Neuvádí, že každá přijatá dávka neobsahuje žádné vady, ani nepředstavuje přípustnou míru vad pro specifikaci výrobku. Nemůže také nahradit požadavek na jakost oceli, například stanovenou minimální mez kluzu oceli ASTM A572/A572M Grade 50 nebo chemické a mechanické požadavky ASTM A36/A36M.
Plán s indexem AQL kombinuje velikost dávky, stupeň kontroly nebo kód velikosti vzorku a zvolený AQL s přejímacími a zamítacími čísly. Výsledný plán stanovuje pravděpodobnostní strukturu kontrolního rozhodnutí. Nízký zjištěný počet může vést k přijetí, přijetí však nedokazuje, že každá nezkoušená jednotka vyhovuje. Naopak zamítnutí podle plánu nemusí znamenat, že každá jednotka v dávce je neshodná; znamená, že zjištěné důkazy dosáhly zamítacího pravidla plánu.
Jednotky výběru vzorků musí být vybrány způsobem, který tuto pravděpodobnostní strukturu podporuje. ASTM E105 definuje pravděpodobnostní výběr vzorků prostřednictvím výběru pomocí náhodných čísel a stanoveného postupu odhadu, což umožňuje objektivně vypočítat nejistotu výběru a rizika rozhodnutí o dávce. Výběr prvních dosažených kusů, nejsnáze přístupných konců tyčí nebo materiálu, o němž se již předpokládá, že je bezvadný, mění základ výběru vzorků. Tím se mohou pravděpodobnosti přijetí uvedené v tabulce stát bezvýznamnými.
Kontrola AQL rovněž nerozhoduje o tom, zda bylo zkušební těleso správně připraveno. Inspektor musí zachovat identifikaci a řetězec úschovy, zaznamenat vztah mezi tavbou a dávkou a před zahrnutím výsledku do počtu ověřit umístění, orientaci, rozměry a stav materiálu u zkušebního tělesa. U výrobků z konstrukční oceli vyžaduje AISC 207-20, aby pracovníci provádějící kontrolu a zkoušení rozuměli příslušným kontrolním metodám a přejímacím kritériím, a stanovuje odpovědnost za konečnou kontrolu těchto výrobků. ASTM A1062 poskytuje související příklad pro ocelové odlitky: její požadavky na kontrolu odběratelem a výrobcem vymezují okolnosti vyžadující nový vzorek pro rozměrovou, vizuální, magnetickou práškovou, kapilární, radiografickou, ultrazvukovou nebo zkoušku těsnosti.
ISO 2859-1:2026 a přepínání stupňů kontroly
ISO 2859-1:2026 definuje schémata jednorázového, dvojího a vícenásobného výběru s indexem AQL pro kontrolu dávek po dávkách a zahrnuje přepínací pravidla mezi běžnou, zmírněnou a zpřísněnou kontrolou. Stupeň kontroly proto není pouze trvalou volbou učiněnou z důvodu pohodlí. Může se měnit v závislosti na nedávné historii přijatých a zamítnutých dávek, za předpokladu splnění podmínek a pravomocí předepsaných normou.
Běžná kontrola je obvyklou výchozí podmínkou pro nepřerušovanou kontrolní sekvenci. Zmírněná kontrola využívá menší rozsah kontroly, pokud nedávná historie jakosti splňuje požadovaná kritéria. Není to oprávnění opustit sledovatelnost nebo vybírat zkušební tělesa nahodile. Zpřísněná kontrola se uplatní, pokud nedávná sekvence ukazuje zhoršování výsledků nebo pokud je aktivováno stanovené přepínací pravidlo. Plán pak vyžaduje před přijetím přesvědčivější důkazy.
Rozhodnutí o přepnutí musí vycházet z definované sekvence dávek a zaznamenaných výsledků, nikoli z izolované příznivé opakované zkoušky. Dodavatel, odběratel nebo organizace odpovědná za jakost musí vědět, které dávky do sekvence patří, který plán výběru byl použit a zda byla dávka přijata, zamítnuta, přepracována nebo znovu předložena podle pravidel normy. Zamítnutou dávku nelze vydávat za přijatou pouhou změnou její identity nebo zahájením nové sekvence bez oprávnění.
Praktická kázeň je jednoduchá, avšak přísná: stanovit dávku, zvolit plán, odebrat reprezentativní vzorky, připravit platná zkušební tělesa, započítat výsledky podle stanoveného pravidla pro neshodné jednotky a postupovat podle předepsané rozhodovací cesty. Úspěšná opakovaná zkouška automaticky neznamená, že dávka byla přijata. Konečné rozhodnutí musí být v souladu se specifikací výrobku, normou pro výběr vzorků a dokumentovanými ustanoveními pro opakované zkoušky.
8. Opakované zkoušení: náprava oprávněného nevyhovění oproti opakování neplatného postupu
Opakované zkoušení automaticky neznamená nový začátek. Jde o řízený úkon, jehož oprávnění, rozsah, počet zkušebních těles a vliv na rozhodnutí o dávce musí vyplývat z příslušné specifikace výrobku, nákupní specifikace nebo kontrolního plánu. Laboratoř nemůže učinit nevyhovující dávku přijatelnou pouhým zkoušením vhodnějších kusů a inspektor nemůže předpokládat, že druhý výsledek ruší první. Řídicí pravidlo musí zodpovědět předchozí otázku: bylo první zkoušení platné?
Čtyři činnosti musí zůstat oddělené. Odběr vzorků vybírá materiál z vymezené dávky. Příprava zkušebního tělesa převádí tento materiál na laboratorní nebo mechanické zkušební těleso. Zkoušení poskytuje naměřený výsledek. Přijetí nebo odmítnutí uplatňuje na dávku stanovené rozhodovací pravidlo. Chyba v jedné činnosti automaticky neopravňuje k opakování všech čtyř.
ASTM A370, používaná k posuzování shody ocelových výrobků a souvisejících slitinových výrobků, stanoví, že četnost odběru vzorků, umístění a orientace zkušebního tělesa, stav materiálu a požadavky na protokolování se řídí příslušnou specifikací výrobku nebo specifikací všeobecných požadavků. Tyto podrobnosti mohou změnit výsledek. Tahové zkušební těleso odebrané příčně ke směru válcování není zaměnitelné s tělesem odebraným podélně; zkouška provedená na nesprávné tavbě, tloušťce, ve špatném stavu nebo z nesprávného místa výrobku se nestane reprezentativní jen proto, že zařízení pracovalo správně.
Kdy může být opakované zkoušení povoleno
Specifikace by měla určit počet zkušebních jednotek a zkušebních těles požadovaných pro posouzení shody, definovat postup odběru vzorků z dávky a stanovit podmínky a pravidla, za nichž je opakované zkoušení povoleno. Jde o výslovné požadavky ASTM Form and Style. Opakované zkoušení tedy závisí především na písemně stanoveném systému přijatelnosti, nikoli na obvyklé praxi v provozu nebo na obecném přesvědčení, že jednu nízkou hodnotu lze pominout.
Povolené opakované zkoušení obvykle spadá do jedné ze dvou širokých kategorií. První napravuje selhání zkušebního procesu. Zkušební těleso se může přetrhnout mimo povolené místo, může být poškozeno během obrábění, může obsahovat zjevnou vadu přípravy nebo může být zkoušeno za použití zařízení či postupu, které nesplňovaly požadavky metody. Přetržené tahové zkušební těleso není automaticky důkazem nevyhovující oceli, avšak ani každé nevhodné místo lomu není důvodem k vymazání výsledku. Příslušná zkušební metoda a specifikace výrobku musí stanovit, kdy je výsledek neplatný a jaké náhradní zkušební těleso je požadováno.
Druhá kategorie se týká platného výsledku, který ukazuje na možnou neshodu. Některé specifikace povolují při neúspěchu první zkoušky další zkušební tělesa, často s požadavkem na stanovený počet vyhovujících výsledků nebo na stanovený průměr. Toto povolení je pravidlem pro rozhodnutí o dávce, nikoli důkazem, že první výsledek byl chybný. První výsledek zůstává součástí záznamu, pokud specifikace výslovně nestanoví jinak.
Toto rozlišení je důležité, protože potvrzená vlastnost pod požadavkem specifikace představuje otázku shody materiálu. Pokud je mez kluzu platného zkušebního tělesa nižší než stanovené minimum, nelze opakované zkoušení popsat jako opravu laboratorní chyby jen proto, že pozdější zkušební tělesa vyhoví. Dávka může být stále přijata podle pravidla umožňujícího další zkoušení, avšak přijetí se v takovém případě řídí tímto pravidlem. Bez takového pravidla není opakované zkoušení platnou cestou k přijetí.
Reprezentativní výběr rovněž určuje, zda opakované zkoušení odpovídá na správnou otázku. ASTM E105 (2016) definuje pravděpodobnostní výběr jako výběr pomocí náhodných čísel a stanoveného postupu odhadu. To umožňuje objektivně vyhodnotit nejistotu výběru a rizika spojená s rozhodnutím o dávce. Výběr blízkého kusu jen proto, že se snadno opracovává, může snížit zdánlivou četnost nevyhovění, aniž by poskytl významnou informaci o vymezené dávce.
ISO 377:2017 začleňuje vzorky použité pro nezbytné opakované zkoušky do stejného řízeného rámce jako původní práci. Stanoví identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, prutů, plochých výrobků a trubkových výrobků, včetně vzorků potřebných pro opakované zkoušení. Opakované zkušební těleso proto musí zachovat svou identitu a vazbu na dávku, tavbu, výrobek, umístění, orientaci a stav materiálu. Nejde o anonymní náhradu.
Náhradní výsledky oproti kombinovaným výsledkům
Vliv opakované zkoušky musí být jasně stanoven. ASTM Form and Style vyžaduje podmínky a pravidla pro povolené opakované zkoušení; pokyny FHWA tento praktický rozdíl výslovně objasňují: specifikace musí uvést, zda výsledky druhé zkoušky nahrazují první výsledky, nebo se s nimi kombinují.
Podle pravidla pro nahrazení výsledek druhé zkoušky nebo stanovený soubor výsledků druhé zkoušky nahrazuje první výsledek pro účely stanoveného rozhodnutí o přijatelnosti. To je vhodné pouze tehdy, když pravidlo stanoví, proč by první výsledek již neměl rozhodnutí určovat — například v případě neplatného zkušebního tělesa nebo definovaného postupu pro řešení sporné zkoušky. Nahrazení neopravňuje k neomezenému hledání vyhovující hodnoty. Počet dodatečných zkušebních těles a podmínky použití náhradního výsledku musí být stanoveny předem.
Podle pravidla kombinovaných výsledků zůstávají první i druhý výsledek součástí jediného rozhodnutí. Specifikace může požadovat, aby všechny výsledky splňovaly minimum, může stanovit průměr nebo může uplatnit jiný výpočet. Vyhovující druhá zkouška nemůže vymazat nevyhovující první zkoušku, pokud pravidlo vyžaduje kombinaci výsledků. Naopak jediný nízký výsledek nemusí dávku odmítnout, pokud stanovené pravidlo vyhodnocuje kombinovaný soubor a tento soubor požadavek splňuje.
Kontrola výběrem vzorků přináší související otázku. ASTM E2234-08 popisuje jednovýběrové, dvouvýběrové a vícevýběrové kontroly podle znaků s indexem AQL: k přijetí dochází, když je počet neshodných jednotek nejvýše roven příslušnému číslu přijatelnosti, a k odmítnutí dochází po dosažení čísla odmítnutí. Při dvouvýběrové nebo vícevýběrové kontrole se vady započítávají kumulativně. Pokud první vzorek obsahuje jednu neshodnou jednotku a druhý další, rozhodnutí používá celkový počet tam, kde plán vyžaduje kumulativní započítávání; druhý vzorek nepředstavuje novou dávku.
FHWA obdobně uvádí, že rozhodnutí při dvouvýběrové a vícevýběrové kontrole používají kumulativní počty vad. Tím se brání tomu, aby byl druhý vzorek po nepříznivém výsledku prvního vzorku považován za nový začátek. ISO 2859-1:2026 definuje jednovýběrové, dvouvýběrové a vícevýběrové plány s indexem AQL pro kontrolu dávky po dávce a zahrnuje pravidla přechodu mezi běžnou, redukovanou a zpřísněnou kontrolou. Tato pravidla přechodu rovněž ukazují, proč inspektor nemůže po zjištění nevyhovění zvolit příznivější režim odběru vzorků.
Stejná zásada platí i mimo mechanické vlastnosti. ASTM A1062 stanoví požadavky na kontrolu vzorků ocelových odlitků odběratelem a výrobcem před výrobou kompletní objednávky a určuje okolnosti vyžadující nový vzorek pro rozměrovou, vizuální, magnetickou práškovou, kapilární, radiografickou, ultrazvukovou kontrolu nebo zkoušku těsnosti. „Nový vzorek“ je definovaný kontrolní úkon, nikoli povolení k nahrazení odlitem bez sledovatelnosti nebo k opakování pouze té zkoušky, která poskytla příznivou indikaci.

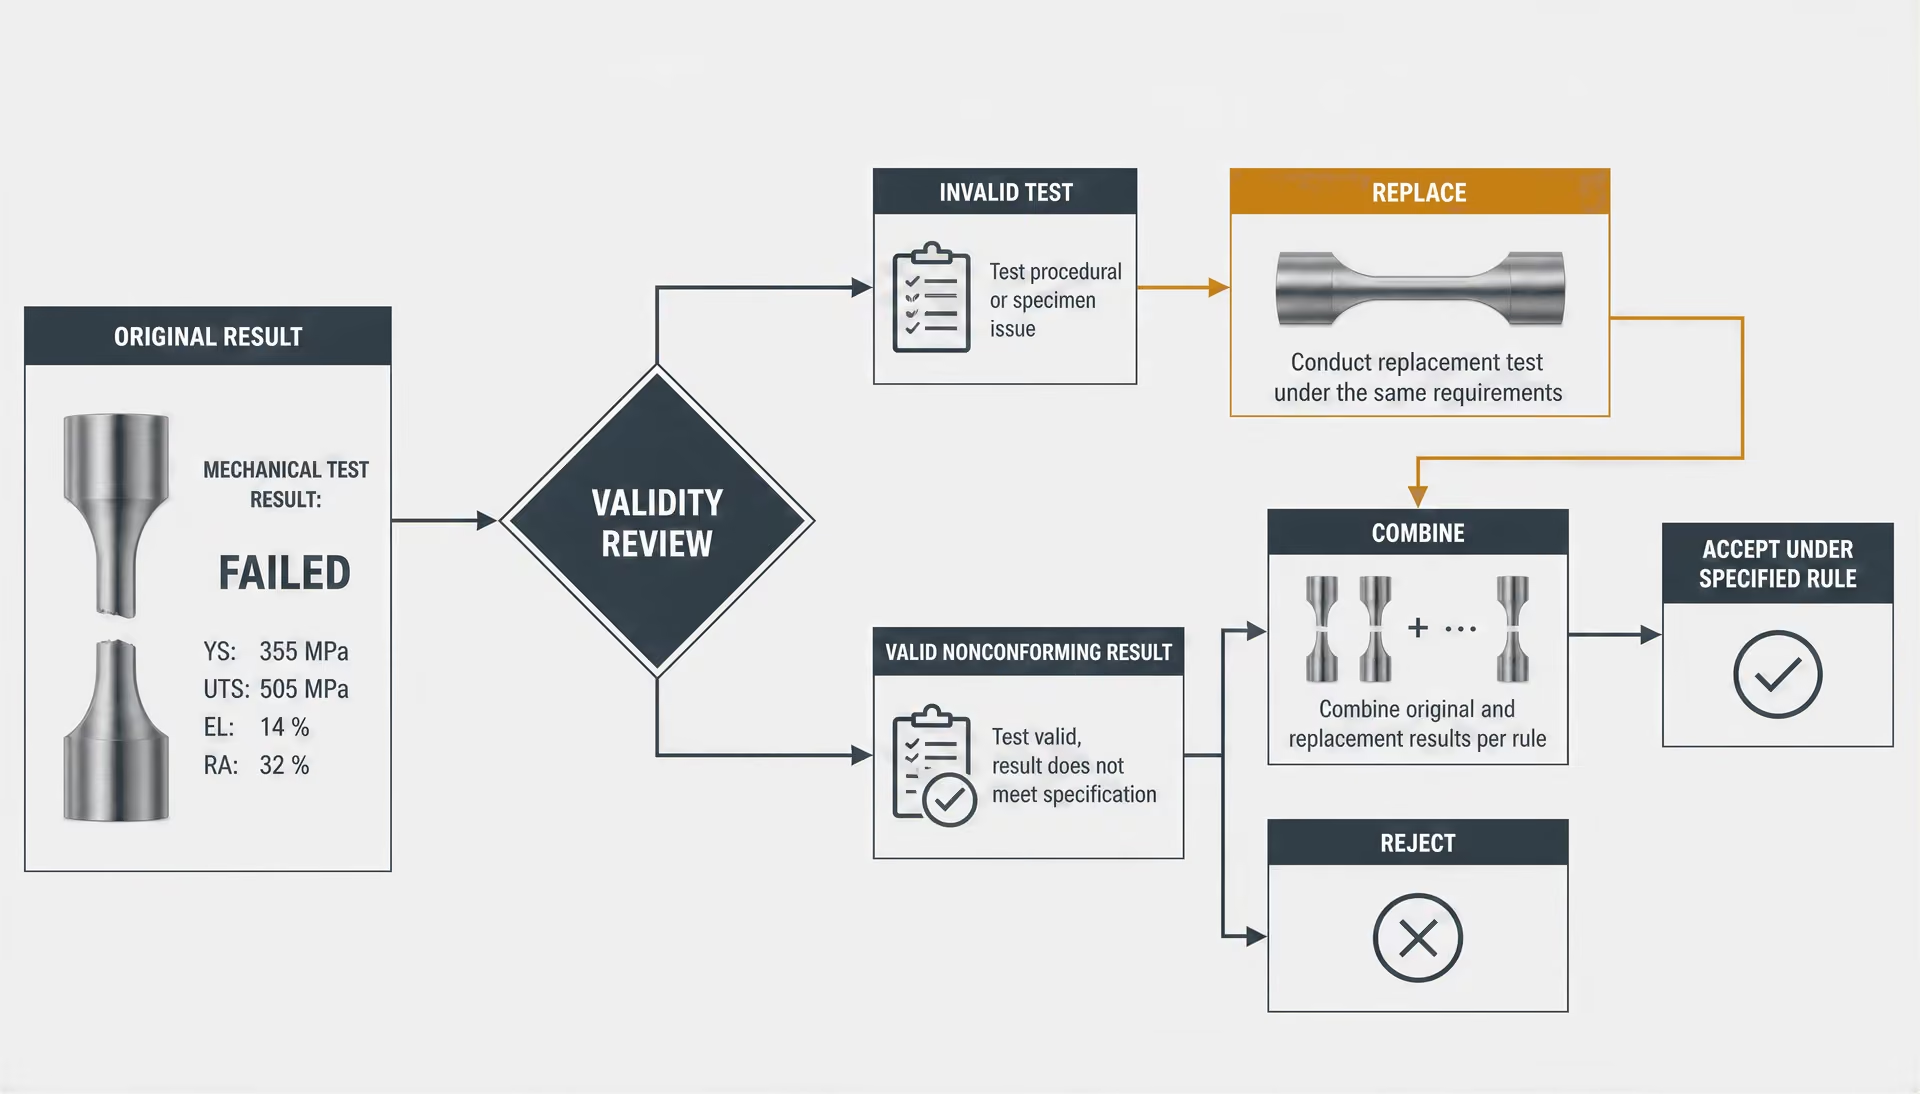
Zkušební tělesa pro opakované zkoušení a potřeba dokumentovaných pravidel
Každé opakované zkoušení by mělo být dohledatelně spojeno s písemným rozhodnutím. Záznam by měl identifikovat hranice dávky, původní vzorek, identifikaci zkušebního tělesa, zkušební metodu a její vydání, orientaci, umístění, stav materiálu, zařízení, obsluhu nebo laboratoř, důvod opakované zkoušky, počet povolených dodatečných zkušebních těles a pravidlo použité ke kombinaci nebo nahrazení výsledků. Měl by rovněž zaznamenat konečné rozhodnutí o dávce: přijato, odmítnuto, roztříděno, přepracováno, přeřazeno do nižší jakostní kategorie, pokud je to povoleno, nebo zadrženo k dalšímu šetření.
Zkušební těleso pro opakované zkoušení by mělo pocházet z materiálu a z místa povoleného specifikací. Pokud bylo původní zkušební těleso odebráno z nesprávného konce tyče, nesprávné plochy plechu nebo z nesprávného stavu výrobku, může být nápravou správně umístěné zkušební těleso — nikoli další těleso ze stejného nesprávného místa. ASTM E1806 se zabývá výběrem dávek, místy odběru vzorků a přípravou laboratorních vzorků pro chemickou analýzu oceli a železa a posiluje stejný řetězec identity také u chemických zkoušek.
Pracovníci musí znát kritéria přijatelnosti ještě před posouzením výsledku. AISC 207-20 vyžaduje, aby pracovníci provádějící kontrolu a zkoušení rozuměli příslušným kontrolním metodám a kritériím přijatelnosti, a stanoví odpovědnost za konečnou kontrolu výrobků z konstrukční oceli. Tato odpovědnost není slučitelná s neformálním opakováním zkoušek s cílem získat požadované číslo.
Obhajitelný postup je jednoduchý, i když ne vždy snadný: zjistit, zda byl první výsledek platný; uplatnit stanovené ustanovení o opakovaném zkoušení; zachovat původní výsledek; započítat vady podle pokynů plánu odběru vzorků a rozhodnout o dávce podle písemného pravidla. Pokud žádné pravidlo opakované zkoušení nepovoluje, nelze platný nevyhovující výsledek změnit na přijetí pouhým opakováním. Pokud byla původní zkouška neplatná, musí náprava řešit skutečnou vadu při odběru vzorků, přípravě nebo provedení postupu. Opakované zkoušení je nápravné pouze tehdy, když napravuje definovanou chybu. Jinak jde pouze o další zkoušku — a další zkouška automaticky neznamená další šanci.
9. Opakované zkoušky vzorků a metalurgické důvody, proč se výsledky mohou lišit
Opakovaná zkouška není jednoduše druhým pokusem o provedení téže zkoušky. Může zahrnovat jiný kus oceli, jiné místo v rámci výrobku, nové zkušební těleso vyříznuté z uchovaného vzorku nebo náhradní vzorek z dané dávky. Tyto rozdíly jsou důležité, protože vlastnosti oceli se mohou na krátké vzdálenosti měnit a samotný zkušební postup může také způsobovat variabilitu.
ASTM A370 uvádí, že četnost odběru vzorků, umístění a orientace zkušebního tělesa, stav materiálu a požadavky na vykazování výsledků jsou řízeny příslušnou specifikací výrobku nebo specifikací obecných požadavků. Požadavky ASTM Form and Style rovněž vyžadují, aby specifikace určovala počet zkušebních jednotek a zkušebních těles, definovala odběr vzorků z dávky a stanovila, kdy je opakovaná zkouška povolena. Rozhodující specifikace proto musí odpovědět na dvě oddělené otázky: jaký výsledek reprezentuje danou dávku a jaký postup se použije po nevyhovujícím výsledku?
Lokální variabilita, segregace a anizotropie
Ocel při tuhnutí podléhá chemické segregaci. Prvky, jako jsou uhlík, mangan, síra, fosfor a legující přísady, nezůstávají během odlévání dokonale rovnoměrné; jejich koncentrace se může lišit mezi dendritickými oblastmi, střednicí a vnějšími částmi pramene nebo ingotu. Následné válcování, kování, opětovný ohřev a normalizace tyto rozdíly zmenšují, ale nemusí je zcela odstranit. Zkušební těleso odebrané v blízkosti segregované oblasti proto může vykazovat odlišnou pevnost, tažnost, houževnatost nebo chemické složení než těleso odebrané z jiného místa téže tavby nebo výrobku.
Účinek závisí na měřené vlastnosti. Lokální řetězec vměstků nebo páskovaná oblast může snížit prodloužení nebo rázovou energii, aniž by způsobila srovnatelnou změnu pevnosti v tahu. Oblasti bohaté na síru mohou ovlivnit lomové chování a mohou být významnější při příčné zkoušce než při podélné zkoušce. Chemický vzorek odebraný z jednoho místa se také může lišit od vzorku reprezentujícího průřez výrobku, zejména pokud specifikace vyžaduje konkrétní místo odběru.
Válcování a kování vytvářejí směrovost struktury. Zrna se prodlužují, vměstky se mohou orientovat a feriticko-perlitické nebo jiné fázové pásy se mohou vyvinout rovnoběžně se směrem tváření. Podélné zkušební těleso pro tahovou zkoušku a příčné zkušební těleso pro tahovou zkoušku nezkoumají tutéž strukturu. Tento rozdíl není důkazem, že jedno ze zkušebních těles bylo nesprávně zkoušeno. Může jít o očekávanou odezvu anizotropního materiálu. ISO 377:2017 stanovuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení profilů, tyčí, drátu, plochých výrobků a trubkových výrobků, včetně vzorků pro nezbytné opakované zkoušky. Požadavky na umístění a orientaci zachovávají vypovídací hodnotu výsledku.
Tloušťka rovněž mění tepelnou historii a historii deformace. Střed těžkého plechu, výkovku nebo odlitku chladne pomaleji než jeho povrch, takže velikost zrna, fázová transformace, segregace a vlastnosti v průřezu se mohou lišit. Tepelné zpracování může přidat další gradient. V pecní vsázce mohou existovat teplotní rozdíly nebo při kalení mohou exponované povrchy chladnout rychleji než vnitřek. Zkušební těleso odebrané v blízkosti povrchu proto může mít jinou tvrdost nebo odezvu při tahové zkoušce než těleso odebrané ze střední tloušťky.
Dalším příkladem je oduhličení povrchu. Během ohřevu v atmosféře s řízeným obsahem uhlíku může z povrchu unikat uhlík, čímž vznikne měkčí vrstva. Pokud obrábění ponechá část této vrstvy na tahovém zkušebním tělese, může být naměřená pevnost nebo tvrdost nižší než hodnota základního materiálu. Nadměrné odebrání materiálu může způsobit opačný problém: zkouška již nebude reprezentovat předepsané místo.
Tyto účinky činí reprezentativní odběr vzorků nezbytným. ASTM E105 popisuje výběrové odběry založené na pravděpodobnosti prostřednictvím výběru náhodných čísel a stanoveného postupu odhadu, což umožňuje objektivně posoudit nejistotu odběru vzorků a rizika spojená s rozhodnutím o dávce. Pohodlně dostupný kus z konce tyče, nejsnáze přístupný roh plechu nebo zbývající materiál nejblíže pile nejsou automaticky reprezentativní. Záznam o vzorku by měl uvádět tavbu, dávku, výrobek, místo, orientaci, polohu v tloušťce a stav materiálu, aby bylo možné opakovanou zkoušku vykládat ve vztahu k prvnímu výsledku.
Příprava zkušebního tělesa a účinky zkušebního stroje
Vyhovující materiál může vést k pochybnému výsledku, pokud se příprava zkušebního tělesa odchýlí od příslušné metody. Obrábění může zanechat vytrhaný kov, stopy po nástroji, otřepy, zbytková napětí, přehřátí nebo oduhličený povrch. Zářez nebo škrábanec v měřené části může koncentrovat napětí a snížit prodloužení nebo odolnost proti předčasnému lomu. U zkušebního tělesa pro ohybovou nebo rázovou zkoušku mohou nesprávné rozměry, poloměr, umístění vrubu nebo stav povrchu podstatně změnit výsledek.
Zkušební těleso musí rovněž odpovídat zamýšlené orientaci a geometrii zkoušky. Tahové zkušební těleso vyříznuté pod nesprávným úhlem vůči směru válcování může měřit jinou vlastnost. Zúžená část, která je příliš malá, nesprávně vyznačená měřená délka nebo nevycentrované zkušební těleso mohou vyvolat zdánlivý nesoulad mezi zkouškami. U rázových zkoušek jsou zvláště důležité vyrovnání vrubu a kvalita vrubu, protože vrub záměrně koncentruje napětí.
Účinky zkušebního stroje jsou méně viditelné, ale stejně důležité. Upnutí musí zkušební těleso držet bez drcení, prokluzu nebo vyvolání ohybu. Nesouosost mezi čelistmi a zatěžovací soustavou může do osové tahové zkoušky přidat složku ohybového namáhání. Připevnění extenzometru, kalibrace měřidla, rychlost příčníku, stav siloměru a nastavení softwaru mohou ovlivnit zaznamenanou mez kluzu, pevnost v tahu nebo prodloužení. Opotřebená kovadlina, poškozený rázový buchar, chyba teploty nebo špatně vyrovnané ohybové zařízení mohou změnit naměřenou odezvu.
Stav přístroje neznamená, že každá neočekávaná hodnota je neplatná. Otázkou je, zda zařízení a postup splňovaly požadavky příslušné metody. Pokud tahové zkušební těleso proklouzlo v čelistech, došlo k jeho lomu mimo povolené místo nebo bylo zkoušeno s nefunkčním extenzometrem, může být výsledek neplatný a podle rozhodujících pravidel může podléhat nahrazení. Nízká hodnota získaná na řádně připraveném zkušebním tělese a ověřeném stroji zůstává výsledkem charakterizujícím materiál, i když pozdější zkušební těleso vyhoví.
Sledovatelnost zabraňuje záměně těchto problémů. Laboratoř by měla být schopna propojit každý výsledek se zkušební jednotkou, identifikací zkušebního tělesa, záznamem o přípravě, orientací, rozměry, zkušebním strojem, obsluhou a podmínkami prostředí nebo materiálu vyžadovanými metodou. Bez této návaznosti může být nemožné určit, zda dva rozdílné výsledky představují lokální variabilitu oceli, nebo dvě různé procedurální chyby.
Proč vyhovující opakovaná zkouška nemaže první výsledek
Vyhovující opakovaná zkouška může odrážet místní proměnlivost materiálu, povolené pravidlo dodatečné zkoušky nebo neplatnost první zkoušky; sama o sobě původní výsledek nemaže. Strong evidence
Vyhovující výsledek opakované zkoušky nedokazuje, že první výsledek byl nesprávný. Může ukazovat, že první zkušební těleso pocházelo z méně příznivé lokální oblasti, že materiál vykazuje běžnou variabilitu nebo že plán odběru vzorků umožňuje přezkoumání dalšího zkušebního tělesa. Může také ukazovat, že první zkouška byla neplatná. Jde o odlišné závěry, které nelze zvolit dodatečně pouze proto, že druhé číslo je výhodnější.
Požadavky ASTM Form and Style stanovují podmínky opakovaných zkoušek ve specifikaci. FHWA vysvětluje, že ustanovení o opakované zkoušce musí uvádět, zda výsledky druhé zkoušky nahrazují první výsledek, nebo se s ním kombinují, a že při rozhodování na základě dvojího nebo vícenásobného odběru se používají kumulativní počty vad. ASTM E2234 popisuje stejnou logiku přijímání pro odběry vzorků podle AQL: dávka je přijata, pokud je počet nevyhovujících jednotek nejvýše roven příslušnému přijímacímu číslu, a zamítnuta, jakmile je dosaženo zamítacího čísla. ISO 2859-1:2026 stanovuje plány jednoduchého, dvojího a vícenásobného odběru vzorků s pravidly přechodu mezi běžnou, zmenšenou a zpřísněnou kontrolou.
Jedna specifikace tedy může povolovat definovanou náhradní zkoušku po neplatném zkušebním tělese, zatímco jiná může vyžadovat další zkušební tělesa a započítávat původní nevyhovující výsledek společně s výsledky opakovaných zkoušek. Opakovaná zkouška může rozhodnout o dávce pouze podle tohoto písemného pravidla. Nemůže zpětně vymazat platný nevyhovující výsledek.
Platí to i obráceně. Nízký výsledek by neměl být přeceňován, pokud místo odběru, orientace, příprava nebo provedení zkoušky nesplňovaly požadavky příslušné metody. Správným postupem může být prohlášení zkoušky za neplatnou a získání správně připraveného zkušebního tělesa, nikoli zamítnutí dávky na základě nekvalifikovaného čísla. Konečné přijetí se řídí rozhodující specifikací výrobku a kontrolním postupem. AISC 207-20 přiděluje konečné odpovědnosti za kontrolu výrobků z konstrukční oceli a vyžaduje, aby pracovníci provádějící kontrolu a zkoušení rozuměli příslušným metodám a přijímacím kritériím. Opakovaná zkouška je proto řízenou součástí rozhodování o dávce, nikoli oprávněním opakovat zkoušky tak dlouho, dokud se neobjeví požadovaný výsledek.
10. Ocelové odlitky: odběr vzorků před výrobou a důvody pro odběr nového vzorku
Požadavky ASTM A1062 na kontrolu odběratelem a výrobcem
ASTM A1062 upozorňuje na to, že s každým ocelovým výrobkem nelze zacházet, jako by se vzorky odebíraly podle stejného pravidla. Její rámec kontroly odběratelem a výrobcem se vztahuje na odběr vzorků ocelových odlitků před výrobou dokončené zakázky. Toto načasování je důležité. Vzorkem není jednoduše jeden náhodně vybraný odlitek odebraný z hotové dávky po výrobě; jde o dohodnutý kontrolní odlitek používaný k ověření, zda navrhovaný odlitek, výrobní postup a základ kontroly splňují požadavky odběratele.
Odběratel a výrobce proto musí stanovit, co vzorek představuje a které zkoušky se na něj vztahují. V závislosti na zakázce může tento základ kontroly zahrnovat rozměrovou kontrolu, vizuální kontrolu, zkoušení magnetickou práškovou metodou, kapilární zkoušení, radiografické zkoušení, ultrazvukové zkoušení a zkoušení těsnosti. Tyto metody odpovídají na různé otázky. Rozměry se týkají geometrie a přídavků na obrábění nebo odlévání. Vizuální kontrola posuzuje pozorovatelné stavové charakteristiky povrchu. Zkoušení magnetickou práškovou metodou a kapilární zkoušení se týkají povrchových nebo podpovrchových nespojitostí, zatímco radiografie a ultrazvuk zkoumají vnitřní stav různými fyzikálními metodami. Zkoušení těsnosti posuzuje schopnost udržet médium, nikoli pouze bezvadný vzhled.
Struktura ASTM A1062 ukládá odpovědnost oběma stranám. Odběratel stanoví nebo schvaluje požadavky na kontrolu platné pro danou zakázku a výrobce dodá zkušební odlitek vyrobený za podmínek určených pro dokončenou výrobu. Výsledkem je řízené rozhodnutí před zahájením výroby, nikoli oprávnění vybrat odlitek, jehož protokol vychází nejpříznivěji. Vzorek, který nereprezentuje plánovaný výrobek, postup nebo podmínky kontroly, má malou vypovídací hodnotu, i když jsou všechny výsledky zkoušek přijatelné.
Toto uspořádání specifické pro daný výrobek nelze analogicky přenášet na válcované plechy, tyče, trubky nebo výkovky. ASTM A370 stanoví, že četnost odběru vzorků, umístění a orientace zkušebních těles, stav materiálu a požadavky na protokolování vycházejí z příslušné specifikace výrobku nebo specifikace obecných požadavků. U válcovaných výrobků mohou tyto pokyny definovat tavbu, dávku, zkušební jednotku nebo místo způsobem, který nemá v zakázce na odlitky přímý ekvivalent. ASTM A1062 je příkladem toho, že je nutné nejprve správně vyložit řídicí specifikaci.

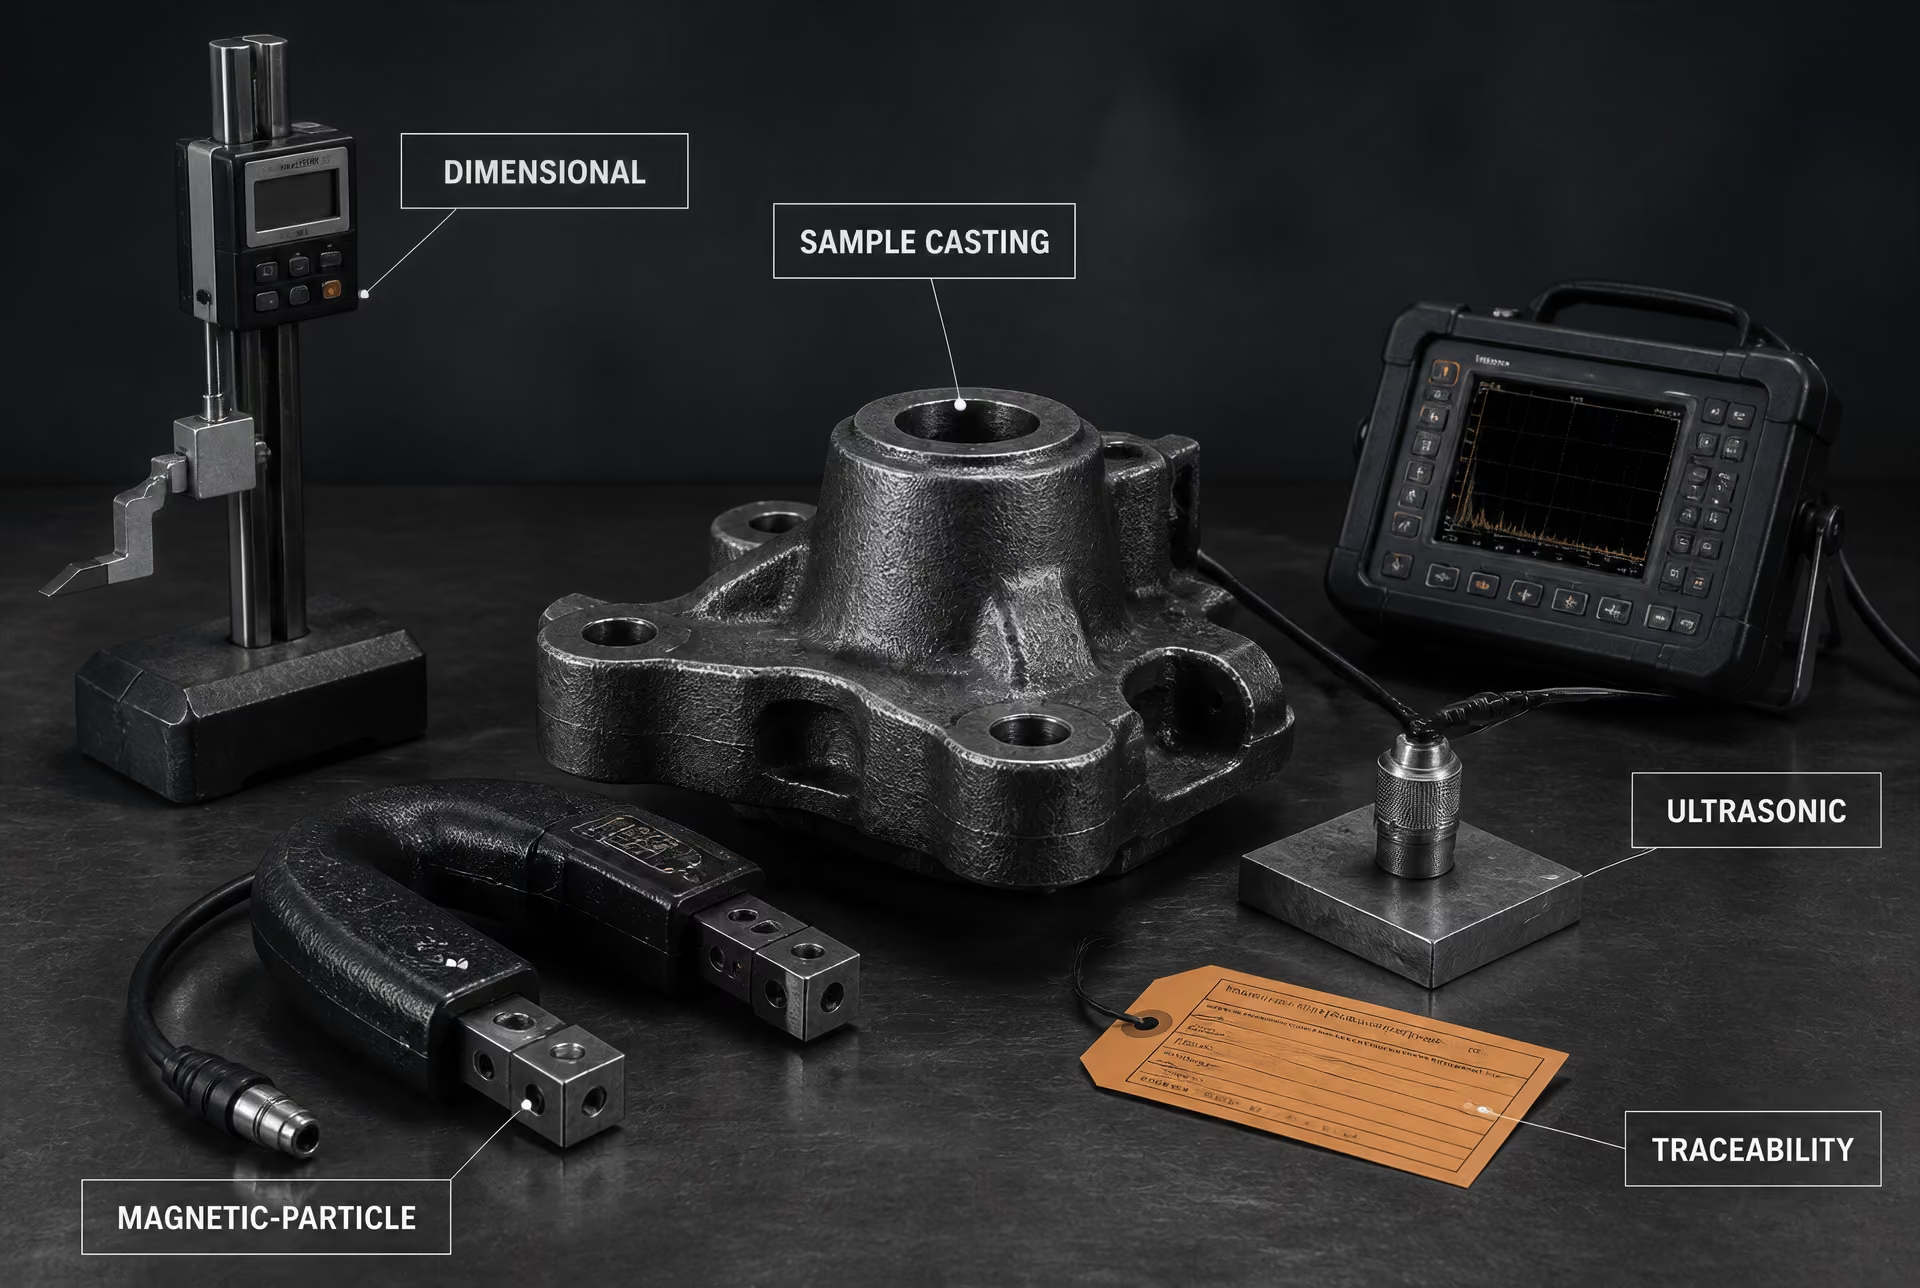
Zkušební odlitky a kontrola dokončené zakázky
Zkušební odlitek může sloužit dvěma odlišným účelům. Před zahájením výroby prokazuje, že navrhovaná konstrukce a výrobní postup mohou splnit stanovené požadavky na kontrolu. Během výroby nebo po dokončení zakázky kontrola určuje, zda dodané odlitky vyhovují za podmínek stanovených zakázkou a řídicí specifikací. Tyto činnosti spolu souvisejí, nejsou však zaměnitelné.
Vzorek musí zůstat dohledatelně spojen s výkresem, identifikací odlitku, specifikací materiálu, údaji o tavbě nebo tavení, pokud jsou požadovány, výrobním postupem, tepelným zpracováním a záznamy o kontrole. Pokud nelze protokol o zkoušce propojit se skutečným vzorkem a podmínkami, které jej řídily, opakování zkoušky nedostatky v dohledatelnosti nenapraví. Stejná zásada platí pro laboratorní zkušební tělesa odebraná z oceli: odběr vzorku z odlitku, určení místa odběru zkušebního tělesa, jeho příprava, provedení zkoušky a rozhodnutí o přijatelnosti zakázky jsou čtyři odlišné operace.
Požadavky ASTM International na formu a úpravu norem stanoví, že specifikace musí uvádět počet zkušebních jednotek a zkušebních těles potřebných k prokázání shody, definovat postupy odběru vzorků z dávek a uvádět podmínky a pravidla, za kterých je dovoleno opakované zkoušení. ASTM E1806 se zabývá místy odběru a přípravou laboratorních vzorků pro chemický rozbor oceli a železa. ASTM E105 doplňuje statistické hledisko: pravděpodobnostní odběr vzorků používá výběr pomocí náhodných čísel spolu se stanoveným postupem odhadu, což umožňuje objektivně vyhodnocovat nejistotu odběru vzorků a rizika spojená s rozhodnutím o dávce. Prakticky dostupný odlitek není náhodným vzorkem jen proto, že k němu byl snadný přístup.
Při kontrole dokončené zakázky musí rozhodnutí o přijetí vycházet z příslušných požadavků A1062 a z objednávky. Nevyhovující výsledek zkoušky může znamenat nevyhovující odlitek, nereprezentativní vzorek, neplatnou zkoušku nebo změnu výrobních podmínek. Každá z těchto možností vede k jinému opatření. Správnou reakcí není automaticky výsledek vyřadit a zkoušku provést na ručně vybraném náhradním vzorku.
Tento závěr podporuje i obecná logika používaná ve formálních plánech odběru vzorků. ASTM E2234 popisuje jednonásobný, dvojnásobný a vícenásobný odběr vzorků podle atributů s indexem AQL: dávka se přijme, pokud je počet nevyhovujících jednotek roven příslušnému přejímacímu číslu nebo je nižší, a zamítne se při dosažení zamítacího čísla. Federal Highway Administration uvádí, že ustanovení o opakovaném zkoušení musí stanovit, zda výsledky druhé zkoušky nahrazují výsledky první zkoušky, nebo se s nimi kombinují; u dvojnásobného a vícenásobného odběru vzorků se rozhodnutí zakládají na kumulativním počtu vad. Tato pravidla nelze odvodit až po obdržení nepříznivého výsledku.
Kdy je vyžadován nový vzorek
Podle ASTM A1062 je nový vzorek řízeným opatřením v případě, že se změní základ kontroly nebo stav výrobku. Nejde o neformální náhradu vybranou proto, že první vzorek nevyhověl. Norma uvádí okolnosti vyžadující nový vzorek pro příslušnou kategorii zkoušky, včetně rozměrové, vizuální, magnetické práškové, kapilární, radiografické, ultrazvukové a zkoušky těsnosti. Z praktického hlediska to znamená, že důvod odběru nového vzorku musí být zaznamenán a spojen s příslušnou změnou.
Nový vzorek pro rozměrovou kontrolu může být vyžadován při změně konstrukce odlitku, rozměrů nebo konfigurace ovlivňující kontrolu. Nový vzorek pro vizuální kontrolu, zkoušení magnetickou práškovou metodou nebo kapilární zkoušení může být nezbytný tehdy, pokud podmínky tvorby povrchu, podmínky oprav nebo jiné výrobní proměnné změnily kontrolovaný povrch. Požadavky na radiografické nebo ultrazvukové zkoušení mohou vyžadovat nový vzorek při změně tloušťky stěny, geometrie, umístění vnitřního prvku nebo postupu odlévání, pokud se tím změnil základ, na kterém byla zkouška kvalifikována. Zkoušení těsnosti může vyžadovat nový vzorek, pokud tlaková hranice, uspořádání těsnění nebo podmínky zkoušky již neodpovídají předchozímu vzorku.
Přesný důvod pro odběr nového vzorku se řídí ASTM A1062 a objednávkou; neměl by se rozšiřovat na univerzální pravidlo pro všechny odlitky. Pracovníci musí určit, která charakteristika se změnila, která zkouška je touto změnou ovlivněna a zda musí nový vzorek reprezentovat upravené výrobní podmínky. Změna modelu, způsobu formování, podmínek opravy, tepelného zpracování nebo uspořádání kontroly může být významná pro jednu zkoušku, nikoli však pro jinou.
Nový vzorek také nevymazává historii původního výsledku. Oba záznamy zůstávají součástí kontrolní dokumentace a důvod nahrazení nebo doplnění původního vzorku musí být jasně uveden. AISC 207-20 vyžaduje, aby pracovníci provádějící kontrolu a zkoušení rozuměli příslušným metodám a kritériím přijatelnosti, a stanoví konečnou odpovědnost za kontrolu výrobků z konstrukční oceli. Tato odpovědnost zahrnuje rozpoznání případů, kdy je nový vzorek oprávněný, kdy je povoleno opakované zkoušení a kdy stávající důkazy vyžadují zamítnutí nebo jiné rozhodnutí o neshodě namísto dalšího pohodlně zvoleného zkušebního tělesa.
11. Nedestruktivní zkoušení a destruktivní zkoušení jsou odlišné systémy přejímky
Chemické, mechanické a NDE důkazy
Ocelová dávka není přijata jen proto, že jeden výsledek zkoušky náhodou vypadá vyhovujícím způsobem. Přejímka závisí na důkazech požadovaných pro daný výrobek, dávku a inspekční dokument. Chemická analýza stanovuje složení, mechanické zkoušky měří vybrané vlastnosti a nedestruktivní zkoušení (NDE) vyhledává nespojitosti nebo ověřuje nepřítomnost stanovených vad. Tyto výsledky odpovídají na různé otázky.
Chemická analýza může určovat obsah uhlíku, manganu, fosforu, síry, křemíku, chromu, niklu, molybdenu, vanadu nebo jiných prvků požadovaných označením jakosti. ASTM E1806 se zabývá místy odběru vzorků, přípravou laboratorních vzorků a odběrem vzorků z dávek pro chemickou analýzu oceli a železa. Vzorek musí zůstat dohledatelně spojen s tavbou nebo dávkou, kterou zastupuje. Výsledek chemické analýzy z jedné tavby nelze přiřadit jiné tavbě jen proto, že oba výrobky mají stejné označení jakosti.
Mechanické důkazy pocházejí z připravených zkušebních těles. Tahová zkouška měří pevnost v tahu, mez kluzu nebo smluvní mez kluzu a prodloužení; v závislosti na specifikaci může být požadováno také zúžení. Prodloužení je zvláště citlivé na geometrii zkušebního tělesa, délku měřené části, orientaci a stav materiálu. Zkouška tvrdosti měří odpor proti vtlačení v konkrétním místě a stanovenou metodou. Nenahrazuje pevnost v tahu, pokud příslušná specifikace výslovně nepovoluje korelaci nebo požadavek na tvrdost jako přejímací kritérium. Rázová zkouška měří absorbovanou energii, často při stanovené teplotě, s použitím vrubovaných zkušebních těles. Zabývá se tedy chováním za definovaných rázových podmínek, nikoli obecnou tažností při všech provozních podmínkách.
ASTM A370 uvádí, že „četnost odběru vzorků, místo a orientace zkušebního tělesa, stav materiálu a požadavky na protokolování“ se řídí příslušnou specifikací výrobku nebo specifikací obecných požadavků (ASTM International, 2024). Norma ISO 377:2017 obdobně stanovuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, prutů, plochých výrobků a trubkových výrobků, včetně těles používaných pro nezbytné opakované zkoušky. Zkušební těleso pro tahovou zkoušku odebrané z nesprávné plochy, ve špatném směru nebo z nesprávné oblasti výrobku se nestává platným jen tím, že poskytne číselný výsledek vyhovující požadavkům.
NDE obecně ponechává kontrolovaný předmět k dalšímu použití. Vizuální kontrola může odhalit poškození povrchu, nesprávnou geometrii, vady svaru viditelné kontrolorovi, korozi, přeplátování, švy, trhliny nebo jiné stanovené stavy. Zkoušení magnetickou práškovou metodou odhaluje povrchové a podpovrchové nespojitosti ve feromagnetické oceli. Zkoušení kapilární metodou odhaluje otvory zasahující k povrchu, které zadržují kapalinu, a to i u neferomagnetických materiálů. Radiografické zkoušení zaznamenává rozdíly v prostupu záření a při použití příslušné techniky může odhalit vnitřní objemové nebo plošné vady. Ultrazvukové zkoušení detekuje reflektory prostřednictvím vysílaného zvuku a může lokalizovat vnitřní nespojitosti, laminace, neprovaření nebo stavy související s tloušťkou. Zkouška těsnosti zjišťuje, zda tlaková hranice umožňuje únik při předepsaném tlaku, s předepsaným médiem, po předepsanou dobu a při použití stanovené detekční metody.
Tyto metody neposkytují vzájemně zaměnitelné důkazy. Indikace při ultrazvukovém zkoušení není výsledkem nízké pevnosti v tahu. Bezvadný radiogram nedokazuje požadovaný obsah uhlíku, mez kluzu ani rázovou energii Charpyho zkoušky. Naopak vyhovující tahová zkouška neodstraňuje nepřípustnou trhlinu zjištěnou zkoušením magnetickou práškovou metodou.
Vady podle znaku versus měřené vlastnosti
Vizuální, magneticko-práškové, kapilární, radiografické, ultrazvukové zkoušení a zkoušení těsnosti běžně fungují jako atributivní kontroly: kontrolovaná jednotka je na základě stanovených podmínek klasifikována jako vyhovující nebo nevyhovující. Příslušná otázka může znít, zda existuje jakákoli trhlina, zda indikace překračuje stanovenou velikost, zda se nespojitost nachází v zakázané oblasti nebo zda byl zjištěn únik. ASTM E2234 popisuje atributivní výběrovou kontrolu s ukazatelem AQL, při níž je dávka přijata, pokud je počet nevyhovujících jednotek roven příslušnému přejímacímu číslu nebo je nižší, a zamítnuta, když je dosaženo zamítacího čísla (ASTM International, 2008).
Mechanické a chemické zkoušky obvykle poskytují naměřené hodnoty. Výsledek se porovnává s minimem, maximem, rozmezím nebo jinou mezní hodnotou. To však neznamená, že je vzorek vyňat z pravidel pro dávku. Specifikace musí stále stanovit, kolik zkušebních jednotek a těles je požadováno, odkud pocházejí a co se stane po nevyhovujícím výsledku. Požadavky ASTM na formu a uspořádání uvádějí, že specifikace musí určit počet zkušebních jednotek a těles potřebných pro shodu, definovat postupy odběru vzorků z dávek a stanovit podmínky a pravidla pro povolené opakované zkoušky (ASTM International, 2024).
Nejistota odběru vzorků není důvodem k výběru vhodných kusů. ASTM E105 definuje pravděpodobnostní výběr vzorků prostřednictvím výběru pomocí náhodných čísel a stanoveného postupu odhadu, což umožňuje objektivně vypočítat nejistotu odběru vzorků a rizika spojená s rozhodnutím o dávce (ASTM International, 2016). Atributivní plán a plán mechanických zkoušek proto mohou pro tutéž objednávku používat odlišné jednotky, velikosti vzorků a rozhodovací pravidla.
Kritéria přejímky specifická pro danou metodu
Každá kontrola vyžaduje vlastní přejímací kritéria, postup a platný základ pro odběr vzorků. Formulace „bez indikace“ je neúplná, pokud dokument nedefinuje metodu kontroly, podmínky kalibrace nebo pozorování, příslušné oblasti, kategorie indikací a limity pro zamítnutí. Totéž platí pro výsledek tahové zkoušky bez uvedení orientace zkušebního tělesa, délky měřené části, zkušební teploty nebo požadavku příslušného pro danou jakost.
ASTM A1062 poskytuje užitečný příklad. Její požadavky na kontrolu vzorkových ocelových odlitků kupujícím a výrobcem stanovují okolnosti, za nichž musí být pro rozměrovou, vizuální, magneticko-práškovou, kapilární, radiografickou, ultrazvukovou zkoušku nebo zkoušku těsnosti vytvořen nový vzorek (ASTM International, 2026). Nový vzorek požadovaný pro ultrazvukové zkoušení automaticky nečiní neplatnými výsledky chemické analýzy, pevnosti v tahu nebo rázové zkoušky odlitku. Stejně tak nový vzorek pro tahovou zkoušku automaticky znovu neotevírá dokončené rozhodnutí založené na vizuální nebo radiografické kontrole. Příslušný inspekční dokument musí uvádět, zda se nový vzorek týká jedné metody, jednoho místa, jednoho stavu odlitku nebo celého souboru přejímacích požadavků.
Opakovaná zkouška je řízeným rozhodnutím o naložení s výrobkem, nikoli oprávněním opakovat zkoušky, dokud se neobjeví požadovaná odpověď. FHWA uvádí, že ustanovení o opakovaných zkouškách musí stanovit, zda výsledky druhé zkoušky nahrazují první výsledky, nebo se s nimi kombinují; u plánů dvojího a vícenásobného odběru vzorků se rozhodnutí zakládají na kumulativních počtech vad (Federal Highway Administration, 2002). ISO 2859-1:2026 obdobně definuje jednoduché, dvojí a vícenásobné plány atributivního odběru vzorků a pravidla přechodu mezi běžnou, redukovanou a zpřísněnou kontrolou.
Kontrolor proto musí uchovat původní výsledek, uvést důvod opakované zkoušky, zdokumentovat pravidlo nahrazení nebo kumulace a udržovat vazbu každého výsledku na příslušnou dávku a zkušební těleso. AISC 207-20 vyžaduje, aby pracovníci provádějící kontrolu a zkoušení rozuměli příslušným metodám a přejímacím kritériím, a přiděluje odpovědnost za konečnou kontrolu výrobků z konstrukční oceli (AISC, 2020). Přejímka dávky se řídí tímto písemným systémem — nikoli nejpříznivějším izolovaným výsledkem zkoušky.
12. Úlohy, záznamy a konečné rozhodnutí o materiálu
Inspektor, laboratoř, výrobce, odběratel a technik
Přijetí oceli závisí na oddělení čtyř činností: odběru vzorků z dávky, přípravě zkušebních těles, zkoušení těchto těles a rozhodnutí, zda dávka vyhovuje. Jedna organizace může vykonávat více než jednu z těchto činností, záznamy však musí uvádět, která osoba nebo organizace provedla jednotlivé kroky a na základě čího pověření.
Výrobce stanovuje identifikaci tavby, identifikaci výrobku, historii zpracování a stav materiálu. Výrobce také vymezuje nebo dodržuje příslušné hranice dávek, zachovává sledovatelnost, poskytuje materiálové certifikáty a zpřístupňuje materiál ke kontrole a zkoušení. Samotná výroba oceli neprokazuje, že bylo učiněno nezávislé rozhodnutí o přijetí.
Inspektor ověřuje, zda materiál předložený ke kontrole odpovídá materiálu identifikovanému v záznamech, sleduje nebo provádí požadované kontroly, potvrzuje odběr vzorků podle řídicí specifikace a zaznamenává odchylky. Kontrola může zahrnovat rozměrové, vizuální, povrchové, nedestruktivní nebo dokumentační činnosti. Inspektor by neměl bez uvedení důvodu změnit nevyhovující výsledek na vyhovující tím, že zvolí jiný kus nebo vynechá nepříznivé zjištění.
Laboratoř přijímá identifikované vzorky, potvrzuje jejich stav, připravuje zkušební tělesa, obsluhuje zařízení podle stanovené metody a uvádí jak prvotní pozorování, tak vypočtené výsledky. Pracovníci laboratoře obvykle nevymezují dávku, nepřepisují plán odběru vzorků ani nerozhodují, že nevyhovující výsledek je bezvýznamný. Pokud je zkušební těleso poškozené, nesprávně připravené nebo zkoušené mimo rámec dané metody, musí být tato skutečnost uvedena v záznamu; není důvodem k vymazání původního výsledku.
Odběratel stanovuje smluvní požadavky nebo odkazuje na příslušnou výrobkovou specifikaci, určuje požadovanou účast při sledování zkoušek nebo přezkoumání a stanovuje, kdo je oprávněn přijmout materiál jeho jménem. Odběratel může požadovat dodatečné zkoušení, dodatečná zkouška však není automaticky povolenou opakovanou zkouškou. Její oprávnění musí vyplývat ze specifikace, smlouvy, plánu kontrol nebo schváleného technického rozhodnutí.
Technik interpretuje technické požadavky v případech, kdy specifikace, výkres nebo projektová kritéria neřeší danou otázku přímo. To může zahrnovat rozhodnutí, zda oznámená odchylka ovlivňuje požadavek na konstrukci, přezkoumání navrhované opravy nebo úlevy a určení, zda je dané rozhodnutí o materiálu technicky přípustné. Technik nenahrazuje záznam měření laboratoře ani nevytváří vyhovující výsledek z nevyhovující zkoušky.
ASTM A370, Standardní zkušební metody a definice pro mechanické zkoušení ocelových výrobků, činí rozhodující příslušnou výrobkovou specifikaci nebo specifikaci obecných požadavků pro „četnost odběru vzorků, umístění a orientaci zkušebních těles, stav materiálu a požadavky na protokolování“ (ASTM International, 2024). Toto rozdělení odpovědností je významné. Zkouška může být provedena správně, a přesto být pro přijetí dávky irelevantní, pokud zkušební těleso pocházelo z nesprávného místa, bylo v nesprávném stavu nebo představovalo jinou dávku.
Odpovědnosti podle AISC 207-20
Pro práce na ocelových konstrukcích stanovuje AISC 207-20, Specifikace pro certifikaci společností provádějících výrobu a montáž ocelových konstrukcí, přímý organizační požadavek: pracovníci provádějící kontroly a zkoušení musí rozumět příslušným kontrolním metodám a kritériím přijetí. Odborná způsobilost proto zahrnuje více než znalost obsluhy zkušebního stroje. Pracovníci musí vědět, která specifikace se použije, co představuje zkušební jednotku, jak se zkušební tělesa vybírají a orientují a jaký výsledek vyvolává šetření, opakovanou zkoušku, odmítnutí nebo přijetí.
AISC 207-20 rovněž přiděluje odpovědnosti za konečnou kontrolu výrobků z konstrukční oceli. Toto přidělení by mělo být identifikovatelné v systému jakosti a v projektových záznamech. „Konečná kontrola“ není pouze poslední podpis na certifikátu. Jde o řízené přezkoumání, které potvrzuje, že požadované kontroly a zkoušky byly dokončeny, výsledky byly vyhodnoceny podle správných kritérií, nevyřešené odchylky byly vypořádány a materiálu nebo vyrobenému výrobku bylo přiděleno konkrétní rozhodnutí.
Toto oddělení předchází běžnému pochybení: výrobce oznámí zkoušku, laboratoř uvede číslo a někdo předpokládá, že samotné číslo představuje rozhodnutí o přijetí. Není tomu tak. Orgán oprávněný k přijetí musí výsledek spojit se správnou dávkou, požadavkem, pravidlem odběru vzorků a ustanovením o opakované zkoušce.
Požadavky ASTM na formu a styl stanovují, že specifikace musí uvádět počet zkušebních jednotek a zkušebních těles potřebných k prokázání shody, definovat postupy odběru vzorků z dávek a stanovit podmínky a pravidla, za nichž je opakovaná zkouška povolena (ASTM International, 2024). ASTM E105:2016 doplňuje užitečné rozlišení mezi výběrem z praktických důvodů a výběrem založeným na pravděpodobnosti. Při pravděpodobnostním výběru se používají náhodná čísla a stanovený postup odhadu, což umožňuje objektivně vyhodnotit nejistotu výběru vzorku a rizika spojená s rozhodnutím o dávce.
Pro výběr podle atributů popisuje ASTM E2234:2008 jednovýběrové, dvouvýběrové a vícevýběrové plány. Dávka se přijme, pokud je počet nevyhovujících jednotek roven příslušnému přijímacímu číslu nebo je nižší; zamítne se, když je dosaženo zamítacího čísla. Druhý vzorek není volným hledáním vyhovujícího kusu. Pokyny FHWA uvádějí, že postup musí stanovit, zda výsledky druhé zkoušky nahrazují výsledky první zkoušky, nebo se s nimi kombinují, a že rozhodnutí při dvouvýběrovém a vícevýběrovém plánu používají kumulativní počty vad. ISO 2859-1:2026 obdobně definuje výběrová schémata indexovaná podle AQL a pravidla přechodu mezi běžnou, zmírněnou a zpřísněnou kontrolou.
Minimální obhajitelný záznam o přijetí
Obhajitelný záznam začíná identifikací. Měl by uvádět specifikaci a označení jakosti, formu výrobku, číslo tavby, číslo dávky, rozsah rozměrů nebo tlouštěk, zastoupené množství, výrobce a jakýkoli stav nebo způsob zpracování požadovaný specifikací. U jakostí, jako jsou ASTM A572/A572M Grade 50 nebo ASTM A992/A992M, musí záznam identifikovat vydání normy a příslušné doplňující požadavky, nikoli se spoléhat pouze na označení jakosti.
Záznam o odběru vzorků by měl uvádět plán odběru, počet zkušebních jednotek, základ výběru, datum, osobu provádějící odběr a důvod, proč každá vybraná jednotka zastupuje danou dávku. Musí uvádět přesné místo a orientaci vzorku, například povrch nebo vnitřek, konec nebo střední část délky, podélný nebo příčný směr a vztah ke směru válcování. Stav materiálu musí být zaznamenán jako dodaný, normalizovaný, zušlechtěný kalením a popouštěním, termomechanicky zpracovaný nebo jiný specifikovaný stav. ISO 377:2017 vyžaduje identifikační údaje, informace o umístění a údaje o přípravě vzorků a zkušebních těles používaných při mechanickém zkoušení ocelových profilů, tyčí, drátů, plochých výrobků a trubkových výrobků, včetně těles používaných pro nezbytné opakované zkoušky.
Záznamy o přípravě zkušebních těles by měly uvádět rozměry, směr obrábění, délku měřené části, stav povrchu, tepelné zpracování nebo kondicionování a případné zamítnutí či nahrazení připraveného zkušebního tělesa. Záznam o zkoušce musí uvádět metodu a její vydání, identifikaci zařízení, stav kalibrace, je-li požadován, obsluhu, podmínky prostředí nebo zkoušky a jakoukoli odchylku od písemné metody. Pro chemickou analýzu upravuje ASTM E1806 místa odběru vzorků, přípravu laboratorních vzorků a odběr vzorků z dávek u oceli a železa.
Výsledky musí být uchovávány ve dvou podobách: jako prvotní pozorování nebo výstup ze stroje a jako vykázaná hodnota použitá pro porovnání s kritériem. Uveďte jednotky, pravidla zaokrouhlování, místo lomu, je-li relevantní, způsob porušení, nevyhovující zjištění a poznámky laboratoře. Záznam o opakované zkoušce musí uvádět, kdo ji schválil, ustanovení nebo smluvní požadavek, který ji povoluje, proč byla přípustná, nové místo odběru vzorku a zda výsledky nahrazují původní výsledky, nebo se s nimi kombinují. Pokud se používají kumulativní počty, musí záznam uvádět průběžný počet, nikoli pouze výsledek poslední zkoušky.
Konečné rozhodnutí musí konečně uvádět přijato, zamítnuto, pozastaveno do přezkoumání, přepracováno a znovu zkoušeno nebo přijato na základě schválené úlevy, včetně odpovědného orgánu, data a podpůrného odkazu. Certifikát nebo prohlášení o vyhovění či nevyhovění nemá samostatnou průkazní sílu. Jeho spolehlivost je omezena řízenými podklady, které jsou pod ním: správně vymezenými hranicemi dávky, reprezentativním výběrem, platnou přípravou zkušebních těles, odborně způsobilým zkoušením, sledovatelnými výsledky, schválenými opakovanými zkouškami a identifikovaným rozhodnutím o konečné kontrole.
13. Praktická rozhodovací logika bez smyšlených číselných příkladů
Platné rozhodnutí začíná ještě před odebráním jakéhokoli vzorku. Odpovědná specifikace, požadavek na nákup nebo plán kontroly musí definovat dávku, příslušný znak, metodu výběru vzorků, požadovaný stav materiálu a záznamy zajišťující sledovatelnost. „Vzorek nevyhověl“ ještě není rozhodnutím o naložení s dávkou. Výběr vzorku z dávky, příprava zkušebního tělesa, zkoušení tohoto tělesa a přijetí nebo zamítnutí dávky jsou samostatné operace.
ASTM A370 uvádí, že „četnost odběru vzorků, umístění a orientace zkušebního tělesa, stav materiálu a požadavky na protokolování“ se řídí příslušnou specifikací výrobku nebo všeobecných požadavků (ASTM International, 2024). Požadavky ASTM na formu a strukturu rovněž vyžadují, aby specifikace uváděla počet zkušebních jednotek a zkušebních těles potřebných pro posouzení shody, definovala postupy výběru vzorků z dávky a stanovila podmínky, za kterých je povoleno opakované zkoušení. Tyto pokyny určují níže uvedený rozhodovací postup.
Rozhodnutí na základě jednoho vzorku
Nejprve definujte dávku způsobem požadovaným příslušnou specifikací výrobku. Dávka může být vymezena tavbou, velikostí výrobku, obdobím výroby, stavem po zpracování nebo jiným stanoveným kritériem; její hranice nelze po nepříznivém výsledku změnit jen proto, aby byl podezřelý materiál z dávky vyřazen. Zaznamenejte identifikaci tavby nebo odlití, formu výrobku, označení jakosti, rozměry, stav materiálu a zahrnuté množství.
Poté zvolte plán jednorázového výběru vzorků s indexem AQL požadovaný kontrolní normou nebo smlouvou. ASTM E2234 popisuje atributové plány s indexem AQL, zatímco ISO 2859-1:2026 definuje schémata jednorázového, dvojího a vícenásobného výběru vzorků pro kontrolu po jednotlivých dávkách a zahrnuje pravidla přechodu mezi běžnou, zúženou a zpřísněnou kontrolou. Zvolený plán určuje velikost vzorku a příslušná přijímací a zamítací čísla. Ani jedno z nich nelze improvizovat podle pohodlného počtu kusů.
Výběr musí reprezentovat definovanou dávku. ASTM E105 popisuje pravděpodobnostní výběr vzorků pomocí výběru s využitím náhodných čísel a stanoveného postupu odhadu, což umožňuje objektivně vypočítat nejistotu výběru a rizika spojená s rozhodnutím o dávce. Praktický kontrolní záznam by proto měl identifikovat vybrané jednotky a vysvětlit případná povolená omezení, například přístup, orientaci nebo umístění výrobku. ASTM E1806 upravuje místa odběru a přípravu laboratorních vzorků pro chemickou analýzu oceli a železa; ASTM A370 věnuje pozornost umístění, orientaci, stavu materiálu a protokolování při mechanických a dalších zkouškách shody.
První vzorek zkontrolujte předepsanou metodou a každou vzorkovanou jednotku klasifikujte podle stanovených kritérií znaku. Počítejte nevyhovující jednotky, nikoli pouze jednotlivá nevyhovující pozorování, pokud příslušný plán nestanoví jiný způsob počítání. Je-li kumulativní počet na úrovni přijímacího čísla nebo pod ní, dávku podle tohoto plánu přijměte. Je-li dosaženo zamítacího čísla, dávku zamítněte. Neexistuje obecné oprávnění vybrat po dosažení rozhodovací hranice příznivější náhradní kus.
Pokud se počet nevyhovujících jednotek v prvním vzorku nachází mezi těmito bezprostředními výsledky, plán jednorázového výběru vzorků neopravňuje k neformálnímu úsudku. Skutečný plán jednorázového výběru vzorků obvykle stanoví přímou rozhodovací hranici; pokud postup místo toho identifikuje nevyřešený stav nebo odkazuje na další stanovenou fázi, postupujte podle tohoto písemného ustanovení. Nepřebírejte pravidlo pro dvojí výběr vzorků ani neopakujte kontrolu jen proto, že výsledek je nepříznivý. Zaznamenejte definici dávky, označení plánu, vybrané jednotky, zjištění, počet nevyhovujících jednotek, rozhodnutí a oprávnění k tomuto rozhodnutí.
Rozhodnutí na základě dvojího nebo vícenásobného vzorku
Plán dvojího nebo vícenásobného výběru vzorků má etapovou strukturu. Před zahájením kontroly definujte dávku a zvolte příslušný plán s indexem AQL. Plán identifikuje první vzorek, případný další vzorek nebo vzorky a pravidla přijímání a zamítání v každé etapě. ISO 2859-1:2026 rovněž stanoví podmínky přechodu mezi režimy kontroly, takže stav kontroly — běžná, zúžená nebo zpřísněná — musí být určen z příslušné historie kontroly, nikoli zvolen až po zjištění prvního výsledku.
Zkontrolujte první vzorek a spočítejte nevyhovující jednotky podle plánu. Je-li tento počet na úrovni přijímacího čísla první etapy nebo pod ní, dávku přijměte. Dosáhne-li zamítacího čísla první etapy, dávku zamítněte. Jedná se o kumulativní rozhodnutí spojená s plánem, nikoli o možnost vyřadit nevyhovující jednotky nebo vzorek znovu náhodně vybrat.
Pokud výsledek první etapy vyžaduje další vzorek, odeberte předepsaný další vzorek ze stejné definované dávky podle stanoveného postupu výběru. Zachovejte identitu jednotek a zabraňte tomu, aby se druhý vzorek stal účelově vybraným hledáním vyhovujícího materiálu. Zkontrolujte jej podle stejných příslušných kritérií a poté spojte jeho zjištění se zjištěními první etapy způsobem požadovaným plánem. ASTM E2234 stanoví základní pravidlo: dávka se přijme, pokud je počet nevyhovujících jednotek v jednorázovém, dvojím nebo vícenásobném vzorku na úrovni příslušného přijímacího čísla nebo pod ní, a zamítne se při dosažení zamítacího čísla.
Rozhodnutí po přidání dalšího vzorku je proto založeno na kumulativním počtu, nikoli pouze na druhém vzorku posuzovaném samostatně. FHWA vysvětluje, že rozhodnutí při dvojím a vícenásobném výběru vzorků využívají kumulativní počty vad. U plánu vícenásobného výběru vzorků opakujte stejnou logiku pouze v etapách povolených zvoleným plánem. Jakmile je dosaženo hranice pro přijetí nebo zamítnutí, zkoušení ukončete a výsledek zdokumentujte; nepokračujte ve zkoušení s cílem dosáhnout preferovaného výsledku.
Rozhodnutí o opakované zkoušce mechanických vlastností
Neúspěch při zkoušce mechanických vlastností vyžaduje jiný rozbor než rozhodnutí při atributovém výběru vzorků. Začněte ověřením identity zkušebního tělesa, identity výrobku, sledovatelnosti tavby nebo odlití, umístění zkušebního tělesa, orientace, rozměrů a stavu materiálu. Ověřte, že zkušební těleso bylo připraveno a zkoušeno požadovanou metodou, s použitím platného vybavení, záznamů a výpočtů. ISO 377:2017 stanoví identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, válcovaného drátu, plochých výrobků a trubkových výrobků, včetně vzorků používaných pro nezbytné opakované zkoušky.
Odlište spornou zkoušku od skutečně nevyhovujícího výsledku. Zlomené zkušební těleso, chyba obrábění, nesouosost, problém se zařízením, nesprávná orientace nebo jiná okolnost uznaná příslušnou metodou může způsobit neplatnost výsledku. S neplatným výsledkem se nakládá podle příslušného zkušebního postupu; automaticky se nejedná o opakovanou zkoušku platného nevyhovujícího výsledku.
Poté si přečtěte ustanovení specifikace výrobku týkající se opakované zkoušky. ASTM A370 neposkytuje univerzální náhradu za každý požadavek na výrobek; její ustanovení o výběru vzorků a protokolování fungují společně s příslušnou specifikací výrobku nebo všeobecných požadavků. Ustanovení musí určit, zda povolené dodatečné výsledky nahrazují původní výsledek, kombinují se s ním, nebo se vyhodnocují podle samostatného stanoveného pravidla. FHWA konkrétně zdůrazňuje, že ustanovení o opakovaných zkouškách musí uvádět, zda výsledky druhé zkoušky nahrazují výsledky první zkoušky, nebo se s nimi kombinují.
Zkoušejte pouze dodatečná zkušební tělesa povolená tímto ustanovením, odebraná z požadovaného místa a ve stanoveném stavu. Stanovené přijímací pravidlo uplatněte přesně. Pokud pravidlo kombinuje výsledky, zahrňte do výpočtu původní platný výsledek. Pokud za definovaných okolností výsledek nahrazuje, zdokumentujte, proč je nahrazení oprávněné. Nevyhovující výsledek nelze vymazat zkoušením neschválených zkušebních těles.
Nakonec zaznamenejte původní výsledek, přezkoumání platnosti, oprávnění k opakované zkoušce, identity zkušebních těles, dodatečné výsledky, výpočet nebo porovnání a konečné rozhodnutí o naložení s materiálem. U vzorkových ocelových odlitků ASTM A1062 identifikuje okolnosti vyžadující nový vzorek pro rozměrovou, vizuální, magnetickou práškovou, kapilární, radiografickou, ultrazvukovou zkoušku nebo zkoušku těsnosti; tento požadavek ilustruje, proč nový vzorek není zaměnitelný s neoprávněným opakováním zkoušky. AISC 207-20 svěřuje konečnou kontrolu výrobků z konstrukční oceli do vymezeného kontrolního systému a vyžaduje, aby pracovníci rozuměli příslušným metodám a přijímacím kritériím. Dávka se přijme, zamítne, pozdrží za účelem povoleného nápravného opatření nebo se s ní jinak naloží pouze podle tohoto zdokumentovaného pravidla.
14. Běžné mýty a kontrolní seznam založený na normách
Přejímka oceli není sledem pohodlně zvolených odběrů, příznivých výsledků a administrativních dokumentů. Čtyři činnosti musí zůstat oddělené: odběr vzorků ze šarže, příprava laboratorních zkušebních těles, zkoušení těchto těles a rozhodnutí, zda šarže vyhovuje. Platný výsledek získaný z nesprávného kusu, nesprávného místa, nesprávné orientace nebo nesprávného stavu materiálu nenapraví chybu při odběru vzorku.
Mýtus: jeden zkušební vzorek zastupuje každý ocelový výrobek
Jeden zkušební vzorek může být v rámci konkrétní specifikace dostačující, nejde však o univerzální pravidlo. Ocelové výrobky se liší rozměrem průřezu, tvarem, historií zpracování, tepelným zpracováním a možnými gradienty vlastností. Tahové zkušební těleso odebrané z jednoho konce plechu nemůže automaticky zastupovat každý plech, tyč, trubku, odlitek nebo výrobek vyrobený pod stejným obchodním označením.
První dostupný kus nemusí být reprezentativní. Výběr může být ovlivněn ve prospěch materiálu, ke kterému je nejsnazší přístup, který lze nejbezpečněji odříznout nebo který již byl oddělen od hlavní výrobní sekvence. Obhajitelný vzorek musí být přiřazen k definované šarži a vybrán metodou požadovanou příslušnou specifikací. Pokud je požadován nebo vhodný výběr pravděpodobnostním výběrem, ASTM E105-16 popisuje výběr pomocí náhodných čísel a stanoveného postupu odhadu, což umožňuje objektivně posoudit nejistotu odběru vzorků a rizika přijetí nebo odmítnutí šarže.
ASTM A370 nestanovuje jediný univerzální plán odběru vzorků pro veškerou ocel. Poskytuje zkušební metody a obecné pokyny pro posuzování shody ocelových a souvisejících slitinových výrobků, zatímco příslušná specifikace výrobku nebo specifikace obecných požadavků upravuje „četnost odběru vzorků, umístění a orientaci zkušebního tělesa, stav materiálu a požadavky na protokolování“ (ASTM International, 2024). Specifikace výrobku proto určuje, zda má být zkušební vzorek podélný nebo příčný, zda má být odebrán ze středu tloušťky nebo z určeného povrchu, zda má být odebrán před určitým tepelným zpracováním nebo po něm a zda se vztahuje k jedné tavbě, dávce, odlitku nebo zásilce.
ISO 377:2017 se obdobně zabývá identifikací, umístěním a přípravou vzorků a zkušebních těles pro profily, tyče, válcované ploché výrobky a trubkové výrobky. Důležité je také její zahrnutí vzorků pro nezbytné opakované zkoušky: zkušební těleso pro opakovanou zkoušku stále podléhá pravidlům identifikace a umístění. Nejde o důvod k výběru příznivější oblasti.
Zkušební certifikát pomáhá dokumentovat oznámené výsledky, nenahrazuje však sledovatelnost. Laboratoř by měla být schopna spojit zkušební těleso s tavbou nebo odlitkem, formou výrobku, šarží, stavem zpracování, identifikací vzorku a řetězcem předávání a kontroly. Pokud je toto propojení přerušeno, může vyhovující výsledek náležet materiálu, u něhož nelze prokázat, že jde o materiál, o kterém se rozhoduje.
Mýtus: opakovaná zkouška automaticky ruší nevyhovující výsledek
Opakovaná zkouška je přípustná pouze tehdy, pokud ji příslušná specifikace, požadavek objednávky nebo schválený postup kontroly povoluje a stanoví, jak ovlivňuje rozhodnutí. Požadavky ASTM na formu a styl, které v roce 2024 uvádí ASTM International, vyžadují, aby specifikace stanovily počet zkušebních jednotek a zkušebních těles potřebných k posouzení shody, definovaly postupy odběru vzorků ze šarže a určily podmínky a pravidla, za nichž je opakovaná zkouška povolena.
Tento požadavek brání běžné zkratce: nepříznivý výsledek vyřadit, zkoušet jiný kus a šarži přijmout, pokud druhý výsledek vyhoví. Vyhovující výsledek druhé zkoušky první výsledek obecně nemaže. První výsledek může zůstat součástí rozhodnutí, může vést k dalším zkouškám nebo může vyžadovat odmítnutí, šetření, opravu, segregaci nebo odběr nového vzorku.
Pravidlo musí stanovit, zda výsledky druhé zkoušky nahrazují první výsledek, nebo se s ním kombinují. Pokyny FHWA vysvětlují, že ustanovení o opakovaných zkouškách by měla tento rozdíl výslovně objasnit a že při rozhodování na základě dvojího nebo vícenásobného odběru vzorků se používá kumulativní počet vad. Podle ASTM E2234-08 je šarže přijata, pokud je počet nevyhovujících jednotek nejvýše roven příslušnému číslu příjmu, a odmítnuta, pokud je dosaženo čísla odmítnutí. Výsledek závisí na schématu odběru vzorků, nikoli na tom, který jednotlivý výsledek inspektor upřednostní.
ISO 377:2017 stanoví požadavky na identifikaci a přípravu zkušebních těles použitých pro nezbytné opakované zkoušky, neposkytuje však každému výrobku obecné právo na opakovanou zkoušku. ASTM A1062-10(2026), která se týká mimo jiné ocelových odlitků, ilustruje stejný princip z jiného hlediska: určuje okolnosti, za nichž musí být pro rozměrové, vizuální, magneticko-práškové, kapilární, radiografické, ultrazvukové zkoušky nebo zkoušky těsnosti vytvořen nový vzorek. Rozhodující je příslušné pravidlo.
Před nařízením opakované zkoušky určete, zda byl původní výsledek neplatný v důsledku zdokumentované chyby laboratoře nebo zkušebního tělesa, nebo zda šlo o platný nevyhovující výsledek. Jedná se o odlišné případy. Zlomení zkušebního tělesa způsobené nesprávným obráběním může podle zkušební metody vyžadovat prohlášení výsledku za neplatný. Správně zkoušené zkušební těleso, které nesplní stanovenou mez kluzu, je důkazem o vlastnostech materiálu a nelze je překlasifikovat na chybu při zkoušení pouze proto, že jiné zkušební těleso vyhoví.
Mýtus: AQL znamená materiál bez vad
AQL je parametr kontroly, nikoli příslib, že šarže neobsahuje žádné nevyhovující jednotky. ISO 2859-1:2026 definuje jednoduché, dvojité a vícenásobné plány odběru vzorků pro kontrolu šarží po jednotlivých šaržích podle AQL, včetně pravidel přechodu mezi běžnou, redukovanou a zpřísněnou kontrolou. Plán stanoví velikosti vzorků a čísla příjmu nebo odmítnutí pro definovaný systém kontroly.
ASTM E2234-08 jednoznačně stanoví provozní rozhodnutí: k přijetí dochází, pokud je zjištěný počet nevyhovujících jednotek nejvýše roven příslušnému číslu příjmu; k odmítnutí dochází při dosažení čísla odmítnutí. Přijatá šarže tedy může stále obsahovat nevyhovující položky, pokud smlouva nestanoví samostatný požadavek na stoprocentní kontrolu nebo nulový počet vad. Přijetí na základě AQL řídí riziko odběru vzorků. Nepotvrzuje shodu každé jednotlivé jednotky.
Před použitím tabulky AQL musí být také definována šarže. Smíchání taveb, rozměrů výrobků, stavů tepelného zpracování nebo výrobních období může způsobit, že vybraný vzorek nebude reprezentativní, i když výpočet odpovídá tabulce. Kontrolní plán nemůže napravit nedefinovanou šarži.
Kontrolní seznam pro inženýry a laboratoře
Předtím, než budete výsledek zkoušky považovat za rozhodnutí o šarži, použijte následující záznam. Odpovědný inženýr, inspektor nebo jiný určený orgán musí být jmenován; laboratoř nesmí mlčky předpokládat oprávnění k přijetí materiálu.
Před odběrem vzorků
- Identifikujte příslušnou specifikaci výrobku a všechny uplatněné obecné požadavky, smluvní ustanovení, výkresy a schválené odchylky. ASTM A370 je odkazem na zkušební metody; nenahrazuje specifikaci výrobku.
- Definujte šarži: tavbu, odlitek, dávku, rozsah rozměrů, formu výrobku, stav tepelného zpracování, množství a hranici výroby nebo zásilky.
- Zaznamenejte požadovaný počet vzorků, počet zkušebních jednotek a počet zkušebních těles na jednu jednotku.
- Definujte metodu výběru včetně náhodného nebo systematického výběru, pokud je požadován, a zabraňte výběru pohodlně dostupných kusů.
- Potvrďte kritérium přijatelnosti, jednotky, tolerance a to, zda se kritérium vztahuje na každé zkušební těleso, zkušební jednotku nebo šarži.
- Stanovte požadovaný stav materiálu při odběru vzorku a zkoušení, například stav po výrobě, normalizovaný stav, stav po kalení a popouštění nebo jiný stanovený stav.
- Pro každý typ výrobku určete umístění a orientaci zkušebního tělesa.
Během přípravy zkušebních těles
- Zachovejte identifikaci tavby, šarže, výrobku a vzorku během řezání, přenosu, obrábění a zkoušení.
- Zdokumentujte umístění, povrch, tloušťku, orientaci a případné povolené odstranění materiálu.
- Dodržujte příslušnou metodu přípravy a před zkoušením zaznamenejte odchylky.
- Zkušební tělesa pro opakovanou zkoušku označujte samostatně; nejsou zaměnitelná s běžnými zkušebními tělesy.
Po zkoušení
- Zkontrolujte kalibraci stroje, zkušební metodu, rozměry zkušebního tělesa, umístění lomu, kondicionování a záznamy obsluhy.
- Uveďte všechny požadované výsledky včetně nevyhovujících výsledků, neplatných zkoušek a odchylek. Neuvádějte pouze příznivý výsledek.
- Porovnejte výsledek se stanoveným kritériem přijatelnosti, nikoli s neformálním historickým průměrem.
- Získejte rozhodnutí o přezkoumání nebo uvolnění od orgánu určeného plánem kvality. AISC 207-20 vyžaduje, aby pracovníci provádějící kontrolu a zkoušení rozuměli příslušným metodám a kritériím přijatelnosti, a stanoví odpovědnosti za konečnou kontrolu výrobků z konstrukční oceli.
Před opakováním zkoušky
- Vyhledejte přesné ustanovení, které opakovanou zkoušku povoluje, a ověřte splnění jeho podmínek.
- Rozhodněte, zda opakovaná zkouška nahrazuje původní výsledek, kombinuje se s ním nebo se řídí kumulativním počtem vad.
- Před přípravou dalšího zkušebního tělesa prošetřete chyby zkušebního tělesa, stroje, obsluhy, identifikace a stavu materiálu.
- Vyberte a připravte vzorek pro opakovanou zkoušku podle stejných pravidel sledovatelnosti; nevyhledávejte příznivější místo.
Při konečném rozhodnutí o naložení s materiálem
- Zaznamenejte stav: přijatý, odmítnutý, podmíněně přijatý, segregovaný, přepracovaný nebo jinak schválený.
- Propojte rozhodnutí s definicí šarže, úplným záznamem o zkoušce, identifikací zkušebních těles a certifikátem.
- Uveďte případná omezení použití nebo požadavek na další kontrolu.
- Získejte zdokumentované schválení od odpovědného orgánu. Certifikát podporuje záznam; sledovatelnost, příslušná pravidla a zaznamenané rozhodnutí o šarži určují, co výsledek ve skutečnosti představuje.
Zdroje
- [1] Steel and iron — Sampling and preparation of samples and test pieces for mechanical testing. ISO 377:2017, 2017. ISO standard reference cited in the article
- [2] Standard Practice for Probability Sampling of Materials. ASTM E105-16, 2016. ASTM International standard reference cited in the article
- [3] Standard Practice for Sampling Planning for Inspection by Attributes. ASTM E2234-08, 2008. ASTM International standard reference cited in the article
- [4] Sampling procedures for inspection by attributes — Part 1: Sampling schemes indexed by acceptance quality limit (AQL) for lot-by-lot inspection. ISO 2859-1:2026, 2026. ISO standard reference cited in the article