




Co znamená svařitelnost oceli
Svařitelnost oceli je schopnost vytvořit svařovaný spoj, který při použití stanoveného postupu svařování splňuje předepsané mechanické, metalurgické požadavky a požadavky na celistvost. Tato definice je záměrně podmíněná. Neznamená, že lze danou ocel bezpečně svařovat v každé poloze, tloušťce, teplotě, podmínkách upnutí nebo provozním prostředí. Spoj může úspěšně projít zkouškou kvalifikace postupu svařování, a přesto může při výrobě popraskat, pokud svářeč pracuje s chladnější deskou, vyšší tuhostí upnutí spoje, vlhkými přídavnými materiály, znečištěnými povrchy nebo s jiným tepelným příkonem.
Požadavky na svařitelnost
- Mechanické
- Pevnost v tahu, houževnatost, tvrdost, odolnost proti únavě a rozměrová stabilita.
- Metalurgické
- Přijatelná struktura tepelně ovlivněné oblasti (TOO), transformační chování a reakce na tepelné zpracování po svařování.
- Integrita
- Nepřítomnost nepřijatelných nespojitostí a splnění kritérií kontroly.
- Provozní
- Odolnost proti korozi, vlastnosti tlakové hranice a odolnost proti únavovému zatěžování.
Mezi příslušné požadavky může patřit pevnost v tahu, houževnatost, tvrdost, odolnost proti únavě, rozměrová stabilita, odolnost proti korozi a nepřítomnost nepřijatelných vad. U tlakové nádoby může svar vyžadovat splnění požadavků na rázovou houževnatost a tepelné zpracování po svařování. U konstrukčního spoje mohou být rozhodující tuhost upnutí, lamelární trhání, únavové namáhání a kritéria přijatelnosti při kontrole. Svařitelnost proto náleží kombinaci oceli, přídavného materiálu, konstrukce spoje, procesu svařování, tepelného cyklu, prostředí a provozní historie — nikoli pouze označení oceli.
K praskání podporovanému vodíkem je nutná současná přítomnost vodíku, tvrdé a křehké náchylné struktury a tahového napětí. Strong evidence
Příkladem je vodíkem podporované trhlinové porušení za studena. TWI uvádí, že ke vzniku trhlin je nutná současná přítomnost vodíku, tvrdé a křehké náchylné struktury a tahového napětí (TWI, 2024). International Institute of Welding identifikuje stejné rozhodující faktory poněkud odlišnými termíny: obsah vodíku, zbytkové tahové napětí a náchylnost mikrostruktury (IIW White Paper, 2023). Odstranění jednoho faktoru nebo jeho dostatečné snížení snižuje pravděpodobnost vzniku trhlin; zvýšení všech tří faktorů však může vést k porušení spoje i poté, co se svařování zdánlivě dokončilo.
Svařitelnost versus hodnocení svařitelnosti
Uhlíkový ekvivalent Index kombinující vybrané legující prvky k předběžnému posouzení prokalitelnosti a podpoře volby předehřevu; nepředstavuje úplnou předpověď rizika praskání.
Hodnocení svařitelnosti je zjednodušení používané jako podpora při rozhodování. Vzorce pro uhlíkový ekvivalent, klasifikace kontroly vodíku, tabulky předehřevu a skupiny materiálů mohou naznačit, jak náročný může být určitý postup, nejsou však přímým měřením vlastností spoje. Uhlíkový ekvivalent vypočtený z atestu výrobce neodhalí skutečné množství vodíku, které vniká do svaru, rychlost ochlazování v tepelně ovlivněné oblasti (TOO) ani tahové napětí uzamčené ve spoji s vysokou tuhostí upnutí.
| Přístup | Co naznačuje | Co nedokazuje |
|---|---|---|
| Uhlíkový ekvivalent | Relativní prokalitelnost a možnou potřebu předehřevu | Že konkrétní spoj nepraskne |
| Klasifikace kontroly vodíku | Definovaný stav vodíku ve svarovém kovu | Množství vodíku v základní oceli vystavené provozu |
| Tabulka předehřevu | Procesní tepelné pokyny | Univerzální bezpečnost pro každou tloušťku a míru sevření |
| Zkouška praskání za studena | Citlivost k praskání za předepsaných podmínek | Univerzální číselnou vlastnost oceli |
Uhlíkový ekvivalent je například užitečný při porovnávání prokalitelnosti ocelí, jako jsou S355, S460, 16Mo3 nebo 2¼Cr-1Mo, avšak stejná jmenovitá hodnota může vést k odlišným výsledkům při změně tloušťky desky, tepelného příkonu, teploty mezi housenkami a kontroly vlhkosti. Hodnocení může zařadit ocel mezi materiály vyžadující předehřev. Nemůže však prokázat, že stanovená teplota předehřevu zabrání vzniku trhlin při konkrétní opravě svaru.[1] ISO 3690:2018. International Organization for Standardization. International Standard, 2018.
Zkoušení poskytuje přesvědčivější důkazy, avšak každá zkouška odpovídá na konkrétně vymezenou otázku. ISO 17642-1:2004 popisuje obecné zásady destruktivních zkoušek trhlin za studena a uvádí postupy pro posuzování náchylnosti přídavných materiálů, základních materiálů a svarového kovu ke vzniku trhlin. Výsledek představuje důkaz získaný za předepsaných tepelných podmínek a podmínek upnutí, nikoli univerzální číselnou vlastnost oceli. Obdobně ISO 3690:2018 stanovuje postupy odběru vzorků a analytické postupy pro měření difuzního vodíku ve svarovém kovu obloukově svařovaných svarů vytvořených s použitím přídavného materiálu, včetně svarového kovu souvisejícího s martenzitickými, bainitickými a feritickými ocelemi. Měří kontrolované množství vodíku; neměří však všechny formy vodíku, které se mohou nacházet ve starém dílu.
„Hodnocení svařitelnosti“ by proto mělo být chápáno jako procesní návod. Hodnocení může vést k použití nízkovodíkových přídavných materiálů, stanovení minimálního předehřevu, omezení teploty mezi housenkami, řízenému ochlazování nebo tepelnému zpracování po svařování. Kvalifikace následně prokazuje, že navržený postup může splnit požadovaná kritéria. Řízení výroby zajišťuje, že kvalifikované podmínky jsou skutečně dodržovány. Kontrola ověřuje výsledný spoj z hlediska předepsaných vad a vlastností. Jedná se o samostatné ochranné prvky. Radiografická kontrola nemůže obnovit houževnatost ztracenou v důsledku nadměrné tvrdosti TOO a vyhovující vizuální kontrola nemůže prokázat, že se následující den neobjeví opožděné vodíkové trhliny.
Předehřev je důležitým kontrolním opatřením, není však univerzálním řešením. NF EN 1011-2 spojuje kontrolu vodíkových trhlin se složením oceli, obsahem vodíku, tepelným příkonem, předehřevem a teplotou mezi housenkami. Zvýšení předehřevu obecně zpomaluje ochlazování TOO a poskytuje vodíku více času k úniku. Pokyny společnosti Dillinger, které uplatňují metodu B podle EN 1011-2, popisují stejné účinky. TWI však upozorňuje, že nadměrný tepelný příkon může zvýšit zadržování vodíku ve svarovém kovu tím, že prodlouží difuzní vzdálenosti a zkrátí dobu dostupnou pro difuzi. Vyšší teplota může také způsobit nadměrný růst zrn nebo nežádoucí transformační strukturu. Důležitější než jediná teplota uvedená v pracovním pokynu je kvalifikovaný tepelný cyklus.
Trhliny při výrobě versus provozní vlastnosti
Trhliny při výrobě jsou poškození vznikající během svařování, ochlazování nebo v opožděném období po svařování. Vodíkem podporované trhliny za studena jsou obzvláště zrádné, protože mohou vzniknout několik hodin po zhasnutí oblouku. Obvykle se vyvíjejí v tvrdých oblastech TOO, ve svarovém kovu nebo v místech s vysokým lokálním napětím a mohou zůstat skryté, dokud je neodhalí rozřezání nebo opožděná nedestruktivní kontrola. Horké trhliny se liší: vznikají při zvýšené teplotě během tuhnutí nebo ochlazování, kdy má svarový kov stále omezenou tažnost. Příčiny a kontrolní opatření proto nelze vzájemně zaměňovat.
Ocel může v provozu vykazovat dobré vlastnosti, a přesto může být obtížně svařitelná. Naopak spoj může být vyroben bez viditelných trhlin, ale přesto nemusí mít požadovanou houževnatost, odolnost proti únavě nebo korozní odolnost. Svařitelnost a provozní vlastnosti se překrývají, žádná z nich však nezaručuje druhou. U vysokopevné oceli zušlechtěné kalením a popouštěním si může základní materiál zachovat vynikající pevnost, zatímco TOO se v důsledku svařování lokálně změkčí nebo ztvrdne. Nízkolegovaná ocel pro tlakové nádoby může při použití nové přijmout kvalifikovaný opravárenský postup, po letech působení vodíku se však může chovat odlišně.
Provozní historie je v takových případech přímou proměnnou ovlivňující svařování. Vodík absorbovaný při působení procesních proudů obsahujících vodík, při korozi, katodické ochraně nebo ve vlhkém provozu může po odstavení zůstat v oceli. Tento zadržený vodík není totožný s difuzním vodíkem měřeným z nově naneseného svarového kovu podle ISO 3690:2018. Při opětovném ohřevu může migrovat a koncentrovat se v blízkosti nového svaru, čímž se zvyšuje riziko vzniku trhlin při výrobě. Experimenty na oceli 2¼Cr-1Mo nasycené vodíkem ukázaly, že zadržený provozní vodík může vyžadovat zvýšení předehřevu o 130 °C (TWI, 2024). Tento výsledek nelze převést na univerzální pravidlo, rozhodně však vyvrací předpoklad, že původní postup svařování zůstává vhodný pro každou opravu.
Model praskání se třemi podmínkami
- Vodík Vodík musí být přítomen a dostatečně pohyblivý, aby dosáhl zranitelné oblasti.
- Náchylná struktura Svarový kov nebo tepelně ovlivněná oblast musí obsahovat tvrdou a křehkou strukturu.
- Tahové napětí Na danou oblast musí působit zbytkové, použité nebo sevřením vyvolané tahové napětí.
Může být vyžadováno odstranění vodíku, konzervativně zvolený předehřev, nízkovodíkové přídavné materiály, kontrola sušení, vhodný tepelný příkon a opožděná kontrola. Dohřev může udržovat teplotu, která umožní migraci vodíku dříve, než jej tvrdé a namáhané oblasti zachytí. Správná volba závisí na součásti, tloušťce, stavu oceli, tuhosti upnutí a příslušné konstrukční normě.
Proč samotné složení nemůže definovat svařitelnost
Složení ovlivňuje prokalitelnost, transformační produkty, houževnatost, uhlíkový ekvivalent a náchylnost k tvorbě horkých trhlin, a proto je nelze ignorovat. Složení je však pouze výchozí podmínkou. Rychlost ochlazování určuje, zda se v TOO vytvoří měkký feriticko-perlitický, bainitický nebo tvrdý martenzitický stav. Tepelný příkon a tloušťka desky tuto rychlost mění. Tuhost upnutí řídí tahové napětí. Stav přídavného materiálu a čistota povrchu určují přísun vodíku. Geometrie spoje vytváří lokální koncentrace napětí. Teplota okolí ovlivňuje ochlazování i difuzi vodíku.
Dvě desky stejné jakosti a se stejným chemickým rozborem proto mohou při koutovém svaru, plnoprůvarovém tupém svaru a při opravě v podmínkách vysoké tuhosti upnutí vytvořit odlišnou tvrdost TOO a odlišné riziko vzniku trhlin. Chování mohou dále změnit zpracování u výrobce, tloušťka, předchozí tepelné cykly, stárnutí, tváření za studena a nasycení během provozu, aniž by se změnilo jmenovité označení.
Praktická otázka nezní „Je tato ocel svařitelná?“, ale „Lze tento spoj v tomto stavu vyrobit a prokázat, že při řízeném postupu splňuje stanovené požadavky?“ Tato otázka vede ke správnému postupu: charakterizovat materiál a jeho historii, posoudit vodík a tuhost upnutí, kvalifikovat tepelný cyklus, řídit výrobu a kontrolovat okamžité i opožděné vady.
Tři nezbytné podmínky vodíkem podporovaného trhání za studena
Aby došlo k praskání podporovanému vodíkem, musí společně působit vodík, náchylná tvrdá a křehká mikrostruktura a tahové napětí. Strong evidence
Vodíkem podporované trhání za studena není způsobeno samotným vodíkem. Ústřední model používaný organizací TWI a Mezinárodním svářečským institutem (IIW) vyžaduje současný výskyt tří podmínek: vodík musí být přítomen a schopný pohybovat se svarovým spojem, svarový kov nebo tepelně ovlivněná oblast (HAZ) musí obsahovat náchylnou tvrdou a křehkou mikrostrukturu a na tuto oblast musí působit tahové napětí. Odstranění, omezení nebo oddálení kterékoli z těchto podmínek snižuje pravděpodobnost vzniku trhlin. Neznamená to však, že jedno kontrolní opatření — zejména předehřev — představuje univerzální řešení.
Bílá kniha IIW (2023) označuje obsah vodíku, zbytkové tahové napětí a mikrostrukturní náchylnost za tři hlavní faktory určující vodíkem vyvolané trhání svarů z vysokopevnostních ocelí. TWI popisuje stejný mechanismus praktickými termíny. Trhlina může vzniknout ve svarovém kovu, na rozhraní natavení nebo v HAZ v závislosti na místní chemii, rychlosti ochlazování, rozložení vodíku a míře upnutí. Jde o mechanismus trhání za studena, nikoli za tepla: spoj může po ukončení svařování působit bezvadně, ale o několik minut či hodin později se v něm může vytvořit trhlina, jak vodík difunduje ke kriticky namáhaným a náchylným místům.

Vnikání vodíku do spoje a jeho pohyb spojem
| Zdroj vodíku | Kontrolní opatření |
|---|---|
| Povlaky elektrod a tavidla | Sušení, uzavřené skladování a kontrola doby vystavení |
| Povrchy spoje | Odstranění vlhkosti, oleje, nátěru, okují a korozních produktů |
| Systémy ochranného plynu | Kontrola netěsností, průtoku, čistoty a průvanu |
| Vystavení provozu | Posouzení zadrženého vodíku před opravárenským svařováním |
Difuzní vodík Vodík v naneseném svarovém kovu, který se může pohybovat a unikat za teplotních, časových a manipulačních podmínek stanovené zkoušky.
Vodík se do obloukového svaru dostává několika cestami. Vlhkost v obalech elektrod, tavidlech, systémech ochranných plynů, na povrchu spoje, okujích, v mazivech, zbytcích nátěrů a ve vlhkých přídavných materiálech se může v oblouku disociovat a rozpouštět v roztaveném kovu. Vzniklý atomární vodík je mnohem pohyblivější než molekulární vodík. Při ochlazování svaru část vodíku unikne ze svarové lázně a část zůstane ve svarovém kovu jako difuzibilní vodík nebo se přesune do přilehlé HAZ.
Norma ISO 3690:2018 stanovuje postupy odběru vzorků a analytické postupy pro měření difuzibilního vodíku ve svarovém kovu obloukově svařovaných spojů vytvořeném s použitím přídavného materiálu. Norma se vztahuje na svarový kov spojený s martenzitickými, bainitickými a feritickými ocelemi. Toto měření je užitečné, protože difuzibilní vodík může migrovat v době, kdy se spoj ochlazuje a vznikají zbytková napětí. Nepředstavuje však všechny formy vodíku přítomné v součásti.
Provozem exponovaná nádoba nebo potrubí může obsahovat vodík absorbovaný ještě před výrobou nebo opravou. Tento zadržený provozní vodík se může při ohřevu a svařování uvolnit a přidat k vodíku pocházejícímu z přídavného materiálu a přípravy spoje. Toto rozlišení je důležité: kontrola vlhkosti elektrod neodstraní vodík, který je již uložen v základní oceli. Při experimentech s vodíkem nasycenou ocelí 2¼Cr-1Mo, o nichž TWI informovala v roce 2024, zvýšil zadržený vodík požadovaný předehřev o 130 °C. Výsledek varuje před použitím svařovacího postupu založeného pouze na vlastnostech přídavného materiálu u oceli s neznámou provozní historií.
Vodík se pohybuje mřížkovými poruchami, po hranicích zrn, vměstcích a dalších záchytných místech. Může se hromadit u vrubu, tvrdé strukturní složky, vměstku nebo v oblasti vystavené tahovému napětí. Rychlost ochlazování ovlivňuje jak vznik záchytných míst, tak dobu dostupnou pro únik vodíku. Rychlá transformace může vytvořit tvrdou HAZ a současně ponechat vodík koncentrovaný v blízkosti rozhraní natavení. Dodatečný ohřev nebo dlouhodobě udržovaný předehřev může udržet spoj dostatečně teplý po dobu nutnou k migraci vodíku ven, než nastane nejzranitelnější stav.
Předehřev pomáhá, jeho účinek však není neomezený. TWI uvádí, že zvýšení předehřevu obecně poskytuje vodíku více příležitostí k úniku a zpomaluje ochlazování; nadměrný tepelný příkon však může zvýšit zadržování vodíku ve svarovém kovu tím, že prodlouží difuzní vzdálenosti a zkrátí celkovou dobu dostupnou pro difuzi. Teplejší svar proto není automaticky bezpečnějším svarem. Tepelný příkon, velikost housenky, tloušťka spoje, teplota mezi vrstvami a podmínky ochlazování je nutné posuzovat společně.
Tvrdé a křehké náchylné mikrostruktury
Vodík potřebuje náchylnou strukturu, v níž může trhlina vzniknout a šířit se. U uhlík-manganových, nízkolegovaných a vysokopevnostních ocelí je kritickou strukturou často tvrdý martenzit nebo martenziticko-bainitická směs vzniklá v HAZ rychlým ochlazováním. Tvrdost je užitečným varovným ukazatelem, sama o sobě však riziko trhání nedefinuje. Výsledek ovlivňují také obsah vodíku, napětí, místní houževnatost, vměstky, segregace a podmínky na čele trhliny.
Chemické složení oceli řídí transformační chování. Uhlík zvyšuje prokalitelnost a pravděpodobnost vzniku tvrdé HAZ, zatímco legující prvky, jako jsou mangan, chrom, molybden a nikl, mění prokalitelnost a transformační teploty. Vzorce uhlíkového ekvivalentu jsou proto pouze screeningovými nástroji, nikoli úplnými predikcemi svařitelnosti. Dvě oceli s podobnými hodnotami uhlíkového ekvivalentu mohou reagovat odlišně, protože se liší skutečným chemickým složením, tloušťkou plechu, předchozím termomechanickým zpracováním, velikostí zrna a historií ochlazování.
Vysoký tepelný příkon může snížit maximální tvrdost HAZ zpomalením ochlazování, zároveň však může HAZ rozšířit, změnit velikost zrna, snížit houževnatost a ovlivnit transport vodíku. Nízký tepelný příkon může vytvořit úzkou HAZ, ale současně vést k vysokým rychlostem ochlazování a vzniku tvrdých transformačních produktů. Relevantní otázkou proto není, zda je tepelný příkon jednoduše vysoký, nebo nízký, ale zda tepelný cyklus vytváří přijatelnou kombinaci tvrdosti, houževnatosti, úniku vodíku a míry upnutí.
Norma ISO 17642-1:2004 popisuje zásady a zkušební metody pro posuzování citlivosti ke vzniku trhlin za studena u přídavných materiálů, základních materiálů a svarového kovu. Tyto zkoušky jsou cenné v případech, kdy ocel, přídavný materiál nebo konstrukce spoje vybočují z běžné zkušenosti. Zároveň ukazují, proč samotné chemické složení nemůže nahradit posouzení svařitelnosti. Rozhodující může být svarový kov citlivý k trhání nebo HAZ.
Trhlina může začít v místě lokálního tvrdého bodu, nikoli v celé HAZ. Místo iniciace může představovat oblast hrubého zrna vedle linie natavení, nepopuštěný martenzitický ostrůvek nebo tvrdá oblast obsahující vměstky. Jakmile vznikne malá trhlina, vodík se může koncentrovat na jejím čele a urychlit její šíření působením tahového napětí.
Tahové napětí a míra upnutí
Třetí podmínkou je tahové napětí. Svařování vyvolává tepelnou kontrakci: horký svarový kov a okolní ocel se ochlazují, smršťují a jejich smršťování je omezeno okolním plechem, geometrií spoje, stehovými svary, přípravky a dříve nanesenými housenkami. Vzniká tak zbytkové tahové napětí, i když na spoj nepůsobí žádné vnější zatížení. Mohou se k němu přidat provozní zatěžovací síly.
Míra upnutí spoje není jedinou vlastností materiálu. Silnější plechy, krátké délky svarů, tuhé připojené části, uzavřené profily a nevhodné pořadí svařování mohou omezovat kontrakci výrazněji než poddajný spoj. Kořenové mezery, chyby slícování, výrazně nesymetrické svary a opravy mohou vytvářet lokální koncentrace napětí. Svar proto může prasknout při mírné naměřené tvrdosti, pokud jsou míra upnutí a obsah vodíku vysoké, zatímco tvrdší oblast může odolat, je-li obsah vodíku nízký a kontrakce méně omezena.
To vysvětluje, proč odstranění pouze jedné podmínky snižuje riziko, aniž by prokazovalo bezpečnost. Suché přídavné materiály s nízkým obsahem vodíku a řízené skladování snižují přísun vodíku, nemohou však zabránit trhání, pokud se při silném upnutí vytvoří velmi tvrdá HAZ. Ocel s nižším obsahem uhlíku nebo nižší prokalitelností může odolávat zakalení, kontaminace nebo provozní vodík však stále mohou způsobit problém. Snížení napětí nebo zlepšení pořadí svařování může snížit tahové napětí, avšak postup s vysokým obsahem vodíku může ve spoji ponechat dostatek mobilního vodíku k jeho popraskání ještě před účinným uvolněním napětí.
NF EN 1011-2 spojuje kontrolu trhání způsobeného vodíkem se složením oceli, obsahem vodíku, tepelným příkonem, předehřevem a teplotou mezi vrstvami. Její logika je procesní: řídit tepelný cyklus, omezovat vodík a zohledňovat míru upnutí, nikoli předepisovat jednu teplotu pro každý svar. Pokyny BS EN 1011-2 rovněž doporučují udržovat předehřev nebo použít dodatečný ohřev, aby mohl vodík ze svaru migrovat dříve, než se zachytí v tvrdých, namáhaných oblastech. Aplikace metody B podle EN 1011-2 společností Dillinger popisuje stejnou rovnováhu: předehřev zpomaluje ochlazování HAZ a současně podporuje únik vodíku.
Kontrola zůstává nezbytná, protože preventivní opatření snižují pravděpodobnost, nikoli zajišťují jistotu. Zpožděné trhání se může objevit až po vizuální kontrole a svar by měl být tam, kde je to stanoveno, před závěrečnou kontrolou po předepsanou dobu udržován při řízené teplotě. Nedestruktivní zkoušení provedené příliš brzy může přehlédnout trhlinu, která se dosud nevytvořila. Vodíkem podporované trhání za studena je tedy časově závislou interakcí mezi transportem vodíku, transformací na náchylnou strukturu a tahovým upnutím — nikoli vadou, kterou lze spolehlivě odstranit samotným předehřevem.
Difuzibilní vodík a jeho měření
Význam difuzibilního vodíku v kovu svaru obloukového svařování
Difuzibilní vodík je část vodíku přítomného v nově naneseném kovu svaru, která se může pohybovat kovem a unikat za teplotních a časových podmínek zkoušky. Nejde o pevně danou chemickou složku krystalové mřížky oceli. Vodík může zaujímat intersticiální polohy, migrovat podél vad a hranic zrn nebo se dočasně zachytávat na vměstcích, dislokacích, fázových rozhraních a dalších mikrostrukturních prvcích. Část vodíku může dosáhnout volného povrchu; část se může před únikem přesunout do tepelně ovlivněné oblasti (HAZ) nebo do oblasti namáhané napětím.
Tato pohyblivost činí difuzibilní vodík významným z hlediska opožděného studeného praskání. TWI uvádí, že ke vzniku vodíkových trhlin musí současně existovat tři podmínky: vodík, tvrdá a křehká náchylná struktura a tahové napětí. Bílá kniha International Institute of Welding (IIW), vydaná v roce 2023, označuje obsah vodíku, zbytkové tahové napětí a mikrostrukturní náchylnost za tři hlavní faktory určující vodíkem indukované praskání svarů vysokopevnostních ocelí. Svar proto může obsahovat měřitelnou koncentraci vodíku, aniž by došlo ke vzniku trhlin, pokud jeho struktura a stupeň upnutí neumožní vytvoření trhliny. Naopak i poměrně nízká uváděná hodnota může být nebezpečná, pokud při svařování vznikne tvrdý martenzit ve spoji s vysokým stupněm upnutí.
Tento pojem označuje vodík v kovu svaru zahrnutém do zkoušky, nikoli automaticky vodík v celém svařovaném spoji. Vodík v tepelně ovlivněné oblasti může být rozložen odlišně a může se měřit jiným postupem. Samostatnou otázkou je také vodík, který již během provozu absorbovala tlaková nádoba, potrubí nebo jiná ocel. Provozní působení vlhkého sirovodíku, katodické ochrany, koroze nebo vodíku při vysoké teplotě může zanechat vodík v základní oceli. Tento zadržený vodík může migrovat do opravného svaru nebo do nově vytvořené tvrdé tepelně ovlivněné oblasti, a zvyšovat tak riziko praskání při výrobě nebo opravě, i když má samotný přídavný materiál nízkou klasifikaci difuzibilního vodíku.
Difuzibilní vodík je rovněž nutné odlišovat od celkového vodíku. Celkový vodík zahrnuje pohyblivý vodík i vodík zadržený v pastech nebo uvolňovaný teprve při vyšších extrakčních teplotách. Výsledek stanovení celkového vodíku proto může být vyšší než podíl difuzibilního vodíku a nelze jej za něj zaměňovat bez znalosti zkušební metody a jejího účelu. Tato dvě měření odpovídají na odlišné otázky: difuzibilní vodík udává množství pohyblivého vodíku dostupného v období, kdy svar chladne a vzniká v něm napětí, zatímco celkový vodík popisuje větší zásobu, která může zahrnovat i silně zadržený vodík.
Výsledky se obvykle uvádějí v mililitrech vodíku na 100 gramů naneseného kovu svaru, často jako mL/100 g, přičemž příslušná metoda stanoví také referenční teplotu a tlak. Toto číslo není univerzální vlastností elektrody, drátu ani jakosti oceli. Vztahuje se ke konkrétním, přesně definovaným podmínkám svařování a zkoušení.
Odběr vzorků podle ISO 3690:2018
ISO 3690:2018 stanoví postupy odběru vzorků a analytické postupy pro stanovení difuzibilního vodíku v kovu svaru obloukového svařování vytvořeném s použitím přídavného materiálu. Její rozsah zahrnuje kov svaru související s martenzitickými, bainitickými a feritickými ocelemi. To je důležité, protože výsledek podle této normy je spojen se vzorkem naneseného kovu svaru vytvořeným za stanovených podmínek; nejde o přímé měření koncentrace vodíku v celém spoji.
Zkouška začíná řízeným svařováním s použitím specifikovaného přídavného materiálu, svařovacího proudu, polarity, podmínek vedení elektrody nebo hořáku a uspořádání vzorku. Nanesený kov svaru se poté oddělí nebo připraví podle požadavků, přičemž se odstraní struska a povrchové nečistoty. Manipulace po svařování je kritická. Vodík začíná unikat okamžitě po ochlazení svaru, takže vzorek musí být přenesen, ochlazen, uložen a analyzován v souladu s časovými a teplotními požadavky normy. Zpoždění při vložení vzorku do systému pro zachycování vodíku může naměřenou hodnotu snížit.
ISO 3690:2018 stanoví posloupnost zachycování a analýzy, místo aby zkoušení vodíku považovala za běžnou chemickou analýzu. Při postupech založených na zachycování plynu se vodík unikající ze vzorku za řízených podmínek shromažďuje a následně kvantifikuje, obvykle plynovou chromatografií nebo jiným přípustným analytickým uspořádáním definovaným laboratorním postupem. Výsledek se převede na základ pro vykazování stanovený normou. Konečné číslo ovlivňuje kalibrace, korekce slepého pokusu, netěsnost aparatury, hmotnost vzorku i referenční podmínky.
K omezení ztrát vodíku před jeho zachycením se používá rychlé ochlazení. Pokud to postup vyžaduje, může být vzorek uložen při nízké teplotě, protože snížení teploty zpomaluje pohyb vodíku. Laboratoř musí rovněž kontrolovat dobu mezi svařováním, kalením nebo ochlazováním, zachycováním a analýzou. Tyto podrobnosti nejsou pouhou administrativou. Určují, jaké množství pohyblivého vodíku ve vzorku zůstane v okamžiku zahájení měření.
| Norma | Hlavní předmět | Získané důkazy |
|---|---|---|
| ISO 3690:2018 | Difuzní vodík ve svarovém kovu vzniklém obloukovým svařováním | Kontrolované měření vodíku |
| ISO 17642-1:2004 | Destruktivní zkoušení praskání za studena | Citlivost k praskání za definovaných tepelných podmínek a podmínek sevření |
ISO 3690:2018 by neměla být zaměňována s ISO 17642-1:2004. ISO 17642-1:2004 stanoví obecné zásady destruktivního zkoušení studeného praskání v kovových materiálech svařovaných obloukem a popisuje postupy pro hodnocení náchylnosti ke vzniku trhlin u přídavných materiálů, základních materiálů a kovu svaru. Zkouška difuzibilního vodíku měří jeden z důležitých vstupních faktorů praskání; zkouška studeného praskání posuzuje výsledek společného působení vodíku, struktury, napětí, geometrie a podmínek svařování.
Proč zkušební hodnoty závisí na postupu a manipulaci se vzorkem
Uváděná hodnota vodíku má význam pouze tehdy, pokud jsou současně uvedeny proces svařování, stav přídavného materiálu, metoda odběru vzorku a analytický kontext. Stejná jmenovitá klasifikace elektrody může vést k odlišným výsledkům, pokud povlak absorboval vlhkost, drát byl nesprávně skladován, ochranný plyn obsahuje nečistoty nebo se změnila délka oblouku a režim přenosu kovu. Obalené elektrody s nízkým obsahem vodíku, například bazické elektrody, se musí sušit a udržovat v teplotním rozsahu stanoveném výrobcem; nadměrné nebo nesprávné vypalování může povlak poškodit a také změnit charakteristiky oblouku.
Parametry svařování mění jak množství vodíku vnášeného do svaru, tak jeho únik. Proud, napětí, rychlost svařování, délka oblouku, ochrana, velikost housenky a tepelný příkon ovlivňují množství vodíku vstupujícího do oblouku i dráhu ochlazování, kterou svar prochází. Předehřev obecně zpomaluje ochlazování tepelně ovlivněné oblasti a poskytuje vodíku více času k úniku ze spoje, jak je popsáno v doporučeních EN 1011-2 a v aplikaci Metody B společností Dillinger. Nejde však o univerzální řešení. TWI v roce 2024 uvedla, že nadměrný tepelný příkon může zvýšit zadržování vodíku v kovu svaru tím, že prodlouží difuzní vzdálenost a zkrátí efektivní dobu dostupnou pro difuzi. Velký svar, který chladne pomalu, proto může zadržet vodík v místech, kde později přispěje ke vzniku trhlin.
Důležitá je také geometrie vzorku. Tlustý nebo objemný zkušební návar poskytuje delší cestu k povrchu než tenký návar, zatímco stav povrchu, umístění housenky a interval před kalením mění množství naměřeného uvolněného vodíku. Řezání, broušení, mytí nebo ponechání připojené strusky může buď odstranit materiál obsahující vodík, nebo zanést nečistoty. Výsledek může změnit dokonce i skladování po zachycení, pokud nádoba netěsní nebo se vzorek příliš dlouho zahřívá.
Další vrstvu představuje provozní historie. Při experimentech s ocelí 2¼Cr-1Mo nasycenou vodíkem bylo uvedeno, že zadržený vodík z předchozího provozu vyžadoval při opravárenském svařování zvýšení předehřevu o 130 °C. Tento vodík by samotná kvalifikační hodnota přídavného materiálu nezohledňovala. Postup opravy by mohl vyžadovat ošetření pro uvolnění vodíku, konzervativně zvolený předehřev, řízenou teplotu mezi vrstvami, přídavné materiály s nízkým obsahem vodíku a odloženou kontrolu.
Nízká hodnota podle ISO 3690:2018 je proto důkazem o zkoušce kovu svaru za přesně definovaných podmínek, nikoli zárukou, že spoj s vysokým stupněm upnutí v sériově vyráběné konstrukci zůstane bez trhlin. Kontrolu vodíku je nutné posuzovat společně s chemickým složením oceli, rychlostí ochlazování, produkty transformace, stupněm upnutí, tepelným příkonem a provozní historií oceli.
Mikrostruktura: Proč může tepelně ovlivněná oblast praskat
Tepelně ovlivněná oblast (HAZ) se při svařování neroztaví, ale její tepelný cyklus může změnit strukturu oceli natolik, že vznikne dráha pro šíření trhliny. Materiál v blízkosti hranice svaru může být zahřát nad austenitizační oblast a poté ochlazen přes transformační teploty rychlostí, kterou ovlivňuje tloušťka plechu, geometrie spoje, stupeň sevření, předehřev, teplota mezi vrstvami, tepelný příkon a okolní materiál. Výsledná HAZ může obsahovat hrubá zrna, tvrdé transformační produkty nebo lokální oblasti s výraznými změnami tvrdosti. Pokud se do takové oblasti dostane vodík v době působení tahového napětí, může po ochlazení svaru dojít k opožděnému praskání.
Popis TWI z roku 2024 přímo uvádí požadovanou kombinaci: vodík, tvrdá a křehká náchylná struktura a tahové napětí. Odstranění nebo omezení kteréhokoli z těchto faktorů snižuje pravděpodobnost vodíkem podporovaného studeného praskání, ačkoli praktická kontrola svařování obvykle musí řešit všechny tři. White Paper International Institute of Welding z roku 2023 vyjadřuje stejný vztah prostřednictvím obsahu vodíku, zbytkového tahového napětí a náchylnosti mikrostruktury. Samotná tvrdá HAZ nedokazuje, že k praskání dojde. Stejně tak nízká naměřená hodnota vodíku ve svarovém kovu nedokazuje, že je HAZ bezpečná.
Rychlé ochlazování a tvrdé transformační produkty
Svařování vytváří krátký a intenzivní tepelný cyklus. HAZ se rychle zahřívá, po dobu určenou obloukem a spojem setrvává při vysoké teplotě a poté se ochlazuje, když teplo proudí do plechu a okolní atmosféry. Rychlé ochlazování může zabránit redistribuci uhlíku prostřednictvím difuzních transformací, jako je tvorba feritu a perlitu. Austenit se místo toho může transformovat na martenzit, dolní bainit nebo jiné tvrdé složky. Přesný výsledek závisí na chemickém složení oceli a průběhu ochlazování, nikoli pouze na maximální teplotě.
Úzká HAZ proto může být tvrdší než neovlivněný základní plech i než nanesený svarový kov. Hrubnutí zrn v blízkosti hranice svaru může tento problém zhoršit snížením houževnatosti a vytvořením méně tolerantní struktury. Lokální maxima tvrdosti jsou obzvláště významná u svarových návarů na okrajích, v oblastech kořene, na hranicích neúplného provaření a na dalších místech, kde se geometrická koncentrace napětí kombinuje s metalurgickou změnou.
Vodík se ocelí pohybuje difuzí. Část vodíku zůstává v roztoku; část se hromadí v pastech, jako jsou dislokace, vměstky, rozhraní, dutiny a hranice tvrdých fází. Působí-li tahové napětí, může vodík podporovat iniciaci a šíření trhliny v náchylné mikrostruktuře. Trhlina se může objevit několik minut nebo hodin po svařování, a proto vizuálně vyhovující svar bezprostředně po dokončení nemusí být nutně bez rizika studeného praskání.
Rychlost ochlazování ovlivňuje více faktorů než pouze jmenovitý tepelný příkon. Tlustý plech může rychle odvádět teplo, zatímco sevřený spoj nebo vysoce tepelně vodivá podložka mohou vytvořit jiný tepelný cyklus než volný plech svařovaný při stejných elektrických parametrech. Předehřev zvyšuje počáteční teplotu a snižuje teplotní gradient, čímž obecně zpomaluje ochlazování HAZ. Podobný účinek má teplota mezi vrstvami, pokud jsou další vrstvy nanášeny před přílišným ochlazením spoje.
S tepelným příkonem nelze zacházet jako s jednoduchým regulátorem rizika praskání. Jeho zvýšení často snižuje rychlost ochlazování, ale může také zvětšit HAZ, změnit velikost zrn, změnit pořadí nanášení svarového kovu a ovlivnit difuzní vzdálenosti vodíku. TWI uvádí, že nadměrný tepelný příkon může zvýšit zadržování vodíku ve svarovém kovu, protože difuzní vzdálenost se zvětšuje a doba dostupná pro únik vodíku může být kratší. Rozhodující je úplný tepelný cyklus a historie vodíku, nikoli to, zda je vyšší nebo nižší hodnota tepelného příkonu automaticky bezpečnější.
Náchylnost k martenzitické a bainitické struktuře
Martenzit vzniká, když se austenit ochladí pod transformační oblast příliš rychle na to, aby mohlo dojít k difuzi uhlíku a běžným feritickým transformacím. Jeho vysoká tvrdost vyplývá z přesycené a deformované krystalové struktury. Tato tvrdost je významným ukazatelem zvýšené náchylnosti, ale není jedinou rozhodující vlastností: význam mají také lokální houževnatost, zbytkové napětí, koncentrace vodíku, stupeň sevření a velikost a rozložení tvrdých oblastí.
Čerstvý, nepopuštěný martenzit je obzvláště náchylný, protože kombinuje vysokou pevnost s omezenou schopností plastické deformace. Vodíkem podporované praskání může začít na namáhaném rozhraní nebo defektu a poté se šířit tvrdou HAZ. Trhlina může zčásti procházet martenzitem a zčásti se šířit podél hranic původních austenitických zrn nebo jiných oslabených drah. Popouštění snižuje tvrdost a uvolňuje část transformačního napětí, což je jeden z důvodů, proč může tepelné zpracování po svařování změnit chování při praskání. Požadavky na popouštění však závisí na oceli, tloušťce, provozních podmínkách a příslušné konstrukční normě.
Bainit vyžaduje přesnější popis. Nejde o jedinou homogenní strukturu. Horní bainit, dolní bainit, zrnitý bainit a smíšené bainiticko-martenzitické oblasti mohou mít rozdílnou tvrdost a houževnatost. Bainitická HAZ může být méně náchylná než plně martenzitická HAZ, avšak tvrdá bainitická struktura se zachyceným vodíkem a vysokým tahovým napětím může přesto prasknout. ISO 3690:2018 výslovně zahrnuje martenzitický, bainitický a feritický svarový kov ocelí do postupů odběru vzorků a měření difuzibilního vodíku. Tento rozsah odráží skutečnost, že chování vodíku musí být posuzováno ve vztahu ke konkrétnímu metalurgickému systému.
HAZ se také liší od svarového kovu. Měření podle ISO 3690 popisují difuzibilní vodík ve svarovém kovu obloukových svarů zhotovených s přídavným materiálem; neměří přímo veškerý vodík, který může vniknout do základní oceli nebo v ní zůstat. Zařízení vystavené provozu může zadržovat vodík ještě před zahájením opravného svařování. Výzkum ocelí C-Mn a Cr-Mo nasycených vodíkem ukazuje, že tento zadržený vodík může zvýšit riziko praskání při výrobě. U oceli 2¼Cr-1Mo jeden uváděný experiment zjistil, že v přítomnosti provozního vodíku se požadovaný předehřev mohl zvýšit o 130 °C. Nejde o obecný korekční faktor pro každý druh oceli, ale tento výsledek ukazuje, proč je důležitá historie provozního namáhání.
Chemické složení oceli a koncepty uhlíkového ekvivalentu
Chemické složení oceli určuje prokalitelnost, tedy tendenci austenitu vytvářet při ochlazování martenzit nebo jiné tvrdé produkty. Uhlík má výrazný účinek, protože zvyšuje dosažitelnou tvrdost a ovlivňuje transformační teploty. Legující prvky, jako jsou mangan, chrom, molybden, nikl, měď a vanad, mohou rovněž zpomalovat difuzní transformace a zvyšovat prokalitelnost. Dvě oceli se stejným obsahem uhlíku proto mohou při stejném postupu svařování vytvořit rozdílné struktury HAZ.
Koncepty uhlíkového ekvivalentu (CE) kombinují obsah vybraných legujících prvků do indexu, který pomáhá odhadovat tendenci k zakalování a požadavky na předehřev. Jde o screeningové nástroje, nikoli o univerzální limity praskání. Různé vzorce slouží různým účelům a jejich interpretace závisí na formě výrobku, tloušťce, úrovni vodíku, stupni sevření, tepelném příkonu a zvoleném postupu svařování. Hodnota CE sama o sobě nemůže předpovědět, zda vznikne opožděná trhlina.
U feritických ocelí norma EN 1011-2 spojuje doporučení pro svařování s chemickým složením oceli, obsahem vodíku, tepelným příkonem, předehřevem a teplotou mezi vrstvami. NF EN 1011-2 nepřevádí tyto proměnné na jedinou univerzální prahovou hodnotu uhlíkového ekvivalentu použitelnou pro každý spoj. Její metody, včetně podmínek používaných k odhadu ochlazování a požadavků na předehřev, musí být uplatňovány s ohledem na označení materiálu, tloušťku, sevření spoje, úroveň vodíku v přídavném materiálu a daný postup svařování.
Proto je předehřev kontrolním opatřením, nikoli univerzálním řešením. Může zpomalit ochlazování HAZ, snížit pravděpodobnost vzniku nejtvrdších transformačních produktů a poskytnout vodíku více času k úniku. Udržování předehřevu nebo použití vhodného dohřevu může rovněž podpořit migraci vodíku dříve, než se zachytí v tvrdé oblasti vystavené napětí. Toto opatření však může zmařit příliš vysoká teplota, nedostatečný rozsah ohřevu, nevhodný rozsah teploty mezi vrstvami, vysoký stupeň sevření, kontaminované přídavné materiály nebo vodík již zadržený během provozu. ISO 17642-1:2004 stanovuje obecné zásady destruktivního zkoušení za studena náchylnosti ke vzniku trhlin u přídavných materiálů, základních materiálů a svarového kovu; zkoušení je často informativnější než přisuzování bezpečnosti jediné hodnotě CE nebo jediné teplotě předehřevu.
Předehřev, teplota mezi vrstvami a dohřev
Předehřev je prostředkem ke kontrole tepelného průběhu svařování, nikoli univerzálním řešením praskání způsobeného vodíkem. Jeho účinek závisí na množství a formě přítomného vodíku, chemickém složení a prokalitelnosti oceli, míře omezení deformace vyvolané spojem, obsahu vodíku ve svarovém kovu a mikrostruktuře vznikající při chladnutí tepelně ovlivněné oblasti (HAZ). Vysoký předehřev může v jednom postupu snížit riziko praskání, zatímco v jiném způsobit nepřijatelné zhrubnutí zrna, snížení houževnatosti, deformace nebo nadměrné změkčení.
Praskání způsobené vodíkem je mechanismus opožděného trhlinového porušení za studena. TWI uvádí, že vyžaduje současnou přítomnost vodíku, tvrdé a křehké náchylné struktury a tahového napětí. International Institute of Welding označuje odpovídající řídicí faktory u svarů vysokohodnotných ocelí jako obsah vodíku, zbytkové tahové napětí a mikrostrukturní náchylnost. Regulace teploty řeší pouze část této kombinace.
Jak předehřev zpomaluje chladnutí
Bezprostředním fyzikálním účinkem předehřevu je zmenšení teplotního rozdílu mezi svarovou lázní a okolní částí. Teplo proto odvádí ze svaru pomaleji. Tím se prodlužuje doba, během níž mohou HAZ a přilehlý svarový kov procházet transformačními oblastmi, v nichž mohou vznikat tvrdé produkty náchylné k praskání.
U uhlíko-manganových ocelí může dostatečně vysoká rychlost chladnutí vytvořit v HAZ tvrdý bainit nebo martenzit, zejména při vysokém uhlíkovém ekvivalentu, velké tloušťce plechu a vysokém omezení deformace. Tyto struktury mají omezenou schopnost absorbovat vodík a přizpůsobit se místní plastické deformaci. Zpomalení chladnutí může podpořit vznik méně křehkého transformačního produktu a snížit maximální tvrdost HAZ. Rovněž snižuje teplotní gradient a může omezit část zbytkového tahového napětí vznikajícího při smršťování svaru.
Předehřev působí také druhým způsobem: poskytuje vodíku více času k odchodu ze spoje předtím, než ocel dosáhne nižších teplot, při nichž klesá pohyblivost vodíku. Vodík zavedený vlhkými elektrodami, znečištěnými povrchy, tavidlem, ochranným plynem nebo prostředím svařování může difundovat ze svarového kovu do HAZ a základního materiálu. Část vodíku může uniknout z exponovaných povrchů a část se může přesunout k mikrostrukturním pastem. Delší doba při zvýšené teplotě zvyšuje možnost jeho úniku, nezaručuje však, že vodík skutečně odejde.
Toto rozlišení je důležité, protože difuzní vodík měřený ve svarovém kovu není totéž co vodík zadržený v oceli po vystavení provozním podmínkám. Norma ISO 3690:2018 stanovuje postupy odběru vzorků a analytické postupy pro stanovení difuzního vodíku ve svarovém kovu obloukově svařovaných spojů vytvořeném přídavným materiálem, včetně martenzitických, bainitických a feritických ocelí. Vodík absorbovaný během provozu, zejména ve vlhkém sirovodíku, při sycení vodíkem nebo v prostředí vysokotlakého vodíku, může být rozptýlen v základní oceli a uvolňovat se během výroby nebo oprav. Běžný postup s nízkovodíkovým přídavným materiálem proto může pracovat s mnohem větším množstvím vodíku, než naznačuje výsledek zkoušky svarového kovu.
Účinek zpomalení chladnutí má také své meze. TWI uvádí, že zvýšení předehřevu obecně podporuje únik vodíku a zpomaluje chladnutí, zatímco nadměrný tepelný příkon může zvyšovat zadržování vodíku prodloužením difuzních vzdáleností a zkrácením doby dostupné pro jeho difuzi ze svaru. Tepelný příkon, tloušťku spoje, velikost housenky a pořadí svařování je nutné posuzovat společně. Pouhé zvýšení teploty bez kontroly zdrojů vodíku nebo omezení deformace může ponechat základní podmínky pro vznik prasklin nezměněné.
NF EN 1011-2 spojuje volbu předehřevu a podmínek chladnutí s chemickým složením oceli, obsahem vodíku, tepelným příkonem a teplotou mezi vrstvami. Její výpočtové metody nenahrazují kvalifikovanou specifikaci postupu svařování (WPS), zejména u oprav s vysokým omezením deformace, vysoce prokalitelných ocelí nebo součástí s nejistou provozní historií. Předepsaný předehřev může být měřen na základním plechu, v definované vzdálenosti od spoje a bezprostředně před nanesením vrstvy; WPS musí uvádět místo a způsob měření.
| Vstupní údaj | Vliv na volbu postupu |
|---|---|
| Jakost oceli a uhlíkový ekvivalent | Ovlivňuje prokalitelnost a transformaci tepelně ovlivněné oblasti |
| Tloušťka plechu | Mění tok tepla a rychlost ochlazování |
| Geometrie spoje a míra sevření | Mění tahové napětí a hnací sílu praskání |
| Stav vodíku v přídavném materiálu | Mění množství vodíku vstupujícího do svarového kovu |
| Tepelný příkon a teplota mezi housenkami | Mění tepelný cyklus, tvrdost, houževnatost a pohyb vodíku |
Volba předehřevu je specifická pro daný postup. Hodnotu vhodnou pro tlustý spoj z oceli S355 nelze automaticky použít pro svar z oceli ASTM A514, oceli s obsahem 9 % Ni nebo opravu tlakové nádoby z oceli 2¼Cr-1Mo. Zvolený rozsah ovlivňuje tloušťka plechu, uhlíkový ekvivalent, geometrie spoje, omezení deformace, klasifikace přídavného materiálu, kontrola vodíku, tepelný příkon a požadovaná houževnatost.
Udržování teploty mezi vrstvami
Předehřev je užitečný pouze tehdy, pokud spoj zůstává v zamýšleném tepelném rozsahu. S postupem svařování nesmí spoj před zahájením nanášení další vrstvy vychladnout pod minimální teplotu předehřevu. Právě k tomu slouží udržování teploty mezi vrstvami.
Pokud teplota spoje klesne pod minimum, může následující vrstva ochladit HAZ jinou rychlostí, než jaká byla použita při kvalifikaci postupu. V důsledku toho se mohou změnit tvrdost, transformační struktura, doba difuze vodíku i zbytkové napětí. To je zvláště důležité u vícevrstvých svarů, kde každá vrstva popouští nebo znovu ohřívá části předchozího svarového kovu a HAZ. Tepelný cyklus je kumulativní, nikoli sledem izolovaných svarových housenek.
Stejně důležité je i maximální omezení teploty mezi vrstvami. Nadměrná teplota může zabránit zamýšlenému sledu popouštění, zvětšit zrna původního austenitu, snížit rázovou houževnatost a změnit vlastnosti svarového kovu. U nízkolegovaných Cr-Mo ocelí může nekontrolované teplo mezi vrstvami ovlivnit pevnost při tečení a reakci na tepelné zpracování po svařování. WPS proto může stanovovat jak minimální předehřev, tak maximální teplotu mezi vrstvami, místo aby svářeči dovolovala udržovat spoj bez omezení „horký“.
Teplota by měla být ověřována na předepsaném místě měření pomocí kalibrovaných teplotních kříd, kontaktních teploměrů, termočlánků nebo jiného schváleného vybavení. Odečty z povrchu pořízené bezprostředně vedle horké housenky mohou být zavádějící; rozhodující je teplota spoje před nanesením další vrstvy. U velkých součástí se mohou teploty lišit také v průřezu, proto musí uspořádání ohřevu vytvářet přiměřeně rovnoměrné podmínky, nikoli úzký horký pás.
Svářeč musí svařování přerušit, pokud teplota mezi vrstvami překročí horní limit, a současně zabránit nekontrolovanému ochlazení pod dolní limit. K udržení spoje v předepsaném rozsahu může být stanoven sled svařování, délka housenek, vyvážené nanášení, izolace a místní ohřev. Průvan a déšť mohou výrazně zvýšit tepelné ztráty. Zároveň přidávají vlhkost, která může zvýšit přísun vodíku.

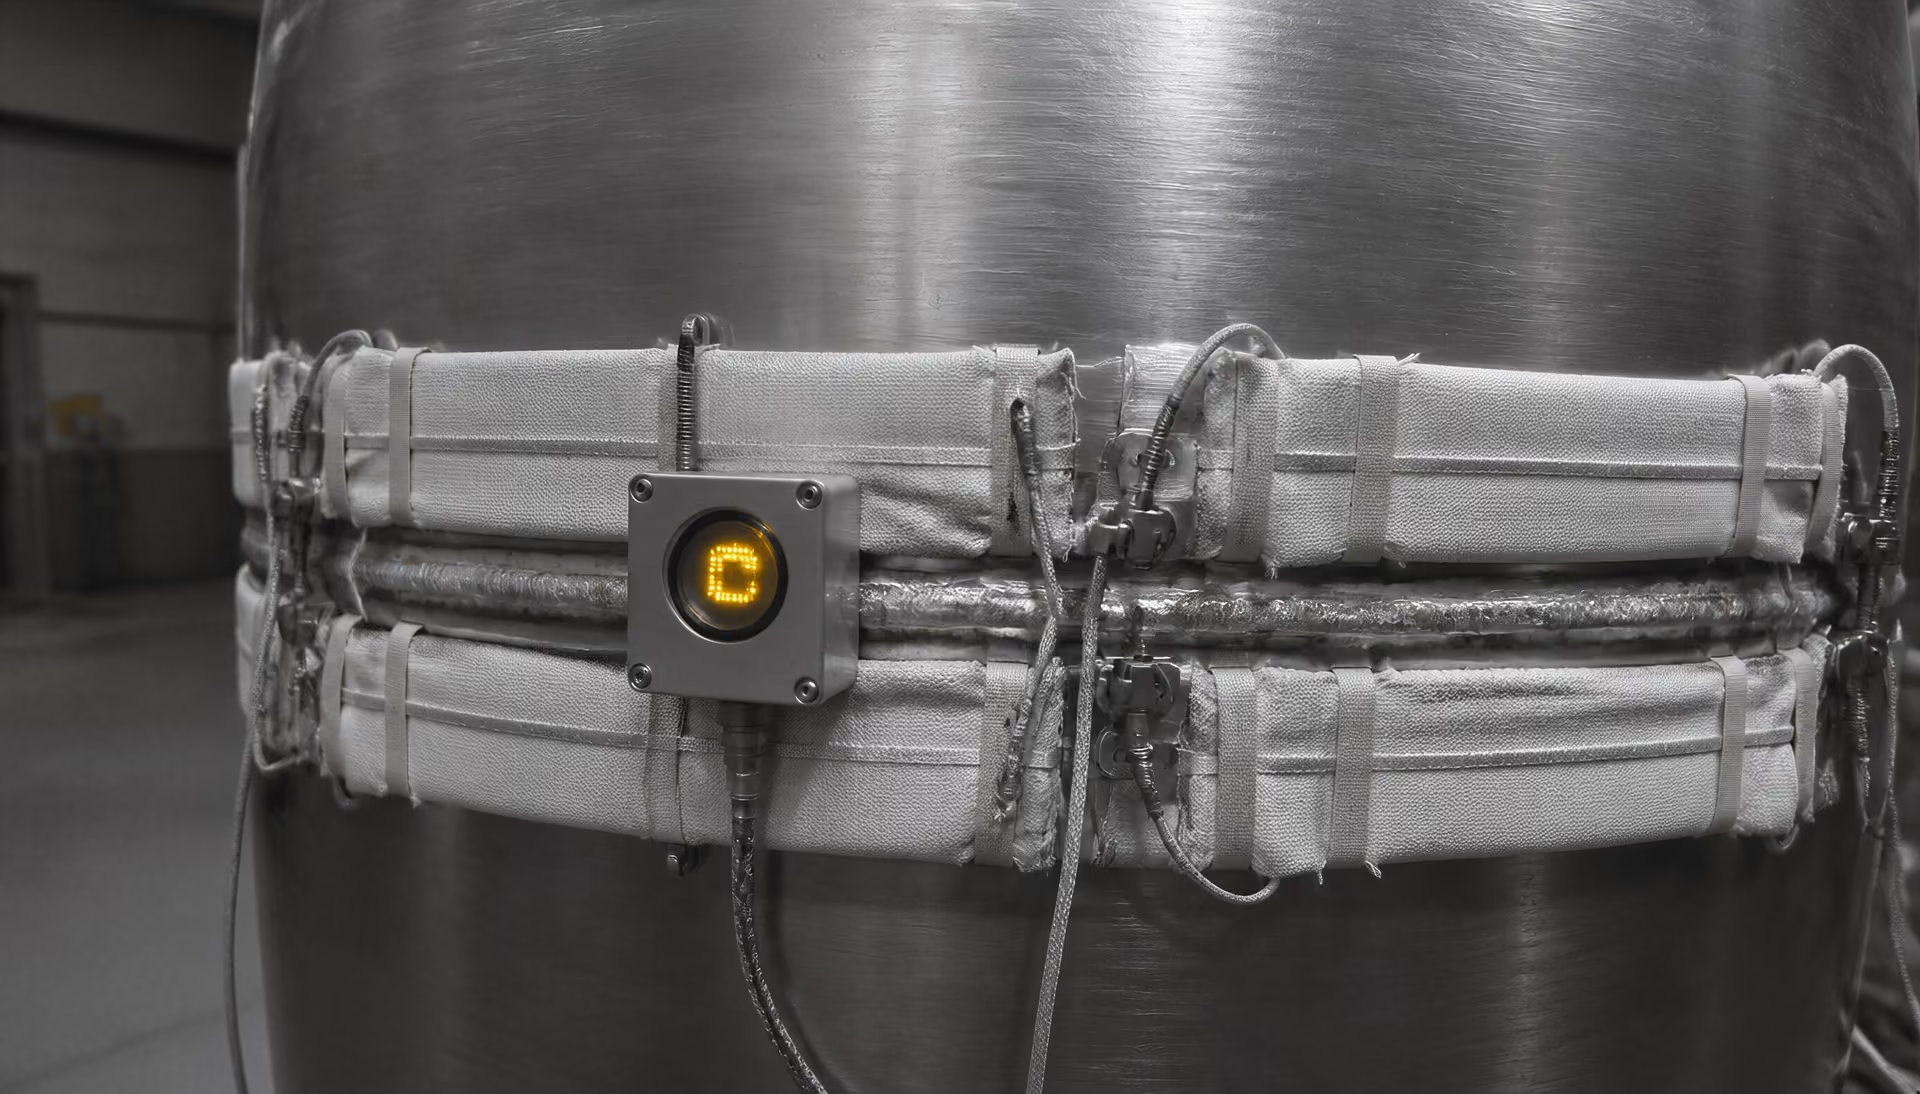
Dohřev a úprava pro uvolnění vodíku
Rozdíl mezi dohřevem a tepelným zpracováním po svařování
- Dohřev Udržuje stanovenou teplotu, aby před kritickým ochlazením podpořil migraci vodíku.
- Tepelné zpracování po svařování Uplatňuje samostatný cyklus tepelného zpracování určený ke změně zbytkového napětí nebo metalurgického stavu.
- Kontrola Ověřuje, zda po požadované době výdrže a ochlazování došlo k praskání.
Zpracování pro uvolnění vodíku Řízený ohřev a výdrž po svařování, jehož účelem je umožnit pohyb mobilního vodíku z oblasti svaru před konečným ochlazením.
Dohřev je samostatná operace prováděná po svařování, obvykle při stanovené teplotě po stanovenou dobu výdrže. Nejedná se o totéž co tepelné zpracování po svařování (PWHT), ačkoli v některých postupech mohou být tyto operace kombinovány. Úprava pro uvolnění vodíku udržuje svařovaný spoj dostatečně dlouho teplý, aby vodík mohl difundovat k exponovaným povrchům dříve, než svar vychladne do vysoce náchylného a namáhaného stavu. SteelConstruction.info a Guidance Note 6.04 popisují udržování předehřevu nebo použití dohřevu jako prostředek umožňující vodíku migrovat ze svaru dříve, než se zachytí v tvrdých oblastech.
Pokud to postup vyžaduje, musí být úprava zahájena bezprostředně po svařování, a to i po přerušení oblouku nebo dokončení opravy. K zabránění předčasnému ochlazení může být nutná izolace a řízený ohřev v peci nebo lokální ohřev. Požadovaná teplota a doba závisí na jakosti oceli, tloušťce, velikosti svaru, úrovni vodíku, omezení deformace a příslušné WPS. Libovolný pokyn typu „udržujte to chvíli teplé“ nemá spolehlivý metalurgický význam.
Úprava pro uvolnění vodíku má zvláštní význam u vodíkem nasycených Cr-Mo ocelí. Výzkum materiálu vystaveného provozním podmínkám zjistil, že zadržený vodík může výrazně zvýšit riziko praskání při výrobě nebo opravách. V jednom publikovaném experimentu s ocelí 2¼Cr-1Mo vyžadoval zadržený provozní vodík zvýšení předehřevu o 130 °C. Tento výsledek varuje před použitím běžných výrobních tabulek pro část nádoby nebo potrubí bez posouzení její provozní historie.
Dohřev nemůže opravit již vzniklou trhlinu, odstranit veškerý zachycený vodík ani kompenzovat tvrdou nepopuštěnou HAZ a výrazné omezení deformace. Kontrola je nadále nezbytná, často s časovým odstupem, protože vodíkové trhliny se mohou objevit až několik hodin po svařování. ISO 17642-1:2004 popisuje vznik trhlin za studena a zásady destruktivních zkoušek pro posuzování náchylnosti k praskání u přídavných materiálů, základních materiálů a svarového kovu. Regulace teploty je jednou částí postupu; musí ji podporovat nízkovodíkové přídavné materiály, suché povrchy, vhodná příprava spoje, kontrolované omezení deformace, kvalifikovaný tepelný příkon a odložená kontrola.
Vnesené teplo: užitečný parametr pro řízení a běžná chybná interpretace
Vnesené teplo je užitečný způsob, jak popsat tepelnou energii dodanou na jednotku délky svaru, nejde však o přímou míru bezpečnosti z hlediska vodíkového praskání. Pro základní výpočet obloukového svařování se jmenovité vnesené teplo často vyjadřuje takto:
kde je energie na jednotku délky svaru, je účinnost oblouku, je napětí, je proud a je rychlost svařování. Tato rovnice pomáhá porovnávat postupy, nezohledňuje však tloušťku plechu, geometrii spoje, míru upnutí, pořadí housenek, předehřev, teplotu mezi vrstvami ani skutečné teplotní pole v tepelně ovlivněné oblasti (HAZ). Vyšší vypočtená hodnota proto může v různých spojích vést k odlišným metalurgickým výsledkům.
Vodíkovému praskání nelze zabránit pouze vneseným teplem. TWI uvádí tři podmínky, které se musí současně vyskytnout: vodík, tvrdá a křehká náchylná struktura a tahové napětí. International Institute of Welding (IIW) popisuje stejné rozhodující faktory jako obsah vodíku, zbytkové tahové napětí a náchylnost mikrostruktury. Vnesené teplo ovlivňuje především tepelné a transformační části této vzájemné souvislosti, zatímco konkrétní svařovací postup určuje, kolik vodíku do materiálu pronikne a jak snadno z něj unikne.
Vliv tepelného cyklu a rychlosti ochlazování
Každý bod v blízkosti svaru prochází tepelným cyklem: rychlým ohřevem, dosažením maximální teploty a ochlazováním v oblasti transformačních teplot. Rychlost ochlazování řídí fáze, které se vytvoří ve svarovém kovu a v HAZ. U náchylných uhlíko-manganových, nízkolegovaných nebo zušlechtěných ocelí může rychlé ochlazování vést ke vzniku tvrdých bainitických nebo martenzitických oblastí. Tyto oblasti mají ve srovnání s měkčí a tvárnější mikrostrukturou nižší toleranci vůči vodíku a tahovému napětí.[2] Welding parameter guidance. Dillinger. Dillinger technical guidance, 2024.
Zvýšení vneseného tepla obvykle rozšiřuje tepelné pole a zpomaluje ochlazování, zejména u tlustých nebo vysoce tepelně vodivých spojů. Předehřev zvyšuje počáteční teplotu a snižuje teplotní rozdíl mezi svarem a okolní ocelí. Teplota mezi vrstvami má podobný účinek u pozdějších vrstev. Pokyny společnosti Dillinger, které uplatňují metodu B normy EN 1011-2, uvádějí, že předehřev zpomaluje ochlazování HAZ a současně podporuje únik vodíku. Pokyny podle BS EN 1011-2 rovněž spojují řízení rychlosti ochlazování s udržováním předehřevu nebo s použitím dohřevu, aby mohl vodík migrovat dříve, než se zachytí v tvrdých oblastech namáhaných napětím.
Výsledkem tedy není jednoduše pravidlo „čím teplejší, tím bezpečnější“. Pomalejší ochlazování může snížit množství martenzitu, tentýž tepelný cyklus však může změnit velikost zrn, produkty transformace, zbytková napětí i transport vodíku. Postup musí být posuzován s ohledem na konkrétní jakost oceli, tloušťku, míru upnutí spoje a pořadí svařování.
Vyšší tepelný příkon ne vždy snižuje riziko praskání podporovaného vodíkem. Limited evidence
Transport vodíku závisí na čase. Difuzibilní vodík se může ocelí pohybovat během svařování i po něm, jeho dráha a rychlost úniku však závisí na teplotě, mikrostruktuře, geometrii a dostupných površích. TWI upozorňuje, že zvýšení vneseného tepla může někdy zvýšit zadržování vodíku ve svarovém kovu: větší roztavená nebo ohřátá oblast může prodloužit vzdálenost, kterou musí vodík urazit, zatímco celková doba dostupná pro účinnou difuzi se může zkrátit. Toto zjištění přímo vyvrací běžný předpoklad, že jakékoli zvýšení vneseného tepla poskytne vodíku více příležitostí k úniku.
Proč nadměrné vnesené teplo automaticky neznamená vyšší bezpečnost
Velké vnesené teplo může snížit maximální rychlost ochlazování, zároveň však může způsobit jiné vady nebo zhoršit vlastnosti materiálu. Nadměrná energie může v HAZ zvětšit zrna původního austenitu, snížit houževnatost, zvýšit deformace a vytvořit příliš rozsáhlou změkčenou nebo zkřehnutou oblast. U zušlechtěných ocelí může tepelný cyklus popustit materiál, který byl záměrně zpevněn, nebo jej lokálně přehřát nad rozsah povolený kvalifikací svařovacího postupu.
Zadržování vodíku se také může zvýšit, nikoli snížit. Velká housenka má větší objem a může umístit vodík dále od volného povrchu. Pokud dojde k přerušení svařování, změní se podmínky mezi vrstvami nebo je spoj uzavřen před únikem vodíku, může vodík zůstat ve svaru nebo migrovat směrem k tvrdé HAZ namáhané tahovým napětím. Následně se může objevit opožděné praskání po několika hodinách nebo dnech od svařování, přestože vizuální kontrola bezprostředně po dokončení neodhalila žádnou vadu.
V této souvislosti je důležité rozlišovat mezi vneseným teplem a předehřevem. Předehřev působí před svařováním a mezi jednotlivými vrstvami, udržuje vyšší teplotu obrobku a podporuje difuzi vodíku. Vnesené teplo popisuje energii dodanou během jednoho průchodu. Oba parametry ovlivňují stejné procesy ochlazování a difuze, nejde však o vzájemně zaměnitelné regulační prostředky. I při vysokém jmenovitém vneseném teple může být zapotřebí nízkovodíkový přídavný materiál, suchá manipulace, správné skladování, vhodný předehřev, řízená teplota mezi vrstvami a v případě potřeby předepsaná doba dohřevu.
Postup musí zohledňovat také vodík, který je již v oceli přítomen. Zařízení vystavené provozním podmínkám může během provozu absorbovat vodík a tento zadržený vodík není zachycen zkouškou difuzibilního vodíku ve svarovém kovu podle ISO 3690:2018. TWI uvádí, že u experimentů s vodíkem nasycenou ocelí 2¼Cr-1Mo mohlo být k řešení zadrženého provozního vodíku zapotřebí zvýšit předehřev o 130 °C. Jde o otázku historie výroby a provozu, nikoli o důvod předpokládat, že samotné zvýšení energie oblouku toto riziko vyřeší.
Vyvážení průvaru, promísení, houževnatosti a rizika praskání
Vnesené teplo musí být řízeno jako součást koordinovaného postupu. Proud ovlivňuje rychlost nanášení, průvar, sílu oblouku a množství roztaveného kovu. Napětí mění délku oblouku a šířku housenky. Rychlost svařování mění energii na jednotku délky a dobu, během níž se může teplo šířit. Velikost a pořadí housenek určují opětovný ohřev, míru upnutí a tepelné cykly vyvolané pozdějšími vrstvami. Předehřev a teplota mezi vrstvami mění počáteční podmínky pro každou vrstvu. Optimalizace jednoho nastavení bez zohlednění ostatních může vést k postupu, který na papíře vypadá vyhovující, ale vytváří nepřijatelnou HAZ nebo podmínky podporující zadržování vodíku.
| Stav tepelného příkonu | Možný přínos | Možné riziko |
|---|---|---|
| Příliš nízký | Snížené tepelné působení | Rychlé ochlazování, tvrdá tepelně ovlivněná oblast, nedostatečné provaření a nedostatečný průvar |
| Kvalifikovaný rozsah | Vyvažuje ochlazování, průvar, houževnatost a pohyb vodíku | Vyžaduje řízení výroby |
| Příliš vysoký | Pomalejší ochlazování za některých podmínek | Hrubnutí zrn, deformace, snížená houževnatost a zadržování vodíku |
Příliš malé vnesené teplo může způsobit nedostatečný průvar, neprovaření, nadměrnou tvrdost a rychlé ochlazování. Příliš velké vnesené teplo může vést k propálení, nadměrnému promísení, hrubnutí zrn, deformacím, snížení houževnatosti a zadržování vodíku. Přijatelný rozsah je proto omezen z obou stran.
Důležitý je také návrh spoje a chemické složení oceli. Uhlíkový ekvivalent, tloušťka plechu, míra upnutí a transformační chování ovlivňují rozsah předehřevu a vneseného tepla doporučovaný normami EN 1011-2 a NF EN 1011-2. Postup pro ocel S355J2 nemusí být přímo použitelný pro vysokopevnostní zušlechtěnou jakost, jako je S690Q, ani pro součást z oceli 2¼Cr-1Mo vystavenou provozním podmínkám. Zkoušky podle ISO 17642-1:2004 mohou posoudit náchylnost k praskání za studena v základním materiálu, svarovém kovu a kombinaci s přídavným materiálem, zatímco ISO 3690:2018 stanovuje postupy pro měření difuzibilního vodíku ve svarovém kovu při obloukovém svařování.
Vnesené teplo je tedy regulační proměnná, nikoli univerzální náprava. Správným přístupem je kvalifikovat úplný tepelný postup: měřený proud, napětí a rychlost svařování; stanovené rozměry housenek; řízený předehřev a teplotu mezi vrstvami; nízkovodíkovou praxi; v případě potřeby vhodný dohřev; a kontrolu opožděného praskání po předepsané době výdrže. Průvar a produktivita jsou důležité, musí však zůstat v metalurgických mezích stanovených rychlostí ochlazování, houževnatostí, pohybem vodíku a mírou upnutí.
Nízkovodíková svařovací praxe
Nízkovodíkové svařování je řízený proces, nikoli označení připojené k jediné elektrodě. Vodíkové praskání nastává pouze tehdy, když se překrývají tři podmínky: je přítomen vodík, ve svaru nebo tepelně ovlivněné oblasti (HAZ) vznikne tvrdá a křehká náchylná struktura a působí tahové napětí v důsledku sevření, smršťování nebo zbytkového napětí. TWI tento třídílný požadavek uvedl v roce 2024, zatímco International Institute of Welding (IIW) označuje obsah vodíku, zbytkové tahové napětí a náchylnost mikrostruktury za hlavní faktory u svarů vysok. pevnostních ocelí.
Praktickým cílem je proto omezit množství vodíku, které proniká do oblouku a svarové lázně, zabránit tomu, aby kontaminované povrchy přidávaly další vodík, a nanášet svarový kov za podmínek, které omezují rychlý vznik náchylných mikrostruktur. Skladování, kontrola výdeje, čištění, ochranné plyny, řízení oblouku, předehřev, teplota mezi vrstvami a pořadí nanášení patří do stejného systému prevence.
Skladování přídavných materiálů a kontrola vlhkosti
Vlhkost je nejznámějším zdrojem vodíku, ale do svaru se dostává několika cestami. Bazicky obalené nízkovodíkové elektrody mohou po otevření hermetického obalu absorbovat vodu z vlhkého vzduchu. Tavidlo na drátu pro svařování pod tavidlem, trubičkovém drátu a kovovém plněném drátu může během skladování nebo manipulace rovněž přijímat vlhkost. Voda se v oblouku disociuje a část vzniklého vodíku proniká do roztaveného svarového kovu. Část vodíku později difunduje pryč, zatímco zbytek se při chladnutí spoje může přesouvat k tvrdým, namáhaným oblastem.
Elektrody by měly zůstat v původním hermetickém obalu až do okamžiku použití. Po otevření by měly být uchovávány ve vyhřívané skříni s řízenými podmínkami, při teplotě a po maximální dobu vystavení stanovenou výrobcem přídavného materiálu nebo příslušným postupem svařování. Provoz by měl zaznamenávat otevření obalu, výdej, vrácení a dobu vystavení, nikoli spoléhat na vzhled elektrod. Elektroda může vypadat suchá, přesto může obsahovat dostatek absorbované vlhkosti ke zvýšení obsahu difuzního vodíku.
Sušení nebo přesušení je dovoleno pouze tehdy, pokud to specifikace přídavného materiálu a pokyny výrobce umožňují. Důležitá je požadovaná teplota, doba výdrže a počet opakovaných přesušení. Nadměrný ohřev může poškodit pojiva, změnit vlastnosti obalu nebo vytvořit elektrodu, která již neodpovídá zamýšlenému stavu. Opakované přenášení mezi horkou skříní a chladným, vlhkým pracovištěm je rovněž nevhodnou praxí: před použitím elektrody se může vytvořit kondenzace.
Označení samo o sobě tyto povinnosti neodstraňuje. Například elektroda AWS E7018 není zárukou, že spoj bude po ponechání elektrod přes noc ve volném prostoru představovat nízké riziko, a klasifikace difuzního vodíku „H8“ nenahrazuje kontrolu předehřevu, sevření, chemického složení oceli a tepelného příkonu. ISO 3690:2018 stanovuje postupy odběru vzorků a analytické postupy pro měření difuzního vodíku ve svarovém kovu po obloukovém svařování martenzitických, bainitických a feritických ocelí. Toto měření popisuje stav naneseného svarového kovu při použití zkušební metody; nepotvrzuje kvalitu každého svaru v provozních podmínkách vytvořeného stejným výrobkem.
Přídavné materiály by měly být vydávány v množstvích, která lze spotřebovat v povolené době vystavení. Poškozené obaly, mokré tavidlo, rezavý drát a elektrody s popraskaným, nabobtnalým nebo odlupujícím se obalem by měly být vyřazeny do karantény. Svářeči rovněž potřebují čisté, suché rukavice a skladovací tácy. Manipulace s obaleným koncem elektrody ve vlhkých rukavicích může přímo do obalu zanést vlhkost.
Délka oblouku, stav povrchu a ochranné plyny
Krátký a stabilní oblouk obvykle omezuje znečištění atmosférou a množství vodíku vázané vlhkosti, která se dostane do svarové lázně. Příliš dlouhý oblouk vystavuje oblouk vzduchu, zvyšuje rozstřik a může destabilizovat ochranné působení. Mění také průvar a rychlost nanášení, takže správná délka zůstává délkou stanovenou pro daný proces a přídavný materiál, nikoli libovolně zvoleným minimem. U svařování obalenou elektrodou je dlouhý oblouk běžným důsledkem nesprávné techniky a může způsobovat pórovitost i zvýšené pohlcování vodíku.
Procesy s ochranou plynem vyžadují stejnou kázeň. Lahve s ochranným plynem, regulátory, hadice, průtokoměry a hořáky musí být suché a bez netěsností. Netěsnost na sací straně plynového vedení může do proudu nasávat vlhký vzduch, aniž by docházelo ke zjevné vnější ztrátě plynu. Nadměrný průtok může způsobovat turbulence a strhávat vzduch, zatímco nedostatečný průtok ponechává lázeň nechráněnou. Je nutné kontrolovat průvan, vítr, úhel hořáku, volný výlet drátu a předčasné odstranění ochrany. Důležitá je čistota plynu a předepsaná plynová směs, zejména tam, kde malé přídavky kyslíku nebo oxidu uhličitého ovlivňují chování oblouku a reakce na povrchu.
Povrchy spoje musí být podle požadavků postupu očištěny až na lesklý, neporušený kov. Olej, mazivo, nátěr, lepidlo, zbytky řezné kapaliny, inkoust z popisovače, soli, vlhký brusný prach a korozní produkty mohou zanášet vodík nebo bránit spolehlivému spojení. Rez a okuje nelze považovat za ekvivalent čisté oceli. Kondenzace je zvláště nebezpečná při přemístění studeného plechu do teplého a vlhkého prostoru; spoj může být viditelně suchý, přesto na něm může být tenký vodní film. Předehřev by měl zvýšit teplotu povrchu nad příslušnou rezervu vůči rosnému bodu, nikoli pouze ohřát střed tlusté součásti.
Řízené nanášení zahrnuje správnou rychlost svařování, proud, napětí, rychlost podávání drátu, velikost housenky, čištění mezi vrstvami a pořadí nanášení. Velké a pomalu nanášené vrstvy automaticky nesnižují riziko praskání. TWI v roce 2024 uvedl, že zvýšení předehřevu obecně poskytuje vodíku více času k úniku a zpomaluje chladnutí, zatímco nadměrný tepelný příkon může zvýšit zadržování vodíku ve svarovém kovu prodloužením difuzních vzdáleností a zkrácením doby dostupné pro difuzi. Tepelný příkon proto musí zůstat v rozsahu kvalifikovaného postupu.
Zdroje vodíku mimo elektrodu
Elektroda nebo tavidlo představují pouze jednu část bilance vodíku. Vlhkost na hranách plechů, podkladových tyčích, svěrácích, keramických přípravcích a dočasných příchytkách může pronikat do oblouku. Stlačený vzduch používaný k čištění může obsahovat olej nebo vodu z nedostatečně udržovaného kompresoru. Vlhké brusné kotouče, navlhlé brusné tkaniny a značkovací prostředky na vodní bázi mohou zanechávat zbytky, které se při svařování zahřívají. Pozinkované povlaky a další povrchové úpravy vytvářejí další výpary a jejich odstranění může být vyžadováno příslušnými bezpečnostními předpisy a postupem svařování.
Vodík může pocházet také z prostředí svařování. Déšť, kondenzace, vysoká vlhkost, mokrá izolace a nechráněná plynová vedení znehodnocují systém suchých přídavných materiálů. Spoj může být na začátku směny očištěn a poté se při čekání pod plachtou nebo ve venkovním prostoru kontaminovat. Postup by měl stanovit ochranu, opětovné čištění povrchu a podmínky, za nichž musí být svařování zastaveno.
Historie provozního použití představuje odlišný problém. Vodík absorbovaný při moření, katodické ochraně, vystavení prostředí s obsahem sirovodíku, korozi nebo provozu při zvýšeném tlaku může zůstat v základní oceli. Tento zadržený vodík nelze jednoduše posoudit zkouškou nové šarže elektrod ani odstranit přechodem z jednoho označení přídavného materiálu na jiné. Výzkum ocelí nasycených vodíkem zjistil, že u oceli 2¼Cr-1Mo mohlo být při opravě nutné zvýšit předehřev o 130 °C v důsledku vodíku zadrženého během provozu. Taková práce může vyžadovat postup pro uvolnění vodíku, prodlouženou výdrž, konzervativní předehřev, řízenou teplotu mezi vrstvami a kvalifikovaný postup opravy.
Dohřev nebo opožděné chladnutí může poskytnout vodíku čas k migraci, než se zachytí v tvrdé a namáhané oblasti. Pokyny BS EN 1011-2 spojují tuto praxi s řízením rychlosti chladnutí, zatímco ISO 17642-1:2004 uvádí obecné zásady destruktivního zkoušení přídavných materiálů, základních materiálů a svarového kovu na studené trhliny. Tato opatření představují procesní kontroly, nikoli náhradu kontroly svarů. Opožděné studené praskání se může objevit několik hodin po svařování, takže vizuální kontrola bezprostředně po nanesení svaru nemůže prokázat, že je spoj bez trhlin.
Zabránění deformacím, konstrukce spoje a zbytkové napětí
Vodíkové praskání vyžaduje po přítomnosti vodíku a náchylné tvrdé mikrostruktury ještě třetí podmínku: tahové napětí. Pokyny TWI z roku 2024 popisují tento mechanismus jako současnou přítomnost vodíku, tvrdé a křehké struktury a tahového napětí. Stejné rozdělení uvádí také dokument IIW White Paper (2023), který identifikuje obsah vodíku, náchylnost mikrostruktury a zbytkové tahové napětí jako tři hlavní faktory řídící vodíkem indukované praskání svarů z vysokopevnostních ocelí.
Toto napětí může pocházet ze součásti, ze svařovací operace nebo z obou zdrojů. Celek může být vystaven napětí nižšímu, než je jeho jmenovité mezní napětí, zatímco malá oblast vedle svaru nese mnohem vyšší lokální napětí. Vodík pak migruje k pastem, jako jsou vměstky, hranice bývalých austenitických zrn, martenzitické oblasti a nespojitosti ve svaru. Pokud lokální tahové napětí překročí odolnost dané oblasti, může trhlina vzniknout během chladnutí nebo několik hodin po svařování. Jde o opožděné praskání za studena, nikoli o praskání za tepla, které vzniká za přítomnosti roztaveného nebo částečně ztuhlého kovu.
Kořenové mezery, spasování a lokální zabránění deformacím
Příprava spoje ovlivňuje více než jen objem svaru. Příliš malá kořenová mezera může zabránit řádnému provaření kořene a přimět svářeče ke zvýšení proudu, délky oblouku nebo rychlosti manipulace, aby spoj přemostil. Příliš velká mezera vyžaduje velkou kořenovou vrstvu nebo nadměrné převýšení svaru, čímž se zvyšuje smrštění i síla potřebná ke stažení spojovaných částí k sobě. Ani jedna z těchto podmínek není neškodná. Předepsaná mezera, kořenová plocha, úhel úkosu a vzájemné ustavení musí být zachovány po celé délce spoje, nikoli pouze předpokládány na základě několika vyhovujících měření.
Nesprávné spasování vytváří lokální zabránění deformacím, protože svar musí při smršťování napravovat rozměrové odchylky. Výšková nesouosost, zkroucená pásnice nebo plech přitlačený do kontaktu svěrkami mohou způsobit vznik ohybového napětí vedle svaru ještě před ochlazením spoje. Další komplikaci představují stehové svary: nedostatečně velké nebo popraskané stehy se mohou stát součástí konečného svaru, zatímco nadměrně pevné stehy brání pohybu spojovaných částí během smršťování.
Zabránění deformacím je zvlášť výrazné tam, kde krátký svar spojuje tlustý materiál s rozměrnou tuhou konstrukcí. Příkladem jsou konzoly navařené na pláště tlakových nádob, výztuhy připojené v blízkosti pat pásnic, konstrukční detaily jeřábů s uzavřenými rohy a opravy prováděné uvnitř stávajícího rámu. Okolní ocel se nemůže volně deformovat, takže podélné a příčné smrštění svaru se mění v tahové napětí. Úzký nástavec přivařený ze tří nebo čtyř stran může vytvořit výraznou koncentraci napětí u neovaařeného zakončení.
Geometrie spoje může tento účinek zesílit. Náhlé změny tloušťky, ostré vnitřní rohy, malé paty svaru a blízko sebe umístěné svary soustřeďují napětí a mohou také v důsledku rychlého ochlazování vytvářet tvrdé oblasti TOO. Plynulý přechod, dostatečný přístup ke svaru a zakončení umístěné mimo silně zatížený roh snižují špičkové napětí. Volba konstrukce může být omezena únavou, korozním přídavkem, pravidly pro tlakové hranice, přístupností nebo potřebou zachovat stávající nástavec; omezení zabránění deformacím je proto konstrukčním rozhodnutím, nikoli univerzálním výrobním pokynem.
Pokud je to dovoleno, může lokální napětí snížit větší poloměr kořene, méně namáhané provedení nástavce nebo svar umístěný na neutrální straně prvku. Dočasné ztužující příložky a svěrky mohou během ukládání svarového kovu udržovat ustavení, neměly by však spoj uzamknout tak pevně, aby v něm bylo zachyceno veškeré smrštění. Je také nutné naplánovat jejich odstranění. Odříznutí dočasného nástavce může zanechat vrub nebo vytvořit nový, silně omezený opravný svar; obojí vyžaduje řízené dokončení povrchu a kontrolu.
Zbytkové tahové napětí po svařování
Při ochlazování se svarový kov smršťuje. Horký svarový kov je obklopen chladnějším základním materiálem, který toto smrštění omezuje; ve svaru a v přilehlé TOO se proto obvykle vytvoří podélné a příčné zbytkové tahové napětí, vyvážené tlakovým napětím ve větší vzdálenosti. Maximální hodnoty závisí na tloušťce průřezu, tvaru spoje, tepelném příkonu, pořadí ukládání svaru a na volnosti celé sestavy pohybovat se.
Zbytkové napětí je důležité, protože vodíkové praskání je často lokální. Malá tvrdá oblast v TOO může obsahovat absolutně jen malé množství vodíku, a přesto prasknout, pokud se v ní současně soustředí tahové napětí a vodík. Napětí může být zvýšeno vnějším zatížením, ale ke vzniku trhliny nemusí být spoj v provozu. Samotné zbytkové napětí po svařování může poskytnout podstatnou část hnací síly. Proto se trhlina může objevit pod patou svaru nebo podél TOO poté, co součást vychladla a vodík se redistribuoval.
Konečný stav napětí ve svaru nelze spolehlivě předpovědět pouze z velikosti svaru. Silná krycí vrstva může přidat kov a teplo a současně zvýšit příčné smrštění. Naopak postup s nízkým tepelným příkonem může vytvořit úzkou, rychle ochlazenou TOO s tvrdým transformačním produktem. Předehřev a řízení teploty mezi vrstvami ovlivňují chladnutí a pohyb vodíku, neodstraňují však zabránění deformacím. Doporučení BS EN 1011-2, shrnutá webem SteelConstruction.info v roce 2024, požadují řízení chladnutí a udržování předehřevu nebo dohřevu, aby vodík mohl migrovat dříve, než se zachytí v tvrdých oblastech zatížených napětím. Toto opatření funguje nejlépe tehdy, když konstrukce spoje nevytváří extrémní zabránění deformacím.
Tepelné zpracování po svařování může snížit zbytkové napětí a popustit náchylné mikrostruktury, pokud to dovolují materiál, tloušťka a provozní požadavky. Nenahrazuje však správné spasování ani postup s nízkým obsahem vodíku a u velkých konstrukcí nebo oprav prováděných na stavbě může být nepraktické. Také kontrola má své meze: nalezení trhliny po svařování nedokazuje, že problém s napětím byl zvládnut.
Plánování pořadí a ukládání svaru
Pořadí svařování určuje, kde se bude hromadit smrštění. Pokud jsou svary na dlouhé sestavě ukládány plynule od jednoho konce, může dokončená část vytáhnout zbývající spoj z ustavení a způsobit, že poslední svar bude silně omezen v deformaci. Naplánované pořadí může rozdělit smrštění, zachovat přístup a umožnit ochlazení dřívějších svarů předtím, než okolní svary přidají další napětí.
Často je vhodnější vyvážené ukládání svaru. Svařování střídavě na obou stranách oboustranného spoje, postup od středu ke koncům nebo svařování metodou zpětného krokování může snížit deformaci a zabránit tomu, aby jednostranné smrštění uzamklo sestavu. Tyto metody nejsou v každé konstrukci zaměnitelné: zpětné krokování mění směr pohybu, automaticky však nesnižuje tepelný příkon ani riziko vodíkového praskání. Postup musí stanovit velikost vrstvy, teplotu mezi vrstvami, případnou dobu čekání a pořadí svarů.
Velké nástavce se běžně rozdělují do etap, aby žádná jednotlivá krátká oblast nebyla vystavena veškerému omezení smrštění. Svary, které se setkávají v rohu, je nutné řadit tak, aby nedošlo k uzavření posledního uzavíracího svaru mezi tuhé, již smrštěné části. Přerušované svařování může omezit hromadění tepla, avšak příliš velké rozestupy mezi úseky mohou umožnit vznik chladných oblastí a nerovnoměrného omezení deformací; na každém místě zahájení musí být dodržen předepsaný minimální předehřev.
Dočasné nástavce, přednastavení a řízené zvedání mohou konstrukci poskytnout prostor k pohybu, pokud to umožňují výpočty a přístupnost. Přednastavení není řešením, pokud pouze přenese napětí na jiný detail. U oprav může stávající součást obsahovat provozní vodík, pozměněnou mikrostrukturu a zbytkové napětí z dřívějších oprav. TWI uvádí, že ocel 2¼Cr-1Mo nasycená vodíkem vyžadovala v jednom experimentu zvýšení předehřevu o 130 °C, což ukazuje, proč může být pořadí zvolené pro nový plech u oceli vystavené provozu nebezpečné.
Praktickým cílem není odstranit veškeré omezení deformací, což je jen zřídka možné. Cílem je zabránit náhlému lokálnímu omezení deformací, rozdělit smrštění, zachovat správnou geometrii a přizpůsobit postup řízení chladnutí a vodíku skutečnému spoji. ISO 17642-1:2004 stanovuje zásady destruktivních zkoušek náchylnosti ke vzniku trhlin za studena u svařovacích spotřebních materiálů, základních materiálů a svarového kovu; takové zkoušky mohou odhalit citlivost na zabránění deformacím, kterou samotný jmenovitý obsah uhlíku nedokáže předpovědět.
Použití EN 1011-2 pro feritické oceli
NF EN 1011-2 poskytuje rámec pro doporučení týkající se svařování feritických ocelí, včetně uhlíko-manganových, nízkolegovaných, termomechanicky válcovaných, normalizačně žíhaných a zušlechtěných jakostí. Jejím účelem není přiřadit jedné skupině ocelí univerzální teplotu předehřevu. Norma dává do souvislosti chemické složení oceli, obsah vodíku, tepelný příkon, předehřev a mezivrstevnou teplotu s podmínkami ochlazování a transformace, které řídí vodíkem podporované studené praskání.
Toto rozlišení je důležité. Svarový spoj praská tehdy, když se současně uplatní několik podmínek: je přítomen vodík, ve svaru nebo v tepelně ovlivněné oblasti (HAZ) vznikne tvrdá a křehká struktura náchylná k praskání a na tuto oblast působí tahové napětí. TWI tento třídílný předpoklad identifikoval ve svých doporučeních z roku 2024 týkajících se vodíkových trhlin v ocelích. International Institute of Welding stejný mechanismus konkrétněji popsal ve své odborné zprávě z roku 2023, v níž označil obsah vodíku, zbytkové tahové napětí a mikrostrukturní náchylnost za tři hlavní faktory řídící vodíkem indukované praskání svarů vysokopevnostních ocelí.
Norma proto podporuje posouzení rizika, nikoli zjednodušený postup. Doporučení vytvořené pro EN 10025-2 S355J2 nelze automaticky přenést na EN 10083-3 42CrMo4, EN 10028-2 P355GH ani na zušlechtěnou konstrukční ocel s podobnou jmenovitou pevností. Předtím, než má výpočet podle metody B nebo volba parametrů skutečný význam, musí být známy skutečná jakost podle atestu, tloušťka výrobku, geometrie spoje, svařovací proces, klasifikace přídavného materiálu, míra sevření a historie provozního namáhání.
Posouzení chemického složení oceli a náchylnosti
Chemické složení ovlivňuje svařitelnost především prostřednictvím svého vlivu na prokalitelnost a mikrostrukturu, která vzniká při ochlazování HAZ. Důležitý je obsah uhlíku, avšak samotný obsah uhlíku je pro orientační posouzení nedostatečný. Mangan, chrom, molybden, nikl, měď, vanad, bór a stav oceli při dodání mohou významně měnit kritické podmínky ochlazování. Dvě oceli s podobným obsahem uhlíku mohou vykazovat výrazně odlišnou tvrdost HAZ, protože se liší jejich legující systém a předchozí tepelné zpracování.
Ukazatele uhlíkového ekvivalentu jsou užitečné pro porovnávání náchylnosti, stále však představují pouze orientační ukazatele. Vyšší ekvivalent obecně signalizuje větší prokalitelnost a vyšší možnost vzniku martenzitu nebo tvrdého bainitu při svařování se sevřením. Bez současného zohlednění obsahu vodíku, rychlosti ochlazování, tepelného příkonu a sevření však nepředpovídá praskání. Nízkolegovaná ocel pro tlakové nádoby, například 2¼Cr-1Mo, může vyžadovat přísnější kontrolní opatření než méně legovaná ocel, i když je jmenovitý obsah uhlíku srovnatelný.
Posouzení ovlivňuje také tloušťka. Silná deska nebo spoj s vysokou tepelnou vodivostí rychle odvádí teplo, čímž zkracuje dobu dostupnou pro difuzi vodíku a zvyšuje pravděpodobnost vzniku tvrdé HAZ. Koutový svar v sevřeném rohovém spoji má jiné riziko praskání než tupý svar na desce, která se může volně smršťovat. Kořenové mezery, velikost svaru, kvalita stehových svarů, pořadí svařování a připojené prvky mění místní sevření a koncentraci napětí.
Do posouzení musí být zahrnuta také historie materiálu. Vodík vnesený během provozu může v oceli zůstat a zvýšit riziko praskání při opravě. Výzkum ocelí nasycených vodíkem, včetně oceli 2¼Cr-1Mo, uvádí, že zbytkový vodík z provozu může vyžadovat zvýšení předehřevu o 130 °C. Tento výsledek nepředstavuje obecné teplotní pravidlo; ukazuje, proč nelze výrobní postup pro novou desku jednoduše použít na vodíkem exponovanou nádobu nebo součást potrubí. Může být zapotřebí odvod vodíku, prodloužený ohřev, nízkovodíkové přídavné materiály a dodatečná kontrola.
Zkoušky studeného praskání mohou být užitečné v případech, kdy je běžné posouzení nejisté. ISO 17642-1:2004 popisuje zásady destruktivního zkoušení obloukově svařovaných kovových materiálů a metody hodnocení náchylnosti k praskání u přídavných materiálů, základních materiálů a svarového kovu. Takové zkoušky doplňují postup založený na skutečných podmínkách spoje a provozu, nenahrazují jej však.
Proměnné týkající se vodíku, předehřevu a mezivrstevních teplot
Vodík vstupující do svaru pochází z několika zdrojů: z vlhkosti v elektrodách nebo tavidlech, z nečistot na spoji, z působení ochranného plynu nebo prostředí a z manipulace s přídavnými materiály. ISO 3690:2018 stanovuje postupy odběru vzorků a analytické postupy pro měření difuzního vodíku ve svarovém kovu obloukově svařovaných feritických, bainitických a martenzitických ocelí při použití přídavného materiálu. Naměřená hodnota se vztahuje na svarový kov vytvořený za stanovených zkušebních podmínek a podmínek manipulace; nesmí být zaměňována s veškerým vodíkem přítomným v HAZ ani s vodíkem zadrženým v základním materiálu vystaveném provozu.
Předehřev má dva příznivé účinky. Zpomaluje ochlazování HAZ, čímž snižuje pravděpodobnost vzniku tvrdé struktury náchylné k praskání, a poskytuje vodíku více času k opuštění oblasti svaru předtím, než napětí dosáhne kritické úrovně. Udržování stanovené mezivrstevní teploty tyto účinky prodlužuje v průběhu vícevrstvého svařování. Doporučení BS EN 1011-2, shrnutá na SteelConstruction.info, dávají předehřev nebo dohřev do souvislosti s migrací vodíku pryč od tvrdých oblastí namáhaných napětím.
Předehřev není univerzálním řešením. Pokud spoj zůstává silně sevřený, je přísun vodíku vysoký nebo ocel vytváří velmi tvrdou HAZ, může selhat i zdánlivě dostatečná teplota. Nadměrný předehřev může rovněž způsobit problémy: může zvětšit HAZ, snížit produktivitu, změnit houževnatost a zvýšit deformace. TWI v roce 2024 uvedl, že zvýšení tepelného příkonu nevede vždy ke snížení vodíkového praskání. Ačkoli pomalejší ochlazování může snížit tvrdost HAZ, nadměrný tepelný příkon může zvýšit zadržování vodíku ve svarovém kovu tím, že prodlouží difuzní vzdálenosti a zkrátí dobu dostupnou pro únik vodíku.
Mezivrstevní teplotu je proto nutné řídit jako rozsah, nikoli ji považovat za automatické pokračování předehřevu. Nízká mezivrstevní teplota může umožnit, aby další vrstva vystavila studený spoj obsahující vodík rychlému tepelnému cyklu. Vysoká hodnota může vést k nadměrnému růstu zrna nebo k nežádoucímu transformačnímu průběhu. Měření se má provádět na předepsaném místě v blízkosti svaru a s dostatečným časovým odstupem po svařování, aby údaj reprezentoval celý spoj, nikoli pouze nejteplejší povrch.
Dohřev a odložená kontrola zohledňují časově závislou povahu této vady. Vodíkové praskání se může objevit několik minut nebo hodin po svařování, často až po vychladnutí spoje. Udržování spoje na řízené teplotě může podpořit únik vodíku, dohřev však neopraví trhlinu, která již vznikla. Kontrola je samostatným opatřením: zjišťuje výsledek rizika praskání, nikoli podmínky v metalurgii, které k němu vedly.
Metoda B a doporučení pro parametry svařování
Metoda B Přístup podle EN 1011-2 pro vztah mezi chemickým složením, tloušťkou, stavem vodíku, tepelným příkonem a tepelnými mezemi při volbě předehřevu a teploty mezi housenkami.
Metoda B podle EN 1011-2 je postup, na který odkazují doporučení společnosti Dillinger pro parametry svařování. Používá se k propojení chemického složení a tloušťky oceli s podmínkami týkajícími se vodíku a tepelného příkonu a s požadovanou teplotou předehřevu nebo mezivrstevní teplotou pro navrhovaný svar. Metodu je nejvhodnější chápat jako strukturovaný postup volby. Neodůvodňuje kopírování jediné teploty z tabulky bez ověření vstupních údajů.
Doporučení společnosti Dillinger vysvětlují základní tepelnou rovnováhu: předehřev zpomaluje ochlazování HAZ a současně podporuje únik vodíku ze svařovaného spoje. Zvolený tepelný příkon následně ovlivňuje dobu ochlazování, tvrdost HAZ, vlastnosti svarového kovu, deformace a difuzi vodíku. Tyto proměnné se vzájemně ovlivňují. Zvýšení tepelného příkonu může snížit tvrdost HAZ, ale zvýšit zadržování vodíku ve svarovém kovu; jeho snížení může omezit celkové tepelné působení, ale vytvořit tvrdší HAZ. Žádný z těchto směrů není automaticky bezpečnější.
Použití metody B vyžaduje přesné označení jakosti a tloušťky oceli, klasifikaci vodíku nebo naměřený stav vodíku v přídavném materiálu, svařovací proces, typ spoje a míru sevření, velikost svaru, rozsah tepelného příkonu a stanovené meze předehřevu a mezivrstevní teploty. Sušení a skladování elektrod, čistota povrchu, ochrana, délka oblouku, pořadí vrstev a postup provádění stehových svarů musí odpovídat předpokladům, na nichž je zvolený postup založen. Postup kvalifikovaný pro nízkovodíkový proces nelze považovat za rovnocenný postupu využívajícímu vlhké tavidlo nebo nesprávně skladované elektrody.
Výsledkem má být řízená specifikace postupu svařování, nikoli pouze číslo udávající teplotu předehřevu. Musí uvádět způsob měření teploty, přípustný rozsah tepelného příkonu, maximální mezivrstevní teplotu, úpravu a kondicionování přídavných materiálů, minimální dobu před kontrolou a případný požadavek na dohřev. U opravované, silné nebo silně sevřené součásti, případně u součásti vystavené provozu, může být před zahájením svařování odůvodněno posouzení odborným inženýrem a zkoušení vodíku.
NF EN 1011-2 tak funguje jako rozhodovací rámec pro svařitelnost feritických ocelí. Předehřev představuje jednu část propojeného systému řízení: omezit množství vodíku, zabránit vzniku tvrdé struktury náchylné k praskání, pokud možno omezit tahové sevření, řídit ochlazování a tepelný příkon a poskytnout vodíku čas k úniku. Proto může stejná jmenovitá jakost oceli vyžadovat v různých spojích odlišné postupy.
Zkoušení studených trhlin a kvalifikace Postupu
Účel destruktivních zkoušek studených trhlin
Destruktivní zkoušky studených trhlin se používají k vystavení svarového spoje podmínkám, které mohou vést ke vzniku opožděného praskání podporovaného vodíkem, a následně ke kontrole svaru a tepelně ovlivněné oblasti (TOO) z hlediska přítomnosti trhlin. Účelem není pouze ověřit, zda svarová housenka bezprostředně po svařování vypadá bezvadně. Studené trhliny mohou vzniknout po ochlazení, někdy až o několik hodin později, kdy difundovatelný vodík migruje svarovým spojem směrem k tvrdým mikrostrukturám a oblastem namáhaným v tahu.
ISO 17642-1:2004 stanovuje obecné zásady destruktivního zkoušení studených trhlin u obloukově svařovaných kovových materiálů. Popisuje, jak se zkušební metody používají k posouzení citlivosti ke vzniku trhlin u přídavných svařovacích materiálů, základních materiálů a svarového kovu, a zároveň vysvětluje mechanismy vzniku trhlin, které mají tyto zkoušky reprodukovat. Norma poskytuje rámec pro volbu a interpretaci zkušebních postupů; nepřevádí však výsledek jedné zkoušky na univerzální bezpečný limit svařování.
Metalurgický stav, který je při zkoušce podroben zatížení, je určen kombinací tří požadavků. TWI označila vodík, tvrdou a křehkou náchylnou strukturu a tahové napětí za nezbytné prvky vodíkového praskání oceli. White Paper Mezinárodního institutu svařování z roku 2023 popisuje tentýž problém prostřednictvím obsahu vodíku, zbytkového tahového napětí a náchylnosti mikrostruktury. Odstranění jednoho faktoru nebo jeho dostatečné snížení může vzniku trhlin zabránit. Pokud se všechny tři faktory současně zvýší, může spoj, který prošel mírnou zkouškou, selhat ve výrobě.
Destruktivní zkouška proto může vyvolat vysokou míru upnutí, účinky vrubu, rychlé ochlazování nebo záměrně náročnou geometrii spoje. Mezi typická zjištění patří trhliny ve svarovém kovu, podélné nebo příčné trhliny v blízkosti tavné hranice a trhliny v TOO, které nemusí být viditelné na povrchu. Často je nutné provést metalografické rozřezání a vyhodnocení. Vzorek, který se při vizuální kontrole jeví jako vyhovující, může obsahovat krátké vnitřní trhliny, a vzorek vykazující pouze malou trhlinu může přesto prokázat, že zvolený materiál a postup mají úzkou bezpečnostní rezervu.
Měření vodíku poskytuje podpůrné informace, nenahrazuje však zkoušení trhlin. ISO 3690:2018 stanovuje postupy odběru vzorků a analytické postupy pro stanovení difundovatelného vodíku ve svarovém kovu obloukových svarů vytvořených s použitím přídavného materiálu pro martenzitické, bainitické a feritické oceli. Toto měření se týká vodíku uvolněného ze svarového kovu za stanovených zkušebních podmínek. Neurčuje přímo množství vodíku, který již absorboval starý plech, vodíku zachyceného v TOO ani vodíku vneseného během provozu.
Toto rozlišení je důležité při opravách. Oceli C-Mn a Cr-Mo nasycené vodíkem mohou zadržovat vodík z provozu a tento vodík se může přičíst k vodíku vnesenému svařováním. V jednom publikovaném experimentu s ocelí 2¼Cr-1Mo byl zbytkový provozní vodík spojen s požadavkem zvýšit předehřev o 130 °C. Tento výsledek varuje před tím, aby elektroda s nízkým obsahem vodíku nebo běžná hodnota difundovatelného vodíku byly považovány za důkaz, že provozem exponovaná tlaková nádoba je bezpečně svařitelná.
Citlivost zkoušky versus chování ve výrobě
Zkouška studených trhlin představuje porovnání za definovaných podmínek. Není zárukou, že výrobní spoj nemůže prasknout. Zkušební svar může být náročnější než výrobní spoj, například protože se používá vyšší míra upnutí nebo menší tepelný příkon; v takovém případě může vyhovující výsledek poskytnout užitečný důkaz, že postup danou podmínku zvládá. Naopak zkouška může být méně náročná, protože plech je tenčí, přídavný materiál sušší, úroveň vodíku nižší nebo ochlazování pomalejší než ve výrobě. Její vyhovující výsledek pak o jiném spoji vypovídá jen málo.
Proměnné, které určují srovnatelnost, musí zůstat reprezentativní. Patří mezi ně jakost oceli a stav výrobku, tloušťka, příprava spoje, poloha svařování, klasifikace přídavného materiálu a podmínky jeho skladování, naměřený stav z hlediska vodíku, tepelný příkon, předehřev, teplota mezi vrstvami, míra upnutí a historie ochlazování. Chemické složení oceli ovlivňuje prokalitelnost a transformační produkty; tloušťka a geometrie spoje ovlivňují tok tepla; míra upnutí určuje tahové napětí, které vzniká smršťováním svaru. Změna kterékoli z těchto veličin může změnit výsledek.
Historii ochlazování je třeba věnovat zvláštní pozornost. Ocel s vysokým uhlíkovým ekvivalentem může při rychlém ochlazení vytvořit v TOO tvrdý martenzit nebo tvrdou bainitickou strukturu. Předehřev toto ochlazování zpomaluje a může snížit množství nebo tvrdost náchylných transformačních produktů. Zároveň poskytuje vodíku více času k úniku, než svar dosáhne nižší teploty a stavu s menší propustností. Pokyny společnosti Dillinger, které uplatňují Metodu B podle EN 1011-2, popisují tento dvojí účinek: předehřev zpomaluje ochlazování TOO a současně podporuje únik vodíku ze svařovaného spoje.
To však neznamená, že předehřev je univerzálním řešením. TWI v roce 2024 uvedla, že zvyšování předehřevu obecně podporuje únik vodíku a snižuje rychlost ochlazování, avšak nadměrný tepelný příkon může zvýšit zadržování vodíku ve svarovém kovu tím, že prodlouží difuzní dráhu a zkrátí dobu dostupnou pro difuzi. Velký, pomalu tuhnoucí svar proto může vytvořit jiné rozložení vodíku než menší svar zhotovený při nižším tepelném příkonu. Teplota mezi vrstvami může rovněž měnit následné tepelné cykly, růst zrn, průběh transformací i dobu, po kterou zůstává vodík pohyblivý.
Zkouška musí také rozlišovat opožděné studené praskání od praskání za tepla. Trhliny za tepla vznikají během tuhnutí nebo při vysoké teplotě, často v důsledku segregace a mechanismů spojených s kapalnými filmy. Studené trhliny vznikají po ochlazení, obvykle v tvrdých, namáhaných oblastech nebo v jejich blízkosti, a jejich vznik může být opožděný. Vizuálně bezvadný spoj bezprostředně po svařování není důkazem odolnosti proti vodíkovému praskání.
Pozitivní výsledek zkoušky rovněž automaticky neznamená nevyhovění ve výrobě. Zkouška může záměrně zesilovat účinek upnutí s cílem seřadit dva přídavné materiály nebo dva postupy podle jejich odolnosti. Její hodnota spočívá v prokázání relativní citlivosti a v určení, která řídicí proměnná je rozhodující. Výsledek má význam pouze tehdy, pokud protokol o zkoušce zaznamenává prodlevu před kontrolou, metodu lokalizace trhlin, způsob rozřezání a vyhodnocení, stav z hlediska vodíku, tepelný cyklus a uspořádání upnutí.
Kdy je důkaz o kvalifikaci důležitý
Důkaz o kvalifikaci je důležitý tehdy, když jsou následky opožděné trhliny závažné, když je spoj silně upnutý nebo když se výrobní podmínky liší od zavedené svařovací praxe. Zvláštní význam má u vysokopevnostních ocelí, tlustých průřezů, ocelí s vysokým uhlíkovým ekvivalentem, výroby za nízkých teplot, oprav tlakových zařízení a součástí, které během provozu absorbovaly vodík. Postup kvalifikovaný na čistém novém plechu by neměl být automaticky považován za použitelný pro materiál nasycený vodíkem.
Kvalifikace postupu by měla propojit destruktivní zkoušku se skutečnými parametry svařování. Záznam by měl uvádět označení oceli, rozsah tlouštěk, označení přídavného materiálu, způsob sušení a skladování, svařovací proud a rychlost svařování, tepelný příkon, předehřev, teplotu mezi vrstvami, podmínky upnutí a případný dohřev nebo postup uvolnění vodíku. Interval ochlazování a prodleva před kontrolou by měly být zaznamenány, nikoli pouze odvozeny.
EN 1011-2, včetně pokynů pro feritické oceli, spojuje kontrolu praskání s chemickým složením oceli, obsahem vodíku, tepelným příkonem, předehřevem a teplotou mezi vrstvami. Pokyny BS EN 1011-2 rovněž doporučují řídit rychlosti ochlazování a udržovat předehřev nebo dohřev, aby vodík mohl ze svaru migrovat pryč dříve, než se zachytí v tvrdých, namáhaných oblastech. Tato opatření jsou postupovými prostředky, nikoli náhradou kontroly. Nedestruktivní zkoušení může po svařování odhalit trhlinu; nemůže však prokázat, že postup měl dostatečnou rezervu ještě před vznikem trhliny.
Je-li historie provozu nejistá, může být nutné, aby kvalifikace reprezentovala jak původní materiál, tak předpokládaný stav s absorbovaným vodíkem. To může znamenat odběr vzorků oceli, měření relevantního vodíku, použití řízeného postupu jeho uvolnění nebo zkoušení s konzervativním tepelným cyklem. Zvolený důkaz by měl odpovídat riziku poruchy. Jednoduchá srovnávací zkouška může podpořit výběr přídavného materiálu; ke kvalifikaci opravárenského postupu může být nutná zkouška opožděných trhlin při upnutí s následným metalografickým vyhodnocením.
Správné rozhodnutí proto nezní: „Byl použit předehřev, takže vzniku trhlin bylo zabráněno.“ Správné rozhodnutí spočívá v tom, že stanovená ocel, stav z hlediska vodíku, mikrostruktura, napjatost a tepelná historie byly zkoušeny společně a že výroba bude tyto proměnné udržovat v rámci kvalifikovaného rozsahu.
Ocel nasycená vodíkem při opravách a úpravách
Nádoba, potrubí, tryska nebo tlaková součást, která byla v provozu v prostředí s vodíkem, není jednoduše „stará tabule“. Opravný svar může být proveden na oceli, jejíž obsah vodíku, množství vodíkových pastí, zbytková napětí a lokální mikrostruktura se během let expozice změnily. Postup kvalifikovaný na novém materiálu proto může podhodnotit riziko opožděného výrobního praskání.
Vodíkové praskání není způsobeno pouze vodíkem. TWI uvádí tři podmínky, které musí působit současně: vodík, tvrdá a křehká náchylná struktura a tahové napětí. Bílá kniha IIW (2023) popisuje stejný mechanismus prostřednictvím obsahu vodíku, zbytkového tahového napětí a mikrostrukturní náchylnosti. Oprava přináší všechny tři problémy současně. Svařování vytváří zdroj vodíku, rychlé ochlazování může vést ke vzniku tvrdých oblastí TOO a sevření v okolí stávající nádoby nebo přípojného prvku může při smršťování svaru vyvolat vysoké tahové napětí.
Jde o opožděné praskání za studena, nikoli o praskání za tepla. Trhliny za tepla vznikají při tuhnutí za vysoké teploty a souvisejí především se segregací v kapalných filmech a s průběhem tuhnutí svarového kovu. Trhliny podporované vodíkem se mohou objevit až několik hodin po svařování, často v TOO nebo pod housenkou svaru poté, co spoj vychladne. Kontrola bezprostředně po svařování proto nemusí vadu odhalit.
Vodík absorbovaný během předchozího provozu
Vodík má v podmínkách opravy dva odlišné původy. Prvním je vodík zavedený svařováním: vlhkost v elektrodách nebo tavidlech, znečištění na svarových plochách, vlhká zařízení pro ochranný plyn, povrchové oleje a sloučeniny obsahující vodík v atmosféře oblouku. Norma ISO 3690:2018 stanovuje postupy odběru vzorků a analytické postupy pro měření difuzibilního vodíku ve svarovém kovu obloukových svarů zhotovených přídavným materiálem pro martenzitické, bainitické a feritické oceli. Toto měření je důležité, nepopisuje však každý atom vodíku, který se v součásti nacházel již předtím.
Druhým zdrojem je vodík absorbovaný během provozu. Vodík může pronikat do oceli ve vlhkém prostředí se sirovodíkem, při korozních reakcích, katodické ochraně, působení vysokotlakého vodíku nebo v procesních proudech obsahujících vodík. Část vodíku zůstává mobilní a může difundovat k nově zahřívané oblasti opravy. Část je zachycena na vměstcích, dislokacích, rozhraních, karbidových částicích, laminacích nebo na jiných místech vodíkových pastí. Zahřívání může část tohoto uloženého vodíku uvolnit, zatímco tepelný cyklus a napěťové pole při svařování jej mohou přitahovat k tvrdé, namáhané oblasti.
Provozní expozice může ocel změnit i jinak než samotným obsahem vodíku. Křehnutí po popouštění, hrubnutí karbidů, poškození tečením, oduhličení, lokální koroze, vodíkové puchýřování a dřívější opravy mohou změnit chování materiálu. Tloušťka, sevření a skutečné chemické složení se mohou lišit od údajů dostupných opraváři. Pozitivní identifikace materiálu a posouzení provozní historie jsou proto součástí hodnocení svařitelnosti, nikoli pouze administrativními formalitami.
Práce TWI týkající se ocelí nasycených vodíkem je zvláště významná, protože prokázala, že zadržený vodík může zvýšit požadavek na předehřev při opravě. V jednom publikovaném experimentu na oceli 2¼Cr-1Mo vyžadoval vodík zadržený během provozu zvýšení předehřevu o 130 °C. Jde o výsledek specifický pro danou studii, nikoli o univerzální návrhovou hodnotu pro každou nádobu z oceli 2¼Cr-1Mo nebo každou součást vystavenou vodíku. Výsledek ukazuje možný rozsah účinku a nebezpečí použití svařovací tabulky pro nový materiál bez zohlednění předchozího provozu.
Součást může také pokračovat v uvolňování vodíku během svařování i po něm. Uvolňovaný plyn nemusí unikat rovnoměrně; kritickými místy mohou zůstat silnostěnné oblasti, paty svarů, průsečíky přípojných prvků a studené oblasti TOO. Pokud provozní historie ukazuje na nasycení vodíkem, může být odůvodněna analýza vodíku, termodesorpční zkoušky, metalografické vyšetření a posouzení provozních podmínek.
Aspekty oprav ocelí Cr-Mo a C-Mn
Oceli C-Mn nejsou automaticky bezpečné jen proto, že mají střední obsah uhlíku. Přeměnu v TOO ovlivňují uhlíkový ekvivalent, tloušťka plechu, sevření, úroveň vodíku, tepelný příkon a rychlost ochlazování. Ocel C-Mn s vysokým uhlíkovým ekvivalentem, rychle ochlazovaná za podmínek sevření, může vytvořit tvrdý bainit nebo martenzit. Ocel s nižším obsahem legujících prvků a méně nepříznivým chemickým složením může přesto praskat, pokud je svar vlhký, spoj je silně sevřený nebo se v něm během provozu nahromadil vodík.
Oceli Cr-Mo vyžadují zvláštní péči, protože jejich legující přísady zvyšují prokalitelnost a za nevhodných tepelných podmínek mohou vést ke vzniku struktur TOO náchylných k praskání. Jakosti jako 1¼Cr-½Mo a 2¼Cr-1Mo se běžně vyskytují u tlakových zařízení, jejich požadavky na opravy však závisí na tloušťce, stavu tepelného zpracování, provozní teplotě, historii degradace a příslušném konstrukčním nebo opravném předpisu. Jmenovité označení jakosti samo o sobě nestanovuje bezpečný předehřev.
Předehřev má dva hlavní účinky. Zpomaluje ochlazování TOO, čímž snižuje pravděpodobnost vzniku tvrdého transformačního produktu, a poskytuje vodíku více času k difuzi ze svaru. Pokyny společnosti Dillinger uplatňující metodu B podle EN 1011-2 tyto účinky přímo popisují. Předehřev však není univerzálním řešením. TWI v roce 2024 uvedla, že nadměrný tepelný příkon může zvýšit zadržování vodíku ve svarovém kovu, protože vodík musí překonat větší difuzní vzdálenost a celkový tepelný cyklus může poskytnout méně účinného času pro difuzi. Nadměrný tepelný příkon může také zvětšit TOO, snížit houževnatost, změnit popouštění a poškodit vlastnosti součásti, která byla dříve tepelně zpracována.
Opravný postup proto musí řídit určité rozmezí, nikoli usilovat o co nejvyšší teplotu. Skladování elektrod a tavidel musí odpovídat kvalifikovaným podmínkám výrobce, je třeba zvolit nízkovodíkové přídavné materiály a vystavené přídavné materiály obnovit nebo vyřadit podle příslušné specifikace. Svarové plochy musí být suché a zbavené rzi, oleje, barvy, okují a vlhkosti. Parametry svařování musí omezovat energii oblouku na kvalifikovaný rozsah, zatímco teplota mezi housenkami se musí měřit, nikoli odhadovat.
Řízení vodíku také souvisí se sevřením. Malý koutový svar na pevném hrdle může být nebezpečnější než větší, méně sevřený svar na volné desce. Sled svarů, vyvážené ukládání svarového kovu, přístup pro nepřetržitý ohřev a odstranění dočasných přípojných prvků mohou snížit lokální tahové napětí. Norma ISO 17642-1:2004 popisuje vznik trhlin za studena a zkušební principy používané k posouzení náchylnosti přídavných materiálů, základních materiálů a svarového kovu k praskání; kvalifikace postupu by měla zohledňovat skutečnou kombinaci materiálu, tloušťky, sevření, přídavného materiálu a tepelného cyklu.
Zpracování pro uvolnění vodíku a konzervativní postupy
Pokud je předchozí nasycení vodíkem důvodně předpokládáno, může být před opravným svarem předepsáno zpracování pro uvolnění vodíku. Toto zpracování obvykle zahrnuje řízený ohřev a výdrž na teplotě zvolené odpovědným odborníkem pro svařování nebo materiály, přičemž rovnoměrnost teploty se ověřuje vhodnými termočlánky. Účelem je umožnit mobilnímu a uvolnitelnému vodíku migraci z oblasti opravy, aniž by došlo k nepřijatelnému popuštění, deformaci, ztrátě pevnosti nebo poškození stavu tlakového zařízení. Nejde o náhradu za odstranění materiálu s puchýři nebo silně degradovaného materiálu a nelze zaručit odstranění vodíku zachyceného ve všech pastech.
Konzervativní postup může kombinovat ohřev pro uvolnění vodíku, zvýšený předehřev, přísné zacházení s nízkovodíkovými přídavnými materiály, řízenou teplotu mezi housenkami, omezenou energii oblouku a dohřev nebo zpomalené ochlazování. Pokyny BS EN 1011-2, jak je uvádí SteelConstruction.info, doporučují udržovat předehřev nebo dohřev, aby mohl vodík před zachycením v tvrdých, namáhaných oblastech difundovat ze svaru. Součást musí zůstat ve stanoveném teplotním rozmezí dostatečně dlouho, aby došlo k požadovanému tepelnému působení; ponechání spoje vychladnout mezi jednotlivými housenkami může účinnost postupu zmařit.
Po svařování je nezbytná kontrola s časovým odstupem. Vizuální kontrola, zkoušení magnetickou práškovou metodou nebo jiné povrchové metody se mají provádět až po uplynutí stanovené doby výdrže a ochlazování; u svarů na tlakové hranici může být vyžadováno také objemové zkoušení. Bezvadný výsledek bezprostředně po nanesení svaru mnoho neprokazuje, pokud byla kontrola provedena dříve, než mělo vodíkem podporované praskání čas vzniknout. Předehřev je důležitý, bezpečné rozhodnutí o opravě však vychází ze souhrnu důkazů: z přítomnosti vodíku v důsledku provozu, chemického složení a stavu oceli, obsahu vodíku v přídavném materiálu, rychlosti ochlazování, tepelného příkonu, sevření, tepelného zpracování a kontroly s časovým odstupem.
Kontrola, prodleva a neodhalení trhlin v rané fázi
Proč se vodíkové trhliny objevují se zpožděním
Vodíkem podporované trhliny za studena se mohou vyvinout až po zhasnutí oblouku. Nejde o vadu, která musí být viditelná, dokud je svarová lázeň ještě horká. Během svařování vstupuje vodík do roztaveného svarového kovu z vlhkosti, povrchového znečištění, problémů s tavidlem nebo ochranným plynem či z navlhlých svařovacích materiálů. Jak spoj chladne, část vodíku difunduje svarovým kovem a tepelně ovlivněnou oblastí (HAZ). Část se dostává do metalurgických pastí, vměstků, hranic předchozích austenitických zrn, tvrdých transformovaných oblastí nebo míst s vysokým zbytkovým napětím.
Ke vzniku trhlin je nutná kombinace vodíku, náchylné tvrdé a křehké struktury a tahového napětí, jak uvádí TWI ve svých pokynech z roku 2024. White Paper International Institute of Welding z roku 2023 popisuje stejný vztah prostřednictvím tří hlavních faktorů: obsahu vodíku, zbytkového tahového napětí a mikrostrukturní náchylnosti. Tahovou složku může zajistit sevření spoje, smršťovací napětí, lícování, pořadí svarů a místní geometrie, i když je použité provozní zatížení nulové.
Načasování proto závisí na difuzi a transformaci, nikoli na jednoduchých hodinách, které se spustí po skončení svařování. Trhlina může vzniknout během chladnutí, poté, co svar dosáhne okolní teploty, nebo později, zatímco vodík dále migruje k namáhanému a náchylnému místu. Trhliny se mohou postupně prodlužovat. Malá trhlina u paty svaru může být zakryta povrchovou oxidací, rozstřikem, nátěrem, stopami po broušení nebo sousední svarovou housenkou dříve, než se stane zjistitelnou.
Okamžité vizuální přijetí prokazuje pouze to, že v daném okamžiku nebyla při daném přístupu a použití dané metody kontroly nalezena žádná viditelná necelistvost. Neprokazuje, že vodík unikl, že se v HAZ nevytvořila křehká struktura ani že pod povrchem není trhlina. Spoj může vypadat bezvadně, přestože obsahuje krátkou podpovrchovou trhlinu, která se později spojí s jinou trhlinou nebo dosáhne povrchu.
Předehřev není univerzálním řešením. Zvýšení předehřevu obecně zpomaluje chladnutí HAZ a poskytuje vodíku více času k úniku, zatímco udržovaný předehřev nebo dohřev může snížit množství vodíku zachyceného v tvrdých, namáhaných oblastech. Nadměrný tepelný příkon však může prodloužit difuzní vzdálenosti a zkrátit dobu, během níž může vodík opustit svarový kov, což za určitých podmínek zvyšuje množství zadrženého vodíku ve svarovém kovu. Chemické složení oceli, tloušťka, tepelný příkon, rychlost chladnutí, sevření, stav svařovacích materiálů a tepelná historie se musí posuzovat společně.
Důležité je také rozlišovat mezi vodíkem vneseným svařováním a vodíkem, který se v oceli nacházel již předtím. Materiál vystavený provozním podmínkám může obsahovat vodík absorbovaný během koroze, katodické ochrany, provozu v prostředí s obsahem sirovodíku nebo za jiných provozních podmínek. Výzkum oceli 2¼Cr-1Mo nasycené vodíkem ukázal, že zadržený vodík z provozu může při opravárenském svařování vyžadovat zvýšení předehřevu o 130 °C. Nejde o obecné pravidlo pro předehřev; tento údaj ukazuje, proč může být při rozhodování o kontrole a svařování nutné zohlednit historii provozu stejně jako nový svar.

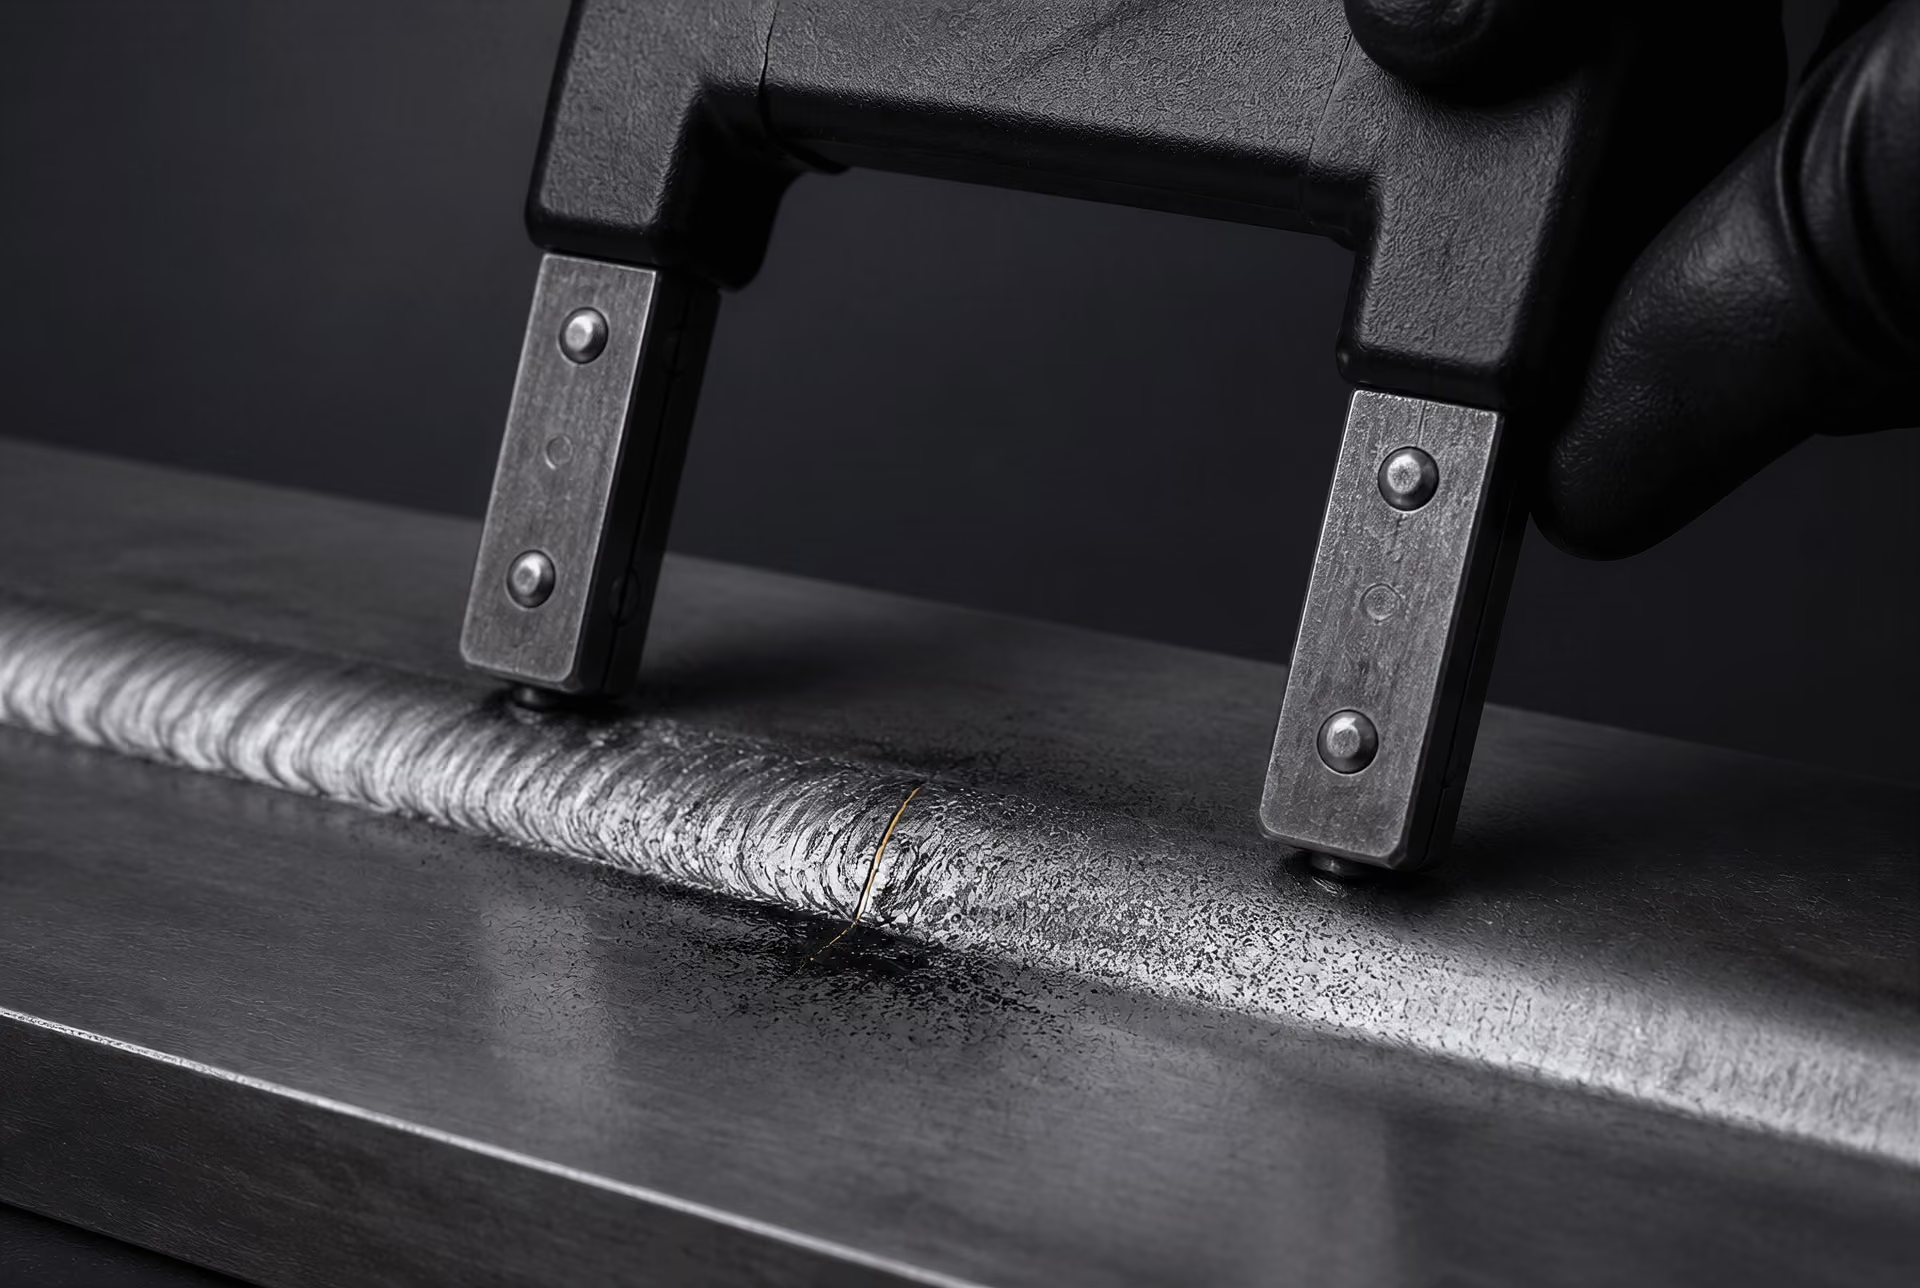
Načasování kontroly a přístup
| Metoda | Vhodná pro | Důležité omezení |
|---|---|---|
| Vizuální kontrola | Viditelné povrchové trhliny a vady profilu | Nemůže spolehlivě odhalit vnitřní trhliny |
| Zkoušení magnetickou práškovou metodou | Povrchové a podpovrchové trhliny ve feromagnetické oceli | Směr magnetického pole ovlivňuje citlivost |
| Zkoušení kapilární metodou | Trhliny otevřené na povrch vhodných čistých povrchů | Nemůže odhalit vnitřní trhliny |
| Ultrazvukové zkoušení | Mnohé vnitřní rovinné nespojitosti | Závisí na orientaci, přístupu a kalibraci |
| Radiografické zkoušení | Některé objemové a rovinné nespojitosti | Těsné trhliny orientované ve směru paprsku může být obtížné odhalit |
Načasování kontroly by se mělo řídit příslušnou výrobní nebo kvalitativní specifikací, materiálem a kategorií spoje, postupem svařování a věrohodnými mechanismy vzniku vad. Normy mohou stanovit, kdy se má konkrétní zkouška provést, zda je vyžadováno udržování teploty nebo dohřev a zda mají být oblasti oprav podrobeny dodatečné kontrole. Pro všechny ocelové svary neplatí jediná čekací doba a libovolně stanovená prodleva nemůže nahradit technicky odůvodněný plán kontroly.
Účelem odložené kontroly je umožnit, aby se případný mechanismus vzniku trhlin za studena dostatečně rozvinul a zvolená metoda jej mohla odhalit. To se liší od odkládání kontroly pouze jako obvyklé praxe. Odpovědný technik nebo specifikace může zohlednit jakost oceli, uhlíkový ekvivalent, kontrolu vodíku, velikost svaru, sevření, tepelný příkon, teplotu předehřevu a mezivrstvovou teplotu, tloušťku spoje a také to, zda byla ocel během provozu vystavena vodíku.
Přístup určuje, co lze skutečně kontrolovat. Pata svaru může být přístupná pro přímou vizuální kontrolu a zkoušení magnetickou práškovou metodou, zatímco kořen může být skryt za podkladovým páskem, vnitřním připojeným prvkem, izolací nebo druhou součástí. Trhlina orientovaná rovnoběžně s kontrolovaným povrchem může v jedné metodě vytvořit výraznou indikaci, zatímco v jiné metodě může být indikace slabá nebo může být trhlina přehlédnuta. Výsledek ovlivňuje úhel sondy, směr skenování, kalibrace, stav povrchu, povlak, geometrie a odborná způsobilost pracovníka.
Vizuální kontrola je užitečná pro trhliny vystupující na povrch, nevhodný profil, podřezání, údery oblouku a viditelné stopy po opravách. Nedokáže spolehlivě odhalit těsné trhliny pod povrchem. Zkoušení magnetickou práškovou metodou může být u feromagnetických ocelí vysoce citlivé k povrchovým a podpovrchovým trhlinám, její indikace však závisí na směru magnetického pole. Trhlina rovnoběžná s aplikovaným polem může vytvářet jen malý rozptyl magnetického toku; změna směru pole je proto důležitá. Zkoušení kapilární metodou může odhalit trhliny otevřené na povrch u vhodně čistých povrchů, nemůže však odhalit uzavřenou trhlinu a není vhodné tam, kde penetrant nemůže do nespojitosti proniknout.
Ultrazvukové zkoušení může pokrýt značný objem svaru a může odhalit vnitřní plošné trhliny, interpretace však závisí na orientaci trhliny, její odrazivosti, přístupu z jedné nebo obou stran, geometrii svaru a kvalifikaci postupu. Radiografické zkoušení může odhalit některé plošné vady, avšak těsná trhlina orientovaná ve směru svazku záření může být obtížně rozlišitelná, protože její promítnutá šířka je malá. Metoda musí odpovídat předpokládanému umístění a orientaci trhliny, nikoli být zvolena pouze proto, že je známá.
Trhliny vystupující na povrch a vnitřní trhliny
Vodíkové trhliny vystupující na povrch se často vyskytují u paty svaru, kořene svaru, kráteru nebo hranice natavení, kde jsou sevření a koncentrace napětí vysoké. Mohou být příčné ke svaru, podélné nebo nepravidelné a větvit se. Trhlina u paty svaru může zůstat skryta pod struskou, rozstřikem, povlakem nebo později naneseným svarem. Broušení ji může odhalit, ale může také odstranit důkazy, rozmazat těsný otvor trhliny nebo zanechat geometrii, která ztěžuje interpretaci.
Vnitřní trhliny jsou obtížnější. Mohou se nacházet v HAZ, nikoli ve svarovém kovu, a povrchová kontrola může být zcela negativní. Trhlina v kořeni pod vnitřním připojeným prvkem nebo trhlina podél hranice natavení může vyžadovat ultrazvukové zkoušení, radiografii nebo odstranění materiálu za účelem destruktivního zkoušení. ISO 17642-1:2004 popisuje vznik trhlin za studena a zkušební principy pro posuzování náchylnosti svařovacích materiálů, základních materiálů a svarového kovu k praskání; zabývá se hodnocením náchylnosti, nikoli prohlášením výrobního svaru za bezpečný po jediné vizuální kontrole. Norma ISO 3690:2018 samostatně stanovuje postupy odběru vzorků a analytické postupy pro měření difuzovatelného vodíku ve svarovém kovu obloukově svařovaných martenzitických, bainitických a feritických ocelí.
Když je trhlina nalezena, mělo by šetření před opravou zachovat její umístění a orientaci. Kontrolor by měl určit, zda jde o trhlinu za tepla, vodíkem podporovanou trhlinu za studena, neprovaření nebo jinou nespojitost, protože nápravné opatření se liší. Odstranění a opětovné zavaření trhliny bez kontroly vodíku, chladnutí, sevření a zbytkového vodíku z provozu může vést k opakování vady. Kontrola proto není konečnou náhradou za řízení svařitelnosti; je prostředkem ke zjištění, zda kombinovaná kontrolní opatření skutečně fungovala.
Postup prevence založený na pracovních postupech
Prevence vodíkového praskání začíná ještě před zapálením oblouku. Technologie svařování musí současně řešit tři podmínky: vodík přítomný ve spoji nebo do něj vnikající, tvrdou a křehkou náchylnou mikrostrukturu a tahové napětí způsobené sevřením nebo zbytkovým napětím. TWI popisuje tuto kombinaci jako nezbytnou pro vznik vodíkového praskání, zatímco International Institute of Welding (IIW) označuje obsah vodíku, zbytkové tahové napětí a náchylnost mikrostruktury za tři hlavní faktory u svarů z vysokopevnostních ocelí. Samotná teplota předehřevu žádnou z těchto podmínek neodstraňuje.
Shromáždění údajů o materiálu, provozu a spoji
Nejprve identifikujte normu výrobku, jakost, stav dodání, tloušťku, typ svaru a historii oprav. Označení zapisujte přesně, například S355J2+N podle EN 10025-2, ASTM A516 Grade 70 nebo ocel 2¼Cr-1Mo, pokud jde o předepsaný materiál. Svařitelnost neurčujte pouze podle obsahu uhlíku. I ocel s mírným obsahem uhlíku může vytvořit tvrdou tepelně ovlivněnou oblast (HAZ), pokud legující prvky, rychlost ochlazování a tloušťka vedou k vysoké prokalitelnosti.
Získejte chemický rozbor tavby nebo výrobku včetně obsahu uhlíku, manganu, chromu, molybdenu, niklu, mědi, vanadu a případných mikrolegujících přísad. Vypočítejte uhlíkový ekvivalent požadovaný příslušnou normou nebo specifikací pro svařování. EN 1011-2 běžně používá přístup založený na uhlíkovém ekvivalentu společně s tloušťkou, úrovní vodíku, tepelným příkonem a sevřením. Výsledek je vstupním údajem pro stanovení postupu, nikoli číslem, podle něhož lze svařitelnost jednoduše označit jako vyhovující či nevyhovující.
Poté charakterizujte spoj. Zaznamenejte tloušťku v místě svaru, účinky odvodu tepla prostřednictvím připojených částí, úhel úkosu, kořenovou mezeru, podložení, délku svaru, pořadí svařování a přístup pro ohřev. Vysoce sevřený svar hrdla, záplaty nebo uzávěru může prasknout při nižší jmenovité úrovni vodíku než tupý spoj s malým sevřením. Počítejte i stehové svary: krátký, studený a nedostatečně vysušený steh se může stát prvním místem vzniku trhliny nebo může do výrobního svaru vnést sevření.
Historii provozu je nutné věnovat zvláštní pozornost. Zjistěte, zda byla ocel používána ve vlhkém sirovodíku, ve vodíku, ve vysokotlaké vodě, v podmínkách katodické ochrany nebo při vysokoteplotním provozu s vodíkem. Difuzibilní vodík vnesený elektrodou nebo obloukem není totožný s vodíkem zadrženým v základním materiálu vystaveném provozu. Ten může během řezání, drážkování, předehřevu a svařování migrovat, a zvyšovat tak riziko praskání při výrobě, i když je výsledek zkoušky přídavného materiálu vyhovující. U oceli 2¼Cr-1Mo nasycené vodíkem ukázal jeden publikovaný experiment, že požadovaný předehřev se může zvýšit o 130 °C. Tato hodnota není obecným přídavkem; ukazuje, proč je nutné provozní expozici prověřit, nikoli ji skrýt v obecné tabulce předehřevu.
Posuďte náchylnost pomocí příslušné kvalifikace postupu a v případě potřeby zkoušky na studené praskání. ISO 17642-1:2004 stanovuje obecné zásady destruktivních zkoušek studeného praskání u kovových materiálů svařovaných obloukem a zahrnuje přístupy používané k posouzení náchylnosti k praskání u přídavných materiálů, základních materiálů a svarového kovu. Tyto zkoušky jsou zvláště užitečné, pokud se jakost materiálu, stav po opravě, sevření nebo historie vystavení vodíku v provozu nachází mimo rozsah zavedených zkušeností s daným postupem.
Stanovení kontrol vodíku, teploty a sevření
Zvolte kvalifikovaný přídavný materiál, jehož pevnost, houževnatost, třída difuzibilního vodíku a způsob nanášení odpovídají danému postupu. U obalených elektrod s nízkým obsahem vodíku stanovte limity sušení, opakovaného sušení, uchovávání a doby vystavení podle výrobce; po otevření obalu uchovávejte elektrody ve vyhřívaných pouzdrech. Trubičkové dráty a dráty pro svařování pod tavidlem vyžadují kontrolu skladování v uzavřeném obalu, sušení tavidla a vystavení vlhkosti v dílně. Na vnikání vodíku má vliv také kvalita a průtok ochranného plynu, netěsnosti, vítr, povrchová vlhkost, olej, nátěr a rez.
Pokud to vyžaduje míra rizika, difuzibilní vodík měřte, nikoli pouze předpokládejte. ISO 3690:2018 stanovuje postupy odběru vzorků a analytické postupy pro stanovení difuzibilního vodíku v nánosech svarového kovu z přídavných materiálů pro obloukové svařování, včetně svarového kovu v martenzitických, bainitických a feritických ocelích. Naměřená hodnota se vztahuje ke konkrétnímu přídavnému materiálu, procesu, podmínkám skladování a zkušební metodě; nelze ji automaticky přiřadit každému svaru zhotovenému pod stejným obchodním označením.
Stanovte předehřev podle příslušné normy, kvalifikovaného postupu a skutečných podmínek spoje. Měřte jej na základním materiálu v blízkosti svaru, nikoli na plameni nebo pouze na protilehlé straně. Stanovte vzdálenost a okamžik měření a zajistěte, aby celé svařované místo dosáhlo požadované teploty. Minimální předehřev udržujte při stehování, nanášení kořenové vrstvy, přerušeních i při opětovném zahájení svařování. Kromě minimální teploty stanovte také maximální teplotu mezi vrstvami. Nadměrná teplota mezi vrstvami může změnit houževnatost, velikost zrna, průběh precipitace a výsledný průběh ochlazování.
Předehřev má dva užitečné účinky: zpomaluje ochlazování HAZ a poskytuje vodíku více času k úniku. Pokyny společnosti Dillinger uplatňující metodu B podle EN 1011-2 popisují oba tyto účinky. Více tepla však automaticky neznamená vyšší bezpečnost. TWI uvádí, že nadměrný tepelný příkon může zvýšit zadržování vodíku ve svarovém kovu, protože prodlužuje difuzní vzdálenost a může zkrátit dobu dostupnou pro difuzi. Postup proto vyžaduje řízené teplotní rozmezí, nikoli nejvyšší dosažitelnou teplotu.
Pro každý kvalifikovaný rozsah vypočítejte nebo ověřte tepelný příkon:
kde je tepelný příkon v kJ/mm, je účinnost oblouku, je napětí, je proud a je rychlost svařování v mm/s. Zaznamenejte, zda uvedená hodnota představuje energii oblouku, nebo efektivní tepelný příkon, protože faktor účinnosti mění význam této hodnoty. Příliš nízký tepelný příkon může vést k rychlému ochlazování a vzniku tvrdých struktur HAZ; příliš vysoký tepelný příkon může zvýšit deformace, snížit houževnatost a ovlivnit difuzi vodíku. Rychlost svařování, velikost housenky, pořadí vrstev a teplota mezi vrstvami musí zůstat v kvalifikovaném rozsahu.
Opatření ke snížení sevření
- Sestavení spoje Udržujte stanovenou kořenovou mezeru, vyrovnání, kořenovou plochu a geometrii drážky.
- Stehování Používejte kvalitní, dostatečně rozměrné a suché stehové svary kompatibilní s konečným postupem.
- Pořadí Vyvažujte nanášení svarového kovu a rozdělujte smršťování, místo abyste soustředili kontrakci do jedné oblasti.
- Přídavné prvky Naplánujte odstranění dočasných přídavných prvků a opravu případných vzniklých vydlabaných míst nebo místních vad.
Kontrolujte sevření způsobem sestavení spoje a pořadím svařování. Pokud je to možné, odstraňte nucené ustavení, používejte vyvážené pořadí svarů, vyhněte se nadměrně velkým stehovým svarům a zabraňte kořenovým mezerám nebo nesouosým hranám, které soustřeďují napětí. Začátky a konce svarů plánujte mimo geometrické koncentrátory napětí. Pokud existuje podezření na přítomnost provozního vodíku, stanovte před svařováním postup uvolnění vodíku nebo konzervativní tepelný cyklus; ten může zahrnovat dlouhodobý ohřev, řízenou výdrž a ověření odpovědným svářečským inženýrem.
Pokud to vyžaduje posouzení rizika nebo kvalifikovaný postup, stanovte dohřev. Dohřev není totéž co tepelné zpracování po svařování. Při odvodíkovacím výpeku se svar udržuje na stanovené teplotě, aby se podpořila migrace vodíku před ochlazením spoje do tvrdého stavu s vysokým napětím. SteelConstruction.info a Guidance Note 6.04 popisují pro tento účel udržování předehřevu nebo použití dohřevu. Samostatné tepelné zpracování ke snížení napětí má jiné teploty, doby a metalurgické účinky.
Ověření provedení a dokumentace odchylek
Vedoucí svařování by měl zaznamenat šarži přídavného materiálu, cyklus sušení, teplotu uchovávání, svářeče, proces, proud, napětí, rychlost svařování, vypočtený tepelný příkon, předehřev, teplotu mezi vrstvami, ochranný plyn, identifikaci spoje a pořadí svařování. Teplotní křídy mohou poskytnout rychlou kontrolu, avšak tam, kde to dovolují emisivita a přístup, jsou vhodnější kalibrované dotykové teploměry nebo infračervené přístroje. Naměřené hodnoty zaznamenávejte na definovaném místě a v definovaných intervalech.
Odchylky považujte za technické události. Pokud předehřev klesne pod minimum, zastavte práci, obnovte stanovenou teplotu a přerušení zdokumentujte. Pokud elektroda překročí povolenou dobu vystavení, vyřaďte ji do karantény, místo abyste ji vrátili do pouzdra. Pokud se tepelný příkon, teplota mezi vrstvami, sevření, stav přídavného materiálu nebo historie provozu liší od kvalifikovaného postupu, před pokračováním si vyžádejte rozhodnutí o dalším postupu.
Kontrola musí zohlednit opožděné praskání. Před závěrečnou nedestruktivní kontrolou dodržte stanovenou dobu ochlazování a difuze vodíku; v závislosti na materiálu, tloušťce, sevření, postupu a rozhodující normě může být zapotřebí několik hodin nebo delší doba. Vizuální kontrola bezprostředně po svařování nemůže potvrdit, že spoj není ohrožen opožděným studeným praskáním. Pro trhliny zasahující na povrch použijte požadovanou zkoušku magnetickou práškovou metodou nebo kapilární zkoušku a tam, kde je stanoveno objemové pokrytí, také ultrazvukovou nebo radiografickou kontrolu. Pokud se objeví trhlina, jednoduše ji nevybrušujte a znovu nezavařujte. Zmapujte vadu, určete její původ, prověřte záznamy o vodíku a teplotním režimu, znovu posuďte materiál nasycený vodíkem během provozu a před opravou postup upravte. Prevence je koordinovaný systém kontroly svařování, nikoli jediný pokyn k teplotě.
Běžná tvrzení, která neobstojí při metalurgickém posouzení
Vodíkové praskání není řízeno jedním jediným parametrem. TWI popisuje nezbytnou kombinaci jako vodík, tvrdou a křehkou strukturu náchylnou k praskání a tahové napětí. White Paper International Institute of Welding (IIW) (2023) vyjadřuje stejný vztah prostřednictvím tří hlavních faktorů: obsahu vodíku, zbytkového tahového napětí a náchylnosti mikrostruktury. Odstranění nebo omezení jednoho faktoru může riziko praskání snížit; pokud však ostatní dva zůstanou nezměněny, svar může stále prasknout, někdy i několik hodin po svařování.
Proto správný postup zohledňuje chemické složení oceli, míru sevření, tloušťku spoje, rychlost ochlazování, tepelný příkon, stav přídavného materiálu, předehřev, teplotu mezi housenkami a historii provozního namáhání materiálu. Norma ISO 17642-1:2004 stanovuje obecné zásady destruktivního zkoušení studených trhlin u obloukově svařovaných kovových materiálů, včetně posuzování přídavných materiálů, základních materiálů a svarového kovu. Takové zkoušení existuje proto, že svařitelnost nelze odvodit pouze z obsahu uhlíku nebo z jediného parametru svařování.
Vyšší předehřev vždy znamená méně praskání
Předehřev obvykle pomáhá, ale „vyšší“ není metalurgické pravidlo. Zvýšení teploty před svařováním a během něj zpomaluje ochlazování v tepelně ovlivněné oblasti (HAZ), čímž snižuje pravděpodobnost vzniku tvrdé, křehké martenzitické struktury. Zároveň poskytuje difundujícímu vodíku více času k úniku ze svaru a přilehlé oceli předtím, než spoj dosáhne nižších teplot, při nichž se vodík může zachytit. Pokyny společnosti Dillinger, které uplatňují Metodu B normy EN 1011-2, popisují tyto dva účinky přímo: předehřev zpomaluje ochlazování HAZ a podporuje únik vodíku. Web SteelConstruction.info rovněž doporučuje řídit rychlost ochlazování a udržovat předehřev nebo dohřev, aby vodík mohl migrovat pryč od tvrdých, namáhaných oblastí.
Přínos má své limity. Teplota překračující rozsah kvalifikovaného postupu může zvětšit HAZ, změnit velikost zrn, snížit houževnatost a ovlivnit pevnost nebo rozměrovou přesnost. Nadměrná teplota mezi housenkami může také vést ke vzniku nežádoucích mikrostruktur nebo snížit vlastnosti požadované konstrukční normou. Předehřev neodstraní účinky silného sevření, oceli s vysokou prokalitelností, znečištěných povrchů spoje ani vodíku, který již pronikl do základního materiálu.
Tento poslední bod je důležitý při opravárenském svařování. Vodík vnesený do oceli během provozu není totéž co difundující vodík zavedený svařovací elektrodou. Pokusy s vodíkem nasycenými ocelemi C-Mn a Cr-Mo ukázaly, že zadržený vodík může zvýšit riziko praskání při výrobě. V jednom uváděném případě u oceli 2¼Cr-1Mo bylo nutné zvýšit předehřev o 130 °C. Řešení může zahrnovat ošetření pro uvolnění vodíku, konzervativně nastavený předehřev, řízenou teplotu mezi housenkami a svařovací postup s nízkým obsahem vodíku. Pouhé použití známé hodnoty předehřevu nestačí.
Předehřev proto musí být stanoven na základě materiálu a postupu, nikoli zvolen jako neomezená bezpečnostní rezerva. Norma EN 1011-2, včetně doporučení pro feritické oceli, spojuje řízení praskání s chemickým složením, obsahem vodíku, tepelným příkonem, předehřevem a teplotou mezi housenkami. Podstatnou otázkou je, zda zvolený tepelný cyklus udržuje ochlazování a pohyb vodíku v přijatelném rozsahu.
Vyšší tepelný příkon vždy zlepšuje svařitelnost
Vyšší tepelný příkon často zpomaluje ochlazování, a proto může u některých ocelí omezit vznik tvrdých složek v HAZ. Toto omezené zjištění se však často mění v absolutní tvrzení. To není správné.
Tepelný příkon mění celou tepelnou historii. Větší svarová lázeň a širší ohřívaná oblast mohou zvětšit šířku HAZ a změnit růst zrn, houževnatost, pevnost i transformační produkty. U sevřených spojů může výsledný průběh smršťování ovlivnit také zbytkové napětí. Výsledek závisí na chemickém složení oceli, tloušťce, geometrii spoje, procesu svařování, rychlosti svařování a teplotním rozsahu, v němž materiál prochází fázovou přeměnou.
Pohyb vodíku činí toto tvrzení ještě méně spolehlivým. TWI uvádí, že nadměrný tepelný příkon může zvýšit zadržování vodíku ve svarovém kovu, protože zvětšuje difuzní vzdálenosti a může zkrátit celkový čas dostupný pro difuzi. Teplejší nebo větší svar není automaticky čistší svar. Vodík se musí dostat k únikové cestě a tato cesta se může prodlužovat se zvětšujícím se objemem naneseného svarového kovu. Následné ochlazování pak může zanechat vodík koncentrovaný v blízkosti tvrdých nebo silně namáhaných oblastí.
Rizika má také velmi nízký tepelný příkon: rychlé ochlazování může vést ke vzniku martenzitu nebo jiných náchylných struktur, zejména u ocelí s vysokou prokalitelností a u tlustých sevřených spojů. Řešením je kvalifikovaný rozsah tepelného příkonu, nikoli snaha dosáhnout jednoho či druhého extrému. Předehřev, řízení teploty mezi housenkami, pořadí nanášení svarových housenek, svařovací proud, napětí, rychlost svařování a dohřev musí působit společně. Postup, který zabrání vzniku tvrdé HAZ, ale vytvoří nepřijatelnou houževnatost, není úspěšným řešením vodíkového praskání.
Probíranou vadou jsou opožděné studené trhliny, nikoli trhliny vznikající za vysokých teplot. Trhliny za vysokých teplot vznikají během tuhnutí nebo při zvýšené teplotě a řídí se odlišnými mechanismy, včetně segregace při tuhnutí a vzniku kapalných filmů. Vyšší tepelný příkon může ovlivnit obě skupiny vad, nečiní je však zaměnitelnými.
Elektrody s nízkým obsahem vodíku eliminují vodíkové praskání
Elektrody s nízkým obsahem vodíku snižují množství vodíku vstupujícího do svaru. Neznamená to, že obsah vodíku bude nulový, ani to neodstraňuje ostatní podmínky nezbytné pro vznik praskání. Vlhkost, poškozené obaly tavidla, znečištěné plochy spoje, maziva, nátěry, problémy s ochranným plynem a nesprávné skladování mohou zvýšit obsah vodíku navzdory jmenovité klasifikaci přídavného materiálu. Přídavné materiály musí být sušeny, skladovány, vydávány a používány podle příslušného postupu.
Měření vodíku také vyžaduje přesně stanovenou metodu. Norma ISO 3690:2018 specifikuje postupy odběru vzorků a analýzy difundujícího vodíku ve svarovém kovu obloukově svařovaném s použitím přídavného materiálu, včetně svarového kovu v martenzitických, bainitických a feritických ocelích. Toto měření se týká vodíku ve svarovém kovu. Neurčuje přímo množství vodíku zadrženého v plechu vystaveném provozu ani vodíku rozloženého v HAZ.
Elektroda s nízkým obsahem vodíku nemůže změkčit martenzitickou HAZ vzniklou rychlým ochlazováním a nemůže odstranit tahové napětí vyvolané smršťováním svaru nebo vnějším sevřením. Nemůže také okamžitě uvolnit vodík, který během provozu pronikl do tlakové nádoby, součásti potrubí nebo jiné oceli. V takových případech může být nezbytný předehřev, dohřev, příprava spoje, omezení sevření, vhodné pořadí svařování a odložená kontrola.
Postup s nízkým obsahem vodíku je tam, kde jej postup vyžaduje, nezbytný, představuje však pouze jednu součást propojeného systému. Vodíkovému praskání se předchází tehdy, když se řídí přívod vodíku i zadržený vodík, tepelný cyklus zabraňuje vzniku náchylné mikrostruktury a spoji je umožněno odolat tahovému napětí nebo je uvolnit. To je problém metalurgie, nikoli označení elektrody.
Zdroje
- [1] ISO 3690:2018. International Standard, 2018. https://www.iso.org/standard/72150.html
- [2] Welding parameter guidance. Dillinger technical guidance, 2024. https://service.dillinger.de/d/en/e-service/tools/welding/help/embed_index.shtml