




Co jsou oceli vyráběné práškovou metalurgií
Definice oceli vyráběné práškovou metalurgií
Ocel vyráběná práškovou metalurgií je železný materiál vyrobený technologií zpracování prášku, nikoli odlitím velkého ingotu a jeho následným válcováním nebo kováním na polotovar. Tento pojem označuje způsob zpracování a skupinu materiálů. Neurčuje jedno konkrétní chemické složení, jednu mikrostrukturu ani jednu úroveň hustoty.
Typická posloupnost zpracování práškovou metalurgií
- Výroba prášku Prášek železa nebo legované oceli se vyrábí a třídí.
- Mísení Lze kombinovat legující přísady, grafit, měď, nikl, molybden a maziva.
- Zhutňování Směs se lisuje do tvarovaného výlisku.
- Slinování Ohřev vytváří vazby mezi částicemi a mění systém pórů.
- Sekundární zpracování Může následovat kalibrování, opětovné lisování, infiltrace, obrábění, nauhličování, kalení, popouštění nebo zhutňování.
Typický výrobní postup začíná výrobou prášku železa nebo legované oceli a pokračuje klasifikací prášku, mícháním, zhutňováním a slinováním. Zhutněný výlisek může následně projít kalibrováním, opakovaným lisováním, infiltrací, obráběním, cementováním, kalením, popouštěním nebo jinou operací zvyšující hustotu či tepelným zpracováním. Každá etapa mění vztah mezi složením, strukturou pórů, rozměry a mechanickým chováním. Randall German ve své publikaci A-Z of Powder Metallurgy pojednává o výrobě prášku, zhutňování, slinování, zvyšování hustoty, mikrostruktuře a pórovitosti jako o vzájemně propojených částech oboru, nikoli jako o zaměnitelných názvech pro výslednou ocel.
Samotný prášek je prvním zdrojem variability. Atomizované, redukované a jiné prášky se liší tvarem částic, distribucí velikosti částic, povrchovým oxidem, vnitřní pórovitostí a tokovými vlastnostmi. Tyto charakteristiky ovlivňují, jak se částice uspořádají v lisovací formě, kolik maziva je zapotřebí, jak se tlak přenáší zhutněným výliskem a jak se částice během slinování spojí. Směs prášku může rovněž obsahovat předlegované částice, elementární přísady, částice předslitiny, grafit, měď, nikl, molybden nebo technologická maziva. V důsledku toho mohou mít dva součásti obecně označované jako ocel PM odlišné rozložení legujících prvků ještě před zahájením tepelného procesu v peci.[1] Ferrous Powder Metallurgy. ScienceDirect Topics. ScienceDirect Topics, 2024.
Složení zůstává důležité, ale nepůsobí samo o sobě. Feritická prášková metalurgie běžně využívá měď, nikl a molybden jako legující přísady, zatímco uhlík se často přidává prostřednictvím grafitu nebo prášku obsahujícího uhlík. Podle přehledu Ferrous Powder Metallurgy, který v roce 2024 zveřejnil ScienceDirect Topics, představují složení železo–měď–uhlík přibližně polovinu feritických součástí vyrobených práškovou metalurgií. Tento údaj popisuje významnou skupinu složení, nikoli definici všech ocelí PM.
ASTM B783-24 klasifikuje konstrukční materiály z železné práškové metalurgie pomocí chemického složení, hustoty, meze kluzu ve stavu po slinování a meze pevnosti v tahu po tepelném zpracování. Strong evidence
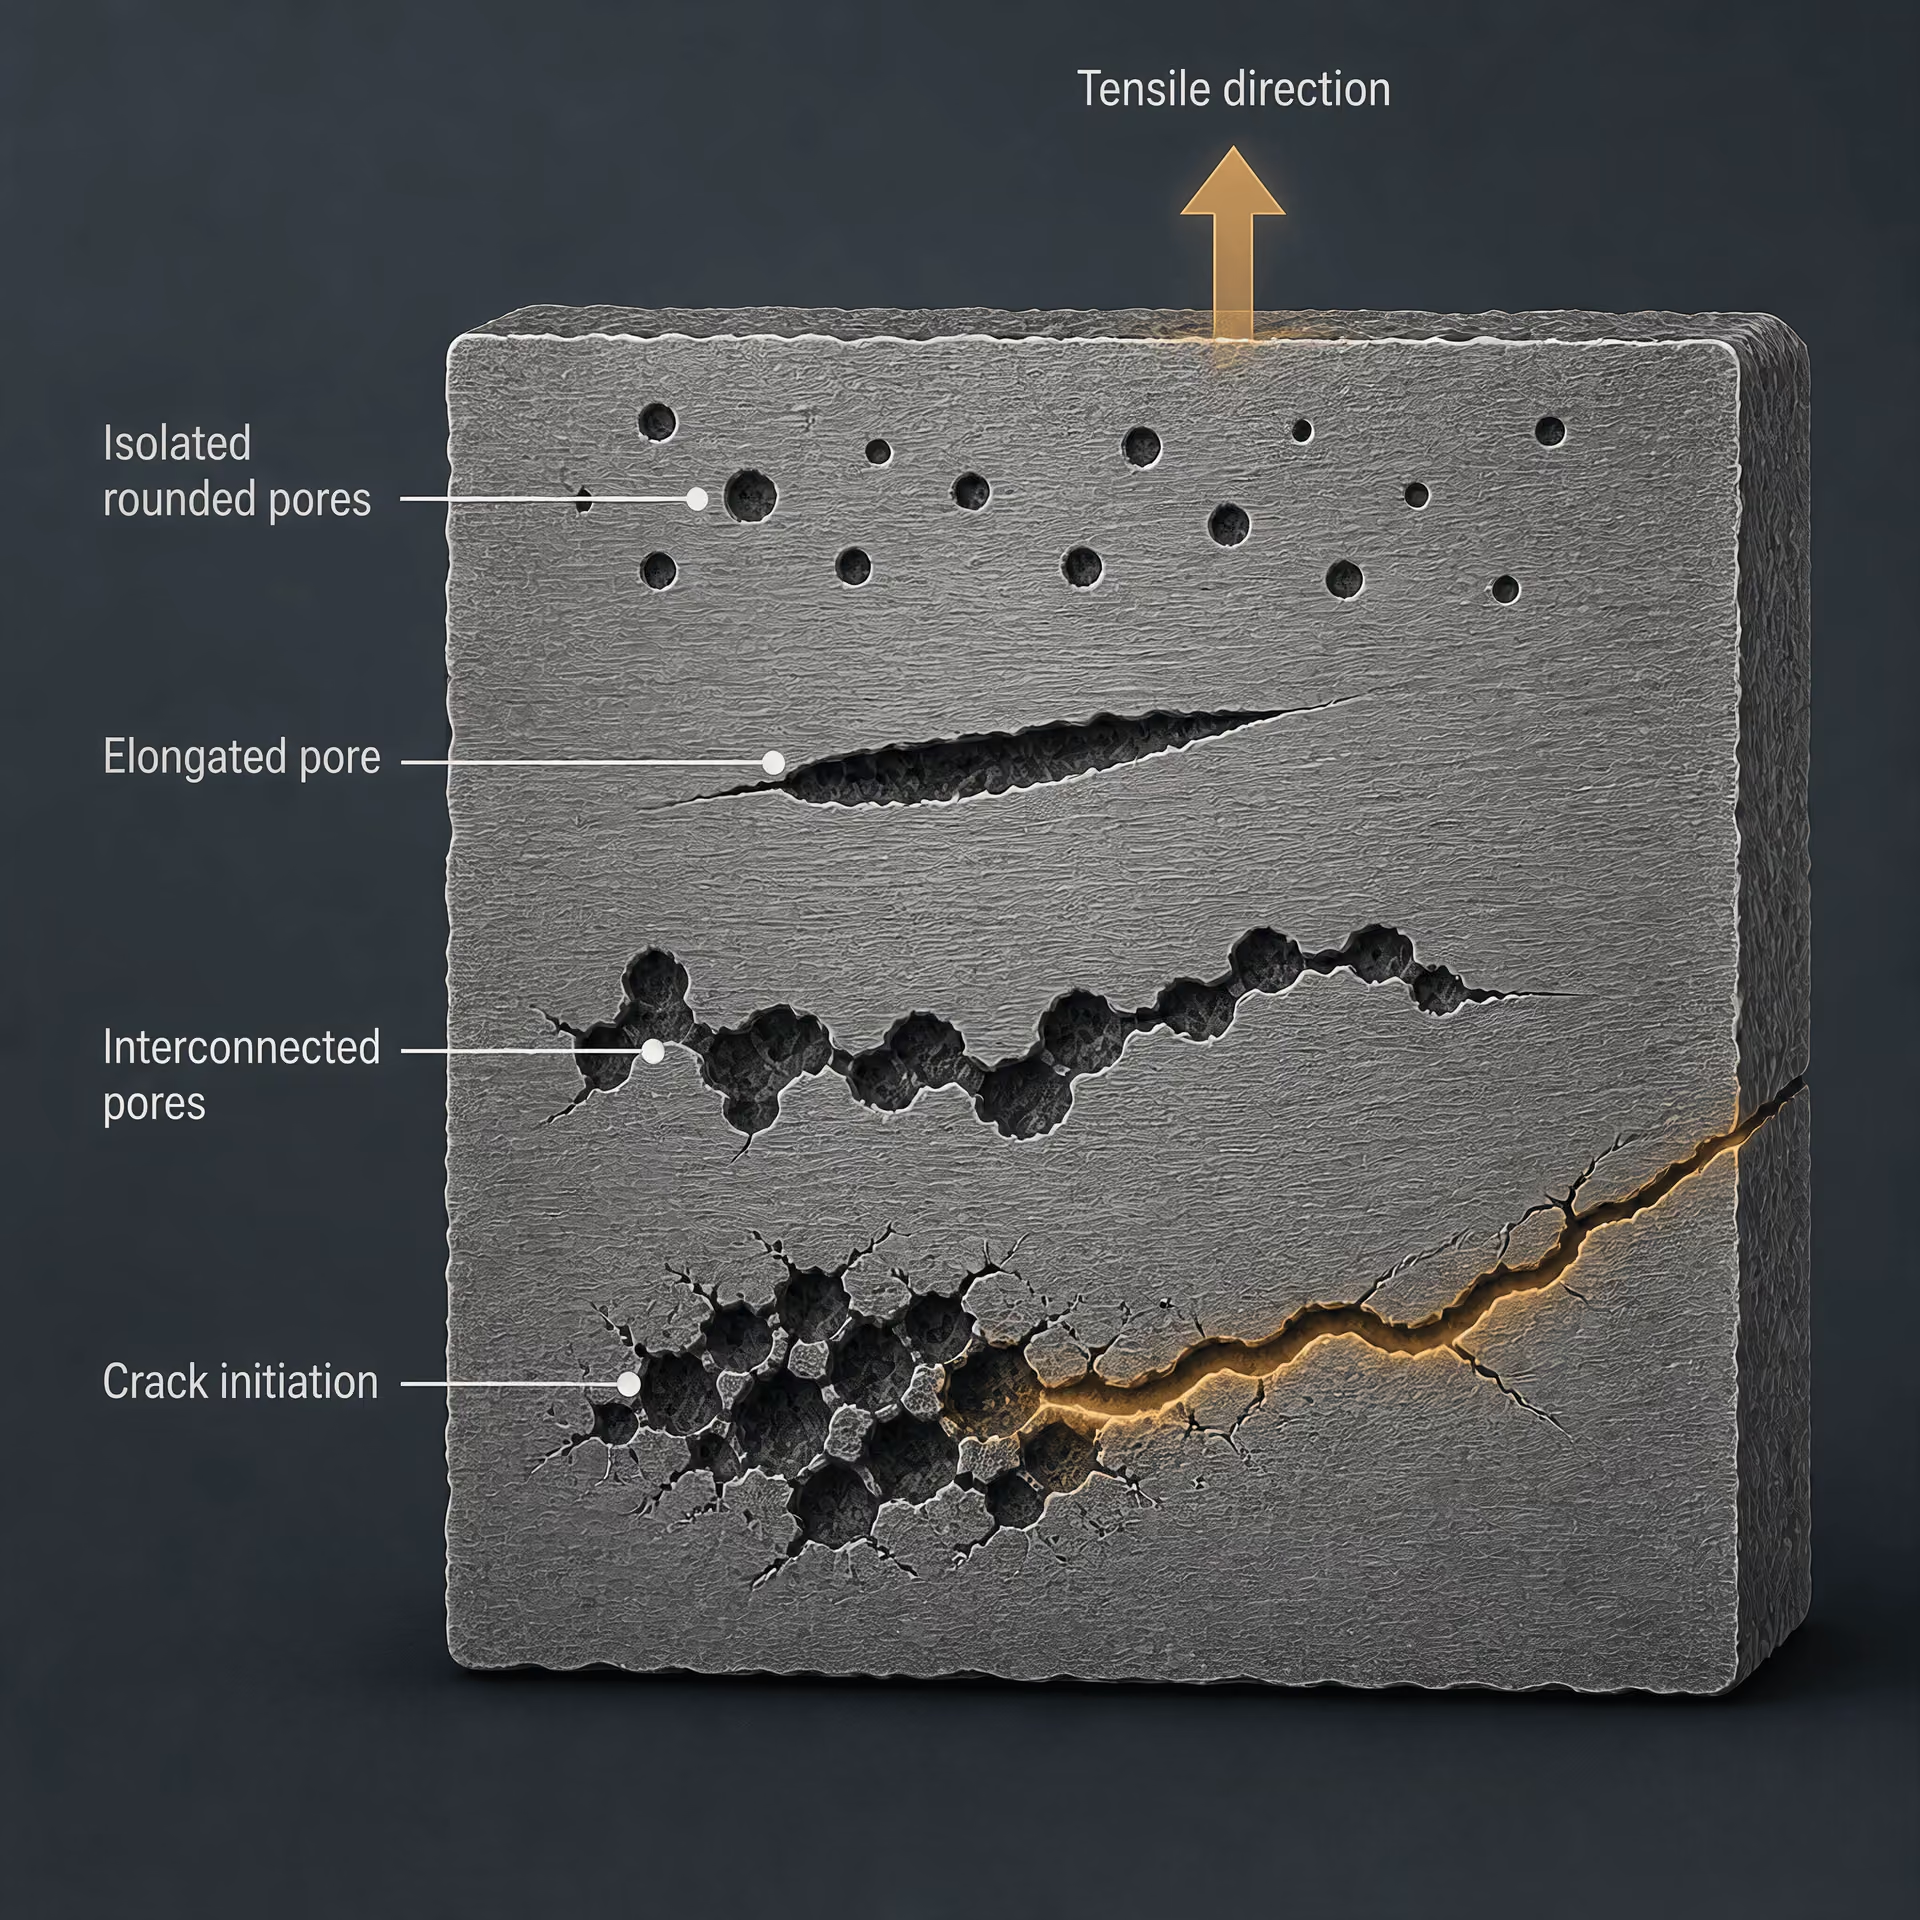
ASTM B783-24 ukazuje, proč samotné označení jakosti nebo obecný název výrobního postupu nestačí. Norma klasifikuje feritické konstrukční materiály PM podle chemického složení, hustoty, meze kluzu ve stavu po slinutí a meze pevnosti v tahu po tepelném zpracování. Hustota není pouze formální údaj pro vykazování: zbytkové póry zmenšují průřez přenášející zatížení a mohou sloužit jako místa iniciace trhlin, zatímco tvar, velikost a propojenost těchto pórů ovlivňují výsledek následného zpracování. Specifikace proto musí uvádět více než jen prvky přidané k železu.
ISO 5755:2022 obdobně stanovuje požadavky na slinuté kovové materiály, včetně konstrukčních materiálů ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. Rozsah normy odráží šíři této kategorie. „Ocel PM“ může označovat slinutý konstrukční materiál s řízenou zbytkovou pórovitostí, práškově kovaný díl s podstatně vyšší hustotou nebo nástrojovou ocel vyrobenou práškovou metalurgií, jejíž hlavní odlišnost spočívá v zastoupení a čistotě karbidů.
Mikrostruktura se může lišit od mikrostruktury materiálu vyrobeného ingotovou metalurgií, i když mají nominálně podobné chemické složení. Nástrojové oceli vyráběné práškovou metalurgií mohou vytvářet jemné, zaoblené a rovnoměrnější karbidické struktury a mohou obsahovat množství karbidů nebo jejich složení, které je konvenční ingotovou metalurgií obtížné nebo nemožné vyrobit. Rychlé tuhnutí během výroby prášku omezuje segregaci spojenou s velkým odlitým ingotem; následná konsolidace a tepelné zpracování určují, nakolik tato výhoda zůstane zachována ve výsledném výrobku. Výsledkem není automaticky lepší ani horší materiál. Jde o odlišnou metalurgickou historii.

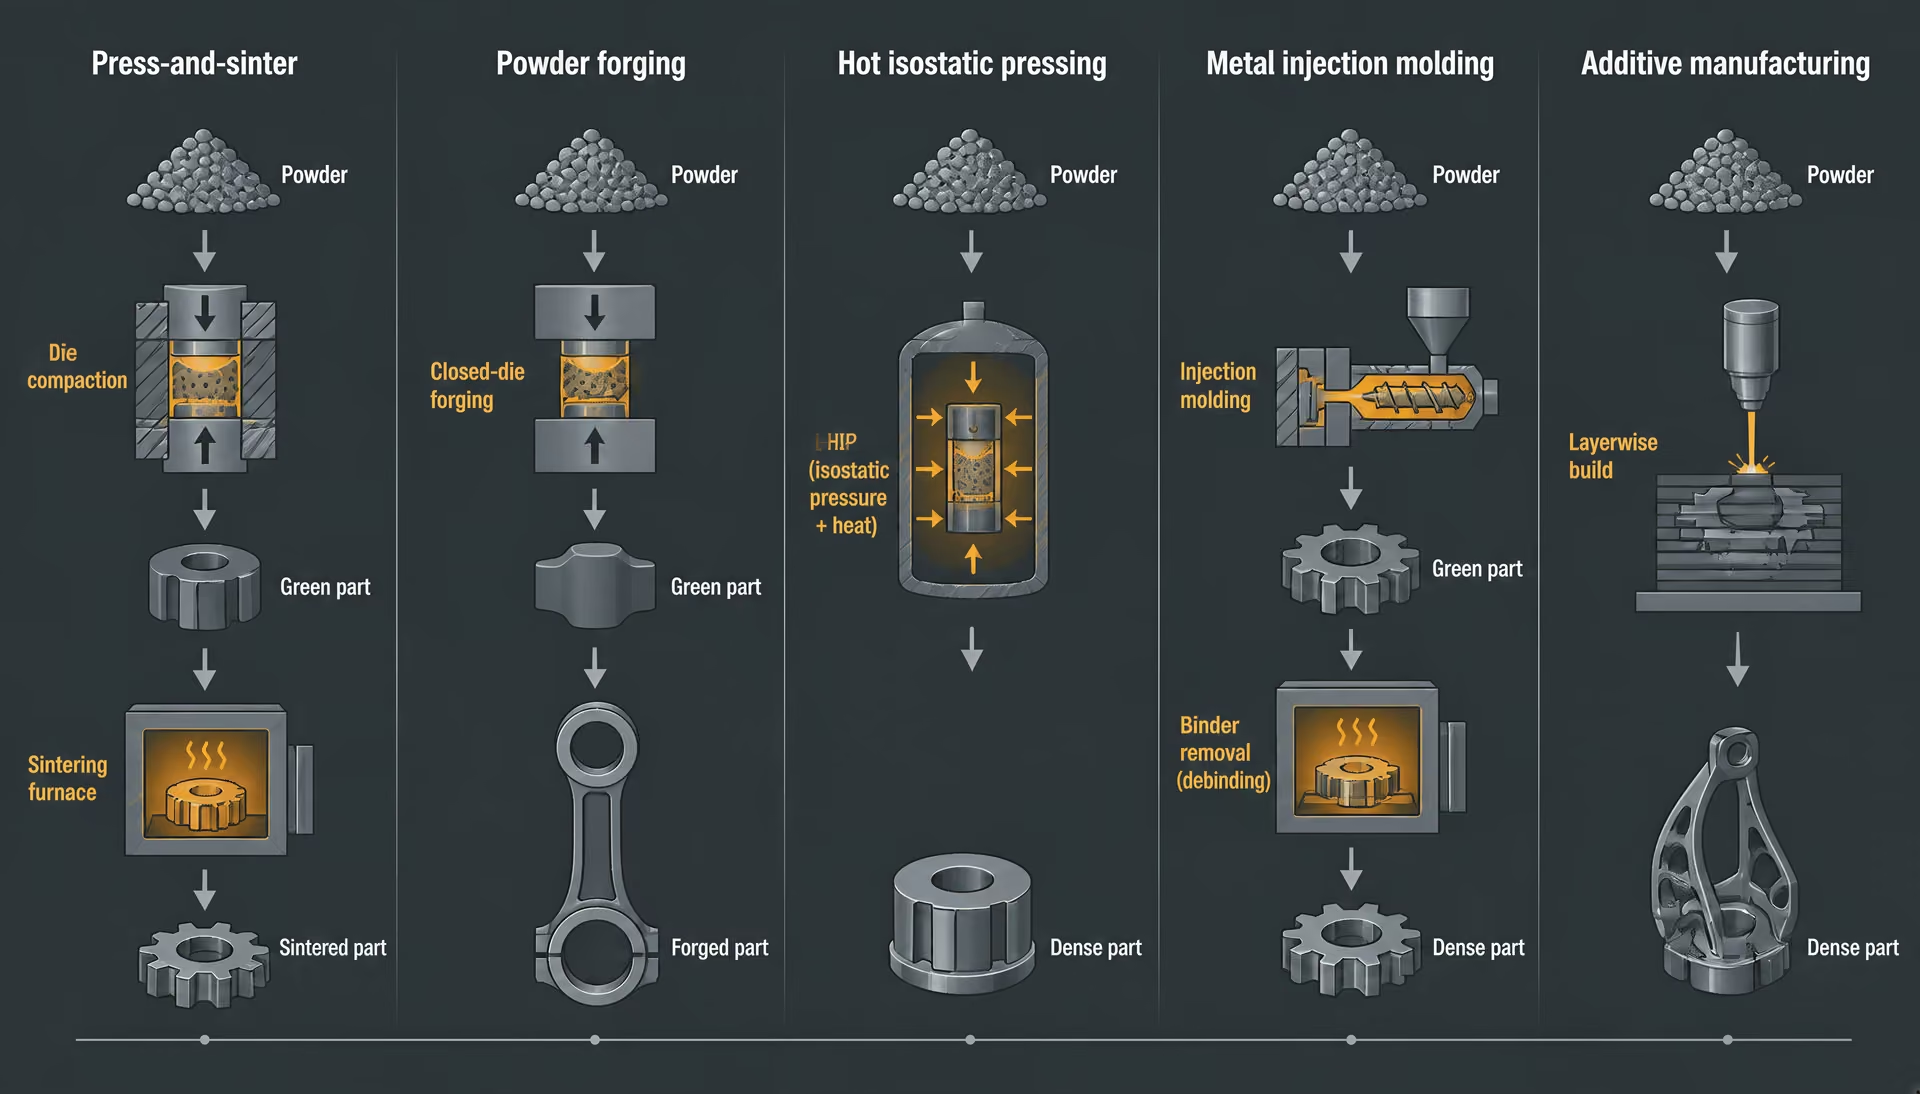
Lisování a slinování, práškové kování a související postupy
| Postup | Primární mechanismus zhutňování | Typický rozlišovací znak |
|---|---|---|
| Lisování a slinování | Zhutnění v zápustce následované slinováním v peci | Řízená zbytková pórovitost a tvarování téměř do konečného tvaru |
| Kování prášku | Slinovaný předlisek následovaný kováním za tepla | Větší redukce pórů a kovaná deformace |
| Horké izostatické lisování | Zvýšená teplota a tlak | Uzavření vnitřních pórů |
| Vstřikování kovových prášků | Lisování, odstranění pojiva a slinování | Vstupní materiál z jemného prášku a složité geometrie |
| Aditivní výroba | Tavení nebo fúze po vrstvách | Digitální dráha nástroje a tepelná historie po vrstvách |
Výlisek Tvarovaný, avšak neslinovaný výlisek, jehož dočasná pevnost vyplývá především ze vzájemného zaklínění částic a lisovacího tlaku.
Konvenční prášková metalurgie založená na lisování a slinování začíná odměřenou směsí prášků. Lisovací forma a lisovníky tuto směs zhutní do „zeleného“ výlisku, jehož tvar je udržován vzájemným zaklesnutím částic a zhutňovacím tlakem. Zelený výlisek se poté zahřívá pod teplotou tavení slitiny, což umožňuje difuzi a růst krčků mezi částicemi. Slinování zpevňuje síť částic, mění rozměry a zaobluje nebo zmenšuje části pórového systému. Nemusí však odstranit veškerou pórovitost.
Rozložení tlaku v lisovací formě, tření o stěnu formy, tok prášku a geometrie součásti mohou vytvářet gradienty hustoty. Slinování může způsobit smrštění nebo v závislosti na složení a počátečních podmínkách uspořádání částic také rozměrový růst. Tyto změny je nutné posuzovat společně s charakteristikami částic prášku a plánovaným tepelným zpracováním. Například cementační zpracování působí na materiál, jehož přístup uhlíku a reakce na přeměny jsou ovlivněny póry, rozložením legujících prvků a slinutou mikrostrukturou.
Konstrukční součásti vyrobené tímto postupem se často specifikují ve stavu po slinutí nebo po definované sekundární operaci. Kalibrování může zlepšit rozměrovou přesnost; opakované lisování může zvýšit hustotu ve vybraných oblastech; infiltrace může vyplnit propojené póry jiným materiálem a slinovací kalení může spojit chlazení v peci s kalicími přeměnami. Žádná z těchto operací nezmění každý lisovaný a slinutý díl v plně tvářenou ocel. Výrobní postup zůstává součástí jeho identity.[2] ISO 13947:2024. International Organization for Standardization. ISO standard, 2024.
Práškové kování přidává mechanický konsolidační krok. Předtvar se nejprve zhutní a slinuje, poté se zahřeje a vykove, aby se snížila pórovitost a vytvořil kovaný tvar. Historie jeho výroby se proto liší jak od běžného slinutého dílu, tak od kovaného dílu vyrobeného z litého předvalku. Kontrola vměstků je v tomto procesu důležitá: ISO 13947:2024 stanovuje metodu určování nekovových vměstků v kovových prášcích a umožňuje její použití také na ocelové díly vyrobené práškovým kováním. Norma objasňuje, že vměstky lze posuzovat již ve fázi prášku, přičemž zůstávají relevantní i pro konsolidovanou součást.
Dalším postupem konsolidace prášku je izostatické lisování za tepla, při němž se využívá zvýšená teplota a tlak k uzavření vnitřních pórů. Vstřikování kovových prášků zase kombinuje jemný kovový prášek se systémem pojiva, vstřikováním do formy, odstraněním pojiva a slinováním. Tyto procesy by neměly být slučovány s běžnou výrobou lisováním a slinováním. Liší se použitými prášky, chováním výlisku před slinutím, tepelnými cykly, rozměrovými změnami i dosažitelnými geometriemi.
Aditivní výroba v mnoha systémech rovněž začíná kovovým práškem, ale nejde o konvenční práškovou metalurgii jen proto, že se v procesu používá prášek. Laserový nebo elektronový paprsek selektivně taví nebo spojuje po sobě následující oblasti podle digitální dráhy nástroje; součást se vytváří s vrstvovou tepelnou historií, nikoli zhutňováním celého tvaru v lisovací formě. Kapitola ASM Handbook o aditivní výrobě ocelí a korozivzdorných ocelí, vydaná v roce 2020 a publikovaná NIST, označuje pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě za klíčové faktory u ocelových součástí vyrobených aditivně. Tyto otázky se s práškovou metalurgií překrývají, mechanismy vzniku vad a teplotní gradienty však nejsou stejné jako u lisovaného výlisku procházejícího slinovací pecí.
Proč tento pojem neoznačuje jednu jakost
Označení oceli obvykle odkazuje na stanovený rozsah chemického složení a normu pro výrobek nebo použití. „Ocel vyráběná práškovou metalurgií“ samo o sobě nic takového neurčuje. Označuje výrobní postup dostatečně široký na to, aby zahrnoval konstrukční oceli, korozivzdorné oceli, nástrojové oceli, materiály související s ložisky i slitinové systémy určené pro práškové kování nebo aditivní výrobu.[3] ISO 4957:2018. International Organization for Standardization. ISO standard, 2018.
Normy tento rozdíl dokládají. ASTM B783-24 se zabývá feritickými konstrukčními materiály PM prostřednictvím několika vzájemně propojených kritérií, nikoli prostřednictvím jediné univerzální jakosti. ISO 5755:2022 se vztahuje na konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. ISO 4957:2018 stanovuje požadavky na nástrojové oceli pro výrobky vyrobené práškovou metalurgií stejně jako pro výrobky válcované za tepla, kované, tažené za studena a válcované za studena. Nástrojovou ocel PM tedy stále lze identifikovat uznávaným označením nástrojové oceli, zatímco výrobní postup objasňuje její karbidickou strukturu, charakter segregace, stav pórů a požadovanou kontrolu.
Smysluplný popis je proto vícevrstevný: chemické složení prášku, morfologie částic a jejich distribuce velikosti, způsob zhutňování, hustota zeleného výlisku, slinovací cyklus, výsledná hustota, morfologie pórů, zastoupení vměstků, rozměrové změny a tepelné zpracování. Změna jedné z těchto vrstev může změnit výsledný materiál, i když nominální označení slitiny zůstane stejné.
Proto by ocel PM neměla být považována za běžnou ocel v práškové formě. Jde o skupinu materiálů, jejichž konečnou mikrostrukturu společně určují složení a historie zpracování. Označení jakosti poskytuje pouze část této historie.
Systém norem pro železné materiály vyráběné práškovou metalurgií
Oceli vyráběné práškovou metalurgií nejsou definovány pouze výrobou prášku. Jejich klasifikace závisí na chemickém složení práškového výlisku, hustotě dosažené během zpracování, struktuře pórů zachované po slinování a mechanickém stavu, ve kterém je součást zkoušena. Technická specifikace proto může identifikovat skupinu materiálů, aniž by popisovala všechny operace potřebné k výrobě hotové součásti.
Toto rozlišení je důležité, protože dvě součásti s podobným nominálním obsahem železa, uhlíku, mědi, niklu nebo molybdenu mohou mít odlišné vlastnosti, pokud se liší rozdělení velikosti částic prášku, lisovací tlaky, cykly slinování, rychlosti ochlazování nebo následná ošetření po slinování. Randall German ve své publikaci A-Z of Powder Metallurgy (2005) pojednává o výrobě prášku, mísení, lisování, slinování, zhutňování, mikrostruktuře a pórovitosti jako o vzájemně propojených částech jednoho zpracovatelského postupu. Normy rozdělují tato témata do zvládnutelných požadavků, ale nezpůsobují, že by tyto souvislosti přestaly existovat.
Klasifikační logika normy ASTM B783-24
Norma ASTM B783-24, vydaná organizací ASTM International v roce 2024, klasifikuje konstrukční materiály ze železné práškové metalurgie podle čtyř hlavních atributů: chemického složení, hustoty, meze kluzu ve stavu po slinování a meze pevnosti v tahu po tepelném zpracování. Její rozsah se týká součástí vyráběných lisováním a slinováním. Jedná se o klasifikační systém pro konstrukční materiály ze železné práškové metalurgie, nikoli o univerzální systém označování každé oceli vyrobené z prášku.
Chemické složení určuje skupinu slitiny a přípustné obsahy prvků, jako jsou uhlík, měď, nikl a molybden. Podle hesla Ferrous Powder Metallurgy v publikaci ScienceDirect Topics (2024) tvoří složení železo–měď–uhlík přibližně polovinu součástí ze železné práškové metalurgie. Jiné systémy používají nikl, molybden, chrom, mangan nebo kombinace těchto přísad ke změně prokalitelnosti, pevnosti, rozměrové odezvy nebo korozního chování. Složení uvedené v požadavku na materiál však musí být vždy posuzováno společně se stavem součásti; samotný obsah prvků neurčuje pórovitost ani mechanické vlastnosti.
Hustota představuje samostatnou klasifikační osu. U lisované a slinované součásti vyjadřuje, jaká část výlisku je vyplněna pevným kovem namísto vzájemně propojených nebo uzavřených pórů. Nominální složení slitiny se proto může vyskytovat na několika úrovních hustoty, přičemž každá z nich má jinou účinnou plochu přenášející zatížení a jinou odezvu při obrábění, únavě, rázovém namáhání nebo tepelném zpracování. ASTM B783-24 tento rozdíl uznává a nepovažuje hustotu za vedlejší výsledek výroby.
Mechanické kategorie rovněž rozlišují dva různé stavy materiálu. Mez kluzu ve stavu po slinování popisuje součást po lisování a slinování, aniž by se vykazovaný stav opíral o pozdější vytvrzovací zpracování. Mez pevnosti v tahu po tepelném zpracování označuje pevnost dosaženou po tepelném zpracování stanoveném pro příslušnou klasifikaci. Nejde o vzájemně zaměnitelná čísla. Ocel, která splňuje kategorii meze kluzu ve stavu po slinování, automaticky nesplňuje kategorii meze pevnosti v tahu po tepelném zpracování; výkres proto musí uvádět, který stav je rozhodující pro přejímku.
| Rámec | Primární předmět | Co sám o sobě nestanovuje |
|---|---|---|
| ASTM B783-24 | Konstrukční materiály z železné práškové metalurgie | Úplnou specifikaci součásti |
| ISO 5755:2022 | Konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli | Jednu univerzální jakost práškové metalurgie |
| ISO 4957:2018 | Požadavky na nástrojové oceli napříč výrobními postupy | Totožné mikrostruktury napříč postupy |
| ISO 13947:2024 | Nekovové vměstky v prášcích a součástech vyrobených kováním prášku | Jakost slitiny, hustotu nebo tahový stav |
ASTM B783-24 tedy poskytuje rámec pro porovnávání materiálů na základě stanovených os, tento rámec však nepředstavuje úplnou specifikaci součásti. Neodstraňuje potřebu uvést tolerance, geometrii, stav povrchu, orientaci při zkoušení, odběr vzorků, rozměrové změny, požadavky na impregnaci nebo infiltraci ani přesný tepelný cyklus v případech, kdy tyto faktory ovlivňují provozní vlastnosti. Klasifikační označení také plně nepopisuje morfologii prášku, volbu maziva, lisovací nástroje, atmosféru slinování nebo morfologii pórů.
ISO 5755:2022 a slinované konstrukční materiály
Norma ISO 5755:2022 působí na související, avšak odlišné úrovni. V rámci ISO ICS 77.160 stanovuje požadavky na slinované kovové materiály, včetně slinovaného železa, oceli, legované oceli a konstrukčních materiálů z nerezové oceli. Toto znění je důležité: dokument se zabývá slinovanými konstrukčními materiály jako třídou, nikoli práškovou metalurgií jako jednou konvenční jakostí oceli.
„Slinovaný“ rovněž definuje stav vzniklý procesem, nikoli pouze chemickou identitu. Výlisek se vytvoří z prášku, zahřeje se pod teplotu tavení a následně se mění prostřednictvím spojování částic, smršťování, vývoje pórů a změn mikrostruktury. Prášek může být elementární, předlegovaný nebo směs obsahující legující přísady a technologické pomocné látky. Po slinování může součást podstoupit kalibrování, dokování, obrábění, parní úpravu, infiltraci, cementování, kalení a popouštění nebo jinou operaci zhutňování či tepelného zpracování. Zda je konkrétní operace zahrnuta v požadavku na materiál, musí být uvedeno samostatně.
ISO 5755:2022 je proto užitečná pro požadavky vztahující se na výrobky ze slinovaného železa a oceli, zatímco výrobní výkres nebo nákupní specifikace musí identifikovat požadované označení materiálu a jeho stav. Požadavek může předepisovat chemické rozmezí, hustotu, tahovou vlastnost, tvrdost nebo zkušební metodu. Nemusí však nutně předepisovat celý postup, kterým má výrobce tohoto výsledku dosáhnout. Naopak procesní specifikace může požadovat určitý typ prášku, postup lisování, atmosféru slinování, rychlost ochlazování nebo tepelné zpracování, i když norma pro daný materiál tyto podrobnosti neuvádí.
Toto oddělení je obzvláště důležité u nerezových materiálů vyráběných práškovou metalurgií. „Nerezová ocel“ označuje skupinu korozně odolných slitin podle příslušných chemických požadavků; neurčuje však, zda byla součást vyrobena lisováním a slinováním, vstřikováním kovového prášku, izostatickým lisováním za tepla nebo aditivní výrobou. Tyto postupy vytvářejí odlišné struktury pórů a mohou vyžadovat odlišné přejímací zkoušky. ISO 5755:2022 by neměla být vykládána jako prohlášení, že všechny součásti z nerezové oceli na bázi prášku mají stejnou mikrostrukturu nebo stejnou historii zpracování.
Jak se normy liší od označení jakosti
Označení jakosti pojmenovává nebo uspořádává materiál podle určitého systému. Norma může tento systém definovat, stanovovat meze, určovat zkušební metody nebo poskytovat klasifikační kategorie, oba pojmy však zůstávají odlišné. „Jakost“ v obecném smyslu odpovídá na otázku, jaký materiál je identifikován. Norma stanovuje, co musí být pro platnost této identifikace řízeno, měřeno nebo vykazováno.
ASTM B783-24 tento rozdíl ilustruje kombinovaným použitím chemického složení, hustoty, meze kluzu ve stavu po slinování a meze pevnosti v tahu po tepelném zpracování. Označení založené na této struktuře nese více informací než jednoduché chemické označení, stále však nenahrazuje výkres součásti. Výkres může určovat hustotu v jednotlivých místech, rozměrové tolerance po slinování, přípustné deformace, povrchově propojenou pórovitost a směr odběru tahových zkušebních těles.
ISO 4957:2018 vztahuje požadavky na nástrojové oceli na výrobky z práškové metalurgie stejně jako na výrobky válcované za tepla, kované, tažené za studena a válcované za studena. Strong evidence
Stejná zásada platí pro nástrojové oceli. ISO 4957:2018 výslovně vztahuje požadavky na nástrojové oceli jak na výrobky vyrobené práškovou metalurgií, tak na výrobky válcované za tepla, kované, tažené za studena a válcované za studena. Tato společná norma neznamená, že jsou tyto výrobky z metalurgického hlediska totožné. Nástrojové oceli vyrobené práškovou metalurgií mohou vytvářet jemné, zaoblené a relativně rovnoměrné karbidické struktury a úrovně či složení karbidů, kterých je konvenční ingotovou metalurgií obtížné nebo nemožné dosáhnout. Výrobní postup zůstává součástí identity materiálu i v případech, kdy společná norma pro nástrojové oceli stanovuje chemické požadavky nebo požadavky na vlastnosti.
Vměstky představují další hranici mezi označením materiálu a řízením procesu. ISO 13947:2024 stanovuje metodu určování nekovových vměstků v kovových prášcích a umožňuje její použití také na ocelové součásti vyrobené kováním z prášku. Zkoušení vměstků může odhalit kontaminaci nebo nekovové částice, které ovlivňují vznik únavových trhlin, avšak výsledek zkoušky vměstků sám o sobě nedefinuje jakost slitiny, hustotu ani stav po tepelném zpracování.[4] Additive Manufacturing of Steels and Stainless Steels. National Institute of Standards and Technology. ASM Handbook, 2020.
Stejnou pozornost je nutné věnovat pórovitosti. Kapitola příručky ASM Handbook o aditivní výrobě ocelí a nerezových ocelí, publikovaná organizací NIST (2020), pojednává o pórovitosti, vměstcích, zbytkových napětích a tepelném zpracování po výrobě jako o významných faktorech u aditivně vyráběných ocelových součástí. Tyto otázky se částečně překrývají s konvenční práškovou metalurgií, aditivní výrobu však nelze zaměňovat s práškovou metalurgií založenou na lisování a slinování: liší se výchozí práškový materiál, tvorba vrstev, tepelná historie, vznik vad i stav zbytkových napětí.
Správné označení materiálu proto kombinuje příslušnou normu, jakost nebo klasifikaci, formu výrobku, stav hustoty nebo vlastností a požadavky na zpracování, které ovlivňují přejímku. Normy vytvářejí řízený jazyk. Nevymazávají však historii oceli spojenou s použitím prášku.
Proměnné výroby prášku a výchozího materiálu
Prášek není neutrální náhradou za tyč, sochor nebo atomizovanou taveninu. Tvar jeho částic, distribuce velikosti, vnitřní struktura, stav povrchu a chemická historie určují, jak výchozí materiál vyplní lisovací nástroj, jak reaguje na zhutňování, jak slinuje a jak se v něm vytvářejí póry a vměstky. Randall German ve své publikaci A-Z of Powder Metallurgy (2005) pojednává o těchto charakteristikách jako o vzájemně propojených procesních proměnných: výroba prášku ovlivňuje zhutňování; zhutňování vytváří pórovou strukturu výlisku; slinování tuto strukturu i okolní mikrostrukturu mění; pozdější zhutňování a tepelné zpracování nemohou zcela vymazat každé dřívější rozhodnutí.[5] ASTM B783-24. ASTM International. ASTM standard, 2024.
Toto rozlišení je důležité při porovnávání oceli vyráběné práškovou metalurgií s na první pohled podobnou tvářenou jakostí. Norma ASTM B783-24 klasifikuje konstrukční materiály na bázi železa vyráběné práškovou metalurgií podle chemického složení, hustoty, meze kluzu ve stavu po slinutí a meze pevnosti v tahu po tepelném zpracování. Norma ISO 5755:2022 obdobně stanovuje požadavky na konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. Ani jedna z těchto norem nepovažuje prášek za nahodilou formu dodávky. Výchozí materiál je součástí výrobní cesty materiálu.

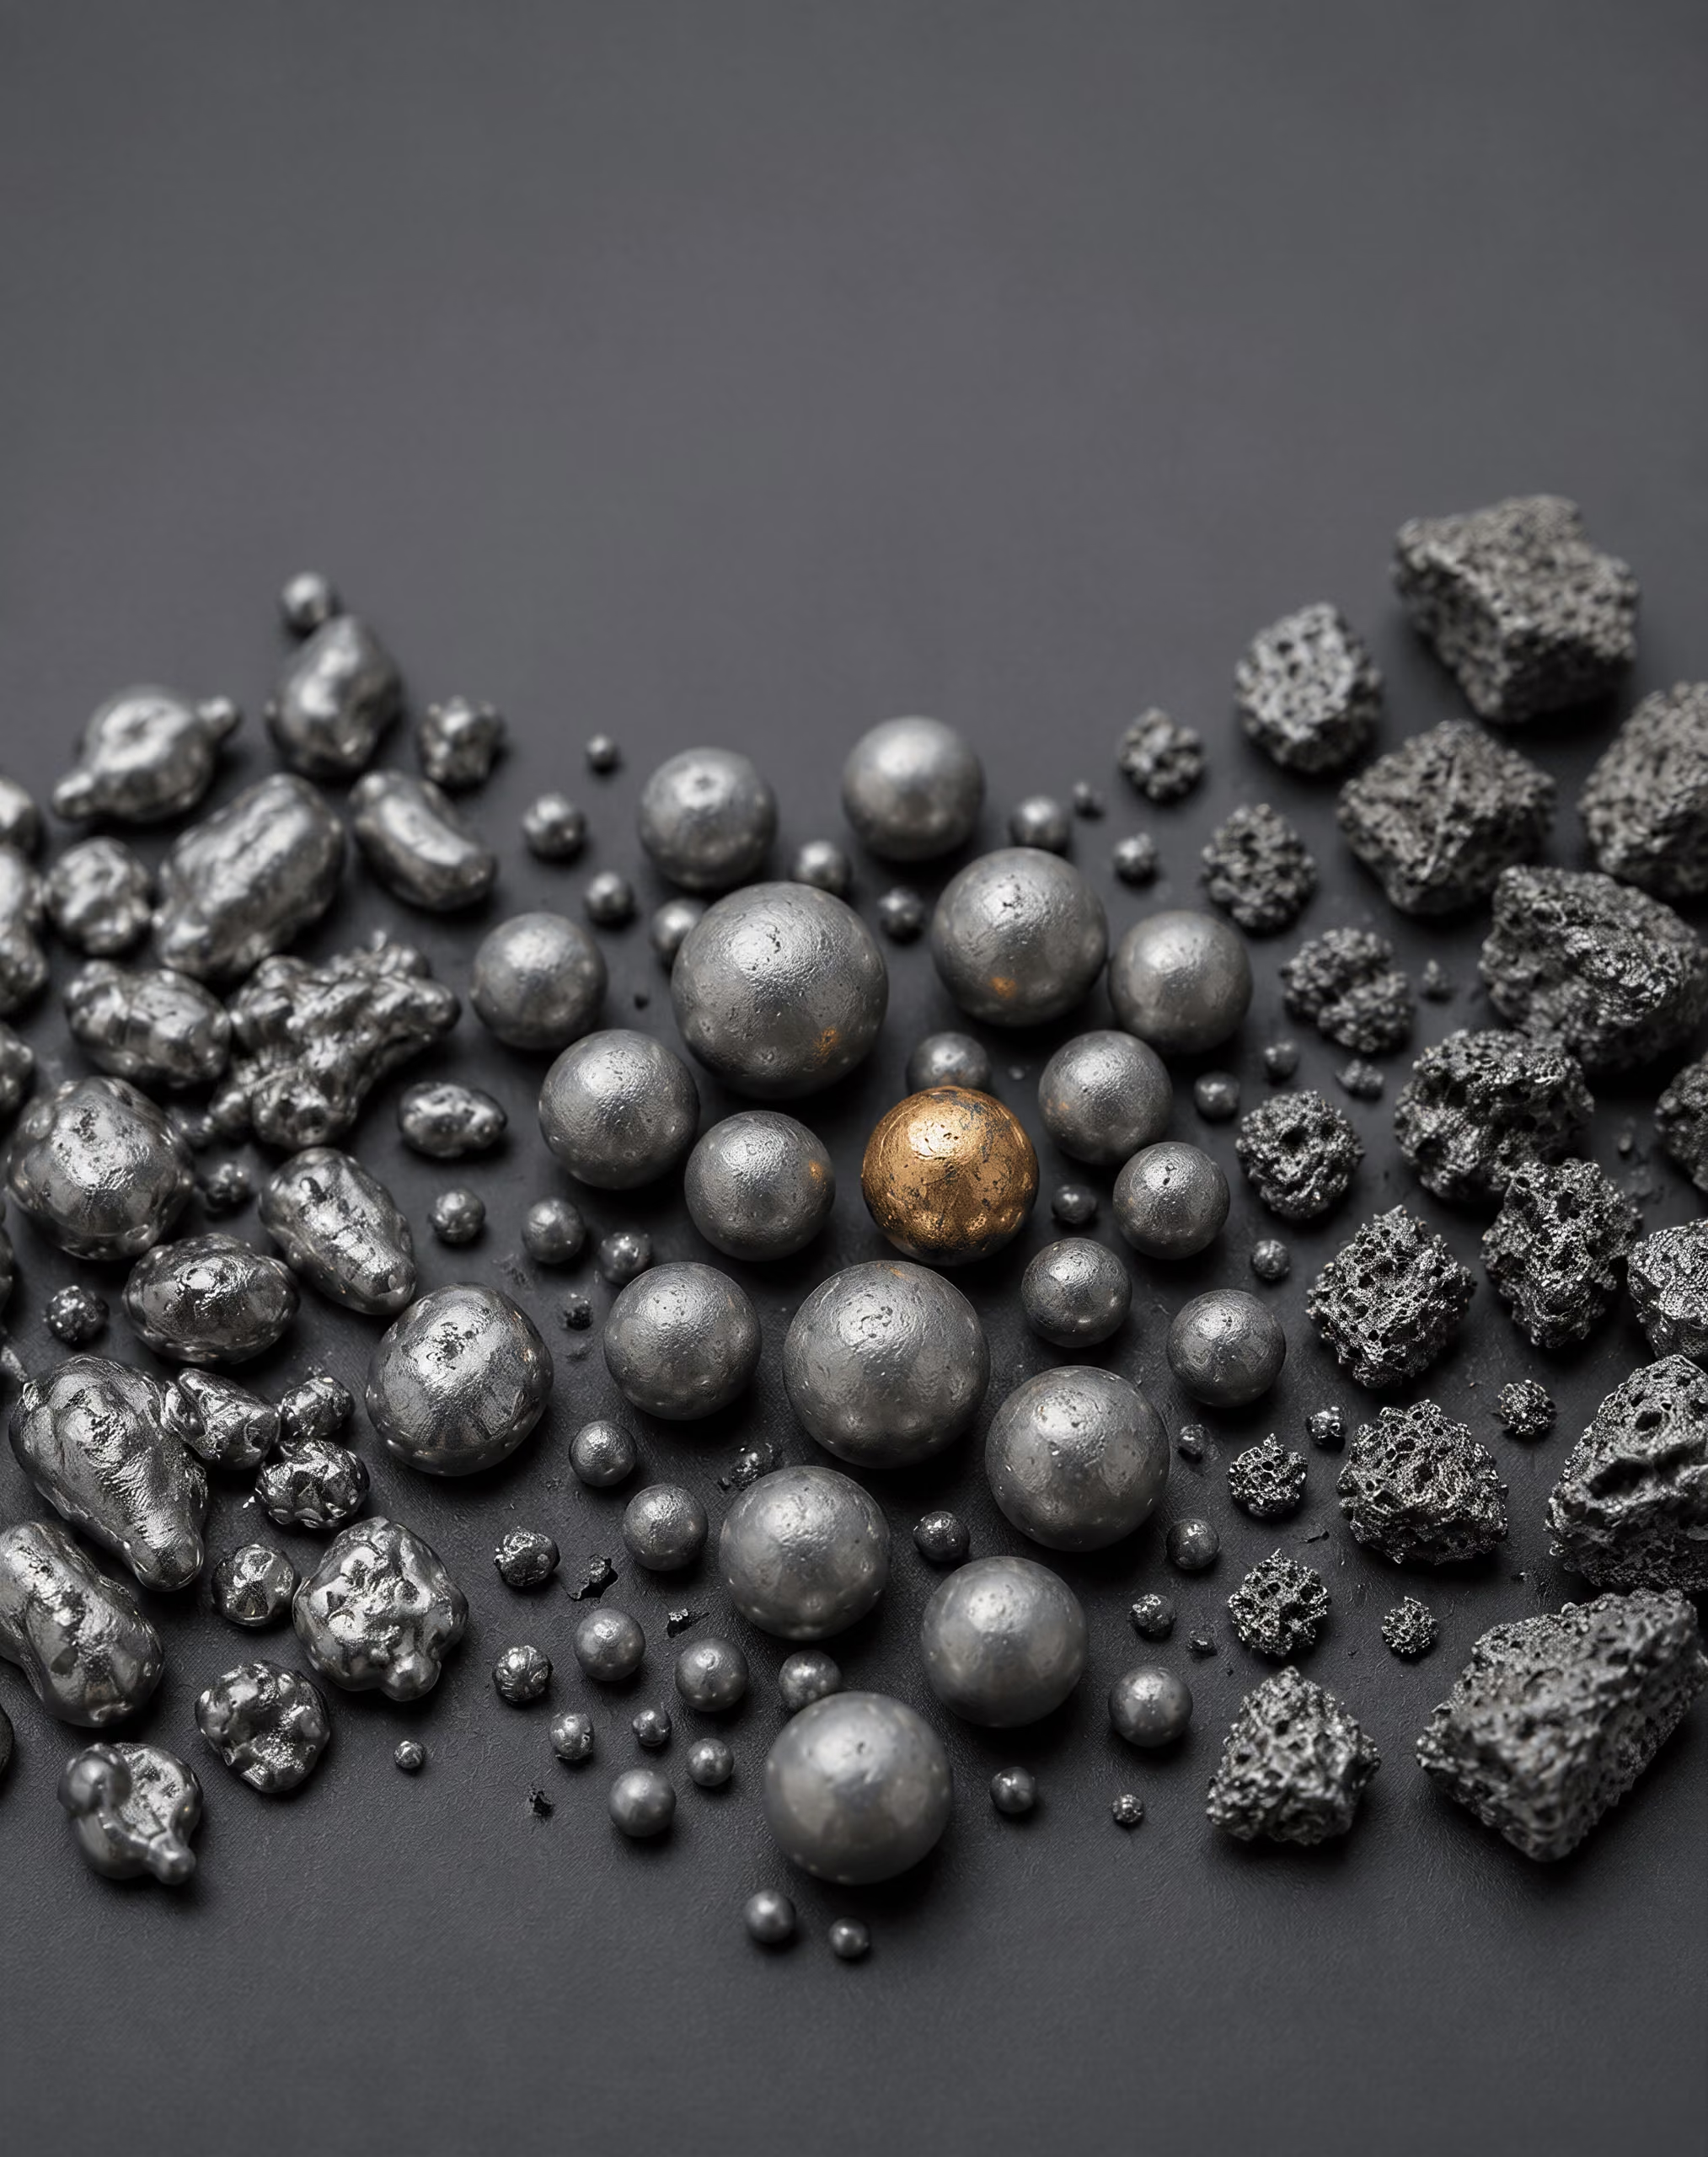
Morfologie částic a distribuce velikosti
Morfologie částic popisuje vnější tvar jednotlivých částic a v některých případech také jejich vnitřní pórovitost. Prášky atomizované plynem a vodou jsou často v různé míře nepravidelné, zatímco při atomizaci plynem mohou vznikat zaoblenější částice. Redukované prášky si obvykle zachovávají hranaté, houbovité nebo pórovité tvary, které odrážejí redukci oxidu nebo jiného výchozího materiálu. Tyto popisy nejsou zaměnitelné. Zaoblená částice může dobře téct, ale při počátečním zhutňování vytvářet méně mechanických kontaktů; nepravidelná částice se může vzájemně zaklínit a odolávat pohybu, přičemž vytvoří odlišnou síť pórů ve výlisku.
Charakteristiky prášku, které je nutné rozlišovat
- Distribuce velikosti částic Zaznamenává rozsah a podíl jednotlivých velikostí částic.
- Sypná hustota Popisuje hmotnost zaujímající určitý objem volně sypaného prášku.
- Tekutost Popisuje dobu nebo podmínky potřebné k průchodu prášku zkušebním zařízením.
- Stlačitelnost Dává do souvislosti působící lisovací tlak s hustotou výlisku.
Germanova terminologie rozlišuje několik měření, která se často shrnují do vágního výrazu „kvalita prášku“. Distribuce velikosti částic zaznamenává rozsah velikostí částic a jejich podíly, zatímco sypná hustota popisuje hmotnost zaujímající stanovený objem volně nasypaného prášku. Tekutost popisuje čas nebo podmínky potřebné k průchodu stanoveného množství zkušebním zařízením. Stlačitelnost se týká vztahu mezi působícím tlakem při zhutňování a hustotou výlisku. Tyto vlastnosti se vzájemně ovlivňují, ale jedna nemůže zastoupit druhou.
Distribuce velikosti částic Rozsah velikostí částic a jejich poměrné zastoupení v dávce prášku.
Široká distribuce může umožnit menším částicím vyplnit prostory mezi většími částicemi, a tím změnit sypnou hustotu a strukturu uspořádání před lisováním. Tyto jemné částice mohou současně zvětšit kontaktní plochu, tření, tvorbu prachu nebo sklon ke shlukování. Nadměrně velké částice mohou bránit plnění lisovacího nástroje nebo způsobovat lokální rozdíly v hustotě. Během lisování ovlivňuje tření na rozhraních částice–částice a částice–nástroj přenos tlaku sloupcem prášku. Tento tlak není dokonale rovnoměrný, takže součást může lisovací nástroj opouštět s gradienty hustoty, i když je nominální složení konstantní.
Morfologie ovlivňuje také vyjímání z nástroje. Vysoce nepravidelné částice mohou zvyšovat mechanické zaklesnutí a tření o stěny; zaoblené částice mohou určitý odpor snižovat, ale pokud složení a tlakový režim tento účinek nezohledňují, mohou vytvářet méně soudržný výlisek. Maziva mění tření o stěny nástroje i síly potřebné k vyjmutí, neodstraňují však vliv tvaru částic ani drsnosti jejich povrchu. Ani uváděná střední velikost částic nepopisuje úplnou distribuci, která řídí plnění a lokální uspořádání částic.
Důsledky přetrvávají i během slinování. Kontaktní plocha mezi částicemi, vzdálenost napříč kanály pórů a propojenost otevřené pórovitosti ovlivňují smrštění, transport plynů, difuzi a tvorbu slinovacích krčků. Morfologie pórů je proto záznamem jak o výchozím materiálu, tak o historii zpracování. Konečná hodnota hustoty může skrývat protáhlé, izolované, propojené nebo s povrchem spojené póry s odlišnými účinky na tepelné zpracování a mechanické chování.
Atomizované, redukované a směsné prášky
Atomizace začíná roztavenou slitinou a rozděluje proud na kapky pomocí plynu, vody nebo jiné tekutiny. V závislosti na slitině a podmínkách atomizace může tuhnutí vytvářet částice s vnitřní segregací, satelity, uzavřeným plynem nebo povrchovými filmy. Částice atomizované plynem jsou obvykle sférickější než částice atomizované vodou, samotná morfologie však neurčuje čistotu, stlačitelnost ani vhodnost pro konkrétní postup výroby oceli. Prášek musí být charakterizován jako výchozí materiál, nikoli identifikován pouze názvem výrobní metody.
Redukované prášky se vyrábějí chemickým odstraněním kyslíku z oxidu nebo příbuzného výchozího materiálu. Redukcí může vzniknout pórovitá částice s velkým reaktivním povrchem a tvarem zděděným po výchozím materiálu. Takový prášek se může při zhutňování chovat jinak než atomizovaný prášek s nominálně podobným chemickým složením. Zbytkový kyslík, neredukovaný materiál a změny stavu povrchu zůstávají významné, protože ovlivňují slinovací reakce a plyny uvolňované při ohřevu.
Směsné prášky kombinují základní železný nebo slitinový prášek s prášky prvků, prášky předslitin, grafitem, mědí, niklem, molybdenem, mazivy nebo jinými řízenými přísadami. Ve směsném systému začínají legující prvky jako samostatné částice nebo lokalizované přísady. Jejich distribuce během plnění nástroje, zhutňování a slinování závisí na velikosti částic, hustotě, morfologii, difuzi a tepelném cyklu. Označení „směsný“ neznamená, že částice prášku mají v celém objemu stejné složení.
Předslitinové prášky se liší tím, že legující prvky jsou do každé částice začleněny již během výroby z taveniny. Každá částice tak má jednotnější nominální chemické složení, což však může měnit tvrdost, stlačitelnost, průběh slinování a rovnováhu mezi pevností výlisku a dosažitelnou hustotou. Přísady prvků nebo předslitin mohou poskytovat odlišnou odezvu při zpracování a umožnit legování difuzí během slinování. Toto rozlišení je metalurgické, nikoli pouze obchodní.
Podle referenčního materiálu Ferrous Powder Metallurgy, který v roce 2024 zveřejnil ScienceDirect Topics, připadají na složení železo–měď–uhlík přibližně dvě třetiny konstrukčních součástí z feritických materiálů vyráběných práškovou metalurgií. Tato převaha neznamená, že každý výchozí materiál na bázi železa–mědi–uhlíku je rovnocenný: měď může být přítomna jako samostatný prášek, jako předslitinová složka nebo jako jiná řízená přísada a každá z těchto cest ovlivňuje mísení, segregaci, rozměrové změny i lokální chemické složení. Stejná opatrnost je zapotřebí u přísad niklu a molybdenu.
U nástrojových ocelí má historie prášku ještě zásadnější strukturální důsledky. Rychlé tuhnutí a následná konsolidace mohou vytvářet jemné, zaoblené a rovnoměrněji rozložené karbidy. Referenční materiál Steel Powder Metallurgy společnosti ScienceDirect (2024) uvádí, že v nástrojových ocelích vyráběných práškovou metalurgií lze dosáhnout hladin nebo složení karbidů, které je konvenční ingotovou metalurgií obtížné nebo nemožné získat. Norma ISO 4957:2018 výslovně vztahuje požadavky na nástrojové oceli jak na výrobky vyrobené práškovou metalurgií, tak na výrobky válcované za tepla, kované, tažené za studena a válcované za studena. Stejné označení neznamená stejnou populaci karbidů ani stejnou historii zpracování.
Povrchové oxidy, čistota a manipulace
Každá částice prášku představuje povrch vystavený kyslíku, vlhkosti, uhlovodíkům, manipulačnímu zařízení a okolní atmosféře. Povrchové oxidy mohou být tenké a souvislé, nesouvislé nebo spojené s nečistotami a vměstky. Jejich množství a chemické složení ovlivňují spojování částic během slinování, redukční reakce, odstraňování maziva a plyny, které musí z výlisku uniknout. Chemické složení prášku měřené v objemu proto samo o sobě nemůže popsat stav povrchu.
Čistota zahrnuje více než nízký obsah kyslíku. Nekovové vměstky, žáruvzdorné úlomky, cizí částice, ulpělé satelity a aglomeráty mohou působit jako lokální vady nebo narušovat kontakty mezi částicemi. Norma ISO 13947:2024 stanovuje metodu pro určování nekovových vměstků v kovových prášcích a umožňuje její použití také na ocelové součásti vyrobené práškovým kováním. Její existence připomíná, že vměstky představují problém výchozího materiálu ještě předtím, než se stanou součástí konsolidované oceli.
Skladování a přeprava mohou prášek měnit. Vibrace mohou segregovat částice podle velikosti nebo hustoty; vlhký vzduch může zvyšovat oxidaci nebo shlukování; opakovaná doprava může měnit podíl jemných částic a zanášet nečistoty ze zařízení. Nádoby, síta, mísicí nástroje a maziva proto musí být považovány za možné zdroje kontaminace. Historie manipulace patří do záznamu o materiálu.
Práškovou metalurgii založenou na lisování a slinování je rovněž nutné odlišovat od aditivní výroby. Kapitola ASM Handbook o aditivní výrobě ocelí a korozivzdorných ocelí, publikovaná organizací NIST (2020), pojednává o pórovitosti, vměstcích, zbytkových napětích a tepelném zpracování po výrobě, avšak vrstva prášku spojená fúzí v práškovém loži není lisovaným výliskem. Proměnné týkající se prášku se překrývají, fyzika konsolidace však nikoli. U konvenční práškové metalurgie se stav výchozího materiálu kombinuje s plněním nástroje, zhutňováním, slinováním a případným pozdějším zhutňováním, aby určil konečnou strukturu pórů a vměstků. Chemické složení zahajuje specifikaci. Neuzavírá ji.
Návrh Slitin v Práškové Metalurgii Železných Kovů
Návrh Slitin v práškové metalurgii železných kovů začíná omezením, které se na běžné tvářené Oceli neuplatňuje stejným způsobem: Složení musí být funkční během výroby prášku, mísení, lisování, slinování i případného následného zhutňování nebo tepelného zpracování. Jmenovité chemické složení představuje pouze jednu část materiálu. Konečnou strukturu ovlivňuje tvar částic, rozdělení velikosti částic, povrchové oxidy, obsah maziva, morfologie pórů i umístění jednotlivých legujících prvků.
Proto by se PM Ocel neměla považovat za konvenční jakost, která byla shodou okolností vyrobena z prášku. ASTM B783-24 klasifikuje konstrukční materiály z práškové metalurgie železných kovů podle chemického složení, hustoty, meze kluzu ve stavu po slinování a meze pevnosti v tahu po tepelném zpracování. Norma ISO 5755:2022 obdobně stanovuje požadavky na konstrukční materiály ze slinutého železa, Oceli, legované Oceli a korozivzdorné Oceli. Tyto normy odrážejí materiálový systém, v němž je historie zpracování přímo spojena se složením a vlastnostmi.
Systémy železo–měď–uhlík
Železo–měď–uhlík představuje nejznámější skupinu slitin v konstrukční práškové metalurgii železných kovů. Odkaz ScienceDirect Topics z roku 2024 uvádí, že složení železo–měď–uhlík tvoří přibližně polovinu dílů z práškové metalurgie železných kovů. Tento údaj je širokým odhadem z technické literatury, nikoli univerzálním pravidlem platným pro každou zemi, kategorii výrobků nebo sledované období. Přesto ukazuje význam této legovací cesty.
Měď se běžně přidává jako příměs elementárního prášku nebo u některých formulací prostřednictvím předlegovaného prášku železa. Během slinování se měď taví při teplotě nižší, než je obvyklý rozsah slinování dílů na bázi železa, a vytváří přechodnou kapalnou fázi. Kapalina se může šířit podél kontaktů mezi částicemi a podporovat jejich přeskupování, zatímco měď současně difuzí proniká do železné matrice. Výsledkem je často rozměrový růst, nikoli prosté smrštění, ačkoli směr i velikost rozměrových změn závisí na obsahu mědi, stavu prášku, lisovacím tlaku, hustotě výlisku před slinováním, geometrii, teplotě slinování a atmosféře v peci.
Tato rozměrová odezva nepředstavuje pouze drobnou korekci. Konstruktér musí vyvažovat přínos mědi pro pevnost a prokalitelnost proti jejím účinkům na tolerance a gradienty hustoty. Měděný prášek může ve srovnání s čistou, vysoce stlačitelnou železnou základnou rovněž snižovat lisovatelnost, zejména pokud směs obsahuje značné množství tvrdých nebo nepravidelných částic. Maziva usnadňují vyjímání výlisku a snižují tření o stěny lisovací formy, zabírají však objem a při ohřevu uvolňují uhlíkaté nebo plynné produkty. Jejich volba proto ovlivňuje jak pevnost výlisku před slinováním, tak počáteční slinovací reakce.
Uhlík se obvykle dodává ve formě grafitu, jeho úloha však nespočívá pouze v konečném procentuálním zastoupení v chemickém rozboru. Rozložení grafitu řídí během slinování místní uhlíkový potenciál a po difuzi také obsah uhlíku v železné matrici. Nedostatečné promísení může zanechat oblasti bohaté na uhlík i oblasti s jeho nízkým obsahem, což vede při ochlazování nebo tepelném zpracování k rozdílnému průběhu přeměn. Uhlík rovněž mění účinek mědi: tyto přísady mohou společně v závislosti na rychlosti ochlazování, hustotě a místní koncentraci legujících prvků vytvářet feritické, perlitické, bainitické nebo martenzitické oblasti.
Póry zůstávají součástí mikrostruktury. I když měď a uhlík vytvoří vhodnou matrici, propojené nebo hranaté póry zmenšují účinnou plochu přenášející zatížení a působí jako koncentrátory napětí. Jejich velikost, tvar a propojenost jsou řízeny lisováním a slinováním stejně jako volbou slitiny. Dodatečné zhutňování, včetně opětovného lisování, kalibrování nebo práškového kování, pokud je předepsáno, může tyto charakteristiky změnit a ovlivnit odezvu při následném tepelném zpracování.
Přísady niklu a molybdenu
Nikl se používá tehdy, když je zapotřebí vyšší prokalitelnost, houževnatost nebo zpevnění matrice, než může poskytnout jednoduchá směs železo–měď–uhlík. V konvenčních směsích PM difundují částice niklu během slinování do železa, avšak difuze nemusí být úplná. V důsledku toho mohou vedle relativně chudých oblastí zůstat oblasti bohaté na nikl. Takové chemické rozdělení představuje zásadní problém zpracování: po ochlazení nebo zakalení může mikrostruktura v rámci jediného výlisku obsahovat různé produkty přeměny.
Nikl se při běžném slinování na bázi železa netaví způsobem obdobným mědi, a neposkytuje proto stejné přeskupování v kapalné fázi. Umístění niklu ve směsi, velikost částic, stav oxidické vrstvy a režim slinování mají proto velký význam. Neúplná homogenizace může být v závislosti na zamýšlené struktuře užitečná i škodlivá, avšak ztěžuje přímé spojení mezi jmenovitým chemickým složením a místní tvrdostí. Tepelné zpracování může zvýšit pevnost dílu s obsahem niklu, výsledek však závisí na morfologii pórů a rozložení niklu, uhlíku a dalších přísad.
Molybden se přidává v malých množstvích vzhledem k železné matrici a ceněn je především pro zvyšování prokalitelnosti a ovlivňování průběhu přeměn. Může rovněž podporovat návrh Slitin určených k vytvoření martenzitických nebo bainitických struktur po ochlazení ze slinovací teploty nebo po samostatném tepelném zpracování. Prášky s obsahem molybdenu mohou být vyráběny přimísením, difuzním legováním nebo předlegováním. Tyto postupy nevedou ke vzniku shodných výlisků. Předlegovaný atomizovaný prášek obsahuje molybden v každé částici, zatímco přimíšený prášek závisí na difuzi v tuhém stavu mezi částicemi a může zachovávat místní rozdíly ve složení.
Molybden rovněž ovlivňuje stlačitelnost. Pokud jsou legující prvky rozpuštěny v železném prášku ještě před lisováním, může být prášek ve srovnání s elementární železnou základnou tvrdší a méně stlačitelný. Vyšší obsah legujících prvků proto může při daném lisovacím tlaku ztížit dosažení vysoké hustoty výlisku před slinováním. Kompromisem je skutečnost, že předlegování může zlepšit chemickou homogenitu a omezit výrazné místní obohacení spojené s hrubými přimíšenými přísadami.
Legovací strategie musí zohledňovat také slinovací atmosféru. Oxidy na povrchu částic železa, niklu, molybdenu nebo jiných prášků mohou zpomalovat spojování částic, zatímco atmosféry obsahující uhlík mohou měnit povrchové reakce a přenos uhlíku. Režim v peci určuje, zda difuze vytvoří dostatečně homogenní matrici, nebo zda zůstanou chemicky odlišné oblasti. Uzavírání pórů je u konvenčního výlisku vyrobeného postupem lisování a slinování omezené, takže slitina, která se dobře chová v hutné tvářené tyči, nemusí vykazovat stejný průběh přeměn v porézním dílu z PM.
Předlegovaná versus přimíšená složení
U přimíšeného složení se elementární prášky nebo prášky mateřských Slitin před lisováním mísí s práškem železa. Tato metoda umožňuje pružně upravovat obsah mědi, niklu, molybdenu, grafitu a dalších přísad a může zachovat vysokou stlačitelnost poměrně měkké železné základny. Její omezení spočívá v prostorovém rozložení: částice ve směsi nemají shodné chemické složení a slinování musí zajistit difuzi potřebnou k přiblížení zamýšlenému složení. Segregace částic během manipulace může představovat další zdroj proměnlivosti, zejména pokud se složky prášku výrazně liší hustotou nebo velikostí.
| Strategie legování | Umístění legujících prvků před slinováním | Hlavní důsledek pro zpracování |
|---|---|---|
| Přimíšený | Samostatné částice prvků nebo předslitiny | Flexibilní chemické složení, avšak větší závislost na mísení a difuzi |
| Předslitinový | Legující prvky zabudované uvnitř každé částice | Větší chemická uniformita mezi částicemi, avšak často nižší stlačitelnost |
| Difuzně legovaný | Prvky připojené k částicím železa nebo do nich částečně difundované | Střední rovnováha mezi stlačitelností a omezením segregace |
Předlegovaný prášek obsahuje hlavní legující prvky uvnitř částic železa již před lisováním. K výrobě těchto prášků se běžně používá atomizace plynem nebo vodou, a chemické složení částic je proto mezi jednotlivými částicemi rovnoměrnější. To může zlepšit rovnoměrnost prokalitelnosti a omezit vznik velkých ostrůvků bohatých na legující prvky. Nevýhodou bývá nižší stlačitelnost, protože legované částice jsou tvrdší, a také vyšší nároky na řízení tvaru prášku, oxidických vrstev a lisovacího tlaku. Vysoká hustota výlisku před slinováním může vyžadovat pečlivě zvolené mazivo a konstrukci lisovací formy, nikoli pouze zvýšení tlaku.
Difuzně legované prášky zaujímají střední pozici. Legující prvky jsou připojeny k částicím železného prášku nebo do nich částečně difundovaly. Ve srovnání s úplným předlegováním se tak zachovává větší část stlačitelnosti základního prášku, zatímco ve srovnání s volnou směsí elementárních prášků se snižuje segregace. Jejich chování při slinování však stále závisí na kontaktu mezi legujícími částicemi a železným substrátem.
Tyto volby určují konečnou mikrostrukturu. U konvenčního výlisku ze systému železo–měď–uhlík může vzniknout matrice obsahující ferit a perlit s oblastmi bohatými na měď, zatímco návrhy s obsahem niklu nebo molybdenu mohou po řízeném ochlazování či tepelném zpracování vytvářet struktury s vyšší prokalitelností. PM nástrojové Oceli tento princip dále rozvíjejí: práškové zpracování umožňuje získat jemné, zaoblené, téměř izotropní karbidické struktury a obsahy karbidů, kterých je konvenční ingotovou metalurgií obtížné nebo nemožné dosáhnout. Norma ISO 4957:2018 se vztahuje na požadavky pro nástrojové Oceli ve výrobcích vyrobených práškovou metalurgií stejně jako ve výrobcích válcovaných za tepla, kovaných, tažených za studena a válcovaných za studena.
Kontrola vměstků patří do stejné konstrukční úvahy. Norma ISO 13947:2024 stanovuje metodu určování nekovových vměstků v kovových prášcích a umožňuje její použití na ocelové díly vyrobené práškovým kováním. Kapitola ASM Handbook z roku 2020 o aditivní výrobě Ocelí a korozivzdorných Ocelí, publikovaná organizací NIST, obdobně označuje pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě za významné proměnné, avšak aditivní výrobu nelze zaměňovat s konvenční PM technologií lisování a slinování. V obou případech výrobní postup mění význam jmenovitého chemického složení slitiny.
Zhutňování: Od prášku k zelenému výlisku
Zhutňování je fáze, v níž se odměřená prášková směs mění na tvarovaný, avšak stále křehký díl. Lisování nevytváří konečnou mikrostrukturu oceli. Přeskupuje částice, zmenšuje část původního objemu pórů a dodává výlisku dostatečnou dočasnou pevnost pro manipulaci před slinováním. Tento dočasně zpevněný útvar se označuje jako zelený výlisek.
Jeho chování závisí na více faktorech než jen na nominálním chemickém složení slitiny. Distribuce velikosti částic, tvar částic, povrchové oxidy, sypná hustota, tekutost, obsah maziva a konstrukce lisovací formy ovlivňují, jak prášek vstupuje do dutiny a jak výlisek reaguje na tlak. Randall German se ve své publikaci A-Z of Powder Metallurgy (2005) zabývá zhutňováním společně s výrobou prášků, slinováním, zhutňováním, mikrostrukturou a pórovitostí právě z tohoto důvodu: historie lisování zůstává patrná i v dalších fázích zpracování.
Jednoosé zhutňování ve formě
Při konvenčním jednoosém lisování se prášek plní do dutiny formy a zarovnává nebo dávkuje na kontrolovanou výšku náplně. Spodní lisovník podpírá náplň; jeden nebo více lisovníků se poté pohybuje podél osy formy a vyvíjí tlak. Částice nejprve kloužou a otáčejí se, čímž vyplňují velké dutiny. S rostoucím tlakem se deformují nerovnosti povrchu, podle okolností dochází k lomu křehkých částic a zvětšují se kontaktní plochy. Výlisek získává pevnost mechanickým zaklíněním a lokálním spojováním, není však dosud metalurgicky spojen jako slinutý díl.
Prášková směs může obsahovat legující prášky, grafit a mazivo. Železné práškové materiály běžně používají přísady mědi, niklu a molybdenu, přičemž podle zdroje ScienceDirect Topics o práškové metalurgii železa (2024) představují kompozice železo–měď–uhlík přibližně polovinu dílů vyráběných z feritických práškových materiálů. Mazivo, například stearan zinečnatý nebo organické mazivo přidávané přímo do směsi, snižuje tření mezi práškem a nástroji a zmenšuje sílu potřebnou k vyjmutí výlisku. Pomáhá také předcházet ulpívání prášku na čelních plochách lisovníků a na stěnách formy. Nadbytek maziva však zabírá objem, který se nemůže stát ocelí, a při ohřevu může vytvářet plyny. Jeho množství a režim odstranění proto ovlivňují jak hustotu zeleného výlisku, tak slinování.
Pojivo je samostatnou otázkou. Některé směsi vyžadují pojivo pro zlepšení pevnosti granulí, tekutosti nebo manipulace, zejména pokud má prášek špatnou soudržnost nebo pokud se tvarovaná surovina připravuje jinou technologií. Při běžné výrobě oceli lisováním a slinováním nejsou pojmy mazivo a pojivo zaměnitelné. Každá organická přísada musí být odstraněna řízeným odstraňováním pojiva nebo v počáteční fázi ohřevu; jinak mohou zbytkový uhlík, vývoj plynů nebo reakce vedoucí ke vzniku pórů změnit vlastnosti dílu.
Lisování může využívat jediný pohyblivý lisovník, protilehlé lisovníky nebo více lisovníků umístěných v různých úrovních. Volba závisí na výšce dílu, změnách průřezu a požadovaném rozložení materiálu. Sestava formy pro poměrně jednoduchý prstenec se liší od sestavy pro stupňovitý náboj s několika funkčními povrchy. Nástroje pouze nereprodukují výkres. Určují směr, v němž se prášek přemisťuje, i namáhání působící při vyjímání.

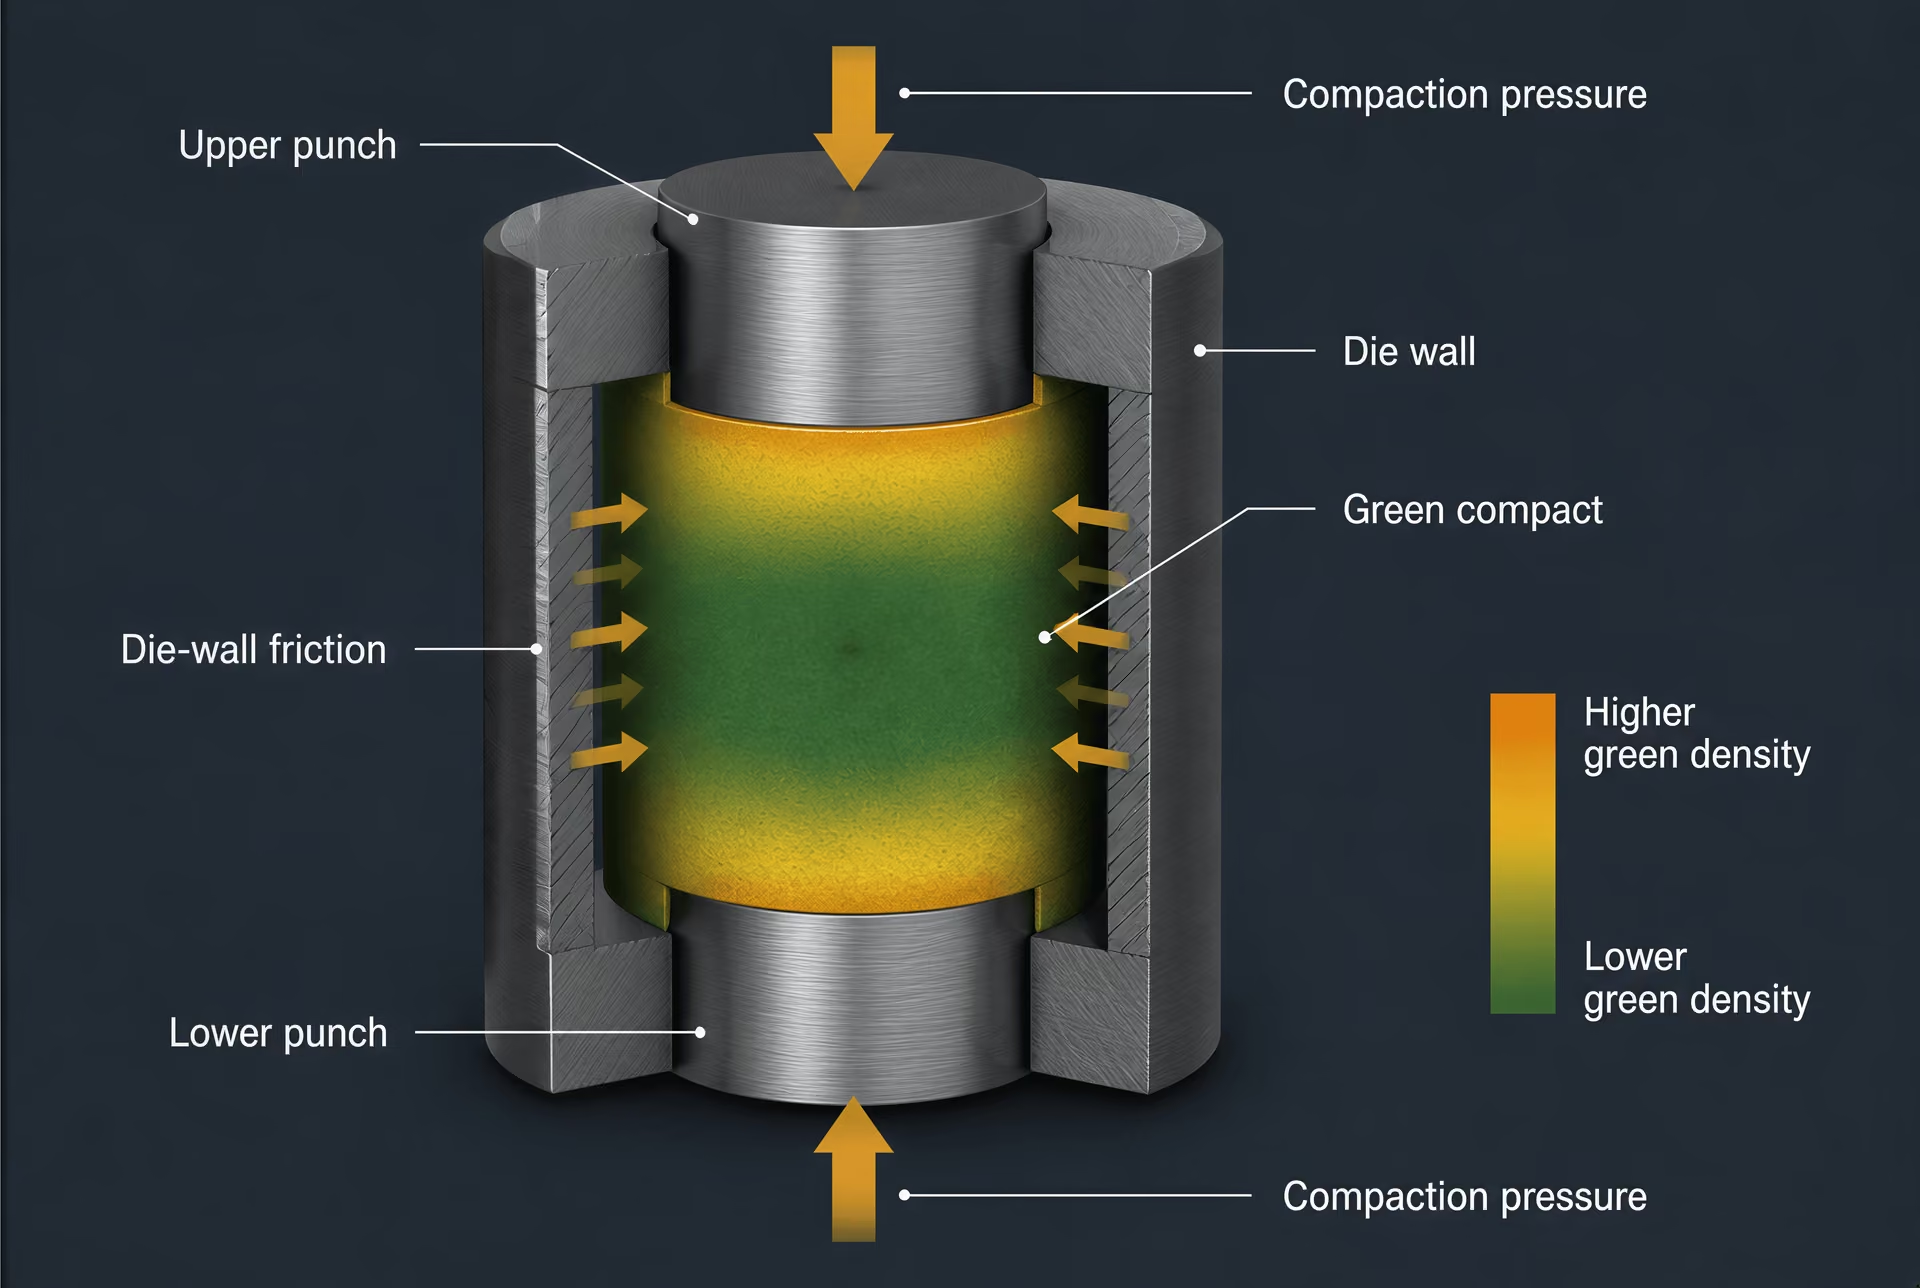
Hustota zeleného výlisku a gradienty hustoty
Hustota zeleného výlisku je hmotnost výlisku dělená jeho vnějším objemem před slinováním. Je výsledkem procesu, nikoli pevnou materiálovou konstantou. Uváděná průměrná hodnota může skrývat značné místní rozdíly. V blízkosti pohyblivého lisovníku jsou částice zatěžovány přímo; ve větší vzdálenosti se síla přenáší zrnitou hmotou, která ztrácí tlak v důsledku tření o stěnu formy. Výsledkem je gradient hustoty ve směru lisování.
Tření o stěnu formy je pro tento jev zásadní. Jak horní lisovník klesá, tření brání pohybu částic směrem dolů podél stěny. Část v blízkosti zatěžovaného lisovníku může být zhutněna více než vzdálenější oblast, zatímco uspořádání s protilehlými lisovníky může rozdíl zmenšit zatěžováním z obou konců. Mazání mění součinitel tření, problém však neodstraňuje. Vyšší výlisky, úzké dutiny a náhlé změny tloušťky průřezu obecně ztěžují rovnoměrné zhutňování.
Hustota se také mění v okolí otvorů, rohů, žeber a přechodů. Prášek musí do těchto oblastí proudit, nikoli se pouze stlačovat na místě. Tenká příruba spojená s tlustým nábojem může dosáhnout jiné místní hustoty, i když jsou obě části vystaveny stejné nominální lisovací síle. Oblasti s nízkou hustotou se později smršťují jinak než oblasti s vysokou hustotou, protože rychlost slinování závisí na struktuře pórů, kontaktech mezi částicemi a místním složení. Rozměrové změny, deformace a zbytková pórovitost proto začínají již při plnění a lisování.
Proto normy určují více než samotné chemické složení. ASTM B783-24 klasifikuje konstrukční materiály na bázi železa vyráběné práškovou metalurgií podle chemického složení, hustoty, meze kluzu po slinování a meze pevnosti v tahu po tepelném zpracování. ISO 5755:2022 stanovuje požadavky na konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. Žádná z těchto norem nemění práškovou směs na jakost nezávislou na její hustotě a historii zpracování.
Póry v zeleném výlisku jsou propojené, nepravidelné prostory mezi částicemi; jejich pozdější tvar a propojenost ovlivňují odstraňování maziva, slinování, infiltraci i případné následné zhutňování. Zhutňování může objem pórů zmenšit, nemůže však zaručit rovnoměrnou síť pórů. Práškovou metalurgii s lisováním a slinováním je také třeba odlišovat od aditivní výroby. Kapitola ASM Handbook o aditivní výrobě ocelí a korozivzdorných ocelí, publikovaná NIST (2020), spojuje pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě s nanášenými vrstvami a jejich tepelnými cykly, nikoli s plněním jednoosé lisovací formy.
Vyjímání, trhliny a geometrická omezení
Po lisování se musí lisovníky vysunout a díl musí opustit formu, aniž by ztratil svůj tvar. Vyjímání je mechanicky náročné, protože výlisek se proti stěně formy mírně rozpíná a musí překonat statické tření. Požadovaná síla může v zeleném výlisku vyvolat tahová napětí, zejména pokud je hustota nerovnoměrná nebo pokud má díl dlouhou dosedací plochu. Výlisek může bezprostředně po lisování vypadat neporušeně a prasknout až při průchodu formou směrem ven.
Trhliny mohou vznikat také během lisování. Riziko zvyšuje nedostatečné spojení částic, zachycený vzduch, nadbytek maziva, ostré vnitřní rohy a velké rozdíly v místní hustotě. Delaminace je charakteristická vada, při níž se uvnitř výlisku vytvářejí slabé, přibližně rovinné separace, často v souvislosti se zachyceným vzduchem nebo s uvolněním napětí při odlehčení. Odštípávání hran je běžné tam, kde tenká část nedokáže odolat manipulaci nebo vysouvání lisovníku.
Geometrie proto musí odpovídat směru lisování. Průchozí otvory rovnoběžné s pohybem lisovníku jsou obecně zvládnutelné, protože jádrový trn může zůstat pevný nebo se pohybovat společně s lisovníky. Zápichy, zpětné tvary a boční otvory vyžadují pohyblivé nástroje, sekundární obrábění nebo jiný výrobní postup. Forma nemůže uvolnit prvek, který díl mechanicky uzamkne na místě. Závity, hluboké příčné drážky a výrazné změny tloušťky stěny mohou rovněž překračovat praktická omezení nástrojů nebo vyjímání.
Změnám tloušťky průřezu je třeba věnovat zvláštní pozornost. Tenká stojina se může zhutňovat a vyjímat jinak než přilehlá tlustá část a během slinování se pak může smršťovat jinou rychlostí. Ostré rohy zvyšují napětí a brání toku prášku; zaoblení poskytují částicím i napětím pozvolnější dráhu. Konstrukce zeleného výlisku je proto predikčním problémem, který zasahuje až do pece. Lisovaný tvar musí přežít manipulaci, umožnit odstranění pojiva nebo maziva a zohlednit rozměrové změny vznikající uzavíráním pórů a vývojem vazeb mezi částicemi.
U ocelí vyráběných práškovou metalurgií není zhutňování neutrální zkratkou k vytvoření tvaru. Stanovuje prostorové rozložení hustoty, geometrii pórů a značnou část mechanického rizika přenášeného do slinování. Tyto vlastnosti se vzájemně ovlivňují s vměstky a rozložením legujících prvků; ISO 13947:2024 dokonce stanovuje určování nekovových vměstků v kovových prášcích a umožňuje použití také na ocelové díly vyrobené kováním z prášku. Zelený výlisek je nedokončený, jeho historie se však již stala součástí materiálu.
Slinování a zhutňování
Slinování je tepelné spojování zhutněného prášku. Lisováním se směsný prášek vytvaruje do podoby „zeleného“ výlisku, avšak v této fázi jsou částice spojeny pouze mechanickým zaklíněním. Při slinování se výlisek ohřívá pod jeho hlavní teplotu tavení, což umožňuje difuzi atomů přes kontakty mezi částicemi, vznik vazeb, změnu tvaru a velikosti pórů a získání užitečné pevnosti dílu. Tento proces není pouhým sušením ani pecní obdobou konvenční výroby oceli. Jeho výsledek závisí na chemickém složení prášku, tvaru částic, hustotě výlisku, odstranění maziva, atmosféře v peci, rychlosti ohřevu, maximální teplotě, době výdrže, průběhu chlazení a rozměrové odezvě konkrétního složení.
Normy tuto historii procesu zohledňují. ASTM B783-24 klasifikuje konstrukční materiály na bázi železa vyráběné práškovou metalurgií podle chemického složení, hustoty, meze kluzu po slinování a meze pevnosti v tahu po tepelném zpracování. ISO 5755:2022 stanovuje požadavky na konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. Žádná z těchto norem nepovažuje „ocel vyráběnou práškovou metalurgií“ za jedinou jakost. Slinování mění konkrétní výlisek v materiál, u něhož je třeba posuzovat společně jeho složení a strukturu pórů.
Spojování v tuhém stavu a růst krčků
Slinovací krček Pevný můstek, který během slinování roste mezi dotýkajícími se částicemi prášku, když atomy difundují směrem ke styku.
Na začátku slinování se kontaktní body mezi sousedními částicemi stávají místy transportu atomů. Zakřivení povrchu vytváří rozdíl chemických potenciálů: atomy opouštějí oblasti s vysokým zakřivením a přesouvají se ke kontaktu, kde mezi částicemi roste pevný můstek neboli krček. Tento krček je zpočátku malý, ale jeho průřezová plocha se s postupující difuzí zvětšuje. Výlisek získává pevnost ještě před dosažením vysoké hustoty, protože tyto můstky vytvářejí souvislou síť přenášející zatížení.
Mechanismy transportu při slinování
- Povrchová difuze Zvětšuje styčné plochy a krčky částic při omezeném smrštění.
- Difuze po hranicích zrn Přemisťuje materiál podél hranic a může přispívat ke zhutňování.
- Mřížková difuze Přenáší atomy krystalovou mřížkou a podporuje redukci pórů.
- Tok kapaliny Může převládnout, když legující složka vytváří přechodnou kapalnou fázi.
Současně může probíhat několik difuzních mechanismů. Povrchová difuze může zvětšovat krčky, aniž by způsobovala výrazné smrštění. Difuze podél hranic zrn a objemová difuze mohou přesouvat materiál do pórů a přispívat přímoji ke zhušťování. U některých systémů má význam odpařování a kondenzace, zatímco při vytvoření přechodné kapaliny přísadou slitiny může převládnout viskózní nebo kapalné tečení. Mechanismus se proto mění v závislosti na teplotě, velikosti částic, složkách slitiny a rozložení pórů.
Podle hesla Ferrous Powder Metallurgy v publikaci ScienceDirect Topics (2024) tvoří kompozice železo–měď–uhlík přibližně polovinu dílů z práškové metalurgie železných kovů. Měď může během ohřevu difundovat do železa a v závislosti na složení a podmínkách v peci může během slinování vzniknout kapalná fáze bohatá na měď. Tato kapalina smáčí části železné kostry a může urychlit přeskupování částic a vyplňování pórů, ale může také způsobit nabývání objemu nebo jiné rozměrové změny. Uhlík ovlivňuje železnou fázi, slinovací reakce i výslednou mikrostrukturu; není pouze přísadou zvyšující tvrdost.
Nikl a molybden jsou také běžnými přísadami do ocelí vyráběných práškovou metalurgií železných kovů. Jejich rozpouštění, rychlost difuze a prostorové rozložení ovlivňují místní prokalitelnost a složení oblastí obklopujících póry. Předlegované prášky obsahují legující prvky uvnitř každé částice, zatímco směsné prášky ponechávají některé přísady před slinováním rozptýlené mezi částicemi železa. Tyto postupy mohou vést k rozdílným rychlostem homogenizace a odlišným lokálním mikrostrukturám, i když je nominální objemové chemické složení podobné.
Smrštění je důsledkem zmenšování objemu pórů, ale v každém složení ani u každé geometrie neprobíhá rovnoměrně. Výlisek se může v jednom směru smršťovat, v jiném rozpínat nebo vykazovat lokální rozměrové změny způsobené gravitací, třením, pohybem kapalné fáze či nerovnoměrnou hustotou výlisku před slinováním. Také matrice a směr lisování zanechávají charakteristický otisk výrobního procesu. Oblasti, které měly na začátku nižší hustotu výlisku před slinováním, obsahují více pórového prostoru, který se může uzavřít, a mohou se smršťovat jinak než silně zhutněné oblasti. Řízení rozměrů tedy začíná ještě před vložením do pece.
Nástrojové oceli z práškové metalurgie mohou vytvářet jemnější, zaoblenější a rovnoměrněji rozdělené populace karbidů než konvenční postupy s ingotem. Strong evidence
Struktura karbidů představuje další příklad toho, proč je historie slinování důležitá. Nástrojové oceli vyráběné práškovou metalurgií mohou vytvářet jemné, zaoblené a rovnoměrněji rozložené karbidy, včetně množství nebo složení karbidů, kterých je konvenční ingotovou metalurgií obtížné, případně nemožné dosáhnout, jak popisuje ScienceDirect Topics (2024). Norma ISO 4957:2018 se vztahuje na požadavky pro nástrojové oceli u výrobků vyrobených práškovou metalurgií i u výrobků vyrobených válcováním za tepla, kováním, tažením za studena a válcováním za studena. Společná norma neznamená, že mikrostruktury jsou totožné; uznává, že výrobní postup je součástí identity materiálu.
Atmosféra, teplota a čas
Atmosféra v peci řídí reakce na povrchu částic i uvnitř otevřených pórů. Vodík může redukovat některé povrchové oxidy, zatímco vakuum snižuje parciální tlak reaktivních plynů. Dusík, endotermický plyn, disociovaný amoniak a další řízené atmosféry lze volit podle chemického složení oceli a požadovaného uhlíkového potenciálu. Kyslík nebo vodní pára mohou oxidovat povrchy prášku, narušovat tvorbu krčků, měnit obsah uhlíku a zanechávat oxidické filmy zachycené na hranicích částic. Atmosféry obsahující uhlík mohou uhlík přidávat; oduhličující podmínky jej mohou odstraňovat. Řízení atmosféry je proto chemickou operací, nikoli pouze ochranou proti viditelnému okujení.
Odstranění maziva musí proběhnout před vysokoteplotním cyklem nebo během jeho počáteční fáze. Rozklad pojiva nebo maziva vytváří plyny. Pokud tyto plyny nemohou unikat propojenými póry výlisku, mohou vytvářet puchýře, zadržované zbytky nebo abnormální vnitřní tlak. Rychlost ohřevu a dráha proudění plynu jsou obzvláště důležité u velkých nebo silně zhutněných součástí, kde se vnější část může stát relativně nepropustnou ještě před uvolněním produktů rozkladu z vnitřní části.
Teplota určuje, které transportní mechanismy jsou aktivní a zda legující složky zůstávají pevné, nebo vytvářejí kapalnou fázi. Vyšší teplota obecně zvyšuje rychlost difuze, ale použitelný cyklus je omezen růstem zrn, deformací, povrchovými reakcemi, vytékáním kapaliny a nežádoucím působením mezi ocelí a vnitřním vybavením pece. Výdrž na teplotě umožňuje růst krčků, zaoblování pórů, redistribuci legujících prvků a fázové přeměny. Nezaručuje však úplné odstranění pórů. Jakmile se póry izolují uvnitř zrn nebo se uzavřou sbíhajícími hranicemi zrn, mohou tlak plynu a smršťující se pevná kostra zpomalit jejich další uzavírání.
Také ochlazování patří do slinovacího cyklu. V závislosti na obsahu uhlíku, legujících prvcích, rychlosti ochlazování a případném následném tepelném zpracování mohou fázové přeměny vést ke vzniku feritu, perlitu, bainitu, martenzitu nebo směsí těchto struktur. Rychlý úsek ochlazování může zachovat jinou strukturu než pomalé ochlazování v peci, i když byla špičková teplota stejná. Výsledné vlastnosti proto závisí na celé teplotní dráze, nikoli pouze na maximální teplotě.
Atmosféru při slinování a vměstky je nutné posuzovat společně. Oxidické filmy, nekovové částice a zbytky mohou přerušovat spojení mezi částicemi nebo působit jako místa, v nichž póry přetrvávají. Norma ISO 13947:2024 stanovuje metodu určování nekovových vměstků v kovových prášcích a umožňuje její použití na ocelové díly vyrobené práškovým kováním. Tento rozsah je významný: řízení vměstků začíná výrobou a manipulací s práškem a pokračuje přes lisování, slinování a případné kování. Čistá pec nedokáže napravit každou vadu vzniklou před vložením výlisku do pece.
Vývoj pórovitosti a sekundární zhušťování
Zbytková pórovitost Propojený nebo izolovaný objem dutin, který zůstává po slinování nebo jiném zhutňovacím procesu.
Pórovitost se během slinování průběžně mění. Zpočátku jsou póry nepravidelnými prostory mezi částicemi a často jsou propojeny s vnějším prostředím. Růst krčků tyto prostory rozděluje a zaobluje; smrštění zmenšuje jejich objem a difuze je může přesouvat k hranicím zrn nebo způsobit jejich izolaci. Výsledná velikost, tvar, propojenost a poloha pórů ovlivňují únavové chování, iniciaci lomu, propustnost pro tekutiny, odezvu na tepelné zpracování a rozměrovou stabilitu. Dvě součásti se stejnou celkovou hustotou se proto mohou chovat odlišně, pokud jedna obsahuje jemné, zaoblené a uzavřené póry, zatímco druhá obsahuje protáhlé a propojené póry.
Zbytková pórovitost může být přirozenou vlastností materiálů vyráběných lisováním a slinováním, protože výchozí výlisek obsahuje dutiny a pevná kostra je nemůže vždy zcela zkolabovat. Uzavřený plyn, tuhé oxidické filmy, nedostatečný místní tlak, legující přísady a izolované póry brání konečnému uzavření. Lisování v matrici také omezuje hustotu, které lze dosáhnout rovnoměrně, zejména u složitých tvarů. Konvenční slinování pórovou síť zmenšuje a mění její tvar; automaticky však nevytváří strukturu zcela odpovídající struktuře tvářeného materiálu.
| Operace | Působení na součást | Primární omezení |
|---|---|---|
| Opětovné lisování | Provádí další krok zhutňování po slinování | Může být selektivní, nikoli objemové |
| Kalibrování | Upravuje vybrané rozměry v zápustce | Neodstraňuje pórovitost v celé součásti |
| Infiltrace | Vnáší jiný materiál do propojených pórů | Vyžaduje vhodné propojení pórů a smáčivost |
| Kování prášku | Působí na slinovaný předlisek deformací za tepla | Přidává kovací deformaci, nástrojové vybavení a rozměrové proměnné |
Procesy sekundárního zhušťování toto omezení řeší různými skupinami postupů. Opětné lisování představuje další lisovací operaci po slinování, často za účelem uzavření pórů a obnovení rozměrové přesnosti. Kalibrování je příbuzná operace, při níž je slinutý díl protlačen matricí za účelem úpravy vybraných rozměrů, neodstraňuje však pórovitost v celém objemu. Infiltrace vnáší do propojených pórů složku s nižší teplotou tavení, vyplňuje část dutin a mění strukturu kompozitu. Výsledek závisí na propojenosti pórů a na smáčivosti mezi infiltrantem a ocelí.
Práškové kování kombinuje porézní předlisek s výraznou deformací za tepla. Vnesená deformace uzavírá póry účinněji než běžné zpracování lisováním a slinováním a může měnit tok zrn i orientaci vměstků. Zůstává však odlišné od samotného slinování. Také jiné vysokotlaké postupy, včetně lisování za tepla a specializovaných sekvencí zhutňování za tepla nebo za studena, mění rovnováhu mezi uzavíráním pórů, deformací a vývojem mikrostruktury.
Aditivní výroba by neměla být zahrnuta do tohoto popisu jen proto, že také začíná kovovým práškem. Kapitola ASM Handbook o aditivní výrobě ocelí a korozivzdorných ocelí vydaná organizací NIST (2020) považuje pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě za zásadní otázky, avšak její historie tavení a tuhnutí po jednotlivých vrstvách se liší od konvenčního lisování v matrici, po němž následuje slinování. Oceli vyráběné práškovou metalurgií jsou definovány vzájemným působením prášku, výlisku, cyklu v peci a případného stanoveného postupu zhušťování. Póry, které po tomto procesu zůstávají, a vazby vytvořené kolem nich jsou součástí této historie.
Mikrostruktura: póry, fáze a karbidy
Ocel z práškové metalurgie nelze posuzovat pouze na základě nominálního chemického složení. Dva materiály se stejným obsahem uhlíku, chromu, molybdenu nebo niklu mohou reagovat odlišně, pokud se liší jejich prášky, lisovací tlaky, slinovací cykly, gradienty hustoty, sítě pórů, vměstky nebo tepelné zpracování. Příslušný materiál není pouze slitinový systém. Je jím slitinový systém po určité posloupnosti výroby prášku, míchání, lisování, slinování, případného zhutňování a tepelného zpracování.
Toto rozlišení se odráží v normách. ASTM B783-24 klasifikuje konstrukční materiály ze železných práškových kovů podle chemického složení, hustoty, meze kluzu ve stavu po slinování a meze pevnosti v tahu po tepelném zpracování, nikoli pouze podle chemického složení. ISO 5755:2022 obdobně stanovuje požadavky na konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. Tyto klasifikace uznávají, že hustota a historie zpracování jsou součástí popisu materiálu.
Mikrostruktura tuto historii zaznamenává. Obsahuje matrici na bázi železa, fázové produkty vzniklé během ochlazování nebo tepelného zpracování, legované karbidy, vměstky a póry vzniklé mezi zhutněnými částicemi nebo uvnitř nich. Každý z těchto prvků ovlivňuje ostatní. Pohyb uhlíku během slinování mění místní fázovou rovnováhu; legující přísady mění prokalitelnost a tvorbu karbidů; póry přerušují nosnou plochu a poskytují povrchy, z nichž mohou růst trhliny. Označení jakosti je proto výchozím bodem, nikoli úplnou předpovědí chování.

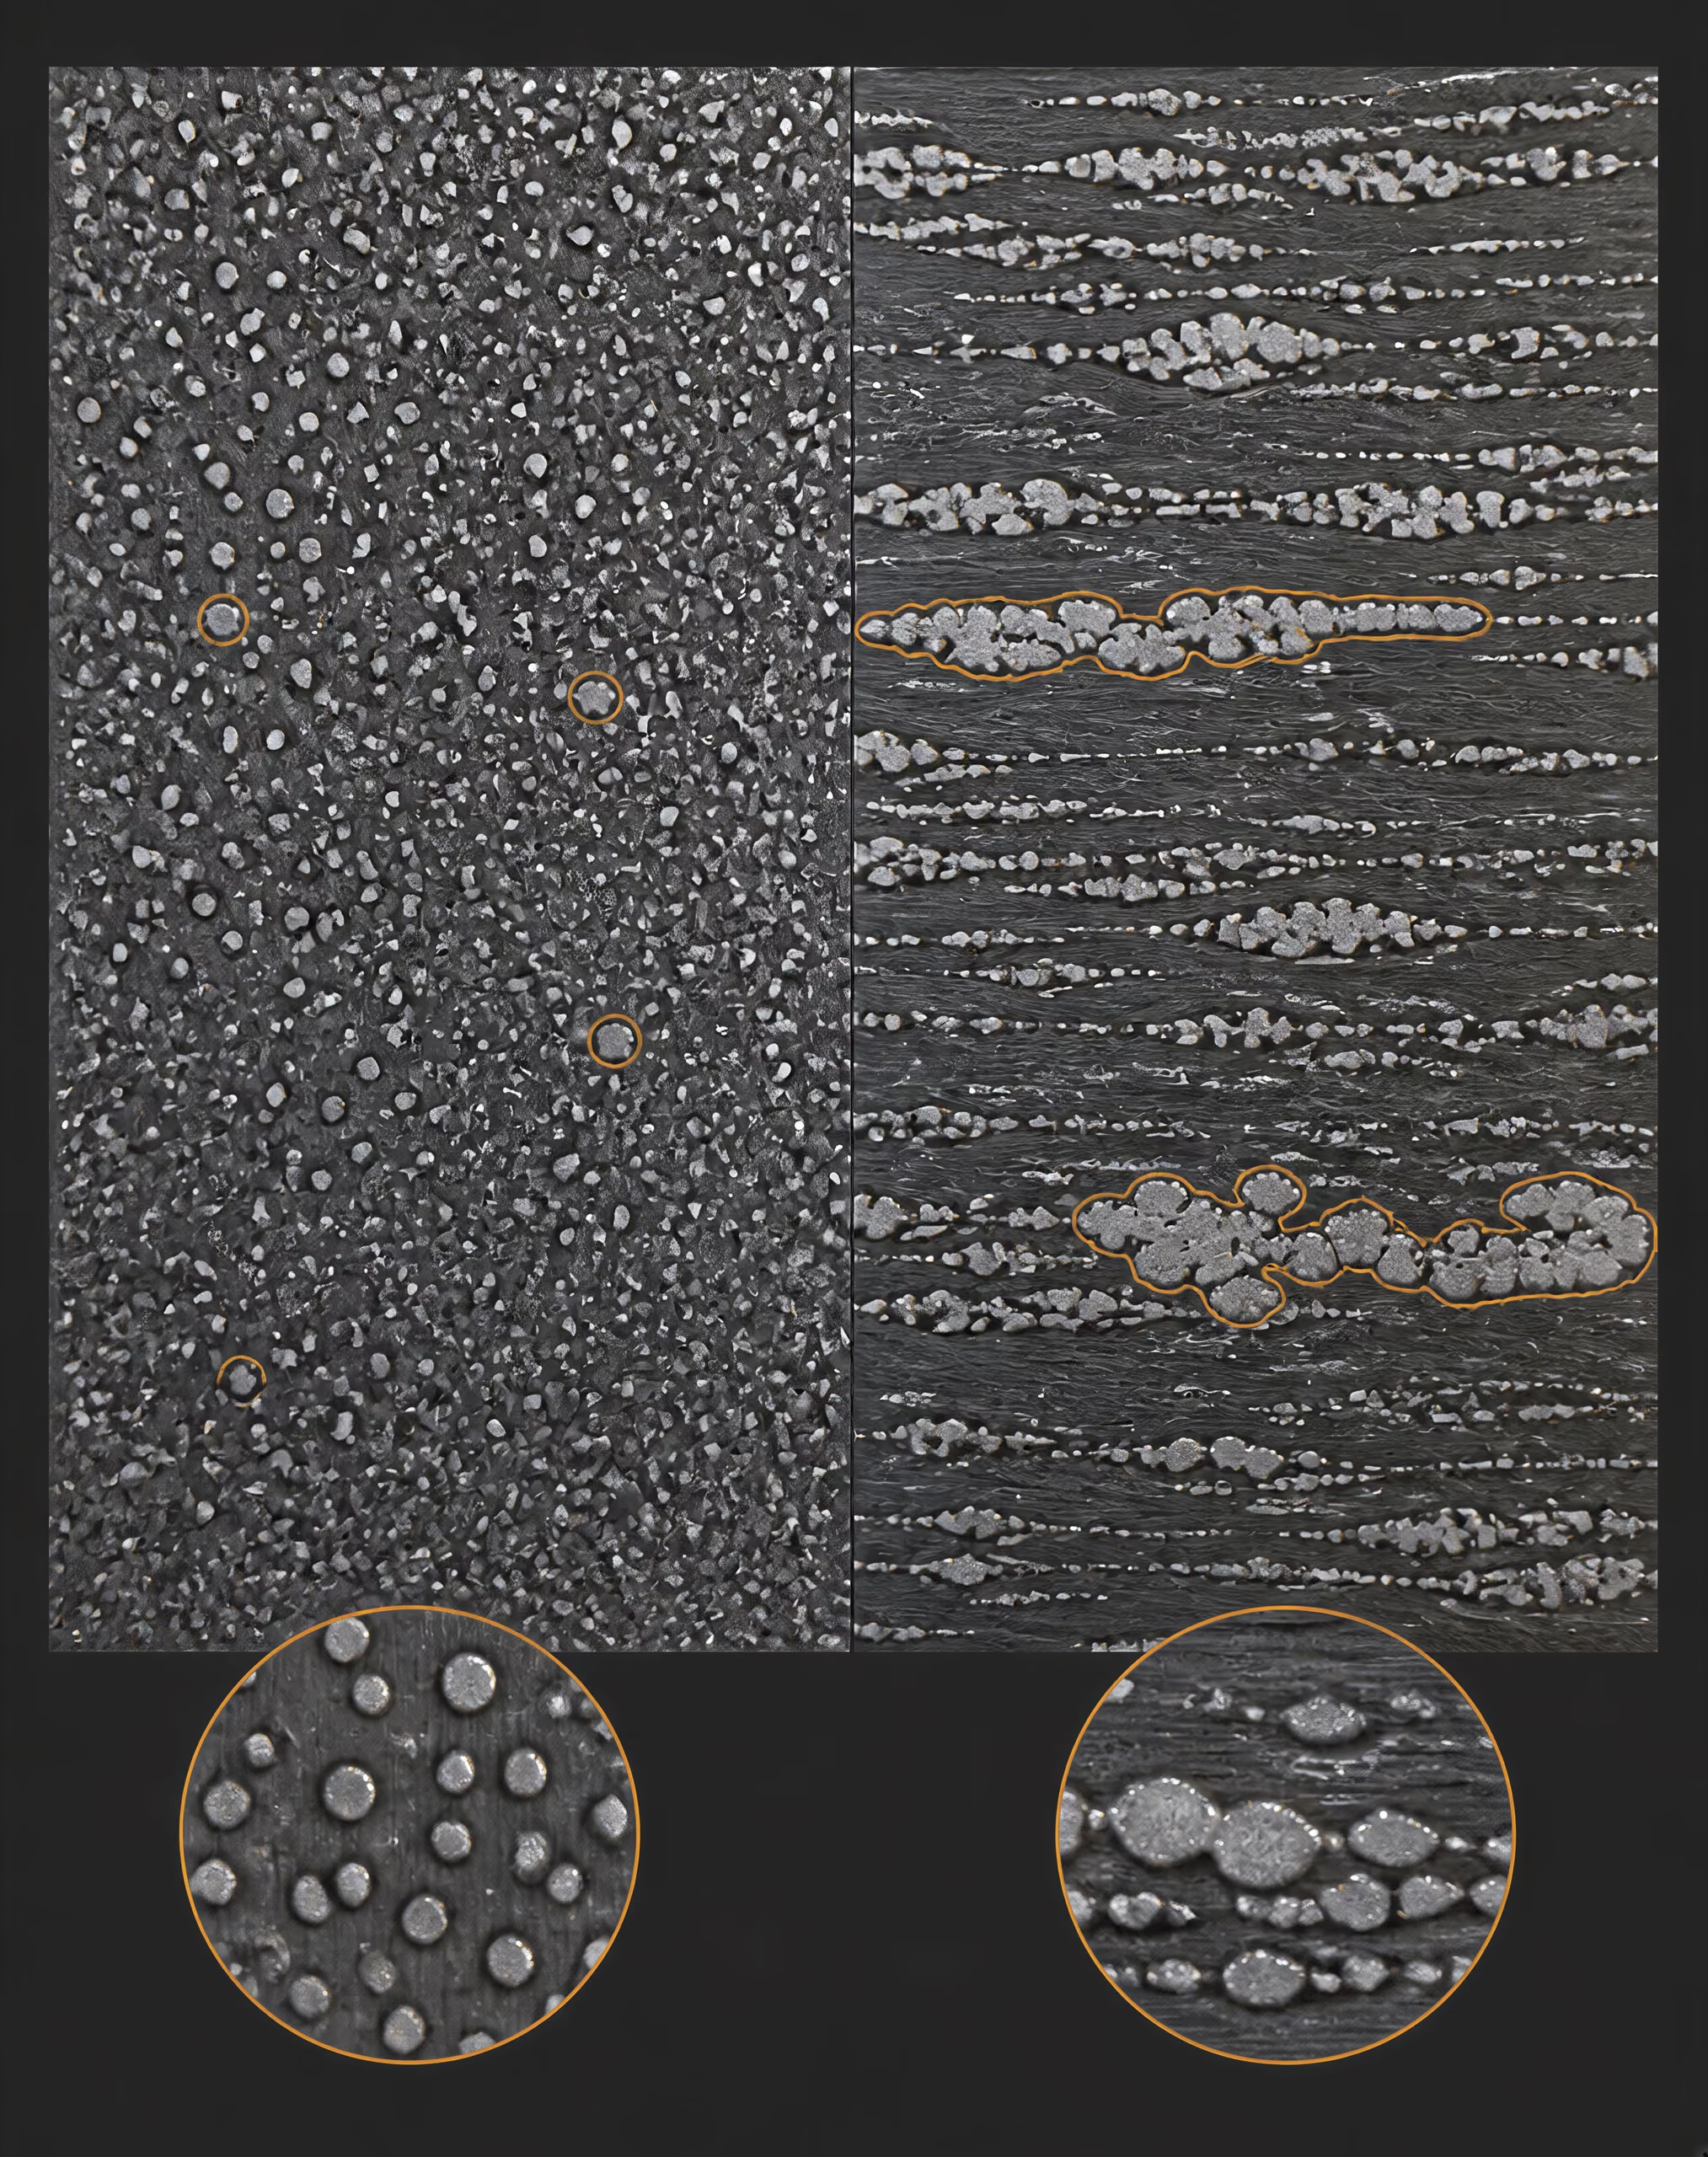
Morfologie pórů a mechanická odezva
Pórovitost je nejzjevnějším strukturálním rozdílem mezi mnoha PM ocelemi vyráběnými lisováním a slinováním a plně tvářenými ocelemi. Během zhutňování se částice prášku přeskupují, deformují a vytvářejí kontakty, avšak výlisek si obvykle zachovává propojené nebo izolované dutiny. Slinování zpevňuje vazby mezi částicemi a zaobluje některé rohy pórů, zatímco smrštění, lokální uspořádání částic prášku a podmínky v peci určují výslednou populaci pórů. Procesy zhutňování mohou póry zmenšit nebo uzavřít, jejich účinnost však závisí na použitém postupu a na výchozím výlisku.
Na objemu pórů záleží, ale stejně důležitá je jejich geometrie. Malý, zaoblený a izolovaný pór vytváří jiné napěťové pole než ostrá, protáhlá dutina. Druhá uvedená dutina působí jako výraznější místní koncentrátor napětí, protože její úzký hrot zesiluje místní tahové nebo smykové napětí. Řetězec dotýkajících se pórů může vytvořit přednostní dráhu šíření trhliny, i když se průměrná hustota jeví jako přijatelná. Velikost, tvar, spojitost a poloha pórů vzhledem k povrchu nebo namáhanému průřezu je proto nutné posuzovat společně.
Poloha mění odezvu materiálu. Póry propojené s povrchem vystavují větší oblast oxidaci, korozi a mechanickému poškození, zatímco póry v blízkosti silně namáhané hrany nebo vrubu mohou vzájemně působit s napěťovým polem vrubu. Vnitřní póry mohou při některých formách monotónního zatěžování zůstat méně významné, avšak při cyklickém zatěžování se mohou stát důležitými, když se hromadí opakovaná lokální plasticita nebo otevírání hrotu trhliny. Citlivost na únavu proto souvisí s největšími a nejméně příznivě umístěnými vadami, nikoli pouze s průměrným číslem pórovitosti.
Směr zhutňování může rovněž zanechat strukturální stopu. Přeskupení částic a gradienty hustoty se mohou v lisovaném tvaru měnit, zejména u průřezů se změnami tloušťky nebo s prvky, které způsobují nerovnoměrné proudění prášku a přenos tlaku. Slinování může tyto rozdíly zmenšit, neodstraní však každou lokální odchylku. Metalografický řez vedený rovnoběžně s jednou osou proto může odhalit jiné rozložení pórů než řez vedený kolmo k ní.
Do stejné souvislosti patří i kontrola vměstků. Nekovové částice mohou působit jako samostatné koncentrátory napětí nebo se mohou spojovat s póry a hranicemi částic. ISO 13947:2024 stanovuje metodu určování nekovových vměstků v kovových prášcích a umožňuje použití této metody i na součásti z oceli vyrobené kováním prášku. Norma nemění měření vměstků v náhradu za zkoumání mikrostruktury; zdůrazňuje potřebu identifikovat materiálové znaky, které mohou chemické analýzy a měření hustoty přehlédnout.
Související postup založený na prášku by neměl být zaměňován s konvenční PM výrobou lisováním a slinováním. Kapitola ASM Handbook z roku 2020 o aditivní výrobě ocelí a korozivzdorných ocelí, publikovaná organizací NIST, označuje pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě jako důležité faktory u aditivně vyráběných součástí. Tyto otázky se s metalurgií PM překrývají, avšak nanášení vrstev, tuhnutí tavné lázně a účinky směru výroby vytvářejí jinou historii zpracování než lisování a slinování.
Ferit, perlit, bainit, martenzit a legované karbidy
Běžné složky matrice
- Ferit
- Poměrně nízkouhlíková fáze železa, která je obecně měkčí než tvrdší produkty přeměny.
- Perlit
- Složka z feritu a cementitu vzniklá difuzní přeměnou.
- Bainit
- Produkt přeměny s rovnováhou tvrdosti a houževnatosti odlišnou od hrubého perlitu nebo plně přeměněného martenzitu.
- Martenzit
- Tvrdý produkt přeměny vznikající při dostatečně rychlém ochlazení austenitu, které potlačí difuzní přeměnu.
Matrice na bázi železa může obsahovat ferit, perlit, bainit, martenzit nebo směsi těchto složek. Jejich podíly a rozložení závisí na aktivitě uhlíku, legujících přísadách, rychlosti ochlazování, slinovací atmosféře, velikosti průřezu a následném tepelném zpracování. Stejné nominální složení tak může při změně podmínek ochlazování nebo kalení vést k odlišným strukturám matrice.
Ferit obsahuje relativně málo uhlíku a obecně je měkčí než tvrdší transformační produkty. Perlit se skládá ze střídajících se vrstev feritu a cementitu, přičemž jeho lamelární struktura a rozložení jsou ovlivněny podmínkami transformace. Bainit vzniká jinou transformační cestou a může poskytovat kombinaci tvrdosti a houževnatosti odlišnou jak od hrubého perlitu, tak od plně transformovaného martenzitu. Martenzit vzniká při dostatečně rychlém ochlazení austenitu, které potlačí difuzní transformaci; jeho tvrdost pak silně závisí na obsahu uhlíku, legování, popouštění a zbytkovém austenitu.
Tyto názvy popisují fáze nebo strukturní složky, nikoli zaručené hodnoty vlastností. PM ocel může obsahovat feritickou matrici kolem pórů a oblastí bohatých na legující prvky nebo martenzitickou matrici, jejíž spojitost je přerušena zbytkovými póry a karbidy. Tepelné zpracování může změnit tvrdost matrice, přičemž geometrie pórů zůstane z velké části zachována. Může také změnit zbytková napětí a stav hranic částic. Z tohoto důvodu není tepelně zpracovaná PM ocel pouze slinutým materiálem s vyšším číslem tvrdosti.
Měď, nikl a molybden jsou běžnými přísadami do ocelí z železné práškové metalurgie. Uváděný technický odkaz na práškovou metalurgii železa uvádí, že složení železo–měď–uhlík tvoří přibližně polovinu železných PM součástí. Měď může přispívat k rozměrovým změnám a zpevnění matrice; nikl a molybden ovlivňují prokalitelnost a průběh transformací. Jejich účinky závisí na způsobu přidání: zda jsou použity jako elementární prášky, předlegované částice, difuzně spojené prášky nebo jiné práškové směsi. Rozložení před slinováním ovlivňuje difuzní vzdálenost a chemickou homogenitu výsledné matrice.
Karbidy přidávají další úroveň struktury. Cementit je karbid železa spojený s perlitem a dalšími transformačními produkty, zatímco legované karbidy mohou obsahovat chrom, vanad, wolfram, molybden nebo kombinace těchto prvků. Jejich velikost, chemické složení, objemový podíl a rozestupy ovlivňují odolnost proti opotřebení, tvrdost, houževnatost a šíření trhlin. Velké, nepravidelné shluky karbidů mohou být škodlivější než stejné množství karbidů rozložené ve formě jemných částic. Leštěný metalografický řez může tento rozdíl přímo odhalit, zatímco objemová chemická analýza nikoli.
Práškové nástrojové oceli jsou v tomto ohledu zvláště významné. Mohou vytvářet obsah karbidů nebo složení karbidů, kterých je konvenční ingotovou metalurgií obtížné nebo nemožné dosáhnout, protože částice atomizovaného prášku rychle tuhnou, a mohou tak omezit hrubou segregaci typickou pro velký ingot. Následná konsolidace zachovává mnohem jemnější rozložení, než jaké může poskytnout běžné zpracování ingotu. ISO 4957:2018 výslovně vztahuje požadavky na nástrojové oceli jak na výrobky vyrobené práškovou metalurgií, tak na výrobky válcované za tepla, kované, tažené za studena a válcované za studena. Společná norma neznamená, že tyto výrobní postupy vytvářejí totožné mikrostruktury.

Jemné zaoblené izotropní struktury karbidů
Izotropní struktura karbidů Distribuce karbidů s poměrně omezenou směrovou orientací ve srovnání s protáhlými nebo řetízkovitými strukturami karbidů.
Charakteristickým tvrzením týkajícím se práškových nástrojových ocelí není pouze to, že obsahují „více karbidů“. Jejich typickou strukturou je jemná, zaoblená a relativně izotropní populace karbidů rozptýlená v matrici. „Izotropní“ zde označuje rozložení, které je méně výrazně orientováno ve směru tváření než řetízkovité vzory karbidů běžně spojované s intenzivně tvářenými ingotovými výrobky.
Tvar částic je důležitý, protože ostré rohy karbidů a dlouhé pásy karbidů vytvářejí silnější lokální koncentrace napětí než malé zaoblené částice. Jemné karbidy rovněž zkracují délku nepřerušovaných křehkých útvarů. Výsledkem je mikrostruktura, v níž se rozestupy a orientace karbidů mohou podstatně lišit od konvenčně odlévané a tvářené oceli s podobným nominálním chemickým složením. Tím se neodstraňují rizika lomu ani únavy; mění se však měřítko vad a dráhy dostupné pro šíření trhliny.
Samotný práškový postup není automaticky dostačující. O tom, zda se požadovaná struktura karbidů skutečně vytvoří, rozhodují čistota prášku, rozdělení velikosti částic, obsah kyslíku a vměstků, rovnoměrnost zhutnění, slinování, zhutňování a tepelné zpracování. Nadměrná segregace uvnitř částic, znečištěné povrchy prášku, neúplné spojení nebo nevhodné tepelné zpracování mohou narušit matrici, i když je chemická analýza slitiny správná.
Mikrostrukturální hodnocení by proto mělo spojovat chemickou analýzu s měřením hustoty, charakterizací pórů, zkoumáním vměstků, identifikací fází a hodnocením morfologie karbidů. Specifikace může určit skupinu materiálů, avšak póry a fáze vysvětlují, jak bude daný materiál přenášet zatížení. U ocelí vyráběných práškovou metalurgií je historie zpracování součástí metalurgie.
Mechanické vlastnosti a způsob jejich specifikace
Ocel vyráběná práškovou metalurgií (PM) nemá jediný profil mechanických vlastností. Její naměřené chování závisí na chemickém složení prášku, tvaru částic, lisovacím tlaku, slinovacím cyklu, struktuře pórů, rozměrových změnách a případném následném zhutňování nebo tepelném zpracování. Výsledek tahové zkoušky je proto výpovědí o konkrétním stavu materiálu a zkušebním tělese, nikoli úplným popisem každé součásti vyrobené ze stejného jmenovitého složení.
ASTM B783-24 poskytuje užitečný rámec, protože klasifikuje konstrukční materiály ze železných materiálů vyráběné práškovou metalurgií nejen podle chemického složení. Norma používá chemické složení, hustotu, mez kluzu ve stavu po slinování a mez pevnosti v tahu po tepelném zpracování. Toto uspořádání rozlišuje dva materiálově odlišné stavy: vlastnosti získané po lisování a slinování a vlastnosti získané po předepsaném tepelném zpracování.
ISO 5755:2022 se zabývá slinutými kovovými materiály včetně konstrukčních materiálů ze slinutého železa, ocelí, legovaných ocelí a korozivzdorných ocelí. Její rozsah potvrzuje nutnost identifikovat slinutý materiál a jeho stav, místo aby byla „PM ocel“ považována za jediné označení jakosti. Oceli vyrobené kováním z prášku, infiltrací, žárovým izostatickým lisováním nebo aditivní výrobou mohou vyžadovat odlišné specifikace a bez příslušných důkazů by jim neměly být přisuzovány výsledky pro lisování a slinování.
Hustota a mez kluzu ve stavu po slinování
Hustota je jednou z prvních mechanických veličin, které je třeba uvádět, protože zbytkové póry zmenšují nosný průřez a působí jako koncentrátory napětí. Dvě zkušební tělesa ze stejné jmenovité slitiny mohou vykazovat odlišné meze kluzu, pokud má jedno z nich vyšší celkovou pórovitost, větší propojené póry nebo méně příznivý tvar pórů. Důležité je také umístění pórovitosti. Póry orientované ve směru hlavního napětí mohou ovlivňovat iniciaci trhlin a deformaci jinak než malé, zaoblené a izolované póry.[6] A-Z of Powder Metallurgy. Randall German. Book, 2005.
Hustotu uváděnou pro ocel vyrobenou práškovou metalurgií je třeba chápat jako stav materiálu, nikoli pouze jako teoretickou hodnotu vypočtenou z jeho legujících složek. Hustota výlisku po zhutnění, hustota po slinování a hustota po sekundárním zhutňování jsou odlišné veličiny. Odstranění maziva, smrštění nebo růst při slinování, rozměrové změny související s mědí a lokální odchylky způsobené plněním lisovací formy mohou výslednou hodnotu ovlivnit. Randall German ve své publikaci A-Z of Powder Metallurgy (2005) pojednává o výrobě prášků, zhutňování, slinování, zhutňování za účelem zvýšení hustoty, mikrostruktuře a pórovitosti jako o vzájemně propojených částech posloupnosti procesu; toto propojení je při interpretaci údajů o pevnosti zásadní.
Mez kluzu ve stavu po slinování popisuje počátek trvalé deformace předtím, než vytvrzovací zpracování změní matrici nebo strukturu karbidů. Je zvláště významná u součástí používaných ve stavu dodaném po slinování, kalibrování, pěchování nebo jiných povolených operacích. Hodnota se může lišit podle směru zkoušky, protože konvenční zhutňování v lisovací formě může vytvářet gradienty hustoty a kontakty mezi částicemi, které nejsou stejné ve směru lisování a napříč tímto směrem. Příčné a podélné zkušební těleso proto mohou představovat odlišné lokální struktury, i když pocházejí ze stejné výrobní šarže.
Výsledek ovlivňuje také geometrie zkušebního tělesa. Tahová tyč obrobená z většího výlisku může odstranit vnější oblast, změnit hustotu v měřené části nebo odhalit jinou populaci pórů než malá tahová tyč vylisovaná do požadovaného tvaru. Zkušební tělesa s vrubem, neobrobené tahové tyče a obrobené tyče neměří stejnou odezvu. Číselnou hodnotu musí doprovázet měřená délka, měření průřezu, stav povrchu, způsob uchycení, rychlost deformace a definice meze kluzu, například kritérium posunutí.
Klasifikační přístup normy ASTM B783-24 brání záměně označení meze kluzu ve stavu po slinování s označením pevnosti v tahu po tepelném zpracování. Toto rozlišení není pouze administrativní. Součást může mít ve slinutém stavu přijatelný průběh meze kluzu, avšak po cementování, kalení a popouštění, po precipitačních účincích legujících přísad nebo po jiném předepsaném tepelném cyklu může reagovat odlišně.
Mez pevnosti v tahu po tepelném zpracování
| Vlastnost | Co měří | Požadovaný stav nebo kvalifikace |
|---|---|---|
| Mez kluzu ve stavu po slinování | Počátek trvalé deformace před vytvrzovacím zpracováním | Hustota, orientace, geometrie zkušebního tělesa a kritérium kluzu |
| Mez pevnosti v tahu | Maximální smluvní napětí při tahové zkoušce | Stav po tepelném zpracování a metoda tahové zkoušky |
| Únavové vlastnosti | Odezva na opakované nebo proměnlivé napětí | Poměr napětí, frekvence, povrch, póry a počet cyklů |
| Lomová houževnatost | Odolnost proti růstu trhlin při stanoveném zatížení | Geometrie vrubu, tloušťka, orientace a zkušební metoda |
| Odolnost proti opotřebení | Úbytek nebo poškození materiálu při kontaktu | Protikus, mazání, zatížení, rychlost, teplota a morfologie karbidů |
Mez pevnosti v tahu (UTS) je nejvyšší jmenovité napětí dosažené během tahové zkoušky. Nejde o stejnou vlastnost jako mez kluzu. Mez kluzu označuje zvolený počátek plastické deformace; UTS zahrnuje účinky plastické deformace, deformačního zpevnění, tvorby krčku a lomového chování zkušební tyče. Norma ASTM B783-24 používá UTS po tepelném zpracování jako jednu z klasifikačních veličin, takže stav tepelného zpracování musí být uveden společně s označením materiálu.
Tepelné zpracování může změnit více než jen tvrdost. Austenitizační teplota, atmosféra, intenzita kalení, teplota popouštění a velikost průřezu ovlivňují matrici, zbytkový austenit, zbytková napětí a rozložení karbidů. U pórovitého výlisku tepelný cyklus rovněž interaguje s vnitřními povrchy a lokální hustotou. Jmenovitě stejný cyklus může vést k odlišným vlastnostem tenké tahové tyče a tlusté výrobní součásti, protože se liší jejich rychlosti ochlazování.
Porovnávání dále komplikují legující přísady. Měď, nikl a molybden jsou u ocelí vyráběných práškovou metalurgií běžné, přičemž podle hesla o práškové metalurgii železných materiálů v publikaci ScienceDirect Topics (2024) představují složení železo–měď–uhlík přibližně polovinu součástí z železných materiálů vyráběných práškovou metalurgií. Důležitý je způsob přidání: legující prvek předslitý do prášku nemusí poskytovat stejnou prokalitelnost nebo lisovatelnost jako příměs elementárního prášku. Konečnou matrici mohou ovlivnit také rozložení uhlíku, slinovací atmosféra a lokální segregace.
Oceli pro nástroje vyráběné práškovou metalurgií ukazují, proč nelze složení a historii zpracování redukovat na jediné číslo tahové pevnosti. Jemné, zaoblené populace karbidů lze vytvářet s obsahem nebo složením karbidů, kterých by konvenční ingotová metalurgie dosáhla obtížně nebo vůbec. Tyto struktury mohou nezávisle na uváděné hodnotě UTS ovlivňovat odolnost proti opotřebení, lom, obrobitelnost a odezvu na tepelné zpracování. ISO 4957:2018 výslovně zahrnuje výrobky vyrobené práškovou metalurgií vedle výrobků z nástrojových ocelí válcovaných za tepla, kovaných, tažených za studena a válcovaných za studena, avšak společná norma neznamená, že jejich mikrostruktury nebo provozní odezvy jsou totožné.
Platné porovnání by mělo uvádět hustotu, orientaci, geometrii zkušebního tělesa, stav po obrábění, režim tepelného zpracování, zkušební teplotu, rychlost deformace a metodu tahové zkoušky. Výsledky z plně hutné součásti vyrobené kováním z prášku, výlisku vyrobeného lisováním a slinováním a vzorku vyrobeného aditivně by neměly být zařazovány do jediného pořadí bez zohlednění jejich odlišných morfologií pórů a zbytkových napětí. Kapitola ASM Handbook o aditivní výrobě ocelí a korozivzdorných ocelí publikovaná organizací NIST (2020) uvádí pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě za hlavní ovlivňující faktory; tyto faktory jsou obecně relevantní pro materiály na bázi prášků, avšak aditivní výroba není totožná s konvenčním lisováním a slinováním.
Úvahy o tahu, únavě, lomu a opotřebení
Tahová pevnost odpovídá na úzkou otázku: jak se bude specifikované zkušební těleso chovat při plynule rostoucím jednoosém zatížení. Nepředpovídá životnost při únavě. Únavové poškození vzniká při opakovaném nebo proměnném namáhání, často při úrovních napětí nižších, než je mez kluzu v tahu. V oceli vyráběné práškovou metalurgií mohou póry a vměstky působit jako vnitřní iniciátory trhlin, zatímco póry propojené s povrchem, stopy po obrábění a ostré přechody geometrie poskytují další místa iniciace. Při porovnávání únavy je třeba specifikovat hustotu, rozdělení velikosti pórů, poměr napětí, frekvenci, stav povrchu a počet cyklů.
Lomové chování vyžaduje vlastní soubor důkazů. Vysoká UTS může existovat současně s omezenou lomovou houževnatostí, pokud póry, hrubé karbidy, vměstky nebo křehké transformované oblasti umožní šíření trhliny s malou stabilní plastickou deformací. Lomové zkoušky rovněž závisí na geometrii vrubu, tloušťce zkušebního tělesa, orientaci, režimu zatěžování a na tom, zda je uváděnou veličinou nárazová energie, houževnatost při rovinném stavu deformace, rychlost růstu trhliny nebo související charakteristika. Nárazovou energii Charpy nelze nahradit lomovou houževnatostí a ani jednu z těchto veličin nelze odvodit pouze z tahové pevnosti.
Kontrola vměstků začíná ještě před zhutňováním. Čistota prášku, podmínky atomizace, historie recyklovaného prášku, zbytky maziv a atmosféra v peci mohou vnášet nebo zachovávat nekovové částice. ISO 13947:2024 specifikuje metodu stanovení nekovových vměstků v kovových prášcích a umožňuje její použití také u ocelových součástí vyrobených kováním z prášku. Tato metoda podporuje řízení procesu, avšak měření vměstků nenahrazuje tahové, únavové ani lomové zkoušky hotového materiálu.
Odolnost proti opotřebení je určována kontaktním tlakem, rychlostí klouzání, mazáním, materiálem protilehlé plochy, teplotou, tvrdostí, morfologií karbidů, drsností povrchu a tvorbou částic opotřebení. Jemná, rovnoměrně rozložená karbidická struktura se může chovat odlišně od hrubé nebo propojené karbidické sítě, i když mají oba materiály podobnou mez pevnosti v tahu (UTS). Pórovitost může v jedné aplikaci zadržovat mazivo, zatímco v jiné umožňovat pronikání kapaliny, snižovat oporu v kontaktní oblasti nebo urychlovat poškození povrchu. Výsledky zkoušek opotřebení proto musí uvádět zkušební uspořádání a kritérium porušení.
Rozměrové vlastnosti představují další samostatnou oblast. Smršťování nebo růst při slinování, gradienty hustoty, odpružení, kalibrace, přídavek na obrábění a deformace při tepelném zpracování určují, zda si součást zachová požadovanou geometrii. Tahová tyč může splňovat předepsanou pevnost, zatímco výrobní součást po kalení nesplní požadovanou rozměrovou toleranci. Mechanické specifikace proto musí uvádět stav materiálu a zkušební metodu, zatímco ověřování návrhu posuzuje únavu, lom, opotřebení, rázové namáhání a rozměrovou stabilitu jako samostatné provozní požadavky.
Tepelné Zpracování Ocelí Práškové Metalurgie
Tepelné zpracování nepůsobí na zcela hutné, homogenní těleso z oceli stejným způsobem jako na tyč vyrobenou z ingotu. U oceli práškové metalurgie (PM) tepelný cyklus mění matrici, rozložení karbidů, stav zbytkového napětí a někdy také tvar a propojení pórů. Tyto změny ovlivňují rozměrovou stabilitu a lomové chování stejně jako tvrdost a tahové vlastnosti. Výsledek závisí na složení prášku, lisovacím tlaku, průběhu slinování, gradientech hustoty, morfologii pórů a případném následném zhutňování.
Proto by ocel PM neměla být jednoduše popisována jako konvenční jakost vyrobená z prášku. Norma ASTM B783-24 rozděluje feritické konstrukční materiály PM podle chemického složení, hustoty, meze kluzu po slinutí a meze pevnosti v tahu po tepelném zpracování. Rozdíl mezi klasifikací ve stavu po slinutí a po tepelném zpracování je významný: stanovený stav je součástí popisu materiálu, nikoli nahodilým výrobním detailem. Norma ISO 5755:2022 obdobně stanovuje požadavky na konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. Ani jedna z těchto norem nepovažuje tepelné zpracování za zaměnitelné se slinováním.
Koncepce kalení, popouštění a sintro-kalení
Posloupnost kalení a popouštění
- Austenitizace Ohřejte ocel do oblasti austenitu a udržujte ji po dobu potřebnou k přeměně.
- Kalení Ochlaďte ji dostatečně rychle, aby vznikla zamýšlená martenzitická nebo smíšená struktura.
- Popouštění Znovu ohřejte na nižší teplotu za účelem úpravy tvrdosti, houževnatosti a zbytkového napětí.
- Ověření Podle potřeby ověřte tvrdost, rozměry, stav fází a vlastnosti citlivé na lom.
Konvenční kalení obvykle zahrnuje ohřev oceli do austenitické oblasti, výdrž dostatečně dlouhou pro požadovanou přeměnu a ochlazení za účelem vytvoření martenzitu. Popouštění následně znovu ohřívá zakalený materiál na nižší teplotu, aby se snížila napětí po kalení a upravil poměr mezi tvrdostí, houževnatostí a rozměrovou stabilitou. V závislosti na složení a režimu zpracování může popouštění způsobit vylučování karbidů, zotavení martenzitické matrice a přeměnu nestabilního zbytkového austenitu.
U oceli PM probíhají stejné fázové přeměny, avšak póry přerušují vedení tepla a zmenšují průřez přenášející zatížení. Pór může být izolovaný, s malým propojením s okolní sítí pórů, nebo propojený, což umožňuje pohyb plynů a mění rychlost, kterou si vnitřek vyměňuje teplo s atmosférou pece. Otevřená pórovitost může rovněž vytvářet cesty pro pronikání kyslíku nebo kalicího média. Jmenovitý režim v peci proto nezaručuje stejnou místní tepelnou historii u výlisku s nízkou hustotou a u součásti téměř zcela hutné.
Měď, nikl a molybden jsou běžnými legujícími přísadami v železných materiálech PM, přičemž podle referenčního zdroje Ferrous Powder Metallurgy na ScienceDirect Topics (2024) tvoří kompozice železo–měď–uhlík přibližně polovinu železných součástí PM. Tyto přísady ovlivňují tvorbu austenitu, kinetiku přeměn, prokalitelnost a reakci na popouštění. Uhlík může být přítomen ve formě grafitu, během slinování difundovat nebo se místně lišit v důsledku segregace a gradientů hustoty. Matrice po kalení se proto může v jednotlivých oblastech součásti lišit.
Sintro-kalení je koncepcí zpracování, nikoli samostatnou skupinou ocelí. Výlisek se bezprostředně po slinování ochlazuje dostatečně rychle na to, aby došlo k významné martenzitické přeměně, čímž se samostatná operace kalení omezí nebo zcela eliminuje. Rychlost ochlazování musí odpovídat slitině, geometrii součásti, hustotě a konstrukci pece. Sintro-kalení není rovnocenné běžnému ochlazování na vzduchu: součást musí mít dostatečnou prokalitelnost, aby se její vnitřek přeměnil požadovaným způsobem. K omezení zbytkových napětí a řízení konečného fázového složení může být stále nutné popouštění.
Tento proces může omezit počet manipulačních kroků a opakovaných ohřevů, jeho účinky však musí být posuzovány v celé součásti. Rychle ochlazená vnější oblast se může změnit na martenzitickou, zatímco pomaleji chladnoucí jádro si zachová bainit, perlit nebo zbytkový austenit. Takové gradienty mohou vyvolat rozdílné místní deformace a lomové chování. Nástrojové oceli práškové metalurgie představují další specifický případ. Jejich jemná, zaoblená a relativně izotropní karbidická struktura a obsah či složení karbidů, kterých je konvenční ingotovou metalurgií obtížné nebo nemožné dosáhnout, jsou klíčové pro jejich reakci na austenitizaci, kalení a popouštění. Norma ISO 4957:2018 vztahuje požadavky na nástrojové oceli také na výrobky vyrobené práškovou metalurgií, stejně jako na výrobky válcované za tepla, kované, tažené za studena a válcované za studena; výrobní postup však stále ovlivňuje reakci na tepelné zpracování.
Prokalitelnost a účinky průřezu
Prokalitelnost popisuje schopnost oceli vytvořit martenzit do určité hloubky za stanovených podmínek ochlazování; není totožná s tvrdostí povrchu. U součástí PM jsou účinky průřezu ovlivňovány více faktory než jen tloušťkou. Ohřev a ochlazování ovlivňují hustota, tvar pórů, rozložení legujících prvků, změny průřezu a kontakt s nástroji nebo přípravky.
Hutná povrchová vrstva obklopující pórovitější vnitřek se může ochlazovat odlišně od homogenního průřezu. Propojené póry mohou během ohřevu a oxidace umožnit pronikání plynné atmosféry pece, zatímco izolované póry se chovají spíše jako vnitřní dutiny a mohou koncentrovat napětí, aniž by vytvářely cestu pro proudění plynu. Velké nebo nepravidelné póry rovněž působí jako místa iniciace trhlin. Kalení může k těmto již existujícím koncentracím napětí přidat napětí způsobená přeměnou. Součást, která na povrchu splňuje požadovanou tvrdost, může přesto obsahovat měkčí jádro, zbytkový austenit nebo na trhliny citlivou martenzitickou oblast v blízkosti shluku pórů.
Legující přísady mohou zvýšit prokalitelnost a umožnit, aby pomalejší ochlazování vytvořilo martenzit i ve větší hloubce průřezu. Tím se však účinky průřezu neodstraní. Pomalé ochlazování snižuje teplotní gradienty, ale může umožnit nežádoucí přeměny; rychlé ochlazování zvyšuje pravděpodobnost deformací a vzniku trhlin. Vhodný kompromis je proto vlastností konkrétního výlisku, nikoli univerzálním rysem „oceli PM“.
Mimořádně důležité jsou gradienty hustoty vzniklé během plnění a lisování. Oblasti s rozdílnou hustotou výlisku se mohou během slinování smršťovat odlišně a rozdílně reagovat při kalení. Obráběné povrchy mohou odhalit póry, které nebyly patrné na původním povrchu, a tím změnit přístup kalicího média i místní oxidaci. Význam má také výroba a mísení prášku, protože vměstky, aglomeráty a segregované částice legujících prvků mohou zůstat jako místní iniciační místa přeměn. Norma ISO 13947:2024 stanovuje metodu určování nekovových vměstků v kovových prášcích a umožňuje její použití na ocelové součásti vyrobené kováním z prášku; kontrola vměstků proto souvisí se spolehlivostí tepelného zpracování, nikoli pouze s čistotou prášku.
Deformace, oxidace a zbytkové fáze
Tepelné zpracování může měnit rozměry v důsledku tepelné roztažnosti, smršťování během přeměny, uvolňování napětí a rozdílů v načasování přeměn mezi jednotlivými oblastmi. Součásti PM mohou po kalení a popouštění vykazovat růst, smrštění, zkřivení nebo změny přímosti. Tyto účinky mohou být zesíleny anizotropním lisováním, propojenými póry, nerovnoměrnou hustotou a předchozím smrštěním při slinování. Přípravky a podpěrné plochy mohou během ochlazování omezovat pohyb a zanechat zbytková napětí, která se později uvolní při popouštění, obrábění nebo provozu.
Oxidaci je nutné věnovat zvláštní pozornost tam, kde otevřená pórovitost dosahuje povrchu nebo je propojena s vnitřkem. Oxidické vrstvy se mohou tvořit na stěnách pórů i na vnějších površích, místně spotřebovávat legující prvky a oslabovat krčky mezi částicemi. Mohou také narušovat následné obrábění nebo spojování. Řízená atmosféra pece, vhodné uspořádání vsázky a pečlivě zvolené podmínky přenosu omezují expozici, avšak řízení atmosféry nemůže kompenzovat nevhodnou strukturu pórů. Zpracování ve vakuu, inertní nebo řízené atmosféře musí být zvoleno s ohledem na hustotu součásti a chemické složení slitiny.
Dalším zdrojem rozměrové nestability je zbytkový austenit. Pokud kalení nepřemění veškerý austenit, může se zbývající fáze měnit během popouštění, provozu nebo pozdějšího kryogenního zpracování. Její přeměna může způsobit roztažení a dodatečné napětí. Opačný problém představuje nadměrné množství martenzitu bez dostatečného popouštění: vysoké vnitřní napětí a snížená lomová odolnost, zejména tam, kde póry nebo nekovové vměstky vytvářejí počátky trhlin.
Kapitola ASM Handbook o aditivní výrobě ocelí a korozivzdorných ocelí publikovaná NIST (2020) označuje pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě za vzájemně propojené faktory u ocelových součástí vyrobených aditivně. Toto srovnání je užitečné, avšak aditivní výroba nesmí být zaměňována s konvenční technologií lisování a slinování PM. Tepelná historie, geometrie pórů, vrstvená struktura a soubor vad se liší. U ocelí vyráběných lisováním a slinováním musí být režim tepelného zpracování vyvinut na základě skutečného výlisku a podmínek slinování a následně ověřen měřením rozměrů, zkoušením tvrdosti nebo fázovým rozborem a v případě potřeby zkouškami citlivými na lom.
Nástrojové oceli vyráběné práškovou metalurgií
Nástrojové oceli vyráběné práškovou metalurgií (PM) nejsou jednoduše běžné druhy nástrojových ocelí dodávané ve formě prášku. Jejich vlastnosti vznikají v navazující posloupnosti operací: výrobě prášku, mísení, zhutňování, slinování, případném dohutňování a tepelném zpracování. Každý stupeň ovlivňuje následující. Atomizace řídí chemické složení a čistotu částic; zhutňování určuje rozložení hustoty výlisku; slinování mění morfologii pórů a rozhraní karbidů; a kalení, popouštění nebo jiné tepelné úpravy vytvářejí výslednou matrici a stav zbytkových napětí.
Tato historie zpracování vytváří výrazně odlišnou skupinu materiálů. Zároveň brání zjednodušenému tvrzení, že každá nástrojová ocel vyráběná práškovou metalurgií je lepší než ekvivalentní ocel vyrobená z ingotu. Výsledek závisí na jakosti, způsobu výroby prášku, metodě konsolidace, tepelném zpracování a požadavcích provozu.
Proč je důležitá kontrola karbidů
Karbidy zajišťují značnou část odolnosti proti opotřebení u vysokouhlíkových a vysoce legovaných nástrojových ocelí, avšak samotný objemový podíl karbidů výkon neurčuje. Stejně důležité jsou jejich velikost, tvar, chemický typ, rozestupy a rozložení. Ocel s vysokým podílem karbidů může vykazovat nízkou houževnatost, pokud karbidy vytvářejí souvislou síť nebo segregované pásy. Velké hranaté částice mohou působit jako iniciátory trhlin, zejména pokud obráběcí zatížení, ráz nebo tepelné cyklování vyvolávají lokální tahová napětí.
Při konvenční výrobě ingotovou metalurgií chladne tekutá slitina v poměrně velkém odlitku. Při tuhnutí primárních dendritů je kapalina bohatá na legující prvky vytlačována a zbývající kapalina se stále více obohacuje uhlíkem a prvky tvořícími karbidy. Tím vzniká mikrosegregace. Chrom, molybden, vanad, wolfram a uhlík se proto mohou hromadit v interdendritických oblastech, kde vznikají hrubé eutektické karbidy. Kování a termomechanické zpracování mohou tuto strukturu rozrušit, nemohou však vždy odstranit její chemické příčiny. Velké průřezy a vysoce legovaná složení tento problém zhoršují.
Výroba prášku mění měřítko tuhnutí. Plynová atomizace rozděluje taveninu na malé kapky, které rychle chladnou, takže legující prvky ztuhnou dříve, než se může vytvořit segregační vzorec typický pro velký ingot. Po zhutnění a slinování nebo po kroku dohutňování za působení tlaku může být výsledná populace karbidů mnohem jemnější. Nástrojové oceli vyráběné práškovou metalurgií mohou vytvářet jemné, zaoblené a relativně izotropní rozložení karbidů namísto protáhlých karbidických pásů často spojovaných se silně segregovaným ingotovým materiálem.
Na této morfologii záleží. Zaoblené částice snižují ostré geometrické koncentrace napětí. Rovnoměrnější rozložení také omezuje dlouhé slabé cesty mikrostrukturou, zatímco izotropie činí odezvu méně závislou na směru zpracování. Jde o metalurgické tendence, nikoli záruky: neúplné zhutnění, nevhodné tepelné zpracování, kontaminace prášku nebo nadměrné zhrubnutí karbidů mohou stále vést ke vzniku vad a anizotropie.
Technologie PM rovněž umožňuje dosahovat podílů a chemického složení karbidů, které je při konvenční výrobě ingotovou metalurgií obtížné a v některých případech nemožné získat. Známým příkladem konstrukčního problému jsou jakosti s vysokým obsahem vanadu, protože požadované karbidy typu MC lze ve velkém ingotu obtížně rovnoměrně rozdělit. Jiné návrhy slitin závisejí na řízené směsi různých typů karbidů, například na chromem bohatých M7C3, na M6C obsahujících molybden nebo wolfram a na vanadem bohatých MC. Užitečná rovnováha nespočívá jednoduše v „co největším množství karbidů“. Vyšší podíl může zlepšit odolnost proti abrazivnímu opotřebení, zároveň však snížit houževnatost, obrobitelnost nebo odolnost proti vylamování.
Čistota prášku je součástí kontroly karbidů. Nekovové vměstky mohou iniciovat trhliny nezávisle na zamýšlené populaci karbidů a oxidické vrstvy na částicích prášku mohou zůstat na hranicích původních částic, pokud je atmosféra nebo cyklus slinování nedostatečně řízen. ISO 13947:2024 stanovuje metodu určování nekovových vměstků v kovových prášcích a umožňuje použití této metody na ocelové součásti vyrobené kováním z prášku. Zkoušení vměstků proto patří do systému specifikace materiálu a řízení procesu, nikoli pouze do konečné analýzy poruch.
Další proměnnou je pórovitost. Výrobky vyráběné lisováním a slinováním si zachovávají propojené nebo uzavřené póry, pokud je operace dohutnění nezredukuje. Póry zmenšují účinnou plochu přenášející zatížení a mohou působit jako místa nukleace trhlin. Jejich velikost, tvar a umístění jsou důležitější než samotná nominální hodnota hustoty. Izostatické lisování za tepla, kování z prášku nebo jiné způsoby dohutňování mohou tento stav změnit, zároveň však ovlivňují náklady, rozměrové chování a výslednou mikrostrukturu.
ISO 4957:2018 a výrobky z nástrojových ocelí vyráběné práškovou metalurgií
ISO 4957:2018 je hlavní mezinárodní normou pro nástrojové oceli a výslovně zahrnuje výrobky vyrobené práškovou metalurgií. Její rozsah se vztahuje také na výrobky válcované za tepla, kované, tažené za studena a válcované za studena. To je významné, protože norma považuje výrobu PM za jednu z výrobních cest v oblasti nástrojových ocelí, zároveň však uznává, že struktura a zpracování specifické pro danou výrobní cestu mohou ovlivnit materiál dodaný pod určitým označením.
Normu nelze vykládat tak, že všechny formy výrobků jsou z metalurgického hlediska zaměnitelné. Výrobek PM a kovaný výrobek mohou mít stejné označení jakosti nebo stejné limity chemického složení, přesto se mohou lišit rozložením karbidů, pórovitostí, čistotou, rozměrovou historií a odezvou na tepelné zpracování. Kupující nebo konstruktér proto musí určit formu výrobku a příslušný dodací stav, nikoli se spoléhat pouze na název jakosti.
ISO 4957:2018 upravuje požadavky na nástrojové oceli, není však jedinou normou relevantní pro oceli zpracované práškovými technologiemi. ISO 5755:2022 stanovuje požadavky na slinuté kovové materiály včetně konstrukčních materiálů ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. ASTM B783-24 klasifikuje konstrukční materiály ze železných prášků podle chemického složení, hustoty, meze kluzu ve stavu po slinutí a meze pevnosti v tahu po tepelném zpracování a vztahuje se na součásti vyrobené lisováním a slinováním. Tyto dokumenty se týkají příbuzných oblastí, ASTM B783-24 však nenahrazuje požadavky na nástrojové oceli podle ISO 4957:2018.
Toto rozlišení je důležité, protože mnoho železných výrobků PM nejsou nástrojové oceli. Podle referenčního zdroje Ferrous Powder Metallurgy, zveřejněného v roce 2024 v ScienceDirect Topics, představují složení železo–měď–uhlík přibližně polovinu železných součástí PM. Tyto konstrukční materiály využívají PM k dosažení řízené hustoty, rozměrového chování nebo ekonomicky výhodných tvarů téměř konečných rozměrů; jejich konstrukční priority se liší od priorit rychlořezné oceli, oceli pro práci za studena nebo jakosti PM s vysokou odolností proti opotřebení.
Specifikace nástrojové oceli PM musí rovněž zohledňovat charakteristiky částic prášku, tlak při zhutňování, atmosféru slinování, rozměrové změny, morfologii pórů, vměstky a tepelné zpracování. Tyto proměnné se vzájemně ovlivňují. Například prášek s vhodným chemickým rozborem může přesto vést k nehomogenním součástem, pokud rozdělení velikosti částic způsobuje při lisování gradienty hustoty. Správná teplota slinování může způsobit nadměrný růst zrn nebo zhrubnutí karbidů, pokud nejsou vhodné doba výdrže a atmosféra. Tepelné zpracování pak působí na tuto předchozí strukturu; nemůže odstranit každou vadu vzniklou v dřívějších fázích.
Srovnání s konvenční výrobou ingotovou metalurgií
Nejvýraznější výhodou PM je kontrola segregace a morfologie karbidů. Nástrojové oceli vyrobené ingotovou metalurgií lze kovat, žíhat a přetavovat za účelem zlepšení homogenity a mnoho konvenčních jakostí poskytuje vynikající provozní vlastnosti. Jejich výrobní postupy jsou také dobře zavedené a existuje pro ně rozsáhlá databáze údajů o kování, obrábění a tepelném zpracování. PM je automaticky nenahrazuje.
PM se stává technicky atraktivnější s rostoucím obsahem legujících prvků a požadavkem na vyšší podíl karbidů. Rychlé tuhnutí umožňuje vytvořit jemnější výchozí strukturu, zatímco konsolidace zachovává rovnoměrnější rozložení, než jakého může dosáhnout velký litý ingot. To může umožnit kombinace odolnosti proti opotřebení a houževnatosti, jichž se při konvenčním tavení a kování obtížně dosahuje. Přínos je však specifický pro danou jakost. Mírně legovaná nástrojová ocel může z přidané práškové technologie získat jen málo, pokud konvenční zpracování již zajišťuje dostatečnou čistotu a kontrolu karbidů.
Hlavními omezeními PM jsou citlivost na proces a riziko pórovitosti. Materiál vyrobený lisováním a slinováním nemusí dosáhnout téměř úplné hustoty tvářené oceli a rozměrové změny během slinování je nutné řídit. Technologie úplného zhutnění snižují pórovitost, přidávají však tepelné a mechanické zpracování. Výroba prášku může rovněž zanést oxidické vrstvy nebo vměstky, zatímco manipulace a mísení mohou vytvořit segregaci mezi částicemi, i když samotná tavenina měla chemicky homogenní složení.
Aditivní výrobu nelze zaměňovat s konvenčním lisováním a slinováním v rámci PM. Obě technologie začínají kovovými prášky, avšak tavení nebo spojování po vrstvách vytváří odlišné tepelné cykly, zbytková napětí, stav povrchu a mechanismy vzniku vad. Kapitola příručky ASM Handbook o aditivní výrobě ocelí a korozivzdorných ocelí, publikovaná v roce 2020 organizací NIST, označuje pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě za hlavní faktory u aditivně vyrobených ocelových součástí. Tyto problémy se s PM překrývají, avšak historie zpracování není stejná.
| Osa porovnání | Postup práškové metalurgie | Konvenční postup s ingotem |
|---|---|---|
| Výchozí struktura | Rychle ztuhlé částice prášku | Velký odlitý ingot nebo sochor |
| Měřítko segregace | Potenciálně snížené díky tuhnutí malých částic | Vzniká při tuhnutí velkého průřezu |
| Morfologie karbidů | Může být jemná, zaoblená a poměrně izotropní | Může zahrnovat hrubé nebo orientované struktury karbidů |
| Pórovitost | Po zpracování lisováním a slinováním může přetrvávat | Obecně se snižuje tvářecím zhutňováním |
| Výroba tvaru | Může podporovat součásti téměř do konečného tvaru | Obvykle vyžaduje větší úběr materiálu nebo tváření |
Správné srovnání proto není abstraktní „PM versus konvenční ocel“. Jde o srovnání konkrétně specifikovaných jakostí a výrobních cest: chemického složení a čistoty prášku s homogenitou ingotu; velikosti a rozložení karbidů s kováním vytvořenou strukturou; populace pórů s hustotou tvářené oceli; a úplné historie tepelného zpracování s provozním zatížením. Nástrojové oceli PM jsou odlišnými materiály proto, že tyto proměnné jsou navrhovány společně.
Vměstky, čistota a práškově kovaná ocel
Nekovové vměstky v kovových prášcích
| Vlastnost | Definice | Typický význam |
|---|---|---|
| Pór | Dutina v kovové struktuře | Zmenšuje plochu přenášející zatížení a může soustřeďovat napětí |
| Vměstek | Nekovová nebo chemicky odlišná pevná fáze | Může narušit spojování nebo iniciovat trhliny |
| Karbid | Tvrdá fáze obsahující uhlík | Může zlepšit odolnost proti opotřebení, ale ovlivnit houževnatost a obrobitelnost |
| Hranice původních částic | Rozhraní zděděné po kontaktech práškových částic | Může zadržovat oxidy nebo slabě spojené oblasti |
Nekovové vměstky jsou cizí nebo chemicky odlišné pevné fáze uvnitř částice kovového prášku nebo mezi částicemi. Nejedná se o totéž co běžné póry v práškové metalurgii. Pór je dutina: oblast obsahující po leštění a přípravě plyn nebo vakuum. Vměstek je materiál, například oxid, silikát, nitrid, karbid, částice pocházející ze strusky nebo jiná nekovová sloučenina, který zaujímá část prášku nebo konsolidované mikrostruktury.
Toto rozlišení je důležité, protože výroba prášku vytváří mnoho příležitostí ke kontaminaci a povrchovým reakcím. Atomizace může vést ke vzniku oxidických filmů nebo k zachycení žáruvzdorného materiálu. Manipulace s práškem, prosévání, míchání a přeprava mohou do prášku zanést částice ze zařízení nebo z okolní atmosféry. Částice prášku může rovněž nést povrchový oxid, který se po zhutnění projeví jako tenká vrstva bohatá na vměstky. Chemické složení oceli tento stav plně nepopisuje. Dvě šarže se stejným nominálním obsahem uhlíku, chromu, molybdenu nebo niklu se mohou chovat odlišně, pokud se jejich vměstky liší velikostí, chemickým složením nebo umístěním.
Tento problém je zvláště důležitý u železných materiálů vyráběných práškovou metalurgií, protože povrch prášku je součástí výchozí mikrostruktury. Při zhutňování se částice dostávají do kontaktu, zatímco při slinování vznikají krčky a probíhá difuze přes tyto kontakty. Vměstek na rozhraní částic může narušit spojení výrazněji než vměstek uzavřený uvnitř částice. Tenký oxidický film může zůstat jako nespojitá hranice, zatímco malá izolovaná částice může být během slinování obklopena ocelí. Konečný účinek závisí na vměstku i na následné tepelné a mechanické historii.
Širší skupina těchto materiálů se rovněž vzpírá jednoduchému zařazení mezi konvenční ocel vyrobenou ve formě prášku. Norma ASTM B783-24 klasifikuje konstrukční materiály na bázi železa vyráběné práškovou metalurgií podle chemického složení, hustoty, meze kluzu ve stavu po slinování a meze pevnosti v tahu po tepelném zpracování; vztahuje se přitom na součásti vyrobené lisováním a slinováním. Norma ISO 5755:2022 stanovuje požadavky na konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. Ani jedna z těchto klasifikací nenahrazuje zkoumání čistoty prášku. Označení může stanovit složení a požadované vlastnosti, aniž by vysvětlilo, zda lom vznikl na oxidickém filmu, póru, shluku karbidů nebo na rozhraní mezi nimi.
Návrh slitiny přidává další rovinu. Měď, nikl a molybden jsou běžnými přísadami do ocelí na bázi železa vyráběných práškovou metalurgií a podle citovaného zdroje ScienceDirect Topics (2024) představují složení železo–měď–uhlík přibližně polovinu součástí vyráběných práškovou metalurgií na bázi železa. Tyto legující prvky mění průběh slinování, rozměrové změny, prokalitelnost a tvorbu fází, ale nezpůsobují, že by se oxidický nebo silikátový vměstek stal součástí zamýšlené slitiny. Nástrojové oceli vyráběné práškovou metalurgií mohou rovněž obsahovat jemné, zaoblené a téměř izotropní karbidické struktury a obsahy či složení karbidů, kterých je obtížné dosáhnout konvenční výrobou z ingotů. Takové karbidy nesmějí být automaticky zaznamenány jako nekovové vměstky: je nutná identifikace fáze.
Zkušební metoda podle ISO 13947:2024
Norma ISO 13947:2024 stanovuje metodu pro určování nekovových vměstků v kovových prášcích. Její rozsah použití umožňuje aplikaci také na součásti z práškově kované oceli, takže je relevantní i mimo zkoumání volně ložené výchozí suroviny. Toto rozšíření je významné, protože konsolidace mění vzhled i prostorové uspořádání vměstku. Zkušební metoda použitá před konsolidací odpovídá na jinou otázku než metoda použitá po kování.
Norma by proto měla být chápána jako rámec měření, nikoli jako univerzální stupeň čistoty. Stanovuje, jak se určování provádí, zatímco specifikace konkrétního prášku, výlisku nebo součásti musí stanovit základ pro vykazování výsledků a případná přejímací kritéria. Dostupné informace nepodporují stanovení obecné maximální velikosti vměstku, plošného podílu, počtu nebo meze přijatelnosti pro všechny oceli vyráběné práškovou metalurgií. Taková mez by musela vyplývat z příslušné výrobkové normy, nákupní specifikace, kvalifikačního plánu nebo prokázaného požadavku na provozní vlastnosti.
Interpretace závisí také na přípravě vzorku. Leštěný výbrus představuje dvourozměrný průřez trojrozměrnými částicemi a rozhraními. Dlouhý vměstek se může jevit jako krátký fragment, zatímco tenký film orientovaný rovnoběžně s rovinou výbrusu může působit nepřiměřeně spojitě. Poškození při přípravě, vytržení materiálu, rozmazání a leptání mohou vytvořit útvary připomínající trhliny nebo nekovové částice. Identifikace by proto měla kombinovat předepsanou zkušební metodu s vhodnou metalografickou kontrolou a v případě potřeby s chemickým nebo mikroanalytickým potvrzením.
U práškově kované oceli musí být se stejnou pečlivostí zaznamenáno místo odběru vzorku. Prášek odebraný z nádoby, výlisek zkoumaný před kováním a materiál odebraný z kované oblasti nepředstavují stejnou populaci. Kování může vměstky rozlámat, zploštit, pootočit nebo redistribuovat; může také uzavřít blízké póry a změnit kontrast používaný k jejich rozlišení. Výsledek bez údajů o šarži prášku, umístění součásti, orientaci, přípravě výbrusu a historii zpracování se obtížně porovnává s jiným výsledkem.
Účinky vměstků po konsolidaci
Konsolidace mění geometrii vměstků i mechanický význam vměstku. Během lisování a slinování může vměstek v místě kontaktu částic bránit lokálnímu růstu krčku a zanechat slabé rozhraní. Během práškového kování může deformace tento útvar zploštit do nespojitosti podobné řetízku, rozdrobit křehkou částici nebo k němu přitlačit okolní ocel. Vměstek nemusí nutně zmizet jen proto, že je na leštěném výbrusu méně zřetelný.
Póry s vměstky vzájemně působí několika způsoby. Vměstek může iniciovat nebo zachovat mezeru na rozhraní částic a vytvořit asociaci vměstku s pórem. Pór může odhalit větší povrch vměstku a vytvořit ostrý místní vrub. Kování naopak může pór uzavřít, zatímco vměstek nebo rozhraní bohaté na oxidy zůstane zachováno. Na mikrostruktuře pak může být patrná hutná oblast s rovinnou nespojitostí, přestože původní vada zahrnovala pór i vměstek. Označování každého tmavého útvaru za pór zakrývá tuto historii zpracování.
Pro interpretaci je zásadní morfologie. Zaoblené, izolované částice obecně vytvářejí jinou koncentraci napětí než hranaté částice, protáhlé filmy nebo shluky úlomků. Důležité je také rozložení: malý počet široce oddělených vměstků není ekvivalentní pásu umístěnému podél původního rozhraní práškových částic nebo opakovanému shluku orientovanému ve směru kování. Další proměnnou je spojení. Vměstek těsně obklopený ocelí může mít jiný účinek než vměstek, který zůstává připojen k nespojenému rozhraní.
Tyto rozdíly ovlivňují lom v tahu, iniciaci únavových trhlin, rázovou odolnost a výsledky rozměrového nebo tepelného zpracování, avšak bez znalosti chemického složení vměstku, rozdělení velikostí, pórovitosti, mikrostruktury matrice, způsobu zatěžování a orientace nelze stanovit univerzální pořadí významnosti. Kapitola ASM Handbook o aditivní výrobě ocelí a korozivzdorných ocelí publikovaná institutem NIST (2020) obdobně pojednává o pórovitosti, vměstcích, zbytkovém napětí a tepelném zpracování po výrobě jako o vzájemně propojených vlivech na ocelové součásti. Toto srovnání je užitečné pro analýzu vad, avšak aditivní výroba nesmí být zaměňována s konvenční práškovou metalurgií založenou na lisování a slinování ani s práškovým kováním.
Obhajitelné posouzení proto propojuje výsledky podle ISO 13947:2024 s cestou výroby prášku, tlakem při zhutňování, cyklem slinování, stupněm deformace při kování, tepelným zpracováním, hustotou, morfologií pórů a místem lomu. Randall German ve své publikaci A-Z of Powder Metallurgy (2005) zahrnuje výrobu prášku, zhutňování, slinování, zvyšování hustoty, mikrostrukturu a pórovitost do jediné procesní posloupnosti. Do této posloupnosti patří také vměstky. Čistota není odděleným certifikátem prášku; je to vlastnost, jejíž význam se může měnit při zhutňování, slinování, kování, obrábění a zkoušení oceli.
Oceli vyráběné práškovou metalurgií ve srovnání s aditivně vyráběnými ocelemi
Oceli vyráběné práškovou metalurgií (PM) a aditivně vyráběné oceli (AM) mají společný výchozí bod: obě mohou začínat kovovým práškem, jehož chemické složení, velikost částic, morfologie, čistota a historie skladování ovlivňují výsledný materiál. Neprocházejí však stejnou cestou zpracování. Při konvenční práškové metalurgii založené na lisování a slinování vzniká výlisek v nástroji a částice se následně spojují při slinování v peci. Aditivní výroba vytváří součást postupně, obvykle selektivním tavením nebo jinou konsolidací prášku v po sobě následujících vrstvách. Společná výchozí surovina neznamená, že výsledné materiály jsou vzájemně zaměnitelné.
Toto rozlišení je důležité jak z hlediska norem, tak z hlediska metalurgie. Norma ASTM B783-24 klasifikuje konstrukční materiály na bázi železa vyráběné práškovou metalurgií podle chemického složení, hustoty, meze kluzu ve stavu po slinování a meze pevnosti v tahu po tepelném zpracování; její rozsah použití zahrnuje součásti vyrobené lisováním a slinováním. Norma ISO 5755:2022 stanovuje požadavky na konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. Tyto dokumenty popisují skupinu materiálů spojenou s definovanou cestou konsolidace. Součást vyrobená aditivní výrobou může používat chemicky podobnou slitinu, avšak její kvalifikace musí zohlednit stroj, zdroj energie, strategii tvorby vrstev, orientaci při výrobě, atmosféru a tepelnou historii.
Kapitola příručky ASM Handbook „Aditivní výroba ocelí a nerezových ocelí“, publikovaná v roce 2020 institutem NIST, poskytuje užitečné kontrolované srovnání. Oceli vyráběné aditivní výrobou (AM) pojednává jako o materiálech zpracovávaných z prášku, přičemž klade zvláštní důraz na pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě. Tyto problémy se překrývají s práškovou metalurgií (PM), avšak jejich příčiny a rozložení se mohou výrazně lišit.
Společné problémy práškového vstupního materiálu
Prášek není neutrální složkou. Plynová atomizace, vodní atomizace, plazmová atomizace a další výrobní metody vytvářejí různé tvary částic, povrchové oxidy, satelity, vnitřní dutiny a distribuce velikosti částic. Pro systémy pracující s práškovým ložem může být vyžadován sférický prášek s dobrými tokovými vlastnostmi, zatímco operace lisování a slinování mohou využívat prášky vybrané podle stlačitelnosti, sypné hustoty, reakce na mazivo a schopnosti plnit lisovací nástroj. Specifikaci prášku proto nelze posuzovat odděleně od zařízení a metody konsolidace, pro něž byl prášek vyvinut.
Chemické složení je pouze jednou částí kontroly vstupního materiálu. Měď, nikl a molybden jsou běžnými přísadami do ocelí na bázi železa vyráběných práškovou metalurgií a podle hesla Prášková metalurgie železných materiálů v databázi ScienceDirect Topics, navštíveného v roce 2024, představují kompozice železo–měď–uhlík přibližně polovinu železných součástí vyráběných práškovou metalurgií. Legující přísady mohou být přidávány jako elementární nebo předlegované prášky, což má různé důsledky pro lokální chemické složení, stlačitelnost, průběh slinování a rozměrové změny. Vstupní materiál pro AM se častěji dodává jako přesně kontrolovaný předlegovaný prášek, avšak i zde může opakovaná manipulace s práškem nebo jeho opětovné použití změnit distribuci velikosti částic, obsah kyslíku, vystavení vlhkosti a množství částečně natavených částic.
Povrchové vrstvy vyžadují zvláštní pozornost. Tenká oxidická vrstva může bránit vazbě mezi částicemi během slinování, narušovat tavení a smáčení během AM nebo vést ke vzniku defektů bohatých na kyslík. Nekovové vměstky se mohou do materiálu dostat během tavení, atomizace, manipulace nebo recyklace. Norma ISO 13947:2024 stanoví metodu určování nekovových vměstků v kovových prášcích a umožňuje její použití na ocelové součásti vyrobené kováním z prášku. Tento rozsah použití z metody nedělá automatický kvalifikační postup pro každý proces AM; ukazuje však, proč musí být zkoušení vměstků spojeno s cestou výroby prášku i s cestou výroby součásti.
Prášek pro PM se před zhutňováním běžně mísí s mazivy a podle potřeby také s grafitem nebo jinými legujícími přísadami. Tyto přísady ovlivňují pevnost výlisku v zeleném stavu, vyjímání z nástroje, distribuci uhlíku a plyny uvolňované při ohřevu. Prášek pro AM se obvykle dostává do systému pro nanášení nebo dopravu prášku bez stejného balíčku maziv pro zhutňování. Prášek, který se v jednom procesu chová přijatelně, může v jiném způsobovat špatnou tekutost, nadměrný vývoj plynů, segregaci nebo nestabilní konsolidaci.
Odlišné mechanismy konsolidace
PM s lisováním a slinováním nejprve působí makroskopickým tlakem. Lisovací nástroj stlačí prášek do výlisku v zeleném stavu, čímž vytvoří kontakt mezi částicemi a zároveň zachová propojenou síť pórů. Při slinování se výlisek následně ohřívá pod hlavním rozsahem teplot tavení, což umožňuje difuzi, růst krčků, zaoblování pórů a vytvoření metalurgické vazby. Atmosféra v peci, rychlost ohřevu, teplota slinování, doba výdrže a rychlost ochlazování řídí ztrátu uhlíku, oxidaci, rozměrové změny a výslednou strukturu pórů. Mezi sekundární operace může patřit kalibrování, opětovné lisování, infiltrace, kování z prášku, izostatické lisování za tepla nebo tepelné zpracování.
AM dodává energii lokálně a opakovaně. Při laserové fúzi v práškovém loži nebo při fúzi elektronovým svazkem v práškovém loži skenuje zaostřený paprsek tenkou vrstvu, taví nebo spéká vybrané oblasti a poté interaguje s další nanesenou vrstvou. Při depozici směrovanou energií se prášek přivádí do tavné lázně během vytváření součásti. Každá stopa a každá vrstva prochází rychlým ohřevem a ochlazováním, opětovným natavením, tuhnutím a ohřevem způsobeným pozdějšími průchody. Výsledná mikrostruktura je proto řízena strategií skenování, hustotou energie, tloušťkou vrstvy, geometrií tavné lázně, ochrannou atmosférou a odvodem tepla přes stavební desku.
Nejde jednoduše o rychlejší variantu lisování a slinování. U PM určuje tvar výlisku lisovací nástroj a pec vystavuje značnou část součásti poměrně dlouhému tepelnému cyklu. U AM vzniká geometrie vrstvu po vrstvě a teplotní gradienty mohou být strmé. Hutná oblast vyrobená AM může obsahovat jemné buňky tuhnutí, sloupcová zrna nebo směrově závislé útvary, které nemají přímý protějšek ve výlisku po slinování. Naproti tomu PM může záměrně zachovávat propojenou nebo izolovanou pórovitost pro funkce související s rozměry, ložisky nebo zadržováním kapalin, zatímco při kvalifikaci AM se neúmyslné nedostatečné spojení a póry vzniklé klíčovým dírkovým mechanismem obvykle považují za defekty vyžadující kontrolu.
Označení materiálu rovněž nelze převádět pouze na základě podobnosti. Norma ISO 4957:2018 uplatňuje požadavky na nástrojové oceli jak na výrobky vyrobené práškovou metalurgií, tak na výrobky válcované za tepla, kované, tažené za studena a válcované za studena. Toto uznání se týká výrobků a požadavků v rámci dané normy; neznamená, že součást z nástrojové oceli vyrobená AM automaticky přebírá vlastnosti, reakci na tepelné zpracování nebo základ pro přejímku výrobku vyrobeného lisováním a slinováním či tvářením.
Pórovitost, vměstky, zbytková napětí a zpracování po výrobě
Pórovitost se vyskytuje v obou skupinách materiálů, avšak její původ a geometrie jsou specifické pro daný proces. Póry v PM vznikají z uspořádání částic a tlaku při zhutňování a během slinování se mění v důsledku smršťování, difuze, spojování pórů a jejich zaoblování. Uvnitř lisovaného výlisku mohou vznikat gradienty hustoty, zejména tam, kde tření nebo složitá geometrie lisovacího nástroje omezují přenos tlaku. Tyto gradienty mohou po slinování vést k lokálním rozměrovým odchylkám a rozdílným mechanickým reakcím.
Pórovitost u AM je často spojena s nedostatečným spojením, nedostatečným přívodem energie, nestabilním chováním tavné lázně, zachyceným plynem, nestabilitou klíčového dírkového mechanismu nebo narušením práškového lože. Póry mohou být mezi stopami protáhlé, na nedostatečně spojených rozhraních nepravidelné nebo při zachycení plynu v tavenině více sférické. Jejich poloha vzhledem ke směru výroby a volným povrchům může ovlivnit kontrolu i únavovou odezvu. Samotná nominální hodnota hustoty neidentifikuje soubor defektů.
Také vměstky závisejí na konkrétní výrobní cestě. U PM mohou být přítomny v původním prášku, mohou být zavedeny během mísení nebo vznikat v důsledku reakcí během slinování. U AM mohou být převzaty z prášku, vznikat oxidací nebo se redistribuovat opakovaným tavením a tuhnutím. Kapitola příručky ASM Handbook publikovaná institutem NIST uvádí vměstky společně s pórovitostí, protože obojí může narušovat spojitost materiálu a působit jako místa iniciace poškození, i když objemové chemické složení splňuje jmenovitou specifikaci.
Zbytková napětí představují zásadní problém AM, protože každá vrstva se smršťuje, zatímco je omezována chladnějším okolním materiálem a stavební deskou. Opakované tepelné cykly mohou zanechat tahová napětí v blízkosti povrchů nebo v geometricky omezených oblastech, což vede k deformacím, praskání nebo uvolnění napětí při odstraňování podpěr a obrábění. Výlisky pro PM rovněž vykazují vnitřní napětí vznikající při zhutňování a vyjímání, avšak napěťové pole je vytvářeno jinou posloupností operací a později se mění během slinování, kalibrování a tepelného zpracování.
Zpracování po výrobě proto musí být popsáno s ohledem na konkrétní výrobní cestu. PM může podle specifikovaného materiálu a součásti využívat slinování, nauhličování, kalení a popouštění, izostatické lisování za tepla, infiltraci nebo kalibrování. AM může vyžadovat odstranění zbytkových napětí, rozpouštěcí žíhání, stárnutí, kalení a popouštění, izostatické lisování za tepla, obrábění nebo povrchové zpracování. Tyto operace mohou uzavírat póry, měnit morfologii karbidů, uvolňovat napětí a upravovat rozměrovou stabilitu, neodstraňují však předchozí historii zpracování.
Nástrojové oceli vyráběné práškovou metalurgií tento princip ilustrují. Jejich rychlé tuhnutí a řízená prášková výrobní cesta mohou vytvářet jemné, zaoblené a relativně izotropní struktury karbidů, včetně úrovní nebo složení karbidů, kterých je konvenční ingotovou metalurgií obtížné nebo nemožné dosáhnout. U oceli vyrobené AM může rovněž vzniknout zjemněná struktura po tuhnutí, avšak distribuce karbidů a reakce na tepelné zpracování musí být stanoveny pro daný proces AM. Označení třídy PM, požadavek na hustotu, hodnota pevnosti v tahu nebo režim tepelného zpracování proto nesmějí být součásti vyrobené AM přiřazeny bez důkazů specifických pro danou výrobní cestu. Stejný zákaz platí i opačně. Podobné chemické složení prášku není důkazem rovnocenné pórovitosti, obsahu vměstků, zbytkových napětí, mikrostruktury ani kvalifikačního statusu.
Konstrukce, kontrola a analýza poruch
Konstrukce s ohledem na hustotu a přenos zatížení
Součást z oceli vyráběné práškovou metalurgií by měla být specifikována jako materiálový stav, nikoli pouze jako jmenovité označení slitiny. Konstrukční dokumentace by měla uvádět označení materiálu, příslušnou normu, stav hustoty, orientaci vzhledem ke zhutňování, způsob slinování nebo zhutňování, tepelné zpracování a části považované za kritické. Označení „ocel“ neposkytuje dostatek informací. Materiál lisovaný a slinovaný s propojenou pórovitostí, vakuově cementovaný materiál a materiál zhutněný izostatickým lisováním za tepla mohou mít stejné jmenovité chemické složení, ale přenášet zatížení zcela odlišným způsobem.
ASTM B783-24 klasifikuje konstrukční materiály na bázi železa vyráběné práškovou metalurgií podle chemického složení, hustoty, meze kluzu po slinutí a meze pevnosti v tahu po tepelném zpracování. Tato struktura klasifikace je pro konstruktéry důležitým upozorněním: hustota je součástí definice materiálu. ISO 5755:2022 obdobně stanovuje požadavky na konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. Výkres, na kterém je uvedena pouze jakost bez stavu hustoty nebo požadovaného mechanického stavu, ponechává významný zdroj variability bez kontroly.
Pórovitost mění jak účinnou plochu přenášející zatížení, tak dráhu, kterou se šíří trhlina. Velké nepravidelné póry, shluky pórů a ostré rohy pórů koncentrují napětí; zaoblené, malé a rovnoměrně rozložené póry mají jiný účinek. Hustota se také může v celém výlisku lišit, protože pohyb prášku a tření brání tomu, aby každá oblast obdržela stejný tlak. Silný náboj, tenké žebro a hluboký vnitřní roh se proto mohou slinout do odlišných lokálních struktur, i když původně vycházely z jedné směsi prášku a jednoho lisovacího cyklu.
Dráhu přenosu zatížení je třeba posuzovat ve třech rozměrech. Tahová napětí procházející gradientem hustoty, ohyb v místě změny průřezu a cyklický smyk v blízkosti směru zhutňování mohou odhalit slabá místa, která jednoduchý výpočet jmenovité pevnosti nepostihne. Konstruktéři by měli na výkresu součásti vyznačit hlavní směr zatížení a osu lisování a následně identifikovat povrchy, otvory, drážkování, drážky pro pera a osazení, u nichž záleží na lokálním napětí nebo opotřebení. Prvky vyžadující rovnoměrnou hustotu v celé tloušťce mohou vyžadovat jiné uspořádání zhutňování, sekundární zhutnění nebo konvenční tvářenou či obráběnou součást.
Prášková metalurgie neznamená jednu standardní skupinu slitin. Běžnými přísadami jsou měď, nikl a molybden; podle citovaného zdroje ScienceDirect Topics (2024) představují kompozice železo–měď–uhlík přibližně polovinu feritických PM součástí. Nástrojové oceli vyráběné práškovou metalurgií představují samostatný konstrukční případ: jejich jemná, zaoblená a izotropnější karbidická struktura může umožnit obsahy karbidů nebo složení, které je konvenční ingotovou metalurgií obtížné nebo nemožné vyrobit. ISO 4957:2018 vztahuje požadavky na nástrojové oceli na výrobky vyrobené práškovou metalurgií stejně jako na výrobky válcované za tepla, kované, tažené za studena a válcované za studena, avšak výrobní postup stále patří do specifikace a plánu kontroly.
Rozměrová kontrola a následné zpracování
Rozměry nezůstávají od plnění lisovací formy až po konečnou kontrolu nezměněny. Zhutňováním vzniká záměrně tvarovaný výlisek; při slinování pak dochází ke změně rozměrů v důsledku spojování částic, smršťování, difuze legujících prvků a uvolňování nahromaděných napětí. Směr a velikost této změny závisí na typu prášku, mazivu, lisovacím tlaku, geometrii, atmosféře v peci, teplotě, čase a podmínkách podepření. Tolerance, kterou lze snadno dodržet po obrábění, může být ve stavu po slinutí nereálná. Naopak konstrukce založená na obrábění všech povrchů může potlačit ekonomické a geometrické výhody lisování.
Kalibrování je běžnou operací po slinování. Řízený zdvih kalibrovacího nástroje může opravit vybrané rozměry, zlepšit opakovatelnost nebo obnovit funkční uložení bez výrazného úběru materiálu. Obrábění zůstává vhodné tam, kde nelze samotným lisováním a kalibrováním vyrobit přesný otvor, základnu, závit, těsnicí povrch nebo složitý prvek. Řezné obrábění pórovité oceli vyžaduje pozornost věnovanou vylamování hran, rozmazávání materiálu, opotřebení nástroje a možnosti, že zdánlivě čistý povrch odhalí propojené póry. Při kontrole je třeba odlišit rozměrovou vadu po obrábění od podpovrchového póru nebo změny hustoty související se slinováním.
Spojování může zahrnovat svařování, pájení, mechanické upevňování nebo montáž s jinou součástí, avšak pórovitost a chemické složení slitiny ovlivňují přenos tepla, uvolňování plynů, smáčení a pevnost spoje. Postup spojování by proto měl být kvalifikován na skutečném stavu PM, nikoli odvozen od ekvivalentu z tvářené oceli. Infiltrace může vyplnit část objemu pórů druhým materiálem a zvýšit účinnou hustotu nebo změnit vlastnosti povrchu; jde o specifikovaný konstrukční postup, nikoli o automatickou opravu nedostatečného zhutnění. Obdobně mohou povrchové úpravy, jako je cementování, nitridování, pokovování, parní úprava nebo povlakování, zlepšit odolnost proti opotřebení, korozi a tření nebo zlepšit těsnění, avšak hloubka a spojitost úpravy se mohou měnit v závislosti na struktuře pórů a lokálním složení.
Operace po slinování musí být zaznamenány v pořadí, v jakém proběhly. Součást kalibrovaná před tepelným zpracováním může reagovat jinak než součást kalibrovaná až po něm. Obrábění před cementováním může změnit geometrii cementované vrstvy; obrábění po úpravě může část upravené vrstvy odstranit. Spojování může způsobit lokální tepelný cyklus, zatímco infiltrace může změnit hmotnost, rozměry a interpretaci měření hustoty. Plán kontroly by měl uvádět operaci, kontrolovaný prvek, metodu přejímky a stav, ve kterém se měření provádí.
Vlastnosti prášku, zhutňování, slinování, morfologie pórů, vměstky, změna rozměrů a tepelné zpracování jsou vzájemně propojené procesní proměnné. Randall German ve své publikaci A-Z of Powder Metallurgy (2005) pojednává o těchto tématech jako o propojených součástech zpracování prášku, nikoli jako o izolovaných výrobních krocích. Tento přístup je nezbytný tehdy, když kritický rozměr nebo lom nelze vysvětlit pouze konečným certifikátem slitiny.
Metalografie a vyšetřování lomu
Analýza poruch by měla začít záznamy, nikoli mikroskopem. Ověřte označení materiálu a normu, šarži prášku, přísady do směsi, směr zhutňování, konfiguraci lisovacího nástroje, cyklus slinování, atmosféru, měření hustoty, sekundární zhutnění, tepelné zpracování, obrábění, spojování a povrchovou úpravu. Pokud je to možné, porovnejte porušenou součást s nepoužitou součástí ze stejného výrobního stavu. ASTM B783-24 a ISO 5755:2022 poskytují příslušný rámec pro rozlišení chemického složení, hustoty a mechanického stavu; ani jedna z těchto norem nepřipouští, aby vágní označení „PM ocel“ nahradilo dohledatelnou historii.
Následně charakterizujte hustotu a póry. Vhodnou metodou stanovte objemovou hustotu a poté zkoumejte gradienty hustoty, velikost, tvar, orientaci a propojenost pórů v řezech odebraných z porušených i neporušených oblastí. Metalografická příprava může póry otevřít nebo rozmazat, proto je třeba leštěné řezy interpretovat společně s lomovými plochami a v případě potřeby také s řadou po sobě jdoucích řezů nebo s trojrozměrným zobrazováním. Trhlina, která sleduje orientované nebo propojené póry, naznačuje jinou příčinu než trhlina procházející hustou oblastí s popuštěným martenzitem.
Třetí etapou je zkoumání vměstků a fází. Hledejte oxidické vrstvy, nekovové vměstky, nerozpuštěné částice, karbidické sítě, segregaci, oduhličení, nauhličení, nepouštěný martenzit, bainit, ferit a zbytkový austenit, pokud jsou relevantní pro zvolené tepelné zpracování. ISO 13947:2024 stanovuje metodu určování nekovových vměstků v kovových prášcích a umožňuje její použití na ocelové součásti vyrobené kováním z prášku. Důkazy o vměstcích je třeba korelovat s čistotou prášku a záznamy o zpracování; nesmějí být bez zohlednění napětí a geometrie považovány za důkaz jediné příčiny.
Fraktografie následně poskytuje informace o průběhu události. Identifikujte místo vzniku, oblast stabilního růstu, oblast násilného dolomení, stopy únavy, interkrystalickou nebo transkrystalickou dráhu a případné důkazy tření nebo koroze po lomu. Spojte místo vzniku s klastry pórů, vměstkem, stopou po obrábění, rozhraním spoje, přechodem hustoty, ostrým rohem nebo upravenou vrstvou. Nakonec toto místo porovnejte se skutečným zatížením: ohybem, krutem, kontaktním napětím, rázem, tepelným cyklováním nebo zbytkovým napětím z tepelného zpracování. Kapitola ASM Handbook o aditivní výrobě ocelí a korozivzdorných ocelí publikovaná organizací NIST (2020) zdůrazňuje pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě, avšak aditivní výroba nesmí být zaměňována s konvenční PM technologií lisování a slinování. Její poznatky o vzájemném působení vad a napětí jsou užitečné pouze tehdy, pokud zůstane výslovně zohledněna odlišná historie nanášení prášku.
Fundovaný závěr propojuje historii materiálu, lokální strukturu, místo vzniku lomu a provozní zatížení. Pokud jeden z těchto článků chybí, zůstává analýza pouze plausibilním příběhem, nikoli prokázaným mechanismem poruchy.
Jak číst označení oceli z práškové metalurgie
Označení podle práškové metalurgie není úplným popisem, pokud není čteno společně s příslušnou normou, stavem materiálu a požadavky na zkoušení. „PM ocel“ označuje výrobní skupinu, nikoli chemické složení nebo zaručenou úroveň vlastností. Stejně tak „nerezová ocel“, „nástrojová ocel“, „legovaná ocel“ a „ocel“ jsou široké popisy materiálu. Žádný z těchto výrazů sám o sobě neuvádí způsob zpracování prášku, pórovitost, hustotu, tepelné zpracování ani přejímací kritéria.
Jak číst označení oceli z práškové metalurgie
- Norma Určete rozhodující normu.
- Jakost Přepište přesnou jakost nebo označení materiálu.
- Chemické složení Vyhledejte stanovené chemické složení.
- Hustota Určete stav hustoty.
- Stav vlastnosti Zjistěte, zda je výsledek ve stavu po slinování, po tepelném zpracování, po infiltraci nebo jinak upravený.
- Zkoušení Zkontrolujte zkušební metodu a stav zkušebního tělesa.
- Sekundární operace Zaznamenejte každou povolenou operaci.
Praktický postup čtení je tento:
1. určete rozhodující normu; 2. opište přesné označení jakosti nebo materiálu; 3. vyhledejte předepsané chemické složení; 4. určete stav hustoty; 5. zjistěte, zda se vlastnosti vztahují ke stavu po slinování, po tepelném zpracování, po infiltraci nebo k jinak upravenému stavu; 6. ověřte zkušební metodu a stav zkušebního tělesa; a 7. zaznamenejte každou povolenou dodatečnou operaci.
Tento postup brání tomu, aby známý název jakosti byl zaměněn za úplnou specifikaci.
Chemické složení versus skupina materiálu
První otázkou je, zda dokument uvádí chemické složení, nebo pouze skupinu materiálu. Materiál na bázi železa, mědi a uhlíku je například popisem složení. Neuvádí tlak při lisování, cyklus slinování, výslednou hustotu, morfologii pórů ani tahové vlastnosti. Podle hesla Ferrous Powder Metallurgy v publikaci ScienceDirect Topics (2024) představují složení na bázi železa, mědi a uhlíku přibližně polovinu železných PM součástí, tento podíl však z daného výrazu nečiní označení jakosti.
ASTM B783-24 používá pro konstrukční materiály ze železné PM metodičtější přístup. Materiály klasifikuje podle chemického složení, hustoty, meze kluzu ve stavu po slinování a pevnosti v tahu po tepelném zpracování. Označení podle ASTM B783-24 proto musí být posuzováno na základě všech čtyř klasifikačních prvků, nikoli zjednodušeno na skupinu slitin, jako je měděná ocel nebo niklová ocel. Měď, nikl a molybden jsou běžnými přísadami, avšak samotná přítomnost některého z těchto prvků nestačí k identifikaci materiálu podle této normy.[7] ISO 5755:2022. International Organization for Standardization. ISO standard, 2022.
ISO 5755:2022 stanovuje požadavky na slinuté kovové materiály, včetně konstrukčních materiálů ze slinutého železa, oceli, legované oceli a nerezové oceli. Z rozsahu této normy vyplývá, že „slinutá nerezová ocel“ je kategorie materiálu řízená stanovenými požadavky, nikoli synonymum pro každé nerezové složení vyrobené z prášku. Rozhodující jsou nadále limity chemického složení, požadavky na hustotu a ustanovení o vlastnostech v příslušné tabulce.
U nástrojové oceli je nutné provést další rozlišení. ISO 4957:2018 vztahuje požadavky na nástrojovou ocel jak na výrobky vyrobené práškovou metalurgií, tak na výrobky válcované za tepla, kované, tažené za studena a válcované za studena. Označení nástrojové oceli z PM proto může mít stejné jmenovité složení jako jakost tvářené nástrojové oceli, přestože se liší historií tuhnutí a zhutňování. Zpracování prášku může vytvořit jemnou, zaoblenou a relativně izotropní strukturu karbidů, včetně obsahu nebo složení karbidů, které je konvenční ingotovou metalurgií obtížné nebo nemožné získat. Samotný název jakosti tuto strukturu neodhalí.
Chemické složení chápejte jako jednu vrstvu označení. Poté se ptejte, co výrobní postup s tímto složením provedl. Výroba prášku, mísení, zhutňování, lisování, slinování, tvorba pórů, rozměrové změny a případné následné zhutňování nebo tepelné zpracování působí na materiál společně. Nejde o vzájemně zaměnitelné poznámky pod čarou.
Hustota a stav vlastností
Hustota je v neformálním označení často chybějícím údajem. Lisovaný a slinutý díl není jednoduše plně hutnou tvářenou tyčí jiného tvaru. Jeho zbytková pórovitost se může měnit v závislosti na vlastnostech prášku, směru zhutňování, odstraňování maziva, podmínkách slinování a místní geometrii. Hustota může ovlivnit pevnost, tažnost, únavové chování, rozměrovou stabilitu, tepelné chování i způsob, jakým zkušební těleso reprezentuje hotový díl.
Při čtení ASTM B783-24 nejprve vyhledejte klasifikaci hustoty a teprve poté porovnávejte uvedenou vlastnost s jiným materiálem. Norma rozlišuje mez kluzu ve stavu po slinování od pevnosti v tahu po tepelném zpracování. Jedná se o odlišné stavy a odlišná měření. Požadavek na mez kluzu ve stavu po slinování nelze přímo porovnávat s hodnotou pevnosti v tahu získanou po kalení a popouštění.
Stejná opatrnost platí pro ISO 5755:2022. Výraz „slinutý“ označuje zhutněný stav, neznamená však automaticky, že všechny díly mají stejný podíl pórů nebo že není povolena žádná dodatečná operace. Specifikace může požadovat rozsah hustoty, minimální hustotu nebo určitý stav po kalibraci, parní úpravě, infiltraci či tepelném zpracování. Výkres a nákupní specifikace musí být čteny společně s příslušnou normou.
Stav v poznámkách uvádějte výslovně: po slinování, kalibrovaný, tepelně zpracovaný, cementovaný, infiltrací upravený nebo jiný uvedený stav. Pokud dokument stav neuvádí, je uvedené číslo neúplné. Hodnota tvrdosti bez údaje o podmínkách tepelného zpracování je obzvláště slabým důkazem; totéž platí pro hodnotu pevnosti v tahu bez hustoty, orientace zkušebního tělesa a zkušební metody.
Nepřenášejte předpoklady z aditivní výroby. Kapitola ASM Handbook o aditivní výrobě ocelí a nerezových ocelí, publikovaná organizací NIST (2020), pojednává o pórovitosti, vměstcích, zbytkových napětích a tepelném zpracování po výrobě, aditivní výroba však není stejným postupem jako konvenční lisování a slinování v PM. Oba postupy využívají prášek, liší se však práškovým ložem, tepelnou historií, tvorbou pórů a kvalifikační dokumentací.
Norma, jakost a požadavky konkrétního odběratele
Norma je řídicím rámcem; jakost je identitou materiálu v rámci tohoto rámce; požadavek konkrétního odběratele objednávku upravuje nebo doplňuje. Tyto tři úrovně by měly být zaznamenávány odděleně.
Začněte úplnou citací, například ASTM B783-24, ISO 5755:2022, ISO 4957:2018 nebo ISO 13947:2024. Poté přesně opište označení tak, jak je uvedeno v dokumentu. Nenahrazujte je známým ekvivalentem tvářené oceli, zkratkou dodavatele ani obecným výrazem, jako je „PM nerezová ocel“. Následně vyhledejte tabulku definující složení a vlastnosti. Nakonec si přečtěte ustanovení týkající se odběru vzorků, zkušebních těles, rozměrových tolerancí, stavu povrchu a přípustného zpracování.
Zkušební metoda je stejně důležitá jako číselný limit. ISO 13947:2024 stanovuje metodu určování nekovových vměstků v kovových prášcích a umožňuje její použití na ocelové díly vyrobené kováním z prášku. Tento odkaz může být relevantní, pokud je kontrola vměstků požadavkem odběratele, sám o sobě však nedefinuje jakost oceli ani její tahové vlastnosti. Zaznamenejte zkoumaný prášek nebo díl, přípravu zkušebního tělesa, metodu vyhodnocení a přejímací limit.
Odběratel může rovněž stanovit chemické složení prášku, sypnou hustotu, tokové chování, distribuci velikosti částic, limity obsahu kyslíku nebo jiných nečistot, hustotu po slinování, rozměrovou změnu, charakterizaci pórů, parametry tepelného zpracování nebo požadované místo zkoušky. Takové požadavky mohou být přísnější nebo konkrétnější než obecný popis materiálu. Z názvu jakosti se nesmějí mlčky odvozovat.
Poslední kontrolou je povolené zpracování. Ověřte, zda specifikace povoluje kalibraci, pěchování, obrábění, infiltraci, kování z prášku, cementování, nitridaci, kalení a popouštění nebo jinou operaci. Každá z nich může změnit rozměry, póry, napětí, tvrdost nebo naměřenou pevnost. Jasné označení proto odpovídá na více než otázku „jaká je to ocel?“. Uvádí, která norma platí, jaké chemické složení je požadováno, jaká hustota a stav se deklarují, jak byly vlastnosti změřeny a jakou historii zpracování deklarace zahrnuje.
Výhody, omezení a mylné představy
Co umožňuje zpracování prášku
Prášková metalurgie (PM) není pouze konvenční ocel rozdělená na částice a slisovaná do požadovaného tvaru. Výroba prášku, míchání, zhutňování, slinování, zvyšování hustoty a tepelné zpracování vytvářejí odlišný soubor proměnných, které lze využít ke změně chemického složení i mikrostruktury. Výsledkem může být ocel, kterou nelze reprodukovat konvenčním zpracováním ingotu, nikoli pouze běžná jakost vyrobená méně známým postupem.
Nejzřetelnějším příkladem je nástrojová ocel vyráběná práškovou metalurgií. Při tuhnutí ingotu se legující prvky, jako jsou chrom, molybden, vanad a wolfram, mohou segregovat do velkých karbidických sítí. Následné kování a tváření mohou tuto strukturu zmenšit, avšak konečná velikost, rozložení a chemické složení karbidů zůstávají omezeny původní historií odlévání. Plynně atomizovaný prášek tuhne v každé částici rychle. Po zhutnění těchto částic může ve výsledné oceli vzniknout jemná, zaoblená a téměř izotropně rozložená populace karbidů. Zpracování prášku může rovněž umožnit obsah karbidů nebo kombinace karbidů, které jsou při konvenční metalurgii ingotů považovány za obtížně, případně vůbec nevyrobitelné. Tento rozdíl ovlivňuje tepelné zpracování, odolnost proti opotřebení, houževnatost, rozměrovou stabilitu i směrové vlastnosti spojené s protáhlými vměstky nebo pásy karbidů.
Přínosem je tedy řízení mikrostruktury, nikoli pouze výroba tvaru. Výrobce prášku může před zhutněním upravit chemické složení částic, rozdělení velikosti částic, morfologii a obsah kyslíku. Výrobce může míchat elementární nebo předlegované prášky, ačkoli tyto volby nevedou při slinování ke stejným difuzním drahám. Měď, nikl a molybden jsou běžnými přísadami v železných materiálech vyráběných PM; podle příručky Ferrous Powder Metallurgy, vydané v roce 2024 na platformě ScienceDirect Topics, představují kompozice železo–měď–uhlík přibližně polovinu železných součástí vyráběných PM. Tyto kompozice ilustrují šíři tohoto oboru, neměly by však být zaměňovány s definicí oceli vyráběné PM.
Tuto širší identitu odrážejí i normy. Norma ASTM B783-24 klasifikuje železné konstrukční materiály vyráběné PM podle chemického složení, hustoty, meze kluzu ve stavu po slinutí a meze pevnosti v tahu po tepelném zpracování. Tato kombinace je výmluvná: k identifikaci materiálu samotná chemie nestačí. Hustota a stav materiálu jsou součástí praktického významu jeho označení. Norma ISO 5755:2022 obdobně stanovuje požadavky na konstrukční materiály ze slinutého železa, oceli, legované oceli a korozivzdorné oceli. Tyto dokumenty se týkají vymezených tříd slinutých materiálů, nikoli každé oceli, která náhodou prošla operací založenou na použití prášku.
Zpracování prášku může také omezit některé formy segregace a umožnit výrobu tvarů téměř na konečný rozměr, čímž se u vhodných geometrií snižuje rozsah potřebného obrábění. Neodstraňuje však potřebu technického posouzení. Tvar částic ovlivňuje tok a ukládání; velikost částic ovlivňuje měrný povrch a průběh slinování; volba maziva ovlivňuje vyjímání z nástroje i zbytkovou kontaminaci. Výhody vyplývají z řízení těchto vzájemně propojených proměnných, nikoli ze samotného slova „prášek“.
Co může omezovat zbytková pórovitost
Nejtrvalejší mylnou představou je, že ocel vyráběná PM je automaticky plně hutná. Součásti vyrobené konvenčním lisováním a slinováním si ponechávají póry, pokud je neuzavře dodatečná operace zvyšující hustotu. Póry mohou být izolované nebo propojené, zaoblené nebo nepravidelné, soustředěné v blízkosti povrchu nebo rozptýlené v celém průřezu. Jejich velikost, tvar a umístění závisí na vlastnostech prášku, lisovacím tlaku, geometrii nástroje, odstraňování maziva, atmosféře při slinování, teplotě, době, po kterou proces probíhá, a průběhu ochlazování.
Zbytková pórovitost zmenšuje účinnou plochu přenášející zatížení a může působit jako koncentrátor napětí. Může snižovat tažnost při tahovém namáhání, únavovou odolnost, lomovou houževnatost i odolnost proti rázu nebo šíření trhlin, a to i tehdy, když se objemové chemické složení jeví jako srovnatelné se složením tvářené oceli. Otevřené póry mohou rovněž umožnit pronikání kapalin a komplikovat povrchovou úpravu. Vnitřní póry mohou během kalení, popouštění, cementování nebo nitridace reagovat odlišně, takže režim tepelného zpracování stanovený pro plně hutný tvářený výrobek nelze automaticky přenést na slinutý výrobek.
Zhutňování vytváří vlastní omezení ještě před zahájením slinování. Prášek nepřenáší tlak jako spojitá pevná látka. Tření o stěny lisovací formy může vést ke gradientům hustoty, zatímco úzké části, zpětně se uzavírající prvky a změny tloušťky mohou způsobit místní rozdíly v hustotě výlisku. Vyjímání z nástroje může vyvolat trhliny nebo deformaci. Při slinování pak dochází k rozměrovým změnám, protože se kontakty mezi částicemi mění v metalurgické vazby a vyvíjí se síť pórů. Jmenovitý rozměr na výkresu je proto spojen s nástrojem, šarží prášku, mazivem, cyklem pece a atmosférou.
Zvyšování hustoty může tento stav výrazně změnit, nevymaže však historii procesu. Lisování za tepla izostatickým tlakem, práškové kování, slinování v kapalné fázi a další postupy se liší tlakem, teplotou, deformací, uzavíráním pórů i chováním vměstků. Plně hutná nástrojová ocel vyráběná PM jedním postupem není zaměnitelná s porézní konstrukční součástí vyrobenou lisováním a slinováním jen proto, že obě původně začínaly jako prášky. Označení „ocel vyráběná práškovou metalurgií“ vymezuje skupinu postupů, nikoli jednu úroveň hustoty.
Kvalita prášku přináší další otázky. Nekovové vměstky mohou vznikat při tavení, atomizaci, manipulaci, prosévání nebo míchání. Norma ISO 13947:2024 stanovuje metodu pro určování nekovových vměstků v kovových prášcích a umožňuje její použití také na ocelové součásti vyrobené práškovým kováním. Zkoušení vměstků je významné, protože jemná karbidická struktura nevyváží škodlivý oxid, částici strusky nebo jinou cizí fázi umístěnou v kritické oblasti.
Proč odpověď určují postup a specifikace
Každé tvrzení o oceli vyráběné PM musí být spojeno s konkrétním postupem a stavem materiálu. Označení „PM“ může znamenat konvenční lisování a slinování, práškové kování, lisování za tepla izostatickým tlakem nebo související postup aditivní výroby. Tyto postupy nejsou zaměnitelné. Aditivní výroba vytváří materiál vrstvu po vrstvě a přináší vlastní tepelné cykly, vady tavné lázně, zbytková napětí i požadavky na zpracování po výrobě. Kapitola příručky ASM Handbook o aditivní výrobě ocelí a korozivzdorných ocelí, vydaná v roce 2020 pod záštitou NIST, označuje pórovitost, vměstky, zbytková napětí a tepelné zpracování po výrobě za klíčové faktory. Tyto poznatky jsou relevantní pro ocel na bázi prášku, aditivní výroba však nesmí být zaměňována s konvenční PM výrobou lisováním a slinováním.
Význam srovnání určuje také specifikace. Norma ISO 4957:2018 vztahuje požadavky na nástrojové oceli jak na výrobky vyráběné práškovou metalurgií, tak na výrobky válcované za tepla, kované, tažené za studena a válcované za studena. To neznamená, že všechny formy nástrojové oceli určité jmenovité jakosti jsou rovnocenné. Norma stanovuje požadavky napříč různými výrobními postupy, přičemž faktory závislé na daném postupu — hustota, morfologie karbidů, vměstky, struktura zrn, tepelné zpracování a konečné rozměry — musí být řízeny a ověřovány.
Jmenovitý chemický rozbor proto předpovídá pouze část výsledných vlastností. Dva materiály mohou mít stejný obsah uhlíku a legujících prvků, a přesto se lišit obsahem kyslíku v prášku, morfologií částic, hustotou po zhutnění, morfologií pórů, atmosférou při slinování, rozložením karbidů a historií popouštění. Tyto rozdíly mohou měnit obrobitelnost, odolnost proti opotřebení, houževnatost, únavové chování i rozměrovou stabilitu. Kniha Randalla Germana A–Z of Powder Metallurgy z roku 2005 pojednává o výrobě prášku, zhutňování, slinování, zvyšování hustoty, mikrostruktuře a pórovitosti jako o vzájemně propojených prvcích právě z tohoto důvodu.
Obhajitelná otázka tedy nezní, zda je ocel vyráběná PM automaticky pevnější, houževnatější nebo konzistentnější než tvářená ocel. Zní, jaký prášek, postup zhutnění, hustota, specifikace a stav po tepelném zpracování vedly ke vzniku zkoušeného materiálu. Zpracování prášku může umožnit vznik slitinových struktur, které by jinak nebyly dostupné. Může však také vnést póry, vměstky, gradienty hustoty a rozměrové změny. Obě tvrzení jsou pravdivá a vynechání kteréhokoli z nich mění skupinu materiálů v zavádějící označení jakosti.
Zdroje
- [1] Ferrous Powder Metallurgy. ScienceDirect Topics, 2024. https://www.sciencedirect.com/topics/engineering/ferrous-powder-metallurgy
- [2] ISO 13947:2024. ISO standard, 2024. https://www.iso.org/standard/85818.html
- [3] ISO 4957:2018. ISO standard, 2018. https://www.iso.org/standard/70646.html
- [4] Additive Manufacturing of Steels and Stainless Steels. ASM Handbook, 2020. https://www.nist.gov/publications/additive-manufacturing-steels-and-stainless-steels
- [5] ASTM B783-24. ASTM standard, 2024. https://store.astm.org/b0783-24.html
- [6] A-Z of Powder Metallurgy. Book, 2005. https://books.google.com/books/about/A_Z_of_Powder_Metallurgy.html?hl=de&id=4bxTAAAAMAAJ
- [7] ISO 5755:2022. ISO standard, 2022. https://www.iso.org/ics/77.160/x/