




Co znamenají kalicí média a intenzita ochlazování
Kalicí médium versus intenzita ochlazování
Kalicí médium je kapalné, plynné nebo jiné teplonosné médium, které odvádí teplo z austenitizované oceli. Mezi běžná média patří voda, vodné solanky, vodné roztoky polymerů, kalicí oleje, roztavené soli a nuceně proudící plyn. Médium se identifikuje podle svého složení nebo převládajícího fyzikálního skupenství.
Intenzita ochlazování je něco jiného. Popisuje, jak intenzivně a jak rychle toto médium v průběhu času odvádí teplo z obrobku. Intenzita proto zahrnuje jak velikost odvodu tepla, tak jeho proměnlivý charakter během kalení. Médium může být z chemického hlediska označeno jako „voda“, avšak jeho intenzita ochlazování se mění s teplotou, mícháním, obsahem rozpuštěných solí, znečištěním nebo se změnou kontaktu s ocelí.
Klíčové pojmy chlazení
- Rychlost chlazení
- Změna teploty sondy nebo oceli za jednotku času, obvykle vyjádřená v °C/s.
- Tepelný tok
- Rychlost přenosu tepla na jednotku plochy, obvykle vyjádřená ve W/m².
- Chladicí křivka
- Teplota sondy nebo související vypočtená veličina vynesená v závislosti na čase nebo teplotě.
- Intenzita chlazení
- Intenzita a proměnlivý charakter odvádění tepla během kalení.
Tento proces popisuje několik měření, z nichž každé charakterizuje jeho jinou část. Rychlost ochlazování je změna teploty sondy nebo oceli za jednotku času, obvykle vyjádřená v °C/s. Může se uvádět při určité teplotě, například 600 °C nebo 300 °C, protože rychlost není během celého kalení konstantní. Tepelný tok je rychlost přenosu tepla na jednotku plochy, obvykle vyjádřená ve W/m². Popisuje tepelné zatížení procházející rozhraním mezi ocelí a kalicím médiem, nikoli pouze pokles teploty oceli. Chladicí křivka zaznamenává teplotu sondy nebo související vypočtenou veličinu v závislosti na čase a někdy také na teplotě. Ukazuje, kdy je ochlazování pomalé nebo rychlé, a pomáhá identifikovat změny podmínek přenosu tepla.
Tyto pojmy by se neměly zaměňovat. Vysoká rychlost ochlazování při jedné teplotě neprokazuje, že kalicí médium má nejvyšší tepelný tok během celého kalení. Stejně tak mohou mít dvě chladicí křivky podobné maximální rychlosti ochlazování, ale lišit se časovým průběhem, což může vést k odlišným přeměnám v oceli.

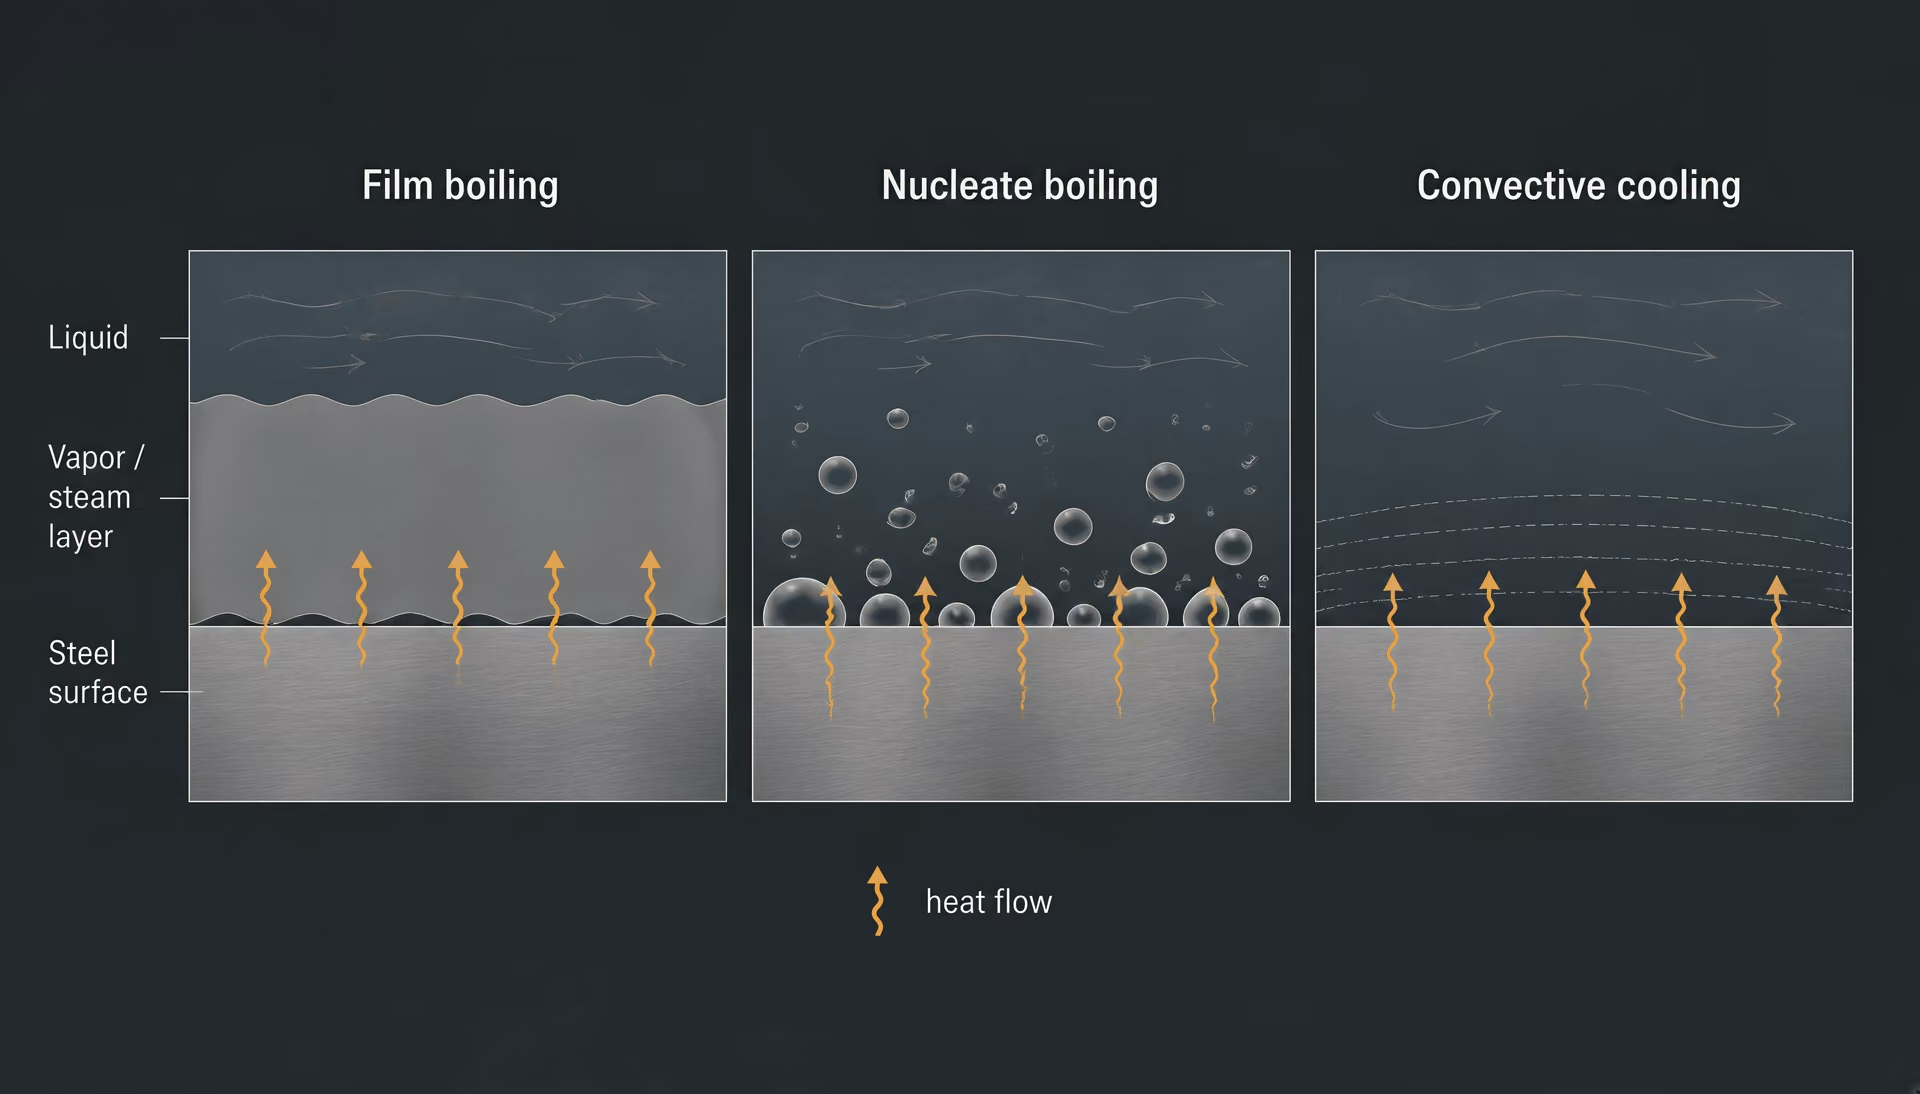
První etapa po ponoření je často var s tvorbou parního filmu. Souvislý parní obal odděluje horkou ocel od kapaliny, omezuje přímý kontakt a způsobuje relativně pomalý přenos tepla. Jak povrch chladne, parní film se zhroutí a začíná bublinkový var. Kapalina se dostává do kontaktu s povrchem přerušovaně prostřednictvím rychle vznikajících a odcházejících parních bublin a přenos tepla se výrazně zrychlí. Při nižších teplotách povrchu var končí a zbývající odvod tepla řídí konvekční ochlazování. Přehled ASTM International Heat Transfer during Quenching and Assessment of Quench Severity—A Review zdůrazňuje, že rychlost ochlazování se v těchto odlišných etapách mění. Chladicí křivka je proto záznamem měnících se mechanismů přenosu tepla, nikoli jedinou vlastností kapaliny.

| Metoda | Sonda | Kalicí médium nebo podmínka | Míchání |
|---|---|---|---|
| ISO 9950:1995 | Sonda ze slitiny niklu | Průmyslové kalicí oleje | Standardizované nemíchané médium |
| ASTM D6200 | Stanoveno metodou | Kalicí oleje | Definováno metodou |
| ASTM D6482 | Stanoveno metodou | Vodné polymerní kalicí kapaliny | S mícháním |
| ASTM D6549 | Stanoveno metodou | Kalicí kapaliny | S mícháním |
| ASTM D8562-24 | Stříbrná sonda | Vodné polymerní kalicí kapaliny pro ocelové slitiny | Bez míchání |
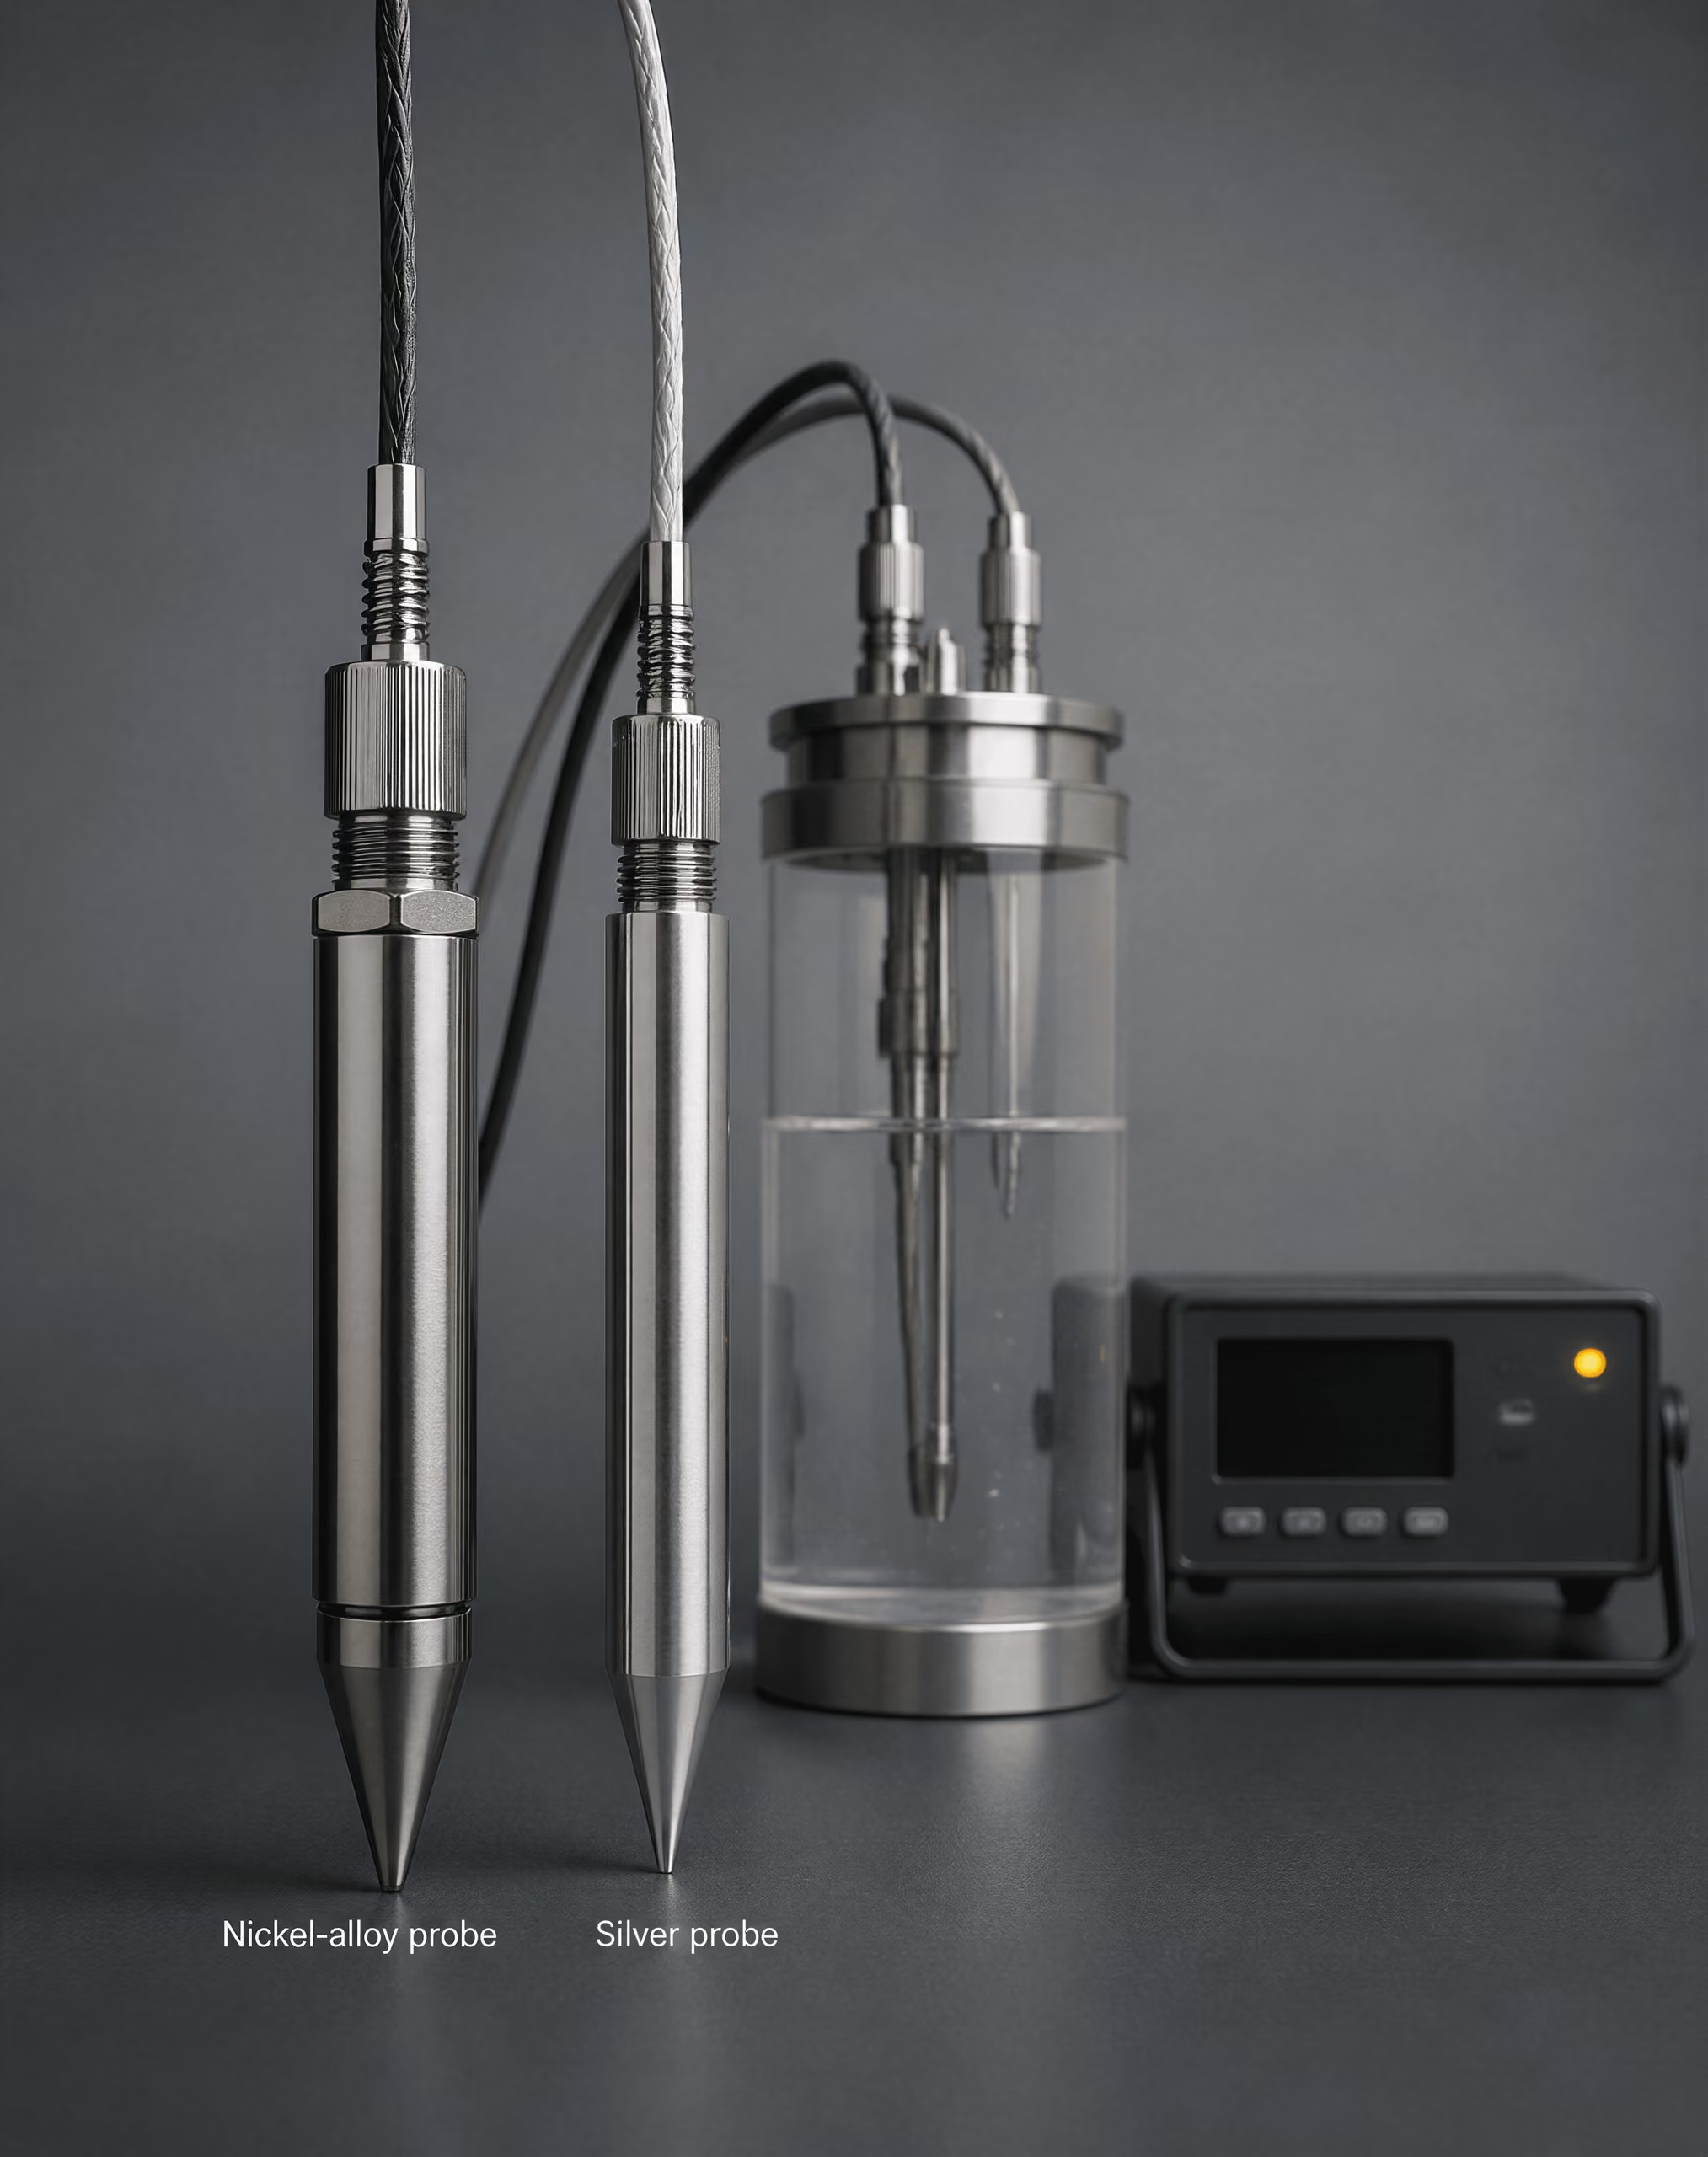
Metody využívající sondy činí toto rozlišení praktickým. ISO 9950:1995 stanovuje zkoušku s niklovou slitinovou sondou pro určování chladicích charakteristik průmyslových kalicích olejů za standardizovaných podmínek bez míchání. ASTM D8562-24 stanovuje zkoušku rychlosti ochlazování s nehybnou stříbrnou sondou pro vodné polymerní kalicí prostředky používané u ocelových slitin. Materiál sondy, její rozměry, jakost povrchu, záznamový systém, teplota lázně a podmínky míchání jsou všechny součástí výsledku. Hodnotu získanou jednou metodou nelze automaticky považovat za rovnocennou hodnotě získané jinou metodou.
Podvýbor ASTM D02.L0.06 uvádí ASTM D6200 pro kalicí oleje, ASTM D6482 pro míchané vodné polymerní kalicí prostředky, ASTM D6549 pro míchané kalicí prostředky a ASTM D8562 pro vodné polymerní kalicí prostředky zkoušené se stříbrnou sondou. Tyto normy podporují porovnávání za uvedených podmínek. Nemění však označení „olej“, „voda“ nebo „polymer“ na univerzální číselnou hodnotu intenzity ochlazování.
Proč je intenzita ochlazování procesní veličinou
Intenzita chlazení závisí na celém procesu kalení, nikoli pouze na složení kalicího média. Strong evidence
Intenzita ochlazování je vlastností celého procesu kalení, nikoli pouze označení kalicího prostředku. Teplota lázně je jednou z bezprostředně působících proměnných. Zahřívání vody nebo oleje mění viskozitu, tvorbu par, hustotu a konvekci; může také změnit teplotní rozsah, v němž přetrvává var s tvorbou parního filmu. Polymerní roztoky jsou na koncentraci a teplotu obzvláště citlivé, protože polymer ovlivňuje parní obal i odpor kapaliny proti proudění.

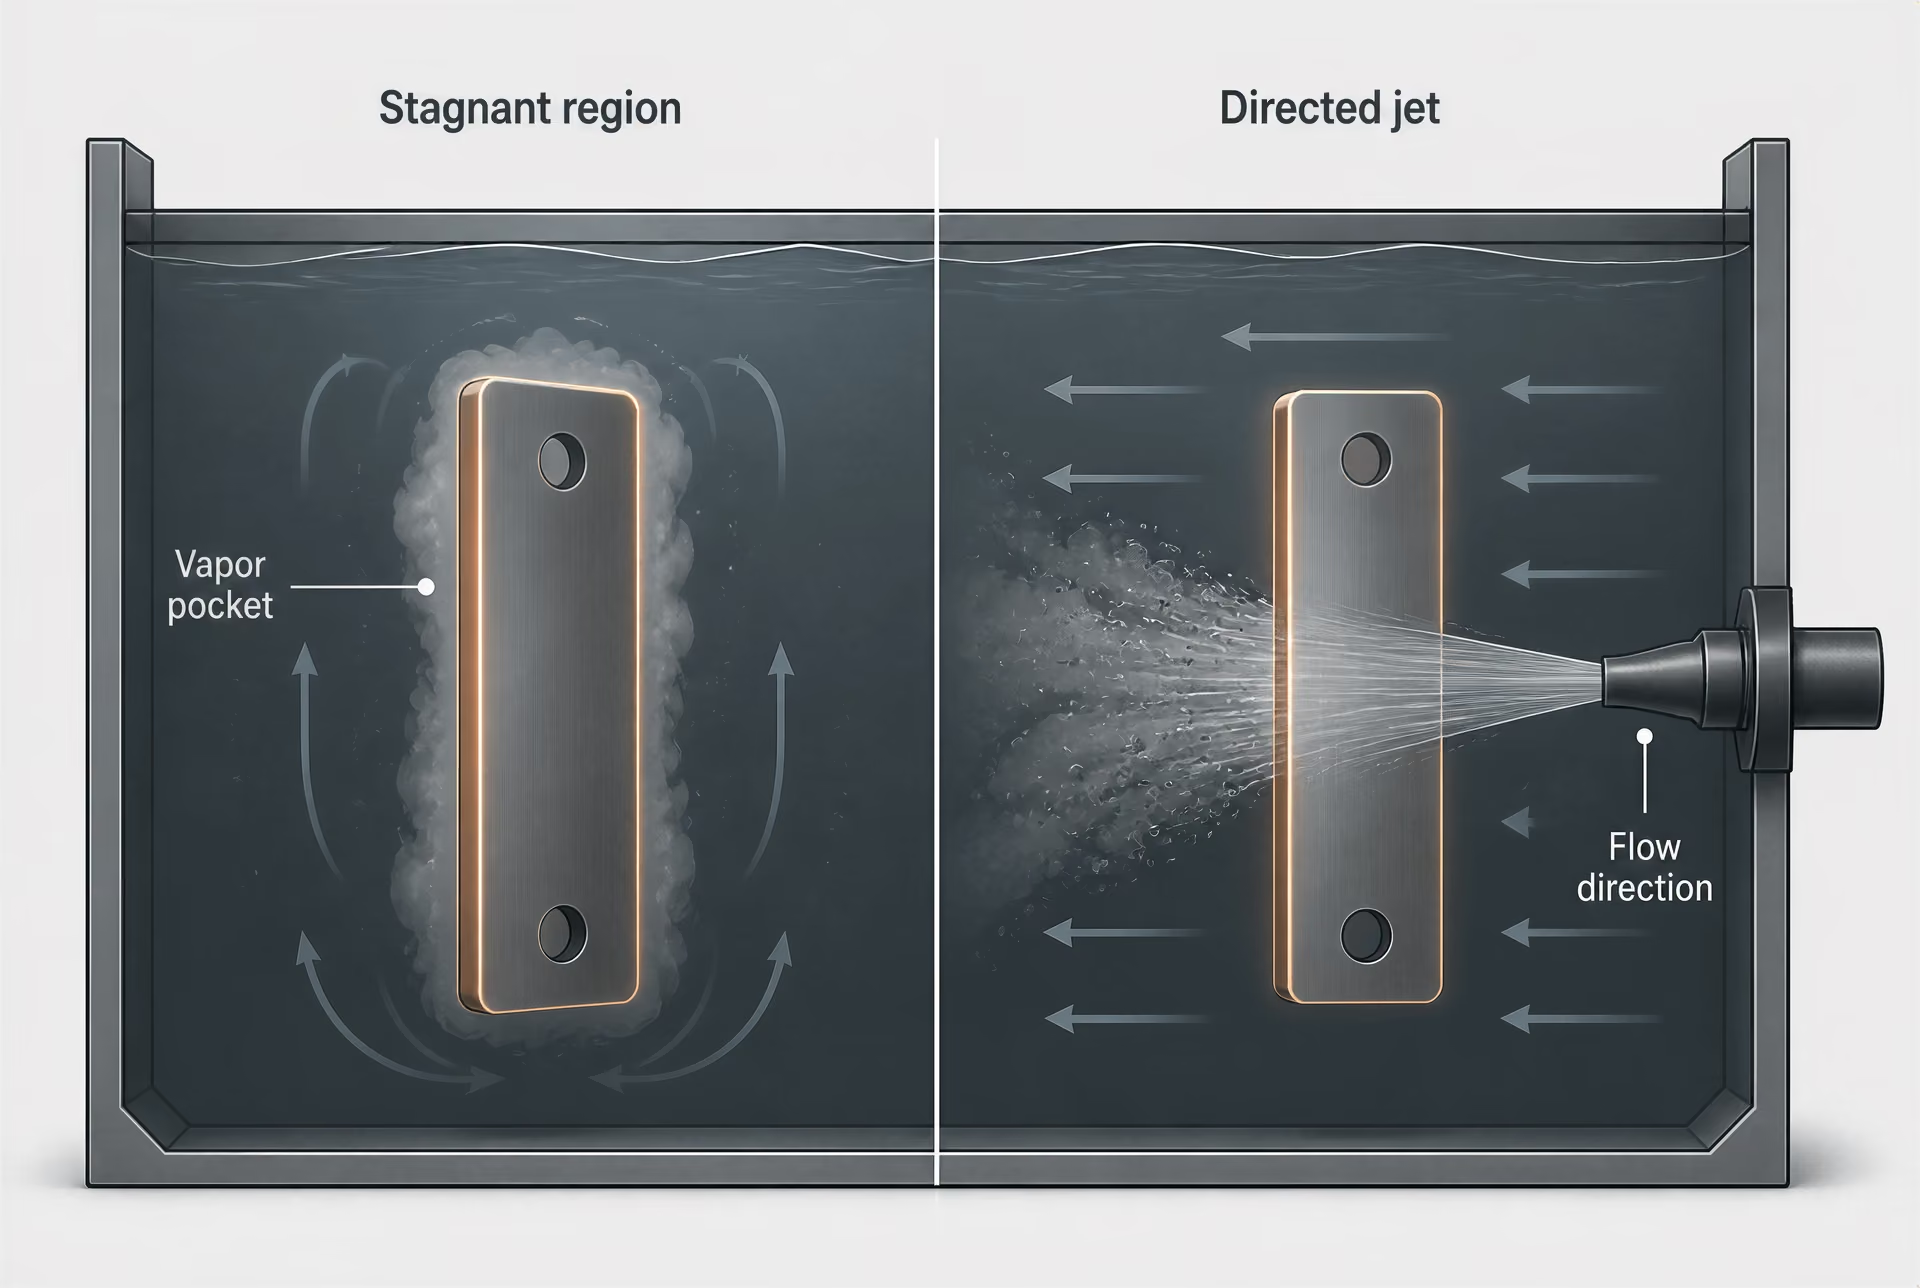
Míchání nebo uspořádání proudění může změnit výsledek, i když složení lázně zůstává stejné. Cirkulace pomocí čerpadla, míchání vrtulí, pohyb obrobku, tlak postřiku, vzdálenost mezi tryskami i směr proudu mění mezní vrstvu a odvádějí horkou kapalinu nebo páru z povrchu oceli. Oblast bez proudění vedle velkého výkovku může chladnout podstatně pomaleji než povrch přímo vystavený pohybujícímu se proudu ve stejné nádrži. Recenzovaná studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement uvádí, že mikrostrukturu oceli určuje rychlost odvodu tepla z povrchu a místní rychlost ochlazování, přičemž obojí je řízeno typem chladicího média a uspořádáním jeho proudění.
Ze stejného důvodu záleží na geometrii. Hrany a tenké průřezy mají vzhledem ke svému objemu větší povrch a obvykle chladnou rychleji než střed tlustého průřezu. Otvory, zahloubení, drážky pro pera a těsně naskládané součásti mohou zadržovat páru nebo omezovat pohyb kapaliny. Sonda zavěšená v otevřené kapalině nereprodukuje všechny místní podmínky na složitém ozubeném kole, zápustce, hřídeli nebo desce. Naměřená křivka je důkazem o uspořádání zkoušky, nikoli zárukou, že každý bod vsázky byl vystaven této křivce.
Stav povrchu rovněž mění smáčení. Okuje, oxidace, stopy po obrábění, nauhličené vrstvy, zbytky čisticího prostředku, zbytky oleje stržené z povrchu a povrchové usazeniny mohou oddálit kontakt kapaliny s povrchem nebo stabilizovat parní film. U vodných kalicích prostředků může znečištění měnit povrchové napětí a chování bublin. U olejů mohou oxidační produkty a kal měnit viskozitu, smáčení a cirkulaci. Podobné důsledky mají chyby koncentrace u solanek nebo polymerních roztoků. Jmenovité složení může na papíře zůstat stejné, zatímco skutečné chování rozhraní se změní.

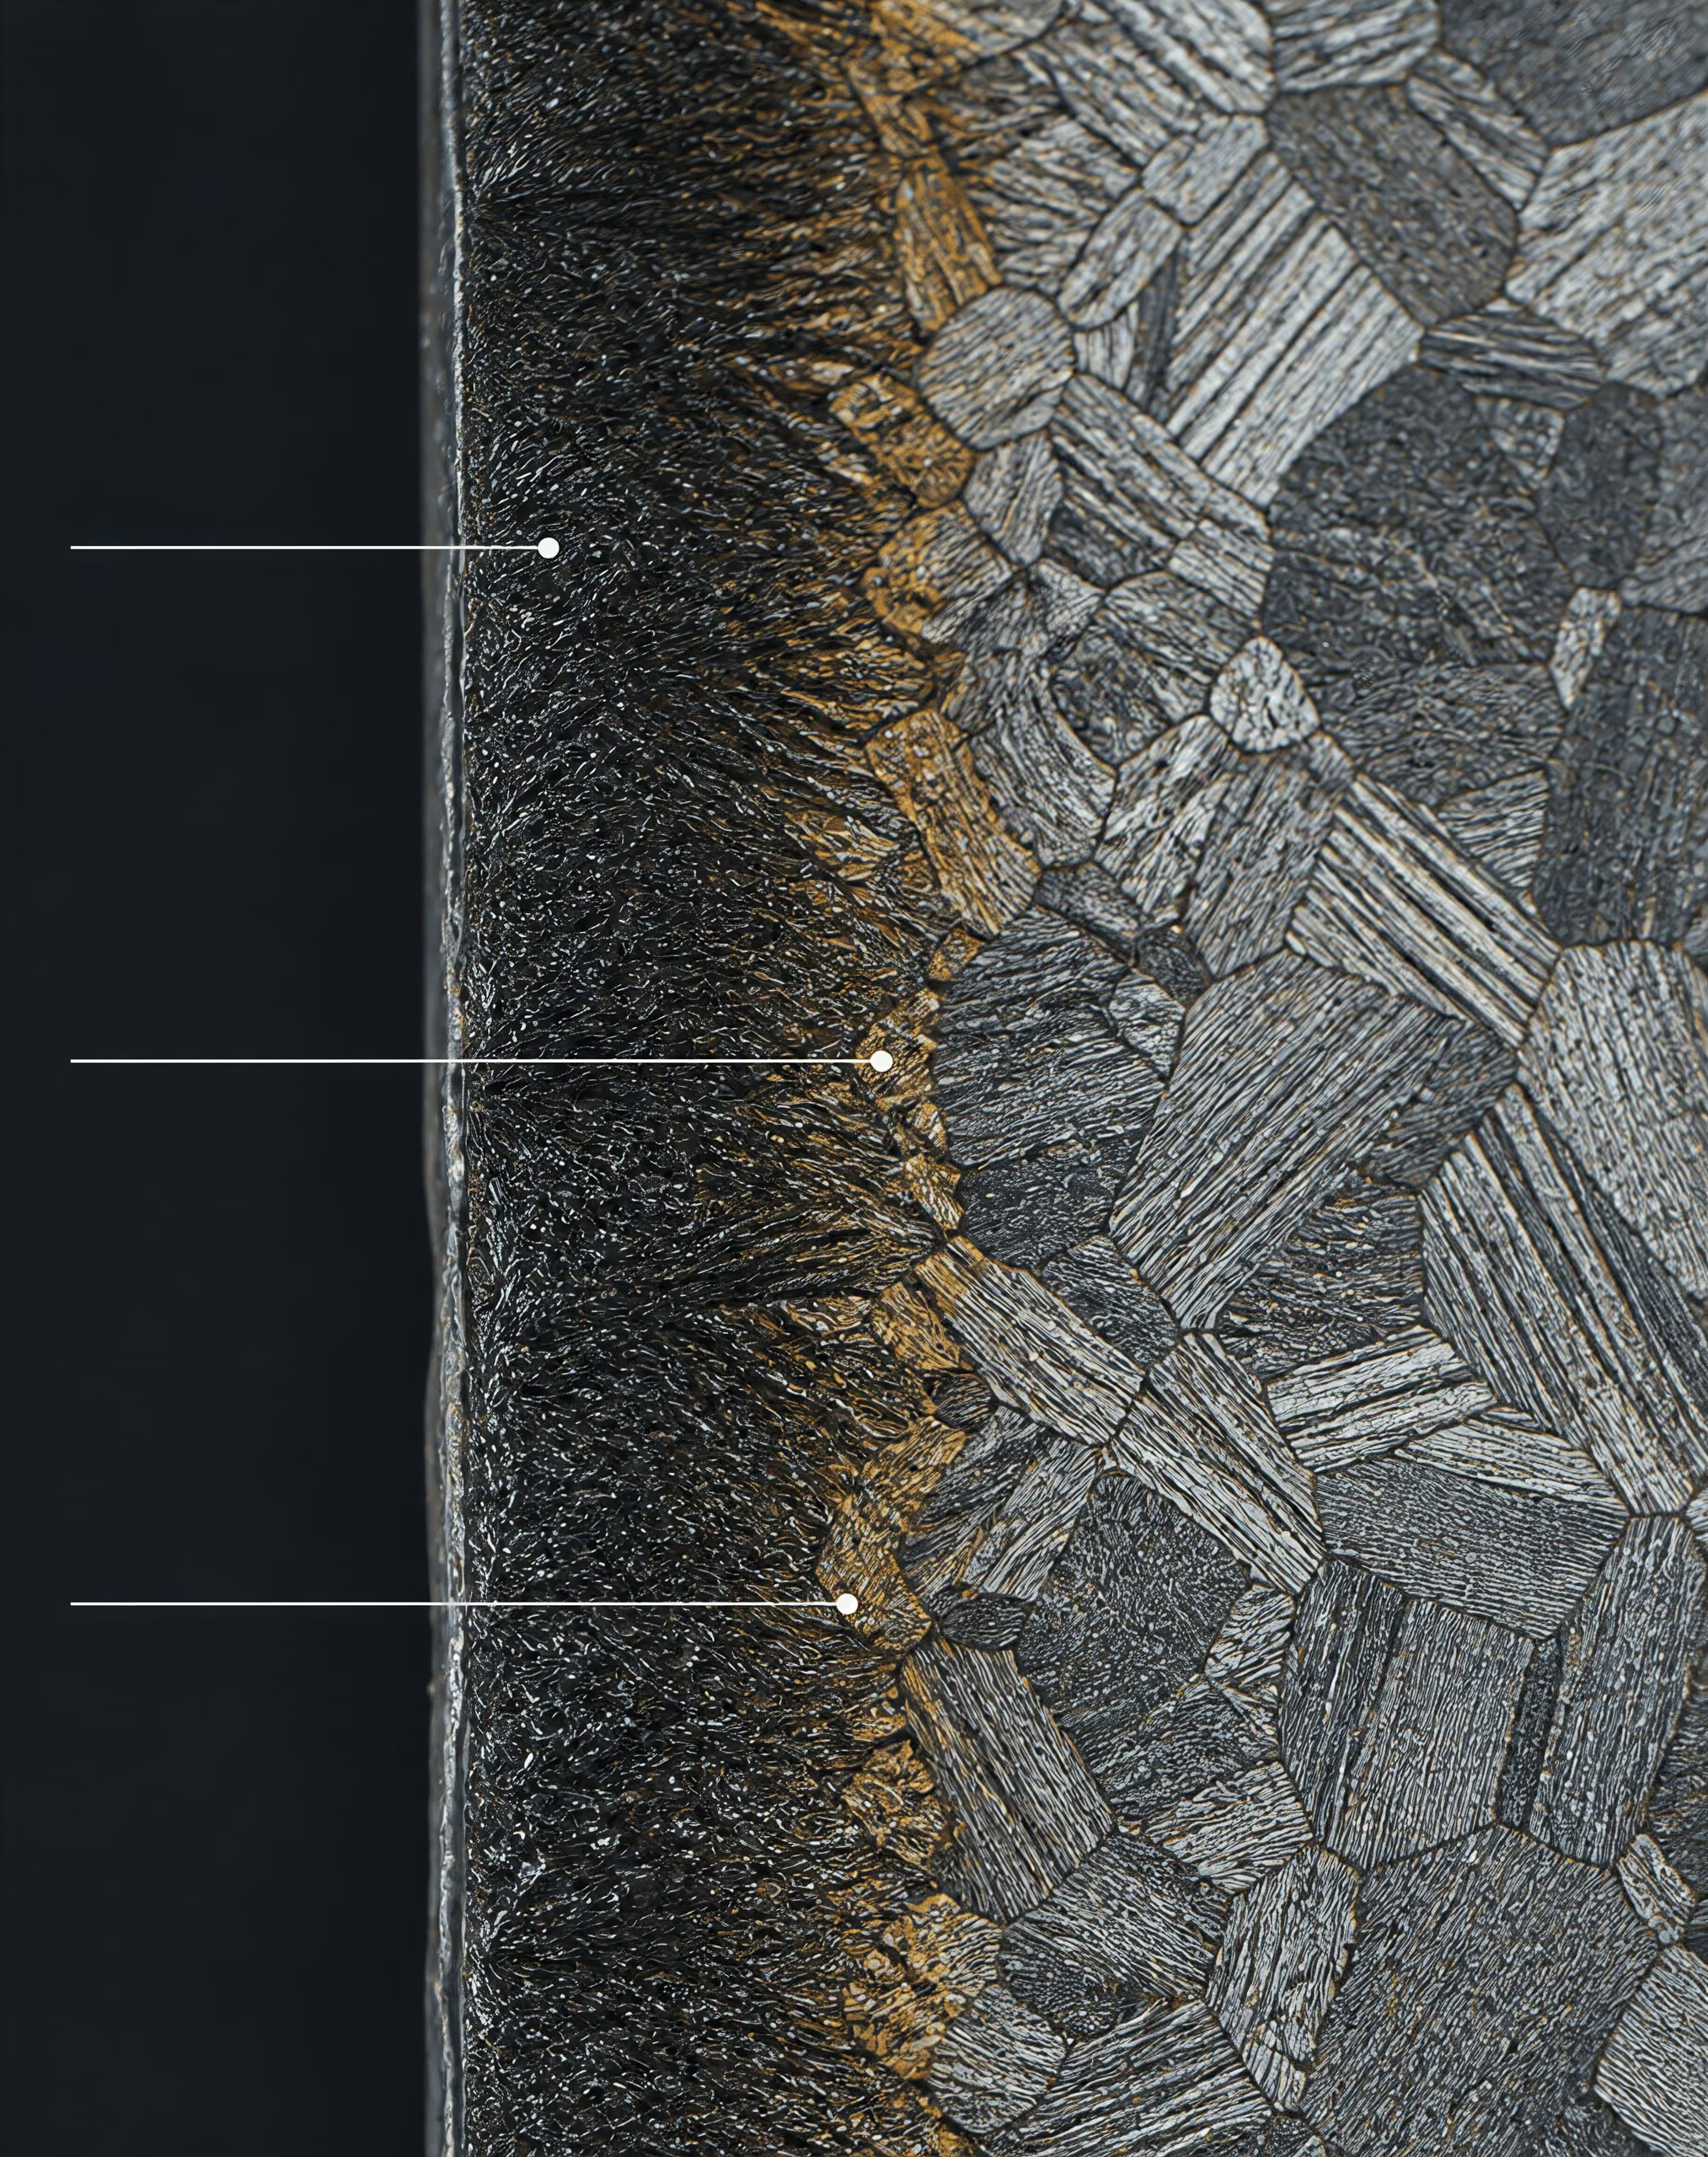
Tato závislost na procesu přímo souvisí s přeměnami v oceli. Austenit musí před dosažením teploty začátku tvorby martenzitu projít oblastmi perlitické a bainitické přeměny v rámci časově-teplotního transformačního diagramu. Je-li místní ochlazování příliš pomalé, může se vytvořit ferit, perlit nebo bainit tam, kde byl zamýšlen martenzit. Je-li ochlazování velmi intenzivní, může se v součásti vytvořit nadměrný teplotní gradient, deformace nebo trhliny po kalení. Podstatná otázka tedy nezní jednoduše, zda je voda „intenzivní“, ale zda místní průběh ochlazování poskytuje požadovanou mikrostrukturu bez nepřijatelného napětí.
Hodnota H podle Grossmanna Účinný parametr intenzity kalení používaný společně s prokalitelností oceli a rozměrem průřezu při Grossmannově analýze; není totožný s rychlostí chlazení ani s ordinátou chladicí křivky.
Grossmannova analýza poskytuje další užitečný, avšak samostatný popis. Její hodnota H, neboli Grossmannův faktor intenzity kalení, představuje intenzitu kalení v idealizované analýze přenosu tepla a používá se spolu s prokalitelností oceli a velikostí průřezu k odhadu výsledného rozložení tvrdosti. Není totožná s rychlostí ochlazování, tepelným tokem ani ordinátou chladicí křivky. Hodnota H je odvozený procesní parametr v rámci Grossmannova modelu, zatímco chladicí křivka sondy je naměřeným průběhem teploty při specifikované zkoušce.
Referenční hodnoty ilustrují měřítko, aniž by z něj činily absolutní veličinu. Výukové materiály NPTEL z roku 2024 přiřazují nemíchané vodě libovolnou relativní hodnotu intenzity 1,0. Typické Grossmannovy hodnoty jsou přibližně 0,25–0,30 pro stojatý olej, 0,9–1,0 pro stojatou vodu a přibližně 2 pro stojatý louh sodný nebo solanku. Širší referenční rozsahy uvádějí 2,0–5,0 pro solanku, 0,90–2,0 pro destilovanou vodu pokojové teploty, 0,2–1,2 pro vodné polymerní roztoky a 0,25–0,80 pro běžné nebo rychlé kalicí oleje. Jde o typické rozsahy, nikoli o neměnné materiálové konstanty. Intenzivně míchaný olej může překonat intenzitu stojatého oleje, zatímco teplá nebo nedostatečně cirkulovaná voda se může chovat méně intenzivně, než naznačuje laboratorní reference.
Omezení jednoduchého pořadí olej–voda–solanka
Známé pořadí — olej, poté voda a nakonec solanka — může být užitečné jako první učebnicové přiblížení, není však spolehlivou výrobní specifikací. Solanka často potlačuje přetrvávání parního filmu a umožňuje rychlejší počáteční smáčení než čistá voda, takže za srovnatelných zkušebních podmínek může vykazovat vyšší intenzitu. To, jak významná tato výhoda bude, však určují koncentrace soli, teplota lázně, míchání, znečištění a geometrie součásti. Označení „voda“ zahrnuje stojatou, cirkulující, rozprašovanou, teplou, studenou, destilovanou i znečištěnou vodu. Označení „olej“ zahrnuje různé viskozity, formulace, teploty a stupně oxidace.
Pořadí se mění dokonce i podle toho, která etapa se porovnává. Jedno kalicí médium může při bublinkovém varu vykazovat vysokou špičkovou rychlost ochlazování, ale zároveň dlouhou etapu varu s tvorbou parního filmu. Jiné může smáčet povrch dříve a odvádět teplo rovnoměrněji, což vede k odlišným výsledkům přeměny navzdory nižší maximální rychlosti. Jediná hodnota H rovněž stlačuje proměnlivý průběh přenosu tepla do jediného parametru, a proto nemůže nahradit analýzu chladicí křivky, pokud jsou důležité deformace, trhliny nebo místní mikrostruktura.[4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Study authors. Peer-reviewed study, 2024.
Metody ASTM založené na chladicích křivkách a norma ISO 9950 jsou proto srovnávacími nástroji omezenými postupy, které stanovují. ASTM D8562-24 například popisuje chování vodného polymerního kalicího média se stříbrnou sondou při nevířeném zkoušení pro aplikace s ocelovými slitinami; nestanovuje univerzální pořadí ve srovnání s každým olejem nebo solným roztokem zkoušeným jinou metodou se sondou. Studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media obdobně vztahuje naměřenou chladicí účinnost a Grossmannovy hodnoty H k fyzikálním vlastnostem pomocí metody se sondou podle ISO/DIS 9950 a ukazuje, proč záleží na viskozitě a tepelné vodivosti, aniž by intenzitu kalení redukovala pouze na jednu z těchto vlastností.
Co uvádět spolu s výsledkem intenzity chlazení
- Médium Uveďte název kalicí kapaliny a její složení.
- Podmínky Uveďte teplotu, koncentraci, znečištění a stav stárnutí.
- Proudění Uveďte míchání, cirkulaci, směr proudu nebo pohyb obrobku.
- Zkouška Uveďte materiál sondy, normu a uspořádání zkoušky.
- Teplotní interval Upřesněte diskutovaný interval rychlosti chlazení nebo celou chladicí křivku.
Obhajitelný popis je tedy konkrétní: uveďte médium, jeho teplotu a koncentraci, určete způsob míchání nebo uspořádání proudění, uveďte sondu a normu a specifikujte diskutovaný interval rychlosti ochlazování nebo chladicí křivku. Tvrzení „voda je intenzivnější než olej“ může být v určitém standardizovaném srovnání směrově správné. Nejde však o neměnný zákon kalení.
Jak se ocel během kalení ochlazuje
Když austenitizovaná ocel vstoupí do kapalného kalicího média, její povrch se neochlazuje jednou konstantní rychlostí. Přenos tepla se mění s poklesem teploty povrchu a řídicí mechanismus se může změnit během zlomků sekundy. ASM International ve své publikaci ASM Handbook, Volume 4F, Quenchants and Quenching Technology rozděluje tento proces do tří hlavních etap: ochlazování v parním filmu, nukleační var a konvekční ochlazování. Přehledová práce ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review rovněž chápe rychlost ochlazování jako výsledek závislý na teplotě, který je důsledkem měnících se mechanismů přenosu tepla a kinetiky smáčení.
Tato posloupnost je důležitá, protože teplotní historie povrchu oceli řídí transformační produkty, které se vytvářejí uvnitř součásti. Studie Role of Quenching Method on Cooling Rate and Microstructure of Steels, publikovaná v roce 2022, spojuje mikrostrukturu oceli s rychlostí odvádění tepla z povrchu a s místní rychlostí ochlazování; obě tyto veličiny závisí na typu chladicího média a uspořádání proudění. Kalicí médium proto nemá jednu konstantní rychlost ochlazování v celém teplotním rozsahu.
| Fáze | Stav povrchu | Převládající mechanismus přenosu tepla | Typická relativní rychlost |
|---|---|---|---|
| Chlazení parním filmem | Souvislá nebo téměř souvislá vrstva páry | Teplo prochází izolačním parním filmem | Poměrně pomalé |
| Bublinkový var | Kapalina se mezi bublinami dotýká povrchu | Tvorba, růst a odtrhávání bublin odvádějí teplo | Často nejrychlejší |
| Konvekční chlazení | Intenzivní var skončil | Vedení tepla přes mezní vrstvu a konvekce v kapalině | Pomalejší než bublinkový var |
Etapa parního filmu neboli filmového varu
Při ponoření může být povrch oceli mnohem teplejší než teplota varu kalicího média. Uhlíková ocel zahřátá do oblasti austenitizace může vstoupit do vody, oleje nebo vodného polymerního roztoku s teplotou povrchu výrazně vyšší než 700 °C. Kapalina, která se dotkne tohoto povrchu, se rychle odpaří. Pokud je tvorba páry dostatečně intenzivní, bubliny se spojí do souvislé nebo částečně souvislé vrstvy páry kolem oceli.
Tato vrstva se často označuje jako parní plášť nebo parní film. Odděluje většinu kapaliny od kovu a omezuje přímý kontakt kapaliny s pevným povrchem. Pára má oproti kapalině mnohem nižší tepelnou vodivost a hustotu, takže teplo prochází filmem méně účinně než při přímém kontaktu s kapalinou. Povrch oceli tak může zůstat velmi horký, zatímco okolní kalicí médium již vře.
Filmový var neznamená, že se přenos tepla zastaví. Energie se stále přenáší párou vedením, zářením a pohybem páry, avšak rychlost přenosu je poměrně omezená a může se na povrchu lišit. To, zda bude parní film souvislý, ovlivňuje geometrie, orientace, stav povrchu, okujení, drsnost a zachycený plyn. Svislá deska, válcová tyč a malá stříbrná sonda mohou ve stejné kapalině vytvářet odlišné chování páry.
Film je také nestabilní. S poklesem teploty povrchu slábne tvorba páry. Kapalina pak může pronikat do tenkých míst filmu. Když se tato místa zhroutí, čerstvá kapalina se dostane do kontaktu s horkým kovem a prudce se odpaří. Tento přechod není jednoduchým přepnutím, ke kterému by všude na součásti docházelo přesně při jediné teplotě. Postupuje po povrchu podle toho, jak se mění místní podmínky smáčení.
Míchání nebo usměrněné proudění může parní film narušit a odstranit, výsledek však závisí na tom, jak kapalina k součásti přichází. Čerpadlo, tryska, rotující obrobek nebo cirkulační systém mohou film narušit na jednom místě, zatímco jinde ponechají stagnující oblast. Studie Role of Quenching Method on Cooling Rate and Microstructure of Steels zdůrazňuje tento místní účinek: dva systémy používající stejné chladicí médium mohou vytvářet odlišné rychlosti ochlazování, pokud se liší jejich uspořádání proudění.
Etapa nukleačního varu
Po zahájení zhroucení parního filmu se kapalina dostává k povrchu oceli na mnoha oddělených místech. Povrch je stále natolik horký, aby vytvářel parní bubliny, kapalina však nyní mezi bublinami přichází do přímého kontaktu s kovem. Jde o etapu nukleačního varu.
Přenos tepla se výrazně zrychlí, protože kapalina opakovaně smáčí povrch, absorbuje skupenské teplo a jako pára jej opouští. Bubliny vznikají na aktivních nukleačních místech, rostou, oddělují se a jsou nahrazovány chladnější kapalinou. Míchání zvyšuje rychlost této výměny a může také odstranit bubliny dříve, než se spojí do trvalé vrstvy páry. Nejvyšší rychlosti ochlazování se běžně vyskytují právě v této etapě, ačkoli přesné maximum závisí na kalicím médiu, sondě, teplotě a pohybu kapaliny.
Tvrzení „voda ochlazuje rychleji než olej“ je proto neúplné. Voda může za určitých podmínek vykazovat velmi rychlý nukleační var, zatímco olej s jinou viskozitou, teplotou nebo způsobem cirkulace může vytvářet odlišnou chladicí křivku. Solný roztok může změnou smáčení omezit přetrvávání parních bublin na povrchu oceli a často zvýšit intenzitu ochlazování během varné části křivky. Vodné polymery mohou vytvářet viskóznější nebo polymerem obohacenou mezní vrstvu, čímž mění chování bublin i výměnu kapaliny.
Kinetika smáčení Rychlost a způsob, jakým kapalina během kalení nahrazuje páru a vytváří kontakt s horkým povrchem oceli.
Kinetika smáčení je zásadní. Přehledová práce ASTM označuje smáčení a mechanismy přenosu tepla za důvody, proč se rychlost ochlazování v jednotlivých etapách kalení mění. Kapalina, která povrch rychle smáčí, může ukončit filmový var dříve než jiná kapalina při stejné objemové teplotě. Toto chování ovlivňuje koncentrace, znečištění, rozpuštěný plyn, oxidická vrstva na povrchu a teplota kalicího média. Stejné jmenovité kalicí médium proto může po změně koncentrace nebo provozní teploty vytvářet odlišné chladicí křivky.
[5] ISO 9950:1995. International Organization for Standardization. International Standard, 1995.
Zkoušky chladicích křivek měří tuto proměnlivou odezvu, místo aby kapalině přiřazovaly univerzální vlastnost. ASTM D8562-24 stanovuje zkoušku s nevířenou stříbrnou sondou pro vodná polymerní kalicí média používaná s ocelovými slitinami. ISO 9950:1995 stanovuje zkoušku se sondou ze slitiny niklu pro určování a klasifikaci chladicích charakteristik průmyslových kalicích olejů za standardizovaných nevířených podmínek. Podvýbor ASTM D02.L0.06 rovněž uvádí ASTM D6200 pro kalicí oleje, ASTM D6482 pro vířená vodná polymerní kalicí média a ASTM D6549 pro vířená kalicí média. Výsledky těchto metod jsou srovnatelné pouze v rámci uvedené metody a stanovených podmínek.
Etapa konvekčního ochlazování
Když povrchová teplota oceli klesne pod teplotu potřebnou pro trvalý var, parní bubliny z velké části zmizí. Teplo pak odvádí ocel konvekcí do kapaliny, přičemž na rozhraní kovu a kapaliny probíhá vedení tepla přes mezní vrstvu. Jde o závěrečnou konvekční etapu.
Ochlazování je zde pomalejší, protože již skončil významný příspěvek k přenosu tepla způsobený odpařováním a pohybem bublin. Rychlost výrazně závisí na vlastnostech kapaliny: tepelné vodivosti, viskozitě, hustotě, měrné tepelné kapacitě a rychlosti proudění. Studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media vztahuje chladicí účinnost a Grossmannovy hodnoty H k těmto vlastnostem pomocí metody se sondou podle ISO/DIS 9950. Vyšší viskozita může zesílit mezní vrstvu a omezit výměnu kapaliny, zatímco intenzivnější cirkulace může tuto vrstvu ztenčit a zvýšit přenos tepla.
Důležitá je také teplota součásti. Jádro oceli může zůstat mnohem teplejší než povrch, takže během konvekce pokračuje vedení tepla z nitra k povrchu. Místní rozdíly vytváří tloušťka průřezu, tvar, rohy, otvory a kontakt s přípravky. Zvýšení teploty kalicího média v okolí velké vsázky může dále snížit hnací sílu přenosu tepla.
Naměřenou intenzitu kalení je nutné odlišovat od typu kalicího média a od Grossmannovy hodnoty H. Konvenční stupnice NPTEL přiřazuje nevířené vodě libovolnou hodnotu intenzity 1,0. Typické Grossmannovy hodnoty H činí přibližně 0,25–0,30 pro stojatý olej, 0,9–1,0 pro stojatou vodu a přibližně 2 pro stojatý hydroxid sodný nebo solný roztok. Jiné referenční rozsahy uvádějí 2,0–5,0 pro solný roztok, 0,90–2,0 pro destilovanou vodu při pokojové teplotě, 0,2–1,2 pro vodné polymerní roztoky a 0,25–0,80 pro konvenční nebo rychlé kalicí oleje. Jde o typické referenční rozsahy, nikoli o neměnné materiálové konstanty.
Hodnota H shrnuje intenzitu kalení pro Grossmannovu analýzu; nenahrazuje však chladicí křivku. Uváděný výsledek ovlivňuje materiál a velikost sondy, míchání, teplota kapaliny, chování při smáčení a měřený teplotní interval. Užitečné srovnání musí tyto podmínky uvádět. Bez nich tvrzení, že voda, olej nebo solný roztok zaujímá v žebříčku intenzity kalení pevné místo, zakrývá skutečný proces přenosu tepla, který ochlazování oceli určuje.
Voda, solanka, žíravé roztoky a vodné polymerní kalicí prostředky
Voda a referenční stupnice intenzity kalení
Voda se často považuje za referenční kalicí prostředek, protože její chladicí chování je dobře známé a její relativní intenzita kalení se dlouhodobě používá v úvodních výpočtech tepelného zpracování. NPTEL přiřazuje stojaté, nevířené vodě arbitrární hodnocení intenzity kalení 1,0. Slovo arbitrární je důležité: toto číslo představuje referenční bod, nikoli materiálovou konstantu ani záruku, že každá vodní nádrž bude ochlazovat ocel stejnou rychlostí.
Když horký ocelový povrch vstoupí do vody, nejprve se vytvoří parní film. Tento film dočasně odděluje kov od kapaliny a omezuje tok tepla. Jak se povrch ochlazuje, film se zhroutí, teplo se rychle přenáší bublinkovým varem a po jeho skončení se teplo odvádí konvekcí. Doba trvání a intenzita jednotlivých fází závisí na teplotě povrchu, geometrii, orientaci, míchání, teplotě vody, rozpuštěných plynech, znečištění a způsobu, jakým kapalina obtéká součást. Rychlost ochlazování se proto během kalení průběžně mění a nezůstává na jediné pevné hodnotě.
Konvenční pořadí — solanka má vyšší intenzitu kalení než voda a voda vyšší než olej — může být užitečné jako první přiblížení, nemělo by se však zaměňovat za univerzální pořadí naměřených chladicích křivek. Velký proudící objem vody může odvádět teplo jinak než stojatá nádrž. V zahloubené části může přetrvávat parní obal, zatímco exponovaný povrch je intenzivně ochlazován. Recenzovaná studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement uvádí, že mikrostrukturu oceli určuje rychlost odvodu tepla z povrchu a lokální rychlost ochlazování, přičemž obojí je ovlivněno typem chladicího média a uspořádáním jeho proudění. Stejné nominální kalicí médium proto může při změně uspořádání proudění vytvářet odlišné rozložení martenzitu, bainitu nebo perlitu.
Grossmannova analýza vyjadřuje intenzitu kalení pomocí hodnoty H, která se liší jak od jednoduchého hodnocení vztaženého k vodě, tak od výsledku chladicí křivky získané pomocí sondy. Dodané technické reference uvádějí typické hodnoty přibližně 0,25–0,30 pro stojatý olej, 0,9–1,0 pro stojatou vodu a 2 pro stojatý hydroxid sodný nebo solanku. Širší reference uvádí 0,90–2,0 pro destilovanou vodu pokojové teploty. Tyto hodnoty popisují běžně uváděná rozmezí za stanovených předpokladů; nejde o neměnné vlastnosti „vody“. Naměřený výsledek může být mimo známou učebnicovou hodnotu v závislosti na teplotě, cirkulaci, konstrukci nádrže, zaplnění součástmi a smáčení.
Omezení je ještě zřetelnější z hlediska zkušebních norem. ISO 9950:1995 stanovuje metodu s niklovoslitinovou sondou pro určování a klasifikaci chladicích charakteristik průmyslových kalicích olejů za standardizovaných nevířených podmínek. ASTM International uvádí ASTM D6200 pro kalicí oleje, ASTM D6482 pro vířené vodné polymerní kalicí prostředky, ASTM D6549 pro vířené kalicí prostředky a ASTM D8562 pro vodné polymerní kalicí prostředky zkoušené se stříbrnou sondou. Výsledek se vztahuje ke konkrétní sondě, teplotě, míchání a použitému postupu. Nevytváří trvalé pořadí platné pro každou ocelovou součást.
| Médium | Referenční údaje o intenzitě chlazení | Důležité proměnné |
|---|---|---|
| Voda | Libovolně stanovené relativní hodnocení 1,0 pro nemíchanou vodu | Teplota, rozpuštěné plyny, znečištění, míchání, geometrie |
| Solanka | Typický rozsah podle Grossmanna 2,0–5,0; užší hodnota pro klidové médium přibližně 2 | Druh soli, koncentrace, teplota, smáčení, míchání |
| Roztok hydroxidu sodného | Typická hodnota pro klidný hydroxid sodný přibližně 2 | Složení, koncentrace, smáčení, stabilita parního filmu |
| Vodný polymer | Typický rozsah podle Grossmanna 0,2–1,2 | Druh polymeru, koncentrace, teplota, degradace, proudění |
Účinky solanky a žíravých roztoků
Solanka je voda obsahující rozpuštěnou sůl, obvykle anorganický chlorid, avšak před posouzením jejího chladicího chování je nutné uvést konkrétní sůl a její koncentraci. Rozpuštěné ionty mění chování kapaliny při varu, její elektrické a tepelné vlastnosti i její interakci s horkým povrchem oceli. V mnoha aplikacích kalení solanka rozrušuje nebo destabilizuje trvalý parní film, který se může vytvořit kolem horké součásti. Větší část povrchu se pak dříve dostává do přímého kontaktu s kapalinou, čímž se zkracuje fáze filmového varu a zvyšuje odvod tepla v počáteční části kalení.
Tato změna vysvětluje, proč se solance konvenčně přiřazuje vyšší intenzita kalení než stojaté vodě. Dodané Grossmannovy reference uvádějí typické hodnoty H pro solanku přibližně 2,0–5,0, zatímco užší konvenční hodnota pro stojatou solanku činí přibližně 2. Toto rozmezí je široké z určitého důvodu. Smáčení a var ovlivňuje druh soli, koncentrace, teplota roztoku, míchání, stav povrchu a geometrie součásti. Nádrž se solankou se slabou cirkulací proto nemusí vytvářet stejnou chladicí křivku jako intenzivně míchaná nádrž se stejným nominálním složením.
Větší odvod tepla v počáteční fázi může zkrátit dobu dostupnou pro difuzní přeměny v austenitizované oceli a tam, kde to prokalitelnost umožňuje, podporovat vznik martenzitu. Může také zvyšovat teplotní gradienty, zbytková napětí, deformace a riziko trhlin po kalení. Výsledné riziko závisí na druhu oceli, rozměru průřezu, obsahu uhlíku, velikosti předchozího austenitického zrna a omezení deformace. Například legovaná ocel jako AISI 4140 nereaguje na kalení v solance stejným způsobem jako uhlíková ocel, například AISI 1045, i když jsou obě kaleny z porovnatelných austenitizačních teplot.
Žíravé roztoky, často založené na hydroxidu sodném, se rovněž spojují s vysokou intenzitou kalení. Referenční hodnota přibližně 2 pro stojatý hydroxid sodný nebo solanku by měla být chápána jako typické Grossmannovo srovnání, nikoli jako univerzální hodnota pro každý alkalický roztok. Přídavky žíravin mohou měnit smáčení a stabilitu parního filmu, avšak směr i velikost této změny závisí na složení a provozních podmínkách. Samotná koncentrace neurčuje výsledek přenosu tepla.
V solance i v žíravých roztocích zůstávají důležité všechny tři fáze ochlazování. Roztok může vytvářet kratší období parního filmu, ale současně vykazovat jiný vrchol bublinkového varu; jeho konvekční fáze může být ovlivněna viskozitou, hustotou a pohybem v nádrži. Přehled ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review zdůrazňuje, že rychlost ochlazování se v těchto odlišných fázích mění a závisí na kinetice smáčení a mechanismech přenosu tepla. Jediná hodnota H nemůže zachytit všechny vlastnosti této křivky.
Koncentrace polymeru a chladicí chování
Vodné polymerní kalicí prostředky nahrazují jednoduché chování vody při varu kapalinou, jejíž vlastnosti se mění podle typu polymeru, molekulární struktury, koncentrace, teploty a historie degradace. Polymer může zvyšovat viskozitu a měnit kapalný film na povrchu oceli. Může také ovlivňovat smáčení, přetrvávání parního filmu, tvorbu bublin a přechod od varu ke konvekci. Tyto účinky jsou vzájemně propojené: silnější nebo viskóznější mezní vrstva může bránit pohybu kapaliny, zatímco změněný povrchový film může ovlivnit okamžik vzniku přímého kontaktu kapaliny s povrchem.
Proto nelze polymerním roztokům přiřadit jedinou pevnou intenzitu kalení pouze na základě slova „polymer“. Dodané Grossmannovo rozmezí činí přibližně 0,2–1,2 pro vodné polymerní roztoky. Toto rozmezí se překrývá s částí obvyklých rozmezí pro olej a vodu. Jde o typické referenční rozmezí, nikoli o univerzální interval platný pro každý polymer, koncentraci, teplotu nebo uspořádání proudění. Zvyšování koncentrace může zvyšovat viskozitu a měnit tvorbu filmu, výslednou chladicí křivku však nelze bez přesně definovaného složení a zkoušky bezpečně předpovědět pouze z koncentrace.
ASTM D8562-24 stanovuje zkoušku rychlosti ochlazování vodných polymerních kalicích prostředků používaných s ocelovými slitinami pomocí nevířené stříbrné sondy. Její údaje o závislosti teploty na čase mohou za podmínek stanovené metody sloužit k porovnání nebo výběru kalicího prostředku. Výsledek je však stále výsledkem zkoušky za nevířených podmínek, nikoli univerzálním pořadím pro daný roztok ve všech výrobních nádržích. Pro vířené systémy se různé uspořádání zkoušek řeší v normách ASTM D6482 a ASTM D6549, což výslovně odlišuje typ kalicího prostředku od naměřené intenzity kalení.
Studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media propojuje naměřené chladicí vlastnosti a Grossmannovy hodnoty H s tepelnou vodivostí a viskozitou pomocí metody se sondou podle ISO/DIS 9950. Tyto vlastnosti pomáhají vysvětlit chování, žádná z nich však sama o sobě neurčuje úplnou chladicí křivku. Kinetika smáčení a proudění mohou dominovat v prvních sekundách ochlazování, zatímco později nabývají většího významu konvekce a viskozita.
Z tohoto důvodu musí být kontrola koncentrace spojena s kontrolou teploty, míchání a ověřováním chladicích křivek. Polymerní lázeň, u níž došlo ke změně koncentrace nebo k tepelné degradaci, již nemusí odpovídat původnímu výsledku zkoušky. Smysluplná specifikace nezní pouze „voda“, „solanka“ nebo „polymer“; tvoří ji složení kalicího prostředku společně s jeho teplotou, pohybem, metodou měření sondou a naměřeným chladicím chováním.
Kalicí oleje a jejich chladicí charakteristiky
Kalicí olej není jediné chladicí médium s jednou standardní rychlostí ochlazování. Slovo olej označuje širokou chemickou třídu lázně, nikoli její kalicí účinnost. Dva oleje mohou vytvářet odlišné chladicí křivky, protože se liší základovými oleji, přísadami, viskozitou, stavem oxidace, teplotou a intenzitou míchání. Dokonce i stejná lázeň může poskytovat odlišné výsledky, když obrobek vstupuje do lázně při jiné teplotě nebo když čerpadla, vrtule či cirkulační trysky mění proudění kolem jeho povrchu.
Toto rozlišení je důležité, protože vlastnosti oceli závisí na místní historii ochlazování. Studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement (2022) dává mikrostrukturu oceli do souvislosti s rychlostí odvodu tepla na povrchu a s místní rychlostí ochlazování uvnitř součásti. Typ chladicí kapaliny je pouze jedním z řídicích faktorů. Uspořádání proudění je dalším.
Průmyslová klasifikace kalicích olejů
Publikace ASM International ASM Handbook, Volume 4F, Quenchants and Quenching Technology pojednává o kalicích olejích podle jejich složení, zamýšleného rozsahu provozních teplot a naměřeného chladicího chování, nikoli jako o jednom pevném bodu na univerzální stupnici kalicí účinnosti. Průmyslové klasifikace běžně rozlišují konvenční oleje s normální rychlostí ochlazování, urychlené neboli rychlé oleje a oleje pro kalení za tepla. Tyto skupiny popisují praktické rozdíly ve složení a provozu, neodstraňují však potřebu zkoušky chladicí křivky.
Konvenční oleje jsou obecně kapaliny na bázi minerálních olejů určené pro běžné kalení ponořením. Urychlené oleje obsahují přísady určené ke zvýšení odvodu tepla, často změnou smáčení, chování parního filmu nebo pozdějších fází ochlazování v kapalné fázi. Oleje pro kalení za tepla se provozují při zvýšených teplotách lázně za účelem omezení deformací a tepelného šoku; jejich vyšší teplota může také snížit viskozitu a změnit chladicí křivku. Název kategorie proto poskytuje užitečné informace o procesu, neposkytuje však číselný údaj o kalicí účinnosti.
Stav oleje je v praxi součástí klasifikace. Oxidace, kontaminace vodou nebo čisticími chemikáliemi, tvorba kalu a vyčerpání přísad mohou měnit smáčení a přenos tepla. Nový olej a zestárlý olej ze stejné deklarované produktové třídy nemusí ochlazovat sondu stejným způsobem. Skutečná teplota lázně a stav cirkulace musí být zaznamenány společně s popisem kapaliny.
ISO 9950:1995 stanovuje definovanou metodu pro určování a klasifikaci chladicích charakteristik průmyslových kalicích olejů. Používá sondu ze slitiny niklu za standardizovaných podmínek bez míchání. Tato podmínka je zásadní: výsledek představuje pořadí podle zkušebního uspořádání ISO, nikoli trvalé pořadí každého oleje v každé peci nebo nádrži. ASTM International uvádí ASTM D6200 jako metodu stanovení chladicí křivky kalicích olejů, spolu s ASTM D6482 pro vodné polymerní kalicí kapaliny s mícháním a ASTM D6549 pro kalicí kapaliny s mícháním. Tyto metody zodpovídají související otázky za odlišných zkušebních podmínek.
Grossmannova analýza poskytuje další způsob popisu. Hodnota H vyjadřuje intenzitu kalení v modelu přenosu tepla, nikoli chemickou konstantu kapaliny. Často uváděné referenční hodnoty činí přibližně 0,25–0,30 pro stojatý olej, 0,9–1,0 pro stojatou vodu a přibližně 2 pro stojatý louh sodný nebo solanku. Širší typické rozsahy uvádějí pro konvenční nebo rychlé kalicí oleje přibližně 0,25–0,80, ačkoli uváděné hodnoty se v závislosti na oleji a provozních podmínkách mohou pohybovat zhruba mezi 0,2 a 1,2. Pro srovnání jsou typické rozsahy přibližně 2,0–5,0 pro solanku, 0,90–2,0 pro destilovanou vodu pokojové teploty a 0,2–1,2 pro vodné polymerní roztoky.
Tyto údaje by neměly být chápány jako neměnné materiálové konstanty. NPTEL přisuzuje nemíchané vodě libovolně stanovenou relativní kalicí účinnost 1,0, čímž ukazuje, že tyto stupnice představují srovnávací konvence. Hodnota H získaná pro jednu lázeň, jednu metodu se sondou, jeden stav míchání a jednu teplotu by neměla být bez kritického posouzení přenášena na jiné uspořádání.
Chování stojatého a míchaného oleje
Ponoření do stojatého oleje se vyznačuje několika fázemi přenosu tepla. Bezprostředně po vstupu horké oceli do lázně může okolní olej zplyňovat a vytvořit parní obal. Tento film odděluje povrch od kapalného oleje a omezuje přenos tepla. Film se nakonec zhroutí, jakmile se povrch ochladí nebo jakmile jej naruší pohyb kapaliny. Poté může nastat nukleační var neboli intenzivní místní tvorba par, následovaná ochlazováním v jednofázové kapalině poté, co teplota povrchu klesne pod teplotní rozsah varu relevantní pro danou lázeň.
Rychlost ochlazování se mezi jednotlivými fázemi výrazně mění. Přehled ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review zdůrazňuje, že jediná průměrná rychlost ochlazování nemůže reprezentovat tyto odlišné mechanismy. Teplota, při níž se parní film zhroutí, doba trvání varu a rychlost následného ochlazování v kapalné fázi ovlivňují tepelnou dráhu oceli.
Míchání mění každou z těchto událostí. Pohybující se olej odvádí od obrobku ohřátou kapalinu, přivádí k povrchu chladnější kapalinu a může rozrušit nebo ztenčit parní obal. Zmenšuje také tloušťku mezní vrstvy, přes kterou musí teplo procházet. Výsledná chladicí křivka může vykazovat vyšší maximální rychlost ochlazování a kratší parní fázi než stejný olej zkoušený bez pohybu. „Míchaný“ olej však nepředstavuje jedinou podmínku. Cirkulace v nádrži, pohyb obrobku, proudění vyvolané oběžným kolem, proudy z čerpadel a směrovaný rozstřik vytvářejí různá rychlostní pole. Velká součást může stínit jinou část a rohy, otvory a úzké mezery mohou dostávat méně kapaliny než exponované plochy.
Směr proudění je zvláště důležitý při omezování deformací. Pokud je jedna strana prstence nebo ozubeného kola vystavena intenzivnější cirkulaci, může se tato strana ochladit a smrštit dříve. Místní rozdíl v odvodu tepla může způsobit změnu tvaru, i když je průměrná teplota lázně rovnoměrná. Z tohoto důvodu nemůže chladicí křivka laboratorní sondy sama o sobě předpovědět chování v každém místě složité ocelové součásti.
Metoda se sondou rovněž omezuje možnosti srovnání. ISO 9950:1995 je záměrně prováděna bez míchání a používá sondu ze slitiny niklu. Naproti tomu ASTM D8562-24 stanovuje zkoušku rychlosti ochlazování se stříbrnou sondou bez míchání pro vodné polymerní kalicí kapaliny používané se slitinami oceli. Uváděný výsledek ovlivňuje materiál sondy, její geometrie, poloha termočlánku, míchání, objem lázně i postup zpracování naměřených údajů. Hodnota z jedné metody není automaticky zaměnitelná s hodnotou z jiné metody.
Viskozita, tepelná vodivost a přenos tepla
Viskozita ovlivňuje, jak snadno olej proudí kolem oceli a jak silná tekutinová mezní vrstva se vytváří na povrchu. Vyšší viskozita obecně zvyšuje odpor proti pohybu, takže přirozená konvekce je slabší a nucené proudění vyžaduje větší čerpací energii. Může také zanechat u obrobku silnější a pomaleji se pohybující vrstvu. Se zvyšující se teplotou lázně viskozita obvykle klesá, což usnadňuje cirkulaci a může měnit přechod od ochlazování parním filmem k proudění kapaliny. To je jeden z důvodů, proč se olej pro kalení za tepla může chovat zcela jinak než tentýž olej při pokojové teplotě.
Tepelná vodivost určuje, jak snadno prochází teplo vrstvou oleje, jakmile je kapalina v kontaktu s povrchem. Vyšší vodivost podporuje rychlejší vedení tepla od oceli, samotná vodivost však kalicí účinnost neurčuje. Kapalina s vysokou vodivostí, která se téměř nepohybuje, může odvádět teplo méně účinně než kapalina s nižší vodivostí, ale intenzivní cirkulací. Hustota, tepelná kapacita, viskozita, smáčení, tvorba par a rychlost proudění působí společně.
Studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media spojuje naměřenou chladicí účinnost a Grossmannovy hodnoty H s tepelnou vodivostí a viskozitou prostřednictvím metody se sondou podle ISO/DIS 9950. Její význam nespočívá v tom, že by jedna vlastnost mohla klasifikovat všechny oleje. Ukazuje spíše, proč údaje o fyzikálních vlastnostech pomáhají vysvětlovat chladicí křivky: viskozita ovlivňuje pohyb kapaliny a přenos v mezní vrstvě, zatímco tepelná vodivost ovlivňuje vedení tepla kapalinou. Naměřená hodnota H zůstává výsledkem celého systému přenosu tepla.
Předpovědi založené pouze na vlastnostech kapaliny dále omezuje smáčení. Olej s příznivou viskozitou a vodivostí může přesto na špatně smáčeném povrchu vytvářet trvalou vrstvu par. Přísady mohou měnit povrchové napětí a kinetiku smáčení a kontaminace je může následně změnit znovu. Stejná nominální viskozita naměřená v laboratorní nádobce proto nezaručuje stejnou kalicí účinnost po oxidaci, zředění nebo dlouhodobém provozu.
Volba oleje a řízení procesu by proto měly vedle klasifikace oleje specifikovat také teplotu lázně, uspořádání cirkulace, metodu se sondou a akceptační křivku. Informativnější než označení „olej“ jsou časové intervaly ochlazování, maximální rychlost ochlazování a charakteristické teploty. Naměřené chování je přenositelným důkazem; název kapaliny je pouze výchozím popisem.
Míchání, uspořádání proudění a geometrie součásti
Intenzita kalení není trvalé pořadí přiřazené kapalině. Jde o měřenou odezvu, kterou kalicí médium vykazuje za konkrétních tepelných podmínek a podmínek proudění kapaliny. Tentýž olej, vodný roztok nebo solanka může odvádět teplo různou rychlostí, když je kapalina v klidu, míchá se, je čerpána nádrží, rozprašována tryskou nebo směrována pouze na jednu plochu součásti. Tvar součásti přidává další proměnnou: plochá stříbrná sonda, kovaný hřídel a perforovaná deska nevystavují chladicí médium stejnému proudovému poli.
Publikace ASM Handbook, Volume 4F, Quenchants and Quenching Technology vydaná organizací ASM International z tohoto důvodu rozlišuje typ kalicího média, průběh chlazení a intenzitu kalení. Grossmannova analýza vyjadřuje intenzitu kalení pomocí hodnoty H, avšak H není materiálová konstanta. Typické referenční hodnoty činí přibližně 0,25–0,30 pro olej v klidu, 0,9–1,0 pro vodu v klidu a přibližně 2 pro hydroxid sodný nebo solanku v klidu. Širší tabulkové přehledy uvádějí hodnoty 2,0–5,0 pro solanku, 0,90–2,0 pro destilovanou vodu pokojové teploty, 0,2–1,2 pro vodné roztoky polymerů a 0,25–0,80 pro běžné nebo rychlé kalicí oleje. Tyto rozsahy popisují konkrétní podmínky a korelace, nikoli neměnná pořadí. Míchání, teplota, koncentrace, znečištění, smáčení a geometrie mohou naměřený výsledek podstatně změnit.
Zkoušky s mícháním a bez míchání
Zkouška sondou bez míchání poskytuje kontrolovaný referenční údaj, nikoli univerzální odpověď pro výrobní vsázku. ISO 9950:1995 používá sondu ze slitiny niklu ke stanovení chladicích charakteristik průmyslových kalicích olejů za standardizovaných podmínek bez míchání. ASTM D8562-24 stanovuje zkoušku rychlosti chlazení se stříbrnou sondou bez míchání pro vodná polymerní kalicí média používaná s ocelovými slitinami. V obou případech výsledek definují sonda, lázeň, orientace, teplotní historie a postup. Zaznamenaná chladicí křivka proto může sloužit k porovnání vzorků zkoušených stejnou metodou, přesto však nemusí předpovědět každé místo na pohybující se, hustě uspořádané součásti.
Toto rozlišení je důležité, protože míchání mění mezní vrstvu kapaliny a stabilitu páry u horkého povrchu. Během ponorného kalení probíhá přenos tepla rozpoznatelnými stadii: počátečním stadiem parního filmu, stadiem nukleačního varu a konvekčním stadiem poté, co teplota povrchu klesne pod rozsah umožňující intenzivní var. Přehled ASTM Heat Transfer during Quenching and Assessment of Quench Severity—A Review popisuje rychlost chlazení jako veličinu, která se v těchto stadiích mění, nikoli jako konstantu. Míchání může stadium parního filmu zkrátit nebo narušit, zvýšit výměnu kapaliny u povrchu a zvýšit místní součinitel přestupu tepla. Může také způsobit menší rovnoměrnost chlazení, pokud proud dosahuje k jedné ploše přímoji než k jiné.
Subkomise D02.L0.06 organizace ASTM International rozlišuje různé postupy pro různé podmínky. Mezi její uvedené metody patří ASTM D6200 pro kalicí oleje, ASTM D6482 pro míchaná vodná polymerní kalicí média, ASTM D6549 pro míchaná kalicí média a ASTM D8562 pro vodná polymerní kalicí média zkoušená se stříbrnou sondou. Slovo „agitated“ v označení metody není drobným procesním detailem. Mění hydrodynamické prostředí, které se měří. Porovnávat výsledek D8562 bez míchání se zkouškou polymerního média s mícháním a následně považovat obě hodnoty za jedinou pevnou stupnici znamená zaměňovat konfiguraci zkoušky za identitu kalicího média.
Lázeň v klidu může vykazovat dlouhé stadium parního filmu a nižší maximální rychlost chlazení, zatímco čerpání nebo mechanické míchání může zhroutit parní kapsy a zvýšit chlazení během nukleačního varu. Nadměrné míchání však neznamená, že každé místo bude chladnout stejnou vyšší rychlostí. Víry, recirkulační zóny a mrtvé zóny mohou vytvářet místní rozdíly. Maximální rychlost chlazení sondy může vzrůst, zatímco jiný povrch součásti zůstává částečně zastíněn před pohybující se kapalinou.
Studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media, využívající metodu sondy podle ISO/DIS 9950, dává naměřenou účinnost chlazení a Grossmannovy hodnoty H do souvislosti s tepelnou vodivostí a viskozitou. Tyto vlastnosti pomáhají vysvětlit určité trendy, nenahrazují však specifikovanou podmínku proudění. Rozhodující zůstává kinetika smáčení a chování při varu, zejména během vysokoteplotní části chladicí křivky.
Proud trysky, ponoření a směrové proudění
Ponořování a kalení proudem trysky vytvářejí odlišné okrajové podmínky. Při ponoření vstupuje součást do okolní kapaliny a proudové pole vzniká působením vztlaku, pohybu páry, pohybu součásti a případné nucené cirkulace. Při kalení proudem trysky přivádí kapalinu tryska definovanou rychlostí a směrem. Proud může dopadat na širokou plochu, vstupovat do otvoru, procházet štěrbinou nebo narážet na zvolenou zónu. Odvod tepla z povrchu pak závisí na místě dopadu, průměru trysky, rozteči, úhlu, tlaku a schopnosti odvádět použitou kapalinu a páru.
Recenzovaná studie z roku 2022 Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement přímo dokládá, že mikrostrukturu oceli určuje rychlost odvádění tepla z povrchu a místní rychlost chlazení, které jsou řízeny typem chladicího média a uspořádáním proudění. Toto zjištění odmítá zjednodušený předpoklad, že kalicí médium má pro celou součást jednu jedinou rychlost chlazení. Dvě oblasti ze stejné oceli, chlazené ve stejné nádrži, mohou sledovat odlišné teplotní dráhy, pokud je jedna oblast vystavena silnému proudu a druhá leží ve stínu recirkulace.
Směrové proudění může rovněž vytvářet tepelnou asymetrii. Proud trysky dopadající na jednu stranu desky může vyvolat strmý teplotní gradient v tloušťce a odlišný gradient podél povrchu. Otáčející se hřídel může tuto asymetrii omezit tím, že každá část obvodu prochází proudem, avšak otáčení přináší vlastní proměnlivou mezní vrstvu. Příčné proudění skrz stojan se součástmi může být účinné na exponovaných površích, ale slabé mezi těsně rozmístěnými součástmi. Uspořádání proudění proto patří do záznamu o procesu spolu s teplotou lázně a koncentrací kalicího média.
Praktický metalurgický důsledek je přímý. Pokud se jedna oblast ochladí dostatečně rychle na potlačení difuzní přeměny, zatímco jiná prochází transformačním rozmezím pomaleji, mohou se výsledné podíly martenzitu, bainitu, perlitu nebo feritu lišit. Z těchto místních rozdílů vyplývá rozdílná tvrdost, zbytková napětí, deformace a riziko praskání. Chladicí křivka z jediné polohy sondy nemůže prokázat rovnoměrné chlazení v celé komplexní vsázce.
Stínění, zachycení páry a tloušťka průřezu
Geometrie řídí přístup kapaliny. Otvor může při ponoření zachytit páru, zejména pokud jeho osa a cesta úniku směřují proti proudu. Prohlubeň může zadržovat vrstvu horkého plynu nebo páry i poté, co okolní rovný povrch již přešel do stadia nukleačního varu. Rohy mění vývoj mezní vrstvy a mohou být vystaveny soustředěnému proudu, zatímco přilehlé uzavřené oblasti dostávají jen málo čerstvé kapaliny. Tyto účinky se běžně označují jako stínění nebo zachycení páry, ve skutečnosti však jde o problémy přenosu tepla, nikoli pouze o vizuální nedostatky cirkulace.
Orientace součásti může rozhodnout o tom, zda pára odteče, nebo zůstane přilnuta. Kapsa orientovaná směrem dolů může udržovat stabilní vrstvu páry; otočení součásti nebo změna směru proudu trysky může tentýž povrch vystavit kapalině mnohem dříve. Průchozí otvor se může chladit jinak než slepý otvor, protože pára a kapalina mají odlišné cesty úniku. Těsně naskládané součásti se mohou navzájem stínit, čímž se snižuje místní proudění a mění zdánlivá intenzita kalení působící na vnitřní součásti, i když průtok čerpadla v nádrži zůstává nezměněn.
Tloušťka průřezu přidává tepelnou akumulaci. Tenká příruba se může rychle přiblížit teplotě kalicího média, zatímco jádro tlustého nálitku zůstává horké a nadále dodává teplo svému povrchu. Povrch proto může procházet filmovým varem, nukleačním varem a konvekcí, zatímco střed je stále blízko austenitizační teploty. U tlustého průřezu není místní rychlost chlazení pouze funkcí vnějšího součinitele přestupu tepla; odráží také vedení tepla z vnitřku. Rohy, otvory a přechody mezi tenkými a tlustými průřezy tyto rozdíly zesilují.
Z tohoto důvodu je třeba výsledek standardizované zkoušky sondou považovat za kontrolovaný ukazatel relativní účinnosti za podmínek stanovené metody. Neměl by být automaticky převáděn na univerzální pořadí olej versus voda ani beze změny aplikován na každou geometrii. Relevantní otázkou není pouze to, zda je médium označeno jako olej, voda, polymer nebo solanka. Rozhodující je, jak specifikované chladicí médium, uspořádání proudění, smáčivost, orientace součásti a geometrie průřezu odvádějí teplo v místě, které řídí přeměnu oceli.
Grossmannova H-hodnota a význam intenzity kalení
H-hodnota jako vyjádření přenosu tepla
Grossmannova metoda vyjadřuje intenzitu kalení číselně pomocí H-hodnoty. Nepřiřazuje vodě, oleji ani solance vlastní pořadí intenzity. Namísto toho vyjadřuje účinnost, s jakou konkrétní kalicí operace odvádí teplo z povrchu oceli a přenáší je do kalicího média.
V klasickém pojetí souvisí H-hodnota s koeficientem přestupu tepla na povrchu, , a s tepelnou vodivostí oceli, , obvykle vyjádřenou vztahem:
Hodnota se často uvádí v jednotkách převrácené délky, například , v závislosti na použitém diagramu nebo referenčním systému. Vyšší H-hodnota znamená intenzivnější okrajovou podmínku: teplo opouští povrch oceli rychleji vzhledem ke schopnosti oceli vést teplo uvnitř materiálu. Nižší hodnota představuje méně intenzivní tepelnou okrajovou podmínku.
Toto rozlišení je důležité, protože kalení není řízeno pouze přestupem tepla na povrchu. Povrch se ochlazuje jako první, zatímco střed tyče nebo desky zůstává horký. Teplo musí nejprve putovat z vnitřní části směrem k povrchu, než může přejít do kalicího média. Grossmannova analýza kombinuje H-hodnotu na straně kalicího média s prokalitelností oceli a geometrií průřezu, aby odhadla, jak velká část průřezu se může přeměnit na martenzit.
Grossmannova metoda běžně používá ideální kritický průměr, , jako míru prokalitelnosti na straně oceli. Ideální kritický průměr popisuje velikost kruhové tyče, u níž by se při nekonečně intenzivním kalení dosáhlo určité odezvy přeměny; povrch se přitom považuje za ochlazený na teplotu kalicího média bez významného odporu na rozhraní. Skutečný kritický průměr závisí jak na , tak na H. Stejná ocel proto může při kalení v klidovém oleji, promíchávaném oleji, vodě nebo solance poskytovat velmi odlišné průběhy tvrdosti.
Velká H-hodnota automaticky neznamená, že se každý bod součásti ochladí dostatečně rychle na vznik martenzitu. Znamená, že povrchová okrajová podmínka účinně odvádí teplo. U tlustého průřezu se může střed přesto ochlazovat pomalu kvůli vzdálenosti, kterou musí teplo urazit. Tenký průřez oceli se střední prokalitelností může být v kalicím médiu s nižší intenzitou prokalení prokalen v celém průřezu, zatímco těžký průřez stejné jakosti může ve svém středu zachovat ferit, perlit nebo bainit.
Metoda proto představuje spojovací článek mezi údaji o prokalitelnosti a procesními podmínkami. Pomáhá interpretovat odezvu oceli, nenahrazuje však ochlazovací křivku, měření průběhu tvrdosti ani ověřovací zkoušku ve výrobě.
Číslo také nelze zaměňovat s rychlostí ochlazování při jedné teplotě. Kalení probíhá několika etapami přenosu tepla. Během počáteční fáze parního filmu může stabilní parní obal izolovat povrch a omezovat tok tepla. Jakmile se film zhroutí, začíná nukleační var; kapalina se přerušovaně dostává do kontaktu s horkou ocelí a odvod tepla může být velmi rychlý. Při nižších teplotách var ustupuje a zbývající ochlazování řídí konvekce. Přehled ASTM International z roku 2024, Přenos tepla během kalení a hodnocení intenzity kalení – přehled, zdůrazňuje, že rychlost ochlazování se v těchto odlišných etapách mění. Jediná H-hodnota toto proměnlivé chování shrnuje do technického vyjádření.
Typické referenční rozsahy
Často citované Grossmannovy referenční hodnoty uvádějí pro klidový olej přibližně 0,25–0,30, pro klidovou vodu 0,9–1,0 a pro klidný louh sodný nebo solanku přibližně 2. Tyto údaje jsou užitečné pro znázornění obvyklého řádu hodnot, nepředstavují však pevné klasifikace trvale přiřazené jednotlivým kategoriím chemických médií.
Širší referenční rozsahy ukazují, proč může být jediná hodnota pro každou skupinu kalicích médií zavádějící. Typické H-hodnoty se uvádějí přibližně v rozmezí 2,0–5,0 pro solanku, 0,90–2,0 pro destilovanou vodu pokojové teploty, 0,2–1,2 pro vodné roztoky polymerů a 0,25–0,80 pro běžné nebo rychlé kalicí oleje. Rozsahy se významně překrývají. Rychlý kalicí olej se za určitých podmínek může přiblížit dolní hranici vodného systému, zatímco polymerní roztok může v závislosti na koncentraci, teplotě a promíchávání dosahovat intenzity blízké vodě nebo oleji.
Zpracování NPTEL z roku 2024 přiřazuje nepromíchávané vodě arbitrární relativní hodnocení intenzity 1,0. Výraz „arbitrární“ je důležitý: číslo poskytuje referenční stupnici, nikoli základní jednotku intenzity kalení. Umožňuje porovnávat jiné podmínky s definovanou výchozí hodnotou. Neznamená, že všechny lázně s nepromíchávanou vodou vytvářejí přesně stejnou ochlazovací křivku nebo stejnou mikrostrukturu oceli.
Solanka může vykazovat vyšší zdánlivou intenzitu než voda, protože rozpuštěné soli mění smáčivost a narušují tvorbu parního filmu. Výsledek však ovlivňuje také koncentrace soli, teplota lázně, znečištění, stav povrchu obrobku a jeho pohyb v lázni. Roztoky louhu sodného mohou rovněž zajišťovat intenzivní ochlazování, protože jejich smáčivost se liší od smáčivosti čisté vody. Samotné chemické označení nemůže H-hodnotu určit.
Olej přináší další soubor proměnných. Viskozita, tepelná vodivost, chemické složení přísad, oxidace, znečištění a teplota lázně ovlivňují fáze tvorby parního filmu, varu a konvekce. Olej označovaný při jedné zkoušce jako rychlý kalicí olej může po dlouhodobém používání nebo při jiném uspořádání proudění poskytovat výrazně odlišný výsledek. Vodné polymerní roztoky jsou ještě citlivější na koncentraci, typ polymeru, degradaci a pohyb roztoku. Jejich ochlazovací křivky se mohou podstatně měnit podle toho, jak se mění polymerní usazenina na povrchu oceli.
Proč H-hodnota není univerzální materiálovou konstantou
H-hodnota náleží k definovaným zkušebním nebo procesním podmínkám, nikoli k samotnému názvu kalicího média. Závisí na promíchávání nebo proudění, geometrii sondy, materiálu sondy, stavu jejího povrchu, teplotě lázně, velikosti vsázky, orientaci a metodě použité k výpočtu nebo uvedení výsledku. Naměřená hodnota může rovněž záviset na tom, která část ochlazovací křivky je zdůrazněna.
Proto je nutné spolu s výsledky uvádět použité normy pro ochlazovací křivky. ISO 9950:1995 stanovuje metodu s niklovou slitinovou sondou pro určování ochlazovacích charakteristik průmyslových kalicích olejů za standardizovaných nepromíchávaných podmínek. ASTM D8562-24 stanovuje zkoušku rychlosti ochlazování s nepromíchávanou stříbrnou sondou pro vodná polymerní kalicí média používaná s ocelovými slitinami. Podvýbor ASTM D02.L0.06 uvádí ASTM D6200 pro kalicí oleje, ASTM D6482 pro promíchávaná vodná polymerní kalicí média, ASTM D6549 pro promíchávaná kalicí média a ASTM D8562 pro vodná polymerní kalicí média zkoušená se stříbrnou sondou.
Tyto metody mohou podporovat porovnávání, jejich hodnoty by však bez příslušného upřesnění neměly být přebírány mezi odlišnými systémy. Stříbrná sonda v nepromíchávané polymerní lázni nereprodukuje ocelový výkovek pohybující se v promíchávané výrobní nádrži. Niklová slitinová sonda určená k porovnávání olejů neposkytuje přímou H-hodnotu pro proces se solankou. Naměřenou ochlazovací křivku ovlivňují tepelné vlastnosti sondy, její rozměry, povrchová úprava a teplotní historie.
Rozdíl mezi naměřenou intenzitou ochlazování a Grossmannovou H-hodnotou musí zůstat jasný. Zkouška ochlazovací křivky zaznamenává teplotu v závislosti na čase v místě sondy. Grossmannova analýza používá efektivní vyjádření přenosu tepla k propojení kalicí okrajové podmínky s prokalitelností oceli a odezvou průřezu. Ochlazovací křivku lze pro určitý analytický účel převést na odhad intenzity, tento převod však obsahuje určité předpoklady.
Recenzovaná studie z roku 2022 Úloha metody kalení na rychlost ochlazování a mikrostrukturu ocelí: změny v chladivu a uspořádání jeho proudění přímo ukazuje procesní důsledek: mikrostruktura oceli závisí na rychlosti odvodu tepla z povrchu a lokální rychlosti ochlazování, přičemž obě veličiny jsou řízeny typem chladiva a uspořádáním jeho proudění. Studie Vliv tepelné vodivosti a viskozity na ochlazovací účinnost kapalných kalicích médií rovněž dává do souvislosti naměřenou ochlazovací účinnost a Grossmannovy H-hodnoty s tepelnou vodivostí a viskozitou kapaliny pomocí metody se sondou podle ISO/DIS 9950.
H-hodnoty jsou proto nejvíce užitečné tehdy, jsou-li uváděny spolu s podmínkami, za nichž byly získány. Údaj „olej, H = 0,3“ je neúplný. Technicky smysluplné tvrzení identifikuje olej, teplotu lázně, stav promíchávání, metodu se sondou nebo obrobkem a základ výpočtu. Bez těchto informací je údaj pouze hrubou referencí. Grossmannova analýza zůstává cenná právě tehdy, když je chápána jako model konkrétní kalicí okrajové podmínky, nikoli jako univerzální materiálová konstanta nebo trvalé pořadí kalicích médií.
Testování ochlazovací křivky a metody se sondou
Časově-teplotní údaje a ochlazovací křivky
Test ochlazovací křivky zaznamenává teplotu zahřáté sondy během jejího ochlazování v kalicím médiu. Výsledkem je soubor časově-teplotních údajů, který se obvykle znázorňuje s časem na vodorovné ose a teplotou sondy na svislé ose. Křivka ukazuje, jak rychle sonda při jednotlivých teplotách ztrácí teplo, zatímco její derivace, , udává okamžitou rychlost ochlazování. Strmý úsek znamená rychlý pokles teploty; pozvolný úsek znamená pomalejší přenos tepla.
Směrnice není konstantní, protože při kalení se od začátku do konce neuplatňuje jediný mechanismus přenosu tepla. Když horká sonda vstoupí do kapaliny, může se kolem jejího povrchu vytvořit parní obal. Tato fáze filmového varu odděluje sondu od kapaliny a často vede k poměrně nízké nebo střední rychlosti ochlazování. Jakmile se parní film rozpadne, kapalina se povrchu dotýká přerušovaně nebo nepřetržitě. Nukleační var pak může velmi rychle odvádět teplo a vytvářet nejstrmější část křivky. Při nižších teplotách var ustupuje a hlavním mechanismem se stává konvekce, takže se křivka obvykle znovu zplošťuje.
Přesné přechody závisí na kalicím médiu, povrchu sondy, teplotě, míchání, znečištění a smáčivosti. Kalicí médium, které rychle naruší parní film, může sondu ochlazovat rychle, i když jeho tepelná vodivost není mimořádná. Naopak špatná smáčivost může udržovat izolační vrstvu páry a zpomalovat odvádění tepla. Přehledová práce ASTM International Heat Transfer during Quenching and Assessment of Quench Severity—A Review zdůrazňuje, že rychlost ochlazování se v průběhu jednotlivých fází kalení mění a nepředstavuje neměnnou vlastnost kapaliny.
Analýza ochlazovací křivky proto poskytuje více informací než jediné označení, jako je „olej“, „voda“ nebo „solanka“. Zkouška může uvádět čas potřebný k ochlazení přes vybrané teploty, maximální rychlost ochlazování, teplotu, při níž tohoto maxima dochází, nebo rychlost ochlazování při stanovených teplotách. Tyto hodnoty lze porovnávat, pokud se použije stejná geometrie sondy, počáteční teplota, nádoba, intenzita míchání, systém sběru údajů a postup vyhodnocení.
Teplotní interval má z metalurgického hlediska význam. U ocelového dílu může rychlost ochlazování v rozmezí přeměny austenitu na perlit nebo austenitu na bainit ovlivnit podíl a rozložení produktů přeměny. Ochlazování v rozmezí počátku tvorby martenzitu ovlivňuje vznik martenzitu, zatímco nadměrné ochlazování povrchu může zvyšovat tepelné napětí a riziko deformace nebo popraskání. Sonda nereprodukuje všechny vlastnosti skutečné ocelové součásti, poskytuje však kontrolované měřítko chování při přenosu tepla.
Proto je nutné odlišovat druh kalicího média od naměřené intenzity ochlazování. Konvenční relativní stupnice NPTEL přiřazuje nevířenému vodnímu médiu libovolnou hodnotu intenzity 1,0. Toto číslo je referenční hodnotou, nikoli materiálovou konstantou. Míchání, teplota vody, rozpuštěný plyn, stav povrchu a geometrie součásti mohou naměřený výsledek změnit. Stejné rozlišení platí pro Grossmannovu analýzu. Typické referenční hodnoty H činí přibližně 0,25–0,30 pro nevířený olej, 0,9–1,0 pro nevířenou vodu a přibližně 2 pro nevířený hydroxid sodný nebo solanku. Širší publikovaná rozmezí zahrnují 2,0–5,0 pro solanku, 0,90–2,0 pro destilovanou vodu při pokojové teplotě, 0,2–1,2 pro vodné roztoky polymerů a 0,25–0,80 pro běžné nebo rychlé kalicí oleje. Jedná se o praktická rozmezí, nikoli o neměnné konstanty platné pro každou lázeň a provozní podmínky.
Hodnota H se rovněž liší od ochlazovací křivky sondy. Grossmannovo vyjadřuje intenzitu kalení v modelu toku tepla používaném společně s prokalitelností oceli a výpočty podle velikosti průřezu. Zkouška se sondou měří tepelnou odezvu stanovené sondy při stanoveném postupu. Obě veličiny lze vzájemně vztahovat, ale bez definované korelace by jedna neměla být nahrazována druhou.
ASTM D6200, D6482 a D6549
Charakterizační práce ASTM International Quenchant Characterization by Cooling Curve Analysis uvádí ASTM D6200, ASTM D6482 a ASTM D6549 jako relevantní normy pro ochlazovací křivky. Podvýbor ASTM D02.L0.06 rovněž uvádí jejich zamýšlené použití: ASTM D6200 se týká kalicích olejů, ASTM D6482 se týká míchaných vodných polymerních kalicích médií a ASTM D6549 se týká míchaných kalicích médií. ASTM D8562 je uvedena samostatně pro vodná polymerní kalicí média zkoušená se stříbrnou sondou.
Tyto normy neklasifikují kapaliny pouze podle chemického názvu. Předepisují uspořádání zkoušky, aby bylo možné měřit a porovnávat teplotní průběh sondy. Výsledek ovlivňují rozměry a materiál sondy, objem kapaliny, teplota lázně, uspořádání míchání nebo proudění, poloha sondy a požadavky na zaznamenávání teploty. Výsledek získaný podle ASTM D6200 nelze automaticky považovat za rovnocenný výsledku získanému podle ASTM D6482 nebo ASTM D6549, protože sonda a provozní podmínky se mohou lišit.
Míchání si zaslouží zvláštní pozornost. Pohyb kapaliny mění tloušťku a stabilitu parní vrstvy, přivádí k povrchu sondy čerstvé, chladnější kalicí médium a ovlivňuje přechod mezi varem a konvekcí. V průmyslové nádrži může být proudění vytvářeno čerpadly, vrtulemi, tryskami, pohybem součásti nebo cirkulací kolem závěsu. Označení „míchané“ proto není úplným popisem hydrodynamických podmínek, pokud není současně řízen nebo zaznamenán směr a intenzita proudění.
ASTM D8562-24 stanovuje zkoušku rychlosti ochlazování se stříbrnou sondou bez míchání pro vodná polymerní kalicí média používaná se slitinami oceli. Její výsledek může sloužit k porovnání vodných polymerních formulací nebo k určení relativní intenzity ochlazování podle této metody. Nemůže stanovit univerzální pořadí ve srovnání s každým olejem, vodní lázní nebo systémem se solankou, protože výsledek náleží přesně definovaným podmínkám zkoušky se stříbrnou sondou bez míchání.
Rámec ASTM je užitečný právě proto, že omezuje tvrzení, které lze učinit. Pokud jsou dva oleje zkoušeny podle ASTM D6200 ve stejné laboratoři s přijatelnou opakovatelností, jejich křivky mohou podpořit relativní srovnání. Pokud je jeden olej zkoušen v nevířené lázni a druhý v silně cirkulující výrobní nádrži, čísla nepopisují stejné podmínky přenosu tepla. Křivka také přímo nepředpovídá tvrdost, deformaci, zbytkové napětí ani popraskání bez zohlednění jakosti oceli, tloušťky průřezu, geometrie, výchozího stavu austenitu a uložení součástí v lázni.
Recenzovaná studie z roku 2022 Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement toto propojení s procesem uvádí přímo: mikrostruktura oceli je řízena rychlostí odvodu tepla z povrchu a místní rychlostí ochlazování, přičemž obojí je ovlivněno druhem chladicího média a uspořádáním proudění. Výsledek zkoušky se sondou je tedy důkazem o zkoušce přenosu tepla, nikoli úplnou specifikací mikrostruktury, která vznikne u každé ocelové součásti.
ISO 9950:1995 a sonda ze slitiny niklu
ISO 9950:1995 stanovuje metodu se sondou ze slitiny niklu pro určování a pořadové hodnocení ochlazovacích charakteristik průmyslových kalicích olejů za standardizovaných podmínek bez míchání. Tepelná odezva sondy se zaznamenává během jejího ochlazování v oleji a výsledná křivka poskytuje srovnávací informace o chování při ochlazování při různých teplotách. Protože metoda používá definovanou sondu ze slitiny niklu a nevířenou lázeň, mohou laboratoře porovnávat chování olejů při dodržení předepsaných podmínek.
Toto pořadové hodnocení má úzký, ale užitečný význam. Pokud olej A při zkoušce podle ISO 9950:1995 vykazuje rychlejší ochlazovací odezvu než olej B, má olej A podle této metody vyšší naměřenou ochlazovací charakteristiku. Výsledek může pomoci identifikovat změny způsobené oxidací, znečištěním, stárnutím nebo rozdíly ve formulaci, pokud jsou vzorky zkoušeny konzistentně.
Nemůže prokázat, že olej A bude rychleji ochlazovat každou jakost oceli v každé peci nebo nádrži. Provozní míchání může potlačit filmový var, vsázka může měnit místní proudění a povrch obrobku může mít jinou smáčivost než sonda ze slitiny niklu. Teplota lázně, koncentrace znečišťujících látek, umístění sondy a geometrie součásti mohou změnit průběh přenosu tepla. Toto pořadové hodnocení rovněž nestanovuje Grossmannovu hodnotu H, pokud pro dané kalicí médium a použití nebyl vytvořen validovaný vztah.
Studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media použila metodu se sondou podle ISO/DIS 9950 ke vztahu mezi naměřeným chováním při ochlazování, Grossmannovými hodnotami H, tepelnou vodivostí a viskozitou. Taková práce ukazuje, jak lze údaje ze sondy propojit s technickými modely, avšak toto propojení závisí na podmínkách zkoušky a předpokladech modelu. Samotná hodnota tepelné vodivosti nebo viskozity neurčuje ochlazovací křivku; v určitých teplotních intervalech může rozhodující roli hrát smáčivost a chování při varu.
Testování ochlazovací křivky je proto nejspolehlivější, pokud je jeho rozsah přesně uveden: materiál sondy, norma, teplota lázně, podmínky míchání, měřený teplotní rozsah a vykazovaný ukazatel rychlosti ochlazování. Tvrzení „voda má vyšší intenzitu ochlazování než olej“ může být užitečným prvním přiblížením za srovnatelných podmínek. Nejde však o úplný výsledek zkoušky. Obhajitelné srovnání je vždy srovnáním naměřených křivek získaných stanovenými metodami a interpretovaných s ohledem na konkrétní ocel, geometrii a uspořádání kalení.
ASTM D8562-24 pro vodná polymerní kalicí média
ASTM D8562-24 definuje zkoušku rychlosti chlazení se stříbrnou sondou bez míchání pro vodné polymerní kalicí kapaliny používané s ocelovými slitinami. Strong evidence
ASTM D8562-24 specifikuje neagitovanou zkoušku rychlosti ochlazování se stříbrnou sondou pro vodné polymerní kalicí prostředky používané se slitinami oceli. Toto znění vymezuje hranice této metody. Nestanovuje trvalé pořadí, podle něhož by každý polymerní roztok ležel mezi olejem a vodou, ani nepřisuzuje vodnému polymeru jednu univerzální intenzitu ochlazování pouze na základě jeho složení. Výsledek se vztahuje ke konkrétní sondě, nádobě, stavu kalicího prostředku a zkoušce přenosu tepla.
Toto rozlišení je důležité, protože „typ kalicího prostředku“ a „naměřená intenzita ochlazování“ popisují odlišné skutečnosti. Vodný polymerní roztok je identifikován podle svého rozpuštěného nebo dispergovaného polymerního systému a koncentrace; jeho naměřená křivka ochlazování rovněž odráží teplotu, znečištění, smáčivost, pohyb kapaliny a uspořádání sondy. Grossmannova intenzita kalení, vyjádřená jako hodnota H, představuje samostatný technický způsob vyjádření intenzity kalení. Výsledek rychlosti ochlazování podle D8562-24 by neměl být považován za hodnotu H, pokud nebyla provedena odpovídající analýza a pokud jsou platné její předpoklady.
Rozsah zkoušky se stříbrnou sondou
Stříbrná sonda poskytuje metodě D8562-24 definovanou tepelnou odezvu. Stříbro má vysokou tepelnou vodivost, takže sonda má zaznamenávat chování přenosu tepla vyvolané kalicím prostředkem na jejím povrchu, nikoli transformační chování ocelového vzorku. Naměřený záznam teploty v závislosti na čase lze následně převést na údaje o rychlosti ochlazování při stanovených teplotách nebo v určených teplotních intervalech. Zkouška proto charakterizuje kalicí prostředek za podmínek dané metody; přímo však nepředpovídá teplotní průběh každého ocelového dílu.
Toto omezení není vadou. Standardizovaná sonda umožňuje kontrolované porovnávání. Pokud jsou dva vodné polymerní kalicí prostředky zkoušeny se stejným zařízením, přípravou, teplotou a postupem vyhodnocení, lze jejich křivky ochlazování porovnat na společném základě. Porovnání může například ukázat, že jeden roztok odvádí teplo ve zvoleném teplotním rozsahu rychleji, zatímco jiný vytváří odlišnou rychlost v pozdější fázi ochlazování. Jediná hodnota maximální rychlosti ochlazování může tento rozdíl skrýt.
Ochlazování není od ponoření až po konečné vyrovnání teploty konstantní. Přehled ASTM International Heat Transfer during Quenching and Assessment of Quench Severity—A Review popisuje jednotlivé fáze kalení a související změny v chování přenosu tepla. Horká vrstva páry může nejprve oddělovat sondu od kapaliny; s počátkem smáčení se tato vrstva může zhroutit, což vede k rychlejší fázi bublinkového varu. Při nižších teplotách sondy var slábne a významnější se stává konvekce. Přechodové teploty, trvání jednotlivých fází a rychlosti ochlazování závisí na kapalině a na její interakci s povrchem.
U polymerních kalicích prostředků je smáčivost obzvláště důležitá. Na horkém povrchu se mohou vytvářet polymerní filmy, které mění stabilitu parního filmu a způsob, jakým kapalina dosahuje k sondě. Tento film mohou ovlivnit koncentrace, stáří roztoku, zbytky, kvalita vody a znečištění. Stejná jmenovitá koncentrace polymeru proto může za různých provozních podmínek vytvářet odlišné křivky ochlazování. Studie Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement spojuje mikrostrukturu oceli s rychlostí odvádění tepla z povrchu a místní rychlostí ochlazování, přičemž obě veličiny jsou řízeny typem chladicího prostředku a uspořádáním jeho proudění. D8562-24 měří jeden kontrolovaný projev tohoto chování, nikoli každý možný projev v průmyslovém provozu.
Materiál sondy rovněž brání bezmyšlenkovitému zaměňování jednotlivých norem. ISO 9950:1995 specifikuje zkoušku se sondou ze slitiny niklu pro stanovení a klasifikaci chladicích vlastností průmyslových kalicích olejů za standardizovaných neagitovaných podmínek. ASTM D6200 se týká kalicích olejů, zatímco D8562-24 se týká vodných polymerních kalicích prostředků se stříbrnou sondou. Číselná hodnota rychlosti ochlazování z metody pro oleje se sondou ze slitiny niklu není automaticky ekvivalentní číselné hodnotě rychlosti ochlazování ze stříbrné metody pro polymerní prostředky. Výsledek ovlivňuje konstrukce sondy, tepelná odezva, geometrie vzorku, měřicí přístroje i skupina kalicího prostředku.
Neagitované zkušební podmínky
„Neagitované“ je významnou součástí označení D8562-24, nikoli pouze nepodstatným laboratorním detailem. Zkouška je určena k měření odezvy při ochlazování bez nuceného mechanického míchání nebo řízeného proudění kapaliny kolem sondy. Tato podmínka odstraňuje jednu důležitou proměnnou a podporuje opakovatelné porovnávání vodných polymerních roztoků. Neznamená, že je kalicí prostředek ve všech fyzikálních ohledech nehybný: horká kapalina stoupá, pára se pohybuje a rozdíly hustoty vytvářejí přirozenou konvekci. Znamená, že metoda záměrně nereprodukuje čerpadlo, míchadlo, rozstřikovací proud, trysku ani pohyb obrobku.
Průmyslové nádrže se jen zřídka chovají jako zcela nehybná laboratorní lázeň. Díly mohou vstupovat svisle nebo vodorovně, koše se mohou pohybovat, čerpadla mohou kapalinu cirkulovat a okolní povrchy mohou měnit směr proudění. Rozstřikovací systém vytváří ještě odlišné okrajové podmínky. Proudění může narušovat parní filmy, přivádět k povrchu novou chladnější kapalinu, odstraňovat hraniční vrstvy bohaté na polymer a měnit poměr mezi varem a konvekcí. Výsledek podle D8562-24 proto popisuje neagitované zkušební podmínky i tehdy, když je výrobní nádrž agitována.
Teplotu kalicího prostředku je rovněž nutné řídit a uvádět, protože viskozita, obsah rozpuštěných plynů, smáčivost a tepelná kapacita se s teplotou mění. Stejnou pozornost vyžaduje koncentrace polymeru a stav roztoku. Zkoušku provedenou na čerstvém roztoku o určité koncentraci nelze považovat za reprezentativní pro provozní lázeň, v níž se nahromadil olej, jemné částice, soli, korozní produkty nebo produkty degradace polymeru. Výsledky mohou ovlivnit již postupy čištění a odběru vzorků, tedy ještě před ponořením sondy do kapaliny.
Tyto faktory vysvětlují, proč je tvrzení „voda je intenzivnější než olej“ pro technická rozhodnutí příliš zjednodušující. Zpracování NPTEL z roku 2024 přiřazuje neagitované vodě libovolné relativní hodnocení intenzity 1,0. Typické referenční hodnoty Grossmannovy intenzity jsou přibližně 0,25–0,30 pro nehybný olej, 0,9–1,0 pro nehybnou vodu a přibližně 2 pro nehybný hydroxid sodný nebo solanku. Širší publikované rozsahy uvádějí 2,0–5,0 pro solanku, 0,90–2,0 pro destilovanou vodu při pokojové teplotě, 0,2–1,2 pro vodné polymerní roztoky a 0,25–0,80 pro běžné nebo rychlé kalicí oleje. Jedná se o referenční rozsahy, nikoli o neměnné materiálové konstanty. Agitace, teplota, smáčivost, geometrie a zvolená metoda výpočtu mohou naměřený výsledek výrazně posunout.
Slovo „agitované“ rovněž vyžaduje přesnost vycházející z norem. Podvýbor ASTM D02.L0.06 uvádí ASTM D6482 pro agitované vodné polymerní kalicí prostředky a ASTM D6549 pro agitované kalicí prostředky spolu s D6200 pro kalicí oleje a D8562 pro vodné polymerní kalicí prostředky zkoušené se stříbrnou sondou. Pokud výrobní proces závisí na cirkulaci nebo pohybu, mohou být reprezentativnější normy D6482 nebo D6549. Volba D8562-24 pro agitovaný proces pouze z důvodu její pohodlnosti vede k nesouladu mezi metodou a procesem.
Použití výsledků pro porovnání a výběr
Výsledky podle D8562-24 mohou napomoci při výběru kalicího prostředku nebo při porovnávání intenzity kalení, pokud porovnání vychází z rozsahu působnosti metody. První otázka nezní „Která křivka má nejvyšší číslo?“, ale „Byly křivky získány stejnou použitelnou metodou, se stejnou sondou, při stejné teplotě kalicího prostředku, stejné koncentraci a za stejných podmínek agitace?“ Teprve po této kontrole lze údaje o rychlosti ochlazování porovnávat.
Užitečné porovnání zkoumá celou křivku. Rychlost během parní fáze ukazuje, jak dlouho zůstává povrch izolován párou. Rychlost během bublinkového varu může ovlivňovat průchod teplotními rozsahy, v nichž nadměrně rychlé ochlazování zvyšuje riziko deformací nebo praskání. Konvektivní část při nižších teplotách ovlivňuje, jak se ocel přibližuje k transformačnímu rozsahu a konečnému vyrovnání teploty. U konkrétní jakosti oceli souvisí relevantní rychlost s její kritickou transformační charakteristikou, rozměrem průřezu, geometrií a požadovanou mikrostrukturou — nikoli nutně s maximální rychlostí zaznamenanou stříbrnou sondou.
Výsledek může podpořit řízenou změnu koncentrace vodného polymeru, kontrolu zhoršování stavu lázně nebo porovnání polymerního roztoku s jiným kalicím prostředkem zkoušeným vhodnou metodou. Může také odhalit, že dva roztoky s podobnými maximálními rychlostmi ochlazování se v další části křivky ochlazují odlišně. Tento rozdíl může být významný z hlediska tvrdosti, deformací, zbytkového napětí nebo vzniku martenzitu, bainitu, feritu či perlitu v konkrétní slitině oceli.
Výsledek sám o sobě nereprodukuje všechny podmínky výrobního kalení. Automaticky nezohledňuje hmotnost dílu, rohy, otvory, hustotu vsázky, polohu v přípravku, okuje na povrchu, způsob agitace, dopad rozstřiku ani měnící se teplotu velké lázně. Křivka získaná se stříbrnou sondou rovněž přímo nedokazuje, že konkrétní jakost oceli splní požadavek na tvrdost nebo mikrostrukturu. Ověření ve výrobě stále vyžaduje vhodné ocelové vzorky, reprezentativní vsázky, řízení procesu a metalografické hodnocení.
Grossmannova analýza může poskytnout další rámec pro porovnání, její hodnota H však nesmí být zaměňována s výstupem zkoušky ASTM. Hodnoty H představují intenzitu kalení v modelu přenosu tepla a závisí na předpokladech týkajících se okrajových podmínek a geometrie. Studie Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media propojuje chladicí účinnost a Grossmannovy hodnoty H s vlastnostmi kapaliny pomocí metody sondy podle ISO/DIS 9950 a ukazuje, že naměřená křivka a vypočtená hodnota H spolu souvisejí, nejsou však totožné. Křivka D8562-24 je důkazem získaným při definované zkoušce se stříbrnou sondou. Procesním rozhodnutím se stává teprve tehdy, když je interpretována s ohledem na použitou ocel, součást, zařízení a zamýšlené podmínky chlazení.
Intenzita ochlazování, prokalitelnost a mikrostruktura oceli
Intenzita ochlazování popisuje, jak rychle kalicí médium za stanovených podmínek odvádí teplo; neurčuje však mikrostrukturu oceli, která vznikne. Toto rozlišení je důležité, protože martenzit, bainit, perlit a ferit se vytvářejí v závislosti na chemickém složení oceli, velikosti austenitických zrn, austenitizačním zpracování, rozměru průřezu a skutečném průběhu teploty v čase během průchodu transformačními oblastmi. Kalicí médium může u různých jakostí vést k odlišným výsledkům a stejná jakost může reagovat rozdílně při změně intenzity míchání, uspořádání vsázky nebo teploty kalicího média.
Také terminologie vyžaduje přesnost. Typ kalicího média — olej, voda, polymerní roztok, solanka nebo plyn — není sám o sobě naměřenou hodnotou intenzity. Zkoušky ochlazovací křivky uvádějí odvod tepla pro definovanou sondu, teplotu, podmínky míchání a zkušební postup. Grossmannova analýza vyjadřuje intenzitu kalení pomocí hodnoty H, avšak H je modelový parametr, nikoli trvalá materiálová konstanta. Konvenční stupnice NPTEL přiřazuje nevířené vodě arbitrární relativní intenzitu 1,0. Referenční Grossmannovy hodnoty činí přibližně 0,25–0,30 pro stojatý olej, 0,9–1,0 pro stojatou vodu a přibližně 2 pro stojatý hydroxid sodný nebo solanku. Jiné běžně uváděné rozsahy sahají od 2,0–5,0 pro solanku, přes 0,90–2,0 pro destilovanou vodu pokojové teploty a 0,2–1,2 pro vodné polymerní roztoky až po 0,25–0,80 pro běžné nebo rychle kalicí oleje. Tyto hodnoty jsou užitečné pro srovnání, nikoli neměnné pořadí.
Kritické podmínky ochlazování a transformační produkty
Austenit se musí vyhnout určitým částem diagramu čas–teplota–transformace, případně jimi musí projít takovou rychlostí, která potlačí vznik nežádoucích difuzních produktů. Pokud ochlazování zůstane dostatečně pomalé, aby mohlo dojít k redistribuci uhlíku, mohou u nelegovaných uhlíkových ocelí vznikat ferit a perlit; při poněkud vyšších rychlostech se může vytvářet bainit. Jestliže se ocel ochladí pod počáteční teplotu tvorby martenzitu dříve, než dojde k podstatné difuzní transformaci, může se austenit přeměnit převážně na martenzit, přičemž konečný podíl závisí na teplotě dokončení tvorby martenzitu a množství zbytkového austenitu.
Neexistuje jediná „kritická rychlost ochlazování“ platná pro každou ocel. Například AISI 1045 má podstatně nižší prokalitelnost než AISI 4140, protože chrom a molybden zpomalují transformaci, a umožňují tak vznik martenzitu při pomalejším ochlazování uvnitř průřezu. AISI 52100, AISI 4140 a AISI 4340 rovněž vyžadují samostatné posouzení, i když jsou podrobeny stejnému nominálnímu kalení. Prokalitelnost popisuje hloubku, do níž může ocel při daném kalení vytvořit tvrdou transformační strukturu; není totéž co povrchová tvrdost a není vlastností samotného kalicího média.
Podmínky austenitizace mění výchozí stav. Nadměrná austenitizační teplota nebo příliš dlouhá výdrž mohou zvětšit austenitická zrna, změnit rozpouštění karbidů a posunout transformační chování. Naopak nedostatečné rozpuštění karbidů může zanechat uhlík a legující prvky nerovnoměrně rozdělené. Velikost průřezu pak určuje, jak rychle může teplo dosáhnout povrchu a jaké množství tepla musí putovat z jádra. Malá tyč z AISI 1045 se může v oleji ochladit přes martenzitickou oblast dostatečně rychle, zatímco velká tyč ze stejné tepelně zpracované jakosti může ve svém středu zachovat perlit nebo bainit.
Ochlazovací křivka není přímka. Přehled ASTM Přenos tepla během kalení a hodnocení intenzity kalení — přehled popisuje jednotlivé fáze kalení: počáteční fázi parního pláště neboli filmového varu, rychlou fázi nukleačního varu a pomalejší konvekční fázi poté, co teplota obrobku klesne pod oblast spojenou s bodem varu kalicího média. Součinitele přestupu tepla se mezi těmito fázemi výrazně mění. Kinetika smáčení určuje, kdy je pára vytlačena z povrchu, takže dvě kalení provedená při stejné nominální teplotě lázně mohou vést k rozdílným lokálním rychlostem ochlazování.
ASTM D8562-24 stanovuje zkoušku s nevířenou stříbrnou sondou pro vodné polymerní kalicí prostředky používané s ocelovými slitinami. ISO 9950:1995 stanovuje metodu s použitím sondy ze slitiny niklu pro určování a klasifikaci průmyslových kalicích olejů za standardizovaných nevířených podmínek. ASTM D6200 se týká kalicích olejů, ASTM D6482 neklidných vodných polymerních kalicích prostředků a ASTM D6549 neklidných kalicích prostředků. Jejich výsledky umožňují porovnávat podmínky měřené těmito metodami; nemohou však zaručit, že konkrétní ocelový průřez obdrží stejný tepelný průběh.
Recenzovaná studie z roku 2022 Úloha metody kalení při rychlosti ochlazování a mikrostruktuře ocelí: změny chladicího média a uspořádání jeho proudění tento praktický vztah přímo potvrzuje: mikrostruktura oceli je řízena rychlostí odvodu tepla z povrchu a lokální rychlostí ochlazování, přičemž obě veličiny jsou ovlivněny typem chladicího média a uspořádáním jeho proudění. Tryska, ponorná lázeň a pohybující se obrobek tedy mohou vést k rozdílnému rozložení martenzitu i při použití stejné kapaliny.
Rozdíly v ochlazování od povrchu k jádru
Během kalení se s kalicím médiem jako první setká povrch. Jádro nikoli. Teplo proudí z vnitřní části směrem k povrchu a vytváří teplotní gradient, který může být během nukleačního varu strmý a během pozdější konvekční fáze méně výrazný. Povrch může překročit počáteční teplotu tvorby martenzitu, zatímco jádro se stále nachází v oblasti transformace na perlit nebo bainit. Proto může tvrzená vrstva obklopovat měkčí střed, aniž by se změnila nominální jakost oceli.
Tento účinek je zvláště zřetelný u tlustých tyčí, plechů, ozubených kol a výkovků. Tenká součást z AISI 4140 se může napříč průřezem ochladit rychle, zatímco velký hřídel z AISI 4140 může vytvořit martenzitický okraj a bainitické nebo perlitické jádro. Obsah legujících prvků posouvá transformační křivky, avšak geometrie stále řídí tepelný průběh. Rohy, otvory, drážky pro pera a přechody mezi průřezy rovněž mění tok tepla. Roh může odvádět teplo prostřednictvím dvou nebo tří obnažených ploch, zatímco vnitřní koutová oblast zůstává teplejší a může se transformovat odlišně.
Uspořádání proudění může tyto rozdíly zhoršovat, nebo naopak zmírňovat. Míchání odstraňuje páru, přivádí k povrchu čerstvou chladnější kapalinu a může zvyšovat lokální součinitel přestupu tepla. Usměrněný proud může jednu plochu ochlazovat mnohem rychleji než plochu zakrytou. Při ponorném kalení mohou parní kapsy přetrvávat pod vodorovnými plochami nebo uvnitř dutin. Studie o uspořádání proudění z roku 2022 proto varuje před tím, aby se „kalení ve vodě“ nebo „polymerní kalení“ považovalo za dostatečný popis procesu. Lokální proudění určuje lokální ochlazování.
Důležitou roli hrají také teplota, koncentrace, viskozita a tepelná vodivost kalicího média. Studie Vliv tepelné vodivosti a viskozity na chladicí účinnost kapalných kalicích médií spojuje naměřenou chladicí účinnost a Grossmannovy hodnoty H s těmito vlastnostmi pomocí metody se sondou podle ISO/DIS 9950 a ukazuje, proč stav kapaliny ovlivňuje naměřený výsledek. Změna koncentrace polymeru může dostatečně změnit viskozitu a smáčivost, aby se změnila doba přetrvávání parního filmu i odvod tepla při nukleačním varu. Totéž mohou způsobit znečištění a degradace lázně.
Kompromisy mezi tvrdostí, deformací a praskáním
Nedostatečné ochlazování ponechává více austenitu k dispozici pro difuzní transformaci. Vzniklé feriticko-perlitické nebo bainitické oblasti jsou obvykle měkčí než martenzit, ačkoli tvrdost bainitu se mění v závislosti na jakosti oceli a transformační teplotě. Povrch může splňovat požadavek na tvrdost, zatímco jádro zůstává nedostatečně prokalené. U součásti, jejíž zatížení se přenáší celým průřezem, může tento gradient představovat konstrukční poruchu, i když naměřená povrchová hodnota vypadá přijatelně.
Zvýšení intenzity může zlepšit hloubku prokalení, zároveň však zvyšuje tepelné a transformační napětí. Povrch se při ochlazování smršťuje, zatímco teplejší jádro toto smrštění omezuje. Později se ochlazuje a smršťuje jádro, zatímco již transformovaný povrch jeho smršťování brzdí. Vznik martenzitu přidává transformační deformaci, která není v průřezu rovnoměrná, pokud se v něm mění obsah uhlíku, teplota nebo rychlost ochlazování. Následují zbytková napětí, rozměrové změny a tvarové deformace.
Praskání je krajním výsledkem tohoto soupeření. Oceli s vysokým obsahem uhlíku, jako AISI 1095 a ložisková ocel AISI 52100, jsou obzvláště citlivé, protože vznik martenzitu vytváří značné napětí a během kalení je k dispozici jen omezená tažnost. Další koncentrace napětí představují ostré rohy, náhlé změny průřezu, oduhličené vrstvy, stopy po broušení a lokální zhroucení parního filmu. Intenzivnější médium může zvýšit povrchovou tvrdost, současně však zvýšit pravděpodobnost kalicích trhlin nebo nepřijatelné deformace.
Praktickým cílem proto není maximální hodnota H. Cílem je takový průběh ochlazování, který dosáhne požadované transformační struktury při řízených gradientech. To může zahrnovat volbu oceli s vyšší prokalitelností, změnu austenitizačního cyklu, zmenšení tloušťky průřezu, úpravu koncentrace polymeru, řízení teploty lázně nebo změnu intenzity míchání a orientace přípravku. Popouštění následně sníží část napětí po kalení, nemůže však spolehlivě napravit praskání ani závažnou nerovnoměrnost vzniklou během kalení. Intenzita ochlazování musí být posuzována současně s jakostí oceli, geometrií, stavem procesu a naměřenou ochlazovací křivkou.
Jak porovnávat kalicí média, aniž bychom chybně interpretovali data
Kalicí médium nemá jedno trvale platné číslo intenzity ochlazování. Tvrzení „voda je intenzivnější než olej“ je užitečným prvním přiblížením pouze tehdy, když srovnání uvádí, o jakou vodu, jaký olej, jakou zkoušku a kterou část ochlazovací křivky jde. Naměřený výsledek mohou změnit teplota lázně, koncentrace, znečištění, pohyb kapaliny, geometrie sondy, stav povrchu i smáčivost.
Srovnání by proto mělo začínat popisem zkoušky, nikoli pořadím médií. Zaznamenejte normu a její revizi, materiál a rozměry sondy, teplotu kalicího média, koncentraci nebo stav média, stav pohybu kapaliny, uspořádání proudění a teplotní interval použitý pro výpočet rychlosti ochlazování. Poté porovnávejte úplné časově-teplotní křivky nebo alespoň ty části křivek, které odpovídají transformaci oceli, jež má být řízena.
Porovnávejte srovnatelné se srovnatelným
Výsledky ochlazovacích křivek jsou měření závislá na použité metodě. Norma ISO 9950:1995 stanovuje sondu ze slitiny niklu pro určování ochlazovacích charakteristik průmyslových kalicích olejů za standardizovaných podmínek bez pohybu kapaliny. Norma ASTM D8562-24 stanovuje zkoušku s nestacionární stříbrnou sondou pro vodné polymerní kalicí prostředky používané u ocelových slitin. Tyto zkoušky nevytvářejí univerzální stupnici pro srovnání oleje s polymerem. Popisují, jak testovaná kapalina ochladila specifikovanou sondu za specifikovaných podmínek.
Na materiálu sondy záleží, protože sonda není ocelovou součástí. Stříbro, slitina niklu a další materiály sond mají odlišnou tepelnou vodivost, tepelnou kapacitu, stav povrchu a chování při oxidaci. Jejich odezva může měnit tvar a časový průběh naměřené křivky, zejména při přechodu mezi varem s parním filmem a bublinkovým varem. Důležitá je také velikost sondy a poloha termočlánku. Malá sonda může reagovat rychle, zatímco větší sonda může zadržovat teplo a vykazovat jinou zdánlivou rychlost ochlazování i ve stejné lázni.
Příslušné metody ASTM ukazují, proč musí být výsledky doprovázeny označením použité metody. Subkomise ASTM D02.L0.06 uvádí ASTM D6200 pro kalicí oleje, ASTM D6482 pro vodné polymerní kalicí prostředky s pohybem kapaliny, ASTM D6549 pro kalicí prostředky s pohybem kapaliny a ASTM D8562 pro vodné polymerní kalicí prostředky zkoušené se stříbrnou sondou. Výsledek podle ASTM D6200 by neměl být postaven vedle výsledku podle ASTM D8562, jako by obě hodnoty pocházely z jediné společné stupnice.
Pohyb kapaliny je často největším zdrojem zavádějícího srovnání. Stacionární sonda v nehybné vodě může vytvořit trvalý parní obal. Pohyb tento obal narušuje, obnovuje přísun kapaliny k povrchu a mění dobu trvání varu s parním filmem. V průmyslové nádrži může být rozhodující vertikální proudění, příčné proudění, nárazové proudění z trysek, otáčení součásti nebo proudění průchody. „Voda s pohybem“ není jediná definovaná podmínka. Odvod tepla ovlivňuje rychlost a směr proudění, turbulence i přístup kapaliny k zahloubeným povrchům.
Přesný popis vyžaduje i samotné kalicí médium. U vodného polymeru uveďte chemické složení polymeru, koncentraci, teplotu lázně, údaj z refraktometru nebo jinou metodu kontroly koncentrace a stav z hlediska degradace či znečištění. U oleje uveďte jakost nebo klasifikaci, teplotu, případně dostupnou viskozitu, stav oxidace a cirkulaci. Musí být uvedena koncentrace a teplota solného roztoku. Stejné médium označené stejným názvem může po změně koncentrace, zestárnutí nebo znečištění poskytovat odlišné křivky.
Grossmannova hodnota H do tohoto záznamu patří, nesmí jej však nahrazovat. V konvenční stupnici popsané organizací NPTEL se nehybné vodě přiřazuje arbitrární relativní intenzita 1,0. Typické referenční hodnoty uváděné pro nehybný olej činí přibližně 0,25–0,30, pro nehybnou vodu 0,9–1,0 a pro nehybný hydroxid sodný nebo solný roztok přibližně 2. Širší referenční rozmezí uvádějí pro solný roztok hodnoty 2,0–5,0, pro destilovanou vodu o pokojové teplotě 0,90–2,0, pro vodné polymerní roztoky 0,2–1,2 a pro běžné nebo rychlé kalicí oleje 0,25–0,80. Jde o pracovní rozsahy, nikoli o neměnné materiálové konstanty. Hodnota H vyjadřuje podmínky kalení a konvenci použitou při modelování, nikoli chemickou identitu kapaliny.
Vyhodnocujte rychlost ochlazování při relevantní teplotě
Maximální rychlost ochlazování se snadno uvádí, ale pro rozhodování o tepelném zpracování oceli je často málo vhodná. Může nastat během krátkého intervalu po zhroucení parního obalu, kdy se ocel nachází nad oblastí, v níž se určuje výsledná mikrostruktura. Vysoký vrchol rychlosti proto může existovat současně s nedostatečným ochlazováním v kritickém transformačním intervalu nebo s nadměrným ochlazováním při teplotě, kdy se zvyšuje pravděpodobnost vzniku trhlin a deformací.
Při kalení obvykle probíhají odlišné fáze přenosu tepla: var s parním filmem, bublinkový var a konvekce v kapalině. Přehled ASTM Přenos tepla při kalení a posuzování intenzity kalení vysvětluje, že rychlost ochlazování se v těchto fázích mění a je řízena různými mechanismy přenosu tepla. Křivka je proto informativnější než jediná maximální hodnota. Zkoumejte čas potřebný k dosažení vybraných teplot, rychlost ochlazování při těchto teplotách, dobu trvání jednotlivých fází varu a to, zda je ochlazování plynulé, nebo obsahuje náhlé změny.
Relevantní interval vyplývá z druhu oceli a požadované struktury. U nelegované uhlíkové nebo nízkolegované oceli může ochlazování v rozmezích transformace perlitu a bainitu rozhodovat o tom, zda vznikne martenzit. Tato rozmezí se mění v závislosti na chemickém složení a velikosti zrna předchozího austenitu, takže obecná „maximální rychlost ochlazování“ na tuto otázku neodpoví. Například AISI 1045 nelze posuzovat přesně podle stejného požadavku na kritickou rychlost ochlazování jako AISI 4140 nebo AISI 52100. Použijte příslušná data kontinuálního transformačního diagramu nebo diagramu čas–teplota–transformace a poté prozkoumejte křivku kalicího média v odpovídajícím teplotním rozmezí.
Důležitá je také teplota začátku tvorby martenzitu. Ochlazení pod tuto teplotu zahajuje martenzitickou transformaci, zatímco rychlost při nižších teplotách ovlivňuje teplotní gradienty, transformační napětí a množství zbytkového austenitu. Kalicí médium, které ochlazuje velmi rychle z austenitizační teploty, ale před vznikem martenzitu nebo během něj výrazně zpomalí, může vést k jiné rovnováze mezi tvrdostí a deformací než médium s nižší maximální rychlostí, avšak rovnoměrnějším ochlazováním.
Praktické srovnání může uvádět rychlosti ochlazování při 800, 600, 400 a 200 °C, přičemž přesné teploty se zvolí podle slitiny a procesu. Mělo by také zobrazit úplnou křivku od austenitizační oblasti až po teplotu lázně. Pokud je zveřejněna pouze maximální rychlost, měla by být uvedena její teplota a doba trvání. Bez těchto údajů má číslo jen malý metalurgický význam.
Samotná rychlost ochlazování stále nepopisuje všechna rizika. Teplota povrchu se může u tlustého průřezu výrazně lišit od teploty jádra a místní geometrie může zadržovat páru nebo omezovat proudění. Odvod tepla na hraně, v otvoru, v osazení nebo v místě kontaktu se může lišit od odvodu tepla na široké volně exponované ploše. Recenzovaná studie z roku 2022 Úloha metody kalení při rychlosti ochlazování a mikrostruktuře ocelí: změny chladicího média a uspořádání jeho proudění přímo spojuje mikrostrukturu oceli s rychlostí odvodu tepla z povrchu a místní rychlostí ochlazování a ukazuje, proč nelze typ chladicího média oddělit od uspořádání jeho proudění.
Oddělujte laboratorní pořadí od chování ve výrobě
Laboratorní zkouška může kapaliny seřadit za řízených podmínek. Sama o sobě však nemůže potvrdit výsledek pro každou velikost ocelového výrobku a každý tvar součásti. Stříbrná sonda zkoušená v polymeru bez pohybu při 25 °C reprezentuje danou metodu a dané podmínky. Nereprezentuje dlouhý hřídel v cirkulující lázni o teplotě 50 °C, slepou dutinu s přerušovaným prouděním ani vsázku, jejíž teplota kalicího média se během výroby zvyšuje.
Rozdíl je zvláště důležitý při porovnávání zkoušek bez pohybu a s pohybem kapaliny. ASTM D6482 a ASTM D6549 se zabývají podmínkami s pohybem kapaliny, zatímco ASTM D8562 se zabývá zkoušením vodných polymerů bez pohybu se stříbrnou sondou. Norma ISO 9950:1995 rovněž stanovuje standardizované podmínky bez pohybu kapaliny pro průmyslové kalicí oleje. Pořadí zjištěné v laboratoři se může změnit, když pohyb kapaliny ovlivní odstraňování páry nebo když má součást jiný poměr plochy povrchu k objemu.
Validace ve výrobě by měla spojovat ochlazovací křivku s konkrétní ocelí a průřezem. Pokud je to praktické, použijte termočlánky nebo instrumentované vsázky, zkoumejte tvrdost od povrchu k jádru a kontrolujte mikrostrukturu v místech vystavených různým podmínkám proudění. Deformace, trhliny, měkká místa a rozdíly mezi jednotlivými vsázkami jsou výsledky na úrovni součásti; žádný z nich nelze plně předpovědět jediným maximem naměřeným sondou.
Publikace ASM Handbook, svazek 4F, Kalicí média a technologie kalení, vydaná organizací ASM International, poskytuje vhodné rozlišení mezi typem kalicího média, intenzitou kalení, fázemi ochlazování a kalením oceli. Studie Vliv tepelné vodivosti a viskozity na chladicí účinnost kapalných kalicích médií rovněž spojuje naměřené chování při ochlazování a Grossmannovy hodnoty H s fyzikálními vlastnostmi pomocí metody se sondou podle ISO/DIS 9950 a potvrzuje, že hodnota H je interpretovanou procesní veličinou, nikoli pevnou vlastností „oleje“ nebo „vody“.
Obhajitelná otázka proto nezní „Které kalicí médium je na prvním místě?“ Zní: „Které kalicí médium za jakých řízených podmínek odvádí teplo požadovanou rychlostí v relevantním teplotním intervalu, aniž by způsobovalo nepřijatelné deformace nebo trhliny?“ Tato otázka vede ke srovnatelným údajům. Prosté pořadí nikoli.
Řízení kalení na základě norem
Řízení kalení začíná u oceli, nikoli u pořadí vody, oleje, polymeru a solanky. Kalicí médium je pouze jednou částí systému přenosu tepla. Naměřený výsledek závisí také na materiálu a geometrii sondy, teplotě lázně, koncentraci, intenzitě míchání, uspořádání proudění, stavu povrchu a na části chladicí křivky, která je sledována. Pracovní postup založený na normách proto považuje intenzitu kalení za procesní proměnnou, kterou je nutné měřit a vztáhnout k požadovaným vlastnostem konkrétní součásti.
Definujte ocel, geometrii a požadovaný výsledek
Označení oceli zaznamenejte přesně podle příslušné výrobkové normy. Příklady zahrnují AISI 1045, AISI 4140, ASTM A29/A29M grade 4140, EN 10083-3 steel grade 42CrMo4 a SAE J404 grade 52100. Toto označení není pouhým administrativním detailem: chemické složení, prokalitelnost, velikost zrna předchozího austenitu a velikost průřezu určují, jak rychle musí střed součásti chladnout, aby vznikla požadovaná mikrostruktura.
Počáteční specifikace by měla uvádět stav po tepelném zpracování a zamýšlený výsledek. Uveďte austenitizační teplotu, dobu výdrže, dobu přenosu do kalicí lázně a to, zda je cílem převážně martenzit, směs martenzitu a bainitu, nebo záměrně měkčí struktura. U AISI 1045 se například požadovaná odezva při kalení výrazně liší mezi tenkým hřídelem, u něhož se požaduje dosažení vysoké martenzitické tvrdosti, a tlustou deskou, u níž je přijatelný řízený podíl martenzitu a omezené riziko vzniku trhlin. U AISI 4140 nebo 42CrMo4 umožňuje prokalitelnost zvýšená legováním jiný požadavek na rychlost ochlazování než u nelegované uhlíkové oceli.
Rozměry průřezu musí zahrnovat více než jen jmenovitou tloušťku. Zaznamenejte průměr, tloušťku stěny, drážky pro pero, otvory, ostré rohy, poměry průměru otvoru k tloušťce stěny a změny průřezu. Plný kruhový profil o průměru 50 mm, trubka s vnějším průměrem 50 mm a deska tloušťky 50 mm nepředstavují stejný problém z hlediska toku tepla. Povrch se ochlazuje jako první, zatímco jádro nadále uvolňuje teplo; geometrie řídí teplotní gradienty, které vedou k transformaci a vzniku zbytkového napětí.
Před výběrem kalicího média stanovte přípustnou deformaci a riziko vzniku trhlin. Výsledek lze ověřovatelně posoudit pouze tehdy, pokud jsou stanoveny rozměrová tolerance, mez házení, rozsah tvrdosti a požadavky na stav povrchu. Uveďte, zda se tvrdost požaduje na povrchu, v definované hloubce, nebo podél traversu od povrchu ke středu. U prokalované součásti uveďte požadovanou účinnou hloubku prokalení a kritérium přijatelnosti, například minimální tvrdost podle Rockwella C nebo porovnání prokalitelnosti odvozené z Jominyho zkoušky.
Tato definice také zabraňuje nesprávnému použití Grossmannových H-hodnot. Konvenční stupnice přiřazuje nehybné, nemíchané vodě libovolnou intenzitu 1,0, jak v roce 2024 popisuje NPTEL. Typické referenční hodnoty činí přibližně 0,25–0,30 pro nehybný olej, 0,9–1,0 pro nehybnou vodu a přibližně 2 pro nehybný louh sodný nebo solanku. Jiné publikované rozsahy uvádějí pro solanku 2,0–5,0, pro destilovanou vodu o pokojové teplotě 0,90–2,0, pro vodné roztoky polymerů 0,2–1,2 a pro konvenční nebo rychlé kalicí oleje 0,25–0,80. Jedná se o referenční rozsahy, nikoli o pevné materiálové konstanty. H-hodnota se mění v závislosti na intenzitě míchání, teplotě, smáčení, koncentraci a podmínkách zkoušky.
Zvolte zkušební metodu v rámci její oblasti použití
Zkušební metodu zvolte až po definování procesu, protože žádná norma pro chladicí křivky nereprezentuje každé průmyslové kalení. Subcommittee D02.L0.06 organizace ASTM International uvádí ASTM D6200 pro kalicí oleje, ASTM D6482 pro míchaná vodná polymerní kalicí média, ASTM D6549 pro míchaná kalicí média a ASTM D8562 pro vodná polymerní kalicí média zkoušená se stříbrnou sondou. ASTM D8562-24 specifikuje zkoušku rychlosti ochlazování vodných polymerních kalicích médií se stříbrnou sondou bez míchání, určených pro použití s ocelovými slitinami. Její výstup může sloužit k porovnání v rámci této metody; nestanovuje univerzální pořadí ve srovnání s každým olejem, vodním systémem nebo výrobní nádrží.
ISO 9950:1995 specifikuje metodu se sondou ze slitiny niklu pro stanovení chladicích vlastností průmyslových kalicích olejů za standardizovaných podmínek bez míchání. Tento rozsah použití je důležitý. Výsledek podle ISO 9950:1995 popisuje olej a stanovené uspořádání zkoušky, nikoli automaticky chování tohoto oleje kolem pohybující se ocelové vsázky s aktivní cirkulací. Zaznamenanou křivku ovlivňuje slitina sondy, rozměry sondy, umístění termočlánku, postup ponoření a metoda zpracování dat.
Před zkouškou zdokumentujte identifikaci kalicího média, jeho složení nebo typ oleje, případně koncentraci, limity kontaminace, objem lázně, teplotu lázně, teplotu sondy a postup čištění. Zaznamenejte, zda je sonda nehybná, otáčí se, pohybuje se lázní nebo je vystavena směrovanému proudu. Pokud je to možné, intenzitu míchání uvádějte kvantitativně: otáčky míchadla, průtok, rychlost proudu, uspořádání trysek nebo naměřenou cirkulaci v nádrži. Samotné označení „míchané“ nestačí k reprodukci výsledku.
Prostudujte úplnou časově-teplotní křivku, místo abyste bez kontextu vybrali jedinou rychlost ochlazování. Kalení zahrnuje samostatné fáze přenosu tepla. V počáteční fázi parního filmu může stabilní vrstva páry omezovat odvod tepla. Jakmile začne smáčení, může nukleační var vyvolat výrazně vyšší tepelný tok. Při nižších teplotách var končí a v pozdější fázi ochlazování rozhoduje konvekce. Přehled ASTM z roku 2024, Přenos tepla při kalení a posuzování intenzity kalení, zdůrazňuje, že rychlost ochlazování se v těchto fázích mění a závisí na kinetice smáčení a mechanismech přenosu tepla.
Maximální rychlost ochlazování, teplota při tomto maximu a doba potřebná k průchodu kritickými oblastmi transformace mohou mít odlišný metalurgický význam. Kalicí médium může ochlazovat rychle v blízkosti teploty začátku tvorby martenzitu, ale pomalu v oblasti perlitu nebo bainitu, případně naopak. Jediné pořadí tento rozdíl zakrývá. Analýzu chladicí křivky podle ASTM D6200, D6482, D6549 nebo ASTM D8562-24 je proto třeba volit podle třídy kalicího média a podmínek proudění; odchylky od stanovené metody je nutné zaznamenat.
Korelujte výsledky zkoušek s procesem tepelného zpracování
Křivka ze sondy je důkazem o přenosu tepla, nikoli důkazem, že součást splní svou specifikaci. Dalším krokem je řízená zkouška reprezentativní pro výrobu s použitím skutečné jakosti oceli, geometrie průřezu, způsobu uložení vsázky, doby přenosu z pece do nádrže a pohybu při kalení. Stříbrná sonda ani sonda ze slitiny niklu nereprodukuje tepelnou kapacitu, stav povrchu, geometrii ani transformační teplo ocelové součásti.
Tvrdost měřte na definovaných místech. U tyče nebo hřídele zahrňte měření na povrchu, pod povrchem a ve středu; u desky definujte místa na povrchu a v polovině tloušťky. Použijte příslušnou normu pro měření tvrdosti a zaznamenejte stupnici, zatížení, stav indentoru a přípravu povrchu. Pokud je pro rozhodnutí klíčová prokalitelnost, porovnejte výsledek s profilem Jominyho zkoušky čelním kalením nebo se zavedeným modelem prokalitelnosti pro stanovenou tavbu, ale nenahrazujte zkoušku součásti údaji z Jominyho zkoušky.
Metalografie poskytuje nezbytnou druhou kontrolu. Na reprezentativních výbrusech z povrchu a jádra zkoumejte martenzit, bainit, ferit, perlit, zbytkový austenit, oduhličení a kalicí trhliny. Vysoká tvrdost povrchu může existovat současně s nedostatečným prokalením jádra. Naopak intenzivní kalení může zajistit dostatečnou tvrdost a zároveň vyvolat nepřijatelnou síť trhlin nebo deformaci. Recenzovaná studie z roku 2022 Úloha metody kalení při rychlosti ochlazování a mikrostruktuře ocelí: změny v chladivu a jeho uspořádání proudění dává mikrostrukturu oceli do souvislosti s rychlostí odvodu tepla z povrchu a lokální rychlostí ochlazování, které jsou řízeny typem chladiva a uspořádáním proudění.
Chladicí křivku použijte k vysvětlení metalurgického výsledku a poté upravujte vždy jednu procesní proměnnou. Pokud je tvrdost ve středu nízká, prověřte dobu přenosu, uspořádání vsázky, teplotu lázně, koncentraci a cirkulaci, než jednoduše zvolíte nominálně intenzivnější kalicí médium. Pokud je deformace nadměrná, zkoumejte asymetrické proudění, zachycování páry, orientaci součásti a gradient rychlosti ochlazování kolem otvorů a rohů. Znovu ověřte koncentraci, viskozitu, tepelnou vodivost, kontaminaci a stárnutí kalicího média, protože studie využívající metodu se sondou podle ISO/DIS 9950 dávají chladicí vlastnosti a Grossmannovy H-hodnoty do souvislosti s těmito vlastnostmi.
Pracovní postup řízení kalení podle norem
- Definujte Určete přesný druh oceli, geometrii průřezu, cílovou mikrostrukturu, profil tvrdosti a meze deformace.
- Vyberte Zvolte zkušební metodu ASTM nebo ISO v rámci jejího stanoveného rozsahu použití.
- Změřte Zaznamenejte chladicí křivky a současně zdokumentujte teplotu, míchání, uspořádání proudění a stav lázně.
- Ověřte Proveďte reprezentativní zkoušku tepelného zpracování a ověřte tvrdost a metalografii.
- Uchovejte Uchovávejte důkazy společně se záznamy o šarži a zařízení.
Pracovní postup tedy spočívá v tomto: identifikujte přesnou jakost oceli a normu; zaznamenejte geometrii průřezu, prokalitelnost, cílovou mikrostrukturu, profil tvrdosti a meze deformace; zvolte metodu ASTM nebo ISO v rámci její stanovené oblasti použití; měřte nebo vyhodnoťte chladicí křivky a současně dokumentujte teplotu, intenzitu míchání, uspořádání proudění a stav lázně; proveďte reprezentativní zkoušku tepelného zpracování; ověřte tvrdost a metalografii; a uchovejte důkazy společně se záznamy o tavbě a zařízení. Normy zlepšují srovnatelnost a odhalují nekontrolované proměnné. Nenahrazují však validaci na skutečné oceli a součásti.
Zdroje
- [1] Heat Transfer during Quenching and Assessment of Quench Severity—A Review. ASTM Special Technical Publication, 2024. https://store.astm.org/stp49142s.html
- [2] Role of Quenching Method on Cooling Rate and Microstructure of Steels: Variations in Coolant and Its Flow Arrangement. Peer-reviewed study, 2022. https://htp.engin.umich.edu/wp-content/uploads/sites/119/2022/02/Jet-and-immersion-quench-boiling.pdf
- [3] NPTEL materials on quench severity. NPTEL course materials, 2024. https://archive.nptel.ac.in/content/storage2/courses/113101003/parts/partVI/module3/1.3.html
- [4] Effect of Thermal Conductivity and Viscosity on Cooling Performance of Liquid Quench Media. Peer-reviewed study, 2024. https://www.sciencedirect.com/topics/engineering/quench-severity
- [5] ISO 9950:1995. International Standard, 1995. https://www.iso.org/es/contents/data/standard/01/78/17848.html