




Co znamená povrchové kalení v metalurgii oceli
Povrchové kalení není jeden cyklus v peci, jedna jakost slitiny ani jedna mikrostruktura. ASM International je definuje jako zpracování železného materiálu „tak, aby se jeho povrchová vrstva, tedy kalená vrstva, stala podstatně tvrdší než jádro“. Tato definice je záměrně široká. Popisuje výsledek — rozdíl tvrdosti mezi povrchem a vnitřkem — nikoli konkrétní způsob jeho dosažení.
Toto rozlišení je důležité, protože ocelové součásti často potřebují dvě zdánlivě protichůdné vlastnosti. Jejich funkční povrchy musí odolávat vtlačení, adhezivnímu opotřebení, abrazivnímu opotřebení a kontaktní únavě, zatímco vnitřek musí pohlcovat ráz a snášet ohyb bez náhlého lomu. Tvrdý povrch na houževnatějším jádru může oba požadavky splnit účinněji než rovnoměrně zakalený průřez. Na tomto oddělení funkcí jsou běžně závislá ozubená kola, vačky, hřídele, čepy a součásti ložisek.
| Skupina metod | Chemické složení povrchu | Hlavní vytvrzená struktura | Typické zaměření ověřování |
|---|---|---|---|
| Cementování | Přidání uhlíku | Martenzitická povrchová vrstva s vysokým obsahem uhlíku | Účinná hloubka vrstvy a metalografie |
| Karbonitridování | Přidání uhlíku a dusíku | Martenzitická povrchová vrstva | Profil tvrdosti a zbytkový austenit |
| Nitridování | Přidání dusíku | Difuzní zóna a legované nitridy | Tloušťka sloučeninové vrstvy a hloubka difuzní zóny |
| Indukční kalení | Bez podstatné změny chemického složení | Lokalizovaný martenzit | Tloušťka vytvrzené vrstvy a přechodová zóna |
Zvolený proces určuje, jak se rozdíl tvrdosti vytvoří. Některá zpracování mění chemické složení povrchu difuzí. Jiná zachovávají původní složení a transformují pouze oblast v blízkosti povrchu prostřednictvím rychlého, lokalizovaného ohřevu a ochlazení. Výsledná hloubka vrstvy, fáze, zbytková napětí, deformace a způsob ověřování se mohou výrazně lišit.

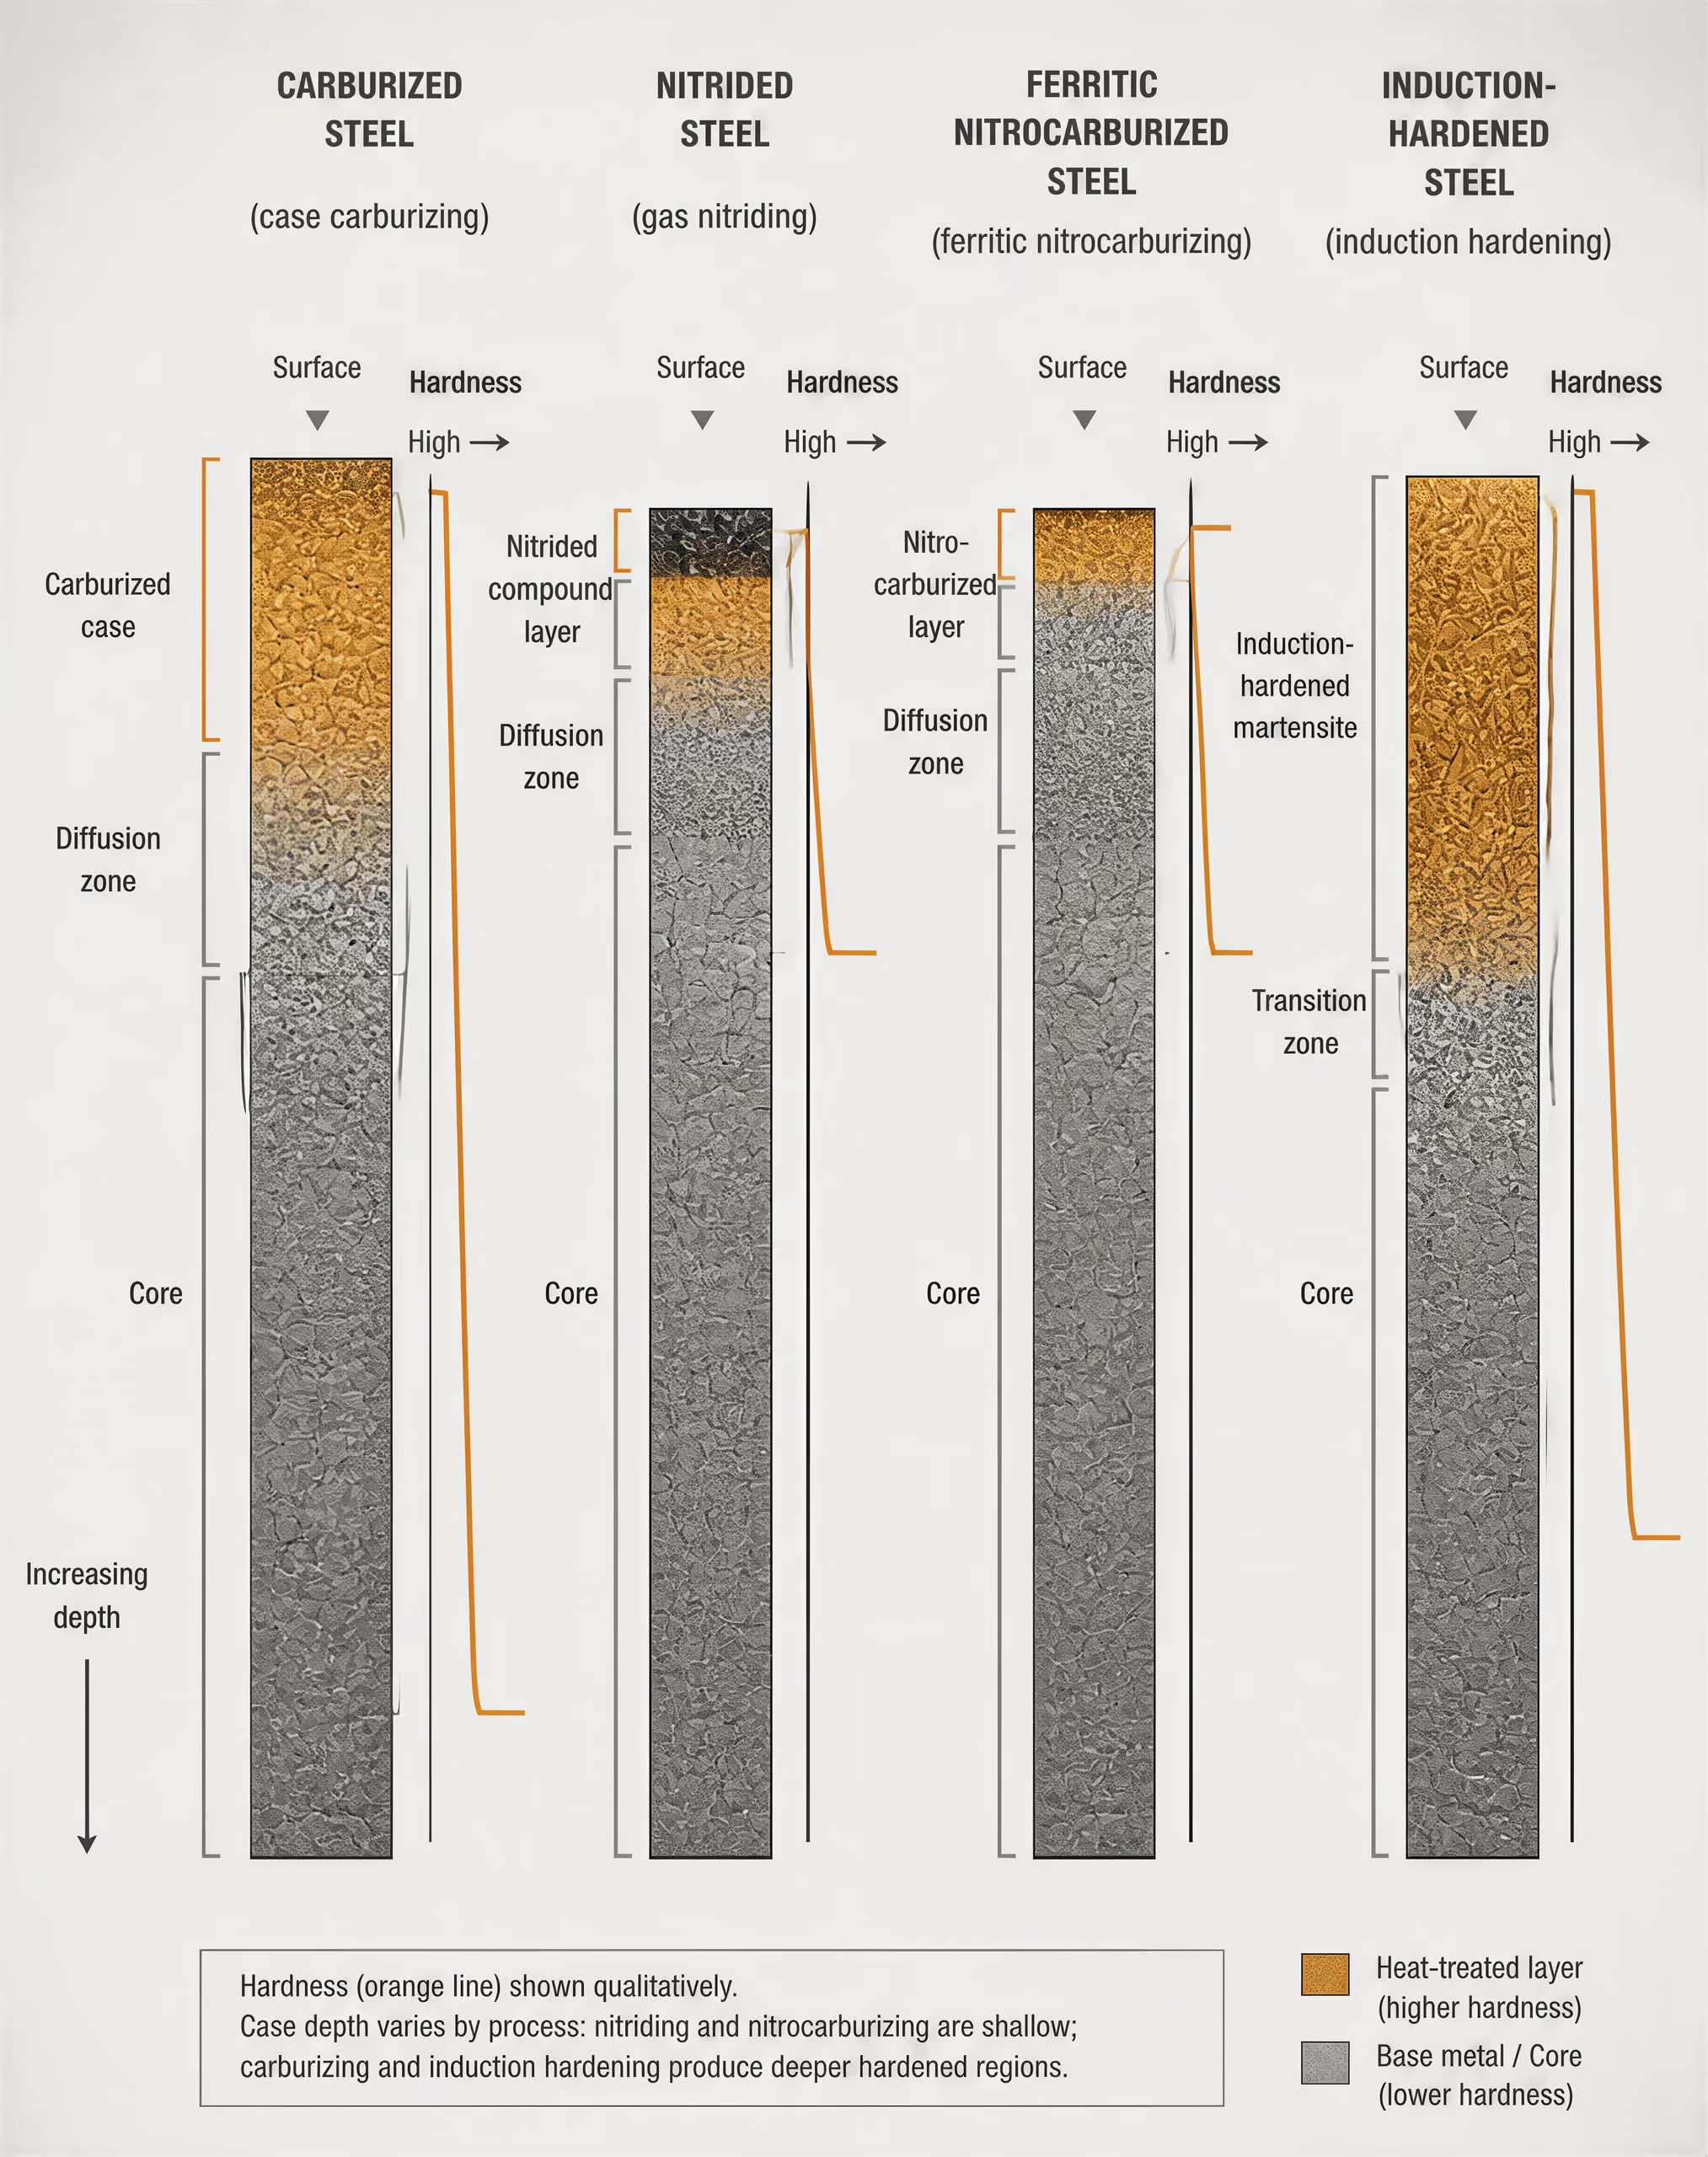
Kalená vrstva, jádro a gradient tvrdosti
Kalená vrstva je zpracovaná povrchová oblast, jejíž tvrdost a mikrostruktura se liší od tvrdosti a mikrostruktury vnitřní části. Jádro je materiál pod touto oblastí. „Jádro“ nemusí nutně znamenat měkký nebo nezakalený materiál: nízkouhlíková cementační ocel si po kalení může zachovat poměrně houževnaté, nízkouhlíkové martenzitické nebo popuštěně martenzitické vnitřní oblasti, zatímco nitridovaná legovaná ocel může mít tepelně zpracované jádro, které je již před nitridací pevné.
Gradient tvrdosti Postupná změna tvrdosti od ošetřeného povrchu směrem k neovlivněnému jádru, nikoli náhlá hranice.
Mezi povrchem a jádrem se obvykle nachází gradient tvrdosti, nikoli ostrá hranice. Cementovaná součást může mít vysoký obsah uhlíku na povrchu, martenzit v blízkosti vnějšího povrchu, zbytkový austenit a karbidy, přičemž tvrdost klesá s klesající koncentrací uhlíku směrem k původnímu složení. Nitridovaná součást může obsahovat tenkou sloučeninovou vrstvu nitridů železa nad difuzní zónou dusíku, za níž následuje neovlivněné jádro. Indukčně kalená součást může vykazovat martenzit na povrchu, částečně transformovanou přechodovou oblast a pod ní původní popuštěnou strukturu.
Z toho vyplývá, že „hloubka kalené vrstvy“ musí být vztažena ke stanovenému pravidlu měření. Účinná hloubka kalené vrstvy je obvykle vzdálenost od povrchu ke stanovené mezní tvrdosti, měřená podél definovaného profilu. Pro cementovanou a kalenou ocel stanovuje ISO 2639:2002 metodu určování a ověřování hloubky kalené vrstvy; její použitelnost vychází z podmínky, že tvrdost je při trojnásobku hloubky vrstvy nižší než 450 HV 1. Uváděnou hodnotu ovlivňuje stupnice tvrdosti, zkušební zatížení, příprava povrchu, směr měření i místo měření.
Celková hloubka kalené vrstvy je jiná veličina. Označuje celou tloušťku chemicky nebo strukturně změněné vrstvy, která může zasahovat dále než k bodu použitému pro stanovení účinné hloubky podle tvrdosti. Metalografické zkoumání, profily mikrotvrdosti, chemická analýza nebo identifikace fází proto mohou u stejné součásti vést k různým „hloubkám“. Specifikace, která uvádí pouze „hloubku kalené vrstvy“, je neúplná, pokud neurčuje definici a zkušební metodu.
ISO 18203:2026 se zabývá měřením tloušťky povrchově kalených vrstev vytvořených plamenovým, indukčním, elektronovým a laserovým kalením, stejně jako karbonitridací, cementováním a nitridací. Zdůrazňuje základní skutečnost: tloušťka vrstvy je měřená charakteristika, nikoli vizuální popis ztmavlého povrchu.
Proč povrchová tvrdost není celou specifikací
Povrchová tvrdost je užitečný údaj, sama o sobě však nemůže předpovědět chování při provozu. Tenká vrstva může vykazovat vysokou hodnotu podle Vickerse, a přesto selhat při opakovaném Hertzově kontaktu, protože podpírající materiál je příliš měkký. Naopak nižší naměřená tvrdost může poskytovat dobré výsledky, pokud je vrstva dostatečně hluboká, jádro ji dostatečně podpírá a stav zbytkových napětí je příznivý.
Profil tvrdosti je nutné posuzovat společně s pevností jádra v tahu, houževnatostí a předchozím tepelným zpracováním. Důležitá je také mikrostruktura povrchu. Cementované a karbonitridované oceli po austenitizaci a kalení běžně vytvářejí martenzit, avšak nadměrné množství zbytkového austenitu, hrubé karbidy, oxidace nebo mezikrystalová oxidace mohou změnit rozměrovou stabilitu a únavové vlastnosti. Nitridované a nitrokarbonizované oceli mohou obsahovat sloučeninovou vrstvu a difuzní zónu, jejichž tloušťka, pórovitost, fázové složení a rozložení dusíku ovlivňují tření, opotřebení a korozi. Tyto vlastnosti nelze odvodit z jediného údaje o tvrdosti.
Tlakové zbytkové napětí na povrchu může zvýšit odolnost proti některým únavovým trhlinám. Limited evidence
Zbytkové napětí je další samostatný parametr specifikace. Kalení může v důsledku nerovnoměrné transformace a tepelné kontrakce vytvářet tahová nebo tlaková napětí. Napětí mohou vznikat také při difuzních procesech, protože přidané atomy mění rozměry mřížky a protože sloučeninové vrstvy a difuzní zóny vznikají různou rychlostí. Tlakové zbytkové napětí v blízkosti povrchu může napomáhat odolnosti proti iniciaci trhlin, avšak nadměrné napětí, deformace nebo nedostatečná podpora mohou způsobit jiné poruchy. Znaménko i velikost napětí je nutné měřit nebo řídit validovaným procesem, nikoli je předpokládat pouze podle názvu zpracování.
Také deformace vyžadují vlastní plán řízení. Změnu rozměrů ovlivňují teplota, tloušťka průřezu, geometrie, intenzita kalení, konstrukce přípravku, složení slitiny a popouštění po zpracování. Dvě součásti se stejnou účinnou hloubkou kalené vrstvy a povrchovou tvrdostí mohou mít odlišné házení, chybu profilu zubu nebo zvětšení otvoru. Ověřování proto může vyžadovat profily tvrdosti, metalografické výbrusy, kontrolu rozměrů, měření zbytkového austenitu a analýzu zbytkových napětí.
Chemicko-tepelné versus tepelné povrchové kalení
Chemicko-tepelné povrchové kalení mění složení povrchu vnášením uhlíku, dusíku nebo obou prvků. Příručka U.S. National Bureau of Standards uvádí v této základní klasifikaci cementování, nitridaci a karbonitridaci. Při cementování difunduje uhlík do nízkouhlíkové oceli a vytváří na povrchu vrstvu s vysokým obsahem uhlíku nad vnitřní oblastí s nižším obsahem uhlíku. Součást se poté obecně austenitizuje a kalí, takže obohacený povrch vytvoří tvrdý martenzit. Karbonitridace vnáší uhlík a dusík do austenitu a běžně vytváří martenzitickou kalenou vrstvu.
Nitridace probíhá jinou metalurgickou cestou. Dusík difunduje do vhodné oceli a vytváří legované nitridy a nitridy železa, obvykle bez cementačního cyklu austenitizace a kalení. Nitrokarbonizace vnáší uhlík a dusík do feritu při teplotě pod kritickou teplotou a vytváří sloučeninovou vrstvu a pod ní ležící difuzní zónu. Navzdory podobným názvům je proto nutné ji odlišovat od karbonitridace. Feritická nitrokarbonizace je založena na stejném základním principu.
Mezi další chemicko-tepelné metody patří kyanidování, boridování a chromování. Liší se difundujícími prvky i reakčními produkty, a proto nelze jejich profily tvrdosti, tloušťky vrstev, teplotní limity, rizika deformace ani korozní nebo otěrové chování bez dalšího zaměňovat. Tribologické studie spojují boridování, chromování, cementování, nitridaci, nitrokarbonizaci a karbonitridaci se změnami opotřebení, tření a tribokoroze, avšak směr i velikost těchto změn závisí na jakosti oceli, protilehlém povrchu, zatížení, prostředí a struktuře vrstvy.
Tepelné povrchové kalení nepřidává na povrch žádný kalicí prvek. Při plamenovém, indukčním, elektronovém a laserovém kalení se místně ohřívá ocel s původním složením nad transformační teplotu a následně se využívá rychlé samokalitelné ochlazení nebo řízené chlazení k vytvoření martenzitu. ISO 18203:2026 se těmito metodami zabývá společně s několika chemicko-tepelnými procesy. Kalenou vrstvu zde proto tvoří transformovaná zóna, nikoli difuzně obohacená vrstva, přestože i zde vzniká gradient tvrdosti a přechodová oblast.
Praktická volba je proto metalurgickým rozhodnutím, nikoli volbou synonyma. Požadovaná odolnost proti kontaktu, houževnatost jádra, přípustná deformace, cílový profil, stav zbytkových napětí a metoda ověřování musí být navzájem v souladu s daným procesem. Cementování, nitridace, karbonitridace, nitrokarbonizace a lokální tepelné kalení mohou vytvořit „povrchově kalenou“ ocel, nevytvoří však stejnou kalenou vrstvu.
Jak uhlík, dusík a teplo mění povrch
ASM International definuje povrchové kalení jako zpracování železného materiálu, při němž se jeho povrchová vrstva neboli kalená vrstva stane podstatně tvrdší než jádro. Tato definice popisuje výsledek, nikoli jeden konkrétní proces. Cementované ozubené kolo, nitridovaný hřídel, karbonitridovaný čep a indukčně kalená kolejnice mohou mít tvrdší povrch, avšak jejich chemické složení, fáze, hloubkové profily, napětí a mechanismy porušení se liší.
Mechanismy zpracování
- Cementování
- Uhlík difunduje do nízkouhlíkové oceli před austenitizací a kalením.
- Nitridování
- Dusík difunduje do vhodné oceli, obvykle pod kritickou teplotou.
- Karbonitridování
- Uhlík a dusík vstupují do austenitu před kalením.
- Nitrocementování
- Uhlík a dusík difundují do feritu pod kritickou teplotou.
- Tepelné kalení
- Stávající složení oceli se lokálně austenitizuje a přemění na martenzit.
Chemicko-tepelné úpravy přidávají do povrchu oceli uhlík, dusík nebo obojí. Cementace přidává uhlík; nitridace přidává dusík; karbonitridace a nitrocementace přidávají uhlík a dusík za odlišných fázových a teplotních podmínek. Tepelné metody, včetně kalení plamenem, indukčního, elektronovým paprskem a laserového kalení, na něž se vztahuje ISO 18203:2026, mění původní složení ohřevem a přeměnou povrchu, nikoli dodáním významné nové koncentrace intersticiálních atomů.

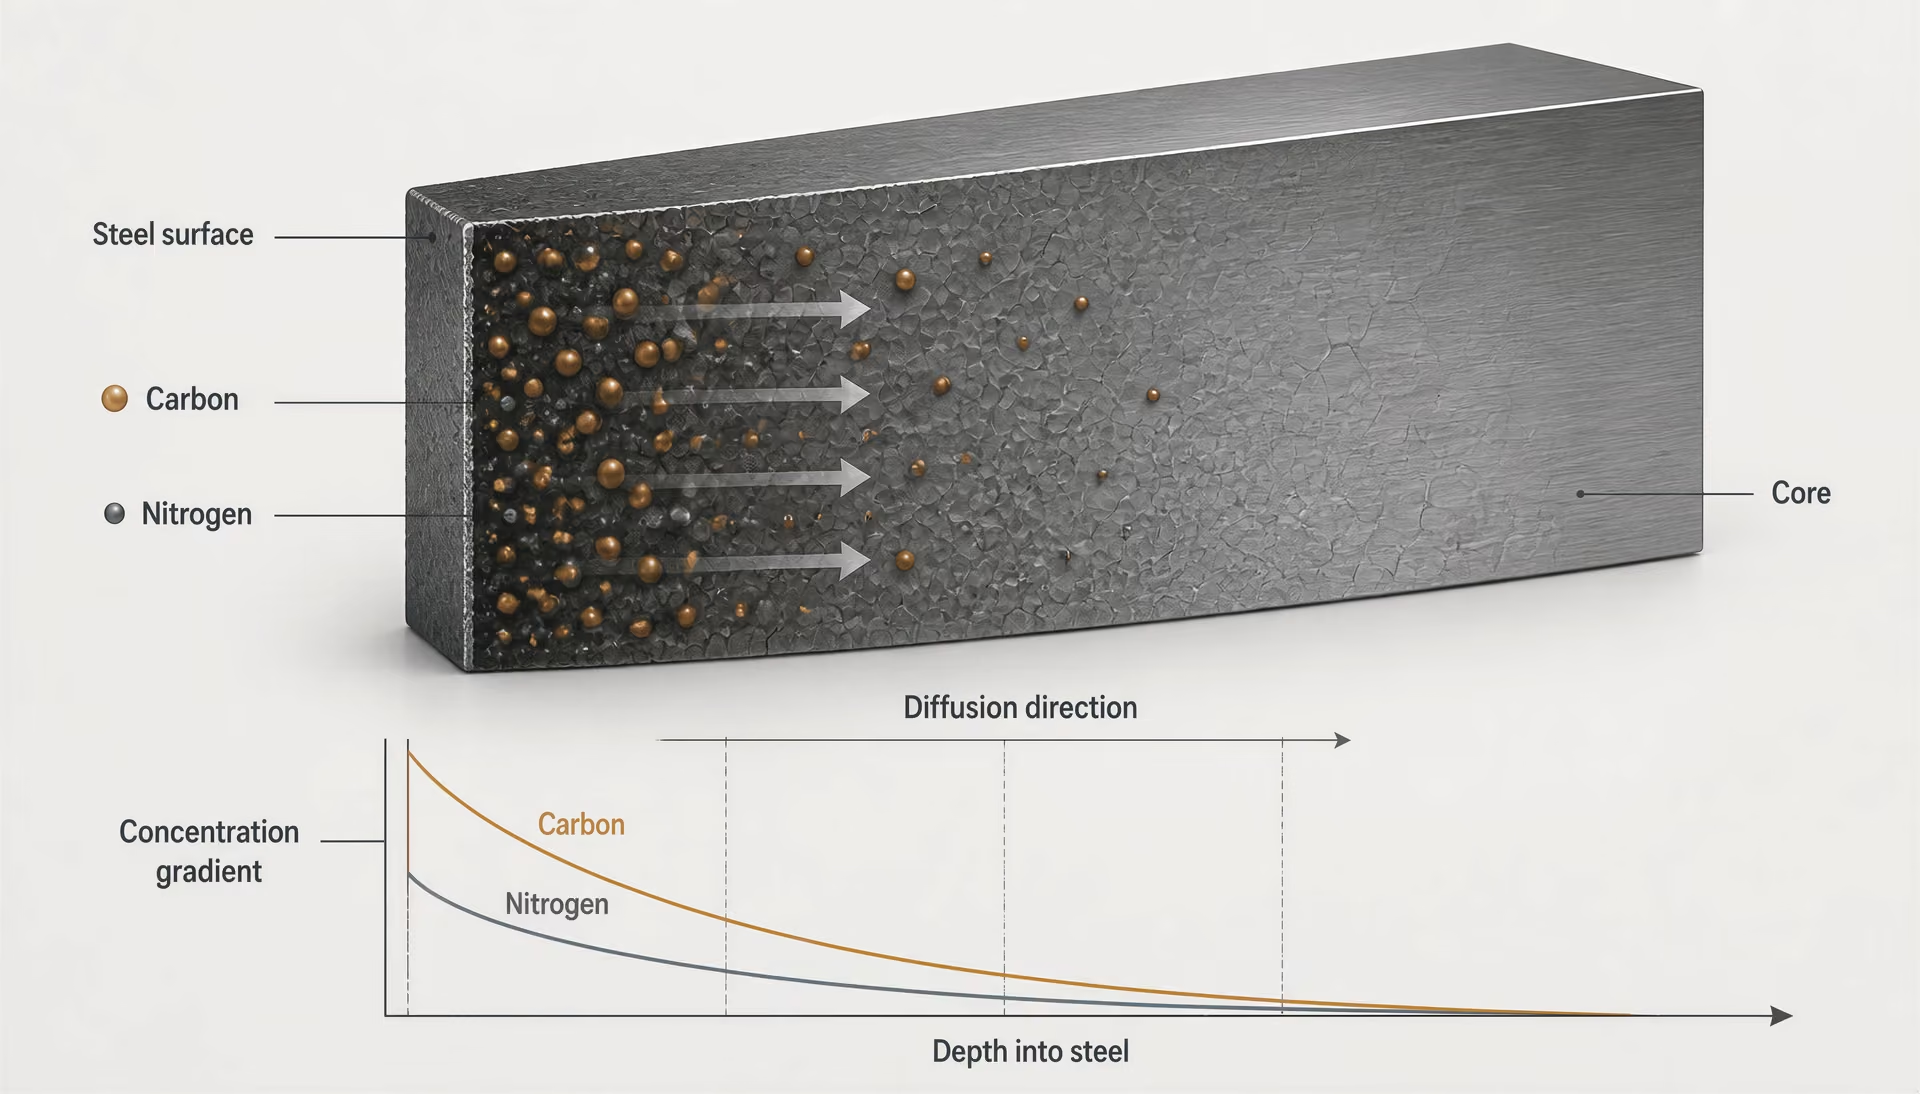
Difuze a koncentrační gradienty
Uhlík a dusík vstupují do oceli povrchem a pohybují se po koncentračních gradientech. Atomy zaujímají intersticiální polohy mezi atomy železa a rychlost jejich pohybu silně závisí na teplotě, krystalové struktuře, čase, složení slitiny a chemickém potenciálu na povrchu. Ve zjednodušené podobě popisují Fickovy zákony tok a měnící se koncentrační profil: strmý gradient mezi povrchem a jádrem podporuje zpočátku rychlý průnik, zatímco s rozvojem vrstvy se gradient postupně zmírňuje.
Atmosféra procesu určuje stav povrchu. Při cementaci vytváří aktivita uhlíku v atmosféře pece austenitický povrch s vysokým obsahem uhlíku nad vnitřní částí s nižším obsahem uhlíku. Povrch nezíská okamžitě homogenní složení. Koncentrace uhlíku se naopak obecně snižuje se vzdáleností od povrchu a tvar tohoto profilu závisí na teplotě, uhlíkovém potenciálu, době působení a reakcích na rozhraní plyn–kov. Jádro si zachovává přibližně původní obsah uhlíku, pokud není úprava mimořádně dlouhá nebo průřez malý.
Karbonitridace zavádí uhlík i dusík, zatímco ocel je v austenitickém stavu. Dusík může ovlivnit přenos uhlíku, prokalitelnost, množství zbytkového austenitu a vylučování legujících nitridů. Protože se dusík často koncentruje v blízkosti povrchu, může být jeho profil strmější než uhlíkový profil. Výsledkem tedy není jednoduše „cementovaná ocel s přídavkem dusíku“.
Nitridace a feritická nitrocementace fungují odlišně. Obvykle se provádějí pod kritickou teplotou, kdy matrice zůstává feritická. Uhlík a dusík difundují feritem, avšak ferit má ve srovnání s austenitem mnohem nižší rozpustnost uhlíku. Dusík proto snadno reaguje se železem a legujícími prvky za vzniku nitridů nebo karbonitridů, přičemž na povrchu může vzniknout tenká sloučeninová vrstva. Pod ní se nachází difuzní zóna obsahující rozpuštěný dusík, precipitáty nebo obojí. Hloubku a vlastnosti této zóny nelze odvodit z hloubky cementované vrstvy.
Difuze také vysvětluje, proč jsou ostré hranice neobvyklé. Metalografické výbrusy obvykle ukazují pozvolnou změnu tvrdosti a složení, nikoli rovinu oddělující „vrstvu“ od „jádra“. Hloubka vrstvy je proto stanovené měření založené na prahové hodnotě určité vlastnosti. Norma ISO 2639:2002 se vztahuje na cementované a kalené vrstvy a používá tvrdostní podmínku menší než 450 HV 1 při trojnásobku hloubky vrstvy. Norma ISO 18203:2026 se zabývá měřením tloušťky vrstev vytvořených mimo jiné tepelným kalením, karbonitridací, cementací a nitridací. Metoda měření musí odpovídat úpravě i specifikované vlastnosti.

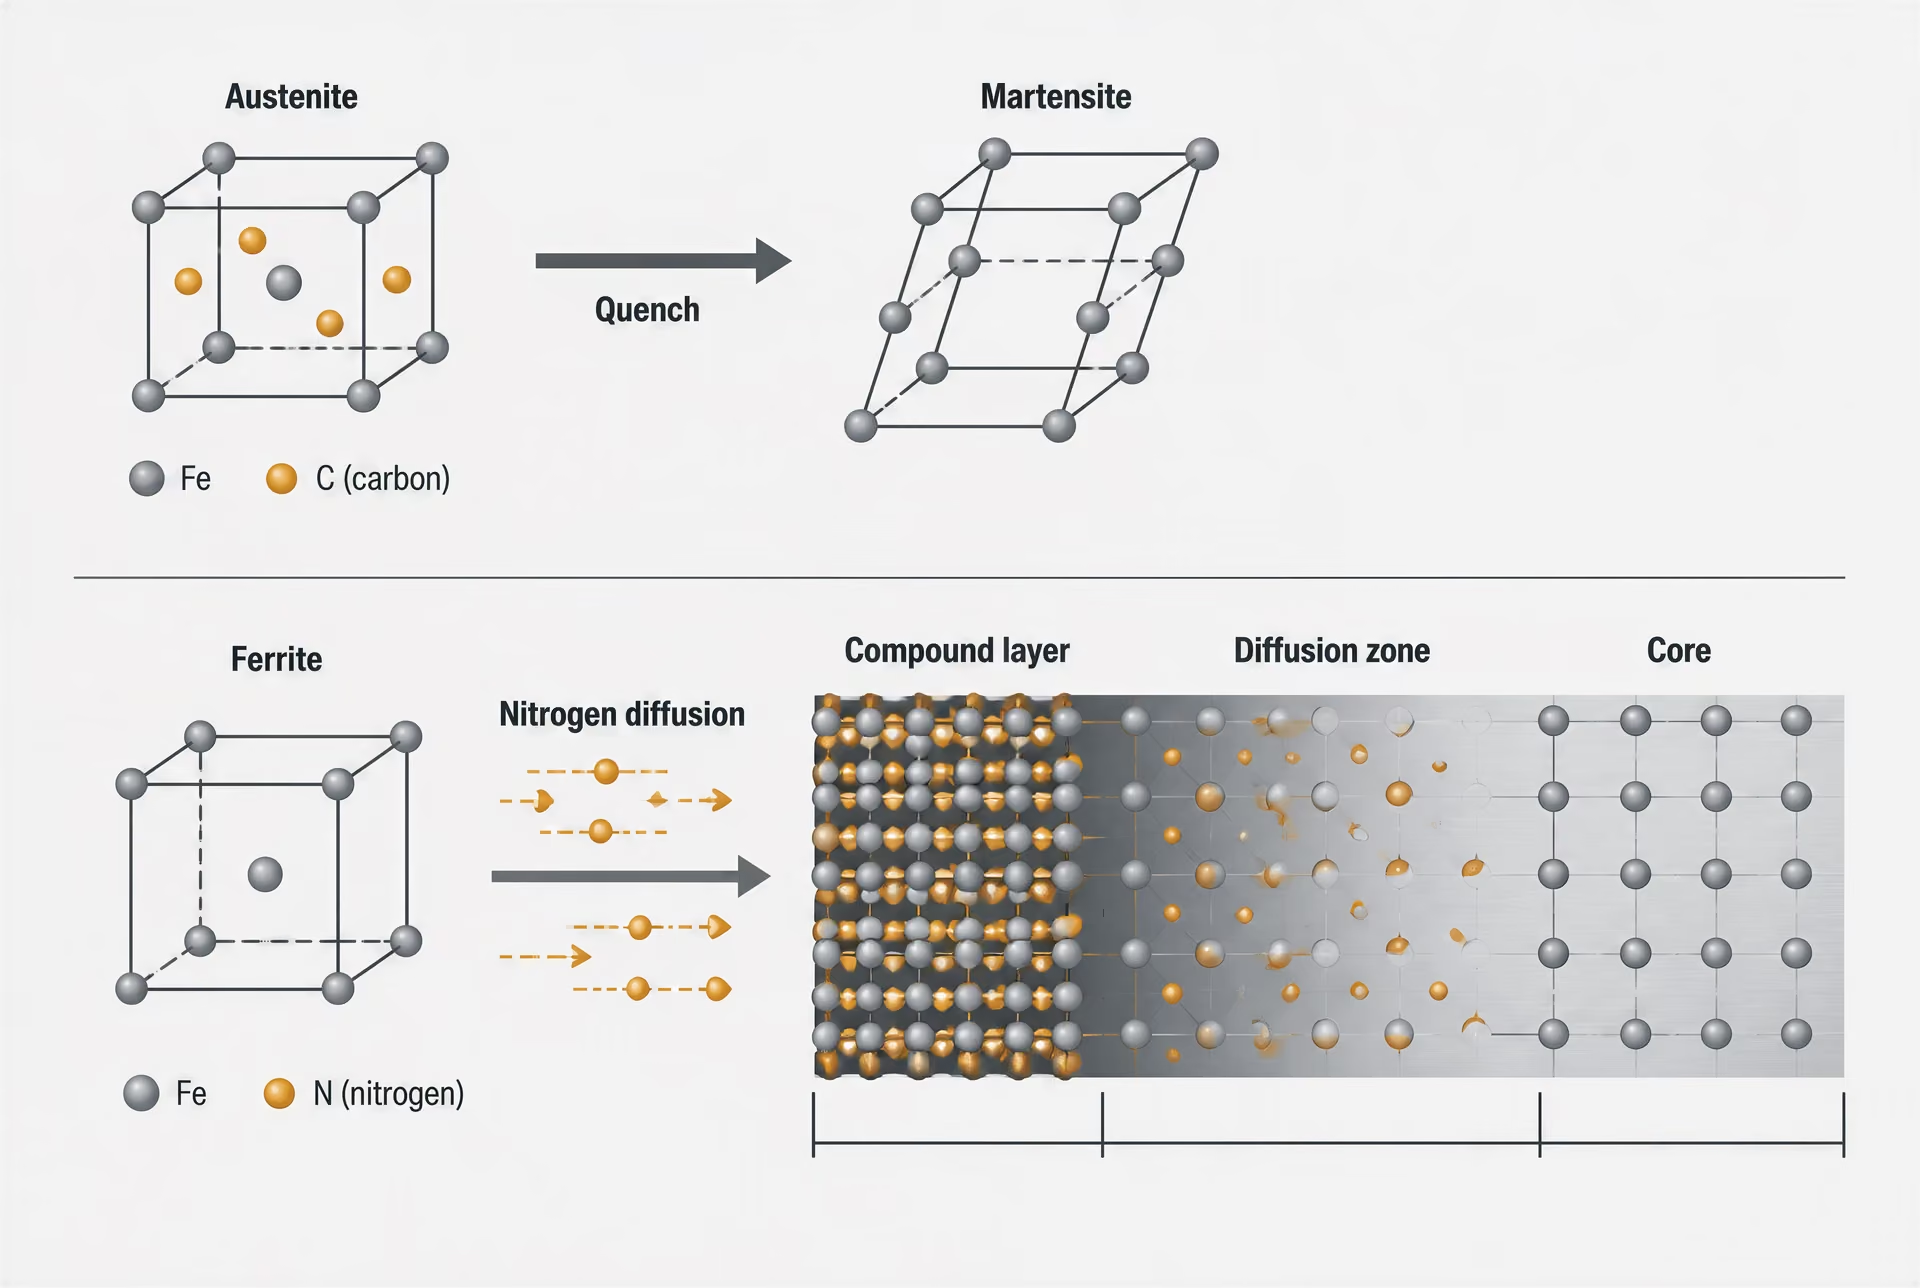
Austenit, ferit, martenzit a sloučeninové vrstvy
| Struktura nebo fáze | Úloha při chemicko-tepelném kalení | Související metody |
|---|---|---|
| Austenit | Rozpouští uhlík a podporuje obohacování před kalením | Cementování a karbonitridování |
| Ferit | Matrice pro difuzi pod kritickou teplotou | Nitridování a nitrocementování |
| Martenzit | Tvrdý produkt přeměny po rychlém ochlazení | Cementování, karbonitridování a tepelné kalení |
| Sloučeninová vrstva | Reakční vrstva obsahující nitridy nebo karbonitridy železa | Nitridování a nitrocementování |
Austenit je plošně centrovaná kubická forma železa stabilní nad příslušnou kritickou teplotou. Dokáže rozpustit podstatně více uhlíku než ferit, prostorově centrovaná kubická forma stabilní při nižších teplotách. Tento rozdíl určuje zásadní odlišnost mezi karbonitridací a nitrocementací.
Při cementaci nebo karbonitridaci se ocel ohřívá do austenitické oblasti. Uhlík nebo uhlík spolu s dusíkem difundují do této fáze a povrch se chemicky odlišuje od jádra. Při ochlazování se austenit může v závislosti na rychlosti ochlazování a prokalitelnosti přeměnit na perlit, bainit nebo martenzit. Průmyslové povrchové kalení obecně využívá kalení, aby se obohacený povrch přeměnil převážně na martenzit. Martenzit je přesycená, deformovaná prostorově centrovaná tetragonální struktura; jeho tvrdost vyplývá z uzavřeného uhlíku, deformace mřížky a vysoké hustoty defektů vzniklých při přeměně.
Při kalení se může přeměnit také jádro, avšak jeho nižší obsah uhlíku mu obvykle poskytuje nižší tvrdost martenzitu a vyšší houževnatost. Legující prvky, jako jsou chrom, nikl, molybden a mangan, posouvají kinetiku přeměn a mění požadovanou rychlost ochlazování. Jádro s nízkým obsahem uhlíku proto může zůstat houževnaté, zatímco povrch s vysokým obsahem uhlíku ztvrdne, pokud jsou řízeny tepelný cyklus a velikost průřezu.
Nitrocementace není karbonitridační cyklus s nízkou dávkou uhlíku. Probíhá ve feritu pod kritickou teplotou, takže nezahrnuje úmyslnou austenitizaci a obvykle ani martenzitickou vrstvu vytvořenou kalením. Povrch může obsahovat sloučeninovou vrstvu z nitridů železa, často označovanou jako bílá vrstva, nad difuzní zónou obsahující dusík. Přesné fáze závisí na teplotě, chemickém složení plynu nebo solné lázně, uhlíkovém a dusíkovém potenciálu a složení oceli. V difuzní zóně mohou vznikat legující nitridy, které zvyšují tvrdost, aniž by vytvářely stejnou martenzitickou strukturu jako po karbonitridaci.
Nitridace může podobně vytvářet sloučeninovou vrstvu a difuzní zónu, zatímco boridování může vytvářet boridy železa nebo legujících prvků a chromování může měnit povrch prostřednictvím fází bohatých na chrom. Tyto vrstvy se liší tloušťkou, křehkostí, adhezí, gradientem tvrdosti a reakcí na kontaktní zatížení. Nelze je identifikovat jedinou hodnotou tvrdosti.
Tepelné kalení vytváří další typ struktury. Indukční ohřev, ohřev plamenem, laserem nebo elektronovým paprskem zvyšuje teplotu pouze vybrané části povrchu do austenitické oblasti, zatímco podkladová ocel zůstává chladnější. Rychlé samovolné nebo externě zajištěné ochlazení pak austenitizovanou oblast přemění na martenzit. Není nutná difuze uhlíku, takže hloubka zakalení je určována především charakterem ohřevu, tepelnou vodivostí, parametry frekvence nebo paprsku, dobou setrvání a podmínkami chlazení.
Kalení, popouštění a transformační napětí
Kalení „zmrazí“ vysokoteplotní stav řízený difuzí do nerovnovážné struktury. V cementované a karbonitridované oceli může povrch obsahovat martenzit s vysokým obsahem uhlíku, jádro martenzit s nižším obsahem uhlíku a zbytkový austenit, pokud obsah uhlíku snižuje teploty začátku a dokončení tvorby martenzitu. V závislosti na slitině a řízení procesu mohou rovněž zůstat nerozpuštěné nebo se vyloučit karbidy. Zbytkový austenit se může později během provozu nebo broušení přeměnit a způsobit rozměrové změny.
Chlazení není z mechanického hlediska neutrální. Povrch se ochlazuje a smršťuje dříve než teplejší vnitřní část, čímž vznikají tepelná napětí. Přeměna přidává další deformaci, protože austenit se při přeměně na martenzit rozpíná. Konečné rozložení zbytkových napětí závisí na průběhu teploty v průřezu, gradientech uhlíku a dusíku, podílu martenzitu, geometrii a intenzitě kalení. Tlakové napětí na povrchu může zvyšovat odolnost proti některým únavovým trhlinám, avšak nadměrná deformace, trhliny vzniklé při kalení nebo tahové napětí v kritickém místě mohou zamýšlený účinek úpravy zmařit.
Popouštění znovu ohřívá kalenou ocel pod austenitickou oblastí. Snižuje křehkost, uvolňuje část napětí vzniklého při kalení a umožňuje uhlíku opustit přesycený martenzit. Výsledný popuštěný martenzit je méně tvrdý než nepopuštěný martenzit, avšak obvykle stabilnější a odolnější vůči poškození. Popouštění může také změnit zbytkový austenit a způsobit vylučování karbidů. U nitridovaných a feriticky nitrocementovaných součástí je nutné uplatnit odlišný pohled: jejich difuzní zóny a sloučeninové vrstvy nevznikají kalením a nadměrný ohřev po úpravě může způsobit zhrubnutí precipitátů, změnu chemického složení vrstvy nebo snížení tvrdosti.
Výsledná vrstva je tedy produktem chemického složení, difuze, fázové stability, ohřevu, ochlazování a vývoje napětí. Ověřování by mělo uvádět více než jen tvrdost povrchu: o tom, zda úprava odpovídá provoznímu požadavku, může rozhodovat naměřená hloubka vrstvy, profil tvrdosti, mikrostruktura, tloušťka sloučeninové vrstvy, pokud je relevantní, množství zbytkového austenitu, deformace a zbytková napětí.
Cementování: uhlíkem obohacené vrstvy následované kalením
Princip cementování
Cementování je termochemické zpracování, při němž uhlík proniká do povrchu nízkouhlíkové oceli, zatímco je ocel udržována při teplotě, při níž může vznikat austenit. Při tomto zpracování vzniká povrch s vysokým obsahem uhlíku nad vnitřní oblastí s nižším obsahem uhlíku; nejde tedy pouze o ohřev a samo o sobě ani o úplný kalicí cyklus. Obohacená vrstva se obvykle následně austenitizuje a kalí, aby její obsah uhlíku umožnil vznik martenzitu.
ASM International definuje povrchové kalení jako zpracování železného materiálu, při němž se jeho povrchová vrstva neboli cementovaná vrstva stane podstatně tvrdší než jádro. Cementování tohoto rozdílu dosahuje změnou složení povrchu před přeměnou. Uhlíkový potenciál atmosféry pece, solné lázně nebo uhlík obsahujícího prostředí se udržuje nad aktivitou uhlíku na povrchu oceli. Uhlík se poté na povrchu rozpouští a difunduje do nitra. Jeho koncentrace se se vzdáleností od povrchu snižuje, takže vzniká uhlíkový gradient, nikoli ostrá hranice.
Tento gradient je důležitý. V blízkosti povrchu může být obsah uhlíku dostatečně vysoký k vytvoření vysokouhlíkového martenzitu po kalení. Dále směrem do nitra zůstává původní nízkouhlíkové složení převážně nezměněno, přestože materiál prochází stejným tepelným cyklem. Výsledná součást může kombinovat tvrdý povrch odolný proti opotřebení s houževnatějším jádrem, které lépe odolává poškození. Toto uspořádání vysvětluje, proč se cementování používá u součástí, jako jsou ozubená kola, drážkované hřídele, válečky, pouzdra a další díly vystavené kontaktnímu namáhání. Neznamená to však, že každá cementovaná součást má stejné vlastnosti z hlediska opotřebení, únavy, tření nebo koroze.
AISI 8620, AISI 4320 a AISI 9310 jsou známými příklady nízkouhlíkových legovaných ocelí používaných při cementování, samotné označení však neurčuje hloubku vrstvy, profil tvrdosti ani výsledek z hlediska deformací. Obsah legujících prvků v oceli ovlivňuje prokalitelnost, stabilitu karbidů, teploty přeměn, odezvu při popouštění a rozměrové změny. Nikl, chrom a molybden mohou napomáhat prokalení jádra při kalení, zatímco nadměrný obsah uhlíku na povrchu nebo nevhodná rovnováha legujících prvků může zvyšovat množství zbytkového austenitu a tvorbu karbidů.
| Postup cementování | Charakteristika procesu | Aspekt řízení |
|---|---|---|
| Plynové cementování | Řízená pecní atmosféra obsahující uhlík | Uhlíkový potenciál, průtok plynu a rovnoměrnost v peci |
| Vakuové cementování | Vstřikování uhlovodíku za nízkého tlaku | Vstřikovací cyklus a volba kalení |
| Cementování v zásypu | Součást je obklopena směsí obsahující uhlík | Méně přímé řízení atmosféry |
Mezi média používaná pro cementování patří plynné prostředí, vakuum a sypké směsi. Při plynovém cementování se obvykle řídí atmosféra obsahující oxid uhelnatý, oxid uhličitý, vodík, methan a další uhlovodíkové produkty. Vakuové cementování využívá vstřikování uhlovodíků za nízkého tlaku a podle zařízení a součásti po něm následuje kalení v plynu nebo oleji. Při cementování v sypké směsi je součást obklopena sloučeninou obsahující uhlík; historicky se používalo například dřevěné uhlí s aktivátorem, avšak řízení procesu je méně přímé než u sledované atmosféry v peci.
Teplota a čas určují uhlíkový profil. Vyšší teplota obecně urychluje difuzi, současně však podporuje růst zrna a může zvyšovat deformace. Delší výdrž prohlubuje vrstvu pouze postupně, protože za zjednodušených podmínek souvisí difuzní vzdálenost přibližně s druhou odmocninou času. Skutečné profily závisí na uhlíkovém potenciálu, legujících prvcích, rovnoměrnosti teploty v peci, stavu povrchu a okrajových podmínkách v rozích, otvorech a zakrytých oblastech. Specifikovaná „hloubka vrstvy“ má proto význam pouze tehdy, pokud je uvedena její definice a metoda měření.
Austenitizace, kalení a popouštění
Po proniknutí uhlíku do povrchu musí ocel obvykle podstoupit kalicí cyklus. Při přímém kalení probíhá cementování při austenitizační teplotě a součást se z této teploty přímo kalí. Při dvojitém kalení nebo opětovné austenitizaci se součást po cementování ochladí a následně znovu ohřeje, někdy nejprve za účelem zjemnění jádra a poté za účelem zakalení vrstvy. Zvolený cyklus závisí na druhu oceli, velikosti průřezu, požadovaných vlastnostech jádra, řízení velikosti zrna a mezích přípustných deformací.
Austenit rozpouští uhlík a umožňuje, aby obohacený povrch reagoval při ochlazování odlišně od nízkouhlíkového jádra. Je-li kalení dostatečně intenzivní a teplotní průběh se vyhne nadměrné tvorbě přeměnových produktů, přemění se vrstva převážně na martenzit. Martenzit může vzniknout také v jádře, avšak jeho nižší obsah uhlíku mu poskytuje nižší tvrdost po zakalení a obecně vyšší houževnatost. Prokalitelnost daná legováním určuje, jak daleko tato přeměna proběhne. V tlustém průřezu nebo při nedostatečně intenzivním kalení může v oblastech určených k přenosu zatížení zůstat bainit, ferit nebo perlit.
Intenzitu kalení je třeba řídit, nikoli maximalizovat. Olej, polymerní roztok, tlakový plyn a další kalicí prostředky odvádějí teplo různými rychlostmi a pohyb kapaliny či plynu mění místní podmínky ochlazování. Velmi intenzivní kalení může omezit nežádoucí měkké přeměnové produkty, současně však může zvýšit tepelné a transformační napětí, a tím i riziko praskání a rozměrových změn. Přerušované, stupňovité nebo tlakové kalení plynem může u určitých geometrií omezit deformace, žádný kalicí prostředek však není univerzálně vhodný.
Po kalení následuje popouštění. Jeho účelem je snížit křehkost a vysoká zbytková napětí martenzitu po zakalení a současně dosáhnout požadované tvrdosti a rozměrové stability. Popouštění neobnovuje původní nízkouhlíkový stav. Povrchová vrstva bohatá na uhlík zůstává chemicky odlišná a její odezva se může lišit od odezvy jádra. Teplota a doba popouštění ovlivňují vylučování karbidů, rozklad martenzitu, stabilitu zbytkového austenitu a výslednou tvrdost. Nízkoteplotní popouštění je běžné tam, kde je požadována vysoká tvrdost vrstvy, nenahrazuje však specifikaci úplné mikrostruktury a profilu tvrdosti.
Řízení procesu musí zahrnovat také růst austenitického zrna. Teploty při cementování jsou natolik vysoké, že dlouhá výdrž může zvětšit zrna původního austenitu, zejména pokud ocel neobsahuje vhodné přísady pro zjemnění zrna nebo pokud je cyklus špatně řízen. Hrubá zrna mohou snižovat houževnatost a měnit průběh přeměn. Opětovný ohřev pod původní cementační teplotou může strukturu zjemnit, přidává však další tepelný cyklus a další příležitost ke vzniku deformací.
Mikrostruktura, zbytkový austenit a deformace
Cementovaná vrstva může obsahovat martenzit s vysokým obsahem uhlíku, zbytkový austenit, karbidy a přechodové oblasti. Strong evidence
Cementovaná vrstva není definována pouze martenzitem. Praktické metalografické zkoumání může odhalit vysokouhlíkový martenzit, zbytkový austenit, karbidy a přechodové oblasti, v nichž obsah uhlíku a tvrdost směrem k jádru klesají. Podíl a morfologie jednotlivých složek závisí na uhlíkovém potenciálu povrchu, teplotě, chemickém složení oceli, rychlosti ochlazování a popouštění.
Zbytkový austenit Austenit, který po kalení zůstává nepřeměněný, protože jeho teploty přeměny jsou vlivem složení a průběhu ochlazování dostatečně sníženy.
Zbytkový austenit vzniká tehdy, když má uhlíkem obohacený austenit dostatečně nízkou martenzitickou počáteční teplotu, takže se při kalení nepřemění úplně. Určité množství zbytkového austenitu může absorbovat deformaci a omezit bezprostřední praskání, při provozním namáhání, obrábění nebo následném ochlazování je však rozměrově nestabilní. Přeměna na martenzit může způsobit růst součásti nebo jiné rozměrové změny. Nadměrné množství může také snižovat naměřenou tvrdost nebo měnit chování při kontaktní únavě. Z tohoto důvodu se obsah zbytkového austenitu při požadavcích na rozměrovou stabilitu nebo cyklické namáhání často měří metalograficky nebo rentgenovou difrakcí; samotná povrchová tvrdost jej nemůže spolehlivě identifikovat.
Karbidy představují další problém z hlediska řízení procesu. Legované karbidy mohou přispívat k odolnosti proti opotřebení, avšak souvislá síť karbidů nebo nadměrné množství karbidů na hranicích zrn může cementovanou vrstvu zkřehčit a spotřebovat legující prvky potřebné pro prokalitelnost. Nadměrný uhlíkový potenciál, příliš dlouhá výdrž při teplotě nebo nevhodné chemické složení oceli mohou vytvořit povrch, který je při zkoušce vtiskem tvrdší, avšak v provozu méně vyhovující. Cílem je řízený uhlíkový profil, nikoli co nejvyšší možný obsah uhlíku na povrchu.
Deformace vznikají souběžným působením několika zdrojů: tepelné roztažnosti a smršťování, transformačních deformací při přeměně austenitu na martenzit, nerovnoměrného ochlazování, změn tloušťky průřezu, zbytkových napětí po obrábění a účinků přípravků nebo zatížení. U ozubených kol se může měnit velikost zubů nebo házení; hřídele se mohou ohýbat nebo zvětšovat svůj průměr; tenké průřezy se mohou zkroutit. Geometrie, orientace v peci, intenzita promíchávání kalicího prostředku a upnutí proto patří do specifikace procesu. Broušení po kalení může opravit některé rozměrové odchylky, nemůže však napravit nevhodnou mikrostrukturu vrstvy ani odstranit deformaci bez úbytku požadované vrstvy.
Ověřování musí měřit více než pouze jednu hodnotu povrchové tvrdosti. Norma ISO 2639:2002 se zabývá určováním a ověřováním hloubky cementovaných a zakalených vrstev a pro vymezení své použitelnosti používá tvrdostní podmínku nižší než 450 HV 1 při trojnásobku hloubky vrstvy. Profil tvrdosti od povrchu do jádra může stanovit účinnou hloubku vrstvy, pokud jsou dodrženy specifikované zatížení, příprava vzorku, rozestupy a koncový bod. Norma ISO 18203:2026 se vztahuje na povrchově kalené vrstvy vzniklé cementováním, karbonitridováním, nitridováním, plamenovým, indukčním, elektronovým a laserovým kalením a zdůrazňuje, že různá zpracování vyžadují definované postupy měření.
Metalografické zkoumání může odhalit martenzit, bainit, perlit, zbytkový austenit a karbidy, které může profil tvrdosti přehlédnout. U přesných součástí mohou být nutné rozměrové kontroly a měření zbytkových napětí. Cementování patří mezi nejrozšířenější termochemická zpracování oceli, jeho výsledkem je však řízená kombinace složení, přeměn, mikrostruktury, napětí a změřené hloubky vrstvy, nikoli obecné označení jakéhokoli povrchu zvýšené tvrdosti.
Karbonitridování: uhlík a dusík v austenitu
Karbonitridování je chemicko-tepelné povrchové kalení, při němž do povrchu oceli pronikají uhlík i dusík, zatímco se ocel nachází v austenitickém stavu. Obohacená vrstva se následně kalí, čímž obvykle vzniká martenzit, který je podstatně tvrdší než jádro s nižším obsahem uhlíku. Karbonitridování tak z hlediska principu procesu zaujímá místo mezi cementací a nitridací, není však pouze rychlejším cementačním cyklem ani vysokoteplotní formou nitrokarburizace.
ASM International definuje povrchové kalení jako zpracování železného materiálu, při němž se jeho povrchová vrstva neboli zakalená vrstva stane podstatně tvrdší než jádro. U.S. National Bureau of Standards podobně klasifikuje cementaci, nitridaci a karbonitridování podle toho, zda se do povrchu oceli přidává uhlík, dusík, nebo obojí. Karbonitridování je proto nutné určovat podle difundujících prvků a fázového stavu, nikoli pouze podle výsledného profilu tvrdosti.
Mechanismus karbonitridování
Obrobek se zahřívá nad dolní kritickou teplotu do oblasti austenitu, obvykle v řízené plynné atmosféře obsahující plyn s obsahem uhlíku a přídavek amoniaku. Na dodávce uhlíku se mohou podílet oxid uhelnatý, methan, propan a endotermický nosný plyn, zatímco amoniak poskytuje zdroj atomárního dusíku. Atmosféru je nutné řídit, protože uhlíkový potenciál, disociace amoniaku, průtok plynu, tlak a teplota pece společně určují chemický potenciál na povrchu oceli.
Při austenitizační teplotě může austenit rozpustit značné množství uhlíku a menší, avšak z metalurgického hlediska významné množství dusíku. Uhlík a dusík pak difundují z povrchu do vnitřních oblastí. Jejich koncentrace se se vzdáleností od povrchu snižuje, takže vzniká gradient, nikoli ostrá hranice. Výsledný profil závisí na teplotě, době výdrže, složení slitiny, povrchových reakcích a rychlosti, jakou atmosféra dodává jednotlivé prvky.
Dusík ovlivňuje více než pouze chemické složení povrchu. V austenitu může zvyšovat prokalitelnost a zpomalovat některé transformační reakce, takže i tenká obohacená vrstva může při kalení vytvořit martenzit, přestože základní ocel má omezenou prokalitelnost. Dusík také mění teploty přeměny austenitu na martenzit a při nadměrném kombinovaném obsahu uhlíku a dusíku může zvyšovat podíl zbytkového austenitu. Legující prvky, jako jsou chrom, molybden, mangan a nikl, dále mění prokalitelnost a stabilitu karbidů nebo nitridů.
Postup karbonitridování
- Austenitizace Ohřejte ocel do oblasti austenitu.
- Obohacování Dodávejte uhlík a dusík prostřednictvím řízené atmosféry.
- Kalení Ochlaďte dostatečně rychle, aby vznikla požadovaná martenzitická povrchová vrstva.
- Popouštění Snižte křehkost a upravte tvrdost a rozměrovou stabilitu.
Praktický postup proto obvykle spočívá v austenitizaci v atmosféře obsahující uhlík a dusík, ve výdrži dostatečně dlouhé k vytvoření předepsané vrstvy a v kalení řízenou rychlostí. Následně může být provedeno popouštění za účelem snížení kalicích napětí a úpravy tvrdosti. Karbonitridování se často používá u ocelí s relativně nízkým obsahem uhlíku, včetně jakostí určených pro malé součásti, spojovací materiál, ozubená kola, pouzdra a další součásti, u nichž je požadována mělká tvrdá vrstva a houževnaté jádro. Samotné označení jakosti výsledek neurčuje. Oceli AISI 1018, AISI 1020, SAE 8620 a EN 20MnCr5 reagují odlišně, protože se liší obsahem uhlíku, legujících prvků, velikostí zrna, prokalitelností a předchozím tepelným zpracováním.
Povrch může obsahovat martenzit se zbytkovým austenitem a v závislosti na chemickém složení a průběhu procesu také legované karbidy nebo karbonitridy. Jádro se může přeměnit na martenzit, bainit nebo směs obsahující ferit a perlit. Toto rozlišení je významné. Tvrdá vrstva nad měkkým a málo pevným jádrem může selhat deformací, rozdrcením nebo ohybem, i když měření povrchové tvrdosti vykazuje vyhovující hodnotu.
| Vlastnost | Karbonitridování | Nitrocementování |
|---|---|---|
| Matrice během obohacování | Austenit | Ferit |
| Teplotní režim | Nad kritickou teplotou | Pod kritickou teplotou |
| Typická konečná struktura | Martenzitická povrchová vrstva po kalení | Sloučeninová vrstva a difuzní zóna |
| Kalení nutné pro vytvoření povrchové vrstvy | Obvykle ano | Obvykle ne |
Karbonitridování není nitrokarburizace. Při karbonitridování difundují uhlík a dusík do austenitu nad kritickou teplotou a kalením obvykle vzniká martenzitická vrstva. Při nitrokarburizaci difundují uhlík a dusík do feritu pod kritickou teplotou. Nitrokarburizované součásti běžně vytvářejí tenkou sloučeninovou vrstvu železo–uhlík–dusík nad difuzní zónou obsahující dusík, zatímco karbonitridované součásti se specifikují především prostřednictvím přeměněné, vytvrzené vrstvy. Záměna těchto dvou procesů může vést k nesprávným očekáváním ohledně fázové struktury, rozměrových změn, zkoušení tvrdosti a chování při opotřebení nebo korozi.
Porovnání s cementací
Při cementaci se do austenitu vnáší uhlík a vytváří se povrch s vysokým obsahem uhlíku nad vnitřní oblastí s nižším obsahem uhlíku. Karbonitridování se řídí stejnou obecnou tepelnou logikou, současně však přidává dusík. Tento rozdíl má zásadní důsledky: dusík ovlivňuje prokalitelnost, transformační chování, podíl zbytkového austenitu i reakci obohacené vrstvy při kalení.
Cementovaná vrstva bývá často hlubší než karbonitridovaná vrstva, ačkoli žádný z těchto procesů nemá jednu pevně danou hloubku. Karbonitridování se běžně volí tehdy, když postačuje relativně mělká vrstva a když zvýšení prokalitelnosti působením dusíku může snížit riziko nedostatečně zakaleného povrchu. Kratší procesní cyklus často spojovaný s karbonitridováním je důsledkem předepsané hloubky a procesní teploty, nikoli definicí této metody. Dlouhý cyklus při nízké teplotě a krátký cyklus při vysoké teplotě mohou vést k odlišným gradientům, deformacím, růstu zrna a podílu zbytkového austenitu.
Cementace obecně využívá uhlíkový potenciál k nastavení koncentrace uhlíku na povrchu. Karbonitridování vyžaduje řízení uhlíkového i dusíkového potenciálu. Zvýšení přídavku amoniaku neznamená jednoduše zvýšení tvrdosti vrstvy. Nadbytek dusíku může zvyšovat podíl zbytkového austenitu, za nevhodných podmínek podporovat pórovitost nebo nehomogenní chemické složení povrchu a měnit rozměrové chování. Nadbytek uhlíku může po kalení vytvořit povrch s vysokým obsahem uhlíku, který je křehký, nebo vést k nadměrnému podílu zbytkového austenitu. Řízení pece a měření atmosféry jsou proto součástí metalurgické specifikace.
Porovnání ovlivňuje i samotná ocel. Nízkouhlíková nelegovaná ocel může karbonitridováním získat užitečnou mělkou martenzitickou vrstvu, zatímco nízkolegovaná cementační ocel, jako je SAE 8620, se běžně volí tam, kde je požadována větší hloubka vrstvy a vyšší prokalitelnost jádra. Karbonitridovanou součást z oceli SAE 8620 a karbonitridovanou součást z oceli AISI 1018 nelze porovnávat pouze podle povrchové tvrdosti. Liší se jejich uhlíkové gradienty, obsahy dusíku, přeměny v jádře, deformace i únosnosti.
Oba procesy mohou po kalení vytvořit v blízkosti povrchu tlakové zbytkové napětí, které může podporovat odolnost proti některým formám kontaktní nebo ohybové únavy. Ani jeden proces však nezaručuje příznivý stav napětí. Skutečný výsledek určují intenzita kalení, rozměry průřezu, geometrie, výchozí mikrostruktura a popouštění. Chování při opotřebení, tření a tribokorozi závisí také na materiálu protilehlé plochy, mazání, kontaktním tlaku, jakosti povrchu a prostředí; název zpracování sám o sobě nepředpovídá výsledné vlastnosti.
Martenzitická vrstva a procesní parametry
Martenzitická vrstva vznikne pouze tehdy, pokud je obohacený austenit ochlazen transformační oblastí dostatečnou rychlostí. Kalení v oleji, polymeru, soli nebo plynu vytváří odlišný průběh odvádění tepla. Intenzivní kalení může zvýšit tvorbu martenzitu, současně však zvyšuje riziko deformací a trhlin. Mírné kalení může v oblastech, které měly být plně vytvrzené, zanechat bainit nebo perlit. Přerušované nebo stupňovité kalení může omezit deformace, mění však transformační dráhu a musí být kvalifikováno pro danou geometrii součásti.
Teplota řídí difuzi a růst austenitického zrna. Doba řídí hloubku pronikání uhlíku a dusíku. Složení atmosféry řídí dodávku na povrch. Podmínky kalení řídí výsledné fáze. Složení oceli řídí prokalitelnost a precipitaci. Tyto parametry se vzájemně ovlivňují, takže uvedení teploty karbonitridování bez údajů o době, atmosféře, jakosti oceli a podmínkách kalení nepředstavuje reprodukovatelnou specifikaci zpracování.
Ověření by mělo zahrnovat více než pouze maximální povrchovou tvrdost. Profil tvrdosti od povrchu směrem k jádru může stanovit účinnou hloubku vrstvy, zatímco metalografie může odhalit martenzit, zbytkový austenit, bainit, karbidy, nitridy, oduhličení a mezikrystalovou oxidaci. U přesných součástí může být nutná kontrola rozměrů a posouzení zbytkových napětí.
Norma ISO 18203:2026 se zabývá povrchově vytvrzenými vrstvami vytvořenými karbonitridováním, cementací, nitridací, plamenem, indukcí, elektronovým svazkem a laserovým kalením. Norma ISO 2639:2002 se zabývá stanovením a ověřováním hloubky cementované a vytvrzené vrstvy; její použitelnost vychází z podmínky tvrdosti nižší než 450 HV 1 při trojnásobku hloubky vrstvy. Toto kritérium nelze bez kritického posouzení přenášet na každou specifikaci karbonitridování. Výkres nebo procesní norma musí uvádět metodu měření, stupnici tvrdosti, místo měření, minimální nebo účinnou hloubku, stav povrchu a meze přijatelnosti. Povrchové kalení se prokazuje požadovanou mikrostrukturou a profilem hloubky, nikoli jediným jasným a tvrdým údajem z měření povrchu.
Nitridace: difúze dusíku bez konvenční cementace
Nitridace je chemicko-tepelné zpracování založené na dusíku, při němž dusík proniká do povrchu oceli a reaguje se železem a vybranými legujícími prvky. Nejde proto o nízkouhlíkovou variantu cementace. Při cementaci vzniká vrstva obohacená uhlíkem, která se obvykle austenitizuje a kalí za účelem vytvoření vysokouhlíkového martenzitu. Nitridace se zpravidla provádí na předem tepelně zpracované oceli při teplotě nižší, než je rozsah kritických přeměn, takže zpevněný povrch tvoří především dusíkem zpevněný ferit a legující nitridy, nikoli kalená martenzitická vrstva.
ASM International definuje povrchové kalení jako zpracování železného materiálu, při němž se jeho povrchová vrstva neboli povrch stane podstatně tvrdší než jádro. Nitridace tuto definici splňuje, avšak cesta k dosažení tvrdosti je odlišná. U.S. National Bureau of Standards klasifikuje cementaci, nitridaci a karbonitridaci podle toho, zda se do povrchu přidává uhlík, dusík, nebo obojí. Tato klasifikace je užitečnější než považovat každý proces povrchového kalení za jeden teplotní cyklus.
Difúze dusíku a tvorba nitridů
Na povrchu při zpracování se dusík dodává z disociované amoniakální atmosféry, plazmatu nebo jiného řízeného média obsahujícího dusík. Atomy dusíku se rozpouštějí na povrchu oceli a difundují dovnitř. Některé zůstávají v intersticiálním tuhém roztoku, jiné se slučují se železem nebo legujícími prvky za vzniku nitridů. Výsledný profil tvrdosti závisí na nitridačním potenciálu, teplotě, čase, chemickém složení oceli, předchozím tepelném zpracování a reakcích probíhajících na povrchu.
Nitridační oceli se volí mimo jiné podle obsahu prvků tvořících nitridy. Hliník, chrom, molybden, vanad, titan a někdy niob mohou vytvářet jemně rozptýlené legující nitridy. Tyto částice brání pohybu dislokací a zvyšují tvrdost v difúzní zóně. Jejich účinek není vzájemně zaměnitelný: každý prvek má jinou rozpustnost, stabilitu nitridů, chování při precipitaci a vliv na houževnatost a rozměrové změny. Přítomnost určitého prvku v atestu o chemickém složení sama o sobě nepotvrzuje konkrétní nitridovanou hloubku ani tvrdost. K dosažení těchto výsledků je zapotřebí definovaný proces a ověřovací metoda.
K běžným konstrukčním volbám patří oceli specifikované pro nitridaci podle EN 10085 a také legované oceli, jako je AISI 4140, pokud jsou stanoveny požadované vlastnosti po nitridaci, stav jádra po tepelném zpracování a provozní podmínky. Žádné jakosti by neměl být bez kontroly jejího přesného chemického složení, předchozího stavu po popouštění, jakosti povrchu a průběhu tepelného cyklu přisuzován obecně platný výsledek nitridace.
Transport dusíku je silně ovlivněn reakcí na povrchu. Při plynové nitridaci řídí aktivitu dusíku u obrobku disociace amoniaku a výsledný nitridační potenciál. Při plazmové nitridaci může iontové bombardování povrch čistit a aktivovat, zatímco elektrické parametry ovlivňují ohřev a transport částic. Tyto procesy spolu souvisejí, avšak nevytvářejí totožné vrstvy sloučenin, drsnost, pórovitost ani místní rovnoměrnost.
Na vnějším povrchu může vzniknout vrstva sloučenin. Tvoří ji především nitridy železa, běžně popisované jako nitrid železa epsilon, ε-Fe₂–₃N, a nitrid železa gamma-prime, γ′-Fe₄N. V závislosti na nitridačním potenciálu a řízení cyklu může být vrstva tvořena převážně jednou fází, směsí fází nebo může být natolik tenká, že její souvislost je omezená. Pod ní se nachází difúzní zóna, v níž je dusík rozpuštěn v matrici a může docházet k precipitaci legujících nitridů. Vrstva sloučenin může zlepšit odolnost proti adheznímu opotřebení a některým korozním prostředím, může však být také křehká, pórovitá nebo nedostatečně spojená s podkladem, pokud její chemické složení a tloušťka nejsou vhodné. Silná bílá vrstva není automaticky důkazem úspěšného zpracování.
Difúzní zóna není ekvivalentem přeměněné martenzitické oblasti vzniklé při cementaci. Může obsahovat gradient tvrdosti způsobený klesající koncentrací dusíku a změnou hustoty precipitátů s hloubkou. Jádro si zachovává mikrostrukturu vytvořenou předchozím kalením a popouštěním. Z tohoto důvodu nitridace obvykle začíná u oceli, jejíž vlastnosti jádra jsou již stanoveny. Nitridační cyklus nemá toto tepelné zpracování jádra nahrazovat.
Terminologie nitridované vrstvy
Pojem „nitridovaný povrch“ se v průmyslu používá, může však zakrývat dvě oddělené struktury. Protokol by měl uvádět, zda se tím rozumí celková tloušťka nitridované vrstvy, tloušťka vrstvy sloučenin, hloubka difúzní zóny nebo stanovená účinná hloubka vycházející z tvrdosti. „Bílá vrstva“ je metalografický termín pro vrstvu sloučenin po naleptání; nejde o úplný popis nitridované oblasti.
Toto rozlišení je při kontrole důležité. Příčný řez může ukázat tenkou souvislou vrstvu sloučenin nad mnohem silnější difúzní zónou. Vrstva sloučenin může být také záměrně minimalizována, zatímco hlavní tvrdost přenášející zatížení zajišťuje difúzní zóna. Součásti vystavené kluznému, rázovému nebo valivému kontaktu či korozním médiím mohou vyžadovat odlišný poměr mezi těmito oblastmi. Chování při tření a opotřebení nelze předpovědět z jediného údaje o tvrdosti povrchu, protože kontakt ovlivňují také drsnost, pórovitost, morfologie nitridů, materiál protikusu, mazání a zbytkové napětí.
Uvádění parametrů nitridované vrstvy
- Sloučeninová vrstva Uveďte tloušťku a v případě potřeby také fázové složení, spojitost a pórovitost.
- Difuzní zóna Uveďte oblast se zvýšenou koncentrací dusíku pod sloučeninovou vrstvou.
- Profil tvrdosti Uveďte zkušební zatížení, rozteč měření, přípravu povrchu a koncové kritérium.
- Jádro Zaznamenejte původní stav po tepelném zpracování a tvrdost.
Nitridovaná hloubka by měla být uváděna společně se základem měření. Metalografická hranice, profil mikrotvrdosti a profil koncentrace dusíku nemusí nutně poskytovat stejnou hodnotu. Norma ISO 18203:2026 se vztahuje na povrchově kalené vrstvy vytvořené nitridací i cementací, karbonitridací, kalením plamenem, indukčním kalením, kalením elektronovým paprskem a laserovým kalením. Její zahrnutí těchto procesů neznamená, že kritéria hloubky povrchové vrstvy jsou totožná; příslušná definice a postup měření musí odpovídat danému zpracování.
Norma ISO 2639:2002 je zaměřena na stanovení a ověřování hloubky cementované a zakalené vrstvy. Její použitelnost zahrnuje podmínku tvrdosti nižší než 450 HV 1 ve vzdálenosti trojnásobku hloubky vrstvy. Toto kritérium by nemělo být na nitridované vrstvy nekriticky přenášeno. Nitridace často vytváří pozvolný pokles tvrdosti, vrstvu sloučenin se samostatnou funkcí a jádro, jehož tvrdost může být již poměrně vysoká. Specifikace nitridace by měla uvádět zatížení při zkoušce, rozestup bodů profilu, odstranění vrstvy sloučenin nebo její zahrnutí do měření a zvolený koncový bod.
Rozměrová stabilita a omezení procesu
Nitridace se často volí v případech, kdy je nutné omezit deformace, protože se při ní obvykle vynechávají austenitizační a kalicí stupně spojené s cementací. Tato výhoda je skutečná, nikoli absolutní. Obrobek se stále po mnoho hodin ohřívá a absorpce dusíku, precipitace nitridů, uvolnění obráběcích napětí a růst vrstvy sloučenin mohou měnit rozměry. Obzvláště citlivé jsou tenké průřezy, ostré hrany, lisované spoje a povrchy, které byly předtím tvářeny za studena. Nadále je nutné používat přípravky a plánovat přídavky.
Rozhodující je výchozí mikrostruktura. Kalené a popuštěné jádro poskytuje pevnost a stabilitu, na nichž nitridovaná vrstva závisí, zatímco nadměrná zbytková napětí nebo nevhodná teplota popouštění mohou během zpracování způsobit rozměrové změny. Nitridační teplota musí být rovněž slučitelná s předchozím stavem po popouštění; pokud je součást vystavena vyšší teplotě, než byla teplota použitá při popouštění, může tvrdost jádra klesnout, i když se povrch stane tvrdším.
Stav povrchu řídí vstup dusíku. Oxidické vrstvy, zbytky oleje, oduhličení, poškození po broušení, rozmazaný kov a nerovnoměrná drsnost mohou vést k nesouvislým vrstvám sloučenin nebo k nevyrovnaným difúzním hloubkám. Čištění, aktivace, maskování a řízené předběžné obrábění jsou proto požadavky procesu, nikoli pouze kosmetické kroky. Hrany a otvory mohou přijímat odlišný tok dusíku než široké ploché povrchy, zatímco u plazmového zpracování se mohou projevovat místní účinky způsobené geometrií a elektrickým stíněním.
Teplota, čas a nitridační potenciál rovněž představují omezení. Vyšší teplota obecně urychluje difúzi a precipitaci, může však zvýšit rozměrové změny, pozměnit předchozí stav po popouštění nebo vytvořit nadměrně silnou vrstvu sloučenin. Delší zpracování zvětšuje hloubku pouze v souladu s difúzní kinetikou; nezaručuje úměrné zvýšení užitečné hloubky schopné přenášet zatížení. Nadbytek dusíku může podporovat vznik křehkých nebo pórovitých povrchových struktur. Řízení procesu proto musí specifikovat požadovaný stav vrstvy sloučenin, nikoli pouze teplotu a dobu trvání cyklu.
Nitridaci je třeba posuzovat podle její skutečné provozní funkce: tvrdosti difúzní zóny schopné přenášet zatížení, tření, opotřebení, koroze, únavy, rozměrové tolerance a pevnosti jádra. Použití samotných kritérií pro cementaci zaměňuje strukturu vytvořenou difúzí dusíku za uhlíkovou vrstvu vytvořenou kalením. Taková záměna může vést ke zdánlivě vyhovujícímu údaji tvrdosti a současně přehlédnout vrstvu, která rozhoduje o vzniku poruchy.
Feritická nitrokarbonizace a nitrokarbonizační vrstvy
Feritická nitrokarbonizace (FNC), často označovaná jako feritické nitrokarbonizační zpracování, je termochemický proces povrchového kalení, při němž uhlík a dusík současně difundují do feritu, zatímco ocel zůstává pod teplotou kritické přeměny. Rozdíl oproti karbonitridaci má z metalurgického hlediska zásadní význam. Při karbonitridaci se uhlík a dusík zavádějí do austenitu, obvykle při teplotě dostatečně vysoké k vytvoření martenzitické vrstvy po kalení. Nitrokarbonizace běžně neprobíhá v tomto cyklu austenitizace a kalení. Modifikuje stávající feritický povrch prostřednictvím intersticiální difuze a tvorby sloučenin.
Termín nitrokarbonizace může označovat celou skupinu procesů, zatímco feritická nitrokarbonizace určuje variantu prováděnou pod kritickou teplotou. Dusík a uhlík mohou být dodávány plynnými, solnými a plazmovými procesy, ačkoli jejich chemické složení atmosféry, řízení reakcí a stav povrchu se liší. U.S. National Bureau of Standards klasifikuje cementování, nitridování a karbonitridaci podle toho, zda se na povrch přidává uhlík, dusík, nebo obojí; FNC spadá do stejné termochemické klasifikace, avšak její feritická procesní teplota a výsledná mikrostruktura vyžadují samostatné posouzení.
Zpracování pod kritickou teplotou
Obrobek se zahřívá pod dolní kritickou teplotu Ac1, takže matrice zůstává feritická, místo aby se přeměnila na austenit. Dusík a uhlík vstupují do povrchu z procesní atmosféry nebo solné lázně a difundují směrem do nitra. Protože nedochází k záměrné objemové fázové přeměně následované kalením, bývají rozměrové změny a deformace často menší než při cementování nebo karbonitridaci. Nejsou však vyloučeny. Rozměry a tvar mohou stále ovlivnit teplotní gradienty, již existující napětí, stopy po obrábění, geometrie součásti a růst povrchové sloučeninové vrstvy.
Odezva na zpracování silně závisí na složení oceli. Samotné železo může tvořit železné karbonitridy a nitridy železa, avšak legující prvky, jako jsou chrom, molybden, vanad a hliník, vytvářejí v difuzní zóně stabilní legované nitridy. Tyto precipitáty brání pohybu dislokací a zvyšují tvrdost pod povrchem. Nízkouhlíkové a nízkolegované oceli tak mohou získat tvrdý povrch, aniž by vytvořily hlubokou, kalenou martenzitickou vrstvu spojenou s cementovanými ocelemi. Nitridační oceli, včetně jakostí označovaných jako EN 41B nebo AISI 4140, u nichž jsou kontrolovány skutečné označení podle normy a předchozí tepelné zpracování, reagují odlišně od nelegovaných uhlíkových ocelí, protože jejich legující prvky mění difuzi dusíku, precipitaci a tvrdost.
Teplotu, dobu, potenciál a způsob chlazení je nutné řídit společně. Vysoký dusíkový potenciál může vytvořit silnou, křehkou sloučeninovou vrstvu; nedostatečný potenciál může vést ke vzniku malé nebo žádné souvislé vrstvy. Aktivita uhlíku rovněž mění fázovou rovnováhu a může ovlivnit pórovitost. Cyklus v peci proto nelze zaměňovat za recepturu pro cementování, i když je zpracovávána stejná ocelová součást.
Sloučeninová vrstva a difuzní zóna
Nitrokarbonizovaný povrch se běžně popisuje jako dvě navazující oblasti. Vnější sloučeninová vrstva, někdy po metalografickém naleptání označovaná jako bílá vrstva, se skládá převážně z karb sinnitridů železa. Její fáze mohou zahrnovat epsilon, přibližně Fe₂–₃(N,C), a gamma prime, přibližně Fe₄(N,C), přičemž jejich podíl je určen teplotou, chemickým složením plynu nebo solné lázně a dobou zpracování. Tato vrstva není jednoduše „tvrdý dusík“. Jde o chemicky odlišnou keramice podobnou reakční zónu, jejíž fázové složení, tloušťka, spojitost a pórovitost určují její chování při kontaktu.
Pod ní se nachází difuzní zóna. Koncentrace dusíku a uhlíku s hloubkou klesají, zatímco precipitáty legovaných nitridů a lokální deformace mřížky mohou vytvářet gradient tvrdosti. Difuzní zóna obvykle plynule přechází do neovlivněného jádra, místo aby končila na ostré metalurgické hranici. Její užitečnou hloubku je proto nutné definovat měřicím kritériem, nikoli podle vizuální hrany na vyleštěném příčném řezu.
Významná je spojitost vrstvy. Tenká souvislá sloučeninová vrstva může chránit kluzný povrch, zatímco nesouvislá vrstva může odhalit měkčí oblasti a způsobit nerovnoměrný kontakt. Nadměrná tloušťka může zvyšovat křehkost a podporovat vznik trhlin nebo odlupování při rázu či vysokém kontaktním napětí. Stejně důležitá je pórovitost: řízená pórovitost v blízkosti povrchu může v některých aplikacích zadržovat mazivo, avšak propojené póry mohou propouštět korozivní elektrolyt a vytvářet místa iniciace trhlin. Důležité je i složení, protože vrstvy epsilon a gamma prime nemají totožnou tvrdost, křehkost, chemickou stabilitu ani třecí odezvu.
Podklad zůstává součástí nosného systému. Tvrdá sloučeninová vrstva podepřená měkkým jádrem se může zhroutit nebo popraskat, i když zkouška povrchové tvrdosti poskytne působivou hodnotu. Předchozí kalení a popouštění, tvrdost jádra, zbytková napětí, vměstky a geometrie povrchu ovlivňují schopnost podkladu vrstvu podpírat. Broušení, leštění, omílání, tryskání ocelovými broky nebo odstranění nejvnější vrstvy mohou změnit drsnost, otevřít či uzavřít póry a ovlivnit měřenou i funkční tloušťku zpracované vrstvy.
Ověřování by mělo oddělovat tloušťku sloučeninové vrstvy od hloubky difuzní zóny a mělo by uvádět použitou metodu. Metalografie příčného řezu může identifikovat morfologii fází a pórovitost; profily mikro tvrdosti mohou stanovit gradient tvrdosti; rastrovací elektronová mikroskopie a rentgenová difrakce mohou pomoci posoudit morfologii a fázové složení. ISO 18203:2026 se vztahuje na povrchově kalené vrstvy vytvořené termochemickými metodami včetně karbonitridace, cementování a nitridování, jakož i lokalizovanými tepelnými metodami. Její rozsah podporuje společný rámec pro měření tloušťky vrstev, avšak uváděné kritérium musí stále specifikovat, zda se vztahuje na sloučeninovou vrstvu, difuzní zónu, nebo stanovenou mez tvrdosti.
ISO 2639:2002 je zaměřena na hloubku cementované a kalené vrstvy, nikoli automaticky na každou nitrokarbonizovanou vrstvu. Použitelnost definuje podmínkou tvrdosti nižší než 450 HV 1 ve vzdálenosti trojnásobku hloubky vrstvy. Použití tohoto pravidla bez ověření typu zpracování může zkreslit profil FNC, zejména když se nad mělkou difuzní zónou nachází tenká sloučeninová vrstva a tvrdost jádra je již vysoká.
Úvahy o opotřebení, tření a korozi
Nitrokarbonizace může tribologické chování měnit několika mechanismy současně: sloučeninová vrstva zvyšuje povrchovou tvrdost, difuzní zóna podpírá vnější vrstvu a výsledná drsnost řídí skutečnou kontaktní plochu a zadržování maziva. Výsledkem není univerzální zlepšení. Pořadí účinnosti dvou zpracování může změnit kluzná rychlost, zatížení, materiál protikusu, mazání, teplota, nečistoty i geometrie kontaktu.
Přehled tribologie a tribokoroze zařadil boridování, chromování, cementování, nitridování, nitrokarbonizaci a karbonitridaci mezi zpracování spojovaná s vlastnostmi z hlediska opotřebení, tření a koroze. Tato klasifikace určuje technické účely, nikoli zaručené výsledky. Souvislá karbonitridová vrstva může omezit adhezivní opotřebení, zatímco pórovitá nebo popraskaná vrstva může urychlit abrazivní poškození nebo odhalit podklad. Drsný povrch po zpracování může zvýšit tření, i když se tvrdost zvýšila. Naopak leštění může tření snížit, ale zároveň odstranit část sloučeninové vrstvy nebo změnit strukturu jejích pórů.
Stejnou opatrnost vyžaduje i posuzování koroze. Některé nitrokarbonizované povrchy vykazují v určitých prostředích vyšší odolnost, protože sloučeninová vrstva omezuje přístup k oceli. Jiné podléhají lokalizovanému napadení prostřednictvím pórů, trhlin, poškození hran nebo galvanických rozdílů mezi fázemi. Zkoušky v solné mlze, ponorové zkoušky, elektrochemické zkoušky a zkoušky tribokoroze měří různé procesy porušení; žádnou z nich nelze nahradit hodnotou tvrdosti.
Pro specifikaci je významný záznam zahrnující jakost oceli a předchozí tepelné zpracování, použitý proces, teplotu a dobu zpracování, fázi nebo tloušťku sloučeninové vrstvy, pórovitost a spojitost, hloubku difuzní zóny, profil tvrdosti, drsnost a dokončovací operaci. Tyto údaje odlišují řízenou feritickou nitrokarbonizační vrstvu od vágního tvrzení, že součást byla pouze „povrchově zakalena“.
Další metody povrchového kalení: kyanování, boridování a chromování
Definice organizace ASM International je záměrně široká: povrchové kalení je zpracování železného materiálu, při němž se jeho povrchová vrstva neboli kalená vrstva stane podstatně tvrdší než základní materiál. Tato definice zahrnuje více než jen cementování. U.S. National Bureau of Standards rovněž klasifikuje povrchová zpracování podle prvků přidávaných do oceli: uhlíku, dusíku nebo obou. Boridování a chromování rozšiřují stejný princip na bor a chrom, zatímco kyanování vnáší uhlík i dusík z prostředí obsahujícího kyanid.
Tato zpracování by neměla být posuzována pouze podle povrchové tvrdosti. O tom, zda bude zpracovaná součást dobře fungovat při adhezivním opotřebení, abrazivním opotřebení, únavě, tření nebo tribokorozi, rozhodují také difundující prvek, vzniklé reakční sloučeniny, teplota procesu, transformační průběh, tloušťka vrstvy, její soudržnost, zbytková napětí a stav základního materiálu. Přehled Tribology and Tribocorrosion of Case-Hardened Steels uvádí boridování, chromování, cementování, nitridování, nitrocementování a karbonitridování jako příbuzná zpracování, nevytvářejí však vzájemně zaměnitelné povrchy.
Kyanování v historickém a technickém kontextu
Kyanování je chemicko-tepelné zpracování, při němž uhlík a dusík pronikají do povrchu oceli z lázně roztavených kyanidových solí, která byla historicky často založena na kyanidu sodném nebo kyanidu draselném s přísadami uhličitanů a chloridů. Lázeň dodává oba intersticiální prvky, zatímco je součást udržována v austenitické oblasti. Po vyjmutí z lázně se součást obvykle kalí, takže obohacený austenit se z velké části transformuje na martenzit. Výsledná vrstva je proto z metalurgického hlediska bližší tenké karbonitridované vrstvě než nitridované vrstvě vytvořené pod kritickou teplotou.
Historický význam kyanování spočívá v kombinaci rychlého přenosu a poměrně mělkého obohacení povrchu. Malá ozubená kola, čepy, pouzdra a další součásti z nízkouhlíkových ocelí mohly získat tvrdou martenzitickou povrchovou vrstvu bez dlouhého ohřevu v peci, který je spojen s hlubším cementováním. Toto zpracování rovněž ukazuje, proč nelze pojem „povrchové kalení“ používat jako synonymum pro cementování: kyanování dodává dusík stejně jako uhlík a dusík mění stabilitu austenitu, prokalitelnost, chování zbytkového austenitu i odezvu na kalení.
Proces má významná omezení. Kyanidová lázeň je chemicky nebezpečná, vyžaduje řízený provoz a pečlivou kontrolu složení soli i teploty. Tyto požadavky na manipulaci jsou součástí specifikace procesu, nikoli pouze vedlejšími podrobnostmi. Kyanování je také málo vhodné pro součásti vyžadující velmi hlubokou vrstvu, protože jeho praktickou předností je rychlé vytvoření poměrně mělké obohacené vrstvy. Kalení může způsobit deformace a vznik tahových nebo tlakových vzorců zbytkových napětí, které závisí na geometrii, složení oceli, intenzitě míchání a popouštění.
Ověření musí stanovit více než pouze vysokou tvrdost na vnějším povrchu. Leštěný příčný řez může odhalit přechod od martenzitické vrstvy k nízkouhlíkovému jádru, zatímco profil mikrotvrdosti určí účinnou hloubku zakalené vrstvy. Norma ISO 18203:2026 poskytuje rámec pro měření povrchově zakalených vrstev vytvořených chemicko-tepelnými metodami včetně cementování, karbonitridování a nitridování; u kyanovaného materiálu je nutné stejným způsobem oddělit naměřený profil tvrdosti od případné vizuálně odhadnuté tloušťky vrstvy. Norma ISO 2639:2002 je zaměřena konkrétně na hloubku cementované a zakalené vrstvy, takže její použitelnost nelze automaticky předpokládat pro každou kyanovanou strukturu. Její stanovená podmínka tvrdosti je méně než 450 HV 1 ve vzdálenosti trojnásobku hloubky vrstvy.
Boridování a tvrdé boridové vrstvy
Boridování, nazývané také boronizace, vnáší bor do povrchu oceli a vytváří železné boridy, namísto pouhého obohacení feritu nebo austenitu intersticiálním rozpuštěným prvkem. Mezi běžné postupy patří boridování v práškové směsi, zpracování pomocí past nebo prášků, roztavené soli a plynné či plazmaticky podporované metody. Zvolený postup řídí aktivitu boru, teplotu, dobu, čistotu povrchu a tvar reakčního čela.
| Metoda | Hlavní povrchové prvky nebo fáze | Hlavní strukturální rozlišení |
|---|---|---|
| Kyanidování | Martenzitická povrchová vrstva obohacená uhlíkem a dusíkem | Postup v solné lázni, po němž obvykle následuje kalení |
| Boridování | FeB a Fe₂B | Tvrdá boridická reakční vrstva |
| Chromování | Tuhý roztok bohatý na chrom nebo sloučeniny bohaté na chrom | Difuzní nebo reakční vrstva chromu |
U nelegovaných uhlíkových a nízkolegovaných ocelí jsou hlavními fázemi obvykle Fe₂B a při vyšší aktivitě boru nebo delší expozici také vnější vrstva FeB nad vrstvou Fe₂B. Jejich morfologie je často zubovitá, přičemž boridové výběžky pronikají do substrátu. Tato geometrie může zlepšit mechanické zakotvení, zároveň však činí charakterizaci vrstvy více závislou na místě odběru řezu a na jeho přípravě. Fe₂B je obecně méně křehký než FeB; nadměrná nebo souvislá vrstva FeB může snížit odolnost vůči rázům, ohybu a tepelnému nesouladu. Boridovaný povrch proto není jednoduše pouze tvrdší verzí cementovaného povrchu.
Boridová vrstva je intermetalická reakční zóna podobná keramice, připojená ke kovovému substrátu. Soudržnost závisí na složení substrátu, poměru boridových fází, pórovitosti, tvaru rozhraní a řízení procesu. Chrom, nikl, molybden a uhlík mohou měnit růst boridů i fázové složení, takže stejný nominální postup nelze přenášet na všechny druhy ocelí. Vysoká povrchová tvrdost může podporovat odolnost proti abrazivnímu opotřebení, avšak pokud je vrstva příliš tlustá, křehká, nedostatečně podepřená nebo vystavená rázovému zatížení, může převládnout lom či odlupování.
Zbytková napětí vznikají jak v důsledku chemické expanze při příjmu boru, tak v důsledku tepelného cyklu. Vzájemně působí s poškozením po broušení, pevností jádra a provozním zatížením. Proto by měl být profil tvrdosti v příčném řezu doplněn metalografickým vyhodnocením, které identifikuje FeB, Fe₂B, póry, trhliny a přechod do substrátu ovlivněného difuzí. Rentgenová difrakce může pomoci při identifikaci fází a zbytkových napětí, zatímco zkoušky opotřebení musí reprodukovat protilehlý povrch a zatížení; vlastnosti boridů nelze odvodit pouze z tvrdosti.
Chromování a povrchy obohacené prvkem
Chromování vnáší chrom do povrchu vysokoteplotním difuzním procesem. Lze použít cementaci v práškové směsi, roztavené soli, plynné metody i plazmaticky podporované postupy, přestože se reakční chemie a zařízení liší. Chrom může zůstat v podobě chromem obohaceného tuhého roztoku, reagovat s uhlíkem za vzniku chromem bohatých karbidů nebo vytvořit smíšenou difuzní a reakční vrstvu. Výsledek silně závisí na obsahu uhlíku, legujících prvcích, teplotě, době a chemickém potenciálu chromu.
Toto rozlišení odlišuje chromování od chromování galvanického. Chromování je chemicko-tepelné difuzní zpracování: mění se složení povrchu i pod původním rozhraním, místo aby byl nanesen pouze povlak. V oceli obsahující uhlík mohou v blízkosti povrchu vznikat chromem bohaté karbidy; u jiných složení může převládat obohacení chromem a jeho difuze do feritu nebo austenitu. Fázové složení ovlivňuje tvrdost, houževnatost, tření, oxidační chování a korozní odezvu.
Chromování může být vhodné tam, kde součást potřebuje povrch obohacený chromem s odolností vůči určitému opotřebení, oxidaci nebo koroznímu prostředí, není však univerzální náhradou za nitridování nebo cementování. Vysokoteplotní expozice může změnit mikrostrukturu jádra, způsobit růst zrn, změnit rozměry nebo při ochlazování vytvořit zbytková napětí. Vrstvy bohaté na karbidy mohou být rovněž křehké a jejich soudržnost závisí spíše na plynulém profilu složení a kvalitním substrátu než pouze na obsahu chromu.
Ověření by proto mělo kombinovat metalografické měření difuzní nebo reakční zóny s analýzou citlivou na složení, například energiově disperzní spektroskopií, analýzou výbojem v doutnavém výboji nebo jinou kvalifikovanou metodou. Profily tvrdosti ukazují mechanickou odezvu, nemohou však identifikovat chromové karbidy ani je odlišit od tuhého roztoku bohatého na chrom. Norma ISO 18203:2026 je užitečná pro obecnou logiku měření používanou u chemicko-tepelně kalených vrstev, přičemž protokol by měl uvádět zvolenou definici tloušťky chromované vrstvy a fázové důkazy, které ji podporují. U všech tří zpracování není správnou otázkou „jak tvrdý je povrch?“, ale které prvky do něj pronikly, které fáze vznikly, jak je vrstva podepřena a zda tato struktura odpovídá skutečnému mechanismu porušení dané součásti.
Lokální tepelné kalení: plamen, indukce, elektronový paprsek a laser
ISO 18203:2026 uvádí kalení plamenem, indukční kalení, kalení elektronovým paprskem a laserové kalení vedle cementování, karbonitridování a nitridování jako metody vytváření povrchově kalených vrstev. Tato klasifikace je důležitá. Povrchové kalení není jeden tepelný cyklus a není synonymem pro cementování. ASM International je definuje jako zpracování železného materiálu tak, aby jeho povrchová vrstva neboli zakalená vrstva byla podstatně tvrdší než základní materiál. Lokální tepelná metoda obvykle nemění ani obsah uhlíku, ani chemické složení slitiny na povrchu. Místo toho rychle ohřeje stávající ocel do austenitické oblasti a následně přemění tento austenit na martenzit samovolným ochlazením nebo použitím kalicího média.
Výsledek silně závisí na výchozí jakosti. Ocel se středním obsahem uhlíku, například AISI 1045, může vytvořit tvrdý martenzitický povrch, avšak hloubka zakalení je omezena obsahem uhlíku a prokalitelností. Chrom-molybdenová ocel, například AISI 4140 nebo EN 42CrMo4, může prokalit do větší vzdálenosti od ohřívaného povrchu, protože legující prvky během ochlazování zpomalují tvorbu perlitu a bainitu. Tepelný proces proto nemůže pouhým zvýšením výkonu nebo doby působení zajistit stejnou hloubku zakalení u každé oceli. Pokud se vnitřní část ochlazuje příliš pomalu, může spodní část ohřáté oblasti obsahovat bainit, perlit nebo popuštěný martenzit namísto plně prokaleného martenzitu.

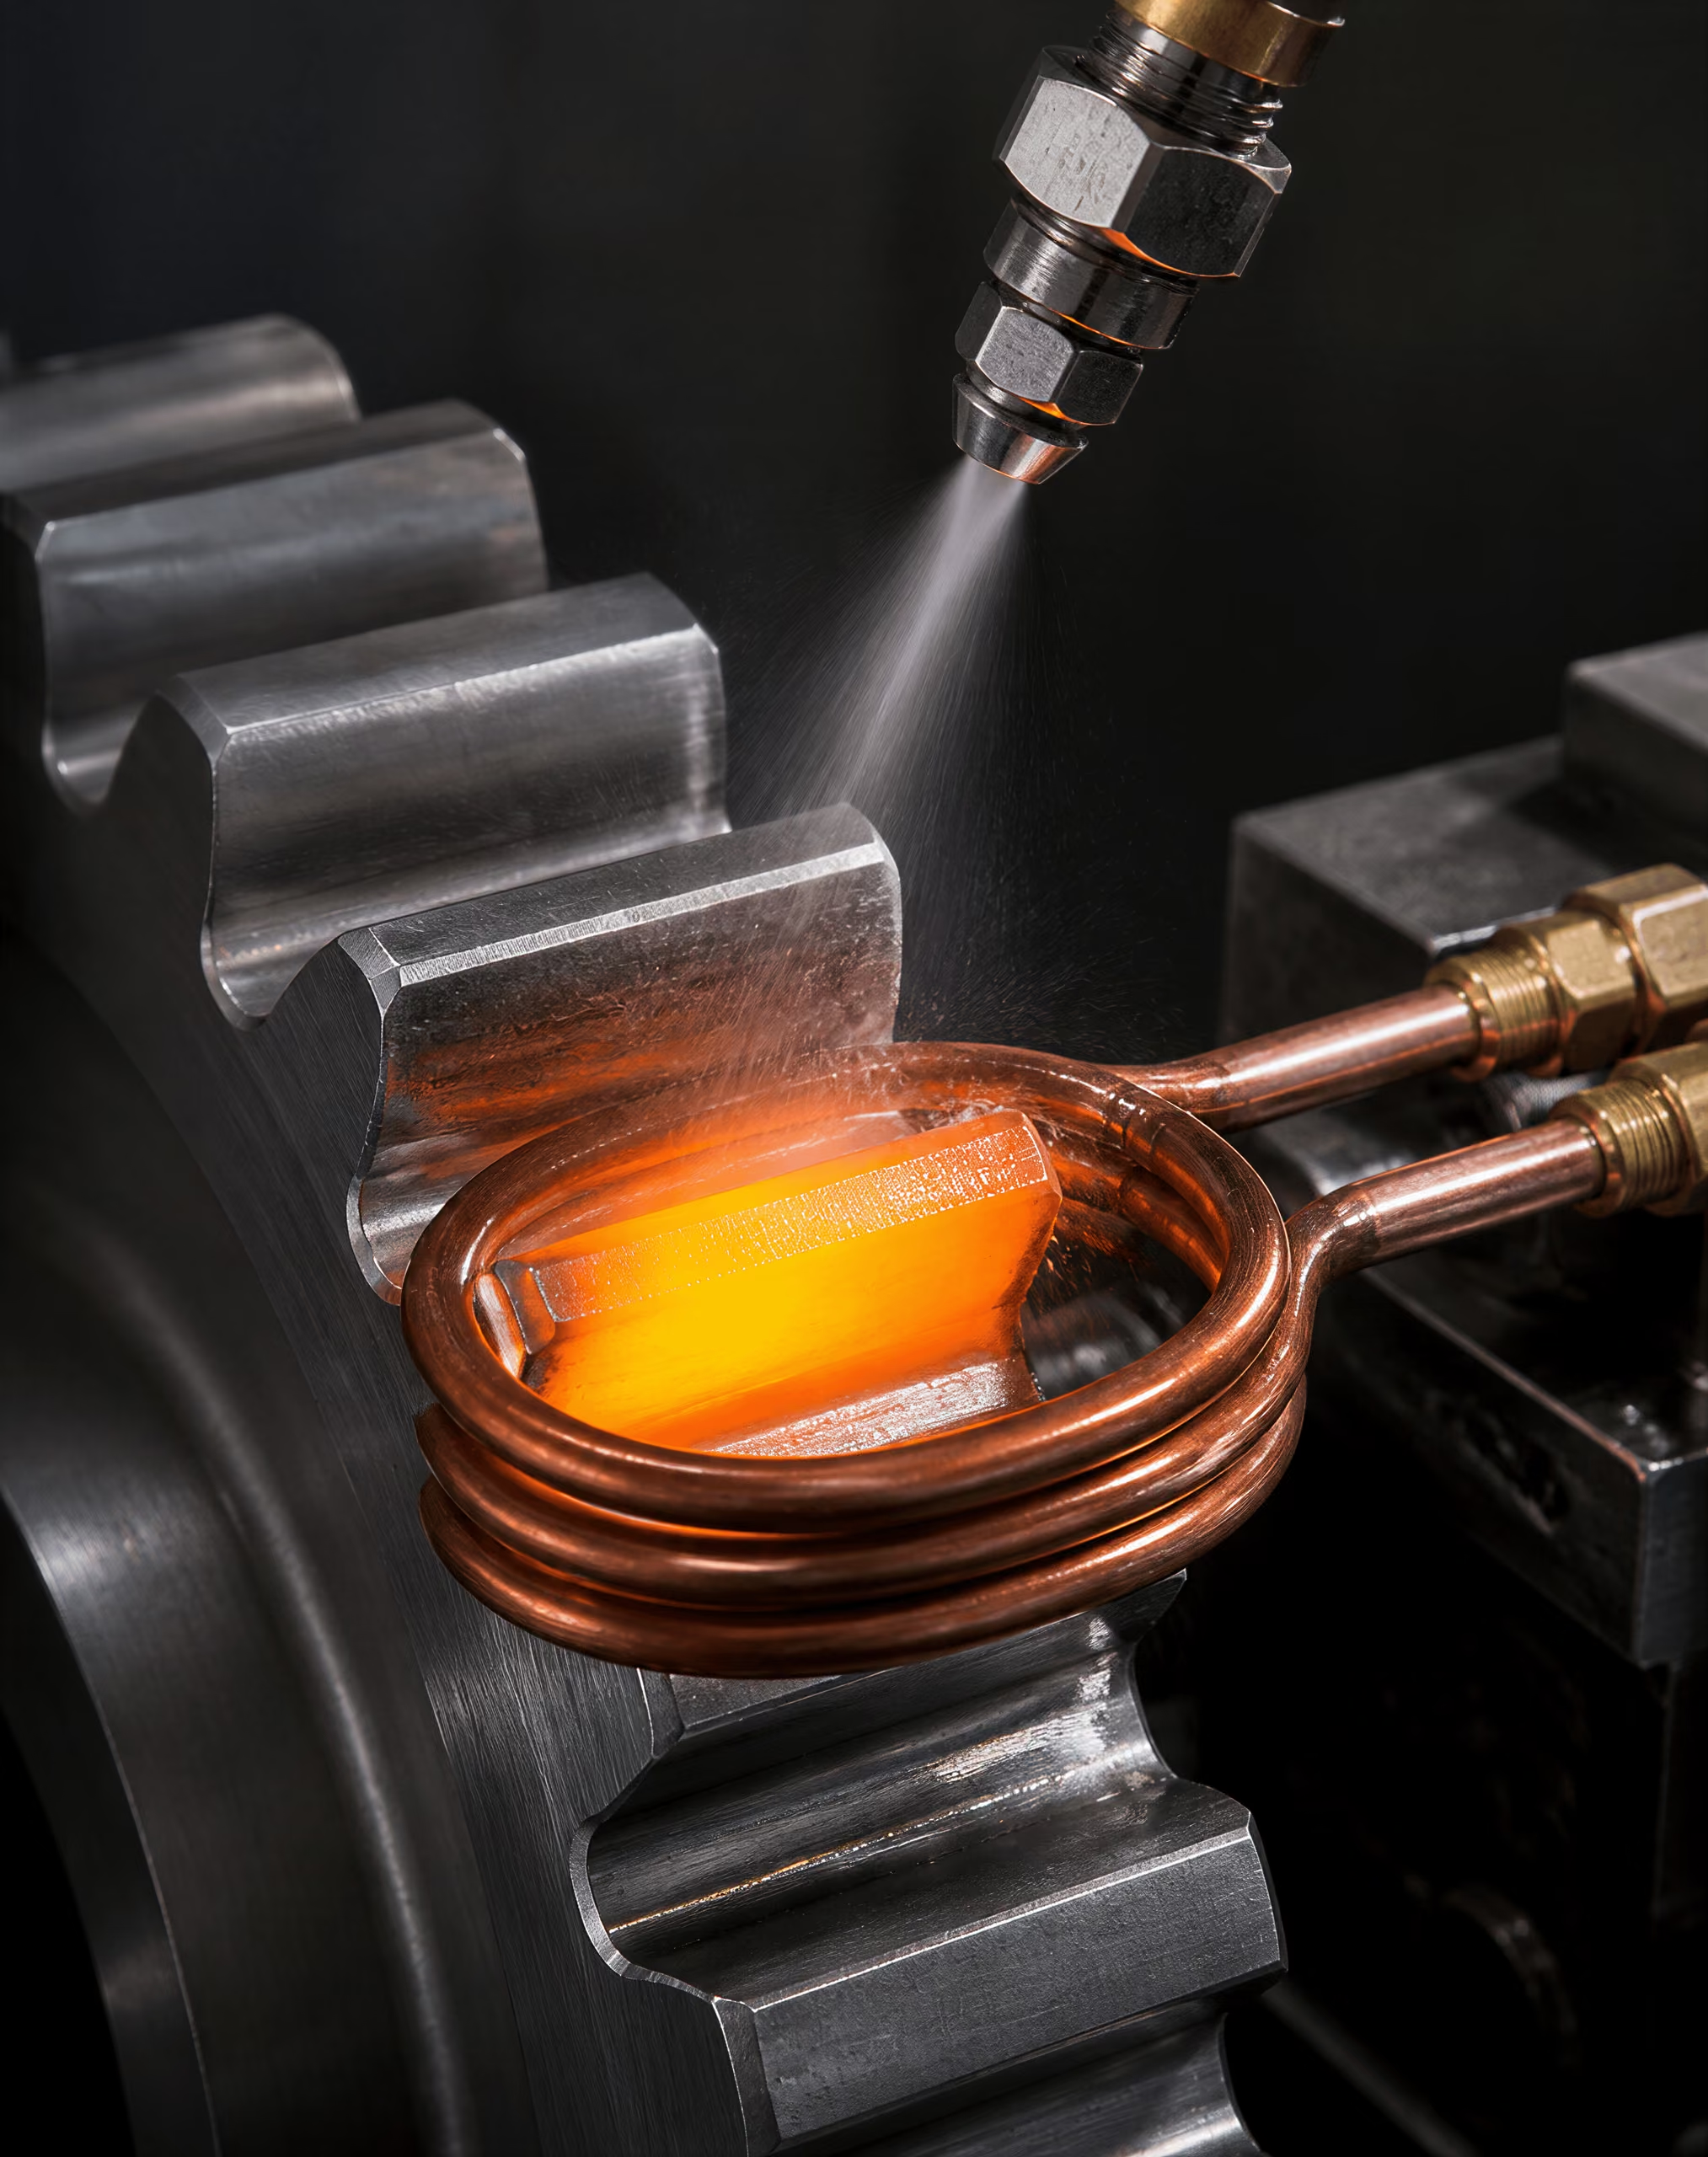
Povrchová austenitizace a samovolné ochlazování
Kalení plamenem, indukční kalení, kalení elektronovým paprskem i laserové kalení začínají lokální austenitizací. Povrch se ohřeje nad příslušnou kritickou teplotu, u podeutektoidní oceli obvykle nad Ac3, zatímco objemová část zůstává pod touto teplotou. Ohřátá vrstva se poté ochlazuje přes oblasti počátku a dokončení tvorby martenzitu. V mnoha aplikacích odvádí studené jádro teplo dostatečně rychle na to, aby zajistilo samovolné ochlazování. Ke zvýšení a řízení rychlosti ochlazování lze použít také vodu, polymer, olej nebo plyn ve formě postřiku.
Samovolné ochlazování není automatickou zárukou rovnoměrné tvrdosti. Velký hřídel má větší schopnost odvádět teplo než tenká příruba; ostrý roh odvádí teplo několika směry a předchozí obrábění může změnit stav povrchu i tok tepla. Povrch se může přeměnit na martenzit, zatímco přechodová oblast obsahuje smíšené struktury. Nadměrná austenitizační teplota nebo příliš dlouhá výdrž může vést ke zhrubnutí austenitu, rozpuštění užitečných karbidů, zvýšení podílu zbytkového austenitu a rozšíření tepelně ovlivněné oblasti. Nedostatečný ohřev může zanechat nerozpuštěný ferit nebo vytvořit profil tvrdosti, který kopíruje tepelné pole namísto zamýšlené geometrie.
Tepelný cyklus rovněž vytváří zbytková napětí. Martenzit zaujímá větší objem než výchozí austenit, přičemž povrch a jádro se ochlazují a přeměňují v různých okamžicích. Tlakové zbytkové napětí na povrchu může zlepšit odolnost proti iniciaci trhlin a kontaktní únavě, avšak tahové napětí nebo strmý gradient napětí mohou podporovat deformaci a vznik trhlin. Znaménko ani velikost těchto napětí nelze určit pouze z tvrdosti. Přispívají k nim geometrie, omezení deformace, intenzita kalení, složení slitiny i popouštění.
Kalení plamenem využívá plamen kyslíko-palivové směsi, který se pohybuje přes součást, a následné samovolné ochlazování nebo samostatný postřik. Je vhodné pro velké povrchy a opravárenské výrobní postupy, avšak opakovatelnost ovlivňují poloha plamene, průtok plynu, rychlost pohybu a řízení obsluhou nebo strojem. Indukční ohřev využívá střídavé elektromagnetické pole vytvářené cívkou. Frekvence a výkon určují rozložení elektrického ohřevu, zatímco tvar cívky určuje, zda se ohřívá hřídel, zub, dráha nebo vybraná plocha. Indukce proto může vytvářet opakované profily v krátkých cyklech a s omezeným celkovým působením tepla v peci.
Indukční kalení ve srovnání s cementováním a nitridováním
Indukční kalení zachovává původní chemické složení povrchu oceli. Ocel s obsahem uhlíku 0,40 procenta si na povrchu zachovává přibližně tuto úroveň; mění se pouze její fáze a tvrdost. Cementování probíhá odlišně: uhlík difunduje do oceli s nižším obsahem uhlíku a vytváří povrch s vysokým obsahem uhlíku nad vnitřní částí s nízkým obsahem uhlíku. Po austenitizaci a kalení tento gradient umožňuje vytvořit tvrdou martenzitickou cementovanou vrstvu s houževnatějším jádrem s nižším obsahem uhlíku. Cementovaná vrstva může být podstatně hlubší než typická indukčně kalená vrstva, přičemž přesná hloubka závisí na teplotě, době, atmosféře, jakosti oceli a kalení.
Karbonitridování přidává do austenitu uhlík i dusík a obvykle vytváří martenzitickou vrstvu. Nitrokarburizování není jednoduše kratším cyklem karbonitridování: uhlík a dusík difundují do feritu pod kritickou teplotou a obvykle vytvářejí vrstvu sloučenin železa, uhlíku a dusíku nad difuzní zónou obohacenou dusíkem. Nitridování rovněž probíhá pod transformační oblastí a ve vhodných ocelích vytváří nitridy legujících prvků. Tyto chemicko-tepelné metody mění složení; indukční kalení obecně nikoli.
Toto rozlišení určuje volbu materiálu. Indukční kalení vyžaduje dostatečný obsah uhlíku pro požadovanou martenzitickou tvrdost a dostatečnou prokalitelnost pro stanovenou hloubku. Při cementování lze použít ocel s nízkouhlíkovým jádrem, například cementační jakost, protože uhlík je dodáván na povrchu. Nitridování závisí zejména na prvcích tvořících nitridy, jako jsou hliník, chrom, molybden nebo vanad, a nevyžaduje stejný austenitizační kalicí cyklus. Nízkolegovaná ocel, která na indukční kalení reaguje slabě, může přesto získat užitečnou nitridovanou vrstvu, zatímco složení netvořící nitridy nemusí poskytovat zamýšlenou odezvu při nitridování.
Indukce obecně nabízí lepší polohovou kontrolu a menší celkovou deformaci než dlouhý cementační cyklus, protože se ohřívají pouze vybrané oblasti a součást stráví méně času při zvýšené teplotě. Není však bezdeformační. Nerovnoměrná vazba mezi cívkou a součástí, nesymetrická tloušťka průřezu, prodleva před kalením a transformační napětí mohou ohnout hřídele nebo změnit geometrii zubů. Cementování vytváří širší gradienty složení a přeměn a může způsobit rozměrový růst, zbytkový austenit a deformaci při kalení, může však poskytnout hluboké vrstvy schopné přenášet zatížení. Nitridování a feritické nitrokarburizování nevyužívají objemovou austenitizaci ani kalení, takže rozměrové změny bývají menší; jejich sloučeninová vrstva a difuzní zóna však musí být řízeny s ohledem na zamýšlené podmínky opotřebení, tření nebo tribokoroze.
Vrstvy kalené paprskem a laserem
Kalení elektronovým paprskem a laserové kalení koncentrují energii ještě přesněji než plamen nebo konvenční indukce. Elektronový paprsek předává energii ve vakuu a může vytvářet úzké, přesně umístěné austenitizované dráhy. Laserové kalení využívá absorbovaný optický paprsek, který je často skenován po povrchu; výkon, velikost stopy a rychlost pohybu se upravují tak, aby byl zachován řízený tepelný profil. Obě metody mohou sledovat složité dráhy, zpracovávat vybrané zuby nebo kluzné dráhy a ponechávat sousední materiál blízko jeho původního stavu. Jejich vrstvy jsou obvykle mělké ve srovnání s hlubokou cementovanou vrstvou, avšak skutečnou hloubku určují velikost paprsku, hustota energie, rychlost skenování, jakost oceli a odvod tepla.
Zpracování paprskem může vytvářet strmé tepelné gradienty. Rychlé ochlazování může vést k vytvoření jemného martenzitu a úzké přechodové zóny s malou možností růstu zrn, pokud je cyklus správně řízen. Při nevhodném přizpůsobení přívodu energie materiálu však může rovněž vzniknout lokální tahové zbytkové napětí, natavení povrchu, nedostatečný ohřev nebo změkčené pásy v místech překrytí. Laserové kalení obvykle usiluje o to, aby teplota zůstala pod bodem tavení; laserové tavení povrchu nebo legování je jiná operace a nemělo by být uváděno jako běžné laserové kalení. Zpracování elektronovým paprskem rovněž vyžaduje kontrolu vakua, zaostření paprsku, rychlosti pohybu a geometrie součásti.
Ověřování musí měřit více než jedinou hodnotu tvrdosti povrchu. ISO 18203:2026 se zabývá tloušťkou povrchově kalených vrstev vytvořených těmito tepelnými metodami i cementováním, karbonitridováním a nitridováním. Profil tvrdosti od povrchu směrem k jádru může lokalizovat přechod, zatímco metalografie může rozlišit martenzit od feritu, bainitu, zbytkového austenitu, sloučeninových vrstev, karbidů a nitridů. ISO 2639:2002 se specificky vztahuje ke stanovení a ověřování hloubky cementované a kalené vrstvy a používá podmínku tvrdosti nižší než 450 HV 1 ve vzdálenosti odpovídající trojnásobku hloubky vrstvy. Toto kritérium by nemělo být bez kritického posouzení přenášeno na každý laserový nebo indukční profil. Stanovená metoda měření tvrdosti, zatížení, orientace výbrusu, geometrie profilu, zbytkové napětí, deformace a funkční kontaktní podmínky musí odpovídat hodnocenému zpracování.
Volba Oceli a Vztah Mezi Cementovanou Vrstvou a Jádrem
Cementování je podle ASM International úprava železného materiálu, při níž se jeho povrchová vrstva neboli cementovaná vrstva stane podstatně tvrdší než jádro. Tato definice popisuje rozdíl ve vlastnostech, nikoli jeden konkrétní cyklus v peci nebo jednu skupinu slitin. Volba Oceli určuje, jaký rozdíl lze vytvořit, do jaké hloubky bude zasahovat a zda jádro zůstane po vytvrzení povrchu houževnaté.
Výchozí stav je stejně důležitý jako jmenovitá jakost. Odezvu ovlivňují stupeň prokování, směr válcování, žíhání, normalizace, předchozí kalení a popouštění, velikost zrna, likvace a přídavek na obrábění. Cementační cyklus aplikovaný na normalizovaný polotovar s jemným zrnem nezpůsobí přesně stejnou deformaci ani stejnou strukturu jádra jako tentýž cyklus aplikovaný na součást s hrubým zrnem a silným tvářením za studena. Specifikace tepelného zpracování proto musí společně uvádět označení jakosti, rozměr průřezu, předchozí zpracování, požadovanou hloubku cementované vrstvy, tvrdost nebo pevnost jádra a přípustnou deformaci.
Nízkouhlíkové Oceli pro Cementované Vrstvy
Cementování je vhodné pro Oceli s takovým obsahem uhlíku, který po zakalení umožní vytvořit užitečně tvrdé martenzitické jádro, ale není natolik vysoký, aby se celá součást stala nadměrně tvrdou nebo křehkou. Při tomto procesu difunduje při zvýšené teplotě uhlík do austenitického povrchu, čímž vzniká vysokouhlíková vrstva nad nízkouhlíkovým vnitřkem. Po cementování se součást kalí austenitizací a zakalením, často s následným popouštěním při nízké teplotě. Povrch pak může obsahovat vysokouhlíkový martenzit, zbytkový austenit a karbidy, zatímco v jádře se podle prokalitelnosti a velikosti průřezu vytvoří nízkouhlíková martenzitická, bainitická nebo smíšená struktura.
Mezi běžné cementační Oceli patří SAE 1020, SAE 8620, SAE 4320, AISI 9310, EN 10084 16MnCr5 a EN 10084 20MnCr5. Tato označení neznamenají, že každá uvedená jakost vytvoří stejnou cementovanou vrstvu. SAE 1020 má poměrně nízký obsah legujících prvků a omezenou prokalitelnost jádra, takže tlustý průřez může po zakalení pod vrstvou obsahovat ferit a perlit nebo bainit. SAE 8620 a 4320 obsahují chrom, nikl a molybden v kombinacích, které zvyšují prokalitelnost a podporují vytvoření pevnějšího jádra ve větších průřezech. AISI 9310 s obsahem niklu, chromu a molybdenu se používá tam, kde je vyžadována hluboká cementovaná vrstva a vysoká pevnost jádra, přesto však vyžaduje kontrolu austenitizace, kalení a popouštění.
Potenciál uhlíku a cementační teplota se musí volit s ohledem na obsah legujících prvků v Oceli a požadovaný obsah uhlíku na povrchu. Nadměrný obsah uhlíku na povrchu může místo zlepšení pracovního povrchu podpořit tvorbu karbidických sítí, nadměrné množství zbytkového austenitu a rozměrovou nestabilitu. Důležitý je také gradient uhlíku: příliš ostrý přechod může koncentrovat napětí, zatímco vhodně odstupňovaná vrstva přenáší zatížení do jádra pozvolněji. Účinnou hloubku cementované vrstvy nelze určit pouze z tvrdosti povrchu.
Cementované součásti se často specifikují jak účinnou hloubkou cementované vrstvy, tak vlastnostmi jádra. Norma ISO 2639:2002 se zabývá stanovením a ověřováním hloubky cementované a kalené vrstvy; pro určení oblasti použitelnosti používá kritérium tvrdosti nižší než 450 HV 1 ve trojnásobku hloubky vrstvy. Měření tvrdosti od povrchu směrem ke středu je proto informativnější než jediné měření podle Rockwella nebo Vickerse na povrchu. K identifikaci oxidace, vylučování karbidů, zbytkového austenitu, oduhličení a nepříznivé přechodové oblasti může být vyžadováno také metalografické vyhodnocení.
Vliv Legujících Prvků při Nitridaci a Indukčním Kalení
Nitridace a feritické nitrocementování nevyžadují stejné chemické složení Oceli ani stejný fázový cyklus jako cementování. Při nitridaci difunduje dusík do feritu pod kritickou teplotou, zatímco při feritickém nitrocementování difundují do feritu uhlík i dusík. Výsledný povrch může obsahovat sloučeninovou vrstvu nitridů železa, běžně popisovanou pomocí fází, jako jsou ε-Fe₂–₃N a γ′-Fe₄N, nad difuzní zónou obsahující nitridy legujících prvků. Jádro se při tomto zpracování nepřeměňuje na vysokouhlíkový martenzit. Jeho výchozí stav již musí poskytovat požadovanou pevnost a houževnatost.
Hliník, chrom, molybden a vanad jsou důležité prvky tvořící nitridy. Vytvářejí jemné, rozptýlené nitridy legujících prvků, které zvyšují tvrdost difuzní zóny a zlepšují odolnost proti plastické deformaci. Oceli jako EN 10085 31CrMoV9 a EN 10085 34CrAlNi7-10 jsou spojovány s nitridačními aplikacemi, protože chrom, molybden, vanad a u druhé jakosti také hliník podporují tvorbu nitridů. Nelegované uhlíkové Oceli mohou absorbovat dusík, obecně však nevytvářejí stejný stabilní zpevňující účinek nitridů legujících prvků. Přílišné zaměření na tvrdost povrchu může také zastřít úlohu sloučeninové vrstvy z hlediska tření, opotřebení, koroze a zadírání; její tloušťka a fázové složení musí odpovídat danému kontaktu.
Nitridace se běžně provádí na zušlechtěné Oceli. Teplota popouštění by měla být vyšší než plánovaná nitridační teplota, jinak může během zpracování dojít ke změknutí jádra. Tento požadavek ukazuje, proč nelze jakost Oceli volit nezávisle na sledu technologických operací. Ocel, která má před nitridací správnou pevnost v tahu, může část této pevnosti ztratit, pokud její stav po popouštění není vhodný.
Indukční kalení se opět liší. Nepřidává významné množství uhlíku ani dusíku; místo toho lokalizovaný elektromagnetický ohřev vytvoří austenit ve stávajícím povrchovém chemickém složení. Následuje samovolné nebo vnější ochlazování, při němž vzniká martenzit. Norma ISO 18203:2026 se vztahuje na povrchově kalené vrstvy vytvořené kalením plamenem, indukcí, elektronovým paprskem a laserem, jakož i na vrstvy vzniklé cementováním, karbonitridováním a nitridací. U indukčního kalení ovlivňují profil zakalené vrstvy obsah uhlíku, předchozí rozložení perlitu nebo feritu, velikost zrna, elektrické vlastnosti, frekvence, měrná hustota výkonu, rychlost posuvu a prodleva před kalením.
AISI 1045 je ve vhodných průřezech běžně schopna vytvořit užitečnou indukčně kalenou vrstvu, zatímco AISI 4140 poskytuje díky chromu a molybdenu vyšší prokalitelnost jádra. Stejný režim ohřevu nelze mezi těmito jakostmi přenášet bez ověření hloubky austenitizace, intenzity kalení a citlivosti k praskání. Povrch, který dosáhne martenzitické tvrdosti, může přesto selhat, pokud je přechod příliš ostrý nebo pokud má nezpracované jádro nedostatečnou pevnost.
Prokalitelnost Jádra, Houževnatost a Velikost Průřezu
Prokalitelnost Schopnost oceli vytvořit při ochlazování martenzit do určité hloubky; liší se od tvrdosti vzniklého martenzitu.
Prokalitelnost je schopnost vytvořit při kalení martenzit v celém daném průřezu; není totožná s tvrdostí. Tvrdost martenzitu je do značné míry řízena obsahem uhlíku, zatímco legující prvky, jako jsou mangan, chrom, nikl a molybden, obecně zpomalují přeměnu perlitu a bainitu a zvyšují prokalitelnost. Jominyho zkouška čelním kalením a vypočtená nebo naměřená ochlazovací křivka mohou pomoci dát do souvislosti jakost a velikost průřezu s výslednou strukturou jádra.
Tenké ozubené kolo z SAE 8620 může mít převážně martenzitické jádro, zatímco tlustý hřídel ze stejné tavby Oceli může ve svém středu obsahovat bainit nebo ferit s nižší tvrdostí. Tento rozdíl ovlivňuje únavovou pevnost, chování při rázu, rozměrové změny a oporu, kterou jádro poskytuje cementované vrstvě při valivém nebo kluzném kontaktu. Velmi tvrdá vrstva na slabém jádře se může zhroutit, popraskat nebo umožnit podpovrchovou únavu, i když protokol o tvrdosti povrchu vypadá vyhovujícím způsobem.
Omezení přináší také houževnatost. Zvyšování obsahu uhlíku a legujících prvků může zvýšit tvrdost jádra, ale současně snížit odolnost proti vrubům, poškození broušením a kalicím napětím. Nikl často podporuje houževnatost, zatímco nadměrná tvorba karbidů nebo hrubá austenitická zrna ji mohou zhoršovat. Požadovaný kompromis závisí na způsobu zatěžování: ozubený zub po cementování, čep klikového hřídele po nitridaci a kolejový prvek po indukčním kalení nekladou stejné požadavky.
Velikost průřezu řídí rychlost ochlazování a tím i přeměnu v jádře. Intenzita kalení, orientace součásti, volba oleje nebo polymeru, míchání a přerušované nebo lisovací kalení ovlivňují deformaci a zbytkové napětí. Význam má také předchozí obrábění a místní geometrie; ostrá osazení, drážky pro pera a tenké zuby se ohřívají a ochlazují jinak než náboje nebo hřídele. U součástí citlivých na deformaci lze zvolit Ocel s nižší prokalitelností a použít mělčí zpracování, případně jakost s vyšší prokalitelností spojit s mírnějším kalením, avšak žádná z těchto možností není bezpečná bez zkoušek.
Ověřování by mělo spojovat specifikovanou vrstvu se skutečnou funkcí součásti. Mohou být zapotřebí měření tvrdosti v průřezu, tvrdost jádra, metalografie, měření zbytkového austenitu, kontrola rozměrů a zkoušení na trhliny. Norma ISO 18203:2026 poskytuje rámec pro měření tloušťky povrchově kalených vrstev vytvořených tepelnými a termochemickými metodami; norma ISO 2639:2002 se konkrétně vztahuje na hloubku cementované a kalené vrstvy. Základní princip je jednoduchý: hloubka vrstvy, její struktura, zbytkové napětí a stav jádra představují jediný konstrukční problém. Tvrdá vrstva nemůže kompenzovat nevhodné jádro.
Hloubka Vrstvy, Profily Tvrdosti a Ověřování podle ISO
Hodnota tvrdosti povrchu není měřením hloubky vrstvy. Podle ASM International je povrchové kalení úprava železného materiálu, při níž se jeho povrchová vrstva neboli cementovaná vrstva stane podstatně tvrdší než jádro. Tato definice činí gradient tvrdosti ústředním prvkem: důležitá není pouze tvrdost povrchu, ale také to, jak se tvrdost mění se vzdáleností od povrchu a kde kalená vrstva končí.
Odpověď závisí na daném zpracování. Cementování přidává uhlík do relativně nízkouhlíkového vnitřku, po němž obvykle následuje austenitizace a kalení, takže obohacený povrch se přemění převážně na martenzit. Karbonitridování přidává uhlík a dusík do austenitu a rovněž obvykle vytváří martenzitickou vrstvu. Nitridování a feritické nitrokarbonování probíhají pod teplotou kritické transformace, což umožňuje difuzi dusíku nebo dusíku a uhlíku do feritu. Jejich difuzní zóny, sloučeninové vrstvy, precipitáty a gradienty tvrdosti nelze interpretovat tak, jako by šlo o cementovaný martenzit.
Kalení plamenem, indukční, elektronovým paprskem a laserem nevyžadují žádnou změnu chemického složení povrchu. Lokálně zahřívají již existující složení a využívají tvorbu austenitu, po níž následuje samovolné nebo řízené kalení. Výsledná martenzitická vrstva může mít ostrý přechod k jádru, zatímco cementovaná vrstva má obvykle gradient závislý na obsahu uhlíku a může obsahovat zbytkový austenit, karbidy nebo jiné transformační produkty. Boridování a chromování vytvářejí další typ povrchové vrstvy, v níž často převládají reakční zóny s tvrdými boridy nebo chromidy namísto konvenční cementované martenzitické vrstvy.
„Hloubka vrstvy“ proto musí být vztažena ke konkrétní definici, zatížení při měření, orientaci a kritériu přijatelnosti. Hloubka procesu uvedená ve specifikaci pro pec nebo indukční zařízení není důkazem naměřené hloubky na hotové součásti.
ISO 18203:2026 a tloušťka povrchově kalené vrstvy
| Norma | Popsané hlavní použití | Důležité omezení |
|---|---|---|
| ISO 18203:2026 | Tloušťka vrstev vzniklých tepelným a chemicko-tepelným povrchovým kalením | Uvedené kritérium musí odpovídat danému zpracování a definici vrstvy |
| ISO 2639:2002 | Hloubka cementované a vytvrzené vrstvy | Nelze ji automaticky použít pro nitridované, nitrocementované, boridované nebo laserem vytvrzené vrstvy |
ISO 18203:2026 poskytuje široký rámec pro stanovení tloušťky povrchově kalených vrstev vytvořených tepelnými i chemicko-tepelnými metodami. Uváděný rozsah zahrnuje kalení plamenem, indukční, elektronovým paprskem a laserem spolu s karbonitridováním, cementováním a nitridováním. Tento rozsah je důležitý, protože odmítá běžný předpoklad, že povrchové kalení znamená pouze cementování.
U lokalizovaných tepelných zpracování vzniká kalená vrstva teplotním cyklem a fázovou transformací. Měření obvykle spočívá v průběhu tvrdosti od povrchu do neovlivněného materiálu. Hloubka se pak stanoví podle přechodu tvrdosti nebo jiné specifikované hranice v příslušném postupu. U chemicko-tepelných zpracování lze měřenou vrstvu definovat tvrdostí, metalografií, chemickým složením nebo kombinací těchto parametrů v závislosti na procesu a účelu kontroly.
ISO 18203:2026 je proto třeba chápat jako rámec pro měření, nikoli jako tvrzení, že jedno číselné kritérium platí shodně pro každou ocel a každé zpracování. Nitridovaná vrstva může obsahovat tenkou sloučeninovou vrstvu nad difuzní zónou. Sloučeninová vrstva může být tvrdší než podkladová difuzní zóna, ale nelze ji automaticky zaměňovat s celkovou nitridovanou hloubkou. U feritického nitrokarbonování může být nutné uvádět tloušťku bílé vrstvy a hloubku difuzní zóny samostatně. Cementovaná a kalená vrstva může být naopak hodnocena prostřednictvím postupného profilu tvrdosti, který sahá od vysoké tvrdosti povrchu směrem k jádru.
Metalografické zkoumání může určit viditelné hranice, například rozhraní mezi sloučeninovou vrstvou a difuzní zónou, hranici transformace nebo změnu reakce při leptání. Hranice definovaná tvrdostí je odlišná. Jde o místo vypočtené z průběhu vtisků a stanovené mezní tvrdosti. Tyto dvě hranice se nemusí shodovat. Viditelný přechod může být chemicky nebo strukturně významný, aniž by způsobil výraznou změnu tvrdosti; naopak pokles tvrdosti může zasahovat za hranici, která se na naleptaném příčném řezu jeví jako zřetelná.
Toto rozlišení je zvláště důležité po indukčním kalení, kalení plamenem, elektronovým paprskem nebo laserem. Metalografická hranice mezi martenzitem a původním jádrem může být nepravidelná v důsledku teplotních gradientů, výchozí mikrostruktury a podmínek kalení. Průběh tvrdosti může funkční přechod umístit do jiné vzdálenosti. Důležitý je také směr měření: součást s proměnlivou tloušťkou průřezu, zakřivením nebo překrývajícími se ohřátými zónami nemusí mít konstantní tloušťku kalené vrstvy.
ISO 18203:2026 tak podporuje vykazování, v němž je uvedena použitá metoda, poloha průběhu měření nebo příčného řezu, stupnice tvrdosti a zatížení a definice použitá pro tloušťku. Údaj „hloubka vrstvy: 1,2 mm“ je neúplný, pokud protokol neuvádí, zda jde o hloubku stanovenou tvrdostí, metalografickou hloubku, celkovou tloušťku vrstvy, nebo cílovou hodnotu stanovenou procesem.
ISO 2639:2002 a hloubka cementované vrstvy
ISO 2639:2002 se konkrétně týká stanovení a ověřování hloubky cementovaných a kalených vrstev. Nejde o univerzální metodu pro nitridované, nitrokarbonované, boridované nebo laserem kalené vrstvy. Její známý přístup k efektivní hloubce vrstvy vychází z průběhu tvrdosti, přičemž efektivní hloubka se obvykle určuje k bodu, v němž tvrdost klesne na 550 HV 1. Musí být rovněž uvedena podmínka použitelnosti normy: při trojnásobku hloubky vrstvy je tvrdost nižší než 450 HV 1.
HV 1 Měření tvrdosti podle Vickerse provedené jmenovitou zkušební silou 1 kgf, přibližně 9.807 N.
Tato podmínka brání použití metody bez příslušného posouzení v případech, kdy jádro zůstává příliš tvrdé nebo kdy profil tvrdosti neposkytuje očekávané rozlišení mezi vrstvou a jádrem. Označení HV 1 identifikuje tvrdost podle Vickerse měřenou zkušební silou 1 kgf, přibližně 9,807 N. Zatížení není nepodstatným detailem. Změna síly mění velikost vtisku, citlivost na lokální fáze a někdy i uváděnou hodnotu, zejména v blízkosti povrchu, karbidu, póru nebo ostré mikrostrukturní hranice.
ISO 2639:2002 je vhodná pro cementovanou ocel, protože cementování obvykle vytváří gradient tvrdosti související s koncentrací uhlíku a následnou transformační reakcí při kalení. Nízkouhlíkové jádro může zůstat pod mezní tvrdostí, zatímco povrch bohatý na uhlík vytvoří vysokouhlíkový martenzit. Průběh měření pak může ukázat klesající profil od povrchu k jádru a interpolace může určit stanovenou hranici tvrdosti přesněji, než umožňuje rozteč jednotlivých vtisků.
Výsledkem je naměřená efektivní hloubka vrstvy, nikoli nutně hloubka zamýšlená cementačním cyklem. Konečný profil ovlivňují teplota v peci, uhlíkový potenciál, doba, složení oceli, výchozí zrnitost, intenzita kalení, popouštění a stav povrchu. Součást může splnit procesní hloubku vypočtenou z doby difuze, a přesto nesplnit požadavek na tvrdost, protože při kalení vzniklo nadměrné množství bainitu nebo protože popouštění snížilo tvrdost povrchu. Naopak vysoká tvrdost povrchu neprokazuje, že se pod ním nachází dostatečně silná kalená vrstva.
Karbonitridované vrstvy vyžadují opatrný přístup. ISO 2639:2002 se zabývá cementovanými a kalenými vrstvami, zatímco karbonitridování přivádí uhlík i dusík a může měnit prokalitelnost, množství zbytkového austenitu, precipitáty i tvar profilu tvrdosti. Pokud je norma použita na karbonitridovaný výrobek, musí výkres, specifikace nebo plán kontroly výslovně uvádět její použitelnost; výsledek nesmí být prezentován tak, jako by karbonitridování a cementování vytvářely identickou mikrostrukturu.
„Celková hloubka vrstvy“ a „efektivní hloubka vrstvy“ jsou rovněž odlišné pojmy. Celková hloubka vrstvy může znamenat úplnou chemicky nebo metalurgicky změněnou vrstvu včetně oblastí, jejichž tvrdost je pod efektivním limitem. Efektivní hloubka vrstvy je konvence spojená s kritériem tvrdosti, například 550 HV 1 pro cementovanou a kalenou vrstvu. Ani jeden z těchto pojmů se automaticky nerovná vzdálenosti difuze uhlíku. Profil uhlíku stanovený chemickou analýzou může zasahovat dále než do hloubky, která splňuje požadavek na tvrdost, zejména pokud má jádro nízkou prokalitelnost nebo pokud při kalení vzniknou smíšené transformační produkty.
HV 1, průběhy tvrdosti a kritérium 450 HV 1
Při měření průběhu tvrdosti podle Vickerse se vytváří řada vtisků od zpracovaného povrchu směrem k jádru. Rozteč musí být dostatečně malá, aby zachytila gradient, a zároveň dostatečně velká, aby se sousední vtisky ani okraj povrchu navzájem neovlivňovaly. První vtisk se obvykle neumisťuje přímo na okraj, protože účinky okraje, oduhličení, oxidace, drsnost a zakřivení mohou hodnotu zkreslit.
Protokol by měl uvádět orientaci příčného řezu, přípravu povrchu, vzdálenost každého vtisku od povrchu, výsledky HV 1 a metodu použitou k výpočtu hranice. Jediné měření na povrchu nemůže ukázat, zda profil postupně klesá, obsahuje ztvrdlý povrchový vrchol nad měkkou podpovrchovou oblastí nebo dosahuje plató způsobeného sloučeninovou vrstvou. U ozubeného kola, hřídele nebo nepravidelného průřezu může být nutné provést několik průběhů měření, protože ohřev, cementování a kalení jsou u složitých geometrií zřídka rovnoměrné.
U cementované vrstvy hodnocené podle ISO 2639:2002 se nesmí zaměňovat kritérium efektivní hloubky 550 HV 1 s podmínkou hodnoty nižší než 450 HV 1 při trojnásobku hloubky vrstvy. Hodnota 550 HV 1 určuje stanovenou efektivní hranici; podmínka 450 HV 1 stanovuje, zda je profil tvrdosti vhodný pro použití dané metody. Druhá podmínka není univerzální definicí hloubky vrstvy ani neznamená, že každá vrstva musí končit při hodnotě 450 HV 1.
Nitridování ukazuje, proč je toto rozlišení důležité. Precipitace nitridů může vytvořit vysokou tvrdost povrchu, která klesá dlouhou difuzní zónou, zatímco jádro si může zachovat poměrně vysokou tvrdost. Hranice 450 HV 1 nebo 550 HV 1 proto nemusí být vhodná pro popis funkční nitridované vrstvy. Může být nutné metalografické zkoumání, analýza profilu dusíku, identifikace mikrostruktury nebo specifické kritérium tvrdosti dané procesem. Stejná opatrnost platí pro feritické nitrokarbonování, u něhož by měla být tloušťka sloučeninové vrstvy a hloubka difuzní zóny uváděny samostatně, pokud obě ovlivňují chování při provozu.
Ověření by proto mělo odpovídat danému zpracování a deklarované vlastnosti. Profily tvrdosti jsou účinné u vrstev kalených transformačním mechanismem, nenahrazují však metalografii ani chemické profilování, pokud je relevantní rozhraní vymezeno složením nebo fázovým uspořádáním. ISO 18203:2026 poskytuje širší rámec; ISO 2639:2002 stanovuje definovanou metodu pro cementovanou vrstvu. Žádná z těchto norem však nemění „hloubku vrstvy“ v číslo, jehož význam by byl samozřejmý.
Metalografie: Analýza kalené vrstvy
Profil tvrdosti poskytuje průběh, nikoli mikrostrukturní vysvětlení. Metalografie ukazuje, proč má tento průběh právě takový tvar: zda vrstva obsahuje vysokouhlíkový martenzit, bainit, karbidy, nitridy nebo zbytkový austenit; zda je přechod k jádru pozvolný, nebo náhlý; a zda defekty nepřerušily kalenou vrstvu. Metalografická doporučení ASM International považují mikroskopické zkoumání za prostředek k propojení zpracování, fázového složení a defektů s chováním při provozu, nikoli za dekorativní potvrzení tvrdosti.
Toto rozlišení je důležité, protože ASM definuje povrchové kalení jako zpracování železného materiálu, při němž se jeho povrchová vrstva neboli vrstva stává podstatně tvrdší než jádro. Povrch mohl být obohacen uhlíkem, dusíkem nebo oběma prvky, případně mohlo být původní složení změněno lokálním ohřevem. Výsledná mikrostruktura závisí na teplotě procesu, rychlosti ochlazování, obsahu legujících prvků a následném popouštění.

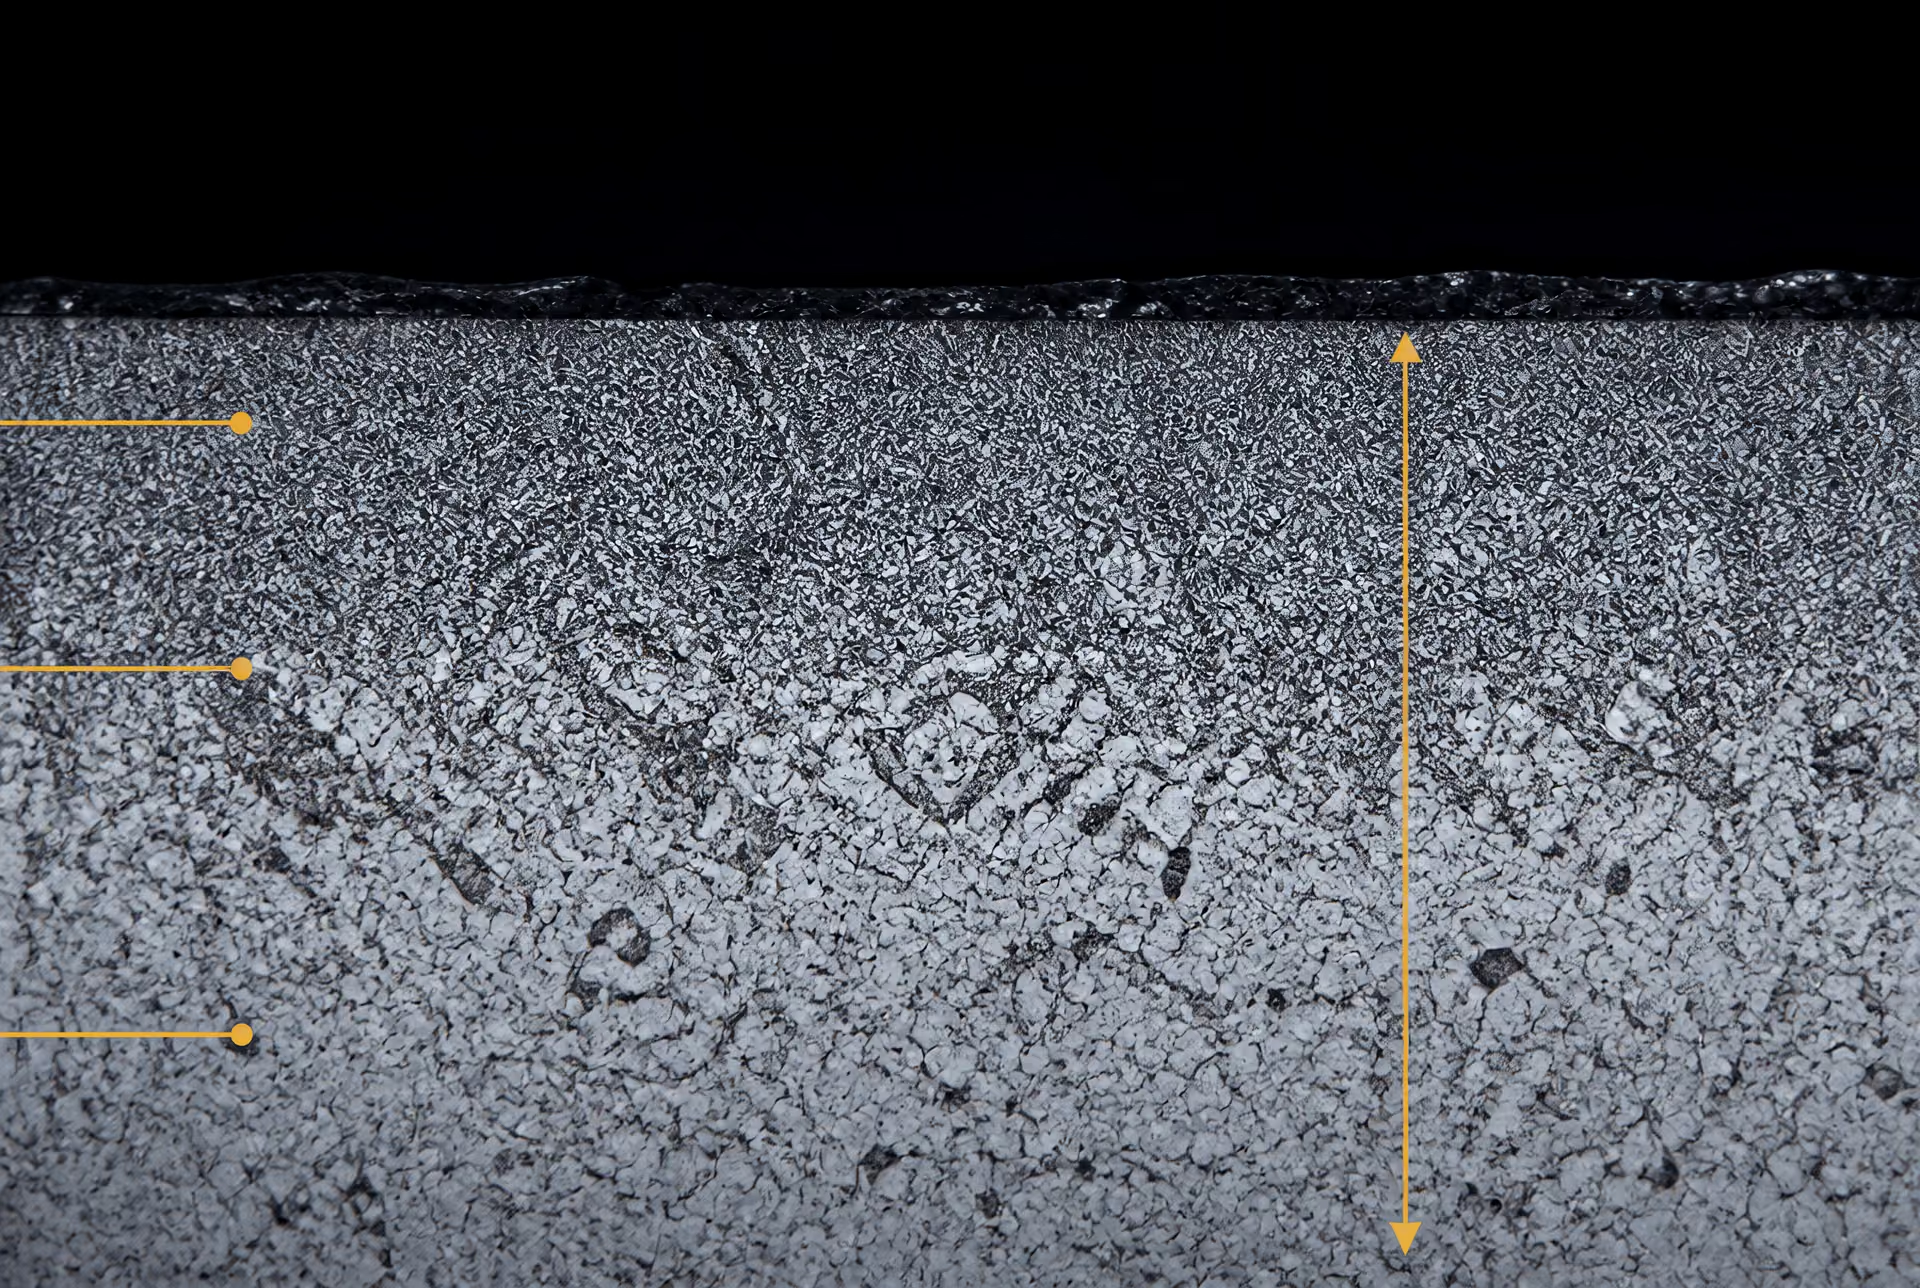
Odběr vzorku, zalévání, broušení, leštění a leptání
Vzorek musí reprezentovat pracovní povrch a jeho orientaci. Příčný řez se obvykle provádí kolmo k ošetřenému povrchu a za vrstvou musí být dostatek materiálu, aby bylo zahrnuto i jádro. Řezání by mělo omezit ohřev a mechanickou deformaci; spálený nebo rozmazaný okraj může připomínat procesní defekt a zakrýt skutečné rozhraní. U zubu ozubeného kola, hřídele nebo oběžné dráhy ložiska je důležité také místo řezu, protože zakřivení, tloušťka průřezu a místní podmínky ochlazování ovlivňují vrstvu.
Malé vzorky se zalévají do pryskyřice, buď do za tepla lisované pryskyřice, nebo do za studena vytvrzovaného systému. Zalévací materiál musí podepřít tenké hrany, aniž by vyplnil trhliny nebo vytrhl křehké sloučeninové vrstvy. Broušení probíhá pomocí postupně jemnějších brusiv a následuje leštění diamantovými suspenzemi nebo koloidním oxidem křemičitým. Nadměrný tlak může povrch zploštit, strhávat měkký zbytkový austenit nebo rozmazat nitridy a karbidy přes průřez. Konečné leštění je proto metalografickým krokem, nikoli pouze přípravou pro pořízení fotografie.
Leptání odhaluje fázová rozhraní a koncentrační gradienty tím, že přednostně napadá různé oblasti. U uhlíkových a nízkolegovaných ocelí se běžně používá 2% roztok nitalu, zatímco pikral nebo jiná činidla mohou poskytnout lepší kontrast mezi popuštěným martenzitem, bainitem a karbidy. Nital může způsobit, že oxidický film, oduhličená vrstva nebo oblast zbytkového austenitu napadená jen mírně bude vypadat klamně bez struktury. Nitridované a nitrokarbonizované povrchy často vyžadují pečlivé leštění a vhodné činidlo, protože sloučeninová vrstva je tenká, tvrdá a snadno se rozlomí nebo odtrhne.
Měl by se zkoumat také leštěný stav bez leptání. Ten může odhalit póry, trhliny, vměstky, oxidické filmy, oddělení sloučeninové vrstvy a vytrhaná místa po leštění, která může leptaný obraz skrýt. Optická mikroskopie je obvykle dostačující pro profily vrstev a hlavní transformační produkty; pokud nelze opticky rozlišit fáze nebo rozložení dusíku, může být nutná rastrovací elektronová mikroskopie, difrakce zpětně odražených elektronů, mikroanalýza nebo rentgenová difrakce.
Martenzit, bainit, karbidy, nitridy a zbytkový austenit
Cementovaná vrstva obvykle po austenitizaci a kalení vykazuje vysokouhlíkový martenzit, často s určitým podílem zbytkového austenitu a částic karbidů. Povrch může být hrubší nebo více legovaný než podpovrchová oblast, pokud nebyl správně řízen uhlíkový potenciál, teplota nebo doba výdrže. Vnitřní oblast s nižším obsahem uhlíku se v závislosti na jakosti oceli a intenzitě kalení transformuje na martenzitickou, bainitickou nebo popuštěnou strukturu s nižší tvrdostí. Přechod mezi vrstvou a jádrem by měl být hodnocen jako měnící se struktura, nikoli pouze jako hraniční čára.
Karbonitridování vnáší do austenitu uhlík a dusík a po kalení obvykle vytváří martenzitickou vrstvu. Dusík může v blízkosti povrchu zlepšit prokalitelnost, avšak nadměrné obohacení může zvýšit podíl zbytkového austenitu nebo po ochlazení vést ke vzniku nitridů. U cementovaných i karbonitridovaných ocelí svědčí nerozpuštěné legující karbidy, sítě karbidů, hrubá předchozí austenitická zrna a lokálně měkké transformační produkty o problému v řízení procesu nebo složení slitiny.
Bainit se může vyskytovat pod martenzitickou vrstvou tam, kde je ochlazování pomalejší, u tlustých průřezů nebo po přerušeném kalení. Jeho přítomnost sama o sobě automaticky neznamená poruchu; rozhodující je jeho množství, morfologie, tvrdost a umístění. Samotný tmavě se leptající pás není spolehlivou identifikací fáze.
Nitridování se zásadně liší od cementování a karbonitridování. Dusík difunduje do feritu pod kritickou teplotou, takže není nutná transformační přeměna austenitu na martenzit při kalení. Difuzní zóna může u ocelí obsahujících chrom, molybden, vanad nebo hliník obsahovat precipitáty legujících nitridů, zatímco na povrchu se může vytvořit sloučeninová vrstva z nitridů železa, běžně ε-Fe₂–₃N a γ′-Fe₄N. Feritické nitrokarbonizování rovněž vnáší uhlík a dusík pod kritickou teplotou a obvykle vytváří sloučeninovou vrstvu nad difuzní zónou s dusíkem a uhlíkem, nikoli cementovanou martenzitickou vrstvu.
Zbytkový austenit je zvláště významný v cementovaných a karbonitridovaných vrstvách. Po leptání může vypadat světlý, avšak optický kontrast není průkazný. Nadměrný zbytkový austenit se může během provozu nebo broušení transformovat a měnit rozměry i zbytkové napětí. Metalografii mohou doplnit rentgenová difrakce, magnetické metody nebo pečlivě kalibrovaná kvantitativní mikroskopie.
Sloučeninové vrstvy, trhliny, pórovitost a rozhraní
Sloučeninová vrstva po nitrokarbonizování by měla být posouzena z hlediska tloušťky, spojitosti, fázového složení, pórovitosti a přilnavosti. Tenká souvislá vrstva se může výrazně lišit od porézní nebo popraskané vrstvy, i když oba povrchy mají podobnou mikrotvrdost. Póry v blízkosti vnějšího povrchu, nadměrný podíl fáze ε, křehké souvislé sítě a oddělení na rozhraní sloučeninové vrstvy a difuzní zóny mohou ovlivnit tření, opotřebení a tribokorozi. Difuzní zóna pod touto vrstvou by měla vykazovat očekávané precipitáty a pozvolnou změnu směrem k jádru.
U cementovaných a karbonitridovaných průřezů je nutné kontrolovat oduhličení, oxidaci a mezikrystalovou oxidaci. Oduhličení se projevuje jako povrchový pás s nízkým obsahem uhlíku, tvořený feritem nebo s nízkým podílem martenzitu, a může snížit únosnost. Mezikrystalová oxidace vzniká podél hranic předchozích austenitických zrn v blízkosti povrchu, když oxidační atmosféra pece pronikne před dokončením obohacování uhlíkem. Může být mělká, ale škodlivá, protože oxidované hranice vytvářejí dráhy pro iniciaci trhlin. Oxidické filmy, okuje a nekovové vměstky nesmějí být zaměněny za fáze slitiny.
Kalicí trhliny jsou obvykle ostré, nepravidelné trhliny, které se šíří od povrchu nebo od koncentrátorů napětí; pokud vznikly při kalení, mají často čerstvé lomové plochy bez oxidu. Metalografie je může odlišit od trhlin vzniklých při přípravě, které obvykle končí na leštěném povrchu nebo sledují poškození způsobené zaléváním a broušením. Brusné opaly mohou vytvořit znovu popuštěný nebo znovu zakalený pás, změněnou odezvu při leptání a tahové zbytkové napětí, aniž by vznikla zjevná otevřená trhlina.
Defekty související s deformací vyžadují zkoumání geometrie i struktury. Součást může vykazovat přijatelnou mikrostrukturu vrstvy, ale nesplnit rozměrové limity, protože nerovnoměrné transformační deformace, teplotní gradienty nebo zbytková napětí způsobily ohyb, ovalitu či změnu profilu zubu. Metalografie sama o sobě deformaci měřit nemůže, proto by měla být doplněna rozměrovou kontrolou a v případě potřeby měřením zbytkových napětí.
Metalografická hloubka vrstvy a hloubka vrstvy stanovená podle tvrdosti spolu souvisejí, ale nejsou zaměnitelné. ISO 2639:2002 určuje hloubku cementované a zakalené vrstvy z profilu tvrdosti a používá stanovené kritérium zahrnující hodnotu menší než 450 HV 1 ve vzdálenosti trojnásobku hloubky vrstvy. ISO 18203:2026 se vztahuje na povrchově kalené vrstvy po plamenovém, indukčním, elektronovém a laserovém kalení a také po karbonitridování, cementování a nitridování. Mikrostruktura na výbrusu může identifikovat viditelné transformační rozhraní, difuzní zónu nebo sloučeninovou vrstvu, zatímco metoda tvrdosti lokalizuje stanovenou mechanickou prahovou hodnotu. Oba popisy jsou užitečné, ale žádný z nich by neměl být uváděn jako druhý.
Tribologie a tribokoroze povrchově tvrzené oceli
Povrchové kalení nepředstavuje jednu tribologickou podmínku. ASM International je definuje jako zpracování železného materiálu, při němž se jeho povrchová vrstva, tedy tvrzená vrstva, stane podstatně tvrdší než jádro. Tato tvrdší vrstva mění kontaktní podmínky, avšak její účinek závisí na způsobu zatěžování kontaktu a na způsobu vytvoření povrchu. Tvrzený zub ozubeného kola ve válivě-kluzném kontaktu s mazáním neselhává stejným mechanismem jako nitridovaná součást ventilu v mezním mazání nebo nitrokarburizovaný hřídel vystavený elektrolytu.
Toto rozlišení je důležité, protože jednotlivá zpracování za účelem vytvoření tvrzené vrstvy zavádějí odlišné prvky, fáze, hloubky vrstev a zbytková napětí. Cementování vytváří povrch s vysokým obsahem uhlíku nad vnitřní oblastí s nižším obsahem uhlíku a obvykle po něm následuje austenitizace, kalení a popouštění, při nichž vzniká hluboká martenzitická vrstva. Karbonitridování přidává do austenitu uhlík a dusík a obvykle využívá tvorbu martenzitu. Nitridování zavádí dusík do feritu, zatímco feritické nitrokarburizování přivádí uhlík i dusík při teplotě pod kritickou teplotou. U posledně uvedených postupů může vzniknout difuzní zóna s dusíkem a při vhodných procesních podmínkách také sloučeninová vrstva železa, uhlíku a dusíku. Jejich třecí a korozní chování nelze odvozovat od cementované oceli pouze proto, že všechny tyto materiály jsou označovány jako povrchově tvrzené.
Mechanismy opotřebení a kontaktní únava
Hluboká martenzitická vrstva je především nosnou strukturou. Její tvrdost odolává abrazivnímu rýhování, růstu adhezivních spojů a plastické deformaci v blízkosti kontaktního povrchu, zatímco houževnatější jádro podpírá tvrzenou vrstvu při rázech a opakovaném ohybu. Tato kombinace je důležitá u ozubených kol, vaček a silně zatěžovaných válivě-kluzných kontaktů. Vysoká tvrdost povrchu však nezabraňuje mikrovydrolování, důlkové korozi, zadírání ani praskání tvrzené vrstvy. Výsledek ovlivňují kontaktní napětí, poměr skluzu, ustavení, jakost povrchu, vměstky, zbytkový austenit, rozložení karbidů, hloubka vrstvy a tlakové či tahové zbytkové napětí.
Ve válivě-kluzném kontaktu může opakované podpovrchové smykové namáhání iniciovat trhliny pod jmenovitým povrchem. Pokud je účinná hloubka tvrzené vrstvy vzhledem k působícímu napěťovému poli příliš malá, mohou trhliny dosáhnout měkčí přechodové oblasti a urychlit odlupování materiálu. Velmi tvrdý, avšak křehký povrch může rovněž uvolňovat úlomky, pokud vrcholy nerovností, nečistoty nebo zatížení na hraně vyvolají místní tahové napětí. Zbytkový austenit se může během provozu transformovat, čímž se mění rozměry a zbytkové napětí; tato změna může v závislosti na tepelné a mechanické historii poškození buď omezit, nebo zvýšit.
Nitridování vykazuje odlišný nosný profil. Dusík zpevňuje difuzní zónu intersticiálním zpevněním a tvorbou nitridů legujících prvků, přičemž odezva je určena chemickým složením oceli a nitridačním potenciálem. Tvrzená zóna je často mělčí než cementovaná vrstva, avšak její gradient a tlakové zbytkové napětí mohou přispívat k odolnosti proti únavě. Nadměrně tlusté nebo souvislé sloučeninové vrstvy mohou při silných rázech nebo vysokém Hertzově napětí praskat či se odlupovat. Tenká, řízeně vytvořená sloučeninová vrstva může omezovat adhezivní opotřebení, její vlastnosti však stále závisí na drsnosti, materiálu protilehlého povrchu a mazání.
Feritické nitrokarburizování běžně vytváří sloučeninovou vrstvu nad difuzní zónou. Sloučeninová vrstva může při kluzném pohybu působit jako obětovaná, chemicky stabilní povrchová vrstva, zatímco difuzní zóna ji mechanicky podpírá. Pokud je vrstva pórovitá, špatně spojená s podkladem nebo pro daný kontakt příliš křehká, stávají se částice opotřebení abrazivním třetím tělesem. Samotná tloušťka vrstvy proto není dostatečným kritériem přejímky.
Zkoušky opotřebení musí reprodukovat provozní režim. Údaje ze zkoušky kolík–kotouč získané při jednom zatížení a jedné rychlosti nelze použít k pořadí vhodnosti zpracování pro valivý kontakt, oscilační pohyb nebo záběr mazaných ozubených kol. Norma ISO 18203:2026 se týká povrchově tvrzených vrstev vytvořených plamenem, indukcí, elektronovým svazkem a laserem, stejně jako karbonitridování, cementování a nitridování; podporuje ověřování tloušťky vrstvy, nikoli univerzální predikci opotřebení.
Tření a chemie povrchu
Tření je řízeno smykem nerovností, adsorbovaných vrstev, reakčních vrstev, přísad maziva a částic opotřebení. Tvrdost je důležitá, představuje však pouze jednu z proměnných. Drsnost mění skutečnou kontaktní plochu a pravděpodobnost svaření nerovností. Zbytkové napětí ovlivňuje deformaci v blízkosti povrchu a růst trhlin. Zatížení a rychlost skluzu určují, zda kontakt zůstane v režimu mezního, smíšeného nebo hydrodynamického mazání.
Cementovaný martenzitický povrch může vykazovat dobré vlastnosti, pokud jeho leštěná, popuštěná struktura zůstává chráněna účinným mazacím filmem. Pokud však dojde k porušení filmu, vysoká tvrdost neodstraní adhezivní přenos materiálu ani zadírání. Karbidy, zbytkový austenit, oxidické filmy a produkty popouštění mohou měnit způsob, jakým přísady reagují na rozhraní.
Nitridované a nitrokarburizované povrchy často mění tření mechanickými i chemickými účinky. Nitridy a karbonitridy železa ve sloučeninové vrstvě se mohou smykově chovat jinak než popuštěný martenzit, zatímco difuzní zóna omezuje porušení plastické podpory pod touto vrstvou. Pórovitost může zadržovat mazivo, ale může také zachycovat korozivní roztok nebo uvolňovat částice. Rozhodující je chemické složení maziva: přísady obsahující síru, fosfor a zinek mohou vytvářet ochranné tribofilmy, reagovat s legujícími prvky nebo v přítomnosti vody urychlovat korozní opotřebení.
Materiál protilehlého povrchu proto musí být přesně specifikován. Tvrzená ocel, litina, keramika, polymer a povrchy z povlakovaných slitin vytvářejí odlišné adhezivní, abrazivní, tepelné a chemické podmínky. Zpracování, které snižuje tření vůči jednomu protilehlému povrchu, může vůči jinému zvyšovat přenos materiálu nebo abrazivní působení třetího tělesa.
Koroze, tribokoroze a účinky protilehlého povrchu
Koroze a opotřebení se vzájemně ovlivňují, nikoli působí jako oddělené ztrátové mechanismy. Kluzný pohyb odstraňuje oxidické nebo reakční filmy, odhaluje čerstvý kov a zvětšuje elektrochemicky aktivní plochu. Koroze může povrch změkčit nebo zdrsnit, vytvářet částice a urychlit následné abrazivní opotřebení. Tento vzájemně propojený proces se označuje jako tribokoroze.
Nitridování a nitrokarburizování se často volí tam, kde záleží na korozních vlastnostech, protože povrchové vrstvy obsahující dusík a sloučeninové vrstvy mohou měnit elektrochemické reakce. Nejsou však automaticky odolné proti korozi. Cesty pro lokalizované napadení mohou vytvářet průchozí póry, pórovitost, nespojitosti, poškození po broušení a galvanický kontakt s odlišným protilehlým povrchem. Sloučeninová vrstva může chránit jednu oblast, zatímco poškozená oblast koroduje rychle. Také cementovaný martenzit je silně závislý na chemickém složení slitiny, popouštění, jakosti povrchu, kontaminaci maziva a podmínkách expozice; samotná vrstva s vysokým obsahem uhlíku nezaručuje korozní odolnost.
Materiál protilehlého povrchu a prostředí mohou změnit pořadí výsledků zkoušek v laboratoři. Ocelový protilehlý povrch v suchém vzduchu může vyvolávat oxidační opotřebení, zatímco solný roztok může způsobit odstranění filmů, důlkovou korozi a urychlený úbytek materiálu. Výsledek ovlivňují elektrický potenciál, rozpuštěný kyslík, koncentrace chloridů, teplota, kontaktní tlak a frekvence skluzu. Zkoušky musí tyto podmínky zaznamenávat a zkoumat oba členy dvojice, protože přenesený materiál a galvanické účinky mohou způsobit, že nominálně nezpracovaný protilehlý povrch se stane součástí mechanismu porušení.
Ověřování by mělo kombinovat profily tvrdosti s metalografií, měřením sloučeninové vrstvy nebo difuzní zóny, měřením drsnosti, posouzením zbytkového napětí a zkoumáním stop opotřebení a korozních produktů. U cementovaných a kalených vrstev používá norma ISO 2639:2002 k vymezení použitelnosti podmínku tvrdosti nižší než 450 HV 1 v hloubce odpovídající trojnásobku hloubky vrstvy. Toto kritérium tvrdosti pomáhá stanovit hloubku vrstvy; neměří však tření, životnost při kontaktní únavě ani odolnost proti tribokorozi. Tyto vlastnosti vyžadují zkoušky odpovídající skutečnému zatížení, mazání, protilehlému povrchu a prostředí.
Deformace, zbytkové napětí a řízení procesu
Konečný stav součásti s povrchově tvrzenou vrstvou závisí na celém tepelném a chemickém cyklu, nikoli na názvu úpravy uvedeném na výkresu. Označení „cementováno“, „nitridováno“ nebo „indukčně kaleno“ popisuje skupinu procesů, ale neurčuje rychlost ohřevu, chemické složení povrchu, stav fází, intenzitu kalení, rovnoměrnost chlazení, popouštění ani výsledný stav napětí. ASM International definuje povrchové kalení jako zpracování železného materiálu, při kterém se jeho povrchová vrstva neboli cementovaná vrstva stane podstatně tvrdší než jádro. Tvrdost je pouze jedním z výsledků tohoto zpracování.
Deformace při kalení a rozměrové změny
Cementování a karbonitridování běžně vytvářejí austenitickou vrstvu, která se následně kalí za účelem vytvoření martenzitu. Povrch s vyšším obsahem uhlíku a jádro s nižším obsahem uhlíku se nepřeměňují při stejné teplotě ani ve stejném okamžiku. Vznik martenzitu objemově rozpíná ocel, zatímco ochlazování z austenitizační teploty způsobuje tepelnou kontrakci. Souhra těchto změn může ovlivnit průměr, rovinnost, soustřednost, rozteč zubů a přímost.
Například cementované ozubené kolo může vytvořit kalený věnec v době, kdy jeho jádro stále chladne a smršťuje se. Pokud jedna strana chladne rychleji než druhá, výsledný teplotní gradient způsobí ohyb nebo ovalitu. Oblasti s náhlými změnami tloušťky, slepé otvory, drážky pro pera, ostré rohy a přerušované povrchy chladnou různou rychlostí. Tyto prvky soustřeďují jak transformační deformaci, tak napětí. K deformaci proto může dojít i tehdy, když teplota v peci a teplota kalicí lázně zdánlivě odpovídají předepsaným hodnotám.
Volba kalení musí odpovídat jakosti oceli, velikosti průřezu, požadované struktuře vrstvy a přípustné rozměrové změně. Olej, stlačený plyn, polymerní roztok, voda a solanka mají rozdílnou rychlost odvodu tepla a přinášejí různá rizika vzniku parního filmu, nerovnoměrného chlazení nebo trhlin. Mírnější kalení může omezit deformaci, ale zanechat nadměrné množství zbytkového austenitu nebo nedostatečnou přeměnu jádra. Intenzivnější kalení může zvýšit tvorbu martenzitu a současně zvýšit tepelná a transformační napětí. Stejně důležité jako jmenovité označení kalicího média jsou jeho pohyb, hustota vsázky, orientace součástí a teplota kalicího média.
Nitridování a feritická nitrokarburizace obvykle probíhají pod kritickou teplotou a nevyžadují stejný cyklus austenitizace a kalení jako cementování. Jejich rozměrové změny jsou často menší, nikoli však nulové. Růst sloučeninové vrstvy, deformace v difuzní zóně, napětí vzniklé předchozím obráběním a gradienty při ohřevu nebo chlazení mohou stále změnit kritické rozměry. Lokální kalení plamenem, indukcí, elektronovým svazkem a laserem je rovněž citlivé na rychlost skenování, hustotu výkonu, překrytí a odvod tepla do neohřívaného materiálu. Norma ISO 18203:2026 se vztahuje na povrchově tvrzené vrstvy vytvořené těmito tepelnými metodami i karbonitridováním, cementováním a nitridováním; metoda použitá k vytvoření vrstvy proto musí být uvedena spolu s naměřenou vrstvou.
Předobrábění ponechává přídavek pro předvídatelné dokončovací obrábění, místo aby se deformace následně odstraňovala odhadem. Různé přídavky mohou být potřebné pro základní plochy, díry a zuby ozubených kol. Součásti, které nesnesou volný pohyb během ohřevu nebo kalení, mohou vyžadovat trny, opěrné prstence nebo kalení v lisu. Upínací přípravky musí součást držet, aniž by bránily proudění plynu nebo vytvářely velký tepelný odvod. Upnutí omezující transformační pohyb může omezit deformaci v jednom směru, ale současně akumulovat napětí, které se uvolní při broušení.
Zbytkové napětí a vznik trhlin
Zbytkové napětí je vnitřní napětí, které zůstává po zániku vnějšího zatížení a teplotního gradientu. Povrchové kalení může vytvořit prospěšné tlakové napětí na povrchu, zejména když tvrdá martenzitická vrstva expanduje proti méně transformovanému jádru. Tlakové napětí na povrchu může působit proti tahovým napětím vznikajícím při kontaktním zatížení nebo cyklickém ohybu. Je prospěšné pouze tehdy, pokud jsou kontrolovány jeho velikost, hloubka a rovnoměrnost.
Nekontrolované napětí je odlišný případ. Tahové zbytkové napětí na broušeném povrchu, v cementovaném rohu, oduhličené oblasti nebo ostré geometrii může napomáhat iniciaci trhlin. Výbrusové spáleniny, nadměrné odebrání přídavku, nepopuštěný martenzit, nadměrná tloušťka sloučeninové vrstvy a nerovnoměrnost kalení mohou vytvářet lokální tahové napětí. Trhlina může vzniknout v koncentrátoru napětí, i když průměrná tvrdost vrstvy splňuje požadavek výkresu.
Popouštění snižuje křehkost martenzitu po kalení a umožňuje částečné uvolnění transformačních napětí. Musí následovat po kalení ve stanovené době a při teplotě odpovídající oceli a požadovaným vlastnostem. Odložené popouštění představuje nedostatečné řízení procesu, nikoli neškodnou volbu v harmonogramu. U nitridovaných a nitrokarburizovaných součástí mohou následná oxidace nebo jiné dokončovací kroky změnit chemické složení povrchu a třecí vlastnosti, zatímco broušení může odstranit část difuzní zóny nebo změnit rozložení napětí v této zóně.
Ověřování musí zahrnovat více než pouze hodnotu tvrdosti na povrchu. Chování při provozu mohou ovlivnit hloubka vrstvy, tvrdost jádra, zbytkový austenit, rozložení karbidů nebo nitridů, tloušťka sloučeninové vrstvy, deformace a napětí. Norma ISO 2639:2002 se zabývá hloubkou cementované a kalené vrstvy a pro stanovení použitelnosti používá podmínku tvrdosti nižší než 450 HV 1 v trojnásobku hloubky vrstvy. Norma ISO 18203:2026 poskytuje širší rámec pro měření vrstev vytvořených tepelnými a chemicko-tepelnými metodami. Metalografické výbrusy, profily tvrdosti, souřadnicová měření a podle požadavků také rentgenové měření zbytkového napětí by měly být vztaženy k funkčním plochám a kritickým směrům.
Atmosféra, teplota, čas a upínání
Řízení atmosféry určuje, co může do oceli pronikat a co z ní může být odstraněno. Při cementování řídí uhlíkový potenciál chemickou hnací sílu na povrchu. Příliš nízký potenciál vede k nedostatečnému obohacení uhlíkem; příliš vysoký může způsobit tvorbu nadměrného množství karbidů, sazí nebo nežádoucího gradientu uhlíku. Teplota v peci a uhlíkový potenciál musí zůstat rovnoměrné v celé vsázce, nikoli pouze u jednoho kontrolního termočlánku. Kalibrace sondy, průtok plynu, uspořádání vsázky a netěsnost dveří mohou skutečnou vrstvu výrazně ovlivnit.
Nitridování a nitrokarburizace vyžadují řízení disociace amoniaku, dusíkového potenciálu, přídavku plynů obsahujících uhlík, obsahu vodíku a cirkulace v peci. Karbonitridování přidává do austenitu uhlík a dusík a pro martenzitické vytvrzení obvykle závisí na kalení. Nitrokarburizace vnáší uhlík a dusík do feritu pod kritickou teplotou, čímž vytváří difuzní zónu a často také sloučeninovou vrstvu železo–uhlík–dusík. Považovat tyto cykly za zaměnitelné s cementováním zakrývá jejich rozdílná transformační napětí a rozměrové účinky.
Stejně důležitá je rovnoměrnost ohřevu. Silný náboj a tenká příruba mohou dosáhnout nastavené teploty v odlišných okamžicích; jejich společné umístění neznamená, že mají shodnou tepelnou historii. Doba na teplotě řídí difuzi, růst zrn, vývoj sloučeninové vrstvy a rozsah přeměny. Nadměrná doba může zvýšit deformaci nebo nežádoucí podíl fází, aniž by vyřešila nevhodné podmínky atmosféry. Termočlánky, záznamy o vsázce, zkoušky rovnoměrnosti teploty v peci a zaznamenaná data z cyklu poskytují důkaz o tom, čemu byly součásti skutečně vystaveny.
Maskování chrání povrchy, které musí zůstat měkké, obrobitelné nebo rozměrově stabilní. Poměďování, ochranné nátěry, mechanické clony a selektivní upínání mohou omezit chemické působení, avšak okraje maskování mohou vytvářet náhlé přechody vrstvy a lokální koncentrace napětí. Tyto přechody vyžadují kontrolu.
Postup řízení procesu
- Obrábění Ponechte vhodné přídavky pro zpracování a dokončování.
- Čištění a upínání Odstraňte škodlivé zbytky a umístěte součást vždy stejným způsobem.
- Atmosféra a teplota Ověřte chemické složení atmosféry v peci, teplotu a rovnoměrnost.
- Kalení nebo ochlazování Použijte podmínky vhodné pro danou ocel a geometrii.
- Popouštění a dokončování Popouštějte bez prodlení a poté dokončete bez přehřátí nebo odstranění požadované vrstvy.
- Kontrola Ověřte rozměry, profil tvrdosti, mikrostrukturu a další stanovené vlastnosti.
Nezbytná je proto řízená posloupnost: obrobit součást s vhodnými přídavky, podle potřeby odstranit škodlivá napětí vzniklá v předchozím procesu, součást důsledně vyčistit a upnout, ověřit atmosféru a teplotu, zvolit kalení podle oceli a geometrie, neprodleně popustit a následně dokončit broušením nebo honováním bez přehřátí vrstvy. Konečná rozměrová kontrola by měla být doplněna ověřením hloubky vrstvy a mikrostruktury. Název úpravy je pouze označení; skutečným procesem je naměřená tepelná, chemická, geometrická a napěťová historie.
Jak specifikovat zpracování pro povrchové kalení
- Materiál
- Úplné označení normy a jakost
- Výchozí stav
- Dodací stav a výchozí tvrdost, je-li relevantní
- Postup zpracování
- Difundující prvek nebo způsob lokalizovaného ohřevu
- Definice vrstvy
- Účinná hloubka, celková hloubka, sloučeninová vrstva nebo difuzní zóna
- Tvrdost
- Stupnice, zatížení, místo měření a přejímací rozsah
- Ověřování
- Použitelná norma, plán odběru vzorků a záznamy o kontrole
„Povrchově kalený“ není měřitelný požadavek. ASM International definuje povrchové kalení jako zpracování železného materiálu tak, aby jeho povrchová vrstva neboli povrchová oblast byla podstatně tvrdší než jádro. Tato definice zahrnuje několik různých procesů s odlišnou chemií, mechanismy přeměn, mikrostrukturami, napětími a metodami ověřování. Použitelná specifikace proto musí definovat ocel, její výchozí stav, způsob zpracování a výsledek, který má být prokázán.
Jakost oceli a výchozí stav
Ocel označte úplným standardním označením, nikoli obchodním názvem nebo neformálním výrazem, jako je „ocel k cementování“. Specifikace by měla uvádět příslušnou normu a jakost, například EN 10084 16MnCr5, EN 10084 20MnCr5, EN 10084 18CrNiMo7-6 nebo ASTM A-29/A-29M grade 8620, pokud toto označení upravuje dodávaný materiál. Pokud výkres součásti používá jiné národní označení, uveďte výslovně jeho ekvivalenci, místo abyste předpokládali, že podobná čísla označují shodné chemické složení.
Součástí požadavku musí být také výchozí stav po tepelném zpracování. Uveďte, zda je součást dodávána ve stavu po válcování, normalizačním žíhání, žíhání, sferoidizačním žíhání, kalení a popouštění nebo v jiném specifikovaném stavu. Pokud ovlivňuje obrábění, odezvu na zpracování nebo vlastnosti jádra, uveďte také rozsah výchozí tvrdosti. Cementační cyklus aplikovaný na žíhanou ocel 16MnCr5 se nespecifikuje stejným způsobem jako indukční kalení oceli 42CrMo4 po kalení a popouštění.
Proces musí identifikovat difundující prvek a způsob přeměny. Cementování vnáší uhlík do vnitřní oblasti s nižším obsahem uhlíku, čímž vytváří povrch s vysokým obsahem uhlíku, který se obvykle kalí austenitizací a následným ochlazením. Karbonitridování vnáší do austenitu uhlík i dusík a obvykle vytváří martenzitickou povrchovou vrstvu. Nitridování a ferritické nitrokarburizování probíhají pod kritickou teplotou, při níž dusík nebo dusík a uhlík difundují do feritu bez austenitizačního a kalicího cyklu typického pro cementování. Boridování a chromování vytvářejí povrchové oblasti obohacené o boridy nebo karbidy/chrom, nikoli běžnou cementovanou martenzitickou povrchovou vrstvu.
Lokální tepelné zpracování vyžaduje vlastní popis. Norma ISO 18203:2026 se zabývá povrchově kalenými vrstvami vytvořenými plamenovým, indukčním, elektronovým a laserovým kalením, jakož i karbonitridováním, cementováním a nitridováním. U tepelného procesu specifikujte způsob ohřevu, frekvenci nebo přívod energie, pokud je relevantní, austenitizační teplotu nebo teplotu povrchu, dobu ohřevu nebo rychlost skenování, kalicí médium a popouštění. Tepelný proces kalí stávající složení povrchu; nemusí přitom přidávat uhlík nebo dusík.
Požadované definice hloubky vrstvy a tvrdosti
Uveďte, zda se požadavek týká celkové tloušťky kalené vrstvy, účinné hloubky povrchového kalení nebo jiné definované hloubky. Tyto pojmy nejsou zaměnitelné. U cementovaných a kalených ocelí se účinná hloubka povrchového kalení běžně určuje z průběhu tvrdosti: jde o hloubku, v níž tvrdost klesne na stanovenou mez, často 550 HV, ačkoli příslušná norma, výkres nebo požadavek odběratele musí tuto mez výslovně uvádět. Celková hloubka vrstvy může být místo toho definována metalograficky, například jako hloubka k určité hranici mikrostruktury. U nitridovaných a nitrokarburizovaných součástí rozlišujte sloučeninovou vrstvu od difuzní zóny a uveďte, zda vykazovaná hloubka zahrnuje některou z těchto oblastí.
Norma ISO 2639:2002 se konkrétně vztahuje k určování a ověřování účinné hloubky povrchového kalení cementovaných a kalených ocelí. Její stanovená použitelnost vychází z podmínky tvrdosti nižší než 450 HV 1 při trojnásobku hloubky vrstvy. Tato podmínka se nesmí bez dalšího přenášet na nitridované, nitrokarburizované, boridované nebo tepelně kalené součásti. Pokud proces spadá do její působnosti, uveďte ISO 2639:2002 a stanovte kritérium tvrdosti, stupnici tvrdosti, zkušební sílu, směr měření a místo, od něhož se hloubka měří. „Účinná hloubka povrchového kalení: 0,8 mm“ je neúplné, pokud specifikace zároveň neuvádí například „do 550 HV 1, měřeno od dokončeného povrchu“.
Norma ISO 18203:2026 poskytuje širší rámec pro tloušťku povrchově kalených vrstev vytvořených tepelnými a termochemickými metodami. Uveďte ji, pokud požadavek zahrnuje indukční, plamenové, elektronové nebo laserové kalení, cementování, karbonitridování či nitridování, a identifikujte metodu použitou k výpočtu tloušťky vrstvy. Stanovená hloubka musí vztahovat k dokončenému funkčnímu povrchu, nikoli pouze k povrchu po zpracování, který bude později odbroušen. Pokud je úběr materiálu povolen, uveďte přídavek a požadovanou hloubku po konečném obrábění.
Tvrdost musí být definována stupnicí a zatížením. Uveďte HV 1, HV 0.5, HRC nebo jinou uznávanou stupnici a případně také zkušební sílu; „tvrdost 60“ nemá technický význam. Uveďte místo měření, například roztečný průměr, bok zubu, poloměr paty zubu, uložení ložiska nebo příčný řez vedený kolmo k ošetřenému povrchu. Stanovte, zda jde o minimální hodnotu, rozsah nebo profil tvrdosti s maximálními a minimálními hodnotami. Jedno měření tvrdosti na povrchu nemůže prokázat hloubku vrstvy, pevnost jádra ani rovnoměrnost po obvodu součásti.
Požadavky na jádro musí být odděleny od požadavků na povrchovou vrstvu. Specifikujte tvrdost jádra, tahové nebo mezní vlastnosti, pokud jsou požadovány, a přípustnou mikrostrukturu. Cementované ozubené kolo může vyžadovat martenzitickou povrchovou vrstvu, kontrolovaný obsah zbytkového austenitu, omezenou síť karbidů a popuštěné martenzitické jádro. Nitridovaná součást může vyžadovat omezení tloušťky a spojitosti sloučeninové vrstvy, nikoli požadavek na martenzit vzniklý kalením. Tato rozlišení brání tomu, aby byl certifikát o procesu přijat pouze proto, že jeden vtisk na povrchu splňuje stanovenou hodnotu tvrdosti.
Kritéria přijatelnosti a vykazování výsledků
Specifikace by měla určit plán odběru vzorků, místa kontroly, zkušební průřez a okamžik kontroly. Uveďte, zda se tvrdost měří před konečným broušením, nebo po něm, jak se zkušební povrchy připravují a jak se zohledňuje odebraný materiál. Pro ověření hloubky vrstvy vyžadujte měření průběhu tvrdosti s odečty v definovaných krocích od povrchu do jádra. Protokol by měl zaznamenat každý odečet nebo uvést úplný profil, nikoli pouze hloubku vypočtenou z tohoto profilu.
Metalografické požadavky musí uvádět průřez a sledované znaky. V závislosti na zpracování se vykazují mikrostruktury povrchové vrstvy a jádra, morfologie martenzitu, zbytkový austenit, karbidy, nitridy, sloučeninová vrstva, difuzní zóna, oduhličení, oxidace, trhliny a nadměrný růst zrna. Leptání nitalem může odhalit cementovanou martenzitickou povrchovou vrstvu, zatímco nitridované a nitrokarburizované vrstvy často vyžadují metodu zkoumání přizpůsobenou jejich sloučeninové vrstvě a difuzní zóně. Meze přijatelnosti musí být stanoveny a nesmějí být ponechány osobnímu výkladu kontrolora.
Stejně nezbytné jsou požadavky na rozměry a povrch. Uveďte meze deformací pro házivost, kruhovitost, profil zubu, podélnou odchylku, rovinnost nebo jinou funkční geometrii společně s limity obrábění po zpracování. Stanovte přípustné hodnoty pro obrus, kalicí trhliny, měkká místa, okuje, mezikrystalovou oxidaci a drsnost povrchu. Zbytkové napětí nelze odvodit z tvrdosti; pokud ovlivňuje únavu, opotřebení, tření nebo tribokorozi, specifikujte metodu a místo jeho měření.
Nakonec vyžadujte protokol s identifikací cyklu pece nebo zařízení, atmosféry či chemického složení plynu, teplot, časů, podmínek kalení a popouštění, sledovatelnosti šarže, výsledků měření tvrdosti, metody stanovení hloubky vrstvy, metalografických nálezů a rozměrové kontroly. Dokument musí uvádět příslušnou normu — ISO 18203:2026, ISO 2639:2002 nebo jinou jmenovitě uvedenou metodu — a veškeré odchylky definované odběratelem. Bez těchto údajů označení „povrchově kalený“ popisuje záměr, nikoli kritérium přijatelnosti.
Srovnávací rozhodovací rámec pro metody zpevňování povrchové vrstvy
Zpevňování povrchové vrstvy definuje ASM International jako zpracování železného materiálu, při němž se jeho povrchová vrstva neboli zpevněná vrstva stane výrazně tvrdší než základní materiál. Tato definice popisuje výsledek, nikoli jeden cyklus v peci. Volba zpracování vychází z požadovaných vlastností povrchu a jádra, jakosti oceli a jejího výchozího stavu, geometrie součásti, výrobního postupu a použité měřicí normy pro ověření výsledku.
První rozhodnutí spočívá v určení, zda se musí změnit chemické složení povrchu. Cementace, karbonitridace, nitridace, nitrokarburizace, kyanidování, boridování a chromování vnášejí do povrchu uhlík, dusík, bor nebo chrom. Plamenové, indukční, elektronové a laserové kalení naproti tomu mění již existující složení oceli prostřednictvím lokálního ohřevu a ochlazení. ISO 18203:2026 se vztahuje na povrchově kalené vrstvy vytvořené těmito tepelnými metodami i cementací, karbonitridací a nitridací.
Kdy je koncepčně vhodná cementace nebo karbonitridace
Cementace je koncepčně vhodná tehdy, když součást potřebuje tvrdý, otěruvzdorný martenzitický povrch nad houževnatým vnitřkem s nižším obsahem uhlíku. Tento proces vytváří povrch s vysokým obsahem uhlíku nad jádrem s nízkým obsahem uhlíku. Obohacená vrstva se obvykle austenitizuje a kalí, čímž na povrchu vzniká vysokouhlíkový martenzit, zatímco v jádře se vyvíjí transformační struktura s nižším obsahem uhlíku a vyšší houževnatostí. Následující popouštění upravuje tvrdost, houževnatost a rozměrovou stabilitu.
Tento postup je vhodný pro součásti, u nichž se provozní zatížení skládá z kontaktního napětí na povrchu a z ohybového nebo rázového napětí v tělese. Ozubená kola, hřídele, čepy a podobné součásti často vyžadují takový gradient vlastností, avšak rozhodnutí nelze učinit pouze podle názvu součásti. Cementovaná vrstva může obsahovat zbytkový austenit, karbidy nebo gradient obsahu uhlíku, které ovlivňují vznik trhlin, rozměrové změny, chování při valivém kontaktu a únavu. Požadovaná hloubka vrstvy proto musí být specifikována společně s tvrdostí a mikrostrukturou jádra, nikoli pouze jako samostatná hodnota povrchové tvrdosti.
Karbonitridace vnáší do austenitu uhlík i dusík a po kalení obvykle vytváří martenzitickou kalenou vrstvu. Ve srovnání s cementací lze její procesní okno a charakter vrstvy volit pro relativně mělkou obohacenou vrstvu, přičemž dusík ovlivňuje prokalitelnost a chování povrchu. Koncepčně je užitečná tam, kde geometrie nebo výrobní postup upřednostňuje mělčí chemicko-tepelně vytvořenou vrstvu a kde lze udržet deformace při kalení v přijatelných mezích. Kyanidování rovněž vnáší uhlík a dusík, historicky prostřednictvím solných procesů obsahujících kyanidy. Jeho zahrnutí do srovnání je nezbytné, avšak jeho volba závisí na řízeném chemickém složení, environmentálních ochranných opatřeních, provozu lázně a požadovaném stavu vrstvy; nemělo by být považováno za zaměnitelné s moderní karbonitridací.
Cementace i karbonitridace zahrnují transformační cyklus. Austenitizace, kalení a popouštění vytvářejí povrchovou vrstvu, zároveň však představují hlavní zdroje deformací a zbytkových napětí. Tenké průřezy, ostré přechody, otvory a nesymetrické tvary vyžadují zvláštní pozornost věnovanou intenzitě kalení a konstrukci přípravků.
Kdy je koncepčně vhodná nitridace nebo nitrokarburizace
Nitridace je vhodná tehdy, když je požadován tvrdý povrch obsahující dusík bez úplného cyklu cementace a kalení. Dusík difunduje do feritu pod kritickou teplotou a vytváří nitridy legujících prvků a difuzní zónu; v závislosti na chemickém složení oceli a řízení procesu se na povrchu může vytvořit sloučeninová vrstva. Nitridační oceli obsahující chrom, molybden, hliník nebo vanad mohou reagovat tvorbou stabilních nitridů legujících prvků, zatímco nelegované uhlíkové oceli neposkytují stejnou precipitační reakci.
Protože zpracování probíhá pod kritickou teplotou, jádro nepodléhá austenitické transformaci spojené s cementací. To může omezit deformace související s kalením, avšak růst, předchozí napětí, historie obrábění a tvorba křehkých nebo nadměrně tlustých sloučeninových vrstev stále ovlivňují rozměrovou přesnost a životnost. Nitridace je proto koncepčně vhodná pro součásti, které již byly zakaleny a popuštěny a potřebují tvrdý povrch při zachování vlastností jádra.
Nitrokarburizace rovněž difunduje uhlík a dusík do feritu pod kritickou teplotou. Navzdory podobnému názvu se zásadně liší od karbonitridace: karbonitridace obohacuje austenit a obvykle spoléhá na vznik martenzitu, zatímco nitrokarburizace vytváří feritickou difuzní zónu a může vytvořit sloučeninovou vrstvu železa, uhlíku a dusíku. Feritická nitrokarburizace se volí tehdy, když odolnost proti opotřebení, tření, zadírání nebo tribokorozi závisí na této architektuře povrchu, nikoli na hluboké martenzitické vrstvě. Sloučeninová vrstva musí být specifikována podle složení, tloušťky, pórovitosti a spojitosti; tlustší vrstva není automaticky lepší vrstvou.
Boridování a chromování se řídí odlišnou logikou změny chemického složení. Boridování vytváří tvrdé boridové fáze, zatímco chromování vnáší chrom do povrchu a může vytvářet fáze nebo sloučeniny bohaté na chrom. Obojí může změnit chování při abrazivním opotřebení, tření a korozi, avšak rozhodující otázkou je, zda výsledná fázová struktura, adheze, hloubka a zbytková napětí odpovídají provozním podmínkám. Z nominální povrchové tvrdosti nevyplývá žádné univerzální pořadí metod.
Kdy je koncepčně vhodné lokální tepelné kalení
Lokální tepelné kalení je vhodné tehdy, když ocel již obsahuje požadované množství uhlíku a kalení je potřebné pouze na vybraných površích. Plamenové, indukční, elektronové a laserové kalení ohřívají řízenou oblast do austenitické oblasti, po čemž následuje samovolné nebo řízené ochlazení. Kalená vrstva je tedy transformovanou oblastí původní oceli, nikoli chemicky obohacenou vrstvou.
Tento postup může zachovat měkčí a houževnatější jádro a zabránit zpracování povrchů, které nejsou zatěžovány kontaktem nebo opotřebením. Je mimořádně citlivý na geometrii: směr skenování, rohy, změny průměru, tloušťka stěny, odvod tepla a přístupnost zdroje ohřevu určují hloubku a spojitost kalené zóny. Indukční kalení může sledovat naprogramovaný průběh cívky; laserové a elektronové metody mohou lokalizovat energii do užší oblasti; plamenové kalení silně závisí na pohybu hořáku a tepelné bilanci. Tyto rozdíly ovlivňují zbytková napětí, stopy po překrytí, měkká místa a deformace.
Ověřování musí odpovídat procesu a definované vlastnosti. ISO 18203:2026 poskytuje rámec pro měření tloušťky povrchově kalených vrstev vzniklých tepelným a chemicko-tepelným zpracováním. Pro cementované a kalené vrstvy používá ISO 2639:2002 k definici použitelnosti kritérium tvrdosti nižší než 450 HV 1 ve vzdálenosti trojnásobku hloubky vrstvy. Platná specifikace by měla uvádět stupnici tvrdosti a zatížení, směr měření, definici účinné nebo celkové hloubky vrstvy, místo odběru vzorku a mezní hodnoty přijatelnosti. K rozlišení martenzitu, zbytkového austenitu, karbidů, nitridů, boridů, fází bohatých na chrom a sloučeninových vrstev, které samotná tvrdost nedokáže identifikovat, může být nutná metalografie.
| Skupina metod | Mechanismus | Typická struktura vrstvy | Hlavní zaměření specifikace |
|---|---|---|---|
| Cementování a karbonitridování | Obohacení austenitu následované kalením | Martenzitická povrchová vrstva a přechod do jádra | Účinná hloubka, struktura jádra, zbytkový austenit |
| Nitridování a nitrocementování | Difuze do feritu pod kritickou teplotou | Difuzní zóna s případnou sloučeninovou vrstvou | Rozlišení vrstev, fázové zastoupení a profil tvrdosti |
| Kyanidování | Dodávání uhlíku a dusíku prostřednictvím solného procesu | Mělká obohacená martenzitická povrchová vrstva | Chemické složení lázně, bezpečnostní opatření a hloubka vytvrzení |
| Boridování a chromování | Vytvoření oblastí s boridy nebo chromem | Reakční nebo difuzní vrstva | Fázové složení, přilnavost a křehkost |
| Kalení plamenem, indukční, elektronovým svazkem a laserem | Lokalizovaná austenitizace a přeměna | Přeměněná martenzitická zóna | Tvar ohřevu, hloubka přechodu a deformace |
Volba zpracování by měla odpovídat definovanému stavu povrchu a jádra, který lze pro danou ocel a provozní podmínky vytvořit a ověřit. Strong evidence
Neutrální srovnání vychází z mechanismu. Cementace a karbonitridace přidávají do austenitu uhlík, případně uhlík a dusík, a obecně vytvářejí kalenou martenzitickou vrstvu; nitridace a nitrokarburizace přidávají pod kritickou teplotou dusík, případně dusík a uhlík, a vytvářejí difuzní zóny s možnými sloučeninovými vrstvami; kyanidování kombinuje uhlík a dusík prostřednictvím solného procesu; boridování a chromování vytvářejí chemicky odlišné povrchové oblasti obsahující boridy nebo chrom; plamenové, indukční, elektronové a laserové kalení lokálně transformují stávající ocel. Jejich teplotní režimy, charakter vrstev, reakce jádra, rizika deformací, geometrická omezení a postupy ověřování se proto liší. Platnou technickou otázkou není, která metoda je „nejlepší“, ale jaký definovaný stav povrchu a jádra lze pro danou ocel a provoz vytvořit a ověřit.