




Was Randschichthärten in der Stahlmetallurgie bedeutet
Randschichthärten ist weder auf einen einzigen Ofenzyklus, eine bestimmte Legierungsgüte noch ein bestimmtes Gefüge beschränkt. ASM International definiert es als Behandlung eines Eisenwerkstoffs, „sodass seine Oberflächenschicht oder Randschicht wesentlich härter als der Kern wird“. Diese Definition ist bewusst weit gefasst. Sie beschreibt das Ergebnis – einen Härteunterschied zwischen Oberfläche und Innerem – und nicht ein bestimmtes Verfahren zu seiner Erzeugung.
Diese Unterscheidung ist wichtig, weil Stahlbauteile häufig zwei scheinbar widersprüchliche Eigenschaften benötigen. Ihre Funktionsflächen müssen Eindrückung, adhäsivem Verschleiß, abrasivem Verschleiß und Kontakt-Ermüdung widerstehen, während das Innere Stöße aufnehmen und Biegung ohne plötzlichen Bruch tolerieren muss. Eine harte Oberfläche über einem zäheren Kern kann beide Anforderungen wirksamer erfüllen als ein durchgehend gehärteter Querschnitt. Zahnräder, Nocken, Wellen, Bolzen und Lagerbauteile sind häufig auf diese Funktionstrennung angewiesen.
| Verfahrensfamilie | Oberflächenchemie | Wesentliche gehärtete Struktur | Typischer Schwerpunkt der Überprüfung |
|---|---|---|---|
| Aufkohlen | Kohlenstoff hinzugefügt | Martensitische Randschicht mit hohem Kohlenstoffgehalt | Wirksame Randschichthärtetiefe und metallografische Untersuchung |
| Carbonitrieren | Kohlenstoff und Stickstoff hinzugefügt | Martensitische Randschicht | Härteprofil und Restaustenit |
| Nitrieren | Stickstoff hinzugefügt | Diffusionszone und Legierungsnitride | Verbindungsschicht und Tiefe der Diffusionszone |
| Induktionshärten | Keine wesentliche Änderung der Zusammensetzung | Lokalisierter Martensit | Dicke der gehärteten Schicht und Übergangszone |
Das ausgewählte Verfahren bestimmt, wie der Härteunterschied erzeugt wird. Einige Behandlungen verändern die chemische Zusammensetzung der Oberfläche durch Diffusion. Andere erhalten die ursprüngliche Zusammensetzung und wandeln nur eine oberflächennahe Zone durch rasches, örtlich begrenztes Erwärmen und Abkühlen um. Die daraus resultierende Randschichttiefe, die Phasen, die Eigenspannung, der Verzug und das Prüfverfahren können sich erheblich unterscheiden.

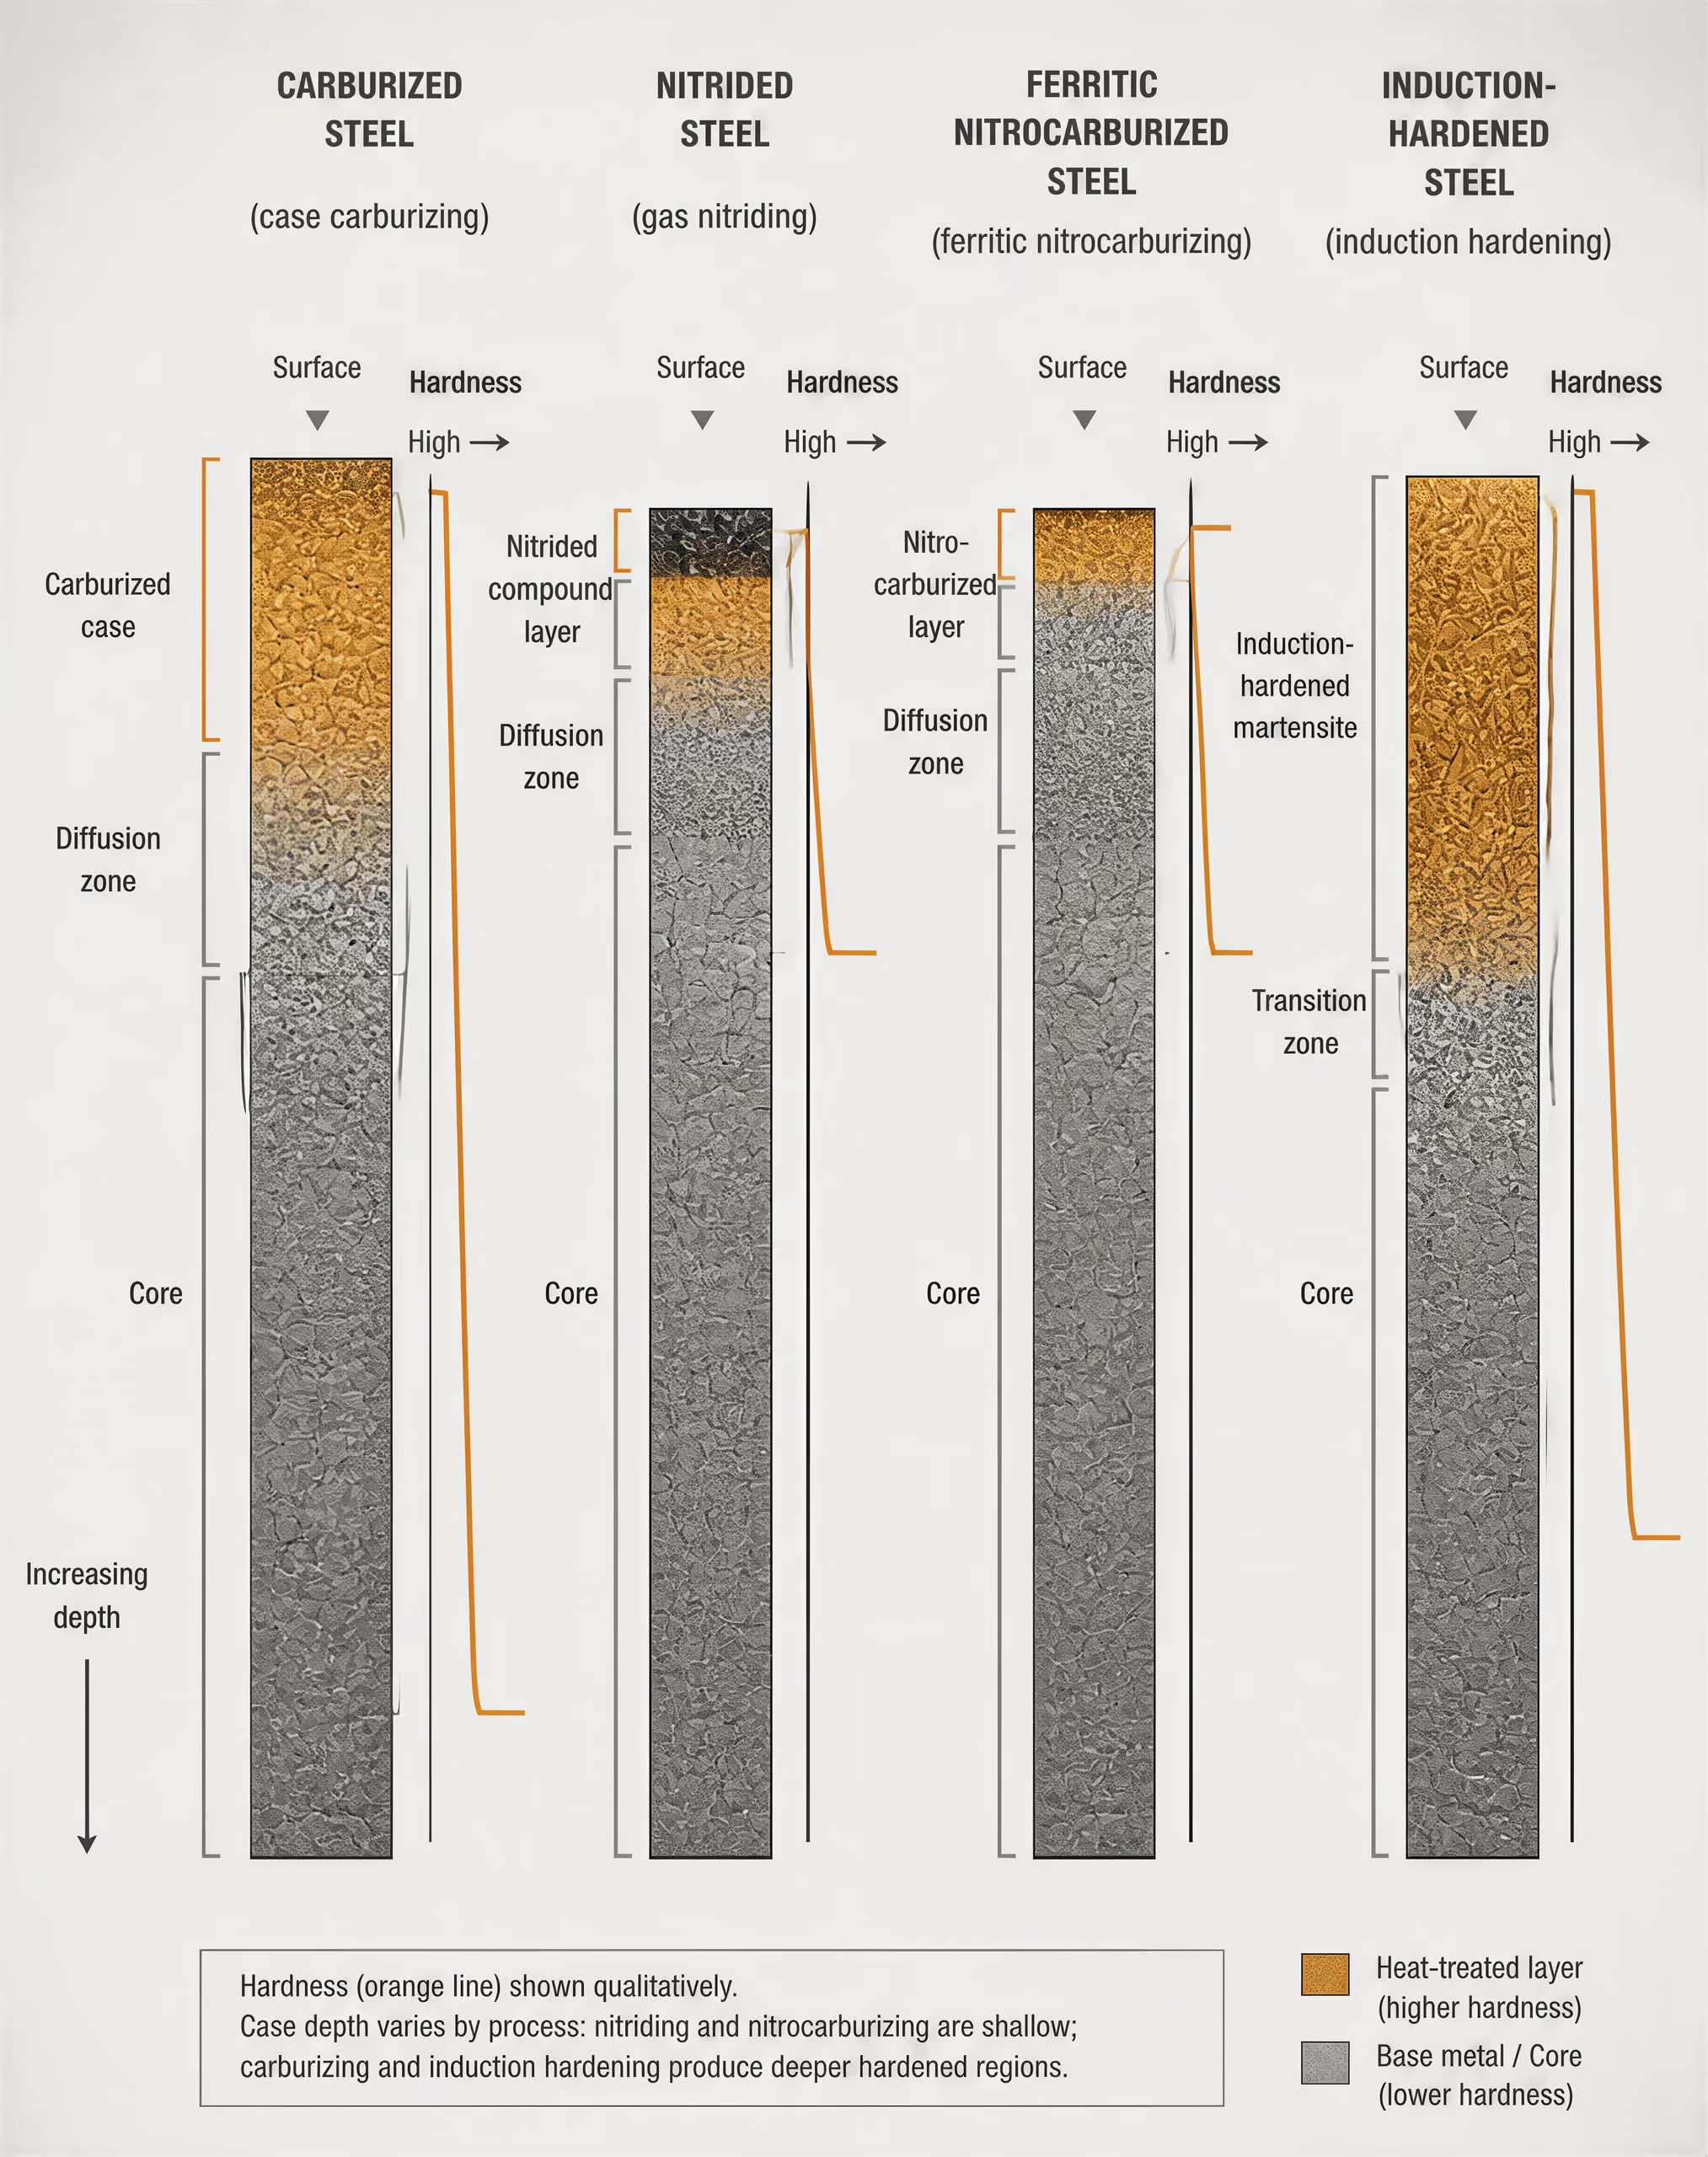
Randschicht, Kern und Härtegradient
Die Randschicht ist der behandelte Oberflächenbereich, dessen Härte und Gefüge sich von denen des Inneren unterscheiden. Der Kern ist der Werkstoff unterhalb dieses Bereichs. „Kern“ bedeutet nicht zwangsläufig weich oder ungehärtet: Ein kohlenstoffarmer Einsatzstahl kann nach dem Abschrecken einen vergleichsweise zähen, kohlenstoffarmen martensitischen oder angelassen-martensitischen Kern behalten, während ein nitrierter niedriglegierter Stahl einen wärmebehandelten Kern besitzen kann, der bereits vor dem Nitrieren fest ist.
Härtegradient Eine allmähliche Änderung der Härte von der behandelten Oberfläche zum unbeeinflussten Kern anstelle einer scharfen Grenze.
Zwischen Oberfläche und Kern besteht normalerweise ein Härtegradient und keine scharfe Grenze. Ein aufgekohltes Bauteil kann an der Oberfläche einen hohen Kohlenstoffgehalt, nahe der Außenseite Martensit, Restaustenit und Carbide aufweisen, wobei die Härte mit abnehmender Kohlenstoffkonzentration in Richtung der ursprünglichen Zusammensetzung abfällt. Ein nitriertes Bauteil kann über einer Stickstoff-Diffusionszone eine dünne Verbindungsschicht aus Eisennitriden enthalten, gefolgt vom unveränderten Kern. Ein induktiv gehärtetes Bauteil kann an der Oberfläche Martensit, eine teilweise umgewandelte Übergangszone und darunter das ursprüngliche angelassene Gefüge aufweisen.
Daher muss die „Randschichttiefe“ an eine festgelegte Messregel gebunden werden. Die effektive Randschichttiefe ist normalerweise der Abstand von der Oberfläche bis zu einem festgelegten Härtegrenzwert, gemessen entlang eines definierten Härteverlaufs. Für aufgekohlten und gehärteten Stahl beschreibt ISO 2639:2002 ein Verfahren zur Bestimmung und Überprüfung der Randschichttiefe; seine Anwendbarkeit beruht auf der Bedingung, dass die Härte bei der dreifachen Randschichttiefe weniger als 450 HV 1 beträgt. Härteskala, Prüflast, Oberflächenvorbereitung, Messrichtung und Messort beeinflussen sämtlich den angegebenen Wert.
Die Gesamtrandschichttiefe ist eine andere Größe. Sie bezeichnet die vollständige Dicke der chemisch oder strukturell veränderten Schicht, die über den für die effektive Härtetiefe verwendeten Punkt hinausreichen kann. Metallografische Untersuchungen, Mikrohärteverläufe, chemische Analysen oder Phasenbestimmungen können daher für dasselbe Bauteil unterschiedliche „Tiefen“ ergeben. Eine Spezifikation, die lediglich „Randschichttiefe“ angibt, ist unvollständig, sofern sie nicht die Definition und das Prüfverfahren nennt.
ISO 18203:2026 behandelt die Dickenmessung oberflächengehärteter Schichten, die durch Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten erzeugt werden, sowie von Schichten durch Carbonitrieren, Aufkohlen und Nitrieren. Die Norm bekräftigt einen zentralen Punkt: Die Schichtdicke ist eine gemessene Eigenschaft und keine visuelle Beschreibung einer dunkel verfärbten Oberfläche.
Warum die Oberflächenhärte nicht die gesamte Spezifikation darstellt
Die Oberflächenhärte ist nützlich, kann das Betriebsverhalten jedoch nicht allein vorhersagen. Eine dünne Schicht kann zwar einen hohen Vickers-Wert aufweisen, unter wiederholtem Hertz’schem Kontakt jedoch versagen, weil das tragende Material zu weich ist. Umgekehrt kann eine geringere gemessene Härte gute Eigenschaften zeigen, wenn die Schicht ausreichend tief ist, vom Kern gut abgestützt wird und ein günstiger Eigenspannungszustand vorliegt.
Das Härteprofil muss zusammen mit der Zugfestigkeit, der Zähigkeit und der vorausgegangenen Wärmebehandlung des Kerns betrachtet werden. Auch das Oberflächengefüge ist von Bedeutung. Aufgekohlte und carbonitrierte Stähle bilden nach dem Austenitisieren und Abschrecken üblicherweise Martensit, doch ein übermäßiger Restaustenitanteil, grobe Carbide, Oxidation oder interkristalline Oxidation können die Maßbeständigkeit und das Ermüdungsverhalten verändern. Nitrierte und nitrocarburierte Stähle können eine Verbindungsschicht und eine Diffusionszone enthalten, deren Dicke, Porosität, Phasenverteilung und Stickstoffverteilung Reibung, Verschleiß und Korrosion beeinflussen. Diese Merkmale lassen sich nicht aus einer einzigen Härtezahl ableiten.
Druckeigenspannungen an der Oberfläche können die Beständigkeit gegen bestimmte Ermüdungsrisse verbessern. Limited evidence
Eigenspannung ist eine weitere, eigenständige Spezifikationsgröße. Durch ungleichmäßige Umwandlung und thermische Schrumpfung kann das Abschrecken Zug- oder Druckspannungen erzeugen. Auch Diffusionsbehandlungen können Spannungen hervorrufen, weil die eingelagerten Atome die Gitterabmessungen verändern und weil Verbindungsschichten und Diffusionszonen mit unterschiedlichen Geschwindigkeiten entstehen. Druckeigenspannungen nahe einer Oberfläche können die Beständigkeit gegen die Rissinitiierung verbessern; übermäßige Spannung, Verzug oder eine unzureichende Abstützung können jedoch andere Schäden verursachen. Vorzeichen und Betrag müssen durch ein validiertes Verfahren gemessen oder kontrolliert werden, anstatt sie aus der Bezeichnung der Behandlung abzuleiten.
Auch der Verzug erfordert einen eigenen Kontrollplan. Temperatur, Querschnittsdicke, Geometrie, Abschreckintensität, Vorrichtungsauslegung, Legierungszusammensetzung und Anlassen nach der Behandlung beeinflussen sämtlich die Maßänderung. Zwei Bauteile mit derselben effektiven Randschichttiefe und Oberflächenhärte können einen unterschiedlichen Rundlauf, Profilfehler an den Zahnflanken oder eine unterschiedliche Aufweitung der Bohrung aufweisen. Die Überprüfung kann daher Härteverläufe, metallografische Querschliffe, Maßprüfungen, die Bestimmung des Restaustenits und eine Analyse der Eigenspannung erfordern.
Thermochemisches gegenüber thermischem Randschichthärten
Das thermochemische Randschichthärten verändert die Zusammensetzung der Oberfläche durch Einbringen von Kohlenstoff, Stickstoff oder beiden Elementen. Ein Handbuch des U.S. National Bureau of Standards führt Aufkohlen, Nitrieren und Carbonitrieren in dieser grundlegenden Klassifizierung auf. Beim Aufkohlen diffundiert Kohlenstoff in einen kohlenstoffarmen Stahl und erzeugt eine kohlenstoffreiche Oberfläche über einem kohlenstoffärmeren Inneren. Das Bauteil wird anschließend im Allgemeinen austenitisiert und abgeschreckt, sodass sich in der angereicherten Oberfläche harter Martensit bildet. Beim Carbonitrieren werden Kohlenstoff und Stickstoff in Austenit eingebracht; normalerweise entsteht eine martensitisch gehärtete Randschicht.
Das Nitrieren folgt einem anderen metallurgischen Weg. Stickstoff diffundiert in einen geeigneten Stahl und bildet Legierungsnitride sowie Eisennitride, üblicherweise ohne den für das Aufkohlen typischen Austenitisierungs- und Abschreckzyklus. Das Nitrocarburieren bringt Kohlenstoff und Stickstoff unterhalb der kritischen Temperatur in Ferrit ein und erzeugt eine Verbindungsschicht sowie eine darunterliegende Diffusionszone. Es muss daher trotz der ähnlichen Bezeichnungen vom Carbonitrieren unterschieden werden. Das ferritische Nitrocarburieren beruht auf demselben grundlegenden Prinzip.
Zu den weiteren thermochemischen Verfahren gehören Cyanieren, Borieren und Chromieren. Ihre diffundierenden Elemente und Reaktionsprodukte unterscheiden sich, sodass ihre Härteprofile, Schichtdicken, Temperaturgrenzen, Verzugsrisiken sowie ihr Korrosions- und Verschleißverhalten nicht ohne Weiteres gleichgesetzt werden können. Tribologische Untersuchungen bringen Borieren, Chromieren, Aufkohlen, Nitrieren, Nitrocarburieren und Carbonitrieren mit Veränderungen von Verschleiß, Reibung und Tribokorrosion in Verbindung; Richtung und Ausmaß dieser Veränderungen hängen jedoch von der Stahlsorte, dem Gegenkörper, der Belastung, der Umgebung und dem Schichtaufbau ab.
Das thermische Randschichthärten fügt der Oberfläche kein härtendes Element hinzu. Beim Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten wird die vorhandene Stahlzusammensetzung örtlich über eine Umwandlungstemperatur erwärmt; anschließend wird Martensit durch rasches Selbstabschrecken oder kontrolliertes Abkühlen gebildet. ISO 18203:2026 behandelt diese Verfahren neben mehreren thermochemischen Behandlungen. Ihre Randschicht ist daher eine umgewandelte Zone und keine durch Diffusion angereicherte Schicht, obwohl auch hier ein Härtegradient und eine Übergangszone entstehen.
Die praktische Auswahl ist folglich eine metallurgische Entscheidung und keine Frage von Synonymen. Die erforderliche Kontaktbeständigkeit, die Zähigkeit des Kerns, der zulässige Verzug, das angestrebte Profil, der Eigenspannungszustand und das Prüfverfahren müssen mit dem Verfahren übereinstimmen. Aufkohlen, Nitrieren, Carbonitrieren, Nitrocarburieren und örtlich begrenztes thermisches Randschichthärten können „randschichtgehärteten“ Stahl erzeugen, doch sie erzeugen nicht dieselbe Randschicht.
Wie Kohlenstoff, Stickstoff und Wärme die Randschicht verändern
ASM International definiert das Randschichthärten als eine Behandlung von Eisenwerkstoffen, bei der die Oberflächenschicht, also die Randschicht, wesentlich härter wird als der Kern. Diese Definition beschreibt ein Ergebnis, nicht ein einzelnes Verfahren. Ein aufgekohltes Zahnrad, eine nitrierte Welle, ein carbonitrierter Bolzen und eine induktiv gehärtete Schiene können zwar alle eine härtere Oberfläche aufweisen, doch ihre chemische Zusammensetzung, Phasen, Tiefenprofile, Spannungen und Versagensmechanismen unterscheiden sich.
Behandlungsmechanismen
- Aufkohlen
- Kohlenstoff diffundiert vor dem Austenitisieren und Abschrecken in kohlenstoffarmen Stahl.
- Nitrieren
- Stickstoff diffundiert, gewöhnlich unterhalb der kritischen Temperatur, in geeigneten Stahl.
- Carbonitrieren
- Kohlenstoff und Stickstoff gelangen vor dem Abschrecken in den Austenit.
- Nitrocarburieren
- Kohlenstoff und Stickstoff diffundieren unterhalb der kritischen Temperatur in Ferrit.
- Thermisches Härten
- Die vorhandene Stahlzusammensetzung wird lokal austenitisiert und in Martensit umgewandelt.
Thermochemische Verfahren führen der Stahloberfläche Kohlenstoff, Stickstoff oder beides zu. Beim Aufkohlen wird Kohlenstoff zugeführt; beim Nitrieren Stickstoff; beim Carbonitrieren und Nitrocarburieren werden Kohlenstoff und Stickstoff unter unterschiedlichen Phasen- und Temperaturbedingungen zugeführt. Thermische Verfahren, darunter das Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten, die in ISO 18203:2026 behandelt werden, verändern die vorhandene Zusammensetzung durch Erwärmen und Umwandeln der Oberfläche, anstatt eine wesentliche neue Konzentration von Zwischengitteratomen zuzuführen.

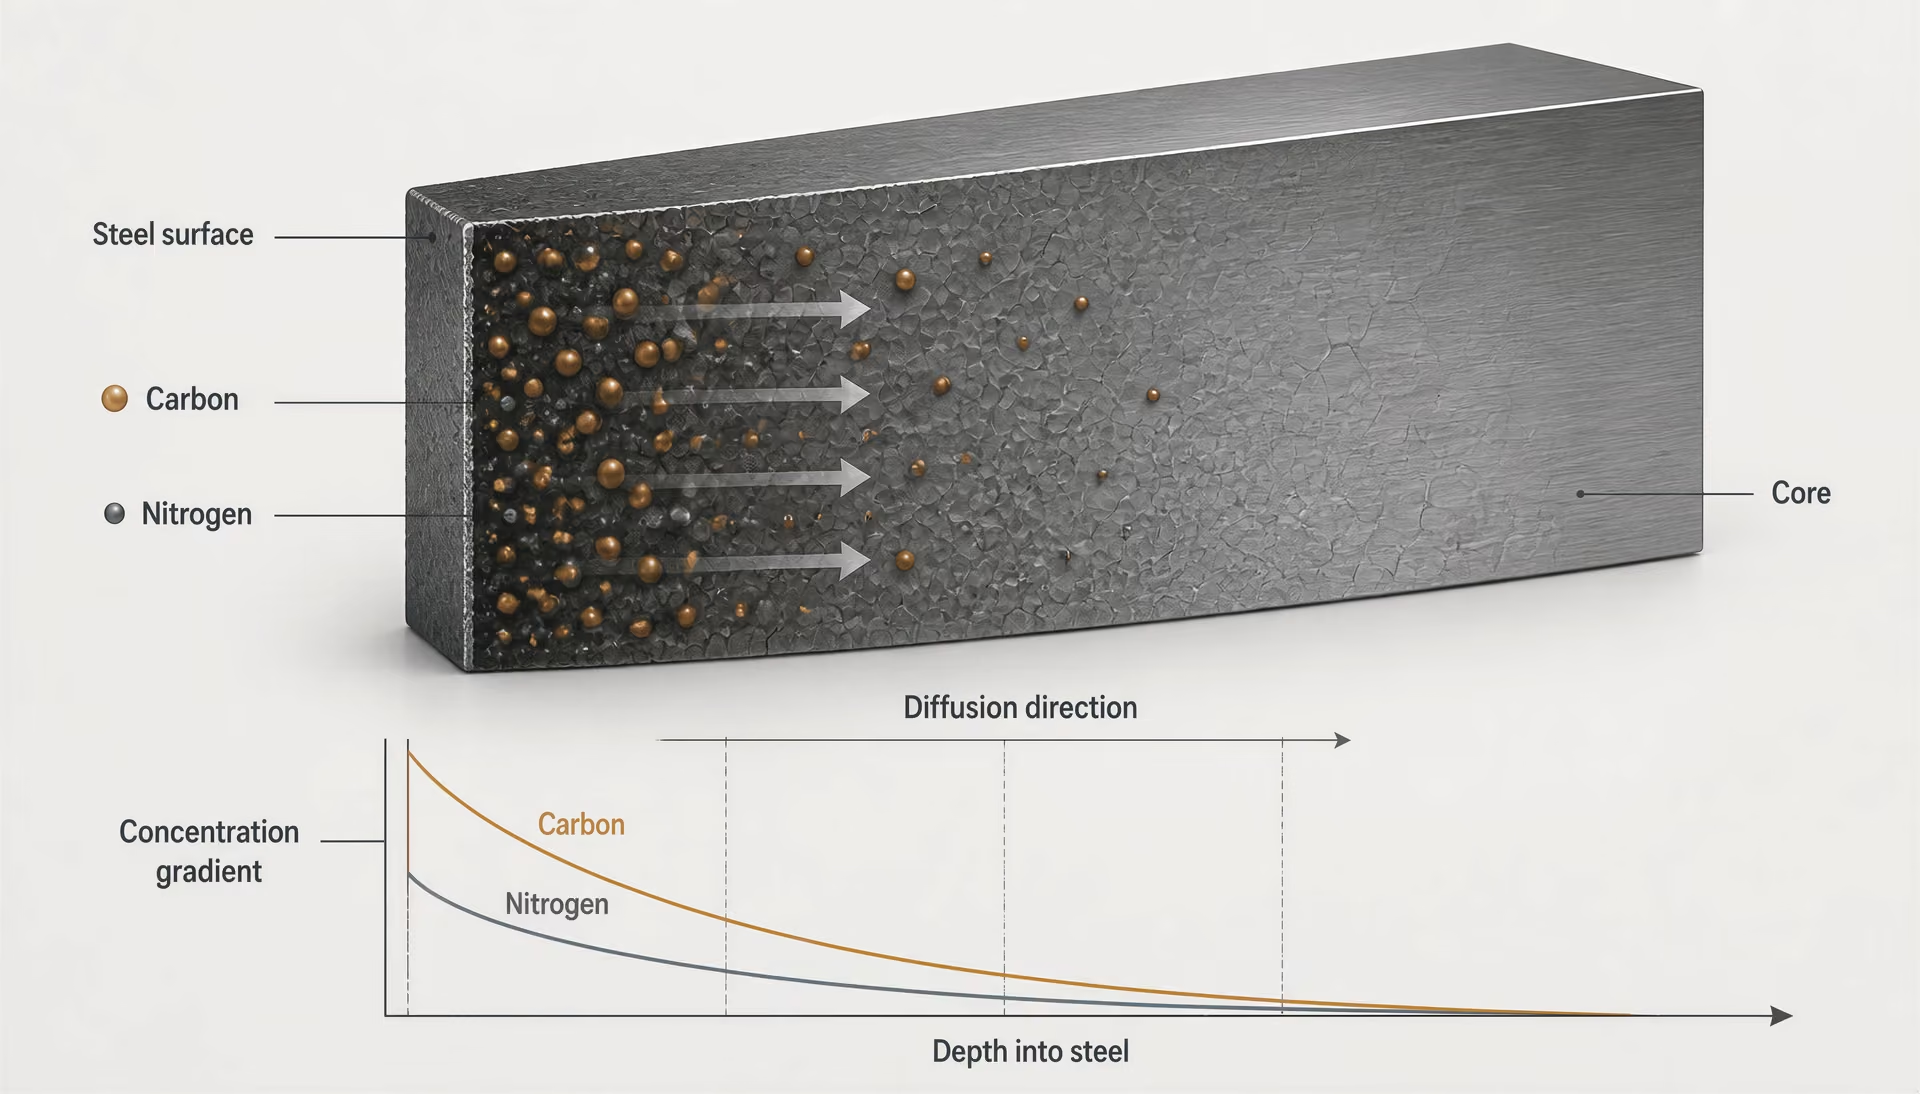
Diffusion und Konzentrationsgradienten
Kohlenstoff und Stickstoff gelangen über die Oberfläche in den Stahl und bewegen sich entlang von Konzentrationsgradienten. Die Atome besetzen Zwischengitterplätze zwischen Eisenatomen, und die Bewegungsgeschwindigkeit hängt stark von der Temperatur, der Kristallstruktur, der Zeit, der Legierungszusammensetzung und dem chemischen Potenzial an der Oberfläche ab. In vereinfachter Form beschreiben die Fick’schen Gesetze den Fluss und das sich verändernde Konzentrationsprofil: Ein steiler Gradient von der Oberfläche zum Kern bewirkt zunächst ein schnelles Eindringen, während der Gradient mit zunehmender Ausbildung der Randschicht flacher wird.
Die Prozessatmosphäre bestimmt den Zustand an der Oberfläche. Beim Aufkohlen erzeugt die Kohlenstoffaktivität in der Ofenatmosphäre eine austenitische Oberfläche mit hohem Kohlenstoffgehalt über einem kohlenstoffärmeren Inneren. Die Oberfläche nimmt nicht sofort eine gleichmäßige Zusammensetzung an. Stattdessen nimmt die Kohlenstoffkonzentration im Allgemeinen mit zunehmendem Abstand von der Außenseite ab, und die Form dieses Profils hängt von der Temperatur, dem Kohlenstoffpotenzial, der Einwirkungszeit und den Reaktionen an der Gas-Metall-Grenzfläche ab. Der Kern bleibt nahe an seinem ursprünglichen Kohlenstoffgehalt, sofern die Behandlung nicht außergewöhnlich lange dauert oder der Querschnitt klein ist.
Beim Carbonitrieren werden dem Stahl sowohl Kohlenstoff als auch Stickstoff zugeführt, während er austenitisch ist. Stickstoff kann den Kohlenstoffübergang, die Härtbarkeit, den Restaustenit und die Ausscheidung von Legierungsnitriden beeinflussen. Da Stickstoff häufig nahe der Außenseite konzentriert ist, kann sein Profil steiler sein als das Kohlenstoffprofil. Das Ergebnis ist nicht einfach „aufgekohlter Stahl mit zusätzlichem Stickstoff“.
Nitrieren und ferritisches Nitrocarburieren funktionieren anders. Sie werden normalerweise unterhalb der kritischen Temperatur durchgeführt, bei der das Gefüge ferritisch bleibt. Kohlenstoff und Stickstoff diffundieren durch den Ferrit, doch Ferrit besitzt eine deutlich geringere Kohlenstofflöslichkeit als Austenit. Stickstoff reagiert daher leicht mit Eisen und Legierungselementen und bildet Nitride oder Carbonitride, während sich an der Oberfläche eine dünne Verbindungsschicht bilden kann. Darunter befindet sich eine Diffusionszone, die gelösten Stickstoff, Ausscheidungen oder beides enthält. Die Tiefe und die Eigenschaften dieser Zone können nicht aus der Tiefe einer aufgekohlten Randschicht abgeleitet werden.
Die Diffusion erklärt auch, warum scharfe Grenzen ungewöhnlich sind. Metallografische Schliffe zeigen normalerweise eine allmähliche Änderung von Härte und Zusammensetzung und keine Ebene, die „Randschicht“ und „Kern“ voneinander trennt. Die Randschichttiefe ist daher eine festgelegte Messgröße, die auf einem Eigenschaftsschwellenwert beruht. ISO 2639:2002 gilt für aufgekohlte und gehärtete Randschichten und verwendet als Härtebedingung weniger als 450 HV 1 bei der dreifachen Randschichttiefe. ISO 18203:2026 behandelt unter anderem die Dickenmessung von durch thermisches Härten, Carbonitrieren, Aufkohlen und Nitrieren erzeugten Schichten. Das Messverfahren muss auf die Behandlung und die festzulegende Eigenschaft abgestimmt sein.

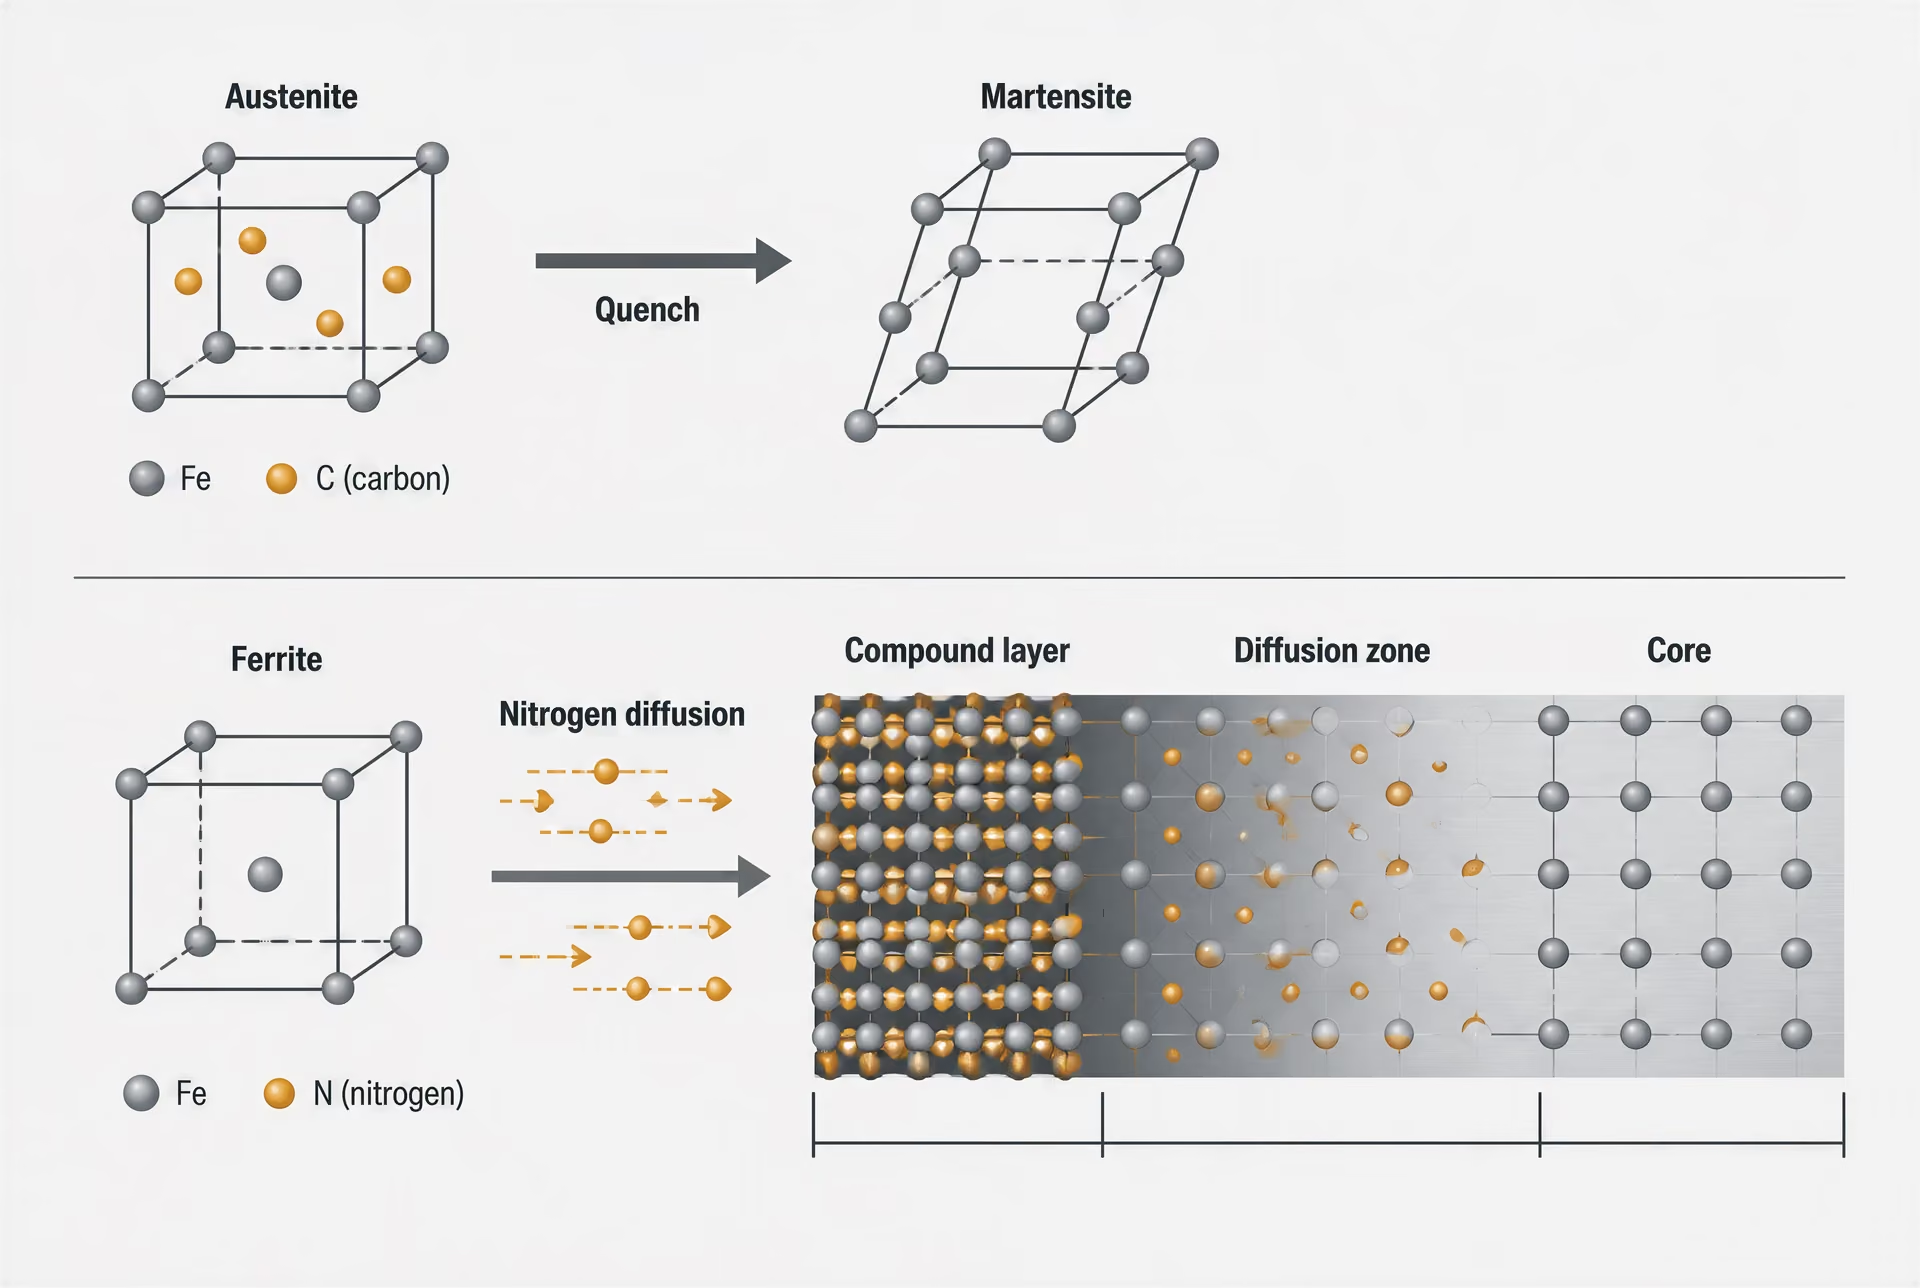
Austenit, Ferrit, Martensit und Verbindungsschichten
| Struktur oder Phase | Rolle beim Randschichthärten | Zugehörige Verfahren |
|---|---|---|
| Austenit | Löst Kohlenstoff und ermöglicht die Anreicherung vor dem Abschrecken | Aufkohlen und Carbonitrieren |
| Ferrit | Matrix für die Diffusion unterhalb der kritischen Temperatur | Nitrieren und Nitrocarburieren |
| Martensit | Hartes Umwandlungsprodukt nach schneller Abkühlung | Aufkohlen, Carbonitrieren und thermisches Härten |
| Verbindungsschicht | Reaktionsschicht mit Eisennitriden oder Eisenkarbonitriden | Nitrieren und Nitrocarburieren |
Austenit ist die kubisch flächenzentrierte Form des Eisens, die oberhalb der maßgeblichen kritischen Temperatur stabil ist. Er kann wesentlich mehr Kohlenstoff lösen als Ferrit, die bei niedrigeren Temperaturen stabile kubisch raumzentrierte Form. Dieser Unterschied bestimmt die zentrale Abgrenzung zwischen Carbonitrieren und Nitrocarburieren.
Beim Aufkohlen oder Carbonitrieren wird der Stahl in den Austenitbereich erwärmt. Kohlenstoff beziehungsweise Kohlenstoff und Stickstoff diffundieren in diese Phase, wodurch sich die Oberfläche chemisch vom Kern unterscheidet. Beim Abkühlen kann sich der Austenit abhängig von Abkühlgeschwindigkeit und Härtbarkeit in Perlit, Bainit oder Martensit umwandeln. Beim industriellen Randschichthärten wird im Allgemeinen abgeschreckt, sodass sich die angereicherte Oberfläche überwiegend in Martensit umwandelt. Martensit ist eine übersättigte, verzerrte kubisch-raumzentrierte tetragonale Struktur; seine Härte beruht auf eingeschlossenem Kohlenstoff, Gitterverzerrungen und der hohen Dichte an Umwandlungsdefekten.
Auch der Kern kann sich beim Abschrecken umwandeln, doch sein geringerer Kohlenstoffgehalt führt normalerweise zu einer niedrigeren Martensithärte und einer höheren Zähigkeit. Legierungselemente wie Chrom, Nickel, Molybdän und Mangan verschieben die Umwandlungskinetik und verändern die erforderliche Abkühlgeschwindigkeit. Ein kohlenstoffarmer Kern kann daher zäh bleiben, während eine kohlenstoffreiche Oberfläche hart wird, sofern der Wärmebehandlungszyklus und die Bauteilgröße kontrolliert werden.
Nitrocarburieren ist kein Carbonitrierzyklus mit geringer Kohlenstoff- und Stickstoffzufuhr. Das Verfahren findet im Ferrit unterhalb der kritischen Temperatur statt; daher gibt es keinen gezielten Austenitisierungsschritt und normalerweise auch keine durch Abschrecken erzeugte martensitische Randschicht. Die Oberfläche kann eine Eisen-Nitrid-Verbindungsschicht enthalten, die häufig als weiße Schicht bezeichnet wird und über einer stickstoffhaltigen Diffusionszone liegt. Die genauen Phasen hängen von der Temperatur, der Gas- oder Salzchemie, den Kohlenstoff- und Stickstoffpotenzialen sowie der Stahlzusammensetzung ab. Innerhalb der Diffusionszone können sich Legierungsnitride bilden, die die Härte erhöhen, ohne die gleiche martensitische Struktur zu erzeugen, die nach dem Carbonitrieren vorliegt.
Auch beim Nitrieren können sich eine Verbindungsschicht und eine Diffusionszone bilden, während beim Borieren Eisen- oder Legierungsboride entstehen können und beim Chromieren die Oberfläche durch chromreiche Phasen verändert werden kann. Diese Schichten unterscheiden sich in Dicke, Sprödigkeit, Haftung, Härtegradient und Verhalten unter Kontaktbelastung. Eine einzelne Härtezahl kann sie nicht identifizieren.
Das thermische Härten erzeugt ein weiteres Gefüge. Beim Induktions-, Flamm-, Laser- oder Elektronenstrahlhärten wird nur die ausgewählte Oberfläche bis in den Austenitbereich erwärmt, während der darunterliegende Stahl kühler bleibt. Die anschließende schnelle Selbstabschreckung oder eine von außen eingebrachte Kühlung wandelt den austenitisierten Bereich in Martensit um. Eine Kohlenstoffdiffusion ist nicht erforderlich; die Härtetiefe wird daher hauptsächlich durch das Erwärmungsmuster, die Wärmeleitfähigkeit, die Frequenz- oder Strahlparameter, die Verweilzeit und die Kühlbedingungen bestimmt.
Abschrecken, Anlassen und Umwandlungsspannungen
Durch das Abschrecken wird der diffusionsgesteuerte Hochtemperaturzustand in einem Nichtgleichgewichtsgefüge eingefroren. In aufgekohltem und carbonitriertem Stahl kann die Oberfläche kohlenstoffreichen Martensit, der Kern kohlenstoffärmeren Martensit und Restaustenit enthalten, wenn der Kohlenstoffgehalt die Martensitstart- und Martensitfinishtemperaturen absenkt. Abhängig von der Legierung und der Prozessführung können außerdem Carbide vorhanden bleiben oder ausgeschieden werden. Restaustenit kann sich später während des Betriebs oder beim Schleifen umwandeln und dadurch Maßänderungen verursachen.
Die Abkühlung ist mechanisch nicht spannungsfrei. Die Oberfläche kühlt ab und zieht sich zusammen, bevor das heißere Innere nachzieht, wodurch thermische Spannungen entstehen. Die Umwandlung verursacht eine weitere Dehnung, weil sich Austenit bei der Umwandlung in Martensit ausdehnt. Das endgültige Eigenspannungsmuster hängt vom Temperaturverlauf durch den Querschnitt, den Kohlenstoff- und Stickstoffgradienten, dem Martensitanteil, der Geometrie und der Abschreckintensität ab. Druckeigenspannungen an der Oberfläche können die Beständigkeit gegen bestimmte Ermüdungsrisse verbessern, doch übermäßiger Verzug, Abschreckrisse oder Zugspannungen an einer kritischen Stelle können die beabsichtigte Wirkung der Behandlung zunichtemachen.
Beim Anlassen wird der abgeschreckte Stahl unterhalb des Austenitbereichs erneut erwärmt. Dadurch wird die Sprödigkeit verringert, ein Teil der Abschreckspannungen abgebaut und Kohlenstoff kann den übersättigten Martensit verlassen. Der entstehende angelassene Martensit ist weniger hart als nicht angelassener Martensit, jedoch normalerweise stabiler und toleranter gegenüber Schädigungen. Das Anlassen kann außerdem den Restaustenit verändern und Carbide ausscheiden lassen. Nitrierte und ferritisch nitrocarburierte Bauteile erfordern eine andere Betrachtungsweise: Ihre Diffusionszonen und Verbindungsschichten entstehen nicht durch Abschrecken, und eine übermäßige Erwärmung nach der Behandlung kann Ausscheidungen vergröbern, die Schichtchemie verändern oder die Härte verringern.
Die fertige Randschicht ist somit das Ergebnis von Chemie, Diffusion, Phasenstabilität, Erwärmung, Abkühlung und der Entwicklung von Spannungen. Bei der Überprüfung sollten mehr als die Oberflächenhärte angegeben werden: Gemessene Randschichttiefe, Härteprofil, Gefüge, gegebenenfalls die Dicke der Verbindungsschicht, Restaustenit, Verzug und Eigenspannungen können entscheidend dafür sein, ob die Behandlung den Anforderungen des Einsatzes entspricht.
Aufkohlen: Aufgekohlte Randschichten mit anschließender Härtung
Prinzip des Aufkohlens
Aufkohlen ist eine thermochemische Behandlung, bei der Kohlenstoff in die Oberfläche eines kohlenstoffarmen Stahls eindringt, während der Stahl auf einer Temperatur gehalten wird, bei der sich Austenit bilden kann. Durch die Behandlung entsteht eine kohlenstoffreiche Oberfläche über einem kohlenstoffärmeren Inneren; sie ist daher weder lediglich ein Erwärmungsvorgang noch für sich allein der vollständige Härtungszyklus. Die angereicherte Schicht wird anschließend normalerweise austenitisiert und abgeschreckt, damit ihr Kohlenstoffgehalt die Bildung von Martensit ermöglicht.
ASM International definiert Einsatzhärten als die Behandlung eines Eisenwerkstoffs, bei der dessen Oberflächenschicht oder Randschicht deutlich härter als der Kern wird. Das Aufkohlen erreicht diesen Unterschied, indem es die Zusammensetzung der Oberfläche vor der Umwandlung verändert. Das Kohlenstoffpotenzial der Ofenatmosphäre, des Salzbadmediums oder des kohlenstoffhaltigen Mediums wird über der Kohlenstoffaktivität an der Stahloberfläche gehalten. Kohlenstoff löst sich daraufhin an der Oberfläche und diffundiert nach innen. Seine Konzentration nimmt mit zunehmendem Abstand von der Oberfläche ab, sodass ein Kohlenstoffgradient und keine scharfe Grenzfläche entsteht.
Der Gradient ist entscheidend. In Oberflächennähe kann der Kohlenstoffgehalt ausreichen, um nach dem Abschrecken hochkohlenstoffhaltigen Martensit zu bilden. Weiter innen bleibt die ursprüngliche kohlenstoffarme Zusammensetzung weitgehend unverändert, obwohl sie denselben Wärmezyklus durchläuft. Das resultierende Bauteil kann eine harte, verschleißbeständige Oberfläche mit einem zäheren und schädigungsunempfindlicheren Kern verbinden. Diese Kombination erklärt, warum das Aufkohlen für Teile wie Zahnräder, Keilwellen, Rollen, Buchsen und andere Bauteile eingesetzt wird, die Kontaktbeanspruchungen ausgesetzt sind. Sie bedeutet jedoch nicht, dass jedes aufgekohlte Bauteil dasselbe Verschleiß-, Ermüdungs-, Reibungs- oder Korrosionsverhalten aufweist.
AISI 8620, AISI 4320 und AISI 9310 sind bekannte Beispiele für niedriglegierte Stähle mit niedrigem Kohlenstoffgehalt, die in der Aufkohlungspraxis verwendet werden. Eine Werkstoffbezeichnung allein legt jedoch weder eine Einsatzhärtungstiefe noch ein Härteprofil oder ein Verzugsverhalten fest. Der Legierungsgehalt des Stahls verändert die Härtbarkeit, die Karbidstabilität, die Umwandlungstemperaturen, das Anlassverhalten und die Maßänderungen. Nickel, Chrom und Molybdän können die Durchhärtung des Kerns beim Abschrecken unterstützen, während ein übermäßiger Oberflächenkohlenstoffgehalt oder ein ungeeignetes Legierungsgleichgewicht den Anteil an Restaustenit und die Karbidbildung erhöhen kann.
| Aufkohlungsroute | Prozessmerkmal | Steuerungsaspekt |
|---|---|---|
| Gasaufkohlen | Kontrollierte kohlenstoffhaltige Ofenatmosphäre | Kohlenstoffpotenzial, Gasstrom und Ofengleichmäßigkeit |
| Vakuumaufkohlen | Einspritzen von Kohlenwasserstoff bei niedrigem Druck | Einspritzzyklus und Auswahl des Abschreckverfahrens |
| Packungsaufkohlen | Eine kohlenstoffhaltige Verbindung umgibt das Werkstück | Weniger direkte Kontrolle der Atmosphäre |
Zu den Aufkohlungsverfahren gehören Gas-, Vakuum- und Packaufkohlen. Beim Gasaufkohlen wird üblicherweise eine Atmosphäre geregelt, die Kohlenmonoxid, Kohlendioxid, Wasserstoff, Methan und andere Kohlenwasserstoffprodukte enthält. Beim Vakuumaufkohlen werden Kohlenwasserstoffe bei niedrigem Druck eingespritzt; anschließend wird je nach Anlage und Bauteil mit Gas oder Öl abgeschreckt. Beim Packaufkohlen wird das Bauteil von einer kohlenstoffhaltigen Mischung umgeben, historisch unter anderem von Holzkohle mit einem Aktivator. Die Prozessregelung ist dabei jedoch weniger direkt als bei einer überwachten Ofenatmosphäre.
Temperatur und Zeit bestimmen das Kohlenstoffprofil. Eine höhere Temperatur beschleunigt im Allgemeinen die Diffusion, verstärkt jedoch auch das Kornwachstum und kann den Verzug erhöhen. Eine längere Einwirkungszeit vergrößert die Randschicht nur allmählich, da die Diffusionsstrecke unter vereinfachten Bedingungen näherungsweise mit der Quadratwurzel der Zeit zusammenhängt. Die tatsächlichen Profile hängen vom Kohlenstoffpotenzial, den Legierungselementen, der Gleichmäßigkeit des Ofens, dem Oberflächenzustand sowie den Randbedingungen an Ecken, Bohrungen und abgedeckten Bereichen ab. Eine angegebene „Einsatzhärtungstiefe“ ist daher nur dann aussagekräftig, wenn ihre Definition und ihr Messverfahren angegeben werden.
Austenitisieren, Abschrecken und Anlassen
Nachdem Kohlenstoff in die Oberfläche eingedrungen ist, muss der Stahl normalerweise einen Härtungszyklus durchlaufen. Bei einem Direkthärtungsverfahren erfolgt das Aufkohlen auf Austenitisierungstemperatur, und das Bauteil wird direkt von dieser Temperatur abgeschreckt. Bei einem Doppelhärtungs- oder erneuten Austenitisierungsverfahren wird das Bauteil nach dem Aufkohlen abgekühlt und anschließend wieder erwärmt, zunächst manchmal zur Kornverfeinerung des Kerns und danach zur Härtung der Randschicht. Der ausgewählte Zyklus hängt von der Stahlsorte, der Querschnittsgröße, den erforderlichen Kerneigenschaften, der Korngrößenkontrolle und den zulässigen Verzugsgrenzen ab.
Austenit löst Kohlenstoff und ermöglicht es der angereicherten Oberfläche, sich während der Abkühlung anders zu verhalten als der kohlenstoffarme Kern. Ist das Abschrecken ausreichend intensiv und vermeidet der Temperaturverlauf eine übermäßige Bildung anderer Umwandlungsprodukte, wandelt sich die Randschicht überwiegend in Martensit um. Auch im Kern kann Martensit entstehen, doch sein geringerer Kohlenstoffgehalt führt zu einer niedrigeren Härte im abgeschreckten Zustand und im Allgemeinen zu einer höheren Zähigkeit. Die Härtbarkeit der Legierung bestimmt, wie weit diese Umwandlung fortschreitet. Ein großer Querschnitt oder ein unzureichendes Abschrecken kann in Bereichen, die zur Lastaufnahme vorgesehen sind, Bainit, Ferrit oder Perlit zurücklassen.
Die Abschreckintensität muss kontrolliert und nicht maximiert werden. Öl, Polymerlösung, Druckgas und andere Abschreckmittel führen Wärme mit unterschiedlichen Geschwindigkeiten ab; außerdem verändert die Umwälzung die örtlichen Abkühlbedingungen. Ein sehr intensives Abschrecken kann unerwünschte weiche Umwandlungsprodukte verringern, jedoch auch die thermischen und Umwandlungsspannungen erhöhen und dadurch Rissbildung sowie Maßänderungen verstärken. Unterbrochenes, stufenweises oder Druckgasabschrecken kann bei bestimmten Geometrien die Maßänderung reduzieren, doch kein Abschreckmittel ist universell geeignet.
Auf das Abschrecken folgt das Anlassen. Sein Zweck besteht darin, die Sprödigkeit und die hohen Eigenspannungen des abgeschreckten Martensits zu verringern und gleichzeitig die erforderliche Härte sowie Maßstabilität einzustellen. Durch das Anlassen wird der ursprüngliche kohlenstoffarme Zustand nicht wiederhergestellt. Die kohlenstoffreiche Randschicht bleibt chemisch unterscheidbar, und ihr Verhalten kann sich von dem des Kerns unterscheiden. Anlasstemperatur und -zeit beeinflussen die Karbidausscheidung, die Zersetzung des Martensits, die Stabilität des Restaustenits und die Endhärte. Ein Anlassen bei niedriger Temperatur ist üblich, wenn eine hohe Randschichthärte erforderlich ist; es ersetzt jedoch nicht die Festlegung des vollständigen Gefüges und des Härteprofils.
Die Prozessregelung muss außerdem das Austenitkornwachstum berücksichtigen. Die Aufkohlungstemperaturen sind so hoch, dass eine längere Einwirkungsdauer die früheren Austenitkörner vergrößern kann, insbesondere wenn dem Stahl geeignete kornfeinende Zusätze fehlen oder der Zyklus unzureichend geregelt ist. Grobe Körner können die Zähigkeit verringern und das Umwandlungsverhalten verändern. Ein erneutes Erwärmen unterhalb der ursprünglichen Aufkohlungstemperatur kann das Gefüge verfeinern, fügt jedoch einen weiteren Wärmezyklus und damit eine weitere Möglichkeit für Verzug hinzu.
Gefüge, Restaustenit und Verzug
Eine aufgekohlte Randschicht kann Martensit mit hohem Kohlenstoffgehalt, Restaustenit, Karbide und Übergangsbereiche enthalten. Strong evidence
Eine aufgekohlte Randschicht wird nicht allein durch Martensit definiert. Eine praktische Gefügeuntersuchung kann hochkohlenstoffhaltigen Martensit, Restaustenit, Karbide und Übergangsbereiche zeigen, in denen Kohlenstoffgehalt und Härte zum Kern hin abnehmen. Der Anteil und die Morphologie der einzelnen Bestandteile hängen vom Kohlenstoffpotenzial an der Oberfläche, von der Temperatur, der Legierungszusammensetzung, der Abkühlgeschwindigkeit und dem Anlassen ab.
Restaustenit Austenit, der nach dem Abschrecken untransformiert bleibt, weil seine Umwandlungstemperaturen durch Zusammensetzung und Abkühlungsverlauf ausreichend abgesenkt sind.
Restaustenit entsteht, wenn der kohlenstoffangereicherte Austenit eine ausreichend niedrige Martensitstarttemperatur besitzt, sodass er beim Abschrecken nicht vollständig umwandelt. Ein gewisser Anteil an Restaustenit kann Dehnungen aufnehmen und eine sofortige Rissbildung verringern, ist unter Betriebsbeanspruchung, bei der Bearbeitung oder bei einer späteren Abkühlung jedoch maßlich instabil. Die Umwandlung in Martensit kann Wachstum oder andere Maßänderungen verursachen. Ein übermäßiger Anteil kann außerdem die gemessene Härte verringern oder das Kontaktermüdungsverhalten verändern. Deshalb wird der Restaustenitgehalt häufig metallografisch oder mittels Röntgendiffraktion bestimmt, wenn Maßstabilität oder zyklische Belastung von Bedeutung sind; die Oberflächenhärte allein kann ihn nicht zuverlässig identifizieren.
Karbide stellen ein weiteres Regelungsproblem dar. Legierungskarbide können zur Verschleißbeständigkeit beitragen, doch ein zusammenhängendes Karbidnetzwerk oder ein übermäßiger Anteil an Korngrenzenkarbiden kann die Randschicht verspröden und Legierungselemente binden, die für die Härtbarkeit benötigt werden. Ein übermäßiges Kohlenstoffpotenzial, eine zu lange Haltezeit auf Temperatur oder eine ungeeignete Stahlzusammensetzung können eine Oberfläche erzeugen, die bei einer Prüfeindrückung zwar härter ist, sich im Betrieb jedoch weniger zufriedenstellend verhält. Ziel ist ein kontrolliertes Kohlenstoffprofil und nicht der höchstmögliche Oberflächenkohlenstoffgehalt.
Der Verzug entsteht durch mehrere gleichzeitig wirkende Ursachen: thermische Ausdehnung und Schrumpfung, Umwandlungsdehnungen beim Übergang von Austenit zu Martensit, ungleichmäßige Abkühlung, Änderungen der Querschnittsdicke, zurückgebliebene Bearbeitungsspannungen sowie Einflüsse von Vorrichtungen oder Belastungen. Zahnräder können ihre Zahngröße oder ihren Rundlauf verändern; Wellen können sich verbiegen oder im Durchmesser wachsen; dünne Querschnitte können sich verziehen. Geometrie, Ausrichtung im Ofen, Abschreckumwälzung und Aufspannung gehören daher in die Prozessspezifikation. Nach dem Härten kann Schleifen einige Maßabweichungen korrigieren, es kann jedoch kein ungeeignetes Randschichtgefüge beheben und keinen Verzug beseitigen, ohne die erforderliche Randschicht abzutragen.
Die Verifizierung muss mehr als einen Oberflächenhärtewert erfassen. ISO 2639:2002 behandelt die Bestimmung und Verifizierung der Tiefe aufgekohlter und gehärteter Randschichten und verwendet zur Festlegung seines Anwendungsbereichs eine Härtebedingung von weniger als 450 HV 1 beim Dreifachen der Einsatzhärtungstiefe. Ein Härteverlauf von der Oberfläche in Richtung Kern kann die wirksame Einsatzhärtungstiefe bestimmen, wenn die festgelegte Prüfkraft, Präparation, Messpunktabstände und Endbedingung eingehalten werden. ISO 18203:2026 behandelt randschichtgehärtete Schichten aus Aufkohlen, Carbonitrieren, Nitrieren sowie Flamm-, Induktions-, Elektronenstrahl- und Laserhärten und unterstreicht damit, dass unterschiedliche Behandlungen festgelegte Messverfahren erfordern.
Eine metallografische Untersuchung kann Martensit, Bainit, Perlit, Restaustenit und Karbide sichtbar machen, die ein Härteverlauf möglicherweise nicht erfasst. Für Präzisionsbauteile können eine Maßprüfung und Messungen der Eigenspannungen erforderlich sein. Das Aufkohlen gehört zu den am weitesten verbreiteten thermochemischen Behandlungen für Stahl. Sein Ergebnis ist jedoch eine kontrollierte Kombination aus Zusammensetzung, Umwandlung, Gefüge, Spannung und gemessener Einsatzhärtungstiefe – keine allgemeine Bezeichnung für irgendeine gehärtete Oberfläche.
Carbonitrieren: Kohlenstoff und Stickstoff im Austenit
Carbonitrieren ist ein thermochemisches Einsatzhärteverfahren, bei dem sowohl Kohlenstoff als auch Stickstoff in die Oberfläche von Stahl eindringen, während sich der Stahl im austenitischen Zustand befindet. Die angereicherte Schicht wird anschließend abgeschreckt, wobei sich normalerweise Martensit bildet, der wesentlich härter ist als der kohlenstoffärmere Kern. Damit liegt das Carbonitrieren hinsichtlich seiner Verfahrenslogik zwischen dem Aufkohlen und dem Nitrieren; es ist jedoch weder lediglich ein schnellerer Aufkohlungszyklus noch eine Hochtemperaturform des Nitrocarburierens.
ASM International definiert das Einsatzhärten als die Behandlung eines Eisenwerkstoffs, bei der dessen Oberflächenschicht, also die Randschicht, wesentlich härter wird als der Kern. Das U.S. National Bureau of Standards klassifiziert Aufkohlen, Nitrieren und Carbonitrieren ebenfalls danach, ob der Stahloberfläche Kohlenstoff, Stickstoff oder beide Elemente zugeführt werden. Carbonitrieren muss daher anhand der diffundierenden Spezies und des Phasenzustands identifiziert werden, nicht allein anhand des endgültigen Härteprofils.
Mechanismus des Carbonitrierens
Das Werkstück wird über die untere kritische Temperatur in den Austenitbereich erwärmt, üblicherweise in einer geregelten Gasatmosphäre, die ein kohlenstoffhaltiges Gas und einen Ammoniakzusatz enthält. Kohlenmonoxid, Methan, Propan und endothermes Trägergas können an der Kohlenstoffzufuhr beteiligt sein, während Ammoniak eine Quelle für atomaren Stickstoff darstellt. Die Atmosphäre muss geregelt werden, da Kohlenstoffpotential, Ammoniakdissoziation, Gasströmung, Druck und Ofentemperatur gemeinsam das chemische Potential an der Stahloberfläche bestimmen.
Bei der Austenitisierungstemperatur kann Austenit beträchtliche Mengen an Kohlenstoff und eine geringere, jedoch metallurgisch bedeutsame Menge an Stickstoff lösen. Kohlenstoff und Stickstoff diffundieren anschließend von der Oberfläche ins Innere. Ihre Konzentration nimmt mit der Entfernung ab, sodass anstelle einer scharfen Grenze ein Gradient entsteht. Das resultierende Profil hängt von der Temperatur, der Haltezeit, der Legierungszusammensetzung, den Oberflächenreaktionen und der Geschwindigkeit ab, mit der die Atmosphäre die einzelnen Spezies zuführt.
Stickstoff beeinflusst mehr als nur die Oberflächenchemie. Im Austenit kann er die Härtbarkeit erhöhen und bestimmte Umwandlungsreaktionen verzögern. Dadurch kann sich während des Abschreckens selbst bei einem Grundstahl mit begrenzter Härtbarkeit in einer dünnen angereicherten Schicht Martensit bilden. Stickstoff verändert außerdem die Umwandlungstemperaturen von Austenit zu Martensit und kann den Anteil an Restaustenit erhöhen, wenn der kombinierte Kohlenstoff- und Stickstoffgehalt zu hoch ist. Legierungselemente wie Chrom, Molybdän, Mangan und Nickel verändern zusätzlich die Härtbarkeit sowie die Stabilität von Carbiden oder Nitriden.
Ablauf des Carbonitrierens
- Austenitisieren Den Stahl in den Austenitbereich erwärmen.
- Anreicherung Kohlenstoff und Stickstoff über die kontrollierte Atmosphäre zuführen.
- Abschrecken Schnell genug abkühlen, um die vorgesehene martensitische Randschicht zu bilden.
- Anlassen Sprödigkeit verringern und Härte sowie Maßstabilität einstellen.
Die praktische Abfolge lautet daher üblicherweise: Austenitisieren in einer kohlenstoff- und stickstoffhaltigen Atmosphäre, ausreichend lange Halten zur Ausbildung der spezifizierten Randschicht und anschließendes Abschrecken mit kontrollierter Abkühlgeschwindigkeit. Anschließend kann ein Anlassen erfolgen, um Abschreckspannungen zu verringern und die Härte einzustellen. Carbonitrieren wird häufig bei relativ kohlenstoffarmen Stählen angewendet, darunter bei Stahlsorten für Kleinteile, Verbindungselemente, Zahnräder, Buchsen und andere Bauteile, bei denen eine flache harte Randschicht und ein zäher Kern erforderlich sind. Die Werkstoffbezeichnung allein legt das Ergebnis nicht fest. AISI 1018, AISI 1020, SAE 8620 und EN 20MnCr5 reagieren unterschiedlich, da sich ihr Kohlenstoffgehalt, ihr Legierungsgehalt, ihre Korngröße, ihre Härtbarkeit und ihre vorherige Wärmebehandlung unterscheiden.
Die Oberfläche kann Martensit mit Restaustenit sowie, abhängig von der chemischen Zusammensetzung und der Prozessführung, Legierungscarbide oder Carbonitride enthalten. Der Kern kann zu Martensit, Bainit oder einem Gefügegemisch mit Ferrit und Perlit umwandeln. Diese Unterscheidung ist von Bedeutung. Eine harte Randschicht über einem weichen, schwachen Kern kann durch Verformung, Eindrücken oder Biegung versagen, selbst wenn eine Messung der Oberflächenhärte zufriedenstellend erscheint.
| Merkmal | Carbonitrieren | Nitrocarburieren |
|---|---|---|
| Matrix während der Anreicherung | Austenit | Ferrit |
| Temperaturbereich | Oberhalb der kritischen Temperatur | Unterhalb der kritischen Temperatur |
| Typische Endstruktur | Martensitische Randschicht nach dem Abschrecken | Verbindungsschicht und Diffusionszone |
| Zum Aufbau der Randschicht erforderliches Abschrecken | Normalerweise ja | Normalerweise nein |
Carbonitrieren ist nicht Nitrocarburieren. Beim Carbonitrieren diffundieren Kohlenstoff und Stickstoff oberhalb der kritischen Temperatur in Austenit ein, und durch das Abschrecken entsteht normalerweise eine martensitische Randschicht. Beim Nitrocarburieren diffundieren Kohlenstoff und Stickstoff unterhalb der kritischen Temperatur in Ferrit ein. Nitrocarburierte Bauteile bilden üblicherweise eine dünne Eisen-Kohlenstoff-Stickstoff-Verbindungsschicht über einer stickstoffhaltigen Diffusionszone aus, während carbonitrierte Bauteile in erster Linie über eine umgewandelte, gehärtete Randschicht spezifiziert werden. Eine Verwechslung der beiden Behandlungen kann zu falschen Erwartungen hinsichtlich Phasenaufbau, Maßänderung, Härteprüfung sowie Verschleiß- oder Korrosionsverhalten führen.
Vergleich mit dem Aufkohlen
Beim Aufkohlen wird Kohlenstoff in Austenit eingebracht, wodurch eine kohlenstoffreiche Oberfläche über einem kohlenstoffärmeren Inneren entsteht. Carbonitrieren folgt derselben grundlegenden thermischen Logik, fügt jedoch gleichzeitig Stickstoff hinzu. Dieser Unterschied ist entscheidend: Stickstoff verändert die Härtbarkeit, das Umwandlungsverhalten, den Restaustenitgehalt und das Verhalten der angereicherten Schicht beim Abschrecken.
Eine aufgekohlte Randschicht wird häufig tiefer ausgeführt als eine carbonitrierte Randschicht, obwohl keines der beiden Verfahren eine festgelegte, unveränderliche Tiefe besitzt. Carbonitrieren wird üblicherweise gewählt, wenn eine relativ flache Randschicht ausreicht und die durch Stickstoff erhöhte Härtbarkeit das Risiko einer unzureichend gehärteten Oberfläche verringern kann. Der häufig mit dem Carbonitrieren verbundene kürzere Behandlungszyklus ist eine Folge der spezifizierten Tiefe und der Prozesstemperatur, nicht aber eine Definition des Verfahrens. Ein langer Zyklus bei niedriger Temperatur und ein kurzer Zyklus bei hoher Temperatur können unterschiedliche Konzentrationsgradienten, Verzüge, Kornwachstum und Restaustenitgehalte erzeugen.
Das Aufkohlen stützt sich im Allgemeinen auf das Kohlenstoffpotential zur Einstellung der Kohlenstoffkonzentration an der Oberfläche. Beim Carbonitrieren müssen sowohl das Kohlenstoffpotential als auch das Stickstoffpotential geregelt werden. Eine Erhöhung des Ammoniakzusatzes macht die Randschicht nicht einfach härter. Überschüssiger Stickstoff kann den Restaustenitgehalt erhöhen, unter ungeeigneten Bedingungen Porosität oder eine uneinheitliche Oberflächenchemie fördern und das Maßänderungsverhalten verändern. Überschüssiger Kohlenstoff kann nach dem Abschrecken eine kohlenstoffreiche, spröde Oberfläche erzeugen oder zu einem übermäßigen Restaustenitgehalt führen. Die Ofenregelung und die Messung der Atmosphäre sind folglich Bestandteil der metallurgischen Spezifikation.
Der Stahl selbst verändert den Vergleich. Ein unlegierter kohlenstoffarmer Stahl kann durch Carbonitrieren eine zweckmäßige flache martensitische Randschicht erhalten, während ein niedriglegierter Aufkohlungsstahl wie SAE 8620 üblicherweise gewählt wird, wenn eine größere Randschichthärtetiefe und eine höhere Kernhärtbarkeit erforderlich sind. Ein aufgekohltes Bauteil aus SAE 8620 und ein carbonitriertes Bauteil aus AISI 1018 können nicht allein anhand der Oberflächenhärte verglichen werden. Ihre Kohlenstoffgradienten, Stickstoffgehalte, Kernumwandlungen, Verzüge und Tragfähigkeiten unterscheiden sich.
Beide Verfahren können nach dem Abschrecken Druckeigenspannungen nahe der Oberfläche erzeugen, die den Widerstand gegen bestimmte Formen der Kontakt- oder Biegeermüdung verbessern können. Keines der beiden Verfahren garantiert jedoch einen günstigen Spannungszustand. Abschreckintensität, Querschnittsgröße, Geometrie, vorheriges Gefüge und Anlassen bestimmen das tatsächliche Ergebnis. Verschleiß-, Reibungs- und Tribokorrosionsverhalten hängen ebenfalls vom Gegenkörperwerkstoff, der Schmierung, dem Kontaktdruck, der Oberflächenrauheit und der Umgebung ab; die Bezeichnung des Verfahrens ist keine Leistungsprognose.
Martensitische Randschicht und Prozessvariablen
Die martensitische Randschicht bildet sich nur, wenn der angereicherte Austenit mit ausreichender Geschwindigkeit durch den Umwandlungsbereich abgekühlt wird. Abschrecken in Öl, Polymer, Salz oder Gas führt zu unterschiedlichen Wärmeabfuhrverläufen. Ein intensives Abschrecken kann die Martensitbildung erhöhen, aber auch das Risiko von Verzug und Rissbildung steigern. Ein mildes Abschrecken kann in Bereichen, die vollständig gehärtet werden sollten, Bainit oder Perlit zurücklassen. Unterbrochenes oder gestuftes Abschrecken kann den Verzug verringern, verändert jedoch den Umwandlungsweg und muss für die Bauteilgeometrie qualifiziert werden.
Die Temperatur steuert die Diffusion und das Austenitkornwachstum. Die Zeit steuert die Eindringtiefe von Kohlenstoff und Stickstoff. Die Zusammensetzung der Atmosphäre steuert die Zufuhr an der Oberfläche. Die Abschreckbedingungen steuern die endgültigen Phasen. Die Stahlzusammensetzung steuert die Härtbarkeit und die Ausscheidung. Diese Variablen wirken zusammen. Eine angegebene Carbonitriertemperatur ohne Angaben zu Zeit, Atmosphäre, Stahlsorte und Abschreckung ist daher keine reproduzierbare Behandlungsspezifikation.
Die Überprüfung sollte mehr als die maximale Oberflächenhärte erfassen. Ein Härteverlauf von der Oberfläche bis in den Kern kann die wirksame Randschichthärtetiefe bestimmen, während eine metallografische Untersuchung Martensit, Restaustenit, Bainit, Carbide, Nitride, Entkohlung und interkristalline Oxidation sichtbar machen kann. Bei Präzisionsteilen können eine Maßprüfung und eine Bewertung der Eigenspannungen erforderlich sein.
ISO 18203:2026 behandelt oberflächengehärtete Schichten, die durch Carbonitrieren, Aufkohlen, Nitrieren sowie Flamm-, Induktions-, Elektronenstrahl- und Laserhärten erzeugt werden. ISO 2639:2002 befasst sich mit der Bestimmung und Überprüfung der aufgekohlten und gehärteten Randschichthärtetiefe; ihre Anwendbarkeit beruht auf einer Härtebedingung von weniger als 450 HV 1 beim Dreifachen der Randschichthärtetiefe. Dieses Kriterium sollte nicht unkritisch auf jede Carbonitrierspezifikation übertragen werden. Die Zeichnung oder der Prozessstandard muss das Messverfahren, die Härteskala, die Messstelle, die Mindest- oder wirksame Tiefe, den Oberflächenzustand und die Annahmegrenzen festlegen. Das Einsatzhärten wird durch das erforderliche Gefüge und das Tiefenprofil nachgewiesen, nicht durch einen einzelnen glänzenden, harten Oberflächenmesswert.
Nitrieren: Stickstoffdiffusion ohne konventionelles Aufkohlen
Nitrieren ist eine stickstoffbasierte thermochemische Behandlung, bei der Stickstoff in die Stahloberfläche eintritt und mit Eisen sowie ausgewählten Legierungselementen reagiert. Es handelt sich daher nicht um eine kohlenstoffarme Variante des Aufkohlens. Beim Aufkohlen entsteht eine kohlenstoffangereicherte Randschicht, die üblicherweise austenitisiert und abgeschreckt wird, um kohlenstoffreichen Martensit zu bilden. Beim Nitrieren wird normalerweise ein zuvor wärmebehandelter Stahl bei einer Temperatur unterhalb des kritischen Umwandlungsbereichs behandelt. Die gehärtete Oberfläche besteht daher hauptsächlich aus stickstoffgehärtetem Ferrit und aus Legierungsnitriden und nicht aus einer abgeschreckten martensitischen Randschicht.
ASM International definiert das Randschichthärten als eine Behandlung von Eisenwerkstoffen, bei der die Oberflächenschicht, also die Randschicht, wesentlich härter wird als der Kern. Nitrieren erfüllt diese Definition, jedoch unterscheidet sich der Weg zur Härte. Das U.S. National Bureau of Standards klassifiziert Aufkohlen, Nitrieren und Carbonitrieren danach, ob Kohlenstoff, Stickstoff oder beide Elemente in die Oberfläche eingebracht werden. Diese Klassifizierung ist sinnvoller, als jeden Randschichthärteprozess als einen einzigen Temperaturzyklus zu betrachten.
Stickstoffdiffusion und Nitridbildung
An der Behandlungsoberfläche wird Stickstoff durch eine dissoziierte Ammoniakatmosphäre, ein Plasma oder ein anderes kontrolliertes stickstoffhaltiges Medium bereitgestellt. Die Stickstoffatome lösen sich an der Stahloberfläche und diffundieren ins Innere. Einige verbleiben in interstitieller fester Lösung, andere verbinden sich mit Eisen oder Legierungselementen und bilden Nitride. Das entstehende Härteprofil hängt vom Stickstoffpotenzial, von Temperatur und Zeit, der Stahlzusammensetzung, der vorausgegangenen Wärmebehandlung und den an der Oberfläche ablaufenden Reaktionen ab.
Nitrierstähle werden unter anderem aufgrund ihrer Nitridbildner ausgewählt. Aluminium, Chrom, Molybdän, Vanadium, Titan und manchmal Niob können fein verteilte Legierungsnitride bilden. Diese Teilchen behindern die Versetzungsbewegung und erhöhen die Härte innerhalb der Diffusionszone. Ihre Wirkung ist nicht austauschbar: Jedes Element weist eine unterschiedliche Löslichkeit, Nitridstabilität, Ausscheidungskinetik sowie einen unterschiedlichen Einfluss auf Zähigkeit und Maßänderung auf. Das Vorhandensein eines Elements in einem Werkstoffzeugnis belegt für sich allein weder eine bestimmte Nitriertiefe noch eine bestimmte Härte. Diese Ergebnisse erfordern einen definierten Prozess und ein Überprüfungsverfahren.
Zu den gängigen Werkstoffentscheidungen gehören Nitrierstähle nach EN 10085 sowie legierte Stähle wie AISI 4140, sofern das erforderliche Nitrierverhalten, die Kernbehandlung und die Einsatzbedingungen festgelegt wurden. Keinem Stahlgrad sollte ohne Kontrolle seiner genauen chemischen Zusammensetzung, seines vorausgegangenen Anlasszustands, seiner Oberflächenbeschaffenheit und seines Ofenzyklus ein allgemeines Nitrierergebnis zugeordnet werden.
Der Stickstofftransport wird stark durch die Oberflächenreaktion beeinflusst. Beim Gasnitrieren bestimmen die Ammoniakdissoziation und das daraus resultierende Nitrierpotenzial die Stickstoffaktivität am Werkstück. Beim Plasmanitrieren kann der Ionenbeschuss die Oberfläche reinigen und aktivieren, während die elektrischen Parameter die Erwärmung und den Stofftransport beeinflussen. Diese Prozesse sind miteinander verwandt, erzeugen jedoch keine identischen Verbindungsschichten, Rauheiten, Porositäten oder lokalen Gleichmäßigkeiten.
An der äußersten Oberfläche kann sich eine Verbindungsschicht bilden. Sie besteht hauptsächlich aus Eisennitriden, die üblicherweise als Epsilon-Eisennitrid, ε-Fe₂–₃N, und Gamma-Prime-Eisennitrid, γ′-Fe₄N, bezeichnet werden. Je nach Stickstoffpotenzial und Prozesssteuerung kann die Schicht überwiegend aus einer Phase, aus einem Phasengemisch oder aus einer so dünnen Schicht bestehen, dass ihre Kontinuität begrenzt ist. Darunter liegt die Diffusionszone, in der Stickstoff im Gefüge gelöst ist und eine Ausscheidung von Legierungsnitriden stattfinden kann. Die Verbindungsschicht kann die Beständigkeit gegen adhäsiven Verschleiß und gegen bestimmte korrosive Umgebungen verbessern. Sie kann jedoch auch spröde, porös oder schlecht gebunden sein, wenn ihre chemische Zusammensetzung und Dicke ungeeignet sind. Eine dicke Weißschicht ist nicht automatisch ein Beleg für eine erfolgreiche Behandlung.
Die Diffusionszone ist nicht gleichbedeutend mit dem umgewandelten martensitischen Bereich, der beim Aufkohlen entsteht. Sie kann aufgrund der mit der Tiefe abnehmenden Stickstoffkonzentration und der sich ändernden Ausscheidungsdichte einen Härtegradienten aufweisen. Der Kern behält das Gefüge, das durch den vorausgegangenen Härte- und Anlassvorgang erzeugt wurde. Aus diesem Grund beginnt das Nitrieren üblicherweise mit einem Stahl, dessen Kerneigenschaften bereits festgelegt sind. Der Nitrierzyklus ist nicht dazu bestimmt, diese Kernwärmebehandlung zu ersetzen.
Terminologie der nitrierten Schicht
Der Begriff „nitrierte Randschicht“ wird in der Industrie verwendet, kann jedoch zwei getrennte Gefügebereiche verdecken. In einem Prüfbericht sollte angegeben werden, ob damit die Gesamtdicke der nitrierten Schicht, die Dicke der Verbindungsschicht, die Tiefe der Diffusionszone oder eine anhand der Härte festgelegte effektive Tiefe gemeint ist. „Weißschicht“ ist ein metallografischer Begriff für die Verbindungsschicht nach dem Ätzen; er beschreibt nicht vollständig den nitrierten Bereich.
Diese Unterscheidung ist bei der Prüfung von Bedeutung. Ein Querschliff kann eine dünne, durchgehende Verbindungsschicht über einer wesentlich dickeren Diffusionszone zeigen. Alternativ kann die Verbindungsschicht gezielt minimiert werden, während die Diffusionszone den wesentlichen Anteil der tragenden Härte liefert. Für Bauteile, die Gleitbewegungen, Stößen, Wälzkontakt oder korrosiven Medien ausgesetzt sind, können unterschiedliche Verhältnisse zwischen diesen Bereichen erforderlich sein. Das Reibungs- und Verschleißverhalten kann nicht anhand einer einzigen Oberflächenhärte vorhergesagt werden, da auch Rauheit, Porosität, Nitritmorphologie, Gegenkörperwerkstoff, Schmierung und Eigenspannung den Kontakt beeinflussen.
Berichterstattung über die nitrierte Schicht
- Verbindungsschicht Dicke sowie, sofern erforderlich, Phasenzusammensetzung, Geschlossenheit und Porosität angeben.
- Diffusionszone Den unterhalb der Verbindungsschicht liegenden, durch Stickstoff verstärkten Bereich angeben.
- Härteprofil Prüflast, Abstand, Oberflächenvorbereitung und Endpunkt angeben.
- Kern Den ursprünglichen wärmebehandelten Zustand und die Härte dokumentieren.
Die Nitriertiefe sollte mit ihrer Messgrundlage angegeben werden. Eine metallografische Grenze, ein Mikrohärteprofil und ein Stickstoffkonzentrationsprofil ergeben nicht notwendigerweise denselben Wert. ISO 18203:2026 behandelt randschichtgehärtete Schichten, die durch Nitrieren sowie durch Aufkohlen, Carbonitrieren, Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten erzeugt werden. Die Einbeziehung dieser Verfahren bedeutet nicht, dass ihre Kriterien für die Randschichttiefe identisch sind. Die einschlägige Definition und das Messverfahren müssen zur jeweiligen Behandlung passen.
ISO 2639:2002 befasst sich mit der Bestimmung und Überprüfung der Aufkohlungs- und Härterandschichttiefe. Ihr Anwendungsbereich umfasst eine Härtebedingung von weniger als 450 HV 1 bei der dreifachen Randschichttiefe. Dieses Kriterium sollte nicht unkritisch auf nitrierte Schichten übertragen werden. Beim Nitrieren entsteht häufig ein allmählicher Härteabfall, eine Verbindungsschicht mit einer separaten Funktion und ein Kern, dessen Härte bereits relativ hoch sein kann. Eine Nitrierspezifikation sollte die Prüfkraft, den Profilabstand, den Abtrag oder die Einbeziehung der Verbindungsschicht sowie den gewählten Endpunkt angeben.
Maßbeständigkeit und Prozessgrenzen
Nitrieren wird häufig ausgewählt, wenn die Verformung begrenzt werden muss, weil dabei normalerweise die mit dem Aufkohlen verbundenen Austenitisierungs- und Abschreckstufen entfallen. Dieser Vorteil ist real, aber nicht absolut. Das Werkstück wird weiterhin viele Stunden lang erwärmt, und die Stickstoffaufnahme, die Nitridausscheidung, der Abbau von Bearbeitungsspannungen sowie das Wachstum der Verbindungsschicht können die Abmessungen verändern. Dünne Querschnitte, scharfe Kanten, Presssitze und zuvor kaltverformte Oberflächen sind besonders empfindlich. Vorrichtungen und die Planung von Bearbeitungszugaben bleiben daher erforderlich.
Das Ausgangsgefüge ist entscheidend. Ein vergüteter Kern stellt die Festigkeit und Stabilität bereit, auf denen die nitrierte Schicht beruht, während übermäßige Eigenspannungen oder eine ungeeignete Anlasstemperatur während der Behandlung zu Maßänderungen führen können. Die Nitriertemperatur muss außerdem mit dem vorausgegangenen Anlasszustand vereinbar bleiben. Wird das Bauteil einer höheren Temperatur ausgesetzt als der beim Anlassen verwendeten Temperatur, kann die Kernhärte abnehmen, obwohl die Oberfläche härter wird.
Der Oberflächenzustand steuert den Stickstoffeintritt. Oxidfilme, Ölrückstände, Entkohlung, Schleifschäden, verschmiertes Metall und ungleichmäßige Rauheit können fleckige Verbindungsschichten oder uneinheitliche Diffusionstiefen verursachen. Reinigung, Aktivierung, Abdecken und eine kontrollierte Vorbearbeitung sind daher Prozessanforderungen und keine rein kosmetischen Maßnahmen. Kanten und Bohrungen können andere Stickstoffflüsse erhalten als großflächige, ebene Flächen, während Plasmabehandlungen aufgrund der Bauteilgeometrie und der elektrischen Abschirmung lokale Effekte zeigen können.
Temperatur, Zeit und Stickstoffpotenzial setzen ebenfalls Grenzen. Eine höhere Temperatur beschleunigt im Allgemeinen Diffusion und Ausscheidung, kann jedoch die Maßänderung erhöhen, den vorausgegangenen Anlasszustand verändern oder eine übermäßig dicke Verbindungsschicht erzeugen. Eine längere Behandlung vergrößert die Tiefe nur entsprechend der Diffusionskinetik; sie gewährleistet keine proportionale Zunahme der nutzbaren tragenden Tiefe. Ein Stickstoffüberschuss kann spröde oder poröse Oberflächengefüge fördern. Die Prozesssteuerung muss daher den angestrebten Zustand der Verbindungsschicht festlegen und darf sich nicht lediglich auf Ofentemperatur und Behandlungsdauer beschränken.
Nitrieren sollte anhand seiner tatsächlichen Einsatzfunktion beurteilt werden: der tragenden Härte der Diffusionszone, Reibung, Verschleiß, Korrosion, Ermüdung, Maßtoleranz und Kernfestigkeit. Die alleinige Anwendung von Aufkohlungskriterien verwechselt eine Stickstoffdiffusionsstruktur mit einer abgeschreckten Kohlenstoffrandschicht. Dieser Fehler kann zu einem scheinbar regelkonformen Härtewert führen, während die für das Versagen maßgebliche Schicht übersehen wird.
Ferritisches Nitrocarburieren und Nitrocarburierte Schichten
Das ferritische Nitrocarburieren (FNC), häufig als ferritische Nitrocarburierbehandlung bezeichnet, ist ein thermochemisches Randschichthärteverfahren, bei dem Kohlenstoff und Stickstoff gleichzeitig in das Ferrit diffundieren, während der Stahl unterhalb seiner kritischen Umwandlungstemperatur bleibt. Die Unterscheidung zum Carbonitrieren ist aus metallurgischer Sicht wichtig. Beim Carbonitrieren werden Kohlenstoff und Stickstoff in Austenit eingebracht, üblicherweise bei einer Temperatur, die hoch genug ist, um nach dem Abschrecken eine martensitische Randschicht zu bilden. Dem Nitrocarburieren folgt normalerweise nicht dieser Zyklus aus Austenitisieren und Abschrecken. Stattdessen wird die vorhandene ferritische Oberfläche durch Zwischengitterdiffusion und die Bildung von Verbindungsschichten verändert.
Der Begriff Nitrocarburieren kann die Verfahrensfamilie bezeichnen, während ferritisches Nitrocarburieren das Verfahren unterhalb der kritischen Temperatur kennzeichnet. Gas-, Salzbad- und Plasmaverfahren können die stickstoff- und kohlenstoffhaltigen Spezies bereitstellen, obwohl sich ihre Gaschemie, Reaktionsregelung und Oberflächenzustände unterscheiden. Das U.S. National Bureau of Standards klassifiziert Aufkohlen, Nitrieren und Carbonitrieren danach, ob Kohlenstoff, Stickstoff oder beide Elemente an der Oberfläche eingebracht werden. FNC gehört zu derselben thermochemischen Klassifikation, doch die ferritische Verfahrenstemperatur und das entstehende Gefüge erfordern eine gesonderte Betrachtung.
Verfahren unterhalb der kritischen Temperatur
Das Werkstück wird unterhalb der unteren kritischen Temperatur Ac1 erwärmt, sodass die Matrix ferritisch bleibt und nicht in Austenit umwandelt. Stickstoff und Kohlenstoff gelangen aus der Behandlungsatmosphäre oder dem Salz in die Oberfläche und diffundieren in das Innere. Da keine absichtliche Umwandlung der Volumenphase mit anschließendem Abschrecken stattfindet, sind Maßänderungen und Verzug häufig geringer als beim Aufkohlen oder Carbonitrieren. Sie treten jedoch nicht völlig ausgeschlossen auf. Temperaturgradienten, vorhandene Spannungen, Bearbeitungsspuren, die Bauteilgeometrie und das Wachstum der Verbindungsschicht können Abmessungen und Form weiterhin verändern.
Das Behandlungsergebnis hängt stark von der Zusammensetzung des Stahls ab. Reines Eisen kann Eisencarbonitride und Eisennitride bilden, während Legierungselemente wie Chrom, Molybdän, Vanadium und Aluminium in der Diffusionszone stabile Legierungsnitride bilden. Diese Ausscheidungen behindern die Versetzungsbewegung und erhöhen die Härte unterhalb der Oberfläche. Niedrigkohlenstoffhaltige und niedriglegierte Stähle können daher eine harte Oberfläche erhalten, ohne die tiefe, abgeschreckte martensitische Randschicht zu entwickeln, die für aufgekohlte Stähle typisch ist. Nitrierstähle, einschließlich der Sorten EN 41B oder AISI 4140, sofern die tatsächliche Normbezeichnung und die vorherige Wärmebehandlung kontrolliert werden, reagieren anders als unlegierte Kohlenstoffstähle, weil ihre Legierungselemente die Stickstoffdiffusion, die Ausscheidung und die Härte beeinflussen.
Temperatur, Zeit, Nitrierpotential und Abkühlpraxis müssen gemeinsam geregelt werden. Ein hohes Nitrierpotential kann eine dicke, spröde Verbindungsschicht erzeugen; ein unzureichendes Potential kann zu einer sehr dünnen oder zu keiner zusammenhängenden Schicht führen. Auch die Kohlenstoffaktivität verändert das Phasengleichgewicht und kann die Porosität beeinflussen. Der Ofenzyklus ist daher nicht mit einem Aufkohlungsrezept austauschbar, selbst wenn dasselbe Stahlbauteil behandelt wird.
Verbindungsschicht und Diffusionszone
Eine nitrocarburierte Oberfläche wird üblicherweise als aus zwei angrenzenden Bereichen bestehend beschrieben. Die äußere Verbindungsschicht, die nach dem metallografischen Ätzen manchmal als Weißschicht bezeichnet wird, besteht hauptsächlich aus Eisencarbonitriden. Ihre Phasen können Epsilon, ungefähr Fe₂–₃(N,C), und Gamma-Prime, ungefähr Fe₄(N,C), umfassen, wobei der Anteil durch Temperatur, Gas- oder Salzchemie und Behandlungszeit bestimmt wird. Die Schicht besteht nicht einfach aus „hartem Stickstoff“. Sie ist eine chemisch eigenständige, keramikähnliche Reaktionszone, deren Phasenzusammensetzung, Dicke, Geschlossenheit und Porosität ihr Verhalten im Kontakt bestimmen.
Darunter liegt die Diffusionszone. Die Konzentrationen von Stickstoff und Kohlenstoff nehmen mit der Tiefe ab, während Legierungsnitridausscheidungen und lokale Gitterverzerrungen einen Härtegradienten erzeugen können. Die Diffusionszone geht normalerweise allmählich in den unbeeinflussten Kern über, anstatt an einer scharfen metallurgischen Grenze zu enden. Ihre nutzbare Tiefe muss daher anhand eines Messkriteriums definiert werden und nicht anhand einer sichtbaren Kante in einem polierten Querschliff.
Die Geschlossenheit ist entscheidend. Eine dünne, zusammenhängende Verbindungsschicht kann eine Gleitfläche schützen, während eine unterbrochene Schicht weichere Bereiche freilegen und zu einem ungleichmäßigen Kontakt führen kann. Eine übermäßige Dicke kann die Sprödigkeit erhöhen und unter Stoßbelastung oder hoher Kontaktspannung Rissbildung oder Abplatzungen begünstigen. Die Porosität ist ebenso bedeutsam: Eine kontrollierte Porosität nahe der Oberfläche kann in bestimmten Anwendungen Schmierstoff zurückhalten, während miteinander verbundene Poren korrosiven Elektrolyten den Zutritt ermöglichen und als Ausgangsstellen für Risse dienen können. Die Zusammensetzung ist relevant, weil Epsilon- und Gamma-Prime-Schichten nicht dieselbe Härte, Sprödigkeit, chemische Stabilität oder dasselbe Reibungsverhalten aufweisen.
Der Grundwerkstoff bleibt Teil des lasttragenden Systems. Eine harte Verbindungsschicht, die von einem weichen Kern getragen wird, kann sich verformen oder reißen, selbst wenn eine Oberflächenhärteprüfung einen beeindruckenden Wert ergibt. Vorheriges Vergüten, Kernhärte, Eigenspannungen, Einschlüsse und die Oberflächengeometrie beeinflussen allesamt die Abstützung. Schleifen, Polieren, Gleitschleifen, Kugelstrahlen oder das Entfernen der äußersten Schicht können die Rauheit verändern, Poren öffnen oder schließen und die gemessene sowie die funktionale Dicke der Behandlung verändern.
Bei der Überprüfung sollten die Dicke der Verbindungsschicht und die Tiefe der Diffusionszone getrennt erfasst und das verwendete Verfahren angegeben werden. Die Querschliffmetallografie kann die Phasenmorphologie und Porosität bestimmen; Härtemessreihen mittels Mikrohärteprüfung können den Härtegradienten ermitteln; Rasterelektronenmikroskopie und Röntgendiffraktometrie können bei der Beurteilung der Morphologie und Phasenzusammensetzung helfen. ISO 18203:2026 behandelt randschichtgehärtete Schichten, die durch thermochemische Verfahren einschließlich Carbonitrieren, Aufkohlen und Nitrieren sowie durch örtlich begrenzte thermische Verfahren erzeugt werden. Ihr Anwendungsbereich bietet einen gemeinsamen Rahmen für die Messung der Schichtdicke; das angegebene Kriterium muss jedoch weiterhin festlegen, ob es sich auf die Verbindungsschicht, die Diffusionszone oder einen bestimmten Härtegrenzwert bezieht.
ISO 2639:2002 bezieht sich auf die Einsatzhärtungstiefe aufgekohlter und gehärteter Werkstücke und nicht automatisch auf jede nitrocarburierte Schicht. Die Norm definiert ihre Anwendbarkeit anhand einer Härtebedingung von weniger als 450 HV 1 bei der dreifachen Einsatzhärtungstiefe. Wird diese Regel angewendet, ohne die Behandlungsart zu prüfen, kann ein FNC-Profil falsch dargestellt werden, insbesondere wenn eine dünne Verbindungsschicht über einer flachen Diffusionszone liegt und die Kernhärte bereits hoch ist.
Betrachtungen zu Verschleiß, Reibung und Korrosion
Nitrocarburieren kann das tribologische Verhalten gleichzeitig über mehrere Mechanismen verändern: Die Verbindungsschicht erhöht die Oberflächenhärte, die Diffusionszone stützt die äußere Schicht, und die Endrauheit bestimmt die tatsächliche Kontaktfläche sowie die Schmierstoffrückhaltung. Das Ergebnis ist keine allgemeingültige Verbesserung. Gleitgeschwindigkeit, Last, Gegenkörperwerkstoff, Schmierung, Temperatur, Abriebpartikel und Kontaktgeometrie können die Rangfolge zwischen zwei Behandlungen umkehren.
Die Übersichtsarbeit zu Tribologie und Tribokorrosion führte Borieren, Chromieren, Aufkohlen, Nitrieren, Nitrocarburieren und Carbonitrieren als Behandlungen auf, die mit Verschleiß-, Reibungs- und Korrosionsverhalten in Zusammenhang stehen. Diese Klassifikation benennt technische Zielsetzungen, garantiert jedoch keine bestimmten Ergebnisse. Eine zusammenhängende Carbonitridschicht kann den adhäsiven Verschleiß verringern, während eine poröse oder rissige Schicht den abrasiven Schaden beschleunigen oder den Grundwerkstoff freilegen kann. Eine raue Oberfläche nach der Behandlung kann die Reibung erhöhen, selbst wenn die Härte gestiegen ist. Umgekehrt kann Polieren die Reibung verringern, zugleich aber einen Teil der Verbindungsschicht entfernen oder ihre Porenstruktur verändern.
Auch bei der Korrosion ist Vorsicht geboten. Einige nitrocarburierte Oberflächen zeigen in bestimmten Umgebungen einen verbesserten Widerstand, weil die Verbindungsschicht den Zugang zum Stahl begrenzt. Andere erleiden örtlich begrenzten Angriff durch Poren, Risse, Kantenschäden oder galvanische Unterschiede zwischen den Phasen. Salzsprühprüfungen, Tauchprüfungen, elektrochemische Prüfungen und Tribokorrosionsprüfungen erfassen unterschiedliche Versagensprozesse; keine dieser Prüfungen sollte durch einen Härtewert ersetzt werden.
Für eine Spezifikation umfasst die aussagekräftige Dokumentation die Stahlsorte und die vorherige Wärmebehandlung, den Verfahrensweg, Behandlungstemperatur und -zeit, Phase oder Dicke der Verbindungsschicht, Porosität und Geschlossenheit, Tiefe der Diffusionszone, Härteprofil, Rauheit und den Arbeitsgang der Endbearbeitung. Diese Angaben unterscheiden eine kontrollierte ferritische Nitrocarburierschicht von der vagen Aussage, ein Bauteil sei lediglich „einsatzgehärtet“.
Weitere Verfahren zum Randschichthärten: Cyanidieren, Borieren und Chromieren
Die Definition des ASM International ist bewusst weit gefasst: Randschichthärten ist die Behandlung eines Eisenwerkstoffs, bei der seine Oberflächenschicht, also die Randschicht, wesentlich härter als der Kern wird. Diese Definition umfasst mehr als das Aufkohlen. Auch das U.S. National Bureau of Standards klassifiziert Oberflächenbehandlungen nach den dem Stahl zugeführten Elementen: Kohlenstoff, Stickstoff oder beide. Borieren und Chromieren erweitern dasselbe Prinzip auf Bor und Chrom, während beim Cyanidieren Kohlenstoff und Stickstoff aus einer cyanidhaltigen Umgebung eingebracht werden.
Diese Behandlungen sollten nicht allein nach der Oberflächenhärte beurteilt werden. Das diffundierende Element, die Reaktionsverbindung, die Prozesstemperatur, der Umwandlungsweg, die Schichtdicke, die Haftung, die Eigenspannung und der Zustand des Kerns bestimmen gemeinsam, ob ein behandeltes Bauteil bei Gleitverschleiß, Abrasivverschleiß, Ermüdung, Reibung oder Tribokorrosion gute Leistungen erbringt. Die Übersichtsarbeit Tribologie und Tribokorrosion einsatzgehärteter Stähle nennt Borieren, Chromieren, Aufkohlen, Nitrieren, Nitrocarburieren und Carbonitrieren als verwandte Behandlungen; sie erzeugen jedoch keine austauschbaren Oberflächen.
Cyanidieren im historischen und technischen Kontext
Cyanidieren ist ein thermochemisches Verfahren, bei dem Kohlenstoff und Stickstoff aus einem geschmolzenen Cyanidsalzbad in die Stahloberfläche eindringen. Historisch basierten diese Bäder häufig auf Natriumcyanid oder Kaliumcyanid mit Karbonat- und Chloridbestandteilen. Das Bad liefert beide Zwischengitterelemente, während das Werkstück im austenitischen Bereich gehalten wird. Nach der Entnahme aus dem Bad wird das Bauteil üblicherweise abgeschreckt, sodass sich der angereicherte Austenit größtenteils in Martensit umwandelt. Die entstehende Randschicht ist metallurgisch daher eher mit einer dünnen carbonitrierten Randschicht als mit einer unterhalb der kritischen Temperatur gebildeten nitrierten Randschicht vergleichbar.
Die historische Bedeutung des Verfahrens beruht auf der Kombination aus schneller Stoffübertragung und einer vergleichsweise geringen Oberflächenanreicherungstiefe. Kleine Zahnräder, Stifte, Buchsen und andere Bauteile aus kohlenstoffarmem Stahl konnten eine harte martensitische Randschicht erhalten, ohne den langen Ofenzyklus, der mit einem tieferen Aufkohlen verbunden ist. Das Verfahren verdeutlicht außerdem, warum „Randschichthärten“ nicht als Synonym für Aufkohlen verwendet werden kann: Beim Cyanidieren wird neben Kohlenstoff auch Stickstoff zugeführt, und der Stickstoff verändert die Austenitstabilität, die Härtbarkeit, das Verhalten des Restaustenits und die Reaktion auf das Abschrecken.
Das Verfahren unterliegt erheblichen Einschränkungen. Ein Cyanidbad ist chemisch gefährlich, erfordert einen kontrollierten Anlagenbetrieb und verlangt eine sorgfältige Kontrolle der Salzzusammensetzung und der Temperatur. Diese Anforderungen an die Handhabung sind Bestandteil der Prozessspezifikation und keine nebensächlichen Details. Das Cyanidieren eignet sich außerdem nur schlecht für Bauteile, die eine sehr tiefe Randschicht benötigen, da seine praktische Stärke in der schnellen Bildung einer vergleichsweise flachen angereicherten Schicht liegt. Das Abschrecken kann Verformungen sowie Zug- oder Druckeigenspannungsmuster verursachen, die von der Geometrie, der Stahlzusammensetzung, der Umwälzung und dem Anlassen abhängen.
Die Überprüfung muss mehr als nur einen hohen Härtewert an der äußersten Oberfläche nachweisen. Ein polierter Querschliff kann den Übergang von der martensitischen Randschicht zum kohlenstoffärmeren Kern sichtbar machen, während ein Mikrohärteverlauf die wirksame Härtetiefe bestimmt. ISO 18203:2026 bietet einen Rahmen für die Messung randschichtgehärteter Schichten, die durch thermochemische Verfahren erzeugt wurden, einschließlich Aufkohlen, Carbonitrieren und Nitrieren; für cyanidiertes Material ist dabei ebenfalls zwischen dem gemessenen Härteprofil und einer lediglich visuell geschätzten Schicht zu unterscheiden. ISO 2639:2002 befasst sich speziell mit der Tiefe aufgekohlter und gehärteter Randschichten. Daher sollte ihre Anwendbarkeit nicht automatisch für jede cyanidierte Struktur vorausgesetzt werden. Die dort genannte Härtebedingung lautet weniger als 450 HV 1 bei der dreifachen Randschichttiefe.
Borieren und harte Bोरidschichten
Borieren, auch Boronisieren genannt, bringt Bor in die Stahloberfläche ein, um Eisenboride zu bilden, anstatt Ferrit oder Austenit lediglich mit einem Zwischengitterlösungsstoff anzureichern. Zu den üblichen Verfahrensvarianten gehören Packborieren, Pasten- oder Pulverbehandlungen, Schmelzbäder sowie gas- oder plasmagestützte Verfahren. Die gewählte Variante bestimmt die Boraktivität, die Temperatur, die Behandlungszeit, die Oberflächenreinheit und die Form der Reaktionsfront.
| Verfahren | Wesentliche Oberflächenspezies oder -phasen | Wichtigster struktureller Unterschied |
|---|---|---|
| Cyanidieren | Mit Kohlenstoff und Stickstoff angereicherte martensitische Randschicht | Salzbadverfahren, üblicherweise anschließend mit Abschrecken |
| Borieren | FeB und Fe₂B | Harte Borid-Reaktionsschicht |
| Chromieren | Chromreiche feste Lösung oder chromreiche Verbindungen | Chromdiffusions- oder Reaktionsschicht |
In unlegierten Kohlenstoffstählen und niedriglegierten Stählen sind die Hauptphasen gewöhnlich Fe₂B und – bei höherer Boraktivität oder längerer Einwirkungsdauer – eine äußere FeB-Schicht über Fe₂B. Ihre Morphologie ist häufig zahnförmig, wobei Boridfinger in das Substrat eindringen. Diese Geometrie kann die mechanische Verzahnung verbessern, macht die Charakterisierung der Schicht jedoch auch stärker von der Lage und der Vorbereitung des Querschliffs abhängig. Fe₂B ist im Allgemeinen weniger spröde als FeB; eine übermäßige oder durchgehende FeB-Schicht kann die Toleranz gegenüber Stoß, Biegung und thermischer Fehlanpassung verringern. Eine borierte Oberfläche ist daher nicht einfach eine härtere Variante einer aufgekohlten Oberfläche.
Die Bোরidschicht ist eine keramikähnliche intermetallische Reaktionszone, die an einem metallischen Substrat haftet. Die Haftung hängt von der Substratzusammensetzung, dem Verhältnis der Boridphasen, der Porosität, der Grenzflächenform und der Prozessführung ab. Chrom, Nickel, Molybdän und Kohlenstoff können das Boridwachstum und die Phasenzusammensetzung verändern, sodass dieselbe nominelle Behandlung nicht auf jede Stahlsorte übertragbar ist. Eine hohe Oberflächenhärte kann die Beständigkeit gegen Abrasivverschleiß unterstützen; ein Bruch oder Abplatzen kann jedoch dominieren, wenn die Schicht zu dick, zu spröde oder unzureichend abgestützt ist oder einer Stoßbelastung ausgesetzt wird.
Eigenspannungen entstehen sowohl durch die chemische Ausdehnung während der Boraufnahme als auch durch den Wärmezyklus. Sie wirken mit Schleifschäden, der Kernfestigkeit und der Betriebsbelastung zusammen. Daher sollte ein Härteverlauf im Querschliff durch eine metallografische Untersuchung ergänzt werden, bei der FeB, Fe₂B, Poren, Risse und der Übergang in das diffusionsbeeinflusste Substrat identifiziert werden. Röntgenbeugung kann bei der Bestimmung der Phasen und Eigenspannungen hilfreich sein, während die Verschleißprüfung Gegenkörper und Belastung des tatsächlichen Einsatzes nachbilden muss; die Leistung einer borierten Oberfläche kann nicht allein aus ihrer Härte abgeleitet werden.
Chromieren und elementangereicherte Oberflächen
Beim Chromieren wird Chrom durch ein Hochtemperaturdiffusionsverfahren in die Oberfläche eingebracht. Packzementieren, Schmelzsalz-, Gasphasen- und plasmagestützte Verfahren sind möglich, wobei sich Reaktionschemie und Ausrüstung unterscheiden. Das Chrom kann als chromangereicherte feste Lösung vorliegen, mit Kohlenstoff chromreiche Karbide bilden oder eine kombinierte Diffusions- und Reaktionsschicht erzeugen. Das Ergebnis hängt stark vom Kohlenstoffgehalt, den Legierungselementen, der Temperatur, der Zeit und dem chemischen Potenzial des Chroms ab.
Diese Unterscheidung trennt das Chromieren vom Verchromen. Chromieren ist ein thermochemisches Diffusionsverfahren: Die Oberflächenzusammensetzung verändert sich unterhalb der ursprünglichen Grenzfläche, anstatt lediglich einen aufgebrachten Film zu erhalten. In einem kohlenstoffhaltigen Stahl können sich in Oberflächennähe chromreiche Karbide bilden; bei anderen Zusammensetzungen können die Chromanreicherung und die Diffusion in Ferrit oder Austenit dominieren. Die Phasenzusammensetzung beeinflusst Härte, Zähigkeit, Reibung, Oxidationsverhalten und Korrosionsbeständigkeit.
Chromieren kann attraktiv sein, wenn ein Bauteil eine chromangereicherte Oberfläche mit Beständigkeit gegen bestimmte Verschleiß-, Oxidations- oder korrosive Umgebungen benötigt; es ist jedoch kein universeller Ersatz für Nitrieren oder Aufkohlen. Die Hochtemperaturbeanspruchung kann das Gefüge des Kerns verändern, Kornwachstum verursachen, Abmessungen verändern oder während der Abkühlung Eigenspannungen erzeugen. Karbidreiche Schichten können außerdem spröde sein, und die Haftung hängt eher von einem allmählichen Zusammensetzungsprofil und einem intakten Substrat als allein vom Chromgehalt ab.
Die Überprüfung sollte daher die metallografische Messung der Diffusions- oder Reaktionszone mit einer zusammensetzungsempfindlichen Analyse wie energiedispersiver Spektroskopie, Glimmentladungsspektroskopie oder einem anderen qualifizierten Verfahren kombinieren. Härteprofile zeigen die mechanische Reaktion, können jedoch keine Chromkarbide identifizieren oder diese von einer chromreichen festen Lösung unterscheiden. ISO 18203:2026 ist für die allgemeine Messlogik bei thermochemisch gehärteten Schichten nützlich; im Prüfbericht sollten jedoch die gewählte Definition der Dicke der chromierten Schicht und die sie stützenden Phasennachweise angegeben werden. Bei allen drei Behandlungen lautet die korrekte Frage nicht: „Wie hart ist die Oberfläche?“ Entscheidend ist vielmehr, welche Spezies eingedrungen sind, welche Phasen sich gebildet haben, wie die Schicht abgestützt wird und ob diese Struktur zum tatsächlichen Versagensmechanismus des Bauteils passt.
Lokalisierte thermische Randschichthärtung: Flamme, Induktion, Elektronenstrahl und Laser
ISO 18203:2026 führt Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten neben Aufkohlen, Carbonitrieren und Nitrieren als Verfahren zur Herstellung randschichtgehärteter Schichten auf. Diese Klassifizierung ist relevant. Randschichthärten besteht nicht aus einem einzigen Wärmezyklus und ist kein Synonym für Aufkohlen. ASM International definiert es als die Behandlung eines Eisenwerkstoffs, bei der seine Oberflächenschicht, also die Randschicht, wesentlich härter als der Kern wird. Ein lokalisiertes thermisches Verfahren verändert üblicherweise weder den Kohlenstoffgehalt noch die Legierungschemie an der Oberfläche. Stattdessen wird der vorhandene Stahl schnell in den austenitischen Bereich erwärmt, worauf der Austenit durch Selbstabschreckung oder eine angewandte Abschreckung in Martensit umgewandelt wird.
Das Ergebnis hängt stark vom Ausgangswerkstoff ab. Ein mittelgekohlter Stahl wie AISI 1045 kann eine harte martensitische Oberfläche bilden, doch seine Härtetiefe wird durch seinen Kohlenstoffgehalt und seine Härtbarkeit begrenzt. Ein Chrom-Molybdän-Stahl wie AISI 4140 oder EN 42CrMo4 kann von der erwärmten Oberfläche aus tiefer durchhärten, weil die Legierungselemente während der Abkühlung die Bildung von Perlit und Bainit verzögern. Ein thermisches Verfahren kann daher nicht allein durch eine Erhöhung der Leistung oder der Einwirkdauer bei jedem Stahl dieselbe Randschichttiefe erzeugen. Kühlt der Innenbereich zu langsam ab, kann der untere Teil der erwärmten Zone Bainit, Perlit oder angelassenen Martensit statt vollständig ausgehärteten Martensits enthalten.

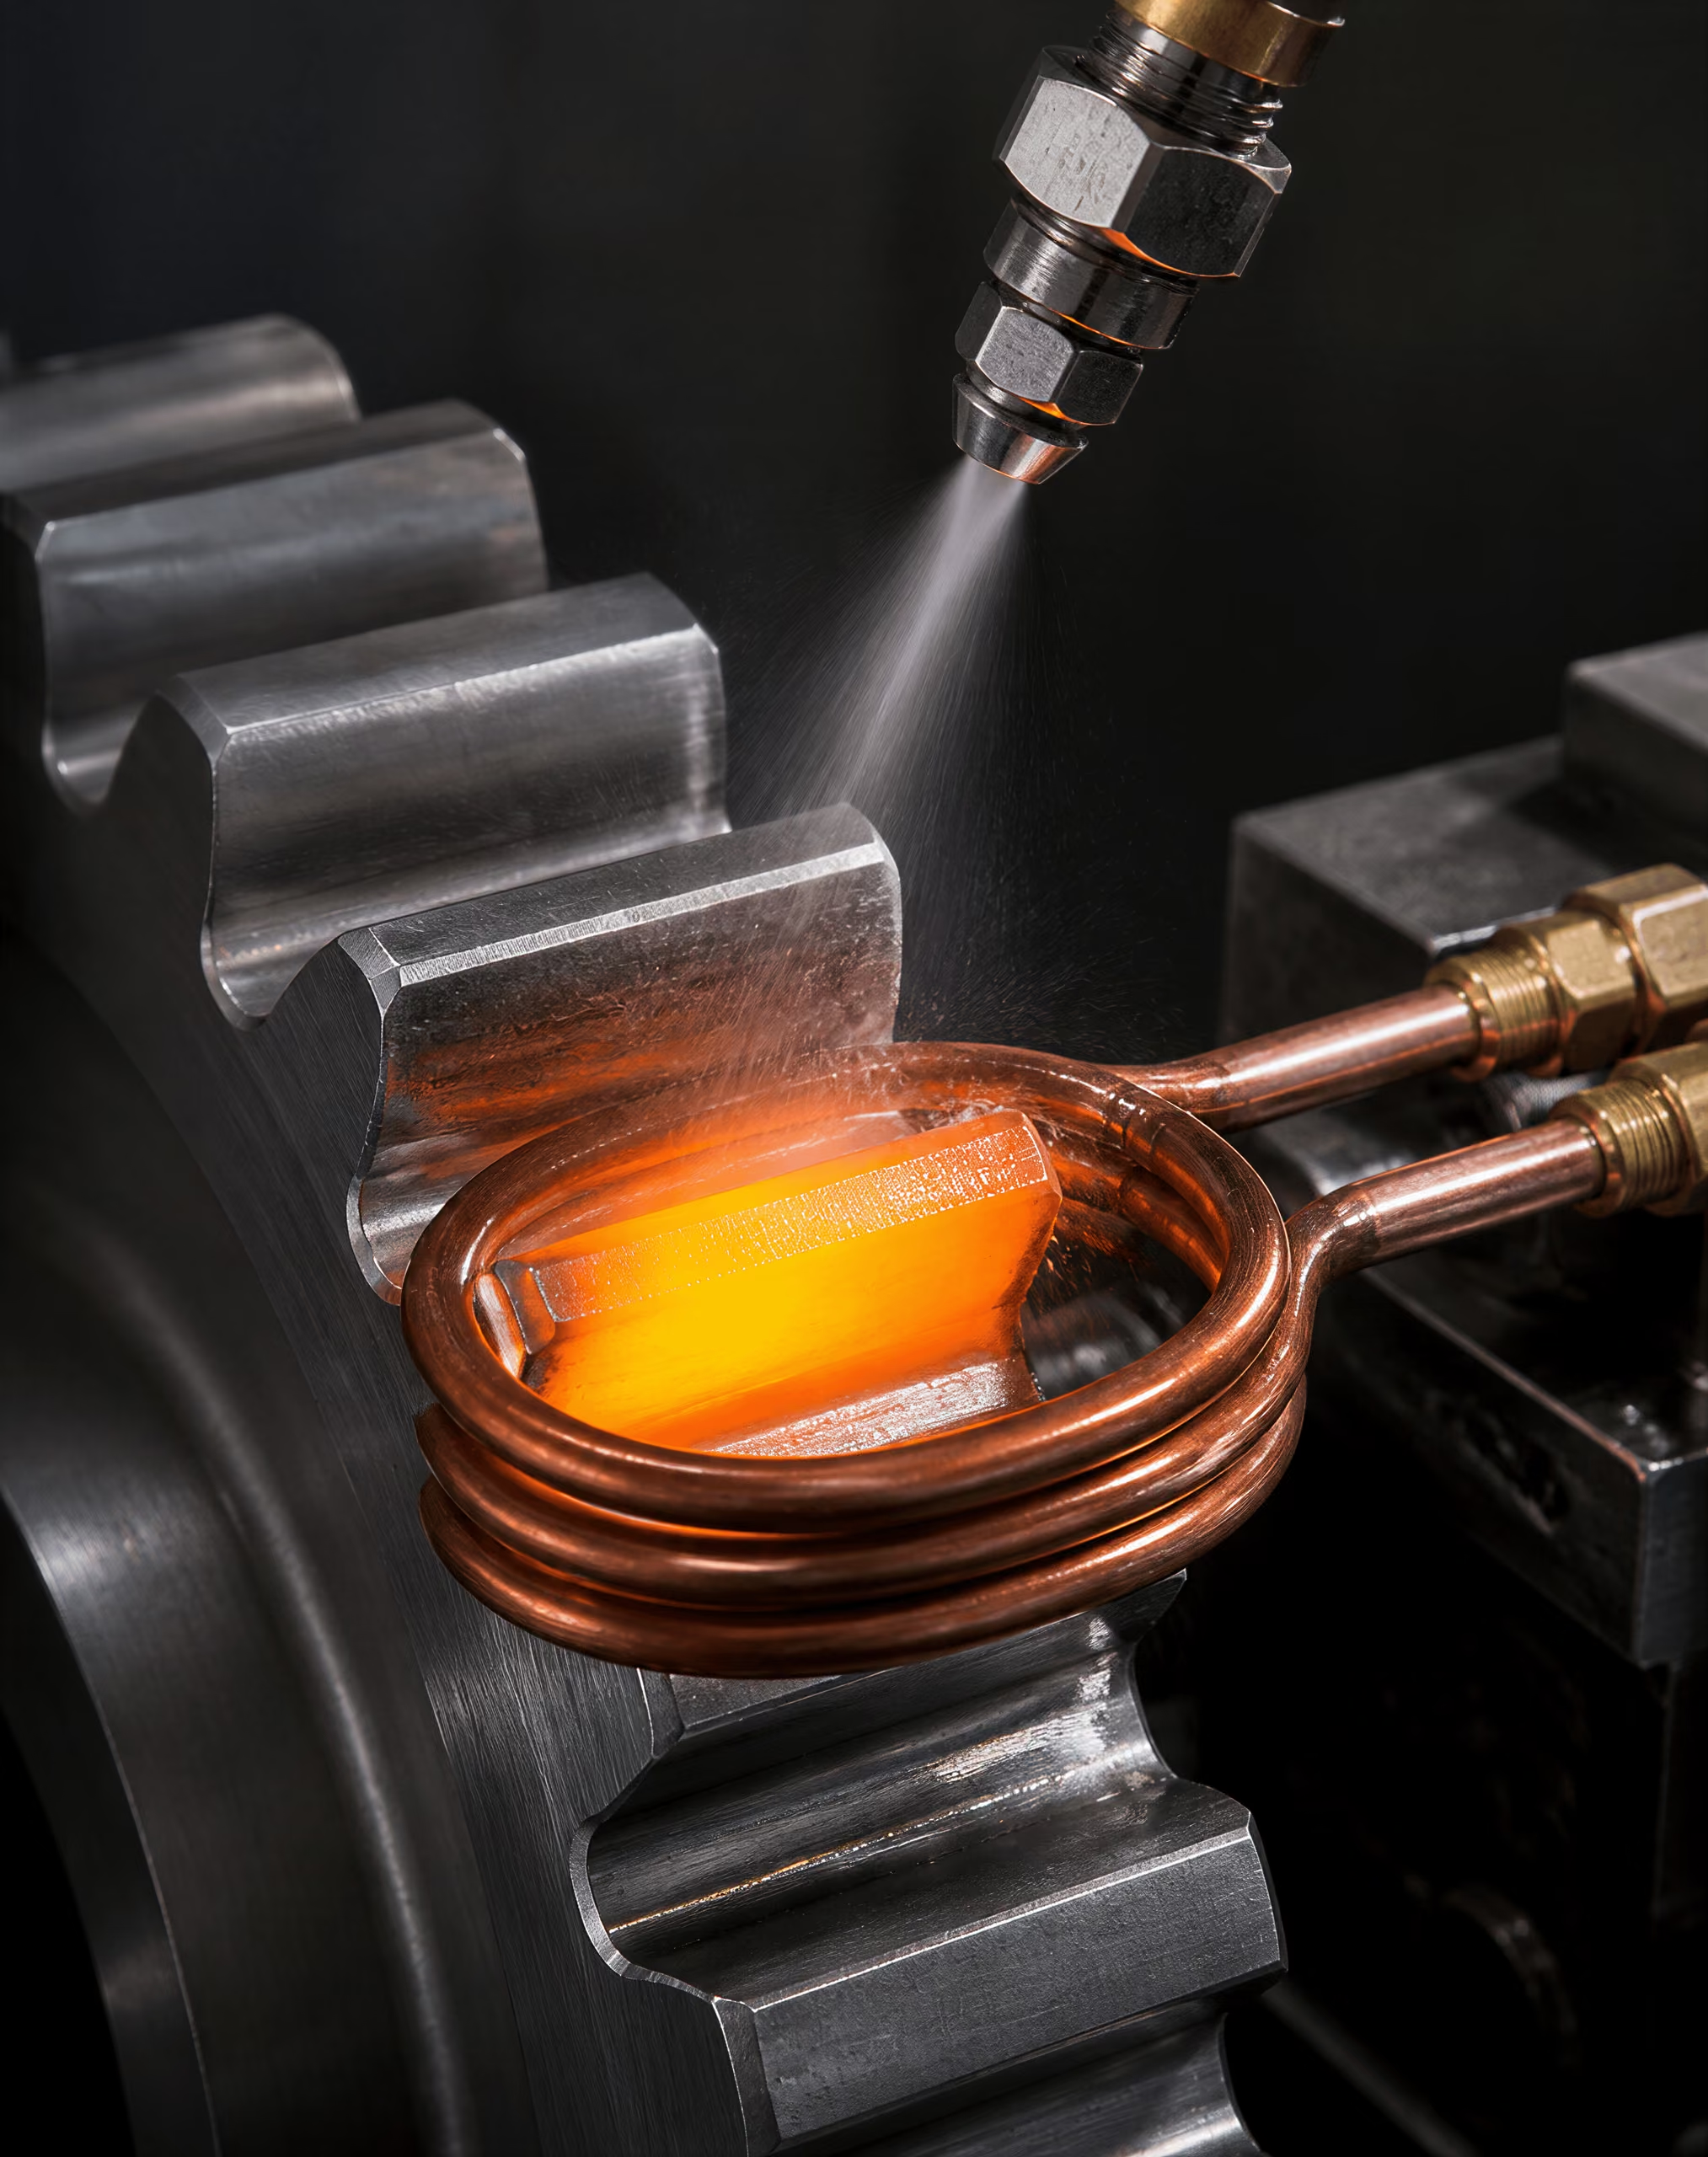
Oberflächen-Aufustenitisieren und Selbstabschrecken
Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten beginnen alle mit einem lokalisierten Austenitisierungsvorgang. Die Oberfläche wird über die maßgebliche kritische Temperatur erwärmt, bei einem untereutectoiden Stahl üblicherweise über Ac3, während der Grundwerkstoff unterhalb dieser Temperatur bleibt. Die erwärmte Schicht kühlt anschließend durch die Bereiche des Martensitstarts und des Martensitendes ab. Bei vielen Anwendungen führt der kalte Kern die Wärme schnell genug ab, um eine Selbstabschreckung zu bewirken. Zusätzlich können Wasser, Polymer, Öl oder Gas aufgesprüht werden, um die Abkühlgeschwindigkeit zu erhöhen und zu steuern.
Selbstabschreckung ist keine automatische Garantie für eine gleichmäßige Härte. Eine große Welle besitzt eine höhere Wärmesenkenkapazität als ein dünner Flansch; eine scharfe Ecke gibt Wärme in mehrere Richtungen ab; und ein vorausgegangener Bearbeitungsvorgang kann den Oberflächenzustand und den Wärmefluss verändern. Die Oberfläche kann martensitisch werden, während die Übergangszone Mischgefüge enthält. Eine übermäßige Austenitisierungstemperatur oder Haltezeit kann das Austenitkorn vergröbern, nützliche Karbide auflösen, den Anteil an Restaustenit erhöhen und die Wärmeeinflusszone vergrößern. Eine unzureichende Erwärmung kann unaufgelösten Ferrit zurücklassen oder ein Härteprofil erzeugen, das dem Erwärmungsfeld statt der vorgesehenen Geometrie folgt.
Der Wärmezyklus erzeugt außerdem Eigenspannungen. Martensit nimmt mehr Volumen ein als der ursprüngliche Austenit, während Oberfläche und Kern zu unterschiedlichen Zeitpunkten abkühlen und umwandeln. Druckeigenspannungen an der Oberfläche können den Widerstand gegen Rissinitiierung und Kontaktermüdung verbessern, doch Zugspannungen oder ein steiler Spannungsgradient können Verzug und Rissbildung begünstigen. Vorzeichen und Betrag lassen sich nicht allein aus der Härte ableiten. Geometrie, Einspannung, Abschreckintensität, Legierungszusammensetzung und Anlassen tragen sämtlich dazu bei.
Beim Flammhärten wird eine Sauerstoff-Brennstoff-Flamme über das Bauteil geführt, gefolgt von Selbstabschreckung oder einer separaten Sprühabschreckung. Das Verfahren eignet sich für große Oberflächen und reparaturfähige Fertigungsabläufe, doch Flammenposition, Gasdurchsatz, Verfahrgeschwindigkeit sowie die Steuerung durch Bediener oder Maschine beeinflussen die Wiederholbarkeit. Beim Induktionserwärmen wird ein von einer Spule erzeugtes elektromagnetisches Wechselfeld genutzt. Frequenz und Leistung bestimmen die Verteilung der elektrischen Erwärmung, während die Spulenform festlegt, ob eine Welle, ein Zahn, eine Laufbahn oder eine ausgewählte Fläche erwärmt wird. Induktion kann daher wiederholbare Muster mit kurzen Zyklen und einer begrenzten gesamten Ofenexposition erzeugen.
Induktionshärten im Vergleich zu Aufkohlen und Nitrieren
Das Induktionshärten bewahrt die ursprüngliche Oberflächenzusammensetzung des Stahls. Ein Stahl mit 0,40 Prozent Kohlenstoff behält an der Oberfläche ungefähr diesen Kohlenstoffgehalt; lediglich seine Phase und Härte ändern sich. Beim Aufkohlen geschieht etwas anderes: Kohlenstoff diffundiert in einen kohlenstoffärmeren Stahl und erzeugt eine kohlenstoffreiche Oberfläche über einem kohlenstoffarmen Innenbereich. Nach Austenitisieren und Abschrecken ermöglicht dieser Gradient eine harte martensitische Randschicht mit einem zäheren, kohlenstoffärmeren Kern. Die aufgekohlte Schicht kann wesentlich tiefer sein als eine typische Induktionsschicht, wobei die genaue Tiefe von Temperatur, Zeit, Atmosphäre, Stahlsorte und Abschreckung abhängt.
Beim Carbonitrieren werden sowohl Kohlenstoff als auch Stickstoff in den Austenit eingebracht, wodurch normalerweise eine martensitische Randschicht entsteht. Nitrocarburieren ist nicht einfach ein kürzerer Carbonitrierzyklus: Kohlenstoff und Stickstoff diffundieren unterhalb der kritischen Temperatur in den Ferrit und bilden üblicherweise eine Eisen-Kohlenstoff-Stickstoff-Verbindungsschicht über einer stickstoffangereicherten Diffusionszone. Auch beim Nitrieren wird unterhalb des Umwandlungsbereichs gearbeitet, wobei sich in geeigneten Stählen Legierungsnitride bilden. Diese thermochemischen Verfahren verändern die Zusammensetzung; das Induktionshärten tut dies im Allgemeinen nicht.
Diese Unterscheidung bestimmt die Werkstoffauswahl. Für das Induktionshärten sind genügend Kohlenstoff für die gewünschte martensitische Härte und eine ausreichende Härtbarkeit für die vorgegebene Tiefe erforderlich. Beim Aufkohlen kann ein kohlenstoffarmer Kernstahl, beispielsweise eine Aufkohlungsstahlsorte, verwendet werden, da der Kohlenstoff an der Oberfläche zugeführt wird. Das Nitrieren hängt besonders von nitritbildenden Elementen wie Aluminium, Chrom, Molybdän oder Vanadium ab und erfordert nicht denselben austenitischen Abschreckzyklus. Ein niedriglegierter Stahl, der nur schwach auf Induktionshärten anspricht, kann dennoch eine nutzbringende nitrierte Schicht erhalten, während eine nicht nitritbildende Zusammensetzung möglicherweise nicht die gewünschte Nitrierwirkung hervorbringt.
Das Induktionshärten bietet im Allgemeinen eine bessere Positionskontrolle und einen geringeren Gesamtverzug als ein langer Aufkohlungszyklus, da nur ausgewählte Bereiche erwärmt werden und das Bauteil weniger Zeit bei erhöhter Temperatur verbringt. Es ist jedoch nicht verzugsfrei. Ungleichmäßige Spulenkopplung, asymmetrische Wanddicken, eine verzögerte Abschreckung und Umwandlungsspannungen können Wellen verbiegen oder die Zahngeometrie verändern. Beim Aufkohlen entstehen breitere Zusammensetzungs- und Umwandlungsgradienten; außerdem können Maßzunahme, Restaustenit und Abschreckverzug auftreten. Dafür können tiefe, lasttragende Randschichten erzeugt werden. Nitrieren und ferritisches Nitrocarburieren vermeiden das vollständige Austenitisieren und Abschrecken, sodass die Maßänderung häufig geringer ist; ihre Verbindungsschicht und Diffusionszone müssen jedoch im Hinblick auf die vorgesehene Verschleiß-, Reibungs- oder Tribokorrosionsumgebung kontrolliert werden.
Elektronenstrahl- und lasergehärtete Schichten
Elektronenstrahl- und Laserhärten konzentrieren die Energie noch präziser als Flammhärten oder herkömmliches Induktionshärten. Ein Elektronenstrahl überträgt die Energie im Vakuum und kann schmale, genau positionierte austenitisierte Spuren erzeugen. Beim Laserhärten wird ein absorbierter optischer Strahl verwendet, der häufig über eine Oberfläche geführt wird, wobei Leistung, Spotgröße und Verfahrgeschwindigkeit so eingestellt werden, dass ein kontrolliertes Wärmeprofil erhalten bleibt. Beide Verfahren können komplexen Bahnen folgen, ausgewählte Zähne oder Gleitbahnen behandeln und angrenzendes Material weitgehend in seinem ursprünglichen Zustand belassen. Ihre Schichten sind im Vergleich zu einer tiefen aufgekohlten Randschicht üblicherweise flach, wobei Strahlgröße, Energiedichte, Abtastrate, Stahlsorte und Wärmeabfuhr die tatsächliche Tiefe bestimmen.
Die Strahlbearbeitung kann steile Temperaturgradienten erzeugen. Eine schnelle Abkühlung kann feinen Martensit und eine schmale Übergangszone hervorbringen, wobei bei korrekt gesteuertem Zyklus nur wenig Gelegenheit zum Kornwachstum besteht. Sie kann jedoch auch lokale Zugeigenspannungen, Aufschmelzungen der Oberfläche, eine unzureichende Erwärmung oder erweichte Überlappungsbänder erzeugen, wenn der Energieeintrag nicht richtig auf den Werkstoff abgestimmt ist. Beim Laserhärten wird normalerweise angestrebt, unterhalb des Schmelzpunkts zu bleiben; Laserrandschichtschmelzen oder Laserlegieren sind andere Vorgänge und sollten nicht als gewöhnliches Laserhärten ausgewiesen werden. Auch die Elektronenstrahlbearbeitung erfordert eine Kontrolle von Vakuum, Strahlfokus, Verfahrgeschwindigkeit und Bauteilgeometrie.
Die Überprüfung muss mehr als einen einzigen Oberflächenhärtewert erfassen. ISO 18203:2026 behandelt die Dicke randschichtgehärteter Schichten, die durch diese thermischen Verfahren sowie durch Aufkohlen, Carbonitrieren und Nitrieren erzeugt werden. Ein Härteverlauf von der Oberfläche zum Kern kann den Übergang lokalisieren, während die Metallografie Martensit von Ferrit, Bainit, Restaustenit, Verbindungsschichten, Karbiden und Nitriden unterscheiden kann. ISO 2639:2002 gilt speziell für die Bestimmung und Überprüfung der Aufkohlungs- und Einhärtetiefe und verwendet als Kriterium eine Härte von weniger als 450 HV 1 beim Dreifachen der Randschichttiefe. Dieses Kriterium sollte nicht unkritisch auf jedes Laser- oder Induktionsprofil übertragen werden. Das festgelegte Härteprüfverfahren, die Prüfkraft, die Schnittausrichtung, die Mustergeometrie, die Eigenspannung, der Verzug und die funktionale Kontaktbedingung müssen sämtlich zu der zu bewertenden Behandlung passen.
Stahlauswahl und das Verhältnis zwischen Randschicht und Kern
Einsatzhärten ist die Behandlung eines Eisenwerkstoffs, bei der seine Oberflächenschicht, die sogenannte Randschicht, wesentlich härter wird als der Kern, wie von ASM International definiert. Diese Definition beschreibt einen Eigenschaftsunterschied und nicht einen bestimmten Ofenzyklus oder eine bestimmte Legierungsfamilie. Die Stahlauswahl bestimmt, welcher Unterschied erzeugt werden kann, wie tief er reicht und ob der Kern nach dem Härten der Oberfläche zäh bleibt.
Der Ausgangszustand ist ebenso wichtig wie die nominelle Güte. Umformgrad beim Schmieden, Walzrichtung, Glühen, Normalisieren, vorheriges Härten und Anlassen, Korngröße, Seigerungen und Bearbeitungszugabe beeinflussen allesamt das Verhalten. Ein Aufkohlungszyklus, der auf einen feinkörnigen, normalisierten Rohling angewendet wird, führt nicht genau zu derselben Verformung oder Kernstruktur wie derselbe Zyklus bei einem grobkörnigen, stark kaltverformten Bauteil. Behandlungsspezifikationen müssen daher die Gütebezeichnung, die Querschnittsgröße, die Vorbehandlung, die angestrebte Einsatzhärtungstiefe, die Kernhärte oder -festigkeit sowie die zulässige Verformung gemeinsam festlegen.
Kohlenstoffarme Stähle für aufgekohlte Randschichten
Das Aufkohlen eignet sich für Stähle mit einem ausreichenden Kohlenstoffgehalt, um nach dem Abschrecken ein zweckmäßiges martensitisches Gefüge im Inneren zu entwickeln, jedoch mit nicht so hohem Kohlenstoffgehalt, dass das gesamte Bauteil übermäßig hart oder spröde wird. Bei diesem Verfahren wird bei erhöhter Temperatur Kohlenstoff in die austenitische Oberfläche eingebracht, wodurch eine kohlenstoffreiche Randschicht über einem kohlenstoffärmeren Kern entsteht. Nach dem Aufkohlen wird das Bauteil durch Austenitisieren und Abschrecken gehärtet, häufig gefolgt von einem Anlassen bei niedriger Temperatur. Die Oberfläche kann anschließend hochkohlenstoffhaltigen Martensit, Restaustenit und Karbide enthalten, während sich im Kern je nach Härtbarkeit und Querschnittsgröße ein kohlenstoffärmeres martensitisches, bainitisches oder gemischtes Gefüge entwickelt.
Zu den üblichen Aufkohlungsstählen gehören SAE 1020, SAE 8620, SAE 4320, AISI 9310, EN 10084 16MnCr5 und EN 10084 20MnCr5. Diese Bezeichnungen bedeuten nicht, dass jede aufgeführte Güte dieselbe Randschicht hervorbringt. SAE 1020 weist einen relativ geringen Legierungsgehalt und eine begrenzte Kernhärtbarkeit auf, sodass ein dickwandiger Querschnitt nach dem Abschrecken unterhalb der Randschicht Ferrit und Perlit oder Bainit enthalten kann. SAE 8620 und 4320 enthalten Chrom, Nickel und Molybdän in Kombinationen, die die Härtbarkeit erhöhen und in größeren Querschnitten einen festeren Kern ermöglichen. AISI 9310 mit Nickel, Chrom und Molybdän wird eingesetzt, wenn eine tiefe Randschicht und eine hohe Kernfestigkeit erforderlich sind; dennoch müssen Austenitisieren, Abschrecken und Anlassen kontrolliert werden.
Das Kohlenstoffpotenzial und die Aufkohlungstemperatur müssen unter Berücksichtigung des Legierungsgehalts des Stahls und des erforderlichen Oberflächenkohlenstoffgehalts ausgewählt werden. Ein übermäßiger Oberflächenkohlenstoffgehalt kann zur Bildung von Karbidnetzen, zu übermäßigem Restaustenit und zu Maßinstabilität führen, anstatt eine bessere Gebrauchsschicht zu erzeugen. Auch der Kohlenstoffgradient ist von Bedeutung: Ein abrupter Übergang kann Spannungen konzentrieren, während eine geeignet abgestufte Randschicht die Last allmählicher in den Kern überträgt. Die wirksame Einsatzhärtungstiefe kann nicht allein aus der Oberflächenhärte abgeleitet werden.
Aufgekohlte Bauteile werden häufig sowohl über die wirksame Einsatzhärtungstiefe als auch über Kerneigenschaften spezifiziert. ISO 2639:2002 behandelt die Bestimmung und Überprüfung der Einsatzhärtungstiefe bei aufgekohlten und gehärteten Randschichten und verwendet ein Härtekriterium von weniger als 450 HV 1 bei der dreifachen Einsatzhärtungstiefe zur Festlegung des Anwendungsbereichs. Ein Härteverlauf von der Oberfläche zum Zentrum ist daher aussagekräftiger als eine einzelne Rockwell- oder Vickers-Messung an der Oberfläche. Eine metallografische Untersuchung kann außerdem erforderlich sein, um Oxidation, Karbidausscheidung, Restaustenit, Entkohlung und eine ungünstige Übergangszone zu erkennen.
Einflüsse der Legierungselemente beim Nitrieren und Induktionshärten
Nitrieren und ferritisches Nitrocarburieren erfordern nicht dieselbe Stahlchemie oder denselben Phasenzyklus wie das Aufkohlen. Beim Nitrieren diffundiert Stickstoff unterhalb der kritischen Temperatur in den Ferrit, während beim ferritischen Nitrocarburieren Kohlenstoff und Stickstoff in den Ferrit diffundieren. Die entstehende Oberfläche kann eine Verbindungsschicht aus Eisennitriden enthalten, die üblicherweise anhand von Phasen wie ε-Fe₂–₃N und γ′-Fe₄N beschrieben wird und über einer Diffusionszone mit Legierungsnitriden liegt. Der Kern wird durch die Behandlung nicht in hochkohlenstoffhaltigen Martensit umgewandelt. Sein bereits vorhandener Zustand muss die erforderliche Festigkeit und Zähigkeit bereits gewährleisten.
Aluminium, Chrom, Molybdän und Vanadium sind wichtige nitritbildende Elemente. Sie bilden feine, dispergierte Legierungsnitride, die die Härte der Diffusionszone erhöhen und den Widerstand gegen plastische Verformung verbessern. Stähle wie EN 10085 31CrMoV9 und EN 10085 34CrAlNi7-10 werden mit Nitrieranwendungen in Verbindung gebracht, weil Chrom, Molybdän und Vanadium sowie bei der letztgenannten Güte zusätzlich Aluminium die Nitridbildung unterstützen. Unlegierte Kohlenstoffstähle können Stickstoff aufnehmen, entwickeln jedoch im Allgemeinen nicht dieselbe stabile Festigkeitssteigerung durch Legierungsnitride. Eine zu starke Fokussierung auf die Oberflächenhärte kann außerdem die Rolle der Verbindungsschicht für Reibung, Verschleiß, Korrosion und Fressneigung verdecken; ihre Dicke und ihr Phasengleichgewicht müssen zum Kontaktfall passen.
Nitrieren wird üblicherweise an vergütetem Stahl durchgeführt. Die Anlasstemperatur sollte über der vorgesehenen Nitriertemperatur liegen, da der Kern andernfalls während der Behandlung erweichen kann. Diese Forderung verdeutlicht, weshalb eine Güte nicht unabhängig von der Prozessfolge ausgewählt werden kann. Ein Stahl, der vor dem Nitrieren die richtige Zugfestigkeit besitzt, kann einen Teil dieser Festigkeit verlieren, wenn sein Anlasszustand ungeeignet ist.
Das Induktionshärten unterscheidet sich wiederum davon. Es fügt keinen nennenswerten Kohlenstoff oder Stickstoff hinzu, sondern erzeugt durch örtlich begrenzte elektromagnetische Erwärmung Austenit in der vorhandenen Oberflächenzusammensetzung. Anschließend entstehen durch Selbstabschreckung oder äußeres Abschrecken martensitische Bereiche. ISO 18203:2026 behandelt oberflächengehärtete Schichten, die durch Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten erzeugt werden, sowie Schichten aus Aufkohlen, Carbonitrieren und Nitrieren. Beim Induktionshärten beeinflussen Kohlenstoffgehalt, die vorherige Verteilung von Perlit oder Ferrit, Korngröße, elektrische Eigenschaften, Frequenz, Leistungsdichte, Vorschubgeschwindigkeit und Verzögerung bis zum Abschrecken allesamt das Härteprofil.
AISI 1045 kann in geeigneten Querschnitten üblicherweise eine zweckmäßige induktionsgehärtete Schicht erzeugen, während AISI 4140 aufgrund seines Chrom- und Molybdängehalts eine größere Kernhärtbarkeit aufweist. Derselbe Erwärmungsplan kann nicht ohne Überprüfung der Austenitisierungstiefe, der Abschreckschärfe und der Rissanfälligkeit von der einen auf die andere Güte übertragen werden. Eine Oberfläche, die eine martensitische Härte erreicht, kann dennoch versagen, wenn der Übergang zu abrupt ist oder der unbehandelte Kern keine ausreichende Festigkeit besitzt.
Kernhärtbarkeit, Zähigkeit und Querschnittsgröße
Härtbarkeit Die Fähigkeit eines Stahls, beim Abkühlen bis zu einer bestimmten Tiefe Martensit zu bilden; sie unterscheidet sich von der Härte des gebildeten Martensits.
Die Härtbarkeit ist die Fähigkeit, beim Abschrecken über einen bestimmten Querschnitt Martensit zu bilden; sie ist nicht mit der Härte gleichzusetzen. Der Kohlenstoff steuert weitgehend die Härte des Martensits, während Legierungselemente wie Mangan, Chrom, Nickel und Molybdän die perlitische und bainitische Umwandlung im Allgemeinen verzögern und die Härtbarkeit erhöhen. Das Verhalten beim Stirnabschreckversuch nach Jominy sowie eine berechnete oder gemessene Abkühlungskurve können dabei helfen, Güte und Querschnittsgröße mit dem entstehenden Kerngefüge in Beziehung zu setzen.
Ein dünnes Zahnrad aus SAE 8620 kann einen überwiegend martensitischen Kern entwickeln, während eine dicke Welle aus derselben Stahlschmelze im Zentrum Bainit oder Ferrit mit geringerer Härte enthalten kann. Dieser Unterschied beeinflusst die Ermüdungsfestigkeit, das Verhalten bei Stoßbeanspruchung, die Maßänderung und die Unterstützung, die der Randschicht bei Wälz- oder Gleitkontakt gegeben wird. Eine sehr harte Randschicht auf einem schwachen Kern kann sich setzen, reißen oder unterhalb der Oberfläche Ermüdungsversagen zulassen, selbst wenn das Oberflächenhärtezertifikat zufriedenstellend erscheint.
Auch die Zähigkeit setzt Grenzen. Eine Erhöhung des Kohlenstoff- und Legierungsgehalts kann die Kernhärte erhöhen, aber die Toleranz gegenüber Kerben, Schleifschäden und Abschreckspannungen verringern. Nickel unterstützt häufig die Zähigkeit, während eine übermäßige Karbidbildung oder grobe Austenitkörner sie beeinträchtigen können. Der erforderliche Kompromiss hängt von der Belastungsart ab: Ein Zahn eines aufgekohlten Zahnrads, ein nitrierter Kurbelwellenzapfen und ein induktionsgehärtetes Schienenbauteil stellen nicht dieselben Anforderungen.
Die Querschnittsgröße bestimmt die Abkühlgeschwindigkeit und damit die Umwandlung des Kerns. Abschreckschärfe, Bauteilorientierung, Auswahl von Öl oder Polymer, Bewegung des Abschreckmittels sowie unterbrochenes oder Pressabschrecken beeinflussen Verformung und Eigenspannung. Auch die vorherige Bearbeitung und die örtliche Geometrie sind von Bedeutung; scharfe Schultern, Keilnuten und dünne Zähne erwärmen und kühlen anders ab als Naben oder Wellen. Bei verformungsempfindlichen Bauteilen kann ein Stahl mit geringerer Härtbarkeit und einer flacheren Behandlung ausgewählt werden, oder eine höher härtbare Güte kann mit einem weniger scharfen Abschrecken kombiniert werden. Keine dieser Entscheidungen ist jedoch ohne Prüfung sicher.
Die Überprüfung sollte die spezifizierte Randschicht mit der tatsächlichen Funktion des Bauteils verknüpfen. Härteverläufe, Kernhärte, Metallografie, Messung des Restaustenits, Maßprüfung und Rissprüfung können allesamt erforderlich sein. ISO 18203:2026 bietet einen Rahmen für die Dickenmessung oberflächengehärteter Schichten aus thermischen und thermochemischen Verfahren; ISO 2639:2002 ist speziell für die Einsatzhärtungstiefe aufgekohlter und gehärteter Randschichten relevant. Das maßgebliche Prinzip ist einfach: Einsatzhärtungstiefe, Randschichtgefüge, Eigenspannung und Kernzustand bilden ein einziges Konstruktionsproblem. Eine harte Randschicht kann einen ungeeigneten Kern nicht ausgleichen.
Einsatzhärtungstiefe, Härteprofile und Überprüfung nach ISO
Ein Oberflächenhärtewert ist keine Messung der Einsatzhärtungstiefe. Einsatzhärten wird von ASM International als die Behandlung eines Eisenwerkstoffs definiert, bei der seine Oberflächenschicht, die sogenannte Randschicht, wesentlich härter wird als der Kern. Diese Definition macht den Härtegradienten zum zentralen Kriterium: Entscheidend ist nicht nur, wie hart die Oberfläche ist, sondern auch, wie sich die Härte mit dem Abstand von der Oberfläche verändert und an welcher Stelle die gehärtete Schicht endet.
Die Antwort hängt von der Behandlung ab. Beim Aufkohlen wird einem relativ kohlenstoffarmen Inneren Kohlenstoff zugeführt. In der Regel schließen sich Austenitisieren und Abschrecken an, sodass sich die angereicherte Oberfläche überwiegend in Martensit umwandelt. Beim Carbonitrieren werden der Austenitoberfläche Kohlenstoff und Stickstoff zugeführt; auch hierbei entsteht normalerweise eine martensitische Randschicht. Beim Nitrieren und beim ferritischen Nitrocarburieren wird unterhalb der kritischen Umwandlungstemperatur gearbeitet, sodass Stickstoff beziehungsweise Stickstoff und Kohlenstoff in den Ferrit diffundieren können. Ihre Diffusionszonen, Verbindungsschichten, Ausscheidungen und Härtegradienten dürfen nicht so interpretiert werden, als handele es sich um aufgekohlten Martensit.
Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten erfordern keine Änderung der chemischen Zusammensetzung der Oberfläche. Dabei wird eine vorhandene Zusammensetzung örtlich erwärmt; anschließend wird die Austenitbildung durch Selbstabschreckung oder durch angewandtes Abschrecken genutzt. Die entstehende martensitische Schicht kann einen scharfen Übergang zum Kern aufweisen, während eine aufgekohlte Schicht gewöhnlich einen kohlenstoffabhängigen Gradienten besitzt und Restaustenit, Karbide oder andere Umwandlungsprodukte enthalten kann. Borieren und Chromieren erzeugen wiederum eine andere Art von Oberflächenschicht, die häufig durch harte, borid- oder chromidhaltige Reaktionszonen und nicht durch eine konventionelle kohlenstoffangereicherte martensitische Randschicht geprägt ist.
Folglich muss die „Randschichthärtetiefe“ an eine festgelegte Definition, Prüfkraft, Orientierung und ein Abnahmekriterium gebunden werden. Eine in einer Ofen- oder Induktionsspezifikation angegebene Prozesstiefe ist kein Beleg für die gemessene Tiefe am fertigen Bauteil.
ISO 18203:2026 und die Dicke oberflächengehärteter Schichten
| Norm | Beschriebene Hauptanwendung | Wichtige Einschränkung |
|---|---|---|
| ISO 18203:2026 | Dicke von Schichten aus thermischem und thermochemischem Randschichthärten | Das berichtete Kriterium muss zur Behandlung und zur Schichtdefinition passen |
| ISO 2639:2002 | Randschichthärtetiefe aufgekohlter und gehärteter Schichten | Nicht automatisch auf nitrierte, nitrocarburierte, borierte oder lasergehärtete Schichten anwendbar |
ISO 18203:2026 bietet einen umfassenden Rahmen für die Bestimmung der Dicke oberflächengehärteter Schichten, die durch thermische und thermochemische Verfahren erzeugt wurden. Der angegebene Geltungsbereich umfasst Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten sowie Carbonitrieren, Aufkohlen und Nitrieren. Dieser Geltungsbereich ist bedeutsam, weil er die verbreitete Annahme zurückweist, Randschichthärten bedeute ausschließlich Aufkohlen.
Bei örtlich begrenzten thermischen Behandlungen wird die gehärtete Schicht durch einen Temperaturzyklus und eine Phasenumwandlung erzeugt. Die Messung erfolgt üblicherweise anhand eines Härteverlaufs von der Oberfläche in das unbeeinflusste Material. Die Tiefe wird anschließend entsprechend dem Härteübergang oder einer anderen in der jeweils geltenden Vorgehensweise festgelegten Grenze bestimmt. Bei thermochemischen Behandlungen kann die gemessene Schicht je nach Verfahren und Prüfzweck durch Härte, Metallografie, chemische Zusammensetzung oder eine Kombination dieser Merkmale definiert werden.
ISO 18203:2026 sollte daher als Messrahmen und nicht als Behauptung gelesen werden, dass ein einziges numerisches Kriterium für jeden Stahl und jede Behandlung gleichermaßen gilt. Eine nitrierte Schicht kann über einer Diffusionszone eine dünne Verbindungsschicht enthalten. Die Verbindungsschicht kann härter sein als die darunterliegende Diffusionszone; sie ist jedoch nicht automatisch mit der gesamten Nitriertiefe gleichzusetzen. Beim ferritischen Nitrocarburieren müssen die Weißschicht und die Diffusionszone möglicherweise getrennt angegeben werden. Eine aufgekohlte und abgeschreckte Randschicht kann dagegen anhand eines allmählichen Härteprofils beurteilt werden, das von einer hohen Oberflächenhärte in Richtung des Kerns abfällt.
Eine metallografische Untersuchung kann sichtbare Grenzen lokalisieren, beispielsweise die Grenzfläche zwischen einer Verbindungsschicht und der Diffusionszone, eine Umwandlungsgrenze oder eine Änderung des Ätzverhaltens. Eine durch die Härte definierte Grenze ist etwas anderes. Sie ist eine aus einem Eindruckverlauf und einer festgelegten Grenzhärte berechnete Position. Die beiden Grenzen müssen nicht zusammenfallen. Ein sichtbarer Übergang kann chemisch oder strukturell bedeutsam sein, während er nur eine geringe Härteänderung hervorruft. Umgekehrt kann sich ein Härteabfall über eine Grenze hinaus erstrecken, die im geätzten Querschnitt deutlich erkennbar ist.
Der Unterschied ist insbesondere nach dem Induktionshärten, Flammhärten, Elektronenstrahlhärten oder Laserhärten wichtig. Die metallografische Grenze zwischen Martensit und dem ursprünglichen Kern kann aufgrund von Temperaturgradienten, dem Ausgangsgefüge und den Abschreckbedingungen unregelmäßig sein. Ein Härteverlauf kann den funktionalen Übergang in einem anderen Abstand festlegen. Auch die Messrichtung ist von Bedeutung: Bei einem Bauteil mit veränderlicher Wanddicke, Krümmung oder überlappenden Erwärmungszonen muss die Dicke der gehärteten Schicht nicht konstant sein.
ISO 18203:2026 unterstützt somit eine Berichterstattung, in der das verwendete Verfahren, die Lage des Härteverlaufs oder des Querschnitts, die Härteskala und Prüfkraft sowie die zur Bestimmung der Dicke verwendete Definition angegeben werden. „Randschichthärtetiefe: 1,2 mm“ ist unvollständig, sofern im Bericht nicht angegeben wird, ob es sich um eine Härtemessungstiefe, eine metallografische Tiefe, die Gesamtdicke der Schicht oder einen prozessspezifizierten Zielwert handelt.
ISO 2639:2002 und die Einsatzhärtungstiefe aufgekohlter Randschichten
ISO 2639:2002 ist speziell auf die Bestimmung und Überprüfung der Tiefe aufgekohlter und gehärteter Randschichten ausgerichtet. Es handelt sich nicht um ein universelles Verfahren für nitrierte, nitrocarburierte, borierte oder lasergehärtete Schichten. Der bekannte Ansatz zur Bestimmung der Einsatzhärtungstiefe basiert auf einem Härteverlauf; als effektive Tiefe wird üblicherweise der Punkt angesehen, an dem die Härte auf 550 HV 1 abfällt. Die Anwendungsbedingung der Norm muss ebenfalls angegeben werden: Bei der dreifachen Einsatzhärtungstiefe muss die Härte unter 450 HV 1 liegen.
HV 1 Eine Vickers-Härtemessung mit einer nominalen Prüfkraft von 1 kgf, ungefähr 9.807 N.
Diese Bedingung verhindert eine uneingeschränkte Anwendung des Verfahrens, wenn der Kern zu hart bleibt oder der Härteverlauf nicht die erwartete Trennung zwischen Randschicht und Kern erkennen lässt. Die Bezeichnung HV 1 kennzeichnet eine nach Vickers mit einer Prüfkraft von 1 kgf, also ungefähr 9,807 N, gemessene Härte. Die Prüfkraft ist kein nebensächliches Detail. Eine Änderung der Kraft verändert die Größe des Eindrucks, die Empfindlichkeit gegenüber örtlichen Phasen und mitunter den angegebenen Messwert, insbesondere in der Nähe einer Oberfläche, eines Karbids, einer Pore oder einer scharfen Gefügegrenze.
ISO 2639:2002 eignet sich für aufgekohlten Stahl, weil das Aufkohlen normalerweise einen Härtegradienten erzeugt, der mit der Kohlenstoffkonzentration und der anschließenden Umwandlung beim Abschrecken zusammenhängt. Ein kohlenstoffarmer Kern kann unterhalb der Grenzhärte bleiben, während sich an der kohlenstoffreichen Oberfläche kohlenstoffreicher Martensit bildet. Der Härteverlauf kann dann ein von der Oberfläche zum Kern abnehmendes Profil zeigen, und durch Interpolation lässt sich die festgelegte Härtegrenze genauer bestimmen, als es der Abstand einzelner Eindrücke erlauben würde.
Das Ergebnis ist die gemessene effektive Einsatzhärtungstiefe und nicht notwendigerweise die durch den Aufkohlungszyklus angestrebte Tiefe. Ofentemperatur, Kohlenstoffpotenzial, Zeit, Stahlzusammensetzung, vorheriges Korngefüge, Abschreckintensität, Anlassen und Oberflächenzustand beeinflussen sämtlich das endgültige Profil. Ein Bauteil kann eine aus der Diffusionszeit berechnete Prozesstiefe erreichen und dennoch die Härteanforderung verfehlen, weil beim Abschrecken zu viel Bainit entstanden ist oder das Anlassen die Oberflächenhärte vermindert hat. Umgekehrt belegt eine hohe Oberflächenhärte nicht, dass darunter eine ausreichend tiefe gehärtete Schicht vorhanden ist.
Carbonitrierte Randschichten erfordern besondere Sorgfalt. ISO 2639:2002 behandelt aufgekohlte und gehärtete Randschichten, während beim Carbonitrieren sowohl Kohlenstoff als auch Stickstoff eingebracht werden und sich dadurch Härtbarkeit, Restaustenit, Ausscheidungen und die Form des Härteprofils verändern können. Wird die Norm auf ein carbonitriertes Produkt angewendet, müssen die Zeichnung, die Spezifikation oder der Prüfplan diese Anwendbarkeit ausdrücklich festlegen. Das Ergebnis darf nicht so dargestellt werden, als hätten Carbonitrieren und Aufkohlen identische Gefüge erzeugt.
„Gesamte Randschichttiefe“ und „effektive Einsatzhärtungstiefe“ sind ebenfalls unterschiedliche Begriffe. Die gesamte Randschichttiefe kann die vollständige chemisch oder metallurgisch veränderte Schicht bezeichnen, einschließlich von Bereichen, deren Härte unterhalb der effektiven Grenzhärte liegt. Die effektive Einsatzhärtungstiefe ist eine Konvention, die an ein Härtekriterium gebunden ist, beispielsweise 550 HV 1 für eine aufgekohlte und gehärtete Randschicht. Keiner dieser Begriffe entspricht automatisch der Kohlenstoffdiffusionsstrecke. Ein durch chemische Analyse ermitteltes Kohlenstoffprofil kann sich weiter erstrecken als die Tiefe, die eine Härteanforderung erfüllt, insbesondere wenn der Kern eine geringe Härtbarkeit besitzt oder das Abschrecken gemischte Umwandlungsprodukte erzeugt.
HV 1, Härteverläufe und das Kriterium 450 HV 1
Bei einem Vickers-Härteverlauf wird eine Folge von Eindrücken von der behandelten Oberfläche in Richtung Kern angeordnet. Der Abstand muss klein genug sein, um den Gradienten aufzulösen, und groß genug, damit benachbarte Eindrücke oder der Oberflächenrand einander nicht beeinflussen. Der erste Eindruck wird normalerweise nicht unmittelbar am Rand angeordnet, da Randeinflüsse, Entkohlung, Oxidation, Rauheit und Krümmung den Messwert verfälschen können.
Im Bericht sollten die Querschnittsorientierung, die Oberflächenvorbereitung, der Abstand jedes Eindrucks von der Oberfläche, die HV 1-Ergebnisse und das zur Berechnung der Grenze verwendete Verfahren festgehalten werden. Ein einzelner Messwert an der Oberfläche kann nicht erkennen lassen, ob das Profil allmählich abfällt, ob sich über einem weichen oberflächennahen Bereich eine gehärtete Spitze befindet oder ob eine durch eine Verbindungsschicht verursachte Härtungsplateau vorliegt. Bei einem Zahnradzahn, einer Welle oder einem unregelmäßigen Querschnitt können mehrere Härteverläufe erforderlich sein, weil Erwärmung, Aufkohlen und Abschrecken über komplexe Geometrien nur selten gleichmäßig verlaufen.
Bei einer nach ISO 2639:2002 beurteilten aufgekohlten Randschicht dürfen das Kriterium von 550 HV 1 für die effektive Einsatzhärtungstiefe und die Bedingung von weniger als 450 HV 1 bei der dreifachen Einsatzhärtungstiefe nicht verwechselt werden. Der Wert 550 HV 1 legt die festgelegte effektive Grenze fest; die Bedingung von 450 HV 1 bestimmt, ob das Härteprofil für die Anwendung des Verfahrens geeignet ist. Letztere ist weder eine allgemeingültige Definition der Einsatzhärtungstiefe noch bedeutet sie, dass jede Randschicht bei 450 HV 1 enden muss.
Das Nitrieren zeigt, weshalb diese Unterscheidung wichtig ist. Die Nitridausscheidung kann eine hohe Oberflächenhärte erzeugen, die über eine lange Diffusionszone hinweg abnimmt, während der Kern eine verhältnismäßig hohe Härte behalten kann. Eine Grenze bei 450 HV 1 oder 550 HV 1 kann daher für die Beschreibung der funktionalen Nitrierschicht ungeeignet sein. Eine metallografische Untersuchung, eine Analyse des Stickstoffprofils, eine Gefügeidentifizierung oder ein verfahrensspezifisches Härtekriterium kann erforderlich sein. Die gleiche Vorsicht gilt für das ferritische Nitrocarburieren, bei dem die Dicke der Verbindungsschicht und die Tiefe der Diffusionszone getrennt angegeben werden sollten, wenn beide das Betriebsverhalten beeinflussen.
Die Verifizierung sollte daher auf die Behandlung und die behauptete Eigenschaft abgestimmt sein. Härteverläufe sind für umwandlungsgehärtete Schichten aussagekräftig, ersetzen jedoch weder die Metallografie noch die chemische Profilierung, wenn die relevante Grenze durch die Zusammensetzung oder durch Phasenunterschiede bestimmt wird. ISO 18203:2026 liefert den umfassenderen Rahmen; ISO 2639:2002 beschreibt ein festgelegtes Verfahren für aufgekohlte Einsatzhärtungsschichten. Keine der beiden Normen macht aus der „Randschichttiefe“ eine selbsterklärende Zahl.
Metallografie: Untersuchung der gehärteten Randschicht
Ein Härteverlauf liefert ein Profil, jedoch keine Erklärung der Mikrostruktur. Die Metallografie zeigt, warum das Profil diese Form aufweist: ob die Randschicht hochkohlenstoffhaltigen Martensit, Bainit, Karbide, Nitride oder Restaustenit enthält; ob der Übergang zum Kern allmählich oder abrupt erfolgt; und ob Fehler die gehärtete Schicht unterbrochen haben. Die metallografischen Leitlinien von ASM International behandeln die mikroskopische Untersuchung als ein Mittel, um Verarbeitung, Phasenzusammensetzung und Fehler mit dem Betriebsverhalten in Beziehung zu setzen, und nicht als dekorative Bestätigung der Härte.
Diese Unterscheidung ist wichtig, weil ASM die Einsatzhärtung als Behandlung eines eisenhaltigen Werkstoffs definiert, bei der dessen Oberflächenschicht, also die Randschicht, wesentlich härter als der Kern wird. Die Oberfläche kann mit Kohlenstoff, Stickstoff oder beiden Elementen angereichert worden sein, oder eine vorhandene Zusammensetzung kann durch örtlich begrenztes Erwärmen umgewandelt worden sein. Die entstehende Mikrostruktur hängt von der Behandlungstemperatur, der Abkühlgeschwindigkeit, dem Legierungsgehalt und dem anschließenden Anlassen ab.

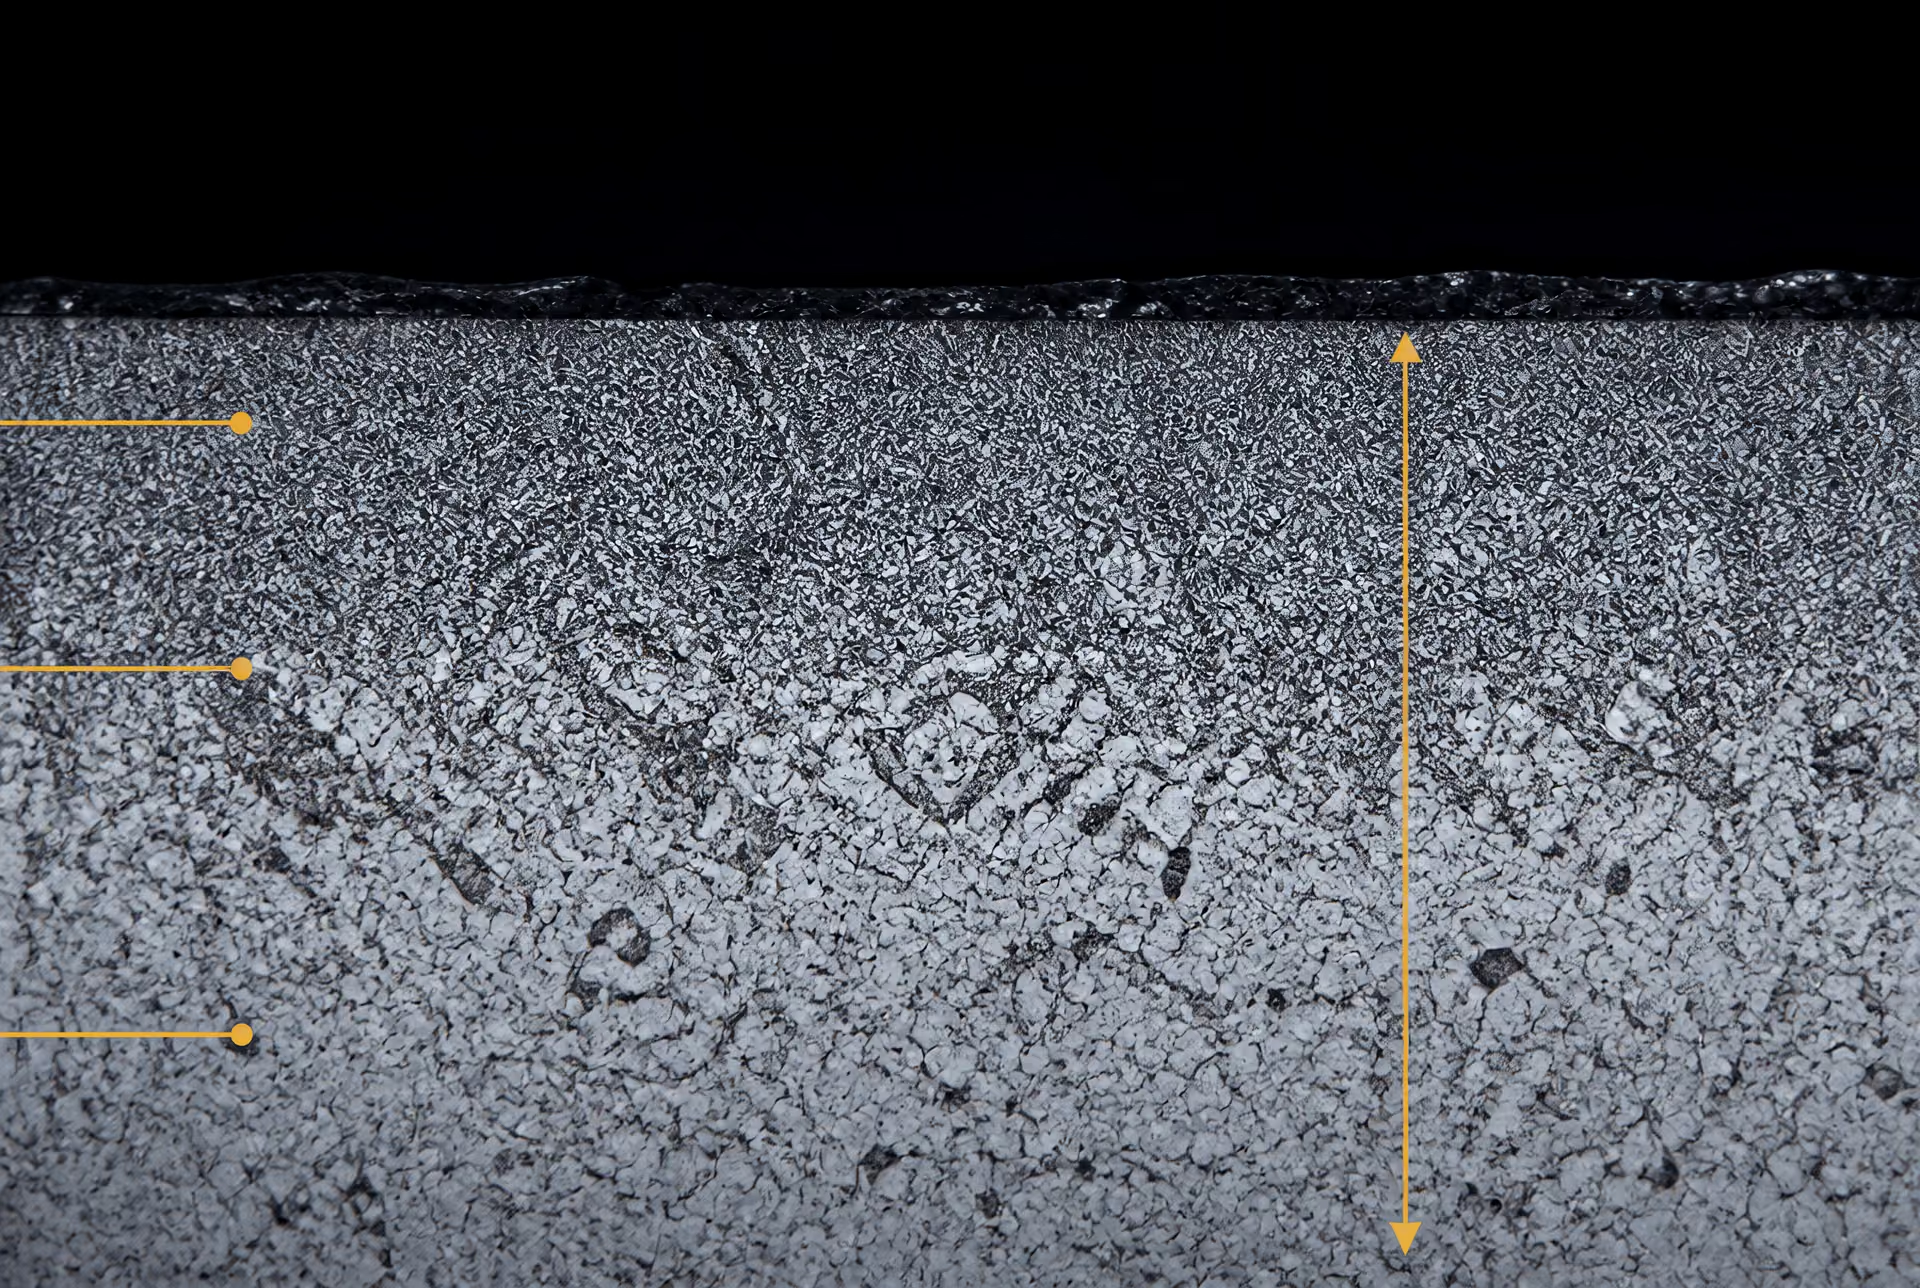
Trennen, Einbetten, Polieren und Ätzen
Die Probe muss die Funktionsoberfläche und deren Orientierung repräsentieren. Ein Querschnitt wird normalerweise senkrecht zur behandelten Oberfläche entnommen, wobei hinter der Randschicht genügend Material verbleiben muss, um den Kern einzuschließen. Beim Trennen sollten Erwärmung und mechanische Verformung begrenzt werden; eine verbrannte oder verschmierte Kante kann einem Behandlungsfehler ähneln und die tatsächliche Grenzfläche verdecken. Bei einem Zahnradzahn, einer Welle oder einem Lagerring ist auch die Lage des Schnitts von Bedeutung, da Krümmung, Querschnittsdicke und örtliche Abkühlbedingungen die Randschicht beeinflussen.
Kleine Stücke werden in Harz eingebettet, entweder in heißhärtendem Einbettmittel oder in einem kalt aushärtenden System. Das Einbettmaterial sollte dünne Kanten abstützen, ohne Risse zu füllen oder spröde Verbindungsschichten herauszuziehen. Das Schleifen erfolgt mit zunehmend feineren Schleifmitteln, gefolgt vom Polieren mit Diamantsuspensionen oder kolloidalem Siliciumdioxid. Übermäßiger Druck kann die Oberfläche abflachen, weichen Restaustenit verschleppen oder Nitride und Karbide über den Querschnitt verschmieren. Das Endpolieren ist daher ein metallurgischer Arbeitsschritt und nicht lediglich eine Vorbereitung für eine Fotografie.
Das Ätzen macht Phasengrenzen und Konzentrationsgradienten sichtbar, indem unterschiedliche Bereiche bevorzugt angegriffen werden. Eine 2%ige Nital-Lösung wird üblicherweise für Kohlenstoffstähle und niedriglegierte Stähle verwendet, während Picral oder andere Reagenzien einen besseren Kontrast zwischen angelassenem Martensit, Bainit und Karbiden liefern können. Nital kann einen Oxidfilm, eine entkohlte Schicht oder einen nur schwach angeätzten Bereich mit Restaustenit scheinbar täuschend strukturarm erscheinen lassen. Nitrierte und nitrocarburierte Oberflächen erfordern häufig sorgfältiges Polieren und ein geeignetes Reagenz, da die Verbindungsschicht dünn, hart und leicht zu brechen oder herauszulösen ist.
Auch der polierte, nicht geätzte Zustand sollte untersucht werden. Er kann Poren, Risse, Einschlüsse, Oxidfilme, Ablösungen der Verbindungsschicht und durch das Polieren herausgerissene Bereiche sichtbar machen, die ein geätztes Bild möglicherweise verbirgt. Die Lichtmikroskopie ist für Randschichtprofile und die wesentlichen Umwandlungsprodukte normalerweise ausreichend; Rasterelektronenmikroskopie, Elektronenrückstreubeugung, Mikrosondenanalyse oder Röntgenbeugung können erforderlich sein, wenn die Phasenidentifizierung oder die Stickstoffverteilung optisch nicht aufgelöst werden kann.
Martensit, Bainit, Karbide, Nitride und Restaustenit
Eine aufgekohlte Randschicht weist nach Austenitisieren und Abschrecken normalerweise hochkohlenstoffhaltigen Martensit auf, häufig zusammen mit einem gewissen Anteil an Restaustenit und Karbidpartikeln. Die Oberfläche kann gröber oder stärker legiert sein als der oberflächennahe Bereich, wenn Kohlenstoffpotenzial, Temperatur oder Haltezeit unzureichend geregelt wurden. Ein kohlenstoffärmerer Innenbereich wandelt sich je nach Stahlsorte und Abschreckintensität in ein martensitisches, bainitisches oder angelassenes Gefüge mit geringerer Härte um. Der Übergang von der Randschicht zum Kern sollte als sich veränderndes Gefüge und nicht lediglich als Grenzlinie betrachtet werden.
Beim Carbonitrieren werden Kohlenstoff und Stickstoff in den Austenit eingebracht; nach dem Abschrecken entsteht normalerweise eine martensitische Randschicht. Stickstoff kann die Härtbarkeit nahe der Oberfläche verbessern, eine übermäßige Anreicherung kann jedoch den Restaustenitanteil erhöhen oder nach dem Abkühlen zur Bildung von Nitriden führen. Sowohl bei aufgekohlten als auch bei carbonitrierten Stählen weisen ungelöste Legierungskarbide, Karbidnetzwerke, grobe ehemalige Austenitkörner und örtlich weiche Umwandlungsprodukte auf ein Problem bei der Prozess- oder Legierungssteuerung hin.
Bainit kann unterhalb einer martensitischen Randschicht auftreten, wenn die Abkühlung langsamer verläuft, bei großen Querschnitten oder nach einem unterbrochenen Abschrecken. Sein Vorhandensein stellt nicht automatisch einen Fehler dar; seine Menge, Morphologie, Härte und Lage bestimmen seine Bedeutung. Ein alleiniger dunkelätzender Streifen ist keine zuverlässige Phasenidentifizierung.
Das Nitrieren unterscheidet sich grundlegend vom Aufkohlen und Carbonitrieren. Stickstoff diffundiert unterhalb der kritischen Temperatur in Ferrit, sodass keine erforderliche Austenit-Martensit-Umwandlung durch Abschrecken stattfindet. Die Diffusionszone kann in Stählen mit Chrom, Molybdän, Vanadium oder Aluminium Ausscheidungen von Legierungsnitriden enthalten, während sich an der Oberfläche eine Verbindungsschicht aus Eisennitriden bilden kann, üblicherweise ε-Fe₂–₃N und γ′-Fe₄N. Beim ferritischen Nitrocarburieren werden ebenfalls unterhalb der kritischen Temperatur Kohlenstoff und Stickstoff eingebracht. Dabei entsteht normalerweise eine Verbindungsschicht über einer Stickstoff- und Kohlenstoff-Diffusionszone und keine aufgekohlte martensitische Randschicht.
Restaustenit ist in aufgekohlten und carbonitrierten Schichten besonders wichtig. Nach dem Ätzen kann er hell erscheinen, doch der optische Kontrast ist nicht beweiskräftig. Ein übermäßiger Anteil an Restaustenit kann sich während des Betriebs oder beim Schleifen umwandeln und dadurch Abmessungen und Eigenspannungen verändern. Röntgenbeugung, magnetische Verfahren oder sorgfältig kalibrierte quantitative Mikroskopie können die Metallografie ergänzen.
Verbindungsschichten, Risse, Porosität und Grenzflächen
Eine nitrocarburierte Verbindungsschicht sollte hinsichtlich Dicke, Kontinuität, Phasenzusammensetzung, Porosität und Haftung beurteilt werden. Eine dünne, durchgehende Schicht kann sich deutlich von einer porösen oder rissigen Schicht unterscheiden, selbst wenn beide Oberflächen eine ähnliche Mikrohärte aufweisen. Poren nahe der Außenoberfläche, ein übermäßiger ε-Phasenanteil, spröde durchgehende Netzwerke und Ablösungen an der Grenzfläche zwischen Verbindungsschicht und Diffusionszone können Reibung, Verschleiß und Tribokorrosion beeinflussen. Die darunterliegende Diffusionszone sollte die erwartete Ausscheidungsbildung und einen allmählichen Übergang zum Kern zeigen.
Aufgekohlte und carbonitrierte Querschnitte müssen auf Entkohlung, Oxidation und interkristalline Oxidation geprüft werden. Eine Entkohlung erscheint als kohlenstoffarmer ferritischer oder martensitarmer Streifen an der Oberfläche und kann die Tragfähigkeit verringern. Interkristalline Oxidation bildet sich entlang ehemaliger Austenitkorngrenzen nahe der Oberfläche, wenn oxidierende Ofenatmosphären eindringen, bevor die Kohlenstoffanreicherung abgeschlossen ist. Sie kann flach sein und dennoch schädlich wirken, weil die oxidierten Korngrenzen Wege für die Rissinitiierung bilden. Oxidfilme, Zunder und nichtmetallische Einschlüsse dürfen nicht mit Legierungsphasen verwechselt werden.
Abschreckrisse sind gewöhnlich scharfkantige, unregelmäßige Spalten, die von der Oberfläche oder von Spannungskonzentratoren ausgehen. Wenn sie während des Abschreckens entstanden sind, weisen ihre frischen Bruchflächen häufig keine Oxidation auf. Die Metallografie kann sie von Präparationsrissen unterscheiden, die typischerweise an der polierten Oberfläche enden oder der durch Einbetten und Schleifen verursachten Beschädigung folgen. Schleifbrand kann einen erneut angelassenen oder erneut gehärteten Streifen, ein verändertes Ätzverhalten und Zug-Eigenspannungen erzeugen, ohne einen offensichtlich offenen Riss zu bilden.
Verformungsbedingte Fehler erfordern eine Untersuchung sowohl der Geometrie als auch des Gefüges. Ein Bauteil kann ein akzeptables Gefüge der Randschicht aufweisen und dennoch die Maßgrenzen überschreiten, weil ungleichmäßige Umwandlungsverformungen, Temperaturgradienten oder Eigenspannungen eine Biegung, Ovalität oder eine Veränderung des Zahnprofils verursacht haben. Die Metallografie kann die Verformung nicht selbst messen und sollte daher mit einer Maßprüfung und, falls erforderlich, mit einer Messung der Eigenspannungen kombiniert werden.
Die metallografische Randschichttiefe und die Randschichttiefe nach dem Härteverfahren stehen miteinander in Beziehung, sind jedoch nicht austauschbar. ISO 2639:2002 bestimmt die Randschichttiefe einer aufgekohlten und gehärteten Randschicht anhand eines Härteverlaufs und verwendet ein festgelegtes Kriterium, das bei der dreifachen Randschichttiefe weniger als 450 HV 1 vorsieht. ISO 18203:2026 behandelt oberflächengehärtete Schichten aus Flamm-, Induktions-, Elektronenstrahl- und Laserhärtung sowie aus Carbonitrieren, Aufkohlen und Nitrieren. Ein Mikrobild kann die sichtbare Umwandlungsgrenze, die Diffusionszone oder die Verbindungsschicht identifizieren, während das Härteverfahren eine festgelegte mechanische Schwelle lokalisiert. Beide Beschreibungen sind nützlich, aber keine sollte als die jeweils andere angegeben werden.
Tribologie und Tribokorrosion von randschichtgehärtetem Stahl
Randschichthärten ist keine einzelne tribologische Bedingung. ASM International definiert es als die Behandlung eines eisenhaltigen Werkstoffs, bei der dessen Oberflächenschicht, also die Randschicht, wesentlich härter als der Kern wird. Diese härtere Schicht verändert den Kontakt, ihre Wirkung hängt jedoch davon ab, wie der Kontakt belastet wird und wie die Oberfläche hergestellt wurde. Ein gehärteter Zahn eines Zahnrads in geschmiertem Wälz-Gleit-Kontakt versagt nicht durch denselben Prozess wie ein nitrierter Ventilbauteil unter Grenzschmierung oder eine nitrocarburierte Welle, die einem Elektrolyten ausgesetzt ist.
Die Unterscheidung ist von Bedeutung, weil Randschichthärteverfahren unterschiedliche Spezies, Phasen, Tiefen und Eigenspannungen hervorbringen. Beim Aufkohlen entsteht eine kohlenstoffreiche Oberfläche über einem kohlenstoffärmeren Inneren; anschließend folgen normalerweise Austenitisieren, Abschrecken und Anlassen, um eine tiefe martensitische Randschicht zu bilden. Beim Carbonitrieren werden einer Austenitphase Kohlenstoff und Stickstoff zugeführt, wobei normalerweise die Bildung von Martensit genutzt wird. Beim Nitrieren wird Stickstoff in Ferrit eingebracht, während beim ferritischen Nitrocarburieren unterhalb der kritischen Temperatur sowohl Kohlenstoff als auch Stickstoff eingebracht werden. Die letztgenannten Verfahren können eine Stickstoffdiffusionszone und, sofern die Prozessbedingungen dies ermöglichen, eine Eisen-Kohlenstoff-Stickstoff-Verbindungsschicht erzeugen. Ihr Reibungs- und Korrosionsverhalten kann nicht allein deshalb aus dem Verhalten aufgekohlten Stahls abgeleitet werden, weil alle diese Werkstoffe als randschichtgehärtet bezeichnet werden.
Verschleißmechanismen und Kontaktermüdung
Eine tiefe martensitische Randschicht ist in erster Linie eine lasttragende Struktur. Ihre Härte widersteht abrasivem Pflügen, dem Wachstum adhäsiver Kontaktbrücken und plastischer Verformung nahe der Kontaktoberfläche, während der zähere Kern die Randschicht unter Stoßbelastung und wiederholter Biegung abstützt. Diese Kombination ist bei Zahnrädern, Nocken und hoch belasteten Wälz-Gleit-Kontakten von Bedeutung. Eine hohe Oberflächenhärte verhindert jedoch weder Mikropitting noch Grübchenbildung, Fressen oder Rissbildung in der Randschicht. Kontaktspannung, Gleitanteil, Ausrichtung, Oberflächenbeschaffenheit, Einschlüsse, Restaustenit, Karbidverteilung, Randschichttiefe sowie druck- oder zugförmige Eigenspannungen beeinflussen allesamt das Ergebnis.
Im Wälz-Gleit-Kontakt können wiederholte Scherbeanspruchungen unterhalb der Oberfläche Risse einleiten. Ist die wirksame Härtetiefe für das vorliegende Spannungsfeld zu gering, können die Risse die weichere Übergangszone erreichen und das Abplatzen beschleunigen. Eine sehr harte, jedoch spröde Oberfläche kann ebenfalls Fragmente absondern, wenn Rauheitsspitzen, Verunreinigungen oder Kantenbelastung örtliche Zugspannungen erzeugen. Restaustenit kann sich während des Betriebs umwandeln und dadurch Abmessungen sowie Eigenspannungen verändern; abhängig von der thermischen und mechanischen Vorgeschichte kann diese Veränderung die Schädigung entweder verringern oder verstärken.
Nitrieren weist ein anderes Lastaufnahmeprofil auf. Stickstoff verfestigt die Diffusionszone durch Zwischengitterverfestigung und die Bildung von Legierungsnitriden, wobei das Verhalten durch die Stahlzusammensetzung und das Prozesspotenzial bestimmt wird. Die gehärtete Zone ist häufig flacher als eine aufgekohlte Randschicht, obwohl ihr Härtegradient und ihre Druckeigenspannung die Ermüdungsbeständigkeit unterstützen können. Übermäßig dicke oder durchgehende Verbindungsschichten können unter starker Stoßbelastung oder hoher Hertz’scher Spannung reißen oder sich ablösen. Eine dünne, kontrollierte Verbindungsschicht kann den adhäsiven Verschleiß verringern, ihre Leistungsfähigkeit hängt jedoch weiterhin von der Rauheit, dem Gegenkörperwerkstoff und der Schmierung ab.
Beim ferritischen Nitrocarburieren entsteht üblicherweise eine Verbindungsschicht über einer Diffusionszone. Die Verbindungsschicht kann beim Gleiten als aufopfernde, chemisch stabile Oberfläche wirken, während die Diffusionszone sie mechanisch abstützt. Ist die Schicht porös, schlecht haftend oder für den Kontakt zu spröde, wird der Verschleißabrieb zu einem abrasiven dritten Körper. Daher ist die Schichtdicke allein kein ausreichendes Abnahmekriterium.
Verschleißprüfungen müssen das Einsatzregime nachbilden. Mit einem Stift-Scheibe-Versuch bei nur einer Last und Geschwindigkeit ermittelte Daten können Verfahren für Wälzkontakt, oszillierende Bewegung oder geschmierten Zahneingriff nicht zuverlässig einstufen. ISO 18203:2026 behandelt randschichtgehärtete Schichten aus Flamm-, Induktions-, Elektronenstrahl- und Laserhärten sowie aus Carbonitrieren, Aufkohlen und Nitrieren; die Norm unterstützt die Überprüfung der Schichtdicke, stellt jedoch keine universelle Verschleißvorhersage bereit.
Reibung und Oberflächenchemie
Die Reibung wird durch die Scherung von Rauheitsspitzen, adsorbierten Filmen, Reaktionsfilmen, Schmierstoffadditiven und Verschleißabrieb bestimmt. Die Härte ist von Bedeutung, jedoch nur eine Variable. Die Rauheit verändert die reale Kontaktfläche und die Wahrscheinlichkeit des Verschweißens von Rauheitsspitzen. Eigenspannungen beeinflussen die oberflächennahe Verformung und das Risswachstum. Last und Gleitgeschwindigkeit bestimmen, ob der Kontakt im Bereich der Grenz-, Misch- oder hydrodynamischen Schmierung bleibt.
Eine aufgekohlte martensitische Oberfläche kann gute Eigenschaften zeigen, wenn ihre polierte, angelassene Struktur durch einen wirksamen Schmierstofffilm geschützt wird. Kommt es jedoch zum Zusammenbruch des Films, beseitigt eine hohe Härte weder adhäsive Materialübertragung noch Fressen. Karbide, Restaustenit, Oxidfilme und Anlassprodukte können verändern, wie Additive an der Grenzfläche reagieren.
Nitrierte und nitrocarburierte Oberflächen verändern die Reibung häufig sowohl auf mechanischem als auch auf chemischem Weg. Eisennitride und Carbonitride in einer Verbindungsschicht können sich anders abscheren als angelassener Martensit, während die Diffusionszone ein Versagen der plastischen Abstützung unterhalb dieser Schicht begrenzt. Porosität kann Schmierstoff zurückhalten, jedoch auch korrosive Lösungen einschließen oder Partikel freisetzen. Die Schmierstoffchemie ist entscheidend: Schwefel-, Phosphor- und Zink enthaltende Additive können schützende Tribofilme bilden, mit Legierungselementen reagieren oder in Gegenwart von Wasser den korrosiven Verschleiß beschleunigen.
Der Gegenkörper muss daher spezifiziert werden. Oberflächen aus gehärtetem Stahl, Gusseisen, Keramik, Polymer und beschichteten Legierungen führen zu unterschiedlichen adhäsiven, abrasiven, thermischen und chemischen Bedingungen. Ein Verfahren, das die Reibung gegenüber einem Gegenkörper verringert, kann gegenüber einem anderen die Materialübertragung oder den Abrieb durch einen dritten Körper verstärken.
Korrosion, Tribokorrosion und Auswirkungen des Gegenkörpers
Korrosion und Verschleiß wirken zusammen und verursachen keine voneinander unabhängigen Verluste. Gleiten entfernt Oxid- oder Reaktionsfilme, legt frisches Metall frei und vergrößert die elektrochemisch aktive Fläche. Korrosion kann die Oberfläche erweichen oder aufrauen, Abrieb erzeugen und den nachfolgenden abrasiven Verschleiß beschleunigen. Dieser gekoppelte Prozess wird als Tribokorrosion bezeichnet.
Nitrieren und Nitrocarburieren werden häufig gewählt, wenn die Korrosionsleistung von Bedeutung ist, weil stickstoffhaltige Oberflächenschichten und Verbindungsschichten elektrochemische Reaktionen verändern können. Sie sind jedoch nicht automatisch korrosionsbeständig. Nadelstiche, Poren, Unstetigkeiten, Schleifschäden und galvanischer Kontakt mit einem unähnlichen Gegenkörper können Wege für örtlich begrenzten Angriff bilden. Eine Verbindungsschicht kann einen Bereich schützen, während ein beschädigter Bereich schnell korrodiert. Auch aufgekohlter Martensit hängt stark von der Legierungschemie, dem Anlassen, der Oberflächenbeschaffenheit, der Verunreinigung des Schmierstoffs und den Expositionsbedingungen ab; allein die kohlenstoffreiche Randschicht garantiert keine Korrosionsbeständigkeit.
Werkstoff des Gegenkörpers und Umgebung können die Rangfolge in einem Laborversuch umkehren. Ein Gegenkörper aus Stahl kann in trockener Luft oxidativen Verschleiß erzeugen, während eine Kochsalzlösung zur Entfernung von Filmen, zu Lochfraß und zu beschleunigtem Materialverlust führen kann. Elektrisches Potenzial, gelöster Sauerstoff, Chloridkonzentration, Temperatur, Kontaktdruck und Gleitfrequenz beeinflussen allesamt das Ergebnis. Bei Prüfungen müssen diese Bedingungen aufgezeichnet und beide Partner des tribologischen Paares untersucht werden, da übertragener Werkstoff und galvanische Effekte dazu führen können, dass der nominell unbehandelte Gegenkörper Teil des Versagensmechanismus wird.
Die Überprüfung sollte Härteprofile mit Metallografie, der Bestimmung der Verbindungsschicht oder Diffusionszone, der Rauheitsmessung, der Ermittlung der Eigenspannungen sowie der Untersuchung von Verschleißspuren und Korrosionsprodukten kombinieren. Für aufgekohlte und gehärtete Randschichten verwendet ISO 2639:2002 den Zustand einer Härte von weniger als 450 HV 1 bei der dreifachen Randschichttiefe zur Definition des Anwendungsbereichs. Dieses Härtekriterium hilft bei der Bestimmung der Randschichttiefe; es misst jedoch weder die Reibung noch die Lebensdauer bei Kontaktermüdung oder die Beständigkeit gegen Tribokorrosion. Für diese Eigenschaften sind Prüfungen erforderlich, die an die tatsächliche Last, Schmierung, den Gegenkörper und die Umgebung angepasst sind.
Verzug, Eigenspannungen und Prozesskontrolle
Der Endzustand eines einsatzgehärteten Bauteils hängt vom vollständigen thermischen und chemischen Zyklus ab, nicht von der auf einer Zeichnung angegebenen Bezeichnung der Behandlung. „Aufgekohlt“, „nitriert“ oder „induktiv gehärtet“ beschreibt jeweils eine Verfahrensgruppe, legt jedoch weder Aufheizgeschwindigkeit, Oberflächenchemie, Phasenzustand, Abschreckintensität, Gleichmäßigkeit der Abkühlung, Anlassen noch den resultierenden Spannungszustand fest. ASM International definiert das Einsatzhärten als die Behandlung eines Eisenwerkstoffs, bei der seine Randschicht oder Einsatzhärtungsschicht wesentlich härter als der Kern wird. Härte ist nur ein Ergebnis dieser Behandlung.
Abschreckverzug und Maßänderung
Aufkohlen und Carbonitrieren erzeugen üblicherweise eine austenitische Randschicht, die anschließend zur Bildung von Martensit abgeschreckt wird. Die kohlenstoffreiche Oberfläche und der kohlenstoffärmere Kern wandeln sich weder bei derselben Temperatur noch zur selben Zeit um. Die Martensitbildung führt zu einer Ausdehnung des Stahls, während die Abkühlung von der Austenitisierungstemperatur eine thermische Schrumpfung verursacht. Das Zusammenwirken dieser Änderungen kann Durchmesser, Ebenheit, Rundlauf, Teilung und Geradheit beeinflussen.
Ein aufgekohltes Zahnrad kann beispielsweise einen gehärteten Rand entwickeln, während sein Kern noch abkühlt und schrumpft. Kühlt eine Seite schneller ab als die andere, erzeugt der daraus resultierende Temperaturgradient eine Biegung oder Ovalität. Bereiche mit abrupten Änderungen der Wanddicke, Sacklöcher, Keilnuten, scharfe Ecken und unterbrochene Oberflächen kühlen mit unterschiedlichen Geschwindigkeiten ab. Diese Merkmale konzentrieren sowohl Umwandlungsdehnung als auch Spannungen. Verzug kann daher selbst dann auftreten, wenn Ofentemperatur und Abschrecktemperatur scheinbar den vorgegebenen Werten entsprechen.
Die Auswahl des Abschreckmittels muss zur Stahlsorte, zur Querschnittsgröße, zur erforderlichen Gefügestruktur der Randschicht und zur zulässigen Maßänderung passen. Öl, Druckgas, Polymerlösung, Wasser und Salzlösung bewirken unterschiedliche Wärmeabfuhrraten und bergen unterschiedliche Risiken der Dampffilmbildung, ungleichmäßigen Abkühlung oder Rissbildung. Eine weniger intensive Abschreckung kann den Verzug verringern, jedoch zu übermäßigem Restaustenit oder unzureichender Umwandlung des Kerns führen. Eine intensivere Abschreckung kann die Martensitbildung erhöhen und zugleich die thermischen und Umwandlungsspannungen steigern. Umwälzung, Beladungsdichte, Orientierung des Bauteils und Temperatur des Abschreckmittels sind ebenso wichtig wie dessen nominelle Bezeichnung.
Nitrieren und ferritisches Nitrocarburieren werden üblicherweise unterhalb der kritischen Temperatur durchgeführt und erfordern nicht denselben Austenitisierungs- und Abschreckzyklus wie das Aufkohlen. Ihre Maßänderung ist häufig geringer, aber nicht gleich null. Das Wachstum der Verbindungsschicht, Dehnungen in der Diffusionszone, vorherige Bearbeitungsspannungen sowie Aufheiz- oder Abkühlgradienten können weiterhin kritische Maße verändern. Lokale Flammen-, Induktions-, Elektronenstrahl- und Laserhärtung reagieren ebenfalls empfindlich auf Scangeschwindigkeit, Leistungsdichte, Überlappung und Wärmeabfluss in das nicht erwärmte Material. ISO 18203:2026 behandelt sowohl oberflächengehärtete Schichten, die mit diesen thermischen Verfahren hergestellt werden, als auch carbonitrierte, aufgekohlte und nitrierte Schichten. Das zur Erzeugung der Randschicht verwendete Verfahren muss daher zusammen mit der gemessenen Schicht angegeben werden.
Die Vorbearbeitung lässt Bearbeitungszugaben für eine vorhersehbare Fertigbearbeitung stehen, anstatt anschließend zu versuchen, den Verzug durch Schätzung zu beseitigen. Bezugsflächen, Bohrungen und Zahnflanken benötigen möglicherweise unterschiedliche Zugaben. Bauteile, die während des Aufheizens oder Abschreckens keine freie Bewegung tolerieren, können Dorne, Stützringe oder Pressabschreckung erfordern. Vorrichtungen müssen das Bauteil halten, ohne den Gasstrom zu behindern oder eine große Wärmesenke zu bilden. Eine Vorrichtung, die die Umwandlung behindert, kann die Bewegung in einer Richtung verringern und zugleich Spannungen speichern, die beim Schleifen freigesetzt werden.
Eigenspannungen und Rissbildung
Eigenspannung ist die innere Spannung, die nach dem Verschwinden der äußeren Belastung und des Temperaturgradienten zurückbleibt. Das Einsatzhärten kann an der Oberfläche vorteilhafte Druckspannungen erzeugen, insbesondere wenn sich eine harte martensitische Randschicht gegen einen weniger umgewandelten Kern ausdehnt. Die Druckspannung an der Oberfläche kann Zugspannungen entgegenwirken, die durch Kontaktbelastung oder zyklische Biegung entstehen. Sie ist nur dann vorteilhaft, wenn ihre Größe, Tiefe und Gleichmäßigkeit kontrolliert werden.
Unkontrollierte Spannungen sind etwas anderes. Zug-Eigenspannungen an einer geschliffenen Oberfläche, einer aufgekohlten Ecke, einer entkohlten Stelle oder einer scharfkantigen Geometrie können die Rissinitiierung begünstigen. Schleifbrand, übermäßiger Abtrag, nicht angelassener Martensit, übermäßige Dicke der Verbindungsschicht und Ungleichmäßigkeiten beim Abschrecken können jeweils lokale Zugspannungen erzeugen. Ein Riss kann an einer Spannungskonzentration beginnen, selbst wenn die durchschnittliche Randschichthärte die Anforderung der Zeichnung erfüllt.
Anlassen verringert die Sprödigkeit des abgeschreckten Martensits und ermöglicht die Entspannung eines Teils der Umwandlungsspannungen. Es muss innerhalb der vorgegebenen Zeit nach dem Abschrecken und bei einer für den Stahl und die geforderten Eigenschaften geeigneten Temperatur erfolgen. Verzögertes Anlassen ist eine unzureichende Prozesskontrolle und keine harmlose Terminentscheidung. Bei nitrierten und nitrocarburierten Bauteilen können Nachoxidation oder andere Endbearbeitungsschritte die Oberflächenchemie und das Reibungsverhalten verändern, während durch Schleifen ein Teil der Diffusionszone entfernt oder deren Spannungsprofil verändert werden kann.
Die Verifizierung muss mehr als nur einen Härtewert an der Oberfläche umfassen. Randschichthärtetiefe, Kernhärte, Restaustenit, Verteilung von Karbiden oder Nitriden, Dicke der Verbindungsschicht, Verzug und Spannungen können das Betriebsverhalten beeinflussen. ISO 2639:2002 behandelt die Einsatzhärtetiefe bei aufgekohlten und gehärteten Randschichten und verwendet einen Zustand von weniger als 450 HV 1 bei der dreifachen Randschichttiefe zur Festlegung des Anwendungsbereichs. ISO 18203:2026 bietet einen breiteren Rahmen für die Messung von Schichten, die durch thermische und thermochemische Verfahren erzeugt wurden. Metallografische Schliffe, Härteverläufe, Koordinatenmessungen und, sofern vorgeschrieben, die Röntgenmessung von Eigenspannungen sollten auf die Funktionsflächen und kritischen Richtungen bezogen werden.
Atmosphäre, Temperatur, Zeit und Vorrichtungstechnik
Die Atmosphärenkontrolle bestimmt, was in den Stahl eindringen und was ihm entzogen werden kann. Beim Aufkohlen steuert das Kohlenstoffpotential die chemische Triebkraft an der Oberfläche. Ein zu niedriges Potential führt zu einer unzureichenden Kohlenstoffanreicherung; ein zu hohes Potential kann übermäßige Karbide, Ruß oder einen unerwünschten Kohlenstoffgradienten bilden. Ofentemperatur und Kohlenstoffpotential müssen im gesamten Einsatz gleichmäßig bleiben und nicht nur an einem einzigen Regelthermoelement. Sondenkalibrierung, Gasstrom, Anordnung der Beladung und Undichtigkeiten an der Ofentür können den tatsächlichen Zustand der Randschicht verändern.
Nitrieren und Nitrocarburieren erfordern die Kontrolle der Ammoniakdissoziation, des Stickstoffpotentials, der Zugaben kohlenstoffhaltiger Gase, des Wasserstoffgehalts und der Ofenumwälzung. Beim Carbonitrieren werden der Austenit mit Kohlenstoff und Stickstoff angereichert und für die martensitische Härtung normalerweise abgeschreckt. Beim Nitrocarburieren werden unterhalb der kritischen Temperatur Kohlenstoff und Stickstoff in den Ferrit eingebracht, wodurch eine Diffusionszone und häufig eine Eisen-Kohlenstoff-Stickstoff-Verbindungsschicht entstehen. Werden diese Zyklen als austauschbar mit dem Aufkohlen behandelt, werden ihre unterschiedlichen Umwandlungsspannungen und Maßänderungen verschleiert.
Die Gleichmäßigkeit des Aufheizens ist ebenso wichtig. Eine dicke Nabe und ein dünner Flansch können den Sollwert zu unterschiedlichen Zeiten erreichen; ihre gemeinsame Platzierung macht ihre thermischen Vorgeschichten nicht identisch. Die Haltezeit bei Temperatur steuert Diffusion, Kornwachstum, die Entwicklung der Verbindungsschicht und das Ausmaß der Umwandlung. Eine übermäßige Haltezeit kann den Verzug oder unerwünschte Phasenanteile erhöhen, ohne eine unzureichende Atmosphärenbedingung zu beheben. Thermoelemente, Beladungsuntersuchungen, Ofengleichmäßigkeitsprüfungen und aufgezeichnete Zyklusdaten liefern Nachweise darüber, welchen Bedingungen die Bauteile ausgesetzt waren.
Abdeckungen schützen Oberflächen, die weich, bearbeitbar oder maßstabil bleiben müssen. Verkupfern, Abdeckpasten, mechanische Abschirmungen und selektive Vorrichtungen können die chemische Einwirkung begrenzen, doch die Kanten der Abdeckungen können abrupte Übergänge der Randschicht und lokale Spannungskonzentrationen erzeugen. Diese Übergänge erfordern eine Prüfung.
Ablauf der Prozesssteuerung
- Bearbeitung Geeignete Bearbeitungszugaben für Behandlung und Fertigbearbeitung vorsehen.
- Reinigung und Vorrichtung Schädliche Rückstände entfernen und das Bauteil einheitlich positionieren.
- Atmosphäre und Temperatur Ofenchemie, Temperatur und Gleichmäßigkeit überprüfen.
- Abschrecken oder Abkühlen Bedingungen verwenden, die für den Stahl und die Geometrie geeignet sind.
- Anlassen und Fertigbearbeitung Unverzüglich anlassen, anschließend ohne Überhitzung oder Abtragen der erforderlichen Schicht fertigbearbeiten.
- Prüfung Abmessungen, Härteprofil, Mikrostruktur und andere festgelegte Eigenschaften überprüfen.
Daher ist eine kontrollierte Abfolge unerlässlich: Das Bauteil mit geeigneten Zugaben bearbeiten, erforderlichenfalls schädliche vorherige Spannungen entfernen, es einheitlich reinigen und vorrichten, Atmosphäre und Temperatur überprüfen, das Abschreckmittel auf den Stahl und die Geometrie abstimmen, unverzüglich anlassen und anschließend die Randschicht ohne Überhitzung fertigschleifen oder honen. Die abschließende Maßprüfung sollte mit der Überprüfung von Randschichttiefe und Gefüge verbunden werden. Die Bezeichnung der Behandlung ist das Etikett; die gemessene thermische, chemische, geometrische und spannungsbezogene Vorgeschichte ist der tatsächliche Prozess.
Wie eine Randschichthärtungsbehandlung spezifiziert wird
- Werkstoff
- Vollständige Normbezeichnung und Werkstoffgüte
- Ausgangszustand
- Lieferzustand und Ausgangshärte, sofern relevant
- Behandlungsroute
- Diffundierende Spezies oder Verfahren der lokalen Erwärmung
- Definition der Randschicht
- Wirksame Tiefe, Gesamttiefe, Verbindungsschicht oder Diffusionszone
- Härte
- Skala, Last, Ort und Annahmebereich
- Überprüfung
- Anwendbare Norm, Stichprobenplan und Prüfaufzeichnungen
„Einsatzgehärtet“ ist keine messbare Anforderung. ASM International definiert das Einsatzhärten als die Behandlung eines Eisenwerkstoffs, bei der dessen Oberflächenschicht, also die Randschicht, wesentlich härter wird als der Kern. Diese Definition umfasst mehrere unterschiedliche Verfahren mit jeweils unterschiedlicher Chemie, unterschiedlichen Umwandlungsmechanismen, Gefügen, Spannungen und Prüfverfahren. Eine verwendbare Spezifikation muss daher den Stahl, seinen Ausgangszustand, das Behandlungsverfahren und das nachzuweisende Ergebnis festlegen.
Stahlgüte und Ausgangszustand
Der Stahl ist mit seiner vollständigen normgerechten Bezeichnung anzugeben, nicht mit einer Handelsbezeichnung oder einem informellen Ausdruck wie „Einsatzstahl“. Die Spezifikation sollte die maßgebende Norm und die Stahlgüte nennen, beispielsweise EN 10084 16MnCr5, EN 10084 20MnCr5, EN 10084 18CrNiMo7-6 oder ASTM A-29/A-29M grade 8620, sofern diese Bezeichnung für das gelieferte Material maßgebend ist. Verwendet eine Bauteilzeichnung eine andere nationale Bezeichnung, ist die Gleichwertigkeit ausdrücklich anzugeben, anstatt vorauszusetzen, dass ähnliche Zahlen eine identische chemische Zusammensetzung beschreiben.
Auch der Ausgangszustand der Wärmebehandlung gehört in die Anforderung. Es ist anzugeben, ob das Teil im gewalzten, normalisierten, geglühten, kugelgraphitgeglühten, vergüteten oder in einem anderen festgelegten Zustand geliefert wird. Der Ausgangshärtebereich ist einzubeziehen, wenn er die Zerspanung, das Verhalten bei der Behandlung oder die Kerneigenschaften beeinflusst. Ein auf 16MnCr5 im geglühten Zustand angewendeter Aufkohlungszyklus wird nicht auf dieselbe Weise spezifiziert wie ein Randschichthärten durch Induktion an vergütetem 42CrMo4.
Das Verfahren muss die diffundierende Spezies und den Umwandlungsweg festlegen. Beim Aufkohlen wird Kohlenstoff in einen kohlenstoffärmeren Werkstoffkern eingebracht, wodurch eine kohlenstoffreiche Oberfläche entsteht, die üblicherweise durch Austenitisieren und Abschrecken gehärtet wird. Beim Carbonitrieren werden sowohl Kohlenstoff als auch Stickstoff in Austenit eingebracht; normalerweise entsteht dabei eine martensitische Randschicht. Nitrieren und ferritisches Nitrocarburieren werden unterhalb der kritischen Temperatur durchgeführt. Dabei diffundieren Stickstoff beziehungsweise Stickstoff und Kohlenstoff in Ferrit, ohne den für das Aufkohlen typischen Austenitisierungs- und Abschreckzyklus. Beim Borieren und Chromieren entstehen boridische beziehungsweise mit Carbiden oder Chrom angereicherte Oberflächenbereiche und keine konventionelle, aufgekohlte martensitische Randschicht.
Örtlich begrenzte Wärmebehandlungen erfordern eine eigene Beschreibung. ISO 18203:2026 behandelt randschichtgehärtete Schichten, die durch Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten erzeugt werden, sowie Carbonitrieren, Aufkohlen und Nitrieren. Für ein thermisches Verfahren sind das Erwärmungsverfahren, gegebenenfalls die Frequenz oder der Energieeintrag, die Austenitisierungstemperatur oder Oberflächentemperatur, die Erwärmungszeit oder Scangeschwindigkeit, das Abschreckmedium und das Anlassen festzulegen. Ein thermisches Verfahren härtet die vorhandene Oberflächenzusammensetzung; es fügt nicht notwendigerweise Kohlenstoff oder Stickstoff hinzu.
Erforderliche Definitionen von Randschichttiefe und Härte
Es ist festzulegen, ob sich die Anforderung auf die Gesamtdicke der gehärteten Schicht, die wirksame Einsatzhärtungstiefe oder eine andere definierte Tiefe bezieht. Diese Begriffe sind nicht austauschbar. Bei aufgekohltem und gehärtetem Stahl wird die wirksame Einsatzhärtungstiefe üblicherweise anhand eines Härteverlaufs bestimmt: Es handelt sich um die Tiefe, bei der die Härte auf den festgelegten Grenzwert abfällt, häufig 550 HV, wobei die anzuwendende Norm, Zeichnung oder Käuferanforderung den Grenzwert festlegen muss. Die Gesamttiefe der Randschicht kann stattdessen metallografisch definiert werden, beispielsweise als Tiefe bis zu einer festgelegten Gefügegrenze. Bei nitrierten und nitrocarburierten Teilen sind die Verbindungsschicht und die Diffusionszone zu unterscheiden; außerdem ist anzugeben, ob die angegebene Tiefe einen dieser Bereiche einschließt.
ISO 2639:2002 gilt ausdrücklich für die Bestimmung und Überprüfung der wirksamen Einsatzhärtungstiefe von aufgekohltem und gehärtetem Stahl. Der dort angegebene Anwendungsbereich verwendet eine Härtebedingung von weniger als 450 HV 1 bei der dreifachen Einsatzhärtungstiefe. Diese Bedingung darf nicht stillschweigend auf nitrierte, nitrocarburierte, borierte oder thermisch gehärtete Teile übertragen werden. Wenn das Verfahren in ihren Anwendungsbereich fällt, ist ISO 2639:2002 zu zitieren und das Härtekriterium, die Härteskala, die Prüfkraft, die Richtung des Härteverlaufs sowie der Bezugspunkt anzugeben. „Wirksame Einsatzhärtungstiefe: 0,8 mm“ ist unvollständig, sofern die Spezifikation nicht zusätzlich beispielsweise „bis 550 HV 1, gemessen von der fertigen Oberfläche“ festlegt.
ISO 18203:2026 bietet den übergeordneten Rahmen für die Dicke randschichtgehärteter Schichten, die durch thermische und thermochemische Verfahren erzeugt werden. Die Norm ist zu zitieren, wenn die Anforderung Induktionshärten, Flammhärten, Elektronenstrahlhärten, Laserhärten, Aufkohlen, Carbonitrieren oder Nitrieren umfasst; außerdem ist das Verfahren anzugeben, mit dem die Schichtdicke berechnet wird. Die festgelegte Tiefe muss sich auf die fertige Funktionsoberfläche beziehen und nicht lediglich auf eine behandelte Oberfläche, die später abgeschliffen wird. Wenn ein Materialabtrag zulässig ist, sind das Aufmaß und die erforderliche Tiefe nach der Endbearbeitung anzugeben.
Die Härte ist anhand der Härteskala und der Prüfkraft zu definieren. Es sind HV 1, HV 0,5, HRC oder eine andere anerkannte Härteskala zusammen mit der jeweiligen Prüfkraft anzugeben, soweit zutreffend; „Härte 60“ hat keine technische Bedeutung. Die Messstelle ist festzulegen, beispielsweise der Teilkreisdurchmesser, die Zahnflanke, der Zahnfußradius, der Lagersitz oder ein senkrecht zur behandelten Oberfläche entnommener Querschnitt. Es ist anzugeben, ob eine Mindesthärte, ein Bereich oder ein Härteprofil mit Höchst- und Mindestwerten gefordert wird. Eine einzelne Messung an der Oberfläche kann weder die Randschichttiefe noch die Kernfestigkeit oder die Gleichmäßigkeit rund um ein Bauteil nachweisen.
Die Anforderungen an den Kern sollten getrennt von den Anforderungen an die Randschicht festgelegt werden. Anzugeben sind die Kernhärte, erforderlichenfalls die Zug- oder Streckgrenzeneigenschaften sowie das zulässige Gefüge. Für ein aufgekohltes Zahnrad können eine martensitische Randschicht, ein begrenzter Anteil an Restaustenit, begrenzte Karbidnetzwerke und ein angelassener martensitischer Kern gefordert sein. Für ein nitriertes Teil können Grenzwerte für die Dicke und Kontinuität der Verbindungsschicht erforderlich sein, nicht hingegen eine Anforderung an abgeschreckten Martensit. Diese Unterscheidungen verhindern, dass ein Verfahrenszeugnis allein deshalb akzeptiert wird, weil eine einzelne Oberflächenmessung einen bestimmten Härtewert erfüllt.
Annahmekriterien und Berichterstattung
Die Spezifikation sollte den Stichprobenplan, die Prüfstellen, den Prüfquerschnitt und den Zeitpunkt der Prüfung festlegen. Es ist anzugeben, ob die Härte vor oder nach dem Endschleifen gemessen wird, wie die Prüfoberflächen vorbereitet werden und wie der entfernte Werkstoff berücksichtigt wird. Für die Überprüfung der Randschichttiefe ist ein Härteverlauf mit Messwerten in festgelegten Abständen von der Oberfläche in Richtung Kern zu fordern. Im Bericht sollten sämtliche Messwerte aufgeführt oder das vollständige Profil vorgelegt werden und nicht nur die daraus berechnete Tiefe.
Metallografische Anforderungen sollten den zu untersuchenden Querschnitt und die zu bewertenden Merkmale nennen. Je nach Behandlung sind die Gefüge von Randschicht und Kern, die Martensitmorphologie, der Restaustenit, die Carbide, die Nitride, die Verbindungsschicht, die Diffusionszone, die Entkohlung, die Oxidation, Risse und übermäßiges Kornwachstum zu dokumentieren. Eine Nitalätzung kann eine aufgekohlte martensitische Randschicht sichtbar machen, während nitrierte und nitrocarburierte Schichten häufig ein Untersuchungsverfahren erfordern, das auf ihre Verbindungsschicht und Diffusionszone abgestimmt ist. Annahmegrenzwerte müssen festgelegt werden, anstatt der persönlichen Interpretation des Prüfers überlassen zu bleiben.
Maßliche und oberflächenbezogene Anforderungen sind ebenfalls erforderlich. Für Rundlauf, Rundheit, Zahnprofil, Flankenlinie, Ebenheit oder andere funktionsrelevante Geometrien sind zusammen mit den Bearbeitungsgrenzen nach der Behandlung die zulässigen Verformungen anzugeben. Zulässiger Schleifbrand, Abschreckrisse, Weichstellen, Zunder, interkristalline Oxidation und Oberflächenrauheit sind festzulegen. Eigenspannungen lassen sich nicht aus der Härte ableiten. Wenn sie die Ermüdung, den Verschleiß, die Reibung oder die Tribokorrosion beeinflussen, sind ihr Messverfahren und ihre Messstelle zu spezifizieren.
Schließlich ist ein Bericht zu fordern, der den Zyklus des Ofens oder der Anlage, die Atmosphäre oder Gaszusammensetzung, Temperaturen, Zeiten, Abschreck- und Anlassbedingungen, die Chargenrückverfolgbarkeit, die Härteergebnisse, das Verfahren zur Bestimmung der Randschichttiefe, die metallografischen Befunde und die Maßprüfung ausweist. Das Dokument sollte die anzuwendende Norm – ISO 18203:2026, ISO 2639:2002 oder ein anderes benanntes Verfahren – sowie alle vom Käufer festgelegten Abweichungen nennen. Ohne diese Angaben beschreibt „einsatzgehärtet“ lediglich eine Absicht und kein Annahmekriterium.
Vergleichender Entscheidungsrahmen für Verfahren zum Randschichthärten
Randschichthärten wird von ASM International als Behandlung eines eisenhaltigen Werkstoffs definiert, bei der seine Oberflächenschicht oder Randschicht wesentlich härter als der Kern wird. Diese Definition beschreibt ein Ergebnis, nicht einen einzelnen Ofenzyklus. Die Auswahl der Behandlung richtet sich nach den erforderlichen Eigenschaften von Oberfläche und Kern, der Stahlsorte und dem Ausgangszustand, der Geometrie des Bauteils, dem Fertigungsablauf sowie dem Messstandard, anhand dessen das Ergebnis überprüft wird.
Die erste Entscheidung besteht darin, ob sich die Zusammensetzung der Oberfläche ändern muss. Aufkohlen, Carbonitrieren, Nitrieren, Nitrocarburieren, Cyanieren, Borieren und Chromieren bringen Kohlenstoff, Stickstoff, Bor oder Chrom in die Oberfläche ein. Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten wandeln dagegen eine vorhandene Stahlzusammensetzung durch örtlich begrenztes Erwärmen und Abkühlen um. ISO 18203:2026 gilt für randschichthart gehärtete Schichten, die durch diese thermischen Verfahren sowie durch Aufkohlen, Carbonitrieren und Nitrieren erzeugt werden.
Wann Aufkohlen oder Carbonitrieren konzeptionell geeignet ist
Aufkohlen ist konzeptionell geeignet, wenn ein Bauteil eine harte, verschleißbeständige martensitische Oberfläche über einem zähen, kohlenstoffärmeren Inneren benötigt. Das Verfahren erzeugt eine kohlenstoffreiche Oberfläche über einem kohlenstoffarmen Kern. Die angereicherte Schicht wird im Allgemeinen austenitisiert und abgeschreckt. Dadurch entsteht an der Oberfläche Martensit mit hohem Kohlenstoffgehalt, während sich im Kern ein kohlenstoffärmeres, zäheres Umwandlungsgefüge entwickelt. Anschließendes Anlassen stellt Härte, Zähigkeit und Maßbeständigkeit ein.
Dieses Verfahren eignet sich für Bauteile, deren Beanspruchungen sowohl eine Kontaktspannung an der Oberfläche als auch Biege- oder Stoßspannungen im Bauteilkörper umfassen. Zahnräder, Wellen, Bolzen und ähnliche Teile benötigen häufig ein solches Eigenschaftsgefälle; die Entscheidung kann jedoch nicht allein anhand der Bauteilbezeichnung getroffen werden. Eine aufgekohlte Randschicht kann Restaustenit, Karbide oder einen Kohlenstoffgradienten enthalten, der Rissbildung, Maßänderung, Wälzkontaktverhalten und Ermüdung beeinflusst. Die erforderliche Randschichthärtetiefe muss daher zusammen mit der Kernhärte und dem Kerngefüge festgelegt werden und nicht lediglich als einzelne Oberflächenhärtezahl.
Beim Carbonitrieren werden sowohl Kohlenstoff als auch Stickstoff in Austenit eingebracht, wobei sich nach dem Abschrecken normalerweise eine martensitische gehärtete Randschicht bildet. Im Vergleich zum Aufkohlen können Prozessfenster und Schichtaufbau auf eine relativ flache angereicherte Schicht ausgelegt werden, während Stickstoff die Härtbarkeit und das Oberflächenverhalten beeinflusst. Das Verfahren ist konzeptionell dort nützlich, wo die Geometrie oder der Fertigungsablauf eine flachere thermochemische Randschicht begünstigt und die Abschreckverformung beherrschbar bleibt. Auch beim Cyanieren werden Kohlenstoff und Stickstoff eingebracht, historisch durch salzbasierte Verfahren mit cyanidhaltigen Salzen. Seine Einbeziehung in einen Vergleich ist erforderlich, doch seine Auswahl hängt von der kontrollierten Chemie, den Umweltschutzmaßnahmen, der Badführung und dem erforderlichen Zustand der Randschicht ab; es darf nicht als austauschbar mit modernem Carbonitrieren betrachtet werden.
Sowohl das Aufkohlen als auch das Carbonitrieren beinhalten einen Umwandlungszyklus. Austenitisieren, Abschrecken und Anlassen erzeugen die Randschicht, verursachen aber auch die wesentlichen Quellen für Verformung und Eigenspannungen. Dünne Querschnitte, scharfe Übergänge, Bohrungen und unsymmetrische Formen erfordern besondere Aufmerksamkeit hinsichtlich der Abschreckintensität und der Gestaltung der Vorrichtungen.
Wann Nitrieren oder Nitrocarburieren konzeptionell geeignet ist
Nitrieren ist geeignet, wenn eine harte stickstoffhaltige Oberfläche erforderlich ist, ohne den vollständigen Aufkohlungs- und Abschreckzyklus. Stickstoff diffundiert unterhalb der kritischen Temperatur in Ferrit und bildet Legierungsnitride sowie eine Diffusionszone; abhängig von der Stahlzusammensetzung und der Prozessführung kann sich an der Oberfläche eine Verbindungsschicht bilden. Nitrierstähle mit Chrom, Molybdän, Aluminium oder Vanadium können durch die Bildung stabiler Legierungsnitride reagieren, während unlegierte Kohlenstoffstähle nicht dieselbe Ausscheidungsreaktion ermöglichen.
Da die Behandlung unterhalb der kritischen Temperatur durchgeführt wird, durchläuft der Kern nicht die mit dem Aufkohlen verbundene austenitische Umwandlung. Dadurch kann sich die abschreckbedingte Verformung verringern, obwohl Wachstum, bereits vorhandene Spannungen, die Bearbeitungsgeschichte und die Bildung spröder oder übermäßig dicker Verbindungsschichten weiterhin die Maßgenauigkeit und die Lebensdauer beeinflussen. Nitrieren eignet sich daher konzeptionell für Teile, die bereits vergütet wurden und eine harte Oberfläche benötigen, während ihre Kerneigenschaften erhalten bleiben sollen.
Auch beim Nitrocarburieren diffundieren Kohlenstoff und Stickstoff unterhalb der kritischen Temperatur in Ferrit. Trotz der ähnlichen Bezeichnung unterscheidet es sich grundlegend vom Carbonitrieren: Beim Carbonitrieren wird Austenit angereichert und normalerweise die Bildung von Martensit genutzt, während beim Nitrocarburieren eine ferritische Diffusionszone entsteht und sich möglicherweise eine Eisen-Kohlenstoff-Stickstoff-Verbindungsschicht bildet. Ferritisches Nitrocarburieren wird ausgewählt, wenn Verschleiß, Reibung, Fressen oder Tribokorrosionsverhalten von diesem Oberflächenaufbau und nicht von einer tiefen martensitischen Randschicht abhängen. Die Verbindungsschicht muss hinsichtlich Zusammensetzung, Dicke, Porosität und Geschlossenheit spezifiziert werden; eine dickere Schicht ist nicht automatisch eine bessere Schicht.
Borieren und Chromieren folgen einer anderen Logik der Zusammensetzungsänderung. Beim Borieren entstehen harte Boridphasen, während beim Chromieren Chrom in die Oberfläche eingebracht wird und sich chromreiche Phasen oder Verbindungen bilden können. Beide Verfahren können Abrieb, Reibung und Korrosionsverhalten verändern. Die entscheidende Frage ist jedoch, ob die entstehende Phasenstruktur, Haftung, Tiefe und Eigenspannung für die Einsatzbedingungen geeignet sind. Aus der nominalen Oberflächenhärte ergibt sich keine allgemeingültige Rangfolge.
Wann örtlich begrenztes thermisches Härten konzeptionell geeignet ist
Örtlich begrenztes thermisches Härten ist geeignet, wenn der Stahl bereits den erforderlichen Kohlenstoffgehalt besitzt und nur ausgewählte Oberflächen gehärtet werden müssen. Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten erwärmen einen kontrollierten Bereich bis in den austenitischen Bereich, gefolgt von Selbstabschreckung oder einer angewandten Abschreckung. Die gehärtete Schicht ist somit ein umgewandelter Bereich des ursprünglichen Stahls und keine chemisch angereicherte Randschicht.
Dieser Ansatz kann einen weicheren, zäheren Kern erhalten und die Behandlung von Oberflächen vermeiden, die keine Kontakt- oder Verschleißlasten tragen. Er reagiert besonders empfindlich auf die Geometrie: Scanrichtung, Ecken, Durchmesseränderungen, Wanddicke, Wärmeabfuhr und der Zugang für die Wärmequelle bestimmen die Tiefe und Geschlossenheit der gehärteten Zone. Das Induktionshärten kann einem programmierten Spulenmuster folgen; Laser- und Elektronenstrahlverfahren können die Energie stärker örtlich begrenzen; beim Flammhärten hängen die Ergebnisse stark von der Bewegung des Brenners und der Wärmebilanz ab. Diese Unterschiede beeinflussen Eigenspannungen, Überlappungsmarken, Weichstellen und Verformung.
Die Überprüfung muss zum Verfahren und zur festgelegten Eigenschaft passen. ISO 18203:2026 bietet einen Rahmen für die Messung der Dicke randschichthart gehärteter Schichten aus thermischen und thermochemischen Behandlungen. Für aufgekohlte und gehärtete Randschichten verwendet ISO 2639:2002 ein Härtekriterium von weniger als 450 HV 1 beim Dreifachen der Randschichthärtetiefe, um die Anwendbarkeit zu definieren. Eine gültige Spezifikation sollte die Härteskala und Prüflast, die Richtung des Härteverlaufs, die Definition der wirksamen oder gesamten Randschichthärtetiefe, die Entnahmestelle sowie die Annahmegrenzen festlegen. Eine metallografische Untersuchung kann erforderlich sein, um Martensit, Restaustenit, Karbide, Nitride, Boride, chromreiche Phasen und Verbindungsschichten zu unterscheiden, die allein anhand der Härte nicht identifiziert werden können.
| Verfahrensgruppe | Mechanismus | Typischer Aufbau der Randschicht | Wichtigster Spezifikationsschwerpunkt |
|---|---|---|---|
| Aufkohlen und Carbonitrieren | Anreicherung des Austenits mit anschließendem Abschrecken | Martensitische Randschicht und Übergang zum Kern | Wirksame Tiefe, Kernstruktur, Restaustenit |
| Nitrieren und Nitrocarburieren | Diffusion in Ferrit unterhalb der kritischen Temperatur | Diffusionszone mit möglicher Verbindungsschicht | Trennung der Schichten, Phasengleichgewicht und Härteprofil |
| Cyanidieren | Zufuhr von Kohlenstoff und Stickstoff über ein Salzverfahren | Flache, angereicherte martensitische Randschicht | Badchemie, Sicherheitsmaßnahmen und Härtetiefe |
| Borieren und Chromieren | Bildung von Borid- oder chromhaltigen Bereichen | Reaktions- oder Diffusionsschicht | Phasenzusammensetzung, Haftung und Sprödigkeit |
| Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten | Lokales Austenitisieren und Umwandeln | Umgewandelte martensitische Zone | Erwärmungsmuster, Übergangstiefe und Verzug |
Die Behandlungsauswahl sollte auf den definierten Zustand von Oberfläche und Kern abgestimmt sein, der für den Stahl und den Einsatz erzeugt und überprüft werden kann. Strong evidence
Ein neutraler Vergleich ergibt sich aus dem jeweiligen Mechanismus. Aufkohlen und Carbonitrieren bringen Kohlenstoff beziehungsweise Kohlenstoff und Stickstoff in Austenit ein und erzeugen im Allgemeinen eine abgeschreckte martensitische Randschicht; Nitrieren und Nitrocarburieren bringen Stickstoff beziehungsweise Stickstoff und Kohlenstoff unterhalb der kritischen Temperatur ein und erzeugen Diffusionszonen mit möglichen Verbindungsschichten; Cyanieren kombiniert Kohlenstoff und Stickstoff durch ein Salzverfahren; Borieren und Chromieren bilden chemisch unterschiedliche borid- oder chromhaltige Oberflächenbereiche; Flammhärten, Induktionshärten, Elektronenstrahlhärten und Laserhärten wandeln den vorhandenen Stahl örtlich um. Ihre Temperaturbereiche, Schichtaufbauten, Auswirkungen auf den Kern, Verformungsrisiken, geometrischen Grenzen und Prüfverfahren unterscheiden sich daher. Die technisch gültige Frage lautet nicht, welches Verfahren „das beste“ ist, sondern welcher definierte Zustand von Oberfläche und Kern für den jeweiligen Stahl und Einsatz hergestellt und überprüft werden kann.