




Qué significa el endurecimiento superficial en la metalurgia del acero
El endurecimiento superficial no consiste en un único ciclo de horno, un grado de aleación o una microestructura. ASM International lo define como el tratamiento de un material férreo “de modo que su capa superficial, o capa endurecida, se vuelva considerablemente más dura que el núcleo”. Esta definición es deliberadamente amplia. Describe el resultado —una diferencia de dureza entre la superficie y el interior—, no un método concreto para producirlo.
La distinción es importante porque los componentes de acero a menudo necesitan dos propiedades aparentemente contradictorias. Sus superficies de trabajo deben resistir la indentación, el desgaste adhesivo, el desgaste abrasivo y la fatiga de contacto, mientras que el interior debe absorber impactos y tolerar la flexión sin fracturarse repentinamente. Una superficie dura sobre un núcleo más tenaz puede satisfacer ambos requisitos de manera más eficaz que una sección endurecida uniformemente. Los engranajes, las levas, los ejes, los pasadores y los componentes de rodamientos suelen depender de esta separación de funciones.
| Familia de métodos | Química superficial | Estructura endurecida principal | Énfasis habitual de la verificación |
|---|---|---|---|
| Cementación | Adición de carbono | Capa martensítica con alto contenido de carbono | Profundidad efectiva de capa endurecida y análisis metalográfico |
| Carbonitruración | Adición de carbono y nitrógeno | Capa martensítica | Perfil de dureza y austenita retenida |
| Nitruración | Adición de nitrógeno | Zona de difusión y nitruros de aleación | Capa de compuestos y profundidad de la zona de difusión |
| Endurecimiento por inducción | Sin cambio sustancial de composición | Martensita localizada | Espesor de la capa endurecida y zona de transición |
El proceso seleccionado determina cómo se crea la diferencia de dureza. Algunos tratamientos modifican la composición química de la superficie mediante difusión. Otros conservan la composición original y transforman únicamente una región cercana a la superficie mediante calentamiento y enfriamiento rápidos y localizados. La profundidad de capa resultante, las fases, la tensión residual, la distorsión y el método de verificación pueden diferir considerablemente.

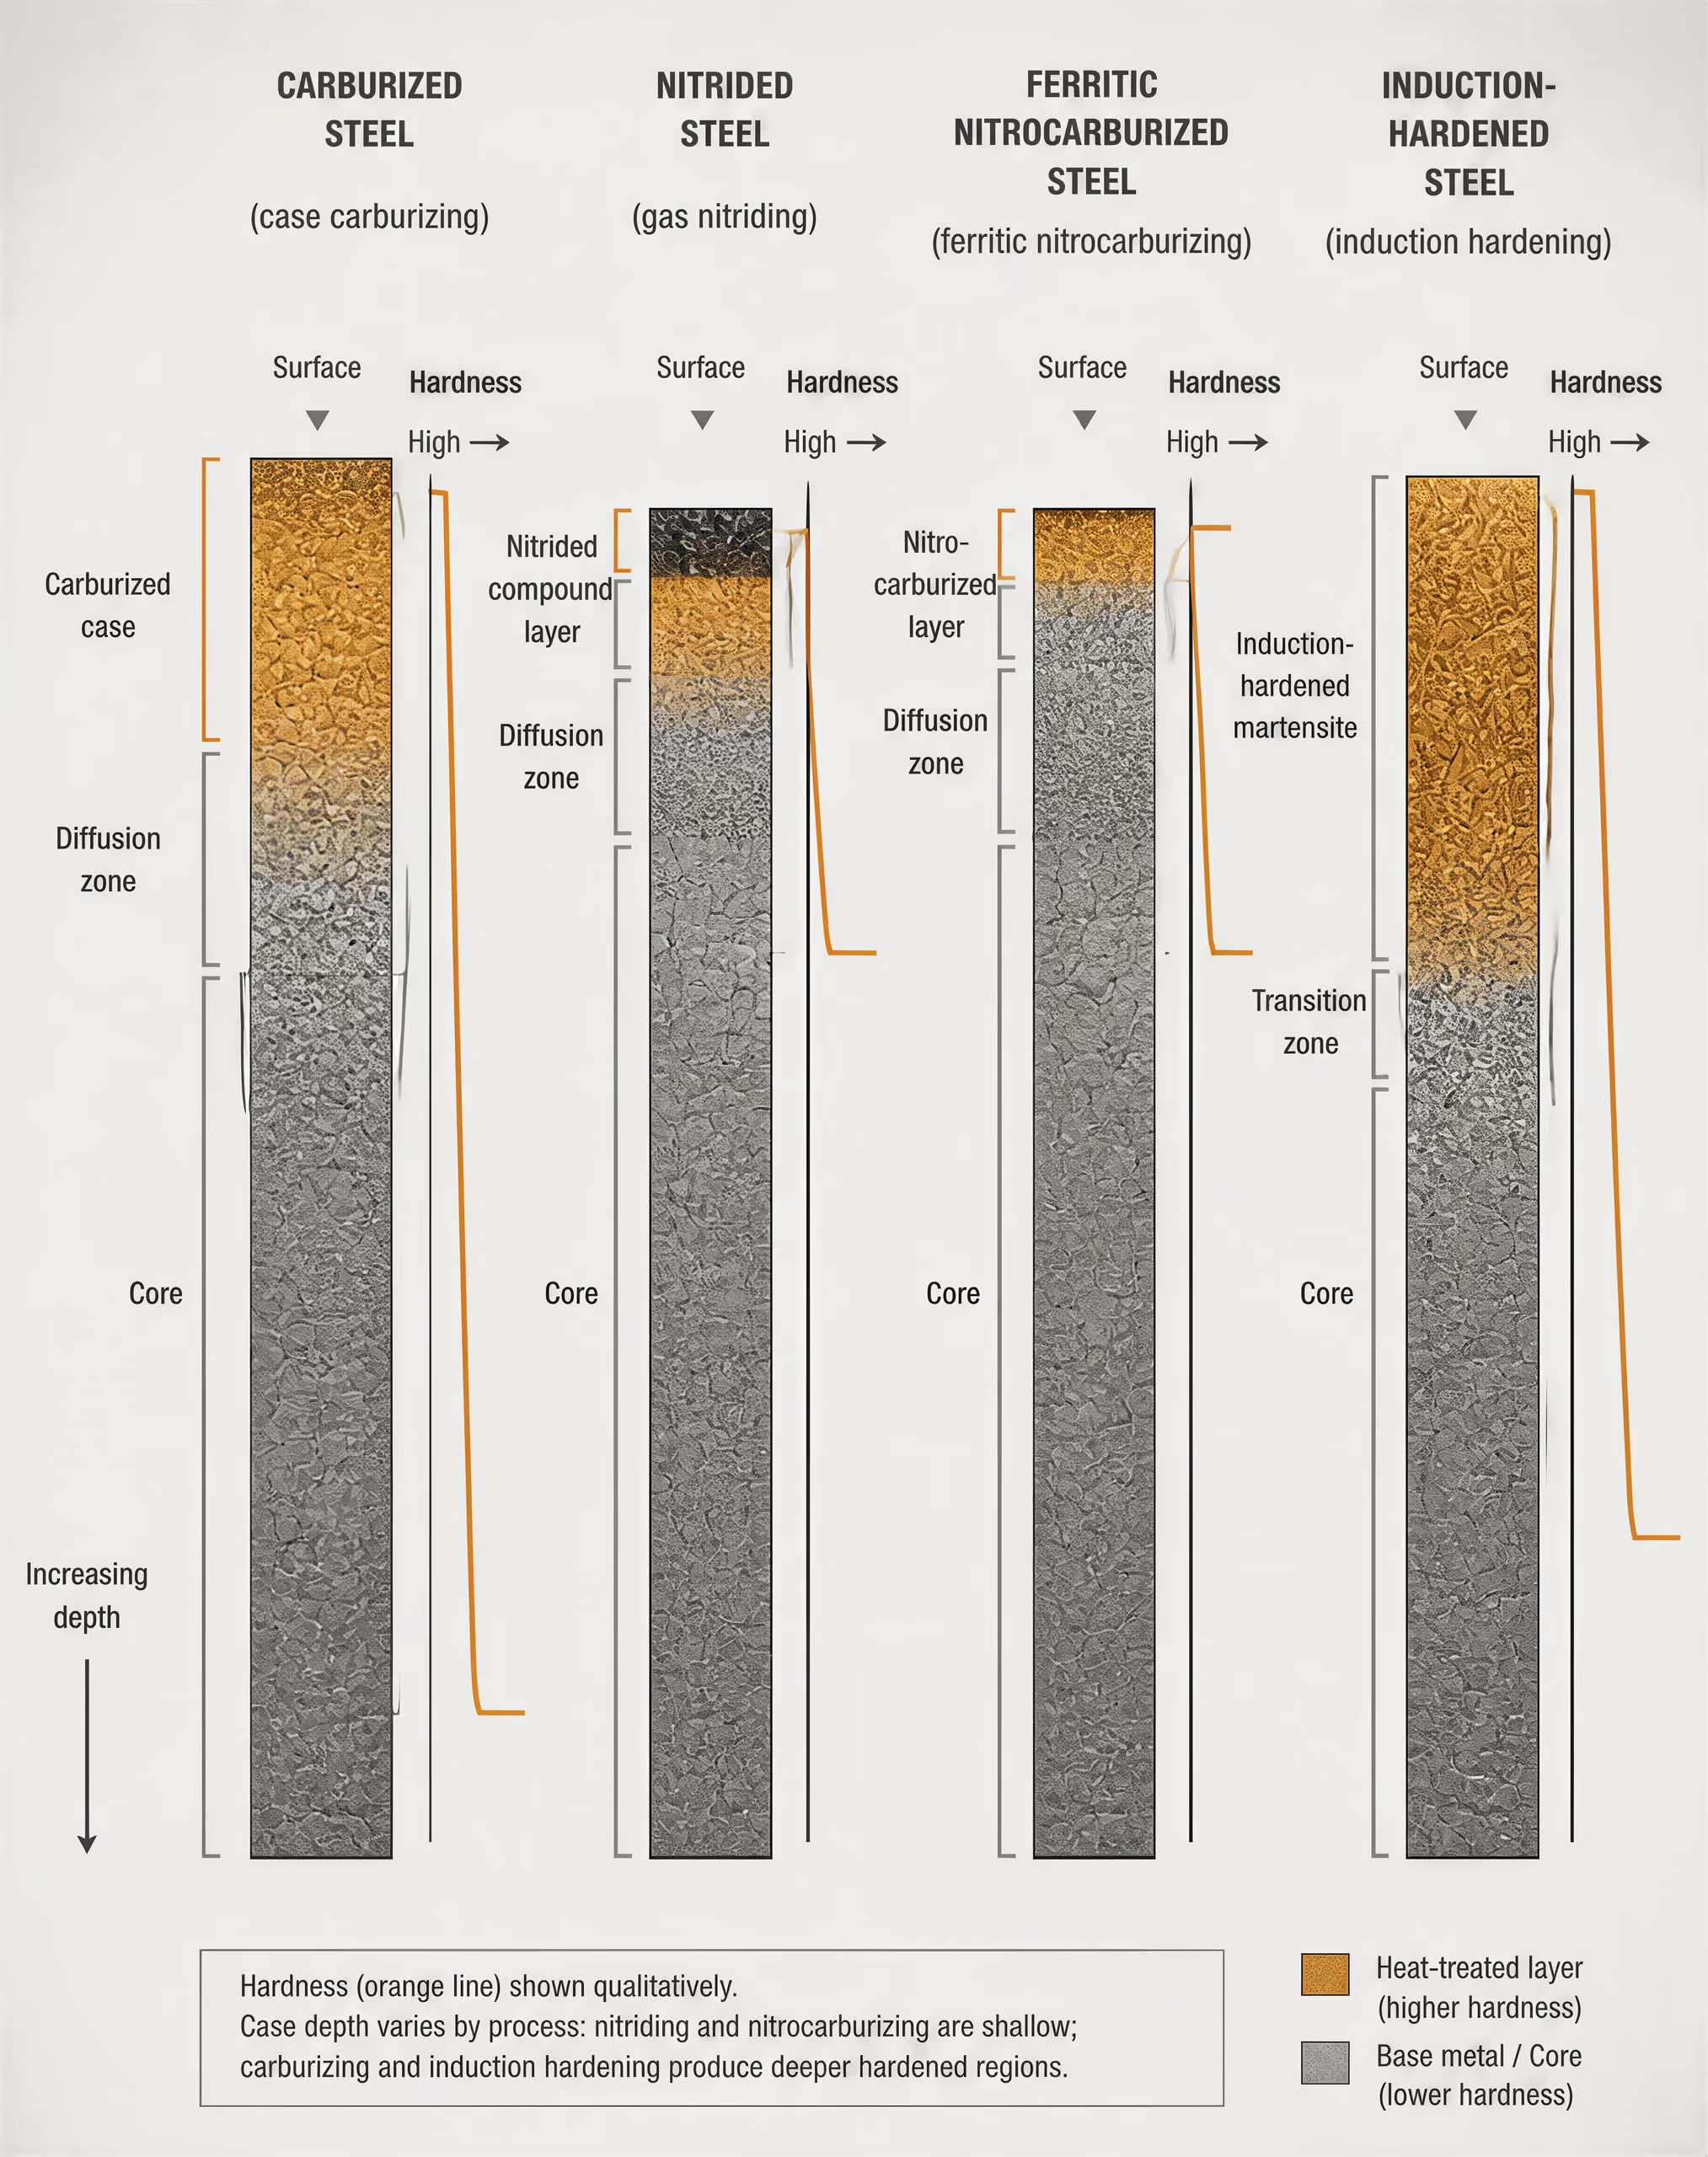
Capa endurecida, núcleo y gradiente de dureza
La capa endurecida es la región superficial tratada cuya dureza y microestructura difieren de las del interior. El núcleo es el material situado debajo de esa región. “Núcleo” no significa necesariamente blando o no endurecido: un acero de cementación de bajo contenido de carbono puede conservar un interior martensítico o martensítico revenido, comparativamente tenaz y de bajo contenido de carbono, después del temple, mientras que un acero aleado nitrurado puede tener un núcleo tratado térmicamente que ya sea resistente antes de la nitruración.
Gradiente de dureza Cambio gradual de la dureza desde la superficie tratada hacia el núcleo no afectado, en lugar de un límite abrupto.
Entre la superficie y el núcleo suele existir un gradiente de dureza, no un límite abrupto. Un componente cementado puede presentar un alto contenido de carbono en la superficie, martensita cerca del exterior, austenita retenida y carburos, mientras la dureza disminuye a medida que la concentración de carbono se aproxima a la composición original. Un componente nitrurado puede contener una fina capa compuesta de nitruros de hierro sobre una zona de difusión de nitrógeno, seguida del núcleo no afectado. Un componente endurecido por inducción puede mostrar martensita en la superficie, una región de transición parcialmente transformada y la estructura revenida original por debajo.
Por consiguiente, la “profundidad de capa” debe vincularse a una regla de medición especificada. La profundidad efectiva de capa es normalmente la distancia desde la superficie hasta un límite de dureza especificado, medida a lo largo de un perfil definido. Para el acero cementado y endurecido, ISO 2639:2002 proporciona un método para determinar y verificar la profundidad de capa; su aplicabilidad utiliza la condición de que la dureza sea inferior a 450 HV 1 a tres veces la profundidad de capa. La escala de dureza, la carga de ensayo, la preparación de la superficie, la dirección de medición y la ubicación influyen en el valor comunicado.
La profundidad total de capa es una magnitud diferente. Se refiere al espesor total de la capa alterada química o estructuralmente, que puede extenderse más allá del punto utilizado para determinar la profundidad efectiva según la dureza. Por ello, el examen metalográfico, los perfiles de microdureza, el análisis químico o la identificación de fases pueden producir distintas “profundidades” para la misma pieza. Una especificación que indique únicamente “profundidad de capa” está incompleta si no identifica la definición y el método de ensayo.
ISO 18203:2026 aborda la medición del espesor de capas endurecidas superficialmente producidas mediante endurecimiento por llama, inducción, haz de electrones y láser, así como mediante carbonitruración, cementación y nitruración. Refuerza un punto central: el espesor de la capa es una característica medida, no una descripción visual de una superficie oscurecida.
Por qué la dureza superficial no constituye toda la especificación
La dureza superficial es útil, pero por sí sola no puede predecir el comportamiento en servicio. Una capa poco profunda puede registrar un valor Vickers elevado y, aun así, fallar bajo un contacto hertziano repetido porque el material de soporte es demasiado blando. A la inversa, una dureza medida inferior puede ofrecer un buen comportamiento cuando la capa tiene suficiente profundidad, está bien soportada por el núcleo y se encuentra sometida a un estado favorable de tensión residual.
El perfil de dureza debe considerarse junto con la resistencia a la tracción del núcleo, su tenacidad y el tratamiento térmico previo. La microestructura superficial también es importante. Los aceros cementados y carbonitrurados desarrollan habitualmente martensita después de la austenización y el temple, pero una cantidad excesiva de austenita retenida, los carburos gruesos, la oxidación o la oxidación intergranular pueden modificar la estabilidad dimensional y el comportamiento a la fatiga. Los aceros nitrurados y nitrocarburados pueden contener una capa compuesta y una zona de difusión cuyo espesor, porosidad, equilibrio de fases y distribución de nitrógeno afectan a la fricción, el desgaste y la corrosión. Estas características no pueden deducirse de un único valor de dureza.
La tensión residual compresiva en la superficie puede mejorar la resistencia a determinadas grietas por fatiga. Limited evidence
La tensión residual es otra especificación independiente. El temple puede producir tensiones de tracción o de compresión debido a la transformación desigual y a la contracción térmica. Los tratamientos por difusión también pueden generar tensiones porque los átomos incorporados modifican las dimensiones de la red cristalina y porque las capas compuestas y las zonas de difusión se forman a velocidades diferentes. La tensión residual de compresión cerca de una superficie puede contribuir a resistir la iniciación de grietas, pero una tensión excesiva, la distorsión o un soporte deficiente pueden provocar otros fallos. El signo y la magnitud deben medirse o controlarse mediante un proceso validado, en lugar de suponerse a partir del nombre del tratamiento.
La distorsión también requiere su propio plan de control. La temperatura, el espesor de la sección, la geometría, la severidad del temple, el diseño de los dispositivos de sujeción, la composición de la aleación y el revenido posterior al tratamiento influyen en el cambio dimensional. Dos componentes con la misma profundidad efectiva de capa y la misma dureza superficial pueden presentar distintos valores de descentramiento, errores del perfil del diente o crecimiento del diámetro interior. Por tanto, la verificación puede requerir perfiles de dureza, secciones metalográficas, inspección dimensional, medición de la austenita retenida y análisis de la tensión residual.
Endurecimiento termoquímico frente al endurecimiento térmico superficial
El endurecimiento superficial termoquímico modifica la composición de la superficie mediante la introducción de carbono, nitrógeno o ambos. Un manual de la Oficina Nacional de Normas de Estados Unidos identifica la cementación, la nitruración y la carbonitruración dentro de esta clasificación básica. En la cementación, el carbono difunde hacia un acero de bajo contenido de carbono, creando una superficie con alto contenido de carbono sobre un interior con menor contenido de carbono. Por lo general, la pieza se austeniza y se templa posteriormente, de modo que la superficie enriquecida forme martensita dura. La carbonitruración introduce carbono y nitrógeno en la austenita y normalmente produce una capa endurecida martensítica.
La nitruración sigue una ruta metalúrgica diferente. El nitrógeno difunde en un acero adecuado y forma nitruros de aleación y nitruros de hierro, normalmente sin el ciclo de austenización y temple característico de la cementación. La nitrocarburación introduce carbono y nitrógeno en la ferrita por debajo de la temperatura crítica, produciendo una capa compuesta y una zona de difusión subyacente. Por tanto, debe distinguirse de la carbonitruración, pese a la similitud de sus nombres. La nitrocarburación ferrítica se basa en el mismo principio fundamental.
Otros métodos termoquímicos incluyen la cianuración, la boruración y la cromización. Sus especies difusoras y productos de reacción son diferentes, por lo que sus perfiles de dureza, espesores de capa, límites de temperatura, riesgos de distorsión y comportamientos frente a la corrosión o el desgaste no pueden intercambiarse sin más. Los estudios de tribología relacionan la boruración, la cromización, la cementación, la nitruración, la nitrocarburación y la carbonitruración con cambios en el desgaste, la fricción y la tribocorrosión, pero la dirección y la magnitud de esos cambios dependen del grado de acero, el contracuerpo, la carga, el entorno y la estructura de la capa.
El endurecimiento térmico superficial no añade un elemento endurecedor a la superficie. El endurecimiento por llama, inducción, haz de electrones y láser calienta localmente el acero de composición existente por encima de una temperatura de transformación y después depende del autotemple rápido o de un enfriamiento controlado para formar martensita. ISO 18203:2026 abarca estos métodos junto con varios tratamientos termoquímicos. Por tanto, su capa es una zona transformada y no una capa enriquecida por difusión, aunque también se producen un gradiente de dureza y una región de transición.
En consecuencia, la elección práctica es una decisión metalúrgica, no una cuestión de sinónimos. La resistencia de contacto requerida, la tenacidad del núcleo, la distorsión admisible, el perfil objetivo, el estado de tensión residual y el método de verificación deben ser coherentes con el proceso. La cementación, la nitruración, la carbonitruración, la nitrocarburación y el endurecimiento térmico localizado pueden producir acero “endurecido superficialmente”, pero no producen la misma capa.
Cómo cambian el carbono, el nitrógeno y el calor la superficie
ASM International define el endurecimiento superficial como el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, se vuelva considerablemente más dura que el núcleo. Esta definición describe un resultado, no un proceso único. Un engranaje cementado, un eje nitrurado, un pasador carbonitrurado y un riel endurecido por inducción pueden tener una superficie más dura, pero su química, fases, perfiles de profundidad, tensiones y modos de fallo son diferentes.
Mecanismos de tratamiento
- Cementación
- El carbono se difunde en el acero de bajo contenido de carbono antes de la austenización y el temple.
- Nitruración
- El nitrógeno se difunde en un acero adecuado, normalmente por debajo de la temperatura crítica.
- Carbonitruración
- El carbono y el nitrógeno entran en la austenita antes del temple.
- Nitrocarburación
- El carbono y el nitrógeno se difunden en la ferrita por debajo de la temperatura crítica.
- Endurecimiento térmico
- La composición existente del acero se austeniza localmente y se transforma en martensita.
Los tratamientos termoquímicos incorporan carbono, nitrógeno o ambos a la superficie del acero. La cementación incorpora carbono; la nitruración incorpora nitrógeno; la carbonitruración y la nitrocarburación incorporan carbono y nitrógeno bajo diferentes condiciones de fase y temperatura. Los métodos térmicos, incluidos el endurecimiento por llama, inducción, haz de electrones y láser contemplados por ISO 18203:2026, modifican la composición existente mediante el calentamiento y la transformación de la superficie, en lugar de aportar una concentración sustancialmente nueva de átomos intersticiales.

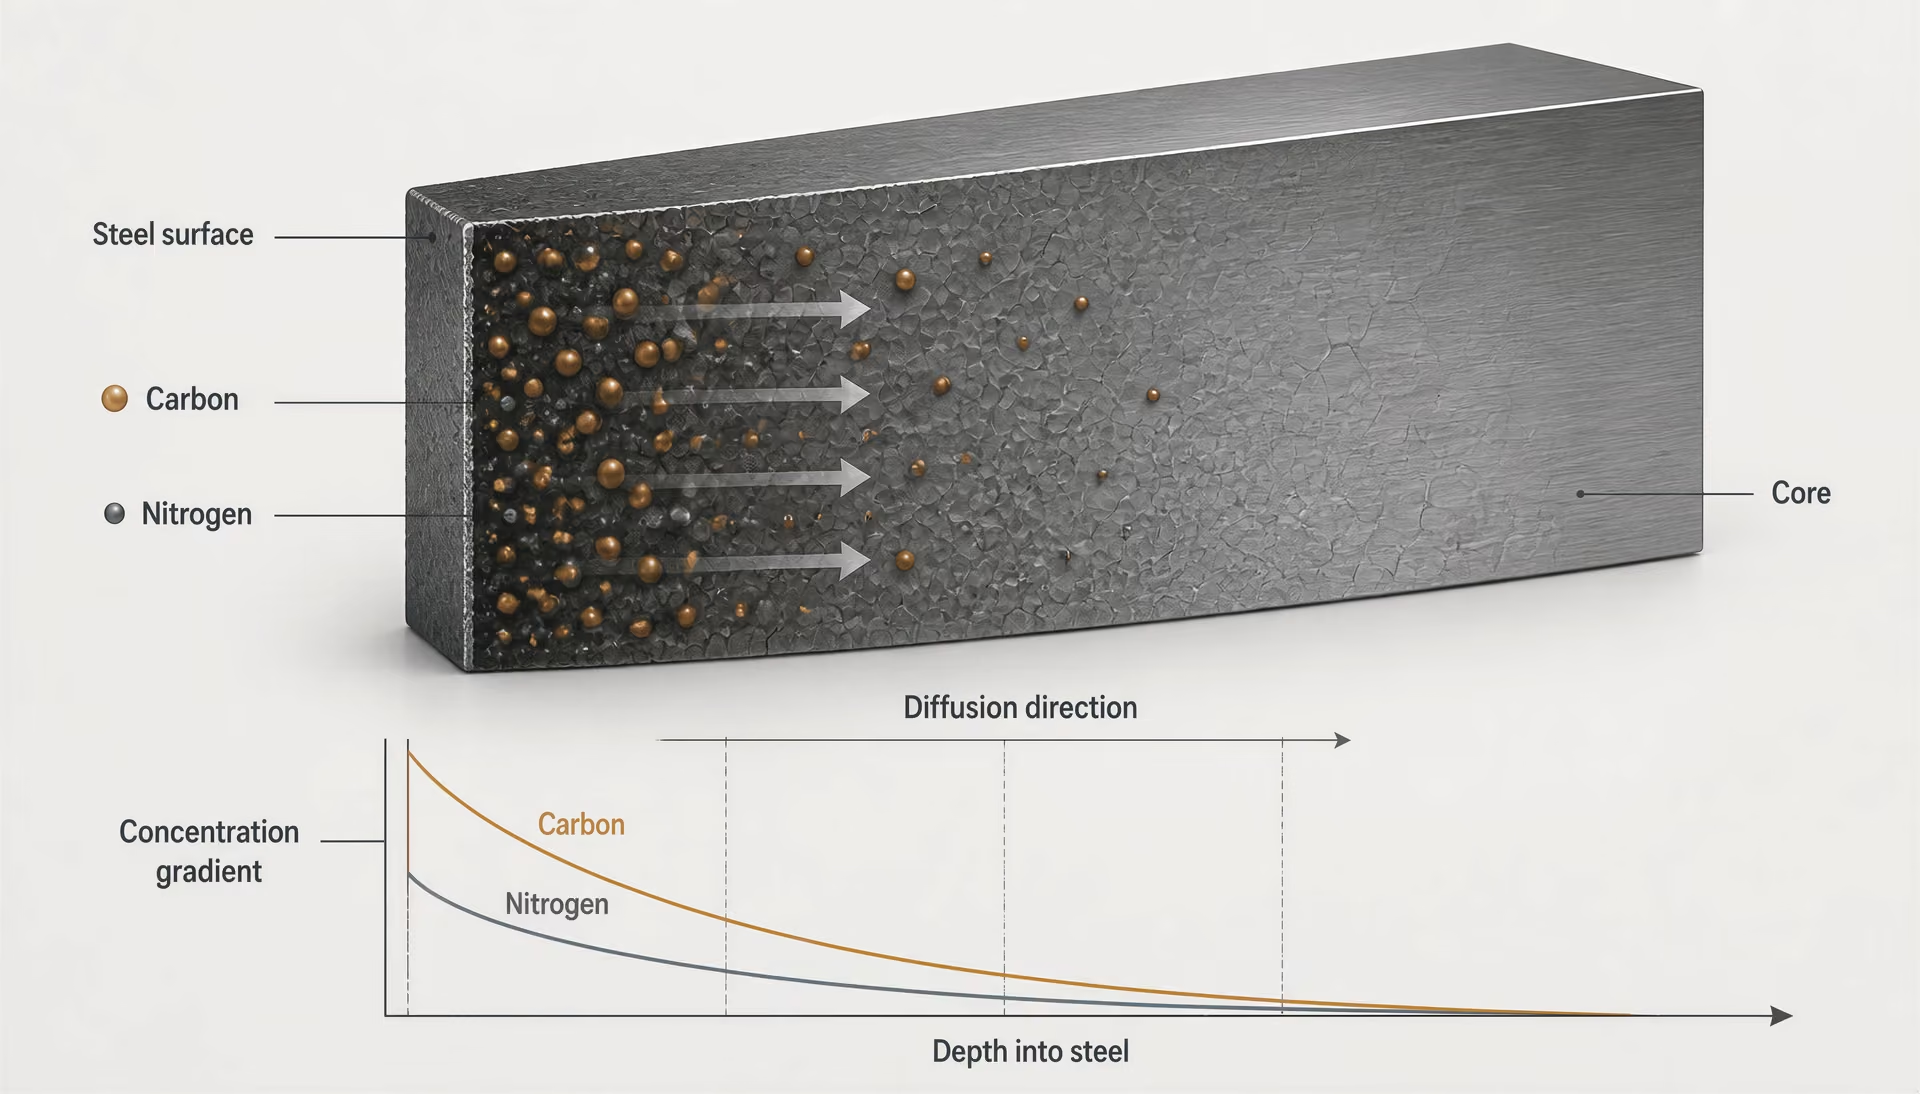
Difusión y gradientes de concentración
El carbono y el nitrógeno entran en el acero a través de la superficie y se desplazan siguiendo gradientes de concentración. Los átomos ocupan sitios intersticiales entre los átomos de hierro, y la velocidad de desplazamiento depende en gran medida de la temperatura, la estructura cristalina, el tiempo, la composición de la aleación y el potencial químico en la superficie. De forma simplificada, las leyes de Fick describen el flujo y el cambio del perfil de concentración: un gradiente pronunciado entre la superficie y el núcleo impulsa una penetración inicial rápida, mientras que el gradiente se vuelve menos pronunciado a medida que se desarrolla la capa endurecida.
La atmósfera del proceso establece la condición superficial. En la cementación, la actividad del carbono en la atmósfera del horno establece una superficie austenítica con alto contenido de carbono sobre un interior con menor contenido de carbono. La superficie no adquiere instantáneamente una composición uniforme. En su lugar, la concentración de carbono generalmente disminuye con la distancia desde el exterior, y la forma de ese perfil depende de la temperatura, el potencial de carbono, el tiempo de exposición y las reacciones en la interfaz gas-metal. El núcleo permanece próximo a su contenido de carbono original, salvo que el tratamiento sea excepcionalmente largo o que la sección sea pequeña.
La carbonitruración introduce carbono y nitrógeno mientras el acero se encuentra en estado austenítico. El nitrógeno puede afectar la transferencia de carbono, la templabilidad, la austenita retenida y la precipitación de nitruros de aleación. Debido a que el nitrógeno suele concentrarse cerca del exterior, su perfil puede ser más pronunciado que el perfil de carbono. El resultado no es simplemente «acero cementado con nitrógeno adicional».
La nitruración y la nitrocarburación ferrítica funcionan de manera diferente. Normalmente se llevan a cabo por debajo de la temperatura crítica, donde la matriz permanece ferrítica. El carbono y el nitrógeno se difunden a través de la ferrita, pero esta tiene una solubilidad del carbono mucho menor que la austenita. Por tanto, el nitrógeno reacciona fácilmente con el hierro y los elementos de aleación, produciendo nitruros o carbonitruros, mientras que en la superficie puede formarse una fina capa de compuestos. Debajo de ella se encuentra una zona de difusión que contiene nitrógeno disuelto, precipitados o ambos. La profundidad y las propiedades de esta zona no pueden inferirse a partir de la profundidad de una capa cementada.
La difusión también explica por qué los límites nítidos son poco habituales. Las secciones metalúrgicas normalmente muestran un cambio gradual de dureza y composición, no un plano que separe la «capa endurecida» del «núcleo». Por tanto, la profundidad de capa es una medición especificada basada en un umbral de propiedad. ISO 2639:2002 se aplica a capas cementadas y endurecidas, y utiliza una condición de dureza inferior a 450 HV 1 a tres veces la profundidad de capa. ISO 18203:2026 aborda la medición del espesor de capas producidas, entre otros métodos, por endurecimiento térmico, carbonitruración, cementación y nitruración. El método de medición debe corresponder al tratamiento y a la propiedad especificada.

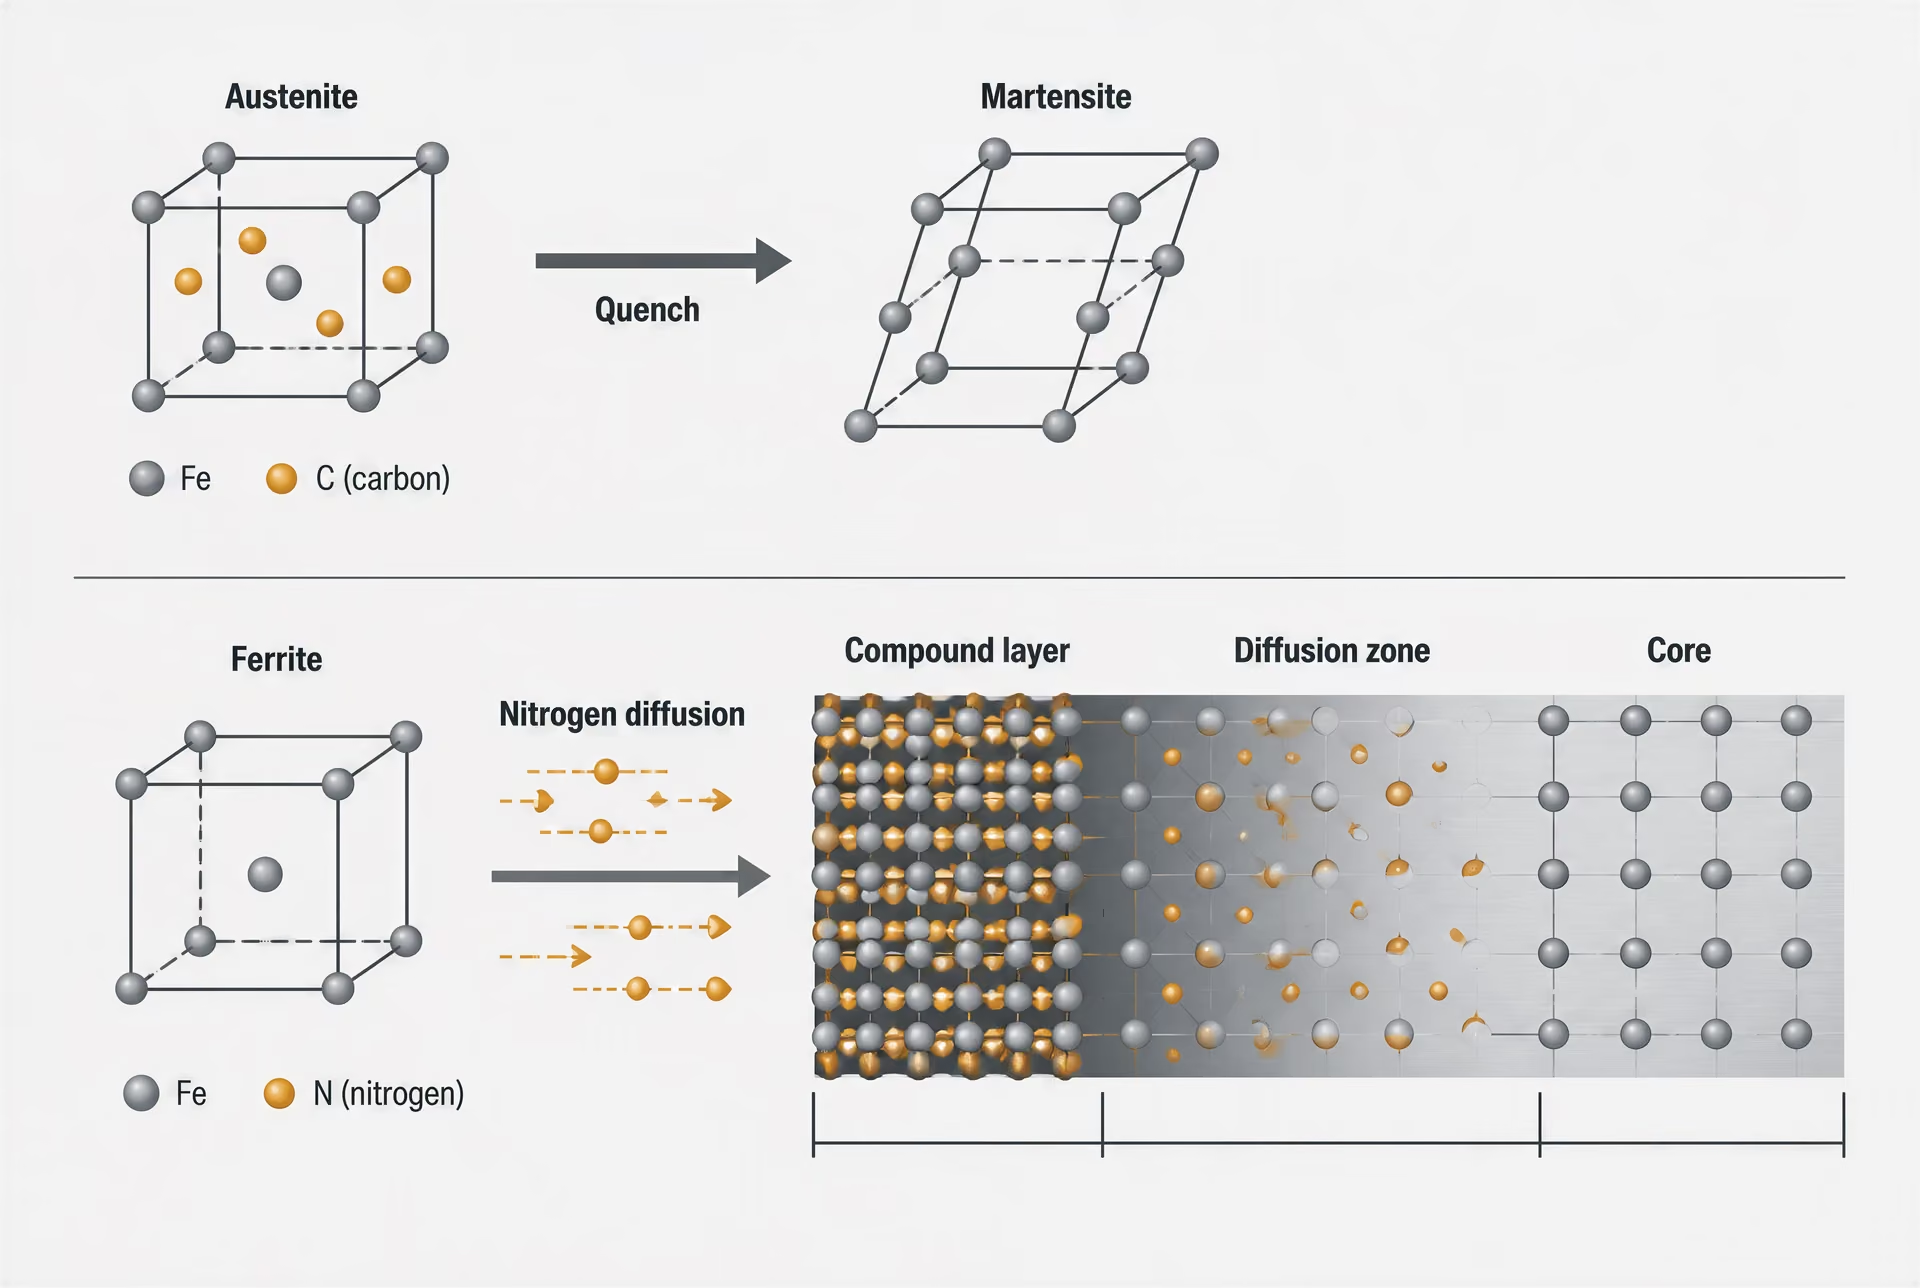
Austenita, ferrita, martensita y capas de compuestos
| Estructura o fase | Función en el endurecimiento superficial | Métodos asociados |
|---|---|---|
| Austenita | Disuelve carbono y favorece el enriquecimiento antes del temple | Cementación y carbonitruración |
| Ferrita | Matriz para la difusión por debajo de la temperatura crítica | Nitruración y nitrocarburación |
| Martensita | Producto de transformación duro tras un enfriamiento rápido | Cementación, carbonitruración y endurecimiento térmico |
| Capa de compuestos | Capa de reacción que contiene nitruros o carbonitruros de hierro | Nitruración y nitrocarburación |
La austenita es la forma cúbica centrada en las caras del hierro, estable por encima de la temperatura crítica correspondiente. Puede disolver una cantidad de carbono considerablemente mayor que la ferrita, la forma cúbica centrada en el cuerpo estable a temperaturas más bajas. Esta diferencia determina la distinción fundamental entre carbonitruración y nitrocarburación.
Durante la cementación o la carbonitruración, el acero se calienta hasta el intervalo austenítico. El carbono, o el carbono junto con el nitrógeno, se difunde en esta fase, y la superficie adquiere una composición química diferente de la del núcleo. Durante el enfriamiento, la austenita puede transformarse en perlita, bainita o martensita, según la velocidad de enfriamiento y la templabilidad. El endurecimiento superficial industrial generalmente utiliza un temple para que la superficie enriquecida se transforme principalmente en martensita. La martensita es una estructura tetragonal centrada en el cuerpo, sobresaturada y distorsionada; su dureza se debe al carbono atrapado, la deformación de la red y la elevada densidad de defectos de transformación.
El núcleo también puede transformarse durante el temple, pero su menor contenido de carbono normalmente le proporciona una menor dureza martensítica y una mayor tenacidad. Elementos de aleación como el cromo, el níquel, el molibdeno y el manganeso modifican la cinética de transformación y alteran la velocidad de enfriamiento necesaria. Por tanto, un núcleo con bajo contenido de carbono puede conservar su tenacidad mientras una superficie con alto contenido de carbono se vuelve dura, siempre que se controlen el ciclo térmico y el tamaño de la sección.
La nitrocarburación no es un ciclo de carbonitruración con una dosis baja. Tiene lugar en ferrita por debajo de la temperatura crítica, por lo que no incluye una etapa intencionada de austenización y normalmente tampoco una capa martensítica generada por temple. Su superficie puede contener una capa de compuestos de nitruro de hierro, a menudo denominada capa blanca, sobre una zona de difusión que contiene nitrógeno. Las fases exactas dependen de la temperatura, la química del gas o de la sal, los potenciales de carbono y nitrógeno y la composición del acero. Pueden formarse nitruros de aleación dentro de la zona de difusión, aumentando la dureza sin producir la misma estructura martensítica que se encuentra después de la carbonitruración.
La nitruración puede producir de manera similar una capa de compuestos y una zona de difusión, mientras que la boruración puede crear boruros de hierro o de aleación, y la cromización puede modificar la superficie mediante fases ricas en cromo. Estas capas difieren en espesor, fragilidad, adherencia, gradiente de dureza y respuesta a las cargas de contacto. Un único valor de dureza no permite identificarlas.
El endurecimiento térmico crea otra estructura. El calentamiento por inducción, llama, láser o haz de electrones eleva únicamente la superficie seleccionada hasta la austenita, mientras que el acero subyacente permanece más frío. A continuación, el aut sobreenfriamiento rápido o el enfriamiento aplicado externamente transforma en martensita la región austenizada. No se requiere difusión de carbono, por lo que la profundidad endurecida está determinada principalmente por el patrón de calentamiento, la conductividad térmica, la frecuencia o los parámetros del haz, el tiempo de permanencia y las condiciones de enfriamiento.
Temple, revenido y tensiones de transformación
El temple congela la condición de alta temperatura, controlada por la difusión, en una estructura fuera del equilibrio. En el acero cementado y carbonitrurado, la superficie puede contener martensita con alto contenido de carbono, martensita con menor contenido de carbono en el núcleo y austenita retenida si el contenido de carbono reduce las temperaturas de inicio y final de formación de martensita. También pueden permanecer o precipitar carburos, según la aleación y el control del proceso. La austenita retenida puede transformarse posteriormente durante el servicio o el rectificado, provocando cambios dimensionales.
El enfriamiento no es mecánicamente neutro. La superficie se enfría y contrae antes que el interior, que está más caliente, generando tensiones térmicas. La transformación añade otra deformación, porque la austenita se expande al convertirse en martensita. El patrón final de tensiones residuales depende de la secuencia de temperaturas a través de la sección, los gradientes de carbono y nitrógeno, la fracción de martensita, la geometría y la severidad del temple. La tensión compresiva superficial puede contribuir a la resistencia frente a determinadas grietas de fatiga, pero una distorsión excesiva, el agrietamiento por temple o una tensión de tracción en una ubicación crítica pueden contrarrestar el objetivo del tratamiento.
El revenido recalienta el acero templado por debajo del intervalo austenítico. Reduce la fragilidad, alivia parte de la tensión de temple y permite que el carbono abandone la martensita sobresaturada. La martensita revenida resultante es menos dura que la martensita sin revenir, pero normalmente es más estable y tolerante al daño. El revenido también puede modificar la austenita retenida y precipitar carburos. Las piezas nitruradas y nitrocarburadas ferríticas requieren una consideración diferente: sus zonas de difusión y capas de compuestos no se crean mediante temple, y un calentamiento posterior excesivo puede engrosar los precipitados, cambiar la química de la capa o reducir la dureza.
Por tanto, la capa endurecida terminada es el producto de la química, la difusión, la estabilidad de las fases, el calentamiento, el enfriamiento y la evolución de las tensiones. La verificación debe informar de más aspectos que la dureza superficial: la profundidad de capa medida, el perfil de dureza, la microestructura, el espesor de la capa de compuestos cuando corresponda, la austenita retenida, la distorsión y la tensión residual pueden determinar si el tratamiento se ajusta al requisito de servicio.
Carburización: capas enriquecidas en carbono seguidas de endurecimiento
Principio de la carburización
La carburización es un tratamiento termoquímico en el que el carbono penetra en la superficie de un acero de bajo contenido de carbono mientras el acero se mantiene a una temperatura a la que puede formarse austenita. El tratamiento crea una superficie con alto contenido de carbono sobre un interior con menor contenido de carbono; por lo tanto, no es simplemente una operación de calentamiento ni constituye, por sí solo, el ciclo completo de endurecimiento. Posteriormente, la capa enriquecida normalmente se austenitiza y se templa para que su contenido de carbono pueda producir martensita.
ASM International define el endurecimiento superficial como el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, se vuelva considerablemente más dura que el núcleo. La carburización logra esa diferencia modificando la composición de la superficie antes de la transformación. El potencial de carbono de la atmósfera del horno, del baño de sales o del medio que contiene carbono se mantiene por encima de la actividad del carbono en la superficie del acero. El carbono se disuelve entonces en la superficie y difunde hacia el interior. Su concentración disminuye con la distancia desde la superficie, produciendo un gradiente de carbono en lugar de un límite abrupto.
El gradiente es importante. Cerca de la superficie, el contenido de carbono puede ser suficientemente alto para producir martensita de alto contenido de carbono después del temple. Más hacia el interior, la composición original de bajo contenido de carbono permanece en gran medida sin cambios, aunque experimenta el mismo ciclo térmico. El componente resultante puede combinar una superficie dura y resistente al desgaste con un núcleo más tenaz y tolerante al daño. Esta configuración explica por qué la carburización se utiliza en piezas como engranajes, ejes estriados, rodillos, casquillos y otros componentes expuestos a esfuerzos de contacto, pero no significa que todas las piezas carburizadas presenten el mismo comportamiento frente al desgaste, la fatiga, la fricción o la corrosión.
AISI 8620, AISI 4320 y AISI 9310 son ejemplos conocidos de aceros aleados de bajo contenido de carbono utilizados en la práctica de la carburización, pero una designación por sí sola no establece una profundidad de capa, un perfil de dureza ni un resultado de distorsión determinados. El contenido de elementos de aleación del acero modifica la templabilidad, la estabilidad de los carburos, las temperaturas de transformación, la respuesta al revenido y los cambios dimensionales. El níquel, el cromo y el molibdeno pueden favorecer el endurecimiento del núcleo durante el temple, mientras que un contenido excesivo de carbono en la superficie o un equilibrio inadecuado de la aleación pueden aumentar la austenita retenida y la formación de carburos.
| Ruta de cementación | Característica del proceso | Consideración de control |
|---|---|---|
| Cementación gaseosa | Atmósfera controlada del horno con contenido de carbono | Potencial de carbono, flujo de gas y uniformidad del horno |
| Cementación al vacío | Inyección de hidrocarburo a baja presión | Ciclo de inyección y selección del temple |
| Cementación en caja | El compuesto con contenido de carbono rodea la pieza | Control menos directo de la atmósfera |
Los medios de carburización incluyen procesos con gas, al vacío y en caja. La carburización con gas controla habitualmente una atmósfera que contiene monóxido de carbono, dióxido de carbono, hidrógeno, metano y otros productos hidrocarbonados. La carburización al vacío utiliza la inyección de hidrocarburos a baja presión y va seguida de un temple en gas o en aceite, según el equipo y el componente. En la carburización en caja, la pieza se rodea de un compuesto que contiene carbono, históricamente carbón vegetal con un activador, aunque el control del proceso es menos directo que en una atmósfera de horno monitorizada.
La temperatura y el tiempo determinan el perfil de carbono. Una temperatura más alta generalmente acelera la difusión, pero también aumenta el crecimiento de grano y puede incrementar la distorsión. Una exposición más prolongada profundiza la capa solo de manera gradual, porque, en condiciones simplificadas, la distancia de difusión está relacionada aproximadamente con la raíz cuadrada del tiempo. Los perfiles reales dependen del potencial de carbono, los elementos de aleación, la uniformidad del horno, el estado de la superficie y las condiciones de contorno en esquinas, orificios y regiones enmascaradas. Por lo tanto, una «profundidad de capa» especificada solo tiene significado cuando se indican su definición y el método de medición.
Austenización, temple y revenido
Después de que el carbono penetra en la superficie, el acero normalmente debe someterse a un ciclo de endurecimiento. En un proceso de endurecimiento directo, la carburización se realiza a una temperatura de austenización y el componente se templa directamente desde esa temperatura. En un proceso de doble endurecimiento o de reaustenización, la pieza se enfría después de la carburización y luego se recalienta, a veces primero para refinar el núcleo y después para endurecer la capa. El ciclo seleccionado depende del grado de acero, el tamaño de la sección, las propiedades requeridas del núcleo, el control del tamaño de grano y los límites de distorsión.
La austenita disuelve el carbono y permite que la superficie enriquecida responda de manera diferente del núcleo de bajo contenido de carbono durante el enfriamiento. Si el temple es suficientemente severo y la trayectoria de temperatura evita una cantidad excesiva de productos de transformación, la capa se transforma principalmente en martensita. El núcleo también puede formar martensita, pero su menor contenido de carbono le proporciona una dureza después del temple más baja y, por lo general, una mayor tenacidad. La templabilidad de la aleación determina hasta dónde progresa esa transformación. Una sección gruesa o un temple insuficiente pueden dejar bainita, ferrita o perlita en regiones destinadas a soportar la carga.
La severidad del temple debe controlarse, no maximizarse. El aceite, la solución de polímero, el gas a presión y otros medios de temple extraen el calor a velocidades diferentes, y la agitación modifica las condiciones locales de enfriamiento. Un temple muy severo puede reducir los productos de transformación blanda no deseados, pero también puede aumentar las tensiones térmicas y de transformación, incrementando el riesgo de fisuración y los cambios dimensionales. El temple interrumpido, escalonado o con gas a presión puede reducir los cambios dimensionales en determinadas geometrías, pero ningún medio de temple es adecuado de forma universal.
El revenido sigue al temple. Su finalidad es reducir la fragilidad y la elevada tensión residual de la martensita después del temple, al tiempo que establece la dureza y la estabilidad dimensional requeridas. El revenido no restablece la condición original de bajo contenido de carbono. La capa rica en carbono sigue siendo químicamente distinta y su respuesta puede diferir de la del núcleo. La temperatura y el tiempo de revenido influyen en la precipitación de carburos, la descomposición de la martensita, la estabilidad de la austenita retenida y la dureza final. El revenido a baja temperatura es habitual cuando se requiere una elevada dureza de capa, pero no sustituye la especificación de la microestructura completa y del perfil de dureza.
El control del proceso también debe abordar el crecimiento del grano de austenita. Las temperaturas de carburización son suficientemente elevadas como para que una exposición prolongada agrande los granos de austenita previa, especialmente si el acero carece de adiciones adecuadas para el afino de grano o si el ciclo está mal controlado. Los granos gruesos pueden reducir la tenacidad y modificar el comportamiento de transformación. El recalentamiento por debajo de la temperatura de carburización original puede refinar la estructura, pero añade otro ciclo térmico y otra oportunidad de que se produzca distorsión.
Microestructura, austenita retenida y distorsión
Una capa cementada puede contener martensita con alto contenido de carbono, austenita retenida, carburos y regiones de transición. Strong evidence
Una capa carburizada no se define únicamente por la martensita. Un examen microestructural práctico puede revelar martensita de alto contenido de carbono, austenita retenida, carburos y regiones de transición en las que el contenido de carbono y la dureza disminuyen hacia el núcleo. La proporción y la morfología de cada constituyente dependen del potencial de carbono en la superficie, la temperatura, la composición de la aleación, la velocidad de enfriamiento y el revenido.
Austenita retenida Austenita que permanece sin transformar después del temple porque sus temperaturas de transformación se reducen suficientemente por la composición y el historial de enfriamiento.
La austenita retenida se forma cuando la austenita enriquecida en carbono tiene una temperatura de inicio de la transformación martensítica suficientemente baja como para que el temple no la transforme por completo. Una cierta cantidad de austenita retenida puede acomodar la deformación y reducir la fisuración inmediata, pero es dimensionalmente inestable bajo el esfuerzo de servicio, el mecanizado o un enfriamiento posterior. Su transformación en martensita puede provocar un crecimiento u otros cambios dimensionales. Una cantidad excesiva también puede reducir la dureza medida o modificar el comportamiento frente a la fatiga de contacto. Por ese motivo, el contenido de austenita retenida suele medirse mediante metalografía o difracción de rayos X cuando la estabilidad dimensional o la carga cíclica son importantes; la dureza superficial por sí sola no puede identificarla de manera fiable.
Los carburos plantean otro problema de control. Los carburos de aleación pueden contribuir a la resistencia al desgaste, pero una red continua de carburos o una cantidad excesiva de carburos en los límites de grano puede fragilizar la capa y consumir los elementos de aleación necesarios para la templabilidad. Un potencial de carbono excesivo, un tiempo excesivo a temperatura o una composición química inadecuada del acero pueden producir una superficie que sea más dura en una medición por penetración, pero menos satisfactoria en servicio. El objetivo es obtener un perfil de carbono controlado, no el mayor contenido de carbono superficial posible.
La distorsión procede de varias fuentes que actúan conjuntamente: expansión y contracción térmicas, deformaciones de transformación cuando la austenita se convierte en martensita, enfriamiento no uniforme, variaciones del espesor de la sección, tensiones residuales de mecanizado y efectos de los dispositivos de sujeción o de la carga. Los engranajes pueden experimentar cambios en el tamaño de los dientes o en el descentramiento; los ejes pueden doblarse o aumentar de diámetro; las secciones delgadas pueden combarse. Por lo tanto, la geometría, la orientación en el horno, la agitación del temple y la sujeción forman parte de la especificación del proceso. El rectificado posterior al endurecimiento puede corregir algunos errores dimensionales, pero no puede reparar una microestructura de capa inadecuada ni eliminar la distorsión sin consumir la capa requerida.
La verificación debe medir algo más que un valor de dureza superficial. ISO 2639:2002 aborda la determinación y verificación de la profundidad de las capas carburizadas y endurecidas, y utiliza una condición de dureza inferior a 450 HV 1 a tres veces la profundidad de capa para definir su aplicabilidad. Un perfil de dureza desde la superficie hacia el núcleo puede establecer la profundidad efectiva de capa cuando se respetan la carga especificada, la preparación, el espaciamiento y el punto final. ISO 18203:2026 abarca las capas endurecidas superficialmente mediante carburización, carbonitruración, nitruración, endurecimiento por llama, inducción, haz de electrones y láser, lo que refuerza que los distintos tratamientos requieren procedimientos de medición definidos.
El examen metalográfico puede revelar martensita, bainita, perlita, austenita retenida y carburos que un perfil de dureza podría pasar por alto. En componentes de precisión pueden ser necesarias la inspección dimensional y las mediciones de tensiones residuales. La carburización es uno de los tratamientos termoquímicos más utilizados para el acero, pero su resultado es una combinación controlada de composición, transformación, microestructura, tensiones y profundidad de capa medida, no una denominación genérica para cualquier superficie endurecida.
Carbonitruración: carbono y nitrógeno en la austenita
La carbonitruración es un proceso termoquímico de endurecimiento superficial en el que tanto el carbono como el nitrógeno penetran en la superficie del acero mientras este se encuentra en estado austenítico. A continuación, la capa enriquecida se templa, produciendo normalmente martensita, que es considerablemente más dura que el núcleo de menor contenido de carbono. Por lógica de proceso, la carbonitruración se sitúa entre la cementación y la nitruración, pero no es simplemente un ciclo de cementación más rápido ni una forma de nitrocarburación a alta temperatura.
ASM International define el endurecimiento superficial como el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, se vuelva considerablemente más dura que el núcleo. Del mismo modo, la U.S. National Bureau of Standards clasifica la cementación, la nitruración y la carbonitruración según se añadan carbono, nitrógeno o ambos a la superficie del acero. Por tanto, la carbonitruración debe identificarse por las especies que difunden y por la condición de fase, no solo por el perfil final de dureza.
Mecanismo de la carbonitruración
La pieza se calienta por encima de la temperatura crítica inferior, hasta el intervalo austenítico, normalmente en una atmósfera gaseosa controlada que contiene un gas portador de carbono y una adición de amoníaco. El monóxido de carbono, el metano, el propano y un gas portador endotérmico pueden participar en el suministro de carbono, mientras que el amoníaco proporciona una fuente de nitrógeno atómico. La atmósfera debe controlarse porque el potencial de carbono, la disociación del amoníaco, el flujo de gas, la presión y la temperatura del horno determinan conjuntamente el potencial químico en la superficie del acero.
A la temperatura de austenización, la austenita puede disolver una cantidad apreciable de carbono y una cantidad menor, pero metalúrgicamente significativa, de nitrógeno. A continuación, el carbono y el nitrógeno difunden hacia el interior desde la superficie. Su concentración disminuye con la distancia, produciendo un gradiente en lugar de un límite definido. El perfil resultante depende de la temperatura, el tiempo de mantenimiento, la composición de la aleación, las reacciones superficiales y la velocidad a la que la atmósfera suministra cada especie.
El nitrógeno afecta a algo más que la química superficial. En la austenita, puede aumentar la templabilidad y retrasar algunas reacciones de transformación, permitiendo que una capa enriquecida delgada forme martensita durante el temple incluso cuando el acero base tiene una templabilidad limitada. El nitrógeno también modifica las temperaturas de transformación de austenita a martensita y puede aumentar la austenita retenida si el contenido combinado de carbono y nitrógeno es excesivo. Los elementos de aleación, como el cromo, el molibdeno, el manganeso y el níquel, modifican además la templabilidad y la estabilidad de los carburos o nitruros.
Secuencia de carbonitruración
- Austenización Calentar el acero hasta el intervalo de la austenita.
- Enriquecimiento Suministrar carbono y nitrógeno mediante la atmósfera controlada.
- Temple Enfriar con suficiente rapidez para formar la capa martensítica prevista.
- Revenido Reducir la fragilidad y ajustar la dureza y la estabilidad dimensional.
Por lo tanto, la secuencia práctica suele ser: austenizar en una atmósfera que contenga carbono y nitrógeno, mantener el tiempo suficiente para que se desarrolle la capa especificada y templar a una velocidad controlada. A continuación, puede realizarse un revenido para reducir las tensiones de temple y ajustar la dureza. La carbonitruración se aplica a menudo a aceros de bajo contenido de carbono, incluidos grados seleccionados para piezas pequeñas, elementos de fijación, engranajes, casquillos y otros componentes que requieren una capa endurecida poco profunda y un interior tenaz. La designación del grado, por sí sola, no determina el resultado. AISI 1018, AISI 1020, SAE 8620 y EN 20MnCr5 responden de manera diferente porque difieren en su contenido de carbono, contenido de aleación, tamaño de grano, templabilidad y tratamiento térmico previo.
La superficie puede contener martensita con austenita retenida y, dependiendo de la química y del procesamiento, carburos o carbonitruros de aleación. El núcleo puede transformarse en martensita, bainita o una mezcla que contenga ferrita y perlita. Esta distinción es importante. Una capa dura sobre un núcleo blando y débil puede fallar por deformación, aplastamiento o flexión aunque una medición de la dureza superficial parezca satisfactoria.
| Característica | Carbonitruración | Nitrocarburación |
|---|---|---|
| Matriz durante el enriquecimiento | Austenita | Ferrita |
| Régimen de temperatura | Por encima de la temperatura crítica | Por debajo de la temperatura crítica |
| Estructura final habitual | Capa martensítica después del temple | Capa de compuestos y zona de difusión |
| Temple necesario para formar la capa endurecida | Normalmente sí | Normalmente no |
La carbonitruración no es nitrocarburación. En la carbonitruración, el carbono y el nitrógeno difunden en la austenita por encima de la temperatura crítica, y el temple normalmente crea una capa martensítica. En la nitrocarburación, el carbono y el nitrógeno difunden en la ferrita por debajo de la temperatura crítica. Los componentes nitrocarburados desarrollan habitualmente una delgada capa de compuestos de hierro-carbono-nitrógeno sobre una zona de difusión que contiene nitrógeno, mientras que los componentes carbonitrurados se especifican principalmente mediante una capa transformada y endurecida. Confundir ambos tratamientos puede generar expectativas erróneas respecto a la estructura de fases, el cambio dimensional, los ensayos de dureza y el comportamiento frente al desgaste o la corrosión.
Comparación con la cementación
La cementación introduce carbono en la austenita y crea una superficie con alto contenido de carbono sobre un interior con menor contenido de carbono. La carbonitruración sigue la misma lógica térmica general, pero añade nitrógeno al mismo tiempo. La diferencia es importante: el nitrógeno modifica la templabilidad, el comportamiento de transformación, la austenita retenida y la respuesta de la capa enriquecida durante el temple.
Una capa cementada suele hacerse más profunda que una capa carbonitrurada, aunque ninguno de los dos procesos tiene una profundidad fija. La carbonitruración se selecciona habitualmente cuando es suficiente una capa relativamente poco profunda y cuando el aumento de la templabilidad debido al nitrógeno puede reducir el riesgo de que la superficie quede insuficientemente endurecida. El ciclo de tratamiento más corto que suele asociarse con la carbonitruración es consecuencia de la profundidad especificada y de la temperatura del proceso, no una definición del método. Un ciclo largo a baja temperatura y un ciclo corto a alta temperatura pueden producir gradientes, deformación, crecimiento de grano y contenidos de austenita retenida diferentes.
La cementación se basa generalmente en el potencial de carbono para establecer la concentración superficial de carbono. La carbonitruración requiere controlar tanto el potencial de carbono como el potencial de nitrógeno. Aumentar la adición de amoníaco no hace simplemente que la capa sea más dura. Un exceso de nitrógeno puede aumentar la austenita retenida, favorecer la porosidad o una química superficial no uniforme en condiciones inadecuadas y modificar la respuesta dimensional. Un exceso de carbono puede crear una superficie con alto contenido de carbono que resulte frágil después del temple o que contenga una cantidad excesiva de austenita retenida. Por consiguiente, el control del horno y la medición de la atmósfera forman parte de la especificación metalúrgica.
El propio acero modifica la comparación. Un acero al carbono de bajo contenido de carbono puede obtener mediante carbonitruración una capa martensítica poco profunda de utilidad, mientras que un acero de cementación de baja aleación como SAE 8620 se selecciona habitualmente cuando se requieren una mayor profundidad de capa y una mayor templabilidad del núcleo. Un componente de SAE 8620 cementado y un componente de AISI 1018 carbonitrurado no pueden compararse únicamente mediante la dureza superficial. Sus gradientes de carbono, contenidos de nitrógeno, transformaciones del núcleo, deformaciones y capacidades portantes son diferentes.
Ambos procesos pueden producir tensiones residuales de compresión cerca de la superficie después del temple, lo que puede contribuir a la resistencia frente a algunas formas de fatiga por contacto o flexión. Ninguno de los dos procesos garantiza un estado de tensiones beneficioso. La severidad del temple, el tamaño de la sección, la geometría, la microestructura previa y el revenido determinan el resultado real. El comportamiento frente al desgaste, la fricción y la tribocorrosión también depende del material del contracuerpo, la lubricación, la presión de contacto, el acabado superficial y el entorno; el nombre del tratamiento no permite predecir el rendimiento.
Capa martensítica y variables del proceso
La capa martensítica solo se forma si la austenita enriquecida se enfría a través del intervalo de transformación a una velocidad suficiente. El temple en aceite, polímero, sal o gas produce historiales diferentes de extracción de calor. Un temple severo puede aumentar la formación de martensita, pero también incrementar el riesgo de deformación y agrietamiento. Un temple suave puede dejar bainita o perlita en regiones que debían quedar completamente endurecidas. El temple interrumpido o escalonado puede reducir la deformación, pero modifica la trayectoria de transformación y debe cualificarse para la geometría del componente.
La temperatura controla la difusión y el crecimiento de grano austenítico. El tiempo controla la distancia de penetración del carbono y el nitrógeno. La composición de la atmósfera controla el suministro superficial. Las condiciones de temple controlan las fases finales. La composición del acero controla la templabilidad y la precipitación. Estas variables interactúan, por lo que una temperatura de carbonitruración indicada sin información sobre el tiempo, la atmósfera, el grado de acero y el temple no constituye una especificación de tratamiento reproducible.
La verificación debe medir algo más que la dureza superficial máxima. Un perfil de dureza desde la superficie hasta el núcleo puede establecer la profundidad efectiva de la capa, mientras que la metalografía puede revelar martensita, austenita retenida, bainita, carburos, nitruros, descarburación y oxidación intergranular. Para piezas de precisión pueden ser necesarias la inspección dimensional y la evaluación de las tensiones residuales.
ISO 18203:2026 abarca las capas endurecidas superficialmente producidas mediante carbonitruración, cementación, nitruración, endurecimiento a la llama, por inducción, por haz de electrones y por láser. ISO 2639:2002 aborda la determinación y verificación de la profundidad de la capa cementada y endurecida; su aplicabilidad utiliza una condición de dureza inferior a 450 HV 1 a tres veces la profundidad de la capa. Este criterio no debe trasladarse sin una evaluación crítica a todas las especificaciones de carbonitruración. El plano o la norma del proceso debe indicar el método de medición, la escala de dureza, la ubicación, la profundidad mínima o efectiva, el estado superficial y los límites de aceptación. El endurecimiento superficial se demuestra mediante la microestructura y el perfil de profundidad requeridos, no mediante una única lectura superficial brillante y dura.
Nitruración: difusión de nitrógeno sin cementación convencional
La nitruración es un tratamiento termoquímico basado en el nitrógeno, en el que este penetra en la superficie del acero y reacciona con el hierro y determinados elementos de aleación. Por lo tanto, no es una versión de bajo contenido de carbono de la cementación. La cementación crea una capa enriquecida en carbono que normalmente se austenitiza y se templa para formar martensita de alto contenido de carbono. La nitruración trata normalmente un acero previamente tratado térmicamente a una temperatura inferior al intervalo de transformación crítica, de modo que la superficie endurecida está constituida principalmente por ferrita endurecida por nitrógeno y nitruros de aleación, en lugar de una capa martensítica templada.
ASM International define el endurecimiento superficial como el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, alcance una dureza sustancialmente superior a la del núcleo. La nitruración cumple esta definición, pero el mecanismo de obtención de la dureza es diferente. La Oficina Nacional de Normas de los Estados Unidos clasifica la cementación, la nitruración y la carbonitruración según se añadan carbono, nitrógeno o ambos a la superficie. Esta clasificación resulta más útil que considerar todos los procesos de endurecimiento superficial como un único ciclo térmico.
Difusión de nitrógeno y formación de nitruros
En la superficie de tratamiento, el nitrógeno se suministra mediante una atmósfera de amoníaco disociado, un plasma u otro medio controlado que contenga nitrógeno. Los átomos de nitrógeno se disuelven en la superficie del acero y difunden hacia el interior. Algunos permanecen en solución sólida intersticial; otros se combinan con el hierro o con elementos de aleación para formar nitruros. El perfil de dureza resultante depende del potencial de nitrógeno, la temperatura, el tiempo, la composición del acero, el tratamiento térmico previo y las reacciones que tienen lugar en la superficie.
Los aceros para nitruración se seleccionan, en parte, por sus elementos formadores de nitruros. El aluminio, el cromo, el molibdeno, el vanadio, el titanio y, en ocasiones, el niobio pueden formar nitruros de aleación finamente distribuidos. Estas partículas obstaculizan el movimiento de las dislocaciones y aumentan la dureza dentro de la zona de difusión. Sus efectos no son intercambiables: cada elemento presenta una solubilidad, estabilidad del nitruro, comportamiento de precipitación e influencia sobre la tenacidad y el cambio dimensional diferentes. La presencia de un elemento en un certificado de composición no demuestra por sí sola una profundidad nitrurada o una dureza determinadas. Para obtener esos resultados se requieren un proceso definido y un método de verificación.
Entre las opciones habituales de ingeniería se encuentran los aceros especificados para nitruración conforme a EN 10085, así como aceros aleados como AISI 4140, cuando se han establecido la respuesta requerida, el tratamiento del núcleo y las condiciones de servicio. No debe atribuirse a ningún grado un resultado genérico de nitruración sin controlar su composición química exacta, su condición de revenido previa, el acabado superficial y el ciclo del horno.
El transporte de nitrógeno está fuertemente condicionado por la reacción superficial. En la nitruración gaseosa, la disociación del amoníaco y el potencial de nitruración resultante gobiernan la actividad del nitrógeno en la pieza. En la nitruración por plasma, el bombardeo iónico puede limpiar y activar la superficie, mientras que los parámetros eléctricos influyen en el calentamiento y el transporte de especies. Estos procesos están relacionados, pero no producen capas de compuestos, rugosidad, porosidad ni uniformidad local idénticas.
En la superficie exterior puede formarse una capa de compuestos. Está constituida principalmente por nitruros de hierro, descritos habitualmente como nitruro de hierro épsilon, ε-Fe₂–₃N, y nitruro de hierro gamma prima, γ′-Fe₄N. Según el potencial de nitrógeno y el control del ciclo, la capa puede estar constituida predominantemente por una fase, por una mezcla de fases o ser lo bastante delgada como para presentar una continuidad limitada. Debajo de ella se encuentra la zona de difusión, en la que el nitrógeno está disuelto en la matriz y puede producirse la precipitación de nitruros de aleación. La capa de compuestos puede mejorar la resistencia al desgaste adhesivo y a ciertos entornos corrosivos, pero también puede ser frágil, porosa o presentar una unión deficiente si su composición química y su espesor no son adecuados. Una capa blanca gruesa no constituye automáticamente una prueba de que el tratamiento haya sido satisfactorio.
La zona de difusión no equivale a la región martensítica transformada producida por la cementación. Puede contener un gradiente de dureza causado por la disminución de la concentración de nitrógeno y el cambio de la densidad de precipitados con la profundidad. El núcleo conserva la microestructura producida por la operación previa de temple y revenido. Por este motivo, la nitruración suele comenzar con un acero cuyas propiedades del núcleo ya están establecidas. El ciclo de nitruración no está destinado a sustituir ese tratamiento térmico del núcleo.
Terminología de la capa nitrurada
En la industria se utiliza la expresión «capa nitrurada», pero puede ocultar dos estructuras distintas. Un informe debe especificar si se refiere al espesor total de la capa nitrurada, al espesor de la capa de compuestos, a la profundidad de la zona de difusión o a una profundidad efectiva especificada a partir de la dureza. «Capa blanca» es un término metalográfico para designar la capa de compuestos después del ataque; no constituye una descripción completa de la región nitrurada.
La distinción es importante durante la inspección. Una sección transversal puede mostrar una capa de compuestos delgada y continua sobre una zona de difusión mucho más gruesa. Alternativamente, la capa de compuestos puede minimizarse deliberadamente, mientras que la zona de difusión proporciona la principal dureza portante. Las piezas sometidas a deslizamiento, impacto, contacto de rodadura o medios corrosivos pueden requerir equilibrios diferentes entre estas regiones. El comportamiento frente a la fricción y el desgaste no puede predecirse a partir de un único valor de dureza superficial, ya que también influyen la rugosidad, la porosidad, la morfología de los nitruros, el material del contracuerpo, la lubricación y las tensiones residuales.
Informe de la capa nitrurada
- Capa de compuestos Indique el espesor y, cuando sea necesario, la constitución de fases, la continuidad y la porosidad.
- Zona de difusión Indique la región reforzada por nitrógeno situada bajo la capa de compuestos.
- Perfil de dureza Especifique la carga de ensayo, el espaciamiento, la preparación superficial y el punto final.
- Núcleo Registre la condición de tratamiento térmico preexistente y la dureza.
La profundidad nitrurada debe notificarse junto con la base de medición utilizada. Un límite metalográfico, un perfil de microdureza y un perfil de concentración de nitrógeno no necesariamente proporcionarán el mismo valor. ISO 18203:2026 abarca las capas endurecidas superficialmente producidas mediante nitruración, así como mediante cementación, carbonitruración, endurecimiento a la llama, endurecimiento por inducción, endurecimiento por haz de electrones y endurecimiento por láser. La inclusión de estos procesos no hace idénticos sus criterios de profundidad de capa; la definición y el procedimiento de medición pertinentes deben corresponder al tratamiento aplicado.
ISO 2639:2002 está orientada a determinar y verificar la profundidad de la capa cementada y endurecida. Su aplicabilidad incluye una condición de dureza inferior a 450 HV 1 a tres veces la profundidad de la capa. Este criterio no debe transferirse de forma acrítica a las capas nitruradas. La nitruración suele producir una disminución gradual de la dureza, una capa de compuestos con una función independiente y un núcleo cuya dureza puede ser ya relativamente elevada. Una especificación de nitruración debe indicar la carga de ensayo, el espaciado entre puntos del perfil, la eliminación o inclusión de la capa de compuestos en la medición y el punto final elegido.
Estabilidad dimensional y limitaciones del proceso
La nitruración suele seleccionarse cuando es necesario limitar la distorsión, porque normalmente evita las etapas de austenitización y temple asociadas a la cementación. Esta ventaja es real, pero no absoluta. La pieza permanece calentada durante muchas horas, y la absorción de nitrógeno, la precipitación de nitruros, la relajación de las tensiones de mecanizado y el crecimiento de la capa de compuestos pueden modificar sus dimensiones. Las secciones delgadas, los bordes afilados, los ajustes a presión y las superficies previamente sometidas a trabajo en frío son especialmente sensibles. Siguen siendo necesarios los dispositivos de fijación y la planificación de las sobremedidas.
La microestructura inicial es decisiva. Un núcleo templado y revenido proporciona la resistencia y la estabilidad de las que depende la capa nitrurada, mientras que una tensión residual excesiva o una temperatura de revenido inadecuada pueden provocar movimientos dimensionales durante el tratamiento. La temperatura de nitruración también debe ser compatible con la condición de revenido previa; si la pieza se expone a una temperatura superior a la utilizada para el revenido, la dureza del núcleo puede disminuir aunque la superficie se endurezca.
La condición superficial controla la entrada de nitrógeno. Las películas de óxido, los residuos de aceite, la descarburación, los daños de rectificado, el metal embadurnado y una rugosidad irregular pueden producir capas de compuestos discontinuas o profundidades de difusión inconsistentes. Por lo tanto, la limpieza, la activación, el enmascarado y el premecanizado controlado son requisitos del proceso, no simples operaciones cosméticas. Los bordes y los orificios pueden recibir flujos de nitrógeno diferentes de los de las superficies planas extensas, mientras que los tratamientos por plasma pueden mostrar efectos locales debidos a la geometría y al apantallamiento eléctrico.
La temperatura, el tiempo y el potencial de nitrógeno también imponen limitaciones. Una temperatura más alta generalmente acelera la difusión y la precipitación, pero puede aumentar el cambio dimensional, modificar la condición de revenido previa o producir una capa de compuestos excesiva. Un tratamiento más prolongado aumenta la profundidad únicamente conforme a la cinética de difusión; no garantiza un incremento proporcional de la profundidad útil portante. Un exceso de nitrógeno puede favorecer estructuras superficiales frágiles o porosas. Por lo tanto, el control del proceso debe especificar la condición prevista de la capa de compuestos, no solo la temperatura y la duración del ciclo en el horno.
La nitruración debe evaluarse en función de su función real en servicio: la dureza portante de la zona de difusión, la fricción, el desgaste, la corrosión, la fatiga, la tolerancia dimensional y la resistencia del núcleo. Aplicar únicamente criterios de cementación supone confundir una estructura de difusión de nitrógeno con una capa de carbono templada. Este error puede producir una lectura de dureza aparentemente conforme, al tiempo que se pasa por alto la capa que controla el fallo.
Nitrocarburización ferrítica y capas de nitrocarburización
La nitrocarburización ferrítica (FNC), a menudo denominada tratamiento de nitrocarburización ferrítica, es un proceso termoquímico de endurecimiento superficial en el que el carbono y el nitrógeno se difunden simultáneamente en la ferrita, mientras el acero permanece por debajo de su temperatura crítica de transformación. La diferencia con la carbonitruración es metalúrgicamente importante. La carbonitruración introduce carbono y nitrógeno en la austenita, normalmente a una temperatura suficientemente alta como para formar una capa martensítica después del temple. La nitrocarburización normalmente no sigue ese ciclo de austenización y temple. Modifica la superficie ferrítica existente mediante difusión intersticial y formación de compuestos.
El término nitrocarburización puede describir la familia de procesos, mientras que nitrocarburización ferrítica identifica la ruta por debajo de la temperatura crítica. Los procesos con gas, en baño de sales y por plasma pueden suministrar las especies que contienen nitrógeno y carbono, aunque difieren en su química gaseosa, control de la reacción y estado superficial. La Oficina Nacional de Normas de Estados Unidos clasifica la cementación, la nitruración y la carbonitruración según se añada carbono, nitrógeno o ambos en la superficie; la FNC pertenece a esa misma clasificación termoquímica, pero su temperatura de procesamiento ferrítica y la microestructura resultante requieren un tratamiento independiente.
Procesamiento por debajo de la temperatura crítica
La pieza se calienta por debajo de la temperatura crítica inferior, Ac1, de modo que la matriz permanece ferrítica en lugar de transformarse en austenita. El nitrógeno y el carbono penetran en la superficie desde la atmósfera o la sal de tratamiento y se difunden hacia el interior. Debido a que no se produce una transformación intencionada de fase en el volumen seguida de un temple, el cambio dimensional y la distorsión suelen ser menores que en la cementación o la carbonitruración. No están ausentes. Los gradientes térmicos, las tensiones preexistentes, las marcas de mecanizado, la geometría de la pieza y el crecimiento de la capa de compuestos todavía pueden modificar las dimensiones y la forma.
La respuesta al tratamiento depende en gran medida de la composición del acero. El hierro por sí solo puede formar carbonitruros y nitruros de hierro, pero elementos de aleación como el cromo, el molibdeno, el vanadio y el aluminio forman nitruros de aleación estables en la zona de difusión. Estos precipitados dificultan el movimiento de dislocaciones y aumentan la dureza bajo la superficie. Por tanto, los aceros de bajo contenido de carbono y baja aleación pueden recibir una superficie dura sin adquirir la capa martensítica profunda templada asociada a los aceros cementados. Los aceros para nitruración, incluidos los grados especificados como EN 41B o AISI 4140, cuando se controlan la designación normativa real y el tratamiento térmico previo, responden de forma distinta de los aceros al carbono simples, porque sus elementos de aleación modifican la difusión del nitrógeno, la precipitación y la dureza.
La temperatura, el tiempo, el potencial y la práctica de enfriamiento deben controlarse conjuntamente. Un potencial de nitrógeno elevado puede crear una capa de compuestos gruesa y frágil; un potencial insuficiente puede producir una capa continua escasa o inexistente. La actividad del carbono también modifica el equilibrio de fases y puede afectar a la porosidad. Por tanto, el ciclo del horno no es intercambiable con una receta de cementación, incluso cuando se trata el mismo componente de acero.
Capa de compuestos y zona de difusión
Una superficie nitrocarburizada suele describirse como formada por dos regiones contiguas. La capa exterior de compuestos, denominada a veces capa blanca después del ataque metalográfico, está constituida principalmente por carbonitruros de hierro. Sus fases pueden incluir la fase épsilon, aproximadamente Fe₂–₃(N,C), y la fase gamma prima, aproximadamente Fe₄(N,C), cuya proporción está determinada por la temperatura, la química del gas o de la sal y el tiempo de tratamiento. La capa no es simplemente «nitrógeno duro». Es una zona de reacción químicamente diferenciada, de carácter similar al cerámico, cuyo constitución de fases, espesor, continuidad y porosidad determinan su comportamiento en contacto.
Debajo se encuentra la zona de difusión. Las concentraciones de nitrógeno y carbono disminuyen con la profundidad, mientras que los precipitados de nitruros de aleación y la deformación local de la red pueden producir un gradiente de dureza. La zona de difusión normalmente transiciona de forma progresiva hacia el núcleo no afectado, en lugar de terminar en un límite metalúrgico definido. Por ello, su profundidad útil debe definirse mediante un criterio de medición, no mediante un borde visual en una sección transversal pulida.
La continuidad es importante. Una capa de compuestos fina y continua puede proteger una superficie deslizante, mientras que una capa discontinua puede dejar expuestas regiones más blandas y producir un contacto irregular. Un espesor excesivo puede aumentar la fragilidad y favorecer la formación de grietas o el desprendimiento bajo impacto o una elevada tensión de contacto. La porosidad es igualmente determinante: la porosidad controlada cerca de la superficie puede retener lubricante en algunas aplicaciones, pero los poros interconectados pueden permitir la entrada de electrolito corrosivo y proporcionar puntos de iniciación de grietas. La composición es importante porque las capas de fase épsilon y de fase gamma prima no tienen la misma dureza, fragilidad, estabilidad química ni respuesta frente a la fricción.
El sustrato sigue formando parte del sistema portante. Una capa de compuestos dura apoyada sobre un núcleo blando puede colapsar o agrietarse incluso cuando un ensayo de dureza superficial proporciona un valor impresionante. El temple y revenido previos, la dureza del núcleo, las tensiones residuales, las inclusiones y la geometría superficial afectan al soporte. El rectificado, pulido, granallado en tambor, granallado con perdigones o eliminación de la capa más externa pueden modificar la rugosidad, abrir o cerrar poros y alterar el espesor medido y funcional del tratamiento.
La verificación debe separar el espesor de la capa de compuestos de la profundidad de la zona de difusión y debe indicar el método empleado. La metalografía de secciones transversales puede identificar la morfología de las fases y la porosidad; los perfiles de microdureza pueden establecer el gradiente de dureza; la microscopía electrónica de barrido y la difracción de rayos X pueden ayudar a evaluar la morfología y la constitución de fases. La norma ISO 18203:2026 contempla las capas endurecidas superficialmente producidas mediante métodos termoquímicos, incluidos la carbonitruración, la cementación y la nitruración, así como los métodos térmicos localizados. Su alcance respalda un marco común para la medición del espesor de las capas, pero el criterio comunicado todavía debe indicar si se refiere a la capa de compuestos, a la zona de difusión o a un límite de dureza especificado.
La norma ISO 2639:2002 está dirigida a la profundidad de capa cementada y endurecida, y no se aplica automáticamente a todas las capas nitrocarburizadas. Define su aplicabilidad mediante una condición de dureza inferior a 450 HV 1 a tres veces la profundidad de capa. Aplicar esa regla sin comprobar el tipo de tratamiento puede representar de forma incorrecta un perfil de FNC, especialmente cuando una capa de compuestos fina se encuentra sobre una zona de difusión poco profunda y la dureza del núcleo ya es elevada.
Consideraciones sobre desgaste, fricción y corrosión
La nitrocarburización puede modificar el comportamiento tribológico mediante varios mecanismos simultáneos: la capa de compuestos aumenta la dureza superficial, la zona de difusión sostiene la capa exterior y la rugosidad final controla el área real de contacto y la retención del lubricante. El resultado no supone una mejora universal. La velocidad de deslizamiento, la carga, el material del contracuerpo, la lubricación, la temperatura, los residuos y la geometría de contacto pueden invertir la clasificación entre dos tratamientos.
La revisión sobre tribología y tribocorrosión catalogó el borurado, el cromizado, la cementación, la nitruración, la nitrocarburización y la carbonitruración como tratamientos asociados al comportamiento frente al desgaste, la fricción y la corrosión. Esa clasificación identifica finalidades de ingeniería, no resultados garantizados. Una capa de carbonitruros continua puede reducir el desgaste adhesivo, mientras que una capa porosa o agrietada puede acelerar el daño abrasivo o dejar expuesto el sustrato. Una superficie rugosa después del tratamiento puede aumentar la fricción incluso cuando la dureza ha aumentado. Por el contrario, el pulido puede reducir la fricción, pero eliminar parte de la capa de compuestos o modificar su estructura porosa.
La corrosión requiere la misma cautela. Algunas superficies nitrocarburizadas muestran una resistencia mejorada en determinados entornos porque la capa de compuestos limita el acceso al acero. Otras sufren ataques localizados a través de poros, grietas, daños en los bordes o diferencias galvánicas entre fases. Los ensayos de niebla salina, inmersión, electroquímicos y de tribocorrosión miden procesos de fallo diferentes; ninguno debe sustituirse por un valor de dureza.
Para la especificación, el registro significativo incluye el grado de acero y el tratamiento térmico previo, la ruta de proceso, la temperatura y el tiempo de tratamiento, la fase o el espesor de la capa de compuestos, la porosidad y la continuidad, la profundidad de la zona de difusión, el perfil de dureza, la rugosidad y la operación de acabado. Esta información distingue una capa controlada de nitrocarburización ferrítica de la afirmación imprecisa de que una pieza simplemente ha sido «endurecida superficialmente».
Otros métodos de endurecimiento superficial: cianuración, boruración y cromización
La definición de ASM International es deliberadamente amplia: el endurecimiento superficial es el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, sea considerablemente más dura que el núcleo. Esta definición abarca más que la carburación. Del mismo modo, la U.S. National Bureau of Standards clasifica los tratamientos superficiales según las especies incorporadas al acero: carbono, nitrógeno o ambos. La boruración y la cromización extienden el mismo principio al boro y al cromo, mientras que la cianuración introduce tanto carbono como nitrógeno desde un medio que contiene cianuro.
Estos tratamientos no deben evaluarse únicamente por la dureza superficial. El elemento que difunde, el compuesto de reacción, la temperatura del proceso, la trayectoria de transformación, el espesor de la capa, la adhesión, las tensiones residuales y el estado del núcleo determinan conjuntamente si un componente tratado funcionará adecuadamente frente al desgaste por deslizamiento, el desgaste abrasivo, la fatiga, la fricción o la tribocorrosión. La revisión Tribology and Tribocorrosion of Case-Hardened Steels identifica la boruración, la cromización, la carburación, la nitruración, la nitrocarburación y la carbonitruración como tratamientos relacionados, pero no producen superficies intercambiables.
La cianuración en su contexto histórico y técnico
La cianuración es un tratamiento termoquímico en el que el carbono y el nitrógeno penetran en la superficie del acero desde un baño de sales de cianuro fundidas, históricamente basado a menudo en cianuro de sodio o cianuro de potasio, con componentes de carbonato y cloruro. El baño suministra ambos elementos intersticiales mientras la pieza se mantiene en el intervalo austenítico. Tras retirarla del baño, el componente suele templarse, por lo que la austenita enriquecida se transforma principalmente en martensita. Por consiguiente, la capa resultante es metalúrgicamente más próxima a una capa carbonitrurada delgada que a una capa nitrurada formada por debajo de la temperatura crítica.
Su importancia histórica deriva de la combinación de una transferencia rápida y un enriquecimiento superficial relativamente poco profundo. Los engranajes pequeños, pasadores, casquillos y otras piezas de acero de bajo contenido de carbono podían recibir una capa martensítica dura sin el largo ciclo de horno asociado con una carburación más profunda. El tratamiento también ilustra por qué «endurecimiento superficial» no puede utilizarse como sinónimo de carburación: la cianuración suministra nitrógeno además de carbono, y el nitrógeno modifica la estabilidad de la austenita, la templabilidad, el comportamiento de la austenita retenida y la respuesta al temple.
El proceso presenta importantes limitaciones. Un baño de cianuro es químicamente peligroso, requiere prácticas controladas en la planta y exige un control cuidadoso de la composición y la temperatura de las sales. Estos requisitos de manipulación forman parte de la especificación del proceso, y no son detalles incidentales. La cianuración tampoco es adecuada para componentes que requieran una capa muy profunda, ya que su principal ventaja práctica es la formación rápida de una capa enriquecida relativamente superficial. El temple puede producir deformaciones y distribuciones de tensiones residuales de tracción o compresión que dependen de la geometría, la composición del acero, la agitación y el revenido.
La verificación debe establecer algo más que un valor elevado de dureza exterior. Una sección transversal pulida puede revelar la transición desde la capa martensítica hasta el núcleo con menor contenido de carbono, mientras que un perfil de microdureza identifica la profundidad efectiva endurecida. ISO 18203:2026 proporciona un marco para medir capas endurecidas superficialmente producidas mediante métodos termoquímicos, incluidos la carburación, la carbonitruración y la nitruración; en el material cianurado se requiere la misma separación entre el perfil de dureza medido y cualquier capa estimada visualmente. ISO 2639:2002 está dirigida específicamente a la profundidad de capa carburada y endurecida, por lo que no debe suponerse automáticamente su aplicabilidad a todas las estructuras cianuradas. La condición de dureza que establece es inferior a 450 HV 1 a tres veces la profundidad de capa.
Boruración y capas de boruros duros
La boruración, también llamada boronización, introduce boro en la superficie del acero para formar boruros de hierro, en lugar de limitarse a enriquecer la ferrita o la austenita con un soluto intersticial. Entre las vías de proceso habituales se encuentran la boruración en caja, los tratamientos con pastas o polvos, las sales fundidas y los métodos gaseosos o asistidos por plasma. La vía seleccionada controla la actividad del boro, la temperatura, el tiempo, la limpieza superficial y la forma del frente de reacción.
| Método | Especies o fases superficiales principales | Distinción estructural principal |
|---|---|---|
| Cianuración | Capa martensítica enriquecida en carbono y nitrógeno | Ruta en baño de sales seguida habitualmente de un temple |
| Boruración | FeB y Fe₂B | Capa de reacción de boruros duros |
| Cromización | Solución sólida rica en cromo o compuestos ricos en cromo | Capa de difusión o de reacción de cromo |
En los aceros al carbono y de baja aleación, las fases principales suelen ser Fe₂B y, cuando la actividad del boro es mayor o la exposición más prolongada, una capa exterior de FeB sobre Fe₂B. Su morfología suele ser dentada, con prolongaciones de boruro que penetran en el sustrato. Esta geometría puede mejorar el enclavamiento mecánico, pero también hace que la caracterización de la capa dependa más de la ubicación de la sección y de su preparación. Por lo general, Fe₂B es menos frágil que FeB; una capa de FeB excesiva o continua puede reducir la tolerancia al impacto, la flexión y la incompatibilidad térmica. Por tanto, una superficie borurada no es simplemente una versión más dura de una superficie carburada.
La capa de boruros es una zona de reacción intermetálica, de carácter cerámico, unida a un sustrato metálico. La adhesión depende de la composición del sustrato, el equilibrio entre fases de boruro, la porosidad, la forma de la interfaz y el control del proceso. El cromo, el níquel, el molibdeno y el carbono pueden modificar el crecimiento de los boruros y la constitución de las fases, por lo que el mismo tratamiento nominal no es transferible a todos los tipos de acero. Una dureza superficial elevada puede favorecer la resistencia al desgaste abrasivo, pero la fractura o el desconchado pueden ser determinantes si la capa es demasiado gruesa, demasiado frágil, está mal sustentada o se somete a cargas de impacto.
Las tensiones residuales surgen tanto de la expansión química durante la incorporación de boro como del ciclo térmico. Estas interactúan con los daños producidos por el rectificado, la resistencia del núcleo y las cargas de servicio. En consecuencia, un perfil de dureza transversal debe complementarse con un análisis metalográfico que identifique FeB, Fe₂B, poros, grietas y la transición hacia el sustrato afectado por la difusión. La difracción de rayos X puede ayudar a identificar las fases y las tensiones residuales, mientras que los ensayos de desgaste deben reproducir el contracuerpo y la carga; el comportamiento de los boruros no puede inferirse únicamente a partir de la dureza.
Cromización y superficies enriquecidas con elementos
La cromización introduce cromo en la superficie mediante un proceso de difusión a alta temperatura. Son posibles los métodos de cementación en caja, sales fundidas, fase gaseosa y asistencia por plasma, aunque la química de la reacción y los equipos difieren. El cromo puede permanecer como una solución sólida enriquecida en cromo, reaccionar con el carbono para formar carburos ricos en cromo o producir una capa mixta de difusión y reacción. El resultado depende en gran medida del contenido de carbono, los elementos de aleación, la temperatura, el tiempo y el potencial químico del cromo.
Esta distinción separa la cromización del recubrimiento de cromo. La cromización es un tratamiento termoquímico de difusión: la composición superficial cambia por debajo de la interfaz original, en lugar de recibir únicamente una película depositada. En un acero que contiene carbono pueden formarse carburos ricos en cromo cerca de la superficie; en otras composiciones pueden predominar el enriquecimiento de cromo y su difusión en la ferrita o la austenita. La constitución de las fases afecta a la dureza, la tenacidad, la fricción, el comportamiento frente a la oxidación y la respuesta a la corrosión.
La cromización puede resultar atractiva cuando un componente necesita una superficie enriquecida con cromo que sea resistente a determinados tipos de desgaste, a la oxidación o a medios corrosivos, pero no constituye un sustituto universal de la nitruración o la carburación. La exposición a alta temperatura puede alterar la microestructura del núcleo, provocar crecimiento de grano, modificar las dimensiones o generar tensiones residuales durante el enfriamiento. Las capas ricas en carburos también pueden ser frágiles, y la adhesión depende de un perfil gradual de composición y de un sustrato sano, no únicamente del contenido de cromo.
Por ello, la verificación debe combinar la medición metalográfica de la zona de difusión o reacción con análisis sensibles a la composición, como la espectroscopia de dispersión de energía, el análisis por descarga luminiscente u otro método cualificado. Los perfiles de dureza muestran la respuesta mecánica, pero no pueden identificar los carburos de cromo ni distinguirlos de una solución sólida rica en cromo. ISO 18203:2026 resulta útil para la lógica general de medición aplicada a capas endurecidas termoquímicamente, mientras que el informe debe indicar la definición elegida para el espesor de la capa cromizada y las pruebas de fase que la sustentan. En los tres tratamientos, la pregunta correcta no es «¿qué dureza tiene la superficie?», sino qué especies penetraron, qué fases se formaron, cómo está sustentada la capa y si esa estructura corresponde al modo de fallo real del componente.
Endurecimiento térmico localizado: llama, inducción, haz de electrones y láser
ISO 18203:2026 sitúa el endurecimiento por llama, el endurecimiento por inducción, el endurecimiento por haz de electrones y el endurecimiento por láser junto con la cementación, la carbonitruración y la nitruración como métodos para producir capas endurecidas superficialmente. Esta clasificación es importante. El endurecimiento de capa no es un único ciclo térmico ni es sinónimo de cementación. ASM International lo define como el tratamiento de un material ferroso de modo que su capa superficial, o capa endurecida, se vuelva considerablemente más dura que el núcleo. Un método térmico localizado normalmente no cambia ni el contenido de carbono ni la composición de la aleación en la superficie. En su lugar, calienta rápidamente el acero existente hasta el intervalo austenítico y, posteriormente, transforma esa austenita en martensita mediante autorrevenido o mediante un temple aplicado.
El resultado depende en gran medida del grado de partida. Un acero de medio contenido de carbono, como AISI 1045, puede formar una superficie martensítica dura, pero su profundidad de endurecimiento está limitada por su contenido de carbono y su templabilidad. Un acero al cromo-molibdeno, como AISI 4140 o EN 42CrMo4, puede endurecerse a mayor distancia de la superficie calentada porque los elementos de aleación retrasan la formación de perlita y bainita durante el enfriamiento. Por lo tanto, un proceso térmico no puede proporcionar la misma profundidad de capa en todos los aceros simplemente aumentando la potencia o el tiempo de exposición. Si el interior se enfría con demasiada lentitud, la parte inferior de la zona calentada puede contener bainita, perlita o martensita revenida en lugar de martensita completamente endurecida.

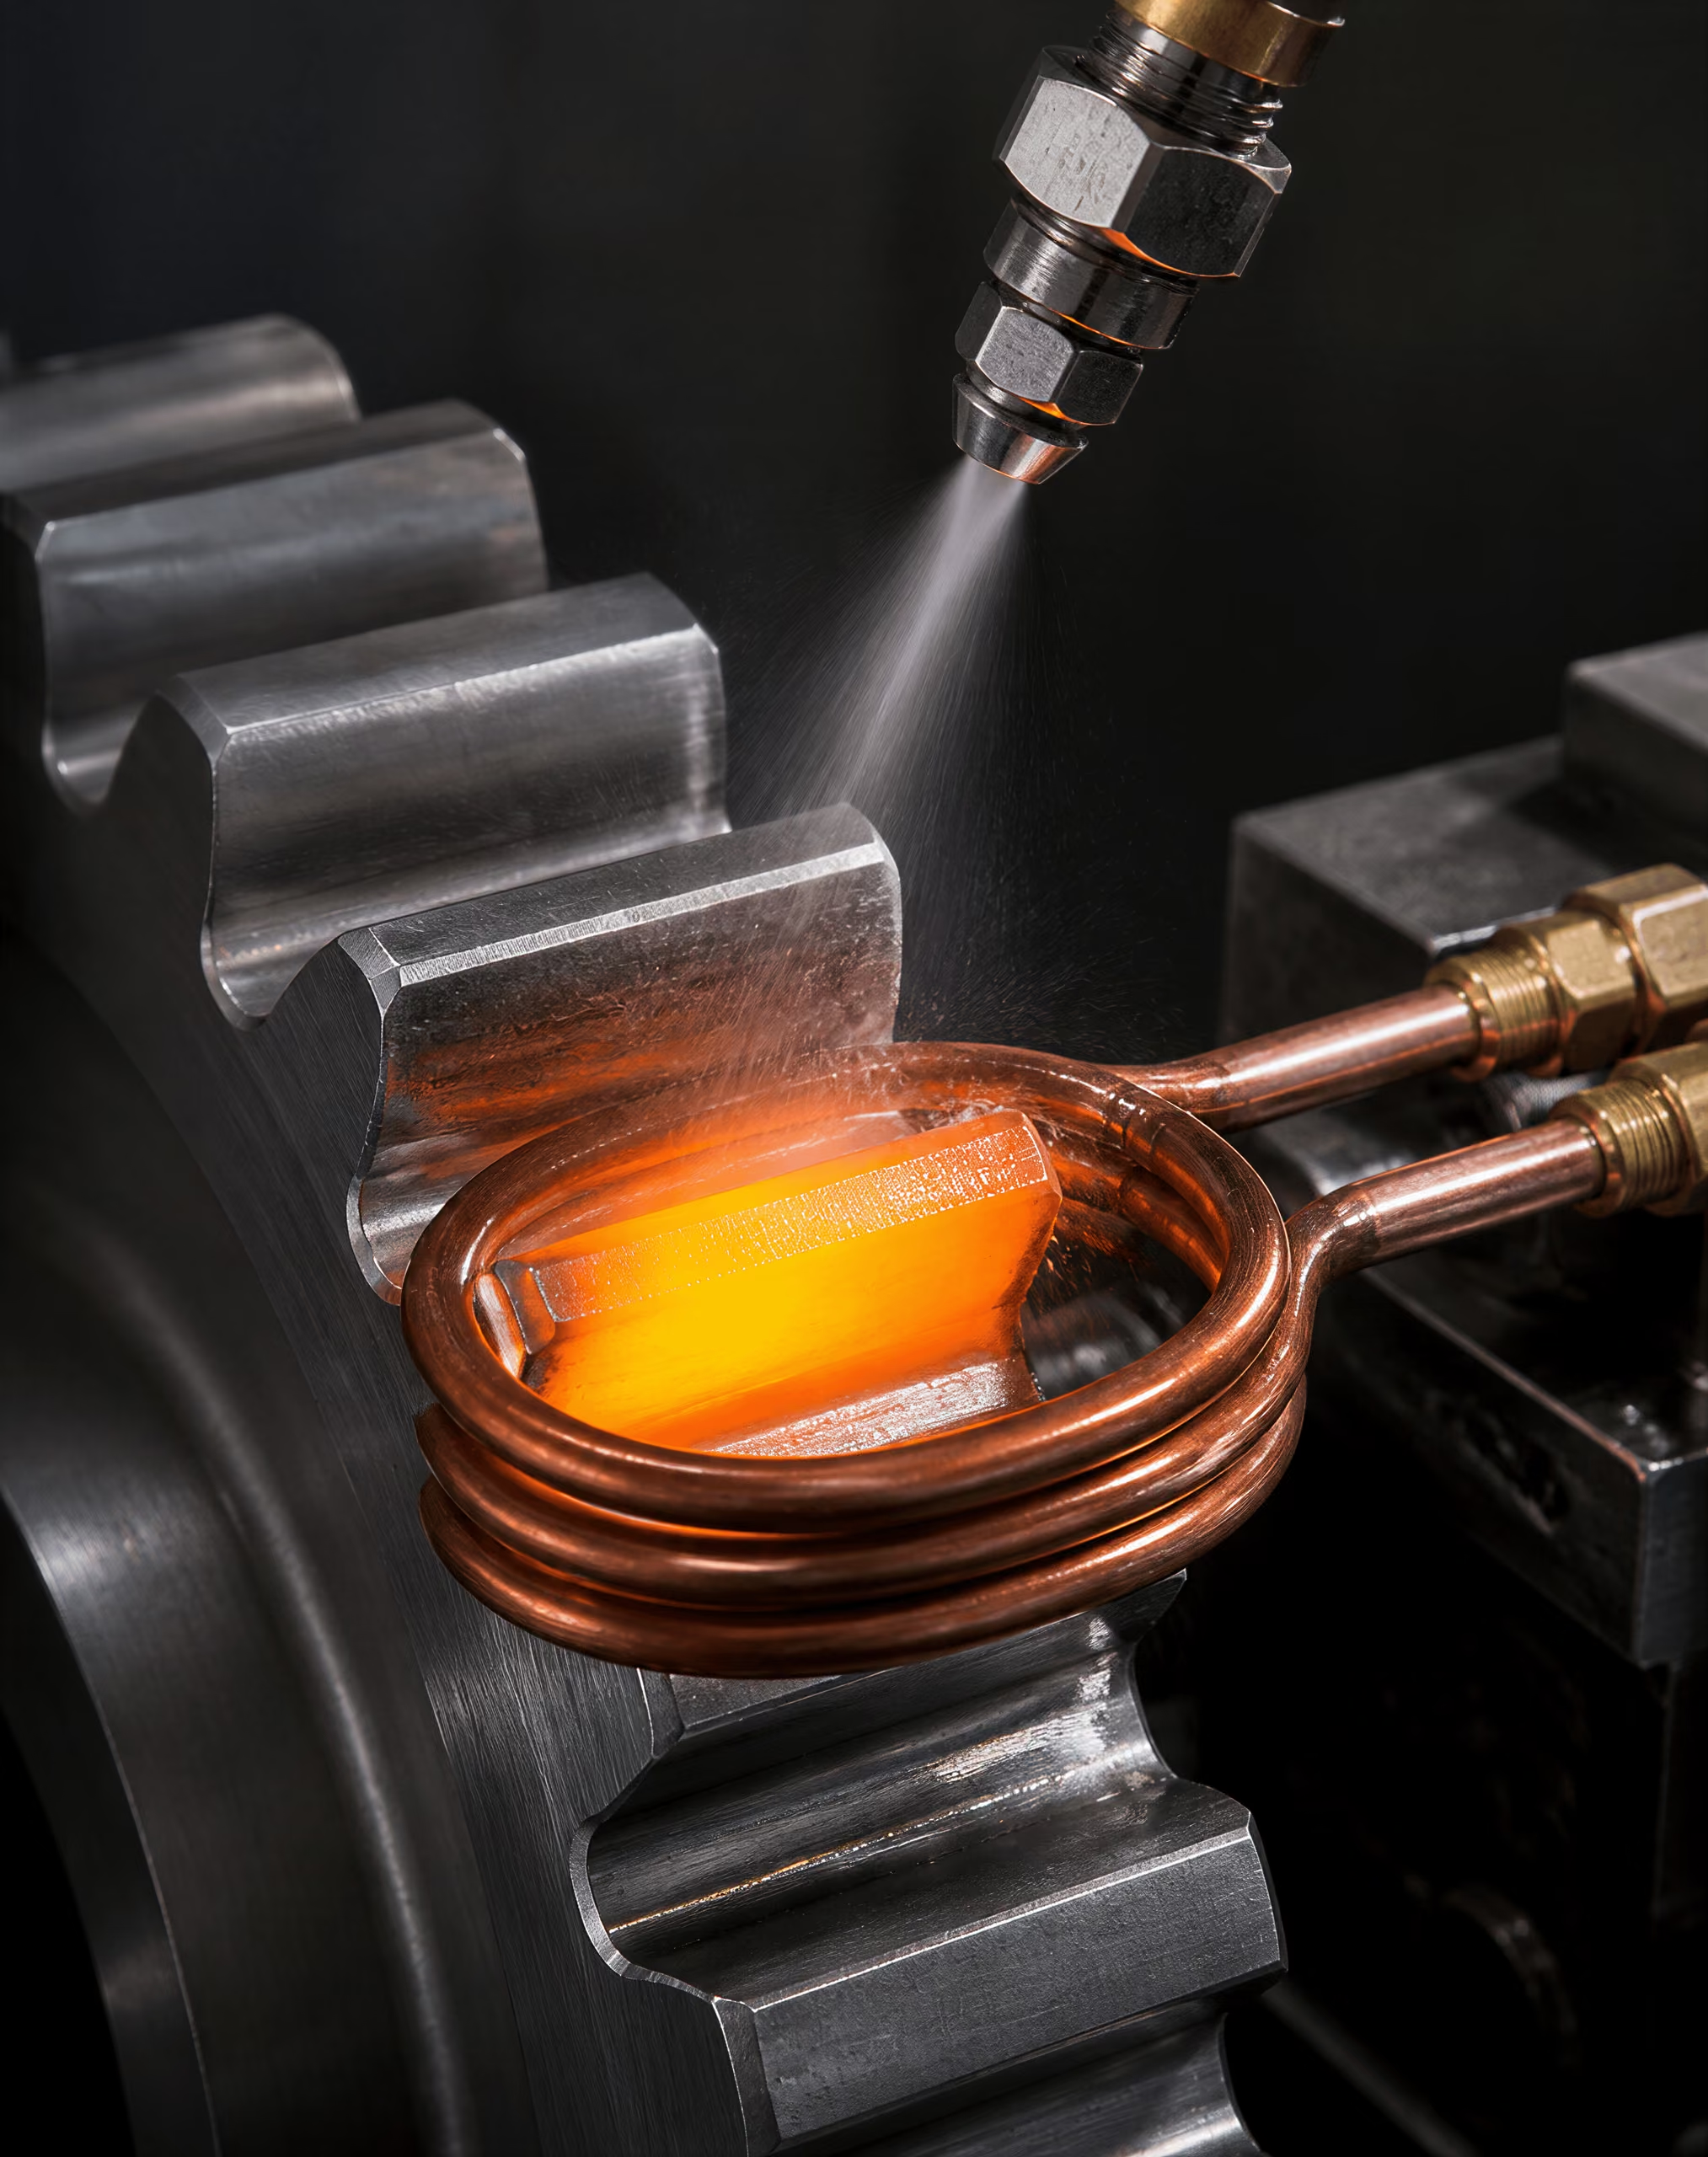
Austenización superficial y autorrevenido
El endurecimiento por llama, inducción, haz de electrones y láser comienza con una operación localizada de austenización. La superficie se eleva por encima de la temperatura crítica correspondiente, normalmente por encima de Ac3 en un acero hipoeutectoide, mientras que el volumen permanece por debajo de dicha temperatura. A continuación, la capa calentada se enfría atravesando los intervalos de inicio y final de la formación de martensita. En muchas aplicaciones, el núcleo frío extrae el calor con la rapidez suficiente para proporcionar un autorrevenido. También pueden pulverizarse agua, polímero, aceite o gas para aumentar y controlar la velocidad de enfriamiento.
El autorrevenido no garantiza automáticamente una dureza uniforme. Un eje grande tiene mayor capacidad de disipación térmica que una brida delgada; una esquina pronunciada pierde calor en varias direcciones; y una operación de mecanizado previa puede modificar el estado superficial y el flujo de calor. La superficie puede volverse martensítica mientras que la zona de transición contiene estructuras mixtas. Una temperatura o un tiempo de permanencia excesivos durante la austenización pueden engrosar el grano de austenita, disolver carburos útiles, aumentar la austenita retenida y ampliar la región afectada térmicamente. Un calentamiento insuficiente puede dejar ferrita sin disolver o producir un patrón de dureza que siga el campo de calentamiento en lugar de la geometría prevista.
El ciclo térmico también genera tensiones residuales. La martensita ocupa más volumen que la austenita de partida, mientras que la superficie y el núcleo se enfrían y se transforman en momentos diferentes. Una tensión residual compresiva en la superficie puede mejorar la resistencia al inicio de grietas y a la fatiga de contacto, pero una tensión de tracción o un gradiente pronunciado de tensiones puede favorecer la deformación y el agrietamiento. El signo y la magnitud no pueden deducirse únicamente de la dureza. La geometría, la sujeción, la severidad del temple, la composición de la aleación y el revenido contribuyen conjuntamente.
El endurecimiento por llama utiliza una llama oxicombustible que se desplaza sobre el componente, seguida de un autorrevenido o de una pulverización independiente. Es adecuado para superficies grandes y patrones de producción reparables, pero la posición de la llama, el flujo de gas, la velocidad de desplazamiento y el control del operador o de la máquina afectan a la repetibilidad. El calentamiento por inducción utiliza un campo electromagnético alterno generado por una bobina. La frecuencia y la potencia determinan la distribución del calentamiento eléctrico, mientras que la forma de la bobina determina si se calienta un eje, un diente, una pista o una cara seleccionada. Por tanto, la inducción puede producir patrones repetitivos con ciclos cortos y una exposición global limitada al horno.
Endurecimiento por inducción frente a cementación y nitruración
El endurecimiento por inducción conserva la composición superficial original del acero. Un acero con un 0,40 por ciento de carbono mantiene aproximadamente ese nivel de carbono en la superficie; únicamente cambian su fase y su dureza. La cementación actúa de manera diferente: el carbono difunde hacia el interior de un acero con menor contenido de carbono, creando una superficie con alto contenido de carbono sobre un interior con bajo contenido de carbono. Tras la austenización y el temple, ese gradiente permite obtener una capa martensítica dura con un núcleo más tenaz y de menor contenido de carbono. La capa cementada puede ser considerablemente más profunda que una capa de inducción típica, aunque la profundidad exacta depende de la temperatura, el tiempo, la atmósfera, el grado de acero y el temple.
La carbonitruración añade carbono y nitrógeno a la austenita y normalmente produce una capa martensítica. La nitrocarburación no es simplemente un ciclo de carbonitruración más corto: el carbono y el nitrógeno difunden hacia la ferrita por debajo de la temperatura crítica y normalmente forman una capa de compuestos de hierro-carbono-nitrógeno sobre una zona de difusión enriquecida en nitrógeno. La nitruración también opera por debajo del intervalo de transformación y forma nitruros de aleación en los aceros adecuados. Estos métodos termoquímicos modifican la composición; el endurecimiento por inducción, por lo general, no lo hace.
Esta distinción determina la selección del material. La inducción requiere suficiente carbono para alcanzar la dureza martensítica deseada y suficiente templabilidad para la profundidad especificada. La cementación puede utilizar un acero de núcleo con bajo contenido de carbono, como un grado para cementación, porque el carbono se aporta en la superficie. La nitruración depende especialmente de elementos formadores de nitruros, como aluminio, cromo, molibdeno o vanadio, y no requiere el mismo ciclo de temple austenítico. Un acero de baja aleación que responda débilmente a la inducción aún puede recibir una capa nitrurada útil, mientras que una composición que no forme nitruros puede no producir la respuesta de nitruración prevista.
Por lo general, la inducción ofrece un mejor control posicional y una menor deformación total que un ciclo prolongado de cementación, ya que solo se calientan las regiones seleccionadas y el componente permanece menos tiempo a temperatura elevada. No está exenta de deformación. Un acoplamiento desigual de la bobina, un espesor de sección asimétrico, un retraso en el temple y las tensiones de transformación pueden curvar los ejes o alterar la geometría de los dientes. La cementación produce gradientes más amplios de composición y transformación, y puede causar crecimiento dimensional, austenita retenida y deformación por temple, pero puede proporcionar capas profundas capaces de soportar cargas. La nitruración y la nitrocarburación ferrítica evitan la austenización y el temple del volumen completo, por lo que el cambio dimensional suele ser menor; sin embargo, su capa de compuestos y su zona de difusión deben controlarse en función del entorno previsto de desgaste, fricción o tribocorrosión.
Capas endurecidas por haz y por láser
El endurecimiento por haz de electrones y por láser concentra la energía con mayor precisión que la llama o la inducción convencional. Un haz de electrones transfiere energía en vacío y puede crear pistas austenizadas estrechas y posicionadas con precisión. El endurecimiento por láser utiliza un haz óptico absorbido, que a menudo se desplaza sobre una superficie ajustando la potencia, el tamaño del punto y la velocidad de desplazamiento para mantener un perfil térmico controlado. Ambos métodos pueden seguir trayectorias complejas, tratar dientes o pistas de deslizamiento seleccionados y dejar el material adyacente cerca de su estado original. Sus capas suelen ser poco profundas en comparación con una capa cementada profunda, aunque el tamaño del haz, la densidad de energía, la velocidad de exploración, el grado de acero y la extracción de calor determinan la profundidad real.
El procesamiento por haz puede producir gradientes térmicos pronunciados. Un enfriamiento rápido puede crear martensita fina y una zona de transición estrecha, con pocas posibilidades de crecimiento del grano cuando el ciclo se controla correctamente. También puede generar tensiones residuales de tracción locales, fusión superficial, calentamiento insuficiente o bandas de solapamiento reblandecidas si el aporte de energía no se ajusta adecuadamente al material. El endurecimiento por láser normalmente busca mantenerse por debajo del punto de fusión; la fusión o la aleación superficial por láser constituyen operaciones diferentes y no deben notificarse como endurecimiento por láser convencional. El procesamiento por haz de electrones también exige controlar el vacío, el enfoque del haz, la velocidad de desplazamiento y la geometría de la pieza.
La verificación debe medir más que un único valor de dureza superficial. ISO 18203:2026 aborda el espesor de las capas endurecidas superficialmente producidas por estos métodos térmicos, así como por cementación, carbonitruración y nitruración. Un perfil de dureza desde la superficie hacia el núcleo puede localizar la transición, mientras que la metalografía puede distinguir entre martensita, ferrita, bainita, austenita retenida, capas de compuestos, carburos y nitruros. ISO 2639:2002 se aplica específicamente a la determinación y verificación de la profundidad de capa cementada y endurecida, y utiliza como criterio una condición inferior a 450 HV 1 a tres veces la profundidad de capa. Este criterio no debe transferirse sin más a todos los perfiles de láser o inducción. El método de dureza especificado, la carga, la orientación de la sección, la geometría del patrón, las tensiones residuales, la deformación y las condiciones funcionales de contacto deben corresponder al tratamiento que se está evaluando.
Selección del acero y relación entre la capa endurecida y el núcleo
El endurecimiento superficial es el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, sea considerablemente más dura que el núcleo, según la definición de ASM International. Esta definición describe una diferencia de propiedades, no un ciclo de horno ni una familia de aleaciones específicos. La selección del acero determina qué diferencia puede obtenerse, hasta qué profundidad se extiende y si el núcleo conserva su tenacidad después del endurecimiento superficial.
La condición inicial es tan importante como la calidad nominal. La reducción durante la forja, la dirección de laminación, el recocido, la normalización, el temple y revenido previos, el tamaño de grano, la segregación y el sobreespesor de mecanizado afectan a la respuesta. Un ciclo de cementación aplicado a una pieza en bruto normalizada de grano fino no produce exactamente la misma distorsión ni la misma estructura del núcleo que el mismo ciclo aplicado a un componente de grano grueso y sometido a un intenso trabajo en frío. Por tanto, las especificaciones del tratamiento deben incluir conjuntamente la designación de la calidad, el tamaño de la sección, el procesamiento previo, la profundidad de capa prevista, la dureza o resistencia del núcleo y la distorsión admisible.
Aceros de bajo carbono para capas cementadas
La cementación es adecuada para aceros con suficiente carbono para desarrollar un interior martensítico útil después del temple, pero no tanto como para que todo el componente se vuelva excesivamente duro o frágil. El proceso introduce carbono en la superficie austenítica a elevada temperatura, creando una capa de alto contenido de carbono sobre un interior de menor contenido de carbono. Después de la cementación, el componente se endurece mediante austenización y temple, a menudo seguido de un revenido a baja temperatura. La superficie puede contener entonces martensita de alto carbono, austenita retenida y carburos, mientras que el núcleo desarrolla una estructura martensítica, bainítica o mixta de menor contenido de carbono, según su templabilidad y el tamaño de la sección.
Entre los aceros de cementación comunes se incluyen SAE 1020, SAE 8620, SAE 4320, AISI 9310, EN 10084 16MnCr5 y EN 10084 20MnCr5. Estas designaciones no significan que todas las calidades enumeradas produzcan la misma capa. SAE 1020 tiene un contenido de aleación relativamente bajo y una templabilidad limitada del núcleo, por lo que una sección gruesa puede conservar ferrita y perlita, o bainita, bajo la capa después del temple. SAE 8620 y 4320 contienen cromo, níquel y molibdeno en combinaciones que aumentan la templabilidad y favorecen un núcleo más resistente en secciones grandes. AISI 9310, con níquel, cromo y molibdeno, se utiliza cuando se requieren una capa profunda y una elevada resistencia del núcleo, pero aun así exige controlar la austenización, el temple y el revenido.
El potencial de carbono y la temperatura de cementación deben seleccionarse teniendo en cuenta el contenido de aleación del acero y el contenido de carbono superficial requerido. Un contenido excesivo de carbono en la superficie puede favorecer la formación de redes de carburos, una cantidad excesiva de austenita retenida y la inestabilidad dimensional, en lugar de mejorar la superficie de trabajo. También es importante el gradiente de carbono: una transición brusca puede concentrar tensiones, mientras que una capa adecuadamente graduada transfiere la carga al núcleo de forma más progresiva. La profundidad efectiva de capa no puede deducirse únicamente de la dureza superficial.
Los componentes cementados suelen especificarse tanto por la profundidad efectiva de capa como por las propiedades del núcleo. ISO 2639:2002 aborda la determinación y verificación de la profundidad de capa cementada y endurecida, utilizando un criterio de dureza inferior a 450 HV 1 a tres veces la profundidad de capa para definir su aplicabilidad. Por tanto, un perfil de dureza desde la superficie hacia el centro proporciona más información que una única medición Rockwell o Vickers en la superficie. También puede ser necesario realizar un examen metalográfico para identificar oxidación, precipitación de carburos, austenita retenida, descarburación y una zona de transición desfavorable.
Efectos de la aleación en la nitruración y el endurecimiento por inducción
La nitruración y la nitrocarburación ferrítica no requieren la misma composición química del acero ni el mismo ciclo de fases que la cementación. Durante la nitruración, el nitrógeno difunde en la ferrita por debajo de la temperatura crítica, mientras que durante la nitrocarburación ferrítica el carbono y el nitrógeno difunden en la ferrita. La superficie resultante puede contener una capa de compuestos de nitruros de hierro, descrita habitualmente mediante fases como ε-Fe₂–₃N y γ′-Fe₄N, sobre una zona de difusión que contiene nitruros de aleación. El núcleo no se transforma en martensita de alto carbono mediante este tratamiento. Su condición previa ya debe proporcionar la resistencia y la tenacidad requeridas.
El aluminio, el cromo, el molibdeno y el vanadio son elementos importantes formadores de nitruros. Producen nitruros de aleación finos y dispersos que elevan la dureza de la zona de difusión y mejoran la resistencia a la deformación plástica. Los aceros EN 10085 31CrMoV9 y EN 10085 34CrAlNi7-10 están asociados a aplicaciones de nitruración porque el cromo, el molibdeno, el vanadio y, en la segunda calidad, el aluminio favorecen la formación de nitruros. Los aceros al carbono simples pueden absorber nitrógeno, pero por lo general no desarrollan la misma respuesta estable de endurecimiento mediante nitruros de aleación. Un énfasis excesivo en la dureza superficial también puede ocultar el papel de la capa de compuestos en la fricción, el desgaste, la corrosión y el gripado; su espesor y equilibrio de fases deben corresponder a las condiciones de contacto.
La nitruración se realiza habitualmente sobre acero templado y revenido. La temperatura de revenido debe superar la temperatura de nitruración prevista; de lo contrario, el núcleo puede ablandarse durante el tratamiento. Este requisito muestra por qué una calidad de acero no puede seleccionarse independientemente de la secuencia de proceso. Un acero que tenga la resistencia a la tracción correcta antes de la nitruración puede perder parte de dicha resistencia si su condición de revenido no es adecuada.
El endurecimiento por inducción es diferente. No añade cantidades significativas de carbono ni de nitrógeno; en su lugar, el calentamiento electromagnético localizado forma austenita en la composición superficial existente, seguido de un autotemple o de un temple externo para producir martensita. ISO 18203:2026 abarca las capas endurecidas superficialmente producidas por endurecimiento a la llama, por inducción, por haz de electrones y por láser, así como las capas obtenidas mediante cementación, carbonitruración y nitruración. En el endurecimiento por inducción, el contenido de carbono, la distribución previa de perlita o ferrita, el tamaño de grano, las propiedades eléctricas, la frecuencia, la densidad de potencia, la velocidad de desplazamiento y el retraso del temple influyen en el perfil endurecido.
AISI 1045 suele ser capaz de producir una capa endurecida por inducción útil en secciones adecuadas, mientras que AISI 4140 proporciona una mayor templabilidad del núcleo debido al cromo y al molibdeno. El mismo programa de calentamiento no puede transferirse entre esas calidades sin comprobar la profundidad austenizada, la severidad del temple y la sensibilidad a la fisuración. Una superficie que alcance una dureza martensítica puede fallar aun así si la transición es demasiado brusca o si el núcleo no tratado carece de resistencia.
Templabilidad, tenacidad y tamaño de sección del núcleo
Templabilidad Capacidad de un acero para desarrollar martensita hasta una profundidad determinada durante el enfriamiento; es distinta de la dureza de la martensita formada.
La templabilidad es la capacidad de formar martensita a través de una sección determinada durante el temple; no es lo mismo que la dureza. El carbono controla en gran medida la dureza de la martensita, mientras que los elementos de aleación, como el manganeso, el cromo, el níquel y el molibdeno, generalmente retrasan la transformación perlítica y bainítica y aumentan la templabilidad. La respuesta al ensayo Jominy de temple en extremo y una curva de enfriamiento calculada o medida pueden ayudar a relacionar la calidad y el tamaño de la sección con la estructura resultante del núcleo.
Un engranaje delgado fabricado con SAE 8620 puede desarrollar un núcleo mayoritariamente martensítico, mientras que un eje grueso fabricado con la misma colada de acero puede contener bainita o ferrita de menor dureza cerca de su centro. Esta diferencia afecta a la resistencia a la fatiga, la respuesta al impacto, el cambio dimensional y el apoyo que el núcleo proporciona a la capa bajo contacto de rodadura o deslizamiento. Una capa muy dura sobre un núcleo débil puede colapsar, fisurarse o permitir fatiga subsuperficial aunque el certificado de dureza superficial parezca satisfactorio.
La tenacidad también impone límites. El aumento del contenido de carbono y de elementos de aleación puede elevar la dureza del núcleo, pero reducir la tolerancia a las entallas, los daños por rectificado y las tensiones de temple. El níquel suele favorecer la tenacidad, mientras que una formación excesiva de carburos o unos granos de austenita gruesos pueden perjudicarla. El compromiso requerido depende del modo de carga: un diente de engranaje cementado, el cuello de un cigüeñal nitrurado y un componente de carril endurecido por inducción no plantean las mismas exigencias.
El tamaño de la sección controla la velocidad de enfriamiento y, por tanto, la transformación del núcleo. La severidad del temple, la orientación de la pieza, la selección de aceite o polímero, la agitación y el temple interrumpido o en prensa afectan a la distorsión y a las tensiones residuales. El mecanizado previo y la geometría local también son importantes; los resaltes agudos, las chaveteras y los dientes delgados se calientan y enfrían de manera distinta a los cubos o ejes. Para piezas sensibles a la distorsión, puede seleccionarse un acero de menor templabilidad con un tratamiento menos profundo, o una calidad de mayor templabilidad combinada con un temple menos severo, pero ninguna de las dos opciones es segura sin realizar ensayos.
La verificación debe relacionar la capa especificada con la función real del componente. Pueden ser necesarios perfiles de dureza, dureza del núcleo, metalografía, medición de la austenita retenida, inspección dimensional y ensayos de fisuras. ISO 18203:2026 proporciona un marco para medir el espesor de las capas endurecidas superficialmente mediante métodos térmicos y termoquímicos; ISO 2639:2002 es específicamente pertinente para la profundidad de capa cementada y endurecida. El principio rector es sencillo: la profundidad de capa, la estructura de la capa, las tensiones residuales y la condición del núcleo constituyen un único problema de diseño. Una capa dura no puede compensar un núcleo inadecuado.
Profundidad de capa, perfiles de dureza y verificación conforme a ISO
Un valor de dureza superficial no es una medición de la profundidad de capa. ASM International define el endurecimiento superficial como el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, sea considerablemente más dura que el núcleo. Esta definición hace que el gradiente de dureza sea fundamental: la cuestión importante no es únicamente cuán dura es la superficie, sino cómo cambia la dureza con la distancia desde la superficie y dónde termina la capa endurecida.
La respuesta depende del tratamiento. La cementación añade carbono a un interior relativamente bajo en carbono, normalmente seguida de austenización y temple, de modo que la superficie enriquecida se transforme principalmente en martensita. La carbonitruración añade carbono y nitrógeno a la austenita y también produce normalmente una capa martensítica. La nitruración y la nitrocarburación ferrítica se realizan por debajo de la temperatura crítica de transformación, lo que permite que el nitrógeno, o el nitrógeno y el carbono, se difundan en la ferrita. Sus zonas de difusión, capas de compuestos, precipitados y gradientes de dureza no pueden interpretarse como si fueran martensita cementada.
El endurecimiento por llama, inducción, haz de electrones y láser no introduce ningún cambio necesario en la composición química superficial. Estos tratamientos calientan localmente una composición ya existente y se basan en la formación de austenita, seguida de un autotemple o de un temple aplicado. La capa martensítica resultante puede presentar una transición pronunciada hacia el núcleo, mientras que una capa cementada suele tener un gradiente dependiente del carbono y puede incluir austenita retenida, carburos u otros productos de transformación. La boruración y el cromizado producen otro tipo de capa superficial, a menudo dominada por zonas de reacción duras que contienen boruros o cromuros, en lugar de una capa martensítica convencional enriquecida en carbono.
Por consiguiente, la «profundidad de capa» debe vincularse a una definición, una carga de medición, una orientación y un criterio de aceptación explícitos. Una profundidad de proceso registrada en una especificación de horno o de inducción no demuestra la profundidad medida en el componente acabado.
ISO 18203:2026 y el espesor de la capa endurecida superficialmente
| Norma | Aplicación principal descrita | Limitación importante |
|---|---|---|
| ISO 18203:2026 | Espesor de capas procedentes del endurecimiento superficial térmico y termoquímico | El criterio indicado debe corresponder al tratamiento y a la definición de la capa |
| ISO 2639:2002 | Profundidad de capa cementada y endurecida | No es aplicable automáticamente a capas nitruradas, nitrocarburadas, boruradas o endurecidas por láser |
ISO 18203:2026 proporciona un marco amplio para determinar el espesor de las capas endurecidas superficialmente producidas tanto por métodos térmicos como termoquímicos. Su ámbito declarado incluye el endurecimiento por llama, inducción, haz de electrones y láser, junto con la carbonitruración, la cementación y la nitruración. Este alcance es importante porque rechaza la suposición común de que el endurecimiento superficial significa únicamente cementación.
En los tratamientos térmicos localizados, la capa endurecida se crea mediante un ciclo de temperatura y una transformación de fase. La medición suele realizarse mediante un perfil de dureza desde la superficie hacia el material no afectado. A continuación, la profundidad se asigna según la transición de dureza u otro límite especificado en el procedimiento aplicable. En los tratamientos termoquímicos, la capa medida puede definirse mediante la dureza, la metalografía, la composición química o una combinación de estos parámetros, dependiendo del proceso y del objetivo de la inspección.
Por tanto, ISO 18203:2026 debe interpretarse como un marco de medición, no como una afirmación de que un único criterio numérico se aplica de forma idéntica a todos los aceros y tratamientos. Una capa nitrurada puede contener una capa de compuestos delgada sobre una zona de difusión. La capa de compuestos puede ser más dura que la zona de difusión subyacente, pero no es automáticamente intercambiable con la profundidad nitrurada total. En la nitrocarburación ferrítica, la capa blanca y la zona de difusión pueden requerir informes separados. En cambio, una capa cementada y templada puede evaluarse mediante un perfil gradual de dureza que se extiende desde una dureza superficial elevada hacia el núcleo.
El examen metalográfico puede localizar límites visibles, como la interfaz entre una capa de compuestos y la zona de difusión, un límite de transformación o un cambio en la respuesta al ataque químico. Un límite definido por la dureza es diferente. Es una ubicación calculada a partir de un perfil de indentaciones y de una dureza límite especificada. Ambos límites pueden no coincidir. Una transición visible puede ser químicamente o estructuralmente significativa y, sin embargo, producir pocos cambios de dureza; a la inversa, la disminución de la dureza puede extenderse más allá de un límite que aparece claramente en una sección transversal atacada.
La distinción es especialmente importante después del endurecimiento por inducción, llama, haz de electrones o láser. El límite metalográfico entre la martensita y el núcleo original puede ser irregular debido a los gradientes de temperatura, la microestructura previa y las condiciones de temple. Un perfil de dureza puede situar la transición funcional a una distancia diferente. La dirección de medición también es importante: un componente con variaciones en el espesor de sección, curvatura o zonas calentadas superpuestas puede no presentar un espesor constante de la capa endurecida.
Por consiguiente, ISO 18203:2026 respalda una comunicación de resultados que identifique el método utilizado, la ubicación del perfil o de la sección, la escala de dureza y la carga, así como la definición empleada para el espesor. «Profundidad de capa: 1,2 mm» es una indicación incompleta, a menos que el informe especifique si se trata de una profundidad definida por la dureza, una profundidad metalográfica, un espesor total de capa o un objetivo especificado por el proceso.
ISO 2639:2002 y la profundidad de la capa cementada
ISO 2639:2002 es específica para determinar y verificar la profundidad de las capas cementadas y endurecidas. No es un método universal para capas nitruradas, nitrocarburadas, boruradas o endurecidas por láser. Su conocido enfoque de profundidad efectiva de capa se basa en un perfil de dureza, y la profundidad efectiva suele determinarse hasta el punto en el que la dureza desciende a 550 HV 1. También debe indicarse la condición de aplicabilidad de la norma: la dureza es inferior a 450 HV 1 a tres veces la profundidad de capa.
HV 1 Medición de dureza Vickers realizada con una fuerza de ensayo nominal de 1 kgf, aproximadamente 9.807 N.
Esta condición impide aplicar el método sin una justificación cuando el núcleo permanece demasiado duro o cuando el perfil de dureza no proporciona la separación esperada entre la capa y el núcleo. La designación HV 1 identifica una dureza Vickers medida con una fuerza de ensayo de 1 kgf, aproximadamente 9,807 N. La carga no es un detalle meramente formal. Cambiar la fuerza modifica el tamaño de la indentación, la sensibilidad a las fases locales y, en ocasiones, el valor notificado, especialmente cerca de una superficie, un carburo, un poro o un límite microestructural pronunciado.
ISO 2639:2002 es adecuada para el acero cementado porque la cementación normalmente produce un gradiente de dureza asociado a la concentración de carbono y a la transformación posterior durante el temple. Un núcleo bajo en carbono puede permanecer por debajo de la dureza límite, mientras que la superficie rica en carbono forma martensita de alto contenido de carbono. El perfil puede mostrar entonces un descenso desde la superficie hacia el núcleo, y la interpolación puede localizar el límite de dureza especificado con mayor precisión que el espaciamiento entre indentaciones individuales.
El resultado es la profundidad efectiva de capa medida, no necesariamente la profundidad prevista por el ciclo de cementación. La temperatura del horno, el potencial de carbono, el tiempo, la composición del acero, la estructura de grano previa, la severidad del temple, el revenido y el estado superficial influyen en el perfil final. Un componente puede cumplir una profundidad de proceso calculada a partir del tiempo de difusión y, sin embargo, no cumplir el requisito de dureza porque el temple produjo una cantidad excesiva de bainita o porque el revenido redujo la dureza superficial. A la inversa, una dureza superficial elevada no demuestra que exista suficiente material endurecido debajo de ella.
Las capas carbonitruradas requieren especial atención. ISO 2639:2002 aborda las capas cementadas y endurecidas, mientras que la carbonitruración introduce tanto carbono como nitrógeno y puede modificar la templabilidad, la austenita retenida, los precipitados y la forma del perfil de dureza. Si la norma se aplica a un producto carbonitrurado, el plano, la especificación o el plan de inspección deben indicar explícitamente dicha aplicabilidad; el resultado no debe presentarse como si la carbonitruración y la cementación generaran microestructuras idénticas.
«Profundidad total de capa» y «profundidad efectiva de capa» son también términos diferentes. La profundidad total de capa puede significar la capa completa alterada química o metalúrgicamente, incluidas las regiones cuya dureza está por debajo del límite efectivo. La profundidad efectiva de capa es una convención vinculada a un criterio de dureza, como 550 HV 1 para una capa cementada y endurecida. Ninguno de los dos términos equivale automáticamente a la distancia de difusión del carbono. Un perfil de carbono medido mediante análisis químico puede extenderse más allá de la profundidad que satisface un requisito de dureza, especialmente cuando el núcleo tiene baja templabilidad o cuando el temple produce productos de transformación mixtos.
HV 1, perfiles de dureza y el criterio de 450 HV 1
Un perfil de dureza Vickers consiste en una secuencia de indentaciones desde la superficie tratada hacia el núcleo. El espaciamiento debe ser suficientemente pequeño para resolver el gradiente y suficientemente grande para impedir que las indentaciones vecinas o el borde superficial se influyan entre sí. Normalmente, la primera indentación no se coloca directamente en el borde, ya que los efectos de borde, la descarburación, la oxidación, la rugosidad y la curvatura pueden distorsionar el valor.
El informe debe registrar la orientación de la sección, la preparación superficial, la distancia de cada indentación respecto de la superficie, los resultados HV 1 y el método utilizado para calcular el límite. Una sola lectura superficial no puede revelar si el perfil disminuye gradualmente, si contiene un pico de dureza sobre una subsuperficie blanda o si alcanza una meseta causada por una capa de compuestos. Puede ser necesario realizar varios perfiles en un diente de engranaje, un eje o una sección irregular, porque el calentamiento, la cementación y el temple rara vez son uniformes en geometrías complejas.
En el caso de una capa cementada evaluada conforme a ISO 2639:2002, no deben confundirse el criterio de profundidad efectiva de 550 HV 1 y la condición de dureza inferior a 450 HV 1 a tres veces la profundidad de capa. El valor de 550 HV 1 localiza el límite efectivo especificado; la condición de 450 HV 1 establece si el perfil de dureza es adecuado para aplicar el método. Esta última no es una definición universal de profundidad de capa ni significa que toda capa deba terminar en 450 HV 1.
La nitruración ilustra por qué esta distinción es importante. La precipitación de nitruros puede generar una dureza superficial elevada que disminuye a través de una zona de difusión extensa, mientras que el núcleo puede conservar una dureza relativamente alta. Un límite de 450 HV 1 o 550 HV 1 puede no ser adecuado para describir la capa nitrurada funcional. Puede ser necesario recurrir al examen metalográfico, al análisis del perfil de nitrógeno, a la identificación microestructural o a un criterio de dureza específico del proceso. La misma precaución se aplica a la nitrocarburación ferrítica, en la que el espesor de la capa de compuestos y la profundidad de la zona de difusión deben notificarse por separado cuando ambos influyen en el comportamiento en servicio.
Por lo tanto, la verificación debe corresponderse con el tratamiento y con la propiedad declarada. Los perfiles de dureza son muy útiles para las capas endurecidas por transformación, pero no sustituyen a la metalografía ni al análisis químico cuando el límite relevante está definido por la composición o por las fases. ISO 18203:2026 proporciona el marco general; ISO 2639:2002 proporciona un método definido para la capa cementada. Ninguna de las dos normas convierte la «profundidad de capa» en un número autoexplicativo.
Metalografía: interpretación de la capa endurecida
Un perfil de dureza proporciona una distribución, no una explicación microestructural. La metalografía muestra por qué el perfil tiene esa forma: si la capa contiene martensita de alto contenido de carbono, bainita, carburos, nitruros o austenita retenida; si la transición hacia el núcleo es gradual o abrupta; y si algún defecto ha interrumpido la capa endurecida. La guía de metalografía de ASM International considera el examen microscópico un medio para relacionar el procesamiento, la constitución de fases y los defectos con el comportamiento en servicio, y no una confirmación decorativa de la dureza.
Esta distinción es importante porque ASM define el endurecimiento superficial como el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, sea considerablemente más dura que el núcleo. La superficie puede haberse enriquecido con carbono, nitrógeno o ambos, o una composición existente puede haberse transformado mediante calentamiento localizado. La microestructura resultante depende de la temperatura del proceso, la velocidad de enfriamiento, el contenido de elementos de aleación y el revenido posterior.

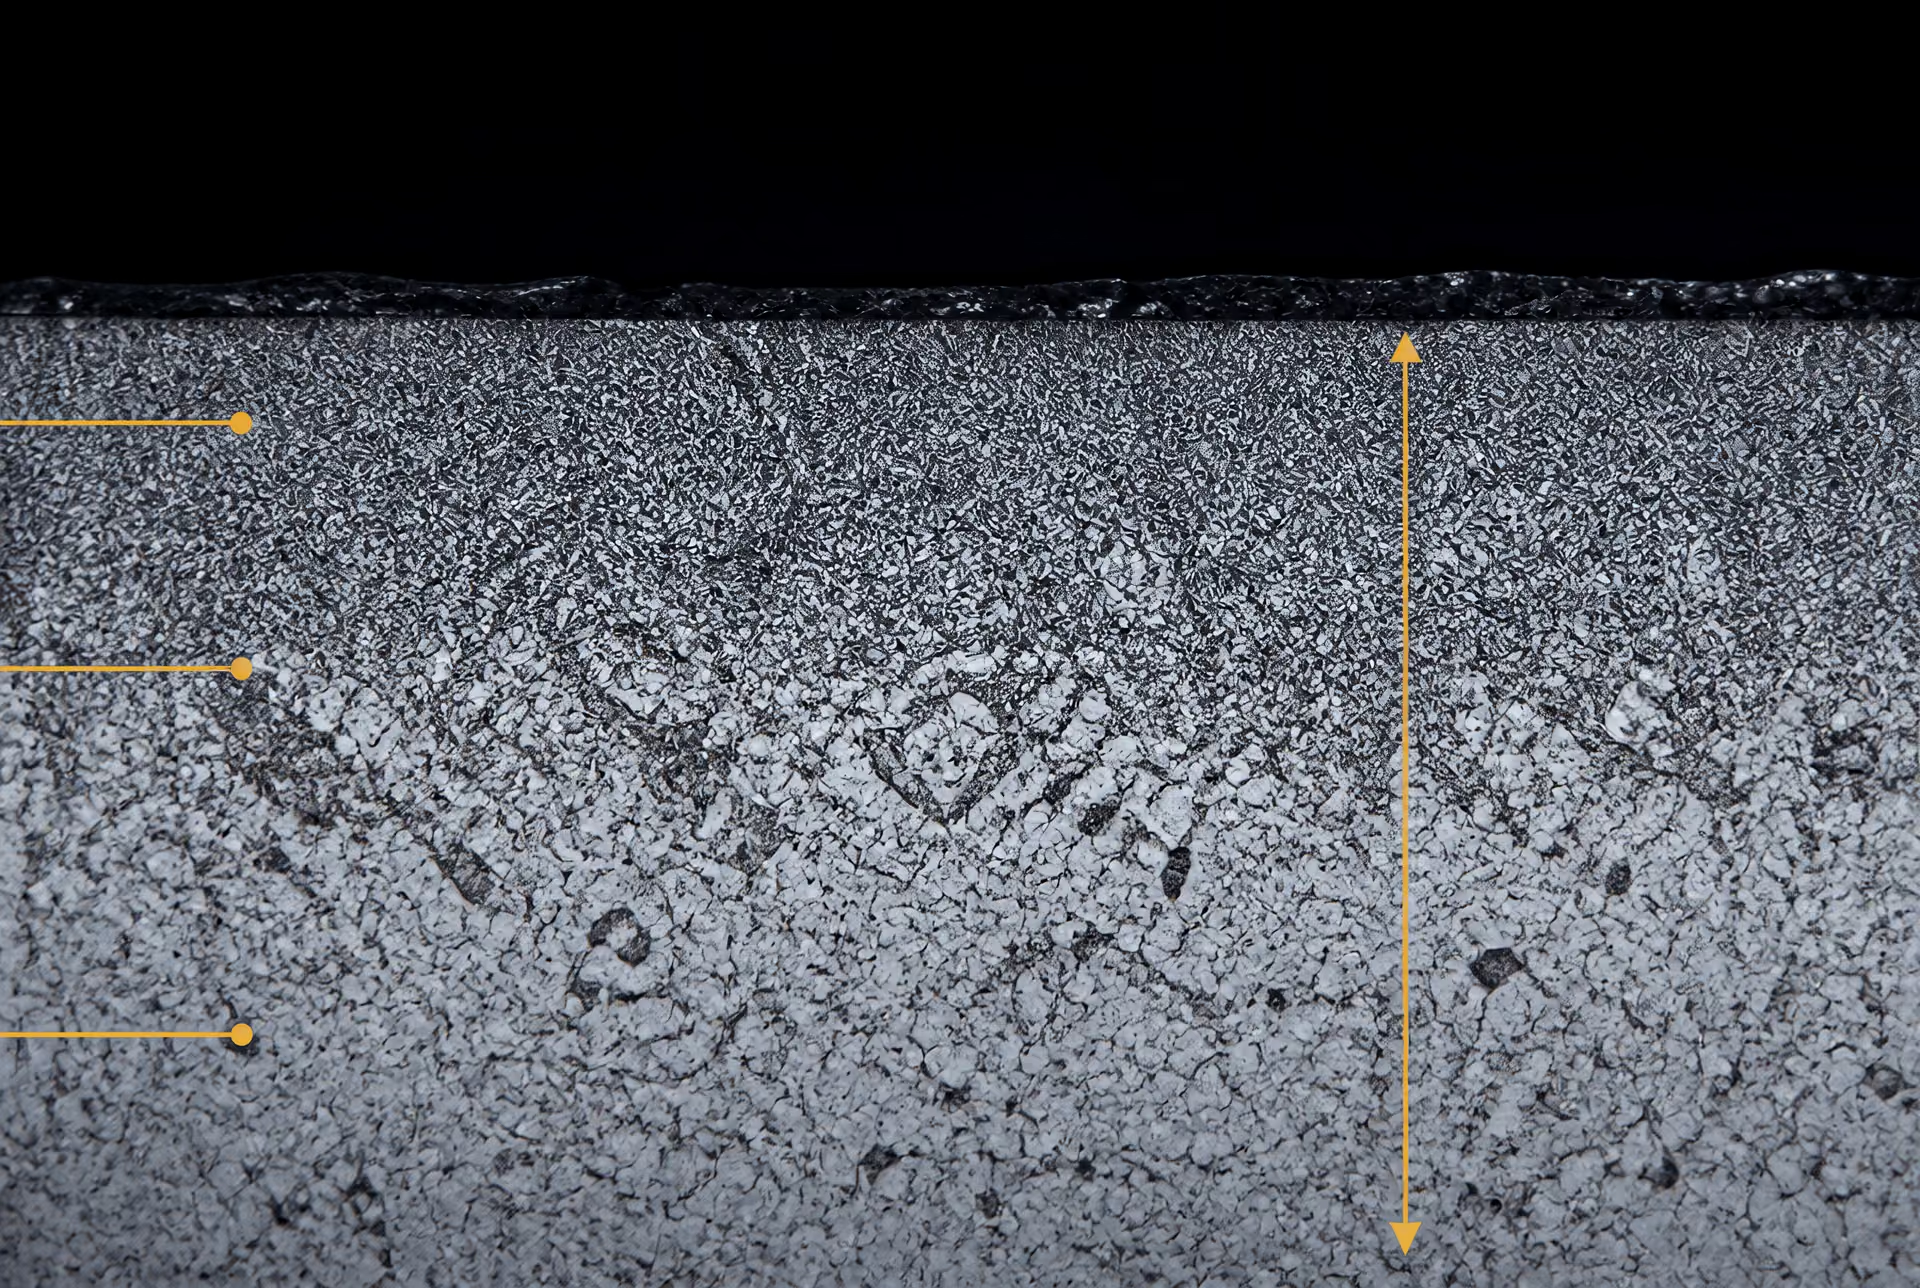
Corte, montaje, pulido y ataque químico
La probeta debe representar la superficie funcional y su orientación. Normalmente se corta una sección transversal perpendicular a la superficie tratada, dejando suficiente material detrás de la capa para incluir el núcleo. El corte debe limitar el calentamiento y la deformación mecánica; un borde quemado o embadurnado puede parecer un defecto del proceso y ocultar la interfaz real. En un diente de engranaje, un eje o una pista de rodamiento, también importa la ubicación de la sección, ya que la curvatura, el espesor de la sección y las condiciones locales de enfriamiento afectan a la capa.
Las piezas pequeñas se montan en resina, ya sea resina de compresión en caliente o un sistema de fraguado en frío. El material de montaje debe sostener los bordes delgados sin rellenar las grietas ni arrancar las capas compuestas frágiles. El desbaste se realiza con abrasivos progresivamente más finos, seguido del pulido con suspensiones de diamante o sílice coloidal. Una presión excesiva puede aplanar la superficie, arrastrar la austenita retenida blanda o extender nitruros y carburos por toda la sección. Por lo tanto, el pulido final es una etapa metalúrgica, no meramente una preparación para una fotografía.
El ataque químico revela los límites de fase y los gradientes composicionales al atacar preferentemente distintas regiones. Una solución de nital al 2 % se utiliza habitualmente para aceros al carbono y aceros de baja aleación, mientras que el picral u otros reactivos pueden proporcionar un mejor contraste entre martensita revenida, bainita y carburos. El nital puede hacer que una película de óxido, una capa descarburada o una región de austenita retenida ligeramente atacada parezcan engañosamente sin rasgos distintivos. Las superficies nitruradas y nitrocarburadas suelen requerir un pulido cuidadoso y un reactivo adecuado, porque la capa compuesta es delgada, dura y se fractura o se desprende con facilidad.
También debe examinarse el estado pulido sin atacar. Este puede revelar poros, grietas, inclusiones, películas de óxido, separación de la capa compuesta y arrancamientos producidos por el pulido que una imagen atacada podría ocultar. La microscopía óptica suele ser suficiente para los perfiles de capa y los principales productos de transformación; puede ser necesario recurrir a la microscopía electrónica de barrido, la difracción de electrones retrodispersados, el análisis con microsonda o la difracción de rayos X cuando la identificación de fases o la distribución del nitrógeno no puedan resolverse ópticamente.
Martensita, bainita, carburos, nitruros y austenita retenida
Una capa cementada normalmente presenta martensita de alto contenido de carbono después de la austenización y el temple, a menudo con cierta cantidad de austenita retenida y partículas de carburo. La superficie puede presentar una estructura más gruesa o con mayor contenido de elementos de aleación que la zona subsuperficial si el potencial de carbono, la temperatura o el tiempo de permanencia no se controlaron adecuadamente. Un interior con menor contenido de carbono se transforma en una estructura martensítica, bainítica o revenida de menor dureza, según el tipo de acero y la severidad del temple. La transición entre la capa y el núcleo debe interpretarse como un cambio estructural, no simplemente como una línea límite.
La carbonitruración introduce carbono y nitrógeno en la austenita y normalmente produce una capa martensítica después del temple. El nitrógeno puede mejorar la templabilidad cerca de la superficie, pero un enriquecimiento excesivo puede aumentar la austenita retenida o producir nitruros después del enfriamiento. Tanto en los aceros cementados como en los carbonitrurados, la presencia de carburos de aleación no disueltos, redes de carburos, granos gruesos de austenita previa y productos de transformación localmente blandos indica un problema de control del proceso o de la aleación.
La bainita puede aparecer debajo de una capa martensítica cuando el enfriamiento es más lento, en secciones gruesas o después de un temple interrumpido. Su presencia no constituye automáticamente un fallo; su cantidad, morfología, dureza y ubicación determinan su importancia. Una banda de ataque oscuro, por sí sola, no permite identificar una fase de forma fiable.
La nitruración difiere fundamentalmente de la cementación y la carbonitruración. El nitrógeno se difunde en la ferrita por debajo de la temperatura crítica, por lo que no se requiere una transformación de austenita a martensita mediante temple. La zona de difusión puede contener precipitados de nitruros de aleación en aceros que contienen cromo, molibdeno, vanadio o aluminio, mientras que en la superficie puede desarrollarse una capa compuesta de nitruros de hierro, habitualmente ε-Fe₂–₃N y γ′-Fe₄N. La nitrocarburación ferrítica también introduce carbono y nitrógeno por debajo de la temperatura crítica y normalmente produce una capa compuesta sobre una zona de difusión de nitrógeno y carbono, en lugar de una capa martensítica cementada.
La austenita retenida es especialmente importante en las capas cementadas y carbonitruradas. Puede aparecer clara después del ataque, pero el contraste óptico no es concluyente. Un exceso de austenita retenida puede transformarse durante el servicio o el rectificado, modificando las dimensiones y las tensiones residuales. La difracción de rayos X, los métodos magnéticos o la microscopía cuantitativa cuidadosamente calibrada pueden complementar la metalografía.
Capas compuestas, grietas, porosidad e interfaces
Una capa compuesta nitrocarburada debe evaluarse en cuanto a espesor, continuidad, constitución de fases, porosidad y adherencia. Una capa delgada y continua puede diferir considerablemente de una capa porosa o agrietada, aunque ambas superficies presenten una microdureza similar. Los poros próximos a la superficie exterior, una fase ε excesiva, las redes continuas frágiles y la separación en la interfaz entre la capa compuesta y la zona de difusión pueden afectar a la fricción, el desgaste y la tribocorrosión. La zona de difusión situada debajo debe mostrar la precipitación esperada y un cambio gradual hacia el núcleo.
Las secciones cementadas y carbonitruradas deben examinarse para detectar descarburación, oxidación y oxidación intergranular. La descarburación aparece como una banda superficial ferrítica o con bajo contenido de martensita y puede reducir la capacidad de soportar cargas. La oxidación intergranular se forma a lo largo de los límites de grano de la austenita previa cerca de la superficie cuando las atmósferas oxidantes del horno penetran antes de que se complete el enriquecimiento con carbono. Puede ser poco profunda y, aun así, resultar perjudicial, porque los límites oxidados proporcionan trayectorias para la iniciación de grietas. Las películas de óxido, la cascarilla y las inclusiones no metálicas no deben confundirse con fases de la aleación.
Las grietas de temple suelen ser fisuras agudas e irregulares que se extienden desde la superficie o desde concentradores de tensión, a menudo con superficies de fractura nuevas y sin óxido si se formaron durante el temple. La metalografía puede distinguirlas de las grietas producidas durante la preparación, que normalmente terminan en la superficie pulida o siguen daños ocasionados por el montaje y el desbaste. Las quemaduras de rectificado pueden producir una banda revenida o reendurecida, una respuesta alterada al ataque y tensiones residuales de tracción sin crear una grieta abierta evidente.
Los defectos relacionados con la distorsión requieren examinar tanto la geometría como la estructura. Una pieza puede presentar una microestructura de capa aceptable y, sin embargo, incumplir los límites dimensionales porque las deformaciones desiguales de transformación, los gradientes térmicos o las tensiones residuales hayan causado flexión, ovalidad o cambios en el perfil del diente. La metalografía no puede medir por sí sola la distorsión, por lo que debe complementarse con una inspección dimensional y, cuando sea necesario, con la medición de las tensiones residuales.
La profundidad metalográfica de capa y la profundidad de capa determinada por dureza están relacionadas, pero no son intercambiables. ISO 2639:2002 determina la profundidad de la capa cementada y endurecida a partir de un perfil de dureza y utiliza un criterio especificado que implica una dureza inferior a 450 HV 1 a tres veces la profundidad de capa. ISO 18203:2026 abarca las capas endurecidas superficialmente mediante endurecimiento por llama, inducción, haz de electrones y láser, así como la carbonitruración, la cementación y la nitruración. Una micrografía puede identificar el límite visible de transformación, la zona de difusión o la capa compuesta, mientras que el método de dureza localiza un umbral mecánico especificado. Ambas descripciones son útiles, pero ninguna debe notificarse como si fuera la otra.
Tribología y tribocorrosión del acero endurecido superficialmente
El endurecimiento superficial no constituye una única condición tribológica. ASM International lo define como el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, sea considerablemente más dura que el núcleo. Esa capa más dura modifica el contacto, pero su efecto depende de cómo se aplica la carga y de cómo se produjo la superficie. Un diente de engranaje endurecido en un contacto de rodadura-deslizamiento lubricado no falla mediante el mismo proceso que un componente de válvula nitrurado en lubricación límite o un eje nitrocarburizado expuesto a un electrolito.
La distinción es importante porque los tratamientos de endurecimiento superficial introducen diferentes especies, fases, profundidades y tensiones residuales. La cementación produce una superficie con alto contenido de carbono sobre un interior con menor contenido de carbono, normalmente seguida de austenización, temple y revenido para formar una capa martensítica profunda. La carbonitruración añade carbono y nitrógeno a la austenita y normalmente depende de la formación de martensita. La nitruración introduce nitrógeno en la ferrita, mientras que la nitrocarburación ferrítica introduce tanto carbono como nitrógeno por debajo de la temperatura crítica. Estos últimos tratamientos pueden producir una zona de difusión de nitrógeno y, cuando las condiciones del proceso lo permiten, una capa de compuestos de hierro-carbono-nitrógeno. Su comportamiento frente a la fricción y la corrosión no puede inferirse a partir del acero cementado simplemente porque todos se denominen endurecidos superficialmente.
Mecanismos de desgaste y fatiga de contacto
Una capa martensítica profunda es principalmente una estructura portante. Su dureza resiste el arado abrasivo, el crecimiento de las uniones adhesivas y la deformación plástica cerca de la superficie de contacto, mientras que el núcleo, más tenaz, sostiene la capa frente a los impactos y la flexión repetida. Esta combinación es importante en engranajes, levas y contactos de rodadura-deslizamiento sometidos a cargas elevadas. Sin embargo, una elevada dureza superficial no evita la micropitting, el pitting, el gripado ni el agrietamiento de la capa. La tensión de contacto, la relación de deslizamiento, la alineación, el acabado superficial, las inclusiones, la austenita retenida, la distribución de carburos, la profundidad de la capa y las tensiones residuales compresivas o de tracción influyen en el resultado.
En un contacto de rodadura-deslizamiento, los esfuerzos cortantes subsuperficiales repetidos pueden iniciar grietas por debajo de la superficie nominal. Si la profundidad endurecida efectiva es demasiado pequeña para el campo de tensiones aplicado, las grietas pueden alcanzar la zona de transición más blanda y acelerar el desconchado. Una superficie muy dura pero frágil también puede desprender fragmentos cuando los picos de rugosidad, los residuos o la carga en los bordes generan tensiones locales de tracción. La austenita retenida puede transformarse durante el servicio, modificando las dimensiones y las tensiones residuales; este cambio puede reducir o aumentar el daño, dependiendo del historial térmico y mecánico.
La nitruración presenta un perfil portante diferente. El nitrógeno refuerza la zona de difusión mediante el endurecimiento intersticial y la formación de nitruros de aleación, y la respuesta está determinada por la composición del acero y el potencial del proceso. La zona endurecida suele ser menos profunda que una capa cementada, aunque su gradiente y sus tensiones residuales compresivas pueden contribuir a la resistencia a la fatiga. Las capas de compuestos excesivamente gruesas o continuas pueden agrietarse o desprenderse bajo impactos severos o tensiones hertzianas elevadas. Una capa de compuestos delgada y controlada puede reducir el desgaste adhesivo, pero su rendimiento sigue dependiendo de la rugosidad, el material del contracuerpo y la lubricación.
La nitrocarburación ferrítica produce habitualmente una capa de compuestos sobre una zona de difusión. La capa de compuestos puede actuar como una superficie de sacrificio y químicamente estable durante el deslizamiento, mientras que la zona de difusión le proporciona soporte mecánico. Si la capa es porosa, está mal adherida o es demasiado frágil para el contacto, los residuos de desgaste se convierten en un tercer cuerpo abrasivo. Por tanto, el espesor de la capa por sí solo no constituye un criterio de aceptación adecuado.
Los ensayos de desgaste deben reproducir el régimen de servicio. Los datos obtenidos mediante ensayos de disco y punta con una carga y una velocidad determinadas no permiten clasificar los tratamientos para el contacto de rodadura, el movimiento oscilatorio o el engrane lubricado de engranajes. ISO 18203:2026 abarca las capas endurecidas superficialmente mediante endurecimiento por llama, inducción, haz de electrones y láser, así como la carbonitruración, la cementación y la nitruración; permite verificar el espesor de la capa, pero no realizar una predicción universal del desgaste.
Fricción y química superficial
La fricción está controlada por el cizallamiento de las asperezas, las películas adsorbidas, las películas de reacción, los aditivos del lubricante y los residuos de desgaste. La dureza es importante, pero solo constituye una de las variables. La rugosidad modifica el área real de contacto y la probabilidad de soldadura de las asperezas. Las tensiones residuales alteran la deformación cercana a la superficie y el crecimiento de las grietas. La carga y la velocidad de deslizamiento determinan si el contacto permanece en lubricación límite, mixta o hidrodinámica.
Una superficie martensítica cementada puede funcionar adecuadamente cuando su estructura pulida y revenida está protegida por una película lubricante eficaz. Sin embargo, si la película se rompe, la elevada dureza no elimina la transferencia adhesiva ni el gripado. Los carburos, la austenita retenida, las películas de óxido y los productos del revenido pueden modificar la forma en que los aditivos reaccionan en la interfaz.
Las superficies nitruradas y nitrocarburizadas suelen modificar la fricción tanto por medios mecánicos como químicos. Los nitruros y carbonitruros de hierro presentes en una capa de compuestos pueden cizallarse de manera diferente a la martensita revenida, mientras que la zona de difusión limita el fallo del soporte plástico bajo dicha capa. La porosidad puede retener el lubricante, pero también puede atrapar soluciones corrosivas o liberar partículas. La química del lubricante es decisiva: los aditivos que contienen azufre, fósforo y zinc pueden formar tribopelículas protectoras, reaccionar con los elementos de aleación o acelerar el desgaste corrosivo en presencia de agua.
Por tanto, debe especificarse el contracuerpo. Las superficies de acero endurecido, fundición, cerámica, polímero y aleaciones revestidas imponen condiciones diferentes de adhesión, abrasión, comportamiento térmico y reactividad química. Un tratamiento que reduce la fricción frente a un contracuerpo puede aumentar la transferencia de material o la abrasión por tercer cuerpo frente a otro.
Corrosión, tribocorrosión y efectos del contracuerpo
La corrosión y el desgaste interactúan, en lugar de constituir pérdidas independientes. El deslizamiento elimina las películas de óxido o de reacción, expone metal fresco y aumenta el área electroquímica. La corrosión puede ablandar o volver más rugosa la superficie, generar residuos y hacer que la abrasión posterior sea más rápida. Este proceso acoplado se denomina tribocorrosión.
La nitruración y la nitrocarburación se seleccionan a menudo cuando el comportamiento frente a la corrosión es importante, porque las capas superficiales que contienen nitrógeno y las capas de compuestos pueden modificar las reacciones electroquímicas. No son automáticamente resistentes a la corrosión. Los poros pasantes, los poros, las discontinuidades, los daños de rectificado y el contacto galvánico con un contracuerpo distinto pueden proporcionar vías para el ataque localizado. Una capa de compuestos puede proteger una región mientras que una región dañada se corroe rápidamente. La martensita cementada también depende en gran medida de la química de la aleación, el revenido, el acabado superficial, la contaminación del lubricante y las condiciones de exposición; la capa rica en carbono por sí sola no garantiza la resistencia a la corrosión.
El material del contracuerpo y el entorno pueden invertir la clasificación obtenida en el laboratorio. Un contracuerpo de acero en aire seco puede producir desgaste oxidativo, mientras que una solución salina puede causar la eliminación de películas, picaduras y una pérdida acelerada de material. El potencial eléctrico, el oxígeno disuelto, la concentración de cloruros, la temperatura, la presión de contacto y la frecuencia de deslizamiento influyen en el resultado. Los ensayos deben registrar estas condiciones y examinar ambos elementos del par, porque el material transferido y los efectos galvánicos pueden hacer que el contracuerpo nominalmente no tratado forme parte del mecanismo de fallo.
La verificación debe combinar perfiles de dureza con metalografía, medición de la capa de compuestos o de la zona de difusión, rugosidad, evaluación de las tensiones residuales y examen de las huellas de desgaste y los productos de corrosión. Para las capas cementadas y endurecidas, ISO 2639:2002 utiliza la condición de una dureza inferior a 450 HV 1 a tres veces la profundidad de la capa para definir su aplicabilidad. Este criterio de dureza ayuda a establecer la profundidad de la capa; no mide la fricción, la vida a fatiga de contacto ni la resistencia a la tribocorrosión. Estas propiedades requieren ensayos adaptados a la carga, la lubricación, el contracuerpo y el entorno reales.
Distorsión, tensiones residuales y control del proceso
La condición final de un componente endurecido superficialmente depende del ciclo térmico y químico completo, no del nombre del tratamiento escrito en un plano. “Cementado”, “nitrurado” o “endurecido por inducción” describe una familia de procesos, pero no especifica la velocidad de calentamiento, la química superficial, el estado de fase, la severidad del temple, la uniformidad del enfriamiento, el revenido ni el estado de tensiones resultante. ASM International define el endurecimiento superficial como el tratamiento de un material ferroso de modo que su capa superficial, o capa endurecida, llegue a ser considerablemente más dura que el núcleo. La dureza es solo uno de los resultados de ese tratamiento.
Distorsión durante el temple y cambio dimensional
La cementación y la carbonitruración producen habitualmente una capa austenítica que posteriormente se templa para formar martensita. La superficie con alto contenido de carbono y el núcleo con menor contenido de carbono no se transforman a la misma temperatura ni al mismo tiempo. La formación de martensita dilata el acero, mientras que el enfriamiento desde la temperatura de austenización provoca una contracción térmica. La interacción entre estos cambios puede alterar el diámetro, la planitud, la concentricidad, la separación entre dientes y la rectitud.
Por ejemplo, un engranaje cementado puede desarrollar un aro endurecido mientras su núcleo todavía se enfría y se contrae. Si un lado se enfría más rápidamente que el otro, el gradiente térmico resultante produce flexión u ovalidad. Las secciones con cambios bruscos de espesor, agujeros ciegos, chaveteros, esquinas agudas y superficies interrumpidas se enfrían a velocidades diferentes. Estas características concentran tanto la deformación de transformación como las tensiones. Por lo tanto, puede producirse distorsión incluso cuando la temperatura del horno y la temperatura de temple parecen cumplir los valores especificados.
La selección del temple debe corresponder al grado de acero, el tamaño de la sección, la estructura de capa requerida y el cambio dimensional admisible. El aceite, el gas a presión, la solución de polímero, el agua y la salmuera imponen distintas velocidades de extracción de calor y diferentes riesgos de formación de películas de vapor, enfriamiento desigual o fisuración. Un temple menos severo puede reducir la distorsión, pero dejar un exceso de austenita retenida o una transformación insuficiente del núcleo. Un temple más severo puede aumentar la formación de martensita y, al mismo tiempo, elevar las tensiones térmicas y de transformación. La agitación, la densidad de carga, la orientación de las piezas y la temperatura del medio de temple son tan importantes como la denominación nominal del medio.
La nitruración y la nitrocarburación ferrítica suelen realizarse por debajo de la temperatura crítica y no requieren el mismo ciclo de austenización y temple que la cementación. Su cambio dimensional suele ser menor, pero no es nulo. El crecimiento de la capa de compuestos, la deformación de la zona de difusión, las tensiones previas de mecanizado y los gradientes de calentamiento o enfriamiento aún pueden desplazar las dimensiones críticas. El endurecimiento localizado por llama, inducción, haz de electrones y láser también es sensible a la velocidad de barrido, la densidad de potencia, el solapamiento y el flujo de calor hacia el material no calentado. ISO 18203:2026 contempla las capas endurecidas superficialmente producidas por esos métodos térmicos, así como por carbonitruración, cementación y nitruración; por lo tanto, el método utilizado para crear la capa debe declararse junto con la capa medida.
El mecanizado previo deja un sobreespesor para un acabado predecible, en lugar de intentar eliminar posteriormente la distorsión mediante procedimientos meramente estimativos. Las superficies de referencia, los alojamientos y los dientes de engranaje pueden requerir sobreespesores diferentes. Las piezas que no pueden tolerar un movimiento libre durante el calentamiento o el temple pueden requerir mandriles, anillos de apoyo o temple en prensa. Los dispositivos de sujeción deben sostener el componente sin bloquear el flujo de gas ni crear un sumidero térmico considerable. Una sujeción que restrinja la transformación puede reducir el movimiento en una dirección, pero almacenar tensiones que se liberen durante el rectificado.
Tensiones residuales y fisuración
La tensión residual es la tensión interna que permanece después de que han desaparecido la carga externa y el gradiente de temperatura. El endurecimiento superficial puede producir una tensión de compresión beneficiosa en la superficie, especialmente cuando una capa martensítica dura se dilata contra un núcleo menos transformado. La compresión superficial puede oponerse a las tensiones de tracción generadas por las cargas de contacto o la flexión cíclica. Solo es beneficiosa cuando se controlan su magnitud, profundidad y uniformidad.
Las tensiones no controladas son diferentes. Una tensión residual de tracción en una superficie rectificada, una esquina cementada, una zona descarburada o una geometría aguda puede favorecer la iniciación de grietas. Las quemaduras de rectificado, la eliminación excesiva de material, la martensita no revenida, un espesor excesivo de la capa de compuestos y la falta de uniformidad del temple pueden crear tensiones locales de tracción. Una grieta puede iniciarse en una concentración de tensiones incluso cuando la dureza media de la capa cumple el requisito del plano.
El revenido reduce la fragilidad de la martensita recién templada y permite que se relajen parcialmente algunas tensiones de transformación. Debe realizarse después del temple dentro del plazo especificado y a una temperatura adecuada para el acero y las propiedades requeridas. El revenido diferido es un control deficiente, no una decisión inocua de programación. En las piezas nitruradas y nitrocarburadas, la postoxidación u otras etapas de acabado pueden modificar la química superficial y el comportamiento frente a la fricción, mientras que el rectificado puede eliminar parte de la zona de difusión o alterar su perfil de tensiones.
La verificación debe incluir más que un valor de dureza en la superficie. La profundidad de capa, la dureza del núcleo, la austenita retenida, la distribución de carburos o nitruros, el espesor de la capa de compuestos, la distorsión y las tensiones pueden afectar al comportamiento en servicio. ISO 2639:2002 aborda la profundidad de capa cementada y endurecida, y utiliza una condición de menos de 450 HV 1 a tres veces la profundidad de capa para definir su aplicabilidad. ISO 18203:2026 proporciona un marco más amplio para medir las capas producidas por métodos térmicos y termoquímicos. Las secciones metalográficas, los perfiles de dureza, la medición por coordenadas y, cuando se especifique, la medición de tensiones residuales mediante rayos X deben relacionarse con las superficies funcionales y las direcciones críticas.
Atmósfera, temperatura, tiempo y sujeción
El control de la atmósfera determina qué puede penetrar en el acero y qué puede extraerse de él. En la cementación, el potencial de carbono regula la fuerza impulsora química en la superficie. Un potencial demasiado bajo produce un enriquecimiento insuficiente de carbono; uno demasiado alto puede formar carburos excesivos, hollín o un gradiente de carbono indeseable. La temperatura del horno y el potencial de carbono deben mantenerse uniformes en toda la carga, no solo en un termopar de control. La calibración de las sondas, el flujo de gas, la disposición de la carga y las fugas de la puerta pueden modificar la capa real.
La nitruración y la nitrocarburación requieren controlar la disociación del amoníaco, el potencial de nitrógeno, las adiciones de gases portadores de carbono, el contenido de hidrógeno y la circulación en el horno. La carbonitruración añade carbono y nitrógeno a la austenita y normalmente depende del temple para el endurecimiento martensítico. La nitrocarburación introduce carbono y nitrógeno en la ferrita por debajo de la temperatura crítica, produciendo una zona de difusión y, con frecuencia, una capa de compuestos de hierro-carbono-nitrógeno. Tratar estos ciclos como intercambiables con la cementación oculta sus diferentes tensiones de transformación y efectos dimensionales.
La uniformidad del calentamiento es igualmente importante. Un cubo de gran espesor y una brida delgada pueden alcanzar el valor de consigna en momentos diferentes; colocarlos juntos no hace idénticos sus historiales térmicos. El tiempo a temperatura controla la difusión, el crecimiento de grano, el desarrollo de la capa de compuestos y el grado de transformación. Un tiempo excesivo puede aumentar la distorsión o las fracciones de fase no deseadas sin resolver una condición atmosférica deficiente. Los termopares, los estudios de carga, los estudios de uniformidad del horno y los datos registrados del ciclo proporcionan evidencia de lo que experimentaron las piezas.
El enmascaramiento protege las superficies que deben permanecer blandas, mecanizables o dimensionalmente estables. El recubrimiento de cobre, los compuestos protectores, las pantallas mecánicas y la sujeción selectiva pueden limitar la exposición química, pero los bordes del enmascaramiento pueden crear transiciones bruscas de la capa y concentraciones locales de tensiones. Estas transiciones requieren inspección.
Secuencia de control del proceso
- Mecanizado Deje sobremedidas adecuadas para el tratamiento y el acabado.
- Limpieza y fijación Elimine los residuos perjudiciales y coloque la pieza de manera uniforme.
- Atmósfera y temperatura Verifique la química del horno, la temperatura y la uniformidad.
- Temple o enfriamiento Utilice condiciones adecuadas para el acero y la geometría.
- Revenido y acabado Realice el revenido rápidamente y, a continuación, termine la pieza sin sobrecalentarla ni eliminar la capa requerida.
- Inspección Verifique las dimensiones, el perfil de dureza, la microestructura y las demás propiedades especificadas.
Por lo tanto, es esencial una secuencia controlada: mecanizar la pieza con sobreespesores adecuados, eliminar las tensiones previas perjudiciales cuando sea necesario, limpiarla y sujetarla de forma uniforme, verificar la atmósfera y la temperatura, seleccionar el temple según el acero y la geometría, revenir con prontitud y después rectificar o bruñir sin sobrecalentar la capa. La inspección dimensional final debe complementarse con la verificación de la profundidad de capa y de la microestructura. El nombre del tratamiento es la etiqueta; el historial térmico, químico, geométrico y de tensiones medido constituye el proceso real.
Cómo especificar un tratamiento de endurecimiento superficial
- Material
- Designación completa de la norma y del grado
- Condición inicial
- Condición de suministro y dureza inicial, cuando corresponda
- Ruta de tratamiento
- Especie difundida o método de calentamiento localizado
- Definición de la capa
- Profundidad efectiva, profundidad total, capa de compuestos o zona de difusión
- Dureza
- Escala, carga, ubicación y intervalo de aceptación
- Verificación
- Norma aplicable, plan de muestreo y registros de inspección
«Endurecido superficialmente» no es un requisito medible. ASM International define el endurecimiento superficial como el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, sea considerablemente más dura que el núcleo. Esta definición incluye varios procesos diferentes, con distinta química, mecanismos de transformación, microestructuras, tensiones y métodos de verificación. Por tanto, una especificación utilizable debe definir el acero, su estado inicial, la ruta de tratamiento y el resultado que debe demostrarse.
Calidad del acero y estado inicial
Identifique el acero mediante su designación normativa completa, no mediante una descripción comercial ni mediante una expresión informal como «acero de cementación». La especificación debe identificar la norma aplicable y la calidad, por ejemplo EN 10084 16MnCr5, EN 10084 20MnCr5, EN 10084 18CrNiMo7-6 o ASTM A-29/A-29M grado 8620, cuando dicha designación sea la aplicable al material suministrado. Si el plano de un componente utiliza una designación nacional diferente, indique explícitamente la equivalencia, en lugar de suponer que números similares describen composiciones químicas idénticas.
El estado inicial de tratamiento térmico también forma parte del requisito. Indique si la pieza se suministra laminada, normalizada, recocida, recocida con globulización, templada y revenida o en otro estado especificado. Incluya el intervalo de dureza inicial cuando este afecte al mecanizado, a la respuesta al tratamiento o a las propiedades del núcleo. Un ciclo de cementación aplicado a 16MnCr5 recocido no se especifica del mismo modo que un endurecimiento por inducción aplicado a 42CrMo4 templado y revenido.
El proceso debe identificar la especie que difunde y la ruta de transformación. La cementación introduce carbono en un interior con menor contenido de carbono, creando una superficie con alto contenido de carbono que normalmente se endurece mediante austenización y temple. La carbonitruración introduce tanto carbono como nitrógeno en la austenita y normalmente forma una capa martensítica. La nitruración y la nitrocarburación ferrítica se realizan por debajo de la temperatura crítica, donde el nitrógeno, o el nitrógeno y el carbono, difunden en la ferrita sin el ciclo de austenización y temple propio de la cementación. La boruración y la cromización producen regiones superficiales enriquecidas en boruros o en carburos/cromo, en lugar de una capa martensítica carburada convencional.
Los tratamientos térmicos localizados requieren su propia descripción. ISO 18203:2026 aborda las capas endurecidas superficialmente producidas mediante endurecimiento por llama, inducción, haz de electrones y láser, así como mediante carbonitruración, cementación y nitruración. Para un proceso térmico, especifique el método de calentamiento, la frecuencia o el aporte de energía cuando sea pertinente, la temperatura de austenización o la temperatura superficial, el tiempo de calentamiento o la velocidad de barrido, el medio de temple y el revenido. Un proceso térmico endurece la composición superficial existente; no necesariamente añade carbono o nitrógeno.
Definiciones requeridas de profundidad de capa y dureza
Especifique si el requisito se refiere al espesor total de la capa endurecida, a la profundidad efectiva de capa o a otra profundidad definida. Estos términos no son intercambiables. En el caso del acero cementado y templado, la profundidad efectiva de capa suele determinarse mediante un perfil de dureza: la profundidad a la que la dureza desciende hasta el límite especificado, a menudo 550 HV, aunque la norma aplicable, el plano o el requisito del comprador deben indicar dicho límite. La profundidad total de capa puede definirse, en cambio, metalográficamente, por ejemplo como la profundidad hasta un límite microestructural especificado. En las piezas nitruradas y nitrocarburadas, distinga entre la capa de compuestos y la zona de difusión, e indique si la profundidad declarada incluye alguna de estas regiones.
ISO 2639:2002 es aplicable específicamente a la determinación y verificación de la profundidad efectiva de capa en acero cementado y endurecido. Su campo de aplicación indicado utiliza una condición de dureza inferior a 450 HV 1 a una profundidad equivalente a tres veces la profundidad de capa. Esta condición no debe transferirse sin más a piezas nitruradas, nitrocarburadas, boruradas o endurecidas térmicamente. Cuando el proceso esté incluido en su campo de aplicación, cite ISO 2639:2002 e indique el criterio de dureza, la escala de dureza, la fuerza de ensayo, la dirección del perfil y la ubicación del punto cero. «Profundidad efectiva de capa: 0,8 mm» es incompleto si la especificación no indica también, por ejemplo, «hasta 550 HV 1, medida desde la superficie acabada».
ISO 18203:2026 proporciona el marco más amplio para el espesor de las capas endurecidas superficialmente producidas mediante métodos térmicos y termoquímicos. Cítela cuando el requisito abarque inducción, llama, haz de electrones, láser, cementación, carbonitruración o nitruración, e identifique el método utilizado para calcular el espesor de la capa. La profundidad especificada debe referirse a la superficie funcional acabada, no simplemente a una superficie en el estado tratado que posteriormente vaya a eliminarse mediante rectificado. Si se permite la eliminación de material, indique la sobremedida y la profundidad requerida después del mecanizado final.
La dureza debe definirse mediante la escala y la carga. Escriba HV 1, HV 0.5, HRC u otra escala aceptada, junto con su fuerza de ensayo cuando corresponda; «dureza 60» no tiene significado técnico. Indique la ubicación de la medición, como el diámetro de paso, el flanco del diente, el radio de pie, el asiento del rodamiento o una sección transversal tomada perpendicularmente a la superficie tratada. Especifique si el requisito es un valor mínimo, un intervalo o un perfil de dureza con valores máximo y mínimo. Una sola lectura superficial no puede establecer la profundidad de capa, la resistencia del núcleo ni la uniformidad alrededor de un componente.
Los requisitos del núcleo deben separarse de los requisitos de la capa. Especifique la dureza del núcleo, las propiedades de tracción o de límite elástico cuando sean necesarias y la microestructura admisible. Un engranaje cementado puede requerir una capa martensítica, una austenita retenida controlada, redes de carburos limitadas y un núcleo de martensita revenida. Una pieza nitrurada puede requerir límites para el espesor y la continuidad de la capa de compuestos, en lugar del requisito de martensita templada. Estas distinciones impiden aceptar un certificado de proceso simplemente porque una indentación superficial cumple un valor de dureza.
Criterios de aceptación e informes
La especificación debe identificar el plan de muestreo, las ubicaciones de inspección, la sección de ensayo y el momento de la inspección. Indique si la dureza se mide antes o después del rectificado final, cómo se preparan las superficies de ensayo y cómo se contabiliza el material eliminado. Para la verificación de la profundidad de capa, exija un perfil de dureza con lecturas a incrementos definidos desde la superficie hacia el núcleo. El informe debe registrar cada lectura o proporcionar el perfil completo, no solo la profundidad calculada a partir de él.
Los requisitos metalográficos deben indicar la sección y las características que deben examinarse. Según el tratamiento, informe sobre las microestructuras de la capa y del núcleo, la morfología de la martensita, la austenita retenida, los carburos, los nitruros, la capa de compuestos, la zona de difusión, la descarburación, la oxidación, las grietas y el crecimiento excesivo del grano. El ataque con nital puede revelar una capa martensítica carburada, mientras que las capas nitruradas y nitrocarburadas suelen requerir un método de examen adaptado a su capa de compuestos y zona de difusión. Los límites de aceptación deben especificarse, en lugar de dejarse a la interpretación personal del inspector.
También son necesarios los requisitos dimensionales y superficiales. Indique los límites de distorsión para la desviación radial, la redondez, el perfil del diente, el avance, la planitud u otra geometría funcional, junto con los límites de mecanizado posteriores al tratamiento. Especifique la quemadura de rectificado admisible, las grietas de temple, las zonas blandas, la cascarilla, la oxidación intergranular y la rugosidad superficial. La tensión residual no se deduce de la dureza; si afecta a la fatiga, el desgaste, la fricción o la tribocorrosión, especifique su método y ubicación de medición.
Por último, exija un informe que identifique el ciclo del horno o del equipo, la atmósfera o la composición química del gas, las temperaturas, los tiempos, las condiciones de temple y revenido, la trazabilidad del lote, los resultados de dureza, el método de determinación de la profundidad de capa, los resultados metalográficos y la inspección dimensional. El documento debe indicar la norma aplicable —ISO 18203:2026, ISO 2639:2002 u otro método identificado— y cualquier desviación definida por el comprador. Sin esos detalles, «endurecido superficialmente» describe una intención, no un criterio de aceptación.
Marco comparativo para la toma de decisiones sobre métodos de endurecimiento superficial
ASM International define el endurecimiento superficial como el tratamiento de un material ferroso para que su capa superficial, o capa endurecida, sea considerablemente más dura que el núcleo. Esta definición describe un resultado, no un ciclo de horno determinado. La selección del tratamiento depende de las propiedades requeridas en la superficie y el núcleo, del grado de acero y su condición previa, de la geometría del componente, de la ruta de producción y de la norma de medición utilizada para verificar el resultado.
La primera decisión consiste en determinar si debe cambiar la composición de la superficie. La cementación, la carbonitruración, la nitruración, la nitrocarburación, la cianuración, la boruración y la cromización introducen carbono, nitrógeno, boro o cromo en la superficie. En cambio, el endurecimiento por llama, inducción, haz de electrones y láser transforma la composición existente del acero mediante calentamiento y enfriamiento localizados. ISO 18203:2026 contempla las capas endurecidas superficialmente producidas por dichos métodos térmicos, así como por cementación, carbonitruración y nitruración.
Cuándo es conceptualmente adecuada la cementación o la carbonitruración
La cementación es conceptualmente adecuada cuando un componente necesita una superficie martensítica dura y resistente al desgaste sobre un interior de menor contenido de carbono y mayor tenacidad. El proceso crea una superficie con alto contenido de carbono sobre un núcleo con bajo contenido de carbono. Por lo general, la capa enriquecida se austenitiza y se templa, produciendo martensita de alto contenido de carbono en la superficie, mientras que el núcleo desarrolla una estructura de transformación con menor contenido de carbono y mayor tenacidad. Posteriormente, el revenido ajusta la dureza, la tenacidad y la estabilidad dimensional.
Esta ruta es adecuada para componentes cuyas cargas de servicio combinan esfuerzos de contacto en la superficie con esfuerzos de flexión o impacto en el cuerpo. Los engranajes, ejes, pasadores y piezas similares suelen requerir ese gradiente de propiedades, pero la decisión no puede tomarse basándose únicamente en el nombre del componente. Una capa cementada puede contener austenita retenida, carburos o un gradiente de carbono que afecte al agrietamiento, al cambio dimensional, al comportamiento en contacto de rodadura y a la fatiga. Por tanto, la profundidad de capa requerida debe especificarse junto con la dureza y la microestructura del núcleo, y no como un valor de dureza superficial aislado.
La carbonitruración introduce carbono y nitrógeno en la austenita y normalmente produce una capa endurecida martensítica después del temple. En comparación con la cementación, su ventana de proceso y la arquitectura de la capa pueden seleccionarse para obtener una capa enriquecida relativamente superficial, mientras que el nitrógeno influye en la templabilidad y en la respuesta superficial. Es conceptualmente útil cuando la geometría o la ruta de producción favorecen una capa termoquímica más superficial y cuando la distorsión durante el temple sigue siendo manejable. La cianuración también introduce carbono y nitrógeno, históricamente mediante procesos en sales que contienen cianuros. Su inclusión en una comparación es necesaria, pero su selección depende de la composición química controlada, las medidas de protección ambiental, las prácticas de operación del baño y la condición requerida de la capa; no debe considerarse intercambiable con la carbonitruración moderna.
Tanto la cementación como la carbonitruración imponen un ciclo de transformación. La austenitización, el temple y el revenido crean la capa, pero también generan las principales fuentes de distorsión y tensiones residuales. Las secciones delgadas, las transiciones pronunciadas, los orificios y las formas asimétricas requieren especial atención a la severidad del temple y al diseño de los dispositivos de sujeción.
Cuándo son conceptualmente adecuadas la nitruración o la nitrocarburación
La nitruración es adecuada cuando se requiere una superficie dura que contenga nitrógeno sin aplicar el ciclo completo de cementación y temple. El nitrógeno difunde en la ferrita por debajo de la temperatura crítica, formando nitruros de aleación y una zona de difusión; dependiendo de la composición del acero y del control del proceso, puede formarse una capa de compuestos en la superficie. Los aceros para nitruración que contienen cromo, molibdeno, aluminio o vanadio pueden responder mediante la formación estable de nitruros de aleación, mientras que los aceros al carbono simple no ofrecen la misma respuesta por precipitación.
Dado que el tratamiento se realiza por debajo de la temperatura crítica, el núcleo no experimenta la transformación austenítica asociada con la cementación. Esto puede reducir la distorsión relacionada con el temple, aunque el crecimiento, las tensiones preexistentes, el historial de mecanizado y la formación de capas de compuestos frágiles o excesivas siguen afectando a la exactitud dimensional y a la vida útil. Por tanto, la nitruración es conceptualmente adecuada para piezas que ya han sido templadas y revenidas y que necesitan una superficie dura conservando las propiedades del núcleo.
La nitrocarburación también difunde carbono y nitrógeno en la ferrita por debajo de la temperatura crítica. Se diferencia fundamentalmente de la carbonitruración, pese a la similitud de sus nombres: la carbonitruración enriquece la austenita y normalmente se basa en la formación de martensita, mientras que la nitrocarburación forma una zona de difusión ferrítica y puede formar una capa de compuestos de hierro-carbono-nitrógeno. La nitrocarburación ferrítica se selecciona cuando el desgaste, la fricción, el desgaste adhesivo o el comportamiento frente a la tribocorrosión dependen de esa arquitectura superficial y no de una capa martensítica profunda. La capa de compuestos debe especificarse por su composición, espesor, porosidad y continuidad; una capa más gruesa no es automáticamente una capa mejor.
La boruración y la cromización siguen una lógica composicional diferente. La boruración forma fases de boruros duros, mientras que la cromización introduce cromo en la superficie y puede formar fases o compuestos ricos en cromo. Ambas pueden modificar la respuesta a la abrasión, la fricción y la corrosión, pero la cuestión pertinente es si la estructura de fases resultante, la adherencia, la profundidad y las tensiones residuales son adecuadas para las condiciones de servicio. No existe una clasificación universal basada en la dureza superficial nominal.
Cuándo es conceptualmente adecuado el endurecimiento térmico localizado
El endurecimiento térmico localizado es adecuado cuando el acero ya tiene el contenido de carbono requerido y solo es necesario endurecer determinadas superficies. El endurecimiento por llama, inducción, haz de electrones y láser calienta una región controlada hasta el intervalo austenítico, seguido de un autotemple o de un temple aplicado. Por tanto, la capa endurecida es una región transformada del acero original y no una capa enriquecida químicamente.
Este enfoque puede conservar un núcleo más blando y tenaz y evitar el tratamiento de superficies que no soportan cargas de contacto o desgaste. Es especialmente sensible a la geometría: la dirección de exploración, las esquinas, los cambios de diámetro, el espesor de pared, la extracción de calor y el acceso de la fuente de calentamiento determinan la profundidad y la continuidad de la zona endurecida. La inducción puede seguir un patrón de bobina programado; los métodos por láser y haz de electrones pueden localizar la energía de forma más precisa; el endurecimiento por llama depende en gran medida del movimiento de la antorcha y del equilibrio térmico. Estas diferencias afectan a las tensiones residuales, las marcas de solapamiento, las zonas blandas y la distorsión.
La verificación debe corresponder al proceso y a la propiedad definida. ISO 18203:2026 proporciona un marco para medir el espesor de las capas endurecidas superficialmente procedentes de tratamientos térmicos y termoquímicos. Para las capas cementadas y endurecidas, ISO 2639:2002 utiliza como criterio de dureza un valor inferior a 450 HV 1 a tres veces la profundidad de capa, a fin de definir la aplicabilidad. Una especificación válida debe identificar la escala y la carga de dureza, la dirección del recorrido de medición, la definición de la profundidad efectiva o total de capa, la ubicación del muestreo y los límites de aceptación. Puede ser necesaria la metalografía para distinguir la martensita, la austenita retenida, los carburos, los nitruros, los boruros, las fases ricas en cromo y las capas de compuestos que la dureza por sí sola no puede identificar.
| Grupo de métodos | Mecanismo | Arquitectura habitual de la capa endurecida | Enfoque principal de la especificación |
|---|---|---|---|
| Cementación y carbonitruración | Enriquecimiento de la austenita seguido de temple | Capa martensítica y transición hacia el núcleo | Profundidad efectiva, estructura del núcleo y austenita retenida |
| Nitruración y nitrocarburación | Difusión en la ferrita por debajo de la temperatura crítica | Zona de difusión con posible capa de compuestos | Separación de capas, equilibrio de fases y perfil de dureza |
| Cianuración | Suministro de carbono y nitrógeno mediante un proceso con sales | Capa martensítica enriquecida de poca profundidad | Química del baño, controles de seguridad y profundidad endurecida |
| Boruración y cromización | Formación de regiones de boruros o con contenido de cromo | Capa de reacción o de difusión | Constitución de fases, adherencia y fragilidad |
| Endurecimiento por llama, inducción, haz de electrones y láser | Austenización y transformación localizadas | Zona martensítica transformada | Patrón de calentamiento, profundidad de transición y distorsión |
La selección del tratamiento debe corresponder a la condición definida de superficie y núcleo que pueda producirse y verificarse para el acero y el servicio. Strong evidence
Una comparación neutral se basa en el mecanismo. La cementación y la carbonitruración añaden carbono, o carbono más nitrógeno, a la austenita y generalmente crean una capa martensítica templada; la nitruración y la nitrocarburación añaden nitrógeno, o nitrógeno más carbono, por debajo de la temperatura crítica y producen zonas de difusión con posibles capas de compuestos; la cianuración combina carbono y nitrógeno mediante un proceso en sales; la boruración y la cromización forman regiones superficiales químicamente diferenciadas que contienen boruros o cromo; el endurecimiento por llama, inducción, haz de electrones y láser transforma localmente el acero existente. En consecuencia, difieren sus regímenes de temperatura, arquitecturas de capa, respuestas del núcleo, riesgos de distorsión, limitaciones geométricas y procedimientos de verificación. La pregunta de ingeniería válida no es qué método es «el mejor», sino qué condición definida de superficie y núcleo puede producirse y verificarse para el acero y el servicio previstos.