




Что означает поверхностное упрочнение в металлургии стали
Поверхностное упрочнение — это не один цикл обработки в печи, марка сплава или определённая микроструктура. ASM International определяет его как обработку железосодержащего материала, «при которой его поверхностный слой, или упрочнённый слой, становится существенно твёрже сердцевины». Это определение намеренно носит широкий характер. Оно описывает результат — различие твёрдости между поверхностью и внутренней частью, — а не конкретный способ его получения.
Это различие имеет значение, поскольку от стальных деталей часто требуются два, на первый взгляд, противоречивых свойства. Рабочие поверхности должны сопротивляться вдавливанию, адгезионному и абразивному износу, а также контактной усталости, тогда как внутренняя часть должна поглощать ударную нагрузку и выдерживать изгиб без внезапного разрушения. Твёрдая поверхность на более вязкой сердцевине позволяет эффективнее удовлетворить оба требования, чем равномерно упрочнённое сечение. Шестерни, кулачки, валы, пальцы и детали подшипников обычно используют такое разделение функций.
| Группа методов | Химический состав поверхности | Основная упрочнённая структура | Типичный акцент при проверке |
|---|---|---|---|
| Цементация | Добавление углерода | Высокоуглеродистый мартенситный слой | Эффективная глубина слоя и металлография |
| Карбонитрация | Добавление углерода и азота | Мартенситный слой | Профиль твёрдости и остаточный аустенит |
| Азотирование | Добавление азота | Диффузионная зона и легированные нитриды | Толщина соединительного слоя и глубина диффузионной зоны |
| Индукционная закалка | Без существенного изменения состава | Локализованный мартенсит | Толщина упрочнённого слоя и переходная зона |
Выбранный процесс определяет, каким образом создаётся различие твёрдости. Некоторые виды обработки изменяют химический состав поверхности за счёт диффузии. Другие сохраняют исходный состав и преобразуют только приповерхностную область посредством быстрого локализованного нагрева и охлаждения. В результате глубина упрочнённого слоя, фазы, остаточные напряжения, деформация и метод контроля могут существенно различаться.

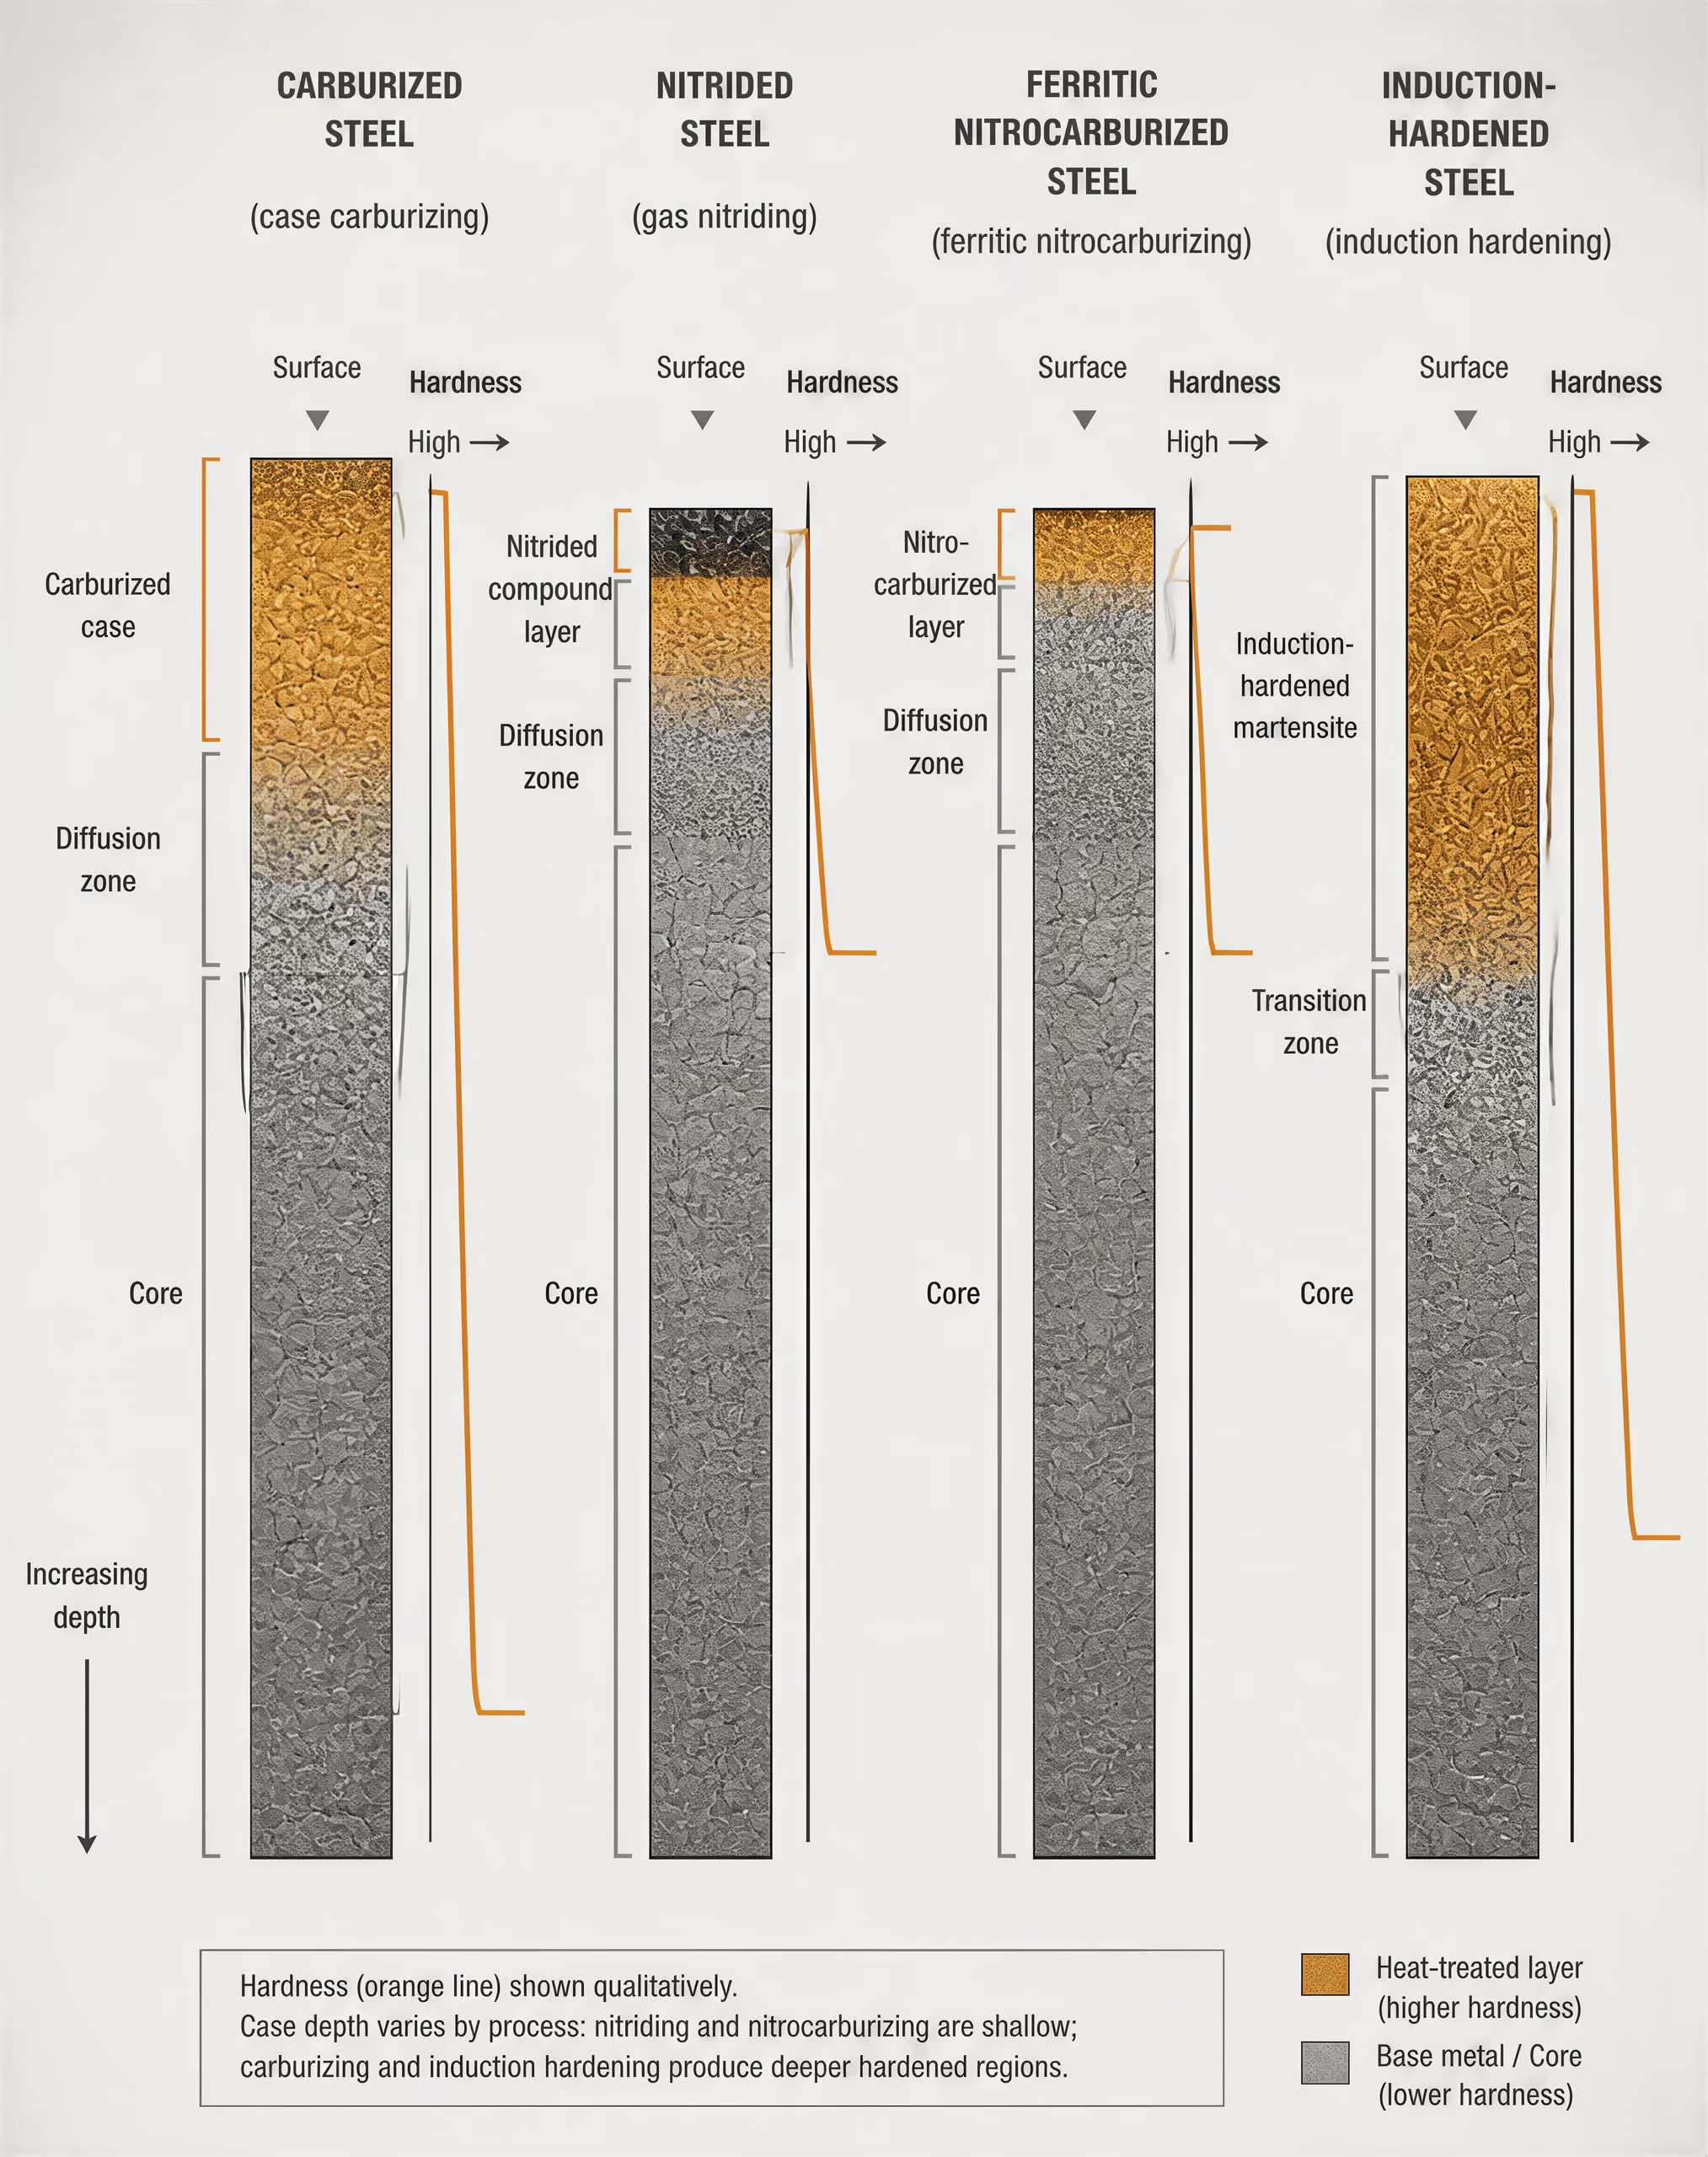
Упрочнённый слой, сердцевина и градиент твёрдости
Упрочнённый слой — это обработанная поверхностная область, твёрдость и микроструктура которой отличаются от характеристик внутренней части. Сердцевина — материал, расположенный под этой областью. «Сердцевина» не обязательно означает мягкий или неупрочнённый материал: после закалки низкоуглеродистая цементуемая сталь может сохранять сравнительно вязкую низкоуглеродистую мартенситную или отпущенную мартенситную внутреннюю часть, тогда как легированная азотируемая сталь может иметь термически обработанную сердцевину, уже обладающую высокой прочностью до азотирования.
Градиент твёрдости Постепенное изменение твёрдости от обработанной поверхности к не затронутой обработкой сердцевине, а не резкая граница.
Между поверхностью и сердцевиной обычно существует градиент твёрдости, а не резкая граница. Цементованный компонент может иметь высокое содержание углерода у поверхности, мартенсит в наружной зоне, остаточный аустенит и карбиды; при снижении концентрации углерода в направлении исходного состава твёрдость уменьшается. В азотированном компоненте над зоной диффузии азота может находиться тонкий соединительный слой нитридов железа, за которым следует незатронутая сердцевина. В компоненте, упрочнённом индукционным способом, у поверхности может наблюдаться мартенсит, далее — частично преобразованная переходная область, а под ней — исходная отпущенная структура.
Поэтому термин «глубина упрочнённого слоя» должен быть связан с конкретным правилом измерения. Эффективная глубина упрочнённого слоя обычно представляет собой расстояние от поверхности до заданного предела твёрдости, измеренное вдоль определённого профиля. Для цементованной и закалённой стали ISO 2639:2002 устанавливает метод определения и контроля глубины упрочнённого слоя; область его применения основана на условии, что твёрдость на глубине, равной трём глубинам упрочнённого слоя, составляет менее 450 HV 1. На указанное значение влияют шкала твёрдости, испытательная нагрузка, подготовка поверхности, направление измерения и место проведения измерения.
Полная глубина упрочнённого слоя — это другая величина. Она обозначает всю толщину химически или структурно изменённого слоя, который может простираться дальше точки, используемой для определения эффективной глубины по твёрдости. Поэтому металлографическое исследование, измерение микротвёрдости по профилю, химический анализ или идентификация фаз могут дать разные значения «глубины» для одной и той же детали. Спецификация, в которой указана только «глубина упрочнённого слоя», является неполной, если в ней не определены соответствующее понятие и метод испытания.
ISO 18203:2026 рассматривает измерение толщины поверхностно-упрочнённых слоёв, полученных при пламенном, индукционном, электронно-лучевом и лазерном упрочнении, а также при карбонитрации, цементации и азотировании. Этот стандарт подтверждает главный принцип: толщина слоя является измеряемой характеристикой, а не визуальным описанием потемневшей поверхности.
Почему поверхностная твёрдость не исчерпывает требования к детали
Поверхностная твёрдость полезна, однако сама по себе не позволяет прогнозировать поведение детали в эксплуатации. Тонкий слой может показывать высокое значение твёрдости по Виккерсу, но разрушаться при многократном контакте по Герцу, если поддерживающий его материал слишком мягок. И наоборот, меньшая измеренная твёрдость может обеспечить хорошие эксплуатационные характеристики, если слой имеет достаточную глубину, хорошо поддерживается сердцевиной и находится в благоприятном состоянии остаточных напряжений.
Профиль твёрдости необходимо рассматривать вместе с пределом прочности при растяжении, вязкостью и предшествующей термической обработкой сердцевины. Важна также микроструктура поверхности. В цементованных и карбонитрированных сталях после аустенитизации и закалки обычно образуется мартенсит, однако избыточный остаточный аустенит, крупные карбиды, окисление или межкристаллитное окисление могут изменить размерную стабильность и усталостные характеристики. В азотированных и нитроцементованных сталях могут присутствовать соединительный слой и зона диффузии, толщина, пористость, фазовый состав и распределение азота которых влияют на трение, износ и коррозию. Эти характеристики нельзя определить по одному значению твёрдости.
Сжимающие остаточные напряжения на поверхности могут повысить сопротивление некоторым усталостным трещинам. Limited evidence
Остаточные напряжения являются ещё одним самостоятельным параметром спецификации. Закалка может создавать растягивающие или сжимающие напряжения вследствие неравномерного превращения и теплового сжатия. Диффузионные процессы также могут вызывать напряжения, поскольку вводимые атомы изменяют размеры кристаллической решётки, а соединительные слои и зоны диффузии формируются с разной скоростью. Сжимающие остаточные напряжения вблизи поверхности могут повышать сопротивление зарождению трещин, однако чрезмерные напряжения, деформация или недостаточная опора могут привести к другим видам разрушения. Знак и величина напряжений должны измеряться либо контролироваться с помощью валидированного процесса, а не предполагаться исходя из названия обработки.
Деформация также требует отдельного плана контроля. На изменение размеров влияют температура, толщина сечения, геометрия, интенсивность закалки, конструкция приспособления, химический состав сплава и отпуск после обработки. Две детали с одинаковыми эффективной глубиной упрочнённого слоя и поверхностной твёрдостью могут иметь различающиеся радиальное биение, погрешность профиля зубьев или увеличение диаметра отверстия. Поэтому контроль может включать измерение профилей твёрдости, металлографическое исследование шлифов, проверку размеров, измерение содержания остаточного аустенита и анализ остаточных напряжений.
Химико-термическое и термическое поверхностное упрочнение
Химико-термическое поверхностное упрочнение изменяет состав поверхности за счёт введения углерода, азота или обоих элементов. В справочнике Национального бюро стандартов США к этой базовой классификации отнесены цементация, азотирование и карбонитрация. При цементации углерод диффундирует в низкоуглеродистую сталь, создавая высокоуглеродистую поверхность над низкоуглеродистой внутренней частью. Затем деталь обычно подвергают аустенитизации и закалке, чтобы обогащённая поверхность превратилась в твёрдый мартенсит. Карбонитрация вводит углерод и азот в аустенит и обычно формирует мартенситный упрочнённый слой.
Азотирование основано на ином металлургическом механизме. Азот диффундирует в подходящую сталь и образует легированные нитриды и нитриды железа, обычно без характерного для цементации цикла аустенитизации и закалки. Нитроцементация вводит углерод и азот в феррит при температуре ниже критической, формируя соединительный слой и расположенную под ним зону диффузии. Поэтому её необходимо отличать от карбонитрации, несмотря на сходство названий. Ферритная нитроцементация основана на том же основном принципе.
К другим химико-термическим методам относятся цианирование, борирование и хромирование. Диффундирующие элементы и продукты реакций при них различаются, поэтому их профили твёрдости, толщина слоёв, температурные ограничения, риск деформации, а также коррозионные и износостойкие характеристики нельзя безоговорочно считать взаимозаменяемыми. Исследования в области трибологии связывают борирование, хромирование, цементацию, азотирование, нитроцементацию и карбонитрацию с изменениями износа, трения и трибокоррозии, однако направление и величина этих изменений зависят от марки стали, материала контртела, нагрузки, окружающей среды и структуры слоя.
Термическое поверхностное упрочнение не вводит в поверхность дополнительный упрочняющий элемент. При пламенном, индукционном, электронно-лучевом и лазерном упрочнении имеющийся состав стали локально нагревают выше температуры превращения, после чего используют быстрое самоохлаждение или контролируемое охлаждение для образования мартенсита. ISO 18203:2026 рассматривает эти методы наряду с рядом химико-термических обработок. Поэтому получаемый при них слой представляет собой зону превращённой структуры, а не обогащённый диффузией слой, хотя градиент твёрдости и переходная область всё равно образуются.
Следовательно, практический выбор является металлургическим решением, а не вопросом выбора синонима. Требуемые сопротивление контактным нагрузкам, вязкость сердцевины, допустимая деформация, целевой профиль, состояние остаточных напряжений и метод контроля должны соответствовать выбранному процессу. Цементация, азотирование, карбонитрация, нитроцементация и локальное термическое упрочнение позволяют получить «поверхностно-упрочнённую» сталь, но формируемые ими слои не являются одинаковыми.
Как углерод, азот и нагрев изменяют поверхность
ASM International определяет поверхностное упрочнение как обработку железосодержащего материала, при которой его поверхностный слой, или упрочненная зона, становится существенно тверже сердцевины. Это определение описывает результат, а не конкретный процесс. Цементированная шестерня, азотированный вал, карбонитрированный палец и рельс, упрочненный индукционным нагревом, могут иметь более твердую поверхность, однако их химический состав, фазы, распределение свойств по глубине, напряжения и механизмы разрушения различаются.
Механизмы обработки
- Цементация
- Углерод диффундирует в низкоуглеродистую сталь перед аустенитизацией и закалкой.
- Азотирование
- Азот диффундирует в подходящую для этого сталь, обычно при температуре ниже критической.
- Карбонитрация
- Углерод и азот поступают в аустенит перед закалкой.
- Нитроцементация
- Углерод и азот диффундируют в феррит при температуре ниже критической.
- Термическое упрочнение
- Существующий состав стали локально переводится в аустенит, который затем превращается в мартенсит.
Термохимическая обработка вводит в поверхностный слой стали углерод, азот или оба элемента. Цементация вводит углерод; азотирование — азот; карбонитрирование и нитрокарбюрирование — углерод и азот при различных фазовых и температурных условиях. Термические методы, включая закалку пламенем, индукционную, электронно-лучевую и лазерную закалку, рассматриваемые в ISO 18203:2026, изменяют уже существующий состав за счет нагрева и превращения поверхности, а не за счет введения значительной новой концентрации атомов внедрения.

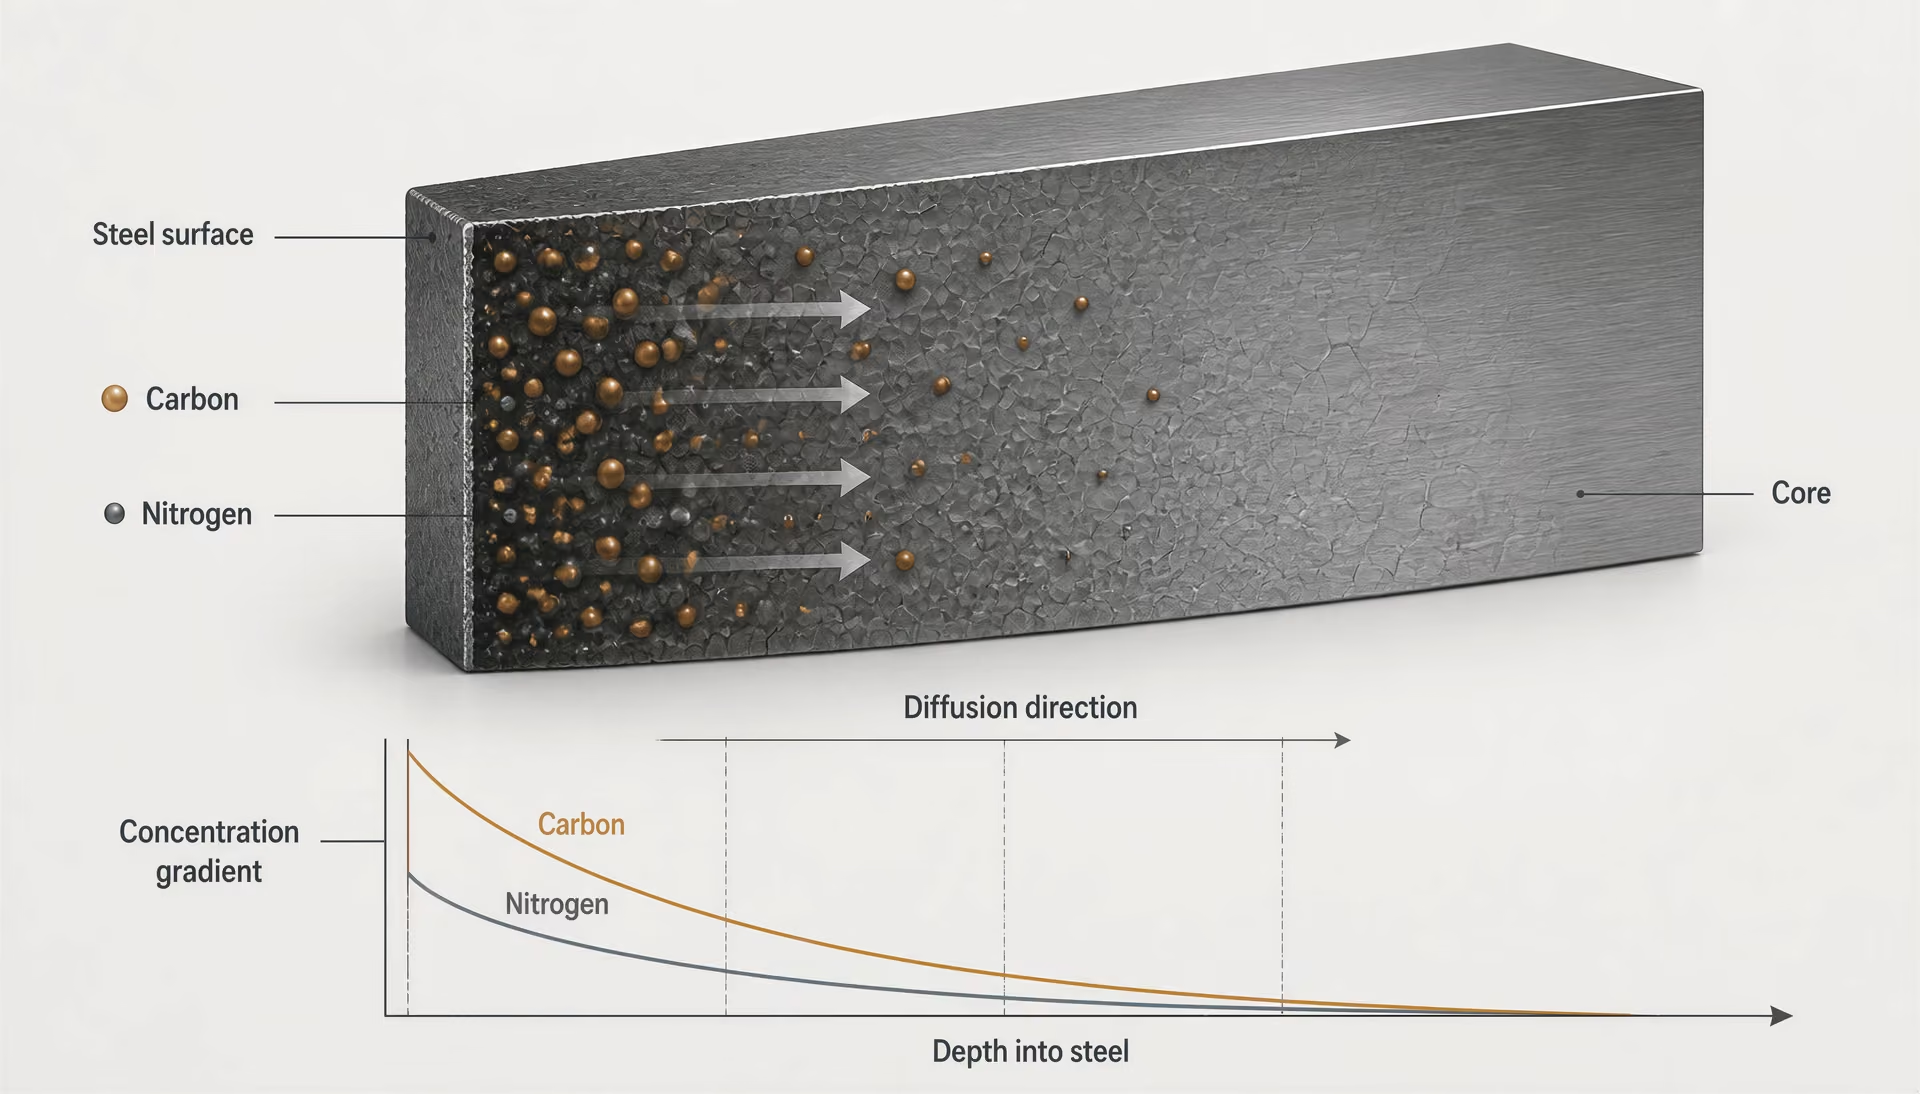
Диффузия и градиенты концентрации
Углерод и азот проникают в сталь через поверхность и перемещаются вниз по градиентам концентрации. Атомы занимают межузельные позиции между атомами железа, а скорость их перемещения в значительной степени зависит от температуры, кристаллической структуры, времени, состава сплава и химического потенциала на поверхности. В упрощенном виде законы Фика описывают поток и изменение профиля концентрации: крутой градиент от поверхности к сердцевине обеспечивает быстрое первоначальное проникновение, а по мере формирования упрочненной зоны градиент становится менее крутым.
Газовая атмосфера процесса задает состояние поверхности. При цементации активность углерода в атмосфере печи формирует высокоуглеродистую аустенитную поверхность над внутренней зоной с более низким содержанием углерода. Поверхность не приобретает однородный состав мгновенно. Напротив, концентрация углерода обычно уменьшается по мере удаления от внешней поверхности, а форма этого профиля зависит от температуры, углеродного потенциала, времени выдержки и реакций на границе раздела газ–металл. Сердцевина сохраняет содержание углерода, близкое к исходному, если только обработка не проводится исключительно долго или сечение детали не является малым.
Карбонитрирование вводит одновременно углерод и азот, пока сталь находится в аустенитном состоянии. Азот может влиять на перенос углерода, прокаливаемость, количество остаточного аустенита и выделение легирующих нитридов. Поскольку азот часто концентрируется вблизи внешней поверхности, его профиль может быть более крутым, чем профиль углерода. Поэтому результатом является не просто «цементированная сталь с дополнительным азотом».
Азотирование и ферритное нитрокарбюрирование протекают иначе. Обычно их проводят ниже критической температуры, когда матрица остается ферритной. Углерод и азот диффундируют через феррит, однако растворимость углерода в феррите значительно ниже, чем в аустените. Поэтому азот легко взаимодействует с железом и легирующими элементами, образуя нитриды или карбонитриды, тогда как на поверхности может формироваться тонкий соединительный слой. Под ним располагается диффузионная зона, содержащая растворенный азот, выделения или оба компонента. Глубину и свойства этой зоны нельзя определять по глубине цементированной упрочненной зоны.
Диффузия также объясняет, почему резкие границы встречаются редко. На металлографических шлифах обычно наблюдается постепенное изменение твердости и состава, а не плоскость, разделяющая «упрочненную зону» и «сердцевину». Поэтому глубина упрочненной зоны представляет собой заданную измеряемую величину, основанную на пороговом значении свойства. ISO 2639:2002 распространяется на цементированные и закаленные слои и использует критерий твердости менее 450 HV 1 на глубине, равной трехкратной глубине упрочненной зоны. ISO 18203:2026 рассматривает измерение толщины слоев, полученных термической закалкой, карбонитрированием, цементацией и азотированием, а также рядом других методов. Метод измерения должен соответствовать обработке и нормируемому свойству.

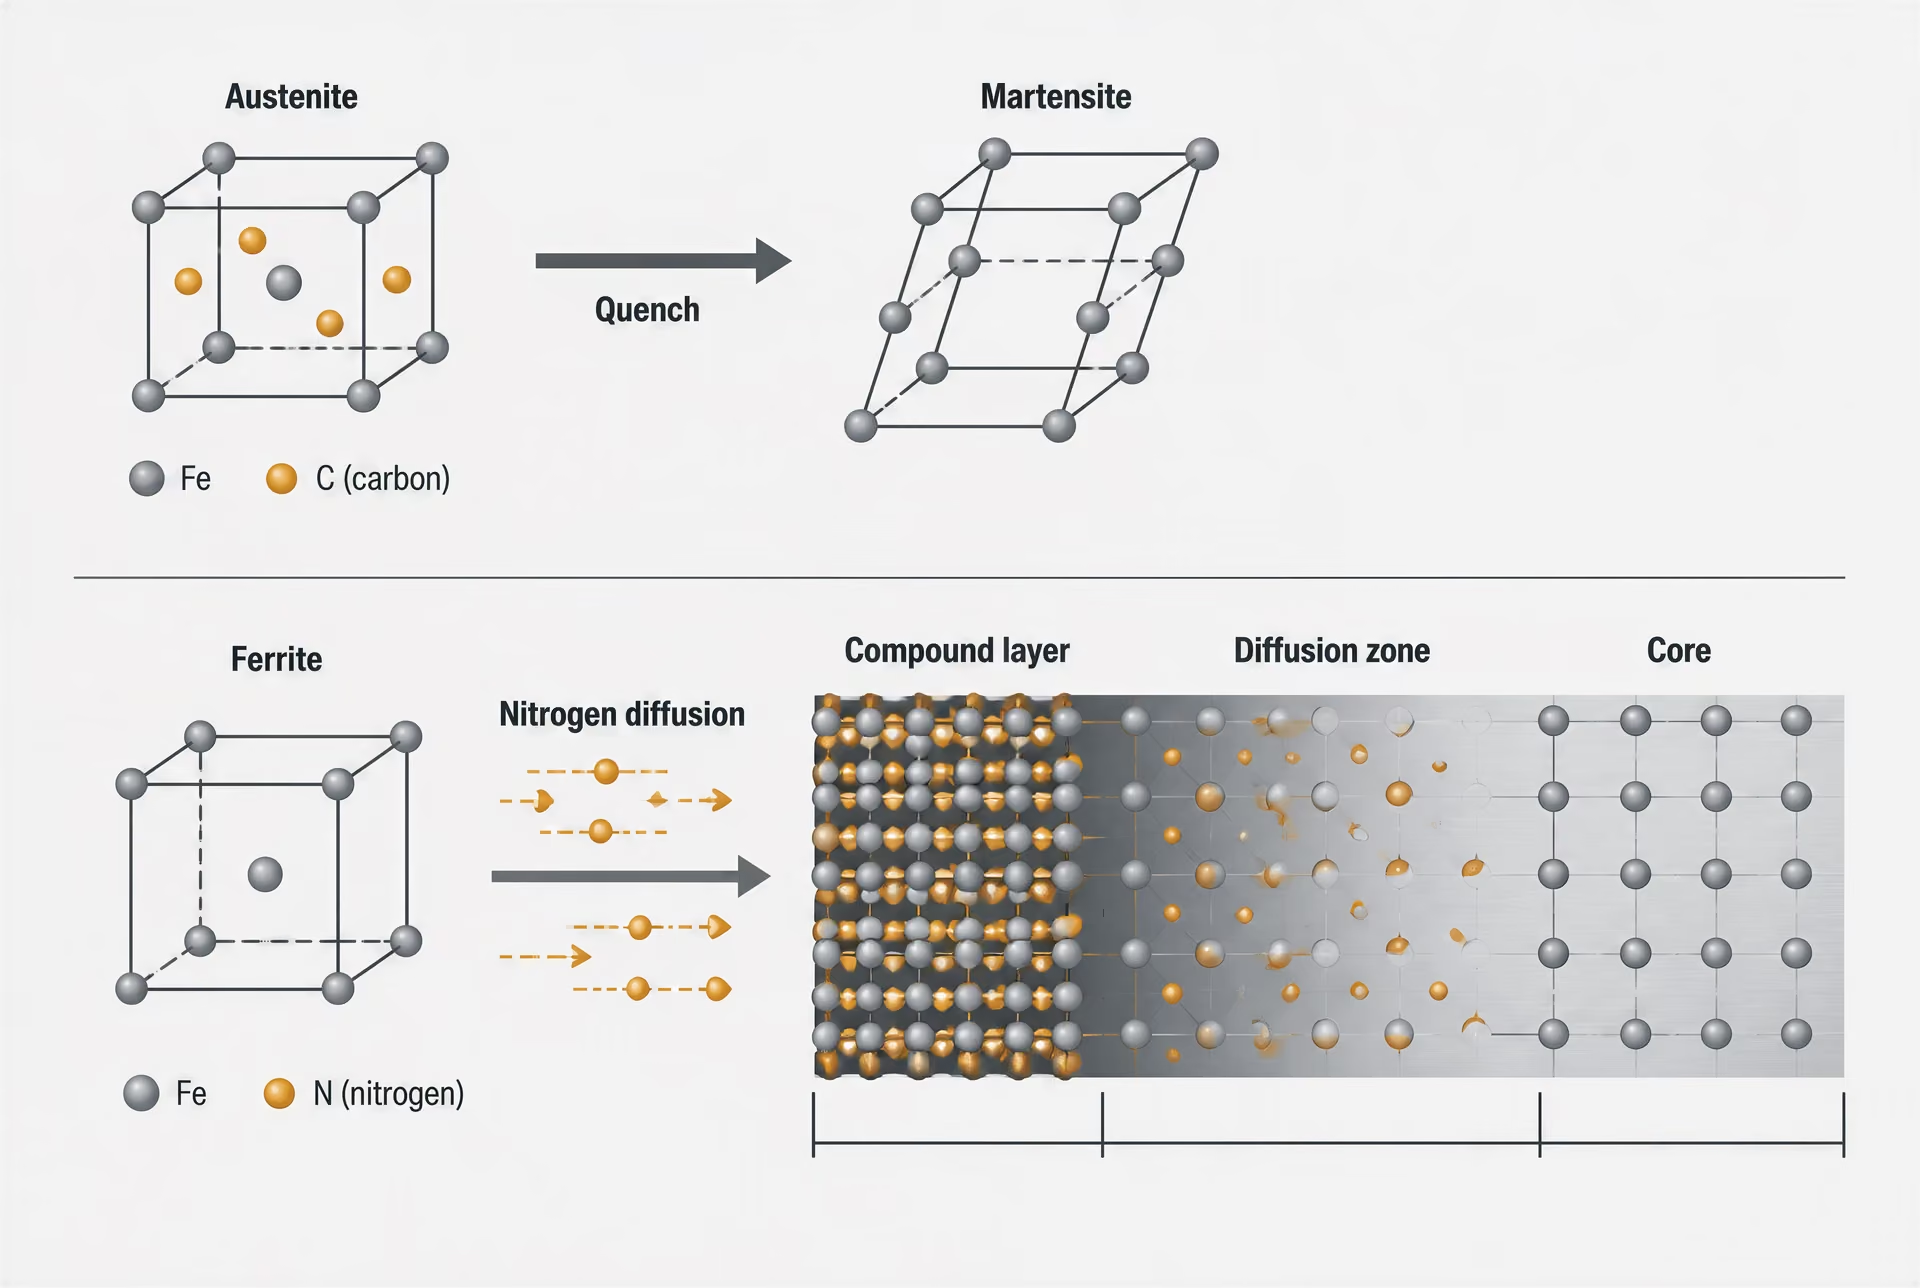
Аустенит, феррит, мартенсит и соединительные слои
| Структура или фаза | Роль при упрочнении поверхностного слоя | Связанные методы |
|---|---|---|
| Аустенит | Растворяет углерод и обеспечивает обогащение перед закалкой | Цементация и карбонитрация |
| Феррит | Матрица для диффузии при температуре ниже критической | Азотирование и нитроцементация |
| Мартенсит | Твёрдый продукт превращения после быстрого охлаждения | Цементация, карбонитрация и термическое упрочнение |
| Соединительный слой | Реакционный слой, содержащий нитриды или карбонитриды железа | Азотирование и нитроцементация |
Аустенит — это гранецентрированная кубическая форма железа, устойчивая выше соответствующей критической температуры. Он способен растворять значительно больше углерода, чем феррит — объемно-центрированная кубическая форма, устойчивая при более низких температурах. Именно это различие определяет основное отличие карбонитрирования от нитрокарбюрирования.
При цементации или карбонитрировании сталь нагревают до аустенитной области. Углерод либо углерод и азот диффундируют в эту фазу, и химический состав поверхности становится отличным от состава сердцевины. При охлаждении аустенит может превращаться в перлит, бейнит или мартенсит в зависимости от скорости охлаждения и прокаливаемости. В промышленном поверхностном упрочнении обычно применяют закалку, чтобы обогащенная поверхность в основном превратилась в мартенсит. Мартенсит представляет собой пересыщенную и искаженную объемно-центрированную тетрагональную структуру; его твердость обусловлена удержанным углеродом, деформацией кристаллической решетки и высокой плотностью дефектов превращения.
Сердцевина также может претерпевать превращение при закалке, однако ее более низкое содержание углерода обычно обеспечивает меньшую мартенситную твердость и большую вязкость. Такие легирующие элементы, как хром, никель, молибден и марганец, изменяют кинетику превращений и необходимую скорость охлаждения. Поэтому сердцевина с низким содержанием углерода может оставаться вязкой, а поверхность с высоким содержанием углерода — твердой, если термический цикл и размер сечения контролируются.
Нитрокарбюрирование не является карбонитрированием с пониженной дозой углерода. Оно проводится в ферритной области ниже критической температуры, поэтому преднамеренная аустенитизация не выполняется и мартенситная упрочненная зона, образованная закалкой, обычно не возникает. На поверхности может находиться соединительный слой из нитридов железа, часто называемый белым слоем, под которым располагается содержащая азот диффузионная зона. Конкретные фазы зависят от температуры, состава газа или соляной ванны, углеродного и азотного потенциалов, а также от состава стали. В диффузионной зоне могут образовываться легирующие нитриды, повышающие твердость без формирования той же мартенситной структуры, которая возникает после карбонитрирования.
При азотировании также могут формироваться соединительный слой и диффузионная зона, тогда как при борировании образуются бориды железа или легирующих элементов, а при хромировании поверхность может модифицироваться фазами, обогащенными хромом. Эти слои различаются по толщине, хрупкости, адгезии, градиенту твердости и реакции на контактное нагружение. Одно значение твердости не позволяет идентифицировать их.
Термическое упрочнение формирует еще одну структуру. При индукционном, пламенном, лазерном или электронно-лучевом нагреве только выбранная поверхностная зона нагревается до аустенитного состояния, тогда как расположенная ниже сталь остается более холодной. Затем быстрое самозакаливание или внешнее охлаждение превращает аустенизированную область в мартенсит. Диффузия углерода не требуется, поэтому глубина упрочнения определяется главным образом схемой нагрева, теплопроводностью, параметрами частоты или электронного пучка, временем выдержки и условиями охлаждения.
Закалка, отпуск и напряжения превращения
Закалка фиксирует высокотемпературное состояние, контролируемое диффузией, в неравновесной структуре. В цементированной и карбонитрированной стали поверхность может содержать высокоуглеродистый мартенсит, низкоуглеродистый мартенсит в сердцевине и остаточный аустенит, если содержание углерода снижает температуры начала и завершения образования мартенсита. В зависимости от состава сплава и контроля процесса могут также сохраняться или выделяться карбиды. Остаточный аустенит способен впоследствии превращаться во время эксплуатации или шлифования, вызывая изменение размеров.
Охлаждение не является механически нейтральным. Поверхность охлаждается и сжимается раньше, чем более горячая внутренняя часть, создавая термические напряжения. Превращение добавляет еще одну деформацию, поскольку аустенит расширяется при превращении в мартенсит. Итоговое распределение остаточных напряжений зависит от последовательности изменения температуры по сечению, градиентов углерода и азота, доли мартенсита, геометрии и интенсивности закалки. Сжимающее напряжение на поверхности может повышать сопротивление некоторым усталостным трещинам, однако чрезмерная деформация, закалочные трещины или растягивающее напряжение в критической зоне могут свести на нет предполагаемый эффект обработки.
Отпуск представляет собой повторный нагрев закаленной стали ниже аустенитной области. Он уменьшает хрупкость, снимает часть закалочных напряжений и позволяет углероду выйти из пересыщенного мартенсита. Образующийся отпущенный мартенсит менее тверд, чем неотпущенный, но обычно более стабилен и лучше сопротивляется повреждению. Отпуск также может изменять состояние остаточного аустенита и вызывать выделение карбидов. Для азотированных и ферритно-нитрокарбюрированных деталей необходим иной подход: их диффузионные зоны и соединительные слои формируются не закалкой, а чрезмерный нагрев после обработки может укрупнить выделения, изменить химический состав слоя или снизить твердость.
Таким образом, готовая упрочненная зона является результатом совокупного действия химического состава, диффузии, стабильности фаз, нагрева, охлаждения и эволюции напряжений. При проверке следует указывать не только поверхностную твердость: соответствие обработки эксплуатационным требованиям могут определять измеренная глубина упрочненной зоны, профиль твердости, микроструктура, толщина соединительного слоя, если он имеется, количество остаточного аустенита, деформация и остаточные напряжения.
Цементация: обогащение поверхностного слоя углеродом с последующей закалкой
Принцип цементации
Цементация — это химико-термическая обработка, при которой углерод проникает в поверхность низкоуглеродистой стали, находящейся при температуре, обеспечивающей образование аустенита. В результате обработки формируется высокоуглеродистый поверхностный слой над внутренней зоной с более низким содержанием углерода; поэтому цементация не является просто нагревом и сама по себе не представляет собой полный цикл упрочнения. После этого обогащённый слой обычно подвергают аустенитизации и закалке, чтобы содержащийся в нём углерод обеспечил образование мартенсита.
ASM International определяет поверхностное упрочнение как обработку железосодержащего материала, в результате которой его поверхностный слой, или упрочнённая зона, становится существенно твёрже сердцевины. Цементация обеспечивает это различие за счёт изменения состава поверхности перед превращением. Потенциал углерода атмосферы печи, соляной ванны или углеродсодержащей среды поддерживают выше активности углерода на поверхности стали. Затем углерод растворяется на поверхности и диффундирует вглубь. Его концентрация уменьшается с расстоянием от поверхности, формируя градиент углерода, а не резкую границу.
Градиент имеет принципиальное значение. Вблизи поверхности содержание углерода может быть достаточно высоким для образования высокоуглеродистого мартенсита после закалки. На большей глубине исходный низкоуглеродистый состав в значительной степени сохраняется, хотя эта зона проходит тот же термический цикл. В результате деталь может сочетать твёрдую, износостойкую поверхность с более вязкой и устойчивой к повреждениям сердцевиной. Именно поэтому цементацию применяют для таких деталей, как зубчатые колёса, шлицевые валы, ролики, втулки и другие компоненты, испытывающие контактные напряжения. Однако это не означает, что все цементованные детали обладают одинаковыми характеристиками износа, усталости, трения или коррозионной стойкости.
AISI 8620, AISI 4320 и AISI 9310 — хорошо известные примеры низкоуглеродистых легированных сталей, применяемых в практике цементации, однако одна лишь марка стали не определяет глубину слоя, профиль твёрдости или результат по деформации. Содержание легирующих элементов в стали влияет на прокаливаемость, стабильность карбидов, температуры превращений, реакцию на отпуск и изменение размеров. Никель, хром и молибден могут способствовать закалке сердцевины, тогда как избыточное содержание углерода на поверхности или неподходящий баланс легирующих элементов могут увеличить количество остаточного аустенита и образование карбидов.
| Способы цементации | Характеристика процесса | Параметр контроля |
|---|---|---|
| Газовая цементация | Контролируемая печная атмосфера, содержащая углерод | Углеродный потенциал, расход газа и равномерность в печи |
| Вакуумная цементация | Впрыск углеводородов при низком давлении | Цикл впрыска и выбор закалки |
| Цементация в твёрдом карбюризаторе | Деталь окружена углеродсодержащим составом | Менее непосредственный контроль атмосферы |
К средам для цементации относятся газовые, вакуумные процессы и цементация в твёрдом карбюризаторе. При газовой цементации обычно контролируют атмосферу, содержащую оксид углерода, диоксид углерода, водород, метан и другие углеводородные продукты. При вакуумной цементации углеводороды вводят при низком давлении, после чего, в зависимости от оборудования и детали, выполняют закалку в газе или масле. При цементации в твёрдом карбюризаторе деталь окружена углеродсодержащим составом, исторически включавшим древесный уголь с активатором, хотя управление процессом в этом случае менее непосредственное, чем при контролируемой атмосфере печи.
Температура и время определяют профиль распределения углерода. Более высокая температура обычно ускоряет диффузию, но также усиливает рост зерна и может увеличить деформацию. Более длительная выдержка постепенно увеличивает глубину слоя, поскольку в упрощённых условиях диффузионное расстояние приблизительно пропорционально квадратному корню из времени. Фактические профили зависят от потенциала углерода, легирующих элементов, равномерности температуры в печи, состояния поверхности и граничных условий в углах, отверстиях и экранированных участках. Поэтому указанная «глубина слоя» имеет смысл только в том случае, если определены её понятие и метод измерения.
Аустенитизация, закалка и отпуск
После проникновения углерода в поверхность сталь обычно должна пройти цикл упрочнения. При прямой закалке цементацию проводят при температуре аустенитизации, а деталь непосредственно закаливают с этой температуры. При двойной закалке или повторной аустенитизации деталь после цементации охлаждают, а затем снова нагревают — иногда сначала для измельчения структуры сердцевины, а затем для упрочнения слоя. Выбор цикла зависит от марки стали, размера сечения, требуемых свойств сердцевины, необходимости контроля размера зерна и допустимой деформации.
Аустенит растворяет углерод и позволяет обогащённой поверхности реагировать при охлаждении иначе, чем низкоуглеродистой сердцевине. Если закалка достаточно интенсивна, а температурный путь не приводит к образованию избыточных продуктов превращения, слой превращается преимущественно в мартенсит. В сердцевине также может образоваться мартенсит, однако из-за более низкого содержания углерода её твёрдость после закалки ниже, а вязкость обычно выше. Степень развития этого превращения определяется прокаливаемостью стали. Толстое сечение или недостаточно интенсивная закалка могут привести к образованию бейнита, феррита или перлита в областях, предназначенных для восприятия нагрузки.
Интенсивность закалки необходимо контролировать, а не просто увеличивать до максимума. Масло, раствор полимера, газ под давлением и другие закалочные среды отводят тепло с разной скоростью, а перемешивание изменяет местные условия охлаждения. Очень интенсивная закалка может уменьшить количество нежелательных мягких продуктов превращения, но одновременно повысить термические и структурные напряжения, увеличивая риск трещинообразования и изменения размеров. Прерывистая, ступенчатая или газовая закалка под давлением может уменьшить деформацию деталей определённой геометрии, однако универсальной закалочной среды не существует.
После закалки выполняют отпуск. Его цель — уменьшить хрупкость и высокие остаточные напряжения мартенсита после закалки, одновременно обеспечив требуемую твёрдость и стабильность размеров. Отпуск не возвращает сталь в исходное низкоуглеродистое состояние. Обогащённый углеродом слой сохраняет химическое отличие от сердцевины, поэтому его реакция на отпуск может быть иной. Температура и время отпуска влияют на выделение карбидов, распад мартенсита, стабильность остаточного аустенита и конечную твёрдость. Низкотемпературный отпуск распространён в случаях, когда требуется высокая твёрдость слоя, однако он не заменяет указания полной микроструктуры и профиля твёрдости.
Контроль процесса должен также учитывать рост аустенитного зерна. Температуры цементации достаточно высоки для того, чтобы длительная выдержка могла укрупнить бывшие аустенитные зёрна, особенно если сталь не содержит подходящих добавок для измельчения зерна или если цикл плохо контролируется. Крупное зерно может снизить вязкость и изменить характер превращений. Повторный нагрев ниже исходной температуры цементации может измельчить структуру, но добавляет ещё один термический цикл и ещё одну возможность возникновения деформации.
Микроструктура, остаточный аустенит и деформация
Цементированный слой может содержать высокоуглеродистый мартенсит, остаточный аустенит, карбиды и переходные области. Strong evidence
Цементованный слой определяется не только мартенситом. При практическом металлографическом исследовании могут быть обнаружены высокоуглеродистый мартенсит, остаточный аустенит, карбиды и переходные зоны, в которых содержание углерода и твёрдость уменьшаются по направлению к сердцевине. Доля и морфология каждой составляющей зависят от потенциала углерода на поверхности, температуры, химического состава стали, скорости охлаждения и отпуска.
Остаточный аустенит Аустенит, сохранившийся без превращения после закалки, поскольку его температуры превращения достаточно снижены составом и историей охлаждения.
Остаточный аустенит образуется, когда обогащённый углеродом аустенит имеет достаточно низкую температуру начала мартенситного превращения и при закалке не превращается полностью. Некоторое количество остаточного аустенита может воспринимать деформацию и уменьшать непосредственный риск образования трещин, однако под воздействием рабочих напряжений, механической обработки или последующего охлаждения он нестабилен с точки зрения размеров. Превращение в мартенсит может вызвать увеличение размеров или другие изменения геометрии. Избыточное количество остаточного аустенита также может снизить измеренную твёрдость или изменить поведение при контактной усталости. Поэтому, когда важны стабильность размеров или циклическое нагружение, содержание остаточного аустенита часто измеряют металлографически или методом рентгеновской дифракции; одна только поверхностная твёрдость не позволяет надёжно его определить.
Карбиды создают ещё одну проблему контроля. Легированные карбиды могут повышать износостойкость, однако непрерывная карбидная сетка или избыточные карбиды по границам зёрен способны охрупчить слой и связать легирующие элементы, необходимые для прокаливаемости. Избыточный потенциал углерода, слишком длительная выдержка при высокой температуре или неподходящий химический состав стали могут привести к образованию поверхности, которая даёт более высокую твёрдость при испытании, но хуже работает в реальных условиях. Целью является контролируемый профиль углерода, а не максимально возможное содержание углерода на поверхности.
Деформация возникает под совместным воздействием нескольких факторов: теплового расширения и сжатия, структурных деформаций при превращении аустенита в мартенсит, неравномерного охлаждения, изменения толщины сечения, остаточных напряжений после механической обработки, а также воздействия приспособлений и нагрузки. У зубчатых колёс могут измениться размеры зубьев или радиальное биение; валы могут изогнуться или увеличиться в диаметре; тонкие сечения могут покоробиться. Поэтому геометрия, ориентация в печи, перемешивание закалочной среды и закрепление деталей должны быть включены в спецификацию процесса. Шлифование после упрочнения может исправить некоторые размерные отклонения, но оно не способно устранить неподходящую микроструктуру слоя или убрать деформацию без уменьшения требуемой толщины слоя.
Контроль должен включать не только измерение поверхностной твёрдости. ISO 2639:2002 посвящён определению и проверке глубины цементированных и упрочнённых слоёв; область его применения определяется условием твёрдости менее 450 HV 1 на глубине, равной трём глубинам слоя. Распределение твёрдости от поверхности к сердцевине позволяет определить эффективную глубину слоя, если соблюдены требования к указанной нагрузке, подготовке образца, расстоянию между измерениями и конечной точке. ISO 18203:2026 охватывает поверхностно-упрочнённые слои, полученные цементацией, карбонитрацией, азотированием, пламенной, индукционной, электронно-лучевой и лазерной закалкой, подчёркивая, что для различных обработок необходимы определённые процедуры измерения.
Металлографическое исследование может выявить мартенсит, бейнит, перлит, остаточный аустенит и карбиды, которые могут быть не обнаружены при построении профиля твёрдости. Для прецизионных деталей могут потребоваться контроль размеров и измерение остаточных напряжений. Цементация относится к наиболее широко применяемым химико-термическим обработкам стали, однако её результат представляет собой контролируемое сочетание состава, превращений, микроструктуры, напряжений и измеренной глубины слоя, а не общее обозначение любой упрочнённой поверхности.
Карбонитрирование: углерод и азот в аустените
Карбонитрирование — это химико-термический процесс поверхностного упрочнения, при котором углерод и азот внедряются в поверхность стали, находящейся в аустенитном состоянии. Затем обогащенный слой закаливают; обычно образуется мартенсит, значительно более твердый, чем сердцевина с меньшим содержанием углерода. По логике процесса карбонитрирование занимает промежуточное положение между цементацией и азотированием, однако это не просто ускоренный цикл цементации и не высокотемпературная разновидность нитроцементации.
ASM International определяет поверхностное упрочнение как обработку железосодержащего материала, в результате которой его поверхностный слой, или упрочненный слой, становится значительно тверже сердцевины. Национальное бюро стандартов США аналогичным образом классифицирует цементацию, азотирование и карбонитрирование в зависимости от того, вводится ли в поверхность стали углерод, азот или оба элемента. Поэтому карбонитрирование следует идентифицировать по диффундирующим элементам и фазовому состоянию, а не только по конечному профилю твердости.
Механизм карбонитрирования
Заготовку нагревают выше нижней критической температуры, переводя ее в область аустенита, обычно в контролируемой газовой атмосфере, содержащей углеродсодержащий газ и добавку аммиака. В поставке углерода могут участвовать монооксид углерода, метан, пропан и эндотермический газ-носитель, а аммиак служит источником атомарного азота. Атмосферу необходимо контролировать, поскольку углеродный потенциал, диссоциация аммиака, расход газа, давление и температура в печи совместно определяют химический потенциал на поверхности стали.
При температуре аустенитизации аустенит способен растворять значительное количество углерода и меньшее, но металлургически существенное количество азота. Затем углерод и азот диффундируют от поверхности в глубину. Их концентрация уменьшается с расстоянием, образуя градиент, а не резкую границу. Получаемый профиль зависит от температуры, продолжительности выдержки, состава сплава, поверхностных реакций и скорости, с которой атмосфера подводит каждый из этих элементов.
Азот влияет не только на химический состав поверхности. В аустените он может повышать прокаливаемость и замедлять некоторые превращения, позволяя тонкому обогащенному слою превращаться в мартенсит при закалке даже в том случае, когда базовая сталь обладает ограниченной прокаливаемостью. Азот также изменяет температуры превращения аустенита в мартенсит и при чрезмерном суммарном содержании углерода и азота может увеличивать количество остаточного аустенита. Легирующие элементы, такие как хром, молибден, марганец и никель, дополнительно изменяют прокаливаемость и стабильность карбидов или нитридов.
Последовательность карбонитрации
- Аустенитизация Нагрейте сталь до аустенитного диапазона.
- Обогащение Подавайте углерод и азот через контролируемую атмосферу.
- Закалка Охладите с достаточной скоростью для образования предусмотренного мартенситного слоя.
- Отпуск Снизьте хрупкость и отрегулируйте твёрдость и размерную стабильность.
Практическая последовательность обычно такова: аустенитизация в атмосфере, содержащей углерод и азот, выдержка в течение времени, достаточного для формирования заданного упрочненного слоя, и закалка с контролируемой скоростью охлаждения. После этого может выполняться отпуск для снижения закалочных напряжений и регулирования твердости. Карбонитрирование часто применяют к относительно низкоуглеродистым сталям, включая марки, выбранные для небольших деталей, крепежных изделий, зубчатых колес, втулок и других компонентов, для которых требуются неглубокий твердый слой и вязкая внутренняя часть. Обозначение марки само по себе не определяет результат. AISI 1018, AISI 1020, SAE 8620 и EN 20MnCr5 реагируют по-разному, поскольку отличаются содержанием углерода и легирующих элементов, размером зерна, прокаливаемостью и предшествующей термической обработкой.
Поверхность может содержать мартенсит с остаточным аустенитом, а в зависимости от химического состава и режима обработки — также легированные карбиды или карбонитриды. Сердцевина может превращаться в мартенсит, бейнит или смесь, содержащую феррит и перлит. Это различие имеет существенное значение. Твердый слой над мягкой и непрочной сердцевиной может разрушаться вследствие деформации, смятия или изгиба, даже если измеренная поверхностная твердость выглядит удовлетворительной.
| Признак | Карбонитрация | Нитроцементация |
|---|---|---|
| Матрица во время обогащения | Аустенит | Феррит |
| Температурный режим | Выше критической температуры | Ниже критической температуры |
| Типичная конечная структура | Мартенситный слой после закалки | Соединительный слой и диффузионная зона |
| Необходимость закалки для формирования слоя | Обычно да | Обычно нет |
Карбонитрирование не является нитроцементацией. При карбонитрировании углерод и азот диффундируют в аустенит при температуре выше критической, а при последующей закалке обычно образуется мартенситный упрочненный слой. При нитроцементации углерод и азот диффундируют в феррит при температуре ниже критической. В нитроцементированных деталях обычно формируется тонкий слой соединений железа с углеродом и азотом над диффузионной зоной, содержащей азот, тогда как для карбонитрированных деталей основным показателем является преобразованный упрочненный слой. Смешение этих двух видов обработки может привести к неверным ожиданиям относительно фазового состава, изменения размеров, контроля твердости, а также износостойкости и коррозионного поведения.
Сравнение с цементацией
Цементация вводит углерод в аустенит и создает высокоуглеродистую поверхность над внутренней частью с меньшим содержанием углерода. Карбонитрирование основано на той же общей термической логике, но одновременно вводит азот. Различие имеет существенные последствия: азот изменяет прокаливаемость, характер превращений, количество остаточного аустенита и поведение обогащенного слоя при закалке.
Цементованный слой часто делают более глубоким, чем карбонитрированный, хотя ни для одного из этих процессов не существует одной фиксированной глубины. Карбонитрирование обычно выбирают, когда достаточен относительно неглубокий слой и когда повышение прокаливаемости за счет азота может снизить риск неполного упрочнения поверхности. Более короткий цикл обработки, часто связываемый с карбонитрированием, является следствием заданной глубины слоя и температуры процесса, а не определением самого метода. Длительный низкотемпературный цикл и короткий высокотемпературный цикл могут приводить к различным градиентам, деформации, росту зерна и содержанию остаточного аустенита.
При цементации для установления концентрации углерода на поверхности обычно используют углеродный потенциал. Карбонитрирование требует контроля как углеродного, так и азотного потенциала. Увеличение добавки аммиака не делает слой просто более твердым. Избыточный азот может увеличивать количество остаточного аустенита, способствовать образованию пористости или неоднородного химического состава поверхности при неподходящих условиях и изменять размерный отклик. Избыточный углерод может создавать высокоуглеродистую поверхность, хрупкую после закалки, либо приводить к чрезмерному содержанию остаточного аустенита. Поэтому контроль печи и измерение параметров атмосферы являются частью металлургической спецификации.
Сама сталь также влияет на сравнение. Низкоуглеродистая нелегированная сталь может получить полезный неглубокий мартенситный слой в результате карбонитрирования, тогда как низколегированную цементуемую сталь, такую как SAE 8620, обычно выбирают в случаях, когда требуются большая глубина слоя и более высокая прокаливаемость сердцевины. Деталь из цементованной SAE 8620 и деталь из карбонитрированной AISI 1018 не могут сравниваться только по поверхностной твердости. Их градиенты содержания углерода, концентрации азота, превращения в сердцевине, деформация и несущая способность различаются.
Оба процесса после закалки могут создавать у поверхности сжимающие остаточные напряжения, способные повышать сопротивление некоторым видам контактной или изгибной усталости. Ни один из процессов не гарантирует благоприятного напряженного состояния. Фактический результат определяется интенсивностью закалки, размером сечения, геометрией, исходной микроструктурой и отпуском. Износ, трение и трибокоррозионные характеристики также зависят от материала контртела, смазки, контактного давления, состояния поверхности и окружающей среды; название обработки не является прогнозом эксплуатационных свойств.
Мартенситный слой и технологические переменные
Мартенситный слой формируется только в том случае, если обогащенный аустенит охлаждается через интервал превращений с достаточной скоростью. Закалка в масле, полимере, расплавленной соли или газе создает различные условия отвода тепла. Интенсивная закалка может увеличить образование мартенсита, но одновременно повысить риск деформации и образования трещин. При мягкой закалке в областях, которые предполагалось полностью упрочнить, могут остаться бейнит или перлит. Прерывистая или ступенчатая закалка способна уменьшить деформацию, однако она изменяет путь превращений и должна быть квалифицирована с учетом геометрии детали.
Температура регулирует диффузию и рост зерна аустенита. Время определяет глубину проникновения углерода и азота. Состав атмосферы контролирует подвод элементов к поверхности. Условия закалки определяют конечные фазы. Состав стали определяет прокаливаемость и выделение фаз. Эти переменные взаимодействуют, поэтому указание температуры карбонитрирования без данных о времени, атмосфере, марке стали и условиях закалки не является воспроизводимой спецификацией обработки.
При проверке следует измерять не только максимальную поверхностную твердость. Измерение твердости по сечению от поверхности к сердцевине позволяет установить эффективную глубину слоя, тогда как металлографический анализ может выявить мартенсит, остаточный аустенит, бейнит, карбиды, нитриды, обезуглероживание и межкристаллитное окисление. Для прецизионных деталей могут потребоваться контроль размеров и оценка остаточных напряжений.
ISO 18203:2026 распространяется на поверхностно-упрочненные слои, полученные карбонитрированием, цементацией, азотированием, пламенной, индукционной, электронно-лучевой и лазерной закалкой. ISO 2639:2002 рассматривает определение и проверку глубины цементованного и упрочненного слоя; область его применения использует условие твердости менее 450 HV 1 на глубине, равной трехкратной глубине слоя. Этот критерий не следует некритично переносить на каждую спецификацию карбонитрирования. В чертеже или стандарте на процесс должны быть указаны метод измерения, шкала твердости, место измерения, минимальная или эффективная глубина, состояние поверхности и пределы приемки. Поверхностное упрочнение подтверждается требуемой микроструктурой и профилем глубины, а не одним блестящим участком с высокой поверхностной твердостью.
Азотирование: диффузия азота без традиционной цементации
Азотирование представляет собой термохимическую обработку на основе азота, при которой азот проникает в поверхность стали и вступает в реакцию с железом и отдельными легирующими элементами. Поэтому азотирование не является малоуглеродистым вариантом цементации. При цементации формируется обогащённый углеродом слой, который обычно аустенитизируют и закаливают для образования высокоуглеродистого мартенсита. При азотировании обычно обрабатывают предварительно термообработанную сталь при температуре ниже диапазона критических превращений, поэтому упрочнённая поверхность состоит главным образом из азотом упрочнённого феррита и нитридов легирующих элементов, а не из закалённого мартенситного слоя.
ASM International определяет поверхностное упрочнение как обработку железосодержащего материала, при которой его поверхностный слой, или слой, становится существенно твёрже сердцевины. Азотирование соответствует этому определению, однако механизм достижения твёрдости отличается. Национальное бюро стандартов США классифицирует цементацию, азотирование и карбонитрацию в зависимости от того, добавляется ли к поверхности углерод, азот или оба этих элемента. Такая классификация полезнее, чем рассмотрение каждого процесса поверхностного упрочнения как одного температурного цикла.
Диффузия азота и образование нитридов
На поверхности детали азот поступает из диссоциированной аммиачной атмосферы, плазмы или другой контролируемой азотсодержащей среды. Атомы азота растворяются на поверхности стали и диффундируют внутрь. Часть из них остаётся в межузельном твёрдом растворе, а другая часть соединяется с железом или легирующими элементами с образованием нитридов. Получаемый профиль твёрдости зависит от азотного потенциала, температуры, времени, химического состава стали, предшествующей термообработки и реакций, происходящих на поверхности.
Азотируемые стали выбирают, в частности, с учётом наличия элементов, образующих нитриды. Алюминий, хром, молибден, ванадий, титан, а иногда и ниобий способны образовывать мелкодисперсные нитриды легирующих элементов. Эти частицы препятствуют движению дислокаций и повышают твёрдость в пределах диффузионной зоны. Их воздействие не является взаимозаменяемым: каждый элемент обладает собственной растворимостью, стабильностью нитрида, характером выделения и влиянием на вязкость и изменение размеров. Само наличие элемента в сертификате химического состава ещё не подтверждает получение определённой глубины азотирования или твёрдости. Для этого необходимы заданный процесс и метод контроля.
К распространённым инженерным решениям относятся стали, предназначенные для азотирования в соответствии с EN 10085, а также легированные стали, такие как AISI 4140, если требуемая реакция на обработку, свойства сердцевины и условия эксплуатации заранее установлены. Ни одной марке нельзя приписывать типовой результат азотирования без контроля её точного химического состава, исходного состояния после отпуска, состояния поверхности и режима обработки в печи.
Перенос азота существенно зависит от реакции на поверхности. При газовом азотировании диссоциация аммиака и образующийся азотный потенциал определяют активность азота у поверхности детали. При плазменном азотировании ионная бомбардировка может очищать и активировать поверхность, тогда как электрические параметры влияют на нагрев и перенос активных частиц. Эти процессы связаны между собой, но не дают идентичных по составу, шероховатости, пористости или локальной однородности соединительных слоёв.
На внешней поверхности может образоваться соединительный слой. Он состоит главным образом из нитридов железа, обычно описываемых как эпсилон-нитрид железа ε-Fe₂–₃N и гамма-штрих-нитрид железа γ′-Fe₄N. В зависимости от азотного потенциала и контроля цикла слой может состоять преимущественно из одной фазы, из смеси фаз либо быть настолько тонким, что его непрерывность будет ограниченной. Под ним находится диффузионная зона, в которой азот растворён в матрице и может происходить выделение нитридов легирующих элементов. Соединительный слой способен повышать стойкость к адгезионному износу и воздействию некоторых коррозионных сред, однако при неподходящих химическом составе и толщине он также может быть хрупким, пористым или плохо связанным с основным металлом. Толстый белый слой сам по себе не является доказательством успешной обработки.
Диффузионная зона не эквивалентна превращённой мартенситной области, образующейся при цементации. В ней может присутствовать градиент твёрдости, обусловленный уменьшением концентрации азота и изменением плотности выделений по глубине. Сердцевина сохраняет микроструктуру, сформированную предшествующей закалкой и отпуском. Поэтому азотирование обычно начинают со стали, свойства сердцевины которой уже установлены. Цикл азотирования не предназначен для замены этой термообработки сердцевины.
Терминология азотированного слоя
Термин «азотированный слой» используется в промышленности, однако он может скрывать две отдельные структуры. В отчёте следует указывать, имеется ли в виду общая толщина азотированного слоя, толщина соединительного слоя, глубина диффузионной зоны или заданная эффективная глубина, определённая по твёрдости. «Белый слой» — это металлографический термин для обозначения соединительного слоя после травления; он не даёт полного описания азотированной области.
Это различие имеет значение при контроле. На поперечном шлифе может наблюдаться тонкий непрерывный соединительный слой над значительно более толстой диффузионной зоной. В другом случае соединительный слой может быть намеренно минимизирован, а основную несущую твёрдость обеспечивает диффузионная зона. Для деталей, работающих в условиях скольжения, ударных нагрузок, контакта качения или воздействия коррозионных сред, могут требоваться различные соотношения между этими областями. Поведение при трении и износе нельзя прогнозировать по одному показателю поверхностной твёрдости, поскольку на контакт также влияют шероховатость, пористость, морфология нитридов, материал контртела, смазка и остаточные напряжения.
Представление результатов для азотированного слоя
- Соединительный слой Указывайте толщину, а при необходимости — фазовый состав, сплошность и пористость.
- Диффузионная зона Указывайте область под соединительным слоем, упрочнённую азотом.
- Профиль твёрдости Указывайте испытательную нагрузку, шаг измерений, подготовку поверхности и критерий окончания измерений.
- Сердцевина Фиксируйте исходное состояние после термической обработки и твёрдость.
Глубину азотирования следует указывать вместе с основой измерения. Металлографическая граница, профиль микротвёрдости и профиль концентрации азота не обязательно дадут одинаковое значение. ISO 18203:2026 охватывает поверхностно-упрочнённые слои, полученные азотированием, а также цементацией, карбонитрацией, пламенной закалкой, индукционной закалкой, электронно-лучевой закалкой и лазерной закалкой. Включение этих процессов в один стандарт не делает критерии глубины слоя для них идентичными; применяемое определение и процедура измерения должны соответствовать виду обработки.
ISO 2639:2002 посвящён определению и проверке глубины цементованного и закалённого слоя. В область его применения входит условие твёрдости менее 450 HV 1 на глубине, равной трём глубинам слоя. Этот критерий не следует некритично переносить на азотированные слои. Азотирование часто создаёт постепенное снижение твёрдости, соединительный слой с отдельной функцией и сердцевину, твёрдость которой может быть изначально сравнительно высокой. В спецификации на азотирование следует указывать нагрузку при испытании, шаг измерений по профилю, удаление соединительного слоя или его включение в измерение, а также выбранную конечную точку.
Размерная стабильность и ограничения процесса
Азотирование часто выбирают, когда необходимо ограничить деформацию, поскольку оно обычно позволяет избежать аустенитизации и закалки, связанных с цементацией. Это преимущество реально, но не абсолютно. Деталь по-прежнему нагревается в течение многих часов, а поглощение азота, выделение нитридов, снятие технологических напряжений и рост соединительного слоя могут изменять её размеры. Особенно чувствительны тонкие сечения, острые кромки, прессовые посадки и поверхности, подвергавшиеся предварительной холодной деформации. По-прежнему необходимы приспособления и планирование припусков.
Исходная микроструктура имеет решающее значение. Закалённая и отпущенная сердцевина обеспечивает прочность и стабильность, от которых зависит азотированный слой, тогда как чрезмерные остаточные напряжения или неподходящая температура отпуска могут вызвать изменение размеров во время обработки. Температура азотирования также должна соответствовать предшествующему отпуску: если деталь подвергается воздействию температуры выше температуры отпуска, твёрдость сердцевины может снизиться, даже если поверхность станет твёрже.
Состояние поверхности регулирует поступление азота. Оксидные плёнки, остатки масла, обезуглероживание, повреждения от шлифования, размазанный металл и неравномерная шероховатость могут привести к неоднородным соединительным слоям или непостоянной глубине диффузии. Поэтому очистка, активация, маскирование и контролируемая предварительная механическая обработка являются требованиями процесса, а не косметическими операциями. Кромки и отверстия могут получать иной поток азота, чем широкие плоские поверхности, тогда как при плазменной обработке геометрия и электрическое экранирование могут вызывать локальные эффекты.
Температура, время и азотный потенциал также накладывают ограничения. Более высокая температура обычно ускоряет диффузию и выделение нитридов, но может усилить изменение размеров, изменить исходное состояние после отпуска или привести к образованию чрезмерно толстого соединительного слоя. Увеличение продолжительности обработки повышает глубину лишь в соответствии с кинетикой диффузии; оно не гарантирует пропорционального увеличения полезной несущей глубины. Избыток азота может способствовать образованию хрупких или пористых поверхностных структур. Поэтому при контроле процесса необходимо задавать требуемое состояние соединительного слоя, а не только температуру и продолжительность обработки в печи.
Азотирование следует оценивать с учётом его фактической эксплуатационной функции: несущей твёрдости диффузионной зоны, трения, износа, коррозии, усталостной прочности, размерных допусков и прочности сердцевины. Применение только критериев цементации означает ошибочное отождествление азотодиффузионной структуры с закалённым углеродистым слоем. Такая ошибка может привести к формальному соответствию показателя твёрдости при отсутствии контроля слоя, определяющего разрушение.
Ферритное нитроцементирование и нитроцементированные слои
Ферритное нитроцементирование (FNC), часто называемое обработкой методом ферритного нитроцементирования, представляет собой термохимический процесс поверхностного упрочнения, при котором углерод и азот одновременно диффундируют в феррит, пока сталь остается ниже температуры критического превращения. Металлургическое отличие от карбонитрации имеет существенное значение. При карбонитрации углерод и азот вводятся в аустенит, обычно при температуре, достаточно высокой для формирования после закалки мартенситного упрочненного слоя. Нитроцементирование обычно не включает этот цикл аустенитизации и закалки. Оно модифицирует уже существующую ферритную поверхность посредством диффузии в междоузлия и образования соединений.
Термин нитроцементирование может обозначать семейство процессов, тогда как ферритное нитроцементирование идентифицирует вариант, осуществляемый при температуре ниже критической. Источниками азот- и углеродсодержащих компонентов могут служить газовые среды, соляные ванны и плазма, хотя их химический состав, регулирование реакций и состояние поверхности различаются. Национальное бюро стандартов США классифицирует цементацию, азотирование и карбонитрацию в зависимости от того, добавляется ли на поверхности углерод, азот или оба элемента; FNC относится к той же термохимической классификации, однако его ферритная температура обработки и формирующаяся микроструктура требуют отдельного рассмотрения.
Обработка при температуре ниже критической
Заготовку нагревают ниже нижней критической температуры Ac1, поэтому матрица остается ферритной, а не превращается в аустенит. Азот и углерод поступают в поверхность из обрабатывающей атмосферы или соляной ванны и диффундируют вглубь. Поскольку целенаправленного объемного фазового превращения с последующей закалкой не происходит, изменение размеров и деформация часто оказываются меньшими, чем при цементации или карбонитрации. Однако полностью отсутствовать они не будут. Температурные градиенты, исходные напряжения, следы механической обработки, геометрия детали и рост слоя соединений по-прежнему могут изменять размеры и форму.
Результат обработки в значительной степени зависит от состава стали. Чистое железо может образовывать карбонитриды и нитриды железа, однако такие легирующие элементы, как хром, молибден, ванадий и алюминий, формируют в диффузионной зоне стабильные нитриды легирующих элементов. Эти выделения препятствуют движению дислокаций и повышают твердость под поверхностью. Поэтому низкоуглеродистые и низколегированные стали могут приобретать твердую поверхность без образования глубокого закаленного мартенситного слоя, характерного для цементованных сталей. Азотируемые стали, включая марки EN 41B или AISI 4140, если фактическое обозначение стандарта и предшествующая термическая обработка контролируются, реагируют иначе, чем углеродистые стали без легирующих добавок, поскольку их легирующие элементы изменяют диффузию азота, выделение фаз и твердость.
Температуру, продолжительность, потенциал и режим охлаждения необходимо контролировать совместно. Высокий азотный потенциал может привести к образованию толстого хрупкого слоя соединений; недостаточный потенциал может дать тонкий или прерывистый слой либо вообще не обеспечить его образования. Активность углерода также изменяет соотношение фаз и может влиять на пористость. Поэтому цикл обработки в печи нельзя напрямую заменять режимом цементации, даже если обрабатывается тот же стальной компонент.
Слой соединений и диффузионная зона
Нитроцементированную поверхность обычно описывают как состоящую из двух смежных областей. Наружный слой соединений, иногда называемый белым слоем после металлографического травления, состоит преимущественно из карбонитридов железа. В его состав могут входить эпсилон-фаза, приблизительно Fe₂–₃(N,C), и гамма-прим-фаза, приблизительно Fe₄(N,C); их соотношение определяется температурой, составом газовой среды или соляной ванны и продолжительностью обработки. Этот слой представляет собой не просто «твердый азот». Это химически обособленная, подобная керамической реакционная зона, поведение которой при контакте определяется ее фазовым составом, толщиной, сплошностью и пористостью.
Под ним располагается диффузионная зона. Концентрации азота и углерода уменьшаются с глубиной, тогда как выделения нитридов легирующих элементов и локальные деформации кристаллической решетки могут формировать градиент твердости. Диффузионная зона обычно постепенно переходит в незатронутую сердцевину, а не заканчивается на четкой металлургической границе. Поэтому ее полезную глубину следует определять по критерию измерения, а не по визуально различимой границе на полированном поперечном шлифе.
Сплошность имеет большое значение. Тонкий сплошной слой соединений может защищать поверхность скольжения, тогда как прерывистый слой способен открывать более мягкие участки и вызывать неравномерный контакт. Чрезмерная толщина может повышать хрупкость и способствовать растрескиванию или отслаиванию под воздействием ударов либо высоких контактных напряжений. Пористость столь же существенна: контролируемая пористость вблизи поверхности в некоторых применениях позволяет удерживать смазку, однако сообщающиеся поры могут пропускать агрессивный электролит и служить местами зарождения трещин. Важен и состав, поскольку слои эпсилон-фазы и гамма-прим-фазы не обладают одинаковыми твердостью, хрупкостью, химической стабильностью и трибологическими свойствами.
Подложка остается частью несущей системы. Твердый слой соединений, опирающийся на мягкую сердцевину, может разрушиться или растрескаться, даже если испытание поверхностной твердости дает впечатляющее значение. Предшествующие закалка и отпуск, твердость сердцевины, остаточные напряжения, неметаллические включения и геометрия поверхности — все это влияет на способность подложки поддерживать слой. Шлифование, полирование, галтовка, дробеструйное упрочнение или удаление самого наружного слоя могут изменить шероховатость, открыть или закрыть поры, а также изменить измеряемую и функциональную толщину обработанного слоя.
При контроле следует отдельно определять толщину слоя соединений и глубину диффузионной зоны и указывать примененный метод. Металлография поперечных шлифов позволяет выявить морфологию фаз и пористость; измерения микротвердости по глубине позволяют установить градиент твердости; сканирующая электронная микроскопия и рентгеновская дифракция могут помочь оценить морфологию и фазовый состав. ISO 18203:2026 распространяется на поверхностно-упрочненные слои, полученные термохимическими методами, включая карбонитрацию, цементацию и азотирование, а также локальные термические методы. Область его применения поддерживает общую методологическую основу для измерения толщины слоев, однако в отчетных данных по-прежнему необходимо указывать, относится ли критерий к слою соединений, диффузионной зоне или заданному пределу твердости.
ISO 2639:2002 посвящен глубине цементованного и упрочненного слоя и не распространяется автоматически на каждый нитроцементированный слой. В нем применимость определяется условием твердости менее 450 HV 1 на глубине, равной трехкратной глубине слоя. Применение этого правила без проверки типа обработки может исказить профиль FNC, особенно если тонкий слой соединений располагается над мелкой диффузионной зоной, а твердость сердцевины уже высока.
Износ, трение и коррозионные аспекты
Нитроцементирование может одновременно изменять трибологическое поведение посредством нескольких механизмов: слой соединений повышает твердость поверхности, диффузионная зона поддерживает наружный слой, а окончательная шероховатость определяет фактическую площадь контакта и удержание смазки. Результат не является универсальным улучшением. Скорость скольжения, нагрузка, материал контртела, смазка, температура, частицы загрязнений и геометрия контакта могут изменить сравнительное преимущество двух вариантов обработки.
В обзоре по трибологии и трибокоррозии борирование, хромирование, цементация, азотирование, нитроцементирование и карбонитрация были перечислены как виды обработки, связанные с характеристиками износа, трения и коррозии. Такая классификация указывает на инженерные цели, но не гарантирует определенного результата. Сплошной карбонитридный слой может уменьшать адгезионный износ, тогда как пористый или растрескавшийся слой способен ускорять абразивное повреждение или открывать доступ к подложке. Шероховатая поверхность после обработки может повышать трение даже при увеличении твердости. И наоборот, полирование может уменьшить трение, но удалить часть слоя соединений или изменить структуру его пор.
Коррозия требует такой же осторожности. Некоторые нитроцементированные поверхности демонстрируют повышенную стойкость в определенных средах, поскольку слой соединений ограничивает доступ к стали. Другие подвергаются локальной атаке через поры, трещины, повреждения кромок или вследствие гальванических различий между фазами. Испытания в соляном тумане, погружением, электрохимические испытания и испытания на трибокоррозию характеризуют различные процессы разрушения; ни одно из них не следует заменять измерением твердости.
Для технических требований значимая документация должна включать марку стали и предшествующую термическую обработку, вариант технологического процесса, температуру и продолжительность обработки, фазовый состав или толщину слоя соединений, пористость и сплошность, глубину диффузионной зоны, профиль твердости, шероховатость и операцию финишной обработки. Эти сведения позволяют отличить контролируемый слой ферритного нитроцементирования от расплывчатого утверждения о том, что деталь была всего лишь «поверхностно упрочнена».
Другие методы цементационного упрочнения: цианирование, борирование и хромирование
Определение ASM International сформулировано намеренно широко: цементационное упрочнение — это обработка железосодержащего материала, при которой его поверхностный слой, или упрочнённый слой, становится значительно твёрже сердцевины. Это определение охватывает не только науглероживание. Национальное бюро стандартов США аналогичным образом классифицирует поверхностные обработки по элементам, вводимым в сталь: углероду, азоту или обоим элементам. Борирование и хромирование распространяют тот же принцип на бор и хром, тогда как цианирование вводит одновременно углерод и азот из среды, содержащей цианиды.
Эти обработки не следует оценивать только по поверхностной твёрдости. Диффундирующий элемент, образующееся соединение, температура процесса, путь превращений, толщина слоя, адгезия, остаточные напряжения и состояние сердцевины — всё это определяет, насколько хорошо обработанная деталь будет работать в условиях скользящего и абразивного изнашивания, усталости, трения или трибокоррозии. В обзоре Трибология и трибокоррозия цементационно-упрочнённых сталей борирование, хромирование, науглероживание, азотирование, нитроцементация и карбонитрирование рассматриваются как родственные обработки, однако они не создают взаимозаменяемых поверхностей.
Цианирование в историческом и техническом контексте
Цианирование — это химико-термическая обработка, при которой углерод и азот поступают в поверхностный слой стали из расплавленной цианидной соляной ванны, исторически часто состоявшей из цианида натрия или цианида калия с карбонатными и хлоридными компонентами. Ванна поставляет оба элемента внедрения, пока деталь выдерживается в аустенитном диапазоне температур. После извлечения из ванны деталь обычно закаливают, поэтому обогащённый аустенит в значительной степени превращается в мартенсит. С металлургической точки зрения образующийся слой поэтому ближе к тонкому карбонитрированному слою, чем к азотированному слою, сформированному ниже критической температуры.
Историческое значение цианирования связано с сочетанием быстрого переноса элементов и относительно неглубокого поверхностного обогащения. Небольшие шестерни, пальцы, втулки и другие детали из низкоуглеродистой стали могли получать твёрдую мартенситную оболочку без длительного печного цикла, необходимого для более глубокого науглероживания. Эта обработка также показывает, почему термин «цементационное упрочнение» нельзя использовать как синоним науглероживания: при цианировании вводится не только углерод, но и азот, который изменяет стабильность аустенита, прокаливаемость, поведение остаточного аустенита и реакцию на закалку.
Процесс имеет существенные ограничения. Цианидная ванна химически опасна, требует строго контролируемой производственной практики и тщательного контроля состава соли и температуры. Эти требования к обращению являются частью спецификации процесса, а не второстепенными деталями. Цианирование также плохо подходит для деталей, которым необходим очень глубокий упрочнённый слой, поскольку его практическое преимущество заключается в быстром формировании относительно неглубокого обогащённого слоя. Закалка может вызывать деформацию, а также формирование остаточных напряжений растяжения или сжатия, характер которых зависит от геометрии детали, состава стали, интенсивности перемешивания и отпуска.
Контроль должен устанавливать не только высокую твёрдость наружной поверхности. Полированный поперечный шлиф позволяет выявить переход от мартенситного слоя к сердцевине с более низким содержанием углерода, тогда как профиль микротвёрдости определяет эффективную глубину упрочнения. ISO 18203:2026 устанавливает общие принципы измерения поверхностно-упрочнённых слоёв, полученных химико-термическими методами, включая науглероживание, карбонитрирование и азотирование; для цианированного материала требуется такое же разграничение между измеренным профилем твёрдости и визуально оценённой толщиной слоя. ISO 2639:2002 специально посвящён глубине цементационного и закалённого слоя, поэтому его применимость не следует автоматически предполагать для любой цианированной структуры. Указанное в нём условие по твёрдости — менее 450 HV 1 на глубине, равной трёхкратной глубине слоя.
Борирование и твёрдые боридные слои
Борирование, также называемое боронизацией, вводит бор в поверхностный слой стали с образованием боридов железа, а не просто обогащает феррит или аустенит атомами внедрения. К распространённым вариантам процесса относятся борирование в порошковой смеси, обработка пастами или порошками, расплавленные соли, а также газовые и плазменно-активированные методы. Выбранный вариант определяет активность бора, температуру, продолжительность обработки, чистоту поверхности и форму фронта реакции.
| Метод | Основные поверхностные компоненты или фазы | Основное структурное различие |
|---|---|---|
| Цианирование | Мартенситный слой, обогащённый углеродом и азотом | Метод в соляной ванне, обычно с последующей закалкой |
| Борирование | FeB и Fe₂B | Твёрдый боридный реакционный слой |
| Хромирование | Твёрдый раствор, обогащённый хромом, или соединения, обогащённые хромом | Диффузионный или реакционный слой хрома |
В углеродистых и низколегированных сталях основными фазами обычно являются Fe₂B и, при более высокой активности бора или более длительной выдержке, внешний слой FeB поверх Fe₂B. Их морфология часто имеет зубчатый характер: боридные «зубцы» проникают в подложку. Такая геометрия может улучшать механическое сцепление, но одновременно делает характеристику слоя более зависимой от места расположения шлифа и качества подготовки образца. Fe₂B обычно менее хрупок, чем FeB; чрезмерно толстый или сплошной слой FeB может снизить стойкость к удару, изгибу и термической несогласованности деформаций. Поэтому борированная поверхность — это не просто более твёрдая версия науглероженной поверхности.
Боридный слой представляет собой интерметаллическую реакционную зону с керамикоподобными свойствами, соединённую с металлической подложкой. Адгезия зависит от состава подложки, соотношения боридных фаз, пористости, формы границы раздела и контроля процесса. Хром, никель, молибден и углерод могут изменять рост боридов и фазовый состав, поэтому одинаковая номинальная обработка не может безоговорочно переноситься на стали любых марок. Высокая поверхностная твёрдость может обеспечивать сопротивление абразивному изнашиванию, однако при чрезмерной толщине, хрупкости, недостаточной опоре или ударном нагружении доминирующими механизмами разрушения могут стать растрескивание или отслаивание слоя.
Остаточные напряжения возникают как вследствие химического расширения при поглощении бора, так и вследствие термического цикла. Они взаимодействуют с повреждениями от шлифования, прочностью сердцевины и эксплуатационными нагрузками. Поэтому профиль твёрдости по поперечному сечению следует дополнять металлографическим исследованием, выявляющим FeB, Fe₂B, поры, трещины и переход в диффузионно-затронутую подложку. Рентгеновская дифракция может помочь в идентификации фаз и оценке остаточных напряжений, тогда как испытания на изнашивание должны воспроизводить характеристики контртела и нагрузку; эксплуатационные свойства боридного слоя нельзя выводить только из его твёрдости.
Хромирование и поверхности, обогащённые элементами
Хромирование вводит хром в поверхностный слой посредством высокотемпературного диффузионного процесса. Возможны методы контактного насыщения в порошковой смеси, расплавленных солей, газовой фазы и плазменно-активированные процессы, хотя химия реакций и оборудование при этом различаются. Хром может оставаться в виде обогащённого хромом твёрдого раствора, реагировать с углеродом с образованием карбидов, богатых хромом, или формировать смешанный диффузионно-реакционный слой. Результат в значительной степени зависит от содержания углерода, легирующих элементов, температуры, продолжительности обработки и химического потенциала хрома.
Это различие отделяет хромирование от хромирования гальванического. Хромирование является химико-термической диффузионной обработкой: состав поверхности изменяется ниже исходной границы раздела, а не формируется только за счёт нанесённой плёнки. В стали, содержащей углерод, вблизи поверхности могут образовываться карбиды, богатые хромом; в других составах преобладать может обогащение хромом и его диффузия в феррит или аустенит. Фазовый состав влияет на твёрдость, вязкость, трение, окислительное поведение и коррозионную стойкость.
Хромирование может быть привлекательным, когда детали требуется поверхность, обогащённая хромом и устойчивая к определённым видам изнашивания, окислительным или коррозионным средам, однако оно не является универсальной заменой азотированию или науглероживанию. Высокотемпературная выдержка может изменить микроструктуру сердцевины, вызвать рост зёрен, изменить размеры или привести к появлению остаточных напряжений при охлаждении. Слои, богатые карбидами, также могут быть хрупкими, а адгезия зависит не только от содержания хрома, но и от плавного профиля состава и доброкачественного состояния подложки.
Поэтому контроль должен сочетать металлографическое измерение диффузионной или реакционной зоны с анализом, чувствительным к составу, например энергодисперсионной спектроскопией, анализом методом тлеющего разряда или другим аттестованным методом. Профили твёрдости показывают механический отклик, но не позволяют идентифицировать карбиды хрома или отличить их от твёрдого раствора, обогащённого хромом. ISO 18203:2026 полезен для применения общих принципов измерения к слоям, упрочнённым химико-термическими методами, однако в отчёте следует указать выбранное определение толщины хромированного слоя и фазовые данные, подтверждающие это определение. Во всех трёх случаях правильный вопрос состоит не в том, «насколько твёрда поверхность?», а в том, какой элемент проник в материал, какие фазы образовались, насколько хорошо поддерживается слой и соответствует ли эта структура фактическому механизму разрушения детали.
Локализованное термическое упрочнение: пламенное, индукционное, электронно-лучевое и лазерное
ISO 18203:2026 относит пламенное упрочнение, индукционное упрочнение, электронно-лучевое упрочнение и лазерное упрочнение к методам формирования поверхностно-упрочнённых слоёв наряду с цементацией, карбонитрацией и азотированием. Такая классификация имеет значение. Упрочнение поверхности — это не один термический цикл и не синоним цементации. Согласно определению ASM International, это обработка железосодержащего материала, в результате которой его поверхностный слой, или упрочнённый слой, становится существенно твёрже сердцевины. Локализованный термический метод обычно не изменяет ни содержание углерода, ни химический состав сплава на поверхности. Вместо этого он быстро нагревает уже существующую сталь до аустенитного диапазона, после чего превращает этот аустенит в мартенсит за счёт самозакалки или применяемой закалки.
Результат в значительной степени зависит от исходной марки стали. Среднеуглеродистая сталь, такая как AISI 1045, может сформировать твёрдую мартенситную поверхность, однако глубина упрочнения ограничивается её содержанием углерода и прокаливаемостью. Хромомолибденовая сталь, такая как AISI 4140 или EN 42CrMo4, может прокаливаться на большую глубину от нагретой поверхности, поскольку легирующие элементы замедляют образование перлита и бейнита при охлаждении. Поэтому термический процесс не может обеспечить одинаковую глубину упрочнённого слоя на любой стали лишь за счёт увеличения мощности или продолжительности воздействия. Если внутренняя часть охлаждается слишком медленно, нижняя часть нагретой зоны может содержать бейнит, перлит или отпущенный мартенсит, а не полностью закалённый мартенсит.

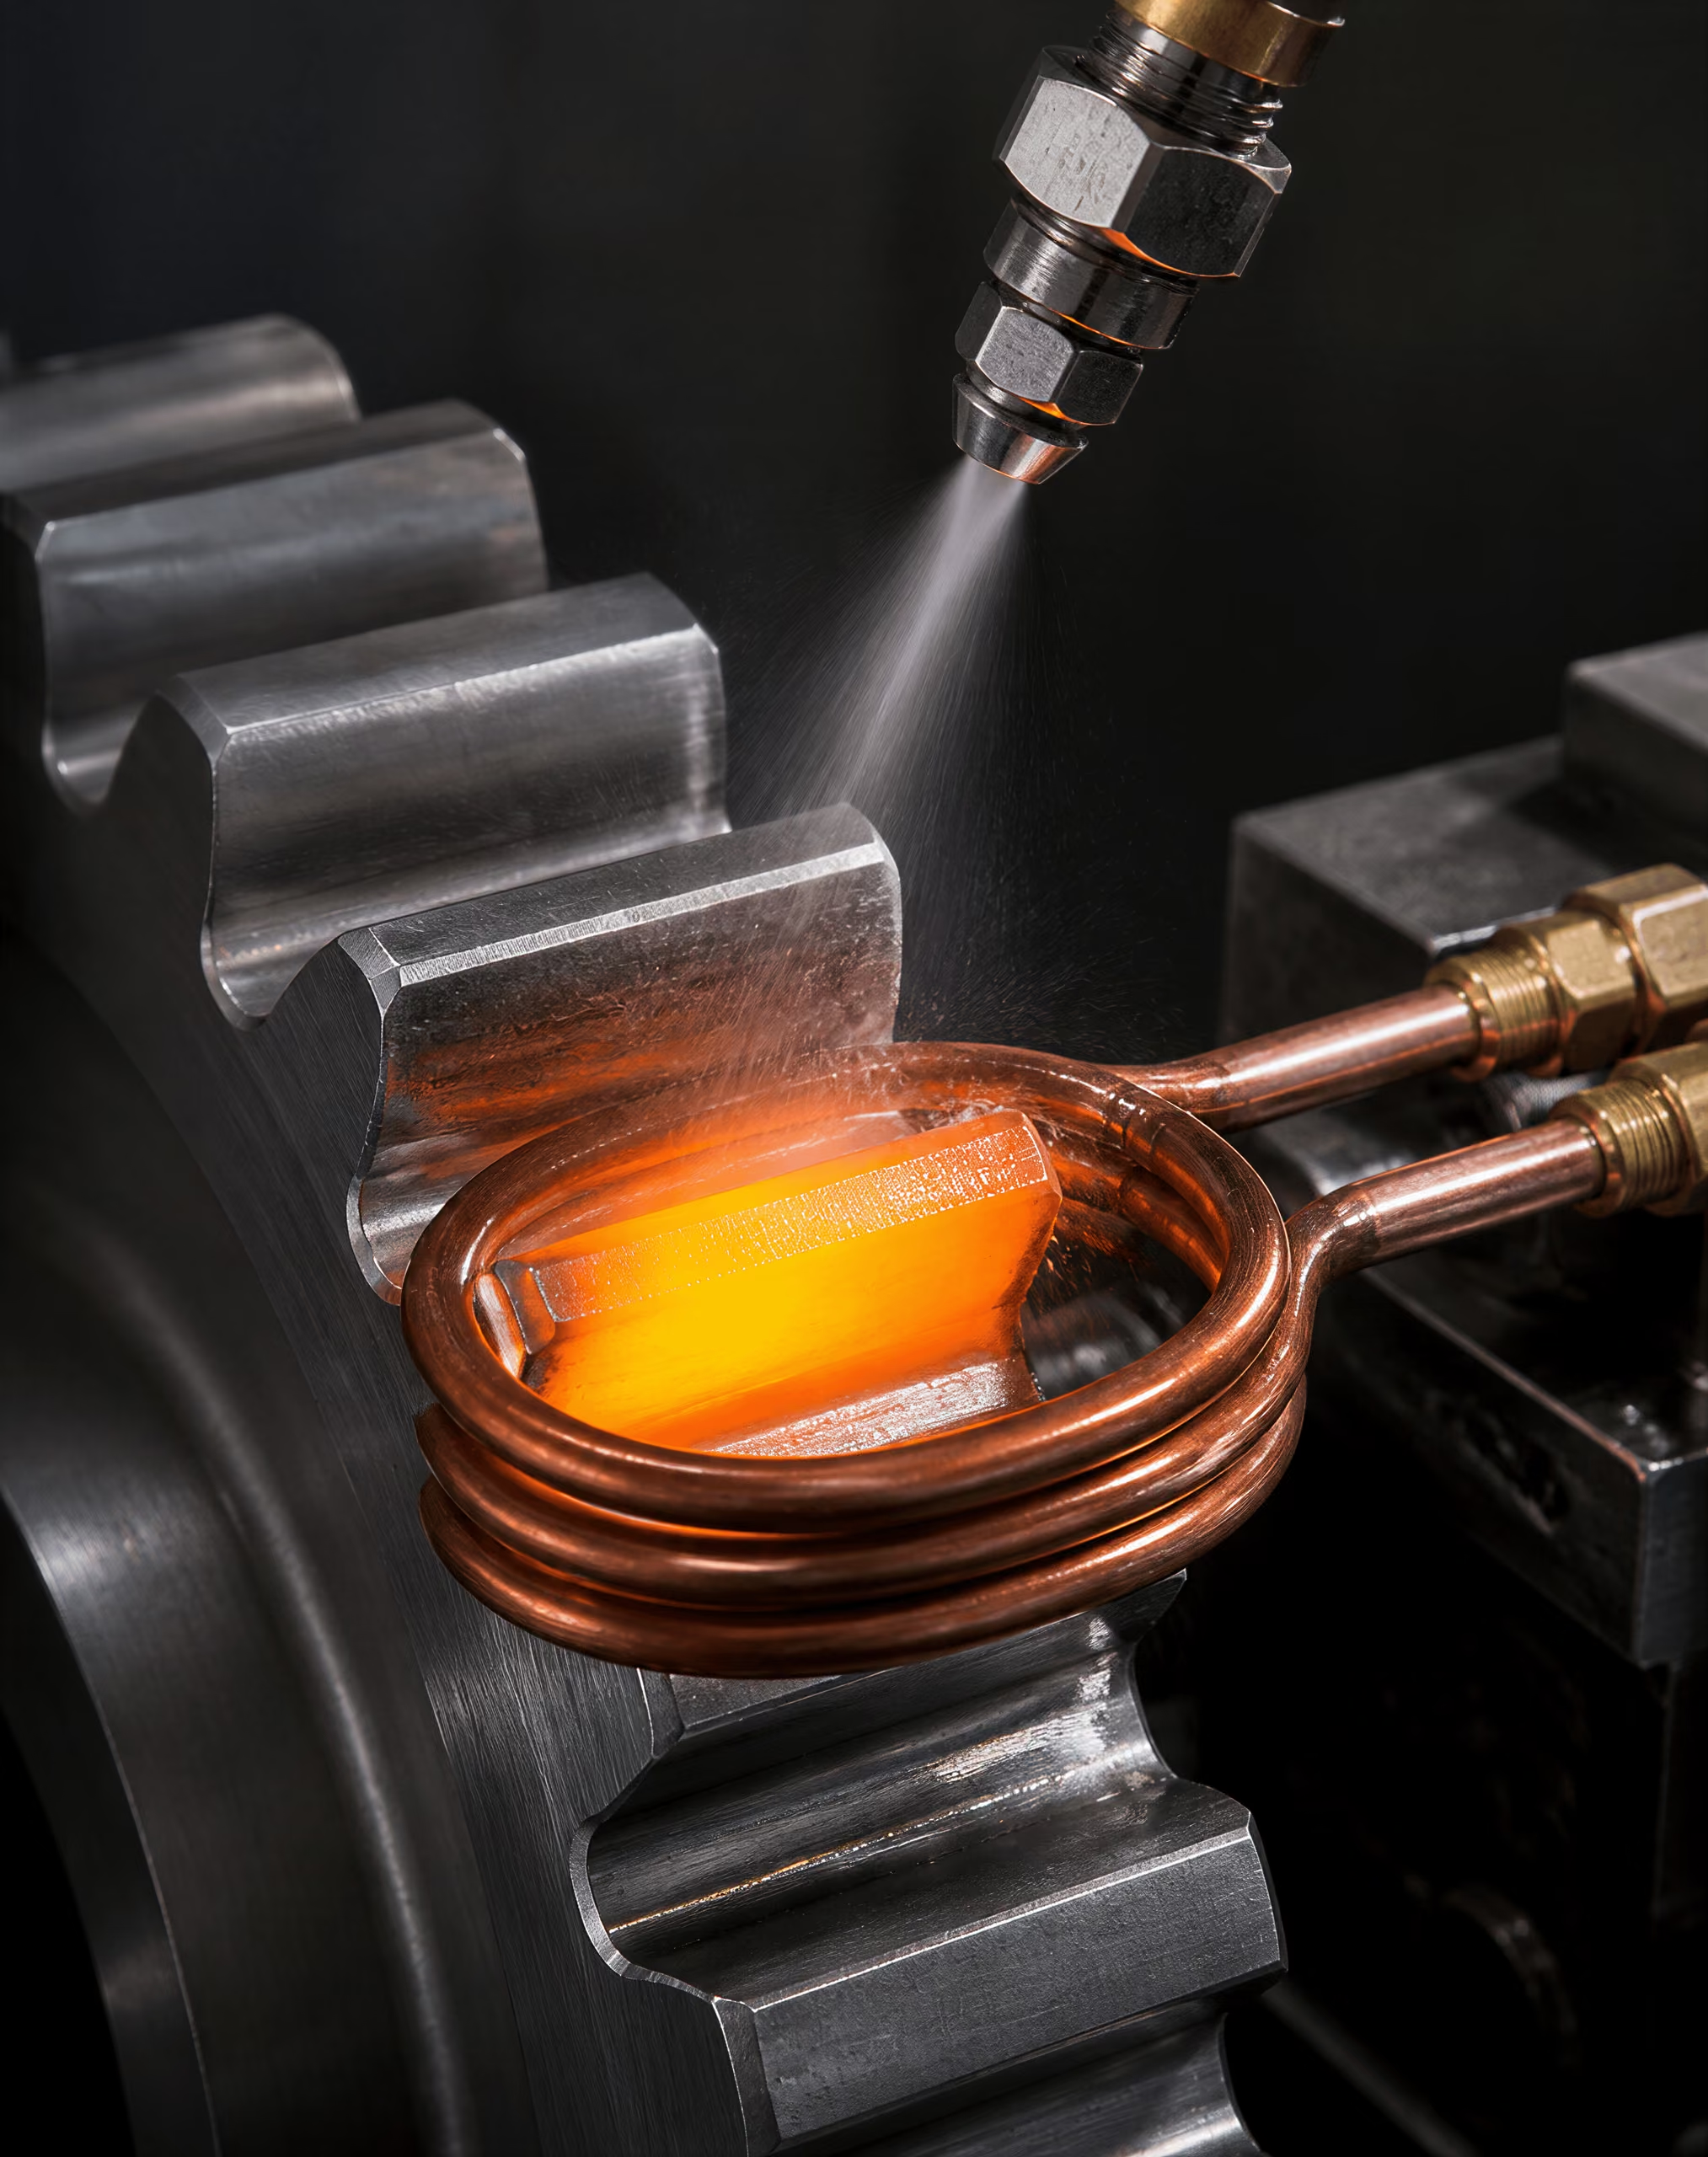
Поверхностная аустенитизация и самозакалка
Пламенное, индукционное, электронно-лучевое и лазерное упрочнение начинаются с локализованной аустенитизации. Поверхность нагревают выше соответствующей критической температуры — обычно выше Ac3 для доэвтектоидной стали, — тогда как основная масса детали остаётся ниже этой температуры. Затем нагретый слой охлаждается через диапазоны температур начала и окончания образования мартенсита. Во многих случаях холодная сердцевина отводит тепло достаточно быстро, обеспечивая самозакалку. Для увеличения и регулирования скорости охлаждения также могут применяться распыление воды, полимера, масла или газа.
Самозакалка не является автоматической гарантией равномерной твёрдости. Массивный вал обладает большей способностью отводить тепло, чем тонкий фланец; острый угол теряет тепло в нескольких направлениях; предшествующая механическая обработка может изменить состояние поверхности и теплопередачу. Поверхность может стать мартенситной, тогда как переходная зона будет содержать смешанные структуры. Чрезмерно высокая температура аустенитизации или слишком длительная выдержка могут привести к укрупнению аустенита, растворению полезных карбидов, увеличению содержания остаточного аустенита и расширению зоны термического влияния. Недостаточный нагрев может оставить нерастворённый феррит или привести к распределению твёрдости, соответствующему полю нагрева, а не заданной геометрии.
Термический цикл также создаёт остаточные напряжения. Мартенсит занимает больший объём, чем исходный аустенит, тогда как поверхность и сердцевина охлаждаются и превращаются в разные моменты времени. Сжимающие остаточные напряжения на поверхности могут повысить сопротивление зарождению трещин и контактной усталости, однако растягивающие напряжения или крутой градиент напряжений способны способствовать короблению и растрескиванию. Знак и величину напряжений нельзя определить только по твёрдости. На них влияют геометрия, стеснение деформаций, интенсивность закалки, состав сплава и отпуск.
При пламенном упрочнении по детали перемещают кислородно-топливное пламя, после чего выполняют самозакалку или отдельное распыление закалочной среды. Этот метод подходит для больших поверхностей и ремонтопригодных производственных схем, однако положение пламени, расход газа, скорость перемещения, а также действия оператора или системы управления станком влияют на воспроизводимость. При индукционном нагреве используется переменное электромагнитное поле, создаваемое индуктором. Частота и мощность определяют распределение электрического нагрева, а форма индуктора — то, будет ли нагреваться вал, зуб, дорожка или выбранная поверхность. Поэтому индукционный метод позволяет получать повторяющиеся профили за короткие циклы при ограниченном общем воздействии печного нагрева.
Индукционное упрочнение в сравнении с цементацией и азотированием
Индукционное упрочнение сохраняет исходный состав поверхности стали. Сталь с содержанием углерода 0,40 % сохраняет на поверхности приблизительно этот же уровень углерода; изменяются только её фаза и твёрдость. Цементация действует иначе: углерод диффундирует в низкоуглеродистую сталь, создавая высокоуглеродистую поверхность над низкоуглеродистой внутренней частью. После аустенитизации и закалки этот градиент позволяет получить твёрдый мартенситный упрочнённый слой с более вязкой низкоуглеродистой сердцевиной. Цементованный слой может быть существенно глубже типичного индукционного слоя, хотя точная глубина зависит от температуры, времени, атмосферы, марки стали и режима закалки.
При карбонитрации в аустенит вводятся и углерод, и азот, и обычно формируется мартенситный упрочнённый слой. Нитроцементация — это не просто укороченный цикл карбонитрации: углерод и азот диффундируют в феррит при температуре ниже критической, обычно образуя слой соединений железа, углерода и азота над обогащённой азотом диффузионной зоной. Азотирование также проводится ниже диапазона превращений и приводит к образованию нитридов легирующих элементов в подходящих сталях. Эти химико-термические методы изменяют состав; индукционное упрочнение, как правило, этого не делает.
Это различие определяет выбор материала. Для индукционного упрочнения требуется достаточное содержание углерода для получения заданной мартенситной твёрдости и достаточная прокаливаемость для указанной глубины. При цементации можно использовать низкоуглеродистую сталь для сердцевины, например цементуемую марку, поскольку углерод подводится к поверхности. Азотирование особенно зависит от нитридообразующих элементов, таких как алюминий, хром, молибден или ванадий, и не требует того же аустенитного цикла с закалкой. Низколегированная сталь, слабо реагирующая на индукционное упрочнение, всё же может получить эффективный азотированный слой, тогда как состав, не образующий нитридов, может не обеспечить требуемого результата азотирования.
Индукционное упрочнение обычно обеспечивает лучший пространственный контроль и меньшее общее коробление, чем длительный цикл цементации, поскольку нагреваются только выбранные участки и деталь меньше времени находится при повышенной температуре. Однако оно не исключает деформаций полностью. Неравномерная связь с индуктором, асимметричная толщина сечения, задержка закалки и напряжения превращения могут изгибать валы или изменять геометрию зубьев. При цементации формируются более широкие градиенты состава и превращений, что может вызывать увеличение размеров, появление остаточного аустенита и деформации при закалке, однако этот процесс способен обеспечивать глубокие слои, воспринимающие нагрузку. Азотирование и ферритная нитроцементация не требуют объёмной аустенитизации и закалки, поэтому изменение размеров часто бывает меньше; однако их слой соединений и диффузионная зона должны контролироваться с учётом предполагаемых условий изнашивания, трения или трибокоррозии.
Электронно-лучевые и лазерно-упрочнённые слои
Электронно-лучевое и лазерное упрочнение концентрируют энергию ещё точнее, чем пламенное или обычное индукционное упрочнение. Электронный луч передаёт энергию в вакууме и может создавать узкие, точно расположенные аустенитизированные дорожки. При лазерном упрочнении используется поглощаемый оптический луч, который часто сканирует поверхность; мощность, размер пятна и скорость перемещения регулируют для поддержания контролируемого температурного профиля. Оба метода позволяют следовать сложным траекториям, обрабатывать отдельные зубья или дорожки скольжения и оставлять соседний материал близким к исходному состоянию. Их слои обычно мельче глубокого цементованного слоя, хотя фактическая глубина определяется размером луча, плотностью энергии, скоростью сканирования, маркой стали и отводом тепла.
Лучевая обработка может создавать крутые температурные градиенты. Быстрое охлаждение способно сформировать мелкодисперсный мартенсит и узкую переходную зону, при этом при надлежащем контроле цикла возможности для роста зерна ограничены. Однако при несоответствии подводимой энергии материалу могут возникать локальные растягивающие остаточные напряжения, оплавление поверхности, недостаточный нагрев или размягчённые зоны перекрытия. При лазерном упрочнении обычно стремятся работать ниже температуры плавления; лазерное поверхностное плавление или легирование — это другая операция, и её не следует представлять как обычное лазерное упрочнение. Электронно-лучевая обработка также требует контроля вакуума, фокусировки луча, скорости перемещения и геометрии детали.
Контроль должен включать не только измерение единственного значения поверхностной твёрдости. ISO 18203:2026 рассматривает толщину поверхностно-упрочнённых слоёв, полученных этими термическими методами, а также цементацией, карбонитрацией и азотированием. Измерение твёрдости от поверхности к сердцевине позволяет определить переход, тогда как металлографический анализ помогает отличить мартенсит от феррита, бейнита, остаточного аустенита, слоёв соединений, карбидов и нитридов. ISO 2639:2002 специально применяется для определения и проверки глубины цементованного и закалённого слоя и использует критерий достижения значения менее 450 HV 1 на глубине, равной трём глубинам слоя. Этот критерий не следует безоговорочно переносить на любой лазерный или индукционный профиль. Указанные метод измерения твёрдости и нагрузка, ориентация сечения, геометрия профиля, остаточные напряжения, деформация и условия функционального контакта должны соответствовать оцениваемой обработке.
Выбор Стали и Взаимосвязь Между Поверхностным Слоем и Сердцевиной
Цементация — это обработка железосодержащего материала, при которой его поверхностный слой, или упрочнённый слой, становится существенно твёрже сердцевины, согласно определению ASM International. Это определение описывает разницу в свойствах, а не какой-либо конкретный цикл обработки в печи или семейство сплавов. Выбор стали определяет, какую разницу можно получить, насколько глубоко она распространится и сохранит ли сердцевина достаточную вязкость после упрочнения поверхности.
Исходное состояние имеет не меньшее значение, чем номинальная марка. Степень деформации при ковке, направление прокатки, отжиг, нормализация, предшествующая закалка и отпуск, размер зерна, ликвация и припуск на механическую обработку — всё это влияет на результат обработки. Цикл цементации, применённый к нормализованной заготовке с мелким зерном, не приведёт в точности к такой же деформации или структуре сердцевины, как тот же цикл, применённый к компоненту с крупным зерном и значительной холодной деформацией. Поэтому в спецификации обработки необходимо совместно указывать обозначение марки, размер сечения, предшествующую обработку, требуемую глубину упрочнённого слоя, твёрдость или прочность сердцевины, а также допустимую деформацию.
Низкоуглеродистые стали для цементированных слоёв
Цементация подходит для сталей, содержащих достаточно углерода для формирования полезной мартенситной структуры сердцевины после закалки, но не настолько много, чтобы весь компонент стал чрезмерно твёрдым или хрупким. В ходе процесса при повышенной температуре углерод вводится в аустенитную поверхность, в результате чего над низкоуглеродистой сердцевиной формируется высокоуглеродистый поверхностный слой. После цементации компонент упрочняют аустенитизацией и закалкой, часто с последующим низкотемпературным отпуском. После этого поверхность может содержать высокоуглеродистый мартенсит, остаточный аустенит и карбиды, тогда как в сердцевине формируется низкоуглеродистая мартенситная, бейнитная или смешанная структура в зависимости от прокаливаемости стали и размера сечения.
К распространённым цементуемым сталям относятся SAE 1020, SAE 8620, SAE 4320, AISI 9310, EN 10084 16MnCr5 и EN 10084 20MnCr5. Эти обозначения не означают, что каждая из перечисленных марок даст одинаковый поверхностный слой. SAE 1020 имеет относительно низкое содержание легирующих элементов и ограниченную прокаливаемость сердцевины, поэтому после закалки в толстом сечении под поверхностным слоем могут сохраниться феррит и перлит либо бейнит. SAE 8620 и SAE 4320 содержат хром, никель и молибден в сочетаниях, повышающих прокаливаемость и обеспечивающих более прочную сердцевину в сечениях большего размера. AISI 9310, содержащая никель, хром и молибден, применяется там, где требуются глубокий упрочнённый слой и высокая прочность сердцевины, однако и в этом случае необходим контроль аустенитизации, закалки и отпуска.
Потенциал углерода и температуру цементации необходимо выбирать с учётом химического состава стали и требуемого содержания углерода в поверхностном слое. Чрезмерное содержание углерода на поверхности может привести к образованию карбидных сеток, избыточного количества остаточного аустенита и нестабильности размеров, а не к улучшению рабочих свойств поверхности. Важен также градиент содержания углерода: резкий переход может концентрировать напряжения, тогда как правильно сформированный градиент обеспечивает более плавную передачу нагрузки в сердцевину. Эффективную глубину упрочнённого слоя нельзя определить только по твёрдости поверхности.
Для цементированных компонентов обычно задают как эффективную глубину упрочнённого слоя, так и свойства сердцевины. ISO 2639:2002 посвящён определению и проверке глубины цементированного и закалённого слоя; для определения области применимости используется критерий твёрдости менее 450 HV 1 на глубине, равной трём глубинам слоя. Поэтому профиль твёрдости от поверхности к центру информативнее, чем отдельное измерение по Роквеллу или Виккерсу на поверхности. Может потребоваться и металлографическое исследование для выявления окисления, выделения карбидов, остаточного аустенита, обезуглероживания и неблагоприятной переходной зоны.
Влияние легирующих элементов при азотировании и индукционной закалке
Азотирование и ферритное нитроцементирование не требуют того же химического состава стали или фазового цикла, что и цементация. При азотировании азот диффундирует в феррит при температуре ниже критической, а при ферритном нитроцементировании в феррит диффундируют углерод и азот. В результате на поверхности может образоваться соединительный слой из нитридов железа, обычно описываемый через такие фазы, как ε-Fe₂–₃N и γ′-Fe₄N, над диффузионной зоной, содержащей нитриды легирующих элементов. В ходе этой обработки сердцевина не превращается в высокоуглеродистый мартенсит. Её исходное состояние уже должно обеспечивать требуемые прочность и вязкость.
Алюминий, хром, молибден и ванадий являются важными нитридообразующими элементами. Они формируют мелкодисперсные легированные нитриды, повышающие твёрдость диффузионной зоны и улучшающие сопротивление пластической деформации. Такие стали, как EN 10085 31CrMoV9 и EN 10085 34CrAlNi7-10, применяются для азотирования, поскольку хром, молибден, ванадий, а в последней марке также алюминий, способствуют образованию нитридов. Углеродистые стали без легирующих добавок могут поглощать азот, но, как правило, не обеспечивают такого же стабильного упрочнения за счёт легированных нитридов. Чрезмерное внимание к твёрдости поверхности также может скрыть роль соединительного слоя в трении, износе, коррозии и заедании; его толщина и фазовое соотношение должны соответствовать условиям контакта.
Азотирование обычно выполняют на закалённой и отпущенной стали. Температура отпуска должна быть выше планируемой температуры азотирования, иначе сердцевина может размягчиться во время обработки. Это требование показывает, почему марку стали нельзя выбирать независимо от последовательности процессов. Сталь, имеющая требуемую прочность на растяжение до азотирования, может частично утратить эту прочность, если состояние после отпуска выбрано неправильно.
Индукционная закалка снова отличается от этих процессов. Она не вносит существенного количества углерода или азота; вместо этого локальный электромагнитный нагрев образует аустенит в поверхностном слое с уже существующим химическим составом, после чего самоохлаждение или внешняя закалка приводят к образованию мартенсита. ISO 18203:2026 распространяется на поверхностно-упрочнённые слои, полученные пламенной, индукционной, электронно-лучевой и лазерной закалкой, а также на слои после цементации, карбонитрирования и азотирования. При индукционной закалке на профиль упрочнения влияют содержание углерода, исходное распределение перлита или феррита, размер зерна, электрические свойства, частота, удельная мощность, скорость перемещения зоны нагрева и задержка перед закалкой.
AISI 1045 при подходящем размере сечения обычно способна обеспечить полезный индукционно-упрочнённый слой, тогда как AISI 4140 благодаря хрому и молибдену обладает более высокой прокаливаемостью сердцевины. Один и тот же режим нагрева нельзя переносить с одной марки на другую без проверки глубины аустенитизации, интенсивности охлаждения и склонности к образованию трещин. Даже если поверхность достигает мартенситной твёрдости, компонент может разрушиться, если переходная зона слишком резкая или если необработанная сердцевина недостаточно прочна.
Прокаливаемость, вязкость сердцевины и размер сечения
Прокаливаемость Способность стали образовывать мартенсит на заданную глубину при охлаждении; она отличается от твёрдости образовавшегося мартенсита.
Прокаливаемость — это способность стали образовывать мартенсит по всему заданному сечению при закалке; она не равнозначна твёрдости. Углерод в значительной степени определяет твёрдость мартенсита, тогда как такие легирующие элементы, как марганец, хром, никель и молибден, обычно задерживают превращение перлита и бейнита и повышают прокаливаемость. Кривая закалки по Джомини, а также рассчитанная или измеренная кривая охлаждения помогают связать марку стали и размер сечения с формирующейся структурой сердцевины.
Тонкая шестерня из SAE 8620 может приобрести преимущественно мартенситную сердцевину, тогда как толстый вал из той же плавки стали может содержать в центре бейнит или феррит с более низкой твёрдостью. Это различие влияет на усталостную прочность, ударную выносливость, изменение размеров и опорную способность сердцевины при качении или скольжении. Очень твёрдый поверхностный слой на слабой сердцевине может разрушиться, растрескаться или допустить развитие подповерхностной усталости, даже если сертификат твёрдости поверхности выглядит удовлетворительным.
Вязкость также устанавливает определённые ограничения. Повышение содержания углерода и легирующих элементов может увеличить твёрдость сердцевины, но снизить устойчивость к концентраторам напряжений, повреждениям при шлифовании и закалочным напряжениям. Никель часто способствует повышению вязкости, тогда как чрезмерное образование карбидов или крупное аустенитное зерно может ухудшить её. Требуемый компромисс зависит от режима нагружения: зуб цементированной шестерни, шейка азотированного коленчатого вала и рельсовый компонент после индукционной закалки предъявляют разные требования.
Размер сечения определяет скорость охлаждения и, следовательно, превращения в сердцевине. Интенсивность закалки, ориентация детали, выбор масла или полимера, перемешивание среды, а также прерывистая или прессовая закалка влияют на деформацию и остаточные напряжения. Имеет значение и предшествующая механическая обработка, как и локальная геометрия: острые уступы, шпоночные канавки и тонкие зубья нагреваются и охлаждаются иначе, чем ступицы или валы. Для деталей, чувствительных к деформации, можно выбрать сталь с меньшей прокаливаемостью и более малой глубиной обработки либо марку с большей прокаливаемостью в сочетании с менее интенсивной закалкой, однако ни один из этих вариантов нельзя считать безопасным без испытаний.
Контроль должен связывать заданные параметры поверхностного слоя с фактической функцией компонента. Могут потребоваться профили твёрдости, измерение твёрдости сердцевины, металлография, определение содержания остаточного аустенита, контроль размеров и испытания на наличие трещин. ISO 18203:2026 устанавливает основу для измерения толщины поверхностно-упрочнённых слоёв, полученных термическими и химико-термическими методами; ISO 2639:2002 имеет непосредственное отношение к глубине цементированного и закалённого слоя. Основной принцип прост: глубина слоя, его структура, остаточные напряжения и состояние сердцевины — это единая конструкторская задача. Твёрдый поверхностный слой не может компенсировать неподходящую сердцевину.
Глубина Упрочнённого Слоя, Профили Твёрдости и Проверка по ISO
Значение твёрдости поверхности не является измерением глубины упрочнённого слоя. Согласно определению ASM International, поверхностное упрочнение — это обработка железосодержащего материала, при которой его поверхностный слой, или упрочнённый слой, становится существенно твёрже сердцевины. Это определение делает градиент твёрдости центральным параметром: важно не только то, насколько твёрдой является поверхность, но и то, как твёрдость изменяется с расстоянием от поверхности и где заканчивается упрочнённый слой.
Ответ зависит от вида обработки. Цементация вводит углерод в относительно малоуглеродистую внутреннюю область, после чего обычно проводят аустенитизацию и закалку, так что обогащённая поверхность превращается преимущественно в мартенсит. Цианирование с углеродом и азотом вводит углерод и азот в аустенит и также обычно формирует мартенситный слой. Азотирование и ферритное нитроцементирование проводят ниже критической температуры превращения, что позволяет азоту либо азоту и углероду диффундировать в феррит. Их диффузионные зоны, карбонитридные слои, выделения и градиенты твёрдости нельзя интерпретировать так, как если бы они представляли собой цементованный мартенсит.
При пламенном, индукционном, электронно-лучевом и лазерном упрочнении обязательного изменения химического состава поверхности не происходит. Локально нагревается уже существующий состав; процесс основан на образовании аустенита с последующей самозакалкой или применением закалки. Полученный мартенситный слой может иметь резкий переход к сердцевине, тогда как цементованный слой обычно характеризуется зависящим от содержания углерода градиентом и может включать остаточный аустенит, карбиды или другие продукты превращения. Борирование и хромирование формируют ещё один тип поверхностного слоя, в котором часто преобладают твёрдые реакционные зоны, содержащие бориды или хромиды, а не обычный обогащённый углеродом мартенситный слой.
Следовательно, «глубина слоя» должна быть связана с чётко установленными определением, нагрузкой при измерении, ориентацией и критерием приемки. Глубина процесса, указанная в спецификации для печи или индукционной установки, не доказывает измеренную глубину на готовой детали.
ISO 18203:2026 и толщина поверхностно-упрочнённого слоя
| Стандарт | Основное описываемое применение | Важное ограничение |
|---|---|---|
| ISO 18203:2026 | Толщина слоёв после термического и химико-термического упрочнения поверхности | Указанный критерий должен соответствовать обработке и определению слоя |
| ISO 2639:2002 | Глубина цементированного и закалённого слоя | Не применяется автоматически к азотированным, нитроцементованным, борированным или упрочнённым лазером слоям |
ISO 18203:2026 устанавливает широкие положения для определения толщины поверхностно-упрочнённых слоёв, полученных как термическими, так и химико-термическими методами. В область его применения входят пламенное, индукционное, электронно-лучевое и лазерное упрочнение, а также цианирование с углеродом и азотом, цементация и азотирование. Эта область применения важна, поскольку отвергает распространённое предположение, будто химико-термическое упрочнение означает только цементацию.
При локальных термических обработках упрочнённый слой создаётся температурным циклом и фазовым превращением. Измерение обычно выполняют по результатам измерения твёрдости от поверхности в направлении не затронутого обработкой материала. Затем глубину определяют по переходу твёрдости или другой заданной границе в соответствии с применяемой методикой. Для химико-термических обработок измеряемый слой может быть определён по твёрдости, результатам металлографического исследования, химическому составу или их сочетанию — в зависимости от процесса и цели контроля.
Поэтому ISO 18203:2026 следует рассматривать как основу для измерений, а не как утверждение о том, что один числовой критерий одинаково применим к любой стали и любой обработке. Азотированный слой может включать тонкий карбонитридный слой над диффузионной зоной. Карбонитридный слой может быть твёрже расположенной под ним диффузионной зоны, однако его нельзя автоматически приравнивать ко всей глубине азотированного слоя. При ферритном нитроцементировании белый слой и диффузионную зону может потребоваться указывать отдельно. Цементованный и закалённый слой, напротив, может оцениваться по плавному профилю твёрдости, простирающемуся от высокой твёрдости поверхности к сердцевине.
Металлографическое исследование позволяет определить видимые границы, например границу между карбонитридным слоем и диффузионной зоной, границу превращения или изменение характера травления. Граница, определённая по твёрдости, представляет собой другое понятие. Это положение, рассчитанное по ряду отпечатков и заданному предельному значению твёрдости. Эти две границы могут не совпадать. Видимый переход может иметь существенное химическое или структурное значение, практически не вызывая изменения твёрдости; и наоборот, снижение твёрдости может простираться за пределы границы, отчётливо проявляющейся на протравленном поперечном сечении.
Это различие особенно важно после индукционного, пламенного, электронно-лучевого или лазерного упрочнения. Металлографическая граница между мартенситом и исходной сердцевиной может быть неровной из-за градиентов температуры, исходной микроструктуры и условий закалки. По ряду измерений твёрдости функциональный переход может находиться на другом расстоянии. Важна и ориентация измерения: деталь с изменяющейся толщиной сечения, кривизной или перекрывающимися зонами нагрева может не иметь постоянной толщины упрочнённого слоя.
Таким образом, ISO 18203:2026 поддерживает представление результатов с указанием применённого метода, места проведения ряда измерений или расположения сечения, шкалы и нагрузки при измерении твёрдости, а также использованного определения толщины. Формулировка «глубина слоя: 1,2 мм» неполна, если в отчёте не указано, идёт ли речь о глубине, определённой по твёрдости, металлографической глубине, полной толщине слоя или целевом значении, заданном для процесса.
ISO 2639:2002 и глубина цементованного слоя
ISO 2639:2002 предназначен для определения и подтверждения глубины цементованных и закалённых слоёв. Это не универсальный метод для азотированных, нитроцементованных, борированных или лазерно-упрочнённых слоёв. Применяемый в нём подход к определению эффективной глубины слоя основан на измерении твёрдости по ряду точек; эффективную глубину обычно принимают до положения, в котором твёрдость снижается до 550 HV 1. Необходимо также указывать условие применимости стандарта: на расстоянии, равном трём глубинам слоя, твёрдость должна быть менее 450 HV 1.
HV 1 Измерение твёрдости по Виккерсу, выполненное при номинальной испытательной силе 1 кгс, приблизительно 9.807 N.
Это условие не позволяет применять метод без дополнительных оговорок в случаях, когда сердцевина остаётся слишком твёрдой или профиль твёрдости не обеспечивает ожидаемого разделения между слоем и сердцевиной. Обозначение HV 1 указывает на твёрдость по Виккерсу, измеренную при испытательной силе 1 kgf, приблизительно равной 9,807 N. Нагрузка не является второстепенной деталью. Изменение силы изменяет размер отпечатка, чувствительность к локальным фазам и иногда получаемое значение, особенно вблизи поверхности, карбида, поры или резкой микроструктурной границы.
ISO 2639:2002 подходит для цементованной стали, поскольку цементация обычно формирует градиент твёрдости, связанный с концентрацией углерода и последующим превращением при закалке. Малоуглеродистая сердцевина может оставаться ниже предельной твёрдости, тогда как обогащённая углеродом поверхность образует высокоуглеродистый мартенсит. В этом случае ряд измерений показывает снижающийся профиль от поверхности к сердцевине, а интерполяция позволяет определить заданную границу твёрдости точнее, чем это допускает расстояние между отдельными отпечатками.
Полученный результат представляет собой измеренную эффективную глубину слоя, а не обязательно глубину, предусмотренную циклом цементации. Температура в печи, углеродный потенциал, длительность процесса, состав стали, исходная структура зерна, интенсивность закалки, отпуск и состояние поверхности — всё это влияет на конечный профиль. Деталь может соответствовать глубине процесса, рассчитанной по времени диффузии, но не отвечать требованию по твёрдости, если при закалке образовалось избыточное количество бейнита или если отпуск снизил твёрдость поверхности. И наоборот, высокая твёрдость поверхности сама по себе не доказывает наличия под ней слоя достаточной глубины.
Цементованные с одновременным вводом азота слои требуют осторожного подхода. ISO 2639:2002 рассматривает цементованные и закалённые слои, тогда как цианирование с углеродом и азотом вводит одновременно углерод и азот и может изменять прокаливаемость, содержание остаточного аустенита, состав выделений и форму профиля твёрдости. Если стандарт применяется к изделию, обработанному цианированием с углеродом и азотом, в чертеже, спецификации или плане контроля необходимо прямо указать такую применимость; результат нельзя представлять так, будто цианирование с углеродом и азотом и цементация формируют идентичные микроструктуры.
«Полная глубина слоя» и «эффективная глубина слоя» — также разные термины. Полная глубина слоя может означать всю химически или металлургически изменённую область, включая участки, твёрдость которых ниже эффективного предела. Эффективная глубина слоя — это условная величина, связанная с критерием твёрдости, например 550 HV 1 для цементованного и закалённого слоя. Ни один из этих терминов автоматически не равен расстоянию диффузии углерода. Профиль содержания углерода, измеренный химическим анализом, может простираться дальше глубины, соответствующей требованию по твёрдости, особенно если сердцевина обладает низкой прокаливаемостью или при закалке образовались смешанные продукты превращения.
HV 1, измерение твёрдости по ряду точек и критерий 450 HV 1
При измерении твёрдости по Виккерсу по ряду точек последовательно наносят отпечатки от обработанной поверхности в направлении сердцевины. Расстояние между отпечатками должно быть достаточно малым для разрешения градиента и достаточно большим, чтобы соседние отпечатки или край поверхности не влияли друг на друга. Первый отпечаток обычно не наносят непосредственно на кромке, поскольку краевые эффекты, обезуглероживание, окисление, шероховатость и кривизна могут искажать результат.
В отчёте следует указывать ориентацию сечения, подготовку поверхности, расстояние каждого отпечатка от поверхности, результаты измерений HV 1 и метод, использованный для расчёта границы. Одно измерение на поверхности не позволяет определить, снижается ли профиль постепенно, имеется ли упрочнённый пик над мягким подповерхностным участком или достигается плато, обусловленное карбонитридным слоем. На зубе шестерни, валу или детали со сложным сечением может потребоваться несколько рядов измерений, поскольку нагрев, цементация и закалка редко бывают равномерными в деталях сложной геометрии.
Для цементованного слоя, оцениваемого по ISO 2639:2002, нельзя смешивать критерий эффективной глубины 550 HV 1 и условие твёрдости менее 450 HV 1 на расстоянии, равном трём глубинам слоя. Значение 550 HV 1 определяет заданную эффективную границу; условие 450 HV 1 устанавливает, пригоден ли профиль твёрдости для применения данного метода. Последнее не является универсальным определением глубины слоя и не означает, что каждый слой должен заканчиваться на уровне 450 HV 1.
Азотирование показывает, почему это различие имеет значение. Выделение нитридов может создать высокую твёрдость поверхности, которая снижается на протяжении протяжённой диффузионной зоны, тогда как сердцевина может сохранять сравнительно высокую твёрдость. Граница 450 HV 1 или 550 HV 1 может быть непригодна для описания функционального азотированного слоя. Может потребоваться металлографическое исследование, анализ профиля содержания азота, идентификация микроструктуры или специальный критерий твёрдости, установленный для данного процесса. То же предостережение относится к ферритному нитроцементированию: толщину карбонитридного слоя и глубину диффузионной зоны следует указывать отдельно, если обе характеристики влияют на эксплуатационные свойства.
Поэтому верификация должна соответствовать как виду обработки, так и заявленному свойству. Профилирование твердости является эффективным методом для слоев, упрочненных в результате превращений, однако оно не заменяет металлографическое исследование или химическое профилирование, если соответствующая граница определяется составом или фазовым состоянием. ISO 18203:2026 устанавливает более широкие рамки, а ISO 2639:2002 описывает метод определения глубины цементированного слоя. Ни один из этих стандартов не превращает понятие «глубина слоя» в число, не требующее дополнительного объяснения.
Металлография: исследование упрочненного слоя
Профиль твердости показывает распределение твердости, но не объясняет его микроструктуру. Металлография позволяет понять, почему этот профиль имеет именно такую форму: содержит ли слой высокоуглеродистый мартенсит, бейнит, карбиды, нитриды или остаточный аустенит; является ли переход к сердцевине постепенным или резким; не прервали ли дефекты упрочненный слой. В руководствах ASM International по металлографии микроскопическое исследование рассматривается как средство установления связи между технологией обработки, фазовым составом и дефектами, с одной стороны, и эксплуатационными характеристиками — с другой, а не как декоративное подтверждение твердости.
Это различие важно, поскольку ASM определяет поверхностное упрочнение как обработку железосодержащего материала, при которой его поверхностный слой, или упрочненный слой, становится существенно тверже сердцевины. Поверхность могла быть обогащена углеродом, азотом или обоими элементами, либо исходный состав мог быть изменен локальным нагревом. Образующаяся микроструктура зависит от температуры процесса, скорости охлаждения, содержания легирующих элементов и последующего отпуска.

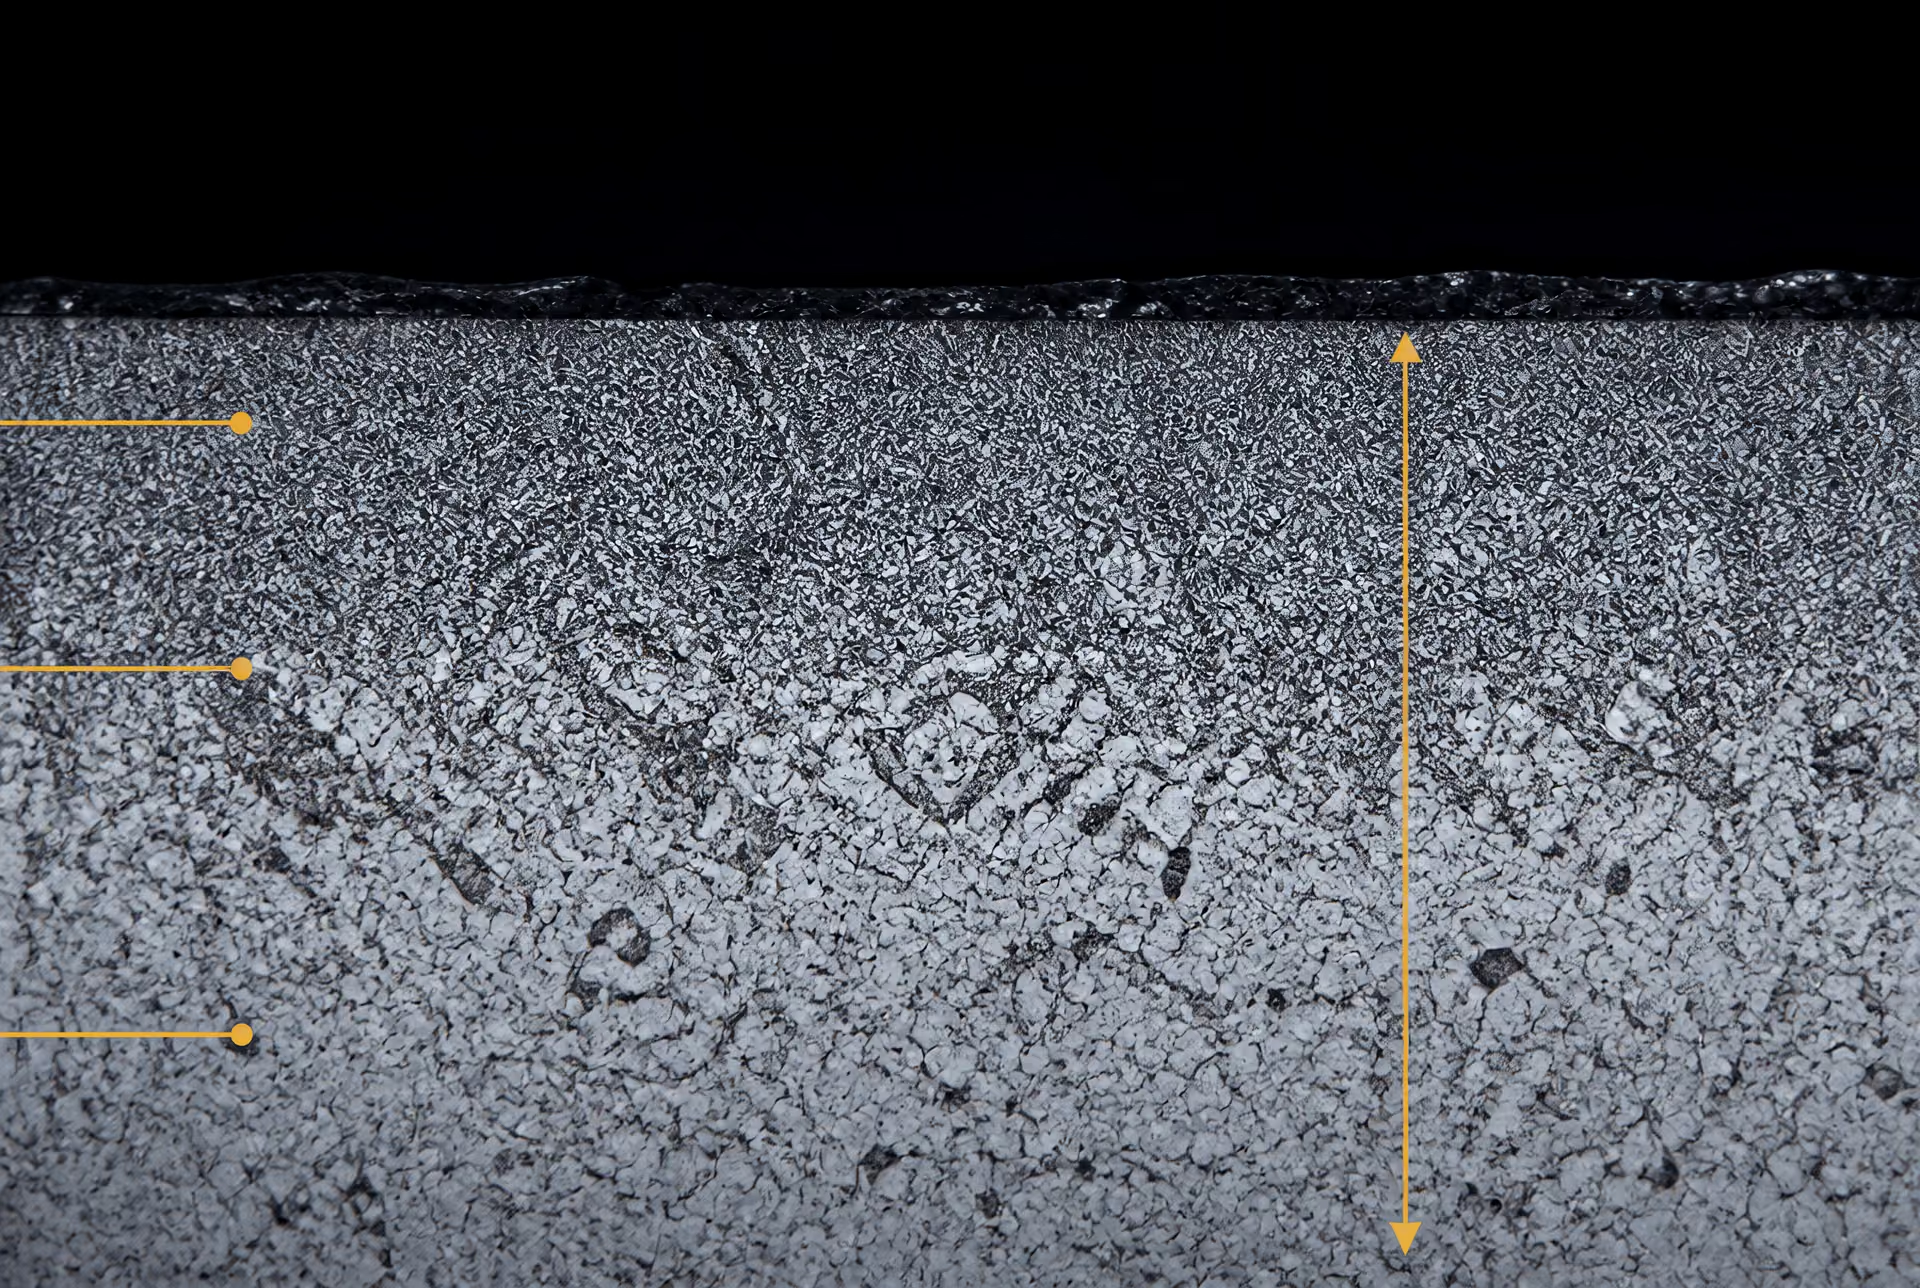
Выбор места сечения, изготовление шлифа, шлифование, полирование и травление
Образец должен представлять рабочую поверхность и сохранять ее ориентацию. Поперечное сечение обычно выполняют перпендикулярно обработанной поверхности, оставляя за упрочненным слоем достаточное количество материала для включения сердцевины. При резке следует ограничивать нагрев и механическую деформацию; обожженная или размазанная кромка может напоминать технологический дефект и скрывать фактическую границу раздела. Для зуба шестерни, вала или дорожки качения подшипника важно также место сечения, поскольку кривизна, толщина сечения и локальные условия охлаждения влияют на упрочненный слой.
Небольшие детали запрессовывают в смолу — либо в термореактивную прессовочную смолу, либо в систему холодного отверждения. Материал для изготовления заготовки должен поддерживать тонкие кромки, не заполняя трещины и не вырывая хрупкие соединительные слои. Шлифование выполняют с использованием постепенно уменьшающейся зернистости абразивов, после чего проводят полирование алмазными суспензиями или коллоидным кремнеземом. Чрезмерное давление может сплющить поверхность, увлечь мягкий остаточный аустенит или размазать нитриды и карбиды по сечению. Поэтому окончательное полирование является металлургической операцией, а не просто подготовкой к фотографированию.
Травление выявляет границы фаз и градиенты состава за счет избирательного воздействия на различные участки. Для углеродистых и низколегированных сталей обычно применяют 2%-ный раствор ниталя, тогда как пикраль или другие реактивы могут обеспечивать лучший контраст между отпущенным мартенситом, бейнитом и карбидами. Ниталь может сделать оксидную пленку, обезуглероженный слой или участок остаточного аустенита, подвергшийся слабому травлению, обманчиво невыразительными. Азотированные и нитроцементованные поверхности часто требуют тщательного полирования и подходящего реактива, поскольку соединительный слой является тонким, твердым и легко разрушается или выкрашивается.
Следует также исследовать полированное состояние без травления. Оно может выявить поры, трещины, включения, оксидные пленки, расслоение соединительного слоя и вырывы, образовавшиеся при полировании, которые травленый шлиф способен скрыть. Оптической микроскопии обычно достаточно для исследования профилей упрочненного слоя и основных продуктов превращения; сканирующая электронная микроскопия, дифракция обратно рассеянных электронов, микрозондовый анализ или рентгеновская дифракция могут потребоваться, если фазовый состав или распределение азота невозможно определить оптическими методами.
Мартенсит, бейнит, карбиды, нитриды и остаточный аустенит
В цементированном слое после аустенитизации и закалки обычно образуется высокоуглеродистый мартенсит, часто с некоторым количеством остаточного аустенита и частиц карбидов. Если углеродный потенциал, температура или продолжительность выдержки контролировались неудовлетворительно, поверхность может иметь более крупную структуру или быть сильнее легированной, чем подповерхностная зона. Внутренняя область с более низким содержанием углерода превращается в мартенситную, бейнитную или отпущенную структуру с меньшей твердостью — в зависимости от марки стали и интенсивности закалки. Переход от слоя к сердцевине следует рассматривать как изменение структуры, а не просто как линию границы.
При нитроцементации в аустенит вводятся углерод и азот, и после закалки обычно образуется мартенситный слой. Азот может повышать прокаливаемость вблизи поверхности, однако чрезмерное обогащение способно увеличить количество остаточного аустенита или привести к образованию нитридов после охлаждения. И в цементованных, и в нитроцементованных сталях нерастворившиеся легированные карбиды, карбидные сетки, крупные зерна бывшего аустенита и локальные участки мягких продуктов превращения указывают на проблему технологического контроля или несоответствие состава сплава.
Бейнит может образовываться под мартенситным слоем при замедленном охлаждении, в толстых сечениях или после прерванной закалки. Само по себе его наличие не является признаком брака; значение имеют его количество, морфология, твердость и расположение. Одна лишь темная полоса после травления не позволяет надежно идентифицировать фазу.
Азотирование принципиально отличается от цементации и нитроцементации. Азот диффундирует в феррит ниже критической температуры, поэтому обязательного превращения аустенита в мартенсит при закалке не происходит. В диффузионной зоне сталей, содержащих хром, молибден, ванадий или алюминий, могут образовываться выделения легированных нитридов, тогда как на поверхности может формироваться соединительный слой из нитридов железа, обычно ε-Fe₂–₃N и γ′-Fe₄N. При ферритном нитроцементовании углерод и азот также вводятся ниже критической температуры; обычно в результате образуется соединительный слой над диффузионной зоной, содержащей азот и углерод, а не цементованный мартенситный слой.
Остаточный аустенит особенно важен в цементованных и нитроцементованных слоях. После травления он может выглядеть светлым, однако оптический контраст не является доказательным. Избыток остаточного аустенита способен превращаться во время эксплуатации или шлифования, изменяя размеры и остаточные напряжения. Металлографию можно дополнить рентгеновской дифракцией, магнитными методами или тщательно откалиброванной количественной микроскопией.
Соединительные слои, трещины, пористость и границы раздела
Соединительный слой после нитроцементации следует оценивать по толщине, сплошности, фазовому составу, пористости и адгезии. Тонкий сплошной слой может существенно отличаться от пористого или растрескавшегося слоя, даже если микротвердость обеих поверхностей одинакова. Поры вблизи наружной поверхности, чрезмерное содержание ε-фазы, хрупкие сплошные сетки и отслоение на границе соединительного слоя и диффузионной зоны могут влиять на трение, износ и трибокоррозию. Расположенная под ним диффузионная зона должна демонстрировать ожидаемое выделение фаз и постепенный переход к сердцевине.
В сечениях цементованных и нитроцементованных деталей необходимо проверять наличие обезуглероживания, окисления и межкристаллитного окисления. Обезуглероживание проявляется в виде поверхностной полосы из низкоуглеродистого феррита или зоны с малым содержанием мартенсита и может снижать несущую способность. Межкристаллитное окисление формируется вдоль границ зерен бывшего аустенита вблизи поверхности, когда окислительная атмосфера печи проникает в материал до завершения обогащения углеродом. Оно может быть неглубоким, но вредным, поскольку окисленные границы создают пути зарождения трещин. Оксидные пленки, окалина и неметаллические включения не следует принимать за фазы сплава.
Закалочные трещины обычно представляют собой острые неровные расслоения, распространяющиеся от поверхности или концентраторов напряжений; если они образовались при закалке, свежие поверхности излома часто не имеют оксидов. Металлография позволяет отличить их от трещин подготовки, которые обычно заканчиваются у полированной поверхности или проходят по повреждениям, возникшим при изготовлении шлифа и шлифовании. Прижоги от шлифования могут приводить к образованию повторно отпущенной или повторно закаленной полосы, изменению реакции на травление и возникновению растягивающих остаточных напряжений, не создавая очевидной открытой трещины.
Дефекты, связанные с деформацией, требуют исследования как геометрии, так и структуры. Деталь может иметь приемлемую микроструктуру упрочненного слоя, но не соответствовать размерным допускам из-за неравномерных деформаций превращения, температурных градиентов или остаточных напряжений, вызвавших изгиб, овальность или изменение профиля зуба. Металлография сама по себе не позволяет измерить деформацию, поэтому ее следует сочетать с контролем размеров и, при необходимости, измерением остаточных напряжений.
Металлографическая глубина упрочненного слоя и глубина слоя, определенная по твердости, связаны между собой, но не являются взаимозаменяемыми характеристиками. ISO 2639:2002 определяет глубину цементованного и закаленного слоя по профилю твердости и использует установленный критерий, связанный со значением менее 450 HV 1 на глубине, равной утроенной глубине слоя. ISO 18203:2026 распространяется на поверхностно-упрочненные слои после пламенной, индукционной, электронно-лучевой и лазерной обработки, а также после нитроцементации, цементации и азотирования. Микрофотография может выявить видимую границу превращения, диффузионную зону или соединительный слой, тогда как метод измерения твердости определяет положение заданного механического порога. Оба описания полезны, но ни одно из них не следует представлять как другое.
Трибология и трибокоррозия сталей с упрочненным поверхностным слоем
Упрочнение поверхностного слоя не является одним-единственным трибологическим состоянием. ASM International определяет его как обработку железосодержащего материала, при которой его поверхностный слой, или упрочненная зона, становится существенно тверже сердцевины. Этот более твердый слой изменяет характер контакта, однако его влияние зависит от того, каким образом нагружен контакт и как была сформирована поверхность. Упрочненный зуб шестерни в смазываемом контакте качения со скольжением разрушается не по тому же механизму, что и азотированный клапанный компонент при граничной смазке или нитрокарбюрированный вал, подвергающийся воздействию электролита.
Это различие важно, поскольку процессы упрочнения поверхностного слоя создают различные элементы, фазы, глубины упрочнения и остаточные напряжения. Цементация формирует высокоуглеродистый поверхностный слой над внутренней зоной с более низким содержанием углерода; обычно после этого выполняют аустенизацию, закалку и отпуск, чтобы сформировать глубокий мартенситный слой. Карбонитрирование вводит углерод и азот в аустенит и обычно основывается на образовании мартенсита. Азотирование вводит азот в феррит, тогда как ферритное нитрокарбюрирование вводит одновременно углерод и азот при температуре ниже критической. В результате последних процессов могут образовываться зона диффузии азота и, если условия процесса это допускают, соединительный слой из соединений железа, углерода и азота. Нельзя делать выводы о характеристиках трения и коррозии такой стали на основании данных для цементованной стали только потому, что все эти материалы называют сталями с упрочненным поверхностным слоем.
Механизмы изнашивания и контактная усталость
Глубокий мартенситный слой в первую очередь представляет собой несущую конструкцию. Его твердость препятствует абразивному бороздообразованию, росту адгезионных соединений и пластической деформации вблизи поверхности контакта, тогда как более вязкая сердцевина поддерживает этот слой при ударных нагрузках и многократном изгибе. Такое сочетание важно для зубчатых передач, кулачков и сильно нагруженных контактов качения со скольжением. Однако высокая поверхностная твердость не предотвращает образование микропиттинга, питтинга, задиров или трещин в упрочненном слое. На результат влияют контактные напряжения, коэффициент скольжения, соосность, качество поверхности, неметаллические включения, остаточный аустенит, распределение карбидов, глубина упрочненного слоя, а также сжимающие или растягивающие остаточные напряжения.
В контакте качения со скольжением повторяющиеся сдвиговые напряжения под поверхностью могут инициировать трещины ниже номинальной поверхности. Если эффективная глубина упрочнения слишком мала для приложенного поля напряжений, трещины могут достичь более мягкой переходной зоны и ускорить выкрашивание. Очень твердая, но хрупкая поверхность также может откалываться, когда выступы шероховатости, частицы загрязнений или краевая нагрузка создают локальные растягивающие напряжения. Остаточный аустенит может превращаться в процессе эксплуатации, изменяя размеры и остаточные напряжения; в зависимости от термической и механической предыстории это изменение способно как уменьшить, так и увеличить повреждение.
Азотирование характеризуется иным распределением несущей способности. Азот упрочняет диффузионную зону за счет внедренного упрочнения и образования нитридов легирующих элементов, причем результат определяется составом стали и азотирующим потенциалом процесса. Упрочненная зона часто бывает мельче цементованного слоя, хотя ее градиент свойств и сжимающие остаточные напряжения могут повышать сопротивление усталости. Чрезмерно толстые или сплошные соединительные слои могут растрескиваться или отслаиваться при сильных ударах или высоких герцевских напряжениях. Тонкий контролируемый соединительный слой способен уменьшать адгезионный износ, однако его эксплуатационные характеристики по-прежнему зависят от шероховатости, материала контртела и смазки.
При ферритном нитрокарбюрировании обычно образуется соединительный слой над диффузионной зоной. Во время скольжения соединительный слой может действовать как жертвенная, химически стабильная поверхность, тогда как диффузионная зона обеспечивает ему механическую опору. Если слой пористый, плохо сцеплен с основой или слишком хрупок для данного контакта, частицы износа превращаются в абразивное третье тело. Поэтому одна лишь толщина слоя не может служить достаточным критерием приемки.
Испытания на износ должны воспроизводить эксплуатационный режим. Данные испытаний по схеме «диск–палец», полученные при одной нагрузке и одной скорости, не позволяют ранжировать обработки для контакта качения, возвратно-колебательного движения или зацепления смазываемых зубчатых колес. ISO 18203:2026 распространяется на упрочненные поверхностные слои, полученные пламенной, индукционной, электронно-лучевой и лазерной закалкой, а также карбонитрированием, цементацией и азотированием; этот стандарт поддерживает проверку толщины слоя, но не дает универсального прогноза износа.
Трение и химия поверхности
Трение определяется сдвигом по микронеровностям, адсорбированным пленкам, реакционным пленкам, присадкам к смазочным материалам и частицам износа. Твердость имеет значение, но является лишь одной из переменных. Шероховатость изменяет фактическую площадь контакта и вероятность сваривания микронеровностей. Остаточные напряжения влияют на деформацию приповерхностного слоя и рост трещин. Нагрузка и скорость скольжения определяют, сохраняется ли в контакте граничный, смешанный или гидродинамический режим смазки.
Цементованная мартенситная поверхность может хорошо работать, если ее отпущенная полированная структура защищена эффективной смазочной пленкой. Однако при разрушении пленки высокая твердость не исключает адгезионного переноса материала или задира. Карбиды, остаточный аустенит, оксидные пленки и продукты отпуска могут изменять характер реакций присадок на границе контакта.
Азотированные и нитрокарбюрированные поверхности часто изменяют трение как механическим, так и химическим путем. Нитриды и карбонитриды железа в соединительном слое могут срезаться иначе, чем отпущенный мартенсит, тогда как диффузионная зона ограничивает разрушение пластической опоры под этим слоем. Пористость может удерживать смазку, но также способна задерживать агрессивный раствор или высвобождать частицы. Химический состав смазки имеет решающее значение: присадки, содержащие серу, фосфор и цинк, могут формировать защитные трибопленки, вступать в реакцию с легирующими элементами или ускорять коррозионный износ в присутствии воды.
Поэтому материал контртела должен быть четко указан. Поверхности из закаленной стали, чугуна, керамики, полимера и материала с покрытием создают различные условия адгезии, абразивного и теплового воздействия, а также химического взаимодействия. Обработка, уменьшающая трение относительно одного контртела, может увеличить перенос материала или абразивный износ третьим телом относительно другого.
Коррозия, трибокоррозия и влияние контртела
Коррозия и износ взаимодействуют, а не вызывают независимые потери. Скольжение удаляет оксидные или реакционные пленки, обнажает свежий металл и увеличивает электрохимически активную площадь. Коррозия может размягчать или делать поверхность более шероховатой, образовывать частицы и ускорять последующее абразивное воздействие. Этот связанный процесс называют трибокоррозией.
Азотирование и нитрокарбюрирование часто выбирают в случаях, когда важны коррозионные характеристики, поскольку содержащие азот поверхностные слои и соединительные слои могут изменять электрохимические реакции. Однако они не обеспечивают автоматической защиты от коррозии. Сквозные поры, пористость, несплошности, повреждения после шлифования и гальванический контакт с разнородным контртелом могут создавать пути для локализованного разрушения. Соединительный слой способен защищать один участок, тогда как поврежденный участок будет быстро корродировать. Цементованный мартенсит также в значительной степени зависит от химического состава сплава, режима отпуска, качества поверхности, загрязнения смазки и условий воздействия; одного лишь углеродистого поверхностного слоя недостаточно для гарантии коррозионной стойкости.
Материал контртела и окружающая среда могут изменить результаты лабораторного ранжирования. Стальное контртело в сухом воздухе может вызывать окислительный износ, тогда как солевой раствор способен приводить к удалению пленки, питтингу и ускоренной потере материала. На результат влияют электрический потенциал, содержание растворенного кислорода, концентрация хлоридов, температура, контактное давление и частота скольжения. При испытаниях необходимо фиксировать эти условия и исследовать оба элемента пары, поскольку перенос материала и гальванические эффекты могут сделать номинально необработанное контртело частью механизма разрушения.
Проверка должна включать профили твердости, металлографический анализ, измерение соединительного слоя или диффузионной зоны, оценку шероховатости и остаточных напряжений, а также исследование дорожек износа и продуктов коррозии. Для цементованных и упрочненных слоев ISO 2639:2002 использует условие твердости менее 450 HV 1 на глубине, равной трехкратной глубине слоя, для определения области применимости. Этот критерий твердости помогает установить глубину слоя; он не измеряет коэффициент трения, ресурс контактной усталости или стойкость к трибокоррозии. Для определения этих свойств необходимы испытания, соответствующие фактическим нагрузке, смазке, контртелу и окружающей среде.
Деформация, остаточные напряжения и управление процессом
Конечное состояние детали с упрочненным поверхностным слоем зависит от полного термического и химического цикла, а не от наименования обработки, указанного на чертеже. Термины «цементированная», «азотированная» или «закаленная токами высокой частоты» обозначают семейство процессов, но не указывают скорость нагрева, химический состав поверхности, фазовое состояние, интенсивность закалки, равномерность охлаждения, отпуск или сформировавшееся напряженное состояние. ASM International определяет поверхностную закалку как обработку железного материала, при которой его поверхностный слой, или упрочненный слой, становится значительно тверже сердцевины. Твердость является лишь одним из результатов такой обработки.
Деформация при закалке и изменение размеров
Цементация и нитроцементация обычно формируют аустенитный слой, который затем закаливают для образования мартенсита. Высокоуглеродистая поверхность и сердцевина с меньшим содержанием углерода превращаются не при одной и той же температуре и не одновременно. Образование мартенсита сопровождается расширением стали, тогда как охлаждение от температуры аустенитизации вызывает тепловую усадку. Взаимодействие этих изменений может повлиять на диаметр, плоскостность, концентричность, шаг зубьев и прямолинейность.
Например, у цементованного зубчатого колеса может сформироваться упрочненный обод, тогда как его сердцевина еще продолжает охлаждаться и сжиматься. Если одна сторона охлаждается быстрее другой, возникающий температурный градиент вызывает изгиб или овальность. Участки с резкими изменениями толщины, глухими отверстиями, шпоночными пазами, острыми углами и прерывистыми поверхностями охлаждаются с разной скоростью. Такие элементы концентрируют как деформацию превращения, так и напряжения. Поэтому деформация может возникнуть даже тогда, когда температура в печи и температура закалки, судя по показаниям, соответствуют заданным значениям.
Выбор закалки должен соответствовать марке стали, размеру сечения, требуемой структуре слоя и допустимому изменению размеров. Масло, газ под давлением, полимерный раствор, вода и рассол обеспечивают различную скорость отвода тепла и связаны с различными рисками образования паровой пленки, неравномерного охлаждения или растрескивания. Менее интенсивная закалка может уменьшить деформацию, но привести к избыточному содержанию остаточного аустенита или неполному превращению сердцевины. Более интенсивная закалка может увеличить образование мартенсита, одновременно повысив термические напряжения и напряжения превращения. Перемешивание, плотность загрузки, ориентация деталей и температура закалочной среды имеют не меньшее значение, чем ее номинальное обозначение.
Азотирование и ферритная нитрокарбюризация обычно выполняются ниже критической температуры и не требуют такого же цикла аустенитизации и закалки, как цементация. Изменение размеров при них часто меньше, но не равно нулю. Рост соединительного слоя, деформация диффузионной зоны, остаточные напряжения после предшествующей механической обработки, а также градиенты нагрева и охлаждения по-прежнему могут изменить критические размеры. Локальная закалка пламенем, токами высокой частоты, электронным пучком и лазером также чувствительна к скорости сканирования, плотности мощности, перекрытию проходов и отводу тепла в ненагретый материал. ISO 18203:2026 распространяется на поверхностно-упрочненные слои, полученные этими термическими методами, а также нитроцементацией, цементацией и азотированием; поэтому метод создания упрочненного слоя должен указываться вместе с результатами измерения слоя.
Предварительная механическая обработка оставляет припуск для предсказуемой чистовой обработки, вместо того чтобы впоследствии пытаться устранять деформацию наугад. Для базовых поверхностей, отверстий и зубьев зубчатых колес могут потребоваться различные припуски. Деталям, которые не допускают свободного перемещения при нагреве или закалке, могут потребоваться оправки, опорные кольца или закалка под прессом. Оснастка должна удерживать деталь, не препятствуя потоку газа и не создавая значительного теплоотвода. Оснастка, ограничивающая деформацию превращения, может уменьшить перемещение в одном направлении, одновременно накапливая напряжения, которые высвобождаются при шлифовании.
Остаточные напряжения и растрескивание
Остаточное напряжение — это внутреннее напряжение, сохраняющееся после исчезновения внешней нагрузки и температурного градиента. Поверхностная закалка может создавать благоприятные сжимающие напряжения на поверхности, особенно когда твердый мартенситный слой расширяется, взаимодействуя с менее превратившейся сердцевиной. Сжатие поверхности может противодействовать растягивающим напряжениям, возникающим при контактном нагружении или циклическом изгибе. Оно приносит пользу только при контролируемых величине, глубине и равномерности.
Неконтролируемые напряжения имеют иной характер. Растягивающее остаточное напряжение на шлифованной поверхности, в цементованном углу, на обезуглероженном участке или в зоне с острой геометрией может способствовать зарождению трещины. Прижоги при шлифовании, чрезмерное снятие припуска, неотпущенный мартенсит, чрезмерная толщина соединительного слоя и неравномерность закалки могут создавать локальные растягивающие напряжения. Трещина может зародиться в концентраторе напряжений даже тогда, когда средняя твердость слоя соответствует требованию чертежа.
Отпуск снижает хрупкость мартенсита после закалки и позволяет частично релаксировать напряжения превращения. Его необходимо проводить в установленный срок после закалки и при температуре, соответствующей стали и требуемым свойствам. Отложенный отпуск — это недостаток управления процессом, а не безобидное решение вопроса планирования. Для азотированных и нитрокарбюризованных деталей последующее оксидирование или другие операции отделки могут изменить химический состав поверхности и характеристики трения, тогда как шлифование может удалить часть диффузионной зоны или изменить распределение напряжений в ней.
Контроль должен включать не только значение твердости на поверхности. На эксплуатационное поведение могут влиять глубина слоя, твердость сердцевины, остаточный аустенит, распределение карбидов или нитридов, толщина соединительного слоя, деформация и напряжения. ISO 2639:2002 рассматривает глубину цементованного и упрочненного слоя и использует условие твердости менее 450 HV 1 на глубине, равной утроенной глубине слоя, для определения области применимости. ISO 18203:2026 устанавливает более широкие положения для измерения слоев, полученных термическими и термохимическими методами. Металлографические шлифы, измерение распределения твердости, координатные измерения и, если это предусмотрено, измерение остаточных напряжений рентгеновским методом следует соотносить с функциональными поверхностями и критическими направлениями.
Атмосфера, температура, время и закрепление деталей
Контроль атмосферы определяет, что может проникнуть в сталь и что может быть из нее удалено. При цементации углеродный потенциал определяет химическую движущую силу на поверхности. Слишком низкий потенциал приводит к недостаточному обогащению углеродом; слишком высокий может вызвать образование избыточных карбидов, сажи или нежелательного градиента содержания углерода. Температура в печи и углеродный потенциал должны оставаться равномерными по всей загрузке, а не только в зоне одного контрольного термопара. Калибровка зонда, расход газа, расположение загрузки и утечки через дверцу могут изменить фактические характеристики слоя.
Азотирование и нитрокарбюризация требуют контроля диссоциации аммиака, азотного потенциала, добавок углеродсодержащего газа, содержания водорода и циркуляции в печи. Нитроцементация вводит углерод и азот в аустенит и обычно зависит от закалки для мартенситного упрочнения. Нитрокарбюризация вводит углерод и азот в феррит ниже критической температуры, формируя диффузионную зону и часто соединительный слой из железо-углерод-азотных соединений. Рассмотрение этих циклов как взаимозаменяемых с цементацией скрывает различия в напряжениях превращения и влиянии на размеры.
Равномерность нагрева имеет такое же значение. Массивная ступица и тонкий фланец могут достигать заданной температуры в разное время; их совместное размещение не делает их температурные циклы одинаковыми. Выдержка при температуре определяет диффузию, рост зерна, развитие соединительного слоя и степень превращения. Чрезмерная выдержка может увеличить деформацию или долю нежелательных фаз, не устраняя неудовлетворительное состояние атмосферы. Термопары, испытания загрузки, обследования равномерности температуры в печи и зарегистрированные данные цикла служат свидетельством того, каким воздействиям подвергались детали.
Маскирование защищает поверхности, которые должны оставаться мягкими, пригодными для механической обработки или стабильными по размерам. Меднение, защитные составы, механические экраны и выборочное закрепление могут ограничить химическое воздействие, однако границы маскирования способны создавать резкие переходы слоя и локальные концентраторы напряжений. Такие переходы требуют контроля.
Последовательность управления процессом
- Механическая обработка Оставляйте подходящие припуски на обработку и чистовую обработку.
- Очистка и закрепление Удаляйте вредные остатки и одинаково ориентируйте деталь.
- Атмосфера и температура Проверяйте химический состав атмосферы в печи, температуру и равномерность.
- Закалка или охлаждение Используйте условия, соответствующие стали и геометрии детали.
- Отпуск и чистовая обработка Своевременно выполняйте отпуск, затем проводите чистовую обработку без перегрева и удаления требуемого слоя.
- Контроль Проверяйте размеры, профиль твёрдости, микроструктуру и другие заданные свойства.
Поэтому необходима контролируемая последовательность операций: обработать деталь с подходящими припусками, при необходимости устранить вредные остаточные напряжения, очистить и единообразно закрепить деталь, проверить атмосферу и температуру, выбрать закалочную среду с учетом стали и геометрии, своевременно выполнить отпуск, а затем произвести чистовое шлифование или хонингование, не перегревая слой. Окончательный контроль размеров следует сочетать с проверкой глубины слоя и микроструктуры. Наименование обработки — это лишь обозначение; фактический процесс определяется измеренной термической, химической, геометрической историей и историей напряжений.
Как задавать требования к поверхностному упрочнению
- Материал
- Полное обозначение стандарта и марка
- Исходное состояние
- Состояние поставки и исходная твёрдость, если применимо
- Способ обработки
- Диффундирующий элемент или метод локального нагрева
- Определение слоя
- Эффективная глубина, общая глубина, соединительный слой или диффузионная зона
- Твёрдость
- Шкала, нагрузка, место измерения и диапазон приемки
- Проверка
- Применимый стандарт, план отбора образцов и записи контроля
Термин «поверхностно упрочнённый» не является измеримым требованием. ASM International определяет поверхностное упрочнение как обработку железосодержащего материала, в результате которой его поверхностный слой, или упрочнённый слой, становится существенно твёрже сердцевины. Это определение охватывает несколько различных процессов с разными химическими составами, механизмами превращений, микроструктурами, напряжениями и методами контроля. Поэтому пригодная для применения спецификация должна определять марку стали, её исходное состояние, технологический маршрут обработки и подлежащий подтверждению результат.
Марка стали и исходное состояние
Указывайте сталь по её полному обозначению в стандарте, а не по торговому наименованию или неофициальному выражению вроде «сталь для поверхностного упрочнения». В спецификации следует указать применяемый стандарт и марку, например EN 10084 16MnCr5, EN 10084 20MnCr5, EN 10084 18CrNiMo7-6 или ASTM A-29/A-29M grade 8620, если именно это обозначение регламентирует поставляемый материал. Если на чертеже детали используется другое национальное обозначение, явно укажите соответствие, а не предполагайте, что похожие номера означают идентичный химический состав.
Исходное термически обработанное состояние также должно быть включено в требования. Укажите, поставляется ли деталь в горячекатаном, нормализованном, отожжённом, сфероидизирующе отожжённом, закалённом и отпущенном или ином установленном состоянии. Приведите диапазон исходной твёрдости, если он влияет на механическую обработку, реакцию на обработку или свойства сердцевины. Цикл цементации отожжённой стали 16MnCr5 задаётся не так, как индукционная закалка закалённой и отпущенной стали 42CrMo4.
В процессе должны быть указаны диффундирующий компонент и маршрут превращения. При цементации углерод вводится в сердцевину с более низким содержанием углерода, формируя поверхностный слой с повышенным содержанием углерода, который обычно упрочняется аустенитизацией и закалкой. При карбонитрации в аустенит вводятся одновременно углерод и азот, после чего обычно формируется мартенситный упрочнённый слой. Азотирование и ферритное нитроцементование выполняются ниже критической температуры; в этих условиях азот либо азот и углерод диффундируют в феррит без характерного для цементации цикла аустенитизации и закалки. Борирование и хромирование формируют на поверхности области, обогащённые боридами либо карбидами и хромом, а не обычный цементованный мартенситный слой.
Локальные термические обработки требуют отдельного описания. ISO 18203:2026 распространяется на поверхностно упрочнённые слои, полученные пламенной, индукционной, электронно-лучевой и лазерной закалкой, а также карбонитрацией, цементацией и азотированием. Для термического процесса укажите способ нагрева, частоту или подводимую энергию, если это имеет значение, температуру аустенитизации или температуру поверхности, время нагрева или скорость перемещения источника, закалочную среду и отпуск. Термический процесс упрочняет существующий состав поверхности; он не обязательно вводит в неё углерод или азот.
Требуемые определения глубины слоя и твёрдости
Укажите, относится ли требование к общей толщине упрочнённого слоя, эффективной глубине упрочнённого слоя или другой установленной глубине. Эти термины не являются взаимозаменяемыми. Для цементованных и закалённых сталей эффективную глубину упрочнённого слоя обычно определяют по распределению твёрдости: это глубина, на которой твёрдость снижается до установленного предельного значения, часто 550 HV, хотя применяемый стандарт, чертёж или требование заказчика должны однозначно устанавливать этот предел. Общая глубина слоя может вместо этого определяться металлографически, например как глубина до заданной границы микроструктуры. Для азотированных и нитроцементованных деталей необходимо различать слой соединений и диффузионную зону, а также указывать, включает ли приведённая глубина одну из этих областей.
ISO 2639:2002 предназначен непосредственно для определения и подтверждения эффективной глубины упрочнённого слоя цементованных и закалённых сталей. В области его применения указано условие твёрдости менее 450 HV 1 на глубине, равной трём глубинам слоя. Это условие нельзя безоговорочно переносить на азотированные, нитроцементованные, борированные или термически упрочнённые детали. Если процесс входит в область применения стандарта, укажите ISO 2639:2002, а также критерий твёрдости, шкалу твёрдости, испытательную нагрузку, направление измерений и положение нулевой точки. Запись «эффективная глубина упрочнённого слоя: 0,8 мм» является неполной, если в спецификации не сказано, например: «до 550 HV 1, измерено от готовой поверхности».
ISO 18203:2026 устанавливает более общие положения для определения толщины поверхностно упрочнённых слоёв, полученных термическими и химико-термическими методами. Ссылайтесь на этот стандарт, если требование относится к индукционной, пламенной, электронно-лучевой или лазерной обработке, цементации, карбонитрации или азотированию, и указывайте метод, использованный для расчёта толщины слоя. Заданная глубина должна относиться к готовой функциональной поверхности, а не только к поверхности после обработки, которая позднее будет удалена шлифованием. Если допускается съём припуска, укажите его величину и требуемую глубину после окончательной механической обработки.
Твёрдость должна быть определена с указанием шкалы и нагрузки. Указывайте HV 1, HV 0.5, HRC или другую принятую шкалу, а также испытательную нагрузку, если она применима; запись «твёрдость 60» технического смысла не имеет. Укажите место измерения, например делительный диаметр, боковую поверхность зуба, радиус впадины, посадочное место подшипника или поперечное сечение, выполненное перпендикулярно обработанной поверхности. Определите, является ли требование минимальным значением, диапазоном или профилем твёрдости с максимальным и минимальным значениями. Одно измерение на поверхности не позволяет установить глубину слоя, прочность сердцевины или равномерность свойств по детали.
Требования к сердцевине следует отделять от требований к упрочнённому слою. При необходимости указывайте твёрдость сердцевины, предел прочности или предел текучести, а также допустимую микроструктуру. Для цементованной шестерни могут требоваться мартенситный упрочнённый слой, контролируемое содержание остаточного аустенита, ограниченная сетка карбидов и отпущенная мартенситная сердцевина. Для азотированной детали могут требоваться ограничения толщины и сплошности слоя соединений, а не требование к закалённому мартенситу. Эти различия не позволяют принять сертификат на процесс только потому, что один отпечаток на поверхности соответствует заданному числу твёрдости.
Критерии приёмки и отчётность
В спецификации следует определить план выборочного контроля, места контроля, контролируемое сечение и сроки проведения контроля. Укажите, измеряется ли твёрдость до или после окончательного шлифования, каким образом подготавливаются поверхности для испытаний и как учитывается удалённый материал. Для подтверждения глубины слоя требуйте измерения распределения твёрдости с отсчётами через заданные интервалы от поверхности в направлении сердцевины. В отчёте должны быть приведены все результаты измерений либо полный профиль, а не только рассчитанная по нему глубина.
Металлографические требования должны определять сечение и признаки, подлежащие исследованию. В зависимости от обработки указывайте микроструктуру слоя и сердцевины, морфологию мартенсита, остаточный аустенит, карбиды, нитриды, слой соединений, диффузионную зону, обезуглероживание, окисление, трещины и чрезмерный рост зерна. Травление ниталем может выявить цементованный мартенситный слой, тогда как для азотированных и нитроцементованных слоёв часто требуется метод исследования, соответствующий их слою соединений и диффузионной зоне. Предельные значения приёмки должны быть установлены явно, а не оставлены на субъективное усмотрение инспектора.
Требования к размерам и поверхности имеют такое же значение. Укажите предельные значения биения, круглости, профиля зуба, направления зуба, плоскостности или другой функциональной геометрии, а также ограничения на механическую обработку после упрочнения. Установите допустимые прижоги от шлифования, закалочные трещины, мягкие участки, окалину, межкристаллитное окисление и шероховатость поверхности. Остаточные напряжения нельзя определять по твёрдости; если они влияют на усталость, износ, трение или трибокоррозию, укажите метод и место их измерения.
Наконец, требуйте отчёт с указанием цикла работы печи или оборудования, состава атмосферы или газа, температур, выдержек, условий закалки и отпуска, прослеживаемости партии, результатов измерения твёрдости, метода определения глубины слоя, результатов металлографического исследования и контроля размеров. В документе следует указать применяемый стандарт — ISO 18203:2026, ISO 2639:2002 или другой названный метод — и все отступления, определённые заказчиком. Без этих сведений термин «поверхностно упрочнённый» описывает намерение, но не является критерием приёмки.
Сравнительная система принятия решений при выборе методов поверхностного упрочнения
Согласно определению ASM International, поверхностное упрочнение представляет собой обработку железистого материала, при которой его поверхностный слой, или упрочнённый слой, становится существенно твёрже сердцевины. Это определение описывает результат, а не один цикл обработки в печи. Выбор обработки определяется требуемыми свойствами поверхности и сердцевины, маркой стали и её исходным состоянием, геометрией детали, производственным процессом и стандартом измерений, используемым для проверки результата.
Первое решение заключается в том, должно ли измениться химическое состав поверхности. При цементации, карбонитрировании, азотировании, нитроцементации, цианировании, борировании и хромировании в поверхностный слой вводятся углерод, азот, бор или хром. При пламенном, индукционном, электронно-лучевом и лазерном упрочнении, напротив, исходный химический состав стали изменяется незначительно: происходит локальный нагрев и охлаждение уже имеющегося материала. ISO 18203:2026 распространяется на поверхностно-упрочнённые слои, полученные этими термическими методами, а также цементацией, карбонитрированием и азотированием.
Когда цементация или карбонитрирование концептуально целесообразны
Цементация концептуально целесообразна, когда детали необходима твёрдая, износостойкая мартенситная поверхность при сохранении вязкой сердцевины с более низким содержанием углерода. В результате процесса на малоуглеродистой сердцевине формируется поверхностный слой с повышенным содержанием углерода. Обогащённый слой обычно подвергают аустенитизации и закалке, в результате чего на поверхности образуется высокоуглеродистый мартенсит, а в сердцевине — более вязкая структура превращения с меньшим содержанием углерода. Затем отпуском корректируют твёрдость, вязкость и размерную стабильность.
Этот метод подходит для деталей, в которых эксплуатационные нагрузки сочетают контактные напряжения на поверхности с изгибающими или ударными напряжениями в объёме. Шестерни, валы, пальцы и аналогичные детали часто требуют такого градиента свойств, однако решение нельзя принимать только по наименованию детали. В цементованном слое могут присутствовать остаточный аустенит, карбиды или градиент содержания углерода, влияющие на склонность к растрескиванию, размерные изменения, поведение при качении и усталостную прочность. Поэтому требуемую глубину слоя следует задавать вместе с твёрдостью и микроструктурой сердцевины, а не только в виде значения поверхностной твёрдости.
При карбонитрировании в аустенит вводятся и углерод, и азот, после чего обычно формируется закалённый мартенситный слой. По сравнению с цементацией его технологическое окно и архитектура слоя могут быть выбраны для получения относительно неглубокого обогащённого слоя, тогда как азот влияет на прокаливаемость и свойства поверхности. Этот метод концептуально полезен, когда геометрия детали или производственный процесс предполагают применение более мелкого химико-термического слоя и когда деформации при закалке остаются управляемыми. Цианирование также вводит углерод и азот, исторически — посредством соляных процессов с использованием цианидов. Его включение в сравнительный анализ необходимо, однако выбор зависит от контролируемого химического состава, мер экологической и производственной безопасности, параметров ванны и требуемого состояния слоя; цианирование не следует рассматривать как взаимозаменяемый с современным карбонитрированием процесс.
И цементация, и карбонитрирование предусматривают цикл фазовых превращений. Аустенитизация, закалка и отпуск формируют упрочнённый слой, но одновременно создают основные источники деформаций и остаточных напряжений. Тонкие участки, резкие переходы, отверстия и несимметричные формы требуют особого внимания к интенсивности охлаждения при закалке и конструкции приспособлений.
Когда азотирование или нитроцементация концептуально целесообразны
Азотирование целесообразно, когда требуется твёрдая азотсодержащая поверхность без полного цикла цементации и закалки. Азот диффундирует в феррит при температуре ниже критической, образуя нитриды легирующих элементов и диффузионную зону; в зависимости от химического состава стали и контроля процесса на поверхности может образоваться соединительный слой. Азотируемые стали, содержащие хром, молибден, алюминий или ванадий, могут упрочняться за счёт образования стабильных нитридов легирующих элементов, тогда как у углеродистых сталей без легирования отсутствует аналогичный эффект выделительного упрочнения.
Поскольку обработка проводится ниже критической температуры, сердцевина не претерпевает аустенитного превращения, характерного для цементации. Это может уменьшить деформации, связанные с закалкой, хотя рост размеров, исходные напряжения, предшествующая механическая обработка и образование хрупких либо чрезмерно толстых соединительных слоёв по-прежнему влияют на размерную точность и срок службы. Поэтому азотирование концептуально подходит для деталей, которые уже прошли закалку и отпуск и которым необходима твёрдая поверхность при сохранении свойств сердцевины.
При нитроцементации углерод и азот также диффундируют в феррит при температуре ниже критической. Несмотря на сходство названий, этот процесс принципиально отличается от карбонитрирования: при карбонитрировании обогащается аустенит и обычно предполагается образование мартенсита, тогда как при нитроцементации формируется ферритная диффузионная зона и может образовываться соединительный слой из соединений железа, углерода и азота. Ферритную нитроцементацию выбирают, когда износ, трение, задир или трибокоррозионное поведение определяются такой архитектурой поверхности, а не глубоким мартенситным слоем. Соединительный слой следует задавать по составу, толщине, пористости и сплошности; более толстый слой не является автоматически лучшим.
Борирование и хромирование основаны на иной логике изменения состава. При борировании образуются твёрдые боридные фазы, тогда как при хромировании в поверхность вводится хром и могут формироваться обогащённые хромом фазы или соединения. Оба процесса способны изменять сопротивление абразивному износу, трение и коррозионное поведение, однако ключевым является вопрос о том, соответствуют ли полученные фазовый состав, адгезия, глубина и остаточные напряжения условиям эксплуатации. Универсального ранжирования методов по номинальной поверхностной твёрдости не существует.
Когда локальное термическое упрочнение концептуально целесообразно
Локальное термическое упрочнение целесообразно, когда сталь уже содержит необходимое количество углерода и упрочнить требуется только отдельные поверхности. При пламенном, индукционном, электронно-лучевом и лазерном упрочнении контролируемую область нагревают до аустенитного диапазона, после чего выполняют самозакалку или применяют закалочную среду. Поэтому упрочнённый слой представляет собой превращённую область исходной стали, а не химически обогащённый слой.
Этот подход позволяет сохранить более мягкую и вязкую сердцевину и не обрабатывать поверхности, которые не воспринимают контактные или износные нагрузки. Он особенно чувствителен к геометрии: направление перемещения источника, углы, изменения диаметра, толщина стенки, отвод тепла и доступ для нагревательного источника определяют глубину и непрерывность упрочнённой зоны. При индукционном нагреве можно использовать запрограммированную траекторию индуктора; лазерные и электронно-лучевые методы позволяют более узко локализовать энергию; при пламенном упрочнении большое значение имеют перемещение горелки и тепловой баланс. Эти различия влияют на остаточные напряжения, следы перекрытия проходов, наличие мягких участков и деформации.
Методика контроля должна соответствовать процессу и определяемому свойству. ISO 18203:2026 устанавливает основу для измерения толщины поверхностно-упрочнённых слоёв, полученных термической и химико-термической обработкой. Для цементованных и закалённых слоёв ISO 2639:2002 использует критерий твёрдости менее 450 HV 1 на глубине, равной трём глубинам слоя, для определения области применимости. В обоснованной спецификации следует указывать шкалу твёрдости и нагрузку, направление перемещения измерительного наконечника, определение эффективной или общей глубины слоя, место отбора образцов и предельные значения приемки. Для различения мартенсита, остаточного аустенита, карбидов, нитридов, боридов, обогащённых хромом фаз и соединительных слоёв, которые невозможно идентифицировать только по твёрдости, может потребоваться металлографический анализ.
| Группа методов | Механизм | Типичная структура слоя | Основной акцент спецификации |
|---|---|---|---|
| Цементация и карбонитрация | Обогащение аустенита с последующей закалкой | Мартенситный слой и переход к сердцевине | Эффективная глубина, структура сердцевины, остаточный аустенит |
| Азотирование и нитроцементация | Диффузия в феррит при температуре ниже критической | Диффузионная зона с возможным соединительным слоем | Разделение слоёв, соотношение фаз и профиль твёрдости |
| Цианирование | Подача углерода и азота посредством соляного процесса | Неглубокий обогащённый мартенситный слой | Состав ванны, меры безопасности и глубина упрочнения |
| Борирование и хромирование | Формирование боридных или содержащих хром областей | Реакционный или диффузионный слой | Фазовый состав, адгезия и хрупкость |
| Газопламенное, индукционное, электронно-лучевое и лазерное упрочнение | Локальная аустенитизация и превращение | Превращённая мартенситная зона | Характер нагрева, глубина перехода и деформация |
Выбор обработки должен соответствовать определённому состоянию поверхности и сердцевины, которое может быть получено и проверено для данной стали и условий эксплуатации. Strong evidence
Нейтральное сравнение следует проводить на основе механизма процесса. При цементации и карбонитрировании в аустенит вводятся углерод либо углерод и азот, что обычно приводит к образованию закалённого мартенситного слоя; при азотировании и нитроцементации при температуре ниже критической вводятся азот либо азот и углерод, формируются диффузионные зоны с возможными соединительными слоями; при цианировании углерод и азот вводятся посредством соляного процесса; при борировании и хромировании образуются химически отличающиеся поверхностные области, содержащие бориды или хром; при пламенном, индукционном, электронно-лучевом и лазерном упрочнении исходная сталь локально претерпевает фазовое превращение. Поэтому различаются температурные режимы, архитектура слоя, реакция сердцевины, риски деформации, геометрические ограничения и процедуры контроля. Корректный инженерный вопрос заключается не в том, какой метод является «лучшим», а в том, какое заданное состояние поверхности и сердцевины можно получить и подтвердить для конкретной стали и условий эксплуатации.