




Znaczenie utwardzania warstwy wierzchniej w metalurgii stali
Utwardzanie warstwy wierzchniej nie oznacza jednego cyklu piecowego, jednego gatunku stopu ani jednej mikrostruktury. ASM International definiuje je jako obróbkę materiału żelaznego „w taki sposób, aby jego warstwa powierzchniowa, czyli warstwa utwardzona, stała się znacznie twardsza niż rdzeń”. Definicja ta jest celowo szeroka. Opisuje rezultat — różnicę twardości między powierzchnią a wnętrzem — a nie konkretną metodę jego uzyskania.
To rozróżnienie ma znaczenie, ponieważ elementy stalowe często muszą łączyć dwie pozornie sprzeczne właściwości. Ich powierzchnie robocze muszą być odporne na wciskanie, zużycie adhezyjne, zużycie ścierne i zmęczenie kontaktowe, natomiast wnętrze powinno pochłaniać energię uderzenia oraz wytrzymywać zginanie bez nagłego pękania. Twarda powierzchnia na bardziej ciągliwym rdzeniu może spełniać oba wymagania skuteczniej niż przekrój równomiernie zahartowany. Koła zębate, krzywki, wały, sworznie i elementy łożyskowe często wykorzystują taki podział funkcji.
| Rodzina metod | Chemia powierzchniowa | Główna utwardzona struktura | Typowy zakres weryfikacji |
|---|---|---|---|
| Nawęglanie | Dodany węgiel | Wysokowęglowa warstwa martenzytyczna | Głębokość skuteczna warstwy i badania metalograficzne |
| Węgloazotowanie | Dodane węgiel i azot | Warstwa martenzytyczna | Profil twardości i austenit szczątkowy |
| Azotowanie | Dodany azot | Strefa dyfuzji i azotki stopowe | Warstwa związków i głębokość strefy dyfuzji |
| Hartowanie indukcyjne | Brak istotnej zmiany składu | Zlokalizowany martenzyt | Grubość warstwy zahartowanej i strefa przejściowa |
Wybrany proces decyduje o sposobie wytworzenia różnicy twardości. Niektóre obróbki zmieniają skład chemiczny powierzchni w wyniku dyfuzji. Inne zachowują pierwotny skład chemiczny i przekształcają jedynie obszar przypowierzchniowy poprzez szybkie, miejscowe nagrzewanie i chłodzenie. W rezultacie głębokość warstwy utwardzonej, fazy, naprężenia własne, odkształcenia oraz metoda weryfikacji mogą znacznie się różnić.

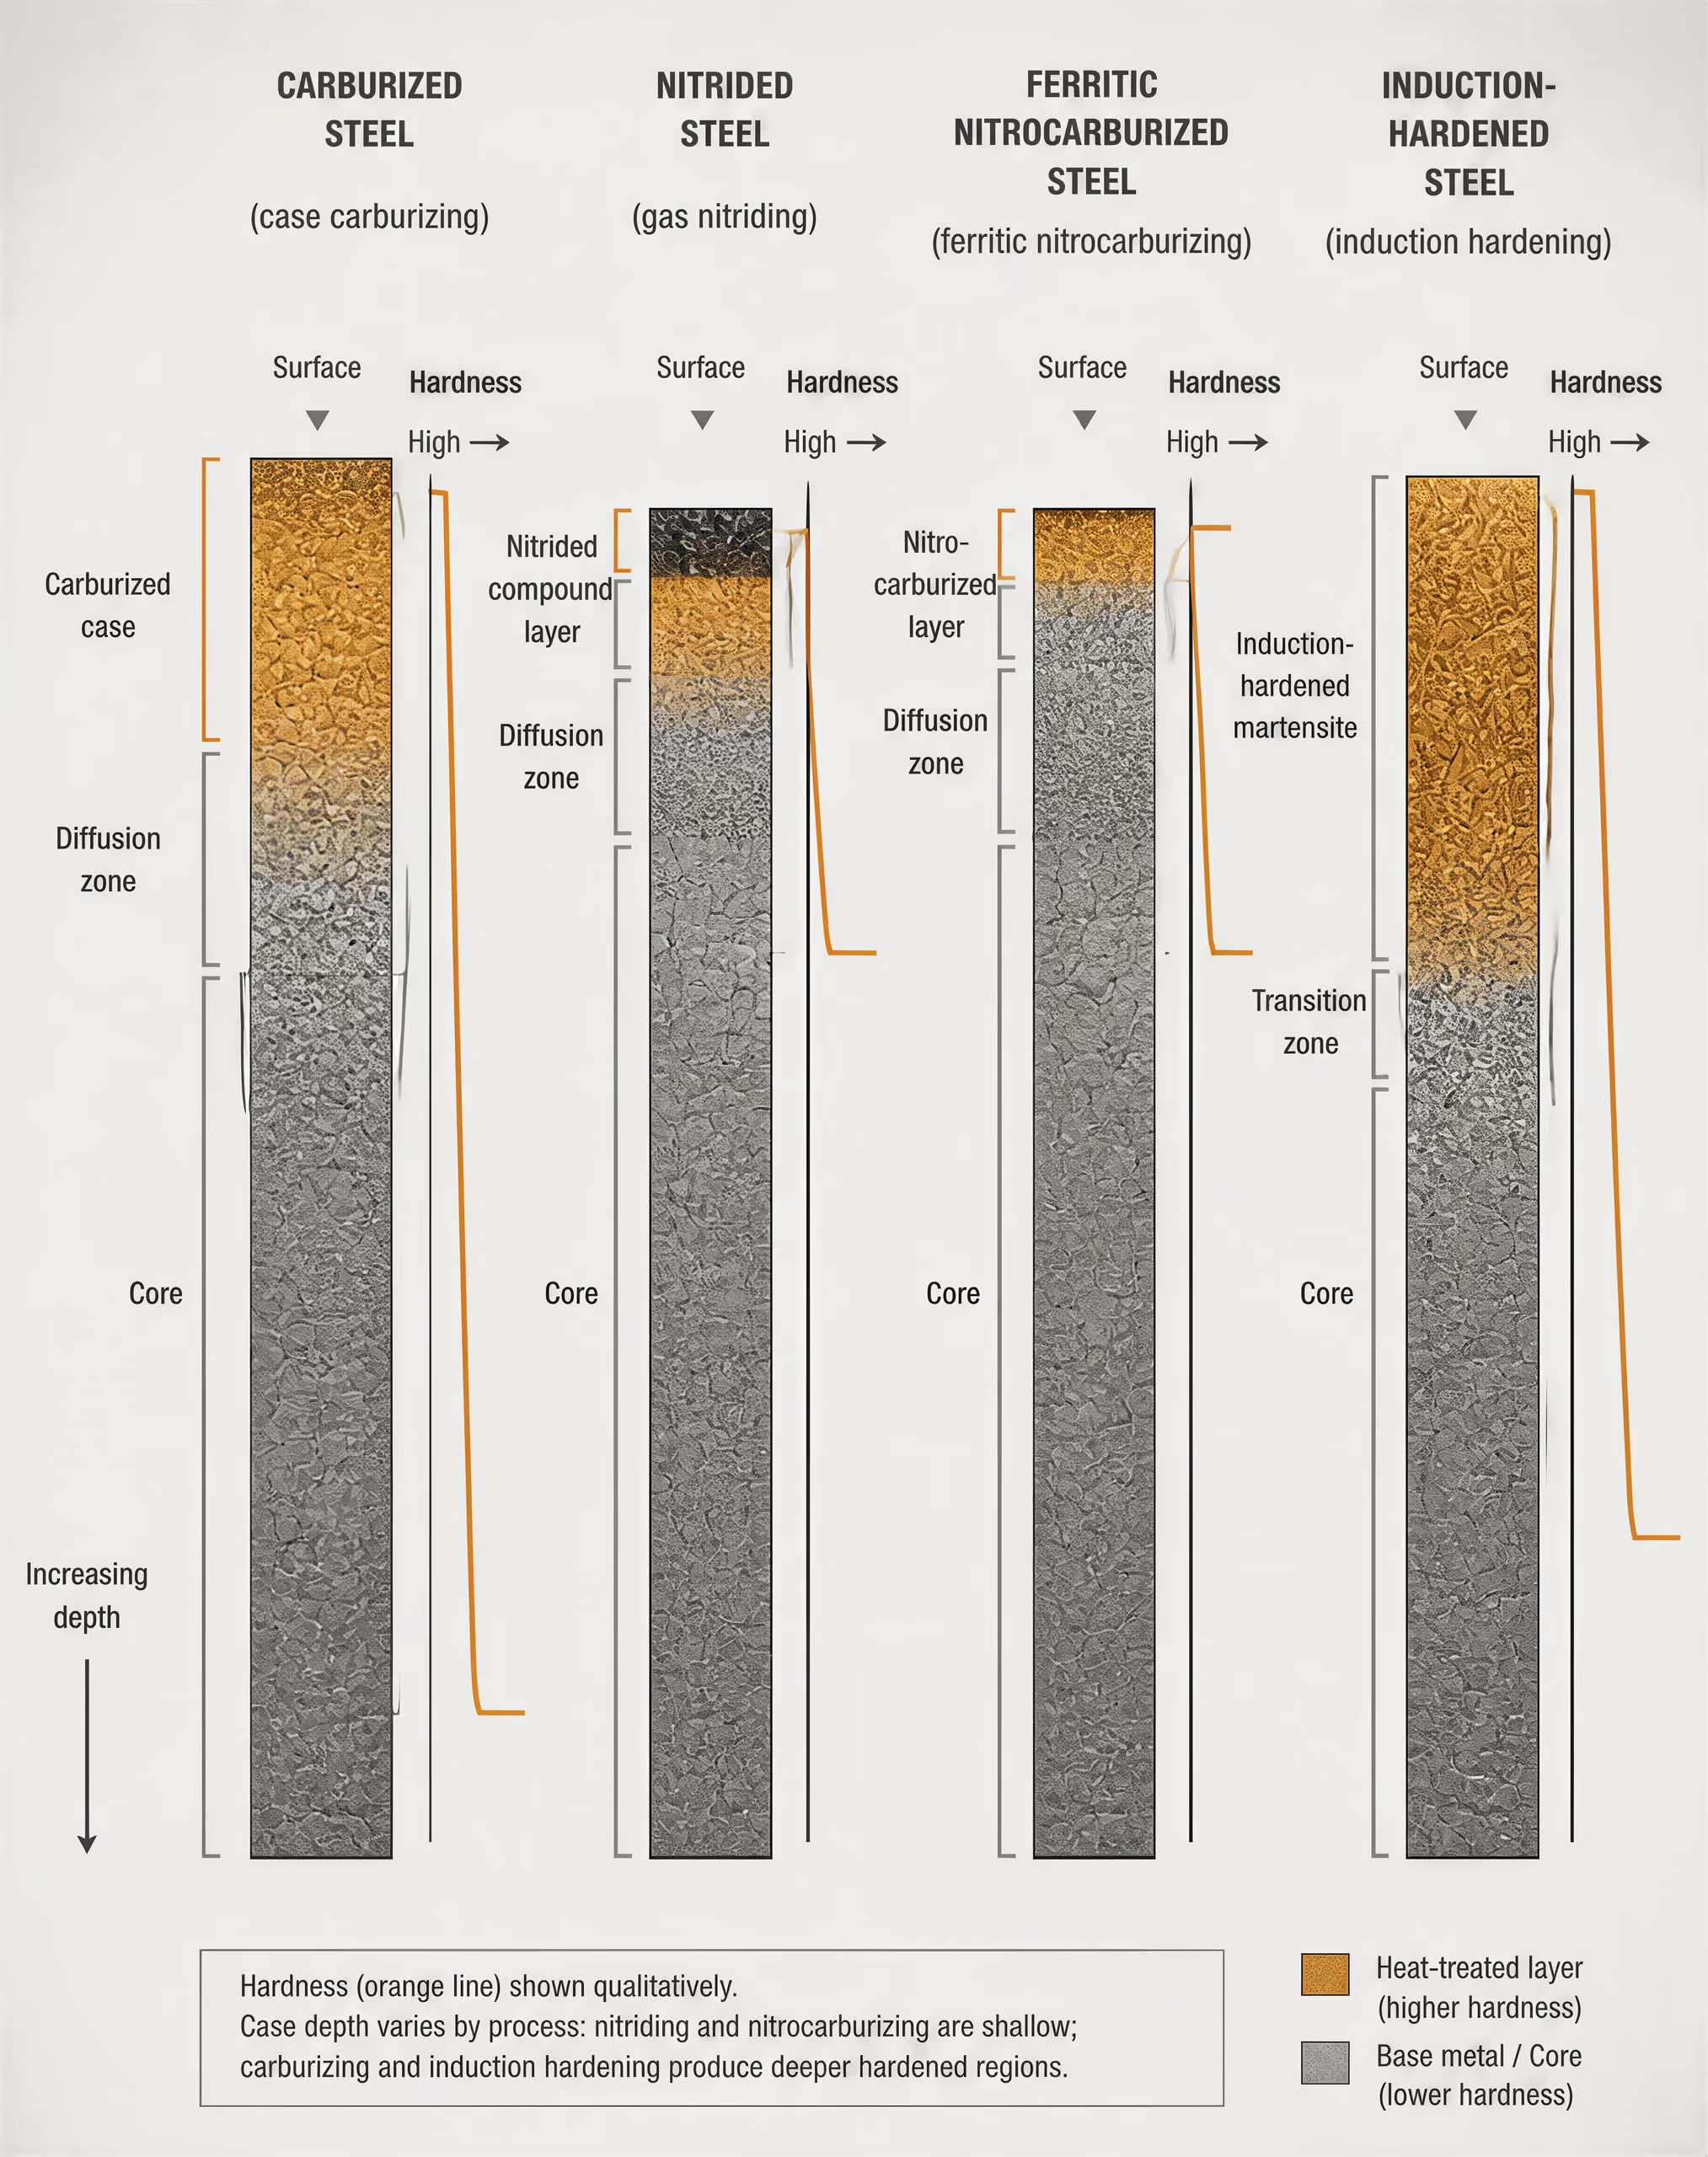
Warstwa utwardzona, rdzeń i gradient twardości
Warstwa utwardzona to obrobiony obszar powierzchni, którego twardość i mikrostruktura różnią się od właściwości wnętrza materiału. Rdzeń stanowi materiał znajdujący się pod tym obszarem. „Rdzeń” nie musi oznaczać materiału miękkiego ani nieutwardzonego: stal niskowęglowa do nawęglania może po hartowaniu zachować stosunkowo ciągliwe, niskowęglowe wnętrze martenzytyczne lub odpuszczone martenzytyczne, natomiast stal stopowa poddana azotowaniu może mieć rdzeń po obróbce cieplnej, który już przed azotowaniem charakteryzuje się wysoką wytrzymałością.
Gradient twardości Stopniowa zmiana twardości od obrabianej powierzchni w kierunku niezmienionego rdzenia, a nie gwałtowna granica.
Między powierzchnią a rdzeniem występuje zwykle gradient twardości, a nie wyraźna granica. Element nawęglany może mieć wysoką zawartość węgla przy powierzchni, martenzyt w pobliżu zewnętrznej części, austenit szczątkowy i węgliki, przy czym twardość zmniejsza się wraz ze spadkiem stężenia węgla w kierunku pierwotnego składu chemicznego. Element azotowany może zawierać cienką warstwę związków azotowych, złożoną z azotków żelaza, nad strefą dyfuzji azotu, a następnie niezmieniony rdzeń. Element utwardzany indukcyjnie może wykazywać martenzyt na powierzchni, częściowo przekształconą strefę przejściową oraz pierwotną strukturę odpuszczoną poniżej tej strefy.
W związku z tym pojęcie „głębokości warstwy utwardzonej” musi być powiązane z określoną zasadą pomiaru. Efektywna głębokość warstwy utwardzonej to zazwyczaj odległość od powierzchni do określonej granicznej wartości twardości, zmierzona wzdłuż zdefiniowanego profilu. Dla stali nawęglanej i hartowanej norma ISO 2639:2002 określa metodę wyznaczania i weryfikacji głębokości warstwy utwardzonej; jej zastosowanie opiera się na warunku, zgodnie z którym twardość jest mniejsza niż 450 HV 1 na głębokości równej trzykrotnej głębokości warstwy utwardzonej. Na podaną wartość wpływają skala twardości, obciążenie podczas badania, przygotowanie powierzchni, kierunek pomiaru oraz miejsce pomiaru.
Całkowita głębokość warstwy utwardzonej jest inną wielkością. Oznacza pełną grubość warstwy zmienionej chemicznie lub strukturalnie, która może sięgać poza punkt wykorzystywany do wyznaczania efektywnej głębokości na podstawie twardości. Badania metalograficzne, profile mikrotwardości, analiza chemiczna lub identyfikacja faz mogą zatem dawać różne „głębokości” dla tego samego elementu. Specyfikacja, w której podano jedynie „głębokość warstwy utwardzonej”, jest niekompletna, jeśli nie określa definicji i metody badania.
Norma ISO 18203:2026 dotyczy pomiaru grubości warstw utwardzonych powierzchniowo wytwarzanych metodami hartowania płomieniowego, indukcyjnego, wiązką elektronów i laserowego, a także w wyniku węgloazotowania, nawęglania i azotowania. Wzmacnia ona zasadniczy wniosek: grubość warstwy jest mierzoną cechą, a nie opisem wizualnym pociemniałej powierzchni.
Dlaczego twardość powierzchniowa nie jest pełną specyfikacją
Twardość powierzchniowa jest użyteczna, ale sama nie pozwala przewidzieć zachowania elementu podczas eksploatacji. Cienka warstwa może wykazywać wysoką wartość twardości Vickersa, a mimo to ulec uszkodzeniu w warunkach powtarzalnego kontaktu Hertza, ponieważ materiał podpierający jest zbyt miękki. Z kolei niższa zmierzona twardość może zapewniać dobre działanie, jeśli warstwa ma wystarczającą głębokość, jest odpowiednio podparta przez rdzeń i znajduje się w korzystnym stanie naprężeń własnych.
Profil twardości należy rozpatrywać łącznie z wytrzymałością na rozciąganie rdzenia, jego ciągliwością oraz wcześniejszą obróbką cieplną. Znaczenie ma również mikrostruktura powierzchni. Stale nawęglane i węgloazotowane po austenityzowaniu i hartowaniu zwykle tworzą martenzyt, jednak nadmierna ilość austenitu szczątkowego, grube węgliki, utlenianie lub utlenianie międzykrystaliczne mogą zmieniać stabilność wymiarową i właściwości zmęczeniowe. Stale azotowane i nitrocementowane mogą zawierać warstwę związków oraz strefę dyfuzji, których grubość, porowatość, udział poszczególnych faz i rozkład azotu wpływają na tarcie, zużycie i korozję. Cech tych nie można wywnioskować z jednej wartości twardości.
Ściskające naprężenia własne na powierzchni mogą zwiększać odporność na niektóre pęknięcia zmęczeniowe. Limited evidence
Naprężenia własne stanowią kolejną, odrębną pozycję specyfikacji. Hartowanie może powodować naprężenia rozciągające lub ściskające w wyniku nierównomiernego przebiegu przemian i skurczu cieplnego. Obróbki dyfuzyjne również mogą generować naprężenia, ponieważ wprowadzone atomy zmieniają wymiary sieci krystalicznej, a warstwy związków i strefy dyfuzji tworzą się z różną szybkością. Ściskające naprężenia własne w pobliżu powierzchni mogą zwiększać odporność na inicjację pęknięć, jednak nadmierne naprężenia, odkształcenia lub niewystarczające podparcie mogą prowadzić do innych uszkodzeń. Ich znak i wartość należy zmierzyć lub kontrolować za pomocą zatwierdzonego procesu, a nie zakładać na podstawie samej nazwy obróbki.
Odkształcenia również wymagają odrębnego planu kontroli. Na zmianę wymiarów wpływają temperatura, grubość przekroju, geometria, intensywność chłodzenia, konstrukcja oprzyrządowania, skład stopu oraz odpuszczanie po obróbce. Dwa elementy o tej samej efektywnej głębokości warstwy utwardzonej i tej samej twardości powierzchniowej mogą różnić się biciem, błędem profilu zęba lub przyrostem średnicy otworu. Weryfikacja może zatem wymagać profili twardości, zgładów metalograficznych, kontroli wymiarów, pomiaru zawartości austenitu szczątkowego oraz analizy naprężeń własnych.
Termochemiczne i cieplne utwardzanie warstwy wierzchniej
Termochemiczne utwardzanie warstwy wierzchniej zmienia skład chemiczny powierzchni poprzez wprowadzanie węgla, azotu lub obu tych pierwiastków. W podręczniku U.S. National Bureau of Standards do tej podstawowej klasyfikacji zaliczono nawęglanie, azotowanie i węgloazotowanie. Podczas nawęglania węgiel dyfunduje do stali niskowęglowej, tworząc powierzchnię o dużej zawartości węgla nad wnętrzem o mniejszej jego zawartości. Następnie element jest na ogół austenityzowany i hartowany, tak aby wzbogacona powierzchnia utworzyła twardy martenzyt. Węgloazotowanie wprowadza węgiel i azot do austenitu i zwykle prowadzi do powstania zahartowanej warstwy martenzytycznej.
Azotowanie przebiega inną drogą metalurgiczną. Azot dyfunduje do odpowiedniej stali i tworzy azotki stopowe oraz azotki żelaza, zwykle bez charakterystycznego dla nawęglania cyklu austenityzowania i hartowania. Nitrocementowanie polega na wprowadzaniu węgla i azotu do ferrytu poniżej temperatury krytycznej, co prowadzi do powstania warstwy związków oraz znajdującej się pod nią strefy dyfuzji. Należy je zatem odróżniać od węgloazotowania, mimo podobieństwa nazw. Nitrocementowanie ferrytyczne opiera się na tej samej podstawowej zasadzie.
Do innych metod termochemicznych należą cyjanowanie, borowanie i chromowanie dyfuzyjne. Różnią się one pierwiastkami dyfundującymi i produktami reakcji, dlatego ich profile twardości, grubości warstw, ograniczenia temperaturowe, ryzyko odkształceń oraz właściwości korozyjne i tribologiczne nie mogą być bezkrytycznie wzajemnie zastępowane. Badania tribologiczne wiążą borowanie, chromowanie dyfuzyjne, nawęglanie, azotowanie, nitrocementowanie i węgloazotowanie ze zmianami zużycia, tarcia i tribokorozji, jednak kierunek i wielkość tych zmian zależą od gatunku stali, przeciwpowierzchni, obciążenia, środowiska i struktury warstwy.
Cieplne utwardzanie warstwy wierzchniej nie polega na dodawaniu do powierzchni pierwiastka utwardzającego. Hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe miejscowo nagrzewa istniejący skład stali powyżej temperatury przemiany, a następnie wykorzystuje szybkie samochłodzenie lub kontrolowane chłodzenie do wytworzenia martenzytu. Norma ISO 18203:2026 obejmuje te metody wraz z kilkoma obróbkami termochemicznymi. Ich warstwa utwardzona jest zatem strefą przekształconą, a nie warstwą wzbogaconą dyfuzyjnie, choć nadal występują w niej gradient twardości i strefa przejściowa.
Wybór praktyczny jest więc decyzją metalurgiczną, a nie kwestią doboru synonimu. Wymagana odporność na kontakt, ciągliwość rdzenia, dopuszczalne odkształcenia, docelowy profil, stan naprężeń własnych oraz metoda weryfikacji muszą być wzajemnie zgodne z procesem. Nawęglanie, azotowanie, węgloazotowanie, nitrocementowanie i miejscowe utwardzanie cieplne mogą wytworzyć stal „utwardzoną warstwowo”, ale nie tworzą takiej samej warstwy.
Jak węgiel, azot i ciepło zmieniają warstwę wierzchnią
ASM International definiuje utwardzanie warstwy wierzchniej jako obróbkę materiału żelaznego, w wyniku której jego warstwa powierzchniowa, czyli warstwa utwardzona, staje się znacznie twardsza niż rdzeń. Definicja ta opisuje rezultat, a nie konkretny proces. Koło nawęglane, wał azotowany, sworzeń węgloazotowany i szyna hartowana indukcyjnie mogą mieć twardszą powierzchnię, jednak różnią się składem chemicznym, fazami, profilami głębokościowymi, naprężeniami i mechanizmami uszkodzeń.
Mechanizmy obróbki
- Nawęglanie
- Węgiel dyfunduje do stali niskowęglowej przed austenityzowaniem i hartowaniem.
- Azotowanie
- Azot dyfunduje do odpowiedniej stali, zwykle poniżej temperatury krytycznej.
- Węgloazotowanie
- Węgiel i azot wnikają do austenitu przed hartowaniem.
- Nitrokarbonizowanie
- Węgiel i azot dyfundują do ferrytu poniżej temperatury krytycznej.
- Hartowanie cieplne
- Istniejący skład stali jest miejscowo austenityzowany i przekształcany w martenzyt.
Obróbki termochemiczne wprowadzają do powierzchni stali węgiel, azot lub oba te pierwiastki. Nawęglanie dodaje węgiel, azotowanie — azot, natomiast węgloazotowanie i azotowęglanie wprowadzają węgiel i azot w odmiennych warunkach fazowych i temperaturowych. Metody cieplne, w tym hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe, objęte normą ISO 18203:2026, zmieniają istniejący skład przez nagrzewanie i przemianę warstwy wierzchniej, a nie przez dostarczenie znacznego nowego stężenia atomów międzywęzłowych.

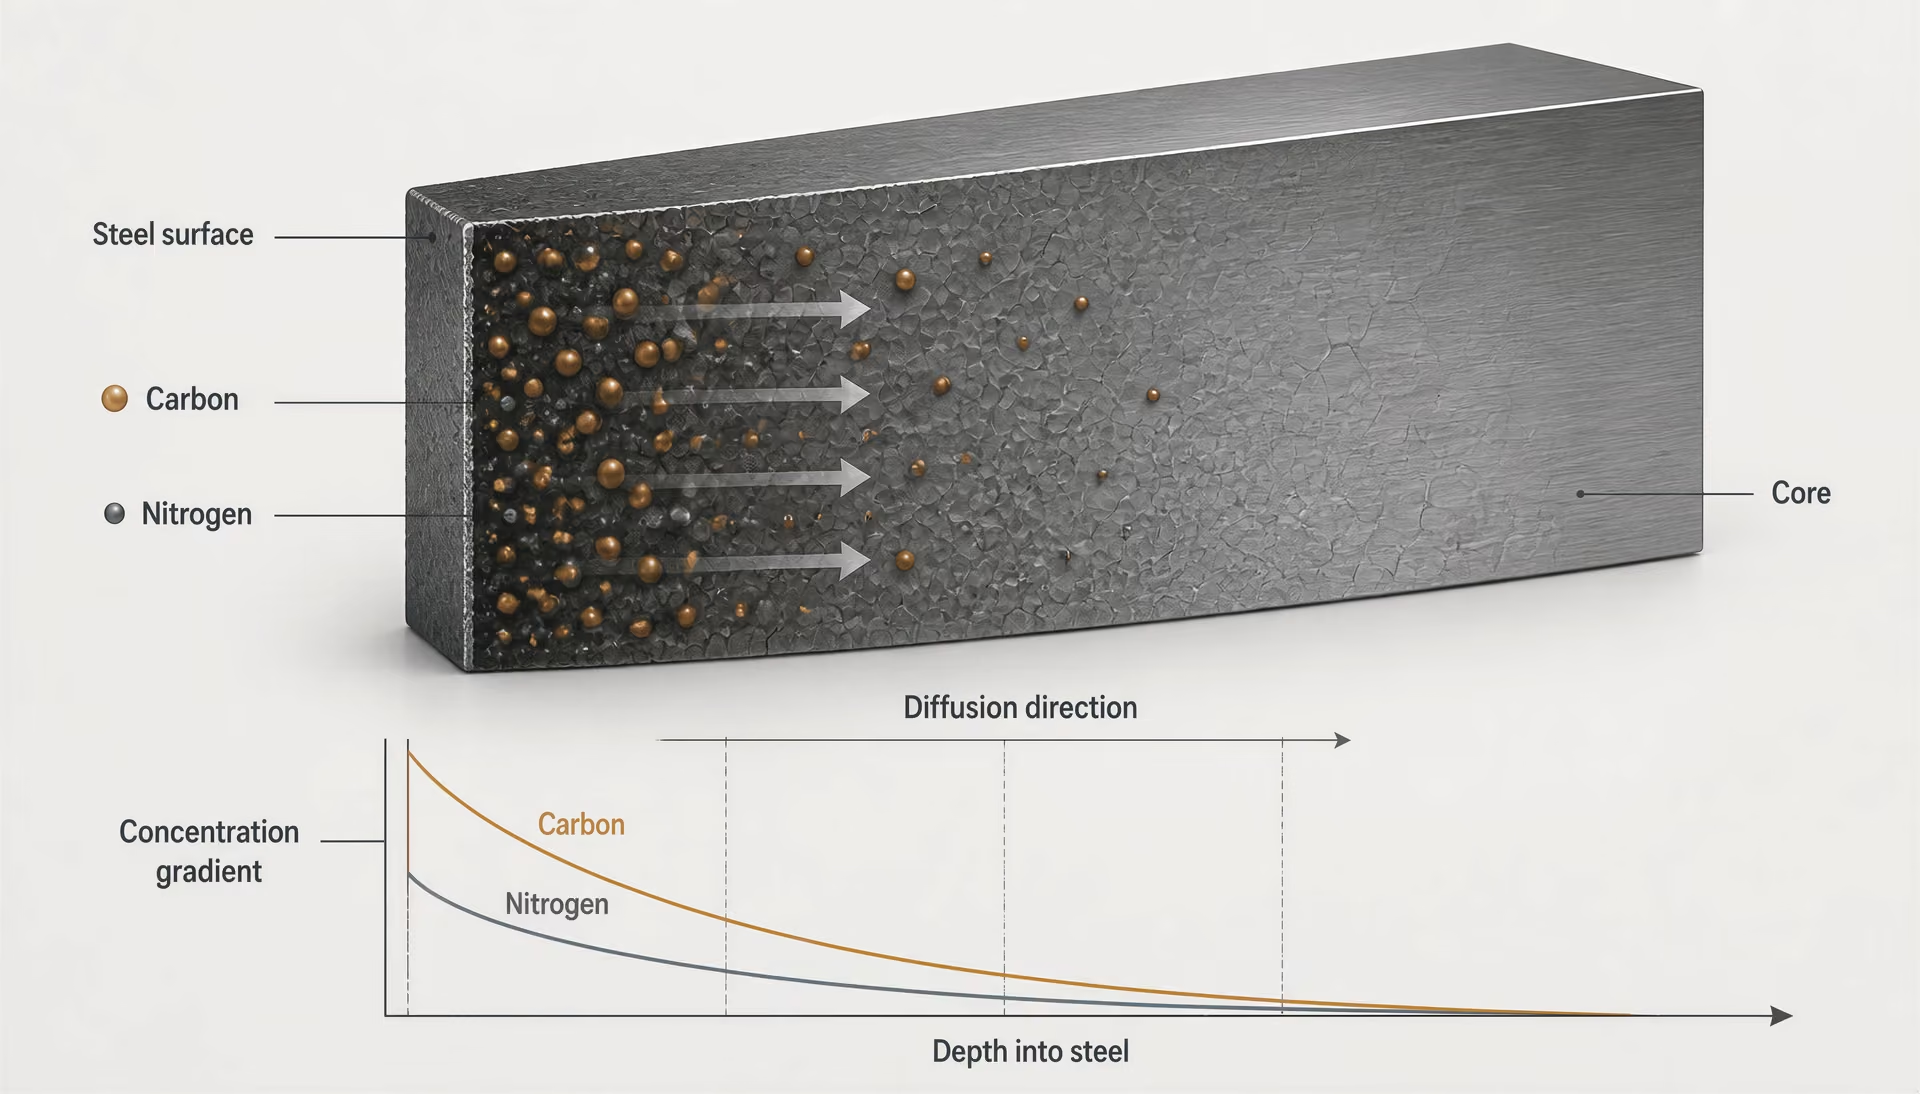
Dyfuzja i gradienty stężenia
Węgiel i azot wnikają do stali przez powierzchnię i przemieszczają się w dół gradientów stężenia. Atomy zajmują położenia międzywęzłowe między atomami żelaza, a szybkość ich przemieszczania zależy w znacznym stopniu od temperatury, struktury krystalicznej, czasu, składu stopowego oraz potencjału chemicznego na powierzchni. W uproszczeniu prawa Ficka opisują strumień i zmieniający się profil stężenia: stromy gradient od powierzchni do rdzenia powoduje początkowo szybkie wnikanie, natomiast w miarę rozwoju warstwy gradient staje się mniej stromy.
Atmosfera procesu określa stan powierzchni. Podczas nawęglania aktywność węgla w atmosferze pieca powoduje powstanie wysokowęglowej powierzchni austenitycznej nad wnętrzem o mniejszej zawartości węgla. Powierzchnia nie uzyskuje natychmiast jednolitego składu. Zamiast tego stężenie węgla na ogół zmniejsza się wraz z odległością od zewnętrznej powierzchni, a kształt tego profilu zależy od temperatury, potencjału węglowego, czasu wygrzewania oraz reakcji na granicy faz gaz–metal. Rdzeń zachowuje stężenie węgla zbliżone do pierwotnego, chyba że obróbka trwa wyjątkowo długo lub przekrój jest niewielki.
Węgloazotowanie wprowadza zarówno węgiel, jak i azot, gdy stal znajduje się w stanie austenitycznym. Azot może wpływać na przenoszenie węgla, hartowność, austenit szczątkowy oraz wydzielanie azotków stopowych. Ponieważ azot często koncentruje się w pobliżu powierzchni, jego profil może być bardziej stromy niż profil węgla. Rezultatem nie jest po prostu „stal nawęglona z dodatkową zawartością azotu”.
Azotowanie i ferrytowe azotowęglanie przebiegają odmiennie. Zwykle prowadzi się je poniżej temperatury krytycznej, gdy osnowa pozostaje ferrytyczna. Węgiel i azot dyfundują przez ferryt, jednak ferryt ma znacznie mniejszą rozpuszczalność węgla niż austenit. Azot reaguje zatem łatwo z żelazem i pierwiastkami stopowymi, tworząc azotki lub węglikoazotki, a na powierzchni może powstać cienka warstwa związków. Pod nią znajduje się strefa dyfuzji zawierająca rozpuszczony azot, wydzielenia lub oba te składniki. Głębokości i właściwości tej strefy nie można wnioskować na podstawie głębokości warstwy nawęglanej.
Dyfuzja wyjaśnia również, dlaczego ostre granice występują rzadko. Przekroje metalograficzne zwykle pokazują stopniową zmianę twardości i składu, a nie płaszczyznę oddzielającą „warstwę utwardzoną” od „rdzenia”. Głębokość warstwy jest zatem określonym pomiarem opartym na wartości progowej danej właściwości. Norma ISO 2639:2002 ma zastosowanie do warstw nawęglanych i hartowanych oraz wykorzystuje kryterium twardości poniżej 450 HV 1 na głębokości równej trzykrotnej głębokości warstwy. Norma ISO 18203:2026 dotyczy pomiaru grubości warstw wytwarzanych między innymi przez hartowanie cieplne, węgloazotowanie, nawęglanie i azotowanie. Metoda pomiaru musi odpowiadać zastosowanej obróbce i określanej właściwości.

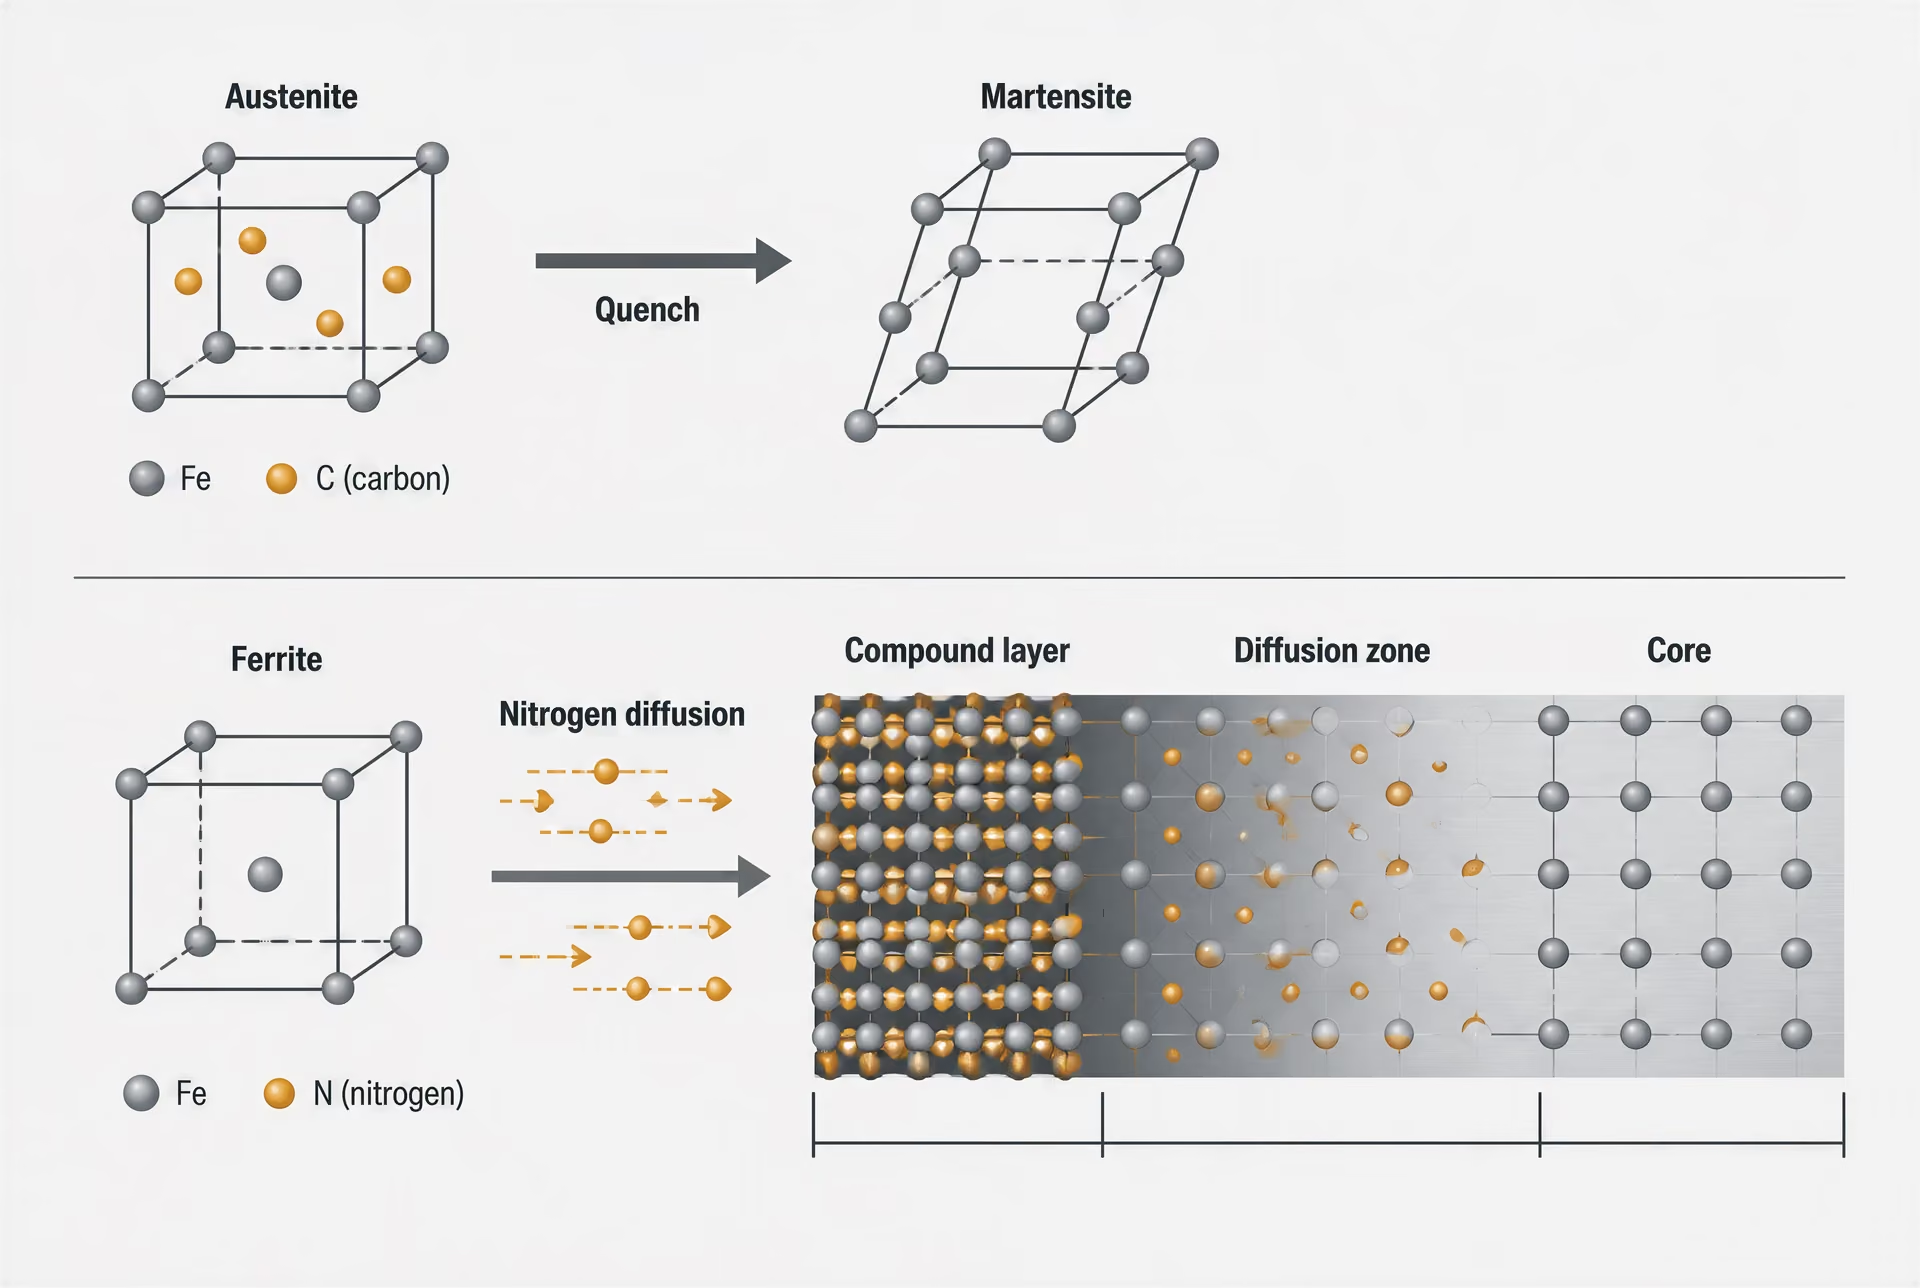
Austenit, ferryt, martenzyt i warstwy związków
| Struktura lub faza | Rola w utwardzaniu warstwy przypowierzchniowej | Powiązane metody |
|---|---|---|
| Austenit | Rozpuszcza węgiel i umożliwia wzbogacenie przed hartowaniem | Nawęglanie i węgloazotowanie |
| Ferryt | Osnowa dla dyfuzji w temperaturze poniżej krytycznej | Azotowanie i nitrokarbonizowanie |
| Martenzyt | Twardy produkt przemiany po szybkim chłodzeniu | Nawęglanie, węgloazotowanie i hartowanie cieplne |
| Warstwa związków | Warstwa reakcyjna zawierająca azotki lub węglikoazotki żelaza | Azotowanie i nitrokarbonizowanie |
Austenit jest ściennie centrowaną odmianą żelaza, stabilną powyżej odpowiedniej temperatury krytycznej. Może rozpuszczać znacznie więcej węgla niż ferryt, czyli przestrzennie centrowaną odmiana stabilną w niższych temperaturach. Ta różnica określa zasadnicze rozróżnienie między węgloazotowaniem a azotowęglaniem.
Podczas nawęglania lub węgloazotowania stal jest nagrzewana do zakresu austenitu. Węgiel albo węgiel wraz z azotem dyfunduje do tej fazy, a powierzchnia staje się chemicznie odmienna od rdzenia. Podczas chłodzenia austenit może przemienić się w perlit, bainit lub martenzyt, zależnie od szybkości chłodzenia i hartowności. W przemysłowym utwardzaniu warstwy wierzchniej na ogół stosuje się hartowanie, aby wzbogacona powierzchnia przekształciła się w znacznym stopniu w martenzyt. Martenzyt jest przesyconą, odkształconą strukturą tetragonalną przestrzennie centrowaną; jego twardość wynika z uwięzionego węgla, odkształcenia sieci oraz dużej gęstości defektów przemiany.
Rdzeń również może ulec przemianie podczas hartowania, jednak jego mniejsza zawartość węgla zwykle zapewnia mniejszą twardość martenzytu i większą ciągliwość. Pierwiastki stopowe, takie jak chrom, nikiel, molibden i mangan, zmieniają kinetykę przemian oraz wymaganą szybkość chłodzenia. Rdzeń niskowęglowy może zatem pozostać ciągliwy, podczas gdy wysokowęglowa powierzchnia staje się twarda, pod warunkiem kontrolowania cyklu cieplnego i wielkości przekroju.
Azotowanie węgloazotowe nie jest cyklem węgloazotowania z małą dawką węgla. Przebiega w ferrycie, poniżej temperatury krytycznej, dlatego nie obejmuje celowego austenityzowania i zwykle nie prowadzi do powstania warstwy martenzytycznej w wyniku hartowania. Na powierzchni może znajdować się warstwa związków azotków żelaza, często nazywana białą warstwą, a pod nią strefa dyfuzji zawierająca azot. Dokładny zestaw faz zależy od temperatury, składu chemicznego gazu lub soli, potencjału węglowego i azotowego oraz składu stali. W strefie dyfuzji mogą powstawać azotki stopowe, zwiększając twardość bez wytwarzania takiej samej struktury martenzytycznej jak po węgloazotowaniu.
Azotowanie może podobnie prowadzić do powstania warstwy związków i strefy dyfuzji, natomiast borowanie może tworzyć borki żelaza lub borki stopowe, a chromowanie może modyfikować powierzchnię za pomocą faz bogatych w chrom. Warstwy te różnią się grubością, kruchością, przyczepnością, gradientem twardości oraz reakcją na obciążenia kontaktowe. Na podstawie pojedynczej wartości twardości nie można ich zidentyfikować.
Hartowanie cieplne prowadzi do powstania jeszcze innej struktury. Nagrzewanie indukcyjne, płomieniowe, laserowe lub wiązką elektronów doprowadza tylko wybraną warstwę powierzchniową do stanu austenitycznego, podczas gdy stal znajdująca się pod nią pozostaje chłodniejsza. Następnie szybkie samoczynne chłodzenie lub chłodzenie zewnętrzne przekształca obszar poddany austenityzowaniu w martenzyt. Dyfuzja węgla nie jest wymagana, dlatego głębokość zahartowania zależy głównie od rozkładu nagrzewania, przewodności cieplnej, częstotliwości lub parametrów wiązki, czasu wygrzewania oraz warunków chłodzenia.
Hartowanie, odpuszczanie i naprężenia przemiany
Hartowanie utrwala dyfuzyjnie kontrolowany stan wysokotemperaturowy w strukturze nierównowagowej. W stali nawęglanej i węgloazotowanej powierzchnia może zawierać martenzyt wysokowęglowy, martenzyt o mniejszej zawartości węgla w rdzeniu oraz austenit szczątkowy, jeżeli zawartość węgla obniża temperatury początku i końca przemiany w martenzyt. W zależności od składu stopowego i kontroli procesu mogą również pozostać lub wydzielić się węgliki. Austenit szczątkowy może później przemienić się podczas eksploatacji lub szlifowania, powodując zmianę wymiarów.
Chłodzenie nie jest mechanicznie obojętne. Powierzchnia chłodzi się i kurczy przed cieplejszym wnętrzem, powodując powstawanie naprężeń cieplnych. Przemiana wprowadza dodatkowe odkształcenie, ponieważ austenit rozszerza się podczas przemiany w martenzyt. Końcowy rozkład naprężeń własnych zależy od przebiegu temperatury w przekroju, gradientów stężenia węgla i azotu, udziału martenzytu, geometrii oraz intensywności hartowania. Ściskające naprężenia powierzchniowe mogą zwiększać odporność na niektóre pęknięcia zmęczeniowe, jednak nadmierne odkształcenie, pękanie hartownicze lub naprężenia rozciągające w miejscu krytycznym mogą zniweczyć zamierzony efekt obróbki.
Odpuszczanie polega na ponownym nagrzaniu zahartowanej stali do temperatury niższej niż zakres austenitu. Zmniejsza kruchość, częściowo usuwa naprężenia hartownicze i umożliwia wydzielenie węgla z przesyconego martenzytu. Powstały martenzyt odpuszczony jest mniej twardy niż martenzyt nieodpuszczony, ale zazwyczaj bardziej stabilny i odporny na uszkodzenia. Odpuszczanie może również zmieniać ilość austenitu szczątkowego i powodować wydzielanie węglików. W przypadku części azotowanych i ferrytowych azotowanych węgloazotowo konieczne jest inne podejście: ich strefy dyfuzji i warstwy związków nie powstają w wyniku hartowania, a nadmierne nagrzewanie po obróbce może powodować rozrost wydzieleń, zmianę składu chemicznego warstwy lub zmniejszenie twardości.
Gotowa warstwa utwardzona jest zatem wynikiem wzajemnego oddziaływania składu chemicznego, dyfuzji, stabilności faz, nagrzewania, chłodzenia i ewolucji naprężeń. Weryfikacja powinna obejmować więcej niż twardość powierzchni: o tym, czy obróbka spełnia wymagania eksploatacyjne, mogą decydować zmierzona głębokość warstwy, profil twardości, mikrostruktura, grubość warstwy związków, jeśli występuje, zawartość austenitu szczątkowego, odkształcenie oraz naprężenia własne.
Nawęglanie: warstwy wzbogacone w węgiel, a następnie hartowanie
Zasada nawęglania
Nawęglanie jest obróbką cieplno-chemiczną, w której węgiel przenika do powierzchni stali niskowęglowej, gdy stal utrzymywana jest w temperaturze umożliwiającej powstawanie austenitu. Obróbka ta tworzy wysokowęglową warstwę powierzchniową nad wnętrzem o niższej zawartości węgla; nie jest zatem po prostu operacją nagrzewania ani samodzielnie kompletnym cyklem hartowania. Wzbogacona warstwa jest zwykle następnie austenityzowana i hartowana, aby zawarta w niej ilość węgla mogła doprowadzić do powstania martenzytu.
ASM International definiuje utwardzanie powierzchniowe jako obróbkę materiału żelaznego, w wyniku której jego warstwa powierzchniowa, czyli warstwa wierzchnia, staje się znacznie twardsza niż rdzeń. Nawęglanie uzyskuje tę różnicę poprzez zmianę składu powierzchni przed przemianą. Potencjał węglowy atmosfery pieca, kąpieli solnej lub ośrodka zawierającego węgiel utrzymuje się powyżej aktywności węgla na powierzchni stali. Węgiel rozpuszcza się wówczas na powierzchni i dyfunduje do wnętrza. Jego stężenie zmniejsza się wraz z odległością od powierzchni, tworząc gradient zawartości węgla, a nie ostrą granicę.
Gradient ma istotne znaczenie. W pobliżu powierzchni zawartość węgla może być wystarczająco wysoka, aby po hartowaniu powstał wysokowęglowy martenzyt. Dalej w kierunku wnętrza pierwotny skład niskowęglowy pozostaje w dużej mierze niezmieniony, chociaż materiał podlega temu samemu cyklowi cieplnemu. Powstały element może łączyć twardą, odporną na zużycie powierzchnię z bardziej ciągliwym i lepiej tolerującym uszkodzenia rdzeniem. Wyjaśnia to, dlaczego nawęglanie stosuje się do takich części jak koła zębate, wały wielowypustowe, rolki, tuleje i inne elementy narażone na naprężenia kontaktowe, ale nie oznacza, że każda nawęglana część wykazuje takie same właściwości w zakresie zużycia, zmęczenia, tarcia czy korozji.
AISI 8620, AISI 4320 i AISI 9310 są znanymi przykładami niskowęglowych stali stopowych stosowanych w praktyce nawęglania, jednak sam gatunek nie określa głębokości warstwy, profilu twardości ani wyniku pod względem odkształceń. Zawartość dodatków stopowych w stali wpływa na hartowność, stabilność węglików, temperatury przemian, reakcję na odpuszczanie oraz zmiany wymiarowe. Nikiel, chrom i molibden mogą ułatwiać zahartowanie rdzenia podczas chłodzenia, natomiast nadmierna zawartość węgla na powierzchni lub nieodpowiedni bilans dodatków stopowych mogą zwiększać ilość austenitu szczątkowego i sprzyjać powstawaniu węglików.
| Sposób nawęglania | Charakterystyka procesu | Aspekt wymagający kontroli |
|---|---|---|
| Nawęglanie gazowe | Kontrolowana atmosfera pieca zawierająca nośnik węgla | Potencjał węglowy, przepływ gazu i równomierność pracy pieca |
| Nawęglanie próżniowe | Wtrysk węglowodoru pod niskim ciśnieniem | Cykl wtrysku i dobór hartowania |
| Nawęglanie w proszku | Związek zawierający węgiel otacza element | Mniej bezpośrednia kontrola atmosfery |
Do ośrodków nawęglających należą procesy gazowe, próżniowe i skrzynkowe. Nawęglanie gazowe zwykle wykorzystuje atmosferę zawierającą tlenek węgla, dwutlenek węgla, wodór, metan i inne produkty węglowodorowe. Nawęglanie próżniowe wykorzystuje wtrysk węglowodorów przy obniżonym ciśnieniu, a po nim następuje hartowanie w gazie lub oleju, zależnie od urządzenia i elementu. W nawęglaniu skrzynkowym część otacza się związkiem zawierającym węgiel, historycznie między innymi węglem drzewnym z aktywatorem, chociaż sterowanie procesem jest mniej bezpośrednie niż w monitorowanej atmosferze pieca.
Temperatura i czas określają profil zawartości węgla. Wyższa temperatura na ogół przyspiesza dyfuzję, ale zwiększa również rozrost ziaren i może nasilać odkształcenia. Dłuższa ekspozycja pogłębia warstwę tylko stopniowo, ponieważ w uproszczonych warunkach odległość dyfuzji jest w przybliżeniu związana z pierwiastkiem kwadratowym z czasu. Rzeczywiste profile zależą od potencjału węglowego, dodatków stopowych, jednorodności temperatury w piecu, stanu powierzchni oraz warunków brzegowych przy narożach, otworach i obszarach osłoniętych. Określona „głębokość warstwy” ma zatem znaczenie tylko wtedy, gdy podano jej definicję i metodę pomiaru.
Austenityzowanie, hartowanie i odpuszczanie
Po wprowadzeniu węgla do powierzchni stal musi zwykle przejść cykl hartowania. W procesie hartowania bezpośredniego nawęglanie przeprowadza się w temperaturze austenityzowania, a element hartuje się bezpośrednio z tej temperatury. W procesie podwójnego hartowania lub ponownego austenityzowania część po nawęglaniu jest chłodzona, a następnie ponownie nagrzewana — niekiedy najpierw w celu rozdrobnienia struktury rdzenia, a następnie w celu zahartowania warstwy. Wybrany cykl zależy od gatunku stali, wymiarów przekroju, wymaganych właściwości rdzenia, kontroli wielkości ziaren oraz dopuszczalnych odkształceń.
Austenit rozpuszcza węgiel i umożliwia wzbogaconej powierzchni odmienną reakcję niż niskowęglowemu rdzeniowi podczas chłodzenia. Jeżeli intensywność chłodzenia jest wystarczająca, a przebieg temperatury nie sprzyja nadmiernemu powstawaniu innych produktów przemian, warstwa wierzchnia przemienia się głównie w martenzyt. W rdzeniu również może powstać martenzyt, lecz jego niższa zawartość węgla zapewnia mu mniejszą twardość po zahartowaniu i na ogół większą ciągliwość. Hartowność stali stopowej określa, jak daleko postępuje ta przemiana. Gruby przekrój lub niewystarczająco intensywne chłodzenie mogą pozostawić bainit, ferryt albo perlit w obszarach przeznaczonych do przenoszenia obciążenia.
Intensywność hartowania należy kontrolować, a nie maksymalizować. Olej, roztwór polimerowy, gaz pod ciśnieniem i inne ośrodki hartownicze odprowadzają ciepło z różną szybkością, a mieszanie zmienia lokalne warunki chłodzenia. Bardzo intensywne hartowanie może ograniczyć udział niepożądanych miękkich produktów przemian, ale może również zwiększyć naprężenia cieplne i strukturalne, powodując nasilenie pękania oraz zmian wymiarowych. Hartowanie przerywane, stopniowe lub w gazie pod ciśnieniem może ograniczyć odkształcenia w przypadku określonych geometrii, jednak żaden ośrodek hartowniczy nie jest uniwersalnie odpowiedni.
Po hartowaniu następuje odpuszczanie. Jego celem jest zmniejszenie kruchości i wysokiego naprężenia szczątkowego martenzytu w stanie po zahartowaniu, przy jednoczesnym uzyskaniu wymaganej twardości i stabilności wymiarowej. Odpuszczanie nie przywraca pierwotnego stanu niskowęglowego. Warstwa bogata w węgiel pozostaje odmienna pod względem chemicznym, a jej reakcja może różnić się od reakcji rdzenia. Temperatura i czas odpuszczania wpływają na wydzielanie węglików, rozkład martenzytu, stabilność austenitu szczątkowego oraz końcową twardość. Odpuszczanie w niskiej temperaturze jest często stosowane, gdy wymagana jest wysoka twardość warstwy, ale nie zastępuje ono określenia kompletnej mikrostruktury i profilu twardości.
Sterowanie procesem musi również uwzględniać rozrost ziaren austenitu. Temperatury nawęglania są na tyle wysokie, że długotrwała ekspozycja może powiększać ziarna byłego austenitu, szczególnie jeśli stal nie zawiera odpowiednich dodatków rozdrabniających ziarno lub cykl jest niewłaściwie kontrolowany. Ziarna gruboziarniste mogą zmniejszać ciągliwość i zmieniać przebieg przemian. Ponowne nagrzewanie poniżej pierwotnej temperatury nawęglania może rozdrobnąć strukturę, ale wprowadza kolejny cykl cieplny i kolejną możliwość wystąpienia odkształceń.
Mikrostruktura, austenit szczątkowy i odkształcenia
Warstwa nawęglona może zawierać wysokowęglowy martenzyt, austenit szczątkowy, węgliki i strefy przejściowe. Strong evidence
Nawęglona warstwa nie jest definiowana wyłącznie przez martenzyt. W praktycznym badaniu mikrostruktury można stwierdzić wysokowęglowy martenzyt, austenit szczątkowy, węgliki oraz strefy przejściowe, w których zawartość węgla i twardość zmniejszają się w kierunku rdzenia. Udział i morfologia każdego ze składników zależą od potencjału węglowego na powierzchni, temperatury, składu chemicznego stopu, szybkości chłodzenia i odpuszczania.
Austenit szczątkowy Austenit, który pozostaje nieprzemieniony po hartowaniu, ponieważ jego temperatury przemiany zostały dostatecznie obniżone przez skład i historię chłodzenia.
Austenit szczątkowy powstaje, gdy wzbogacony w węgiel austenit ma dostatecznie niską temperaturę początku przemiany martenzytycznej, przez co hartowanie nie przekształca go całkowicie. Pewna ilość austenitu szczątkowego może pochłaniać odkształcenia i ograniczać bezpośrednie pękanie, lecz pod wpływem naprężeń eksploatacyjnych, obróbki mechanicznej lub późniejszego chłodzenia jest niestabilny wymiarowo. Przemiana w martenzyt może powodować przyrost wymiarów lub inne zmiany wymiarowe. Nadmierna ilość austenitu szczątkowego może również zmniejszać zmierzoną twardość lub zmieniać zachowanie podczas zmęczenia kontaktowego. Z tego względu zawartość austenitu szczątkowego często określa się metodami metalograficznymi lub za pomocą dyfrakcji rentgenowskiej, gdy istotna jest stabilność wymiarowa albo obciążenia cykliczne; sama twardość powierzchni nie pozwala wiarygodnie go zidentyfikować.
Węgliki stanowią kolejny problem związany z kontrolą procesu. Węgliki stopowe mogą przyczyniać się do zwiększenia odporności na zużycie, lecz ciągła siatka węglików lub nadmierna ilość węglików na granicach ziaren może powodować kruchość warstwy i zużywać dodatki stopowe potrzebne do uzyskania hartowności. Nadmierny potencjał węglowy, zbyt długi czas w podwyższonej temperaturze lub nieodpowiedni skład chemiczny stali mogą doprowadzić do powstania powierzchni, która w miejscu pomiaru jest twardsza, lecz w warunkach eksploatacji sprawdza się gorzej. Celem jest kontrolowany profil zawartości węgla, a nie możliwie najwyższa zawartość węgla na powierzchni.
Odkształcenia wynikają z kilku jednocześnie działających źródeł: rozszerzalności i skurczu cieplnego, odkształceń przemianowych podczas przekształcania austenitu w martenzyt, nierównomiernego chłodzenia, zmian grubości przekroju, pozostałych naprężeń po obróbce mechanicznej oraz wpływu oprzyrządowania lub obciążenia. Koła zębate mogą zmieniać wymiar zębów lub bicie; wały mogą się wyginać albo zwiększać średnicę; cienkie przekroje mogą ulegać paczeniu. Geometria, orientacja w piecu, intensywność mieszania ośrodka hartowniczego i sposób mocowania należą zatem do specyfikacji procesu. Szlifowanie po hartowaniu może skorygować część błędów wymiarowych, ale nie naprawi nieodpowiedniej mikrostruktury warstwy ani nie usunie odkształceń bez zmniejszenia wymaganej grubości warstwy.
Weryfikacja musi obejmować więcej niż pomiar twardości powierzchni. Norma ISO 2639:2002 dotyczy określania i weryfikacji głębokości warstw nawęglonych i zahartowanych oraz wykorzystuje warunek twardości poniżej 450 HV 1 przy trzykrotności głębokości warstwy do określenia zakresu zastosowania. Profil twardości od powierzchni w kierunku rdzenia może określić efektywną głębokość warstwy, jeśli zachowane zostaną określone obciążenie, przygotowanie próbki, odstępy pomiarowe i punkt końcowy. Norma ISO 18203:2026 obejmuje warstwy utwardzane powierzchniowo w wyniku nawęglania, węgloazotowania, azotowania oraz hartowania płomieniowego, indukcyjnego, wiązką elektronów i laserowego, potwierdzając, że różne obróbki wymagają zdefiniowanych procedur pomiarowych.
Badanie metalograficzne może ujawnić martenzyt, bainit, perlit, austenit szczątkowy i węgliki, których profil twardości może nie wykazać. W przypadku elementów precyzyjnych mogą być konieczne badania wymiarowe i pomiary naprężeń szczątkowych. Nawęglanie należy do najszerzej stosowanych obróbek cieplno-chemicznych stali, lecz jego wynik jest kontrolowanym połączeniem składu chemicznego, przemian, mikrostruktury, naprężeń i zmierzonej głębokości warstwy — a nie ogólnym określeniem dowolnej utwardzonej powierzchni.
Węgloazotowanie: węgiel i azot w austenicie
Węgloazotowanie jest termochemicznym procesem utwardzania warstwy powierzchniowej, w którym zarówno węgiel, jak i azot wnikają w powierzchnię stali, gdy stal znajduje się w stanie austenitycznym. Następnie wzbogacona warstwa jest hartowana, co zwykle prowadzi do powstania martenzytu o znacznie większej twardości niż rdzeń o mniejszej zawartości węgla. Pod względem logiki procesu węgloazotowanie sytuuje się między nawęglaniem a azotowaniem, jednak nie jest po prostu szybszym cyklem nawęglania ani wysokotemperaturową odmianą nitrokarburacji.
ASM International definiuje utwardzanie warstwy powierzchniowej jako obróbkę materiału żelaznego, w wyniku której jego warstwa powierzchniowa, czyli warstwa utwardzona, staje się znacznie twardsza od rdzenia. U.S. National Bureau of Standards podobnie klasyfikuje nawęglanie, azotowanie i węgloazotowanie zależnie od tego, czy do powierzchni stali wprowadzany jest węgiel, azot czy oba te pierwiastki. Węgloazotowanie należy zatem identyfikować na podstawie dyfundujących składników i stanu fazowego, a nie wyłącznie na podstawie końcowego profilu twardości.
Mechanizm węgloazotowania
Przedmiot obrabiany jest nagrzewany powyżej dolnej temperatury krytycznej, do zakresu występowania austenitu, zwykle w kontrolowanej atmosferze gazowej zawierającej gaz będący źródłem węgla oraz dodatek amoniaku. W dostarczaniu węgla mogą uczestniczyć tlenek węgla, metan, propan i endogaz nośny, natomiast amoniak stanowi źródło azotu atomowego. Atmosfera musi być kontrolowana, ponieważ potencjał węglowy, dysocjacja amoniaku, przepływ gazu, ciśnienie i temperatura pieca wspólnie określają potencjał chemiczny na powierzchni stali.
W temperaturze austenityzowania austenit może rozpuścić znaczne ilości węgla oraz mniejszą, lecz istotną z punktu widzenia metalurgii ilość azotu. Węgiel i azot dyfundują następnie w głąb od powierzchni. Ich stężenie zmniejsza się wraz z odległością, tworząc gradient, a nie ostrą granicę. Uzyskany profil zależy od temperatury, czasu wygrzewania, składu stopu, reakcji powierzchniowych oraz szybkości, z jaką atmosfera dostarcza oba składniki.
Azot wpływa nie tylko na chemię powierzchni. W austenicie może zwiększać hartowność i opóźniać niektóre przemiany, umożliwiając przemianę cienkiej wzbogaconej warstwy w martenzyt podczas hartowania, nawet gdy stal podłoża ma ograniczoną hartowność. Azot zmienia również temperatury przemiany austenitu w martenzyt i może zwiększać udział austenitu szczątkowego, jeśli łączna zawartość węgla i azotu jest nadmierna. Pierwiastki stopowe, takie jak chrom, molibden, mangan i nikiel, dodatkowo zmieniają hartowność oraz stabilność węglików lub azotków.
Sekwencja węgloazotowania
- Austenityzowanie Podgrzać stal do zakresu występowania austenitu.
- Wzbogacanie Dostarczać węgiel i azot za pośrednictwem kontrolowanej atmosfery.
- Hartowanie Chłodzić wystarczająco szybko, aby utworzyć zamierzoną warstwę martenzytyczną.
- Odpuszczanie Zmniejszyć kruchość oraz dostosować twardość i stabilność wymiarową.
Praktyczna sekwencja obróbki jest zatem zwykle następująca: austenityzowanie w atmosferze zawierającej węgiel i azot, wygrzewanie przez czas wystarczający do wytworzenia określonej warstwy, a następnie hartowanie z kontrolowaną szybkością. Po hartowaniu można przeprowadzić odpuszczanie w celu zmniejszenia naprężeń hartowniczych i dostosowania twardości. Węgloazotowanie często stosuje się do stali o stosunkowo małej zawartości węgla, w tym gatunków dobieranych do małych części, elementów złącznych, kół zębatych, tulei i innych podzespołów, w których wymagana jest płytka, twarda warstwa powierzchniowa oraz ciągliwe wnętrze. Samo oznaczenie gatunku nie przesądza o wyniku. AISI 1018, AISI 1020, SAE 8620 i EN 20MnCr5 reagują odmiennie, ponieważ różnią się zawartością węgla, zawartością pierwiastków stopowych, wielkością ziarna, hartownością i wcześniejszą obróbką cieplną.
Powierzchnia może zawierać martenzyt z austenitem szczątkowym oraz, zależnie od składu chemicznego i parametrów procesu, węgliki lub węglikoazotki stopowe. Rdzeń może przemienić się w martenzyt, bainit lub mieszaninę zawierającą ferryt i perlit. To rozróżnienie ma znaczenie. Twarda warstwa na miękkim, słabym rdzeniu może ulec uszkodzeniu wskutek odkształcenia, zgniatania lub zginania, nawet gdy pomiar twardości powierzchni wskazuje zadowalający wynik.
| Cecha | Węgloazotowanie | Nitrokarbonizowanie |
|---|---|---|
| Osnowa podczas wzbogacania | Austenit | Ferryt |
| Zakres temperatury | Powyżej temperatury krytycznej | Poniżej temperatury krytycznej |
| Typowa struktura końcowa | Warstwa martenzytyczna po hartowaniu | Warstwa związków i strefa dyfuzji |
| Hartowanie wymagane do utworzenia warstwy | Zwykle tak | Zwykle nie |
Węgloazotowanie nie jest nitrokarburacją. W procesie węgloazotowania węgiel i azot dyfundują do austenitu powyżej temperatury krytycznej, a hartowanie zwykle prowadzi do powstania warstwy martenzytycznej. W nitrokarburacji węgiel i azot dyfundują do ferrytu poniżej temperatury krytycznej. Elementy poddane nitrokarburacji zwykle tworzą cienką warstwę związków żelaza, węgla i azotu nad strefą dyfuzji zawierającą azot, podczas gdy elementy węgloazotowane charakteryzuje się przede wszystkim na podstawie przemienionej, utwardzonej warstwy. Pomylenie tych dwóch procesów może prowadzić do błędnych oczekiwań dotyczących struktury fazowej, zmian wymiarowych, badań twardości oraz zachowania podczas zużycia lub korozji.
Porównanie z nawęglaniem
Nawęglanie wprowadza węgiel do austenitu i tworzy wysokowęglową warstwę powierzchniową nad wnętrzem o mniejszej zawartości węgla. Węgloazotowanie opiera się na tej samej ogólnej logice cieplnej, lecz jednocześnie wprowadza azot. Różnica ta ma istotne konsekwencje: azot modyfikuje hartowność, przebieg przemian, udział austenitu szczątkowego oraz zachowanie wzbogaconej warstwy podczas hartowania.
Warstwa nawęglona jest często głębsza niż warstwa węgloazotowana, chociaż żaden z tych procesów nie ma jednej stałej głębokości. Węgloazotowanie wybiera się zazwyczaj wtedy, gdy wystarczająca jest stosunkowo płytka warstwa oraz gdy zwiększenie hartowności dzięki azotowi może ograniczyć ryzyko niedostatecznego zahartowania powierzchni. Krótszy cykl obróbki często kojarzony z węgloazotowaniem wynika z określonej głębokości warstwy i temperatury procesu, a nie stanowi definicji tej metody. Długi cykl w niskiej temperaturze i krótki cykl w wysokiej temperaturze mogą prowadzić do odmiennych gradientów, odkształceń, rozrostu ziarna i udziału austenitu szczątkowego.
Nawęglanie zasadniczo wykorzystuje potencjał węglowy do ustalenia stężenia węgla na powierzchni. Węgloazotowanie wymaga kontroli zarówno potencjału węglowego, jak i potencjału azotowego. Zwiększenie dodatku amoniaku nie powoduje po prostu zwiększenia twardości warstwy. Nadmiar azotu może zwiększać udział austenitu szczątkowego, sprzyjać powstawaniu porowatości lub niejednorodności składu chemicznego powierzchni w nieodpowiednich warunkach oraz zmieniać reakcję wymiarową. Nadmiar węgla może prowadzić do powstania wysokowęglowej powierzchni, która po hartowaniu jest krucha lub zawiera nadmierną ilość austenitu szczątkowego. Kontrola pieca i pomiar parametrów atmosfery są zatem częścią specyfikacji metalurgicznej.
Sama stal zmienia charakter tego porównania. Niskowęglowa stal niestopowa może uzyskać w wyniku węgloazotowania użyteczną, płytką warstwę martenzytyczną, natomiast niskostopowa stal do nawęglania, taka jak SAE 8620, jest często wybierana tam, gdzie wymagana jest większa głębokość warstwy i większa hartowność rdzenia. Elementu z SAE 8620 po nawęglaniu i elementu z AISI 1018 po węgloazotowaniu nie można porównywać wyłącznie na podstawie twardości powierzchni. Różnią się one gradientami stężenia węgla, zawartością azotu, przemianami w rdzeniu, odkształceniami i zdolnością do przenoszenia obciążeń.
Oba procesy mogą po hartowaniu wytwarzać w pobliżu powierzchni ściskające naprężenia własne, co może zwiększać odporność na niektóre formy zmęczenia kontaktowego lub zginającego. Żaden z tych procesów nie gwarantuje korzystnego stanu naprężeń. Rzeczywisty wynik zależy od intensywności hartowania, wielkości przekroju, geometrii, wcześniejszej mikrostruktury i odpuszczania. Zachowanie podczas zużycia, tarcia i tribokorozji zależy również od materiału przeciwpowierzchni, smarowania, nacisku kontaktowego, stanu powierzchni i środowiska; sama nazwa procesu nie pozwala przewidzieć właściwości użytkowych.
Warstwa martenzytyczna i zmienne procesu
Warstwa martenzytyczna powstaje tylko wtedy, gdy wzbogacony austenit zostanie ochłodzony przez zakres przemian z wystarczającą szybkością. Hartowanie w oleju, polimerze, kąpieli solnej lub gazie zapewnia odmienne przebiegi odprowadzania ciepła. Intensywne hartowanie może zwiększyć udział martenzytu, ale jednocześnie zwiększa ryzyko odkształceń i pęknięć. Łagodne hartowanie może pozostawić bainit lub perlit w obszarach, które miały zostać całkowicie utwardzone. Hartowanie przerywane lub stopniowe może ograniczyć odkształcenia, lecz zmienia drogę przemiany i musi zostać zakwalifikowane dla geometrii danego elementu.
Temperatura kontroluje dyfuzję i rozrost ziaren austenitu. Czas kontroluje głębokość wnikania węgla i azotu. Skład atmosfery kontroluje dopływ składników do powierzchni. Warunki hartowania kontrolują fazy końcowe. Skład stali kontroluje hartowność i wydzielanie faz. Zmienne te wzajemnie na siebie oddziałują, dlatego podanie temperatury węgloazotowania bez informacji o czasie, atmosferze, gatunku stali i warunkach hartowania nie stanowi odtwarzalnej specyfikacji obróbki.
Weryfikacja powinna obejmować więcej niż maksymalną twardość powierzchni. Pomiar profilu twardości od powierzchni w kierunku rdzenia może określić efektywną głębokość warstwy, natomiast badania metalograficzne mogą ujawnić martenzyt, austenit szczątkowy, bainit, węgliki, azotki, odwęglenie i utlenianie międzykrystaliczne. W przypadku części precyzyjnych konieczne mogą być również kontrola wymiarów i ocena naprężeń własnych.
ISO 18203:2026 obejmuje warstwy utwardzone powierzchniowo wytwarzane przez węgloazotowanie, nawęglanie, azotowanie oraz hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe. ISO 2639:2002 dotyczy określania i weryfikacji głębokości warstwy nawęglonej i zahartowanej; jej zakres zastosowania opiera się na kryterium twardości mniejszej niż 450 HV 1 przy trzykrotności głębokości warstwy. Kryterium tego nie należy bezkrytycznie przenosić na każdą specyfikację węgloazotowania. Rysunek techniczny lub norma procesowa musi określać metodę pomiaru, skalę twardości, miejsce pomiaru, głębokość minimalną lub efektywną, stan powierzchni oraz granice akceptacji. Utwardzenie warstwy powierzchniowej potwierdza się na podstawie wymaganej mikrostruktury i profilu głębokości, a nie pojedynczego, wysokiego odczytu twardości powierzchni.
Azotowanie: dyfuzja azotu bez konwencjonalnego nawęglania
Azotowanie jest azotowym obróbką termochemiczną, w której azot wnika w powierzchnię stali i reaguje z żelazem oraz wybranymi pierwiastkami stopowymi. Nie jest więc niskowęglową odmianą nawęglania. Nawęglanie tworzy warstwę wzbogaconą w węgiel, która zwykle jest austenityzowana i hartowana w celu wytworzenia wysokowęglowego martenzytu. W azotowaniu zazwyczaj obrabia się wcześniej ulepszoną cieplnie stal w temperaturze niższej od zakresu przemian krytycznych, dlatego utwardzona powierzchnia składa się głównie z ferrytu umocnionego azotem oraz azotków stopowych, a nie z zahartowanej warstwy martenzytycznej.
ASM International definiuje utwardzanie warstwy wierzchniej jako obróbkę materiału żelaznego, w wyniku której jego warstwa powierzchniowa, czyli warstwa wierzchnia, staje się znacznie twardsza niż rdzeń. Azotowanie spełnia tę definicję, lecz droga do uzyskania twardości jest inna. U.S. National Bureau of Standards klasyfikuje nawęglanie, azotowanie i węgloazotowanie w zależności od tego, czy do powierzchni dodawany jest węgiel, azot, czy oba te pierwiastki. Klasyfikacja ta jest bardziej użyteczna niż traktowanie każdego procesu utwardzania warstwy wierzchniej jako jednego cyklu temperaturowego.
Dyfuzja azotu i powstawanie azotków
Na powierzchni obrabianego elementu azot jest dostarczany przez atmosferę zdysocjowanego amoniaku, plazmę lub inne kontrolowane medium zawierające azot. Atomy azotu rozpuszczają się na powierzchni stali i dyfundują do jej wnętrza. Część pozostaje w międzywęzłowym roztworze stałym, a część łączy się z żelazem lub pierwiastkami stopowymi, tworząc azotki. Uzyskany profil twardości zależy od potencjału azotowego, temperatury, czasu, składu stali, wcześniejszej obróbki cieplnej oraz reakcji zachodzących na powierzchni.
Stale przeznaczone do azotowania dobiera się częściowo ze względu na obecność pierwiastków tworzących azotki. Aluminium, chrom, molibden, wanad, tytan, a niekiedy także niob mogą tworzyć drobno rozmieszczone azotki stopowe. Cząstki te utrudniają ruch dyslokacji i zwiększają twardość w strefie dyfuzji. Ich działanie nie jest wzajemnie zamienne: każdy z tych pierwiastków ma inną rozpuszczalność, stabilność azotków, charakterystykę wydzielania oraz wpływ na ciągliwość i zmiany wymiarowe. Sama obecność danego pierwiastka w świadectwie składu chemicznego nie potwierdza określonej głębokości azotowania ani twardości. Do uzyskania takich wyników konieczne są zdefiniowany proces i metoda weryfikacji.
Do typowych wyborów technologicznych należą stale przeznaczone do azotowania zgodnie z EN 10085, a także stale stopowe, takie jak AISI 4140, jeśli określono wymaganą podatność na azotowanie, sposób obróbki rdzenia oraz warunki eksploatacji. Żadnemu gatunkowi nie należy przypisywać ogólnego wyniku azotowania bez kontroli jego dokładnego składu chemicznego, wcześniejszego stanu odpuszczenia, stanu powierzchni oraz cyklu piecowego.
Transport azotu jest silnie uzależniony od reakcji powierzchniowej. W azotowaniu gazowym dysocjacja amoniaku i wynikający z niej potencjał azotowy określają aktywność azotu przy obrabianym elemencie. W azotowaniu plazmowym bombardowanie jonami może oczyszczać i aktywować powierzchnię, natomiast parametry elektryczne wpływają na nagrzewanie i transport składników. Procesy te są powiązane, lecz nie prowadzą do powstawania identycznych warstw związków, chropowatości, porowatości ani jednorodności lokalnej.
Na powierzchni zewnętrznej może powstać warstwa związków. Składa się ona głównie z azotków żelaza, powszechnie opisywanych jako azotek żelaza epsilon, ε-Fe₂–₃N, oraz azotek żelaza gamma-prime, γ′-Fe₄N. W zależności od potencjału azotowego i kontroli cyklu warstwa ta może składać się głównie z jednej fazy, z mieszaniny faz albo być na tyle cienka, że jej ciągłość jest ograniczona. Pod nią znajduje się strefa dyfuzji, w której azot jest rozpuszczony w osnowie i w której może zachodzić wydzielanie azotków stopowych. Warstwa związków może poprawiać odporność na zużycie adhezyjne i działanie niektórych środowisk korozyjnych, lecz może również być krucha, porowata lub słabo związana z podłożem, jeśli jej skład chemiczny i grubość są nieodpowiednie. Gruba warstwa biała nie jest automatycznie dowodem prawidłowo przeprowadzonej obróbki.
Strefa dyfuzji nie jest równoważna przekształconemu obszarowi martenzytycznemu powstającemu podczas nawęglania. Może zawierać gradient twardości wywołany zmniejszającym się stężeniem azotu i zmieniającą się wraz z głębokością gęstością wydzieleń. Rdzeń zachowuje mikrostrukturę uzyskaną w wyniku wcześniejszego hartowania i odpuszczania. Z tego względu azotowanie zazwyczaj rozpoczyna się od stali, której właściwości rdzenia są już ustalone. Cykl azotowania nie ma zastępować tej obróbki cieplnej rdzenia.
Terminologia dotycząca warstwy azotowanej
Określenie „warstwa azotowana” jest stosowane w przemyśle, lecz może obejmować dwie odrębne struktury. W raporcie należy wskazać, czy oznacza ono całkowitą grubość warstwy azotowanej, grubość warstwy związków, głębokość strefy dyfuzji czy określoną głębokość skuteczną wyznaczoną na podstawie twardości. „Warstwa biała” jest terminem metalograficznym oznaczającym warstwę związków po trawieniu; nie stanowi pełnego opisu obszaru azotowanego.
Rozróżnienie to ma znaczenie podczas kontroli. Przekrój może wykazywać cienką, ciągłą warstwę związków nad znacznie grubszą strefą dyfuzji. Alternatywnie warstwa związków może być celowo ograniczona, podczas gdy strefa dyfuzji zapewnia główną twardość przenoszącą obciążenie. Elementy narażone na ślizganie, udary, kontakt toczny lub działanie środowisk korozyjnych mogą wymagać odmiennego zrównoważenia tych obszarów. Zachowania w zakresie tarcia i zużycia nie można przewidzieć na podstawie jednej wartości twardości powierzchni, ponieważ na kontakt wpływają również chropowatość, porowatość, morfologia azotków, materiał przeciwpowierzchni, smarowanie i naprężenia szczątkowe.
Raportowanie warstwy azotowanej
- Warstwa związków Należy podać grubość oraz, gdy jest to wymagane, skład fazowy, ciągłość i porowatość.
- Strefa dyfuzji Należy podać obszar umocniony azotem znajdujący się pod warstwą związków.
- Profil twardości Należy określić obciążenie badania, odstępy między pomiarami, przygotowanie powierzchni i punkt końcowy.
- Rdzeń Należy odnotować istniejący stan obróbki cieplnej i twardość.
Głębokość azotowania należy podawać wraz z podstawą pomiaru. Granica metalograficzna, profil mikrotwardości i profil stężenia azotu nie muszą dawać tej samej wartości. ISO 18203:2026 obejmuje warstwy utwardzone powierzchniowo wytwarzane przez azotowanie, a także nawęglanie, węgloazotowanie, hartowanie płomieniowe, hartowanie indukcyjne, hartowanie wiązką elektronów i hartowanie laserowe. Uwzględnienie tych procesów nie oznacza, że kryteria głębokości warstwy są dla nich identyczne; odpowiednia definicja i procedura pomiarowa muszą odpowiadać zastosowanej obróbce.
ISO 2639:2002 dotyczy określania i weryfikacji głębokości warstwy nawęglonej i zahartowanej. Jej zastosowanie obejmuje warunek twardości poniżej 450 HV 1 przy trzykrotności głębokości warstwy. Kryterium tego nie należy bezkrytycznie przenosić na warstwy azotowane. Azotowanie często prowadzi do stopniowego spadku twardości, tworzy warstwę związków pełniącą odrębną funkcję oraz pozostawia rdzeń, którego twardość może już być stosunkowo wysoka. Specyfikacja dotycząca azotowania powinna określać obciążenie pomiarowe, odstępy między punktami profilu, usunięcie warstwy związków lub jej uwzględnienie, a także przyjęty punkt końcowy.
Stabilność wymiarowa i ograniczenia procesu
Azotowanie często wybiera się w sytuacjach, gdy konieczne jest ograniczenie odkształceń, ponieważ zwykle pozwala uniknąć etapów austenityzowania i hartowania związanych z nawęglaniem. Zaleta ta jest rzeczywista, lecz nie absolutna. Obrabiany element jest nadal nagrzewany przez wiele godzin, a pochłanianie azotu, wydzielanie azotków, odprężanie naprężeń po obróbce mechanicznej oraz wzrost warstwy związków mogą zmieniać jego wymiary. Szczególnie wrażliwe są cienkie przekroje, ostre krawędzie, połączenia wciskowe i powierzchnie uprzednio obrobione na zimno. Nadal konieczne są oprzyrządowanie mocujące oraz planowanie naddatków.
Mikrostruktura wyjściowa ma decydujące znaczenie. Rdzeń po hartowaniu i odpuszczaniu zapewnia wytrzymałość i stabilność, od których zależy warstwa azotowana, natomiast nadmierne naprężenia szczątkowe lub nieodpowiednia temperatura odpuszczania mogą powodować zmiany wymiarowe podczas obróbki. Temperatura azotowania musi również pozostawać zgodna z wcześniejszym stanem odpuszczenia; jeśli element zostanie poddany działaniu temperatury wyższej niż temperatura zastosowana podczas odpuszczania, twardość rdzenia może się zmniejszyć, mimo że powierzchnia stanie się twardsza.
Stan powierzchni decyduje o wnikaniu azotu. Warstwy tlenkowe, pozostałości oleju, odwęglenie, uszkodzenia po szlifowaniu, rozmazany metal i nierównomierna chropowatość mogą powodować nieciągłe warstwy związków lub niespójne głębokości dyfuzji. Czyszczenie, aktywacja, maskowanie i kontrolowana obróbka wstępna są zatem wymaganiami procesu, a nie czynnościami kosmetycznymi. Krawędzie i otwory mogą otrzymywać inny strumień azotu niż rozległe, płaskie powierzchnie, natomiast w obróbce plazmowej mogą występować lokalne efekty związane z geometrią i ekranowaniem elektrycznym.
Temperatura, czas i potencjał azotowy również nakładają ograniczenia. Wyższa temperatura zazwyczaj przyspiesza dyfuzję i wydzielanie, lecz może zwiększać zmiany wymiarowe, modyfikować wcześniejszy stan odpuszczenia lub prowadzić do powstania nadmiernie grubej warstwy związków. Wydłużenie obróbki zwiększa głębokość jedynie zgodnie z kinetyką dyfuzji; nie gwarantuje proporcjonalnego zwiększenia użytecznej głębokości warstwy przenoszącej obciążenie. Nadmiar azotu może sprzyjać powstawaniu kruchych lub porowatych struktur powierzchniowych. Kontrola procesu musi zatem określać zamierzony stan warstwy związków, a nie tylko temperaturę i czas trwania cyklu w piecu.
Azotowanie należy oceniać w odniesieniu do rzeczywistej funkcji eksploatacyjnej: twardości strefy dyfuzji przenoszącej obciążenie, tarcia, zużycia, korozji, zmęczenia, tolerancji wymiarowej i wytrzymałości rdzenia. Stosowanie wyłącznie kryteriów nawęglania oznacza pomylenie struktury powstałej w wyniku dyfuzji azotu z zahartowaną warstwą węglową. Taki błąd może prowadzić do uzyskania pozornie zgodnego wyniku pomiaru twardości przy jednoczesnym pominięciu warstwy decydującej o uszkodzeniu.
Ferrytyczne azotowęglowanie i warstwy azotowęglowane
Ferrytyczne azotowęglowanie (FNC), często nazywane również obróbką azotowęglowania ferrytycznego, jest termochemicznym procesem utwardzania warstwy wierzchniej, w którym węgiel i azot dyfundują jednocześnie do ferrytu, podczas gdy stal pozostaje poniżej temperatury krytycznej przemiany. Rozróżnienie względem nawęglania z azotowaniem jest istotne z punktu widzenia metalurgii. Nawęglanie z azotowaniem wprowadza węgiel i azot do austenitu, zwykle w temperaturze wystarczająco wysokiej do wytworzenia po hartowaniu warstwy martenzytycznej. Azotowanie węglowe zazwyczaj nie obejmuje takiego cyklu austenityzacji i hartowania. Modyfikuje istniejącą powierzchnię ferrytyczną poprzez dyfuzję międzywęzłową i tworzenie faz związkowych.
Termin azotowęglowanie może określać całą rodzinę procesów, natomiast ferrytyczne azotowęglowanie wskazuje na wariant prowadzony w temperaturze poniżej krytycznej. Procesy gazowe, kąpiel solna i plazmowe mogą dostarczać składników zawierających azot i węgiel, jednak różnią się składem chemicznym gazu, sposobem kontroli reakcji oraz stanem powierzchni. U.S. National Bureau of Standards klasyfikuje nawęglanie, azotowanie oraz nawęglanie z azotowaniem według tego, czy na powierzchnię wprowadzany jest węgiel, azot czy oba te pierwiastki; FNC należy do tej samej klasyfikacji termochemicznej, lecz jego ferrytyczna temperatura obróbki i powstająca mikrostruktura wymagają odrębnego omówienia.
Obróbka w temperaturze poniżej krytycznej
Przedmiot obrabiany jest nagrzewany poniżej dolnej temperatury krytycznej Ac1, dzięki czemu osnowa pozostaje ferrytyczna, zamiast przekształcać się w austenit. Azot i węgiel wnikają w powierzchnię z atmosfery obróbczej lub kąpieli i dyfundują do wnętrza materiału. Ponieważ nie zachodzi zamierzona przemiana fazowa całej objętości, po której następowałoby hartowanie, zmiana wymiarów i odkształcenia są często mniejsze niż w przypadku nawęglania lub nawęglania z azotowaniem. Nie oznacza to jednak, że zjawiska te nie występują. Gradienty temperatury, istniejące naprężenia, ślady obróbki skrawaniem, geometria części oraz wzrost warstwy związkowej nadal mogą zmieniać wymiary i kształt.
Skład stali ma zasadniczy wpływ na efekt obróbki. Samo żelazo może tworzyć węglikoazotki i azotki żelaza, natomiast takie pierwiastki stopowe jak chrom, molibden, wanad i aluminium tworzą w strefie dyfuzji trwałe azotki stopowe. Wydzielenia te utrudniają ruch dyslokacji i zwiększają twardość pod powierzchnią. Stale niskowęglowe i niskostopowe mogą dzięki temu uzyskać twardą powierzchnię bez wytworzenia głębokiej, hartowanej warstwy martenzytycznej charakterystycznej dla stali nawęglanych. Stale do azotowania, w tym gatunki oznaczane jako EN 41B lub AISI 4140, pod warunkiem kontrolowania właściwego oznaczenia normowego i wcześniejszej obróbki cieplnej, reagują inaczej niż stale węglowe zwykłej jakości, ponieważ ich dodatki stopowe wpływają na dyfuzję azotu, wydzielanie faz i twardość.
Temperaturę, czas, potencjał oraz sposób chłodzenia należy kontrolować łącznie. Wysoki potencjał azotowy może powodować powstawanie grubej, kruchej warstwy związkowej; niewystarczający potencjał może prowadzić do powstania warstwy o małej grubości lub do braku ciągłej warstwy. Aktywność węgla również zmienia równowagę fazową i może wpływać na porowatość. Cykl obróbki w piecu nie jest zatem zamienny z recepturą nawęglania, nawet jeśli poddawany obróbce jest ten sam element stalowy.
Warstwa związkowa i strefa dyfuzji
Powierzchnię azotowęglowaną zwykle opisuje się jako dwa przylegające obszary. Zewnętrzna warstwa związkowa, nazywana niekiedy białą warstwą po trawieniu metalograficznym, składa się głównie z węglikoazotków żelaza. W jej skład mogą wchodzić faza epsilon, w przybliżeniu Fe₂–₃(N,C), oraz faza gamma prime, w przybliżeniu Fe₄(N,C), przy czym ich udział zależy od temperatury, składu chemicznego gazu lub kąpieli oraz czasu obróbki. Warstwa ta nie jest po prostu „twardym azotem”. Jest chemicznie odrębną, ceramicznopodobną strefą reakcji, której budowa fazowa, grubość, ciągłość i porowatość decydują o jej zachowaniu w kontakcie.
Poniżej znajduje się strefa dyfuzji. Stężenie azotu i węgla zmniejsza się wraz z głębokością, natomiast wydzielenia azotków stopowych i lokalne odkształcenie sieci krystalicznej mogą powodować powstanie gradientu twardości. Strefa dyfuzji zwykle przechodzi stopniowo w niezmieniony rdzeń, zamiast kończyć się na ostrej granicy metalurgicznej. Jej użyteczną głębokość należy zatem definiować za pomocą kryterium pomiarowego, a nie na podstawie widocznej krawędzi na wypolerowanym przekroju.
Ciągłość ma istotne znaczenie. Cienka, ciągła warstwa związkowa może chronić powierzchnię ślizgową, natomiast warstwa nieciągła może odsłaniać bardziej miękkie obszary i powodować nierównomierny kontakt. Nadmierna grubość może zwiększać kruchość oraz sprzyjać pękaniu lub odpryskiwaniu pod wpływem uderzeń albo wysokich naprężeń kontaktowych. Równie istotna jest porowatość: kontrolowana porowatość w pobliżu powierzchni może zatrzymywać środek smarny w niektórych zastosowaniach, lecz pory połączone ze sobą mogą umożliwiać dostęp korozyjnego elektrolitu i tworzyć miejsca inicjacji pęknięć. Znaczenie ma również skład, ponieważ warstwy epsilon i gamma prime nie mają identycznej twardości, kruchości, stabilności chemicznej ani charakterystyki tarcia.
Podłoże pozostaje częścią układu przenoszącego obciążenie. Twarda warstwa związkowa wsparta na miękkim rdzeniu może ulec zgnieceniu lub pękaniu, nawet jeśli pomiar twardości powierzchni wykaże imponującą wartość. Wcześniejsze hartowanie i odpuszczanie, twardość rdzenia, naprężenia szczątkowe, wtrącenia oraz geometria powierzchni wpływają na zdolność podłoża do podparcia warstwy. Szlifowanie, polerowanie, bębnowanie, śrutowanie lub usunięcie najbardziej zewnętrznej warstwy może zmienić chropowatość, otworzyć albo zamknąć pory oraz wpłynąć na zmierzoną i użytkową grubość warstwy po obróbce.
Weryfikacja powinna rozdzielać grubość warstwy związkowej od głębokości strefy dyfuzji i powinna wskazywać zastosowaną metodę. Metalografia przekroju może ujawnić morfologię faz i porowatość; pomiary mikrotwardości wzdłuż przekroju mogą określić gradient twardości; mikroskopia elektronowa skaningowa i dyfrakcja rentgenowska mogą pomóc w ocenie morfologii oraz budowy fazowej. ISO 18203:2026 obejmuje warstwy utwardzane powierzchniowo metodami termochemicznymi, w tym przez nawęglanie z azotowaniem, nawęglanie i azotowanie, a także metodami miejscowej obróbki cieplnej. Zakres tej normy zapewnia wspólne ramy pomiaru grubości warstw, jednak podane kryterium nadal musi określać, czy odnosi się do warstwy związkowej, strefy dyfuzji czy do określonej granicznej wartości twardości.
ISO 2639:2002 dotyczy głębokości warstwy nawęglonej i zahartowanej, a nie automatycznie każdej warstwy azotowęglowanej. Norma określa zastosowanie na podstawie warunku twardości mniejszej niż 450 HV 1 na głębokości równej trzykrotnej głębokości warstwy. Zastosowanie tej zasady bez sprawdzenia rodzaju obróbki może prowadzić do błędnej interpretacji profilu FNC, zwłaszcza gdy cienka warstwa związkowa znajduje się nad płytką strefą dyfuzji, a twardość rdzenia jest już wysoka.
Uwagi dotyczące zużycia, tarcia i korozji
Azotowęglowanie może jednocześnie zmieniać właściwości tribologiczne za pomocą kilku mechanizmów: warstwa związkowa zwiększa twardość powierzchni, strefa dyfuzji podpiera warstwę zewnętrzną, a końcowa chropowatość reguluje rzeczywistą powierzchnię kontaktu i zatrzymywanie środka smarnego. Rezultat nie stanowi uniwersalnej poprawy. Prędkość ślizgania, obciążenie, materiał przeciwpowierzchni, smarowanie, temperatura, zanieczyszczenia oraz geometria kontaktu mogą odwrócić kolejność dwóch metod obróbki pod względem uzyskiwanych wyników.
W przeglądzie dotyczącym tribologii i tribokorozji borowanie, chromowanie dyfuzyjne, nawęglanie, azotowanie, azotowęglowanie oraz nawęglanie z azotowaniem sklasyfikowano jako obróbki związane z właściwościami w zakresie zużycia, tarcia i korozji. Klasyfikacja ta wskazuje cele inżynierskie, a nie gwarantowane wyniki. Ciągła warstwa węglikoazotkowa może ograniczać zużycie adhezyjne, natomiast warstwa porowata lub spękana może przyspieszać uszkodzenia ścierne albo odsłaniać podłoże. Chropowata powierzchnia po obróbce może zwiększać tarcie, nawet jeśli twardość wzrosła. Z drugiej strony polerowanie może zmniejszyć tarcie, lecz jednocześnie usunąć część warstwy związkowej lub zmienić strukturę jej porów.
W przypadku korozji należy zachować taką samą ostrożność. Niektóre powierzchnie azotowęglowane wykazują zwiększoną odporność w określonych środowiskach, ponieważ warstwa związkowa ogranicza dostęp do stali. Inne ulegają lokalnemu atakowi przez pory, pęknięcia, uszkodzenia krawędzi lub różnice galwaniczne między fazami. Próba w komorze solnej, badanie zanurzeniowe, badania elektrochemiczne i próby tribokorozji mierzą różne procesy uszkodzeń; żadnego z nich nie należy zastępować wartością twardości.
W dokumentacji specyfikacyjnej istotne informacje obejmują gatunek stali i wcześniejszą obróbkę cieplną, zastosowany wariant procesu, temperaturę i czas obróbki, fazę lub grubość warstwy związkowej, jej porowatość i ciągłość, głębokość strefy dyfuzji, profil twardości, chropowatość oraz operację wykańczającą. Informacje te pozwalają odróżnić kontrolowaną warstwę ferrytycznego azotowęglowania od nieprecyzyjnego stwierdzenia, że część została jedynie „utwardzona powierzchniowo”.
Inne Metody Utwardzania Powierzchniowego: Cyjanowanie, Borowanie i Chromowanie Dyfuzyjne
Definicja ASM International jest celowo szeroka: utwardzanie powierzchniowe jest obróbką materiału żelaznego, w wyniku której jego warstwa powierzchniowa, czyli warstwa utwardzona, staje się znacznie twardsza niż rdzeń. Definicja ta obejmuje więcej niż nawęglanie. U.S. National Bureau of Standards również klasyfikuje obróbki powierzchniowe według pierwiastków wprowadzanych do stali: węgla, azotu albo obu tych pierwiastków. Borowanie i chromowanie dyfuzyjne rozszerzają tę samą zasadę na bor i chrom, natomiast cyjanowanie wprowadza zarówno węgiel, jak i azot ze środowiska zawierającego cyjanek.
Obróbek tych nie należy oceniać wyłącznie na podstawie twardości powierzchni. Pierwiastek dyfundujący, powstający związek reakcyjny, temperatura procesu, droga przemian, grubość warstwy, jej przyczepność, naprężenia resztkowe oraz stan rdzenia wspólnie decydują o tym, czy obrobiony element będzie dobrze pracował w warunkach zużycia ślizgowego, zużycia abrazyjnego, zmęczenia, tarcia lub tribokorozji. Przegląd Tribology and Tribocorrosion of Case-Hardened Steels wskazuje borowanie, chromowanie dyfuzyjne, nawęglanie, azotowanie, nitrocementowanie i węgloazotowanie jako obróbki powiązane, jednak nie wytwarzają one powierzchni o wzajemnie zamiennych właściwościach.
Cyjanowanie w kontekście historycznym i technicznym
Cyjanowanie jest obróbką termochemiczną, w której węgiel i azot wnikają w powierzchnię stali z ciekłej kąpieli soli cyjankowej, historycznie często opartej na cyjanku sodu lub cyjanku potasu z dodatkiem składników węglanowych i chlorkowych. Kąpiel dostarcza obu pierwiastków międzywęzłowych, podczas gdy obrabiany przedmiot jest utrzymywany w zakresie temperatur austenitycznych. Po wyjęciu z kąpieli element jest zwykle hartowany, dlatego wzbogacony austenit przekształca się w dużej mierze w martenzyt. Powstała warstwa jest więc pod względem metalurgicznym bliższa cienkiej warstwie węgloazotowanej niż warstwie azotowanej utworzonej poniżej temperatury krytycznej.
Znaczenie historyczne cyjanowania wynika z połączenia szybkiego przekazywania ciepła i stosunkowo płytkiego wzbogacania powierzchni. Małe koła zębate, sworznie, tuleje i inne elementy ze stali niskowęglowej mogły otrzymać twardą martenzytyczną warstwę powierzchniową bez długiego cyklu piecowego związanego z głębszym nawęglaniem. Obróbka ta pokazuje również, dlaczego „utwardzanie powierzchniowe” nie może być używane jako synonim nawęglania: cyjanowanie dostarcza zarówno azotu, jak i węgla, a azot zmienia stabilność austenitu, hartowność, zachowanie austenitu szczątkowego oraz reakcję na hartowanie.
Proces ten ma istotne ograniczenia. Kąpiel cyjankowa jest chemicznie niebezpieczna, wymaga kontrolowanych warunków prowadzenia procesu w zakładzie oraz ścisłej kontroli składu soli i temperatury. Wymagania dotyczące postępowania z kąpielą są częścią specyfikacji procesu, a nie szczegółami ubocznymi. Cyjanowanie jest również słabo dostosowane do elementów wymagających bardzo głębokiej warstwy utwardzonej, ponieważ jego praktyczną zaletą jest szybkie tworzenie stosunkowo płytkiej warstwy wzbogaconej. Hartowanie może powodować odkształcenia oraz powstawanie rozkładów naprężeń resztkowych rozciągających lub ściskających, zależnych od geometrii, składu stali, intensywności mieszania i odpuszczania.
Weryfikacja musi obejmować więcej niż odczyt wysokiej twardości na zewnętrznej powierzchni. Wypolerowany przekrój poprzeczny może ujawnić przejście od warstwy martenzytycznej do rdzenia o mniejszej zawartości węgla, natomiast pomiar mikrotwardości wzdłuż profilu pozwala określić efektywną głębokość warstwy utwardzonej. ISO 18203:2026 zapewnia ramy pomiaru warstw utwardzonych powierzchniowo wytworzonych metodami termochemicznymi, w tym przez nawęglanie, węgloazotowanie i azotowanie; w przypadku materiału cyjanowanego konieczne jest takie samo oddzielenie zmierzonego profilu twardości od warstwy oszacowanej wyłącznie wizualnie. Norma ISO 2639:2002 jest przeznaczona konkretnie do określania głębokości warstwy nawęglonej i zahartowanej, dlatego jej zastosowania nie należy automatycznie zakładać dla każdej struktury cyjanowanej. Podany w niej warunek twardości wynosi mniej niż 450 HV 1 na głębokości równej trzykrotnej głębokości warstwy.
Borowanie i twarde warstwy borkowe
Borowanie, nazywane również boronizowaniem, wprowadza bor do powierzchni stali, tworząc borki żelaza, zamiast jedynie wzbogacać ferryt lub austenit w międzywęzłowy pierwiastek rozpuszczony. Typowe metody procesu obejmują borowanie w proszku, obróbkę pastami lub proszkami, kąpiele stopione oraz metody gazowe lub wspomagane plazmą. Wybrana metoda określa aktywność boru, temperaturę, czas, czystość powierzchni oraz kształt frontu reakcji.
| Metoda | Główne rodzaje lub fazy na powierzchni | Główne rozróżnienie strukturalne |
|---|---|---|
| Cyjanowanie | Wzbogacona w węgiel i azot warstwa martenzytyczna | Metoda w kąpieli solnej, po której zwykle następuje hartowanie |
| Borowanie | FeB i Fe₂B | Twarda warstwa reakcyjna borków |
| Chromowanie dyfuzyjne | Roztwór stały bogaty w chrom lub związki bogate w chrom | Warstwa dyfuzyjna lub reakcyjna chromu |
W stalach węglowych i niskostopowych głównymi fazami są zwykle Fe₂B oraz — przy większej aktywności boru lub dłuższym czasie oddziaływania — zewnętrzna warstwa FeB położona nad Fe₂B. Ich morfologia jest często ząbkowana, a palczaste wypustki borków wnikają w podłoże. Geometria ta może poprawiać mechaniczne zakotwienie, ale sprawia również, że charakterystyka warstwy staje się bardziej zależna od miejsca pobrania przekroju i sposobu przygotowania próbki. Fe₂B jest na ogół mniej kruche niż FeB; nadmiernie gruba lub ciągła warstwa FeB może zmniejszać odporność na uderzenia, zginanie i niedopasowanie cieplne. Powierzchnia borowana nie jest więc po prostu twardszą wersją powierzchni nawęglanej.
Warstwa borkowa jest przypominającą ceramikę międzymetaliczną strefą reakcji połączoną z metalicznym podłożem. Przyczepność zależy od składu podłoża, udziału poszczególnych faz borkowych, porowatości, kształtu granicy rozdziału oraz kontroli procesu. Chrom, nikiel, molibden i węgiel mogą zmieniać wzrost borków oraz skład fazowy, dlatego ten sam nominalny proces nie jest uniwersalnie przenoszalny na każdy gatunek stali. Wysoka twardość powierzchni może sprzyjać odporności na zużycie abrazyjne, jednak w przypadku zbyt grubej, zbyt kruchej, niewłaściwie podpartej warstwy lub obciążenia udarowego dominować mogą pękanie albo odpryskiwanie.
Naprężenia resztkowe powstają zarówno w wyniku rozszerzania chemicznego podczas pobierania boru, jak i w wyniku cyklu cieplnego. Oddziałują one z uszkodzeniami szlifierskimi, wytrzymałością rdzenia i obciążeniami eksploatacyjnymi. Dlatego profil twardości w przekroju poprzecznym należy uzupełnić badaniami metalograficznymi identyfikującymi FeB, Fe₂B, pory, pęknięcia oraz przejście w podłoże objęte wpływem dyfuzji. Dyfrakcja rentgenowska może pomóc w identyfikacji faz i naprężeń resztkowych, natomiast badania zużycia muszą odtwarzać rzeczywistą przeciwpowierzchnię i obciążenie; właściwości boru nie można wnioskować wyłącznie z twardości.
Chromowanie dyfuzyjne i powierzchnie wzbogacone w pierwiastki
Chromowanie dyfuzyjne wprowadza chrom do powierzchni w wysokotemperaturowym procesie dyfuzyjnym. Możliwe są metody nawęglania kontaktowego w proszku, kąpieli stopionych, fazy gazowej oraz metody wspomagane plazmą, choć chemia reakcji i wyposażenie różnią się między nimi. Chrom może pozostać jako wzbogacony w chrom roztwór stały, reagować z węglem, tworząc węgliki bogate w chrom, albo tworzyć mieszaną warstwę dyfuzyjno-reakcyjną. Wynik zależy w dużym stopniu od zawartości węgla, pierwiastków stopowych, temperatury, czasu oraz potencjału chemicznego chromu.
To rozróżnienie oddziela chromowanie dyfuzyjne od chromowania elektrolitycznego. Chromowanie dyfuzyjne jest termochemiczną obróbką dyfuzyjną: skład powierzchni zmienia się również poniżej pierwotnej granicy rozdziału, zamiast otrzymywać wyłącznie naniesioną powłokę. W stali zawierającej węgiel w pobliżu powierzchni mogą powstawać węgliki bogate w chrom; w innych składach może dominować wzbogacenie w chrom i jego dyfuzja do ferrytu lub austenitu. Skład fazowy wpływa na twardość, ciągliwość, tarcie, zachowanie w warunkach utleniania i odporność korozyjną.
Chromowanie dyfuzyjne może być atrakcyjne w przypadku elementów wymagających powierzchni wzbogaconej w chrom, odpornej na określone rodzaje zużycia, utlenianie lub środowiska korozyjne, ale nie jest uniwersalnym zamiennikiem azotowania ani nawęglania. Oddziaływanie wysokiej temperatury może zmienić mikrostrukturę rdzenia, spowodować rozrost ziaren, zmienić wymiary lub doprowadzić do powstania naprężeń resztkowych podczas chłodzenia. Warstwy bogate w węgliki również mogą być kruche, a ich przyczepność zależy od stopniowego profilu składu i właściwego podłoża, a nie wyłącznie od zawartości chromu.
Weryfikacja powinna zatem łączyć metalograficzny pomiar strefy dyfuzji lub reakcji z analizą wrażliwą na skład chemiczny, taką jak spektroskopia z dyspersją energii, analiza wyładowaniem jarzeniowym lub inna kwalifikowana metoda. Profile twardości pokazują reakcję mechaniczną, ale nie pozwalają zidentyfikować węglików chromu ani odróżnić ich od bogatego w chrom roztworu stałego. ISO 18203:2026 jest przydatna w zakresie ogólnej metodyki pomiaru stosowanej do warstw utwardzonych termochemicznie, natomiast w sprawozdaniu należy określić przyjętą definicję grubości warstwy chromowanej dyfuzyjnie oraz przedstawić potwierdzające ją dowody fazowe. W przypadku wszystkich trzech obróbek właściwe pytanie nie brzmi: „jak twarda jest powierzchnia?”, lecz: jakie pierwiastki zostały wprowadzone, jakie fazy powstały, w jaki sposób warstwa jest podparta oraz czy jej struktura odpowiada rzeczywistemu mechanizmowi uszkodzenia elementu.
Miejscowe hartowanie cieplne: płomieniowe, indukcyjne, wiązką elektronów i laserowe
ISO 18203:2026 wymienia hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe obok nawęglania, węgloazotowania i azotowania jako metody wytwarzania warstw utwardzonych powierzchniowo. Ta klasyfikacja ma znaczenie. Utwardzanie powierzchniowe nie jest jednym cyklem cieplnym ani synonimem nawęglania. ASM International definiuje je jako obróbkę materiału żelaznego, w wyniku której jego warstwa powierzchniowa, czyli warstwa wierzchnia, staje się znacznie twardsza niż rdzeń. Miejscowa metoda cieplna zazwyczaj nie zmienia ani zawartości węgla, ani składu stopowego na powierzchni. Zamiast tego szybko nagrzewa istniejącą stal do zakresu austenitycznego, a następnie przekształca ten austenit w martenzyt w wyniku samoczynnego chłodzenia lub zastosowanego chłodzenia hartowniczego.
Wynik w dużej mierze zależy od gatunku wyjściowego. Stal średniowęglowa, taka jak AISI 1045, może wytworzyć twardą powierzchnię martenzytyczną, ale głębokość hartowania jest ograniczona zawartością węgla i hartownością. Stal chromowo-molibdenowa, taka jak AISI 4140 lub EN 42CrMo4, może zahartować się głębiej od nagrzanej powierzchni, ponieważ dodatki stopowe opóźniają tworzenie perlitu i bainitu podczas chłodzenia. Proces cieplny nie może więc zapewnić takiej samej głębokości warstwy utwardzonej w każdej stali jedynie przez zwiększenie mocy lub czasu oddziaływania. Jeżeli wnętrze chłodzi się zbyt wolno, dolna część nagrzanej strefy może zawierać bainit, perlit lub odpuszczony martenzyt zamiast w pełni zahartowanego martenzytu.

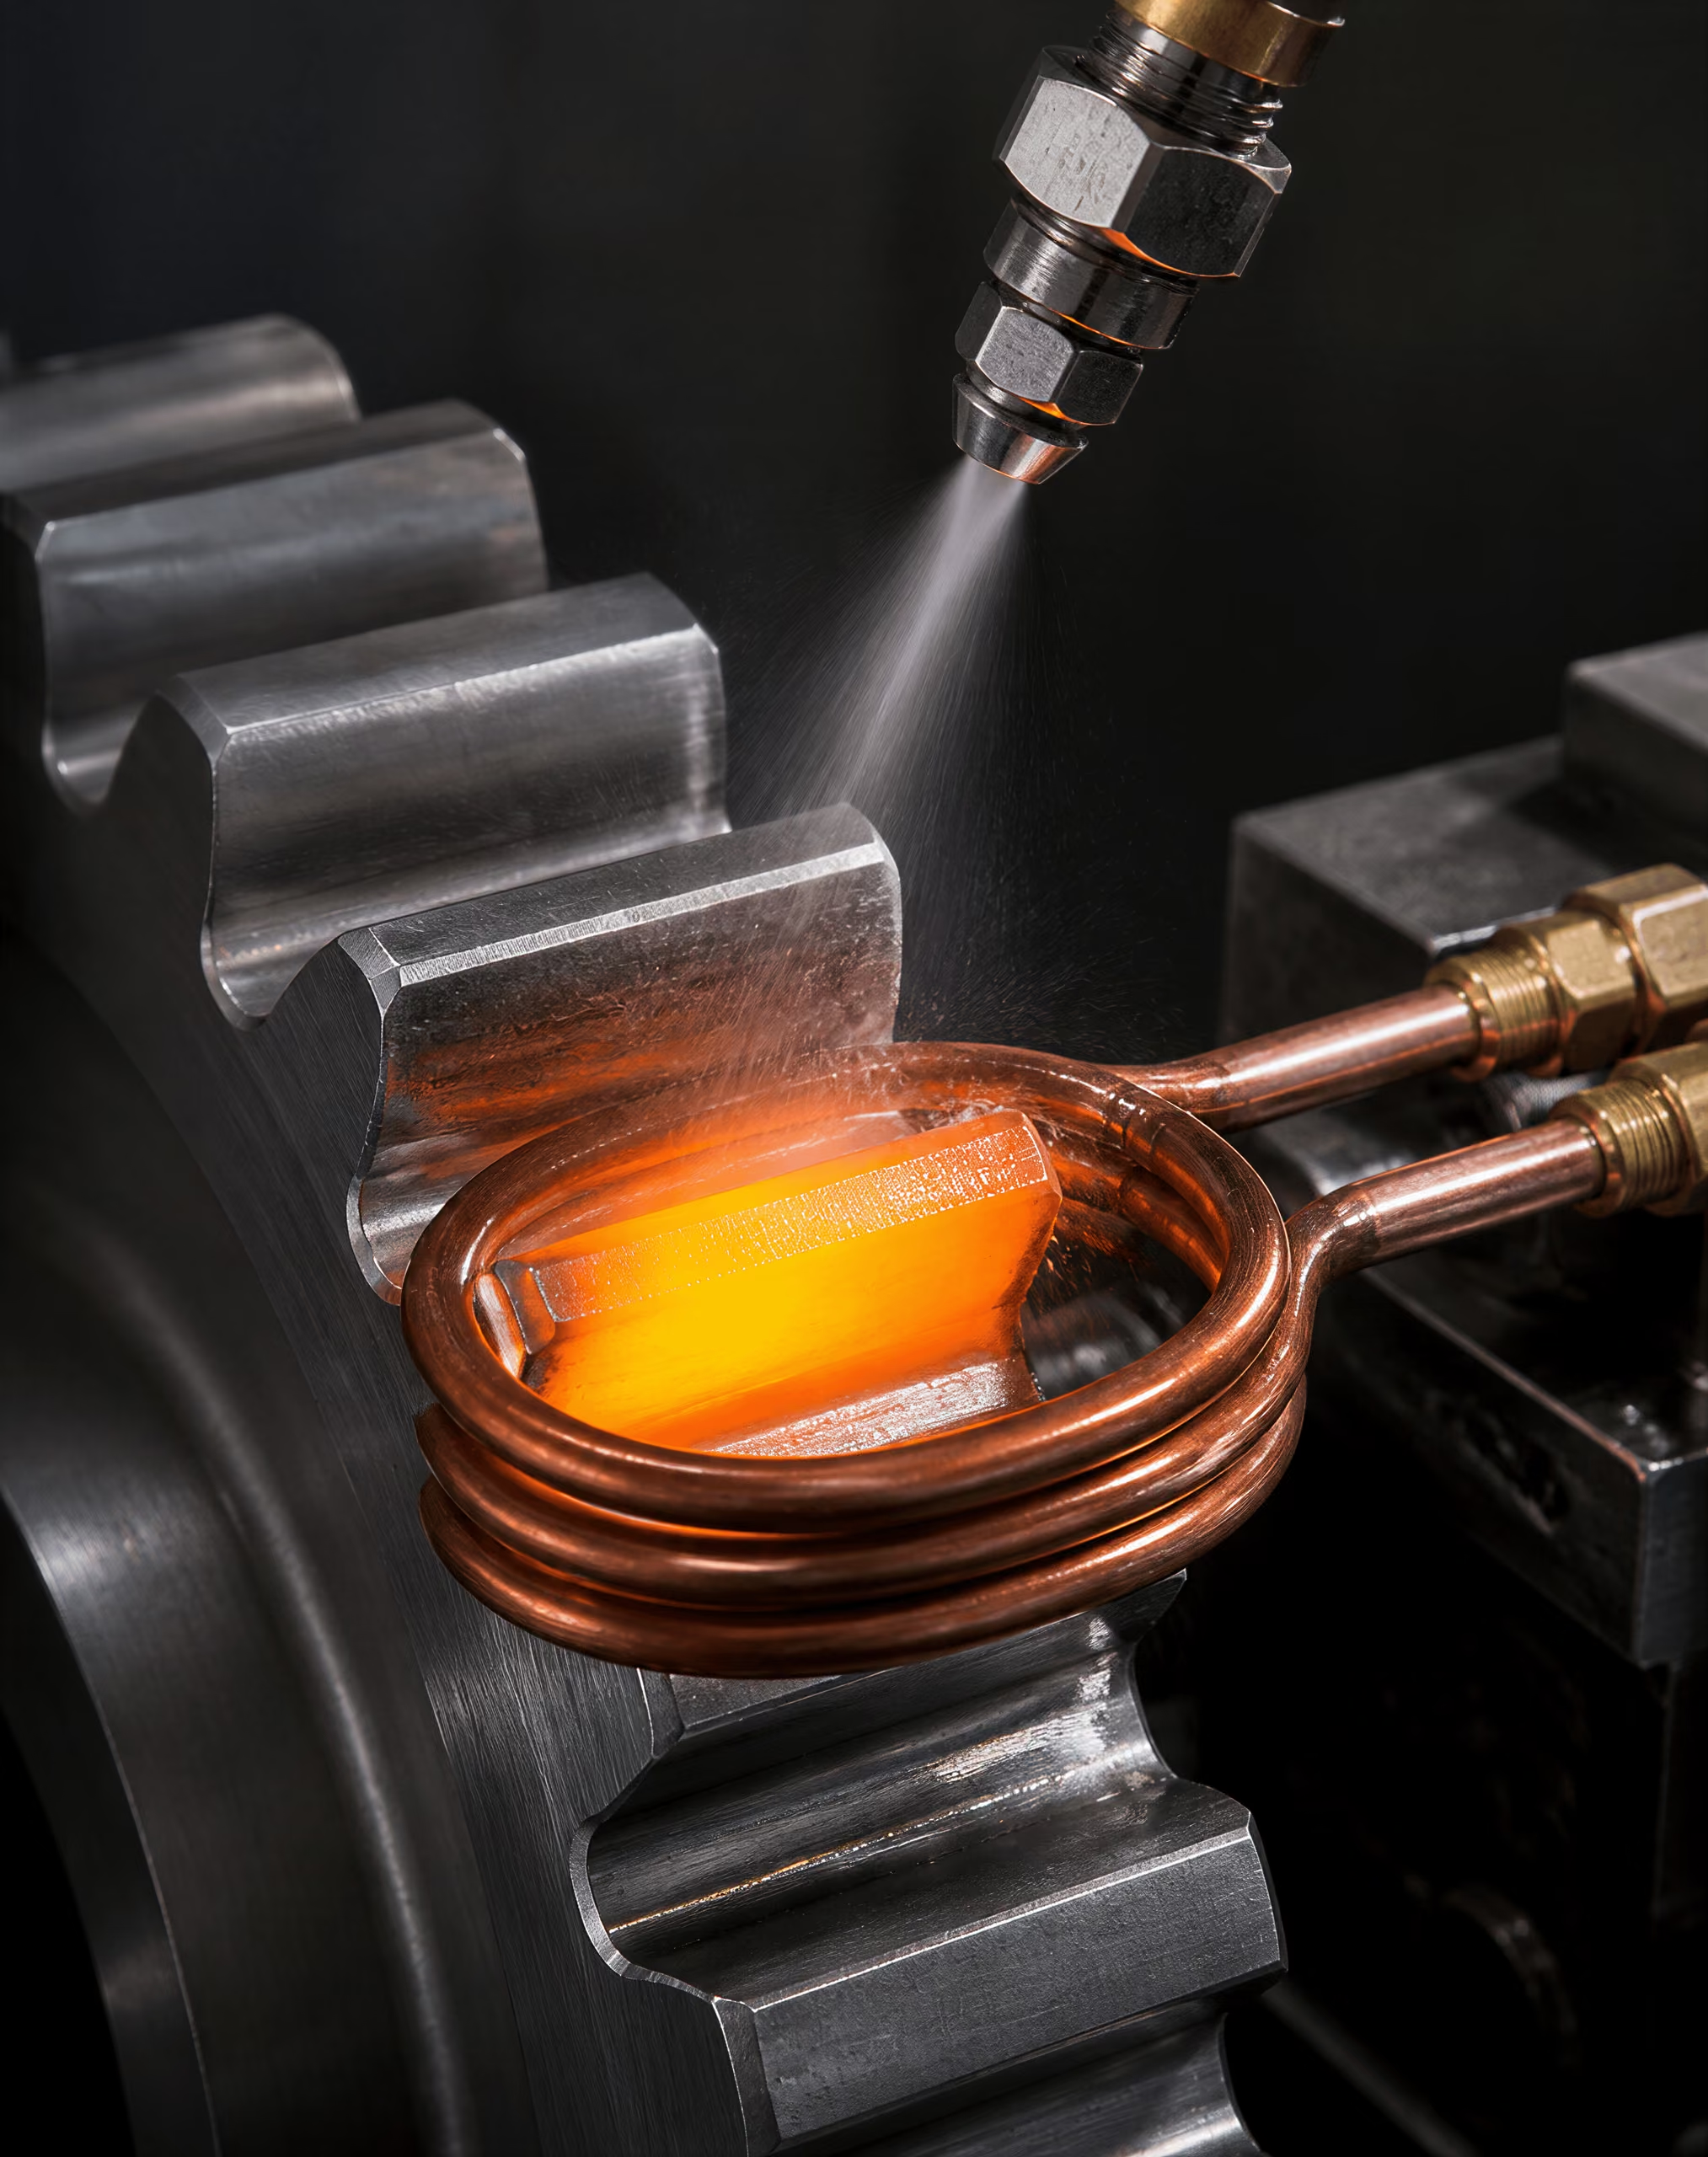
Austenityzowanie powierzchni i samoczynne chłodzenie
Hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe rozpoczyna się od miejscowego austenityzowania. Powierzchnia jest nagrzewana powyżej odpowiedniej temperatury krytycznej, zwykle powyżej Ac3 w przypadku stali podeutektoidalnej, podczas gdy zasadnicza objętość materiału pozostaje poniżej tej temperatury. Następnie nagrzana warstwa chłodzi się przez zakresy temperatur początku i końca przemiany martenzytycznej. W wielu zastosowaniach zimny rdzeń odprowadza ciepło wystarczająco szybko, aby zapewnić samoczynne chłodzenie. Woda, polimer, olej lub gaz mogą być również natryskiwane w celu zwiększenia i kontrolowania szybkości chłodzenia.
Samoczynne chłodzenie nie gwarantuje automatycznie równomiernej twardości. Duży wał ma większą zdolność pochłaniania ciepła niż cienki kołnierz; ostry narożnik traci ciepło w kilku kierunkach, a poprzedzająca operacja obróbki mechanicznej może zmienić stan powierzchni i przepływ ciepła. Powierzchnia może stać się martenzytyczna, podczas gdy strefa przejściowa będzie zawierać struktury mieszane. Nadmierna temperatura austenityzowania lub zbyt długi czas wygrzewania mogą powodować rozrost ziaren austenitu, rozpuszczanie pożądanych węglików, zwiększenie udziału austenitu szczątkowego i poszerzenie strefy wpływu ciepła. Niewystarczające nagrzanie może pozostawić nierozpuszczony ferryt lub wytworzyć rozkład twardości odpowiadający polu nagrzewania, a nie zamierzonej geometrii.
Cykl cieplny powoduje również powstawanie naprężeń własnych. Martenzyt zajmuje większą objętość niż macierzysty austenit, a powierzchnia i rdzeń chłodzą się oraz ulegają przemianom w różnym czasie. Ściskające naprężenia własne na powierzchni mogą poprawiać odporność na inicjację pęknięć i zmęczenie kontaktowe, natomiast naprężenia rozciągające lub stromy gradient naprężeń mogą sprzyjać odkształceniom i pękaniu. Na podstawie samej twardości nie można określić znaku ani wartości tych naprężeń. Wpływ mają geometria, więzy, intensywność chłodzenia, skład stopu i odpuszczanie.
Hartowanie płomieniowe wykorzystuje płomień tlenowo-paliwowy przesuwany po elemencie, po którym następuje samoczynne chłodzenie lub oddzielne chłodzenie natryskowe. Metoda ta nadaje się do dużych powierzchni i możliwych do naprawy układów produkcyjnych, jednak położenie płomienia, przepływ gazu, prędkość przesuwu oraz sposób sterowania przez operatora lub maszynę wpływają na powtarzalność. Nagrzewanie indukcyjne wykorzystuje zmienne pole elektromagnetyczne wytwarzane przez cewkę. Częstotliwość i moc określają rozkład nagrzewania elektrycznego, natomiast kształt cewki decyduje o tym, czy nagrzewany będzie wał, ząb, bieżnia czy wybrana powierzchnia. Hartowanie indukcyjne może zatem wytwarzać powtarzalne układy przy krótkich cyklach i ograniczonym narażeniu całego elementu na działanie pieca.
Hartowanie indukcyjne a nawęglanie i azotowanie
Hartowanie indukcyjne zachowuje pierwotny skład powierzchni stali. Stal zawierająca 0,40 procent węgla zachowuje w przybliżeniu taki poziom zawartości węgla na powierzchni; zmianie ulegają jedynie jej faza i twardość. Nawęglanie działa inaczej: węgiel dyfunduje do stali o mniejszej zawartości węgla, tworząc wysokowęglową powierzchnię nad niskowęglowym wnętrzem. Po austenityzowaniu i hartowaniu taki gradient umożliwia uzyskanie twardej martenzytycznej warstwy wierzchniej oraz bardziej ciągliwego rdzenia o mniejszej zawartości węgla. Warstwa nawęglona może być znacznie głębsza niż typowa warstwa uzyskiwana indukcyjnie, chociaż dokładna głębokość zależy od temperatury, czasu, atmosfery, gatunku stali i chłodzenia hartowniczego.
Węgloazotowanie wprowadza do austenitu zarówno węgiel, jak i azot, i zazwyczaj prowadzi do powstania warstwy martenzytycznej. Nitroazotowanie nie jest po prostu krótszym cyklem węgloazotowania: węgiel i azot dyfundują do ferrytu poniżej temperatury krytycznej, zwykle tworząc warstwę związków żelaza, węgla i azotu nad strefą dyfuzyjną wzbogaconą w azot. Azotowanie również przebiega poniżej zakresu przemian i prowadzi do powstawania azotków stopowych w odpowiednich stalach. Te metody termochemiczne zmieniają skład chemiczny; hartowanie indukcyjne zasadniczo tego nie robi.
Różnica ta decyduje o doborze materiału. Hartowanie indukcyjne wymaga wystarczającej zawartości węgla do uzyskania pożądanej twardości martenzytycznej oraz odpowiedniej hartowności dla wymaganej głębokości. Do nawęglania można stosować stal niskowęglową na rdzeń, taką jak stal do nawęglania, ponieważ węgiel jest dostarczany na powierzchnię. Azotowanie zależy szczególnie od obecności pierwiastków tworzących azotki, takich jak aluminium, chrom, molibden lub wanad, i nie wymaga takiego samego austenityzowania oraz cyklu hartowania. Stal niskostopowa, która słabo reaguje na hartowanie indukcyjne, może nadal otrzymać użyteczną warstwę azotowaną, podczas gdy skład nie tworzący azotków może nie zapewnić zamierzonej reakcji na azotowanie.
Hartowanie indukcyjne na ogół zapewnia lepszą kontrolę położenia i mniejsze całkowite odkształcenia niż długi cykl nawęglania, ponieważ nagrzewane są tylko wybrane obszary, a element przez krótszy czas przebywa w podwyższonej temperaturze. Nie oznacza to jednak braku odkształceń. Nierównomierne sprzężenie z cewką, asymetryczna grubość przekroju, opóźnienie chłodzenia i naprężenia przemianowe mogą zginać wały lub zmieniać geometrię zębów. Nawęglanie powoduje większe gradienty składu i przemian oraz może prowadzić do przyrostu wymiarów, powstawania austenitu szczątkowego i odkształceń podczas hartowania, ale może zapewnić głębokie warstwy przenoszące obciążenia. Azotowanie i ferrytowe nitroazotowanie pozwalają uniknąć austenityzowania i hartowania całej objętości, dlatego zmiana wymiarów jest często mniejsza; ich warstwa związków i strefa dyfuzyjna muszą jednak być kontrolowane pod kątem zamierzonego środowiska zużycia, tarcia lub tribokorozji.
Warstwy utwardzone wiązką elektronów i laserem
Hartowanie wiązką elektronów i laserowe koncentrują energię jeszcze precyzyjniej niż hartowanie płomieniowe lub konwencjonalne indukcyjne. Wiązka elektronów przekazuje energię w próżni i może tworzyć wąskie, dokładnie położone ścieżki austenityzowane. Hartowanie laserowe wykorzystuje pochłanianą wiązkę optyczną, często skanowaną po powierzchni, przy regulacji mocy, rozmiaru plamki i prędkości przesuwu w celu utrzymania kontrolowanego profilu cieplnego. Obie metody mogą przebiegać wzdłuż złożonych torów, obejmować wybrane zęby lub bieżnie ślizgowe i pozostawiać sąsiedni materiał w stanie zbliżonym do pierwotnego. Ich warstwy są zwykle płytkie w porównaniu z głęboką warstwą nawęgloną, chociaż rzeczywistą głębokość określają rozmiar wiązki, gęstość energii, szybkość skanowania, gatunek stali i odprowadzanie ciepła.
Obróbka wiązką może powodować strome gradienty cieplne. Szybkie chłodzenie może prowadzić do powstania drobnoziarnistego martenzytu i wąskiej strefy przejściowej, z niewielką możliwością rozrostu ziaren, jeżeli cykl jest właściwie kontrolowany. Może również powodować miejscowe rozciągające naprężenia własne, nadtapianie powierzchni, niedostateczne nagrzanie lub zmiękczone pasma nakładania, jeżeli dopływ energii jest niewłaściwie dopasowany do materiału. Hartowanie laserowe zwykle ma przebiegać poniżej temperatury topnienia; laserowe przetapianie lub stopowanie powierzchni to inna operacja i nie należy jej opisywać jako zwykłego hartowania laserowego. Obróbka wiązką elektronów wymaga również kontroli próżni, ogniskowania wiązki, prędkości przesuwu i geometrii elementu.
Weryfikacja musi obejmować więcej niż pojedynczy pomiar twardości powierzchni. ISO 18203:2026 dotyczy grubości warstw utwardzonych powierzchniowo wytwarzanych tymi metodami cieplnymi, a także przez nawęglanie, węgloazotowanie i azotowanie. Profil twardości od powierzchni w kierunku rdzenia może wskazać położenie strefy przejściowej, natomiast badania metalograficzne mogą rozróżnić martenzyt, ferryt, bainit, austenit szczątkowy, warstwy związków, węgliki i azotki. ISO 2639:2002 dotyczy konkretnie określania i weryfikacji głębokości warstwy nawęglonej i zahartowanej oraz wykorzystuje kryterium twardości poniżej 450 HV 1 na głębokości równej trzykrotnej głębokości warstwy. Kryterium tego nie należy bezkrytycznie przenosić na każdy profil laserowy lub indukcyjny. Określona metoda pomiaru twardości, obciążenie, orientacja przekroju, geometria układu, naprężenia własne, odkształcenia i warunki funkcjonalnego kontaktu muszą odpowiadać ocenianej obróbce.
Dobór Stali a Zależność między Warstwą Wierzchnią a Rdzeniem
Utwardzanie warstwy wierzchniej polega na obróbce materiału żelaznego w taki sposób, aby jego warstwa powierzchniowa, czyli warstwa utwardzona, stała się znacznie twardsza od rdzenia, zgodnie z definicją ASM International. Definicja ta opisuje różnicę właściwości, a nie konkretny cykl piecowy ani określoną grupę stopów. Dobór Stali decyduje o tym, jaką różnicę można uzyskać, jak głęboko będzie ona sięgać oraz czy rdzeń zachowa ciągliwość po utwardzeniu powierzchni.
Stan wyjściowy ma znaczenie równie duże jak nominalny gatunek. Stopień przerobu podczas kucia, kierunek walcowania, wyżarzanie, normalizowanie, wcześniejsze hartowanie i odpuszczanie, wielkość ziarna, segregacja oraz naddatek na obróbkę skrawaniem wpływają na przebieg procesu. Nawęglanie zastosowane do drobnoziarnistego półfabrykatu po normalizowaniu nie powoduje dokładnie takich samych odkształceń ani nie prowadzi do powstania takiej samej struktury rdzenia jak ten sam cykl zastosowany do elementu gruboziarnistego i intensywnie umocnionego na zimno. Dlatego specyfikacje obróbki powinny jednocześnie uwzględniać oznaczenie gatunku, wielkość przekroju, wcześniejszą obróbkę, docelową głębokość warstwy utwardzonej, twardość lub wytrzymałość rdzenia oraz dopuszczalne odkształcenie.
Stale niskowęglowe do warstw nawęglanych
Nawęglanie jest odpowiednie dla Stali zawierających wystarczającą ilość węgla, aby po hartowaniu wytworzyć użyteczną martenzytyczną strukturę we wnętrzu, lecz nie tak dużą, by cały element stał się nadmiernie twardy lub kruchy. Proces wprowadza węgiel do austenitycznej powierzchni w podwyższonej temperaturze, tworząc wysokowęglową warstwę wierzchnią nad niskowęglowym wnętrzem. Po nawęglaniu element utwardza się przez austenityzowanie i hartowanie, często połączone z odpuszczaniem w niskiej temperaturze. Powierzchnia może wówczas zawierać wysokowęglowy martenzyt, austenit szczątkowy i węgliki, natomiast w rdzeniu powstaje niskowęglowa struktura martenzytyczna, bainityczna lub mieszana, zależnie od hartowności i wielkości przekroju.
Do powszechnie stosowanych Stali do nawęglania należą SAE 1020, SAE 8620, SAE 4320, AISI 9310, EN 10084 16MnCr5 oraz EN 10084 20MnCr5. Oznaczenia te nie oznaczają, że każdy z wymienionych gatunków wytworzy taką samą warstwę. SAE 1020 ma stosunkowo niską zawartość dodatków stopowych i ograniczoną hartowność rdzenia, dlatego w grubym przekroju po hartowaniu pod warstwą nawęgloną może zachować ferryt i perlit albo bainit. SAE 8620 i 4320 zawierają chrom, nikiel i molibden w połączeniach zwiększających hartowność oraz umożliwiających uzyskanie mocniejszego rdzenia w większych przekrojach. AISI 9310, zawierająca nikiel, chrom i molibden, jest stosowana tam, gdzie wymagana jest głęboka warstwa nawęglona i wysoka wytrzymałość rdzenia, jednak również wymaga kontroli austenityzowania, hartowania i odpuszczania.
Potencjał węglowy oraz temperatura nawęglania muszą być dobierane z uwzględnieniem zawartości dodatków stopowych w Stali i wymaganej zawartości węgla na powierzchni. Nadmierna zawartość węgla na powierzchni może sprzyjać tworzeniu się siatek węglików, nadmiernej ilości austenitu szczątkowego i niestabilności wymiarowej, zamiast poprawiać właściwości użytkowe powierzchni. Znaczenie ma również gradient zawartości węgla: gwałtowna zmiana może powodować koncentrację naprężeń, podczas gdy odpowiednio stopniowana warstwa przenosi obciążenie na rdzeń w sposób bardziej równomierny. Efektywnej głębokości warstwy nie można określić wyłącznie na podstawie twardości powierzchni.
Wymagania dotyczące elementów nawęglanych często obejmują zarówno efektywną głębokość warstwy, jak i właściwości rdzenia. ISO 2639:2002 dotyczy określania i weryfikacji głębokości warstwy nawęglonej i zahartowanej; jako kryterium stosuje twardość mniejszą niż 450 HV 1 przy trzykrotności głębokości warstwy w celu określenia zakresu zastosowania metody. Profil twardości prowadzony od powierzchni w kierunku środka jest zatem bardziej miarodajny niż pojedynczy pomiar metodą Rockwella lub Vickersa na powierzchni. Może być również wymagane badanie metalograficzne w celu wykrycia utleniania, wydzielania węglików, austenitu szczątkowego, odwęglenia oraz niekorzystnej strefy przejściowej.
Wpływ dodatków stopowych na azotowanie i hartowanie indukcyjne
Azotowanie i ferrytowe węgloazotowanie nie wymagają takiego samego składu chemicznego Stali ani takiego samego cyklu przemian fazowych jak nawęglanie. Podczas azotowania azot dyfunduje do ferrytu poniżej temperatury krytycznej, natomiast podczas ferrytowego węgloazotowania do ferrytu dyfundują węgiel i azot. Powstała warstwa powierzchniowa może zawierać warstwę związków azotków żelaza, zwykle opisywaną za pomocą faz takich jak ε-Fe₂–₃N i γ′-Fe₄N, nad strefą dyfuzji zawierającą azotki dodatków stopowych. Rdzeń nie ulega podczas tej obróbki przemianie w wysokowęglowy martenzyt. Jego stan wyjściowy musi już zapewniać wymaganą wytrzymałość i ciągliwość.
Aluminium, chrom, molibden i wanad są ważnymi pierwiastkami tworzącymi azotki. Wytwarzają drobne, rozproszone azotki stopowe, które zwiększają twardość strefy dyfuzji i poprawiają odporność na odkształcenie plastyczne. Stale takie jak EN 10085 31CrMoV9 i EN 10085 34CrAlNi7-10 są kojarzone z zastosowaniami azotowania, ponieważ chrom, molibden, wanad, a w przypadku drugiego gatunku również aluminium, sprzyjają tworzeniu azotków. Stale węglowe niestopowe mogą absorbować azot, lecz na ogół nie uzyskują takiej samej stabilnej reakcji umacniania przez azotki stopowe. Nadmierne skupienie na twardości powierzchni może również przesłonić rolę warstwy związków w zakresie tarcia, zużycia, korozji i zacierania; jej grubość oraz równowaga fazowa muszą być dopasowane do rodzaju kontaktu.
Azotowanie zwykle przeprowadza się na Stali ulepszonej cieplnie. Temperatura odpuszczania powinna być wyższa od planowanej temperatury azotowania, ponieważ w przeciwnym razie rdzeń może zmięknąć podczas obróbki. Wymóg ten pokazuje, dlaczego gatunku nie można dobierać niezależnie od sekwencji procesu. Stal, która przed azotowaniem ma właściwą wytrzymałość na rozciąganie, może utracić część tej wytrzymałości, jeżeli jej stan odpuszczenia jest nieodpowiedni.
Hartowanie indukcyjne różni się od tych procesów jeszcze bardziej. Nie wprowadza znaczących ilości węgla ani azotu; zamiast tego miejscowe nagrzewanie elektromagnetyczne powoduje powstanie austenitu w warstwie powierzchniowej o dotychczasowym składzie, a następnie samohartowanie lub hartowanie zewnętrzne prowadzi do utworzenia martenzytu. ISO 18203:2026 obejmuje warstwy utwardzone powierzchniowo wytwarzane przez hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe, a także warstwy powstające w wyniku nawęglania, węgloazotowania i azotowania. W przypadku hartowania indukcyjnego na uzyskany profil utwardzenia wpływają zawartość węgla, wcześniejszy rozkład perlitu lub ferrytu, wielkość ziarna, właściwości elektryczne, częstotliwość, gęstość mocy, prędkość skanowania oraz opóźnienie rozpoczęcia chłodzenia.
AISI 1045 może w odpowiednich przekrojach wytworzyć użyteczną warstwę utwardzoną indukcyjnie, natomiast AISI 4140 zapewnia większą hartowność rdzenia dzięki obecności chromu i molibdenu. Tego samego harmonogramu nagrzewania nie można przenosić między tymi gatunkami bez sprawdzenia głębokości austenityzowania, intensywności chłodzenia i podatności na pękanie. Powierzchnia, która osiąga twardość martenzytyczną, może mimo to ulec uszkodzeniu, jeżeli przejście jest zbyt gwałtowne albo nieutwardzony rdzeń nie ma wystarczającej wytrzymałości.
Hartowność rdzenia, ciągliwość i wielkość przekroju
Hartowność Zdolność stali do wytworzenia martenzytu do określonej głębokości podczas chłodzenia; różni się ona od twardości powstałego martenzytu.
Hartowność jest zdolnością do wytworzenia martenzytu w określonym przekroju podczas hartowania; nie jest tym samym co twardość. Węgiel w znacznym stopniu decyduje o twardości martenzytu, natomiast dodatki stopowe, takie jak mangan, chrom, nikiel i molibden, na ogół opóźniają przemiany perlityczną i bainityczną oraz zwiększają hartowność. Próba hartowania od czoła Jominy’ego oraz obliczona lub zmierzona krzywa chłodzenia mogą pomóc powiązać gatunek i wielkość przekroju z uzyskaną strukturą rdzenia.
Cienki ząb koła zębatego wykonany z SAE 8620 może uzyskać w dużej mierze martenzytyczny rdzeń, podczas gdy gruby wał wykonany z tego samego wytopu Stali może zawierać w pobliżu środka bainit lub ferryt o mniejszej twardości. Różnica ta wpływa na wytrzymałość zmęczeniową, zachowanie podczas udaru, zmianę wymiarów oraz podparcie zapewniane warstwie podczas kontaktu tocznego lub ślizgowego. Bardzo twarda warstwa na słabym rdzeniu może ulec zgnieceniu lub pękaniu albo dopuścić do zmęczenia podpowierzchniowego, nawet gdy świadectwo twardości powierzchni jest zadowalające.
Ciągliwość również wyznacza ograniczenia. Zwiększenie zawartości węgla i dodatków stopowych może podnieść twardość rdzenia, lecz zmniejszyć odporność na działanie karbów, uszkodzenia szlifierskie i naprężenia hartownicze. Nikiel często sprzyja zachowaniu ciągliwości, natomiast nadmierne tworzenie węglików lub gruboziarnisty austenit może ją pogorszyć. Wymagany kompromis zależy od rodzaju obciążenia: ząb koła nawęglanego, czop wału korbowego azotowanego oraz element szyny hartowany indukcyjnie nie stawiają takich samych wymagań.
Wielkość przekroju decyduje o szybkości chłodzenia, a tym samym o przemianach zachodzących w rdzeniu. Intensywność hartowania, orientacja elementu, dobór oleju lub polimeru, mieszanie oraz hartowanie przerywane lub prasowe wpływają na odkształcenia i naprężenia własne. Znaczenie ma również wcześniejsza obróbka skrawaniem i lokalna geometria; ostre przejścia, rowki wpustowe i cienkie zęby nagrzewają się oraz chłodzą inaczej niż piasty lub wały. W przypadku elementów wrażliwych na odkształcenia można wybrać Stal o mniejszej hartowności i zastosować płytszą obróbkę albo połączyć gatunek o większej hartowności z mniej intensywnym chłodzeniem, lecz żadne z tych rozwiązań nie jest bezpieczne bez przeprowadzenia badań.
Weryfikacja powinna łączyć określone wymagania dotyczące warstwy z rzeczywistą funkcją elementu. Konieczne mogą być profile twardości, pomiar twardości rdzenia, badania metalograficzne, pomiar ilości austenitu szczątkowego, kontrola wymiarów oraz badania pęknięć. ISO 18203:2026 zapewnia ramy do pomiaru grubości warstw utwardzonych powierzchniowo metodami cieplnymi i cieplno-chemicznymi; ISO 2639:2002 ma szczególne znaczenie dla głębokości warstwy nawęglonej i zahartowanej. Zasada nadrzędna jest prosta: głębokość warstwy, jej struktura, naprężenia własne i stan rdzenia stanowią jeden problem projektowy. Twarda warstwa nie może skompensować nieodpowiedniego rdzenia.
Głębokość Warstwy, Profile Twardości i Weryfikacja według ISO
Wartość twardości powierzchni nie jest pomiarem głębokości warstwy. Zgodnie z definicją ASM International utwardzanie warstwy wierzchniej polega na obróbce materiału żelaznego w taki sposób, aby jego warstwa powierzchniowa, czyli warstwa utwardzona, stała się znacznie twardsza od rdzenia. Definicja ta sprawia, że zasadnicze znaczenie ma gradient twardości: istotne jest nie tylko to, jak twarda jest powierzchnia, lecz także jak twardość zmienia się wraz z odległością od powierzchni i w którym miejscu kończy się warstwa utwardzona.
Odpowiedź zależy od zastosowanej obróbki. Nawęglanie wprowadza węgiel do wnętrza o stosunkowo małej zawartości węgla, po czym zwykle przeprowadza się austenityzowanie i hartowanie, tak aby wzbogacona powierzchnia przekształciła się głównie w martenzyt. Węgloazotowanie wprowadza węgiel i azot do austenitu i również zwykle prowadzi do powstania warstwy martenzytycznej. Azotowanie i ferrytowe azotowęglanie prowadzi się poniżej krytycznej temperatury przemiany, co umożliwia dyfuzję azotu albo azotu i węgla do ferrytu. Ich stref dyfuzji, warstw związków, wydzieleń i gradientów twardości nie można interpretować tak, jak gdyby były nawęglonym martenzytem.
Hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe nie wymaga zmiany składu chemicznego powierzchni. Procesy te lokalnie nagrzewają istniejący materiał i wykorzystują powstawanie austenitu, a następnie samohartowanie lub hartowanie wymuszone. Powstała warstwa martenzytyczna może przechodzić gwałtownie w rdzeń, podczas gdy warstwa nawęglona zwykle ma gradient zależny od zawartości węgla i może zawierać austenit szczątkowy, węgliki lub inne produkty przemian. Borowanie i chromizowanie wytwarzają jeszcze inny rodzaj warstwy powierzchniowej, często zdominowanej przez twarde strefy reakcyjne zawierające borki lub chromki, a nie przez konwencjonalną nawęgloną warstwę martenzytyczną.
W konsekwencji pojęcie „głębokość warstwy” musi być powiązane z określoną definicją, obciążeniem pomiarowym, orientacją oraz kryterium odbioru. Głębokość procesu podana w specyfikacji pieca lub urządzenia indukcyjnego nie stanowi dowodu zmierzonej głębokości na gotowym elemencie.
ISO 18203:2026 i grubość warstwy utwardzonej powierzchniowo
| Norma | Główne opisane zastosowanie | Istotne ograniczenie |
|---|---|---|
| ISO 18203:2026 | Grubość warstw uzyskanych w wyniku cieplnego i cieplno-chemicznego utwardzania powierzchni | Zastosowane kryterium musi odpowiadać obróbce i definicji warstwy |
| ISO 2639:2002 | Głębokość warstwy nawęglonej i zahartowanej | Nie ma automatycznego zastosowania do warstw azotowanych, nitrokarbonizowanych, borowanych ani hartowanych laserowo |
ISO 18203:2026 zapewnia szerokie ramy określania grubości warstw utwardzonych powierzchniowo, wytwarzanych zarówno metodami cieplnymi, jak i cieplno-chemicznymi. Zakres normy obejmuje hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe, a także węgloazotowanie, nawęglanie i azotowanie. Zakres ten ma znaczenie, ponieważ odrzuca powszechne założenie, że utwardzanie warstwy przypowierzchniowej oznacza wyłącznie nawęglanie.
W przypadku miejscowych obróbek cieplnych utwardzona warstwa powstaje w wyniku cyklu cieplnego i przemiany fazowej. Pomiar zwykle polega na wykonaniu przebiegu twardości od powierzchni w głąb niezmienionego materiału. Następnie głębokość określa się na podstawie przejścia twardości lub innej określonej granicy, zgodnie z właściwą procedurą. W przypadku obróbek cieplno-chemicznych zmierzona warstwa może być definiowana na podstawie twardości, badań metalograficznych, składu chemicznego albo połączenia tych kryteriów, zależnie od procesu i celu kontroli.
ISO 18203:2026 należy zatem odczytywać jako ramy pomiarowe, a nie jako stwierdzenie, że jedno kryterium liczbowe ma identyczne zastosowanie do każdego gatunku stali i każdej obróbki. Warstwa azotowana może zawierać cienką warstwę związków nad strefą dyfuzji. Warstwa związków może być twardsza niż leżąca pod nią strefa dyfuzji, ale nie można jej automatycznie utożsamiać z całkowitą głębokością warstwy azotowanej. W przypadku ferrytowego azotowęglania może być konieczne oddzielne podawanie grubości warstwy białej i głębokości strefy dyfuzji. Warstwę nawęgloną i zahartowaną można natomiast oceniać na podstawie stopniowego profilu twardości, przebiegającego od wysokiej twardości powierzchni w kierunku rdzenia.
Badanie metalograficzne może lokalizować widoczne granice, takie jak granica między warstwą związków a strefą dyfuzji, granica przemiany lub zmiana reakcji na trawienie. Granica zdefiniowana twardością jest czymś innym. Jest to położenie obliczone na podstawie przebiegu odcisków i określonej granicznej wartości twardości. Obie granice mogą się nie pokrywać. Widoczne przejście może mieć istotne znaczenie chemiczne lub strukturalne, a jednocześnie powodować niewielką zmianę twardości; odwrotnie, spadek twardości może wykraczać poza granicę, która na trawionym przekroju wydaje się wyraźna.
Rozróżnienie to ma szczególne znaczenie po hartowaniu indukcyjnym, płomieniowym, wiązką elektronów lub laserowym. Granica metalograficzna między martenzytem a pierwotnym rdzeniem może być nieregularna z powodu gradientów temperatury, mikrostruktury wyjściowej i warunków hartowania. Przebieg twardości może wskazywać funkcjonalną granicę w innej odległości. Znaczenie ma również kierunek pomiaru: element o zmiennej grubości przekroju, zakrzywieniu lub nakładających się strefach nagrzewania może nie mieć stałej grubości warstwy utwardzonej.
ISO 18203:2026 wspiera zatem raportowanie wskazujące zastosowaną metodę, miejsce wykonania przebiegu lub przekroju, skalę i obciążenie pomiaru twardości oraz definicję przyjętą dla grubości. „Głębokość warstwy: 1,2 mm” to informacja niepełna, jeżeli raport nie określa, czy chodzi o głębokość wyznaczoną twardością, głębokość metalograficzną, całkowitą grubość warstwy czy wartość docelową określoną dla procesu.
ISO 2639:2002 i głębokość warstwy nawęglonej
ISO 2639:2002 dotyczy konkretnie określania i weryfikacji głębokości warstw nawęglonych i zahartowanych. Nie jest uniwersalną metodą przeznaczoną do warstw azotowanych, azotowęglanych, borowanych ani hartowanych laserowo. Jej znane podejście do efektywnej głębokości warstwy opiera się na przebiegu twardości, przy czym efektywną głębokość zwykle przyjmuje się do punktu, w którym twardość spada do 550 HV 1. Należy również podać warunek stosowalności normy: przy trzykrotności głębokości warstwy twardość jest mniejsza niż 450 HV 1.
HV 1 Pomiar twardości metodą Vickersa wykonany przy nominalnej sile badania 1 kgf, odpowiadającej w przybliżeniu 9.807 N.
Warunek ten zapobiega stosowaniu metody bez odpowiedniej kwalifikacji w przypadkach, gdy rdzeń pozostaje zbyt twardy lub gdy profil twardości nie zapewnia oczekiwanego rozdzielenia warstwy i rdzenia. Oznaczenie HV 1 identyfikuje twardość Vickersa zmierzoną przy użyciu siły badawczej 1 kgf, odpowiadającej w przybliżeniu 9,807 N. Obciążenie nie jest szczegółem pozbawionym znaczenia. Zmiana siły zmienia rozmiar odcisku, wrażliwość na lokalne fazy, a czasami również podaną wartość, zwłaszcza w pobliżu powierzchni, węglika, poru lub wyraźnej granicy mikrostrukturalnej.
ISO 2639:2002 jest odpowiednia dla stali nawęglanej, ponieważ nawęglanie zwykle powoduje powstanie gradientu twardości związanego ze stężeniem węgla i późniejszą przemianą podczas hartowania. Rdzeń o małej zawartości węgla może pozostać poniżej granicznej wartości twardości, podczas gdy bogata w węgiel powierzchnia tworzy martenzyt wysokowęglowy. Przebieg pomiarowy może wówczas wykazać malejący profil od powierzchni do rdzenia, a interpolacja może pozwolić na dokładniejsze wyznaczenie określonej granicy twardości niż rozstaw pojedynczych odcisków.
Wynikiem jest zmierzona efektywna głębokość warstwy, a niekoniecznie głębokość zamierzona w cyklu nawęglania. Temperatura pieca, potencjał węglowy, czas, skład stali, wcześniejsza struktura ziaren, intensywność hartowania, odpuszczanie i stan powierzchni wpływają na końcowy profil. Element może spełniać wymaganą głębokość procesu obliczoną na podstawie czasu dyfuzji, a mimo to nie spełniać wymagania dotyczącego twardości, ponieważ podczas hartowania powstała nadmierna ilość bainitu lub odpuszczanie obniżyło twardość powierzchni. Z drugiej strony wysoka twardość powierzchni nie dowodzi, że pod nią znajduje się wystarczająco gruba warstwa zahartowanego materiału.
Warstwy węgloazotowane wymagają ostrożności. ISO 2639:2002 dotyczy warstw nawęglonych i zahartowanych, podczas gdy węgloazotowanie wprowadza zarówno węgiel, jak i azot oraz może zmieniać hartowność, zawartość austenitu szczątkowego, wydzielenia i kształt profilu twardości. Jeżeli norma jest stosowana do wyrobu węgloazotowanego, rysunek, specyfikacja lub plan kontroli muszą wyraźnie określać jej zastosowanie; wyniku nie należy przedstawiać tak, jak gdyby węgloazotowanie i nawęglanie prowadziły do identycznych mikrostruktur.
„Całkowita głębokość warstwy” i „efektywna głębokość warstwy” to również różne pojęcia. Całkowita głębokość warstwy może oznaczać pełną warstwę zmienioną chemicznie lub metalurgicznie, w tym obszary, których twardość jest niższa od wartości granicznej dla efektywnej głębokości. Efektywna głębokość warstwy jest umowną wartością powiązaną z kryterium twardości, takim jak 550 HV 1 dla warstwy nawęglonej i zahartowanej. Żadne z tych określeń nie jest automatycznie równoznaczne z odległością dyfuzji węgla. Profil węgla zmierzony za pomocą analizy chemicznej może sięgać dalej niż głębokość spełniająca wymaganie dotyczące twardości, szczególnie gdy rdzeń ma małą hartowność lub gdy podczas hartowania powstają mieszane produkty przemian.
HV 1, przebiegi twardości i kryterium 450 HV 1
Przebieg twardości Vickersa polega na wykonaniu szeregu odcisków od obrabianej powierzchni w kierunku rdzenia. Odstępy muszą być wystarczająco małe, aby odwzorować gradient, i wystarczająco duże, aby sąsiednie odciski ani krawędź powierzchni nie wpływały na siebie. Pierwszego odcisku zwykle nie umieszcza się bezpośrednio na krawędzi, ponieważ wpływ krawędzi, odwęglenie, utlenienie, chropowatość i krzywizna mogą zniekształcić wynik.
Raport powinien zawierać orientację przekroju, przygotowanie powierzchni, odległość każdego odcisku od powierzchni, wyniki HV 1 oraz metodę zastosowaną do obliczenia granicy. Pojedynczy odczyt z powierzchni nie może ujawnić, czy profil zmniejsza się stopniowo, zawiera utwardzony pik nad miękką warstwą podp####owierzchniową czy osiąga plateau spowodowane obecnością warstwy związków. W przypadku zęba koła zębatego, wału lub przekroju o nieregularnym kształcie może być konieczne wykonanie kilku przebiegów, ponieważ nagrzewanie, nawęglanie i hartowanie rzadko są jednorodne w złożonej geometrii.
W przypadku warstwy nawęglonej ocenianej zgodnie z ISO 2639:2002 nie wolno mylić kryterium efektywnej głębokości 550 HV 1 z warunkiem wartości mniejszej niż 450 HV 1 przy trzykrotności głębokości warstwy. Wartość 550 HV 1 wyznacza określoną granicę efektywną; warunek 450 HV 1 określa, czy profil twardości jest odpowiedni do zastosowania metody. Ten drugi warunek nie stanowi uniwersalnej definicji głębokości warstwy ani nie oznacza, że każda warstwa musi kończyć się przy 450 HV 1.
Azotowanie pokazuje, dlaczego to rozróżnienie ma znaczenie. Wydzielanie azotków może powodować wysoką twardość powierzchni, która zmniejsza się w długiej strefie dyfuzji, podczas gdy rdzeń może zachowywać stosunkowo wysoką twardość. Granica 450 HV 1 lub 550 HV 1 może być nieodpowiednia do opisu funkcjonalnej warstwy azotowanej. Może być konieczne badanie metalograficzne, analiza profilu azotu, identyfikacja mikrostruktury lub zastosowanie kryterium twardości określonego dla danego procesu. Ta sama ostrożność dotyczy ferrytowego azotowęglania, w przypadku którego grubość warstwy związków i głębokość strefy dyfuzji należy podawać oddzielnie, gdy obie te wielkości wpływają na zachowanie eksploatacyjne.
Weryfikacja powinna zatem odpowiadać zastosowanej obróbce i deklarowanej właściwości. Profile twardości są bardzo przydatne w przypadku warstw utwardzonych w wyniku przemian, ale nie zastępują badań metalograficznych ani profilowania chemicznego, gdy istotna granica ma charakter składu chemicznego lub fazowy. Norma ISO 18203:2026 określa szersze ramy, natomiast norma ISO 2639:2002 ustanawia zdefiniowaną metodę badania warstwy nawęglonej. Żadna z tych norm nie sprawia, że „głębokość warstwy” staje się liczbą zrozumiałą bez dodatkowych wyjaśnień.
Metalografia: odczytywanie warstwy utwardzonej
Profil twardości dostarcza informacji o rozkładzie, ale nie wyjaśnia mikrostruktury. Metalografia pokazuje, dlaczego profil ma taki kształt: czy warstwa zawiera martenzyt wysokowęglowy, bainit, węgliki, azotki lub austenit szczątkowy; czy przejście do rdzenia jest stopniowe, czy gwałtowne; oraz czy wady przerwały ciągłość warstwy utwardzonej. Wytyczne ASM International dotyczące metalografii traktują badanie mikroskopowe jako sposób powiązania procesu obróbki, składu fazowego i wad z zachowaniem podczas eksploatacji, a nie jako ozdobne potwierdzenie twardości.
To rozróżnienie ma znaczenie, ponieważ ASM definiuje utwardzanie powierzchniowe jako obróbkę materiału żelaznego, w wyniku której jego warstwa powierzchniowa, czyli warstwa utwardzona, staje się znacznie twardsza od rdzenia. Powierzchnia mogła zostać wzbogacona węgiel, azot lub oba te pierwiastki, albo istniejący skład mógł zostać zmieniony w wyniku miejscowego nagrzewania. Powstała mikrostruktura zależy od temperatury procesu, szybkości chłodzenia, zawartości składników stopowych i późniejszego odpuszczania.

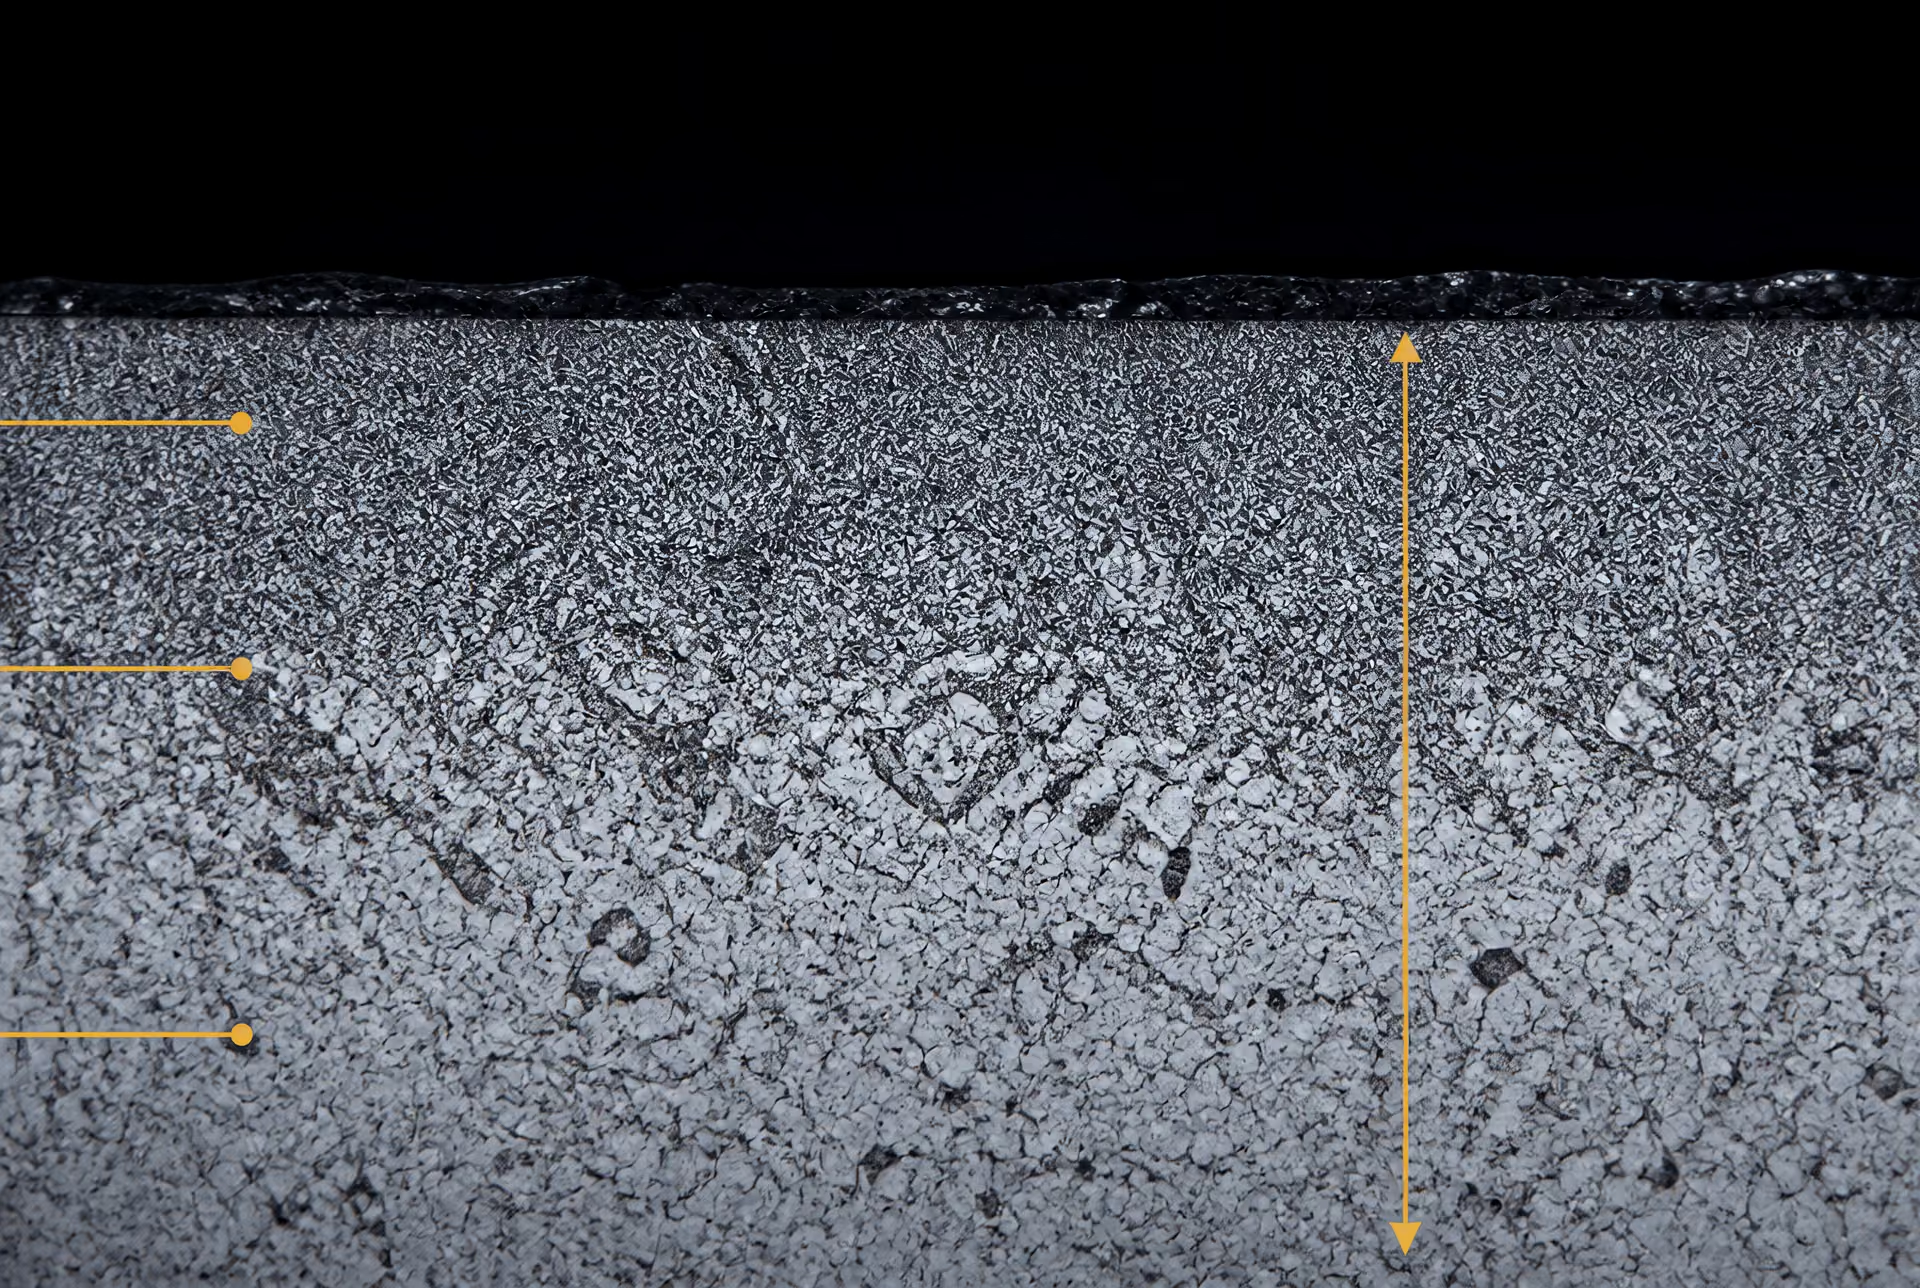
Pobieranie przekrojów, zatapianie, polerowanie i trawienie
Próbka musi reprezentować powierzchnię roboczą i jej orientację. Przekrój poprzeczny zazwyczaj wykonuje się prostopadle do obrabianej powierzchni, pozostawiając za warstwą wystarczającą ilość materiału, aby objąć rdzeń. Cięcie powinno ograniczać nagrzewanie i odkształcenia mechaniczne; przypalona lub rozmazana krawędź może przypominać wadę procesu i przesłaniać rzeczywistą granicę. W przypadku zęba koła zębatego, wału lub bieżni łożyska istotne jest również miejsce pobrania przekroju, ponieważ krzywizna, grubość przekroju i miejscowe warunki chłodzenia wpływają na warstwę.
Małe fragmenty zatapia się w żywicy, stosując żywicę do prasowania na gorąco albo układ utwardzany na zimno. Materiał do zatapiania powinien podtrzymywać cienkie krawędzie, nie wypełniając pęknięć ani nie wyrywając kruchych warstw związkowych. Szlifowanie prowadzi się z użyciem stopniowo drobniejszych materiałów ściernych, a następnie poleruje zawiesinami diamentowymi lub krzemionką koloidalną. Nadmierny nacisk może spłaszczyć powierzchnię, przeciągnąć miękki austenit szczątkowy albo rozmazać azotki i węgliki w poprzek przekroju. Końcowe polerowanie jest zatem etapem metalurgicznym, a nie tylko przygotowaniem do wykonania fotografii.
Trawienie ujawnia granice faz i gradienty składu chemicznego poprzez preferencyjne atakowanie różnych obszarów. Do stali węglowych i niskostopowych powszechnie stosuje się 2-procentowy roztwór nitalu, natomiast pikral lub inne odczynniki mogą zapewnić lepszy kontrast między martenzytem odpuszczonym, bainitem i węglikami. Nital może sprawić, że warstwa tlenkowa, warstwa odwęglona lub obszar austenitu szczątkowego poddany słabemu trawieniu będą wyglądać zwodniczo bezstrukturalnie. Powierzchnie azotowane i nitrokarburizowane często wymagają starannego polerowania oraz odpowiedniego odczynnika, ponieważ warstwa związkowa jest cienka, twarda i łatwo ulega pękaniu lub odrywaniu.
Należy również zbadać stan wypolerowany, ale nietrawiony. Może on ujawnić pory, pęknięcia, wtrącenia, warstwy tlenkowe, rozdzielenie warstwy związkowej oraz wyrwania powstałe podczas polerowania, które obraz po trawieniu może ukrywać. Mikroskopia optyczna jest zwykle wystarczająca do oceny profili warstwy i głównych produktów przemian; skaningowa mikroskopia elektronowa, dyfrakcja elektronów wstecznie rozproszonych, analiza mikrosondowa lub dyfrakcja rentgenowska mogą być potrzebne, gdy identyfikacji faz lub rozkładu azotu nie da się przeprowadzić metodami optycznymi.
Martenzyt, bainit, węgliki, azotki i austenit szczątkowy
Warstwa nawęglona po austenityzowaniu i hartowaniu zwykle zawiera martenzyt wysokowęglowy, często z pewną ilością austenitu szczątkowego i cząstek węglików. Powierzchnia może mieć grubsze ziarno lub być silniej wzbogacona w składniki stopowe niż obszar podpowierzchniowy, jeżeli potencjał węglowy, temperatura lub czas wygrzewania były niewłaściwie kontrolowane. Wnętrze o niższej zawartości węgla przekształca się w strukturę martenzytyczną, bainityczną lub odpuszczoną o niższej twardości, zależnie od gatunku stali i intensywności hartowania. Przejście od warstwy do rdzenia należy interpretować jako zmianę struktury, a nie po prostu jako linię graniczną.
Węgloazotowanie wprowadza węgiel i azot do austenitu i po hartowaniu zwykle prowadzi do powstania warstwy martenzytycznej. Azot może poprawiać hartowność w pobliżu powierzchni, jednak nadmierne wzbogacenie może zwiększać ilość austenitu szczątkowego lub prowadzić do powstawania azotków podczas chłodzenia. Zarówno w stalach nawęglanych, jak i węgloazotowanych nierozpuszczone węgliki stopowe, siatki węglików, grube ziarna byłego austenitu oraz miejscowo miękkie produkty przemian wskazują na problem z kontrolą procesu lub składu stopu.
Bainit może występować pod warstwą martenzytyczną tam, gdzie chłodzenie jest wolniejsze, w przekrojach o dużej grubości lub po przerwanym hartowaniu. Jego obecność nie oznacza automatycznie wady; znaczenie mają jego ilość, morfologia, twardość i umiejscowienie. Sama ciemno trawiąca się smuga nie jest wiarygodnym sposobem identyfikacji fazy.
Azotowanie zasadniczo różni się od nawęglania i węgloazotowania. Azot dyfunduje do ferrytu poniżej temperatury krytycznej, dlatego nie jest wymagana przemiana austenitu w martenzyt w wyniku hartowania. Strefa dyfuzyjna może zawierać wydzielenia azotków stopowych w stalach zawierających chrom, molibden, wanad lub aluminium, natomiast na powierzchni może powstać warstwa związkowa z azotków żelaza, powszechnie ε-Fe₂–₃N i γ′-Fe₄N. Nitrokarburizing ferrytyczny również wprowadza węgiel i azot poniżej temperatury krytycznej, zwykle tworząc warstwę związkową nad strefą dyfuzyjną azotowo-węglową, a nie nawęgloną warstwę martenzytyczną.
Austenit szczątkowy ma szczególne znaczenie w warstwach nawęglanych i węgloazotowanych. Po trawieniu może wyglądać jasno, ale kontrast optyczny nie jest rozstrzygający. Nadmierna ilość austenitu szczątkowego może podczas eksploatacji lub szlifowania przekształcać się, powodując zmianę wymiarów i naprężeń własnych. Dyfrakcja rentgenowska, metody magnetyczne lub starannie skalibrowana ilościowa mikroskopia mogą uzupełniać badania metalograficzne.
Warstwy związkowe, pęknięcia, porowatość i granice
Warstwę związkową po nitrokarburizingu należy oceniać pod względem grubości, ciągłości, składu fazowego, porowatości i przyczepności. Cienka, ciągła warstwa może znacznie różnić się od warstwy porowatej lub spękanej, nawet gdy obie powierzchnie mają podobną mikrotwardość. Pory w pobliżu powierzchni zewnętrznej, nadmierna ilość fazy ε, kruche ciągłe siatki oraz rozdzielenie na granicy warstwy związkowej i strefy dyfuzyjnej mogą wpływać na tarcie, zużycie i tribokorozję. Leżąca pod nią strefa dyfuzyjna powinna wykazywać oczekiwane wydzielenia oraz stopniową zmianę w kierunku rdzenia.
Przekroje warstw nawęglanych i węgloazotowanych należy sprawdzać pod kątem odwęglenia, utlenienia i utlenienia międzykrystalicznego. Odwęglenie ma postać przypowierzchniowej warstwy ferrytycznej o niskiej zawartości węgla lub warstwy o małej zawartości martenzytu i może zmniejszać zdolność do przenoszenia obciążenia. Utlenienie międzykrystaliczne tworzy się wzdłuż granic ziaren byłego austenitu w pobliżu powierzchni, gdy utleniająca atmosfera pieca przenika do materiału, zanim zakończy się wzbogacanie w węgiel. Może być płytkie, a mimo to szkodliwe, ponieważ utlenione granice stanowią ścieżki inicjacji pęknięć. Warstw tlenkowych, zgorzeliny i wtrąceń niemetalicznych nie należy mylić z fazami stopowymi.
Pęknięcia hartownicze są zwykle ostrymi, nieregularnymi szczelinami rozciągającymi się od powierzchni lub koncentratorów naprężeń; jeżeli powstały podczas hartowania, często mają świeże, pozbawione tlenków powierzchnie przełomu. Metalografia może odróżnić je od pęknięć przygotowawczych, które często kończą się na wypolerowanej powierzchni albo przebiegają wzdłuż uszkodzeń powstałych podczas zatapiania i szlifowania. Przypalenia szlifierskie mogą powodować powstanie warstwy ponownie odpuszczonej lub zahartowanej, zmianę reakcji na trawienie oraz rozciągające naprężenia własne, nie tworząc wyraźnej otwartej szczeliny.
Wady związane z odkształceniami wymagają badania zarówno geometrii, jak i struktury. Element może wykazywać prawidłową mikrostrukturę warstwy, a mimo to nie spełniać wymagań wymiarowych, ponieważ nierównomierne odkształcenia przemianowe, gradienty cieplne lub naprężenia własne spowodowały wygięcie, owalizację albo zmianę profilu zęba. Sama metalografia nie pozwala zmierzyć odkształcenia, dlatego należy ją łączyć z kontrolą wymiarową i, w razie potrzeby, pomiarem naprężeń własnych.
Metalograficzna głębokość warstwy i głębokość warstwy wyznaczona metodą twardości są ze sobą powiązane, ale nie są pojęciami zamiennymi. Norma ISO 2639:2002 określa głębokość warstwy nawęglonej i zahartowanej na podstawie profilu twardości oraz stosuje określone kryterium obejmujące wartość mniejszą niż 450 HV 1 przy trzykrotności głębokości warstwy. Norma ISO 18203:2026 obejmuje warstwy utwardzane powierzchniowo metodami płomieniową, indukcyjną, wiązką elektronów i laserem, a także warstwy węgloazotowane, nawęglane i azotowane. Mikrofotografia może wskazywać widoczną granicę przemiany, strefę dyfuzyjną lub warstwę związkową, podczas gdy metoda twardości lokalizuje określony próg mechaniczny. Oba opisy są użyteczne, ale żadnego z nich nie należy przedstawiać jako drugiego.
Tribologia i tribokorozja stali utwardzanej powierzchniowo
Utwardzanie powierzchniowe nie oznacza jednego stanu tribologicznego. ASM International definiuje je jako obróbkę materiału żelaznego, w wyniku której jego warstwa wierzchnia, czyli warstwa utwardzona, staje się znacznie twardsza niż rdzeń. Twardsza warstwa zmienia warunki kontaktu, lecz jej wpływ zależy od sposobu obciążenia kontaktu oraz od metody wytworzenia powierzchni. Utwardzony ząb koła zębatego pracujący w smarowanym kontakcie toczno-ślizgowym nie ulega uszkodzeniu w taki sam sposób jak azotowany element zaworu pracujący w warunkach smarowania granicznego ani jak wał poddany nitrokarburacji i wystawiony na działanie elektrolitu.
Rozróżnienie to ma znaczenie, ponieważ procesy utwardzania powierzchniowego wprowadzają różne składniki, fazy, głębokości warstw oraz naprężenia własne. Nawęglanie wytwarza wysokowęglową warstwę powierzchniową nad wnętrzem o mniejszej zawartości węgla, po czym zwykle przeprowadza się austenityzowanie, hartowanie i odpuszczanie w celu utworzenia głębokiej warstwy martenzytycznej. Węgloazotowanie wprowadza węgiel i azot do austenitu i zwykle opiera się na powstawaniu martenzytu. Azotowanie wprowadza azot do ferrytu, natomiast ferrytowa nitrokarburacja wprowadza zarówno węgiel, jak i azot w temperaturze niższej od krytycznej. Te ostatnie procesy mogą wytworzyć strefę dyfuzji azotu oraz — gdy pozwalają na to warunki procesu — warstwę związków żelaza, węgla i azotu. Ich właściwości w zakresie tarcia i korozji nie mogą być wnioskowane na podstawie stali nawęglanej tylko dlatego, że wszystkie te materiały określa się jako stale utwardzane powierzchniowo.
Mechanizmy zużycia i zmęczenie kontaktowe
Głęboka warstwa martenzytyczna jest przede wszystkim strukturą przenoszącą obciążenie. Jej twardość ogranicza żłobienie ścierne, rozrost złączy adhezyjnych oraz odkształcenie plastyczne w pobliżu powierzchni kontaktu, podczas gdy ciągliwszy rdzeń podtrzymuje warstwę wierzchnią podczas udarów i powtarzalnego zginania. Połączenie tych właściwości ma istotne znaczenie w przypadku kół zębatych, krzywek oraz silnie obciążonych kontaktów toczno-ślizgowych. Jednak duża twardość powierzchni nie zapobiega mikrowżerom zmęczeniowym, wżerom zmęczeniowym, zacieraniu ani pękaniu warstwy utwardzonej. Na wynik wpływają między innymi naprężenie kontaktowe, stosunek poślizgu, ustawienie elementów, stan wykończenia powierzchni, wtrącenia, austenit szczątkowy, rozmieszczenie węglików, głębokość warstwy oraz ściskające lub rozciągające naprężenia własne.
W kontakcie toczno-ślizgowym powtarzalne ścinanie podpowierzchniowe może inicjować pęknięcia poniżej nominalnej powierzchni. Jeżeli efektywna głębokość utwardzenia jest zbyt mała w stosunku do przyłożonego pola naprężeń, pęknięcia mogą dotrzeć do bardziej miękkiej strefy przejściowej i przyspieszyć łuszczenie. Bardzo twarda, lecz krucha powierzchnia może również odrywać fragmenty, gdy wierzchołki nierówności, zanieczyszczenia lub obciążenie krawędziowe wytwarzają lokalne naprężenia rozciągające. Austenit szczątkowy może podczas eksploatacji ulegać przemianie, zmieniając wymiary i naprężenia własne; zmiana ta może zarówno ograniczać uszkodzenia, jak i je zwiększać, zależnie od historii cieplnej i mechanicznej.
Azotowanie charakteryzuje się innym profilem zdolności do przenoszenia obciążenia. Azot umacnia strefę dyfuzji poprzez umocnienie międzywęzłowe i tworzenie azotków stopowych, przy czym uzyskany efekt zależy od składu stali i potencjału procesu. Utwardzona strefa jest często płytsza niż warstwa nawęglona, choć jej gradient oraz ściskające naprężenia własne mogą zwiększać odporność zmęczeniową. Nadmiernie grube lub ciągłe warstwy związków mogą pękać albo odspajać się pod wpływem silnych udarów lub dużych naprężeń Hertza. Cienka, kontrolowana warstwa związków może ograniczać zużycie adhezyjne, jednak jej działanie nadal zależy od chropowatości, materiału przeciwpróbki oraz smarowania.
Ferrytowa nitrokarburacja zazwyczaj wytwarza warstwę związków nad strefą dyfuzji. Warstwa związków może podczas ślizgania działać jako poświęcalna, chemicznie stabilna powierzchnia, podczas gdy strefa dyfuzji zapewnia jej podparcie mechaniczne. Jeżeli warstwa jest porowata, słabo związana z podłożem lub zbyt krucha w stosunku do warunków kontaktu, produkty zużycia stają się ściernym ciałem trzecim. Z tego względu sama grubość warstwy jest niewystarczającym kryterium odbioru.
Badania zużycia muszą odtwarzać warunki eksploatacji. Wyniki uzyskane w badaniu trzpień–tarcza przy jednym obciążeniu i jednej prędkości nie pozwalają uszeregować procesów obróbki dla kontaktu tocznego, ruchu oscylacyjnego ani smarowanego zazębienia kół. Norma ISO 18203:2026 obejmuje warstwy utwardzane powierzchniowo metodami płomieniową, indukcyjną, wiązką elektronów i laserową, a także warstwy uzyskiwane przez węgloazotowanie, nawęglanie i azotowanie; umożliwia weryfikację grubości warstwy, lecz nie zapewnia uniwersalnego przewidywania zużycia.
Tarcie i chemia powierzchni
Tarcie jest kontrolowane przez ścinanie wierzchołków nierówności, warstw zaadsorbowanych, warstw reakcyjnych, dodatków do środków smarnych oraz produktów zużycia. Twardość ma znaczenie, lecz jest tylko jedną ze zmiennych. Chropowatość zmienia rzeczywistą powierzchnię kontaktu oraz prawdopodobieństwo zgrzewania wierzchołków nierówności. Naprężenia własne wpływają na odkształcenie przypowierzchniowe i rozwój pęknięć. Obciążenie i prędkość poślizgu decydują o tym, czy kontakt pozostaje w warunkach smarowania granicznego, mieszanego czy hydrodynamicznego.
Nawęglana powierzchnia martenzytyczna może wykazywać dobre działanie, gdy jej wypolerowana i odpuszczona struktura jest chroniona przez skuteczną warstwę środka smarnego. Jeżeli jednak dojdzie do przerwania filmu smarnego, duża twardość nie eliminuje przenoszenia materiału adhezyjnego ani zacierania. Węgliki, austenit szczątkowy, warstwy tlenkowe i produkty odpuszczania mogą zmieniać sposób, w jaki dodatki reagują na granicy rozdziału.
Powierzchnie azotowane i nitrokarburizowane często modyfikują tarcie zarówno za pośrednictwem czynników mechanicznych, jak i chemicznych. Azotki i węglikoazotki żelaza w warstwie związków mogą ścinać się inaczej niż odpuszczony martenzyt, podczas gdy strefa dyfuzji ogranicza utratę podparcia plastycznego pod tą warstwą. Porowatość może umożliwiać zatrzymywanie środka smarnego, ale może również zatrzymywać roztwór korozyjny lub uwalniać cząstki. Decydujące znaczenie ma chemia środka smarnego: dodatki zawierające siarkę, fosfor i cynk mogą tworzyć ochronne warstwy tribologiczne, reagować z pierwiastkami stopowymi lub przyspieszać zużycie korozyjne w obecności wody.
Należy zatem określić materiał przeciwpróbki. Powierzchnie ze stali hartowanej, żeliwa, ceramiki, polimeru i stopów z powłokami narzucają odmienne warunki adhezji, ścierania, oddziaływań cieplnych i reakcji chemicznych. Obróbka, która zmniejsza tarcie względem jednej przeciwpróbki, może zwiększać przenoszenie materiału lub ścieranie przez ciało trzecie względem innej.
Korozja, tribokorozja i wpływ materiału przeciwpróbki
Korozja i zużycie wzajemnie na siebie oddziałują, zamiast powodować niezależne ubytki. Ślizganie usuwa warstwy tlenkowe lub reakcyjne, odsłania świeży metal i zwiększa powierzchnię elektrochemicznie czynną. Korozja może zmiękczać lub zwiększać chropowatość powierzchni, wytwarzać produkty zużycia i przyspieszać późniejsze ścieranie. Ten sprzężony proces określa się jako tribokorozję.
Azotowanie i nitrokarburacja są często wybierane w zastosowaniach, w których istotne są właściwości korozyjne, ponieważ warstwy powierzchniowe zawierające azot oraz warstwy związków mogą zmieniać przebieg reakcji elektrochemicznych. Nie zapewniają one jednak automatycznie odporności na korozję. Mikrootwory, pory, nieciągłości, uszkodzenia szlifierskie oraz kontakt galwaniczny z przeciwpróbką wykonaną z innego materiału mogą tworzyć drogi lokalnego ataku korozyjnego. Warstwa związków może chronić jeden obszar, podczas gdy uszkodzony obszar będzie korodował gwałtownie. Podobnie martenzyt nawęglany w dużym stopniu zależy od składu chemicznego stopu, odpuszczania, stanu wykończenia powierzchni, zanieczyszczenia środka smarnego i warunków ekspozycji; sama warstwa wzbogacona w węgiel nie gwarantuje odporności na korozję.
Materiał przeciwpróbki i środowisko mogą odwrócić kolejność wyników uzyskanych w laboratorium. Stalowa przeciwpróbka w suchym powietrzu może powodować zużycie oksydacyjne, natomiast roztwór soli może prowadzić do usuwania warstw, powstawania wżerów i przyspieszonej utraty materiału. Na wynik wpływają między innymi potencjał elektryczny, zawartość rozpuszczonego tlenu, stężenie chlorków, temperatura, nacisk kontaktowy i częstotliwość ślizgania. W badaniach należy rejestrować te warunki oraz analizować oba elementy pary trącej, ponieważ przeniesiony materiał i efekty galwaniczne mogą sprawić, że nominalnie nieobrabiana przeciwpróbka stanie się częścią mechanizmu uszkodzenia.
Weryfikacja powinna obejmować profile twardości, badania metalograficzne, pomiar warstwy związków lub strefy dyfuzji, ocenę chropowatości i naprężeń własnych oraz analizę śladów zużycia i produktów korozji. W przypadku warstw nawęglanych i utwardzonych norma ISO 2639:2002 wykorzystuje warunek twardości poniżej 450 HV 1 na głębokości równej trzykrotnej głębokości warstwy do określenia zakresu zastosowania. Kryterium twardości pomaga określić głębokość warstwy; nie mierzy jednak tarcia, trwałości zmęczeniowej kontaktu ani odporności na tribokorozję. Właściwości te wymagają badań dopasowanych do rzeczywistego obciążenia, smarowania, materiału przeciwpróbki i środowiska.
Odkształcenia, naprężenia szczątkowe i kontrola procesu
Końcowy stan elementu poddanego utwardzaniu powierzchniowemu zależy od pełnego cyklu cieplnego i chemicznego, a nie od nazwy obróbki zapisanej na rysunku. Określenia „nawęglany”, „azotowany” lub „hartowany indukcyjnie” opisują rodzinę procesów, ale nie określają szybkości nagrzewania, składu chemicznego powierzchni, stanu fazowego, intensywności chłodzenia, jednorodności chłodzenia, odpuszczania ani powstałego stanu naprężeń. ASM International definiuje utwardzanie powierzchniowe jako obróbkę materiału żelaznego, w wyniku której jego warstwa powierzchniowa, czyli warstwa utwardzona, staje się znacznie twardsza niż rdzeń. Twardość jest tylko jednym z rezultatów tej obróbki.
Odkształcenia hartownicze i zmiana wymiarów
Nawęglanie i węgloazotowanie zwykle prowadzą do powstania austenitycznej warstwy powierzchniowej, która następnie jest hartowana w celu wytworzenia martenzytu. Powierzchnia o wysokiej zawartości węgla i rdzeń o niższej zawartości węgla nie przemieniają się w tej samej temperaturze ani w tym samym czasie. Powstawanie martenzytu powoduje rozszerzenie stali, natomiast chłodzenie od temperatury austenityzowania wywołuje skurcz cieplny. Wzajemne oddziaływanie tych zmian może wpływać na średnicę, płaskość, współosiowość, podziałkę zębów i prostoliniowość.
Na przykład nawęglane koło zębate może uzyskać utwardzony wieniec, podczas gdy jego rdzeń nadal się chłodzi i kurczy. Jeżeli jedna strona chłodzi się szybciej niż druga, powstały gradient cieplny powoduje wygięcie lub owalizację. Przekroje o nagłych zmianach grubości, otwory nieprzelotowe, rowki wpustowe, ostre naroża i powierzchnie przerywane chłodzą się z różnymi szybkościami. Cechy te koncentrują zarówno odkształcenia przemiany, jak i naprężenia. Odkształcenia mogą zatem wystąpić nawet wtedy, gdy temperatura w piecu i temperatura chłodziwa wydają się odpowiadać wartościom określonym w specyfikacji.
Dobór chłodzenia hartowniczego musi uwzględniać gatunek stali, wielkość przekroju, wymaganą strukturę warstwy utwardzonej oraz dopuszczalną zmianę wymiarów. Olej, gaz pod ciśnieniem, roztwór polimeru, woda i solanka zapewniają różne szybkości odprowadzania ciepła oraz wiążą się z różnym ryzykiem powstania filmu parowego, nierównomiernego chłodzenia lub pękania. Mniej intensywne chłodzenie może ograniczyć odkształcenia, ale pozostawić nadmierną ilość austenitu szczątkowego lub spowodować niewystarczającą przemianę rdzenia. Bardziej intensywne chłodzenie może zwiększyć udział martenzytu, jednocześnie podnosząc naprężenia cieplne i naprężenia przemiany. Mieszanie, gęstość załadunku, orientacja elementów i temperatura chłodziwa mają znaczenie równie duże jak jego nominalne oznaczenie.
Azotowanie i węgloazotowanie ferrytyczne zwykle prowadzi się poniżej temperatury krytycznej i nie wymagają one takiego samego cyklu austenityzowania i hartowania jak nawęglanie. Ich zmiana wymiarów jest często mniejsza, ale nie wynosi zero. Wzrost warstwy związków, odkształcenia strefy dyfuzyjnej, wcześniejsze naprężenia obróbkowe oraz gradienty nagrzewania lub chłodzenia nadal mogą zmieniać wymiary krytyczne. Utwardzanie miejscowe płomieniowe, indukcyjne, wiązką elektronów i laserowe również jest wrażliwe na prędkość skanowania, gęstość mocy, zakładkę oraz przepływ ciepła do nieogrzewanego materiału. Norma ISO 18203:2026 obejmuje warstwy utwardzone powierzchniowo wytwarzane tymi metodami cieplnymi, a także węgloazotowanie, nawęglanie i azotowanie; metoda zastosowana do wytworzenia warstwy utwardzonej musi zatem być podawana wraz ze zmierzoną grubością warstwy.
Obróbka wstępna pozostawia naddatek na przewidywalne wykończenie, zamiast zakładać późniejsze usuwanie odkształceń metodą prób i błędów. Powierzchnie bazowe, otwory i zęby kół zębatych mogą wymagać różnych naddatków. Elementy, które nie tolerują swobodnego przemieszczania się podczas nagrzewania lub hartowania, mogą wymagać trzpieni, pierścieni podporowych albo hartowania pod prasą. Oprzyrządowanie musi utrzymywać element bez blokowania przepływu gazu i bez tworzenia dużego odbiornika ciepła. Oprzyrządowanie ograniczające przemianę może zmniejszyć przemieszczenie w jednym kierunku, jednocześnie gromadząc naprężenia, które zostaną uwolnione podczas szlifowania.
Naprężenia szczątkowe i pękanie
Naprężenie szczątkowe to naprężenie wewnętrzne pozostające po ustąpieniu zewnętrznego obciążenia i gradientu temperatury. Utwardzanie powierzchniowe może wytworzyć korzystne naprężenia ściskające na powierzchni, szczególnie gdy twarda warstwa martenzytyczna rozszerza się względem rdzenia, który uległ mniejszej przemianie. Ściskanie powierzchniowe może przeciwdziałać naprężeniom rozciągającym powstającym wskutek obciążenia kontaktowego lub cyklicznego zginania. Jest korzystne tylko wtedy, gdy kontrolowane są jego wartość, głębokość i jednorodność.
Naprężenia niekontrolowane stanowią odrębny problem. Rozciągające naprężenia szczątkowe na powierzchni po szlifowaniu, w nawęglonym narożu, w odwęglonym obszarze lub w miejscu o ostrej geometrii mogą sprzyjać inicjacji pęknięć. Przypalenia szlifierskie, nadmierne usuwanie naddatku, nieodpuszczony martenzyt, nadmierna grubość warstwy związków i niejednorodność hartowania mogą powodować lokalne naprężenia rozciągające. Pęknięcie może rozpocząć się w miejscu koncentracji naprężeń, nawet gdy średnia twardość warstwy utwardzonej spełnia wymaganie rysunku.
Odpuszczanie zmniejsza kruchość martenzytu w stanie zahartowanym i umożliwia częściowe odprężenie naprężeń przemiany. Musi nastąpić po hartowaniu w określonym czasie i w temperaturze odpowiedniej dla danej stali oraz wymaganych właściwości. Opóźnione odpuszczanie jest oznaką niewłaściwej kontroli procesu, a nie nieszkodliwą decyzją organizacyjną. W przypadku elementów azotowanych i węgloazotowanych poutlenianie lub inne operacje wykończeniowe mogą zmienić skład chemiczny powierzchni i właściwości tarciowe, natomiast szlifowanie może usunąć część strefy dyfuzyjnej lub zmienić rozkład naprężeń w tej strefie.
Weryfikacja musi obejmować więcej niż samą wartość twardości na powierzchni. Na zachowanie podczas eksploatacji mogą wpływać między innymi głębokość warstwy utwardzonej, twardość rdzenia, austenit szczątkowy, rozkład węglików lub azotków, grubość warstwy związków, odkształcenia oraz naprężenia. Norma ISO 2639:2002 dotyczy głębokości warstwy nawęglonej i zahartowanej oraz wykorzystuje warunek twardości poniżej 450 HV 1 na głębokości trzykrotnie większej od głębokości warstwy do określenia zakresu zastosowania. Norma ISO 18203:2026 zapewnia szersze ramy pomiaru warstw wytwarzanych metodami cieplnymi i cieplno-chemicznymi. Przekroje metalograficzne, profile twardości, pomiary współrzędnościowe oraz, gdy jest to określone, rentgenowskie pomiary naprężeń szczątkowych powinny być odnoszone do powierzchni funkcjonalnych i kierunków krytycznych.
Atmosfera, temperatura, czas i oprzyrządowanie
Kontrola atmosfery decyduje o tym, jakie składniki mogą wnikać do stali i jakie mogą być z niej usuwane. W nawęglaniu potencjał węglowy określa siłę napędową reakcji chemicznej na powierzchni. Zbyt niski potencjał powoduje niewystarczające wzbogacenie w węgiel, natomiast zbyt wysoki może prowadzić do powstawania nadmiernej ilości węglików, sadzy lub niepożądanego gradientu zawartości węgla. Temperatura w piecu i potencjał węglowy muszą pozostawać jednorodne w całym wsadzie, a nie tylko w jednym punkcie kontrolowanym przez termoparę. Kalibracja sondy, przepływ gazu, rozmieszczenie wsadu i nieszczelność drzwi mogą wpływać na rzeczywisty stan warstwy utwardzonej.
Azotowanie i węgloazotowanie wymagają kontroli dysocjacji amoniaku, potencjału azotowego, dodatków gazów zawierających węgiel, zawartości wodoru oraz cyrkulacji w piecu. Węgloazotowanie wprowadza węgiel i azot do austenitu i zwykle zależy od hartowania w celu uzyskania utwardzenia martenzytycznego. Węgloazotowanie ferrytyczne wprowadza węgiel i azot do ferrytu poniżej temperatury krytycznej, wytwarzając strefę dyfuzyjną i często warstwę związków żelazo–węgiel–azot. Traktowanie tych cykli jako zamiennych z nawęglaniem zaciera różnice między ich naprężeniami przemiany i wpływem na wymiary.
Równie ważna jest jednorodność nagrzewania. Gruba piasta i cienki kołnierz mogą osiągać temperaturę zadaną w różnym czasie; umieszczenie ich razem nie sprawia, że ich historie cieplne stają się identyczne. Czas przebywania w temperaturze kontroluje dyfuzję, rozrost ziaren, rozwój warstwy związków oraz zakres przemiany. Nadmiernie długi czas może zwiększyć odkształcenia lub niepożądany udział faz, nie rozwiązując problemu niewłaściwego składu atmosfery. Termopary, badania wsadu, badania jednorodności pieca oraz rejestrowane dane cyklu dostarczają dowodów na to, jakich warunków doświadczyły elementy.
Maskowanie chroni powierzchnie, które muszą pozostać miękkie, podatne na obróbkę skrawaniem lub stabilne wymiarowo. Powłoki miedziane, masy ochronne, osłony mechaniczne i wybiórcze oprzyrządowanie mogą ograniczyć oddziaływanie chemiczne, jednak krawędzie obszarów maskowanych mogą tworzyć nagłe przejścia warstwy utwardzonej i lokalne koncentracje naprężeń. Przejścia te wymagają kontroli.
Sekwencja kontroli procesu
- Obróbka skrawaniem Pozostawić odpowiednie naddatki na obróbkę i wykończenie.
- Czyszczenie i mocowanie Usunąć szkodliwe pozostałości i ustawić element w sposób zapewniający powtarzalność.
- Atmosfera i temperatura Zweryfikować skład chemiczny atmosfery pieca, temperaturę i równomierność.
- Hartowanie lub chłodzenie Stosować warunki odpowiednie do stali i geometrii.
- Odpuszczanie i wykończenie Niezwłocznie odpuszczać, a następnie wykańczać bez przegrzewania ani usuwania wymaganej warstwy.
- Kontrola Zweryfikować wymiary, profil twardości, mikrostrukturę i inne określone właściwości.
Z tego względu niezbędna jest kontrolowana sekwencja działań: obrobić element z odpowiednimi naddatkami, w razie potrzeby usunąć szkodliwe naprężenia powstałe wcześniej, oczyścić element i zamocować go w powtarzalny sposób, zweryfikować atmosferę i temperaturę, dobrać chłodzenie hartownicze do stali i geometrii, niezwłocznie odpuścić, a następnie wykonać szlifowanie wykańczające lub honowanie bez przegrzania warstwy utwardzonej. Końcową kontrolę wymiarów należy połączyć z weryfikacją głębokości warstwy i mikrostruktury. Nazwa obróbki jest etykietą; rzeczywistym procesem jest zmierzona historia cieplna, chemiczna, geometryczna i naprężeniowa.
Jak określać obróbkę utwardzania warstwy wierzchniej
- Materiał
- Pełne oznaczenie normy i gatunek
- Stan początkowy
- Stan dostawy i wyjściowa twardość, jeśli ma to znaczenie
- Sposób obróbki
- Rodzaj dyfundującego pierwiastka lub metoda miejscowego nagrzewania
- Definicja warstwy
- Głębokość skuteczna, głębokość całkowita, warstwa związków lub strefa dyfuzji
- Twardość
- Skala, obciążenie, położenie i zakres akceptacji
- Weryfikacja
- Obowiązująca norma, plan pobierania próbek i zapisy z kontroli
Określenie „utwardzona warstwa wierzchnia” nie stanowi mierzalnego wymagania. ASM International definiuje utwardzanie warstwy wierzchniej jako obróbkę materiału żelaznego, w wyniku której jego warstwa powierzchniowa, czyli warstwa utwardzona, staje się znacznie twardsza niż rdzeń. Definicja ta obejmuje kilka różnych procesów, charakteryzujących się odmienną chemią, mechanizmami przemian, mikrostrukturą, naprężeniami i metodami weryfikacji. Użyteczna specyfikacja musi zatem określać gatunek stali, jej stan wyjściowy, przebieg obróbki oraz wynik, który należy wykazać.
Gatunek stali i stan wyjściowy
Należy podać pełne oznaczenie stali według właściwej normy, a nie nazwę handlową ani określenie nieformalne, takie jak „stal do nawęglania”. Specyfikacja powinna wskazywać obowiązującą normę i gatunek, na przykład EN 10084 16MnCr5, EN 10084 20MnCr5, EN 10084 18CrNiMo7-6 lub ASTM A-29/A-29M grade 8620, jeżeli to oznaczenie obowiązuje dla dostarczanego materiału. Jeżeli na rysunku elementu zastosowano inne oznaczenie krajowe, należy wyraźnie podać jego równoważność, zamiast zakładać, że podobne oznaczenia liczbowe opisują identyczny skład chemiczny.
Stan obróbki cieplnej przed rozpoczęciem procesu również należy ująć w wymaganiach. Należy określić, czy część jest dostarczana w stanie po walcowaniu, normalizowanym, wyżarzonym, wyżarzonym sferoidyzująco, ulepszonym cieplnie, czy w innym określonym stanie. Należy podać początkowy zakres twardości, jeżeli wpływa on na skrawalność, reakcję na obróbkę lub właściwości rdzenia. Cykl nawęglania zastosowany do wyżarzonej stali 16MnCr5 nie jest określany w taki sam sposób jak hartowanie indukcyjne stali 42CrMo4 w stanie ulepszonym cieplnie.
Proces musi określać składnik dyfundujący oraz przebieg przemiany. Nawęglanie wprowadza węgiel do wnętrza o niższej zawartości węgla, tworząc na powierzchni warstwę o dużej zawartości węgla, którą zazwyczaj utwardza się przez austenityzowanie i hartowanie. Węgloazotowanie wprowadza do austenitu zarówno węgiel, jak i azot, i zwykle prowadzi do powstania warstwy martenzytycznej. Azotowanie oraz azotowanie węgloazotujące przebiegają poniżej temperatury krytycznej, gdzie azot lub azot i węgiel dyfundują do ferrytu bez typowego dla nawęglania cyklu austenityzowania i hartowania. Borowanie i chromowanie dyfuzyjne tworzą na powierzchni obszary wzbogacone w borki lub w węgliki/chrom, a nie konwencjonalną nawęglaną warstwę martenzytyczną.
Lokalne obróbki cieplne wymagają odrębnego opisu. Norma ISO 18203:2026 dotyczy warstw utwardzonych powierzchniowo wytwarzanych przez hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe, a także przez węgloazotowanie, nawęglanie i azotowanie. W przypadku procesu cieplnego należy określić metodę nagrzewania, częstotliwość lub doprowadzaną energię, jeżeli ma to zastosowanie, temperaturę austenityzowania lub temperaturę powierzchni, czas nagrzewania lub prędkość skanowania, ośrodek hartowniczy oraz odpuszczanie. Proces cieplny utwardza istniejący skład powierzchni; nie musi natomiast powodować doprowadzenia węgla ani azotu.
Wymagane definicje głębokości warstwy i twardości
Należy określić, czy wymaganie dotyczy całkowitej grubości warstwy utwardzonej, efektywnej głębokości warstwy utwardzonej, czy innej zdefiniowanej głębokości. Terminy te nie są wzajemnie zamienne. W przypadku stali nawęglanej i zahartowanej efektywną głębokość warstwy utwardzonej określa się zwykle na podstawie rozkładu twardości: jest to głębokość, na której twardość spada do określonej wartości granicznej, często 550 HV, przy czym właściwa norma, rysunek lub wymaganie odbiorcy musi podawać tę wartość. Całkowita głębokość warstwy może być natomiast określana metalograficznie, na przykład jako głębokość do określonej granicy mikrostruktury. W przypadku części azotowanych i azotowanych węgloazotująco należy rozróżnić warstwę związków od strefy dyfuzyjnej oraz określić, czy podana głębokość obejmuje którąkolwiek z tych stref.
Norma ISO 2639:2002 dotyczy konkretnie określania i weryfikacji efektywnej głębokości warstwy utwardzonej stali nawęglanej i zahartowanej. Zakres jej zastosowania określa warunek twardości poniżej 450 HV 1 przy głębokości równej trzykrotnej głębokości warstwy. Warunku tego nie należy bez dodatkowego uzasadnienia przenosić na części azotowane, azotowane węgloazotująco, borowane ani utwardzane cieplnie. Jeżeli proces mieści się w zakresie tej normy, należy powołać ISO 2639:2002 oraz podać kryterium twardości, skalę twardości, siłę badania, kierunek wykonywania pomiarów i położenie punktu zerowego. Zapis „efektywna głębokość warstwy utwardzonej: 0,8 mm” jest niekompletny, chyba że specyfikacja zawiera również na przykład zapis „do 550 HV 1, pomiar od powierzchni gotowej”.
Norma ISO 18203:2026 ustanawia szersze zasady określania grubości warstw utwardzonych powierzchniowo, wytwarzanych metodami cieplnymi i cieplno-chemicznymi. Należy się na nią powołać, gdy wymaganie obejmuje hartowanie indukcyjne, płomieniowe, wiązką elektronów, laserowe, nawęglanie, węgloazotowanie lub azotowanie, oraz wskazać metodę zastosowaną do obliczenia grubości warstwy. Określona głębokość musi odnosić się do gotowej powierzchni funkcjonalnej, a nie wyłącznie do powierzchni po obróbce, która zostanie później zeszlifowana. Jeżeli dopuszcza się usuwanie naddatku, należy podać jego wartość oraz wymaganą głębokość po końcowej obróbce.
Twardość musi być określona za pomocą skali i obciążenia. Należy zapisać HV 1, HV 0.5, HRC lub inną uznaną skalę wraz z siłą badania, jeżeli ma to zastosowanie; zapis „twardość 60” nie ma znaczenia technicznego. Należy podać miejsce pomiaru, na przykład średnicę podziałową, bok zęba, promień wrębu, gniazdo łożyska lub przekrój pobrany prostopadle do obrabianej powierzchni. Należy określić, czy wymaganie dotyczy wartości minimalnej, zakresu czy profilu twardości z wartościami maksymalnymi i minimalnymi. Pojedynczy pomiar twardości powierzchni nie może potwierdzić głębokości warstwy, wytrzymałości rdzenia ani równomierności wokół elementu.
Wymagania dotyczące rdzenia powinny być określane oddzielnie od wymagań dotyczących warstwy. Należy podać twardość rdzenia, wymagane właściwości wytrzymałościowe na rozciąganie lub granicę plastyczności oraz dopuszczalną mikrostrukturę. W przypadku koła zębatego nawęglanego można wymagać martenzytycznej warstwy, kontrolowanej zawartości austenitu szczątkowego, ograniczonej siatki węglików oraz odpuszczonego martenzytycznego rdzenia. W przypadku części azotowanej mogą być wymagane ograniczenia dotyczące grubości i ciągłości warstwy związków, a nie warstwa zahartowanego martenzytu. Rozróżnienia te zapobiegają zaakceptowaniu świadectwa procesu wyłącznie dlatego, że pojedynczy odcisk na powierzchni spełnia określoną wartość twardości.
Kryteria odbioru i raportowanie
Specyfikacja powinna określać plan pobierania próbek, miejsca kontroli, przekrój badawczy oraz moment przeprowadzenia kontroli. Należy podać, czy twardość mierzy się przed końcowym szlifowaniem, czy po nim, w jaki sposób przygotowuje się powierzchnie pomiarowe oraz jak uwzględnia się usunięty materiał. W celu weryfikacji głębokości warstwy należy wymagać wykonania rozkładu twardości z odczytami w określonych odstępach od powierzchni w kierunku rdzenia. Raport powinien zawierać każdy odczyt lub kompletny profil, a nie tylko obliczoną na jego podstawie głębokość.
Wymagania metalograficzne powinny określać przekrój oraz cechy podlegające ocenie. W zależności od rodzaju obróbki należy raportować mikrostrukturę warstwy i rdzenia, morfologię martenzytu, austenit szczątkowy, węgliki, azotki, warstwę związków, strefę dyfuzyjną, odwęglenie, utlenienie, pęknięcia oraz nadmierny rozrost ziarna. Trawienie nitalem może ujawnić nawęglaną warstwę martenzytyczną, natomiast warstwy azotowane i azotowane węgloazotująco często wymagają metody badania dostosowanej do ich warstwy związków i strefy dyfuzyjnej. Kryteria odbioru muszą być określone, a nie pozostawione osobistej interpretacji kontrolera.
Wymagania dotyczące wymiarów i powierzchni są równie konieczne. Należy podać dopuszczalne odchyłki od bicia, okrągłości, profilu zęba, linii zęba, płaskości lub innej geometrii funkcjonalnej, a także limity obróbki po procesie. Należy określić dopuszczalne przypalenia szlifierskie, pęknięcia hartownicze, miejsca miękkie, zgorzelinę, utlenienie międzykrystaliczne oraz chropowatość powierzchni. Naprężeń własnych nie wyznacza się na podstawie twardości; jeżeli wpływają one na zmęczenie, zużycie, tarcie lub tribokorozję, należy określić metodę i miejsce ich pomiaru.
Na koniec należy wymagać raportu identyfikującego cykl pracy pieca lub urządzenia, atmosferę lub skład chemiczny gazu, temperatury, czasy, warunki hartowania i odpuszczania, identyfikowalność partii, wyniki pomiarów twardości, metodę określania głębokości warstwy, wyniki badań metalograficznych oraz kontroli wymiarów. Dokument powinien wskazywać obowiązującą normę — ISO 18203:2026, ISO 2639:2002 lub inną określoną metodę — oraz wszelkie odstępstwa zdefiniowane przez odbiorcę. Bez tych informacji określenie „utwardzona warstwa wierzchnia” opisuje zamiar, a nie kryterium odbioru.
Porównawcze ramy decyzyjne dotyczące metod utwardzania warstwy wierzchniej
ASM International definiuje utwardzanie warstwy wierzchniej jako obróbkę materiału żelaznego, w wyniku której jego warstwa powierzchniowa, czyli warstwa wierzchnia, staje się znacznie twardsza niż rdzeń. Definicja ta opisuje rezultat, a nie pojedynczy cykl w piecu. Dobór obróbki zależy od wymaganych właściwości powierzchni i rdzenia, gatunku stali i jej stanu wyjściowego, geometrii elementu, przebiegu produkcji oraz normy pomiarowej stosowanej do weryfikacji wyniku.
Pierwszą decyzją jest ustalenie, czy skład chemiczny powierzchni musi ulec zmianie. Nawęglanie, węgloazotowanie, azotowanie, nitrokarburacja, cyjanowanie, borowanie i chromowanie wprowadzają do powierzchni węgiel, azot, bor lub chrom. Hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe przekształca natomiast istniejący skład stali przez miejscowe nagrzewanie i chłodzenie. ISO 18203:2026 obejmuje warstwy utwardzone powierzchniowo wytwarzane tymi metodami cieplnymi, a także przez nawęglanie, węgloazotowanie i azotowanie.
Kiedy nawęglanie lub węgloazotowanie jest właściwe z punktu widzenia koncepcji procesu
Nawęglanie jest właściwe z punktu widzenia koncepcji procesu, gdy element wymaga twardej, odpornej na zużycie ścierne martenzytycznej powierzchni oraz ciągliwego wnętrza o mniejszej zawartości węgla. Proces ten tworzy wysokowęglową warstwę powierzchniową na niskowęglowym rdzeniu. Wzbogacona warstwa jest zazwyczaj austenityzowana i hartowana, co prowadzi do powstania na powierzchni martenzytu wysokowęglowego, podczas gdy w rdzeniu powstaje struktura przemiany o mniejszej zawartości węgla i większej ciągliwości. Odpuszczanie pozwala następnie dostosować twardość, ciągliwość i stabilność wymiarową.
Metoda ta jest odpowiednia dla elementów, w których obciążenia eksploatacyjne obejmują naprężenia kontaktowe na powierzchni oraz naprężenia zginające lub udarowe w korpusie. Koła zębate, wały, sworznie i podobne elementy często wymagają takiego gradientu właściwości, jednak decyzji nie można podejmować wyłącznie na podstawie nazwy elementu. Warstwa nawęglona może zawierać austenit szczątkowy, węgliki lub gradient zawartości węgla, które wpływają na pękanie, zmiany wymiarowe, zachowanie w warunkach kontaktu tocznego i zmęczenie. Wymaganą głębokość warstwy należy zatem określać wraz z twardością rdzenia i jego mikrostrukturą, a nie jako samą wartość twardości powierzchni.
Węgloazotowanie wprowadza do austenitu zarówno węgiel, jak i azot, i zazwyczaj po hartowaniu prowadzi do powstania martenzytycznej warstwy utwardzonej. W porównaniu z nawęglaniem jego okno procesowe i architekturę warstwy można dobrać tak, aby uzyskać stosunkowo płytką warstwę wzbogaconą, podczas gdy azot wpływa na hartowność i reakcję powierzchni. Metoda ta jest przydatna z punktu widzenia koncepcji procesu tam, gdzie geometria lub przebieg produkcji sprzyjają zastosowaniu płytszej warstwy termochemicznej, a odkształcenia podczas hartowania pozostają możliwe do opanowania. Cyjanowanie również wprowadza węgiel i azot, historycznie za pośrednictwem kąpieli solnych zawierających cyjanki. Uwzględnienie go w porównaniu jest konieczne, jednak jego dobór zależy od kontrolowanego składu chemicznego, zabezpieczeń środowiskowych, prowadzenia kąpieli i wymaganej kondycji warstwy; nie należy traktować go jako rozwiązania zamiennego wobec współczesnego węgloazotowania.
Zarówno nawęglanie, jak i węgloazotowanie obejmują cykl przemian fazowych. Austenityzowanie, hartowanie i odpuszczanie tworzą warstwę, ale jednocześnie powodują główne źródła odkształceń i naprężeń własnych. Cienkie przekroje, ostre przejścia, otwory i kształty asymetryczne wymagają szczególnej uwagi w zakresie intensywności chłodzenia hartowniczego i konstrukcji oprzyrządowania.
Kiedy azotowanie lub nitrokarburacja jest właściwa z punktu widzenia koncepcji procesu
Azotowanie jest właściwe, gdy wymagana jest twarda powierzchnia zawierająca azot, bez stosowania pełnego cyklu nawęglania i hartowania. Azot dyfunduje do ferrytu poniżej temperatury krytycznej, tworząc azotki stopowe i strefę dyfuzyjną; zależnie od składu chemicznego stali i kontroli procesu na powierzchni może powstać warstwa związków. Stale do azotowania zawierające chrom, molibden, glin lub wanad mogą reagować poprzez tworzenie stabilnych azotków stopowych, natomiast stale węglowe zwykłej jakości nie zapewniają takiego samego efektu wydzieleniowego.
Ponieważ obróbka jest prowadzona poniżej temperatury krytycznej, rdzeń nie przechodzi przemiany austenitycznej związanej z nawęglaniem. Może to ograniczyć odkształcenia związane z hartowaniem, choć przyrost wymiarów, naprężenia istniejące przed obróbką, historia obróbki skrawaniem oraz powstawanie kruchych lub nadmiernie grubych warstw związków nadal wpływają na dokładność wymiarową i trwałość eksploatacyjną. Azotowanie jest zatem właściwe z punktu widzenia koncepcji procesu dla elementów, które zostały już zahartowane i odpuszczone oraz wymagają twardej powierzchni przy zachowaniu właściwości rdzenia.
Nitrokarburacja również powoduje dyfuzję węgla i azotu do ferrytu poniżej temperatury krytycznej. Różni się zasadniczo od węgloazotowania, mimo podobieństwa nazw: węgloazotowanie wzbogaca austenit i zazwyczaj opiera się na tworzeniu martenzytu, natomiast nitrokarburacja tworzy ferrytyczną strefę dyfuzyjną i może prowadzić do powstania warstwy związków żelaza, węgla i azotu. Nitrokarburację ferrytyczną dobiera się wtedy, gdy zużycie, tarcie, zacieranie lub korozja tribologiczna zależą od takiej architektury powierzchni, a nie od głębokiej warstwy martenzytycznej. Warstwę związków należy określać pod względem składu, grubości, porowatości i ciągłości; grubsza warstwa nie jest automatycznie warstwą lepszą.
Borowanie i chromowanie opierają się na innej logice zmiany składu. Borowanie tworzy twarde fazy borkowe, natomiast chromowanie wprowadza chrom do powierzchni i może prowadzić do powstania faz lub związków bogatych w chrom. Obie metody mogą zmieniać odporność na ścieranie, tarcie i korozję, jednak zasadnicze pytanie brzmi, czy uzyskana struktura fazowa, przyczepność, głębokość i naprężenia własne odpowiadają warunkom eksploatacji. Nominalna twardość powierzchni nie pozwala ustalić uniwersalnego rankingu metod.
Kiedy miejscowe hartowanie cieplne jest właściwe z punktu widzenia koncepcji procesu
Miejscowe hartowanie cieplne jest właściwe, gdy stal ma już wymaganą zawartość węgla i utwardzenia wymagają tylko wybrane powierzchnie. Hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe nagrzewa kontrolowany obszar do zakresu austenitycznego, po czym następuje samohartowanie lub zastosowanie chłodzenia hartowniczego. Utwardzona warstwa jest więc przekształconym obszarem pierwotnej stali, a nie warstwą wzbogaconą chemicznie.
Podejście to może zachować bardziej miękki i ciągliwy rdzeń oraz pozwala uniknąć obróbki powierzchni, które nie przenoszą obciążeń kontaktowych ani obciążeń związanych ze zużyciem. Jest ono szczególnie wrażliwe na geometrię: kierunek skanowania, naroża, zmiany średnicy, grubość ścianki, odprowadzanie ciepła i dostęp dla źródła ciepła określają głębokość oraz ciągłość strefy utwardzonej. Hartowanie indukcyjne może przebiegać według zaprogramowanego układu cewki; metody laserowe i z użyciem wiązki elektronów pozwalają na bardziej precyzyjne lokalizowanie energii; hartowanie płomieniowe w dużym stopniu zależy od ruchu palnika i bilansu cieplnego. Różnice te wpływają na naprężenia własne, ślady nakładania, miękkie miejsca i odkształcenia.
Weryfikacja musi odpowiadać procesowi i zdefiniowanej właściwości. ISO 18203:2026 określa ramy pomiaru grubości warstw utwardzonych powierzchniowo w wyniku obróbki cieplnej i termochemicznej. W przypadku warstw nawęglanych i zahartowanych ISO 2639:2002 stosuje kryterium twardości poniżej 450 HV 1 przy głębokości równej trzykrotnej głębokości warstwy w celu określenia zakresu stosowania. Prawidłowa specyfikacja powinna wskazywać skalę twardości i obciążenie, kierunek wykonywania traversu, definicję efektywnej lub całkowitej głębokości warstwy, miejsce pobierania próbek oraz granice akceptacji. Do rozróżnienia martenzytu, austenitu szczątkowego, węglików, azotków, borków, faz bogatych w chrom i warstw związków, których sama twardość nie pozwala zidentyfikować, może być konieczna analiza metalograficzna.
| Grupa metod | Mechanizm | Typowa budowa warstwy | Główny przedmiot specyfikacji |
|---|---|---|---|
| Nawęglanie i węgloazotowanie | Wzbogacenie austenitu, po którym następuje hartowanie | Warstwa martenzytyczna i przejście do rdzenia | Głębokość skuteczna, struktura rdzenia, austenit szczątkowy |
| Azotowanie i nitrokarbonizowanie | Dyfuzja do ferrytu poniżej temperatury krytycznej | Strefa dyfuzji z możliwą warstwą związków | Rozdzielenie warstw, równowaga fazowa i profil twardości |
| Cyjanowanie | Węgiel i azot dostarczane w procesie solnym | Płytka wzbogacona warstwa martenzytyczna | Skład chemiczny kąpieli, środki bezpieczeństwa i głębokość zahartowania |
| Borowanie i chromowanie dyfuzyjne | Tworzenie obszarów borkowych lub zawierających chrom | Warstwa reakcyjna lub dyfuzyjna | Skład fazowy, przyczepność i kruchość |
| Hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe | Miejscowe austenityzowanie i przemiana | Przemieniona strefa martenzytyczna | Rozkład nagrzewania, głębokość strefy przejściowej i odkształcenia |
Dobór obróbki powinien odpowiadać zdefiniowanym warunkom powierzchni i rdzenia, które można uzyskać i zweryfikować dla danej stali oraz warunków eksploatacji. Strong evidence
Neutralne porównanie wynika z mechanizmu procesu. Nawęglanie i węgloazotowanie dodają do austenitu odpowiednio węgiel albo węgiel i azot, na ogół tworząc hartowaną warstwę martenzytyczną; azotowanie i nitrokarburacja dodają poniżej temperatury krytycznej odpowiednio azot albo azot i węgiel, wytwarzając strefy dyfuzyjne z możliwymi warstwami związków; cyjanowanie łączy wprowadzanie węgla i azotu w procesie kąpieli solnej; borowanie i chromowanie tworzą chemicznie odmienne powierzchniowe obszary borkowe lub zawierające chrom; hartowanie płomieniowe, indukcyjne, wiązką elektronów i laserowe miejscowo przekształca istniejącą stal. W konsekwencji różnią się zakresem temperatur, architekturą warstwy, reakcją rdzenia, ryzykiem odkształceń, ograniczeniami geometrycznymi i procedurami weryfikacji. Prawidłowe pytanie inżynierskie nie brzmi więc, która metoda jest „najlepsza”, lecz jaki zdefiniowany stan powierzchni i rdzenia można wytworzyć oraz zweryfikować dla danej stali i warunków eksploatacji.