




Ce que signifie la cémentation superficielle dans la métallurgie de l’acier
La cémentation superficielle ne correspond ni à un cycle de four unique, ni à une nuance d’alliage, ni à une microstructure particulière. ASM International la définit comme le traitement d’un matériau ferreux « de manière que sa couche superficielle, ou couche durcie, devienne sensiblement plus dure que le cœur ». Cette définition est volontairement large. Elle décrit le résultat — une différence de dureté entre la surface et l’intérieur — et non une méthode particulière permettant de l’obtenir.
Cette distinction est importante, car les composants en acier doivent souvent présenter deux propriétés apparemment contradictoires. Leurs surfaces fonctionnelles doivent résister à l’indentation, à l’usure adhésive, à l’usure abrasive et à la fatigue de contact, tandis que l’intérieur doit absorber les chocs et supporter la flexion sans rupture brutale. Une surface dure sur un cœur plus tenace peut répondre plus efficacement à ces deux exigences qu’une section durcie de manière uniforme. Les engrenages, cames, arbres, axes et composants de paliers dépendent couramment de cette séparation des fonctions.
| Famille de méthodes | Chimie de surface | Structure durcie principale | Objet habituel de la vérification |
|---|---|---|---|
| Cémentation | Ajout de carbone | Couche martensitique à haute teneur en carbone | Profondeur de couche efficace et examen métallographique |
| Carbonitruration | Ajout de carbone et d’azote | Couche martensitique | Profil de dureté et austénite résiduelle |
| Nitruration | Ajout d’azote | Zone de diffusion et nitrures d’alliage | Couche de combinaison et profondeur de la zone de diffusion |
| Trempe par induction | Aucune modification substantielle de la composition | Martensite localisée | Épaisseur de la couche durcie et zone de transition |
Le procédé choisi détermine la manière dont la différence de dureté est créée. Certains traitements modifient par diffusion la composition chimique de la surface. D’autres conservent la composition initiale et ne transforment qu’une région proche de la surface au moyen d’un chauffage et d’un refroidissement rapides et localisés. La profondeur de couche obtenue, les phases, les contraintes résiduelles, les déformations et la méthode de vérification peuvent donc différer considérablement.

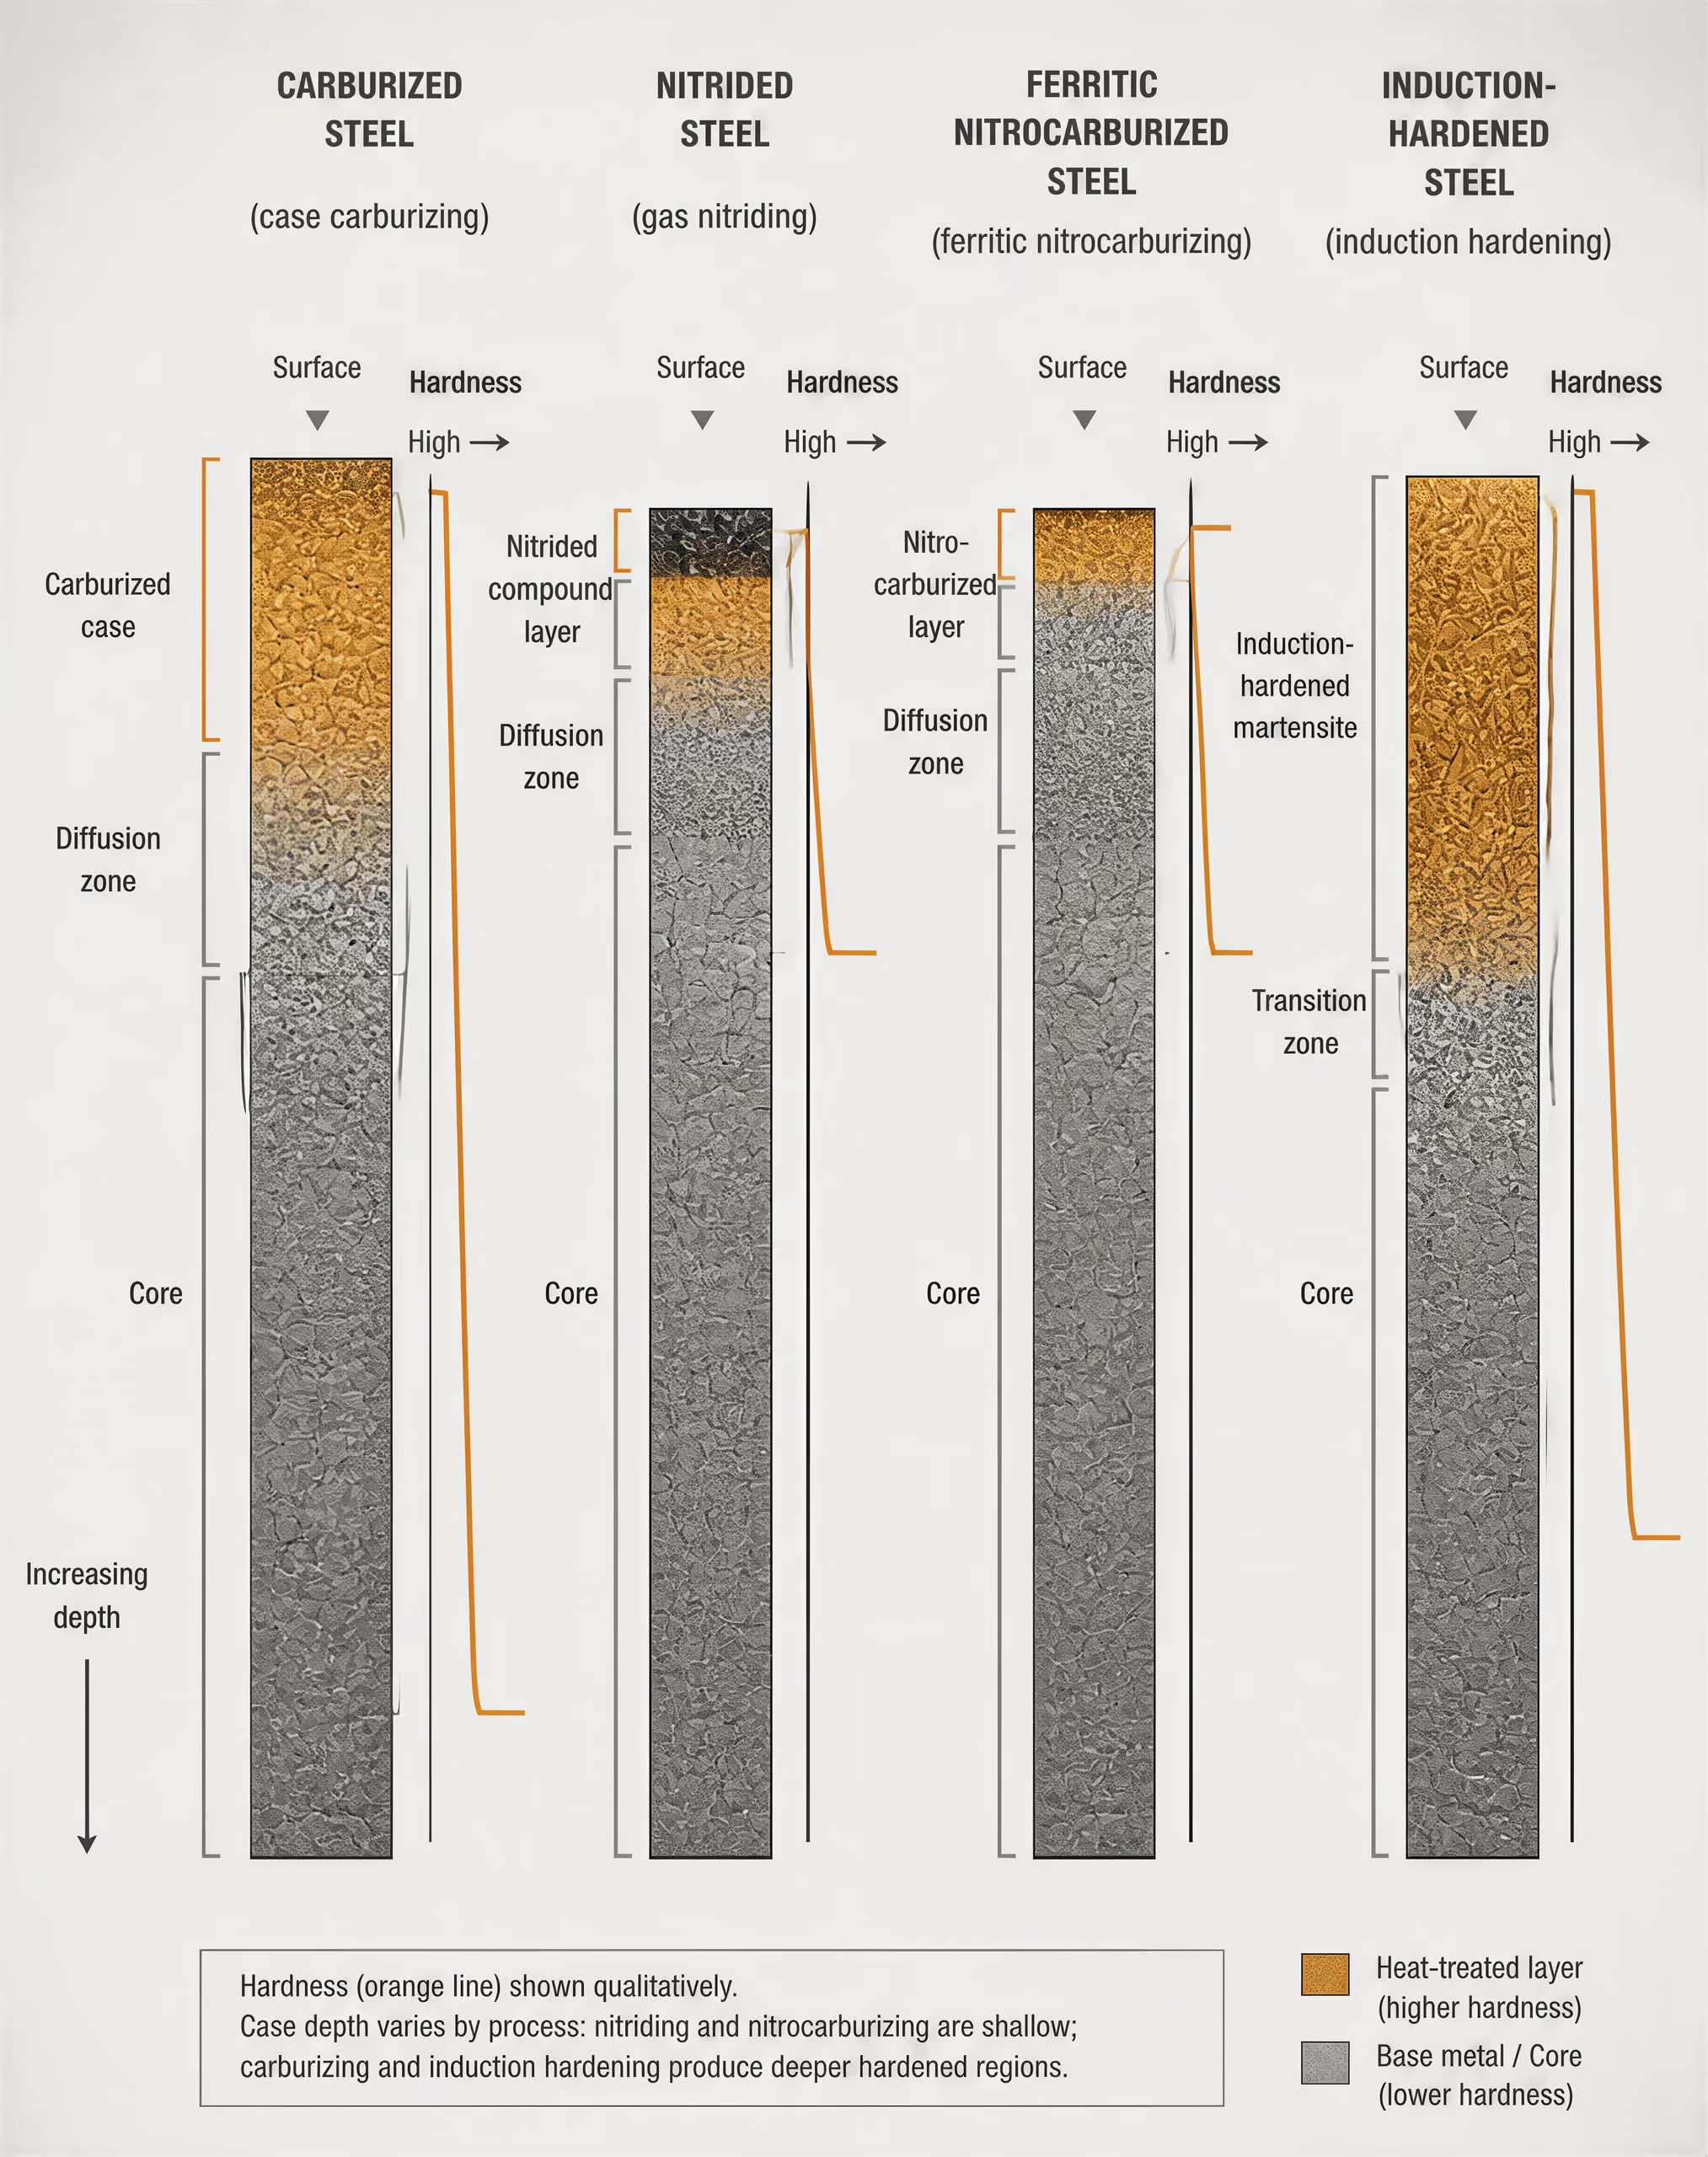
Couche durcie, cœur et gradient de dureté
La couche durcie est la région superficielle traitée dont la dureté et la microstructure diffèrent de celles de l’intérieur. Le cœur est le matériau situé sous cette région. Le terme « cœur » ne signifie pas nécessairement qu’il est tendre ou non durci : après la trempe, un acier de cémentation à faible teneur en carbone peut conserver un intérieur relativement tenace constitué de martensite à faible teneur en carbone ou de martensite revenue, tandis qu’un acier allié nitruré peut posséder un cœur traité thermiquement déjà résistant avant la nitruration.
Gradient de dureté Variation progressive de la dureté depuis la surface traitée vers le cœur non affecté, plutôt qu’une limite abrupte.
Entre la surface et le cœur, on observe généralement un gradient de dureté, et non une frontière abrupte. Un composant cémenté peut présenter une forte teneur en carbone en surface, de la martensite près de l’extérieur, de l’austénite retenue et des carbures, la dureté diminuant à mesure que la concentration en carbone se rapproche de la composition initiale. Un composant nitruré peut comporter une mince couche de combinaison constituée de nitrures de fer au-dessus d’une zone de diffusion de l’azote, suivie du cœur non affecté. Un composant durci par induction peut présenter de la martensite en surface, une région de transition partiellement transformée et, en dessous, la structure revenue initiale.
Par conséquent, la « profondeur de couche » doit être associée à une règle de mesure explicitement définie. La profondeur de couche effective correspond normalement à la distance entre la surface et une limite de dureté spécifiée, mesurée le long d’un profil défini. Pour l’acier cémenté et durci, l’ISO 2639:2002 fournit une méthode de détermination et de vérification de la profondeur de couche ; son domaine d’application repose sur la condition selon laquelle la dureté est inférieure à 450 HV 1 à trois fois la profondeur de couche. L’échelle de dureté, la charge d’essai, la préparation de la surface, la direction de mesure et l’emplacement influencent tous la valeur rapportée.
La profondeur totale de couche est une grandeur différente. Elle désigne l’épaisseur totale de la couche chimiquement ou structuralement modifiée, qui peut s’étendre au-delà du point utilisé pour déterminer la profondeur de dureté effective. L’examen métallographique, les profils de microdureté, l’analyse chimique ou l’identification des phases peuvent donc produire des « profondeurs » différentes pour une même pièce. Une spécification qui indique seulement « profondeur de couche » est incomplète si elle ne précise pas la définition et la méthode d’essai.
L’ISO 18203:2026 traite de la mesure de l’épaisseur des couches durcies en surface produites par trempe à la flamme, par induction, par faisceau d’électrons et par laser, ainsi que par carbonitruration, cémentation et nitruration. Elle renforce un point essentiel : l’épaisseur d’une couche est une caractéristique mesurée, et non la description visuelle d’une surface assombrie.
Pourquoi la dureté superficielle ne constitue pas à elle seule la spécification complète
La dureté superficielle est utile, mais elle ne permet pas à elle seule de prédire le comportement en service. Une couche mince peut présenter une valeur élevée de dureté Vickers tout en se rompant sous l’effet de contacts hertziens répétés parce que le matériau de soutien est trop tendre. À l’inverse, une dureté mesurée plus faible peut donner de bons résultats lorsque la couche est suffisamment profonde, correctement soutenue par le cœur et soumise à un état favorable de contraintes résiduelles.
Le profil de dureté doit être considéré avec la résistance à la traction, la ténacité et le traitement thermique antérieur du cœur. La microstructure superficielle est également importante. Les aciers cémentés et carbonitrurés développent généralement de la martensite après austénitisation et trempe, mais une quantité excessive d’austénite retenue, des carbures grossiers, une oxydation ou une oxydation intergranulaire peuvent modifier la stabilité dimensionnelle et les performances en fatigue. Les aciers nitrurés et nitrocarburés peuvent contenir une couche de combinaison et une zone de diffusion dont l’épaisseur, la porosité, l’équilibre des phases et la répartition de l’azote influencent le frottement, l’usure et la corrosion. Ces caractéristiques ne peuvent pas être déduites d’une seule valeur de dureté.
Les contraintes résiduelles de compression en surface peuvent améliorer la résistance à certaines fissures de fatigue. Limited evidence
Les contraintes résiduelles constituent une autre spécification distincte. La trempe peut produire des contraintes de traction ou de compression en raison de transformations et de contractions thermiques non uniformes. Les traitements par diffusion peuvent également générer des contraintes, car les atomes ajoutés modifient les dimensions du réseau cristallin et parce que les couches de combinaison et les zones de diffusion se forment à des vitesses différentes. Des contraintes résiduelles de compression près de la surface peuvent contribuer à la résistance à l’amorçage des fissures, mais des contraintes excessives, une déformation ou un soutien insuffisant peuvent provoquer d’autres défaillances. Leur signe et leur amplitude doivent être mesurés ou contrôlés au moyen d’un procédé validé, plutôt que déduits du nom du traitement.
La déformation exige elle aussi un plan de maîtrise spécifique. La température, l’épaisseur de la section, la géométrie, la sévérité de la trempe, la conception des montages, la composition de l’alliage et le revenu après traitement influencent tous les variations dimensionnelles. Deux composants présentant la même profondeur de couche effective et la même dureté superficielle peuvent avoir des faux-ronds, des erreurs de profil de dent ou des augmentations de diamètre d’alésage différentes. La vérification peut donc nécessiter des profils de dureté, des coupes métallographiques, un contrôle dimensionnel, une mesure de l’austénite retenue et une analyse des contraintes résiduelles.
Durcissement superficiel thermochimique et thermique
La cémentation superficielle thermochimique modifie la composition de la surface en y introduisant du carbone, de l’azote ou les deux. Un manuel du U.S. National Bureau of Standards identifie la cémentation, la nitruration et la carbonitruration dans cette classification de base. Lors de la cémentation, le carbone diffuse dans un acier à faible teneur en carbone, créant une surface à forte teneur en carbone au-dessus d’un intérieur moins riche en carbone. La pièce est ensuite généralement austénitisée et trempée, de sorte que la surface enrichie forme de la martensite dure. La carbonitruration introduit du carbone et de l’azote dans l’austénite et produit normalement une couche durcie martensitique.
La nitruration suit une voie métallurgique différente. L’azote diffuse dans un acier approprié et forme des nitrures d’alliage et des nitrures de fer, généralement sans cycle d’austénitisation et de trempe caractéristique de la cémentation. La nitrocarburation introduit du carbone et de l’azote dans la ferrite à une température inférieure à la température critique, produisant une couche de combinaison et une zone de diffusion sous-jacente. Elle doit donc être distinguée de la carbonitruration, malgré la similitude des noms. La nitrocarburation ferritique repose sur le même principe général.
Parmi les autres méthodes thermochimiques figurent la cyanuration, la boruration et la chromisation. Les espèces diffusantes et les produits de réaction diffèrent ; leurs profils de dureté, épaisseurs de couche, limites de température, risques de déformation et comportements en matière de corrosion ou d’usure ne peuvent donc pas être substitués les uns aux autres de manière arbitraire. Des études de tribologie associent la boruration, la chromisation, la cémentation, la nitruration, la nitrocarburation et la carbonitruration à des modifications de l’usure, du frottement et de la tribocorrosion, mais l’orientation et l’ampleur de ces modifications dépendent de la nuance d’acier, du corps antagoniste, de la charge, de l’environnement et de la structure de la couche.
Le durcissement superficiel thermique n’ajoute pas d’élément durcissant à la surface. La trempe à la flamme, par induction, par faisceau d’électrons et par laser chauffe localement la composition existante de l’acier au-dessus d’une température de transformation, puis s’appuie sur une auto-trempe rapide ou sur un refroidissement contrôlé pour former de la martensite. L’ISO 18203:2026 couvre ces méthodes parallèlement à plusieurs traitements thermochimiques. Leur couche est donc une zone transformée plutôt qu’une couche enrichie par diffusion, même si un gradient de dureté et une région de transition sont également présents.
Le choix pratique relève donc de la métallurgie et non de la terminologie. La résistance au contact requise, la ténacité du cœur, la déformation admissible, le profil visé, l’état des contraintes résiduelles et la méthode de vérification doivent tous être cohérents avec le procédé. La cémentation, la nitruration, la carbonitruration, la nitrocarburation et le durcissement thermique localisé peuvent produire un acier « durci en surface », mais ils ne produisent pas la même couche durcie.
Comment le carbone, l’azote et la chaleur modifient la surface
ASM International définit le durcissement superficiel comme le traitement d’un matériau ferreux de manière à ce que sa couche superficielle, ou couche durcie, devienne nettement plus dure que le cœur. Cette définition décrit un résultat, et non un procédé unique. Un engrenage cémenté, un arbre nitruré, une goupille carbonitrurée et un rail durci par induction peuvent tous présenter une surface plus dure, alors que leur chimie, leurs phases, leurs profils en profondeur, leurs contraintes et leurs modes de défaillance diffèrent.
Mécanismes de traitement
- Cémentation
- Le carbone diffuse dans l’acier à faible teneur en carbone avant l’austénitisation et la trempe.
- Nitruration
- L’azote diffuse dans un acier approprié, généralement au-dessous de la température critique.
- Carbonitruration
- Le carbone et l’azote pénètrent dans l’austénite avant la trempe.
- Nitrocarburation
- Le carbone et l’azote diffusent dans la ferrite au-dessous de la température critique.
- Durcissement thermique
- La composition existante de l’acier est localement austénitisée puis transformée en martensite.
Les traitements thermochimiques ajoutent du carbone, de l’azote ou les deux à la surface de l’acier. La cémentation ajoute du carbone ; la nitruration ajoute de l’azote ; la carbonitruration et la nitrocarburation ajoutent du carbone et de l’azote dans des conditions différentes de phase et de température. Les méthodes thermiques, notamment le durcissement à la flamme, par induction, par faisceau d’électrons et par laser couvert par l’ISO 18203:2026, modifient la composition existante en chauffant et en transformant la surface, plutôt qu’en apportant une nouvelle concentration importante d’atomes interstitiels.

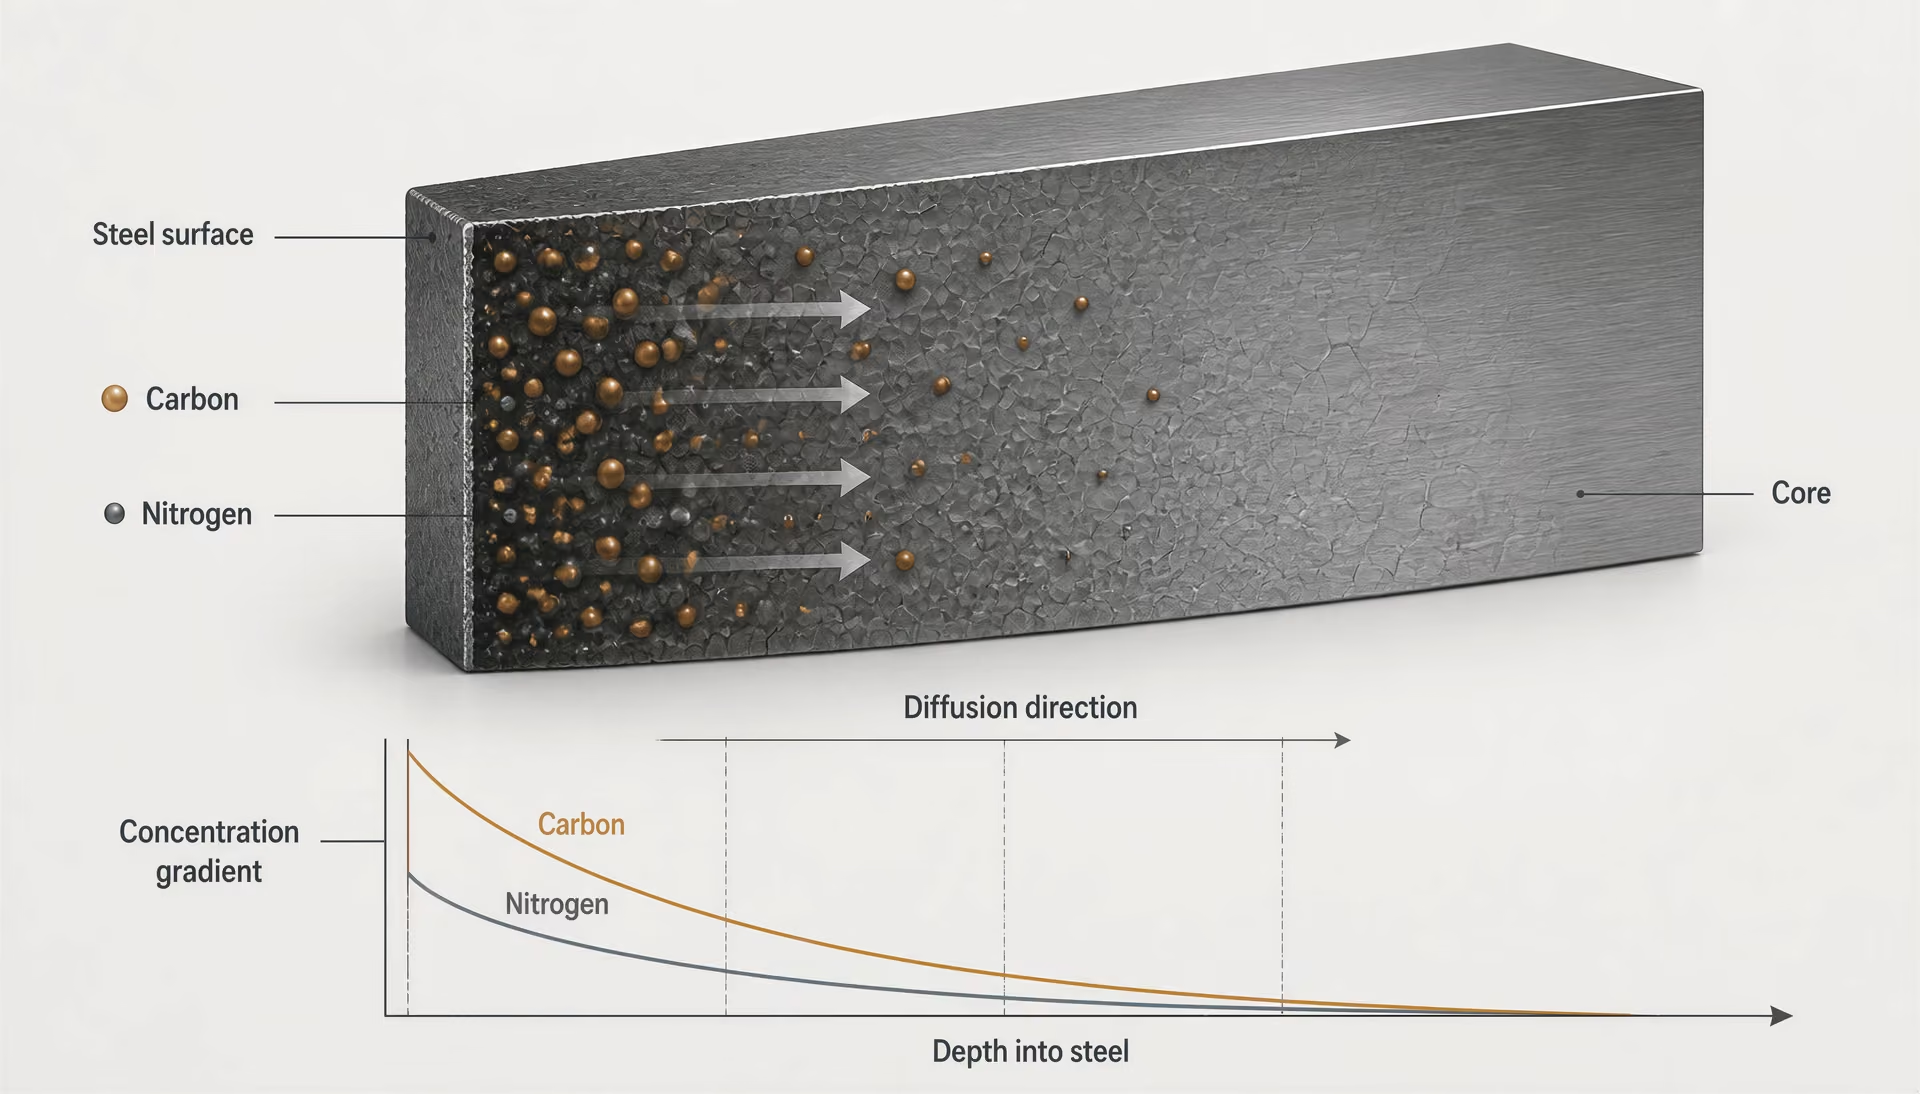
Diffusion et gradients de concentration
Le carbone et l’azote pénètrent dans l’acier par la surface et se déplacent suivant des gradients de concentration. Les atomes occupent des sites interstitiels entre les atomes de fer, et la vitesse de déplacement dépend fortement de la température, de la structure cristalline, du temps, de la composition de l’alliage et du potentiel chimique à la surface. Sous une forme simplifiée, les lois de Fick décrivent le flux et l’évolution du profil de concentration : un gradient marqué entre la surface et le cœur entraîne une pénétration initiale rapide, tandis que le gradient devient moins prononcé à mesure que la couche durcie se développe.
L’atmosphère de traitement détermine l’état de la surface. Lors de la cémentation, l’activité du carbone dans l’atmosphère du four établit une surface austénitique à forte teneur en carbone au-dessus d’un intérieur à plus faible teneur en carbone. La surface n’acquiert pas instantanément une composition uniforme. Au contraire, la concentration en carbone diminue généralement avec la distance à partir de l’extérieur, et la forme de ce profil dépend de la température, du potentiel carbone, de la durée d’exposition et des réactions à l’interface gaz–métal. Le cœur reste proche de sa teneur initiale en carbone, sauf si le traitement est exceptionnellement long ou si la section est de faible dimension.
La carbonitruration introduit à la fois du carbone et de l’azote lorsque l’acier est austénitique. L’azote peut influencer le transfert du carbone, la trempabilité, l’austénite retenue et la précipitation des nitrures d’alliage. Comme l’azote est souvent concentré près de l’extérieur, son profil peut être plus raide que celui du carbone. Le résultat n’est donc pas simplement de « l’acier cémenté avec de l’azote supplémentaire ».
La nitruration et la nitrocarburation ferritique fonctionnent différemment. Elles sont normalement réalisées en dessous de la température critique, lorsque la matrice reste ferritique. Le carbone et l’azote diffusent dans la ferrite, mais celle-ci présente une solubilité du carbone bien plus faible que l’austénite. L’azote réagit donc facilement avec le fer et les éléments d’alliage, en produisant des nitrures ou des carbonitrures, tandis qu’une fine couche de combinaison peut se former à la surface. En dessous se trouve une zone de diffusion contenant de l’azote dissous, des précipités, ou les deux. La profondeur et les propriétés de cette zone ne peuvent pas être déduites de la profondeur d’une couche cémentée.
La diffusion explique également pourquoi les limites nettes sont inhabituelles. Les coupes métallurgiques montrent normalement une variation progressive de la dureté et de la composition, et non un plan séparant la « couche durcie » du « cœur ». La profondeur de couche est donc une mesure spécifiée, fondée sur un seuil de propriété. L’ISO 2639:2002 s’applique aux couches cémentées et trempées et utilise une condition de dureté inférieure à 450 HV 1 à trois fois la profondeur de couche. L’ISO 18203:2026 traite de la mesure de l’épaisseur des couches produites notamment par durcissement thermique, carbonitruration, cémentation et nitruration. La méthode de mesure doit correspondre au traitement et à la propriété spécifiée.

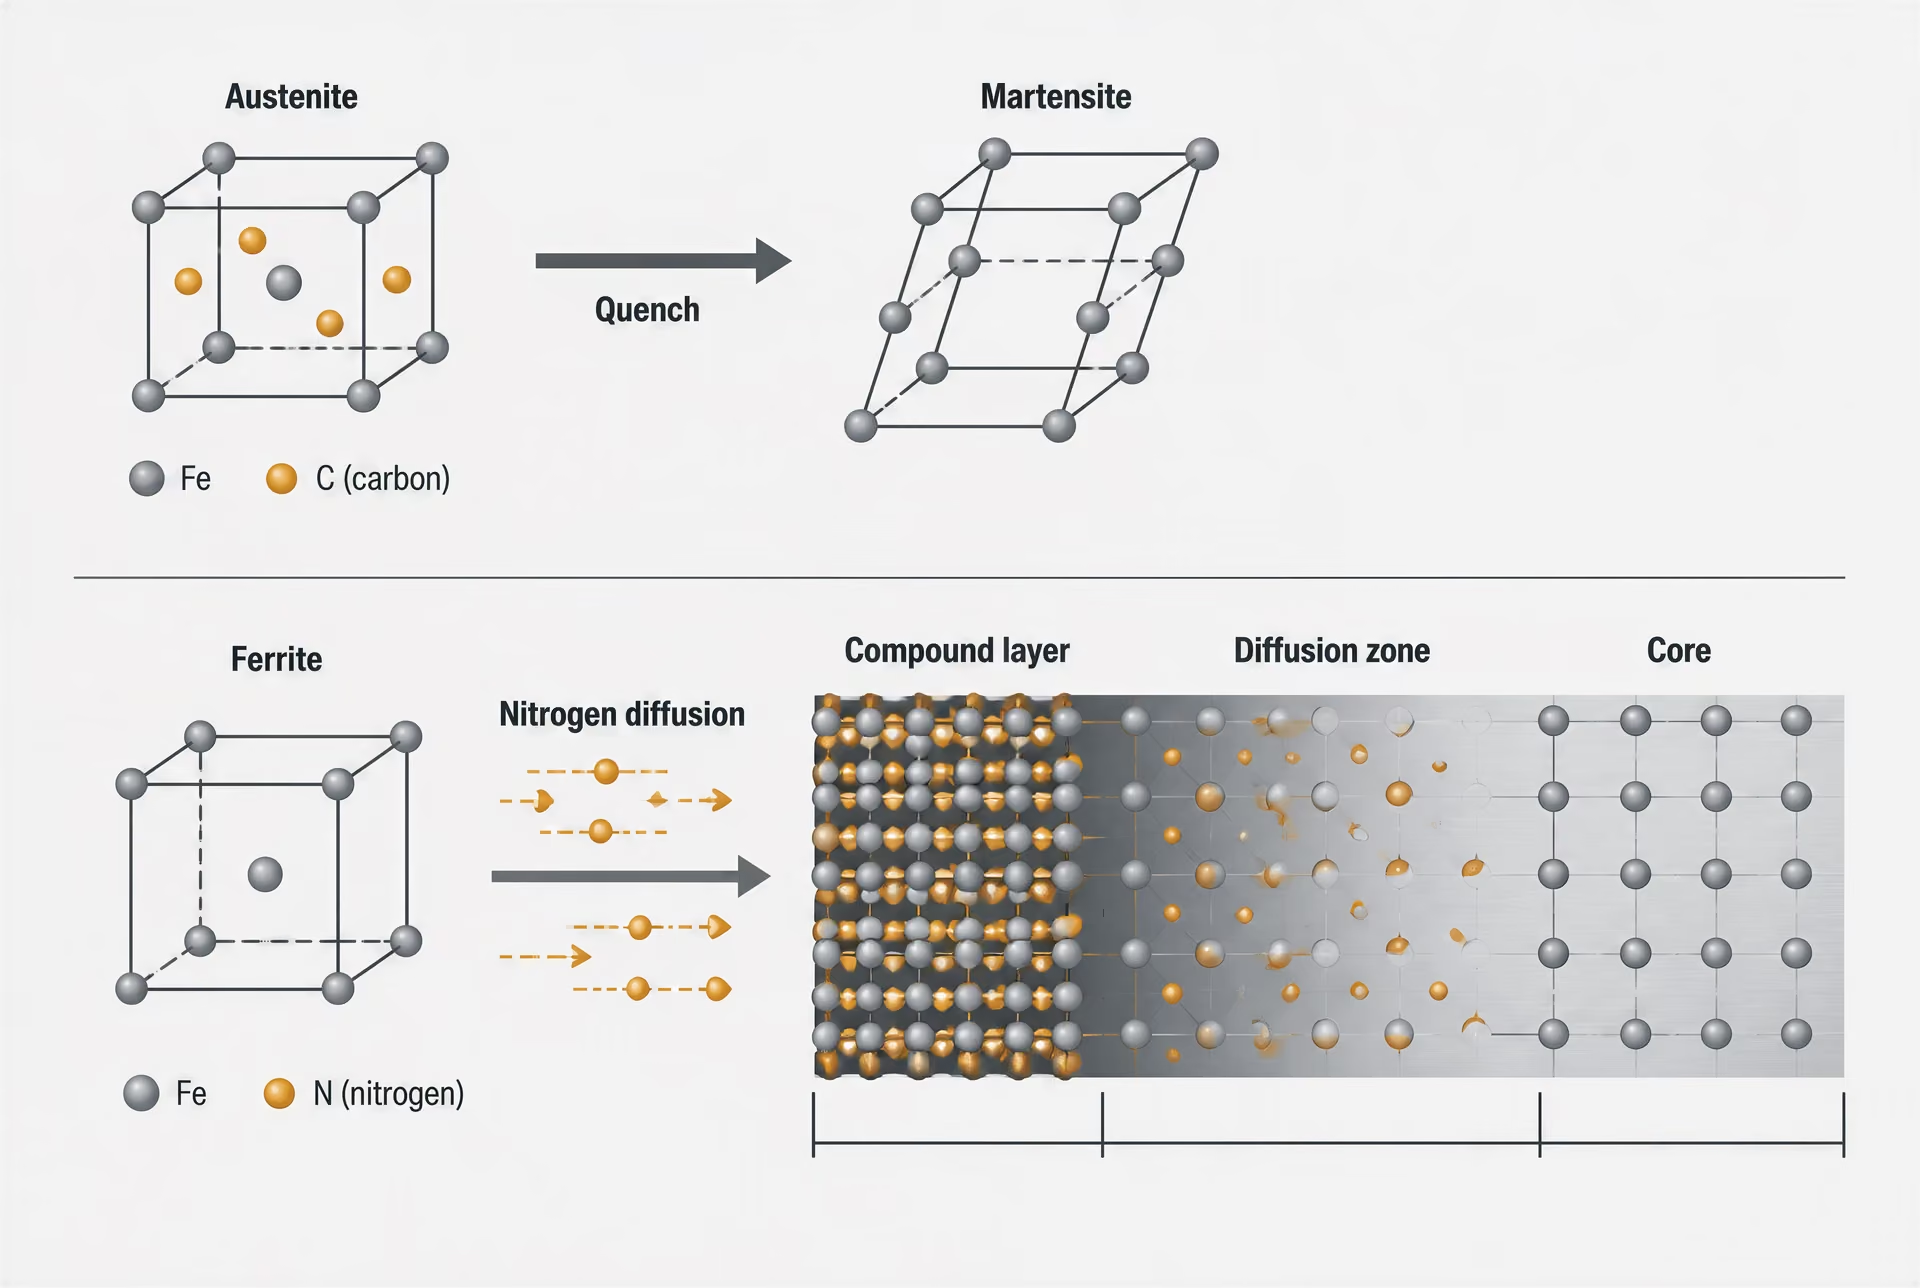
Austénite, ferrite, martensite et couches de combinaison
| Structure ou phase | Rôle dans le durcissement superficiel par cémentation | Méthodes associées |
|---|---|---|
| Austénite | Dissout le carbone et favorise l’enrichissement avant la trempe | Cémentation et carbonitruration |
| Ferrite | Matrice de la diffusion à une température inférieure à la température critique | Nitruration et nitrocarburation |
| Martensite | Produit de transformation dur issu d’un refroidissement rapide | Cémentation, carbonitruration et durcissement thermique |
| Couche de combinaison | Couche réactionnelle contenant des nitrures ou des carbonitrures de fer | Nitruration et nitrocarburation |
L’austénite est la forme cubique à faces centrées du fer, stable au-dessus de la température critique pertinente. Elle peut dissoudre une quantité de carbone nettement supérieure à celle de la ferrite, forme cubique centrée stable aux températures plus basses. Cette différence détermine la distinction fondamentale entre la carbonitruration et la nitrocarburation.
Lors de la cémentation ou de la carbonitruration, l’acier est chauffé dans le domaine austénitique. Le carbone, ou le carbone et l’azote, diffuse dans cette phase, et la surface devient chimiquement différente du cœur. Lors du refroidissement, l’austénite peut se transformer en perlite, en bainite ou en martensite, selon la vitesse de refroidissement et la trempabilité. Le durcissement superficiel industriel utilise généralement une trempe afin que la surface enrichie se transforme principalement en martensite. La martensite est une structure quadratique centrée, sursaturée et déformée ; sa dureté provient du carbone piégé, des contraintes du réseau et de la forte densité de défauts de transformation.
Le cœur peut également se transformer pendant la trempe, mais sa plus faible teneur en carbone lui confère généralement une dureté martensitique inférieure et une meilleure ténacité. Des éléments d’alliage tels que le chrome, le nickel, le molybdène et le manganèse modifient la cinétique de transformation et la vitesse de refroidissement requise. Un cœur à faible teneur en carbone peut donc rester tenace tandis qu’une surface à forte teneur en carbone devient dure, à condition de maîtriser le cycle thermique et les dimensions de la section.
La nitrocarburation n’est pas un cycle de carbonitruration à faible dosage. Elle se déroule dans la ferrite, en dessous de la température critique ; elle ne comporte donc pas d’étape intentionnelle d’austénitisation et ne produit normalement pas de couche martensitique formée par trempe. Sa surface peut contenir une couche de combinaison de nitrures de fer, souvent appelée couche blanche, au-dessus d’une zone de diffusion contenant de l’azote. Les phases exactes dépendent de la température, de la composition du gaz ou du sel, des potentiels de carbone et d’azote, ainsi que de la composition de l’acier. Des nitrures d’alliage peuvent se former dans la zone de diffusion, ce qui augmente la dureté sans produire la même structure martensitique que celle obtenue après carbonitruration.
La nitruration peut également produire une couche de combinaison et une zone de diffusion, tandis que la boruration peut créer des borures de fer ou d’alliage, et la chromisation peut modifier la surface par la formation de phases riches en chrome. Ces couches diffèrent par leur épaisseur, leur fragilité, leur adhérence, leur gradient de dureté et leur comportement sous sollicitation de contact. Une seule valeur de dureté ne permet pas de les identifier.
Le durcissement thermique crée une autre structure. Le chauffage par induction, à la flamme, au laser ou par faisceau d’électrons porte uniquement la surface sélectionnée à l’austénite, tandis que l’acier sous-jacent reste plus froid. Une auto-trempe rapide ou un refroidissement appliqué de l’extérieur transforme ensuite la région austénitisée en martensite. Aucune diffusion du carbone n’est nécessaire ; la profondeur durcie est donc principalement déterminée par le profil de chauffage, la conductivité thermique, la fréquence ou les paramètres du faisceau, le temps de maintien et les conditions de refroidissement.
Trempe, revenu et contraintes de transformation
La trempe fige l’état à haute température, contrôlé par la diffusion, sous la forme d’une structure hors équilibre. Dans l’acier cémenté et carbonitruré, la surface peut contenir de la martensite à forte teneur en carbone, de la martensite à plus faible teneur en carbone dans le cœur et de l’austénite retenue si la teneur en carbone abaisse les températures de début et de fin de formation de la martensite. Des carbures peuvent également subsister ou précipiter, selon l’alliage et la maîtrise du procédé. L’austénite retenue peut se transformer ultérieurement en service ou lors de la rectification, provoquant une variation dimensionnelle.
Le refroidissement n’est pas mécaniquement neutre. La surface refroidit et se contracte avant l’intérieur encore chaud, ce qui crée des contraintes thermiques. La transformation ajoute une autre déformation, car l’austénite se dilate lorsqu’elle devient martensite. La répartition finale des contraintes résiduelles dépend de la séquence des températures dans la section, des gradients de carbone et d’azote, de la fraction de martensite, de la géométrie et de la sévérité de la trempe. Une contrainte de compression en surface peut améliorer la résistance à certaines fissures de fatigue, mais une distorsion excessive, une fissuration de trempe ou une contrainte de traction à un endroit critique peut annuler l’effet recherché du traitement.
Le revenu réchauffe l’acier trempé en dessous du domaine austénitique. Il réduit la fragilité, soulage une partie des contraintes de trempe et permet au carbone de quitter la martensite sursaturée. La martensite revenue ainsi obtenue est moins dure que la martensite non revenue, mais elle est généralement plus stable et plus tolérante aux dommages. Le revenu peut également modifier l’austénite retenue et entraîner la précipitation de carbures. Les pièces nitrurées et nitrocarburées ferritiques nécessitent une approche différente : leurs zones de diffusion et leurs couches de combinaison ne sont pas créées par trempe, et un chauffage excessif après traitement peut grossir les précipités, modifier la chimie de la couche ou réduire la dureté.
La couche durcie finale est donc le produit de la chimie, de la diffusion, de la stabilité des phases, du chauffage, du refroidissement et de l’évolution des contraintes. La vérification doit rendre compte de davantage que la dureté superficielle : la profondeur de couche mesurée, le profil de dureté, la microstructure, l’épaisseur de la couche de combinaison le cas échéant, l’austénite retenue, la distorsion et les contraintes résiduelles peuvent déterminer si le traitement répond aux exigences de service.
Cémentation : couches enrichies en carbone suivies d’une trempe
Principe de la cémentation
La cémentation est un traitement thermochimique au cours duquel du carbone pénètre dans la surface d’un acier à faible teneur en carbone, tandis que l’acier est maintenu à une température permettant la formation d’austénite. Le traitement crée une surface à forte teneur en carbone au-dessus d’un intérieur moins riche en carbone ; il ne s’agit donc pas simplement d’une opération de chauffage et, à lui seul, il ne constitue pas le cycle complet de durcissement. La couche enrichie est normalement austénitisée puis trempée afin que sa teneur en carbone permette la formation de martensite.
ASM International définit le durcissement superficiel comme le traitement d’un matériau ferreux de manière à ce que sa couche superficielle, ou couche durcie, devienne nettement plus dure que le cœur. La cémentation produit cette différence en modifiant la composition de la surface avant la transformation. Le potentiel carbone de l’atmosphère du four, du bain de sels ou du milieu contenant du carbone est maintenu au-dessus de l’activité du carbone à la surface de l’acier. Le carbone se dissout alors à la surface et diffuse vers l’intérieur. Sa concentration diminue avec la distance à la surface, produisant un gradient de carbone plutôt qu’une frontière abrupte.
Ce gradient est important. Près de la surface, la teneur en carbone peut être suffisamment élevée pour produire, après trempe, de la martensite à forte teneur en carbone. Plus loin vers l’intérieur, la composition initiale à faible teneur en carbone reste largement inchangée, bien qu’elle subisse le même cycle thermique. Le composant obtenu peut ainsi associer une surface dure et résistante à l’usure à un cœur plus tenace et davantage capable de tolérer les dommages. Cette configuration explique pourquoi la cémentation est utilisée pour des pièces telles que les engrenages, les arbres cannelés, les galets, les douilles et autres composants exposés à des contraintes de contact, sans pour autant signifier que toutes les pièces cémentées présentent le même comportement en matière d’usure, de fatigue, de frottement ou de corrosion.
AISI 8620, AISI 4320 et AISI 9310 sont des exemples bien connus d’aciers alliés à faible teneur en carbone utilisés en cémentation, mais une désignation ne suffit pas à établir une profondeur de cémentation, un profil de dureté ou un niveau de déformation. La teneur en éléments d’alliage de l’acier modifie la trempabilité, la stabilité des carbures, les températures de transformation, la réponse au revenu et les variations dimensionnelles. Le nickel, le chrome et le molybdène peuvent favoriser le durcissement du cœur lors de la trempe, tandis qu’une teneur excessive en carbone à la surface ou un équilibre inadapté des éléments d’alliage peut accroître la quantité d’austénite retenue et la formation de carbures.
| Procédé de cémentation | Caractéristique du procédé | Élément à contrôler |
|---|---|---|
| Cémentation gazeuse | Atmosphère de four contrôlée contenant du carbone | Potentiel carbone, débit des gaz et uniformité du four |
| Cémentation sous vide | Injection d’hydrocarbures à basse pression | Cycle d’injection et choix de la trempe |
| Cémentation en caisse | Un composé contenant du carbone entoure la pièce | Contrôle moins direct de l’atmosphère |
Les milieux de cémentation comprennent les procédés gazeux, sous vide et en caisse. La cémentation gazeuse contrôle généralement une atmosphère contenant du monoxyde de carbone, du dioxyde de carbone, de l’hydrogène, du méthane et d’autres produits hydrocarbonés. La cémentation sous vide utilise l’injection d’hydrocarbures à basse pression et est suivie d’une trempe gazeuse ou à l’huile, selon l’équipement et le composant. La cémentation en caisse consiste à entourer la pièce d’un composé contenant du carbone, historiquement notamment du charbon de bois additionné d’un activateur, bien que le contrôle du procédé soit moins direct que dans une atmosphère de four surveillée.
La température et la durée déterminent le profil de carbone. Une température plus élevée accélère généralement la diffusion, mais elle accroît également la croissance des grains et peut augmenter les déformations. Une exposition plus longue accroît la profondeur de la couche seulement de manière progressive, car, dans des conditions simplifiées, la distance de diffusion est approximativement proportionnelle à la racine carrée du temps. Les profils réels dépendent du potentiel carbone, des éléments d’alliage, de l’homogénéité du four, de l’état de surface et des conditions aux limites au niveau des angles, des trous et des zones masquées. Une « profondeur de cémentation » spécifiée n’a donc de signification que si sa définition et sa méthode de mesure sont indiquées.
Austénitisation, trempe et revenu
Après la pénétration du carbone dans la surface, l’acier doit généralement subir un cycle de durcissement. Dans un procédé de durcissement direct, la cémentation est réalisée à une température d’austénitisation et le composant est trempé directement à partir de cette température. Dans un procédé de double durcissement ou de réausténitisation, la pièce est refroidie après la cémentation puis réchauffée, parfois d’abord pour affiner le cœur, puis pour durcir la couche superficielle. Le cycle choisi dépend de la nuance d’acier, de la dimension de la section, des propriétés requises pour le cœur, du contrôle de la taille des grains et des limites de déformation.
L’austénite dissout le carbone et permet à la surface enrichie de réagir différemment du cœur à faible teneur en carbone pendant le refroidissement. Si la trempe est suffisamment énergique et si le parcours thermique évite la formation excessive de produits de transformation indésirables, la couche superficielle se transforme principalement en martensite. Le cœur peut également former de la martensite, mais sa teneur plus faible en carbone lui confère une dureté après trempe plus faible et, en général, une plus grande ténacité. La trempabilité de l’acier détermine jusqu’où cette transformation se poursuit. Une section épaisse ou une trempe insuffisante peut laisser de la bainite, de la ferrite ou de la perlite dans des régions destinées à supporter la charge.
La sévérité de la trempe doit être contrôlée plutôt que maximisée. L’huile, les solutions polymères, le gaz sous pression et les autres milieux de trempe évacuent la chaleur à des vitesses différentes, et l’agitation modifie les conditions locales de refroidissement. Une trempe très énergique peut réduire la quantité de produits de transformation tendres indésirables, mais elle peut également accroître les contraintes thermiques et de transformation, augmentant ainsi les risques de fissuration et de variations dimensionnelles. Une trempe interrompue, par étapes ou au gaz sous pression peut réduire les déformations dans certaines géométries, mais aucun milieu de trempe ne convient universellement.
Le revenu suit la trempe. Il vise à réduire la fragilité et les fortes contraintes résiduelles de la martensite après trempe, tout en établissant la dureté et la stabilité dimensionnelle requises. Le revenu ne rétablit pas l’état initial à faible teneur en carbone. La couche riche en carbone reste chimiquement distincte et sa réponse peut différer de celle du cœur. La température et la durée du revenu influencent la précipitation des carbures, la décomposition de la martensite, la stabilité de l’austénite retenue et la dureté finale. Un revenu à basse température est courant lorsque l’on recherche une dureté élevée de la couche superficielle, mais il ne remplace pas la spécification de la microstructure complète et du profil de dureté.
Le contrôle du procédé doit également prendre en compte la croissance des grains austénitiques. Les températures de cémentation sont suffisamment élevées pour qu’une exposition prolongée puisse agrandir les grains d’austénite antérieure, en particulier si l’acier ne contient pas d’additions appropriées d’affinage des grains ou si le cycle est mal contrôlé. Des grains grossiers peuvent réduire la ténacité et modifier le comportement lors des transformations. Un réchauffage à une température inférieure à la température de cémentation initiale peut affiner la structure, mais il ajoute un cycle thermique ainsi qu’une nouvelle possibilité de déformation.
Microstructure, austénite retenue et déformations
Une couche cémentée peut contenir de la martensite à haute teneur en carbone, de l’austénite résiduelle, des carbures et des régions de transition. Strong evidence
Une couche cémentée ne se définit pas uniquement par la présence de martensite. Un examen microstructural pratique peut révéler de la martensite à forte teneur en carbone, de l’austénite retenue, des carbures et des zones de transition dans lesquelles la teneur en carbone et la dureté diminuent en direction du cœur. La proportion et la morphologie de chaque constituant dépendent du potentiel carbone à la surface, de la température, de la composition de l’alliage, de la vitesse de refroidissement et du revenu.
Austénite résiduelle Austénite demeurant non transformée après la trempe parce que sa composition et son historique de refroidissement abaissent suffisamment ses températures de transformation.
L’austénite retenue se forme lorsque l’austénite enrichie en carbone présente une température de début de formation de la martensite suffisamment basse pour que la trempe ne la transforme pas complètement. Une certaine quantité d’austénite retenue peut absorber les déformations et réduire le risque immédiat de fissuration, mais elle est dimensionnellement instable sous l’effet des contraintes de service, de l’usinage ou d’un refroidissement ultérieur. Sa transformation en martensite peut provoquer une croissance ou d’autres variations dimensionnelles. Une quantité excessive peut également réduire la dureté mesurée ou modifier le comportement en fatigue de contact. Pour cette raison, la teneur en austénite retenue est souvent mesurée par métallographie ou par diffraction des rayons X lorsque la stabilité dimensionnelle ou les sollicitations cycliques sont importantes ; la dureté de surface, à elle seule, ne permet pas de l’identifier de manière fiable.
Les carbures constituent un autre problème de contrôle. Les carbures d’alliage peuvent contribuer à la résistance à l’usure, mais un réseau continu de carbures ou une quantité excessive de carbures aux joints de grains peut fragiliser la couche et consommer les éléments d’alliage nécessaires à la trempabilité. Un potentiel carbone excessif, une durée excessive à température ou une composition d’acier inadaptée peuvent produire une surface qui se révèle plus dure lors d’un essai d’empreinte, mais qui offre de moins bonnes performances en service. L’objectif est d’obtenir un profil de carbone maîtrisé, et non la teneur en carbone superficielle la plus élevée possible.
Les déformations résultent de plusieurs phénomènes agissant conjointement : dilatation et contraction thermiques, déformations de transformation lorsque l’austénite devient de la martensite, refroidissement non uniforme, variations d’épaisseur de la section, contraintes résiduelles d’usinage et effets du montage ou de la charge. Les engrenages peuvent subir une modification de la dimension de leurs dents ou de leur faux-rond ; les arbres peuvent se courber ou augmenter de diamètre ; les sections minces peuvent se gauchir. La géométrie, l’orientation dans le four, l’agitation du milieu de trempe et le montage doivent donc être intégrés à la spécification du procédé. Une rectification après durcissement peut corriger certaines erreurs dimensionnelles, mais elle ne peut pas réparer une microstructure de couche inadéquate ni éliminer une déformation sans entamer la couche requise.
La vérification doit mesurer davantage qu’une simple valeur de dureté superficielle. ISO 2639:2002 traite de la détermination et de la vérification de la profondeur des couches cémentées et durcies et utilise une condition de dureté inférieure à 450 HV 1 à trois fois la profondeur de cémentation pour définir son domaine d’application. Un profil de dureté allant de la surface vers le cœur peut établir la profondeur effective de cémentation lorsque la charge spécifiée, la préparation, l’espacement et le point final sont respectés. ISO 18203:2026 couvre les couches durcies en surface obtenues par cémentation, carbonitruration, nitruration, durcissement à la flamme, par induction, par faisceau d’électrons et par laser, confirmant que les différents traitements nécessitent des procédures de mesure définies.
L’examen métallographique peut révéler de la martensite, de la bainite, de la perlite, de l’austénite retenue et des carbures qu’un profil de dureté peut ne pas détecter. Un contrôle dimensionnel et des mesures des contraintes résiduelles peuvent être nécessaires pour les composants de précision. La cémentation compte parmi les traitements thermochimiques de l’acier les plus largement utilisés, mais son résultat est une combinaison maîtrisée de composition, de transformations, de microstructure, de contraintes et de profondeur de cémentation mesurée — et non une désignation générique de toute surface durcie.
Carbonitruration : carbone et azote dans l’austénite
La carbonitruration est un procédé thermochimique de durcissement superficiel dans lequel le carbone et l’azote pénètrent tous deux dans la surface de l’acier alors que celui-ci se trouve à l’état austénitique. La couche enrichie est ensuite trempée, ce qui produit généralement de la martensite nettement plus dure que le cœur moins riche en carbone. La carbonitruration se situe ainsi, par sa logique de procédé, entre la cémentation et la nitruration, mais elle ne constitue ni un simple cycle de cémentation accéléré ni une forme de nitrocarburation à haute température.
ASM International définit le durcissement superficiel comme le traitement d’un matériau ferreux destiné à rendre sa couche superficielle, ou couche durcie, nettement plus dure que le cœur. Le National Bureau of Standards des États-Unis classe de manière similaire la cémentation, la nitruration et la carbonitruration selon que du carbone, de l’azote ou les deux sont ajoutés à la surface de l’acier. La carbonitruration doit donc être identifiée par les espèces qui diffusent et par l’état de phase, et pas uniquement par le profil final de dureté.
Mécanisme de la carbonitruration
La pièce est chauffée au-dessus de la température critique inférieure, jusqu’à la plage austénitique, généralement dans une atmosphère gazeuse contrôlée contenant un gaz porteur de carbone et un apport d’ammoniac. Le monoxyde de carbone, le méthane, le propane et un gaz porteur endothermique peuvent contribuer à l’apport de carbone, tandis que l’ammoniac constitue une source d’azote atomique. L’atmosphère doit être contrôlée, car le potentiel carbone, la dissociation de l’ammoniac, le débit gazeux, la pression et la température du four déterminent conjointement le potentiel chimique à la surface de l’acier.
À la température d’austénitisation, l’austénite peut dissoudre une quantité appréciable de carbone et une quantité moindre, mais métallurgiquement significative, d’azote. Le carbone et l’azote diffusent ensuite vers l’intérieur depuis la surface. Leur concentration diminue avec la distance, produisant un gradient plutôt qu’une limite nette. Le profil obtenu dépend de la température, du temps de maintien, de la composition de l’alliage, des réactions de surface et de la vitesse à laquelle l’atmosphère fournit chacune des espèces.
L’azote agit sur bien davantage que la chimie de surface. Dans l’austénite, il peut augmenter la trempabilité et retarder certaines réactions de transformation, permettant à une mince couche enrichie de se transformer en martensite lors de la trempe, même lorsque l’acier de base possède une trempabilité limitée. L’azote modifie également les températures de transformation de l’austénite en martensite et peut accroître la quantité d’austénite résiduelle si la teneur combinée en carbone et en azote est excessive. Des éléments d’alliage tels que le chrome, le molybdène, le manganèse et le nickel modifient en outre la trempabilité ainsi que la stabilité des carbures ou des nitrures.
Séquence de carbonitruration
- Austénitisation Chauffer l’acier dans le domaine de l’austénite.
- Enrichissement Fournir du carbone et de l’azote au moyen de l’atmosphère contrôlée.
- Trempe Refroidir assez rapidement pour former la couche martensitique prévue.
- Revenu Réduire la fragilité et ajuster la dureté ainsi que la stabilité dimensionnelle.
La séquence pratique est donc généralement la suivante : austénitiser dans une atmosphère contenant du carbone et de l’azote, maintenir suffisamment longtemps pour que la couche spécifiée se développe, puis tremper à une vitesse contrôlée. Un revenu peut ensuite être effectué afin de réduire les contraintes de trempe et d’ajuster la dureté. La carbonitruration est souvent appliquée à des aciers relativement peu carbonés, notamment à des nuances sélectionnées pour de petites pièces, des éléments de fixation, des engrenages, des coussinets et d’autres composants nécessitant une couche durcie peu profonde et un intérieur tenace. La seule désignation de la nuance ne permet pas d’établir le résultat. Les nuances AISI 1018, AISI 1020, SAE 8620 et EN 20MnCr5 réagissent différemment, car leur teneur en carbone, leur teneur en éléments d’alliage, leur taille de grain, leur trempabilité et leur traitement thermique antérieur diffèrent.
La surface peut contenir de la martensite avec de l’austénite résiduelle et, selon la composition chimique et le traitement, des carbures ou carbonitrures d’alliage. Le cœur peut se transformer en martensite, en bainite ou en un mélange contenant de la ferrite et de la perlite. Cette distinction est importante. Une couche dure au-dessus d’un cœur tendre et peu résistant peut subir une déformation, un écrasement ou une flexion, même lorsque la mesure de dureté superficielle semble satisfaisante.
| Caractéristique | Carbonitruration | Nitrocarburation |
|---|---|---|
| Matrice pendant l’enrichissement | Austénite | Ferrite |
| Régime de température | Au-dessus de la température critique | Au-dessous de la température critique |
| Structure finale habituelle | Couche martensitique après trempe | Couche de combinaison et zone de diffusion |
| Trempe nécessaire à la formation de la couche | Généralement oui | Généralement non |
La carbonitruration n’est pas la nitrocarburation. Dans la carbonitruration, le carbone et l’azote diffusent dans l’austénite au-dessus de la température critique, et la trempe crée normalement une couche martensitique. Dans la nitrocarburation, le carbone et l’azote diffusent dans la ferrite au-dessous de la température critique. Les composants nitrocarburés développent couramment une mince couche de combinaison fer-carbone-azote au-dessus d’une zone de diffusion contenant de l’azote, tandis que les composants carbonitrurés sont principalement spécifiés par l’intermédiaire d’une couche transformée et durcie. Confondre les deux traitements peut conduire à de mauvaises attentes concernant la structure des phases, les variations dimensionnelles, les essais de dureté ainsi que le comportement à l’usure ou à la corrosion.
Comparaison avec la cémentation
La cémentation introduit du carbone dans l’austénite et crée une surface fortement carbonée au-dessus d’un intérieur moins riche en carbone. La carbonitruration suit la même logique thermique générale, mais ajoute simultanément de l’azote. Cette différence est importante : l’azote modifie la trempabilité, le comportement des transformations, la quantité d’austénite résiduelle et la réponse de la couche enrichie lors de la trempe.
Une couche cémentée est souvent réalisée plus profondément qu’une couche carbonitrurée, bien qu’aucun des deux procédés ne possède une profondeur unique et fixe. La carbonitruration est couramment choisie lorsqu’une couche relativement peu profonde suffit et lorsque l’augmentation de la trempabilité due à l’azote peut réduire le risque d’une surface insuffisamment durcie. Le cycle de traitement plus court souvent associé à la carbonitruration résulte de la profondeur spécifiée et de la température du procédé, et ne constitue pas une définition de la méthode. Un cycle long à basse température et un cycle court à haute température peuvent produire des gradients, une déformation, une croissance des grains et des teneurs en austénite résiduelle différents.
La cémentation s’appuie généralement sur le potentiel carbone pour établir la concentration superficielle en carbone. La carbonitruration exige le contrôle à la fois du potentiel carbone et du potentiel azote. Augmenter l’apport d’ammoniac ne rend pas simplement la couche plus dure. Un excès d’azote peut accroître la quantité d’austénite résiduelle, favoriser la porosité ou une chimie superficielle non uniforme dans des conditions inadéquates, et modifier la réponse dimensionnelle. Un excès de carbone peut créer une surface fortement carbonée, fragile après la trempe, ou contenant une quantité excessive d’austénite résiduelle. Le contrôle du four et la mesure de l’atmosphère font donc partie de la spécification métallurgique.
L’acier lui-même modifie la comparaison. Un acier au carbone non allié et peu carboné peut acquérir une couche martensitique peu profonde utile par carbonitruration, tandis qu’un acier de cémentation faiblement allié tel que SAE 8620 est couramment choisi lorsqu’une plus grande profondeur de couche et une meilleure trempabilité du cœur sont nécessaires. Un composant en SAE 8620 cémenté et un composant en AISI 1018 carbonitruré ne peuvent pas être comparés sur la seule base de la dureté superficielle. Leurs gradients de carbone, leurs teneurs en azote, les transformations de leur cœur, leurs déformations et leurs capacités portantes diffèrent.
Les deux procédés peuvent produire, après la trempe, des contraintes résiduelles de compression à proximité de la surface, ce qui peut contribuer à la résistance à certaines formes de fatigue de contact ou de flexion. Aucun des deux procédés ne garantit un état de contraintes favorable. La sévérité de la trempe, la taille de la section, la géométrie, la microstructure initiale et le revenu déterminent le résultat réel. Les performances en matière d’usure, de frottement et de tribocorrosion dépendent également du matériau antagoniste, de la lubrification, de la pression de contact, de l’état de surface et de l’environnement ; le nom du traitement ne constitue pas une prédiction de performance.
Couche martensitique et variables du procédé
La couche martensitique ne se forme que si l’austénite enrichie est refroidie à une vitesse suffisante à travers la plage de transformation. Une trempe à l’huile, au polymère, au sel ou au gaz produit des cinétiques d’extraction de chaleur différentes. Une trempe sévère peut augmenter la formation de martensite, mais aussi accroître le risque de déformation et de fissuration. Une trempe modérée peut laisser de la bainite ou de la perlite dans des zones qui étaient destinées à être entièrement durcies. Une trempe interrompue ou étagée peut réduire la déformation, mais elle modifie le chemin de transformation et doit être qualifiée pour la géométrie du composant.
La température contrôle la diffusion et la croissance des grains austénitiques. Le temps contrôle la profondeur de pénétration du carbone et de l’azote. La composition de l’atmosphère contrôle l’apport à la surface. Les conditions de trempe contrôlent les phases finales. La composition de l’acier contrôle la trempabilité et les précipitations. Ces variables interagissent ; par conséquent, une température de carbonitruration indiquée sans informations sur le temps, l’atmosphère, la nuance d’acier et la trempe ne constitue pas une spécification de traitement reproductible.
La vérification doit mesurer davantage que la dureté superficielle maximale. Un profil de dureté allant de la surface vers le cœur peut établir la profondeur effective de la couche, tandis que la métallographie peut révéler la martensite, l’austénite résiduelle, la bainite, les carbures, les nitrures, la décarburation et l’oxydation intergranulaire. Un contrôle dimensionnel et une évaluation des contraintes résiduelles peuvent être nécessaires pour les pièces de précision.
La norme ISO 18203:2026 couvre les couches durcies en surface produites par carbonitruration, cémentation, nitruration, durcissement à la flamme, par induction, par faisceau d’électrons et par laser. La norme ISO 2639:2002 traite de la détermination et de la vérification de la profondeur de la couche cémentée et durcie ; son applicabilité repose sur une condition de dureté inférieure à 450 HV 1 à trois fois la profondeur de la couche. Ce critère ne doit pas être transposé sans discernement à toute spécification de carbonitruration. Le plan ou la norme de procédé doit préciser la méthode de mesure, l’échelle de dureté, l’emplacement, la profondeur minimale ou effective, l’état de surface et les limites d’acceptation. Le durcissement superficiel est démontré par la microstructure et le profil de profondeur requis, et non par une seule mesure indiquant une surface brillante et dure.
Nitruration : diffusion de l’azote sans cémentation conventionnelle
La nitruration est un traitement thermochimique à base d’azote au cours duquel l’azote pénètre dans la surface de l’acier et réagit avec le fer ainsi qu’avec certains éléments d’alliage. Il ne s’agit donc pas d’une version à faible teneur en carbone de la cémentation. La cémentation crée une couche enrichie en carbone qui est généralement austénitisée puis trempée afin de former une martensite à haute teneur en carbone. La nitruration traite normalement un acier ayant déjà subi un traitement thermique, à une température inférieure à la plage de transformation critique ; la surface durcie est donc principalement constituée de ferrite renforcée par l’azote et de nitrures d’alliage, plutôt que d’une couche martensitique trempée.
ASM International définit le durcissement superficiel comme le traitement d’un matériau ferreux visant à rendre sa couche superficielle, ou couche durcie, nettement plus dure que le cœur. La nitruration répond à cette définition, mais le mécanisme d’obtention de la dureté est différent. Le U.S. National Bureau of Standards classe la cémentation, la nitruration et la carbonitruration selon que du carbone, de l’azote ou les deux sont ajoutés à la surface. Cette classification est plus utile que de considérer tout procédé de durcissement superficiel comme un unique cycle thermique.
Diffusion de l’azote et formation des nitrures
À la surface traitée, l’azote est fourni par une atmosphère d’ammoniac dissocié, un plasma ou un autre milieu contrôlé contenant de l’azote. Les atomes d’azote se dissolvent à la surface de l’acier et diffusent vers l’intérieur. Certains restent en solution solide interstitielle ; d’autres se combinent avec le fer ou les éléments d’alliage pour former des nitrures. Le profil de dureté obtenu dépend du potentiel nitrurant, de la température, de la durée, de la composition de l’acier, du traitement thermique antérieur et des réactions qui se produisent à la surface.
Les aciers de nitruration sont notamment sélectionnés en fonction de leurs éléments formateurs de nitrures. L’aluminium, le chrome, le molybdène, le vanadium, le titane et, parfois, le niobium peuvent former des nitrures d’alliage finement dispersés. Ces particules entravent le mouvement des dislocations et accroissent la dureté dans la zone de diffusion. Leur effet n’est pas interchangeable : chaque élément possède une solubilité, une stabilité des nitrures, un comportement de précipitation et une influence sur la ténacité et les variations dimensionnelles qui lui sont propres. La présence d’un élément sur un certificat de composition ne suffit pas, à elle seule, à établir une profondeur nitrurée ou une dureté particulière. Ces résultats nécessitent un procédé défini et une méthode de vérification.
Les choix courants en ingénierie comprennent les aciers spécifiés pour la nitruration selon EN 10085, ainsi que des aciers alliés tels que l’AISI 4140 lorsque la réponse requise, le traitement du cœur et les conditions de service ont été établis. Aucune nuance ne doit se voir attribuer un résultat générique de nitruration sans maîtrise de sa composition chimique exacte, de son état de revenu antérieur, de son état de surface et du cycle du four.
Le transport de l’azote est fortement influencé par la réaction de surface. En nitruration gazeuse, la dissociation de l’ammoniac et le potentiel nitrurant qui en résulte régissent l’activité de l’azote au niveau de la pièce. En nitruration plasma, le bombardement ionique peut nettoyer et activer la surface, tandis que les paramètres électriques influencent le chauffage et le transport des espèces. Ces procédés sont apparentés, mais ils ne produisent pas des couches de combinaison, des rugosités, des porosités ou une uniformité locale identiques.
Une couche de combinaison peut se former à la surface externe. Elle est principalement constituée de nitrures de fer, couramment décrits comme le nitrure de fer epsilon, ε-Fe₂–₃N, et le nitrure de fer gamma prime, γ′-Fe₄N. Selon le potentiel nitrurant et le contrôle du cycle, la couche peut être majoritairement constituée d’une seule phase, d’un mélange de phases, ou être suffisamment mince pour présenter une continuité limitée. En dessous se trouve la zone de diffusion, dans laquelle l’azote est dissous dans la matrice et où des précipitations de nitrures d’alliage peuvent se produire. La couche de combinaison peut améliorer la résistance à l’usure adhésive et à certains milieux corrosifs, mais elle peut également être fragile, poreuse ou mal adhérente si sa composition chimique et son épaisseur sont inadaptées. Une couche blanche épaisse ne constitue pas automatiquement la preuve d’un traitement réussi.
La zone de diffusion n’est pas équivalente à la région martensitique transformée produite par la cémentation. Elle peut présenter un gradient de dureté dû à la diminution de la concentration en azote et à la variation de la densité des précipités avec la profondeur. Le cœur conserve la microstructure produite par l’opération antérieure de trempe et de revenu. Pour cette raison, la nitruration commence généralement avec un acier dont les propriétés du cœur sont déjà établies. Le cycle de nitruration n’a pas pour objectif de remplacer ce traitement thermique du cœur.
Terminologie relative à la couche nitrurée
L’expression « couche nitrurée » est utilisée dans l’industrie, mais elle peut recouvrir deux structures distinctes. Un rapport devrait préciser s’il s’agit de l’épaisseur totale de la couche nitrurée, de l’épaisseur de la couche de combinaison, de la profondeur de la zone de diffusion ou d’une profondeur efficace spécifiée sur la base de la dureté. La « couche blanche » est un terme métallographique désignant la couche de combinaison après attaque ; elle ne constitue pas une description complète de la région nitrurée.
Cette distinction est importante lors du contrôle. Une coupe transversale peut montrer une couche de combinaison mince et continue au-dessus d’une zone de diffusion beaucoup plus épaisse. À l’inverse, la couche de combinaison peut être délibérément réduite au minimum, tandis que la zone de diffusion fournit l’essentiel de la dureté porteuse. Les pièces soumises au glissement, aux chocs, au contact de roulement ou à des milieux corrosifs peuvent nécessiter des compromis différents entre ces régions. Le comportement en frottement et en usure ne peut pas être prédit à partir d’une seule valeur de dureté superficielle, car la rugosité, la porosité, la morphologie des nitrures, le matériau antagoniste, la lubrification et les contraintes résiduelles influencent également le contact.
Rapport sur la couche nitrurée
- Couche de combinaison Indiquer l’épaisseur et, lorsque cela est requis, la constitution des phases, la continuité et la porosité.
- Zone de diffusion Indiquer la région renforcée par l’azote située sous la couche de combinaison.
- Profil de dureté Préciser la charge d’essai, l’espacement, la préparation de la surface et le critère de fin de mesure.
- Cœur Consigner l’état métallurgique obtenu par traitement thermique antérieur et la dureté.
La profondeur nitrurée doit être rapportée avec sa base de mesure. Une limite métallographique, un profil de microdureté et un profil de concentration en azote ne donneront pas nécessairement la même valeur. ISO 18203:2026 couvre les couches durcies superficielles produites par nitruration ainsi que par cémentation, carbonitruration, trempe à la flamme, trempe par induction, trempe par faisceau d’électrons et trempe laser. L’inclusion de ces procédés ne rend pas identiques leurs critères de profondeur de couche ; la définition et la procédure de mesure pertinentes doivent correspondre au traitement.
ISO 2639:2002 porte sur la détermination et la vérification de la profondeur de couche cémentée et durcie. Son domaine d’application comprend une condition de dureté inférieure à 450 HV 1 à trois fois la profondeur de couche. Ce critère ne doit pas être transposé sans précaution aux couches nitrurées. La nitruration produit souvent une diminution progressive de la dureté, une couche de combinaison ayant une fonction distincte et un cœur dont la dureté peut déjà être relativement élevée. Une spécification de nitruration devrait indiquer la charge d’essai, l’espacement des points du profil, l’enlèvement ou l’inclusion de la couche de combinaison en surface, ainsi que le seuil retenu.
Stabilité dimensionnelle et limites du procédé
La nitruration est souvent choisie lorsque la déformation doit être limitée, car elle évite normalement les étapes d’austénitisation et de trempe associées à la cémentation. Cet avantage est réel, mais il n’est pas absolu. La pièce est néanmoins chauffée pendant de nombreuses heures, et l’absorption d’azote, la précipitation des nitrures, la relaxation des contraintes d’usinage et la croissance de la couche de combinaison peuvent modifier ses dimensions. Les sections minces, les arêtes vives, les ajustements serrés et les surfaces préalablement écrouies sont particulièrement sensibles. L’utilisation de montages et la prévision des surépaisseurs restent nécessaires.
La microstructure initiale est déterminante. Un cœur trempé et revenu fournit la résistance et la stabilité dont dépend la couche nitrurée, tandis que des contraintes résiduelles excessives ou une température de revenu inadaptée peuvent provoquer des variations dimensionnelles pendant le traitement. La température de nitruration doit également rester compatible avec l’état de revenu antérieur ; si la pièce est exposée à une température supérieure à celle utilisée pour le revenu, la dureté du cœur peut diminuer même si la surface devient plus dure.
L’état de surface contrôle la pénétration de l’azote. Les films d’oxyde, les résidus d’huile, la décarburation, les dommages dus à la rectification, le métal étalé et une rugosité irrégulière peuvent produire des couches de combinaison discontinues ou des profondeurs de diffusion variables. Le nettoyage, l’activation, le masquage et le pré-usinage contrôlé sont donc des exigences du procédé, et non de simples opérations d’ordre esthétique. Les arêtes et les trous peuvent recevoir des flux d’azote différents de ceux reçus par les faces larges et planes, tandis que les traitements plasma peuvent présenter des effets locaux liés à la géométrie et à l’écran électrique.
La température, la durée et le potentiel nitrurant imposent également des limites. Une température plus élevée accélère généralement la diffusion et la précipitation, mais elle peut accroître les variations dimensionnelles, modifier l’état de revenu antérieur ou produire une couche de combinaison excessive. Une durée de traitement plus longue n’augmente la profondeur qu’en fonction de la cinétique de diffusion ; elle ne garantit pas une augmentation proportionnelle de la profondeur utile porteuse. Un excès d’azote peut favoriser la formation de structures superficielles fragiles ou poreuses. Le contrôle du procédé doit donc spécifier l’état visé de la couche de combinaison, et pas seulement la température et la durée du cycle dans le four.
La nitruration doit être évaluée en fonction de sa fonction réelle en service : dureté porteuse de la zone de diffusion, frottement, usure, corrosion, fatigue, tolérance dimensionnelle et résistance du cœur. L’application des seuls critères de la cémentation revient à confondre une structure obtenue par diffusion de l’azote avec une couche carbonée trempée. Cette erreur peut produire une mesure de dureté apparemment conforme tout en négligeant la couche qui détermine le mode de défaillance.
Nitrocarburation ferritique et couches de nitrocarburation
La nitrocarburation ferritique (FNC), souvent appelée traitement de nitrocarburation ferritique, est un procédé thermochimique de durcissement superficiel dans lequel le carbone et l’azote diffusent simultanément dans la ferrite, tandis que l’acier reste en dessous de sa température critique de transformation. La distinction avec la carbonitruration est importante sur le plan métallurgique. La carbonitruration introduit du carbone et de l’azote dans l’austénite, généralement à une température suffisamment élevée pour former, après trempe, une couche martensitique. La nitrocarburation ne suit normalement pas ce cycle d’austénitisation et de trempe. Elle modifie la surface ferritique existante par diffusion interstitielle et formation de composés.
Le terme nitrocarburation peut désigner la famille de procédés, tandis que nitrocarburation ferritique identifie la voie réalisée en dessous de la température critique. Les procédés gazeux, en bain de sels et au plasma peuvent fournir les espèces contenant de l’azote et du carbone, bien que leur chimie gazeuse, leur contrôle des réactions et l’état de surface obtenu diffèrent. Le U.S. National Bureau of Standards classe la cémentation, la nitruration et la carbonitruration selon que du carbone, de l’azote ou les deux sont ajoutés à la surface ; la FNC relève de cette même classification thermochimique, mais sa température de traitement ferritique et la microstructure qui en résulte nécessitent un traitement distinct.
Traitement en dessous de la température critique
La pièce est chauffée en dessous de la température critique inférieure, Ac1, de sorte que la matrice reste ferritique au lieu de se transformer en austénite. L’azote et le carbone pénètrent dans la surface depuis l’atmosphère de traitement ou le bain de sels, puis diffusent vers l’intérieur. En l’absence de transformation intentionnelle de phase dans la masse suivie d’une trempe, les variations dimensionnelles et les déformations sont souvent plus faibles qu’en cémentation ou en carbonitruration. Elles ne sont toutefois pas inexistantes. Les gradients thermiques, les contraintes préexistantes, les marques d’usinage, la géométrie de la pièce et la croissance de la couche de combinaison peuvent encore modifier les dimensions et la forme.
La réponse au traitement dépend fortement de la composition de l’acier. Le fer seul peut former des carbonitrures de fer et des nitrures de fer, mais des éléments d’alliage tels que le chrome, le molybdène, le vanadium et l’aluminium forment des nitrures d’alliage stables dans la zone de diffusion. Ces précipités entravent le mouvement des dislocations et augmentent la dureté sous la surface. Les aciers à faible teneur en carbone et faiblement alliés peuvent ainsi recevoir une surface dure sans acquérir la couche martensitique profonde et trempée associée aux aciers cémentés. Les aciers de nitruration, notamment les nuances désignées EN 41B ou AISI 4140 lorsque la désignation normative applicable et le traitement thermique antérieur sont maîtrisés, réagissent différemment des aciers au carbone ordinaires, car leurs éléments d’alliage modifient la diffusion de l’azote, la précipitation et la dureté.
La température, la durée, le potentiel et les conditions de refroidissement doivent être contrôlés conjointement. Un potentiel azoté élevé peut créer une couche de combinaison épaisse et fragile ; un potentiel insuffisant peut produire une couche continue très mince, voire aucune couche continue. L’activité du carbone modifie également l’équilibre des phases et peut influer sur la porosité. Le cycle du four n’est donc pas interchangeable avec une recette de cémentation, même lorsque le même composant en acier est traité.
Couche de combinaison et zone de diffusion
Une surface nitrocarburée est généralement décrite comme composée de deux régions contiguës. La couche de combinaison externe, parfois appelée couche blanche après attaque métallographique, est constituée principalement de carbonitrures de fer. Ses phases peuvent comprendre la phase epsilon, approximativement Fe₂–₃(N,C), et la phase gamma prime, approximativement Fe₄(N,C), leur proportion étant déterminée par la température, la chimie du gaz ou du bain de sels et la durée du traitement. La couche n’est pas simplement de « l’azote dur ». Il s’agit d’une zone réactionnelle chimiquement distincte, de nature semblable à une céramique, dont la constitution en phases, l’épaisseur, la continuité et la porosité déterminent le comportement en contact.
En dessous se trouve la zone de diffusion. Les concentrations d’azote et de carbone diminuent avec la profondeur, tandis que les précipités de nitrures d’alliage et les déformations locales du réseau peuvent produire un gradient de dureté. La zone de diffusion se raccorde généralement progressivement au cœur non affecté, plutôt que de se terminer par une limite métallurgique nette. Sa profondeur utile doit donc être définie par un critère de mesure, et non par une limite visuelle sur une coupe transversale polie.
La continuité est importante. Une couche de combinaison mince et continue peut protéger une surface soumise au glissement, tandis qu’une couche discontinue peut exposer des régions plus tendres et produire un contact irrégulier. Une épaisseur excessive peut accroître la fragilité et favoriser la fissuration ou l’écaillage sous l’effet des chocs ou de fortes contraintes de contact. La porosité est tout aussi déterminante : une porosité contrôlée près de la surface peut retenir le lubrifiant dans certaines applications, mais des pores interconnectés peuvent laisser pénétrer un électrolyte corrosif et constituer des sites d’amorçage de fissures. La composition est importante, car les couches epsilon et gamma prime n’ont pas la même dureté, la même fragilité, la même stabilité chimique ni le même comportement tribologique.
Le substrat fait partie intégrante du système porteur de charge. Une couche de combinaison dure soutenue par un cœur tendre peut s’affaisser ou se fissurer, même lorsqu’un essai de dureté superficielle donne une valeur impressionnante. La trempe et le revenu antérieurs, la dureté du cœur, les contraintes résiduelles, les inclusions et la géométrie de la surface influent tous sur le soutien de la couche. La rectification, le polissage, le tribofinition, la grenaille de précontrainte ou l’élimination de la couche la plus externe peuvent modifier la rugosité, ouvrir ou fermer les pores et modifier l’épaisseur mesurée et fonctionnelle du traitement.
La vérification doit distinguer l’épaisseur de la couche de combinaison de la profondeur de la zone de diffusion et doit indiquer la méthode employée. La métallographie sur coupe transversale peut identifier la morphologie des phases et la porosité ; des profils de microdureté peuvent établir le gradient de dureté ; la microscopie électronique à balayage et la diffraction des rayons X peuvent contribuer à évaluer la morphologie et la constitution en phases. ISO 18203:2026 couvre les couches durcies superficiellement produites par des méthodes thermochimiques, notamment la carbonitruration, la cémentation et la nitruration, ainsi que les méthodes thermiques localisées. Son domaine d’application fournit un cadre commun pour la mesure de l’épaisseur des couches, mais le critère rapporté doit néanmoins préciser s’il se rapporte à la couche de combinaison, à la zone de diffusion ou à une limite de dureté spécifiée.
ISO 2639:2002 porte sur la profondeur de couche cémentée et durcie, et ne s’applique pas automatiquement à toutes les couches nitrocarburées. Elle définit son applicabilité au moyen d’une condition de dureté inférieure à 450 HV 1 à trois fois la profondeur de couche. Appliquer cette règle sans vérifier le type de traitement peut donner une représentation erronée d’un profil de FNC, en particulier lorsqu’une couche de combinaison mince se trouve au-dessus d’une zone de diffusion peu profonde et que la dureté du cœur est déjà élevée.
Considérations relatives à l’usure, au frottement et à la corrosion
La nitrocarburation peut modifier le comportement tribologique par plusieurs mécanismes simultanés : la couche de combinaison accroît la dureté superficielle, la zone de diffusion soutient la couche externe et la rugosité finale contrôle la surface réelle de contact ainsi que la rétention du lubrifiant. Le résultat ne constitue pas une amélioration universelle. La vitesse de glissement, la charge, le matériau du contre-corps, la lubrification, la température, les débris et la géométrie du contact peuvent inverser le classement de deux traitements.
La revue consacrée à la tribologie et à la tribocorrosion a répertorié le borurage, la chromisation, la cémentation, la nitruration, la nitrocarburation et la carbonitruration comme des traitements associés aux performances en matière d’usure, de frottement et de corrosion. Cette classification identifie des objectifs d’ingénierie, et non des résultats garantis. Une couche continue de carbonitrures peut réduire l’usure adhésive, tandis qu’une couche poreuse ou fissurée peut accélérer l’endommagement abrasif ou exposer le substrat. Une surface rugueuse après traitement peut accroître le frottement, même lorsque la dureté a augmenté. À l’inverse, le polissage peut réduire le frottement, mais aussi éliminer une partie de la couche de combinaison ou modifier la structure de ses pores.
La corrosion exige la même prudence. Certaines surfaces nitrocarburées présentent une résistance accrue dans des environnements particuliers parce que la couche de combinaison limite l’accès à l’acier. D’autres subissent une attaque localisée par l’intermédiaire des pores, des fissures, des dégradations des arêtes ou des différences galvaniques entre les phases. Les essais au brouillard salin, par immersion, électrochimiques et de tribocorrosion mesurent des mécanismes de défaillance différents ; aucun ne doit être remplacé par une valeur de dureté.
Pour une spécification, le dossier pertinent comprend la nuance d’acier et le traitement thermique antérieur, la voie de traitement, la température et la durée du traitement, la phase ou l’épaisseur de la couche de combinaison, la porosité et la continuité, la profondeur de la zone de diffusion, le profil de dureté, la rugosité et l’opération de finition. Ces informations permettent de distinguer une couche de nitrocarburation ferritique maîtrisée de l’affirmation vague selon laquelle une pièce a simplement été « durcie superficiellement ».
Autres méthodes de durcissement superficiel : cyanuration, boruration et chromisation
La définition de l’ASM International est délibérément large : le durcissement superficiel est le traitement d’un matériau ferreux visant à rendre sa couche superficielle, ou couche durcie, nettement plus dure que le cœur. Cette définition couvre davantage de procédés que la seule cémentation. Le National Bureau of Standards des États-Unis classe également les traitements de surface selon les espèces introduites dans l’acier : le carbone, l’azote ou les deux. La boruration et la chromisation étendent ce même principe au bore et au chrome, tandis que la cyanuration introduit à la fois du carbone et de l’azote à partir d’un milieu contenant des cyanures.
Ces traitements ne doivent pas être évalués uniquement en fonction de la dureté superficielle. L’élément diffusant, le composé de réaction, la température du procédé, le chemin de transformation, l’épaisseur de la couche, l’adhérence, les contraintes résiduelles et l’état du cœur déterminent tous si un composant traité se comportera correctement en usure par glissement, en usure abrasive, en fatigue, en frottement ou en tribocorrosion. La revue Tribologie et tribocorrosion des aciers durcis superficiellement identifie la boruration, la chromisation, la cémentation, la nitruration, la nitrocarburation et la carbonitruration comme des traitements apparentés, mais ceux-ci ne produisent pas des surfaces interchangeables.
La cyanuration dans son contexte historique et technique
La cyanuration est un traitement thermochimique au cours duquel le carbone et l’azote pénètrent dans la surface de l’acier à partir d’un bain de sels de cyanure fondus, historiquement souvent constitué de cyanure de sodium ou de cyanure de potassium, avec des composants carbonatés et chlorurés. Le bain fournit les deux éléments interstitiels tandis que la pièce est maintenue dans la plage austénitique. Après son retrait du bain, le composant est généralement trempé, de sorte que l’austénite enrichie se transforme en grande partie en martensite. La couche obtenue est donc, du point de vue métallurgique, plus proche d’une fine couche carbonitrurée que d’une couche nitrurée formée en dessous de la température critique.
Son importance historique tient à la combinaison d’un transfert rapide et d’un enrichissement superficiel relativement faible en profondeur. De petits engrenages, des axes, des bagues et d’autres pièces en acier à faible teneur en carbone pouvaient recevoir une peau martensitique dure sans le long cycle au four associé à une cémentation plus profonde. Ce traitement montre également pourquoi le « durcissement superficiel » ne peut pas être employé comme synonyme de cémentation : la cyanuration fournit de l’azote aussi bien que du carbone, et l’azote modifie la stabilité de l’austénite, la trempabilité, le comportement de l’austénite retenue et la réponse à la trempe.
Le procédé présente des contraintes importantes. Un bain de cyanure est chimiquement dangereux, exige des pratiques d’exploitation contrôlées et nécessite un contrôle rigoureux de la composition et de la température du sel. Ces exigences de manipulation font partie de la spécification du procédé et ne sont pas des détails accessoires. La cyanuration convient également mal aux composants nécessitant une couche très profonde, car son principal atout réside dans la formation rapide d’une couche enrichie relativement peu profonde. La trempe peut provoquer des déformations ainsi que des profils de contraintes résiduelles de traction ou de compression qui dépendent de la géométrie, de la composition de l’acier, de l’agitation et du revenu.
La vérification doit établir davantage qu’une valeur élevée de dureté mesurée à la surface. Une coupe transversale polie peut révéler la transition entre la couche martensitique et le cœur à plus faible teneur en carbone, tandis qu’un profil de microdureté permet de déterminer la profondeur efficace de durcissement. La norme ISO 18203:2026 fournit un cadre pour mesurer les couches durcies en surface produites par des méthodes thermochimiques, notamment la cémentation, la carbonitruration et la nitruration ; les matériaux cyanurés nécessitent la même distinction entre le profil de dureté mesuré et toute couche estimée visuellement. La norme ISO 2639:2002 vise spécifiquement la profondeur de couche cémentée et durcie ; son applicabilité ne doit donc pas être automatiquement présumée pour toute structure cyanurée. La condition de dureté qu’elle énonce est une valeur inférieure à 450 HV 1 à trois fois la profondeur de couche.
La boruration et les couches de borures dures
La boruration, également appelée boronisation, introduit du bore dans la surface de l’acier afin de former des borures de fer, plutôt que de simplement enrichir la ferrite ou l’austénite en soluté interstitiel. Les voies de traitement courantes comprennent la boruration en caisse, les traitements par pâte ou par poudre, les sels fondus ainsi que les méthodes gazeuses ou assistées par plasma. La voie choisie contrôle l’activité du bore, la température, la durée, la propreté de la surface et la forme du front de réaction.
| Méthode | Espèces ou phases principales en surface | Distinction structurale principale |
|---|---|---|
| Cyanuration | Couche martensitique enrichie en carbone et en azote | Procédé au bain de sels généralement suivi d’une trempe |
| Boruration | FeB et Fe₂B | Couche réactionnelle de borures durs |
| Chromisation | Solution solide riche en chrome ou composés riches en chrome | Couche de diffusion ou de réaction du chrome |
Dans les aciers au carbone non alliés et faiblement alliés, les phases principales sont généralement Fe₂B et, lorsque l’activité du bore ou la durée d’exposition est plus élevée, une couche externe de FeB recouvrant Fe₂B. Leur morphologie est souvent dentelée, avec des doigts de borure qui pénètrent dans le substrat. Cette géométrie peut améliorer l’imbrication mécanique, mais elle rend également la caractérisation de la couche plus dépendante de l’emplacement de la coupe et de sa préparation. Fe₂B est généralement moins fragile que FeB ; une couche de FeB excessive ou continue peut réduire la tolérance aux chocs, à la flexion et aux incompatibilités thermiques. Une surface borurée n’est donc pas simplement une version plus dure d’une surface cémentée.
La couche de borures est une zone de réaction intermétallique de nature céramique, fixée à un substrat métallique. L’adhérence dépend de la composition du substrat, de l’équilibre entre les phases de borure, de la porosité, de la forme de l’interface et du contrôle du procédé. Le chrome, le nickel, le molybdène et le carbone peuvent modifier la croissance des borures et la constitution des phases ; le même traitement nominal n’est donc pas transposable à toutes les nuances d’acier. Une dureté superficielle élevée peut favoriser la résistance à l’usure abrasive, mais la rupture ou l’écaillage peuvent devenir prédominants si la couche est trop épaisse, trop fragile, mal soutenue ou soumise à des charges d’impact.
Les contraintes résiduelles résultent à la fois de la dilatation chimique lors de l’absorption du bore et du cycle thermique. Elles interagissent avec les dommages dus à la rectification, la résistance du cœur et les sollicitations en service. Par conséquent, un profil de dureté sur coupe transversale doit être associé à une étude métallographique identifiant FeB, Fe₂B, les pores, les fissures et la transition vers le substrat affecté par la diffusion. La diffraction des rayons X peut contribuer à l’identification des phases et des contraintes résiduelles, tandis que les essais d’usure doivent reproduire le contre-corps et la charge ; les performances des borures ne peuvent pas être déduites de la seule dureté.
La chromisation et les surfaces enrichies en éléments
La chromisation introduit du chrome dans la surface par un procédé de diffusion à haute température. Des méthodes de cémentation en caisse, par sels fondus, en phase gazeuse ou assistées par plasma sont possibles, bien que la chimie de réaction et l’équipement diffèrent. Le chrome peut rester sous forme de solution solide enrichie en chrome, réagir avec le carbone pour former des carbures riches en chrome ou produire une couche mixte de diffusion et de réaction. Le résultat dépend fortement de la teneur en carbone, des éléments d’alliage, de la température, de la durée et du potentiel chimique du chrome.
Cette distinction sépare la chromisation du dépôt électrolytique de chrome. La chromisation est un traitement thermochimique par diffusion : la composition de la surface se modifie sous l’interface initiale, au lieu de recevoir uniquement un film déposé. Dans un acier contenant du carbone, des carbures riches en chrome peuvent se former près de la surface ; dans d’autres compositions, l’enrichissement en chrome et sa diffusion dans la ferrite ou l’austénite peuvent prédominer. La constitution des phases influe sur la dureté, la ténacité, le frottement, le comportement à l’oxydation et la réponse à la corrosion.
La chromisation peut être intéressante lorsqu’un composant nécessite une surface enrichie en chrome offrant une résistance à certains types d’usure, à l’oxydation ou à des milieux corrosifs, mais elle ne constitue pas un substitut universel à la nitruration ou à la cémentation. L’exposition à haute température peut modifier la microstructure du cœur, provoquer une croissance des grains, modifier les dimensions ou engendrer des contraintes résiduelles lors du refroidissement. Les couches riches en carbures peuvent également être fragiles, et l’adhérence dépend d’un profil de composition progressif et d’un substrat sain, plutôt que de la seule teneur en chrome.
La vérification doit donc associer la mesure métallographique de la zone de diffusion ou de réaction à une analyse sensible à la composition, telle que la spectroscopie à dispersion d’énergie, l’analyse par décharge luminescente ou toute autre méthode qualifiée. Les profils de dureté montrent la réponse mécanique, mais ne permettent pas d’identifier les carbures de chrome ni de les distinguer d’une solution solide riche en chrome. La norme ISO 18203:2026 est utile pour la logique générale de mesure applicable aux couches durcies thermochimiquement, tandis que le rapport doit préciser la définition retenue pour l’épaisseur de la couche chromisée ainsi que les données de phases qui l’étayent. Pour les trois traitements, la question correcte n’est pas « quelle est la dureté de la surface ? », mais plutôt : quelles espèces ont pénétré, quelles phases se sont formées, comment la couche est-elle soutenue et cette structure correspond-elle au mode réel de défaillance du composant ?
Durcissement thermique localisé : flamme, induction, faisceau d’électrons et laser
La norme ISO 18203:2026 classe le durcissement à la flamme, le durcissement par induction, le durcissement par faisceau d’électrons et le durcissement laser aux côtés de la cémentation, de la carbonitruration et de la nitruration parmi les méthodes permettant de produire des couches durcies en surface. Cette classification est importante. Le durcissement superficiel ne constitue pas un cycle thermique unique et n’est pas synonyme de cémentation. ASM International le définit comme le traitement d’un matériau ferreux de manière à ce que sa couche superficielle, ou couche durcie, devienne nettement plus dure que le cœur. Une méthode thermique localisée ne modifie généralement ni la teneur en carbone ni la composition de l’alliage à la surface. Elle chauffe plutôt rapidement l’acier existant jusqu’à la plage austénitique, puis transforme cette austénite en martensite par auto-trempe ou par une trempe appliquée.
Le résultat dépend fortement de la nuance de départ. Un acier à teneur moyenne en carbone tel que l’AISI 1045 peut former une surface martensitique dure, mais la profondeur de durcissement est limitée par sa teneur en carbone et sa trempabilité. Un acier au chrome-molybdène tel que l’AISI 4140 ou l’EN 42CrMo4 peut durcir plus profondément à partir de la surface chauffée, car les éléments d’alliage retardent la formation de perlite et de bainite pendant le refroidissement. Un procédé thermique ne peut donc pas fournir la même profondeur de couche durcie sur tous les aciers, simplement en augmentant la puissance ou la durée d’exposition. Si l’intérieur refroidit trop lentement, la partie inférieure de la zone chauffée peut contenir de la bainite, de la perlite ou de la martensite revenue plutôt qu’une martensite totalement durcie.

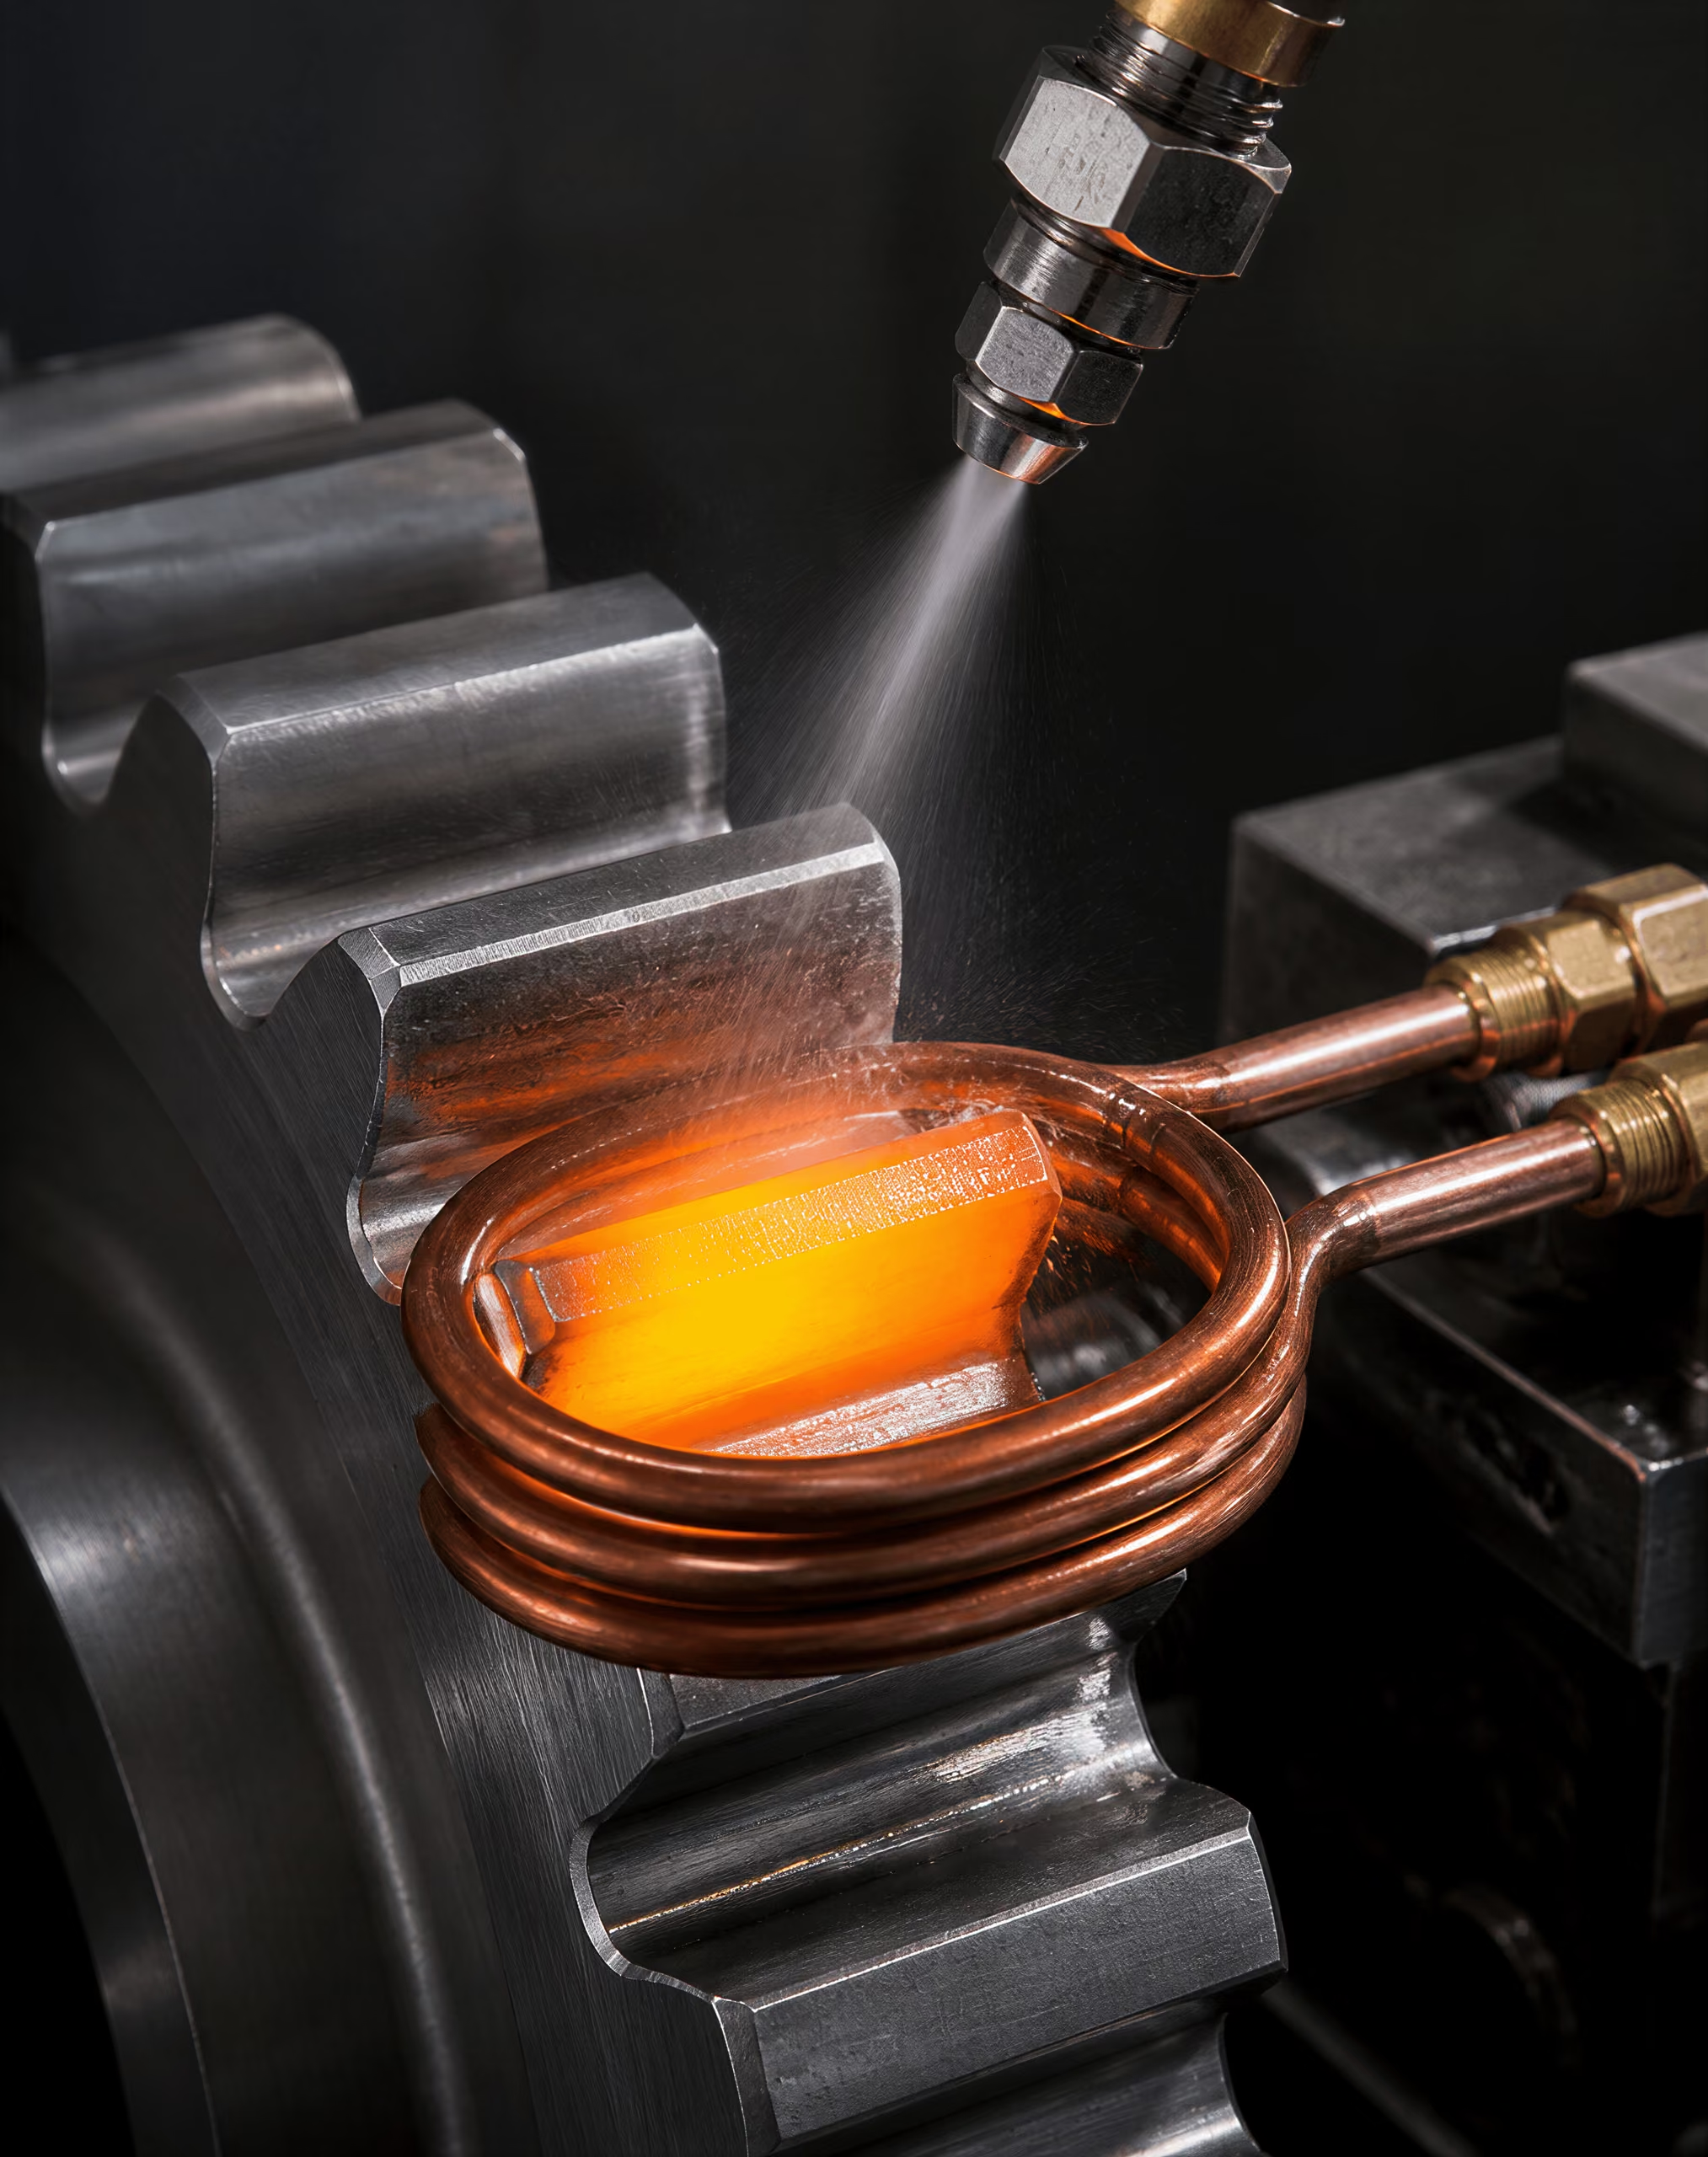
Austénitisation superficielle et auto-trempe
Le durcissement à la flamme, par induction, par faisceau d’électrons et par laser commence toujours par une opération d’austénitisation localisée. La surface est portée au-dessus de la température critique pertinente, généralement au-dessus de Ac3 pour un acier hypoeutectoïde, tandis que la masse reste en dessous de cette température. La couche chauffée refroidit ensuite à travers les plages de début et de fin de formation de la martensite. Dans de nombreuses applications, le cœur froid évacue la chaleur suffisamment rapidement pour assurer une auto-trempe. De l’eau, un polymère, de l’huile ou un gaz peuvent également être pulvérisés afin d’augmenter et de contrôler la vitesse de refroidissement.
L’auto-trempe ne garantit pas automatiquement une dureté uniforme. Un arbre de grande dimension possède une capacité d’absorption de chaleur supérieure à celle d’une bride mince ; un angle vif évacue la chaleur dans plusieurs directions ; et une opération d’usinage préalable peut modifier l’état de surface et les flux thermiques. La surface peut devenir martensitique tandis que la zone de transition contient des structures mixtes. Une température ou un temps de maintien d’austénitisation excessifs peuvent grossir les grains austénitiques, dissoudre des carbures utiles, accroître la quantité d’austénite retenue et élargir la zone affectée thermiquement. Un chauffage insuffisant peut laisser de la ferrite non dissoute ou produire un profil de dureté qui suit le champ de chauffage plutôt que la géométrie prévue.
Le cycle thermique crée également des contraintes résiduelles. La martensite occupe un volume supérieur à celui de l’austénite mère, tandis que la surface et le cœur refroidissent et se transforment à des moments différents. Une contrainte résiduelle de compression en surface peut améliorer la résistance à l’amorçage des fissures et à la fatigue de contact, mais une contrainte de traction ou un gradient de contrainte marqué peut favoriser la déformation et la fissuration. Le signe et l’amplitude de ces contraintes ne peuvent pas être déduits de la seule dureté. La géométrie, le bridage, la sévérité de la trempe, la composition de l’alliage et le revenu y contribuent tous.
Le durcissement à la flamme utilise une flamme oxycombustible déplacée sur la pièce, suivie d’une auto-trempe ou d’une pulvérisation séparée. Il convient aux grandes surfaces et aux configurations de production pouvant être réparées, mais la position de la flamme, le débit de gaz, la vitesse de déplacement ainsi que le réglage par l’opérateur ou par la machine influent sur la répétabilité. Le chauffage par induction utilise un champ électromagnétique alternatif généré par une bobine. La fréquence et la puissance déterminent la répartition du chauffage électrique, tandis que la forme de la bobine détermine si un arbre, une dent, une piste ou une face sélectionnée est chauffé. L’induction peut donc produire des profils répétitifs avec des cycles courts et une exposition globale limitée au chauffage en four.
Durcissement par induction comparé à la cémentation et à la nitruration
Le durcissement par induction préserve la composition superficielle initiale de l’acier. Un acier contenant 0,40 % de carbone conserve approximativement cette teneur en surface ; seules sa phase et sa dureté changent. La cémentation produit un effet différent : le carbone diffuse dans un acier à plus faible teneur en carbone, créant une surface fortement carburée au-dessus d’un intérieur à faible teneur en carbone. Après austénitisation et trempe, ce gradient permet d’obtenir une couche martensitique dure avec un cœur plus tenace et moins riche en carbone. La couche cémentée peut être nettement plus profonde qu’une couche typique obtenue par induction, bien que la profondeur exacte dépende de la température, du temps, de l’atmosphère, de la nuance d’acier et de la trempe.
La carbonitruration ajoute à la fois du carbone et de l’azote à l’austénite et produit normalement une couche martensitique. La nitrocarburation n’est pas simplement un cycle de carbonitruration plus court : le carbone et l’azote diffusent dans la ferrite en dessous de la température critique, formant généralement une couche de composés fer-carbone-azote au-dessus d’une zone de diffusion enrichie en azote. La nitruration fonctionne également en dessous de la plage de transformation et forme des nitrures d’alliage dans les aciers appropriés. Ces procédés thermochimiques modifient la composition ; le durcissement par induction ne le fait généralement pas.
Cette distinction détermine le choix du matériau. L’induction exige une teneur en carbone suffisante pour obtenir la dureté martensitique souhaitée ainsi qu’une trempabilité suffisante pour atteindre la profondeur spécifiée. La cémentation peut utiliser un acier à cœur à faible teneur en carbone, tel qu’une nuance de cémentation, car le carbone est fourni à la surface. La nitruration dépend particulièrement d’éléments formant des nitrures, tels que l’aluminium, le chrome, le molybdène ou le vanadium, et ne nécessite pas le même cycle de trempe austénitique. Un acier faiblement allié qui réagit peu à l’induction peut néanmoins recevoir une couche nitrurée utile, tandis qu’une composition ne formant pas de nitrures peut ne pas produire la réponse de nitruration prévue.
L’induction offre généralement un meilleur contrôle de la position et une déformation totale moindre qu’un long cycle de cémentation, puisque seules certaines zones sont chauffées et que la pièce reste moins longtemps à température élevée. Elle n’est toutefois pas exempte de déformations. Un couplage irrégulier avec la bobine, une épaisseur de section asymétrique, un retard de trempe et les contraintes de transformation peuvent cintrer les arbres ou modifier la géométrie des dents. La cémentation produit des gradients de composition et de transformation plus étendus et peut provoquer une croissance dimensionnelle, de l’austénite retenue et des déformations de trempe, mais elle peut fournir des couches profondes capables de supporter les charges. La nitruration et la nitrocarburation ferritique évitent l’austénitisation et la trempe de la masse, de sorte que la variation dimensionnelle est souvent moindre ; leur couche de composés et leur zone de diffusion doivent toutefois être contrôlées en fonction de l’environnement prévu en matière d’usure, de frottement ou de tribocorrosion.
Couches durcies par faisceau et par laser
Le durcissement par faisceau d’électrons et par laser concentre l’énergie de manière encore plus précise que la flamme ou l’induction conventionnelle. Un faisceau d’électrons transfère l’énergie sous vide et peut créer des pistes austénitisées étroites et positionnées avec précision. Le durcissement laser utilise un faisceau optique absorbé, souvent balayé sur une surface avec une puissance, une taille de spot et une vitesse de déplacement ajustées afin de maintenir un profil thermique contrôlé. Ces deux méthodes peuvent suivre des trajectoires complexes, traiter certaines dents ou pistes de glissement et laisser le matériau adjacent proche de son état initial. Leurs couches sont généralement peu profondes par rapport à une couche cémentée profonde, bien que la taille du faisceau, la densité d’énergie, la vitesse de balayage, la nuance d’acier et l’évacuation de la chaleur déterminent la profondeur réelle.
Le traitement par faisceau peut produire des gradients thermiques marqués. Un refroidissement rapide peut créer une martensite fine et une zone de transition étroite, avec peu de possibilités de croissance des grains lorsque le cycle est correctement contrôlé. Il peut également créer localement des contraintes résiduelles de traction, une fusion superficielle, un chauffage insuffisant ou des bandes de recouvrement adoucies si l’apport d’énergie est mal adapté au matériau. Le durcissement laser vise normalement à rester en dessous du point de fusion ; la fusion superficielle ou l’alliage superficiel par laser constituent des opérations différentes et ne doivent pas être présentés comme un durcissement laser ordinaire. Le traitement par faisceau d’électrons exige également un contrôle du vide, de la focalisation du faisceau, de la vitesse de déplacement et de la géométrie de la pièce.
La vérification doit mesurer davantage qu’une seule valeur de dureté superficielle. La norme ISO 18203:2026 traite de l’épaisseur des couches durcies en surface produites par ces méthodes thermiques ainsi que par la cémentation, la carbonitruration et la nitruration. Un profil de dureté allant de la surface vers le cœur peut localiser la transition, tandis que la métallographie peut distinguer la martensite de la ferrite, de la bainite, de l’austénite retenue, des couches de composés, des carbures et des nitrures. La norme ISO 2639:2002 s’applique spécifiquement à la détermination et à la vérification de la profondeur de couche cémentée et durcie, et utilise le critère d’une dureté inférieure à 450 HV 1 à trois fois la profondeur de couche. Ce critère ne doit pas être transposé sans discernement à tous les profils obtenus par laser ou par induction. La méthode de dureté spécifiée, la charge, l’orientation de la coupe, la géométrie du profil, les contraintes résiduelles, la déformation et les conditions fonctionnelles de contact doivent tous être adaptés au traitement évalué.
Choix de l’acier et relation entre la couche durcie et le cœur
La trempe superficielle est un traitement des matériaux ferreux visant à rendre leur couche superficielle, ou couche durcie, nettement plus dure que le cœur, selon la définition d’ASM International. Cette définition décrit une différence de propriétés, et non un cycle de four ou une famille d’alliages particuliers. Le choix de l’acier détermine la différence qui peut être obtenue, sa profondeur, ainsi que la capacité du cœur à rester tenace après le durcissement de la surface.
L’état initial est aussi important que la nuance nominale. La réduction au forgeage, le sens de laminage, le recuit, la normalisation, une trempe et un revenu antérieurs, la taille des grains, la ségrégation et la surépaisseur d’usinage influencent tous la réponse du matériau. Un cycle de cémentation appliqué à une ébauche normalisée à grains fins ne produit pas exactement les mêmes déformations ni la même structure de cœur que le même cycle appliqué à un composant à gros grains ayant subi un écrouissage à froid important. Les spécifications de traitement doivent donc indiquer conjointement la désignation de la nuance, les dimensions de la section, les traitements antérieurs, la profondeur de couche visée, la dureté ou la résistance du cœur, ainsi que la déformation admissible.
Aciers à faible teneur en carbone pour les couches cémentées
La cémentation convient aux aciers dont la teneur en carbone est suffisante pour développer un intérieur martensitique utile après la trempe, mais pas au point de rendre l’ensemble du composant excessivement dur ou fragile. Le procédé introduit du carbone dans la surface austénitique à température élevée, créant une couche à forte teneur en carbone au-dessus d’un intérieur à plus faible teneur en carbone. Après la cémentation, le composant est durci par austénitisation et trempe, souvent suivies d’un revenu à basse température. La surface peut alors contenir de la martensite à forte teneur en carbone, de l’austénite retenue et des carbures, tandis que le cœur développe une structure martensitique, bainitique ou mixte à plus faible teneur en carbone, selon sa trempabilité et les dimensions de la section.
Les aciers de cémentation courants comprennent SAE 1020, SAE 8620, SAE 4320, AISI 9310, EN 10084 16MnCr5 et EN 10084 20MnCr5. Ces désignations ne signifient pas que toutes les nuances citées produiront la même couche. Le SAE 1020 possède une teneur relativement faible en éléments d’alliage et une trempabilité limitée du cœur ; une section épaisse peut donc conserver de la ferrite et de la perlite, ou de la bainite, sous la couche après la trempe. Les nuances SAE 8620 et 4320 contiennent du chrome, du nickel et du molybdène dans des proportions qui accroissent la trempabilité et favorisent l’obtention d’un cœur plus résistant dans les sections plus importantes. L’AISI 9310, qui contient du nickel, du chrome et du molybdène, est utilisé lorsqu’une couche profonde et une résistance élevée du cœur sont requises, mais il exige néanmoins un contrôle de l’austénitisation, de la trempe et du revenu.
Le potentiel carbone et la température de cémentation doivent être choisis en tenant compte de la teneur en éléments d’alliage de l’acier et de la teneur en carbone superficielle requise. Une teneur superficielle excessive en carbone peut favoriser la formation de réseaux de carbures, une quantité excessive d’austénite retenue et une instabilité dimensionnelle, plutôt que d’améliorer la surface fonctionnelle. Le gradient de carbone est également important : une transition abrupte peut concentrer les contraintes, tandis qu’une couche présentant un gradient approprié transmet les charges au cœur de manière plus progressive. La profondeur effective de couche ne peut pas être déduite de la seule dureté superficielle.
Les composants cémentés sont souvent spécifiés à la fois par leur profondeur effective de couche et par les propriétés de leur cœur. La norme ISO 2639:2002 traite de la détermination et de la vérification de la profondeur des couches cémentées et durcies, en utilisant un critère de dureté inférieur à 450 HV 1 à trois fois la profondeur de couche pour définir le domaine d’application. Un profil de dureté allant de la surface vers le centre est donc plus informatif qu’une seule mesure Rockwell ou Vickers effectuée en surface. Un examen métallographique peut également être requis pour identifier l’oxydation, la précipitation de carbures, l’austénite retenue, la décarburation et une zone de transition défavorable.
Effets des éléments d’alliage lors de la nitruration et de la trempe par induction
La nitruration et la nitrocarburation ferritique ne nécessitent ni la même composition chimique de l’acier ni le même cycle de transformation de phases que la cémentation. Lors de la nitruration, l’azote diffuse dans la ferrite à une température inférieure à la température critique, tandis que le carbone et l’azote diffusent dans la ferrite lors de la nitrocarburation ferritique. La surface obtenue peut contenir une couche de composés constituée de nitrures de fer, généralement décrits au moyen de phases telles que ε-Fe₂–₃N et γ′-Fe₄N, au-dessus d’une zone de diffusion contenant des nitrures d’alliage. Le cœur n’est pas transformé en martensite à forte teneur en carbone par le traitement. Son état préexistant doit déjà fournir la résistance et la ténacité requises.
L’aluminium, le chrome, le molybdène et le vanadium sont des éléments importants formant des nitrures. Ils produisent des nitrures d’alliage fins et dispersés qui augmentent la dureté de la zone de diffusion et améliorent la résistance à la déformation plastique. Des aciers tels que EN 10085 31CrMoV9 et EN 10085 34CrAlNi7-10 sont associés aux applications de nitruration, car le chrome, le molybdène, le vanadium et, pour cette dernière nuance, l’aluminium favorisent la formation de nitrures. Les aciers au carbone non alliés peuvent absorber de l’azote, mais ils ne développent généralement pas la même réponse stable de durcissement par nitrures d’alliage. Une importance excessive accordée à la dureté superficielle peut également masquer le rôle de la couche de composés en matière de frottement, d’usure, de corrosion et de grippage ; son épaisseur et l’équilibre entre ses phases doivent être adaptés au contact considéré.
La nitruration est généralement réalisée sur un acier trempé et revenu. La température de revenu doit être supérieure à la température de nitruration prévue, faute de quoi le cœur risque de s’adoucir pendant le traitement. Cette exigence montre pourquoi une nuance ne peut pas être choisie indépendamment de la succession des traitements. Un acier présentant la résistance à la traction correcte avant la nitruration peut perdre une partie de cette résistance si son état de revenu n’est pas approprié.
La trempe par induction est encore différente. Elle n’ajoute pas de quantité significative de carbone ou d’azote ; elle utilise plutôt un chauffage électromagnétique localisé pour former de l’austénite dans la composition existante de la surface, suivi d’une auto-trempe ou d’une trempe externe afin de produire de la martensite. La norme ISO 18203:2026 couvre les couches durcies superficiellement produites par trempe à la flamme, par induction, par faisceau d’électrons et au laser, ainsi que les couches issues de la cémentation, de la carbonitruration et de la nitruration. Pour la trempe par induction, la teneur en carbone, la répartition initiale de la perlite ou de la ferrite, la taille des grains, les propriétés électriques, la fréquence, la densité de puissance, la vitesse de balayage et le délai avant la trempe influencent tous le profil durci.
L’AISI 1045 permet généralement d’obtenir une couche durcie par induction utile dans des sections adaptées, tandis que l’AISI 4140 offre une plus grande trempabilité du cœur grâce au chrome et au molybdène. Le même programme de chauffage ne peut pas être transposé d’une nuance à l’autre sans vérifier la profondeur austénitisée, la sévérité de la trempe et la sensibilité à la fissuration. Une surface atteignant une dureté martensitique peut néanmoins se fissurer si la transition est trop abrupte ou si le cœur non traité manque de résistance.
Trempabilité du cœur, ténacité et dimensions de la section
Trempabilité Aptitude d’un acier à développer de la martensite jusqu’à une profondeur donnée pendant le refroidissement ; elle est distincte de la dureté de la martensite formée.
La trempabilité est l’aptitude à former de la martensite dans une section donnée lors de la trempe ; elle ne se confond pas avec la dureté. Le carbone contrôle principalement la dureté de la martensite, tandis que les éléments d’alliage tels que le manganèse, le chrome, le nickel et le molybdène retardent généralement les transformations perlitiques et bainitiques et augmentent la trempabilité. La réponse à l’essai de trempe en bout de Jominy ainsi qu’une courbe de refroidissement calculée ou mesurée peuvent aider à relier la nuance et les dimensions de la section à la structure de cœur obtenue.
Un engrenage mince fabriqué en SAE 8620 peut développer un cœur principalement martensitique, tandis qu’un arbre épais fabriqué à partir de la même coulée d’acier peut contenir de la bainite ou de la ferrite de moindre dureté près de son centre. Cette différence influence la résistance à la fatigue, le comportement aux chocs, les variations dimensionnelles et le soutien fourni à la couche lors d’un contact de roulement ou de glissement. Une couche très dure sur un cœur faible peut s’affaisser, se fissurer ou permettre l’apparition d’une fatigue sous-superficielle, même lorsque le certificat de dureté superficielle semble satisfaisant.
La ténacité impose également des limites. L’augmentation de la teneur en carbone et en éléments d’alliage peut accroître la dureté du cœur, mais réduire la tolérance aux entailles, aux dommages de rectification et aux contraintes de trempe. Le nickel favorise souvent la ténacité, tandis qu’une formation excessive de carbures ou des grains austénitiques grossiers peuvent la dégrader. Le compromis requis dépend du mode de sollicitation : une dent d’engrenage cémentée, un tourillon de vilebrequin nitruré et un composant de rail durci par induction n’imposent pas les mêmes exigences.
Les dimensions de la section contrôlent la vitesse de refroidissement et, par conséquent, la transformation du cœur. La sévérité de la trempe, l’orientation de la pièce, le choix de l’huile ou du polymère, l’agitation ainsi que la trempe interrompue ou sous presse influencent la déformation et les contraintes résiduelles. L’usinage préalable et la géométrie locale sont également importants ; les épaulements vifs, les rainures de clavette et les dents minces chauffent et refroidissent différemment des moyeux ou des arbres. Pour les pièces sensibles à la déformation, il est possible de choisir un acier à trempabilité plus faible associé à un traitement moins profond, ou une nuance à trempabilité plus élevée associée à une trempe moins sévère, mais aucune de ces solutions n’est sûre sans essais.
La vérification doit relier la couche spécifiée à la fonction réelle du composant. Des profils de dureté, la dureté du cœur, la métallographie, la mesure de l’austénite retenue, le contrôle dimensionnel et la recherche de fissures peuvent tous être nécessaires. La norme ISO 18203:2026 fournit un cadre pour mesurer l’épaisseur des couches durcies superficiellement par des méthodes thermiques et thermochimiques ; la norme ISO 2639:2002 concerne spécifiquement la profondeur des couches cémentées et durcies. Le principe directeur est simple : la profondeur de couche, la structure de la couche, les contraintes résiduelles et l’état du cœur constituent un seul problème de conception. Une couche dure ne peut pas compenser un cœur inadapté.
Profondeur de couche, profils de dureté et vérification selon les normes ISO
Une valeur de dureté superficielle ne constitue pas une mesure de la profondeur de couche. La trempe superficielle est définie par ASM International comme un traitement des matériaux ferreux visant à rendre leur couche superficielle, ou couche durcie, nettement plus dure que le cœur. Cette définition place le gradient de dureté au centre de l’analyse : la question importante n’est pas seulement de savoir quelle est la dureté de la surface, mais aussi comment la dureté varie avec la distance par rapport à la surface et à quel endroit la couche durcie s’achève.
La réponse dépend du traitement. La cémentation ajoute du carbone à un intérieur relativement pauvre en carbone, normalement suivie d’une austénitisation et d’une trempe, de sorte que la surface enrichie se transforme principalement en martensite. La carbonitruration ajoute du carbone et de l’azote à l’austénite et produit également, en général, une couche martensitique. La nitruration et la nitrocarburation ferritique s’effectuent en dessous de la température critique de transformation, ce qui permet à l’azote, ou à l’azote et au carbone, de diffuser dans la ferrite. Leurs zones de diffusion, couches de combinaison, précipités et gradients de dureté ne peuvent pas être interprétés comme s’il s’agissait de martensite cémentée.
La trempe à la flamme, par induction, par faisceau d’électrons ou au laser n’impose aucune modification de la composition chimique de surface. Ces procédés chauffent localement une composition existante et reposent sur la formation d’austénite suivie d’une auto-trempe ou d’une trempe appliquée. La couche martensitique obtenue peut présenter une transition nette avec le cœur, tandis qu’une couche cémentée présente généralement un gradient dépendant de la teneur en carbone et peut contenir de l’austénite retenue, des carbures ou d’autres produits de transformation. La boruration et la chromisation produisent encore un autre type de couche superficielle, souvent dominé par des zones réactionnelles dures contenant des borures ou des chromures plutôt que par une couche martensitique conventionnelle enrichie en carbone.
Par conséquent, la « profondeur de couche » doit être associée à une définition, une charge de mesure, une orientation et un critère d’acceptation clairement spécifiés. Une profondeur de traitement indiquée dans une spécification de four ou d’installation d’induction ne constitue pas la preuve de la profondeur mesurée sur le composant fini.
ISO 18203:2026 et épaisseur des couches durcies en surface
| Norme | Application principale décrite | Limitation importante |
|---|---|---|
| ISO 18203:2026 | Épaisseur des couches issues du durcissement superficiel thermique et thermochimique | Le critère rapporté doit correspondre au traitement et à la définition de la couche |
| ISO 2639:2002 | Profondeur de couche cémentée et durcie | Ne s’applique pas automatiquement aux couches nitrurées, nitrocarburées, borurées ou durcies au laser |
L’ISO 18203:2026 fournit un cadre général pour déterminer l’épaisseur des couches durcies en surface produites par des méthodes thermiques et thermochimiques. Son domaine d’application déclaré comprend la trempe à la flamme, par induction, par faisceau d’électrons et au laser, ainsi que la carbonitruration, la cémentation et la nitruration. Ce domaine est important, car il réfute l’hypothèse courante selon laquelle le durcissement superficiel désignerait uniquement la cémentation.
Pour les traitements thermiques localisés, la couche durcie est créée par un cycle thermique et une transformation de phase. La mesure consiste couramment à effectuer un profil de dureté depuis la surface vers le matériau non affecté. La profondeur est ensuite déterminée en fonction de la transition de dureté ou d’une autre limite spécifiée dans la procédure applicable. Pour les traitements thermochimiques, la couche mesurée peut être définie par la dureté, la métallographie, la composition chimique ou une combinaison de ces éléments, selon le procédé et l’objectif du contrôle.
L’ISO 18203:2026 doit donc être considérée comme un cadre de mesure, et non comme l’affirmation qu’un seul critère numérique s’applique de manière identique à tous les aciers et à tous les traitements. Une couche nitrurée peut comprendre une fine couche de combinaison au-dessus d’une zone de diffusion. La couche de combinaison peut être plus dure que la zone de diffusion sous-jacente, mais elle ne peut pas automatiquement être assimilée à la profondeur nitrurée totale. En nitrocarburation ferritique, la couche blanche et la zone de diffusion peuvent devoir faire l’objet de rapports distincts. Une couche cémentée et trempée peut, en revanche, être évaluée au moyen d’un profil de dureté progressif allant d’une dureté superficielle élevée vers le cœur.
L’examen métallographique peut localiser des limites visibles, telles que l’interface entre une couche de combinaison et la zone de diffusion, une limite de transformation ou une modification de la réaction à l’attaque. Une limite définie par la dureté est différente. Il s’agit d’un emplacement calculé à partir d’un profil d’empreintes et d’une dureté limite spécifiée. Les deux limites peuvent ne pas coïncider. Une transition visible peut être chimiquement ou structuralement importante tout en produisant une faible variation de dureté ; inversement, une diminution de la dureté peut s’étendre au-delà d’une limite qui paraît distincte sur une coupe attaquée.
Cette distinction est particulièrement importante après une trempe par induction, à la flamme, par faisceau d’électrons ou au laser. La limite métallographique entre la martensite et le cœur initial peut être irrégulière en raison des gradients de température, de la microstructure préalable et des conditions de trempe. Un profil de dureté peut situer la transition fonctionnelle à une distance différente. La direction de mesure est également importante : un composant dont l’épaisseur de section varie, qui présente une courbure ou comporte des zones chauffées qui se chevauchent peut ne pas avoir une épaisseur de couche durcie constante.
L’ISO 18203:2026 permet donc d’établir des rapports indiquant la méthode utilisée, l’emplacement du profil ou de la coupe, l’échelle et la charge de dureté, ainsi que la définition retenue pour l’épaisseur. « Profondeur de couche : 1,2 mm » est incomplet si le rapport ne précise pas s’il s’agit d’une profondeur définie par la dureté, d’une profondeur métallographique, de l’épaisseur totale de la couche ou d’une valeur cible spécifiée pour le procédé.
ISO 2639:2002 et profondeur de couche cémentée
L’ISO 2639:2002 est spécifiquement consacrée à la détermination et à la vérification de la profondeur des couches cémentées et durcies. Il ne s’agit pas d’une méthode universelle applicable aux couches nitrurées, nitrocarburées, borurées ou durcies au laser. Son approche familière de la profondeur efficace de couche repose sur un profil de dureté, la profondeur efficace étant généralement déterminée jusqu’au point où la dureté atteint 550 HV 1. La condition d’applicabilité de la norme doit également être indiquée : la dureté est inférieure à 450 HV 1 à trois fois la profondeur de couche.
HV 1 Mesure de dureté Vickers réalisée avec une force d’essai nominale de 1 kgf, soit environ 9.807 N.
Cette condition empêche d’appliquer la méthode sans qualification lorsque le cœur reste trop dur ou lorsque le profil de dureté ne fournit pas la séparation attendue entre la couche et le cœur. La notation HV 1 désigne une dureté Vickers mesurée avec une force d’essai de 1 kgf, soit environ 9,807 N. La charge n’est pas un détail accessoire. La modification de la force change la taille de l’empreinte, la sensibilité aux phases locales et parfois la valeur rapportée, notamment à proximité d’une surface, d’un carbure, d’un pore ou d’une limite microstructurale nette.
L’ISO 2639:2002 convient à l’acier cémenté, car la cémentation produit normalement un gradient de dureté associé à la concentration en carbone et à la transformation ultérieure lors de la trempe. Un cœur pauvre en carbone peut rester en dessous de la dureté limite, tandis que la surface riche en carbone forme de la martensite à haute teneur en carbone. Le profil de mesure peut alors montrer une décroissance depuis la surface vers le cœur, et l’interpolation peut situer la limite de dureté spécifiée avec une précision supérieure à l’espacement entre les empreintes individuelles.
Le résultat est la profondeur efficace de couche mesurée, et pas nécessairement la profondeur visée par le cycle de cémentation. La température du four, le potentiel carbone, la durée, la composition de l’acier, la structure granulaire initiale, la sévérité de la trempe, le revenu et l’état de surface influencent tous le profil final. Un composant peut satisfaire une profondeur de traitement calculée à partir du temps de diffusion, mais ne pas satisfaire à l’exigence de dureté parce que la trempe a produit une quantité excessive de bainite ou parce que le revenu a réduit la dureté superficielle. À l’inverse, une dureté superficielle élevée ne démontre pas qu’une quantité suffisante de matériau durci existe sous cette surface.
Les couches carbonitrurées nécessitent une attention particulière. L’ISO 2639:2002 traite des couches cémentées et durcies, tandis que la carbonitruration introduit à la fois du carbone et de l’azote et peut modifier la trempabilité, l’austénite retenue, les précipités et la forme du profil de dureté. Si la norme est appliquée à un produit carbonitruré, le plan, la spécification ou le plan de contrôle doit préciser explicitement cette applicabilité ; le résultat ne doit pas être présenté comme si la carbonitruration et la cémentation produisaient des microstructures identiques.
La « profondeur totale de couche » et la « profondeur efficace de couche » sont également deux notions différentes. La profondeur totale de couche peut désigner l’ensemble de la couche modifiée chimiquement ou métallurgiquement, y compris les régions dont la dureté est inférieure à la limite effective. La profondeur efficace de couche est une convention liée à un critère de dureté, tel que 550 HV 1 pour une couche cémentée et durcie. Aucun de ces termes n’est automatiquement équivalent à la distance de diffusion du carbone. Un profil de carbone mesuré par analyse chimique peut s’étendre au-delà de la profondeur qui satisfait à une exigence de dureté, notamment lorsque le cœur présente une faible trempabilité ou que la trempe produit des produits de transformation mixtes.
HV 1, profils de dureté et critère de 450 HV 1
Un profil de dureté Vickers consiste à réaliser une série d’empreintes depuis la surface traitée vers le cœur. L’espacement doit être suffisamment faible pour permettre de résoudre le gradient et suffisamment grand pour empêcher que les empreintes voisines ou le bord de la surface ne s’influencent mutuellement. La première empreinte n’est normalement pas placée directement sur le bord, car les effets de bord, la décarburation, l’oxydation, la rugosité et la courbure peuvent fausser la valeur.
Le rapport doit indiquer l’orientation de la coupe, la préparation de la surface, la distance de chaque empreinte par rapport à la surface, les résultats HV 1 et la méthode utilisée pour calculer la limite. Une seule mesure superficielle ne peut pas révéler si le profil diminue progressivement, s’il comporte un pic de dureté au-dessus d’une sous-couche tendre ou s’il atteint un plateau dû à une couche de combinaison. Plusieurs profils peuvent être nécessaires sur une dent d’engrenage, un arbre ou une section irrégulière, car le chauffage, la cémentation et la trempe sont rarement uniformes sur les géométries complexes.
Pour une couche cémentée évaluée conformément à l’ISO 2639:2002, le critère de profondeur efficace à 550 HV 1 et la condition d’une dureté inférieure à 450 HV 1 à trois fois la profondeur de couche ne doivent pas être confondus. La valeur de 550 HV 1 situe la limite efficace spécifiée ; la condition de 450 HV 1 établit si le profil de dureté convient à l’application de la méthode. Cette dernière ne constitue pas une définition universelle de la profondeur de couche et ne signifie pas que toute couche doit se terminer à 450 HV 1.
La nitruration illustre l’importance de cette distinction. La précipitation de nitrures peut créer une dureté superficielle élevée qui diminue à travers une longue zone de diffusion, tandis que le cœur peut conserver une dureté relativement élevée. Une limite à 450 HV 1 ou à 550 HV 1 peut ne pas convenir pour décrire la couche nitrurée fonctionnelle. Un examen métallographique, une analyse du profil d’azote, l’identification microstructurale ou un critère de dureté spécifique au procédé peuvent être nécessaires. La même prudence s’applique à la nitrocarburation ferritique, pour laquelle l’épaisseur de la couche de combinaison et la profondeur de la zone de diffusion devraient être rapportées séparément lorsque toutes deux influencent le comportement en service.
La vérification doit donc correspondre au traitement et à la propriété revendiquée. Les profils de dureté sont particulièrement efficaces pour les couches durcies par transformation, mais ils ne remplacent ni la métallographie ni le profilage chimique lorsque la limite pertinente est de nature compositionnelle ou liée aux phases. L’ISO 18203:2026 fournit le cadre général ; l’ISO 2639:2002 fournit une méthode définie pour les couches cémentées. Aucune de ces normes ne transforme la « profondeur de couche » en une valeur qui se suffirait à elle-même.
Métallographie : lecture de la couche durcie
Un profil de dureté fournit un profil, et non une explication microstructurale. La métallographie montre pourquoi ce profil présente cette forme : si la couche contient de la martensite à haute teneur en carbone, de la bainite, des carbures, des nitrures ou de l’austénite retenue ; si la transition vers le cœur est progressive ou abrupte ; et si des défauts ont interrompu la couche durcie. Les recommandations d’ASM International en matière de métallographie considèrent l’examen microscopique comme un moyen de relier le traitement, la constitution des phases et les défauts au comportement en service, plutôt que comme une simple confirmation décorative de la dureté.
Cette distinction est importante, car ASM définit la cémentation comme le traitement d’un matériau ferreux de manière à ce que sa couche superficielle, ou couche cémentée, devienne nettement plus dure que le cœur. La surface peut avoir été enrichie en carbone, en azote ou en ces deux éléments, ou une composition existante peut avoir été transformée par un chauffage localisé. La microstructure obtenue dépend de la température du procédé, de la vitesse de refroidissement, de la teneur en éléments d’alliage et du revenu ultérieur.

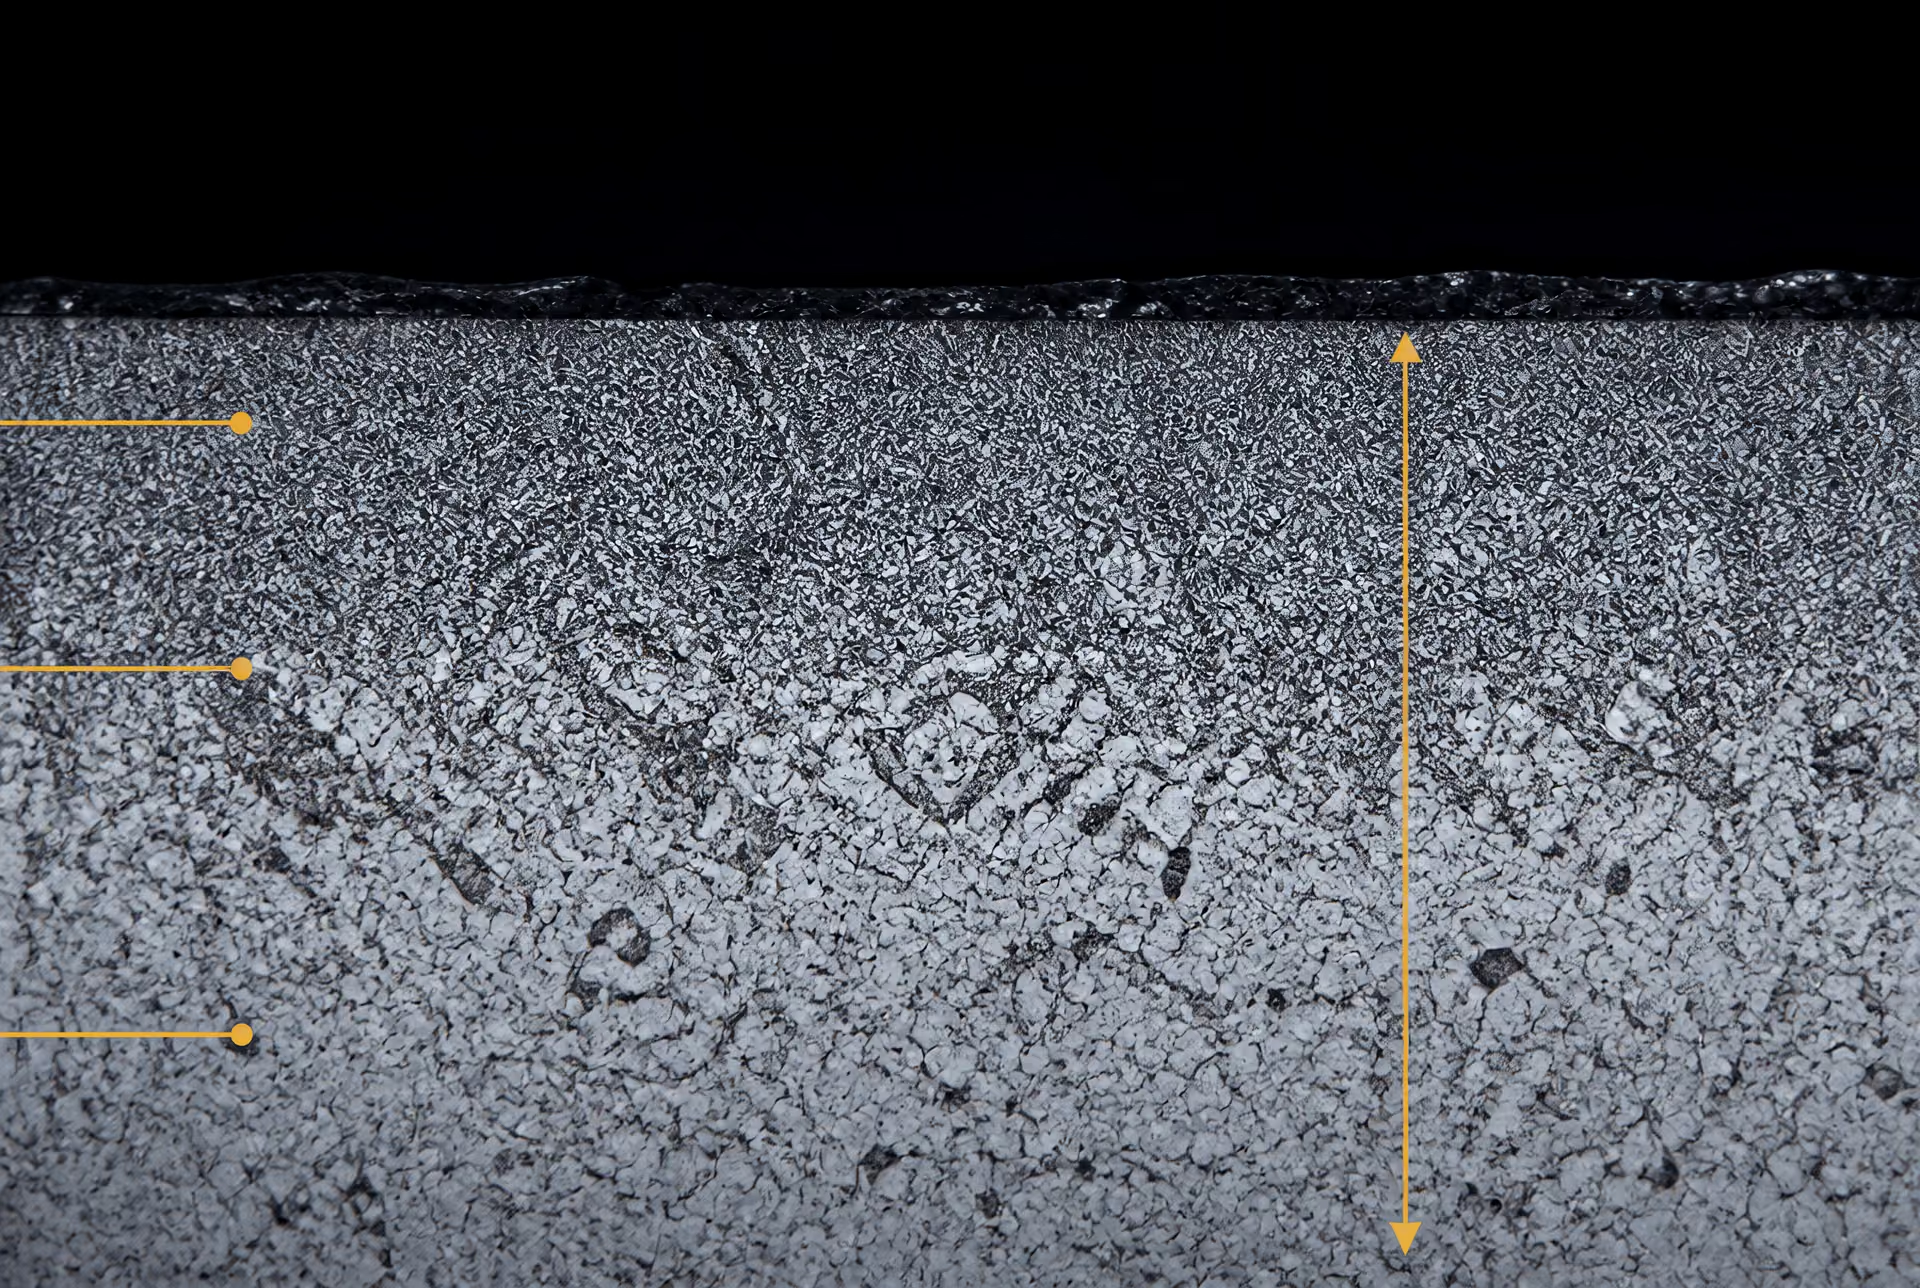
Coupe, enrobage, polissage et attaque
L’éprouvette doit être représentative de la surface fonctionnelle et de son orientation. Une coupe transversale est normalement réalisée perpendiculairement à la surface traitée, avec une quantité suffisante de matière derrière la couche pour inclure le cœur. La découpe doit limiter l’échauffement et la déformation mécanique ; un bord brûlé ou étalé peut ressembler à un défaut de procédé et masquer l’interface réelle. Pour une dent d’engrenage, un arbre ou une portée de roulement, l’emplacement de la coupe est également important, car la courbure, l’épaisseur de la section et les conditions locales de refroidissement influencent la couche.
Les petites pièces sont enrobées dans une résine, soit une résine de compression à chaud, soit un système à prise à froid. Le matériau d’enrobage doit soutenir les bords minces sans remplir les fissures ni arracher les couches composées fragiles. Le meulage est effectué avec des abrasifs de granulométrie progressivement plus fine, puis suivi d’un polissage avec des suspensions diamantées ou de la silice colloïdale. Une pression excessive peut aplanir la surface, entraîner l’austénite retenue, relativement tendre, ou étaler les nitrures et les carbures sur la section. Le polissage final constitue donc une étape métallurgique, et pas seulement une préparation destinée à la prise d’une photographie.
L’attaque métallographique révèle les limites de phases et les gradients de composition en attaquant préférentiellement différentes régions. Une solution de nital à 2 % est couramment utilisée pour les aciers au carbone et les aciers faiblement alliés, tandis que le picral ou d’autres réactifs peuvent offrir un meilleur contraste entre la martensite revenue, la bainite et les carbures. Le nital peut rendre un film d’oxyde, une couche décarburée ou une région d’austénite retenue faiblement attaquée trompeusement dépourvus de caractéristiques visibles. Les surfaces nitrurées et nitrocarburées nécessitent souvent un polissage soigneux et un réactif approprié, car la couche composée est mince, dure et se fracture ou s’arrache facilement.
L’état poli, non attaqué, doit également être examiné. Il peut révéler des pores, des fissures, des inclusions, des films d’oxyde, une séparation de la couche composée et des arrachements dus au polissage qu’une image après attaque peut masquer. La microscopie optique est généralement suffisante pour les profils de couche et les principaux produits de transformation ; la microscopie électronique à balayage, la diffraction des électrons rétrodiffusés, l’analyse par microsonde ou la diffraction des rayons X peuvent être nécessaires lorsque l’identification des phases ou la distribution de l’azote ne peuvent pas être résolues optiquement.
Martensite, bainite, carbures, nitrures et austénite retenue
Une couche cémentée présente normalement de la martensite à haute teneur en carbone après austénitisation et trempe, souvent avec une certaine quantité d’austénite retenue et des particules de carbure. La surface peut être plus grossière ou davantage chargée en éléments d’alliage que la sous-couche si le potentiel carbone, la température ou le temps de maintien ont été mal maîtrisés. Un intérieur à plus faible teneur en carbone se transforme en une structure martensitique, bainitique ou revenue de moindre dureté, selon la nuance d’acier et la sévérité de la trempe. La transition entre la couche et le cœur doit être interprétée comme une évolution de la structure, et non simplement comme une ligne de démarcation.
La carbonitruration introduit du carbone et de l’azote dans l’austénite et produit normalement une couche martensitique après trempe. L’azote peut améliorer la trempabilité près de la surface, mais un enrichissement excessif peut accroître la quantité d’austénite retenue ou produire des nitrures après refroidissement. Dans les aciers cémentés et carbonitrurés, la présence de carbures d’alliage non dissous, de réseaux de carbures, de gros grains d’austénite antérieure et de produits de transformation localement tendres indique un problème de maîtrise du procédé ou de la composition de l’alliage.
De la bainite peut apparaître sous une couche martensitique lorsque le refroidissement est plus lent, dans les sections épaisses ou après une trempe interrompue. Sa présence n’est pas automatiquement un défaut ; c’est sa quantité, sa morphologie, sa dureté et son emplacement qui déterminent son importance. Une bande sombre après attaque ne constitue pas à elle seule une identification fiable de la phase.
La nitruration diffère fondamentalement de la cémentation et de la carbonitruration. L’azote diffuse dans la ferrite en dessous de la température critique ; aucune transformation par trempe obligatoire de l’austénite en martensite ne se produit donc. La zone de diffusion peut contenir des précipités de nitrures d’alliage dans les aciers contenant du chrome, du molybdène, du vanadium ou de l’aluminium, tandis qu’une couche composée de nitrures de fer peut se former à la surface, couramment ε-Fe₂–₃N et γ′-Fe₄N. La nitrocarburation ferritique introduit également du carbone et de l’azote en dessous de la température critique, produisant généralement une couche composée au-dessus d’une zone de diffusion d’azote et de carbone, plutôt qu’une couche cémentée martensitique.
L’austénite retenue revêt une importance particulière dans les couches cémentées et carbonitrurées. Elle peut apparaître claire après attaque, mais le contraste optique n’est pas concluant. Un excès d’austénite retenue peut se transformer en service ou lors de la rectification, modifiant les dimensions et les contraintes résiduelles. La diffraction des rayons X, les méthodes magnétiques ou une microscopie quantitative soigneusement étalonnée peuvent compléter la métallographie.
Couches composées, fissures, porosité et interfaces
Une couche composée nitrocarburée doit être évaluée du point de vue de son épaisseur, de sa continuité, de sa constitution de phases, de sa porosité et de son adhérence. Une couche mince et continue peut se comporter très différemment d’une couche poreuse ou fissurée, même lorsque les deux surfaces présentent une microdureté similaire. Les pores proches de la surface externe, une teneur excessive en phase ε, les réseaux continus fragiles et la séparation à l’interface entre la couche composée et la zone de diffusion peuvent affecter le frottement, l’usure et la tribocorrosion. La zone de diffusion située en dessous doit présenter les précipitations attendues ainsi qu’une variation progressive vers le cœur.
Les sections cémentées et carbonitrurées doivent être contrôlées afin de détecter une décarburation, une oxydation et une oxydation intergranulaire. La décarburation apparaît sous la forme d’une bande superficielle ferritique ou à faible teneur en martensite et peut réduire la capacité portante. L’oxydation intergranulaire se forme le long des joints de grains de l’austénite antérieure, près de la surface, lorsque des atmosphères oxydantes de four pénètrent avant que l’enrichissement en carbone soit terminé. Elle peut être superficielle tout en étant nuisible, car les joints oxydés constituent des voies d’amorçage des fissures. Les films d’oxyde, la calamine et les inclusions non métalliques ne doivent pas être confondus avec des phases de l’alliage.
Les fissures de trempe sont généralement des fissures nettes et irrégulières qui s’étendent depuis la surface ou depuis des concentrateurs de contraintes, souvent avec des surfaces de rupture fraîches et exemptes d’oxyde si elles se sont formées pendant la trempe. La métallographie permet de les distinguer des fissures de préparation, qui se terminent généralement à la surface polie ou suivent les dommages dus à l’enrobage et au meulage. Les brûlures de rectification peuvent produire une bande revenue à nouveau ou retrempée, une réponse modifiée à l’attaque et des contraintes résiduelles de traction, sans créer de fissure ouverte évidente.
Les défauts liés à la distorsion nécessitent un examen de la géométrie aussi bien que de la structure. Une pièce peut présenter une microstructure de couche acceptable tout en dépassant les tolérances dimensionnelles, parce que des déformations de transformation inégales, des gradients thermiques ou des contraintes résiduelles ont provoqué une flexion, une ovalisation ou une modification du profil de denture. La métallographie ne permet pas, à elle seule, de mesurer la distorsion ; elle doit donc être associée à un contrôle dimensionnel et, si nécessaire, à une mesure des contraintes résiduelles.
La profondeur métallographique de la couche et la profondeur de couche déterminée par la dureté sont liées, mais ne sont pas interchangeables. L’ISO 2639:2002 détermine la profondeur de couche cémentée et durcie à partir d’un profil de dureté et utilise un critère spécifié impliquant une dureté inférieure à 450 HV 1 à trois fois la profondeur de couche. L’ISO 18203:2026 couvre les couches durcies en surface par trempe à la flamme, par induction, par faisceau d’électrons et par laser, ainsi que la carbonitruration, la cémentation et la nitruration. Une micrographie peut identifier la limite visible de transformation, la zone de diffusion ou la couche composée, tandis que la méthode par dureté localise un seuil mécanique spécifié. Les deux descriptions sont utiles, mais aucune ne doit être rapportée comme si elle était l’autre.
Tribologie et tribocorrosion des aciers durcis en surface
Le durcissement superficiel ne correspond pas à une condition tribologique unique. ASM International le définit comme un traitement d’un matériau ferreux visant à rendre sa couche superficielle, ou couche durcie, nettement plus dure que le cœur. Cette couche plus dure modifie le contact, mais son effet dépend de la manière dont le contact est chargé et de la façon dont la surface a été produite. Une dent d’engrenage durcie en contact de roulement–glissement lubrifié ne se dégrade pas selon le même processus qu’un composant de soupape nitruré en lubrification limite ou qu’un arbre nitrocarburé exposé à un électrolyte.
Cette distinction est importante, car les traitements de durcissement superficiel introduisent des espèces, des phases, des profondeurs et des contraintes résiduelles différentes. La cémentation produit une surface à forte teneur en carbone au-dessus d’un intérieur moins carboné, généralement suivie d’une austénitisation, d’une trempe et d’un revenu afin de former une couche martensitique profonde. La carbonitruration ajoute du carbone et de l’azote à l’austénite et repose normalement sur la formation de martensite. La nitruration introduit de l’azote dans la ferrite, tandis que la nitrocarburation ferritique introduit à la fois du carbone et de l’azote en dessous de la température critique. Ces derniers traitements peuvent produire une zone de diffusion de l’azote et, lorsque les conditions de procédé le permettent, une couche de composés fer-carbone-azote. Leur comportement en matière de frottement et de corrosion ne peut pas être déduit de celui de l’acier cémenté au seul motif qu’ils sont tous qualifiés d’aciers durcis en surface.
Mécanismes d’usure et fatigue de contact
Une couche martensitique profonde constitue principalement une structure porteuse. Sa dureté résiste au labourage abrasif, à la croissance des jonctions adhésives et à la déformation plastique à proximité de la surface de contact, tandis que le cœur plus tenace soutient la couche lors des chocs et des flexions répétées. Cette combinaison est importante dans les engrenages, les cames et les contacts de roulement–glissement fortement chargés. Toutefois, une dureté superficielle élevée n’empêche ni le micropitting, ni le pitting, ni le grippage, ni la fissuration de la couche durcie. La contrainte de contact, le taux de glissement, l’alignement, l’état de surface, les inclusions, l’austénite retenue, la répartition des carbures, la profondeur de la couche et les contraintes résiduelles de compression ou de traction influencent tous le résultat.
Dans un contact de roulement–glissement, un cisaillement répété sous la surface peut amorcer des fissures sous la surface nominale. Si la profondeur durcie effective est trop faible pour le champ de contraintes appliqué, les fissures peuvent atteindre la zone de transition plus tendre et accélérer l’écaillage. Une surface très dure mais fragile peut également perdre des fragments lorsque des pics de rugosité, des débris ou une charge en bord produisent une contrainte locale de traction. L’austénite retenue peut se transformer en service, modifiant les dimensions et les contraintes résiduelles ; cette modification peut réduire ou accroître les dommages selon l’historique thermique et mécanique.
La nitruration présente un profil porteur différent. L’azote renforce la zone de diffusion par durcissement interstitiel et formation de nitrures d’alliage, la réponse étant régie par la composition de l’acier et le potentiel du procédé. La zone durcie est souvent moins profonde qu’une couche cémentée, bien que son gradient et ses contraintes résiduelles de compression puissent contribuer à la résistance à la fatigue. Des couches de composés excessivement épaisses ou continues peuvent se fissurer ou se détacher sous l’effet de chocs sévères ou de fortes contraintes hertziennes. Une couche de composés mince et contrôlée peut réduire l’usure adhésive, mais ses performances dépendent toujours de la rugosité, du matériau du contre-corps et de la lubrification.
La nitrocarburation ferritique produit généralement une couche de composés au-dessus d’une zone de diffusion. La couche de composés peut agir comme une surface sacrificielle chimiquement stable pendant le glissement, tandis que la zone de diffusion lui assure un soutien mécanique. Si la couche est poreuse, mal liée ou trop fragile pour le contact, les débris d’usure deviennent un troisième corps abrasif. Ainsi, l’épaisseur de la couche seule constitue un critère d’acceptation insuffisant.
Les essais d’usure doivent reproduire le régime de service. Des données obtenues par essai pion-disque à une charge et une vitesse données ne permettent pas de classer les traitements pour un contact de roulement, un mouvement oscillant ou un engrènement lubrifié. La norme ISO 18203:2026 couvre les couches durcies en surface obtenues par trempe à la flamme, par induction, par faisceau d’électrons et par laser, ainsi que par carbonitruration, cémentation et nitruration ; elle permet de vérifier l’épaisseur des couches, mais ne fournit pas une prédiction universelle de l’usure.
Frottement et chimie de surface
Le frottement est gouverné par le cisaillement des aspérités, des films adsorbés, des films de réaction, des additifs lubrifiants et des débris d’usure. La dureté joue un rôle, mais elle ne constitue qu’une variable parmi d’autres. La rugosité modifie l’aire réelle de contact et la probabilité de soudage des aspérités. Les contraintes résiduelles modifient la déformation proche de la surface et la propagation des fissures. La charge et la vitesse de glissement déterminent si le contact reste en lubrification limite, mixte ou hydrodynamique.
Une surface martensitique cémentée peut offrir de bonnes performances lorsque sa structure polie et revenue est protégée par un film lubrifiant efficace. Toutefois, en cas de rupture du film, une dureté élevée n’élimine ni le transfert adhésif ni le grippage. Les carbures, l’austénite retenue, les films d’oxyde et les produits de revenu peuvent modifier la manière dont les additifs réagissent à l’interface.
Les surfaces nitrurées et nitrocarburées modifient souvent le frottement par des mécanismes à la fois mécaniques et chimiques. Les nitrures et carbonitrures de fer présents dans une couche de composés peuvent être cisaillés différemment de la martensite revenue, tandis que la zone de diffusion limite la défaillance du soutien plastique sous cette couche. La porosité peut retenir le lubrifiant, mais elle peut également piéger une solution corrosive ou libérer des particules. La chimie du lubrifiant est déterminante : les additifs contenant du soufre, du phosphore et du zinc peuvent former des tribofilms protecteurs, réagir avec les éléments d’alliage ou accélérer l’usure corrosive en présence d’eau.
Le contre-corps doit donc être spécifié. Les surfaces en acier durci, en fonte, en céramique, en polymère et en alliage revêtu imposent des conditions différentes en matière d’adhésion, d’abrasion, de comportement thermique et de chimie. Un traitement qui réduit le frottement avec un contre-corps donné peut accroître le transfert ou l’abrasion par troisième corps avec un autre.
Corrosion, tribocorrosion et effets du contre-corps
La corrosion et l’usure interagissent au lieu de constituer des pertes indépendantes. Le glissement élimine les oxydes ou les films de réaction, expose du métal frais et accroît la surface électrochimiquement active. La corrosion peut ramollir ou rugosifier la surface, générer des débris et accélérer l’abrasion ultérieure. Ce processus couplé est la tribocorrosion.
La nitruration et la nitrocarburation sont souvent choisies lorsque les performances en matière de corrosion sont importantes, car les couches superficielles contenant de l’azote et les couches de composés peuvent modifier les réactions électrochimiques. Elles ne garantissent pas automatiquement une résistance à la corrosion. Les trous d’épingle, les pores, les discontinuités, les dommages dus au meulage et le contact galvanique avec un contre-corps dissemblable peuvent fournir des voies à une attaque localisée. Une couche de composés peut protéger une région tandis qu’une région endommagée se corrode rapidement. La martensite cémentée dépend elle aussi fortement de la composition de l’alliage, du revenu, de l’état de surface, de la contamination du lubrifiant et des conditions d’exposition ; la seule couche riche en carbone ne garantit pas la résistance à la corrosion.
Le matériau du contre-corps et l’environnement peuvent inverser un classement établi en laboratoire. Un contre-corps en acier dans l’air sec peut produire une usure oxydante, tandis qu’une solution saline peut provoquer l’élimination des films, du piquage et une perte de matière accélérée. Le potentiel électrique, l’oxygène dissous, la concentration en chlorures, la température, la pression de contact et la fréquence de glissement influencent tous le résultat. Les essais doivent consigner ces conditions et examiner les deux éléments du couple, car le transfert de matière et les effets galvaniques peuvent faire du contre-corps nominalement non traité une partie intégrante du mécanisme de défaillance.
La vérification doit associer les profils de dureté à la métallographie, à la mesure de la couche de composés ou de la zone de diffusion, à la rugosité, à l’évaluation des contraintes résiduelles ainsi qu’à l’examen des traces d’usure et des produits de corrosion. Pour les couches cémentées et durcies, l’ISO 2639:2002 utilise la condition d’une dureté inférieure à 450 HV 1 à trois fois la profondeur de couche pour en définir l’applicabilité. Ce critère de dureté contribue à établir la profondeur de la couche ; il ne mesure ni le frottement, ni la durée de vie en fatigue de contact, ni la résistance à la tribocorrosion. Ces propriétés nécessitent des essais adaptés à la charge, à la lubrification, au contre-corps et à l’environnement réels.
Déformation, contraintes résiduelles et maîtrise du procédé
L’état final d’un composant durci superficiellement dépend de l’ensemble du cycle thermique et chimique, et non du nom du traitement inscrit sur un plan. « Cémenté », « nitruré » ou « durci par induction » décrit une famille de procédés, mais ne précise ni la vitesse de chauffage, ni la chimie de surface, ni l’état des phases, ni la sévérité de la trempe, ni l’uniformité du refroidissement, ni le revenu, ni l’état de contrainte qui en résulte. ASM International définit le durcissement superficiel comme le traitement d’un matériau ferreux de manière à ce que sa couche superficielle, ou couche durcie, devienne sensiblement plus dure que le cœur. La dureté n’est qu’un des résultats de ce traitement.
Déformation de trempe et variation dimensionnelle
La cémentation et la carbonitruration produisent couramment une couche austénitique qui est ensuite trempée pour former de la martensite. La surface à forte teneur en carbone et le cœur à plus faible teneur en carbone ne se transforment ni à la même température ni au même moment. La formation de martensite dilate l’acier, tandis que le refroidissement depuis la température d’austénitisation provoque une contraction thermique. La concurrence entre ces phénomènes peut modifier le diamètre, la planéité, la concentricité, l’espacement des dents et la rectitude.
Un engrenage cémenté, par exemple, peut développer une bordure durcie alors que son cœur continue de refroidir et de se contracter. Si un côté refroidit plus vite que l’autre, le gradient thermique qui en résulte provoque une flexion ou une ovalisation. Les sections présentant des variations brusques d’épaisseur, des trous borgnes, des rainures de clavette, des angles vifs et des surfaces interrompues refroidissent à des vitesses différentes. Ces caractéristiques concentrent à la fois les déformations de transformation et les contraintes. Une déformation peut donc se produire même lorsque la température du four et la température de trempe semblent respecter les valeurs spécifiées.
Le choix du milieu de trempe doit être adapté à la nuance d’acier, à la taille de la section, à la structure de couche requise et à la variation dimensionnelle admissible. L’huile, le gaz sous pression, la solution polymère, l’eau et la saumure imposent des vitesses d’extraction de chaleur et des risques différents de formation d’un film de vapeur, de refroidissement irrégulier ou de fissuration. Une trempe moins sévère peut réduire la déformation, mais laisser une quantité excessive d’austénite résiduelle ou entraîner une transformation insuffisante du cœur. Une trempe plus sévère peut accroître la formation de martensite tout en augmentant les contraintes thermiques et de transformation. L’agitation, la densité de chargement, l’orientation des pièces et la température du milieu de trempe sont aussi importantes que la désignation nominale de ce milieu.
La nitruration et la nitrocarburation ferritique s’effectuent généralement en dessous de la température critique et n’exigent pas le même cycle d’austénitisation et de trempe que la cémentation. Leur variation dimensionnelle est souvent plus faible, mais elle n’est pas nulle. La croissance de la couche de combinaison, les déformations de la zone de diffusion, les contraintes d’usinage antérieures ainsi que les gradients de chauffage ou de refroidissement peuvent néanmoins modifier les dimensions critiques. Le durcissement localisé à la flamme, par induction, par faisceau d’électrons ou par laser est également sensible à la vitesse de balayage, à la densité de puissance, au recouvrement et à l’écoulement de chaleur vers le matériau non chauffé. L’ISO 18203:2026 couvre les couches durcies superficiellement obtenues par ces méthodes thermiques ainsi que par carbonitruration, cémentation et nitruration ; la méthode utilisée pour créer la couche doit donc être indiquée avec la couche mesurée.
L’usinage préalable laisse une surépaisseur destinée à une finition prévisible, plutôt que de tenter d’éliminer ensuite la déformation par tâtonnement. Les surfaces de référence, les alésages et les dents d’engrenage peuvent nécessiter des surépaisseurs différentes. Les pièces qui ne peuvent pas tolérer un déplacement libre pendant le chauffage ou la trempe peuvent nécessiter des mandrins, des anneaux de soutien ou une trempe sous presse. Les montages doivent maintenir le composant sans bloquer l’écoulement du gaz ni créer un important dissipateur thermique. Un montage qui entrave la transformation peut réduire le déplacement dans une direction tout en accumulant des contraintes qui seront libérées lors de la rectification.
Contraintes résiduelles et fissuration
Une contrainte résiduelle est la contrainte interne qui subsiste après la disparition de la charge externe et du gradient de température. Le durcissement superficiel peut produire une contrainte de compression bénéfique en surface, notamment lorsqu’une couche martensitique dure se dilate contre un cœur moins transformé. La compression superficielle peut s’opposer aux contraintes de traction générées par les sollicitations de contact ou la flexion cyclique. Elle n’est bénéfique que lorsque son amplitude, sa profondeur et son uniformité sont maîtrisées.
Les contraintes non maîtrisées sont d’une autre nature. Une contrainte résiduelle de traction sur une surface rectifiée, un angle cémenté, une zone décarburée ou une géométrie vive peut favoriser l’amorçage d’une fissure. Les brûlures de rectification, l’enlèvement excessif de matière, la martensite non revenue, une épaisseur excessive de la couche de combinaison et la non-uniformité de la trempe peuvent chacun créer localement une contrainte de traction. Une fissure peut s’amorcer au niveau d’une concentration de contraintes même lorsque la dureté moyenne de la couche respecte l’exigence du plan.
Le revenu réduit la fragilité de la martensite après trempe et permet la relaxation d’une partie des contraintes de transformation. Il doit suivre la trempe dans le délai spécifié et être réalisé à une température adaptée à l’acier et aux propriétés requises. Un revenu différé constitue une mauvaise maîtrise du procédé, et non un choix d’ordonnancement sans conséquence. Pour les pièces nitrurées et nitrocarburées, la post-oxydation ou d’autres opérations de finition peuvent modifier la chimie de surface et le comportement tribologique, tandis que la rectification peut éliminer une partie de la zone de diffusion ou modifier son profil de contraintes.
La vérification doit porter sur davantage qu’une valeur de dureté en surface. La profondeur de couche, la dureté du cœur, l’austénite résiduelle, la répartition des carbures ou des nitrures, l’épaisseur de la couche de combinaison, la déformation et les contraintes peuvent toutes influer sur le comportement en service. L’ISO 2639:2002 traite de la profondeur de couche cémentée et durcie et utilise, pour définir son domaine d’application, une condition de dureté inférieure à 450 HV 1 à trois fois la profondeur de couche. L’ISO 18203:2026 fournit un cadre plus large pour mesurer les couches produites par des méthodes thermiques et thermochimiques. Les coupes métallographiques, les profils de dureté, les mesures coordonnées et, lorsque cela est spécifié, la mesure des contraintes résiduelles par rayons X doivent être mises en relation avec les surfaces fonctionnelles et les directions critiques.
Atmosphère, température, durée et montage
La maîtrise de l’atmosphère détermine ce qui peut pénétrer dans l’acier et ce qui peut en être extrait. En cémentation, le potentiel carbone régit la force motrice chimique à la surface. Un potentiel trop faible produit un enrichissement insuffisant en carbone ; un potentiel trop élevé peut former des carbures ou de la suie en excès, ou créer un gradient de carbone indésirable. La température du four et le potentiel carbone doivent rester uniformes dans l’ensemble de la charge, et pas seulement au niveau d’un thermocouple de contrôle. L’étalonnage de la sonde, le débit de gaz, la disposition de la charge et les fuites de porte peuvent tous modifier la couche effectivement obtenue.
La nitruration et la nitrocarburation exigent la maîtrise de la dissociation de l’ammoniac, du potentiel azote, des ajouts de gaz contenant du carbone, de la teneur en hydrogène et de la circulation dans le four. La carbonitruration ajoute du carbone et de l’azote à l’austénite et dépend normalement de la trempe pour le durcissement martensitique. La nitrocarburation introduit du carbone et de l’azote dans la ferrite en dessous de la température critique, produisant une zone de diffusion et, souvent, une couche de combinaison fer-carbone-azote. Traiter ces cycles comme interchangeables avec la cémentation masque leurs différences en matière de contraintes de transformation et d’effets dimensionnels.
L’uniformité du chauffage est tout aussi importante. Un moyeu épais et une bride mince peuvent atteindre la température de consigne à des moments différents ; les placer ensemble ne rend pas leurs historiques thermiques identiques. Le temps de maintien à température régit la diffusion, la croissance des grains, le développement de la couche de combinaison et l’ampleur de la transformation. Une durée excessive peut accroître la déformation ou la proportion de phases indésirables sans remédier à une mauvaise atmosphère. Les thermocouples, les relevés de charge, les études d’uniformité du four et les données enregistrées du cycle fournissent des preuves de l’expérience thermique réelle des pièces.
Le masquage protège les surfaces qui doivent rester douces, usinables ou dimensionnellement stables. Le cuivrage, les produits d’arrêt, les écrans mécaniques et les montages sélectifs peuvent limiter l’exposition chimique, mais les bords du masquage peuvent créer des transitions brutales de couche et des concentrations locales de contraintes. Ces transitions nécessitent une inspection.
Séquence de contrôle du procédé
- Usinage Laisser des surépaisseurs appropriées pour le traitement et la finition.
- Nettoyage et montage Éliminer les résidus nocifs et positionner la pièce de manière constante.
- Atmosphère et température Vérifier la chimie du four, la température et l’uniformité.
- Trempe ou refroidissement Utiliser des conditions adaptées à l’acier et à la géométrie.
- Revenu et finition Effectuer rapidement le revenu, puis la finition sans surchauffer ni éliminer la couche requise.
- Inspection Vérifier les dimensions, le profil de dureté, la microstructure et les autres propriétés spécifiées.
Une séquence maîtrisée est donc essentielle : usiner la pièce avec des surépaisseurs appropriées, éliminer si nécessaire les contraintes antérieures nuisibles, la nettoyer et la monter de manière uniforme, vérifier l’atmosphère et la température, choisir le milieu de trempe en fonction de l’acier et de la géométrie, effectuer rapidement le revenu, puis réaliser la rectification de finition ou le honage sans surchauffer la couche. L’inspection dimensionnelle finale doit être associée à la vérification de la profondeur de couche et de la microstructure. Le nom du traitement est l’étiquette ; l’historique thermique, chimique, géométrique et mécanique mesuré constitue le procédé réel.
Comment spécifier un traitement de durcissement superficiel
- Matériau
- Désignation complète de la norme et nuance
- État initial
- État de livraison et dureté initiale, le cas échéant
- Procédé de traitement
- Espèce diffusante ou méthode de chauffage localisé
- Définition de la couche
- Profondeur efficace, profondeur totale, couche de combinaison ou zone de diffusion
- Dureté
- Échelle, charge, emplacement et plage d’acceptation
- Vérification
- Norme applicable, plan d’échantillonnage et relevés d’inspection
« Case hardened » (« durci superficiellement ») n’est pas une exigence mesurable. ASM International définit le durcissement superficiel comme le traitement d’un matériau ferreux de manière à ce que sa couche superficielle, ou couche durcie, devienne sensiblement plus dure que le cœur. Cette définition englobe plusieurs procédés différents, présentant des chimies, des mécanismes de transformation, des microstructures, des contraintes et des méthodes de vérification distincts. Une spécification exploitable doit donc définir l’acier, son état initial, le procédé de traitement et le résultat à démontrer.
Nuance d’acier et état initial
Désignez l’acier par sa désignation normative complète, et non par une description commerciale ou une expression informelle telle que « acier de cémentation ». La spécification doit identifier la norme applicable et la nuance, par exemple EN 10084 16MnCr5, EN 10084 20MnCr5, EN 10084 18CrNiMo7-6 ou ASTM A-29/A-29M grade 8620 lorsque cette désignation régit le matériau fourni. Si le plan d’une pièce utilise une désignation nationale différente, indiquez explicitement l’équivalence au lieu de supposer que des numéros similaires correspondent à une composition chimique identique.
L’état initial après traitement thermique doit également figurer dans l’exigence. Indiquez si la pièce est fournie à l’état laminé, normalisé, recuit, recuit sphéroïdisé, trempé et revenu, ou dans un autre état spécifié. Incluez la plage de dureté initiale lorsqu’elle influe sur l’usinage, la réponse au traitement ou les propriétés du cœur. Un cycle de cémentation appliqué à un acier 16MnCr5 recuit ne se spécifie pas de la même manière qu’une trempe par induction appliquée à un acier 42CrMo4 trempé et revenu.
Le procédé doit identifier l’espèce diffusante et la voie de transformation. La cémentation introduit du carbone dans un intérieur à plus faible teneur en carbone, créant une surface fortement carburée qui est généralement durcie par austénitisation et trempe. La carbonitruration introduit à la fois du carbone et de l’azote dans l’austénite et forme normalement une couche martensitique. La nitruration et la nitrocarburation ferritique s’effectuent en dessous de la température critique, où l’azote, ou l’azote et le carbone, diffusent dans la ferrite sans le cycle d’austénitisation et de trempe caractéristique de la cémentation. La boruration et la chromisation produisent des régions superficielles enrichies en borures ou en carbures/chrome, plutôt qu’une couche martensitique cémentée conventionnelle.
Les traitements thermiques localisés nécessitent leur propre description. L’ISO 18203:2026 traite des couches durcies superficiellement produites par trempe à la flamme, par induction, par faisceau d’électrons et par laser, ainsi que par carbonitruration, cémentation et nitruration. Pour un procédé thermique, spécifiez la méthode de chauffage, la fréquence ou l’apport d’énergie lorsque cela est pertinent, la température d’austénitisation ou la température de surface, le temps de chauffage ou la vitesse de balayage, le milieu de trempe et le revenu. Un procédé thermique durcit la composition existante de la surface ; il n’ajoute pas nécessairement de carbone ou d’azote.
Définitions requises de la profondeur de couche et de la dureté
Précisez si l’exigence concerne l’épaisseur totale de la couche durcie, la profondeur efficace de cémentation ou une autre profondeur définie. Ces termes ne sont pas interchangeables. Pour un acier cémenté et trempé, la profondeur efficace de cémentation est couramment déterminée à partir d’un profil de dureté : il s’agit de la profondeur à laquelle la dureté atteint la limite spécifiée, souvent 550 HV, bien que la norme applicable, le plan ou l’exigence de l’acheteur doive préciser cette limite. La profondeur totale de cémentation peut être définie à la place par examen métallographique, par exemple comme la profondeur jusqu’à une limite microstructurale spécifiée. Pour les pièces nitrurées et nitrocarburées, distinguez la couche de combinaison de la zone de diffusion et indiquez si la profondeur déclarée inclut l’une ou l’autre de ces régions.
L’ISO 2639:2002 s’applique spécifiquement à la détermination et à la vérification de la profondeur efficace de cémentation des aciers cémentés et durcis. Son domaine d’application indiqué utilise une condition de dureté inférieure à 450 HV 1 à trois fois la profondeur de cémentation. Cette condition ne doit pas être transposée tacitement aux pièces nitrurées, nitrocarburées, borurées ou thermiquement durcies. Lorsque le procédé relève de son domaine d’application, citez l’ISO 2639:2002 et indiquez le critère de dureté, l’échelle de dureté, la force d’essai, la direction du profil et l’emplacement du zéro. « Profondeur efficace de cémentation : 0,8 mm » est incomplet à moins que la spécification n’indique également, par exemple, « jusqu’à 550 HV 1, mesurée à partir de la surface finie ».
L’ISO 18203:2026 fournit le cadre plus large applicable à l’épaisseur des couches durcies superficiellement produites par des méthodes thermiques et thermochimiques. Citez-la lorsque l’exigence concerne la trempe par induction, à la flamme, par faisceau d’électrons ou par laser, ainsi que la cémentation, la carbonitruration ou la nitruration, et identifiez la méthode utilisée pour calculer l’épaisseur de la couche. La profondeur spécifiée doit se rapporter à la surface fonctionnelle finie, et non simplement à une surface traitée à l’état brut qui sera ultérieurement éliminée par rectification. Si une surépaisseur d’enlèvement est autorisée, indiquez cette surépaisseur ainsi que la profondeur requise après usinage final.
La dureté doit être définie par l’échelle et la charge. Écrivez HV 1, HV 0,5, HRC ou une autre échelle reconnue, avec sa force d’essai lorsque cela est applicable ; « dureté 60 » n’a aucune signification technique. Indiquez l’emplacement de la mesure, par exemple le diamètre primitif, le flanc de denture, le rayon de raccordement au pied de dent, la portée de roulement ou une coupe transversale normale à la surface traitée. Précisez si l’exigence est une valeur minimale, une plage ou un profil de dureté avec des valeurs maximale et minimale. Une seule mesure de surface ne permet pas d’établir la profondeur de cémentation, la résistance du cœur ou l’uniformité autour d’une pièce.
Les exigences relatives au cœur doivent être distinctes de celles relatives à la couche. Spécifiez la dureté du cœur, les caractéristiques de traction ou la limite d’élasticité lorsqu’elles sont requises, ainsi que la microstructure admissible. Un engrenage cémenté peut exiger une couche martensitique, une austénite résiduelle maîtrisée, des réseaux de carbures limités et un cœur martensitique revenu. Une pièce nitrurée peut nécessiter des limites concernant l’épaisseur et la continuité de la couche de combinaison plutôt qu’une exigence de martensite trempée. Ces distinctions empêchent qu’un certificat de procédé soit accepté simplement parce qu’une seule empreinte de surface respecte une valeur de dureté.
Critères d’acceptation et rapports
La spécification doit identifier le plan d’échantillonnage, les emplacements d’inspection, la section d’essai et le moment de l’inspection. Indiquez si la dureté est mesurée avant ou après la rectification finale, comment les surfaces d’essai sont préparées et comment le matériau enlevé est pris en compte. Pour la vérification de la profondeur de cémentation, exigez un profil de dureté avec des mesures effectuées à des intervalles définis depuis la surface jusqu’au cœur. Le rapport doit consigner chaque mesure ou fournir le profil complet, et non uniquement la profondeur calculée à partir de celui-ci.
Les exigences métallographiques doivent désigner la section et les caractéristiques à examiner. Selon le traitement, consignez les microstructures de la couche et du cœur, la morphologie de la martensite, l’austénite résiduelle, les carbures, les nitrures, la couche de combinaison, la zone de diffusion, la décarburation, l’oxydation, les fissures et la croissance excessive des grains. L’attaque au nital peut révéler une couche martensitique cémentée, tandis que les couches nitrurées et nitrocarburées nécessitent souvent une méthode d’examen adaptée à leur couche de combinaison et à leur zone de diffusion. Les limites d’acceptation doivent être indiquées au lieu d’être laissées à l’interprétation personnelle de l’inspecteur.
Les exigences dimensionnelles et superficielles sont tout aussi nécessaires. Indiquez les limites de déformation applicables au faux-rond, à la circularité, au profil de denture, à la ligne de flanc, à la planéité ou à toute autre géométrie fonctionnelle, ainsi que les limites d’usinage après traitement. Précisez les valeurs admissibles pour les brûlures de rectification, les fissures de trempe, les zones molles, la calamine, l’oxydation intergranulaire et la rugosité de surface. Les contraintes résiduelles ne se déduisent pas de la dureté ; si elles influent sur la fatigue, l’usure, le frottement ou la tribocorrosion, spécifiez leur méthode et leur emplacement de mesure.
Enfin, exigez un rapport identifiant le cycle du four ou de l’équipement, l’atmosphère ou la composition des gaz, les températures, les durées, les conditions de trempe et de revenu, la traçabilité du lot, les résultats de dureté, la méthode de détermination de la profondeur de cémentation, les résultats métallographiques et le contrôle dimensionnel. Le document doit indiquer la norme applicable — ISO 18203:2026, ISO 2639:2002 ou une autre méthode nommément désignée — ainsi que toute dérogation définie par l’acheteur. Sans ces informations, « durci superficiellement » décrit une intention, et non un critère d’acceptation.
Cadre décisionnel comparatif des méthodes de durcissement superficiel
Le durcissement superficiel est défini par ASM International comme le traitement d’un matériau ferreux de manière à ce que sa couche superficielle, ou couche durcie, devienne nettement plus dure que le cœur. Cette définition décrit un résultat, et non un cycle de four particulier. Le choix du traitement dépend des propriétés requises en surface et dans le cœur, de la nuance d’acier et de son état initial, de la géométrie du composant, du procédé de production et de la norme de mesure utilisée pour vérifier le résultat.
La première décision consiste à déterminer si la composition de la surface doit être modifiée. La cémentation, la carbonitruration, la nitruration, la nitrocarburation, la cyanuration, la boruration et la chromisation introduisent du carbone, de l’azote, du bore ou du chrome dans la surface. Le durcissement à la flamme, par induction, par faisceau d’électrons et par laser transforme au contraire la composition existante de l’acier par chauffage et refroidissement localisés. ISO 18203:2026 couvre les couches durcies en surface produites par ces méthodes thermiques ainsi que par cémentation, carbonitruration et nitruration.
Quand la cémentation ou la carbonitruration sont conceptuellement appropriées
La cémentation est conceptuellement appropriée lorsqu’un composant nécessite une surface martensitique dure et résistante à l’usure au-dessus d’un intérieur moins carboné et tenace. Le procédé crée une surface fortement carbonée au-dessus d’un cœur faiblement carboné. La couche enrichie est généralement austénitisée puis trempée, ce qui produit de la martensite fortement carbonée en surface, tandis que le cœur développe une structure de transformation moins carbonée et plus tenace. Un revenu ajuste ensuite la dureté, la ténacité et la stabilité dimensionnelle.
Cette voie convient aux composants dont les sollicitations en service combinent des contraintes de contact en surface avec des contraintes de flexion ou de choc dans le corps de la pièce. Les engrenages, les arbres, les axes et les pièces similaires nécessitent souvent ce gradient de propriétés, mais la décision ne peut pas être prise à partir du seul nom du composant. Une couche cémentée peut contenir de l’austénite retenue, des carbures ou un gradient de carbone qui influent sur la fissuration, les variations dimensionnelles, le comportement en contact de roulement et la fatigue. La profondeur de couche requise doit donc être spécifiée avec la dureté du cœur et sa microstructure, et non comme une simple valeur de dureté superficielle.
La carbonitruration introduit à la fois du carbone et de l’azote dans l’austénite et produit normalement une couche durcie martensitique après trempe. Par rapport à la cémentation, sa fenêtre de procédé et l’architecture de la couche peuvent être choisies pour obtenir une couche enrichie relativement peu profonde, tandis que l’azote influe sur la trempabilité et la réponse de la surface. Elle est conceptuellement utile lorsque la géométrie ou la voie de production favorise une couche thermochimique moins profonde et que la déformation due à la trempe reste maîtrisable. La cyanuration introduit également du carbone et de l’azote, historiquement au moyen de procédés en sels contenant des cyanures. Son inclusion dans une comparaison est nécessaire, mais son choix dépend de la chimie contrôlée, des mesures de protection de l’environnement, de la conduite du bain et de l’état de couche requis ; elle ne doit pas être considérée comme interchangeable avec la carbonitruration moderne.
La cémentation et la carbonitruration imposent toutes deux un cycle de transformation. L’austénitisation, la trempe et le revenu créent la couche, mais constituent également les principales sources de déformation et de contraintes résiduelles. Les sections minces, les transitions brusques, les trous et les formes asymétriques exigent une attention particulière à la sévérité de la trempe et à la conception des montages.
Quand la nitruration ou la nitrocarburation sont conceptuellement appropriées
La nitruration est appropriée lorsqu’une surface dure contenant de l’azote est requise sans recourir au cycle complet de cémentation et de trempe. L’azote diffuse dans la ferrite en dessous de la température critique, formant des nitrures d’éléments d’alliage et une zone de diffusion ; selon la composition de l’acier et la maîtrise du procédé, une couche de combinaison peut se former en surface. Les aciers de nitruration contenant du chrome, du molybdène, de l’aluminium ou du vanadium peuvent réagir par la formation de nitrures d’alliage stables, tandis que les aciers au carbone ne présentent pas la même précipitation.
Comme le traitement est réalisé en dessous de la température critique, le cœur ne subit pas la transformation austénitique associée à la cémentation. Cela peut réduire les déformations liées à la trempe, bien que la croissance, les contraintes préexistantes, l’historique d’usinage et la formation de couches de combinaison fragiles ou excessives influent encore sur la précision dimensionnelle et la durée de vie en service. La nitruration convient donc conceptuellement aux pièces qui ont déjà été trempées et revenues et qui nécessitent une surface dure tout en conservant les propriétés de leur cœur.
La nitrocarburation diffuse également du carbone et de l’azote dans la ferrite en dessous de la température critique. Elle diffère fondamentalement de la carbonitruration, malgré la similarité des noms : la carbonitruration enrichit l’austénite et repose normalement sur la formation de martensite, tandis que la nitrocarburation forme une zone de diffusion ferritique et peut produire une couche de combinaison fer-carbone-azote. La nitrocarburation ferritique est choisie lorsque l’usure, le frottement, le grippage ou le comportement en tribocorrosion dépendent de cette architecture de surface plutôt que d’une couche martensitique profonde. La couche de combinaison doit être spécifiée par sa composition, son épaisseur, sa porosité et sa continuité ; une couche plus épaisse n’est pas automatiquement une meilleure couche.
La boruration et la chromisation suivent une logique de composition différente. La boruration forme des phases de borures dures, tandis que la chromisation introduit du chrome dans la surface et peut former des phases ou des composés riches en chrome. Ces deux procédés peuvent modifier la résistance à l’abrasion, le frottement et la réponse à la corrosion, mais la question pertinente est de savoir si la structure de phases obtenue, son adhérence, sa profondeur et les contraintes résiduelles conviennent aux conditions de service. Aucune hiérarchie universelle ne découle de la seule dureté superficielle nominale.
Quand le durcissement thermique localisé est conceptuellement approprié
Le durcissement thermique localisé est approprié lorsque l’acier possède déjà la teneur en carbone requise et que seules certaines surfaces doivent être durcies. Le durcissement à la flamme, par induction, par faisceau d’électrons et par laser chauffe une zone contrôlée jusqu’à la plage austénitique, puis celle-ci est soumise à une auto-trempe ou à une trempe appliquée. La couche durcie est donc une zone transformée de l’acier initial plutôt qu’une couche enrichie chimiquement.
Cette approche peut préserver un cœur plus doux et plus tenace et éviter de traiter les surfaces qui ne supportent pas de charges de contact ou d’usure. Elle est particulièrement sensible à la géométrie : la direction du balayage, les angles, les variations de diamètre, l’épaisseur de paroi, l’extraction de chaleur et l’accès de la source de chauffage déterminent la profondeur et la continuité de la zone durcie. L’induction peut suivre le profil programmé d’une bobine ; les procédés laser et par faisceau d’électrons peuvent concentrer l’énergie dans une zone plus étroite ; le durcissement à la flamme dépend fortement du déplacement du chalumeau et de l’équilibre thermique. Ces différences influent sur les contraintes résiduelles, les marques de recouvrement, les zones molles et les déformations.
La vérification doit correspondre au procédé et à la propriété définie. ISO 18203:2026 fournit un cadre pour mesurer l’épaisseur des couches durcies en surface issues de traitements thermiques et thermochimiques. Pour les couches cémentées et durcies, ISO 2639:2002 utilise, pour définir son domaine d’application, un critère de dureté inférieur à 450 HV 1 à trois fois la profondeur de couche. Une spécification valide doit indiquer l’échelle de dureté et la charge, la direction du parcours de mesure, la définition de la profondeur de couche effective ou totale, l’emplacement de l’échantillonnage et les limites d’acceptation. Une analyse métallographique peut être nécessaire pour distinguer la martensite, l’austénite retenue, les carbures, les nitrures, les borures, les phases riches en chrome et les couches de combinaison que la seule dureté ne permet pas d’identifier.
| Groupe de méthodes | Mécanisme | Architecture habituelle de la couche | Objet principal de la spécification |
|---|---|---|---|
| Cémentation et carbonitruration | Enrichissement de l’austénite suivi d’une trempe | Couche martensitique et transition vers le cœur | Profondeur efficace, structure du cœur, austénite résiduelle |
| Nitruration et nitrocarburation | Diffusion dans la ferrite au-dessous de la température critique | Zone de diffusion avec éventuelle couche de combinaison | Séparation des couches, équilibre des phases et profil de dureté |
| Cyanuration | Carbone et azote fournis par un procédé au sel | Couche martensitique enrichie peu profonde | Chimie du bain, contrôles de sécurité et profondeur durcie |
| Boruration et chromisation | Formation de régions de borures ou contenant du chrome | Couche de réaction ou de diffusion | Constitution des phases, adhérence et fragilité |
| Durcissement à la flamme, par induction, par faisceau d’électrons et au laser | Austénitisation et transformation localisées | Zone martensitique transformée | Profil de chauffage, profondeur de transition et déformation |
La sélection du traitement doit correspondre à l’état défini de la surface et du cœur qui peut être obtenu et vérifié pour l’acier et le service. Strong evidence
Une comparaison neutre repose sur le mécanisme. La cémentation et la carbonitruration ajoutent du carbone, ou du carbone et de l’azote, à l’austénite et créent généralement une couche martensitique trempée ; la nitruration et la nitrocarburation ajoutent de l’azote, ou de l’azote et du carbone, en dessous de la température critique et produisent des zones de diffusion pouvant comporter des couches de combinaison ; la cyanuration combine le carbone et l’azote au moyen d’un procédé en sels ; la boruration et la chromisation forment des zones de surface chimiquement distinctes contenant des borures ou du chrome ; le durcissement à la flamme, par induction, par faisceau d’électrons et par laser transforme localement l’acier existant. Leurs régimes de température, leurs architectures de couche, leurs effets sur le cœur, leurs risques de déformation, leurs limites géométriques et leurs procédures de vérification diffèrent donc. La question d’ingénierie pertinente n’est pas de savoir quelle méthode est « la meilleure », mais quelle condition définie en surface et dans le cœur peut être produite et vérifiée pour l’acier et le service considérés.