




O que significa o endurecimento superficial na metalurgia do aço
O endurecimento superficial não corresponde a um único ciclo de forno, grau de liga ou microestrutura. A ASM International define-o como o tratamento de um material ferroso “de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo”. Esta definição é deliberadamente abrangente. Descreve o resultado — uma diferença de dureza entre a superfície e o interior — e não um método específico para o produzir.
A distinção é importante porque os componentes de aço necessitam frequentemente de duas propriedades aparentemente incompatíveis. As superfícies de trabalho devem resistir à indentação, ao desgaste adesivo, ao desgaste abrasivo e à fadiga de contacto, enquanto o interior deve absorver impactos e tolerar a flexão sem fratura súbita. Uma superfície dura sobre um núcleo mais tenaz pode satisfazer ambos os requisitos de forma mais eficaz do que uma secção uniformemente endurecida. As engrenagens, cames, veios, pernos e componentes de rolamentos dependem habitualmente desta separação de funções.
| Família de métodos | Química superficial | Estrutura principal endurecida | Ênfase típica da verificação |
|---|---|---|---|
| Cementação | Carbono adicionado | Camada martensítica de elevado teor de carbono | Profundidade efetiva da camada e análise metalográfica |
| Carbonitretação | Carbono e azoto adicionados | Camada martensítica | Perfil de dureza e austenite retida |
| Nitretação | Azoto adicionado | Zona de difusão e nitretos de liga | Camada de compostos e profundidade da zona de difusão |
| Endurecimento por indução | Sem alteração substancial da composição | Martensite localizada | Espessura da camada endurecida e zona de transição |
O processo selecionado determina a forma como a diferença de dureza é criada. Alguns tratamentos alteram a composição química da superfície por difusão. Outros mantêm a composição original e transformam apenas uma região próxima da superfície através de aquecimento e arrefecimento rápidos e localizados. A profundidade resultante da camada, as fases, as tensões residuais, a distorção e o método de verificação podem diferir substancialmente.

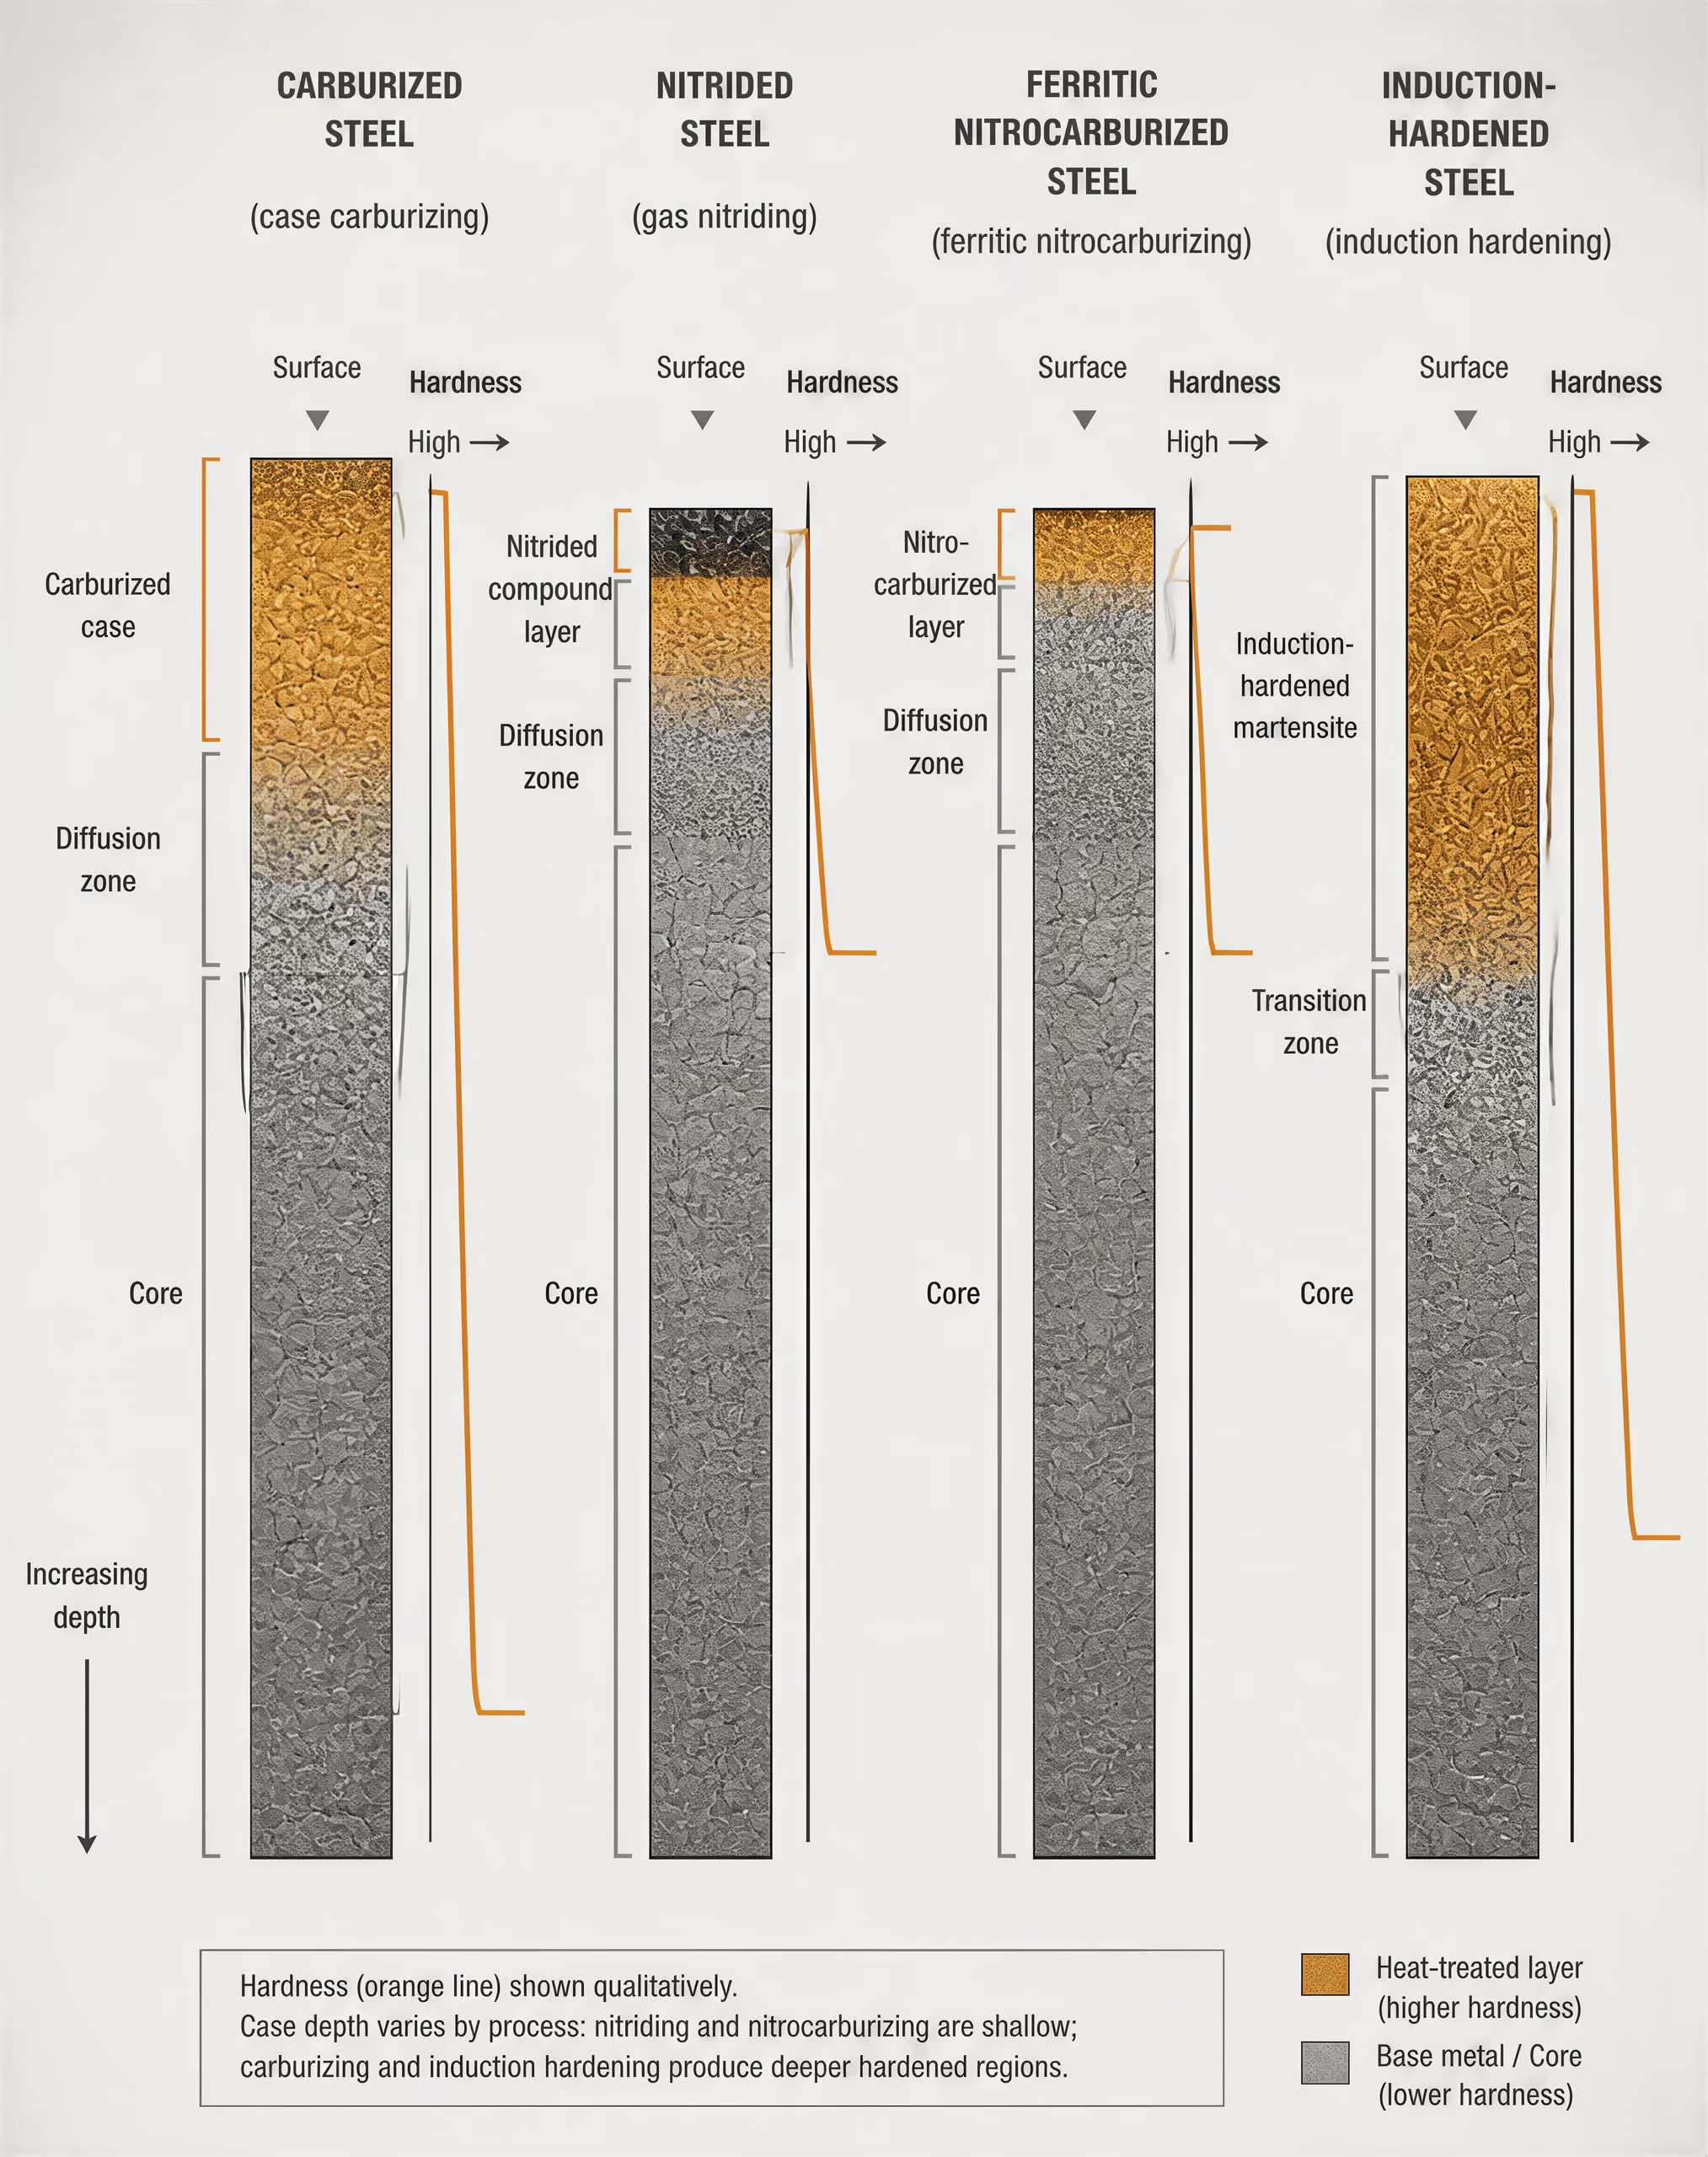
Camada endurecida, núcleo e gradiente de dureza
A camada endurecida é a região superficial tratada cuja dureza e microestrutura diferem das do interior. O núcleo é o material situado sob essa região. “Núcleo” não significa necessariamente macio ou não endurecido: um aço de cementação de baixo teor de carbono pode manter um interior comparativamente tenaz, constituído por martensite de baixo teor de carbono ou por martensite revenida, após a têmpera, enquanto um aço de liga nitrurado pode ter um núcleo tratado termicamente que já é resistente antes da nitruração.
Gradiente de dureza Variação gradual da dureza desde a superfície tratada em direção ao núcleo não afetado, em vez de uma fronteira abrupta.
Entre a superfície e o núcleo existe habitualmente um gradiente de dureza, e não uma fronteira abrupta. Um componente cementado pode apresentar um elevado teor de carbono à superfície, martensite próximo do exterior, austenite retida e carbonetos, com a dureza a diminuir à medida que a concentração de carbono se aproxima da composição original. Um componente nitrurado pode conter uma fina camada de compostos constituída por nitretos de ferro sobre uma zona de difusão de azoto, seguida pelo núcleo não afetado. Um componente endurecido por indução pode apresentar martensite à superfície, uma região de transição parcialmente transformada e a estrutura revenida original abaixo desta.
Consequentemente, a “profundidade da camada endurecida” deve estar associada a uma regra de medição especificada. A profundidade efetiva da camada endurecida é normalmente a distância entre a superfície e um limite de dureza especificado, medida ao longo de um perfil definido. Para aço cementado e endurecido, a ISO 2639:2002 fornece um método para determinar e verificar a profundidade da camada endurecida; a sua aplicabilidade baseia-se na condição de que a dureza seja inferior a 450 HV 1 a três vezes a profundidade da camada endurecida. A escala de dureza, a carga de ensaio, a preparação da superfície, a direção da medição e a localização influenciam o valor apresentado.
A profundidade total da camada endurecida é uma grandeza diferente. Refere-se à espessura total da camada quimicamente ou estruturalmente alterada, que pode estender-se para além do ponto utilizado para determinar a profundidade efetiva com base na dureza. Por conseguinte, o exame metalográfico, os perfis de microdureza, a análise química ou a identificação de fases podem produzir “profundidades” diferentes para a mesma peça. Uma especificação que indique apenas “profundidade da camada endurecida” está incompleta, salvo se identificar a definição e o método de ensaio.
A ISO 18203:2026 aborda a medição da espessura de camadas endurecidas superficialmente produzidas por endurecimento por chama, indução, feixe de eletrões e laser, bem como por carbonitruração, cementação e nitruração. Reforça um ponto fundamental: a espessura da camada é uma característica medida, e não uma descrição visual de uma superfície escurecida.
Porque a dureza superficial não constitui, por si só, a especificação completa
A dureza superficial é útil, mas não permite prever, por si só, o comportamento em serviço. Uma camada pouco profunda pode apresentar um valor elevado de dureza Vickers e, ainda assim, falhar sob contacto hertziano repetido porque o material de suporte é demasiado macio. Inversamente, uma dureza medida inferior pode proporcionar um bom desempenho quando a camada é suficientemente profunda, está bem apoiada pelo núcleo e se encontra sob uma condição favorável de tensão residual.
O perfil de dureza deve ser considerado em conjunto com a resistência à tração do núcleo, a tenacidade e o tratamento térmico anterior. A microestrutura superficial também é importante. Os aços cementados e carbonitrurados desenvolvem habitualmente martensite após a austenitização e a têmpera, mas quantidades excessivas de austenite retida, carbonetos grosseiros, oxidação ou oxidação intergranular podem alterar a estabilidade dimensional e o desempenho à fadiga. Os aços nitrurados e nitrocarboniturados podem conter uma camada de compostos e uma zona de difusão cuja espessura, porosidade, equilíbrio de fases e distribuição de azoto afetam o atrito, o desgaste e a corrosão. Estas características não podem ser inferidas a partir de um único valor de dureza.
A tensão residual compressiva superficial pode melhorar a resistência a algumas fissuras de fadiga. Limited evidence
A tensão residual constitui outra especificação distinta. A têmpera pode gerar tensões de tração ou de compressão através de transformações e contrações térmicas não uniformes. Os tratamentos de difusão também podem gerar tensões, porque os átomos adicionados alteram as dimensões da rede cristalina e porque as camadas de compostos e as zonas de difusão se formam a ritmos diferentes. A tensão residual de compressão próxima da superfície pode contribuir para a resistência à iniciação de fissuras, mas uma tensão excessiva, a distorção ou um suporte inadequado podem provocar outros tipos de falha. O sinal e a magnitude devem ser medidos ou controlados através de um processo validado, e não presumidos com base no nome do tratamento.
A distorção requer igualmente um plano de controlo próprio. A temperatura, a espessura da secção, a geometria, a severidade da têmpera, o projeto dos dispositivos de fixação, a composição da liga e o revenido após o tratamento influenciam a alteração dimensional. Dois componentes com a mesma profundidade efetiva da camada endurecida e a mesma dureza superficial podem apresentar valores diferentes de desvio radial, erro do perfil do dente ou aumento do diâmetro do furo. A verificação pode, por isso, exigir perfis de dureza, cortes metalográficos, inspeção dimensional, medição da austenite retida e análise das tensões residuais.
Endurecimento termoquímico versus endurecimento térmico superficial
O endurecimento termoquímico altera a composição da superfície através da introdução de carbono, azoto ou ambos. Um manual do U.S. National Bureau of Standards identifica a cementação, a nitruração e a carbonitruração nesta classificação básica. Na cementação, o carbono difunde-se para o interior de um aço de baixo teor de carbono, criando uma superfície com elevado teor de carbono sobre um interior com menor teor de carbono. A peça é geralmente austenitizada e temperada de seguida, de modo que a superfície enriquecida forme martensite dura. A carbonitruração introduz carbono e azoto na austenite e produz normalmente uma camada endurecida martensítica.
A nitruração segue uma via metalúrgica diferente. O azoto difunde-se para um aço adequado e forma nitretos de liga e nitretos de ferro, geralmente sem o ciclo de austenitização e têmpera típico da cementação. A nitrocarbonitruração introduz carbono e azoto na ferrite abaixo da temperatura crítica, produzindo uma camada de compostos e uma zona de difusão subjacente. Deve, por isso, ser distinguida da carbonitruração, apesar da semelhança entre os nomes. A nitrocarbonitruração ferrítica baseia-se no mesmo princípio fundamental.
Outros métodos termoquímicos incluem a cianuração, a boração e a cromização. As espécies que se difundem e os produtos de reação são diferentes, pelo que os seus perfis de dureza, espessuras de camada, limites de temperatura, riscos de distorção e comportamentos perante a corrosão ou o desgaste não podem ser substituídos uns pelos outros de forma irrefletida. Estudos de tribologia associam a boração, a cromização, a cementação, a nitruração, a nitrocarbonitruração e a carbonitruração a alterações no desgaste, no atrito e na tribocorrosão, mas a direção e a magnitude dessas alterações dependem do grau do aço, do contra-corpo, da carga, do ambiente e da estrutura da camada.
O endurecimento térmico superficial não adiciona à superfície um elemento endurecedor. O endurecimento por chama, indução, feixe de eletrões e laser aquece localmente a composição de aço existente acima de uma temperatura de transformação e depende depois de uma auto-têmpera rápida ou de um arrefecimento controlado para formar martensite. A ISO 18203:2026 abrange estes métodos juntamente com vários tratamentos termoquímicos. A sua camada endurecida é, portanto, uma zona transformada e não uma camada enriquecida por difusão, embora também ocorram um gradiente de dureza e uma região de transição.
A escolha prática é, consequentemente, uma decisão metalúrgica, e não uma questão de escolha de sinónimos. A resistência de contacto necessária, a tenacidade do núcleo, a distorção admissível, o perfil pretendido, a condição de tensão residual e o método de verificação devem ser todos compatíveis com o processo. A cementação, a nitruração, a carbonitruração, a nitrocarbonitruração e o endurecimento térmico localizado podem produzir aço “endurecido superficialmente”, mas não produzem a mesma camada endurecida.
Como o Carbono, o Azoto e o Calor Alteram a Superfície
A ASM International define o endurecimento superficial como o tratamento de um material ferroso de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. Esta definição descreve um resultado, não um processo específico. Uma engrenagem cementada, um veio nitrurado, um pino carbonitrurado e um carril endurecido por indução podem todos apresentar uma superfície mais dura, embora a sua química, fases, perfis de profundidade, tensões e modos de falha sejam diferentes.
Mecanismos de tratamento
- Cementação
- O carbono difunde-se no aço de baixo teor de carbono antes da austenitização e da têmpera.
- Nitretação
- O azoto difunde-se num aço adequado, normalmente abaixo da temperatura crítica.
- Carbonitretação
- O carbono e o azoto entram na austenite antes da têmpera.
- Nitrocarbonetação
- O carbono e o azoto difundem-se na ferrite abaixo da temperatura crítica.
- Endurecimento térmico
- A composição existente do aço é localmente austenitizada e transformada em martensite.
Os tratamentos termoquímicos adicionam carbono, azoto ou ambos à superfície do aço. A cementação adiciona carbono; a nitruração adiciona azoto; a carbonitruração e a nitrocarburação adicionam carbono e azoto sob diferentes condições de fase e temperatura. Os métodos térmicos, incluindo o endurecimento por chama, por indução, por feixe de eletrões e por laser abrangidos pela ISO 18203:2026, alteram a composição existente através do aquecimento e da transformação da superfície, em vez de fornecerem uma concentração substancialmente nova de átomos intersticiais.

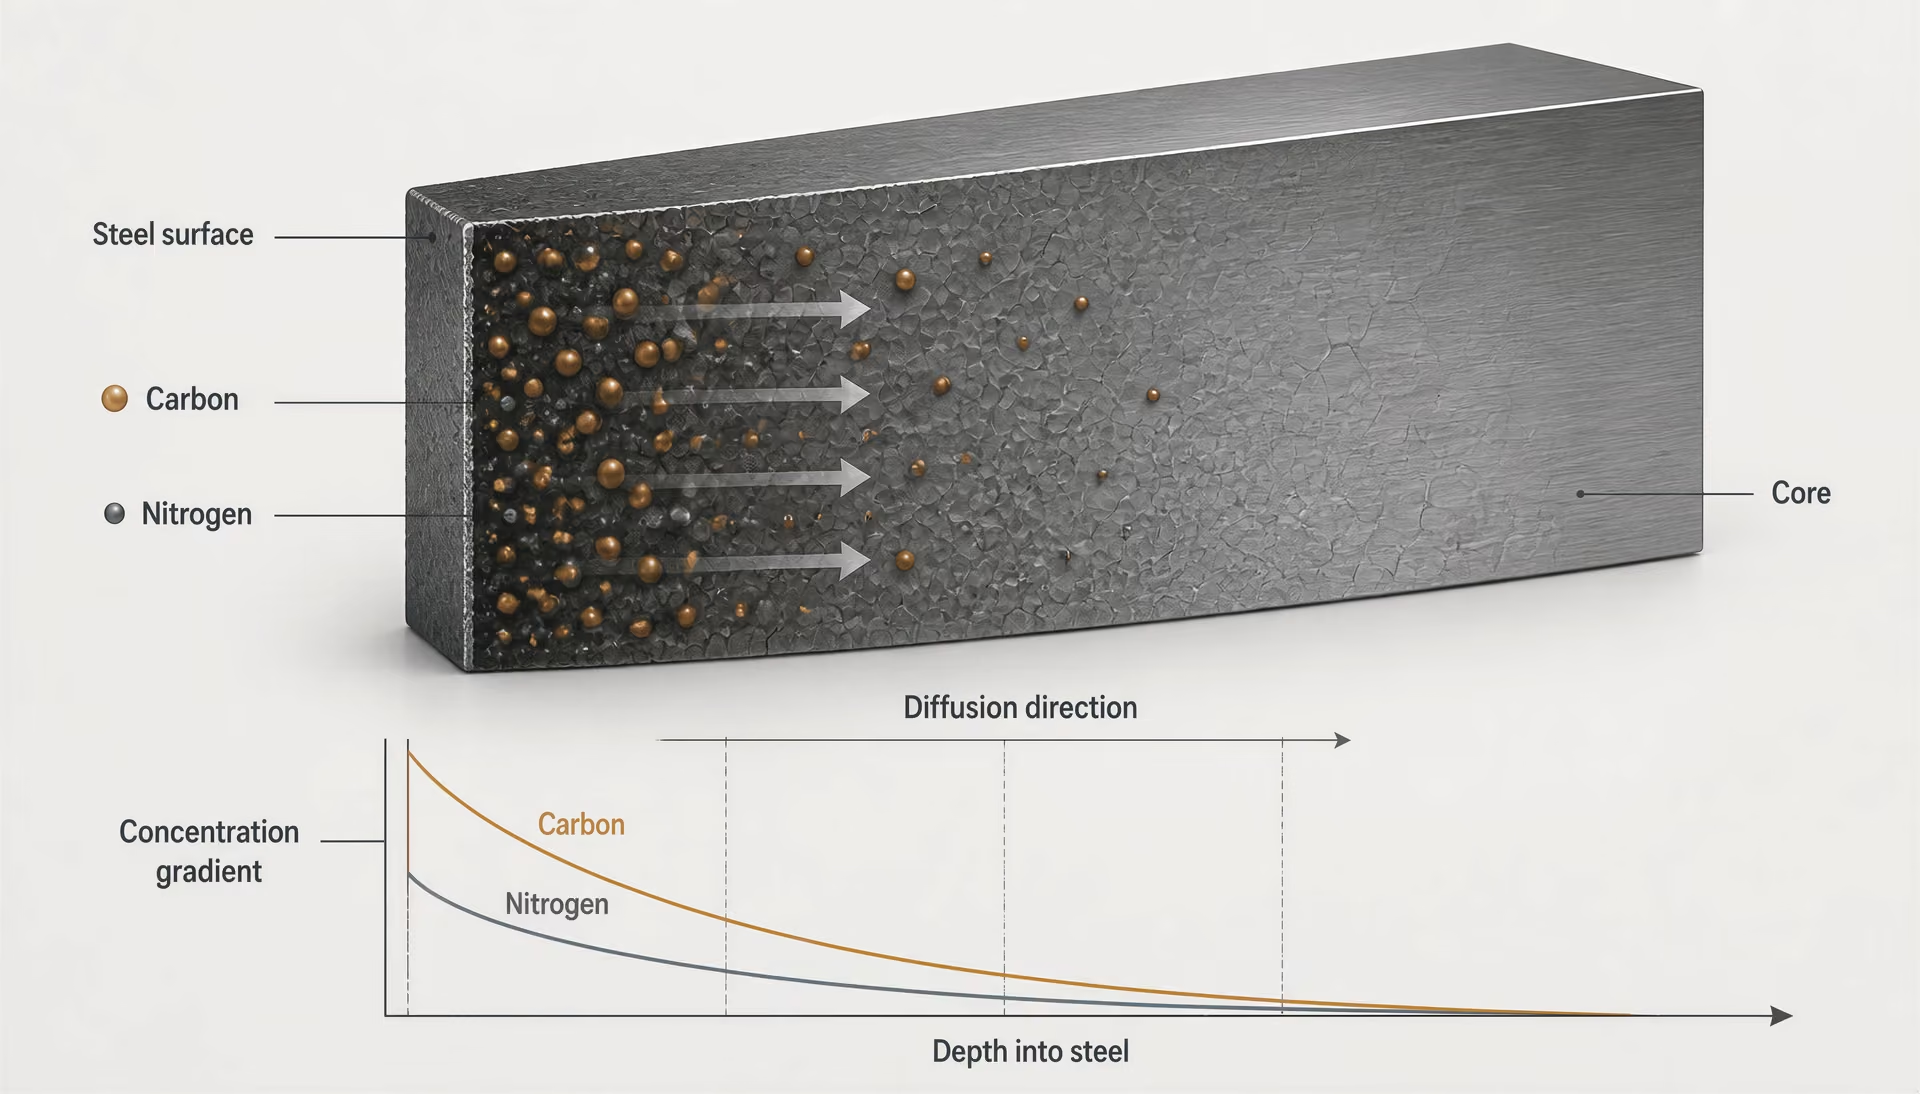
Difusão e gradientes de concentração
O carbono e o azoto entram no aço através da superfície e deslocam-se ao longo de gradientes de concentração. Os átomos ocupam posições intersticiais entre os átomos de ferro, e a velocidade de deslocação depende fortemente da temperatura, da estrutura cristalina, do tempo, da composição da liga e do potencial químico na superfície. De forma simplificada, as leis de Fick descrevem o fluxo e o perfil de concentração em evolução: um gradiente acentuado entre a superfície e o núcleo impulsiona uma penetração inicial rápida, enquanto o gradiente se torna menos acentuado à medida que a camada endurecida se desenvolve.
A atmosfera do processo estabelece a condição superficial. Na cementação, a atividade do carbono na atmosfera do forno estabelece uma superfície austenítica com elevado teor de carbono sobre um interior com menor teor de carbono. A superfície não adquire instantaneamente uma composição uniforme. Em vez disso, a concentração de carbono diminui geralmente com a distância em relação ao exterior, e a forma desse perfil depende da temperatura, do potencial de carbono, do tempo de exposição e das reações na interface gás-metal. O núcleo mantém-se próximo do seu teor de carbono original, salvo se o tratamento for excecionalmente longo ou a secção for pequena.
A carbonitruração introduz carbono e azoto enquanto o aço se encontra no estado austenítico. O azoto pode afetar a transferência de carbono, a temperabilidade, a austenite retida e a precipitação de nitretos de liga. Como o azoto se concentra frequentemente junto ao exterior, o seu perfil pode ser mais acentuado do que o perfil do carbono. O resultado não é simplesmente “aço cementado com azoto adicional”.
A nitruração e a nitrocarburação ferrítica funcionam de forma diferente. Normalmente, são realizadas abaixo da temperatura crítica, onde a matriz permanece ferrítica. O carbono e o azoto difundem-se através da ferrite, mas a ferrite tem uma solubilidade de carbono muito inferior à da austenite. Por conseguinte, o azoto reage prontamente com o ferro e com os elementos de liga, produzindo nitretos ou carbonitretos, enquanto se pode formar uma fina camada de compostos na superfície. Por baixo desta encontra-se uma zona de difusão que contém azoto dissolvido, precipitados ou ambos. A profundidade e as propriedades desta zona não podem ser inferidas a partir da profundidade de uma camada cementada.
A difusão também explica por que razão são invulgares os limites nítidos. As secções metalúrgicas mostram normalmente uma alteração gradual da dureza e da composição, e não um plano que separe a “camada endurecida” do “núcleo”. A profundidade da camada endurecida é, por isso, uma medição especificada com base num limiar de uma propriedade. A ISO 2639:2002 aplica-se a camadas cementadas e endurecidas e utiliza uma condição de dureza inferior a 450 HV 1 a três vezes a profundidade da camada. A ISO 18203:2026 aborda a medição da espessura de camadas produzidas, entre outros métodos, por endurecimento térmico, carbonitruração, cementação e nitruração. O método de medição deve corresponder ao tratamento e à propriedade especificada.

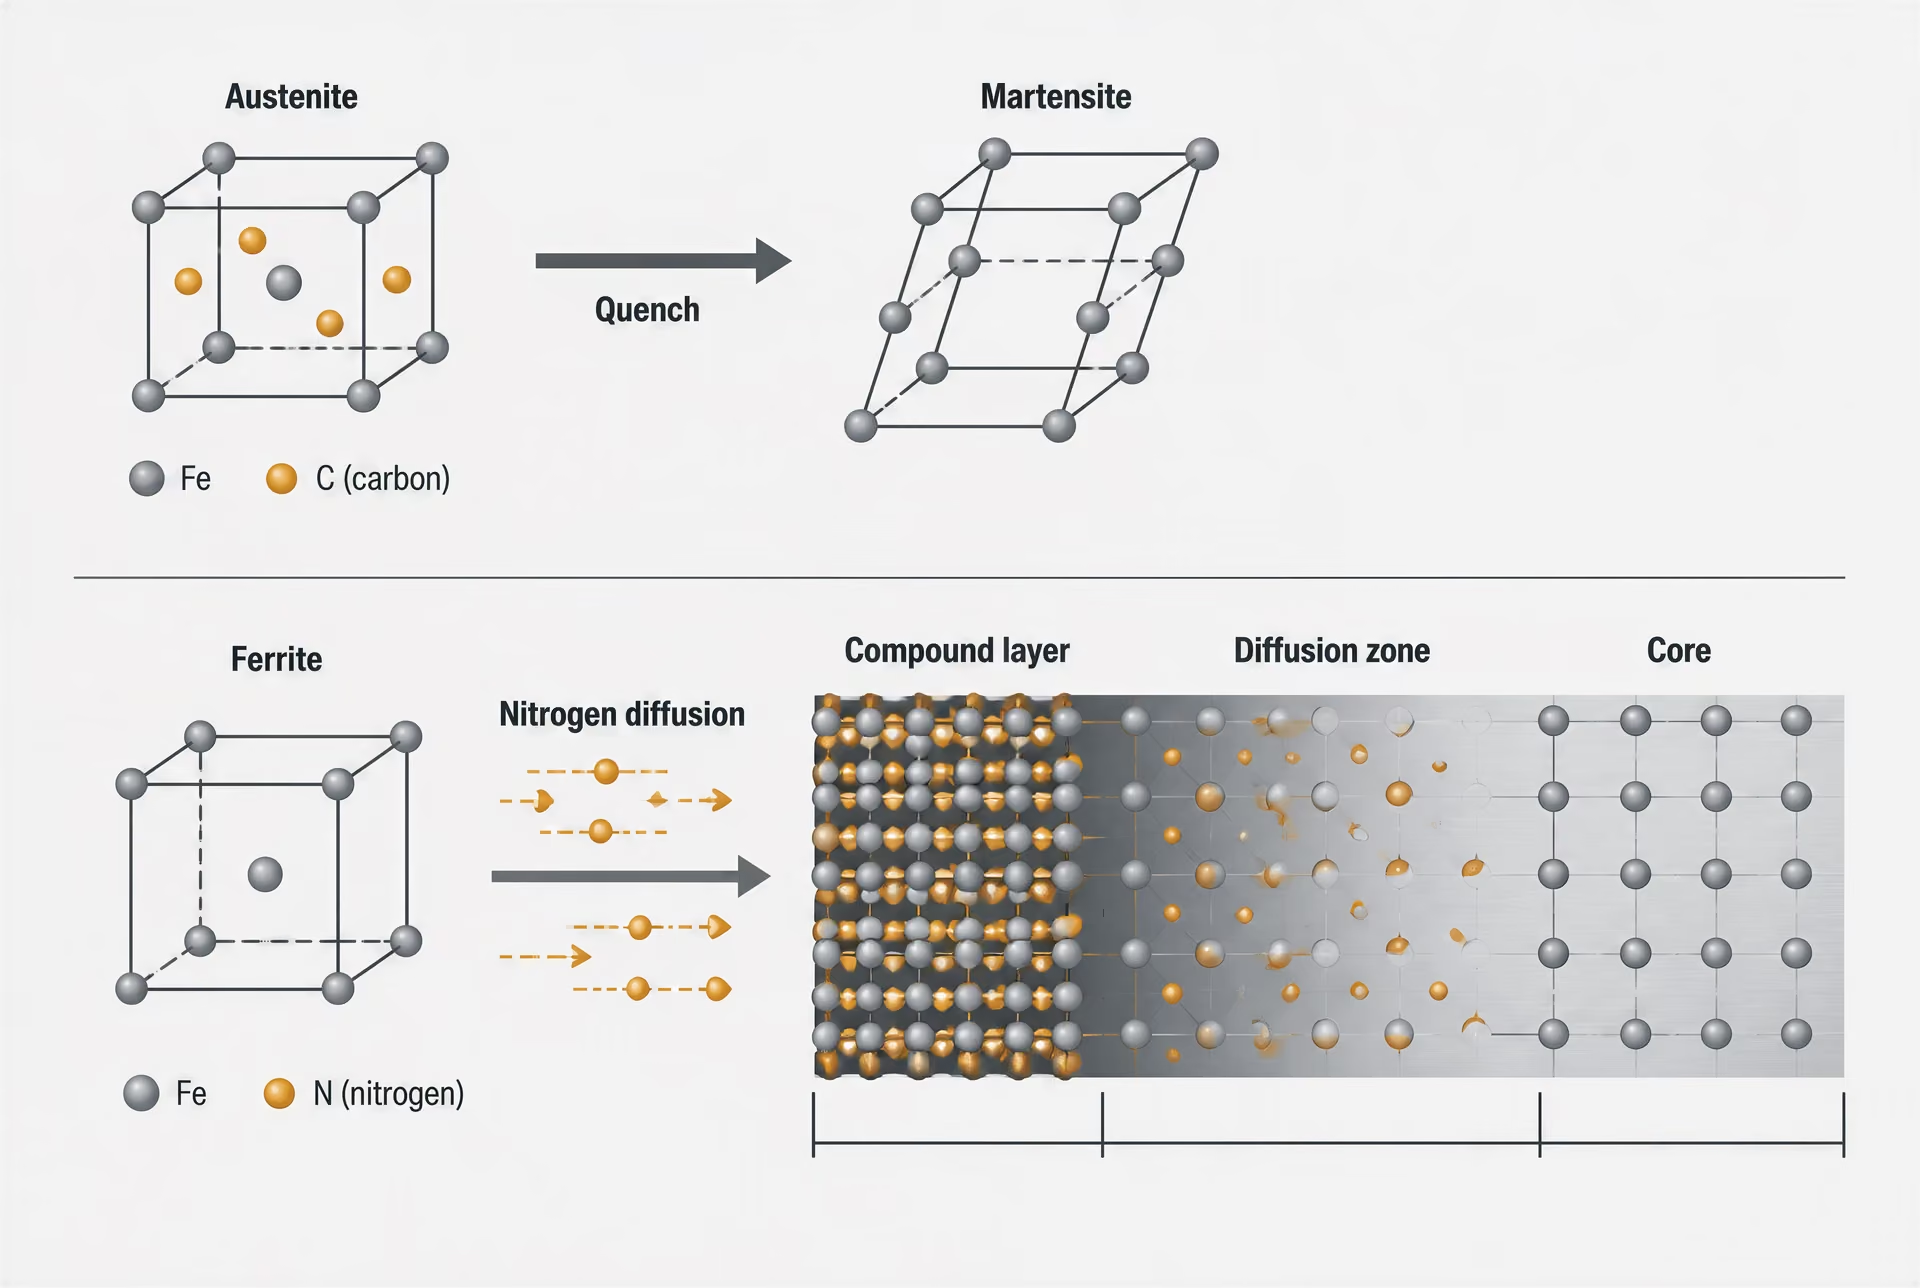
Austenite, ferrite, martensite e camadas de compostos
| Estrutura ou fase | Função no endurecimento superficial | Métodos associados |
|---|---|---|
| Austenite | Dissolve o carbono e permite o enriquecimento antes da têmpera | Cementação e carbonitretação |
| Ferrite | Matriz para a difusão abaixo da temperatura crítica | Nitretação e nitrocarbonetação |
| Martensite | Produto de transformação duro após arrefecimento rápido | Cementação, carbonitretação e endurecimento térmico |
| Camada de compostos | Camada de reação que contém nitretos ou carbonitretos de ferro | Nitretação e nitrocarbonetação |
A austenite é a forma cúbica de faces centradas do ferro, estável acima da temperatura crítica relevante. Pode dissolver uma quantidade de carbono substancialmente superior à da ferrite, a forma cúbica de corpo centrado estável a temperaturas mais baixas. Esta diferença determina a distinção fundamental entre a carbonitruração e a nitrocarburação.
Durante a cementação ou a carbonitruração, o aço é aquecido até ao intervalo austenítico. O carbono, ou o carbono e o azoto, difundem-se nesta fase, e a superfície torna-se quimicamente diferente do núcleo. Durante o arrefecimento, a austenite pode transformar-se em perlite, bainite ou martensite, dependendo da velocidade de arrefecimento e da temperabilidade. O endurecimento superficial industrial utiliza geralmente a têmpera, para que a superfície enriquecida se transforme predominantemente em martensite. A martensite é uma estrutura tetragonal de corpo centrado, sobressaturada e distorcida; a sua dureza resulta do carbono retido, da deformação da rede cristalina e da elevada densidade de defeitos de transformação.
O núcleo também pode transformar-se durante a têmpera, mas o seu menor teor de carbono proporciona-lhe normalmente uma menor dureza martensítica e uma maior tenacidade. Elementos de liga como o crómio, o níquel, o molibdénio e o manganês alteram a cinética de transformação e a velocidade de arrefecimento necessária. Um núcleo com baixo teor de carbono pode, assim, permanecer tenaz enquanto uma superfície com elevado teor de carbono se torna dura, desde que o ciclo térmico e a dimensão da secção sejam controlados.
A nitrocarburação não é um ciclo de carbonitruração de baixa intensidade. O processo ocorre em ferrite, abaixo da temperatura crítica, pelo que não existe uma etapa intencional de austenitização nem, normalmente, uma camada martensítica produzida pela têmpera. A superfície pode conter uma camada de compostos de nitretos de ferro, frequentemente designada por camada branca, sobre uma zona de difusão contendo azoto. As fases exatas dependem da temperatura, da composição química do gás ou do banho de sais, dos potenciais de carbono e de azoto e da composição do aço. Podem formar-se nitretos de liga no interior da zona de difusão, aumentando a dureza sem produzir a mesma estrutura martensítica encontrada após a carbonitruração.
A nitruração pode produzir, de modo semelhante, uma camada de compostos e uma zona de difusão, enquanto a boruração pode criar boretos de ferro ou de liga e a cromização pode modificar a superfície com fases ricas em crómio. Estas camadas diferem em espessura, fragilidade, aderência, gradiente de dureza e resposta à carga de contacto. Um único valor de dureza não permite identificá-las.
O endurecimento térmico cria outra estrutura. O aquecimento por indução, chama, laser ou feixe de eletrões eleva apenas a superfície selecionada até ao estado austenítico, enquanto o aço subjacente permanece mais frio. O rápido autoarrefecimento ou o arrefecimento aplicado externamente transforma então a região austenitizada em martensite. Não é necessária qualquer difusão de carbono, pelo que a profundidade endurecida é determinada principalmente pelo padrão de aquecimento, pela condutividade térmica, pelos parâmetros de frequência ou do feixe, pelo tempo de permanência e pelas condições de arrefecimento.
Têmpera, revenido e tensões de transformação
A têmpera fixa a condição de alta temperatura, controlada por difusão, numa estrutura de não equilíbrio. No aço cementado e carbonitrurado, a superfície pode conter martensite com elevado teor de carbono, martensite com menor teor de carbono no núcleo e austenite retida, caso o teor de carbono reduza as temperaturas de início e de fim da formação de martensite. Dependendo da liga e do controlo do processo, também podem permanecer ou precipitar carbonetos. A austenite retida pode transformar-se posteriormente durante o serviço ou a retificação, provocando alterações dimensionais.
O arrefecimento não é mecanicamente neutro. A superfície arrefece e contrai-se antes do interior, que está mais quente, criando tensões térmicas. A transformação acrescenta outra deformação, uma vez que a austenite se expande ao transformar-se em martensite. O padrão final de tensões residuais depende da sequência de temperaturas ao longo da secção, dos gradientes de carbono e de azoto, da fração de martensite, da geometria e da intensidade da têmpera. A tensão compressiva superficial pode contribuir para a resistência a algumas fissuras de fadiga, mas uma distorção excessiva, fissuração de têmpera ou tensão de tração numa localização crítica pode anular o objetivo do tratamento.
O revenido reaquecе o aço temperado abaixo do intervalo austenítico. Reduz a fragilidade, alivia parcialmente a tensão de têmpera e permite que o carbono abandone a martensite sobressaturada. A martensite revenida resultante é menos dura do que a martensite não revenida, mas é normalmente mais estável e tolerante a danos. O revenido também pode alterar a austenite retida e precipitar carbonetos. As peças nitruradas e nitrocarburadas ferríticas exigem uma análise diferente: as suas zonas de difusão e camadas de compostos não são criadas pela têmpera, e um aquecimento pós-tratamento excessivo pode engrossar os precipitados, alterar a química da camada ou reduzir a dureza.
A camada endurecida final é, por conseguinte, o produto da química, da difusão, da estabilidade das fases, do aquecimento, do arrefecimento e da evolução das tensões. A verificação deve apresentar mais do que a dureza superficial: a profundidade medida da camada, o perfil de dureza, a microestrutura, a espessura da camada de compostos quando aplicável, a austenite retida, a distorção e as tensões residuais podem determinar se o tratamento corresponde aos requisitos de serviço.
Cementação: Camadas Enriquecidas em Carbono Seguidas de Endurecimento
Princípio da cementação
A cementação é um tratamento termoquímico no qual o carbono penetra na superfície de um aço de baixo teor em carbono, enquanto o aço é mantido a uma temperatura à qual se pode formar austenite. O tratamento cria uma superfície com elevado teor em carbono sobre um interior com menor teor em carbono; por isso, não é simplesmente uma operação de aquecimento nem constitui, por si só, o ciclo completo de endurecimento. Após o tratamento, a camada enriquecida é normalmente austenitizada e temperada, para que o seu teor em carbono possa produzir martensite.
A ASM International define o endurecimento superficial como o tratamento de um material ferroso de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. A cementação obtém essa diferença alterando a composição da superfície antes da transformação. O potencial de carbono da atmosfera do forno, do banho de sais ou do meio que contém carbono é mantido acima da atividade do carbono na superfície do aço. O carbono dissolve-se então à superfície e difunde-se para o interior. A sua concentração diminui com a distância à superfície, produzindo um gradiente de carbono e não uma fronteira abrupta.
O gradiente é importante. Próximo da superfície, o teor em carbono pode ser suficientemente elevado para produzir martensite de alto teor em carbono após a têmpera. Mais para o interior, a composição original de baixo teor em carbono permanece em grande parte inalterada, embora sofra o mesmo ciclo térmico. O componente resultante pode combinar uma superfície dura e resistente ao desgaste com um núcleo mais tenaz e mais tolerante aos danos. Esta configuração explica por que razão a cementação é utilizada em peças como engrenagens, veios estriados, roletes, casquilhos e outros componentes sujeitos a tensões de contacto, mas não significa que todas as peças cementadas apresentem o mesmo comportamento relativamente ao desgaste, à fadiga, ao atrito ou à corrosão.
AISI 8620, AISI 4320 e AISI 9310 são exemplos conhecidos de aços-liga de baixo teor em carbono utilizados na prática da cementação, mas uma designação, por si só, não estabelece a profundidade da camada, o perfil de dureza ou o resultado em termos de distorção. O teor de elementos de liga do aço altera a temperabilidade, a estabilidade dos carbonetos, as temperaturas de transformação, a resposta ao revenido e as variações dimensionais. O níquel, o crómio e o molibdénio podem ajudar o núcleo a endurecer durante a têmpera, ao passo que um teor excessivo de carbono à superfície ou um equilíbrio inadequado dos elementos de liga podem aumentar a austenite retida e a formação de carbonetos.
| Rota de cementação | Característica do processo | Consideração de controlo |
|---|---|---|
| Cementação gasosa | Atmosfera controlada do forno contendo carbono | Potencial de carbono, fluxo de gás e uniformidade do forno |
| Cementação em vácuo | Injeção de hidrocarbonetos a baixa pressão | Ciclo de injeção e seleção da têmpera |
| Cementação em caixa | O composto contendo carbono envolve a peça | Controlo menos direto da atmosfera |
Os meios de cementação incluem processos a gás, em vácuo e em caixa. A cementação a gás controla normalmente uma atmosfera que contém monóxido de carbono, dióxido de carbono, hidrogénio, metano e outros produtos hidrocarbonetos. A cementação em vácuo utiliza a injecção de hidrocarbonetos a baixa pressão e é seguida de têmpera em gás ou em óleo, consoante o equipamento e o componente. Na cementação em caixa, a peça é envolvida por um composto portador de carbono, que historicamente incluía carvão com um activador, embora o controlo do processo seja menos directo do que numa atmosfera de forno monitorizada.
A temperatura e o tempo determinam o perfil de carbono. Uma temperatura mais elevada acelera geralmente a difusão, mas também aumenta o crescimento dos grãos e pode aumentar a distorção. Uma exposição mais prolongada aprofunda a camada apenas gradualmente, porque, em condições simplificadas, a distância de difusão está aproximadamente relacionada com a raiz quadrada do tempo. Os perfis reais dependem do potencial de carbono, dos elementos de liga, da uniformidade do forno, do estado da superfície e das condições-limite em cantos, furos e regiões protegidas. Assim, uma “profundidade da camada” especificada só tem significado quando são indicados a sua definição e o método de medição.
Austenitização, têmpera e revenido
Depois de o carbono penetrar na superfície, o aço tem normalmente de ser submetido a um ciclo de endurecimento. Num processo de endurecimento directo, a cementação é realizada à temperatura de austenitização e o componente é temperado directamente a partir dessa temperatura. Num processo de duplo endurecimento ou de reaustenitização, a peça é arrefecida após a cementação e depois reaquecida, por vezes primeiro para refinar o núcleo e depois para endurecer a camada. O ciclo seleccionado depende do tipo de aço, da dimensão da secção, das propriedades requeridas para o núcleo, do controlo do tamanho de grão e dos limites de distorção.
A austenite dissolve o carbono e permite que a superfície enriquecida responda de forma diferente do núcleo de baixo teor em carbono durante o arrefecimento. Se a têmpera for suficientemente severa e o percurso de temperatura evitar uma quantidade excessiva de produtos de transformação, a camada transforma-se principalmente em martensite. O núcleo também pode formar martensite, mas o seu menor teor em carbono confere-lhe uma dureza após a têmpera mais baixa e, em geral, maior tenacidade. A temperabilidade da liga determina até que ponto essa transformação prossegue. Uma secção espessa ou uma têmpera inadequada pode deixar bainite, ferrite ou perlite em regiões destinadas a suportar a carga.
A severidade da têmpera deve ser controlada, e não maximizada. O óleo, a solução polimérica, o gás pressurizado e outros meios de têmpera removem o calor a velocidades diferentes, e a agitação altera as condições locais de arrefecimento. Uma têmpera muito severa pode reduzir os produtos de transformação moles indesejados, mas também pode aumentar as tensões térmicas e de transformação, elevando o risco de fissuração e de alterações dimensionais. A têmpera interrompida, faseada ou em gás pressurizado pode reduzir as variações dimensionais em determinadas geometrias, mas nenhum meio de têmpera é universalmente adequado.
Após a têmpera, realiza-se o revenido. O seu objectivo é reduzir a fragilidade e as tensões residuais elevadas da martensite após a têmpera, estabelecendo simultaneamente a dureza e a estabilidade dimensional requeridas. O revenido não restabelece a condição original de baixo teor em carbono. A camada rica em carbono permanece quimicamente distinta e a sua resposta pode diferir da do núcleo. A temperatura e o tempo de revenido influenciam a precipitação de carbonetos, a decomposição da martensite, a estabilidade da austenite retida e a dureza final. O revenido a baixa temperatura é comum quando se requer uma dureza elevada da camada, mas não substitui a especificação da microestrutura completa e do perfil de dureza.
O controlo do processo também deve abranger o crescimento dos grãos de austenite. As temperaturas de cementação são suficientemente elevadas para que uma exposição prolongada possa aumentar o tamanho dos grãos de austenite prévia, sobretudo se o aço não contiver adições adequadas para o refino do grão ou se o ciclo for mal controlado. Os grãos grosseiros podem reduzir a tenacidade e alterar o comportamento da transformação. Um reaquecimento abaixo da temperatura de cementação original pode refinar a estrutura, mas acrescenta outro ciclo térmico e outra oportunidade para ocorrer distorção.
Microestrutura, austenite retida e distorção
Uma camada cementada pode conter martensite de elevado teor de carbono, austenite retida, carbonetos e regiões de transição. Strong evidence
Uma camada cementada não é definida apenas pela martensite. Um exame microestrutural prático pode revelar martensite de alto teor em carbono, austenite retida, carbonetos e regiões de transição nas quais o teor em carbono e a dureza diminuem em direcção ao núcleo. A proporção e a morfologia de cada constituinte dependem do potencial de carbono à superfície, da temperatura, da composição da liga, da velocidade de arrefecimento e do revenido.
Austenite retida Austenite que permanece não transformada após a têmpera porque as suas temperaturas de transformação são suficientemente reduzidas pela composição e pelo historial de arrefecimento.
A austenite retida forma-se quando a austenite enriquecida em carbono apresenta uma temperatura de início da formação de martensite suficientemente baixa para que a têmpera não a transforme completamente. Uma certa quantidade de austenite retida pode acomodar deformações e reduzir a fissuração imediata, mas é dimensionalmente instável sob a acção das tensões de serviço, da maquinagem ou de um arrefecimento posterior. A transformação em martensite pode causar crescimento ou outras alterações dimensionais. Uma quantidade excessiva pode também reduzir a dureza medida ou alterar o comportamento à fadiga de contacto. Por esse motivo, o teor de austenite retida é frequentemente medido por metalografia ou difracção de raios X quando a estabilidade dimensional ou o carregamento cíclico são importantes; a dureza superficial, por si só, não permite identificá-la de forma fiável.
Os carbonetos constituem outro problema de controlo. Os carbonetos de elementos de liga podem contribuir para a resistência ao desgaste, mas uma rede contínua de carbonetos ou uma quantidade excessiva de carbonetos nos limites de grão pode fragilizar a camada e consumir elementos de liga necessários à temperabilidade. Um potencial de carbono excessivo, um tempo excessivo à temperatura ou uma composição química inadequada do aço podem produzir uma superfície que seja mais dura numa impressão de ensaio, mas menos satisfatória em serviço. O objectivo é obter um perfil de carbono controlado, e não o teor de carbono superficial mais elevado possível.
A distorção resulta da acção conjunta de várias fontes: expansão e contracção térmicas, deformações de transformação quando a austenite se transforma em martensite, arrefecimento não uniforme, alterações da espessura da secção, tensões residuais de maquinagem e efeitos da fixação ou da carga. As engrenagens podem sofrer alterações na dimensão dos dentes ou no desvio radial; os veios podem encurvar ou aumentar de diâmetro; as secções finas podem empenar. A geometria, a orientação no forno, a agitação durante a têmpera e a fixação devem, por isso, fazer parte da especificação do processo. A rectificação após o endurecimento pode corrigir alguns erros dimensionais, mas não pode reparar uma microestrutura inadequada da camada nem remover a distorção sem consumir a camada necessária.
A verificação deve medir mais do que um valor de dureza superficial. A ISO 2639:2002 trata da determinação e verificação da profundidade de camadas cementadas e endurecidas e utiliza uma condição de dureza inferior a 450 HV 1 a três vezes a profundidade da camada para definir a sua aplicabilidade. Um perfil de dureza desde a superfície até ao núcleo pode estabelecer a profundidade efectiva da camada quando são respeitados a carga especificada, a preparação, o espaçamento e o ponto final. A ISO 18203:2026 abrange camadas endurecidas superficialmente por cementação, carbonitruração, nitruração, têmpera por chama, por indução, por feixe de electrões e por laser, reforçando que tratamentos diferentes exigem procedimentos de medição definidos.
O exame metalográfico pode revelar martensite, bainite, perlite, austenite retida e carbonetos que um perfil de dureza pode não detectar. A inspecção dimensional e as medições de tensões residuais podem ser necessárias em componentes de precisão. A cementação é um dos tratamentos termoquímicos mais utilizados para o aço, mas o seu resultado é uma combinação controlada de composição, transformação, microestrutura, tensões e profundidade medida da camada — e não uma designação genérica para qualquer superfície endurecida.
Carbonitruração: Carbono e Azoto na Austenite
A carbonitruração é um processo termoquímico de endurecimento superficial no qual tanto o carbono como o azoto penetram na superfície do aço enquanto este se encontra no estado austenítico. A camada enriquecida é depois temperada, produzindo normalmente martensite substancialmente mais dura do que o núcleo com menor teor de carbono. Assim, a carbonitruração situa-se, quanto à lógica do processo, entre a cementação e a nitruração, mas não é simplesmente um ciclo de cementação mais rápido, nem uma forma de nitrocarbonetação a alta temperatura.
A ASM International define o endurecimento superficial como o tratamento de um material ferroso destinado a tornar a sua camada superficial, ou camada endurecida, substancialmente mais dura do que o núcleo. O National Bureau of Standards dos EUA classifica igualmente a cementação, a nitruração e a carbonitruração consoante sejam adicionados à superfície do aço carbono, azoto ou ambos. A carbonitruração deve, portanto, ser identificada pelas espécies que se difundem e pela condição de fase, e não apenas pelo perfil final de dureza.
Mecanismo da carbonitruração
A peça é aquecida acima da temperatura crítica inferior, entrando na gama da austenite, normalmente numa atmosfera gasosa controlada que contém um gás portador de carbono e uma adição de amoníaco. O monóxido de carbono, o metano, o propano e um gás de arrastamento endotérmico podem participar no fornecimento de carbono, enquanto o amoníaco constitui uma fonte de azoto atómico. A atmosfera tem de ser controlada, pois o potencial de carbono, a dissociação do amoníaco, o caudal de gás, a pressão e a temperatura do forno determinam conjuntamente o potencial químico na superfície do aço.
À temperatura de austenitização, a austenite pode dissolver uma quantidade apreciável de carbono e uma quantidade menor, mas metalurgicamente significativa, de azoto. O carbono e o azoto difundem-se então para o interior a partir da superfície. A sua concentração diminui com a distância, produzindo um gradiente e não uma fronteira nítida. O perfil resultante depende da temperatura, do tempo de manutenção, da composição da liga, das reações superficiais e da velocidade a que a atmosfera fornece cada espécie.
O azoto influencia mais do que a química superficial. Na austenite, pode aumentar a temperabilidade e atrasar algumas reações de transformação, permitindo que uma camada fina enriquecida forme martensite durante a têmpera, mesmo quando o aço de base apresenta temperabilidade limitada. O azoto também altera as temperaturas de transformação da austenite em martensite e pode aumentar a austenite retida se o teor combinado de carbono e azoto for excessivo. Elementos de liga como o crómio, o molibdénio, o manganês e o níquel alteram ainda mais a temperabilidade e a estabilidade dos carbonetos ou nitretos.
Sequência da carbonitretação
- Austenitização Aqueça o aço até à gama da austenite.
- Enriquecimento Forneça carbono e azoto através da atmosfera controlada.
- Têmpera Arrefeça suficientemente depressa para formar a camada martensítica pretendida.
- Revenido Reduza a fragilidade e ajuste a dureza e a estabilidade dimensional.
A sequência prática é, por isso, normalmente a seguinte: austenitizar numa atmosfera contendo carbono e azoto, manter durante tempo suficiente para desenvolver a camada especificada e temperar a uma velocidade controlada. Pode seguir-se um revenido para reduzir as tensões de têmpera e ajustar a dureza. A carbonitruração é frequentemente aplicada a aços com teor relativamente baixo de carbono, incluindo qualidades selecionadas para peças pequenas, elementos de fixação, engrenagens, casquilhos e outros componentes em que seja necessária uma camada endurecida pouco profunda e um interior tenaz. A designação da qualidade, por si só, não determina o resultado. AISI 1018, AISI 1020, SAE 8620 e EN 20MnCr5 respondem de forma diferente porque diferem no teor de carbono, no teor de elementos de liga, no tamanho de grão, na temperabilidade e no tratamento térmico prévio.
A superfície pode conter martensite com austenite retida e, dependendo da composição química e do processamento, carbonetos ou carbonitretos de liga. O núcleo pode transformar-se em martensite, bainite ou numa mistura contendo ferrite e perlite. Esta distinção é importante. Uma camada endurecida sobre um núcleo macio e fraco pode falhar por deformação, esmagamento ou flexão, mesmo quando uma medição da dureza superficial parece satisfatória.
| Característica | Carbonitretação | Nitrocarbonetação |
|---|---|---|
| Matriz durante o enriquecimento | Austenite | Ferrite |
| Regime de temperatura | Acima da temperatura crítica | Abaixo da temperatura crítica |
| Estrutura final típica | Camada martensítica após a têmpera | Camada de compostos e zona de difusão |
| Têmpera necessária para a formação da camada | Normalmente, sim | Normalmente, não |
A carbonitruração não é nitrocarbonetação. Na carbonitruração, o carbono e o azoto difundem-se na austenite acima da temperatura crítica, e a têmpera cria normalmente uma camada martensítica. Na nitrocarbonetação, o carbono e o azoto difundem-se na ferrite abaixo da temperatura crítica. Os componentes nitrocarbonetados desenvolvem normalmente uma fina camada de compostos de ferro-carbono-azoto sobre uma zona de difusão contendo azoto, enquanto os componentes carbonitrurados são especificados principalmente através de uma camada endurecida transformada. Confundir os dois tratamentos pode gerar expectativas erradas quanto à estrutura de fases, à variação dimensional, aos ensaios de dureza e ao comportamento ao desgaste ou à corrosão.
Comparação com a cementação
A cementação introduz carbono na austenite e cria uma superfície com elevado teor de carbono sobre um interior com menor teor de carbono. A carbonitruração segue a mesma lógica térmica geral, mas adiciona azoto ao mesmo tempo. A diferença é relevante: o azoto modifica a temperabilidade, o comportamento de transformação, a austenite retida e a resposta da camada enriquecida durante a têmpera.
Uma camada cementada é frequentemente produzida com maior profundidade do que uma camada carbonitrurada, embora nenhum dos processos tenha uma profundidade fixa. A carbonitruração é normalmente selecionada quando é suficiente uma camada relativamente pouco profunda e quando o aumento da temperabilidade proporcionado pelo azoto pode reduzir o risco de uma superfície insuficientemente endurecida. O ciclo de tratamento mais curto frequentemente associado à carbonitruração resulta da profundidade especificada e da temperatura do processo, não sendo uma definição do método. Um ciclo longo a baixa temperatura e um ciclo curto a alta temperatura podem produzir gradientes, deformação, crescimento de grão e teores de austenite retida diferentes.
A cementação depende geralmente do potencial de carbono para estabelecer a concentração de carbono à superfície. A carbonitruração exige o controlo tanto do potencial de carbono como do potencial de azoto. Aumentar a adição de amoníaco não torna simplesmente a camada mais dura. O excesso de azoto pode aumentar a austenite retida, favorecer a porosidade ou uma química superficial não uniforme em condições inadequadas e alterar a resposta dimensional. O excesso de carbono pode criar uma superfície com elevado teor de carbono que se torna frágil após a têmpera ou que contém austenite retida em excesso. O controlo do forno e a medição da atmosfera fazem, consequentemente, parte da especificação metalúrgica.
O próprio aço altera a comparação. Um aço não ligado com baixo teor de carbono pode adquirir uma camada martensítica superficial útil através da carbonitruração, enquanto um aço de cementação de baixa liga, como o SAE 8620, é normalmente escolhido quando são necessárias maior profundidade de camada e maior temperabilidade do núcleo. Um componente de SAE 8620 cementado e um componente de AISI 1018 carbonitrurado não podem ser comparados apenas pela dureza superficial. Os seus gradientes de carbono, teores de azoto, transformações do núcleo, deformação e capacidades de suporte de carga são diferentes.
Ambos os processos podem produzir tensão residual de compressão junto à superfície após a têmpera, o que pode contribuir para a resistência a algumas formas de fadiga de contacto ou de flexão. Nenhum dos processos garante um estado de tensão benéfico. A severidade da têmpera, a dimensão da secção, a geometria, a microestrutura prévia e o revenido determinam o resultado efetivo. O desempenho em termos de desgaste, atrito e tribocorrosão depende também do material do contracorpo, da lubrificação, da pressão de contacto, do acabamento superficial e do ambiente; o nome do tratamento não constitui uma previsão de desempenho.
Camada martensítica e variáveis do processo
A camada martensítica forma-se apenas se a austenite enriquecida for arrefecida através da gama de transformação a uma velocidade suficiente. A têmpera em óleo, polímero, sal ou gás produz históricos diferentes de extração de calor. Uma têmpera severa pode aumentar a formação de martensite, mas também elevar o risco de deformação e fissuração. Uma têmpera branda pode deixar bainite ou perlite em regiões que se pretendia endurecer completamente. A têmpera interrompida ou escalonada pode reduzir a deformação, mas altera o percurso de transformação e tem de ser qualificada para a geometria do componente.
A temperatura controla a difusão e o crescimento do grão austenítico. O tempo controla a profundidade de penetração do carbono e do azoto. A composição da atmosfera controla o fornecimento à superfície. As condições de têmpera controlam as fases finais. A composição do aço controla a temperabilidade e a precipitação. Estas variáveis interagem, pelo que uma temperatura de carbonitruração indicada sem informação sobre o tempo, a atmosfera, a qualidade do aço e as condições de têmpera não constitui uma especificação de tratamento reprodutível.
A verificação deve medir mais do que a dureza superficial máxima. Um perfil de dureza desde a superfície até ao núcleo pode estabelecer a profundidade efetiva da camada, enquanto a análise metalográfica pode revelar martensite, austenite retida, bainite, carbonetos, nitretos, descarbonetação e oxidação intergranular. A inspeção dimensional e a avaliação das tensões residuais podem ser necessárias para peças de precisão.
A ISO 18203:2026 abrange camadas endurecidas superficialmente produzidas por carbonitruração, cementação, nitruração e endurecimento por chama, indução, feixe de eletrões e laser. A ISO 2639:2002 trata da determinação e verificação da profundidade da camada cementada e endurecida; a sua aplicabilidade utiliza uma condição de dureza inferior a 450 HV 1 a três vezes a profundidade da camada. Esse critério não deve ser transferido sem uma análise crítica para todas as especificações de carbonitruração. O desenho ou a norma do processo deve indicar o método de medição, a escala de dureza, a localização, a profundidade mínima ou efetiva, a condição superficial e os limites de aceitação. O endurecimento superficial é comprovado pela microestrutura e pelo perfil de profundidade exigidos, e não por uma única leitura superficial brilhante e dura.
Nitruração: difusão de azoto sem cementação convencional
A nitruração é um tratamento termoquímico à base de azoto, no qual o azoto entra na superfície do aço e reage com o ferro e com determinados elementos de liga. Por isso, não é uma versão de baixo teor de carbono da cementação. A cementação cria uma camada enriquecida em carbono que é normalmente austenitizada e temperada, formando martensite de alto teor de carbono. A nitruração trata normalmente um aço previamente tratado termicamente, a uma temperatura inferior ao intervalo de transformação crítica, pelo que a superfície endurecida é constituída principalmente por ferrite endurecida pelo azoto e por nitretos de liga, e não por uma camada martensítica obtida por têmpera.
A ASM International define o endurecimento superficial como o tratamento de um material ferroso de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. A nitruração satisfaz essa definição, mas o processo de obtenção da dureza é diferente. O U.S. National Bureau of Standards classifica a cementação, a nitruração e a carbonitruração de acordo com a adição de carbono, azoto ou ambos à superfície. Essa classificação é mais útil do que tratar todos os processos de endurecimento superficial como um único ciclo térmico.
Difusão do azoto e formação de nitretos
Na superfície de tratamento, o azoto é fornecido por uma atmosfera de amoníaco dissociado, por plasma ou por outro meio controlado que contenha azoto. Os átomos de azoto dissolvem-se na superfície do aço e difundem-se para o interior. Alguns permanecem em solução sólida intersticial; outros combinam-se com o ferro ou com elementos de liga para formar nitretos. O perfil de dureza resultante depende do potencial de azoto, da temperatura, do tempo, da composição do aço, do tratamento térmico prévio e das reações que ocorrem na superfície.
Os aços para nitruração são selecionados, em parte, pelos elementos formadores de nitretos que contêm. O alumínio, o crómio, o molibdénio, o vanádio, o titânio e, por vezes, o nióbio podem formar nitretos de liga finamente distribuídos. Estas partículas dificultam o movimento das deslocações e aumentam a dureza na zona de difusão. O efeito destes elementos não é intercambiável: cada um possui solubilidade, estabilidade dos nitretos, comportamento de precipitação e influência na tenacidade e na variação dimensional diferentes. A presença de um elemento num certificado de composição, por si só, não estabelece uma determinada profundidade nitrurada ou dureza. Esses resultados exigem um processo definido e um método de verificação.
Entre as escolhas comuns na engenharia encontram-se os aços especificados para nitruração segundo a EN 10085, bem como aços de liga como o AISI 4140, quando a resposta necessária, o tratamento do núcleo e as condições de serviço tiverem sido estabelecidos. Nenhum tipo de aço deve receber um resultado genérico de nitruração sem controlar a sua composição química exata, a condição de revenido anterior, o acabamento superficial e o ciclo do forno.
O transporte de azoto é fortemente afetado pela reação superficial. Na nitruração gasosa, a dissociação do amoníaco e o potencial de nitruração resultante controlam a atividade do azoto na peça. Na nitruração por plasma, o bombardeamento iónico pode limpar e ativar a superfície, enquanto os parâmetros elétricos influenciam o aquecimento e o transporte das espécies. Estes processos estão relacionados, mas não produzem camadas de compostos, rugosidade, porosidade ou uniformidade local idênticas.
Pode formar-se uma camada de compostos na superfície exterior. É constituída principalmente por nitretos de ferro, normalmente descritos como nitreto de ferro épsilon, ε-Fe₂–₃N, e nitreto de ferro gama-prima, γ′-Fe₄N. Dependendo do potencial de azoto e do controlo do ciclo, a camada pode ser predominantemente constituída por uma fase, por uma mistura de fases ou ser suficientemente fina para apresentar continuidade limitada. Sob ela encontra-se a zona de difusão, onde o azoto está dissolvido na matriz e onde pode ocorrer a precipitação de nitretos de liga. A camada de compostos pode melhorar a resistência ao desgaste adesivo e a alguns ambientes corrosivos, mas também pode ser frágil, porosa ou apresentar má aderência se a sua composição química e espessura forem inadequadas. Uma camada branca espessa não é automaticamente prova de um tratamento bem-sucedido.
A zona de difusão não é equivalente à região martensítica transformada produzida pela cementação. Pode conter um gradiente de dureza causado pela diminuição da concentração de azoto e pela alteração da densidade de precipitados em profundidade. O núcleo mantém a microestrutura produzida pela operação anterior de têmpera e revenido. Por este motivo, a nitruração começa normalmente com um aço cujas propriedades do núcleo já estão estabelecidas. O ciclo de nitruração não se destina a substituir esse tratamento térmico do núcleo.
Terminologia da camada nitrurada
A expressão “camada nitrurada” é utilizada na indústria, mas pode ocultar duas estruturas distintas. Um relatório deve indicar se se refere à espessura total da camada nitrurada, à espessura da camada de compostos, à profundidade da zona de difusão ou a uma profundidade efetiva especificada com base na dureza. “Camada branca” é um termo metalográfico para a camada de compostos após o ataque químico; não constitui uma descrição completa da região nitrurada.
A distinção é importante durante a inspeção. Uma secção transversal pode mostrar uma camada de compostos fina e contínua sobre uma zona de difusão muito mais espessa. Em alternativa, a camada de compostos pode ser deliberadamente minimizada, enquanto a zona de difusão fornece a principal dureza resistente às cargas. As peças expostas a deslizamento, impacto, contacto de rolamento ou meios corrosivos podem exigir equilíbrios diferentes entre estas regiões. O comportamento de atrito e desgaste não pode ser previsto a partir de um único valor de dureza superficial, porque a rugosidade, a porosidade, a morfologia dos nitretos, o material do contra-corpo, a lubrificação e as tensões residuais também afetam o contacto.
Indicação dos parâmetros da camada nitretada
- Camada de compostos Indique a espessura e, quando necessário, a constituição de fases, a continuidade e a porosidade.
- Zona de difusão Indique a região endurecida pelo azoto sob a camada de compostos.
- Perfil de dureza Indique a carga de ensaio, o espaçamento, a preparação da superfície e o ponto final.
- Núcleo Registe a condição de tratamento térmico preexistente e a dureza.
A profundidade nitrurada deve ser indicada juntamente com a base da medição. Um limite metalográfico, um perfil de microdureza e um perfil de concentração de azoto não produzirão necessariamente o mesmo valor. A ISO 18203:2026 abrange camadas endurecidas superficialmente produzidas por nitruração, bem como por cementação, carbonitruração, têmpera à chama, têmpera por indução, têmpera por feixe de eletrões e têmpera por laser. A inclusão destes processos não torna idênticos os respetivos critérios de profundidade da camada endurecida; a definição e o procedimento de medição relevantes devem corresponder ao tratamento.
A ISO 2639:2002 é dirigida à determinação e verificação da profundidade da camada cementada e endurecida. A sua aplicabilidade inclui uma condição de dureza inferior a 450 HV 1 a três vezes a profundidade da camada. Esse critério não deve ser transferido sem análise para camadas nitruradas. A nitruração produz frequentemente uma diminuição gradual da dureza, uma camada de compostos com função distinta e um núcleo cuja dureza pode já ser relativamente elevada. Uma especificação de nitruração deve indicar a carga de ensaio, o espaçamento entre pontos do perfil, a remoção ou inclusão da camada de compostos na superfície e o limite escolhido.
Estabilidade dimensional e limitações do processo
A nitruração é frequentemente selecionada quando é necessário limitar a deformação, porque normalmente evita as fases de austenitização e têmpera associadas à cementação. Essa vantagem é real, mas não absoluta. A peça continua a ser aquecida durante muitas horas, e a absorção de azoto, a precipitação de nitretos, a libertação das tensões de maquinagem e o crescimento da camada de compostos podem alterar as dimensões. As secções finas, as arestas vivas, os ajustes por pressão e as superfícies previamente trabalhadas a frio são particularmente sensíveis. Continuam a ser necessários dispositivos de fixação e um planeamento adequado das sobremedidas.
A microestrutura inicial é determinante. Um núcleo temperado e revenido proporciona a resistência e a estabilidade das quais depende a camada nitrurada, enquanto tensões residuais excessivas ou uma temperatura de revenido inadequada podem causar alterações dimensionais durante o tratamento. A temperatura de nitruração também deve ser compatível com a condição de revenido anterior; se a peça for exposta a uma temperatura superior à utilizada no revenido, a dureza do núcleo pode diminuir, mesmo que a superfície se torne mais dura.
A condição superficial controla a entrada de azoto. Películas de óxido, resíduos de óleo, descarbonetação, danos de retificação, metal arrastado e rugosidade irregular podem produzir camadas de compostos descontínuas ou profundidades de difusão inconsistentes. A limpeza, a ativação, a proteção seletiva e a pré-maquinagem controlada são, por isso, requisitos do processo e não simples etapas cosméticas. As arestas e os furos podem receber fluxos de azoto diferentes dos das faces largas e planas, enquanto os tratamentos por plasma podem apresentar efeitos locais resultantes da geometria e da blindagem elétrica.
A temperatura, o tempo e o potencial de azoto também impõem limitações. Uma temperatura mais elevada acelera geralmente a difusão e a precipitação, mas pode aumentar a variação dimensional, alterar a condição de revenido anterior ou produzir uma camada de compostos excessiva. Um tratamento mais longo aumenta a profundidade apenas de acordo com a cinética da difusão; não garante um aumento proporcional da profundidade útil resistente às cargas. O excesso de azoto pode promover estruturas superficiais frágeis ou porosas. O controlo do processo deve, por isso, especificar a condição pretendida da camada de compostos, e não apenas a temperatura e a duração no forno.
A nitruração deve ser avaliada em função da sua função efetiva em serviço: dureza da zona de difusão resistente às cargas, atrito, desgaste, corrosão, fadiga, tolerância dimensional e resistência do núcleo. Aplicar apenas critérios de cementação confunde uma estrutura de difusão de azoto com uma camada de carbono temperada. Esse erro pode produzir uma leitura de dureza aparentemente conforme, omitindo simultaneamente a camada que controla a falha.
Nitrocarbonetação Ferrítica e Camadas de Nitrocarbonetação
A nitrocarbonetação ferrítica (FNC), frequentemente denominada tratamento de nitrocarbonetação ferrítica, é um processo termoquímico de endurecimento superficial no qual o carbono e o azoto se difundem simultaneamente na ferrite, enquanto o aço permanece abaixo da sua temperatura crítica de transformação. A distinção relativamente à carbonitretação é metalurgicamente importante. A carbonitretação introduz carbono e azoto na austenite, normalmente a uma temperatura suficientemente elevada para formar uma camada martensítica após a têmpera. A nitrocarbonetação não segue normalmente esse ciclo de austenitização e têmpera. Modifica a superfície ferrítica existente através de difusão intersticial e formação de compostos.
O termo nitrocarbonetação pode descrever a família de processos, enquanto nitrocarbonetação ferrítica identifica a variante realizada abaixo da temperatura crítica. Os processos gasosos, em banho de sais e por plasma podem fornecer as espécies portadoras de azoto e carbono, embora a sua química gasosa, o controlo da reação e o estado da superfície sejam diferentes. O U.S. National Bureau of Standards classifica a cementação, a nitruração e a carbonitretação de acordo com o facto de ser adicionado à superfície carbono, azoto ou ambos; a FNC integra-se nessa mesma classificação termoquímica, mas a sua temperatura de processamento ferrítico e a microestrutura resultante exigem um tratamento separado.
Processamento abaixo da temperatura crítica
A peça é aquecida abaixo da temperatura crítica inferior, Ac1, para que a matriz permaneça ferrítica em vez de se transformar em austenite. O azoto e o carbono entram na superfície a partir da atmosfera de tratamento ou do sal e difundem-se para o interior. Como não ocorre uma transformação intencional da fase global seguida de têmpera, a alteração dimensional e a distorção são frequentemente inferiores às observadas na cementação ou na carbonitretação. Não são, contudo, inexistentes. Os gradientes térmicos, as tensões preexistentes, as marcas de maquinagem, a geometria da peça e o crescimento da camada de compostos podem ainda alterar as dimensões e a forma.
A resposta ao tratamento depende fortemente da composição do aço. O ferro, por si só, pode formar carbonitretos de ferro e nitretos de ferro, mas elementos de liga como o crómio, o molibdénio, o vanádio e o alumínio formam nitretos de liga estáveis na zona de difusão. Estes precipitados dificultam o movimento das deslocações e aumentam a dureza sob a superfície. Assim, os aços de baixo teor de carbono e de baixa liga podem receber uma superfície dura sem adquirir a camada martensítica profunda, temperada, associada aos aços cementados. Os aços para nitruração, incluindo os aços especificados como EN 41B ou AISI 4140, quando a designação efetiva da norma e o tratamento térmico prévio são controlados, respondem de forma diferente dos aços ao carbono simples, porque os seus elementos de liga alteram a difusão do azoto, a precipitação e a dureza.
A temperatura, o tempo, o potencial e a prática de arrefecimento devem ser controlados em conjunto. Um potencial elevado de azoto pode criar uma camada de compostos espessa e frágil; um potencial insuficiente pode produzir uma camada contínua reduzida ou inexistente. A atividade do carbono também altera o equilíbrio das fases e pode afetar a porosidade. Por conseguinte, o ciclo do forno não é intercambiável com uma receita de cementação, mesmo quando é tratado o mesmo componente de aço.
Camada de compostos e zona de difusão
Uma superfície nitrocarbonetada é normalmente descrita como sendo constituída por duas regiões contíguas. A camada de compostos exterior, por vezes denominada camada branca após ataque metalográfico, é constituída principalmente por carbonitretos de ferro. As suas fases podem incluir a épsilon, aproximadamente Fe₂–₃(N,C), e a gama prima, aproximadamente Fe₄(N,C), sendo a proporção determinada pela temperatura, pela química do gás ou do sal e pelo tempo de tratamento. A camada não é simplesmente “azoto duro”. É uma zona de reação quimicamente distinta, semelhante a uma cerâmica, cuja constituição de fases, espessura, continuidade e porosidade determinam o seu comportamento em contacto.
Abaixo desta encontra-se a zona de difusão. As concentrações de azoto e carbono diminuem com a profundidade, enquanto os precipitados de nitretos de liga e as deformações locais da rede podem produzir um gradiente de dureza. A zona de difusão transita normalmente de forma progressiva para o núcleo não afetado, em vez de terminar numa fronteira metalúrgica nítida. A sua profundidade útil deve, por isso, ser definida através de um critério de medição e não por uma margem visual numa secção transversal polida.
A continuidade é importante. Uma camada de compostos fina e contínua pode proteger uma superfície de deslizamento, ao passo que uma camada descontínua pode expor regiões mais macias e produzir um contacto irregular. Uma espessura excessiva pode aumentar a fragilidade e favorecer a fissuração ou o desplacamento sob impacto ou tensões de contacto elevadas. A porosidade é igualmente determinante: uma porosidade controlada próxima da superfície pode reter lubrificante em algumas aplicações, mas poros interligados podem permitir a entrada de eletrólito corrosivo e constituir locais de iniciação de fissuras. A composição é importante porque as camadas de épsilon e de gama prima não têm dureza, fragilidade, estabilidade química ou resposta ao atrito idênticas.
O substrato continua a fazer parte do sistema portante. Uma camada de compostos dura apoiada num núcleo macio pode colapsar ou fissurar, mesmo quando um ensaio de dureza superficial apresenta um valor impressionante. A têmpera e o revenido prévios, a dureza do núcleo, as tensões residuais, as inclusões e a geometria da superfície afetam todos o suporte. A retificação, o polimento, o tamboreamento, o shot peening ou a remoção da camada mais externa podem alterar a rugosidade, abrir ou fechar poros e modificar a espessura medida e funcional do tratamento.
A verificação deve distinguir a espessura da camada de compostos da profundidade da zona de difusão e indicar o método utilizado. A metalografia de secções transversais pode identificar a morfologia das fases e a porosidade; os perfis de microdureza podem determinar o gradiente de dureza; a microscopia eletrónica de varrimento e a difração de raios X podem ajudar a avaliar a morfologia e a constituição das fases. A ISO 18203:2026 abrange camadas endurecidas superficialmente produzidas por métodos termoquímicos, incluindo a carbonitretação, a cementação e a nitruração, bem como métodos térmicos localizados. O seu âmbito permite um enquadramento comum para a medição da espessura das camadas, mas o critério indicado deve ainda especificar se se refere à camada de compostos, à zona de difusão ou a um limite de dureza definido.
A ISO 2639:2002 é dirigida à profundidade da camada cementada e endurecida, não se aplicando automaticamente a todas as camadas nitrocarbonetadas. Define a aplicabilidade através de uma condição de dureza inferior a 450 HV 1 a três vezes a profundidade da camada. A aplicação dessa regra sem verificar o tipo de tratamento pode representar incorretamente um perfil de FNC, particularmente quando uma camada de compostos fina se encontra sobre uma zona de difusão pouco profunda e a dureza do núcleo já é elevada.
Considerações sobre desgaste, atrito e corrosão
A nitrocarbonetação pode alterar o comportamento tribológico através de vários mecanismos simultâneos: a camada de compostos aumenta a dureza superficial, a zona de difusão suporta a camada exterior e a rugosidade final controla a área real de contacto e a retenção do lubrificante. O resultado não constitui uma melhoria universal. A velocidade de deslizamento, a carga, o material do contracorpo, a lubrificação, a temperatura, os detritos e a geometria de contacto podem inverter a classificação relativa de dois tratamentos.
A revisão sobre tribologia e tribocorrosão catalogou a boridação, a cromização, a cementação, a nitruração, a nitrocarbonetação e a carbonitretação como tratamentos associados ao desempenho em termos de desgaste, atrito e corrosão. Essa classificação identifica objetivos de engenharia e não resultados garantidos. Uma camada de carbonitreto contínua pode reduzir o desgaste adesivo, enquanto uma camada porosa ou fissurada pode acelerar os danos abrasivos ou expor o substrato. Uma superfície rugosa após o tratamento pode aumentar o atrito, mesmo quando a dureza aumentou. Inversamente, o polimento pode reduzir o atrito, mas remover parte da camada de compostos ou alterar a sua estrutura porosa.
A corrosão exige a mesma cautela. Algumas superfícies nitrocarbonetadas apresentam maior resistência em determinados ambientes porque a camada de compostos limita o acesso ao aço. Outras sofrem ataques localizados através de poros, fissuras, danos nas arestas ou diferenças galvânicas entre fases. Os ensaios de névoa salina, de imersão, eletroquímicos e de tribocorrosão medem processos de falha diferentes; nenhum deve ser substituído por um valor de dureza.
Para efeitos de especificação, o registo relevante inclui o tipo de aço e o tratamento térmico prévio, a variante do processo, a temperatura e o tempo de tratamento, a fase ou espessura da camada de compostos, a porosidade e a continuidade, a profundidade da zona de difusão, o perfil de dureza, a rugosidade e a operação de acabamento. Essa informação distingue uma camada de nitrocarbonetação ferrítica controlada da afirmação vaga de que uma peça foi simplesmente “endurecida superficialmente”.
Outros métodos de endurecimento superficial: cianetação, boretação e cromização
A definição da ASM International é deliberadamente abrangente: o endurecimento superficial é o tratamento de um material ferroso de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. Esta definição inclui mais do que a cementação. O U.S. National Bureau of Standards classifica igualmente os tratamentos superficiais de acordo com as espécies adicionadas ao aço: carbono, azoto ou ambos. A boretação e a cromização alargam o mesmo princípio ao boro e ao crómio, enquanto a cianetação introduz carbono e azoto a partir de um meio que contém cianetos.
Estes tratamentos não devem ser avaliados apenas pela dureza superficial. O elemento em difusão, o composto de reação, a temperatura do processo, a trajetória de transformação, a espessura da camada, a adesão, as tensões residuais e o estado do núcleo determinam, em conjunto, se um componente tratado terá um bom desempenho em desgaste por deslizamento, desgaste abrasivo, fadiga, atrito ou tribocorrosão. A revisão Tribology and Tribocorrosion of Case-Hardened Steels identifica a boretação, a cromização, a cementação, a nitruração, a nitrocarbonetação e a carbonitruração como tratamentos relacionados, mas estes não produzem superfícies intercambiáveis.
Cianetação no contexto histórico e técnico
A cianetação é um tratamento termoquímico no qual o carbono e o azoto entram na superfície do aço a partir de um banho de sais de cianeto fundidos, historicamente baseado muitas vezes em cianeto de sódio ou cianeto de potássio, com constituintes de carbonato e cloreto. O banho fornece ambos os elementos intersticiais enquanto a peça é mantida na gama austenítica. Após a remoção do banho, o componente é normalmente temperado, pelo que a austenite enriquecida se transforma em grande parte em martensite. Metalurgicamente, a camada resultante é, portanto, mais próxima de uma camada carbonitrurada fina do que de uma camada nitrurada formada abaixo da temperatura crítica.
A sua importância histórica resulta da combinação entre uma transferência rápida e um enriquecimento superficial relativamente pouco profundo. Pequenas engrenagens, cavilhas, casquilhos e outras peças de aço de baixo carbono podiam receber uma camada martensítica dura sem o longo ciclo de forno associado a uma cementação mais profunda. O tratamento ilustra também por que razão “endurecimento superficial” não pode ser utilizado como sinónimo de cementação: a cianetação fornece azoto além de carbono, e o azoto altera a estabilidade da austenite, a temperabilidade, o comportamento da austenite retida e a resposta à têmpera.
O processo apresenta limitações significativas. Um banho de cianeto é quimicamente perigoso, requer práticas operacionais controladas e exige um controlo rigoroso da composição e da temperatura do banho. Estes requisitos de manuseamento fazem parte da especificação do processo e não são pormenores acessórios. A cianetação também é pouco adequada para componentes que necessitem de uma camada muito profunda, uma vez que a sua principal vantagem prática é a formação rápida de uma camada enriquecida relativamente pouco profunda. A têmpera pode provocar deformações e padrões de tensões residuais de tração ou de compressão que dependem da geometria, da composição do aço, da agitação e do revenido.
A verificação deve determinar mais do que um valor elevado de dureza na superfície exterior. Uma secção transversal polida pode revelar a transição entre a camada martensítica e o núcleo com menor teor de carbono, enquanto um perfil de microdureza identifica a profundidade efetiva endurecida. A ISO 18203:2026 fornece um enquadramento para a medição de camadas endurecidas superficialmente produzidas por métodos termoquímicos, incluindo cementação, carbonitruração e nitruração; o material cianetado requer a mesma separação entre o perfil de dureza medido e qualquer camada estimada visualmente. A ISO 2639:2002 é especificamente dirigida à profundidade da camada cementada e endurecida, pelo que a sua aplicabilidade não deve ser automaticamente presumida para todas as estruturas cianetadas. A condição de dureza indicada é inferior a 450 HV 1 a três vezes a profundidade da camada.
Boretação e camadas de boretos duros
A boretação, também designada boronização, introduz boro na superfície do aço para formar boretos de ferro, em vez de simplesmente enriquecer a ferrite ou a austenite com um soluto intersticial. As vias de processamento comuns incluem a boretação em caixa, os tratamentos com pasta ou pó, os sais fundidos e os métodos gasosos ou assistidos por plasma. A via selecionada controla a atividade do boro, a temperatura, o tempo, a limpeza da superfície e a forma da frente de reação.
| Método | Principais espécies ou fases superficiais | Principal distinção estrutural |
|---|---|---|
| Cianetação | Camada martensítica enriquecida em carbono e azoto | Processo em banho de sais, normalmente seguido de têmpera |
| Boretação | FeB e Fe₂B | Camada de reação de boretos duros |
| Cromização | Solução sólida rica em crómio ou compostos ricos em crómio | Camada de difusão ou de reação de crómio |
Nos aços de carbono simples e de baixa liga, as principais fases são geralmente Fe₂B e, sob maior atividade do boro ou com uma exposição mais prolongada, uma camada exterior de FeB sobre Fe₂B. A sua morfologia é frequentemente semelhante a dentes, com filamentos de boretos que penetram no substrato. Esta geometria pode melhorar o interbloqueio mecânico, mas também torna a caracterização da camada mais dependente do local da secção e da preparação. A Fe₂B é geralmente menos frágil do que a FeB; uma camada de FeB excessiva ou contínua pode reduzir a tolerância ao impacto, à flexão e à incompatibilidade térmica. Uma superfície boretada não é, portanto, simplesmente uma versão mais dura de uma superfície cementada.
A camada de boretos é uma zona de reação intermetálica, de natureza semelhante à cerâmica, aderente a um substrato metálico. A adesão depende da composição do substrato, do equilíbrio entre fases de boretos, da porosidade, da forma da interface e do controlo do processo. O crómio, o níquel, o molibdénio e o carbono podem alterar o crescimento dos boretos e a constituição das fases, pelo que o mesmo tratamento nominal não é transferível a todos os tipos de aço. Uma elevada dureza superficial pode favorecer a resistência ao desgaste abrasivo, mas a fratura ou a delaminação podem tornar-se dominantes se a camada for demasiado espessa, demasiado frágil, estiver mal suportada ou for sujeita a cargas de impacto.
As tensões residuais resultam tanto da expansão química durante a absorção de boro como do ciclo térmico. Estas interagem com danos de retificação, a resistência do núcleo e as cargas de serviço. Consequentemente, um perfil de dureza em secção transversal deve ser acompanhado por uma análise metalográfica que identifique FeB, Fe₂B, poros, fissuras e a transição para o substrato afetado pela difusão. A difração de raios X pode ajudar a identificar as fases e as tensões residuais, enquanto os ensaios de desgaste devem reproduzir o contracorpo e a carga; o desempenho dos boretos não pode ser inferido apenas a partir da dureza.
Cromização e superfícies enriquecidas com elementos
A cromização introduz crómio na superfície através de um processo de difusão a alta temperatura. São possíveis métodos de cementação em caixa, sais fundidos, fase gasosa e assistência por plasma, embora a química da reação e o equipamento sejam diferentes. O crómio pode permanecer sob a forma de uma solução sólida enriquecida em crómio, reagir com o carbono para formar carbonetos ricos em crómio ou produzir uma camada mista de difusão e reação. O resultado depende fortemente do teor de carbono, dos elementos de liga, da temperatura, do tempo e do potencial químico do crómio.
Esta distinção separa a cromização da cromagem. A cromização é um tratamento termoquímico de difusão: a composição da superfície altera-se abaixo da interface original, em vez de se receber apenas uma película depositada. Num aço que contenha carbono, podem formar-se carbonetos ricos em crómio junto à superfície; noutras composições, pode predominar o enriquecimento em crómio e a difusão para a ferrite ou a austenite. A constituição das fases afeta a dureza, a tenacidade, o atrito, o comportamento à oxidação e a resposta à corrosão.
A cromização pode ser atrativa quando um componente necessita de uma superfície enriquecida em crómio com resistência a determinados tipos de desgaste, à oxidação ou a ambientes corrosivos, mas não constitui um substituto universal da nitruração ou da cementação. A exposição a alta temperatura pode alterar a microestrutura do núcleo, provocar crescimento de grão, modificar as dimensões ou gerar tensões residuais durante o arrefecimento. As camadas ricas em carbonetos também podem ser frágeis, e a adesão depende de um perfil de composição gradual e de um substrato íntegro, e não apenas do teor de crómio.
A verificação deve, por isso, combinar a medição metalográfica da zona de difusão ou de reação com uma análise sensível à composição, como a espectroscopia de raios X por dispersão de energia, a análise por descarga luminescente ou outro método qualificado. Os perfis de dureza mostram a resposta mecânica, mas não conseguem identificar carbonetos de crómio nem distingui-los de uma solução sólida rica em crómio. A ISO 18203:2026 é útil para a lógica geral de medição aplicada a camadas endurecidas termoquimicamente, enquanto o relatório deve indicar a definição escolhida para a espessura da camada cromizada e as evidências de fases que a sustentam. Nos três tratamentos, a pergunta correta não é “qual é a dureza da superfície?”. É saber que espécies entraram, que fases se formaram, como a camada é suportada e se essa estrutura corresponde ao modo de falha efetivo do componente.
Endurecimento térmico localizado: chama, indução, feixe de eletrões e laser
A ISO 18203:2026 coloca o endurecimento por chama, o endurecimento por indução, o endurecimento por feixe de eletrões e o endurecimento por laser lado a lado com a cementação, a carbonitretação e a nitruração enquanto métodos para produzir camadas endurecidas superficialmente. Essa classificação é importante. O endurecimento superficial não consiste num único ciclo térmico e não é sinónimo de cementação. A ASM International define-o como o tratamento de um material ferroso de modo a que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. Um método térmico localizado normalmente não altera nem o teor de carbono nem a composição da liga à superfície. Em vez disso, aquece rapidamente o aço existente até à gama austenítica e, em seguida, transforma essa austenite em martensite por autorrefreamento ou por uma têmpera aplicada.
O resultado depende fortemente do material de partida. Um aço de médio teor de carbono, como o AISI 1045, pode formar uma superfície martensítica dura, mas a profundidade de endurecimento é limitada pelo seu teor de carbono e pela sua temperabilidade. Um aço de crómio-molibdénio, como o AISI 4140 ou o EN 42CrMo4, pode endurecer a uma maior distância da superfície aquecida, porque os elementos de liga retardam a formação de perlite e bainite durante o arrefecimento. Por conseguinte, um processo térmico não pode proporcionar a mesma profundidade de camada endurecida em todos os aços simplesmente aumentando a potência ou o tempo de exposição. Se o interior arrefecer demasiado lentamente, a parte inferior da zona aquecida pode conter bainite, perlite ou martensite revenida, em vez de martensite completamente endurecida.

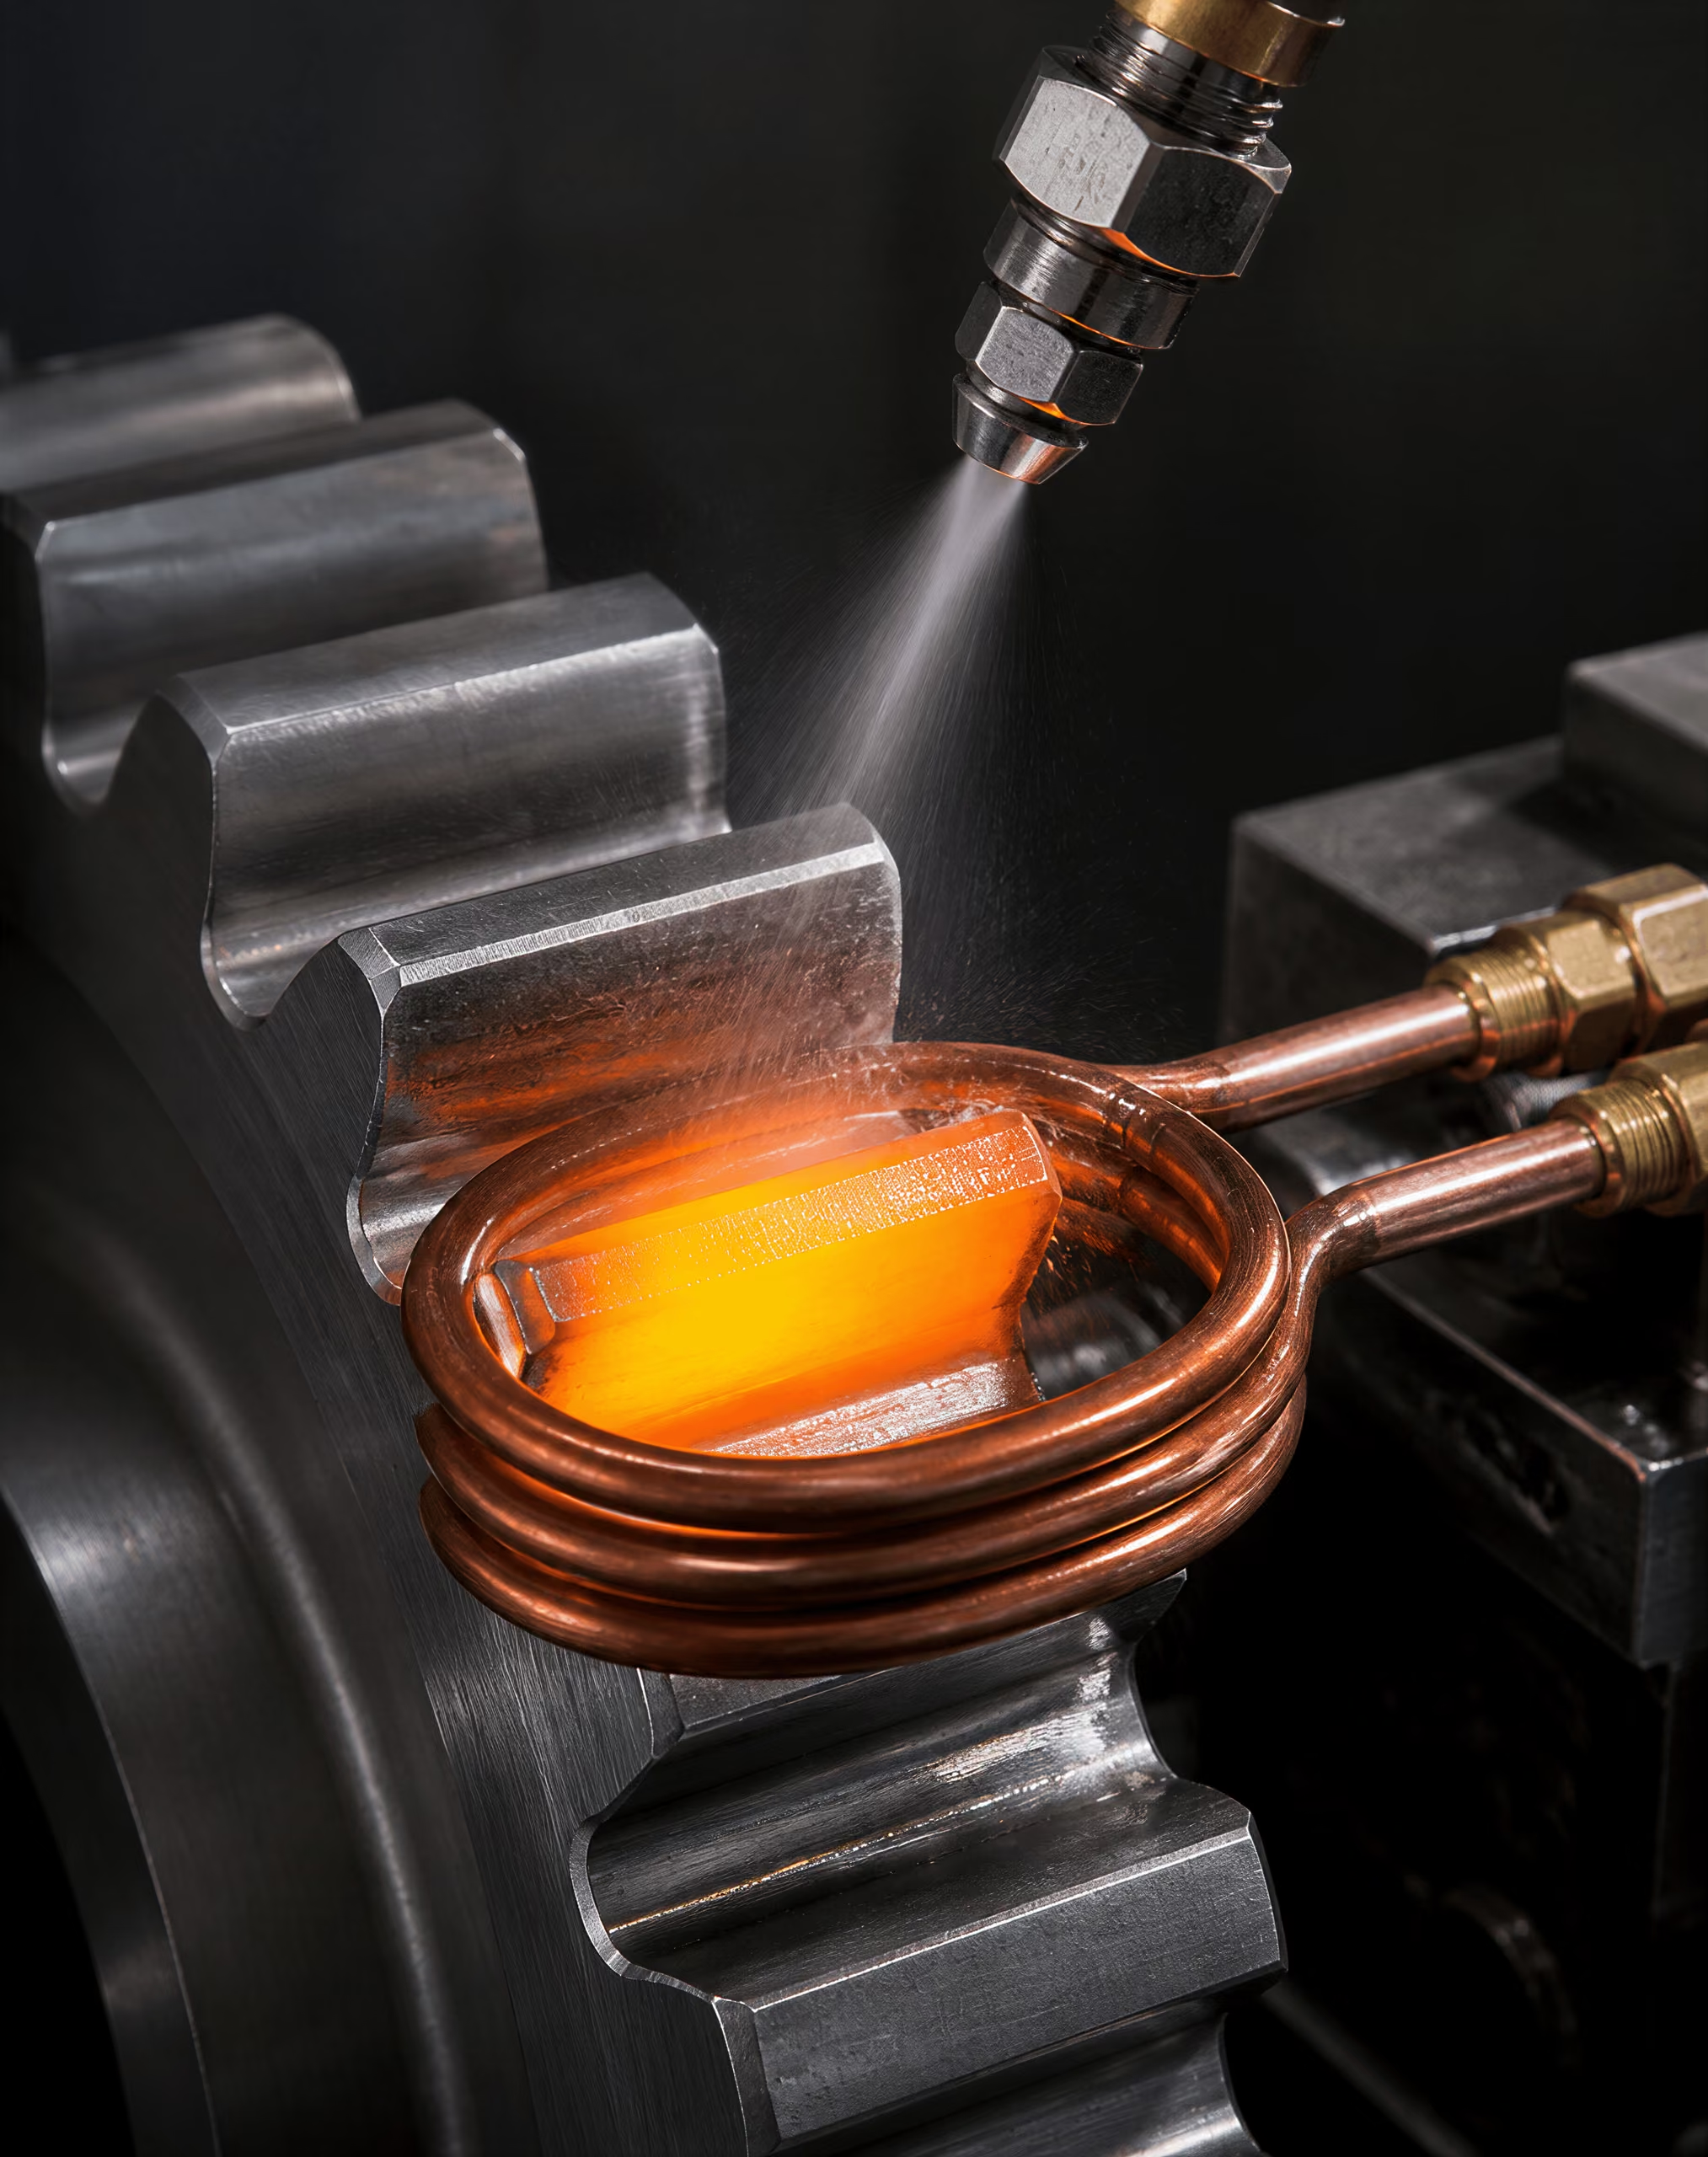
Austenitização superficial e autorrefreamento
O endurecimento por chama, por indução, por feixe de eletrões e por laser começa com uma operação localizada de austenitização. A superfície é elevada acima da temperatura crítica relevante, normalmente acima de Ac3 no caso de um aço hipoeutectoide, enquanto a massa do material permanece abaixo dessa temperatura. A camada aquecida arrefece então através das gamas de início e de fim da formação de martensite. Em muitas aplicações, o núcleo frio extrai calor com rapidez suficiente para proporcionar autorrefreamento. Também pode ser pulverizada água, uma solução de polímero, óleo ou gás para aumentar e controlar a velocidade de arrefecimento.
O autorrefreamento não garante automaticamente uma dureza uniforme. Um veio de grandes dimensões tem uma capacidade de dissipação de calor superior à de uma flange fina; um canto vivo perde calor em várias direções; e uma operação de maquinagem anterior pode alterar o estado da superfície e o fluxo térmico. A superfície pode tornar-se martensítica, enquanto a zona de transição contém estruturas mistas. Uma temperatura ou um tempo de permanência excessivos durante a austenitização podem provocar o crescimento dos grãos de austenite, dissolver carbonetos úteis, aumentar a austenite retida e ampliar a região afetada termicamente. Um aquecimento insuficiente pode deixar ferrite não dissolvida ou produzir um padrão de dureza que segue o campo de aquecimento em vez da geometria pretendida.
O ciclo térmico também cria tensões residuais. A martensite ocupa um volume superior ao da austenite-mãe, enquanto a superfície e o núcleo arrefecem e se transformam em momentos diferentes. Uma tensão residual de compressão à superfície pode melhorar a resistência à iniciação de fissuras e à fadiga de contacto, mas uma tensão de tração ou um gradiente de tensões acentuado pode favorecer a deformação e a fissuração. O sinal e a magnitude não podem ser inferidos apenas a partir da dureza. A geometria, o grau de restrição, a severidade da têmpera, a composição da liga e o revenido contribuem todos para o resultado.
O endurecimento por chama utiliza uma chama oxicombustível deslocada sobre o componente, seguida de autorrefreamento ou de uma pulverização separada. É adequado para superfícies de grandes dimensões e padrões de produção passíveis de reparação, mas a posição da chama, o caudal de gás, a velocidade de deslocação e o controlo pelo operador ou pela máquina afetam a repetibilidade. O aquecimento por indução utiliza um campo eletromagnético alternado gerado por uma bobina. A frequência e a potência determinam a distribuição do aquecimento elétrico, enquanto a forma da bobina determina se é aquecido um veio, um dente, uma pista ou uma face selecionada. A indução pode, por conseguinte, produzir padrões repetidos com ciclos curtos e uma exposição global limitada ao forno.
Endurecimento por indução em comparação com cementação e nitruração
O endurecimento por indução preserva a composição original da superfície do aço. Um aço com 0,40 por cento de carbono mantém aproximadamente esse teor de carbono à superfície; apenas a sua fase e a sua dureza se alteram. A cementação produz um efeito diferente: o carbono difunde-se para um aço com menor teor de carbono, criando uma superfície com elevado teor de carbono sobre um interior com baixo teor de carbono. Após a austenitização e a têmpera, esse gradiente permite obter uma camada endurecida martensítica com um núcleo mais tenaz e com menor teor de carbono. A camada cementada pode ser substancialmente mais profunda do que uma camada típica obtida por indução, embora a profundidade exata dependa da temperatura, do tempo, da atmosfera, do tipo de aço e da têmpera.
A carbonitretação adiciona carbono e azoto à austenite e produz normalmente uma camada endurecida martensítica. A nitrocarbonetação não é simplesmente um ciclo de carbonitretação mais curto: o carbono e o azoto difundem-se na ferrite abaixo da temperatura crítica, formando normalmente uma camada de compostos de ferro-carbono-azoto sobre uma zona de difusão enriquecida em azoto. A nitruração também opera abaixo da gama de transformação e forma nitretos de elementos de liga em aços adequados. Estes métodos termoquímicos alteram a composição; o endurecimento por indução, de modo geral, não.
Essa distinção determina a seleção do material. A indução requer carbono suficiente para atingir a dureza martensítica pretendida e temperabilidade suficiente para a profundidade especificada. A cementação pode utilizar um aço de núcleo com baixo teor de carbono, como um aço próprio para cementação, porque o carbono é fornecido à superfície. A nitruração depende especialmente de elementos formadores de nitretos, como o alumínio, o crómio, o molibdénio ou o vanádio, e não requer o mesmo ciclo de têmpera a partir da austenite. Um aço de baixa liga que responda fracamente à indução pode ainda receber uma camada nitrurada útil, enquanto uma composição que não forme nitretos pode não produzir a resposta de nitruração pretendida.
A indução oferece, em geral, um melhor controlo posicional e uma menor deformação global do que um ciclo longo de cementação, uma vez que apenas regiões selecionadas são aquecidas e o componente permanece menos tempo a temperatura elevada. Não é, contudo, isenta de deformação. Um acoplamento desigual com a bobina, uma espessura de secção assimétrica, um atraso na têmpera e as tensões de transformação podem curvar veios ou alterar a geometria dos dentes. A cementação produz gradientes de composição e de transformação mais amplos e pode causar crescimento dimensional, austenite retida e deformação de têmpera, mas pode proporcionar camadas endurecidas profundas capazes de suportar cargas. A nitruração e a nitrocarbonetação ferrítica evitam a austenitização e a têmpera da massa do material, pelo que a alteração dimensional é frequentemente menor; contudo, a sua camada de compostos e a zona de difusão devem ser controladas em função do ambiente de desgaste, de atrito ou de tribocorrosão pretendido.
Camadas endurecidas por feixe e por laser
O endurecimento por feixe de eletrões e por laser concentra a energia com uma precisão ainda maior do que a chama ou a indução convencional. Um feixe de eletrões transfere energia no vácuo e pode criar pistas estreitas de austenitização, posicionadas com elevada precisão. O endurecimento por laser utiliza um feixe ótico absorvido, frequentemente deslocado sobre uma superfície com a potência, o tamanho do ponto e a velocidade de deslocação ajustados para manter um perfil térmico controlado. Ambos os métodos podem seguir trajetórias complexas, tratar dentes ou pistas de deslizamento selecionados e deixar o material adjacente próximo do seu estado original. As suas camadas são normalmente pouco profundas em comparação com uma camada cementada profunda, embora o tamanho do feixe, a densidade de energia, a velocidade de varrimento, o tipo de aço e a extração de calor determinem a profundidade real.
O processamento por feixe pode produzir gradientes térmicos acentuados. Um arrefecimento rápido pode criar martensite fina e uma zona de transição estreita, com poucas oportunidades para o crescimento dos grãos quando o ciclo é devidamente controlado. Pode também criar tensões residuais locais de tração, fusão superficial, aquecimento insuficiente ou bandas sobrepostas amolecidas se a energia introduzida não for adequadamente ajustada ao material. O endurecimento por laser procura normalmente manter-se abaixo do ponto de fusão; a fusão superficial ou a formação de ligas à superfície por laser são operações diferentes e não devem ser apresentadas como endurecimento convencional por laser. O processamento por feixe de eletrões exige igualmente o controlo do vácuo, do foco do feixe, da velocidade de deslocação e da geometria da peça.
A verificação deve medir mais do que um único valor de dureza superficial. A ISO 18203:2026 aborda a espessura das camadas endurecidas superficialmente produzidas por estes métodos térmicos, bem como por cementação, carbonitretação e nitruração. Um perfil de dureza desde a superfície em direção ao núcleo pode localizar a transição, enquanto a análise metalográfica pode distinguir martensite de ferrite, bainite, austenite retida, camadas de compostos, carbonetos e nitretos. A ISO 2639:2002 aplica-se especificamente à determinação e verificação da profundidade da camada cementada e endurecida e utiliza como condição uma dureza inferior a 450 HV 1 a três vezes a profundidade da camada. Esse critério não deve ser transferido sem análise para todos os perfis obtidos por laser ou por indução. O método de dureza especificado, a carga, a orientação da secção, a geometria do padrão, as tensões residuais, a deformação e as condições funcionais de contacto devem todos corresponder ao tratamento que está a ser avaliado.
Seleção do Aço e Relação entre a Camada Endurecida e o Núcleo
O endurecimento superficial é o tratamento de um material ferroso de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo, conforme definido pela ASM International. Essa definição descreve uma diferença de propriedades, não um ciclo de forno específico nem uma determinada família de ligas. A seleção do aço determina que diferença pode ser produzida, até que profundidade se estende e se o núcleo permanece tenaz depois do endurecimento da superfície.
A condição inicial é tão importante como a qualidade nominal. A redução de forjamento, a direção de laminagem, o recozimento, a normalização, a têmpera e o revenido anteriores, o tamanho de grão, a segregação e a sobremedida de maquinagem afetam todos a resposta. Um ciclo de cementação aplicado a um esboço normalizado de grão fino não produz exatamente a mesma distorção nem a mesma estrutura do núcleo que o mesmo ciclo aplicado a um componente de grão grosseiro e fortemente encruado a frio. Por conseguinte, as especificações do tratamento devem incluir conjuntamente a designação da qualidade, a dimensão da secção, o processamento anterior, a profundidade de camada pretendida, a dureza ou resistência do núcleo e a distorção admissível.
Aços de baixo carbono para camadas cementadas
A cementação é adequada para aços com carbono suficiente para desenvolver um interior martensítico útil após a têmpera, mas não em quantidade tão elevada que todo o componente se torne excessivamente duro ou frágil. O processo introduz carbono na superfície austenítica a temperatura elevada, criando uma camada de elevado teor de carbono sobre um interior com menor teor de carbono. Após a cementação, o componente é endurecido por austenitização e têmpera, frequentemente seguida de revenido a baixa temperatura. A superfície pode então conter martensite de elevado teor de carbono, austenite retida e carbonetos, enquanto o núcleo desenvolve uma estrutura martensítica, bainítica ou mista de menor teor de carbono, de acordo com a sua temperabilidade e a dimensão da secção.
Entre os aços de cementação comuns incluem-se SAE 1020, SAE 8620, SAE 4320, AISI 9310, EN 10084 16MnCr5 e EN 10084 20MnCr5. Estas designações não significam que todas as qualidades indicadas produzam a mesma camada cementada. A SAE 1020 tem um teor de elementos de liga relativamente baixo e uma temperabilidade limitada do núcleo, pelo que uma secção espessa pode conservar ferrite e perlite, ou bainite, sob a camada após a têmpera. As SAE 8620 e 4320 contêm crómio, níquel e molibdénio em combinações que aumentam a temperabilidade e permitem obter um núcleo mais resistente em secções maiores. A AISI 9310, com níquel, crómio e molibdénio, é utilizada quando são necessárias uma camada profunda e uma elevada resistência do núcleo, mas continua a exigir o controlo da austenitização, da têmpera e do revenido.
O potencial de carbono e a temperatura de cementação devem ser selecionados tendo em conta o teor de elementos de liga do aço e o teor de carbono superficial necessário. Um teor excessivo de carbono à superfície pode favorecer redes de carbonetos, uma quantidade excessiva de austenite retida e instabilidade dimensional, em vez de proporcionar uma superfície de trabalho melhor. O gradiente de carbono também é importante: uma transição abrupta pode concentrar tensões, enquanto uma camada adequadamente graduada transfere a carga para o núcleo de forma mais gradual. A profundidade efetiva da camada não pode ser inferida apenas a partir da dureza superficial.
Os componentes cementados são frequentemente especificados tanto pela profundidade efetiva da camada como pelas propriedades do núcleo. A ISO 2639:2002 aborda a determinação e a verificação da profundidade da camada cementada e endurecida, utilizando um critério de dureza inferior a 450 HV 1 a três vezes a profundidade da camada para definir a aplicabilidade. Assim, um perfil de dureza desde a superfície em direção ao centro é mais informativo do que uma única leitura Rockwell ou Vickers à superfície. Também pode ser necessário um exame metalográfico para identificar oxidação, precipitação de carbonetos, austenite retida, descarbonetação e uma zona de transição desfavorável.
Efeitos dos elementos de liga na nitruração e no endurecimento por indução
A nitruração e a nitrocarbonetação ferrítica não exigem a mesma composição química do aço nem o mesmo ciclo de fases que a cementação. Durante a nitruração, o azoto difunde-se na ferrite abaixo da temperatura crítica, enquanto, durante a nitrocarbonetação ferrítica, o carbono e o azoto se difundem na ferrite. A superfície resultante pode conter uma camada de compostos constituída por nitretos de ferro, normalmente descrita através de fases como ε-Fe₂–₃N e γ′-Fe₄N, sobre uma zona de difusão que contém nitretos de elementos de liga. O núcleo não se transforma em martensite de elevado teor de carbono devido ao tratamento. A sua condição pré-existente deve já proporcionar a resistência e a tenacidade necessárias.
O alumínio, o crómio, o molibdénio e o vanádio são elementos importantes formadores de nitretos. Produzem nitretos de elementos de liga finos e dispersos, que elevam a dureza da zona de difusão e melhoram a resistência à deformação plástica. Aços como EN 10085 31CrMoV9 e EN 10085 34CrAlNi7-10 estão associados a aplicações de nitruração porque o crómio, o molibdénio, o vanádio e, no segundo caso, o alumínio favorecem a formação de nitretos. Os aços-carbono não ligados podem absorver azoto, mas, em geral, não desenvolvem a mesma resposta estável de reforço por nitretos de elementos de liga. Uma ênfase excessiva na dureza superficial também pode ocultar o papel da camada de compostos na fricção, no desgaste, na corrosão e na gripagem; a sua espessura e o equilíbrio de fases devem ser adequados ao contacto.
A nitruração é normalmente realizada em aço temperado e revenido. A temperatura de revenido deve exceder a temperatura de nitruração prevista, caso contrário o núcleo poderá amolecer durante o tratamento. Este requisito ilustra por que razão uma qualidade de aço não pode ser selecionada independentemente da sequência do processo. Um aço que tenha a resistência à tração correta antes da nitruração pode perder parte dessa resistência se a sua condição de revenido for inadequada.
O endurecimento por indução é novamente diferente. Não acrescenta quantidades significativas de carbono ou azoto; em vez disso, o aquecimento eletromagnético localizado forma austenite na composição superficial existente, seguido de auto-têmpera ou de têmpera externa para produzir martensite. A ISO 18203:2026 abrange camadas endurecidas superficialmente produzidas por endurecimento à chama, por indução, por feixe de eletrões e por laser, bem como camadas resultantes de cementação, carbonitruração e nitruração. No endurecimento por indução, o teor de carbono, a distribuição prévia de perlite ou ferrite, o tamanho de grão, as propriedades elétricas, a frequência, a densidade de potência, a velocidade de varrimento e o atraso da têmpera influenciam todos o perfil endurecido.
A AISI 1045 é geralmente capaz de produzir uma camada endurecida por indução útil em secções adequadas, enquanto a AISI 4140 proporciona uma maior temperabilidade do núcleo devido ao crómio e ao molibdénio. O mesmo ciclo de aquecimento não pode ser transferido entre essas qualidades sem verificar a profundidade austenitizada, a severidade da têmpera e a sensibilidade à fissuração. Uma superfície que atinja dureza martensítica pode ainda falhar se a transição for demasiado abrupta ou se o núcleo não tratado não tiver resistência suficiente.
Temperabilidade, tenacidade e dimensão da secção do núcleo
Temperabilidade Capacidade de um aço desenvolver martensite até uma determinada profundidade durante o arrefecimento; é distinta da dureza da martensite formada.
A temperabilidade é a capacidade de formar martensite ao longo de uma determinada secção durante a têmpera; não é o mesmo que dureza. O carbono controla em grande medida a dureza da martensite, enquanto os elementos de liga, como o manganês, o crómio, o níquel e o molibdénio, geralmente retardam as transformações perlítica e bainítica e aumentam a temperabilidade. A resposta ao ensaio Jominy de têmpera na extremidade e uma curva de arrefecimento calculada ou medida podem ajudar a relacionar a qualidade do aço e a dimensão da secção com a estrutura resultante do núcleo.
Uma engrenagem fina fabricada em SAE 8620 pode desenvolver um núcleo predominantemente martensítico, enquanto um veio espesso fabricado com a mesma corrida de aço pode conter bainite ou ferrite de menor dureza junto ao centro. Essa diferença afeta a resistência à fadiga, a resposta ao impacto, a variação dimensional e o suporte proporcionado à camada durante o contacto por rolamento ou deslizamento. Uma camada muito dura sobre um núcleo fraco pode colapsar, fissurar ou permitir fadiga subsuperficial, mesmo quando o certificado de dureza superficial parece satisfatório.
A tenacidade também impõe limites. O aumento do teor de carbono e de elementos de liga pode elevar a dureza do núcleo, mas reduzir a tolerância a entalhes, danos de retificação e tensões de têmpera. O níquel favorece frequentemente a tenacidade, enquanto uma formação excessiva de carbonetos ou grãos de austenite grosseiros pode prejudicá-la. O compromisso necessário depende do modo de carga: um dente de engrenagem cementado, um munhão de cambota nitrurado e um componente ferroviário endurecido por indução não impõem as mesmas exigências.
A dimensão da secção controla a velocidade de arrefecimento e, por conseguinte, a transformação do núcleo. A severidade da têmpera, a orientação da peça, a seleção do óleo ou do polímero, a agitação e a têmpera interrompida ou sob prensa afetam a distorção e as tensões residuais. A maquinagem prévia e a geometria local também são relevantes; ressaltos vivos, rasgos de chaveta e dentes finos aquecem e arrefecem de modo diferente de cubos ou veios. Para peças sensíveis à distorção, pode selecionar-se um aço de menor temperabilidade com um tratamento menos profundo, ou associar uma qualidade de maior temperabilidade a uma têmpera menos severa, mas nenhuma destas opções é segura sem ensaios.
A verificação deve relacionar a camada especificada com a função real do componente. Podem ser necessários perfis de dureza, dureza do núcleo, metalografia, medição da austenite retida, inspeção dimensional e ensaios de deteção de fissuras. A ISO 18203:2026 fornece um enquadramento para a medição da espessura de camadas endurecidas superficialmente por métodos térmicos e termoquímicos; a ISO 2639:2002 é especificamente relevante para a profundidade de camadas cementadas e endurecidas. O princípio fundamental é simples: a profundidade da camada, a estrutura da camada, as tensões residuais e a condição do núcleo constituem um único problema de conceção. Uma camada dura não pode compensar um núcleo inadequado.
Profundidade da Camada, Perfis de Dureza e Verificação segundo a ISO
Um valor de dureza superficial não é uma medição da profundidade da camada. O endurecimento superficial é definido pela ASM International como o tratamento de um material ferroso de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. Essa definição coloca o gradiente de dureza no centro da questão: o importante não é apenas saber quão dura é a superfície, mas também como a dureza varia com a distância à superfície e onde termina a camada endurecida.
A resposta depende do tratamento. A cementação adiciona carbono a um interior com teor de carbono relativamente baixo, sendo normalmente seguida de austenitização e têmpera, de modo que a superfície enriquecida se transforme principalmente em martensite. A carbonitretação adiciona carbono e azoto à austenite e também produz normalmente uma camada martensítica. A nitruração e a nitrocarburação ferrítica realizam-se abaixo da temperatura crítica de transformação, permitindo que o azoto, ou o azoto e o carbono, se difundam na ferrite. As suas zonas de difusão, camadas de compostos, precipitados e gradientes de dureza não podem ser interpretados como se fossem martensite cementada.
A têmpera por chama, indução, feixe de eletrões ou laser não implica qualquer alteração necessária da composição química da superfície. Estes processos aquecem localmente uma composição já existente e dependem da formação de austenite, seguida de auto-têmpera ou de têmpera aplicada. A camada martensítica resultante pode apresentar uma transição nítida para o núcleo, enquanto uma camada cementada apresenta normalmente um gradiente dependente do teor de carbono e pode incluir austenite retida, carbonetos ou outros produtos de transformação. A boridação e a cromização produzem ainda outro tipo de camada superficial, frequentemente dominada por zonas de reação duras contendo boretos ou crometos, em vez de uma camada martensítica convencional enriquecida em carbono.
Consequentemente, a “profundidade da camada endurecida” deve estar associada a uma definição, carga de medição, orientação e critério de aceitação especificados. Uma profundidade de processo registada numa especificação de forno ou de indução não constitui prova da profundidade medida no componente acabado.
ISO 18203:2026 e a espessura da camada superficial endurecida
| Norma | Aplicação principal descrita | Limitação importante |
|---|---|---|
| ISO 18203:2026 | Espessura das camadas resultantes do endurecimento superficial térmico e termoquímico | O critério indicado deve corresponder ao tratamento e à definição da camada |
| ISO 2639:2002 | Profundidade da camada cementada e endurecida | Não é automaticamente aplicável a camadas nitretadas, nitrocarbonetadas, boretadas ou endurecidas por laser |
A ISO 18203:2026 fornece um enquadramento abrangente para determinar a espessura das camadas superficiais endurecidas produzidas por métodos térmicos e termoquímicos. O seu âmbito declarado inclui a têmpera por chama, indução, feixe de eletrões e laser, juntamente com a carbonitretação, a cementação e a nitruração. Este âmbito é importante porque rejeita a suposição comum de que o endurecimento superficial significa apenas cementação.
Nos tratamentos térmicos localizados, a camada endurecida é criada por um ciclo de temperatura e por uma transformação de fase. A medição é normalmente efetuada através de um perfil de dureza desde a superfície até ao material não afetado. A profundidade é então determinada com base na transição de dureza ou noutra fronteira especificada no procedimento aplicável. Nos tratamentos termoquímicos, a camada medida pode ser definida pela dureza, pela metalografia, pela composição química ou por uma combinação destes elementos, consoante o processo e o objetivo da inspeção.
A ISO 18203:2026 deve, por isso, ser entendida como um enquadramento de medição, e não como uma afirmação de que um único critério numérico se aplica de forma idêntica a todos os aços e tratamentos. Uma camada nitrurada pode conter uma fina camada de compostos sobre uma zona de difusão. A camada de compostos pode ser mais dura do que a zona de difusão subjacente, mas não é automaticamente equivalente à profundidade nitrurada total. Na nitrocarburação ferrítica, a camada branca e a zona de difusão podem ter de ser comunicadas separadamente. Uma camada cementada e temperada pode, pelo contrário, ser avaliada através de um perfil de dureza gradual, que se estende desde uma dureza superficial elevada em direção ao núcleo.
O exame metalográfico pode localizar fronteiras visíveis, como a interface entre uma camada de compostos e a zona de difusão, uma fronteira de transformação ou uma alteração na resposta ao ataque químico. Uma fronteira definida pela dureza é diferente. Trata-se de uma localização calculada a partir de um perfil de indentações e de uma dureza-limite especificada. As duas fronteiras podem não coincidir. Uma transição visível pode ser quimicamente ou estruturalmente significativa e, contudo, produzir pouca alteração da dureza; inversamente, a diminuição da dureza pode prolongar-se para além de uma fronteira que parece distinta numa secção transversal atacada.
A distinção é particularmente importante após a têmpera por indução, chama, feixe de eletrões ou laser. A fronteira metalográfica entre a martensite e o núcleo original pode ser irregular devido aos gradientes de temperatura, à microestrutura inicial e às condições de têmpera. Um perfil de dureza pode situar a transição funcional a uma distância diferente. A direção da medição também é importante: um componente com espessura variável, curvatura ou zonas aquecidas sobrepostas pode não apresentar uma espessura constante da camada endurecida.
A ISO 18203:2026 apoia, assim, uma comunicação dos resultados que identifique o método utilizado, a localização do perfil ou da secção, a escala de dureza e a carga, bem como a definição utilizada para a espessura. “Profundidade da camada endurecida: 1,2 mm” é uma indicação incompleta, a menos que o relatório especifique se se trata de uma profundidade definida pela dureza, de uma profundidade metalográfica, da espessura total da camada ou de um objetivo especificado para o processo.
ISO 2639:2002 e a profundidade da camada cementada
A ISO 2639:2002 é específica para a determinação e verificação da profundidade de camadas cementadas e endurecidas. Não é um método universal para camadas nitruradas, nitrocarburadas, boradas ou endurecidas por laser. A sua abordagem familiar da profundidade efetiva da camada baseia-se num perfil de dureza, sendo a profundidade efetiva normalmente determinada até ao ponto em que a dureza desce para 550 HV 1. Deve também ser indicada a condição de aplicabilidade da norma: a dureza é inferior a 450 HV 1 a três vezes a profundidade da camada.
HV 1 Medição da dureza Vickers realizada com uma força de ensaio nominal de 1 kgf, aproximadamente 9.807 N.
Esta condição impede que o método seja aplicado sem qualificação quando o núcleo permanece demasiado duro ou quando o perfil de dureza não proporciona a separação esperada entre a camada e o núcleo. A notação HV 1 identifica uma dureza Vickers medida com uma força de ensaio de 1 kgf, aproximadamente 9,807 N. A carga não é um pormenor meramente decorativo. A alteração da força modifica o tamanho da indentação, a sensibilidade às fases locais e, por vezes, o valor comunicado, sobretudo junto de uma superfície, de um carboneto, de um poro ou de uma fronteira microestrutural nítida.
A ISO 2639:2002 é adequada ao aço cementado porque a cementação produz normalmente um gradiente de dureza associado à concentração de carbono e à subsequente transformação durante a têmpera. Um núcleo com baixo teor de carbono pode permanecer abaixo da dureza-limite, enquanto a superfície rica em carbono forma martensite de elevado teor de carbono. O perfil pode então mostrar uma diminuição progressiva desde a superfície até ao núcleo, e a interpolação pode localizar a fronteira de dureza especificada com maior precisão do que o espaçamento entre indentações individuais.
O resultado é a profundidade efetiva medida da camada, e não necessariamente a profundidade pretendida pelo ciclo de cementação. A temperatura do forno, o potencial de carbono, o tempo, a composição do aço, a estrutura de grão inicial, a severidade da têmpera, o revenido e o estado da superfície influenciam todos o perfil final. Um componente pode cumprir uma profundidade de processo calculada a partir do tempo de difusão e, contudo, não cumprir o requisito de dureza porque a têmpera produziu uma quantidade excessiva de bainite ou porque o revenido reduziu a dureza superficial. Inversamente, uma dureza superficial elevada não demonstra que exista uma quantidade suficiente de material endurecido abaixo dessa superfície.
As camadas carbonitretadas exigem cuidado. A ISO 2639:2002 aborda camadas cementadas e endurecidas, enquanto a carbonitretação introduz carbono e azoto e pode alterar a temperabilidade, a austenite retida, os precipitados e a forma do perfil de dureza. Se a norma for aplicada a um produto carbonitretado, o desenho, a especificação ou o plano de inspeção deve tornar essa aplicabilidade explícita; o resultado não deve ser apresentado como se a carbonitretação e a cementação produzissem microestruturas idênticas.
“Profundidade total da camada” e “profundidade efetiva da camada” são também termos diferentes. A profundidade total da camada pode significar a camada completa alterada química ou metalurgicamente, incluindo regiões cuja dureza é inferior ao limite efetivo. A profundidade efetiva da camada é uma convenção associada a um critério de dureza, como 550 HV 1 para uma camada cementada e endurecida. Nenhum dos termos equivale automaticamente à distância de difusão do carbono. Um perfil de carbono medido por análise química pode estender-se para além da profundidade que cumpre um requisito de dureza, sobretudo quando o núcleo apresenta baixa temperabilidade ou quando a têmpera produz produtos de transformação mistos.
HV 1, perfis de dureza e o critério de 450 HV 1
Um perfil de dureza Vickers consiste numa sequência de indentações desde a superfície tratada em direção ao núcleo. O espaçamento deve ser suficientemente pequeno para resolver o gradiente e suficientemente grande para impedir que as indentações vizinhas ou a extremidade da superfície influenciem umas às outras. A primeira indentação normalmente não é colocada diretamente na extremidade, uma vez que os efeitos de bordo, a descarburação, a oxidação, a rugosidade e a curvatura podem distorcer o valor.
O relatório deve registar a orientação da secção, a preparação da superfície, a distância de cada indentação à superfície, os resultados HV 1 e o método utilizado para calcular a fronteira. Uma única leitura superficial não pode revelar se o perfil diminui gradualmente, se contém um pico de dureza sobre uma subsuperfície macia ou se atinge um patamar causado por uma camada de compostos. Podem ser necessários vários perfis num dente de engrenagem, num veio ou numa secção irregular, porque o aquecimento, a cementação e a têmpera raramente são uniformes numa geometria complexa.
Para uma camada cementada avaliada segundo a ISO 2639:2002, o critério de profundidade efetiva de 550 HV 1 e a condição de dureza inferior a 450 HV 1 a três vezes a profundidade da camada não devem ser confundidos. O valor de 550 HV 1 localiza a fronteira efetiva especificada; a condição de 450 HV 1 estabelece se o perfil de dureza é adequado à aplicação do método. Esta última não é uma definição universal da profundidade da camada, nem significa que todas as camadas tenham de terminar a 450 HV 1.
A nitruração ilustra a importância desta distinção. A precipitação de nitretos pode criar uma dureza superficial elevada que diminui ao longo de uma zona de difusão extensa, enquanto o núcleo pode conservar uma dureza relativamente elevada. Uma fronteira de 450 HV 1 ou 550 HV 1 pode ser inadequada para descrever a camada nitrurada funcional. Pode ser necessário recorrer ao exame metalográfico, à análise do perfil de azoto, à identificação microestrutural ou a um critério de dureza específico do processo. A mesma cautela se aplica à nitrocarburação ferrítica, na qual a espessura da camada de compostos e a profundidade da zona de difusão devem ser comunicadas separadamente quando ambas afetam o comportamento em serviço.
A verificação deve, por isso, corresponder ao tratamento e à propriedade alegada. Os perfis de dureza são poderosos para camadas endurecidas por transformação, mas não substituem a metalografia nem o perfilamento químico quando a fronteira relevante é composicional ou baseada em fases. A ISO 18203:2026 fornece o enquadramento mais amplo; a ISO 2639:2002 fornece um método definido para camadas cementadas. Nenhuma das normas transforma a “profundidade da camada” num número autoexplicativo.
Metalografia: interpretação da camada endurecida
Um perfil de dureza fornece um perfil, não uma explicação microestrutural. A metalografia mostra por que razão o perfil tem essa forma: se a camada contém martensite de elevado teor de carbono, bainite, carbonetos, nitretos ou austenite retida; se a transição para o núcleo é gradual ou abrupta; e se defeitos interromperam a camada endurecida. As orientações de metalografia da ASM International encaram o exame microscópico como um meio de relacionar o processamento, a constituição das fases e os defeitos com o comportamento em serviço, e não como uma confirmação meramente decorativa da dureza.
Esta distinção é importante porque a ASM define o endurecimento superficial como o tratamento de um material ferroso de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. A superfície pode ter sido enriquecida com carbono, azoto ou ambos, ou uma composição existente pode ter sido transformada por aquecimento localizado. A microestrutura resultante depende da temperatura do processo, da velocidade de arrefecimento, do teor de elementos de liga e do revenido subsequente.

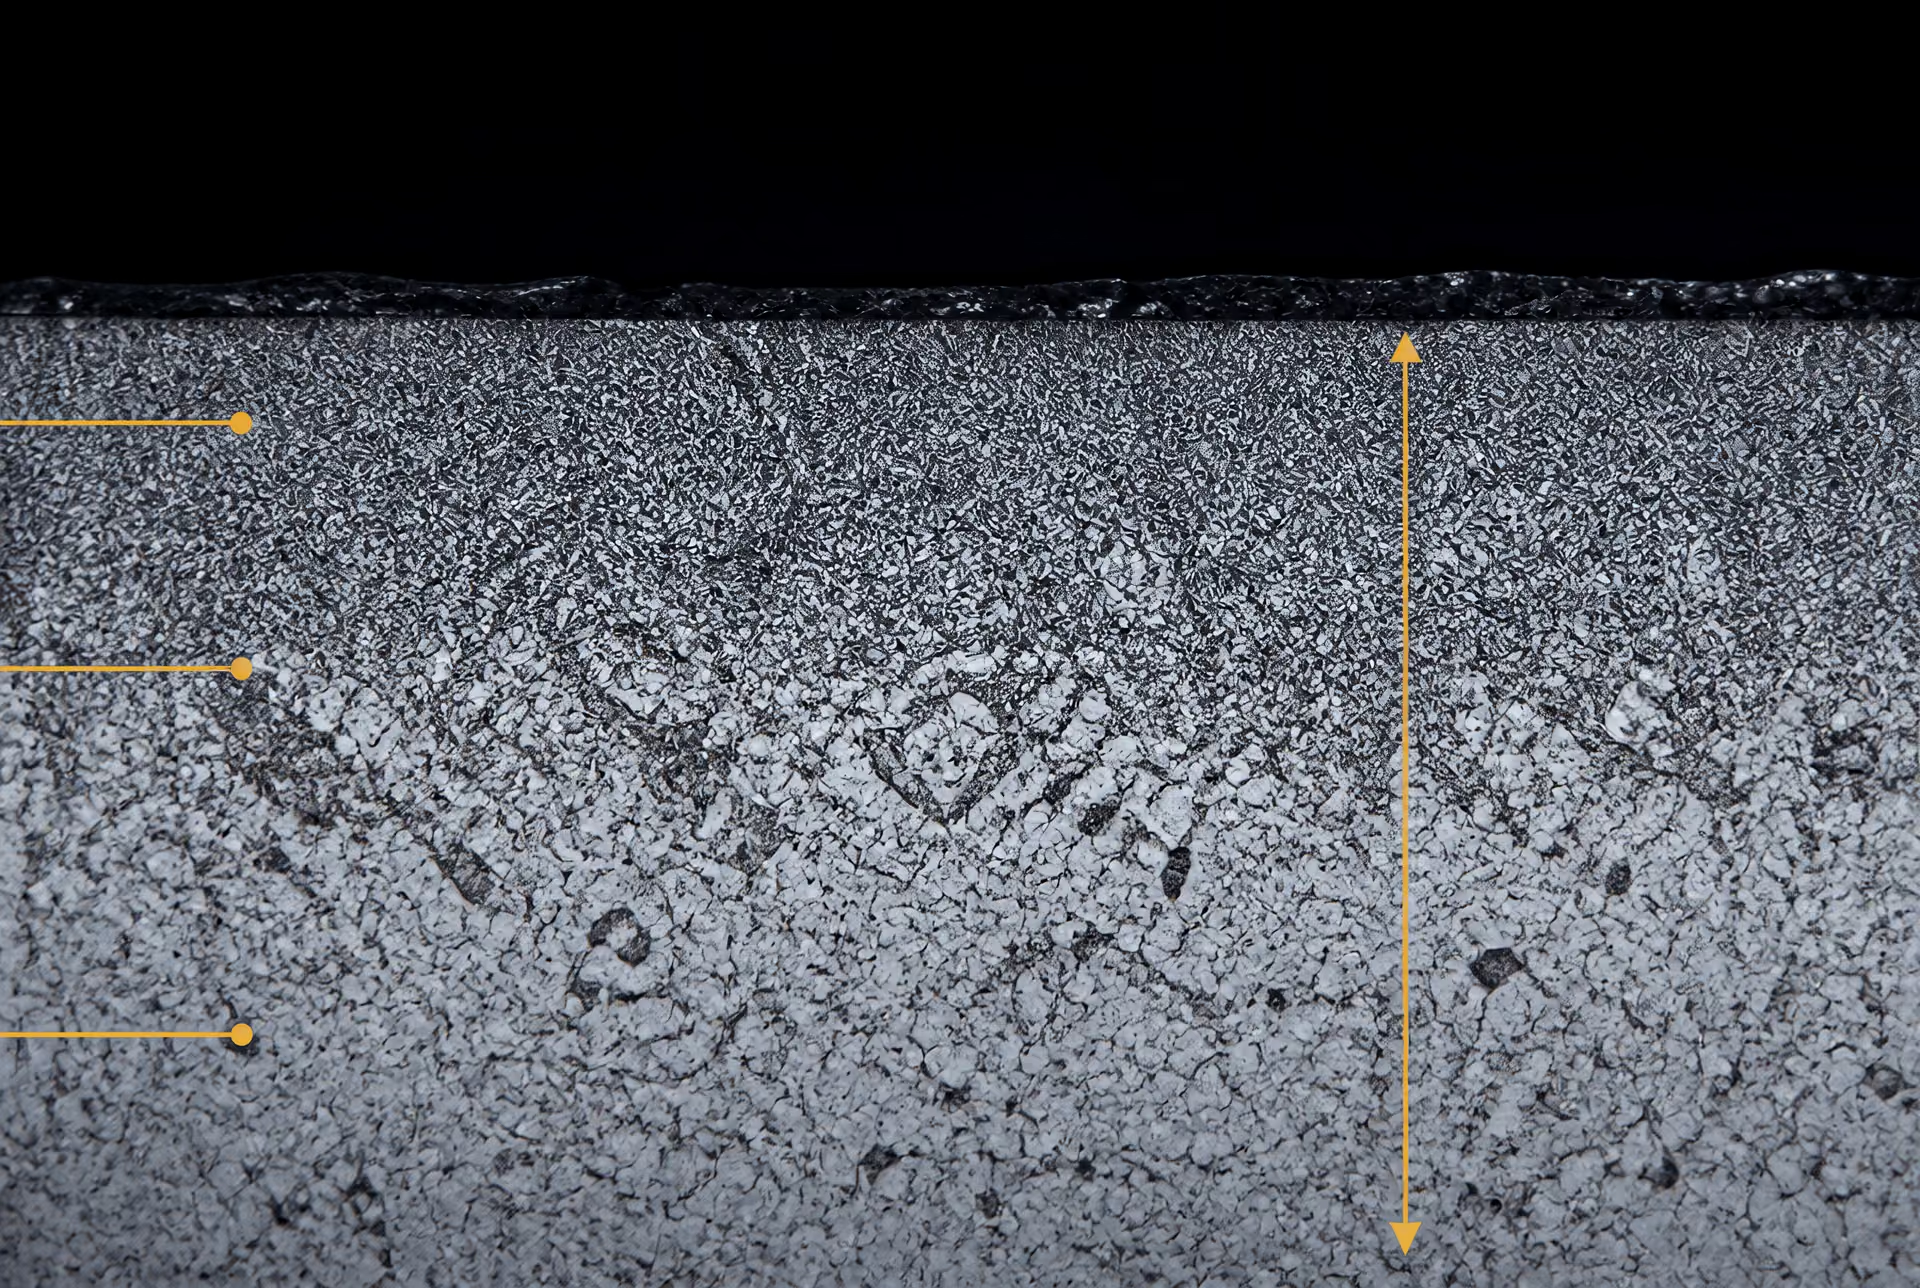
Corte, embutimento, polimento e ataque químico
A amostra deve representar a superfície funcional e a sua orientação. Normalmente, corta-se uma secção perpendicular à superfície tratada, deixando material suficiente atrás da camada para incluir o núcleo. O corte deve limitar o aquecimento e a deformação mecânica; uma aresta queimada ou deformada pode assemelhar-se a um defeito de processo e ocultar a verdadeira interface. No caso de um dente de engrenagem, de um veio ou de uma pista de rolamento, a localização da secção também é importante, uma vez que a curvatura, a espessura da secção e as condições locais de arrefecimento afetam a camada.
As peças pequenas são embutidas em resina, seja numa resina de compressão a quente, seja num sistema de endurecimento a frio. O material de embutimento deve suportar arestas finas sem preencher fissuras nem arrancar camadas de compostos frágeis. O desbaste prossegue com abrasivos progressivamente mais finos, seguido de polimento com suspensões de diamante ou sílica coloidal. Uma pressão excessiva pode achatar a superfície, arrastar a austenite retida macia ou espalhar nitretos e carbonetos pela secção. O polimento final é, por isso, uma etapa metalúrgica, e não apenas uma preparação para uma fotografia.
O ataque químico revela fronteiras entre fases e gradientes composicionais através do ataque preferencial de diferentes regiões. Uma solução de nital a 2% é habitualmente utilizada para aços ao carbono e aços de baixa liga, enquanto o picral ou outros reagentes podem proporcionar um contraste melhor entre martensite revenida, bainite e carbonetos. O nital pode fazer com que uma película de óxido, uma camada descarbonetada ou uma região de austenite retida ligeiramente atacada pareça, de forma enganadora, desprovida de características. As superfícies nitruradas e nitrocarbonetadas requerem frequentemente um polimento cuidadoso e um reagente adequado, porque a camada de compostos é fina, dura e facilmente fraturada ou arrancada.
Deve também ser examinada a condição polida e não atacada. Esta pode revelar poros, fissuras, inclusões, películas de óxido, separação da camada de compostos e arrancamentos causados pelo polimento que uma imagem após o ataque químico pode ocultar. A microscopia ótica é normalmente suficiente para perfis de camadas e principais produtos de transformação; pode ser necessária microscopia eletrónica de varrimento, difração de eletrões retrodifundidos, análise por microssonda ou difração de raios X quando a identificação das fases ou a distribuição do azoto não puder ser resolvida opticamente.
Martensite, bainite, carbonetos, nitretos e austenite retida
Uma camada cementada apresenta normalmente martensite de elevado teor de carbono após a austenitização e a têmpera, frequentemente com alguma austenite retida e partículas de carbonetos. A superfície pode ser mais grosseira ou conter mais elementos de liga do que a região subsuperficial se o potencial de carbono, a temperatura ou o tempo de permanência tiverem sido mal controlados. Um interior com menor teor de carbono transforma-se numa estrutura martensítica, bainítica ou revenida de menor dureza, em função do tipo de aço e da severidade da têmpera. A transição entre a camada e o núcleo deve ser interpretada como uma estrutura em mudança, e não simplesmente como uma linha de fronteira.
A carbonitretação introduz carbono e azoto na austenite e produz normalmente uma camada martensítica após a têmpera. O azoto pode melhorar a temperabilidade junto à superfície, mas um enriquecimento excessivo pode aumentar a quantidade de austenite retida ou produzir nitretos após o arrefecimento. Tanto nos aços cementados como nos carbonitretados, carbonetos de liga não dissolvidos, redes de carbonetos, grãos grosseiros de austenite prévia e produtos de transformação localmente macios indicam um problema de controlo do processo ou da composição da liga.
A bainite pode ocorrer sob uma camada martensítica quando o arrefecimento é mais lento, em secções espessas ou após uma têmpera interrompida. A sua presença não constitui automaticamente uma falha; a sua quantidade, morfologia, dureza e localização determinam a sua importância. Uma banda que se torna escura após o ataque químico, por si só, não constitui uma identificação fiável da fase.
A nitruração difere fundamentalmente da cementação e da carbonitretação. O azoto difunde-se na ferrite abaixo da temperatura crítica, pelo que não é necessária uma transformação de têmpera de austenite em martensite. A zona de difusão pode conter precipitados de nitretos de liga em aços que contenham crómio, molibdénio, vanádio ou alumínio, enquanto a superfície pode desenvolver uma camada de compostos constituída por nitretos de ferro, habitualmente ε-Fe₂–₃N e γ′-Fe₄N. A nitrocarbonetação ferrítica introduz igualmente carbono e azoto abaixo da temperatura crítica, produzindo normalmente uma camada de compostos sobre uma zona de difusão de azoto e carbono, em vez de uma camada cementada martensítica.
A austenite retida é especialmente importante nas camadas cementadas e carbonitretadas. Pode parecer clara após o ataque químico, mas o contraste ótico não é conclusivo. Um excesso de austenite retida pode transformar-se durante o serviço ou a retificação, alterando as dimensões e as tensões residuais. A difração de raios X, os métodos magnéticos ou a microscopia quantitativa cuidadosamente calibrada podem complementar a metalografia.
Camadas de compostos, fissuras, porosidade e interfaces
Uma camada de compostos nitrocarbonetada deve ser avaliada quanto à espessura, continuidade, constituição das fases, porosidade e aderência. Uma camada fina e contínua pode diferir acentuadamente de uma camada porosa ou fissurada, mesmo quando ambas as superfícies apresentam microdurezas semelhantes. Poros junto à superfície exterior, uma quantidade excessiva de fase ε, redes contínuas frágeis e separação na interface entre a camada de compostos e a zona de difusão podem afetar o atrito, o desgaste e a tribocorrosão. A zona de difusão subjacente deve apresentar a precipitação esperada e uma mudança gradual em direção ao núcleo.
As secções cementadas e carbonitretadas devem ser verificadas quanto à descarbonetação, à oxidação e à oxidação intergranular. A descarbonetação surge como uma banda superficial ferrítica, com baixo teor de carbono ou baixo teor de martensite, e pode reduzir a capacidade de suportar cargas. A oxidação intergranular forma-se ao longo dos limites dos grãos de austenite prévia, perto da superfície, quando atmosferas oxidantes do forno penetram antes de o enriquecimento em carbono estar concluído. Pode ser pouco profunda, mas ainda assim prejudicial, porque os limites oxidados proporcionam trajetos para a iniciação de fissuras. Películas de óxido, carepa e inclusões não metálicas não devem ser confundidas com fases da liga.
As fissuras de têmpera são normalmente fendas agudas e irregulares que se estendem a partir da superfície ou de concentradores de tensão, apresentando frequentemente superfícies de fratura fresca sem óxidos quando se formaram durante a têmpera. A metalografia pode distingui-las das fissuras de preparação, que normalmente terminam na superfície polida ou seguem danos provocados pelo embutimento e pelo desbaste. As queimaduras de retificação podem produzir uma banda revenida novamente ou endurecida novamente, uma resposta alterada ao ataque químico e tensões residuais de tração, sem criar uma fissura aberta evidente.
Os defeitos relacionados com a distorção exigem o exame tanto da geometria como da estrutura. Uma peça pode apresentar uma microestrutura de camada aceitável, mas não cumprir os limites dimensionais porque deformações de transformação não uniformes, gradientes térmicos ou tensões residuais provocaram flexão, ovalização ou alteração do perfil dos dentes. A metalografia não pode medir a distorção por si só, pelo que deve ser associada a uma inspeção dimensional e, quando necessário, à medição das tensões residuais.
A profundidade metalográfica da camada e a profundidade da camada determinada por dureza estão relacionadas, mas não são permutáveis. A ISO 2639:2002 determina a profundidade da camada cementada e endurecida a partir de um perfil de dureza e utiliza um critério especificado que envolve uma dureza inferior a 450 HV 1 a três vezes a profundidade da camada. A ISO 18203:2026 abrange camadas endurecidas superficialmente por chama, indução, feixe de eletrões e laser, bem como a carbonitretação, a cementação e a nitruração. Uma micrografia pode identificar a fronteira visível da transformação, a zona de difusão ou a camada de compostos, enquanto o método de dureza localiza um limiar mecânico especificado. Ambas as descrições são úteis, mas nenhuma deve ser apresentada como sendo a outra.
Tribologia e Tribocorrosão do Aço Endurecido Superficialmente
O endurecimento superficial não constitui uma única condição tribológica. A ASM International define-o como o tratamento de um material ferroso de modo a que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. Essa camada mais dura altera o contacto, mas o seu efeito depende da forma como o contacto é carregado e de como a superfície foi produzida. Um dente de engrenagem endurecido, num contacto lubrificado de rolamento–deslizamento, não falha pelo mesmo processo que um componente de válvula nitrurado em lubrificação limite ou um veio nitrocarbonetado exposto a um eletrólito.
A distinção é importante porque os tratamentos de endurecimento superficial introduzem diferentes espécies, fases, profundidades e tensões residuais. A cementação produz uma superfície com elevado teor de carbono sobre um interior com menor teor de carbono, normalmente seguida de austenitização, têmpera e revenido para formar uma camada martensítica profunda. A carbonitretação adiciona carbono e azoto à austenite e baseia-se normalmente na formação de martensite. A nitruração introduz azoto na ferrite, enquanto a nitrocarbonetação ferrítica introduz simultaneamente carbono e azoto abaixo da temperatura crítica. Estes últimos tratamentos podem produzir uma zona de difusão de azoto e, quando as condições do processo o permitem, uma camada de compostos de ferro-carbono-azoto. O seu comportamento relativamente ao atrito e à corrosão não pode ser inferido a partir do aço cementado apenas porque todos são designados como aços endurecidos superficialmente.
Mecanismos de desgaste e fadiga de contacto
Uma camada martensítica profunda é, principalmente, uma estrutura portante. A sua dureza resiste ao sulcamento abrasivo, ao crescimento de uniões adesivas e à deformação plástica junto da superfície de contacto, enquanto o núcleo mais tenaz sustenta a camada durante impactos e flexões repetidas. Esta combinação é importante em engrenagens, excêntricos e contactos de rolamento–deslizamento sujeitos a cargas elevadas. No entanto, uma elevada dureza superficial não impede o micropitting, o pitting, a gripagem ou a fissuração da camada. A tensão de contacto, a razão de deslizamento, o alinhamento, o acabamento superficial, as inclusões, a austenite retida, a distribuição dos carbonetos, a profundidade da camada e as tensões residuais de compressão ou de tração influenciam todos o resultado.
Num contacto de rolamento–deslizamento, o corte repetido abaixo da superfície pode iniciar fissuras sob a superfície nominal. Se a profundidade endurecida efetiva for demasiado pequena para o campo de tensões aplicado, as fissuras podem atingir a região de transição mais macia e acelerar a descamação. Uma superfície muito dura, mas frágil, pode também desprender fragmentos quando picos de rugosidade, detritos ou carregamento nas extremidades produzem tensões locais de tração. A austenite retida pode transformar-se durante o serviço, alterando as dimensões e as tensões residuais; essa alteração pode reduzir ou aumentar os danos, dependendo da história térmica e mecânica.
A nitruração apresenta um perfil de suporte de carga diferente. O azoto endurece a zona de difusão através do endurecimento intersticial e da formação de nitretos de liga, sendo a resposta determinada pela composição do aço e pelo potencial do processo. A zona endurecida é frequentemente mais superficial do que uma camada cementada, embora o seu gradiente e as tensões residuais de compressão possam contribuir para a resistência à fadiga. Camadas de compostos excessivamente espessas ou contínuas podem fissurar ou destacar-se sob impactos severos ou tensões hertzianas elevadas. Uma camada de compostos fina e controlada pode reduzir o desgaste adesivo, mas o seu desempenho depende igualmente da rugosidade, do material do contracorpo e da lubrificação.
A nitrocarbonetação ferrítica produz normalmente uma camada de compostos sobre uma zona de difusão. A camada de compostos pode atuar como uma superfície sacrificial e quimicamente estável durante o deslizamento, enquanto a zona de difusão lhe fornece suporte mecânico. Se a camada for porosa, estiver mal aderida ou for demasiado frágil para o contacto, os detritos de desgaste tornam-se um terceiro corpo abrasivo. Assim, a espessura da camada, por si só, constitui um critério de aceitação inadequado.
Os ensaios de desgaste devem reproduzir o regime de serviço. Os dados obtidos num ensaio pino-sobre-disco com uma determinada carga e velocidade não permitem hierarquizar os tratamentos para contactos de rolamento, movimentos oscilatórios ou engrenamento lubrificado. A ISO 18203:2026 abrange camadas endurecidas superficialmente por chama, indução, feixe de eletrões e laser, bem como a carbonitretação, a cementação e a nitruração; a norma permite verificar a espessura da camada, mas não prever universalmente o desgaste.
Atrito e química da superfície
O atrito é controlado pelo corte das asperezas, das películas adsorvidas, das películas de reação, dos aditivos do lubrificante e dos detritos de desgaste. A dureza é importante, mas constitui apenas uma das variáveis. A rugosidade altera a área real de contacto e a probabilidade de soldadura das asperezas. As tensões residuais alteram a deformação próxima da superfície e o crescimento das fissuras. A carga e a velocidade de deslizamento determinam se o contacto permanece em regime de lubrificação limite, mista ou hidrodinâmica.
Uma superfície martensítica cementada pode apresentar um bom desempenho quando a sua estrutura polida e revenida está protegida por uma película de lubrificante eficaz. Contudo, se ocorrer rutura da película, a elevada dureza não elimina a transferência adesiva nem a gripagem. Os carbonetos, a austenite retida, as películas de óxidos e os produtos do revenido podem alterar a forma como os aditivos reagem na interface.
As superfícies nitruradas e nitrocarbonetadas modificam frequentemente o atrito através de mecanismos simultaneamente mecânicos e químicos. Os nitretos e carbonitretos de ferro presentes numa camada de compostos podem sofrer corte de forma diferente da martensite revenida, enquanto a zona de difusão limita a falha do suporte plástico sob essa camada. A porosidade pode reter o lubrificante, mas também pode aprisionar soluções corrosivas ou libertar partículas. A química do lubrificante é decisiva: os aditivos que contêm enxofre, fósforo e zinco podem formar tribopelículas protetoras, reagir com os elementos de liga ou acelerar o desgaste corrosivo na presença de água.
Por conseguinte, é necessário especificar o contracorpo. As superfícies de aço endurecido, ferro fundido, cerâmica, polímero e ligas revestidas impõem condições diferentes de adesão, abrasão, natureza térmica e natureza química. Um tratamento que reduza o atrito contra um determinado contracorpo pode aumentar a transferência ou a abrasão por terceiro corpo contra outro.
Corrosão, tribocorrosão e efeitos do contracorpo
A corrosão e o desgaste interagem, em vez de constituírem perdas independentes. O deslizamento remove películas de óxidos ou de reação, expõe metal novo e aumenta a área eletroquímica. A corrosão pode amolecer ou tornar a superfície mais rugosa, gerar detritos e acelerar a abrasão subsequente. Este processo combinado designa-se por tribocorrosão.
A nitruração e a nitrocarbonetação são frequentemente selecionadas quando o desempenho contra a corrosão é importante, porque as camadas superficiais que contêm azoto e as camadas de compostos podem alterar as reações eletroquímicas. Não são automaticamente resistentes à corrosão. Microporos, poros, descontinuidades, danos de retificação e o contacto galvânico com um contracorpo dissimilar podem proporcionar vias para um ataque localizado. Uma camada de compostos pode proteger uma região enquanto uma região danificada sofre corrosão rápida. A martensite cementada depende igualmente, em grande medida, da composição química da liga, do revenido, do acabamento superficial, da contaminação do lubrificante e das condições de exposição; a camada rica em carbono, por si só, não garante resistência à corrosão.
O material do contracorpo e o ambiente podem inverter a hierarquia obtida em laboratório. Um contracorpo de aço em ar seco pode produzir desgaste oxidativo, enquanto uma solução salina pode provocar a remoção de películas, pitting e perda acelerada de material. O potencial elétrico, o oxigénio dissolvido, a concentração de cloretos, a temperatura, a pressão de contacto e a frequência de deslizamento influenciam todos o resultado. Os ensaios devem registar estas condições e examinar ambos os elementos do par, porque o material transferido e os efeitos galvânicos podem fazer com que o contracorpo nominalmente não tratado passe a integrar o mecanismo de falha.
A verificação deve combinar perfis de dureza com metalografia, medição da camada de compostos ou da zona de difusão, rugosidade, avaliação das tensões residuais e exame das pistas de desgaste e dos produtos de corrosão. Para camadas cementadas e endurecidas, a ISO 2639:2002 utiliza a condição de uma dureza inferior a 450 HV 1 a três vezes a profundidade da camada para definir a aplicabilidade. Este critério de dureza ajuda a estabelecer a profundidade da camada; não mede o atrito, a vida à fadiga de contacto nem a resistência à tribocorrosão. Essas propriedades exigem ensaios ajustados à carga, à lubrificação, ao contracorpo e ao ambiente reais.
Distorção, tensões residuais e controlo do processo
A condição final de um componente endurecido superficialmente depende do ciclo térmico e químico completo, e não do nome do tratamento inscrito num desenho. “Cementado”, “nitrurado” ou “endurecido por indução” descreve uma família de processos, mas não especifica a velocidade de aquecimento, a química da superfície, a condição das fases, a severidade da têmpera, a uniformidade do arrefecimento, o revenido ou o estado de tensões resultante. A ASM International define o endurecimento superficial como o tratamento de um material ferroso de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. A dureza é apenas um dos resultados desse tratamento.
Distorção durante a têmpera e alteração dimensional
A cementação e a carbonitretação produzem normalmente uma camada austenítica que é posteriormente temperada para formar martensite. A superfície com elevado teor de carbono e o núcleo com menor teor de carbono não se transformam à mesma temperatura nem ao mesmo tempo. A formação de martensite provoca a expansão do aço, enquanto o arrefecimento a partir da temperatura de austenitização causa contração térmica. A interação entre estas alterações pode modificar o diâmetro, a planeza, a concentricidade, o espaçamento entre dentes e a retilineidade.
Por exemplo, uma engrenagem cementada pode desenvolver uma periferia endurecida enquanto o núcleo continua a arrefecer e a contrair-se. Se um lado arrefecer mais rapidamente do que o outro, o gradiente térmico resultante provoca flexão ou ovalização. Secções com alterações abruptas de espessura, furos cegos, rasgos de chaveta, cantos vivos e superfícies interrompidas arrefecem a velocidades diferentes. Estas características concentram tanto a deformação de transformação como as tensões. Por conseguinte, pode ocorrer distorção mesmo quando a temperatura do forno e a temperatura de têmpera parecem cumprir os valores especificados.
A seleção da têmpera deve ser compatível com o tipo de aço, a dimensão da secção, a estrutura de camada necessária e a alteração dimensional admissível. O óleo, o gás pressurizado, a solução polimérica, a água e a salmoura impõem velocidades diferentes de extração de calor e diferentes riscos de formação de película de vapor, arrefecimento desigual ou fissuração. Uma têmpera menos severa pode reduzir a distorção, mas deixar uma quantidade excessiva de austenite retida ou uma transformação insuficiente do núcleo. Uma têmpera mais severa pode aumentar a formação de martensite, ao mesmo tempo que eleva as tensões térmicas e de transformação. A agitação, a densidade de carga, a orientação da peça e a temperatura do meio de têmpera são tão importantes como a designação nominal desse meio.
A nitruração e a nitrocarburação ferrítica são normalmente realizadas abaixo da temperatura crítica e não requerem o mesmo ciclo de austenitização e têmpera que a cementação. A sua alteração dimensional é frequentemente menor, mas não é nula. O crescimento da camada de compostos, a deformação da zona de difusão, as tensões resultantes da maquinagem anterior e os gradientes de aquecimento ou arrefecimento podem ainda alterar dimensões críticas. O endurecimento localizado por chama, indução, feixe de eletrões e laser também é sensível à velocidade de varrimento, à densidade de potência, à sobreposição e ao fluxo de calor para o material não aquecido. A ISO 18203:2026 abrange camadas endurecidas superficialmente produzidas por esses métodos térmicos, bem como por carbonitretação, cementação e nitruração; por conseguinte, o método utilizado para criar a camada deve ser indicado juntamente com a camada medida.
A pré-maquinagem deixa sobremetal para um acabamento previsível, em vez de tentar remover posteriormente a distorção por tentativa e erro. As superfícies de referência, os furos e os dentes das engrenagens podem necessitar de sobremetais diferentes. As peças que não tolerem movimento livre durante o aquecimento ou a têmpera podem exigir mandris, anéis de apoio ou têmpera em prensa. Os dispositivos de fixação devem segurar o componente sem bloquear o fluxo de gás nem criar um grande dissipador de calor. Uma fixação que restrinja a transformação pode reduzir o movimento numa direção, armazenando simultaneamente tensões que serão libertadas durante a retificação.
Tensões residuais e fissuração
A tensão residual é a tensão interna que permanece depois de desaparecerem a carga externa e o gradiente de temperatura. O endurecimento superficial pode produzir uma tensão de compressão benéfica na superfície, particularmente quando uma camada martensítica dura se expande contra um núcleo que sofreu uma transformação menor. A compressão superficial pode contrariar as tensões de tração geradas por cargas de contacto ou por flexão cíclica. Só é benéfica quando a sua magnitude, profundidade e uniformidade são controladas.
As tensões não controladas são diferentes. Uma tensão residual de tração numa superfície retificada, num canto cementado, numa zona descarbonetada ou numa geometria aguçada pode favorecer a iniciação de fissuras. Queimaduras de retificação, remoção excessiva de sobremetal, martensite não revenida, espessura excessiva da camada de compostos e falta de uniformidade da têmpera podem criar, cada uma delas, tensões de tração locais. Uma fissura pode iniciar-se numa concentração de tensões mesmo quando a dureza média da camada cumpre o requisito do desenho.
O revenido reduz a fragilidade da martensite temperada e permite o relaxamento de parte das tensões de transformação. Deve seguir-se à têmpera dentro do tempo especificado e a uma temperatura adequada ao aço e às propriedades exigidas. O revenido retardado é falta de controlo, e não uma opção inofensiva de calendarização. No caso de peças nitruradas e nitrocarburadas, a pós-oxidação ou outras etapas de acabamento podem alterar a química superficial e o comportamento tribológico, enquanto a retificação pode remover parte da zona de difusão ou alterar o seu perfil de tensões.
A verificação deve incluir mais do que um valor de dureza à superfície. A profundidade da camada, a dureza do núcleo, a austenite retida, a distribuição de carbonetos ou nitretos, a espessura da camada de compostos, a distorção e as tensões podem afetar o comportamento em serviço. A ISO 2639:2002 aborda a profundidade da camada cementada e endurecida e utiliza uma condição de dureza inferior a 450 HV 1 a três vezes a profundidade da camada para definir a aplicabilidade. A ISO 18203:2026 fornece um enquadramento mais amplo para a medição de camadas produzidas por métodos térmicos e termoquímicos. As secções metalográficas, os perfis de dureza, a medição por coordenadas e, quando especificada, a medição das tensões residuais por raios X devem ser relacionadas com as superfícies funcionais e as direções críticas.
Atmosfera, temperatura, tempo e fixação
O controlo da atmosfera determina o que pode entrar no aço e o que pode ser removido dele. Na cementação, o potencial de carbono governa a força motriz química à superfície. Um potencial demasiado baixo produz um enriquecimento insuficiente em carbono; um potencial demasiado elevado pode formar carbonetos excessivos, fuligem ou um gradiente de carbono indesejável. A temperatura do forno e o potencial de carbono devem permanecer uniformes em toda a carga, e não apenas junto de um termopar de controlo. A calibração da sonda, o fluxo de gás, a disposição da carga e as fugas da porta podem alterar a camada efetivamente produzida.
A nitruração e a nitrocarburação requerem o controlo da dissociação da amónia, do potencial de azoto, das adições de gases portadores de carbono, do teor de hidrogénio e da circulação no forno. A carbonitretação adiciona carbono e azoto à austenite e depende normalmente da têmpera para o endurecimento martensítico. A nitrocarburação introduz carbono e azoto na ferrite abaixo da temperatura crítica, produzindo uma zona de difusão e, frequentemente, uma camada de compostos de ferro-carbono-azoto. Tratar estes ciclos como intercambiáveis com a cementação obscurece as suas diferentes tensões de transformação e os seus diferentes efeitos dimensionais.
A uniformidade do aquecimento é igualmente importante. Um cubo espesso e um flange fino podem atingir o valor definido em momentos diferentes; colocá-los juntos não torna idênticos os seus históricos térmicos. O tempo à temperatura controla a difusão, o crescimento do grão, o desenvolvimento da camada de compostos e a extensão da transformação. Um tempo excessivo pode aumentar a distorção ou as frações de fases indesejáveis sem corrigir uma condição atmosférica inadequada. Os termopares, os ensaios da carga, os ensaios de uniformidade do forno e os dados registados do ciclo fornecem evidências do que as peças efetivamente experimentaram.
A máscara protege as superfícies que devem permanecer macias, maquináveis ou dimensionalmente estáveis. A deposição de cobre, os compostos de proteção, as proteções mecânicas e a fixação seletiva podem limitar a exposição química, mas as extremidades das máscaras podem criar transições abruptas da camada e concentrações locais de tensões. Essas transições requerem inspeção.
Sequência de controlo do processo
- Maquinação Deixe sobremetal adequado para o tratamento e o acabamento.
- Limpeza e fixação Remova resíduos nocivos e posicione a peça de forma consistente.
- Atmosfera e temperatura Verifique a composição química do forno, a temperatura e a uniformidade.
- Têmpera ou arrefecimento Utilize condições adequadas ao aço e à geometria.
- Revenido e acabamento Faça o revenido prontamente e, em seguida, proceda ao acabamento sem sobreaquecer nem remover a camada necessária.
- Inspeção Verifique as dimensões, o perfil de dureza, a microestrutura e outras propriedades especificadas.
É, portanto, essencial uma sequência controlada: maquinar a peça com sobremetais adequados, remover, quando necessário, as tensões prejudiciais preexistentes, limpar e fixar a peça de forma consistente, verificar a atmosfera e a temperatura, selecionar a têmpera em função do aço e da geometria, revenir prontamente e, em seguida, efetuar a retificação de acabamento ou a superacabamento sem sobreaquecer a camada. A inspeção dimensional final deve ser acompanhada pela verificação da profundidade da camada e da microestrutura. O nome do tratamento é o rótulo; o histórico térmico, químico, geométrico e de tensões medido é o processo efetivo.
Como especificar um tratamento de endurecimento superficial
- Material
- Designação completa da norma e do grau
- Condição inicial
- Condição de fornecimento e dureza inicial, quando relevantes
- Rota de tratamento
- Espécie difundida ou método de aquecimento localizado
- Definição da camada
- Profundidade efetiva, profundidade total, camada de compostos ou zona de difusão
- Dureza
- Escala, carga, localização e intervalo de aceitação
- Verificação
- Norma aplicável, plano de amostragem e registos de inspeção
«Endurecido superficialmente» não é um requisito mensurável. A ASM International define o endurecimento superficial como o tratamento de um material ferroso de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. Esta definição inclui vários processos diferentes, com diferentes composições químicas, mecanismos de transformação, microestruturas, tensões e métodos de verificação. Por conseguinte, uma especificação utilizável deve definir o aço, a sua condição inicial, o processo de tratamento e o resultado a demonstrar.
Qualidade do aço e condição inicial
Identifique o aço pela sua designação completa segundo a norma aplicável, e não por uma designação comercial ou uma expressão informal como «aço para endurecimento superficial». A especificação deve identificar a norma e a qualidade aplicáveis, por exemplo EN 10084 16MnCr5, EN 10084 20MnCr5, EN 10084 18CrNiMo7-6 ou ASTM A-29/A-29M grade 8620, quando essa designação reger o material fornecido. Se o desenho de um componente utilizar uma designação nacional diferente, declare explicitamente a equivalência, em vez de presumir que números semelhantes correspondem a composições químicas idênticas.
A condição inicial de tratamento térmico também deve constar do requisito. Indique se a peça é fornecida no estado laminado, normalizado, recozido, recozido para obtenção de estrutura globular, temperado e revenido, ou noutra condição especificada. Inclua a gama de dureza inicial quando esta afetar a maquinagem, a resposta ao tratamento ou as propriedades do núcleo. Um ciclo de cementação aplicado a 16MnCr5 recozido não é especificado da mesma forma que um endurecimento por indução aplicado a 42CrMo4 temperado e revenido.
O processo deve identificar a espécie que se difunde e a via de transformação. A cementação introduz carbono num interior com menor teor de carbono, criando uma superfície com elevado teor de carbono que é normalmente endurecida por austenitização e têmpera. A carbonitruração introduz carbono e azoto na austenite e forma normalmente uma camada martensítica. A nitruração e a nitrocarburação ferrítica operam abaixo da temperatura crítica, onde o azoto, ou o azoto e o carbono, se difundem na ferrite sem o ciclo de austenitização e têmpera típico da cementação. A boruração e a cromização produzem regiões superficiais enriquecidas com boretos ou carbonetos/crómio, em vez de uma camada martensítica convencional cementada.
Os tratamentos térmicos localizados requerem uma descrição própria. A ISO 18203:2026 aborda as camadas endurecidas superficialmente produzidas por endurecimento à chama, por indução, por feixe de eletrões e por laser, bem como por carbonitruração, cementação e nitruração. Para um processo térmico, especifique o método de aquecimento, a frequência ou a energia introduzida, quando relevante, a temperatura de austenitização ou a temperatura superficial, o tempo de aquecimento ou a velocidade de varrimento, o meio de têmpera e o revenido. Um processo térmico endurece a composição superficial existente; não adiciona necessariamente carbono ou azoto.
Definições necessárias da profundidade da camada e da dureza
Especifique se o requisito diz respeito à espessura total da camada endurecida, à profundidade efetiva da camada ou a outra profundidade definida. Estes termos não são permutáveis. Para aço cementado e temperado, a profundidade efetiva da camada é normalmente determinada a partir de um perfil de dureza: a profundidade à qual a dureza desce até ao limite especificado, frequentemente 550 HV, embora a norma aplicável, o desenho ou o requisito do comprador devam indicar esse limite. A profundidade total da camada pode, em alternativa, ser definida metalograficamente, por exemplo como a profundidade até um limite microestrutural especificado. Para peças nitruradas e nitrocarburadas, distinga a camada de compostos da zona de difusão e indique se a profundidade comunicada inclui uma ou ambas as regiões.
A ISO 2639:2002 é especificamente aplicável à determinação e verificação da profundidade efetiva da camada de aço cementado e endurecido. O seu campo de aplicação indicado utiliza uma condição de dureza inferior a 450 HV 1 a três vezes a profundidade da camada. Essa condição não deve ser transferida implicitamente para peças nitruradas, nitrocarburadas, boruradas ou termicamente endurecidas. Quando o processo estiver abrangido pelo seu campo de aplicação, cite a ISO 2639:2002 e indique o critério de dureza, a escala de dureza, a força de ensaio, a direção do perfil e a localização do zero. «Profundidade efetiva da camada: 0,8 mm» é uma indicação incompleta, salvo se a especificação disser também, por exemplo, «até 550 HV 1, medida a partir da superfície acabada».
A ISO 18203:2026 proporciona o enquadramento mais amplo para a espessura das camadas endurecidas superficialmente produzidas por métodos térmicos e termoquímicos. Cite-a quando o requisito abranger indução, chama, feixe de eletrões, laser, cementação, carbonitruração ou nitruração, e identifique o método utilizado para calcular a espessura da camada. A profundidade especificada deve estar relacionada com a superfície funcional acabada, e não apenas com uma superfície no estado tratado que será posteriormente removida por retificação. Se for permitida a remoção de material, indique a sobremedida e a profundidade necessária após a maquinagem final.
A dureza deve ser definida pela escala e pela carga. Escreva HV 1, HV 0.5, HRC ou outra escala aceite, juntamente com a força de ensaio quando aplicável; «dureza 60» não tem significado técnico. Indique o local de medição, como o diâmetro primitivo, o flanco do dente, o raio do pé, o assento de rolamento ou uma secção transversal perpendicular à superfície tratada. Especifique se o requisito é um valor mínimo, um intervalo ou um perfil de dureza com valores máximo e mínimo. Uma única leitura na superfície não permite estabelecer a profundidade da camada, a resistência do núcleo ou a uniformidade em torno de um componente.
Os requisitos relativos ao núcleo devem ser separados dos requisitos relativos à camada. Especifique a dureza do núcleo, as propriedades de tração ou de cedência quando exigidas e a microestrutura admissível. Uma engrenagem cementada pode exigir uma camada martensítica, austenite retida controlada, redes de carbonetos limitadas e um núcleo martensítico revenido. Uma peça nitrurada pode exigir limites para a espessura e a continuidade da camada de compostos, em vez de um requisito de martensite temperada. Estas distinções impedem que um certificado de processo seja aceite apenas porque uma indentação superficial cumpre um determinado valor de dureza.
Critérios de aceitação e elaboração do relatório
A especificação deve identificar o plano de amostragem, os locais de inspeção, a secção de ensaio e o momento da inspeção. Indique se a dureza é medida antes ou depois da retificação final, como são preparadas as superfícies de ensaio e como é contabilizado o material removido. Para a verificação da profundidade da camada, exija um perfil de dureza com leituras em incrementos definidos desde a superfície até ao núcleo. O relatório deve registar todas as leituras ou apresentar o perfil completo, e não apenas a profundidade calculada a partir dele.
Os requisitos metalográficos devem indicar a secção e as características a examinar. Dependendo do tratamento, devem ser comunicadas as microestruturas da camada e do núcleo, a morfologia da martensite, a austenite retida, os carbonetos, os nitretos, a camada de compostos, a zona de difusão, a descarbonetação, a oxidação, as fissuras e o crescimento excessivo do grão. O ataque com nital pode revelar uma camada martensítica cementada, enquanto as camadas nitruradas e nitrocarburadas requerem frequentemente um método de exame adequado à sua camada de compostos e zona de difusão. Os limites de aceitação devem ser indicados, não deixados à interpretação pessoal do inspetor.
Os requisitos dimensionais e superficiais são igualmente necessários. Indique os limites de deformação relativos à excentricidade, à circularidade, ao perfil do dente, à direção do dente, à planeza ou a outra geometria funcional, juntamente com os limites de maquinagem após o tratamento. Especifique a queima de retificação admissível, as fissuras de têmpera, as zonas moles, a carepa, a oxidação intergranular e a rugosidade superficial. As tensões residuais não são inferidas a partir da dureza; se afetarem a fadiga, o desgaste, o atrito ou a tribocorrosão, especifique o método e o local da sua medição.
Por fim, exija um relatório que identifique o ciclo do forno ou do equipamento, a atmosfera ou a composição química dos gases, as temperaturas, os tempos, as condições de têmpera e revenido, a rastreabilidade do lote, os resultados de dureza, o método de determinação da profundidade da camada, os resultados metalográficos e a inspeção dimensional. O documento deve indicar a norma aplicável — ISO 18203:2026, ISO 2639:2002 ou outro método identificado — e quaisquer desvios definidos pelo comprador. Sem esses dados, «endurecido superficialmente» descreve uma intenção, não um critério de aceitação.
Quadro Comparativo de Decisão para Métodos de Endurecimento Superficial
O endurecimento superficial é definido pela ASM International como o tratamento de um material ferroso de modo que a sua camada superficial, ou camada endurecida, se torne substancialmente mais dura do que o núcleo. Esta definição descreve um resultado, não um único ciclo de forno. A seleção do tratamento baseia-se nas propriedades exigidas para a superfície e o núcleo, no tipo de aço e no seu estado inicial, na geometria do componente, no processo de produção e na norma de medição utilizada para verificar o resultado.
A primeira decisão consiste em determinar se a composição da superfície tem de ser alterada. A cementação, a carbonitretação, a nitruração, a nitrocarbonetação, a cianetação, a boretação e a cromização introduzem carbono, azoto, boro ou crómio na superfície. O endurecimento por chama, por indução, por feixe de eletrões e por laser, pelo contrário, transforma a composição existente do aço através de aquecimento e arrefecimento localizados. A ISO 18203:2026 abrange as camadas endurecidas superficialmente produzidas por esses métodos térmicos, bem como por cementação, carbonitretação e nitruração.
Quando a cementação ou a carbonitretação são conceptualmente adequadas
A cementação é conceptualmente adequada quando um componente necessita de uma superfície martensítica dura e resistente ao desgaste sobre um interior tenaz e com menor teor de carbono. O processo cria uma superfície com elevado teor de carbono sobre um núcleo com baixo teor de carbono. A camada enriquecida é geralmente austenitizada e temperada, produzindo martensite com elevado teor de carbono na superfície, enquanto o núcleo desenvolve uma estrutura de transformação com menor teor de carbono e maior tenacidade. O revenido ajusta depois a dureza, a tenacidade e a estabilidade dimensional.
Esta abordagem é adequada para componentes cujas solicitações em serviço combinam tensões de contacto na superfície com tensões de flexão ou de impacto no corpo. Engrenagens, veios, pernos e peças semelhantes requerem frequentemente esse gradiente de propriedades, mas a decisão não pode ser tomada apenas com base no nome do componente. Uma camada cementada pode conter austenite retida, carbonetos ou um gradiente de carbono que afete a fissuração, a alteração dimensional, o comportamento em contacto de rolamento e a fadiga. A profundidade exigida da camada deve, por isso, ser especificada juntamente com a dureza e a microestrutura do núcleo, e não apenas como um valor de dureza superficial.
A carbonitretação introduz carbono e azoto na austenite e produz normalmente uma camada endurecida martensítica após a têmpera. Em comparação com a cementação, a janela de processo e a arquitetura da camada podem ser selecionadas para uma camada enriquecida relativamente pouco profunda, enquanto o azoto afeta a temperabilidade e a resposta da superfície. É conceptualmente útil quando a geometria ou o processo de produção favorecem uma camada termoquímica menos profunda e quando a deformação provocada pela têmpera permanece controlável. A cianetação também introduz carbono e azoto, historicamente através de processos em sais contendo cianetos. A sua inclusão numa comparação é necessária, mas a sua seleção depende da composição química controlada, das medidas de proteção ambiental, da prática de operação do banho e da condição exigida para a camada; não deve ser considerada permutável com a carbonitretação moderna.
Tanto a cementação como a carbonitretação impõem um ciclo de transformação. A austenitização, a têmpera e o revenido criam a camada, mas também constituem as principais fontes de deformação e de tensões residuais. Secções finas, transições abruptas, furos e formas assimétricas exigem especial atenção à severidade da têmpera e ao projeto dos dispositivos de fixação.
Quando a nitruração ou a nitrocarbonetação são conceptualmente adequadas
A nitruração é adequada quando se pretende uma superfície dura contendo azoto sem o ciclo completo de cementação e têmpera. O azoto difunde-se na ferrite abaixo da temperatura crítica, formando nitretos de liga e uma zona de difusão; dependendo da composição química do aço e do controlo do processo, pode formar-se uma camada de compostos na superfície. Os aços de nitruração que contêm crómio, molibdénio, alumínio ou vanádio podem responder através da formação estável de nitretos de liga, enquanto os aços ao carbono não apresentam a mesma resposta de precipitação.
Como o tratamento é realizado abaixo da temperatura crítica, o núcleo não sofre a transformação austenítica associada à cementação. Isso pode reduzir a deformação relacionada com a têmpera, embora o crescimento, as tensões preexistentes, o historial de maquinagem e a formação de camadas de compostos frágeis ou excessivas continuem a afetar a precisão dimensional e a vida útil em serviço. A nitruração é, portanto, conceptualmente adequada para peças que já tenham sido temperadas e revenidas e que necessitem de uma superfície dura, mantendo simultaneamente as propriedades do núcleo.
A nitrocarbonetação também difunde carbono e azoto na ferrite abaixo da temperatura crítica. Difere fundamentalmente da carbonitretação, apesar da semelhança dos nomes: a carbonitretação enriquece a austenite e baseia-se normalmente na formação de martensite, enquanto a nitrocarbonetação forma uma zona de difusão ferrítica e pode formar uma camada de compostos de ferro-carbono-azoto. A nitrocarbonetação ferrítica é selecionada quando o desgaste, o atrito, o engripamento ou o comportamento tribocorrosivo dependem dessa arquitetura superficial, e não de uma camada martensítica profunda. A camada de compostos deve ser especificada quanto à composição, espessura, porosidade e continuidade; uma camada mais espessa não é automaticamente uma camada melhor.
A boretação e a cromização seguem uma lógica composicional diferente. A boretação forma fases de boretos duros, enquanto a cromização introduz crómio na superfície e pode formar fases ou compostos ricos em crómio. Ambas podem alterar a resposta à abrasão, ao atrito e à corrosão, mas a questão relevante consiste em saber se a estrutura de fases resultante, a aderência, a profundidade e as tensões residuais são adequadas à condição de serviço. Não se pode estabelecer uma classificação universal com base apenas na dureza superficial nominal.
Quando o endurecimento térmico localizado é conceptualmente adequado
O endurecimento térmico localizado é adequado quando o aço já possui o teor de carbono necessário e apenas determinadas superfícies precisam de ser endurecidas. O endurecimento por chama, por indução, por feixe de eletrões e por laser aquece uma região controlada até à gama austenítica, seguindo-se a auto-têmpera ou uma têmpera aplicada. A camada endurecida é, portanto, uma região transformada do aço original, e não uma camada enriquecida quimicamente.
Esta abordagem pode preservar um núcleo mais macio e tenaz e evitar o tratamento de superfícies que não suportam cargas de contacto ou de desgaste. É particularmente sensível à geometria: a direção de varrimento, os cantos, as alterações de diâmetro, a espessura da parede, a extração de calor e o acesso da fonte de aquecimento determinam a profundidade e a continuidade da zona endurecida. A indução pode seguir um padrão programado da bobina; os métodos por laser e por feixe de eletrões podem localizar a energia de forma mais estreita; o endurecimento por chama depende fortemente do movimento do maçarico e do equilíbrio térmico. Estas diferenças afetam as tensões residuais, as marcas de sobreposição, as zonas moles e a deformação.
A verificação deve corresponder ao processo e à propriedade definida. A ISO 18203:2026 fornece um quadro para medir a espessura das camadas endurecidas superficialmente resultantes de tratamentos térmicos e termoquímicos. Para camadas cementadas e endurecidas, a ISO 2639:2002 utiliza um critério de dureza inferior a 450 HV 1 a três vezes a profundidade da camada para definir a aplicabilidade. Uma especificação válida deve identificar a escala e a carga de dureza, a direção do percurso de medição, a definição da profundidade efetiva ou total da camada, o local de amostragem e os limites de aceitação. Pode ser necessária metalografia para distinguir martensite, austenite retida, carbonetos, nitretos, boretos, fases ricas em crómio e camadas de compostos que a dureza, por si só, não permite identificar.
| Grupo de métodos | Mecanismo | Arquitetura típica da camada | Principal foco da especificação |
|---|---|---|---|
| Cementação e carbonitretação | Enriquecimento da austenite seguido de têmpera | Camada martensítica e transição para o núcleo | Profundidade efetiva, estrutura do núcleo, austenite retida |
| Nitretação e nitrocarbonetação | Difusão na ferrite abaixo da temperatura crítica | Zona de difusão com possível camada de compostos | Separação das camadas, equilíbrio de fases e perfil de dureza |
| Cianetação | Carbono e azoto fornecidos através de um processo em banho de sais | Camada martensítica enriquecida de pequena profundidade | Química do banho, controlos de segurança e profundidade endurecida |
| Boretação e cromização | Formação de regiões de boretos ou contendo crómio | Camada de reação ou de difusão | Constituição de fases, aderência e fragilidade |
| Endurecimento por chama, por indução, por feixe de eletrões e por laser | Austenitização e transformação localizadas | Zona martensítica transformada | Padrão de aquecimento, profundidade de transição e distorção |
A seleção do tratamento deve corresponder à condição definida da superfície e do núcleo que pode ser produzida e verificada para o aço e o serviço. Strong evidence
Uma comparação neutra baseia-se no mecanismo. A cementação e a carbonitretação adicionam carbono, ou carbono e azoto, à austenite e criam geralmente uma camada martensítica temperada; a nitruração e a nitrocarbonetação adicionam azoto, ou azoto e carbono, abaixo da temperatura crítica e produzem zonas de difusão com possíveis camadas de compostos; a cianetação combina carbono e azoto através de um processo em sais; a boretação e a cromização formam regiões superficiais quimicamente distintas, contendo boretos ou crómio; o endurecimento por chama, por indução, por feixe de eletrões e por laser transforma localmente o aço existente. Os seus regimes de temperatura, arquiteturas da camada, respostas do núcleo, riscos de deformação, limitações geométricas e procedimentos de verificação diferem, consequentemente. A questão de engenharia válida não é saber qual o método “melhor”, mas qual a condição definida para a superfície e o núcleo pode ser produzida e verificada para o aço e o serviço em causa.