




इस्पात धातुकर्म में केस-कठोरीकरण का अर्थ
केस-कठोरीकरण कोई एक भट्ठी चक्र, मिश्रधातु ग्रेड या सूक्ष्मसंरचना नहीं है। ASM International इसे लौहधर्मी पदार्थ के ऐसे उपचार के रूप में परिभाषित करता है, “जिससे उसकी सतही परत, अर्थात् केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है।” यह परिभाषा जानबूझकर व्यापक है। इसमें किसी विशिष्ट विधि का वर्णन नहीं, बल्कि परिणाम—सतह और आंतरिक भाग के बीच कठोरता का अंतर—वर्णित है।
यह अंतर महत्वपूर्ण है, क्योंकि इस्पात के घटकों को अक्सर दो देखने में परस्पर विरोधी गुणों की आवश्यकता होती है। उनकी कार्यशील सतहों को दबाव-चिह्नन, आसंजक घिसाव, अपघर्षी घिसाव और संपर्क-थकान का प्रतिरोध करना चाहिए, जबकि आंतरिक भाग को आघात को अवशोषित करने और अचानक टूटे बिना मोड़ सहन करने में सक्षम होना चाहिए। अधिक कठोर सतह और अधिक tough कोर का संयोजन समान रूप से कठोर किए गए खंड की तुलना में दोनों आवश्यकताओं को अधिक प्रभावी ढंग से पूरा कर सकता है। गियर, कैम, शाफ्ट, पिन और बेयरिंग के घटक प्रायः इसी कार्य-विभाजन पर निर्भर करते हैं।
| विधि-परिवार | सतह रसायन | मुख्य कठोरित संरचना | विशिष्ट सत्यापन-प्रमुखता |
|---|---|---|---|
| कार्बरीकरण | कार्बन जोड़ा गया | उच्च-कार्बन मार्टेंसाइटी कठोरित परत | प्रभावी कठोरित परत की गहराई और धातुवैज्ञानिक संरचना-अध्ययन |
| कार्बोनाइट्राइडन | कार्बन और नाइट्रोजन जोड़े गए | मार्टेंसाइटी कठोरित परत | कठोरता-वितरण और अवशिष्ट ऑस्टेनाइट |
| नाइट्राइडन | नाइट्रोजन जोड़ा गया | प्रसरण क्षेत्र और मिश्रधातु नाइट्राइड | यौगिक परत और प्रसरण-क्षेत्र की गहराई |
| प्रेरण-कठोरीकरण | संघटन में कोई महत्वपूर्ण परिवर्तन नहीं | स्थानीयकृत मार्टेंसाइट | कठोरित परत की मोटाई और संक्रमण क्षेत्र |
चयनित प्रक्रिया यह निर्धारित करती है कि कठोरता का अंतर कैसे उत्पन्न किया जाएगा। कुछ उपचार विसरण द्वारा सतह की रासायनिक संरचना बदलते हैं। अन्य उपचार मूल संरचना को बनाए रखते हैं और तीव्र, स्थानीयकृत तापन तथा शीतलन के माध्यम से केवल सतह के निकट के क्षेत्र को रूपांतरित करते हैं। परिणामी केस-गहराई, चरण, अवशिष्ट तनाव, विकृति और सत्यापन-विधि में पर्याप्त अंतर हो सकता है।

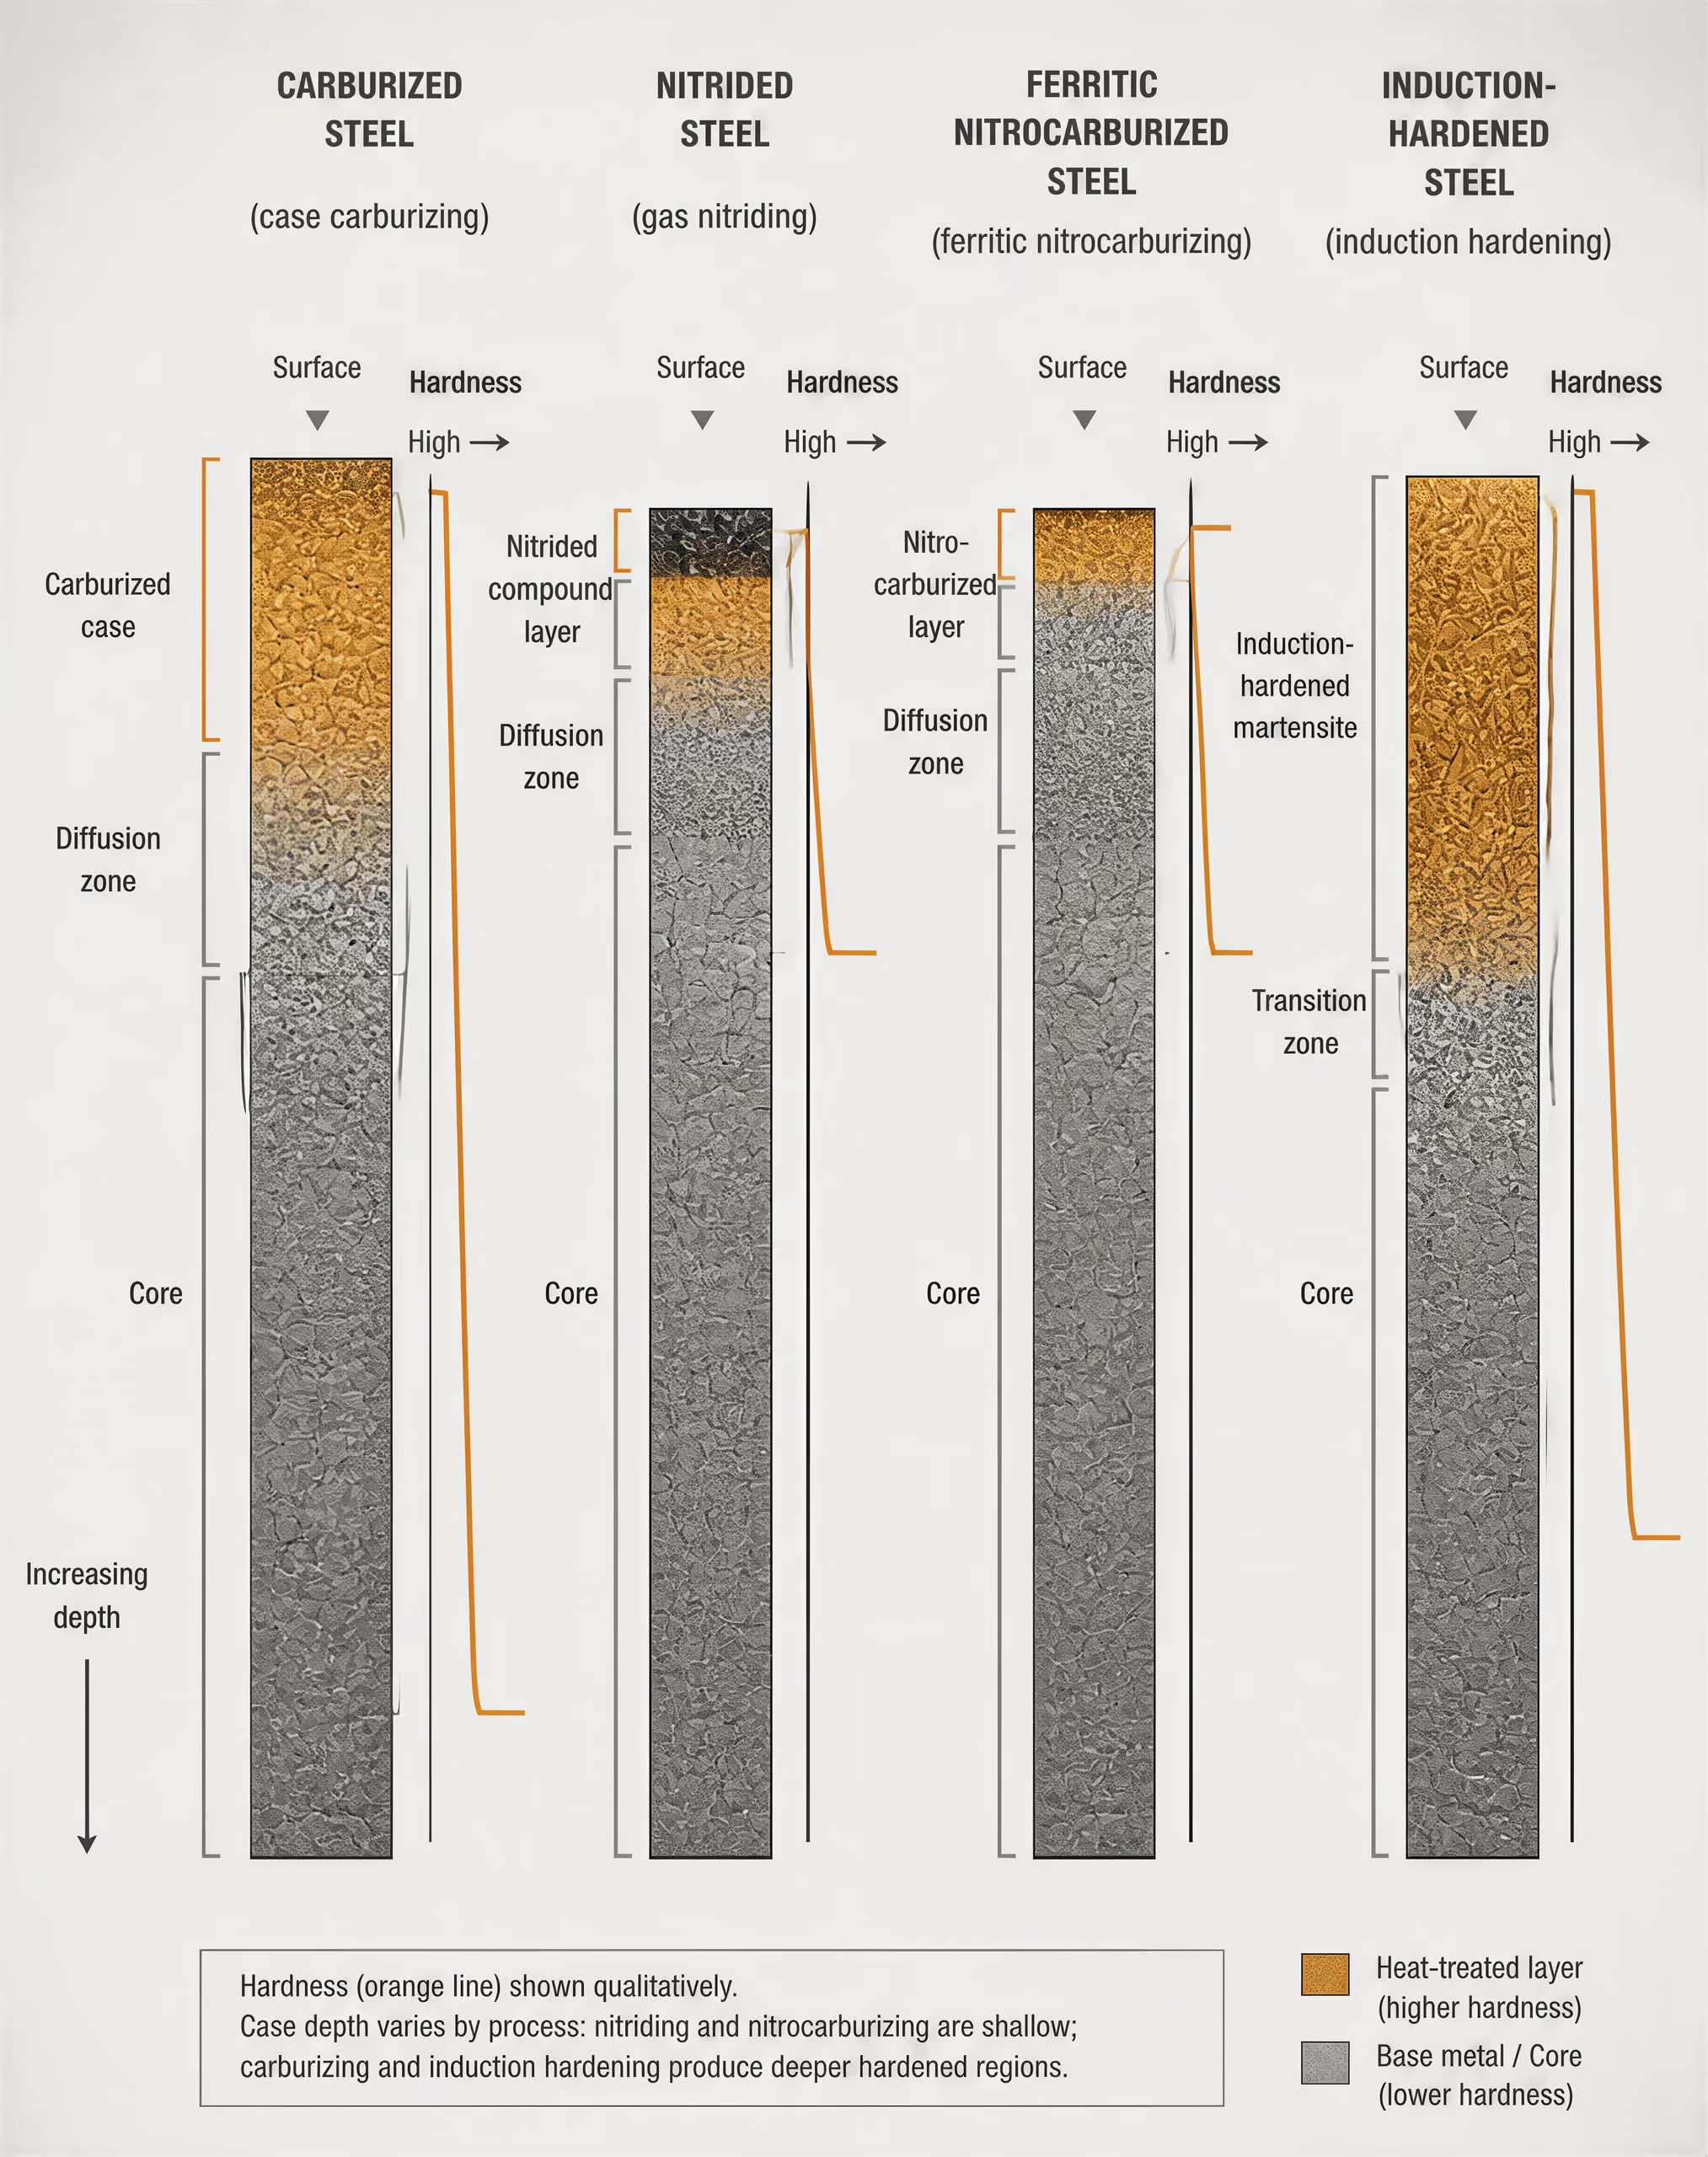
केस, कोर और कठोरता-प्रवणता
केस उपचारित सतही क्षेत्र है, जिसकी कठोरता और सूक्ष्मसंरचना आंतरिक भाग से भिन्न होती है। कोर उस क्षेत्र के नीचे स्थित पदार्थ है। “कोर” का अर्थ आवश्यक रूप से नरम या अनकठोरित नहीं होता: कम-कार्बन कार्ब्यूराइजिंग इस्पात में शमन के बाद अपेक्षाकृत tough, कम-कार्बन मार्टेन्साइटिक या टेम्पर्ड-मार्टेन्साइटिक आंतरिक भाग बना रह सकता है, जबकि नाइट्राइड किए गए मिश्रधातु इस्पात में ऐसा ऊष्मा-उपचारित कोर हो सकता है जो नाइट्राइडिंग से पहले ही पर्याप्त मजबूत हो।
कठोरता-प्रवणता उपचारित सतह से अप्रभावित अंतरकेंद्र की ओर कठोरता में होने वाला क्रमिक परिवर्तन, न कि कोई अचानक सीमा।
सतह और कोर के बीच आमतौर पर कोई तीखी सीमा नहीं, बल्कि कठोरता-प्रवणता होती है। कार्ब्यूराइज किए गए घटक में सतह पर कार्बन की मात्रा अधिक, बाहरी भाग के निकट मार्टेन्साइट, अवशिष्ट ऑस्टेनाइट और कार्बाइड हो सकते हैं; मूल संरचना की ओर कार्बन सांद्रता घटने के साथ कठोरता कम होती जाती है। नाइट्राइड किए गए घटक में लौह नाइट्राइडों की एक पतली यौगिक परत के नीचे नाइट्रोजन-विसरण क्षेत्र और उसके बाद अप्रभावित कोर हो सकता है। इंडक्शन-कठोरित घटक में सतह पर मार्टेन्साइट, आंशिक रूप से रूपांतरित संक्रमण क्षेत्र और उसके नीचे मूल टेम्पर्ड संरचना दिखाई दे सकती है।
इसलिए, “केस-गहराई” को किसी निर्दिष्ट मापन-नियम से संबद्ध करना आवश्यक है। प्रभावी केस-गहराई सामान्यतः सतह से किसी निर्दिष्ट कठोरता-सीमा तक की दूरी होती है, जिसे निर्धारित प्रोफ़ाइल के साथ मापा जाता है। कार्ब्यूराइज किए गए और कठोरित इस्पात के लिए ISO 2639:2002 केस-गहराई निर्धारित और सत्यापित करने की विधि प्रदान करता है; इसकी प्रयोज्यता में यह शर्त शामिल है कि केस-गहराई के तीन गुना पर कठोरता 450 HV 1 से कम हो। कठोरता-पैमाना, परीक्षण-भार, सतह की तैयारी, मापन-दिशा और स्थान—सभी रिपोर्ट किए गए मान को प्रभावित करते हैं।
कुल केस-गहराई एक अलग मात्रा है। इसका अर्थ रासायनिक या संरचनात्मक रूप से परिवर्तित परत की पूरी मोटाई से है, जो प्रभावी कठोरता-गहराई के लिए प्रयुक्त बिंदु से आगे तक जा सकती है। इसलिए धातु-चित्रणीय परीक्षण, सूक्ष्मकठोरता प्रोफ़ाइल, रासायनिक विश्लेषण या चरण-पहचान, एक ही भाग के लिए अलग-अलग “गहराइयाँ” दे सकते हैं। केवल “केस-गहराई” कहने वाला विनिर्देशन तब तक अपूर्ण है, जब तक उसमें परिभाषा और परीक्षण-विधि निर्दिष्ट न हो।
ISO 18203:2026 ज्वाला, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र-कठोरीकरण से उत्पन्न सतह-कठोरित परतों के साथ-साथ कार्बोनाइट्राइडिंग, कार्ब्यूराइजिंग और नाइट्राइडिंग द्वारा उत्पन्न परतों की मोटाई के मापन को संबोधित करता है। यह एक मूलभूत बात को पुष्ट करता है: परत की मोटाई एक मापी जाने वाली विशेषता है, किसी काली पड़ी सतह का दृश्य वर्णन नहीं।
केवल सतह-कठोरता ही पूरा विनिर्देशन क्यों नहीं है
सतह-कठोरता उपयोगी है, लेकिन अकेले इसके आधार पर सेवा-व्यवहार का अनुमान नहीं लगाया जा सकता। कोई पतली परत उच्च Vickers मान दर्ज कर सकती है, फिर भी बार-बार होने वाले Hertzian संपर्क के अधीन विफल हो सकती है, यदि सहारा देने वाला पदार्थ बहुत नरम हो। इसके विपरीत, कम मापी गई कठोरता भी अच्छा प्रदर्शन कर सकती है, यदि परत पर्याप्त गहरी हो, कोर से अच्छी तरह समर्थित हो और अनुकूल अवशिष्ट-तनाव स्थिति में हो।
कठोरता-प्रोफ़ाइल पर कोर की तनन-शक्ति, toughness और पूर्ववर्ती ऊष्मा-उपचार के साथ विचार किया जाना चाहिए। सतही सूक्ष्मसंरचना भी महत्वपूर्ण है। कार्ब्यूराइज किए गए और कार्बोनाइट्राइड किए गए इस्पात में ऑस्टेनाइटीकरण और शमन के बाद सामान्यतः मार्टेन्साइट बनता है, लेकिन अत्यधिक अवशिष्ट ऑस्टेनाइट, मोटे कार्बाइड, ऑक्सीकरण या अंतरकणीय ऑक्सीकरण आयामी स्थिरता और थकान-प्रदर्शन को बदल सकते हैं। नाइट्राइड और नाइट्रोकार्ब्यूराइज किए गए इस्पात में यौगिक परत तथा विसरण क्षेत्र हो सकते हैं, जिनकी मोटाई, रंध्रता, चरण-संतुलन और नाइट्रोजन-वितरण घर्षण, घिसाव और संक्षारण को प्रभावित करते हैं। इन विशेषताओं का अनुमान एकल कठोरता-संख्या से नहीं लगाया जा सकता।
संपीडनात्मक सतह-अवशिष्ट प्रतिबल कुछ प्रकार की थकान-दरारों के प्रति प्रतिरोध में सुधार कर सकता है। Limited evidence
अवशिष्ट तनाव भी एक अलग विनिर्देशन है। असमान रूपांतरण और तापीय संकुचन के कारण शमन से तन्य या संपीडित तनाव उत्पन्न हो सकते हैं। विसरण-उपचार भी तनाव उत्पन्न कर सकते हैं, क्योंकि जोड़े गए परमाणु जालक के आयाम बदलते हैं और यौगिक परत तथा विसरण क्षेत्र अलग-अलग दरों से बनते हैं। सतह के निकट संपीडित अवशिष्ट तनाव दरार आरंभ होने के प्रतिरोध में सहायक हो सकता है, लेकिन अत्यधिक तनाव, विकृति या अपर्याप्त सहारा अन्य प्रकार की विफलताएँ उत्पन्न कर सकते हैं। तनाव का चिह्न और परिमाण किसी सत्यापित प्रक्रिया द्वारा मापा या नियंत्रित किया जाना चाहिए; उपचार के नाम के आधार पर इन्हें मान लेना उचित नहीं है।
विकृति के लिए भी अपनी अलग नियंत्रण-योजना आवश्यक है। तापमान, खंड की मोटाई, ज्यामिति, शमन की तीव्रता, फिक्स्चर का विन्यास, मिश्रधातु की संरचना और उपचार के बाद का टेम्परिंग—सभी आयामी परिवर्तन को प्रभावित करते हैं। समान प्रभावी केस-गहराई और सतह-कठोरता वाले दो घटकों में भी रनआउट, दाँत-प्रोफ़ाइल त्रुटि या बोर का फैलाव अलग-अलग हो सकता है। इसलिए सत्यापन में कठोरता-प्रोफ़ाइल, धातु-चित्रणीय खंड, आयामी निरीक्षण, अवशिष्ट ऑस्टेनाइट का मापन और अवशिष्ट-तनाव विश्लेषण आवश्यक हो सकते हैं।
तापरासायनिक और तापीय सतह-कठोरीकरण
तापरासायनिक केस-कठोरीकरण कार्बन, नाइट्रोजन या दोनों को प्रविष्ट कराकर सतह की संरचना बदलता है। U.S. National Bureau of Standards की एक हैंडबुक इस मूल वर्गीकरण में कार्ब्यूराइजिंग, नाइट्राइडिंग और कार्बोनाइट्राइडिंग को शामिल करती है। कार्ब्यूराइजिंग में कार्बन कम-कार्बन इस्पात में विसरित होता है, जिससे कम-कार्बन आंतरिक भाग के ऊपर उच्च-कार्बन सतह बनती है। इसके बाद सामान्यतः भाग को ऑस्टेनाइटीकृत और शमित किया जाता है, ताकि संवर्धित सतह पर कठोर मार्टेन्साइट बने। कार्बोनाइट्राइडिंग में ऑस्टेनाइट में कार्बन और नाइट्रोजन प्रविष्ट कराए जाते हैं और सामान्यतः मार्टेन्साइटिक कठोर केस बनता है।
नाइट्राइडिंग एक अलग धातुकर्मीय मार्ग अपनाती है। नाइट्रोजन उपयुक्त इस्पात में विसरित होकर मिश्रधातु नाइट्राइड और लौह नाइट्राइड बनाता है; इसमें सामान्यतः कार्ब्यूराइजिंग जैसी ऑस्टेनाइटीकरण-और-शमन प्रक्रिया नहीं होती। नाइट्रोकार्ब्यूराइजिंग में क्रांतिक तापमान से नीचे फेराइट में कार्बन और नाइट्रोजन प्रविष्ट कराए जाते हैं, जिससे एक यौगिक परत और उसके नीचे विसरण क्षेत्र बनता है। इसलिए समान नामों के बावजूद इसे कार्बोनाइट्राइडिंग से अलग समझना चाहिए। फेरिटिक नाइट्रोकार्ब्यूराइजिंग इसी मूल सिद्धांत पर आधारित है।
अन्य तापरासायनिक विधियों में सायनाइडिंग, बोराइडिंग और क्रोमाइजिंग शामिल हैं। इनमें विसरित होने वाली प्रजातियाँ और अभिक्रिया-उत्पाद अलग होते हैं; इसलिए उनकी कठोरता-प्रोफ़ाइल, परत की मोटाई, तापमान-सीमाएँ, विकृति-जोखिम तथा संक्षारण या घिसाव-व्यवहार को बिना विचार के एक-दूसरे के स्थान पर नहीं रखा जा सकता। ट्राइबोलॉजी अध्ययनों में बोराइडिंग, क्रोमाइजिंग, कार्ब्यूराइजिंग, नाइट्राइडिंग, नाइट्रोकार्ब्यूराइजिंग और कार्बोनाइट्राइडिंग को घिसाव, घर्षण और ट्राइबोकॉरोजन में परिवर्तनों से संबद्ध किया गया है, लेकिन इन परिवर्तनों की दिशा और परिमाण इस्पात ग्रेड, प्रतिपृष्ठ, भार, पर्यावरण और परत की संरचना पर निर्भर करते हैं।
तापीय सतह-कठोरीकरण सतह में कोई कठोरीकरण-तत्व नहीं जोड़ता। ज्वाला, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र-कठोरीकरण मौजूदा इस्पात-संरचना को स्थानीय रूप से रूपांतरण-तापमान से ऊपर गर्म करते हैं और फिर मार्टेन्साइट बनाने के लिए तीव्र स्व-शमन या नियंत्रित शीतलन पर निर्भर करते हैं। ISO 18203:2026 इन विधियों को कई तापरासायनिक उपचारों के साथ संबोधित करता है। इसलिए इनका केस विसरण द्वारा संवर्धित परत के बजाय रूपांतरित क्षेत्र होता है, हालांकि इनमें भी कठोरता-प्रवणता और संक्रमण क्षेत्र मौजूद रहते हैं।
अतः व्यावहारिक चयन धातुकर्म का निर्णय है, केवल समानार्थी शब्द चुनने का नहीं। आवश्यक संपर्क-प्रतिरोध, कोर की toughnes, अनुमत विकृति, लक्षित प्रोफ़ाइल, अवशिष्ट-तनाव की स्थिति और सत्यापन-विधि—सभी का चयनित प्रक्रिया से संगत होना आवश्यक है। कार्ब्यूराइजिंग, नाइट्राइडिंग, कार्बोनाइट्राइडिंग, नाइट्रोकार्ब्यूराइजिंग और स्थानीयकृत तापीय कठोरीकरण “केस-कठोरित” इस्पात उत्पन्न कर सकते हैं, लेकिन वे एक जैसा केस उत्पन्न नहीं करते।
कार्बन, नाइट्रोजन और ऊष्मा सतह को कैसे बदलते हैं
ASM International के अनुसार, केस हार्डनिंग लौह-आधारित पदार्थ का ऐसा उपचार है, जिसमें उसकी सतही परत, अर्थात् केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। यह परिभाषा किसी एक प्रक्रिया का नहीं, बल्कि एक परिणाम का वर्णन करती है। कार्ब्यूराइज़ किए गए गियर, नाइट्राइड किए गए शाफ्ट, कार्बोनाइट्राइड किए गए पिन और इंडक्शन-हार्डन की गई रेल—इन सभी की सतह अधिक कठोर हो सकती है, फिर भी उनकी रासायनिक संरचना, प्रावस्थाएँ, गहराई के साथ बदलते प्रोफ़ाइल, प्रतिबल और विफलता के प्रकार अलग-अलग होते हैं।
उपचार-तंत्र
- कार्बरीकरण
- ऑस्टेनाइटीकरण और शमन से पहले कार्बन निम्न-कार्बन इस्पात में प्रसारित होता है।
- नाइट्राइडन
- आमतौर पर क्रांतिक तापमान से नीचे, नाइट्रोजन उपयुक्त इस्पात में प्रसारित होता है।
- कार्बोनाइट्राइडन
- शमन से पहले कार्बन और नाइट्रोजन ऑस्टेनाइट में प्रवेश करते हैं।
- नाइट्रोकार्बरीकरण
- क्रांतिक तापमान से नीचे, कार्बन और नाइट्रोजन फेराइट में प्रसारित होते हैं।
- तापीय कठोरीकरण
- विद्यमान इस्पात-संघटन को स्थानीय रूप से ऑस्टेनाइटीकृत करके मार्टेंसाइट में रूपांतरित किया जाता है।
ऊष्मारासायनिक उपचारों में इस्पात की सतह पर कार्बन, नाइट्रोजन या दोनों मिलाए जाते हैं। कार्ब्यूराइज़िंग में कार्बन, नाइट्राइडिंग में नाइट्रोजन, जबकि कार्बोनाइट्राइडिंग और नाइट्रोकार्ब्यूराइज़िंग में अलग-अलग प्रावस्था और तापमान स्थितियों के अंतर्गत कार्बन तथा नाइट्रोजन मिलाए जाते हैं। ISO 18203:2026 में शामिल ज्वाला, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग जैसी ऊष्मीय विधियाँ अंतरास्थिक परमाणुओं की पर्याप्त नई सांद्रता प्रदान करने के बजाय सतह को गर्म करके और उसकी प्रावस्था बदलकर मौजूदा संरचना को परिवर्तित करती हैं।

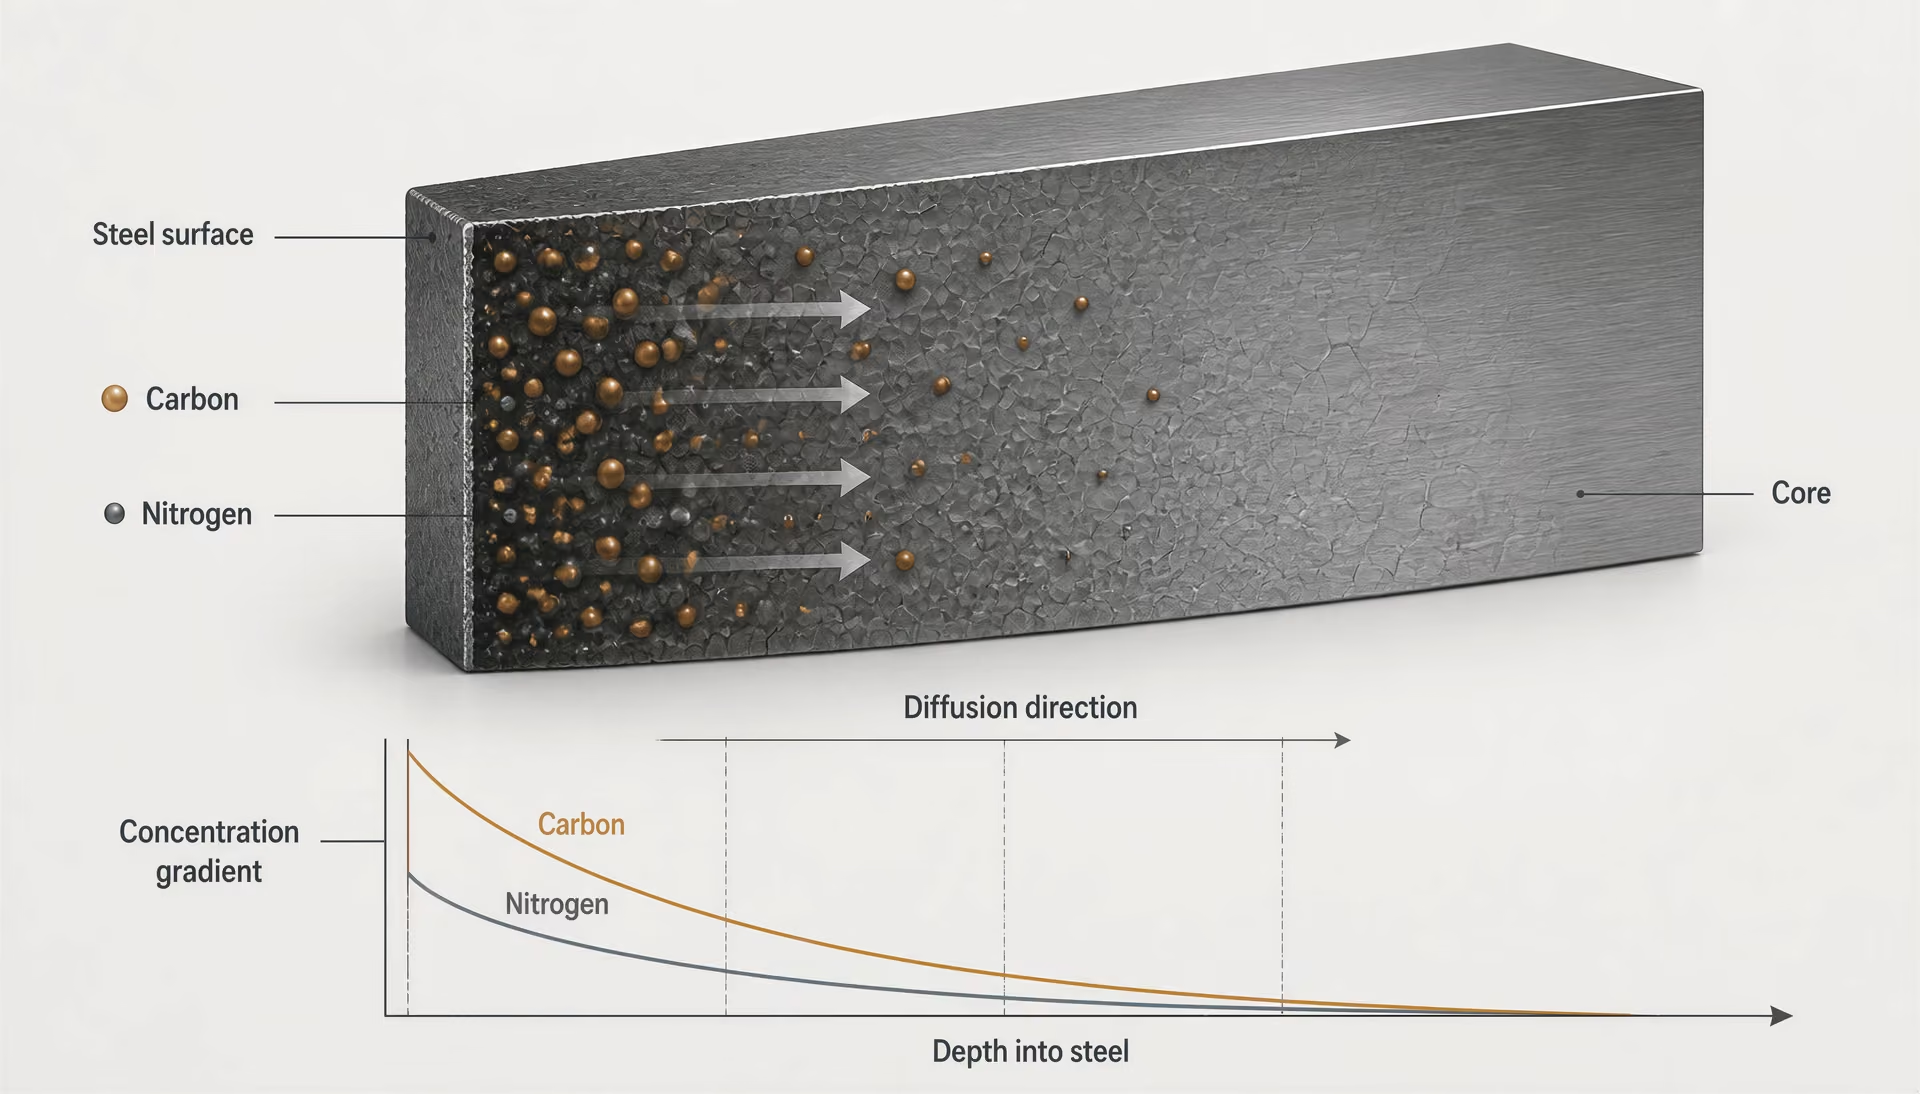
विसरण और सांद्रता प्रवणताएँ
कार्बन और नाइट्रोजन सतह के माध्यम से इस्पात में प्रवेश करते हैं और सांद्रता-प्रवणताओं के अनुरूप अंदर की ओर बढ़ते हैं। परमाणु लौह परमाणुओं के बीच स्थित अंतरास्थिक स्थानों में रहते हैं, और उनके गमन की दर तापमान, क्रिस्टल संरचना, समय, मिश्रधातु संरचना तथा सतह पर रासायनिक विभव पर बहुत अधिक निर्भर करती है। सरल रूप में, फिक के नियम प्रवाह और बदलती हुई सांद्रता-प्रोफ़ाइल का वर्णन करते हैं: सतह से कोर तक तीव्र प्रवणता प्रारंभिक प्रवेश को तेज करती है, जबकि केस विकसित होने के साथ यह प्रवणता कम तीव्र होती जाती है।
प्रक्रिया का वातावरण सतह की स्थिति निर्धारित करता है। कार्ब्यूराइज़िंग में भट्ठी के वातावरण की कार्बन सक्रियता, कम-कार्बन वाले आंतरिक भाग के ऊपर उच्च-कार्बन ऑस्टेनिटिक सतह स्थापित करती है। सतह तुरंत एकसमान संरचना प्राप्त नहीं करती। इसके बजाय, कार्बन की सांद्रता सामान्यतः बाहरी सतह से दूरी बढ़ने पर कम होती जाती है, और इस प्रोफ़ाइल का आकार तापमान, कार्बन विभव, संपर्क-अवधि तथा गैस–धातु अंतरापृष्ठ पर होने वाली अभिक्रियाओं पर निर्भर करता है। जब तक उपचार असाधारण रूप से लंबा या अनुप्रस्थ भाग बहुत छोटा न हो, कोर अपनी मूल कार्बन-सांद्रता के निकट बना रहता है।
कार्बोनाइट्राइडिंग में इस्पात के ऑस्टेनिटिक होने के दौरान कार्बन और नाइट्रोजन दोनों प्रवेश करते हैं। नाइट्रोजन कार्बन अंतरण, कठोरीकरण-क्षमता, अवशिष्ट ऑस्टेनाइट तथा मिश्रधातु नाइट्राइडों के अवक्षेपण को प्रभावित कर सकता है। चूँकि नाइट्रोजन प्रायः बाहरी सतह के निकट अधिक संकेंद्रित होता है, इसलिए उसका प्रोफ़ाइल कार्बन-प्रोफ़ाइल की तुलना में अधिक तीव्र हो सकता है। इसका परिणाम केवल “अतिरिक्त नाइट्रोजन वाला कार्ब्यूराइज़ किया हुआ इस्पात” नहीं होता।
नाइट्राइडिंग और फेरिटिक नाइट्रोकार्ब्यूराइज़िंग अलग प्रकार से कार्य करते हैं। ये सामान्यतः क्रांतिक तापमान से नीचे किए जाते हैं, जहाँ मैट्रिक्स फेरिटिक बनी रहती है। कार्बन और नाइट्रोजन फेराइट के माध्यम से विसरित होते हैं, लेकिन ऑस्टेनाइट की तुलना में फेराइट में कार्बन की विलेयता बहुत कम होती है। इसलिए नाइट्रोजन लौह और मिश्रधातु तत्वों के साथ आसानी से अभिक्रिया करके नाइट्राइड या कार्बोनाइट्राइड बनाता है, जबकि सतह पर एक पतली यौगिक परत बन सकती है। इसके नीचे एक विसरण क्षेत्र होता है, जिसमें घुला हुआ नाइट्रोजन, अवक्षेप या दोनों मौजूद होते हैं। इस क्षेत्र की गहराई और गुणों का अनुमान कार्ब्यूराइज़ किए गए केस की गहराई से नहीं लगाया जा सकता।
विसरण यह भी स्पष्ट करता है कि तीखी सीमाएँ असामान्य क्यों होती हैं। धातुकर्मीय अनुप्रस्थ काट में सामान्यतः कठोरता और संरचना में क्रमिक परिवर्तन दिखाई देता है, न कि ऐसा समतल जो “केस” और “कोर” को अलग करे। इसलिए केस की गहराई किसी गुण-सीमा पर आधारित निर्दिष्ट माप होती है। ISO 2639:2002 कार्ब्यूराइज़ किए गए और कठोरीकृत केस पर लागू होता है तथा केस की गहराई के तीन गुना स्थान पर 450 HV 1 से कम कठोरता की शर्त का उपयोग करता है। ISO 18203:2026 अन्य विधियों के साथ-साथ ऊष्मीय हार्डनिंग, कार्बोनाइट्राइडिंग, कार्ब्यूराइज़िंग और नाइट्राइडिंग से बनी परतों की मोटाई के मापन को संबोधित करता है। मापन-विधि उपचार और निर्दिष्ट किए जा रहे गुण के अनुरूप होनी चाहिए।

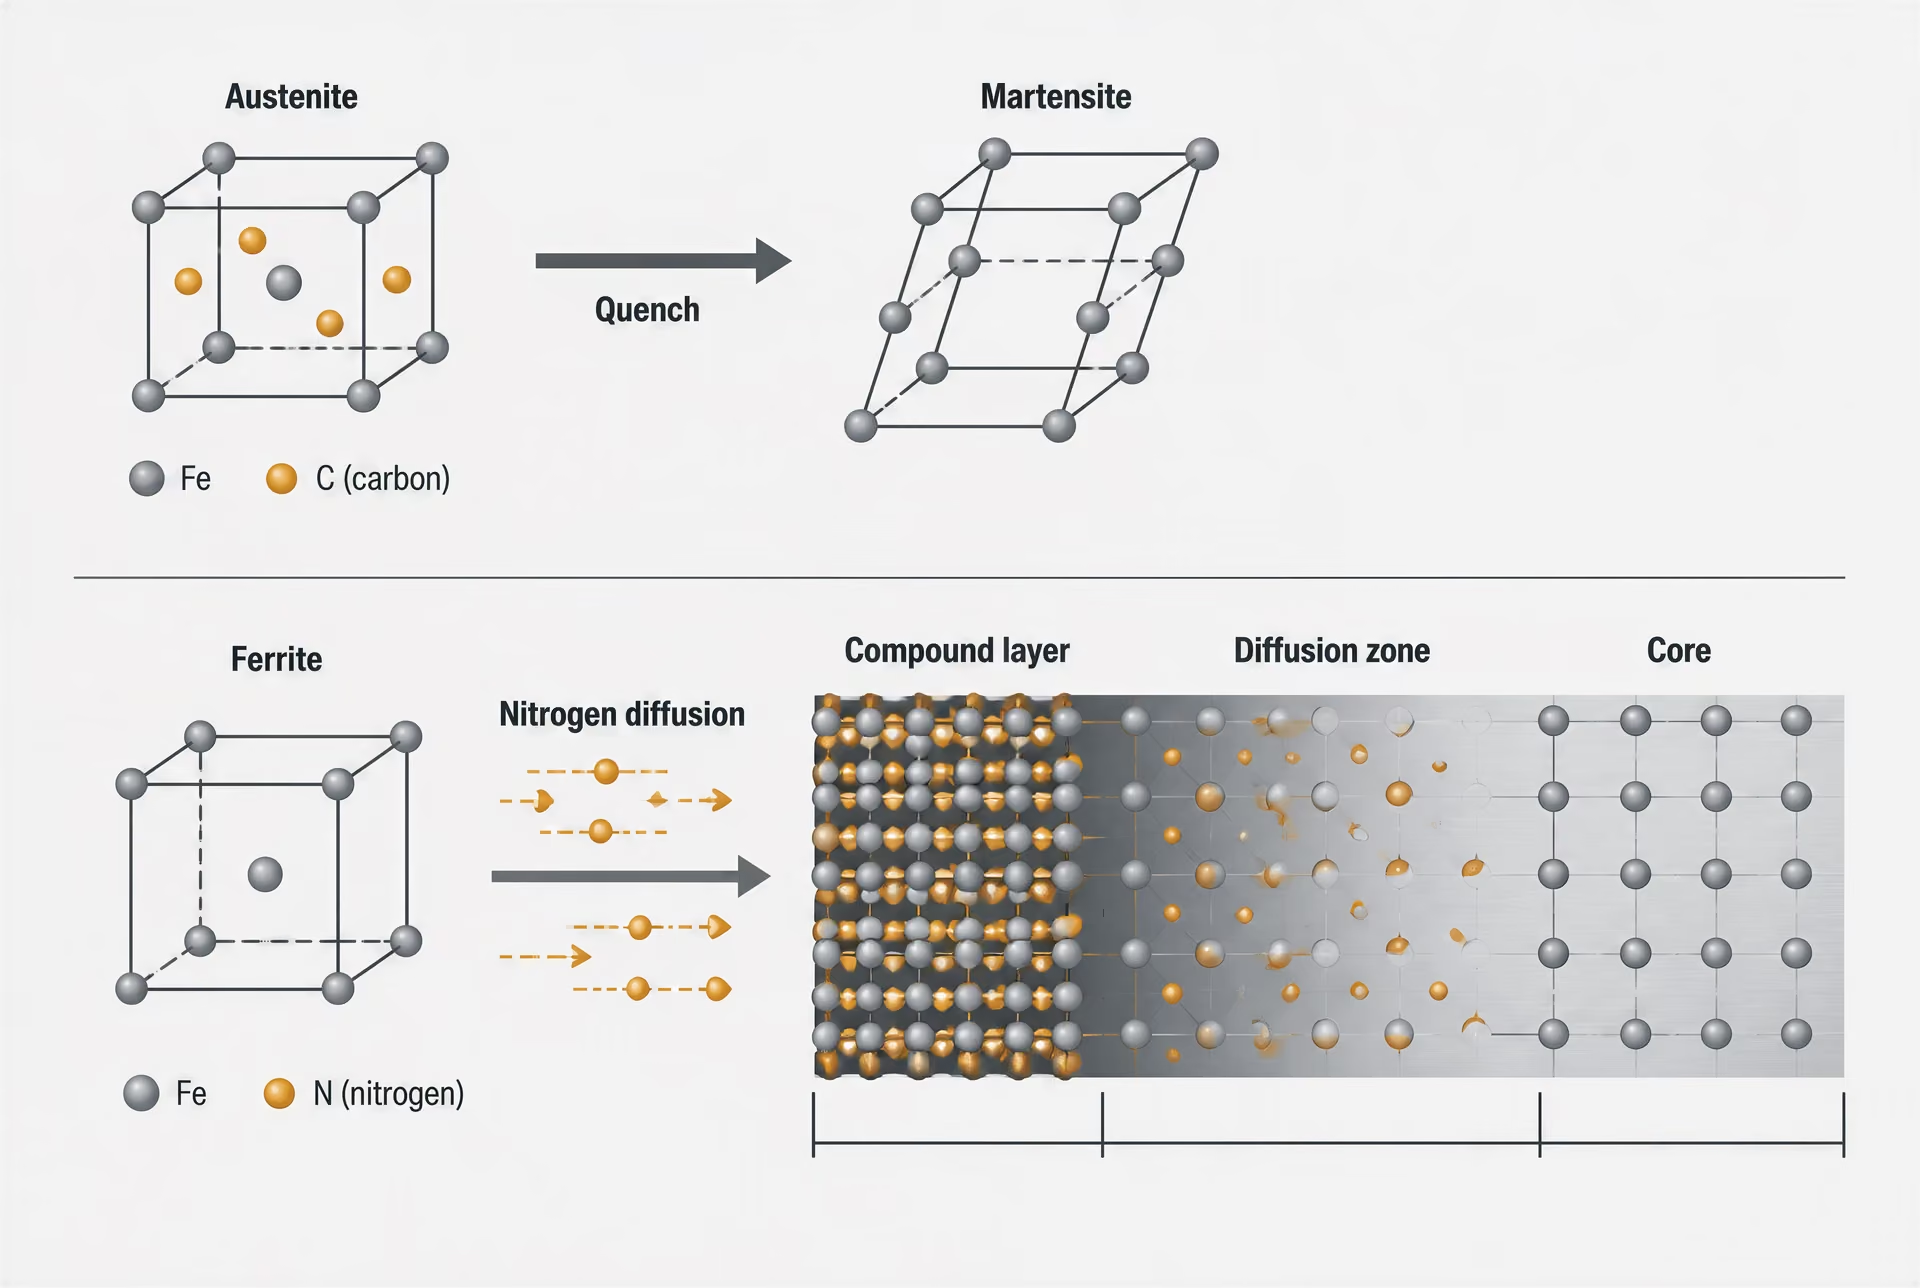
ऑस्टेनाइट, फेराइट, मार्टेंसाइट और यौगिक परतें
| संरचना या प्रावस्था | केस-कठोरीकरण में भूमिका | संबद्ध विधियाँ |
|---|---|---|
| ऑस्टेनाइट | कार्बन को घोलता है और शमन से पहले संवर्धन में सहायक होता है | कार्बरीकरण और कार्बोनाइट्राइडन |
| फेराइट | क्रांतिक तापमान से नीचे होने वाले प्रसरण के लिए आधार-संरचना | नाइट्राइडन और नाइट्रोकार्बरीकरण |
| मार्टेंसाइट | तीव्र शीतलन के बाद बनने वाला कठोर रूपांतरण-उत्पाद | कार्बरीकरण, कार्बोनाइट्राइडन और तापीय कठोरीकरण |
| यौगिक परत | लौह नाइट्राइड या कार्बोनाइट्राइड वाली अभिक्रिया-परत | नाइट्राइडन और नाइट्रोकार्बरीकरण |
ऑस्टेनाइट लौह का फलक-केंद्रित घनीय रूप है, जो संबंधित क्रांतिक तापमान से ऊपर स्थिर रहता है। यह कम तापमान पर स्थिर रहने वाले फेराइट—लौह के शरीर-केंद्रित घनीय रूप—की तुलना में काफी अधिक कार्बन घोल सकता है। यही अंतर कार्बोनाइट्राइडिंग और नाइट्रोकार्ब्यूराइज़िंग के बीच के मूलभूत भेद को निर्धारित करता है।
कार्ब्यूराइज़िंग या कार्बोनाइट्राइडिंग के दौरान इस्पात को ऑस्टेनाइट क्षेत्र तक गर्म किया जाता है। कार्बन अथवा कार्बन और नाइट्रोजन इस प्रावस्था में विसरित होते हैं और सतह रासायनिक रूप से कोर से अलग हो जाती है। ठंडा करने पर ऑस्टेनाइट, शीतलन-दर और कठोरीकरण-क्षमता के आधार पर, पर्लाइट, बैनाइट या मार्टेंसाइट में परिवर्तित हो सकता है। औद्योगिक केस हार्डनिंग में सामान्यतः शमन किया जाता है, ताकि समृद्ध सतह मुख्यतः मार्टेंसाइट में परिवर्तित हो जाए। मार्टेंसाइट अतिसंतृप्त, विकृत शरीर-केंद्रित चतुष्कोणीय संरचना है; इसकी कठोरता फँसे हुए कार्बन, जालक-विकृति और रूपांतरण-दोषों की उच्च सघनता से उत्पन्न होती है।
शमन के दौरान कोर भी रूपांतरित हो सकता है, लेकिन उसकी कम कार्बन-सांद्रता के कारण सामान्यतः उसकी मार्टेंसाइट-कठोरता कम और दृढ़ता अधिक होती है। क्रोमियम, निकेल, मोलिब्डेनम और मैंगनीज़ जैसे मिश्रधातु तत्व रूपांतरण की गतिकी को बदलते हैं और आवश्यक शीतलन-दर को प्रभावित करते हैं। इसलिए कम-कार्बन वाला कोर दृढ़ बना रह सकता है, जबकि उच्च-कार्बन वाली सतह कठोर हो सकती है, बशर्ते ऊष्मीय चक्र और अनुप्रस्थ भाग का आकार नियंत्रित हों।
नाइट्रोकार्ब्यूराइज़िंग, कम मात्रा वाला कार्बोनाइट्राइडिंग चक्र नहीं है। यह क्रांतिक तापमान से नीचे फेराइट में होता है; इसलिए इसमें जानबूझकर ऑस्टेनिटीकरण का चरण नहीं होता और सामान्यतः शमन से उत्पन्न मार्टेंसिटिक केस भी नहीं बनता। इसकी सतह पर नाइट्रोजनयुक्त विसरण क्षेत्र के ऊपर लौह-नाइट्राइड की यौगिक परत हो सकती है, जिसे प्रायः श्वेत परत कहा जाता है। वास्तविक प्रावस्थाएँ तापमान, गैस या लवण की रासायनिक संरचना, कार्बन और नाइट्रोजन विभव तथा इस्पात की संरचना पर निर्भर करती हैं। विसरण क्षेत्र के भीतर मिश्रधातु नाइट्राइड बन सकते हैं, जिससे कठोरता बढ़ती है, लेकिन कार्बोनाइट्राइडिंग के बाद मिलने वाली वही मार्टेंसिटिक संरचना उत्पन्न नहीं होती।
नाइट्राइडिंग में भी इसी प्रकार यौगिक परत और विसरण क्षेत्र बन सकते हैं, जबकि बोराइडिंग में लौह या मिश्रधातु बोराइड बन सकते हैं और क्रोमाइज़िंग क्रोमियम-समृद्ध प्रावस्थाओं के माध्यम से सतह को परिवर्तित कर सकती है। इन परतों की मोटाई, भंगुरता, आसंजन, कठोरता-प्रवणता और संपर्क-भार के प्रति प्रतिक्रिया अलग-अलग होती है। केवल एक कठोरता-संख्या से उनकी पहचान नहीं की जा सकती।
ऊष्मीय हार्डनिंग एक अन्य संरचना उत्पन्न करती है। इंडक्शन, ज्वाला, लेज़र या इलेक्ट्रॉन-बीम द्वारा गर्म करने पर केवल चयनित सतह ऑस्टेनाइट में परिवर्तित होती है, जबकि नीचे का इस्पात अपेक्षाकृत ठंडा रहता है। इसके बाद तीव्र स्व-शमन या बाहर से किया गया शीतलन ऑस्टेनिटीकरण किए गए क्षेत्र को मार्टेंसाइट में बदल देता है। इसमें कार्बन-विसरण आवश्यक नहीं होता; इसलिए कठोरीकृत गहराई मुख्यतः ताप-प्रतिरूप, ऊष्मीय चालकता, आवृत्ति या बीम पैरामीटर, धारण-अवधि और शीतलन स्थितियों से निर्धारित होती है।
शमन, टेम्परिंग और रूपांतरण-जनित प्रतिबल
शमन विसरण-नियंत्रित उच्च-तापमान स्थिति को एक असंतुलित संरचना में स्थिर कर देता है। कार्ब्यूराइज़ किए गए और कार्बोनाइट्राइड किए गए इस्पात में सतह पर उच्च-कार्बन मार्टेंसाइट, कोर में कम-कार्बन मार्टेंसाइट और, यदि कार्बन-सांद्रता मार्टेंसाइट-आरंभ तथा मार्टेंसाइट-समापन तापमान को कम कर दे, तो अवशिष्ट ऑस्टेनाइट मौजूद हो सकता है। मिश्रधातु और प्रक्रिया-नियंत्रण के आधार पर कार्बाइड बचे रह सकते हैं या अवक्षेपित हो सकते हैं। अवशिष्ट ऑस्टेनाइट सेवा के दौरान या ग्राइंडिंग के समय बाद में रूपांतरित हो सकता है, जिससे आयामी परिवर्तन हो सकता है।
शीतलन यांत्रिक रूप से निष्पक्ष प्रक्रिया नहीं है। सतह अधिक गर्म आंतरिक भाग से पहले ठंडी होकर सिकुड़ती है, जिससे ऊष्मीय प्रतिबल उत्पन्न होते हैं। रूपांतरण एक और विकृति जोड़ता है, क्योंकि ऑस्टेनाइट मार्टेंसाइट में बदलते समय फैलता है। अंतिम अवशिष्ट-प्रतिबल पैटर्न अनुप्रस्थ भाग में तापमान-अनुक्रम, कार्बन और नाइट्रोजन प्रवणताओं, मार्टेंसाइट के अंश, ज्यामिति और शमन की तीव्रता पर निर्भर करता है। सतही संपीडन-प्रतिबल कुछ थकान-दरों के प्रति प्रतिरोध में सहायक हो सकता है, लेकिन अत्यधिक विकृति, शमन-दरार या किसी महत्वपूर्ण स्थान पर तनन-प्रतिबल इच्छित उपचार के लाभ को समाप्त कर सकता है।
टेम्परिंग में शमन किए गए इस्पात को ऑस्टेनाइट क्षेत्र से नीचे दोबारा गर्म किया जाता है। इससे भंगुरता कम होती है, शमन-प्रतिबल का कुछ भाग दूर होता है और कार्बन को अतिसंतृप्त मार्टेंसाइट से बाहर निकलने का अवसर मिलता है। परिणामी टेम्पर्ड मार्टेंसाइट बिना टेम्पर किए गए मार्टेंसाइट से कम कठोर होती है, लेकिन सामान्यतः अधिक स्थिर और क्षति-सहिष्णु होती है। टेम्परिंग अवशिष्ट ऑस्टेनाइट को भी बदल सकती है और कार्बाइडों का अवक्षेपण कर सकती है। नाइट्राइड किए गए और फेरिटिक नाइट्रोकार्ब्यूराइज़ किए गए पुर्ज़ों के लिए दृष्टिकोण अलग होना चाहिए: उनके विसरण क्षेत्र और यौगिक परतें शमन से नहीं बनतीं, तथा उपचार के बाद अत्यधिक गर्म करने से अवक्षेप मोटे हो सकते हैं, परत की रासायनिक संरचना बदल सकती है या कठोरता कम हो सकती है।
इसलिए अंतिम केस रसायन, विसरण, प्रावस्था-स्थिरता, तापन, शीतलन और प्रतिबल-विकास का संयुक्त परिणाम होता है। सत्यापन में केवल सतह-कठोरता की रिपोर्ट पर्याप्त नहीं होनी चाहिए। मापी गई केस-गहराई, कठोरता-प्रोफ़ाइल, सूक्ष्मसंरचना, जहाँ लागू हो वहाँ यौगिक-परत की मोटाई, अवशिष्ट ऑस्टेनाइट, विकृति और अवशिष्ट प्रतिबल यह निर्धारित कर सकते हैं कि उपचार सेवा-आवश्यकता के अनुरूप है या नहीं।
कार्बराइजिंग: कार्बन-समृद्ध केस के बाद हार्डनिंग
कार्बराइजिंग का सिद्धांत
कार्बराइजिंग एक ऊष्मारासायनिक उपचार है, जिसमें निम्न-कार्बन इस्पात की सतह में कार्बन प्रवेश करता है, जबकि इस्पात को ऐसे तापमान पर रखा जाता है जहाँ ऑस्टेनाइट बन सकता है। इस उपचार से कम-कार्बन आंतरिक भाग के ऊपर उच्च-कार्बन सतह बनती है; इसलिए यह केवल गर्म करने की प्रक्रिया नहीं है और न ही अपने-आप में पूर्ण हार्डनिंग चक्र है। इसके बाद समृद्ध परत को सामान्यतः ऑस्टेनिटाइज़ करके क्वेंच किया जाता है, ताकि उसकी कार्बन मात्रा मार्टेन्साइट उत्पन्न कर सके।
ASM International केस हार्डनिंग को लौह-आधारित पदार्थ के ऐसे उपचार के रूप में परिभाषित करता है, जिसमें उसकी सतही परत, अर्थात केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। कार्बराइजिंग रूपांतरण से पहले सतह की संरचना बदलकर यह अंतर उत्पन्न करता है। भट्ठी के वातावरण, लवण-स्नान या कार्बन-युक्त माध्यम की कार्बन-पोटेंशियल को इस्पात की सतह पर कार्बन-ऐक्टिविटी से अधिक बनाए रखा जाता है। इसके बाद कार्बन सतह पर घुलता है और भीतर की ओर विसरित होता है। सतह से दूरी बढ़ने के साथ उसकी सांद्रता घटती जाती है, जिससे अचानक सीमा के बजाय कार्बन-प्रवणता बनती है।
यह प्रवणता महत्वपूर्ण है। सतह के निकट कार्बन की मात्रा इतनी अधिक हो सकती है कि क्वेंचिंग के बाद उच्च-कार्बन मार्टेन्साइट बने। अधिक भीतर मूल निम्न-कार्बन संरचना काफी हद तक अपरिवर्तित रहती है, यद्यपि वह उसी ऊष्मीय चक्र से गुजरती है। परिणामस्वरूप प्राप्त घटक में कठोर, घिसाव-प्रतिरोधी सतह और अधिक दृढ़ तथा क्षति-सहिष्णु कोर का संयोजन हो सकता है। यही व्यवस्था बताती है कि कार्बराइजिंग का उपयोग गियर, स्प्लाइन्ड शाफ्ट, रोलर, बुशिंग और संपर्क-तनाव के संपर्क में रहने वाले अन्य घटकों के लिए क्यों किया जाता है; हालांकि इसका अर्थ यह नहीं है कि प्रत्येक कार्बराइज्ड भाग में घिसाव, थकान, घर्षण या संक्षारण का व्यवहार समान होगा।
AISI 8620, AISI 4320 और AISI 9310 कार्बराइजिंग में प्रयुक्त निम्न-कार्बन मिश्रधातु इस्पातों के परिचित उदाहरण हैं, लेकिन केवल ग्रेड का पदनाम केस की गहराई, कठोरता-प्रोफ़ाइल या विकृति के परिणाम को निर्धारित नहीं करता। इस्पात में उपस्थित मिश्रधातु तत्व कठोरीकरण-क्षमता, कार्बाइड की स्थिरता, रूपांतरण तापमान, टेम्परिंग-प्रतिक्रिया और आयामी परिवर्तन को प्रभावित करते हैं। निकेल, क्रोमियम और मोलिब्डेनम क्वेंचिंग के दौरान कोर को कठोर होने में सहायता कर सकते हैं, जबकि अत्यधिक सतही कार्बन या अनुपयुक्त मिश्रधातु-संतुलन अवशिष्ट ऑस्टेनाइट और कार्बाइड-निर्माण को बढ़ा सकता है।
| कार्बरीकरण मार्ग | प्रक्रिया की विशेषता | नियंत्रण संबंधी विचार |
|---|---|---|
| गैसीय कार्बरीकरण | नियंत्रित कार्बन-युक्त भट्ठी-वातावरण | कार्बन विभव, गैस प्रवाह और भट्ठी की एकरूपता |
| निर्वात कार्बरीकरण | निम्न-दाब हाइड्रोकार्बन अंतःक्षेपण | अंतःक्षेपण चक्र और शमन का चयन |
| पैक कार्बरीकरण | कार्बन-युक्त यौगिक भाग को घेरता है | वातावरण पर कम प्रत्यक्ष नियंत्रण |
कार्बराइजिंग माध्यमों में गैस, वैक्यूम और पैक प्रक्रियाएँ शामिल हैं। गैस कार्बराइजिंग में सामान्यतः कार्बन मोनोऑक्साइड, कार्बन डाइऑक्साइड, हाइड्रोजन, मीथेन और अन्य हाइड्रोकार्बन उत्पादों वाला वातावरण नियंत्रित किया जाता है। वैक्यूम कार्बराइजिंग में निम्न-दाब वाले हाइड्रोकार्बन का इंजेक्शन किया जाता है और उपकरण तथा घटक के आधार पर इसके बाद गैस या तेल से क्वेंचिंग की जाती है। पैक कार्बराइजिंग में भाग को कार्बन-युक्त यौगिक से घेर दिया जाता है; ऐतिहासिक रूप से इसमें सक्रियकारी पदार्थ के साथ चारकोल का प्रयोग शामिल था, हालांकि निगरानी वाले भट्ठी-वातावरण की तुलना में प्रक्रिया-नियंत्रण कम प्रत्यक्ष होता है।
तापमान और समय कार्बन-प्रोफ़ाइल निर्धारित करते हैं। अधिक तापमान सामान्यतः विसरण को तेज करता है, लेकिन इससे दाना-वृद्धि भी बढ़ती है और विकृति बढ़ सकती है। अधिक समय तक संपर्क से केस धीरे-धीरे गहरा होता है, क्योंकि सरल परिस्थितियों में विसरण-दूरी लगभग समय के वर्गमूल से संबंधित होती है। वास्तविक प्रोफ़ाइल कार्बन-पोटेंशियल, मिश्रधातु तत्वों, भट्ठी की एकरूपता, सतह की स्थिति तथा कोनों, छिद्रों और मास्क किए गए क्षेत्रों पर सीमा-स्थितियों पर निर्भर करती हैं। इसलिए निर्दिष्ट “केस गहराई” का अर्थ तभी स्पष्ट होता है जब उसकी परिभाषा और मापन-विधि बताई गई हो।
ऑस्टेनिटाइज़िंग, क्वेंचिंग और टेम्परिंग
सतह में कार्बन के प्रवेश के बाद इस्पात को सामान्यतः हार्डनिंग चक्र से गुजरना पड़ता है। प्रत्यक्ष-हार्डनिंग प्रक्रिया में कार्बराइजिंग ऑस्टेनिटाइज़िंग तापमान पर की जाती है और घटक को उसी तापमान से सीधे क्वेंच किया जाता है। डबल-हार्डनिंग या पुनः-ऑस्टेनिटाइज़िंग प्रक्रिया में कार्बराइजिंग के बाद भाग को ठंडा किया जाता है और फिर दोबारा गर्म किया जाता है; कभी-कभी पहले कोर को परिष्कृत करने और फिर केस को कठोर करने के लिए ऐसा किया जाता है। चुना गया चक्र इस्पात के ग्रेड, अनुप्रस्थ काट के आकार, आवश्यक कोर-गुणों, दाने के आकार के नियंत्रण और विकृति की सीमाओं पर निर्भर करता है।
ऑस्टेनाइट कार्बन को घोलता है और ठंडा होने के दौरान समृद्ध सतह को निम्न-कार्बन कोर से अलग ढंग से प्रतिक्रिया करने में सक्षम बनाता है। यदि क्वेंच पर्याप्त तीव्र हो और तापमान-पथ अत्यधिक रूपांतरण-उत्पादों से बचा रहे, तो केस मुख्यतः मार्टेन्साइट में रूपांतरित होता है। कोर में भी मार्टेन्साइट बन सकता है, लेकिन उसकी कम कार्बन मात्रा के कारण क्वेंचिंग के बाद की कठोरता कम और सामान्यतः दृढ़ता अधिक होती है। मिश्रधातु की कठोरीकरण-क्षमता यह निर्धारित करती है कि यह रूपांतरण कितनी गहराई तक होगा। मोटे अनुप्रस्थ काट या अपर्याप्त क्वेंचिंग के कारण उन क्षेत्रों में बैनाइट, फेराइट या पर्लाइट बच सकते हैं, जिनका भार वहन करना अपेक्षित है।
क्वेंच की तीव्रता को अधिकतम करने के बजाय नियंत्रित किया जाना चाहिए। तेल, पॉलिमर-विलयन, दाबित गैस और अन्य क्वेंचिंग माध्यम अलग-अलग दरों से ऊष्मा हटाते हैं, और हिलाने से स्थानीय शीतलन-स्थिति बदल जाती है। बहुत तीव्र क्वेंच अवांछित नरम रूपांतरण-उत्पादों को कम कर सकता है, लेकिन इससे ऊष्मीय और रूपांतरण-तनाव भी बढ़ सकते हैं, जिससे दरार और आयामी परिवर्तन बढ़ते हैं। अवरोधित, चरणबद्ध या दाबित गैस-क्वेंचिंग विशेष ज्यामितियों में परिवर्तन को कम कर सकती है, लेकिन कोई भी क्वेंचिंग माध्यम सार्वभौमिक रूप से उपयुक्त नहीं होता।
क्वेंचिंग के बाद टेम्परिंग की जाती है। इसका उद्देश्य क्वेंचिंग के बाद बने मार्टेन्साइट की भंगुरता और उच्च अवशिष्ट तनाव को कम करते हुए आवश्यक कठोरता तथा आयामी स्थिरता स्थापित करना है। टेम्परिंग मूल निम्न-कार्बन स्थिति को पुनर्स्थापित नहीं करती। कार्बन-समृद्ध केस रासायनिक रूप से अलग बना रहता है और उसकी प्रतिक्रिया कोर से भिन्न हो सकती है। टेम्परिंग तापमान और समय कार्बाइड अवक्षेपण, मार्टेन्साइट अपघटन, अवशिष्ट ऑस्टेनाइट की स्थिरता और अंतिम कठोरता को प्रभावित करते हैं। जहाँ उच्च केस-कठोरता आवश्यक हो, वहाँ निम्न-तापमान टेम्परिंग सामान्य है, लेकिन यह पूर्ण सूक्ष्मसंरचना और कठोरता-प्रोफ़ाइल निर्दिष्ट करने का विकल्प नहीं है।
प्रक्रिया-नियंत्रण में ऑस्टेनाइट दाना-वृद्धि पर भी ध्यान देना चाहिए। कार्बराइजिंग तापमान इतने अधिक होते हैं कि लंबे समय तक संपर्क से पूर्व-ऑस्टेनाइट दाने बड़े हो सकते हैं, विशेष रूप से तब जब इस्पात में उपयुक्त दाना-परिष्करणकारी मिश्रण न हों या चक्र का नियंत्रण ठीक न हो। मोटे दाने दृढ़ता को कम कर सकते हैं और रूपांतरण-व्यवहार को बदल सकते हैं। मूल कार्बराइजिंग तापमान से कम तापमान पर पुनः गर्म करने से संरचना परिष्कृत हो सकती है, लेकिन इससे एक और ऊष्मीय चक्र जुड़ता है और विकृति की एक और संभावना उत्पन्न होती है।
सूक्ष्मसंरचना, अवशिष्ट ऑस्टेनाइट और विकृति
कार्बरीकृत कठोरित परत में उच्च-कार्बन मार्टेंसाइट, अवशिष्ट ऑस्टेनाइट, कार्बाइड और संक्रमण क्षेत्र हो सकते हैं। Strong evidence
कार्बराइज्ड केस केवल मार्टेन्साइट से परिभाषित नहीं होता। व्यावहारिक सूक्ष्मसंरचनात्मक परीक्षण में उच्च-कार्बन मार्टेन्साइट, अवशिष्ट ऑस्टेनाइट, कार्बाइड और ऐसे संक्रमण क्षेत्र मिल सकते हैं, जिनमें कोर की ओर बढ़ने पर कार्बन तथा कठोरता घटती जाती है। प्रत्येक घटक का अनुपात और आकारिकी सतह के कार्बन-पोटेंशियल, तापमान, मिश्रधातु-रसायन, शीतलन-दर और टेम्परिंग पर निर्भर करते हैं।
अवशिष्ट ऑस्टेनाइट वह ऑस्टेनाइट जो शमन के बाद रूपांतरित हुए बिना रह जाता है, क्योंकि संघटन और शीतलन-इतिहास के कारण उसके रूपांतरण तापमान पर्याप्त रूप से कम हो जाते हैं।
अवशिष्ट ऑस्टेनाइट तब बनता है जब कार्बन-समृद्ध ऑस्टेनाइट का मार्टेन्साइट-आरंभ तापमान इतना कम हो कि क्वेंचिंग के दौरान उसका पूर्ण रूपांतरण न हो सके। कुछ अवशिष्ट ऑस्टेनाइट तनाव को समायोजित कर सकता है और तत्काल दरार को कम कर सकता है, लेकिन सेवा-तनाव, मशीनिंग या बाद में होने वाली शीतलन के दौरान यह आयामी रूप से अस्थिर होता है। मार्टेन्साइट में रूपांतरण से वृद्धि या अन्य आयामी परिवर्तन हो सकते हैं। अत्यधिक मात्रा मापी गई कठोरता को भी कम कर सकती है या संपर्क-थकान के व्यवहार को बदल सकती है। इसलिए जहाँ आयामी स्थिरता या चक्रीय भारण महत्वपूर्ण हो, वहाँ अवशिष्ट ऑस्टेनाइट की मात्रा को अक्सर मेटालोग्राफी या X-ray विवर्तन द्वारा मापा जाता है; केवल सतही कठोरता से इसकी विश्वसनीय पहचान नहीं की जा सकती।
कार्बाइड एक अन्य नियंत्रण-समस्या प्रस्तुत करते हैं। मिश्रधातु कार्बाइड घिसाव-प्रतिरोध में योगदान दे सकते हैं, लेकिन सतत कार्बाइड-जाल या अत्यधिक दाना-सीमा कार्बाइड केस को भंगुर बना सकता है और कठोरीकरण-क्षमता के लिए आवश्यक मिश्रधातु तत्वों का उपभोग कर सकता है। अत्यधिक कार्बन-पोटेंशियल, तापमान पर अत्यधिक समय या अनुपयुक्त इस्पात-रसायन के कारण ऐसी सतह बन सकती है जो परीक्षण-इंडेंट पर अधिक कठोर हो, फिर भी सेवा में कम संतोषजनक हो। लक्ष्य नियंत्रित कार्बन-प्रोफ़ाइल है, न कि संभवतः सबसे अधिक सतही कार्बन मात्रा।
विकृति कई स्रोतों के संयुक्त प्रभाव से उत्पन्न होती है: ऊष्मीय प्रसार और संकुचन, ऑस्टेनाइट के मार्टेन्साइट में बदलने के दौरान रूपांतरण-विकृतियाँ, असमान शीतलन, अनुप्रस्थ काट की मोटाई में परिवर्तन, अवशिष्ट मशीनिंग-तनाव तथा फिक्सचर या भार के प्रभाव। गियर के दाँतों का आकार या रनआउट बदल सकता है; शाफ्ट मुड़ सकते हैं या उनका व्यास बढ़ सकता है; पतले अनुप्रस्थ काट मुड़-तिरछे हो सकते हैं। इसलिए ज्यामिति, भट्ठी में अभिविन्यास, क्वेंच का हिलाव और फिक्स्चरिंग प्रक्रिया-विनिर्देशन का हिस्सा होने चाहिए। हार्डनिंग के बाद की ग्राइंडिंग कुछ आयामी त्रुटियों को ठीक कर सकती है, लेकिन अनुपयुक्त केस-सूक्ष्मसंरचना को ठीक नहीं कर सकती और आवश्यक केस को हटाए बिना विकृति दूर नहीं कर सकती।
सत्यापन में केवल सतही कठोरता के मान से अधिक का मापन होना चाहिए। ISO 2639:2002 कार्बराइज्ड और हार्डन किए गए केस की गहराई निर्धारित करने तथा सत्यापित करने से संबंधित है और इसकी प्रयोज्यता निर्धारित करने के लिए केस की गहराई के तीन गुने पर 450 HV 1 से कम कठोरता की शर्त का उपयोग करता है। सतह से कोर की ओर किया गया कठोरता-ट्रैवर्स तब प्रभावी केस गहराई स्थापित कर सकता है, जब निर्दिष्ट भार, नमूना-तैयारी, अंतराल और अंतिम-बिंदु का पालन किया गया हो। ISO 18203:2026 कार्बराइजिंग, कार्बोनाइट्राइडिंग, नाइट्राइडिंग, फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग से बनी सतह-कठोर परतों को शामिल करता है, जिससे यह स्पष्ट होता है कि विभिन्न उपचारों के लिए परिभाषित मापन-प्रक्रियाएँ आवश्यक हैं।
मेटालोग्राफिक परीक्षण से मार्टेन्साइट, बैनाइट, पर्लाइट, अवशिष्ट ऑस्टेनाइट और कार्बाइड का पता चल सकता है, जिन्हें कठोरता-ट्रैवर्स नहीं पकड़ सकता। सटीक घटकों के लिए आयामी निरीक्षण और अवशिष्ट-तनाव मापन भी आवश्यक हो सकते हैं। कार्बराइजिंग इस्पात के लिए सबसे व्यापक रूप से प्रयुक्त ऊष्मारासायनिक उपचारों में से एक है, लेकिन इसका परिणाम संरचना, रूपांतरण, सूक्ष्मसंरचना, तनाव और मापी गई केस गहराई के नियंत्रित संयोजन से निर्धारित होता है—यह किसी भी कठोर सतह के लिए प्रयुक्त होने वाला सामान्य लेबल नहीं है।
कार्बोनाइट्राइडिंग: ऑस्टेनाइट में कार्बन और नाइट्रोजन
कार्बोनाइट्राइडिंग एक ऊष्मारासायनिक केस-हार्डनिंग प्रक्रिया है, जिसमें स्टील के ऑस्टेनाइटिक अवस्था में रहते समय कार्बन और नाइट्रोजन दोनों स्टील की सतह में प्रवेश करते हैं। इसके बाद समृद्ध परत को क्वेंच किया जाता है, जिससे सामान्यतः मार्टेन्साइट बनता है, जो कम-कार्बन वाले कोर की तुलना में काफी अधिक कठोर होता है। इस कारण प्रक्रिया-तर्क की दृष्टि से कार्बोनाइट्राइडिंग, कार्बराइजिंग और नाइट्राइडिंग के बीच आती है; लेकिन यह केवल कार्बराइजिंग चक्र का तेज रूप नहीं है और न ही यह उच्च-तापमान वाली नाइट्रोकार्बराइजिंग है।
ASM International केस-हार्डनिंग को लौह-आधारित पदार्थ के ऐसे उपचार के रूप में परिभाषित करता है, जिसमें उसकी सतही परत, अर्थात केस, कोर की तुलना में काफी अधिक कठोर हो जाती है। U.S. National Bureau of Standards भी कार्बराइजिंग, नाइट्राइडिंग और कार्बोनाइट्राइडिंग का वर्गीकरण इस आधार पर करता है कि स्टील की सतह में क्रमशः कार्बन, नाइट्रोजन या दोनों जोड़े जाते हैं। इसलिए कार्बोनाइट्राइडिंग की पहचान केवल अंतिम कठोरता-प्रोफाइल से नहीं, बल्कि विसरित होने वाली प्रजातियों और अवस्था-स्थिति से की जानी चाहिए।
कार्बोनाइट्राइडिंग की क्रियाविधि
वर्कपीस को निम्न क्रांतिक तापमान से ऊपर, ऑस्टेनाइट क्षेत्र में गर्म किया जाता है। यह प्रक्रिया सामान्यतः ऐसे नियंत्रित गैसीय वातावरण में की जाती है, जिसमें कार्बन-युक्त गैस और अमोनिया का मिश्रण होता है। कार्बन मोनोऑक्साइड, मीथेन, प्रोपेन और ऊष्माशोषी कैरियर गैस कार्बन की आपूर्ति में भाग ले सकते हैं, जबकि अमोनिया परमाण्विक नाइट्रोजन का स्रोत प्रदान करता है। वातावरण का नियंत्रण आवश्यक है, क्योंकि कार्बन विभव, अमोनिया का अपघटन, गैस-प्रवाह, दाब और भट्ठी का तापमान मिलकर स्टील की सतह पर रासायनिक विभव निर्धारित करते हैं।
ऑस्टेनाइज़िंग तापमान पर ऑस्टेनाइट पर्याप्त मात्रा में कार्बन और उससे कम, लेकिन धातुकर्मीय दृष्टि से महत्वपूर्ण मात्रा में नाइट्रोजन घोल सकता है। इसके बाद कार्बन और नाइट्रोजन सतह से अंदर की ओर विसरित होते हैं। दूरी बढ़ने के साथ उनकी सांद्रता घटती जाती है, जिससे एक तीक्ष्ण सीमा के बजाय एक प्रवणता बनती है। परिणामी प्रोफाइल तापमान, होल्डिंग समय, मिश्रधातु-संरचना, सतही अभिक्रियाओं और वातावरण द्वारा प्रत्येक प्रजाति की आपूर्ति की दर पर निर्भर करती है।
नाइट्रोजन केवल सतही रसायन को ही प्रभावित नहीं करता। ऑस्टेनाइट में यह हार्डनेबिलिटी बढ़ा सकता है और कुछ रूपांतरण अभिक्रियाओं को विलंबित कर सकता है। इससे समृद्ध पतली परत क्वेंचिंग के दौरान मार्टेन्साइट में परिवर्तित हो सकती है, भले ही आधार स्टील की हार्डनेबिलिटी सीमित हो। नाइट्रोजन ऑस्टेनाइट-से-मार्टेन्साइट रूपांतरण तापमान को भी बदलता है और संयुक्त कार्बन तथा नाइट्रोजन मात्रा अत्यधिक होने पर रिटेन्ड ऑस्टेनाइट बढ़ा सकता है। क्रोमियम, मोलिब्डेनम, मैंगनीज और निकेल जैसे मिश्रधातु तत्व हार्डनेबिलिटी तथा कार्बाइड या नाइट्राइड की स्थिरता को और प्रभावित करते हैं।
कार्बोनाइट्राइडन का क्रम
- ऑस्टेनाइटीकरण इस्पात को ऑस्टेनाइट-सीमा तक गर्म करें।
- संवर्धन नियंत्रित वातावरण के माध्यम से कार्बन और नाइट्रोजन की आपूर्ति करें।
- शमन इच्छित मार्टेंसाइटी कठोरित परत बनाने के लिए पर्याप्त तीव्रता से ठंडा करें।
- पुनःतापन भंगुरता घटाएँ और कठोरता तथा आयामी स्थिरता को समायोजित करें।
इसलिए व्यावहारिक क्रम सामान्यतः यह होता है: कार्बन और नाइट्रोजन वाले वातावरण में ऑस्टेनाइज़ करना, निर्दिष्ट केस के विकसित होने के लिए पर्याप्त समय तक होल्ड करना, और नियंत्रित दर पर क्वेंच करना। क्वेंचिंग के तनाव कम करने और कठोरता समायोजित करने के लिए इसके बाद टेम्परिंग की जा सकती है। कार्बोनाइट्राइडिंग का प्रयोग प्रायः अपेक्षाकृत कम-कार्बन वाले स्टीलों पर किया जाता है। इनमें छोटे पुर्जों, फास्टनरों, गियर, बुशिंग और ऐसे अन्य घटकों के लिए चुने गए ग्रेड शामिल हैं, जिनमें उथला कठोर केस और tough आंतरिक भाग आवश्यक होता है। केवल ग्रेड का पदनाम परिणाम निर्धारित नहीं करता। AISI 1018, AISI 1020, SAE 8620 और EN 20MnCr5 अलग-अलग प्रतिक्रिया देते हैं, क्योंकि उनकी कार्बन मात्रा, मिश्रधातु मात्रा, दाने का आकार, हार्डनेबिलिटी और पूर्व ऊष्मा-उपचार अलग होते हैं।
सतह में रिटेन्ड ऑस्टेनाइट सहित मार्टेन्साइट हो सकता है और, रासायनिक संरचना तथा प्रक्रिया के आधार पर, मिश्रधातु कार्बाइड या कार्बोनाइट्राइड भी उपस्थित हो सकते हैं। कोर मार्टेन्साइट, बैनाइट या फेराइट और पर्लाइट वाले मिश्रण में परिवर्तित हो सकता है। यह अंतर महत्वपूर्ण है। नरम और कमजोर कोर के ऊपर बना कठोर केस विकृति, कुचलने या मुड़ने से विफल हो सकता है, भले ही सतही कठोरता का मापन संतोषजनक दिखाई दे।
| विशेषता | कार्बोनाइट्राइडन | नाइट्रोकार्बरीकरण |
|---|---|---|
| संवर्धन के दौरान आधार-संरचना | ऑस्टेनाइट | फेराइट |
| तापमान व्यवस्था | क्रांतिक तापमान से ऊपर | क्रांतिक तापमान से नीचे |
| विशिष्ट अंतिम संरचना | शमन के बाद मार्टेंसाइटी कठोरित परत | यौगिक परत और प्रसरण क्षेत्र |
| परत बनाने के लिए शमन आवश्यक | सामान्यतः हाँ | सामान्यतः नहीं |
कार्बोनाइट्राइडिंग, नाइट्रोकार्बराइजिंग नहीं है। कार्बोनाइट्राइडिंग में क्रांतिक तापमान से ऊपर ऑस्टेनाइट में कार्बन और नाइट्रोजन विसरित होते हैं और क्वेंचिंग से सामान्यतः मार्टेन्सिटिक केस बनता है। नाइट्रोकार्बराइजिंग में क्रांतिक तापमान से नीचे फेराइट में कार्बन और नाइट्रोजन विसरित होते हैं। नाइट्रोकार्बराइज्ड घटकों में सामान्यतः नाइट्रोजन-युक्त डिफ्यूज़न ज़ोन के ऊपर लौह-कार्बन-नाइट्रोजन की एक पतली यौगिक परत विकसित होती है, जबकि कार्बोनाइट्राइडेड घटकों को मुख्यतः रूपांतरित, कठोर केस के आधार पर निर्दिष्ट किया जाता है। इन दोनों उपचारों को भ्रमित करने से अवस्था-संरचना, आयामी परिवर्तन, कठोरता-परीक्षण तथा घिसाव या संक्षारण-व्यवहार के बारे में गलत अपेक्षाएँ उत्पन्न हो सकती हैं।
कार्बराइजिंग के साथ तुलना
कार्बराइजिंग ऑस्टेनाइट में कार्बन प्रविष्ट कराकर कम-कार्बन वाले आंतरिक भाग के ऊपर उच्च-कार्बन वाली सतह बनाता है। कार्बोनाइट्राइडिंग भी व्यापक रूप से यही ऊष्मीय तर्क अपनाती है, लेकिन उसी समय नाइट्रोजन भी जोड़ती है। यह अंतर महत्वपूर्ण है: नाइट्रोजन हार्डनेबिलिटी, रूपांतरण-व्यवहार, रिटेन्ड ऑस्टेनाइट और क्वेंचिंग के दौरान समृद्ध परत की प्रतिक्रिया को बदलता है।
कार्बराइज्ड केस प्रायः कार्बोनाइट्राइडेड केस से अधिक गहरा बनाया जाता है, हालांकि किसी भी प्रक्रिया की एक ही निश्चित गहराई नहीं होती। कार्बोनाइट्राइडिंग का चयन सामान्यतः तब किया जाता है जब अपेक्षाकृत उथला केस पर्याप्त हो और नाइट्रोजन से बढ़ी हुई हार्डनेबिलिटी अधूरे कठोरीकरण वाली सतह के जोखिम को कम कर सके। कार्बोनाइट्राइडिंग से प्रायः जुड़ा छोटा उपचार-चक्र निर्दिष्ट गहराई और प्रक्रिया-तापमान का परिणाम है, विधि की परिभाषा नहीं। लंबा, निम्न-तापमान चक्र और छोटा, उच्च-तापमान चक्र अलग-अलग प्रवणताएँ, विकृति, दाना-वृद्धि और रिटेन्ड ऑस्टेनाइट की मात्रा उत्पन्न कर सकते हैं।
कार्बराइजिंग सामान्यतः सतही कार्बन सांद्रता स्थापित करने के लिए कार्बन विभव पर निर्भर करता है। कार्बोनाइट्राइडिंग में कार्बन विभव और नाइट्रोजन विभव दोनों का नियंत्रण आवश्यक है। अमोनिया की मात्रा बढ़ाने से केस केवल अधिक कठोर नहीं हो जाता। अत्यधिक नाइट्रोजन रिटेन्ड ऑस्टेनाइट बढ़ा सकता है, अनुपयुक्त परिस्थितियों में छिद्रता या असमान सतही रासायनिक संरचना को बढ़ावा दे सकता है और आयामी प्रतिक्रिया बदल सकता है। अत्यधिक कार्बन क्वेंचिंग के बाद उच्च-कार्बन वाली भंगुर सतह बना सकता है या अत्यधिक रिटेन्ड ऑस्टेनाइट उत्पन्न कर सकता है। इसलिए भट्ठी का नियंत्रण और वातावरण का मापन धातुकर्मीय विनिर्देशन का हिस्सा हैं।
स्टील स्वयं भी इस तुलना को बदल देता है। निम्न-कार्बन साधारण-कार्बन स्टील को कार्बोनाइट्राइडिंग से उपयोगी उथला मार्टेन्सिटिक केस मिल सकता है, जबकि SAE 8620 जैसे निम्न-मिश्रधातु वाले कार्बराइजिंग स्टील का चयन सामान्यतः अधिक केस-गहराई और कोर हार्डनेबिलिटी की आवश्यकता होने पर किया जाता है। कार्बराइज्ड SAE 8620 घटक और कार्बोनाइट्राइडेड AISI 1018 घटक की तुलना केवल सतही कठोरता के आधार पर नहीं की जा सकती। उनकी कार्बन प्रवणताएँ, नाइट्रोजन मात्राएँ, कोर रूपांतरण, विकृति और भार-वहन क्षमताएँ अलग-अलग होती हैं।
क्वेंचिंग के बाद दोनों प्रक्रियाएँ सतह के निकट संपीडित अवशिष्ट तनाव उत्पन्न कर सकती हैं, जो कुछ प्रकार की संपर्क या बेंडिंग-फटीग के प्रतिरोध में सहायक हो सकता है। फिर भी कोई भी प्रक्रिया लाभकारी तनाव-अवस्था की गारंटी नहीं देती। क्वेंच की तीव्रता, सेक्शन का आकार, ज्यामिति, पूर्व सूक्ष्मसंरचना और टेम्परिंग वास्तविक परिणाम निर्धारित करते हैं। घिसाव, घर्षण और ट्राइबो-कॉरोजन का प्रदर्शन भी प्रतिपक्षी सतह की सामग्री, स्नेहन, संपर्क-दाब, सतह की फिनिश और वातावरण पर निर्भर करता है; उपचार का नाम अपने-आप में प्रदर्शन का पूर्वानुमान नहीं है।
मार्टेन्सिटिक केस और प्रक्रिया-चर
मार्टेन्सिटिक केस तभी बनता है जब समृद्ध ऑस्टेनाइट को पर्याप्त दर से रूपांतरण-सीमा के पार ठंडा किया जाए। तेल, पॉलिमर, लवण या गैस से क्वेंचिंग करने पर ऊष्मा-निष्कर्षण का इतिहास अलग-अलग होता है। तीव्र क्वेंच मार्टेन्साइट बनने की मात्रा बढ़ा सकता है, लेकिन विकृति और दरार पड़ने का जोखिम भी बढ़ाता है। मृदु क्वेंच से उन क्षेत्रों में बैनाइट या पर्लाइट बच सकता है जिन्हें पूर्णतः कठोर बनाया जाना था। इंटरप्टेड या चरणबद्ध क्वेंचिंग विकृति कम कर सकती है, लेकिन इससे रूपांतरण-पथ बदल जाता है और घटक की ज्यामिति के लिए इसका प्रमाणीकरण आवश्यक होता है।
तापमान विसरण और ऑस्टेनाइट दाना-वृद्धि को नियंत्रित करता है। समय यह नियंत्रित करता है कि कार्बन और नाइट्रोजन कितनी गहराई तक प्रवेश करेंगे। वातावरण की संरचना सतह पर आपूर्ति को नियंत्रित करती है। क्वेंच की परिस्थितियाँ अंतिम अवस्थाओं को नियंत्रित करती हैं। स्टील की संरचना हार्डनेबिलिटी और अवक्षेपण को नियंत्रित करती है। ये चर परस्पर क्रिया करते हैं; इसलिए समय, वातावरण, स्टील ग्रेड और क्वेंच संबंधी जानकारी के बिना दिया गया कार्बोनाइट्राइडिंग तापमान, पुनरुत्पाद्य उपचार-विनिर्देशन नहीं है।
सत्यापन में अधिकतम सतही कठोरता से अधिक का मापन किया जाना चाहिए। सतह से कोर तक कठोरता-ट्रैवर्स प्रभावी केस-गहराई स्थापित कर सकता है, जबकि मेटालोग्राफी से मार्टेन्साइट, रिटेन्ड ऑस्टेनाइट, बैनाइट, कार्बाइड, नाइट्राइड, डीकार्बराइजेशन और इंटरग्रेन्युलर ऑक्सीकरण का पता लगाया जा सकता है। परिशुद्ध पुर्जों के लिए आयामी निरीक्षण और अवशिष्ट-तनाव का आकलन भी आवश्यक हो सकता है।
ISO 18203:2026 कार्बोनाइट्राइडिंग, कार्बराइजिंग, नाइट्राइडिंग, फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग से निर्मित सतह-कठोर परतों को शामिल करता है। ISO 2639:2002 कार्बराइज्ड और कठोर केस की गहराई निर्धारित करने तथा सत्यापित करने से संबंधित है; इसकी प्रयोज्यता में केस-गहराई के तीन गुना पर 450 HV 1 से कम कठोरता की शर्त का उपयोग किया जाता है। इस मानदंड को प्रत्येक कार्बोनाइट्राइडिंग विनिर्देशन पर बिना आलोचनात्मक जाँच के लागू नहीं किया जाना चाहिए। ड्रॉइंग या प्रक्रिया-मानक में मापन-विधि, कठोरता-स्केल, स्थान, न्यूनतम या प्रभावी गहराई, सतह की स्थिति और स्वीकृति-सीमाएँ स्पष्ट होनी चाहिए। केस-हार्डनिंग का प्रमाण अपेक्षित सूक्ष्मसंरचना और गहराई-प्रोफाइल से मिलता है, केवल एक चमकदार, कठोर सतह के पठन से नहीं।
नाइट्राइडिंग: पारंपरिक कार्बराइजिंग के बिना नाइट्रोजन का प्रसरण
नाइट्राइडिंग नाइट्रोजन-आधारित ऊष्मारासायनिक उपचार है, जिसमें नाइट्रोजन इस्पात की सतह में प्रवेश करके लौह और चयनित मिश्रधातु-तत्वों के साथ अभिक्रिया करता है। इसलिए यह कार्बराइजिंग का कम-कार्बन वाला संस्करण नहीं है। कार्बराइजिंग से कार्बन-समृद्ध परत बनती है, जिसे सामान्यतः ऑस्टेनिटाइज़ करके शमन किया जाता है, जिससे उच्च-कार्बन मार्टेन्साइट बनता है। नाइट्राइडिंग में सामान्यतः पहले से ऊष्मा-उपचारित इस्पात को क्रांतिक रूपांतरण-परास से कम तापमान पर उपचारित किया जाता है। इसलिए कठोर सतह मुख्यतः नाइट्रोजन से सुदृढ़ फेराइट और मिश्रधातु नाइट्राइडों से बनी होती है, न कि शमन से बने मार्टेन्सिटिक केस से।
ASM International केस हार्डनिंग को लौह-आधारित पदार्थ के ऐसे उपचार के रूप में परिभाषित करता है, जिससे उसकी सतह की परत, अर्थात केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। नाइट्राइडिंग इस परिभाषा को पूरा करता है, लेकिन कठोरता प्राप्त करने की इसकी विधि अलग है। U.S. National Bureau of Standards कार्बराइजिंग, नाइट्राइडिंग और कार्बोनाइट्राइडिंग का वर्गीकरण इस आधार पर करता है कि सतह में कार्बन, नाइट्रोजन या दोनों में से क्या जोड़ा जाता है। प्रत्येक केस-हार्डनिंग प्रक्रिया को एक ही ताप-चक्र मानने की तुलना में यह वर्गीकरण अधिक उपयोगी है।
नाइट्रोजन का प्रसरण और नाइट्राइड का निर्माण
उपचारित सतह पर नाइट्रोजन किसी विघटित अमोनिया वातावरण, प्लाज़्मा या किसी अन्य नियंत्रित नाइट्रोजन-युक्त माध्यम से उपलब्ध कराया जाता है। नाइट्रोजन परमाणु इस्पात की सतह पर घुलते हैं और भीतर की ओर प्रसारित होते हैं। कुछ परमाणु अंतःस्थ ठोस विलयन में बने रहते हैं; अन्य लौह या मिश्रधातु-तत्वों के साथ मिलकर नाइट्राइड बनाते हैं। परिणामी कठोरता-प्रोफ़ाइल नाइट्रोजन विभव, तापमान, समय, इस्पात की संरचना, पूर्ववर्ती ऊष्मा-उपचार और सतह पर होने वाली अभिक्रियाओं पर निर्भर करती है।
नाइट्राइडिंग इस्पात का चयन आंशिक रूप से उसके नाइट्राइड-निर्माता तत्वों के आधार पर किया जाता है। एल्युमिनियम, क्रोमियम, मोलिब्डेनम, वैनेडियम, टाइटेनियम और कभी-कभी नायोबियम सूक्ष्म रूप से वितरित मिश्रधातु नाइट्राइड बना सकते हैं। ये कण विस्थापन की गति को बाधित करते हैं और प्रसरण-क्षेत्र के भीतर कठोरता बढ़ाते हैं। इनका प्रभाव एक-दूसरे के स्थान पर समान रूप से नहीं माना जा सकता: प्रत्येक तत्व की विलेयता, नाइट्राइड की स्थिरता, अवक्षेपण व्यवहार तथा दृढ़ता और आयामी परिवर्तन पर प्रभाव अलग होता है। किसी संरचना-प्रमाणपत्र में किसी तत्व की उपस्थिति मात्र से कोई विशिष्ट नाइट्राइडित गहराई या कठोरता स्थापित नहीं होती। इन परिणामों के लिए परिभाषित प्रक्रिया और सत्यापन-विधि आवश्यक होती है।
सामान्य इंजीनियरी विकल्पों में EN 10085 के अंतर्गत नाइट्राइडिंग के लिए निर्दिष्ट इस्पात तथा AISI 4140 जैसे मिश्रधातु इस्पात शामिल हैं, जब अपेक्षित प्रतिक्रिया, कोर-उपचार और सेवा-स्थितियां स्थापित की जा चुकी हों। किसी भी ग्रेड को उसकी सटीक रासायनिक संरचना, पूर्ववर्ती टेम्परिंग अवस्था, सतह की फिनिश और भट्ठी-चक्र को नियंत्रित किए बिना सामान्यीकृत नाइट्राइडिंग परिणाम नहीं दिया जाना चाहिए।
नाइट्रोजन का परिवहन सतह पर होने वाली अभिक्रिया से अत्यधिक प्रभावित होता है। गैस नाइट्राइडिंग में अमोनिया का विघटन और उससे उत्पन्न नाइट्राइडिंग विभव कार्यखंड पर नाइट्रोजन की सक्रियता को नियंत्रित करते हैं। प्लाज़्मा नाइट्राइडिंग में आयन-बमबारी सतह को साफ और सक्रिय कर सकती है, जबकि विद्युत पैरामीटर ताप और विभिन्न प्रजातियों के परिवहन को प्रभावित करते हैं। ये प्रक्रियाएं संबंधित हैं, लेकिन इनसे समान यौगिक परत, खुरदरापन, सरंध्रता या स्थानीय एकरूपता उत्पन्न नहीं होती।
बाहरी सतह पर एक यौगिक परत बन सकती है। इसमें मुख्यतः लौह नाइट्राइड होते हैं, जिन्हें सामान्यतः एप्सिलॉन लौह नाइट्राइड, ε-Fe₂–₃N, और गामा-प्राइम लौह नाइट्राइड, γ′-Fe₄N, के रूप में वर्णित किया जाता है। नाइट्रोजन विभव और चक्र-नियंत्रण के आधार पर यह परत मुख्यतः एक ही फेज़ की, फेज़ों के मिश्रण की या इतनी पतली हो सकती है कि उसकी निरंतरता सीमित रहे। इसके नीचे प्रसरण-क्षेत्र होता है, जहां नाइट्रोजन मैट्रिक्स में घुला रहता है और मिश्रधातु-नाइट्राइड का अवक्षेपण हो सकता है। यौगिक परत आसंजक घिसाव और कुछ संक्षारक वातावरणों के प्रति प्रतिरोध बढ़ा सकती है, लेकिन यदि उसकी रासायनिक संरचना और मोटाई अनुपयुक्त हों तो वह भंगुर, सरंध्र या कमजोर रूप से बंधी हुई भी हो सकती है। मोटी श्वेत परत अपने-आप में सफल उपचार का प्रमाण नहीं है।
प्रसरण-क्षेत्र कार्बराइजिंग से उत्पन्न रूपांतरित मार्टेन्सिटिक क्षेत्र के समतुल्य नहीं होता। इसमें गहराई के साथ घटती नाइट्रोजन-सांद्रता और बदलते अवक्षेप-कण घनत्व के कारण कठोरता-प्रवणता हो सकती है। कोर उस सूक्ष्मसंरचना को बनाए रखता है जो पूर्ववर्ती हार्डनिंग और टेम्परिंग प्रक्रिया से उत्पन्न हुई थी। इसी कारण नाइट्राइडिंग सामान्यतः ऐसे इस्पात से शुरू की जाती है, जिसके कोर के गुण पहले से स्थापित हों। नाइट्राइडिंग चक्र उस कोर ऊष्मा-उपचार का विकल्प नहीं है।
नाइट्राइडित परत की शब्दावली
उद्योग में “नाइट्राइडित केस” शब्द का प्रयोग होता है, लेकिन इससे दो अलग संरचनाएं एक ही समझी जा सकती हैं। किसी रिपोर्ट में यह स्पष्ट किया जाना चाहिए कि इसका अर्थ कुल नाइट्राइडित-परत की मोटाई, यौगिक परत की मोटाई, प्रसरण-क्षेत्र की गहराई या कठोरता के आधार पर निर्धारित विशिष्ट प्रभावी गहराई है। “श्वेत परत” एचिंग के बाद यौगिक परत के लिए प्रयुक्त धातुवैज्ञानिक शब्द है; यह पूरे नाइट्राइडित क्षेत्र का पूर्ण वर्णन नहीं है।
निरीक्षण के दौरान यह अंतर महत्वपूर्ण होता है। किसी अनुप्रस्थ काट में अधिक मोटे प्रसरण-क्षेत्र के ऊपर एक पतली, निरंतर यौगिक परत दिखाई दे सकती है। इसके विपरीत, यौगिक परत को जानबूझकर न्यूनतम रखा जा सकता है, जबकि मुख्य भार-वहन कठोरता प्रसरण-क्षेत्र से प्राप्त होती है। स्लाइडिंग, आघात, रोलिंग संपर्क या संक्षारक माध्यमों के संपर्क में आने वाले भागों में इन क्षेत्रों के बीच अलग-अलग संतुलन की आवश्यकता हो सकती है। घर्षण और घिसाव के व्यवहार का अनुमान केवल एक सतही-कठोरता संख्या से नहीं लगाया जा सकता, क्योंकि खुरदरापन, सरंध्रता, नाइट्राइड की आकृति-विज्ञान, प्रतिपृष्ठ पदार्थ, स्नेहन और अवशिष्ट तनाव भी संपर्क को प्रभावित करते हैं।
नाइट्राइडित परत का प्रतिवेदन
- यौगिक परत मोटाई तथा, जहाँ आवश्यक हो, प्रावस्था-संघटन, निरंतरता और रंध्रता का प्रतिवेदन करें।
- प्रसरण क्षेत्र यौगिक परत के नीचे नाइट्रोजन से सुदृढ़ क्षेत्र का प्रतिवेदन करें।
- कठोरता-वितरण परीक्षण-भार, अंतराल, सतह-तैयारी और अंतिम सीमा को स्पष्ट करें।
- अंतरकेंद्र पूर्व-विद्यमान ताप-उपचारित स्थिति और कठोरता दर्ज करें।
नाइट्राइडित गहराई को उसके मापन-आधार के साथ रिपोर्ट किया जाना चाहिए। धातुवैज्ञानिक सीमा, सूक्ष्मकठोरता-प्रोफ़ाइल और नाइट्रोजन-सांद्रता-प्रोफ़ाइल से आवश्यक रूप से समान मान प्राप्त नहीं होंगे। ISO 18203:2026 नाइट्राइडिंग के साथ-साथ कार्बराइजिंग, कार्बोनाइट्राइडिंग, ज्वाला हार्डनिंग, प्रेरण हार्डनिंग, इलेक्ट्रॉन-बीम हार्डनिंग और लेज़र हार्डनिंग से बनी सतह-कठोर परतों पर भी लागू होता है। इन प्रक्रियाओं को इसमें शामिल किए जाने का अर्थ यह नहीं है कि उनकी केस-गहराई की कसौटियां समान हैं; प्रासंगिक परिभाषा और मापन-प्रक्रिया उपचार के अनुरूप होनी चाहिए।
ISO 2639:2002 कार्बराइज्ड और कठोर किए गए केस की गहराई निर्धारित और सत्यापित करने पर केंद्रित है। इसकी प्रयोज्यता में केस की गहराई के तीन गुना पर 450 HV 1 से कम कठोरता की स्थिति शामिल है। इस कसौटी को नाइट्राइडित परतों पर बिना आलोचनात्मक परीक्षण के लागू नहीं किया जाना चाहिए। नाइट्राइडिंग से अक्सर कठोरता में क्रमिक कमी, अलग कार्य वाली यौगिक परत और ऐसा कोर उत्पन्न होता है जिसकी कठोरता पहले से ही अपेक्षाकृत अधिक हो सकती है। नाइट्राइडिंग विनिर्देशन में परीक्षण-भार, प्रोफ़ाइल-अंतराल, सतह हटाने या यौगिक परत को शामिल करने की स्थिति, तथा चुना गया अंतिम बिंदु स्पष्ट रूप से दिया जाना चाहिए।
आयामी स्थिरता और प्रक्रिया की सीमाएं
नाइट्राइडिंग का चयन अक्सर तब किया जाता है जब विरूपण को सीमित रखना आवश्यक हो, क्योंकि इसमें सामान्यतः कार्बराइजिंग से जुड़े ऑस्टेनिटाइज़िंग और शमन चरणों से बचा जाता है। यह लाभ वास्तविक है, लेकिन पूर्ण नहीं। कार्यखंड को अभी भी कई घंटों तक गर्म किया जाता है, और नाइट्रोजन का अवशोषण, नाइट्राइड का अवक्षेपण, मशीनिंग-तनावों का शमन तथा यौगिक परत की वृद्धि आयामों में परिवर्तन कर सकती है। पतले खंड, तीखे किनारे, प्रेस-फिट और पहले से ठंडी अवस्था में कार्य किए गए सतह-क्षेत्र विशेष रूप से संवेदनशील होते हैं। फिक्स्चर और मशीनी भत्ते की योजना अब भी आवश्यक रहती है।
प्रारंभिक सूक्ष्मसंरचना निर्णायक होती है। शमनित और टेम्पर किए गए कोर से वह दृढ़ता और स्थिरता मिलती है जिस पर नाइट्राइडित परत निर्भर करती है, जबकि अत्यधिक अवशिष्ट तनाव या अनुपयुक्त टेम्परिंग तापमान उपचार के दौरान आयामी परिवर्तन उत्पन्न कर सकता है। नाइट्राइडिंग तापमान भी पूर्ववर्ती टेम्परिंग अवस्था के अनुरूप होना चाहिए; यदि भाग को टेम्परिंग में प्रयुक्त तापमान से अधिक तापमान के संपर्क में लाया जाता है, तो सतह के अधिक कठोर हो जाने के बावजूद कोर की कठोरता घट सकती है।
सतह की अवस्था नाइट्रोजन के प्रवेश को नियंत्रित करती है। ऑक्साइड फिल्म, तेल के अवशेष, डीकार्बराइजेशन, ग्राइंडिंग से हुई क्षति, घिसकर फैली धातु और असमान खुरदरापन असमान यौगिक परत या असंगत प्रसरण-गहराई उत्पन्न कर सकते हैं। इसलिए सफाई, सक्रियण, मास्किंग और नियंत्रित पूर्व-मशीनिंग केवल सौंदर्य-संबंधी चरण नहीं, बल्कि प्रक्रिया की आवश्यकताएं हैं। चौड़े, समतल फलकों की तुलना में किनारों और छिद्रों को अलग-अलग नाइट्रोजन फ्लक्स प्राप्त हो सकते हैं, जबकि प्लाज़्मा उपचारों में ज्यामिति और विद्युत शील्डिंग के कारण स्थानीय प्रभाव दिखाई दे सकते हैं।
तापमान, समय और नाइट्रोजन विभव भी सीमाएं निर्धारित करते हैं। अधिक तापमान सामान्यतः प्रसरण और अवक्षेपण को तेज करता है, लेकिन इससे आयामी परिवर्तन बढ़ सकता है, पूर्ववर्ती टेम्परिंग अवस्था बदल सकती है या अत्यधिक मोटी यौगिक परत बन सकती है। अधिक लंबा उपचार केवल प्रसरण-गतिकी के अनुसार गहराई बढ़ाता है; इससे उपयोगी भार-वहन गहराई में समानुपाती वृद्धि की गारंटी नहीं मिलती। अतिरिक्त नाइट्रोजन भंगुर या सरंध्र सतही संरचनाओं को बढ़ावा दे सकता है। इसलिए प्रक्रिया-नियंत्रण में केवल भट्ठी का तापमान और अवधि नहीं, बल्कि इच्छित यौगिक-परत की अवस्था भी निर्दिष्ट की जानी चाहिए।
नाइट्राइडिंग का मूल्यांकन उसके वास्तविक सेवा-कार्य के आधार पर किया जाना चाहिए: भार-वहन करने वाली प्रसरण-क्षेत्र की कठोरता, घर्षण, घिसाव, संक्षारण, थकान, आयामी सहनशीलता और कोर की दृढ़ता। केवल कार्बराइजिंग की कसौटियां लागू करना शमनित कार्बन केस को नाइट्रोजन-प्रसरण संरचना समझ लेने के समान है। ऐसी भूल से कठोरता का पठन ऊपर से अनुरूप दिखाई दे सकता है, जबकि विफलता को नियंत्रित करने वाली परत की पहचान ही न हो पाए।
फेरिटिक नाइट्रोकार्बराइजिंग और नाइट्रोकार्बराइजिंग परतें
फेरिटिक नाइट्रोकार्बराइजिंग (FNC), जिसे अक्सर फेरिटिक नाइट्रोकार्बराइजिंग उपचार कहा जाता है, एक ऊष्मारासायनिक केस-हार्डनिंग प्रक्रिया है, जिसमें इस्पात अपने क्रांतिक रूपांतरण तापमान से नीचे रहते हुए कार्बन और नाइट्रोजन को एक साथ फेराइट में विसरित करता है। इसका कार्बोनाइट्राइडिंग से अंतर धातुकर्मीय दृष्टि से महत्वपूर्ण है। कार्बोनाइट्राइडिंग में कार्बन और नाइट्रोजन को ऑस्टेनाइट में प्रविष्ट कराया जाता है, सामान्यतः ऐसे उच्च तापमान पर कि शमन के बाद मार्टेंसिटिक केस बन सके। नाइट्रोकार्बराइजिंग में सामान्यतः ऑस्टेनाइट-निर्माण और शमन वाला चक्र नहीं अपनाया जाता। यह अंतरालीय विसरण और यौगिक-निर्माण के माध्यम से मौजूदा फेरिटिक सतह को संशोधित करता है।
नाइट्रोकार्बराइजिंग शब्द प्रक्रिया-समूह का वर्णन कर सकता है, जबकि फेरिटिक नाइट्रोकार्बराइजिंग क्रांतिक तापमान से नीचे अपनाए जाने वाले मार्ग की पहचान करता है। गैस, लवण-स्नान और प्लाज़्मा प्रक्रियाएँ नाइट्रोजन तथा कार्बन-युक्त प्रजातियाँ उपलब्ध करा सकती हैं, हालांकि उनकी गैस-रसायन, अभिक्रिया-नियंत्रण और सतह की स्थिति अलग-अलग होती है। U.S. National Bureau of Standards कार्ब्यूराइजिंग, नाइट्राइडिंग और कार्बोनाइट्राइडिंग का वर्गीकरण इस आधार पर करता है कि सतह पर कार्बन, नाइट्रोजन या दोनों में से क्या जोड़ा जाता है; FNC उसी ऊष्मारासायनिक वर्गीकरण में आता है, लेकिन इसका फेरिटिक प्रसंस्करण तापमान और परिणामी सूक्ष्मसंरचना अलग से विचार किए जाने की अपेक्षा रखते हैं।
क्रांतिक तापमान से नीचे प्रसंस्करण
कार्यखंड को निम्नतर क्रांतिक तापमान Ac1 से नीचे गर्म किया जाता है, ताकि मैट्रिक्स ऑस्टेनाइट में रूपांतरित होने के बजाय फेरिटिक बना रहे। नाइट्रोजन और कार्बन उपचार-वायुमंडल या लवण से सतह में प्रवेश करते हैं और भीतर की ओर विसरित होते हैं। चूँकि जानबूझकर कोई व्यापक फेज़-रूपांतरण और उसके बाद शमन नहीं किया जाता, इसलिए कार्ब्यूराइजिंग या कार्बोनाइट्राइडिंग की तुलना में आयामी परिवर्तन और विकृति प्रायः कम होती है। वे पूरी तरह समाप्त नहीं होते। तापीय प्रवणताएँ, पहले से मौजूद प्रतिबल, मशीनिंग के निशान, पुर्जे की ज्यामिति और यौगिक-परत की वृद्धि अब भी आयामों और आकार को बदल सकती है।
उपचार की प्रतिक्रिया इस्पात की संरचना पर बहुत अधिक निर्भर करती है। अकेला लोहा लौह कार्बोनाइट्राइड और लौह नाइट्राइड बना सकता है, लेकिन क्रोमियम, मोलिब्डेनम, वैनेडियम और एल्युमिनियम जैसे मिश्रधातु तत्त्व विसरण क्षेत्र में स्थिर मिश्रधातु नाइट्राइड बनाते हैं। ये अवक्षेप विस्थापन-गति को बाधित करते हैं और सतह के नीचे कठोरता बढ़ाते हैं। इसलिए निम्न-कार्बन और निम्न-मिश्रधातु इस्पातों को ऐसी कठोर सतह प्राप्त हो सकती है, जिसमें कार्ब्यूराइज्ड इस्पात से संबद्ध गहरा, शमनित मार्टेंसिटिक केस विकसित नहीं होता। EN 41B या AISI 4140 के रूप में निर्दिष्ट नाइट्राइडिंग इस्पात, जहाँ वास्तविक मानक पदनाम और पूर्व ऊष्मा-उपचार नियंत्रित हों, साधारण कार्बन इस्पातों से अलग प्रतिक्रिया देते हैं, क्योंकि उनके मिश्रधातु तत्त्व नाइट्रोजन के विसरण, अवक्षेपण और कठोरता को प्रभावित करते हैं।
तापमान, समय, पोटेंशियल और शीतलन-पद्धति को एक साथ नियंत्रित करना आवश्यक है। उच्च नाइट्रोजन पोटेंशियल मोटी और भंगुर यौगिक-परत बना सकता है; अपर्याप्त पोटेंशियल से बहुत पतली या कोई सतत परत नहीं बन सकती। कार्बन सक्रियता भी फेज़-संतुलन को बदलती है और रंध्रता को प्रभावित कर सकती है। इसलिए भट्ठी-चक्र को कार्ब्यूराइजिंग की किसी रेसिपी का विकल्प नहीं माना जा सकता, भले ही उसी इस्पात घटक का उपचार किया जा रहा हो।
यौगिक-परत और विसरण क्षेत्र
नाइट्रोकार्बराइज्ड सतह को सामान्यतः एक-दूसरे से जुड़े दो क्षेत्रों के रूप में वर्णित किया जाता है। बाहरी यौगिक-परत, जिसे धातु-सूक्ष्मदर्शीय एचिंग के बाद कभी-कभी सफेद परत कहा जाता है, मुख्यतः लौह कार्बोनाइट्राइडों से बनी होती है। इसके फेज़ में एप्सिलॉन, लगभग Fe₂–₃(N,C), और गामा प्राइम, लगभग Fe₄(N,C), शामिल हो सकते हैं; इनका अनुपात तापमान, गैस या लवण की रसायन और उपचार-समय से निर्धारित होता है। यह परत केवल “कठोर नाइट्रोजन” नहीं होती। यह रासायनिक रूप से विशिष्ट, सिरेमिक-जैसा अभिक्रिया क्षेत्र है, जिसका फेज़-संयोजन, मोटाई, सततता और रंध्रता संपर्क में उसके व्यवहार को निर्धारित करते हैं।
इसके नीचे विसरण क्षेत्र होता है। गहराई के साथ नाइट्रोजन और कार्बन की सांद्रताएँ घटती हैं, जबकि मिश्रधातु-नाइट्राइड अवक्षेप और स्थानीय जालक-विकृति कठोरता-प्रवणता उत्पन्न कर सकते हैं। विसरण क्षेत्र सामान्यतः किसी स्पष्ट धातुकर्मीय सीमा पर समाप्त होने के बजाय अप्रभावित कोर में क्रमिक रूप से संक्रमण करता है। इसलिए इसकी उपयोगी गहराई को मापन-मानदंड द्वारा परिभाषित किया जाना चाहिए, न कि पॉलिश किए गए अनुप्रस्थ काट में दिखाई देने वाले किनारे द्वारा।
सततता महत्वपूर्ण है। पतली और सतत यौगिक-परत किसी फिसलन वाली सतह की रक्षा कर सकती है, जबकि असतत परत नरम क्षेत्रों को उजागर कर सकती है और असमान संपर्क उत्पन्न कर सकती है। अत्यधिक मोटाई भंगुरता बढ़ा सकती है तथा आघात या उच्च संपर्क-प्रतिबल के अंतर्गत दरार बनने या परत के उखड़ने को बढ़ावा दे सकती है। रंध्रता भी उतनी ही महत्वपूर्ण है: नियंत्रित निकट-सतही रंध्रता कुछ अनुप्रयोगों में स्नेहक को बनाए रख सकती है, लेकिन परस्पर जुड़े रंध्र संक्षारक इलेक्ट्रोलाइट को भीतर आने दे सकते हैं और दरार आरंभ होने के स्थान उपलब्ध करा सकते हैं। संरचना महत्वपूर्ण है, क्योंकि एप्सिलॉन और गामा-प्राइम परतों में कठोरता, भंगुरता, रासायनिक स्थिरता या घर्षण-प्रतिक्रिया समान नहीं होती।
अधःस्तर भार-वहन प्रणाली का हिस्सा बना रहता है। नरम कोर द्वारा समर्थित कठोर यौगिक-परत ध्वस्त या दरारग्रस्त हो सकती है, भले ही सतह-कठोरता परीक्षण में प्रभावशाली मान प्राप्त हो। पूर्व शमन और टेम्परिंग, कोर-कठोरता, अवशिष्ट प्रतिबल, समावेशन और सतह-ज्यामिति—सभी समर्थन को प्रभावित करते हैं। ग्राइंडिंग, पॉलिशिंग, टम्बलिंग, शॉट पीनिंग या सबसे बाहरी परत को हटाने से खुरदरापन बदल सकता है, रंध्र खुल या बंद हो सकते हैं, तथा उपचार की मापी गई और कार्यात्मक मोटाई में परिवर्तन हो सकता है।
सत्यापन में यौगिक-परत की मोटाई को विसरण-क्षेत्र की गहराई से अलग करके बताया जाना चाहिए और विधि का उल्लेख किया जाना चाहिए। अनुप्रस्थ-काट धातु-सूक्ष्मसंरचना-विज्ञान फेज़-आकृति और रंध्रता की पहचान कर सकता है; सूक्ष्मकठोरता प्रोफाइल कठोरता-प्रवणता स्थापित कर सकते हैं; स्कैनिंग इलेक्ट्रॉन माइक्रोस्कोपी और X-ray diffraction आकृति तथा फेज़-संयोजन के आकलन में सहायता कर सकते हैं। ISO 18203:2026 कार्बोनाइट्राइडिंग, कार्ब्यूराइजिंग और नाइट्राइडिंग सहित ऊष्मारासायनिक विधियों से निर्मित सतह-कठोर परतों तथा स्थानीयकृत तापीय विधियों को शामिल करता है। इसका दायरा परत-मोटाई के मापन के लिए एक साझा रूपरेखा प्रदान करता है, लेकिन रिपोर्ट किए गए मानदंड में यह स्पष्ट होना चाहिए कि वह यौगिक-परत, विसरण क्षेत्र या निर्दिष्ट कठोरता-सीमा से संबंधित है।
ISO 2639:2002 कार्ब्यूराइज्ड और कठोर किए गए केस की गहराई पर केंद्रित है; यह स्वतः प्रत्येक नाइट्रोकार्बराइज्ड परत पर लागू नहीं होता। यह तीन गुना केस-गहराई पर 450 HV 1 से कम कठोरता की शर्त द्वारा प्रयोज्यता परिभाषित करता है। उपचार के प्रकार की जाँच किए बिना इस नियम को लागू करने से FNC प्रोफाइल का गलत निरूपण हो सकता है, विशेषकर तब जब पतली यौगिक-परत उथले विसरण क्षेत्र के ऊपर स्थित हो और कोर-कठोरता पहले से ही अधिक हो।
घिसाव, घर्षण और संक्षारण संबंधी विचार
नाइट्रोकार्बराइजिंग कई तंत्रों के माध्यम से एक साथ ट्राइबोलॉजिकल व्यवहार बदल सकता है: यौगिक-परत सतह-कठोरता बढ़ाती है, विसरण क्षेत्र बाहरी परत को सहारा देता है और अंतिम खुरदरापन वास्तविक संपर्क-क्षेत्र तथा स्नेहक-धारण को नियंत्रित करता है। परिणाम सार्वभौमिक सुधार नहीं होता। फिसलन की गति, भार, प्रतिपक्षी सतह की सामग्री, स्नेहन, तापमान, मलबा और संपर्क-ज्यामिति—इनमें से कोई भी दो उपचारों के प्रदर्शन-क्रम को उलट सकता है।
ट्राइबोलॉजी और ट्राइबोकॉरोजन समीक्षा में बोराइडिंग, क्रोमाइजिंग, कार्ब्यूराइजिंग, नाइट्राइडिंग, नाइट्रोकार्बराइजिंग और कार्बोनाइट्राइडिंग को घिसाव, घर्षण और संक्षारण-प्रदर्शन से संबद्ध उपचारों के रूप में सूचीबद्ध किया गया। यह वर्गीकरण इंजीनियरिंग उद्देश्यों की पहचान करता है, गारंटीकृत परिणामों की नहीं। सतत कार्बोनाइट्राइड परत आसंजक घिसाव को कम कर सकती है, जबकि रंध्रयुक्त या दरारग्रस्त परत अपघर्षी क्षति को तेज कर सकती है या अधःस्तर को उजागर कर सकती है। उपचार के बाद खुरदरी सतह कठोरता बढ़ने के बावजूद घर्षण बढ़ा सकती है। इसके विपरीत, पॉलिशिंग घर्षण कम कर सकती है, लेकिन यौगिक-परत का कुछ भाग हटा सकती है या उसकी रंध्र-संरचना बदल सकती है।
संक्षारण के मामले में भी यही सावधानी आवश्यक है। कुछ नाइट्रोकार्बराइज्ड सतहें विशेष वातावरणों में बेहतर प्रतिरोध दिखाती हैं, क्योंकि यौगिक-परत इस्पात तक पहुँच को सीमित करती है। अन्य सतहों पर रंध्रों, दरारों, किनारे की क्षति या फेज़ों के बीच गैल्वैनिक अंतर के माध्यम से स्थानीयकृत आक्रमण हो सकता है। लवण-स्प्रे, विसर्जन, विद्युत-रासायनिक परीक्षण और ट्राइबोकॉरोजन परीक्षण अलग-अलग विफलता-प्रक्रियाओं को मापते हैं; इनमें से किसी का स्थान कठोरता-मान नहीं ले सकता।
विशिष्टता-निर्धारण के लिए सार्थक अभिलेख में इस्पात ग्रेड और पूर्व ऊष्मा-उपचार, प्रक्रिया-मार्ग, उपचार-तापमान और समय, यौगिक-परत का फेज़ या उसकी मोटाई, रंध्रता और सततता, विसरण-क्षेत्र की गहराई, कठोरता-प्रोफाइल, खुरदरापन तथा अंतिम परिष्करण-क्रिया शामिल होनी चाहिए। यह जानकारी नियंत्रित फेरिटिक नाइट्रोकार्बराइजिंग परत और इस अस्पष्ट दावे के बीच अंतर स्पष्ट करती है कि किसी पुर्जे को केवल “केस हार्डन” किया गया है।
अन्य केस-हार्डनिंग विधियाँ: सायनाइडिंग, बोराइडिंग और क्रोमाइजिंग
ASM International की परिभाषा जानबूझकर व्यापक है: केस हार्डनिंग लौह-आधारित पदार्थ का ऐसा उपचार है, जिसमें उसकी सतही परत, अर्थात् केस, कोर की तुलना में उल्लेखनीय रूप से अधिक कठोर हो जाती है। इस परिभाषा में कार्ब्यूराइजिंग के अतिरिक्त अन्य विधियाँ भी शामिल हैं। U.S. National Bureau of Standards भी स्टील में जोड़े जाने वाले तत्वों के आधार पर सतह-उपचारों का वर्गीकरण करता है: कार्बन, नाइट्रोजन, या दोनों। बोराइडिंग और क्रोमाइजिंग इसी सिद्धांत को बोरॉन और क्रोमियम तक विस्तारित करते हैं, जबकि सायनाइडिंग सायनाइड-युक्त वातावरण से कार्बन और नाइट्रोजन दोनों प्रविष्ट कराती है।
इन उपचारों का मूल्यांकन केवल सतह की कठोरता के आधार पर नहीं किया जाना चाहिए। विसरित होने वाला तत्व, अभिक्रिया-यौगिक, प्रक्रिया-तापमान, रूपांतरण-पथ, परत की मोटाई, आसंजन, अवशिष्ट प्रतिबल और कोर की स्थिति—ये सभी निर्धारित करते हैं कि उपचारित घटक स्लाइडिंग घिसाव, अपघर्षी घिसाव, थकान, घर्षण या ट्राइबोकॉरोजन में कितना अच्छा प्रदर्शन करेगा। समीक्षा केस-हार्डन्ड स्टील्स का ट्राइबोलॉजी और ट्राइबोकॉरोजन में बोराइडिंग, क्रोमाइजिंग, कार्ब्यूराइजिंग, नाइट्राइडिंग, नाइट्रोकार्ब्यूराइजिंग और कार्बोनाइट्राइडिंग को संबंधित उपचारों के रूप में पहचाना गया है, लेकिन इनसे एक-दूसरे के समान सतहें उत्पन्न नहीं होतीं।
ऐतिहासिक और तकनीकी संदर्भ में सायनाइडिंग
सायनाइडिंग एक ऊष्मारासायनिक उपचार है, जिसमें कार्बन और नाइट्रोजन पिघले हुए सायनाइड-लवण स्नान से स्टील की सतह में प्रवेश करते हैं। ऐतिहासिक रूप से यह स्नान प्रायः सोडियम सायनाइड या पोटैशियम सायनाइड पर आधारित होता था और इसमें कार्बोनेट तथा क्लोराइड घटक शामिल होते थे। जब कार्यवस्तु को ऑस्टेनाइटिक तापमान-सीमा में रखा जाता है, तब स्नान दोनों अंतरालीय तत्वों की आपूर्ति करता है। स्नान से निकालने के बाद घटक को सामान्यतः क्वेंच किया जाता है, जिससे समृद्ध ऑस्टेनाइट मुख्यतः मार्टेंसाइट में रूपांतरित हो जाता है। इसलिए परिणामी केस धातुकर्मीय दृष्टि से उस पतले कार्बोनाइट्राइडेड केस के अधिक निकट होता है, जो क्रांतिक तापमान से नीचे निर्मित नाइट्राइडेड केस की तुलना में भिन्न होता है।
इसका ऐतिहासिक महत्त्व तीव्र अंतरण और अपेक्षाकृत उथले सतही समृद्धीकरण के संयोजन में निहित है। छोटे गियर, पिन, बुशिंग और अन्य निम्न-कार्बन स्टील भागों पर गहरे कार्ब्यूराइजिंग से जुड़े लंबे भट्ठी-चक्र के बिना कठोर मार्टेंसाइटिक सतह प्राप्त की जा सकती थी। यह उपचार यह भी स्पष्ट करता है कि “केस हार्डनिंग” को कार्ब्यूराइजिंग का पर्याय क्यों नहीं माना जा सकता: सायनाइडिंग नाइट्रोजन के साथ-साथ कार्बन भी प्रदान करती है, और नाइट्रोजन ऑस्टेनाइट की स्थिरता, हार्डनेबिलिटी, अवशिष्ट-ऑस्टेनाइट के व्यवहार तथा क्वेंचिंग के प्रति प्रतिक्रिया को बदलता है।
इस प्रक्रिया की कई महत्त्वपूर्ण सीमाएँ हैं। सायनाइड स्नान रासायनिक रूप से खतरनाक होता है, इसके लिए नियंत्रित संयंत्र-प्रचालन आवश्यक है, और लवण की संरचना तथा तापमान का सावधानीपूर्वक नियंत्रण करना पड़ता है। ये प्रबंधन-संबंधी आवश्यकताएँ प्रक्रिया-विनिर्देशन का हिस्सा हैं, कोई गौण विवरण नहीं। सायनाइडिंग उन घटकों के लिए भी कम उपयुक्त है जिन्हें बहुत गहरे केस की आवश्यकता होती है, क्योंकि इसकी व्यावहारिक शक्ति अपेक्षाकृत उथली समृद्ध परत का तीव्र निर्माण है। क्वेंचिंग से विकृति उत्पन्न हो सकती है और तन्य या संपीड्य अवशिष्ट-प्रतिबल के ऐसे पैटर्न बन सकते हैं, जो ज्यामिति, स्टील की संरचना, हलचल और टेम्परिंग पर निर्भर करते हैं।
सत्यापन में केवल बाहरी सतह की उच्च कठोरता-पठन स्थापित करना पर्याप्त नहीं है। पॉलिश किए गए अनुप्रस्थ काट से मार्टेंसाइटिक केस से निम्न-कार्बन कोर तक का संक्रमण दिखाई दे सकता है, जबकि सूक्ष्म-कठोरता प्रोफ़ाइल प्रभावी कठोरित गहराई निर्धारित करती है। ISO 18203:2026 ऊष्मारासायनिक विधियों से उत्पन्न सतह-कठोरित परतों के मापन के लिए एक रूपरेखा प्रदान करता है, जिसमें कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग और नाइट्राइडिंग शामिल हैं; सायनाइडेड पदार्थ के लिए भी मापी गई कठोरता-प्रोफ़ाइल को किसी दृश्य रूप से अनुमानित परत से अलग रखना आवश्यक है। ISO 2639:2002 विशेष रूप से कार्ब्यूराइज्ड और कठोरित केस की गहराई के लिए है, इसलिए प्रत्येक सायनाइडेड संरचना पर इसकी प्रयोज्यता स्वतः नहीं मान लेनी चाहिए। इसमें निर्दिष्ट कठोरता-शर्त केस की गहराई के तीन गुना पर 450 HV 1 से कम है।
बोराइडिंग और कठोर बोराइड परतें
बोराइडिंग, जिसे बोरोनाइजिंग भी कहा जाता है, स्टील की सतह में बोरॉन प्रविष्ट कराती है, जिससे केवल फेराइट या ऑस्टेनाइट को अंतरालीय विलेय से समृद्ध करने के बजाय लौह बोराइड बनते हैं। सामान्य प्रक्रिया-विधियों में पैक बोराइडिंग, पेस्ट या पाउडर उपचार, पिघले हुए लवण तथा गैसीय या प्लाज़्मा-सहायित विधियाँ शामिल हैं। चुनी गई विधि बोरॉन की सक्रियता, तापमान, समय, सतह की स्वच्छता और अभिक्रिया-अग्रभाग के आकार को नियंत्रित करती है।
| विधि | मुख्य सतही प्रजातियाँ या प्रावस्थाएँ | मुख्य संरचनात्मक भेद |
|---|---|---|
| सायनाइडन | कार्बन और नाइट्रोजन से संवर्धित मार्टेंसाइटी कठोरित परत | लवण-स्नान मार्ग, जिसके बाद सामान्यतः शमन किया जाता है |
| बोराइडन | FeB और Fe₂B | कठोर बोराइड अभिक्रिया-परत |
| क्रोमाइजिंग | क्रोमियम-समृद्ध ठोस विलयन या क्रोमियम-समृद्ध यौगिक | क्रोमियम प्रसरण या अभिक्रिया-परत |
सादे-कार्बन और निम्न-मिश्रधातु स्टीलों में प्रमुख प्रावस्थाएँ सामान्यतः Fe₂B होती हैं और, अधिक बोरॉन सक्रियता या लंबे समय तक संपर्क की स्थिति में, Fe₂B के ऊपर बाहरी FeB परत भी बन सकती है। इनकी आकृति प्रायः दाँत जैसी होती है, जिसमें बोराइड की उँगलीनुमा संरचनाएँ आधार-पदार्थ में प्रवेश करती हैं। यह ज्यामिति यांत्रिक अंतःबंधन को बेहतर बना सकती है, लेकिन इसके कारण परत का लक्षण-निर्धारण अनुप्रस्थ काट के स्थान और तैयारी पर अधिक निर्भर हो जाता है। Fe₂B सामान्यतः FeB की तुलना में कम भंगुर होता है; अत्यधिक मोटी या सतत FeB परत आघात, मोड़ और तापीय असंगति के प्रति सहनशीलता कम कर सकती है। इसलिए बोराइडेड सतह, कार्ब्यूराइज्ड सतह का केवल अधिक कठोर रूप नहीं होती।
बोराइड परत धात्विक आधार-पदार्थ से जुड़ा हुआ, सिरेमिक-सदृश अंतरधात्विक अभिक्रिया-क्षेत्र है। आसंजन आधार-पदार्थ की संरचना, बोराइड प्रावस्थाओं के संतुलन, रंध्रता, अंतरापृष्ठ के आकार और प्रक्रिया-नियंत्रण पर निर्भर करता है। क्रोमियम, निकेल, मोलिब्डेनम और कार्बन बोराइड की वृद्धि तथा प्रावस्था-संरचना को बदल सकते हैं; इसलिए एक ही नाममात्र का उपचार प्रत्येक स्टील ग्रेड पर समान रूप से लागू नहीं होता। उच्च सतही कठोरता अपघर्षी-घिसाव प्रतिरोध में सहायक हो सकती है, लेकिन यदि परत बहुत मोटी, अत्यधिक भंगुर, अपर्याप्त रूप से समर्थित हो या उस पर आघात-भार पड़े, तो फ्रैक्चर या परत-उखड़ना प्रमुख समस्या बन सकता है।
अवशिष्ट प्रतिबल बोरॉन के अवशोषण के दौरान होने वाले रासायनिक प्रसार और तापीय चक्र—दोनों से उत्पन्न होते हैं। ये ग्राइंडिंग से हुई क्षति, कोर की सामर्थ्य और सेवा-भार के साथ परस्पर क्रिया करते हैं। इसलिए अनुप्रस्थ-काट कठोरता-प्रोफ़ाइल के साथ ऐसी धातुवैज्ञानिक जाँच भी की जानी चाहिए, जिसमें FeB, Fe₂B, रंध्र, दरारें और विसरण-प्रभावित आधार-पदार्थ की ओर संक्रमण की पहचान हो। एक्स-रे विवर्तन प्रावस्थाओं और अवशिष्ट प्रतिबल की पहचान में सहायक हो सकता है, जबकि घिसाव-परीक्षण में प्रतिपृष्ठ और भार की वास्तविक परिस्थितियों को दोहराना चाहिए; बोराइड के प्रदर्शन का अनुमान केवल कठोरता से नहीं लगाया जा सकता।
क्रोमाइजिंग और तत्व-समृद्ध सतहें
क्रोमाइजिंग उच्च-तापमान विसरण प्रक्रिया द्वारा सतह में क्रोमियम प्रविष्ट कराती है। पैक सीमेंटेशन, पिघले हुए लवण, गैस-प्रावस्था और प्लाज़्मा-सहायित विधियाँ संभव हैं, यद्यपि उनकी अभिक्रिया-रसायन और उपकरण अलग-अलग होते हैं। क्रोमियम क्रोमियम-समृद्ध ठोस विलयन के रूप में रह सकता है, कार्बन के साथ अभिक्रिया करके क्रोमियम-समृद्ध कार्बाइड बना सकता है, या मिश्रित विसरण और अभिक्रिया परत उत्पन्न कर सकता है। परिणाम कार्बन की मात्रा, मिश्रधातु तत्वों, तापमान, समय और क्रोमियम की रासायनिक विभव पर अत्यधिक निर्भर करता है।
यह अंतर क्रोमाइजिंग को क्रोमियम प्लेटिंग से अलग करता है। क्रोमाइजिंग एक ऊष्मारासायनिक विसरण उपचार है: सतह की संरचना मूल अंतरापृष्ठ के नीचे तक बदलती है, न कि केवल एक निक्षेपित फिल्म प्राप्त होती है। कार्बन-युक्त स्टील में सतह के निकट क्रोमियम-समृद्ध कार्बाइड बन सकते हैं; अन्य संरचनाओं में फेराइट या ऑस्टेनाइट में क्रोमियम का समृद्धीकरण और विसरण प्रमुख हो सकता है। प्रावस्था-संरचना कठोरता, दृढ़ता, घर्षण, ऑक्सीकरण-व्यवहार और संक्षारण-प्रतिक्रिया को प्रभावित करती है।
क्रोमाइजिंग उन परिस्थितियों में उपयोगी हो सकती है जहाँ किसी घटक को विशिष्ट घिसाव, ऑक्सीकरण या संक्षारक वातावरणों के प्रति प्रतिरोध वाली क्रोमियम-समृद्ध सतह की आवश्यकता हो, लेकिन यह नाइट्राइडिंग या कार्ब्यूराइजिंग का सार्वभौमिक विकल्प नहीं है। उच्च-तापमान संपर्क कोर की सूक्ष्मसंरचना बदल सकता है, कण-वृद्धि कर सकता है, आयामों में परिवर्तन ला सकता है या शीतलन के दौरान अवशिष्ट प्रतिबल उत्पन्न कर सकता है। कार्बाइड-समृद्ध परतें भी भंगुर हो सकती हैं, और आसंजन केवल क्रोमियम की मात्रा पर नहीं, बल्कि क्रमिक संरचना-प्रोफ़ाइल तथा सुदृढ़ आधार-पदार्थ पर निर्भर करता है।
इसलिए सत्यापन में विसरण या अभिक्रिया क्षेत्र का धातुवैज्ञानिक मापन तथा ऊर्जा-विक्षेपी स्पेक्ट्रोस्कोपी, ग्लो-डिस्चार्ज विश्लेषण या किसी अन्य योग्य विधि जैसे संरचना-संवेदी विश्लेषण को संयुक्त करना चाहिए। कठोरता-प्रोफ़ाइल यांत्रिक प्रतिक्रिया दिखाती हैं, लेकिन वे क्रोमियम कार्बाइड की पहचान नहीं कर सकतीं और न ही उन्हें क्रोमियम-समृद्ध ठोस विलयन से अलग कर सकती हैं। ISO 18203:2026 ऊष्मारासायनिक रूप से कठोरित परतों पर लागू सामान्य मापन-तर्क के लिए उपयोगी है, जबकि रिपोर्ट में क्रोमाइज्ड-परत की मोटाई की चुनी गई परिभाषा और उसके समर्थन में दिए गए प्रावस्था-साक्ष्य स्पष्ट होने चाहिए। तीनों उपचारों में सही प्रश्न यह नहीं है कि “सतह कितनी कठोर है?” बल्कि यह है कि कौन-सी प्रजाति भीतर प्रविष्ट हुई, कौन-सी प्रावस्थाएँ बनीं, परत को किस प्रकार सहारा मिला और क्या वह संरचना घटक की वास्तविक विफलता-विधि के अनुरूप है।
स्थानीयकृत तापीय कठोरीकरण: ज्वाला, प्रेरण, इलेक्ट्रॉन बीम और लेज़र
ISO 18203:2026 में ज्वाला-कठोरीकरण, प्रेरण-कठोरीकरण, इलेक्ट्रॉन-बीम-कठोरीकरण और लेज़र-कठोरीकरण को कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग और नाइट्राइडिंग के साथ सतह-कठोरित परतें उत्पन्न करने वाली विधियों के रूप में वर्गीकृत किया गया है। यह वर्गीकरण महत्वपूर्ण है। केस-कठोरीकरण कोई एकल तापीय चक्र नहीं है और न ही यह कार्ब्यूराइजिंग का पर्याय है। ASM International इसे लौह-आधारित पदार्थ के ऐसे उपचार के रूप में परिभाषित करता है, जिसमें उसकी सतही परत, अर्थात् केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। स्थानीयकृत तापीय विधि सामान्यतः सतह पर न तो कार्बन-सामग्री बदलती है और न ही मिश्रधातु की रासायनिक संरचना। इसके बजाय, यह मौजूदा स्टील को तेजी से ऑस्टेनाइटिक क्षेत्र में गर्म करती है और फिर उस ऑस्टेनाइट को स्व-शमन या लगाए गए शमन द्वारा मार्टेनसाइट में रूपांतरित करती है।
परिणाम प्रारंभिक ग्रेड पर बहुत अधिक निर्भर करता है। AISI 1045 जैसे मध्यम-कार्बन स्टील में कठोर मार्टेनसिटिक सतह बन सकती है, लेकिन इसकी कठोरीकरण-गहराई इसकी कार्बन-सामग्री और कठोरीकरण-क्षमता द्वारा सीमित होती है। AISI 4140 या EN 42CrMo4 जैसे क्रोमियम-मोलिब्डेनम स्टील को गर्म की गई सतह से अधिक गहराई तक कठोर किया जा सकता है, क्योंकि मिश्रधातु तत्व शीतलन के दौरान पर्लाइट और बेनाइट के निर्माण को विलंबित करते हैं। इसलिए, केवल शक्ति या संपर्क-अवधि बढ़ाने से कोई तापीय प्रक्रिया प्रत्येक स्टील पर समान केस-गहराई प्रदान नहीं कर सकती। यदि आंतरिक भाग बहुत धीरे ठंडा होता है, तो गर्म किए गए क्षेत्र के निचले हिस्से में पूर्णतः कठोर मार्टेनसाइट के बजाय बेनाइट, पर्लाइट या टेम्पर्ड मार्टेनसाइट हो सकता है।

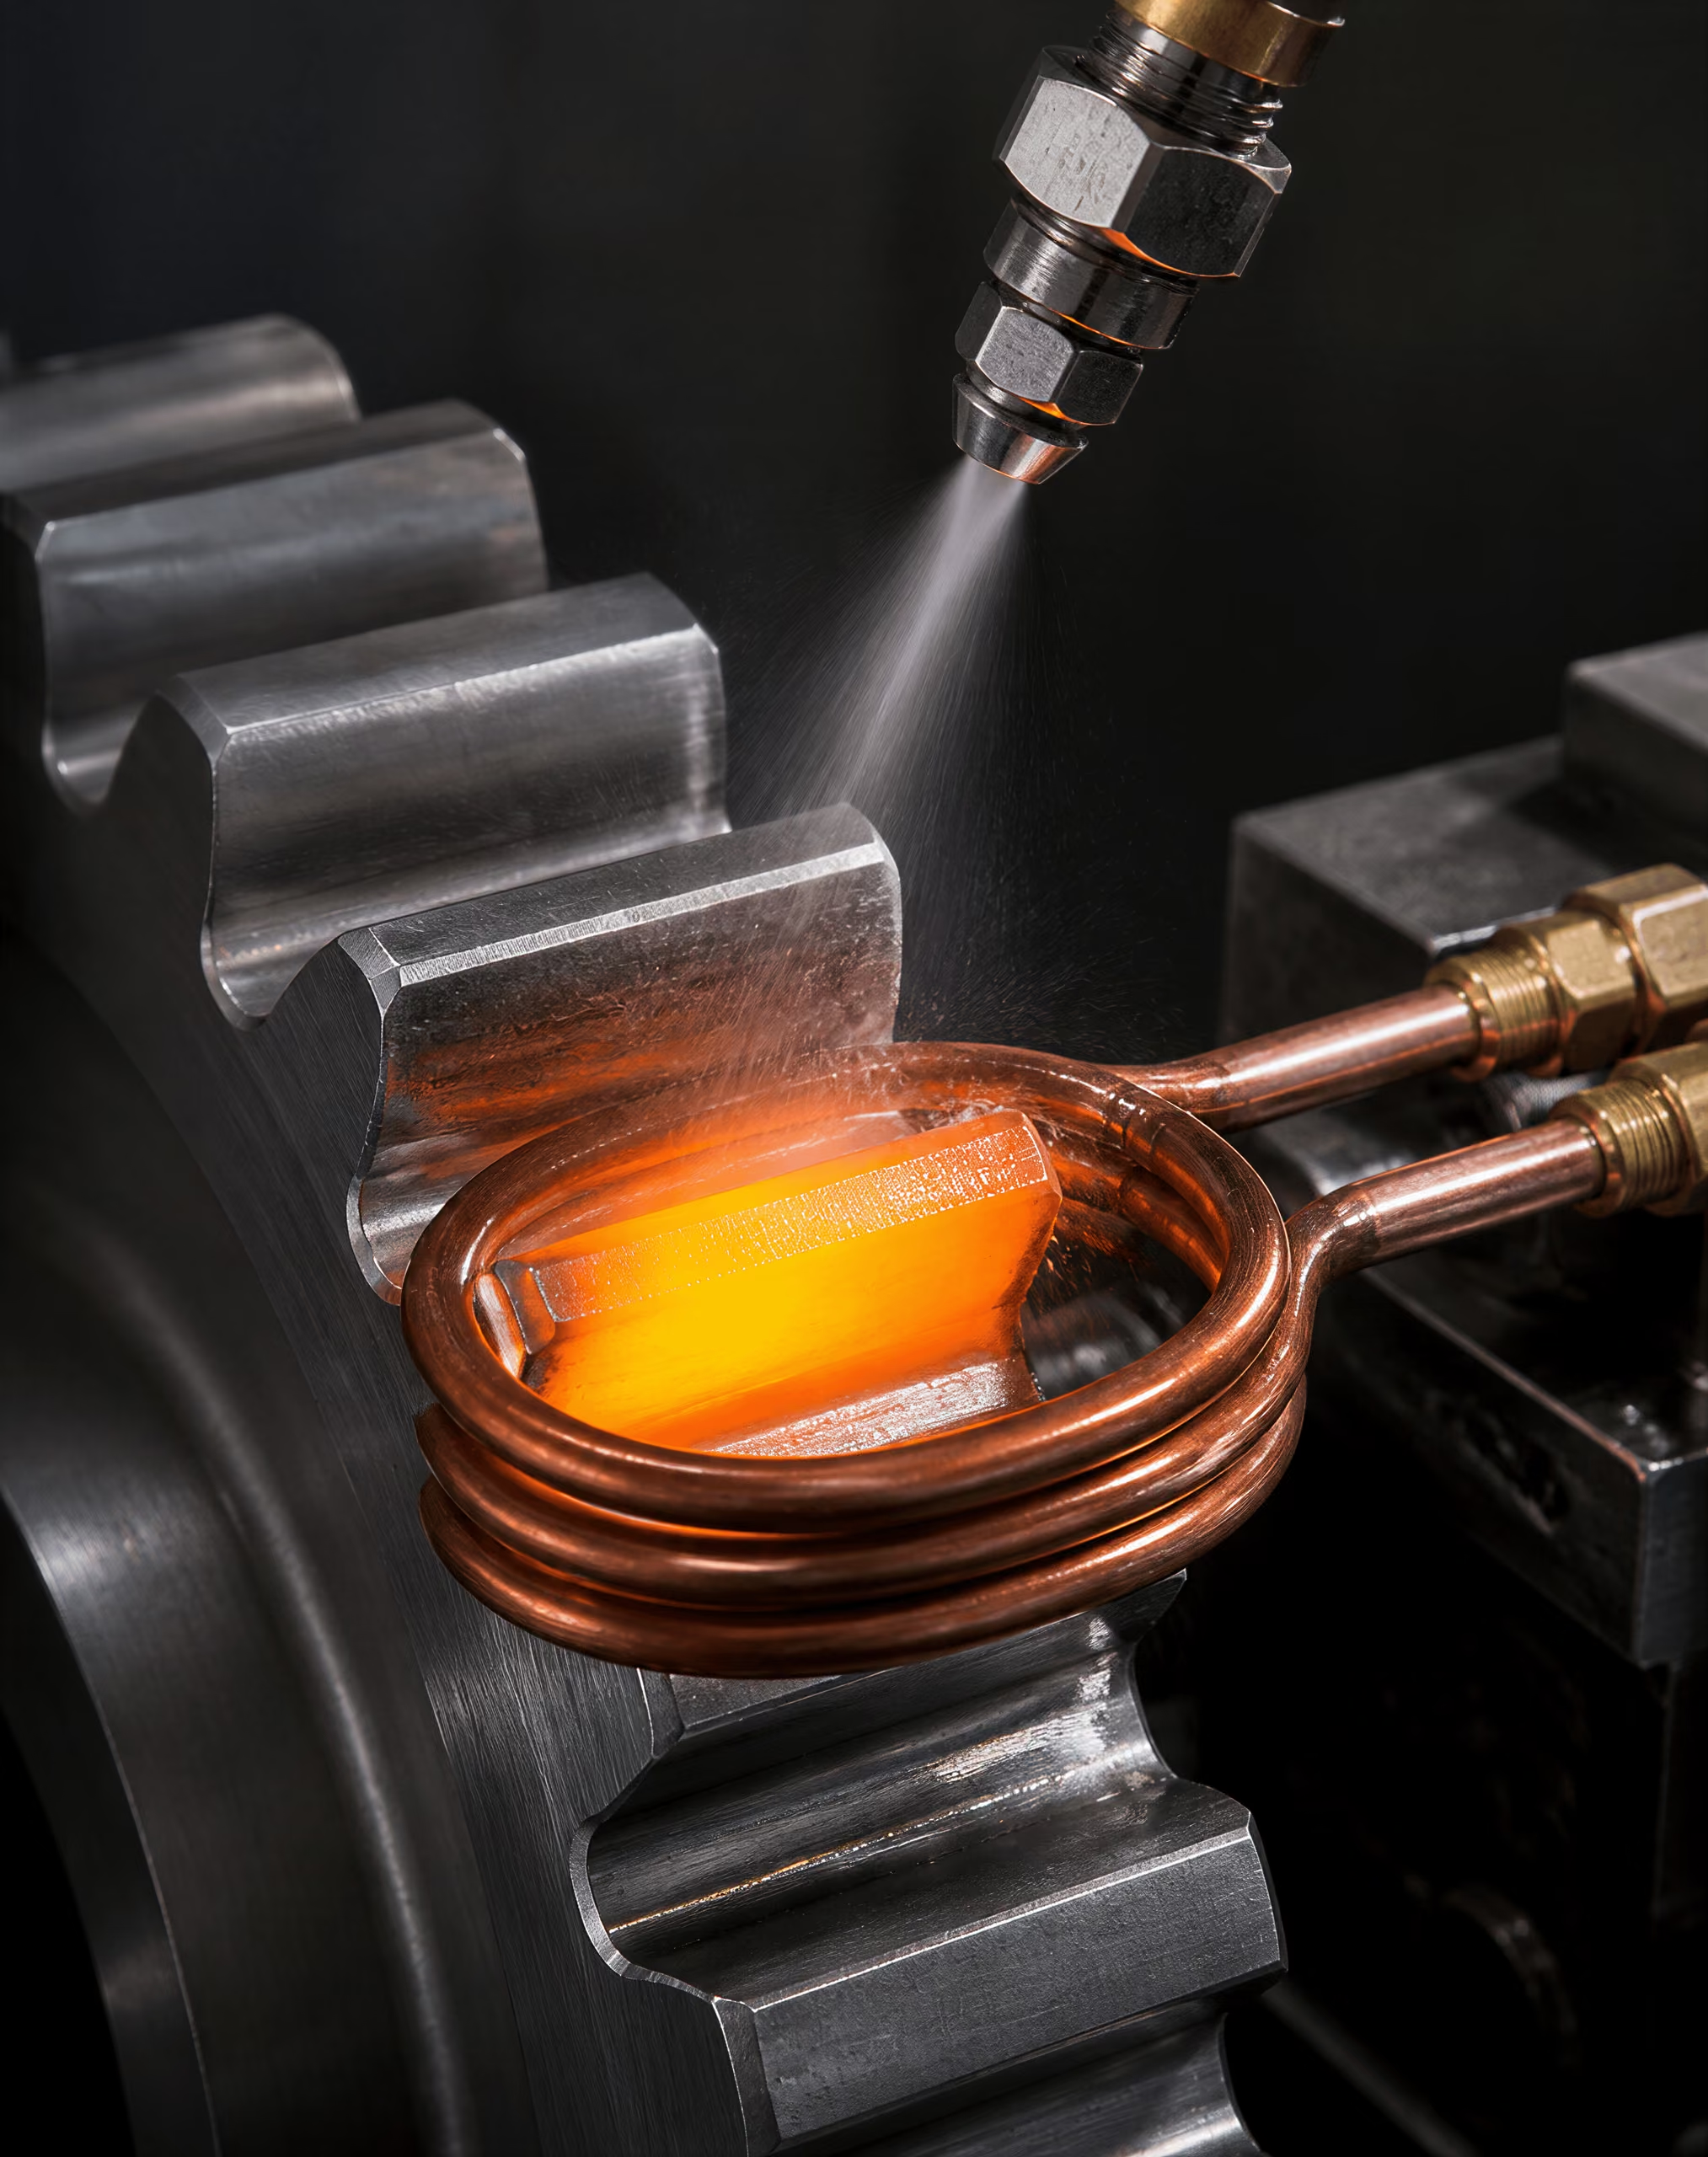
सतही ऑस्टेनिटीकरण और स्व-शमन
ज्वाला, प्रेरण, इलेक्ट्रॉन-बीम और लेज़र-कठोरीकरण सभी स्थानीयकृत ऑस्टेनिटीकरण प्रक्रिया से शुरू होते हैं। सतह को संबंधित क्रांतिक तापमान से ऊपर, सामान्यतः हाइपोयूटेक्टॉइड स्टील के लिए Ac3 से ऊपर, गर्म किया जाता है, जबकि मुख्य भाग उस तापमान से नीचे रहता है। इसके बाद गर्म की गई परत मार्टेनसाइट-आरंभ और मार्टेनसाइट-समापन तापमान-सीमाओं से होकर ठंडी होती है। अनेक अनुप्रयोगों में ठंडा कोर इतनी तेजी से ऊष्मा निकालता है कि स्व-शमन हो जाता है। शीतलन-दर बढ़ाने और नियंत्रित करने के लिए पानी, पॉलिमर, तेल या गैस का छिड़काव भी किया जा सकता है।
स्व-शमन समान कठोरता की स्वतः गारंटी नहीं है। एक बड़े शाफ्ट में पतले फ्लैंज की तुलना में ऊष्मा-सिंक क्षमता अधिक होती है; तीव्र कोना कई दिशाओं में ऊष्मा खोता है; और इससे पहले की गई मशीनिंग प्रक्रिया सतह की स्थिति तथा ऊष्मा-प्रवाह को बदल सकती है। सतह मार्टेनसिटिक बन सकती है, जबकि संक्रमण क्षेत्र में मिश्रित संरचनाएँ रह सकती हैं। अत्यधिक ऑस्टेनिटीकरण तापमान या अधिक समय तक बनाए रखने से ऑस्टेनाइट के दाने मोटे हो सकते हैं, उपयोगी कार्बाइड घुल सकते हैं, अवशिष्ट ऑस्टेनाइट बढ़ सकता है और ऊष्मा-प्रभावित क्षेत्र विस्तृत हो सकता है। अपर्याप्त तापन से अघुलित फेराइट रह सकती है या कठोरता का पैटर्न इच्छित ज्यामिति के बजाय तापन-क्षेत्र का अनुसरण कर सकता है।
तापीय चक्र अवशिष्ट तनाव भी उत्पन्न करता है। मूल ऑस्टेनाइट की तुलना में मार्टेनसाइट अधिक आयतन घेरता है, जबकि सतह और कोर अलग-अलग समय पर ठंडे और रूपांतरित होते हैं। सतह पर संपीडित अवशिष्ट तनाव दरार आरंभ होने और संपर्क-थकान के प्रतिरोध में सुधार कर सकता है, लेकिन तनन तनाव या तीव्र तनाव-प्रवणता विकृति और दरार को बढ़ावा दे सकती है। तनाव का चिह्न और परिमाण केवल कठोरता से निर्धारित नहीं किए जा सकते। ज्यामिति, अवरोधन, शमन की तीव्रता, मिश्रधातु की संरचना और टेम्परिंग—सभी इसमें योगदान करते हैं।
ज्वाला-कठोरीकरण में ऑक्सी-ईंधन ज्वाला को घटक के आर-पार चलाया जाता है, जिसके बाद स्व-शमन या अलग से किया गया छिड़काव होता है। यह बड़ी सतहों और मरम्मत योग्य उत्पादन-पैटर्न के लिए उपयुक्त है, लेकिन ज्वाला की स्थिति, गैस-प्रवाह, संचलन-गति तथा ऑपरेटर या मशीन का नियंत्रण पुनरुत्पादकता को प्रभावित करते हैं। प्रेरण-तापन में कॉइल द्वारा उत्पन्न प्रत्यावर्ती विद्युतचुंबकीय क्षेत्र का उपयोग किया जाता है। आवृत्ति और शक्ति विद्युत तापन के वितरण को निर्धारित करती हैं, जबकि कॉइल का आकार यह निर्धारित करता है कि शाफ्ट, दाँत, ट्रैक या चयनित सतह में से कौन-सा भाग गर्म होगा। इसलिए, प्रेरण-प्रक्रिया कम चक्र-अवधि और पूरे घटक को भट्ठी में रखने की सीमित आवश्यकता के साथ दोहराए जा सकने वाले पैटर्न उत्पन्न कर सकती है।
कार्ब्यूराइजिंग और नाइट्राइडिंग की तुलना में प्रेरण-कठोरीकरण
प्रेरण-कठोरीकरण स्टील की मूल सतही संरचना को बनाए रखता है। 0.40 प्रतिशत कार्बन वाला स्टील सतह पर लगभग उसी कार्बन-स्तर पर बना रहता है; केवल उसका चरण और कठोरता बदलती है। कार्ब्यूराइजिंग अलग प्रक्रिया है: कार्बन कम-कार्बन स्टील में विसरित होकर कम-कार्बन आंतरिक भाग के ऊपर उच्च-कार्बन सतह बनाता है। ऑस्टेनिटीकरण और शमन के बाद यह प्रवणता कठोर मार्टेनसिटिक केस तथा अधिक दृढ़, कम-कार्बन कोर की अनुमति देती है। कार्ब्यूराइज्ड परत सामान्य प्रेरण-परत की तुलना में काफी अधिक गहरी हो सकती है, हालांकि वास्तविक गहराई तापमान, समय, वातावरण, स्टील-ग्रेड और शमन पर निर्भर करती है।
कार्बोनाइट्राइडिंग ऑस्टेनाइट में कार्बन और नाइट्रोजन दोनों मिलाती है और सामान्यतः मार्टेनसिटिक केस उत्पन्न करती है। नाइट्रोकार्ब्यूराइजिंग केवल कार्बोनाइट्राइडिंग का छोटा चक्र नहीं है: कार्बन और नाइट्रोजन क्रांतिक तापमान से नीचे फेराइट में विसरित होते हैं और सामान्यतः नाइट्रोजन-संवर्धित विसरण क्षेत्र के ऊपर लौह-कार्बन-नाइट्रोजन यौगिक परत बनाते हैं। नाइट्राइडिंग भी रूपांतरण-सीमा से नीचे संचालित होती है और उपयुक्त स्टीलों में मिश्रधातु नाइट्राइड बनाती है। ये ताप-रासायनिक विधियाँ संरचना बदलती हैं; प्रेरण-कठोरीकरण सामान्यतः ऐसा नहीं करता।
यह अंतर पदार्थ-चयन को नियंत्रित करता है। प्रेरण-कठोरीकरण के लिए वांछित मार्टेनसिटिक कठोरता हेतु पर्याप्त कार्बन और निर्दिष्ट गहराई तक कठोर होने के लिए पर्याप्त कठोरीकरण-क्षमता आवश्यक है। कार्ब्यूराइजिंग में कार्ब्यूराइजिंग ग्रेड जैसे कम-कार्बन कोर स्टील का उपयोग किया जा सकता है, क्योंकि सतह पर कार्बन बाहर से उपलब्ध कराया जाता है। नाइट्राइडिंग विशेष रूप से एल्युमिनियम, क्रोमियम, मोलिब्डेनम या वैनेडियम जैसे नाइट्राइड बनाने वाले तत्वों पर निर्भर करती है और इसमें उसी प्रकार के ऑस्टेनिटिक शमन चक्र की आवश्यकता नहीं होती। प्रेरण के प्रति कमजोर प्रतिक्रिया देने वाले निम्न-मिश्रधातु स्टील को भी उपयोगी नाइट्राइडेड परत दी जा सकती है, जबकि नाइट्राइड न बनाने वाली संरचना अपेक्षित नाइट्राइडिंग प्रतिक्रिया उत्पन्न नहीं कर सकती।
लंबे कार्ब्यूराइजिंग चक्र की तुलना में प्रेरण सामान्यतः बेहतर स्थानिक नियंत्रण और कम समग्र विकृति प्रदान करता है, क्योंकि केवल चयनित क्षेत्रों को गर्म किया जाता है और घटक को ऊँचे तापमान पर कम समय बिताना पड़ता है। हालांकि, यह विकृति-मुक्त नहीं है। असमान कॉइल-कपलिंग, अनुप्रस्थ काट की असममित मोटाई, शमन में विलंब और रूपांतरण-तनाव शाफ्ट को मोड़ सकते हैं या दाँत की ज्यामिति बदल सकते हैं। कार्ब्यूराइजिंग व्यापक संरचना और रूपांतरण-प्रवणताएँ उत्पन्न करता है तथा आयामी वृद्धि, अवशिष्ट ऑस्टेनाइट और शमन-विकृति पैदा कर सकता है, लेकिन यह गहरे भार-वहनकारी केस प्रदान कर सकता है। नाइट्राइडिंग और फेरिटिक नाइट्रोकार्ब्यूराइजिंग में पूरे घटक का ऑस्टेनिटीकरण और शमन नहीं होता, इसलिए आयामी परिवर्तन प्रायः कम होता है; फिर भी, इच्छित घिसाव, घर्षण या ट्राइबोकॉरोशन वातावरण के लिए उनकी यौगिक परत और विसरण क्षेत्र को नियंत्रित करना आवश्यक है।
बीम और लेज़र-कठोरित परतें
इलेक्ट्रॉन-बीम और लेज़र-कठोरीकरण ज्वाला या पारंपरिक प्रेरण की तुलना में ऊर्जा को और भी अधिक सटीकता से केंद्रित करते हैं। इलेक्ट्रॉन बीम निर्वात में ऊर्जा स्थानांतरित करता है और संकीर्ण, सटीक रूप से स्थित ऑस्टेनिटीकरण ट्रैक बना सकता है। लेज़र-कठोरीकरण में अवशोषित प्रकाशीय बीम का उपयोग किया जाता है, जिसे अक्सर सतह पर स्कैन किया जाता है; शक्ति, स्पॉट-आकार और संचलन-गति को नियंत्रित तापीय प्रोफ़ाइल बनाए रखने के लिए समायोजित किया जाता है। दोनों विधियाँ जटिल पथों का अनुसरण कर सकती हैं, चयनित दाँतों या स्लाइडिंग ट्रैक का उपचार कर सकती हैं और आस-पास के पदार्थ को उसकी मूल स्थिति के निकट छोड़ सकती हैं। गहरे कार्ब्यूराइज्ड केस की तुलना में उनकी परतें सामान्यतः उथली होती हैं, हालांकि वास्तविक गहराई बीम-आकार, ऊर्जा-घनत्व, स्कैन-दर, स्टील-ग्रेड और ऊष्मा-निकासी से निर्धारित होती है।
बीम-प्रसंस्करण तीव्र तापीय प्रवणताएँ उत्पन्न कर सकता है। तेज शीतलन से महीन मार्टेनसाइट और संकीर्ण संक्रमण क्षेत्र बन सकता है तथा चक्र को सही ढंग से नियंत्रित किए जाने पर दाना-वृद्धि की संभावना कम रहती है। ऊर्जा-प्रवेश का पदार्थ से उचित मिलान न होने पर स्थानीय तनन अवशिष्ट तनाव, सतह का पिघलना, अपर्याप्त तापन या नरम ओवरलैप बैंड भी बन सकते हैं। लेज़र-कठोरीकरण का सामान्य लक्ष्य गलनांक से नीचे रहना होता है; लेज़र सतह-पिघलन या मिश्रधातुकरण एक अलग प्रक्रिया है और इसे सामान्य लेज़र-कठोरीकरण के रूप में रिपोर्ट नहीं किया जाना चाहिए। इलेक्ट्रॉन-बीम प्रसंस्करण में भी निर्वात, बीम-फोकस, संचलन-गति और घटक-ज्यामिति का नियंत्रण आवश्यक है।
सत्यापन में केवल एकल सतही कठोरता-मान को नहीं मापना चाहिए। ISO 18203:2026 इन तापीय विधियों के साथ-साथ कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग और नाइट्राइडिंग द्वारा उत्पन्न सतह-कठोरित परतों की मोटाई को भी संबोधित करता है। सतह से कोर की ओर किया गया कठोरता-ट्रैवर्स संक्रमण का स्थान निर्धारित कर सकता है, जबकि धातुवैज्ञानिक परीक्षण मार्टेनसाइट को फेराइट, बेनाइट, अवशिष्ट ऑस्टेनाइट, यौगिक परतों, कार्बाइड और नाइट्राइड से अलग कर सकता है। ISO 2639:2002 विशेष रूप से कार्ब्यूराइज्ड और कठोरित केस-गहराई के निर्धारण तथा सत्यापन पर लागू होता है और केस-गहराई के तीन गुना स्थान पर 450 HV 1 से कम कठोरता की शर्त का उपयोग करता है। इस मानदंड को प्रत्येक लेज़र या प्रेरण प्रोफ़ाइल पर बिना आलोचनात्मक परीक्षण के लागू नहीं किया जाना चाहिए। निर्दिष्ट कठोरता-विधि, भार, सेक्शन की दिशा, पैटर्न-ज्यामिति, अवशिष्ट तनाव, विकृति और कार्यात्मक संपर्क-स्थिति—सभी का मूल्यांकन की जा रही उपचार-विधि से मेल होना आवश्यक है।
स्टील का चयन और केस तथा कोर के बीच संबंध
ASM International द्वारा परिभाषित अनुसार, केस हार्डनिंग लौह सामग्री का ऐसा उपचार है जिसमें उसकी सतही परत, अर्थात् केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। यह परिभाषा किसी एक विशेष भट्ठी चक्र या मिश्रधातु परिवार का नहीं, बल्कि गुणों के अंतर का वर्णन करती है। स्टील का चयन यह निर्धारित करता है कि कौन-सा अंतर उत्पन्न किया जा सकता है, वह कितनी गहराई तक विस्तारित होगा, और सतह के कठोर किए जाने के बाद भी कोर सख्त और दृढ़ बना रहेगा या नहीं।
प्रारंभिक अवस्था का महत्व नाममात्र ग्रेड जितना ही होता है। फोर्जिंग में कमी, रोलिंग की दिशा, एनीलिंग, नॉर्मलाइजिंग, पूर्व क्वेंचिंग और टेम्परिंग, दाने का आकार, पृथक्करण तथा मशीनिंग अलाउंस—ये सभी सामग्री की प्रतिक्रिया को प्रभावित करते हैं। बारीक-दाने वाले नॉर्मलाइज्ड ब्लैंक पर लागू किया गया कार्ब्यूराइजिंग चक्र उसी चक्र से बिल्कुल समान विकृति या कोर संरचना उत्पन्न नहीं करता, जो मोटे-दाने वाले और अत्यधिक कोल्ड-वर्क किए गए घटक पर लागू किया गया हो। इसलिए उपचार विनिर्देशों में ग्रेड का पदनाम, सेक्शन का आकार, पूर्व प्रसंस्करण, लक्षित केस गहराई, कोर की कठोरता या सामर्थ्य तथा अनुमेय विकृति—इन सभी का एक साथ उल्लेख होना चाहिए।
कार्ब्यूराइज्ड केस के लिए निम्न-कार्बन स्टील
कार्ब्यूराइजिंग ऐसे स्टील के लिए उपयुक्त है जिसमें क्वेंचिंग के बाद उपयोगी मार्टेंसिटिक आंतरिक भाग विकसित करने के लिए पर्याप्त कार्बन हो, लेकिन इतना अधिक कार्बन न हो कि पूरा घटक अत्यधिक कठोर या भंगुर बन जाए। इस प्रक्रिया में ऊँचे तापमान पर ऑस्टेनिटिक सतह में कार्बन प्रविष्ट कराया जाता है, जिससे कम-कार्बन वाले आंतरिक भाग के ऊपर उच्च-कार्बन केस बनता है। कार्ब्यूराइजिंग के बाद घटक को ऑस्टेनिटाइजिंग और क्वेंचिंग द्वारा कठोर किया जाता है तथा अक्सर इसके बाद निम्न-तापमान टेम्परिंग की जाती है। इसके परिणामस्वरूप सतह में उच्च-कार्बन मार्टेंसाइट, अवशिष्ट ऑस्टेनाइट और कार्बाइड हो सकते हैं, जबकि कोर में उसकी हार्डनेबिलिटी और सेक्शन के आकार के अनुसार निम्न-कार्बन मार्टेंसिटिक, बैनिटिक या मिश्रित संरचना विकसित होती है।
सामान्य कार्ब्यूराइजिंग स्टील में SAE 1020, SAE 8620, SAE 4320, AISI 9310, EN 10084 16MnCr5 और EN 10084 20MnCr5 शामिल हैं। इन पदनामों का अर्थ यह नहीं है कि सूचीबद्ध प्रत्येक ग्रेड समान केस उत्पन्न करेगा। SAE 1020 में मिश्रधातु तत्वों की मात्रा अपेक्षाकृत कम और कोर की हार्डनेबिलिटी सीमित होती है; इसलिए मोटे सेक्शन में क्वेंचिंग के बाद केस के नीचे फेराइट और पर्लाइट या बैनाइट बच सकते हैं। SAE 8620 और 4320 में क्रोमियम, निकल और मोलिब्डेनम ऐसे संयोजनों में होते हैं जो हार्डनेबिलिटी बढ़ाते हैं और बड़े सेक्शन में अधिक मजबूत कोर को समर्थन देते हैं। निकल, क्रोमियम और मोलिब्डेनम युक्त AISI 9310 का उपयोग वहाँ किया जाता है जहाँ गहरे केस और उच्च कोर सामर्थ्य की आवश्यकता होती है, लेकिन इसमें भी ऑस्टेनिटाइजिंग, क्वेंचिंग और टेम्परिंग का नियंत्रण आवश्यक है।
कार्बन पोटेंशियल और कार्ब्यूराइजिंग तापमान का चयन स्टील की मिश्रधातु संरचना तथा आवश्यक सतही कार्बन को ध्यान में रखकर किया जाना चाहिए। अत्यधिक सतही कार्बन से कार्यशील सतह बेहतर होने के बजाय कार्बाइड नेटवर्क, अत्यधिक अवशिष्ट ऑस्टेनाइट और आयामी अस्थिरता को बढ़ावा मिल सकता है। कार्बन प्रवणता भी महत्वपूर्ण है: अचानक होने वाला संक्रमण तनावों को केंद्रित कर सकता है, जबकि उचित रूप से क्रमिक केस भार को कोर में अधिक सुचारु रूप से स्थानांतरित करता है। प्रभावी केस गहराई का अनुमान केवल सतही कठोरता से नहीं लगाया जा सकता।
कार्ब्यूराइज्ड घटकों के लिए अक्सर प्रभावी केस गहराई और कोर के गुण—दोनों निर्दिष्ट किए जाते हैं। ISO 2639:2002 कार्ब्यूराइज्ड और कठोर किए गए केस की गहराई निर्धारित करने और सत्यापित करने से संबंधित है। इसमें प्रयोज्यता निर्धारित करने के लिए केस गहराई के तीन गुना स्थान पर 450 HV 1 से कम कठोरता का मानदंड उपयोग किया जाता है। इसलिए सतह से केंद्र की ओर लिया गया कठोरता-प्रोफाइल, सतह पर लिए गए एकल Rockwell या Vickers पठन की तुलना में अधिक जानकारी देता है। ऑक्सीकरण, कार्बाइड अवक्षेपण, अवशिष्ट ऑस्टेनाइट, डीकार्ब्यूराइजेशन और प्रतिकूल संक्रमण क्षेत्र की पहचान के लिए मेटालोग्राफिक परीक्षण भी आवश्यक हो सकता है।
नाइट्राइडिंग और इंडक्शन हार्डनिंग में मिश्रधातुकरण के प्रभाव
नाइट्राइडिंग और फेरिटिक नाइट्रोकार्ब्यूराइजिंग के लिए कार्ब्यूराइजिंग जैसी स्टील रसायनिकी या फेज़-चक्र की आवश्यकता नहीं होती। नाइट्राइडिंग के दौरान क्रांतिक तापमान से नीचे नाइट्रोजन फेराइट में विसरित होती है, जबकि फेरिटिक नाइट्रोकार्ब्यूराइजिंग में कार्बन और नाइट्रोजन दोनों फेराइट में विसरित होते हैं। परिणामी सतह में आयरन नाइट्राइड की एक यौगिक परत हो सकती है, जिसे सामान्यतः ε-Fe₂–₃N और γ′-Fe₄N जैसे फेज़ों के माध्यम से वर्णित किया जाता है। इसके नीचे एक प्रसरण क्षेत्र होता है जिसमें मिश्रधातु नाइट्राइड मौजूद रहते हैं। इस उपचार से कोर उच्च-कार्बन मार्टेंसाइट में परिवर्तित नहीं होता। उसकी पूर्व-स्थित अवस्था में ही आवश्यक सामर्थ्य और दृढ़ता उपलब्ध होनी चाहिए।
एल्युमिनियम, क्रोमियम, मोलिब्डेनम और वैनेडियम महत्वपूर्ण नाइट्राइड-निर्माता तत्व हैं। ये सूक्ष्म, वितरित मिश्रधातु नाइट्राइड बनाते हैं, जो प्रसरण क्षेत्र की कठोरता बढ़ाते हैं और प्लास्टिक विकृति के प्रतिरोध में सुधार करते हैं। EN 10085 31CrMoV9 और EN 10085 34CrAlNi7-10 जैसे स्टील नाइट्राइडिंग अनुप्रयोगों से जुड़े हैं, क्योंकि क्रोमियम, मोलिब्डेनम, वैनेडियम और बाद वाले ग्रेड में एल्युमिनियम, नाइट्राइड निर्माण को समर्थन देते हैं। साधारण कार्बन स्टील नाइट्रोजन अवशोषित कर सकते हैं, लेकिन सामान्यतः उनमें स्थिर मिश्रधातु-नाइट्राइड सुदृढ़ीकरण की समान प्रतिक्रिया विकसित नहीं होती। केवल सतही कठोरता पर अत्यधिक जोर देने से यौगिक परत की घर्षण, घिसाव, संक्षारण और सीज़िंग में भूमिका भी ओझल हो सकती है; उसकी मोटाई और फेज़ संतुलन संपर्क की परिस्थितियों के अनुरूप होना चाहिए।
नाइट्राइडिंग सामान्यतः क्वेंच्ड-एंड-टेम्पर्ड स्टील पर की जाती है। टेम्परिंग तापमान नियोजित नाइट्राइडिंग तापमान से अधिक होना चाहिए, अन्यथा उपचार के दौरान कोर नरम हो सकता है। यह आवश्यकता दर्शाती है कि ग्रेड का चयन प्रक्रिया-क्रम से स्वतंत्र रूप से नहीं किया जा सकता। नाइट्राइडिंग से पहले सही तनन सामर्थ्य वाला स्टील, यदि अनुचित टेम्परिंग अवस्था में हो, तो उपचार के दौरान अपनी सामर्थ्य का कुछ भाग खो सकता है।
इंडक्शन हार्डनिंग इससे भी अलग प्रक्रिया है। इसमें कोई महत्वपूर्ण मात्रा में कार्बन या नाइट्रोजन नहीं जोड़ा जाता; इसके बजाय स्थानीयकृत विद्युतचुंबकीय तापन मौजूदा सतही संरचना में ऑस्टेनाइट बनाता है। इसके बाद स्व-क्वेंचिंग या बाहरी क्वेंचिंग द्वारा मार्टेंसाइट उत्पन्न की जाती है। ISO 18203:2026 फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग से उत्पन्न सतह-कठोर परतों तथा कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग और नाइट्राइडिंग से बनी परतों को शामिल करता है। इंडक्शन हार्डनिंग में कार्बन की मात्रा, पूर्ववर्ती पर्लाइट या फेराइट का वितरण, दाने का आकार, विद्युत गुण, आवृत्ति, शक्ति घनत्व, स्कैन गति और क्वेंच में विलंब—सभी कठोर किए गए प्रोफाइल को प्रभावित करते हैं।
उपयुक्त सेक्शन में AISI 1045 सामान्यतः उपयोगी इंडक्शन-कठोर परत उत्पन्न कर सकता है, जबकि क्रोमियम और मोलिब्डेनम के कारण AISI 4140 अधिक कोर हार्डनेबिलिटी प्रदान करता है। ऑस्टेनिटाइज्ड गहराई, क्वेंच की तीव्रता और दरार-संवेदनशीलता की जाँच किए बिना समान तापन अनुसूची को इन दोनों ग्रेडों के बीच स्थानांतरित नहीं किया जा सकता। मार्टेंसिटिक कठोरता तक पहुँचने वाली सतह भी विफल हो सकती है, यदि संक्रमण अत्यधिक तीव्र हो या अनुपचारित कोर में पर्याप्त सामर्थ्य न हो।
कोर की हार्डनेबिलिटी, दृढ़ता और सेक्शन का आकार
कठोरीकरण-क्षमता शीतलन के दौरान किसी निश्चित गहराई तक मार्टेंसाइट विकसित करने की इस्पात की क्षमता; यह बनने वाले मार्टेंसाइट की कठोरता से भिन्न होती है।
हार्डनेबिलिटी किसी दिए गए सेक्शन में क्वेंचिंग के दौरान मार्टेंसाइट बनाने की क्षमता है; यह कठोरता के समान नहीं है। कार्बन मुख्यतः मार्टेंसाइट की कठोरता नियंत्रित करता है, जबकि मैंगनीज़, क्रोमियम, निकल और मोलिब्डेनम जैसे मिश्रधातु तत्व सामान्यतः पर्लाइटिक और बैनिटिक रूपांतरण में विलंब करते हैं तथा हार्डनेबिलिटी बढ़ाते हैं। Jominy एंड-क्वेंच प्रतिक्रिया और गणना की गई या मापी गई शीतलन वक्र, ग्रेड तथा सेक्शन के आकार को परिणामी कोर संरचना से संबंधित करने में सहायता कर सकते हैं।
SAE 8620 से बना पतला गियर मुख्यतः मार्टेंसिटिक कोर विकसित कर सकता है, जबकि उसी हीट के स्टील से बना मोटा शाफ्ट अपने केंद्र के पास कम-कठोरता वाला बैनाइट या फेराइट रख सकता है। यह अंतर थकान सामर्थ्य, आघात प्रतिक्रिया, आयामी परिवर्तन तथा रोलिंग या स्लाइडिंग संपर्क के नीचे केस को मिलने वाले समर्थन को प्रभावित करता है। कमजोर कोर पर बना अत्यधिक कठोर केस ध्वस्त हो सकता है, उसमें दरारें आ सकती हैं, या सतही कठोरता प्रमाणपत्र संतोषजनक होने पर भी उप-सतही थकान की अनुमति दे सकता है।
दृढ़ता भी सीमाएँ निर्धारित करती है। कार्बन और मिश्रधातु की मात्रा बढ़ाने से कोर की कठोरता बढ़ सकती है, लेकिन नॉच, ग्राइंडिंग क्षति और क्वेंचिंग तनावों के प्रति सहनशीलता घट सकती है। निकल अक्सर दृढ़ता को समर्थन देता है, जबकि अत्यधिक कार्बाइड निर्माण या मोटे ऑस्टेनाइट दाने इसे क्षति पहुँचा सकते हैं। आवश्यक संतुलन भार के प्रकार पर निर्भर करता है: कार्ब्यूराइज्ड गियर दाँत, नाइट्राइडेड क्रैंकशाफ्ट जर्नल और इंडक्शन-कठोर रेल घटक समान माँगें उत्पन्न नहीं करते।
सेक्शन का आकार शीतलन दर और इसलिए कोर के रूपांतरण को नियंत्रित करता है। क्वेंच की तीव्रता, पार्ट का अभिविन्यास, तेल या पॉलिमर का चयन, आंदोलन तथा इंटरप्टेड या प्रेस क्वेंचिंग—ये सभी विकृति और अवशिष्ट तनाव को प्रभावित करते हैं। पूर्व मशीनिंग और स्थानीय ज्यामिति भी महत्वपूर्ण हैं; तीखे शोल्डर, की-वे और पतले दाँत हब या शाफ्ट की तुलना में अलग ढंग से गर्म और ठंडे होते हैं। विकृति-संवेदनशील भागों के लिए कम हार्डनेबिलिटी वाला स्टील उथले उपचार के साथ चुना जा सकता है, या अधिक हार्डनेबिलिटी वाले ग्रेड के साथ कम तीव्र क्वेंच का उपयोग किया जा सकता है; लेकिन परीक्षण के बिना इनमें से कोई भी विकल्प सुरक्षित नहीं है।
सत्यापन को निर्दिष्ट केस को घटक के वास्तविक कार्य से जोड़ना चाहिए। कठोरता-प्रोफाइल, कोर कठोरता, मेटालोग्राफी, अवशिष्ट ऑस्टेनाइट का मापन, आयामी निरीक्षण और दरार परीक्षण—सभी आवश्यक हो सकते हैं। ISO 18203:2026 तापीय और ताप-रासायनिक विधियों से बनी सतह-कठोर परतों की मोटाई मापने के लिए एक रूपरेखा प्रदान करता है; ISO 2639:2002 विशेष रूप से कार्ब्यूराइज्ड और कठोर किए गए केस की गहराई से संबंधित है। मूल सिद्धांत सरल है: केस की गहराई, केस की संरचना, अवशिष्ट तनाव और कोर की अवस्था—ये सभी एक ही डिजाइन समस्या के भाग हैं। अनुपयुक्त कोर की भरपाई कठोर केस नहीं कर सकता।
केस की गहराई, कठोरता-प्रोफाइल और ISO सत्यापन
सतही कठोरता का मान केस की गहराई का मापन नहीं होता। ASM International के अनुसार, केस हार्डनिंग लौह सामग्री का ऐसा उपचार है जिसमें उसकी सतही परत, अर्थात् केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। यह परिभाषा कठोरता-प्रवणता को केंद्रीय महत्व देती है: महत्वपूर्ण प्रश्न केवल यह नहीं है कि सतह कितनी कठोर है, बल्कि यह है कि सतह से दूरी बढ़ने पर कठोरता किस प्रकार बदलती है और कठोर की गई परत कहाँ समाप्त होती है।
उत्तर उपचार पर निर्भर करता है। कार्बराइजिंग अपेक्षाकृत कम-कार्बन वाले आंतरिक भाग में कार्बन जोड़ती है। इसके बाद सामान्यतः ऑस्टेनिटाइजिंग और शमन किया जाता है, ताकि समृद्ध सतह मुख्यतः मार्टेंसाइट में रूपांतरित हो जाए। कार्बोनाइट्राइडिंग ऑस्टेनाइट में कार्बन और नाइट्रोजन दोनों जोड़ती है और सामान्यतः मार्टेंसाइटिक केस भी उत्पन्न करती है। नाइट्राइडिंग और फेरिटिक नाइट्रोकार्बराइजिंग क्रांतिक रूपांतरण तापमान से नीचे कार्य करते हैं, जिससे नाइट्रोजन, या नाइट्रोजन और कार्बन, फेराइट में विसरित हो सकते हैं। उनके विसरण क्षेत्र, यौगिक परतें, अवक्षेप और कठोरता-प्रवणताएँ इस प्रकार नहीं समझी जा सकतीं मानो वे कार्बराइज्ड मार्टेंसाइट हों।
फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग में सतह की रासायनिक संरचना में कोई आवश्यक परिवर्तन नहीं किया जाता। इनमें मौजूदा संघटन को स्थानीय रूप से गर्म किया जाता है और ऑस्टेनाइट के निर्माण के बाद स्व-शमन या लागू शमन पर निर्भर किया जाता है। परिणामी मार्टेंसाइटिक परत का कोर के साथ संक्रमण तीक्ष्ण हो सकता है, जबकि कार्बराइज्ड परत में सामान्यतः कार्बन-निर्भर प्रवणता होती है और उसमें अवशिष्ट ऑस्टेनाइट, कार्बाइड या अन्य रूपांतरण उत्पाद शामिल हो सकते हैं। बोराइडिंग और क्रोमाइजिंग एक अन्य प्रकार की सतह-परत उत्पन्न करते हैं, जिसमें अक्सर पारंपरिक कार्बन-समृद्ध मार्टेंसाइटिक केस के बजाय कठोर बोराइड या क्रोमाइड-युक्त अभिक्रिया क्षेत्र प्रमुख होते हैं।
फलतः, “केस गहराई” को हमेशा स्पष्ट रूप से दी गई परिभाषा, मापन-भार, अभिविन्यास और स्वीकृति-मानदंड से संबद्ध किया जाना चाहिए। भट्ठी या इंडक्शन विनिर्देशन में दर्ज प्रक्रिया-गहराई, तैयार घटक पर मापी गई गहराई का प्रमाण नहीं होती।
ISO 18203:2026 और सतह-कठोरित परत की मोटाई
| मानक | वर्णित प्राथमिक अनुप्रयोग | महत्वपूर्ण सीमा |
|---|---|---|
| ISO 18203:2026 | तापीय और ताप-रासायनिक सतह-कठोरीकरण से बनी परतों की मोटाई | सूचित मानदंड उपचार और परत की परिभाषा से मेल खाना चाहिए |
| ISO 2639:2002 | कार्बरीकृत और कठोरित परत की गहराई | नाइट्राइडित, नाइट्रोकार्बरीकृत, बोराइडित या लेज़र-कठोरित परतों पर स्वतः लागू नहीं |
ISO 18203:2026 तापीय और ताप-रासायनिक दोनों विधियों से निर्मित सतह-कठोरित परतों की मोटाई निर्धारित करने के लिए एक व्यापक रूपरेखा प्रदान करता है। इसके घोषित दायरे में फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग के साथ-साथ कार्बोनाइट्राइडिंग, कार्बराइजिंग और नाइट्राइडिंग भी शामिल हैं। यह दायरा महत्वपूर्ण है, क्योंकि यह उस सामान्य धारणा को अस्वीकार करता है कि केस हार्डनिंग का अर्थ केवल कार्बराइजिंग है।
स्थानीयकृत तापीय उपचारों में कठोरित परत ताप-चक्र और चरण-रूपांतरण द्वारा निर्मित होती है। मापन सामान्यतः सतह से अप्रभावित पदार्थ की ओर की जाने वाली कठोरता-ट्रैवर्स के आधार पर किया जाता है। इसके बाद लागू प्रक्रिया में निर्दिष्ट कठोरता-परिवर्तन या किसी अन्य निर्धारित सीमा के अनुसार गहराई निर्धारित की जाती है। ताप-रासायनिक उपचारों के लिए मापी गई परत को प्रक्रिया और निरीक्षण के उद्देश्य के आधार पर कठोरता, धातुवैज्ञानिक परीक्षण, रासायनिक संघटन या इनके संयोजन द्वारा परिभाषित किया जा सकता है।
इसलिए ISO 18203:2026 को एक मापन-रूपरेखा के रूप में पढ़ा जाना चाहिए, न कि इस दावे के रूप में कि एक ही संख्यात्मक मानदंड प्रत्येक इस्पात और प्रत्येक उपचार पर समान रूप से लागू होता है। नाइट्राइडेड परत में विसरण क्षेत्र के ऊपर एक पतली यौगिक परत हो सकती है। यौगिक परत अंतर्निहित विसरण क्षेत्र से अधिक कठोर हो सकती है, लेकिन इसे स्वतः ही पूरी नाइट्राइडेड गहराई का पर्याय नहीं माना जा सकता। फेरिटिक नाइट्रोकार्बराइजिंग में श्वेत परत और विसरण क्षेत्र की अलग-अलग रिपोर्टिंग आवश्यक हो सकती है। इसके विपरीत, कार्बराइज्ड और शमन किए गए केस का मूल्यांकन उच्च सतही कठोरता से कोर की ओर बढ़ती क्रमिक कठोरता-प्रोफ़ाइल के आधार पर किया जा सकता है।
धातुवैज्ञानिक परीक्षण से यौगिक परत और विसरण क्षेत्र के बीच इंटरफ़ेस, रूपांतरण-सीमा या एचिंग-प्रतिक्रिया में परिवर्तन जैसी दिखाई देने वाली सीमाओं का पता लगाया जा सकता है। कठोरता द्वारा परिभाषित सीमा अलग होती है। यह इंडेंटेशन-ट्रैवर्स और निर्दिष्ट सीमित कठोरता से गणना की गई स्थिति होती है। दोनों सीमाएँ एक ही स्थान पर हों, यह आवश्यक नहीं है। दिखाई देने वाला संक्रमण रासायनिक या संरचनात्मक रूप से महत्वपूर्ण हो सकता है, जबकि कठोरता में बहुत कम परिवर्तन उत्पन्न करे; इसके विपरीत, कठोरता में कमी उस सीमा से आगे तक फैल सकती है जो एच किए गए अनुप्रस्थ काट में स्पष्ट दिखाई देती है।
इंडक्शन, फ्लेम, इलेक्ट्रॉन-बीम या लेज़र हार्डनिंग के बाद यह अंतर विशेष रूप से महत्वपूर्ण होता है। मार्टेंसाइट और मूल कोर के बीच धातुवैज्ञानिक सीमा तापमान-प्रवणताओं, पूर्ववर्ती सूक्ष्मसंरचना और शमन-स्थितियों के कारण अनियमित हो सकती है। कठोरता-ट्रैवर्स कार्यात्मक संक्रमण को किसी अन्य दूरी पर निर्धारित कर सकती है। मापन-दिशा भी महत्वपूर्ण है: बदलती हुई सेक्शन-मोटाई, वक्रता या एक-दूसरे पर आंशिक रूप से आने वाले गर्म किए गए क्षेत्रों वाले घटक में कठोरित परत की मोटाई स्थिर नहीं हो सकती।
इस प्रकार ISO 18203:2026 ऐसी रिपोर्टिंग का समर्थन करता है जिसमें प्रयुक्त विधि, ट्रैवर्स या अनुप्रस्थ काट का स्थान, कठोरता-पैमाना और भार, तथा मोटाई के लिए प्रयुक्त परिभाषा स्पष्ट रूप से दी गई हो। “केस गहराई: 1.2 mm” अधूरा विवरण है, जब तक रिपोर्ट यह न बताए कि यह कठोरता-गहराई, धातुवैज्ञानिक गहराई, कुल परत-मोटाई या प्रक्रिया-विनिर्दिष्ट लक्ष्य है।
ISO 2639:2002 और कार्बराइज्ड केस की गहराई
ISO 2639:2002 विशेष रूप से कार्बराइज्ड और कठोरित केस की गहराई निर्धारित करने तथा सत्यापित करने से संबंधित है। यह नाइट्राइडेड, नाइट्रोकार्बराइज्ड, बोराइडेड या लेज़र-कठोरित परतों के लिए सार्वभौमिक विधि नहीं है। इसकी प्रचलित प्रभावी-केस-गहराई पद्धति कठोरता-ट्रैवर्स पर आधारित है, जिसमें प्रभावी गहराई सामान्यतः उस बिंदु तक मानी जाती है जहाँ कठोरता 550 HV 1 तक गिरती है। मानक की प्रयोज्यता की शर्त भी बताई जानी चाहिए: केस गहराई के तीन गुना पर कठोरता 450 HV 1 से कम होनी चाहिए।
HV 1 नाममात्र 1 kgf परीक्षण-बल, लगभग 9.807 N, से किया गया विकर्स कठोरता मापन।
यह शर्त उस स्थिति में बिना योग्यता के इस विधि के प्रयोग को रोकती है, जब कोर अत्यधिक कठोर बना रहता हो या कठोरता-प्रोफ़ाइल केस और कोर के बीच अपेक्षित पृथक्करण प्रदान न करती हो। HV 1 का संकेत 1 kgf के परीक्षण-बल से मापी गई विकर्स कठोरता को दर्शाता है, जो लगभग 9.807 N है। भार कोई गौण विवरण नहीं है। बल में परिवर्तन से इंडेंटेशन का आकार, स्थानीय चरणों के प्रति संवेदनशीलता और कभी-कभी दर्ज किया गया मान बदल जाता है, विशेषकर सतह, कार्बाइड, रंध्र या तीक्ष्ण सूक्ष्मसंरचनात्मक सीमा के निकट।
ISO 2639:2002 कार्बराइज्ड इस्पात के लिए उपयुक्त है, क्योंकि कार्बराइजिंग सामान्यतः कार्बन-सांद्रता और उसके बाद होने वाले शमन-रूपांतरण से संबद्ध कठोरता-प्रवणता उत्पन्न करती है। कम-कार्बन वाला कोर सीमित कठोरता से नीचे रह सकता है, जबकि कार्बन-समृद्ध सतह उच्च-कार्बन मार्टेंसाइट बना सकती है। इसके बाद ट्रैवर्स सतह से कोर की ओर घटती हुई प्रोफ़ाइल दर्शा सकती है और इंटरपोलेशन अलग-अलग इंडेंटेशन के बीच की दूरी की तुलना में निर्दिष्ट कठोरता-सीमा को अधिक सटीकता से निर्धारित कर सकता है।
परिणाम मापी गई प्रभावी केस गहराई होता है, न कि आवश्यक रूप से कार्बराइजिंग चक्र द्वारा अभिप्रेत गहराई। भट्ठी का तापमान, कार्बन विभव, समय, इस्पात का संघटन, पूर्ववर्ती दानेदार संरचना, शमन की तीव्रता, टेम्परिंग और सतह की स्थिति—सभी अंतिम प्रोफ़ाइल को प्रभावित करते हैं। कोई घटक विसरण-समय से गणना की गई प्रक्रिया-गहराई को पूरा कर सकता है, फिर भी कठोरता की आवश्यकता में विफल हो सकता है, क्योंकि शमन से अत्यधिक बैनाइट बना हो या टेम्परिंग से सतही कठोरता कम हो गई हो। इसके विपरीत, उच्च सतही कठोरता यह प्रमाणित नहीं करती कि उसके नीचे पर्याप्त कठोरित पदार्थ मौजूद है।
कार्बोनाइट्राइडेड केस में सावधानी आवश्यक है। ISO 2639:2002 कार्बराइज्ड और कठोरित केस से संबंधित है, जबकि कार्बोनाइट्राइडिंग कार्बन और नाइट्रोजन दोनों प्रविष्ट कराती है तथा कठोरीकरण-क्षमता, अवशिष्ट ऑस्टेनाइट, अवक्षेप और कठोरता-प्रोफ़ाइल के आकार को बदल सकती है। यदि यह मानक कार्बोनाइट्राइडेड उत्पाद पर लागू किया जाता है, तो ड्रॉइंग, विनिर्देशन या निरीक्षण-योजना में इसकी प्रयोज्यता स्पष्ट रूप से बताई जानी चाहिए; परिणाम को इस प्रकार प्रस्तुत नहीं किया जाना चाहिए मानो कार्बोनाइट्राइडिंग और कार्बराइजिंग ने समान सूक्ष्मसंरचनाएँ उत्पन्न की हों।
“कुल केस गहराई” और “प्रभावी केस गहराई” भी अलग-अलग शब्द हैं। कुल केस गहराई का अर्थ पूर्ण रासायनिक या धातुवैज्ञानिक रूप से परिवर्तित परत हो सकता है, जिसमें वे क्षेत्र भी शामिल हों जिनकी कठोरता प्रभावी सीमा से कम है। प्रभावी केस गहराई कठोरता-मानदंड से जुड़ी एक परंपरा है, जैसे कार्बराइज्ड और कठोरित केस के लिए 550 HV 1। इनमें से कोई भी शब्द स्वतः कार्बन-विसरण दूरी के बराबर नहीं होता। रासायनिक विश्लेषण से मापी गई कार्बन-प्रोफ़ाइल उस गहराई से अधिक दूर तक जा सकती है जो कठोरता की आवश्यकता पूरी करती है, विशेषकर तब जब कोर की कठोरीकरण-क्षमता कम हो या शमन से मिश्रित रूपांतरण उत्पाद बने हों।
HV 1, कठोरता-ट्रैवर्स और 450 HV 1 मानदंड
विकर्स कठोरता-ट्रैवर्स में उपचारित सतह से कोर की ओर इंडेंटेशन की एक क्रमिक शृंखला बनाई जाती है। इंडेंटेशन के बीच की दूरी इतनी कम होनी चाहिए कि प्रवणता का पर्याप्त समाधान हो सके, और इतनी अधिक भी होनी चाहिए कि पड़ोसी इंडेंटेशन या सतह का किनारा एक-दूसरे को प्रभावित न करें। पहला इंडेंटेशन सामान्यतः सीधे किनारे पर नहीं बनाया जाता, क्योंकि किनारे का प्रभाव, डीकार्बराइजेशन, ऑक्सीकरण, खुरदरापन और वक्रता मान को विकृत कर सकते हैं।
रिपोर्ट में अनुप्रस्थ काट का अभिविन्यास, सतह की तैयारी, प्रत्येक इंडेंटेशन की सतह से दूरी, HV 1 परिणाम और सीमा की गणना के लिए प्रयुक्त विधि दर्ज की जानी चाहिए। सतह का एकल पठन यह नहीं बता सकता कि प्रोफ़ाइल धीरे-धीरे घटती है, नरम उपसतह के ऊपर कठोरता का तीक्ष्ण उछाल है, या यौगिक परत के कारण एक समतल स्तर बनता है। गियर-दाँत, शाफ्ट या अनियमित सेक्शन पर कई ट्रैवर्स आवश्यक हो सकती हैं, क्योंकि जटिल ज्यामिति में गर्म करना, कार्बराइजिंग और शमन शायद ही कभी एकसमान होते हैं।
ISO 2639:2002 के अंतर्गत कार्बराइज्ड केस का मूल्यांकन करते समय 550 HV 1 की प्रभावी-गहराई सीमा और केस गहराई के तीन गुना पर 450 HV 1 से कम होने की शर्त को आपस में नहीं मिलाना चाहिए। 550 HV 1 मान निर्दिष्ट प्रभावी सीमा का स्थान निर्धारित करता है; 450 HV 1 की शर्त यह स्थापित करती है कि कठोरता-प्रोफ़ाइल इस विधि के प्रयोग के लिए उपयुक्त है या नहीं। बाद वाली शर्त केस गहराई की सार्वभौमिक परिभाषा नहीं है और न ही इसका अर्थ यह है कि प्रत्येक केस 450 HV 1 पर समाप्त होना चाहिए।
नाइट्राइडिंग से यह स्पष्ट होता है कि यह अंतर क्यों महत्वपूर्ण है। नाइट्राइड अवक्षेपण से उच्च सतही कठोरता उत्पन्न हो सकती है, जो लंबे विसरण क्षेत्र में धीरे-धीरे घटती है, जबकि कोर अपेक्षाकृत उच्च कठोरता बनाए रख सकता है। 450 HV 1 या 550 HV 1 की सीमा कार्यात्मक नाइट्राइडेड परत का वर्णन करने के लिए अनुपयुक्त हो सकती है। धातुवैज्ञानिक परीक्षण, नाइट्रोजन-प्रोफ़ाइल विश्लेषण, सूक्ष्मसंरचनात्मक पहचान या प्रक्रिया-विशिष्ट कठोरता-मानदंड आवश्यक हो सकता है। यही सावधानी फेरिटिक नाइट्रोकार्बराइजिंग पर भी लागू होती है, जहाँ दोनों के सेवा-व्यवहार को प्रभावित करने पर यौगिक-परत की मोटाई और विसरण-क्षेत्र की गहराई अलग-अलग रिपोर्ट की जानी चाहिए।
इसलिए सत्यापन उपचार और दावे किए गए गुण के अनुरूप होना चाहिए। कठोरीकरण-प्रोफ़ाइल परीक्षण रूपांतरण-कठोरीकृत परतों के लिए प्रभावशाली होते हैं, लेकिन जब संबंधित सीमा संघटन या फेज़ पर आधारित हो, तब वे धातुवैज्ञानिक परीक्षण या रासायनिक प्रोफ़ाइलिंग का स्थान नहीं लेते। ISO 18203:2026 व्यापक ढाँचा प्रदान करता है; ISO 2639:2002 कार्ब्यूराइज़्ड-केस के लिए एक परिभाषित विधि प्रदान करता है। इनमें से कोई भी मानक “केस गहराई” को अपने-आप स्पष्ट होने वाली संख्या में परिवर्तित नहीं करता।
धातुविज्ञान: कठोरीकृत केस को समझना
कठोरता-प्रोफ़ाइल एक प्रोफ़ाइल प्रदान करती है, सूक्ष्मसंरचनात्मक व्याख्या नहीं। धातुविज्ञान यह दिखाता है कि प्रोफ़ाइल का आकार ऐसा क्यों है: क्या केस में उच्च-कार्बन मार्टेंसाइट, बैनाइट, कार्बाइड, नाइट्राइड या अवशिष्ट ऑस्टेनाइट मौजूद हैं; क्या केस से कोर की ओर संक्रमण क्रमिक है या अचानक; और क्या दोषों ने कठोरीकृत परत को बाधित किया है। ASM International के धातुवैज्ञानिक मार्गदर्शन में सूक्ष्मदर्शीय परीक्षण को प्रसंस्करण, फेज़-संरचना और दोषों को सेवा-व्यवहार से जोड़ने के साधन के रूप में देखा जाता है, न कि कठोरता की केवल सजावटी पुष्टि के रूप में।
यह अंतर महत्वपूर्ण है, क्योंकि ASM केस-कठोरीकरण को लौह सामग्री के ऐसे उपचार के रूप में परिभाषित करता है जिसमें उसकी सतही परत, अर्थात् केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। सतह को कार्बन, नाइट्रोजन या दोनों से समृद्ध किया गया हो सकता है, अथवा स्थानीयकृत तापन द्वारा मौजूदा संघटन में रूपांतरण किया गया हो सकता है। परिणामी सूक्ष्मसंरचना प्रक्रिया-तापमान, शीतलन-दर, मिश्रधातु-अवयव और बाद के टेम्परिंग पर निर्भर करती है।

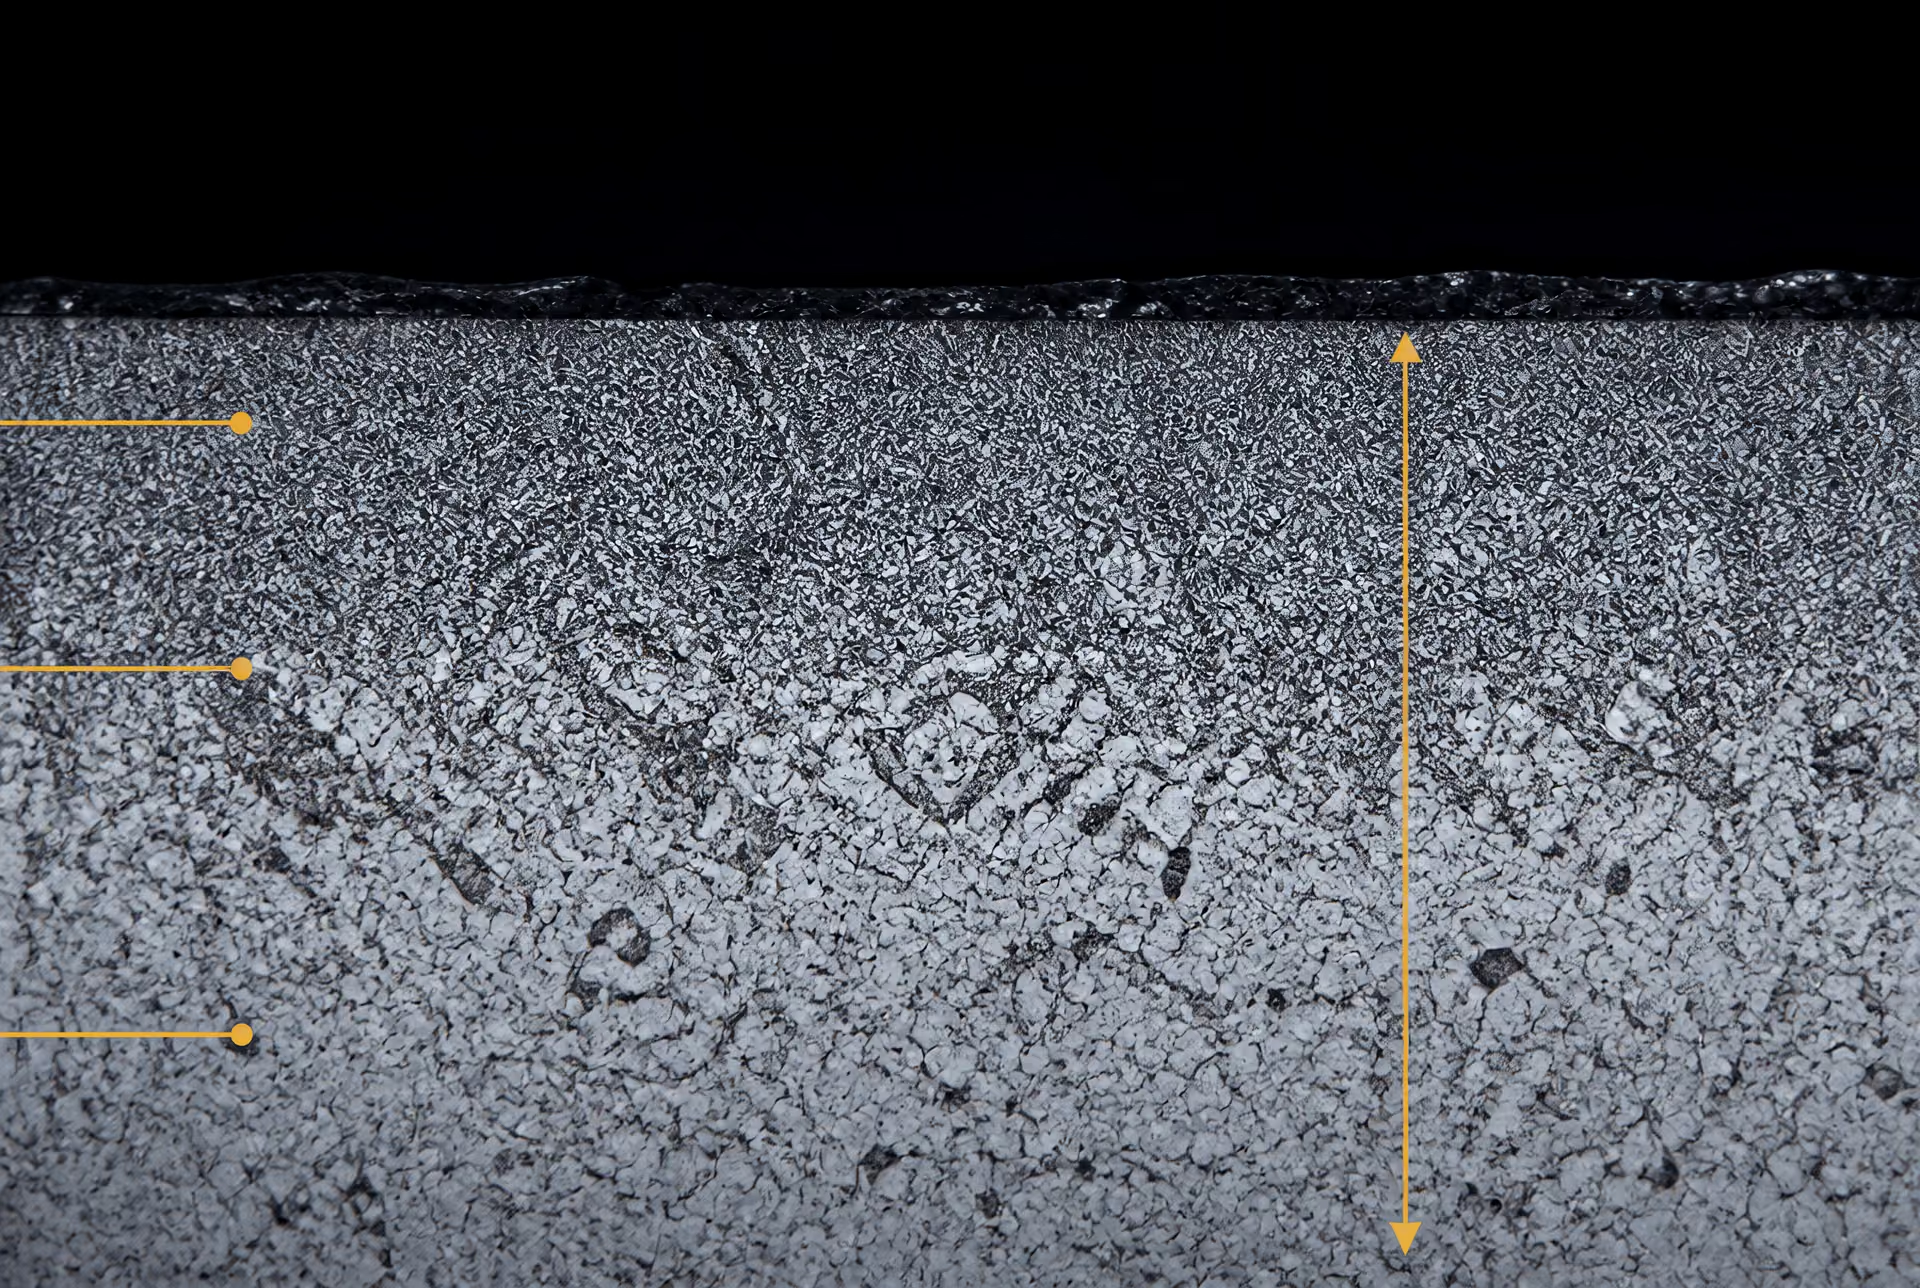
सेक्शनिंग, माउंटिंग, पॉलिशिंग और एचिंग
नमूना कार्यशील सतह और उसकी अभिविन्यास-दिशा का प्रतिनिधित्व करना चाहिए। सामान्यतः क्रॉस-सेक्शन उपचारित सतह के लंबवत काटा जाता है और केस के पीछे पर्याप्त सामग्री रखी जाती है, ताकि कोर भी शामिल हो। कटाई के दौरान तापन और यांत्रिक विरूपण को सीमित किया जाना चाहिए; जला हुआ या घिसकर फैला हुआ किनारा प्रक्रिया-दोष जैसा दिखाई दे सकता है और वास्तविक इंटरफ़ेस को छिपा सकता है। गियर-दाँत, शाफ़्ट या बेयरिंग-रेस के लिए सेक्शन का स्थान भी महत्वपूर्ण होता है, क्योंकि वक्रता, सेक्शन की मोटाई और स्थानीय शीतलन-स्थितियाँ केस को प्रभावित करती हैं।
छोटे टुकड़ों को रेज़िन में माउंट किया जाता है—या तो गर्म संपीड़न रेज़िन में या ठंडी अवस्था में सेट होने वाली प्रणाली में। माउंटिंग सामग्री को पतले किनारों को सहारा देना चाहिए, लेकिन दरारों को भरना या भंगुर कंपाउंड परतों को बाहर खींचना नहीं चाहिए। ग्राइंडिंग क्रमशः अधिक महीन अपघर्षकों से की जाती है, जिसके बाद डायमंड सस्पेंशन या कोलॉइडल सिलिका से पॉलिशिंग की जाती है। अत्यधिक दबाव सतह को चपटा कर सकता है, नरम अवशिष्ट ऑस्टेनाइट को खींच सकता है, या नाइट्राइड और कार्बाइड को सेक्शन पर घसीटकर फैला सकता है। इसलिए अंतिम पॉलिशिंग केवल फ़ोटोग्राफ़ लेने की तैयारी नहीं, बल्कि धातुवैज्ञानिक चरण है।
एचिंग विभिन्न क्षेत्रों पर चयनात्मक आक्रमण करके फेज़-सीमाओं और संघटनात्मक प्रवणताओं को उजागर करती है। कार्बन स्टील और निम्न-मिश्रधातु स्टील के लिए 2% नाइटल विलयन का सामान्यतः उपयोग किया जाता है, जबकि टेम्पर्ड मार्टेंसाइट, बैनाइट और कार्बाइड के बीच बेहतर कॉन्ट्रास्ट के लिए पिक्रल या अन्य अभिकर्मक अधिक उपयुक्त हो सकते हैं। नाइटल ऑक्साइड फ़िल्म, डीकार्ब्यूराइज़्ड परत या हल्के रूप से अभिक्रियित अवशिष्ट-ऑस्टेनाइट क्षेत्र को भ्रामक रूप से विशेषताओं से रहित दिखा सकता है। नाइट्राइडित और नाइट्रोकार्ब्यूराइज़्ड सतहों के लिए अक्सर सावधानीपूर्वक पॉलिशिंग और उपयुक्त अभिकर्मक आवश्यक होते हैं, क्योंकि कंपाउंड परत पतली, कठोर और आसानी से टूटने या उखड़ने वाली होती है।
पॉलिश की गई, अनएच्ड स्थिति की भी जाँच की जानी चाहिए। इसमें छिद्र, दरारें, समावेशन, ऑक्साइड फ़िल्म, कंपाउंड-परत का अलगाव और पॉलिशिंग के दौरान उखड़े हुए क्षेत्र दिखाई दे सकते हैं, जिन्हें एच्ड छवि छिपा सकती है। केस-प्रोफ़ाइल और प्रमुख रूपांतरण-उत्पादों के लिए ऑप्टिकल माइक्रोस्कोपी सामान्यतः पर्याप्त होती है; लेकिन जब फेज़ की पहचान या नाइट्रोजन-वितरण को ऑप्टिकल रूप से स्पष्ट नहीं किया जा सकता, तब स्कैनिंग इलेक्ट्रॉन माइक्रोस्कोपी, इलेक्ट्रॉन बैकस्कैटर विवर्तन, माइक्रोप्रोब विश्लेषण या X-ray विवर्तन आवश्यक हो सकता है।
मार्टेंसाइट, बैनाइट, कार्बाइड, नाइट्राइड और अवशिष्ट ऑस्टेनाइट
कार्ब्यूराइज़्ड केस में सामान्यतः ऑस्टेनिटाइज़िंग और क्वेंचिंग के बाद उच्च-कार्बन मार्टेंसाइट दिखाई देता है, जिसमें अक्सर कुछ अवशिष्ट ऑस्टेनाइट और कार्बाइड कण भी होते हैं। यदि कार्बन-पोटेंशियल, तापमान या होल्ड-समय का नियंत्रण ठीक न रहा हो, तो उपसतह की तुलना में सतह अधिक मोटी-दानेदार या अधिक मिश्रधातुयुक्त हो सकती है। कम-कार्बन वाला आंतरिक भाग स्टील-ग्रेड और क्वेंच की तीव्रता के अनुसार कम-कठोरता वाली मार्टेंसिटिक, बैनिटिक या टेम्पर्ड संरचना में रूपांतरित होता है। केस-से-कोर संक्रमण को केवल सीमा-रेखा के रूप में नहीं, बल्कि बदलती हुई संरचना के रूप में पढ़ना चाहिए।
कार्बोनाइट्राइडिंग से ऑस्टेनाइट में कार्बन और नाइट्रोजन प्रवेश करते हैं और क्वेंचिंग के बाद सामान्यतः मार्टेंसिटिक केस बनता है। नाइट्रोजन सतह के निकट हार्डनेबिलिटी में सुधार कर सकता है, लेकिन अत्यधिक समृद्धि से अवशिष्ट ऑस्टेनाइट की मात्रा बढ़ सकती है या शीतलन के बाद नाइट्राइड बन सकते हैं। कार्ब्यूराइज़्ड और कार्बोनाइट्राइडेड दोनों स्टीलों में अविघटित मिश्रधातु-कार्बाइड, कार्बाइड नेटवर्क, मोटे पूर्व-ऑस्टेनाइट दाने और स्थानीय रूप से नरम रूपांतरण-उत्पाद प्रक्रिया या मिश्रधातु-नियंत्रण की समस्या का संकेत देते हैं।
जहाँ शीतलन धीमा हो, सेक्शन मोटा हो या क्वेंच बाधित हुआ हो, वहाँ मार्टेंसिटिक केस के नीचे बैनाइट बन सकता है। इसकी उपस्थिति अपने-आप में विफलता नहीं है; इसका परिमाण, आकारिकी, कठोरता और स्थान ही इसका महत्व निर्धारित करते हैं। केवल गहरे रंग की एचिंग-बैंड को विश्वसनीय फेज़-पहचान नहीं माना जा सकता।
नाइट्राइडिंग, कार्ब्यूराइज़िंग और कार्बोनाइट्राइडिंग से मूलभूत रूप से भिन्न है। नाइट्रोजन क्रांतिक तापमान से नीचे फेराइट में विसरित होता है, इसलिए ऑस्टेनाइट-से-मार्टेंसाइट क्वेंच रूपांतरण आवश्यक नहीं होता। क्रोमियम, मोलिब्डेनम, वैनेडियम या एल्युमिनियम वाले स्टीलों में डिफ्यूज़न ज़ोन में मिश्रधातु-नाइट्राइड अवक्षेप हो सकते हैं, जबकि सतह पर लौह-नाइट्राइड की कंपाउंड परत बन सकती है, जिसमें सामान्यतः ε-Fe₂–₃N और γ′-Fe₄N शामिल होते हैं। फेरिटिक नाइट्रोकार्ब्यूराइज़िंग में भी क्रांतिक तापमान से नीचे कार्बन और नाइट्रोजन प्रवेश करते हैं और सामान्यतः कार्ब्यूराइज़्ड मार्टेंसिटिक केस के बजाय नाइट्रोजन-और-कार्बन डिफ्यूज़न ज़ोन के ऊपर कंपाउंड परत बनती है।
कार्ब्यूराइज़्ड और कार्बोनाइट्राइडेड परतों में अवशिष्ट ऑस्टेनाइट विशेष रूप से महत्वपूर्ण है। एचिंग के बाद यह हल्के रंग का दिखाई दे सकता है, लेकिन ऑप्टिकल कॉन्ट्रास्ट निर्णायक नहीं होता। अत्यधिक अवशिष्ट ऑस्टेनाइट सेवा या ग्राइंडिंग के दौरान रूपांतरित हो सकता है, जिससे आयाम और अवशिष्ट तनाव बदल सकते हैं। X-ray विवर्तन, चुंबकीय विधियाँ या सावधानीपूर्वक कैलिब्रेट की गई मात्रात्मक माइक्रोस्कोपी धातुवैज्ञानिक परीक्षण की पूरक हो सकती हैं।
कंपाउंड परतें, दरारें, छिद्रता और इंटरफ़ेस
नाइट्रोकार्ब्यूराइज़्ड कंपाउंड परत का मूल्यांकन उसकी मोटाई, निरंतरता, फेज़-संरचना, छिद्रता और आसंजन के आधार पर किया जाना चाहिए। एक पतली, निरंतर परत और एक छिद्रयुक्त या दरारयुक्त परत में बहुत अंतर हो सकता है, भले ही दोनों सतहों की माइक्रोहार्डनेस समान हो। बाहरी सतह के निकट छिद्र, अत्यधिक ε-फेज़, भंगुर निरंतर नेटवर्क और कंपाउंड-परत/डिफ्यूज़न-ज़ोन इंटरफ़ेस पर अलगाव घर्षण, घिसाव और ट्राइबोकॉरोशन को प्रभावित कर सकते हैं। इसके नीचे का डिफ्यूज़न ज़ोन अपेक्षित अवक्षेपण तथा कोर की ओर क्रमिक परिवर्तन दिखाना चाहिए।
कार्ब्यूराइज़्ड और कार्बोनाइट्राइडेड सेक्शनों में डीकार्ब्यूराइज़ेशन, ऑक्सीकरण और अंतर-दानेदार ऑक्सीकरण की जाँच की जानी चाहिए। डीकार्ब्यूराइज़ेशन सतह पर निम्न-कार्बन फेरिटिक या निम्न-मार्टेंसाइट बैंड के रूप में दिखाई देता है और भार-वहन क्षमता घटा सकता है। अंतर-दानेदार ऑक्सीकरण सतह के निकट पूर्व-ऑस्टेनाइट दाना-सीमाओं के साथ तब बनता है, जब कार्बन-समृद्धि पूरी होने से पहले ऑक्सीकारक भट्ठी-वायुमंडल भीतर तक प्रवेश कर जाए। यह उथला हो सकता है, फिर भी हानिकारक होता है, क्योंकि ऑक्सीकृत सीमाएँ दरार आरंभ होने के मार्ग प्रदान करती हैं। ऑक्साइड फ़िल्म, स्केल और अधात्विक समावेशन को मिश्रधातु-फेज़ समझने की भूल नहीं करनी चाहिए।
क्वेंच दरारें सामान्यतः सतह या तनाव-सांद्रकों से फैलने वाली तीखी, अनियमित विदर होती हैं और यदि वे क्वेंचिंग के दौरान बनी हों, तो उनकी ताज़ा फ्रैक्चर सतहें अक्सर ऑक्साइड-रहित होती हैं। धातुवैज्ञानिक परीक्षण उन्हें तैयारी के दौरान बनी दरारों से अलग कर सकता है; तैयारी-दरारें प्रायः पॉलिश की गई सतह पर समाप्त हो जाती हैं या माउंटिंग और ग्राइंडिंग से हुई क्षति का अनुसरण करती हैं। ग्राइंडिंग बर्न से रीटेम्पर्ड या रिहार्डेंड बैंड, बदली हुई एचिंग-प्रतिक्रिया और तन्य अवशिष्ट तनाव उत्पन्न हो सकते हैं, बिना किसी स्पष्ट खुली दरार के।
विरूपण-संबंधी दोषों की जाँच के लिए ज्यामिति और संरचना दोनों का परीक्षण आवश्यक है। किसी भाग में केस की सूक्ष्मसंरचना स्वीकार्य हो सकती है, फिर भी वह आयामी सीमाओं में विफल हो सकता है, क्योंकि असमान रूपांतरण-विकृति, तापीय प्रवणता या अवशिष्ट तनाव के कारण मुड़ना, अंडाकारता या दाँत-प्रोफ़ाइल में परिवर्तन हो गया हो। धातुवैज्ञानिक परीक्षण अकेले विरूपण को माप नहीं सकता, इसलिए इसे आयामी निरीक्षण और, आवश्यकता पड़ने पर, अवशिष्ट-तनाव मापन के साथ जोड़ा जाना चाहिए।
धातुवैज्ञानिक केस गहराई और कठोरता-आधारित केस गहराई संबंधित हैं, लेकिन परस्पर विनिमेय नहीं हैं। ISO 2639:2002 कठोरता-प्रोफ़ाइल से कार्ब्यूराइज़्ड-और-कठोरीकृत केस की गहराई निर्धारित करता है और एक निर्दिष्ट मानदंड का उपयोग करता है, जिसमें केस गहराई के तीन गुना स्थान पर 450 HV 1 से कम कठोरता शामिल है। ISO 18203:2026 फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग से बनी सतह-कठोरीकृत परतों के साथ-साथ कार्बोनाइट्राइडिंग, कार्ब्यूराइज़िंग और नाइट्राइडिंग को भी शामिल करता है। माइक्रोग्राफ़ दृश्यमान रूपांतरण-सीमा, डिफ्यूज़न ज़ोन या कंपाउंड परत की पहचान कर सकता है, जबकि कठोरता-विधि एक निर्दिष्ट यांत्रिक सीमा निर्धारित करती है। दोनों विवरण उपयोगी हैं, लेकिन किसी एक को दूसरे के रूप में रिपोर्ट नहीं किया जाना चाहिए।
केस-हार्डेन्ड स्टील का ट्राइबोलॉजी और ट्राइबोकॉरोजन
केस हार्डेनिंग कोई एकल ट्राइबोलॉजिकल अवस्था नहीं है। ASM International के अनुसार, यह लौह-आधारित पदार्थ का ऐसा उपचार है जिसमें उसकी सतही परत, अर्थात् केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। यह कठोर परत संपर्क की प्रकृति बदल देती है, लेकिन इसका प्रभाव इस बात पर निर्भर करता है कि संपर्क पर भार किस प्रकार लगाया गया है और सतह का निर्माण कैसे किया गया है। स्नेहित रोलिंग–स्लाइडिंग संपर्क में स्थित कठोर गियर-दाँत उसी प्रक्रिया से विफल नहीं होता जिससे सीमा-स्नेहन में कार्यरत नाइट्राइडेड वाल्व घटक या इलेक्ट्रोलाइट के संपर्क में आया नाइट्रोकार्बराइज़्ड शाफ्ट विफल होता है।
यह भेद महत्वपूर्ण है, क्योंकि केस-हार्डेनिंग उपचार विभिन्न प्रकार की प्रजातियाँ, फेज़, गहराइयाँ और अवशिष्ट प्रतिबल उत्पन्न करते हैं। कार्बराइज़िंग से कम-कार्बन वाले आंतरिक भाग के ऊपर उच्च-कार्बन सतह बनती है; इसके बाद सामान्यतः ऑस्टेनिटाइज़िंग, क्वेंचिंग और टेम्परिंग की जाती है, जिससे गहरा मार्टेंसाइटिक केस बनता है। कार्बोनाइट्राइडिंग ऑस्टेनाइट में कार्बन और नाइट्रोजन दोनों जोड़ती है तथा सामान्यतः मार्टेंसाइट के निर्माण पर निर्भर करती है। नाइट्राइडिंग में फेराइट के भीतर नाइट्रोजन प्रविष्ट कराया जाता है, जबकि फेरिटिक नाइट्रोकार्बराइज़िंग में क्रांतिक तापमान से नीचे कार्बन और नाइट्रोजन दोनों प्रविष्ट कराए जाते हैं। बाद वाले उपचारों से नाइट्रोजन-विसरण क्षेत्र और, जब प्रक्रिया की परिस्थितियाँ अनुमति दें, लौह-कार्बन-नाइट्रोजन यौगिक परत बन सकती है। इनके घर्षण और संक्षारण व्यवहार का अनुमान केवल इस आधार पर कार्बराइज़्ड स्टील से नहीं लगाया जा सकता कि सभी को केस-हार्डेन्ड कहा जाता है।
घिसाव की क्रियाविधियाँ और संपर्क-थकान
गहरा मार्टेंसाइटिक केस मुख्यतः भार-वहन करने वाली संरचना होता है। इसकी कठोरता संपर्क सतह के निकट अपघर्षी खाँचाकरण, आसंजक जंक्शन के विकास और प्लास्टिक विरूपण का प्रतिरोध करती है, जबकि अधिक दृढ़ कोर आघात और बार-बार होने वाले मोड़ के अधीन केस को सहारा देता है। यह संयोजन गियर, कैम और अधिक भार वाले रोलिंग–स्लाइडिंग संपर्कों में महत्वपूर्ण है। फिर भी, उच्च सतही कठोरता माइक्रोपिटिंग, पिटिंग, स्कफिंग या केस में दरारों को नहीं रोकती। संपर्क प्रतिबल, स्लाइडिंग अनुपात, संरेखण, सतह की फिनिश, अंतर्वेशन, अवशिष्ट ऑस्टेनाइट, कार्बाइड का वितरण, केस की गहराई तथा संपीड्य या तन्य अवशिष्ट प्रतिबल—सभी परिणाम को प्रभावित करते हैं।
रोलिंग–स्लाइडिंग संपर्क में बार-बार होने वाला उपसतही कर्तन नाममात्र की सतह के नीचे दरारें आरंभ कर सकता है। यदि प्रभावी कठोरित गहराई लगाए गए प्रतिबल-क्षेत्र के लिए बहुत कम हो, तो दरारें अधिक नरम संक्रमण क्षेत्र तक पहुँच सकती हैं और स्पॉलिंग को तेज कर सकती हैं। अत्यधिक कठोर लेकिन भंगुर सतह भी तब टुकड़े छोड़ सकती है जब खुरदरापन-शिखर, मलबा या किनारे पर लगा भार स्थानीय तन्य प्रतिबल उत्पन्न करे। सेवा के दौरान अवशिष्ट ऑस्टेनाइट रूपांतरित हो सकता है, जिससे आयाम और अवशिष्ट प्रतिबल बदल जाते हैं; तापीय और यांत्रिक इतिहास के आधार पर यह परिवर्तन क्षति को घटा भी सकता है और बढ़ा भी सकता है।
नाइट्राइडिंग में भार-वहन की प्रोफ़ाइल अलग होती है। नाइट्रोजन अंतःस्थ कठोरीकरण और मिश्रधातु-नाइट्राइड निर्माण के माध्यम से विसरण क्षेत्र को सुदृढ़ करता है; इसकी प्रतिक्रिया स्टील की संरचना और प्रक्रिया-क्षमता द्वारा नियंत्रित होती है। कठोरित क्षेत्र प्रायः कार्बराइज़्ड केस की तुलना में उथला होता है, हालांकि इसका प्रवणता-क्षेत्र और संपीड्य अवशिष्ट प्रतिबल थकान-प्रतिरोध में सहायक हो सकता है। अत्यधिक मोटी या निरंतर यौगिक परतें गंभीर आघात या उच्च हर्ट्ज़ीय प्रतिबल के अधीन दरक या अलग हो सकती हैं। पतली और नियंत्रित यौगिक परत आसंजक घिसाव को कम कर सकती है, लेकिन इसका प्रदर्शन फिर भी खुरदरेपन, प्रतिपक्षी पदार्थ और स्नेहन पर निर्भर करता है।
फेरिटिक नाइट्रोकार्बराइज़िंग से सामान्यतः विसरण क्षेत्र के ऊपर एक यौगिक परत बनती है। स्लाइडिंग के दौरान यौगिक परत बलिदानी और रासायनिक रूप से स्थिर सतह के रूप में कार्य कर सकती है, जबकि विसरण क्षेत्र उसे यांत्रिक सहारा देता है। यदि परत में छिद्र हों, उसका बंधन कमजोर हो या संपर्क के लिए वह अत्यधिक भंगुर हो, तो घिसाव-मलबा अपघर्षी तृतीय पिंड बन जाता है। इसलिए केवल परत की मोटाई को स्वीकृति का पर्याप्त मानदंड नहीं माना जा सकता।
घिसाव-परीक्षण को सेवा की वास्तविक अवस्था को दोहराना चाहिए। एक ही भार और गति पर प्राप्त पिन-ऑन-डिस्क आँकड़ों के आधार पर रोलिंग संपर्क, दोलकीय गति या स्नेहित गियर-मेशिंग के लिए उपचारों की रैंकिंग नहीं की जा सकती। ISO 18203:2026 ज्वाला, प्रेरण, इलेक्ट्रॉन-बीम और लेज़र हार्डेनिंग से प्राप्त सतह-कठोरित परतों के साथ-साथ कार्बोनाइट्राइडिंग, कार्बराइज़िंग और नाइट्राइडिंग को भी शामिल करता है; यह परत-मोटाई के सत्यापन में सहायक है, लेकिन सार्वभौमिक घिसाव-पूर्वानुमान प्रदान नहीं करता।
घर्षण और सतह-रसायन
घर्षण का नियंत्रण उभारों के कर्तन, अधिशोषित फिल्मों, अभिक्रिया फिल्मों, स्नेहक योजकों और घिसाव-मलबे द्वारा होता है। कठोरता महत्वपूर्ण है, लेकिन यह केवल एक चर है। खुरदरापन वास्तविक संपर्क क्षेत्र और उभारों के वेल्डिंग की संभावना को बदलता है। अवशिष्ट प्रतिबल सतह के निकट होने वाले विरूपण और दरार-वृद्धि को प्रभावित करता है। भार और स्लाइडिंग गति यह निर्धारित करते हैं कि संपर्क सीमा, मिश्रित या हाइड्रोडायनामिक स्नेहन में बना रहेगा।
कार्बराइज़्ड मार्टेंसाइटिक सतह तब अच्छा प्रदर्शन कर सकती है जब उसकी पॉलिश की हुई और टेम्पर्ड संरचना प्रभावी स्नेहक फिल्म द्वारा संरक्षित हो। हालांकि, यदि फिल्म टूट जाए, तो उच्च कठोरता आसंजक पदार्थ-स्थानांतरण या स्कफिंग को समाप्त नहीं करती। कार्बाइड, अवशिष्ट ऑस्टेनाइट, ऑक्साइड फिल्में और टेम्परिंग उत्पाद यह बदल सकते हैं कि योजक इंटरफेस पर किस प्रकार अभिक्रिया करते हैं।
नाइट्राइडेड और नाइट्रोकार्बराइज़्ड सतहें प्रायः यांत्रिक और रासायनिक दोनों माध्यमों से घर्षण को प्रभावित करती हैं। यौगिक परत में मौजूद लौह नाइट्राइड और कार्बोनाइट्राइड टेम्पर्ड मार्टेंसाइट से भिन्न प्रकार से कतर सकते हैं, जबकि विसरण क्षेत्र उस परत के नीचे प्लास्टिक सहारे की विफलता को सीमित करता है। छिद्रता स्नेहक को रोककर रख सकती है, लेकिन वह संक्षारक विलयन को भी फँसा सकती है या कण छोड़ सकती है। स्नेहक का रसायन निर्णायक होता है: सल्फर-, फॉस्फोरस- और जिंक-युक्त योजक सुरक्षात्मक ट्राइबोफिल्म बना सकते हैं, मिश्रधातु तत्वों के साथ अभिक्रिया कर सकते हैं या जल की उपस्थिति में संक्षारणजनित घिसाव को तेज कर सकते हैं।
इसलिए प्रतिपक्षी सतह को स्पष्ट रूप से निर्दिष्ट करना आवश्यक है। कठोरित स्टील, कास्ट आयरन, सिरेमिक, पॉलिमर और लेपित मिश्रधातु सतहें आसंजन, अपघर्षण, तापीय और रासायनिक परिस्थितियों को अलग-अलग प्रकार से निर्धारित करती हैं। कोई उपचार एक प्रतिपक्षी सतह के विरुद्ध घर्षण घटा सकता है, लेकिन दूसरे के विरुद्ध पदार्थ-स्थानांतरण या तृतीय-पिंड अपघर्षण बढ़ा सकता है।
संक्षारण, ट्राइबोकॉरोजन और प्रतिपक्षी सतह के प्रभाव
संक्षारण और घिसाव अलग-अलग हानियों के रूप में कार्य नहीं करते, बल्कि एक-दूसरे के साथ अंतःक्रिया करते हैं। स्लाइडिंग से ऑक्साइड या अभिक्रिया फिल्में हटती हैं, ताजा धातु उजागर होती है और विद्युत-रासायनिक क्षेत्र बढ़ जाता है। संक्षारण सतह को नरम या खुरदरा बना सकता है, मलबा उत्पन्न कर सकता है और बाद के अपघर्षण को तेज कर सकता है। इस युग्मित प्रक्रिया को ट्राइबोकॉरोजन कहा जाता है।
नाइट्राइडिंग और नाइट्रोकार्बराइज़िंग का चयन अक्सर वहाँ किया जाता है जहाँ संक्षारण-प्रदर्शन महत्वपूर्ण होता है, क्योंकि नाइट्रोजन-युक्त सतही परतें और यौगिक परतें विद्युत-रासायनिक अभिक्रियाओं को बदल सकती हैं। वे स्वतः संक्षारण-रोधी नहीं बन जातीं। पिनहोल, छिद्र, असातत्य, ग्राइंडिंग से हुई क्षति और असमान प्रतिपक्षी सतह के साथ गैल्वैनिक संपर्क स्थानीय आक्रमण के मार्ग प्रदान कर सकते हैं। यौगिक परत किसी एक क्षेत्र की रक्षा कर सकती है, जबकि क्षतिग्रस्त क्षेत्र तेजी से संक्षारित हो सकता है। इसी प्रकार, कार्बराइज़्ड मार्टेंसाइट भी मिश्रधातु की रासायनिक संरचना, टेम्परिंग, सतह की फिनिश, स्नेहक के संदूषण और संपर्क-परिस्थितियों पर बहुत अधिक निर्भर करता है; केवल कार्बन-समृद्ध केस संक्षारण-प्रतिरोध की गारंटी नहीं देता।
प्रतिपक्षी पदार्थ और वातावरण प्रयोगशाला में प्राप्त रैंकिंग को उलट सकते हैं। शुष्क वायु में स्टील प्रतिपक्षी सतह ऑक्सीडेशन-जनित घिसाव उत्पन्न कर सकती है, जबकि लवणीय विलयन में फिल्म हटना, पिटिंग और पदार्थ-हानि का त्वरण हो सकता है। विद्युत विभव, घुली हुई ऑक्सीजन, क्लोराइड की सांद्रता, तापमान, संपर्क-दाब और स्लाइडिंग की आवृत्ति—सभी परिणाम को प्रभावित करते हैं। परीक्षण में इन परिस्थितियों को दर्ज करना चाहिए और युग्म के दोनों सदस्यों की जाँच करनी चाहिए, क्योंकि स्थानांतरित पदार्थ और गैल्वैनिक प्रभाव नाममात्र रूप से अनुपचारित प्रतिपक्षी सतह को भी विफलता-क्रियाविधि का हिस्सा बना सकते हैं।
सत्यापन में कठोरता-प्रोफ़ाइल को मेटालोग्राफी, यौगिक-परत या विसरण-क्षेत्र के मापन, खुरदरेपन, अवशिष्ट-प्रतिबल के आकलन तथा घिसाव-पथ और संक्षारण-उत्पादों की जाँच के साथ संयोजित करना चाहिए। कार्बराइज़्ड और कठोरित केस के लिए ISO 2639:2002 केस की गहराई की प्रयोज्यता निर्धारित करने हेतु उस शर्त का उपयोग करता है जिसमें केस की गहराई के तीन गुना पर कठोरता 450 HV 1 से कम हो। यह कठोरता-मानदंड केस की गहराई स्थापित करने में सहायक है; यह घर्षण, संपर्क-थकान आयु या ट्राइबोकॉरोजन-प्रतिरोध को मापता नहीं है। इन गुणों के लिए वास्तविक भार, स्नेहन, प्रतिपक्षी सतह और वातावरण के अनुरूप परीक्षण आवश्यक हैं।
विकृति, अवशिष्ट प्रतिबल और प्रक्रिया नियंत्रण
केस-कठोरीकृत घटक की अंतिम अवस्था केवल ड्रॉइंग पर लिखे उपचार के नाम पर नहीं, बल्कि पूरे तापीय और रासायनिक चक्र पर निर्भर करती है। “कार्बराइज्ड”, “नाइट्राइडेड” या “इंडक्शन हार्डेंड” किसी प्रक्रिया-परिवार का वर्णन करते हैं, लेकिन वे ताप-वृद्धि दर, सतह-रसायन, प्रावस्था की स्थिति, शमन की तीव्रता, शीतलन की एकरूपता, टेम्परिंग या परिणामी प्रतिबल-अवस्था को निर्दिष्ट नहीं करते। ASM International के अनुसार, केस-कठोरीकरण लौह-आधारित पदार्थ का ऐसा उपचार है जिसमें उसकी सतही परत, अर्थात केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। कठोरता उस उपचार का केवल एक परिणाम है।
शमन-विकृति और आयामी परिवर्तन
कार्बराइजिंग और कार्बोनाइट्राइडिंग से सामान्यतः ऑस्टेनाइटिक केस बनता है, जिसे बाद में मार्टेन्साइट बनाने के लिए शमन किया जाता है। उच्च-कार्बन सतह और निम्न-कार्बन कोर एक ही तापमान पर या एक ही समय में रूपांतरित नहीं होते। मार्टेन्साइट का निर्माण इस्पात का प्रसार करता है, जबकि ऑस्टेनिटाइजिंग तापमान से शीतलन तापीय संकुचन उत्पन्न करता है। इन परिवर्तनों के बीच प्रतिस्पर्धा व्यास, समतलता, संकेन्द्रिकता, दाँतों की दूरी और सीधाई को बदल सकती है।
उदाहरण के लिए, कार्बराइज्ड गियर में कठोर रिम विकसित हो सकता है, जबकि उसका कोर अभी भी ठंडा होकर संकुचित हो रहा हो। यदि एक ओर दूसरी ओर की तुलना में अधिक तेजी से ठंडी होती है, तो परिणामी तापीय प्रवणता से झुकाव या अंडाकारता उत्पन्न होती है। मोटाई में अचानक परिवर्तन वाले भाग, बंद छिद्र, की-वे, तीखे कोने और अविच्छिन्न न रहने वाली सतहें अलग-अलग दरों से ठंडी होती हैं। ये विशेषताएँ रूपांतरण-विकृति और प्रतिबल, दोनों को केंद्रित करती हैं। इसलिए विकृति तब भी हो सकती है जब भट्ठी का तापमान और शमन तापमान अपने निर्दिष्ट मानों के अनुरूप प्रतीत हों।
शमन का चयन इस्पात-ग्रेड, अनुप्रस्थ आकार, अपेक्षित केस-संरचना और अनुमत आयामी परिवर्तन के अनुरूप होना चाहिए। तेल, दाबित गैस, पॉलिमर विलयन, जल और नमकीन जल अलग-अलग ऊष्मा-निष्कर्षण दरें तथा वाष्प-फिल्म बनने, असमान शीतलन या दरार पड़ने के अलग-अलग जोखिम उत्पन्न करते हैं। कम तीव्र शमन से विकृति घट सकती है, लेकिन अत्यधिक अवशिष्ट ऑस्टेनाइट या अपर्याप्त कोर-रूपांतरण रह सकता है। अधिक तीव्र शमन से मार्टेन्साइट का निर्माण बढ़ सकता है, परंतु तापीय और रूपांतरणीय प्रतिबल भी बढ़ते हैं। हिलाना, भार-घनत्व, भाग का अभिविन्यास और शमन-माध्यम का तापमान, शमन-माध्यम के नाममात्र वर्गीकरण जितने ही महत्वपूर्ण हैं।
नाइट्राइडिंग और फेरिटिक नाइट्रोकार्बराइजिंग सामान्यतः क्रांतिक तापमान से नीचे संचालित होते हैं और कार्बराइजिंग जैसी ऑस्टेनिटाइजिंग-और-शमन प्रक्रिया की आवश्यकता नहीं होती। इनमें आयामी परिवर्तन प्रायः कम होता है, लेकिन शून्य नहीं। यौगिक-परत की वृद्धि, प्रसरण-क्षेत्र की विकृति, पूर्व मशीनिंग से उत्पन्न प्रतिबल तथा तापन या शीतलन की प्रवणताएँ अभी भी महत्वपूर्ण आयामों को बदल सकती हैं। स्थानीयकृत फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र-कठोरीकरण भी स्कैन गति, शक्ति-घनत्व, ओवरलैप और बिना गरम किए गए पदार्थ में ऊष्मा-प्रवाह के प्रति संवेदनशील होते हैं। ISO 18203:2026 इन तापीय विधियों तथा कार्बोनाइट्राइडिंग, कार्बराइजिंग और नाइट्राइडिंग से बनाई गई सतह-कठोरीकृत परतों को शामिल करता है; इसलिए केस बनाने के लिए प्रयुक्त विधि को मापी गई परत के साथ दर्ज किया जाना चाहिए।
पूर्व-मशीनिंग का उद्देश्य बाद में अनुमान के आधार पर विकृति हटाने के बजाय पूर्वानुमेय फिनिशिंग के लिए पर्याप्त अतिरिक्त पदार्थ छोड़ना है। डेटम सतहों, बोर और गियर-दाँतों के लिए अलग-अलग भत्तों की आवश्यकता हो सकती है। जिन भागों में तापन या शमन के दौरान मुक्त गति सहन नहीं की जा सकती, उनमें मैंड्रेल, सहारा-रिंग या प्रेस-शमन आवश्यक हो सकता है। फिक्स्चर को घटक को इस प्रकार पकड़ना चाहिए कि गैस-प्रवाह अवरुद्ध न हो और बड़ा ऊष्मा-सिंक न बने। रूपांतरण को रोकने वाला फिक्स्चर एक दिशा में गति को कम कर सकता है, लेकिन ऐसा प्रतिबल संचित कर सकता है जो ग्राइंडिंग के दौरान मुक्त हो जाए।
अवशिष्ट प्रतिबल और दरार पड़ना
अवशिष्ट प्रतिबल वह आंतरिक प्रतिबल है जो बाहरी भार और तापीय प्रवणता समाप्त हो जाने के बाद भी बना रहता है। केस-कठोरीकरण सतह पर लाभकारी संपीडन प्रतिबल उत्पन्न कर सकता है, विशेष रूप से तब जब कठोर मार्टेन्साइटिक केस कम-रूपांतरित कोर के विरुद्ध फैलता है। सतही संपीडन संपर्क-भार या चक्रीय मोड़ से उत्पन्न तनन प्रतिबलों का प्रतिरोध कर सकता है। यह तभी लाभकारी होता है जब इसकी मात्रा, गहराई और एकरूपता नियंत्रित हों।
अनियंत्रित प्रतिबल भिन्न होता है। ग्राउंड सतह, कार्बराइज्ड कोने, डीकार्बराइज्ड क्षेत्र या तीव्र ज्यामिति पर उपस्थित तनन अवशिष्ट प्रतिबल दरार आरंभ होने में सहायक हो सकता है। ग्राइंडिंग बर्न, अत्यधिक अतिरिक्त पदार्थ हटाना, अनटेम्पर्ड मार्टेन्साइट, अत्यधिक मोटी यौगिक-परत और शमन की असमानता—इनमें से प्रत्येक स्थानीय तनन प्रतिबल उत्पन्न कर सकता है। औसत केस-कठोरता ड्रॉइंग की आवश्यकता पूरी करने पर भी प्रतिबल-सांद्रण वाले स्थान पर दरार आरंभ हो सकती है।
टेम्परिंग शमन के तुरंत बाद बने मार्टेन्साइट की भंगुरता घटाती है और कुछ रूपांतरणीय प्रतिबलों को शिथिल होने देती है। यह निर्दिष्ट समय-सीमा के भीतर शमन के बाद और इस्पात तथा अपेक्षित गुणों के अनुरूप तापमान पर किया जाना चाहिए। टेम्परिंग में देरी खराब नियंत्रण का संकेत है, कोई हानिरहित समय-सारणी विकल्प नहीं। नाइट्राइडेड और नाइट्रोकार्बराइज्ड भागों में पोस्ट-ऑक्सीडेशन या अन्य फिनिशिंग चरण सतह-रसायन और घर्षण-व्यवहार बदल सकते हैं, जबकि ग्राइंडिंग प्रसरण-क्षेत्र का कुछ भाग हटा सकती है या उसके प्रतिबल-प्रोफ़ाइल को बदल सकती है।
सत्यापन में सतह पर मापे गए कठोरता-मूल्य से अधिक शामिल होना चाहिए। केस-गहराई, कोर-कठोरता, अवशिष्ट ऑस्टेनाइट, कार्बाइड या नाइट्राइड का वितरण, यौगिक-परत की मोटाई, विकृति और प्रतिबल—ये सभी सेवा-व्यवहार को प्रभावित कर सकते हैं। ISO 2639:2002 कार्बराइज्ड और कठोर किए गए केस की गहराई से संबंधित है और प्रयोज्यता निर्धारित करने के लिए केस-गहराई के तीन गुना स्थान पर 450 HV 1 से कम की स्थिति का उपयोग करता है। ISO 18203:2026 तापीय और ताप-रासायनिक विधियों से निर्मित परतों के मापन के लिए अधिक व्यापक ढाँचा प्रदान करता है। धातुपरक अनुभाग, कठोरता-प्रोफ़ाइल, निर्देशांक-मापन और, जहाँ निर्दिष्ट हो, एक्स-रे अवशिष्ट-प्रतिबल मापन को कार्यात्मक सतहों और महत्वपूर्ण दिशाओं से संबंधित किया जाना चाहिए।
वातावरण, तापमान, समय और फिक्स्चरिंग
वातावरण का नियंत्रण यह निर्धारित करता है कि इस्पात में क्या प्रवेश कर सकता है और उसमें से क्या हटाया जा सकता है। कार्बराइजिंग में कार्बन-विभव सतह पर रासायनिक प्रेरक बल को नियंत्रित करता है। बहुत कम विभव अपर्याप्त कार्बन-संवर्धन उत्पन्न करता है; बहुत अधिक विभव से अत्यधिक कार्बाइड, कालिख या अवांछनीय कार्बन-प्रवणता बन सकती है। भट्ठी का तापमान और कार्बन-विभव पूरे भार में एकसमान रहना चाहिए, केवल एक नियंत्रण थर्मोकपल पर नहीं। प्रोब का अंशांकन, गैस-प्रवाह, भार की व्यवस्था और दरवाज़े से रिसाव वास्तविक केस को बदल सकते हैं।
नाइट्राइडिंग और नाइट्रोकार्बराइजिंग में अमोनिया-विघटन, नाइट्रोजन-विभव, कार्बनयुक्त गैसों के मिश्रण, हाइड्रोजन-सामग्री और भट्ठी-परिसंचरण का नियंत्रण आवश्यक है। कार्बोनाइट्राइडिंग ऑस्टेनाइट में कार्बन और नाइट्रोजन मिलाती है और सामान्यतः मार्टेन्साइटिक कठोरीकरण के लिए शमन पर निर्भर करती है। नाइट्रोकार्बराइजिंग क्रांतिक तापमान से नीचे फेराइट में कार्बन और नाइट्रोजन प्रविष्ट कराती है, जिससे प्रसरण-क्षेत्र और अक्सर लौह-कार्बन-नाइट्रोजन यौगिक-परत बनती है। इन चक्रों को कार्बराइजिंग के साथ परस्पर विनिमेय मानने से उनके अलग-अलग रूपांतरणीय प्रतिबल और आयामी प्रभाव अस्पष्ट हो जाते हैं।
तापन की एकरूपता भी उतनी ही महत्वपूर्ण है। मोटा हब और पतला फ्लैंज अलग-अलग समय पर निर्धारित तापमान तक पहुँच सकते हैं; उन्हें साथ रखने से उनकी तापीय इतिहास एकसमान नहीं हो जाती। तापमान पर बिताया गया समय प्रसरण, दाना-वृद्धि, यौगिक-परत के विकास और रूपांतरण की सीमा को नियंत्रित करता है। अत्यधिक समय से विकृति या अवांछित प्रावस्था-अंश बढ़ सकते हैं, लेकिन खराब वातावरण की स्थिति का समाधान नहीं होता। थर्मोकपल, भार-सर्वेक्षण, भट्ठी-एकरूपता सर्वेक्षण और दर्ज किए गए चक्र-आँकड़े इस बात का प्रमाण देते हैं कि भागों ने वास्तव में किन परिस्थितियों का अनुभव किया।
मास्किंग उन सतहों की रक्षा करती है जिन्हें नरम, मशीनिंग योग्य या आयामी रूप से स्थिर रहना आवश्यक है। ताँबे की प्लेटिंग, स्टॉप-ऑफ यौगिक, यांत्रिक शील्ड और चयनात्मक फिक्स्चरिंग रासायनिक संपर्क को सीमित कर सकते हैं, लेकिन मास्किंग के किनारे अचानक केस-परिवर्तन और स्थानीय प्रतिबल-सांद्रण उत्पन्न कर सकते हैं। इन संक्रमणों का निरीक्षण आवश्यक है।
प्रक्रिया-नियंत्रण क्रम
- मशीनिंग उपचार और अंतिम परिष्करण के लिए उपयुक्त अतिरिक्त भत्ता छोड़ें।
- सफाई और स्थिरीकरण हानिकारक अवशेष हटाएँ और भाग को एकसमान स्थिति में रखें।
- वातावरण और तापमान भट्ठी के रसायन, तापमान और एकरूपता का सत्यापन करें।
- शमन या शीतलन इस्पात और ज्यामिति के अनुकूल परिस्थितियों का उपयोग करें।
- पुनःतापन और अंतिम परिष्करण तुरंत पुनःतापन करें, फिर अत्यधिक गर्म किए या आवश्यक परत हटाए बिना अंतिम परिष्करण करें।
- निरीक्षण आयाम, कठोरता-वितरण, सूक्ष्मसंरचना और अन्य निर्दिष्ट गुणों का सत्यापन करें।
इसलिए एक नियंत्रित क्रम आवश्यक है: उपयुक्त भत्तों के साथ भाग की मशीनिंग करें, जहाँ आवश्यक हो वहाँ हानिकारक पूर्व-प्रतिबल हटाएँ, उसे एकसमान रूप से साफ करके फिक्स्चर करें, वातावरण और तापमान का सत्यापन करें, इस्पात और ज्यामिति के अनुरूप शमन चुनें, तुरंत टेम्पर करें, फिर केस को अत्यधिक गरम किए बिना फिनिश-ग्राइंडिंग या होनिंग करें। अंतिम आयामी निरीक्षण को केस-गहराई और सूक्ष्मसंरचनात्मक सत्यापन के साथ जोड़ा जाना चाहिए। उपचार का नाम केवल लेबल है; मापी गई तापीय, रासायनिक, ज्यामितीय और प्रतिबल-इतिहास ही वास्तविक प्रक्रिया है।
केस-हार्डनिंग उपचार को कैसे निर्दिष्ट करें
- सामग्री
- पूर्ण मानक पदनाम और ग्रेड
- प्रारंभिक स्थिति
- जहाँ प्रासंगिक हो, आपूर्ति-स्थिति और आरंभिक कठोरता
- उपचार मार्ग
- प्रसारित होने वाली प्रजाति या स्थानीयकृत तापन-विधि
- कठोरित परत की परिभाषा
- प्रभावी गहराई, कुल गहराई, यौगिक परत या प्रसरण क्षेत्र
- कठोरता
- मापनी, भार, स्थान और स्वीकृति-सीमा
- सत्यापन
- लागू मानक, नमूना-योजना और निरीक्षण अभिलेख
“केस हार्डन्ड” कोई मापनीय आवश्यकता नहीं है। ASM International के अनुसार, केस हार्डनिंग लौह-आधारित पदार्थ का ऐसा उपचार है जिसमें उसकी सतह की परत, अर्थात् केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। इस परिभाषा में कई अलग-अलग प्रक्रियाएँ शामिल हैं, जिनकी रसायनिकी, रूपांतरण-तंत्र, सूक्ष्मसंरचनाएँ, प्रतिबल और सत्यापन-विधियाँ अलग-अलग होती हैं। इसलिए उपयोगी विनिर्देशन में इस्पात, उसकी प्रारंभिक अवस्था, उपचार-विधि और प्रदर्शित किए जाने वाले परिणाम को स्पष्ट रूप से परिभाषित करना आवश्यक है।
इस्पात ग्रेड और प्रारंभिक अवस्था
इस्पात का नाम उसके पूर्ण मानक पदनाम से दें, न कि किसी व्यापारिक विवरण या “केस-हार्डनिंग स्टील” जैसे अनौपचारिक अभिव्यक्ति से। विनिर्देशन में लागू मानक और ग्रेड की पहचान होनी चाहिए; उदाहरण के लिए EN 10084 16MnCr5, EN 10084 20MnCr5, EN 10084 18CrNiMo7-6, या ASTM A-29/A-29M grade 8620, जहाँ वह पदनाम आपूर्ति की गई सामग्री पर लागू हो। यदि किसी घटक के ड्रॉइंग में किसी अन्य राष्ट्रीय पदनाम का उपयोग किया गया है, तो समतुल्यता को स्पष्ट रूप से लिखें; यह मानकर न चलें कि समान संख्याएँ समान रासायनिक संघटन को दर्शाती हैं।
प्रारंभिक ताप-उपचार अवस्था को भी आवश्यकता में शामिल करें। यह बताएं कि भाग रोल्ड, नॉर्मलाइज़्ड, एनील्ड, स्फेरॉइडाइज़ एनील्ड, क्वेंच्ड और टेम्पर्ड, या किसी अन्य निर्दिष्ट अवस्था में आपूर्ति किया गया है। जब यह मशीनिंग, उपचार की प्रतिक्रिया या कोर के गुणों को प्रभावित करती हो, तब प्रारंभिक कठोरता की सीमा भी दें। एनील्ड 16MnCr5 पर लागू किया गया कार्ब्यूराइज़िंग चक्र उसी प्रकार निर्दिष्ट नहीं किया जाता जिस प्रकार क्वेंच्ड-एंड-टेम्पर्ड 42CrMo4 पर लागू किया गया इंडक्शन हार्डनिंग निर्दिष्ट किया जाता है।
प्रक्रिया में विसरित होने वाली प्रजाति और रूपांतरण-विधि की पहचान होनी चाहिए। कार्ब्यूराइज़िंग में कम-कार्बन वाले आंतरिक भाग में कार्बन प्रविष्ट कराया जाता है, जिससे उच्च-कार्बन वाली सतह बनती है, जिसे सामान्यतः ऑस्टेनिटाइज़िंग और क्वेंचिंग द्वारा कठोर किया जाता है। कार्बोनाइट्राइडिंग में ऑस्टेनाइट में कार्बन और नाइट्रोजन दोनों प्रविष्ट कराए जाते हैं और सामान्यतः मार्टेन्सिटिक केस बनता है। नाइट्राइडिंग और फेरिटिक नाइट्रोकार्ब्यूराइज़िंग क्रांतिक तापमान से नीचे संचालित होते हैं, जहाँ नाइट्रोजन, अथवा नाइट्रोजन और कार्बन, फेराइट में विसरित होते हैं और कार्ब्यूराइज़िंग-जैसे ऑस्टेनिटाइज़िंग तथा क्वेंच चक्र की आवश्यकता नहीं होती। बोराइडिंग और क्रोमाइज़िंग में पारंपरिक कार्ब्यूराइज़्ड मार्टेन्सिटिक केस के बजाय बोराइड अथवा कार्बाइड/क्रोमियम-समृद्ध सतही क्षेत्र बनते हैं।
स्थानीयकृत तापीय उपचारों का अपना अलग विवरण होना चाहिए। ISO 18203:2026 फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग द्वारा निर्मित सतह-कठोर परतों के साथ-साथ कार्बोनाइट्राइडिंग, कार्ब्यूराइज़िंग और नाइट्राइडिंग को भी संबोधित करता है। तापीय प्रक्रिया के लिए, जहाँ प्रासंगिक हो, हीटिंग-विधि, आवृत्ति या ऊर्जा-इनपुट, ऑस्टेनिटाइज़िंग तापमान अथवा सतह का तापमान, हीटिंग-समय या स्कैन-गति, क्वेंच माध्यम और टेम्परिंग निर्दिष्ट करें। तापीय प्रक्रिया मौजूदा सतह-संरचना को कठोर बनाती है; यह आवश्यक नहीं कि उसमें कार्बन या नाइट्रोजन भी जोड़े।
आवश्यक केस-गहराई और कठोरता की परिभाषाएँ
यह स्पष्ट करें कि आवश्यकता कुल कठोरित-परत की मोटाई, प्रभावी केस-गहराई या किसी अन्य परिभाषित गहराई से संबंधित है। ये शब्द एक-दूसरे के स्थान पर प्रयुक्त नहीं किए जा सकते। कार्ब्यूराइज़्ड और क्वेंच्ड इस्पात के लिए प्रभावी केस-गहराई सामान्यतः कठोरता-ट्रैवर्स से निर्धारित की जाती है: वह गहराई जहाँ कठोरता निर्दिष्ट सीमा तक गिरती है, प्रायः 550 HV, यद्यपि लागू मानक, ड्रॉइंग या क्रेता की आवश्यकता में यह सीमा स्पष्ट रूप से दी जानी चाहिए। इसके विपरीत, कुल केस-गहराई को मेटालोग्राफिक रूप से परिभाषित किया जा सकता है, जैसे किसी निर्दिष्ट सूक्ष्मसंरचनात्मक सीमा तक की गहराई। नाइट्राइडेड और नाइट्रोकार्ब्यूराइज़्ड भागों के लिए कंपाउंड परत और डिफ्यूज़न ज़ोन में अंतर करें तथा बताएं कि रिपोर्ट की गई गहराई में इनमें से कोई क्षेत्र शामिल है या नहीं।
ISO 2639:2002 विशेष रूप से कार्ब्यूराइज़्ड और कठोर किए गए इस्पात की प्रभावी केस-गहराई निर्धारित और सत्यापित करने पर लागू होता है। इसकी निर्दिष्ट प्रयोज्यता में केस-गहराई के तीन गुना स्थान पर 450 HV 1 से कम कठोरता की शर्त शामिल है। इस शर्त को नाइट्राइडेड, नाइट्रोकार्ब्यूराइज़्ड, बोराइडेड या तापीय रूप से कठोर किए गए भागों पर चुपचाप लागू नहीं करना चाहिए। जहाँ प्रक्रिया इसके दायरे में आती हो, वहाँ ISO 2639:2002 का संदर्भ दें और कठोरता-मानदंड, कठोरता-स्केल, परीक्षण-बल, ट्रैवर्स की दिशा और शून्य-बिंदु की स्थिति लिखें। “Effective case depth: 0.8 mm” अधूरा है, जब तक विनिर्देशन में यह भी न लिखा हो, उदाहरण के लिए, “to 550 HV 1, measured from the finished surface.”
ISO 18203:2026 तापीय और ताप-रासायनिक विधियों से निर्मित सतह-कठोर परतों की मोटाई के लिए व्यापक ढाँचा प्रदान करता है। जब आवश्यकता इंडक्शन, फ्लेम, इलेक्ट्रॉन-बीम, लेज़र, कार्ब्यूराइज़िंग, कार्बोनाइट्राइडिंग या नाइट्राइडिंग से संबंधित हो, तब इसका संदर्भ दें और परत की मोटाई की गणना के लिए प्रयुक्त विधि की पहचान करें। निर्दिष्ट गहराई का संबंध अंतिम कार्यशील सतह से होना चाहिए, न कि केवल ऐसी उपचारित सतह से जिसे बाद में पीसकर हटा दिया जाएगा। यदि अतिरिक्त सामग्री हटाने की अनुमति हो, तो उसका भत्ता और अंतिम मशीनिंग के बाद आवश्यक गहराई बताएं।
कठोरता को स्केल और भार के साथ परिभाषित किया जाना चाहिए। जहाँ लागू हो, परीक्षण-बल सहित HV 1, HV 0.5, HRC या किसी अन्य स्वीकृत स्केल को लिखें; “hardness 60” का कोई तकनीकी अर्थ नहीं है। मापन-स्थान बताएं, जैसे पिच-व्यास, दाँत का फ्लैंक, रूट-रेडियस, बेयरिंग-सीट या उपचारित सतह के लंबवत लिया गया क्रॉस-सेक्शन। यह भी बताएं कि आवश्यकता न्यूनतम मान, सीमा या अधिकतम और न्यूनतम मानों वाली कठोरता-प्रोफ़ाइल है। सतह पर लिया गया एकल रीडिंग केस-गहराई, कोर-शक्ति या किसी घटक के चारों ओर एकरूपता स्थापित नहीं कर सकता।
कोर की आवश्यकताओं को केस की आवश्यकताओं से अलग रखें। कोर-कठोरता, जहाँ आवश्यक हो वहाँ तन्यता या यील्ड गुण, और अनुमत सूक्ष्मसंरचना निर्दिष्ट करें। किसी कार्ब्यूराइज़्ड गियर में मार्टेन्सिटिक केस, नियंत्रित रिटेन्ड ऑस्टेनाइट, सीमित कार्बाइड नेटवर्क और टेम्पर्ड मार्टेन्सिटिक कोर की आवश्यकता हो सकती है। किसी नाइट्राइडेड भाग में क्वेंच्ड मार्टेन्साइट की आवश्यकता के बजाय कंपाउंड-लेयर की मोटाई और निरंतरता की सीमाएँ आवश्यक हो सकती हैं। ये भेद किसी प्रक्रिया प्रमाणपत्र को केवल इसलिए स्वीकार किए जाने से रोकते हैं कि सतह पर एक इंडेंटेशन कठोरता की निर्दिष्ट संख्या को पूरा करता है।
स्वीकृति-मानदंड और रिपोर्टिंग
विनिर्देशन में सैंपलिंग योजना, निरीक्षण-स्थान, परीक्षण-खंड और निरीक्षण का समय स्पष्ट होना चाहिए। यह बताएं कि कठोरता अंतिम ग्राइंडिंग से पहले या बाद में मापी जाएगी, परीक्षण-सतहें कैसे तैयार की जाएँगी और हटाई गई सामग्री का हिसाब कैसे रखा जाएगा। केस-गहराई के सत्यापन के लिए सतह से कोर की ओर निर्धारित अंतरालों पर रीडिंग वाली कठोरता-ट्रैवर्स आवश्यक करें। रिपोर्ट में प्रत्येक रीडिंग दर्ज होनी चाहिए या पूरा प्रोफ़ाइल दिया जाना चाहिए; केवल उससे गणना की गई गहराई देना पर्याप्त नहीं है।
मेटालोग्राफिक आवश्यकताओं में जाँच किए जाने वाले सेक्शन और विशेषताओं का नाम होना चाहिए। उपचार के आधार पर केस और कोर की सूक्ष्मसंरचनाएँ, मार्टेन्साइट की आकृति-विज्ञान, रिटेन्ड ऑस्टेनाइट, कार्बाइड, नाइट्राइड, कंपाउंड लेयर, डिफ्यूज़न ज़ोन, डीकार्ब्यूराइज़ेशन, ऑक्सीकरण, दरारें और अत्यधिक ग्रेन-ग्रोथ रिपोर्ट करें। नाइटल एचिंग से कार्ब्यूराइज़्ड मार्टेन्सिटिक केस दिखाई दे सकता है, जबकि नाइट्राइडेड और नाइट्रोकार्ब्यूराइज़्ड परतों के लिए प्रायः उनकी कंपाउंड लेयर और डिफ्यूज़न ज़ोन के अनुकूल जाँच-विधि आवश्यक होती है। स्वीकृति-सीमाएँ स्पष्ट रूप से दी जानी चाहिए; उन्हें निरीक्षक के व्यक्तिगत विवेक पर नहीं छोड़ा जाना चाहिए।
आयामी और सतही आवश्यकताएँ भी उतनी ही आवश्यक हैं। रनआउट, राउंडनेस, टूथ-प्रोफ़ाइल, लीड, फ्लैटनेस या अन्य कार्यात्मक ज्यामिति के लिए विरूपण-सीमाएँ, साथ ही उपचार के बाद की मशीनिंग-सीमाएँ दें। अनुमत ग्राइंडिंग-बर्न, क्वेंच-क्रैक, सॉफ्ट-स्पॉट, स्केल, इंटरग्रैन्युलर ऑक्सीकरण और सतह-रफनेस बताएं। अवशिष्ट प्रतिबल का अनुमान कठोरता से नहीं लगाया जा सकता; यदि यह थकान, घिसाव, घर्षण या ट्राइबोकॉरोजन को प्रभावित करता है, तो इसकी मापन-विधि और स्थान निर्दिष्ट करें।
अंततः ऐसी रिपोर्ट आवश्यक करें जिसमें फर्नेस या उपकरण-चक्र, वातावरण या गैस-रसायन, तापमान, समय, क्वेंच और टेम्पर की स्थितियाँ, लॉट-ट्रेसबिलिटी, कठोरता-परिणाम, केस-गहराई की विधि, मेटालोग्राफिक निष्कर्ष और आयामी निरीक्षण दर्ज हों। दस्तावेज़ में लागू मानक—ISO 18203:2026, ISO 2639:2002 या कोई अन्य नामित विधि—और क्रेता द्वारा परिभाषित विचलन भी लिखे होने चाहिए। इन विवरणों के बिना “case hardened” केवल एक अभिप्राय का वर्णन करता है, स्वीकृति-मानदंड का नहीं।
केस-हार्डनिंग विधियों के लिए तुलनात्मक निर्णय-ढाँचा
ASM International के अनुसार, केस हार्डनिंग लौह-आधारित पदार्थ का ऐसा उपचार है, जिसमें उसकी सतही परत, अर्थात् केस, कोर की तुलना में पर्याप्त रूप से अधिक कठोर हो जाती है। यह परिभाषा किसी एक भट्ठी-चक्र का नहीं, बल्कि एक परिणाम का वर्णन करती है। उपचार का चयन अपेक्षित सतह और कोर गुणों, इस्पात के ग्रेड और उसकी पूर्व अवस्था, घटक की ज्यामिति, उत्पादन-विधि तथा परिणाम के सत्यापन के लिए प्रयुक्त मापन-मानक के आधार पर किया जाता है।
पहला निर्णय यह होता है कि क्या सतह की संरचना में परिवर्तन आवश्यक है। कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग, नाइट्राइडिंग, नाइट्रोकार्ब्यूराइजिंग, सायनाइडिंग, बोराइडिंग और क्रोमाइजिंग सतह में कार्बन, नाइट्रोजन, बोरॉन या क्रोमियम प्रविष्ट कराते हैं। इसके विपरीत, फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग स्थानीय ताप और शीतलन द्वारा मौजूदा इस्पात-संरचना को रूपांतरित करते हैं। ISO 18203:2026 इन तापीय विधियों के साथ-साथ कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग और नाइट्राइडिंग द्वारा उत्पन्न सतह-कठोरित परतों को भी शामिल करता है।
कार्ब्यूराइजिंग या कार्बोनाइट्राइडिंग कब वैचारिक रूप से उपयुक्त है
कार्ब्यूराइजिंग तब वैचारिक रूप से उपयुक्त होता है, जब किसी घटक को कठोर, घिसाव-रोधी मार्टेन्साइटिक सतह और उसके नीचे दृढ़, कम-कार्बन वाला आंतरिक भाग चाहिए। इस प्रक्रिया में कम-कार्बन वाले कोर के ऊपर उच्च-कार्बन वाली सतह बनाई जाती है। सामान्यतः समृद्ध परत को ऑस्टेनाइटीकृत करके क्वेंच किया जाता है, जिससे सतह पर उच्च-कार्बन मार्टेन्साइट बनता है, जबकि कोर में कम-कार्बन वाली, अधिक दृढ़ रूपांतरण-संरचना विकसित होती है। इसके बाद टेम्परिंग द्वारा कठोरता, दृढ़ता और आयामी स्थिरता को समायोजित किया जाता है।
यह विधि उन घटकों के लिए उपयुक्त है, जिन पर सेवा-भार में सतह पर संपर्क-तनाव और घटक के शरीर में वंकन या आघात-तनाव दोनों सम्मिलित हों। गियर, शाफ्ट, पिन और इसी प्रकार के अन्य भागों में अक्सर ऐसे गुण-ढाल की आवश्यकता होती है, लेकिन निर्णय केवल घटक के नाम के आधार पर नहीं लिया जा सकता। कार्ब्यूराइज्ड केस में अवशिष्ट ऑस्टेनाइट, कार्बाइड या कार्बन-ढाल हो सकता है, जो दरार पड़ने, आयामी परिवर्तन, रोलिंग-संपर्क व्यवहार और थकान को प्रभावित करता है। इसलिए अपेक्षित केस-गहराई को कोर की कठोरता और कोर की सूक्ष्म-संरचना के साथ निर्दिष्ट किया जाना चाहिए, न कि केवल सतह-कठोरता के एक अंक के रूप में।
कार्बोनाइट्राइडिंग ऑस्टेनाइट में कार्बन और नाइट्रोजन दोनों प्रविष्ट कराती है और क्वेंचिंग के बाद सामान्यतः मार्टेन्साइटिक कठोर केस उत्पन्न करती है। कार्ब्यूराइजिंग की तुलना में इसकी प्रक्रिया-सीमा और केस-संरचना को अपेक्षाकृत उथली समृद्ध परत के लिए चुना जा सकता है, जबकि नाइट्रोजन कठोरीकरण-क्षमता और सतही प्रतिक्रिया को प्रभावित करता है। यह उन स्थितियों में वैचारिक रूप से उपयोगी है, जहाँ ज्यामिति या उत्पादन-विधि उथले ताप-रासायनिक केस के अनुकूल हो और क्वेंचिंग से होने वाला विकृतिकरण नियंत्रित रखा जा सके। सायनाइडिंग भी कार्बन और नाइट्रोजन प्रविष्ट कराती है और ऐतिहासिक रूप से सायनाइड-युक्त लवण-प्रक्रियाओं द्वारा की जाती रही है। तुलनात्मक अध्ययन में इसे शामिल करना आवश्यक है, लेकिन इसका चयन नियंत्रित रसायन, पर्यावरणीय सुरक्षा-उपायों, स्नान-प्रचालन और अपेक्षित केस-अवस्था पर निर्भर करता है; इसे आधुनिक कार्बोनाइट्राइडिंग के समानार्थी नहीं माना जाना चाहिए।
कार्ब्यूराइजिंग और कार्बोनाइट्राइडिंग दोनों में रूपांतरण-चक्र शामिल होता है। ऑस्टेनाइटीकरण, क्वेंचिंग और टेम्परिंग केस बनाते हैं, लेकिन विकृतिकरण और अवशिष्ट तनाव के प्रमुख स्रोत भी यही प्रक्रियाएँ हैं। पतले खंड, तीखे संक्रमण, छिद्र और असममित आकृतियाँ क्वेंच की तीव्रता तथा फिक्स्चर-डिज़ाइन पर विशेष ध्यान देने की मांग करती हैं।
नाइट्राइडिंग या नाइट्रोकार्ब्यूराइजिंग कब वैचारिक रूप से उपयुक्त है
नाइट्राइडिंग तब उपयुक्त होती है, जब कार्ब्यूराइजिंग और क्वेंचिंग के पूर्ण चक्र के बिना कठोर, नाइट्रोजन-युक्त सतह की आवश्यकता हो। नाइट्रोजन क्रांतिक तापमान से नीचे फेराइट में विसरित होकर मिश्रधातु-नाइट्राइड और एक विसरण-क्षेत्र बनाती है; इस्पात की रासायनिक संरचना और प्रक्रिया-नियंत्रण के आधार पर सतह पर एक यौगिक-परत भी बन सकती है। क्रोमियम, मोलिब्डेनम, एल्युमिनियम या वैनेडियम वाले नाइट्राइडिंग इस्पात स्थिर मिश्रधातु-नाइट्राइड बनने के कारण प्रभावी प्रतिक्रिया दे सकते हैं, जबकि साधारण-कार्बन इस्पात समान अवक्षेपण-प्रतिक्रिया प्रदान नहीं करते।
चूँकि यह उपचार क्रांतिक तापमान से नीचे किया जाता है, इसलिए कोर में कार्ब्यूराइजिंग से संबंधित ऑस्टेनाइटिक रूपांतरण नहीं होता। इससे क्वेंचिंग-संबंधी विकृतिकरण कम हो सकता है, यद्यपि वृद्धि, पहले से मौजूद तनाव, मशीनिंग का इतिहास तथा भंगुर या अत्यधिक मोटी यौगिक-परतों का निर्माण आयामी शुद्धता और सेवा-आयु को अभी भी प्रभावित करते हैं। इसलिए नाइट्राइडिंग उन भागों के लिए वैचारिक रूप से उपयुक्त है, जिन्हें पहले ही क्वेंच और टेम्पर किया जा चुका हो और जिन्हें कोर के गुण बनाए रखते हुए कठोर सतह की आवश्यकता हो।
नाइट्रोकार्ब्यूराइजिंग भी क्रांतिक तापमान से नीचे फेराइट में कार्बन और नाइट्रोजन विसरित करती है। समान नाम होने के बावजूद यह कार्बोनाइट्राइडिंग से मौलिक रूप से भिन्न है: कार्बोनाइट्राइडिंग ऑस्टेनाइट को समृद्ध करती है और सामान्यतः मार्टेन्साइट बनने पर निर्भर करती है, जबकि नाइट्रोकार्ब्यूराइजिंग फेराइटिक विसरण-क्षेत्र बनाती है और लौह-कार्बन-नाइट्रोजन की यौगिक-परत बना सकती है। फेराइटिक नाइट्रोकार्ब्यूराइजिंग का चयन तब किया जाता है, जब घिसाव, घर्षण, स्कफिंग या ट्राइबोकॉरोजन का व्यवहार गहरे मार्टेन्साइटिक केस के बजाय ऐसी सतह-संरचना पर निर्भर हो। यौगिक-परत को उसकी संरचना, मोटाई, रंध्रता और निरंतरता के आधार पर निर्दिष्ट किया जाना चाहिए; अधिक मोटी परत अपने-आप बेहतर परत नहीं होती।
बोराइडिंग और क्रोमाइजिंग अलग संरचनात्मक तर्क का पालन करते हैं। बोराइडिंग कठोर बोराइड चरण बनाती है, जबकि क्रोमाइजिंग सतह में क्रोमियम प्रविष्ट कराती है और क्रोमियम-समृद्ध चरण या यौगिक बना सकती है। दोनों घर्षण, घिसाव और संक्षारण-प्रतिक्रिया को बदल सकती हैं, लेकिन प्रासंगिक प्रश्न यह है कि परिणामी चरण-संरचना, आसंजन, गहराई और अवशिष्ट तनाव सेवा-स्थिति के अनुकूल हैं या नहीं। केवल नाममात्र सतह-कठोरता के आधार पर कोई सार्वभौमिक क्रम निर्धारित नहीं किया जा सकता।
स्थानीयकृत तापीय हार्डनिंग कब वैचारिक रूप से उपयुक्त है
स्थानीयकृत तापीय हार्डनिंग तब उपयुक्त होती है, जब इस्पात में पहले से अपेक्षित कार्बन-सामग्री मौजूद हो और केवल चयनित सतहों को कठोर करना हो। फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग नियंत्रित क्षेत्र को ऑस्टेनाइटिक सीमा तक गर्म करती हैं, जिसके बाद स्व-क्वेंचिंग या प्रयुक्त क्वेंच किया जाता है। इसलिए कठोर परत रासायनिक रूप से समृद्ध केस के बजाय मूल इस्पात का रूपांतरित क्षेत्र होती है।
यह विधि अधिक नरम और दृढ़ कोर को बनाए रख सकती है तथा उन सतहों के उपचार से बचा सकती है, जिन पर संपर्क या घिसाव-भार नहीं पड़ता। यह ज्यामिति के प्रति विशेष रूप से संवेदनशील होती है: स्कैन की दिशा, कोने, व्यास में परिवर्तन, दीवार की मोटाई, ऊष्मा-निष्कासन और ताप-स्रोत की पहुँच कठोर क्षेत्र की गहराई और निरंतरता निर्धारित करते हैं। इंडक्शन को प्रोग्रामित कॉइल-पैटर्न के अनुसार चलाया जा सकता है; लेज़र और इलेक्ट्रॉन-बीम विधियाँ ऊर्जा को अधिक संकीर्ण क्षेत्र में स्थानीयकृत कर सकती हैं; फ्लेम हार्डनिंग टॉर्च की गति और ऊष्मा-संतुलन पर बहुत अधिक निर्भर करती है। ये भिन्नताएँ अवशिष्ट तनाव, ओवरलैप-चिह्न, नरम स्थानों और विकृतिकरण को प्रभावित करती हैं।
सत्यापन प्रक्रिया और परिभाषित गुण के अनुरूप होना चाहिए। ISO 18203:2026 तापीय और ताप-रासायनिक उपचारों से उत्पन्न सतह-कठोरित परतों की मोटाई मापने के लिए एक ढाँचा प्रदान करता है। कार्ब्यूराइज्ड और कठोर किए गए केसों के लिए ISO 2639:2002, केस-गहराई के तीन गुना पर 450 HV 1 से कम कठोरता के मानदंड का उपयोग करके प्रयोज्यता निर्धारित करता है। वैध विनिर्देशन में कठोरता-स्केल और भार, ट्रैवर्स की दिशा, प्रभावी या कुल केस-गहराई की परिभाषा, नमूना-स्थान और स्वीकृति-सीमाएँ स्पष्ट होनी चाहिए। मार्टेन्साइट, अवशिष्ट ऑस्टेनाइट, कार्बाइड, नाइट्राइड, बोराइड, क्रोमियम-समृद्ध चरण और यौगिक-परतों में अंतर करने के लिए मेटालोग्राफी आवश्यक हो सकती है, क्योंकि केवल कठोरता से इनकी पहचान नहीं की जा सकती।
| विधि-समूह | तंत्र | विशिष्ट कठोरित परत की संरचना | मुख्य विनिर्देशन-प्रमुखता |
|---|---|---|---|
| कार्बरीकरण और कार्बोनाइट्राइडन | ऑस्टेनाइट का संवर्धन, जिसके बाद शमन किया जाता है | मार्टेंसाइटी कठोरित परत और अंतरकेंद्र की ओर संक्रमण | प्रभावी गहराई, अंतरकेंद्र की संरचना, अवशिष्ट ऑस्टेनाइट |
| नाइट्राइडन और नाइट्रोकार्बरीकरण | क्रांतिक तापमान से नीचे फेराइट में प्रसरण | संभावित यौगिक परत वाला प्रसरण क्षेत्र | परतों का पृथक्करण, प्रावस्था-संतुलन और कठोरता-वितरण |
| सायनाइडन | लवण-प्रक्रिया के माध्यम से कार्बन और नाइट्रोजन की आपूर्ति | उथली संवर्धित मार्टेंसाइटी कठोरित परत | स्नान-रसायन, सुरक्षा-नियंत्रण और कठोरित गहराई |
| बोराइडन और क्रोमाइजिंग | बोराइड या क्रोमियम-युक्त क्षेत्रों का निर्माण | अभिक्रिया या प्रसरण परत | प्रावस्था-संघटन, आसंजन और भंगुरता |
| ज्वाला, प्रेरण, इलेक्ट्रॉन-किरण और लेज़र-कठोरीकरण | स्थानीयकृत ऑस्टेनाइटीकरण और रूपांतरण | रूपांतरित मार्टेंसाइटी क्षेत्र | तापन-पैटर्न, संक्रमण-गहराई और विकृति |
उपचार का चयन उस परिभाषित सतह-अंतरकेंद्र स्थिति के अनुरूप होना चाहिए, जिसे संबंधित इस्पात और उपयोग-परिस्थितियों के लिए उत्पन्न और सत्यापित किया जा सके। Strong evidence
एक तटस्थ तुलना तंत्र के आधार पर की जाती है। कार्ब्यूराइजिंग और कार्बोनाइट्राइडिंग ऑस्टेनाइट में कार्बन, अथवा कार्बन और नाइट्रोजन, जोड़ती हैं तथा सामान्यतः क्वेंच किया हुआ मार्टेन्साइटिक केस बनाती हैं; नाइट्राइडिंग और नाइट्रोकार्ब्यूराइजिंग क्रांतिक तापमान से नीचे नाइट्रोजन, अथवा नाइट्रोजन और कार्बन, जोड़ती हैं तथा संभावित यौगिक-परतों सहित विसरण-क्षेत्र बनाती हैं; सायनाइडिंग लवण-प्रक्रिया द्वारा कार्बन और नाइट्रोजन का संयोजन करती है; बोराइडिंग और क्रोमाइजिंग रासायनिक रूप से भिन्न बोराइड-युक्त या क्रोमियम-युक्त सतही क्षेत्र बनाती हैं; फ्लेम, इंडक्शन, इलेक्ट्रॉन-बीम और लेज़र हार्डनिंग मौजूदा इस्पात को स्थानीय रूप से रूपांतरित करती हैं। फलतः इनके तापमान-क्षेत्र, केस-संरचनाएँ, कोर पर प्रभाव, विकृतिकरण-जोखिम, ज्यामितीय सीमाएँ और सत्यापन-प्रक्रियाएँ अलग-अलग होती हैं। वैध इंजीनियरिंग प्रश्न यह नहीं है कि कौन-सी विधि “सर्वश्रेष्ठ” है, बल्कि यह है कि इस्पात और सेवा-स्थिति के लिए परिभाषित तथा सत्यापित की जा सकने वाली कौन-सी सतह और कोर-अवस्था उत्पन्न की जा सकती है।