




Qué es el acero maraging —y qué no es
El concepto martensítico de hierro-níquel con bajo contenido de carbono
El acero maraging es una familia de aceros de hierro-níquel altamente aleados y con un contenido muy bajo de carbono, cuya resistencia final procede principalmente de la precipitación de compuestos intermetálicos durante el envejecimiento, no del endurecimiento por carbono. Su matriz característica es una martensita de bajo contenido de carbono en listones, formada habitualmente mediante un recocido de solubilización seguido de un enfriamiento desde la región austenítica. El níquel reduce suficientemente la temperatura de inicio de la transformación martensítica, de modo que la austenita se transforma en martensita durante el enfriamiento sin requerir el alto contenido de carbono empleado en los aceros convencionales templados y revenidos.
Esta martensita es resistente en comparación con la ferrita, pero deliberadamente mucho más blanda que en el estado final del acero maraging. Este aspecto es fundamental para el concepto. La aleación está diseñada para que el tratamiento de solubilización produzca una estructura martensítica de bajo contenido de carbono, relativamente dúctil y mecanizable; posteriormente, un tratamiento de envejecimiento provoca la formación de fases intermetálicas nanométricas o finas dentro de esa matriz y alrededor de ella. El material no es simplemente una «martensita dura». Es un acero martensítico endurecido por precipitación.
| Elemento | Función metalúrgica principal | Ejemplo o especificación |
|---|---|---|
| Níquel | Estabiliza la austenita y favorece la formación de la matriz martensítica | Aproximadamente 18.5% en AMS6515 |
| Cobalto | Modifica la termodinámica de la matriz y favorece la precipitación rica en molibdeno | 12.0% en AMS6515 |
| Molibdeno | Participa directamente en las fases intermetálicas de endurecimiento | 4.9% en AMS6515 |
| Titanio | Contribuye a los precipitados de endurecimiento ricos en níquel–titanio | 1.40% en AMS6515 |
| Aluminio | Puede incorporarse a fases intermetálicas ordenadas y afectar la precipitación | 0.10% en AMS6515 |
Los elementos de aleación distinguen los grados de acero maraging de las aleaciones ordinarias de hierro-níquel. Los grados convencionales que contienen cobalto suelen incluir níquel, cobalto, molibdeno, titanio y pequeñas adiciones de aluminio. El cobalto afecta a la matriz y a la respuesta a la precipitación, mientras que el molibdeno y el titanio participan en reacciones de endurecimiento que producen compuestos intermetálicos. El equilibrio exacto es importante: modificar el contenido de níquel, cobalto, molibdeno, titanio o aluminio cambia las temperaturas de transformación, las poblaciones de precipitados, la respuesta al envejecimiento, la tenacidad y la estabilidad dimensional.
SAE AMS6515 ilustra por qué un grado debe tratarse como un material definido y no como una fórmula aproximada. Especifica un acero fundido al vacío doble y recocido, designado como «18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al». Esta composición no es intercambiable con todos los productos denominados acero maraging 18Ni. El procedimiento de fusión, la forma del producto, el estado requerido y los intervalos de composición permitidos forman parte de la especificación.
El bajo contenido de carbono es igualmente importante. Por lo general, el carbono se mantiene en un nivel suficientemente bajo para limitar la formación de carburos y evitar que se convierta en la fuente principal de la dureza. La martensita resultante presenta una contribución relativamente baja del endurecimiento por dislocaciones y por solución sólida en comparación con la martensita de alto contenido de carbono, lo que deja una capacidad considerable para el posterior endurecimiento por precipitación. Esto también ayuda a explicar por qué los aceros maraging pueden combinar una alta resistencia con una tenacidad y ductilidad útiles cuando su tratamiento térmico y su limpieza se controlan adecuadamente.
Acero de envejecimiento Acero de base hierro con bajo contenido de carbono y alto contenido de níquel que forma una matriz martensítica durante el enfriamiento y desarrolla gran parte de su resistencia de ingeniería mediante la precipitación de compuestos intermetálicos inducida por el envejecimiento.
Por tanto, una descripción formal útil es más precisa que «acero muy resistente»: un acero maraging es una aleación de base hierro, bajo contenido de carbono y alto contenido de níquel que forma una matriz martensítica durante el enfriamiento y desarrolla gran parte de su resistencia de ingeniería mediante la precipitación de compuestos intermetálicos inducida por el envejecimiento. Un acero puede ser excepcionalmente resistente sin cumplir esta definición.

Por qué el mecanismo definitorio es el endurecimiento por envejecimiento, no por carbono
La secuencia del acero de envejecimiento
- Recocido de solubilización Disuelve los elementos de aleación pertinentes en la austenita y establece un estado químico adecuado.
- Enfriamiento Transforma la austenita en martensita en listones con bajo contenido de carbono.
- Envejecimiento Permite que los átomos de soluto se agrupen y que se formen precipitados intermetálicos ordenados.
- Endurecimiento Los precipitados obstaculizan el movimiento de las dislocaciones y elevan el límite elástico.
La secuencia térmica convencional consta de varias etapas diferenciadas. En primer lugar, el recocido de solubilización disuelve los elementos de aleación en la austenita y establece un estado químico adecuado. A continuación, el enfriamiento produce martensita en listones. En el estado recién templado, esta martensita es relativamente blanda. El envejecimiento a aproximadamente 480 °C provoca la agrupación de los átomos de soluto y la formación de precipitados intermetálicos ordenados. Estos precipitados obstaculizan el movimiento de las dislocaciones y producen el gran aumento del límite elástico asociado al grado.[1] Maraging Steels. ASM International. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
El capítulo Maraging Steels de ASM International, publicado en 2018, describe la secuencia como recocido de solubilización, formación de martensita, envejecimiento, precipitación y ordenamiento de corto alcance. La misma fuente sitúa el tratamiento principal de precipitación aproximadamente a 480 °C e informa de límites elásticos comerciales de entre 1030 y 2420 MPa. Estas cifras describen el resultado de una composición y una historia térmica concretas, no una propiedad intrínseca de todos los aceros de níquel con bajo contenido de carbono.
La designación 18Ni(250) corresponde aproximadamente a una clase de resistencia de 250 ksi, o cerca de 1720–1725 MPa. Limited evidence
La referencia de materiales de NASA de 2018 identifica el 18Ni(250) como un acero martensítico en listones de hierro-níquel y bajo contenido de carbono, endurecido por envejecimiento mediante precipitación de compuestos intermetálicos a aproximadamente 480 °C. La designación «250» se refiere aproximadamente a una clase de resistencia de 250 ksi, es decir, unos 1720 MPa, y no a un porcentaje de carbono ni a una fórmula química universal. Designaciones relacionadas, como 18Ni(300) y 18Ni(350), indican clases nominales de resistencia superiores, pero la designación por sí sola no elimina la necesidad de comprobar la especificación aplicable y el estado del tratamiento térmico.
Los aceros de envejecimiento obtienen la mayor parte de su resistencia final de la precipitación de compuestos intermetálicos inducida por el envejecimiento, y no del endurecimiento por carbono. Strong evidence
El Informe Interno 8582 de NIST, publicado en 2025, expone directamente la distinción: la solubilización y el temple crean primero una martensita relativamente blanda, después de lo cual el tratamiento térmico de precipitación genera precipitados finos y una elevada resistencia, ductilidad y tenacidad. En un acero al carbono convencional templado y revenido, el carbono atrapado en la martensita y las reacciones posteriores de revenido dominan el mecanismo de endurecimiento. En el acero maraging, el nivel de carbono deliberadamente bajo hace que esta explicación sea incompleta y, por lo general, engañosa. El acontecimiento decisivo de endurecimiento es la precipitación.
El sobreenvejecimiento muestra por qué la respuesta es metalúrgica y no meramente térmica. Un envejecimiento insuficiente puede dejar una población de precipitados insuficiente para alcanzar la resistencia especificada. Un envejecimiento demasiado prolongado o a una temperatura excesiva puede engrosar los precipitados y reducir el endurecimiento, mientras que una exposición térmica excesiva puede alterar la matriz y el estado dimensional. La temperatura nominal de envejecimiento no sustituye a un ciclo completo: el tamaño de la sección, la uniformidad del horno, el tratamiento de solubilización previo, la velocidad de enfriamiento y la forma del producto afectan al resultado.
La ruta de procesamiento añade otra variable. La fusión por lecho de polvo mediante láser puede producir células de solidificación finas, tensiones residuales, porosidad, textura y microestructuras dependientes de la dirección antes de que comience cualquier tratamiento térmico convencional. La Nota Técnica 2352 de NIST, publicada en 2025, evalúa tratamientos de recocido de solubilización, recocido intercrítico y envejecimiento para el M789 sin cobalto fabricado mediante fusión por lecho de polvo mediante láser. Este trabajo demuestra que una aleación maraging fabricada aditivamente no puede considerarse automáticamente equivalente a un material trabajado de composición nominal similar.
El estudio de NIST de 2024, In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, también informó de variaciones de la dureza y la rigidez según la dirección de fabricación. Sus mediciones de permeabilidad magnética detectaron daños por fatiga antes de la rotura, lo que demuestra que el problema de proceso-estructura va más allá de las propiedades iniciales de tracción. La fabricación aditiva no cambia la definición de acero maraging, pero sí cambia la microestructura inicial que el tratamiento térmico debe acondicionar.
Diferenciar las denominaciones de los grados de las descripciones genéricas
| Designación | Significado | Lo que no establece |
|---|---|---|
| Acero de envejecimiento | Familia metalúrgica basada en martensita con bajo contenido de carbono y endurecimiento por precipitación | Una única composición química o nivel de propiedades |
| 18Ni(250) | Familia nominal 18Ni y clase de resistencia de aproximadamente 250 ksi | Una especificación química o certificación completa |
| 18Ni(300) | Familia nominal 18Ni y clase de resistencia superior | Una composición química equivalente a la de todos los demás grados 18Ni |
| M789 | Grado de acero de envejecimiento sin cobalto | Intercambiabilidad con grados 18Ni que contienen cobalto |
| AMS6515 | Especificación de una aleación, una ruta de fusión, una condición y una forma de producto concretas | Un sinónimo genérico de acero de envejecimiento 18Ni |
«Maraging» es el nombre de una familia metalúrgica; «18Ni(250)», «18Ni(300)», «18Ni(350)», «M789» y «AMS6515» identifican sistemas de grados, clases de resistencia o especificaciones concretos. No deben utilizarse como sinónimos.
Los grados clásicos 18Ni se asocian generalmente con composiciones que contienen cobalto. Los grados sin cobalto se desarrollaron teniendo en cuenta distintas consideraciones de composición, coste, suministro y procesamiento, pero eliminar el cobalto no deja invariables todas las demás variables metalúrgicas. El M789, por ejemplo, es un acero maraging sin cobalto con su propio diseño de aleación, comportamiento de precipitación, requisitos de tratamiento térmico y límites de propiedades del producto. Denominarlo simplemente «18Ni(300)» eliminaría información necesaria para interpretar su respuesta.
Tampoco el níquel por sí solo convierte un acero en maraging. Muchos aceros inoxidables, criogénicos, estructurales y de endurecimiento por precipitación contienen níquel, pero forman matrices diferentes o dependen de reacciones de endurecimiento distintas. Un acero que contiene níquel y que se endurece principalmente mediante carbono, nitrógeno, precipitación de carburos, precipitación de cobre o productos de transformación pertenece a otra clase, salvo que su metalurgia especificada cumpla la definición de acero maraging.
El atajo inverso también es incorrecto: no todo acero de resistencia ultraalta es maraging. Los aceros bainíticos, los aceros aleados templados y revenidos, los aceros para herramientas y algunos aceros inoxidables de endurecimiento por precipitación pueden alcanzar resistencias comparables mediante mecanismos diferentes. El nivel de resistencia demuestra el rendimiento, pero no prueba la identidad. Una identificación correcta requiere la designación del grado, los límites químicos, los requisitos de fusión y de forma del producto, el estado del tratamiento térmico y la reacción de precipitación que produce las propiedades especificadas.
La composición de los aceros maraging convencionales
El acero maraging se define menos por una única formulación de aleación que por una estrategia composicional y de tratamiento térmico. Su matriz es una martensita de hierro–níquel con muy bajo contenido de carbono, que deliberadamente se mantiene lo bastante blanda después del temple como para permitir un endurecimiento considerable durante el envejecimiento. El níquel, el cobalto, el molibdeno, el titanio, el aluminio y otras adiciones menores controlan posteriormente la formación, distribución y estabilidad de los precipitados endurecedores. El resultado es una ruta de endurecimiento diferente de la de los aceros al carbono convencionales.
En un acero al carbono, el enfriamiento rápido produce martensita dura porque el carbono atrapado en solución sobresaturada distorsiona la red tetragonal centrada en el cuerpo. Los aceros maraging contienen tan poco carbono que este mecanismo contribuye comparativamente poco. Después del recocido de solubilización y el temple, la matriz suele ser una martensita de bajo carbono en listones, con dureza relativamente baja y buena maquinabilidad. El Informe Interno 8582 del NIST describe la secuencia como una solubilización y un temple para formar martensita relativamente blanda, seguidos de un tratamiento térmico de precipitación que produce precipitados finos y una elevada resistencia, ductilidad y tenacidad. El envejecimiento suele llevarse a cabo cerca de 480 °C, donde se forman compuestos intermetálicos y el ordenamiento de corto alcance también puede contribuir al endurecimiento.
Esta distinción es importante al analizar la composición. Un elemento de aleación puede influir en la formación de martensita, la química de los precipitados, la estabilidad de la austenita, la estructura de grano o en los cuatro aspectos. Su porcentaje nominal no puede interpretarse de forma independiente de la designación del grado, la práctica de fusión, la forma del producto y el historial térmico.
El papel del níquel en la matriz martensítica
El níquel es el principal elemento de aleación formador de la matriz en los aceros maraging convencionales. Estabiliza la austenita a la temperatura de recocido de solubilización, lo que permite procesar el acero como una solución sólida rica en níquel antes del enfriamiento. Durante el temple, la austenita se transforma en martensita en listones, aunque el contenido de carbono sea muy bajo. Por tanto, el níquel ayuda a crear la estructura martensítica inicial de bajo carbono de la que depende el posterior endurecimiento por precipitación.
El contenido de níquel también está relacionado con el equilibrio entre la formación de martensita y la austenita retenida. Un contenido insuficiente de níquel puede reducir la estabilidad del intervalo de procesamiento austenítico previsto y modificar el comportamiento de transformación. Niveles más altos de níquel pueden aumentar la estabilidad de la austenita y, dependiendo de la composición completa y del tratamiento térmico, favorecer la retención de austenita o su reversión durante el envejecimiento. La matriz no es simplemente un contenedor pasivo: su contenido de níquel afecta la fuerza impulsora química para la precipitación posterior y la respuesta al sobreenvejecimiento.
La conocida designación 18Ni(250), utilizada por la NASA en una referencia de materiales de 2018, identifica un grado maraging con aproximadamente un 18 % de níquel y un nivel nominal de resistencia de 250 ksi. La designación no constituye una especificación química completa. Comunica una familia de grados y una clase de resistencia prevista, mientras que la especificación del material aplicable establece los límites para el níquel, el cobalto, el molibdeno, el titanio, el aluminio, el carbono y otros elementos.
SAE AMS6515 proporciona un ejemplo más exacto. Especifica acero fundido al vacío doble y recocido para barras, piezas forjadas, tubos y anillos, con una composición expresada como 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Esta composición no debe considerarse la fórmula de todos los aceros maraging 18Ni. Es la composición identificada por esa designación AMS concreta, y su respuesta depende de los requisitos especificados para el producto y el tratamiento térmico.
El níquel también favorece la tenacidad de la matriz de bajo carbono. Dado que la martensita templada no está sometida a una deformación intensa por efecto del carbono, los aceros maraging pueden combinar un elevado potencial de resistencia con una tenacidad a la fractura útil, siempre que se mantengan bajo control las inclusiones, la segregación, el tamaño de grano de la austenita previa, el engrosamiento de los precipitados y los defectos de procesamiento. La resistencia no procede únicamente del níquel. El níquel establece la matriz y las condiciones de transformación; el aumento principal de la dureza se produce durante el envejecimiento.
El cobalto y el molibdeno como contribuyentes al endurecimiento por precipitación
El cobalto es característico de muchos grados maraging convencionales de alta resistencia. Por lo general, no se considera el único elemento formador de precipitados. En cambio, el cobalto modifica la termodinámica y la cinética de la matriz, de modo que los precipitados intermetálicos que contienen molibdeno y níquel se formen con mayor eficacia durante el envejecimiento. El cobalto puede reducir la solubilidad del molibdeno en la martensita de hierro–níquel, aumentando la fuerza impulsora química para la precipitación rica en molibdeno. También afecta la transformación martensítica y la respuesta de la aleación durante el recalentamiento.
Ordenamiento de corto alcance Disposición química local en la que los átomos de soluto desarrollan relaciones preferentes con sus vecinos antes de la formación de precipitados identificables o simultáneamente con ella.
El molibdeno contribuye directamente al endurecimiento por precipitación. Durante el envejecimiento, participa en fases intermetálicas finas, descritas a menudo en los aceros maraging convencionales como precipitados ricos en molibdeno asociados con el níquel y el hierro. La población exacta de precipitados depende del grado y del tratamiento; las descripciones simplificadas que asignan un único compuesto a todos los aceros maraging resultan engañosas. Pueden aparecer secuencialmente agrupaciones iniciales de escala nanométrica, regiones ordenadas y partículas intermetálicas posteriores; su tamaño y espaciamiento determinan la resistencia, mientras que su engrosamiento la reduce.
La interacción entre el cobalto y el molibdeno explica por qué la composición nominal debe interpretarse como un sistema. En AMS6515, la combinación de 12.0 % de cobalto y 4.9 % de molibdeno no equivale a añadir cada elemento por separado. El 18.5 % de níquel especificado proporciona la matriz, mientras que el cobalto y el molibdeno ayudan a establecer una respuesta de precipitación capaz de producir una condición envejecida de alta resistencia. ASM International informó en 2018 que los aceros maraging comerciales abarcan límites elásticos de aproximadamente 1030 a 2420 MPa, un intervalo que refleja diferencias en la composición, el grado, el tratamiento de envejecimiento y la condición del producto, y no una única química universal.
Por tanto, los grados que contienen cobalto no pueden sustituirse directamente por grados sin cobalto igualando el contenido de níquel. El M789 sin cobalto ilustra este punto. Pertenece a un enfoque composicional diferente, en el que el endurecimiento por precipitación se obtiene sin la adición convencional de cobalto y otros ajustes de aleación proporcionan la respuesta requerida. Su tratamiento de solubilización, temperatura de envejecimiento y ventana de proceso admisible deben establecerse específicamente para el M789.
La ruta de fabricación añade otra variable. La Nota Técnica 2352 del NIST, publicada en 2025, evalúa tratamientos de recocido de solubilización, recocido intercrítico y envejecimiento para M789 sin cobalto producido mediante fusión por lecho de polvo láser. Estos tratamientos se aplican a un material que comienza con una microestructura solidificada rápidamente y construida de forma direccional, en lugar de la misma estructura homogeneizada esperada en un producto convencional trabajado. El nombre del grado, por sí solo, no predice distribuciones idénticas de precipitados en esas distintas rutas.
Titanio, aluminio y adiciones menores
El titanio es una potente adición formadora de precipitados en muchos grados maraging. Puede contribuir a la precipitación de intermetálicos ricos en níquel y titanio durante el envejecimiento, produciendo una población densa de partículas de refuerzo de escala nanométrica cuando el tratamiento se controla adecuadamente. En consecuencia, el nivel de titanio es una de las diferencias más importantes entre grados nominalmente similares. En AMS6515, el titanio se especifica en 1.40 %, una adición considerable que debe considerarse junto con su 18.5 % de níquel, 12.0 % de cobalto y 4.9 % de molibdeno.
El aluminio está presente en un nivel mucho menor en el ejemplo de AMS6515, 0.10 %, pero una concentración pequeña no implica un efecto metalúrgico insignificante. El aluminio puede incorporarse a fases intermetálicas ordenadas, modificar las reacciones de precipitación y afectar la desoxidación y las poblaciones de inclusiones. Su función depende del resto de la composición y del programa de envejecimiento. Un grado rico en titanio con una adición mínima de aluminio no producirá necesariamente la misma población de partículas que un grado con más aluminio y menos titanio.
El carbono normalmente se limita a niveles muy bajos porque un exceso de carbono desviaría el endurecimiento hacia la formación de carburos y una martensita distorsionada por el carbono. Esto podría consumir titanio o molibdeno, crear inclusiones indeseables, reducir la tenacidad y dificultar el control de la reacción intermetálica prevista. El silicio y el manganeso generalmente se controlan, en lugar de utilizarse como adiciones principales de endurecimiento; el azufre y el fósforo se restringen porque las inclusiones y la segregación en los límites de grano pueden perjudicar la ductilidad y el comportamiento a fatiga. El boro, el circonio, el calcio u otras adiciones menores pueden aparecer en determinadas especificaciones para controlar los límites de grano, las inclusiones o el comportamiento durante el procesamiento, pero no son características universales de la familia maraging.
La misma cautela se aplica al material fabricado aditivamente. El NIST informó en 2024 que las probetas de acero maraging obtenidas mediante fusión por lecho de polvo láser presentaban variaciones de dureza y rigidez según la dirección de fabricación. El estudio también constató que las mediciones de permeabilidad magnética podían detectar daños por fatiga antes de la rotura. Estos resultados refuerzan el punto central: la composición establece las posibilidades de precipitación, pero la práctica de fusión, los gradientes térmicos, la porosidad, la textura, el tratamiento de solubilización y el envejecimiento determinan la estructura que realmente se obtiene. Por tanto, el acero maraging es un sistema de endurecimiento por precipitación específico de cada grado y dependiente del proceso, no simplemente un acero con alto contenido de níquel y una cifra de resistencia excepcionalmente elevada.
Grados, designaciones y significado de 18Ni(250)
Designaciones nominales y clases de resistencia de 18Ni
La familia 18Ni se define, ante todo, por su concepto metalúrgico: un acero con muy bajo contenido de carbono y rico en níquel, que forma una matriz tenaz de martensita en listones y que posteriormente se refuerza mediante envejecimiento. La parte «18Ni» es una referencia a la composición nominal, no una especificación química completa. Los grados convencionales que contienen cobalto generalmente contienen alrededor de un 18 % de níquel, junto con cobalto, molibdeno, titanio y pequeñas adiciones, como aluminio. El carbono se mantiene deliberadamente en niveles muy bajos, habitualmente de alrededor del 0,03 % o menos, de modo que el acero no dependa de la sobresaturación de carbono ni de la formación de carburos para su principal respuesta de endurecimiento.
Esta distinción separa al acero maraging del acero aleado ordinario templado y revenido. El recocido de solubilización y el enfriamiento transforman la austenita en martensita, pero esta martensita inicial es relativamente blanda. El aumento principal de resistencia se produce mediante un tratamiento de precipitación independiente. El Informe Interno 8582 de NIST, publicado en 2025, describe claramente la secuencia: la solubilización y el temple producen martensita relativamente blanda; después, el tratamiento térmico de precipitación forma precipitados finos y aumenta la resistencia, conservando al mismo tiempo una ductilidad y una tenacidad útiles. El endurecimiento por transformación crea la matriz; el endurecimiento por precipitación proporciona la resistencia excepcional.
| Designación | Referencia nominal de la clase de resistencia | ¿Se necesita una especificación? |
|---|---|---|
| 18Ni(200) | Clase de aproximadamente 200 ksi | Sí |
| 18Ni(250) | Clase de aproximadamente 250 ksi | Sí |
| 18Ni(300) | Clase de aproximadamente 300 ksi | Sí |
| 18Ni(350) | Clase de aproximadamente 350 ksi | Sí |
Los números entre paréntesis utilizados con los grados convencionales —18Ni(200), 18Ni(250), 18Ni(300) y 18Ni(350)— son referencias a clases de resistencia. Se asocian aproximadamente con niveles de resistencia última a la tracción expresados en ksi después del tratamiento de envejecimiento especificado, aunque los requisitos exactos de las propiedades dependen de la especificación del material aplicable, la forma del producto, la dirección de ensayo y el estado metalúrgico. Por tanto, estas denominaciones funcionan como abreviaturas en la bibliografía de ingeniería, la práctica de diseño y los debates sobre materiales aeroespaciales. No sustituyen una especificación de adquisición o certificación.
El intervalo de resistencia de los aceros maraging comerciales es amplio. La entrada Maraging Steels de ASM International, publicada en 2018, informa de límites elásticos comerciales de entre 1030 y 2420 MPa. Este intervalo no puede explicarse únicamente por la designación «18Ni». El contenido de níquel, los niveles de cobalto y molibdeno, las adiciones de titanio o aluminio, la práctica de fusión, el tamaño de la sección, el tratamiento de solubilización, la temperatura de envejecimiento y el tiempo de envejecimiento influyen en el resultado final. La designación proporciona una indicación útil de la familia y de la clase de resistencia, pero no elimina esas variables.
La composición también varía entre grados que a veces se agrupan en descripciones generales. Un grado 18Ni convencional que contiene cobalto no es químicamente intercambiable con el M789 exento de cobalto. El M789 se desarrolló como un acero maraging sin cobalto, y sus reacciones de precipitación, respuesta térmica y ventana de procesamiento deben evaluarse según sus propias características. Denominar a ambos materiales «acero maraging» identifica su mecanismo de endurecimiento por envejecimiento; no establece una química equivalente ni propiedades equivalentes.
Las normas añaden otro nivel de precisión. SAE AMS6515, por ejemplo, está redactada como Steel, Maraging Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed. La composición incorporada en esa designación es específica: 18,5 de níquel, 12,0 de cobalto, 4,9 de molibdeno, 1,40 de titanio y 0,10 de aluminio, con fusión en doble vacío y una condición de suministro recocida. No es simplemente otra forma de escribir «18Ni(250)». Un documento técnico debe reproducir exactamente un grado y una especificación de este tipo, incluido el número de la norma y, cuando corresponda, la forma del producto indicada.
18Ni(250) y la referencia aproximada de 250 ksi
- Clase nominal de resistencia
- 250 ksi
- Equivalente métrico aproximado
- 1724 MPa
- Matriz
- Martensita en listones de hierro–níquel con bajo contenido de carbono
- Temperatura de endurecimiento por envejecimiento
- Aproximadamente 480 °C
- Limitación de la designación
- No es una especificación química completa
NASA utiliza 18Ni(250) como designación representativa de un acero maraging y lo identifica como aproximadamente 250 ksi. Puesto que 1 ksi equivale aproximadamente a 6,895 MPa, 250 ksi corresponden aproximadamente a 1724 MPa. Esta cifra es una referencia práctica a una clase de resistencia, no una afirmación de que cada probeta de 18Ni(250) vaya a ensayarse exactamente a 250 ksi ni de que todo valor comunicado se refiera a la misma propiedad.
Este punto es importante porque «250 ksi» puede interpretarse como resistencia a la tracción, mientras que una norma también puede especificar el límite elástico, el alargamiento, la reducción de área, la dureza o el comportamiento al impacto. La propiedad pertinente también puede variar con la orientación y la geometría del producto. Una barra, una pieza forjada, un anillo, una chapa y una construcción fabricada aditivamente pueden pertenecer a una misma familia general de grados y, sin embargo, responder de manera diferente al tratamiento de solubilización y al envejecimiento. Las secciones grandes pueden desarrollar gradientes térmicos durante el tratamiento en horno; las secciones delgadas pueden enfriarse con mayor rapidez. El ensayo de una probeta longitudinal extraída de una barra no establece automáticamente el comportamiento en dirección transversal o a través del espesor.
La descripción de NASA es metalúrgicamente más informativa que la cifra de resistencia por sí sola. Identifica 18Ni(250) como una martensita en listones de hierro y níquel con bajo contenido de carbono, endurecida por envejecimiento mediante precipitación intermetálica a aproximadamente 480 °C. ASM International sitúa asimismo el tratamiento principal de precipitación cerca de 480 °C y describe la secuencia de endurecimiento como recocido de solubilización, formación de martensita, envejecimiento, precipitación y ordenamiento de corto alcance. La matriz no adquiere una resistencia excepcional simplemente mediante el temple. El tratamiento de envejecimiento la modifica al producir fases intermetálicas finas, que suelen involucrar níquel, molibdeno, titanio y elementos de aleación relacionados.
La clase nominal sigue siendo útil. Permite al diseñador distinguir una familia de aproximadamente 200, 250, 300 o 350 ksi al comparar opciones de materiales consolidadas. Sin embargo, el número es una clase objetivo dentro de una condición definida, no una propiedad intrínseca universal. El sobreenvejecimiento puede engrosar o modificar la población de precipitados y reducir la resistencia. Un envejecimiento insuficiente deja el material por debajo de la condición prevista. Las temperaturas excesivas de tratamiento de solubilización, un enfriamiento inadecuado o el procesamiento previo también pueden modificar la respuesta.
Por qué una designación de aleación no es un certificado de tratamiento térmico
Una designación de aleación identifica lo que se supone que es un material; no demuestra cómo se procesó una colada, una sección o una pieza concreta. Un registro completo del material debe relacionar la composición química con la norma, la forma del producto, la ruta de fusión, la condición de suministro, el programa de tratamiento térmico, la ubicación de la probeta y las propiedades mecánicas medidas. «18Ni(250)» por sí sola no proporciona ninguno de esos detalles.
Las mediciones de permeabilidad magnética pueden detectar daños por fatiga en acero de envejecimiento fabricado aditivamente antes de la falla final. Preliminary evidence
La distinción resulta aún más clara en la fusión por lecho de polvo mediante láser. La Nota Técnica 2352 de NIST, publicada en 2025, evalúa tratamientos de recocido de solubilización, recocido intercrítico y envejecimiento para M789 exento de cobalto fabricado mediante ese proceso. El objeto del estudio no es únicamente la aleación nominal, sino la interacción entre el polvo, el historial de fusión, los ciclos térmicos, la microestructura y el tratamiento posterior a la fabricación. El estudio de NIST de 2024, In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, también informa de variaciones de la dureza y la rigidez según la dirección de fabricación. Las mediciones de permeabilidad magnética detectaron daños por fatiga antes de la rotura, lo que demuestra que el historial del proceso puede afectar tanto a las propiedades como a las señales de inspección.
Por tanto, un componente impreso de M789 no puede certificarse colocando sin más una etiqueta convencional de clase de resistencia 18Ni, sin las correspondientes salvedades. Importan la orientación de las capas, la porosidad, el estado superficial, la tensión residual, el tratamiento térmico y el plan de muestreo. La misma precaución se aplica al material trabajado, aunque las variables pertinentes sean diferentes.
Por ese motivo, las especificaciones deben citarse íntegramente: la designación exacta del grado o de la norma, los límites de composición química, la forma del producto, la ruta de fusión, la condición recocida o envejecida, los requisitos de tratamiento térmico y los ensayos aplicables de propiedades mecánicas. «18Ni(250)» es una abreviatura valiosa para una clase de acero maraging de aproximadamente 250 ksi. No sustituye al documento que establece si una pieza concreta de acero cumple realmente esa clase.
Cómo forma martensita el acero maraging
El acero maraging comienza con un tratamiento térmico que crea una matriz martensítica, pero la martensita inicial no es la principal fuente de su excepcional resistencia. La secuencia esencial es transformación seguida de precipitación: el recocido de solubilización prepara una austenita químicamente adecuada, el temple convierte esa austenita en martensita de bajo contenido de carbono en forma de listones, y el envejecimiento cerca de 480 °C forma partículas intermetálicas a escala nanométrica que obstaculizan la deformación. Confundir estos dos mecanismos de endurecimiento conduce a describir incorrectamente el acero maraging como una simple aleación templada muy dura.
Recocido de solubilización y homogeneización
La microestructura inicial depende de la forma del producto y del procesamiento previo, pero el primer paso térmico importante es el recocido de solubilización. El acero se calienta hasta la región austenítica, normalmente a una temperatura especificada por el grado y la norma del producto, y se mantiene el tiempo suficiente para que los elementos de aleación se disuelvan o se redistribuyan por la matriz rica en hierro. Este tratamiento elimina gran parte de la falta de uniformidad química producida por la colada, la forja, el laminado o exposiciones térmicas anteriores.
El níquel es fundamental para el comportamiento de transformación. En los grados convencionales, una cantidad considerable de níquel reduce la temperatura de inicio de la martensita y permite que la austenita se transforme durante el enfriamiento sin el alto contenido de carbono utilizado en los aceros ordinarios templados y revenidos. El cobalto y el molibdeno también modifican la estabilidad de las fases y la respuesta posterior a la precipitación, mientras que el titanio y el aluminio pueden participar en los precipitados de endurecimiento o afectar a su nucleación. Su presencia no es intercambiable entre los distintos grados.
SAE AMS6515, por ejemplo, especifica un acero 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, fundido en doble vacío y recocido, para barras, piezas forjadas, tubos y anillos. Esta designación describe una composición y una condición de producto determinadas, no todos los aceros comercializados bajo el nombre general de maraging. El grado 18Ni(250) identificado por NASA es otra designación utilizada para una clase de material nominalmente de 250 ksi, mientras que los grados sin cobalto, como M789, se basan en un equilibrio diferente de elementos de aleación. Por tanto, el tratamiento térmico debe ajustarse a la composición química especificada.
Durante el recocido de solubilización, el objetivo no es simplemente hacer que el acero sea austenítico. El mantenimiento también debe proporcionar a los elementos de aleación el tiempo necesario para abandonar las regiones segregadas e incorporarse a una solución sólida más uniforme. Una temperatura o un tiempo excesivos pueden provocar crecimiento de grano, fusión incipiente en zonas segregadas o cambios indeseables en los elementos formadores de precipitados. Un tratamiento insuficiente puede dejar diferencias locales de composición que modifiquen las temperaturas de transformación y produzcan respuestas de envejecimiento desiguales.
La homogeneización es especialmente importante cuando el material ha experimentado segregación durante la solidificación. Un lingote grande, una sección forjada y una pieza fabricada mediante fusión de lecho de polvo por láser no comienzan con la misma estructura química ni con la misma estructura de defectos. La fabricación aditiva puede introducir límites entre baños de fusión, segregación celular, tensiones residuales y defectos por falta de fusión antes de cualquier tratamiento convencional de solubilización. El ciclo de recocido posterior debe abordar esas características, en lugar de suponer que un ciclo para acero trabajado producirá el mismo resultado.
La referencia de tratamientos térmicos de ASM International describe la secuencia como recocido de solubilización, formación de martensita, envejecimiento, precipitación y ordenamiento de corto alcance. Las dos primeras etapas establecen la matriz. Todavía no crean la densa población de partículas de endurecimiento responsable de los valores más altos del límite elástico.
Temple para formar martensita de bajo carbono en forma de listones
Después del recocido de solubilización, la austenita se enfría con la rapidez suficiente para suprimir transformaciones difusivas, como la formación de ferrita o perlita. A continuación, la austenita se transforma mediante un mecanismo de cizallamiento prácticamente sin difusión en martensita. En el acero maraging, este producto es generalmente una martensita de listones de hierro-níquel y bajo contenido de carbono.
«Bajo contenido de carbono» es la precisión decisiva. Los aceros al carbono forman martensita con carbono atrapado en posiciones intersticiales sobresaturadas. Este carbono produce una gran distorsión tetragonal de la red de hierro y contribuye considerablemente a la dureza de la estructura en estado templado. Por ello, la conocida elevada dureza de un acero de medio carbono templado en agua es un endurecimiento por transformación asociado a la sobresaturación de carbono, la deformación de la red y una alta densidad de defectos.
El acero maraging sigue una vía diferente. Su contenido de carbono se mantiene deliberadamente muy bajo, a menudo lo bastante bajo como para que el carbono no pueda proporcionar el efecto de endurecimiento dominante. El níquel estabiliza la austenita durante el calentamiento y reduce la temperatura de transformación, mientras que el bajo nivel de carbono permite que la martensita transformada permanezca más próxima a una red de hierro cúbica centrada en el cuerpo o tetragonal centrada en el cuerpo, con poca tetragonalidad. La martensita se forma en paquetes y listones, y las dislocaciones y las interfaces aportan una resistencia útil y proporcionan sitios que posteriormente influyen en la precipitación.
La morfología de los listones es importante. Los listones individuales se disponen en paquetes dentro de los granos de austenita previa, y la elevada densidad de dislocaciones generada durante la transformación proporciona a la matriz un nivel de resistencia medible. Sin embargo, esta estructura no equivale a la martensita rica en carbono. Está menos deformada por el carbono intersticial y, por lo general, es mucho menos dura inmediatamente después del temple.
La velocidad de enfriamiento sigue siendo importante, aunque por una razón diferente de la que se aplica al acero al carbono ordinario. La sección debe enfriarse con suficiente rapidez para evitar productos difusivos indeseables y un exceso de austenita retenida, pero la velocidad necesaria depende de la composición, el tamaño de la sección, la temperatura inicial y la cinética de transformación de la aleación. Los grados de acero maraging ricos en níquel pueden presentar una templabilidad considerable, lo que permite que se forme martensita en secciones de gran espesor bajo condiciones prácticas de enfriamiento. Un temple demasiado lento, o una composición que estabilice un exceso de austenita, puede modificar la matriz disponible para el envejecimiento.
Los grados con cobalto y sin cobalto no deben tratarse como idénticos durante esta etapa. El cobalto modifica el equilibrio entre el níquel, el molibdeno, el titanio y otras adiciones, y afecta tanto a la transformación como a la precipitación. M789, un acero maraging sin cobalto, fue estudiado por el National Institute of Standards and Technology en la Technical Note 2352 mediante tratamientos de recocido de solubilización, recocido intercrítico y envejecimiento después de la fusión de lecho de polvo por láser. Estos tratamientos reflejan una composición y un historial de fabricación específicos; no pueden transferirse automáticamente a un grado 18Ni-Co-Mo, como el de la composición AMS6515.
Por qué la condición después del temple es relativamente blanda
El temple es necesario, pero no proporciona la resistencia maraging final. La martensita de bajo contenido de carbono producida en esta etapa tiene una elevada densidad de dislocaciones y puede ser más resistente que una estructura ferrítica, pero carece de la sobresaturación de carbono que hace extremadamente dura a la martensita convencional templada. Gran parte del níquel, el molibdeno, el titanio, el aluminio y otras adiciones relacionadas de la aleación permanecen disueltos en la matriz martensítica, en lugar de existir como una población fina de precipitados que obstaculice la deformación.
Esta condición se crea deliberadamente. La matriz relativamente blanda permite que el envejecimiento posterior genere grandes incrementos de resistencia sin depender de un alto contenido de carbono. Durante el tratamiento de envejecimiento, normalmente cerca de 480 °C, los compuestos intermetálicos nuclean y crecen a partir de la martensita sobresaturada. Según el grado y el historial térmico, el endurecimiento puede implicar partículas ricas en níquel y molibdeno, así como fases que contienen titanio o aluminio, junto con un ordenamiento de corto alcance. Estas partículas obstaculizan el movimiento de las dislocaciones con mucha mayor eficacia que la matriz de bajo carbono en estado templado por sí sola.
El NIST Internal Report 8582 expone directamente el proceso: la solubilización y el temple producen primero una martensita relativamente blanda, tras lo cual el tratamiento térmico de precipitación genera precipitados finos y una elevada resistencia, ductilidad y tenacidad. ASM International informó de límites elásticos comerciales de 1030 a 2420 MPa e identificó una precipitación intermetálica aproximadamente a 480 °C. NASA describe el 18Ni(250) como una martensita de listones de hierro-níquel y bajo contenido de carbono, endurecida por envejecimiento mediante precipitación intermetálica, con una clase de resistencia de aproximadamente 250 ksi.
La distinción también es importante en la fabricación aditiva. El estudio de 2024 del NIST sobre monitorización de la fatiga encontró variaciones, según la dirección de fabricación, en la dureza y la rigidez de probetas de acero maraging fabricadas mediante fusión de lecho de polvo por láser, mientras que las mediciones de permeabilidad magnética detectaron daños por fatiga antes de la rotura. Estas observaciones muestran que la matriz y sus defectos dependen tanto de la vía de procesamiento como del grado nominal. El recocido de solubilización y el temple establecen la martensita inicial; el envejecimiento determina qué proporción del potencial de precipitación de la aleación se convierte en resistencia útil.
Envejecimiento, precipitación y ordenamiento de corto alcance
El acero maraging adquiere su resistencia característica mediante dos acontecimientos metalúrgicos diferentes. El tratamiento de solubilización y el temple crean una matriz martensítica de hierro-níquel y bajo contenido de carbono; el envejecimiento posterior permite que los elementos de aleación se difundan y formen precipitados intermetálicos ordenados. El primer paso es un endurecimiento por transformación, aunque la martensita resultante es relativamente blanda porque contiene muy poco carbono. El segundo paso es un endurecimiento por precipitación, que aumenta la resistencia al obstaculizar el movimiento de las dislocaciones mediante una densa población de partículas a escala nanométrica.
Esta distinción diferencia al acero maraging de los aceros convencionales al carbono o aleados, templados y revenidos. En un acero rico en carbono, la martensita sobresaturada es dura porque el carbono produce una red tetragonal centrada en el cuerpo sometida a deformación. En el acero maraging, el contenido de carbono se mantiene deliberadamente muy bajo, por lo que la matriz templada suele ser una martensita de listones, cúbica centrada en el cuerpo o tetragonal centrada en el cuerpo, con una dureza intrínseca moderada. Su resistencia posterior procede principalmente de las reacciones intermetálicas del níquel, molibdeno, titanio, aluminio y elementos relacionados durante el envejecimiento.
El régimen de envejecimiento de aproximadamente 480 °C
ASM International describe los aceros maraging como aceros con muy bajo contenido de carbono y alto contenido de níquel, con adiciones como cobalto y molibdeno, endurecidos mediante precipitación intermetálica a aproximadamente 480 °C. Esa temperatura es un punto de referencia útil, no una prescripción universal. La temperatura real de envejecimiento y el tiempo de mantenimiento dependen del grado, la forma del producto, el tratamiento de solubilizado previo, el tamaño de la sección, el control del horno y el equilibrio requerido entre resistencia, tenacidad, ductilidad y estabilidad dimensional.
La secuencia convencional suele describirse como recocido de solubilizado, formación de martensita, envejecimiento, precipitación y ordenamiento de corto alcance. El recocido de solubilizado incorpora los principales elementos de aleación a una solución sólida austenítica suficientemente homogénea. El temple posterior suprime la transformación por difusión y produce martensita de listones. Debido al bajo contenido de carbono, esta martensita es relativamente blanda y normalmente presenta una distorsión limitada durante el temple en comparación con los aceros martensíticos de alto contenido de carbono. Durante el tratamiento térmico posterior, la difusión adquiere la velocidad suficiente para que los átomos de soluto se agrupen, se ordenen localmente y se desarrollen como precipitados de endurecimiento.
El régimen aproximado de 480 °C representa un compromiso. A temperaturas inferiores, la difusión es más lenta y las reacciones deseadas pueden requerir tiempos más prolongados. A temperaturas superiores, la precipitación puede avanzar rápidamente, pero las partículas pueden engrosarse, pueden formarse fases competidoras y el sobreenvejecimiento puede reducir la resistencia que se opone a las dislocaciones. Además, una temperatura nominal del horno no describe por sí sola la historia térmica de una gran pieza forjada o de una barra gruesa: el centro puede alcanzar la temperatura objetivo más tarde que la superficie, y el enfriamiento desde el tratamiento de solubilizado puede producir estructuras martensíticas diferentes a lo largo de la sección.
Por esa razón, un ciclo de envejecimiento publicado no debe transferirse entre grados sin comprobar la especificación pertinente. SAE AMS6515, por ejemplo, identifica un acero fundido mediante doble fusión al vacío, recocido, con la designación 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, y contempla barras, piezas forjadas, tubos y anillos. Su composición química no es intercambiable con la de todos los aceros comercializados bajo una designación 18Ni ni con la de los grados sin cobalto. La revisión de materiales de NASA de 2018 identifica el 18Ni(250) como aproximadamente 250 ksi, es decir, unos 1724 MPa, pero esa designación describe una clase de resistencia y una familia composicional, no un único resultado de tratamiento térmico aplicable a todos los productos.
El tiempo a la temperatura debe ser suficiente para que la reacción de precipitación prevista alcance el grado requerido. Un mantenimiento breve puede dejar la matriz subenvejecida, con una población insuficiente o demasiado pequeña de partículas eficaces. Un mantenimiento más prolongado puede aumentar inicialmente la resistencia y después reducirla a medida que las partículas crecen o pierden coherencia. El tamaño de la sección añade otra variable, ya que el retraso térmico, los gradientes de temperatura y la composición local pueden producir respuestas de envejecimiento diferentes entre la superficie y el centro. La deformación en frío previa, la austenita retenida, la porosidad y la segregación también pueden modificar el número y la ubicación de los sitios de nucleación.
Precipitados intermetálicos y reforzamiento de la matriz
El Informe interno 8582 de NIST describe la ruta convencional en términos directos: el solubilizado y el temple producen primero una martensita relativamente blanda, seguidos de un tratamiento térmico de precipitación que genera precipitados finos y una elevada resistencia, ductilidad y tenacidad. Los precipitados no son simplemente «partículas duras» añadidas a un acero blando. Su tamaño, separación, estructura cristalina, composición, coherencia y distribución determinan la eficacia con la que obstaculizan la deformación plástica.
Una matriz recién envejecida contiene regiones ricas en soluto y precipitados muy finos. Cuando la red cristalina del precipitado mantiene una relación con la martensita circundante, se desarrollan deformaciones de coherencia en la interfaz. Esas deformaciones crean una barrera adicional al movimiento de las dislocaciones. Las dislocaciones pueden atravesar partículas coherentes muy pequeñas, dependiendo de su resistencia y estructura, o arquearse entre las partículas cuando los precipitados se vuelven menos coherentes y están más separados. La resistencia máxima se alcanza cuando el efecto combinado de obstaculización es elevado, normalmente mientras las partículas siguen siendo finas y están muy próximas entre sí.
El níquel proporciona la matriz martensítica y participa en varias reacciones de precipitación, mientras que el molibdeno y el titanio son adiciones de endurecimiento especialmente importantes en muchos grados comerciales. El cobalto afecta a la matriz y a la solubilidad o el comportamiento de precipitación de otros elementos, lo que ayuda a los grados convencionales con cobalto a alcanzar una elevada resistencia después del envejecimiento. El aluminio puede contribuir a la formación de fases ordenadas y al control de la precipitación. La secuencia exacta y el conjunto de fases varían según la composición química; sería engañoso nombrar un compuesto como si gobernara todos los grados.
Los límites elásticos comerciales de los aceros de envejecimiento se registran en un intervalo de 1030 a 2420 MPa. Strong evidence
Las resistencias comerciales al límite elástico comunicadas por ASM International en 2018 oscilan entre 1030 y 2420 MPa. Este intervalo refleja más que el contenido nominal de níquel. La composición del grado, la práctica de fusión, el contenido de inclusiones, el tratamiento de solubilizado, la condición de envejecimiento, la dirección de ensayo y el tamaño del producto contribuyen al resultado. Un resultado de 2420 MPa no puede considerarse la respuesta característica de todos los aceros maraging, del mismo modo que una condición de menor resistencia puede reflejar una retención deliberada de tenacidad o maquinabilidad, y no un tratamiento fallido.
La diferencia respecto de la martensita rica en carbono sigue siendo importante en esta etapa. La martensita rica en carbono obtiene gran parte de su dureza de una alta densidad de defectos de red y del campo de deformación generado por el carbono atrapado. En cambio, la resistencia del acero maraging envejecido está gobernada por la precipitación intermetálica en una matriz de listones con bajo contenido de carbono. Esto proporciona al material una secuencia de procesamiento útil: a menudo, el mecanizado puede realizarse después del tratamiento de solubilizado y antes del endurecimiento final por envejecimiento, cuando la pieza es mucho más blanda y menos propensa a la distorsión que después del tratamiento completo de precipitación.
Los aceros sin cobalto muestran por qué la composición debe considerarse directamente. M789 es un acero maraging sin cobalto, por lo que su respuesta a la precipitación no puede inferirse a partir de la de un grado 18Ni con cobalto simplemente porque ambos se denominen aceros maraging. La Nota técnica 2352 de NIST evalúa el recocido de solubilizado, el recocido intercrítico y los tratamientos de envejecimiento para M789 sin cobalto fabricado mediante fusión de lecho de polvo por láser. La necesidad de comparar varias rutas térmicas indica que su estructura en estado de fabricación y su comportamiento de precipitación requieren su propia ventana de proceso.
Ordenamiento de corto alcance, sobreenvejecimiento y compromisos entre propiedades
El ordenamiento de corto alcance describe la disposición química local anterior, simultánea o intermedia a la formación de precipitados identificables. Los átomos de soluto no se distribuyen aleatoriamente una vez que comienza la difusión. Los átomos vecinos de níquel, molibdeno, titanio, aluminio y otros elementos pueden desarrollar asociaciones locales preferentes, produciendo regiones ordenadas que modifican la resistencia de la matriz al movimiento de las dislocaciones. En la secuencia de ASM, el envejecimiento va seguido de la precipitación y del ordenamiento de corto alcance como partes relacionadas de la respuesta de endurecimiento, aunque las reacciones se solapan y no ocurren como etapas perfectamente separadas.
El ordenamiento y la agrupación iniciales pueden aumentar la resistencia antes de que aparezcan precipitados grandes y bien definidos. Con el envejecimiento continuado, estas regiones se desarrollan hasta formar partículas intermetálicas más diferenciadas. La matriz alcanza entonces una condición de envejecimiento máximo cuando el tamaño y la separación de las partículas proporcionan una barrera intensa al deslizamiento. Una exposición posterior provoca sobreenvejecimiento: los precipitados se engrosan, disminuye su densidad numérica, las interfaces se vuelven menos eficaces o las fases de equilibrio sustituyen a una población metastable más fina. La resistencia y la dureza disminuyen, mientras que la ductilidad puede aumentar. La tenacidad no mejora automáticamente, porque las partículas gruesas, la austenita revertida, la segregación o los defectos pueden introducir nuevas vías de iniciación de grietas.
La temperatura acelera tanto la precipitación beneficiosa como el engrosamiento perjudicial. Por tanto, una desviación accidental por encima de la temperatura de envejecimiento especificada puede reducir la resistencia aunque el tiempo total a la temperatura parezca breve. Por el contrario, puede seleccionarse una condición subenvejecida cuando se requiere un nivel de resistencia inferior, una mayor capacidad de conformado o un equilibrio diferente de tenacidad. La propiedad pertinente no es únicamente la dureza. El límite elástico, la resistencia última a la tracción, el alargamiento, la tenacidad a la fractura, la resistencia a la fatiga y el cambio dimensional pueden responder de manera diferente al mismo tratamiento térmico.
La fabricación aditiva añade un problema independiente de proceso y estructura. La fusión de lecho de polvo por láser produce gradientes térmicos pronunciados, recalentamiento repetido, segregación celular, tensiones residuales y efectos relacionados con la dirección de fabricación antes de que comience cualquier tratamiento convencional de solubilizado o envejecimiento. El estudio de NIST de 2024 sobre monitorización de la fatiga observó variaciones, relacionadas con la dirección de fabricación, en la dureza y la rigidez de probetas de acero maraging fabricadas mediante fusión de lecho de polvo por láser. El mismo trabajo informó de que las mediciones de permeabilidad magnética podían detectar daño por fatiga antes de la rotura, lo que demuestra que la respuesta magnética evolutiva de la estructura martensítica y endurecida por precipitación puede contener información que un ensayo de tracción final no puede proporcionar.
Por lo tanto, el envejecimiento a aproximadamente 480 °C es un régimen metalúrgico, no un número mágico. La estructura final depende de qué material se introdujo en el horno, de la rapidez con la que se calentó y enfrió, de la uniformidad con la que la sección alcanzó la temperatura y de la población de precipitados que exige la especificación. El acero maraging es resistente porque a una matriz martensítica deliberadamente baja en carbono se le proporciona un historial controlado de difusión y ordenamiento, no porque el temple por sí solo produzca una martensita excepcionalmente dura.
Resistencia, ductilidad, tenacidad y comportamiento ante la rotura
El intervalo comercial de límite elástico
El acero maraging suele describirse por su elevado límite elástico, pero este valor es el resultado de una composición y un historial térmico determinados, no una propiedad fija de todo acero que lleve la denominación maraging. ASM International informó de límites elásticos comerciales de entre 1030 y 2420 MPa en su tratamiento de los aceros maraging en el ASM Handbook de 2018. Este intervalo abarca calidades, condiciones de envejecimiento, formas de producto y requisitos de inspección sustancialmente diferentes. Debe interpretarse como una descripción de la capacidad comercial, no como una garantía para una barra, chapa, pieza forjada, alambre o componente fabricado aditivamente no especificado.[2] NIST Internal Report 8582. National Institute of Standards and Technology. NIST Internal Report, 2025. NIST Internal Report 8582
La secuencia definitoria comienza con el endurecimiento por transformación. La austenita se somete a un recocido de solubilización y después se enfría, de modo que la aleación de hierro y níquel se transforma en una martensita de bajo contenido de carbono en forma de listones. A diferencia de la martensita con alto contenido de carbono presente en muchos aceros templados y revenidos, esta matriz es relativamente blanda y tenaz inmediatamente después del temple. El Informe Interno 8582 del NIST, publicado en 2025, describe la solubilización y el temple como procesos que producen una martensita relativamente blanda, seguidos de un tratamiento térmico de precipitación que forma precipitados finos y aumenta la resistencia, al tiempo que conserva una ductilidad y una tenacidad útiles.
El segundo paso es el endurecimiento por precipitación. Durante el envejecimiento a aproximadamente 480 °C, los elementos de aleación forman fases intermetálicas y experimentan un ordenamiento de corto alcance. Los precipitados obstaculizan el movimiento de las dislocaciones; por tanto, la matriz resiste el flujo plástico a tensiones muy superiores a las de la condición templada. La resistencia procede principalmente de esta respuesta controlada a la precipitación, y no del endurecimiento de la martensita por el carbono. El sobreenvejecimiento engrosa o modifica la población de precipitados y puede reducir el límite elástico, mientras que un tratamiento de envejecimiento incompleto deja sin aprovechar parte de la respuesta de endurecimiento disponible.
Las designaciones de las calidades proporcionan una advertencia necesaria contra la consideración de este intervalo como intercambiable. La descripción general de materiales de la NASA de 2018 identifica el 18Ni(250) como aproximadamente 250 ksi, es decir, unos 1725 MPa, mientras que la especificación SAE AMS6515 abarca un acero específico, fundido en doble vacío y recocido, que contiene 18,5Ni-12,0Co-4,9Mo-1,40Ti-0,10Al. Esta composición no constituye una receta genérica para todas las calidades 18Ni. El cobalto y el molibdeno contribuyen al sistema de precipitación; el titanio y el aluminio afectan a la formación de precipitados, y el níquel controla la transformación martensítica y la condición de la matriz. Un límite elástico declarado solo tiene significado cuando se acompaña de la calidad, la forma del producto, la orientación de ensayo, el tratamiento de solubilización y envejecimiento, y la especificación aplicable.
Las calidades convencionales con cobalto y las calidades sin cobalto tampoco pueden recibir las mismas propiedades esperadas basándose únicamente en su denominación. La M789 sin cobalto, por ejemplo, presenta un diseño de aleación y una respuesta a la precipitación diferentes de los de las conocidas calidades 18Ni con cobalto. La Nota Técnica 2352 del NIST, publicada en 2025, evalúa el recocido de solubilización, el recocido intercrítico y el envejecimiento de la M789 fabricada mediante fusión por lecho de polvo láser. Estos tratamientos son variables específicas del proceso, no denominaciones intercambiables para un único tratamiento térmico universal. El límite elástico, el alargamiento, la dureza y la tenacidad resultantes deben establecerse para la calidad y la ruta de fabricación indicadas.
Por qué la resistencia no es la única variable de diseño
El límite elástico indica cuándo comienza una deformación plástica considerable en un ensayo de tracción. No indica cómo se comportará un componente después de alcanzar el límite elástico, con qué rapidez crecerá una grieta ni cuánta energía absorberá el material antes de la rotura. Un diseño que seleccione únicamente el límite elástico más alto declarado puede sacrificar el alargamiento, la resistencia a la fractura, la vida a fatiga, la estabilidad dimensional o la tolerancia a los defectos de fabricación.
La población de precipitados controla este equilibrio. Las partículas intermetálicas muy finas y estrechamente espaciadas proporcionan una fuerte resistencia al movimiento de las dislocaciones, pero una precipitación excesiva puede reducir la capacidad de redistribución plástica alrededor de una entalla. La matriz también es importante. La morfología de listones, la austenita revertida, la densidad de dislocaciones, el estado de los límites de grano y la segregación afectan a la forma en que la deformación se distribuye por el material. Una condición de envejecimiento con una resistencia ligeramente inferior puede proporcionar un mayor alargamiento o una mayor resistencia al crecimiento de grietas que la condición de máximo envejecimiento, especialmente cuando el componente contiene orificios, roscas, radios pequeños, transiciones soldadas o marcas de mecanizado.
La ductilidad no es sinónimo de tenacidad. El alargamiento en tracción mide la deformación total acumulada en una probeta lisa, mientras que la tenacidad describe la resistencia al inicio y a la propagación de grietas bajo un estado de carga determinado. Un material puede mostrar un alargamiento respetable y, aun así, perder resistencia a la fractura en una sección gruesa, a baja temperatura o bajo una restricción de deformación en deformación plana. La energía de impacto Charpy, la tenacidad a la fractura, el desplazamiento de apertura en la punta de la grieta y los datos de crecimiento de grietas por fatiga responden a preguntas diferentes. Ninguno debe inferirse únicamente a partir del límite elástico.
La tensión residual añade otra variable. El tratamiento de solubilización, el temple, el enderezado, el mecanizado, la soldadura y el envejecimiento pueden dejar tensiones de tracción o de compresión que alteren el inicio local de la plasticidad y la fuerza impulsora de la grieta. Un acero maraging de alta resistencia puede tolerar una tensión aplicada nominal en un cálculo sencillo de tracción, mientras que una tensión residual de tracción en una entalla eleva el factor de intensidad de tensiones efectivo. Los cambios dimensionales durante el envejecimiento también pueden ser importantes en piezas de precisión, incluso cuando el cambio de forma medio sea pequeño.
Variables que pueden controlar la falla
- Inclusiones Pueden iniciar grietas por fatiga o fracturas frágiles.
- Porosidad Reduce el área portante y puede actuar como sitio de iniciación de grietas.
- Tensión residual Puede aumentar la fuerza impulsora local de la grieta en entalladuras o defectos.
- Textura y dirección Pueden producir propiedades diferentes en las direcciones longitudinal, transversal o de construcción.
- Entorno El hidrógeno, la humedad, los cloruros y la tensión de tracción sostenida pueden afectar el riesgo de agrietamiento.
Los defectos son igualmente importantes. Las inclusiones no metálicas, las películas de óxido, los poros, las zonas de falta de fusión, las costuras y las partículas gruesas pueden iniciar grietas por fatiga o fracturas frágiles. La población de defectos relevante depende de la práctica de fusión, la limpieza, la reducción durante la forja, la dirección de laminación, el tratamiento térmico, el mecanizado y la inspección. Por tanto, la designación de AMS6515 como material fundido en doble vacío tiene importancia metalúrgica: identifica una ruta de producción y una composición especificadas, no simplemente una clase nominal de resistencia.
La dirección de ensayo debe interpretarse junto con el resultado. Los productos laminados y forjados pueden ser anisotrópicos porque las inclusiones, la segregación, el flujo de grano y el procesado previo se distribuyen direccionalmente. Las propiedades de tracción medidas longitudinalmente no establecen automáticamente las propiedades transversales, la ductilidad en la dirección transversal corta ni la tenacidad a la fractura a través del espesor. Los requisitos de propiedades mecánicas deben interpretarse junto con la especificación del material y la condición de tratamiento térmico aplicables, incluida la orientación de la probeta y la forma del producto. «Envejecido» es insuficiente si no se conocen la temperatura y el tiempo de envejecimiento, el tratamiento de solubilización previo, el procedimiento de enfriamiento y los procesos permitidos.
Fractura, tenacidad y consideraciones ambientales
Los aceros maraging suelen combinar una elevada resistencia con una ductilidad útil porque su matriz martensítica de bajo contenido de carbono evita la intensa fragilidad relacionada con el carbono característica de algunos aceros templados de alta resistencia. Esta ventaja tiene límites. El envejecimiento máximo eleva la tensión necesaria para el flujo plástico, y una resistencia elevada aumenta la energía elástica disponible para impulsar una grieta. Por tanto, las entallas, las inclusiones, las ranuras pronunciadas de mecanizado y las tensiones residuales locales pueden convertirse en lugares decisivos de rotura.
La fatiga requiere un tratamiento separado. La carga cíclica puede iniciar una grieta en una imperfección superficial o en un defecto interno mucho antes de que el componente alcance su límite elástico a tracción. Una vez iniciada, su propagación depende de la relación de tensiones, la frecuencia, el entorno, la microestructura y la dirección con respecto al material procesado. La fabricación aditiva añade defectos de falta de fusión, poros de efecto llave, partículas parcialmente fundidas, superficies rugosas y variaciones en el historial térmico. Estas características pueden dominar el comportamiento a fatiga incluso cuando las probetas de tracción cumplen una resistencia especificada.[3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. National Institute of Standards and Technology. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel
El estudio del NIST de 2024, In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, informó de variaciones, según la dirección de fabricación, en la dureza y la rigidez de probetas fabricadas mediante fusión por lecho de polvo láser. El mismo trabajo determinó que las mediciones de permeabilidad magnética podían detectar daños por fatiga antes de la rotura. Este resultado es significativo porque los aceros maraging son ferromagnéticos en condiciones de procesado útiles, y los cambios en la respuesta magnética pueden reflejar una evolución del daño microestructural o del estado tensional. Esto no elimina la necesidad de realizar ensayos convencionales de fatiga y fractura; demuestra que la orientación del proceso y el método de monitorización pueden revelar precursores de fallo ocultos por un único valor de tracción.
El entorno también puede modificar el comportamiento ante la rotura. Los aceros de alta resistencia pueden ser susceptibles al agrietamiento asistido por hidrógeno cuando este penetra durante el decapado, la electrodeposición, la corrosión, la soldadura o la exposición en servicio. La humedad, los entornos que contienen cloruros, la protección catódica y las tensiones de tracción sostenidas pueden aumentar la preocupación por la corrosión bajo tensión o el agrietamiento retardado, dependiendo de la calidad y la condición. Por tanto, los tratamientos superficiales y los procedimientos de limpieza deben evaluarse junto con el nivel de resistencia especificado y el entorno de servicio, en lugar de seleccionarse de forma independiente.
Un diseño sólido especifica el estado completo del material: designación de la calidad, composición química, ruta de fusión, forma del producto, orientación, tratamiento de solubilización, condición de envejecimiento, propiedades mínimas de tracción y de límite elástico, alargamiento, dureza, requisitos de tenacidad o fatiga y límites de inspección. La distinción central sigue siendo decisiva: la transformación produce la matriz martensítica de bajo contenido de carbono; el envejecimiento produce los precipitados intermetálicos que proporcionan la mayor parte de la elevada resistencia. El comportamiento ante la rotura refleja ambas etapas, además de los defectos, la tensión residual, la dirección y el entorno. No existe una única «propiedad del acero maraging» desvinculada de ese historial.
AMS6515 como estudio de caso de una especificación
SAE AMS6515 demuestra por qué un acero maraging no puede identificarse adecuadamente mediante un número de resistencia o únicamente por una familia nominal de aleaciones. Su designación es:
Steel, Maraging, Bars, Forgings, Tubing, Rings, 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, Double Vacuum Melted, Annealed.
Esta redacción identifica en una sola línea la composición química, la ruta de fusión, la condición de suministro y varias formas de producto permitidas. El grado no es simplemente «acero maraging 18Ni», ni es intercambiable con todas las aleaciones comercializadas bajo una denominación 18Ni, 250 ksi o maraging. SAE AMS6515 define un material controlado y una ruta de fabricación cuyas propiedades dependen de lo que sucede antes, durante y después de conformar el acero.

La designación química exacta de AMS6515
La designación química es 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. Estas cifras describen las principales adiciones de elementos de aleación del grado AMS6515: aproximadamente 18,5 % de níquel, 12,0 % de cobalto, 4,9 % de molibdeno, 1,40 % de titanio y 0,10 % de aluminio, con hierro como elemento restante y con la especificación controlando el carbono, el manganeso, el silicio, el azufre, el fósforo y otros límites.
La matriz de bajo contenido de carbono es fundamental para la metalurgia. Los aceros templables convencionales obtienen gran parte de su resistencia en estado templado del carbono atrapado en la martensita. AMS6515 sigue una ruta diferente. Después del tratamiento de solubilización y del enfriamiento, su matriz de hierro-níquel forma martensita de bajo carbono en listones, relativamente blanda y tenaz. El tratamiento de envejecimiento posterior proporciona el aumento principal de resistencia mediante la precipitación de fases intermetálicas finas y el ordenamiento de corto alcance asociado.
La entrada Maraging Steels de ASM International, publicada en 2018, describe esta clase como aceros con muy bajo contenido de carbono y alto contenido de níquel, que contienen cobalto y molibdeno, con precipitación intermetálica aproximadamente a 480 °C. Los límites elásticos de los aceros maraging comerciales abarcan aproximadamente de 1030 a 2420 MPa, un intervalo amplio que refleja la composición del grado y el tratamiento térmico, y no una única propiedad universal. La descripción de materiales de NASA de 2018 identifica 18Ni(250) como aproximadamente 250 ksi, o alrededor de 1724 MPa, pero esa designación es una abreviatura de una clase de resistencia, no un sustituto de la especificación completa del producto AMS.
El níquel estabiliza la estructura austenítica de bajo carbono durante el procesamiento y favorece la formación de martensita durante el enfriamiento. El cobalto y el molibdeno participan en el sistema de endurecimiento por precipitación; el titanio y el aluminio también influyen en la población de precipitados y en la respuesta al envejecimiento. El equilibrio exacto es importante. Una aleación con cobalto especificada por AMS6515 no debe considerarse químicamente equivalente a un grado sin cobalto como M789, aunque ambas se denominen aceros maraging y puedan alcanzar niveles de resistencia similares después de un procesamiento adecuado.
Esta distinción separa el endurecimiento por transformación del endurecimiento por precipitación. El temple produce la matriz martensítica; el envejecimiento produce la condición de alta resistencia. El Informe Interno 8582 de NIST, publicado en 2025, describe la secuencia convencional como una solubilización y un temple para formar martensita relativamente blanda, seguidos de un tratamiento térmico de precipitación que produce precipitados finos y una elevada resistencia, ductilidad y tenacidad. Por tanto, la matriz no es una condición inicial incidental. Su contenido de carbono, morfología, estructura de dislocaciones e historial térmico determinan cómo se desarrolla posteriormente la reacción de precipitación.
Fusión al doble vacío y condición recocida
«Doble fusión al vacío» es un requisito de fabricación, no una etiqueta de calidad meramente decorativa. En el caso de los aceros especiales, esta expresión suele designar una colada realizada mediante fusión por inducción al vacío, seguida de una refusión por arco al vacío. Esta ruta reduce los gases y las inclusiones no deseadas, mejora la homogeneidad química y proporciona al fabricante un control más estricto sobre un acero destinado a productos exigentes, como piezas forjadas, anillos, tubos y barras. El texto aplicable de AMS rige la práctica de fusión aceptada; lo importante es que AMS6515 identifica dicha ruta como parte de la especificación del material.
La fusión al vacío no crea por sí sola el comportamiento maraging. Prepara un material de partida controlado. La respuesta al endurecimiento sigue dependiendo del tratamiento de solubilización, el enfriamiento y el envejecimiento. Una colada con la composición nominal correcta, pero con una segregación, un contenido de inclusiones o un historial térmico diferentes, puede presentar un comportamiento distinto en cuanto a fatiga, fractura, estabilidad dimensional o mecanizado.
La segunda condición de la designación es recocido. AMS6515 se suministra en condición recocida y no como un producto completamente envejecido de resistencia máxima. Esta condición deja el material relativamente blando en comparación con su estado final endurecido por precipitación, lo que permite mecanizarlo y conformarlo antes de que el componente reciba los tratamientos de solubilización y envejecimiento especificados. La palabra también limita lo que el comprador puede inferir de un valor de tracción: una barra recocida no representa automáticamente las propiedades de una pieza acabada y envejecida.
La secuencia metalúrgica habitual puede expresarse claramente:
1. el recocido de solubilización disuelve los elementos de aleación relevantes y establece una estructura austenítica adecuada; 2. el enfriamiento produce martensita de bajo carbono en listones; 3. el envejecimiento cerca de la temperatura apropiada provoca precipitación intermetálica y ordenamiento; 4. la distribución de precipitados eleva la resistencia, conservando al mismo tiempo más ductilidad y tenacidad de las que podría ofrecer un acero martensítico de carbono de resistencia comparable.
Una especificación debe controlar más que la temperatura final de envejecimiento. La velocidad de calentamiento, el tiempo de permanencia, el tamaño de la sección, las condiciones de temple, la deformación previa y el recalentamiento durante la fabricación pueden alterar la respuesta. Por eso, una designación AMS es más informativa que la expresión «acero maraging de 250 ksi».
Formas de producto contempladas y lenguaje de la especificación
SAE AMS6515 contempla barras, piezas forjadas, tubos mecánicos, anillos soldados por presión y material de partida para forja, sujetos a las dimensiones, condiciones de procesamiento y requisitos establecidos en el documento. La forma del producto es importante porque una barra, una pieza de geometría forjada, un tubo y un anillo soldado no experimentan gradientes térmicos, historiales de deformación ni patrones de flujo de grano idénticos.
La referencia a tubos mecánicos distingue el material de las categorías de tubos definidas únicamente por requisitos de servicio a presión o de corrosión general. Los tubos mecánicos se evalúan como productos estructurales manufacturados, con dimensiones, condición y requisitos mecánicos vinculados a la ruta de fabricación prevista. Los anillos soldados por presión añaden otra variable de proceso: el anillo se fabrica uniendo material calentado bajo presión, por lo que la zona de soldadura y el tratamiento térmico posterior deben incluirse en la aceptación y el control de propiedades. El material de partida para forja puede suministrarse para una operación de forja posterior, lo que significa que su condición está controlada aunque la geometría final del componente aún no exista.
El lenguaje de la especificación también separa lo que es obligatorio de lo que es meramente habitual. Los límites químicos definen la colada. Los requisitos de fusión definen cómo se produce esa colada. La condición recocida define el estado de suministro. Las cláusulas relativas a la forma del producto definen qué formas y rutas de fabricación quedan comprendidas en el documento. A continuación, las disposiciones de ensayo y aceptación establecen cómo se demuestra la conformidad, incluidos el análisis químico, los ensayos mecánicos, la inspección, las dimensiones y, cuando corresponda, la corrección o el rechazo del material no conforme.
Esto es aún más importante cuando cambia la ruta de producción. La Nota Técnica 2352 de NIST, publicada en 2025, evalúa la solubilización, el recocido intercrítico y el envejecimiento en M789 sin cobalto fabricado mediante fusión por lecho de polvo láser. Ese trabajo se refiere a una aleación y un proceso de solidificación diferentes; sus resultados de tratamiento térmico no pueden transferirse sin más a AMS6515. Del mismo modo, el estudio de NIST de 2024 sobre monitorización de la fatiga detectó variaciones, según la dirección de fabricación, en la dureza y la rigidez de probetas de acero maraging fabricadas mediante fusión por lecho de polvo láser, mientras que las mediciones de permeabilidad magnética detectaron daños por fatiga antes de la rotura. Por tanto, la fabricación aditiva crea un problema independiente de relación entre proceso y estructura, que incluye la geometría del baño de fusión, la textura, la porosidad, las tensiones residuales y el tratamiento térmico anisotrópico.
AMS6515 recoge una lección de ingeniería más antigua, pero todavía esencial: la composición, la fusión, la condición, la forma, los ensayos y la aceptación constituyen una identidad material conectada. El nombre de la aleación solo cuenta una parte de la historia.
Procesamiento, fabricación y control dimensional
El acero maraging se procesa a través de dos estados de propiedades sustancialmente diferentes. El recocido de solubilización y el enfriamiento producen una matriz de martensita en listones de hierro-níquel con bajo contenido de carbono, relativamente blanda en comparación con el estado envejecido; un tratamiento posterior cercano a 480 °C precipita compuestos intermetálicos de refuerzo. Esta distinción es importante en el taller. Por lo general, el material se conforma y se mecaniza intensivamente antes del envejecimiento; después se realiza el envejecimiento final y la inspección, una vez que su resistencia, dureza y respuesta dimensional han alcanzado la condición especificada.
Esto no es un endurecimiento por transformación en el sentido utilizado para los aceros de herramientas al carbono. El contenido de carbono es deliberadamente muy bajo, por lo que el enfriamiento no crea una martensita dura y sobresaturada de carbono. El níquel favorece la formación de martensita, mientras que el cobalto, el molibdeno, el titanio, el aluminio y otras adiciones relacionadas favorecen la precipitación y el ordenamiento de corto alcance durante el envejecimiento. El Informe Interno 8582 de NIST (2025) describe la secuencia como una solubilización y un temple para formar martensita relativamente blanda, seguidos de un tratamiento térmico de precipitación que produce precipitados finos y una elevada resistencia, ductilidad y tenacidad. ASM International informa de límites elásticos comerciales de 1030 a 2420 MPa, pero ese intervalo abarca diferentes composiciones, formas de producto y tratamientos térmicos; no debe aplicarse a un “acero maraging” no especificado.
Mecanizado antes y después del envejecimiento
El mecanizado de desbaste normalmente se realiza en la condición recocida o tratada por solubilización. En ese estado, la matriz presenta una dureza y una resistencia al corte mucho menores que las del acero envejecido, lo que permite retirar mayores cantidades de material con menores cargas sobre la herramienta y un desgaste abrasivo reducido. No obstante, la pieza debe apoyarse cuidadosamente: las paredes delgadas, los cortes interrumpidos y las secciones largas y esbeltas pueden desplazarse al liberarse las tensiones residuales. Cuando la retirada de material está desequilibrada, puede ser necesario un tratamiento de alivio de tensiones o una operación intermedia controlada.
| Etapa de fabricación | Objetivo habitual | Principal preocupación de control |
|---|---|---|
| Estado recocido o tratado por solubilización | Mecanizado en bruto y conformado | Liberación de tensiones residuales y soporte de secciones delgadas |
| Estabilización o tratamiento intermedio | Reducir el movimiento antes de las operaciones finales | Exposición térmica específica del grado |
| Envejecimiento | Desarrollar la precipitación de compuestos intermetálicos y la resistencia final | Envejecimiento insuficiente, sobreenvejecimiento y uniformidad de la temperatura |
| Mecanizado de acabado o rectificado | Cumplir las dimensiones finales y el estado superficial | Fuerzas de corte, quemado por rectificado y tensión de tracción superficial |
| Inspección final | Verificar las dimensiones y las propiedades | Ubicación, orientación y condición correctas de la probeta |
Por tanto, la secuencia práctica suele consistir en mecanizar en desbaste, estabilizar o tratar térmicamente según lo especificado, envejecer y, posteriormente, mecanizar en acabado o rectificar. Es importante prever material adicional para las operaciones finales, ya que el envejecimiento puede producir cambios dimensionales pequeños pero significativos, especialmente en piezas de precisión, ejes largos, anillos delgados y componentes con espesores de sección desiguales. La magnitud depende del grado y del proceso, y no es una constante universal. El plano debe identificar la condición en la que se aplican las dimensiones, y el procedimiento de tratamiento térmico debe indicar si la inspección dimensional se realiza después del envejecimiento, de la estabilización o de ambos.
Es posible mecanizar el material envejecido, pero las condiciones de corte deben reflejar su mayor resistencia y dureza. La condición precipitada puede imponer fuerzas de corte más elevadas y un mayor riesgo de astillado del filo, generación de calor y formación de tensiones residuales de tracción en la superficie mecanizada. La selección de herramientas de carburo, cerámica u otros materiales, la aplicación del refrigerante, el control del avance y la estrategia para cortes interrumpidos deben incluirse en la cualificación del proceso, en lugar de copiarse de la condición recocida. Puede preferirse el rectificado para tolerancias estrechas, aunque el quemado por rectificado y las tensiones superficiales de tracción siguen siendo motivo de preocupación. Una matriz con bajo contenido de carbono no elimina la sensibilidad al tratamiento térmico.
La designación del grado debe acompañar al plan de mecanizado. Por ejemplo, SAE AMS6515 especifica un acero 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, fundido mediante doble fusión al vacío y suministrado en estado recocido, en las formas de producto identificadas por dicha especificación, incluidas barras, piezas forjadas, tubos y anillos. Esta composición química no es intercambiable con 18Ni(250), 18Ni(300), 18Ni(350) ni con un grado sin cobalto como M789. La vida útil de la herramienta, la dureza prevista después del envejecimiento, el ciclo de envejecimiento admisible y la corrección dimensional pueden ser diferentes.
Distorsión, tensiones residuales y efectos de la sección
El tratamiento de solubilización y el enfriamiento establecen la matriz martensítica, mientras que el envejecimiento modifica la matriz mediante la precipitación. Ambas etapas pueden afectar a las dimensiones, pero a través de mecanismos diferentes. El temple desde la temperatura de tratamiento de solubilización crea gradientes térmicos y tensiones residuales. Las secciones gruesas se enfrían más lentamente en el centro que en la superficie; por ello, las placas, las piezas forjadas, los anillos y los productos huecos experimentan historias de enfriamiento diferentes a través de la sección. Posteriormente, el envejecimiento modifica la resistencia y puede provocar movimientos adicionales a medida que avanza la precipitación y se relajan las tensiones previamente retenidas.
Por lo general, los aceros maraging presentan una menor distorsión durante el temple que los aceros con alto contenido de carbono, porque la transformación martensítica se produce con un cambio volumétrico comparativamente pequeño. Esta ventaja no significa que el temple sea dimensionalmente neutro. La contracción térmica, las diferencias de temperatura entre secciones, la restricción ejercida por los dispositivos de sujeción, el trabajo en frío previo y el material de mecanizado distribuido de forma desigual aún pueden doblar u ovalizar una pieza. Las piezas forjadas y los anillos grandes requieren especial atención a la carga del horno, el tiempo de transferencia, la agitación del temple y la orientación. Un ciclo nominalmente idéntico puede producir resultados diferentes en un tubo delgado y en una barra pesada.
Las tensiones residuales también afectan al mecanizado posterior. Retirar material de un lado de una placa tratada por solubilización puede liberar tensiones equilibradoras y modificar su planitud; mecanizar la misma placa después del envejecimiento puede conservar la forma original de manera más eficaz, pero exige cortar un material mucho más resistente. Ninguna de las dos opciones es automáticamente correcta. Una ruta cualificada puede incluir un desbaste con retirada equilibrada de material, un tratamiento de alivio de tensiones o un tratamiento térmico intermedio, un sem acabado, el envejecimiento y el rectificado final.
La uniformidad de la temperatura es fundamental para controlar la precipitación. ASM International identifica la precipitación intermetálica aproximadamente a 480 °C, pero el tiempo y el intervalo de temperatura especificados dependen del grado y del documento normativo aplicable. El indicador del horno por sí solo no demuestra que una sección pesada haya alcanzado la temperatura requerida. Los termopares de carga, los estudios calibrados del horno, las velocidades de calentamiento controladas y los tiempos de mantenimiento documentados ayudan a establecer que toda la pieza recibió el tratamiento previsto. El sobreenvejecimiento puede reducir la resistencia, mientras que el subenvejecimiento puede dejar la dureza y el límite elástico por debajo de la especificación. La descarburación superficial es menos relevante que en los aceros al carbono, pero la contaminación, la oxidación y la atmósfera del horno aún pueden afectar al estado superficial y a la inspección posterior.
La verificación debe relacionarse con la ubicación y la orientación dentro del producto. La dureza debe medirse en superficies o secciones definidas, y las probetas de tracción deben representar la dirección longitudinal, transversal o tangencial requerida. Una única superficie de fácil acceso no puede establecer la condición de un anillo o una pieza forjada grande. La inspección dimensional posterior al envejecimiento debe incluir la redondez, la rectitud, el espesor de pared y las relaciones entre referencias, no solo diámetros exteriores aislados.
Diferencias entre piezas forjadas, tubos, anillos y productos laminados
La geometría del producto modifica la historia térmica y mecánica previa al envejecimiento. Una barra tiene una sección relativamente sencilla, mientras que una pieza forjada puede contener cambios locales de espesor, dirección de flujo y orientación de las fibras. La deformación de forja puede refinar la estructura y cerrar discontinuidades internas, pero el tratamiento térmico final aún debe producir martensita y precipitación uniformes en toda la región de mayor espesor. Por tanto, la temperatura de forja, la reducción, el llenado de la matriz y el enfriamiento posterior a la forja forman parte de la condición del material, y no son meros detalles de conformación.
Los anillos introducen diferencias circunferenciales y radiales. Su espesor de pared, el historial de conformación por recalcado o laminación de anillos, el material adicional de mecanizado y la orientación durante el temple influyen en las tensiones residuales y las propiedades. El muestreo para tracción puede requerir probetas longitudinales o tangenciales, según la especificación y la aplicación. Un anillo que cumple los requisitos de dureza en su diámetro exterior puede requerir aun así comprobaciones independientes a través de la pared y alrededor de la circunferencia.
Los tubos combinan paredes delgadas con una elevada relación entre superficie y volumen. Pueden enfriarse rápidamente y desarrollar una diferencia de temperatura a través de la pared menor que la de una pieza forjada pesada; sin embargo, la ovalidad, la variación del espesor de pared, la rectitud y la distorsión durante la manipulación adquieren mayor importancia. Los mandriles, tapones, soportes y dispositivos de sujeción pueden restringir el movimiento durante el tratamiento térmico y crear tensiones locales. La especificación del producto controla si los tubos se suministran recocidos, tratados por solubilización, envejecidos o sujetos a requisitos adicionales de trabajo en frío.
Los datos de productos laminados no pueden transferirse automáticamente a material fabricado mediante adición. El M789 sin cobalto fabricado mediante fusión de lecho de polvo por láser contiene límites de baños fundidos, textura, porosidad y tensiones residuales dependientes del proceso, que están ausentes o distribuidos de manera diferente en el material convencional de barras y piezas forjadas. La Nota Técnica 2352 de NIST (2025) evalúa los tratamientos de recocido de solubilización, recocido intercrítico y envejecimiento para este material, mostrando por qué la ruta de tratamiento térmico debe cualificarse para el proceso de fabricación. El estudio de NIST de 2024 sobre monitorización de la fatiga también detectó variaciones de la dureza y la rigidez según la dirección de fabricación. Las mediciones de permeabilidad magnética detectaron daños por fatiga antes de la rotura, ofreciendo una señal para la monitorización del proceso y la inspección, pero no un sustituto de la cualificación mecánica. La geometría, la orientación de fabricación, la retirada de los soportes, el tratamiento térmico y la dirección de las probetas deben registrarse al establecer las propiedades de una pieza de acero maraging fabricada mediante impresión.
Aceros maraging sin cobalto y M789
Por qué se desarrollaron los grados sin cobalto
El acero maraging se define menos por un único valor de resistencia que por la secuencia que crea su microestructura. Primero, el acero se somete a un recocido de solubilización y se templa para formar martensita de listones de hierro-níquel con bajo contenido de carbono. Esta martensita es relativamente blanda porque no es la martensita sobresaturada de carbono que se encuentra en los aceros templados y revenidos convencionales. La resistencia se desarrolla posteriormente, durante el envejecimiento, cuando precipitan compuestos intermetálicos en la matriz martensítica.
Esta distinción separa el endurecimiento por transformación del endurecimiento por precipitación. El temple proporciona la matriz y su estructura de listones; el envejecimiento proporciona la mayor parte de la resistencia final. El Informe interno 8582 del NIST, publicado en 2025, describe la secuencia convencional como solubilización y temple para producir martensita relativamente blanda, seguidos de un tratamiento térmico de precipitación que forma precipitados finos y aumenta la resistencia, la ductilidad y la tenacidad. ASM International describe la precipitación a aproximadamente 480 °C, con límites elásticos de los aceros maraging comerciales comprendidos entre 1030 y 2420 MPa.
Los grados tradicionales obtienen parte de su respuesta a la precipitación del cobalto. El cobalto reduce la solubilidad del molibdeno en la matriz de hierro-níquel durante el tratamiento de solubilización, de modo que el envejecimiento puede producir una mayor población de partículas intermetálicas ricas en molibdeno que contribuyen al endurecimiento. También afecta la respuesta de transformación y revenido de la matriz. El resultado es una vía eficaz para alcanzar una alta resistencia, pero crea una dependencia de un elemento de aleación cuyo suministro, coste y concentración geopolítica han impulsado la búsqueda de alternativas.
Por tanto, el desarrollo de grados sin cobalto fue una respuesta de diseño de materiales, no un mero ejercicio de sustitución. Los investigadores buscaron composiciones capaces de producir una población de precipitados comparable sin depender del cobalto, conservando al mismo tiempo la estructura martensítica con bajo contenido de carbono que distingue a los aceros maraging. El planteamiento de investigación proporcionado identifica como objetivo de desarrollo una resistencia y una ductilidad comparables a las de 18Ni(250). Este objetivo es importante porque 18Ni(250) no es simplemente una composición nominal: la NASA lo identifica como un grado maraging con un nivel de resistencia de aproximadamente 250 ksi, es decir, cerca de 1724 MPa.
La designación de referencia también tiene un significado preciso en términos de aleación. SAE AMS6515 especifica un acero 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, fundido mediante doble fusión al vacío y recocido, en forma de barras, piezas forjadas, tubos y anillos. Esta composición ilustra el enfoque convencional con contenido de cobalto: el níquel estabiliza la matriz martensítica con bajo contenido de carbono; el cobalto y el molibdeno favorecen el endurecimiento por precipitación; y el titanio y el aluminio participan en la formación de fases que contribuyen al endurecimiento. Un grado sin cobalto no puede evaluarse eliminando el 12,0 % de cobalto de esta fórmula y dejando todas las demás variables sin cambios.
Comparación de las estrategias de endurecimiento con cobalto y sin cobalto
| Característica | Grados que contienen cobalto | Grados sin cobalto, como M789 |
|---|---|---|
| Matriz | Martensita en listones de hierro–níquel con bajo contenido de carbono | Martensita en listones de hierro–níquel con bajo contenido de carbono |
| Vía de endurecimiento | Precipitación de compuestos intermetálicos y ordenamiento | Precipitación de compuestos intermetálicos y ordenamiento |
| Cobalto | Presente en muchos grados convencionales | Omitido intencionalmente |
| Respuesta al tratamiento térmico | Controlada por el grado y el programa especificados | Requiere una ventana de proceso específica del grado |
| Sensibilidad a la ruta de fabricación | Depende del historial del producto trabajado u otro tipo de producto | Especialmente significativa en material fabricado aditivamente |
Los aceros maraging con cobalto y sin cobalto comparten la misma arquitectura general, pero no alcanzan la resistencia mediante una química de precipitación idéntica. En ambas familias, el bajo contenido de carbono limita la formación de carburos y permite la formación, después del temple, de una matriz de martensita de listones tenaz y relativamente dúctil. El envejecimiento produce posteriormente precipitados intermetálicos de escala nanométrica y también puede implicar ordenamiento de corto alcance. La descripción del tratamiento térmico de ASM sigue esta secuencia: recocido de solubilización, formación de martensita, envejecimiento, precipitación y ordenamiento de corto alcance.
La diferencia reside en cómo la aleación equilibra el contenido de solutos, la estabilidad de la matriz y la formación de precipitados. Los grados convencionales con cobalto utilizan este elemento para hacer más eficaz la precipitación del molibdeno durante el envejecimiento. Los grados sin cobalto deben compensarlo mediante otros cambios: niveles modificados de níquel, molibdeno, titanio, aluminio, cromo u otros solutos; reacciones diferentes de formación de precipitados; y tratamientos de solubilización y envejecimiento seleccionados cuidadosamente. El mecanismo preciso depende del grado. «Acero maraging sin cobalto» describe una familia de diseños, no una única especificación química intercambiable.
Por este motivo, las comparaciones de resistencia requieren algo más que un valor de un ensayo de tracción. Un grado puede alcanzar un límite elástico similar mediante una distribución diferente del tamaño de los precipitados, una morfología distinta de la martensita o un equilibrio diferente entre la resistencia de la matriz y la resistencia a la propagación de grietas. El sobreenvejecimiento puede engrosar los precipitados y reducir la resistencia, mientras que un envejecimiento insuficiente deja incompletas las reacciones de endurecimiento disponibles. El tratamiento de solubilización también controla cuánto soluto permanece disponible para la precipitación y cuán uniforme se vuelve la microestructura previa.
En consecuencia, el desarrollo de grados sin cobalto buscó un equilibrio, no un único valor máximo. Igualar la resistencia de 18Ni(250) conservando una ductilidad comparable requiere controlar ambas fases: la matriz martensítica debe seguir siendo capaz de deformarse plásticamente, y los precipitados deben ser lo bastante numerosos y finos para obstaculizar el movimiento de las dislocaciones sin generar una fragilización grave. Una resistencia a la tracción nominalmente similar no demuestra equivalencia metalúrgica.
M789 es un grado sin cobalto diferenciado dentro de este esfuerzo más amplio. No debe describirse como un sustituto químico de los grados 18Ni convencionales, porque su composición, sus reacciones de precipitación, su ventana de tratamiento térmico y su respuesta al historial de fabricación son cuestiones independientes. La designación del grado identifica un sistema de aleación y una especificación de procesamiento concretos; no implica que el programa de recocido de solubilización o envejecimiento utilizado para 18Ni(250), 18Ni(300) o el material AMS6515 pueda transferirse sin validación.
M789 fabricado mediante fusión de lecho de polvo por láser
La fusión de lecho de polvo por láser añade otra dimensión a la metalurgia. El material se funde y solidifica en numerosas pistas y capas pequeñas, con elevados gradientes térmicos, enfriamiento rápido, recalentamiento repetido y una dirección de fabricación que puede introducir textura y variaciones locales. Por tanto, el estado de fabricación puede contener segregación, tensiones residuales, una subestructura celular y un potencial de precipitación no uniforme incluso antes de que comience el envejecimiento convencional.
En el caso de M789 fabricado mediante fusión de lecho de polvo por láser, el tratamiento térmico no constituye una única etapa fija. La Nota técnica 2352 del NIST, publicada en 2025, evalúa tratamientos de recocido de solubilización, recocido intercrítico y envejecimiento para este grado sin cobalto. El recocido de solubilización tiene por objeto redistribuir los solutos y reducir los efectos del historial térmico del estado de fabricación. El recocido intercrítico introduce una vía diferente para modificar la matriz y el equilibrio de fases antes del envejecimiento. A continuación, el envejecimiento determina el tamaño, la densidad y la distribución de los precipitados que contribuyen al endurecimiento. Por tanto, la secuencia elegida puede modificar la dureza, el comportamiento a tracción, la ductilidad y la anisotropía incluso cuando el polvo de aleación es nominalmente el mismo.
La ruta aditiva también hace esenciales los ensayos dependientes de la dirección. En una investigación del NIST realizada en 2024 sobre acero maraging fabricado aditivamente, las probetas fabricadas mediante fusión de lecho de polvo por láser mostraron variaciones de la dureza y la rigidez según la dirección de fabricación. Estas diferencias reflejan la interacción entre la solidificación capa por capa, las poblaciones de defectos, la textura y el tratamiento térmico. No demuestran que M789 posea un principio de endurecimiento fundamentalmente diferente; muestran que la ruta de procesamiento modifica la forma en que se manifiesta dicho principio.
El trabajo del NIST sobre monitorización de la fatiga comunicó otro resultado importante: las mediciones de permeabilidad magnética podían detectar daños por fatiga antes de la rotura. Los aceros maraging responden al daño mecánico mediante cambios en su microestructura martensítica y en la que contiene precipitados, y dichos cambios pueden afectar al comportamiento magnético. En el material fabricado aditivamente, esta monitorización resulta útil porque el comportamiento a fatiga puede verse influido por defectos de falta de fusión, el estado superficial, las tensiones residuales y la orientación de fabricación, además del estado de precipitación.
M789 demuestra, por tanto, el aspecto central de la metalurgia de los aceros maraging sin cobalto. La eliminación del cobalto no reduce el problema a una receta revisada. El grado debe diseñarse en función de su propia química de precipitación y, posteriormente, procesarse mediante un programa de tratamiento térmico adaptado a su microestructura inicial. En la fusión de lecho de polvo por láser, el polvo, el historial de escaneado, la dirección de fabricación, el recocido posterior a la fabricación y el tratamiento de envejecimiento contribuyen conjuntamente al resultado final.
La fabricación aditiva cambia el problema metalúrgico
El acero maraging fabricado mediante fusión de lecho de polvo por láser (LPBF) no entra en el tratamiento térmico con la misma estructura que una barra, una placa o una pieza forjada. La secuencia convencional es relativamente clara: la solubilización disuelve los elementos de aleación, el temple produce una martensita de bajo contenido de carbono relativamente blanda y el envejecimiento cerca de 480 °C precipita compuestos intermetálicos que aumentan la resistencia. El Informe Interno 8582 del NIST (2025) describe esta secuencia como solubilización y temple, seguidos de un tratamiento térmico de precipitación, en el que los precipitados finos proporcionan alta resistencia, ductilidad y tenacidad. La fabricación aditiva inserta otra secuencia antes de esas operaciones: fusión repetida, solidificación rápida, recalentamiento por las pistas y capas posteriores, enfriamiento dentro de una pieza constreñida y, en ocasiones, alivio de tensiones antes del envejecimiento final.
Esta distinción es importante porque el endurecimiento por transformación y el endurecimiento por precipitación cumplen funciones diferentes. El acero maraging no se endurece principalmente mediante martensita rica en carbono. ASM International describe esta familia como aceros con muy bajo contenido de carbono y alto contenido de níquel, con adiciones como cobalto y molibdeno; sus límites elásticos comerciales oscilan entre 1030 y 2420 MPa, y la precipitación intermetálica ocurre aproximadamente a 480 °C. La matriz martensítica proporciona la estructura en la que tiene lugar la precipitación, pero el aumento principal de la dureza y del límite elástico se produce tras la formación de fases intermetálicas de escala nanométrica o cercana a la nanométrica y del ordenamiento de corto alcance durante el envejecimiento.
La LPBF modifica tanto la martensita inicial como la trayectoria mediante la cual se forman posteriormente los precipitados.

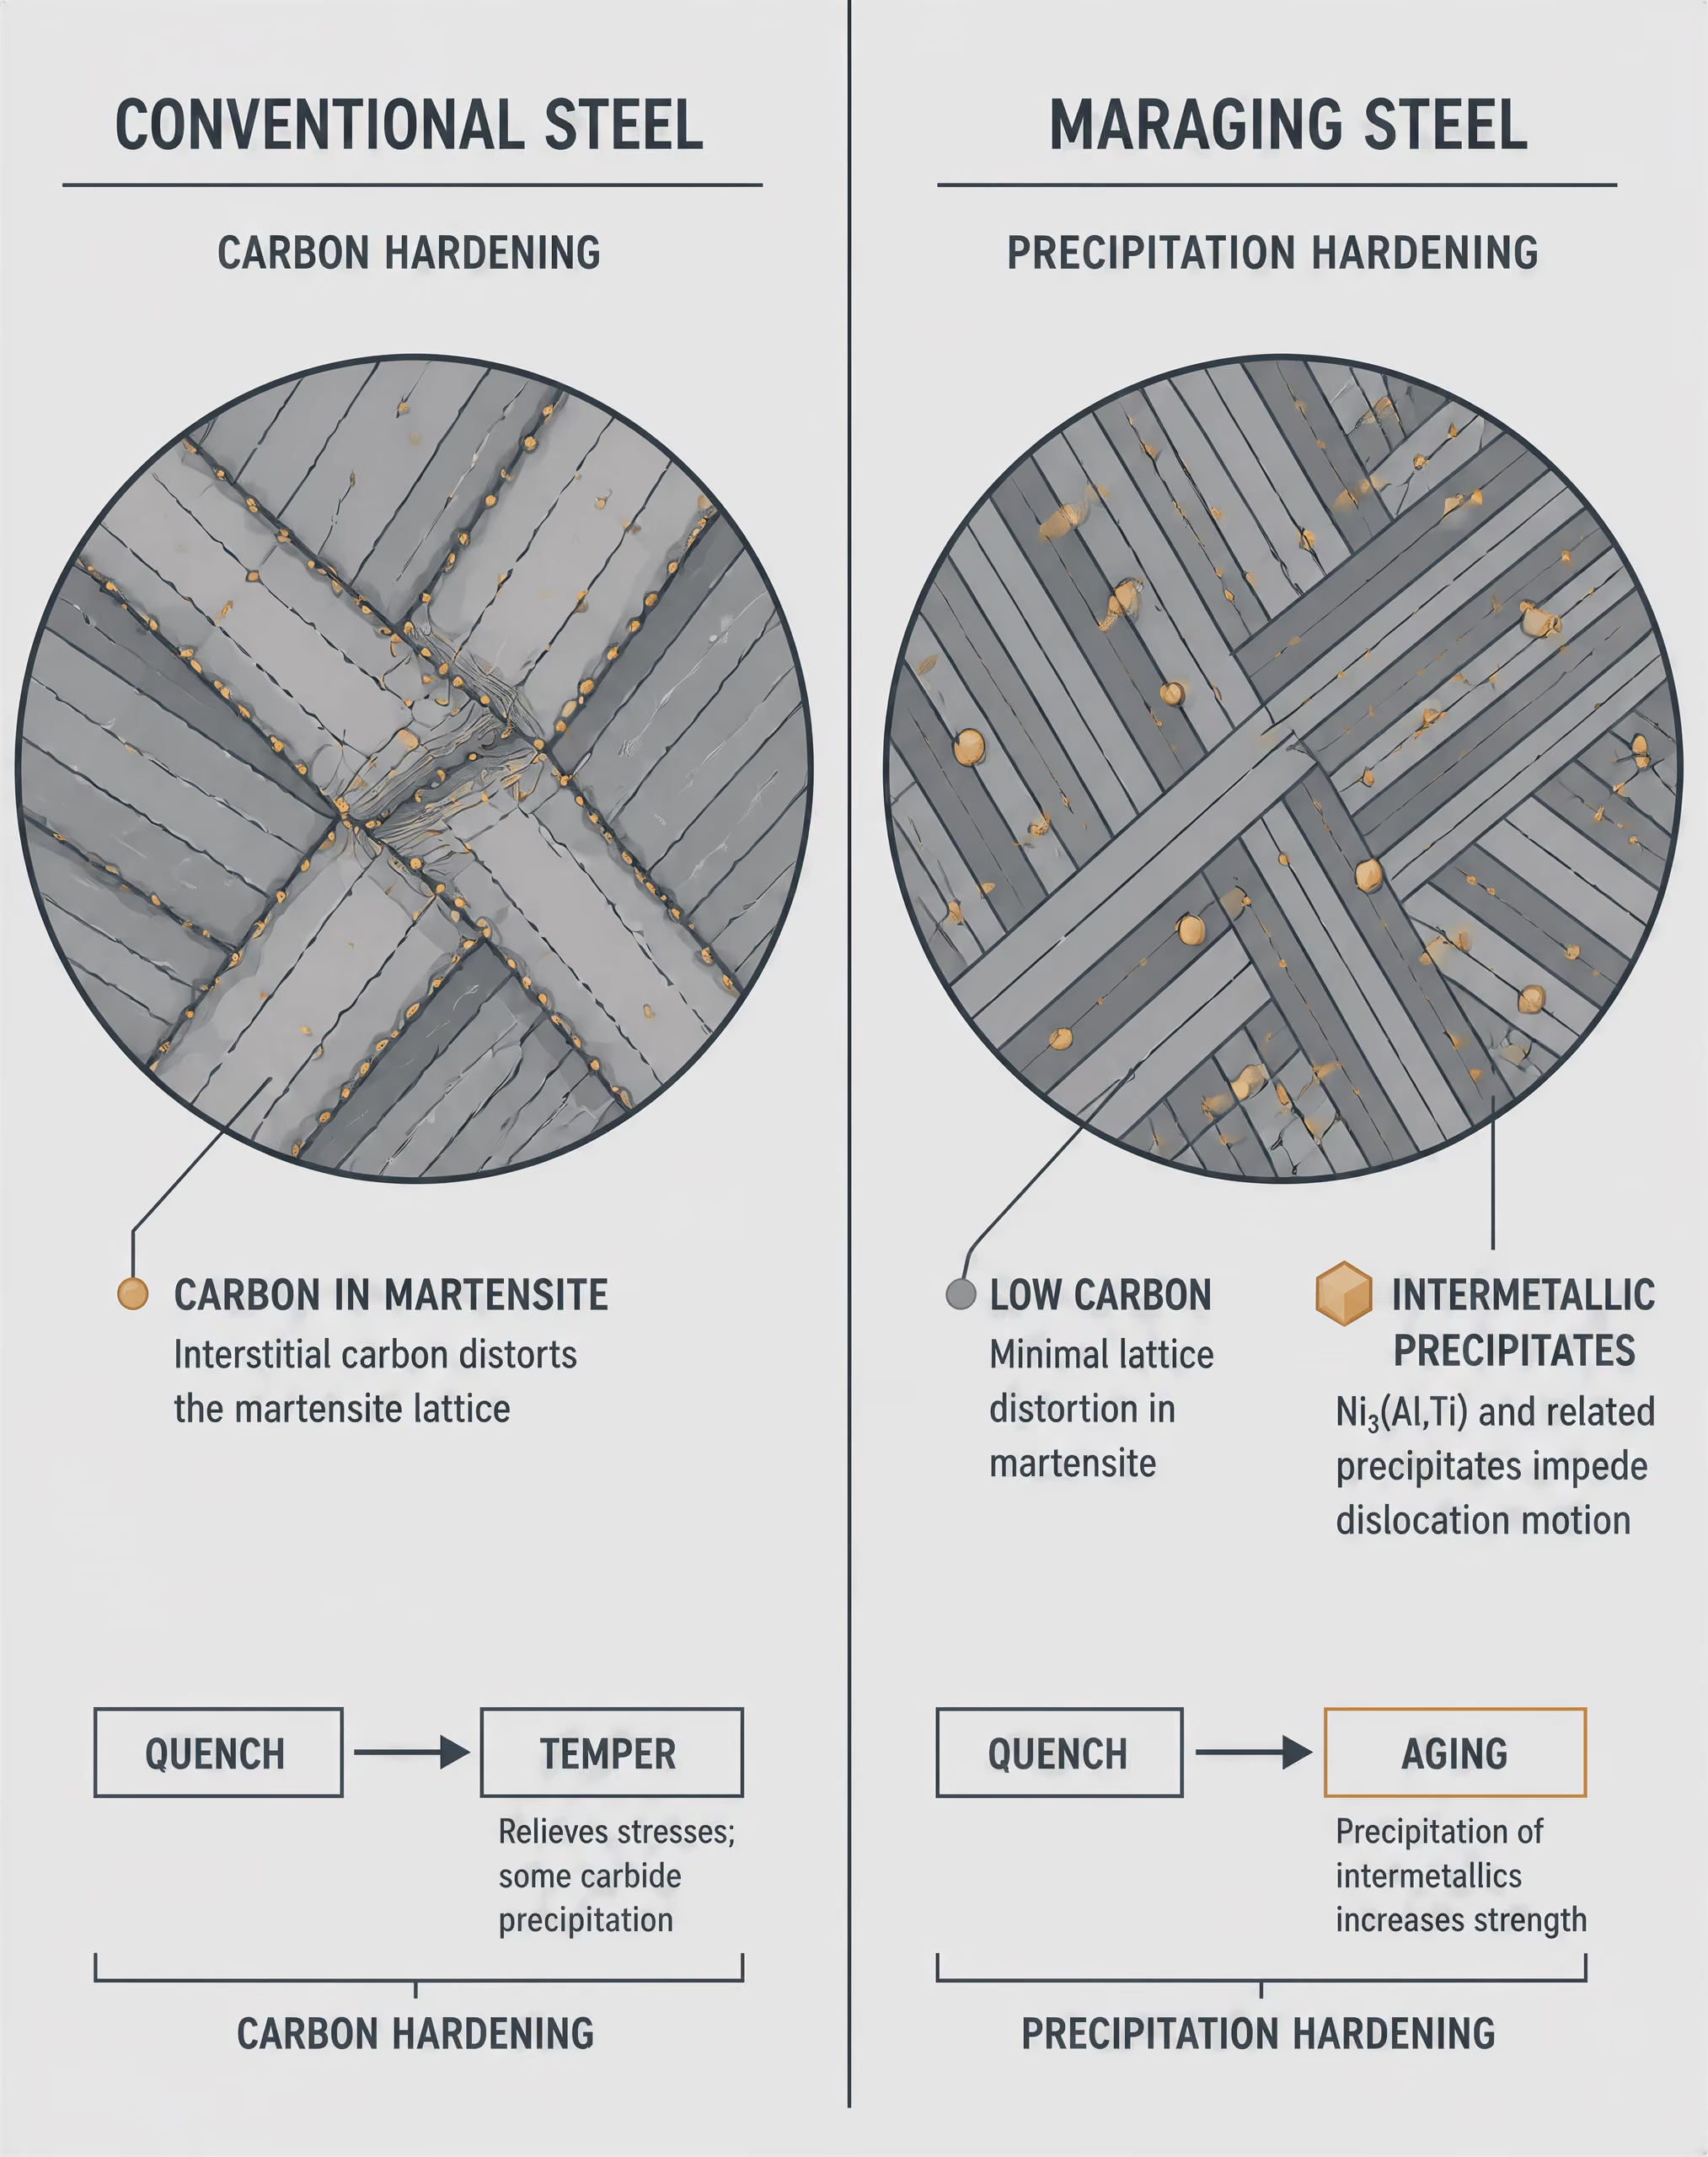
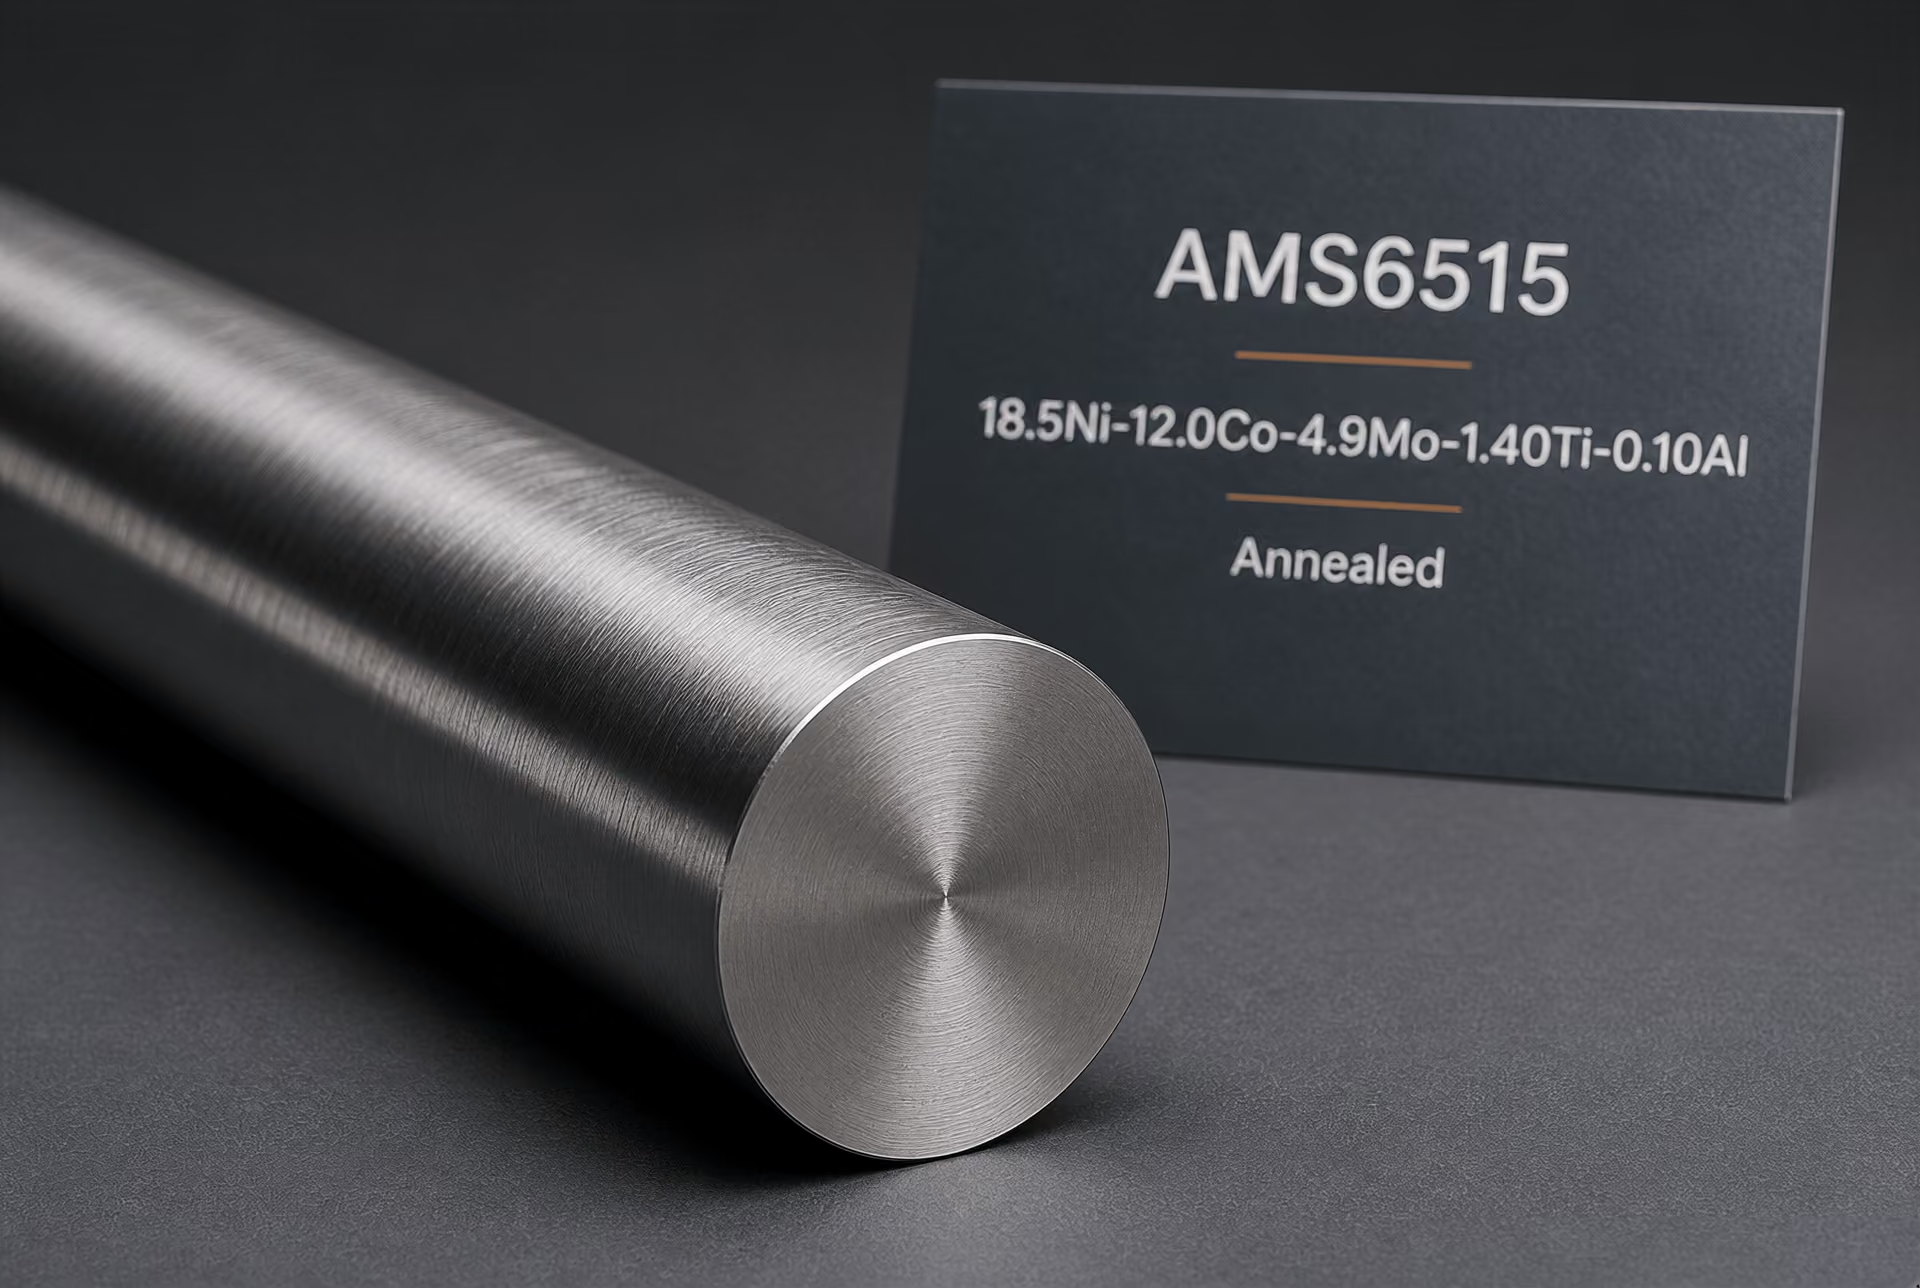
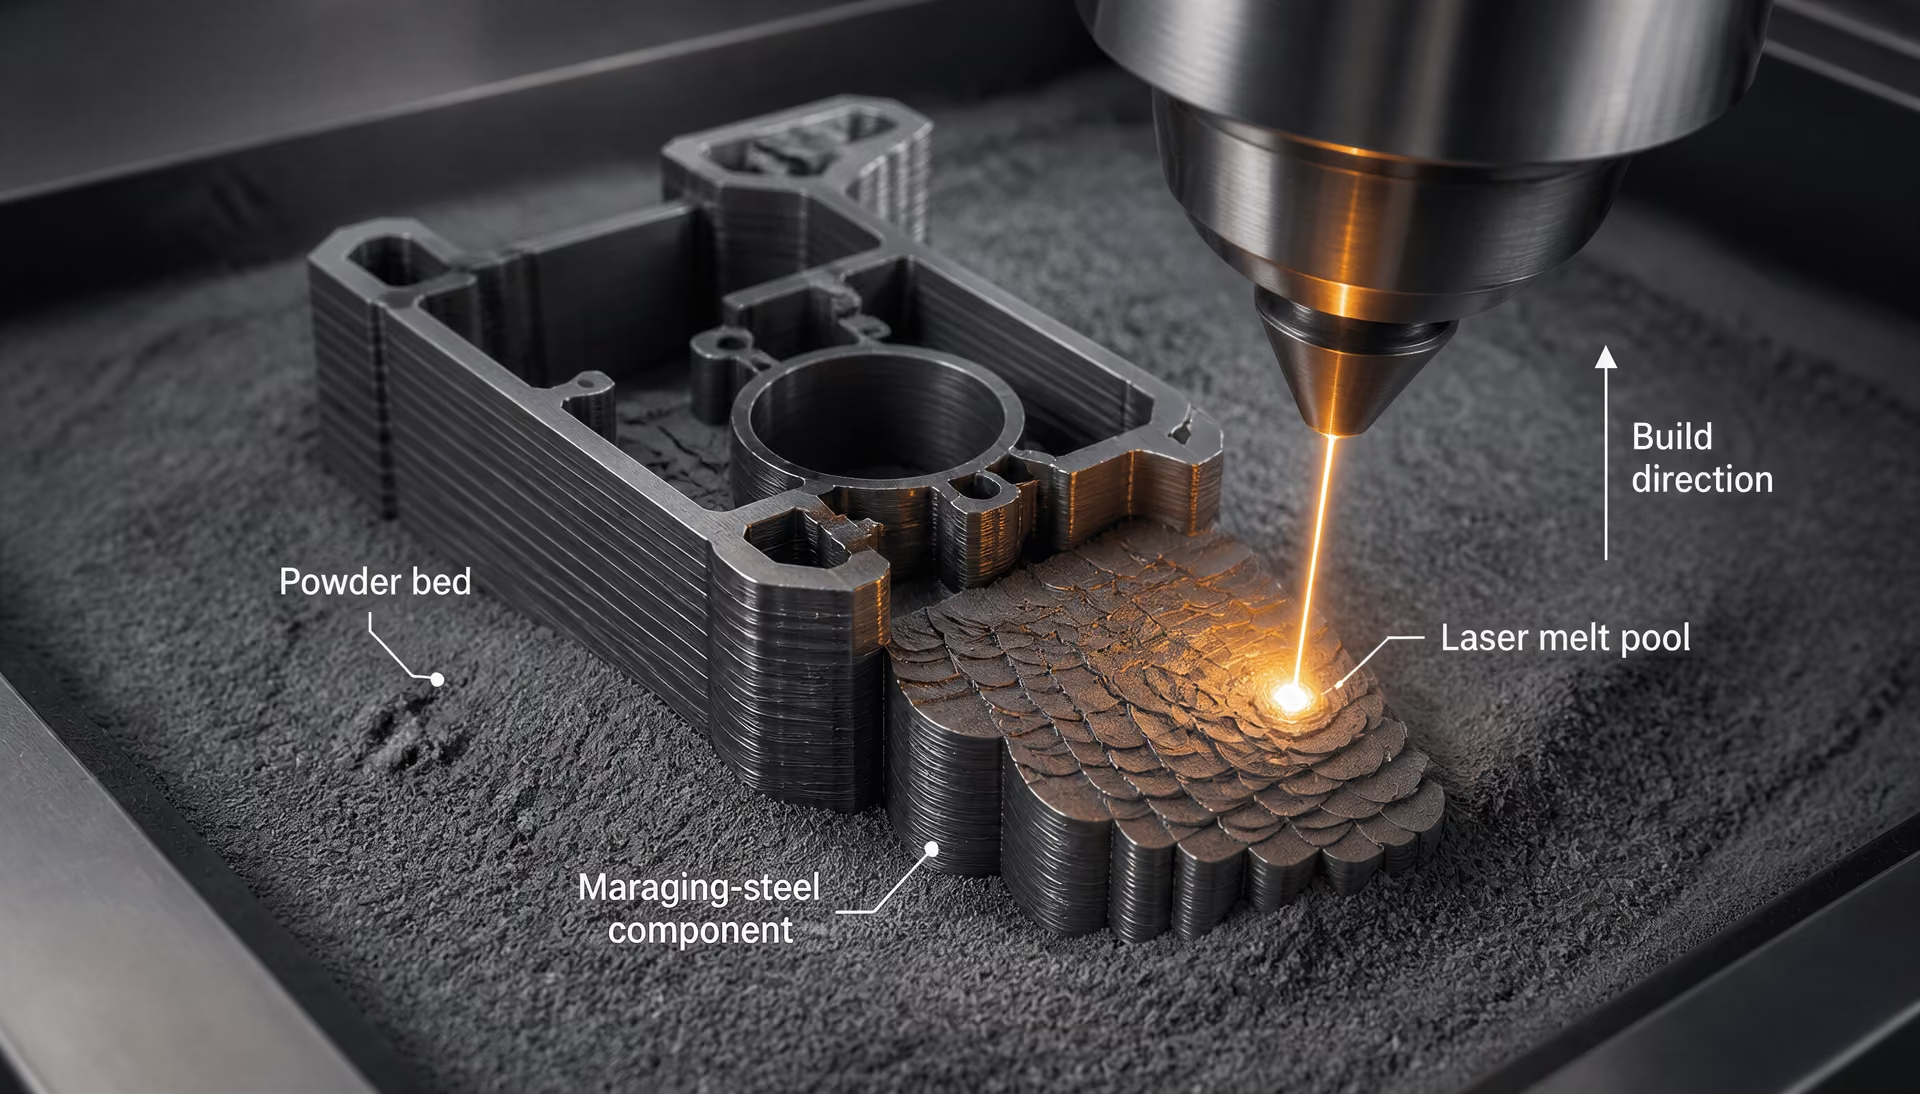
Fusión de lecho de polvo mediante láser y microestructuras direccionales
En la LPBF, un láser enfocado explora una capa delgada de polvo y crea una secuencia de piscinas de fusión superpuestas. Cada piscina presenta un gradiente térmico pronunciado: el material cercano al límite de fusión se calienta y se refunde parcialmente, mientras que el material situado por encima de la piscina se enfría rápidamente. A continuación, la capa siguiente recalienta parte de la anterior. Por tanto, un componente contiene muchas historias térmicas locales, en lugar de una única exposición en horno. La dirección de exploración, el espesor de capa, la potencia del láser, la velocidad de exploración, la separación entre pasadas y las interrupciones de fabricación afectan a esa historia.
La solidificación rápida puede producir estructuras celulares o columnares finas, alineadas con el gradiente térmico. Por lo general, esos gradientes guardan una estrecha relación con la dirección de fabricación, por lo que la morfología de los granos y la textura cristalográfica pueden adquirir carácter direccional. Los límites de las piscinas de fusión pueden seguir siendo visibles en el estado de fabricación, aunque un tratamiento térmico posterior puede reducir o eliminar parte de su contraste. La estructura resultante no es simplemente «martensita templada» en el sentido convencional; es martensita formada después de una secuencia de eventos de solidificación y recalentamiento, con segregación local y potencial de precipitación heredados de dichos eventos.
Los defectos añaden un segundo problema. Los poros por falta de fusión se producen cuando las pistas o capas adyacentes no se unen por completo. Los poros gaseosos pueden originarse en el polvo o quedar atrapados durante la fusión. La inestabilidad del régimen de ojo de cerradura puede generar huecos irregulares de mayor tamaño. Estos defectos reducen el área portante y actúan como sitios de iniciación de grietas por fatiga, mientras que su posición respecto de la dirección de fabricación afecta a la respuesta medida. También se generan tensiones residuales porque la región calentada por el láser se expande y contrae mientras está rodeada de material más frío y menos deformable. Como consecuencia, pueden producirse distorsión, riesgo de microfisuración y cambios locales en la estabilidad de las fases.
La composición controla la importancia de estos efectos. Un grado con contenido de cobalto como 18Ni(250) no puede considerarse intercambiable con un grado sin cobalto. La definición de material de la NASA de 2018 identifica el 18Ni(250) como un material de aproximadamente 250 ksi, mientras que SAE AMS6515 especifica un acero concreto, fundido al vacío doble y recocido, que contiene 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al. La designación está vinculada a la composición y a la forma del producto, no simplemente a una clase nominal de resistencia. El M789 sin cobalto presenta un equilibrio de aleación diferente y, por tanto, una respuesta distinta a la segregación, la formación de martensita, el tratamiento de solubilización y el envejecimiento.
Solubilización y recocido intercrítico en material fabricado por impresión
En el material convencional, el recocido de solubilización tiene como objetivo incorporar los elementos de aleación a una solución sólida adecuada antes de que se forme martensita durante el enfriamiento. En el material fabricado mediante LPBF, el tratamiento también actúa sobre la segregación celular, los remanentes de las piscinas de fusión, las tensiones residuales y las estructuras no uniformes producidas por los recalentamientos repetidos. La temperatura y el tiempo deben considerarse conjuntamente. Un tratamiento que disuelva una segregación no deseada también puede favorecer el crecimiento de grano, modificar la textura o cambiar la distribución de poros e inclusiones sin eliminarlos.
La Nota Técnica 2352 del NIST (2025) evalúa específicamente la solubilización, el recocido intercrítico y el envejecimiento en M789 sin cobalto fabricado mediante fusión de lecho de polvo por láser. Este estudio no debe interpretarse como el establecimiento de un ciclo universal para todos los aceros maraging fabricados por impresión. Establece que estas variables requieren investigación porque la condición inicial de la LPBF difiere del material elaborado mediante procesos convencionales.
El recocido intercrítico es especialmente importante porque sitúa el acero en un intervalo de temperaturas en el que la constitución de fases puede diferir de la producida por un tratamiento convencional de solubilización completa. En una aleación fabricada por impresión, este tratamiento puede modificar la morfología martensítica, las regiones transformadas de nuevo, el patrón de segregación o la fracción de austenita. El resultado puede afectar tanto a la dureza como a la ductilidad antes del envejecimiento, y puede cambiar dónde y cómo se forman posteriormente los precipitados intermetálicos. Que ese cambio sea beneficioso depende de la composición del M789, la densidad en el estado de fabricación, el ciclo térmico previo y la dirección requerida para el ensayo mecánico.
El envejecimiento sigue siendo la etapa de endurecimiento por precipitación, pero «envejecimiento a aproximadamente 480 °C» es una descripción metalúrgica, no una instrucción de fabricación completa. El tiempo, la temperatura, la velocidad de calentamiento, el recocido previo y las condiciones de enfriamiento gobiernan la nucleación, el crecimiento, la coalescencia y el ordenamiento de corto alcance. Un subenvejecimiento deja sin utilizar parte del potencial de endurecimiento; un sobreenvejecimiento puede engrosar los precipitados y reducir la resistencia. El material fabricado por impresión también puede contener una población no uniforme de sitios de nucleación creados por la segregación celular y el recalentamiento de las piscinas de fusión. En consecuencia, una respuesta al envejecimiento medida en una probeta densa de LPBF con alivio de tensiones no puede atribuirse automáticamente a cualquier geometría o parámetro de fabricación.
La secuencia de transformación también requiere cuidado. El bajo contenido de carbono favorece una matriz martensítica de hierro y níquel relativamente blanda y tenaz, en lugar de la martensita de alto contenido de carbono asociada a los aceros ordinarios templados y revenidos. El envejecimiento proporciona después gran parte del aumento de dureza mediante la precipitación intermetálica. Si los ciclos térmicos de la LPBF producen austenita retenida o revertida, o si el recocido modifica la fracción de esas fases, el resultado final refleja algo más que la densidad de precipitados.
Diferencias de dureza y rigidez según la dirección de fabricación
Una pieza fabricada mediante LPBF suele ensayarse a lo largo de la dirección de fabricación, transversalmente a ella y, en ocasiones, formando un ángulo, porque su estructura es direccional. Las diferencias pueden deberse simultáneamente a varias fuentes: crecimiento columnar de los granos, textura cristalográfica, límites de las piscinas de fusión, alineación de la porosidad, tensiones residuales y orientación de los defectos sensibles a la fatiga. El tratamiento térmico puede reducir algunas diferencias, pero no garantiza propiedades isotrópicas.
El estudio del NIST de 2024, Investigación del seguimiento de la fatiga in situ del acero maraging fabricado de forma aditiva, informó de variaciones de la dureza y la rigidez según la dirección de fabricación en probetas de acero maraging fabricadas mediante fusión de lecho de polvo por láser. El hallazgo es importante precisamente porque dureza y rigidez no son medidas intercambiables. La dureza está fuertemente afectada por la condición de la martensita y el estado de los precipitados; la rigidez está más estrechamente relacionada con la respuesta elástica, la textura, la porosidad y la estructura portante efectiva. Por tanto, un valor de dureza dependiente de la dirección puede indicar diferencias en el envejecimiento o en la constitución de fases, mientras que un valor de rigidez dependiente de la dirección puede apuntar más firmemente a la textura, los defectos o las tensiones residuales.
El mismo trabajo del NIST constató que las mediciones de permeabilidad magnética podían detectar daños por fatiga antes de la rotura. Esta observación relaciona la respuesta magnética con la evolución de la microestructura y del daño, en lugar de considerar que el componente fabricado por impresión es mecánicamente uniforme hasta que se hace visible una grieta. También muestra por qué el tratamiento térmico posterior a la fabricación y la inspección deben considerarse conjuntamente. Un tratamiento puede modificar al mismo tiempo la respuesta magnética, la dureza, las tensiones residuales y el comportamiento frente a la fatiga.
Por tanto, la cuestión metalúrgica práctica no es si la LPBF «funciona» para el acero maraging en abstracto. La cuestión es si una química específica del polvo, una estrategia de exploración, una densidad, una orientación de fabricación, una ruta de recocido y un ciclo de envejecimiento determinados producen una matriz martensítica controlada y una población de precipitados controlada, con propiedades direccionales aceptables. Para los grados con contenido de cobalto y para el M789 sin cobalto, las respuestas pueden ser diferentes. La fabricación aditiva no sustituye la secuencia maraging; convierte la historia térmica previa en parte de esa secuencia.
Ensayos, caracterización y monitorización de la fatiga in situ
El acero maraging no puede caracterizarse mediante un único valor de resistencia a la tracción. La respuesta medida depende del grado, la forma del producto, la condición del tratamiento térmico, la orientación de la probeta y la ruta de fabricación. Una barra recocida en solución, una pieza forjada envejecida y una pieza fabricada mediante fusión en lecho de polvo por láser a partir de M789 sin cobalto pueden denominarse acero maraging, aunque contengan poblaciones de precipitados, estructuras de defectos y tensiones residuales diferentes.
La secuencia metalúrgica explica el motivo. A diferencia de los aceros convencionales templados y revenidos, los aceros maraging contienen muy poco carbono y no obtienen su resistencia principal de una martensita rica en carbono. El recocido en solución y el temple producen una matriz relativamente blanda de martensita de listones de hierro–níquel con bajo contenido de carbono. Posteriormente, el envejecimiento, habitualmente cerca de 480 °C, forma precipitados intermetálicos finos y favorece el ordenamiento de corto alcance. La descripción de ASM International de 2018 proporciona límites elásticos comerciales de 1030 a 2420 MPa, pero esos valores representan composiciones y condiciones diferentes, no una propiedad intrínseca única de la familia de los aceros maraging.
Ensayos mecánicos y resultados dependientes de la dirección
Los ensayos de tracción deben indicar la condición completa: designación del grado, forma del producto, tratamiento en solución, tratamiento de envejecimiento, orientación de la probeta, temperatura de ensayo y velocidad de deformación. El límite elástico, la resistencia última a la tracción, el alargamiento y la reducción de área pueden variar considerablemente con el tiempo de envejecimiento. Un subenvejecimiento puede dejar la resistencia por debajo de la condición especificada, aunque conserve una ductilidad útil; un sobreenvejecimiento engrosa o modifica la población de precipitados y puede reducir la resistencia, incluso cuando cambia la estabilidad dimensional.
La distinción entre el endurecimiento por transformación y el endurecimiento por precipitación es importante durante la interpretación. El temple produce martensita, pero en una composición maraging con bajo contenido de carbono esa martensita es comparativamente blanda y tenaz. El informe interno 8582 del NIST, publicado en 2025, describe la solubilización y el temple como el primer paso, seguidos de un tratamiento térmico de precipitación que genera precipitados finos y la elevada resistencia, ductilidad y tenacidad asociadas con la condición envejecida. Por tanto, un resultado de tracción obtenido en material tratado en solución no puede utilizarse como sustituto de un resultado correspondiente a un grado envejecido.
Las normas y las denominaciones de los grados también requieren cautela. NASA identifica el 18Ni(250) como aproximadamente 250 ksi, o cerca de 1724 MPa, pero esa designación no hace que toda aleación 18Ni sea equivalente a este material. SAE AMS6515 especifica un acero particular, fundido mediante doble fusión al vacío y recocido, designado «18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al», suministrado en forma de barras, piezas forjadas, tubos o anillos. Sus requisitos de composición química y de forma del producto no deben transferirse por supuesto a una aleación sin cobalto.
Los grados con contenido de cobalto, como 18Ni(200), 18Ni(250) y 18Ni(300), emplean níquel, cobalto, molibdeno, titanio y, en ocasiones, aluminio para establecer su respuesta a la precipitación. El M789 sin cobalto es un sistema de aleación distinto, no un sustituto químico directo. Su ventana de tratamiento térmico, la química de sus precipitados, el comportamiento de la austenita retenida y la respuesta a los defectos de fabricación requieren mediciones independientes. La Nota Técnica 2352 del NIST, publicada en 2025, evalúa específicamente el recocido en solución, el recocido intercrítico y los tratamientos de envejecimiento para M789 fabricado mediante fusión en lecho de polvo por láser.
Los ensayos mecánicos también deben tener en cuenta la dirección. Los productos laminados o forjados pueden mostrar diferencias longitudinales y transversales derivadas de la textura, la segregación, la alineación de inclusiones y las líneas de flujo. Las piezas aditivas añaden a la lista la dirección de fabricación, las interfaces entre capas, la estrategia de escaneado, la distancia entre pasadas, las pasadas de contorno y la acumulación de calor. En una investigación del NIST de 2024 sobre acero maraging fabricado aditivamente, las probetas mostraron variaciones de la dureza y la rigidez en función de la dirección de fabricación. Este hallazgo advierte contra la consideración de un modelo de material isotrópico como automáticamente válido para un componente impreso.
Los ensayos de fatiga deben utilizar la orientación y el estado superficial previstos en servicio. Los ensayos controlados por tensión y los controlados por deformación pueden revelar tendencias de daño diferentes, mientras que los ensayos de crecimiento de grietas miden una propiedad distinta de la resistencia a la fatiga de probetas lisas. En el material fabricado aditivamente, las probetas entalladas, las tensiones residuales, la rugosidad superficial, los poros por falta de fusión, la porosidad gaseosa y las inclusiones pueden dominar los resultados. Por ello, se necesitan ensayos de tenacidad a la fractura y de crecimiento de grietas por fatiga cuando la evaluación de un componente depende de un defecto existente y no solo de la resistencia nominal.
Dureza, rigidez y examen microestructural
El ensayo de dureza es una comprobación rápida de la condición, no un sustituto de la caracterización a tracción o a fatiga. Las mediciones Rockwell C, Vickers y de microdureza pueden identificar el aumento causado por el envejecimiento y cartografiar la variación local a través de una soldadura, una pieza fabricada, una región afectada térmicamente o una superficie mecanizada. Un perfil de dureza a través de una pieza fabricada aditivamente puede revelar diferencias en el historial térmico que una única lectura del volumen total ocultaría. Sin embargo, la conversión de dureza entre escalas introduce incertidumbre, especialmente con durezas muy elevadas o a través de gradientes.
La rigidez elástica suele describirse mediante el módulo de Young, el módulo de cizalladura o un módulo ultrasónico, y no mediante la dureza. El envejecimiento puede modificar el módulo de forma menos drástica que el límite elástico, pero la porosidad, el agrietamiento, la textura cristalográfica y la dirección de fabricación pueden producir diferencias medibles. Por tanto, el resultado del NIST relativo a la dirección de fabricación es importante: una variación de la rigidez puede reflejar la estructura del proceso, los defectos, la textura o la geometría de medición, y no debe descartarse simplemente porque la aleación tenga la misma composición química nominal.
El examen microestructural vincula esas mediciones con el mecanismo de endurecimiento. La microscopía óptica puede revelar la geometría previa del baño de fusión, la morfología de los granos, la bandeación y la porosidad macroscópica. La microscopía electrónica de barrido es adecuada para examinar superficies de fractura y contrastes relacionados con los precipitados, mientras que la microscopía electrónica de transmisión puede resolver partículas intermetálicas nanométricas demasiado pequeñas para el examen óptico rutinario. La difracción de electrones retrodispersados puede cartografiar paquetes de martensita de listones, la textura cristalográfica, la desorientación local y las regiones recristalizadas. La difracción de rayos X puede ayudar a identificar fases, medir tensiones residuales y detectar austenita retenida o revertida.
El examen debe comparar material tratado en solución, envejecido y fatigado. El sobreenvejecimiento, la austenita revertida, el engrosamiento de los precipitados y la deformación en la punta de la grieta pueden producir señales diferentes incluso cuando la dureza global es similar. En la fusión en lecho de polvo por láser, los defectos por falta de fusión y los restos de polvo no fundido pueden proporcionar una ruta más corta hacia la rotura que un cambio en la precipitación de la matriz. Por ello, un informe significativo relaciona el comportamiento observado de fractura o fatiga con el ciclo térmico real, en lugar de atribuir toda diferencia al grado nominal.
La permeabilidad magnética como señal de monitorización de la fatiga
Permeabilidad magnética Medida de la facilidad con la que un material permite el flujo magnético; los cambios en la tensión, la microestructura o el daño pueden alterar la respuesta medida.
El acero maraging es ferromagnético, por lo que su respuesta magnética puede proporcionar información sobre cambios en el estado tensional, la microestructura y el daño. La permeabilidad magnética describe la facilidad con la que el material permite el establecimiento de un flujo magnético. La deformación plástica, la reordenación de dislocaciones, la formación de grietas, las tensiones residuales y los cambios de fase pueden alterar el comportamiento de los dominios magnéticos y, por tanto, desplazar la señal medida. La respuesta no es exclusiva del daño por fatiga, lo que hace esencial la calibración y el control de las condiciones de medición.
El estudio del NIST de 2024, In-Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, informó de que las mediciones de permeabilidad magnética detectaron daño por fatiga antes de la rotura de la probeta. Este resultado es significativo porque indica una posible señal sin contacto o mínimamente intrusiva para seguir la evolución del daño durante la carga cíclica. Una tendencia de la permeabilidad podría identificar la transición desde una deformación estable hasta un daño acelerado antes de que aparezca una grieta visible o se produzca la fractura final.
El hallazgo sigue siendo un resultado de monitorización e investigación, no un sustituto de la cualificación. La permeabilidad se ve afectada por la composición química de la aleación, la condición de envejecimiento, la dirección de fabricación, la textura, las tensiones residuales, la posición de la sonda, la distancia de separación, la geometría, la temperatura y el historial electromagnético. Por tanto, un cambio de señal debe correlacionarse con evidencias complementarias, como los datos de ciclos de carga, la medición de deformación, la emisión acústica, la microscopía, la medición de la longitud de grieta o la fractografía posterior al ensayo.
Los ensayos formales de fatiga siguen estableciendo la relación entre la tensión, los ciclos, el entorno y la probabilidad de fallo. La mecánica de la fractura sigue determinando cómo crece una grieta conocida y si puede tolerarse un defecto crítico. La cualificación de componentes sigue requiriendo controles especificados del material, cualificación del proceso, métodos de inspección, criterios de aceptación y una geometría representativa. La monitorización magnética puede añadir una alerta temprana o generar datos de investigación valiosos, pero por sí sola no puede certificar una pieza de acero maraging ni sustituir una evaluación validada de tolerancia al daño.
Aplicaciones y lógica de selección sin afirmaciones de marketing
Contextos aeroespaciales y de fabricación de utillaje
El acero maraging se selecciona en contextos aeroespaciales y de fabricación de utillaje por una combinación específica de propiedades, no únicamente por su resistencia a la tracción. Su matriz es una martensita en listones de hierro-níquel y muy bajo contenido de carbono, formada durante el enfriamiento desde la temperatura de recocido de solubilización. Esta transformación solo endurece moderadamente el acero: el Informe interno 8582 de NIST describe la martensita templada como relativamente blanda antes del posterior tratamiento de precipitación. El envejecimiento cerca de 480 °C produce entonces finos precipitados intermetálicos, y la ordenación de corto alcance también contribuye a la secuencia de endurecimiento identificada por ASM International.
Esta distinción afecta a la forma en que el material se transforma en un componente. Una pieza tratada por solubilización puede mecanizarse, conformarse o acabarse de otro modo antes del envejecimiento, tras lo cual su resistencia aumenta considerablemente. En 2018, ASM International comunicó límites elásticos comerciales de entre 1030 y 2420 MPa, mientras que NASA identifica el 18Ni(250) como un grado con una resistencia aproximada de 250 ksi. Estas cifras describen grados y condiciones particulares; no representan una propiedad universal de todo acero comercializado bajo la denominación maraging.
Por tanto, los componentes aeroespaciales pueden incluir piezas cuya geometría, masa y acceso para el tratamiento térmico hagan útil la condición tratada por solubilización durante la fabricación, seguida del envejecimiento después de las operaciones críticas de mecanizado. Los contextos de fabricación de utillaje pueden incluir matrices, moldes o componentes de conformado en los que deban coexistir una elevada resistencia a la compresión y a la tracción con dimensiones controladas. La característica relevante del material es la combinación de una matriz martensítica con bajo contenido de carbono, una respuesta de precipitación y la posibilidad de especificar una condición de tratamiento térmico, no una afirmación general de que el acero maraging sea adecuado para cualquier pieza sometida a cargas elevadas.
La forma del producto también limita la aplicación. SAE AMS6515, por ejemplo, especifica acero fundido al vacío doble y recocido, con la designación de composición 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, y contempla barras, piezas forjadas, tubos y anillos. Un requisito redactado en torno a AMS6515 no puede cumplirse simplemente denominando al material «acero maraging»; la práctica de fusión, la composición química, la forma del producto y la condición de recocido forman parte de la definición del material.
Cuándo la alta resistencia no basta como criterio de selección
Un valor elevado del límite elástico no demuestra que sean adecuadas la resistencia a la fractura, la vida a fatiga, la estabilidad dimensional o la compatibilidad con la fabricación. Los aceros maraging se endurecen mediante precipitados introducidos después de la formación de la martensita, por lo que la condición final depende de la solubilización, el enfriamiento, la temperatura de envejecimiento, el tiempo de envejecimiento y el tamaño de la sección. Un ciclo de horno que produzca el estado de precipitación previsto en una probeta pequeña puede no producir el mismo resultado en todo el espesor de un anillo o una pieza forjada. Por tanto, la verificación debe incluir la forma real del producto y una ubicación térmicamente representativa.
La tenacidad requiere un análisis independiente. La matriz con bajo contenido de carbono evita la condición martensítica rica en carbono asociada a muchos aceros convencionales templados y revenidos, pero la tenacidad sigue dependiendo del grado, el contenido de inclusiones, el procesamiento previo, la población de precipitados y el tratamiento térmico. Una especificación basada únicamente en la dureza o el límite elástico puede pasar por alto el comportamiento frente a la fractura requerido en una entalla, un orificio para un elemento de fijación, un radio de acuerdo o un defecto similar a una grieta.
La fatiga añade otra limitación. La respuesta cíclica se ve afectada por el acabado superficial, las tensiones residuales, las inclusiones, la porosidad, la geometría y la estructura direccional. Estos factores adquieren especial importancia en el material fabricado aditivamente. El estudio de NIST de 2024, In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel, comunicó variaciones, según la dirección de fabricación, en la dureza y la rigidez de probetas obtenidas mediante fusión de lecho de polvo por láser. El mismo trabajo constató que las mediciones de permeabilidad magnética podían detectar daños por fatiga antes de la rotura. Estos resultados de monitorización no eliminan la necesidad de realizar ensayos de fatiga; muestran que la ruta de fabricación crea diferencias medibles de estructura y daño que un nombre de grado nominal no puede reflejar.
También deben distinguirse los grados con cobalto de los grados sin cobalto. Los grados convencionales, como el 18Ni(250), obtienen su respuesta de precipitación a partir de una composición que contiene cantidades sustanciales de níquel, cobalto y molibdeno y, según el grado, titanio o aluminio. El M789 sin cobalto no es intercambiable en cuanto a composición con esos grados. La Nota técnica 2352 de NIST, publicada en 2025, evalúa el recocido de solubilización, el recocido intercrítico y el envejecimiento específicamente para el M789 sin cobalto producido mediante fusión de lecho de polvo por láser. Su tratamiento independiente de estos ciclos demuestra que el grado y la ruta de proceso modifican el historial térmico necesario.
El control dimensional es otro criterio de selección. El bajo contenido de carbono limita los efectos de transformación impulsados por el carbono, pero la pieza sigue experimentando cambios dimensionales durante la formación de la martensita y el envejecimiento por precipitación. Las sobremedidas, la fijación, la secuencia de mecanizado y la temperatura de medición deben establecerse a partir del grado y la ruta especificados. «Baja distorsión» no sustituye a los datos de proceso medidos.
Adaptación del grado, la forma del producto y la condición al requisito
La selección debe comenzar con la especificación aplicable y el modo de fallo del componente. Deben definirse el límite elástico y la resistencia a la tracción requeridos, la tenacidad a la fractura, el comportamiento a fatiga, el intervalo de dureza, la tolerancia dimensional, el entorno corrosivo, el tamaño de la sección y los procesos de fabricación permitidos. A continuación, debe identificarse la designación exacta del grado y la norma que controlan la composición química, la limpieza, la práctica de fusión, la forma del producto y la condición de suministro.
El paso siguiente consiste en separar el endurecimiento por transformación del endurecimiento por precipitación. Debe confirmarse que el recocido de solubilización y el temple producen la estructura martensítica requerida y, posteriormente, que el envejecimiento genera la población intermetálica prevista sin un sobreenvejecimiento excesivo. El registro del proceso debe identificar la uniformidad del horno, la carga, las condiciones de temple, la temperatura, el tiempo y la ubicación de la probeta. La dureza por sí sola no constituye evidencia suficiente; los ensayos de tracción, los ensayos de tenacidad, la metalografía y las mediciones dimensionales deben ajustarse al plan de cualificación.
Para el material trabajado, debe compararse la geometría requerida con las formas permitidas por la norma —como barras, piezas forjadas, tubos o anillos en AMS6515— y deben tenerse en cuenta el flujo de grano, la reducción y el espesor de la sección. Para la fusión de lecho de polvo por láser, deben cualificarse por separado la condición del polvo, la estrategia de escaneado, la orientación de fabricación, el tratamiento de solubilización posterior a la fabricación, el tratamiento intercrítico cuando se especifique, el envejecimiento, la porosidad y las propiedades anisotrópicas. La elección final solo es defendible cuando la composición química del grado, la forma del producto, la ruta de procesamiento, la condición de tratamiento térmico y los datos de verificación describen el mismo estado del material.
Cómo leer una especificación de material de acero maraging
Una especificación de acero maraging describe más que un análisis de aleación. Define una secuencia vinculada de composición, fusión, tratamiento térmico, forma del producto, ensayos y límites de aceptación. Esta distinción es importante porque el acero maraging no se endurece principalmente mediante el endurecimiento por transformación inducido por el carbono. Su estructura en estado de tratamiento de solución es una martensita de listones de hierro–níquel con bajo contenido de carbono, relativamente blanda; el gran aumento de resistencia se produce posteriormente, cuando el envejecimiento forma finos precipitados intermetálicos.
ASM International describe los aceros maraging comerciales como aceros con muy bajo contenido de carbono y alto contenido de níquel, que contienen combinaciones de cobalto, molibdeno, titanio y aluminio. La precipitación intermetálica ocurre aproximadamente a 480 °C, y los límites elásticos comerciales oscilan entre 1030 y 2420 MPa (ASM International, 2018). Por tanto, una designación de material que indique únicamente «acero maraging» omite información necesaria para predecir el rendimiento.
Composición química y práctica de fusión
Comience por la designación exacta del grado, no por el nombre de la familia. «18Ni(250)» identifica una clase de resistencia comúnmente asociada con un límite elástico de aproximadamente 250 ksi, según la descripción de NASA (2018), pero no sustituye a la especificación de material aplicable. Los distintos grados 18Ni varían en su contenido de aleación y en las propiedades requeridas después del envejecimiento. Los grados que contienen cobalto suelen emplear cobalto y molibdeno para promover las reacciones de precipitación, mientras que el titanio y el aluminio pueden contribuir a la formación de fases de refuerzo. El contenido de carbono se mantiene deliberadamente bajo para que el acero forme una matriz martensítica tenaz y con bajo contenido de carbono, en lugar de depender de una transformación a martensita con alto contenido de carbono.
La composición química de SAE AMS6515 ilustra el nivel de precisión que se espera en una especificación real. Esta norma contempla un acero 18.5Ni-12.0Co-4.9Mo-1.40Ti-0.10Al, y la designación también identifica barras, piezas forjadas, tubos y anillos sometidos a fusión doble en vacío y recocido. Las cifras no son una abreviatura informal del grado: indican niveles nominales de elementos de aleación, mientras que el documento AMS completo establece los intervalos permitidos, los límites para elementos residuales y los procedimientos analíticos.
La práctica de fusión forma parte de la identidad del material. La fusión por inducción en vacío seguida de refundición por arco en vacío, u otra ruta de doble vacío especificada, puede reducir las inclusiones, los gases disueltos y la segregación en comparación con procesos menos controlados. Que una composición química se encuentre dentro del intervalo nominal de un grado no demuestra su equivalencia si la norma exige una secuencia de fusión específica. Esto es especialmente importante para secciones grandes, piezas sometidas a cargas de fatiga y componentes aeroespaciales, en los que la población de inclusiones y la segregación pueden afectar a las propiedades incluso cuando el análisis químico global cumple los requisitos.
Los grados sin cobalto deben interpretarse como aleaciones independientes, no como sustitutos del material convencional con contenido de cobalto. M789 es un ejemplo. Sus reacciones de precipitación, respuesta al tratamiento térmico y propiedades alcanzables difieren de las de los grados 18Ni que contienen cobalto; por tanto, una especificación para M789 no puede interpretarse copiando el ciclo de envejecimiento ni las expectativas de resistencia de 18Ni(250).
Estado de tratamiento térmico y propiedades mecánicas
El estado indicado junto al grado es fundamental. El recocido de solución disuelve los precipitados preexistentes y establece un estado austenítico controlado; posteriormente, el enfriamiento produce martensita de listones con bajo contenido de carbono. El NIST Internal Report 8582 (2025) describe esta secuencia como productora de una martensita relativamente blanda antes de que un tratamiento posterior de precipitación genere precipitados finos y una elevada resistencia, ductilidad y tenacidad. El envejecimiento cerca de 480 °C provoca precipitación y ordenamiento de corto alcance, tal como se resume en la referencia de ASM sobre tratamiento térmico.
Por tanto, «recocido» y «envejecido» no son términos intercambiables. Una barra recocida puede estar destinada al mecanizado o al conformado y puede tener una resistencia considerablemente menor que la del mismo grado después del envejecimiento. Un estado envejecido debe indicar, o hacer referencia a, la temperatura, el tiempo, el método de enfriamiento y, en ocasiones, la variación admisible del horno. Estos detalles controlan el tamaño de los precipitados, su densidad numérica y el sobreenvejecimiento. Un componente envejecido durante un tiempo demasiado corto puede no alcanzar el límite elástico especificado; uno mantenido durante demasiado tiempo o a una temperatura excesivamente alta puede experimentar un engrosamiento de los precipitados y perder resistencia.
Lea la tabla de propiedades mecánicas conjuntamente con el estado del material y el tamaño de la sección. El límite elástico, la resistencia última a la tracción, el alargamiento, la reducción de área, la dureza y la tenacidad al impacto pueden tener requisitos independientes. Una resistencia mínima a la tracción no garantiza un límite elástico mínimo, y un requisito a temperatura ambiente no establece el comportamiento a otra temperatura. Algunas especificaciones asignan límites diferentes a productos delgados y gruesos porque la velocidad de enfriamiento, la segregación y la uniformidad térmica cambian con las dimensiones de la sección.
La dirección del ensayo también es importante. Las propiedades de tracción longitudinales pueden diferir de las propiedades transversales, especialmente en piezas forjadas, anillos, chapas y materiales fabricados aditivamente. NIST Technical Note 2352 (2025) evalúa el recocido de solución, el recocido intercrítico y el envejecimiento en M789 sin cobalto fabricado mediante fusión de lecho de polvo láser, lo que demuestra por qué una pieza impresa no puede tratarse como material laminado o forjado con una forma diferente. El estudio de NIST de 2024 sobre monitorización de la fatiga detectó variaciones en la dureza y la rigidez según la dirección de fabricación en acero maraging fabricado mediante fusión de lecho de polvo láser. También informó que las mediciones de permeabilidad magnética detectaron daños por fatiga antes del fallo. En el caso del material impreso, la orientación de fabricación, la estrategia de escaneado, el estado del polvo, los límites de porosidad y el tratamiento térmico posterior a la fabricación deben formar parte de la definición del proceso.
Forma del producto, ensayos y trazabilidad
La forma del producto determina qué requisitos son aplicables. Las barras, piezas forjadas, tubos, anillos, chapas y piezas fabricadas mediante fusión de lecho de polvo pueden tener diferentes límites dimensionales, ubicaciones de muestreo, reglas de tratamiento térmico y ensayos mecánicos. AMS6515, por ejemplo, contempla explícitamente barras, piezas forjadas, tubos y anillos, en lugar de todas las formas posibles de acero maraging. Un certificado que indique la composición química pero no la forma del producto deja una laguna importante.
Compruebe cómo se extraen y orientan las probetas. La especificación puede exigir ensayos longitudinales, transversales, radiales o tangenciales, con un muestreo vinculado a una colada, un lote, una pieza forjada o una pieza terminada. Confirme si la dureza es un ensayo de liberación, una comprobación complementaria o un sustituto permitido únicamente en las condiciones establecidas. Revise los criterios de aceptación para los resultados de tracción, la energía de impacto, el flujo de grano, los defectos superficiales, las inclusiones, los ensayos no destructivos, las dimensiones y las reparaciones. «Cumple la especificación» solo tiene significado cuando se identifican la edición de referencia y todos los ensayos exigidos.
La trazabilidad debe vincular el artículo terminado con su número de colada, la ruta de fusión, el lote del producto, los registros de tratamiento térmico, el análisis químico, las probetas de ensayo y los resultados de inspección. En la fabricación aditiva, deben añadirse la identidad del lote de polvo, el historial de reutilización, la máquina, el número de fabricación, la orientación y el registro de parámetros.
Cómo leer una especificación de material
- Grado exacto
- Identifique la designación del grado en lugar de basarse en el nombre de la familia.
- Norma y revisión
- Registre la norma aplicable y su revisión correspondiente.
- Composición química y fusión
- Verifique los límites de la aleación, los límites de los elementos residuales y la práctica de fusión requerida.
- Condición
- Indique si el material está recocido, tratado por solubilización, envejecido o suministrado en otra condición.
- Forma del producto
- Identifique si el material es barra, pieza forjada, tubo, anillo o producto fabricado aditivamente.
- Ensayos
- Compruebe los requisitos de propiedades mecánicas, la dirección de ensayo, la ubicación de la probeta y los criterios de aceptación.
- Trazabilidad
- Relacione el artículo terminado con su colada, lote, registros térmicos, probetas y resultados de inspección.
Una secuencia práctica para leer normas es sencilla: identifique el grado exacto; registre la norma AMS u otra norma aplicable y su revisión; verifique la composición química y la práctica de fusión; indique si el material está recocido, tratado en solución, envejecido o suministrado en otro estado; identifique la forma del producto y el tamaño de la sección; lea cada requisito de propiedades mecánicas junto con la dirección del ensayo y la ubicación de la probeta; después, compruebe los criterios de aceptación y los registros de trazabilidad. Solo cuando todos esos elementos coincidan deben considerarse comparables dos aceros maraging. La clase se define por una cadena de proceso y especificación, no por una única aleación universal.
Referencias
- [1] Maraging Steels. ASM Handbook, 2018. ASM Handbook, Volume 4A, Steel Heat Treating Fundamentals and Processes
- [2] NIST Internal Report 8582. NIST Internal Report, 2025. NIST Internal Report 8582
- [3] In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel. NIST investigation, 2024. In Situ Fatigue Monitoring Investigation of Additively Manufactured Maraging Steel