




Qué significa realmente la tolerancia del acero
La tolerancia del acero es la desviación permitida respecto de una condición especificada o nominal. La condición puede ser el espesor, la anchura, el diámetro, la longitud, la masa, la rectitud, la planicidad, la escuadría, el ángulo u otra característica medible. Un valor nominal es la referencia, no necesariamente el valor que deba tener cada pieza. Por ejemplo, una chapa de 10 mm se identifica por su espesor nominal; la especificación aplicable establece entonces cuánto puede desviarse el espesor medido respecto de 10 mm.
Esta distinción es importante porque «acero de 10 mm» no describe una única medición que permita determinar el cumplimiento sin conocer la norma aplicable, la forma del producto, el grado, la condición de suministro y las reglas de medición. Una tolerancia es un límite de aceptación establecido por una especificación. No constituye una declaración general sobre la capacidad de fabricación ni es automáticamente intercambiable entre chapas, láminas, barras, perfiles estructurales y alambres.

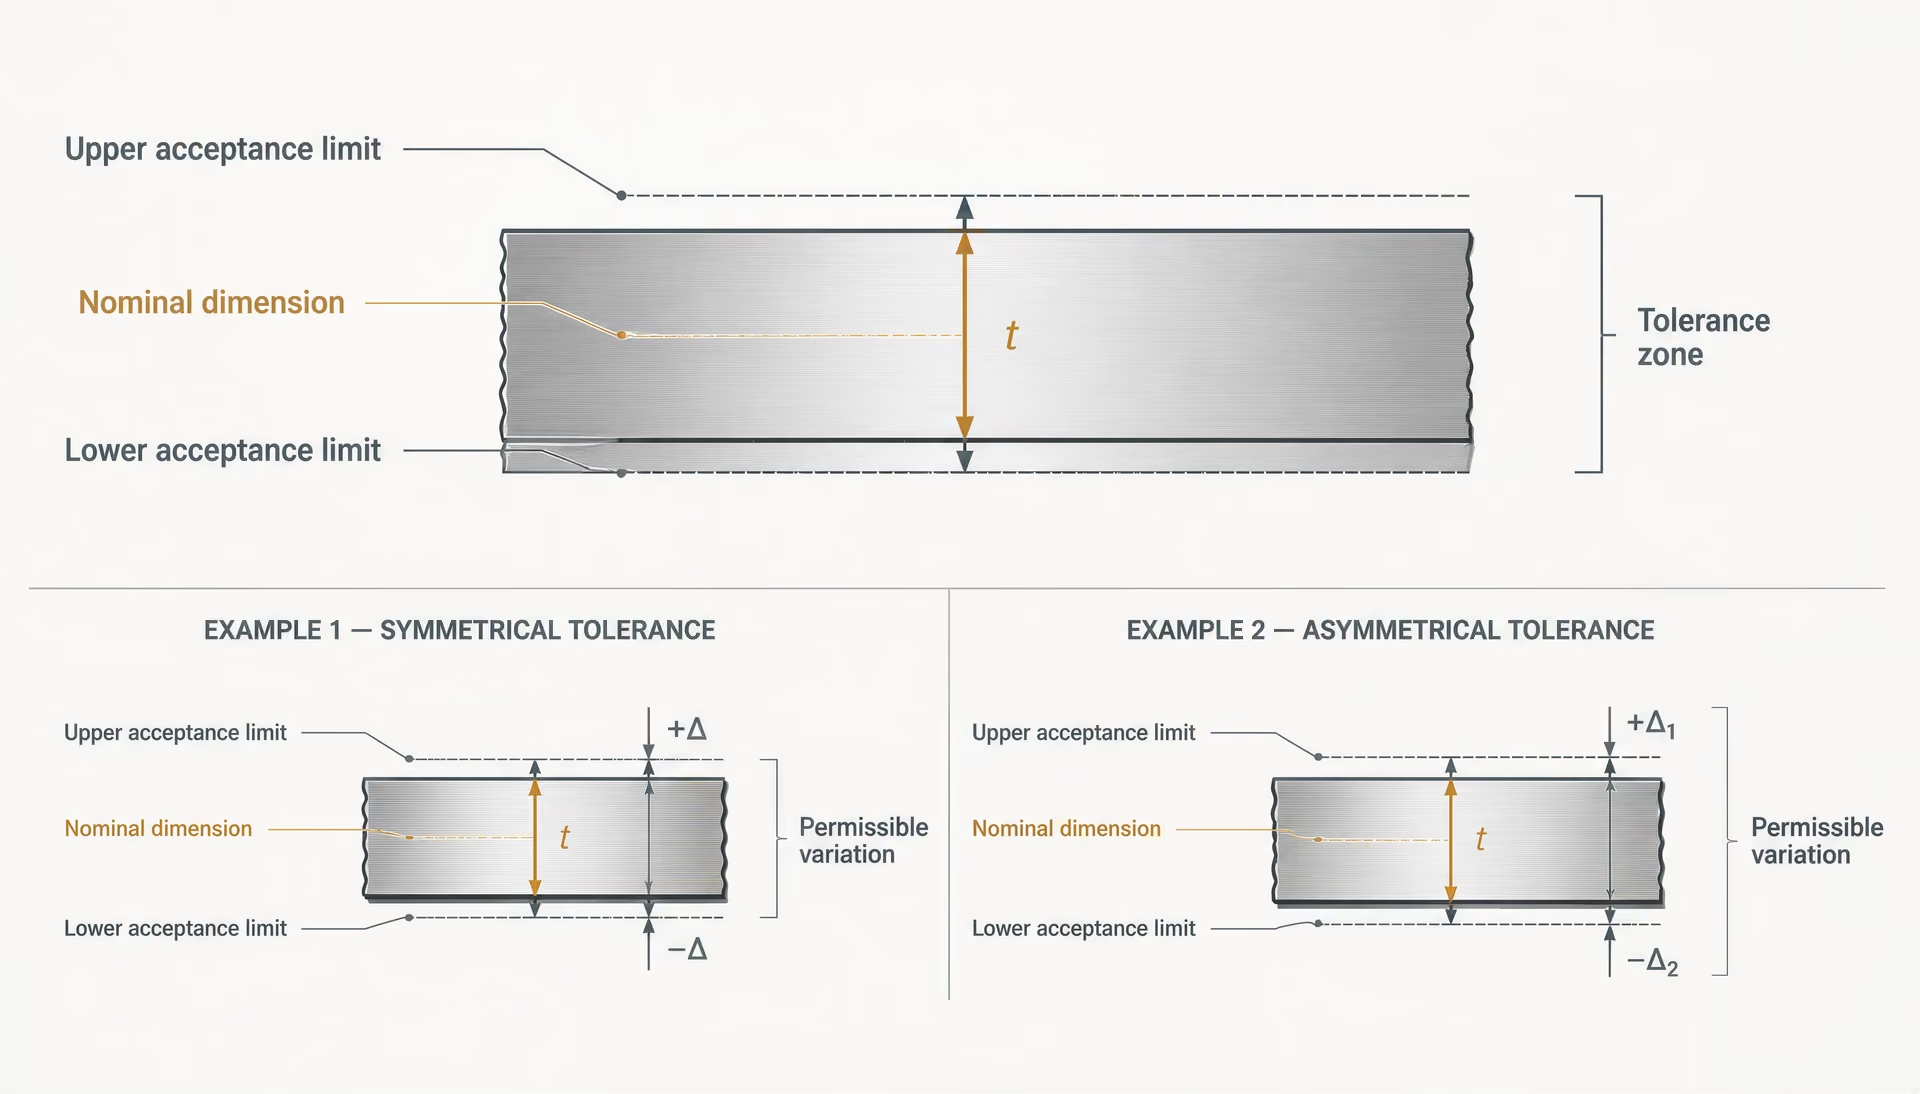
Dimensiones nominales, variación admisible y límites de aceptación
Términos fundamentales de tolerancia
- Dimensión nominal
- Tamaño de referencia designado utilizado para identificar un producto.
- Variación permisible
- Desviación permitida respecto del valor nominal o especificado.
- Límite de aceptación
- Límite superior o inferior real aplicado a un resultado medido.
- Zona de tolerancia
- Intervalo entre los límites inferior y superior de aceptación aplicables.
Una dimensión nominal es el tamaño designado utilizado para identificar un producto. La variación admisible es la desviación permitida respecto de dicha designación. Los límites de aceptación son los límites superior e inferior reales aplicados a un resultado medido. Pueden ser simétricos, como ±0,5 mm, o asimétricos, como un espesor nominal con una variación negativa permitida y una variación positiva menor o nula.
| Característica del producto | Pregunta típica de aceptación | Por qué es independiente |
|---|---|---|
| Espesor | ¿El espesor medido se encuentra dentro del intervalo permitido? | Controla el tamaño lineal. |
| Rectitud | ¿El producto se mantiene dentro de la desviación permitida respecto de una línea de referencia? | Controla la forma longitudinal. |
| Masa | ¿La masa por unidad de longitud o la masa teórica se encuentra dentro de su límite? | Comprueba la cantidad de material y el perfil. |
| Estado superficial | ¿Son aceptables los defectos, la cascarilla, las picaduras, las costuras o los grados de preparación? | Utiliza requisitos superficiales independientes. |
La norma aplicable también puede dividir las tolerancias por intervalos de tamaño. Una chapa de 6 mm y otra de 20 mm pueden tener diferentes variaciones admisibles de espesor, aunque ambas se describan como chapas. Una barra laminada puede tener límites independientes para el diámetro, la falta de redondez, la rectitud y la masa. Cada límite responde a una cuestión diferente.[1] ASTM A6/A6M-24a. ASTM International. ASTM International standard publication, 2024.
ASTM A6/A6M-24a establece variaciones permisibles obligatorias de las dimensiones y la masa para los productos estructurales laminados incluidos en su ámbito de aplicación. Strong evidence
ASTM A6/A6M-24a establece variaciones admisibles obligatorias de las dimensiones y la masa para barras, chapas, perfiles y tablestacas de acero estructural laminados. No funciona como una tabla universal para todos los productos de acero. Si la especificación del producto contiene un requisito contradictorio, ASTM A6/A6M establece que prevalece la especificación aplicable del producto. Esta jerarquía resuelve muchas discrepancias aparentes entre una tabla dimensional general y un documento específico del grado o del producto.[2] ASTM A568/A568M-19a. ASTM International. ASTM International standard publication, 2019.
ASTM A568/A568M-19a abarca las características dimensionales indicadas para las chapas de acero laminadas en caliente y en frío. Strong evidence
| Forma del producto | Documento pertinente mencionado en el artículo | Características contempladas |
|---|---|---|
| Chapa laminada en caliente | ISO 16160:2012 | Tolerancias dimensionales y de forma |
| Chapa laminada en frío | ISO 16162:2012 | Tolerancias dimensionales y de forma |
| Placa, barra, perfil o tablestaca estructural | ASTM A6/A6M-24a | Dimensiones y masa |
| Chapa laminada en caliente y en frío conforme a los requisitos de ASTM | ASTM A568/A568M-19a | Espesor, longitud, anchura, planitud y márgenes permisibles |
Los productos planos ilustran este aspecto. ASTM A568/A568M-19a especifica las tolerancias de espesor, longitud, anchura y planicidad, así como las tolerancias adicionales relacionadas, para chapas de acero laminadas en caliente y en frío. Conforme a esta norma, los valores medidos se redondean de acuerdo con ASTM E29 al determinar la conformidad. La regla de redondeo puede afectar a un resultado límite; por ello, un valor registrado con un número excesivo o incoherente de cifras decimales no debe evaluarse simplemente comparando el número sin redondear con el límite de una tabla.
| Norma | Familia de productos o ámbito de aplicación | Controles principales indicados en el artículo |
|---|---|---|
| ISO 16160:2012 | Chapa de acero laminada en caliente | Tolerancias dimensionales y de forma |
| ISO 16162:2012 | Chapa de acero laminada en frío | Tolerancias dimensionales y de forma |
| ISO 1035:2026 | Barras laminadas en caliente de serie métrica | Dimensiones, forma, masa y tolerancias |
| ISO 657-1:2026 | Angulares, perfiles en U y perfiles en doble T | Dimensiones, propiedades de la sección y tolerancias |
| ISO 9034:1987 | Planos anchos estructurales laminados en caliente | Tolerancias dimensionales, de forma y de masa |
Las normas ISO dividen el tema por tipo de producto de manera similar. ISO 16160:2012 se aplica a las tolerancias dimensionales y de forma de los productos planos de acero laminados en caliente; ISO confirmó dicha norma en 2024. ISO 16162:2012 abarca los productos planos de acero laminados en frío. Para las barras redondas, cuadradas, planas, hexagonales y octogonales laminadas en caliente de series métricas, ISO 1035:2026 especifica las dimensiones, la forma, la masa y las tolerancias. ISO 657-1:2026 abarca los ángulos de lados iguales y desiguales, los canales de alas inclinadas y las vigas en I de alas inclinadas, incluidas las dimensiones, las propiedades de la sección y las tolerancias. ISO 9034:1987 aborda las tolerancias dimensionales, de forma y de masa de los planos anchos estructurales laminados en caliente de aceros no aleados y aleados, con exclusión de los aceros inoxidables, con un límite elástico mínimo especificado de hasta 700 N/mm².
Estos ámbitos de aplicación no son intercambiables. Aplicar una tolerancia de chapa a un perfil angular, o una tolerancia de barra a una placa, puede producir una decisión técnicamente ordenada, pero inválida. Por tanto, el primer paso en una controversia es identificar la especificación del producto y sus referencias normativas indicadas. Una tabla genérica de tolerancias viene después, si es que desempeña algún papel.
La aceptación también puede depender del lugar y de la forma en que se mida una dimensión. Una placa puede presentar variaciones locales de espesor, un perfil laminado puede cambiar de forma a lo largo de su longitud y una barra puede encontrarse dentro de su límite de diámetro, pero superar su límite de rectitud. El cumplimiento de una característica no anula el incumplimiento de otra.
Por qué la tolerancia no es lo mismo que la incertidumbre de medición
Incertidumbre de medición Indicación cuantificada de la duda asociada a un resultado de medición; describe el método y las condiciones de inspección, en lugar de modificar la tolerancia del producto.
La tolerancia pertenece al requisito del producto. La incertidumbre de medición pertenece al resultado de la inspección. Ambas interactúan, pero no son la misma magnitud.
Supongamos que una especificación permite un espesor de 9,70 mm a 10,00 mm. Ese intervalo es la zona de tolerancia. Si un instrumento indica 9,72 mm, el valor indicado constituye una evidencia sobre el espesor real, no el espesor real con certeza absoluta. La resolución, la calibración, la fuerza de contacto, la temperatura, la técnica del operador, la rugosidad superficial, la alineación y la repetibilidad del instrumento pueden afectar al resultado.
El marco NSSS separa las tolerancias esenciales de las funcionales y exige que los métodos y los instrumentos de medición correspondan a la exactitud requerida. Strong evidence
La lectura de un micrómetro puede tener una resolución de visualización más fina que la de una cinta métrica, pero la resolución de visualización por sí sola no demuestra la exactitud. Una placa grande medida con un instrumento mal apoyado puede producir un número de apariencia precisa que no represente la ubicación requerida ni el método de medición establecido. La National Structural Steelwork Specification distingue entre tolerancias esenciales y tolerancias funcionales, y exige que los métodos e instrumentos utilizados para la medición dimensional se seleccionen de acuerdo con la exactitud requerida. Es una regla práctica: el método de inspección debe ser capaz de distinguir entre un resultado aceptable y uno inaceptable.
Secuencia de decisión de medición
- 1. Identificar el requisito Confirme la especificación del producto, la edición, la característica y la tabla de tolerancias.
- 2. Definir el método Establezca la referencia, la ubicación, la dirección, el instrumento y el plan de muestreo.
- 3. Registrar el resultado sin redondear Conserve la medición sin redondear y las condiciones pertinentes.
- 4. Aplicar la regla de decisión Utilice el procedimiento especificado de redondeo e incertidumbre.
Por tanto, un resultado próximo a un límite requiere una medición controlada, no un redondeo informal ni una evaluación visual. El procedimiento de inspección debe definir el punto de referencia, la ubicación, la dirección, la temperatura cuando sea pertinente, el instrumento, el estado de calibración, el número de lecturas y la regla de redondeo. Si la especificación adopta ASTM E29, como hace ASTM A568/A568M para determinar la conformidad, dicha regla rige la decisión indicada. Un laboratorio puede calcular además la incertidumbre de medición, pero la incertidumbre no amplía la tolerancia del producto.
| Enfoque de aceptación | Acción del inspector | Lo que no debe suponerse |
|---|---|---|
| Comparación directa | Compare el valor notificado con el límite indicado. | La incertidumbre no amplía la tolerancia. |
| Regla de decisión especificada | Aplique la regla exigida por el documento aplicable. | No invente una banda de protección. |
| Medición en el límite | Repita la medición utilizando un método controlado y adecuado. | No se base en un redondeo informal ni en una evaluación visual. |
Los distintos sistemas de aceptación abordan la incertidumbre de maneras diferentes. Algunas especificaciones comparan directamente el valor indicado con el límite. Otras incluyen una regla de decisión que tiene en cuenta la incertidumbre y el riesgo de aceptar un producto no conforme o rechazar uno conforme. Salvo que el documento aplicable disponga otra cosa, un inspector no debe inventar una banda de guarda, sumar la incertidumbre a la tolerancia ni restarla del valor medido. La pregunta correcta no es únicamente «¿Es la incertidumbre del instrumento menor que la tolerancia?», sino «¿Qué regla de decisión y qué método de medición exige la especificación aplicable?».
Por eso, dos inspectores pueden informar conclusiones diferentes sin que ninguno haya modificado el acero. Es posible que hayan medido en puntos diferentes, utilizado distintos puntos de referencia, aplicado redondeos diferentes o seguido reglas de aceptación distintas. La discrepancia debe rastrearse hasta la especificación y el procedimiento.
La diferencia entre los requisitos dimensionales, de forma, de masa y superficiales
Categorías de aceptación independientes
- Dimensiones Espesor, anchura, longitud, diámetro, longitud del ala, dimensiones de las alas y dimensiones del alma.
- Forma Planitud, rectitud, combadura, torsión, falta de escuadría, conicidad y falta de redondez.
- Masa Peso por unidad de longitud, masa teórica o variación permisible de la masa.
- Superficie Defectos, cascarilla, picaduras, costuras, solapes, grietas, descarburación, rugosidad, recubrimiento y limpieza.
Los requisitos dimensionales se refieren al tamaño lineal: espesor, anchura, longitud, diámetro, longitud de ala, dimensiones de las alas o dimensiones del alma. Los requisitos de forma se refieren a la configuración geométrica: planicidad, rectitud, flecha, torsión, falta de escuadría, conicidad y falta de redondez. Los requisitos de masa se refieren al peso por unidad de longitud, la masa teórica o la variación admisible de la masa. Estas categorías pueden solaparse en cuanto a sus efectos en ingeniería, pero no constituyen una única tolerancia.
Un perfil estructural puede cumplir los límites de anchura de ala y espesor de alma, pero incumplir los de rectitud. Una barra puede cumplir los requisitos de diámetro y masa, pero presentar defectos superficiales inaceptables. Una chapa puede cumplir los requisitos de espesor y planicidad, pero mostrar óxido o cascarilla que requieran una evaluación superficial independiente. La conformidad dimensional no certifica el estado de la superficie.[4] ISO 9443:2018. International Organization for Standardization. ISO standard catalogue, 2018.
Los requisitos superficiales pueden abordar defectos, cascarilla, picaduras, costuras, solapes, grietas, descarburación, rugosidad, recubrimiento, limpieza o grado de preparación. ISO 9443:2018 define los requisitos técnicos de suministro para las clases de calidad superficial de barras redondas, cuadradas y hexagonales laminadas en caliente, así como de alambrón, con dimensiones nominales de 5 mm a 200 mm. Sus clases superficiales no sustituyen a las tolerancias de diámetro o de rectitud.
ISO 8501-1:2007 proporciona clasificaciones visuales del óxido y de la preparación superficial, no tolerancias dimensionales. Strong evidence
Para la corrosión y la preparación, ISO 8501-1:2007 define los grados de oxidación y los grados de preparación mediante descripciones escritas y fotografías representativas. Abarca condiciones como superficies de acero limpiadas mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama. Dichos grados describen la preparación visual de la superficie y su estado de oxidación; no establecen el espesor de la placa ni la geometría del perfil.
La National Structural Steelwork Specification y la BCSA Guidance Note 3.05 también muestran por qué la evaluación de la superficie requiere contexto. Una tolerancia de calidad superficial puede ser aceptable cuando el área afectada representa solo una pequeña proporción de la superficie, siempre que la especificación y el uso previsto lo permitan. Una marca localizada sin consecuencias funcionales puede tratarse de forma distinta de una grieta, una laminación, una picadura profunda o un defecto en una unión crítica frente a la fatiga. La decisión sobre la superficie debe ajustarse a la clase especificada y a la función prevista, no a una regla general según la cual toda irregularidad visible sea aceptable o rechazable.
ASTM F2282-03R09E01 establece explícitamente esta separación para alambres, varillas y barras de acero al carbono y aleado utilizados en la fabricación de elementos de fijación mecánicos. Sus controles de aseguramiento de la calidad abarcan la descarburación, las dimensiones, las tolerancias, el estado superficial, el recubrimiento, la ejecución, el acabado, el aspecto y el embalaje. La enumeración separada de estos aspectos refleja cómo funciona realmente la aceptación.
Por tanto, un producto de acero puede cumplir dimensionalmente y, aun así, requerir rechazo, reparación, limpieza o una investigación adicional por motivos relacionados con la superficie. A la inversa, una superficie que parezca poco atractiva puede ser aceptable cuando la clase superficial aplicable y el uso previsto lo permiten. Cuando los documentos parecen entrar en conflicto, prevalecen la especificación del producto aplicable, el orden de prioridad que esta establezca y su procedimiento de aceptación. Una tabla genérica de tolerancias no puede resolver una cuestión superficial, y una fotografía de la superficie no puede sustituir a una medición dimensional.
La jerarquía de las normas y la especificación del producto aplicable
Una tolerancia del acero no puede interpretarse a partir de un número aislado. Primero debe identificarse el documento aplicable, seguido de la forma del producto, el grado, la condición de suministro, el método de medición y la regla de aceptación. Una chapa, una barra laminada en caliente, un perfil angular estructural y una lámina laminada en frío pueden describirse todos como «acero» y, sin embargo, sus requisitos dimensionales y superficiales pueden derivarse de normas diferentes.
La jerarquía habitual comienza con la especificación de compra o de diseño, continúa con la norma de producto específica del material y termina con cualquier norma de requisitos generales incorporada por referencia. El documento general proporciona reglas comunes; el documento del producto determina si esas reglas se aplican sin modificaciones al material suministrado. Esta distinción evita transferir incorrectamente a otro producto una tabla de tolerancias correspondiente a una familia de productos distinta.
ASTM A6/A6M y los requisitos generales
ASTM A6/A6M-24a es una norma de requisitos generales para productos de acero estructural laminado. ASTM International indica que establece variaciones admisibles obligatorias en las dimensiones y la masa de barras, chapas, perfiles y tablestacas de acero estructural laminado (ASTM International, 2024, ASTM A6/A6M-24a). Por tanto, su alcance abarca formas estructurales habituales, como perfiles de alas anchas, canales, perfiles angulares, barras planas, chapas estructurales y tablestacas, pero no todos los productos de acero comercializados bajo una designación ASTM.
«Variación admisible» es un concepto técnico de aceptación. Describe la desviación permitida respecto de una dimensión especificada, la rectitud, la masa u otra característica relacionada; no significa que toda medición sea exacta ni establece que una superficie visiblemente marcada sea aceptable. Un producto puede cumplir una tolerancia de espesor y, aun así, incumplir un requisito de calidad superficial. A la inversa, una imperfección superficial puede estar permitida por la especificación del producto aplicable, aunque requiera reparación, eliminación o evaluación antes de su uso.
ASTM A6/A6M es especialmente importante porque proporciona un marco común para varias formas de productos estructurales. Puede abordar las dimensiones y la masa, el marcado del producto, las probetas de ensayo, la ejecución, la reparación y otros aspectos generales del suministro. Estos aspectos no deben reducirse a una única prueba de aprobado o rechazado. La aceptación dimensional determina si la geometría medida se encuentra dentro del intervalo permitido. La aceptación superficial determina si los defectos, costuras, solapes, costras, óxido o zonas reparadas cumplen las reglas superficiales aplicables. La aceptación mecánica determina si las propiedades químicas, de tracción, de límite elástico, de alargamiento, de impacto u otras propiedades especificadas cumplen sus requisitos.
La regla determinante es el tratamiento que la norma hace de los conflictos. ASTM A6/A6M establece que, cuando sus requisitos entren en conflicto con los requisitos de la especificación del producto aplicable, prevalece la especificación del producto. Esta frase tiene consecuencias prácticas. ASTM A6/A6M no es una disposición universal que anule una norma de grado o de producto con un requisito más específico. Es un documento de requisitos generales que opera dentro del sistema normativo establecido en el contrato.
Por tanto, un informe que cite únicamente «tolerancia ASTM A6» está incompleto. Debe identificar la especificación del producto, la edición, el tamaño nominal, la forma del producto y la tabla de tolerancias pertinente. También debe indicar cómo y dónde se realizó la medición. Un perfil laminado puede variar a lo largo de su longitud y a través de su sección transversal; la temperatura, las condiciones de apoyo, la resolución del instrumento y los puntos de referencia pueden afectar al resultado observado. El límite numérico y el procedimiento de medición forman un conjunto inseparable.
ASTM A568/A568M-19a ilustra el mismo principio en los productos de chapa. Especifica las tolerancias y los márgenes correspondientes al espesor, la longitud, la anchura, la planitud y otros aspectos de la chapa de acero laminada en caliente y en frío (ASTM International, 2019, ASTM A568/A568M-19a). La norma también exige redondear los valores medidos de acuerdo con ASTM E29 al determinar la conformidad. El redondeo no es una decisión meramente estética de presentación: un valor próximo al límite puede cambiar su estado de aceptación cuando se aplica el procedimiento de redondeo especificado. Por tanto, el valor registrado, la capacidad del instrumento, la ubicación del muestreo y la regla de redondeo deben considerarse como un único proceso de aceptación.
Cuándo prevalece una especificación específica del material
Una especificación específica del material prevalece cuando contiene un requisito que difiere del requisito general, lo complementa o lo define con mayor precisión. El documento aplicable puede establecer un intervalo de espesores más estrecho, un límite de planitud diferente, una tolerancia especial de forma, una clase superficial determinada o un método independiente para evaluar los defectos. La pregunta correcta no es «¿Cumple el acero ASTM A6/A6M?», sino «¿Qué especificación del producto rige este acero y qué incorpora dicha especificación?».
La respuesta debe establecerse antes de la inspección. Una orden de compra puede indicar un grado y una norma de producto, mientras que una especificación del proyecto añade requisitos suplementarios. Un contrato también puede invocar una especificación nacional de estructuras de acero que distinga entre tolerancias esenciales y tolerancias funcionales. La National Structural Steelwork Specification, citada por la British Constructional Steelwork Association (BCSA, 2010), hace explícita esta distinción. Las tolerancias esenciales se refieren al requisito general de fabricación o construcción; las tolerancias funcionales se refieren al ajuste, la alineación, el montaje, el drenaje, la holgura u otra condición de uso definida.
Esta distinción es importante porque una dimensión puede encontrarse dentro de una tolerancia general de fabricación y, aun así, resultar inadecuada para una unión o un montaje determinados. De ello no se deduce automáticamente que el fabricante haya suministrado material no conforme. El inspector debe determinar si el requisito es una tolerancia esencial del producto, una tolerancia funcional del proyecto o un requisito adicional de fabricación.
El mismo documento de BCSA establece que los métodos y los instrumentos de medición dimensional deben seleccionarse en función de la exactitud requerida. Una cinta métrica de acero, un calibre Vernier, un micrómetro, una regla de precisión, un calibre de perfiles, un instrumento óptico o un sistema de medición por coordenadas no producen pruebas equivalentes en todas las situaciones. La resolución del instrumento es solo una parte del problema. La repetibilidad, la calibración, la presión de contacto, la cascarilla superficial, el apoyo de la viga, la temperatura y la técnica del operador pueden influir en un resultado próximo al límite. Cuando la incertidumbre es significativa, informar de un único número sin calificación transmite una falsa impresión de precisión.
El estado superficial sigue un procedimiento distinto. La BCSA Guidance Note 3.05 explica que una tolerancia de calidad superficial puede ser aceptable cuando el área afectada representa solo una pequeña proporción de la superficie, siempre que la especificación aplicable y el uso previsto permitan esa valoración (BCSA, 2015). El área, la profundidad, la ubicación, la orientación y la reparación propuesta pueden ser más importantes que la mera presencia de una marca. ISO 8501-1:2007 aborda otro tema relacionado, pero distinto: define los grados de oxidación y los grados de preparación mediante descripciones escritas y fotografías representativas, incluidas las superficies limpiadas mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama. No sustituye a una norma de tolerancias dimensionales.
Los controles de aceptación también pueden ser específicos del producto. ASTM F2282-03R09E01 amplía los requisitos de aseguramiento de la calidad a la descarburación, las dimensiones, las tolerancias, el estado superficial, el recubrimiento, la ejecución, el acabado, el aspecto y el embalaje de alambres, varillas y barras de acero al carbono y aleado utilizados en la fabricación de elementos de fijación mecánicos (ASTM International, 2009, ASTM F2282). Su amplia cobertura temática no la convierte en sustituta de ASTM A6/A6M ni de una especificación de productos estructurales. Se aplica a un producto y a una cadena de fabricación diferentes.
Cómo se aplican los documentos ASTM e ISO a distintas familias de productos
Los documentos ASTM e ISO no deben tratarse como etiquetas intercambiables para un mismo sistema de tolerancias. Los documentos ASTM suelen combinar una especificación de producto con requisitos generales o remitir a una norma de requisitos generales, como ASTM A6/A6M. Los documentos ISO organizan con frecuencia los requisitos en torno a una familia de productos definida y a una forma geométrica determinada.
Para la chapa laminada en caliente, la norma ISO 16160:2012 establece tolerancias dimensionales y de forma aplicables a todos los productos de chapa de acero laminados en caliente; ISO confirmó el documento en 2024 (International Organization for Standardization, ISO 16160:2012). La chapa laminada en frío está contemplada por separado en la norma ISO 16162:2012. Esta separación refleja la ruta de fabricación y las diferencias resultantes en el control del espesor, la planicidad, el estado de los bordes y la forma. No debe asignarse a una chapa laminada en frío una tolerancia correspondiente a chapa laminada en caliente simplemente porque ambas se suministren en bobinas o en longitudes cortadas.
La norma ISO 1035:2026 especifica las dimensiones, la forma, la masa y las tolerancias para barras redondas, cuadradas, planas, hexagonales y octogonales laminadas en caliente de la serie métrica. La norma ISO 657-1:2026 abarca los angulares de alas iguales y desiguales, los canales de alas inclinadas y las vigas en I de alas inclinadas, incluidas sus dimensiones, propiedades de la sección y tolerancias. Estos documentos abordan familias de barras y perfiles con requisitos específicos según su geometría. La norma ISO 9034:1987 contempla los planos anchos estructurales laminados en caliente de aceros no aleados y aleados, con exclusión de los aceros inoxidables, con un límite elástico mínimo especificado de hasta 700 N/mm²; su ámbito de aplicación es más limitado que el de una norma general de requisitos estructurales.
Los requisitos de superficie también cuentan con su propia familia de productos. La norma ISO 9443:2018 define los requisitos técnicos de suministro para las clases de calidad superficial de barras redondas, cuadradas y hexagonales laminadas en caliente, así como de alambrón, con dimensiones nominales de 5 mm a 200 mm. Una clase superficial conforme a ISO 9443:2018 no sustituye a los requisitos dimensionales de ISO 1035:2026, del mismo modo que los grados de preparación de ISO 8501-1:2007 no determinan si una barra es recta o se encuentra dentro de la tolerancia de masa.
Por lo tanto, la especificación aplicable debe interpretarse como un conjunto integrado de requisitos, no como una cifra de tolerancia aislada. ASTM International, ISO y BCSA publican documentos destinados a funciones diferentes: requisitos generales, definiciones de productos, preparación de superficies, calidad superficial, control de la fabricación y límites funcionales de construcción. La aceptación correcta depende de identificar la función que desempeña cada documento, resolver los conflictos en el orden indicado y conservar las reglas de medición y redondeo que confieren significado técnico al resultado comunicado.
Aceptación del espesor, el ancho, la longitud y la planitud de la chapa
Una chapa puede cumplir con el espesor especificado y, aun así, no superar una inspección dimensional porque su ancho, longitud o planitud están fuera del límite aplicable. También puede ocurrir lo contrario: una chapa puede cumplir todos los requisitos dimensionales y, al mismo tiempo, presentar un defecto superficial que exija su rechazo conforme a una cláusula independiente de calidad superficial. Se trata de cuestiones diferentes, y la respuesta depende, en primer lugar, de la especificación del producto indicada en el pedido, el certificado o el documento de inspección.
Las principales variables dimensionales son:
- Espesor: la distancia que atraviesa la chapa, normalmente comprobada en ubicaciones especificadas y evitando bordes, rebabas e irregularidades superficiales locales.
- Ancho: la dimensión transversal de la chapa, medida en la dirección prescrita y en las condiciones establecidas por la norma.
- Longitud: la dimensión longitudinal, que puede evaluarse en longitudes cortadas, bobinas o chapas, según la forma del producto.
- Planitud: la desviación respecto de un plano de referencia, incluidos la ondulación, la onda de borde, la abolladura central y otras desviaciones de forma definidas por la norma correspondiente.
Una tolerancia no es lo mismo que una dimensión nominal. Una chapa pedida con un espesor nominal tiene un intervalo permitido alrededor de ese valor; el intervalo puede ser asimétrico, y la desviación admisible puede depender del espesor, el ancho, el estado del producto, la condición de los bordes y de si el material es laminado en caliente o en frío. Por tanto, el «calibre» o el «espesor nominal» no pueden determinar por sí solos la aceptación.
Un límite dimensional tampoco describe la calidad superficial. La cascarilla, los hoyuelos, los pliegues, las escamas, los arañazos, el óxido y el estado del recubrimiento requieren sus propios requisitos. ISO 8501-1:2007, por ejemplo, define grados de oxidación y grados de preparación mediante descripciones escritas y fotografías representativas. Es una referencia para la preparación y el aspecto superficial, no un sustituto de las tolerancias de espesor o planitud de la chapa. Del mismo modo, ISO 9443:2018 se refiere a las clases de calidad superficial de barras redondas, cuadradas y hexagonales laminadas en caliente, así como de alambrón, con una dimensión nominal de 5 mm a 200 mm; no regula las dimensiones de la chapa.
Requisitos de ASTM A568/A568M para chapa laminada en caliente y en frío
ASTM A568/A568M-19a es una especificación general para productos de chapa de acero al carbono, acero estructural, acero de alta resistencia y baja aleación, acero de alta resistencia y baja aleación con conformabilidad mejorada y otros productos de chapa de acero especificados, cuando la especificación del material aplicable la incorpora por referencia. ASTM International la describe como una especificación de las tolerancias y los márgenes admisibles de espesor, longitud, ancho y planitud para chapa de acero laminada tanto en caliente como en frío. La norma también aborda otras condiciones dimensionales relacionadas, por lo que la inspección debe utilizar la tabla completa aplicable, en lugar de un único porcentaje genérico.
La distinción entre una tolerancia y un margen admisible es importante. Una tolerancia establece la desviación permitida respecto de una dimensión nominal. Un margen admisible puede tener en cuenta una condición como el recorte, la configuración del borde o un ajuste dimensional especificado asociado al producto. Tratar toda diferencia permitida como si fuera el mismo tipo de tolerancia puede conducir a una decisión de aceptación incorrecta.
La aceptación del espesor exige prestar atención al lugar y al modo en que se realiza la medición. Una lectura próxima a un borde puede no evaluarse conforme a la misma regla que una lectura tomada en el cuerpo de la chapa. El ancho y la longitud también dependen de la condición de los bordes y de entrega especificada. La planitud no se establece colocando una chapa visiblemente combada sobre una superficie arbitraria y registrando una sola separación. El método de inspección, el plano de referencia, los puntos de contacto y el tratamiento de las irregularidades locales deben coincidir con la norma o con el requisito de compra.
ASTM A568/A568M también establece explícitamente la regla aritmética: los valores medidos se redondean conforme a ASTM E29 cuando se determina la conformidad. Esto impide que un inspector compare directamente una lectura no redondeada del instrumento con un límite tabulado cuando la norma exige redondear primero. Por ejemplo, un valor registrado que se encuentre ligeramente más allá de un límite antes del redondeo puede quedar del lado conforme después de aplicar la operación de redondeo prescrita, o puede ocurrir lo contrario. El número de dígitos que muestra un instrumento digital no modifica esta regla.
ASTM A6/A6M-24a no debe sustituir automáticamente a A568/A568M. ASTM A6/A6M establece variaciones admisibles obligatorias de las dimensiones y la masa para barras, placas, perfiles de acero estructural laminado y tablestacas, y también indica que, cuando existen conflictos, prevalece la especificación del producto aplicable. Por tanto, un requisito para placas estructurales conforme a ASTM A6/A6M no es automáticamente el requisito rector para una chapa suministrada conforme a ASTM A568/A568M. La forma del producto y la especificación invocada son determinantes.
La incertidumbre de medición sigue siendo una cuestión práctica. Una resolución de micrómetro de 0,001 mm no significa que el resultado tenga una exactitud de 0,001 mm. La calibración, la presión de contacto, la temperatura, la cascarilla superficial, las rebabas, la curvatura de la chapa y la técnica del operador pueden afectar al resultado. Si un valor está próximo al límite, el registro de inspección debe conservar la lectura no redondeada, la identificación del instrumento, la ubicación, la dirección de medición y el procedimiento de redondeo aplicable.
ISO 16160:2012 para chapa laminada en caliente
ISO 16160:2012 aplica tolerancias dimensionales y de forma a todos los productos de chapa de acero laminada en caliente. ISO confirmó la norma en 2024. Por tanto, su ámbito es amplio dentro de la chapa laminada en caliente, pero esa amplitud no hace que sus límites sean intercambiables con los de ASTM A568/A568M-19a.
Ambas normas abordan variables conocidas —espesor, ancho, longitud y forma o planitud—, pero pueden diferir en las definiciones, las condiciones de medición, las clases de tolerancia, las designaciones de los bordes, los intervalos de espesor y la forma de expresar los resultados. El certificado de una chapa laminada en caliente debe identificar la norma utilizada. Un inspector no debe tomar un límite ISO de una tabla y aplicarlo a un material pedido conforme a requisitos ASTM simplemente porque ambos documentos utilizan milímetros.
La palabra «forma» en una norma dimensional ISO es significativa. La planitud es un aspecto visible de la forma, pero las disposiciones aplicables también pueden controlar otras desviaciones respecto de la geometría prevista. Una chapa que tenga un espesor medio aceptable puede presentar, aun así, una ondulación o una onda de borde inaceptables. Las mediciones deben representar el estado del producto contemplado por la norma, no una parte seleccionada de la chapa que resulte favorable.
El estado laminado en caliente también afecta a la interpretación. La cascarilla, la rugosidad, la distorsión térmica y la condición de los bordes pueden influir en las mediciones basadas en el contacto. Estos factores no eliminan un requisito dimensional, pero pueden hacer que un método improvisado no sea adecuado. Cuando una especificación, un plan de inspección o un contrato exige un método concreto, dicho método es el que rige.
Otros documentos ISO ilustran por qué debe comprobarse el ámbito de aplicación. ISO 9034:1987 abarca las tolerancias dimensionales, de forma y de masa de planos anchos estructurales laminados en caliente de aceros no aleados y aleados, con exclusión de los aceros inoxidables, y con un límite elástico mínimo especificado de hasta 700 N/mm². ISO 1035:2026 abarca barras redondas, cuadradas, planas, hexagonales y octagonales laminadas en caliente de series métricas, mientras que ISO 657-1:2026 abarca angulares de alas iguales y desiguales, canales de alas inclinadas y perfiles I de alas inclinadas. Ninguna de estas normas constituye un sustituto general de las tolerancias para chapa de ISO 16160:2012.
ISO 16162:2012 para chapa laminada en frío
ISO 16162:2012 se aplica a los productos de chapa de acero laminada en frío. Su objeto está relacionado con el de ISO 16160:2012, pero ambos documentos se aplican a condiciones de fabricación diferentes y deben leerse por separado. El laminado en frío puede producir un control dimensional más estricto y un comportamiento de forma diferente al del laminado en caliente; sin embargo, ello no justifica transferir un límite de laminado en frío a un producto laminado en caliente ni suponer que un valor aparentemente más estricto sea aplicable contractualmente.
La inspección de productos laminados en frío puede ser especialmente sensible al estado superficial y a la geometría local. Una superficie pulida o más lisa puede mejorar la repetibilidad del contacto, mientras que las tensiones residuales pueden producir cambios de forma después del corte, el hendido longitudinal o la eliminación de elementos de sujeción. Por tanto, la planitud debe comprobarse en el estado exigido por la norma —como el estado de suministro de la chapa o un estado sin tensiones especificado— y no después de una operación de manipulación no registrada.
ISO 16162:2012 e ISO 16160:2012 deben tratarse como referencias paralelas, pero no intercambiables. La secuencia correcta consiste en identificar la forma del producto, confirmar la especificación invocada, determinar las disposiciones aplicables relativas al espesor, el ancho, la longitud y la planitud, y después seleccionar un instrumento y un método capaces de resolver el límite de aceptación. La National Structural Steelwork Specification, identificada por la British Constructional Steelwork Association (BCSA), distingue entre tolerancias esenciales y tolerancias funcionales, y exige que los métodos e instrumentos de medición sean adecuados para la exactitud requerida. Este principio se aplica también aquí: una chapa visualmente recta no demuestra su planitud, y un instrumento preciso utilizado en la ubicación incorrecta no constituye una inspección válida.
La aceptación superficial debe mantenerse separada. BCSA Guidance Note 3.05 establece que una tolerancia de calidad superficial puede ser aceptable cuando el área afectada representa solo una pequeña proporción de la superficie, si la especificación y el uso previsto lo permiten. Esto no convierte un incumplimiento dimensional en un resultado conforme. A la inversa, ASTM F2282-03R09E01 muestra la misma separación en otro ámbito de productos al abordar la descarburación, las dimensiones, las tolerancias, el estado superficial, el recubrimiento, la fabricación, el acabado, el aspecto y el embalaje de alambres, varillas y barras de acero al carbono y aleado utilizados para fabricar elementos de fijación mecánica. La aceptación dimensional es una parte de la conformidad, no la totalidad de la decisión.
Barras, perfiles y planos anchos: por qué la geometría del producto modifica la regla
Una tolerancia redactada para una chapa plana no puede transferirse a una barra laminada o a un perfil estructural cambiando únicamente el espesor nominal. La chapa normalmente se evalúa en función del espesor, la anchura, la longitud, la planicidad y el estado de los bordes. Una barra puede requerir el control del diámetro, la dimensión entre caras, el radio de las esquinas, la rectitud, la torsión, la perpendicularidad de los extremos y la masa por unidad de longitud. Un angular, un canal o una viga en I añade dimensiones de alas y alma, inclinación, radios de raíz y propiedades de la sección. La geometría del producto determina tanto qué debe medirse como la forma en que una desviación afecta a la fabricación o al comportamiento estructural.
Esta distinción es importante en la aceptación. Una dimensión medida puede estar dentro de su límite mientras la sección transversal está deformada, la masa se encuentra fuera de su variación permitida o el área y el momento de inercia calculados ya no corresponden a la designación. El estado superficial es otra cuestión: una marca de laminación o una oxidación no se convierte en un incumplimiento dimensional simplemente porque sea visible. Debe evaluarse conforme al requisito pertinente de calidad superficial o de suministro.
ASTM A6/A6M-24a ilustra el enfoque específico para cada producto en la práctica norteamericana. Establece variaciones permisibles obligatorias en las dimensiones y la masa de barras, chapas, perfiles de acero estructural laminados y tablestacas, y también establece que la especificación de producto aplicable prevalece cuando existen conflictos entre requisitos. ASTM A568/A568M-19a, en cambio, aborda la chapa laminada en caliente y en frío, incluidos el espesor, la longitud, la anchura, la planicidad y las tolerancias relacionadas. Conforme a ASTM A568/A568M, los valores medidos se redondean de acuerdo con ASTM E29 al determinar la conformidad. La regla de redondeo forma parte del método de aceptación, pero no sustituye a un instrumento de medición adecuado.
Barras laminadas en caliente de series métricas según ISO 1035:2026
ISO 1035:2026 especifica las dimensiones, la forma, la masa y las tolerancias para barras de acero laminadas en caliente de sección redonda, cuadrada, plana, hexagonal y octogonal de series métricas. Estos perfiles no plantean el mismo problema de medición.
En una barra redonda, el diámetro es la dimensión nominal evidente, pero la ovalidad y la rectitud también pueden afectar a la sobremedida de mecanizado, el contacto con cojinetes o la alimentación automática. Una barra cuadrada requiere controlar las dimensiones de los lados, la geometría de las esquinas y la forma; medir una sola diagonal o un solo lado no demuestra que toda la sección sea aceptable. Una barra plana se parece más a una chapa, pero su sistema de tolerancias sigue siendo el de una norma para barras. La anchura, el espesor, la forma de los bordes, la planicidad y la rectitud interactúan, especialmente cuando la barra se corta, se forja o se mecaniza. Las barras hexagonales y octogonales requieren dimensiones entre caras o de perfil equivalentes, regularidad angular y control de las esquinas, en lugar de una simple comprobación de anchura y espesor.
ISO 1035:2026 también incluye la masa y la forma. La masa por unidad de longitud proporciona una comprobación independiente de la sección transversal laminada y de la cantidad de material, aunque no sustituye directamente a la medición dimensional. Las hipótesis sobre la densidad, la cascarilla, la humedad y la resolución de la balanza pueden afectar al resultado de masa, por lo que una controversia debe identificar el método de cálculo o de pesaje prescrito. Una barra que cumple una dimensión nominal entre caras, pero presenta una pérdida excesiva en las esquinas, puede no cumplir el perfil o el requisito de masa previstos.
Por tanto, la palabra «tolerancia» abarca varios límites independientes. Una tolerancia dimensional rige una medida especificada. Una tolerancia de forma rige la rectitud, la falta de escuadra, la torsión u otra característica geométrica. Una tolerancia de masa rige la masa por metro o una medida de suministro equivalente. Ninguno de esos límites establece automáticamente la aceptabilidad superficial. ISO 9443:2018 aborda las clases de calidad superficial para barras redondas, cuadradas y hexagonales laminadas en caliente, así como para alambrón, con dimensiones nominales de 5 mm a 200 mm. Es un documento de calidad superficial, no un sustituto del control dimensional conforme a ISO 1035.
La medición debe seguir la característica que se controla. Los calibres pueden ser adecuados para una dimensión entre caras accesible, mientras que para otra característica puede ser necesario un micrómetro, una galga de perfiles, una regla, un sistema óptico o una disposición calibrada de pesaje. La National Structural Steelwork Specification distingue entre tolerancias esenciales y tolerancias funcionales, y exige que los métodos e instrumentos de medición se seleccionen en función de la exactitud requerida. Este principio es especialmente importante cuando la banda de tolerancia se aproxima a la resolución del instrumento o cuando la curvatura de la barra hace significativa la selección de los puntos de contacto.
Angulares, canales y vigas en I según ISO 657-1:2026
ISO 657-1:2026 especifica las dimensiones, las propiedades de la sección y las tolerancias para angulares de lados iguales, angulares de lados desiguales, canales de alas inclinadas y vigas en I de alas inclinadas. Se trata de una norma para perfiles estructurales, no de una norma para chapas expresada en un sistema de unidades diferente.
Un angular de lados iguales se define mediante dos alas nominalmente iguales, pero la aceptación puede incluir la longitud de las alas, el espesor, la geometría de la raíz y del borde, la escuadra y la rectitud. Un angular de lados desiguales tiene dimensiones de alas distintas, por lo que confundir el ala larga con la corta o medir desde un borde oxidado puede producir un resultado engañoso. En los canales y las vigas en I, son importantes la altura del alma, la anchura de las alas, el espesor del alma y de las alas, la inclinación de las alas, el radio de raíz y el estado de los extremos. La torsión y la combadura pueden afectar al ajuste, aunque varias dimensiones locales estén dentro de sus límites individuales.
Las propiedades de la sección explican por qué la norma especifica algo más que las dimensiones. El área de la sección transversal afecta a la masa y a la resistencia axial; los momentos de inercia y los módulos resistentes afectan a los cálculos de flexión; la posición del centroide afecta al diseño de las uniones y a las trayectorias de carga. Estas propiedades pueden estar tabuladas a partir del perfil nominal, calcularse a partir de dimensiones medidas o verificarse mediante un método prescrito. Una pequeña desviación del espesor de un ala no equivale a la misma desviación numérica en un alma, porque su efecto sobre la rigidez a flexión y la estabilidad local puede ser diferente. Por tanto, un perfil puede superar una inspección superficial de anchura y espesor y, sin embargo, incumplir un requisito funcional relacionado con la alineación, el espacio libre de una unión o la identidad de la sección.
La presencia de inclinación de las alas y de radios de raíz también impide realizar ensayos de planicidad propios de las chapas. Una regla colocada sobre un ala no mide la misma característica que la planicidad de una chapa sobre un plano amplio. Del mismo modo, una medición con cinta a través de una viga en I no puede determinar la rectitud del alma, el paralelismo de las alas ni la torsión. La aceptación debe identificar el punto de referencia, la ubicación de la medición, la temperatura, la condición de apoyo y el instrumento. Los perfiles largos pueden combarse por su propio peso durante la inspección; los apoyos y la separación entre ellos pueden modificar la desviación aparente.
Las observaciones superficiales siguen siendo independientes. ISO 8501-1:2007 describe los grados de oxidación y de preparación mediante descripciones escritas y fotografías representativas, incluidas las superficies limpiadas mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama. Esos grados de preparación no establecen la tolerancia dimensional de un angular o una viga en I. BCSA Guidance Note 3.05 establece que una tolerancia de calidad superficial puede ser aceptable cuando el área afectada representa solo una pequeña proporción de la superficie, siempre que la especificación y el uso previsto lo permitan. La pregunta correcta no es simplemente si existe una marca, sino si su profundidad, extensión, ubicación y efecto están controlados por la especificación de producto aplicable.
Planos anchos según ISO 9034:1987
ISO 9034:1987 cubre las tolerancias dimensionales, de forma y de masa para planos anchos estructurales laminados en caliente fabricados con aceros no aleados y aleados. Excluye los aceros inoxidables y se aplica únicamente cuando el límite elástico mínimo especificado es de hasta 700 N/mm². Estos límites forman parte del campo de aplicación de la norma. Un plano ancho inoxidable, o un producto que supere el límite de límite elástico indicado, no puede aceptarse conforme a ISO 9034 simplemente porque su anchura y espesor se parezcan a los de un producto incluido en su ámbito.
Los planos anchos ocupan una posición visual intermedia: son anchos y relativamente delgados, pero son productos estructurales laminados, no chapas. Su aceptación puede incluir el espesor, la anchura, la longitud, la rectitud, la planicidad o el alabeo, el estado de los bordes, la forma y la masa. La cara ancha puede invitar a una inspección propia de las chapas, pero las desviaciones permitidas y las convenciones de medición proceden de ISO 9034, salvo que el pedido o la especificación del material establezcan otro documento aplicable. Una curvatura longitudinal, un borde irregular o una variación de la masa por unidad de longitud pueden afectar a la fabricación aunque una sola lectura del espesor sea satisfactoria.
Antes de realizar los ensayos debe comprobarse el grado aplicable y la especificación del producto. ASTM A6/A6M-24a otorga expresamente prioridad a la especificación de producto aplicable cuando existen conflictos entre requisitos; se necesita la misma disciplina cuando se invoca una norma de producto ISO junto con una especificación de grado, suministro o construcción. La aceptación dimensional debe registrar la designación de la norma, el perfil nominal, la identificación de la colada o del lote, el método de medición, la exactitud del instrumento y la regla utilizada para redondear o interpretar las lecturas.
La regla práctica es sencilla, pero no simplista: el producto debe aceptarse conforme a la especificación redactada para su geometría. Las barras requieren comprobaciones de perfil, forma, masa y dimensiones; los perfiles estructurales requieren el control del perfil y de las propiedades de la sección; los planos anchos requieren sus propias tolerancias estructurales para planos anchos. A continuación, el estado superficial y el procedimiento de aceptación deben evaluarse por separado. ASTM F2282-03R09E01 hace explícita esta separación para los alambres, varillas y barras de acero al carbono y aleado utilizados en la fabricación de elementos de fijación mecánicos, al tratar la descarburación, las dimensiones, las tolerancias, el estado superficial, el recubrimiento, la ejecución, el acabado, el aspecto y el embalaje como controles de aseguramiento de la calidad distintos. Un número de aprobado o rechazado solo tiene significado después de haber identificado el producto, la característica, la norma y la incertidumbre de medición.
Tolerancias de forma: rectitud, planicidad, escuadra y perfil
Un producto de acero puede cumplir con el espesor, la anchura, la longitud o la masa especificados y, aun así, incumplir un requisito geométrico. Se trata de cuestiones de aceptación independientes. Una chapa puede tener el espesor nominal requerido, pero combarse entre sus bordes. Una viga puede tener la masa especificada por metro, aunque sus alas no sean paralelas. Una barra puede encontrarse dentro de la dimensión entre caras especificada y, sin embargo, presentar una distorsión angular excesiva o falta de rectitud.
La especificación de producto aplicable determina qué características son obligatorias y cómo se comprueban. ASTM A6/A6M-24a establece las variaciones admisibles de dimensiones y masa para barras, chapas, perfiles estructurales y tablestacas de acero estructural laminado, pero también indica que, cuando existan conflictos entre requisitos, prevalece la especificación de producto aplicable. Para las chapas, ASTM A568/A568M-19a contempla el espesor, la longitud, la anchura, la planitud y las tolerancias relacionadas de los productos laminados en caliente y en frío. Según ASTM A568/A568M, los valores medidos se redondean de acuerdo con ASTM E29 antes de determinar la conformidad. Esta regla de redondeo afecta a la decisión comunicada; no convierte un defecto de forma en un resultado de espesor.
Las normas ISO dividen este mismo tema según la forma del producto. ISO 16160:2012 se aplica a las tolerancias dimensionales y de forma de los productos planos de acero laminados en caliente, mientras que ISO 16162:2012 contempla los productos planos laminados en frío. ISO 1035:2026 especifica las dimensiones, la forma, la masa y las tolerancias de las barras redondas, cuadradas, planas, hexagonales y octogonales laminadas en caliente de series métricas. ISO 657-1:2026 contempla las dimensiones, las propiedades de la sección y las tolerancias de los angulares de lados iguales y desiguales, los canales de alas inclinadas y las vigas en I de alas inclinadas. ISO 9034:1987 aborda las tolerancias de dimensiones, forma y masa de los llantones anchos estructurales laminados en caliente de aceros no aleados y aleados, con exclusión de los aceros inoxidables, con un límite elástico mínimo especificado de hasta 700 N/mm².
Desviación de forma frente a desviación dimensional
La desviación dimensional se refiere a una dimensión escalar: espesor, diámetro, anchura, altura, longitud o masa. La desviación de forma se refiere a la relación entre puntos, líneas, planos o elementos de una sección. La distinción es importante porque una no permite predecir de forma fiable la otra.
La rectitud describe cuánto se desvía de una línea recta el eje longitudinal, el borde o la línea de referencia de un producto. Una barra puede tener el diámetro correcto en toda su longitud y, aun así, estar curvada. Una chapa puede tener la longitud y la anchura especificadas mientras su borde longitudinal presenta desviaciones. En un elemento estructural, la rectitud normalmente se considera sobre una longitud de medición establecida o con respecto a una referencia definida, por lo que el registro de inspección debe identificar tanto el método como el tramo medido.
La planitud describe la desviación con respecto a un plano. No es lo mismo que la variación de espesor. Una chapa de espesor uniforme puede presentar ondas, levantamiento de los bordes, abarquillamiento central o una deformación local causada por las tensiones de laminación, el enfriamiento, la manipulación o el corte. A la inversa, una chapa puede ser relativamente plana aunque su espesor varíe dentro de la tolerancia dimensional permitida. Por tanto, la evaluación de la planitud requiere un plano de referencia, una condición de contacto o apoyo definida y un método adecuado para la especificación aplicable.
La escuadría se refiere a si los bordes o caras adyacentes se encuentran según la relación angular requerida. En una chapa rectangular, puede evaluarse mediante la alineación de los bordes, la comparación de las diagonales u otro método especificado para el producto. Unas diagonales iguales, por sí solas, no describen todos los posibles defectos de los bordes, especialmente cuando un borde está curvado. En los perfiles, la escuadría puede referirse a la relación entre el alma y un ala, o entre la cara de un ala y un eje de referencia prescrito.
La desviación angular también es distinta de un resultado dimensional nominal. Un angular puede tener las longitudes de ala especificadas, pero un ángulo incluido incorrecto. Un canal puede tener la profundidad total y la anchura de ala requeridas, mientras sus alas presentan inclinaciones diferentes. Un perfil hueco o abierto puede conservar sus dimensiones exteriores, pero tener una esquina deformada o un alma girada. Estas condiciones pueden afectar al ajuste incluso cuando una medición realizada con un calibre en un único punto parece aceptable.
Antes de declarar un resultado límite, debe tenerse en cuenta la incertidumbre de medición. La Especificación Nacional para Estructuras de Acero distingue entre tolerancias esenciales y tolerancias funcionales, y exige que los métodos e instrumentos empleados para las mediciones dimensionales se seleccionen en función de la exactitud requerida. Una regla de acero corta, una regla recta calibrada, un calibre de puente, una estación total y un sistema de medición por coordenadas no permiten resolver las mismas desviaciones. La temperatura, el apoyo, la fuerza ejercida por el operador, la selección de los puntos de referencia y el movimiento elástico pueden modificar la lectura. El registro de aceptación debe indicar qué se midió, dónde, con qué instrumento y frente a qué tabla de tolerancias.

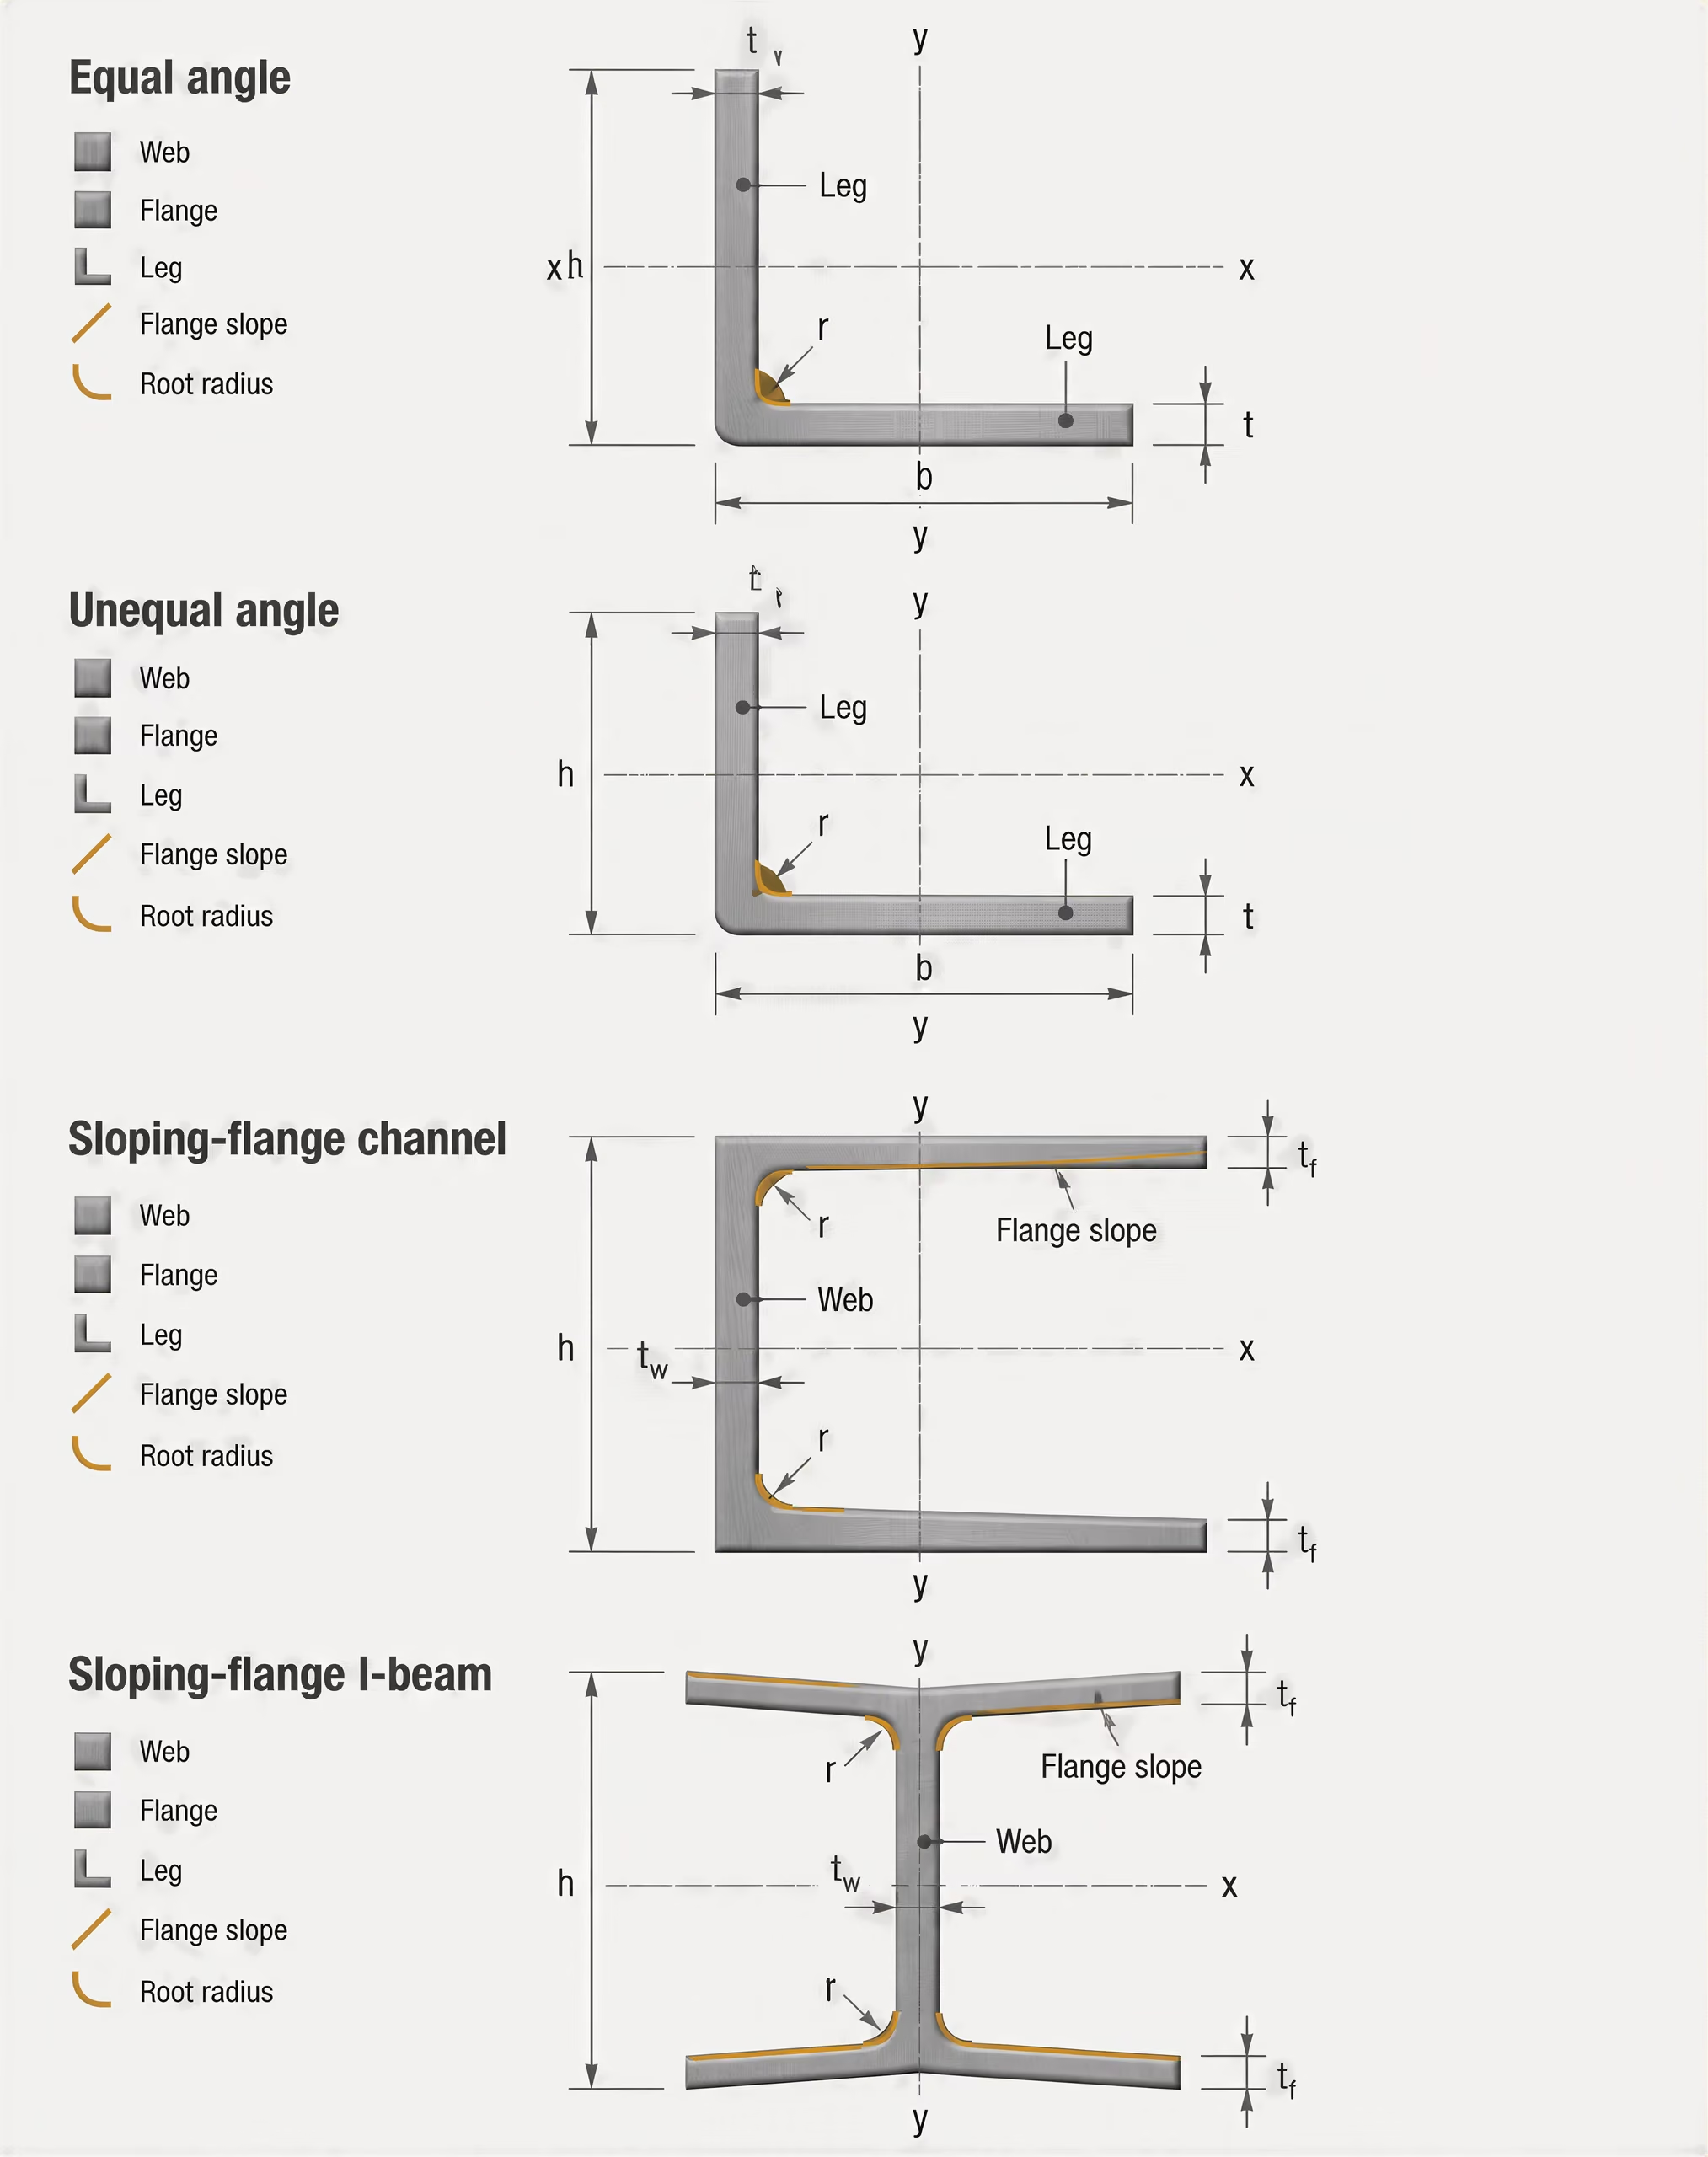
Geometría del perfil en los productos laminados
Propiedades de la sección Características geométricas, como el área de la sección transversal, los momentos de inercia, los módulos resistentes, las propiedades torsionales y la ubicación del centroide, utilizadas para describir una sección laminada.
Un perfil laminado se acepta como una forma geométrica, no simplemente como un conjunto de dimensiones independientes. El perfil incluye la disposición del alma y las alas, los radios de esquina, las anchuras de las alas o de los lados, la altura del alma, la conicidad, la simetría y las relaciones angulares. Por tanto, un perfil puede superar una comprobación de masa y, al mismo tiempo, incumplir una comprobación del perfil.
En un perfil en I, entre las cuestiones relevantes se encuentran si el alma está centrada, si las anchuras de las alas son uniformes, si las caras de las alas se mantienen dentro de la relación angular permitida y si el alma es recta a lo largo del elemento. En un canal, la inclinación de las alas y la geometría de la unión entre el alma y las alas influyen en la forma en que el perfil se apoya contra una placa de conexión. En los angulares de lados iguales y desiguales, los dos lados y el ángulo incluido definen el perfil; hacer coincidir la dimensión de un solo lado no demuestra que la sección sea correcta. Los canales y las vigas en I de alas inclinadas requieren una atención específica a la inclinación indicada, en lugar de asumir que todas las caras de las alas son paralelas.
Las desviaciones del perfil pueden producirse durante el laminado, el enfriamiento, el enderezado, el corte, la elevación o el almacenamiento. Las abolladuras y torsiones locales son condiciones de forma, aunque no modifiquen sustancialmente la masa. Un elemento también puede presentar una curvatura gradual a lo largo de su longitud, un quiebro local o una rotación torsional. Estos defectos no deben describirse vagamente como «fuera de dimensiones». La clasificación correcta identifica la característica geométrica afectada.
Las propiedades de la sección constituyen otra razón para inspeccionar el perfil. El área, el segundo momento de área, las propiedades torsionales y la posición del centroide se calculan a partir de la geometría real de la sección y de la designación de la norma aplicable. ISO 657-1:2026 incluye explícitamente las propiedades de la sección junto con las dimensiones y las tolerancias para angulares, canales y vigas en I. Si el espesor de las alas, la posición del alma o la forma de las esquinas se apartan del perfil designado, el efecto puede extenderse más allá de la facilidad de montaje y afectar al diseño de las conexiones y al análisis estructural.
Los requisitos de forma también son independientes del estado superficial. Una barra laminada puede presentar una indicación superficial permitida según ISO 9443:2018, que define clases de calidad superficial para barras redondas, cuadradas y hexagonales laminadas en caliente y para alambrón, con dimensiones nominales de 5 mm a 200 mm, y, aun así, incumplir la rectitud. El grado de oxidación y el grado de preparación según ISO 8501-1:2007 describen el aspecto superficial y los estados de limpieza; no determinan si una chapa es plana o si una viga tiene la escuadría adecuada. La aceptación superficial puede depender del área afectada y del uso previsto, como explica BCSA Guidance Note 3.05, pero esa evaluación no sustituye a una medición de la forma.
Cómo la deformación puede afectar a la fabricación y al ajuste
La desviación de forma adquiere importancia cuando el acero se corta, se anida, se taladra, se suelda o se monta. Una chapa combada puede no apoyarse sobre una mesa de corte, lo que hace que la trayectoria programada de la herramienta produzca bordes imprecisos o modifique la posición efectiva de los agujeros. La curvatura de los bordes puede reducir la eficiencia del anidado y dejar, después del corte, una pieza en bruto con un contorno incorrecto aunque sus dimensiones nominales sean correctas. Un levantamiento local también puede provocar movimiento bajo las mordazas, de modo que la pieza cortada se relaje y adopte una forma diferente al liberarla.
La rectitud y la torsión afectan a la alineación durante la soldadura. Una viga curvada puede requerir sujeción o aplicación de fuerza para alinear sus extremos. Esa sujeción puede generar tensiones residuales, modificar la separación de la junta y cambiar la secuencia necesaria para controlar la deformación. Si un ala está girada, una placa de conexión puede entrar en contacto en una sola esquina, en lugar de hacerlo a lo largo de la línea de apoyo prevista. La separación resultante puede confundirse con un error de fabricación cuando la causa es el perfil de la sección recibida.
La planitud afecta al contacto, al calce y al atornillado. Una chapa deformada puede dejar una separación debajo de un empalme, una placa base, un diafragma o un rigidizador. El apriete de los tornillos puede unir localmente las piezas y dejar, al mismo tiempo, un apoyo irregular en otras zonas. Esta operación puede introducir una flexión secundaria y desplazar el elemento conectado fuera de alineación. Las posiciones de los agujeros pueden encontrarse dentro de las coordenadas especificadas, mientras que la geometría de la chapa circundante impide que el grupo de tornillos se asiente correctamente.
Los errores de escuadría y angulares se acumulan en un conjunto. Una pequeña desviación en cada borde cortado, ala, escuadra o placa extrema puede producir una falta de correspondencia apreciable en la conexión final. La cuestión práctica no es simplemente si un componente tiene una tolerancia de forma admisible, sino si las desviaciones combinadas siguen siendo compatibles con la tolerancia funcional del conjunto. La distinción de la Especificación Nacional para Estructuras de Acero resulta útil en este caso: una tolerancia esencial se refiere a la aceptabilidad general de los trabajos fabricados, mientras que una tolerancia funcional se refiere al ajuste o funcionamiento de una característica concreta.
La corrección mediante enderezado con llama, gatos, laminado o calentamiento localizado puede ser posible, pero no constituye una solución automática. El método permitido depende de la especificación del producto, el grado de acero, el procedimiento de fabricación y los requisitos del proyecto. Recortar un borde deformado también puede cambiar la geometría prevista, reducir la sección disponible o afectar una unión. Por lo tanto, la aceptación debe decidirse a partir de la norma dimensional y de forma aplicable, el procedimiento de medición especificado y la función del componente, no únicamente a partir de la masa o del espesor nominal.

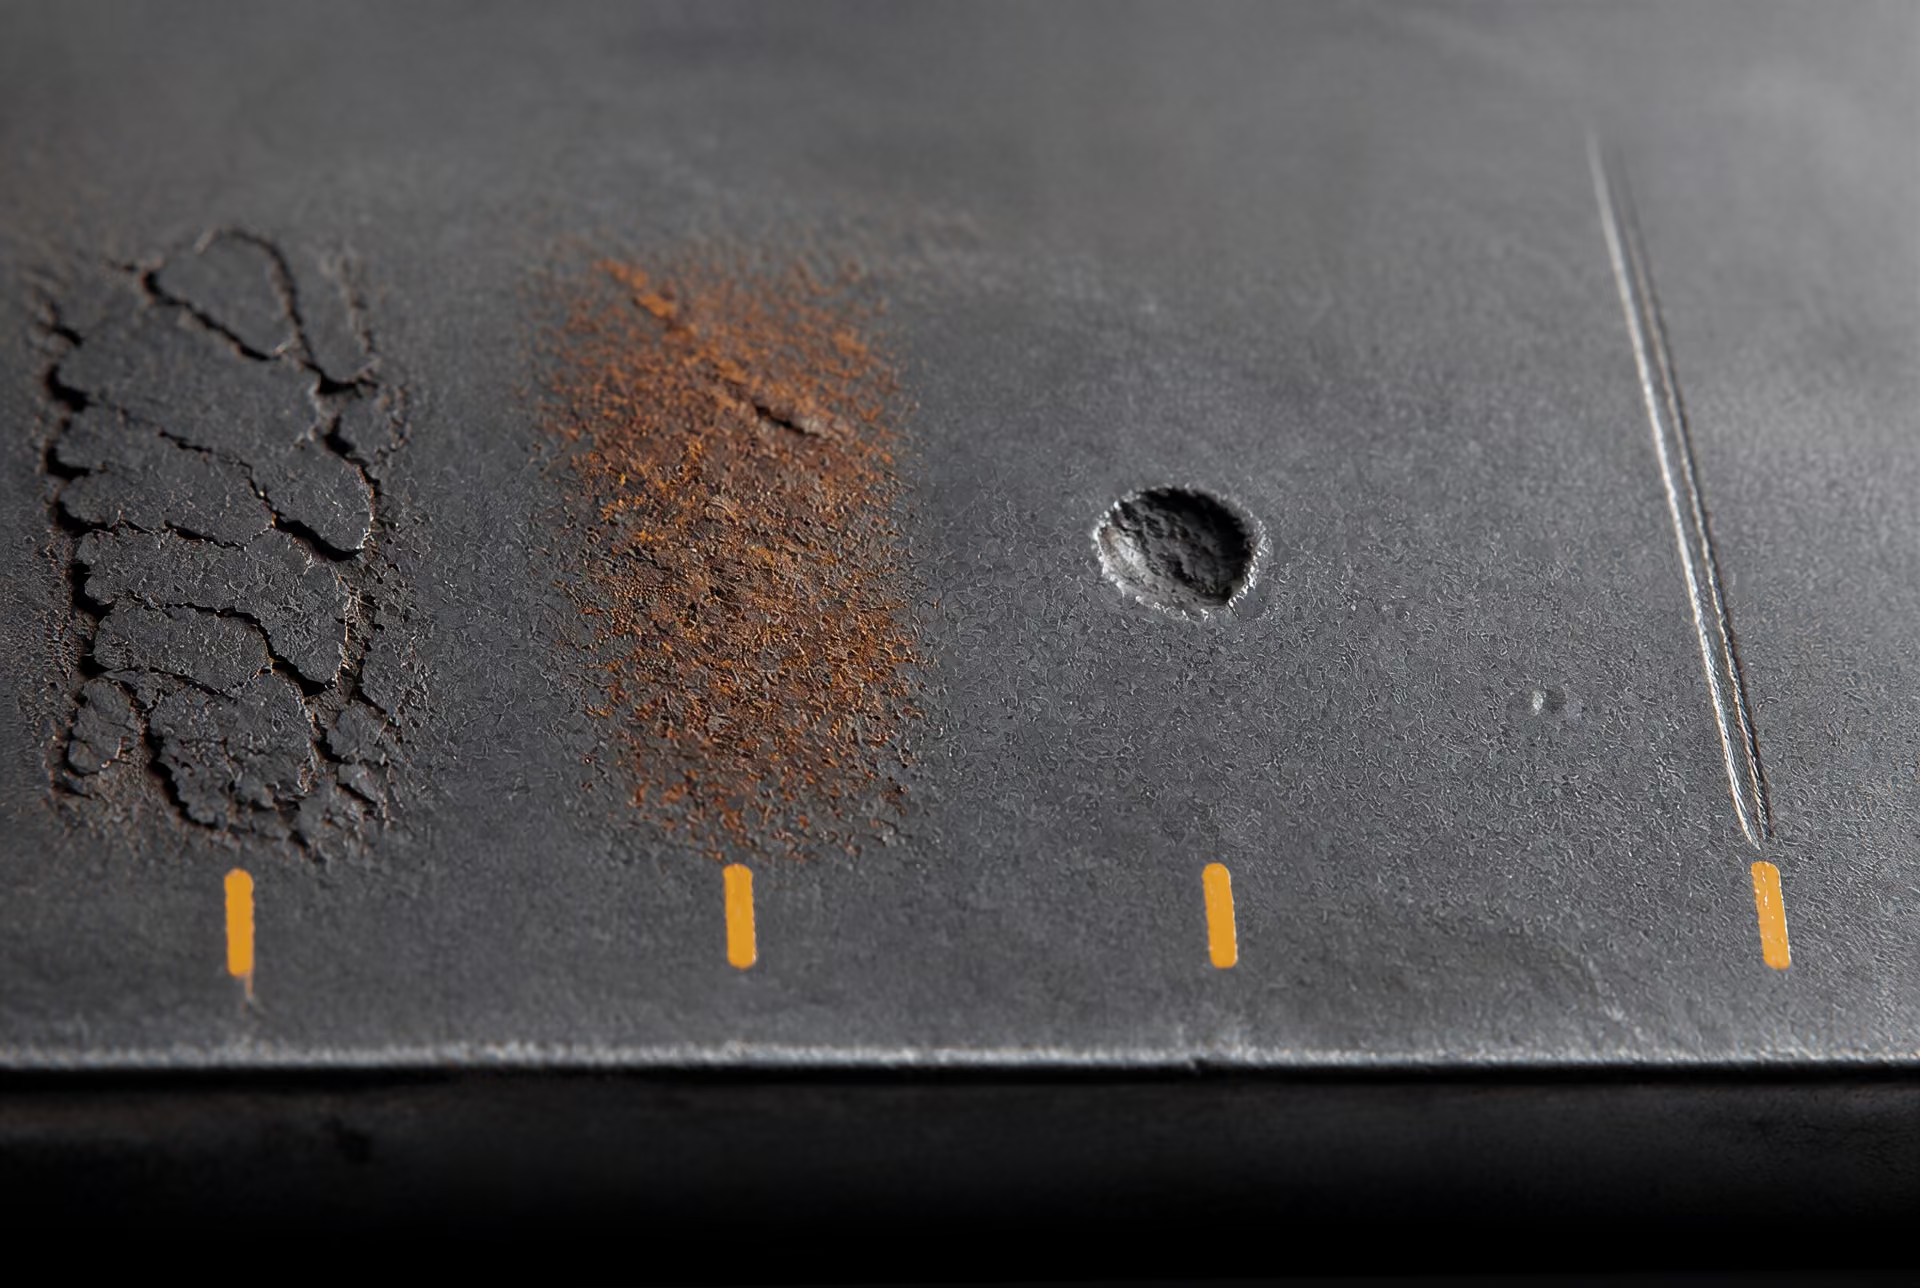
La condición superficial no es un concepto único
La expresión «condición superficial» puede describir varios aspectos diferentes del acero, y estos no deben reducirse a un único juicio visual. Una barra puede presentar una metalurgia adecuada, pero estar cubierta por una gruesa película de óxido. Una chapa puede estar limpia y brillante, pero contener una costura laminada. Un componente revestido puede tener un acero subyacente aceptable, pero fallar porque el revestimiento es demasiado delgado, está dañado, presenta una mala adherencia o se aplicó sobre una superficie preparada de manera inadecuada.
Por lo tanto, la aceptación comienza por identificar la cuestión que se está planteando. ¿Se trata de una discontinuidad formada durante la colada o el laminado? ¿De corrosión posterior a la fabricación? ¿De la preparación previa al pintado? ¿De daños causados durante la manipulación? Estas condiciones se controlan mediante requisitos diferentes y se evalúan con métodos distintos.
Cascarilla de laminación, óxido, picaduras, costuras, pliegues y daños mecánicos
La cascarilla de laminación es la capa de óxido que se forma cuando el acero caliente se enfría. No es lo mismo que el óxido de corrosión, aunque la exposición a la intemperie puede fragmentarla y producir óxido debajo o alrededor de ella. La cascarilla puede ser aceptable en material tal como se lamina cuando la especificación del producto lo permite, pero normalmente constituye un sustrato inadecuado para un revestimiento si está suelta, agrietada o mal adherida. Eliminar la cascarilla modifica el estado de preparación; por sí solo, no demuestra que la superficie de acero esté libre de discontinuidades de fabricación.
El óxido es un estado de corrosión. ISO 8501-1:2007 describe los grados de oxidación y los grados de preparación mediante descripciones escritas y fotografías representativas. Sus grados de preparación incluyen superficies limpiadas mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama. Estas designaciones describen la cantidad de óxido, cascarilla de laminación y otros contaminantes que se han eliminado. No clasifican la calidad metalúrgica de la barra o la chapa ni establecen la conformidad dimensional.
Las picaduras son depresiones causadas por corrosión localizada, cascarilla incrustada o un defecto de fabricación. Su importancia depende de su profundidad, diámetro, distribución y de la sección restante. Una picadura aislada y poco profunda puede ser tolerada por una especificación de producto, mientras que picaduras profundas y repetidas pueden reducir el espesor efectivo, crear concentraciones de tensiones o impedir que un revestimiento forme una película continua. Medir la picadura visible más grande no es suficiente si el requisito de aceptación se refiere al área total afectada o al espesor mínimo restante.
Las costuras y los pliegues son diferentes de las picaduras por corrosión. Una costura es una discontinuidad superficial lineal, comúnmente asociada con una imperfección del planchón, palanquilla o lingote original, o con el procesamiento. Un pliegue es una porción de metal doblada sobre sí misma que no está completamente fusionada con la superficie subyacente. Cualquiera de ellos puede permanecer después del laminado y hacerse más evidente tras el decapado, el mecanizado, el curvado o el revestimiento. Su aceptabilidad depende de la norma del producto, el grado, la ubicación, la profundidad y de si su eliminación reduciría la sección por debajo de sus dimensiones permitidas.
Los daños mecánicos incluyen abolladuras, estrías, marcas de manipulación, impresiones de herramientas y deformaciones localizadas. Una abolladura puede ser principalmente dimensional; una estría puede tener implicaciones tanto dimensionales como superficiales porque elimina metal; una marca de rayado pronunciada puede actuar como iniciador de grietas incluso cuando su profundidad parece pequeña. El enderezado, el esmerilado, el suavizado de transiciones o la reparación mediante soldadura pueden estar restringidos o permitirse únicamente conforme a procedimientos especificados. Una apariencia lisa después del esmerilado no demuestra que el defecto original se haya eliminado hasta la profundidad requerida.
Esta distinción es importante porque las tolerancias dimensionales y los requisitos de calidad superficial responden a preguntas diferentes. ASTM A6/A6M-24a establece variaciones permisibles obligatorias de las dimensiones y la masa para barras, chapas, perfiles de acero estructural laminados y tablestacas. También indica que, cuando existan conflictos entre requisitos, prevalece la especificación del producto aplicable. Una barra puede cumplir su variación de diámetro permitida y, al mismo tiempo, incumplir un requisito superficial relativo a una costura. Por el contrario, una superficie marcada localmente puede ser aceptable aunque la barra siga siendo dimensionalmente conforme.
La BCSA Guidance Note 3.05 señala un aspecto relacionado: una tolerancia de calidad superficial puede ser aceptable cuando el área afectada representa solo una pequeña proporción de la superficie, siempre que la especificación aplicable y el uso previsto permitan ese criterio. El área, la ubicación y la función son relevantes. Un defecto pequeño en un borde oculto no equivale automáticamente al mismo defecto en una unión sensible a la fatiga o en una superficie de apoyo mecanizada.
Clases de calidad superficial para barras y alambrón
ISO 9443:2018 define los requisitos técnicos de suministro para las clases de calidad superficial de barras redondas, cuadradas y hexagonales laminadas en caliente, así como de alambrón, con dimensiones nominales de 5 mm a 200 mm. Su alcance es más restringido que el de una regla general de inspección visual: se aplica a productos laminados en caliente especificados y establece clases con requisitos definidos para las discontinuidades superficiales y, cuando corresponda, para su eliminación o aceptación.
El comprador o la especificación de diseño debe identificar la clase pertinente. Afirmar que el material «cumple ISO 9443» sin indicar la clase de calidad superficial requerida deja incompleto el criterio de aceptación. La clase determina qué tipos y profundidades de discontinuidad están permitidos, cómo pueden tratarse los defectos y qué condiciones de inspección o suministro son aplicables. La clase superficial no sustituye a la designación del grado, el tratamiento térmico, la tolerancia dimensional ni los requisitos de propiedades mecánicas.
ISO 9443 también ilustra por qué importa la forma del producto. Un alambrón laminado en caliente, un alambre trefilado y una barra mecanizada no adquieren los mismos requisitos superficiales simplemente porque todos estén fabricados con acero al carbono o aleado. El trefilado, el descascarillado, el torneado, el esmerilado y otras operaciones posteriores pueden eliminar o dejar expuestas discontinuidades, al tiempo que imponen nuevos requisitos relativos al acabado superficial y a los daños residuales. La norma del producto aplicable debe leerse conjuntamente con cualquier especificación del proceso o del uso final.
Otras normas ISO separan la geometría de la calidad superficial de la misma manera. ISO 1035:2026 especifica las dimensiones, la forma, la masa y las tolerancias para barras redondas, cuadradas, planas, hexagonales y octogonales laminadas en caliente de series métricas. ISO 657-1:2026 abarca las dimensiones, las propiedades de la sección y las tolerancias para angulares de lados iguales y desiguales, canales de alas inclinadas y perfiles I de alas inclinadas. ISO 9034:1987 trata las tolerancias dimensionales, de forma y de masa para planos anchos estructurales laminados en caliente de aceros no aleados y aleados, con exclusión de los aceros inoxidables, con un límite elástico mínimo especificado de hasta 700 N/mm². Ninguno de esos títulos debe interpretarse como una especificación completa de discontinuidades superficiales, salvo que su texto así lo establezca.
Condición superficial, condición del revestimiento y ejecución
Una superficie preparada y una superficie revestida constituyen etapas de aceptación separadas. ISO 8501-1 puede identificar el grado de preparación alcanzado antes del pintado, pero no establece el espesor del revestimiento, la adherencia, el curado, la continuidad, la reparación, el color ni el aspecto. Estos aspectos corresponden a la especificación del revestimiento y a los requisitos de ejecución del proyecto.
La secuencia es importante. El aceite, la grasa, las sales, la cascarilla de laminación suelta, el óxido, el polvo y los residuos de abrasivo pueden interferir con la adherencia del revestimiento. Una superficie puede cumplir un grado visual de preparación y, aun así, incumplir un requisito de contaminantes solubles, perfil, humedad o limpieza especificado en otro documento. Del mismo modo, un revestimiento puede ocultar una costura, una picadura o una estría, por lo que puede ser necesario inspeccionar el acero desnudo antes del revestimiento y nuevamente después de la preparación.
ASTM F2282-03R09E01 muestra cómo se integra la condición superficial en un sistema más amplio de aseguramiento de la calidad. Abarca alambres, varillas y barras de acero al carbono y aleado utilizados para fabricar elementos de fijación mecánicos, con controles relativos a la descarburación, las dimensiones, las tolerancias, la condición superficial, el revestimiento, la ejecución, el acabado, el aspecto y el embalaje. Esta estructura es ilustrativa: la descarburación es una condición metalúrgica; las dimensiones son geométricas; el revestimiento es una capa aplicada; la ejecución se refiere al procesamiento; el aspecto se refiere a la presentación visible; y el embalaje se refiere a la protección y la entrega. Pueden inspeccionarse durante la misma secuencia de producción, pero no son criterios de aceptación intercambiables.
Los requisitos de ejecución también rigen la forma en que se realizan las mediciones. The National Structural Steelwork Specification distingue entre tolerancias esenciales y tolerancias funcionales, y exige que los métodos y los instrumentos utilizados para la medición dimensional se seleccionen con la exactitud requerida. Una superficie rugosa, cubierta de cascarilla o revestida puede producir una lectura diferente de la obtenida sobre una superficie limpia o mecanizada. La presión del calibre, la geometría de la sonda, el perfil superficial, la temperatura y la resolución del instrumento pueden afectar al resultado.
Por eso, un registro de aceptación debe identificar la especificación del producto, la clase superficial o el grado de preparación, la etapa de inspección, los criterios relativos a los defectos, el método de medición y la regla de redondeo aplicable. Para la chapa, ASTM A568/A568M-19a especifica el espesor, la longitud, la anchura, la planitud y las tolerancias relacionadas para chapas de acero laminadas en caliente y en frío, con valores medidos redondeados conforme a ASTM E29 al determinar la conformidad. Un resultado dimensional redondeado no determina si una costura, una picadura, un grado de oxidación o un fallo del revestimiento es aceptable. Cada propiedad necesita su propio requisito y sus propias pruebas.
Grados de oxidación y grados de preparación según ISO 8501-1
ISO 8501-1:2007 es una referencia visual para evaluar el estado de las superficies de acero antes y después de la preparación. Define cuatro grados iniciales de oxidación y grados de preparación para acero limpiado mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama. La norma es publicada por la International Organization for Standardization (ISO), y el método que establece se basa en descripciones escritas respaldadas por fotografías representativas.
Esta finalidad es más limitada que una decisión general de aceptación. ISO 8501-1 no establece si una viga, placa, barra o chapa tiene el espesor, la rectitud, la masa, las dimensiones de sección o las propiedades mecánicas correctas. Tampoco sustituye a una norma de producto que clasifique costuras, pliegues, escamas, picaduras, laminaciones u otras discontinuidades propias del acero. Una superficie puede parecer limpia después de la preparación y, aun así, requerir una inspección dimensional, un ensayo no destructivo o una evaluación metalúrgica de la calidad superficial.
Descripciones escritas y fotografías representativas
Las descripciones escritas de ISO 8501-1 establecen las características que el inspector debe buscar: cascarilla de laminación residual, óxido adherente, productos de corrosión sueltos, manchas, picaduras visibles y el grado en que la preparación los ha eliminado. Las fotografías proporcionan condiciones de referencia visual, no una escala de medición numérica. Ayudan al inspector a comparar la superficie real con un ejemplo acordado, bajo condiciones adecuadas de iluminación y observación.
Esto es importante porque los juicios visuales se ven afectados por la iluminación, el ángulo de observación, el perfil superficial, el color de los óxidos, la humedad, el aceite y el contraste entre las zonas preparadas y no preparadas. Una fotografía no puede demostrar que un recubrimiento tenga la adherencia requerida, que la contaminación por cloruros esté por debajo de un límite especificado o que una picadura no haya reducido la sección efectiva. Tampoco una designación de ISO 8501-1 identifica la profundidad de una picadura ni el espesor de pared restante.
Por tanto, la designación debe registrarse junto con el método de preparación y el requisito aplicable de recubrimiento o fabricación. “Sa 2½” describe el aspecto de una superficie limpiada mediante chorro abrasivo; no indica el tipo de abrasivo, el perfil de anclaje, el nivel de polvo, el nivel de sales solubles ni el espesor del recubrimiento. Estos aspectos pueden estar regulados por otros documentos o normas del proyecto. La misma precaución se aplica a “St 3”: identifica el estado visible producido por una limpieza mecánica intensiva, no la calidad estructural del acero subyacente.
ISO 8501-1 resulta más útil cuando las partes acuerdan el grado de preparación requerido antes de comenzar los trabajos, inspeccionan una zona representativa y conservan las fotografías de la norma o una referencia visual aprobada. La aceptación debe indicar también dónde se requiere la inspección, cómo se tratarán las zonas inaccesibles y qué ensayos adicionales son aplicables. La limpieza visual por sí sola no establece la adecuación estructural.
Grados de oxidación antes de la preparación
Grados de oxidación según ISO 8501-1
- Grado de oxidación A
- Superficie cubierta en gran medida por cascarilla de laminación adherida, con poco óxido visible o sin él.
- Grado de oxidación B
- Ha comenzado a formarse óxido y la cascarilla de laminación ha comenzado a desprenderse.
- Grado de oxidación C
- La cascarilla de laminación se ha oxidado o puede eliminarse, con pocas picaduras visibles.
- Grado de oxidación D
- La cascarilla de laminación se ha oxidado por completo y se observan picaduras generalizadas.
Los grados iniciales de oxidación describen el estado del acero sin recubrimiento antes de la preparación. Se identifican como A, B, C y D.
El grado de oxidación A describe una superficie de acero cubierta en gran medida por cascarilla de laminación adherente, con poco óxido visible o sin óxido visible. La cascarilla sigue siendo la característica predominante. Este estado suele asociarse con material laminado en caliente relativamente nuevo, aunque la antigüedad, el almacenamiento, la condensación y la manipulación pueden modificar rápidamente la superficie.
El grado de oxidación B describe un acero en el que ha comenzado a formarse óxido y la cascarilla de laminación ha comenzado a aflojarse. Puede observarse óxido entre las zonas con cascarilla, y parte de esta puede estar levantándose o desprendiéndose en escamas. El grado no cuantifica el porcentaje de superficie oxidada ni especifica una profundidad admisible de picadura.
El grado de oxidación C describe un acero cuya cascarilla de laminación se ha oxidado o puede eliminarse, con pocas picaduras visibles. La superficie presenta una oxidación más uniforme que la del grado B, pero la corrosión no ha producido las picaduras generalizadas asociadas con el grado D.
El grado de oxidación D describe un acero cuya cascarilla de laminación se ha oxidado y en el que son visibles picaduras generalizadas. Las picaduras son una característica de la corrosión, no una tolerancia dimensional. Su presencia puede dar lugar a una evaluación independiente del espesor restante, de la pérdida local de sección o de la aptitud para el servicio previsto.
Estos grados describen el aspecto en el momento de la evaluación. No constituyen garantías cronológicas. Una superficie expuesta al aire marino puede desarrollar una corrosión local severa antes que una superficie de antigüedad similar almacenada en un recinto seco. El grado de oxidación tampoco identifica el grado del acero, el tratamiento térmico, la soldabilidad, la tenacidad ni la causa de la corrosión.
Una placa registrada como grado D no se rechaza automáticamente, del mismo modo que el grado A no se acepta automáticamente para cualquier finalidad. La especificación del proyecto, el entorno previsto, la sección restante y la preparación requerida determinan la decisión técnica. BCSA Guidance Note 3.05, publicada por la British Constructional Steelwork Association en 2015, reconoce que una tolerancia de calidad superficial puede ser aceptable cuando la zona afectada representa solo una pequeña proporción de la superficie, siempre que la especificación y el uso previsto permitan dicho tratamiento. El aspecto práctico es el siguiente: importan la superficie afectada, la gravedad, la ubicación y la función.

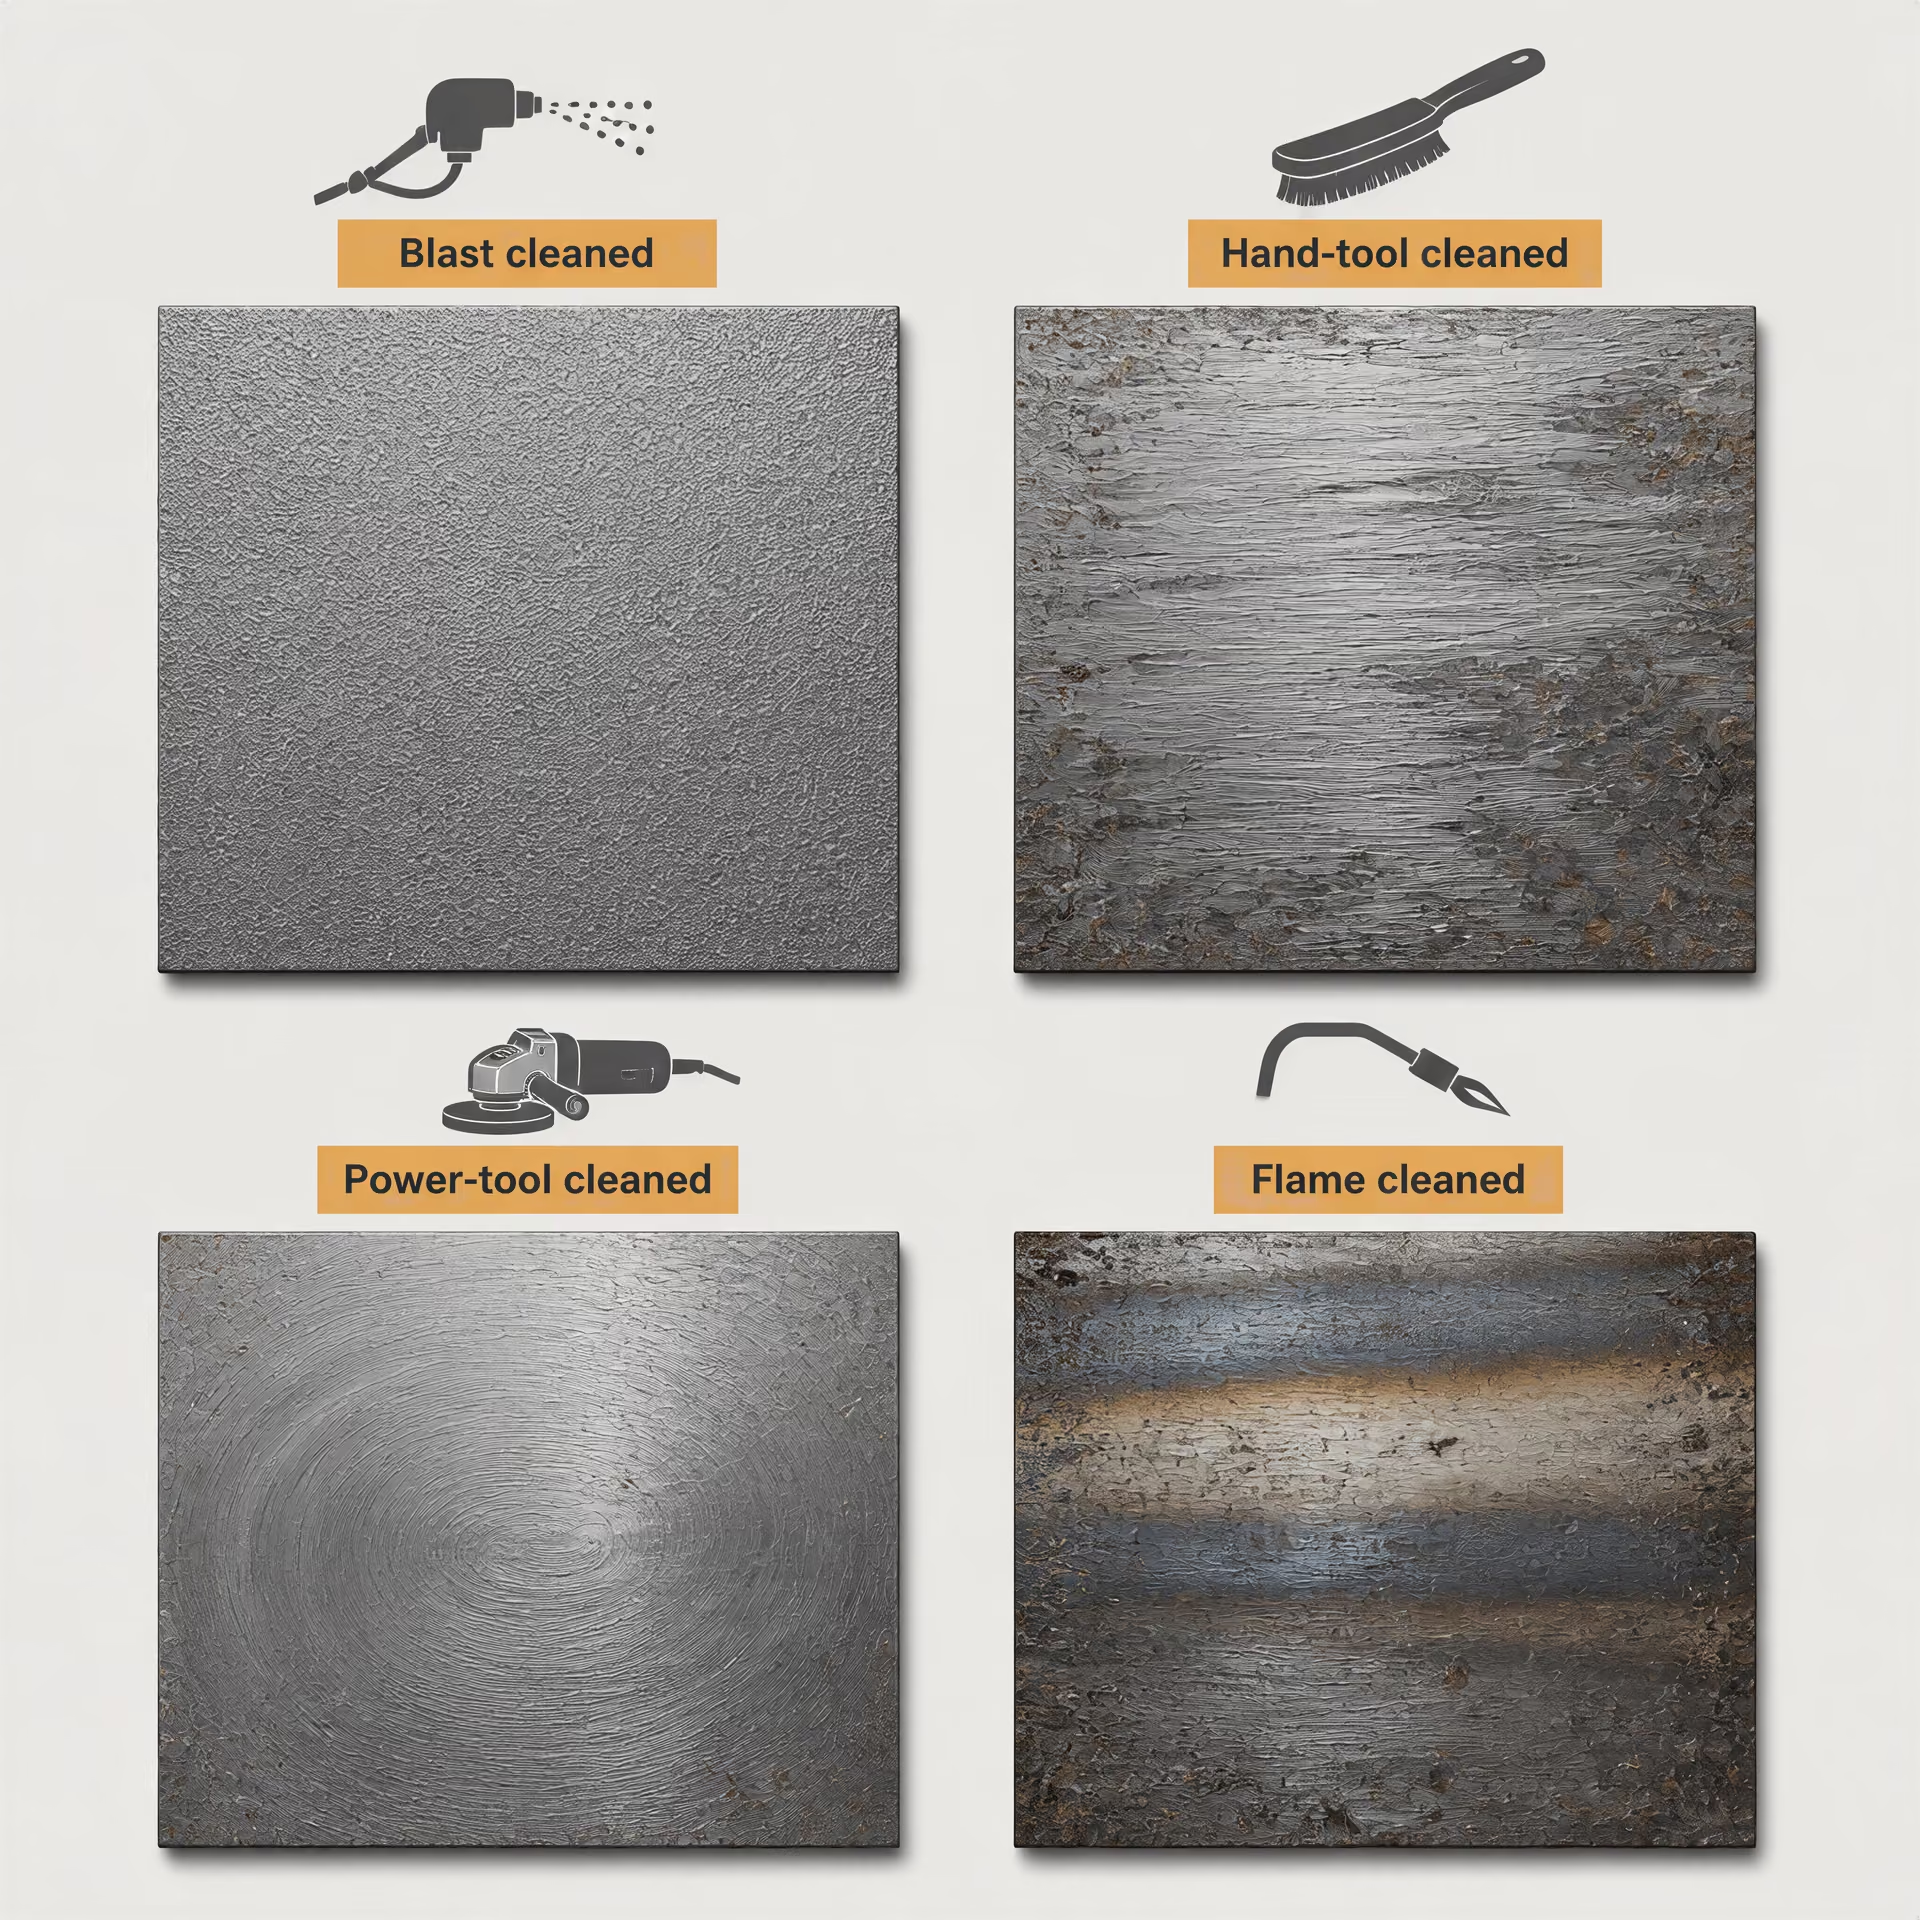
Estados limpiados mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama
Para la limpieza mediante chorro abrasivo, ISO 8501-1 utiliza los grados Sa 1, Sa 2, Sa 2½ y Sa 3. Sa 1 corresponde a una limpieza ligera mediante chorro abrasivo. Se eliminan la cascarilla de laminación suelta, el óxido y las materias extrañas, pero puede permanecer material firmemente adherido. Sa 2 corresponde a una limpieza exhaustiva mediante chorro abrasivo: se eliminan la mayor parte de la cascarilla de laminación, el óxido y las materias extrañas, aunque pueden quedar residuos firmemente adheridos. Sa 2½ corresponde a una limpieza muy exhaustiva mediante chorro abrasivo, con solo ligeras sombras, vetas o manchas procedentes de residuos firmemente adheridos. Sa 3 corresponde a una limpieza mediante chorro abrasivo hasta obtener un acero visualmente limpio, cuya superficie parece estar libre de cascarilla de laminación, óxido y materias extrañas visibles.
Los grados describen la contaminación visible restante, no la rugosidad superficial. Un perfil de chorro especificado debe medirse o verificarse mediante el método exigido por la especificación del recubrimiento. Una superficie limpia con un perfil inadecuado puede causar problemas en el recubrimiento, mientras que una superficie con el perfil correcto puede fallar si permanecen polvo, aceite o sales solubles.
La limpieza con herramientas manuales utiliza las designaciones St. St 2 exige una limpieza exhaustiva con herramientas manuales, eliminando la cascarilla de laminación suelta, el óxido y las materias extrañas. La superficie resultante presenta un aspecto metálico en las zonas limpiadas, aunque puede permanecer material firmemente adherido. St 3 exige una limpieza muy exhaustiva con herramientas manuales, que normalmente produce un aspecto metálico más pronunciado y elimina una mayor cantidad de productos de corrosión firmemente adheridos mediante un trabajo enérgico. El método utiliza herramientas como raspadores, cepillos de alambre y almohadillas abrasivas; no significa que cada depresión haya sido restaurada hasta obtener acero desnudo y brillante.
La limpieza con herramientas mecánicas también se designa como St 2 o St 3, pero las herramientas son accionadas mecánicamente. Esta distinción es importante porque las herramientas mecánicas pueden eliminar material con mayor rapidez, crear una textura superficial diferente, extender los productos de corrosión blandos o pulir una zona dura en lugar de limpiarla. La designación se refiere al resultado visible de la preparación, no simplemente al hecho de que se haya utilizado una herramienta eléctrica o neumática.
La limpieza con llama se designa como Fl en ISO 8501-1. El proceso utiliza una llama para eliminar la cascarilla de laminación, el óxido y las materias extrañas, seguida de un cepillado. El aspecto resultante se evalúa visualmente, pero el aporte térmico introduce consideraciones adicionales. El calentamiento local puede afectar a los recubrimientos, la contaminación residual, la deformación o el estado de las soldaduras y uniones próximas. El grado de preparación no certifica que dichos efectos estén ausentes.
Estas designaciones deben mantenerse separadas de la aceptación dimensional y de la aceptación del material. ASTM A6/A6M-24a establece variaciones admisibles obligatorias de las dimensiones y la masa para productos estructurales laminados especificados, mientras que prevalece la especificación de producto aplicable si existen requisitos contradictorios. ASTM A568/A568M-19a contempla el espesor, la longitud, la anchura y la planitud de las chapas, y utiliza las reglas de redondeo de ASTM E29 para las decisiones de conformidad. ISO 16160:2012 e ISO 16162:2012 abordan, respectivamente, las tolerancias dimensionales y de forma de las chapas laminadas en caliente y laminadas en frío. ISO 9443:2018, en cambio, aborda las clases de calidad superficial de barras redondas, cuadradas y hexagonales laminadas en caliente, así como del alambrón, de 5 mm a 200 mm. Ninguna de esas disposiciones dimensionales o de calidad de producto es sustituida por un grado de preparación de ISO 8501-1.
En consecuencia, un registro de inspección debe identificar el grado de oxidación original, el método de preparación, el grado de ISO 8501-1 alcanzado, la zona inspeccionada, las condiciones de iluminación o de referencia y cualquier requisito independiente relativo al perfil, las sales, el polvo, el recubrimiento, el espesor, las picaduras o las discontinuidades. Ese registro deja claro qué se evaluó realmente y qué no.
Práctica de medición: instrumentos, ubicaciones y redondeo
Una dimensión del acero no se acepta simplemente porque aparezca un número junto a ella en un informe de inspección. La aceptación depende de la tolerancia especificada, el método de medición, el instrumento, la ubicación de la lectura, el estado de la superficie y la regla utilizada para comparar el resultado con el límite. Un resultado obtenido con un instrumento poco adecuado puede parecer preciso y, sin embargo, aportar pocas pruebas de conformidad.
La especificación de producto aplicable prevalece. ASTM A6/A6M-24a establece variaciones permisibles obligatorias en las dimensiones y la masa de barras, placas, perfiles y tablestacas de acero estructural laminados, pero también dispone que, cuando existan conflictos entre requisitos, prevalece la especificación de producto aplicable. ASTM A568/A568M-19a especifica las tolerancias de espesor, longitud, anchura, planitud y otras relacionadas para chapas de acero laminadas en caliente y en frío. ISO 16160:2012 aborda las tolerancias dimensionales y de forma para chapas de acero laminadas en caliente, mientras que ISO 16162:2012 se aplica a las chapas laminadas en frío. Para otros productos se requieren otras referencias: ISO 1035:2026 abarca las barras laminadas en caliente de series métricas, ISO 657-1:2026 abarca perfiles laminados especificados, como ángulos y vigas de alas inclinadas, e ISO 9034:1987 abarca los planos anchos estructurales laminados en caliente.
Esos documentos definen lo que está permitido. El procedimiento de inspección establece si las evidencias obtenidas mediante medición permiten demostrarlo.
Selección de instrumentos para la exactitud requerida
La Especificación Nacional para Estructuras de Acero distingue entre tolerancias esenciales y tolerancias funcionales, y exige que los métodos e instrumentos utilizados para las mediciones dimensionales sean adecuados para la exactitud requerida. Este requisito descarta un atajo común: seleccionar un instrumento porque está disponible y tratar después su resolución indicada como prueba de la calidad de la medición.
Una regla de acero puede ser adecuada para una comprobación aproximada de la longitud total cuando la variación permisible es de varios milímetros. No es automáticamente adecuada para decidir sobre un espesor de 0,2 mm. Los calibradores Vernier, micrómetros, medidores de espesor, altímetros, reglas de rectitud, galgas de espesores, equipos ópticos, máquinas de medición por coordenadas e instrumentos topográficos introducen límites y fuentes de error diferentes. El instrumento debe ser adecuado tanto para la dimensión como para la geometría. Un micrómetro diseñado para una superficie plana pequeña y accesible puede no ser adecuado para una placa grande con cascarilla, curvatura, ondulación o un defecto local bajo el punto de contacto.
La resolución es solo una parte de la exactitud. Un instrumento que muestra 0,01 mm no mide necesariamente con una exactitud de ±0,01 mm. El estado de calibración, la repetibilidad, la histéresis, la fuerza de contacto, la temperatura, el error de cero, la técnica del operador y la geometría de la pieza pueden producir errores superiores al valor del último dígito mostrado. La calibración debe ser trazable al sistema de calidad o al patrón de referencia exigido por la especificación aplicable. Un certificado de calibración no corrige una configuración incorrecta; muestra el estado del instrumento frente a referencias declaradas en un momento determinado.
Los instrumentos de contacto requieren un contacto controlado. Una fuerza excesiva puede comprimir una rebaba, aplanar una partícula elevada de cascarilla o deformar una chapa delgada. Una fuerza insuficiente puede dejar el contacto sobre óxido suelto o aceite. Las caras de contacto deben estar limpias y sin daños, mientras que el acero debe estar suficientemente limpio para que la lectura represente el producto y no una contaminación desprendible. Limpiar no equivale a modificar la condición de aceptación: esmerilar, limar, retocar o eliminar un defecto puede alterar la superficie evaluada y solo debe hacerse cuando la especificación o el procedimiento de inspección lo permitan.
El instrumento también debe tener un rango y una configuración adecuados. Una regla de rectitud larga debe ser suficientemente recta en toda su longitud de trabajo; una cinta métrica debe mantenerse alineada y con una tensión adecuada; una comprobación de planitud necesita un plano de referencia definido, una disposición de apoyos y un método de medición de las holguras. Para la masa, la capacidad y la resolución de la balanza deben corresponder al producto y a la variación de masa permitida. En el caso de ángulos, escuadría o geometría de perfiles, una medición realizada en un extremo accesible puede no representar el elemento completo.
La incertidumbre de medición debe considerarse antes de declarar un resultado límite. Si la tolerancia es de ±1,0 mm y la incertidumbre estimada es pequeña en relación con ese intervalo, la decisión suele ser sencilla. Si el valor observado está solo 0,1 mm dentro del límite y la incertidumbre del método es comparable, el informe no debe dar a entender un grado de certeza que el método no puede respaldar. La especificación aplicable, el contrato, el plan de inspección o el procedimiento de evaluación de la conformidad pueden establecer cómo debe tratarse dicha incertidumbre.
Ubicación de la medición y repetibilidad
La ubicación forma parte de la definición de la medición. “Espesor de la placa” es una indicación incompleta, a menos que el procedimiento establezca dónde se mide el espesor, a qué distancia de un borde, si las lecturas deben tomarse en puntos especificados y cómo deben tratarse las discontinuidades locales. Las normas de producto suelen definir estos aspectos o proporcionar tablas y diagramas. El inspector debe seguir esas instrucciones en lugar de elegir una ubicación conveniente.
Una lectura próxima a un borde cizallado puede incluir un replegado o una rebaba. Una lectura tomada sobre un resalte de cascarilla, una picadura, un solape, un arañazo, un recubrimiento o un óxido suelto puede describir una característica superficial y no el acero subyacente. Un perfil laminado puede variar a lo largo de su longitud y alrededor de su sección transversal. Una chapa puede presentar abombamiento, disminución del espesor en los bordes, ondulación o pandeo local. Por consiguiente, una sola lectura central no puede representar automáticamente todos los puntos, y una ubicación visualmente atractiva puede ser técnicamente irrelevante si no es la ubicación de medición especificada.
La condición superficial debe separarse de la aceptación dimensional. ISO 9443:2018 define clases de calidad superficial para barras redondas, cuadradas y hexagonales laminadas en caliente, así como para alambrón, con dimensiones nominales de 5 mm a 200 mm. ISO 8501-1:2007 proporciona descripciones escritas y fotografías representativas de los grados de oxidación y de preparación, incluidas las superficies limpiadas mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama. Ninguna de estas referencias convierte una fotografía de la superficie en un resultado dimensional. Del mismo modo, una dimensión dentro de tolerancia no demuestra el cumplimiento de una clase de calidad superficial exigida.
La Nota de orientación 3.05 de BCSA señala de forma práctica que una tolerancia de calidad superficial puede ser aceptable cuando el área afectada representa solo una pequeña proporción de la superficie, siempre que la especificación y el uso previsto permitan ese criterio. Se trata de una evaluación superficial, no de una autorización para ignorar un defecto dimensional. Ambas decisiones deben registrarse por separado.
La repetibilidad se comprueba repitiendo la medición en las mismas condiciones: mismo instrumento, operador, ubicación, disposición del contacto y método. Si las lecturas repetidas presentan una dispersión significativa, debe investigarse la causa antes de promediarlas. Entre las posibles causas se incluyen una alineación deficiente, un apoyo inestable, una fuerza de contacto inconsistente, residuos superficiales, cambios de temperatura o una dimensión que realmente varía a lo largo del producto. La reproducibilidad plantea una cuestión adicional: ¿obtendría otro inspector capacitado, utilizando el método definido y un instrumento calibrado equivalente, un resultado comparable?
La alineación es especialmente importante para la longitud, la anchura, el diámetro, la planitud y las dimensiones de los perfiles. Un calibrador colocado en ángulo puede indicar un valor excesivo; una cinta que sigue una comba o una curva puede indicar una longitud superior; una regla de rectitud inclinada sobre una superficie puede puentear defectos o exagerar una holgura. Los apoyos también pueden modificar el resultado. Una chapa medida mientras descansa sobre una mesa irregular puede presentar una condición de planitud diferente de la misma chapa apoyada en puntos definidos.
El registro debe identificar el producto, la especificación, el instrumento, su estado de calibración, la ubicación, la condición superficial, la lectura bruta, las unidades y cualquier corrección o redondeo aplicado. Esta información hace que el resultado sea repetible y permite al revisor distinguir un defecto del producto de un defecto de medición.
Redondeo conforme a ASTM E29 en las decisiones de conformidad
ASTM A568/A568M-19a establece que los valores medidos se redondean conforme a ASTM E29 al determinar la conformidad. Esta es una regla de decisión, no una instrucción para hacer que el instrumento sea menos preciso. El inspector debe conservar la lectura producida por el instrumento y aplicar después el procedimiento de redondeo especificado, con la precisión exigida por la tabla de tolerancias.
Por ejemplo, supongamos que el límite de espesor de una chapa se expresa con una precisión de 0,01 mm y que el instrumento produce una lectura bruta de 2,004 mm. Conforme al procedimiento aplicable de ASTM E29, el valor puede notificarse para la evaluación de conformidad como 2,00 mm, dependiendo de la posición de redondeo especificada y de la regla exacta que se aplique. Una lectura bruta de 2,006 mm puede convertirse en 2,01 mm. El resultado redondeado es el valor utilizado para la comparación especificada; no demuestra que el instrumento mostrara realmente 2,00 o 2,01 mm.
Esta distinción es importante en un límite. Un valor bruto ligeramente inferior a un límite puede redondearse hasta el límite, mientras que un valor bruto ligeramente superior también puede redondearse hasta el límite si el incremento prescrito lo permite. El resultado de aceptación debe ajustarse a ASTM E29 y ASTM A568/A568M, no a la convención preferida del inspector de “redondear hacia arriba” o “redondear hacia abajo”. El formato decimal, por sí solo, no establece la regla.
Por tanto, los informes deberían conservar ambos valores cuando sea viable: la lectura no redondeada del instrumento y el valor de conformidad redondeado. Si el instrumento indica 1,9996 mm y solo se registra 2,00 mm, se oculta información pertinente para una auditoría o una controversia. Si la especificación exige realizar la comparación después del redondeo, registrar únicamente 1,9996 mm también puede oscurecer la base formal de la decisión. Deben indicarse el incremento de redondeo, la norma aplicada y si el resultado registrado es bruto o redondeado.
El redondeo no debe utilizarse para subsanar un método inadecuado. ASTM E29 no puede compensar un calibrador desalineado, un medidor sin calibrar, una superficie sucia o una ubicación que la especificación de producto no permita. Primero debe obtenerse una medición válida. Después debe aplicarse la regla de aceptación aplicable.
Tolerancias esenciales, tolerancias funcionales y uso previsto
El marco de la Especificación Nacional para Estructuras de Acero
La Especificación Nacional para Estructuras de Acero (NSSS) separa dos cuestiones que a menudo se reducen a una única decisión dimensional de aprobado o rechazado: si una desviación incumple una tolerancia esencial y si impide que la estructura de acero fabricada o montada cumpla su función prevista. Esta distinción no convierte las tolerancias en opcionales. Identifica qué desviaciones requieren corrección y cuáles pueden evaluarse en función de los requisitos prácticos de la estructura.
Tolerancia funcional Tolerancia relacionada con la capacidad del acero fabricado o montado para cumplir una función determinada, como ajuste, alineación, ensamblaje, drenaje, holgura o movimiento.
Una tolerancia esencial es un límite que protege un requisito obligatorio de la especificación, del diseño o del proceso constructivo. Puede controlar las dimensiones, la rectitud, la escuadría, la ubicación, el ajuste o la posición de los orificios y accesorios de un elemento. Una desviación que exceda dicho límite no es aceptable simplemente porque el bastidor terminado parezca estable. El requisito pertinente puede estar relacionado con la geometría de diseño, la transferencia de cargas, la protección contra incendios, la durabilidad, la secuencia de montaje o un régimen contractual de inspección. La corrección o la resolución formal deben tramitarse a través de la autoridad identificada en los documentos del proyecto.
Una tolerancia funcional se refiere a la capacidad de la obra terminada para funcionar según lo previsto. La cuestión es práctica, pero sigue estando determinada por la especificación: ¿la desviación impide la conexión, la alineación, el montaje, el movimiento, el drenaje, el acceso, la aplicación del recubrimiento u otra función especificada? Una pequeña variación en un borde no crítico puede no tener consecuencias. La misma variación en un asiento de apoyo, una unión empalmada, una conexión de escalera, un soporte de carril de grúa o una junta de dilatación puede impedir el montaje o alterar la transferencia de esfuerzos.
La NSSS también exige que los métodos e instrumentos de medición correspondan a la exactitud requerida. Una cinta métrica de acero, una regla calibrada, una estación total, una regla de contraste, una galga de espesores, un instrumento de aplomado o un sistema topográfico no generan evidencias intercambiables. Medir una desviación del borde de 2 mm con un instrumento o método cuya incertidumbre sea de varios milímetros no permite demostrar la conformidad. El registro debe identificar el punto de referencia, la ubicación de la medición, el instrumento, el estado de calibración cuando sea pertinente, las condiciones ambientales cuando sean relevantes y el valor medido antes de cualquier redondeo permitido.
La norma de producto sigue siendo el punto de partida para el material laminado. ASTM A6/A6M-24a establece variaciones permisibles obligatorias de dimensiones y masa para barras, chapas, perfiles y tablestacas estructurales, pero también indica que, cuando exista conflicto, prevalece la especificación de producto aplicable. ASTM A568/A568M-19a especifica el espesor, la longitud, la anchura, la planicidad y las tolerancias relacionadas para chapas laminadas en caliente y en frío; su proceso de conformidad redondea los valores medidos conforme a ASTM E29. Esa regla de redondeo forma parte del método de aceptación establecido, no constituye una autorización general para ajustar resultados inconvenientes.
Los documentos ISO dividen esta misma materia según la forma del producto. ISO 16160:2012 aplica tolerancias dimensionales y de forma a productos de chapa de acero laminados en caliente, y ISO confirmó la norma en 2024. ISO 16162:2012 abarca las chapas laminadas en frío. ISO 1035:2026 aborda las dimensiones, la forma, la masa y las tolerancias de barras laminadas en caliente de sección redonda, cuadrada, plana, hexagonal y octogonal de series métricas. ISO 657-1:2026 abarca los ángulos de lados iguales y desiguales, los perfiles en U de alas inclinadas y las vigas en I de alas inclinadas. ISO 9034:1987 se aplica a las tolerancias dimensionales, de forma y de masa de planos anchos estructurales laminados en caliente de aceros no aleados y aleados, con exclusión de los aceros inoxidables, con un límite elástico mínimo especificado de hasta 700 N/mm².
Estos documentos cumplen funciones diferentes. Una tolerancia dimensional para un perfil laminado no define automáticamente un perfil de soldadura aceptable, una superficie limpiada mediante chorro abrasivo, el espesor del recubrimiento o un desplazamiento de montaje. Esos requisitos deben rastrearse hasta la especificación aplicable de fabricación, protección contra la corrosión, soldadura o del proyecto.
Cuándo una desviación afecta a la función
El uso previsto da sentido a una medición, pero no prevalece sobre un requisito obligatorio. Consideremos un pilar ligeramente desplomado. Si la desviación se mantiene dentro de la tolerancia de montaje y no afecta al contacto de la placa base, la alineación de la unión empalmada, la geometría del bastidor, las interfaces con el revestimiento ni los efectos de segundo orden calculados, puede no tener consecuencias funcionales. Si la misma desviación impide que una viga entre en su conexión, obliga a desalinear un perno, reduce el apoyo o hace que un soporte de fachada quede fuera de su rango de ajuste, se convierte en un fallo funcional aunque la diferencia numérica parezca pequeña.
Los fallos de conexión y montaje suelen ser directos. Es posible que los orificios de los pernos no queden alineados; que un ala interfiera con una cartela; que una placa base no asiente por completo; o que una unión empalmada requiera un ajuste forzado que introduzca esfuerzos no previstos. La soldadura también puede verse afectada. Un desajuste excesivo modifica la preparación de la soldadura, la separación de raíz, el acceso y el tamaño resultante de la soldadura. Una corrección inocua para un elemento puede dañar otro al introducir calentamiento local, ranurado, deformación o pérdida de sección.
La alineación es importante tanto después del montaje como durante el ajuste. Los carriles de puertas, los carriles de grúa, las plataformas de servicio, las barandillas, las escaleras, las rejillas, los soportes de muros cortina y los equipos mecánicos suelen tener límites prácticos más estrictos que el bastidor principal. Su aceptación no puede inferirse de la tolerancia del bastidor principal de acero. El requisito de la interfaz es el que prevalece.
El estado de la superficie mantiene una relación similar con la función, aunque no constituye una tolerancia dimensional. Una imperfección superficial poco profunda que ocupe una superficie reducida puede ser aceptable cuando el sistema de recubrimiento especificado pueda cubrirla y la superficie siga siendo adecuada para la preparación. BCSA Guidance Note 3.05 establece que una tolerancia de calidad superficial puede aceptarse cuando el área afectada representa solo una pequeña proporción de la superficie, sujeta a la especificación y al uso previsto. Se trata de una evaluación basada en criterios establecidos, no de una invitación a ignorar picaduras generalizadas, laminaciones, rebabas afiladas, proyecciones de soldadura o contaminación.
Las normas de superficie proporcionan referencias independientes. ISO 9443:2018 define clases de calidad superficial para barras redondas, cuadradas y hexagonales laminadas en caliente, así como para alambrón, con dimensiones nominales de 5 mm a 200 mm. ISO 8501-1:2007 utiliza descripciones escritas y fotografías representativas para los grados de oxidación y de preparación, incluidas las superficies limpiadas mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama. Ninguna de estas normas convierte un defecto superficial en una variación dimensional permisible. Describen cuestiones de aceptación diferentes.
En el material de partida para elementos de fijación, ASTM F2282-03R09E01 muestra por qué es importante mantener esta separación. Sus controles de aseguramiento de la calidad abarcan la descarburación, las dimensiones, las tolerancias, el estado superficial, el recubrimiento, la ejecución, el acabado, el aspecto y el embalaje de alambres, varillas y barras de acero al carbono y aleado utilizados para fabricar elementos de fijación mecánicos. Un diámetro puede ser conforme mientras que la descarburación o un defecto superficial incumple la función de fabricación prevista.
Criterios de aceptación para la fabricación y el montaje
La aceptación comienza por identificar los documentos de control según su orden de autoridad. El contrato puede invocar la NSSS, una norma nacional de producto, un plano del proyecto, una especificación de montaje, una especificación de recubrimiento o un requisito del fabricante. El plan de inspección debe indicar qué documento controla cada característica y si la comprobación se realiza en la recepción, después de la fabricación, antes de aplicar el recubrimiento, durante el montaje o después de la alineación final.
El inspector no debe comparar cada medición con una tabla genérica de tolerancias del acero. Primero debe establecer la forma y el grado del producto, por ejemplo, una chapa laminada, un ángulo de lados iguales, un plano ancho, una caja fabricada o un accesorio soldado. A continuación, debe identificar la edición y las unidades aplicables, el punto de referencia y el método de medición, la regla de redondeo permitida y si el requisito es esencial o funcional. Una tolerancia de un perfil laminado puede cumplirse mientras que el conjunto fabricado siga siendo inaceptable porque los orificios, las soldaduras o las interfaces no encajan.
Cuando un resultado está fuera de tolerancia, la respuesta debe preservar las evidencias en lugar de eliminar el problema mediante un ajuste no registrado. Deben registrarse la ubicación, la magnitud, la dirección, el método de medición y el estado circundante. Debe evaluarse si la desviación afecta a una tolerancia esencial obligatoria, a una interfaz funcional, al análisis estructural, a la preparación del recubrimiento o únicamente al aspecto. Cuando se requiera criterio de ingeniería, debe obtenerse una resolución documentada del diseñador, del ingeniero responsable, del administrador del contrato u otra parte designada por la especificación.
Un inspector no puede eximir un requisito obligatorio simplemente porque la desviación no produzca un efecto visible. La autoridad debe proceder del contrato rector o de la autoridad técnica designada, y la resolución debe indicar si el elemento se acepta tal como está, se repara, se retrabaja, se sustituye o se acepta sujeto a una limitación definida. «No afecta a la función» es una conclusión que requiere evidencias y autoridad.
En el montaje, la aceptación debe incluir la geometría terminada y las interfaces a las que sirve dicha geometría. Deben comprobarse las condiciones de las placas base y de las uniones empalmadas, la posición de los elementos, el aplomado, la nivelación, la alineación, el ajuste de las conexiones, la instalación de los pernos, la finalización de las soldaduras, la retirada de las obras temporales y cualquier requisito de movimiento o holgura. Un bastidor puede cumplir una tolerancia general amplia de la inspección topográfica mientras una conexión local siga siendo inutilizable.
Por tanto, el enfoque correcto no consiste ni en rechazar automáticamente ni en dispensar informalmente. Debe aplicarse la tolerancia especificada, medirse mediante un método adecuado, separarse la aceptación dimensional de la aceptación de superficies y recubrimientos, y evaluarse el efecto funcional únicamente dentro de la autoridad concedida por los documentos rectores. Este proceso respeta tanto el límite numérico como la finalidad para la que se fabricó el acero.
Evaluación de imperfecciones superficiales localizadas sin confundir el área con la gravedad
Una imperfección superficial no se acepta ni se rechaza únicamente por su área. Un solape corto, una marca de cascarilla laminada, una costura, una escama, un arrancamiento, una grieta o una depresión poco profunda pueden ocupar solo una pequeña parte de una chapa o de un perfil; sin embargo, su efecto puede depender de la profundidad, la agudeza, la dirección y la ubicación. Una discontinuidad situada en un ala sometida a grandes tensiones, en una preparación para soldadura o junto a un orificio para perno presenta un riesgo diferente al de la misma indicación en un borde no cargado que vaya a eliminarse mediante corte.
Esta distinción es importante porque la aceptación dimensional y la aceptación superficial responden a preguntas diferentes. Una chapa puede cumplir la variación de espesor permitida y, al mismo tiempo, presentar una discontinuidad superficial que requiera eliminación. Por el contrario, una marca localizada puede resultar visualmente objetable sin reducir la sección por debajo de su límite dimensional. Por tanto, antes de tomar una decisión, deben identificarse la especificación aplicable al producto, los requisitos de compra, la norma de fabricación y el servicio previsto.
El principio de la Nota orientativa 3.05 de BCSA
La Nota orientativa 3.05 de BCSA establece un principio práctico para la evaluación de la calidad superficial localizada: una tolerancia de calidad superficial puede ser aceptable cuando el área afectada representa solo una pequeña proporción de la superficie, siempre que la especificación aplicable y el uso previsto permitan dicha aceptación. Se trata de un principio condicionado, no de una exención general de los requisitos superficiales.
Una imperfección superficial localizada solo puede ser aceptable cuando su extensión, gravedad, ubicación, especificación y uso previsto fundamenten esa decisión. Limited evidence
La expresión «pequeña proporción» no tiene un significado numérico universal que pueda sustituir al criterio de ingeniería. Una indicación de 20 mm en una chapa grande puede ser una característica superficial menor, mientras que la misma longitud en una barra de 25 mm, en el extremo de una soldadura o atravesando un detalle sensible a la fatiga puede ser significativa. Además, el área pertinente puede ser difícil de definir. Una marca visible puede ser la parte expuesta de un defecto subsuperficial más largo, y varias indicaciones separadas pueden formar una zona conectada después de la limpieza por granallado, el esmerilado o el mecanizado.
El tratamiento más amplio que hace BCSA de las tolerancias también distingue entre tolerancias esenciales y tolerancias funcionales. Las tolerancias esenciales afectan a los requisitos estructurales o geométricos que deben alcanzarse; las tolerancias funcionales se refieren al ajuste, el ensamblaje, el aspecto u otras condiciones relacionadas con el uso. Esta distinción impide que una observación superficial se trate como un resultado dimensional genérico de aprobado o rechazado. La Especificación Nacional para Estructuras de Acero también exige que los métodos y los instrumentos utilizados para la medición dimensional se seleccionen en función de la exactitud requerida. Se necesita la misma disciplina para el examen superficial: la inspección visual, la medición de profundidad, el ensayo mediante partículas magnéticas, el ensayo ultrasónico o la medición del perfil deben seleccionarse en función del defecto sospechado y de las consecuencias de no detectarlo.
Por tanto, la orientación debe interpretarse como un principio de evaluación preliminar. Una imperfección localizada puede ser tolerable cuando su extensión es limitada, no compromete la sección ni el comportamiento requeridos y se encuentra dentro de los requisitos de calidad superficial acordados. No autoriza a aceptar una imperfección únicamente porque la zona afectada parezca pequeña.
Área afectada pequeña frente a discontinuidad perjudicial
El área describe cuánto de la superficie está involucrado. La gravedad describe el efecto de la imperfección sobre el acero o sobre el componente terminado. Estos atributos pueden apuntar en direcciones opuestas.
La profundidad suele ser el primer factor diferenciador. Una marca superficial de óxido que se elimine durante la preparación superficial normal puede tener poca importancia estructural. Una ranura estrecha con una raíz aguda puede generar una concentración local de tensiones incluso cuando su área en planta es pequeña. Una indicación semejante a una grieta es aún más grave, porque su longitud puede extenderse por debajo de la superficie visible y proporcionar una vía para la propagación de la fatiga o para una fractura frágil. Una depresión que deje un espesor de pared adecuado puede ser aceptable conforme a una especificación, mientras que una cavidad más profunda que reduzca la sección efectiva puede no serlo.
La orientación es importante. Una discontinuidad alargada paralela a la tensión principal puede comportarse de forma diferente a otra que cruce la dirección de la tensión. En los productos laminados, una inclusión o una costura alineada con la dirección de laminación puede abrirse durante el curvado, el corte térmico, la soldadura o el mecanizado. Una indicación transversal puede interrumpir la transmisión de cargas a través de un ala o un alma. La evaluación debe tener en cuenta la forma del producto, la dirección de la fibra o de laminación cuando sea pertinente y las cargas de servicio, en lugar de basarse únicamente en una estimación en vista en planta.
La ubicación puede controlar la decisión. El material superficial situado en un borde no crítico puede eliminarse durante el corte, pero el material situado en una sección neta, en el extremo de un ala, en una zona de acceso para soldadura, en una superficie de apoyo o en una interfaz de unión puede ser esencial. Un defecto situado bajo un sistema de recubrimiento propuesto también puede tener consecuencias diferentes a las de uno situado en una superficie interna sin recubrimiento. La adherencia del recubrimiento, la protección contra la corrosión, el aspecto y los requisitos de perfil pueden exigir la eliminación completa incluso cuando la capacidad portante del acero no se vea afectada.
La norma del producto establece el punto de partida. ASTM A6/A6M-24a establece las variaciones permisibles obligatorias de las dimensiones y la masa para barras, chapas, perfiles y tablestacas de acero estructural laminados, y también indica que, cuando existan conflictos entre requisitos, prevalece la especificación aplicable al producto. ASTM A568/A568M-19a especifica el espesor, la longitud, la anchura, la planitud y las tolerancias relacionadas para chapas laminadas en caliente y en frío; conforme a esta norma, los valores medidos se redondean de acuerdo con ASTM E29 al determinar la conformidad. Ni el redondeo dimensional ni el cumplimiento del espesor resuelven por sí solos una cuestión independiente de calidad superficial.
Para las chapas laminadas en caliente, ISO 16160:2012 aplica tolerancias dimensionales y de forma a todos los productos de chapa de acero laminados en caliente, mientras que ISO 16162:2012 abarca los productos de chapa laminados en frío. ISO 9443:2018 aborda las clases de calidad superficial para barras redondas, cuadradas y hexagonales laminadas en caliente, así como para alambrón, con dimensiones nominales de 5 mm a 200 mm. Sus clases superficiales proporcionan una vía de especificación para esos productos; no establecen una regla según la cual toda indicación pequeña sea inocua.
El aspecto superficial después de la limpieza también debe describirse correctamente. ISO 8501-1:2007 define los grados de oxidación y los grados de preparación mediante descripciones escritas y fotografías representativas, incluidas las superficies limpiadas por granallado, con herramientas manuales, con herramientas mecánicas y mediante llama. Un grado de oxidación o un grado de preparación no constituye una clasificación de defectos estructurales. Describe el estado y la preparación de la superficie, no la profundidad, la orientación ni el origen metalúrgico de una discontinuidad.
El tipo de producto y la aplicación pueden introducir requisitos adicionales. ASTM F2282-03R09E01 abarca el aseguramiento de la calidad de alambres, varillas y barras de acero al carbono y aleado utilizados para fabricar elementos de fijación mecánicos, incluida la descarburación, las dimensiones, las tolerancias, el estado superficial, el recubrimiento, la ejecución, el acabado, el aspecto y el embalaje. Un estado superficial aceptable para un elemento estructural general puede ser inaceptable para una pieza destinada a un elemento de fijación cuya rosca, comportamiento frente a la fatiga o recubrimiento dependa de una superficie controlada.

Reparación, eliminación y decisión técnica
Registro de imperfecciones superficiales
- Identificación Registre el producto, la colada, el grado y la especificación aplicable.
- Ubicación Marque la posición, la orientación y la relación con los bordes, las soldaduras, los orificios o los detalles sometidos a tensión.
- Extensión Registre la longitud, la anchura, la profundidad aparente y el área afectada.
- Evidencia Conserve fotografías con una escala, croquis, lecturas sin redondear y el método de examen.
- Disposición Documente la eliminación, la reparación, la aceptación con limitaciones, la reclasificación o el rechazo.
Cuando se detecte una indicación, el registro debe identificar el producto, el número de colada o de lote de fusión cuando esté disponible, la especificación aplicable, la ubicación, las dimensiones, el aspecto, el método de inspección y la profundidad medida. Las fotografías con una escala, un croquis que muestre la orientación y las lecturas realizadas antes y después de cualquier tratamiento permiten hacer trazable la decisión. La inspección debe distinguir entre una mancha superficial o cascarilla adherida y una zona con pérdida de metal, así como entre una depresión lisa y una indicación aguda o semejante a una grieta.
La eliminación mediante esmerilado o mecanizado suele ser adecuada cuando elimina la discontinuidad sin reducir el espesor o la sección remanentes por debajo del límite permitido. La zona tratada debe suavizarse progresivamente, sin dejar una nueva entalla. Después de la eliminación, deben medirse la profundidad y la extensión de la excavación, y la superficie debe volver a inspeccionarse mediante un método adecuado al riesgo. El ensayo mediante partículas magnéticas puede evaluar indicaciones superficiales y subsuperficiales próximas a la superficie en acero ferromagnético; puede ser necesario realizar un ensayo ultrasónico cuando el defecto pudiera extenderse por debajo de la superficie. La inspección visual por sí sola no es suficiente para todas las indicaciones.
La reparación mediante soldadura es una operación independiente, no una extensión automática del esmerilado. Puede requerir aprobación conforme a la especificación del material, el procedimiento de soldadura, el plan de inspección y la norma de fabricación. El precalentamiento, el control de los consumibles, el control del hidrógeno, el aporte térmico, el tratamiento posterior a la soldadura y el examen posterior pueden influir en la decisión. Una reparación que restablezca las dimensiones nominales, pero modifique la metalurgia local o introduzca tensiones residuales, no queda justificada únicamente por su aspecto.
Si no se cumple el requisito aplicable, el material debe ponerse en espera mientras se obtiene una decisión técnica documentada. La revisión debe indicar si la imperfección se elimina, se acepta tal como está, se acepta con una limitación, se repara, se destina a otro uso de categoría inferior o se rechaza. Debe abordar el espesor remanente, el estado tensional, la categoría de fatiga, el riesgo de fractura, la soldabilidad, la protección contra la corrosión, el comportamiento del recubrimiento y la viabilidad de la inspección después de la fabricación.
Una concesión debe identificar su autoridad y sus límites. La aceptación para un elemento, una ubicación o una condición de servicio concretos no crea una tolerancia general para el producto. Cuando la especificación no proporcione un procedimiento de concesión, el ingeniero responsable, el inspector, el diseñador o el organismo de certificación debe determinar el procedimiento aplicable. El área puede contribuir a esa decisión, pero no puede sustituirla.
El acero para elementos de fijación y el problema ampliado del aseguramiento de la calidad
El acero para elementos de fijación mecánicos no se acepta únicamente por su diámetro. Un alambre, alambrón o barra puede cumplir su tamaño nominal y, aun así, producir un elemento de fijación defectuoso si la descarburación reduce la resistencia de la rosca, los defectos superficiales inician grietas, el recubrimiento interfiere con el ensamblaje o el embalaje provoca corrosión antes de la producción. ASTM F2282-03R09E01 hace explícita esta distinción. Trata la materia prima como un insumo de fabricación controlado cuyas dimensiones son solo una parte de los criterios de aceptación.
Este enfoque difiere de la interpretación habitual de una tabla de tolerancias del acero. Una tolerancia dimensional indica si una característica medida se encuentra dentro de un intervalo permitido. Por sí sola, no indica si el material presenta la condición superficial requerida, si se ha aplicado correctamente un recubrimiento protector, si las bobinas o los haces suministrados están identificados y protegidos, ni si el acero sigue siendo adecuado para el encabezado en frío, el mecanizado, el laminado, el tratamiento térmico y el servicio final del elemento de fijación.
Alcance de ASTM F2282 para alambres, alambrones y barras
| Área de control | Evidencia de aceptación |
|---|---|
| Descarburación | Examen metalográfico o evaluación de dureza especificada cuando sea necesario. |
| Dimensiones y tolerancias | Mediciones realizadas con instrumentos adecuados y calibrados. |
| Estado superficial | Inspección conforme al requisito aplicable del producto o de la calidad superficial. |
| Recubrimiento y acabado | Comprobaciones del recubrimiento, el acabado, la ejecución y el aspecto especificados. |
| Embalaje | Verificación de la protección, la identificación, la trazabilidad y el estado de entrega. |
ASTM F2282-03R09E01 está dirigida a alambres, alambrones y barras de acero al carbono y aleado utilizados para fabricar elementos de fijación mecánicos. Sus controles de aseguramiento de la calidad abarcan la descarburación, las dimensiones, las tolerancias, la condición superficial, el recubrimiento, la ejecución, el acabado, el aspecto y el embalaje. Esta lista es importante porque sitúa la inspección dimensional junto con los controles del material y de la manipulación, en lugar de considerar el tamaño como la decisión completa de aceptación.
Por tanto, la especificación se aplica a la etapa de la materia prima. No es una norma dimensional general para todos los productos de acero ni un sustituto universal de las especificaciones para acero estructural. Una viga laminada, una chapa, un angular o un plano ancho siguen estando sujetos a la norma de producto designada para ese producto y para su uso previsto en construcción. ASTM A6/A6M-24a, por ejemplo, establece variaciones permisibles obligatorias en las dimensiones y la masa de barras, chapas, perfiles y tablestacas de acero estructural laminados. ASTM International también establece que, cuando existen conflictos entre requisitos, prevalece la especificación de producto aplicable. Un comprador o inspector no puede transferir los criterios de aceptación aplicables al alambre para elementos de fijación a perfiles estructurales simplemente porque ambos productos estén fabricados con acero al carbono o aleado.
El mismo principio se aplica a los documentos ISO. ISO 1035:2026 especifica las dimensiones, la forma, la masa y las tolerancias para barras redondas, cuadradas, planas, hexagonales y octogonales laminadas en caliente de series métricas. ISO 657-1:2026 aborda los angulares de lados iguales y desiguales, los canales con alas inclinadas y las vigas I con alas inclinadas. ISO 9034:1987 contempla las tolerancias dimensionales, de forma y de masa para planos anchos estructurales laminados en caliente de aceros no aleados y aleados, excluidos los aceros inoxidables, cuya resistencia mínima especificada a la fluencia sea de hasta 700 N/mm². Ninguno de estos documentos se convierte en la especificación aplicable a la materia prima para elementos de fijación simplemente porque una barra o un alambrón tenga una sección transversal similar.
La forma del producto y la ruta de fabricación son importantes. ASTM A568/A568M-19a contempla el espesor, la longitud, la anchura, la planitud y las tolerancias relacionadas para chapas laminadas en caliente y en frío, mientras que ISO 16160:2012 se aplica a las tolerancias dimensionales y de forma de los productos de chapa de acero laminados en caliente, e ISO 16162:2012 abarca los productos de chapa laminados en frío. Conforme a ASTM A568/A568M, los valores medidos se redondean de acuerdo con ASTM E29 al determinar la conformidad. Esta regla de redondeo forma parte del procedimiento de aceptación; no autoriza a ignorar la resolución de la medición ni a informar con una precisión superior a la que permite el método de inspección.
Para la materia prima destinada a elementos de fijación, la pregunta aplicable es, por tanto: ¿qué especificación se indicó, para qué forma de producto y en qué etapa de fabricación? Una lectura del diámetro nominal sin esas respuestas tiene escaso significado técnico.
Descarburación y comportamiento de los elementos de fijación mecánicos
La descarburación es una pérdida de carbono en la superficie o cerca de ella, causada por el calentamiento en una atmósfera reactiva al carbono. Dado que el carbono contribuye a la dureza y la resistencia desarrolladas durante el tratamiento térmico, una capa descarburada puede presentar una dureza inferior a la del núcleo no afectado. En un elemento de fijación, esta zona debilitada puede aparecer donde el comportamiento es más sensible: en la cresta, el flanco o el fondo de la rosca.
El riesgo no se limita a un control dimensional fallido. Una barra puede tener las dimensiones correctas antes del encabezado y, aun así, producir un perno cuya superficie roscada no pueda desarrollar las propiedades mecánicas especificadas después del tratamiento térmico. Una capa más blanda puede reducir la resistencia a la deformación de la rosca, alterar la distribución de la carga entre las roscas engranadas y contribuir al arrancamiento de la rosca o a daños prematuros por fatiga. La consecuencia exacta depende del grado, del estado del tratamiento térmico, de la geometría de la rosca, del nivel de tensión y de la profundidad y el tipo de descarburación permitidos.[5] ASTM F2282-03R09E01. ASTM International. ASTM International standard publication, 2009.
La descarburación también demuestra por qué la condición superficial es una cuestión metalúrgica y no meramente estética. La cascarilla, los pliegues, las costuras, las arrugas, las picaduras o las marcas de rectificado pueden convertirse en iniciadores de grietas durante el encabezado, el trefilado, el laminado de roscas o la aplicación de cargas en servicio. Una superficie que parece aceptable bajo una iluminación ordinaria puede requerir, no obstante, un examen metalográfico o un perfil de dureza especificado para determinar la condición de la capa afectada. ASTM F2282 sitúa la descarburación y la condición superficial dentro del mismo marco de aseguramiento de la calidad que las dimensiones, porque cada una puede afectar a la transformación de la materia prima en un elemento de fijación mecánico fiable.
ISO 9443:2018 proporciona una referencia relacionada para barras redondas, cuadradas y hexagonales laminadas en caliente, así como para alambrón, con dimensiones nominales de 5 mm a 200 mm. Define los requisitos técnicos de suministro para las clases de calidad superficial. Su función no es sustituir a ASTM F2282, sino ilustrar cómo suele expresarse la aceptación superficial: mediante la forma del producto, el tipo de defecto, su gravedad, la extensión permisible y el método de inspección.
Una imperfección visible tampoco implica automáticamente un rechazo. BCSA Guidance Note 3.05 establece que una tolerancia de calidad superficial puede ser aceptable cuando el área afectada representa solo una pequeña proporción de la superficie, siempre que la especificación aplicable y el uso previsto lo permitan. Esta salvedad es importante para los elementos de fijación, porque una marca localizada en material de reserva sin utilizar y un defecto longitudinal que atraviesa una rosca sometida a grandes tensiones no son condiciones equivalentes.
Dimensiones, recubrimiento, acabado, aspecto y embalaje como un único sistema de control
El sistema práctico de calidad comienza con las dimensiones, pero no termina ahí. El diámetro, la ovalidad, la rectitud, la longitud y la tolerancia determinan si el alambre o la barra entra correctamente en el proceso de conformado. La condición superficial determina si puede trefilarse, encabezarse, mecanizarse o laminarse la rosca sin producir defectos inaceptables. El recubrimiento afecta a la lubricación, la resistencia a la corrosión, la fricción y, en ocasiones, al riesgo asociado al hidrógeno. El acabado y el aspecto proporcionan indicios sobre la manipulación, la limpieza, la eliminación de cascarilla y el control del procesamiento. El embalaje conserva todas esas condiciones durante el almacenamiento y el transporte.
Estos controles interactúan. Un recubrimiento puede cumplir el requisito de espesor nominal y, al mismo tiempo, resultar dañado por un agrupamiento deficiente. Un alambre limpio y correctamente dimensionado puede oxidarse porque el embalaje permite la retención de agua. Una barra visualmente uniforme puede contener una capa descarburada que solo revele un ensayo de dureza o un examen metalográfico. A la inversa, una pequeña marca superficial puede ser aceptable conforme a la especificación de producto indicada cuando no afecta al conformado ni al servicio. La aceptación requiere considerar la relación entre la condición, el límite especificado y la operación prevista.
Los métodos de inspección también deben corresponderse con la decisión que se pretende tomar. La National Structural Steelwork Specification distingue entre tolerancias esenciales y tolerancias funcionales, y exige que los métodos e instrumentos utilizados para la medición dimensional se seleccionen de acuerdo con la exactitud requerida. Este principio se aplica directamente a la materia prima para elementos de fijación. Un calibre de resolución limitada, un micrómetro, un sistema óptico, un proyector de perfiles y una sección metalográfica no responden a la misma pregunta. Su resolución, fuerza de contacto, alineación, calibración y técnica del operador afectan al resultado informado. Si un diámetro medido se encuentra próximo a un límite, debe tenerse en cuenta la incertidumbre de medición, en lugar de tratar el valor mostrado como exacto.
La inspección del aspecto tiene un lugar definido, pero no debe confundirse con una prueba de aptitud mecánica. ISO 8501-1:2007 proporciona descripciones escritas y fotografías representativas de los grados de oxidación y de preparación, incluidas las superficies limpiadas mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama. Esta terminología ayuda a los inspectores a describir la condición de manera coherente; no establece la resistencia a la tracción del elemento de fijación, la profundidad de la descarburación, la adherencia del recubrimiento ni el comportamiento de la rosca.
Por tanto, el embalaje es un control de aceptación y no un aspecto administrativo secundario. La identificación debe mantenerse asociada al grado, la colada, el tamaño, el recubrimiento y los registros de inspección correctos. Los haces o bobinas deben protegerse contra la contaminación, los impactos y las condiciones de humedad que puedan modificar la superficie suministrada. Si el embalaje oculta la trazabilidad o permite el deterioro, una inspección de producción satisfactoria puede dejar de describir el material recibido.
ASTM F2282 es valiosa precisamente porque reúne estas cuestiones sin reducirlas a una sola cifra. Su alcance respalda la aceptación de alambres, alambrones y barras especificados de acero al carbono y aleado como materias primas para la fabricación de elementos de fijación. La especificación de producto aplicable sigue siendo la norma rectora, y cada requisito continúa necesitando sus propias evidencias: mediciones dimensionales para el tamaño, un examen adecuado de la superficie y la descarburación, controles del recubrimiento y el acabado, una evaluación visual conforme a criterios definidos y la verificación del embalaje y la identificación. Esta es la diferencia entre registrar un diámetro y controlar el acero para elementos de fijación.
Un procedimiento práctico de aceptación para productos de acero
Flujo de trabajo práctico de aceptación
- 1. Identificar el producto Confirme el grado, la colada, la forma del producto, el estado de suministro, las dimensiones, la cantidad y los datos del certificado.
- 2. Identificar los documentos aplicables Registre la norma del producto, la edición, los requisitos de compra, los planos y el plan de inspección.
- 3. Planificar las comprobaciones Enumere las características dimensionales, de forma, masa, superficie, recubrimiento y ejecución.
- 4. Seleccionar el método Elija las ubicaciones, las referencias, los instrumentos, los controles de calibración y las condiciones ambientales.
- 5. Registrar y comparar Conserve las lecturas sin redondear, aplique la regla de redondeo especificada y evalúe cada característica por separado.
- 6. Resolver las excepciones Segregue el material no conforme y obtenga una decisión autorizada de reparación, concesión, reclasificación, sustitución o rechazo.
La aceptación comienza con una pregunta que a menudo se omite: ¿qué se está aceptando exactamente y conforme a qué documento? Un resultado dimensional solo tiene significado cuando se compara con el sistema de tolerancias especificado para ese producto. La condición superficial es una determinación independiente, y ninguna de las dos cuestiones puede resolverse de manera fiable aplicando una «tolerancia genérica para acero» a todos los productos.
Identificar la forma del producto y la especificación aplicable
La conformidad química o del grado por sí sola no establece la conformidad dimensional, de forma, masa, superficie, recubrimiento o funcional. Strong evidence
Comience con el registro de identificación del material. Confirme el grado o la designación del acero, el número de colada, el número de producto, las dimensiones, la condición de suministro, la cantidad y el certificado del fabricante. El grado puede estar expresado mediante una designación ASTM, ISO, EN u otra designación nacional; debe copiarse exactamente, en lugar de traducirse informalmente a un grado supuestamente equivalente. Un producto puede tener la composición química correcta y, aun así, incumplir los requisitos dimensionales o superficiales establecidos en el pedido.
A continuación, identifique la forma del producto. Una placa, una chapa, una barra laminada en caliente, un plano ancho, un angular de lados iguales, un alambrón y una viga estructural no son categorías intercambiables. Sus tolerancias pueden estar regidas por documentos diferentes, incluso cuando el espesor nominal o el grado sean similares. Registre si el producto está laminado en caliente o en frío, e identifique si las dimensiones son métricas o están expresadas en unidades pulgada-libra cuando la especificación ofrezca esa opción.
Después, deben leerse conjuntamente la orden de compra, el contrato, el plano, la norma del material y el plan de inspección. Establezca una única especificación aplicable para cada característica. ASTM A6/A6M-24a, por ejemplo, establece variaciones permisibles obligatorias para las dimensiones y la masa de barras, placas, perfiles estructurales y tablestacas de acero estructural laminados. También establece que la especificación aplicable al producto prevalece cuando existen requisitos contradictorios. Esta jerarquía es importante: ASTM A6/A6M no autoriza a ignorar un requisito más estricto de la calidad especificada o de la norma del producto.
Para la chapa, ASTM A568/A568M-19a especifica el espesor, la longitud, la anchura, la planicidad y las tolerancias relacionadas para chapas de acero laminadas en caliente y en frío. ISO 16160:2012 establece tolerancias dimensionales y de forma para productos planos de acero laminados en caliente, mientras que ISO 16162:2012 abarca los productos planos de acero laminados en frío. El documento aplicable depende del pedido y del proceso de fabricación; el inspector no debe elegir entre ellos simplemente porque ambos mencionen la chapa.
Para barras y perfiles estructurales, ISO 1035:2026 abarca las dimensiones, la forma, la masa y las tolerancias de barras laminadas en caliente de series métricas, redondas, cuadradas, planas, hexagonales y octagonales. ISO 657-1:2026 abarca los angulares de lados iguales y desiguales, los canales de alas inclinadas y las vigas en I de alas inclinadas. ISO 9034:1987 abarca las tolerancias dimensionales, de forma y de masa de planos anchos estructurales laminados en caliente de aceros no aleados y aleados, con exclusión de los aceros inoxidables, cuando el límite elástico mínimo especificado es de hasta 700 N/mm². Estos títulos definen tanto el campo de aplicación como el contenido relativo a las tolerancias.
Escriba el año de edición y el identificador de la modificación o revisión en el registro de inspección. «ASTM A6» sin «ASTM A6/A6M-24a», cuando esa edición sea la aplicable, deja incertidumbre sobre los límites utilizados. Registre también cualquier tolerancia indicada en el plano, requisito especial del pedido o desviación aprobada que modifique la norma general del producto.
Planificar las inspecciones dimensionales y visuales
Convierta los documentos aplicables en un plan de inspección antes de realizar las mediciones. Enumere todas las características requeridas: espesor, anchura, longitud, diámetro o dimensión entre caras, falta de escuadra, rectitud, planicidad, torsión, combadura, dimensiones de la sección, masa, condición de las esquinas o los bordes y cualquier característica de forma especificada. No suponga que un certificado o una comprobación visual cubre características que no se hayan medido.
Defina previamente las ubicaciones de medición. Una ubicación puede identificarse mediante la distancia desde un extremo, la posición a lo ancho de una chapa, una referencia de esquina o borde, la orientación de la sección o una coordenada marcada del producto. El plan debe indicar si la medición se realiza sobre la superficie del producto, entre puntos de referencia preparados, a través de una sección o sobre una longitud de medición especificada. Esto impide que el inspector elija una ubicación favorable después de observar el primer resultado. Las ubicaciones también deben tener en cuenta las características que pueden afectar las lecturas, como rebabas, cascarilla, reparaciones mediante soldadura, bordes levantados, abolladuras locales o combadura.
Seleccione los instrumentos y métodos en función de la exactitud requerida, no simplemente por comodidad. La National Structural Steelwork Specification distingue entre tolerancias esenciales y tolerancias funcionales, y exige que los métodos e instrumentos utilizados para las mediciones dimensionales sean adecuados para la exactitud requerida. Una regla de acero puede ser suficiente para una comprobación aproximada de la longitud, pero no es automáticamente adecuada para determinar con precisión el espesor, la rectitud o las dimensiones de una sección. Utilice micrómetros calibrados, instrumentos con nonio, galgas de espesores, reglas rectificadas, galgas de espesores de láminas, cintas métricas, niveles, equipos ópticos, equipos de pesaje o métodos de coordenadas cuando su intervalo, resolución, disposición de contacto y estado de calibración sean adecuados para la característica.
Controle las condiciones de medición. Anote la temperatura cuando la dilatación térmica pueda afectar un resultado próximo al límite, coloque el producto sobre apoyos estables, evite doblarlo para que cumpla y retire únicamente el material cuya eliminación permita la especificación. Compruebe que la superficie de referencia esté suficientemente limpia para el método, pero no rectifique ni acondicione una superficie antes de evaluar su calidad superficial, salvo que el procedimiento aplicable autorice dicha preparación.
La incertidumbre de medición no es una segunda tolerancia. Es una propiedad del método de medición y de las condiciones en las que se realiza. Si una lectura se encuentra próxima a un límite, informe del método, la identificación del instrumento, el estado de calibración, la resolución, las condiciones ambientales cuando sean pertinentes y cualquier regla de decisión establecida. La decisión de aceptación debe ajustarse a la especificación o al contrato aplicable; el inspector no debe ampliar silenciosamente un límite para tener en cuenta la incertidumbre ni rechazar un producto únicamente porque el instrumento muestre más cifras de las que exige la especificación.
La inspección visual necesita su propio plan. Examine, cuando sea factible, toda la superficie especificada, utilizando una iluminación que permita revelar pliegues, costuras, grietas, picaduras, cascarilla, óxido, laminaciones, arañazos, ranuras y daños mecánicos. Describa la ubicación, el tipo, la extensión aproximada y la profundidad o gravedad de cada indicación, sin calificar como defecto toda marca visible. La calidad superficial se rige por un requisito específico del producto. ISO 9443:2018 define clases de calidad superficial para barras redondas, cuadradas y hexagonales laminadas en caliente y para alambrón, con dimensiones nominales de 5 mm a 200 mm. No constituye una regla superficial general para todos los productos de acero.
Para superficies oxidadas o preparadas, ISO 8501-1:2007 proporciona descripciones escritas y fotografías representativas de los grados de oxidación y de preparación, incluidas las superficies limpiadas mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama. Esos grados describen la condición o la preparación; no sustituyen los límites de una norma del producto relativos a costuras, grietas, pliegues o reparaciones permitidas. Del mismo modo, una tolerancia de calidad superficial puede ser aceptable en ocasiones cuando el área afectada representa solo una pequeña proporción de la superficie, pero BCSA Guidance Note 3.05 hace que ello dependa de la especificación y del uso previsto. Por tanto, importan el área, la ubicación y la función.
Registrar, comparar y decidir la disposición de los resultados
Registre la identidad del producto antes de registrar el resultado: colada, paquete, bobina, pieza o número de placa, grado, forma, dimensiones, especificación aplicable, edición, fecha, inspector e identificación del instrumento. Conserve la observación original tal como se midió. Si una norma exige redondear para determinar la conformidad, registre junto a ella el valor redondeado e indique la regla utilizada.
Esto es esencial para las chapas evaluadas conforme a ASTM A568/A568M-19a. La norma utiliza las reglas de redondeo de ASTM E29 al determinar la conformidad. La lectura no redondeada debe conservarse de forma trazable; el valor redondeado es el que se utiliza en la comparación especificada. No redondee de forma anticipada ni sustituya un resultado original cercano al límite por un número de decimales seleccionado manualmente.
Compare cada característica con su propio requisito. Una placa puede cumplir el espesor y, sin embargo, incumplir la planicidad. Una barra puede cumplir el diámetro y no cumplir la rectitud o la clase superficial. Una viga puede satisfacer la masa y, aun así, exceder una tolerancia de forma de la sección que afecte al ajuste de las conexiones. Marque cada resultado como conforme, no conforme o pendiente de revisión técnica, en lugar de asignar un único aprobado o rechazado general antes de comprender los resultados independientes.
Cuando un resultado esté fuera del límite establecido, detenga el proceso de liberación automática y preserve las evidencias. Vuelva a comprobar el instrumento y la configuración, repita la medición únicamente conforme al método aprobado y distinga un error de medición de una no conformidad real. Una medición repetida no debe utilizarse para borrar un resultado desfavorable sin una regla documentada de muestreo o de repetición del ensayo.
La decisión sobre la disposición debe identificar a la autoridad responsable y la medida adoptada. Los posibles resultados incluyen conformidad y liberación, segregación pendiente de revisión, reparación permitida seguida de una nueva inspección, rechazo, devolución al proceso o aceptación mediante una concesión autorizada. Una reparación puede modificar tanto las dimensiones como la condición superficial; por ello, inspeccione el área reparada conforme a los mismos requisitos aplicables y registre qué se eliminó, añadió, acondicionó o volvió a medir.
Para alambre, varilla y barra destinados a la fabricación de elementos de fijación mecánica, ASTM F2282-03R09E01 muestra por qué el registro puede tener que abarcar más que las dimensiones. Sus controles de aseguramiento de la calidad abordan la descarburación, las dimensiones, las tolerancias, el estado superficial, el recubrimiento, la ejecución, el acabado, el aspecto y el embalaje. Por lo tanto, el expediente de aceptación debería conservar certificados, lecturas, fotografías, evaluaciones de la superficie, evidencias de calibración, desviaciones, aprobaciones y disposición final. Este registro hace que la decisión sea reproducible, en lugar de convertir una cuestión técnica de aceptación en un juicio visual sin fundamento.
Errores comunes en las decisiones sobre tolerancias del acero
Un elemento de acero puede cumplir dimensionalmente y aun así incumplir un requisito de calidad superficial. También puede presentar una marca local que sea inocua para una aplicación, pero inaceptable para otra. Estos resultados no son contradictorios. Los límites dimensionales, el estado superficial, el procedimiento de medición y la autoridad de aceptación responden a preguntas diferentes.
La primera pregunta debería ser: ¿qué especificación del producto rige el elemento? La segunda es: ¿qué característica se está comprobando? El espesor, la rectitud, la masa, la preparación contra el óxido, la descarburación y los defectos superficiales visibles no comparten una única tabla universal de tolerancias.
Aplicar una tolerancia de chapa a un perfil estructural
Un error recurrente consiste en seleccionar una norma conocida para chapa cuando el producto es en realidad una barra, viga, angular, canal, plano ancho u otro perfil estructural. Los límites numéricos pueden parecer razonables, pero la comparación carece de fundamento técnico si difieren la forma del producto y el proceso de fabricación.
ASTM A568/A568M-19a especifica el espesor, la longitud, la anchura, la planitud y las tolerancias relacionadas para chapas de acero laminadas en caliente y en frío. Por lo tanto, es pertinente para los productos de chapa incluidos en su ámbito, pero no automáticamente para un angular estructural laminado o un perfil en I. También importa su procedimiento de conformidad: los valores medidos se redondean conforme a ASTM E29 antes de comparar el resultado con el límite especificado. Una medición registrada como 9,96 mm no puede juzgarse correctamente comparando sin más una lectura no redondeada del instrumento con un valor tabulado cuando el procedimiento aplicable exige un paso de redondeo diferente. ASTM International, 2019
Los productos estructurales tienen sus propias reglas dimensionales. ASTM A6/A6M-24a establece variaciones permisibles obligatorias de las dimensiones y la masa para barras, chapas, perfiles y tablestacas de acero estructural laminado. También establece que, cuando existan conflictos entre requisitos, prevalece la especificación aplicable al producto. Esa cláusula es decisiva. ASTM A6/A6M no autoriza a ignorar una norma de producto, una especificación de compra, un plano o un requisito suplementario que controle el grado y el producto concretos. ASTM International, 2024
La misma distinción aparece en las normas ISO. ISO 1035:2026 abarca barras laminadas en caliente de sección redonda, cuadrada, plana, hexagonal y octagonal de series métricas, incluidas sus dimensiones, forma, masa y tolerancias. ISO 657-1:2026 abarca angulares de alas iguales y desiguales, canales de alas inclinadas y vigas en I de alas inclinadas, con requisitos relativos a las dimensiones, las propiedades de la sección y las tolerancias. ISO 9034:1987 aborda los planos anchos estructurales laminados en caliente de aceros no aleados y aleados, con exclusión de los aceros inoxidables, con un límite elástico mínimo especificado de hasta 700 N/mm². Ninguna de esas normas debería sustituirse simplemente porque sea más fácil encontrar una tabla de tolerancias para chapa.
El error suele deberse a confundir el espesor con la geometría de la sección. Una chapa se evalúa mediante características como la variación del espesor, la anchura, la longitud y la planitud. Un perfil estructural puede requerir comprobaciones de la anchura de las alas, el espesor del alma, la altura total, la inclinación de las alas, el radio, la rectitud, la torsión, la escuadría y la masa. Una tolerancia razonable para una chapa plana no dice nada sobre la geometría acumulada de un angular desigual o de una viga de alas inclinadas.
También importa el estado del material. ISO 16160:2012 aplica tolerancias dimensionales y de forma a productos de chapa de acero laminados en caliente y fue confirmada por ISO en 2024. ISO 16162:2012 abarca los productos de chapa de acero laminados en frío. Importar los límites de ISO 16160:2012 a material laminado en frío regido por ISO 16162:2012 constituye un error de especificación, aunque ambos documentos se refieran a “chapa de acero”. Antes de comenzar la medición deben comprobarse la designación del producto, el estado de laminación, el intervalo de espesores, el estado de los bordes y la clase de tolerancia indicada.
Tratar los grados de preparación contra el óxido como tolerancias dimensionales
ISO 8501-1:2007 se interpreta con frecuencia, de forma errónea, como una norma dimensional de aceptación o rechazo. No lo es. El documento define grados de oxidación y grados de preparación mediante descripciones escritas y fotografías representativas. Sus grados describen el estado visual de una superficie de acero antes y después de la preparación, incluidas las superficies limpiadas mediante chorro abrasivo, herramientas manuales, herramientas mecánicas y llama. No establecen una desviación admisible del espesor, una profundidad permisible de picadura, un límite de rugosidad superficial ni una tolerancia de rectitud de la sección. International Organization for Standardization, 2007
Por lo tanto, una designación como Sa 2½ no puede demostrar que una chapa haya conservado el espesor especificado. Tampoco St 3 puede establecer que una depresión local, un solape, una marca de cascarilla laminada o una picadura de corrosión sea aceptable para el servicio estructural. La preparación elimina o modifica la contaminación superficial y los productos de corrosión; no sustituye la inspección dimensional ni establece el espesor de pared restante.
Las normas de calidad superficial operan en un eje distinto. ISO 9443:2018 define los requisitos técnicos de suministro para las clases de calidad superficial de barras redondas, cuadradas y hexagonales, y alambrón laminados en caliente, con dimensiones nominales de 5 mm a 200 mm. Su ámbito se refiere a las clases de calidad superficial, no a un dictamen visual genérico para todo producto de acero. Una barra redonda suministrada conforme a ISO 9443:2018 debe evaluarse según los requisitos de ese documento, mientras que una chapa, una viga o una chapa laminada en frío requieren la especificación de producto aplicable y sus disposiciones sobre la superficie.
El uso previsto puede cambiar la importancia de una indicación. Una marca superficial, aislada y poco profunda en una zona que vaya a mecanizarse puede tener consecuencias distintas de las de la misma indicación en un ala sensible a la fatiga, en una frontera de presión o en una cara visible recubierta. BCSA Guidance Note 3.05 establece que una tolerancia de calidad superficial puede ser aceptable cuando el área afectada representa solo una pequeña proporción de la superficie, siempre que la especificación y el uso previsto lo permitan. No se trata de una regla general de aceptación. Deben considerarse el área, la profundidad, la ubicación, la orientación, la continuidad, el método de reparación y la sección resistente de diseño restante. BCSA, 2015
El error contrario es igualmente común: rechazar toda zona oscura o marca poco profunda como defecto del material. Las manchas de óxido, la cascarilla de laminación adherida, los residuos de preparación y una discontinuidad genuina no son observaciones intercambiables. Si la cuestión es determinar si una superficie está lista para el recubrimiento, ISO 8501-1 puede ser pertinente. Si la cuestión es determinar si una barra presenta una discontinuidad superficial permitida, pueden ser pertinentes ISO 9443:2018 o la especificación aplicable a la barra. Si la cuestión es determinar si un semiproducto para elementos de fijación presenta descarburación o daños relacionados con el acabado, ASTM F2282-03R09E01 proporciona controles de aseguramiento de la calidad que abarcan la descarburación, las dimensiones, las tolerancias, el estado superficial, el recubrimiento, la ejecución, el acabado, el aspecto y el embalaje para alambre, varillas y barras de acero al carbono y acero aleado utilizados en la fabricación de elementos de fijación mecánica. ASTM International, 2009
Ignorar la especificación aplicable y el método de medición
Incluso el límite correcto puede conducir a una decisión equivocada si no se registran el documento aplicable y el método de medición. Un certificado puede indicar “dentro de tolerancia” sin identificar la edición, la norma del producto, la clase de tolerancia, el punto de muestreo, el instrumento, la superficie de referencia o la regla de redondeo. Esta afirmación es demasiado incompleta para un resultado controvertido.[6] National Structural Steelwork Specification. British Constructional Steelwork Association. National Structural Steelwork Specification, 2010.
La National Structural Steelwork Specification distingue entre tolerancias esenciales y tolerancias funcionales. Una tolerancia esencial se refiere al requisito de fabricación especificado; una tolerancia funcional se refiere a si el componente fabricado o montado desempeña la función prevista. Esta distinción evita que una no conformidad menor se trate automáticamente como crítica, pero no autoriza al inspector a ignorar un límite obligatorio del producto. La misma especificación exige que los métodos y los instrumentos utilizados para la medición dimensional se seleccionen en función de la exactitud requerida. BCSA, 2010
Una cinta métrica sin calibrar, un calibre dañado, un micrómetro mal puesto a cero o un nivel utilizado sin un dato de referencia definido pueden respaldar una observación, pero normalmente no deberían respaldar un rechazo definitivo. La temperatura, la fuerza de contacto, las rebabas, la cascarilla, la alineación de la sonda, la técnica del operador y el apoyo de la pieza pueden afectar al resultado. Para la planitud y la rectitud, la línea o el plano de referencia elegido forma parte del método; desplazar la referencia puede cambiar la desviación indicada. Para el espesor, las mediciones próximas a bordes, soldaduras, entalladuras o cascarilla pueden no representar la ubicación exigida por la especificación.
La incertidumbre de medición es especialmente importante cuando el valor notificado se encuentra cerca del límite. Si un límite es de 10,00 mm con una desviación negativa permitida y la incertidumbre del instrumento constituye una fracción considerable de dicha desviación, una sola lectura debería activar una verificación, no una certeza automática. Vuelva a comprobarla con un instrumento calibrado, identifique la ubicación de medición especificada, repita la lectura y aplique la regla de redondeo aplicable. Conforme a ASTM A568/A568M, el redondeo según ASTM E29 forma parte de la determinación de la conformidad; sustituir ese proceso por un redondeo informal puede invertir una decisión marginal.
Una indicación superficial localizada también requiere una vía de escalamiento definida. Documente su posición, longitud, anchura, profundidad aparente y orientación; límpiela o prepárela únicamente según lo permitido; después, compare el hallazgo con la especificación del producto y el uso previsto. Si la especificación no se pronuncia al respecto, la decisión debe remitirse al ingeniero responsable o a la autoridad contractual, en lugar de inventarse a partir de una fotografía.
- Identificación del material
- Grado, colada, forma del producto, dimensiones, cantidad y número de pieza o de bulto
- Referencia aplicable
- Norma del producto, edición, clase de tolerancia, pedido de compra y requisitos del plano
- Evidencia de medición
- Ubicación, referencia, instrumento, estado de calibración, lectura sin redondear, unidades y regla de redondeo
- Evidencia superficial
- Descripción del defecto, extensión, fotografías, grado de preparación y método de examen
- Disposición
- Conforme, retenido para revisión, reparado, aceptado por concesión, reclasificado o rechazado
Por tanto, un registro de aceptación fiable debe indicar el grado del material, la forma del producto, la norma aplicable y su edición, la clase de tolerancia aplicable, el método de medición, la identificación del instrumento, su estado de calibración, las condiciones ambientales cuando sean pertinentes y la disposición adoptada respecto de cualquier indicación superficial. Sin esos detalles, «conforme» y «no conforme» pueden describir más el proceso de inspección que el acero.
Referencias
- [1] ASTM A6/A6M-24a. ASTM International standard publication, 2024. https://store.astm.org/a0006_a0006m-24a.html
- [2] ASTM A568/A568M-19a. ASTM International standard publication, 2019. https://store.astm.org/a0568_a0568m-19a.html
- [3] ISO 16160:2012. ISO standard catalogue, 2024. https://www.iso.org/standard/59320.html
- [4] ISO 9443:2018. ISO standard catalogue, 2018. https://www.iso.org/standard/70647.html
- [5] ASTM F2282-03R09E01. ASTM International standard publication, 2009. https://store.astm.org/f2282-03r09e01.html
- [6] National Structural Steelwork Specification. National Structural Steelwork Specification, 2010. https://steelconstruction.info/images/1/10/BCSA_52-10.pdf