




Mi a szerszámacél – és mi nem az?
A szerszámacélt nem egyetlen kémiai recept vagy egyetemes minőségi rangsorban elfoglalt helye határozza meg, hanem az, hogy milyen feladatot kell ellátnia használat közben. Az ASM International meghatározása szerint a szerszámacél „olyan acél, amelyet gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítéséhez használnak” (ASM International, 2024). Ez a meghatározás magában foglalja a vágószerszámokat, lyukasztókat, matricákat, formákat, alakítószerszámokat, készülékeket, idomszereket és egyéb szerszámokat, amelyek munkafelületeinek szabályozott geometriát kell megőrizniük érintkezés, nyomás, súrlódás, ütés vagy hő hatására.
| Család | Hagyományos jelölés | Jellemző minőség |
|---|---|---|
| W | Vízedzésű | W1 |
| L | Gyengén ötvözött | L6 |
| S | Ütésálló | S7 |
| O | Olajedzésű | O1 |
| A | Légedzésű | A2 |
| D | Nagy széntartalmú, nagy krómtartalmú | D2 |
| H | Melegmunka-acél | H13 |
| M | Molibdénötvözésű gyorsacél | M2 |
| T | Volfrámötvözésű gyorsacél | T1 |
A szerszám szó tehát funkciót jelöl. Egy acél egy igényes szerszámipari feladat összefüggésében válik szerszámacéllá, még akkor is, ha egyes minőségei kémiai vagy metallurgiai szempontból átfedést mutatnak más célokra használt acélokkal. Az AISI általánosan azonosított W, L, S, O, A, D, H, M és T családjai rendre a vízedzésű, kisötvözésű, ütésálló, olajedzésű, levegőn edzhető, nagy szén- és krómtartalmú, melegmunkáló, molibdénötvözésű gyorsacélokat, valamint a volfrámötvözésű gyorsacélokat foglalják magukban. Az ASM International a szerszámacélokról szóló, 2020-as tárgyalásában ezt a kilenc sorozatot sorolja fel. A betűk nem egy teljesítmény szerinti rangsor egymást követő fokozatait jelölik. Általában az edzési módszerre, a fő alkalmazásra vagy a meghatározó ötvözőrendszerre utalnak.
Egyetlen szerszámacél-család sem tekinthető automatikusan minden alkalmazásban jobbnak. Strong evidence
Ez a különbségtétel fontos például az AISI O1, az AISI A2, az AISI D2 és az AISI H13 összehasonlításakor. Az O1 olajedzésű hidegmunkáló acél; az A2 levegőn edzhető hidegmunkáló acél; a D2 lényegesen több krómot és szenet tartalmaz, ami nagy kopásállósággal társuló, karbidokban gazdag szerkezetet eredményez; a H13 pedig olyan melegmunkáló acél, amelyet arra terveztek, hogy hőciklusok során is megőrizze hasznos keménységét és szívósságát. Egyik sem tekinthető automatikusan jobbnak a többinél. Egy ütés hatására kicsorbuló lyukasztónak más egyensúlyra lehet szüksége, mint egy abrazív lemezt átvágó, kopásnak kitett kivágómatricának, még akkor is, ha mindkettőt hidegmunkáló szerszámnak nevezik.
Az ASM funkcionális meghatározása
A szerszámacél gyakori tönkremeneteli módjai
- Koptató kopás Kemény részecskék vagy egyenetlenségek távolítják el az anyagot a munkafelületről.
- Tapadó kopás A szerszám és a munkadarab között helyi tapadási kapcsolatok alakulnak ki, amelyek csúszás közben anyagot tépnek le.
- Képlékeny alakváltozás A munkaperem vagy az üreg túlzott feszültség vagy hőmérséklet hatására elveszíti alakját.
- Kipattogzás Kis darabok válnak le egy élről, sarokról, lyukasztócsúcsról vagy matrica-lépcsőről.
- Hőfáradás Az ismételt felmelegedés és lehűlés hőrepedésként ismert felületi repedéseket hoz létre.
Az általános célú gépészeti acélokat rendszerint szerkezeti szilárdság, alakíthatóság, hegeszthetőség, korrózióállóság, kifáradási teljesítmény vagy gyártási költség alapján választják ki. Egy szerkezeti acélból készült alkatrésznek előfordulhat, hogy terhelést kell viselnie képlékeny folyás nélkül. Egy szerszámnak gyakran úgy kell ezt a terhelést elviselnie, hogy közben megőrzi az éles élt, az üreget, a vágási hézagot, a profilt vagy a kalibrált méretet. Tönkremehet abrazív kopás, adhéziós kopás, képlékeny alakváltozás, teljes törés, élkicsorbulás, termikus kifáradás, korrózió vagy méretpontosság-vesztés következtében.
Ezek a tönkremeneteli módok egymással versengő követelményeket támasztanak. A keménység növelése rendszerint javítja a benyomódással és az abrazív kopással szembeni ellenállást, a túlzott keménység azonban csökkentheti az ütésekkel vagy a repedésterjedéssel szembeni ellenállást. Az olyan karbidok, mint a krómbidkarbid, a vanádium-karbid, a molibdén-karbid és a volfrám-karbid, növelhetik a kopásállóságot, a nagyméretű, csoportosult vagy rosszul eloszló karbidok azonban repedéskiindulási helyként viselkedhetnek. Az ötvözőelemek emellett módosítják az edzhetőséget, a fázisátalakulást, a megeresztési reakciót, a magas hőmérsékleten fennálló keménységet és a hőkezelés során bekövetkező méretváltozást. A szén támogatja a martenzites keménység kialakulását és a karbidképződést; a króm, a molibdén, a volfrám és a vanádium módosítja a karbidok mennyiségét, típusát és a magas hőmérsékleten tanúsított viselkedést; a nikkel és a mangán hatással lehet az edzhetőségre és a szívósságra.
Anyagosztály Szabályozott összetételű és termékkategóriájú anyag, amely nem határozza meg a szerszám élettartamát befolyásoló valamennyi mikroszerkezeti vagy feldolgozási jellemzőt.
A gyártási eljárás további változót jelent. A kovácsolás, a hengerlés, a porkohászat, az újraolvasztási gyakorlat és az ezt követő forgácsolás hatással van a szegregációra, a karbidok méretére és orientációjára, a porozitásra, a zárványokra és a maradó feszültségre. Ezért azonos jelölésű két darab eltérően viselkedhet, ha tisztaságuk, mikroszerkezetük, termékméretük vagy feldolgozási előéletük különbözik. A jelölés egy szabályozott anyagosztályt azonosít, de nem határoz meg minden olyan jellemzőt, amely a szerszám élettartamát befolyásolja.
A hőkezelés határozza meg, hogy ebből a potenciálból mennyi válik ténylegesen hasznosítható teljesítménnyé. Az ausztenitesítési hőmérséklet, a hőntartási idő, az edzési sebesség, az előírás szerinti kriogén kezelés, a megeresztési hőmérséklet és a megeresztési ciklusok száma hatással van a visszamaradt ausztenitre, a martenzitre, a karbidkiválásra, a keménységre, a szívósságra és a méretstabilitásra. A Coatings folyóiratban közölt, 2020-as tanulmány a vizsgált bevonatos rendszerben a hőkezelési paramétereket az alapanyag szerszámteljesítményét meghatározó elsődleges tényezőként azonosította. Ez a megállapítás nem jelenti azt, hogy minden tervezésben a kémiai összetétel vagy a gyártás másodlagos lenne; ezek határozzák meg a rendelkezésre álló mikroszerkezeti tartományt és azt a hibatartalmat, amelyet a hőkezelésnek kezelnie kell.
A gyakorlati következtetés közvetlen: a minőség kiválasztása a meghatározó tönkremeneteli móddal kezdődik. Egy kézi működtetésű vágószerszámnál előnyös lehet az él megtartása és a megfelelő szívósság. Egy hidegfejes szerszámnak ellenállónak kell lennie a nyomóirányú alakváltozással és a kicsorbulással szemben. Egy menetfúrónak vagy dörzsárnak a keménység, a vágóél-stabilitás, a megmunkálhatóság és a méretszabályozás kombinációjára van szüksége. A dombornyomó szerszámok, matricák, lyukasztók, vágóeszközök, alakítószerszámok és magas hőmérsékleten dolgozó szerszámok mind eltérő terhelési, csúszási, ütési és hőmérsékleti kombinációkat támasztanak. Az NBS Monograph 88 továbbra is hasznos szövetségi műszaki referencia e különbségek történeti terminológiájához és alapvető metallurgiai hátteréhez.
Szerszámacél és általános célú gépészeti acél összehasonlítása
A szerszámacél nem egyszerűen „erősebb acél”, és önmagában a keménység sem határozza meg. Egy általános célú ötvözött acél megfelelő szilárdságot biztosíthat egy tengely, fogaskerék vagy kötőelem számára, vágóélként vagy matrica felületeként alkalmazva azonban gyorsan tönkremehet. Ezzel szemben egy nagy kopásállóságú szerszámacél eltörhet olyan körülmények között, amelyek között egy ütésálló minőség vagy egy szívósabb gépészeti acél épségben maradna. A gyárthatóság szintén része a számításnak: egy olyan anyag, amelyet nehéz fűrészelni, köszörülni, megmunkálni, huzalszikrával vágni, hegeszteni vagy hőkezelni, még használatba kerülése előtt tönkremeneteli kockázatokat és technológiai terheket okozhat.
A Routledge Tool Steels: Properties and Performance (2021) című kiadványa a minőségek viselkedését az összetétel, a gyártási folyamatok, a hőkezelés, a felületi keményítés és a bevonatok alapján tárgyalja. Ez a megközelítés pontosabb, mint egy AISI-betűt egyszerű rangsorként értelmezni. Az Uddeholm 2024-es, hidegmunkálással foglalkozó útmutatója az alkalmazási elvet úgy fogalmazza meg, hogy olyan acélt kell választani, amely megfelel a feladatnak, miközben minimalizálja az egy legyártott alkatrészre jutó költséget. Ez itt az életciklus alatti teljesítményt jelenti: a releváns mérőszám nem csupán a kezdeti anyagspecifikáció, hanem a szerszámcserék, az élezés, az állásidő, a selejtes alkatrészek és a korai törés is.
A kovácsolt termékformák szerepe az ASTM A681 szerint
Az ASTM A681 szabványkeretet biztosít a kovácsolt ötvözött szerszámacél-termékek számára. Az ASTM International a 2024-es alkalmazási területében kijelenti, hogy „az ASTM A681 a kovácsolt ötvözött szerszámacél-termékek kémiai, mechanikai és fizikai követelményeire vonatkozik”. A hatálya alá tartozó termékformák közé tartoznak a rudak, lemezek, táblák, szalagok, köracélok, huzalok és kovácsdarabok, amelyeket rendszerint szerszámok, matricák vagy készülékek gyártására alakítanak.
Ez az alkalmazási terület fontos, de korlátozott. Az ASTM A681 a szállított kovácsolt termékre vonatkozó követelményeket állapítja meg; önmagában nem választja ki az AISI D2-t az AISI A2-vel szemben, nem írja elő egy lyukasztó kialakítását, és nem határozza meg, hogy a kopás, a kicsorbulás, a hőrepedezés vagy a vetemedés-e a meghatározó tönkremeneteli mód. A felhasználónak továbbra is meg kell határoznia az alkalmazáshoz megfelelő minőséget, termékformát, méretet, állapotot, hőkezelést, felületi kikészítést és átvételi követelményeket.
A rúd, lemez vagy kovácsdarab jelölése sem szünteti meg az irányfüggő mikroszerkezet és a keresztmetszeti méret hatásait. A karbidok orientációja, a szegregáció, a zárványok és a lehűlési sebesség hatással lehet a köszörülési viselkedésre, a szívósságra és a repedésterjedésre. A kész szerszámnál szükség lehet feszültségmentesítésre, edzés előtti nagyolásra, szabályozott hőkezelésre és végső köszörülésre a kívánt geometria megtartása érdekében. Az ASTM A681 meghatározza az anyagokra vonatkozó keretet; a mérnöki megítélés kapcsolja össze ezt a keretet a szerszám tényleges munkájával.
Az AISI szerszámacél-jelölések rendszere
A szerszámacél-jelölések osztályozási címkék, nem pedig a gyengébbtől a jobb minőségű acélminőségekig vezető rangsor. Az ASM International meghatározása szerint a szerszámacélok olyan acélok, amelyeket gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítéséhez használnak. E széles körű rendeltetésen belül az AISI-rendszer az alapján csoportosítja az acélokat, ami eredetileg megkülönböztette azok viselkedését: az edzés módja, a fő alkalmazási terület vagy a meghatározó ötvözőrendszer szerint. Az ASM Tool Steels című kiadványa kilenc fő családot azonosít: W, L, S, O, A, D, H, M és T (ASM International, 2020).
A betűjel ezért kiinduló hipotézist ad. Önmagában nem jelzi előre az élettartamot. Az eredményt egyaránt befolyásolja a széntartalom, az ötvözeti karbidok, a tisztaság, a szegregáció, a porkohászati vagy öntött tuskós gyártási út, a kovácsolás, a hőkezelés, a felületi állapot és a szerszám tényleges meghibásodási módja. Az ütőhatás következtében törő lyukasztó más egyensúlyt igényel, mint az abrazív kopás miatt elhasználódó matrica, még akkor is, ha mindkettő hidegalakító szerszám. Az ASTM A681 a kovácsolt ötvözött szerszámacél-termékek szabványos keretrendszerét biztosítja, és kiterjed a rudak, lemezek, táblák, szalagok, pálcák, huzalok és kovácsdarabok kémiai, mechanikai és fizikai követelményeire, amelyeket rendszerint szerszámokká, matricákká vagy készülékekké alakítanak (ASTM International, 2024).
A W, L és S sorozat
A W sorozat vízedzésű szerszámacélt jelent. A jelölés a hagyományos edzőközegre utal, nem pedig arra az állításra, hogy minden W minőséget minden korszerű hőkezelési eljárás során vízben kell edzeni. Ezek az acélok általában szénszerszámacélok, amelyek a később kialakult szerszámacél-családok sokaságához képest korlátozott mennyiségű ötvözőelemet tartalmaznak. Jellemző jelölés a W1. Viszonylag egyszerű kémiai összetétele megfelelő kezelés után kemény martenzites munkafelületet biztosíthat, ugyanakkor korlátozott átedzhetősége nagyobb keresztmetszetekben behatárolja az edzés mélységét és egyenletességét.
Ez a kompromisszum magyarázza a W acélok történelmi alkalmazását kézi működtetésű vágószerszámokban, egyszerű lyukasztókban, vésőkben, késekben és hasonló szerszámokban, amelyeknél a kis keresztmetszet gyors lehűlést tett lehetővé. A vízedzés jelentős hőfeszültséget és vetemedési kockázatot is okoz. A családjelölés a tervezett edzési gyakorlatot írja le; a keresztmetszet és a feldolgozás figyelembevétele nélkül nem határozza meg a szívósságot, a méretstabilitást vagy a kopásállóságot.
Az L sorozat kis ötvözőtartalmú szerszámacélt jelent. E család minőségei mérsékelt mennyiségben olyan elemeket tartalmaznak, mint a króm, a nikkel, a molibdén vagy a vanádium, hogy javítsák az átedzhetőséget, a szilárdságot, a kopási tulajdonságokat vagy a méretstabilitást, anélkül hogy a kémiai összetétel a nagy ötvözőtartalmú hidegalakító vagy gyorsacélok szintjére kerülne. Az L6 ismert jelölés. Nikkeltartalmú kémiai összetétele szívósságorientált kialakítással társul, ez azonban nem jelenti azt, hogy minden L minőség alkalmas ütőigénybevételre, vagy hogy minden, kis ötvözőtartalmú acélt igénylő alkalmazásban használható.
Az S sorozat ütésálló szerszámacélt jelent. A meghatározó üzemi követelmény az ismételt ütésekkel, hirtelen terhelésekkel és kipattogzással szembeni ellenállás, nem pedig az elérhető legnagyobb abrazív kopásállóság. Az S7 jellemző minőség; az S1 és az S5 ugyanabba a szélesebb családba tartozik, de összetételük és a hőkezelésre adott válaszuk nem azonos. Az ütésállóságot a széntartalom, az ötvözők egyensúlya, a szemcseméret, a visszamaradt ausztenit, a megeresztés és a hibák mennyisége egyaránt befolyásolja. Az ütésálló jelölés ezért a keménység és a szívósság közötti tervezett kompromisszumra utal, nem pedig a töréssel szembeni garanciát jelent.
Az O, A és D sorozat
Az O sorozat olajedzésű szerszámacélt jelent. Ezek a minőségek elegendő ötvözőelemet tartalmaznak ahhoz, hogy a közönséges szénacél W minőségeknél enyhébb körülmények között edzhetők legyenek, így a hagyományos osztályozás szerint víz helyett olaj is alkalmazható. Az O1 a gyakran idézett példa. Az olajedzés a vízedzéshez képest csökkentheti a vetemedést és az edzési repedések kialakulását, bár a méretváltozás továbbra is komoly problémát jelent a precíziós matricák, lyukasztók, menetfúrók, dörzsárak és kis alakítószerszámok esetében. Az O jelölés azt mutatja, hogyan várták el hagyományosan a minőség edzését; nem jelenti azt, hogy kopásállósága meghaladja egy A vagy D minőségét.
Az A sorozat levegőn edződő szerszámacélt jelent. Az ötvözőtartalom olyan mértékben növeli az átedzhetőséget, hogy a szerszám levegőn vagy szabályozott gázos edzéssel is átedződjön, csökkentve a vízhez vagy olajhoz kapcsolódó erős hősokkot. Az A2 széles körben ismert levegőn edződő hidegalakító minőség. Az ilyen acélokat akkor választják, amikor a matricákban, lyukasztókban, dombornyomó szerszámokban vagy alakítószerszámokban a kopásállóság, a szívósság és a méretstabilitás kombinációjára van szükség. Az enyhébb edzési körülmények csökkenthetik a vetemedést, de a visszamaradt ausztenit, a karbideloszlás, a köszörülési károsodás és a megeresztési gyakorlat továbbra is meghatározza a kész szerszám tulajdonságait.
A D sorozat nagy széntartalmú, nagy krómtartalmú szerszámacélt jelent. A D2 a jellemző jelölés. Szén- és krómtartalma jelentős mennyiségű kemény, krómban gazdag karbid kialakulását támogatja, ezért e családot az abrazív kopásállósággal és a hidegalakítási alkalmazásokkal hozzák összefüggésbe. Ezek a karbidok ugyanakkor a szívósságot, a megmunkálhatóságot, a köszörülési viselkedést és a repedésérzékenységet is befolyásolják. A nagy méretű vagy kedvezőtlenül eloszló karbidok repedésindulási helyekké válhatnak; a D jelölésből nem derül ki a gyártási út során kialakult karbidméret vagy -orientáció.
A D acélok ezért tartós hidegalakítási feladatokban, például matricákban, lyukasztókban, nyírókésekben és alakítószerszámokban jelennek meg, de a helyes választás attól függ, hogy a kopás, az élkipattogzás, a durva törés, a feltapadás vagy a méretváltozás közül melyik szünteti meg előbb a használhatóságot. A nagy széntartalom és a nagy krómtartalom összetételi tény, nem pedig az alacsonyabb ötvözőtartalmú O vagy A családokkal szembeni általános rangsorolás.
A H, M és T sorozat
A H sorozat melegmunka-szerszámacélt jelent. E minőségeket olyan szerszámokhoz szánják, amelyek az öntőszerszámos öntés, a melegsajtolás, az extrudálás és a melegalakítás során emelt hőmérsékletnek vannak kitéve. A családot a meghatározó ötvözőrendszer szerint tovább osztják, ideértve a krómmal, volfrámmal és molibdénnel ötvözött melegmunka-acélokat. A H13 gyakran hivatkozott krómötvözésű melegmunka-jelölés; a H sorozat minőségeinek ismételt felmelegítés és lehűlés során meg kell őrizniük szilárdságukat, ellen kell állniuk a termikus kifáradásnak, valamint korlátozniuk kell a meglágyulást. Ezek a követelmények eltérnek a hidegalakítási abrazív kopásállóság követelményeitől, ezért egy szobahőmérsékleten keményebb szerszám nem automatikusan jobb melegmunka-szerszám.
Az M sorozat molibdénötvözésű gyorsacél szerszámacélt jelent. Az M2 jellemző minőség. A molibdén, a volfrám, a vanádium, a króm és a szén olyan nagy ötvözőtartalmú rendszert alkot, amely képes megőrizni a forgácsolási keménységet a megmunkálás során keletkező hőmérsékleten. Az osztályozás a gyorsacél-család ötvözési alapját tükrözi, miközben a végső forgácsolási viselkedést az ausztenitesítés, az edzés, a többszöri megeresztés, a karbidok mennyisége és eloszlása, az élkialakítás, valamint az esetleges bevonatok határozzák meg.
A T sorozat volfrámötvözésű gyorsacél szerszámacélt jelent. A T1 a klasszikus jellemző jelölés. A volfrámban gazdag gyorsacél-összetételeket történetileg olyan vágószerszámokhoz fejlesztették ki, amelyeknek hő hatására is meg kellett őrizniük keménységüket; a T minőségek olyan karbidokat tartalmaznak, amelyek befolyásolják a melegkeménységet, a kopást, a köszörülést és a szívósságot. Az M és a T nem egymással szemben álló minőségi szintek. A gyorsacélokon belüli eltérő ötvözési tervezési utak, és a megfelelő út a forgácsolási hőmérséklettől, a szakaszos forgácsolástól, az élterheléstől, a geometriától és a hőkezeléstől függ.
Ez a feldolgozással való kapcsolat meghatározó. A Coatings folyóiratban megjelent, 2020-as tanulmány a hőkezelési paramétereket azonosította a szerszámmag teljesítményét szabályozó elsődleges tényezőként, miközben az összetétel és a gyártási út meghatározza a lehetséges karbidstruktúrát és a hibák mennyiségét. A Routledge Tool Steels: Properties and Performance című kiadványa hasonlóképpen az összetételen, a gyártási folyamatokon, a hőkezelésen, a felületedzésen és a bevonatokon keresztül tárgyalja a teljesítményt (Mesquita, 2021). Az NBS Monograph 88 korábbi szövetségi hivatkozási alapot biztosít az acélmetallurgia és a történelmi terminológia területén.
A kiválasztást ezért a meghibásodási móddal és az üzemi feltételekkel kell kezdeni, majd az AISI betűjelét térképként kell használni a lehetséges kémiai összetételek azonosításához. Az Uddeholm egyértelműen fogalmazza meg a hidegalakítás mérnöki célját: a szerszámacélt az alkalmazáshoz kell illeszteni, és minimalizálni kell az előállított alkatrészenkénti költséget. Gyakorlati szempontból az életciklus alatti teljesítmény fontosabb, mint önmagában a betűjel. Az AISI-osztályozás rendszerezi a lehetőségeket; a mérnöki döntést azonban nem hozza meg.
A szerszámacélok teljesítménye mögött álló metallurgiai változók
A szerszámacélokat nem önmagában a keménység, hanem az alkalmazásuk alapján határozzák meg. Az ASM International meghatározása szerint olyan acélokról van szó, amelyeket gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítésére használnak. Ez a meghatározás nagyon eltérő követelményeket foglal magában: egy lyukasztónak ellen kell állnia az ütéseknek és az él letöredezésének, míg egy vágószerszámnak súrlódás és hő hatására is meg kell őriznie éles élét. Az ASTM A681, a kovácsolt ötvözött szerszámacél-termékekre vonatkozó szabványrendszer, a rudakra, lemezekre, táblákra, szalagokra, pálcákra, huzalokra és kovácsdarabokra vonatkozó kémiai, mechanikai és fizikai követelményeket tartalmazza, amelyeket rendszerint szerszámokká, matricákká vagy befogókészülékekké alakítanak. A jelölés önmagában nem jelzi előre a teljesítményt.
Az olyan AISI-családok, mint a W, L, S, O, A, D, H, M és T, széles ötvözési és feldolgozási koncepciókat azonosítanak. Amint azt a Maricopa Community Colleges Metallurgy című tananyaga ismerteti, a betűk általában az edzési módszerre, a fő alkalmazási területre vagy a meghatározó ötvözőrendszerre utalnak. A W1 a vízedzéshez, az O1 az olajedzéshez, az A2 a levegőn edzhető acélokhoz, a D2 a magas széntartalmú, magas krómtartalmú kémiai összetételhez, a H13 a melegmunkás alkalmazáshoz, az M2 a molibdénötvözésű gyorsacélhoz, a T1 pedig a volfrámötvözésű gyorsacélhoz kapcsolódik. Ezek a jelölések kiindulópontot jelentenek. A működés közbeni szerkezet az olvasztási gyakorlattól, a kovácsolástól vagy porkohászati feldolgozástól, az ausztenitesítéstől, az edzéstől, a megeresztéstől, a felületi állapottól és az adott tönkremeneteli módtól függ.
A szén, az ötvözőelemek és az edzhetőség
| Elem | A szerszámacél fő ismertetett hatása |
|---|---|
| Szén | Martenzites keménység és karbidképződés |
| Króm | Edzhetőség és krómdús karbidok |
| Molibdén | Másodlagos keményedés és megeresztéssel szembeni ellenállás |
| Volfrám | Ötvözött karbidok és melegkeménység |
| Vanádium | Nagyon kemény karbidok és szemcseméret-szabályozás |
| Nikkel | Edzhetőség és szívósság bizonyos összetételekben |
A szén intersztíciós atomokat biztosít, amelyek szilárdítják a vasat, és lehetővé teszik, hogy az ausztenit edzés során kemény martenzitté alakuljon. A nagyobb széntartalom általában növeli a martenzit széntartalmát, és nagyobb edzés utáni keménységet tesz lehetővé, ugyanakkor ugyanez a hozzáadás fokozhatja a karbidképződést, csökkentheti a duktilitást, valamint az élt vagy a sarkot kevésbé ellenállóvá teheti az ütésekkel szemben. A szén azt is befolyásolja, hogy az ötvözött karbidok kialakulása után mennyi marad belőle a mátrixban. A névleges széntartalom ezért nem adja meg a végső martenzit tényleges széntartalmát.
A kohászat kulcsfogalmai
- Keménység
- A lokalizált képlékeny alakváltozással szembeni ellenállás.
- Edzhetőség
- Az a mélység, ameddig martenzit képződhet meghatározott hűtési körülmények között.
- Visszamaradó ausztenit
- Az az ausztenit, amely edzés közben nem alakul át martenzitté.
- Másodlagos keményedés
- A megeresztés során kiváló finom ötvözöttkarbid-részecskék által okozott keménységnövekedés.
Az edzhetőség nem azonos a keménységgel. Azt írja le, hogy egy acél adott hűtési körülmények között milyen mélységben képes martenzitet kialakítani. A króm, a molibdén, a mangán és a szilícium késlelteti az olyan diffúziós átalakulásokat, mint a perlit- és bainitképződés, így a hűtött felülettől távolabb eső részek is megkeményedhetnek. A nikkel elősegítheti az edzhetőséget és a szívósságot, bár a hagyományos szerszámacélokban kevésbé kapcsolódik erőteljes karbidképződéshez. A molibdén emellett gátolja a megeresztési ridegedés bizonyos formáit, és hozzájárul a másodlagos keményedéshez. Az eredmény a keresztmetszet méretétől, az ausztenitszemcse méretétől, az edzés intenzitásától és az acél korábbi állapotától függ.
A krómnak többféle szerepe van. Mérsékelt mennyiségben javítja az edzhetőséget és az oxidációval szembeni ellenállást; nagyobb koncentrációban a szénnel egyesülve krómban gazdag karbidokat képez, különösen az olyan magas széntartalmú, magas krómtartalmú minőségekben, mint a D2. A molibdén és a volfrám kemény ötvözött karbidokat képez, és elősegíti a másodlagos keményedést, amikor a megeresztés során finom kiválások jelennek meg. A melegkeménységre gyakorolt hatásuk különösen fontos a gyorsacélok és a melegmunkás acélok esetében. A vanádium nagyon kemény vanádium-karbidokat, gyakran VC- vagy vanádiumban gazdag MC-karbidokat képez, amelyek ellenállnak a koptató igénybevételnek, és finom, egyenletes eloszlású részecskék esetén korlátozzák az ausztenitszemcsék növekedését.
Más ötvözőelemek a feldolgozási tartományt módosítják. A szilícium szilárdítja a ferritet, és befolyásolhatja a megeresztési reakciót. A mangán javítja az edzhetőséget, azonban helytelenül szabályozott összetétel és hőkezelés esetén növelheti a visszamaradt ausztenitre és a szegregációra való hajlamot. A kobalt a szokásos gyorsacéltani értelemben nem képez jelentős karbidpopulációt; növeli azt a hőmérsékletet, amelyen a mátrix meglágyul, és támogatja a vágási teljesítményt emelt hőmérsékleten. A nitrogén, a kén és az ólom befolyásolhatja a forgácsolhatóságot vagy a kiválást, értékük azonban erősen függ a minőségtől és a tisztasági követelményektől.
A nagy edzhetőségű acél nem automatikusan szívósabb vagy kopásállóbb. Lehet, hogy egy nagy méretű matrica teljes keresztmetszetében megkeményedik, ugyanakkor durva karbidokat, szegregációt vagy túlzott mennyiségű visszamaradt ausztenitet tartalmaz. Az MDPI által 2020-ban a Coatings folyóiratban közzétett hőkezelési vizsgálat a hőkezelési paramétereket jelölte meg a szerszámmag teljesítményét meghatározó elsődleges tényezőként. Az összetétel meghatározza, milyen szerkezetek alakulhatnak ki; a kezelés dönti el, hogy ezek közül ténylegesen melyek maradnak fenn.

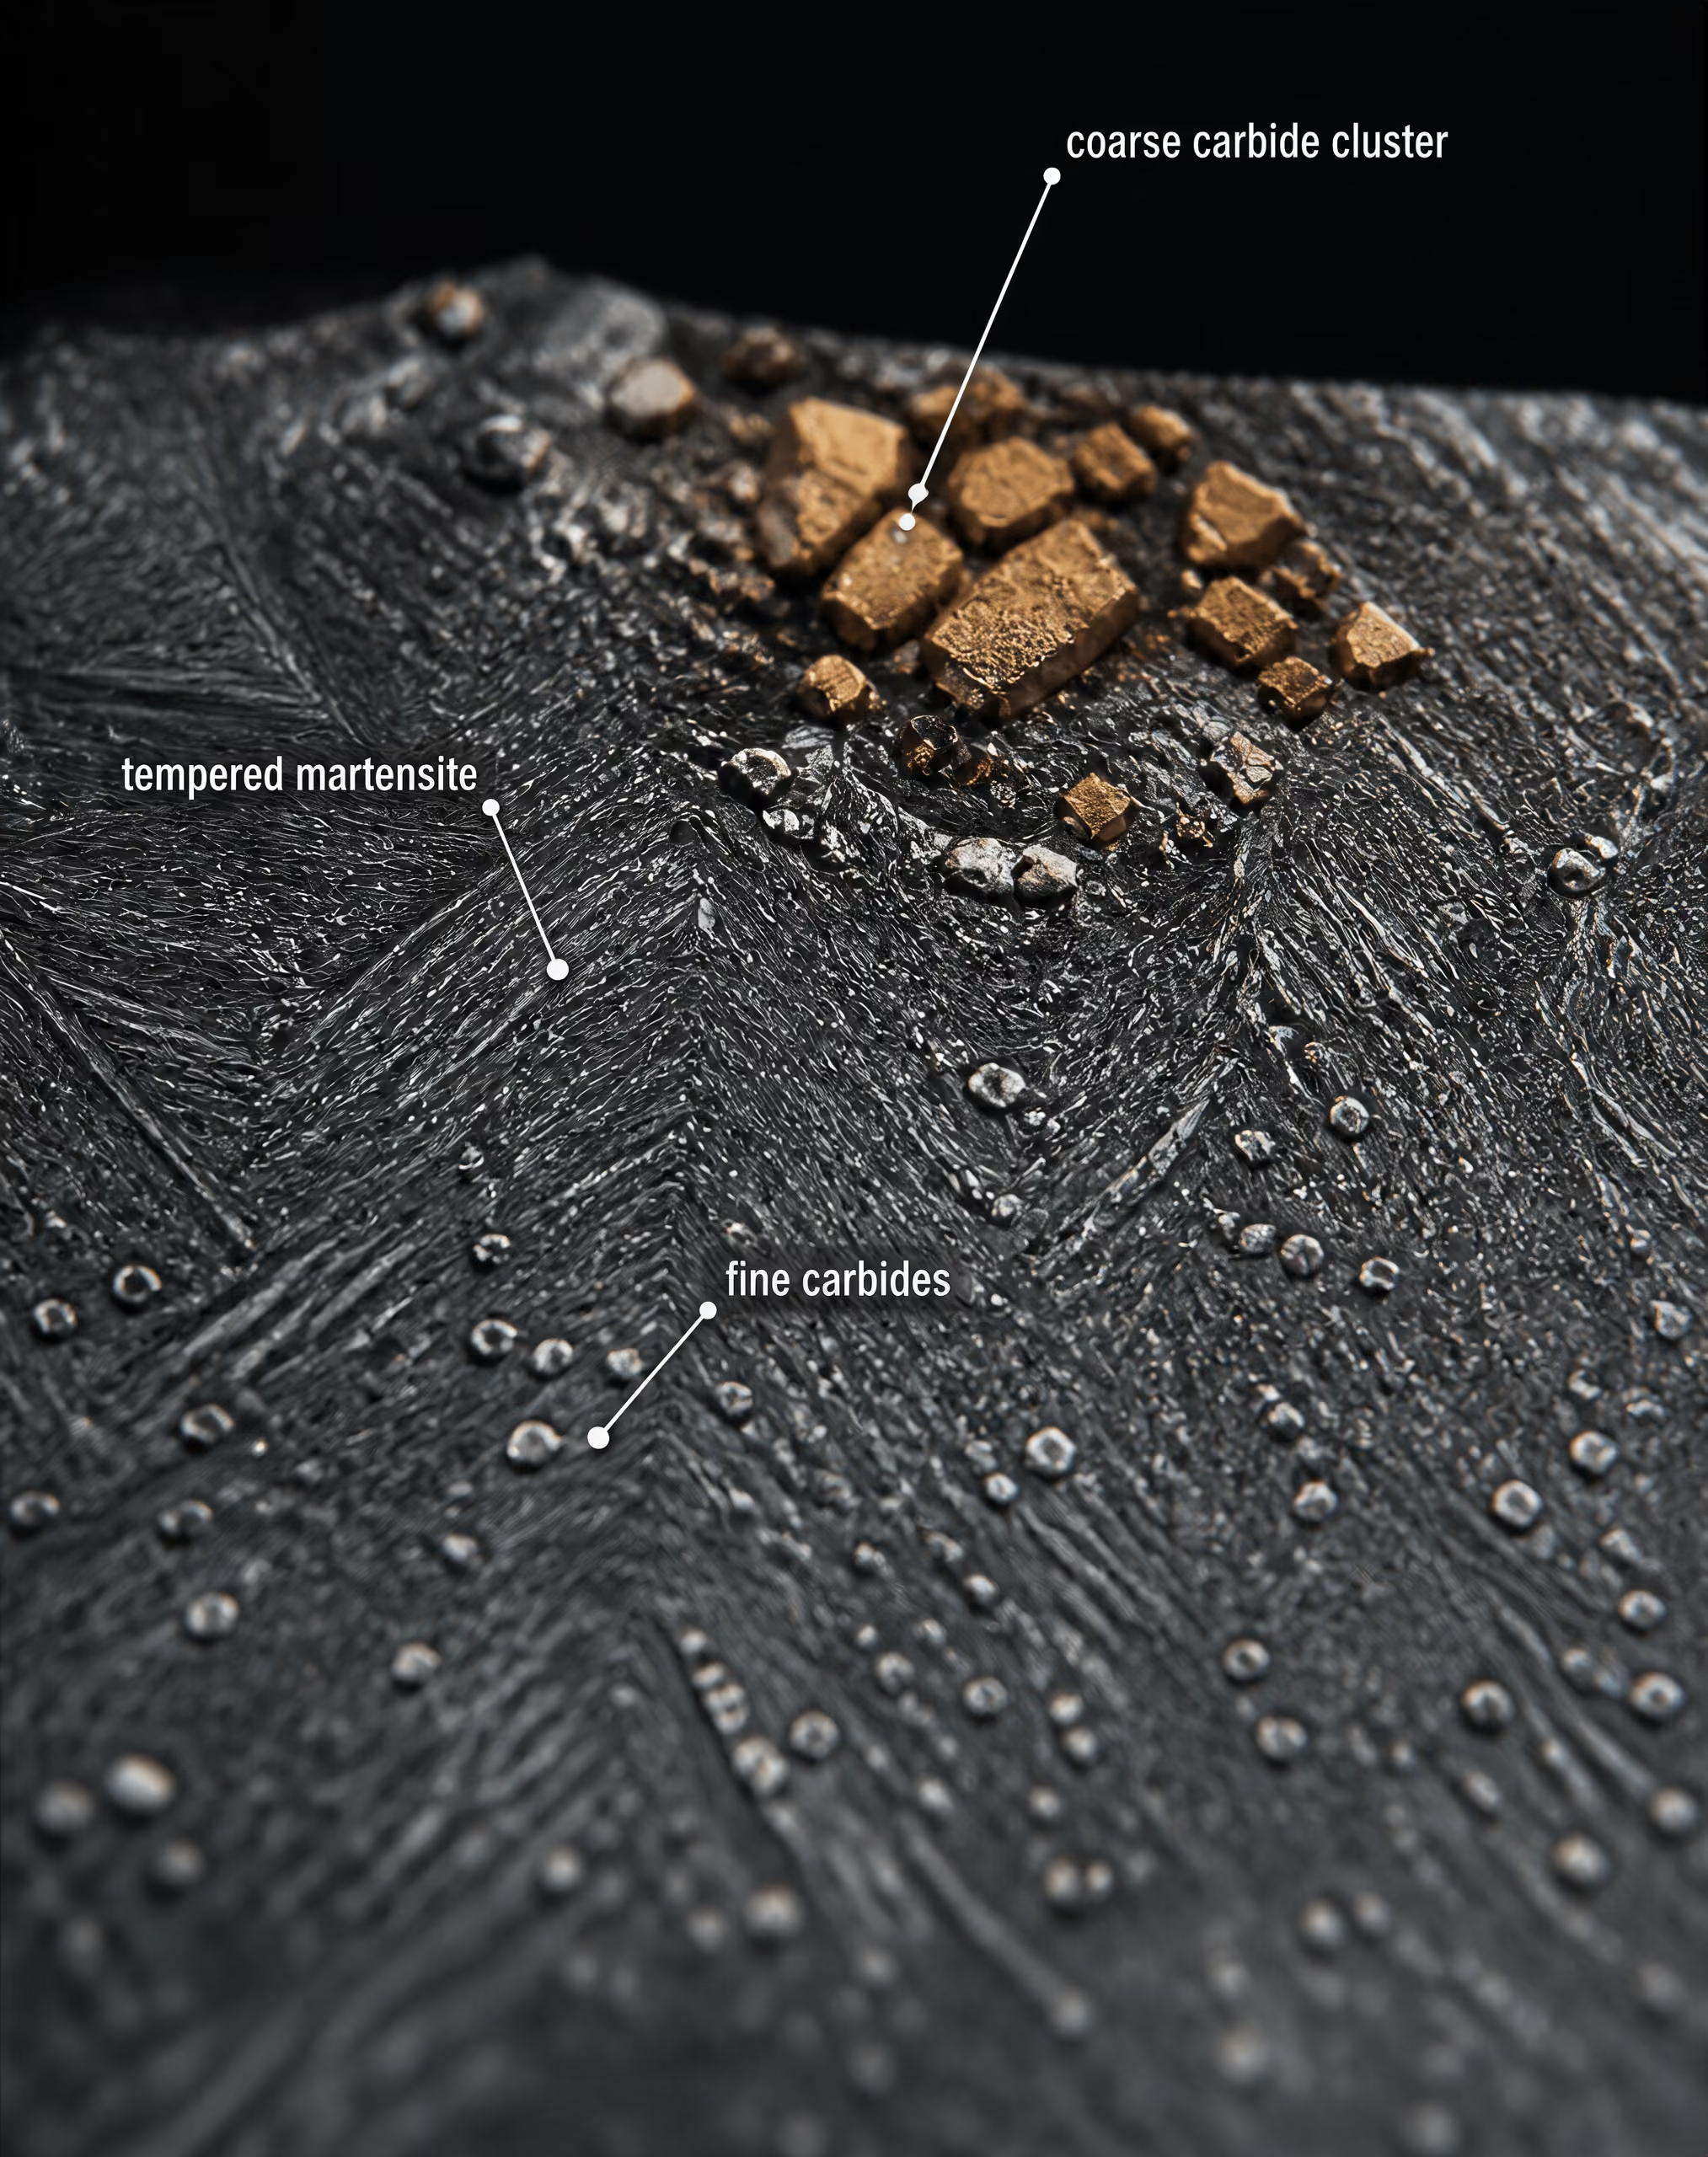
Karbid Kemény vegyület, amely akkor képződik, amikor a szén vassal vagy olyan ötvözőelemekkel egyesül, mint a króm, a molibdén, a volfrám vagy a vanádium.
A karbidok, valamint a kopásállóság és a szívósság egyensúlya
A karbidok központi szerepet játszanak a szerszámacélok viselkedésében, mivel kemény részecskék egy viszonylag szívósabb fémes mátrixban. Kémiai összetételük, térfogati arányuk, méretük, alakjuk, távolságuk és orientációjuk legalább annyira fontos, mint puszta jelenlétük. A vasban gazdag cementit, a krómban gazdag M₇C₃, a molibdénben és volfrámban gazdag M₆C, valamint a vanádiumban gazdag MC-karbidok nem azonos mértékű ellenállást biztosítanak a koptató igénybevétellel, a termikus meglágyulással vagy a repedéssel szemben.
A finom, diszpergált karbidpopuláció támogathatja a kopásállóságot anélkül, hogy nagy repedésindító helyeket hozna létre. A durva primer karbidok hatékonyan ellenállhatnak egy adott kopási mechanizmusnak, ugyanakkor megszakítják a mátrix folytonosságát és feszültségkoncentrációt okoznak. Az éles karbidsarkok, a szegregáció következtében kialakuló karbidsávok, valamint a hengerlés vagy kovácsolás által rendezett karbidklaszterek a repedésindulás kedvező helyeivé válhatnak. Egy polírozott metallográfiai felvétel két minőségben ugyanazt a névleges karbidtípust mutathatja, miközben az eloszlásuk — és ezáltal az élettartamuk — jelentősen eltér.
| Gyártási eljárás | Ismertetett szerkezet vagy szempont |
|---|---|
| Tömbkohászat | Kémiai szegregáció és megnyúlt karbidsávok |
| Kovácsolás és hengerlés | Szemcseáramlás és irányított karbidelrendeződés |
| Porfémkohászat | Finomabb és egyenletesebben eloszló karbidrészecskék |
A kopásállóság és a szívósság egyensúlya nem egyszerűen a „több karbid” és a „kevesebb karbid” közötti választás. A koptató kopás gyakran a kemény részecskék nagy térfogati arányának kedvez, az élek kipattogzása azonban felgyorsulhat, ha a részecskék közötti mátrix túl gyenge, vagy ha a karbidok közötti távolság túl kicsi ahhoz, hogy tompítsa a repedést. A tapadó kopás, az ütési kopás, a képlékeny alakváltozás és a termikus kifáradás eltérő követelményeket támaszt. Egy rosszul beállított munkadarabot ütő lyukasztó egyetlen instabil kitöredezés következtében is tönkremehet, még akkor is, ha mért keménysége magas marad. Egy nyírókés ezzel szemben fokozatos koptató lekerekedés következtében veszítheti el teljesítményét.
A gyártási eljárás módosítja ezt a szerkezetet. A hagyományos ingotmetallurgia kémiai szegregációt és megnyúlt karbidsávokat hozhat létre, amelyeket a későbbi kovácsolás csökkenthet, de nem mindig szüntet meg. A porkohászat egyenletesebb karbideloszlást eredményezhet, bár a végső tulajdonságok továbbra is a tömörítéstől, a kovácsolástól, a hőkezeléstől és a felületi hibáktól függnek. Nem arról van szó, hogy valamelyik eljárás mindig sikeres. Arról van szó, hogy a névleges kémiai összetétel nem írhatja le az eljárás által létrehozott hibaállományt vagy karbidszerkezetet.
A megeresztés további réteget ad a folyamathoz. A megeresztés során az ötvözőelemek kiléphetnek a túltelített martenzitből, és finom másodlagos karbidokat képezhetnek. Az M2 és a hozzá kapcsolódó gyorsacélok esetében a molibdén, a volfrám és a vanádium részt vesz az olyan kiválásokban, amelyek a kezdeti meglágyulási szakasz után növelik a keménységet. Ez a másodlagos keményedés a melegkeménységet is támogatja, az intenzív kezelés azonban túlzott maradó feszültséget vagy visszamaradt ausztenitet hagyhat maga után. Gyakran inkább a karbidok finomítása, nem pedig önmagában a karbidok mennyisége dönti el, hogy a megnövelt ötvözőtartalom hasznos vágási élettartamot vagy rideg élviselkedést eredményez-e.
A mátrix szerkezete és a visszamaradt ausztenit
A karbidokat körülvevő mátrix biztosítja a szerszám szívósságának jelentős részét, és terhelés alatt alátámasztja a karbidokat. Az edzett martenzit nagy szilárdságot biztosít, mivel a szén- és ötvözőatomok torzítják a vasrácsot, és akadályozzák a diszlokációk mozgását. A megeresztetlen martenzit azonban nagy maradó feszültséget tartalmaz, és gyengén áll ellen a hirtelen törésnek. A megeresztés csökkenti ezt a feszültséget, lehetővé teszi a karbidok szabályozott kiválását, és módosítja a keménység és a szívósság közötti egyensúlyt.
Az ausztenitesítési kezelés a mátrix kémiai összetételét és a karbidok oldódását egyaránt szabályozza. Ha a hőmérséklet túl alacsony, nem jut elegendő szén és ötvözőelem az ausztenitbe, ami korlátozza az edzhetőséget és a végső keménységet. Ha viszont túl magas, vagy túl hosszú ideig tartják fenn, a karbidok túlzott oldódása feldúsíthatja a mátrixot, megnövelheti az ausztenitszemcséket, és az edzést követően növelheti a visszamaradt ausztenit mennyiségét. A durva előzetes ausztenitszemcsék csökkentik a terjedő repedés számára rendelkezésre álló akadályok számát.
A visszamaradt ausztenit az ausztenitnek az a része, amely edzés során nem alakul át martenzitté. Közvetlenül a keményítés után javíthatja a látszólagos szívósságot, azonban üzemi feszültség, köszörülési hő vagy későbbi megeresztés hatására méretében instabil. Friss, megeresztetlen martenzitté való átalakulása alakváltozást, repedést vagy a vágási geometria módosulását okozhatja. A kriogén kezelés, a többszöri megeresztési ciklus vagy a gondosan megválasztott ausztenitesítési körülmények csökkenthetik ezt a problémát, de egyik sem jelent általános megoldást.
A végső mátrix megeresztett martenzitet, visszamaradt ausztenitet, másodlagos karbidokat, valamint esetenként elégtelen hűtés következtében kialakuló bainites vagy perlites területeket tartalmazhat. Ezek aránya és határfelületei határozzák meg a kifáradást, a kipattogzást, az alakváltozást és a termikus meglágyulást. A felületi köszörülés további változót jelent: a húzó jellegű maradó feszültség, a köszörülési beégés és a mikrorepedések egy megfelelően kezelt magot is tönkretehetnek.
A Routledge Tool Steels: Properties and Performance (2021) című műve a teljesítményt az összetételen, a gyártási folyamatokon, a hőkezelésen, a felületedzésen és a bevonatokon keresztül vizsgálja, nem csupán a minőségjel alapján. Ez a megközelítés összhangban áll az NBS Monograph 88 régebbi metallurgiai alapjaival, valamint az ASM International azon hangsúlyával, amely a kopásállóság, a szívósság, a melegkeménység, a karbidok és a hőkezelés együttes hatásait emeli ki. Az Uddeholm hidegmunkára vonatkozó útmutatása ennek gyakorlati következményét fogalmazza meg: a kiválasztásnak az alkalmazáshoz kell igazodnia, és csökkentenie kell az előállított alkatrészenkénti életciklusköltséget. A releváns kérdés nem az, hogy melyik jelölés áll a rangsor élén, hanem az, hogy melyik mátrix–karbid szerkezet képes túlélni a szerszám tényleges terhelését, hőmérsékletét, érintkezési viszonyait és tönkremeneteli módját.
Gyártási útvonal: Miért nem jelent ugyanaz a minőség egyetlen mikroszerkezetet?
A szerszámacél-jelölés egy összetételi tartományt és egy tervezett anyagcsaládot azonosít, nem pedig egyetlen belső szerkezetet. Ezért az AISI O1, az AISI D2, az AISI M2 és más minőségek a szívósság, a kopásállóság, a méretstabilitás és a megmunkálhatóság eltérő kombinációit mutathatják, ha olvasztási, öntési, alakítási és hőkezelési előzményeik különböznek. Az ASM International meghatározása szerint a szerszámacélokat gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítéséhez használják; ezért nem pusztán az a lényeges kérdés, hogy melyik betű szerepel a jelölésben, hanem az is, hogy a létrejövő mikroszerkezet miként reagál a szerszám tönkremeneteli módjára.
Az ASTM A681 (2024) szabvány „a kovácsolt ötvözött szerszámacél-termékek kémiai, mechanikai és fizikai követelményeit” határozza meg, beleértve a rudakat, lemezeket, táblákat, szalagokat, huzalokat, drótokat és kovácsdarabokat, amelyeket rendszerint szerszámokká, matricákká vagy készülékekké alakítanak. Ez a szabványos keretrendszer a termékkövetelményeket rögzíti, de nem teszi metallurgiai szempontból azonossá egy adott minőség minden termékformáját. A termék mérete, a redukció mértéke, a hűtési előzmények, valamint az, hogy a keresztmetszet mely részéből származik a vizsgált szakasz, mind befolyásolhatják a szerszámgyártás számára rendelkezésre bocsátott szerkezetet.
Öntvénykohászat és szegregáció
A hagyományos kovácsolt szerszámacél gyártása öntött tuskóval vagy folyamatosan öntött szállal kezdődik. A dermedés során az ötvözőelemek nem maradnak tökéletesen egyenletesen elosztva. A szén, a króm, a molibdén, a volfrám, a vanádium és más oldott elemek megoszlanak a folyékony és a szilárd fázis között. A legutolsóként megszilárduló folyadék feldúsulhat a karbidképző elemekben, ami kémiai szegregációt hoz létre a dendritmagok és az interdendrites térségek között. Egy olyan nagy széntartalmú, nagy krómtartalmú minőségnél, mint az AISI D2, ez az előtörténet befolyásolhatja a krómdús karbidok méretét, mennyiségét és eloszlását. Az AISI M2 esetében a volfrámot, molibdént és vanádiumot tartalmazó karbidpopulációk szintén az összetételt és a dermedéstörténetet egyaránt tükrözik.
A szegregáció nem minden keresztmetszetben azonos a látható hibával, de helyi változatosságot hoz létre az átalakulási viselkedésben és a karbidképződésben. A feldúsult térségek eltérően reagálhatnak az ausztenitesítés során, a durva karbidklaszterek pedig feszültségkoncentrátorként működhetnek. Ütés vagy hajlítás hatására a repedés egy karbidsor vagy -klaszter mentén kapcsolódhat össze, nem pedig az edzett és megeresztett martenzites mátrixon keresztül. Csúszó- vagy abrazív igénybevétel esetén a kemény karbid javíthatja az anyagleválasztással szembeni ellenállást, míg egy nagy, nem megfelelően megtámasztott karbid eltörhet vagy kihúzódhat, és károsíthatja a munkáló élt.
A nemfémes zárványok további tényezőt jelentenek. Az oxid-, szulfid- és szilikátzárványok az olvasztás, a finomítás, az öntés vagy a későbbi feldolgozás során keletkezhetnek. Kémiai összetételük, méretük, alakjuk és orientációjuk befolyásolja a kifáradás kiindulását és a törési viselkedést. Ez különösen fontos lyukasztók, nyírókések, menetfúrók és más, ismételt terhelésnek kitett szerszámok esetében, ahol egy kis belső folytonossági hiány jelentősebb lehet, mint a tömbi keménység szerény eltérése.
A kovácsolás és a hengerlés csökkenti az öntött szerkezet hatását, megszünteti a belső üregeket, és újraelosztja a szegregált anyagot, de az eredeti előtörténetet nem törli el teljesen. A végső eredmény a hőmérséklettől, az alakváltozástól, a redukciótól és a hűtéstől függ. Egy nagy tuskóból jelentős redukcióval rúddá alakított anyag karbidtávolsága és szegregációs mintázata eltérhet egy kisebb kiinduló szelvényből ugyanabba a névleges minőségbe feldolgozott anyagétól.
Kovácsolás, hengerlés és irányfüggő szerkezet
Anizotrópia Az anyagválasz orientáció okozta különbsége, például amikor a terhelés a karbidfonatok vagy a szemcseáramlás irányában, illetve arra merőlegesen hat.
A melegalakítás feldarabolja az öntött dendriteket, és az alakváltozás irányában megnyújtja a zárványokat és a karbiddús térségeket. Ennek eredményeként kialakul a szemcsefolyás, valamint sok kovácsolt szerszámacélban egy irányfüggő karbidelrendeződés, amelyet gyakran sávosodásnak vagy karbidirányultságnak neveznek. A hőkezelés után a mátrix viszonylag egyenletessé válhat, miközben a megnyúlt karbidsorok a polírozott és maratott metszetben továbbra is láthatók maradnak.
Az irány azért fontos, mert a mechanikai tulajdonságok eltérhetnek az alakítás irányában és arra merőlegesen. Egy, a rendezett karbidsorokkal párhuzamosan terhelt szerszám nem ugyanazon a repedési útvonalon dolgozik, mint egy olyan szerszám, amelyet a karbidsorokra keresztirányban terhelnek. Ezért a hosszirányú szívósság, a keresztirányú szívósság, a hajlítószilárdság, a kifáradással szembeni ellenállás és az élstabilitás eltérhet egymástól még akkor is, ha a keménység és a kémiai elemzés hasonló. Ezt anizotrópiának nevezzük: az anyag válasza függ az orientációtól.
A következmény a szerszámtervezésre is kiterjed. A rúdból kivágott kovácsolómatricát, lyukasztót vagy kivágóalkatrészt nem szabad irányfüggetlen alapanyagként kezelni. A szerszámprofil orientációját, a domináns üzemi terhelést és a várható repedési útvonalat együttesen kell figyelembe venni. A rúd, lemez, tábla, szalag, huzal, drót vagy kovácsdarab egyaránt eltérő megmunkálási és alakítási döntéseket tesz szükségessé. Egy vastag lemeznél szükség lehet a felületi réteg eltávolítására vagy a teljes keresztmetszeten jelentkező változások figyelembevételére; a szalag olyan kis alakított alkatrészhez választható, amelynek végső iránya a hengerlés irányát követi; a huzal és a drót pedig hidegalakítási vagy fejezési műveletekhez adagolható, amelyekben a felületi állapot és a tengelyirányú hibák válnak jelentőssé.
A szemcsefolyás hasznos, ha támogatja az alkalmazott terhelést, de káros, ha könnyű hasadási vagy élroncsolódási útvonalat biztosít. A sávosodás a hőkezelés során is egyenetlen reakciót eredményezhet, különösen ott, ahol a helyi összetételváltozások módosítják az edzhetőséget vagy a visszamaradó ausztenit mennyiségét. Ezért egy eltérő termékformából készült, névlegesen azonos AISI O1 szerszámnak különböző megmunkálási deformációs ráhagyásokra lehet szüksége, és eltérő okokból mehet tönkre kicsorbulással, hajlással vagy repedéssel.
Az ASM International 2020-as kiadványa szerint a szerszámacél teljesítménye a kopásállóság, a szívósság, a melegkeménység, a karbidok és a hőkezelés kombinációitól függ. A Routledge Tool Steels: Properties and Performance (2021) című műve ugyanezt a tágabb összefüggést hangsúlyozza az összetételt, a gyártási folyamatokat, a hőkezelést, a felületedzést és a bevonatokat egymással összefüggő változókként tárgyalva. A gyártási útvonal meghatározza a kiindulási állapotot, de nem helyettesíti a hőkezelést. Az MDPI Coatings folyóiratában 2020-ban megjelent tanulmány a hőkezelési paramétereket a szerszámmag teljesítményét meghatározó elsődleges tényezőként azonosította, miközben az összetétel és a korábbi feldolgozás megalapozza az anyagban rejlő lehetőségeket és a hibapopulációt.

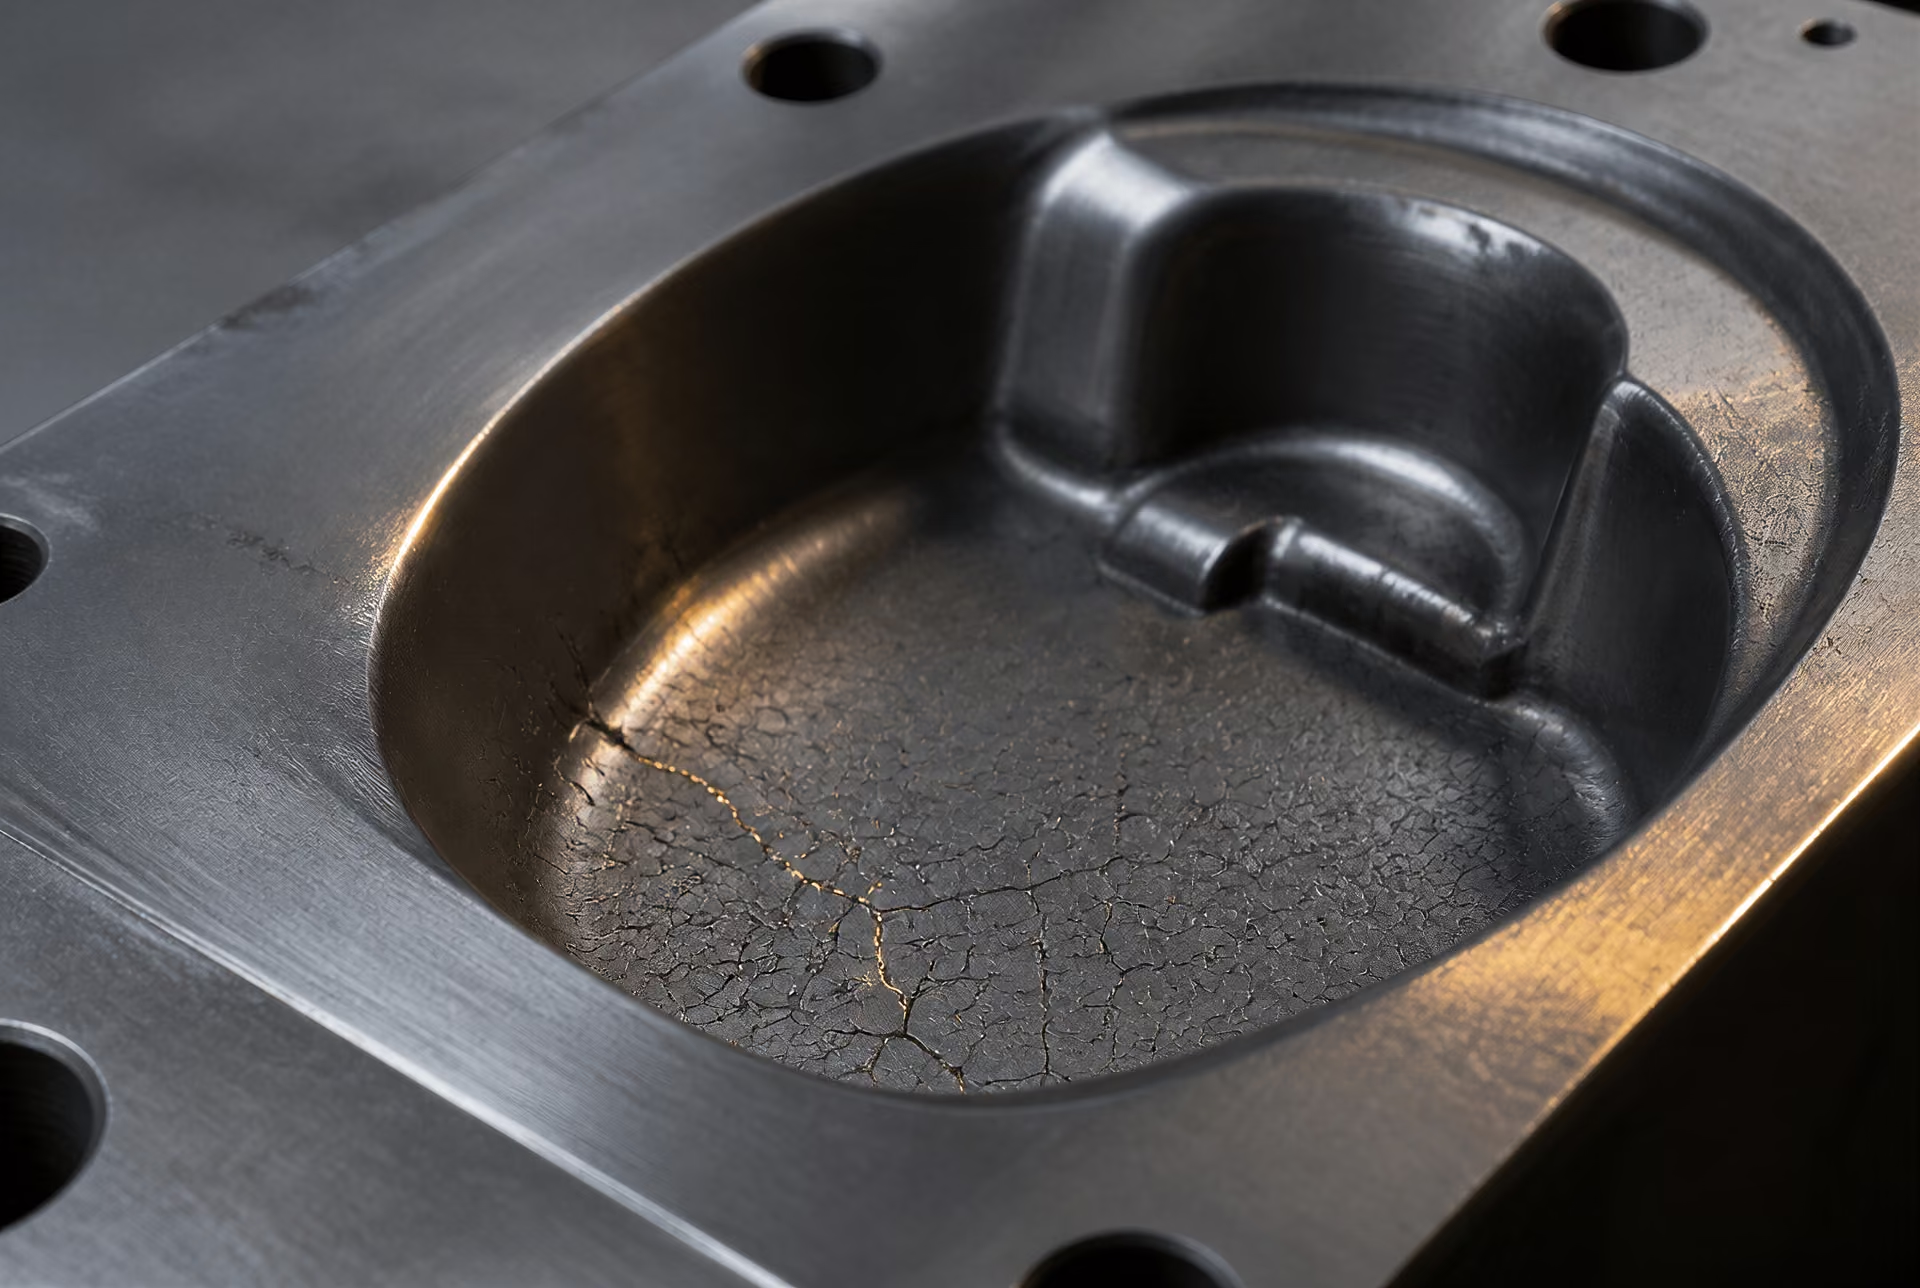
Porkohászat és karbidfinomítás
A porkohászati szerszámacél nem egyszerűen kisebb léptékben ismétli meg a hagyományos gyártást, hanem magát a dermedési problémát változtatja meg. Az olvadt ötvözetet finom részecskékké porlasztják, és mindegyik részecske gyorsan dermed meg, viszonylag kis szegregált térfogatot hordozva. A port ezt követően tömörítik és konszolidálják, rendszerint meleg izosztatikus sajtolással, majd termomechanikai feldolgozás és hőkezelés következik.
A részecskék gyors dermedése korlátozza a nagy karbidhálózatok növekedését. A konszolidálás után a karbidrészecskék általában finomabbak és egyenletesebben oszlanak el, mint az azonos névleges összetételű, hagyományos módon öntött és kovácsolt anyagban. A durva karbidklaszterek csökkenése javíthatja a karbidtöréssel, az élkicsorbulással és a repedésterjedéssel szembeni ellenállást, míg az egyenletesebb szerkezet mérsékli a tulajdonságok keresztmetszet és orientáció szerinti változását. Ezek szerkezeti tendenciák, nem automatikus garanciák; a konszolidációs hibák, a nem megfelelő hőkezelés, a túlzott karbidtartalom és a rossz felület-előkészítés továbbra is meghatározhatják a tönkremenetelt.
A különbség a legszembetűnőbb a jelentős mennyiségű karbidképző elemet tartalmazó, nagy ötvözöttségű minőségeknél. A hagyományos AISI D2 jelentős mennyiségű krómdús karbidot tartalmazhat, amelyek elrendeződése az alakításból örökölt irányultságot mutat. A porkohászati út finomabb krómbid-eloszlást eredményezhet, bár a pontos fázisok és méretek a porlasztástól, a konszolidálástól, a kovácsolástól vagy a hengerléstől, valamint a termikus kezeléstől függenek. Az olyan gyorsacélok porkohászati változatai, mint az AISI M2, hasonlóképpen a karbidtávolság szabályozására és a szegregációhoz kapcsolódó anizotrópia csökkentésére törekednek. A jelölés továbbra is az ötvözetcsaládot azonosítja. Nem határoz meg sem egyetlen karbidméretet, sem egyetlen szívóssági szintet.
Ez a különbség akkor is fontos, amikor a szerszámot rúdból, lemezből, szalagból, huzalból, drótból vagy kovácsdarabból készítik. A megmunkálás anyagot távolít el, de a megmaradó szerszámban nem szünteti meg mindenütt az irányfüggő szerkezetet. A köszörülés feltárhatja a karbiddús térségeket, és húzó jellegű maradó feszültséget vagy helyi termikus károsodást hozhat létre a felületen. Ezért az a gyártási útvonal, amely finom, homogén szerkezetet biztosít a magban, a kicsorbulással szembeni ellenállás tekintetében más biztonsági tartalékot nyújthat, mint a hagyományos kovácsolt útvonal, még akkor is, ha mindkét anyagot azonos névleges keménységre kezelik.
Az Uddeholm 2024-es hidegalakítási útmutatója a gyakorlati mérnöki szabályt fogalmazza meg: a szerszámacél kiválasztását az alkalmazáshoz kell igazítani, és a gyártott alkatrészenkénti költséget kell minimalizálni. Ez azt jelenti, hogy a gyártási útvonalat és a termékformát a domináns tönkremeneteli módhoz — kopáshoz, ütéses töréshez, képlékeny alakváltozáshoz, hőfáradásos repedezéshez, kifáradáshoz vagy élkicsorbuláshoz — kell illeszteni, nem pedig az AISI-betűjeleket alacsonytól magasig rangsorolni. Ugyanaz a minőségmegnevezés lényegesen eltérő kiindulási szerkezeteket takarhat, és ezek a szerkezetek jóval az acél megmunkálása után is a szerszám részét képezik.
A vizsgált bevonatos rendszerben a hőkezelési paraméterek voltak a szerszámmag teljesítményét meghatározó elsődleges tényezők. Limited evidence

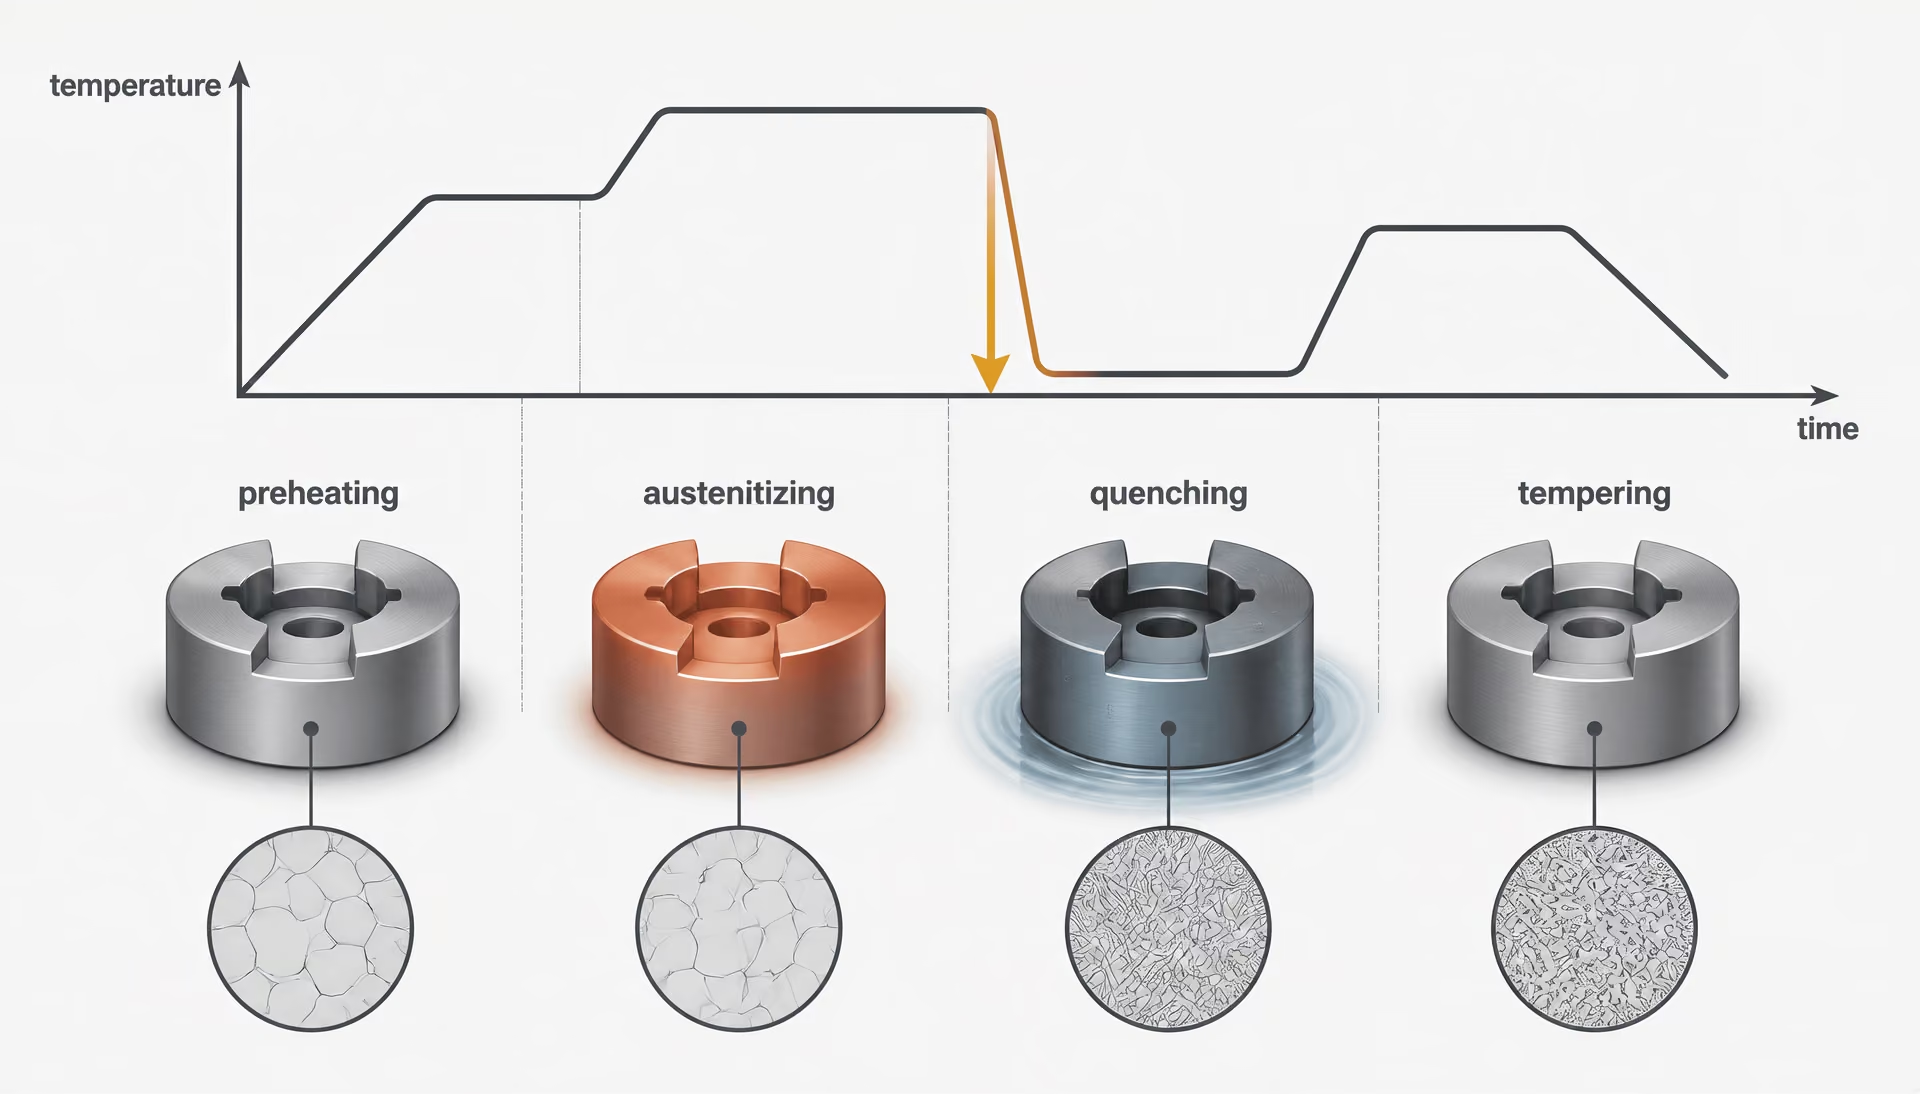
Hőkezelési sorrend
- Előmelegítés Csökkenti a kemence és a munkadarab közötti hőmérséklet-különbséget.
- Ausztenitesítés Átalakítja a mátrixot, és szabályozott mennyiségű karbidot old fel.
- Edzés Olyan gyorsan hűt, hogy martenzit képződjön, miközben korlátozza a hő- és átalakulási feszültséget.
- Megeresztés Csökkenti a maradó feszültséget, beállítja a keménységet és a szívósságot, valamint stabilizálja a szerkezetet.
A hőkezelés a teljesítményt meghatározó folyamat
A szerszámacél-minőség önmagában, pusztán a jelöléséből következő tulajdonságokkal nem kerül üzemi használatba. Az AISI D2 például nagy széntartalmú, nagy krómtartalmú hidegalakító szerszámacél-családot jelöl; nem garantálja a keménység, a szívósság, a méretstabilitás és a kopásállóság meghatározott kombinációját. Ezek a tulajdonságok akkor alakulnak ki, amikor az acélt a kémiai összetételéhez és a keresztmetszet méretéhez igazodó körülmények között felhevítik, hőntartják, lehűtik és megeresztik.
Ez a központi műszaki megállapítás a MDPI által közzétett, a Coatings folyóirat 2020-as, 10. kötetének 3. számában, 265. cikként megjelent tanulmányban. A tanulmány szerint a vizsgált bevonatos rendszerben a szerszámmag teljesítményét elsősorban a hőkezelési paraméterek határozzák meg. Az összetétel és a gyártási útvonal meghatározza a rendelkezésre álló mikroszerkezeti potenciált, valamint a zárványok, a szegregációk, a pórusok és a karbidok mennyiségét. A hőkezelés dönti el, hogy e potenciál mekkora része valósul meg. A bevonat nem képes kompenzálni az olyan szerszámmagot, amelyet túlhevítettek, nem keményítettek ki kellő mértékben, edzés közben megrepesztettek, vagy amelyben túl sok maradó ausztenit maradt vissza.
A folyamatot rendszerint előmelegítés, ausztenitesítés, edzés és megeresztés szabályozott sorrendje alkotja, ez a sorrend azonban nem jelent minden esetben alkalmazható receptet. Az AISI W, L, S, O, A, D, H, M és T acélok eltérően reagálnak, mivel szén-, króm-, molibdén-, volfrám-, vanádium-, mangán- és szilíciumtartalmuk módosítja az átalakulási hőmérsékleteket, a karbidok stabilitását, az átedzhetőséget és a megeresztési viselkedést. Az ASTM A681, amely a kovácsolt ötvözött szerszámacél-termékek kémiai, mechanikai és fizikai követelményeit foglalja össze, biztosítja a szabványosítási keretet; nem helyettesíti az egyes anyagminőségekre vonatkozó, specifikus hőkezelési ciklust.
Ausztenitesítés és az oldódás szabályozása
Az előmelegítés csökkenti a kemence és a munkadarab közötti hőmérséklet-gradienset. Ez különösen nagy keresztmetszetek, összetett lyukasztók, éles sarkok és jelentős karbidtartalmú acélok esetében fontos. Többlépcsős előmelegítés alkalmazható, ha az anyagminőség vagy a geometria nagy hőfeszültség-kockázatot jelent. Ennek célja nem pusztán a kemenceidő megtakarítása. Az ausztenitesítés megkezdése előtt csökkenti a felület és a mag közötti hőmérséklet-különbséget.
Az ausztenitesítés során az acélt olyan hőmérséklet-tartományba melegítik, ahol a ferrit vagy perlit megfelelő része ausztenitté alakul, és a kiválasztott karbidok feloldódnak. Az ausztenitbe kerülő szén és ötvözőelemek szabályozzák az átedzhetőséget és a megeresztés során tanúsított viselkedést. A feloldódás mértékét szabályozni kell. A túl csekély feloldódás túl sok fel nem oldódott karbidot és olyan ausztenites mátrixot hagy maga után, amely nem keményíthető a szükséges szintre. A túlzott feloldódás durva ausztenitszemcséket, nagyobb oldott ötvözőanyag-tartalmat, több maradó ausztenitet és csökkent szívósságot eredményezhet.
Ez a különbség különösen fontos a nagy széntartalmú, nagy krómtartalmú, például az AISI D2 anyagminőségű acéloknál. Krómban gazdag karbidjaik kopásállóságot biztosítanak, ezeket a karbidokat azonban nem szabad teljes mértékben feloldani. A hőkezelő szakembernek a kemény martenzites mátrix és a hasznos, stabil karbidstruktúra közötti egyensúlyt kell szabályoznia. Az AISI M és T gyorsacélok esetében még eltérő szabályozás szükséges, mivel a molibdén, a volfrám, a vanádium és a króm olyan ötvözött karbidokat képez, amelyek elősegítik a melegkeménységet és a másodlagos keményedést. Ausztenitesítési hőmérsékletük magas, és a megengedett technológiai ablak szűk lehet.
Az alulhevítést gyakran tévesen a szívósságot megőrző kezelésnek tekintik. Ha az ausztenitesítési hőmérséklet vagy a hőntartás nem elegendő, a mátrixban túl kevés oldott szén és ötvözőelem maradhat, ami edzés után alacsony keménységet és gyenge kopásállóságot eredményez. A túlhevítés más jellegű meghibásodásokat okoz: szemcsedurvulást, túlzott mennyiségű maradó ausztenitet, nagyobb alakváltozást és nagyobb edzési repedési kockázatot. A hosszú hőntartási idők a felületi dekarbonizációt vagy oxidációt is fokozhatják.
| Család | Hagyományos hűtőközeg | Elsődleges feldolgozási szempont |
|---|---|---|
| W | Víz | Edzési repedés és alakváltozás |
| O | Olaj | Keresztmetszeti edzhetőség és méretváltozás |
| A | Levegő vagy szabályozott gáz | Visszamaradó ausztenit és egyenetlen hűlés |
| D | Levegő vagy szabályozott gáz | Karbidstruktúra és méretstabilitás |
| H | Levegő vagy túlnyomásos gáz | Hőfáradás és meleglágyulás |
A felületi állapotot a hevítés során szabályozni kell. A dekarbonizáció szenet von el a külső rétegből, így lágyabb felületi réteg marad vissza, amely idő előtti lekerekedés, berágódás vagy képlékeny alakváltozás következtében tönkremehet még akkor is, ha a belső keménység megfelelő. Lehetséges megoldás a védőatmoszféra, a vákuumos kezelés, a sófürdő, a megfelelő kemenceüzemeltetés és a hőkezelés utáni köszörülés, ezek alkalmassága azonban az anyagminőségtől és a geometriától függ. A dekarbonizált réteg alatt végzett keménységmérés elfedheti a hibát.
A keresztmetszet mérete módosítja a szükséges hevítési és hőntartási gyakorlatot. Egy vékony lyukasztó gyorsan felveszi a hőmérsékletet, míg egy nagy szerszám felületének és magjának hőmérséklete között jelentős késés alakulhat ki. Ha egy kis alkatrészhez előírt ciklust alkalmaznak nagy tömegű keresztmetszetre, a mag nem ausztenitesedik kellő mértékben; ha viszont egy vékony keresztmetszetet a nagy tömbhöz szükséges ideig tartanak hőmérsékleten, az szemcsedurvulást és felületi károsodást idéz elő. A hőkezelési előírások ezért általában a hőmérsékletet és az időt egyaránt meghatározzák, gyakran a kemence töltetére és a keresztmetszet vastagságára vonatkozó feltételezésekkel együtt.
Edzés, keményítés és megeresztés
Az edzés az ausztenitesített szerkezetet martenzitté alakítja, ha a hűtés elég gyors ahhoz, hogy megakadályozza a túlzott perlit- vagy bainitképződést. A szükséges hűtési intenzitás az átedzhetőségtől függ. A vízedzésű AISI W acélok gyors hűtést igényelnek, ezért nagyobb náluk az alakváltozás és a repedés kockázata. Az olajedzésű AISI O acélok kevésbé intenzív hűtést is lehetővé tesznek. A levegőn edzhető AISI A, D és H acélok, valamint számos gyorsacél kisebb edzési feszültség mellett nagyobb keresztmetszeteken is átkeményedhetnek, bár a „levegőn edzhető” megjelölés nem jelenti azt, hogy minden geometria egyenletesen hűl le, vagy hogy a magban minden esetben azonos keménység alakul ki.
Az edzés nemcsak metallurgiai, hanem mechanikai folyamat is. A felület összehúzódik, miközben a belső rész forró marad; ezt követően a mag is összehúzódik, ahogy lehűl. Az éles sarkok, a keresztmetszet hirtelen változásai, a furatok, a reteszhornyok és a nem megfelelően alátámasztott alkatrészek feszültségkoncentrációt okoznak. Ezt edzési repedés követheti, különösen akkor, ha a hűtőközeg túl intenzív, az acélt túlhevítették, megmunkálási nyomok maradtak rajta, vagy a kialakítás feszültséggyűjtő helyeket tartalmaz. Alakváltozás látható repedés nélkül is bekövetkezhet. Egy szerszám elhajolhat, egy lyukasztó elveszítheti koncentrikusságát, illetve egy vágóél annyira elmozdulhat, hogy az befolyásolja a hézagot és az illesztést.
A megszakított edzés, a lépcsőzetes hűtés, a martemperálás vagy a sajtolóedzés csökkentheti a feszültséget, de mindegyik módszert az adott anyagminőségre és alkatrészre vonatkozóan validálni kell. A cél nem a lehető leggyorsabb hűtés, hanem a megfelelő átalakulás elérése szabályozott feszültség és elfogadható méretváltozás mellett.
A frissen edzett martenzit kemény, de rideg, és nagy belső feszültséget tartalmaz. A megeresztést az edzést követően, szükségtelen késedelem nélkül kell elvégezni. Ennek során az acélt az ausztenites átalakulási tartomány alatti hőmérsékletre hevítik, lehetővé téve, hogy a szén kilépjen a túltelített martenzitből, és átmeneti karbidokat vagy cementitet képezzen, miközben csökken a maradó feszültség. Az elégtelen megeresztés használat közben repedésre hajlamossá teheti a szerszámot még akkor is, ha a keménységvizsgálat az előírt névleges értéket mutatja. Jelentős mennyiségű maradó ausztenitet tartalmazó anyagminőségeknél egyetlen megeresztés nem mindig stabilizálja kellően a szerkezetet; ilyen acéloknál gyakran kettős vagy hármas megeresztést írnak elő.
Egyes ötvözetrendszerek másodlagos keményedést mutatnak. Az AISI M és T gyorsacélok, valamint egyes nagy ötvözőtartalmú meleg- és hidegmunka-acélok esetében a megeresztés finom ötvözött karbidokat, például molibdénben, volfrámban vagy vanádiumban gazdag karbidokat választhat ki. Megfelelő magas hőmérsékletű megeresztés során a keménység nem feltétlenül csökken, hanem növekedhet. Ez a viselkedés az ausztenitesítési kezeléstől, az oldott ötvözőanyag mennyiségétől, a hűtési folyamattól és a megeresztési ciklustól függ. Nem feltételezhető minden szerszámacélnál, és a nagyobb keménységérték önmagában nem jelenti azt, hogy a szerszám üzemi teljesítménye is jobb lesz.
A névleges keménység csupán egyetlen mérőszám. A nagyobb Rockwell-keménységű szerszám hamarabb tönkremehet, mint egy kissé lágyabb szerszám, ha karbidhálózata durva, éle dekarbonizált réteget tartalmaz, szívóssága nem megfelelő, vagy ha a maradó ausztenit használat közben átalakul. Az üzemi teljesítményt ezenkívül a kopási mechanizmus, az ütőterhelés, a hőmérséklet, a kenés, az érintkezési nyomás és a munkafelület minősége is befolyásolja. Az ASM International 2020-as, szerszámacélokkal foglalkozó kezelése ezért a teljesítményt a kopásállóság, a szívósság, a melegkeménység, a karbidok és a hőkezelés együttesével kapcsolja össze, nem pedig a keménységgel önmagában.
Méretváltozás, maradó ausztenit és kriogén kezelés
A méretváltozás a hevítés során kezdődik, és az edzésen, a megeresztésen, valamint az üzemelésen keresztül folytatódik. Az ausztenit martenzitté történő átalakulása térfogatváltozással jár, miközben a karbidkiválás és a maradó ausztenit későbbi átalakulása később is módosíthatja a méreteket. Az irány és a mérték az anyagminőségtől, a geometriától, a korábbi hidegalakítástól, az orientációtól és a gyártási útvonaltól függ. Egy precíziós dörzsár, kivágószerszám vagy alakítóbetét esetében hőkezelési megmunkálási ráhagyásra, feszültségmentesítésre, kriogén stabilizálásra vagy a hőkezelést követő készreköszörülésre lehet szükség.
A maradó ausztenit az ausztenit azon része, amely az edzés során nem alakul át. Nagy szén- és ötvözőanyag-tartalom, túlzott ausztenitesítési hőmérséklet és elégtelen edzési intenzitás növelheti mennyiségét. A maradó ausztenit lágyabb a martenzitnél, és később, megeresztés, hűtés, köszörülés vagy üzemi feszültség hatására átalakulhat. Ez a késleltetett átalakulás méretváltozást, repedést vagy a vágóél geometriájának módosulását okozhatja. Egy szerszámnál kis méreteltolódás is módosíthatja a hézagot; egy dörzsárnál megváltoztathatja a kész furat méretét.
A kriogén kezelést rendszerint az edzés után, a megeresztési műveletek előtt vagy azok között alkalmazzák; elősegítheti a maradó ausztenit további martenzitté alakulását. Nem helyettesíti a megfelelő ausztenitesítést, edzést vagy megeresztést. A túlzott vagy rosszul időzített hűtés növelheti a feszültséget, és az így keletkező friss martenzitet továbbra is meg kell ereszteni. Hasznosságát ezért az adott acél, geometria és meghibásodási mód esetében kell igazolni, nem pedig rutinszerű lépésként hozzáadni a technológiai folyamathoz.
A hőkezelést a szerszám tényleges üzemi követelményeihez viszonyítva kell megítélni. Az Uddeholm 2024-es, hidegalakításhoz készült útmutatója a mérnöki célkitűzést úgy fogalmazza meg, hogy az acélt az alkalmazáshoz kell illeszteni, miközben minimalizálni kell a legyártott alkatrészenkénti költséget; kohászati értelemben ez azt jelenti, hogy a szerszám teljes életciklusát kell szabályozni, nem pedig csupán a betűjel vagy a keménység alapján kell minőséget választani. A technológiai sorrend, a légkör, a hőmérséklet-egyenletesség, az edzési módszer, a megeresztési viselkedés, a felületi állapot és a mérettűrés mind a specifikáció részét képezik. Az összetétel lehetővé tesz egy adott teljesítménytartományt. A hőkezelés határozza meg, hogy a kész szerszám ezen a tartományon belül mely üzemi szinten működik.
A fő teljesítményjellemzők és kompromisszumaik
A szerszámacél teljesítménye nem állapítható meg kizárólag egy keménységi értékből vagy egy anyagminőségi jelölésből. Az ASM International meghatározása szerint a szerszámacél olyan acél, amelyet gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítéséhez használnak, azonban az üzemelés során elért eredmény a mátrix keménységének, a karbidpopulációnak, a szívósságnak, a hőkezelésnek, a felületi állapotnak, a gyártási hibáknak és a meghatározó tönkremeneteli módnak a kölcsönhatásától függ. Az ASTM A681:2024 „a kovácsolt ötvözött szerszámacél-termékek kémiai, mechanikai és fizikai követelményeit” tartalmazza, beleértve a rudakat, lemezeket, táblákat, szalagokat, pálcákat, huzalokat és kovácsdarabokat, amelyeket rendszerint szerszámokká, matricákká vagy készülékekké alakítanak. Követelményei az anyagot írják le; nem hoznak létre univerzális rangsort a W, L, S, O, A, D, H, M és T anyagminőségek között.
Egy hasznos összehasonlítás ezért pontosabb kérdést tesz fel: a szerszám abrazív kopás, adhéziós kopás, képlékeny deformáció, kifáradásos repedés, ütés okozta törés, termikus repedés vagy méretpontosság-vesztés miatt hibásodik meg?
Keménység, valamint abrazív és adhéziós kopás
A keménység a lokalizált képlékeny deformációval szembeni ellenállás, amelyet rendszerint Rockwell C-, Vickers- vagy hasonló vizsgálatokkal mérnek. Ez nem azonos a kopásállósággal. A keményebb felület általában hatékonyabban áll ellen a képlékeny barázdálódásnak és a benyomódásnak, az abrazív kopás azonban a karbidok keménységétől, méretétől, távolságától és folytonosságától is függ. Egy nagy széntartalmú, nagy krómtartalmú anyagminőség, például az AISI D2, a kemény krómkarbidok révén ellenállhat az abrazív hatásnak, míg egy kisebb ötvözőtartalmú, ütésálló anyagminőség, például az AISI S7, bizonyos kopásállóság feláldozásával jobban tűri az ütést és a feszültségkoncentrációt.
Abrazív kopás akkor következik be, amikor kemény részecskék vagy kiemelkedések vágják, gyalulják vagy mikrof karcolják a szerszám felületét. Adhéziós kopás akkor alakul ki, amikor a szerszám és a munkadarab között helyi tapadási kapcsolatok jönnek létre, majd csúszás közben anyagot szakítanak le. Az adhéziós károsodást nem pusztán a térfogati keménység, hanem a felületi minőség, a kenés, az érintkezési nyomás, a hőmérséklet és a kémiai affinitás is befolyásolja. Egy polírozott alakítófelület másképpen viselkedhet, mint egy éles köszörülési nyomokat, maradó húzófeszültséget vagy hőhatásövezetet tartalmazó köszörült felület.
A karbidok morfológiája központi jelentőségű. A finom, egyenletesen eloszló karbidok növelhetik a kopásállóságot anélkül, hogy annyi repedésindító helyet hoznának létre, mint a durva, csomós karbidok. A hengerlés által orientált, nagyméretű karbidfüzérek irányfüggő viselkedést eredményezhetnek: a kopás a füzér irányára merőlegesen elfogadható lehet, a töréssel szembeni ellenállás azonban gyenge lehet, ha a repedés a megnyúlt karbidpopulációt követi. A porkohászati eljárások egyenletesebb karbideloszlást biztosíthatnak, mint a hagyományos tömbkohászati gyártás, de a kialakuló tulajdonságok továbbra is az összetételtől és a hőkezeléstől függenek.
A keménység a karbidokat körülvevő mátrixot is megváltoztatja. A túl magas ausztenitesítési hőmérséklet több szenet és ötvözőelemet oldhat fel, növelve az átedzhetőséget vagy a másodlagos keményedés lehetőségét, ugyanakkor elősegítve a szemcsedurvulást és a maradó ausztenit kialakulását. Az elégtelen hőmérséklet oldatlan karbidokat és olyan mátrixot hagyhat vissza, amely nem képes elérni a kívánt keménységet. A megeresztés ezt követően a keménység, a maradó feszültség, a szívósság és a megeresztésállóság közötti egyensúlyt szabályozza. Egy 62 HRC keménységi érték keveset mond arról, hogy egy lyukasztó kibírja-e az ismételt ütéseket, ha karbidhálózata durva, vagy ha az élén köszörülési repedés található.
A nyomószilárdság ettől különálló tulajdonság. A szerszámacélok gyakran nagy nyomófeszültséget is elviselnek, mivel az edzett martenzites mátrix ellenáll a képlékeny folyásnak; ez fontos a matricák, lyukasztók és hidegfejező szerszámok esetében. A nyomószilárdság azonban nem akadályozza meg a húzóirányú repedést bemetszésnél, saroknál, zárványnál vagy sérült élnél. Az érintkezési geometria a névleges nyomást helyi nyíró- és húzófeszültséggé alakíthatja. A helyes összehasonlítás ezért a keménységet, a kopási mechanizmust és a feszültségi állapotot együtt veszi figyelembe.
Szívósság, kifáradás és töréssel szembeni ellenállás
A szívósság a repedés vagy törés előtti energiaelnyelő képesség. Az ütőszívósság, amelyet gyakran Charpy-vizsgálattal értékelnek, különösen fontos lyukasztók, vágókések, szakaszos terhelésnek kitett matricák és kézi működtetésű vágószerszámok esetében. A nagy keménységi érték alacsony ütőszívóssággal is együtt járhat, mivel ugyanaz a széntartalom, martenzites szerkezet, karbidcsomósodás és maradó feszültség, amely növeli a benyomódással szembeni ellenállást, csökkentheti a repedés továbbterjedéséhez szükséges energiát.
A töréssel szembeni ellenállás az ütőszívósságnál specifikusabb fogalom. Meghatározott geometriájú és terhelési feltételek mellett a repedésterjedéssel szembeni ellenállást írja le, amelyet gyakran feszültségintenzitási vagy törési szívóssági mérőszámmal fejeznek ki. Egyik tulajdonság sem tekinthető az anyagminőség rögzített jellemzőjének. A keresztmetszet mérete megváltoztatja az edzés során bekövetkező hűlési sebességet, a hűlési sebesség pedig hatással van a martenzitképződésre, a karbidkiválásra, a maradó ausztenitre és a belső feszültségre. Egy kis próbatest elérheti a célkeménységet, miközben egy nagyméretű matrica közepe lágyabb átalakulási termékeket vagy edzéssel kapcsolatos hibákat tartalmaz.
A kifáradás ismételt terhelést jelent. A hajlítási kifáradást a ciklikus feszültségtartomány, a középfeszültség, a felületi minőség, a maradó feszültség és a helyi geometria határozza meg. Egy polírozott lekerekítés ugyanazon névleges feszültség mellett sokkal több ciklust viselhet el, mint egy éles sarok, mivel a sarok növeli a helyi feszültségkoncentrációt. A szerszámnyomok, a dekarbonizáció, a köszörülési égés, a réteges hibák, a varratok és a nemfémes zárványok repedésindító helyként működhetnek. A tönkremenetel az egyszeri terheléshez tartozó szilárdság alatt is bekövetkezhet, mivel több ezer vagy több millió ciklus során fokozatosan továbbterjed egy kis repedés.
Melegkeménység Az acél azon képessége, hogy emelt hőmérsékleten megőrizze hasznos keménységét és a képlékeny alakváltozással szembeni ellenállását.
Ez magyarázza, hogy egy kopásra kiválasztott anyagminőség miért hibásodhat meg hamarabb, mint egy szívósabb anyagminőség egy lyukasztási műveletben. A hiba egyáltalán nem feltétlenül abrazív anyagveszteség; lehet ütés okozta élkipattogzás, a lekerekítésnél kialakuló kifáradás vagy egy karbidfüzéren keresztül bekövetkező hasadásos törés. A megeresztés csökkenti az edzési feszültséget és javíthatja a töréssel szembeni ellenállást, egy nem megfelelő hőmérsékleten végzett megeresztés azonban csökkentheti a keménységet vagy ridegedést okozhat. Egyes nagy ötvözőtartalmú anyagminőségeknél több megeresztési ciklust alkalmaznak a maradó ausztenit átalakítására és a méretek stabilizálására.
Hőrepedezés Ismételt felmelegedés és lehűlés által létrehozott felületi repedéshálózat, különösen melegmunka-szerszámokban.
A felületi állapot ugyanolyan súllyal esik latba, mint a névleges kémiai összetétel. Az éles él javítja a vágási hatást, ugyanakkor növeli a helyi feszültséget. A durva felület fokozza a súrlódást és az adhéziós károsodást, míg a túlzott köszörülés húzóirányú maradó feszültséget hozhat létre. A nitridálás, a bevonatok és más felületkezelések csökkenthetik a súrlódást vagy növelhetik a felületi keménységet, egy kemény, de nem megfelelően alátámasztott réteg azonban megrepedhet vagy lepattoghat, ha az alapanyag szívóssága nem elegendő. Routledge Tool Steels: Properties and Performance (2021) című műve az összetételt, a gyártási eljárást, a hőkezelést, a felületedzést és a bevonatokat az anyagminőség viselkedésének egymással összefüggő részeiként tárgyalja, nem pedig egymástól független jelölésekként.
Melegkeménység, termikus kifáradás és méretstabilitás
A melegkeménység annak képessége, hogy az anyag emelt hőmérsékleten is megőrizze hasznos keménységét és a képlékeny deformációval szembeni ellenállását. Ez fontos a nagysebességű forgácsolásban, a melegalakításban, az extrudálásban és azoknál a matricáknál, amelyek ismételten érintkeznek forró alapanyaggal. Egy szerszám szobahőmérsékleten kemény maradhat, üzem közben azonban meglágyulhat, ha megeresztésállósága nem megfelelő. Az M sorozat molibdénes gyorsacéljai és a T sorozat volfrámos gyorsacéljai az ötvözött karbidok kiválása révén másodlagos keményedést mutatnak; a pontos viselkedés az ausztenitesítési, edzési és megeresztési ciklustól függ.
A termikus kifáradás különbözik az egyszerű meglágyulástól. Az ismételt felmelegedés és lehűlés ciklikus tágulást és összehúzódást idéz elő. A felületi rétegek először melegszenek fel, miközben a mag hidegebb marad, ami termikus gradienseket és váltakozó feszültségeket hoz létre. A repedések gyakran sarkoknál, megmunkálási nyomoknál, karbidcsomóknál vagy más feszültséggyűjtő helyeken indulnak, majd hálózatokat alkotnak, amelyeket gyakran hőrepedezésnek neveznek. A H családba tartozó melegmunka-acélokat erre a problémára tervezik, de egyetlen jelölés sem szünteti meg azt. A hűtési módszer, a matrica geometriája, az érintkezési idő, a kenés és a hőmérséklet változása továbbra is meghatározó marad.
A méretstabilitás azt jelenti, hogy az anyag az edzés és az üzemelés során megőrzi alakját és méretét. Az edzési vetemedés az egyenetlen hőátadásból és az eltérő átalakulási alakváltozásokból ered; a maradó ausztenit később átalakulhat és kitágulhat; a dekarbonizáció pedig lágy felületet hozhat létre, amely kopik vagy deformálódik, még akkor is, ha a belső rész megfelel az előírásnak. A nagyméretű keresztmetszetek különösen nehezen kezelhetők, mivel a felület és a mag eltérő hőtörténeten megy keresztül. A vákuumtechnológia, a szabályozott atmoszféra, a megfelelő befogás, a fokozatos edzés és a helyes megeresztés csökkentheti ezeket a hatásokat, de nem képes ellensúlyozni a nem megfelelő keresztmetszeti kialakítást.
A 2020-as, az MDPI Coatings folyóiratában megjelent tanulmány a hőkezelési paramétereket jelölte meg a szerszámmag teljesítményét szabályozó elsődleges tényezőként, miközben az összetétel és a gyártási eljárás határozza meg a rendelkezésre álló potenciált és a hibapopulációt. Ez alátámasztja a gyakorlati szabályt: olyan vizsgált, hőkezelt anyagot kell összehasonlítani, amelynek geometriája és állapota hasonlít az üzemi körülményekhez. Az AISI O1, A2, D2, S7, H13, M2 és T1 nem egy egyszerű ranglétra fokozatai. Értékük attól függ, hogy a szerszámnak élmegtartásra, ütésállóságra, nyomóterhelés alatti teherbírásra, a termikus ciklusokkal szembeni ellenállásra vagy méretszabályozásra van-e szüksége.
Az Uddeholm 2024-es hidegmunka-acélokra vonatkozó útmutatója ugyanezt a mérnöki alapelvet az élettartam alatti teljesítményen keresztül fogalmazza meg: az alkalmazáshoz illeszkedő acélt kell választani, és minimálisra kell csökkenteni az előállított alkatrészenkénti költséget. A jelentős mérőszám nem a maximális keménység. Hanem az, hogy hány megfelelő alkatrész készíthető el, mielőtt a kopás, a kipattogzás, a kifáradás, a törés, a hőrepedezés vagy a vetemedés beavatkozást tesz szükségessé.
Vízedzésű, gyengén ötvözött és ütésálló szerszámacélok
A W, L és S jelölések nem az alacsonyabbtól a magasabb minőségű acélig terjedő rangsort írják le, hanem különböző kompromisszumokat jelölnek. Az AISI a W, L, S, O, A, D, H, M és T betűket használja a szerszámacélok fő családjaira, és ezek a betűk rendszerint az edzési módszerre, a fő alkalmazási területre vagy a meghatározó ötvözőrendszerre utalnak. Ez a besorolás hasznos, de önmagában nem jelzi előre a szerszám élettartamát. Az eredményt egyaránt befolyásolja a széntartalom, az ötvözött karbidok, a keresztmetszeti méret, a megmunkálási nyomok, a hőkezelés gyakorlata, a felület állapota és a tényleges meghibásodási mód.
Az ASTM A681 szabványkeretet biztosít a kovácsolt ötvözött szerszámacél-termékekhez, beleértve a rudakat, lemezeket, táblákat, szalagokat, pálcákat, huzalokat és olyan kovácsdarabokat, amelyeket rendszerint szerszámokká, süllyesztékekké vagy készülékekké alakítanak. A szabvány kémiai, mechanikai és fizikai követelményei meghatározzák, hogy egy acélminőségnek milyen előírásokat kell teljesítenie; azonban továbbra is szükség van az adott geometriához és terheléshez megfelelő minőség kiválasztására.
A W sorozat és a vízben edzés
Az AISI W sorozata a vízedzésű acélok csoportja. Ezek az acélok elsősorban a martenzitképződéshez szükséges szénre támaszkodnak, és a levegőben edzhető vagy gyorsacél-minőségekhez képest viszonylag kevés ötvözőanyagot tartalmaznak. Gyakori jelölésük a W1 és a W2. Összetételük lehetővé teszi a nagy felületi keménység elérését ausztenitesítés és vízben edzés után, ezért alkalmasak kézi működtetésű vágószerszámokhoz, kisebb lyukasztókhoz, karctűkhöz, késekhez, egyszerű süllyesztékekhez és más olyan szerszámokhoz, amelyeknél a kemény működő él fontosabb a nagy átedzési mélységnél.
Ugyanez a tulajdonság jelenti a legfontosabb korlátozást is. A sima szénacélból vagy gyengén ötvözött acélból készült keresztmetszet gyorsan leadja a hőt, ezért elég gyorsan kell lehűlnie ahhoz, hogy az ausztenit martenzitté alakuljon. A víz intenzív hűtést biztosít, különösen a felület közelében. Egy vastag szerszám belseje lassabban hűlhet le, ami keménységi gradienst vagy különböző átalakulási termékek keverékét eredményezheti. Egy keskeny penge hatékonyan átedződhet, egy vastag lyukasztó azonban már nem feltétlenül.
A vízben edzés növeli az alakváltozás és a repedés kockázatát is. A felület összehúzódik, miközben a mag még forró, és az ebből eredő termikus és átalakulási feszültségek érzékenyen reagálnak az éles sarkokra, a keresztmetszet hirtelen változásaira, a reteszhornyokra, a furatokra és a köszörülés okozta károsodásra. Egy szerszám elhagyhatja a kemencét az előírt névleges acélminőséggel, mégis meghibásodhat, mert a geometriája az edzés során feszültséget koncentrált. Az előmelegítés, a szabályozott ausztenitesítés, a megfelelő edzőközeg-keverés, az azonnali megeresztés és a nagy lekerekítési sugarak csökkentik ezt a kockázatot, de a vízedzésű acélt nem teszik mélyen átedződő ötvözetté.
A W minőségek ezért viszonylag egyszerű keresztmetszetekhez és olyan alkalmazásokhoz illenek, ahol elfogadható a keskeny edzett zóna, illetve ahol a szerszám elég kicsi ahhoz, hogy teljes keresztmetszetében lehűljön. Egy kézi vésőnek például kemény vágóvégre, ugyanakkor megeresztett, kevésbé rideg testre is szüksége van. A szerszám teljes térfogatában fennálló túlzott keménység javíthatja az él kopásállóságát, miközben a szárat törésre hajlamossá teszi. A megfelelő eredmény egy hőkezelési állapot, nem pusztán egy acélminőség-jelölés.
A keménység és a szívósság közötti egyensúlyt a széntartalom is szabályozza. A széntartalom növelése fokozhatja az elérhető keménységet, a megeresztetlen, nagy széntartalmú martenzit azonban alig tolerálja az ütő- vagy húzófeszültséget. A W sorozat teljesítménye ezért nagymértékben függ a megeresztési hőmérséklettől, a hőntartási időtől és a keresztmetszeti mérettől. Az edzés utáni köszörülés további kockázatot jelent: a megégett vagy húzófeszültséggel terhelt felület akkor is repedésindító hely lehet, ha az anyag tömegének szerkezete megfelelő.
Az L sorozat és a gyengén ötvözött acélok edzése
Az AISI L sorozata a gyengén ötvözött szerszámacélokat jelöli. Az ötvözőanyagok mennyisége mérsékelt a nagy krómtartalmú hidegalakító, melegalakító vagy gyorsacél-minőségekhez képest, mégis a nikkel, a króm, a molibdén, a mangán vagy más elemek kis mennyisége is jelentősen módosíthatja az edzhetőséget és a szívósságot. Az L2 és az L6 ismert jelölések, de nem azonosan viselkednek. Az L6 például nikkelt tartalmazó, gyengén ötvözött összetételhez kapcsolódik, és akkor választják, amikor nagyobb szívósságra és jobb edzhetőségre van szükség, mint amit egy sima vízedzésű acélminőség általában biztosít.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
A gyenge ötvözés lehetővé teszi, hogy az acél mélyebben átedződjön, és az acélminőségtől, a keresztmetszettől és az előírt hőkezeléstől függően a víznél enyhébb edzőközeg is alkalmazható legyen. Ez csökkentheti az alakváltozást és az edzési repedések kockázatát nagy lyukasztók, alakítószerszámok vagy készülékek esetében. Méretstabilitást azonban nem garantál. Egy hosszú, karcsú szerszám továbbra is meghajolhat, egy vékony él továbbra is elmozdulhat, a maradó ausztenit vagy az egyenetlen kemenceviszonyok pedig továbbra is méretváltozást okozhatnak.
Az L acélok alkalmazásspecifikus jellege különösen fontos. Egy hidegalakító szerszámnak kemény működő felületre és szívós magra lehet szüksége; egy mérőeszköz vagy készülék esetében ezzel szemben nagyobb hangsúly kerülhet a méretstabilitásra; egy nagy vágó- vagy alakítóelemnek pedig teljes keresztmetszetében át kell edződnie a vízben edzés okozta erős hősokk nélkül. Azonos névleges keménység mögött eltérő mikroszerkezetek, karbideloszlások és maradó feszültségek húzódhatnak meg. A hőkezelést ezért az adott L acélminőséghez kell igazítani, nem pedig egy W sorozatú eljárásból lemásolni.
A gyártási útvonal szintén számít. A kovácsolás, a hengerlés, a lágyítás és a megmunkálás már az edzés előtt kialakítja a szemcsefolyást, a szegregációt, a zárványokat és a maradó feszültségeket. A Routledge Tool Steels: Properties and Performance című kiadványa a teljesítményt az összetétel, a gyártási folyamatok, a hőkezelés, a felületedzés és a bevonatok együttes hatásán keresztül mutatja be. Ez pontosabb modell annál, mint ha a „gyengén ötvözött” jellemzőt a szilárdság közvetlen mérőszámának tekintenénk.
A MDPI Coatings folyóiratban 2020-ban közzétett tanulmány a vizsgált bevonatos rendszerben a hőkezelési paramétereket jelölte meg a szerszámmag teljesítményét meghatározó elsődleges tényezőként. Ennek szélesebb körű gyakorlati jelentősége is van: egy bevonat nem tudja kijavítani a lágy, rideg, túlhevített vagy nem megfelelően megeresztett alapanyagot. A felületmérnökség módosítja a felület viselkedését, de nem helyettesíti a megfelelő maganyag-metallurgiát.
Az S sorozat és az ütés által meghatározott igénybevétel
Az AISI S sorozata az ütésálló szerszámacélok családja. Ezeket a minőségeket ismétlődő ütésre, szakaszos terhelésre vagy a kontakfeszültség hirtelen változásaira szánják, amikor a töréssel szembeni ellenállás fontosabb a maximálisan elérhető kopásállóságnál. Az S1, az S5 és az S7 bevett jelölések; ötvözésük és hőkezelési viselkedésük különbségei miatt üzemi körülmények között eltérően viselkednek.
Egy vésőnek, szegecsfejezőnek, megszakított munkának kitett nyírókésnek, pneumatikus szerszámnak vagy ütést elszenvedő lyukasztónak szüksége lehet az S család keménység és szívósság közötti egyensúlyára. A kívánt szerkezet rendszerint szabályozott karbidtartalmú megeresztett martenzitet tartalmaz, nem pedig elsősorban abrazív kopásállóságra tervezett, nagy karbidtartalmú mátrixot. A több karbid nem automatikusan jelent jobb tulajdonságot: a durva vagy nem egyenletesen eloszló karbidok repedésindító helyként viselkedhetnek, amikor a szerszám ütést kap.
Az S acéloknál is tudatosan kell megválasztani a keménységet. Túl lágy megeresztés esetén a lyukasztó feje felgombásodhat, a véső éle elkenődhet, az alakítóél pedig deformálódhat. Ha ugyanazt a szerszámot túl nagy keménységre edzik és megeresztik, kitöredezhet vagy eltörhet. A geometriának meghatározó szerepe lehet az eredményben. Az éles bemetszés, a vékony, alá nem támasztott él vagy a hirtelen vállátmenet növeli a helyi feszültséget, míg a nagy lekerekítési sugár és a megfelelő felfekvő sáv eloszlatja az ütést. Még egy szívós acélminőség is meghibásodhat, ha a kialakítás húzófeszültséget kényszerít ki egy rideg él mentén.
Az S jelölés ezért az igénybevétel jellegét jelzi, nem pedig az anyaggal való visszaélés elleni védettséget. Az ütésállóságot a tisztaság, a szemcseméret, a karbideloszlás, az ausztenitesítés szabályozása, az edzés intenzitása, a megeresztés és a felületi minőség egyaránt befolyásolja. Az NBS Monograph 88 továbbra is hasznos a kohászattörténetben kialakult acélmetallurgiai fogalomhasználat megértéséhez, míg az ASM International a szerszámacélok teljesítményét a kopásállósággal, a szívóssággal, a magas hőmérsékleten fennálló keménységgel, a karbidokkal és a hőkezeléssel kapcsolja össze. Az Uddeholm ezt a mérnöki alapelvet életciklus-szemléletben fogalmazza meg: a hidegalakító szerszámokat az alkalmazásukhoz kell illeszteni, hogy a gyártott alkatrészenkénti költség minimális legyen. Ez a W, L és S acélokra egyaránt érvényes: a család kiválasztása előtt meg kell határozni, hogy a meghibásodást kopás, képlékeny deformáció, repedés, kitöredezés vagy méretváltozás okozza-e.
Olajban edzhető, levegőben edzhető, valamint magas széntartalmú, magas krómtartalmú minőségek
Az O, A és D családokat gyakran a hagyományos szerszámacéltól a fejlett szerszámacélok felé vezető fejlődési sorrendként mutatják be. Ez az értelmezés téves. A betűk eltérő metallurgiai prioritásokat jelölnek: az O az olajban edzhetőséget, az A a levegőben edzhetőséget, a D pedig a magas széntartalmú, magas krómtartalmú acélt jelöli. Egyik sem jelent általános teljesítménybeli rangsort. Egy ismételt ütéseket elviselő lyukasztó meghibásodhat, ha kopásállóságra optimalizált D-minőségből készül, míg egy A-sorozatú matrica ellenállhat az alakváltozásnak, ugyanakkor gyengén teljesíthet, ha a szerszám élettartamát a vágóél kipattogzása határozza meg.
Az ASTM A681:2024 szabványkeretet biztosít a kovácsolt ötvözött szerszámacél-termékekhez, beleértve a rudakat, lemezeket, táblákat, szalagokat, huzalokat és kovácsdarabokat, amelyeket rendszerint szerszámokká, matricákká vagy készülékekké alakítanak. Az AISI-családokat az edzési módszer, a fő alkalmazási terület vagy a meghatározó ötvözőrendszer alapján osztályozzák, nem pedig egyetlen teljesítményskála szerint. Az ASM International meghatározása szerint a szerszámacélok olyan acélok, amelyeket gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítésére használnak. Az edzési viselkedés ezért része az osztályozásnak, mivel meghatározza a hőmérsékletváltozást a keresztmetszeten belül, a kialakuló martenzitet, a keletkező feszültségeket és a hőkezelés után visszamaradó méretváltozást.
Az O-sorozat és az olajban edzési viselkedés
Az O-sorozatú acélok, például az AISI O1 és O2, elegendő szenet és ötvözőelemet tartalmaznak ahhoz, hogy az ausztenitesítési tartományból olajba edzve megkeményedjenek. A mangán, a króm és a volfrám a nem ötvözött szénacélhoz képest növeli az átedzhetőséget, míg a szén biztosítja a martenzites keménységet. Az olaj kevésbé intenzív hűtőközeg, mint a víz, ezért a felület és a mag között kisebb hőmérsékleti és átalakulási eltérés alakul ki. Ez általában csökkenti az edzési repedés és az alakváltozás kockázatát, de egyik veszélyt sem szünteti meg.
Az O1-et gyakran kis hidegalakító matricákhoz, vágószerszámokhoz, mérőeszközökhöz, késekhez, lyukasztókhoz és alakítószerszámokhoz társítják, ahol a keményítés előtti jó forgácsolhatóság és az olajos edzés kiszámítható hatása fontos. Az O2 hasonló szerepet tölt be, de összetétele és hőkezelési viselkedése a keménység, a szívósság és a méretváltozás eltérő egyensúlyát eredményezi. Önmagában a minőségjel nem határozza meg a végeredményt. Az ausztenitesítési hőmérséklet, a hőntartási idő, a kemence atmoszférája, a keresztmetszet vastagsága, az olaj mozgatása, az áthelyezés késedelme és a megeresztés gyakorlata mind módosítják a végső szövetszerkezetet.
Az olajban edzés kompromisszum a vízben edzés gyorsasága és a levegőben edzés kényelme között. A hűtési sebességnek elegendően nagynak kell lennie ahhoz, hogy a túlzott meglágyulás előtt a perlites és bainites átalakulási tartományokon áthaladjunk, ugyanakkor elég lassúnak ahhoz, hogy korlátozza a hősokkot. Egy vékony lyukasztó teljes keresztmetszetében gyorsan lehűlhet és hatékonyan megkeményedhet; egy nagy matrica felületén keményebb, magjában pedig lágyabb lehet, ha az ötvözet átedzhetősége nem elegendő. A geometria legalább annyira fontos, mint a névleges méret. Az éles sarkok, a hirtelen vastagságváltozások, a furatok és a vékony kiálló részek az edzés során feszültségkoncentrációt hoznak létre.
A visszamaradt ausztenit szintén aggályt jelent. Ha az acél erősen ötvözött, túl magas hőmérsékleten edzik vagy nem megfelelően hűtik, az ausztenit egy része martenzitté alakulás helyett visszamaradhat. Ez később, az üzemelés vagy a megeresztés során átalakulhat, és méretváltozást okozhat. A szubzérus kezelés bizonyos eljárásokban csökkentheti a visszamaradt ausztenit mennyiségét, de nem ellensúlyozza a nem megfelelő ausztenitesítést vagy a megeresztés elégtelen szabályozását. A hőkezelési paraméterek továbbra is döntőek: az MDPI Coatings című folyóirata által idézett, 2020-as tanulmány ezeket nevezte a szerszámmag teljesítményét meghatározó elsődleges tényezőnek.
Az O-minőségek esetében nem az a gyakorlati kérdés, hogy a szerszám elérheti-e a nagy keménységet. A kérdés az, hogy az olajos hűtés képes-e a szükséges keresztmetszetet úgy átedzeni, hogy közben ne alakuljon ki elfogadhatatlan alakváltozás, repedés vagy túl lágy mag. Ez teszi az O-acélokat relevánssá hidegalakító matricák, dombornyomó szerszámok, menetfúrók, dörzsárak és lyukasztók esetében, de nem jelenti azt, hogy automatikusan minden mérethez vagy terhelési mintához alkalmasak.
Az A-sorozat és a levegőben edzési viselkedés
Az A-sorozatú acélokat, köztük az A2, A6 és A10 minőségeket, úgy tervezik, hogy álló levegőben vagy szabályozott gázos hűtéssel lehűtve hasznos keménységet érjenek el. A króm, a mangán, a molibdén és más ötvözőelemek késleltetik a diffúziós átalakulásokat, ezáltal növelik az átedzhetőséget, így vastagabb keresztmetszeteken is kialakulhat martenzit az olajos edzés intenzitása nélkül. A levegőben edzés ezért csökkenti az edzési hősokkot, amely a bonyolult matricák repedésének és alakváltozásának egyik fő forrása.
Ennek az előnynek vannak korlátai. A levegős hűtés nem garantálja a nulla méretváltozást. A szerszám lehűlés közben továbbra is zsugorodik, a martenzites átalakulás során kitágulhat vagy összehúzódhat, és további változáson mehet keresztül, amikor a visszamaradt ausztenit átalakul. A hidegalakító minőségként széles körben használt A2 méretváltozásokat mutathat az ötvözőtartalmával és hőkezelési ciklusával összefüggésben. A nagy keresztmetszetek, az aszimmetrikus alakok és az egyenetlen kemencebeli hőhatás ezeket a változásokat akkor is felerősíthetik, ha a hűtőközeg kíméletes.
A levegőben edzhető minőségek a kis átedzhetőségű, olajban edzhető minőségekhez képest keresztmetszeti méretelőnyt is biztosítanak. Egy vastag alakítómatrica vagy dombornyomó betét egyenletesebb keményedett zónát alakíthat ki, csökkentve az elégtelen olajos edzési intenzitáshoz kapcsolódó lágy mag problémáját. Az átedzhetőség azonban nem végtelen. A nagyon nagy keresztmetszetek, a dekarbonizálódott felületek, a nem megfelelő kemenceszabályozás vagy a lassú és egyenetlen hűtés továbbra is egyenetlen keménységet eredményezhet.
A kopásállóság és a szívósság egyensúlya a karbidpopulációtól, a mátrix széntartalmától és a megeresztéstől függ. Az A2 általában nagyobb kopásállóságot biztosít, mint egy kisebb ötvözőtartalmú, ütésálló szerszámacél, de karbidszerkezete és keménysége miatt kevésbé tűrheti a nagy intenzitású ütéseket. Az A6-ot gyakran olyan esetekben választják, amikor előnyös az alacsonyabb keményítési hőmérséklet és a szabályozott méretviselkedés, bár az adott geometriára vonatkozó viselkedését ellenőrizni kell. Ugyanaz a minőség eltérően viselkedhet vákuumkezelés, sófürdős edzés, gázos hűtés vagy eltérő kiindulóanyagból végzett feldolgozás esetén.
Ezért az A-acélok gyakoriak hidegalakító matricákban, lyukasztókban, ollókban, kivágószerszámokban, alakítószerszámokban és dombornyomó berendezésekben. Nem feltétlenül előnyösebbek az O-acéloknál. Ha az ütőszívósság, az egyszerű műhelyi hőkezelés vagy a kis keresztmetszeti vastagság a meghatározó, egy O-minőség lehet megfelelőbb. Ha a deformáció szabályozása és egy jelentős méretű matrica teljes keresztmetszetének átedzése a döntő, egy A-minőség alkalmasabb kiindulási pontot jelenthet.
A D-sorozat, a karbidok és a kopásállóság
A D-sorozatú acélok, például az AISI D2, D3 és D6, magas széntartalmú, magas krómtartalmú minőségek. Szén- és krómtartalmuk nagy mennyiségű, kemény, krómban gazdag karbid kialakulását támogatja martenzites mátrixban. Az összetételtől és a termikus előzményektől függően a karbidpopulációk között krómban gazdag M7C3 és M23C6 típusok, valamint ötvözött cementit vagy más összetett karbidok találhatók. Ezek a részecskék ellenállnak az abrazív és adhéziós kopásnak, ami magyarázza a D-minőségek alkalmazását kivágómatricákban, lyukasztókban, nyírókésekben, menet-hengerlő alkatrészekben, dombornyomó szerszámokban és alakítóbetétekben.
Ugyanezek a kopásnak ellenálló karbidok csökkenthetik a szívósságot. A nagy, szögletes vagy összefüggő karbidhálózatok repedésindító helyként működnek, különösen akkor, ha az öntésből származó szegregáció vagy a kiindulóanyag elégtelen alakítása megmarad az anyagban. Az ismételt ütésnek, hajlításnak vagy ferde terhelésnek kitett szerszám kipattoghat vagy eltörhet, még akkor is, ha abrazív kopási sebessége alacsony. A D2 ezért nem univerzális hidegalakító megoldás; a meghibásodási módhoz kell illeszteni. Egy kisebb kopásállóságú, de tisztább karbideloszlású és nagyobb szívósságú minőség hosszabb élettartamot biztosíthat, ha a szerszám élettartamát nem a kopás, hanem a törés zárja le.
A D-acélok levegőben edzhetők, ezért általában elkerülik a vízben és számos olajos kezelésben fellépő nagy edzési feszültségeket. Ez támogatja a méretszabályozást precíziós matricák esetében, de a „méretstabil” nem azt jelenti, hogy a méret változatlan marad. A magas széntartalmú, magas krómtartalmú acélokban edzés után jelentős mennyiségű ausztenit maradhat vissza, amely a megeresztés, a köszörülés vagy az üzemelés során átalakulhat. Több megeresztési ciklus, a gondos ausztenitesítés és indokolt esetben a hidegkezelés segít szabályozni ezt a mozgást. Az edzési köszörülési égésnyomok és a megeresztetlen felületi rétegek a keményítés után külön meghibásodási útvonalat hozhatnak létre.
A gyártási eljárás szintén fontos. A porkohászat a hagyományos ingotmetallurgiánál finomabb és egyenletesebb karbideloszlást eredményezhet, ezáltal megváltoztatva a kopásállóság és a szívósság egyensúlyát anélkül, hogy a szélesebb családjel megváltozna. A Routledge Tool Steels: Properties and Performance (2021) című műve ennek megfelelően az összetételt, a gyártási eljárást, a hőkezelést, a felületedzést és a bevonatokat egymással összefüggő változókként kezeli. Az Uddeholm hidegalakításra vonatkozó útmutatása a kapcsolódó gazdasági szempontot is hangsúlyozza: a kiválasztásnak az alkalmazáshoz kell igazodnia, és minimalizálnia kell az előállított alkatrészenkénti költséget, vagyis az életciklus alatti teljesítményt kell előnyben részesíteni a nagy névleges keménységértékkel szemben.
A D-minőség akkor alkalmas kopás által meghatározott hidegalakítási művelethez, ha szívóssága, karbidszerkezete, méretváltozási viselkedése és felületi állapota illeszkedik a szerszámhoz. Egy másik matricában az A-sorozat jobban kezelheti az alakváltozást; egy kisebb szerszám esetén az O-sorozat egyszerűbb olajos edzési eljárást kínálhat. A jelölés a metallurgiai családot azonosítja. Azt azonban, hogy ez a család túléli-e az alkalmazást, az üzemi körülmények döntik el.
Melegmunkáló- és gyorsacélok
A H, M és T családokat gyakran együtt tárgyalják, mivel mindegyik súlyos hőterhelésnek lehet kitéve, feladatuk azonban eltérő. A H sorozatú anyagok elsősorban melegmunkáló szerszámacélok: olyan matricákhoz, lyukasztókhoz, betétekhez, tüskékhez és szerszámokhoz használják őket, amelyek felhevített fémmel érintkeznek, vagy ismétlődő termikus ciklusoknak vannak kitéve. Az M és T sorozatú anyagok gyorsacélok (HSS), amelyeket főként olyan vágóélekhez fejlesztettek ki, amelyek megmunkálás közben hőt termelnek. A betűjel nem jelent általános teljesítménybeli rangsort. Az ASM International magyarázata szerint a szerszámacélok olyan acélok, amelyeket gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítéséhez használnak, míg az AISI osztályozása a W, L, S, O, A, D, H, M és T sorozatokat foglalja magában (ASM International, 2020, 2024). A jelölés a keményítési módszerre, az elsődleges alkalmazásra vagy a meghatározó ötvözőrendszerre utal.
Az ASTM A681 szabványkeretet biztosít a kovácsolt ötvözött szerszámacéltermékekhez. Hatálya kiterjed a rudak, lemezek, táblák, szalagok, pálcák, huzalok és kovácsdarabok kémiai, mechanikai és fizikai követelményeire, amelyeket rendszerint szerszámokká, matricákká vagy készülékekké dolgoznak fel (ASTM International, 2024). A minőségjel tehát ellenőrzött acéltípust azonosít, nem pedig garantált eredményt a szerszám élén. A keményfémek eloszlása, a kovácsolási vagy porkohászati előzmények, a megmunkálás okozta károsodás, az ausztenitesítési gyakorlat, az edzés, a megeresztés és a felületkezelés egyaránt befolyásolja az élettartamot.
A H sorozat magas hőmérsékletű szerszámokhoz
A H családot melegmunkáló szerszámacélként osztályozzák, mivel fő tervezési problémája a szilárdságvesztés és a repedés magas hőmérsékleten történő üzemelés során. Gyakori minőségek a H10, H11, H12, H13, H19, H21 és H26. A krómötvözésű melegmunkáló minőségek, amelyeket általában a H10–H19 tartomány képvisel, a króm, a molibdén és a vanádium kombinációira támaszkodnak az edzhetőség, a megeresztéssel szembeni ellenállás és a termikus kifáradással szembeni ellenállás biztosítása érdekében. A volfrámötvözésű melegmunkáló minőségek, köztük a H20–H26, nagyobb volfrámtartalommal támogatják a melegkeménységet, ugyanakkor termikus kifáradási viselkedésüket és szívósságukat továbbra is a matrica környezetéhez kell igazítani.
A H13 széles körben használatos alumínium- és magnézium-nyomásos öntőmatricákhoz, extrudálószerszámokhoz és melegalakító alkatrészekhez, mivel króm–molibdén–vanádium ötvözőrendszere a szívósság, a hőállóság és a hőrepedésekkel szembeni ellenállás hasznos egyensúlyát biztosítja. Ez azonban nem jelenti azt, hogy minden melegmunkálási művelethez automatikusan ez a megfelelő választás. Az olvadt alumíniumnak kitett matrica, a kalapáccsal ütött kovácsmatrica és az extrudálótüske eltérő hőmérséklet-, ütés-, eróziós és hűlési sebesség-kombinációkat tapasztal.
A melegmunkáló szerszámok gyakran nem egyetlen elszigetelt mechanizmus, hanem egymáshoz kapcsolódó folyamat révén mennek tönkre. A felület gyorsan felhevül, amikor érintkezik a munkadarabbal, majd lehűl, amikor permetezés vagy levegő éri, aztán a következő ciklusban ismét felmelegszik. Az ismétlődés húzófeszültségeket hoz létre a felület közelében. Apró repedések keletkeznek és egyesülnek, létrehozva a hőrepedésként vagy termikus kifáradási repedésként ismert hálózatot. A túlzott keménység csökkentheti azt a nyúlást, amelyet a szerszám repedés nélkül elvisel; az elégtelen keménység viszont képlékeny alakváltozást, lemosódást és az alak idő előtti elvesztését teszi lehetővé.
A szerszám kialakítása és a feldolgozás legalább annyira fontos, mint a névleges minőség. A nagy méretű, szegregálódott karbidok repedésindulási helyként működhetnek, míg a durva előzetes ausztenitszemcsék csökkentik a szívósságot. A kovácsolási gyakorlat, a tisztaság, valamint adott esetben az elektrosalakos újraolvasztás vagy a porkohászat befolyásolja a hibapopulációt és a karbidok elrendeződését. A polírozott és megfelelően nitridált felület késleltetheti a repedésindulást, de a felületi réteg nem ellensúlyozhatja a nem megfelelő maganyagot vagy a hibás megeresztési ciklust.
A hőkezelés alakítja ki az üzemi egyensúlyt. A melegmunkáló minőségeket rendszerint ausztenitesítéssel, levegős vagy túlnyomásos gázos edzéssel, valamint többszöri megeresztéssel keményítik. A cél nem egyszerűen a maximális szobahőmérsékleti keménység elérése. A szerszámnak az üzemi hő hatására történő felmelegedés után is elegendő szilárdságot kell megőriznie, miközben kellő szívóssággal kell rendelkeznie az ütések és a termikus alakváltozás elviseléséhez. A nagy méretű matrica keresztmetszetében kialakuló hőmérséklet-gradiens miatt a méretellenőrzés és az egyenletes hűtés is fontos.
Az M és T sorozat a vágóteljesítményhez
Az M sorozat molibdénötvözésű gyorsacélokat, míg a T sorozat volfrámötvözésű gyorsacélokat jelöl. Ez a megkülönböztetés kémiai és történeti alapú, nem pedig egyszerű rangsorolás. Az M2 széles körben alkalmazott molibdénötvözésű gyorsacél, amely jelentős mennyiségű volfrámot, molibdént, krómot és vanádiumot tartalmaz; hozzávetőleges névleges összetételét gyakran mintegy 6% volfrám, 5% molibdén, 4% króm és 2% vanádium, valamint körülbelül 0,8% szén jellemzi. Ezzel szemben a T1 a klasszikus volfrámötvözésű gyorsacél, amelyet általában mintegy 18% volfrámmal, 4% krómmal és 1% vanádiummal hoznak kapcsolatba.
A molibdén a volfrámrendszer egy részét helyettesíti, miközben fenntartja a kemény ötvözött karbidok nagy mennyiségét. Az M2 esetében a molibdén hozzájárul a másodlagos keményedéshez és a melegkeménységhez anélkül, hogy a T1-éhez hasonló volfrámtartalomra lenne szükség. Ennek eredménye a vágóacélok széles körben alkalmazható családja, amelyet fúrókhoz, marókhoz, húzószerszámokhoz, menetfúrókhoz, dörzsárakhoz, fűrészekhez és általános célú vágószerszámokhoz használnak. A T sorozatú minőségek továbbra is fontosak ott, ahol volfrámgazdag karbidrendszerük és hőállóságuk megfelel a műveletnek, bár a választás függ a vágási sebességtől, a munkadarab anyagától, az élterheléstől, a köszörülési körülményektől és a szerszám geometriájától.
Az M család kobaltot tartalmazó minőségeket is magában foglal, például az M35 és az M42 típust. Az M35 körülbelül 5% kobaltot, az M42 pedig körülbelül 8% kobaltot tartalmaz. A kobalt megemeli azt a hőmérsékletet, amelyen a keményített szerkezet megőrzi hasznos szilárdságát, és nagy sebességű vágásnál javíthatja a vágóteljesítményt, de nem teszi szükségtelenné a megfelelő hőkezelést, és nem biztosít védelmet a kicsorbulással szemben. Egy keményebb, magasabb hőmérsékleten üzemelő minőség hamarabb tönkremehet, ha a vágóél megszakított vágással vagy elégtelen megtámasztással találkozik.
A HSS-alkalmazások jól mutatják, miért nem elegendő önmagában a jelölés. Egy menetfúrónak kopásállóságot kell biztosítania a hátfelületeken és a fogközökben, megfelelő szívóssággal kell rendelkeznie a fogtörés megakadályozásához, és ismételt bekapcsolódás mellett is méretpontosnak kell maradnia. A dörzsárnak stabil, éles élre és csekély méretváltozásra van szüksége, mivel a túlzott kicsorbulás vagy növekedés megváltoztatja a kész furatot. A fúró, a húzószerszám, a maró vagy a fogazószerszám más-más követelményeket támaszthat ugyanazzal az acéllal szemben. Az olyan bevonatok, mint a titán-nitrid vagy az alumínium-titán-nitrid, csökkenthetik a súrlódást és korlátozhatják a felületi kémiai kölcsönhatást, de a vágóterhelést továbbra is a szubsztrátum viseli. A Routledge Tool Steels: Properties and Performance című műve (2021) ezért a minőségek teljesítményét az összetételen, a gyártási folyamaton, a hőkezelésen, a felületi keményítésen és a bevonatokon keresztül tárgyalja.
Melegkeménység, másodlagos keményedés és vörösizzási keménység
A szobahőmérsékleten mért keménység csupán egyetlen mérőszám. Egy vágószerszám edzés és megeresztés után nagyon keménynek bizonyulhat, mégis elveszítheti teherbíró képességének jelentős részét, amikor a vágóél hőmérséklete eléri a több száz Celsius-fokot. A melegkeménység azt írja le, hogy az anyag magas hőmérsékleten mennyire képes megőrizni keménységét és szilárdságát. A vörösizzási keménység ennek a gyakorlati követelménynek a régebbi műhelybeli elnevezése: az élnek akkor is használhatónak kell maradnia, amikor vágás közben láthatóan felhevül.
A gyorsacélok ezt a viselkedést az ötvözött karbidoknak és a másodlagos keményedésnek köszönhetik. Az ausztenitesítés során bizonyos mennyiségű szén, volfrám, molibdén, króm és vanádium oldódik az ausztenitben. Az edzés kemény martenzites szerkezetet hoz létre, rendszerint visszamaradt ausztenittel. A megfelelő hőmérsékleten végzett megeresztés során finom ötvözött karbidok válnak ki a martenzitből. Ez a kiválás a keménységet nem feltétlenül csökkenti, hanem növelheti is, létrehozva a HSS-re jellemző másodlagos keményedési maximumot. Az ismételt megeresztés a visszamaradt ausztenitet is átalakítja, és stabilizálja a méreteket.
A karbid típusa fontos szerepet játszik. A vanádiumban gazdag MC-karbidok különösen kemények és ellenállnak az abrazív kopásnak, míg a volfrámban és molibdénben gazdag karbidok támogatják a megeresztéssel szembeni ellenállást és a melegkeménységet. Méretük, térközük, orientációjuk és folytonosságuk ugyanannyira fontos, mint puszta jelenlétük. A nagy karbidtérfogat javíthatja a kopásállóságot, de csökkentheti a szívósságot, ha a karbidok durvák, csoportosultak vagy a kovácsolási folyás irányában rendeződnek. A porkohászati HSS egyenletesebb karbideloszlást eredményezhet, mint a hagyományos ingotmetallurgiai gyártás, de ehhez is megfelelő keményítési ciklus szükséges.
A melegmunkáló szerszámacélok szintén a megeresztéssel szembeni ellenállásra támaszkodnak, üzemi profiljuk azonban eltér a HSS-étől. A H13-nak el kell viselnie a termikus ciklusokat és a forró fémmel való mechanikai érintkezést; az M2-nek vagy az M42-nek pedig éles élt kell megőriznie, miközben a súrlódási hő a vágási zóna közelében koncentrálódik. Az előbbi hőrepedés vagy jelentős alakváltozás révén, az utóbbi pedig hátfelületi kopás, kráterkopás, kicsorbulás vagy az él képlékeny lekerekedése révén mehet tönkre.
Az MDPI Coatings című folyóiratában közölt, 2020-as tanulmány a hőkezelési paramétereket azonosította a szerszámmag teljesítményét szabályozó elsődleges tényezőként. Ez alátámasztja a gyakorlati szabályt: az összetétel határozza meg a lehetőséget, a hőkezelés pedig azt, hogy ebből a lehetőségből mennyi válik ténylegesen hasznosíthatóvá. A jelölés nem helyettesítheti az ellenőrzött ausztenitesítést, edzést, megeresztést és vizsgálatot.
A kiválasztásnak ezért a meghibásodási módot és a gyártási körülményeket kell követnie. Az Uddeholm 2024-es, hidegmunkálással kapcsolatos útmutatója a kapcsolódó gazdasági elvet úgy fogalmazza meg, hogy az acélt az alkalmazáshoz kell igazítani, és a gyártott alkatrészenkénti költséget kell minimalizálni; a melegmunkáló és gyorsacél szerszámok esetében ugyanez az elképzelés pontosabban az életciklus alatti teljesítményként fogalmazható meg. A megfelelő minőség az, amelynek karbidszerkezete, szívóssága, melegkeménysége, termikus kifáradással szembeni ellenállása, gyártási útja és kezelése a tényleges ciklusban biztosítja a kívánt él- vagy matricaélettartamot — nem pedig az, amely a legimpozánsabban hangzó betűjelet viseli.
Alkalmazások: A minőségcsalád és a meghibásodási mód összehangolása
A szerszámacél-minőség nem egyetemes ranglétra egyik fokozata. A betűk egy családot azonosítanak, nem pedig garantált üzemi teljesítményt. Az ASM International meghatározása szerint a szerszámacélok olyan acélok, amelyeket gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítésére használnak, míg az AISI családjai közé a W, L, S, O, A, D, H, M és T sorozatok tartoznak. Amint azt a Metallurgy at Maricopa Community Colleges (2024) ismerteti, ezek a betűk általában az edzési módszerre, a fő alkalmazásra vagy a meghatározó ötvözőrendszerre utalnak.
Ez a különbségtétel azért fontos, mert egy szerszám tönkremehet abrazív kopás, adhéziós berágódás, képlékeny deformáció, termikus meglágyulás, élkicsorbulás, nagymértékű törés, kifáradás vagy méretváltozás következtében. A szén, a króm, a molibdén, a volfrám, a vanádium és más ötvözőelemek meghatározzák az edzhetőséget és a karbidképződést, a gyártási technológia azonban szabályozza a karbidok méretét, a szegregációt, a porozitást és a zárványokat. A hőkezelés ezt követően meghatározza a karbidokat körülvevő mátrixot. Egy 2020-as, az MDPI Coatings folyóiratban megjelent tanulmány a vizsgált bevonatos rendszerben a hőkezelési paramétereket jelölte meg a szerszámmag teljesítményét meghatározó elsődleges tényezőként. A bevonat nem képes kijavítani a nem megfelelő maganyagot.
Az ASTM International által 2024-ben felsorolt ASTM A681 szabvány a kovácsolt ötvözött szerszámacél-termékek kémiai, mechanikai és fizikai követelményeit tartalmazza, beleértve a rudakat, lemezeket, táblákat, szalagokat, pálcákat, huzalokat és kovácsdarabokat, amelyeket rendszerint szerszámokká, matricákká vagy készülékekké alakítanak. Az alkalmazással kapcsolatos döntés ezért az üzemi feltételek meghatározásával kezdődik, majd a szerszámacél-család és -minőség, a hőkezelés, a keresztmetszeti méret, a felületi állapot és a gyártási technológia kiválasztásával folytatódik.
Vágás, fúrás, menetfúrás és dörzsárazás
A vágószerszámokkal szemben alapvető követelmény a stabil, éles él. A legfontosabb tulajdonságok a keménység, a melegkeménység, a kopásállóság és az él deformációjával szembeni ellenállás; a szívósság azonban továbbra is lényeges, mivel a megszakított vágás, a rezgés, a zárványok és a nem megfelelő beállítás egy nagyon kemény élt is kicsorbíthatnak.
A kézi működtetésű vágószerszámok gyakran a vízedzésű W-minőségekből, a kis ötvözőtartalmú L-minőségekből vagy az olajban edzhető O-minőségekből készülnek. Az AISI W1 vízedzés után nagy keménységet érhet el, de sekély edzhetősége és deformációra való hajlama korlátozza a keresztmetszeti méretet, és fontossá teszi a hőkezelés pontos szabályozását. Az AISI O1, amely olajban edzhető minőség, mérsékelt keresztmetszeten kiszámíthatóbb átedzést biztosít, miközben a hőkezelés előtt jól megmunkálható. Az AISI L6-ot, amely a kis ötvözőtartalmú családba tartozik, akkor választják, amikor az ütésállóság és a szívósság fontosabb a maximális abrazív kopásállóságnál. Ezek különböző meghibásodási módokra adott eltérő megoldások, nem pedig egymást követő minőségi szintek.
A fúrók, menetfúrók és dörzsárak fokozott él- és csavarási igénybevételnek vannak kitéve. A menetfúróknak ellen kell állniuk a hátfelületi kopásnak és a berágódásnak, miközben túl kell élniük a nyomatékirány változásait és a forgácskihordási problémákat. A dörzsáraknál fontos az él megtartása és a méretstabilitás, mivel kevés anyagot távolítanak el, ugyanakkor pontos furatméretet kell biztosítaniuk. A gyorsacél-családok — a molibdénes gyorsacélból készült M-minőségek és a volfrámos gyorsacélból készült T-minőségek — olyan forgácsolási hőmérsékleten is megőrzik a használható keménységet, amelyen a közönséges szénszerszámacél meglágyulna. Az AISI M2 és az AISI T1 ismert viszonyítási minőségek, a megfelelő választás azonban a forgácsolási sebességtől, a munkadarab keménységétől, a hűtőközegtől, a geometriától, valamint attól függ, hogy a vágás folyamatos vagy megszakított-e.
A karbidszerkezet a névleges keménységnél többet határoz meg. A finom, egyenletesen eloszló ötvözött karbidok a nagy repedésindító helyek létrehozása nélkül is javíthatják a kopásállóságot; a durva vagy szegregálódott karbidok viszont csiszolás vagy megszakított vágás közben szétszakíthatják az élt. Az M-minőségek jellemzően molibdén- és volfrám-karbidképző ötvözőadalékokra támaszkodnak, míg a T-minőségekben erőteljesebb a volfrám szerepe. Önmagában a jelölés nem árulja el a karbidok távolságát, az anyag tisztaságát, illetve a kovácsolás és a porkohászati feldolgozás eredményét.
A fúrás csavarási kifáradást és a forgácskihordással összefüggő igénybevételt is okoz. Egy kiváló melegkeménységű fúró is eltörhet, ha a magja túl rideg, a hornya felülete nem megfelelő, vagy a hőkezelés túl sok maradó ausztenitet hagy vissza. A menetfúrás különösen kevéssé tolerálja a hibákat: kis mértékű berágódás is növelheti a nyomatékot addig, amíg a szerszám el nem törik. A dörzsárazásnál a mérleg a méretstabilitás, a felületminőség és a szabályozott kopás felé tolódik el. A felületkezelés módosíthatja a súrlódást és a tapadást, de nem helyettesíti a szükséges magszívósságot.
Kivágás, lyukasztás, hidegfejezés és dombornyomás
A kivágást és a lyukasztást az ismétlődő nyomóterhelés, a csúszókopás és a vágóélen kialakuló helyi feszültségkoncentráció határozza meg. A lyukasztónak vagy a matricának ellen kell állnia a képlékeny bemélyedésnek és a koptató éllekerekedésnek, ugyanakkor elegendő kicsorbulási ellenállással is kell rendelkeznie ahhoz, hogy elviselje az illesztési hibát, a sorját, a kivágott darab felhúzását és a megszakított érintkezést.
Az AISI D2, amely a nagy széntartalmú, nagy krómtartalmú családba tartozik, nagy mennyiségű krómban gazdag karbidot és magas kopásállóságot biztosít. Ez vonzóvá teszi olyan esetekben, amikor az élkopás a meghatározó, karbidtartalma és hőkezelési viselkedése azonban megbosszulhatja a nem megfelelő csiszolási gyakorlatot vagy a nagy ütőterhelést. Az AISI A2, amely levegőn edzhető minőség, jellemzően más egyensúlyt képvisel: sok nagyobb széntartalmú és nagyobb karbidtartalmú alternatívánál jobb szívósság és méretstabilitás mellett biztosít kopásállóságot. Az AISI O1 kevésbé igényes hidegalakítási feladatokra alkalmazható, ahol az egyszerű megmunkálhatóság és az olajban való edzhetőség értékes tulajdonság. Az AISI S7, amely ütésálló minőség, akkor válik fontosabbá, ha a fő veszély a kicsorbulás vagy a törés, nem pedig a maximális csúszókopási élettartam.
A vékony lemez kivágása és a vastag, abrazív alapanyag lyukasztása nem azonos művelet. A hézag, a lemez szilárdsága, a sorjaképződés, a lyukasztó karcsúsága és a sajtó beállítása egyaránt módosítja a feszültségállapotot. Egy D-minőségű lyukasztó az egyik gyártósoron ellenállhat a kopásnak, egy másikon azonban kicsorbulhat, ha a szerszám ütőterhelést kap. Ezzel szemben egy S-minőségű szerszám túlélheti az ütéseket, miközben abrazív anyag alatt gyorsan elveszíti az élét. Az Uddeholm 2024-es hidegalakítási útmutatója a gyakorlati mérnöki szabályt fogalmazza meg: az alkalmazáshoz illeszkedő acélt kell választani, és a gyártott alkatrészenkénti költséget kell minimalizálni. Kohászati értelemben ez az élezés, a korai törés, a berágódás, az állásidő és a méretvesztés összehasonlítását jelenti — nem egyszerűen a keménységértékekét.
A hidegfejezés újabb követelményeket támaszt a szerszámokkal szemben. A fejezőmatricák és lyukasztók ismételten ütést nyelnek el, miközben huzalt vagy rudat tömörítenek, ezért a szívósságnak, a nyomószilárdságnak és a kifáradással szembeni ellenállásnak együtt kell működnie. Egy olyan matrica, amely egyetlen ütést túlél, de milliónyi ciklus alatt mikroszkopikus repedéseket halmoz fel, nem alkalmas a folyamatra. Az ütésálló S-minőségek alkalmasak lehetnek nagy ütőterhelés esetén, míg az A, D vagy más hidegalakító családokat akkor használhatják, amikor a kopás és a mérettartás a meghatározó. A megfelelő hőkezelési állapot kompromisszum eredménye: a túlzott keménység növeli a kicsorbulás kockázatát, az elégtelen keménység pedig képlékeny folyást és a matricafészek idő előtti kitágulását engedi meg.
A dombornyomó szerszámok gyakran inkább felületi károsodás, mintsem tiszta törés révén mennek tönkre. Az adhéziós anyagfelhordás, a berágódás, a polírozási nyomok és a helyi képlékeny deformáció minden alkatrészbe átviheti a hibákat. Központi jelentőségűvé válik a finom karbidszerkezet, a stabil megeresztett mátrix, a gondos polírozás és a szabályozott felületkezelés. A méretszabályozás a hőkezelési deformációtól, a maradó ausztenittől, a megmunkálási ráhagyástól és a matrica üzemi megtámasztásától is függ. A névlegesen keményebb acél rosszabb alkatrészeket eredményezhet, ha a hőkezelés során elmozdul, vagy károsítja a lemez felületét.
Öntő- és alakítószerszámok, matricák, készülékek és vágóeszközök
Az öntő- és alakítószerszámokat kontakt nyomás, csúszás, hőciklusok, valamint esetenként a polimerek korrozív bomlástermékei érik. A hidegalakításnál a méretstabilitás, a kopásállóság és a berágódással szembeni ellenállás a meghatározó; a melegalakítás ehhez termikus kifáradást, oxidációt és meglágyulást is hozzáad. Az AISI H13 krómötvözésű melegalakító acél, amelyet emelt hőmérsékleten működő matricákhoz és szerszámokhoz társítanak, mivel ötvözési rendszere támogatja a melegszilárdságot és a termikus kifáradással szembeni ellenállást. Nem jelent univerzális helyettesítőt a hidegalakító minőségek számára. Az AISI D2 vagy az AISI A2 jobban megfelelhet hideg, abrazív érintkezéshez, míg az AISI S7 akkor választható, ha az ütőterhelés a meghatározó.
A matricákat ugyanúgy a meghibásodási módjuk határozza meg, mint az alkalmazásuk. A húzószerszámok csúszókopással és súrlódással szembesülnek. A hajlítómatricák koncentrált nyomást és élterhelést kapnak. Az extrúziós matricák nagy nyomófeszültségnek, hőmérsékletnek és anyagáramlásnak vannak kitéve. A formák esetében szükség lehet polírozhatóságra, korrózióállóságra, hővezető képességre vagy az üvegszál okozta kopással szembeni ellenállásra. Ugyanaz a család ezért eltérően viselkedhet a keresztmetszeti méret, a megeresztési hőmérséklet, a nitridálás, a bevonat vagy a munkafelület minőségének megváltozása után.
A készülékeknek általában nincs szükségük olyan szélsőséges kopásállóságra, mint egy kivágómatricának. Megfelelő keménységre van szükségük a benyomódással szembeni ellenálláshoz, elegendő szívósságra a befogás és a kezelés elviseléséhez, valamint méretstabilitásra az ismétlődő beállítási ciklusok során. A kis ötvözőtartalmú L-minőségek, az O-minőségek vagy egyes A-minőségek ésszerű választást jelenthetnek ott, ahol a megmunkálhatóság, a mérsékelt kopás és a kiszámítható hőkezelés fontosabb a maximális karbidtartalomnál. A túlzottan keményre készített készülék nehezen megmunkálhatóvá válhat, éles sarkainál hajlamossá válhat a repedésre, és szükségtelenül érzékennyé válhat az ütésre.

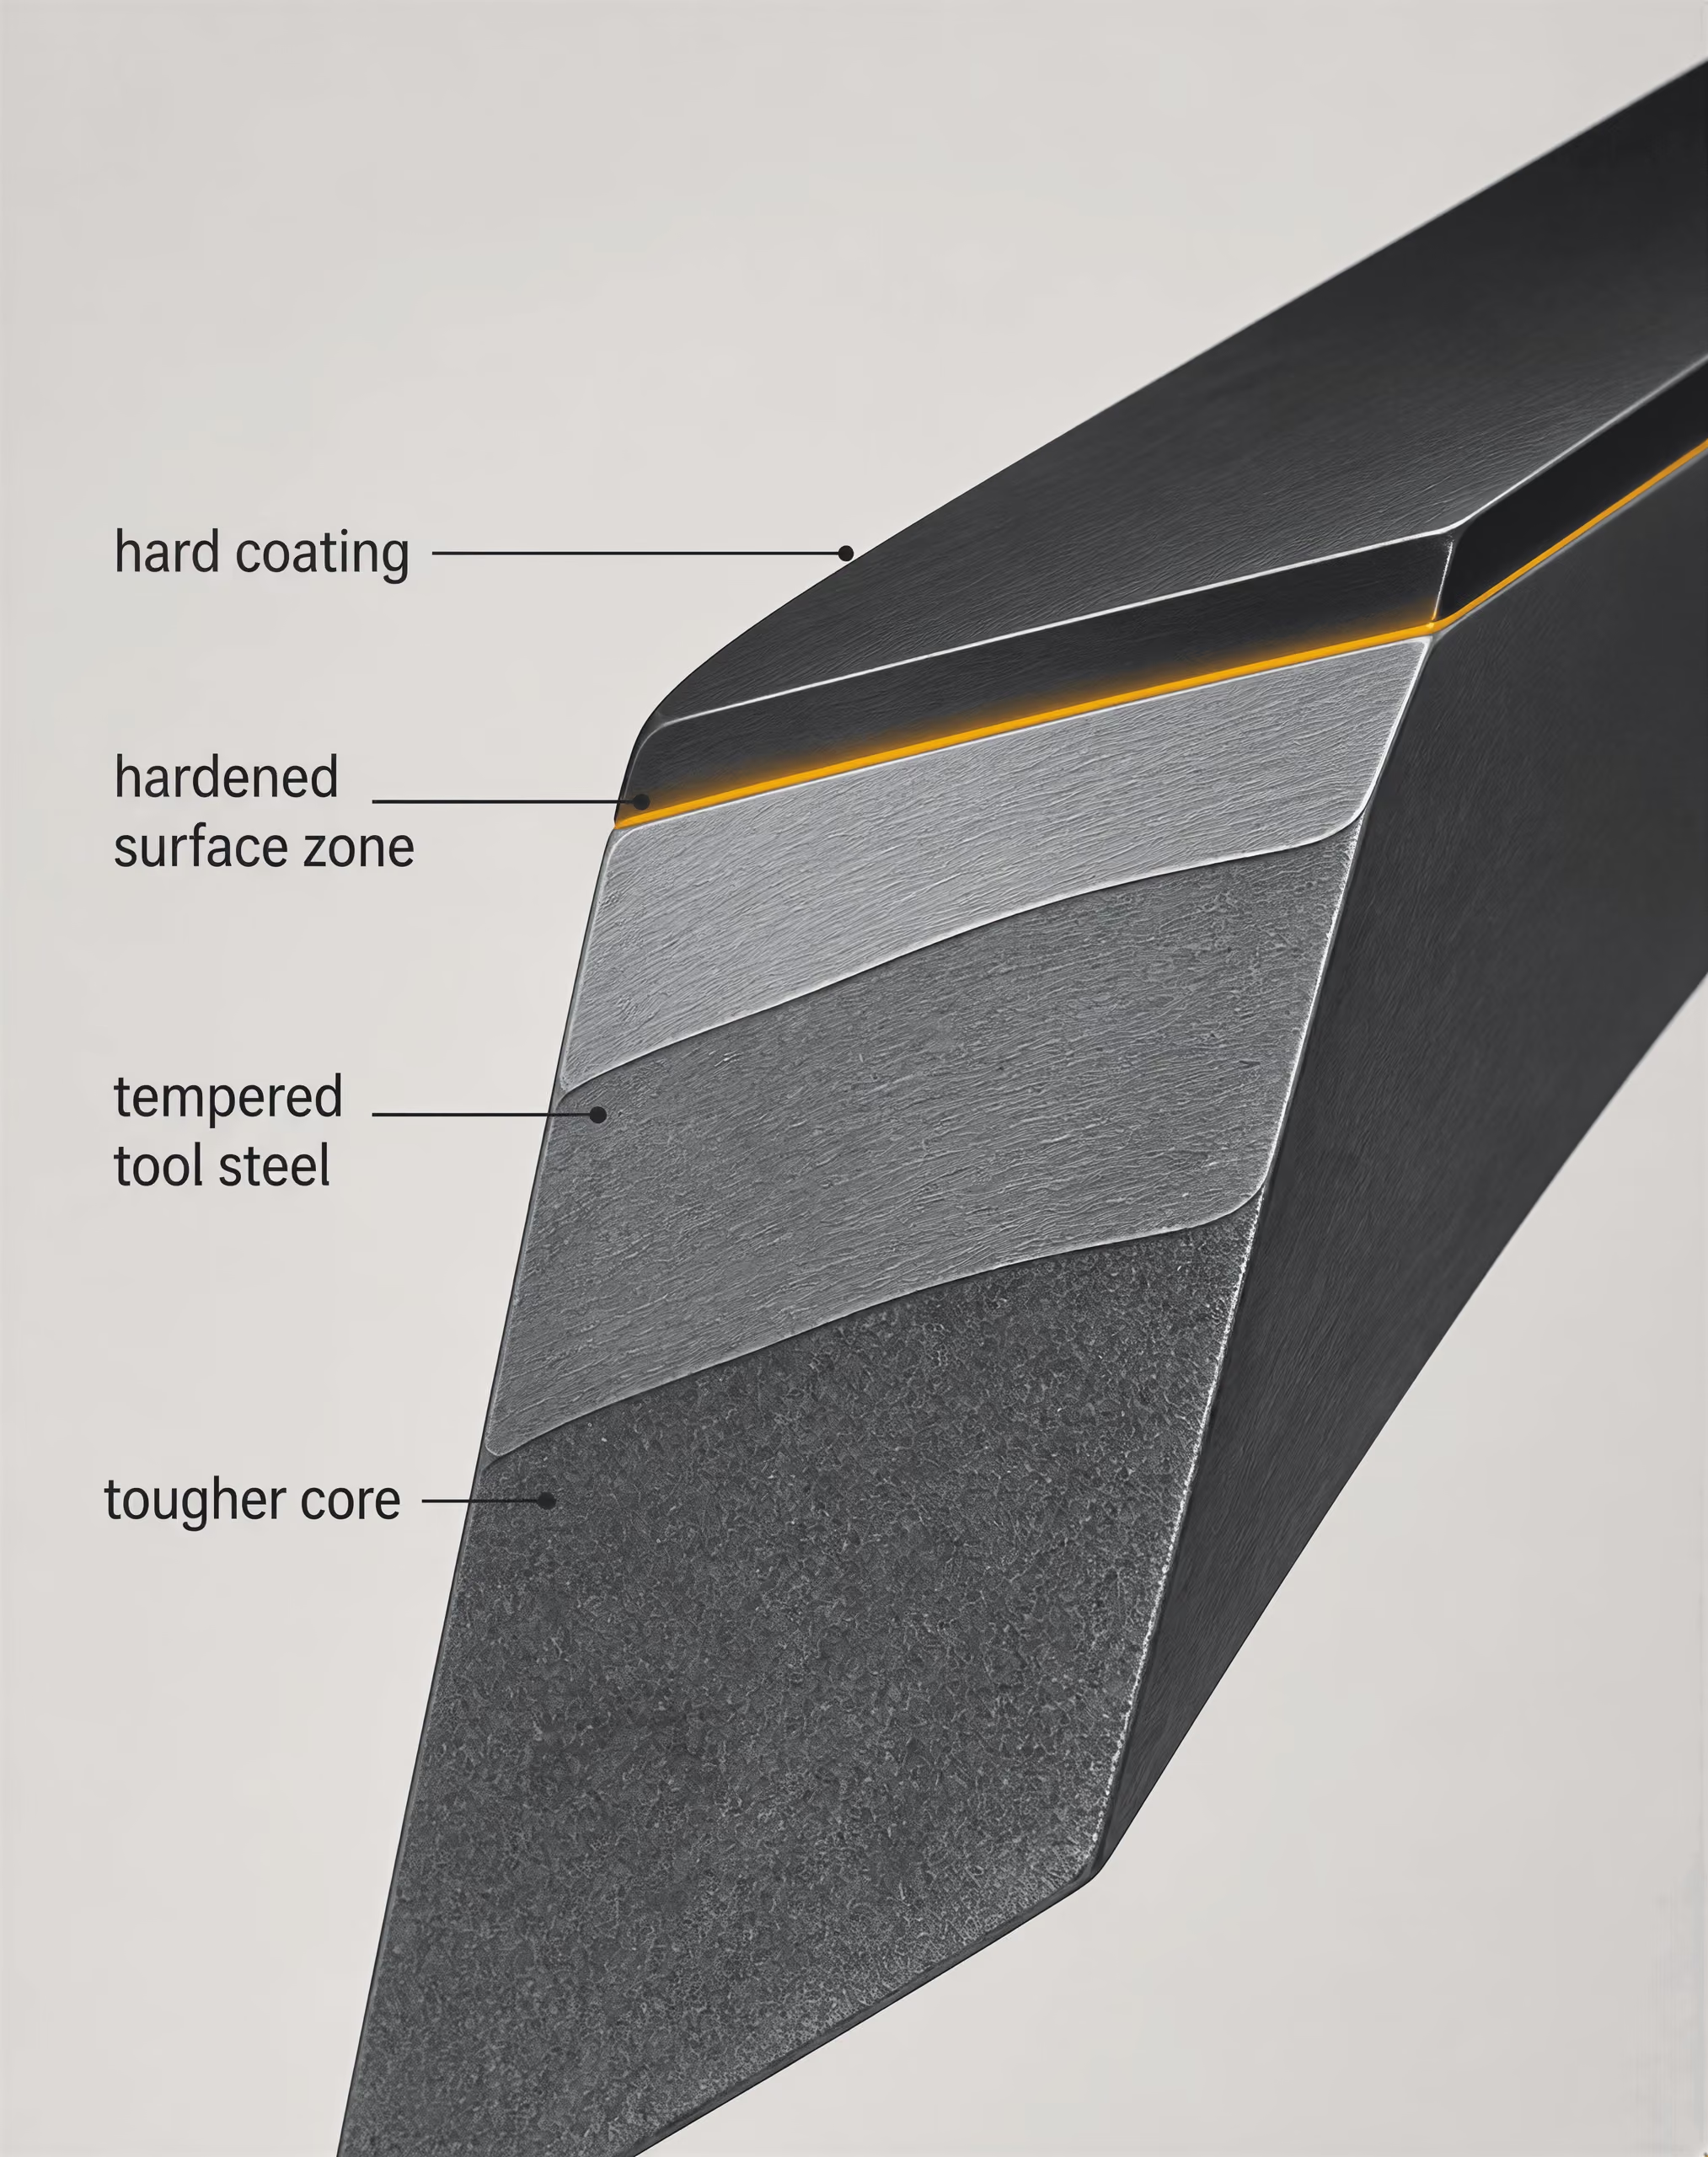
A vágóeszközök ugyanezt az egyensúlyt jól ismert formában mutatják be. A vágóélnek keménységre és kopásállóságra van szüksége, a késnek azonban a hajlítással, csavarással és véletlen ütésekkel szembeni szívósságra is. A nagy széntartalmú szerszámacélok, például az AISI D2, a karbidok által támogatott kopásállóság révén jól megtarthatják az élüket, viselkedésük azonban erősen függ a hőkezeléstől, a keresztmetszet vastagságától, a csiszolástól és az élgeometriától. Az olyan rozsdamentes vágóeszközacélok, mint az AISI 420, kívül esnek az AISI fő szerszámacél-családjain, mégis jól szemléltetik, hogy a korrózióállóság az él megtartásától független üzemi követelmény lehet. A keményebb él nem automatikusan tartósabb kést jelent.
A Routledge által 2021-ben kiadott Tool Steels: Properties and Performance című műben ismertetett keretrendszer az összetételt, a gyártási folyamatokat, a hőkezelést, a felületedzést és a bevonatokat egymással összefüggő szabályozási tényezőkként kezeli. Az NBS Monograph 88 és az ASM International biztosítja e szemlélet történeti és metallurgiai alapját. A minőség kiválasztását a meghatározó károsodási mechanizmushoz kell igazítani, majd ellenőrizni kell a karbidszerkezetet, a tisztaságot, az edzési mélységet, a megeresztési választ, a vetemedést és a felület állapotát. Az AISI-betűjelek szűkítik a lehetőségek körét; a mérnöki döntést azonban nem hozzák meg.
Felületmérnökség, bevonatok és a szerszám magja
A bevonatos szerszám nem egyszerűen egy bevonat, amely alatt acélból készült „fogantyú” található. Réteges mechanikai rendszer: a munkafelületnek, az esetleges diffúziós vagy edzett zónának, a bevonatnak, az acél szubsztrátumnak és a hőkezelt magnak együtt kell viselnie a terhelést. Az ASM International meghatározása szerint a szerszámacélokat gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítéséhez használják, a felületmérnökség azonban megváltoztatja, ahogyan a szerszám együttműködik a munkadarabbal. Ez nem szünteti meg az alapul szolgáló minőség megfelelő kiválasztásának és hőkezelésének szükségességét.
A különbség azért fontos, mert a minőségjelölések nem rangsorolják a felületi teljesítményt. Egy AISI D2 szerszámacél, egy AISI H13 melegmunka-acél és egy AISI M2 gyorsacél egyaránt kaphat kemény felületkezelést vagy felvitt bevonatot, mégis eltérő karbidmennyiséggel, megeresztési válasszal, hővezető képességgel, szívóssággal és méretváltozással rendelkeznek. Üzemi korlátaik a bevonatolás után is eltérőek maradnak.
Felületedzés és kezelt rétegek
A felületedzés magában az acélban hoz létre megerősített zónát. A nitridálás nitrogént juttat a felületbe, és olyan ötvözeti elemekkel, mint a króm, a molibdén, a vanádium vagy az alumínium, ötvözeti nitrideket képez. A cementálás az edzés előtt megnöveli a felület közeli széntartalmat, így alacsonyabb széntartalmú mag felett szénben gazdag martenzites kéreg alakul ki. Az indukciós és a lézeres edzés ezzel szemben szabályozott mélységet hevít fel gyorsan, és a martenzit kialakításához a meglévő széntartalomra támaszkodik.
Az így létrejövő réteg nem azonos az egész keresztmetszetre jellemző keménységgel. Az edzett kéreg lényegesen keményebb lehet a belső résznél, miközben megtart egy szívósabb magot, amely képes viselni az ütőterhelést. Ez a keménységi átmenet csökkentheti a képlékeny benyomódást és az adhéziós kopást, ugyanakkor átmeneti zónát hoz létre, ahol a feszültség koncentrálódik. A kéregmélység, a vegyületiréteg vastagsága, a diffúzió egyenletessége, a visszamaradó ausztenit, a karbidok eloszlása és a megeresztés állapota egyaránt befolyásolja, hogy a kezelés ellenáll-e az üzemi igénybevételnek.
A szerszámacélokat gyakran már eleve úgy választják ki, hogy a munkaszakasz teljes keresztmetszetében nagy keménységet biztosítsanak. Ezeknél a minőségeknél a túlzott felületedzés csökkentheti a szívósságot, vagy hasznos, terhelést viselő átmenet helyett rideg vegyületiréteget hozhat létre. Az ausztenitesítés közbeni dekarbonizáció ezzel ellentétes problémát okoz: a névleges minőség megfelelő lehet, a felület azonban szenet veszített, ezért nem éri el a kívánt keménységet. A sérült réteg lecsiszolása helyreállíthatja a geometriát, ugyanakkor feltárhat nem egyenletes mikroszerkezetet, illetve csökkentheti a tervezett kéregmélységet.
A Coatings folyóiratban közzétett, 2020-as, bevonatos rendszerekkel foglalkozó tanulmány a hőkezelési paramétereket jelöli meg a szerszámmag teljesítményét meghatározó elsődleges tényezőként. Ez a megállapítás a felületkezelést a megfelelő helyére illeszti a folyamatban. Az ausztenitesítési hőmérséklet, a hőntartási idő, az edzés intenzitása, az előírás szerinti szubzéró kezelés, valamint a megeresztés még a bevonat felvitele előtt meghatározza a martenzitet, a visszamaradó ausztenitet, a karbidok állapotát és a maradó feszültséget. Egy felvitt kemény réteg nem képes a nem megfelelően edzett, túlmeregesztett, dekarbonizálódott vagy repedésre érzékeny magot megbízható szerszámmá alakítani.
Bevonatok és a szubsztrátum alátámasztása
A bevonat olyan tulajdonságokkal ruházza fel a vékony felületi réteget, amelyekkel a tömör acél nem feltétlenül rendelkezik egyidejűleg. A nagy keménység ellenállhat a koptató kopásnak és csökkentheti az anyagátvitelt; a kémiai stabilitás korlátozhatja a munkadarabbal való reakciót; az alacsony súrlódású felület mérsékelheti a tapadást és a hőképződést. Ezek kopási és súrlódási előnyök, nem pedig a töréssel szembeni ellenállás bizonyítékai.
A bevonat keménysége a bevonaton belüli benyomódással vagy képlékeny alakváltozással szembeni ellenállást írja le. A bevonat tapadása azt az erőt jellemzi, amely ahhoz szükséges, hogy a réteg a termikus, mechanikai és kémiai terhelések mellett is a szubsztrátumhoz rögzítve maradjon. A két tulajdonság különálló. Egy nagyon kemény, de gyengén tapadó bevonat lemezek formájában leválhat. Egy jól tapadó bevonat a helyén maradhat, miközben alatta a lágyabb szubsztrátum megfolyik, lehetővé téve a felület repedését vagy deformációját.
A szubsztrátumnak ezért kellően kemény és méretstabil alapot kell biztosítania. Ha a mag képlékenyen deformálódik, a bevonat követi ezt az alakváltozást, és hajszálrepedések jelenhetnek meg rajta, kihajolhat vagy leválhat. Ha durva karbidok megszakított terhelési útvonalat alkotnak, a karbid–mátrix határfelületein megnő a helyi feszültség. Ha az acélban köszörülési égésnyomok, felhajlások, varratok, pórusok vagy húzó jellegű felületi feszültségek találhatók, a bevonat átmenetileg elfedheti a hibát, miközben a repedésterjedést előidéző állapot változatlanul fennmarad.
A gyártási útvonal legalább olyan fontos, mint a névleges összetétel. A hagyományos módon kovácsolt AISI D2 esetében a krómgazdag karbidok irányított eloszlást mutathatnak, míg a porkohászati anyag finomabb és egyenletesebb karbideloszlást biztosíthat. Ez a különbség befolyásolja az él alátámasztását és a bevonat alatti repedésterjedést. Nem jelenti azt, hogy az egyik gyártási útvonal általánosan jobb lenne; a lényeges kérdés az, hogy a mikroszerkezet megfelel-e az érintkezési nyomásnak, az ütési szintnek, a munkadarab koptatóképességének és a meghibásodási módnak.
A felviteli hőmérsékletnek szintén összhangban kell lennie a megeresztési állapottal. Ha a szerszámot a bevonatolási folyamat hőmérsékleténél alacsonyabb hőmérsékleten eresztették meg, a felvitel során meglágyulhat. Az olyan melegmunka-minőségeknél, mint az AISI H13, az ismételt termikus ciklusok megváltoztathatják a martenzit megeresztettségét, a kiválások állapotát és a maradó feszültséget, még akkor is, ha maga a bevonat sértetlen marad. Az üzemi hőmérséklet további változót jelent: egy hűvös csúszóérintkezésben jól teljesítő bevonat melegalakítás során oxidálódhat, meglágyulhat, reakcióba léphet a munkadarabbal vagy elveszítheti tapadását.
Tapadás, maradó feszültség és élépség
A felület-előkészítés szabályozza a bevonat és az acél közötti első mechanikai kapcsolatot. Általában zsírtalanítást, szabályozott szemcseszórást vagy polírozást, az oxidok eltávolítását és egy végső tisztítási lépést foglal magában, de minden egyes művelet megváltoztatja a felületet. A felületi érdesség bizonyos határok között javíthatja a mechanikai reteszelődést; a túlzott érdesség azonban éles kiemelkedéseket és vékony rétegszakaszokat hoz létre. A polírozott felület csökkentheti a súrlódást, de kevesebb rögzítési lehetőséget biztosíthat, és a köszörülésből származó elkenődött fémet is visszatarthat. Az előkészítésnek el kell távolítania a szennyeződéseket anélkül, hogy lekerekítené a vágóélt vagy húzó jellegű károsodást idézne elő.
A maradó feszültség előnyös és káros is lehet. A nitridált rétegben vagy a felvitt bevonatban fennálló nyomófeszültség késleltetheti a felületi repedések megnyílását. A túlzott nyomófeszültség azonban kihajlást vagy lepattogzást idézhet elő, ha a réteg alátámasztása nem megfelelő. A húzófeszültség elősegíti a repedésindulást, különösen éles élnél, köszörülési égésnyomnál, karbidklaszternél vagy a bevonat hibájánál. A bevonat és az acél közötti hőtágulási különbség további feszültséget okoz a felvitel, a lehűlés és az üzemi hőmérséklet változásai során.
A bevonatos szerszámok meghibásodása gyakran az élnél kezdődik. A bevonat véges vastagságú, ezért nem képes tökéletesen egyenletes réteget fenntartani egy végtelenül éles sugár mentén. A vékony, elvékonyodó él a felvitel, a kezelés vagy a munkadarabbal való első érintkezés során kicsorbulhat. A kismértékű, szabályozott éllekerekítés alátámaszthatja a bevonatot és csökkentheti a feszültségkoncentrációt, a túl nagy sugár azonban megváltoztatja a vágási geometriát és növeli az alakítóerőt. A megfelelő élt a meghibásodási mód határozza meg: a koptató kopás, az adhéziós feltapadás, a kicsorbulás, a képlékeny összeomlás vagy a termikus repedés.
A Routledge 2021-es, Tool Steels: Properties and Performance című hivatkozási műve a teljesítményt az összetétel, a gyártási folyamatok, a hőkezelés, a felületedzés és a bevonatok együttesén keresztül értelmezi, nem pedig kizárólag a bevonat kiválasztásán keresztül. Ez a keretrendszer összhangban áll az Uddeholm gyakorlati útmutatásával: a hidegmunkáló szerszámok gazdaságossága attól függ, hogy a szerszámacélt az alkalmazáshoz igazítják-e, és minimalizálják-e az előállított alkatrészre jutó költséget. A bevonat meghosszabbíthatja az élettartamot, ha a magot, az élt, az előkészítést és a termikus ciklust megfelelően szabályozzák. Nem képes ellensúlyozni az elégtelen szívósságú minőséget, a szubsztrátumot instabillá tevő megeresztési állapotot vagy az olyan geometriát, amely a bevonat–szubsztrátum rendszer teherbírását meghaladó terhelést koncentrál.
Szabványok, specifikációk és a szerszámacél-adatlap értelmezése
A szerszámacél-adatlap többféle információt tartalmaz, amelyeket könnyű összekeverni. Egy szabvány meghatározza, hogy egy anyagnak milyen követelményeket kell teljesítenie. Az anyagminőség-jelölés az összetételi családot és a hagyományos alkalmazási indokokat azonosítja. A gyártó adatlapja ezt követően ajánlásokat ad arra vonatkozóan, hogyan kell az adott anyagminőséget kovácsolni, megmunkálni, edzeni, megereszteni és felületkezelni. Ez a három szint összefügg egymással, de nem felcserélhető.
Az ASM International a szerszámacélokat „gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítéséhez használt acélokként” definiálja (2024). Az AISI osztályozása magában foglalja a W, L, S, O, A, D, H, M és T sorozatokat (2020). A betűk általában az edzési módszert, a fő alkalmazási területet vagy a meghatározó ötvözőrendszert jelölik, nem pedig a teljesítőképesség univerzális skáláját. Az AISI O1 például olajban edzhető hidegalakító szerszámacél; az AISI D2 nagy széntartalmú, nagy krómtartalmú hidegalakító szerszámacél; az AISI H13 pedig krómtartalmú melegalakító szerszámacél. A jelölés szűkíti a metallurgiai kiindulási pontot. A szerszám élettartamát azonban nem jelzi előre a terhelés, a hőmérséklet, a kenés, a geometria, a felületi állapot és a meghibásodási mód figyelembevétele nélkül.
Mit szabályoz az ASTM A681?
Az ASTM A681 termékspecifikáció, nem pedig annak teljes körű meghatározása, hogy egy kész lyukasztó, matrica, vágó vagy alakítóbetét hogyan fog működni. Az ASTM International megfogalmazása szerint „az ASTM A681 a kovácsolt ötvözött szerszámacél-termékek kémiai, mechanikai és fizikai követelményeire vonatkozik” (2024). Hatálya kiterjed a rendszerint szerszámokká, matricákká vagy készülékekké feldolgozott rudakra, lemezekre, táblalemezekre, szalagokra, huzalokra és kovácsdarabokra. A specifikáció a szállított acélra vonatkozó követelményeket állapítja meg, beleértve az anyagminőség kémiai összetételét és a releváns anyagtulajdonságokat, miközben lehetővé teszi, hogy a vevő és a gyártó olyan részleteket is meghatározzon, mint a termék alakja, mérete, állapota és vizsgálata.
A kovácsolt szó fontos. A kovácsolt termékeket mechanikailag megmunkálják, például kovácsolással, hengerléssel vagy húzással, és feldolgozási előzményeik hatással vannak a szemcsefolyásra, a szegregációra, a porozitásra, a karbideloszlásra és az irányfüggő tulajdonságokra. Az ASTM A681 ezért az anyagellenőrzés szakaszába tartozik. Nem tanúsítja az egyes szerszámgeometriákhoz alkalmazható konkrét hőkezelési ciklust, és nem szünteti meg a kész alkatrész vizsgálatának szükségességét sem.
Egy adatlap ugyanazon az oldalon felsorolhatja az AISI D2-t, az ASTM A681-et és egy saját belső gyártói jelölést. Ezek a bejegyzések eltérő feladatokat látnak el. Az „AISI D2” az elismert anyagminőség-családot azonosítja. Az „ASTM A681” olyan specifikációt jelöl, amelynek alapján a kovácsolt termék szállítható. A gyártó belső jelölése utalhat az olvasztási eljárásra, az újraolvasztási eljárásra, a tisztasági szintre vagy a feldolgozási állapotra. Nem szabad új, univerzális anyagminőségként értelmezni, kivéve, ha a dokumentum meghatározza annak kémiai összetételét és követelményeit.
A szabványt szintén nem szabad rangsorolási rendszerként kezelni. Az AISI W, L, S, O, A, D, H, M és T családok eltérő kompromisszumokat képviselnek. A W anyagminőségek elsősorban vízedzésre támaszkodnak, és megfelelő keresztmetszetekben nagy keménységet biztosíthatnak, míg az S anyagminőségek az ütésállóságot helyezik előtérbe. Az M és T anyagminőségek gyorsacél-családok, amelyek főként molibdén-, illetve volfrámötvözésen alapulnak. A D anyagminőségű összetétel jelentős, karbidokkal összefüggő kopásállóságot biztosíthat, törési viselkedése azonban alkalmatlan lehet olyan helyeken, ahol az ismételt ütőterhelés dominál. A helyes összehasonlítás a kívánt meghibásodással szembeni ellenállás, valamint az anyag karbidszerkezete, szívóssága, átedzhetősége, melegkeménysége, méretstabilitása és elérhető felületi állapota között történik.
Kémiai összetétel és szállítási állapot
A kémiai összetételi táblázat rendszerint névleges összetételi tartományokat ad meg, nem pedig az acél használati állapotának teljes körű leírását. A szén befolyásolja a mátrix keménységét és a karbidképződést. A króm, a molibdén, a volfrám és a vanádium hatással van az átedzhetőségre, a másodlagos keményedésre, a melegkeménységre, valamint az ötvözött karbidok típusára és mennyiségére. A szilícium és a mangán hatással van a dezoxidációra és az átedzhetőségre, míg a ként a megmunkálhatóság érdekében szabályozhatják, ami ugyanakkor kedvezőtlenül befolyásolhatja a keresztirányú szívósságot. Azonos névleges kémiai összetétel mellett is eltérő viselkedés alakulhat ki, ha különbözik a karbidok mérete, a szegregáció, a zárványtartalom vagy a korábbi ausztenitszemcse mérete.
A szállítási állapot ezért külön vizsgálati kérdés. Az „izzított” általában azt jelenti, hogy az acélt szabályozott lágyító hőkezelés után szállították, amelynek célja a keménység csökkentése és a megmunkálhatóság javítása. Ez nem jelenti azt, hogy az acél rendelkezik a végleges szerszámtulajdonságokkal. Egy izzított D2-rúd és egy vákuumban edzett D2-lyukasztó ugyanahhoz az anyagminőséghez tartozik, de üzemi állapotuk nem azonos. Az adatlap meghatározhatja továbbá a maximális izzítás utáni keménységet, a gömbösített karbidszerkezetet, a szemcseméretet vagy valamely mikroszerkezeti követelményt. Ezek a részletek fontosak, mivel a durva karbidok elősegíthetik a kicsorbulást, míg a túlzott szemcsedurvulás csökkenti a szívósságot.
Vizsgálja meg, hogy a feltüntetett tulajdonságok hosszirányúak vagy keresztirányúak-e. A hengerlés és a kovácsolás megnyújthatja a zárványokat és a karbidcsíkokat, ami irányfüggő különbségeket okozhat a duktilitásban, az ütésállóságban és a törési útvonalban. A hosszirányú szakítóvizsgálat eredménye nem képviseli automatikusan egy keresztirányú lyukasztóél tulajdonságait. A tisztasági osztályok és a zárványvizsgálatok további információt nyújtanak, de nem írnak le minden lehetséges hibatípust és hibapopulációt. A gyártási útvonal — a hagyományos ingotmetallurgia, az elektrosalakos újraolvasztás vagy más finomított eljárás — módosíthatja a szegregációt és a zárványok morfológiáját akkor is, ha az anyagminőség neve változatlan marad.
| Vizsgálati módszer | Lenyomótest vagy mérési alapelv | Ismertetett tipikus alkalmazás |
|---|---|---|
| Rockwell C | Gyémántkúp meghatározott terhelésekkel | Kemény szerszámacélok tömbkeménysége |
| Brinell | Lenyomógolyó | Lágyabb vagy nagyobb léptékű anyag |
| Vickers | Gyémántgúla | Kis tartományok, kéregmélységek vagy mikroszerkezeti területek |
Routledge Tool Steels: Properties and Performance című műve (2021) az anyagminőségek viselkedését az összetételen, a gyártási folyamatokon, a hőkezelésen, a felületedzésen és a bevonatokon keresztül tárgyalja. Ez a sorrend hasznos: az összetétel meghatározza a lehetőségeket, a gyártás részben meghatározza a hibák és karbidok mennyiségét, a hőkezelés pedig meghatározza a mátrixot, valamint a keménység és a szívósság végső egyensúlyát. Az MDPI Coatings folyóiratában 2020-ban megjelent tanulmány a vizsgált bevonatos rendszerben a hőkezelési paramétereket az alapanyag teljesítményét meghatározó elsődleges tényezőként azonosította. Ez az eredmény nem teszi jelentéktelenné a kémiai összetételt; azt mutatja, miért hiányos az olyan összehasonlítás, amely kizárólag a kémiai összetételen alapul.
Keménységtartományok, vizsgálati módszerek és hőkezelési megjegyzések
Az adatlapon szereplő keménység az izzított szállítási állapotra, egy ajánlott edzett állapotra vagy a megeresztés utáni célértékre vonatkozhat. Az értékek összehasonlítása előtt olvassa el a címsort és a lábjegyzeteket. A „maximális izzítás utáni keménységhez” hasonlóan megadott tartomány a megmunkálhatóságra vonatkozó specifikáció, nem pedig bizonyíték az edzés után elérhető keménységre. Az ajánlott ausztenitesítési hőmérséklet, edzőközeg, megeresztési hőmérséklet és tartási idő egy technológiai útvonalat ír le, nem pedig minden keresztmetszetre érvényes garanciát.
A Rockwell-, Brinell- és Vickers-értékek nem felcserélhető számok. A Rockwell C-t, amelyet általában HRC-ként írnak, gyémántkúppal, meghatározott elő- és főterheléssel mérik; a Rockwell-keménységvizsgálatot az ASTM E18 szabályozza. Az ASTM E10 által lefedett Brinell-vizsgálat benyomó golyót használ, és jobban megfelel lágyabb vagy nagyobb méretű anyagokhoz. Az ASTM E384 által a mikrobehatolásos és kapcsolódó keménységvizsgálatokra lefedett Vickers-vizsgálat gyémántgúlát használ, és kis területek, edzett rétegvastagságok vagy egyedi mikroszerkezeti tartományok mérésére is alkalmas. Az eltérő terhelések, benyomógeometriák, felületi minőségek és próbatestvastagságok módosíthatják az eredményt.
Az átszámítási táblázatok meghatározott tartományokon belül közelítő megfeleléseket adnak. Nem alakítják át az egyik vizsgálatot a másik, azonos bizonytalanságú mérésévé, különösen nagyon kemény szerszámacélok, vékony keresztmetszetek, dekarbonizálódott felületek vagy heterogén karbidszerkezetek esetén. Az edzett rétegen végzett, polírozott Vickers-mérés más kérdésre ad választ, mint a tömör próbatesten mért HRC-érték.
Tönkremeneteli elemzési sorrend
- Az üzemi körülmények rögzítése Dokumentálja a hőmérsékletet, a terhelést, a löketfrekvenciát, a munkadarabot, a kenőanyagot, az alkatrészszámot és az első károsodás helyét.
- A törési felület megőrzése A vizsgálat előtt ne polírozza, ne szemcseszórja és ne érintse meg a törési felületet.
- Próbadarabok összehasonlítása Hasonlítsa össze a meghibásodott szerszámot egy használatlan szerszámmal és – ha lehetséges – egy olyan szerszámmal, amely teljesítette a várható élettartamát.
- A szerkezet vizsgálata Egyesítse a szemrevételezést, a fraktográfiát, a keménységtérképezést, a metallográfiát és a méretmérést.

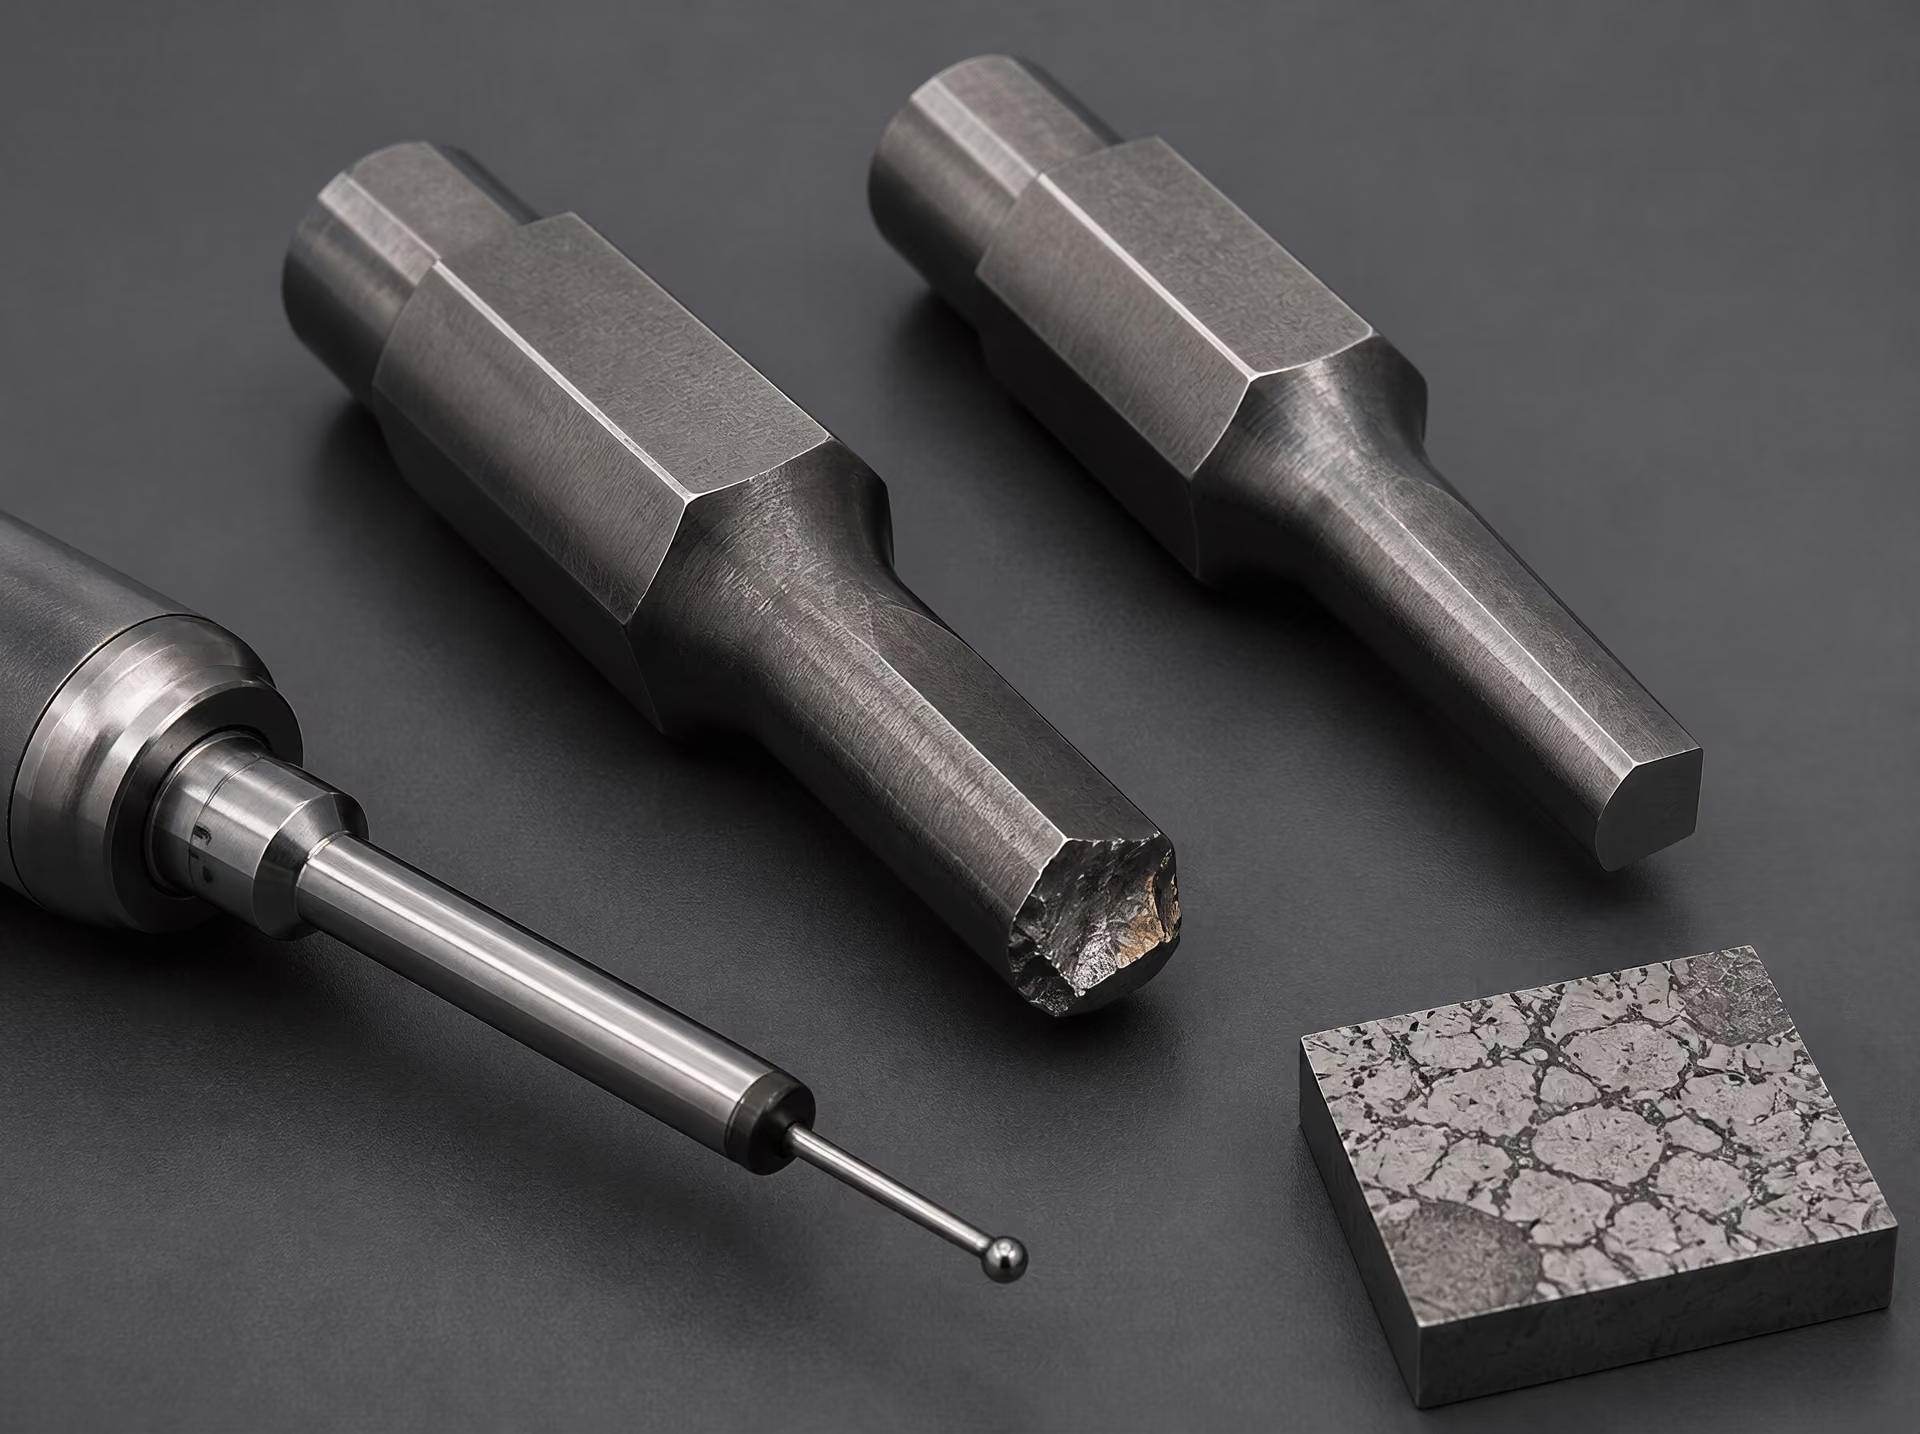
Végül vizsgálja meg a hőkezelési megjegyzéseket a szemcseméret szabályozására, az előmelegítésre, az ausztenitesítésre, az edzésre, a kriogén kezelésre, a megeresztésre és a deformációs határértékekre vonatkozóan. Az NBS Monograph 88 továbbra is hasznos szövetségi referencia a történeti terminológia és az acélmetallurgia alapjainak tekintetében, míg az ASTM biztosítja a termékekre vonatkozó keretrendszert. Egyik sem helyettesíti a tényleges szerszámon végzett technológia-minősítést. Az Uddeholm hidegalakító szerszámokra vonatkozó útmutatója világosan fogalmazza meg a gyakorlati célt: az alkalmazáshoz illeszkedő acélt kell kiválasztani, és minimalizálni kell az előállított alkatrészenkénti költséget (2024). Mérnöki értelemben ez a kopásból, kicsorbulásból, képlékeny alakváltozásból, hőrepedezésből, korrózióból és méretváltozásból eredő életciklus-veszteség minimalizálását jelenti — nem pedig az adatlap legmagasabb keménységértékének kiválasztását.
Hibaelemzés: annak megállapítása, miért hibásodott meg a szerszám
A meghibásodott szerszámot nem szabad kizárólag az anyagminőség-jelölése alapján diagnosztizálni. Az AISI W, L, S, O, A, D, H, M és T családok az edzési módszert, a fő alkalmazási területet vagy a meghatározó ötvözőrendszert írják le; nem alkotnak a gyengétől az erősig terjedő univerzális rangsort. Egy AISI D2 lyukasztó, egy AISI S7 véső és egy AISI H13 matrica egyaránt helyesen választható eltérő üzemi körülményekhez, mégis mindegyik meghibásodhat, ha a hőkezelése, élgeometriája, felületi minősége vagy terhelési ciklusa nem megfelelő.
Az első feladat a bizonyítékok megőrzése. Rögzítse a szerszám helyét, az üzemi hőmérsékletet, a terhelést, a löketszámot, a munkadarab anyagát, a kenőanyagot, a legyártott alkatrészek számát, valamint az első látható sérülés pontos helyét. Hasonlítsa össze a meghibásodott szerszámot egy használaton kívüli szerszámmal, és lehetőség szerint egy olyan szerszámmal is, amely teljesítette a várható élettartamát. A törési felületet a vizsgálat előtt nem szabad polírozni, szemcseszórással kezelni vagy megérinteni. A hibaelemzés ezt követően szemrevételezésből, fraktográfiából, keménységtérképezésből, metallográfiai vizsgálatból, méretmérésből és a hőkezelési dokumentáció áttekintéséből áll össze.
Ez a megközelítés a besorolást mérnöki gondolkodássá alakítja. Az ASM International meghatározása szerint a szerszámacélok olyan acélok, amelyeket gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítéséhez használnak, míg az ASTM A681 a kovácsolt ötvözött szerszámacél-termékek — többek között rudak, lemezek, ívek, szalagok, huzalok és kovácsdarabok — kémiai, mechanikai és fizikai követelményeit szabályozza. Egyik hivatkozás sem ígéri, hogy egy névleges anyagminőség minden terhelés mellett megfelelően fog teljesíteni. Az összetétel meghatározza a lehetőségeket; a gyártási eljárás meghatározza a szegregációt, a zárványokat és a karbideloszlást; a hőkezelés pedig nagyrészt meghatározza a végső szerkezetet.
Képlékeny alakváltozás és idő előtti kopás
A képlékeny alakváltozás általában azt jelenti, hogy a helyi feszültség meghaladta a szerszám folyáshatárát vagy nyomószilárdságát az üzemi hőmérsékleten. Hidegalakító lyukasztónál az orr rész gombaszerűen felduzzadhat, feltorlódhat vagy besüllyedhet. Melegalakító szerszámnál az üreg ismételt érintkezést követően kitágulhat, illetve elveszítheti a részletgazdagságát, miután felhevített anyaggal érintkezett. A központi kérdés az, hogy a szerszám rendelkezett-e megfelelő keménységgel és nyomószilárdsággal a tényleges üzemi hőmérsékleten, nem pedig az, hogy a szobahőmérsékleten mért keménysége elfogadhatónak tűnt-e.
Az olyan melegalakító anyagminőségek, mint az AISI H13, a megmaradó melegkeménységtől, a megeresztéssel szembeni ellenállástól és a termikus kifáradással szembeni ellenállástól függenek. Egy hidegalakító anyagminőség szobahőmérsékleten nagy keménységet mutathat, mégis meglágyulhat egy váratlanul forró alakítási művelet során. A túl alacsony hőmérsékleten végzett megeresztés, a túl magas ausztenitesítési hőmérséklet, a dekarbonizáció vagy a nem megfelelő hűtési program következtében a mag nem lesz képes megtámasztani az alkalmazott feszültséget. Ezért alapvető fontosságú a kemencejegyzékek, az edzési feljegyzések, a megeresztési idők és a mért keménység áttekintése. A 2020-as, az MDPI Coatings folyóiratában megjelent tanulmány a hőkezelési paramétereket azonosította a szerszámmag teljesítményét meghatározó elsődleges tényezőként; ez azt jelenti, hogy a hőkezelési feljegyzés önmagában informatívabb lehet, mint az anyagminőség megjelölése.
A keménységtérkép elkülöníti a maggal kapcsolatos problémát a felületi problémától. Meg kell mérni a meghibásodott területet, egy érintetlen területet, valamint egy olyan keresztmetszetet, amely a munkaszéltől a középpont felé halad. A felület közelében tapasztalható meredek keménységcsökkenés dekarbonizációra, túlmelegedésre, köszörülési égésre vagy nem megfelelő kérgesítésre utalhat. Az egyenletesen alacsony keménység helytelen ausztenitesítés, edzés vagy megeresztés következménye lehet. A nagy keménység alakváltozással együtt arra utalhat, hogy a nyomószilárdság nem volt elegendő a terheléshez, túl nagy volt a keresztmetszeti feszültség, vagy az üzemi hőmérséklet meghaladta az anyagminőség megeresztéssel szembeni ellenállási tartományát.
Az idő előtti kopás másfajta kérdést vet fel: mi távolította el az anyagot? A koptató kopás párhuzamos karcokat, lekerekedett éleket és a profil elvesztését okozza ott, ahol kemény részecskék vagy egyenetlenségek csúsznak végig a szerszámon. A tapadó kopás a munkadarab anyagának átvitelével, feltépett felületrészekkel és lokalizált hegedéssel jár. A karbidok mennyisége mindkét esetben fontos. A szén, valamint a karbidképző elemek, például a króm, a molibdén, a volfrám és a vanádium növelhetik a kopásállóságot, a nagy és egyenetlen eloszlású karbidok azonban csökkenthetik az él megtámasztását és elősegíthetik a törést. Az AISI D2 például nagy mennyiségű krómbid-karbidot tartalmaz, ami ellenállóvá teheti a koptató kopással szemben, teljesítménye azonban erősen függ a karbidok méretétől, orientációjától, a hőkezeléstől és az él kialakításától.
A metallográfiai vizsgálatnak ki kell terjednie a karbidok típusára, méretére, sávos elrendeződésére, a maradó ausztenitre, a dekarbonizációra és a nemfémes zárványokra. A kopott zónából származó, polírozott és maratott metszet megmutathatja, hogy a szerszám finom, viszonylag egyenletes szerkezetű-e, vagy olyan durva karbidhálózattal rendelkezik, amely feszültségkoncentrációt okoz. Az ASM International szerszámacélokkal foglalkozó, 2020-as kiadványa helyesen kapcsolja össze a teljesítményt a kopásállóság, a szívósság, a melegkeménység, a karbidok és a hőkezelés együttesével. A keménység önmagában történő növelése nem képes kijavítani a nem megfelelő karbidszerkezetet vagy az anyag és az üzemi körülmények közötti össze nem illést.
Kipattogzás, repedés és törés
A kipattogzás kis darabok leválását jelenti egy élről, sarokról, lyukasztóorról vagy szerszámfelfekvési felületről. Általában túlzott ridegségre, a terheléshez képest túl vékony vagy túl éles élre, az él mögötti elégtelen megtámasztásra, illetve a munkafelületet metsző durva karbidokra vezethető vissza. A szerszám akkor is kipattoghat, ha a mért keménysége a specifikáción belül van. A túlzott mennyiségű maradó ausztenit, a nem megeresztett martenzit, a karbidszegregáció, a köszörülési sérülés és a nem megfelelő átmeneti sugár mind csökkentheti a helyi ütésállóságot.
A fraktográfia feltárja a meghibásodás sorrendjét. A rideg törési felületen fényes hasadási felületek, folyómintázatok és csekély képlékeny alakváltozás figyelhető meg. A képlékeny túlterhelés jellemzően gödröcskéket eredményez, míg a kifáradás repedéskiindulási zónát, ezt követő fokozatos terjedési nyomokat, majd végső túlterhelési zónát hoz létre. A kiindulási helyet vissza kell követni egy sarokhoz, megmunkálási nyomhoz, zárványhoz, karbidcsoporthoz vagy köszörülési barázdához. A felületről befelé induló törés más intézkedést igényel, mint az, amely belső zárványnál vagy sávos karbidrégióban kezdődik.
Repedések keletkezhetnek edzés közben, köszörülés után vagy az üzemelés során. Az edzési repedések gyakran éles sarkokat, hirtelen keresztmetszet-változásokat, furatokat vagy egyenetlenül hűlő területeket követnek. Összefügghetnek túl nagy hőmérséklet-gradienssel, nagy átalakulási feszültséggel vagy olyan ausztenitesítési körülményekkel, amelyek túl durva ausztenitszemcsét hoztak létre. A hőkezelési feljegyzésben ellenőrizni kell a kemence hőmérsékletét, a hőntartási időt, a védőatmoszférát, az edzőközeget, a keverést, az áthelyezési késedelmet és az edzés utáni azonnali megeresztést.
A köszörülési repedések sekélyek, szűkek és gyakran a köszörülés irányával párhuzamosak. A mágnesporos vizsgálat kimutathatja őket, míg a metallográfia újramegeresztett vagy túlmegeresztett réteget, valamint a felület alatt húzó maradó feszültséget tárhat fel. A túl nagy korongnyomás, a tompa korong, az elégtelen hűtőfolyadék vagy az egy menetben eltávolított túl nagy anyagmennyiség olyan károsodást okozhat, amely a szerszám terheléséig láthatatlan marad. A kifáradási repedések rendszerint ilyen feszültséggyűjtő helyeken kezdődnek, majd ismételt ciklusok hatására terjednek, még akkor is, ha minden egyes terhelés a törési szilárdság egyszeri értéke alatt marad.
Hőrepedezés, berágódás és méretbeli meghibásodás
A hőrepedezés a munkafelület ismételt felhevülése és lehűlése által okozott finom repedéshálózat. Gyakori a melegalakító szerszámoknál, ahol a felület a forró anyaggal való érintkezés során kitágul, majd hűléskor összehúzódik. A termikus ciklusok, a meredek hőmérséklet-gradiensek, az elégtelen előmelegítés, a nem megfelelő hűtés-szabályozás, valamint a durva vagy sérült felület növeli a repedésképződés hajtóerejét. A repedéshálózatokat össze kell vetni a szerszám hőmérsékletével, a permetezési mintázattal, a hűtőcsatornák helyzetével és az érintkezési területekkel. A metallográfia megállapíthatja, hogy a repedések a felületre korlátozódnak-e, vagy mélyebb hibákkal kapcsolódtak össze.
A felület állapota gyakran meghatározza, milyen gyorsan alakul ki a hőrepedezés. A köszörülési nyomok, az EDM újraöntött rétegei, a dekarbonizált területek, a bevonathibák és az éles megmunkálási átmenetek repedésindító helyként működnek. A sima felület önmagában nem jelent automatikusan biztonságot: a köszörülési égés húzófeszültség alatt álló, meglágyult réteget hagyhat a látszólag elfogadható felület alatt. A keménység lefutásának vizsgálata, a maratás és a maradó feszültségre érzékeny vizsgálati módszerek segítenek elkülöníteni a termikus kifáradást a közönséges koptató kopástól.
A berágódás tapadó károsodás. A szerszám és a munkadarab közötti helyi hegedés anyagot visz át, feltépi a felületet, és olyan bordákat alakíthat ki, amelyek ezt követően felgyorsítják a kopást vagy hirtelen barázdálódást okoznak. A vizsgálatnak ki kell terjednie a kenőanyag tönkremenetelére, az érintkezési nyomásra, a csúszási távolságra, a felületi érdességre, a munkadarab tisztaságára és a szerszám keménységére. Kémiailag kompatibilis felületkezelés vagy bevonat segíthet, de nem képes kompenzálni a rossz beállítást, az elégtelen hézagot vagy a meglágyult alapanyagot.
A méretbeli meghibásodás magában foglalja a szerszámhézag csökkenését, a lyukasztó rövidülését, az üreg növekedését, a vetemedést és a hőkezelés során bekövetkező elfogadhatatlan méretváltozást. A meghibásodott szerszámot a rajza alapján kell bemérni, és meg kell vizsgálni a keresztmetszet szimmetriáját. Az alakváltozás eredhet a maradó ausztenit üzem közbeni átalakulásából, a keményítés előtti egyenetlen megmunkálásból, a nem egyenletes edzésből, a karbidszegregációból vagy az elégtelen feszültségmentesítésből. A Routledge Tool Steels: Properties and Performance című, 2021-es kiadványa ezért az összetételt, a gyártási folyamatot, a hőkezelést, a felületkeményítést és a bevonatokat egymással összefüggő változókként kezeli.
A hasznos következtetés nem az, hogy az egyik AISI-családnak le kellene váltania a másikat. Az Uddeholm hidegalakítással kapcsolatos útmutatója a kiválasztást az acél és az alkalmazás összehangolására, valamint az egy előállított alkatrészre jutó költség minimalizálására alapozza; műszaki szempontból ez az életciklus alatti meghibásodás ellenőrzését jelenti, nem pedig az anyagminőség megjelölésének hajszolását. A helyes diagnózis azonosítja a meghibásodási mechanizmust, fizikai bizonyítékokkal igazolja azt, majd módosítja a releváns változót: az acélszerkezetet, a geometriát, a hőkezelést, a felületi állapotot, a folyamat hőmérsékletét, a kenést vagy a terhelést.
Gyakorlati kiválasztási módszer univerzális „legjobb” minőség nélkül
A szerszámacél minőségét a feladatból kiindulva, visszafelé kell kiválasztani, nem pedig egy betűjelzés alapján. Az ASM International meghatározása szerint a szerszámacél „olyan acél, amelyet gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítésére használnak” (2024). Ez a meghatározás funkciót ír le, nem rangsort. A W, L, S, O, A, D, H, M és T AISI-acélcsaládok olyan jellemzők alapján csoportosítják az acélokat, mint az edzési módszer, a fő alkalmazási terület vagy a meghatározó ötvözőrendszer. A betűjel önmagában nem jelzi előre az élettartamot.
Az ASTM A681 a kovácsolt ötvözött szerszámacél-termékek szabványos keretrendszerét biztosítja, beleértve a rendszerint szerszámokká, süllyesztékekké vagy készülékekké feldolgozott rudakat, lemezeket, lapokat, szalagokat, pálcákat, huzalokat és kovácsdarabokat. Hatálya kiterjed a kémiai, mechanikai és fizikai követelményekre, de a megfelelő kémiai elemzés csak kiindulópont. A keménykarbidok mérete és eloszlása, a szegregáció, a tisztaság, a kovácsolás vagy hengerlés története, a hőkezelés, a keresztmetszeti méret, a köszörülési károsodás és a felületi állapot egyaránt megváltoztathatja a szerszám működő felületén tapasztalt eredményt.
A terhelési, hőmérsékleti és érintkezési feltételek meghatározása
Kezdje a munkadarab és a tényleges érintkezés leírásával. A „hidegalakítás” önmagában nem elegendő. Rögzíteni kell, hogy a munkadarab kis széntartalmú acél, rozsdamentes acél, alumíniumötvözet, rézötvözet, nikkelötvözet, porkompakt, üvegszállal töltött polimer vagy más anyag-e; keménysége, szilárdsága, duktilitása, reve- és oxidrétege, bevonatai, valamint esetleges abrazív zárványai fontosabbak lehetnek, mint a névleges termékmegnevezése.
Ezután határozza meg a mechanikai terhelést. Egy rövid idejű, nagy energiájú ütést elszenvedő lyukasztó más problémával szembesül, mint egy állandó nyomóterhelést fogadó süllyeszték. Jegyezze fel az érintkezési nyomást, a terhelés gyakoriságát, a löketsebességet, az illesztést, a megtámasztás nélküli hosszt, valamint a sugaraknál, furatoknál, sarkoknál és betéteknél kialakuló feszültségkoncentrációt. Egy szerszám rendelkezhet nagy nyomószilárdsággal, mégis tönkremehet, ha egy bemetszés, illesztési hiba vagy vékony keresztmetszet a terhelést hajlító- vagy húzófeszültséggé alakítja.
Kiválasztási ellenőrzőlista
- Munkadarab Rögzítse az anyagot, a keménységet, a szilárdságot, a képlékenységet, a reve jelenlétét, a bevonatokat és a koptató zárványokat.
- Mechanikai terhelés Rögzítse a nyomást, az ütést, a gyakoriságot, az illesztést, a megtámasztatlan hosszt és a feszültségkoncentrációkat.
- Érintkezési mozgás Sorolja a műveletet a vágás, a benyomás, az extrudálás, a csúszás, a gördülés vagy az ismételt ütés kategóriájába.
- Hőmérséklet Rögzítse az átlagos és csúcshőmérsékletet, a hevítési és hűtési sebességet, a hőntartási időt és a hűtőközeget.
- Méretkorlátok Adja meg a megengedett alakváltozást, a felületi érdességet, az élgeometriát és a karbantartási korlátozásokat.
Az érintkezési mozgást is pontosan le kell írni. A meghatározó művelet vágás, benyomódás, extrudálás, csúszás, gördülés vagy ismétlődő ütés? Tiszta polimerrel szembeni csúszás más kopási mechanizmust eredményezhet, mint reve- vagy keménykarbid-részecskékkel szembeni csúszás. Az abrazív kopásnak kedvezhet a keménykarbidok nagyobb mennyisége és keménysége, míg az adhéziós kopást a felületkémiája, a felületi minőség, a kenés és a munkadarab anyagának átvitele szabályozhatja. A nagyméretű primer keménykarbidok javíthatják az egyes abrazív mechanizmusokkal szembeni ellenállást, ugyanakkor repedésindulási helyeket is biztosíthatnak, amikor a szerszám ütést kap vagy meghajlik.
A hőmérsékletnek az átlagos és a csúcsértékeket egyaránt tartalmaznia kell. A melegmunkás szerszámok hőciklusoknak, oxidációnak, hőfáradásos repedezésnek és keménységvesztésnek vannak kitéve, miközben egy névlegesen hidegmunkás szerszám vágóéle vagy nagy sebességű csúszó érintkezése helyileg felmelegedhet. Rögzítse a felfűtési és lehűlési sebességet, a hőntartási időt, a hűtőközeg kémiáját, valamint a műszakonkénti ciklusok számát. A gyártási ciklus azért fontos, mert egy rövid próbaüzemet túlélő szerszám több ezer hő- vagy ütésismétlés után meghibásodhat.
Végül határozza meg a méretpontossági korlátokat. A megengedett alakváltozás döntheti el, hogy az olajban edzhető minőség alkalmazható-e egy karcsú lyukasztóhoz, vagy pedig a levegőben edzhető eljáráshoz speciális rögzítésre és megmunkálási ráhagyásokra van szükség. A felületi minőség, az él élessége, a polírozás iránya és a köszörülési gyakorlat a specifikáció részét képezi, nem utólagos szempont. A karbantartási korlátok teszik teljessé a képet: a szerszám eltávolítható-e feszültségcsökkentő hőkezelés, újrabevonás, újraköszörülés vagy szelektív csere céljából, és mekkora állásidő fogadható el?
A meghibásodási módok és az elfogadható kockázat rangsorolása
A minőség megnevezése előtt sorolja fel a valószínű meghibásodási módokat. A tipikus kategóriák közé tartozik a törés, a kipattogzás, a képlékeny alakváltozás, az abrazív kopás, az adhéziós kopás, a berágódás, a termikus meglágyulás, a hőfáradásos repedezés, a korrózió, az alakváltozás és az élgeometria elvesztése. Rangsorolja ezeket a termelési következmény és a valószínűség alapján. Egy kipattogzott lyukasztó szennyezheti az alkatrészeket, és azonnal leállíthatja a gyártósort; a fokozatos homlokfelületi kopás elfogadható lehet, ha az ellenőrzés még a méreteltérés kialakulása előtt észleli.
Ez a rangsorolás megelőz egy gyakori hibát: a keménység vagy a keménykarbid-tartalom maximalizálását akkor is, amikor a tényleges veszteséget a szívósság korlátozza. Az ütésálló S-sorozatú acélok indokoltak lehetnek ott, ahol az ütésterhelés és az élkipattogzás a meghatározó. A D-sorozatú, nagy szén- és krómtartalmú acélok alkalmasak lehetnek súlyos hidegmunkás kopási igénybevételre, de keménykarbid-szerkezetüket és szívósságukat egyidejűleg kell figyelembe venni. Az O-sorozatú, olajban edzhető acélok egyes süllyesztékekhez és készülékekhez hasznos egyensúlyt kínálhatnak, míg az A-sorozatú, levegőben edzhető acélok megfelelő keresztmetszeteknél csökkenthetik az edzési alakváltozást. A W-sorozatú, vízben edzhető acélok, az L-sorozatú, gyengén ötvözött acélok és a H-sorozatú melegmunkás acélok eltérő alkalmazási területeket fednek le; egyik sem általános teljesítménylétra.
Emelt vágási sebességnél az M-sorozatú, molibdénötvözésű gyorsacélokat és a T-sorozatú, volfrámötvözésű gyorsacélokat melegkeménységük, élmegtartásuk, szívósságuk és köszörülési viselkedésük alapján értékelik, nem pedig pusztán az ábécében elfoglalt betűjelük alapján. Az S, H, D és a gyorsacél-minőségek egyaránt megjelenhetnek a szerszámgyártásban, a döntő változó azonban továbbra is a megadott érintkezési és hőmérsékleti feltételek mellett fellépő meghibásodási mechanizmus.
Különítse el az elfogadható károsodást az elfogadhatatlantól. Ha a szerszám egy mérhető határértékig kophat, adja meg ezt a határértéket és az ellenőrzési időközt. Ha bármilyen repedés elfogadhatatlan, részesítse előnyben a nagyobb töréstűrést biztosító kialakítást és anyagválasztást, még akkor is, ha ez bizonyos kopásállóság feláldozásával jár. A kockázat rejtett károsodásokat is magában foglal: a felszín alatti köszörülési repedések, a dekarbonizálódott élek, a visszamaradt ausztenit, a durva keménykarbidok és a hőkezelési alakváltozás a használat megkezdéséig láthatatlanok maradhatnak.
Validálás hőkezeléssel és üzemi bizonyítékokkal
A szerszámgazdaságosságot az előállított alkatrészenkénti életciklusköltség alapján kell értékelni, nem pedig a vételár vagy a maximális keménység alapján. Strong evidence
A szerszámacél-család leszűkítése után ellenőrizze a teljes hőkezelési útvonalat. Az ausztenitesítési hőmérsékletet, az előmelegítést, a hőntartási időt, az edzőközeget, a nyomást, a megeresztési hőmérsékletet, a megeresztések számát, az indokolt esetben alkalmazott kriogén kezelést és a feszültségcsökkentést a tényleges keresztmetszeti mérethez és a kemence lehetőségeihez kell igazítani. Ugyanaz a névleges minőség eltérő keménységet, visszamaradt ausztenittartalmat, szívósságot és méretváltozást eredményezhet, ha megváltozik a keresztmetszet vagy az edzés intenzitása.
A hőkezelés elsőbbséget érdemel. A Coatings folyóiratban 2020-ban megjelent tanulmány a hőkezelési paramétereket az adott bevonatos rendszerben a szerszámmag teljesítményét meghatározó elsődleges tényezőként azonosította. Az összetétel és a gyártási útvonal megteremti a lehetőségeket, valamint meghatározza a hibapopulációt; a kezelés dönti el, hogy e lehetőségekből mennyi válik hasznos szerkezetté. Szükség esetén mérje meg a keménységet a keresztmetszet mentén, vizsgálja a dekarbonizációt, ellenőrizze a méreteket a kezelés előtt és után, és a kockázat indokolta esetben vizsgálja meg a keménykarbidokat vagy a törési felületeket.
A felületmérnöki megoldásokat a maganyaggal összhangban kell ellenőrizni. A polírozás, hónolás, nitridálás, galvanikus bevonás, valamint a fizikai vagy kémiai gőzfázisú leválasztás módosíthatja a súrlódást, az adhéziót és a kopást, de a bevonatok nem javítják ki a gyenge alapanyagot vagy a nem megfelelő keménykarbid-szerkezetet. Ellenőrizze az alapanyag keménységét, a megeresztéssel szembeni ellenállását, a bevonási hőmérsékletet, az él sugarát, a felületi érdességet, a tapadást, valamint az esetleges bevonás utáni köszörülést. A Routledge 2021-ben megjelent Tool Steels: Properties and Performance című műve ezért az összetételen, a gyártási folyamatokon, a hőkezelésen, a felületkeményítésen és a bevonatokon keresztül tárgyalja a teljesítményt.
Katalógusállítás helyett üzemi bizonyítékokat használjon. Hasonlítsa össze az azonos munkadarabbal, érintkezéssel, ciklussal és geometriával működő szerszám dokumentált élettartamát, meghibásodási fényképeit, vizsgálati nyilvántartásait, alkatrészméreteit és karbantartási időközeit. Az NBS Monograph 88 továbbra is hasznos a történeti terminológia és az alapvető acélmetallurgia szempontjából; az ASTM, az AISI, az ASM International, az MDPI és az Uddeholm egymást kiegészítő szabványokat, osztályozásokat, kutatási eredményeket és alkalmazástechnikai útmutatást biztosít.
| Betűjel | Jelentés | Jellemző alkalmazási terület |
|---|---|---|
| W | Vízedzésű | Kis kéziszerszámok és egyszerű lyukasztók |
| L | Gyengén ötvözött | Szívósságra optimalizált szerszámok és készülékek |
| S | Ütésálló | Ismételt ütés és megszakított terhelés |
| O | Olajedzésű | Kis hidegmunka-matricák és vágószerszámok |
| A | Légedzésű | Csökkentett edzési hősokkot igénylő hidegmunka-matricák |
| D | Nagy széntartalmú, nagy krómtartalmú | Kopás által meghatározott hidegmunka-szerszámok |
| H | Melegmunka-acél | Emelt hőmérsékletű matricák és szerszámok |
| M | Molibdénötvözésű gyorsacél | Nagysebességű vágószerszámok |
| T | Volfrámötvözésű gyorsacél | Hőálló vágószerszámok |
A gazdaságosság mércéje az egy legyártott alkatrészre jutó költség a teljes élettartam alatt. Vegye figyelembe a megmunkálást, a hőkezelést, a bevonást, az élezést, a cserét, a selejtalkatrészeket, az állásidőt és a biztonságos meghibásodási határértékeket. Az Uddeholm 2024. évi hidegmunkás útmutatója szerint a szerszámozás gazdaságossága attól függ, hogy az acélt az alkalmazáshoz illesztik-e, azzal a céllal, hogy minimális legyen az egy legyártott alkatrészre jutó költség. Ez az elv mérnöki összehasonlítást jelent, nem pedig a vételárra, a készletelérhetőségre vagy a beszállítói teljesítményre vonatkozó állítást.
Történeti és műszaki referencia-keretrendszer
Az AISI-osztályozás mint műszaki rövidítés
A szerszámacélok nomenklatúrája azért hasznos, mert nagy mennyiségű metallurgiai információt sűrít rövid megjelölésbe, de a betű nem jelent univerzális rangsort. Az AISI-rendszer a fő családokat W, L, S, O, A, D, H, M és T jelöléssel rendszerezi. Az ASM International a szerszámacélokat olyan acélokként írja le, amelyeket gyártott alkatrészek vágására, alakítására vagy formázására szolgáló szerszámok készítéséhez használnak; a jelölési rendszer segít azonosítani az adott funkció mögött álló általános anyagosztályt.
A betűk általában az edzési módszerre, a fő alkalmazási területre vagy a meghatározó ötvözőrendszerre utalnak. A W jelű minőségek vízedzésű acélok. Az L jelűek kis ötvözőtartalmú szerszámacélok, míg az S jelűek ütésálló acélok. Az O az olajban edzhető hidegalakító acélokat jelöli; az A a levegőn edzhető minőségeket, a D pedig a nagy széntartalmú, nagy krómtartalmú hidegalakító acélokat. A H a melegalakító acélokat foglalja magában. Az M és a T rendre a molibdénalapú gyorsacélokat, illetve a volfrámalapú gyorsacélokat jelöli.
Ez a rövidítés nem mondja el a teljes mérnöki történetet. Az AISI O1 és az AISI D2 egyaránt hidegalakító szerszámokhoz kapcsolódik, széntartalmuk, krómtartalmuk és karbidfázisaik azonban eltérő viselkedést eredményeznek edzés, megeresztés, kopás, kipattogzás és méretváltozás során. Az AISI S7 olyan ütéseket is elviselhet, amelyek egy inkább kopásállóságra optimalizált minőséget eltörnének, míg egy gyorsacél olyan hőmérsékleten is megőrizheti vágókeménységét, amelyen egy egyszerűbb szénszerszámacél meglágyulna. E megfigyelések egyike sem jelenti azt, hogy valamelyik család minden esetben általánosan jobb lenne.
Az összetétel a lehetőségeket teremti meg, nem pedig a késztermék viselkedését határozza meg teljes egészében. A szén martenzites keménységet biztosít, és az ötvözőelemekkel együtt karbidokat képez. A króm, a molibdén, a volfrám és a vanádium befolyásolja az edzhetőséget, a másodlagos keményedést, a melegkeménységet és a kopásállóságot; a nikkel és a mangán egyes összetételekben az edzhetőségre és a szívósságra van hatással. A karbidok mennyisége, típusa, mérete, térköze és eloszlása legalább annyira fontos, mint a névleges kémiai tartomány. A nagy méretű vagy rosszul eloszló karbidok elősegíthetik az abrazív kopással szembeni ellenállást, ugyanakkor növelhetik a repedésérzékenységet és csökkenthetik az él szívósságát.
A gyártási útvonal további változót jelent. A hagyományos képlékeny alakítás, az elektrosalakos újraolvasztás, a porkohászati gyártás, a kovácsolási gyakorlat és a lágyítási előélet ugyanazon általános minőségjelölés mellett is eltérő karbidszerkezeteket és hibaeloszlásokat eredményezhet. A jelölés ezért egy összetételi családot és a várható feldolgozási tartományt azonosítja. Nem helyettesíti a mikroszerkezeti vizsgálatot vagy a hőkezelési dokumentációt.
Az ASTM A681 biztosítja a képlékenyen alakított ötvözött szerszámacél-termékek szabványos keretrendszerét. Az ASTM International 2024-es leírása szerint az ASTM A681 a képlékenyen alakított ötvözött szerszámacél-termékek — köztük a rudak, lemezek, lapok, szalagok, pálcák, huzalok és kovácsdarabok — kémiai, mechanikai és fizikai követelményeire terjed ki; ezeket a termékeket rendszerint szerszámokká, matricákká vagy készülékekké alakítják. Nyelvezete specifikációs nyelvezet: követelményeket és elfogadási határértékeket határoz meg. Nem élettartam-előrejelzés, és nem rangsorolja az AISI-családokat teljesítmény, szívósság vagy szerszámélettartam szerint.
Az NBS Monograph 88 és a szövetségi metallurgiai hivatkozások
Az NBS Monograph 88 ahhoz a szövetségi műszaki szakirodalomhoz tartozik, amely hozzájárult a szerszámacélok és az acélmetallurgia egységes terminológiájának kialakításához. A National Bureau of Standards, mai nevén National Institute of Standards and Technology, ilyen jellegű hivatkozási műveket készített az összetétel, a fázisátalakulások, a hőkezelés és a mért tulajdonságok laboratóriumok, tervezők és gyártó szervezetek számára használható összekapcsolására. Értéke ma történeti és műszaki jellegű, nem pedig reklámcélú.
Az olyan hivatkozás, mint az NBS Monograph 88, különösen hasznos, amikor egy modern jelölést régebbi szakirodalom alapján értelmeznek. Az olyan kifejezéseknek, mint az edzhetőség, a kritikus hőmérséklet, a gömbösítő lágyítás, a visszamaradó ausztenit, a másodlagos keményedés, a megeresztési ridegség és a dekarbonizáció, konkrét metallurgiai jelentésük van. Nem szabad őket a keménység egymással felcserélhető leírásaiként kezelni. Az edzhetőség például az adott hűtési feltételek mellett végbemenő martenzites átalakulás mélységére és eloszlására vonatkozik; nem azonos a maximálisan elérhető keménységgel.
A szövetségi hivatkozás alapot ad annak megértéséhez is, hogy a hőkezelés miért változtatja meg ugyanazon névleges minőség viselkedését különböző módokon. Az ausztenitesítési hőmérséklet szabályozza a karbidok oldódását, valamint az ausztenit számára rendelkezésre álló szén- és ötvözőtartalmat. A hűtési sebesség szabályozza az átalakulási termékeket és a visszamaradó ausztenitet. A megeresztés módosítja a martenzitet, csökkenti a feszültségeket, és molibdént, volfrámot, vanádiumot vagy krómot tartalmazó ötvözőrendszerekben másodlagos keményedést idézhet elő. A túlzott hőmérséklet, az elégtelen hőntartás, a dekarbonizáció, az edzési repedés és a vetemedés mind eltérítheti a szerszámot a várható tulajdonságtartománytól.
A történeti hivatkozásokat ennek ellenére kritikusan kell olvasni. A kemence szabályozása, a tisztaság, az újraolvasztási gyakorlat, a porkohászati feldolgozás, a vákuumos hőkezelés és a felületmérnöki eljárások megváltoztak. Egy minőség történeti leírása ezért elvileg továbbra is helyes lehet, miközben nem írja le egy más útvonalon gyártott korszerű termék karbidskáláját, zárványeloszlását vagy bevonat–szubsztrát határfelületét.
Az ASM, az ASTM és a korszerű tulajdonságirodalom
Az ASM International a hivatkozási láncban többféle szerepet tölt be. Egy ASM Handbook-bejegyzés rendszerint az elfogadott mérnöki ismereteket az összetétel, a feldolgozás, a mikroszerkezet, a tulajdonságok, a vizsgálatok és az alkalmazások köré szervezi. Egy ASM-monográfia egy szűkebb témát dolgozhat fel nagyobb mélységben, gyakran több minőségen vagy feldolgozási útvonalon átívelő mechanizmusokat kapcsolva össze. Egyik formátumot sem szabad összetéveszteni az ASTM A681 szabvánnyal. Az ASM magyaráz és értelmez; az ASTM előírásokat határoz meg.
Az olyan oktatási célú metallurgiai összefoglalók, mint a Maricopa Community Colleges 2024-es, szerszámacélokról szóló anyaga, hasznosak az AISI-betűk logikájának elsajátításához. Helyesen azonosítják a betűket az edzési módszer, a fő alkalmazási terület vagy a meghatározó ötvözőrendszer jelzőiként. Tömör formátumuk azonban nem helyettesítheti az aktuális ASTM-szabványban és a gyártói adatokban szereplő összetételi határértékeket, termékkövetelményeket, hőkezelési ajánlásokat vagy kiegészítő követelményeket.
A korszerű tulajdonságirodalom további réteggel egészíti ki a képet. Az MDPI Coatings folyóiratában 2020-ban közzétett tanulmány a vizsgált bevonatos rendszerben a hőkezelési paramétereket a szerszámmag teljesítményét szabályozó elsődleges tényezőként azonosította. Ez a megállapítás azért fontos, mert a bevonat nem képes kijavítani a helytelenül edzett magot, a túlzott mennyiségű visszamaradó ausztenitet, a durva karbidhálózatot vagy a repedésre érzékeny hőkezelési állapotot. A bevonat tapadását, a szubsztrát keménységét, a felület-előkészítést, a maradó feszültséget és az üzemi hőmérsékletet együttesen kell figyelembe venni.
A Routledge 2021-es Tool Steels: Properties and Performance című műve az összetételen, a gyártási folyamatokon, a hőkezelésen, a felületi keményítésen és a bevonatokon keresztül tárgyalja a minőségek viselkedését. Ez tükrözi a helyes mérnöki sorrendet. Az Uddeholm 2024-es, hidegalakító acélokra vonatkozó útmutatója ehhez kapcsolódó gyakorlati szempontként azt hangsúlyozza, hogy a szerszámacél kiválasztását az alkalmazáshoz kell igazítani, és a költséget a legyártott alkatrészre vetítve kell minimalizálni; műszaki megfogalmazásban a releváns mérőszám a tényleges meghibásodási mód mellett elért életciklus-teljesítmény.
Az olvasóknak ezért minden jelölést össze kell vetniük az ASTM A681 aktuális kiadásával vagy egy másik alkalmazandó szabvánnyal, az adott minőségre vonatkozó hőkezelési útmutatóval, a várható karbid- és mátrixszerkezettel, valamint a tervezett felhasználással. Egy lyukasztó, menetfúró, dörzsár, présszerszám, evőeszközél, alakítószerszám vagy melegalakító betét abrazív kopás, adhéziós kopás, képlékeny deformáció, termikus kifáradás, kipattogzás vagy teljes törés következtében hibásodhat meg. A minőségjelölés betűje leszűkíti a kiindulási lehetőségek körét. Az összetétel, a gyártási útvonal, a hőkezelés, a felületi állapot és a meghibásodás-elemzés határozza meg, hogy a kiválasztott acél alkalmas-e az adott feladatra.
Hivatkozások
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265