




Czym jest stal narzędziowa — a czym nie jest
Stal narzędziową definiuje się przez to, co musi robić podczas eksploatacji, a nie przez jeden skład chemiczny ani miejsce na uniwersalnej skali jakości. ASM International opisuje stale narzędziowe jako „stale stosowane do wytwarzania narzędzi do cięcia, formowania lub kształtowania wytwarzanych części” (ASM International, 2024). Definicja ta obejmuje narzędzia skrawające, stemple, matryce, formy, narzędzia do kształtowania, przyrządy, sprawdziany oraz inne oprzyrządowanie, którego powierzchnie robocze muszą zachowywać kontrolowaną geometrię podczas działania styku, nacisku, tarcia, udaru lub ciepła.
| Rodzina | Tradycyjne oznaczenie | Przykładowy gatunek |
|---|---|---|
| W | Hartowanie w wodzie | W1 |
| L | Niskostopowa | L6 |
| S | Odporna na uderzenia | S7 |
| O | Hartowanie w oleju | O1 |
| A | Hartowanie w powietrzu | A2 |
| D | Wysokowęglowa, wysokochromowa | D2 |
| H | Do pracy na gorąco | H13 |
| M | Szybkotnąca molibdenowa | M2 |
| T | Szybkotnąca wolframowa | T1 |
Słowo narzędzie opisuje zatem funkcję. Stal staje się stalą narzędziową w kontekście wymagającego zastosowania narzędziowego, nawet jeśli niektóre gatunki są pod względem chemicznym lub metalurgicznym podobne do stali stosowanych w innych obszarach. Rodziny AISI powszechnie oznaczane literami W, L, S, O, A, D, H, M i T obejmują odpowiednio stale hartowane w wodzie, niskostopowe, odporne na udar, hartowane w oleju, hartowane w powietrzu, wysokowęglowe wysokochromowe, do pracy na gorąco, szybkotnące molibdenowe oraz szybkotnące wolframowe. ASM International wymienia te dziewięć serii w opracowaniu dotyczącym stali narzędziowych z 2020 roku. Litery te nie oznaczają kolejnych gatunków w rankingu właściwości użytkowych. Zwykle wskazują metodę hartowania, główne zastosowanie lub dominujący układ stopowy.
Żadna rodzina stali narzędziowej nie jest automatycznie lepsza w każdym zastosowaniu. Strong evidence
To rozróżnienie ma znaczenie na przykład przy porównywaniu AISI O1, AISI A2, AISI D2 i AISI H13. O1 jest stalą do pracy na zimno, hartowaną w oleju; A2 jest stalą do pracy na zimno, hartowaną w powietrzu; D2 zawiera znacznie więcej chromu i węgla, co prowadzi do powstania struktury bogatej w węgliki, związanej z wysoką odpornością na zużycie; H13 jest stalą do pracy na gorąco, zaprojektowaną tak, aby zachowywać użyteczną twardość i udarność podczas cykli cieplnych. Żaden z tych gatunków nie jest automatycznie lepszy od pozostałych. Stempel, który wykrusza się pod wpływem udaru, może wymagać innego kompromisu właściwości niż matryca do wykrawania, która zużywa się podczas pracy z arkuszem o działaniu ściernym, nawet jeśli oba narzędzia określa się jako narzędzia do pracy na zimno.
Funkcjonalna definicja ASM
Typowe mechanizmy uszkodzeń stali narzędziowej
- Zużycie ścierne Twarde cząstki lub nierówności usuwają materiał z powierzchni roboczej.
- Zużycie adhezyjne Pomiędzy narzędziem a przedmiotem obrabianym powstają lokalne połączenia, które podczas ślizgania odrywają materiał.
- Odkształcenie plastyczne Krawędź robocza lub gniazdo traci kształt pod wpływem nadmiernego naprężenia lub temperatury.
- Wykruszanie Małe fragmenty odrywają się od krawędzi, naroża, czoła stempla lub powierzchni roboczej matrycy.
- Zmęczenie cieplne Powtarzające się nagrzewanie i chłodzenie powoduje powstawanie pęknięć powierzchniowych nazywanych siatką cieplną.
Stale konstrukcyjne ogólnego przeznaczenia dobiera się zazwyczaj z uwzględnieniem wytrzymałości konstrukcyjnej, ciągliwości, spawalności, odporności na korozję, odporności zmęczeniowej lub kosztu wytwarzania. Od elementu ze stali konstrukcyjnej może się wymagać przenoszenia obciążenia bez uplastycznienia. Narzędzie musi często przenosić takie obciążenie, a jednocześnie zachowywać ostrą krawędź, gniazdo, luz skrawania, profil lub skalibrowany wymiar. Może ulec uszkodzeniu wskutek zużycia ściernego, zużycia adhezyjnego, odkształcenia plastycznego, całkowitego pęknięcia, wykruszenia krawędzi, zmęczenia cieplnego, korozji lub utraty dokładności wymiarowej.
Te mechanizmy uszkodzeń nakładają na materiał sprzeczne wymagania. Zwiększenie twardości często poprawia odporność na wciskanie i zużycie ścierne, jednak nadmierna twardość może zmniejszać odporność na udar lub propagację pęknięć. Węgliki, takie jak węglik chromu, węglik wanadu, węglik molibdenu i węglik wolframu, mogą zwiększać odporność na zużycie, lecz duże, skupione lub nieprawidłowo rozmieszczone węgliki mogą działać jako miejsca inicjacji pęknięć. Pierwiastki stopowe zmieniają również hartowność, przemiany fazowe, reakcję na odpuszczanie, twardość na gorąco oraz zmianę wymiarów podczas obróbki cieplnej. Węgiel sprzyja uzyskiwaniu twardości martenzytycznej i tworzeniu węglików; chrom, molibden, wolfram i wanad modyfikują populację węglików oraz zachowanie w wysokiej temperaturze; nikiel i mangan mogą wpływać na hartowność i udarność.
Klasa materiału Materiał o kontrolowanym składzie i należący do określonej kategorii wyrobów, co nie określa wszystkich cech mikrostruktury ani przetwarzania wpływających na trwałość narzędzia.
Kolejną zmienną jest sposób wytwarzania. Kucie, walcowanie, metalurgia proszków, praktyka przetapiania oraz późniejsza obróbka skrawaniem wpływają na segregację, wielkość i ukierunkowanie węglików, porowatość, wtrącenia oraz naprężenia własne. Dwa elementy noszące to samo oznaczenie mogą zatem reagować odmiennie, jeśli różnią się czystością, mikrostrukturą, rozmiarem wyrobu lub historią przetwarzania. Oznaczenie identyfikuje kontrolowaną klasę materiału, ale nie opisuje wszystkich cech decydujących o trwałości narzędzia.
Obróbka cieplna określa następnie, jaka część tego potencjału przełoży się na użyteczne właściwości użytkowe. Temperatura austenityzowania, czas wygrzewania, szybkość chłodzenia, obróbka kriogeniczna — jeśli jest określona — temperatura odpuszczania oraz liczba cykli odpuszczania wpływają na austenit szczątkowy, martenzyt, wydzielanie węglików, twardość, udarność i stabilność wymiarową. W badaniu opublikowanym w 2020 roku w czasopiśmie Coatings wskazano, że parametry obróbki cieplnej były głównym czynnikiem kontrolującym właściwości użytkowe rdzenia narzędzia w analizowanym układzie z powłoką. Wniosek ten nie oznacza, że w każdym projekcie skład chemiczny lub sposób wytwarzania mają znaczenie drugorzędne; to one wyznaczają dostępny zakres mikrostruktury oraz populację defektów, którymi obróbka cieplna musi zarządzać.
Wniosek praktyczny jest bezpośredni: dobór gatunku rozpoczyna się od określenia dominującego mechanizmu uszkodzenia. Ręcznie obsługiwane narzędzie skrawające może wymagać zachowania krawędzi i odpowiedniej udarności. Narzędzie do kucia na zimno może potrzebować odporności na odkształcenie ściskające i wykruszanie. Gwintownik lub rozwiertak wymaga połączenia twardości, stabilności krawędzi skrawającej, skrawalności i kontroli wymiarowej. Narzędzia do wytłaczania, matryce, stemple, sztućce, narzędzia do kształtowania oraz oprzyrządowanie do pracy w wysokiej temperaturze stawiają różne kombinacje wymagań dotyczących obciążenia, poślizgu, udaru i temperatury. NBS Monograph 88 pozostaje użytecznym federalnym opracowaniem technicznym dotyczącym historycznej terminologii i podstawowej metalurgii leżącej u podłoża tych rozróżnień.
Stal narzędziowa a stal konstrukcyjna ogólnego przeznaczenia
Stal narzędziowa nie jest po prostu „mocniejszą stalą”, a sama twardość jej nie definiuje. Stal stopowa ogólnego przeznaczenia może zapewniać wystarczającą wytrzymałość wałowi, kołu zębatemu lub elementowi złącznemu, ale szybko ulec uszkodzeniu, gdy zostanie zastosowana jako krawędź skrawająca lub powierzchnia matrycy. Z drugiej strony stal narzędziowa o bardzo wysokiej odporności na zużycie może pękać w warunkach, w których przetrwałby gatunek odporny na udar albo bardziej ciągliwa stal konstrukcyjna. W obliczeniach należy uwzględnić również podatność na wytwarzanie: materiał trudny do piłowania, szlifowania, obróbki skrawaniem, cięcia elektroerozyjnego drutem, spawania lub obróbki cieplnej może stwarzać ryzyko uszkodzeń i obciążenia procesowe jeszcze przed rozpoczęciem eksploatacji.
Opracowanie Routledge Tool Steels: Properties and Performance (2021) analizuje zachowanie gatunków przez pryzmat składu chemicznego, procesów wytwarzania, obróbki cieplnej, utwardzania powierzchniowego i powłok. Takie ujęcie jest dokładniejsze niż traktowanie litery AISI jako prostego rankingu. Wytyczne firmy Uddeholm dotyczące pracy na zimno z 2024 roku wyrażają zasadę doboru w zastosowaniu jako wybór stali dopasowanej do obciążenia roboczego przy jednoczesnym minimalizowaniu kosztu w przeliczeniu na wytworzoną część. Oznacza to ocenę właściwości w całym cyklu życia: odpowiednia miara obejmuje wymiany narzędzi, ostrzenie, przestoje, odrzucone części i przedwczesne pękanie, a nie tylko początkową specyfikację materiału.
Rola przerobionych plastycznie postaci wyrobów zgodnie z ASTM A681
ASTM A681 zapewnia ramy normowe dla przerobionych plastycznie wyrobów ze stopowych stali narzędziowych. ASTM International stwierdza w zakresie normy z 2024 roku, że „ASTM A681 obejmuje wymagania chemiczne, mechaniczne i fizyczne dotyczące przerobionych plastycznie wyrobów ze stopowych stali narzędziowych”. Objęte nią postacie wyrobów to między innymi pręty, blachy grube, blachy cienkie, taśmy, walcówka, drut i odkuwki, zwykle przeznaczone do wytwarzania narzędzi, matryc lub przyrządów.
Zakres ten jest ważny, ale ograniczony. ASTM A681 ustanawia wymagania dotyczące dostarczanego wyrobu przerobionego plastycznie; sama w sobie nie dokonuje wyboru AISI D2 zamiast AISI A2, nie określa konstrukcji stempla ani nie wskazuje, czy dominującym mechanizmem uszkodzenia będzie zużycie, wykruszanie, pękanie cieplne czy odkształcenie. Użytkownik nadal musi określić gatunek, postać wyrobu, rozmiar, stan dostawy, obróbkę cieplną, wykończenie powierzchni oraz wymagania odbiorcze odpowiednie do warunków eksploatacji.
Oznaczenie pręta, blachy grubej lub odkuwki nie eliminuje również wpływu kierunkowej mikrostruktury ani efektów związanych z wielkością przekroju. Ukierunkowanie węglików, segregacja, wtrącenia i szybkość chłodzenia mogą wpływać na zachowanie podczas szlifowania, udarność i propagację pęknięć. Gotowe narzędzie może wymagać odprężania, zgrubnej obróbki skrawaniem przed hartowaniem, kontrolowanej obróbki cieplnej oraz końcowego szlifowania w celu zachowania zamierzonej geometrii. ASTM A681 definiuje ramy materiałowe; osąd inżynierski łączy te ramy z rzeczywistą pracą narzędzia.
Jak zorganizowane są oznaczenia stali narzędziowych AISI
Oznaczenia stali narzędziowych są etykietami klasyfikacyjnymi, a nie szczeblami skali od gatunków gorszych do lepszych. ASM International definiuje stale narzędziowe jako stale stosowane do wytwarzania narzędzi do cięcia, formowania lub kształtowania części produkowanych przemysłowo. W ramach tego szerokiego zastosowania system AISI grupuje stale według cechy, która pierwotnie wyróżniała ich zachowanie: metody hartowania, głównego zastosowania lub dominującego systemu stopowego. Publikacja ASM Tool Steels wyróżnia dziewięć głównych rodzin: W, L, S, O, A, D, H, M i T (ASM International, 2020).
Litera daje zatem hipotezę wyjściową. Sama w sobie nie pozwala przewidzieć trwałości eksploatacyjnej. Na wynik wpływają między innymi zawartość węgla, węgliki stopowe, czystość metalurgiczna, segregacja, metoda wytwarzania z proszku lub wlewka, kucie, obróbka cieplna, stan powierzchni oraz rzeczywisty mechanizm uszkodzenia narzędzia. Stempel, który pęka wskutek udaru, wymaga innego kompromisu właściwości niż matryca zużywająca się ściernie, nawet jeśli oba narzędzia służą do obróbki na zimno. Norma ASTM A681 określa ramy normalizacyjne dla przerabianych plastycznie stopowych wyrobów ze stali narzędziowych, obejmując wymagania chemiczne, mechaniczne i fizyczne dotyczące prętów, blach grubych, blach cienkich, taśm, walcówki, drutu i odkuwek, z których zwykle wykonuje się narzędzia, matryce lub oprzyrządowanie (ASTM International, 2024).
Serie W, L i S
Seria W oznacza stal narzędziową hartowaną w wodzie. Oznaczenie odnosi się do tradycyjnego ośrodka chłodzącego, a nie do twierdzenia, że każdy gatunek W musi być hartowany w wodzie w ramach każdej współczesnej procedury obróbki cieplnej. Stale te są na ogół węglowymi stalami narzędziowymi, zawierającymi ograniczone dodatki stopowe w porównaniu z wieloma późniejszymi rodzinami stali narzędziowych. Reprezentatywnym oznaczeniem jest W1. Jej stosunkowo prosty skład chemiczny może po odpowiedniej obróbce zapewnić twardą martenzytyczną warstwę roboczą, jednak ta sama ograniczona hartowność zmniejsza głębokość i jednorodność zahartowania większych przekrojów.
Ten kompromis wyjaśnia historyczne zastosowanie stali W do ręcznych narzędzi skrawających, prostych stempli, przecinaków, noży i podobnych narzędzi, w przypadku których małe przekroje mogły szybko ostygnąć. Hartowanie w wodzie powoduje również znaczne naprężenia cieplne i stwarza ryzyko odkształceń. Oznaczenie rodziny opisuje zamierzoną praktykę hartowania; bez odniesienia do wielkości przekroju i sposobu przetwarzania nie określa ono udarności, stabilności wymiarowej ani odporności na zużycie.
Seria L oznacza niskostopową stal narzędziową. Gatunki z tej rodziny zawierają umiarkowane dodatki takich pierwiastków jak chrom, nikiel, molibden lub wanad, które poprawiają hartowność, wytrzymałość, zachowanie podczas zużycia lub stabilność, bez przechodzenia do składu chemicznego wysokostopowych stali do pracy na zimno lub stali szybkotnących. L6 jest dobrze znanym oznaczeniem. Jej skład chemiczny zawierający nikiel wiąże się z konstrukcją ukierunkowaną na udarność, jednak nie oznacza to, że każdy gatunek L nadaje się do pracy udarowej ani że każde zastosowanie obejmujące stal niskostopową będzie odpowiednie.
Seria S oznacza stal narzędziową odporną na uderzenia. Zasadniczym wymaganiem eksploatacyjnym jest odporność na powtarzające się udary, nagłe obciążenia i wykruszanie, a nie maksymalna możliwa odporność na zużycie ścierne. S7 jest reprezentatywnym gatunkiem; S1 i S5 należą do tej samej szerokiej rodziny, ale nie mają identycznego składu ani takiej samej odpowiedzi na obróbkę cieplną. Odporność na uderzenia zależy od poziomu zawartości węgla, równowagi dodatków stopowych, wielkości ziarna, austenitu szczątkowego, odpuszczania i populacji defektów. Oznaczenie stali odpornej na uderzenia jest zatem wskazówką dotyczącą zamierzonego kompromisu między twardością a udarnością, a nie gwarancją odporności na pękanie.
Serie O, A i D
Seria O oznacza olejohartowaną stal narzędziową. Gatunki te zawierają wystarczającą ilość dodatków stopowych, aby hartować się łagodniej niż stale W będące zwykłymi stalami węglowymi, co w tradycyjnej klasyfikacji umożliwia stosowanie oleju zamiast wody. O1 jest najczęściej przytaczanym przykładem. Hartowanie w oleju może ograniczyć odkształcenia i pękanie hartownicze w porównaniu z hartowaniem w wodzie, jednak zmiana wymiarów nadal stanowi poważny problem w przypadku precyzyjnych matryc, stempli, gwintowników, rozwiertaków i małych narzędzi do formowania. Oznaczenie O informuje, w jaki sposób historycznie oczekiwano hartowania danego gatunku; nie oznacza, że jego odporność na zużycie przewyższa odporność gatunku A lub D.
Seria A oznacza stal narzędziową hartowaną na powietrzu. Zawartość dodatków stopowych zwiększa hartowność w stopniu wystarczającym do zahartowania narzędzia w powietrzu lub przy kontrolowanym chłodzeniu w gazie, ograniczając silny szok cieplny związany z chłodzeniem w wodzie lub oleju. A2 jest powszechnie rozpoznawanym gatunkiem stali do obróbki na zimno, hartowanym na powietrzu. Stale te wybiera się, gdy w matrycach, stemplach, narzędziach do wytłaczania lub narzędziach do formowania potrzebne jest połączenie odporności na zużycie, udarności i stabilności wymiarowej. Mniejsza intensywność chłodzenia może ograniczać odkształcenia, jednak o właściwościach gotowego narzędzia nadal decydują austenit szczątkowy, rozmieszczenie węglików, uszkodzenia szlifierskie i sposób odpuszczania.
Seria D oznacza wysokowęglową, wysokochromową stal narzędziową. D2 jest reprezentatywnym oznaczeniem. Zawartość węgla i chromu sprzyja powstawaniu znacznej ilości twardych węglików bogatych w chrom, co wiąże tę rodzinę z odpornością na zużycie ścierne i zastosowaniami do obróbki na zimno. Węgliki te wpływają również na udarność, skrawalność, zachowanie podczas szlifowania i podatność na pękanie. Duże lub nierównomiernie rozmieszczone węgliki mogą stać się miejscami inicjacji pęknięć; oznaczenie D nie ujawnia wielkości ani orientacji węglików powstałych w wyniku zastosowanej metody wytwarzania.
Stale D są zatem stosowane w długotrwałych zadaniach związanych z obróbką na zimno, takich jak praca matryc, stempli, noży gilotynowych i narzędzi do formowania, jednak właściwy wybór zależy od tego, czy jako pierwsze zakończą okres użytkowania zużycie, wykruszanie krawędzi, pęknięcie całkowite, zacieranie czy zmiana wymiarów. Wysoka zawartość węgla i chromu to fakty dotyczące składu, a nie uniwersalny ranking przewagi nad niskostopowymi rodzinami O lub A.
Serie H, M i T
Seria H oznacza stal narzędziową do pracy na gorąco. Gatunki te są przeznaczone do narzędzi narażonych na podwyższoną temperaturę podczas takich procesów jak odlewanie ciśnieniowe, kucie na gorąco, wyciskanie i formowanie na gorąco. Rodzina dzieli się według dominujących systemów stopowych, obejmujących chromowe stale do pracy na gorąco, wolframowe stale do pracy na gorąco i molibdenowe stale do pracy na gorąco. H13 jest często stosowanym punktem odniesienia dla oznaczenia chromowej stali do pracy na gorąco; gatunki z serii H muszą zachowywać wytrzymałość, być odporne na zmęczenie cieplne i ograniczać zmiękczanie podczas wielokrotnego nagrzewania i chłodzenia. Wymagania te różnią się od odporności na zużycie ścierne podczas obróbki na zimno, dlatego twardsze narzędzie w temperaturze pokojowej nie jest automatycznie lepszym narzędziem do pracy na gorąco.
Seria M oznacza molibdenową stal szybkotnącą. M2 jest reprezentatywnym gatunkiem. Molibden, wolfram, wanad, chrom i węgiel tworzą wysokostopowy system zdolny do zachowania twardości skrawania w temperaturach powstających podczas obróbki. Klasyfikacja odzwierciedla podstawę stopową rodziny stali szybkotnących, natomiast ostateczne zachowanie podczas skrawania zależy od austenityzowania, hartowania, wielokrotnego odpuszczania, populacji węglików, przygotowania krawędzi i ewentualnych powłok.
Seria T oznacza wolframową stal szybkotnącą. T1 jest klasycznym reprezentatywnym oznaczeniem. Wysokowolframowe składy stali szybkotnących opracowano historycznie dla narzędzi skrawających, które musiały zachowywać twardość w wysokiej temperaturze; gatunki T zawierają węgliki wpływające na twardość czerwoną, zużycie, szlifowanie i udarność. M i T nie są przeciwstawnymi poziomami jakości. Są to różne sposoby projektowania składu stopowego w obrębie stali szybkotnących, a wybór właściwego rozwiązania zależy od temperatury skrawania, skrawania przerywanego, obciążenia krawędzi, geometrii i obróbki cieplnej.
Związek z procesem wytwarzania ma zatem decydujące znaczenie. W badaniu opublikowanym w 2020 roku w czasopiśmie Coatings wskazano, że parametry obróbki cieplnej są głównym czynnikiem kontrolującym działanie rdzenia narzędzia, podczas gdy skład i metoda wytwarzania określają możliwą strukturę węglików oraz populację defektów. Publikacja Routledge Tool Steels: Properties and Performance również analizuje właściwości użytkowe przez pryzmat składu, procesów wytwarzania, obróbki cieplnej, utwardzania powierzchniowego i powłok (Mesquita, 2021). Monografia NBS nr 88 stanowi wcześniejszy federalny punkt odniesienia dla metalurgii stali i terminologii historycznej.
Wybór należy zatem rozpocząć od mechanizmu uszkodzenia i warunków eksploatacji, a następnie wykorzystać literowe oznaczenie AISI jako mapę prowadzącą do kandydujących składów chemicznych. Firma Uddeholm jasno formułuje cel inżynierii stali do obróbki na zimno: dobrać stal narzędziową do zastosowania i zminimalizować koszt przypadający na wyprodukowaną część. W praktyce większe znaczenie dla całego cyklu eksploatacji ma trwałość użytkowa niż sama litera. Klasyfikacja AISI porządkuje dostępne opcje; nie podejmuje jednak decyzji inżynierskiej.
Zmienne metalurgiczne stojące za właściwościami stali narzędziowych
Stale narzędziowe definiuje się przez warunki eksploatacji, a nie wyłącznie przez twardość. ASM International opisuje je jako stale stosowane do wytwarzania narzędzi służących do cięcia, formowania lub kształtowania wytwarzanych części. Definicja ta obejmuje bardzo różne wymagania: stempel może wymagać odporności na udar i wykruszanie krawędzi, podczas gdy narzędzie skrawające musi zachować ostrą krawędź w warunkach tarcia i wysokiej temperatury. ASTM A681, czyli odpowiedni zbiór norm dotyczących przerabianych plastycznie produktów ze stopowych stali narzędziowych, obejmuje wymagania chemiczne, mechaniczne i fizyczne dla prętów, blach grubych, blach cienkich, taśm, walcówki, drutu i odkuwek, z których zwykle wykonuje się narzędzia, matryce lub przyrządy. Samo oznaczenie nie pozwala przewidzieć właściwości użytkowych.
Rodziny AISI, takie jak W, L, S, O, A, D, H, M i T, wskazują szerokie koncepcje dotyczące składu stopowego i przetwarzania. Jak wyjaśnia podręcznik Metallurgy opracowany przez Maricopa Community Colleges, litery zwykle oznaczają metodę hartowania, główne zastosowanie lub dominujący system stopowy. W1 wiąże się z hartowaniem w wodzie, O1 z hartowaniem w oleju, A2 z hartowaniem w powietrzu, D2 z wysokowęglową stalą wysokochromową, H13 z zastosowaniem na gorąco, M2 z molibdenową stalą szybkotnącą, a T1 z wolframową stalą szybkotnącą. Oznaczenia te stanowią punkt wyjścia. Struktura robocza zależy od praktyki wytapiania, kucia lub przetwarzania proszkowego, austenityzowania, hartowania, odpuszczania, stanu powierzchni oraz konkretnego mechanizmu uszkodzenia.
Węgiel, pierwiastki stopowe i hartowność
| Pierwiastek | Opisany główny wpływ na stal narzędziową |
|---|---|
| Węgiel | Twardość martenzytyczna i tworzenie węglików |
| Chrom | Hartowność i węgliki bogate w chrom |
| Molibden | Wtórne twardnienie i odporność na odpuszczanie |
| Wolfram | Węgliki stopowe i twardość w wysokiej temperaturze |
| Wanad | Bardzo twarde węgliki i kontrola wielkości ziarna |
| Nikiel | Hartowność i ciągliwość w wybranych składach |
Węgiel dostarcza atomów międzywęzłowych, które umacniają żelazo, oraz umożliwia przemianę austenitu w twardy martenzyt podczas hartowania. Wyższa zawartość węgla na ogół zwiększa zawartość węgla w martenzycie i sprzyja uzyskaniu większej twardości po hartowaniu, ale ten sam dodatek może zwiększać tworzenie węglików, zmniejszać ciągliwość i sprawiać, że krawędź lub naroże stają się mniej odporne na udar. Węgiel wpływa również na ilość węgla pozostającego w osnowie po utworzeniu węglików stopowych. Nominalna zawartość procentowa węgla nie określa zatem zawartości węgla w końcowym martenzycie.
Najważniejsze pojęcia metalurgiczne
- Twardość
- Odporność na miejscowe odkształcenie plastyczne.
- Hartowność
- Głębokość, do której może powstać martenzyt w określonych warunkach chłodzenia.
- Austenit szczątkowy
- Austenit, który podczas hartowania nie przekształcił się w martenzyt.
- Wtórne twardnienie
- Wzrost twardości spowodowany wydzielaniem drobnych węglików stopowych podczas odpuszczania.
Hartowność różni się od twardości. Opisuje ona, jak głęboko stal może utworzyć martenzyt w określonych warunkach chłodzenia. Chrom, molibden, mangan i krzem opóźniają przemiany dyfuzyjne, takie jak perlit i bainit, umożliwiając zahartowanie przekrojów położonych dalej od chłodzonej powierzchni. Nikiel może zwiększać hartowność i ciągliwość, choć w konwencjonalnych stalach narzędziowych jest w mniejszym stopniu związany z intensywnym tworzeniem węglików. Molibden ogranicza również niektóre formy kruchości odpuszczania i przyczynia się do twardnienia wtórnego. Wynik zależy od rozmiaru przekroju, wielkości ziarna austenitu, intensywności hartowania oraz wcześniejszego stanu stali.
Chrom pełni kilka funkcji. W umiarkowanych ilościach poprawia hartowność i odporność na utlenianie; przy większej zawartości łączy się z węglem, tworząc węgliki bogate w chrom, szczególnie w wysokowęglowych stalach wysokochromowych, takich jak D2. Molibden i wolfram tworzą twarde węgliki stopowe oraz sprzyjają twardnieniu wtórnemu, gdy podczas odpuszczania powstają drobne wydzielenia. Ich wpływ na twardość w wysokiej temperaturze ma szczególne znaczenie w stalach szybkotnących i stalach do pracy na gorąco. Wanad tworzy bardzo twarde węgliki wanadu, często VC lub węgliki MC bogate w wanad, które przeciwdziałają zużyciu ściernemu i ograniczają rozrost ziaren austenitu, gdy ich cząstki pozostają drobne i równomiernie rozmieszczone.
Inne dodatki zmieniają zakres parametrów przetwarzania. Krzem umacnia ferryt i może wpływać na reakcję podczas odpuszczania. Mangan poprawia hartowność, ale przy niewłaściwej kontroli składu i obróbki może zwiększać podatność na austenit szczątkowy i segregację. Kobalt nie tworzy znaczącej populacji węglików w typowym znaczeniu stosowanym w odniesieniu do stali szybkotnących; podnosi temperaturę, w której osnowa mięknie, i wspiera wydajność skrawania w podwyższonej temperaturze. Azot, siarka i ołów mogą wpływać na skrawalność lub wydzielanie faz, jednak ich przydatność silnie zależy od gatunku i wymagań dotyczących czystości.
Stal o wysokiej hartowności nie jest automatycznie bardziej ciągliwa ani bardziej odporna na zużycie. Może zahartować się w całym dużym przekroju matrycy, a jednocześnie zawierać grube węgliki, segregację lub nadmierną ilość austenitu szczątkowego. W badaniu obróbki cieplnej opublikowanym w czasopiśmie Coatings przez MDPI w 2020 roku parametry obróbki cieplnej wskazano jako podstawowy czynnik kontrolujący właściwości użytkowe rdzenia narzędzia. Skład określa, jakie struktury mogą powstać; obróbka decyduje, które z nich rzeczywiście pozostaną.

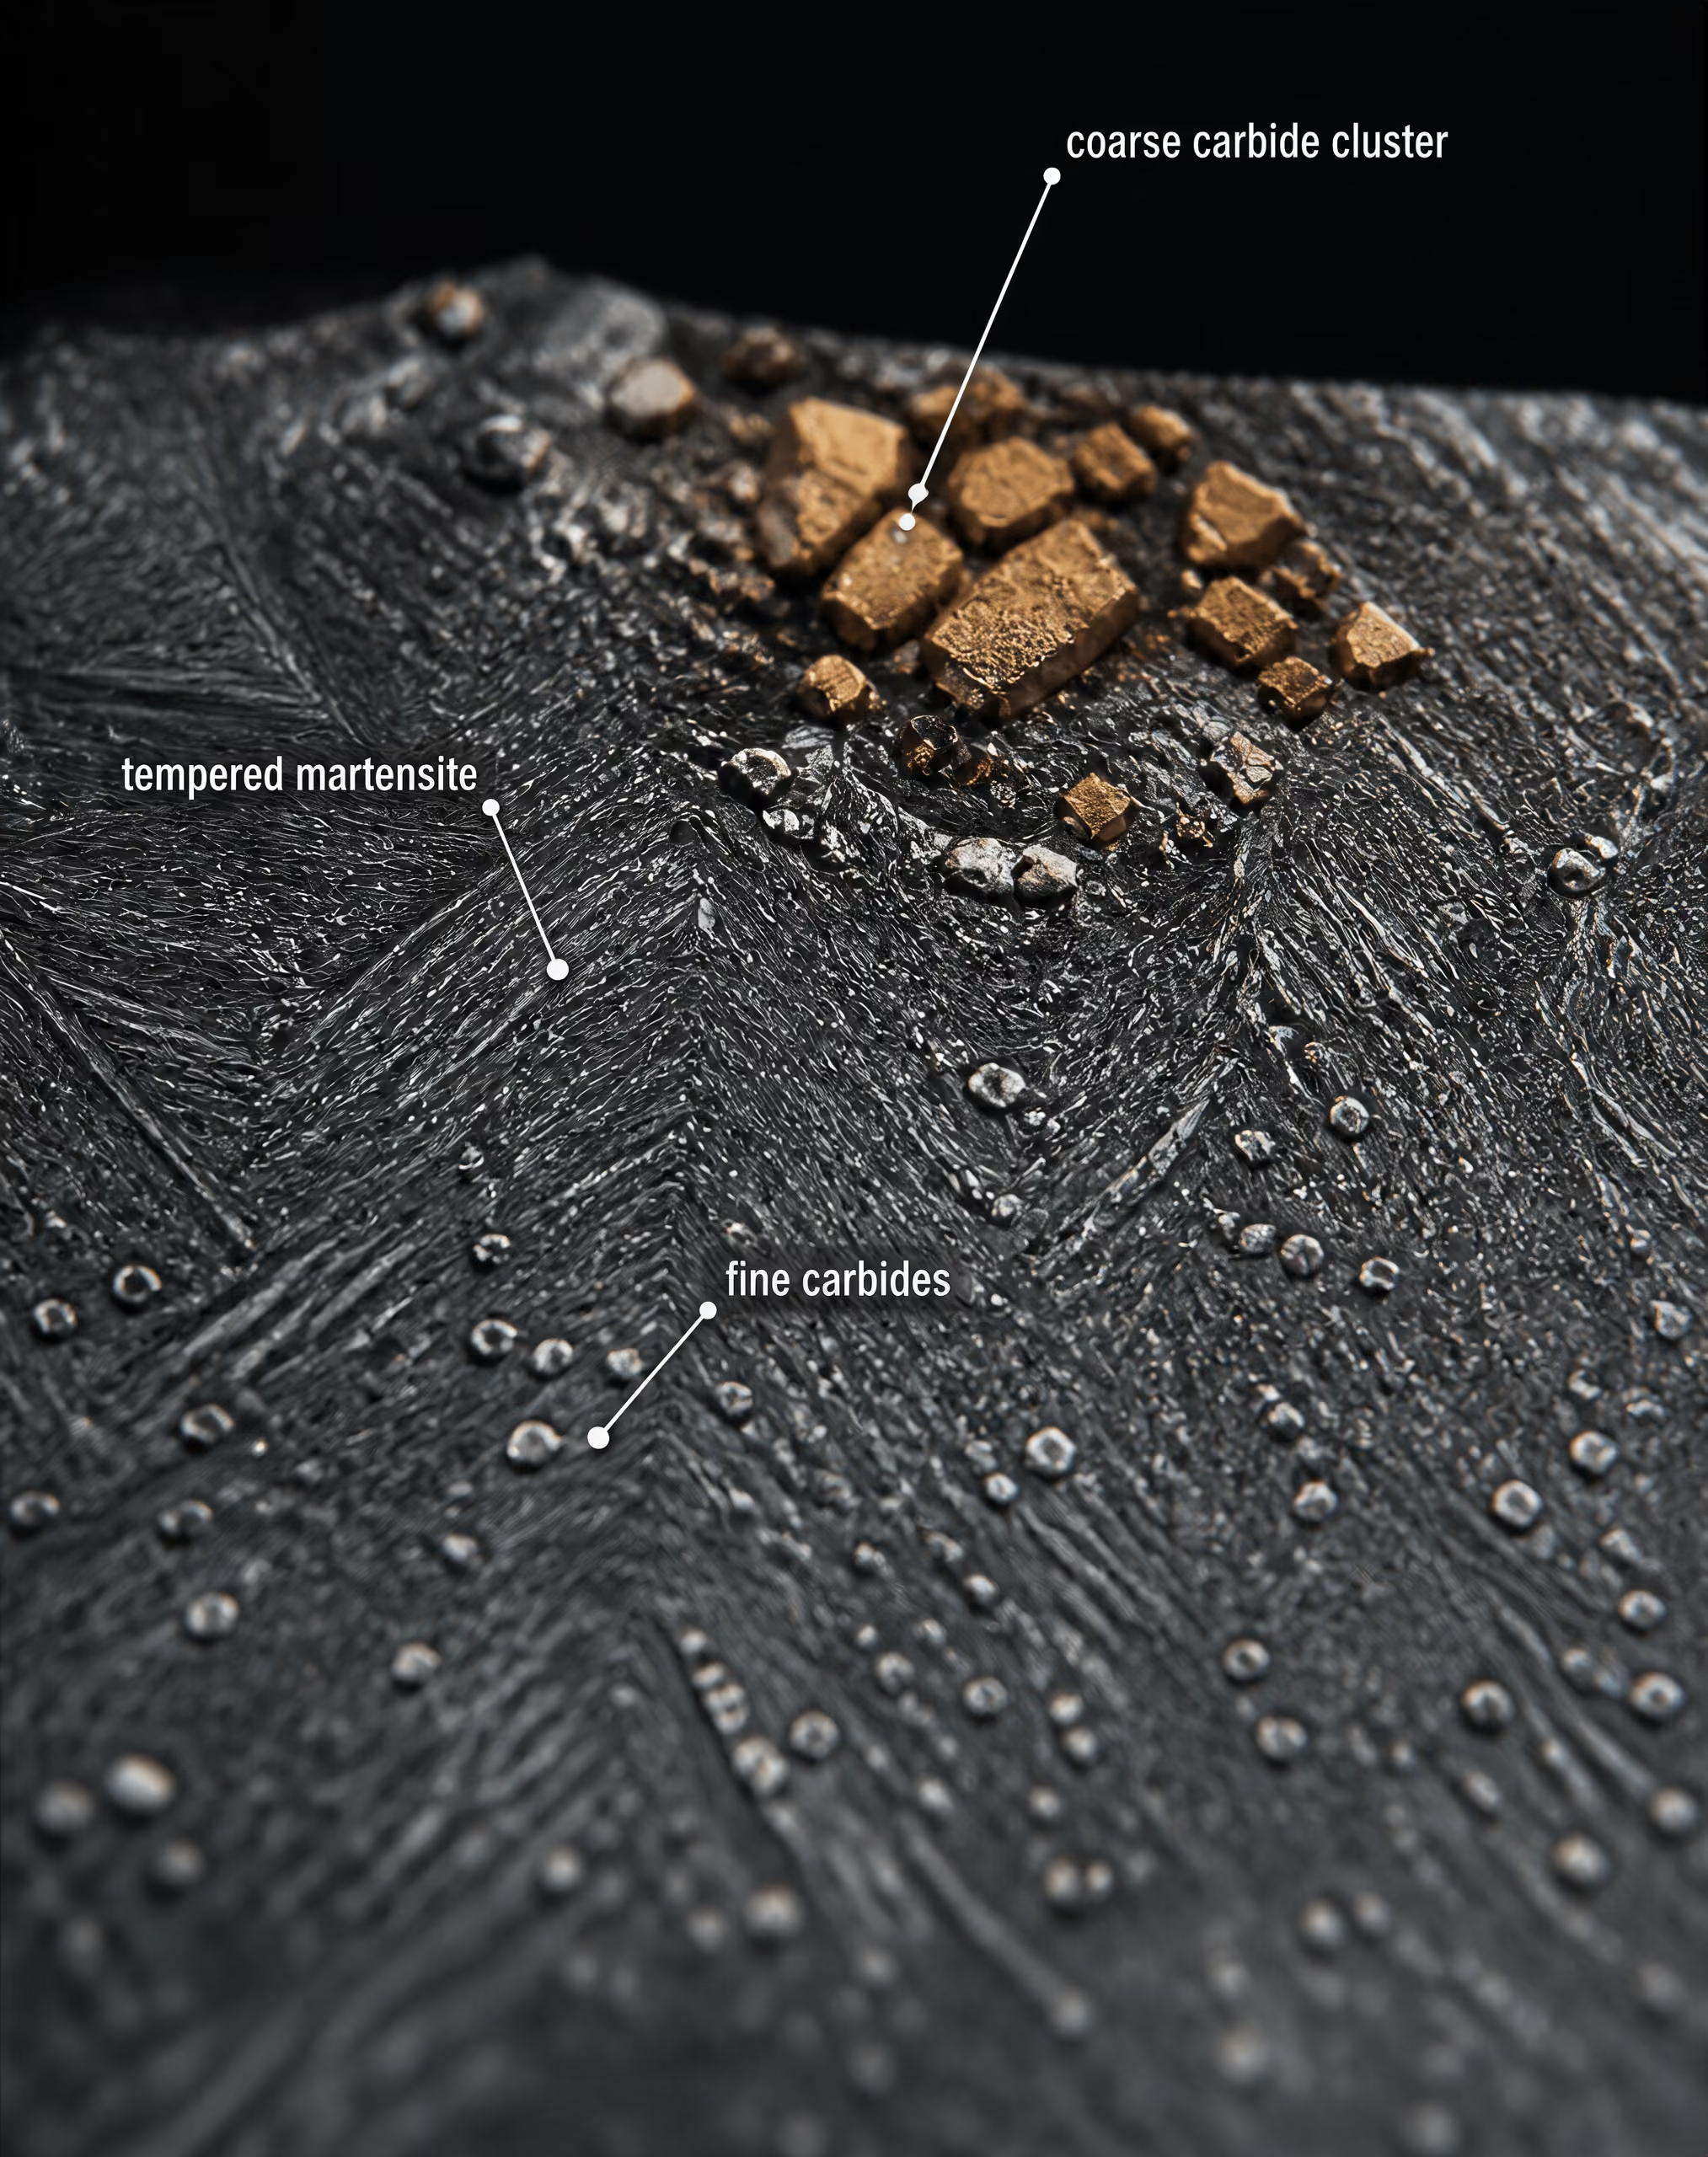
Węglik Twardy związek powstający w wyniku połączenia węgla z żelazem lub pierwiastkami stopowymi, takimi jak chrom, molibden, wolfram lub wanad.
Węgliki oraz równowaga między odpornością na zużycie a ciągliwością
Węgliki mają zasadnicze znaczenie dla zachowania stali narzędziowych, ponieważ są twardymi cząstkami w stosunkowo bardziej ciągliwej osnowie metalicznej. Równie ważne jak ich obecność są ich skład chemiczny, udział objętościowy, wielkość, kształt, rozstaw i orientacja. Cementyt bogaty w żelazo, M₇C₃ bogate w chrom, M₆C bogate w molibden i wolfram oraz węgliki MC bogate w wanad nie zapewniają identycznej odporności na ścieranie, mięknięcie cieplne ani pękanie.
Drobna, rozproszona populacja węglików może zwiększać odporność na zużycie bez tworzenia dużych inicjatorów pęknięć. Grube węgliki pierwotne mogą skutecznie przeciwdziałać określonemu mechanizmowi zużycia, ale jednocześnie przerywają ciągłość osnowy i powodują koncentrację naprężeń. Ostre naroża węglików, pasma węglików powstałe wskutek segregacji oraz skupiska węglików zorientowane przez walcowanie lub kucie mogą stać się uprzywilejowanymi miejscami inicjacji pęknięć. Wypolerowany mikrofotogram może wykazywać ten sam nominalny typ węglika w dwóch gatunkach, a jednocześnie ujawniać zupełnie inny rozkład, a tym samym całkowicie różną trwałość eksploatacyjną.
| Metoda wytwarzania | Opisana struktura lub zagadnienie |
|---|---|
| Metalurgia wlewków | Segregacja chemiczna i wydłużone pasma węglików |
| Kucie i walcowanie | Przepływ ziaren i kierunkowy układ węglików |
| Metalurgia proszków | Drobniejsze i bardziej równomiernie rozmieszczone cząstki węglików |
Równowaga między odpornością na zużycie a ciągliwością nie jest prostą wymianą między „większą ilością węglików” a „mniejszą ilością węglików”. Zużyciu ściernemu często sprzyja duży udział twardych cząstek, ale wykruszanie krawędzi może przyspieszyć, gdy osnowa między cząstkami jest zbyt słaba lub gdy rozstaw węglików jest zbyt mały, aby stępić wierzchołek pęknięcia. Zużycie adhezyjne, zużycie udarowe, odkształcenie plastyczne i zmęczenie cieplne stawiają odmienne wymagania. Stempel uderzający w niewspółosiowo ustawiony przedmiot obrabiany może ulec zniszczeniu w wyniku pojedynczego niestabilnego wykruszenia, mimo że jego zmierzona twardość pozostaje wysoka. Ostrze ścinające może natomiast tracić właściwości wskutek stopniowego zaokrąglania ściernego.
Technologia wytwarzania zmienia tę strukturę. Konwencjonalna metalurgia wlewków może prowadzić do segregacji chemicznej i wydłużonych pasm węglików, które późniejsze kucie może ograniczyć, ale nie zawsze całkowicie usunąć. Metalurgia proszków może zapewnić bardziej jednorodny rozkład węglików, choć właściwości końcowe nadal zależą od konsolidacji, kucia, obróbki cieplnej i wad powierzchniowych. Nie chodzi o to, że jedna technologia zawsze zapewnia powodzenie. Chodzi o to, że nominalny skład chemiczny nie opisuje populacji wad ani architektury węglików powstałych w wyniku zastosowanej technologii.
Odpuszczanie dodaje kolejną warstwę złożoności. Podczas odpuszczania pierwiastki stopowe mogą opuszczać przesycony martenzyt i tworzyć drobne węgliki wtórne. W M2 i pokrewnych stalach szybkotnących molibden, wolfram i wanad uczestniczą w procesie wydzielania, który po początkowym etapie zmiękczenia zwiększa twardość. Twardnienie wtórne sprzyja również zachowaniu twardości w wysokiej temperaturze, ale zbyt intensywna obróbka może pozostawić nadmierne naprężenia własne lub austenit szczątkowy. O tym, czy zwiększona zawartość pierwiastków stopowych zapewni użyteczną trwałość skrawania, czy kruche zachowanie krawędzi, często decyduje rozdrobnienie węglików, a nie sama ich ilość.
Struktura osnowy i austenit szczątkowy
Osnowa otaczająca węgliki odpowiada w dużej mierze za ciągliwość narzędzia i podtrzymuje węgliki pod obciążeniem. Zahartowany martenzyt zapewnia wysoką wytrzymałość, ponieważ węgiel i atomy pierwiastków stopowych odkształcają sieć żelaza oraz utrudniają ruch dyslokacji. Nieodpuszczony martenzyt zawiera jednak wysokie naprężenia własne i wykazuje małą odporność na nagłe pękanie. Odpuszczanie zmniejsza te naprężenia, umożliwia kontrolowane wydzielanie węglików i reguluje równowagę między twardością a ciągliwością.
Obróbka austenityzująca kontroluje zarówno skład chemiczny osnowy, jak i rozpuszczanie węglików. Jeżeli temperatura jest zbyt niska, do austenitu przechodzi niewystarczająca ilość węgla i pierwiastków stopowych, co ogranicza hartowność oraz końcową twardość. Jeżeli temperatura jest zbyt wysoka lub czas wygrzewania zbyt długi, nadmierne rozpuszczanie węglików może wzbogacić osnowę, powiększyć ziarna austenitu i zwiększyć ilość austenitu szczątkowego po hartowaniu. Grube ziarna byłego austenitu zmniejszają liczbę barier dostępnych dla propagującego pęknięcia.
Austenit szczątkowy jest częścią austenitu, która nie ulega przemianie w martenzyt podczas hartowania. Bezpośrednio po hartowaniu może poprawiać pozorną ciągliwość, ale pod wpływem naprężeń eksploatacyjnych, ciepła szlifowania lub późniejszego odpuszczania jest niestabilny wymiarowo. Przemiana w świeży, nieodpuszczony martenzyt może powodować odkształcenia, pękanie lub zmiany geometrii skrawania. Obróbka kriogeniczna, wielokrotne cykle odpuszczania lub starannie dobrane warunki austenityzowania mogą ograniczyć ten problem, lecz żadne z tych rozwiązań nie jest uniwersalnym środkiem zaradczym.
Końcowa osnowa może zawierać odpuszczony martenzyt, austenit szczątkowy, węgliki wtórne, a niekiedy również obszary bainityczne lub perlityczne powstałe wskutek niedostatecznego chłodzenia. Ich proporcje i granice międzyfazowe decydują o zmęczeniu, wykruszaniu, odkształceniach i mięknięciu cieplnym. Szlifowanie powierzchni wprowadza dodatkową zmienną: rozciągające naprężenia własne, przypalenia szlifierskie i mikropęknięcia mogą zniweczyć prawidłowo obrobiony rdzeń.
Publikacja Routledge Tool Steels: Properties and Performance (2021) omawia właściwości użytkowe poprzez skład, procesy wytwarzania, obróbkę cieplną, utwardzanie powierzchniowe i powłoki, a nie wyłącznie przez nazwę gatunku. Podejście to jest zgodne zarówno ze starszymi podstawami metalurgii opisanymi w NBS Monograph 88, jak i z naciskiem ASM International na łączny wpływ odporności na zużycie, ciągliwości, twardości w wysokiej temperaturze, węglików i obróbki cieplnej. Zalecenia firmy Uddeholm dotyczące pracy na zimno wyrażają praktyczny wniosek: dobór powinien odpowiadać zastosowaniu i zmniejszać koszt cyklu życia w przeliczeniu na wyprodukowaną część. Istotne pytanie nie brzmi, które oznaczenie zajmuje najwyższą pozycję, lecz która struktura osnowa–węgliki może wytrzymać rzeczywiste obciążenie, temperaturę, kontakt i mechanizm uszkodzenia narzędzia.
Trasa wytwarzania: dlaczego ten sam gatunek nie oznacza jednej mikrostruktury
Oznaczenie stali narzędziowej określa zakres składu chemicznego i zamierzoną rodzinę gatunkową, a nie pojedynczą strukturę wewnętrzną. Dlatego stale AISI O1, AISI D2, AISI M2 i inne gatunki mogą wykazywać różne kombinacje ciągliwości, odporności na zużycie, stabilności wymiarowej i skrawalności, jeśli różnią się historią wytapiania, odlewania, odkształcania i obróbki cieplnej. ASM International opisuje stale narzędziowe jako stale stosowane do wytwarzania narzędzi do cięcia, kształtowania lub formowania produkowanych części; właściwe pytanie nie brzmi po prostu, jaka litera występuje w oznaczeniu, lecz jak powstała mikrostruktura reaguje na mechanizm uszkodzenia narzędzia.
ASTM A681 (2024) obejmuje „wymagania chemiczne, mechaniczne i fizyczne dotyczące kutych wyrobów ze stopowych stali narzędziowych”, w tym prętów, blach grubych, blach cienkich, taśm, walcówki, drutu i odkuwek, z których zwykle wykonuje się narzędzia, matryce lub oprzyrządowanie. Te ramy normowe definiują wymagania dotyczące wyrobów, ale nie sprawiają, że każda postać danego gatunku jest identyczna pod względem metalurgicznym. Wielkość wyrobu, stopień przerobu, historia chłodzenia oraz miejsce, z którego pobrano przekrój, mogą wpływać na strukturę dostarczaną do wytwarzania narzędzia.
Metalurgia wlewków i segregacja
Konwencjonalna stal narzędziowa przerabiana plastycznie rozpoczyna się od odlanego wlewka lub pasma odlewanego w sposób ciągły. Podczas krzepnięcia pierwiastki stopowe nie pozostają rozmieszczone idealnie równomiernie. Węgiel, chrom, molibden, wolfram, wanad i inne składniki rozpuszczone dzielą się między fazę ciekłą i stałą. Ostatnia zamarzająca ciecz może wzbogacać się w pierwiastki tworzące węgliki, powodując segregację chemiczną między rdzeniami dendrytów a obszarami międzydendrytycznymi. W gatunku wysokowęglowym i wysokochromowym, takim jak AISI D2, historia ta może wpływać na wielkość, ilość i rozmieszczenie węglików bogatych w chrom. W AISI M2 populacje węglików zawierających wolfram, molibden i wanad również odzwierciedlają zarówno skład chemiczny, jak i przebieg krzepnięcia.
Segregacja nie jest równoznaczna z widoczną wadą w każdym przekroju, lecz powoduje lokalne zróżnicowanie przebiegu przemian i tworzenia węglików. Obszary wzbogacone mogą reagować odmiennie podczas austenityzowania, a grube skupiska węglików mogą działać jak koncentratory naprężeń. Pod wpływem udaru lub zginania pęknięcie może rozwijać się wzdłuż wtrącenia pasmowego lub skupiska zamiast przez osnowę odpuszczonego martenzytu. W warunkach tarcia ślizgowego lub zużycia ściernego twardy węglik może poprawiać odporność na usuwanie materiału, natomiast duży, słabo podparty węglik może pękać albo wyrywać się, uszkadzając krawędź roboczą.
Wtrącenia niemetaliczne stanowią kolejną warstwę tego zagadnienia. Wtrącenia tlenkowe, siarczkowe i krzemianowe mogą powstawać podczas wytapiania, rafinacji, odlewania lub późniejszej obróbki. Ich skład chemiczny, wielkość, kształt i ukierunkowanie wpływają na inicjację zmęczenia oraz przebieg pękania. Efekt ten ma szczególne znaczenie w przypadku wykrojników, noży tnących, gwintowników i innych narzędzi narażonych na powtarzalne obciążenia, gdzie niewielka nieciągłość wewnętrzna może mieć większe znaczenie niż umiarkowana różnica w twardości objętościowej.
Kucie i walcowanie rozdrabniają strukturę odlewniczą, zamykają wewnętrzne pustki i redystrybuują materiał objęty segregacją, lecz nie usuwają całkowicie pierwotnej historii materiału. Ostateczny rezultat zależy od temperatury, odkształcenia, stopnia przerobu i chłodzenia. Duży wlewek znacznie zredukowany do postaci pręta może wykazywać inny rozstaw węglików i inny układ segregacji niż mniejszy wsad wyjściowy przetworzony do tego samego nominalnego gatunku.
Kucie, walcowanie i struktura kierunkowa
Anizotropia Różnica w reakcji materiału spowodowana orientacją, na przykład obciążeniem wzdłuż pasm węglików lub przepływu ziaren albo w poprzek nich.
Przeróbka na gorąco rozbija dendryty odlewnicze oraz wydłuża wtrącenia i obszary bogate w węgliki w kierunku odkształcenia. Powstaje w ten sposób przebieg włókien, a w wielu kutych stalach narzędziowych także kierunkowy układ węglików, często określany jako pasmowość lub ukierunkowanie węglików. Po obróbce cieplnej osnowa może stać się stosunkowo jednorodna, podczas gdy wydłużone pasma węglików pozostają widoczne na wypolerowanym i wytrawionym przekroju.
Kierunek ma znaczenie, ponieważ właściwości mechaniczne mogą różnić się wzdłuż i w poprzek kierunku przerobu. Narzędzie obciążone równolegle do uporządkowanych pasm węglików nie doświadcza takiej samej ścieżki pękania jak narzędzie obciążone poprzecznie do nich. Dlatego ciągliwość wzdłużna, ciągliwość poprzeczna, wytrzymałość na zginanie, odporność zmęczeniowa i stabilność krawędzi mogą się różnić, nawet gdy twardość i analiza chemiczna są podobne. Jest to anizotropia: reakcja materiału zależy od jego orientacji.
Konsekwencje tego zjawiska sięgają projektowania narzędzi. Matrycy kuźniczej, wykrojnika ani elementu do wykrawania wyciętego z pręta nie należy traktować jak materiału pozbawionego kierunkowości. Orientację profilu narzędzia, dominujące obciążenie eksploatacyjne i przewidywaną ścieżkę pękania należy rozpatrywać łącznie. Pręt, blacha gruba, blacha cienka, taśma, walcówka, drut lub odkuwka narzucają także różne decyzje dotyczące obróbki skrawaniem i formowania. Gruba blacha może wymagać usunięcia warstwy powierzchniowej lub uwzględnienia zmienności w całym przekroju; taśmę można wybrać do małego elementu formowanego, którego końcowy kierunek będzie zgodny z kierunkiem walcowania; drut i walcówka mogą być podawane do operacji formowania na zimno lub nagłówkowania, w których stan powierzchni i wady osiowe nabierają istotnego znaczenia.
Przebieg włókien jest korzystny, gdy wspiera przyłożone obciążenie, lecz szkodliwy, gdy tworzy łatwą drogę rozwarstwienia lub uszkodzenia krawędzi. Pasma mogą również powodować nierównomierną reakcję podczas obróbki cieplnej, zwłaszcza gdy lokalne zmiany składu chemicznego modyfikują hartowność lub ilość austenitu szczątkowego. Dlatego nominalnie identyczne narzędzie z AISI O1 wykonane z różnych postaci wyrobu może wymagać innych naddatków uwzględniających odkształcenia podczas obróbki i może ulegać uszkodzeniu przez wykruszenie, zginanie lub pękanie z różnych przyczyn.
Opracowanie ASM International z 2020 roku stwierdza, że działanie stali narzędziowej zależy od kombinacji odporności na zużycie, ciągliwości, twardości na gorąco, węglików i obróbki cieplnej. Publikacja Routledge Tool Steels: Properties and Performance (2021) przedstawia tę samą szerszą tezę, traktując skład chemiczny, procesy wytwarzania, obróbkę cieplną, utwardzanie powierzchniowe i powłoki jako powiązane zmienne. Trasa wytwarzania określa stan wyjściowy, lecz nie zastępuje obróbki cieplnej. Badanie opublikowane w 2020 roku w czasopiśmie MDPI Coatings wskazało parametry obróbki cieplnej jako główny czynnik kontrolujący właściwości rdzenia narzędzia, podczas gdy skład chemiczny i wcześniejsze przetwarzanie określają potencjał materiału oraz populację jego wad.

Metalurgia proszków i rozdrobnienie węglików
Stal narzędziowa wytwarzana metodą metalurgii proszków zmienia problem krzepnięcia, zamiast jedynie powtarzać konwencjonalną produkcję w mniejszej skali. Ciekły stop jest rozpylany na drobne cząstki, z których każda szybko krzepnie i zawiera stosunkowo niewielką objętość materiału objętego segregacją. Następnie proszek jest zagęszczany i konsolidowany, najczęściej metodą prasowania izostatycznego na gorąco, po czym poddaje się go obróbce termomechanicznej i obróbce cieplnej.
Szybkie krzepnięcie cząstek ogranicza wzrost dużych sieci węglików. Po konsolidacji cząstki węglików są na ogół drobniejsze i bardziej równomiernie rozmieszczone niż w konwencjonalnie odlewanym i przerabianym plastycznie materiale o tym samym nominalnym składzie. Ograniczenie grubych skupisk węglików może poprawiać odporność na pękanie węglików, wykruszanie krawędzi i propagację pęknięć, natomiast bardziej jednorodna struktura zmniejsza zmienność właściwości w zależności od przekroju i orientacji. Są to tendencje strukturalne, a nie automatyczne gwarancje; wady konsolidacji, niewłaściwa obróbka cieplna, nadmierna zawartość węglików i nieprawidłowe przygotowanie powierzchni nadal mogą decydować o uszkodzeniu.
Różnica jest najbardziej widoczna w przypadku gatunków wysokostopowych zawierających znaczne ilości pierwiastków tworzących węgliki. Konwencjonalna stal AISI D2 może zawierać znaczne populacje węglików bogatych w chrom, których ukierunkowanie odziedziczono po przeróbce. Trasa proszkowa może zapewnić drobniejsze rozmieszczenie węglików chromu, choć dokładne fazy i ich wielkość zależą od rozpylania, konsolidacji, kucia lub walcowania oraz obróbki cieplnej. Proszkowe odmiany stali szybkotnących, takich jak AISI M2, również mają na celu kontrolowanie rozstawu węglików i ograniczenie anizotropii związanej z segregacją. Oznaczenie nadal identyfikuje rodzinę stopu. Nie określa jednak jednej wielkości węglików ani jednego poziomu ciągliwości.
Rozróżnienie to ma znaczenie, gdy narzędzie wykonuje się z pręta, blachy grubej, taśmy, walcówki, drutu lub odkuwki. Obróbka skrawaniem usuwa materiał, ale nie usuwa kierunkowej struktury w całym pozostałym narzędziu. Szlifowanie może odsłonić obszary bogate w węgliki oraz wprowadzić na powierzchni naprężenia własne rozciągające lub miejscowe uszkodzenia cieplne. Trasa wytwarzania, która nadaje rdzeni drobną i jednorodną strukturę, może zatem zapewniać inny margines bezpieczeństwa przed wykruszaniem niż konwencjonalna trasa przeróbki plastycznej, nawet jeśli oba materiały poddano takiej samej nominalnej obróbce zapewniającej wymaganą twardość.
Wytyczne Uddeholm dotyczące zastosowań na zimno z 2024 roku przedstawiają praktyczną zasadę inżynierską: dobór stali narzędziowej powinien odpowiadać zastosowaniu i minimalizować koszt w przeliczeniu na wyprodukowaną część. Oznacza to dopasowanie trasy wytwarzania i postaci wyrobu do dominującego mechanizmu uszkodzenia — zużycia, pękania udarowego, odkształcenia plastycznego, pękania cieplnego, zmęczenia lub wykruszania krawędzi — a nie szeregowanie oznaczeń AISI od najniższego do najwyższego. Ta sama nazwa gatunku może opisywać znacząco różne struktury wyjściowe, a struktury te pozostają częścią narzędzia długo po zakończeniu obróbki stali.
Parametry obróbki cieplnej były głównym czynnikiem kontrolującym właściwości rdzenia narzędzia w badanym układzie z powłoką. Limited evidence

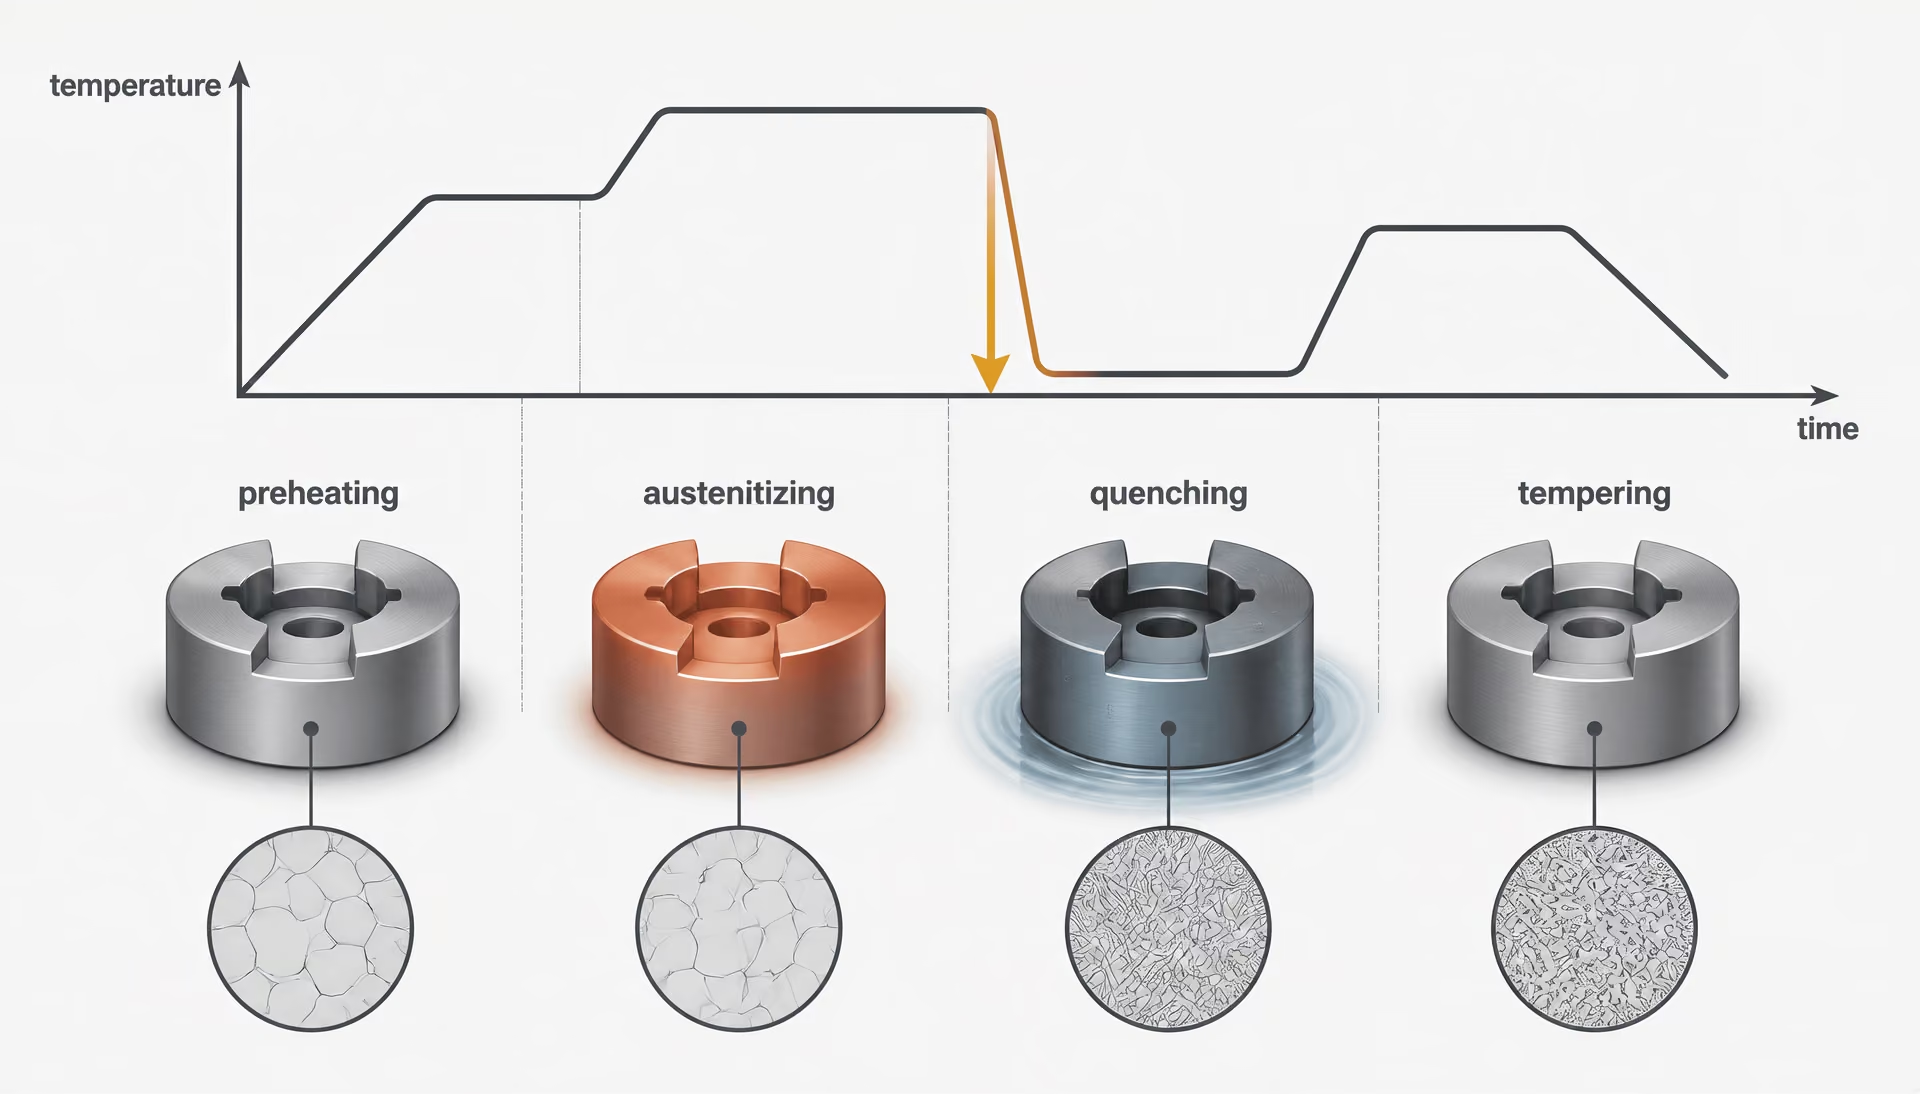
Sekwencja obróbki cieplnej
- Podgrzewanie wstępne Zmniejszenie gradientu temperatury między piecem a przedmiotem obrabianym.
- Austenityzowanie Przekształcenie osnowy i rozpuszczenie kontrolowanej ilości węglików.
- Hartowanie Szybkie chłodzenie wystarczające do utworzenia martenzytu przy jednoczesnym ograniczeniu naprężeń cieplnych i strukturalnych.
- Odpuszczanie Zmniejszenie naprężeń szczątkowych, dostosowanie twardości i ciągliwości oraz stabilizacja struktury.
Obróbka cieplna jest procesem kształtującym właściwości użytkowe
Gatunek stali narzędziowej nie trafia do eksploatacji z właściwościami wynikającymi wyłącznie z jego oznaczenia. Na przykład AISI D2 identyfikuje rodzinę wysokowęglowych i wysokochromowych stali do pracy na zimno; nie gwarantuje jednak określonej kombinacji twardości, ciągliwości, stabilności wymiarowej ani trwałości eksploatacyjnej. Właściwości te powstają dopiero po nagrzaniu stali, wygrzewaniu, chłodzeniu i odpuszczaniu w warunkach dostosowanych do jej składu chemicznego oraz wielkości przekroju.
Jest to kluczowa kwestia techniczna w badaniu opublikowanym w 2020 roku w czasopiśmie Coatings wydawanym przez MDPI, tom 10, numer 3, artykuł 265. Badanie wskazuje parametry obróbki cieplnej jako podstawowy czynnik decydujący o właściwościach rdzenia narzędzia w analizowanym układzie powłokowym. Skład chemiczny i technologia wytwarzania określają dostępny potencjał mikrostrukturalny oraz liczebność wtrąceń, segregacji, porów i węglików. Obróbka cieplna decyduje o tym, jaka część tego potencjału zostanie wykorzystana. Powłoka nie jest w stanie skompensować wad rdzenia, który został przegrzany, niedostatecznie zahartowany, pękł podczas hartowania lub zawiera nadmierną ilość austenitu szczątkowego.
Proces jest zwykle kontrolowany poprzez podgrzewanie wstępne, austenityzowanie, hartowanie i odpuszczanie, jednak nie stanowi uniwersalnej receptury. Stale AISI W, L, S, O, A, D, H, M i T reagują odmiennie, ponieważ zawartość węgla, chromu, molibdenu, wolframu, wanadu, manganu i krzemu wpływa na temperatury przemian, stabilność węglików, hartowność oraz reakcję na odpuszczanie. Norma ASTM A681, obejmująca wymagania chemiczne, mechaniczne i fizyczne dotyczące wyrobów z kutych stali narzędziowych stopowych, stanowi ramy normalizacyjne; nie zastępuje jednak harmonogramu obróbki cieplnej właściwego dla danego gatunku.
Austenityzowanie i kontrola rozpuszczania
Podgrzewanie wstępne zmniejsza gradient temperatury między piecem a obrabianym elementem. Ma to szczególne znaczenie w przypadku dużych przekrojów, skomplikowanych wykrojników, ostrych naroży oraz stali zawierających znaczne ilości węglików. W sytuacji, gdy gatunek stali lub geometria elementu stwarzają wysokie ryzyko naprężeń cieplnych, można zastosować podgrzewanie wielostopniowe. Jego celem nie jest wyłącznie skrócenie czasu pracy pieca. Zmniejsza ono różnicę temperatur między powierzchnią a rdzeniem przed rozpoczęciem austenityzowania.
Austenityzowanie podnosi następnie temperaturę stali do zakresu, w którym wystarczająca ilość ferrytu lub perlitu przekształca się w austenit, a wybrane węgliki ulegają rozpuszczeniu. Węgiel i pierwiastki stopowe przechodzące do austenitu decydują o hartowności oraz o reakcji podczas odpuszczania. Należy kontrolować ilość rozpuszczonych składników. Zbyt małe rozpuszczenie pozostawia nadmiar nierozpuszczonych węglików i osnowę austenityczną, która może nie osiągnąć wymaganej twardości po zahartowaniu. Nadmierne rozpuszczenie może prowadzić do rozrostu ziaren austenitu, zbyt dużej zawartości pierwiastków stopowych w roztworze, zwiększenia ilości austenitu szczątkowego oraz obniżenia ciągliwości.
Różnica ta ma istotne znaczenie w przypadku wysokowęglowych stali wysokochromowych, takich jak AISI D2. Węgliki bogate w chrom zapewniają odporność na zużycie, lecz nie powinny ulec całkowitemu rozpuszczeniu. Zadaniem technologa obróbki cieplnej jest uzyskanie równowagi między twardą osnową martenzytyczną a użyteczną, stabilną strukturą węglików. Wysokostopowe stale szybkotnące AISI M i T wymagają jeszcze innej kontroli, ponieważ molibden, wolfram, wanad i chrom tworzą węgliki stopowe zapewniające twardość na gorąco oraz twardnienie wtórne. Ich temperatury austenityzowania są wysokie, a dopuszczalne okno technologiczne może być wąskie.
Niedogrzanie jest często mylone z obróbką mającą na celu zachowanie ciągliwości. Jeżeli temperatura austenityzowania lub czas wygrzewania są niewystarczające, osnowa może zawierać zbyt mało rozpuszczonego węgla i pierwiastków stopowych, co po hartowaniu prowadzi do niskiej twardości i słabej odporności na zużycie. Przegrzanie powoduje inny zestaw problemów: rozrost ziaren, nadmierną ilość austenitu szczątkowego, większe odkształcenia oraz zwiększone ryzyko pęknięć hartowniczych. Długie czasy wygrzewania mogą również nasilać odwęglenie lub utlenianie powierzchni.
| Rodzina | Tradycyjne medium chłodzące | Główne zagadnienie technologiczne |
|---|---|---|
| W | Woda | Pękanie hartownicze i odkształcenia |
| O | Olej | Hartowność przekroju i zmiana wymiarów |
| A | Powietrze lub gaz o kontrolowanych parametrach | Austenit szczątkowy i nierównomierne chłodzenie |
| D | Powietrze lub gaz o kontrolowanych parametrach | Struktura węglików i stabilność wymiarowa |
| H | Powietrze lub gaz pod ciśnieniem | Zmęczenie cieplne i mięknięcie w wysokiej temperaturze |
Podczas nagrzewania należy kontrolować stan powierzchni. Odwęglenie usuwa węgiel z warstwy zewnętrznej, pozostawiając miękką warstwę, która może ulec przedwczesnemu zaokrągleniu, zatarciu lub odkształceniu plastycznemu, nawet gdy twardość wewnątrz elementu jest prawidłowa. Możliwe sposoby kontroli obejmują atmosferę ochronną, obróbkę próżniową, kąpiele solne, właściwą eksploatację pieca oraz szlifowanie po obróbce, jednak ich przydatność zależy od gatunku stali i geometrii elementu. Pomiar twardości wykonany poniżej odwęglonej warstwy może ukryć tę wadę.
Wielkość przekroju wpływa na wymagany sposób nagrzewania i wygrzewania. Cienki stempel szybko osiąga odpowiednią temperaturę, natomiast duży wykrojnik może wykazywać znaczną różnicę temperatur między powierzchnią a rdzeniem. Zastosowanie harmonogramu przeznaczonego dla małego elementu do ciężkiego przekroju może pozostawić rdzeń niedostatecznie zaustenityzowany, podczas gdy wygrzewanie cienkiego elementu przez czas wymagany dla dużego bloku sprzyja rozrostowi ziaren i uszkodzeniom powierzchni. Dlatego instrukcje obróbki cieplnej określają zarówno temperaturę, jak i czas, często przy założeniu konkretnego sposobu załadunku pieca oraz określonej grubości przekroju.
Hartowanie, utwardzanie i odpuszczanie
Hartowanie przekształca zaustenityzowaną strukturę w martenzyt, gdy chłodzenie jest wystarczająco szybkie, aby uniknąć nadmiernego powstawania perlitu lub bainitu. Wymagana intensywność chłodzenia zależy od hartowności. Stale AISI W hartowane w wodzie wymagają szybkiego chłodzenia, a tym samym wiążą się z większym ryzykiem odkształceń i pęknięć. Stale AISI O hartowane w oleju dopuszczają mniej intensywne chłodzenie. Stale AISI A, D, H oraz wiele gatunków stali szybkotnących hartowanych w powietrzu mogą uzyskiwać odpowiednią twardość w większych przekrojach przy mniejszych naprężeniach hartowniczych, choć określenie „hartowanie w powietrzu” nie oznacza, że każda geometria będzie chłodzić się równomiernie lub osiągnie taką samą twardość w rdzeniu.
Hartowanie jest zarówno zjawiskiem mechanicznym, jak i metalurgicznym. Powierzchnia kurczy się, podczas gdy wnętrze pozostaje gorące; następnie, w miarę chłodzenia, kurczy się rdzeń. Ostre naroża, gwałtowne zmiany przekroju, otwory, rowki wpustowe oraz niewłaściwie podparte elementy powodują koncentrację naprężeń. Może dojść do pęknięć hartowniczych, szczególnie gdy ośrodek chłodzący jest zbyt intensywny, stal została przegrzana, na powierzchni pozostały ślady obróbki skrawaniem lub konstrukcja zawiera karby. Odkształcenie może wystąpić bez widocznego pęknięcia. Wykrojnik może się wygiąć, stempel może utracić współosiowość, a krawędź tnąca może przesunąć się na tyle, by wpłynąć na luz i ustawienie.
Hartowanie przerywane, chłodzenie stopniowe, hartowanie stopniowe w kąpieli izotermicznej lub hartowanie z prasowaniem mogą zmniejszyć naprężenia, jednak każdą z tych metod należy zweryfikować dla danego gatunku stali i elementu. Celem nie jest możliwie najszybsze chłodzenie, lecz uzyskanie wystarczającej przemiany przy kontrolowanych naprężeniach i akceptowalnej zmianie wymiarów.
Świeżo zahartowany martenzyt jest twardy, lecz kruchy, i zawiera wysokie naprężenia wewnętrzne. Odpuszczanie powinno nastąpić po hartowaniu bez zbędnej zwłoki. Polega ono na ponownym nagrzaniu stali do temperatury niższej od zakresu przemiany austenitycznej, co umożliwia wydzielanie węgla z przesyconego martenzytu oraz tworzenie węglików przejściowych lub cementytu, a jednocześnie zmniejsza naprężenia własne. Niedostateczne odpuszczanie może pozostawić narzędzie podatne na pękanie podczas eksploatacji, nawet gdy pomiar twardości wskazuje określoną wartość nominalną. Pojedyncze odpuszczanie może nie wystarczyć do odpowiedniej stabilizacji struktury w gatunkach zawierających znaczne ilości austenitu szczątkowego; w przypadku takich stali często określa się odpuszczanie dwu- lub trzykrotne.
Niektóre układy stopowe wykazują twardnienie wtórne. W stalach szybkotnących AISI M i T oraz w wybranych wysokostopowych gatunkach stali do pracy na gorąco i na zimno podczas odpuszczania mogą wydzielać się drobne węgliki stopowe, takie jak węgliki bogate w molibden, wolfram lub wanad. Podczas odpowiedniego odpuszczania w wysokiej temperaturze twardość może wzrosnąć, zamiast po prostu się zmniejszyć. Reakcja ta zależy od obróbki austenityzującej, ilości rozpuszczonych pierwiastków stopowych, drogi chłodzenia oraz harmonogramu odpuszczania. Nie można zakładać jej występowania w przypadku każdej stali narzędziowej, a wyższa wartość twardości nie oznacza automatycznie lepszej pracy narzędzia.
Twardość nominalna jest tylko jednym z pomiarów. Narzędzie o wyższej twardości Rockwella może ulec uszkodzeniu wcześniej niż narzędzie nieco miększe, jeżeli jego siatka węglików jest gruboziarnista, krawędź zawiera warstwę odwęgloną, jego ciągliwość jest niewystarczająca lub austenit szczątkowy przekształca się podczas pracy. Właściwości eksploatacyjne zależą również od mechanizmu zużycia, obciążenia udarowego, temperatury, smarowania, nacisku kontaktowego oraz jakości powierzchni roboczej. Dlatego opracowanie ASM International z 2020 roku dotyczące stali narzędziowych wiąże właściwości użytkowe z kombinacją odporności na zużycie, ciągliwości, twardości na gorąco, obecności węglików i obróbki cieplnej, a nie wyłącznie z twardością.
Zmiana wymiarów, austenit szczątkowy i obróbka kriogeniczna
Zmiana wymiarów rozpoczyna się podczas nagrzewania i trwa w trakcie hartowania, odpuszczania oraz eksploatacji. Przemiana austenitu w martenzyt wiąże się ze zmianą objętości, natomiast wydzielanie węglików i przemiana austenitu szczątkowego mogą później modyfikować wymiary. Kierunek i wielkość tych zmian zależą od gatunku stali, geometrii, wcześniejszej obróbki na zimno, orientacji oraz technologii wytwarzania. Precyzyjny rozwiertak, wykrojnik do wycinania lub wkładka do formowania może wymagać naddatku na obróbkę, odprężania, stabilizacji kriogenicznej lub szlifowania wykończeniowego po obróbce cieplnej.
Austenit szczątkowy to część austenitu, która nie ulega przemianie podczas hartowania. Wysoka zawartość węgla i pierwiastków stopowych, nadmierna temperatura austenityzowania oraz niewystarczająca intensywność hartowania mogą zwiększać jego ilość. Jest on bardziej miękki od martenzytu i może później przekształcać się podczas odpuszczania, chłodzenia, szlifowania lub pod wpływem naprężeń eksploatacyjnych. Taka opóźniona przemiana może powodować zmiany wymiarów, pękanie lub zmianę geometrii krawędzi tnącej. W wykrojniku niewielka zmiana wymiaru może zmienić luz, a w rozwiertaku może zmienić średnicę wykończonego otworu.
Obróbka kriogeniczna, zwykle stosowana po hartowaniu, a przed odpuszczaniem lub między kolejnymi operacjami odpuszczania, może sprzyjać dalszej przemianie austenitu szczątkowego w martenzyt. Nie zastępuje ona prawidłowego austenityzowania, hartowania ani odpuszczania. Nadmierne lub niewłaściwie zaplanowane chłodzenie może zwiększyć naprężenia, a powstały świeży martenzyt nadal wymaga odpuszczania. Przydatność tej metody należy zatem potwierdzić dla konkretnej stali, geometrii i mechanizmu uszkodzenia, zamiast wprowadzać ją jako rutynowy etap.
Ocenę obróbki cieplnej należy przeprowadzać w odniesieniu do rzeczywistych wymagań eksploatacyjnych narzędzia. Wytyczne firmy Uddeholm dotyczące obróbki na zimno z 2024 roku określają cel inżynierski jako dopasowanie stali do zastosowania oraz minimalizację kosztu w przeliczeniu na wyprodukowaną część; w ujęciu metalurgicznym oznacza to kontrolowanie całego cyklu życia narzędzia, a nie wybieranie gatunku wyłącznie na podstawie oznaczenia literowego lub twardości. Kolejność operacji, atmosfera, jednorodność cieplna, metoda hartowania, reakcja na odpuszczanie, stan powierzchni oraz tolerancja wymiarowa — wszystkie te elementy należą do specyfikacji. Skład chemiczny stwarza możliwość uzyskania określonego zakresu właściwości użytkowych. To obróbka cieplna decyduje, w którym miejscu tego zakresu będzie pracować gotowe narzędzie.
Główne właściwości użytkowe i związane z nimi kompromisy
Właściwości stali narzędziowej nie można oceniać wyłącznie na podstawie liczby określającej twardość ani oznaczenia gatunku. ASM International definiuje stale narzędziowe jako stale stosowane do wytwarzania narzędzi do cięcia, formowania lub kształtowania produkowanych części, jednak rezultat eksploatacji zależy od wzajemnego oddziaływania twardości osnowy, udziału węglików, udarności, obróbki cieplnej, stanu powierzchni, wad produkcyjnych oraz dominującego mechanizmu uszkodzenia. ASTM A681:2024 obejmuje „wymagania chemiczne, mechaniczne i fizyczne dotyczące wyrobów ze stali narzędziowych stopowych przerabianych plastycznie”, w tym prętów, blach grubych, blach cienkich, taśm, walcówki, drutów i odkuwek, z których zwykle wytwarza się narzędzia, matryce lub oprzyrządowanie. Wymagania te opisują materiał; nie tworzą uniwersalnego rankingu gatunków W, L, S, O, A, D, H, M i T.
Użyteczne porównanie powinno zatem stawiać bardziej precyzyjne pytanie: czy narzędzie ulega uszkodzeniu wskutek zużycia ściernego, zużycia adhezyjnego, odkształcenia plastycznego, pękania zmęczeniowego, złamania udarowego, pękania cieplnego czy utraty dokładności wymiarowej?
Twardość oraz zużycie ścierne i adhezyjne
Twardość jest odpornością na miejscowe odkształcenie plastyczne, zwykle mierzoną metodą Rockwella C, Vickersa lub podobnymi metodami. Nie jest tym samym co odporność na zużycie. Twardsza powierzchnia zazwyczaj skuteczniej opiera się plastycznemu żłobieniu i wciskaniu, jednak zużycie ścierne zależy również od twardości, wielkości, rozmieszczenia i ciągłości węglików. Gatunek wysokowęglowy, wysokochromowy, taki jak AISI D2, może być odporny na oddziaływanie ścierne dzięki twardym węglikom chromu, podczas gdy niskostopowy gatunek odporny na udar, taki jak AISI S7, może poświęcać część odporności na zużycie w celu tolerowania uderzeń i koncentracji naprężeń.
Zużycie ścierne występuje wtedy, gdy twarde cząstki lub nierówności tną, bruzdują albo powodują mikrozarysowania powierzchni narzędzia. Zużycie adhezyjne zachodzi, gdy między narzędziem a przedmiotem obrabianym powstają miejscowe połączenia, które następnie odrywają materiał podczas ślizgania. Na uszkodzenia adhezyjne wpływają wykończenie powierzchni, smarowanie, nacisk kontaktowy, temperatura i powinowactwo chemiczne, a nie tylko twardość objętościowa. Polerowana powierzchnia formująca może zachowywać się inaczej niż powierzchnia szlifowana, zawierająca ostre ślady szlifowania, resztkowe naprężenia rozciągające lub warstwę zmienioną cieplnie.
Kluczowe znaczenie ma morfologia węglików. Drobne, równomiernie rozmieszczone węgliki mogą zwiększać odporność na zużycie, nie tworząc przy tym tak wielu miejsc inicjacji pęknięć jak węgliki grube i skupione. Duże skupiska węglików ułożone w kierunku walcowania mogą powodować anizotropowe zachowanie: zużycie może być akceptowalne w poprzek kierunku ułożenia skupisk, lecz odporność na pękanie może być mała, gdy pęknięcie podąża wzdłuż wydłużonych skupisk. Technologie metalurgii proszków mogą zapewniać bardziej równomierne rozmieszczenie węglików niż konwencjonalna metalurgia wlewków, jednak uzyskane właściwości nadal zależą od składu i obróbki cieplnej.
Twardość zmienia również osnowę otaczającą te węgliki. Nadmierna temperatura austenityzowania może spowodować rozpuszczenie większej ilości węgla i pierwiastków stopowych, zwiększając hartowność lub potencjał twardnienia wtórnego, a jednocześnie sprzyjając rozrostowi ziaren i powstawaniu austenitu szczątkowego. Zbyt niska temperatura może pozostawić nierozpuszczone węgliki oraz osnowę, która nie osiągnie zamierzonej twardości. Odpuszczanie reguluje następnie kompromis między twardością, naprężeniami szczątkowymi, udarnością i odpornością na odpuszczanie. Odczyt 62 HRC niewiele mówi o tym, czy stempel wytrzyma powtarzające się uderzenia, jeśli jego siatka węglików jest gruba lub na jego krawędzi znajduje się pęknięcie po szlifowaniu.
Wytrzymałość na ściskanie jest odrębną właściwością. Stale narzędziowe często wytrzymują wysokie naprężenia ściskające, ponieważ zahartowana osnowa martenzytyczna opiera się płynięciu plastycznemu, co ma znaczenie w matrycach, stemplach i narzędziach do kucia na zimno. Wytrzymałość na ściskanie nie zapobiega jednak pękaniu rozciągającemu przy karbie, narożu, wtrąceniu lub uszkodzonej krawędzi. Geometria kontaktu może przekształcać nominalne ściskanie w miejscowe naprężenia ścinające i rozciągające. Właściwe porównanie powinno zatem uwzględniać twardość, mechanizm zużycia oraz stan naprężeń.
Udarność, zmęczenie i odporność na pękanie
Udarność jest zdolnością do pochłaniania energii przed powstaniem pęknięcia lub złamaniem. Udarność dynamiczna, często oceniana za pomocą próby Charpy’ego, ma szczególne znaczenie w przypadku stempli, noży tnących, matryc poddawanych obciążeniom przerywanym oraz ręcznych narzędzi tnących. Wysoka twardość może współistnieć z małą udarnością, ponieważ ta sama zawartość węgla, struktura martenzytyczna, skupiska węglików i naprężenia szczątkowe, które zwiększają odporność na wciskanie, mogą zmniejszać energię potrzebną do rozwoju pęknięcia.
Odporność na pękanie jest pojęciem bardziej szczegółowym niż udarność dynamiczna. Opisuje odporność na rozwój pęknięcia przy określonej geometrii i warunkach obciążenia, często wyrażaną za pomocą pomiaru współczynnika intensywności naprężeń lub odporności na pękanie. Żadna z tych właściwości nie jest stałą cechą przypisaną danemu gatunkowi. Wielkość przekroju zmienia szybkość chłodzenia podczas hartowania, a szybkość chłodzenia wpływa na powstawanie martenzytu, wydzielanie węglików, ilość austenitu szczątkowego i naprężenia wewnętrzne. Mała próbka może wykazywać docelową twardość, podczas gdy w środku dużej matrycy mogą znajdować się bardziej miękkie produkty przemian lub wady związane z hartowaniem.
Zmęczenie wiąże się z powtarzalnym obciążeniem. O zmęczeniu przy zginaniu decydują zakres naprężeń cyklicznych, naprężenie średnie, stan powierzchni, naprężenia szczątkowe i lokalna geometria. Wypolerowany promień może wytrzymać znacznie więcej cykli niż ostre naroże przy takim samym naprężeniu nominalnym, ponieważ naroże zwiększa miejscową koncentrację naprężeń. Ślady obróbki, odwęglenie, przypalenia po szlifowaniu, zawalcowania, pęknięcia powierzchniowe i wtrącenia niemetaliczne mogą działać jako miejsca inicjacji pęknięć. Uszkodzenie może wystąpić przy obciążeniu mniejszym niż wytrzymałość przy obciążeniu jednorazowym, ponieważ tysiące lub miliony cykli stopniowo powiększają małe pęknięcie.
Twardość w wysokiej temperaturze Zdolność stali do zachowania użytecznej twardości i odporności na odkształcenie plastyczne w podwyższonej temperaturze.
Wyjaśnia to, dlaczego gatunek dobrany ze względu na odporność na zużycie może ulec uszkodzeniu wcześniej niż gatunek o większej udarności w operacji wykrawania. Przyczyną uszkodzenia może wcale nie być ubytek wskutek ścierania, lecz wykruszenie krawędzi pod wpływem uderzeń, zmęczenie w zaokrągleniu albo pęknięcie kruche przebiegające przez wydłużone skupisko węglików. Odpuszczanie zmniejsza naprężenia po hartowaniu i może poprawiać odporność na pękanie, jednak odpuszczanie w nieodpowiedniej temperaturze może obniżyć twardość lub doprowadzić do kruchości. W przypadku niektórych gatunków wysokostopowych stosuje się wielokrotne cykle odpuszczania w celu przekształcenia austenitu szczątkowego i stabilizacji wymiarów.
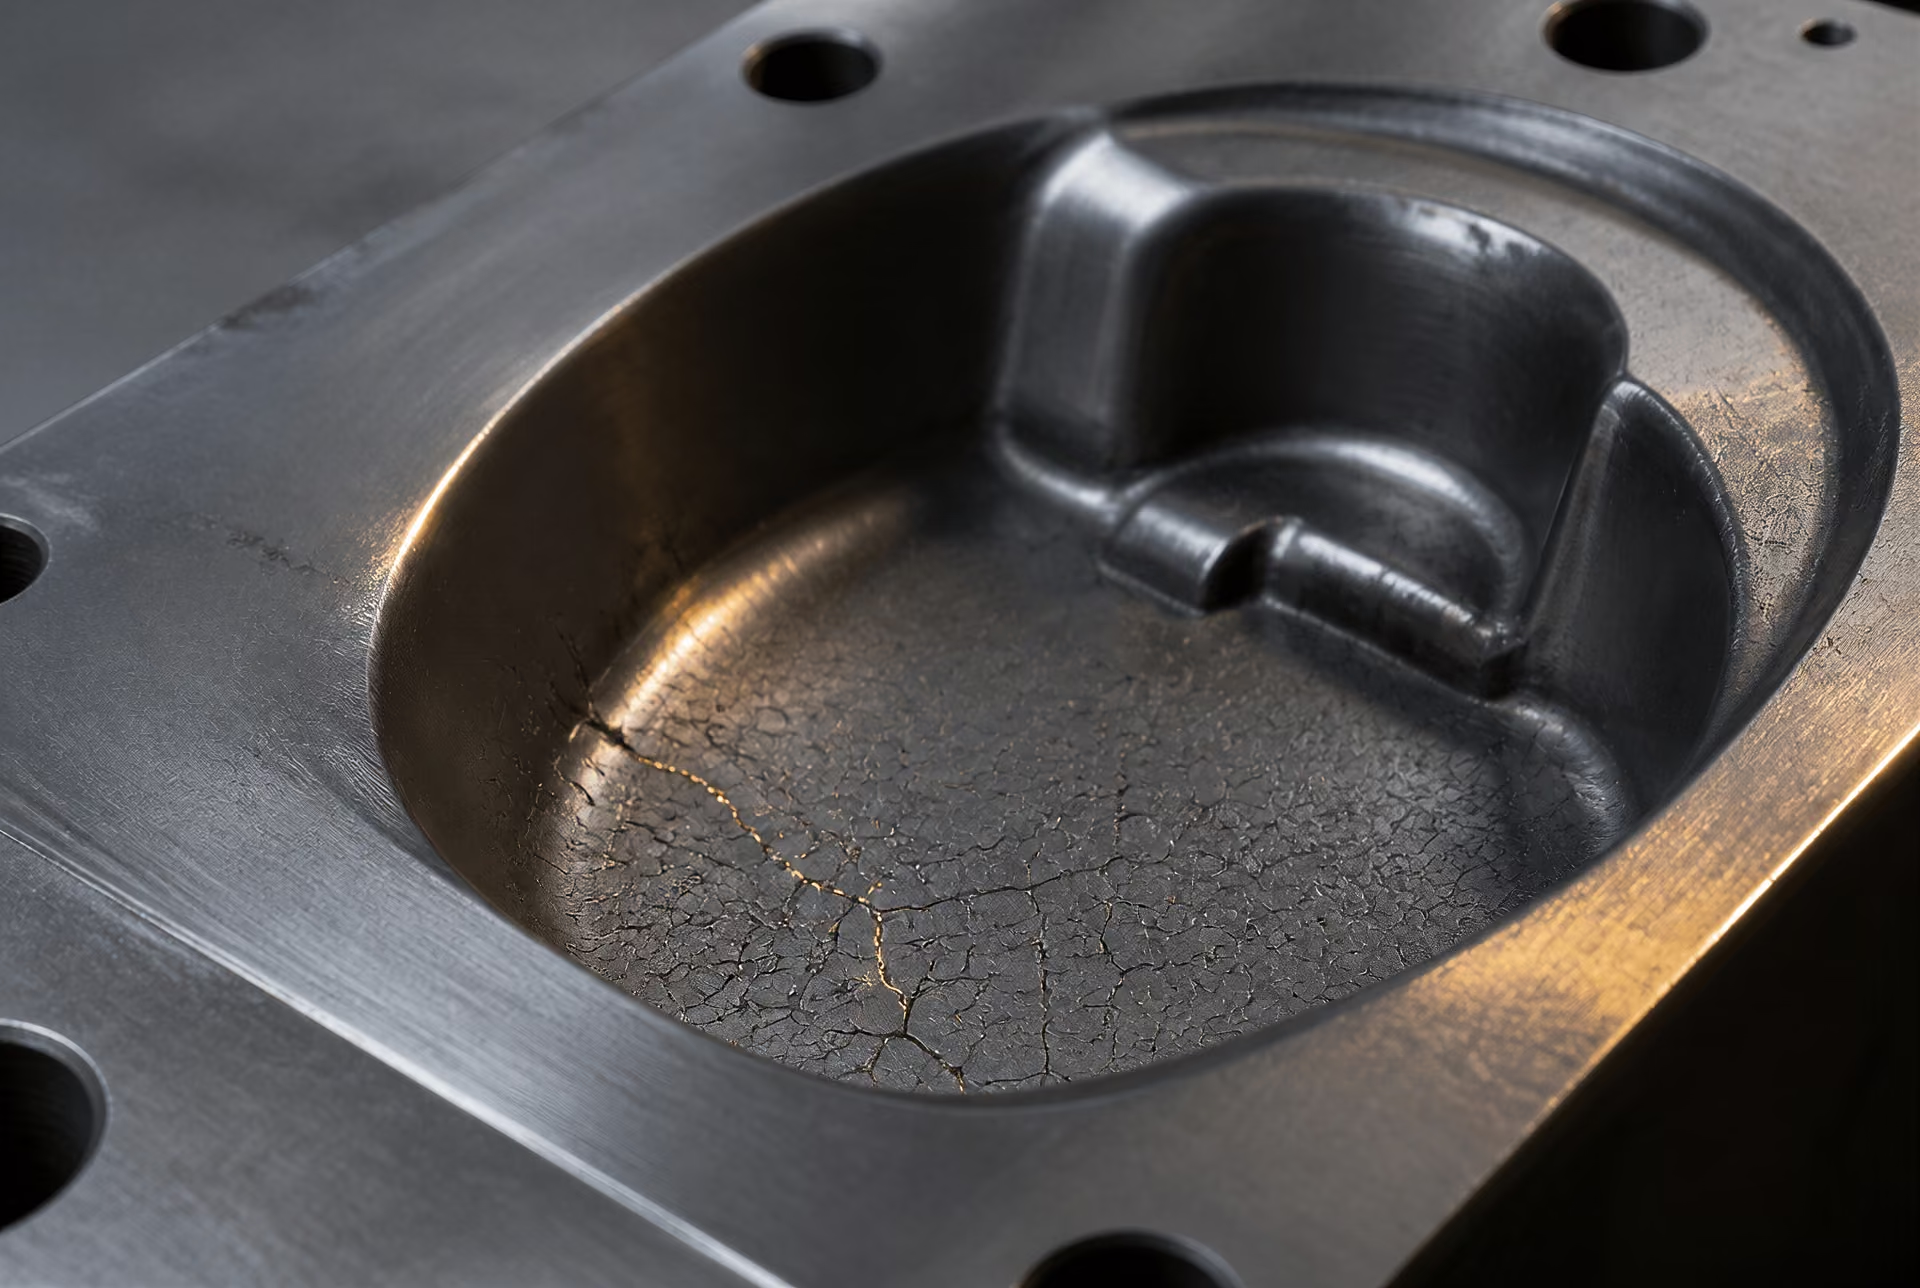
Siatka cieplna Sieć pęknięć powierzchniowych powstająca wskutek powtarzającego się nagrzewania i chłodzenia, szczególnie w oprzyrządowaniu do pracy na gorąco.
Stan powierzchni zasługuje na taką samą uwagę jak nominalny skład chemiczny. Ostra krawędź poprawia działanie tnące, lecz zwiększa miejscowe naprężenia. Chropowata powierzchnia zwiększa tarcie i uszkodzenia adhezyjne, natomiast nadmierne szlifowanie może powodować powstawanie resztkowych naprężeń rozciągających. Azotowanie, powłoki i inne obróbki powierzchniowe mogą zmniejszać tarcie lub zwiększać twardość powierzchni, jednak twarda, niewłaściwie podparta warstwa może pękać lub odpryskiwać, jeśli podłoże nie ma odpowiedniej udarności. Publikacja Routledge Tool Steels: Properties and Performance (2021) przedstawia skład, proces wytwarzania, obróbkę cieplną, utwardzanie powierzchniowe i powłoki jako wzajemnie powiązane elementy zachowania gatunku, a nie jako niezależne oznaczenia.
Twardość w wysokiej temperaturze, zmęczenie cieplne i stabilność wymiarowa
Twardość w wysokiej temperaturze jest zdolnością do zachowania użytecznej twardości i odporności na odkształcenie plastyczne w podwyższonej temperaturze. Ma znaczenie podczas skrawania z dużą prędkością, kucia na gorąco, wyciskania oraz w przypadku matryc, które wielokrotnie stykają się z gorącym materiałem wsadowym. Narzędzie może pozostawać twarde w temperaturze pokojowej, a mimo to mięknąć podczas eksploatacji, jeśli jego odporność na odpuszczanie jest niewystarczająca. Gatunki stali szybkotnącej z serii M, zawierające molibden, oraz gatunki z serii T, zawierające wolfram, uzyskują twardnienie wtórne wskutek wydzielania węglików stopowych; dokładna reakcja zależy od harmonogramu austenityzowania, hartowania i odpuszczania.
Zmęczenie cieplne różni się od zwykłego zmiękczania. Powtarzające się nagrzewanie i chłodzenie powodują cykliczne rozszerzanie i kurczenie. Warstwy powierzchniowe nagrzewają się jako pierwsze, podczas gdy rdzeń pozostaje chłodniejszy, co prowadzi do powstawania gradientów cieplnych i zmiennych naprężeń. Pęknięcia często inicjują się w narożach, na śladach obróbki, w skupiskach węglików lub w innych miejscach koncentracji naprężeń, a następnie tworzą sieci określane często jako siatka pęknięć cieplnych. Gatunki do pracy na gorąco z rodziny H projektuje się z uwzględnieniem tego problemu, lecz żadne oznaczenie nie eliminuje go całkowicie. Decydujące znaczenie nadal mają sposób chłodzenia, geometria matrycy, czas kontaktu, smarowanie i zmienność temperatury.
Stabilność wymiarowa oznacza zachowanie kształtu i wymiarów podczas hartowania i eksploatacji. Odkształcenia po hartowaniu wynikają z nierównomiernego przepływu ciepła i nierównomiernych odkształceń związanych z przemianami; austenit szczątkowy może później ulegać przemianie i rozszerzać się; odwęglenie może wytworzyć miękką powierzchnię, która zużywa się lub odkształca, nawet gdy wnętrze spełnia wymagania. Duże przekroje są szczególnie trudne, ponieważ powierzchnia i rdzeń przechodzą różne cykle cieplne. Obróbka próżniowa, atmosfery kontrolowane, odpowiednie oprzyrządowanie, stopniowane hartowanie i prawidłowe odpuszczanie mogą ograniczyć te zjawiska, lecz nie zrekompensują niewłaściwego projektu przekroju.
Badanie opublikowane w 2020 roku w czasopiśmie MDPI Coatings wskazało parametry obróbki cieplnej jako główny czynnik kontrolujący właściwości użytkowe rdzenia narzędzia, podczas gdy skład i technologia wytwarzania określają dostępny potencjał oraz populację wad. Wniosek ten wspiera praktyczną zasadę: należy porównywać materiał przebadany i poddany obróbce cieplnej w geometrii oraz stanie zbliżonych do warunków eksploatacji. AISI O1, A2, D2, S7, H13, M2 i T1 nie są punktami na prostej skali. Ich wartość zależy od tego, czy narzędzie wymaga zachowania ostrości krawędzi, odporności na uderzenia, podparcia przy ściskaniu, odporności na cykle cieplne czy kontroli wymiarowej.
Wytyczne firmy Uddeholm dotyczące zastosowań w pracy na zimno z 2024 roku wyrażają tę samą zasadę inżynierską poprzez ocenę trwałości w całym cyklu życia: należy wybrać stal dopasowaną do zastosowania i minimalizować koszt w przeliczeniu na wyprodukowaną część. Miarodajną wartością nie jest maksymalna twardość. Jest nią liczba pełnowartościowych części wyprodukowanych do momentu, gdy zużycie, wykruszenie, zmęczenie, pękanie, siatka pęknięć cieplnych lub odkształcenie wymaga interwencji.
Stale narzędziowe hartowane w wodzie, niskostopowe i odporne na uderzenia
Oznaczenia W, L i S opisują różne kompromisy, a nie hierarchię stali od gorszych do lepszych. AISI stosuje litery W, L, S, O, A, D, H, M i T dla głównych rodzin stali narzędziowych, a litery te zazwyczaj wskazują metodę hartowania, główne zastosowanie lub dominujący system stopowy. Klasyfikacja ta jest przydatna, ale sama w sobie nie pozwala przewidzieć trwałości narzędzia. Na wynik wpływają zawartość węgla, węgliki stopowe, rozmiar przekroju, ślady obróbki skrawaniem, sposób prowadzenia obróbki cieplnej, stan powierzchni oraz rzeczywisty mechanizm uszkodzenia.
Norma ASTM A681 określa ramy normatywne dla przerabianych plastycznie wyrobów ze stopowych stali narzędziowych, w tym prętów, blach grubych, blach cienkich, taśm, walcówki, drutu i odkuwek, z których zwykle wykonuje się narzędzia, matryce lub oprzyrządowanie. Wymagania chemiczne, mechaniczne i fizyczne określają, jakie kryteria musi spełniać dany gatunek; nie eliminują jednak konieczności doboru gatunku do konkretnej geometrii i obciążenia.
Seria W i hartowanie w wodzie
Seria AISI W to grupa stali hartowanych w wodzie. Stale te zależą głównie od zawartości węgla w procesie tworzenia martenzytu i zawierają stosunkowo niewielkie ilości dodatków stopowych w porównaniu ze stalami hartowanymi w powietrzu lub stalami szybkotnącymi. Typowe oznaczenia obejmują W1 i W2. Ich skład umożliwia uzyskanie wysokiej twardości powierzchni po austenityzowaniu i hartowaniu w wodzie, dzięki czemu nadają się do ręcznych narzędzi skrawających, małych przebijaków, rysików, noży, prostych matryc i innych narzędzi, w których twarda krawędź robocza ma większe znaczenie niż głębokie zahartowanie.
Ta sama cecha tworzy jednak zasadnicze ograniczenie. Przekrój ze stali niestopowej lub niskostopowej szybko traci ciepło i musi chłodzić się dostatecznie szybko, aby przemienić austenit w martenzyt. Woda zapewnia intensywne chłodzenie, szczególnie w pobliżu powierzchni. Wnętrze grubego narzędzia może chłodzić się wolniej, pozostawiając gradient twardości lub mieszaninę produktów przemiany. Wąskie ostrze może zahartować się skutecznie, natomiast gruby przebijak — nie.
Hartowanie w wodzie zwiększa również ryzyko odkształceń i pęknięć. Powierzchnia kurczy się, gdy rdzeń pozostaje jeszcze gorący, a powstające naprężenia cieplne i przemianowe są szczególnie wrażliwe na ostre naroża, gwałtowne zmiany przekroju, rowki wpustowe, otwory i uszkodzenia po szlifowaniu. Narzędzie może opuścić piec z wymaganym nominalnym gatunkiem stali, a mimo to ulec uszkodzeniu, ponieważ jego geometria powodowała koncentrację naprężeń podczas hartowania. Podgrzewanie wstępne, kontrolowane austenityzowanie, odpowiednie mieszanie kąpieli hartowniczej, niezwłoczne odpuszczanie i zastosowanie dużych promieni zaokrągleń zmniejszają to ryzyko, ale nie sprawią, że stal hartowana w wodzie będzie zachowywać się jak stop o dużej hartowności.
Stale gatunków W nadają się zatem do stosunkowo prostych przekrojów i zastosowań, w których można zaakceptować wąską strefę zahartowania lub w których narzędzie jest na tyle małe, że chłodzi się na wskroś. Ręczny przecinak, na przykład, wymaga twardego końca tnącego, ale także odpuszczonego, mniej kruchego korpusu. Nadmierna twardość całego narzędzia może zwiększyć odporność krawędzi na zużycie, jednocześnie czyniąc trzon podatnym na pękanie. Właściwy rezultat wynika ze stanu po obróbce cieplnej, a nie jedynie z oznaczenia gatunku.
Węgiel również decyduje o równowadze między twardością a ciągliwością. Zwiększenie zawartości węgla może podnieść możliwą do uzyskania twardość, jednak nieodpuszczony martenzyt wysokowęglowy ma niewielką tolerancję na obciążenia udarowe i rozciągające. Właściwości stali serii W są zatem w dużym stopniu uzależnione od temperatury odpuszczania, czasu wygrzewania i rozmiaru przekroju. Szlifowanie po hartowaniu stwarza dodatkowe ryzyko: przypalona lub obciążona naprężeniami rozciągającymi powierzchnia może zapoczątkować pękanie, nawet gdy struktura objętościowa jest prawidłowa.
Seria L i hartowanie stali niskostopowych
Seria AISI L oznacza niskostopowe stale narzędziowe. Ilości dodatków są umiarkowane w porównaniu z zawartością dodatków w stalach do pracy na zimno o dużej zawartości chromu, stalach do pracy na gorąco lub stalach szybkotnących, jednak niewielkie ilości niklu, chromu, molibdenu, manganu i innych pierwiastków mogą istotnie zmieniać hartowność oraz ciągliwość. L2 i L6 to dobrze znane oznaczenia, ale nie oznaczają identycznego zachowania. L6 jest na przykład kojarzona ze składem niskostopowym zawierającym nikiel i jest dobierana tam, gdzie potrzebna jest większa ciągliwość i hartowność, niż zwykle zapewnia gatunek niestopowy hartowany w wodzie.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
Niewielki stopień dodatków stopowych pozwala stali zahartować się głębiej i może umożliwiać zastosowanie mniej intensywnego chłodzenia niż woda, zależnie od gatunku, przekroju i zalecanej obróbki. Może to ograniczyć odkształcenia i pękanie podczas hartowania dużego przebijaka, narzędzia do kształtowania lub elementu oprzyrządowania. Nie gwarantuje jednak stabilności wymiarowej. Długie, smukłe narzędzie nadal może ulec wygięciu, cienka krawędź może się przemieścić, a austenit szczątkowy lub nierównomierne warunki w piecu mogą nadal powodować zmiany wymiarów.
Specyfika zastosowania stali L ma szczególne znaczenie. Narzędzie do kształtowania na zimno może wymagać twardej powierzchni roboczej i ciągliwego rdzenia; w przypadku sprawdzianu lub elementu oprzyrządowania większy nacisk może być natomiast położony na stabilność wymiarową; duży element skrawający lub kształtujący może wymagać zahartowania na wskroś bez intensywnego szoku cieplnego charakterystycznego dla hartowania w wodzie. Ta sama nominalna twardość może kryć różne mikrostruktury, rozkłady węglików i naprężenia szczątkowe. Obróbkę cieplną należy zatem dopasować do konkretnego gatunku serii L, a nie kopiować procedur stosowanych dla serii W.
Znaczenie ma również sposób wytwarzania. Kucie, walcowanie, wyżarzanie i obróbka skrawaniem kształtują przebieg włókien, segregację, wtrącenia i naprężenia szczątkowe jeszcze przed hartowaniem. Publikacja Routledge Tool Steels: Properties and Performance przedstawia właściwości użytkowe jako wynik łącznego oddziaływania składu, procesów wytwarzania, obróbki cieplnej, utwardzania powierzchniowego i powłok. Jest to dokładniejszy model niż traktowanie określenia „niskostopowa” jako bezpośredniej miary wytrzymałości.
W badaniu opublikowanym w 2020 roku w czasopiśmie MDPI Coatings parametry obróbki cieplnej wskazano jako główny czynnik decydujący o właściwościach rdzenia narzędzia w analizowanym układzie z powłoką. Wniosek ten ma szersze znaczenie praktyczne: powłoka nie może skorygować miękkiego, kruchego, przegrzanego lub niewłaściwie odpuszczonego podłoża. Inżynieria powierzchni zmienia zachowanie powierzchni, ale nie zastępuje prawidłowej metalurgii rdzenia.
Seria S i praca zdominowana przez udary
Seria AISI S to rodzina stali odpornych na uderzenia. Gatunki te są przeznaczone do powtarzających się udarów, obciążeń przerywanych lub nagłych zmian naprężeń kontaktowych, w warunkach, w których odporność na pękanie jest ważniejsza niż maksymalna możliwa odporność na zużycie. S1, S5 i S7 to ustalone oznaczenia, przy czym różnice w składzie stopowym i reakcji na obróbkę cieplną sprawiają, że gatunki te zachowują się odmiennie podczas eksploatacji.
Przecinak, nagłownica do nitów, ostrze nożyc poddawane pracy przerywanej, narzędzie pneumatyczne lub przebijak doświadczający udarów może wymagać równowagi między twardością a ciągliwością charakterystycznej dla rodziny S. Wymagana struktura zwykle zawiera odpuszczony martenzyt o kontrolowanej zawartości węglików, a nie osnowę silnie obciążoną węglikami i zaprojektowaną przede wszystkim z myślą o odporności na zużycie ścierne. Większa ilość węglików nie jest automatycznie korzystniejsza: grube lub nierównomiernie rozmieszczone węgliki mogą działać jako miejsca inicjacji pęknięć, gdy narzędzie zostaje uderzone.
Stale S również wymagają świadomego doboru twardości. Jeśli zostaną odpuszczone do zbyt niskiej twardości, przebijak może się rozklepać, przecinak może się zawinąć, a krawędź kształtująca może ulec odkształceniu. Jeśli zostaną zahartowane i odpuszczone do zbyt wysokiej twardości, to samo narzędzie może się wykruszyć lub złamać. O wyniku może decydować geometria. Ostry karb, cienka niepodparta krawędź lub gwałtowny uskok przekroju zwiększają naprężenia lokalne, podczas gdy duży promień zaokrąglenia i odpowiednia powierzchnia prowadząca rozkładają udar. Nawet gatunek o dużej ciągliwości może ulec uszkodzeniu, gdy konstrukcja wymusza naprężenia rozciągające w poprzek kruchej krawędzi.
Oznaczenie S wskazuje zatem priorytet eksploatacyjny, a nie odporność na każde niewłaściwe użycie. Odporność na udary zależy od czystości stali, wielkości ziarna, rozkładu węglików, kontroli austenityzowania, intensywności hartowania, odpuszczania i stanu powierzchni. Monografia NBS 88 pozostaje przydatna dla historycznej terminologii metalurgii stali, natomiast ASM International łączy właściwości użytkowe stali narzędziowych z odpornością na zużycie, ciągliwością, twardością na gorąco, węglikami i obróbką cieplną. Uddeholm ujmuje wynikającą z tego zasadę inżynierską w kategoriach cyklu życia: oprzyrządowanie do pracy na zimno należy dopasować do zastosowania, aby zminimalizować koszt w przeliczeniu na wyprodukowaną część. W przypadku stali W, L i S oznacza to konieczność ustalenia, czy przyczyną uszkodzenia jest zużycie, odkształcenie plastyczne, pękanie, wykruszanie czy zmiana wymiarów, zanim wybierze się odpowiednią rodzinę gatunków.
Gatunki hartowane w oleju, hartowane na powietrzu oraz wysokowęglowe wysokochromowe
Rodziny O, A i D są często przedstawiane jako przejście od zwykłej do zaawansowanej stali narzędziowej. Taka interpretacja jest błędna. Ich oznaczenia opisują różne priorytety metalurgiczne: O oznacza hartowanie w oleju, A — hartowanie na powietrzu, a D identyfikuje stal wysokowęglową wysokochromową. Żadna z tych rodzin nie stanowi uniwersalnego rankingu. Stempel, który wytrzymuje wielokrotne uderzenia, może ulec uszkodzeniu, jeśli zostanie wykonany z gatunku D ukierunkowanego na odporność na zużycie, podczas gdy matryca z serii A może skutecznie ograniczać odkształcenia, lecz działać słabo w sytuacji, gdy o trwałości narzędzia decyduje wykruszanie krawędzi.
Norma ASTM A681:2024 określa ramy normatywne dla przerabianych plastycznie stopowych wyrobów ze stali narzędziowej, w tym prętów, blach grubych, blach cienkich, taśm, walcówki, drutu i odkuwek, z których zazwyczaj wytwarza się narzędzia, matryce lub oprzyrządowanie. Rodziny AISI klasyfikuje się na podstawie metody hartowania, głównego zastosowania lub dominującego systemu stopowego, a nie według jednej skali właściwości użytkowych. ASM International definiuje stale narzędziowe jako stale stosowane do wytwarzania narzędzi służących do cięcia, formowania lub kształtowania produkowanych części. Zachowanie podczas hartowania stanowi zatem część klasyfikacji, ponieważ decyduje o zmianie temperatury w przekroju, ilości powstającego martenzytu, generowanych naprężeniach oraz zmianie wymiarów pozostającej po obróbce.
Seria O i zachowanie podczas hartowania w oleju
Stale serii O, takie jak AISI O1 i O2, zawierają wystarczającą ilość węgla i dodatków stopowych, aby mogły zahartować się po ochłodzeniu z zakresu austenityzowania w oleju. Mangan, chrom i wolfram zwiększają hartowność w porównaniu ze stalą niestopową węglową, natomiast węgiel zapewnia twardość martenzytyczną. Olej jest mniej intensywnym ośrodkiem chłodzącym niż woda, dlatego powierzchnia i rdzeń doświadczają mniejszej różnicy skutków cieplnych i przemian fazowych. Zazwyczaj ogranicza to pękanie i odkształcenia podczas hartowania, lecz nie eliminuje całkowicie żadnego z tych zagrożeń.
O1 jest powszechnie kojarzony z małymi matrycami do pracy na zimno, narzędziami skrawającymi, sprawdzianami, nożami, stemplami i narzędziami do formowania, w przypadku których znaczenie mają skrawalność przed hartowaniem oraz przewidywalna reakcja na hartowanie w oleju. O2 pełni podobną funkcję, przy czym jego skład i reakcja na obróbkę cieplną zapewniają inną równowagę między twardością, ciągliwością a zmianą wymiarów. Samo oznaczenie gatunku nie określa wyniku. Temperatura austenityzowania, czas wygrzewania, atmosfera pieca, grubość przekroju, mieszanie oleju, opóźnienie przeniesienia oraz sposób odpuszczania wpływają na końcową strukturę.
Hartowanie w oleju stanowi kompromis między szybkością hartowania w wodzie a wygodą hartowania na powietrzu. Szybkość chłodzenia musi być wystarczająca, aby przed nadmiernym zmiękczeniem przejść przez zakresy przemian perlitycznej i bainitycznej, a jednocześnie na tyle mała, by ograniczyć szok cieplny. Cienki stempel może szybko ochłodzić się w całym przekroju i skutecznie zahartować; duża matryca może natomiast uzyskać twardszą powierzchnię i bardziej miękki rdzeń, jeśli hartowność stopu jest niewystarczająca. Geometria ma równie duże znaczenie jak nominalny rozmiar. Ostre naroża, nagłe zmiany grubości, otwory i cienkie występy powodują koncentrację naprężeń podczas hartowania.
Kolejnym problemem jest austenit szczątkowy. Jeśli stal jest silnie stopowa, zostanie zahartowana zbyt wysokiej temperatury lub będzie chłodzona niewystarczająco, część austenitu może pozostać zamiast przekształcić się w martenzyt. Może on przekształcić się później podczas eksploatacji lub odpuszczania, powodując zmianę wymiarów. Obróbka podzerowa może w wybranych procesach zmniejszyć ilość austenitu szczątkowego, lecz nie kompensuje nieprawidłowego austenityzowania ani niewłaściwej kontroli odpuszczania. Parametry obróbki cieplnej pozostają decydujące: badanie z 2020 roku cytowane przez Coatings wydawane przez MDPI wskazało je jako główny czynnik kontrolujący właściwości rdzenia narzędzia.
W przypadku gatunków O praktyczne pytanie nie brzmi po prostu, czy narzędzie może osiągnąć wysoką twardość. Chodzi o to, czy chłodzenie w oleju umożliwi zahartowanie wymaganego przekroju bez powstania niedopuszczalnych odkształceń, pęknięć lub nadmiernej miękkości rdzenia. Dzięki temu stale O znajdują zastosowanie w matrycach do pracy na zimno, narzędziach do wytłaczania wzorów, gwintownikach, rozwiertakach i stemplach, lecz nie są automatycznie odpowiednie dla każdego rozmiaru ani każdego schematu obciążenia.
Seria A i zachowanie podczas hartowania na powietrzu
Stale serii A, w tym A2, A6 i A10, projektuje się tak, aby uzyskiwały użyteczną twardość po chłodzeniu w nieruchomym powietrzu lub w warunkach kontrolowanego chłodzenia gazowego. Chrom, mangan, molibden i inne pierwiastki stopowe opóźniają przemiany dyfuzyjne, zwiększając hartowność, dzięki czemu martenzyt może powstawać w grubszym przekroju bez intensywności hartowania charakterystycznej dla oleju. Hartowanie na powietrzu ogranicza zatem szok cieplny, będący głównym źródłem pęknięć i odkształceń kształtu w złożonych matrycach.
Korzyść ta ma jednak swoje granice. Chłodzenie na powietrzu nie gwarantuje całkowitego braku zmian wymiarowych. Narzędzie nadal kurczy się podczas chłodzenia, rozszerza się lub kurczy podczas przemiany martenzytycznej i może podlegać dodatkowym zmianom, gdy austenit szczątkowy ulega przemianie. A2, szeroko stosowany gatunek do pracy na zimno, może wykazywać zmiany wymiarów związane z zawartością dodatków stopowych i cyklem obróbki cieplnej. Duże przekroje, kształty asymetryczne i nierównomierna ekspozycja w piecu mogą nasilać te zmiany, nawet gdy ośrodek chłodzący jest łagodny.
Gatunki hartowane na powietrzu mają również przewagę pod względem rozmiaru przekroju nad gatunkami o małej hartowności, hartowanymi w oleju. Gruba matryca do formowania lub wkładka do wytłaczania wzorów może uzyskać bardziej jednolitą strefę zahartowaną, ograniczając problem miękkiego rdzenia związany z niewystarczającą intensywnością hartowania w oleju. Hartowność nie jest jednak nieskończona. Bardzo duże przekroje, odwęglenie powierzchni, niewystarczająca kontrola pieca albo powolne i nierównomierne chłodzenie nadal mogą prowadzić do niejednorodnej twardości.
Równowaga między odpornością na zużycie a ciągliwością zależy od populacji węglików, zawartości węgla w osnowie oraz odpuszczania. A2 zazwyczaj zapewnia większą odporność na zużycie niż stal o niższej zawartości dodatków stopowych, odporna na udary, lecz jego struktura węglikowa i twardość mogą zmniejszać tolerancję na silne uderzenia. A6 jest często wybierany tam, gdzie korzystne są niższa temperatura hartowania i kontrolowane zachowanie wymiarowe, jednak jego reakcję należy zweryfikować dla rzeczywistej geometrii. Ten sam gatunek może zachowywać się odmiennie po obróbce próżniowej, hartowaniu w kąpieli solnej, chłodzeniu gazowym lub wytworzeniu z różnych materiałów wyjściowych.
Z tego względu stale A są powszechnie stosowane w matrycach do pracy na zimno, stemplach, nożycach, narzędziach do wykrawania, narzędziach do formowania i urządzeniach do wytłaczania wzorów. Nie są jednak automatycznie lepsze od stali O. Jeśli decydujące znaczenie mają odporność na udary, prosta obróbka cieplna w zakładzie lub mała grubość przekroju, bardziej odpowiedni może być gatunek O. Jeśli najważniejsze są ograniczenie odkształceń i zahartowanie na wskroś znacznej matrycy, gatunek A może stanowić właściwszy punkt wyjścia.
Seria D, węgliki i odporność na zużycie
Stale serii D, takie jak AISI D2, D3 i D6, są gatunkami wysokowęglowymi wysokochromowymi. Zawartość węgla i chromu sprzyja powstawaniu dużej objętości twardych, bogatych w chrom węglików w osnowie martenzytycznej. W zależności od składu i historii cieplnej populacja węglików obejmuje węgliki typu M7C3 i M23C6 bogate w chrom, a także cementyt stopowy lub inne złożone węgliki. Cząstki te są odporne na zużycie ścierne i adhezyjne, co wyjaśnia zastosowanie gatunków D do matryc do wykrawania, stempli, ostrzy nożyc, elementów do walcowania gwintów, narzędzi do wytłaczania wzorów i wkładek do formowania.
Te same węgliki, które zapewniają odporność na zużycie, mogą zmniejszać ciągliwość. Duże, kanciaste lub ciągłe siatki węglików działają jako miejsca inicjacji pęknięć, szczególnie gdy w materiale pozostaje segregacja odlewnicza lub gdy jego przeróbka plastyczna była niewystarczająca. Narzędzie poddawane wielokrotnym udarom, zginaniu lub niewspółosiowemu obciążeniu może ulec wykruszeniu albo pęknięciu, mimo że jego zużycie ścierne jest niewielkie. D2 nie jest zatem uniwersalnym rozwiązaniem do pracy na zimno; należy go dopasować do rodzaju uszkodzenia. Gatunek o mniejszej odporności na zużycie, lecz o bardziej jednorodnym rozkładzie węglików i większej ciągliwości, może zapewnić dłuższą eksploatację, gdy trwałość narzędzia ogranicza pękanie, a nie ścieranie.
Stale D są hartowane na powietrzu, dzięki czemu na ogół pozwalają uniknąć dużych naprężeń podczas hartowania, związanych z wodą i wieloma obróbkami w oleju. Sprzyja to kontroli wymiarów w matrycach precyzyjnych, lecz określenie „stabilne wymiarowo” nie oznacza „niezmienne wymiarowo”. Wysokowęglowe wysokochromowe stale mogą po hartowaniu zawierać znaczne ilości austenitu szczątkowego, który może przekształcać się podczas odpuszczania, szlifowania lub eksploatacji. Wielokrotne cykle odpuszczania, staranne austenityzowanie oraz, w uzasadnionych przypadkach, obróbka na zimno pomagają kontrolować te zmiany. Przypalenia podczas szlifowania i nieodpuszczone warstwy powierzchniowe mogą po hartowaniu stworzyć odrębną drogę uszkodzenia.
Znaczenie ma również metoda wytwarzania. Metalurgia proszków może zapewnić drobniejszy i bardziej jednorodny rozkład węglików niż konwencjonalna metalurgia wlewków, zmieniając równowagę między odpornością na zużycie a ciągliwością bez zmiany ogólnego oznaczenia rodziny. Z tego względu publikacja Tool Steels: Properties and Performance wydawnictwa Routledge (2021) traktuje skład, proces wytwarzania, obróbkę cieplną, utwardzanie powierzchniowe i powłoki jako powiązane zmienne. Wytyczne firmy Uddeholm dotyczące zastosowań do pracy na zimno wskazują na powiązany aspekt ekonomiczny: dobór powinien odpowiadać zastosowaniu i minimalizować koszt w przeliczeniu na wyprodukowaną część, czyli uwzględniać trwałość eksploatacyjną, a nie tylko wysoką nominalną wartość twardości.
Gatunek D nadaje się do operacji pracy na zimno zdominowanej przez zużycie tylko wtedy, gdy jego ciągliwość, struktura węglikowa, zachowanie wymiarowe i stan powierzchni odpowiadają wymaganiom narzędzia. W przypadku innej matrycy seria A może lepiej ograniczać odkształcenia, natomiast seria O może zapewnić prostszą ścieżkę hartowania w oleju dla mniejszego narzędzia. Oznaczenie identyfikuje rodzinę metalurgiczną. O tym, czy dana rodzina przetrwa, decydują warunki eksploatacji.
Stale narzędziowe do pracy na gorąco i stale szybkotnące
Rodziny H, M i T są często grupowane razem, ponieważ wszystkie mogą pracować w warunkach silnego nagrzewania, jednak służą do różnych zadań. Gatunki z serii H to przede wszystkim stale narzędziowe do pracy na gorąco: na matryce, stemple, wkładki, trzpienie oraz narzędzia narażone na kontakt z nagrzanym metalem lub powtarzające się cykle cieplne. Gatunki z serii M i T to stale szybkotnące (HSS), opracowane głównie z myślą o krawędziach skrawających, które nagrzewają się podczas obróbki. Litera nie stanowi uniwersalnego rankingu właściwości użytkowych. Jak wyjaśnia ASM International, stale narzędziowe to stale używane do wytwarzania narzędzi do skrawania, formowania lub kształtowania wytwarzanych części, natomiast klasyfikacja AISI obejmuje serie W, L, S, O, A, D, H, M i T (ASM International, 2020, 2024). Oznaczenie wskazuje na metodę hartowania, główne zastosowanie lub dominujący układ dodatków stopowych.
ASTM A681 określa ramy norm dla walcowanych i kutych wyrobów ze stopowych stali narzędziowych. Zakres normy obejmuje wymagania chemiczne, mechaniczne i fizyczne dotyczące prętów, blach grubych, blach cienkich, taśm, walcówki, drutu i odkuwek, które są zwykle przetwarzane na narzędzia, matryce lub oprzyrządowanie (ASTM International, 2024). Oznaczenie gatunku identyfikuje zatem określony, kontrolowany typ stali, a nie gwarantowany rezultat uzyskiwany na krawędzi narzędzia. Rozmieszczenie węglików, historia kucia lub wytwarzania metodą metalurgii proszków, uszkodzenia powstałe podczas obróbki skrawaniem, sposób austenityzowania, hartowanie, odpuszczanie i obróbka powierzchniowa — wszystko to wpływa na trwałość eksploatacyjną.
Seria H do narzędzi pracujących w podwyższonej temperaturze
Rodzina H jest klasyfikowana jako stale do pracy na gorąco, ponieważ jej głównym problemem konstrukcyjnym jest utrata wytrzymałości i pękanie podczas pracy w podwyższonej temperaturze. Typowe gatunki obejmują H10, H11, H12, H13, H19, H21 i H26. Chromowe gatunki do pracy na gorąco, zwykle reprezentowane przez H10–H19, wykorzystują połączenia chromu, molibdenu i wanadu w celu uzyskania hartowności, odporności na odpuszczanie i odporności na zmęczenie cieplne. Wolframowe gatunki do pracy na gorąco, w tym H20–H26, zawierają większe ilości wolframu, co sprzyja zachowaniu twardości na gorąco, choć ich odporność na zmęczenie cieplne i ciągliwość nadal muszą być dopasowane do warunków pracy matrycy.
H13 jest powszechnie stosowany na matryce do odlewania ciśnieniowego aluminium i magnezu, narzędzia do wyciskania oraz elementy do formowania na gorąco, ponieważ jego chromowo-molibdenowo-wanadowy układ stopowy zapewnia użyteczną równowagę między ciągliwością, odpornością cieplną i odpornością na pękanie cieplne. Nie jest jednak automatycznie właściwym wyborem do każdej operacji pracy na gorąco. Matryca narażona na kontakt z ciekłym aluminium, matryca kuźnicza uderzana młotem oraz trzpień do wyciskania doświadczają odmiennych kombinacji temperatury, udarów, erozji i szybkości chłodzenia.
Uszkodzenie narzędzi do pracy na gorąco często następuje w wyniku powiązanej sekwencji zjawisk, a nie jednego odosobnionego mechanizmu. Powierzchnia szybko się nagrzewa przy kontakcie z przedmiotem obrabianym, stygnie po natrysku lub wystawieniu na działanie powietrza, a następnie ponownie się nagrzewa w kolejnym cyklu. Powtarzalność tego procesu powoduje powstawanie naprężeń rozciągających w pobliżu powierzchni. Tworzą się drobne pęknięcia, które łączą się i tworzą sieć znaną jako siatkowanie cieplne lub pękanie zmęczeniowe cieplne. Nadmierna twardość może zmniejszać odkształcenie, które narzędzie jest w stanie wytrzymać przed pęknięciem; niewystarczająca twardość umożliwia odkształcenie plastyczne, wymywanie materiału i przedwczesną utratę kształtu.
Konstrukcja i przetwarzanie narzędzia mają znaczenie równie duże jak nominalny gatunek stali. Duże, segregowane węgliki mogą działać jako miejsca inicjacji pęknięć, natomiast grube ziarna byłego austenitu zmniejszają ciągliwość. Technologia kucia, czystość stali oraz — w stosownych przypadkach — przetapianie elektrożużlowe lub metalurgia proszków wpływają na populację defektów i rozmieszczenie węglików. Wypolerowana i prawidłowo azotowana powierzchnia może opóźnić inicjację pęknięć, lecz warstwa powierzchniowa nie skompensuje nieodpowiedniego rdzenia ani niewłaściwego cyklu odpuszczania.
Obróbka cieplna ustala równowagę roboczą właściwości. Gatunki do pracy na gorąco są zwykle hartowane przez austenityzowanie, hartowanie w powietrzu lub w gazie pod ciśnieniem oraz wielokrotne odpuszczanie. Celem nie jest po prostu uzyskanie maksymalnej twardości w temperaturze pokojowej. Narzędzie musi zachować wystarczającą wytrzymałość po wystawieniu na działanie ciepła roboczego, a jednocześnie odpowiednią ciągliwość, aby przeciwstawić się udarom i odkształceniom cieplnym. Gradient temperatury w dużej matrycy sprawia również, że istotne są kontrola wymiarów i równomierne chłodzenie.
Serie M i T do zastosowań skrawających
Seria M oznacza molibdenowe stale szybkotnące, natomiast seria T — wolframowe stale szybkotnące. Jest to rozróżnienie chemiczne i historyczne, a nie prosty ranking. M2 to szeroko stosowany molibdenowy gatunek stali szybkotnącej, zawierający znaczne ilości wolframu, molibdenu, chromu i wanadu; jego przybliżony nominalny skład jest często opisywany jako około 6% wolframu, 5% molibdenu, 4% chromu i 2% wanadu, przy zawartości węgla bliskiej 0,8%. T1 jest natomiast klasycznym wolframowym gatunkiem stali szybkotnącej, zwykle kojarzonym z zawartością około 18% wolframu, 4% chromu i 1% wanadu.
Molibden zastępuje część wolframu w układzie stopowym, przy zachowaniu dużej ilości twardych węglików stopowych. W gatunku M2 molibden przyczynia się do wtórnego twardnienia i zwiększa twardość na gorąco bez konieczności stosowania takiej samej zawartości wolframu jak w T1. W rezultacie powstaje szeroko stosowana rodzina stali skrawających do wierteł, frezów, przeciągaczy, gwintowników, rozwiertaków, pił i narzędzi skrawających ogólnego przeznaczenia. Gatunki serii T pozostają ważne tam, gdzie ich bogaty w wolfram układ węglików i odporność cieplna odpowiadają warunkom operacji, choć wybór zależy od prędkości skrawania, materiału przedmiotu obrabianego, obciążenia krawędzi, warunków szlifowania i geometrii narzędzia.
Rodzina M obejmuje również gatunki zawierające kobalt, takie jak M35 i M42. M35 zawiera około 5% kobaltu, natomiast M42 — około 8% kobaltu. Kobalt podnosi temperaturę, w której zahartowana struktura zachowuje użyteczną wytrzymałość, i może poprawiać wydajność skrawania przy dużej prędkości, ale nie eliminuje potrzeby prawidłowej obróbki cieplnej ani nie zapewnia odporności na wykruszanie. Gatunek o większej twardości, pracujący w wyższej temperaturze, może ulec wcześniejszemu uszkodzeniu, jeśli krawędź skrawająca jest poddawana skrawaniu przerywanemu lub niedostatecznie podparta.
Zastosowania HSS pokazują, dlaczego samo oznaczenie gatunku jest niewystarczające. Gwintownik wymaga odporności na zużycie na powierzchniach przyłożenia i pasmach, odpowiedniej ciągliwości zapobiegającej wyłamywaniu zębów oraz dokładności wymiarowej podczas wielokrotnego zagłębiania się w materiał. Rozwiertak potrzebuje stabilnej, ostrej krawędzi i niewielkich zmian wymiarowych, ponieważ nadmierne wykruszanie lub przyrost wymiaru zmienia średnicę gotowego otworu. Wiertło, przeciągacz, frez lub narzędzie do nacinania kół zębatych mogą stawiać przed tą samą stalą odmienne wymagania. Powłoki, takie jak azotek tytanu lub azotek tytanowo-glinowy, mogą zmniejszać tarcie i ograniczać oddziaływanie chemiczne na powierzchni, jednak obciążenie skrawaniem nadal przenosi podłoże. Z tego powodu Routledge w publikacji Stale narzędziowe: właściwości i osiągi (2021) analizuje działanie gatunków przez pryzmat składu, procesu wytwarzania, obróbki cieplnej, utwardzania powierzchniowego i powłok.
Twardość na gorąco, wtórne twardnienie i twardość czerwona
Twardość w temperaturze pokojowej jest tylko jednym z pomiarów. Narzędzie skrawające może wykazywać bardzo dużą twardość po hartowaniu i odpuszczaniu, a mimo to utracić znaczną część zdolności do przenoszenia obciążenia, gdy krawędź skrawająca osiągnie temperaturę kilkuset stopni Celsjusza. Twardość na gorąco opisuje zdolność do zachowania twardości i wytrzymałości w podwyższonej temperaturze. Twardość czerwona to starsze określenie warsztatowe tego samego praktycznego wymagania: krawędź musi pozostać użyteczna, gdy podczas skrawania wyraźnie się nagrzewa.
Stale szybkotnące uzyskują tę właściwość dzięki węglikom stopowym i wtórnemu twardnieniu. Podczas austenityzowania część węgla, wolframu, molibdenu, chromu i wanadu rozpuszcza się w austenicie. Hartowanie prowadzi do powstania twardej struktury martenzytycznej, zwykle z udziałem austenitu szczątkowego. Podczas odpuszczania w odpowiednich temperaturach z martenzytu wydzielają się drobne węgliki stopowe. Wydzielanie to może zwiększyć, a nie zmniejszyć twardość, powodując charakterystyczne dla HSS maksimum wtórnego twardnienia. Wielokrotne odpuszczanie przekształca również austenit szczątkowy i stabilizuje wymiary.
Znaczenie ma rodzaj węglików. Węgliki MC bogate w wanad są szczególnie twarde i odporne na zużycie ścierne, natomiast węgliki bogate w wolfram i molibden sprzyjają odporności na odpuszczanie oraz twardości na gorąco. Ich wielkość, odstępy, orientacja i ciągłość są równie ważne jak sama ich obecność. Duża objętościowa zawartość węglików może poprawiać odporność na zużycie, lecz zmniejszać ciągliwość, jeśli węgliki są grube, skupione lub ułożone wzdłuż kierunku płynięcia materiału podczas kucia. HSS wytwarzane metodą metalurgii proszków może zapewniać bardziej równomierne rozmieszczenie węglików niż konwencjonalna metalurgia wlewków, jednak nadal wymaga odpowiedniego cyklu hartowania.
Stale do pracy na gorąco również zależą od odporności na odpuszczanie, lecz ich profil eksploatacyjny różni się od profilu HSS. H13 musi wytrzymywać cykle cieplne i kontakt mechaniczny z gorącym metalem; M2 lub M42 musi zachować ostrą krawędź, podczas gdy ciepło tarcia koncentruje się w pobliżu strefy skrawania. Pierwszy z tych materiałów może ulec uszkodzeniu wskutek siatkowania cieplnego lub znacznego odkształcenia, drugi — wskutek zużycia powierzchni przyłożenia, zużycia kraterowego, wykruszania lub plastycznego zaokrąglenia krawędzi.
W badaniu z 2020 roku opublikowanym w czasopiśmie Coatings wydawnictwa MDPI wskazano parametry obróbki cieplnej jako główny czynnik decydujący o właściwościach użytkowych rdzenia narzędzia. Wniosek ten potwierdza praktyczną zasadę: skład chemiczny wyznacza potencjał, natomiast obróbka cieplna decyduje o tym, jaka część tego potencjału stanie się użyteczna. Oznaczenie gatunku nie może zastąpić kontrolowanego austenityzowania, hartowania, odpuszczania i kontroli.
Dobór powinien zatem wynikać z mechanizmu uszkodzenia i warunków produkcji. Wytyczne firmy Uddeholm dotyczące obróbki na zimno z 2024 roku wyrażają powiązaną zasadę ekonomiczną jako dopasowanie stali do zastosowania i minimalizację kosztu w przeliczeniu na wyprodukowaną część; w przypadku narzędzi do pracy na gorąco i narzędzi szybkotnących tę samą ideę lepiej określić jako wydajność w całym cyklu życia. Właściwy gatunek to ten, którego struktura węglików, ciągliwość, twardość na gorąco, odporność na zmęczenie cieplne, technologia wytwarzania i obróbka zapewniają wymaganą trwałość krawędzi lub matrycy w rzeczywistym cyklu pracy — a nie ten, którego oznaczenie zawiera najbardziej imponująco brzmiącą literę.
Zastosowania: dopasowanie rodziny gatunku do mechanizmu uszkodzenia
Gatunek stali narzędziowej nie jest pozycją na uniwersalnej skali. Litery identyfikują rodzinę, a nie gwarantowany rezultat eksploatacyjny. ASM International definiuje stale narzędziowe jako stale stosowane do wytwarzania narzędzi służących do cięcia, formowania lub kształtowania produkowanych części, natomiast rodziny AISI obejmują serie W, L, S, O, A, D, H, M i T. Jak wyjaśnia Metallurgy at Maricopa Community Colleges (2024), litery te odnoszą się zwykle do metody hartowania, głównego zastosowania lub dominującego systemu stopowego.
To rozróżnienie ma znaczenie, ponieważ narzędzie może ulec uszkodzeniu wskutek zużycia abrazyjnego, zacierania adhezyjnego, odkształcenia plastycznego, zmiękczenia cieplnego, wykruszenia krawędzi, pęknięcia całkowitego, zmęczenia lub zmiany wymiarów. Węgiel, chrom, molibden, wolfram, wanad i inne pierwiastki stopowe określają hartowność oraz powstawanie węglików, lecz proces wytwarzania wpływa na wielkość węglików, segregację, porowatość i wtrącenia. Obróbka cieplna decyduje następnie o osnowie otaczającej te węgliki. W badaniu opublikowanym w 2020 r. w czasopiśmie MDPI Coatings wskazano, że parametry obróbki cieplnej były głównym czynnikiem kontrolującym właściwości rdzenia narzędzia w analizowanym układzie powłokowym. Powłoka nie może skorygować niewłaściwego rdzenia.
Norma ASTM A681, wyszczególniona przez ASTM International w 2024 r., określa wymagania chemiczne, mechaniczne i fizyczne dotyczące kutych wyrobów ze stopowych stali narzędziowych, w tym prętów, płyt, blach, taśm, walców, drutów i odkuwek, z których zwykle wykonuje się narzędzia, matryce lub oprzyrządowanie. Decyzja dotycząca zastosowania zaczyna się zatem od warunków eksploatacji, a następnie obejmuje wybór rodziny i gatunku, obróbki cieplnej, wymiaru przekroju, stanu powierzchni oraz procesu wytwarzania.
Cięcie, wiercenie, gwintowanie i rozwiercanie
Narzędzia skrawające wymagają stabilnej, ostrej krawędzi. Najważniejsze wymagania obejmują twardość, twardość na gorąco, odporność na zużycie oraz odporność na odkształcenie krawędzi; ciągliwość nadal ma znaczenie, ponieważ cięcia przerywane, drgania, wtrącenia i niewspółosiowość mogą wykruszyć bardzo twardą krawędź.
Ręczne narzędzia skrawające często wykonuje się z gatunków W hartowanych w wodzie, niskostopowych gatunków L lub gatunków O hartowanych w oleju. AISI W1 może osiągać wysoką twardość po hartowaniu w wodzie, lecz jego mała hartowność i ryzyko odkształceń ograniczają rozmiar przekroju oraz sprawiają, że kontrola obróbki cieplnej ma duże znaczenie. AISI O1, gatunek hartowany w oleju, zapewnia bardziej przewidywalne zahartowanie w umiarkowanym przekroju, zachowując przy tym dobrą skrawalność przed obróbką cieplną. AISI L6, należący do rodziny stali niskostopowych, wybiera się wtedy, gdy odporność na uderzenia i ciągliwość są ważniejsze niż maksymalna odporność na zużycie abrazyjne. Są to różne rozwiązania odmiennych mechanizmów uszkodzeń, a nie kolejne poziomy jakości.
Wiertła, gwintowniki i rozwiertaki pracują w bardziej wymagających warunkach krawędziowych i skrętnych. Gwintowniki muszą być odporne na zużycie powierzchni przyłożenia i zacieranie, a jednocześnie wytrzymywać zmiany kierunku momentu obrotowego oraz problemy z odprowadzaniem wiórów. Rozwiertaki wymagają trwałości krawędzi i stabilności wymiarowej, ponieważ usuwają niewielką ilość materiału, lecz muszą utrzymywać kontrolowany wymiar otworu. Rodziny stali szybkotnących — molibdenowe gatunki szybkotnące M oraz wolframowe gatunki szybkotnące T — zachowują użyteczną twardość w temperaturach skrawania, w których zwykła węglowa stal narzędziowa uległaby zmiękczeniu. AISI M2 i AISI T1 to powszechnie znane gatunki referencyjne, choć właściwy wybór zależy od prędkości skrawania, twardości przedmiotu obrabianego, chłodziwa, geometrii oraz tego, czy cięcie jest ciągłe, czy przerywane.
Struktura węglików wpływa na więcej niż tylko nominalną twardość. Drobne, równomiernie rozmieszczone węgliki stopowe mogą zapewniać odporność na zużycie bez tworzenia dużych inicjatorów pęknięć; grube lub segregowane węgliki mogą rozdzierać krawędź podczas szlifowania albo cięcia przerywanego. Gatunki M zwykle wykorzystują dodatki molibdenu i wolframu tworzące węgliki, natomiast w gatunkach T większy nacisk kładzie się na wolfram. Samo oznaczenie nie ujawnia rozstawu węglików, czystości metalurgicznej ani wpływu kucia i obróbki proszkowej.
Wiercenie dodatkowo powoduje zmęczenie skrętne i obciążenia związane z odprowadzaniem wiórów. Wiertło o doskonałej twardości na gorąco może mimo to pęknąć, jeśli jego rdzeń jest zbyt kruchy, wykończenie rowków jest niewłaściwe albo obróbka cieplna pozostawi nadmierną ilość austenitu szczątkowego. Gwintowanie jest szczególnie bezlitosne: niewielkie zacieranie może zwiększyć moment obrotowy aż do pęknięcia narzędzia. W rozwiercaniu punkt ciężkości przesuwa się w stronę stabilności wymiarowej, jakości powierzchni i kontrolowanego zużycia. Obróbka powierzchniowa może zmienić tarcie i adhezję, lecz nie zastępuje wymaganej ciągliwości rdzenia.
Wykrawanie, przebijanie, spęczanie i wytłaczanie wzorów
Wykrawanie i przebijanie podlegają powtarzalnym obciążeniom ściskającym, zużyciu ślizgowemu oraz lokalnej koncentracji naprężeń przy krawędzi tnącej. Stempel lub matryca muszą być odporne na plastyczne wgniatanie i zaokrąglanie krawędzi, a jednocześnie zachowywać wystarczającą odporność na wykruszanie, aby przetrwać niewspółosiowość, zadziory, wyciąganie wyciętego krążka oraz przerywany kontakt.
AISI D2, należąca do rodziny wysokowęglowych stali wysokochromowych, zapewnia dużą ilość węglików bogatych w chrom i wysoką odporność na zużycie. Dzięki temu jest atrakcyjna tam, gdzie dominuje zużycie krawędzi, lecz jej populacja węglików i reakcja na obróbkę cieplną mogą uwidocznić skutki niewłaściwego szlifowania lub silnych uderzeń. AISI A2, gatunek hartowany na powietrzu, zwykle oferuje inny kompromis: zapewnia odporność na zużycie przy większej ciągliwości i stabilności wymiarowej niż wiele alternatyw o wyższej zawartości węgla i większej ilości węglików. AISI O1 może być stosowana w mniej wymagających zadaniach obróbki na zimno, w których zaletą są łatwa obróbka skrawaniem i hartowanie w oleju. AISI S7, gatunek odporny na udary, staje się bardziej odpowiednia, gdy głównym zagrożeniem jest wykruszanie lub pękanie, a nie maksymalna trwałość przy zużyciu ślizgowym.
Wykrawanie cienkiej blachy i przebijanie grubego, abrazyjnego materiału nie są równoważnymi operacjami. Luz, wytrzymałość blachy, powstawanie zadziorów, smukłość stempla i ustawienie prasy zmieniają pole naprężeń. Stempel z gatunku D może być odporny na zużycie w jednej linii produkcyjnej, lecz wykruszać się w innej, jeśli narzędzie jest narażone na uderzenia. Z kolei narzędzie z gatunku S może przetrwać udary, ale szybko tracić krawędź w kontakcie z materiałem abrazyjnym. Wytyczne firmy Uddeholm dotyczące obróbki na zimno z 2024 r. wyrażają praktyczną zasadę inżynierską: należy wybierać stal dopasowaną do zastosowania i minimalizować koszt wytworzenia jednej części. Z punktu widzenia metalurgii oznacza to porównywanie częstotliwości ostrzenia, przedwczesnych pęknięć, zacierania, przestojów i utraty wymiarów, a nie tylko porównywanie wartości twardości.
Spęczanie stawia przed oprzyrządowaniem jeszcze inne wymagania. Matryce i stemple do spęczania wielokrotnie pochłaniają uderzenia podczas ściskania drutu lub pręta, dlatego ciągliwość, wytrzymałość na ściskanie i odporność zmęczeniowa muszą współdziałać. Matryca, która przetrwa pojedyncze uderzenie, lecz w ciągu milionów cykli gromadzi mikropęknięcia, nie nadaje się do tego procesu. Gatunki S odporne na udary mogą być odpowiednie przy silnych uderzeniach, natomiast rodziny A, D lub inne rodziny stali do obróbki na zimno mogą być stosowane, gdy dominuje zużycie i utrzymanie wymiarów. Właściwy stan po obróbce cieplnej jest kompromisem: nadmierna twardość zwiększa ryzyko wykruszania, a niewystarczająca twardość pozwala na płynięcie plastyczne i przedwczesne powiększanie gniazda matrycy.
Narzędzia do wytłaczania wzorów często ulegają uszkodzeniu powierzchniowemu, a nie czystemu pęknięciu. Przywieranie materiału, zacieranie, ślady polerowania i lokalne odkształcenie plastyczne mogą przenosić wady na każdą część. Kluczowe znaczenie zyskują drobna struktura węglików, stabilna odpuszczona osnowa, staranne polerowanie i kontrolowana obróbka powierzchniowa. Kontrola wymiarów zależy również od odkształceń podczas obróbki cieplnej, austenitu szczątkowego, naddatku na obróbkę oraz podparcia matrycy podczas eksploatacji. Stal nominalnie twardsza może wytwarzać gorsze części, jeśli przemieszcza się podczas obróbki cieplnej lub uszkadza powierzchnię blachy.
Formowanie wtryskowe, kształtowanie, matryce, oprzyrządowanie i sztućce
Narzędzia do formowania wtryskowego i kształtowania narażają stal na nacisk kontaktowy, ślizganie, cykle cieplne, a niekiedy także na działanie korozyjnych produktów rozkładu polimerów. Formowanie na zimno wymaga stabilności wymiarowej, odporności na zużycie i zacieranie; formowanie na gorąco dodatkowo powoduje zmęczenie cieplne, utlenianie i zmiękczanie. AISI H13, chromowy gatunek do pracy na gorąco, jest kojarzona z matrycami i oprzyrządowaniem pracującymi w podwyższonej temperaturze, ponieważ jej skład stopowy zapewnia wytrzymałość w wysokiej temperaturze i odporność na zmęczenie cieplne. Nie jest ona uniwersalnym zamiennikiem gatunków do pracy na zimno. AISI D2 lub AISI A2 mogą lepiej odpowiadać wymaganiom zimnego kontaktu abrazyjnego, natomiast AISI S7 może być wybierana tam, gdzie dominuje udar.
Matryce definiuje się w równym stopniu przez mechanizm uszkodzenia, co przez rodzaj operacji. Matryce ciągarskie doświadczają zużycia ślizgowego i tarcia. Matryce do gięcia są obciążane skoncentrowanym naciskiem i siłami działającymi na krawędź. Matryce do wyciskania są narażone na wysokie naprężenia ściskające, temperaturę i przepływ materiału. Formy mogą wymagać polerowalności, odporności na korozję, przewodności cieplnej lub odporności na ścieranie powodowane przez włókna szklane. Dlatego ta sama rodzina stali może zachowywać się odmiennie po zmianie wymiaru przekroju, temperatury odpuszczania, azotowania, powłoki lub wykończenia powierzchni roboczej.
Oprzyrządowanie zwykle nie wymaga skrajnej odporności na zużycie właściwej dla matrycy wykrawającej. Potrzebuje wystarczającej twardości, aby oprzeć się wgniataniu, odpowiedniej ciągliwości, by przetrwać mocowanie i przenoszenie, oraz stabilności wymiarowej podczas powtarzających się cykli ustawiania. Niskostopowe gatunki L, gatunki O lub wybrane gatunki A mogą być rozsądnym wyborem tam, gdzie obróbka skrawaniem, umiarkowane zużycie i przewidywalna obróbka cieplna są ważniejsze niż maksymalna zawartość węglików. Oprzyrządowanie wykonane ze stali o nadmiernej twardości może być trudne w obróbce, podatne na pękanie przy ostrych narożach i niepotrzebnie wrażliwe na uderzenia.

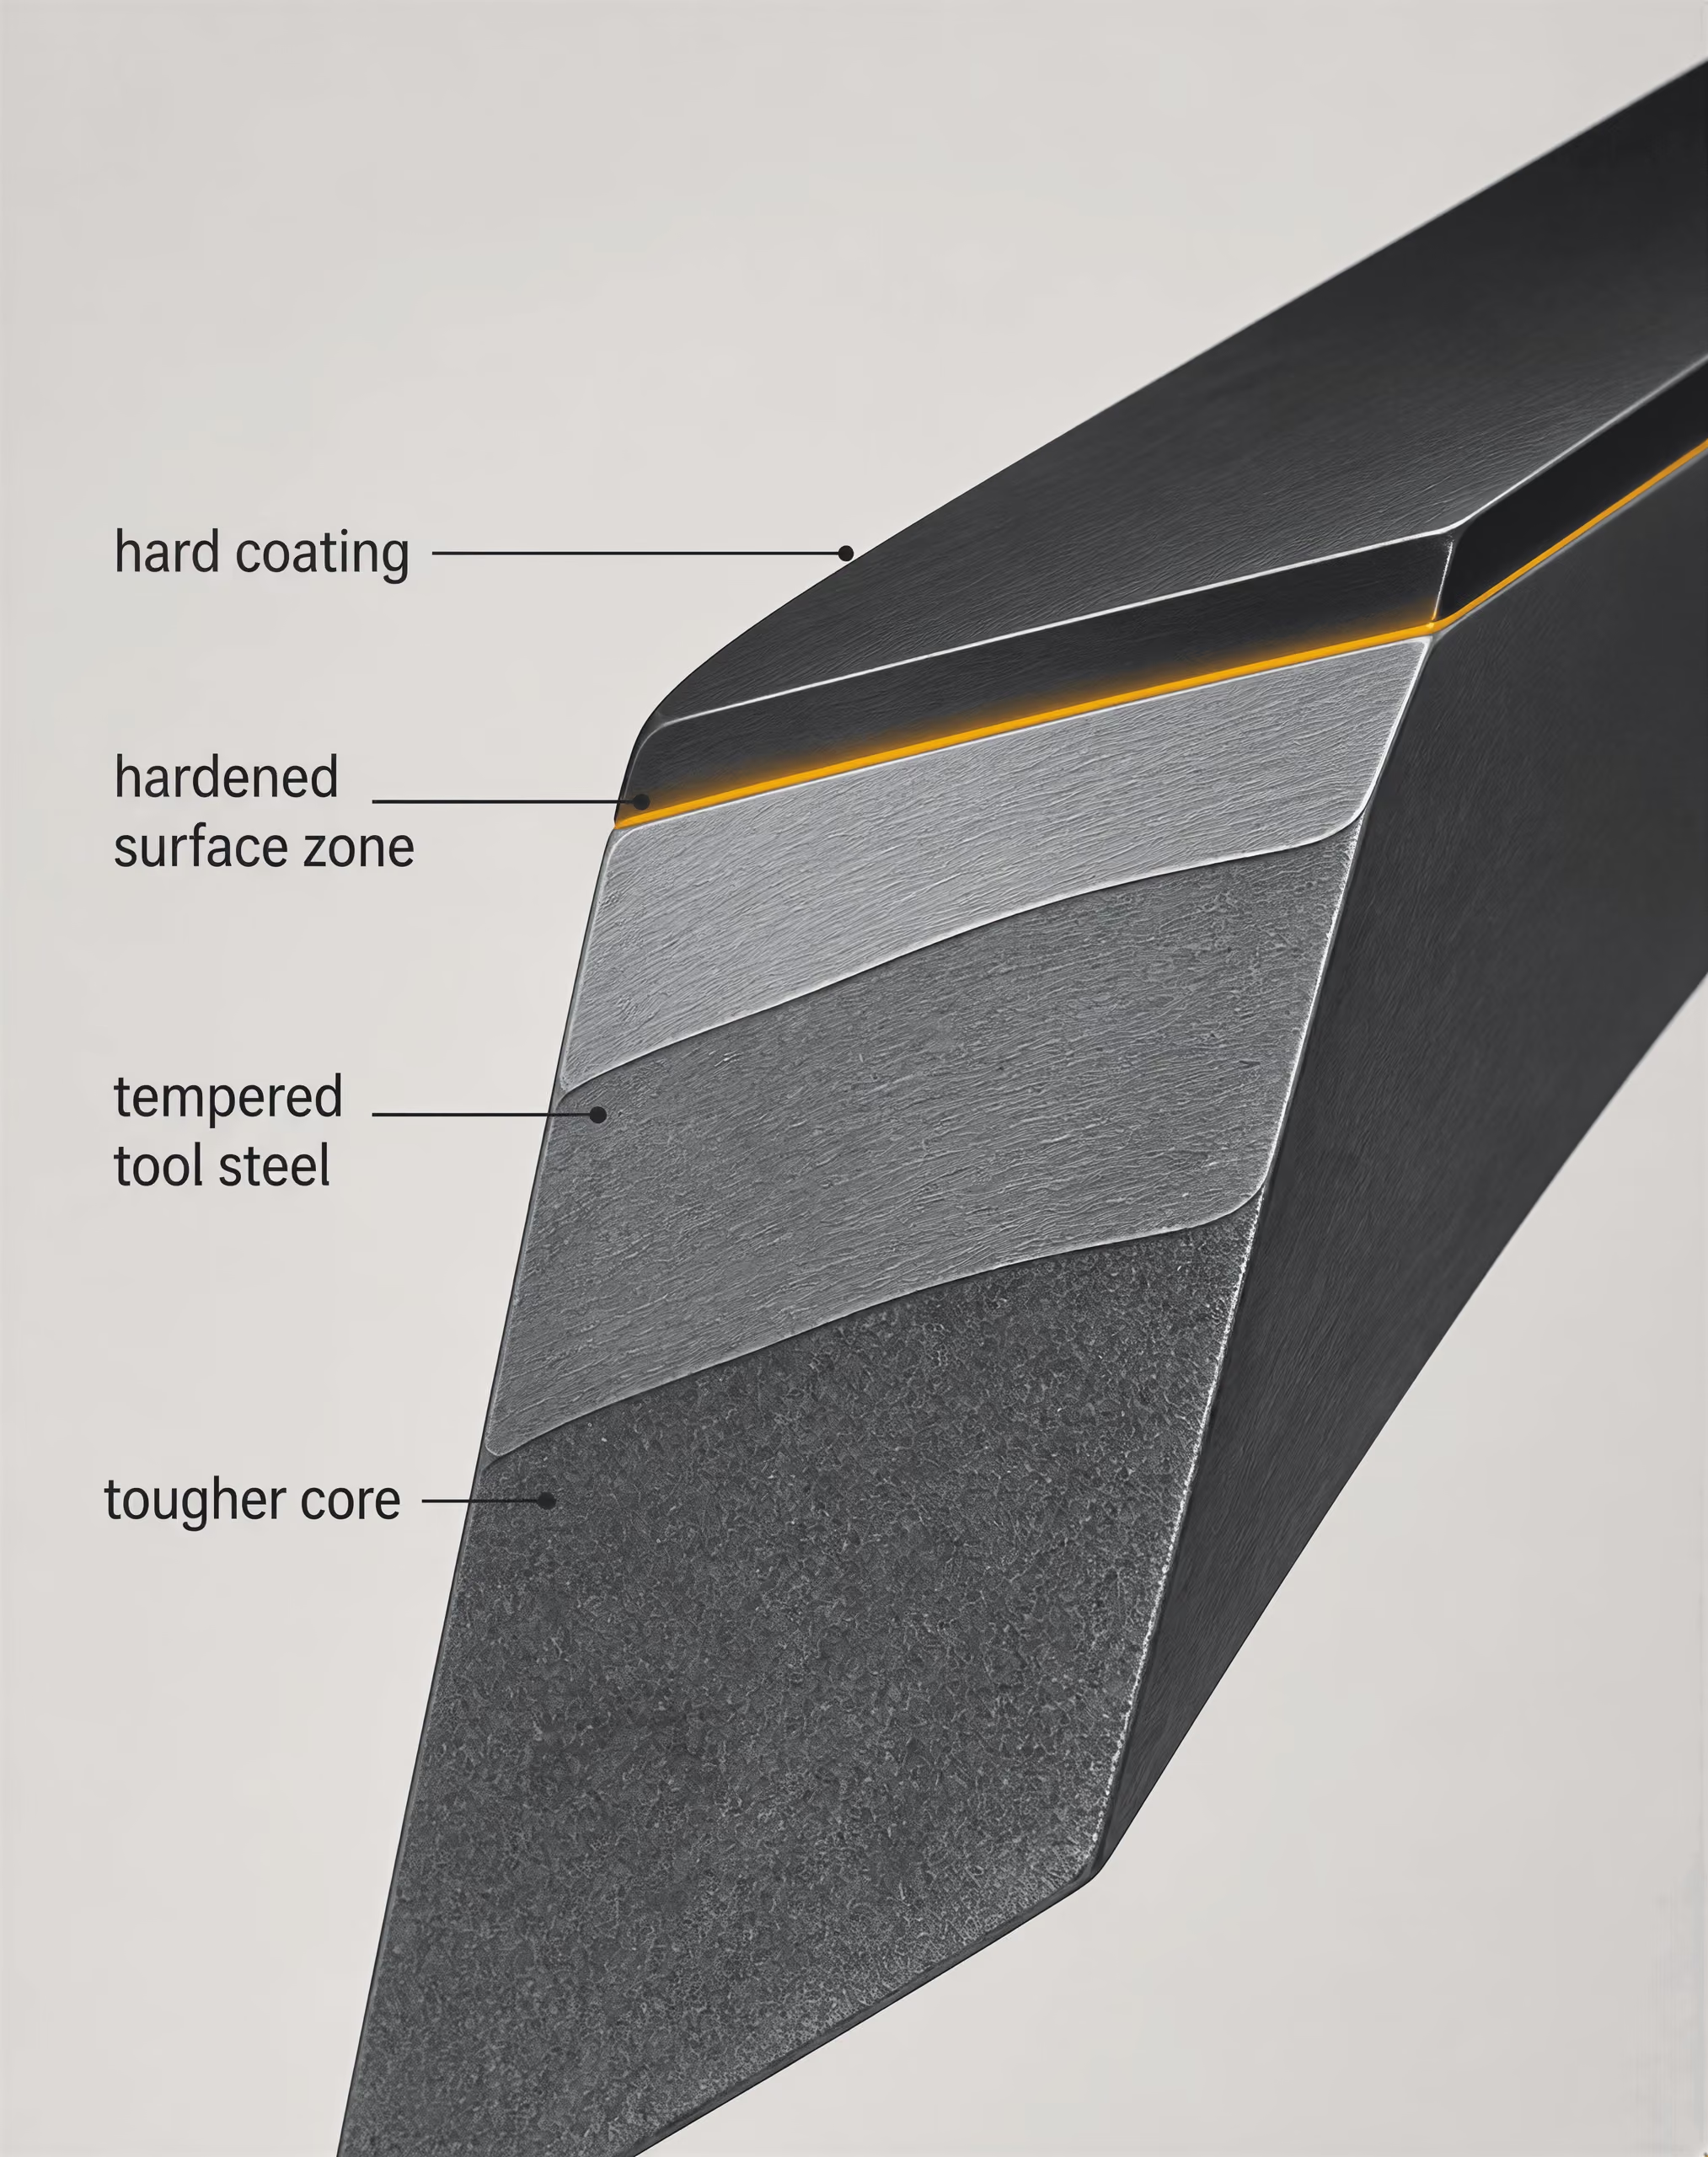
Sztućce ilustrują tę samą równowagę w dobrze znanej formie. Krawędź tnąca potrzebuje twardości i odporności na zużycie, lecz nóż wymaga również ciągliwości odpornej na zginanie, skręcanie i przypadkowe uderzenia. Wysokowęglowe stale narzędziowe, takie jak AISI D2, mogą długo zachowywać ostrość dzięki odporności na zużycie wspomaganej przez węgliki, jednak ich właściwości w dużym stopniu zależą od obróbki cieplnej, grubości przekroju, szlifowania i geometrii krawędzi. Nierdzewne gatunki stali na sztućce, takie jak AISI 420, nie należą do głównych rodzin stali narzędziowych AISI, lecz pokazują, dlaczego odporność na korozję może być odrębnym wymaganiem eksploatacyjnym, niezależnym od trwałości krawędzi. Twardsza krawędź nie jest automatycznie trwalszym nożem.
Opisane w książce Tool Steels: Properties and Performance autorstwa Routledge (2021) podejście traktuje skład chemiczny, procesy wytwarzania, obróbkę cieplną, utwardzanie powierzchniowe i powłoki jako wzajemnie powiązane czynniki sterujące. Monografia NBS 88 oraz ASM International stanowią historyczne i metalurgiczne podstawy tego poglądu. Dobór gatunku powinien wynikać z dominującego mechanizmu uszkodzenia, a następnie należy zweryfikować strukturę węglików, czystość metalurgiczną, głębokość hartowania, reakcję na odpuszczanie, odkształcenia oraz stan powierzchni. Oznaczenia AISI zawężają zakres możliwości, lecz nie zastępują decyzji inżynierskiej.
Inżynieria powierzchni, powłoki i rdzeń narzędzia
Narzędzie z powłoką nie jest powłoką z umieszczonym pod nią stalowym uchwytem. Jest warstwowym układem mechanicznym: powierzchnia robocza, ewentualna strefa dyfuzyjna lub utwardzona, powłoka, podłoże stalowe oraz poddany obróbce cieplnej rdzeń muszą wspólnie przenosić obciążenie. ASM International definiuje stale narzędziowe jako stale stosowane do wytwarzania narzędzi służących do cięcia, formowania lub kształtowania gotowych elementów, jednak inżynieria powierzchni zmienia sposób oddziaływania narzędzia z przedmiotem obrabianym. Nie eliminuje to konieczności prawidłowego doboru i obróbki cieplnej gatunku stanowiącego podłoże.
Rozróżnienie to ma znaczenie, ponieważ oznaczenia gatunków nie określają ich odporności powierzchniowej. Stal narzędziowa AISI D2, stal do pracy na gorąco AISI H13 oraz stal szybkotnąca AISI M2 mogą otrzymać utwardzoną warstwę powierzchniową lub powłokę nanoszoną, lecz różnią się udziałem i rodzajem węglików, reakcją na odpuszczanie, przewodnością cieplną, poziomem udarności oraz zmianami wymiarowymi. Po naniesieniu powłoki ich ograniczenia eksploatacyjne nadal pozostają odmienne.
Utwardzanie powierzchniowe i warstwy poddane obróbce
Utwardzanie powierzchniowe tworzy w samej stali wzmocniony obszar. Azotowanie wprowadza azot do powierzchni, tworząc azotki stopowe z takimi pierwiastkami jak chrom, molibden, wanad lub aluminium. Nawęglanie zwiększa stężenie węgla w pobliżu powierzchni przed hartowaniem, wytwarzając bogatą w węgiel warstwę martenzytyczną na rdzeniu o niższej zawartości węgla. Hartowanie indukcyjne i laserowe polega natomiast na szybkim nagrzaniu kontrolowanej głębokości i wykorzystaniu istniejącej zawartości węgla do utworzenia martenzytu.
Powstała warstwa nie jest równoważna twardości objętościowej. Warstwa zahartowana może być znacznie twardsza od wnętrza, zachowując jednocześnie bardziej ciągliwy rdzeń zdolny do przenoszenia obciążeń udarowych. Taki gradient może ograniczać odkształcenie plastyczne i zużycie adhezyjne, lecz tworzy również strefę przejściową, w której koncentrują się naprężenia. Głębokość warstwy, grubość warstwy związków, jednorodność dyfuzji, austenit szczątkowy, rozmieszczenie węglików oraz stan odpuszczenia wpływają na to, czy obróbka zachowa skuteczność podczas eksploatacji.
Stale narzędziowe są często dobierane już z myślą o uzyskaniu wysokiej twardości w całym przekroju roboczym. W przypadku takich gatunków nadmierne utwardzanie powierzchniowe może zmniejszyć udarność lub wytworzyć kruchą warstwę związków zamiast użytecznej warstwy przejściowej zdolnej do przenoszenia obciążeń. Odwęglanie podczas austenityzowania powoduje problem przeciwnego rodzaju: nominalny gatunek może być właściwy, lecz powierzchnia utraciła węgiel i nie może osiągnąć wymaganej twardości. Usunięcie uszkodzonej warstwy przez szlifowanie może przywrócić geometrię, ale może również odsłonić niejednorodną mikrostrukturę lub zmniejszyć zaprojektowaną głębokość warstwy.
Badanie układu powłokowego opublikowane w 2020 roku w czasopiśmie Coatings wskazuje parametry obróbki cieplnej jako główny czynnik decydujący o właściwościach rdzenia narzędzia. Wniosek ten właściwie porządkuje rolę obróbki powierzchniowej. Temperatura austenityzowania, czas wygrzewania, intensywność chłodzenia, obróbka podzerowa, gdy jest określona, oraz odpuszczanie decydują o martenzycie, austenicie szczątkowym, stanie węglików i naprężeniach własnych przed naniesieniem powłoki. Naniesiona twarda warstwa nie może przekształcić niedohartowanego, przeodpuszczonego, odwęglonego lub podatnego na pękanie rdzenia w sprawne narzędzie.
Powłoki i podparcie podłoża
Powłoka zapewnia cienkiej warstwie powierzchniowej właściwości, których stal objętościowa nie musi posiadać jednocześnie. Wysoka twardość może ograniczać zużycie abrazyjne i zmniejszać przenoszenie materiału; stabilność chemiczna może ograniczać reakcję z przedmiotem obrabianym; powierzchnia o małym współczynniku tarcia może zmniejszać adhezję i wydzielanie ciepła. Są to korzyści związane ze zużyciem i tarciem, a nie dowód odporności na pękanie.
Twardość powłoki opisuje jej odporność na wciskanie lub odkształcenie plastyczne w obrębie powłoki. Adhezja powłoki określa siłę niezbędną do utrzymania jej na podłożu pod wpływem obciążeń cieplnych, mechanicznych i chemicznych. Są to odrębne właściwości. Bardzo twarda powłoka o słabej adhezji może oddzielać się płatami. Powłoka dobrze związana z podłożem może pozostać przytwierdzona, podczas gdy bardziej miękkie podłoże ulegnie uplastycznieniu pod nią, powodując pękanie lub odkształcanie powierzchni.
Podłoże musi zatem zapewniać dostatecznie twardą i stabilną wymiarowo podstawę. Jeżeli rdzeń odkształca się plastycznie, powłoka podąża za tym odkształceniem i może ulec spękaniu siatkowemu, wyboczeniu lub odspojeniu. Jeżeli grube węgliki tworzą nieciągłą drogę przenoszenia obciążenia, naprężenia lokalne rosną na granicach węglik–osnowa. Jeżeli stal zawiera przypalenia szlifierskie, zawalcowania, szwy, pory lub rozciągające naprężenia powierzchniowe, powłoka może tymczasowo ukryć wadę, pozostawiając jednak niezmieniony stan sprzyjający rozwojowi pęknięcia.
Technologia wytwarzania ma równie duże znaczenie jak nominalny skład chemiczny. Konwencjonalnie przerabiana plastycznie stal AISI D2 może wykazywać kierunkowe rozmieszczenie węglików bogatych w chrom, podczas gdy materiał wytwarzany metodą metalurgii proszków może zapewniać drobniejsze i bardziej jednorodne rozmieszczenie węglików. Różnica ta wpływa na podparcie krawędzi i rozwój pęknięć pod powłoką. Nie oznacza to, że jedna metoda jest uniwersalnie lepsza; istotne jest, czy mikrostruktura odpowiada ciśnieniu kontaktowemu, poziomowi udarów, abrazyjności przedmiotu obrabianego oraz mechanizmowi uszkodzenia.
Temperatura nanoszenia powłoki musi być również dostosowana do stanu odpuszczenia. Narzędzie odpuszczone w temperaturze niższej od temperatury procesu nanoszenia może ulec zmiękczeniu podczas nanoszenia. W przypadku gatunków do pracy na gorąco, takich jak AISI H13, powtarzające się cykle cieplne mogą zmieniać odpuszczanie martenzytu, stan wydzieleń i naprężenia własne, nawet gdy sama powłoka pozostaje nienaruszona. Temperatura pracy stanowi dodatkową zmienną: powłoka dobrze działająca w chłodnym kontakcie ślizgowym może utleniać się, mięknąć, reagować z przedmiotem obrabianym lub tracić adhezję podczas formowania na gorąco.
Adhezja, naprężenia własne i integralność krawędzi
Przygotowanie powierzchni decyduje o pierwszym mechanicznym połączeniu powłoki ze stalą. Zwykle obejmuje odtłuszczanie, kontrolowane obróbkę strumieniowo-ścierną lub polerowanie, usuwanie tlenków oraz końcowy etap czyszczenia, lecz każda z tych operacji zmienia powierzchnię. Chropowatość może w pewnym zakresie poprawiać zakotwienie mechaniczne; nadmierna chropowatość tworzy ostre wierzchołki nierówności i miejsca o zmniejszonej grubości powłoki. Wypolerowana powierzchnia może zmniejszać tarcie, lecz zapewniać słabsze zakotwienie i zatrzymywać rozmazany metal po szlifowaniu. Przygotowanie musi usuwać zanieczyszczenia bez zaokrąglania krawędzi tnącej i bez wprowadzania uszkodzeń rozciągających.
Naprężenia własne mogą działać korzystnie lub szkodliwie. Ściskające naprężenia w warstwie azotowanej lub nanoszonej powłoce mogą opóźniać otwieranie pęknięć powierzchniowych. Nadmierne naprężenia ściskające mogą jednak powodować wyboczenie lub odpryskiwanie, gdy warstwa jest niewystarczająco podparta. Naprężenia rozciągające sprzyjają inicjacji pęknięć, szczególnie przy ostrej krawędzi, przypaleniu szlifierskim, skupisku węglików lub wadzie powłoki. Niezgodność rozszerzalności cieplnej powłoki i stali dodatkowo generuje naprężenia podczas nanoszenia, chłodzenia oraz zmian temperatury eksploatacji.
Geometria krawędzi jest często miejscem, w którym powlekane narzędzia ulegają uszkodzeniu jako pierwsze. Powłoka ma skończoną grubość i nie może utrzymać idealnie jednorodnej warstwy na nieskończenie ostrym promieniu. Cienka, zanikająca krawędź może wykruszyć się podczas nanoszenia, manipulowania narzędziem lub pierwszego kontaktu z przedmiotem obrabianym. Niewielki, kontrolowany promień krawędzi może podtrzymywać powłokę i zmniejszać koncentrację naprężeń, lecz zbyt duży promień zmienia geometrię cięcia i zwiększa siłę formowania. Właściwą krawędź dobiera się do mechanizmu uszkodzenia: zużycia abrazyjnego, zacierania adhezyjnego, wykruszania, uplastycznienia lub pękania cieplnego.
W opracowaniu Routledge z 2021 roku, Tool Steels: Properties and Performance, właściwości użytkowe rozpatruje się przez pryzmat składu chemicznego, procesów wytwarzania, obróbki cieplnej, utwardzania powierzchniowego i powłok, a nie wyłącznie doboru powłoki. Podejście to jest zgodne z praktycznymi zaleceniami firmy Uddeholm: ekonomiczność oprzyrządowania do pracy na zimno zależy od dopasowania stali narzędziowej do zastosowania i minimalizacji kosztu w przeliczeniu na wyprodukowaną część. Powłoka może wydłużyć trwałość, gdy kontrolowane są rdzeń, krawędź, przygotowanie powierzchni i cykl cieplny. Nie zrekompensuje jednak gatunku o niewystarczającej udarności, stanu odpuszczenia powodującego niestabilność podłoża ani geometrii, która koncentruje obciążenie ponad możliwości układu powłoka–podłoże.
Normy, specyfikacje i odczytywanie karty danych stali narzędziowej
Karta danych stali narzędziowej zawiera kilka różnych rodzajów informacji, które łatwo ze sobą pomylić. Norma określa, jakie wymagania musi spełniać materiał. Oznaczenie gatunku identyfikuje rodzinę składu chemicznego i tradycyjne uzasadnienie zastosowania. Karta danych producenta zaleca natomiast, jak dany gatunek należy kuć, obrabiać, hartować, odpuszczać i wykańczać. Te trzy warstwy są ze sobą powiązane, ale nie są wzajemnie wymienne.
ASM International definiuje stale narzędziowe jako „stale stosowane do wytwarzania narzędzi do cięcia, formowania lub kształtowania produkowanych części” (2024). Klasyfikacja AISI obejmuje serie W, L, S, O, A, D, H, M i T (2020). Litery zwykle opisują metodę hartowania, główne zastosowanie lub dominujący system stopowy, a nie uniwersalną skalę możliwości. Na przykład AISI O1 to stal do pracy na zimno hartowana w oleju; AISI D2 to wysokowęglowa stal do pracy na zimno o wysokiej zawartości chromu; natomiast AISI H13 to chromowa stal do pracy na gorąco. Oznaczenie zawęża punkt wyjścia pod względem metalurgicznym. Nie pozwala jednak przewidzieć trwałości narzędzia bez uwzględnienia obciążenia, temperatury, smarowania, geometrii, stanu powierzchni i rodzaju uszkodzenia.
Co określa ASTM A681
ASTM A681 jest specyfikacją wyrobu, a nie kompletnym opisem tego, jak będzie pracować gotowy stempel, matryca, nóż lub wkładka do formowania. ASTM International stwierdza, że „ASTM A681 obejmuje wymagania chemiczne, mechaniczne i fizyczne dotyczące kutych wyrobów ze stopowych stali narzędziowych” (2024). Zakres tej specyfikacji obejmuje pręty, blachy, arkusze, taśmy, walcówkę, druty i odkuwki, które są zwykle przetwarzane na narzędzia, matryce lub oprzyrządowanie. Specyfikacja określa wymagania dotyczące dostarczanej stali, w tym składu chemicznego gatunku i istotnych właściwości materiału, pozostawiając nabywcy i producentowi ustalenie szczegółów, takich jak postać wyrobu, wymiary, stan dostawy i badania.
Słowo kute ma znaczenie. Wyroby kute zostały poddane obróbce mechanicznej w procesach takich jak kucie, walcowanie lub ciągnienie, a historia ich przetwarzania wpływa na płynięcie ziaren, segregację, porowatość, rozmieszczenie węglików i właściwości kierunkowe. ASTM A681 należy zatem do etapu kontroli materiału. Nie poświadcza określonego cyklu obróbki cieplnej dla każdej geometrii narzędzia ani nie eliminuje potrzeby kontroli gotowej części.
Karta danych może na tej samej stronie wymieniać AISI D2, ASTM A681 oraz własne wewnętrzne oznaczenie producenta. Wpisy te pełnią różne funkcje. „AISI D2” identyfikuje uznaną rodzinę gatunku. „ASTM A681” wskazuje specyfikację, zgodnie z którą może być dostarczany wyrób kuty. Wewnętrzne oznaczenie producenta może opisywać metodę wytapiania, metodę przetapiania, poziom czystości lub stan przetworzenia. Nie należy odczytywać go jako nowego uniwersalnego gatunku, chyba że dokument określa jego skład chemiczny i wymagania.
Normy nie należy również traktować jako systemu rankingowego. Rodziny AISI W, L, S, O, A, D, H, M i T dotyczą różnych kompromisów właściwości. Gatunki W zależą przede wszystkim od hartowania w wodzie i w odpowiednich przekrojach mogą zapewniać wysoką twardość, natomiast gatunki S kładą nacisk na odporność na udary. Gatunki M i T to rodziny stali szybkotnących oparte głównie odpowiednio na dodatkach molibdenu i wolframu. Skład gatunku z grupy D może zapewniać znaczną odporność na zużycie związaną z obecnością węglików, ale jego zachowanie w warunkach pękania może być nieodpowiednie tam, gdzie dominują powtarzające się udary. Właściwe porównanie powinno dotyczyć wymaganej odporności na uszkodzenie oraz struktury węglików, ciągliwości, hartowności, twardości w podwyższonej temperaturze, stabilności wymiarowej i możliwego do uzyskania stanu powierzchni materiału.
Skład chemiczny a stan dostawy
Tabela składu chemicznego zwykle podaje nominalne zakresy składu, a nie kompletny opis stanu roboczego stali. Węgiel wpływa na twardość osnowy i tworzenie węglików. Chrom, molibden, wolfram i wanad wpływają na hartowność, twardość wtórną, twardość w podwyższonej temperaturze oraz rodzaj i objętość stopowych węglików. Krzem i mangan wpływają na odtlenianie i hartowność, natomiast zawartość siarki może być kontrolowana w celu poprawy skrawalności, kosztem możliwego wpływu na udarność w kierunku poprzecznym. Ten sam nominalny skład chemiczny może prowadzić do odmiennego zachowania, gdy różnią się wielkość węglików, segregacja, zawartość wtrąceń i wielkość ziarna byłego austenitu.
Stan dostawy stanowi zatem odrębne zagadnienie. Określenie „wyżarzona” zasadniczo oznacza, że stal została dostarczona po kontrolowanej obróbce zmiękczającej, której celem było zmniejszenie twardości i poprawa skrawalności. Nie oznacza to, że stal ma końcowe właściwości narzędziowe. Wyżarzony pręt ze stali D2 i stempel ze stali D2 zahartowany próżniowo są wykonane z tego samego gatunku, ale podczas eksploatacji znajdują się w innym stanie materiału. Karta danych może również określać maksymalną twardość po wyżarzaniu, sferoidyzowaną strukturę węglików, wielkość ziarna lub wymagania mikrostrukturalne. Szczegóły te mają znaczenie, ponieważ grube węgliki i pasmowość mogą sprzyjać wykruszaniu, a nadmierny rozrost ziaren zmniejsza ciągliwość.
Należy sprawdzić, czy podane właściwości dotyczą kierunku wzdłużnego czy poprzecznego. Walcowanie i kucie mogą wydłużać wtrącenia oraz pasma węglików, powodując różnice kierunkowe w ciągliwości, odporności na udary i przebiegu pękania. Wynik próby rozciągania w kierunku wzdłużnym nie może automatycznie reprezentować krawędzi stempla pracującej w kierunku poprzecznym. Oceny czystości i badania wtrąceń dostarczają dodatkowych informacji, ale nie opisują każdej populacji defektów. Metoda wytwarzania — konwencjonalna metalurgia wlewków, przetapianie elektrożużlowe lub inny proces rafinacji — może zmieniać segregację i morfologię wtrąceń, nawet gdy nazwa gatunku pozostaje niezmieniona.
| Metoda badania | Podstawa pomiaru lub rodzaj wgłębnika | Opisane typowe zastosowanie |
|---|---|---|
| Rockwella C | Stożek diamentowy przy określonych obciążeniach | Twardość objętościowa twardych stali narzędziowych |
| Brinella | Kulisty wgłębnik | Materiał bardziej miękki lub badany w większej skali |
| Vickersa | Diamentowa piramida | Małe obszary, głębokości warstw utwardzonych lub obszary mikrostruktury |
Publikacja Routledge Tool Steels: Properties and Performance (2021) omawia zachowanie gatunków w kontekście składu chemicznego, procesów wytwarzania, obróbki cieplnej, utwardzania powierzchniowego i powłok. Taka kolejność jest użyteczna: skład chemiczny wyznacza potencjał, proces wytwarzania określa część populacji defektów i węglików, a obróbka cieplna decyduje o osnowie oraz o końcowej równowadze między twardością a ciągliwością. Badanie opublikowane w 2020 roku w czasopiśmie MDPI Coatings wskazało parametry obróbki cieplnej jako główny czynnik kontrolujący właściwości rdzenia narzędzia w analizowanym układzie z powłoką. Wynik ten nie oznacza, że skład chemiczny jest nieistotny; pokazuje natomiast, dlaczego porównanie oparte wyłącznie na składzie chemicznym jest niepełne.
Zakresy twardości, metody badań i uwagi dotyczące obróbki cieplnej
Twardość podana w karcie danych może opisywać stan dostawy po wyżarzaniu, zalecany stan po hartowaniu lub wartość docelową po odpuszczaniu. Przed porównaniem wartości należy przeczytać nagłówek i przypisy. Zakres określony na przykład jako „maksymalna twardość po wyżarzaniu” jest wymaganiem dotyczącym skrawalności, a nie dowodem twardości możliwej do uzyskania po hartowaniu. Zalecana temperatura austenityzowania, ośrodek chłodzący, temperatura odpuszczania i czas wygrzewania określają proces obróbki, a nie stanowią gwarancji dla każdego rozmiaru przekroju.
Wartości Rockwella, Brinella i Vickersa nie są liczbami wzajemnie wymiennymi. Skala Rockwella C, zwykle zapisywana jako HRC, wykorzystuje stożek diamentowy oraz określone obciążenie wstępne i główne; badania twardości Rockwella reguluje ASTM E18. Metoda Brinella, objęta normą ASTM E10, wykorzystuje wgłębnik kulkowy i lepiej nadaje się do materiałów bardziej miękkich lub elementów o większych rozmiarach. Metoda Vickersa, objęta normą ASTM E384 w zakresie mikrotwardości i powiązanych badań twardości, wykorzystuje diamentowy ostrosłup i może służyć do pomiaru małych obszarów, głębokości warstwy utwardzonej lub pojedynczych obszarów mikrostruktury. Różne obciążenia, geometrie wgłębników, wykończenie powierzchni i grubości próbek mogą zmieniać wynik.
Tabele przeliczeniowe podają przybliżone odpowiedniki w określonych zakresach. Nie zamieniają jednego badania w inną metodę pomiaru o identycznej niepewności, szczególnie w przypadku bardzo twardych stali narzędziowych, cienkich przekrojów, powierzchni odwęglonych lub niejednorodnych struktur węglikowych. Wypolerowany profil pomiarowy Vickersa przeprowadzony przez zahartowaną warstwę odpowiada na inne pytanie niż odczyt HRC wykonany na próbce o pełnym przekroju.
Sekwencja analizy uszkodzenia
- Rejestracja warunków eksploatacji Udokumentować temperaturę, obciążenie, częstotliwość skoków, przedmiot obrabiany, środek smarny, liczbę wykonanych części i pierwsze miejsce uszkodzenia.
- Zabezpieczenie przełomu Nie polerować, nie śrutować ani nie dotykać powierzchni przełomu przed jej zbadaniem.
- Porównanie próbek Porównać uszkodzone narzędzie z narzędziem nieużywanym oraz, w miarę możliwości, z narzędziem, które osiągnęło oczekiwaną trwałość.
- Badanie struktury Połączyć oględziny wizualne, fraktografię, mapowanie twardości, metalografię i pomiary wymiarów.

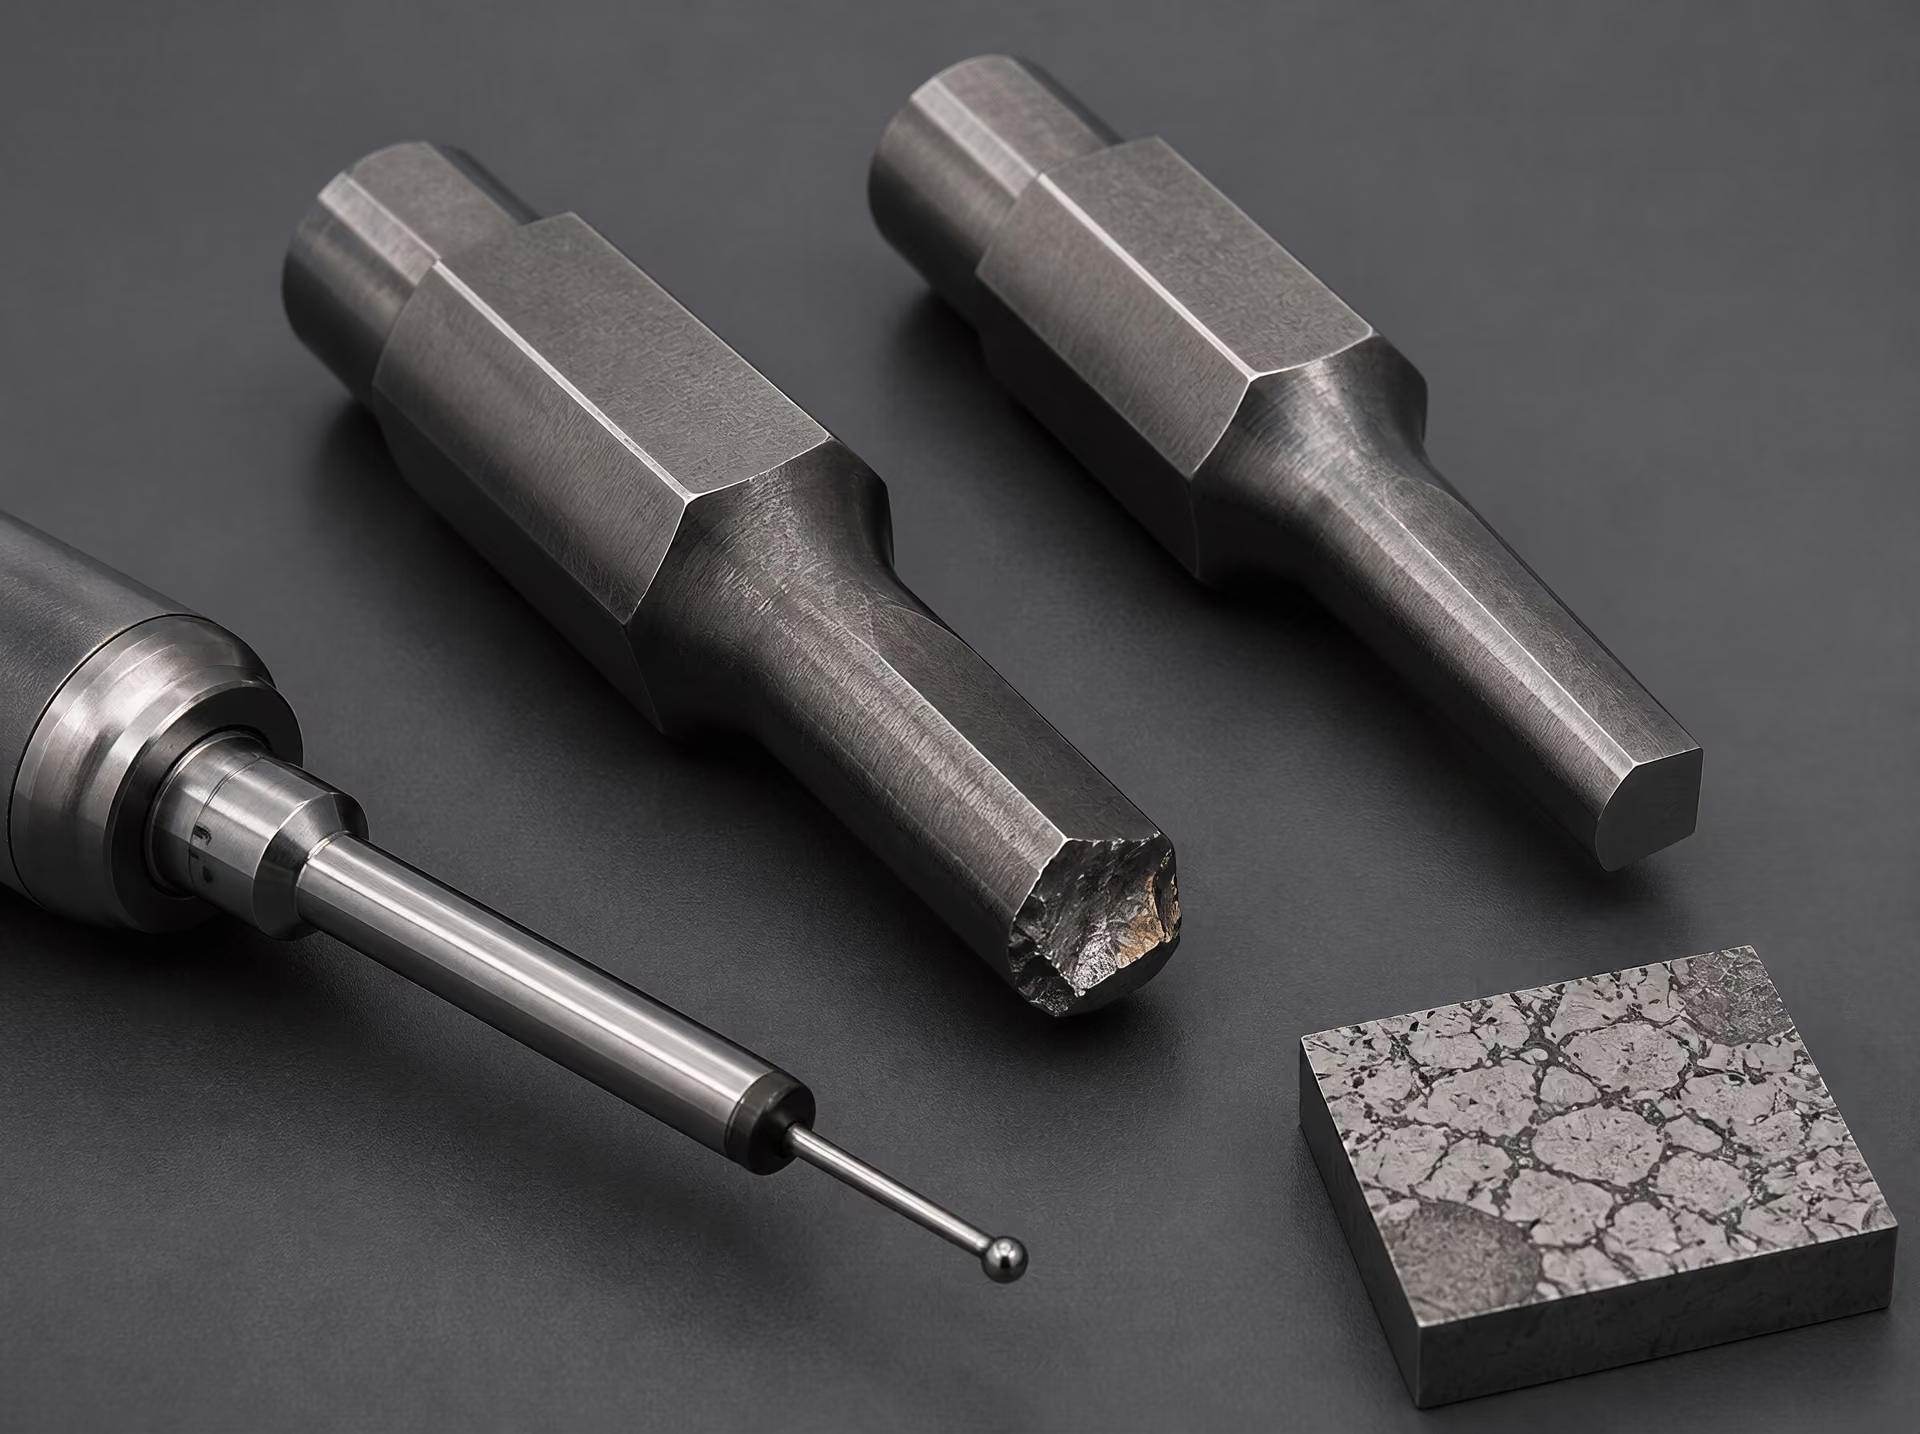
Na koniec należy przeanalizować uwagi dotyczące obróbki cieplnej pod kątem kontroli wielkości ziarna, podgrzewania wstępnego, austenityzowania, hartowania, obróbki kriogenicznej, odpuszczania i dopuszczalnych odkształceń. Monografia NBS 88 pozostaje użytecznym federalnym źródłem informacji na temat terminologii historycznej i podstaw metalurgii stali, natomiast ASTM zapewnia ramy specyfikacji wyrobu. Żadne z tych źródeł nie zastępuje kwalifikacji procesu przeprowadzonej na rzeczywistym narzędziu. Wytyczne Uddeholm dotyczące stali do pracy na zimno jasno określają cel praktyczny: należy dobrać stal odpowiednią do zastosowania i minimalizować koszt w przeliczeniu na wyprodukowaną część (2024). W ujęciu inżynierskim oznacza to minimalizowanie strat w całym cyklu życia wynikających ze zużycia, wykruszania, odkształcenia plastycznego, pęknięć cieplnych, korozji i zmian wymiarowych — a nie wybieranie najwyższej wartości twardości podanej w karcie danych.
Analiza uszkodzeń: diagnozowanie przyczyn awarii narzędzia
Uszkodzonego narzędzia nie należy diagnozować wyłącznie na podstawie oznaczenia jego gatunku. Rodziny AISI W, L, S, O, A, D, H, M i T opisują metodę hartowania, główne zastosowanie lub dominujący system stopowy; nie tworzą uniwersalnego rankingu od materiałów słabych do mocnych. Stempel AISI D2, przecinak AISI S7 i matryca AISI H13 mogą być prawidłowo dobrane do różnych warunków pracy, a mimo to każde z tych narzędzi może ulec awarii, jeśli jego obróbka cieplna, geometria krawędzi, wykończenie powierzchni lub cykl obciążenia są niewłaściwe.
Pierwszym zadaniem jest zabezpieczenie dowodów. Należy zapisać położenie narzędzia, temperaturę pracy, obciążenie, częstotliwość skoków, materiał przedmiotu obrabianego, środek smarny, liczbę wyprodukowanych części oraz dokładne miejsce wystąpienia pierwszych widocznych uszkodzeń. Uszkodzone narzędzie należy porównać z narzędziem nieużywanym oraz, jeśli jest to możliwe, z narzędziem, które osiągnęło oczekiwaną trwałość. Przed przeprowadzeniem badań powierzchni przełomu nie należy polerować, piaskować ani dotykać. Analiza awarii łączy następnie oględziny wizualne, fraktografię, mapowanie twardości, badania metalograficzne, pomiary wymiarowe oraz przegląd dokumentacji obróbki cieplnej.
To podejście przekształca klasyfikację w rozumowanie inżynierskie. ASM International definiuje stale narzędziowe jako stale stosowane do wytwarzania narzędzi do cięcia, formowania lub kształtowania wytwarzanych części, natomiast ASTM A681 obejmuje wymagania chemiczne, mechaniczne i fizyczne dotyczące przerabianych plastycznie wyrobów ze stopowych stali narzędziowych, w tym prętów, blach grubych, blach cienkich, taśm, walcówki, drutu i odkuwek. Żadne z tych opracowań nie gwarantuje, że nominalny gatunek będzie prawidłowo pracował przy każdym obciążeniu. Skład chemiczny wyznacza potencjał materiału; droga wytwarzania określa segregację, obecność wtrąceń i rozkład węglików; obróbka cieplna determinuje znaczną część końcowej struktury.
Odkształcenie plastyczne i przedwczesne zużycie
Odkształcenie plastyczne zwykle oznacza, że naprężenie lokalne przekroczyło granicę plastyczności lub wytrzymałość na ściskanie narzędzia w temperaturze pracy. W stemplu do pracy na zimno końcówka może ulec rozklepaniu, spęczeniu lub zapadnięciu. W matrycy do pracy na gorąco gniazdo może się rozszerzać lub tracić szczegóły kształtu po wielokrotnym kontakcie z rozgrzanym materiałem. Kluczowe pytanie brzmi, czy narzędzie miało wystarczającą twardość i wytrzymałość na ściskanie w rzeczywistej temperaturze pracy, a nie czy jego twardość w temperaturze pokojowej wyglądała na zadowalającą.
Gatunki do pracy na gorąco, takie jak AISI H13, zależą od zachowania twardości w wysokiej temperaturze, odporności na odpuszczanie i odporności na zmęczenie cieplne. Gatunek do pracy na zimno może wykazywać wysoką twardość w temperaturze pokojowej, a mimo to zmięknąć podczas niespodziewanie gorącej operacji formowania. Odpuszczanie w zbyt niskiej temperaturze, nadmierna temperatura austenityzowania, odwęglenie lub nieprawidłowy harmonogram chłodzenia mogą sprawić, że rdzeń nie będzie w stanie przenosić przyłożonego naprężenia. Dlatego niezbędna jest analiza wykresów z pieca, zapisów hartowania, czasów odpuszczania oraz zmierzonej twardości. W badaniu MDPI Coatings z 2020 r. parametry obróbki cieplnej wskazano jako podstawowy czynnik kontrolujący pracę rdzenia narzędzia; ustalenie to sprawia, że zapis obróbki cieplnej jest bardziej miarodajny niż sama oznaczenie gatunku.
Mapowanie twardości pozwala odróżnić problem rdzenia od problemu powierzchniowego. Należy zmierzyć obszar uszkodzony, obszar nieuszkodzony oraz przekrój od krawędzi roboczej w kierunku środka. Gwałtowny spadek twardości w pobliżu powierzchni może wskazywać na odwęglenie, przegrzanie, przypalenie podczas szlifowania lub niewystarczającą obróbkę warstwy wierzchniej. Jednorodnie niska twardość wskazuje na nieprawidłowe austenityzowanie, hartowanie lub odpuszczanie. Wysoka twardość połączona z odkształceniem sugeruje niewystarczającą wytrzymałość na ściskanie w stosunku do obciążenia, nadmierne naprężenie przekroju albo temperaturę pracy wykraczającą poza zakres odporności gatunku na odpuszczanie.
W przypadku przedwczesnego zużycia należy zadać inne pytanie: co usunęło materiał? Zużycie ścierne powoduje równoległe zarysowania, zaokrąglenie krawędzi i utratę profilu w miejscach, w których twarde cząstki lub nierówności przesuwają się po narzędziu. Zużycie adhezyjne powoduje przenoszenie materiału obrabianego, wyrwane obszary i miejscowe zgrzewanie. W obu przypadkach znaczenie ma udział węglików. Węgiel oraz pierwiastki tworzące węgliki, takie jak chrom, molibden, wolfram i wanad, mogą zwiększać odporność na zużycie, jednak duże i nierównomiernie rozmieszczone węgliki mogą zmniejszać podparcie krawędzi i sprzyjać pękaniu. AISI D2 zawiera na przykład dużą ilość węglików chromu, które mogą zapewniać odporność na ścieranie, jednak jego właściwości w dużym stopniu zależą od wielkości i orientacji węglików, obróbki cieplnej oraz konstrukcji krawędzi.
Badania metalograficzne powinny obejmować ocenę rodzaju i wielkości węglików, pasmowości, austenitu szczątkowego, odwęglenia oraz wtrąceń niemetalicznych. Wypolerowany i wytrawiony przekrój ze strefy zużycia może wykazać, czy narzędzie ma drobną, w miarę jednorodną strukturę, czy też grubą sieć węglików powodującą koncentrację naprężeń. Opracowanie ASM International dotyczące stali narzędziowych z 2020 r. prawidłowo łączy właściwości użytkowe z kombinacją odporności na zużycie, ciągliwości, twardości na gorąco, węglików i obróbki cieplnej. Samo zwiększenie twardości nie naprawi nieodpowiedniej struktury węglików ani niedopasowania do warunków pracy.
Wykruszanie, pękanie i złom
Wykruszanie oznacza utratę niewielkich fragmentów z krawędzi, naroża, końcówki stempla lub pasa roboczego matrycy. Zwykle odzwierciedla nadmierną kruchość, krawędź zbyt cienką lub zbyt ostrą w stosunku do obciążenia, niewystarczające podparcie za krawędzią albo gruboziarniste węgliki przecinające powierzchnię roboczą. Narzędzie może ulec wykruszeniu nawet wtedy, gdy zmierzona twardość mieści się w zakresie specyfikacji. Nadmierna ilość austenitu szczątkowego, nieodpuszczony martenzyt, segregacja węglików, uszkodzenia powstałe podczas szlifowania oraz nieprawidłowy promień przejścia mogą zmniejszać lokalną odporność na udar.
Fraktografia pozwala ustalić sekwencję uszkodzenia. Na kruchym przełomie mogą występować lśniące płaszczyzny łupliwości, wzory rzeczkowe i niewielkie odkształcenie plastyczne. Przeciążenie ciągliwe zwykle ujawnia dołki, natomiast zmęczenie powoduje powstanie obszaru inicjacji pęknięcia, po którym następują oznaki jego stopniowego rozwoju i końcowa strefa przeciążenia. Początek pęknięcia należy prześledzić wstecz do naroża, śladu obróbki, wtrącenia, skupiska węglików lub bruzdy po szlifowaniu. Pęknięcie rozpoczynające się na powierzchni i biegnące do wewnątrz wymaga innego postępowania niż pęknięcie rozpoczynające się przy wewnętrznym wtrąceniu lub w paśmie węglików.
Pękanie może wystąpić podczas hartowania, po szlifowaniu lub w trakcie pracy. Pęknięcia hartownicze często przebiegają wzdłuż ostrych naroży, nagłych zmian przekroju, otworów lub obszarów nierównomiernego chłodzenia. Mogą być związane z nadmiernymi gradientami temperatury, dużymi naprężeniami przemiany lub warunkami austenityzowania, które doprowadziły do nadmiernego rozrostu ziarna austenitu. Należy sprawdzić w dokumentacji obróbki cieplnej temperaturę pieca, czas wygrzewania, atmosferę ochronną, ośrodek hartowniczy, intensywność jego mieszania, opóźnienie między wyjęciem z pieca a hartowaniem oraz niezwłoczne odpuszczanie po hartowaniu.
Pęknięcia szlifierskie są płytkie, ciasne i często równoległe do kierunku szlifowania. Można je ujawnić za pomocą badania magnetyczno-proszkowego, a metalografia może wykazać obecność warstwy ponownie odpuszczonej lub przeodpuszczonej oraz rozciągających naprężeń własnych pod powierzchnią. Nadmierny nacisk ściernicy, stępiona ściernica, niewystarczające chłodzenie lub zbyt duży ubytek materiału w jednym przejściu mogą powodować uszkodzenia, które pozostają niewidoczne do chwili obciążenia narzędzia. Pęknięcia zmęczeniowe zwykle rozpoczynają się w takim koncentratorze naprężeń i wydłużają pod wpływem powtarzających się cykli, nawet gdy każde pojedyncze obciążenie jest niższe od jednorazowej wytrzymałości na pękanie.
Siatkowanie cieplne, zatarcie adhezyjne i utrata wymiarów
Siatkowanie cieplne to sieć drobnych pęknięć spowodowanych cyklicznym nagrzewaniem i chłodzeniem powierzchni roboczej. Zjawisko to często występuje w matrycach do pracy na gorąco, których powierzchnia rozszerza się podczas kontaktu z rozgrzanym materiałem i kurczy podczas chłodzenia. Cykle cieplne, strome gradienty temperatury, niewystarczające podgrzewanie wstępne, niewłaściwa kontrola chłodzenia oraz chropowata lub uszkodzona powierzchnia zwiększają siłę napędową tego procesu. Sieć pęknięć należy odwzorować względem temperatury matrycy, układu natrysku, położenia kanałów chłodzących i obszarów kontaktu. Metalografia może ustalić, czy pęknięcia ograniczają się do powierzchni, czy też połączyły się z głębiej położonymi wadami.
Stan powierzchni często decyduje o szybkości rozwoju siatkowania cieplnego. Ślady szlifowania, przetopione warstwy po EDM, obszary odwęglone, wady powłoki i ostre przejścia po obróbce skrawaniem działają jako miejsca inicjacji pęknięć. Gładka powierzchnia nie jest automatycznie bezpieczna: przypalenie podczas szlifowania może pozostawić warstwę o naprężeniach rozciągających i obniżonej twardości pod wizualnie akceptowalnym wykończeniem. Pomiary twardości wzdłuż przekroju, trawienie oraz badania wrażliwe na naprężenia własne pomagają odróżnić zmęczenie cieplne od zwykłego zużycia ściernego.
Zatarcie adhezyjne jest uszkodzeniem adhezyjnym. Miejscowe zgrzewanie między narzędziem a przedmiotem obrabianym powoduje przenoszenie materiału, rozrywanie powierzchni i powstawanie wypukłości, które następnie przyspieszają zużycie lub powodują nagłe rysowanie. Badanie powinno obejmować rozpad filmu smarnego, nacisk kontaktowy, drogę poślizgu, chropowatość powierzchni, czystość przedmiotu obrabianego i twardość narzędzia. Chemicznie kompatybilna obróbka powierzchniowa lub powłoka może pomóc, ale nie skompensuje niewłaściwego ustawienia, niewystarczającego luzu ani zmiękczonego podłoża.
Utrata wymiarów obejmuje zmniejszenie luzu matrycy, skrócenie stempla, powiększenie gniazda, odkształcenie i niedopuszczalne zmiany podczas obróbki cieplnej. Uszkodzone narzędzie należy zmierzyć w odniesieniu do jego rysunku oraz sprawdzić symetrię przekroju. Odkształcenia mogą wynikać z przemiany austenitu szczątkowego podczas pracy, nierównomiernej obróbki skrawaniem przed hartowaniem, niejednorodnego hartowania, segregacji węglików lub niewystarczającego odprężania. Z tego powodu tom Routledge Tool Steels: Properties and Performance (2021) traktuje skład chemiczny, proces wytwarzania, obróbkę cieplną, utwardzanie powierzchniowe i powłoki jako powiązane zmienne.
Użyteczny wniosek nie polega na tym, że jedną rodzinę AISI należy zastąpić inną. Wytyczne Uddeholm dotyczące pracy na zimno opierają dobór na dopasowaniu stali do zastosowania i minimalizacji kosztu przypadającego na wyprodukowaną część; z technicznego punktu widzenia oznacza to kontrolowanie uszkodzeń w całym cyklu życia, a nie pogoń za oznaczeniem gatunku. Prawidłowa diagnoza identyfikuje mechanizm uszkodzenia, potwierdza go za pomocą dowodów fizycznych, a następnie zmienia odpowiednią zmienną: strukturę stali, geometrię, obróbkę cieplną, stan powierzchni, temperaturę procesu, smarowanie lub obciążenie.
Praktyczna metoda doboru bez uniwersalnego gatunku „najlepszego”
Gatunek stali narzędziowej należy dobierać, wychodząc od problemu eksploatacyjnego, a nie od oznaczenia literowego. ASM International definiuje stale narzędziowe jako „stale stosowane do wytwarzania narzędzi do cięcia, formowania lub kształtowania wytwarzanych części” (2024). Definicja ta opisuje funkcję, a nie klasyfikację jakościową. Rodziny AISI W, L, S, O, A, D, H, M i T grupują stale według takich cech, jak metoda hartowania, główne zastosowanie lub dominujący system stopowy. Sama litera nie pozwala przewidzieć trwałości eksploatacyjnej.
Norma ASTM A681 określa ramy normatywne dla przerabianych plastycznie wyrobów ze stopowych stali narzędziowych, w tym prętów, płyt, blach, taśm, walcówki, drutów i odkuwek, z których zwykle wykonuje się narzędzia, matryce lub oprzyrządowanie. Zakres normy obejmuje wymagania chemiczne, mechaniczne i fizyczne, jednak zgodny skład chemiczny jest dopiero punktem wyjścia. Wielkość i rozmieszczenie węglików, segregacja, czystość metalurgiczna, historia kucia lub walcowania, obróbka cieplna, wielkość przekroju, uszkodzenia szlifierskie i stan powierzchni mogą zmienić wynik na powierzchni roboczej narzędzia.
Określ obciążenie, temperaturę i warunki kontaktu
Zacznij od opisania przedmiotu obrabianego i rzeczywistego kontaktu. Samo określenie „formowanie na zimno” nie wystarcza. Należy odnotować, czy przedmiotem obrabianym jest stal niskowęglowa, stal nierdzewna, stop aluminium, stop miedzi, stop niklu, spiek proszkowy, polimer wypełniony włóknem szklanym czy inny materiał; jego twardość, wytrzymałość, ciągliwość, zgorzelina, powłoki i wszelkie wtrącenia ścierne mogą mieć większe znaczenie niż jego nominalna nazwa handlowa.
Następnie określ obciążenie mechaniczne. Stempel poddawany krótkiemu uderzeniu o wysokiej energii ma inny problem niż matryca受 receiving steady compressive load. Uwaga: polish typo need translate fully. "matryca przenosząca stałe obciążenie ściskające." Odnotuj ciśnienie kontaktowe, częstotliwość obciążenia, prędkość skoku, ustawienie, długość niepodpartą oraz koncentrację naprężeń przy promieniach, otworach, narożach i wkładkach. Narzędzie może mieć wysoką wytrzymałość na ściskanie, a mimo to ulec uszkodzeniu, gdy karb, niewspółosiowość lub cienki przekrój zamieni obciążenie na naprężenia zginające lub rozciągające.
Lista kontrolna doboru
- Przedmiot obrabiany Zarejestrować materiał, twardość, wytrzymałość, ciągliwość, zgorzelinę, powłoki i wtrącenia ścierne.
- Obciążenie mechaniczne Zarejestrować nacisk, uderzenia, częstotliwość, współosiowość, długość niepodpartą i koncentracje naprężeń.
- Ruch stykowy Sklasyfikować operację jako cięcie, wciskanie, wyciskanie, ślizganie, toczenie lub powtarzające się uderzenia.
- Temperatura Zarejestrować temperatury średnie i szczytowe, szybkości nagrzewania i chłodzenia, czas przetrzymania oraz chłodziwo.
- Ograniczenia wymiarowe Określić dopuszczalne odkształcenia, chropowatość powierzchni, geometrię krawędzi i ograniczenia związane z utrzymaniem.
Ruch w miejscu kontaktu również wymaga precyzyjnego opisu. Czy dominującym działaniem jest cięcie, wciskanie, wyciskanie, ślizganie, toczenie czy powtarzające się uderzenia? Ślizganie po czystym polimerze może powodować inny mechanizm zużycia niż ślizganie po zgorzelinie lub cząstkach węglikowych. Zużycie ścierne może przemawiać za twardą populacją węglików, natomiast zużycie adhezyjne może zależeć przede wszystkim od chemii powierzchni, wykończenia, smarowania i przenoszenia materiału przedmiotu obrabianego. Duże węgliki pierwotne mogą zwiększać odporność na niektóre mechanizmy zużycia ściernego, ale mogą również stanowić miejsca inicjacji pęknięć, gdy narzędzie zostanie poddane udarowi lub zginaniu.
Temperatura musi uwzględniać zarówno wartości średnie, jak i maksymalne. Narzędzia do pracy na gorąco podlegają cyklom cieplnym, utlenianiu, pękaniu cieplnemu i utracie twardości, natomiast narzędzie nominalnie przeznaczone do pracy na zimno może nagrzewać się miejscowo na krawędzi tnącej lub w warunkach szybkiego ślizgania. Należy odnotować szybkość nagrzewania i chłodzenia, czas wygrzewania, skład chemiczny chłodziwa oraz liczbę cykli na zmianę. Znaczenie ma cykl produkcyjny, ponieważ narzędzie, które wytrzymuje krótką próbę, może ulec awarii po tysiącach powtórzeń cieplnych lub udarowych.
Na koniec określ ograniczenia wymiarowe. Dopuszczalne odkształcenie może decydować o tym, czy gatunek hartowany w oleju jest praktyczny dla smukłego stempla albo czy hartowanie w powietrzu wymaga specjalnego oprzyrządowania i naddatków obróbkowych. Chropowatość powierzchni, ostrość krawędzi, kierunek polerowania i sposób szlifowania powinny być częścią specyfikacji, a nie kwestią rozpatrywaną po fakcie. Obraz uzupełniają ograniczenia związane z utrzymaniem: czy narzędzie można demontować w celu odprężania, ponownego nanoszenia powłoki, regeneracyjnego szlifowania lub wybiórczej wymiany oraz jaki czas przestoju jest dopuszczalny?
Uporządkuj mechanizmy uszkodzeń i akceptowalne ryzyko
Przed wskazaniem gatunku sporządź listę prawdopodobnych mechanizmów uszkodzeń. Typowe kategorie obejmują całkowite pękanie, wykruszanie, odkształcenie plastyczne, zużycie ścierne, zużycie adhezyjne, zacieranie, zmiękczenie cieplne, pękanie cieplne, korozję, odkształcenie oraz utratę geometrii krawędzi. Uporządkuj je według konsekwencji produkcyjnych i prawdopodobieństwa. Wykruszony stempel może zanieczyścić części i natychmiast zatrzymać linię, natomiast stopniowe zużycie powierzchni bocznej może być dopuszczalne, jeśli kontrola wykryje je przed zmianą wymiarów.
Takie uporządkowanie zapobiega częstemu błędowi: maksymalizowaniu twardości lub zawartości węglików, gdy rzeczywistą przyczyną strat jest wymagana ciągliwość. Stale serii S odporne na udary mogą być uzasadnione tam, gdzie dominują uderzenia i wykruszanie krawędzi. Wysokowęglowe, wysokochromowe stale serii D mogą nadawać się do intensywnego zużycia w obróbce na zimno, ale jednocześnie należy uwzględnić ich strukturę węglikową i ciągliwość. Stale serii O hartowane w oleju mogą zapewniać użyteczny kompromis w przypadku niektórych matryc i przyrządów, podczas gdy stale serii A hartowane w powietrzu mogą ograniczać odkształcenia hartownicze w odpowiednich przekrojach. Stale serii W hartowane w wodzie, stale niskostopowe serii L i stale do pracy na gorąco serii H zajmują różne obszary zastosowań; żadna z tych serii nie stanowi uniwersalnej drabiny właściwości użytkowych.
W przypadku cięcia przy podwyższonej prędkości stale szybkotnące serii M z dodatkiem molibdenu oraz stale szybkotnące serii T z dodatkiem wolframu ocenia się na podstawie twardości w wysokiej temperaturze, zachowania krawędzi, ciągliwości i podatności na szlifowanie, a nie wyłącznie na podstawie alfabetu. Stale serii S, H, D i stale szybkotnące mogą być stosowane w narzędziach, jednak decydującą zmienną pozostaje mechanizm uszkodzenia w określonych warunkach kontaktu i temperatury.
Oddziel uszkodzenia dopuszczalne od niedopuszczalnych. Jeśli narzędzie może zużyć się do mierzalnej granicy, określ tę granicę i częstotliwość kontroli. Jeśli jakiekolwiek pęknięcie jest niedopuszczalne, wybierz konstrukcję i technologię materiałową zapewniające większą tolerancję pękania, nawet kosztem części odporności na zużycie. Ryzyko obejmuje również uszkodzenia ukryte: podpowierzchniowe pęknięcia szlifierskie, odwęglone krawędzie, austenit szczątkowy, grube węgliki i odkształcenia po obróbce cieplnej mogą pozostać niewidoczne aż do rozpoczęcia eksploatacji.
Weryfikuj dobór na podstawie obróbki cieplnej i danych eksploatacyjnych
Ekonomikę oprzyrządowania należy oceniać na podstawie kosztu cyklu życia przypadającego na wyprodukowaną część, a nie ceny zakupu lub maksymalnej twardości. Strong evidence
Po zawężeniu rodziny gatunków zweryfikuj kompletny cykl cieplny. Temperaturę austenityzowania, podgrzewanie wstępne, czas wytrzymania, ośrodek chłodzący, ciśnienie, temperaturę odpuszczania, liczbę odpuszczań, obróbkę kriogeniczną — gdy jest uzasadniona — oraz odprężanie należy powiązać z rzeczywistą wielkością przekroju i możliwościami pieca. Ten sam nominalny gatunek może zapewniać inną twardość, inną zawartość austenitu szczątkowego, inną ciągliwość i inne zmiany wymiarowe w zależności od przekroju lub intensywności chłodzenia.
Obróbce cieplnej należy nadać priorytet. Badanie opublikowane w 2020 roku w czasopiśmie Coatings wskazało parametry obróbki cieplnej jako główny czynnik kontrolujący właściwości użytkowe rdzenia narzędzia w analizowanym układzie z powłoką. Skład chemiczny i technologia wytwarzania wyznaczają potencjał oraz populację defektów; obróbka cieplna decyduje o tym, jaka część tego potencjału zostanie przekształcona w użyteczną strukturę. W razie potrzeby zmierz twardość w całym przekroju, skontroluj odwęglenie, sprawdź wymiary przed obróbką i po niej oraz zbadaj węgliki lub powierzchnie przełomów, gdy wymaga tego ryzyko uszkodzenia.
Inżynierię powierzchni należy oceniać w powiązaniu z rdzeniem. Polerowanie, dogładzanie, azotowanie, nakładanie powłok oraz fizyczne lub chemiczne osadzanie z fazy gazowej mogą zmieniać tarcie, adhezję i zużycie, jednak powłoki nie naprawiają słabego podłoża ani nieodpowiedniej struktury węglikowej. Potwierdź twardość podłoża, odporność na odpuszczanie, temperaturę nanoszenia powłoki, promień krawędzi, chropowatość powierzchni, przyczepność oraz ewentualne szlifowanie po naniesieniu powłoki. Publikacja Routledge z 2021 roku Tool Steels: Properties and Performance omawia właściwości użytkowe poprzez skład chemiczny, procesy wytwarzania, obróbkę cieplną, utwardzanie powierzchniowe i powłoki właśnie z tego powodu.
Korzystaj z danych eksploatacyjnych, a nie z deklaracji katalogowych. Porównuj udokumentowaną trwałość narzędzia, fotografie uszkodzeń, zapisy kontroli, wymiary części i okresy międzyobsługowe dla narzędzia pracującego z takim samym przedmiotem obrabianym, kontaktem, cyklem i geometrią. NBS Monograph 88 pozostaje przydatna w zakresie historycznej terminologii i podstaw metalurgii stali; ASTM, AISI, ASM International, MDPI i Uddeholm dostarczają uzupełniających informacji dotyczących norm, klasyfikacji, badań i zastosowań.
| Litera | Znaczenie | Typowy obszar zastosowań |
|---|---|---|
| W | Hartowanie w wodzie | Małe narzędzia ręczne i proste stemple |
| L | Niskostopowa | Oprzyrządowanie i przyrządy ukierunkowane na ciągliwość |
| S | Odporna na uderzenia | Powtarzające się uderzenia i obciążenia przerywane |
| O | Hartowanie w oleju | Małe matryce do obróbki na zimno i narzędzia skrawające |
| A | Hartowanie w powietrzu | Matryce do obróbki na zimno wymagające ograniczenia udaru hartowniczego |
| D | Wysokowęglowa, wysokochromowa | Oprzyrządowanie do obróbki na zimno, w którym dominuje zużycie |
| H | Do pracy na gorąco | Matryce i oprzyrządowanie do pracy w podwyższonej temperaturze |
| M | Szybkotnąca molibdenowa | Narzędzia skrawające do obróbki z dużą prędkością |
| T | Szybkotnąca wolframowa | Odporne cieplnie narzędzia skrawające |
Kryterium ekonomicznym jest koszt w przeliczeniu na wyprodukowaną część w całym okresie eksploatacji. Uwzględnij obróbkę skrawaniem, obróbkę cieplną, nanoszenie powłok, ostrzenie, wymianę, części odrzucone, przestoje oraz bezpieczne granice uszkodzeń. Wytyczne Uddeholm z 2024 roku dotyczące obróbki na zimno stwierdzają, że ekonomika oprzyrządowania zależy od dopasowania stali do zastosowania, którego celem jest minimalizacja kosztu w przeliczeniu na wyprodukowaną część. Zasada ta oznacza porównanie inżynierskie, a nie twierdzenie dotyczące ceny zakupu, dostępności zapasów lub jakości działania dostawcy.
Historyczne i techniczne ramy odniesienia
Klasyfikacja AISI jako skrót techniczny
Nomenklatura stali narzędziowych jest użyteczna, ponieważ kondensuje dużą ilość informacji metalurgicznych w krótkim oznaczeniu, jednak litera nie stanowi uniwersalnego rankingu. System AISI porządkuje główne rodziny jako W, L, S, O, A, D, H, M i T. ASM International opisuje stale narzędziowe jako stale stosowane do wytwarzania narzędzi służących do cięcia, formowania lub kształtowania gotowych elementów; system oznaczeń pomaga identyfikować ogólną klasę materiału związaną z daną funkcją.
Litery zwykle wskazują metodę hartowania, główne zastosowanie albo dominujący system dodatków stopowych. Gatunki W to stale hartowane w wodzie. Gatunki L to niskostopowe stale narzędziowe, natomiast gatunki S to stale odporne na obciążenia udarowe. O oznacza stale do pracy na zimno, hartowane w oleju; A wskazuje gatunki hartowane w powietrzu; D oznacza wysokowęglowe stale do pracy na zimno, zawierające dużo chromu. H obejmuje stale do pracy na gorąco. M i T oznaczają odpowiednio molibdenowe i wolframowe stale szybkotnące.
Ten skrót nie przedstawia pełnego obrazu inżynierskiego. AISI O1 i AISI D2 są wprawdzie kojarzone z oprzyrządowaniem do pracy na zimno, jednak zawartość węgla i chromu oraz rodzaj i ilość węglików powodują różne reakcje na hartowanie, odpuszczanie, zużycie, wykruszanie i zmiany wymiarowe. AISI S7 może tolerować uderzenia, które spowodowałyby pęknięcie gatunku ukierunkowanego bardziej na odporność na zużycie, podczas gdy stal szybkotnąca może zachować twardość skrawania w temperaturach, w których prostsza węglowa stal narzędziowa uległaby zmiękczeniu. Żadne z tych spostrzeżeń nie oznacza, że jedna rodzina jest uniwersalnie lepsza od pozostałych.
Skład chemiczny wyznacza potencjalne właściwości, a nie zachowanie gotowego materiału. Węgiel zapewnia twardość martenzytyczną i łączy się z pierwiastkami stopowymi, tworząc węgliki. Chrom, molibden, wolfram i wanad wpływają na hartowność, twardość wtórną, twardość w podwyższonej temperaturze i odporność na zużycie; nikiel i mangan wpływają na hartowność i ciągliwość w wybranych składach. Równie istotne jak nominalny zakres składu chemicznego są ilość, rodzaj, wielkość, rozstaw i rozmieszczenie węglików. Duże lub nieprawidłowo rozmieszczone węgliki mogą zwiększać odporność na zużycie ścierne, jednocześnie zwiększając podatność na pękanie i zmniejszając udarność krawędzi.
Kolejną zmienną jest technologia wytwarzania. Konwencjonalne przeróbka plastyczna stali, przetapianie elektrożużlowe, metalurgia proszków, praktyka kucia i historia wyżarzania mogą prowadzić do powstania odmiennych struktur węglików oraz różnej populacji defektów przy tym samym ogólnym oznaczeniu gatunku. Oznaczenie identyfikuje zatem rodzinę składu chemicznego i przewidywany zakres technologii przetwarzania. Nie zastępuje ono badania mikrostruktury ani dokumentacji obróbki cieplnej.
ASTM A681 stanowi ramy normatywne dla przerabianych plastycznie wyrobów ze stopowych stali narzędziowych. ASTM International podaje w opisie z 2024 roku, że ASTM A681 obejmuje wymagania chemiczne, mechaniczne i fizyczne dotyczące przerabianych plastycznie wyrobów ze stopowych stali narzędziowych, w tym prętów, płyt, blach, taśm, walcówki, drutów i odkuwek, z których zwykle wykonuje się narzędzia, matryce lub oprzyrządowanie. Jej język jest językiem specyfikacji: określa wymagania i granice akceptacji. Nie służy do przewidywania trwałości eksploatacyjnej i nie szereguje rodzin AISI według wydajności, udarności ani trwałości narzędzia.
Monografia NBS nr 88 i federalne źródła dotyczące metalurgii
Monografia NBS nr 88 należy do federalnej literatury technicznej, która pomogła ustanowić spójną terminologię dotyczącą stali narzędziowych i metalurgii stali. National Bureau of Standards, obecnie National Institute of Standards and Technology, opracowywało tego typu publikacje w celu powiązania składu chemicznego, przemian fazowych, obróbki cieplnej i zmierzonych właściwości w formie użytecznej dla laboratoriów, projektantów i organizacji produkcyjnych. Jej wartość ma dziś charakter historyczny i techniczny, a nie promocyjny.
Źródło takie jak Monografia NBS nr 88 jest szczególnie użyteczne, gdy współczesne oznaczenie odczytuje się w kontekście starszej literatury. Terminy takie jak hartowność, temperatura krytyczna, wyżarzanie sferoidyzujące, austenit szczątkowy, twardość wtórna, kruchość odpuszczania i odwęglenie mają określone znaczenie metalurgiczne. Nie należy traktować ich jako wymiennych określeń twardości. Hartowność dotyczy na przykład głębokości i rozmieszczenia przemiany martenzytycznej przy określonych warunkach chłodzenia; nie jest tym samym co maksymalna możliwa do uzyskania twardość.
Źródło federalne stanowi również podstawę do zrozumienia, dlaczego obróbka cieplna może w różny sposób zmieniać ten sam nominalny gatunek. Temperatura austenityzowania kontroluje rozpuszczanie węglików oraz zawartość węgla i pierwiastków stopowych dostępną w austenicie. Szybkość chłodzenia kontroluje produkty przemiany i ilość austenitu szczątkowego. Odpuszczanie zmienia martenzyt, zmniejsza naprężenia i może prowadzić do twardości wtórnej w układach stopowych zawierających molibden, wolfram, wanad lub chrom. Nadmierna temperatura, niewystarczające wygrzewanie, odwęglenie, pękanie podczas hartowania i odkształcenia mogą spowodować, że narzędzie oddali się od oczekiwanego zakresu właściwości.
Do źródeł historycznych należy jednak podchodzić krytycznie. Kontrola pieców, czystość materiału, praktyka przetapiania, przetwarzanie proszków, próżniowa obróbka cieplna i inżynieria powierzchni uległy zmianie. Historyczny opis gatunku może zatem pozostawać zasadniczo prawidłowy, a jednocześnie nie opisywać skali węglików, populacji wtrąceń ani granicy między podłożem a powłoką we współczesnym produkcie wytworzonym inną metodą.
ASM, ASTM i współczesna literatura dotycząca właściwości
ASM International pełni kilka różnych funkcji w łańcuchu źródeł referencyjnych. Hasło w ASM Handbook zazwyczaj porządkuje uznaną wiedzę inżynierską wokół składu chemicznego, przetwarzania, mikrostruktury, właściwości, badań i zastosowań. Monografia ASM może omawiać węższy temat bardziej szczegółowo, często łącząc mechanizmy występujące w kilku gatunkach lub procesach technologicznych. Żadnego z tych formatów nie należy utożsamiać z ASTM A681. ASM wyjaśnia i interpretuje, natomiast ASTM określa wymagania.
Popularnonaukowe lub edukacyjne opracowania z zakresu metalurgii, takie jak materiał dotyczący stali narzędziowych opublikowany w 2024 roku przez Maricopa Community Colleges, są przydatne do poznania logiki liter AISI. Prawidłowo identyfikują one litery jako wskaźniki metody hartowania, głównego zastosowania albo dominującego systemu dodatków stopowych. Ich zwięzła forma nie może jednak zastąpić limitów składu chemicznego, wymagań dotyczących wyrobów, zaleceń obróbki cieplnej ani wymagań dodatkowych zawartych w aktualnej normie ASTM i danych producenta.
Współczesna literatura dotycząca właściwości dodaje kolejną warstwę informacji. Badanie opublikowane w 2020 roku w czasopiśmie MDPI Coatings wskazało parametry obróbki cieplnej jako główny czynnik kontrolujący właściwości rdzenia narzędzia w analizowanym układzie powłokowym. Ustalenie to ma znaczenie, ponieważ powłoka nie naprawi nieprawidłowo zahartowanego rdzenia, nadmiernej ilości austenitu szczątkowego, grubej siatki węglików ani stanu po obróbce cieplnej sprzyjającego pękaniu. Adhezję powłoki, twardość podłoża, przygotowanie powierzchni, naprężenia własne i temperaturę pracy należy rozpatrywać łącznie.
Publikacja Routledge z 2021 roku Tool Steels: Properties and Performance omawia zachowanie gatunków przez pryzmat składu chemicznego, procesów wytwarzania, obróbki cieplnej, utwardzania powierzchniowego i powłok. Odzwierciedla to prawidłową kolejność postępowania inżynierskiego. Wytyczne Uddeholm dotyczące zastosowań do pracy na zimno z 2024 roku wskazują powiązaną kwestię eksploatacyjną: dobór stali narzędziowej powinien odpowiadać zastosowaniu i minimalizować koszt w przeliczeniu na wyprodukowany element; w ujęciu technicznym właściwą miarą jest trwałość eksploatacyjna w całym cyklu życia przy rzeczywistym mechanizmie uszkodzenia.
Czytelnicy powinni zatem weryfikować każde oznaczenie w aktualnym wydaniu ASTM A681 lub innej właściwej normie, w zaleceniach obróbki cieplnej dla dokładnie tego gatunku, w odniesieniu do oczekiwanej struktury węglików i osnowy oraz w kontekście planowanych warunków eksploatacji. Stempel, gwintownik, rozwiertak, narzędzie do wytłaczania, krawędź tnąca, matryca do formowania lub element narzędzia do pracy na gorąco może ulec uszkodzeniu wskutek zużycia ściernego, zużycia adhezyjnego, odkształcenia plastycznego, zmęczenia cieplnego, wykruszania albo całkowitego pęknięcia. Litera gatunku zawęża początkowy obszar poszukiwań. O tym, czy wybrana stal nadaje się do danego zadania, decydują skład chemiczny, technologia wytwarzania, obróbka cieplna, stan powierzchni i analiza uszkodzeń.
Źródła
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265