




Takım Çeliği Nedir—Ne Değildir?
Takım çeliği, tek bir kimyasal reçeteyle veya evrensel bir kalite basamağındaki konumuyla değil, kullanım sırasında yerine getirmesi gereken işle tanımlanır. ASM International, takım çeliklerini “imal edilmiş parçaları kesmek, şekillendirmek veya biçimlendirmek için kullanılan takımların yapımında kullanılan çelikler” olarak tanımlar (ASM International, 2024). Bu tanım; kesici takımları, zımbaları, kalıpları, dökümleri, şekillendirme takımlarını, bağlama aparatlarını, mastarları ve çalışma yüzeylerinin temas, basınç, sürtünme, darbe veya ısıya maruz kalırken kontrollü geometrisini koruması gereken diğer takımları kapsar.
| Aile | Geleneksel adlandırma | Temsili kalite |
|---|---|---|
| W | Su ile sertleşen | W1 |
| L | Düşük alaşımlı | L6 |
| S | Darbeye dayanıklı | S7 |
| O | Yağ ile sertleşen | O1 |
| A | Hava ile sertleşen | A2 |
| D | Yüksek karbonlu, yüksek kromlu | D2 |
| H | Sıcak iş | H13 |
| M | Molibdenli yüksek hız çeliği | M2 |
| T | Tungstenli yüksek hız çeliği | T1 |
Dolayısıyla takım sözcüğü bir işlevi ifade eder. Bazı kalite sınıfları kimyasal veya metalurjik açıdan başka alanlarda kullanılan çeliklerle örtüşse de, çelik zorlu bir takım görevinde kullanıldığı bağlamda takım çeliği hâline gelir. AISI’nin yaygın olarak W, L, S, O, A, D, H, M ve T olarak tanımlanan aileleri sırasıyla suyla sertleşen, düşük alaşımlı, darbeye dayanıklı, yağda sertleşen, havada sertleşen, yüksek karbonlu yüksek kromlu, sıcak iş, molibdenli yüksek hız ve tungstenli yüksek hız çeliklerini kapsar. ASM International, takım çelikleriyle ilgili 2020 tarihli çalışmasında bu dokuz seriyi listeler. Harfler, performans sıralamasındaki ardışık kalite sınıfları değildir. Genellikle bir su verme yöntemini, temel uygulamayı veya baskın alaşım sistemini belirtirler.
Hiçbir alet çeliği ailesi, her uygulama için kendiliğinden üstün değildir. Strong evidence
Örneğin AISI O1, AISI A2, AISI D2 ve AISI H13 karşılaştırılırken bu ayrım önem taşır. O1, yağda sertleşen bir soğuk iş çeliğidir; A2, havada sertleşen bir soğuk iş çeliğidir; D2, önemli ölçüde daha fazla krom ve karbon içerir ve yüksek aşınma direnciyle ilişkilendirilen karbür bakımından zengin bir yapı oluşturur; H13 ise ısıl çevrimler sırasında kullanılabilir sertlik ve tokluğu koruyacak şekilde tasarlanmış bir sıcak iş çeliğidir. Bunların hiçbiri kendiliğinden üstün değildir. Darbe altında çatlayan bir zımba, her ikisi de soğuk iş takımı olarak adlandırılsa bile, aşındırıcı sacı kesen ve aşınarak işlevini yitiren bir kesme kalıbından farklı bir denge gerektirebilir.
ASM’nin işlevsel tanımı
Yaygın alet çeliği hasar türleri
- Aşındırıcı aşınma Sert parçacıklar veya pürüzler, çalışma yüzeyinden malzeme kaldırır.
- Yapışma aşınması Alet ile iş parçası arasında yerel birleşme noktaları oluşur ve kayma sırasında malzeme yırtılarak kopar.
- Plastik deformasyon Çalışma kenarı veya boşluk, aşırı gerilme ya da sıcaklık altında şeklini kaybeder.
- Kenar kırılması Kenar, köşe, zımba burnu veya kalıp setinden küçük parçalar kopar.
- Isıl yorulma Tekrarlanan ısıtma ve soğutma, ısıl çatlaklanma olarak bilinen yüzey çatlaklarını oluşturur.
Genel amaçlı mühendislik çelikleri genellikle yapısal dayanım, süneklik, kaynaklanabilirlik, korozyon direnci, yorulma performansı veya imalat maliyeti esas alınarak seçilir. Yapısal bir çelik bileşenin, akma göstermeden bir yük taşıması gerekebilir. Bir takım ise çoğu zaman bu yükü taşırken keskin bir kenarı, boşluğu, kesme açıklığını, profili veya kalibre edilmiş ölçüyü de korumalıdır. Takım; aşındırıcı aşınma, yapışmalı aşınma, plastik deformasyon, genel kırılma, kenar kopması, ısıl yorulma, korozyon veya boyutsal doğruluğun kaybı nedeniyle işlevini yitirebilir.
Bu arıza türleri birbiriyle rekabet eden gereklilikler doğurur. Sertliğin artırılması genellikle çökme ve aşındırıcı aşınmaya karşı direnci iyileştirir; ancak aşırı sertlik, darbe veya çatlak ilerlemesine karşı direnci azaltabilir. Krom karbür, vanadyum karbür, molibden karbür ve tungsten karbür gibi karbürler aşınma direncini artırabilir; ancak büyük, kümelenmiş veya düzgün dağılmamış karbürler çatlak başlangıç noktaları olarak işlev görebilir. Alaşım elementleri ayrıca sertleşebilirliği, faz dönüşümünü, temperleme tepkisini, sıcak sertliği ve ısıl işlem sırasındaki boyutsal değişimi de etkiler. Karbon, martenzitik sertliği ve karbür oluşumunu destekler; krom, molibden, tungsten ve vanadyum karbür dağılımını ve yüksek sıcaklık davranışını değiştirir; nikel ve manganez ise sertleşebilirliği ve tokluğu etkileyebilir.
Malzeme sınıfı Alet ömrünü belirleyen her mikroyapısal veya işleme özelliğini belirtmeyen, bileşimi ve ürün kategorisi kontrollü bir sınıflandırmadır.
İmalat yöntemi de başka bir değişken oluşturur. Dövme, haddeleme, toz metalurjisi, yeniden ergitme uygulamaları ve sonraki talaşlı işlemler; segregasyonu, karbür boyutunu, karbür yönlenmesini, gözenekliliği, kalıntıları ve artık gerilmeyi etkiler. Bu nedenle aynı tanımlamayı taşıyan iki parça, saflıkları, mikroyapıları, ürün boyutları veya işlem geçmişleri farklıysa farklı tepkiler verebilir. Bir tanımlama, takım ömrünü belirleyen her özelliği değil, kontrollü bir malzeme sınıfını tanımlar.
Isıl işlem, bu potansiyelin ne kadarının kullanılabilir performansa dönüşeceğini belirler. Östenitleme sıcaklığı, bekletme süresi, su verme hızı, belirtilmişse kriyojenik işlem, temperleme sıcaklığı ve temperleme çevrimlerinin sayısı; kalıntı östeniti, martenziti, karbür çökelmesini, sertliği, tokluğu ve boyutsal kararlılığı etkiler. Coatings dergisinde yayımlanan 2020 tarihli bir çalışmada, incelenen kaplamalı sistemde takım çekirdeğinin performansını kontrol eden birincil etkenin ısıl işlem parametreleri olduğu bildirilmiştir. Bu bulgu, her tasarımda bileşimin veya imalatın ikincil olduğu anlamına gelmez; söz konusu unsurlar, ısıl işlemin yönetmesi gereken mevcut mikroyapısal aralığı ve kusur dağılımını belirler.
Pratik sonuç doğrudandır: kalite sınıfı seçimi, baskın arıza türüyle başlar. Elle kullanılan bir kesici takım, kenarını korumayı ve makul bir tokluğu önceliklendirebilir. Soğuk başlık şekillendirme takımı, basma deformasyonuna ve kenar kopmasına karşı direnç gerektirebilir. Bir kılavuz veya rayba; sertlik, kesici kenar kararlılığı, işlenebilirlik ve boyutsal kontrolün bir bileşimini gerektirir. Kabartma takımları, kalıplar, zımbalar, kesici takımlar, şekillendirme takımları ve yüksek sıcaklık takımlarının her biri yük, kayma, darbe ve sıcaklığın farklı bileşimlerini ortaya çıkarır. NBS Monograph 88, bu ayrımların ardındaki tarihsel terminoloji ve temel metalurji açısından hâlâ yararlı bir federal teknik başvuru kaynağıdır.
Takım çeliği ile genel amaçlı mühendislik çeliğinin karşılaştırılması
Takım çeliği basitçe “daha dayanıklı çelik” değildir ve onu yalnızca sertlik tanımlamaz. Genel amaçlı bir alaşımlı çelik; mil, dişli veya bağlantı elemanı için yeterli dayanım sağlayabilir, ancak kesici kenar veya kalıp yüzeyi olarak kullanıldığında hızla işlevini yitirebilir. Buna karşılık, aşınmaya son derece dayanıklı bir takım çeliği, darbeye dayanıklı bir kalite sınıfının veya daha tok bir mühendislik çeliğinin dayanabileceği koşullarda kırılabilir. Üretilebilirlik de hesaba katılmalıdır: testereyle kesilmesi, taşlanması, işlenmesi, tel erozyonla kesilmesi, kaynaklanması veya ısıl işlem görmesi zor olan bir malzeme, hizmete girmeden önce arıza riskleri ve proses yükleri yaratabilir.
Routledge’ın Tool Steels: Properties and Performance (2021) adlı çalışması, kalite sınıflarının davranışını bileşim, imalat prosesleri, ısıl işlem, yüzey sertleştirme ve kaplamalar üzerinden ele alır. Bu çerçeve, bir AISI harfini basit bir sıralama olarak görmekten daha doğrudur. Uddeholm’un 2024 tarihli soğuk iş kılavuzu, uygulama ilkesini, göreve uygun ve üretilen parça başına maliyeti en aza indiren bir çeliğin seçilmesi olarak ifade eder. Burada söz konusu olan yaşam döngüsü performansıdır: ilgili ölçüt yalnızca başlangıçtaki malzeme spesifikasyonunu değil, takım değişimlerini, bileme işlemlerini, duruş sürelerini, reddedilen parçaları ve erken kırılmayı da kapsar.
ASTM A681 kapsamında dövme ürün biçimlerinin rolü
ASTM A681, dövme alaşımlı takım çeliği ürünleri için bir standartlar çerçevesi sunar. ASTM International, 2024 tarihli kapsam açıklamasında “ASTM A681’in dövme alaşımlı takım çeliği ürünleri için kimyasal, mekanik ve fiziksel gereklilikleri kapsadığını” belirtir. Kapsanan biçimler arasında normal olarak takımlara, kalıplara veya bağlama aparatlarına dönüştürülen çubuklar, levhalar, saclar, şeritler, çubuk malzemeler, teller ve dövmeler yer alır.
Bu kapsam önemli olmakla birlikte sınırlıdır. ASTM A681, tedarik edilen dövme ürün için gereklilikleri belirler; tek başına AISI D2’nin AISI A2’ye tercih edilmesini, bir zımba tasarımını veya aşınma, kenar kopması, ısıl çatlak oluşumu ya da deformasyonun belirleyici arıza türü olup olmadığını öngörmez. Kullanıcı yine de hizmet koşullarına uygun kalite sınıfını, ürün biçimini, boyutu, teslim durumunu, ısıl işlemi, yüzey kalitesini ve kabul gerekliliklerini belirtmelidir.
Çubuk, levha veya dövme tanımlaması da yönlenmiş mikroyapının veya kesit boyutu etkilerinin ortadan kalktığı anlamına gelmez. Karbür yönlenmesi, segregasyon, kalıntılar ve soğuma hızı; taşlama tepkisini, tokluğu ve çatlak ilerlemesini etkileyebilir. Nihai takımın, amaçlanan geometrisini koruyabilmesi için gerilim giderme, sertleştirme öncesinde kaba işleme, kontrollü ısıl işlem ve son taşlama gerektirmesi mümkündür. ASTM A681, malzeme çerçevesini tanımlar; mühendislik değerlendirmesi ise bu çerçeveyi takımın gerçek çalışma koşullarıyla ilişkilendirir.
AISI Takım Çeliği Gösterimleri Nasıl Düzenlenir?
Takım çeliği gösterimleri, düşük kaliteli derecelerden yüksek kaliteli derecelere uzanan bir sıralama değil, sınıflandırma etiketleridir. ASM International, takım çeliklerini imal edilmiş parçaları kesmek, şekillendirmek veya biçimlendirmek amacıyla kullanılan takımların yapımında kullanılan çelikler olarak tanımlar. Bu geniş amaç doğrultusunda AISI sistemi, çelikleri davranışlarını başlangıçta belirleyen özelliğe göre gruplandırır: su verme yöntemi, başlıca uygulama veya baskın alaşımlama sistemi. ASM’nin Tool Steels yayını dokuz temel aile tanımlar: W, L, S, O, A, D, H, M ve T (ASM International, 2020).
Dolayısıyla harf, başlangıç niteliğinde bir varsayım sağlar. Tek başına kullanım ömrünü öngörmez. Karbon içeriği, alaşım karbürleri, temizlik, segregasyon, toz metalurjisi veya külçe üretim yöntemi, dövme, ısıl işlem, yüzey durumu ve takımın gerçek hasar mekanizması sonucun tamamını etkiler. Darbe nedeniyle kırılan bir zımba, her ikisi de soğuk iş takımı olsa bile, aşınma nedeniyle kullanım dışı kalan bir kalıptan farklı bir özellik dengesi gerektirir. ASTM A681, takım, kalıp veya tertibat hâline getirilen çubuk, levha, sac, şerit, çubuk malzeme, tel ve dövme parçalar için kimyasal, mekanik ve fiziksel gereklilikleri kapsayarak haddelenmiş alaşımlı takım çeliği ürünleri için standartlar çerçevesi sağlar (ASTM International, 2024).
W, L ve S serileri
W serisi, suda sertleşen takım çeliği anlamına gelir. Gösterim, her modern ısıl işlem prosedüründe her W kalitesinin mutlaka suda su verilmesi gerektiğini değil, geleneksel su verme ortamını ifade eder. Bu çelikler, daha sonraki birçok takım çeliği ailesine kıyasla sınırlı alaşım ilaveleri içeren karbon takım çelikleridir. Temsili bir gösterim W1’dir. Nispeten basit kimyasal bileşimi, uygun işlem sonrasında sert bir martenzitik çalışma yüzeyi sağlayabilir; ancak aynı sınırlı sertleşebilirlik, daha büyük kesitlerde sertleşme derinliğini ve homojenliğini sınırlar.
Bu ödünleşim, W çeliklerinin küçük kesitlerin hızlı soğuyabildiği el aletleriyle kullanılan kesici takımlarda, basit zımbalarda, keskilerde, bıçaklarda ve benzeri takımlarda tarihsel olarak kullanılmasını açıklar. Suda su verme ayrıca önemli ölçüde ısıl gerilme ve deformasyon riski yaratır. Aile gösterimi, amaçlanan sertleştirme uygulamasını açıklar; kesit boyutu ve işlem koşulları dikkate alınmadan tokluğu, boyutsal kararlılığı veya aşınma direncini belirlemez.
L serisi, düşük alaşımlı takım çeliği anlamına gelir. Bu ailedeki kaliteler, yüksek alaşımlı soğuk iş veya yüksek hız çeliklerinin kimyasal bileşimine geçmeden, sertleşebilirliği, dayanımı, aşınma davranışını veya kararlılığı iyileştirmek amacıyla krom, nikel, molibden veya vanadyum gibi elementlerin sınırlı miktarlardaki ilavelerini kullanır. L6 bilinen bir gösterimdir. Nikel içeren kimyasal bileşimi tokluk odaklı bir tasarımla ilişkilendirilir; ancak bu durum her L kalitesini darbe altında çalışmaya veya düşük alaşımlı çelik gerektiren her uygulamaya uygun hâle getirmez.
S serisi, darbeye dayanıklı takım çeliği anlamına gelir. Belirleyici kullanım gereksinimi, ulaşılabilecek en yüksek aşınma direncinden ziyade tekrarlı darbelere, ani yüklemeye ve çentiklenmeye karşı dirençtir. S7 temsili bir kalitedir; S1 ve S5 aynı geniş aileye ait olmakla birlikte bileşimleri veya ısıl işlem tepkileri aynı değildir. Darbe direnci; karbon düzeyine, alaşım dengesine, tane boyutuna, kalıntı östenite, temperlemeye ve kusur dağılımına bağlıdır. Bu nedenle darbeye dayanıklı gösterimi, sertlik ve tokluk arasındaki amaçlanan ödünleşim hakkında bir ipucudur; kırılmaya karşı garanti değildir.
O, A ve D serileri
O serisi, yağda sertleşen takım çeliği anlamına gelir. Bu kaliteler, alaşım ilaveleri sayesinde sade karbonlu W çeliklerine göre daha yumuşak koşullarda sertleşir ve geleneksel sınıflandırmada su yerine yağ kullanılmasına olanak tanır. O1 yaygın olarak verilen örnektir. Yağda su verme, suya kıyasla deformasyonu ve su verme çatlağını azaltabilir; ancak hassas kalıplarda, zımbalarda, kılavuzlarda, raybalarda ve küçük şekillendirme takımlarında boyutsal değişim hâlâ ciddi bir sorundur. O gösterimi, kalitenin tarihsel olarak nasıl sertleştirilmesinin beklendiğini belirtir; aşınma direncinin A veya D kalitelerinden daha yüksek olduğu anlamına gelmez.
A serisi, havada sertleşen takım çeliği anlamına gelir. Alaşım içeriği, bir takımın havada veya kontrollü bir gazla su verme altında sertleşmesini sağlayacak ölçüde sertleşebilirliği artırır ve su veya yağla ilişkili şiddetli ısıl şoku azaltır. A2, havada sertleşen bir soğuk iş kalitesi olarak yaygın biçimde tanınır. Bu tür çelikler; kalıplarda, zımbalarda, kabartma takımlarında veya şekillendirme takımlarında aşınma direnci, tokluk ve boyutsal kararlılığın birlikte gerekli olduğu durumlarda seçilir. Daha düşük su verme şiddeti deformasyonu azaltabilir; ancak kalıntı östenit, karbür dağılımı, taşlama hasarı ve temperleme uygulaması nihai takımın özelliklerini yine belirler.
D serisi, yüksek karbonlu, yüksek kromlu takım çeliği anlamına gelir. D2 temsili gösterimdir. Karbon ve krom içerikleri, sert ve krom bakımından zengin karbürlerden oluşan önemli bir yapı sağlar; bu da ailenin aşındırıcı aşınma direnci ve soğuk iş uygulamalarıyla ilişkilendirilmesini açıklar. Bu karbürler ayrıca tokluğu, işlenebilirliği, taşlama tepkisini ve çatlak hassasiyetini etkiler. Büyük veya kötü dağılmış karbürler çatlak başlangıç bölgelerine dönüşebilir; D gösterimi, üretim yöntemiyle oluşan karbür boyutunu veya yönlenmesini ortaya koyamaz.
Bu nedenle D çelikleri, kalıplar, zımbalar, makas bıçakları ve şekillendirme takımları gibi uzun süreli soğuk iş uygulamalarında kullanılır; ancak doğru seçim, aşınma, kenar çentiklenmesi, büyük ölçekli kırılma, yapışmalı aşınma veya boyutsal değişimden hangisinin takımın hizmetini önce sona erdireceğine bağlıdır. Yüksek karbon ve yüksek krom, bileşimsel gerçeklerdir; daha düşük alaşımlı O veya A ailelerine göre evrensel bir üstünlük sıralaması oluşturmazlar.
H, M ve T serileri
H serisi, sıcak iş takım çeliği anlamına gelir. Bu kaliteler; basınçlı döküm, sıcak dövme, ekstrüzyon ve sıcak şekillendirme gibi işlemler sırasında yüksek sıcaklığa maruz kalan takımlar için tasarlanır. Aile, kromlu sıcak iş çelikleri, tungstenli sıcak iş çelikleri ve molibdenli sıcak iş çelikleri dâhil olmak üzere baskın alaşım sistemlerine göre alt gruplara ayrılır. H13, sıkça referans noktası olarak kullanılan bir kromlu sıcak iş gösterimidir; H serisi kaliteler, tekrarlı ısıtma ve soğutma sırasında dayanımlarını korumalı, ısıl yorulmaya direnç göstermeli ve yumuşamayı sınırlamalıdır. Bu gereksinimler, soğuk işteki aşınma direncinden farklıdır; dolayısıyla oda sıcaklığında daha sert olan bir takım, otomatik olarak daha iyi bir sıcak iş takımı değildir.
M serisi, molibdenli yüksek hız takım çeliği anlamına gelir. M2 temsili bir kalitedir. Molibden, tungsten, vanadyum, krom ve karbon; işleme sırasında oluşan sıcaklıklarda kesme sertliğini koruyabilen yüksek alaşımlı bir sistem oluşturur. Sınıflandırma, yüksek hız ailesinin alaşımlama temelini yansıtır; nihai kesme davranışı ise östenitleme, su verme, çoklu temperleme, karbür yapısı, ağız hazırlığı ve uygulanabilecek kaplamalara bağlıdır.
T serisi, tungstenli yüksek hız takım çeliği anlamına gelir. T1, klasik temsili gösterimdir. Tungsten bakımından zengin yüksek hız bileşimleri, tarihsel olarak sıcaklık altında sertliğini koruması gereken kesici takımlar için geliştirilmiştir; T kaliteleri sıcak sertliği, aşınmayı, taşlamayı ve tokluğu etkileyen karbürler içerir. M ve T, karşıt kalite düzeyleri değildir. Bunlar, yüksek hız takım çelikleri içindeki farklı alaşım tasarımı yollarıdır ve uygun yol; kesme sıcaklığına, kesintili kesmeye, kenar yüküne, geometriye ve ısıl işleme bağlıdır.
Bu işlem bağlantısı belirleyicidir. Coatings dergisinde yayımlanan 2020 tarihli bir çalışma, takım çekirdeğinin performansını kontrol eden başlıca etkenin ısıl işlem parametreleri olduğunu; bileşimin ve üretim yönteminin ise mümkün olan karbür yapısını ve kusur dağılımını belirlediğini ortaya koymuştur. Routledge tarafından yayımlanan Tool Steels: Properties and Performance adlı eser de performansı bileşim, üretim süreçleri, ısıl işlem, yüzey sertleştirme ve kaplamalar üzerinden ele alır (Mesquita, 2021). NBS Monograph 88, çelik metalurjisi ve tarihsel terminoloji için daha önceki bir federal referans noktası sağlar.
Seçim bu nedenle hasar mekanizması ve çalışma koşullarıyla başlamalı, ardından AISI harfi aday kimyasal bileşimlere yönelik bir harita olarak kullanılmalıdır. Uddeholm, soğuk iş mühendisliğinin amacını açıkça ifade eder: takım çeliğini uygulamayla eşleştirmek ve üretilen parça başına maliyeti en aza indirmek. Pratik açıdan bakıldığında, yaşam döngüsü performansı tek başına harften daha önemlidir. AISI sınıflandırması seçenekleri düzenler; mühendislik kararını vermez.
Takım Çeliği Performansının Ardındaki Metalurjik Değişkenler
Takım çelikleri yalnızca sertliklerine göre değil, kullanım koşullarına göre tanımlanır. ASM International, bunları üretilmiş parçaları kesmek, biçimlendirmek veya şekillendirmek amacıyla takım üretiminde kullanılan çelikler olarak tanımlar. Bu tanım, birbirinden çok farklı gereksinimleri kapsar: Bir zımba darbelere ve kesici kenarın çökmesine direnç göstermek zorundayken, bir kesici takım sürtünme ve ısı altında keskin kenarını korumalıdır. Dövme alaşımlı takım çeliği ürünleri için geçerli standartlar çerçevesi olan ASTM A681; normalde takımlara, kalıplara veya bağlama aparatlarına dönüştürülen çubuklar, levhalar, saclar, şeritler, çubuk teller, teller ve dövme parçalar için kimyasal, mekanik ve fiziksel gereklilikleri kapsar. Malzeme sınıflandırması tek başına performansı öngörmez.
W, L, S, O, A, D, H, M ve T gibi AISI aileleri, geniş alaşım ve işleme kavramlarını tanımlar. Maricopa Community Colleges tarafından yayımlanan Metallurgy metninin açıkladığı üzere, harfler genellikle su verme yöntemini, başlıca uygulamayı veya baskın alaşım sistemini belirtir. W1 suyla sertleşmeyle, O1 yağda sertleşmeyle, A2 havada sertleşmeyle, D2 yüksek karbonlu yüksek kromlu kimyayla, H13 sıcak iş uygulamalarıyla, M2 molibdenli yüksek hız çeliğiyle ve T1 tungstenli yüksek hız çeliğiyle ilişkilendirilir. Bu etiketler bir başlangıç noktası oluşturur. Kullanım sırasındaki yapı; ergitme yöntemine, dövme veya toz işleme sürecine, östenitlemeye, su vermeye, menevişlemeye, yüzey durumuna ve belirli hasar mekanizmasına bağlıdır.
Karbon, alaşım elementleri ve sertleşebilirlik
| Element | Açıklanan başlıca alet çeliği etkisi |
|---|---|
| Karbon | Martensitik sertlik ve karbür oluşumu |
| Krom | Sertleşebilirlik ve kromca zengin karbürler |
| Molibden | İkincil sertleşme ve temperleme direnci |
| Tungsten | Alaşım karbürleri ve yüksek sıcaklık sertliği |
| Vanadyum | Çok sert karbürler ve tane boyutu kontrolü |
| Nikel | Seçili bileşimlerde sertleşebilirlik ve tokluk |
Karbon, demiri güçlendiren arayer atomlarını sağlar ve su verme sırasında östenitin sert martenzite dönüşmesini mümkün kılar. Daha yüksek karbon oranı, genellikle martenzitin karbon içeriğini artırır ve su verilmiş durumdaki daha yüksek sertliği destekler; ancak aynı ilave, karbür oluşumunu artırabilir, sünekliği azaltabilir ve bir kenarı veya köşeyi darbelere karşı daha az toleranslı hâle getirebilir. Karbon ayrıca alaşım karbürleri oluştuktan sonra matris içinde ne kadar karbon kalacağını da değiştirir. Bu nedenle nominal karbon yüzdesi, nihai martenzitin karbon içeriğini tek başına göstermez.
Temel metalurji terimleri
- Sertlik
- Yerel plastik deformasyona karşı direnç.
- Sertleşebilirlik
- Belirli bir soğutma koşulu altında martensitin oluşabildiği derinlik.
- Kalıcı östenit
- Su verme sırasında martensite dönüşmeyen östenit.
- İkincil sertleşme
- Temperleme sırasında ince alaşım karbürlerinin çökelmesiyle oluşan sertlik artışı.
Sertleşebilirlik, sertlikten farklıdır. Belirli bir soğutma koşulu altında çeliğin ne kadar derinliğe kadar martenzit oluşturabileceğini ifade eder. Krom, molibden, mangan ve silisyum; perlit ve beynit gibi difüzyon kontrollü dönüşümleri geciktirerek su verilmiş yüzeyden daha uzaktaki bölgelerin sertleşmesini sağlar. Nikel, sertleşebilirliğe ve tokluğa katkıda bulunabilir; ancak geleneksel takım çeliklerinde güçlü karbür oluşumuyla daha az ilişkilidir. Molibden ayrıca meneviş gevrekleşmesinin belirli biçimlerini bastırır ve ikincil sertleşmeye katkıda bulunur. Sonuç; kesit boyutuna, östenit tane boyutuna, su verme şiddetine ve çeliğin önceki durumuna bağlıdır.
Kromun birden fazla rolü vardır. Orta miktarlarda sertleşebilirliği ve oksidasyon direncini artırır; daha yüksek oranlarda karbonla birleşerek, özellikle D2 gibi yüksek karbonlu yüksek kromlu kalitelerde kromca zengin karbürler oluşturur. Molibden ve tungsten sert alaşım karbürleri meydana getirir ve menevişleme sırasında ince çökeltiler ortaya çıktığında ikincil sertleşmeyi destekler. Bunların sıcak sertlik üzerindeki etkisi, yüksek hız çeliklerinde ve sıcak iş kalitelerinde özellikle önemlidir. Vanadyum, aşındırıcı aşınmaya direnen ve parçacıkları ince ve iyi dağılmış kaldığında östenit tane büyümesini sınırlayan çok sert vanadyum karbürleri, çoğunlukla VC veya V bakımından zengin MC karbürü oluşturur.
Diğer ilaveler işleme aralığını değiştirir. Silisyum ferriti güçlendirir ve menevişleme tepkisini etkileyebilir. Mangan sertleşebilirliği artırır; ancak bileşim ve işlem yeterince kontrol edilmediğinde kalıntı östenite ve segregasyona duyarlılığı artırabilir. Kobalt, olağan yüksek hız çeliği anlamında büyük bir karbür popülasyonu oluşturmaz; matrisin yumuşadığı sıcaklığı yükseltir ve yüksek sıcaklıkta kesme performansını destekler. Azot, kükürt ve kurşun işlenebilirliği veya çökelmeyi etkileyebilir; ancak bunların değeri büyük ölçüde kaliteye ve temizlik gerekliliklerine bağlıdır.
Sertleşebilirliği yüksek bir çelik otomatik olarak daha tok veya aşınmaya daha dayanıklı değildir. Büyük bir kalıp kesiti boyunca sertleşebilir; ancak iri karbürler, segregasyon veya aşırı miktarda kalıntı östenit içerebilir. MDPI tarafından 2020 yılında Coatings dergisinde yayımlanan ısıl işlem çalışması, takım çekirdeği performansını kontrol eden birincil etkenin ısıl işlem parametreleri olduğunu ortaya koymuştur. Bileşim, hangi yapıların oluşabileceğini belirler; işlem ise bu yapıların hangilerinin gerçekte kaldığını belirler.

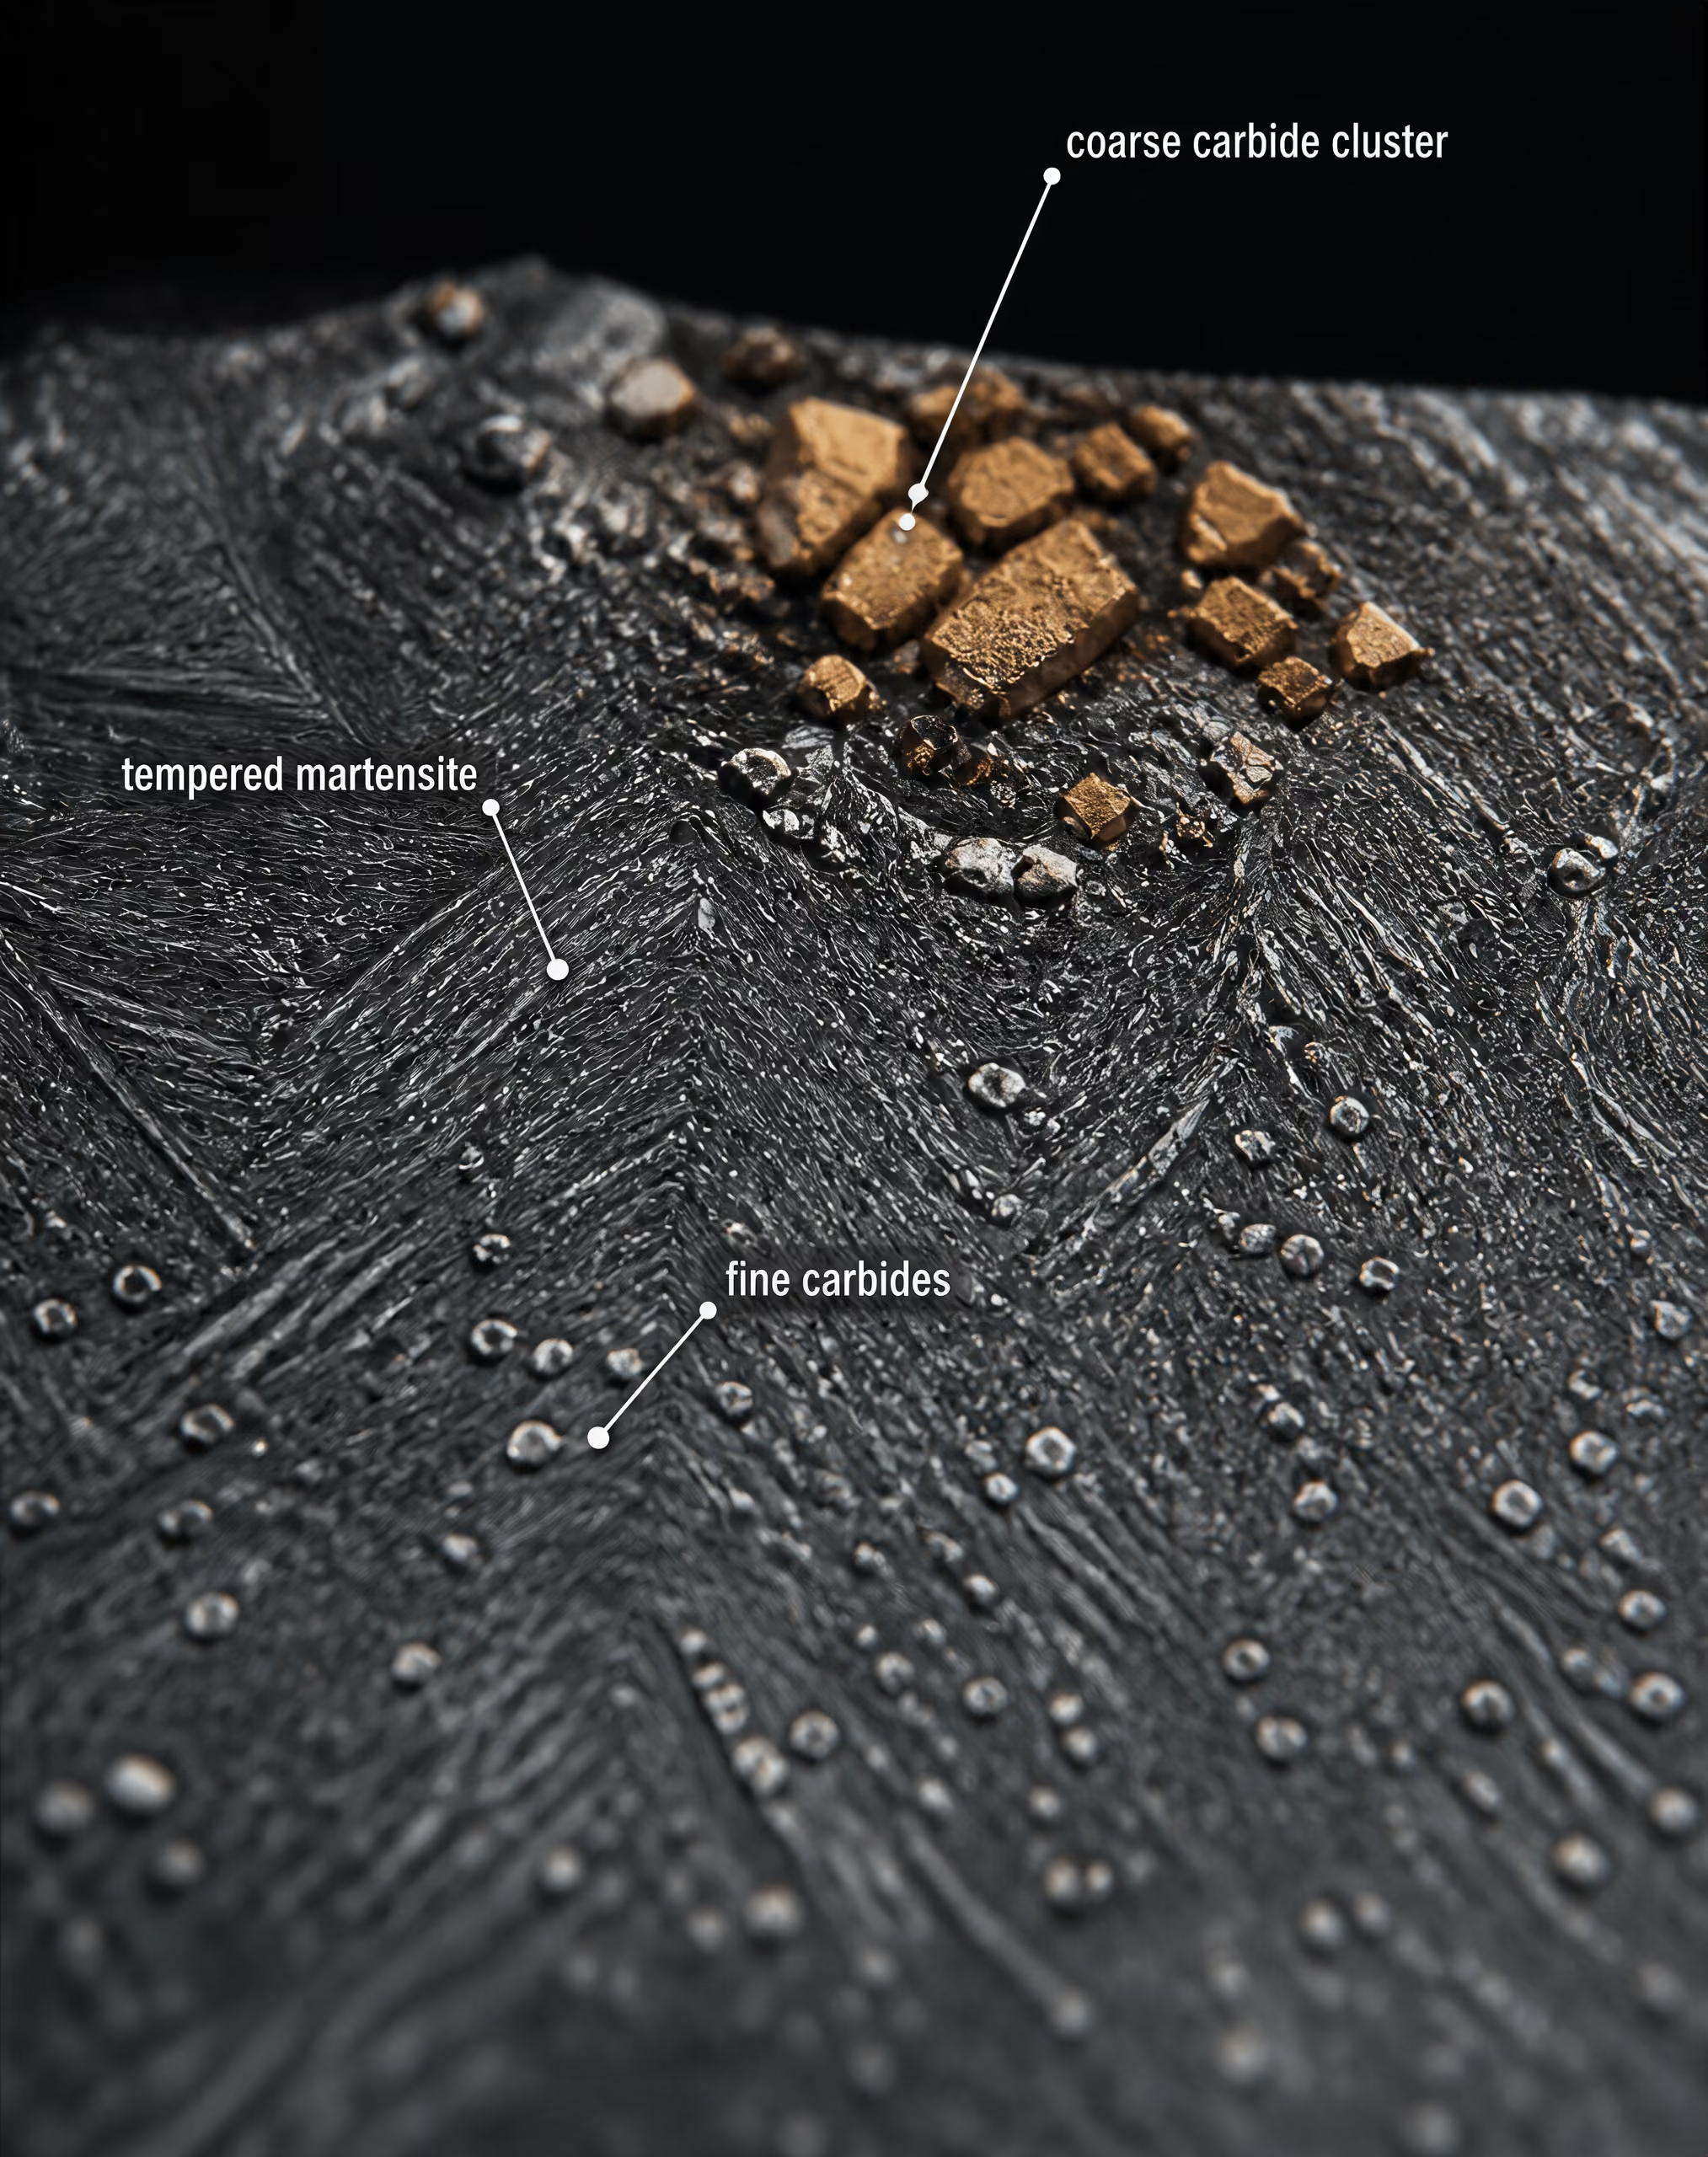
Karbür Karbonun demirle veya krom, molibden, tungsten ya da vanadyum gibi alaşım elementleriyle birleşmesiyle oluşan sert bileşik.
Karbürler ve aşınma-tokluk dengesi
Karbürler, görece daha tok bir metalik matris içindeki sert parçacıklar oldukları için takım çeliği davranışının merkezinde yer alır. Bunların kimyası, hacim oranı, boyutu, şekli, aralıkları ve yönlenmesi, varlıkları kadar önemlidir. Demirce zengin sementit, kromca zengin M₇C₃, molibden ve tungsten bakımından zengin M₆C ve vanadyumca zengin MC karbürleri; aşınmaya, ısıl yumuşamaya veya çatlamaya karşı aynı direnci sağlamaz.
İnce ve dağılmış bir karbür topluluğu, büyük çatlak başlatıcıları oluşturmadan aşınma direncini destekleyebilir. İri birincil karbürler, belirli bir aşınma mekanizmasına etkili biçimde direnebilir; ancak aynı zamanda matrisi kesintiye uğratır ve gerilimi yoğunlaştırır. Keskin karbür köşeleri, segregasyonla oluşan karbür dizileri ve haddeleme veya dövme ile hizalanmış karbür kümeleri, çatlak başlangıcı için tercih edilen yollar hâline gelebilir. Parlatılmış bir mikrograf, iki kalitede aynı nominal karbür türünü gösterebilir; ancak dağılımların çok farklı olduğunu ve dolayısıyla kullanım ömürlerinin de büyük ölçüde değiştiğini ortaya koyabilir.
| Üretim yöntemi | Açıklanan yapı veya husus |
|---|---|
| Külçe metalurjisi | Kimyasal segregasyon ve uzamış karbür bantları |
| Dövme ve haddeleme | Tane akışı ve yönlenmiş karbür düzeni |
| Toz metalurjisi | Daha ince ve daha eşit dağılmış karbür parçacıkları |
Aşınma-tokluk dengesi, “daha fazla karbür” ile “daha az karbür” arasında basit bir değiş tokuş değildir. Aşındırıcı aşınma çoğu zaman yüksek oranda sert parçacıklardan yararlanır; ancak parçacıklar arasındaki matris çok zayıf olduğunda veya karbürler arasındaki aralık çatlağı köreltmek için çok küçük olduğunda kenar kırılması hızlanabilir. Yapışmalı aşınma, darbe aşınması, plastik deformasyon ve ısıl yorulma farklı gereksinimler doğurur. Hizası bozuk bir iş parçasına çarpan bir zımba, ölçülen sertliği hâlâ yüksek olsa bile tek ve kararsız bir parçacık kopmasıyla hasar görebilir. Buna karşılık bir kesme bıçağı, performansını kademeli aşındırıcı körelme yoluyla kaybedebilir.
Üretim yöntemi bu yapıyı değiştirir. Geleneksel külçe metalurjisi, daha sonra dövme ile azaltılabilen ancak her zaman tamamen giderilemeyen kimyasal segregasyon ve uzamış karbür bantları oluşturabilir. Toz metalurjisi daha düzgün bir karbür dağılımı sağlayabilir; ancak nihai özellikler yine de yoğunlaştırma, dövme, ısıl işlem ve yüzey kusurlarına bağlıdır. Buradaki nokta, bir yöntemin her zaman başarılı olduğu değildir. Asıl nokta, nominal kimyanın, üretim yöntemiyle oluşturulan kusur popülasyonunu veya karbür mimarisini tanımlayamayacağıdır.
Menevişleme süreci bir katman daha ekler. Menevişleme sırasında alaşım elementleri aşırı doymuş martenzitten ayrılarak ince ikincil karbürler oluşturabilir. M2 ve ilişkili yüksek hız çeliklerinde molibden, tungsten ve vanadyum; ilk yumuşama aşamasından sonra sertliği artıran çökelme süreçlerine katılır. Bu ikincil sertleşme sıcak sertliği de destekler; ancak agresif bir işlem aşırı artık gerilime veya kalıntı östeniteye yol açabilir. Alaşım ilavesinin yararlı kesme dayanımı mı yoksa gevrek kenar davranışı mı oluşturacağını çoğu zaman yalnızca karbür miktarı değil, karbürlerin inceltilmesi belirler.
Matris yapısı ve kalıntı östenit
Karbürleri çevreleyen matris, takımın tokluğunun büyük bölümünü taşır ve yük altında karbürleri destekler. Su verilmiş martenzit, karbon ve alaşım atomlarının demir kafesini bozması ve dislokasyon hareketini engellemesi sayesinde yüksek dayanım sağlar. Bununla birlikte menevişlenmemiş martenzit, yüksek artık gerilim içerir ve ani kırılmaya karşı direnci düşüktür. Menevişleme bu gerilimi azaltır, kontrollü karbür çökelmesine izin verir ve sertlik ile tokluk arasındaki dengeyi ayarlar.
Östenitleme işlemi hem matris kimyasını hem de karbür çözünmesini kontrol eder. Sıcaklık çok düşükse, yetersiz miktarda karbon ve alaşım elementi östenite geçer; bu da sertleşebilirliği ve nihai sertliği sınırlar. Sıcaklık çok yüksekse veya bekletme süresi çok uzunsa, aşırı karbür çözünmesi matrisi zenginleştirebilir, östenit tanelerini büyütebilir ve su verme sonrasında kalıntı östenit miktarını artırabilir. İri önceki östenit taneleri, ilerleyen bir çatlak için mevcut engellerin sayısını azaltır.
Kalıntı östenit, su verme sırasında martenzite dönüşmeyen östenit bölümüdür. Sertleştirme sonrasında görünür tokluğu kısa vadede artırabilir; ancak kullanım gerilimi, taşlama ısısı veya daha sonraki menevişleme altında boyutsal olarak kararsızdır. Taze ve menevişlenmemiş martenzite dönüşüm; deformasyona, çatlamaya veya kesme geometrisinde değişikliklere neden olabilir. Kriyojenik işlem, birden fazla menevişleme çevrimi veya dikkatle seçilmiş östenitleme koşulları bu sorunu azaltabilir; ancak bunların hiçbiri evrensel bir çözüm değildir.
Nihai matris; menevişlenmiş martenzit, kalıntı östenit, ikincil karbürler ve bazen yetersiz soğumadan kaynaklanan beynitik veya perlitik bölgeler içerebilir. Bunların oranları ve ara yüzeyleri; yorulmayı, kenar kırılmasını, deformasyonu ve ısıl yumuşamayı belirler. Yüzey taşlama başka bir değişken daha ekler: çekme yönündeki artık gerilim, taşlama yanıkları ve mikroçatlaklar, doğru şekilde işlenmiş bir çekirdeğin performansını geçersiz kılabilir.
Routledge’ın Tool Steels: Properties and Performance (2021) adlı eseri, performansı yalnızca kalite adı üzerinden değil; bileşim, üretim süreçleri, ısıl işlem, yüzey sertleştirme ve kaplamalar aracılığıyla ele alır. Bu yaklaşım, NBS Monograph 88’de kaydedilen eski metalurjik temellerle ve ASM International’ın aşınma direnci, tokluk, sıcak sertlik, karbürler ve ısıl işlemin birleşik etkilerine yaptığı vurguyla uyumludur. Uddeholm’un soğuk iş uygulamalarına yönelik kılavuzu pratik sonucu açıklar: Seçim, uygulamayla uyumlu olmalı ve üretilen parça başına yaşam döngüsü maliyetini azaltmalıdır. Önemli olan hangi sınıflandırmanın en üst sırada yer aldığı değil; takımın gerçek yüküne, sıcaklığına, temas koşullarına ve hasar mekanizmasına dayanabilecek matris-karbür yapısının hangisi olduğudur.
Üretim Rotası: Aynı Kalite Neden Tek Bir Mikroyapıdan İbaret Değildir
Bir takım çeliği tanımı, tek bir iç yapıyı değil, bir bileşim aralığını ve amaçlanan çelik ailesini belirtir. Bu nedenle AISI O1, AISI D2, AISI M2 ve diğer kaliteler; ergitme, döküm, deformasyon ve ısıl işlem geçmişleri farklı olduğunda tokluk, aşınma direnci, boyutsal kararlılık ve işlenebilirlik açısından farklı bileşimler sergileyebilir. ASM International, takım çeliklerini imal edilmiş parçaları kesmek, biçimlendirmek veya şekillendirmek amacıyla kullanılan takımların üretiminde kullanılan çelikler olarak tanımlar. Yararlı olan soru, tanımda hangi harfin yer aldığı değil, ortaya çıkan mikroyapının takımın hasar mekanizmasına nasıl tepki verdiğidir.
ASTM A681 (2024), çubuk, levha, sac, şerit, filmaşin, tel ve normalde takım, kalıp veya bağlama aparatı olarak imal edilen dövmeler dâhil olmak üzere “dövme alaşımlı takım çeliği ürünlerinin kimyasal, mekanik ve fiziksel gerekliliklerini” kapsar. Bu standart çerçevesi ürün gerekliliklerini tanımlar; ancak bir kaliteye ait her ürün biçimini metalurjik açıdan özdeş hâle getirmez. Ürün boyutu, deformasyon oranı, soğuma geçmişi ve bir kesitin alındığı konum, takım imalatına sunulan yapıyı etkileyebilir.
Külçe metalurjisi ve segregasyon
Geleneksel dövme takım çeliği, dökülmüş bir külçe veya sürekli döküm hattından elde edilen bir kütükle başlar. Katılaşma sırasında alaşım elementleri tamamen eşit dağılmış olarak kalmaz. Karbon, krom, molibden, tungsten, vanadyum ve diğer çözünen elementler sıvı ve katı fazlar arasında bölünür. Donan son sıvı, karbür oluşturan elementler bakımından zenginleşebilir ve bunun sonucunda dendrit çekirdekleri ile dendritler arası bölgeler arasında kimyasal segregasyon meydana gelir. AISI D2 gibi yüksek karbonlu, yüksek kromlu bir kalitede bu geçmiş, krom açısından zengin karbürlerin boyutunu, miktarını ve dağılımını etkileyebilir. AISI M2’de tungsten, molibden ve vanadyum içeren karbür popülasyonları da benzer şekilde hem bileşimi hem de katılaşmayı yansıtır.
Segregasyon, her kesitte gözle görülebilen bir kusur anlamına gelmez; ancak dönüşüm davranışında ve karbür oluşumunda yerel farklılıklar yaratır. Zenginleşmiş bölgeler östenitleme sırasında farklı tepki verebilir ve iri karbür kümeleri gerilme yığılma noktaları olarak işlev görebilir. Darbe veya eğilme altında çatlak, temperlenmiş martenzitik matris içinden ilerlemek yerine bir şeritlenmiş karbür veya küme boyunca birleşerek ilerleyebilir. Kaymalı veya abrazif çalışma koşullarında sert bir karbür malzeme uzaklaştırılmasına karşı direnci artırabilir; buna karşılık büyük ve yeterince desteklenmeyen bir karbür kırılabilir veya yerinden koparak çalışan kenara zarar verebilir.
Metalik olmayan kapanımlar başka bir katman oluşturur. Oksit, sülfür ve silikat kapanımları ergitme, rafinasyon, döküm veya sonraki işlemler sırasında oluşabilir. Bunların kimyası, boyutu, şekli ve hizalanması yorulma çatlağı başlangıcını ve kırılma davranışını etkiler. Bu etki, tekrarlı yüklere maruz kalan zımbalar, kesme bıçakları, kılavuzlar ve diğer takımlarda özellikle önemlidir; çünkü küçük bir iç süreksizlik, kütlesel sertlikteki sınırlı bir farktan daha belirleyici olabilir.
Dövme ve haddeleme, döküm yapısını parçalar, iç boşlukları kapatır ve segrege olmuş malzemeyi yeniden dağıtır; ancak başlangıçtaki geçmişi tamamen ortadan kaldırmaz. Nihai sonuç sıcaklığa, deformasyona, redüksiyona ve soğumaya bağlıdır. Büyük bir külçenin önemli ölçüde redüklenerek çubuğa dönüştürülmesiyle elde edilen karbür aralığı ve segregasyon düzeni, aynı nominal kalitede işlenen daha küçük bir başlangıç kesitindekinden farklı olabilir.
Dövme, haddeleme ve yönlenmiş yapı
Anizotropi Karbür dizileri veya tane akışı boyunca ya da bunları kesen yönde yükleme gibi yönlenmeden kaynaklanan malzeme davranışı farkı.
Sıcak şekillendirme, döküm dendritlerini parçalar ve kapanımları ile karbür bakımından zengin bölgeleri deformasyon yönünde uzatır. Bu işlem, tane akışı ve birçok dövme takım çeliğinde genellikle bantlaşma veya karbür hizalanması olarak adlandırılan yönlenmiş bir karbür düzeni oluşturur. Isıl işlemden sonra matris nispeten homojen hâle gelebilir; buna karşın uzamış karbür şeritleri parlatılmış ve dağlanmış bir kesitte görünür kalır.
Yön önemlidir; çünkü mekanik özellikler işleme yönünde ve bu yöne dik doğrultuda farklı olabilir. Hizalanmış karbür şeritlerine paralel yüklenen bir takım, bunlara enine yüklenen bir takımla aynı çatlak yoluna maruz kalmaz. Bu nedenle boyuna tokluk, enine tokluk, eğilme dayanımı, yorulma direnci ve kenar kararlılığı; sertlik ve kimyasal analiz benzer olsa bile birbirinden ayrışabilir. Bu fark anizotropidir: malzemenin tepkisi yönlenmeye bağlıdır.
Sonuç, takım tasarımına kadar uzanır. Çubuktan kesilerek elde edilen bir dövme kalıbı, zımba veya kesme bileşeni, yönsüz bir stok malzeme olarak değerlendirilmemelidir. Takım profilinin yönü, baskın çalışma yükü ve beklenen çatlak yolu birlikte dikkate alınmalıdır. Çubuk, levha, sac, şerit, filmaşin, tel veya dövme ürün biçimleri de farklı işleme ve şekillendirme kararlarını beraberinde getirir. Kalın bir levhada yüzey tabakasının kaldırılması veya kesit boyunca değişimlerin dikkate alınması gerekebilir; şerit, nihai yönü haddeleme yönünü izleyen küçük bir şekillendirilmiş bileşen için seçilebilir; tel ve filmaşin ise yüzey durumu ile eksenel kusurların önem kazandığı soğuk şekillendirme veya baş verme işlemlerine besleme sağlayabilir.
Tane akışı uygulanan yükü desteklediğinde yararlıdır; ancak yarılma veya kenar hasarı için kolay bir yol oluşturduğunda zararlı olabilir. Bantlaşma, özellikle yerel bileşim değişikliklerinin sertleşebilirliği veya kalıntı östeniti değiştirdiği durumlarda, ısıl işlem sırasında düzensiz bir tepkiye de yol açabilir. Bu nedenle farklı ürün biçimlerinden üretilen nominal olarak özdeş AISI O1 takımları, işleme kaynaklı deformasyon için farklı toleranslar gerektirebilir ve farklı nedenlerle kenar kırılması, eğilme veya çatlama yoluyla hasara uğrayabilir.
ASM International’ın 2020 tarihli çalışması, takım çeliği performansının aşınma direnci, tokluk, sıcak sertlik, karbürler ve ısıl işlem bileşimlerine bağlı olduğunu belirtir. Routledge’ın Tool Steels: Properties and Performance (2021) adlı eseri de bileşimi, üretim proseslerini, ısıl işlemi, yüzey sertleştirmeyi ve kaplamaları bağlantılı değişkenler olarak ele alarak aynı genel noktayı vurgular. Üretim rotası başlangıç koşulunu belirler; ısıl işlemin yerini almaz. MDPI’nin Coatings dergisinde 2020 yılında yayımlanan bir çalışma, takım çekirdeği performansını kontrol eden birincil faktörün ısıl işlem parametreleri olduğunu; bileşim ile önceki işlemlerin ise malzemenin potansiyelini ve kusur popülasyonunu oluşturduğunu ortaya koymuştur.

Toz metalurjisi ve karbürlerin inceltilmesi
Toz metalurjisiyle üretilen takım çeliği, geleneksel üretimi yalnızca daha küçük ölçekte tekrarlamak yerine katılaşma problemini değiştirir. Erimiş alaşım ince parçacıklar hâlinde atomize edilir; her parçacık hızla donar ve görece küçük bir segrege hacim taşır. Daha sonra toz sıkıştırılır ve genellikle sıcak izostatik presleme yoluyla konsolide edilir; bunu termomekanik işlem ve ısıl işlem izler.
Parçacıkların hızlı katılaşması, büyük karbür ağlarının büyümesini sınırlar. Konsolidasyondan sonra karbür parçacıkları, aynı nominal bileşime sahip geleneksel döküm ve dövme malzemesine kıyasla genellikle daha ince ve daha eşit dağılmış olur. İri karbür kümelerindeki azalma, karbür kırılmasına, kenar kırılmasına ve çatlak ilerlemesine karşı direnci artırabilir; daha homojen yapı ise özelliklerin kesit ve yönle birlikte değişimini azaltır. Bunlar yapısal eğilimlerdir, otomatik garantiler değildir; konsolidasyon kusurları, uygun olmayan ısıl işlem, aşırı karbür içeriği ve yetersiz yüzey hazırlığı yine hasarı belirleyebilir.
Fark, önemli miktarda karbür oluşturan element içeren yüksek alaşımlı kalitelerde en açık biçimde görülür. Geleneksel AISI D2, işleme sırasında miras kalan hizalanmaya sahip, kayda değer miktarda krom açısından zengin karbür popülasyonları içerebilir. Toz metalurjisi rotası, daha ince bir krom karbürü dağılımı sağlayabilir; ancak kesin fazlar ve boyutlar atomizasyona, konsolidasyona, dövme veya haddelemeye ve ısıl işleme bağlıdır. AISI M2 gibi yüksek hız çeliklerinin toz metalurjisi versiyonları da benzer şekilde karbür aralığını kontrol etmeyi ve segregasyona bağlı anizotropiyi azaltmayı amaçlar. Tanım yine alaşım ailesini belirtir; tek bir karbür boyutunu veya tek bir tokluk düzeyini tanımlamaz.
Bu ayrım, bir takım çubuk, levha, şerit, filmaşin, tel veya dövme üründen üretildiğinde önem taşır. İşleme malzeme kaldırır; ancak kalan takım boyunca yönlenmiş yapıyı ortadan kaldırmaz. Taşlama, karbür bakımından zengin bölgeleri açığa çıkarabilir ve yüzeyde çekme yönünde kalıntı gerilme veya yerel termal hasar oluşturabilir. Çekirdeğe ince ve homojen bir yapı kazandıran bir proses rotası bu nedenle, her iki malzeme de aynı nominal sertlik işleminden geçirilse bile, geleneksel dövme rotasına kıyasla kenar kırılmasına karşı farklı bir güvenlik payı sağlayabilir.
Uddeholm’un 2024 tarihli soğuk işleme kılavuzu, pratik mühendislik kuralını şöyle ifade eder: takım çeliği seçimi uygulamayla örtüşmeli ve üretilen parça başına maliyeti en aza indirmelidir. Bu, AISI harflerini düşükten yükseğe sıralamak yerine, rota ve ürün biçiminin baskın hasar mekanizmasıyla—aşınma, darbe kırılması, plastik deformasyon, ısıl çatlak, yorulma veya kenar kırılması—uyumlu hâle getirilmesi anlamına gelir. Aynı kalite adı, malzeme açısından farklı başlangıç yapılarını tanımlayabilir ve bu yapılar çelik işlendiikten uzun süre sonra bile takımın bir parçası olarak kalır.
İncelenen kaplamalı sistemde alet çekirdeğinin performansını denetleyen birincil etken, ısıl işlem parametreleriydi. Limited evidence

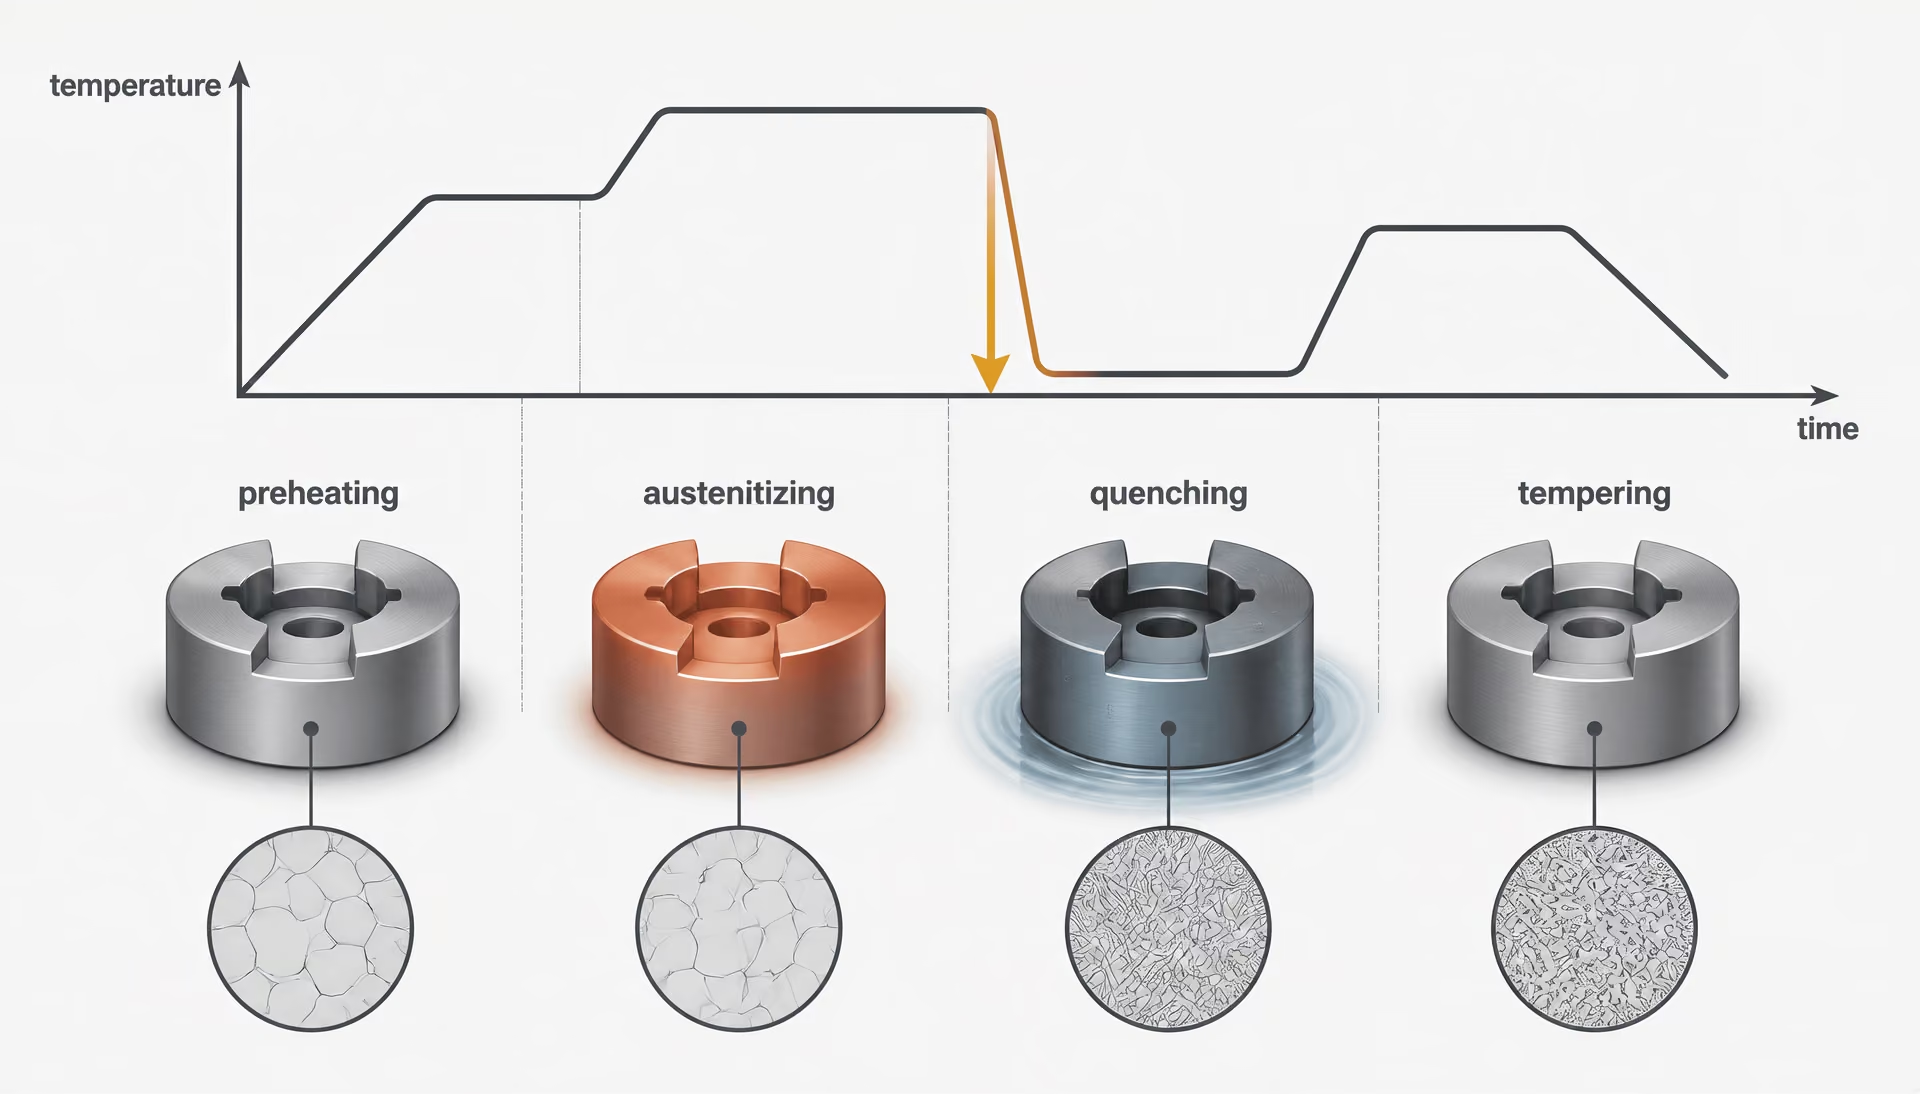
Isıl işlem sırası
- Ön ısıtma Fırın ile iş parçası arasındaki sıcaklık gradyanını azaltır.
- Östenitleme Matrisi dönüştürür ve kontrollü miktarda karbürü çözer.
- Su verme Isıl ve dönüşüm gerilmelerini sınırlarken martensit oluşturacak kadar hızlı soğutur.
- Temperleme Artık gerilmeyi azaltır, sertlik ve tokluğu ayarlar ve yapıyı kararlı hâle getirir.
Isıl İşlem Performansı Belirleyen Prosestir
Bir takım çeliği, yalnızca tanımının ima ettiği özelliklerle hizmete girmez. Örneğin AISI D2, yüksek karbonlu ve yüksek kromlu bir soğuk iş çeliği ailesini tanımlar; belirli bir sertlik, tokluk, boyutsal kararlılık veya aşınma ömrü bileşimini garanti etmez. Bu özellikler, çelik kimyasına ve kesit boyutuna uygun koşullar altında ısıtma, bekletme, soğutma ve temperleme işlemlerinden sonra ortaya çıkar.
Bu, MDPI tarafından yayımlanan Coatings dergisinin 2020 tarihli, 10. cilt, 3. sayı, 265. makalesindeki merkezi teknik noktadır. Çalışma, incelenen kaplamalı sistemde takım çekirdeğinin performansını kontrol eden birincil faktörün ısıl işlem parametreleri olduğunu ortaya koymaktadır. Bileşim ve üretim yöntemi; mevcut mikroyapısal potansiyeli ve inklüzyonların, segregasyonun, gözeneklerin ve karbürlerin dağılımını belirler. Isıl işlem, bu potansiyelin ne kadarının gerçekleştirileceğini belirler. Kaplama; aşırı ısıtılmış, yetersiz sertleştirilmiş, su verme sırasında çatlamış veya aşırı miktarda kalıntı östenit içeren bir çekirdeği telafi edemez.
Bu işlem sırası normalde ön ısıtma, östenitleme, su verme ve menevişleme yoluyla kontrol edilir; ancak bu sıra evrensel bir reçete değildir. AISI W, L, S, O, A, D, H, M ve T çelikleri farklı tepkiler verir; çünkü karbon, krom, molibden, tungsten, vanadyum, mangan ve silisyum içerikleri dönüşüm sıcaklıklarını, karbür kararlılığını, sertleşebilirliği ve menevişleme tepkisini değiştirir. Dövme alaşımlı takım çeliği ürünlerinin kimyasal, mekanik ve fiziksel gerekliliklerini kapsayan ASTM A681, standartlar çerçevesini sağlar; ancak kaliteye özgü ısıl işlem programının yerini almaz.
Östenitleme ve çözünme kontrolü
Ön ısıtma, fırın ile iş parçası arasındaki sıcaklık gradyanını azaltır. Bu durum özellikle büyük kesitler, karmaşık zımbalar, keskin köşeler ve önemli miktarda karbür içeren çelikler açısından önemlidir. Kalite veya geometri yüksek termal gerilme riski oluşturuyorsa kademeli bir ön ısıtma uygulanabilir. Amaç yalnızca fırında geçen süreyi azaltmak değildir. Östenitleme başlamadan önce yüzey ile çekirdek arasındaki sıcaklık farkını azaltır.
Östenitleme, daha sonra çeliği yeterli miktarda ferrit veya perlitin östenite dönüşeceği ve seçilmiş karbürlerin çözüneceği bir sıcaklık aralığına çıkarır. Östenite giren karbon ve alaşım elementleri, sertleşebilirliği ve menevişleme sırasındaki tepkiyi kontrol eder. Çözünen miktar kontrol edilmelidir. Yetersiz çözünme, aşırı miktarda çözünmemiş karbür ve gerekli seviyede sertleşemeyebilecek bir östenit matrisi bırakır. Aşırı çözünme ise iri östenit tanelerine, çözeltide daha yüksek alaşım içeriğine, daha fazla kalıntı östenite ve daha düşük tokluğa yol açabilir.
Bu ayrım, AISI D2 gibi yüksek karbonlu, yüksek kromlu kalitelerde önemlidir. Kromca zengin karbürler aşınma direnci sağlar; ancak bu karbürlerin tamamen çözünmesi amaçlanmaz. Isıl işlemci, sert bir martenzitik matris ile yararlı ve kararlı bir karbür yapısı arasındaki dengeyi kontrol eder. AISI M ve T yüksek hız çeliklerinde molibden, tungsten, vanadyum ve kromun sıcak sertliğini ve ikincil sertleşmeyi destekleyen alaşım karbürleri oluşturması nedeniyle daha farklı bir kontrol gerekir. Bu çeliklerin östenitleme sıcaklıkları yüksektir ve izin verilen işlem aralığı dar olabilir.
Yetersiz ısıtma çoğu zaman tokluğu koruyan bir işlem sanılır. Östenitleme sıcaklığı veya bekletme süresi yetersizse matris, çözünmüş karbon ve alaşım elementleri bakımından fakir kalabilir; bunun sonucunda su verme sonrasında düşük sertlik ve zayıf aşınma direnci oluşur. Aşırı ısıtma ise farklı bir dizi arızaya yol açar: tane irileşmesi, aşırı miktarda kalıntı östenit, daha fazla deformasyon ve su verme çatlağı riskinde artış. Uzun bekletme süreleri yüzeyde dekarbürizasyonu veya oksidasyonu da artırabilir.
| Aile | Geleneksel soğutma ortamı | Başlıca işleme hususu |
|---|---|---|
| W | Su | Su verme çatlakları ve çarpılma |
| O | Yağ | Kesit sertleşebilirliği ve boyutsal değişim |
| A | Hava veya kontrollü gaz | Kalıcı östenit ve düzgün olmayan soğuma |
| D | Hava veya kontrollü gaz | Karbür yapısı ve boyutsal kararlılık |
| H | Hava veya basınçlı gaz | Isıl yorulma ve yüksek sıcaklıkta yumuşama |
Isıtma sırasında yüzey durumu kontrol edilmelidir. Dekarbürizasyon, dış tabakadaki karbonu uzaklaştırarak daha yumuşak bir yüzey tabakası bırakır. İç sertlik doğru olsa bile bu tabaka erken yuvarlanma, yapışmalı aşınma veya plastik deformasyon nedeniyle arızalanabilir. Koruyucu atmosfer, vakumda işleme, tuz banyoları, uygun fırın uygulamaları ve işlem sonrası taşlama olası kontrol yöntemleridir; ancak bunların uygunluğu kaliteye ve geometriye bağlıdır. Dekarbürize olmuş tabakanın altında alınan bir sertlik ölçümü kusuru gizleyebilir.
Kesit boyutu, gerekli ısıtma ve bekletme uygulamasını değiştirir. İnce bir zımba sıcaklığa hızlı ulaşırken büyük bir kalıp, yüzey ile çekirdek arasında belirgin bir sıcaklık gecikmesi gösterebilir. Küçük parçalar için uygulanan bir programın ağır bir kesite uygulanması çekirdeğin yetersiz östenitlenmesine neden olabilir; ince bir kesitin büyük bir blok için gerekli süre boyunca bekletilmesi ise tane büyümesini ve yüzey hasarını teşvik eder. Bu nedenle ısıl işlem talimatlarında genellikle hem sıcaklık hem de süre belirtilir; fırın yükü ve kesit kalınlığına ilişkin varsayımlar da çoğu zaman bu talimatlara dahildir.
Su verme, sertleştirme ve menevişleme
Su verme, soğuma perlit veya beynit oluşumunu aşırı ölçüde önleyecek kadar hızlı olduğunda östenitlenmiş yapıyı martenzite dönüştürür. Gerekli soğutma şiddeti sertleşebilirliğe bağlıdır. AISI W suyla sertleşen çelikler hızlı soğutma gerektirir ve bunun sonucunda deformasyon ve çatlama riskleri daha yüksektir. Yağda sertleşen AISI O çelikleri daha düşük şiddette soğutmaya izin verir. Havada sertleşen AISI A, D, H ve birçok yüksek hız çeliği, daha düşük su verme gerilmesiyle daha büyük kesitler boyunca sertleşebilir; ancak “havada sertleşme”, her geometrinin eşit biçimde soğuyacağı veya merkezinde aynı sertliğe ulaşacağı anlamına gelmez.
Su verme, metalürjik olduğu kadar mekanik bir olaydır. Yüzey büzülürken iç kısım sıcak kalır; ardından çekirdek soğudukça büzülür. Keskin köşeler, kesitte ani değişimler, delikler, kama kanalları ve uygun şekilde desteklenmemiş parçalar gerilmeyi yoğunlaştırır. Özellikle soğutma ortamı gereğinden fazla şiddetliyse, çelik aşırı ısıtılmışsa, işleme izleri mevcutsa veya tasarımda gerilme yığılmalarına neden olan bölgeler bulunuyorsa su verme çatlağı oluşabilir. Görünür bir çatlak olmadan da deformasyon meydana gelebilir. Bir kalıp eğilebilir, bir zımba eşmerkezliliğini kaybedebilir veya kesici kenar, boşluk ve hizalamayı etkileyecek ölçüde yer değiştirebilir.
Kesintili su verme, kademeli soğutma, martemperleme veya presle su verme gerilmeyi azaltabilir; ancak her yöntem kalite ve parça için doğrulanmalıdır. Amaç mümkün olan en hızlı soğutma değildir. Amaç, gerilmeyi kontrol altında ve boyutsal değişimi kabul edilebilir düzeyde tutarak yeterli dönüşümü sağlamaktır.
Yeni su verilmiş martenzit serttir; ancak gevrektir ve yüksek iç gerilme içerir. Menevişleme, gereksiz gecikme olmaksızın su vermenin ardından uygulanmalıdır. Bu işlem, çeliği östenit dönüşüm aralığının altında yeniden ısıtır; böylece karbonun aşırı doymuş martenzitten ayrılarak geçiş karbürleri veya sementit oluşturmasına ve artık gerilmenin azalmasına olanak tanır. Yetersiz menevişleme, sertlik testi belirtilen nominal değeri gösterse bile takımın kullanım sırasında çatlamaya açık kalmasına neden olabilir. Önemli miktarda kalıntı östenit içeren kalitelerde tek menevişleme yapıyı yeterince kararlı hâle getirmeyebilir; bu tür çelikler için çoğu zaman çift veya üçlü menevişleme belirtilir.
Bazı alaşım sistemlerinde ikincil sertleşme görülür. AISI M ve T yüksek hız çeliklerinde ve belirli yüksek alaşımlı sıcak iş ve soğuk iş kalitelerinde menevişleme; molibdence, tungstence veya vanadyumca zengin karbürler gibi ince alaşım karbürlerinin çökelmesine neden olabilir. Uygun bir yüksek sıcaklık menevişlemesi sırasında sertlik yalnızca azalmak yerine artabilir. Bu tepki; östenitleme işlemine, çözelti içinde çözünen alaşım miktarına, soğuma yoluna ve menevişleme programına bağlıdır. Her takım çeliği için varsayılamaz ve daha yüksek bir sertlik değeri otomatik olarak daha iyi kullanım performansı anlamına gelmez.
Nominal sertlik yalnızca tek bir ölçümdür. Rockwell sertliği daha yüksek olan bir takım; karbür ağı iri ise, kenarında dekarbürize bir tabaka bulunuyorsa, tokluğu yetersizse veya kalıntı östeniti çalışma sırasında dönüşüyorsa, biraz daha yumuşak bir takımdan daha erken arızalanabilir. Kullanım performansı ayrıca aşınma mekanizmasına, darbe yüküne, sıcaklığa, yağlamaya, temas basıncına ve çalışma yüzeyinin kalitesine bağlıdır. Bu nedenle ASM International’ın 2020 tarihli takım çelikleri değerlendirmesi, performansı tek başına sertlikle değil; aşınma direnci, tokluk, sıcak sertlik, karbürler ve ısıl işlem bileşimleriyle ilişkilendirir.
Boyutsal değişim, kalıntı östenit ve kriyojenik işlem
Boyutsal değişim ısıtma sırasında başlar ve su verme, menevişleme ve kullanım boyunca devam eder. Östenitten martenzite dönüşüm bir hacim değişikliğini içerir; karbür çökelmesi ve kalıntı östenitin dönüşümü ise daha sonra boyutları değiştirebilir. Değişimin yönü ve büyüklüğü kaliteye, geometriye, önceki soğuk işlemeye, yönlenmeye ve işlem yöntemine göre değişir. Hassas bir rayba, kesme kalıbı veya şekillendirme inserti; ısıl işlem sonrasında işleme payı, gerilim giderme, kriyojenik stabilizasyon veya son taşlama gerektirebilir.
Kalıntı östenit, su verme sırasında dönüşmeyen östenit bölümüdür. Yüksek karbon ve alaşım içeriği, aşırı östenitleme sıcaklığı ve yetersiz su verme şiddeti miktarını artırabilir. Kalıntı östenit martenzitten daha yumuşaktır ve daha sonra menevişleme, soğutma, taşlama veya kullanım gerilmesi sırasında dönüşebilir. Bu gecikmiş dönüşüm; boyutsal kaymaya, çatlamaya veya kesici kenarın geometrisinde değişikliklere neden olabilir. Bir kalıpta küçük bir boyutsal değişim boşluğu değiştirebilir; bir raybada ise işlenen deliğin çapını değiştirebilir.
Genellikle su verme sonrasında ve menevişleme işlemlerinden önce veya bu işlemler arasında uygulanan kriyojenik işlem, kalıntı östenitin martenzite daha ileri ölçüde dönüşmesini teşvik edebilir. Bu işlem, doğru östenitleme, su verme veya menevişlemenin yerine geçmez. Aşırı veya uygun olmayan zamanda gerçekleştirilen soğutma gerilmeyi artırabilir ve oluşan yeni martenzit yine menevişleme gerektirir. Bu nedenle kriyojenik işlemin yararı, rutin bir adım olarak eklenmek yerine belirli çelik, geometri ve arıza modu için gösterilmelidir.
Isıl işlem, aletin gerçek kullanım gereksinimleriyle karşılaştırılarak değerlendirilmelidir. Uddeholm’un 2024 tarihli soğuk işleme yönelik kılavuzu, mühendislik hedefini çeliği uygulamaya uygun hâle getirmek ve üretilen parça başına maliyeti en aza indirmek olarak ifade eder; metalurjik açıdan bu, bir kaliteyi yalnızca harfine veya sertliğine göre seçmek yerine aletin tüm kullanım ömrünü kontrol etmek anlamına gelir. Proses sıralaması, atmosfer, ısıl homojenlik, su verme yöntemi, menevişleme tepkisi, yüzey durumu ve ölçü toleransı spesifikasyonun tamamlayıcı unsurlarıdır. Bileşim, belirli bir performans aralığını mümkün kılar. Isıl işlem ise bitmiş aletin bu aralık içinde hangi noktada çalışacağını belirler.
Başlıca Performans Özellikleri ve Bunların Ödünleşimleri
Takım çeliği performansı yalnızca bir sertlik değerinden veya kalite harfinden çıkarılamaz. ASM International, takım çeliklerini imal edilmiş parçaları kesmek, şekillendirmek veya biçimlendirmek için kullanılan takımların yapımında kullanılan çelikler olarak tanımlar; ancak hizmet sonucunu matris sertliği, karbür popülasyonu, tokluk, ısıl işlem, yüzey durumu, üretim kusurları ve baskın hasar mekanizması arasındaki etkileşim belirler. ASTM A681:2024, normalde takım, kalıp veya bağlama aparatı hâline getirilen çubuk, levha, sac, şerit, lama, tel ve dövme ürünler dâhil olmak üzere “dövme alaşımlı takım çeliği ürünlerinin kimyasal, mekanik ve fiziksel gerekliliklerini” kapsar. Bu gereklilikler malzemeyi tanımlar; W, L, S, O, A, D, H, M ve T kalite sınıfları için evrensel bir sıralama oluşturmaz.
Bu nedenle yararlı bir karşılaştırma daha kesin bir soru sormalıdır: Takım; abrazif aşınma, adezif aşınma, plastik deformasyon, yorulma çatlaması, darbe kırılması, termal çatlama veya boyutsal doğruluk kaybı nedeniyle mi arızalanıyor?
Sertlik ve abrazif veya adezif aşınma
Sertlik, genellikle Rockwell C, Vickers veya benzeri deneylerle ölçülen, yerel plastik deformasyona karşı dirençtir. Aşınma direnciyle aynı şey değildir. Daha sert bir yüzey genellikle plastik oluk oluşumuna ve çentiklenmeye daha etkili biçimde direnç gösterir; ancak abrazif aşınma aynı zamanda karbürlerin sertliğine, boyutuna, aralıklarına ve sürekliliğine de bağlıdır. AISI D2 gibi yüksek karbonlu, yüksek kromlu bir kalite, sert krom karbürler sayesinde abrazif etkilere direnç gösterebilirken AISI S7 gibi daha düşük alaşımlı ve darbeye dayanıklı bir kalite, darbe ve gerilme yığılmalarını tolere edebilmek için aşınma direncinin bir kısmından ödün verebilir.
Abrazif aşınma, sert parçacıkların veya pürüzlerin takım yüzeyini kesmesi, sürmesi ya da mikroçizmesiyle meydana gelir. Adezif aşınma ise takım ile iş parçası arasında yerel temas noktalarının oluşması ve kayma sırasında malzemenin koparak uzaklaşmasıyla ortaya çıkar. Adezif hasar yalnızca kütlesel sertlikten değil; yüzey kalitesi, yağlama, temas basıncı, sıcaklık ve kimyasal afiniteden de etkilenir. Parlatılmış bir şekillendirme yüzeyi; keskin taşlama izleri, artık çekme gerilmesi veya ısının etkilediği bir tabaka içeren taşlanmış bir yüzeyden farklı davranabilir.
Karbür morfolojisi merkezi öneme sahiptir. İnce ve düzgün dağılmış karbürler, iri ve kümelenmiş karbürler kadar çok çatlak başlatma bölgesi oluşturmadan aşınma direncini artırabilir. Haddeleme ile hizalanmış büyük karbür dizileri yönlenmeye bağlı davranışa yol açabilir: Aşınma, dizi yönüne dik doğrultuda kabul edilebilirken çatlak uzamış karbür popülasyonunu izlediğinde kırılma direnci düşük olabilir. Toz metalurjisi yöntemleri, geleneksel külçe metalurjisine kıyasla daha düzgün bir karbür dağılımı sağlayabilir; ancak ortaya çıkan davranış yine de bileşime ve ısıl işleme bağlıdır.
Sertlik, bu karbürlerin çevresindeki matrisi de değiştirir. Aşırı östenitleme sıcaklığı, daha fazla karbon ve alaşım elementini çözeltiye alarak sertleşebilirliği veya ikincil sertleşme potansiyelini artırabilir; bununla birlikte tane irileşmesini ve kalıntı östeniti de teşvik edebilir. Yetersiz sıcaklık ise çözünmemiş karbürler bırakabilir ve matrisin hedeflenen sertliğe ulaşmasını engelleyebilir. Menevişleme, sertlik, artık gerilme, tokluk ve meneviş direnci arasındaki dengeyi kontrol eder. Bir zımbanın karbür ağı kaba veya kenarı taşlama çatlağı içeriyorsa, 62 HRC değerindeki bir ölçüm, zımbanın tekrarlı darbelere dayanıp dayanamayacağı hakkında çok az bilgi verir.
Basma dayanımı ayrı bir özelliktir. Takım çelikleri, sertleştirilmiş martenzitik matrisin plastik akmaya direnmesi nedeniyle genellikle yüksek basma gerilmelerine dayanır; bu durum kalıplarda, zımbalarda ve soğuk baş çekme takımlarında önemlidir. Ancak basma dayanımı; çentik, köşe, kalıntı veya hasarlı bir kenarda çekme çatlamasını önlemez. Temas geometrisi, nominal basmayı yerel kayma ve çekme gerilmesine dönüştürebilir. Bu nedenle doğru karşılaştırma; sertlik, aşınma mekanizması ve gerilme durumunun birlikte değerlendirilmesini gerektirir.
Tokluk, yorulma ve kırılma direnci
Tokluk, çatlamadan veya kırılmadan önce enerji absorbe etme kapasitesidir. Genellikle Charpy deneyiyle değerlendirilen darbe tokluğu; zımbalar, kesintili yüklemeye maruz kalan makas bıçakları ve kalıplar ile elle kullanılan kesici takımlar açısından özellikle önemlidir. Yüksek sertlik değeri, düşük darbe tokluğuyla birlikte bulunabilir; çünkü çentiklenmeye karşı direnci artıran aynı karbon içeriği, martenzitik yapı, karbür kümeleri ve artık gerilmeler çatlağın ilerlemesi için gereken enerjiyi azaltabilir.
Kırılma direnci, darbe tokluğundan daha özgül bir kavramdır. Belirli bir geometri ve yükleme koşulu altında çatlak büyümesine karşı direnci ifade eder ve çoğunlukla gerilme şiddeti veya kırılma tokluğu ölçümüyle gösterilir. Bu özelliklerin hiçbiri sabit bir kalite sınıfı özelliği değildir. Kesit boyutu, su verme sırasında soğuma hızını; soğuma hızı da martenzit oluşumunu, karbür çökelmesini, kalıntı östeniti ve iç gerilmeyi değiştirir. Küçük bir numune hedeflenen sertliği gösterebilirken büyük bir kalıbın merkezi daha yumuşak dönüşüm ürünleri veya su vermeye bağlı kusurlar içerebilir.
Yorulma, tekrarlı yüklemeyi de kapsar. Eğilme yorulması; çevrimsel gerilme aralığı, ortalama gerilme, yüzey kalitesi, artık gerilme ve yerel geometri tarafından belirlenir. Aynı nominal gerilme altında, parlatılmış bir radyüs keskin bir köşeye kıyasla çok daha fazla çevrime dayanabilir; bunun nedeni köşenin yerel gerilme yığılmasını artırmasıdır. Takım izleri, dekarbürizasyon, taşlama yanıkları, katmerler, haddelenme çatlakları ve metalik olmayan kalıntılar çatlak başlatma bölgeleri olarak işlev görebilir. Küçük bir çatlak binlerce veya milyonlarca çevrim boyunca kademeli olarak ilerlediği için kırılma, tek yükteki dayanımın altında gerçekleşebilir.
Yüksek sıcaklık sertliği Bir çeliğin yüksek sıcaklıkta kullanılabilir sertliğini ve plastik deformasyona karşı direncini koruyabilme yeteneği.
Bu durum, aşınma için seçilen bir kalitenin zımbalama işleminde daha tok bir kaliteye kıyasla neden daha erken arızalanabileceğini açıklar. Arıza hiç abrazif malzeme kaybından kaynaklanmayabilir; darbe nedeniyle kenar kırılması, geçiş radyüsünde yorulma veya bir karbür dizisi boyunca gevrek kırılma söz konusu olabilir. Menevişleme, su verme gerilmesini azaltır ve kırılma direncini iyileştirebilir; ancak uygun olmayan bir sıcaklıkta yapılan menevişleme sertliği düşürebilir veya gevrekleşmeye yol açabilir. Bazı yüksek alaşımlı kalitelerde, kalıntı östeniti dönüştürmek ve boyutları kararlı hâle getirmek için birden fazla menevişleme çevrimi uygulanır.
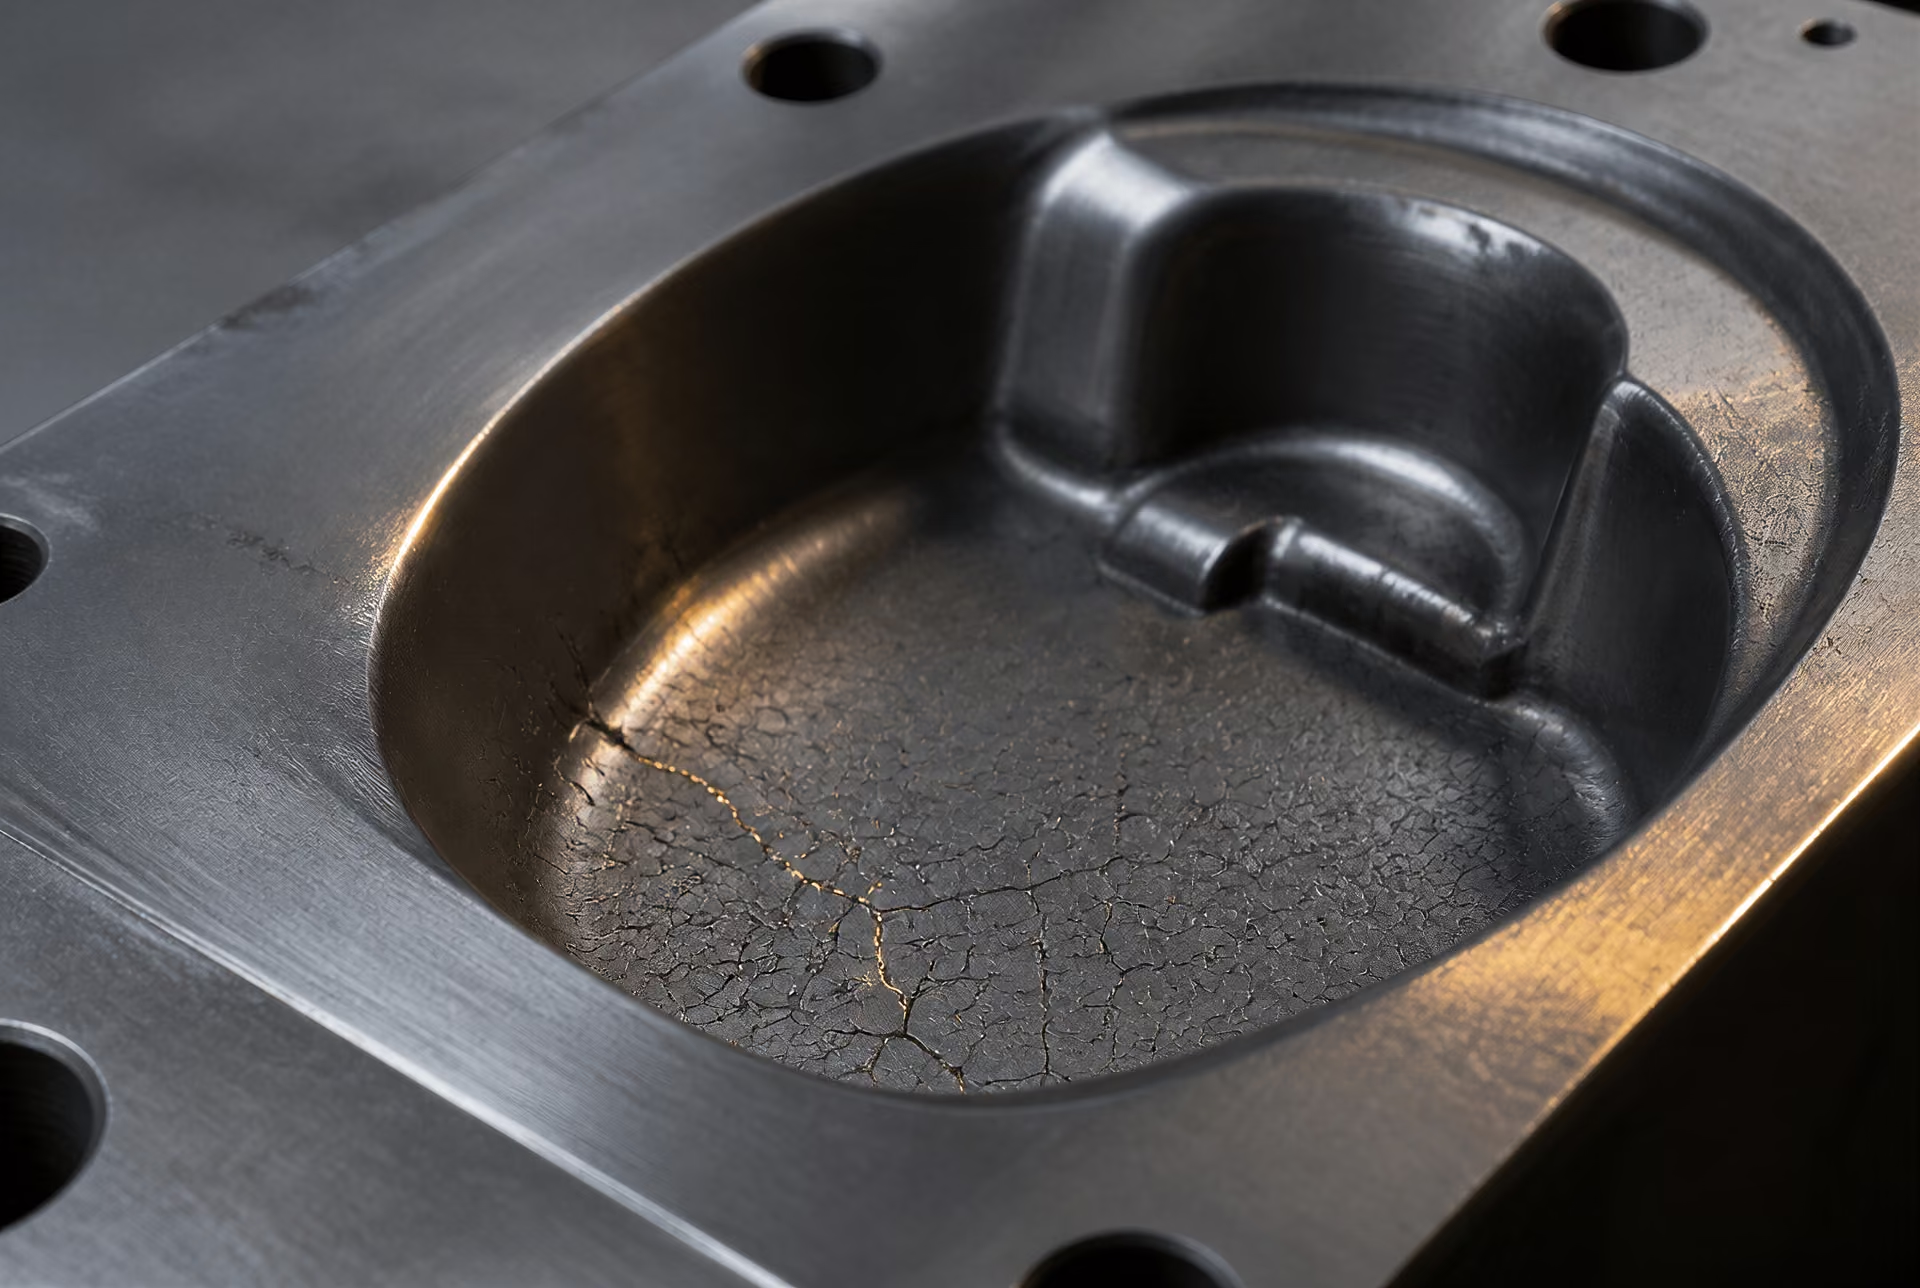
Isıl çatlaklanma Özellikle sıcak iş takımlarında, tekrarlanan ısıtma ve soğutmanın oluşturduğu yüzey çatlakları ağı.
Yüzey durumu, nominal kimyasal bileşim kadar önemsenmelidir. Keskin bir kenar kesme etkisini iyileştirir; ancak yerel gerilmeyi artırır. Pürüzlü bir yüzey sürtünmeyi ve adezif hasarı artırırken aşırı taşlanmış bir yüzey çekme yönünde artık gerilme içerebilir. Nitrürleme, kaplamalar ve diğer yüzey işlemleri sürtünmeyi azaltabilir veya yüzey sertliğini artırabilir; ancak altlık yeterli tokluğa sahip değilse, sert fakat yeterince desteklenmeyen bir tabaka çatlayabilir veya parçalanarak dökülebilir. Routledge’ın Tool Steels: Properties and Performance (2021) adlı eseri; bileşimi, üretim sürecini, ısıl işlemi, yüzey sertleştirmeyi ve kaplamaları, birbirinden bağımsız etiketler olarak değil, kalite davranışının birbiriyle bağlantılı unsurları olarak ele alır.
Sıcak sertlik, termal yorulma ve boyutsal kararlılık
Sıcak sertlik, yüksek sıcaklıkta kullanılabilir sertliği ve plastik deformasyona karşı direnci koruyabilme yeteneğidir. Yüksek hızlı kesmede, sıcak dövmede, ekstrüzyonda ve sıcak stokla tekrarlı temasa maruz kalan kalıplarda önem taşır. Bir takım oda sıcaklığında sertliğini koruyabilir; ancak meneviş direnci yetersizse kullanım sırasında yumuşayabilir. M serisindeki molibdenli yüksek hız çelikleri ile T serisindeki tungstenli yüksek hız çelikleri, alaşım karbürlerinin çökelmesiyle ikincil sertleşme geliştirir; kesin yanıt östenitleme, su verme ve menevişleme programlarına bağlıdır.
Termal yorulma, basit yumuşamadan farklıdır. Tekrarlı ısıtma ve soğutma, çevrimsel genleşme ve büzülmeye yol açar. Yüzey tabakaları önce ısınırken çekirdek daha soğuk kalır ve termal gradyanlar ile değişken gerilmeler oluşturur. Çatlaklar çoğunlukla köşelerde, işleme izlerinde, karbür kümelerinde veya diğer gerilme artırıcı bölgelerde başlar ve ardından genellikle heat checking adı verilen ağ yapıları oluşturur. H ailesindeki sıcak iş kaliteleri bu sorun dikkate alınarak tasarlanmıştır; ancak hiçbir kalite tanımı bu sorunu ortadan kaldırmaz. Soğutma yöntemi, kalıp geometrisi, temas süresi, yağlama ve sıcaklık değişimi belirleyici olmaya devam eder.
Boyutsal kararlılık, sertleştirme ve kullanım süresince şekli ve boyutu korumak anlamına gelir. Su verme deformasyonu, eşit olmayan ısı transferi ve farklı dönüşüm şekil değiştirmelerinden kaynaklanır; kalıntı östenit daha sonra dönüşerek genleşebilir; dekarbürizasyon ise iç kısım spesifikasyonu karşılasa bile aşınan veya deforme olan yumuşak bir yüzey oluşturabilir. Büyük kesitler özellikle zordur; çünkü yüzey ve çekirdek farklı termal geçmişler yaşar. Vakum işlemi, kontrollü atmosferler, uygun bağlama, kademeli su verme ve doğru menevişleme bu etkileri azaltabilir; ancak uygun olmayan bir kesit tasarımını telafi edemez.
2020 tarihli MDPI Coatings çalışması, takım çekirdeği performansını kontrol eden birincil faktörün ısıl işlem parametreleri olduğunu; bileşim ile üretim yönteminin ise mevcut potansiyeli ve kusur popülasyonunu belirlediğini ortaya koymuştur. Bu bulgu pratik bir kuralı destekler: Gerçek kullanıma benzer bir geometri ve durumdaki, denenmiş ve ısıl işlem görmüş malzemeyi karşılaştırın. AISI O1, A2, D2, S7, H13, M2 ve T1 basit bir merdivenin basamakları değildir. Bunların değeri, takımın kenarını korumaya, darbeye dayanıklılığa, basma desteğine, termal çevrimlere dirence veya boyutsal kontrole ihtiyaç duyup duymamasına bağlıdır.
Uddeholm’un 2024 tarihli soğuk işleme kılavuzu da aynı mühendislik ilkesini yaşam döngüsü performansı üzerinden ifade eder: Uygulamaya uygun bir çelik seçin ve üretilen parça başına maliyeti en aza indirin. Anlamlı ölçüt maksimum sertlik değildir. Ölçüt; aşınma, kenar kırılması, yorulma, kırılma, heat checking veya deformasyon müdahale gerektirinceye kadar üretilen sağlam parça sayısıdır.
Suyla Sertleşen, Düşük Alaşımlı ve Darbe Dayanımlı Takım Çelikleri
W, L ve S tanımlamaları, çelikleri düşük kaliteden yüksek kaliteye sıralayan bir basamağı değil, farklı ödünleşimleri ifade eder. AISI, başlıca takım çeliği aileleri için W, L, S, O, A, D, H, M ve T harflerini kullanır; bu harfler genellikle su verme yöntemini, temel uygulamayı veya baskın alaşım sistemini belirtir. Bu sınıflandırma yararlıdır, ancak tek başına takım ömrünü öngörmez. Karbon içeriği, alaşım karbürleri, kesit boyutu, işleme izleri, ısıl işlem uygulaması, yüzey durumu ve gerçek arıza şekli, sonucu etkiler.
ASTM A681; normalde takım, kalıp veya bağlama aparatı olarak kullanılan dövme alaşımlı takım çeliği ürünleri (çubuk, levha, sac, şerit, filmaşin, tel ve dövme parçalar dâhil) için standartlar çerçevesini sağlar. Kimyasal, mekanik ve fiziksel gereklilikleri, bir kalite sınıfının karşılaması gereken koşulları belirler; ancak belirli bir geometri ve yük için kalite sınıfı seçme gereğini ortadan kaldırmaz.
W serisi ve suda su verme
AISI W serisi, suda sertleşen çelik grubudur. Bu çelikler martenzit oluşumu için esas olarak karbona dayanır ve havada sertleşen veya yüksek hız çeliklerine kıyasla nispeten sınırlı miktarda alaşım elementi içerir. Yaygın tanımlamalar arasında W1 ve W2 bulunur. Bileşimleri, östenitleme ve suda su verme sonrasında yüksek yüzey sertliğine olanak tanır. Bu nedenle, sert bir çalışma ağzının derin sertleşmeden daha önemli olduğu el tipi kesici takımlar, küçük zımbalar, çizerler, bıçaklar, basit kalıplar ve diğer takımlar için uygundurlar.
Aynı özellik, temel sınırlamayı da oluşturur. Karbonsuz veya düşük alaşımlı bir kesit ısıyı hızla kaybeder ve östenitin martenzite dönüşebilmesi için yeterince hızlı soğumalıdır. Özellikle yüzeye yakın bölgelerde su, şiddetli bir soğutma sağlar. Kalın bir takımın iç kısmı daha yavaş soğuyabilir; bu da bir sertlik gradyanı veya farklı dönüşüm ürünlerinin bir karışımını bırakabilir. Dar bir bıçak etkili biçimde sertleşebilirken kalın bir zımba sertleşmeyebilir.
Suda su verme, çarpılma ve çatlama riskini de artırır. Çekirdek hâlâ sıcakken yüzey büzülür ve bunun sonucunda oluşan ısıl ve dönüşüm gerilmeleri; keskin köşelere, kesitteki ani değişimlere, kama yuvalarına, deliklere ve taşlama hasarına duyarlıdır. Bir takım, gerekli nominal kalite sınıfına sahip olarak fırından çıkabilir, ancak su verme sırasında geometrisinin gerilmeyi yoğunlaştırması nedeniyle yine de arızalanabilir. Ön ısıtma, kontrollü östenitleme, uygun su verme karıştırması, hemen temperleme ve geniş radyüsler bu riski azaltır; ancak bunlar, suda sertleşen çeliğin derin sertleşen bir alaşım gibi davranmasını sağlayamaz.
Bu nedenle W kalite sınıfları, nispeten basit kesitlere ve operatörün dar bir sertleşme bölgesini kabul edebileceği ya da takımın baştan sona soğuyabilecek kadar küçük olduğu uygulamalara uygundur. Örneğin bir el keskisinin sert bir kesici ucun yanı sıra temperlenmiş ve daha az gevrek bir gövdeye de ihtiyacı vardır. Takımın tamamında aşırı sertlik, kenar aşınmasına karşı direnci artırabilirken sapı kırılmaya yatkın hâle getirebilir. Doğru sonuç yalnızca kalite sınıfı etiketiyle değil, ısıl işlem koşuluyla belirlenir.
Karbon ayrıca sertlik ile tokluk arasındaki dengeyi kontrol eder. Karbonun artırılması ulaşılabilir sertliği yükseltebilir; ancak temperlenmemiş yüksek karbonlu martenzit, darbe veya çekme gerilmesine karşı çok düşük toleransa sahiptir. Bu nedenle W serisinin performansı temperleme sıcaklığına, bekletme süresine ve kesit boyutuna büyük ölçüde bağlıdır. Sertleştirme sonrasında yapılan taşlama da başka bir risk oluşturur: Yanmış veya çekme gerilmesi altında kalan bir yüzey, ana yapının kabul edilebilir olduğu durumlarda bile çatlak başlatabilir.
L serisi ve düşük alaşımlı sertleşme
AISI L serisi, düşük alaşımlı takım çeliklerini tanımlar. Bu çeliklerdeki alaşım ilaveleri, yüksek kromlu soğuk iş, sıcak iş veya yüksek hız çeliklerindekilere kıyasla mütevazıdır; ancak nikel, krom, molibden, mangan veya diğer elementlerin küçük miktarları bile sertleşebilirliği ve tokluğu önemli ölçüde değiştirebilir. L2 ve L6 bilinen tanımlamalardır, ancak aynı davranışı temsil etmezler. Örneğin L6, nikel içeren düşük alaşımlı bir bileşimle ilişkilendirilir ve genellikle sade, suda sertleşen bir kalite sınıfının sağladığından daha yüksek tokluk ve sertleşebilirlik gerektiğinde seçilir.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
Düşük alaşımlama, çeliğin daha derin sertleşmesini sağlar ve kalite sınıfına, kesit boyutuna ve öngörülen işleme bağlı olarak sudan daha az şiddetli bir su verme ortamının kullanılmasına olanak tanıyabilir. Bu durum büyük bir zımbada, şekillendirme takımında veya bağlama aparatında çarpılmayı ve su verme çatlaklarını azaltabilir. Ancak boyutsal kararlılığı garanti etmez. Uzun ve narin bir takım yine eğilebilir, ince bir kenar yine hareket edebilir ve kalıntı östenit veya fırın koşullarındaki düzensizlikler yine boyutsal değişime yol açabilir.
L çeliklerinin uygulamaya özgü niteliği özellikle önemlidir. Soğuk şekillendirme takımı sert bir çalışma yüzeyine ve tok bir çekirdeğe ihtiyaç duyabilir; bir mastar veya bağlama aparatı ise boyutsal kararlılığa daha fazla önem verebilir. Büyük bir kesme veya şekillendirme bileşeni, suyun neden olduğu şiddetli ısıl şok olmadan tüm kesit boyunca sertleşme gerektirebilir. Aynı nominal sertlik, farklı mikroyapıları, karbür dağılımlarını ve artık gerilmeleri gizleyebilir. Bu nedenle ısıl işlem, W serisi için kullanılan bir prosedür kopyalanarak değil, belirli L kalite sınıfına göre uyarlanmalıdır.
Üretim yöntemi de önem taşır. Dövme, haddeleme, tavlama ve talaşlı imalat; sertleştirmeden önce tane akışını, segregasyonu, kalıntıları ve artık gerilmeleri belirler. Routledge’ın Tool Steels: Properties and Performance adlı eseri performansı; bileşim, üretim süreçleri, ısıl işlem, yüzey sertleştirme ve kaplamaların birleşik etkileri üzerinden ele alır. Bu yaklaşım, “düşük alaşımlı” ifadesini doğrudan bir dayanım ölçüsü olarak değerlendirmekten daha doğrudur.
MDPI Coatings’de yayımlanan 2020 tarihli bir çalışma, incelediği kaplanmış sistemde takım çekirdeğinin performansını kontrol eden birincil faktörün ısıl işlem parametreleri olduğunu belirlemiştir. Bu bulgu daha geniş bir pratik önem taşır: Bir kaplama; yumuşak, gevrek, aşırı ısınmış veya hatalı temperlenmiş bir alt tabakayı düzeltemez. Yüzey mühendisliği yüzey davranışını değiştirir; sağlam çekirdek metalürjisinin yerini almaz.
S serisi ve darbenin baskın olduğu hizmet koşulları
AISI S serisi, darbe dayanımlı çelik ailesidir. Bu kalite sınıfları; tekrarlı darbe, aralıklı yükleme veya temas gerilmesindeki ani değişimler için tasarlanmıştır. Bu koşullarda kırılma direnci, ulaşılabilecek en yüksek aşınma direncinden daha önemlidir. S1, S5 ve S7 yerleşik tanımlamalardır; ancak alaşım ve ısıl işlem tepkilerindeki farklılıklar, hizmet koşullarında farklı davranmalarına neden olur.
Keskiler, perçin başı oluşturma takımları, kesintili çalışmaya maruz kesme bıçakları, pnömatik takımlar veya darbe alan zımbalar; S ailesinin sertlik ve tokluk dengesine ihtiyaç duyabilir. Gerekli yapı, temel olarak aşındırıcı aşınmaya yönelik yoğun karbür yüklü bir matris yerine, kontrollü karbür içeriğine sahip temperlenmiş martenzitten oluşur. Daha fazla karbür otomatik olarak daha iyi anlamına gelmez: İri veya kötü dağılmış karbürler, takıma darbe geldiğinde çatlak başlatma noktaları olarak işlev görebilir.
S çelikleri de bilinçli bir sertlik seçimi gerektirir. Fazla yumuşak temperlenirse bir zımba mantarlaşabilir, bir keski kıvrılabilir veya bir şekillendirme kenarı deforme olabilir. Sertleştirme ve temperleme fazla yüksek sertlikte yapılırsa aynı takım kırılabilir veya parçalanabilir. Sonucu geometri belirleyebilir. Keskin bir çentik, desteklenmeyen ince bir kenar veya ani bir omuz yerel gerilmeyi artırırken, geniş bir radyüs ve uygun bir dayama yüzeyi darbeyi dağıtır. Tok bir kalite sınıfı bile tasarım, gevrek bir kenar boyunca çekme gerilmesi oluşturduğunda arızalanabilir.
Bu nedenle S tanımlaması, kötü kullanıma karşı bağışıklığı değil, hizmet koşullarındaki önceliği belirtir. Darbe dayanımı; temizlik, tane boyutu, karbür dağılımı, östenitleme kontrolü, su verme şiddeti, temperleme ve yüzey kalitesine bağlıdır. NBS Monograph 88, çelik metalürjisinin tarihsel terminolojisi açısından hâlâ yararlıdır; ASM International ise takım çeliği performansını aşınma direnci, tokluk, sıcak sertlik, karbürler ve ısıl işlemle ilişkilendirir. Uddeholm, ortaya çıkan mühendislik ilkesini yaşam döngüsü terimleriyle ifade eder: Soğuk iş takımları, üretilen parça başına maliyeti en aza indirmek için uygulamaya uygun seçilmelidir. W, L ve S çeliklerinin tümü için bu, aile seçilmeden önce arızanın aşınma, plastik deformasyon, çatlama, parçalanma veya boyutsal değişimden hangisinden kaynaklandığının belirlenmesi anlamına gelir.
Yağda Sertleşen, Havada Sertleşen ve Yüksek Karbonlu Yüksek Kromlu Kaliteler
O, A ve D aileleri çoğu zaman sıradan takım çeliğinden gelişmiş takım çeliğine doğru bir ilerleme olarak sunulur. Bu yorum yanlıştır. Harfler farklı metalurjik öncelikleri ifade eder: O yağda sertleşmeyi, A havada sertleşmeyi, D ise yüksek karbonlu yüksek kromlu çeliği belirtir. Bunların hiçbiri evrensel bir sıralama değildir. Tekrarlanan darbeye dayanabilen bir zımba, aşınmaya odaklı bir D kalitesinden üretildiğinde arızalanabilir; buna karşılık bir A serisi kalıp distorsiyona direnç gösterebilir, ancak takım ömrünü kenar kırılması belirlediğinde zayıf performans sergileyebilir.
ASTM A681:2024; normalde takım, kalıp veya bağlama aparatı olarak imal edilen çubuk, levha, sac, şerit, lama, tel ve dövme parçalar dâhil olmak üzere, dövme alaşımlı takım çeliği ürünleri için standartlar çerçevesini sunar. AISI aileleri, tek bir performans ölçeğine göre değil; su verme yöntemi, başlıca uygulama veya baskın alaşım sistemi temelinde sınıflandırılır. ASM International, takım çeliklerini imal edilmiş parçaları kesmek, şekillendirmek veya biçimlendirmek için kullanılan takımların üretiminde kullanılan çelikler olarak tanımlar. Bu nedenle su verme davranışı sınıflandırmanın bir parçasıdır; çünkü kesit boyunca sıcaklık değişimini, oluşan martensiti, meydana gelen gerilmeleri ve işlem sonrasında kalan boyutsal değişimi belirler.
O serisi ve yağda sertleşme davranışı
AISI O1 ve O2 gibi O serisi çelikler, östenitleme sıcaklık aralığından yağ içerisine su verildiğinde sertleşmelerini sağlayacak miktarda karbon ve alaşım ilavesi içerir. Mangan, krom ve tungsten, sade karbonlu çeliğe kıyasla sertleşebilirliği artırırken karbon, martensitik sertliği sağlar. Yağ, sudan daha az şiddetli bir soğutma ortamıdır; bu nedenle yüzey ile çekirdek daha küçük bir ısıl ve dönüşümsel uyumsuzluk yaşar. Bu durum genellikle su verme çatlaklarını ve distorsiyonu azaltır, ancak bu risklerin hiçbirini ortadan kaldırmaz.
O1 genellikle sertleştirme öncesinde işlenebilirliğin ve öngörülebilir yağda su verme tepkisinin önemli olduğu küçük soğuk iş kalıpları, kesici takımlar, mastarlar, bıçaklar, zımbalar ve şekillendirme takımlarıyla ilişkilendirilir. O2 de benzer bir role sahiptir; bileşimi ve ısıl işlem tepkisi, sertlik, tokluk ve boyutsal değişim arasında farklı bir denge oluşturur. Kalite tanımı tek başına sonucu belirlemez. Östenitleme sıcaklığı, bekletme süresi, fırın atmosferi, kesit kalınlığı, yağın hareketlendirilmesi, aktarım gecikmesi ve menevişleme uygulaması nihai yapının tümünü değiştirir.
Yağda sertleşme, suda sertleşme hızından ve havada sertleşme kolaylığından ödün veren bir yöntemdir. Soğuma hızı, aşırı yumuşama meydana gelmeden önce perlitik ve bainitik dönüşüm aralıklarından geçecek kadar hızlı, ancak ısıl şoku sınırlayacak kadar yavaş olmalıdır. İnce bir zımba, kesiti boyunca hızla soğuyabilir ve etkili biçimde sertleşebilir; büyük bir kalıp ise alaşımın sertleşebilirliği yetersizse daha sert bir yüzey ve daha yumuşak bir çekirdek geliştirebilir. Geometri, nominal boyut kadar önemlidir. Keskin köşeler, ani kalınlık değişimleri, delikler ve ince çıkıntılar, su verme sırasında gerilmeleri yoğunlaştırır.
Kalıcı östenit de başka bir endişe kaynağıdır. Çelik yüksek oranda alaşımlanmışsa, çok yüksek bir sıcaklıktan su verilmişse veya yeterince soğutulmamışsa, östenitin bir bölümü martensite dönüşmek yerine kalabilir. Bu östenit kullanım sırasında veya menevişleme esnasında dönüşerek boyutsal hareketlenmeye neden olabilir. Sıfır altı işlem, belirli proseslerde kalıcı östeniti azaltabilir; ancak yetersiz östenitleme veya menevişleme kontrolünü telafi etmez. Isıl işlem parametreleri belirleyici olmaya devam eder: MDPI’nin Coatings dergisinde atıfta bulunulan 2020 tarihli bir çalışma, bu parametreleri takım çekirdeği performansını kontrol eden başlıca etken olarak tanımlamıştır.
O kaliteleri için pratik soru, takımın yalnızca yüksek sertliğe ulaşıp ulaşamayacağı değildir. Asıl soru, yağla soğutmanın gerekli kesiti kabul edilemez distorsiyon, çatlama veya çekirdek yumuşaklığı oluşturmadan sertleştirip sertleştiremeyeceğidir. Bu nedenle O çelikleri soğuk iş kalıpları, kabartma takımları, kılavuzlar, raybalar ve zımbalar için önem taşır; ancak her boyut veya yükleme düzeni için otomatik olarak uygun değildir.
A serisi ve havada sertleşme davranışı
A2, A6 ve A10 dâhil A serisi çelikler, durgun havada veya kontrollü gaz soğutması altında soğutulduktan sonra kullanılabilir bir sertlik geliştirecek şekilde tasarlanır. Krom, mangan, molibden ve diğer alaşım elementleri difüzyon kontrollü dönüşümleri geciktirerek sertleşebilirliği artırır; böylece yağda su vermenin şiddetine gerek kalmadan daha kalın kesitler boyunca martensit oluşabilir. Bu nedenle havada sertleşme, karmaşık kalıplarda çatlama ve şekil bozulmasının başlıca kaynaklarından biri olan su verme şokunu azaltır.
Bu yararın bir sınırı vardır. Havada soğutma, sıfır hareketlenmeyi garanti etmez. Takım soğurken hâlâ büzülür, martensitik dönüşüm sırasında genleşebilir veya büzülebilir ve kalıcı östenit dönüştüğünde ilave değişime uğrayabilir. Soğuk iş kalitesi olarak yaygın biçimde kullanılan A2, alaşım içeriği ve ısıl işlem çevrimiyle bağlantılı boyutsal değişimler gösterebilir. Soğutma ortamı ılımlı olsa bile büyük kesitler, asimetrik şekiller ve fırına eşit olmayan maruziyet bu değişimleri büyütebilir.
Havada sertleşen kaliteler, düşük sertleşebilirlikli yağda sertleşen kalitelere kıyasla kesit boyutu bakımından da avantaj taşır. Kalın bir şekillendirme kalıbı veya kabartma inserti, daha homojen bir sertleşmiş bölge geliştirebilir ve yetersiz yağda su verme şiddetiyle ilişkili yumuşak çekirdek sorununu azaltabilir. Bununla birlikte sertleşebilirlik sonsuz değildir. Çok büyük kesitler, yüzeydekarbürizasyonu, yetersiz fırın kontrolü veya yavaş ve eşit olmayan soğutma yine homojen olmayan sertlik oluşmasına yol açabilir.
Aşınma direnci ile tokluk arasındaki denge; karbür dağılımına, matris karbonuna ve menevişlemeye bağlıdır. A2, genellikle daha düşük alaşımlı darbeye dayanıklı bir çeliğe göre daha yüksek aşınma direnci sunar; ancak karbür yapısı ve sertliği, şiddetli darbelere karşı toleransını azaltabilir. A6, daha düşük sertleştirme sıcaklığının ve kontrollü boyutsal davranışın yararlı olduğu durumlarda sıklıkla seçilir; ancak gerçek geometri için tepkisi doğrulanmalıdır. Aynı kalite; vakumda işlem gördüğünde, tuz banyosunda su verildiğinde, gazla soğutulduğunda veya farklı bir başlangıç malzemesinden işlendiğinde farklı davranabilir.
Bu nedenle A çelikleri soğuk iş kalıplarında, zımbalarda, makaslarda, kesme takımlarında, şekillendirme takımlarında ve kabartma ekipmanlarında yaygın olarak kullanılır. A çelikleri, O çeliklerine göre otomatik olarak daha uygun değildir. Darbe tokluğu, atölyede basit ısıl işlem veya küçük kesit kalınlığı ön plandaysa O kalitesi daha uygun olabilir. Distorsiyon kontrolü ve büyük bir kalıbın kesit boyunca sertleşmesi ön plandaysa A kalitesi daha uygun bir başlangıç noktası sağlayabilir.
D serisi, karbürler ve aşınma direnci
AISI D2, D3 ve D6 gibi D serisi çelikler, yüksek karbonlu yüksek kromlu kalitelerdir. Karbon ve krom içerikleri, martensitik bir matris içinde büyük miktarda sert, kromca zengin karbür oluşumunu destekler. Bileşime ve ısıl geçmişe bağlı olarak karbür toplulukları, alaşımlı sementit veya diğer kompleks karbürlerle birlikte kromca zengin M7C3 ve M23C6 türlerini içerir. Bu parçacıklar abrazif ve adhezif aşınmaya direnç gösterir; D kalitelerinin kesme kalıplarında, zımbalarda, makas bıçaklarında, vida haddeleme bileşenlerinde, kabartma takımlarında ve şekillendirme insertlerinde kullanılmasının nedeni budur.
Aşınmaya direnç gösteren aynı karbürler tokluğu azaltabilir. Büyük, köşeli veya sürekli karbür ağları, özellikle dökümden kaynaklanan segregasyon veya stok malzemedeki yetersiz dövme/indirgeme devam ediyorsa, çatlak başlatma bölgeleri gibi davranır. Tekrarlanan darbeye, bükülmeye veya hizasız yüke maruz kalan bir takım, abrazif aşınma hızı düşük olsa bile kenar kırılmasına veya kırılmaya uğrayabilir. Bu nedenle D2, evrensel bir soğuk iş çözümü değildir; arıza biçimiyle eşleştirilmelidir. Aşınma direnci daha düşük, ancak karbür dağılımı daha homojen ve tokluğu daha yüksek bir kalite, takım ömrünü aşınma değil kırılma sonlandırdığında daha uzun hizmet ömrü sağlayabilir.
D çelikleri havada sertleşir; dolayısıyla genellikle su ve birçok yağda sertleştirme işlemine bağlı şiddetli su verme gerilmelerinden kaçınır. Bu durum hassas kalıplarda boyutsal kontrolü destekler; ancak “boyutsal olarak kararlı” ifadesi boyutların sabit kaldığı anlamına gelmez. Yüksek karbonlu, yüksek kromlu çelikler su verme sonrasında önemli miktarda östenit tutabilir ve kalıcı östenit menevişleme, taşlama veya kullanım sırasında dönüşebilir. Birden fazla menevişleme çevrimi, dikkatli östenitleme ve uygun olduğu durumlarda soğuk işlem, bu hareketlenmenin kontrolüne yardımcı olur. Taşlama yanıkları ve menevişlenmemiş yüzey tabakaları, sertleştirme sonrasında ayrı bir arıza yolu oluşturabilir.
Üretim yöntemi de önem taşır. Toz metalurjisi, geleneksel külçe metalurjisine kıyasla daha ince ve daha homojen bir karbür dağılımı sağlayabilir; bu da genel aile tanımı değişmeden aşınma ile tokluk arasındaki dengeyi değiştirir. Bu doğrultuda Routledge’ın Tool Steels: Properties and Performance (2021) adlı eseri; bileşim, üretim prosesi, ısıl işlem, yüzey sertleştirme ve kaplamaları birbirine bağlı değişkenler olarak ele alır. Uddeholm’un soğuk iş rehberliği de buna bağlı ekonomik noktayı vurgular: seçim uygulamaya uygun olmalı ve üretilen parça başına maliyeti en aza indirmelidir; bu da yüksek nominal sertlik değerinden ziyade yaşam döngüsü performansına odaklanmak anlamına gelir.
Bir D kalitesi, ancak tokluğu, karbür yapısı, boyutsal tepkisi ve yüzey durumu takıma uygun olduğunda aşınmanın belirleyici olduğu bir soğuk iş operasyonu için uygundur. Başka bir kalıpta A serisi distorsiyonu daha iyi yönetebilir; daha küçük bir takım için O serisi daha basit bir yağda sertleştirme yolu sunabilir. Tanım, metalurjik aileyi belirtir. Takımın dayanıp dayanmayacağını ise çalışma koşulları belirler.
Sıcak İş ve Yüksek Hız Takım Çelikleri
H, M ve T aileleri, tümü şiddetli ısıya maruz kalabildiği için sıklıkla birlikte sınıflandırılır; ancak farklı görevler için kullanılırlar. H serisi kaliteler öncelikle sıcak iş çelikleridir: ısıtılmış metale veya tekrarlanan ısıl çevrimlere maruz kalan kalıplar, zımbalar, insertler, mandreller ve takımlarda kullanılır. M ve T serisi kaliteler ise esas olarak işleme sırasında ısı üreten kesici ağızlar için geliştirilmiş yüksek hız çelikleridir (HSS). Harf, evrensel bir performans sıralamasını ifade etmez. ASM International’ın açıkladığı üzere takım çelikleri; imal edilmiş parçaların kesilmesi, şekillendirilmesi veya biçimlendirilmesinde kullanılan takımların üretiminde kullanılan çeliklerdir. AISI sınıflandırması ise W, L, S, O, A, D, H, M ve T serilerini içerir (ASM International, 2020, 2024). Gösterim, sertleştirme yöntemine, başlıca uygulamaya veya baskın alaşımlama sistemine işaret eder.
ASTM A681, işlenmiş alaşımlı takım çeliği ürünleri için standartlar çerçevesini sağlar. Kapsamı; normalde takımlara, kalıplara veya bağlama aparatlarına dönüştürülen çubuk, levha, sac, şerit, filmaşin, tel ve dövme ürünlere ilişkin kimyasal, mekanik ve fiziksel gereklilikleri kapsar (ASTM International, 2024). Bu nedenle bir kalite gösterimi, kontrollü bir çelik türünü tanımlar; takım ağzında garanti edilmiş bir sonucu değil. Karbür dağılımı, dövme veya toz işleme geçmişi, işleme hasarı, östenitleme uygulaması, su verme, temperleme ve yüzey işlemi, kullanım ömrünün tümünü etkiler.
Yüksek sıcaklıklı takımlar için H serisi
H ailesi, temel tasarım sorunu yüksek sıcaklıkta kullanım sırasında dayanım kaybı ve çatlama olduğu için sıcak iş çeliği olarak sınıflandırılır. Yaygın kaliteler arasında H10, H11, H12, H13, H19, H21 ve H26 bulunur. Genellikle H10 ile H19 arasındaki kalitelerle temsil edilen kromlu sıcak iş çelikleri; sertleşebilirlik, temper direnci ve ısıl yorulmaya karşı direnç sağlamak üzere krom, molibden ve vanadyum kombinasyonlarına dayanır. H20 ile H26 arasındaki kaliteleri içeren tungstenli sıcak iş çelikleri, sıcak sertliği desteklemek için daha yüksek tungsten içerikleri kullanır; ancak bunların ısıl yorulma davranışı ve tokluğu yine de kalıp ortamına uygun olmalıdır.
H13, krom-molibden-vanadyum alaşım sistemi tokluk, ısı direnci ve ısıl çatlak oluşumuna karşı direnç arasında yararlı bir denge sağladığı için alüminyum ve magnezyum basınçlı döküm kalıpları, ekstrüzyon takımları ve sıcak şekillendirme bileşenleriyle yaygın biçimde ilişkilendirilir. Bununla birlikte her sıcak iş operasyonu için otomatik olarak doğru seçim değildir. Erimiş alüminyuma maruz kalan bir kalıp, çekiçle darbe alan bir dövme kalıbı ve bir ekstrüzyon mandreli; sıcaklık, darbe, erozyon ve soğuma hızı bakımından farklı bileşimlere maruz kalır.
Sıcak iş takımları çoğu zaman tek bir yalıtılmış mekanizma sonucunda değil, birbiriyle bağlantılı bir dizi süreç sonucunda arızalanır. Yüzey, iş parçasıyla temas ettiğinde hızla ısınır; püskürtme ile veya havaya maruz kaldığında soğur ve ardından bir sonraki çevrimde yeniden ısınır. Bu tekrarlama, yüzeye yakın bölgelerde çekme gerilmeleri oluşturur. Küçük çatlaklar oluşur, birleşir ve ısıl çatlak ağı ya da ısıl yorulma çatlakları olarak bilinen yapıyı meydana getirir. Aşırı sertlik, takımın çatlamadan önce tolere edebileceği şekil değiştirmeyi azaltabilir; yetersiz sertlik ise plastik deformasyona, yüzeyin aşınarak uzaklaşmasına ve şeklin erken kaybolmasına yol açar.
Takım tasarımı ve işleme, nominal kalite kadar önemlidir. Büyük ve segregasyona uğramış karbürler çatlak başlangıç bölgeleri olarak işlev görebilir; iri önceki östenit taneleri ise tokluğu azaltır. Dövme uygulaması, temizlik ve—uygulanabildiği durumlarda—elektrocüruf yeniden ergitme veya toz metalurjisi, kusur yoğunluğunu ve karbür düzenini etkiler. Parlatılmış ve uygun şekilde nitrürlenmiş bir yüzey, çatlak başlangıcını geciktirebilir; ancak yüzey tabakası, uygun olmayan bir çekirdeği veya yanlış temperleme çevrimini telafi edemez.
Isıl işlem, çalışma dengesini oluşturur. Sıcak iş kaliteleri genellikle östenitleme, hava veya basınçlı gazla su verme ve birden fazla temperleme işlemiyle sertleştirilir. Amaç yalnızca oda sıcaklığında maksimum sertlik elde etmek değildir. Takım, çalışma ısısına maruz kaldıktan sonra yeterli dayanımı korurken darbe ve ısıl şekil değiştirmeye direnebilecek kadar tokluğa da sahip olmalıdır. Büyük bir kalıp boyunca oluşan sıcaklık gradyanı, boyutsal kontrolü ve homojen soğutmayı da önemli hâle getirir.
Kesme performansı için M ve T serileri
M serisi, molibdenli yüksek hız çeliklerini; T serisi ise tungstenli yüksek hız çeliklerini ifade eder. Bu ayrım, basit bir sıralamadan ziyade kimyasal ve tarihsel bir ayrımdır. M2, önemli miktarda tungsten, molibden, krom ve vanadyum içeren, yaygın olarak kullanılan bir molibdenli yüksek hız çeliği kalitesidir; yaklaşık nominal bileşimi çoğunlukla yaklaşık %6 tungsten, %5 molibden, %4 krom ve %2 vanadyum, karbon içeriği ise yaklaşık %0,8 olarak ifade edilir. Buna karşılık T1, genellikle yaklaşık %18 tungsten, %4 krom ve %1 vanadyumla ilişkilendirilen klasik tungstenli yüksek hız çeliği kalitesidir.
Molibden, yüksek miktarda sert alaşım karbürü korunurken tungsten sisteminin bir bölümünün yerini alır. M2’de molibden, T1’deki kadar tungsten gerektirmeden ikincil sertleşmeye ve sıcak sertliğe katkıda bulunur. Bunun sonucu; matkaplar, frezeler, broşlar, kılavuzlar, raybalar, testereler ve genel amaçlı kesici takımlar için geniş uygulama alanına sahip bir kesici çelik ailesidir. T serisi kaliteler, tungsten açısından zengin karbür sistemleri ve ısı dirençleri operasyon için uygun olduğunda önemini korur; ancak seçim kesme hızına, iş parçası malzemesine, kesici ağız yüküne, taşlama koşullarına ve takım geometrisine bağlıdır.
M ailesi ayrıca M35 ve M42 gibi kobalt içeren kaliteleri de kapsar. M35 yaklaşık %5 kobalt, M42 ise yaklaşık %8 kobalt içerir. Kobalt, sertleştirilmiş yapının yararlı dayanımını koruduğu sıcaklığı yükseltebilir ve yüksek hızda kesme performansını iyileştirebilir; ancak doğru ısıl işlem gerekliliğini ortadan kaldırmaz ve kırılmaya karşı bağışıklık sağlamaz. Daha sert ve daha yüksek sıcaklıkta çalışan bir kalite, kesici ağız kesintili kesimlerle veya yetersiz destekle karşılaştığında daha erken arızalanabilir.
HSS uygulamaları, yalnızca gösterime göre seçim yapmanın neden yetersiz olduğunu gösterir. Bir kılavuz; yan yüzeylerinde ve diş üstü bölgelerinde aşınma direnci, diş kırılmasına karşı yeterli tokluk ve tekrarlanan kavrama boyunca boyutsal doğruluk gerektirir. Bir raybanın kararlı ve keskin bir ağza, ayrıca düşük boyutsal değişime sahip olması gerekir; çünkü aşırı kırılma veya boyutsal büyüme, elde edilen deliği değiştirir. Matkap, broş, freze veya dişli kesme takımı aynı çelikten farklı taleplerde bulunabilir. Titanyum nitrür veya alüminyum titanyum nitrür gibi kaplamalar sürtünmeyi azaltabilir ve yüzeydeki kimyasal etkileşimi sınırlayabilir; ancak kesme yükünü yine altlık taşır. Routledge’ın Tool Steels: Properties and Performance (2021) adlı eseri, bu nedenle kalite performansını bileşim, üretim süreci, ısıl işlem, yüzey sertleştirme ve kaplamalar üzerinden ele alır.
Sıcak sertlik, ikincil sertleşme ve kızıl sertlik
Oda sıcaklığındaki sertlik yalnızca tek bir ölçümdür. Bir kesici takım, su verme ve temperleme sonrasında çok sert ölçülebilir; ancak kesici ağız birkaç yüz santigrat dereceye ulaştığında yük taşıma kapasitesinin büyük bölümünü kaybedebilir. Sıcak sertlik, yüksek sıcaklıkta sertliği ve dayanımı koruyabilme yeteneğini ifade eder. Kızıl sertlik ise aynı pratik gereklilik için kullanılan daha eski atölye terimidir: Kesme sırasında gözle görülür biçimde ısınsa bile kesici ağız kullanılabilirliğini korumalıdır.
Yüksek hız çelikleri bu davranışı alaşım karbürleri ve ikincil sertleşme sayesinde elde eder. Östenitleme sırasında karbon, tungsten, molibden, krom ve vanadyumun bir bölümü östenit içinde çözünür. Su verme, genellikle kalıntı östenit içeren sert bir martenzitik yapı oluşturur. Uygun sıcaklıklarda temperleme sırasında ince alaşım karbürleri martenzitten çökelir. Bu çökelme, sertliği düşürmek yerine artırabilir ve HSS’nin karakteristik ikincil sertleşme tepesini oluşturur. Tekrarlanan temperleme ayrıca kalıntı östeniti dönüştürür ve boyutları kararlı hâle getirir.
Karbür türü önemlidir. Vanadyumca zengin MC karbürleri özellikle serttir ve aşındırıcı aşınmaya direnç gösterir; tungsten ve molibden bakımından zengin karbürler ise temper direncini ve sıcak sertliği destekler. Bunların varlığı kadar boyutları, aralıkları, yönlenmeleri ve süreklilikleri de önemlidir. Yüksek karbür hacmi aşınma direncini iyileştirebilir; ancak karbürler iri, kümelenmiş veya dövme akış yönü boyunca hizalanmışsa tokluğu azaltabilir. Toz metalurjisiyle üretilen HSS, geleneksel külçe metalurjisine kıyasla daha homojen bir karbür dağılımı sağlayabilir; ancak yine de uygun bir sertleştirme çevrimi gerektirir.
Sıcak iş çelikleri de temper direncine bağlıdır; ancak kullanım profilleri HSS’den farklıdır. H13, ısıl çevrimlere ve sıcak metalle mekanik temasa dayanmalıdır; M2 veya M42 ise sürtünme ısısı kesme bölgesinin yakınında yoğunlaşırken keskin bir ağzı korumalıdır. Birincisi ısıl çatlak oluşumu veya büyük ölçekli deformasyonla, ikincisi ise yan yüzey aşınması, krater aşınması, kırılma veya kesici ağzın plastik olarak yuvarlanmasıyla arızalanabilir.
MDPI’ın Coatings dergisinde yayımlanan 2020 tarihli bir çalışma, takım çekirdeği performansını kontrol eden birincil faktörün ısıl işlem parametreleri olduğunu bildirmiştir. Bu bulgu pratik bir kuralı destekler: Bileşim potansiyeli oluşturur, ısıl işlem ise bu potansiyelin ne kadarının kullanılabilir hâle geleceğini belirler. Bir kalite gösterimi; kontrollü östenitleme, su verme, temperleme ve denetimin yerini tutamaz.
Bu nedenle seçim, arıza mekanizmasına ve üretim koşullarına göre yapılmalıdır. Uddeholm’un 2024 tarihli soğuk iş kılavuzu, ilgili ekonomik ilkeyi çeliği uygulamayla eşleştirmek ve üretilen parça başına maliyeti en aza indirmek olarak ifade eder; sıcak iş ve yüksek hız takımları için aynı fikir, yaşam döngüsü performansı olarak daha iyi ifade edilebilir. Doğru kalite; en etkileyici görünen harfi taşıyan değil, gerçek çevrim altında gerekli kesici ağız veya kalıp ömrünü sağlayacak karbür yapısı, tokluk, sıcak sertlik, ısıl yorulma direnci, üretim yöntemi ve işlem kombinasyonuna sahip olandır.
Uygulamalar: Kalite Ailesinin Arıza Mekanizmasıyla Eşleştirilmesi
Bir takım çeliği sınıfı, evrensel bir basamaklandırmadaki konumu ifade etmez. Harfler, garanti edilmiş bir kullanım sonucunu değil, bir aileyi tanımlar. ASM International, takım çeliklerini üretilmiş parçaları kesmek, şekillendirmek veya biçimlendirmek amacıyla takım yapımında kullanılan çelikler olarak tanımlarken, AISI aileleri W, L, S, O, A, D, H, M ve T serilerini içerir. Metallurgy at Maricopa Community Colleges (2024) tarafından açıklandığı üzere, bu harfler genellikle su verme yöntemine, temel uygulamaya veya baskın alaşım sistemine karşılık gelir.
Bu ayrım önemlidir; çünkü bir takım; abrazif aşınma, yapışmalı sıvanma, plastik deformasyon, termal yumuşama, kesici kenar kırılması, büyük ölçekli kırılma, yorulma veya boyutsal sapma nedeniyle arızalanabilir. Karbon, krom, molibden, tungsten, vanadyum ve diğer alaşım elementleri sertleşebilirliği ve karbür oluşumunu belirler; ancak üretim yöntemi karbür boyutunu, segregasyonu, gözenekliliği ve kalıntıları kontrol eder. Isıl işlem ise bu karbürlerin çevresindeki matrisi belirler. 2020 tarihli bir MDPI Coatings çalışması, incelediği kaplamalı sistemde takım çekirdeğinin performansını kontrol eden başlıca etkenin ısıl işlem parametreleri olduğunu ortaya koymuştur. Kaplama, uygun olmayan bir çekirdeği düzeltemez.
ASTM International tarafından 2024 yılında listelendiği üzere ASTM A681, normalde takım, kalıp veya fikstür hâline getirilen çubuk, levha, sac, şerit, çubuk tel, tel ve dövme parçalar dâhil olmak üzere, dövme alaşımlı takım çeliği ürünleri için kimyasal, mekanik ve fiziksel gereklilikleri kapsar. Bu nedenle uygulama kararı, kullanım koşuluyla başlar; ardından aile ve sınıf, ısıl işlem, kesit boyutu, yüzey durumu ve üretim yöntemi daraltılarak belirlenir.
Kesme, delme, kılavuz çekme ve raybalama
Kesici takımlar kararlı ve keskin bir kenar gerektirir. Başlıca gereklilikler sertlik, sıcak sertlik, aşınma direnci ve kenar deformasyonuna karşı dirençtir; ancak kesintili kesimler, titreşim, kalıntılar ve yetersiz hizalama çok sert bir kenarın kırılmasına yol açabileceğinden tokluk da önemini korur.
Elle kullanılan kesici takımlar genellikle suyla sertleşen W sınıflarından, düşük alaşımlı L sınıflarından veya yağla sertleşen O sınıflarından seçilir. AISI W1, suda su verme sonrasında yüksek sertliğe ulaşabilir; ancak düşük sertleşebilirliği ve deformasyon riski, kesit boyutunu sınırlar ve ısıl işlem kontrolünü önemli hâle getirir. Yağla sertleşen bir sınıf olan AISI O1, işlem öncesinde yararlı işlenebilirliğini korurken orta büyüklükteki kesit boyunca daha öngörülebilir sertleşme sunar. Düşük alaşımlı ailede yer alan AISI L6, maksimum abrazif aşınma direncinden çok darbe direnci ve tokluğun öncelikli olduğu durumlarda seçilir. Bunlar farklı arıza türlerine yönelik farklı çözümlerdir; birbirini izleyen kalite seviyeleri değildir.
Matkaplar, kılavuzlar ve raybalar daha ağır kenar ve burulma koşullarına maruz kalır. Kılavuzlar, torkun tersine dönmesine ve talaş tahliyesi sorunlarına dayanırken yan yüzey aşınmasına ve sıvanmaya karşı koymalıdır. Raybalar az miktarda malzeme kaldırır; ancak kontrollü bir delik ölçüsünü korumaları gerektiğinden kenar tutuculuğuna ve boyutsal kararlılığa ihtiyaç duyar. Yüksek hız çeliği aileleri—molibdenli yüksek hız M sınıfları ve tungstenli yüksek hız T sınıfları—olağan karbonlu takım çeliğini yumuşatacak kesme sıcaklıklarında kullanılabilir sertliği korur. AISI M2 ve AISI T1, yaygın başvuru sınıflarıdır; ancak doğru seçim kesme hızına, iş parçası sertliğine, soğutucuya, geometriye ve kesimin sürekli mi yoksa kesintili mi olduğuna bağlıdır.
Karbür yapısı, nominal sertlikten daha fazlasını kontrol eder. İnce ve iyi dağılmış alaşım karbürleri, büyük çatlak başlatıcıları oluşturmadan aşınma direncini destekleyebilir; iri veya segregasyona uğramış karbürler ise taşlama ya da kesintili kesim sırasında bir kenarın parçalanmasına neden olabilir. M sınıfları genellikle molibden ve tungsten içeren karbür oluşturucu ilavelere dayanırken, T sınıflarında tungsten ağırlığı daha fazladır. Yalnızca sınıf tanımı, karbür aralığını, temizliği veya dövme ve toz metalurjisi işlemlerinin sonucunu göstermez.
Delme işlemi burulma yorulması ve talaş tahliyesi gerilimi de oluşturur. Sıcak sertliği mükemmel olan bir matkap bile çekirdeği fazla gevrekse, oluk yüzeyi kalitesi kötüyse veya ısıl işlem aşırı miktarda kalıntı östenit bırakmışsa kırılabilir. Kılavuz çekme özellikle affetmez: az miktardaki sıvanma bile takım kırılana kadar torku artırabilir. Raybalamada denge, boyutsal kararlılık, yüzey kalitesi ve kontrollü aşınma yönüne kayar. Yüzey işlemi sürtünmeyi ve yapışmayı değiştirebilir; ancak gerekli çekirdek tokluğunun yerini tutmaz.
Kesme kalıplama, zımbalama, baş şekillendirme ve kabartma
Kesme kalıplama ve zımbalama; tekrarlı basma yükü, kaymalı aşınma ve kesici kenardaki yerel gerilme yığılması tarafından belirlenir. Zımba veya kalıp plastik çöküntüye ve abrazif körelmeye direnmelidir; ancak hizasızlık, çapaklar, parçanın zımbaya yapışarak çekilmesi ve kesintili temas koşullarında kırılmadan çalışabilmesi için yeterli kırılma direncini de korumalıdır.
Yüksek karbonlu, yüksek kromlu ailede yer alan AISI D2, bol miktarda kromca zengin karbür ve yüksek aşınma direnci sağlar. Bu özellik, kenar aşınmasının baskın olduğu durumlarda bu çeliği cazip kılar; ancak karbür dağılımı ve ısıl işlem tepkisi, kötü taşlama uygulamalarını veya ağır darbeyi cezalandırabilir. Hava ile sertleşen bir sınıf olan AISI A2 ise genellikle farklı bir denge sunar: yüksek karbonlu ve daha fazla karbür içeren birçok alternatife kıyasla daha yüksek tokluk ve boyutsal kararlılıkla birlikte aşınma direnci sağlar. AISI O1, basit işleme ve yağla sertleştirmenin değerli olduğu daha az ağır soğuk iş uygulamalarında kullanılabilir. Darbe dayanımlı bir sınıf olan AISI S7 ise maksimum kaymalı aşınma ömründen çok kırılma veya çatlamanın temel tehdit olduğu durumlarda daha uygun hâle gelir.
İnce sacın kesme kalıplanması ile kalın ve abrazif malzemenin zımbalanması eşdeğer işlemler değildir. Boşluk, sacın dayanımı, çapak oluşumu, zımba narinliği ve pres hizalaması gerilme alanını değiştirir. D sınıfı bir zımba bir üretim hattında aşınmaya direnebilirken takım darbe görüyorsa başka bir hatta kırılabilir. Buna karşılık S sınıfı bir takım darbeye dayanabilir, ancak abrazif malzeme altında kenarını hızla kaybedebilir. Uddeholm’un 2024 tarihli soğuk iş kılavuzu, pratik mühendislik kuralını ifade eder: uygulamaya uygun bir çelik seçilmeli ve üretilen parça başına maliyet en aza indirilmelidir. Metalurjik açıdan bu; yalnızca sertlik değerlerini karşılaştırmak değil, bileme, erken kırılma, sıvanma, duruş süresi ve boyutsal kaybı birlikte değerlendirmek anlamına gelir.
Soğuk baş şekillendirme, takımlama için başka bir gereklilik daha ortaya koyar. Baş şekillendirme kalıpları ve zımbaları, tel veya çubuğu sıkıştırırken darbeyi tekrar tekrar absorbe eder; bu nedenle tokluk, basma dayanımı ve yorulma direnci birlikte çalışmalıdır. Tek bir darbeye dayanıp milyonlarca çevrim boyunca mikroçatlak biriktiren bir kalıp proses için uygun değildir. Darbenin ağır olduğu durumlarda darbe dayanımlı S sınıfları uygun olabilir; aşınma ve boyutsal korunumun baskın olduğu durumlarda ise A, D veya diğer soğuk iş aileleri kullanılabilir. Doğru ısıl işlem durumu bir uzlaşmadır: aşırı sertlik kırılma riskini artırır; yetersiz sertlik ise plastik akmaya ve kalıp boşluğunun erken genişlemesine izin verir.
Kabartma takımları genellikle temiz bir kırılmadan çok yüzey hasarı nedeniyle arızalanır. Yapışan malzeme birikimi, sıvanma, parlatma izleri ve yerel plastik deformasyon, kusurları üretilen her parçaya aktarabilir. İnce karbür yapısı, kararlı menevişlenmiş bir matris, dikkatli parlatma ve kontrollü yüzey işlemi merkezi önem taşır. Boyutsal kontrol ayrıca ısıl işlem deformasyonuna, kalıntı östenite, işleme payına ve takımın kullanım sırasında desteklenmesine bağlıdır. Nominal olarak daha sert bir çelik, ısıl işlem sırasında hareket ediyor veya sac yüzeyine zarar veriyorsa daha kötü parçalar üretebilir.
Kalıplama, şekillendirme, kalıplar, fikstürler ve kesici aletler
Kalıplama ve şekillendirme takımları çeliği temas basıncına, kaymaya, termal çevrimlere ve bazen polimerlerin bozunmasından kaynaklanan aşındırıcı ürünlere maruz bırakır. Soğuk şekillendirme; boyutsal kararlılığı, aşınma direncini ve sıvanmaya karşı direnci öne çıkarır; sıcak şekillendirme ise bunlara termal yorulma, oksidasyon ve yumuşamayı ekler. Kromlu sıcak iş sınıfı AISI H13, alaşım tasarımı sıcak dayanımı ve termal yorulma direncini desteklediğinden yüksek sıcaklıkta çalışan kalıplar ve takımlarla ilişkilendirilir. Bu sınıf, soğuk iş sınıflarının evrensel bir alternatifi değildir. AISI D2 veya AISI A2, soğuk abrazif teması daha iyi karşılayabilirken, darbenin baskın olduğu durumlarda AISI S7 seçilebilir.
Kalıplar, en az uygulamaları kadar arıza türleriyle de tanımlanır. Çekme kalıpları kaymalı aşınma ve sürtünmeye maruz kalır. Bükme kalıpları yoğun basınç ve kenar yüklemesi görür. Ekstrüzyon kalıpları yüksek basma gerilmesi, sıcaklık ve malzeme akışıyla karşı karşıyadır. Kalıplar; parlatılabilirlik, korozyon direnci, ısıl iletkenlik veya cam elyafı aşınmasına direnç gerektirebilir. Bu nedenle aynı aile, kesit boyutundaki, menevişleme sıcaklığındaki, nitrürlemedeki, kaplamadaki veya çalışma yüzeyi finisajındaki değişikliklerden sonra farklı davranabilir.
Fikstürler genellikle bir kesme kalıbının aşırı aşınma direncine ihtiyaç duymaz. Çentiklenmeye direnmek için yeterli sertliğe, sıkıştırma ve taşıma sırasında zarar görmemek için yeterli tokluğa ve tekrarlanan kurulum çevrimleri boyunca boyutsal kararlılığa ihtiyaç duyar. İşlenebilirlik, orta düzeyde aşınma ve öngörülebilir ısıl işlem koşullarının maksimum karbür içeriğinden daha önemli olduğu durumlarda düşük alaşımlı L sınıfları, O sınıfları veya seçilmiş A sınıfları uygun olabilir. Gereğinden fazla sert yapılmış bir fikstürün işlenmesi zorlaşabilir, keskin köşelerde çatlamaya yatkın hâle gelebilir ve darbelere karşı gereksiz ölçüde hassaslaşabilir.

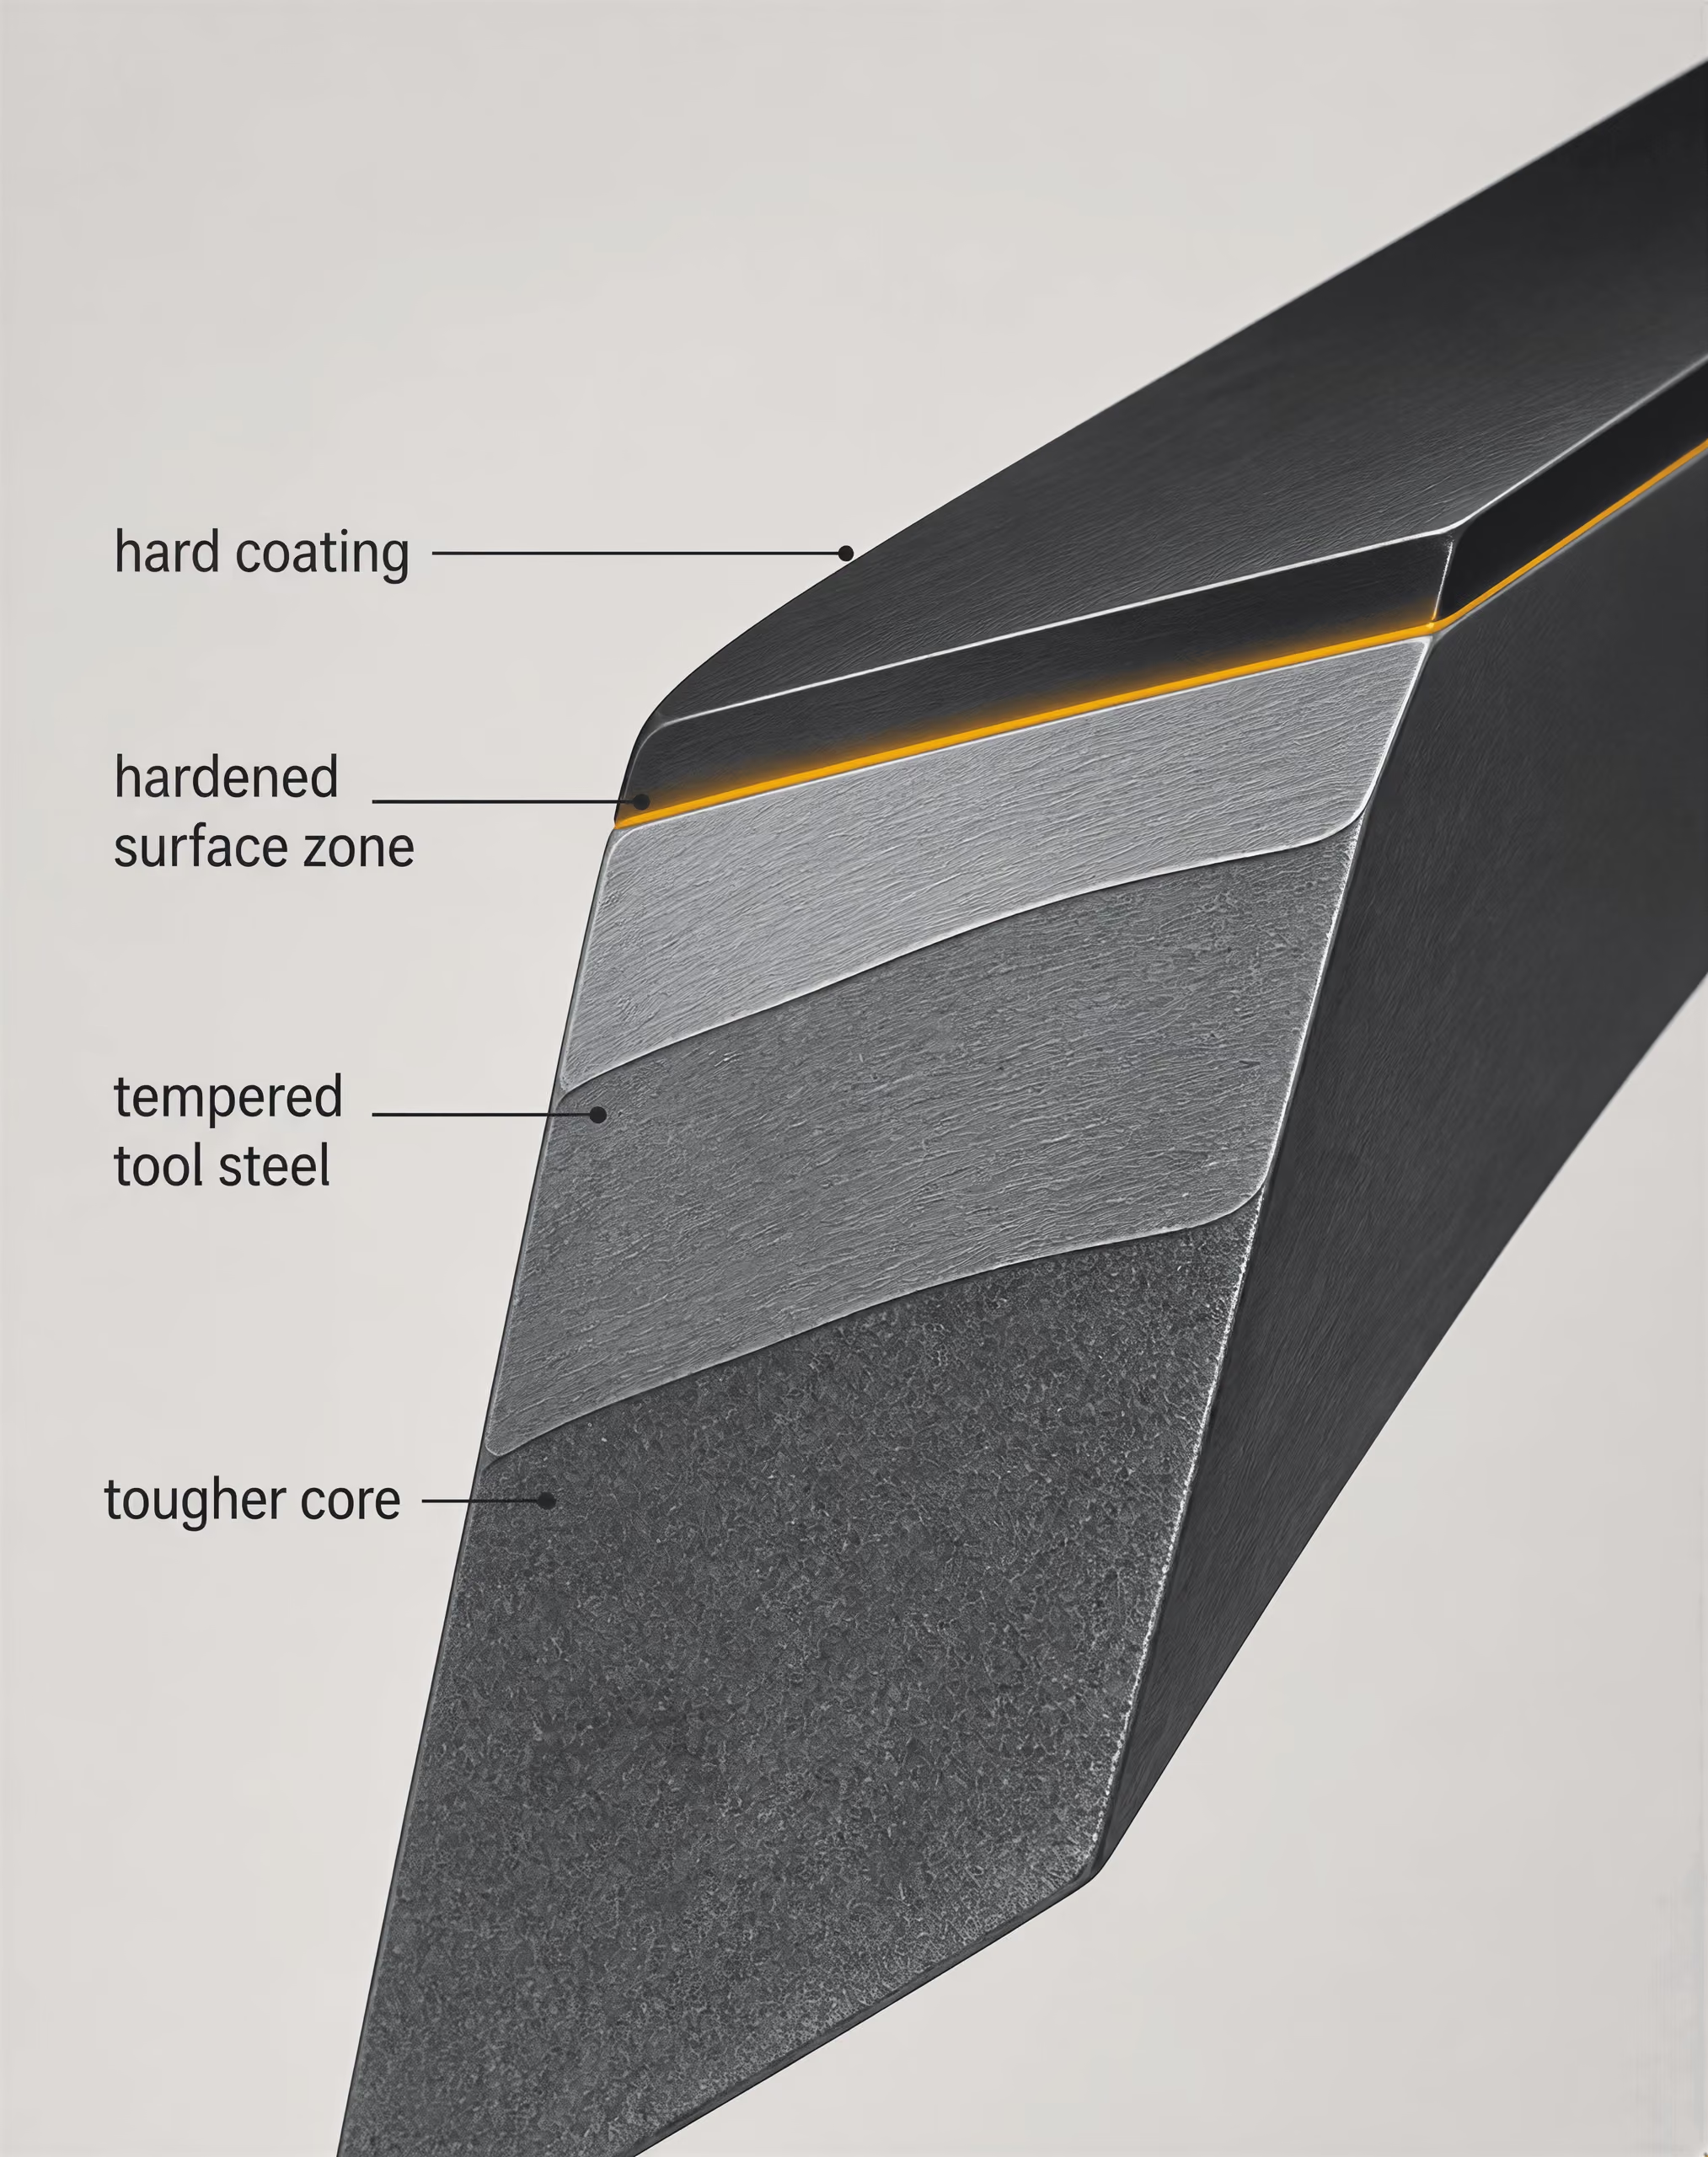
Kesici aletler aynı dengeyi tanıdık bir biçimde ortaya koyar. Bir kesici kenarın sertliğe ve aşınma direncine ihtiyacı vardır; ancak bıçak aynı zamanda bükülmeye, burulmaya ve kazara darbelere karşı tokluk da gerektirir. AISI D2 gibi yüksek karbonlu takım çelikleri, karbür destekli aşınma direnci sayesinde keskinliğini koruyabilir; ancak davranışları ısıl işleme, kesit kalınlığına, taşlamaya ve kenar geometrisine güçlü biçimde bağlıdır. AISI 420 gibi paslanmaz kesici alet sınıfları başlıca AISI takım çeliği ailelerinin dışındadır; ancak korozyon direncinin kenar tutuculuğundan ayrı bir kullanım gerekliliği olabileceğini gösterir. Daha sert bir kenar, otomatik olarak daha dayanıklı bir bıçak anlamına gelmez.
Routledge tarafından 2021’de yayımlanan Tool Steels: Properties and Performance adlı eserde açıklanan çerçeve; bileşimi, imalat proseslerini, ısıl işlemi, yüzey sertleştirmeyi ve kaplamaları birbiriyle bağlantılı kontrol unsurları olarak ele alır. NBS Monograph 88 ve ASM International, bu yaklaşımın tarihsel ve metalurjik temelini oluşturur. Kalite seçimi, baskın hasar mekanizmasına göre yapılmalı; ardından karbür yapısı, temizlilik, sertleşme derinliği, meneviş tepkisi, distorsiyon ve yüzey durumu doğrulanmalıdır. AISI harfleri seçenekleri daraltır; mühendislik kararını vermez.
Yüzey Mühendisliği, Kaplamalar ve Takım Çekirdeği
Kaplanmış bir takım, altında çelik bir sap bulunan bir kaplama değildir. Bu, çalışan yüzeyin, varsa difüzyon veya sertleştirilmiş bölgenin, kaplamanın, çelik altlığın ve ısıl işlem görmüş çekirdeğin yükü birlikte taşıdığı katmanlı bir mekanik sistemdir. ASM International, takım çeliklerini imal edilmiş parçaları kesmek, şekillendirmek veya biçimlendirmek amacıyla takım üretiminde kullanılan çelikler olarak tanımlar; ancak yüzey mühendisliği, takımın iş parçasıyla nasıl etkileşime girdiğini değiştirir. Bu durum, altta bulunan kalitenin doğru seçilmesi ve ısıl işlem görmesi gerekliliğini ortadan kaldırmaz.
Bu ayrım önemlidir; çünkü kalite harfleri yüzey performansını sıralamaz. AISI D2 takım çeliği, AISI H13 sıcak iş çeliği ve AISI M2 yüksek hız çeliğinin tümü sert bir yüzey işlemi görebilir veya üzerlerine bir kaplama çöktürülebilir; ancak bu çeliklerin karbür dağılımları, meneviş tepkileri, ısıl iletkenlikleri, tokluk düzeyleri ve boyutsal değişimleri farklıdır. Kaplama sonrasında da kullanım sınırları farklı kalır.
Yüzey sertleştirme ve işlem görmüş tabakalar
Yüzey sertleştirme, çeliğin kendi içinde güçlendirilmiş bir bölge oluşturur. Nitrürleme, yüzeye azot sokarak krom, molibden, vanadyum veya alüminyum gibi elementlerle alaşım nitrürleri oluşturur. Sementasyon, sertleştirme öncesinde yüzeye yakın bölgedeki karbon derişimini artırır ve düşük karbonlu bir çekirdek üzerinde karbonca zengin martenzitik bir tabaka meydana getirir. İndüksiyonla ve lazerle sertleştirme ise bunun yerine kontrollü bir derinliği hızlı biçimde ısıtır ve martenzit oluşturmak için mevcut karbon içeriğine dayanır.
Ortaya çıkan tabaka, kütlesel sertliğe eşdeğer değildir. Sertleştirilmiş bir tabaka, darbe yükünü taşıyan daha tok bir çekirdek korunurken iç kısımdan çok daha sert olabilir. Bu sertlik gradyanı plastik çöküntüyü ve yapışmalı aşınmayı azaltabilir; ancak aynı zamanda gerilmelerin yoğunlaştığı bir geçiş bölgesi oluşturur. Tabaka derinliği, bileşik tabaka kalınlığı, difüzyonun homojenliği, kalıntı östenit, karbür dağılımı ve meneviş durumu, işlemin kullanım sırasında dayanıp dayanmayacağını etkiler.
Takım çelikleri çoğu zaman çalışma kesiti boyunca yüksek sertlik için zaten seçilir. Bu kalitelerde aşırı yüzey sertleştirme, tokluğu azaltabilir veya yararlı bir yük taşıyan geçiş bölgesi yerine gevrek bir bileşik tabaka oluşturabilir. Östenitleme sırasında dekarbürizasyon ise ters bir sorun yaratır: nominal kalite doğru olabilir, ancak yüzey karbon kaybettiği için amaçlanan sertliğe ulaşamaz. Hasar görmüş bir tabakanın taşlanarak uzaklaştırılması geometrik yapıyı eski haline getirebilir; ancak aynı zamanda homojen olmayan bir mikroyapıyı açığa çıkarabilir veya tasarlanan tabaka derinliğini azaltabilir.
Coatings dergisinde yayımlanan 2020 tarihli kaplanmış sistem çalışması, takım çekirdeğinin performansını kontrol eden başlıca etkenin ısıl işlem parametreleri olduğunu ortaya koymaktadır. Bu bulgu, yüzey işleminin doğru sıralamadaki yerini gösterir. Östenitleme sıcaklığı, bekletme süresi, su verme şiddeti, belirtilmişse sıfır altı işlem ve meneviş; kaplama uygulanmadan önce martenziti, kalıntı östeniti, karbür durumunu ve artık gerilmeyi belirler. Çöktürülmüş sert bir tabaka; yetersiz sertleştirilmiş, aşırı menevişlenmiş, dekarbürize olmuş veya çatlamaya duyarlı bir çekirdeği sağlam bir takıma dönüştüremez.
Kaplamalar ve altlık desteği
Bir kaplama, kütlesel çeliğin aynı anda sahip olamayabileceği özellikleri ince bir yüzeye kazandırır. Yüksek sertlik, aşındırıcı aşınmaya karşı direnç sağlayabilir ve malzeme transferini azaltabilir; kimyasal kararlılık, iş parçasıyla reaksiyonu sınırlayabilir; düşük sürtünmeli bir yüzey ise yapışmayı ve ısı oluşumunu azaltabilir. Bunlar aşınma ve sürtünme bakımından sağlanan yararlardır; kırılma direncinin kanıtı değildir.
Kaplama sertliği, kaplama içindeki çöküntüye veya plastik deformasyona karşı direnci ifade eder. Kaplama yapışması ise termik, mekanik ve kimyasal yükler altında bu tabakanın altlığa bağlı kalması için gereken kuvveti ifade eder. Bu iki özellik birbirinden ayrıdır. Çok sert, ancak yapışması zayıf bir kaplama pullar halinde ayrılabilir. İyi yapışan bir kaplama ise daha yumuşak altlık altında akarken bağlı kalabilir; bu durumda yüzey çatlayabilir veya deforme olabilir.
Bu nedenle altlık, yeterli sertlikte ve boyutsal açıdan kararlı bir temel sağlamalıdır. Çekirdek plastik olarak deforme olursa kaplama bu deformasyonu takip eder ve kılcal çatlaklar oluşturabilir, burkulabilir veya ayrılabilir. İri karbürler süreksiz bir yük aktarım yolu oluşturursa karbür–matris arayüzlerinde yerel gerilme yükselir. Çelikte taşlama yanıkları, katmerler, dikişler, gözenekler veya çekme yönünde yüzey gerilmeleri bulunuyorsa kaplama kusuru geçici olarak gizleyebilir; ancak çatlağı ilerleten koşul varlığını sürdürür.
İmalat yöntemi, nominal bileşim kadar önemlidir. Geleneksel dövme AISI D2, kromca zengin karbürlerin yönlenmiş biçimde dağıldığı bir yapı gösterebilirken toz metalurjisi malzemesi daha ince ve daha homojen bir karbür dağılımı sağlayabilir. Bu fark, kaplamanın altındaki kenar desteğini ve çatlak ilerlemesini etkiler. Bu durum, yöntemlerden birini evrensel olarak üstün kılmaz; önemli olan, mikroyapının temas basıncına, darbe düzeyine, iş parçasının aşındırıcılığına ve hasar mekanizmasına uygun olup olmadığıdır.
Çöktürme sıcaklığı da meneviş durumuna uygun olmalıdır. Kaplama proses sıcaklığının altında bir sıcaklıkta menevişlenmiş bir takım, çöktürme sırasında yumuşayabilir. AISI H13 gibi sıcak iş kalitelerinde tekrarlı ısıl çevrimler, kaplamanın kendisi sağlam kalsa bile martenzitin menevişlenmesini, çökelti durumunu ve artık gerilmeyi değiştirebilir. Çalışma sıcaklığı da ilave bir değişkendir: soğuk kaymalı temasta iyi performans gösteren bir kaplama, sıcak şekillendirmede oksitlenebilir, yumuşayabilir, iş parçasıyla reaksiyona girebilir veya yapışmasını kaybedebilir.
Yapışma, artık gerilme ve kenar bütünlüğü
Yüzey hazırlığı, kaplama ile çelik arasındaki ilk mekanik bağlantıyı belirler. Bu işlem genellikle yağdan arındırmayı, kontrollü kumlamayı veya parlatmayı, oksitlerin uzaklaştırılmasını ve son bir temizleme adımını içerir; ancak her işlem yüzeyi değiştirir. Pürüzlülük, belirli sınırlar içinde mekanik kenetlenmeyi iyileştirebilir; aşırı pürüzlülük ise keskin çıkıntılar ve ince bölgeler oluşturur. Parlatılmış bir yüzey sürtünmeyi azaltabilir, ancak daha az ankraj sağlayabilir ve taşlamadan kalan sıvanmış metali yüzeyde tutabilir. Hazırlık işlemi, kesici kenarı yuvarlamadan veya çekme yönünde hasar oluşturmadan kirleticileri uzaklaştırmalıdır.
Artık gerilme yararlı da zararlı da olabilir. Nitrürlenmiş bir tabakadaki veya çöktürülmüş bir kaplamadaki basma gerilmesi, yüzey çatlaklarının açılmasını geciktirebilir. Bununla birlikte, aşırı basma gerilmesi, tabaka yeterince desteklenmiyorsa burkulmaya veya pullanarak ayrılmaya yol açabilir. Çekme gerilmesi, özellikle keskin bir kenarda, taşlama yanığında, karbür kümesinde veya kaplamadaki bir kusurda çatlak oluşumunu teşvik eder. Kaplama ile çelik arasındaki ısıl genleşme uyumsuzluğu, çöktürme, soğuma ve kullanım sıcaklığındaki değişimler sırasında gerilme ekler.
Kenar geometrisi, kaplanmış takımların çoğu zaman ilk arızalandığı noktadır. Bir kaplamanın sonlu bir kalınlığı vardır ve sonsuz derecede keskin bir yarıçap üzerinde kusursuz biçimde homojen bir tabaka koruyamaz. Sıfıra yaklaşan bir kenar, çöktürme, taşıma veya iş parçasıyla ilk temas sırasında kırılabilir. Küçük ve kontrollü bir kenar yarıçapı kaplamayı destekleyebilir ve gerilme yığılmasını azaltabilir; ancak yarıçapın fazla büyük olması kesme geometrisini değiştirir ve şekillendirme kuvvetini artırır. Doğru kenar; aşındırıcı aşınma, yapışmalı sıvanma, kenar kırılması, plastik çökme veya ısıl çatlama gibi hasar mekanizmasına göre belirlenir.
Routledge’ın 2021 tarihli Tool Steels: Properties and Performance başlıklı kaynağı, performansı yalnızca kaplama seçimi üzerinden değil; bileşim, imalat prosesleri, ısıl işlem, yüzey sertleştirme ve kaplamalar aracılığıyla ele alır. Bu çerçeve, Uddeholm’un pratik kılavuzuyla uyumludur: soğuk iş takımlarında ekonomik verim, takım çeliğinin uygulamayla eşleştirilmesine ve üretilen parça başına maliyetin en aza indirilmesine bağlıdır. Çekirdek, kenar, hazırlık ve ısıl çevrim kontrol altındaysa bir kaplama kullanım ömrünü uzatabilir. Ancak tokluğu yetersiz bir kaliteyi, altlığı kararsız bırakan bir meneviş durumunu veya kaplama–altlık sisteminin kapasitesini aşan yükleri yoğunlaştıran bir geometriyi telafi edemez.
Takım Çeliği Veri Sayfasındaki Standartlar, Spesifikasyonlar ve Okuma Yöntemi
Bir takım çeliği veri sayfası, kolayca birbirine karıştırılabilen birkaç farklı bilgi türü içerir. Bir standart, bir malzemenin hangi koşulları karşılaması gerektiğini tanımlar. Bir kalite tanımı, bir bileşim ailesini ve geleneksel kullanım gerekçesini belirtir. Üreticinin veri sayfası ise bu kalitenin nasıl dövülmesi, işlenmesi, sertleştirilmesi, menevişlenmesi ve son işlemlerinin yapılması gerektiğine ilişkin öneriler sunar. Bu üç katman birbiriyle ilişkilidir, ancak birbirlerinin yerine kullanılamaz.
ASM International, takım çeliklerini “imal edilmiş parçaları kesmek, şekillendirmek veya biçimlendirmek için kullanılan takımların yapımında kullanılan çelikler” olarak tanımlar (2024). AISI sınıflandırması W, L, S, O, A, D, H, M ve T serilerini içerir (2020). Harfler genellikle evrensel bir performans ölçeğini değil, su verme yöntemini, temel uygulamayı veya baskın alaşım sistemini tanımlar. Örneğin AISI O1, yağda sertleşen bir soğuk iş çeliğidir; AISI D2, yüksek karbonlu ve yüksek kromlu bir soğuk iş çeliğidir; AISI H13 ise kromlu bir sıcak iş çeliğidir. Tanımlama, metalurjik başlangıç noktasını daraltır. Ancak yük, sıcaklık, yağlama, geometri, yüzey durumu ve hasar mekanizması dikkate alınmadan takım ömrünü öngörmez.
ASTM A681 neyi kontrol eder?
ASTM A681, bitmiş bir zımba, kalıp, kesici veya şekillendirme insertinin nasıl performans göstereceğini bütünüyle açıklayan bir belge değil, bir ürün spesifikasyonudur. ASTM International, “ASTM A681’in işlenmiş alaşımlı takım çeliği ürünlerine ilişkin kimyasal, mekanik ve fiziksel gereklilikleri kapsadığını” belirtir (2024). Kapsamına normalde takımlara, kalıplara veya bağlama aparatlarına dönüştürülen çubuk, levha, sac, şerit, lama, tel ve dövme ürünleri girer. Spesifikasyon, kalite kimyası ve ilgili malzeme özellikleri dâhil olmak üzere tedarik edilen çelik için gereklilikleri belirler; bununla birlikte ürün biçimi, boyutu, durumu ve testleri gibi ayrıntıların alıcı ve üretici tarafından tanımlanmasına izin verir.
Wrought terimi önemlidir. İşlenmiş ürünler dövme, haddeleme veya çekme gibi mekanik işlemlerle şekillendirilmiştir ve işlem geçmişleri tane akışını, segregasyonu, gözenekliliği, karbür dağılımını ve yönsel özellikleri etkiler. Bu nedenle ASTM A681, malzeme kontrolü aşamasına aittir. Her takım geometrisi için belirli bir ısıl işlem çevrimini belgelendirmez ve bitmiş parçanın incelenmesi gereğini ortadan kaldırmaz.
Bir veri sayfasında aynı sayfada AISI D2, ASTM A681 ve kuruluşa özgü bir iç tanımlama yer alabilir. Bu kayıtların işlevleri farklıdır. “AISI D2”, tanınmış kalite ailesini tanımlar. “ASTM A681”, işlenmiş ürünün tedarik edilebileceği bir spesifikasyonu belirtir. Üreticinin iç tanımlaması; ergitme yöntemini, yeniden ergitme yöntemini, temizlik seviyesini veya işlem durumunu açıklayabilir. Belge kimyasal bileşimi ve gereklilikleri tanımlamadıkça, bu ifade yeni ve evrensel bir kalite olarak yorumlanmamalıdır.
Standart, bir sıralama sistemi olarak da değerlendirilmemelidir. AISI W, L, S, O, A, D, H, M ve T aileleri farklı ödünleşimleri ele alır. W kaliteleri esas olarak suyla su vermeye dayanır ve uygun kesitlerde yüksek sertlik sağlayabilirken, S kaliteleri darbe dayanımını öne çıkarır. M ve T kaliteleri, esas olarak sırasıyla molibden ve tungsten alaşımlamasına dayanan yüksek hız çeliği aileleridir. D kalite bileşimi, karbürlerle ilişkili yüksek aşınma direnci sağlayabilir; ancak tekrarlı darbenin baskın olduğu durumlarda kırılma davranışı uygun olmayabilir. Doğru karşılaştırma; gerekli hasar direnci ile malzemenin karbür yapısı, tokluğu, sertleşebilirliği, sıcak sertliği, boyutsal kararlılığı ve ulaşılabilir yüzey durumu arasında yapılmalıdır.
Kimyasal bileşim ile teslim durumu arasındaki fark
Kimyasal bileşim tablosu normal olarak nominal bileşim aralıklarını verir; çeliğin çalışma durumunun eksiksiz bir açıklamasını sunmaz. Karbon, matris sertliğini ve karbür oluşumunu etkiler. Krom, molibden, tungsten ve vanadyum; sertleşebilirliği, ikincil sertleşmeyi, sıcak sertliği ve alaşım karbürlerinin türü ile hacmini etkiler. Silisyum ve manganez deoksidasyonu ve sertleşebilirliği etkilerken, kükürt işlenebilirlik amacıyla kontrol edilebilir; bunun bedeli enine tokluk üzerinde olası etkilerdir. Karbür boyutu, segregasyon, inklüzyon içeriği ve önceki östenit tane boyutu farklı olduğunda, aynı nominal kimyasal bileşim farklı davranışlar ortaya çıkarabilir.
Bu nedenle teslim durumu ayrı bir inceleme konusudur. “Tavlanmış” ifadesi genel olarak çeliğin, sertliği azaltmak ve işlenebilirliği iyileştirmek amacıyla uygulanan kontrollü bir yumuşatma işleminden sonra tedarik edildiği anlamına gelir. Bu, çeliğin nihai takım özelliklerine sahip olduğu anlamına gelmez. Tavlanmış bir D2 çubuğu ile vakumda sertleştirilmiş bir D2 zımbası aynı kaliteye aittir; ancak kullanım sırasında aynı malzeme durumunda değildir. Veri sayfası ayrıca tavlanmış durum için azami sertliği, küreselleştirilmiş karbür yapısını, tane boyutunu veya bir mikroyapı gerekliliğini belirtebilir. İri karbürler ve bantlaşma kırılma ve parçalanmayı teşvik edebileceğinden, aşırı tane büyümesi ise tokluğu azalttığından bu ayrıntılar önemlidir.
Belirtilen özelliklerin boyuna mı yoksa enine mi olduğunu sorun. Haddeleme ve dövme, inklüzyonları ve karbür dizilerini uzatarak süneklik, darbe dayanımı ve kırılma yolu bakımından yönsel farklılıklar oluşturabilir. Boyuna bir çekme sonucu, enine yöndeki bir zımba kenarını otomatik olarak temsil edemez. Temizlik derecelendirmeleri ve inklüzyon incelemeleri ek bilgi sağlar; ancak her kusur popülasyonunu açıklamaz. Üretim yöntemi—geleneksel külçe metalurjisi, elektrocuruf yeniden ergitme veya başka bir rafine işlem—kalite adı değişmeden dahi segregasyonu ve inklüzyon morfolojisini değiştirebilir.
| Deney yöntemi | Batıcı uç veya ölçüm esası | Açıklanan tipik kullanım |
|---|---|---|
| Rockwell C | Belirli yüklerle elmas koni | Sert alet çeliklerinin kütlesel sertliği |
| Brinell | Batıcı bilye | Daha yumuşak veya daha büyük ölçekli malzeme |
| Vickers | Elmas piramit | Küçük bölgeler, sertleşme derinlikleri veya mikroyapısal alanlar |
Routledge’ın Tool Steels: Properties and Performance (2021) adlı eseri, kalite davranışını bileşim, üretim prosesleri, ısıl işlem, yüzey sertleştirme ve kaplamalar üzerinden ele alır. Bu sıralama yararlıdır: bileşim potansiyeli oluşturur, üretim kusur ve karbür popülasyonunun bir bölümünü belirler, ısıl işlem ise matrisi ve sertlik ile tokluk arasındaki nihai dengeyi belirler. MDPI’nin Coatings dergisinde yayımlanan 2020 tarihli bir çalışma, incelenen kaplanmış sistemde takım çekirdeğinin performansını kontrol eden birincil faktörün ısıl işlem parametreleri olduğunu belirlemiştir. Bu sonuç, kimyayı önemsiz kılmaz; yalnızca yalnızca kimyaya dayalı bir karşılaştırmanın neden eksik olduğunu gösterir.
Sertlik aralıkları, test yöntemleri ve ısıl işlem notları
Bir veri sayfasındaki sertlik; tavlanmış teslim durumunu, önerilen sertleştirilmiş durumu veya menevişleme sonrasındaki hedef değeri açıklayabilir. Değerleri karşılaştırmadan önce başlığı ve dipnotları okuyun. “Tavlanmış durumda azami sertlik” gibi belirtilen bir aralık, işlenebilirlik spesifikasyonudur; sertleştirme sonrasında elde edilebilecek sertliğin kanıtı değildir. Önerilen östenitleme sıcaklığı, su verme ortamı, menevişleme sıcaklığı ve bekletme süresi bir işlem rotasıdır; her kesit boyutu için garanti değildir.
Rockwell, Brinell ve Vickers değerleri birbirinin yerine kullanılabilecek sayılar değildir. Yaygın olarak HRC şeklinde yazılan Rockwell C, elmas bir koni ile belirli bir ön yük ve ana yük kullanır; Rockwell sertlik testleri ASTM E18 tarafından düzenlenir. ASTM E10 kapsamında olan Brinell, bir batıcı bilye kullanır ve daha yumuşak veya daha büyük ölçekli malzemeler için daha uygundur. Mikroindentasyon ve ilgili sertlik testleri bakımından ASTM E384 kapsamında olan Vickers ise elmas bir piramit kullanır ve küçük bölgeleri, sementasyon derinliklerini veya tek tek mikroyapısal alanları ölçebilir. Farklı yükler, batıcı geometrileri, yüzey finisajları ve numune kalınlıkları sonucu değiştirebilir.
Dönüşüm tabloları, tanımlanmış aralıklar içinde yaklaşık eşdeğerler verir. Özellikle çok sert takım çeliklerinde, ince kesitlerde, dekarbürize yüzeylerde veya heterojen karbür yapılarında, bir testi aynı belirsizliğe sahip başka bir ölçüme dönüştürmez. Sertleştirilmiş bir sementasyon tabakası boyunca gerçekleştirilen parlatılmış bir Vickers taraması, kütlesel bir numune üzerinde alınan HRC ölçümünden farklı bir soruya yanıt verir.
Hasar analizi sırası
- Hizmet koşullarını kaydedin Sıcaklığı, yükü, strok hızını, iş parçasını, yağlayıcıyı, parça sayısını ve ilk hasar konumunu belgeleyin.
- Kırığı koruyun İnceleme öncesinde kırık yüzeyini parlatmayın, raspalamayın veya elleçlemeyin.
- Numuneleri karşılaştırın Hasar görmüş aleti kullanılmamış bir aletle ve mümkünse beklenen hizmetini tamamlamış bir aletle karşılaştırın.
- Yapıyı inceleyin Görsel incelemeyi, kırık yüzeyi incelemesini, sertlik haritalamasını, metalografiyi ve boyutsal ölçümü birlikte kullanın.

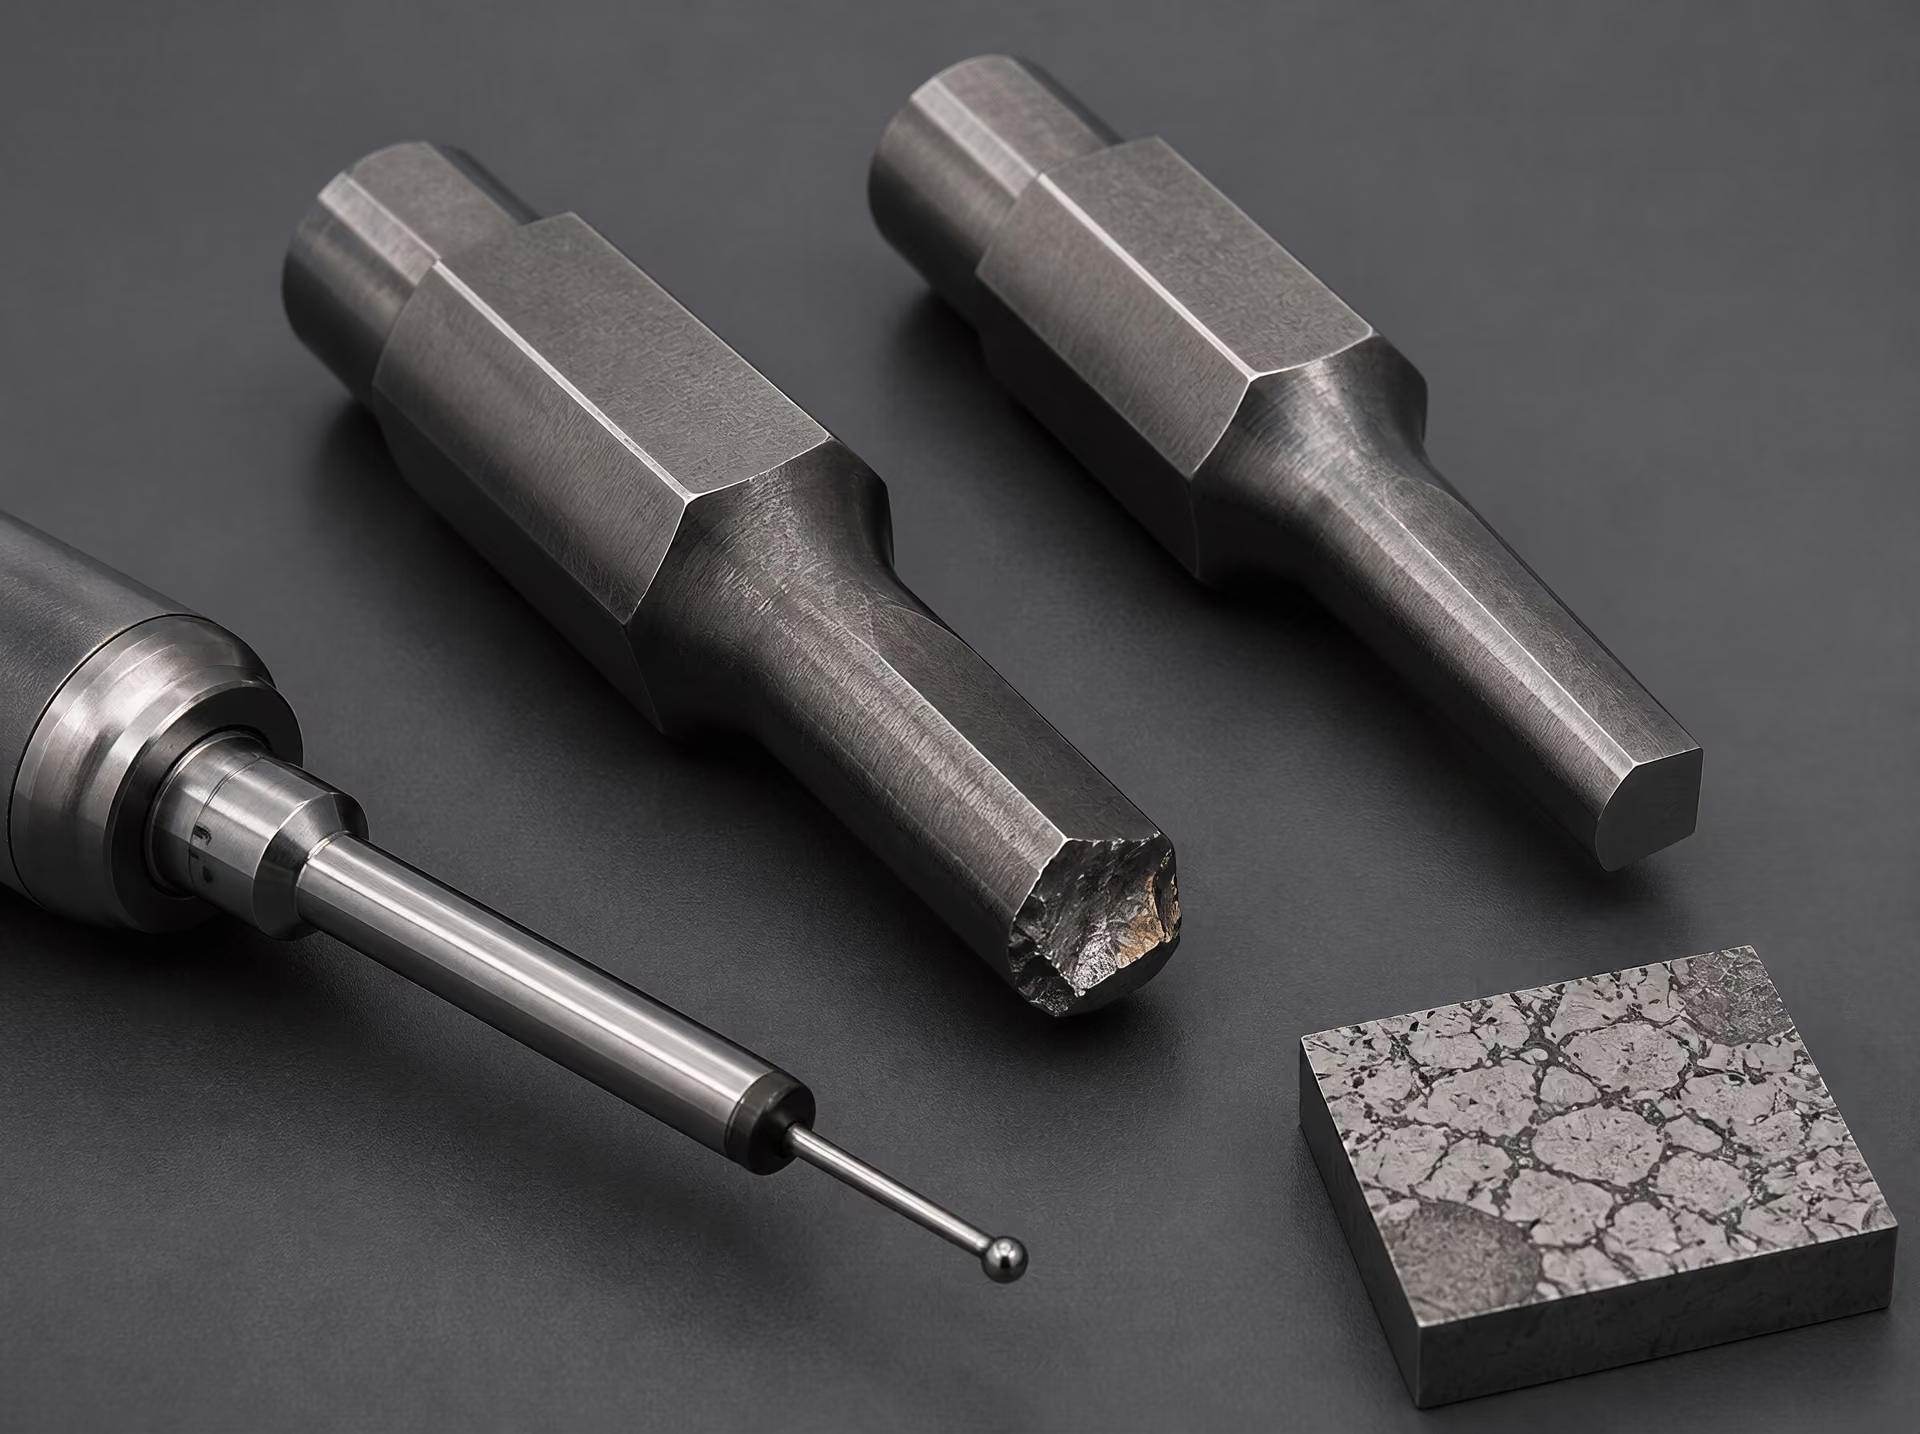
Son olarak tane boyutu kontrolü, ön ısıtma, östenitleme, su verme, kriyojenik işlem, menevişleme ve deformasyon sınırlarına ilişkin ısıl işlem notlarını inceleyin. NBS Monograph 88, tarihsel terminoloji ve temel çelik metalurjisi için hâlâ yararlı bir federal başvuru kaynağıdır; ASTM ise ürün çerçevesini sağlar. Bunların hiçbiri gerçek takım üzerinde gerçekleştirilecek bir proses yeterlilik çalışmasının yerini tutmaz. Uddeholm’un soğuk iş rehberliği pratik amacı açıkça ifade eder: uygulamaya uygun bir çelik seçmek ve üretilen parça başına maliyeti en aza indirmek (2024). Mühendislik açısından bu, bir veri sayfasındaki en yüksek sertlik değerini seçmek değil; aşınma, parçalanma, plastik deformasyon, ısıl çatlak, korozyon ve boyutsal değişimden kaynaklanan yaşam döngüsü kaybını en aza indirmek anlamına gelir.
Hasar Analizi: Bir Takımın Neden Arızalandığının Teşhisi
Arızalanmış bir takım yalnızca kalite tanımına bakılarak teşhis edilmemelidir. AISI W, L, S, O, A, D, H, M ve T aileleri; su verme yöntemini, temel uygulamayı veya baskın alaşım sistemini tanımlar; zayıftan güçlüye doğru evrensel bir sıralama oluşturmaz. Bir AISI D2 zımbası, bir AISI S7 keskisi ve bir AISI H13 kalıbı farklı kullanım koşulları için doğru şekilde seçilmiş olabilir; ancak ısıl işlemleri, kenar geometrileri, yüzey finisajları veya yükleme çevrimleri hatalıysa her biri arızalanabilir.
İlk görev kanıtları korumaktır. Takımın bulunduğu konumu, çalışma sıcaklığını, yükü, strok hızını, iş parçası malzemesini, yağlayıcıyı, üretilen parça sayısını ve ilk görünür hasarın tam konumunu kaydedin. Arızalanmış takımı kullanılmamış bir takımla ve mümkünse beklenen kullanım ömrünü tamamlamış bir takımla karşılaştırın. Kırık yüzeyi incelenmeden önce parlatılmamalı, kumlanmamalı veya elle tutulmamalıdır. Bir hasar incelemesi daha sonra görsel muayene, fraktografi, sertlik haritalaması, metalografi, boyutsal ölçüm ve ısıl işlem kayıtlarının incelenmesini bir araya getirir.
Bu yaklaşım, sınıflandırmayı mühendislik muhakemesine dönüştürür. ASM International, takım çeliklerini imal edilmiş parçaları kesmek, şekillendirmek veya biçimlendirmek için kullanılan takımların üretiminde kullanılan çelikler olarak tanımlar; ASTM A681 ise çubuk, levha, sac, şerit, filmaşin, tel ve dövme ürünler dâhil olmak üzere dövme alaşımlı takım çeliği ürünlerinin kimyasal, mekanik ve fiziksel gerekliliklerini kapsar. Bu referansların hiçbiri, nominal bir kalite sınıfının her yük altında doğru performans göstereceğini garanti etmez. Bileşim potansiyeli belirler; üretim yöntemi segregasyonu, kalıntıları ve karbür dağılımını belirler; ısıl işlem ise nihai yapının büyük bölümünü belirler.
Plastik deformasyon ve erken aşınma
Plastik deformasyon genellikle yerel gerilmenin, takımın çalışma sıcaklığındaki akma veya basma dayanımını aştığı anlamına gelir. Soğuk şekillendirme zımbasında burun kısmı mantarlaşabilir, ezilebilir veya içeri göçebilir. Sıcak iş kalıbında ise ısıtılmış malzemeyle tekrarlanan temas sonrasında boşluk genişleyebilir veya ayrıntısını kaybedebilir. Temel soru, takımın gerçek çalışma sıcaklığında yeterli sertlik ve basma dayanımından yoksun olup olmadığıdır; oda sıcaklığındaki sertlik değerinin kabul edilebilir görünüp görünmediği değil.
AISI H13 gibi sıcak iş kaliteleri, korunan sıcak sertliğe, temperleme direncine ve termal yorulma direncine bağlıdır. Bir soğuk iş kalitesi oda sıcaklığında yüksek sertlik gösterebilir, ancak beklenmedik derecede sıcak bir şekillendirme işlemi sırasında yumuşayabilir. Çok düşük sıcaklıkta temperleme, aşırı östenitleme sıcaklığı, dekarbürizasyon veya hatalı bir soğutma programı, çekirdeğin uygulanan gerilmeyi taşıyamaz hâle gelmesine neden olabilir. Bu nedenle fırın kayıtlarının, su verme kayıtlarının, temperleme sürelerinin ve ölçülen sertlik değerlerinin incelenmesi zorunludur. 2020 tarihli MDPI Coatings çalışması, ısıl işlem parametrelerini takım çekirdeğinin performansını kontrol eden birincil faktör olarak belirlemiştir; bu bulgu, ısıl işlem kaydının tek başına kalite sınıfı etiketinden daha bilgilendirici olduğunu göstermektedir.
Sertlik haritalaması, çekirdek kaynaklı bir sorunu yüzey kaynaklı bir sorundan ayırır. Hasarlı bölgeyi, etkilenmemiş bir bölgeyi ve çalışma kenarından merkeze doğru alınmış bir kesiti ölçün. Yüzeye yakın bölgede sertliğin keskin biçimde azalması; dekarbürizasyon, aşırı ısınma, taşlama yanığı veya yetersiz yüzey sertleştirme işleminin göstergesi olabilir. Her yerde düşük sertlik, hatalı östenitleme, su verme veya temperlemeye işaret eder. Deformasyonla birlikte yüksek sertlik görülmesi ise yük için yetersiz basma dayanımına, aşırı kesit gerilmesine veya kalite sınıfının temperleme direnci aralığını aşan bir çalışma sıcaklığına işaret eder.
Erken aşınma için farklı bir soru sorulmalıdır: Malzemeyi ne uzaklaştırdı? Aşındırıcı aşınma, sert parçacıklar veya pürüzlerin takım yüzeyi boyunca kayması sonucunda hizalanmış çizikler, yuvarlanmış kenarlar ve profil kaybı oluşturur. Yapışmalı aşınma ise iş parçası malzemesinin takıma transfer olması, yırtılmış bölgeler ve yerel kaynaklanma ile kendini gösterir. Her iki durumda da karbür popülasyonu önemlidir. Krom, molibden, tungsten ve vanadyum gibi karbon ve karbür oluşturan elementler aşınma direncini artırabilir; ancak büyük ve düzensiz karbürler kenar desteğini azaltarak kırılmayı teşvik edebilir. Örneğin AISI D2, aşınmaya direnç gösterebilen yüksek miktarda krom karbürü içerir; ancak performansı büyük ölçüde karbür boyutuna, yönlenmesine, ısıl işleme ve kenar tasarımına bağlıdır.
Metalografik inceleme; karbür türünü, boyutunu, bantlaşmayı, kalıntı östeniti, dekarbürizasyonu ve metalik olmayan kalıntıları ele almalıdır. Aşınmış bölgeden alınan parlatılmış ve dağlanmış bir kesit, takımın ince ve makul ölçüde homojen bir yapıya mı, yoksa gerilmeyi yoğunlaştıran kaba bir karbür ağına mı sahip olduğunu gösterebilir. ASM International’ın 2020 tarihli takım çelikleri değerlendirmesi, performansı aşınma direnci, tokluk, sıcak sertlik, karbürler ve ısıl işlem bileşimleriyle doğru biçimde ilişkilendirmektedir. Yalnızca sertliği artırmak, uygun olmayan bir karbür yapısını veya çalışma koşullarıyla uyuşmayan bir durumu düzeltemez.
Ufalanma, çatlama ve kırılma
Ufalanma; bir kenardan, köşeden, zımba burnundan veya kalıp setinden küçük parçaların kopmasıdır. Bu durum genellikle aşırı gevreklikten, yüke göre fazla ince veya keskin bir kenardan, kenarın arkasındaki yetersiz destekten ya da çalışma yüzeyini kesen kaba karbürlerden kaynaklanır. Ölçülen sertlik şartname sınırları içinde olsa bile bir takım ufalanabilir. Aşırı miktarda kalıntı östenit, temperlenmemiş martenzit, karbür segregasyonu, taşlama hasarı ve hatalı geçiş yarıçapı, yerel darbe dayanımını azaltabilir.
Kırılma yüzeyi incelemesi, hasar dizisini ortaya koyar. Gevrek bir kırılma yüzeyi parlak klivaj fasetleri, nehir desenleri ve çok az plastik deformasyon içerebilir. Sünek aşırı yüklenme genellikle çukurcuklar oluştururken yorulma, bir çatlak başlangıç bölgesinin ardından ilerlemeli işaretler ve nihai aşırı yük bölgesi meydana getirir. Başlangıç noktası bir köşeye, işleme izine, kalıntıya, karbür kümesine veya taşlama oluğuna kadar izlenmelidir. Yüzeyden başlayıp içeri doğru ilerleyen bir kırılma, içteki bir kalıntıda veya bantlaşmış bir karbür bölgesinde başlayan kırılmadan farklı bir müdahale gerektirir.
Çatlama; su verme sırasında, taşlama sonrasında veya çalışma esnasında ortaya çıkabilir. Su verme çatlakları genellikle keskin köşeleri, ani kesit değişimlerini, delikleri veya soğumanın düzensiz olduğu bölgeleri takip eder. Bunlar aşırı termal gradyanlarla, yüksek dönüşüm gerilmesiyle veya aşırı kaba östenit tanesi oluşturan östenitleme koşullarıyla ilişkili olabilir. Isıl işlem kaydı; fırın sıcaklığı, bekletme süresi, koruyucu atmosfer, su verme ortamı, karıştırma, aktarma gecikmesi ve su vermenin hemen ardından temperleme yapılıp yapılmadığı açısından kontrol edilmelidir.
Taşlama çatlakları sığ ve dar olur; çoğunlukla taşlama yönüne paralel uzanır. Manyetik parçacık muayenesi bunları ortaya çıkarabilir; metalografik inceleme ise yüzeyin altında yeniden temperlenmiş veya aşırı temperlenmiş bir tabaka ile çekme yönündeki artık gerilmeyi gösterebilir. Aşırı taşlama taşı basıncı, körelmiş taş, yetersiz soğutma sıvısı veya her geçişte fazla talaş kaldırılması, takım yüklenene kadar görünmez kalan hasar oluşturabilir. Yorulma çatlakları genellikle böyle bir gerilme yığılma noktasında başlar ve her bir yük tek seferlik kırılma dayanımının altında olsa bile tekrarlanan çevrimlerle ilerler.
Isıl çatlak ağı, yapışma ve boyutsal hasar
Isıl çatlak ağı, çalışma yüzeyinin tekrarlanan biçimde ısınıp soğumasının neden olduğu ince çatlaklar ağıdır. Sıcak iş kalıplarında yaygındır; yüzey, sıcak malzemeyle temas sırasında genleşir ve soğuma sırasında büzülür. Termal çevrim, dik sıcaklık gradyanları, yetersiz ön ısıtma, soğutmanın kötü kontrol edilmesi ve pürüzlü veya hasarlı bir yüzey, çatlak oluşumunu artırır. Çatlak ağları; kalıp sıcaklığı, püskürtme deseni, soğutma kanallarının konumu ve temas alanlarıyla karşılaştırmalı olarak haritalanmalıdır. Metalografik inceleme, çatlakların yüzeyle sınırlı kalıp kalmadığını veya daha derindeki kusurlarla birleşip birleşmediğini ortaya koyabilir.
Yüzey durumu, ısıl çatlak ağının ne kadar hızlı gelişeceğini çoğu zaman belirler. Taşlama izleri, EDM yeniden döküm tabakaları, dekarbürize bölgeler, kaplama kusurları ve keskin işleme geçişleri çatlak başlatıcıları olarak görev yapar. Pürüzsüz bir yüzey otomatik olarak güvenli değildir: Taşlama yanığı, görünüşte kabul edilebilir bir yüzeyin altında çekme gerilmeli ve yumuşamış bir tabaka bırakabilir. Sertlik taramaları, dağlama ve artık gerilmeye duyarlı muayene yöntemleri, termal yorulmayı sıradan aşınmadan ayırmaya yardımcı olur.
Yapışma, yapışmalı hasar türüdür. Takım ile iş parçası arasındaki yerel kaynaklanma malzeme transferine ve yüzeyin yırtılmasına neden olur; oluşan çıkıntılar daha sonra aşınmayı hızlandırabilir veya ani çizilmelere yol açabilir. İncelemede yağlayıcının bozulması, temas basıncı, kayma mesafesi, yüzey pürüzlülüğü, iş parçasının temizliği ve takım sertliği ele alınmalıdır. Kimyasal olarak uyumlu bir yüzey işlemi veya kaplama yardımcı olabilir; ancak kötü hizalamayı, yetersiz boşluğu veya yumuşamış bir altlığı telafi edemez.
Boyutsal hasar; kalıp boşluğunun kaybını, zımba boyunun kısalmasını, boşluğun büyümesini, çarpılmayı ve ısıl işlem sırasında kabul edilemez değişimleri kapsar. Hasarlı takımı teknik resmine göre ölçün ve kesit boyunca simetriyi inceleyin. Çarpılma; kalıntı östenitin çalışma sırasında dönüşmesinden, sertleştirme öncesinde düzensiz işleme yapılmasından, homojen olmayan su vermeden, karbür segregasyonundan veya yetersiz gerilim giderme işleminden kaynaklanabilir. Routledge’ın Tool Steels: Properties and Performance (2021) adlı eseri, bileşimi, üretim prosesini, ısıl işlemi, yüzey sertleştirmeyi ve kaplamaları bu nedenle birbiriyle bağlantılı değişkenler olarak ele alır.
Yararlı sonuç, bir AISI ailesinin diğerinin yerine geçirilmesi gerektiği değildir. Uddeholm’un soğuk iş kılavuzu, seçim yaklaşımını çeliğin uygulamayla eşleştirilmesi ve üretilen parça başına maliyetin en aza indirilmesi üzerine kurar; teknik açıdan bu, bir kalite sınıfı etiketinin peşinden koşmak yerine kullanım ömrü boyunca meydana gelen hasarın kontrol edilmesi anlamına gelir. Doğru teşhis, hasar mekanizmasını belirler, bunu fiziksel kanıtlarla doğrular ve ardından ilgili değişkeni değiştirir: çelik yapısı, geometri, ısıl işlem, yüzey durumu, proses sıcaklığı, yağlama veya yükleme.
Evrensel Bir “En İyi” Kalite Olmadan Uygulanabilir Bir Seçim Yöntemi
Bir takım çeliği kalitesi, harf tanımından başlayarak değil, kullanım sorunundan geriye doğru gidilerek seçilmelidir. ASM International, takım çeliklerini “üretilmiş parçaları kesmek, biçimlendirmek veya şekillendirmek için kullanılan takımların yapımında kullanılan çelikler” olarak tanımlar (2024). Bu tanım bir sıralamayı değil, bir işlevi açıklar. AISI’nin W, L, S, O, A, D, H, M ve T aileleri; çelikleri su verme yöntemi, temel uygulama veya baskın alaşımlama sistemi gibi özelliklere göre gruplandırır. Harf, tek başına kullanım ömrünü öngörmez.
ASTM A681, normalde takımlara, kalıplara veya bağlama aparatlarına dönüştürülen çubuk, levha, sac, şerit, lama, tel ve dövme ürünler dâhil olmak üzere, dövme alaşımlı takım çeliği ürünleri için standartlar çerçevesini sağlar. Kapsamı kimyasal, mekanik ve fiziksel gereklilikleri içerir; ancak standarda uygun bir analiz yalnızca başlangıç noktasıdır. Karbür boyutu ve dağılımı, segregasyon, temizlik, dövme veya haddeleme geçmişi, ısıl işlem, kesit boyutu, taşlama hasarı ve yüzey durumu, takım yüzeyindeki sonucu değiştirebilir.
Yükü, sıcaklığı ve temas koşullarını tanımlayın
İş parçasını ve gerçek teması tanımlayarak başlayın. “Soğuk şekillendirme” ifadesi tek başına yeterli değildir. İş parçasının düşük karbonlu çelik, paslanmaz çelik, alüminyum alaşımı, bakır alaşımı, nikel alaşımı, toz kompaktı, cam elyaf dolgulu polimer veya başka bir malzeme olup olmadığını kaydedin; sertliği, dayanımı, sünekliği, tufalı, kaplamaları ve aşındırıcı kalıntıları, nominal ürün adından daha önemli olabilir.
Ardından mekanik yükü belirleyin. Kısa süreli, yüksek enerjili bir darbeye maruz kalan bir zımba, sürekli basma yükü alan bir kalıptan farklı bir sorunla karşı karşıyadır. Temas basıncını, yükleme sıklığını, strok hızını, hizalamayı, desteklenmeyen uzunluğu ve yarıçaplarda, deliklerde, köşelerde ve ek parçalarda oluşan gerilme yığılmasını kaydedin. Bir takım yüksek basma dayanımına sahip olabilir; ancak bir çentik, hizasızlık veya ince kesit, yükü eğilme ya da çekme gerilmesine dönüştürdüğünde takım arızalanabilir.
Seçim kontrol listesi
- İş parçası Malzemeyi, sertliği, dayanımı, sünekliği, tufalı, kaplamaları ve aşındırıcı kalıntıları kaydedin.
- Mekanik yük Basıncı, darbeyi, frekansı, hizalamayı, desteksiz uzunluğu ve gerilme yığılmalarını kaydedin.
- Temas hareketi İşlemi kesme, batırma, ekstrüzyon, kayma, haddeleme veya tekrarlı darbe olarak sınıflandırın.
- Sıcaklık Ortalama ve en yüksek sıcaklıkları, ısıtma ve soğutma hızlarını, bekleme süresini ve soğutucuyu kaydedin.
- Boyutsal sınırlar İzin verilen çarpılmayı, yüzey pürüzlülüğünü, kenar geometrisini ve bakım kısıtlarını belirtin.
Temas hareketi de kesin biçimde tanımlanmalıdır. Baskın eylem kesme, batma, ekstrüzyon, kayma, haddeleme veya tekrarlı darbe midir? Temiz bir polimere karşı kayma, tufal ya da karbür parçacıklarına karşı kaymadan farklı bir aşınma mekanizması oluşturabilir. Aşındırıcı aşınma, sert bir karbür dağılımını tercih edebilirken yapışmalı aşınma; yüzey kimyası, yüzey kalitesi, yağlama ve iş parçası malzemesinin yüzeye transferi tarafından kontrol edilebilir. Büyük birincil karbürler bazı aşındırıcı mekanizmalara karşı direnci artırabilir; ancak takım darbe aldığında veya büküldüğünde çatlak başlangıç noktaları da oluşturabilir.
Sıcaklık, hem ortalama hem de tepe değerlerini içermelidir. Sıcak iş takımları ısıl çevrim, oksidasyon, ısıl çatlaklanma ve sertlik kaybına maruz kalırken, nominal olarak soğuk iş takımı bir kesici kenarda veya yüksek hızlı kayma temasında yerel olarak ısınabilir. Isıtma ve soğutma hızlarını, bekleme süresini, soğutucu sıvının kimyasını ve vardiya başına çevrim sayısını kaydedin. Üretim çevrimi önemlidir; çünkü kısa bir denemede dayanan bir takım, binlerce ısıl veya darbeli tekrardan sonra arızalanabilir.
Son olarak boyutsal sınırları tanımlayın. İzin verilen deformasyon, ince bir zımba için yağda sertleşen bir kalitenin uygulanabilir olup olmadığını veya havada sertleşen bir yöntemin özel fikstürleme ve işleme payları gerektirip gerektirmediğini belirleyebilir. Yüzey kalitesi, kenar keskinliği, parlatma yönü ve taşlama uygulaması sonradan ele alınacak ayrıntılar değil, spesifikasyonun bir parçasıdır. Bakım kısıtları da değerlendirmeyi tamamlar: takım gerilim giderme, yeniden kaplama, yeniden taşlama veya seçici değiştirme amacıyla sökülebilir mi ve kabul edilebilir duruş süresi ne kadardır?
Arıza türlerini ve tolere edilebilir riski sıralayın
Bir kalite belirlemeden önce olası arıza türlerini listeleyin. Tipik kategoriler arasında genel kırılma, kenar kopması, plastik deformasyon, aşındırıcı aşınma, yapışmalı aşınma, yenme, ısıl yumuşama, ısıl çatlaklanma, korozyon, deformasyon ve kenar geometrisinin kaybı bulunur. Bunları üretim üzerindeki sonuçlarına ve olasılıklarına göre sıralayın. Kopmuş bir zımba parçaları kirletebilir ve üretim hattını derhâl durdurabilir; kademeli yan yüzey aşınması ise boyutsal sapma oluşmadan önce denetimle tespit edilirse kabul edilebilir olabilir.
Bu sıralama, yaygın bir hatayı önler: gerçek kaybı tokluğun belirlediği durumlarda sertliği veya karbür içeriğini azamiye çıkarmak. Darbeye dayanıklı S serisi çelikler, darbe ve kenar kopmasının baskın olduğu yerlerde gerekçelendirilebilir. D serisi yüksek karbonlu, yüksek kromlu çelikler şiddetli soğuk iş aşınmasına uygun olabilir; ancak karbür yapıları ve toklukları aynı anda dikkate alınmalıdır. O serisi yağda sertleşen çelikler bazı kalıplar ve bağlama aparatları için yararlı bir denge sunabilirken, A serisi havada sertleşen çelikler uygun kesitlerde su verme deformasyonunu azaltabilir. W serisi suda sertleşen çelikler, L serisi düşük alaşımlı çelikler ve H serisi sıcak iş çelikleri farklı kullanım alanlarına sahiptir; bunların hiçbiri genel bir performans basamağı oluşturmaz.
Yüksek hızda kesim için M serisi molibdenli yüksek hız çelikleri ve T serisi tungstenli yüksek hız çelikleri, yalnızca alfabedeki harflerine göre değil; sıcak sertlik, kenar tutma, tokluk ve taşlama tepkisi üzerinden değerlendirilir. S, H, D ve yüksek hız kalitelerinin tümü takım uygulamalarında görülebilir; ancak belirleyici değişken, belirtilen temas ve sıcaklık koşulları altındaki arıza mekanizmasıdır.
Tolere edilebilir hasarı kabul edilemez hasardan ayırın. Bir takım ölçülebilir bir sınıra kadar aşınabiliyorsa bu sınırı ve denetim aralığını belirtin. Herhangi bir çatlak kabul edilemezse, bunun bir miktar aşınma direncinden ödün vermesi anlamına gelse bile daha yüksek kırılma toleransına sahip bir tasarımı ve malzeme yöntemini tercih edin. Risk, gizli hasarı da içerir: yüzey altı taşlama çatlakları, dekarbürize kenarlar, kalıntı östenit, iri karbürler ve ısıl işlem deformasyonu, kullanım sırasında ortaya çıkana kadar görünmez kalabilir.
Isıl işlem ve kullanım kanıtlarıyla doğrulayın
Takım ekonomisi, satın alma fiyatı veya maksimum sertlik yerine, üretilen parça başına yaşam döngüsü maliyetiyle değerlendirilmelidir. Strong evidence
Çelik ailesi daraltıldıktan sonra komple ısıl işlem yöntemini doğrulayın. Östenitleme sıcaklığı, ön ısıtma, bekletme süresi, su verme ortamı, basınç, temperleme sıcaklığı, temperleme sayısı, gerekçelendirildiği durumlarda kriyojenik işlem ve gerilim giderme; gerçek kesit boyutuna ve fırın kapasitesine bağlanmalıdır. Kesit veya su verme şiddeti değiştiğinde aynı nominal kalite, farklı sertlik, kalıntı östenit içeriği, tokluk ve boyutsal değişim üretebilir.
Isıl işleme öncelik verilmelidir. Coatings dergisinde yayımlanan 2020 tarihli bir çalışma, incelenen kaplamalı sistemde takım gövdesi performansını kontrol eden birincil etkenin ısıl işlem parametreleri olduğunu belirlemiştir. Bileşim ve üretim yöntemi potansiyeli ve kusur dağılımını belirler; işlem ise bu potansiyelin ne kadarının kullanılabilir bir yapıya dönüşeceğini belirler. Uygun olduğunda kesit boyunca sertliği ölçün, dekarbürizasyonu inceleyin, işlem öncesi ve sonrasında boyutları kontrol edin ve arıza riski gerektiriyorsa karbürleri veya kırılma yüzeylerini inceleyin.
Yüzey mühendisliği, gövdeyle uyumlu olup olmadığı açısından kontrol edilmelidir. Parlatma, honlama, nitrürleme, kaplama ve fiziksel veya kimyasal buhar biriktirme işlemleri sürtünmeyi, yapışmayı ve aşınmayı değiştirebilir; ancak kaplamalar zayıf bir altlığı veya uygun olmayan bir karbür yapısını onaramaz. Altlık sertliğini, temperleme direncini, kaplama sıcaklığını, kenar yarıçapını, yüzey pürüzlülüğünü, yapışmayı ve kaplama sonrası olası taşlamayı doğrulayın. Routledge tarafından yayımlanan 2021 tarihli Tool Steels: Properties and Performance eseri de bu nedenle performansı bileşim, üretim süreçleri, ısıl işlem, yüzey sertleştirme ve kaplamalar üzerinden ele alır.
Katalog iddiası yerine kullanım kanıtlarını kullanın. Aynı iş parçasına, temasa, çevrime ve geometriye sahip bir takımdan elde edilen belgelenmiş takım ömrünü, arıza fotoğraflarını, denetim kayıtlarını, parça boyutlarını ve bakım aralıklarını karşılaştırın. NBS Monograph 88, tarihsel terminoloji ve çelik metalurjisinin temelleri açısından hâlâ yararlıdır; ASTM, AISI, ASM International, MDPI ve Uddeholm ise standartlar, sınıflandırma, araştırma ve uygulama kılavuzları bakımından birbirini tamamlayan kaynaklar sunar.
| Harf | Anlamı | Temsili uygulama alanı |
|---|---|---|
| W | Su ile sertleşen | Küçük el aletleri ve basit zımbalar |
| L | Düşük alaşımlı | Tokluk odaklı takımlar ve bağlama düzenekleri |
| S | Darbeye dayanıklı | Tekrarlı darbe ve kesintili yükleme |
| O | Yağ ile sertleşen | Küçük soğuk iş kalıpları ve kesici takımlar |
| A | Hava ile sertleşen | Su verme şokunun azaltılmasını gerektiren soğuk iş kalıpları |
| D | Yüksek karbonlu, yüksek kromlu | Aşınmanın baskın olduğu soğuk iş takımları |
| H | Sıcak iş | Yüksek sıcaklıktaki kalıplar ve takımlar |
| M | Molibdenli yüksek hız çeliği | Yüksek hızlı kesme takımları |
| T | Tungstenli yüksek hız çeliği | Isıya dayanıklı kesme takımları |
Ekonomik değerlendirme, kullanım ömrü boyunca üretilen parça başına maliyettir. İşlemeyi, ısıl işlemi, kaplamayı, bilemeyi, değiştirmeyi, hurda parçaları, duruş süresini ve güvenli arıza sınırlarını hesaba katın. Uddeholm’un 2024 tarihli soğuk iş kılavuzu, takım ekonomisinin, parça başına maliyeti en aza indirmek amacıyla çeliğin uygulamayla eşleştirilmesine bağlı olduğunu belirtir. Bu ilke, satın alma fiyatı, stok durumu veya tedarikçi performansı hakkında bir iddia değil, mühendislik temelli bir karşılaştırmadır.
Tarihsel ve Teknik Başvuru Çerçevesi
Teknik kısa gösterim olarak AISI sınıflandırması
Takım çeliği adlandırması yararlıdır; çünkü büyük miktarda metalurjik bilgiyi kısa bir gösterime sığdırır, ancak harfler evrensel bir sıralamayı ifade etmez. AISI sistemi başlıca aileleri W, L, S, O, A, D, H, M ve T olarak düzenler. ASM International, takım çeliklerini imal edilmiş parçaları kesmek, şekillendirmek veya biçimlendirmek için kullanılan takımların üretiminde kullanılan çelikler olarak tanımlar; adlandırma sistemi, bu işlevin arkasındaki genel malzeme sınıfının belirlenmesine yardımcı olur.
Harfler genellikle bir su verme yöntemine, başlıca bir uygulamaya veya baskın bir alaşımlama sistemine işaret eder. W sınıfları suda sertleşen çeliklerdir. L sınıfları düşük alaşımlı takım çeliklerini, S sınıfları ise darbeye dayanıklı çelikleri ifade eder. O, yağda sertleşen soğuk iş çeliklerini; A, havada sertleşen sınıfları; D ise yüksek karbonlu, yüksek kromlu soğuk iş çeliklerini belirtir. H, sıcak iş çeliklerini kapsar. M ve T, sırasıyla molibdenli yüksek hız çeliklerini ve tungstenli yüksek hız çeliklerini ifade eder.
Bu kısa gösterim mühendislik açısından bütün hikâyeyi anlatmaz. AISI O1 ve AISI D2’nin her ikisi de soğuk iş takımlarıyla ilişkilidir; ancak karbon, krom ve karbür yapıları, sertleştirme, menevişleme, aşınma, kırılma-çentiklenme ve boyutsal değişime karşı farklı tepkiler ortaya çıkarır. AISI S7, aşınma odaklı bir sınıfın kırılmasına yol açabilecek darbeleri tolere edebilirken, bir yüksek hız çeliği, daha basit bir karbon takım çeliğini yumuşatacak sıcaklıklarda kesme sertliğini koruyabilir. Bu gözlemlerin hiçbiri bir ailenin evrensel olarak üstün olduğu anlamına gelmez.
Bileşim potansiyeli belirler, nihai davranışı değil. Karbon, martenzitik sertlik sağlar ve alaşım elementleriyle birleşerek karbürler oluşturur. Krom, molibden, tungsten ve vanadyum; sertleşebilirliği, ikincil sertleşmeyi, sıcak sertliği ve aşınma direncini etkiler; nikel ve mangan ise belirli bileşimlerde sertleşebilirliği ve tokluğu etkiler. Karbürlerin miktarı, türü, boyutu, aralıkları ve dağılımı, nominal kimyasal aralık kadar önemlidir. Büyük veya kötü dağılmış karbürler, abrazif aşınma direncini artırabilir; ancak aynı zamanda çatlak duyarlılığını yükseltip kenar tokluğunu azaltabilir.
Üretim yöntemi de başka bir değişken ekler. Geleneksel dövme yoluyla üretim, elektrocuruf yeniden ergitme, toz metalurjisi, dövme uygulaması ve tavlama geçmişi; aynı genel sınıf gösterimi altında farklı karbür yapıları ve kusur popülasyonları oluşturabilir. Bu nedenle bir gösterim, bir bileşim ailesini ve beklenen işleme çerçevesini tanımlar. Mikroyapı incelemesinin veya ısıl işlem kaydının yerini tutmaz.
ASTM A681, dövme yoluyla üretilen alaşımlı takım çeliği ürünleri için standartlar çerçevesini sağlar. ASTM International, 2024 tarihli açıklamasında ASTM A681’in çubuklar, levhalar, saclar, şeritler, çubuk malzemeler, teller ve normalde takım, kalıp veya fikstür olarak imal edilen dövme parçalar dâhil olmak üzere dövme alaşımlı takım çeliği ürünlerinin kimyasal, mekanik ve fiziksel gerekliliklerini kapsadığını belirtir. Bu standardın dili bir spesifikasyon dilidir: gereklilikleri ve kabul sınırlarını tanımlar. Kullanım ömrü tahmini yapmaz ve AISI ailelerini çıktı, tokluk veya takım ömrü bakımından sıralamaz.
NBS Monograph 88 ve federal metalurji başvuru kaynakları
NBS Monograph 88, takım çelikleri ve çelik metalurjisi için tutarlı bir terminolojinin oluşturulmasına yardımcı olan federal teknik literatürün bir parçasıdır. Günümüzde National Institute of Standards and Technology adını taşıyan National Bureau of Standards, bu tür kaynakları bileşimi, faz dönüşümlerini, ısıl işlemi ve ölçülen özellikleri laboratuvarlar, tasarımcılar ve imalat kuruluşları tarafından kullanılabilecek bir biçimde ilişkilendirmek amacıyla hazırlamıştır. Günümüzdeki değeri tanıtımsal değil, tarihsel ve tekniktir.
Modern bir gösterim eski literatürle birlikte okunurken NBS Monograph 88 gibi bir kaynak özellikle yararlıdır. Sertleşebilirlik, kritik sıcaklık, küreselleştirme tavlaması, kalıntı östenit, ikincil sertleşme, meneviş gevrekliği ve dekarbürizasyon gibi terimlerin belirli metalurjik anlamları vardır. Bunlar, sertliğin birbirinin yerine kullanılabilecek tanımları olarak değerlendirilmemelidir. Örneğin sertleşebilirlik, belirli bir soğutma koşulu altında martenzitik dönüşümün derinliği ve dağılımıyla ilgilidir; ulaşılabilecek azami sertlikle aynı özellik değildir.
Federal başvuru kaynağı, ısıl işlemin aynı nominal sınıfı neden farklı biçimlerde değiştirdiğini anlamak için de bir temel sağlar. Östenitleme sıcaklığı, karbürlerin çözünmesini ve östenit için kullanılabilir karbon ve alaşım içeriğini kontrol eder. Soğuma hızı, dönüşüm ürünlerini ve kalıntı östeniti kontrol eder. Menevişleme, martenziti değiştirir, gerilmeleri giderir ve molibden, tungsten, vanadyum veya krom içeren alaşım sistemlerinde ikincil sertleşmeye yol açabilir. Aşırı sıcaklık, yetersiz bekletme, dekarbürizasyon, su verme çatlakları ve deformasyonun tümü, bir takımı beklenen özellik aralığının dışına çıkarabilir.
Tarihsel kaynaklar yine de eleştirel biçimde okunmalıdır. Fırın kontrolü, temizlik, yeniden ergitme uygulamaları, toz işleme, vakumda ısıl işlem ve yüzey mühendisliği değişmiştir. Bu nedenle bir sınıfa ilişkin tarihsel bir açıklama, ilke olarak doğru kalırken farklı bir üretim yöntemiyle imal edilen güncel bir ürünün karbür ölçeğini, inklüzyon popülasyonunu veya kaplama arayüzünü tanımlamakta yetersiz kalabilir.
ASM, ASTM ve modern özellik literatürü
ASM International, başvuru kaynakları zincirinde çeşitli farklı işlevler görür. Bir ASM Handbook maddesi genellikle kabul görmüş mühendislik bilgisini bileşim, işleme, mikroyapı, özellikler, testler ve uygulamalar etrafında düzenler. Bir ASM monografisi, çoğu zaman çeşitli sınıflar veya işleme yöntemleri arasındaki mekanizmaları ilişkilendirerek daha dar bir konuyu daha ayrıntılı biçimde ele alabilir. Her iki format da ASTM A681 ile karıştırılmamalıdır. ASM açıklar ve yorumlar; ASTM ise spesifikasyonları belirler.
Maricopa Community Colleges tarafından yayımlanan 2024 tarihli takım çeliği materyali gibi eğitsel metalurji özetleri, AISI harflerinin mantığını öğrenmek için yararlıdır. Bu kaynaklar, harfleri doğru biçimde su verme yönteminin, başlıca uygulamanın veya baskın alaşımlama sisteminin göstergeleri olarak tanımlar. Bununla birlikte kısa formatları, güncel ASTM standardındaki ve üretici verilerindeki bileşim sınırlarının, ürün gerekliliklerinin, ısıl işlem önerilerinin veya ek gerekliliklerin yerini tutamaz.
Modern özellik literatürü başka bir katman ekler. MDPI’nin Coatings dergisinde yayımlanan 2020 tarihli çalışma, incelediği kaplanmış sistemde takım çekirdeğinin performansını kontrol eden birincil etkenin ısıl işlem parametreleri olduğunu ortaya koymuştur. Bu bulgu önemlidir; çünkü bir kaplama, yanlış sertleştirilmiş bir çekirdeği, aşırı kalıntı östeniti, iri bir karbür ağını veya çatlağa duyarlı bir ısıl işlem koşulunu düzeltemez. Kaplama aderansı, altlık sertliği, yüzey hazırlığı, artık gerilme ve çalışma sıcaklığı birlikte değerlendirilmelidir.
Routledge tarafından yayımlanan 2021 tarihli Tool Steels: Properties and Performance, sınıf davranışını bileşim, üretim süreçleri, ısıl işlem, yüzey sertleştirme ve kaplamalar üzerinden ele alır. Bu yaklaşım doğru mühendislik sırasını yansıtır. Uddeholm’un 2024 tarihli soğuk iş kılavuzu da buna bağlı kullanım noktasını ortaya koyar: takım çeliği seçimi uygulamayla uyumlu olmalı ve üretilen parça başına maliyeti en aza indirmelidir; teknik olarak ifade edildiğinde ilgili ölçüt, gerçek arıza modu altındaki yaşam döngüsü performansıdır.
Bu nedenle okuyucular her gösterimi ASTM A681’in güncel baskısıyla veya uygulanabilir başka bir standartla, tam olarak söz konusu sınıfa yönelik ısıl işlem kılavuzuyla, beklenen karbür ve matris yapısıyla ve amaçlanan kullanım koşullarıyla karşılaştırmalıdır. Bir zımba, kılavuz, rayba, kabartma takımı, bıçak ağzı, şekillendirme kalıbı veya sıcak iş inserti; abrazif aşınma, yapışmalı aşınma, plastik deformasyon, termal yorulma, kenar kırılması veya kapsamlı kırılma nedeniyle arızalanabilir. Sınıf harfi başlangıçtaki seçenek alanını daraltır. Çeliğin iş için uygun olup olmadığını ise bileşim, üretim yöntemi, ısıl işlem, yüzey durumu ve arıza analizi belirler.
Kaynaklar
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265