




Что такое инструментальная сталь — и чем она не является
Инструментальная сталь определяется тем, какие функции она должна выполнять в эксплуатации, а не одной химической рецептурой или положением на универсальной шкале качества. ASM International описывает инструментальные стали как «стали, используемые для изготовления инструментов для резки, формования или придания формы изготовляемым деталям» (ASM International, 2024). Это определение охватывает режущие инструменты, пуансоны, матрицы, пресс-формы, формообразующий инструмент, приспособления, калибры и другую оснастку, рабочие поверхности которой должны сохранять заданную геометрию при воздействии контакта, давления, трения, удара или нагрева.
| Семейство | Традиционное обозначение | Типовая марка |
|---|---|---|
| W | Закаливаемая в воде | W1 |
| L | Низколегированная | L6 |
| S | Ударостойкая | S7 |
| O | Закаливаемая в масле | O1 |
| A | Закаливаемая на воздухе | A2 |
| D | Высокоуглеродистая, высокохромистая | D2 |
| H | Для горячей обработки | H13 |
| M | Быстрорежущая с молибденом | M2 |
| T | Быстрорежущая с вольфрамом | T1 |
Таким образом, слово инструментальная описывает функцию. Сталь становится инструментальной в контексте эксплуатации в составе требовательной оснастки, даже если некоторые марки по химическому или металлургическому составу пересекаются со сталями, применяемыми в других областях. Семейства AISI, обычно обозначаемые как W, L, S, O, A, D, H, M и T, охватывают соответственно стали, закаливаемые в воде, низколегированные стали, стали с повышенной ударной стойкостью, стали, закаливаемые в масле, стали, закаливаемые на воздухе, высокоуглеродистые высокохромистые стали, стали для горячей обработки, быстрорежущие стали на молибденовой основе и быстрорежущие стали на вольфрамовой основе. ASM International перечисляет эти девять серий в своем обзоре инструментальных сталей за 2020 год. Эти буквы не обозначают последовательные марки в рейтинге эксплуатационных характеристик. Обычно они указывают на способ закалки, основное применение или преобладающую легирующую систему.
Ни одно семейство инструментальных сталей не является автоматически лучшим для любого применения. Strong evidence
Это различие важно, например, при сравнении AISI O1, AISI A2, AISI D2 и AISI H13. O1 — холодноштамповая сталь, закаливаемая в масле; A2 — холодноштамповая сталь, закаливаемая на воздухе; D2 содержит значительно больше хрома и углерода, что приводит к формированию структуры, богатой карбидами и характеризующейся высокой износостойкостью; H13 — сталь для горячей обработки, предназначенная для сохранения полезной твердости и вязкости при циклических тепловых нагрузках. Ни одна из них не является автоматически превосходящей остальные. Пуансон, разрушающийся от ударной нагрузки, может требовать иного баланса свойств, чем вырубная матрица, изнашивающаяся при обработке абразивного листового материала, даже если обе относятся к холодноштамповой оснастке.
Функциональное определение ASM
Распространённые механизмы разрушения инструментальной стали
- Абразивный износ Твёрдые частицы или выступы удаляют материал с рабочей поверхности.
- Адгезионный износ Между инструментом и заготовкой образуются локальные соединения, которые при скольжении отрывают материал.
- Пластическая деформация Рабочая кромка или полость теряет форму под действием чрезмерного напряжения или температуры.
- Выкрашивание Небольшие фрагменты отделяются от кромки, угла, носика пуансона или рабочей поверхности матрицы.
- Термическая усталость Повторяющиеся нагрев и охлаждение образуют поверхностные трещины, известные как сетка разгара.
Конструкционные стали общего назначения обычно выбирают с учетом прочности, пластичности, свариваемости, коррозионной стойкости, усталостных характеристик или стоимости изготовления. От конструкционного стального компонента может требоваться восприятие нагрузки без пластической деформации. Инструмент же часто должен воспринимать такую нагрузку и одновременно сохранять острую кромку, полость, режущий зазор, профиль или заданный размер. Он может выйти из строя вследствие абразивного износа, адгезионного износа, пластической деформации, разрушения, выкрашивания кромки, термической усталости, коррозии или потери размерной точности.
Эти механизмы разрушения предъявляют противоречивые требования. Повышение твердости часто увеличивает сопротивление вдавливанию и абразивному износу, однако чрезмерная твердость может снижать сопротивление удару или распространению трещин. Карбиды, такие как карбид хрома, карбид ванадия, карбид молибдена и карбид вольфрама, могут повышать износостойкость, однако крупные, сконцентрированные или неравномерно распределенные карбиды способны служить очагами зарождения трещин. Легирующие элементы также изменяют прокаливаемость, фазовые превращения, реакцию на отпуск, теплостойкость и изменение размеров при термической обработке. Углерод способствует формированию мартенситной твердости и карбидов; хром, молибден, вольфрам и ванадий изменяют состав карбидов и поведение при высоких температурах; никель и марганец могут влиять на прокаливаемость и вязкость.
Класс материала Материал с контролируемым составом и определённой товарной категорией, который не задаёт всех особенностей микроструктуры или обработки, определяющих срок службы инструмента.
Технологический маршрут добавляет еще одну переменную. Ковка, прокатка, порошковая металлургия, практика переплава и последующая механическая обработка влияют на ликвацию, размер карбидов, их ориентацию, пористость, неметаллические включения и остаточные напряжения. Поэтому два изделия с одним и тем же обозначением могут вести себя по-разному, если различаются их чистота, микроструктура, размер полуфабриката или история обработки. Обозначение определяет контролируемый класс материала, но не описывает каждую характеристику, влияющую на стойкость инструмента.
Затем термическая обработка определяет, какая часть этого потенциала превратится в реальные эксплуатационные характеристики. Температура аустенитизации, время выдержки, скорость закалки, криогенная обработка, если она предусмотрена, температура отпуска и количество циклов отпуска влияют на количество остаточного аустенита, мартенсит, выделение карбидов, твердость, вязкость и размерную стабильность. В исследовании 2020 года, опубликованном в Coatings, параметры термической обработки были названы основным фактором, контролирующим эксплуатационные характеристики сердцевины инструмента в изученной системе с покрытием. Этот вывод не означает, что состав или технология изготовления вторичны при любом проектировании: они определяют доступный диапазон микроструктур и совокупность дефектов, которыми должна управлять термическая обработка.
Практический вывод очевиден: выбор марки начинается с определения преобладающего механизма разрушения. Для ручного режущего инструмента приоритетными могут быть стойкость режущей кромки и приемлемая вязкость. Инструмент для холодной высадки может нуждаться в сопротивлении сжимающей деформации и выкрашиванию. Метчик или развертка требуют сочетания твердости, стабильности режущей кромки, обрабатываемости и контроля размеров. Штампы для рельефной формовки, матрицы, пуансоны, столовые приборы, формообразующий инструмент и оснастка для высокотемпературных процессов предъявляют различные сочетания требований к нагрузке, скольжению, удару и температуре. Монография NBS 88 по-прежнему остается полезным федеральным техническим справочным изданием по исторической терминологии и основам металлургии, лежащим в основе этих различий.
Инструментальная сталь и конструкционная сталь общего назначения
Инструментальная сталь — это не просто «более прочная сталь», и одна лишь твердость ее не определяет. Легированная сталь общего назначения может обеспечить достаточную прочность вала, зубчатого колеса или крепежной детали, но быстро выйти из строя при использовании в качестве режущей кромки или поверхности матрицы. И наоборот, инструментальная сталь с очень высокой износостойкостью может разрушиться, тогда как сталь с повышенной ударной стойкостью или более вязкая конструкционная сталь выдержала бы нагрузку. Обрабатываемость также должна учитываться: материал, который трудно пилить, шлифовать, обрабатывать резанием, подвергать электроэрозионной обработке проволочным электродом, сваривать или термически обрабатывать, может создавать риск отказов и технологические затруднения еще до начала эксплуатации.
В издании Routledge Tool Steels: Properties and Performance (2021) поведение марок рассматривается с учетом состава, производственных процессов, термической обработки, поверхностного упрочнения и покрытий. Такой подход точнее, чем трактовка буквы AISI как простого рейтинга. В руководстве Uddeholm по холодной обработке за 2024 год принцип выбора сформулирован как подбор стали, соответствующей условиям эксплуатации, при одновременной минимизации затрат на изготовление одной детали. В данном случае речь идет об эффективности на протяжении всего жизненного цикла: значимыми показателями являются замены инструмента, заточка, простои, количество забракованных деталей и преждевременное разрушение, а не только первоначально заданная спецификация материала.
Роль деформируемых полуфабрикатов по ASTM A681
ASTM A681 устанавливает нормативную основу для деформируемых изделий из легированных инструментальных сталей. ASTM International указывает в области применения стандарта за 2024 год, что «ASTM A681 устанавливает химические, механические и физические требования к деформируемым изделиям из легированных инструментальных сталей». К охватываемым формам относятся прутки, плиты, листы, полосы, прутки круглого сечения, проволока и поковки, обычно используемые для изготовления инструментов, штампов или приспособлений.
Эта область применения важна, но ограничена. ASTM A681 устанавливает требования к поставляемому деформируемому изделию; сам по себе стандарт не выбирает AISI D2 вместо AISI A2, не предписывает конструкцию пуансона и не определяет, является ли доминирующим механизмом разрушения износ, выкрашивание, образование трещин от термических циклов или коробление. Пользователь по-прежнему должен задать марку, форму изделия, размер, состояние поставки, термическую обработку, качество поверхности и требования к приемке, соответствующие условиям эксплуатации.
Обозначение прутка, плиты или поковки также не устраняет влияние направленной микроструктуры или размера сечения. Ориентация карбидов, ликвация, включения и скорость охлаждения могут влиять на поведение при шлифовании, вязкость и развитие трещин. Для готового инструмента могут потребоваться снятие напряжений, черновая обработка до закалки, контролируемая термическая обработка и окончательное шлифование для сохранения заданной геометрии. ASTM A681 определяет материальную основу; инженерная оценка связывает эту основу с реальной работой инструмента.
Как организована система обозначений инструментальных сталей AISI
Обозначения инструментальных сталей представляют собой классификационные метки, а не шкалу от низших марок к высшим. ASM International определяет инструментальные стали как стали, используемые для изготовления инструментов, предназначенных для резания, формообразования или придания формы готовым деталям. В рамках этого широкого назначения система AISI объединяет стали по признаку, который первоначально определял особенности их поведения: способу закалки, основному применению или преобладающей легирующей системе. В издании ASM Инструментальные стали выделены девять основных семейств: W, L, S, O, A, D, H, M и T (ASM International, 2020).
Таким образом, буква задаёт исходную гипотезу. Сама по себе она не позволяет предсказать срок службы. На результат влияют содержание углерода, легированные карбиды, чистота стали, ликвация, способ получения порошковой или слитковой стали, ковка, термическая обработка, состояние поверхности и фактический механизм разрушения инструмента. Пуансону, разрушающемуся от ударной нагрузки, требуется иное сочетание свойств, чем штампу, изнашивающемуся вследствие абразивного воздействия, даже если оба инструмента относятся к инструментам для холодной обработки. ASTM A681 устанавливает нормативную основу для кованых легированных инструментальных сталей и охватывает химические, механические и физические требования к пруткам, плитам, листам, полосам, прутковой заготовке, проволоке и поковкам, обычно используемым для изготовления инструментов, штампов или приспособлений (ASTM International, 2024).
Серии W, L и S
Серия W обозначает инструментальную сталь, закаливаемую в воде. Обозначение отражает традиционную закалочную среду, а не утверждение о том, что любую сталь марки W необходимо закаливать в воде при любой современной процедуре термической обработки. В целом это углеродистые инструментальные стали с ограниченными легирующими добавками по сравнению со многими более поздними семействами инструментальных сталей. Типичным обозначением является W1. Относительно простой химический состав этой стали после соответствующей обработки может обеспечить твёрдую мартенситную рабочую поверхность, однако та же низкая прокаливаемость ограничивает глубину и равномерность закалки в деталях большого сечения.
Этим сочетанием свойств объясняется историческое применение сталей W для ручных режущих инструментов, простых пуансонов, зубил, ножей и аналогичных инструментов, у которых небольшое сечение обеспечивало быстрое охлаждение. Закалка в воде также создаёт значительные термические напряжения и повышает риск коробления. Обозначение семейства описывает предполагаемую практику закалки; без учёта размера сечения и особенностей обработки оно не определяет ударную вязкость, размерную стабильность или износостойкость.
Серия L обозначает низколегированную инструментальную сталь. Стали этого семейства содержат умеренные добавки таких элементов, как хром, никель, молибден или ванадий, для повышения прокаливаемости, прочности, износостойкости или стабильности, но не переходят по составу в область высоколегированных сталей для холодной обработки или быстрорежущих сталей. L6 — хорошо известное обозначение. Её содержащий никель состав связан с конструкцией, ориентированной на повышенную вязкость, однако это не означает, что любая сталь L пригодна для ударных нагрузок или что любая низколегированная сталь подходит для такого применения.
Серия S обозначает инструментальную сталь, устойчивую к ударным нагрузкам. Основное эксплуатационное требование к ней — сопротивление повторяющимся ударам, внезапным нагрузкам и выкрашиванию, а не максимально достижимая стойкость к абразивному износу. Типичным представителем является S7; S1 и S5 относятся к тому же широкому семейству, но имеют неодинаковый состав и по-разному реагируют на термическую обработку. Ударная стойкость зависит от содержания углерода, соотношения легирующих элементов, размера зерна, количества остаточного аустенита, отпуска и совокупности дефектов. Поэтому обозначение стали, устойчивой к ударным нагрузкам, указывает на предполагаемый компромисс между твёрдостью и вязкостью, но не гарантирует отсутствие разрушения.
Серии O, A и D
Серия O обозначает инструментальную сталь, закаливаемую в масле. Эти марки содержат достаточно легирующих добавок, чтобы закаливаться более мягко, чем обычные углеродистые стали W, что в рамках традиционной классификации позволяет использовать масло вместо воды. Часто приводимым примером является O1. По сравнению с водой закалка в масле может уменьшить коробление и образование закалочных трещин, хотя изменение размеров остаётся серьёзной проблемой для прецизионных штампов, пуансонов, метчиков, развёрток и небольших формообразующих инструментов. Обозначение O указывает, каким образом данную марку исторически предполагалось закаливать; оно не означает, что её износостойкость выше, чем у стали серии A или D.
Серия A обозначает инструментальную сталь, закаливаемую на воздухе. Содержание легирующих элементов повышает прокаливаемость настолько, что инструмент может закаливаться на воздухе или в условиях контролируемого газового охлаждения, что уменьшает интенсивность термического удара по сравнению с закалкой в воде или масле. A2 широко известна как марка для холодной обработки, закаливаемая на воздухе. Такие стали выбирают, когда в штампах, пуансонах, инструментах для тиснения или формообразующих инструментах требуется сочетание износостойкости, вязкости и размерной стабильности. Более мягкая закалка может уменьшить коробление, однако состояние остаточного аустенита, распределение карбидов, повреждения при шлифовании и режим отпуска по-прежнему определяют свойства готового инструмента.
Серия D обозначает высокоуглеродистую высокохромистую инструментальную сталь. Типичным обозначением является D2. Содержание углерода и хрома способствует образованию значительного количества твёрдых карбидов, обогащённых хромом, благодаря чему это семейство ассоциируется с высокой стойкостью к абразивному износу и применением при холодной обработке. Эти карбиды также влияют на вязкость, обрабатываемость, поведение при шлифовании и чувствительность к образованию трещин. Крупные карбиды или их неравномерное распределение могут стать очагами зарождения трещин; обозначение D не позволяет определить размер или ориентацию карбидов, сформированные в процессе производства.
Поэтому стали D применяются при длительной холодной обработке — например, для штампов, пуансонов, ножей для резки и формообразующих инструментов, — однако правильный выбор зависит от того, что первым ограничивает срок службы: износ, выкрашивание кромки, хрупкое разрушение, схватывание или изменение размеров. Высокое содержание углерода и хрома — это факты состава, а не универсальное преимущество перед низколегированными семействами O или A.
Серии H, M и T
Серия H обозначает инструментальную сталь для горячей обработки. Эти марки предназначены для инструментов, подвергающихся воздействию повышенных температур при таких операциях, как литьё под давлением, горячая ковка, экструзия и горячее формообразование. Семейство подразделяется по преобладающим легирующим системам, включая хромистые, вольфрамовые и молибденовые стали для горячей обработки. H13 — часто используемое обозначение хромистой стали для горячей обработки; стали серии H должны сохранять прочность, сопротивляться термической усталости и ограничивать разупрочнение при многократных циклах нагрева и охлаждения. Эти требования отличаются от требований к стойкости против абразивного износа при холодной обработке, поэтому более твёрдый при комнатной температуре инструмент не обязательно будет лучшим инструментом для горячей обработки.
Серия M обозначает молибденовую быстрорежущую инструментальную сталь. Типичным представителем является M2. Молибден, вольфрам, ванадий, хром и углерод образуют высоколегированную систему, способную сохранять режущую твёрдость при температурах, возникающих во время механической обработки. Классификация отражает основу легирования быстрорежущего семейства, тогда как конечные режущие свойства зависят от аустенитизации, закалки, многократного отпуска, количества и распределения карбидов, подготовки режущей кромки и возможных покрытий.
Серия T обозначает вольфрамовую быстрорежущую инструментальную сталь. Классическим представителем является T1. Быстрорежущие стали с высоким содержанием вольфрама исторически разрабатывались для режущих инструментов, которые должны были сохранять твёрдость при нагреве; стали T содержат карбиды, влияющие на красностойкость, износ, шлифуемость и вязкость. M и T — не противоположные уровни качества. Это различные пути легирования быстрорежущих инструментальных сталей, и выбор подходящего варианта зависит от температуры резания, прерывистости резания, нагрузки на кромку, геометрии и термической обработки.
Связь с технологией обработки имеет решающее значение. В исследовании 2020 года, опубликованном в Coatings, параметры термической обработки были названы основным фактором, определяющим эксплуатационные характеристики сердцевины инструмента, тогда как состав и способ производства задают возможную структуру карбидов и совокупность дефектов. В книге Routledge Инструментальные стали: свойства и эксплуатационные характеристики аналогичным образом рассматриваются состав, производственные процессы, термическая обработка, поверхностное упрочнение и покрытия как факторы эксплуатационных свойств (Mesquita, 2021). Монография NBS 88 служит более ранним федеральным справочным источником по металлургии сталей и исторической терминологии.
Поэтому выбор следует начинать с анализа механизма разрушения и условий эксплуатации, а затем использовать букву AISI как ориентир при подборе подходящих химических составов. Uddeholm чётко формулирует цель проектирования для холодной обработки: подбирать инструментальную сталь в соответствии с применением и минимизировать стоимость изготовления одной детали. На практике важнее показатели на протяжении всего жизненного цикла, чем одна только буква. Классификация AISI систематизирует возможные варианты, но не принимает инженерное решение.
Металлургические переменные, определяющие эксплуатационные характеристики инструментальных сталей
Инструментальные стали определяются условиями эксплуатации, а не только твёрдостью. ASM International описывает их как стали, используемые для изготовления инструментов, предназначенных для резания, формообразования или придания формы готовым деталям. Это определение охватывает очень разные требования: пуансон должен быть устойчив к ударным нагрузкам и разрушению рабочей кромки, тогда как режущий инструмент должен сохранять острую кромку при трении и нагреве. ASTM A681 — соответствующая система стандартов для кованых изделий из легированных инструментальных сталей — устанавливает химические, механические и физические требования к пруткам, плитам, листам, полосам, стержням, проволоке и поковкам, которые обычно превращаются в инструменты, штампы или приспособления. Само обозначение не позволяет предсказать эксплуатационные характеристики.
Семейства AISI, такие как W, L, S, O, A, D, H, M и T, обозначают общие концепции легирования и обработки. Как объясняется в учебном тексте Metallurgy Maricopa Community Colleges, буквы обычно указывают способ закалки, основное назначение или доминирующую систему легирования. W1 связан с закалкой в воде, O1 — с закалкой в масле, A2 — с закалкой на воздухе, D2 — с составом с высоким содержанием углерода и хрома, H13 — с эксплуатацией при горячей обработке, M2 — с быстрорежущей сталью, легированной молибденом, а T1 — с вольфрамовой быстрорежущей сталью. Эти обозначения задают исходную точку. Рабочая структура зависит от способа выплавки, ковки или порошковой технологии, аустенитизации, закалки, отпуска, состояния поверхности и конкретного механизма разрушения.
Углерод, легирующие элементы и прокаливаемость
| Элемент | Описанное основное влияние на инструментальную сталь |
|---|---|
| Углерод | Мартенситная твёрдость и образование карбидов |
| Хром | Прокаливаемость и карбиды, обогащённые хромом |
| Молибден | Вторичная твёрдость и сопротивление отпуску |
| Вольфрам | Легированные карбиды и твёрдость при высокой температуре |
| Ванадий | Очень твёрдые карбиды и контроль размера зерна |
| Никель | Прокаливаемость и вязкость в отдельных составах |
Углерод обеспечивает внедрённые атомы, упрочняющие железо, и позволяет аустениту превращаться в твёрдый мартенсит при закалке. Более высокое содержание углерода обычно повышает содержание углерода в мартенсите и способствует большей твёрдости после закалки, однако это же добавление может усиливать образование карбидов, снижать пластичность и делать кромку или угол менее устойчивыми к ударным нагрузкам. Углерод также влияет на то, какое его количество остаётся в матрице после образования легированных карбидов. Поэтому номинальное процентное содержание углерода не указывает содержание углерода в конечном мартенсите.
Основные термины металлургии
- Твёрдость
- Сопротивление локализованной пластической деформации.
- Прокаливаемость
- Глубина, на которую может образоваться мартенсит при заданных условиях охлаждения.
- Остаточный аустенит
- Аустенит, не превратившийся в мартенсит при закалке.
- Вторичная твёрдость
- Повышение твёрдости, вызванное выделением мелкодисперсных легированных карбидов при отпуске.
Прокаливаемость отличается от твёрдости. Она характеризует глубину образования мартенсита в стали при заданных условиях охлаждения. Хром, молибден, марганец и кремний задерживают диффузионные превращения, такие как образование перлита и бейнита, позволяя закаливаться слоям, расположенным дальше от охлаждаемой поверхности. Никель может способствовать прокаливаемости и повышать вязкость, хотя в традиционных инструментальных сталях он в меньшей степени связан с интенсивным образованием карбидов. Молибден также подавляет некоторые формы отпускной хрупкости и способствует вторичному твердению. Результат зависит от размера сечения, размера зерна аустенита, интенсивности закалки и исходного состояния стали.
Хром выполняет несколько функций. В умеренных количествах он повышает прокаливаемость и сопротивление окислению; при более высоком содержании соединяется с углеродом, образуя обогащённые хромом карбиды, особенно в высокоуглеродистых высокохромистых марках, таких как D2. Молибден и вольфрам образуют твёрдые легированные карбиды и способствуют вторичному твердению, когда при отпуске выделяются мелкие частицы. Их влияние на красностойкость особенно важно для быстрорежущих сталей и сталей для горячей обработки. Ванадий образует очень твёрдые карбиды ванадия, часто VC или обогащённые ванадием карбиды MC, которые противостоят абразивному износу и ограничивают рост зерна аустенита, если их частицы остаются мелкими и равномерно распределёнными.
Другие добавки изменяют диапазон технологических параметров. Кремний упрочняет феррит и может влиять на реакцию стали на отпуск. Марганец повышает прокаливаемость, но при плохо контролируемых составе и обработке может увеличить склонность к образованию остаточного аустенита и ликвации. Кобальт не образует значительной совокупности карбидов в обычном смысле, характерном для быстрорежущих сталей; он повышает температуру размягчения матрицы и поддерживает режущие характеристики при повышенной температуре. Азот, сера и свинец могут влиять на обрабатываемость или выделение фаз, однако их ценность сильно зависит от марки и требований к чистоте металла.
Сталь с высокой прокаливаемостью не становится автоматически более вязкой или износостойкой. Она может закаливаться по всему крупному сечению штампа, но при этом содержать крупные карбиды, ликвационные неоднородности или чрезмерное количество остаточного аустенита. В исследовании термической обработки, опубликованном MDPI в журнале Coatings в 2020 году, параметры термической обработки были определены как основной фактор, контролирующий эксплуатационные характеристики сердцевины инструмента. Состав определяет, какие структуры могут образоваться; обработка определяет, какие из этих структур действительно сохранятся.

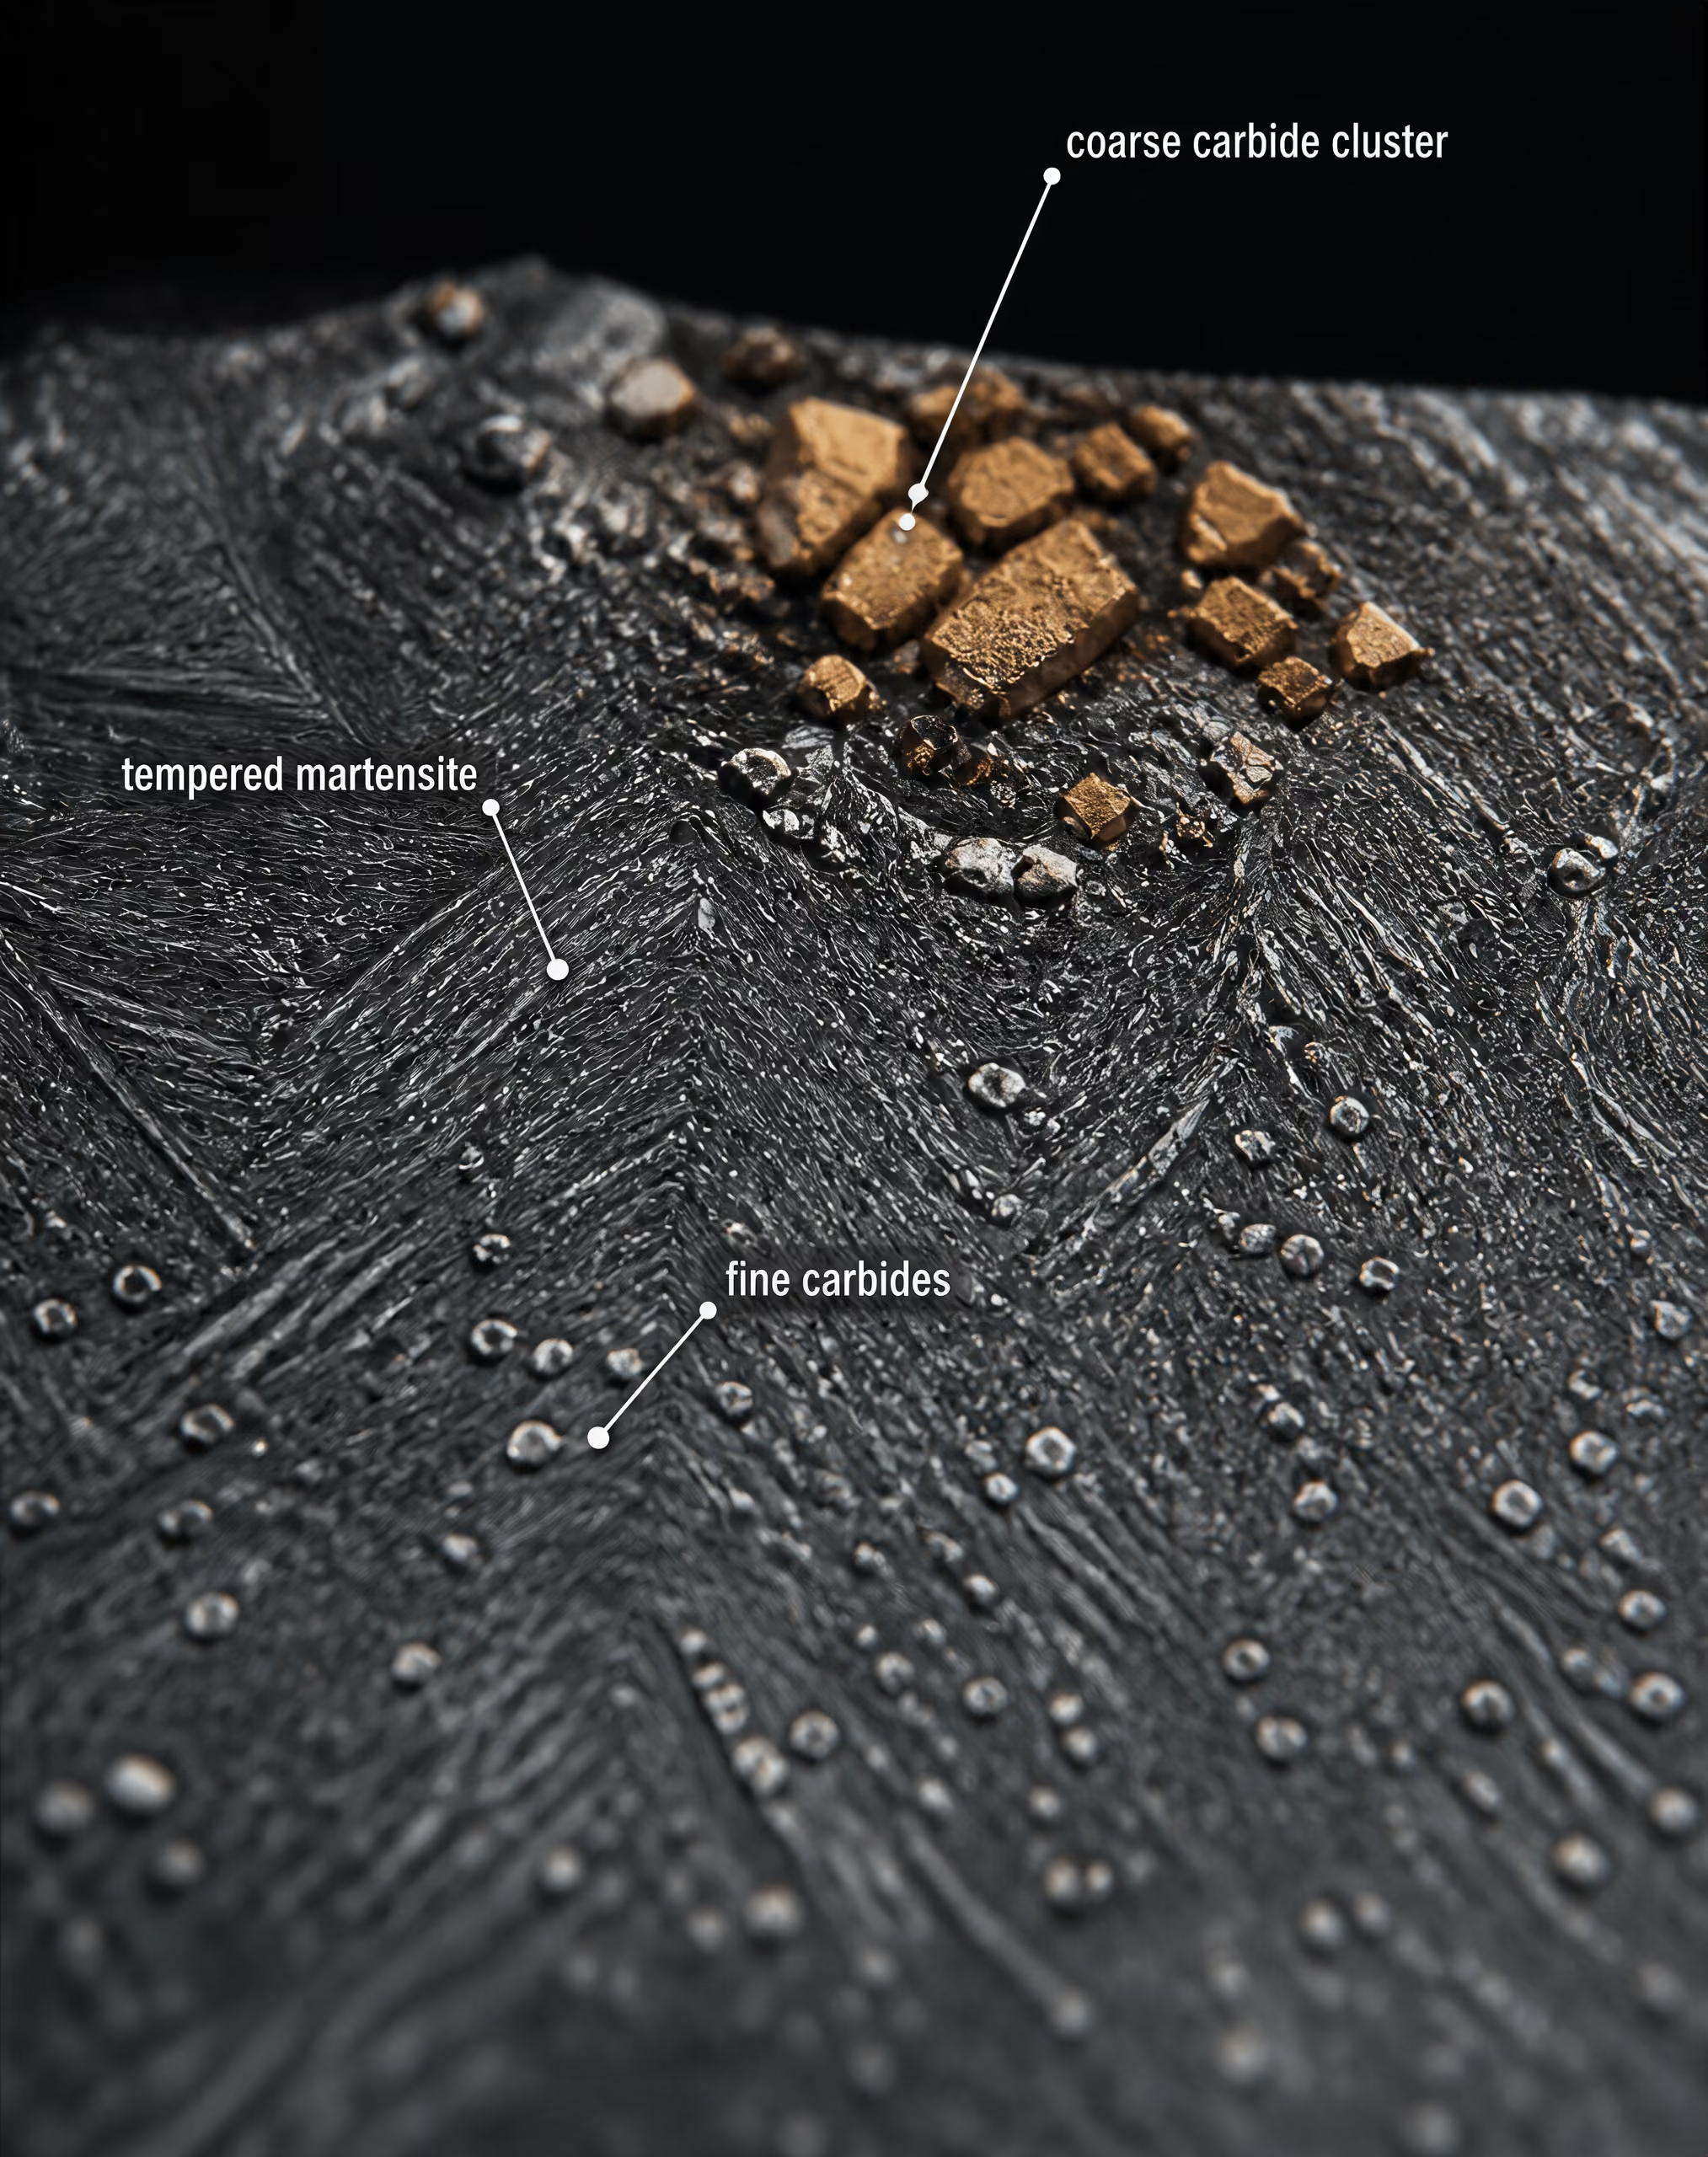
Карбид Твёрдое соединение, образующееся при соединении углерода с железом или легирующими элементами, такими как хром, молибден, вольфрам или ванадий.
Карбиды и баланс износостойкости и вязкости
Карбиды имеют центральное значение для поведения инструментальной стали, поскольку представляют собой твёрдые частицы в сравнительно более вязкой металлической матрице. Важны не только их наличие, но и химический состав, объёмная доля, размер, форма, расстояние между частицами и ориентация. Цементит, обогащённый железом, M₇C₃, обогащённый хромом, M₆C, обогащённый молибденом и вольфрамом, и MC, обогащённый ванадием, не обеспечивают одинакового сопротивления абразивному износу, термическому размягчению или растрескиванию.
Мелкодисперсная совокупность карбидов может повышать износостойкость, не создавая крупных очагов зарождения трещин. Крупные первичные карбиды могут эффективно противостоять определённому механизму износа, но одновременно прерывают матрицу и концентрируют напряжения. Острые углы карбидов, карбидные полосы, образовавшиеся из-за ликвации, и скопления карбидов, ориентированные прокаткой или ковкой, могут становиться предпочтительными путями зарождения трещин. На полированной микрофотографии в двух марках может быть виден один и тот же номинальный тип карбидов, но при этом выявляться совершенно разное распределение и, следовательно, совершенно разный срок службы.
| Способ производства | Описанная структура или проблема |
|---|---|
| Слитковая металлургия | Химическая ликвация и вытянутые полосы карбидов |
| Ковка и прокатка | Текстура деформации и направленное расположение карбидов |
| Порошковая металлургия | Более мелкие и равномернее распределённые частицы карбидов |
Баланс износостойкости и вязкости не сводится к простому выбору между «большим количеством карбидов» и «малым количеством карбидов». Абразивный износ часто уменьшается при высокой доле твёрдых частиц, однако выкрашивание кромки может ускориться, если матрица между частицами слишком слаба или если расстояние между карбидами недостаточно для затупления вершины трещины. Адгезионный износ, ударный износ, пластическая деформация и термическая усталость предъявляют разные требования. Пуансон, ударяющий по неправильно установленной заготовке, может разрушиться из-за одного нестабильного выкрашивания, хотя его измеренная твёрдость остаётся высокой. Срезающий нож, напротив, может постепенно утрачивать эффективность из-за абразивного закругления кромки.
Способ производства изменяет эту структуру. Традиционная слитковая металлургия может приводить к химической ликвации и образованию вытянутых карбидных полос, которые последующая ковка способна уменьшить, но не всегда устранить. Порошковая металлургия может обеспечить более равномерное распределение карбидов, хотя конечные свойства по-прежнему зависят от консолидации, ковки, термической обработки и поверхностных дефектов. Суть не в том, что один способ всегда даёт лучший результат. Важно, что номинальный химический состав не может описать совокупность дефектов или карбидную архитектуру, созданную данным технологическим маршрутом.
Отпуск добавляет ещё один уровень сложности. Во время отпуска легирующие элементы могут выходить из пересыщенного мартенсита и образовывать мелкие вторичные карбиды. В M2 и родственных быстрорежущих сталях молибден, вольфрам и ванадий участвуют в выделении фаз, повышающем твёрдость после начального этапа размягчения. Это вторичное твердение также способствует красностойкости, однако чрезмерно интенсивная обработка может оставить повышенные остаточные напряжения или остаточный аустенит. Степень измельчения карбидов, а не только их количество, часто определяет, обеспечит ли дополнительное легирование полезную стойкость режущей кромки или приведёт к её хрупкому поведению.
Структура матрицы и остаточный аустенит
Матрица, окружающая карбиды, обеспечивает значительную часть вязкости инструмента и поддерживает карбиды при нагрузке. Закалённый мартенсит обладает высокой прочностью, поскольку углерод и легирующие атомы искажают кристаллическую решётку железа и препятствуют движению дислокаций. Однако неотпущенный мартенсит содержит высокие остаточные напряжения и плохо сопротивляется внезапному разрушению. Отпуск снижает эти напряжения, обеспечивает контролируемое выделение карбидов и регулирует баланс между твёрдостью и вязкостью.
Аустенитизирующая обработка контролирует как химический состав матрицы, так и растворение карбидов. Если температура слишком низкая, в аустенит переходит недостаточное количество углерода и легирующих элементов, что ограничивает прокаливаемость и конечную твёрдость. Если температура слишком высокая или выдержка слишком продолжительная, чрезмерное растворение карбидов может обогатить матрицу, укрупнить зёрна аустенита и увеличить количество остаточного аустенита после закалки. Крупные исходные зёрна аустенита уменьшают число барьеров, препятствующих распространению трещины.
Остаточный аустенит — это часть аустенита, которая не превращается в мартенсит во время закалки. Сразу после закалки он может повышать кажущуюся вязкость, однако под воздействием эксплуатационных напряжений, тепла при шлифовании или последующего отпуска он остаётся размерно нестабильным. Превращение в свежий неотпущенный мартенсит может вызвать деформацию, растрескивание или изменение геометрии режущего инструмента. Криогенная обработка, многократные циклы отпуска или тщательно выбранные условия аустенитизации могут уменьшить эту проблему, но ни один из этих методов не является универсальным решением.
В конечной матрице могут присутствовать отпущенный мартенсит, остаточный аустенит, вторичные карбиды, а иногда бейнитные или перлитные участки, образовавшиеся из-за недостаточно интенсивного охлаждения. Их соотношение и границы раздела определяют усталостную прочность, склонность к выкрашиванию, деформацию и термическое размягчение. Поверхностное шлифование добавляет ещё одну переменную: растягивающие остаточные напряжения, прижоги от шлифования и микротрещины могут свести на нет правильную обработку сердцевины.
В книге Tool Steels: Properties and Performance (2021) издательства Routledge эксплуатационные характеристики рассматриваются через состав, производственные процессы, термическую обработку, поверхностное упрочнение и покрытия, а не только через название марки. Такой подход согласуется с более ранними металлургическими основами, зафиксированными в монографии NBS 88, и с акцентом ASM International на совокупном влиянии износостойкости, вязкости, красностойкости, карбидов и термической обработки. Практическое следствие сформулировано в рекомендациях Uddeholm по сталям для холодной обработки: выбор следует осуществлять в соответствии с применением, снижая стоимость жизненного цикла каждой изготовленной детали. Важен не вопрос о том, какое обозначение занимает высшее место, а вопрос о том, какая структура «матрица — карбиды» способна выдержать фактическую нагрузку, температуру, контакт и механизм разрушения инструмента.
Технологический маршрут производства: почему одна и та же марка не означает одну микроструктуру
Обозначение инструментальной стали указывает на диапазон химического состава и предполагаемое семейство свойств, а не на единственную внутреннюю структуру. Поэтому AISI O1, AISI D2, AISI M2 и другие марки могут демонстрировать разные сочетания вязкости разрушения, износостойкости, размерной стабильности и обрабатываемости, если различаются история их плавки, литья, деформации и термической обработки. ASM International описывает инструментальные стали как стали, используемые для изготовления инструментов для резания, формования или придания формы готовым деталям; поэтому полезно спрашивать не просто о том, какая буква указана в обозначении, а о том, как сформировавшаяся микроструктура реагирует на характер разрушения инструмента.
ASTM A681 (2024) устанавливает «химические, механические и физические требования к деформируемым легированным инструментальным сталям», включая прутки, плиты, листы, полосы, прутковый материал, проволоку и поковки, из которых обычно изготавливают инструменты, штампы или приспособления. Эта нормативная основа определяет требования к продукции, но не делает каждую форму одной и той же марки металлургически идентичной. Размер изделия, степень обжатия, история охлаждения и место, из которого вырезано сечение, могут влиять на структуру, с которой материал поступает на изготовление инструмента.
Металлургия слитка и ликвация
Производство традиционной деформируемой инструментальной стали начинается с литого слитка или непрерывнолитой заготовки. В процессе затвердевания легирующие элементы не остаются распределёнными идеально равномерно. Углерод, хром, молибден, вольфрам, ванадий и другие растворённые элементы перераспределяются между жидкой и твёрдой фазами. Последняя затвердевающая жидкость может обогащаться элементами, образующими карбиды, что приводит к химической ликвации между сердцевинами дендритов и междендритными областями. Для высокоуглеродистой высокохромистой марки, такой как AISI D2, эта история может влиять на размер, количество и распределение богатых хромом карбидов. В AISI M2 распределение карбидов, содержащих вольфрам, молибден и ванадий, также отражает как состав, так и условия затвердевания.
Ликвация не обязательно проявляется как видимый дефект в каждом сечении, однако она создаёт локальные различия в поведении при превращениях и образовании карбидов. Обогащённые области могут по-разному реагировать при аустенитизации, а крупные скопления карбидов способны действовать как концентраторы напряжений. При ударе или изгибе трещина может распространяться по строчному включению или скоплению, а не через отпущенную мартенситную матрицу. При работе в условиях скольжения или абразивного износа твёрдый карбид может повысить сопротивление удалению материала, тогда как крупный, недостаточно поддержанный карбид может разрушиться или вырваться, повредив рабочую кромку.
Неметаллические включения добавляют ещё один фактор. Оксидные, сульфидные и силикатные включения могут возникать при плавке, рафинировании, литье или последующей обработке. Их химический состав, размер, форма и ориентация влияют на зарождение усталостных трещин и характер разрушения. Это особенно важно для пуансонов, режущих ножей, метчиков и других инструментов, подвергающихся повторным нагрузкам, где небольшая внутренняя несплошность может иметь большее значение, чем незначительное различие в объёмной твёрдости.
Ковка и прокатка разрушают литую структуру, закрывают внутренние пустоты и перераспределяют ликвационные зоны, но не устраняют исходную историю полностью. Конечный результат зависит от температуры, деформации, степени обжатия и охлаждения. Крупный слиток, существенно обжатый до получения прутка, может иметь иное расстояние между карбидами и другую картину ликвации, чем меньшая исходная заготовка, обработанная до той же номинальной марки.
Ковка, прокатка и направленная структура
Анизотропия Различие в отклике материала, вызванное ориентацией, например при нагрузке вдоль или поперёк карбидных полос или направления течения металла.
Горячая обработка разрушает литые дендриты и вытягивает включения и карбидообогащённые области в направлении деформации. Это формирует волокнистый поток металла и, во многих деформируемых инструментальных сталях, направленное расположение карбидов, часто называемое полосчатостью или карбидной текстурой. После термической обработки матрица может стать относительно однородной, тогда как вытянутые карбидные строчки остаются заметными на полированном и протравленном шлифе.
Направление имеет значение, поскольку механические свойства вдоль и поперёк направления обработки могут различаться. Инструмент, нагруженный параллельно ориентированным карбидным строчкам, испытывает иной путь распространения трещины, чем инструмент, нагруженный поперёк них. Поэтому продольная и поперечная вязкость, прочность при изгибе, сопротивление усталости и стабильность кромки могут различаться даже при сходных твёрдости и результатах химического анализа. Это различие называют анизотропией: реакция материала зависит от ориентации.
Следствие этого распространяется и на конструкцию инструмента. Поковку штампа, пуансон или деталь для вырубки, вырезанные из прутка, не следует рассматривать как заготовку без определённого направления. Ориентацию профиля инструмента, преобладающую эксплуатационную нагрузку и предполагаемый путь распространения трещины следует рассматривать совместно. Пруток, плита, лист, полоса, прутковый материал, проволока или поковка также требуют различных решений при механической обработке и формовании. Для толстой плиты может потребоваться удаление поверхностного слоя или учёт изменений по сечению; полоса может выбираться для небольшой формуемой детали, конечное направление которой определяется прокаткой; проволока и прутковый материал могут подаваться на операции холодного формования или высадки, при которых состояние поверхности и осевые дефекты приобретают существенное значение.
Волокнистый поток полезен, когда он поддерживает приложенную нагрузку, но вреден, если создаёт лёгкий путь для расслоения или разрушения кромки. Полосчатость также может вызывать неравномерную реакцию при термической обработке, особенно там, где локальные изменения состава влияют на прокаливаемость или количество остаточного аустенита. Поэтому номинально одинаковый инструмент из AISI O1, изготовленный из разных форм проката, может требовать различных припусков на деформацию при механической обработке и разрушаться скалыванием, изгибом или растрескиванием по разным причинам.
В публикации ASM International 2020 года указано, что эксплуатационные характеристики инструментальной стали зависят от сочетания износостойкости, вязкости разрушения, горячей твёрдости, карбидов и термической обработки. В книге Routledge Tool Steels: Properties and Performance (2021) изложена та же более общая идея: состав, производственные процессы, термическая обработка, поверхностное упрочнение и покрытия рассматриваются как взаимосвязанные переменные. Технологический маршрут задаёт исходное состояние, но не заменяет термическую обработку. Исследование 2020 года в журнале MDPI Coatings определило параметры термической обработки как основной фактор, контролирующий эксплуатационные характеристики сердцевины инструмента, тогда как состав и предшествующая обработка формируют потенциал материала и совокупность дефектов.

Порошковая металлургия и измельчение карбидов
Порошковая инструментальная сталь изменяет проблему затвердевания, а не просто воспроизводит традиционное производство в меньшем масштабе. Расплавленный сплав распыляется на мелкие частицы, каждая из которых быстро затвердевает и содержит сравнительно небольшой объём ликвационно-неоднородного материала. Затем порошок уплотняют и консолидируют, обычно методом горячего изостатического прессования, после чего проводят термомеханическую обработку и термическую обработку.
Быстрое затвердевание частиц ограничивает рост крупных карбидных сеток. После консолидации карбидные частицы обычно мельче и распределены более равномерно, чем в традиционно литом и деформированном материале того же номинального состава. Уменьшение количества крупных скоплений карбидов может повысить сопротивление разрушению карбидов, скалыванию кромки и распространению трещин, а более однородная структура снижает изменение свойств в зависимости от сечения и ориентации. Однако это структурные тенденции, а не автоматические гарантии: дефекты консолидации, неподходящая термическая обработка, чрезмерное содержание карбидов и неудовлетворительная подготовка поверхности по-прежнему могут определять характер разрушения.
Различие наиболее заметно для высоколегированных марок, содержащих значительное количество карбидообразующих элементов. В традиционной AISI D2 могут присутствовать крупные скопления богатых хромом карбидов, расположение которых унаследовано от деформации. Порошковый маршрут может обеспечить более мелкое распределение карбидов хрома, хотя конкретные фазы и размеры зависят от распыления, консолидации, ковки или прокатки и термической обработки. Порошковые быстрорежущие стали, такие как AISI M2, аналогичным образом предназначены для контроля расстояния между карбидами и уменьшения анизотропии, связанной с ликвацией. Обозначение по-прежнему указывает на семейство сплава. Оно не определяет единственный размер карбидов или один уровень вязкости разрушения.
Это различие важно, когда инструмент изготавливают из прутка, плиты, полосы, пруткового материала, проволоки или поковки. Механическая обработка удаляет материал, но не устраняет направленную структуру по всему оставшемуся инструменту. Шлифование может открыть карбидообогащённые области, а также вызвать растягивающие остаточные напряжения или локальное термическое повреждение поверхности. Поэтому технологический маршрут, обеспечивающий мелкую однородную структуру сердцевины, может дать иной запас сопротивления скалыванию, чем традиционный деформируемый маршрут, даже если после этого оба материала подвергаются одинаковой номинальной обработке для получения твёрдости.
В руководстве Uddeholm по холодной обработке 2024 года сформулировано практическое инженерное правило: выбор инструментальной стали должен соответствовать применению и минимизировать затраты на изготовленную деталь. Это означает, что технологический маршрут и форму изделия следует подбирать под преобладающий механизм разрушения — износ, хрупкое разрушение при ударе, пластическую деформацию, образование трещин от термической усталости, усталостное разрушение или скалывание кромки, — а не выстраивать марки AISI от «низшей» к «высшей». Одно и то же обозначение марки может описывать существенно различающиеся исходные структуры, и эти структуры остаются частью инструмента ещё долго после механической обработки стали.
Параметры термической обработки были основным фактором, определявшим эксплуатационные свойства сердцевины инструмента в исследованной системе с покрытием. Limited evidence

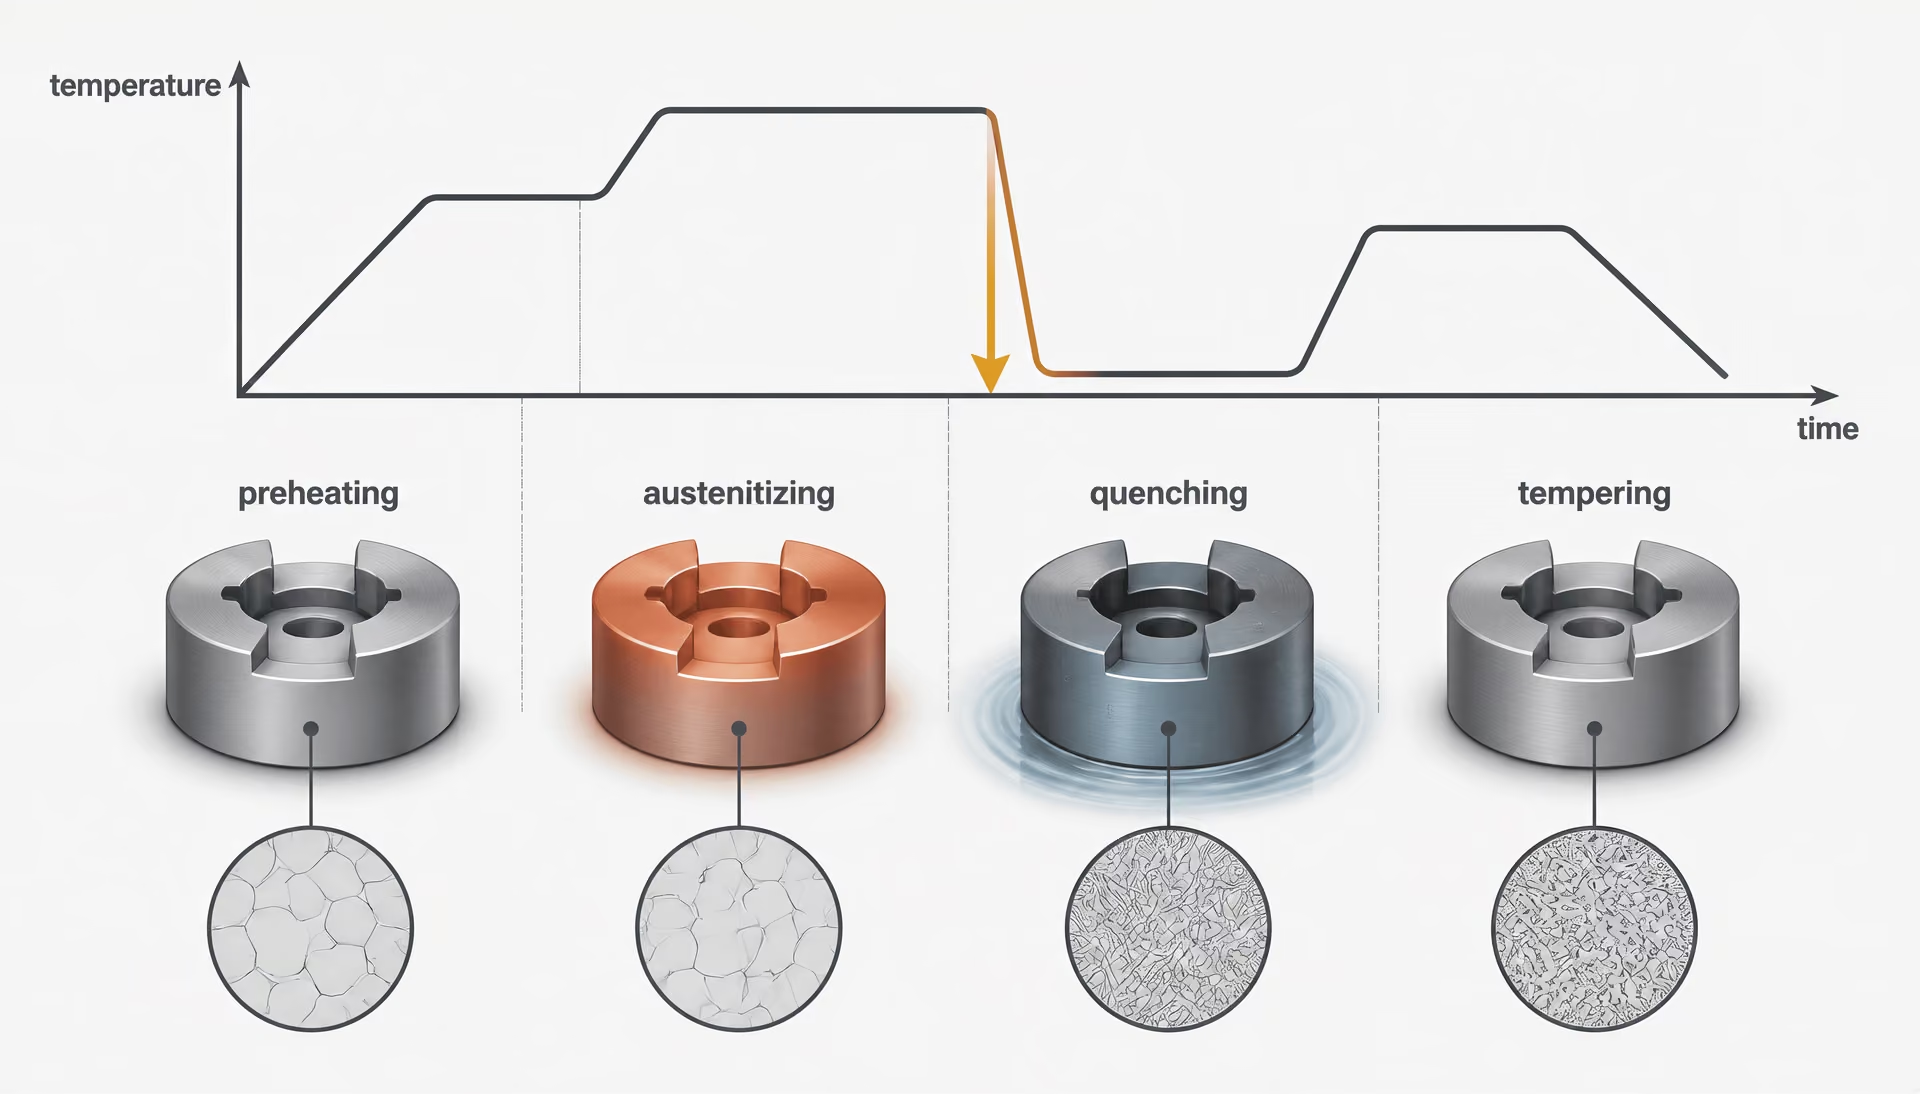
Последовательность термической обработки
- Предварительный нагрев Уменьшить температурный градиент между печью и заготовкой.
- Аустенитизация Преобразовать матрицу и растворить контролируемое количество карбидов.
- Закалка Охладить достаточно быстро для образования мартенсита, ограничивая при этом термические напряжения и напряжения превращения.
- Отпуск Снизить остаточные напряжения, скорректировать твёрдость и вязкость, а также стабилизировать структуру.
Термическая обработка — процесс, определяющий эксплуатационные характеристики
Марка инструментальной стали не поступает в эксплуатацию со свойствами, которые можно определить только по её обозначению. Например, AISI D2 указывает на семейство высокоуглеродистых высокохромистых сталей для холодной обработки; это не гарантирует конкретного сочетания твёрдости, вязкости разрушения, размерной стабильности или долговечности при износе. Эти свойства формируются после нагрева стали, выдержки, охлаждения и отпуска в условиях, соответствующих её химическому составу и размеру сечения.
Это центральный технический аспект исследования, опубликованного MDPI в журнале Coatings в 2020 году: том 10, выпуск 3, статья 265. Исследование определяет параметры термической обработки как основной фактор, управляющий эксплуатационными характеристиками сердцевины инструмента в рассматриваемой системе с покрытием. Химический состав и способ изготовления формируют доступный микроструктурный потенциал, а также количество включений, ликвационных зон, пор и карбидов. Термическая обработка определяет, какая часть этого потенциала будет реализована. Покрытие не может компенсировать состояние сердцевины, которая была перегрета, недостаточно закалена, растрескалась при закалке или сохранила чрезмерное количество остаточного аустенита.
Последовательность обычно включает предварительный нагрев, аустенитизацию, закалку и отпуск, однако эта последовательность не является универсальной рецептурой. Стали AISI W, L, S, O, A, D, H, M и T реагируют по-разному, поскольку содержание углерода, хрома, молибдена, вольфрама, ванадия, марганца и кремния изменяет температуры превращений, стабильность карбидов, прокаливаемость и реакцию на отпуск. ASTM A681, устанавливающий химические, механические и физические требования к деформируемым изделиям из легированных инструментальных сталей, задаёт нормативную основу; он не заменяет режим термической обработки, специфичный для конкретной марки.
Аустенитизация и контроль растворения
Предварительный нагрев уменьшает температурный градиент между печью и заготовкой. Это особенно важно для деталей большого сечения, пуансонов сложной формы, острых углов и сталей со значительным количеством карбидов. Если марка стали или геометрия детали создают высокий риск возникновения термических напряжений, может применяться ступенчатый предварительный нагрев. Его цель состоит не просто в сокращении времени пребывания в печи. Он уменьшает разницу температур между поверхностью и сердцевиной до начала аустенитизации.
Затем при аустенитизации сталь нагревают до температурного диапазона, в котором достаточная часть феррита или перлита превращается в аустенит, а определённые карбиды растворяются. Углерод и легирующие элементы, переходящие в аустенит, определяют прокаливаемость и реакцию стали при отпуске. Количество растворившихся компонентов необходимо контролировать. Недостаточное растворение приводит к избытку нерастворившихся карбидов и формированию аустенитной матрицы, которая может не достичь требуемой твёрдости после закалки. Чрезмерное растворение способно вызвать укрупнение зёрен аустенита, увеличение содержания легирующих элементов в твёрдом растворе, повышение количества остаточного аустенита и снижение вязкости.
Это различие особенно важно для высокоуглеродистых высокохромистых марок, таких как AISI D2. Их карбиды, богатые хромом, обеспечивают износостойкость, однако они не должны растворяться полностью. Термист регулирует баланс между твёрдой мартенситной матрицей и полезной стабильной карбидной структурой. Высокоскоростные стали AISI M и T требуют иного контроля, поскольку молибден, вольфрам, ванадий и хром образуют легированные карбиды, обеспечивающие красностойкость и вторичное твердение. Температуры их аустенитизации высоки, а допустимое технологическое окно может быть узким.
Недостаточный нагрев часто ошибочно принимают за обработку, сохраняющую вязкость. Если температура аустенитизации или выдержка недостаточны, матрица может содержать слишком мало растворённых углерода и легирующих элементов, что после закалки приводит к низкой твёрдости и плохой износостойкости. Перегрев вызывает другой комплекс дефектов: укрупнение зёрен, избыток остаточного аустенита, увеличение деформации и повышение риска образования закалочных трещин. Длительная выдержка также может усилить обезуглероживание или окисление поверхности.
| Семейство | Традиционная охлаждающая среда | Основная технологическая проблема |
|---|---|---|
| W | Вода | Закалочные трещины и коробление |
| O | Масло | Прокаливаемость сечения и изменение размеров |
| A | Воздух или контролируемый газ | Остаточный аустенит и неравномерное охлаждение |
| D | Воздух или контролируемый газ | Карбидная структура и стабильность размеров |
| H | Воздух или газ под давлением | Термическая усталость и размягчение при высокой температуре |
При нагреве необходимо контролировать состояние поверхности. Обезуглероживание удаляет углерод из наружного слоя, оставляя более мягкую оболочку, которая может преждевременно выходить из строя вследствие скругления, схватывания или пластической деформации, даже если твёрдость внутренних слоёв соответствует норме. Защитная атмосфера, вакуумная обработка, соляные ванны, надлежащий режим работы печи и шлифование после обработки являются возможными средствами контроля, однако их пригодность зависит от марки стали и геометрии детали. Измерение твёрдости ниже обезуглероженного слоя может скрыть дефект.
Размер сечения влияет на необходимый режим нагрева и выдержки. Тонкий пуансон быстро достигает заданной температуры, тогда как у крупной матрицы может наблюдаться значительное запаздывание нагрева сердцевины относительно поверхности. Применение режима для малой детали к массивной заготовке может привести к недостаточной аустенитизации сердцевины, тогда как выдержка тонкой детали в течение времени, необходимого для крупного блока, способствует росту зёрен и повреждению поверхности. Поэтому инструкции по термической обработке обычно указывают как температуру, так и время, часто с учётом загрузки печи и толщины сечения.
Закалка, упрочнение и отпуск
Закалка превращает аустенизированную структуру в мартенсит, если охлаждение происходит достаточно быстро, чтобы избежать чрезмерного образования перлита или бейнита. Требуемая интенсивность охлаждения зависит от прокаливаемости. Стали AISI W, закаливаемые в воде, требуют быстрого охлаждения и поэтому более подвержены деформации и растрескиванию. Стали AISI O, закаливаемые в масле, допускают менее интенсивное охлаждение. Стали AISI A, D, H и многие высокоскоростные марки, закаливаемые на воздухе, могут прокаливаться на большую глубину при меньших закалочных напряжениях, хотя «воздушная закалка» не означает, что любая геометрия будет охлаждаться равномерно или что в центре детали будет достигнута такая же твёрдость.
Закалка является не только металлургическим, но и механическим процессом. Поверхность сжимается, пока внутренние области остаются горячими; затем при охлаждении сжимается сердцевина. Острые углы, резкие изменения сечения, отверстия, шпоночные пазы и детали с недостаточной опорой концентрируют напряжения. В результате могут возникнуть закалочные трещины, особенно если охлаждающая среда чрезмерно интенсивна, сталь была перегрета, на поверхности сохранились следы механической обработки или конструкция содержит концентраторы напряжений. Деформация может возникнуть и без видимой трещины. Матрица может прогнуться, пуансон — потерять концентричность, а режущая кромка — сместиться настолько, что изменятся зазор и соосность.
Прерывистая закалка, ступенчатое охлаждение, мартемперинг или прессовая закалка могут снизить напряжения, однако каждый из этих методов необходимо подтвердить для конкретной марки стали и детали. Цель состоит не в максимально быстром охлаждении, а в обеспечении достаточного превращения при контролируемых напряжениях и приемлемом изменении размеров.
Свежезакалённый мартенсит обладает высокой твёрдостью, но является хрупким и содержит значительные внутренние напряжения. Отпуск следует проводить после закалки без неоправданной задержки. При отпуске сталь повторно нагревают ниже диапазона превращения аустенита, что позволяет углероду выйти из пересыщенного мартенсита и образовать переходные карбиды или цементит, одновременно снижая остаточные напряжения. Недостаточный отпуск может сделать инструмент уязвимым к растрескиванию в эксплуатации, даже если испытание на твёрдость показывает заданное номинальное значение. Однократного отпуска может быть недостаточно для стабилизации структуры марок со значительным количеством остаточного аустенита; для таких сталей часто назначают двойной или тройной отпуск.
Некоторые легированные системы демонстрируют вторичное твердение. В высокоскоростных сталях AISI M и T, а также в отдельных высоколегированных марках для горячей и холодной обработки отпуск может вызывать выделение тонких легированных карбидов, например карбидов, богатых молибденом, вольфрамом или ванадием. При подходящем высокотемпературном отпуске твёрдость может повышаться, а не просто снижаться. Эта реакция зависит от режима аустенитизации, количества растворившихся легирующих элементов, траектории охлаждения и режима отпуска. Её нельзя предполагать для каждой инструментальной стали, а более высокое значение твёрдости автоматически не означает лучшую эксплуатационную пригодность.
Номинальная твёрдость является лишь одним из показателей. Инструмент с более высокой твёрдостью по Роквеллу может выйти из строя раньше немного более мягкого инструмента, если его карбидная сетка грубая, на кромке имеется обезуглероженный слой, вязкость недостаточна или остаточный аустенит превращается во время эксплуатации. Эксплуатационные характеристики также зависят от механизма изнашивания, ударной нагрузки, температуры, смазки, контактного давления и качества рабочей поверхности. Поэтому в работе ASM International за 2020 год, посвящённой инструментальным сталям, эксплуатационные характеристики связываются с сочетанием износостойкости, вязкости, красностойкости, карбидов и термической обработки, а не с твёрдостью, рассматриваемой изолированно.
Изменение размеров, остаточный аустенит и криогенная обработка
Изменение размеров начинается при нагреве и продолжается во время закалки, отпуска и эксплуатации. Превращение аустенита в мартенсит сопровождается изменением объёма, тогда как выделение карбидов и превращение остаточного аустенита могут позднее дополнительно изменить размеры. Направление и величина этих изменений зависят от марки стали, геометрии, предшествующей холодной деформации, ориентации и способа обработки. Для прецизионной развёртки, вырубной матрицы или формующего вкладыша могут потребоваться припуск на обработку, снятие напряжений, криогенная стабилизация или чистовое шлифование после термической обработки.
Остаточный аустенит — это часть аустенита, которая не превращается во время закалки. Высокое содержание углерода и легирующих элементов, чрезмерная температура аустенитизации и недостаточная интенсивность закалки могут увеличить его количество. Он мягче мартенсита и может позднее превращаться при отпуске, охлаждении, шлифовании или под действием эксплуатационных напряжений. Такое замедленное превращение способно вызвать изменение размеров, растрескивание или изменение геометрии режущей кромки. В матрице небольшое изменение размеров может изменить зазор; в развёртке оно может повлиять на диаметр обработанного отверстия.
Криогенная обработка, обычно выполняемая после закалки и до отпуска либо между операциями отпуска, может способствовать дальнейшему превращению остаточного аустенита в мартенсит. Она не заменяет правильные аустенитизацию, закалку или отпуск. Чрезмерное или неправильно рассчитанное охлаждение может повысить напряжения, а образовавшийся свежий мартенсит всё равно требует отпуска. Поэтому её целесообразность необходимо подтверждать для конкретной стали, геометрии и механизма отказа, а не включать в процесс как формальную обязательную операцию.
Термическую обработку следует оценивать с учетом фактических эксплуатационных требований к инструменту. В руководстве Uddeholm по холодной обработке за 2024 год инженерная цель сформулирована как подбор стали в соответствии с областью применения и минимизация затрат на изготовление одной детали; с точки зрения металлургии это означает управление полным жизненным циклом инструмента, а не выбор марки только по буквенной маркировке или твердости. Последовательность операций, атмосфера, равномерность нагрева, способ закалки, реакция на отпуск, состояние поверхности и допустимые размерные отклонения — все это должно быть предусмотрено спецификацией. Химический состав создает возможный диапазон эксплуатационных характеристик. Термическая обработка определяет, в какой точке этого диапазона будет работать готовый инструмент.
Основные эксплуатационные свойства и связанные с ними компромиссы
Эксплуатационные характеристики инструментальной стали нельзя определить только по показателю твердости или буквенно-цифровому обозначению марки. ASM International определяет инструментальные стали как стали, используемые для изготовления инструментов для резки, формообразования или придания формы готовым деталям, однако результат эксплуатации зависит от взаимодействия твердости матрицы, количества и распределения карбидов, вязкости, термической обработки, состояния поверхности, производственных дефектов и доминирующего механизма разрушения. ASTM A681:2024 устанавливает «химические, механические и физические требования к деформированным изделиям из легированной инструментальной стали», включая прутки, плиты, листы, полосы, прутки малого диаметра, проволоку и поковки, которые обычно перерабатываются в инструменты, штампы или приспособления. Эти требования описывают материал, но не создают универсального рейтинга марок W, L, S, O, A, D, H, M и T.
Поэтому корректное сравнение должно начинаться с более конкретного вопроса: выходит ли инструмент из строя вследствие абразивного износа, адгезионного износа, пластической деформации, усталостного растрескивания, ударного разрушения, термического растрескивания или потери размерной точности?
Твердость, абразивный и адгезионный износ
Твердость — это сопротивление локализованной пластической деформации; обычно ее измеряют по шкале Роквелла C, Виккерсу или с помощью аналогичных испытаний. Она не тождественна износостойкости. Более твердая поверхность обычно эффективнее сопротивляется пластическому бороздообразованию и вдавливанию, однако абразивный износ также зависит от твердости, размера, расстояния между карбидами и непрерывности их распределения. Высокоуглеродистая высокохромистая марка, например AISI D2, может противостоять абразивному воздействию благодаря твердым карбидам хрома, тогда как низколегированная ударопрочная марка, например AISI S7, может пожертвовать некоторой износостойкостью ради способности выдерживать ударные нагрузки и концентрацию напряжений.
Абразивный износ возникает, когда твердые частицы или неровности режут, бороздят или образуют микроцарапины на поверхности инструмента. Адгезионный износ возникает, когда между инструментом и заготовкой образуются локальные участки схватывания, после чего при скольжении материал вырывается. На адгезионное повреждение влияют чистота поверхности, смазка, контактное давление, температура и химическое сродство, а не только объемная твердость. Полированная формообразующая поверхность может вести себя иначе, чем шлифованная поверхность с острыми следами обработки, остаточными растягивающими напряжениями или термически измененным слоем.
Морфология карбидов имеет ключевое значение. Мелкие, равномерно распределенные карбиды могут повышать износостойкость, не создавая такого количества очагов зарождения трещин, как крупные скопления карбидов. Крупные карбидные строчки, ориентированные в направлении прокатки, могут обусловливать анизотропное поведение: износ в направлении, поперечном строчкам, может оставаться приемлемым, но сопротивление разрушению — быть низким, если трещина распространяется вдоль вытянутого скопления карбидов. Порошковая металлургия позволяет получить более равномерное распределение карбидов, чем традиционная слитковая металлургия, однако эксплуатационные свойства по-прежнему зависят от состава и термической обработки.
Твердость также изменяет состояние матрицы, окружающей эти карбиды. Чрезмерно высокая температура аустенитизации может привести к растворению большего количества углерода и легирующих элементов, повышая прокаливаемость или потенциал вторичного твердения, но одновременно способствуя росту зерна и образованию остаточного аустенита. Недостаточная температура может оставить нерастворившиеся карбиды и матрицу, не способную достичь заданной твердости. Затем отпуск регулирует соотношение между твердостью, остаточными напряжениями, вязкостью и сопротивлением отпуску. Показатель 62 HRC мало говорит о том, выдержит ли пуансон повторяющиеся удары, если его карбидная сетка является крупной или на кромке имеется трещина от шлифования.
Предел прочности при сжатии — еще одно самостоятельное свойство. Инструментальные стали часто выдерживают высокие сжимающие напряжения, поскольку закаленная мартенситная матрица сопротивляется пластическому течению; это важно для штампов, пуансонов и инструмента для холодной высадки. Однако прочность при сжатии не предотвращает образования трещин растяжения у надреза, угла, неметаллического включения или поврежденной кромки. Геометрия контакта может преобразовать номинальное сжатие в локальные касательные и растягивающие напряжения. Поэтому корректное сравнение должно учитывать не только твердость, но также механизм износа и напряженное состояние.
Вязкость, усталость и сопротивление разрушению
Вязкость — это способность поглощать энергию до начала растрескивания или разрушения. Ударная вязкость, которую часто оценивают испытанием по Шарпи, особенно важна для пуансонов, ножей для резки, штампов, подвергающихся прерывистым нагрузкам, и ручного режущего инструмента. Высокая твердость может сочетаться с низкой ударной вязкостью, поскольку то же содержание углерода, мартенситная структура, скопления карбидов и остаточные напряжения, которые повышают сопротивление вдавливанию, могут уменьшать энергию, необходимую для распространения трещины.
Сопротивление разрушению — более узкое понятие, чем ударная вязкость. Оно характеризует сопротивление росту трещины при заданных геометрии и условиях нагружения и часто выражается через показатель интенсивности напряжений или трещиностойкость. Ни одно из этих свойств не является неизменной характеристикой марки. Размер сечения изменяет скорость охлаждения при закалке, а скорость охлаждения влияет на образование мартенсита, выделение карбидов, количество остаточного аустенита и внутренние напряжения. Небольшой образец может показать целевую твердость, тогда как в центре крупного штампа могут присутствовать более мягкие продукты превращения или дефекты, связанные с закалкой.
При усталости добавляется фактор многократного нагружения. Изгибная усталость определяется диапазоном циклических напряжений, средним напряжением, состоянием поверхности, остаточными напряжениями и локальной геометрией. Полированный радиус может выдержать значительно больше циклов, чем острый угол при том же номинальном напряжении, поскольку угол повышает локальную концентрацию напряжений. Следы обработки, обезуглероживание, прижоги от шлифования, закаты, плены и неметаллические включения могут служить очагами зарождения трещин. Разрушение может произойти при нагрузке ниже предела прочности при однократном нагружении, поскольку тысячи или миллионы циклов постепенно увеличивают небольшую трещину.
Твёрдость при высокой температуре Способность стали сохранять полезную твёрдость и сопротивление пластической деформации при повышенной температуре.
Это объясняет, почему марка, выбранная ради износостойкости, может выйти из строя раньше, чем более вязкая марка, при операции пробивки. Причиной может быть вовсе не абразивная потеря материала, а выкрашивание кромки от ударной нагрузки, усталостное разрушение в галтели или хрупкий излом через карбидную строчку. Отпуск снижает закалочные напряжения и может повысить сопротивление разрушению, однако отпуск при неподходящей температуре способен уменьшить твердость или вызвать отпускную хрупкость. Для некоторых высоколегированных марок применяют многократный отпуск, чтобы преобразовать остаточный аустенит и стабилизировать размеры.
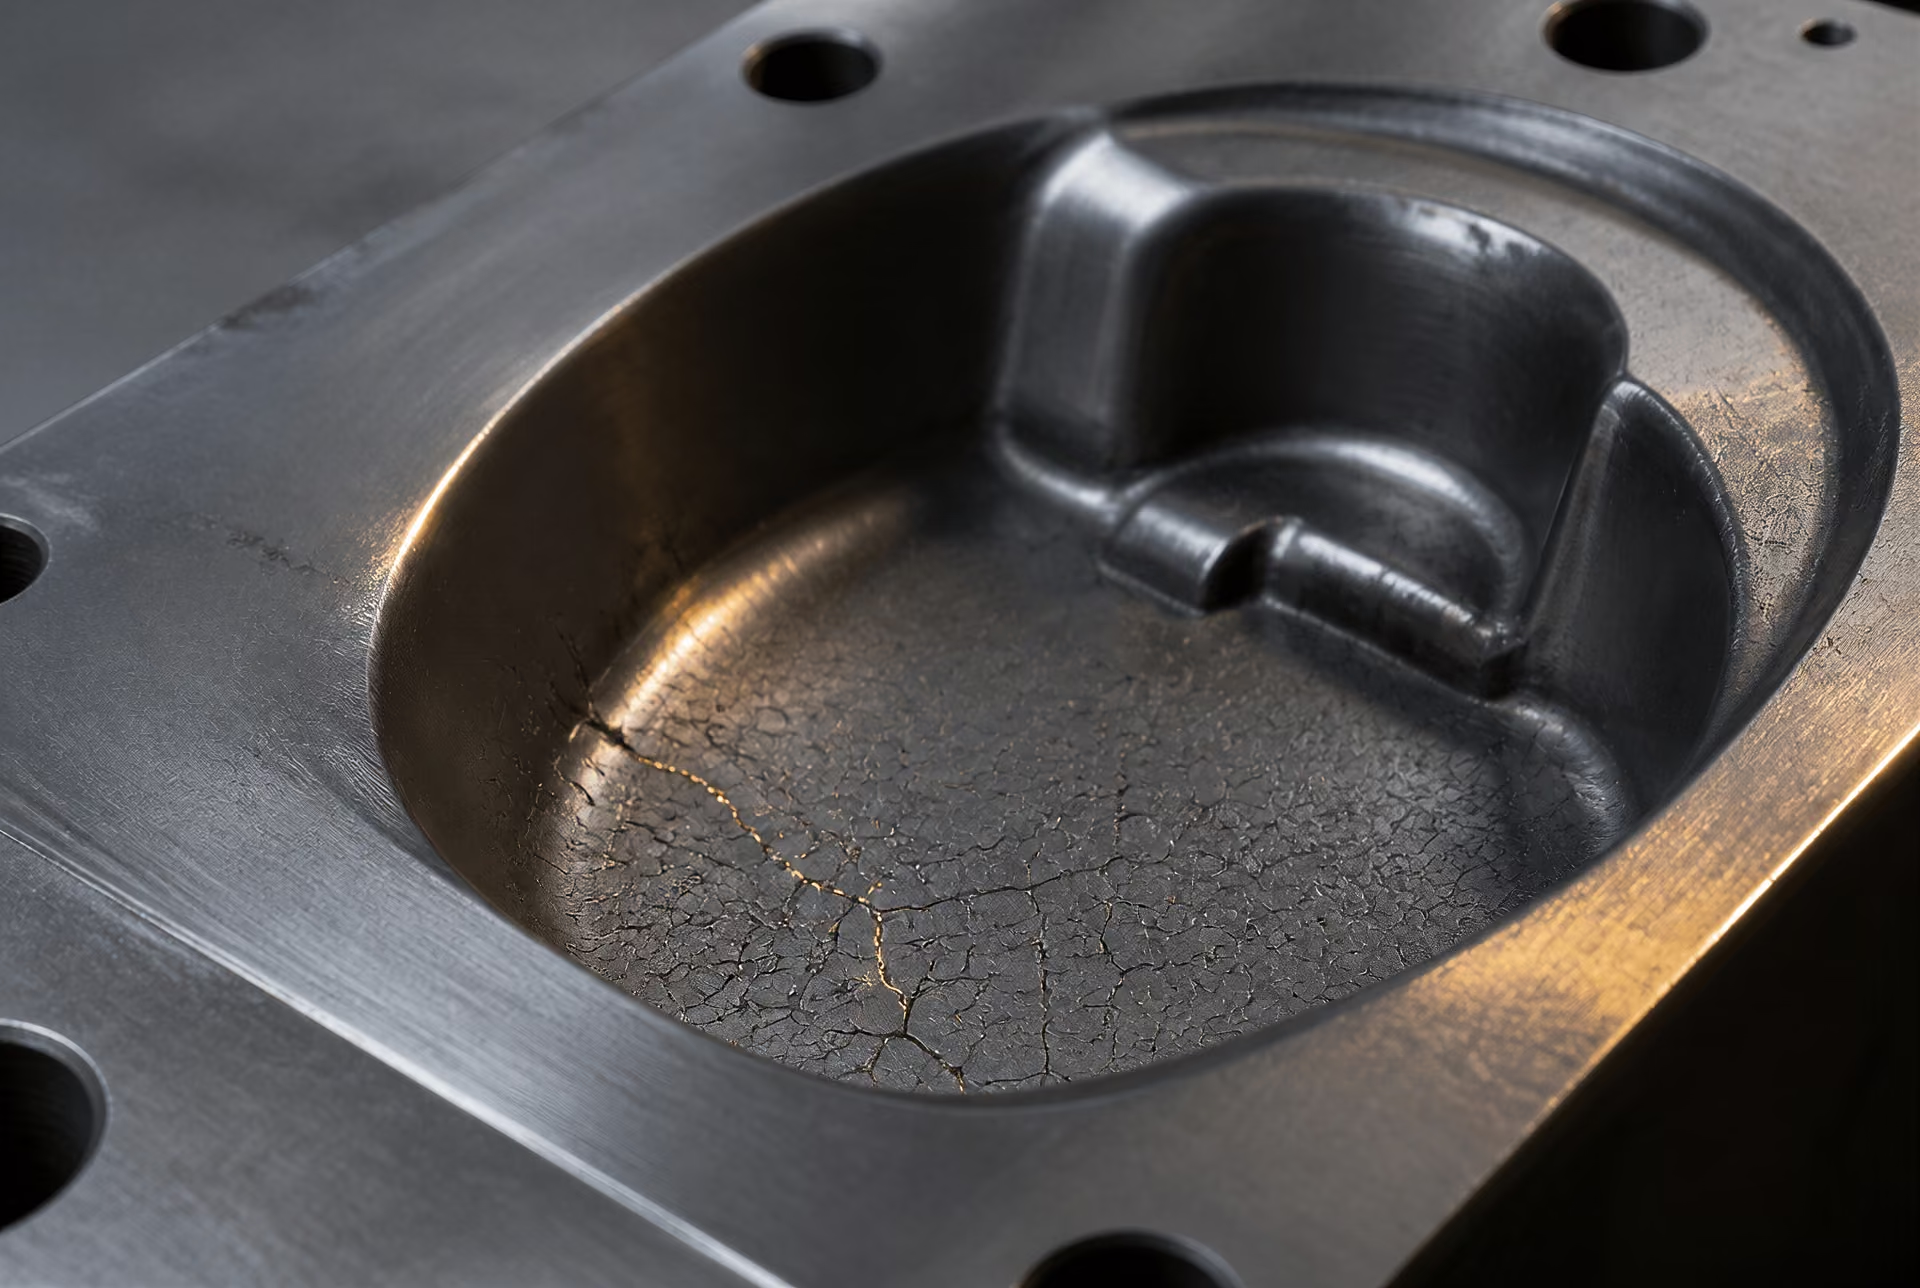
Сетка разгара Сеть поверхностных трещин, образующаяся в результате повторяющихся нагревов и охлаждений, особенно в инструментах для горячей обработки.
Состояние поверхности заслуживает такого же внимания, как и номинальный химический состав. Острая кромка улучшает резание, но повышает локальные напряжения. Шероховатая поверхность увеличивает трение и адгезионное повреждение, тогда как чрезмерное шлифование может привести к образованию остаточных растягивающих напряжений. Азотирование, покрытия и другие поверхностные обработки могут уменьшить трение или повысить поверхностную твердость, однако твердый слой с недостаточной опорой может растрескаться или отслаиваться, если подложка не обладает достаточной вязкостью. В книге Routledge Tool Steels: Properties and Performance (2021) состав, технологический процесс изготовления, термическая обработка, поверхностное упрочнение и покрытия рассматриваются как взаимосвязанные составляющие поведения марки, а не как независимые обозначения.
Твердость при повышенной температуре, термическая усталость и размерная стабильность
Твердость при повышенной температуре — это способность сохранять полезную твердость и сопротивление пластической деформации при высокой температуре. Она имеет значение при высокоскоростном резании, горячей ковке, экструзии и работе штампов, которые подвергаются повторяющемуся контакту с нагретым металлом. Инструмент может сохранять твердость при комнатной температуре, но размягчаться в эксплуатации, если его сопротивление отпуску недостаточно. Быстрорежущие стали с молибденом из серии M и быстрорежущие стали с вольфрамом из серии T приобретают вторичную твердость вследствие выделения легированных карбидов; конкретный результат зависит от режимов аустенитизации, закалки и отпуска.
Термическая усталость отличается от простого размягчения. Повторяющиеся нагрев и охлаждение вызывают циклические расширение и сжатие. Поверхностные слои нагреваются первыми, тогда как сердцевина остается более холодной, создавая температурные градиенты и переменные напряжения. Трещины обычно зарождаются в углах, на следах механической обработки, в скоплениях карбидов или других концентраторах напряжений, а затем образуют сетки, часто называемые сеткой разгара. Горячеработающие марки семейства H разработаны с учетом этой проблемы, однако ни одно обозначение не исключает ее полностью. Метод охлаждения, геометрия штампа, время контакта, смазка и изменение температуры по-прежнему имеют решающее значение.
Размерная стабильность означает сохранение формы и размеров при закалке и в процессе эксплуатации. Деформация при закалке возникает из-за неравномерного теплообмена и неодинаковых деформаций превращения; остаточный аустенит впоследствии может превращаться с расширением; обезуглероживание может привести к образованию мягкой поверхности, которая изнашивается или деформируется, даже если внутренняя часть соответствует требованиям. Особенно сложны крупные сечения, поскольку поверхность и сердцевина испытывают различную термическую историю. Вакуумная обработка, контролируемая атмосфера, подходящее крепление, ступенчатая закалка и правильный отпуск могут уменьшить эти эффекты, но не способны компенсировать неподходящую конструкцию сечения.
В исследовании 2020 года, опубликованном в журнале MDPI Coatings, параметры термической обработки были определены как основной фактор, контролирующий эксплуатационные характеристики сердцевины инструмента, тогда как состав и способ изготовления задают доступный потенциал и совокупность дефектов. Этот вывод подтверждает практическое правило: сравнивать следует испытанный материал после термической обработки, причем в геометрии и состоянии, близких к эксплуатационным. AISI O1, A2, D2, S7, H13, M2 и T1 — не точки на простой шкале. Их ценность зависит от того, требуется ли инструменту сохранение режущей кромки, выживаемость при ударных нагрузках, способность выдерживать сжатие, сопротивление термоциклированию или стабильность размеров.
Руководство Uddeholm по холодной обработке 2024 года выражает тот же инженерный принцип через показатель эффективности жизненного цикла: выбирать следует сталь, соответствующую применению, и минимизировать стоимость одной изготовленной детали. Значимым показателем является не максимальная твердость, а количество качественных деталей, произведенных до того, как износ, выкрашивание, усталость, разрушение, сетка разгара или деформация потребуют вмешательства.
Водозакаливаемые, низколегированные и ударостойкие инструментальные стали
Обозначения W, L и S описывают различные компромиссы, а не иерархию от низкокачественной к высококачественной стали. AISI использует буквы W, L, S, O, A, D, H, M и T для обозначения основных семейств инструментальных сталей; эти буквы обычно указывают на метод закалки, основное применение или преобладающую легирующую систему. Такая классификация полезна, однако сама по себе не позволяет прогнозировать срок службы инструмента. На результат влияют содержание углерода, карбиды легирующих элементов, размер сечения, следы механической обработки, режим термической обработки, состояние поверхности и фактический механизм разрушения.
ASTM A681 устанавливает нормативную основу для деформируемых легированных инструментальных сталей, включая прутки, плиты, листы, полосы, прутки круглого сечения, проволоку и поковки, из которых обычно изготавливают инструменты, штампы или приспособления. Требования к химическим, механическим и физическим свойствам определяют, каким требованиям должна соответствовать марка; они не отменяют необходимости выбирать марку с учетом конкретной геометрии и нагрузки.
Серия W и закалка в воде
Серия AISI W представляет собой группу водозакаливаемых сталей. Эти стали в основном зависят от содержания углерода при образовании мартенсита и содержат сравнительно небольшое количество легирующих добавок по сравнению с воздухозакаливаемыми сталями или быстрорежущими сталями. К распространенным обозначениям относятся W1 и W2. Их состав обеспечивает высокую поверхностную твердость после аустенитизации и закалки в воде, благодаря чему они подходят для ручных режущих инструментов, небольших пуансонов, чертилок, ножей, простых штампов и других инструментов, в которых твердая рабочая кромка важнее глубокой прокаливаемости.
Та же особенность создает основное ограничение. Сечение из нелегированной или слаболегированной стали быстро теряет тепло и должно охлаждаться достаточно быстро, чтобы превратить аустенит в мартенсит. Вода обеспечивает интенсивное охлаждение, особенно у поверхности. Внутренняя часть толстого инструмента может охлаждаться медленнее, что приводит к градиенту твердости или образованию смеси продуктов превращения. Узкое лезвие может эффективно закалиться, а толстый пуансон — нет.
Закалка в воде также повышает риск деформации и образования трещин. Поверхность сжимается, пока сердцевина еще остается горячей, а возникающие термические напряжения и напряжения превращения чувствительны к острым углам, резким изменениям сечения, шпоночным канавкам, отверстиям и повреждениям от шлифования. Инструмент может выйти из печи с требуемой номинальной маркой стали и все же разрушиться, поскольку его геометрия вызвала концентрацию напряжений во время закалки. Предварительный подогрев, контролируемая аустенитизация, подходящее перемешивание закалочной среды, немедленный отпуск и большие радиусы сопряжения снижают этот риск, но не могут заставить водозакаливаемую сталь вести себя как глубоко прокаливающийся сплав.
Поэтому стали серии W подходят для относительно простых сечений и применений, в которых допустима узкая зона закалки или инструмент достаточно мал, чтобы прокалиться по всему сечению. Например, ручному зубилу необходим твердый режущий конец, но также требуется отпущенный, менее хрупкий корпус. Чрезмерная твердость по всему объему инструмента может повысить сопротивление износу кромки, одновременно сделав хвостовик склонным к разрушению. Правильный результат определяется состоянием после термической обработки, а не только обозначением марки.
Углерод также определяет соотношение между твердостью и вязкостью. Повышение содержания углерода может увеличить достижимую твердость, однако неотпущенный высокоуглеродистый мартенсит плохо переносит ударные и растягивающие напряжения. Поэтому эксплуатационные свойства стали серии W в значительной степени зависят от температуры отпуска, времени выдержки и размера сечения. Шлифование после закалки создает дополнительный риск: прижог или остаточные растягивающие напряжения на поверхности могут инициировать трещины даже при приемлемой структуре основного металла.
Серия L и низколегированная закалка
Серия AISI L обозначает низколегированные инструментальные стали. По сравнению с высокохромистыми сталями для холодной обработки, сталями для горячей обработки или быстрорежущими сталями содержание легирующих элементов в них невелико, однако небольшие добавки никеля, хрома, молибдена, марганца или других элементов могут существенно изменить прокаливаемость и вязкость. Обозначения L2 и L6 хорошо известны, но их свойства не идентичны. Например, L6 связана с низколегированным составом, содержащим никель, и выбирается в тех случаях, когда требуется более высокая вязкость и прокаливаемость, чем обычно обеспечивает обычная водозакаливаемая марка.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
Низкая степень легирования позволяет стали прокаливаться на большую глубину и, в зависимости от марки, размера сечения и предписанного режима, допускает применение менее интенсивной закалки, чем в воде. Это может снизить деформацию и риск закалочных трещин в крупном пуансоне, формующем инструменте или приспособлении. Однако это не гарантирует стабильности размеров. Длинный тонкий инструмент все еще может изогнуться, тонкая кромка — сместиться, а остаточный аустенит или неравномерные условия в печи — вызвать изменение размеров.
Специфический для конкретного применения характер сталей серии L особенно важен. Инструмент для холодного формообразования может требовать твердой рабочей поверхности и вязкой сердцевины; для калибра или приспособления, напротив, стабильность размеров может иметь большее значение; крупному режущему или формующему компоненту может потребоваться объемная закалка без интенсивного термического удара, характерного для закалки в воде. Одинаковая номинальная твердость может скрывать различия в микроструктуре, распределении карбидов и остаточных напряжениях. Поэтому термическую обработку необходимо подбирать для конкретной марки серии L, а не копировать режим для стали серии W.
Важен также способ изготовления. Ковка, прокатка, отжиг и механическая обработка формируют направление волокон, ликвацию, неметаллические включения и остаточные напряжения еще до закалки. В книге Routledge Инструментальные стали: свойства и эксплуатационные характеристики эксплуатационные свойства рассматриваются как результат совместного воздействия состава, производственных процессов, термической обработки, поверхностного упрочнения и покрытий. Это более точная модель, чем представление о «низколегированности» как о прямом показателе прочности.
В исследовании, опубликованном в 2020 году в журнале MDPI Coatings, параметры термической обработки были определены как основной фактор, контролирующий эксплуатационные свойства сердцевины инструмента в исследованной системе с покрытием. Этот вывод имеет более широкое практическое значение: покрытие не может исправить мягкую, хрупкую, перегретую или неправильно отпущенную основу. Поверхностная инженерия изменяет свойства поверхности, но не заменяет надежную металлургию сердцевины.
Серия S и эксплуатация при преимущественно ударных нагрузках
Серия AISI S представляет семейство ударостойких сталей. Эти марки предназначены для повторяющихся ударов, переменных нагрузок или резких изменений контактных напряжений, когда сопротивление разрушению важнее максимально достижимой износостойкости. S1, S5 и S7 — это устоявшиеся обозначения марок; различия в легировании и реакции на термическую обработку обусловливают их различное поведение в эксплуатации.
Зубило, оправка для высадки заклепок, ножницы, работающие в режиме прерывистого резания, пневматический инструмент или пуансон, испытывающий ударные нагрузки, могут требовать сочетания твердости и вязкости, характерного для семейства S. В требуемой структуре обычно присутствует отпущенный мартенсит с контролируемым содержанием карбидов, а не матрица с высоким содержанием карбидов, предназначенная главным образом для сопротивления абразивному износу. Большее количество карбидов не всегда означает лучшие свойства: крупные или неравномерно распределенные карбиды могут служить очагами зарождения трещин при ударе инструмента.
Для сталей серии S также необходимо осознанно выбирать твердость. При слишком мягком отпуске пуансон может расклепаться, зубило — завалиться, а формующая кромка — деформироваться. При слишком высокой твердости после закалки и отпуска тот же инструмент может выкрашиваться или ломаться. Геометрия может определять результат в большей степени, чем марка стали. Острый надрез, тонкая незащищенная кромка или резкий уступ повышают локальные напряжения, тогда как большой радиус и подходящая опорная площадка распределяют ударную нагрузку. Даже вязкая марка может разрушиться, если конструкция создает растягивающее напряжение поперек хрупкой кромки.
Таким образом, обозначение S указывает на приоритет ударной работоспособности, но не означает неуязвимость к неправильной эксплуатации. Сопротивление ударному разрушению зависит от чистоты стали, размера зерна, распределения карбидов, контроля аустенитизации, интенсивности закалки, отпуска и качества поверхности. Монография NBS 88 по-прежнему полезна для понимания исторически сложившейся терминологии металлургии стали, тогда как ASM International связывает эксплуатационные свойства инструментальных сталей с износостойкостью, вязкостью, твердостью при высоких температурах, карбидами и термической обработкой. Uddeholm выражает вытекающий из этого инженерный принцип через оценку жизненного цикла: инструмент для холодной обработки следует подбирать с учетом конкретного применения, чтобы минимизировать затраты на изготовление одной детали. Для сталей W, L и S это означает, что до выбора семейства необходимо определить, вызвано ли разрушение износом, пластической деформацией, растрескиванием, выкрашиванием или изменением размеров.
Марки с закалкой в масле, воздушной закалкой и высоким содержанием углерода и хрома
Семейства O, A и D часто представляют как последовательный переход от обычной инструментальной стали к усовершенствованной. Такая трактовка неверна. Их буквенные обозначения описывают различные металлургические приоритеты: O указывает на закалку в масле, A — на воздушную закалку, а D обозначает высокоуглеродистую высокохромистую сталь. Ни одно из этих обозначений не является универсальной шкалой качества. Пуасон, выдерживающий многократные ударные нагрузки, может разрушиться, если его изготовить из износостойкой стали марки D, тогда как штамп из стали серии A может хорошо сопротивляться деформации, но плохо работать, если срок службы инструмента определяется выкрашиванием кромки.
ASTM A681:2024 устанавливает нормативную основу для деформируемых легированных инструментальных сталей, включая прутки, плиты, листы, полосы, стержни, проволоку и поковки, из которых обычно изготавливают инструменты, штампы или приспособления. Семейства AISI классифицируют по способу закалки, основному назначению или преобладающей системе легирования, а не по единой шкале эксплуатационных характеристик. ASM International определяет инструментальные стали как стали, используемые для изготовления инструментов, предназначенных для резания, формообразования или придания формы изготовляемым деталям. Поэтому поведение при закалке является частью классификации: оно определяет изменение температуры по сечению, образующийся мартенсит, возникающие напряжения и остаточное изменение размеров после обработки.
Серия O и особенности закалки в масле
Стали серии O, такие как AISI O1 и O2, содержат достаточное количество углерода и легирующих добавок, чтобы закаливаться при охлаждении из аустенитной области в масле. Марганец, хром и вольфрам повышают прокаливаемость по сравнению с нелегированной углеродистой сталью, а углерод обеспечивает мартенситную твердость. Масло является менее интенсивной закаливающей средой, чем вода, поэтому поверхность и сердцевина испытывают меньшую разницу в тепловых и структурных превращениях. Это обычно снижает вероятность закалочных трещин и коробления, но не устраняет ни тот, ни другой риск.
O1 обычно связывают с небольшими штампами для холодной обработки, режущими инструментами, калибрами, ножами, пуансонами и формообразующими инструментами, для которых важны хорошая обрабатываемость до закалки и предсказуемая реакция на закалку в масле. O2 имеет сходную область применения, однако его состав и реакция на термическую обработку обеспечивают иное соотношение твердости, вязкости и изменения размеров. Одно лишь обозначение марки не определяет конечный результат. Температура аустенитизации, время выдержки, атмосфера печи, толщина сечения, перемешивание масла, задержка при переносе и режим отпуска — все эти факторы изменяют конечную структуру.
Закалка в масле представляет собой компромисс между высокой скоростью закалки в воде и удобством воздушной закалки. Скорость охлаждения должна быть достаточно высокой, чтобы пройти области превращений перлита и бейнита до чрезмерного размягчения, но одновременно достаточно низкой, чтобы ограничить термический удар. Тонкий пуансон может быстро охладиться по всему сечению и эффективно закалиться; в крупном штампе при недостаточной прокаливаемости сплава поверхность может стать более твердой, а сердцевина — более мягкой. Геометрия имеет не меньшее значение, чем номинальный размер. Острые углы, резкие изменения толщины, отверстия и тонкие выступы концентрируют напряжения во время закалки.
Еще одной проблемой является остаточный аустенит. Если сталь сильно легирована, закалена при чрезмерно высокой температуре или охлаждена недостаточно интенсивно, часть аустенита может сохраниться вместо превращения в мартенсит. Впоследствии он способен превратиться во время эксплуатации или отпуска, вызывая изменение размеров. Обработка при отрицательных температурах может уменьшить количество остаточного аустенита в отдельных технологических процессах, но не компенсирует неправильную аустенитизацию или недостаточный контроль отпуска. Параметры термической обработки остаются решающими: исследование 2020 года, процитированное в журнале Coatings издательства MDPI, определило их как основной фактор, контролирующий эксплуатационные характеристики сердцевины инструмента.
Для сталей серии O практический вопрос заключается не просто в том, способен ли инструмент достичь высокой твердости. Важно, может ли охлаждение в масле закалить необходимое сечение без недопустимого коробления, образования трещин или чрезмерной мягкости сердцевины. Поэтому стали O применимы для штампов холодной обработки, инструментов для тиснения, метчиков, разверток и пуансонов, но не являются автоматически подходящими для любого размера или режима нагружения.
Серия A и особенности воздушной закалки
Стали серии A, включая A2, A6 и A10, предназначены для достижения рабочей твердости при охлаждении на спокойном воздухе или в условиях контролируемого газового охлаждения. Хром, марганец, молибден и другие легирующие элементы замедляют диффузионные превращения, повышая прокаливаемость, благодаря чему мартенсит может образовываться в толстых сечениях без такой интенсивной закалки, как в масле. Воздушная закалка поэтому снижает закалочный удар — одну из основных причин образования трещин и искажения формы в сложных штампах.
Однако это преимущество имеет пределы. Воздушное охлаждение не гарантирует полного отсутствия перемещений. При охлаждении инструмент по-прежнему сжимается, при мартенситном превращении расширяется или сжимается и может дополнительно изменяться при превращении остаточного аустенита. A2, широко применяемая в качестве марки для холодной обработки, может демонстрировать изменения размеров, связанные с ее легированием и циклом термической обработки. Крупные сечения, асимметричная форма и неравномерное воздействие печной атмосферы способны усилить эти изменения даже при мягкой закаливающей среде.
Марки с воздушной закалкой также имеют преимущество по размеру прокаливаемого сечения перед масляными сталями с низкой прокаливаемостью. Толстый формовочный штамп или вставка для тиснения могут получить более равномерную закаленную зону, что снижает вероятность образования мягкой сердцевины, характерную для недостаточно интенсивной закалки в масле. Однако прокаливаемость не безгранична. В очень крупных сечениях, при обезуглероженной поверхности, недостаточном контроле печи либо медленном и неравномерном охлаждении по-прежнему может возникать неоднородная твердость.
Соотношение износостойкости и вязкости определяется количеством карбидов, содержанием углерода в матрице и режимом отпуска. A2 обычно обладает большей износостойкостью, чем низколегированная сталь, устойчивая к ударным нагрузкам, но ее карбидная структура и твердость могут сделать ее менее устойчивой к сильным ударам. A6 часто выбирают там, где полезны более низкая температура закалки и контролируемое изменение размеров, хотя ее реакцию необходимо проверять для конкретной геометрии. Одна и та же марка может вести себя по-разному после вакуумной обработки, закалки в соли, газового охлаждения или изготовления из исходного материала с иными характеристиками.
Поэтому стали A широко применяют для штампов холодной обработки, пуансонов, ножниц, вырубных и формовочных инструментов, а также оборудования для тиснения. Они не являются автоматически предпочтительными по сравнению со сталями O. Если решающими факторами являются ударная вязкость, простая термическая обработка в цеховых условиях или небольшая толщина сечения, более подходящей может оказаться сталь O. Если же основное значение имеют контроль деформации и сквозная закалка массивного штампа, сталь A может стать более подходящим исходным материалом.
Серия D, карбиды и износостойкость
Стали серии D, такие как AISI D2, D3 и D6, относятся к высокоуглеродистым высокохромистым маркам. Содержание углерода и хрома способствует образованию большого объема твердых, обогащенных хромом карбидов в мартенситной матрице. В зависимости от состава и термической истории карбидная фаза может включать богатые хромом карбиды типов M7C3 и M23C6, а также легированный цементит или другие сложные карбиды. Эти частицы сопротивляются абразивному и адгезионному износу, что объясняет применение сталей D для вырубных штампов, пуансонов, ножей для резки, компонентов для накатки резьбы, инструментов для тиснения и формовочных вставок.
Те же карбиды, которые обеспечивают износостойкость, могут снижать вязкость. Крупные, угловатые или непрерывные карбидные сетки служат местами зарождения трещин, особенно если в исходном материале сохранилась ликвация после литья или недостаточная степень деформационной обработки. Инструмент, подвергающийся многократным ударам, изгибу или несоосному нагружению, может выкрашиваться или разрушаться, даже если скорость его абразивного износа мала. Поэтому D2 не является универсальным решением для холодной обработки; ее необходимо подбирать с учетом механизма разрушения. Менее износостойкая марка с более равномерным распределением карбидов и большей вязкостью может обеспечить более длительный срок службы, если инструмент выходит из строя из-за разрушения, а не абразивного износа.
Стали D закаливаются на воздухе, поэтому обычно позволяют избежать значительных закалочных напряжений, характерных для воды и многих режимов обработки в масле. Это способствует контролю размеров в прецизионных штампах, однако понятие «стабильная по размерам» не означает полного отсутствия изменения размеров. Высокоуглеродистые высокохромистые стали могут сохранять значительное количество аустенита после закалки, а остаточный аустенит способен превращаться во время отпуска, шлифования или эксплуатации. Многократный отпуск, тщательная аустенитизация и, при наличии оснований, обработка холодом помогают контролировать эти изменения. Прижоги при шлифовании и неотпущенные поверхностные слои после закалки могут создавать отдельный механизм разрушения.
Важен также способ производства. Порошковая металлургия может обеспечить более мелкое и равномерное распределение карбидов, чем традиционная технология получения слитка, изменяя соотношение износостойкости и вязкости без изменения общего обозначения семейства. Поэтому в книге Routledge Tool Steels: Properties and Performance (2021) состав, способ производства, термическая обработка, поверхностное упрочнение и покрытия рассматриваются как взаимосвязанные переменные. В рекомендациях Uddeholm по сталям для холодной обработки подчеркивается связанный с этим экономический аспект: выбор должен соответствовать применению и минимизировать стоимость изготовления одной детали, то есть учитывать эксплуатационные характеристики на протяжении всего жизненного цикла, а не только высокое номинальное значение твердости.
Марка D подходит для холодной обработки с преобладающим износом только тогда, когда ее вязкость, карбидная структура, изменение размеров и состояние поверхности соответствуют условиям работы инструмента. В другом штампе сталь серии A может лучше контролировать деформацию, а для небольшого инструмента сталь серии O может предложить более простой маршрут закалки в масле. Обозначение определяет металлургическое семейство. Выживаемость этого семейства в эксплуатации определяется условиями работы.
Инструментальные стали для горячей обработки и быстрорежущие инструментальные стали
Семейства H, M и T часто объединяют, поскольку все они могут работать в условиях сильного нагрева, однако предназначены для разных задач. Марки серии H относятся преимущественно к инструментальным сталям для горячей обработки: для штампов, пуансонов, вставок, оправок и оснастки, контактирующих с нагретым металлом или подвергающихся повторяющимся термическим циклам. Марки серий M и T — это быстрорежущие стали (HSS), разработанные главным образом для режущих кромок, нагревающихся в процессе механической обработки. Буквенное обозначение не является универсальным рейтингом эксплуатационных характеристик. Как поясняет ASM International, инструментальные стали — это стали, используемые для изготовления инструментов для резания, формообразования или придания формы изготовляемым деталям, тогда как классификация AISI включает серии W, L, S, O, A, D, H, M и T (ASM International, 2020, 2024). Обозначение указывает на способ закалки, основную область применения или преобладающую легирующую систему.
ASTM A681 устанавливает нормативную основу для изделий из деформируемых легированных инструментальных сталей. Стандарт распространяется на химические, механические и физические требования к пруткам, плитам, листам, полосам, стержням, проволоке и поковкам, которые обычно перерабатываются в инструменты, штампы или приспособления (ASTM International, 2024). Поэтому обозначение марки идентифицирует контролируемый тип стали, но не гарантирует конкретный результат на режущей кромке инструмента. На срок службы влияют распределение карбидов, история ковки или порошковой переработки, повреждения при механической обработке, режим аустенитизации, закалка, отпуск и обработка поверхности.
Серия H для оснастки, работающей при повышенных температурах
Семейство H классифицируется как инструментальная сталь для горячей обработки, поскольку ее основная расчетная проблема — потеря прочности и образование трещин при эксплуатации при повышенной температуре. К распространенным маркам относятся H10, H11, H12, H13, H19, H21 и H26. Хромистые стали для горячей обработки, обычно представленные марками от H10 до H19, используют сочетания хрома, молибдена и ванадия для обеспечения прокаливаемости, сопротивления отпуску и стойкости к термической усталости. Вольфрамовые стали для горячей обработки, включая марки от H20 до H26, содержат больше вольфрама для поддержания горячей твердости, однако их поведение при термической усталости и вязкость также должны соответствовать условиям работы штампа.
H13 широко применяется для пресс-форм литья алюминия и магния под давлением, экструзионной оснастки и компонентов для горячего формообразования, поскольку ее хромомолибденованадиевая легирующая система обеспечивает полезный баланс вязкости, теплостойкости и сопротивления образованию сетки разгарных трещин. Однако это не означает, что она автоматически подходит для любой операции горячей обработки. Штамп, контактирующий с расплавленным алюминием, кузнечный штамп, подвергающийся удару молота, и экструзионная оправка испытывают различные сочетания температуры, ударной нагрузки, эрозии и скорости охлаждения.
Разрушение оснастки для горячей обработки часто происходит в результате взаимосвязанной последовательности процессов, а не одного изолированного механизма. Поверхность быстро нагревается при контакте с заготовкой, охлаждается при распылении охлаждающей жидкости или под воздействием воздуха, а затем снова нагревается в следующем цикле. Повторение этих процессов создает растягивающие напряжения вблизи поверхности. Образуются мелкие трещины, которые соединяются друг с другом и формируют сеть, известную как разгарные трещины или трещины термической усталости. Чрезмерная твердость может уменьшить деформацию, которую инструмент способен выдержать до растрескивания; недостаточная твердость приводит к пластической деформации, вымыванию материала и преждевременной потере формы.
Конструкция инструмента и технология его изготовления имеют не меньшее значение, чем номинальная марка стали. Крупные обособленные карбиды могут служить очагами зарождения трещин, тогда как крупное зерно исходного аустенита снижает вязкость. Технология ковки, чистота стали и — где это применимо — электрошлаковый переплав или порошковая металлургия влияют на количество дефектов и распределение карбидов. Полированная и надлежащим образом азотированная поверхность может отсрочить зарождение трещин, однако поверхностный слой не способен компенсировать неподходящие свойства сердцевины или неправильный цикл отпуска.
Термическая обработка формирует необходимый рабочий баланс свойств. Стали для горячей обработки обычно закаливают путем аустенитизации, охлаждения на воздухе или в среде сжатого газа и последующего многократного отпуска. Цель заключается не просто в достижении максимальной твердости при комнатной температуре. Инструмент должен сохранять достаточную прочность после нагрева в процессе эксплуатации и одновременно обладать достаточной вязкостью для сопротивления ударным нагрузкам и термическим деформациям. Температурный градиент в крупном штампе также делает важными контроль размеров и равномерность охлаждения.
Серии M и T для обеспечения режущих характеристик
Серия M обозначает быстрорежущие стали на основе молибдена, тогда как серия T обозначает вольфрамовые быстрорежущие стали. Это химическое и историческое различие, а не простая система ранжирования. M2 — широко применяемая молибденовая быстрорежущая сталь, содержащая значительные количества вольфрама, молибдена, хрома и ванадия; ее приблизительный номинальный состав часто описывают как около 6% вольфрама, 5% молибдена, 4% хрома и 2% ванадия при содержании углерода около 0,8%. T1, напротив, представляет собой классическую вольфрамовую быстрорежущую сталь, обычно характеризующуюся примерно 18% вольфрама, 4% хрома и 1% ванадия.
Молибден замещает часть вольфрама в легирующей системе, сохраняя высокую долю твердых легированных карбидов. В стали M2 молибден способствует вторичному твердению и повышает горячую твердость, не требуя такого же содержания вольфрама, как в T1. В результате формируется широко применимое семейство инструментальных сталей для сверл, фрез, протяжек, метчиков, разверток, пил и режущих инструментов общего назначения. Марки серии T сохраняют важное значение там, где их богатая вольфрамом карбидная система и теплостойкость соответствуют условиям работы, хотя выбор зависит от скорости резания, материала заготовки, нагрузки на кромку, условий шлифования и геометрии инструмента.
Семейство M также включает содержащие кобальт марки, такие как M35 и M42. M35 содержит примерно 5% кобальта, а M42 — примерно 8%. Кобальт повышает температуру, при которой закаленная структура сохраняет полезную прочность, и может улучшать режущие характеристики при высокой скорости, однако не устраняет необходимость в правильной термической обработке и не обеспечивает защиты от выкрашивания. Более твердая марка, работающая при более высокой температуре, может выйти из строя раньше, если режущая кромка подвергается прерывистому резанию или недостаточно поддерживается.
Применение HSS показывает, почему одного обозначения марки недостаточно. Метчику необходимы износостойкость на боковых поверхностях и ленточках, достаточная вязкость для предотвращения поломки зубьев и стабильность размеров при многократном врезании. Развертке нужны стабильная острая кромка и минимальное изменение размеров, поскольку чрезмерное выкрашивание или увеличение размеров изменяет диаметр готового отверстия. Сверло, протяжка, фреза или инструмент для нарезания зубьев могут предъявлять к той же стали иные требования. Покрытия, такие как нитрид титана или нитрид алюминия и титана, могут снижать трение и ограничивать химическое взаимодействие на поверхности, однако нагрузку при резании по-прежнему воспринимает основа инструмента. Именно поэтому в книге Routledge Tool Steels: Properties and Performance (2021) эксплуатационные характеристики марок рассматриваются с учетом состава, технологии производства, термической обработки, поверхностного упрочнения и покрытий.
Горячая твердость, вторичное твердение и красностойкость
Твердость при комнатной температуре — лишь один из показателей. Режущий инструмент может иметь очень высокую твердость после закалки и отпуска, но утратить значительную часть несущей способности, когда температура режущей кромки достигает нескольких сотен градусов Цельсия. Горячая твердость описывает способность сохранять твердость и прочность при повышенной температуре. Красностойкость — более старый производственный термин, обозначающий то же практическое требование: кромка должна оставаться работоспособной, даже когда в процессе резания она заметно нагревается.
Быстрорежущие стали приобретают эти свойства благодаря легированным карбидам и вторичному твердению. Во время аустенитизации часть углерода, вольфрама, молибдена, хрома и ванадия растворяется в аустените. При закалке образуется твердая мартенситная структура, обычно с некоторым количеством остаточного аустенита. При отпуске при соответствующих температурах из мартенсита выделяются мелкие легированные карбиды. Это выделение может повышать твердость, а не снижать ее, формируя характерный для HSS пик вторичного твердения. Повторный отпуск также способствует превращению остаточного аустенита и стабилизирует размеры.
Тип карбидов имеет большое значение. Карбиды MC, богатые ванадием, особенно тверды и устойчивы к абразивному износу, тогда как карбиды, богатые вольфрамом и молибденом, способствуют сопротивлению отпуску и сохранению горячей твердости. Однако не меньшее значение имеют их размер, расстояние между ними, ориентация и непрерывность. Высокая объемная доля карбидов может повысить износостойкость, но снизить вязкость, если карбиды крупные, скопившиеся или ориентированные вдоль направления волокон после ковки. Быстрорежущая сталь, полученная методом порошковой металлургии, может обладать более равномерным распределением карбидов, чем сталь, изготовленная традиционной слитковой металлургией, однако и для нее требуется подходящий цикл закалки.
Инструментальные стали для горячей обработки также зависят от сопротивления отпуску, но условия их эксплуатации отличаются от условий работы HSS. H13 должна выдерживать термические циклы и механический контакт с горячим металлом; M2 или M42 должны сохранять острую кромку, пока тепло от трения концентрируется вблизи зоны резания. В первом случае разрушение может происходить из-за образования разгарных трещин или значительной деформации, во втором — из-за износа задней поверхности, лункообразного износа, выкрашивания или пластического округления кромки.
В исследовании 2020 года, опубликованном в журнале MDPI Coatings, параметры термической обработки были определены как основной фактор, контролирующий эксплуатационные характеристики сердцевины инструмента. Это подтверждает практическое правило: состав формирует потенциальные свойства, а термическая обработка определяет, какая часть этого потенциала станет пригодной для эксплуатации. Обозначение марки не может заменить контролируемые аустенитизацию, закалку, отпуск и контроль качества.
Поэтому выбор следует осуществлять с учетом механизма разрушения и условий производства. В рекомендациях Uddeholm по холодной обработке от 2024 года этот связанный с экономикой принцип сформулирован как подбор стали под конкретное применение и минимизация затрат на изготовление одной детали; для инструментов горячей обработки и быстрорежущих инструментов ту же идею точнее описывает показатель эффективности на протяжении всего жизненного цикла. Правильной является та марка, чья карбидная структура, вязкость, горячая твердость, сопротивление термической усталости, технология изготовления и режим обработки обеспечивают требуемый срок службы режущей кромки или штампа в реальном рабочем цикле, а не та, которая носит наиболее впечатляющую букву.
Применение: соответствие семейства марок механизму разрушения
Марка инструментальной стали — это не позиция на универсальной шкале. Буквы обозначают семейство, а не гарантированный результат эксплуатации. ASM International определяет инструментальные стали как стали, используемые для изготовления инструментов для резки, формования или придания формы изготовляемым деталям, тогда как семейства AISI включают серии W, L, S, O, A, D, H, M и T. Как объясняется в материале Metallurgy at Maricopa Community Colleges (2024), эти буквы обычно указывают на способ закалки, основное применение или преобладающую легирующую систему.
Это различие имеет значение, поскольку инструмент может выйти из строя вследствие абразивного износа, адгезионного задира, пластической деформации, термического размягчения, выкрашивания режущей кромки, общего разрушения, усталости или изменения размеров. Углерод, хром, молибден, вольфрам, ванадий и другие легирующие элементы определяют прокаливаемость и образование карбидов, однако технология производства контролирует размер карбидов, ликвацию, пористость и неметаллические включения. Затем термическая обработка определяет матрицу вокруг этих карбидов. В исследовании 2020 года, опубликованном в MDPI Coatings, параметры термической обработки были названы главным фактором, определяющим эксплуатационные характеристики сердцевины инструмента в исследованной системе с покрытием. Покрытие не может исправить неподходящую сердцевину.
ASTM A681, представленная ASTM International в 2024 году, устанавливает химические, механические и физические требования к деформируемым легированным инструментальным сталям, включая прутки, плиты, листы, полосы, прутки малого сечения, проволоку и поковки, из которых обычно изготавливают инструменты, штампы или приспособления. Поэтому выбор для конкретного применения начинается с условий эксплуатации, после чего уточняются семейство и марка стали, режим термической обработки, размер сечения, состояние поверхности и технология производства.
Резка, сверление, нарезание резьбы и развертывание
Режущим инструментам необходима стабильная острая кромка. Основными требованиями являются твердость, теплостойкость, износостойкость и сопротивление деформации кромки; однако вязкость также имеет значение, поскольку прерывистое резание, вибрация, включения и плохая соосность могут выкрашивать даже очень твердую кромку.
Ручные режущие инструменты часто изготавливают из марок W с закалкой в воде, низколегированных марок L или марок O с закалкой в масле. AISI W1 после закалки в воде может достигать высокой твердости, однако ее малая прокаливаемость и риск деформации ограничивают размер сечения и повышают требования к контролю термической обработки. AISI O1, марка с закалкой в масле, обеспечивает более предсказуемую прокаливаемость на умеренной глубине сечения, сохраняя удовлетворительную обрабатываемость до термической обработки. AISI L6, относящуюся к низколегированному семейству, выбирают, когда ударная стойкость и вязкость важнее максимальной абразивной износостойкости. Это разные решения для разных механизмов разрушения, а не последовательные уровни качества.
Сверла, метчики и развертки работают в более жестких условиях с точки зрения нагрузки на кромку и кручения. Метчики должны сопротивляться износу боковых поверхностей и задирам, одновременно выдерживая реверсирование крутящего момента и проблемы с отводом стружки. Разверткам необходимы стойкость кромки и стабильность размеров, поскольку они снимают мало материала, но должны обеспечивать заданный размер отверстия. Семейства быстрорежущих сталей — молибденовые марки M и вольфрамовые марки T — сохраняют полезную твердость при температурах резания, при которых обычная углеродистая инструментальная сталь размягчается. AISI M2 и AISI T1 являются широко известными эталонными марками, однако правильный выбор зависит от скорости резания, твердости заготовки, охлаждающей жидкости, геометрии и характера резания — непрерывного или прерывистого.
Структура карбидов определяет больше, чем номинальная твердость. Мелкие, равномерно распределенные легированные карбиды могут обеспечивать износостойкость, не создавая крупных очагов зарождения трещин; крупные или ликвационные карбиды могут разрывать кромку при шлифовании или прерывистом резании. В марках M обычно используются добавки молибдена и вольфрама, образующие карбиды, тогда как в марках T сильнее выражена роль вольфрама. Одна только маркировка не показывает расстояние между карбидами, степень чистоты стали или результат ковки и порошковой технологии.
Сверление добавляет усталость при кручении и напряжения, связанные с отводом стружки. Сверло с превосходной теплостойкостью все же может сломаться, если его сердцевина слишком хрупкая, качество обработки канавок неудовлетворительно или после термической обработки остается избыточное количество остаточного аустенита. Нарезание резьбы особенно чувствительно к этим факторам: даже небольшой задира может увеличить крутящий момент до разрушения инструмента. При развертывании приоритет смещается к стабильности размеров, качеству поверхности и контролируемому износу. Обработка поверхности может изменить трение и адгезию, но не заменяет требуемую вязкость сердцевины.
Вырубка, пробивка, высадка и тиснение
Вырубка и пробивка определяются многократным сжимающим нагружением, скользящим износом и локальной концентрацией напряжений у режущей кромки. Пуасон или матрица должны сопротивляться пластическому вдавливанию и абразивному закруглению, сохраняя при этом достаточную стойкость к выкрашиванию при перекосе, наличии заусенцев, увлечении вырубленной заготовки и прерывистом контакте.
AISI D2, относящаяся к высокоуглеродистому высокохромистому семейству, содержит большое количество богатых хромом карбидов и обладает высокой износостойкостью. Это делает ее привлекательной там, где преобладает износ кромки, однако структура карбидов и реакция на термическую обработку могут сделать ошибки при шлифовании или сильные ударные нагрузки критичными. AISI A2, марка с воздушной закалкой, обычно обеспечивает иной баланс: она сочетает износостойкость с большей вязкостью и стабильностью размеров, чем многие альтернативы с более высоким содержанием углерода и карбидов. AISI O1 может применяться для менее тяжелых операций холодной обработки, где важны простая механическая обработка и закалка в масле. AISI S7, ударопрочная марка, становится более актуальной, когда главной угрозой являются выкрашивание или разрушение, а не максимальный ресурс при скользящем износе.
Вырубка тонкого листа и пробивка толстого абразивного материала — неравнозначные операции. Зазор, прочность листа, образование заусенца, гибкость пуансона и соосность пресса изменяют поле напряжений. Пуасон из стали марки D может хорошо сопротивляться износу на одной производственной линии, но выкрашиваться на другой, если инструмент подвергается ударным нагрузкам. И наоборот, инструмент из стали марки S может выдерживать удар, быстро теряя кромку при работе с абразивным материалом. В руководстве Uddeholm по холодной обработке за 2024 год сформулировано практическое инженерное правило: выбирать сталь, соответствующую применению, и минимизировать стоимость на изготовленную деталь. С точки зрения металлургии это означает сравнение затрат на заточку, преждевременное разрушение, задирание, простои и потерю размеров, а не простое сопоставление значений твердости.
Холодная высадка предъявляет к инструменту еще одни требования. Высадочные матрицы и пуансоны многократно воспринимают ударные нагрузки при сжатии проволоки или прутка, поэтому вязкость, прочность при сжатии и усталостная стойкость должны работать совместно. Матрица, выдерживающая один удар, но накапливающая микротрещины за миллионы циклов, непригодна для процесса. Ударопрочные марки S могут подходить для тяжелых ударных нагрузок, тогда как семейства A, D и другие семейства для холодной обработки применяются, когда преобладают требования к износостойкости и сохранению размеров. Оптимальное состояние после термической обработки представляет собой компромисс: чрезмерная твердость повышает риск выкрашивания, а недостаточная твердость приводит к пластическому течению и преждевременному увеличению полости матрицы.
Инструменты для тиснения часто выходят из строя из-за повреждения поверхности, а не вследствие полного разрушения. Налипание материала, задирание, следы полировки и локальная пластическая деформация могут переносить дефекты на каждую деталь. Центральное значение приобретают мелкая карбидная структура, стабильная отпущенная матрица, тщательная полировка и контролируемая обработка поверхности. Контроль размеров также зависит от деформации при термической обработке, остаточного аустенита, припуска на механическую обработку и опоры матрицы во время эксплуатации. Номинально более твердая сталь может давать худшие детали, если она деформируется при обработке или повреждает поверхность листа.
Формование, штампы, приспособления и столовые приборы
Инструменты для формования подвергаются контактному давлению, скольжению, термическим циклам и иногда воздействию коррозионно-активных продуктов разложения полимеров. При холодном формовании важны стабильность размеров, износостойкость и сопротивление задиранию; при горячем формовании добавляются термическая усталость, окисление и размягчение. AISI H13, хромистая марка для горячей обработки, применяется для штампов и инструментов, работающих при повышенной температуре, поскольку ее легирующая система обеспечивает прочность при высокой температуре и сопротивление термической усталости. Она не является универсальной заменой маркам для холодной обработки. AISI D2 или AISI A2 могут лучше подходить для холодного абразивного контакта, тогда как AISI S7 выбирают при преобладании ударных нагрузок.
Штампы определяются механизмом разрушения не в меньшей степени, чем самой операцией. Волочильные матрицы подвергаются скользящему износу и трению. Гибочные штампы испытывают концентрированное давление и нагрузку на кромку. Экструзионные штампы работают при высоких сжимающих напряжениях и температурах в условиях течения материала. От пресс-форм могут требоваться способность к полировке, коррозионная стойкость, теплопроводность или сопротивление абразивному воздействию стекловолокна. Поэтому одно и то же семейство сталей может вести себя по-разному после изменения размера сечения, температуры отпуска, азотирования, нанесения покрытия или состояния рабочей поверхности.
Приспособлениям обычно не требуется столь высокая износостойкость, как матрице для вырубки. Им необходимы достаточная твердость для сопротивления вдавливанию, достаточная вязкость для выдерживания зажима и обращения, а также стабильность размеров при многократных циклах установки. Низколегированные марки L, марки O или отдельные марки A могут быть разумным выбором там, где обрабатываемость, умеренный износ и предсказуемая термическая обработка важнее максимального содержания карбидов. Чрезмерно твердый инструмент может быть труден в обработке, склонен к растрескиванию в острых углах и неоправданно чувствителен к ударным нагрузкам.

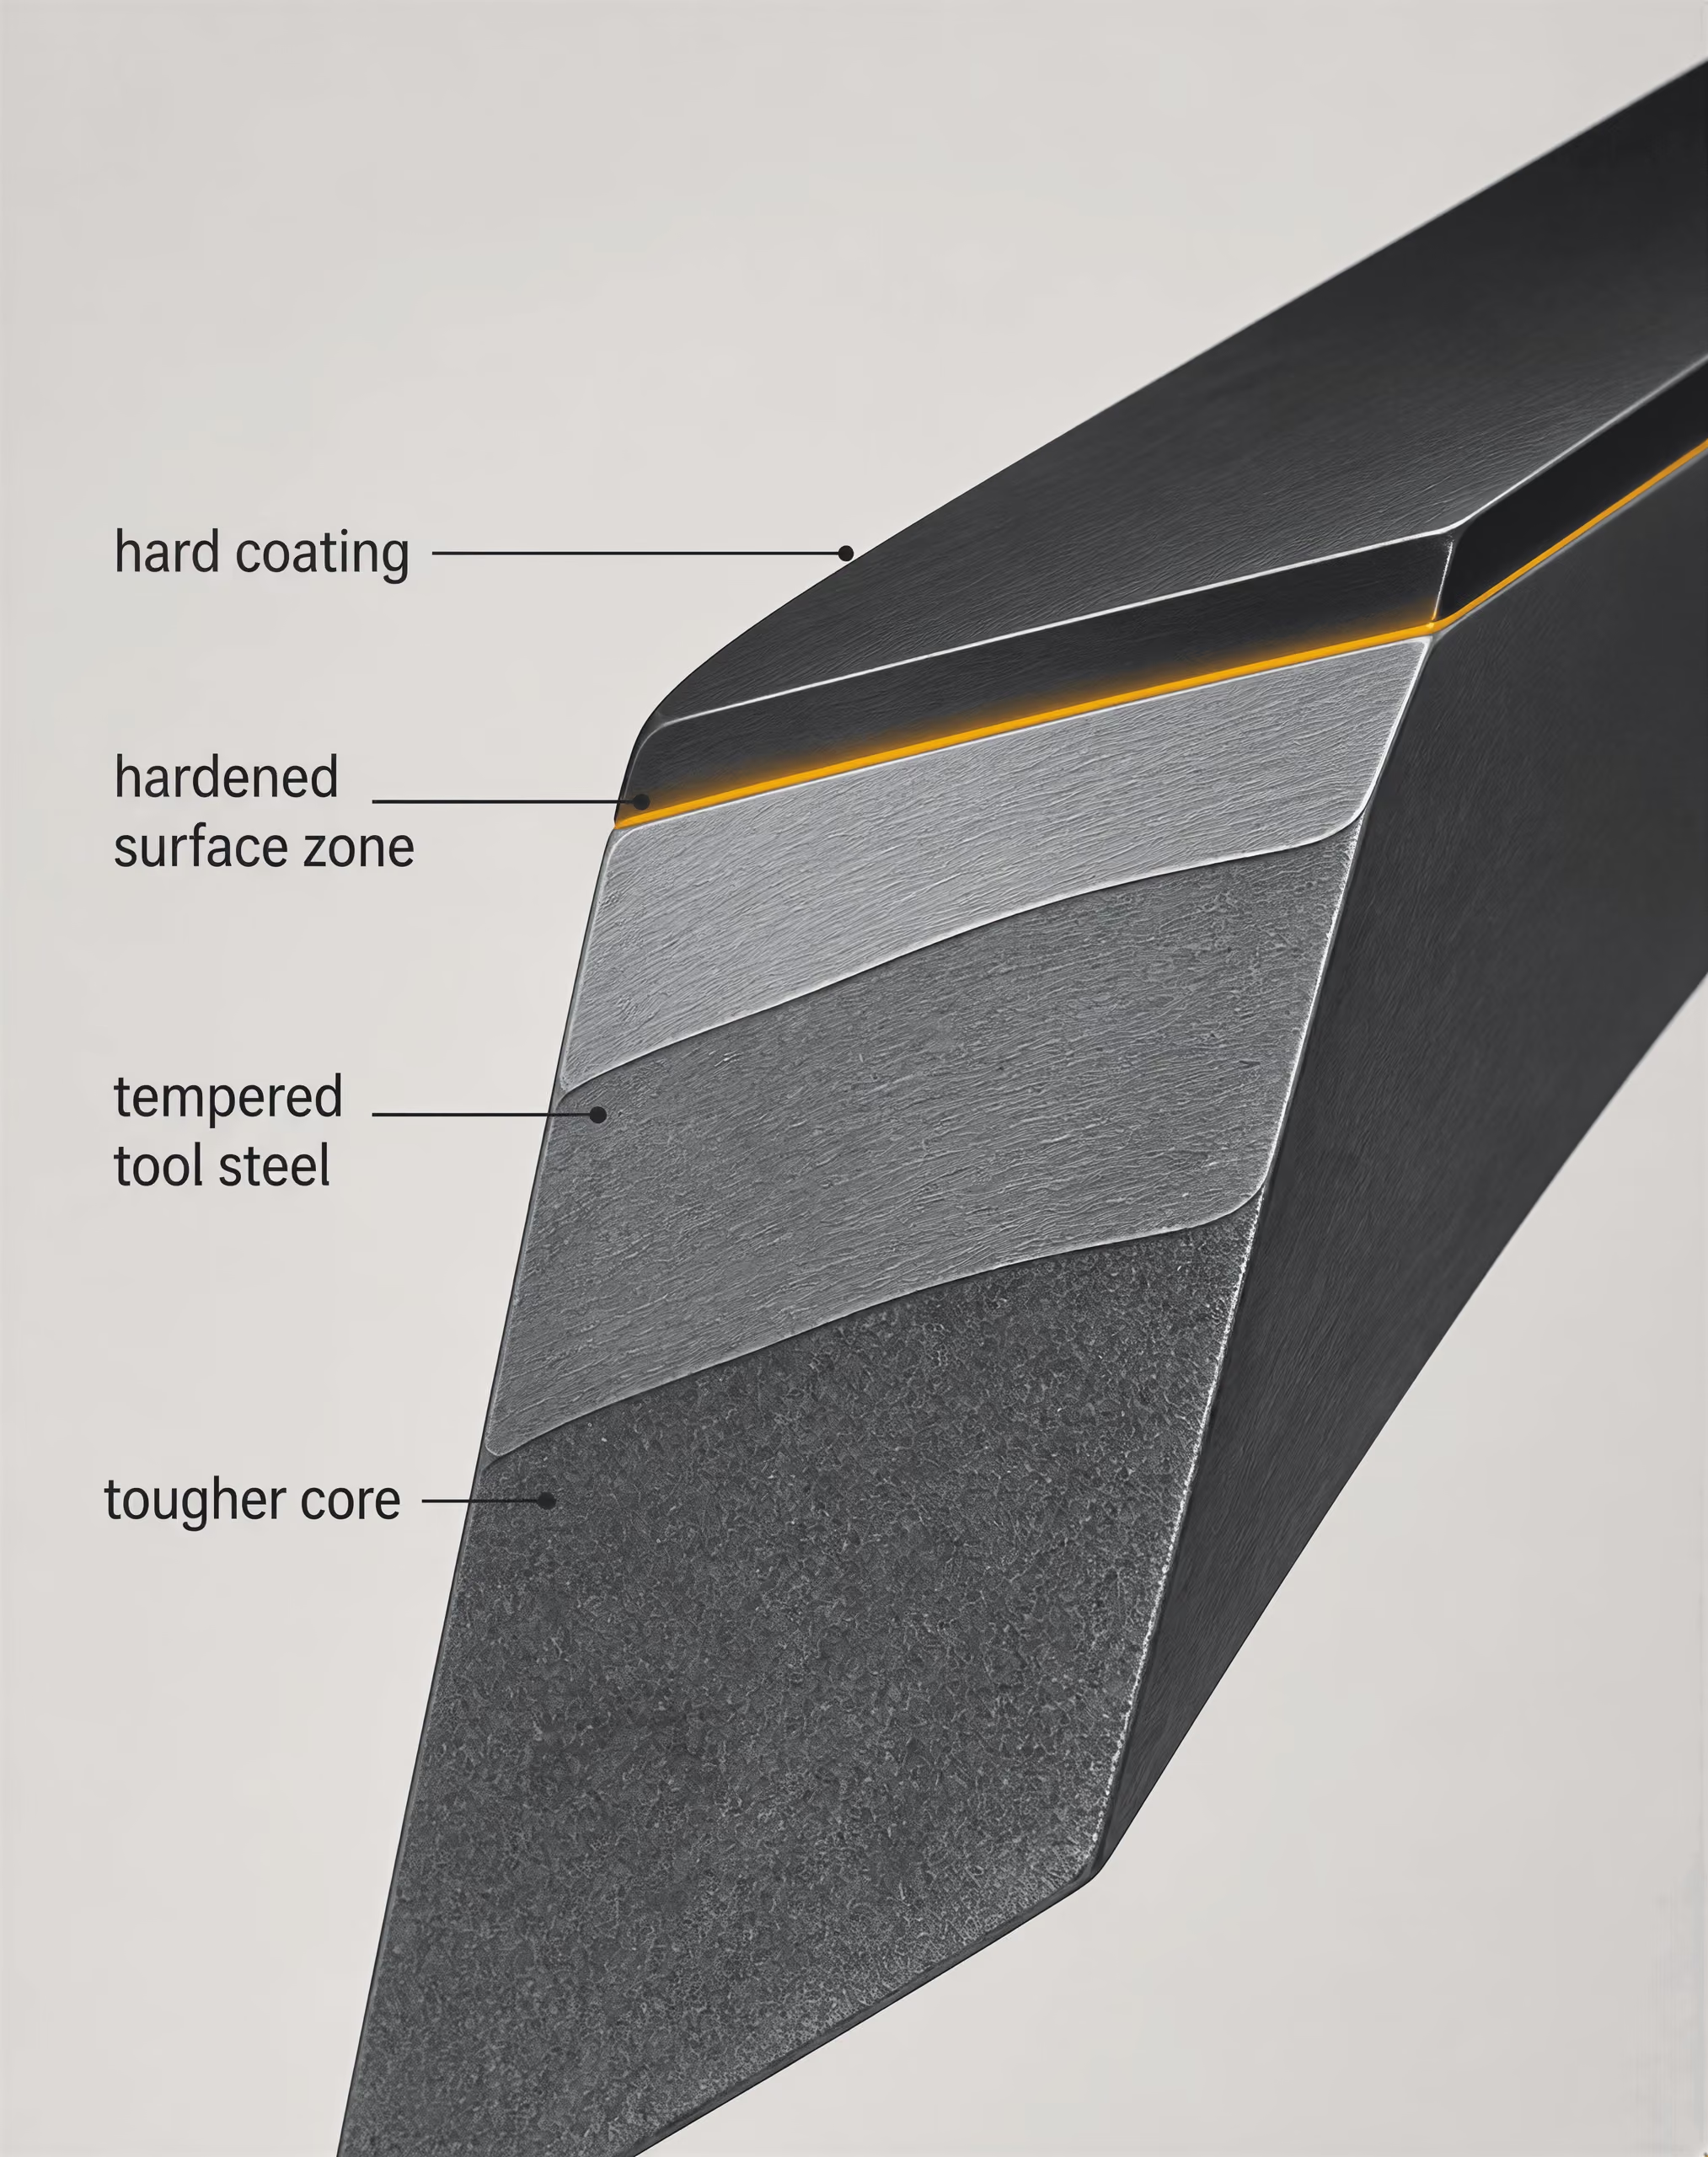
Столовые приборы наглядно демонстрируют тот же баланс. Режущей кромке необходимы твердость и износостойкость, но нож также должен обладать достаточной вязкостью, чтобы выдерживать изгиб, скручивание и случайные удары. Высокоуглеродистые инструментальные стали, такие как AISI D2, могут долго сохранять кромку благодаря износостойкости, обеспечиваемой карбидами, однако их свойства в значительной степени зависят от термической обработки, толщины сечения, шлифования и геометрии кромки. Нержавеющие стали для столовых приборов, такие как AISI 420, не относятся к основным семействам инструментальных сталей AISI, но показывают, почему коррозионная стойкость может быть отдельным эксплуатационным требованием, не связанным напрямую с удержанием кромки. Более твердая кромка не обязательно означает более долговечный нож.
Подход, описанный Routledge (2021) в издании Tool Steels: Properties and Performance, рассматривает химический состав, производственные процессы, термическую обработку, поверхностное упрочнение и покрытия как взаимосвязанные средства управления свойствами. Монография NBS 88 и ASM International сформировали историческую и металлургическую основу этого подхода. Выбор марки должен начинаться с определения преобладающего механизма повреждения, после чего необходимо проверить структуру карбидов, чистоту стали, глубину упрочнения, реакцию на отпуск, склонность к деформации и состояние поверхности. Буквенные обозначения AISI сужают поле выбора, но не заменяют инженерное решение.
Поверхностная инженерия, покрытия и сердцевина инструмента
Инструмент с покрытием — это не покрытие со стальной рукояткой под ним. Это многослойная механическая система: рабочая поверхность, возможная диффузионная или упрочнённая зона, покрытие, стальная основа и термически обработанная сердцевина должны совместно воспринимать нагрузку. ASM International определяет инструментальные стали как стали, используемые для изготовления инструментов, предназначенных для резания, формования или придания формы изготовляемым деталям, однако поверхностная инженерия изменяет характер взаимодействия инструмента с заготовкой. Она не отменяет необходимости правильно выбрать и термически обработать основную марку стали.
Это различие важно, поскольку буквенные обозначения марок не позволяют ранжировать их по эксплуатационным свойствам поверхности. Инструментальная сталь AISI D2, быстрорежущая сталь AISI H13 для горячей обработки и быстрорежущая сталь AISI M2 могут подвергаться одинаковой обработке поверхности или получать нанесённое покрытие, однако они имеют различное содержание и распределение карбидов, разную реакцию на отпуск, теплопроводность, вязкость и величину размерных изменений. После нанесения покрытия пределы их эксплуатационного применения остаются различными.
Поверхностное упрочнение и обработанные слои
Поверхностное упрочнение создаёт упрочнённую область непосредственно в самой стали. При азотировании азот вводится в поверхностный слой, образуя нитриды легирующих элементов, таких как хром, молибден, ванадий или алюминий. При цементации повышается концентрация углерода вблизи поверхности перед закалкой, в результате чего над сердцевиной с пониженным содержанием углерода формируется мартенситный слой, обогащённый углеродом. При индукционной и лазерной закалке вместо этого быстро нагревается заданная глубина, а для образования мартенсита используется уже имеющееся содержание углерода.
Получаемый слой не эквивалентен твёрдости всего объёма материала. Упрочнённый слой может быть значительно твёрже внутренних областей, сохраняя при этом более вязкую сердцевину, способную воспринимать ударные нагрузки. Такой градиент может уменьшать пластическое вдавливание и адгезионный износ, но одновременно создаёт переходную зону, в которой концентрируются напряжения. От того, каковы глубина слоя, толщина соединительного слоя, равномерность диффузии, содержание остаточного аустенита, распределение карбидов и состояние после отпуска, зависит, сохранится ли эффект обработки в процессе эксплуатации.
Инструментальные стали часто изначально выбирают с расчётом на высокую твёрдость по всему рабочему сечению. Для таких марок чрезмерное поверхностное упрочнение может снизить вязкость или привести к образованию хрупкого соединительного слоя вместо полезной переходной зоны, способной воспринимать нагрузку. Обезуглероживание во время аустенитизации создаёт противоположную проблему: номинально марка может быть выбрана правильно, но поверхность теряет углерод и не достигает требуемой твёрдости. Удаление повреждённого слоя шлифованием может восстановить геометрию, но одновременно открыть неоднородную микроструктуру или уменьшить заданную глубину упрочнённого слоя.
Исследование системы с покрытием, опубликованное в 2020 году в журнале Coatings, определяет параметры термической обработки как основной фактор, управляющий эксплуатационными свойствами сердцевины инструмента. Этот вывод устанавливает правильную последовательность действий при поверхностной обработке. Температура аустенитизации, время выдержки, интенсивность закалки, обработка при отрицательной температуре, если она предусмотрена, а также отпуск определяют образование мартенсита, содержание остаточного аустенита, состояние карбидов и остаточные напряжения ещё до нанесения покрытия. Нанесённый твёрдый слой не способен превратить недоупрочнённую, переотпущенную, обезуглероженную или склонную к растрескиванию сердцевину в надёжный инструмент.
Покрытия и опора со стороны основы
Покрытие придаёт тонкому поверхностному слою свойства, которыми массивная сталь одновременно обладать не может. Высокая твёрдость способствует сопротивлению абразивному износу и уменьшает перенос материала; химическая стабильность может ограничивать реакцию с заготовкой; поверхность с низким коэффициентом трения способна снижать адгезию и тепловыделение. Это преимущества с точки зрения износа и трения, но не доказательство стойкости к разрушению.
Твёрдость покрытия характеризует его сопротивление вдавливанию или пластической деформации внутри самого покрытия. Адгезия покрытия характеризует усилие, необходимое для сохранения его сцепления с основой при термических, механических и химических нагрузках. Это разные свойства. Очень твёрдое покрытие со слабой адгезией может отслаиваться чешуйками. Покрытие с хорошей адгезией может сохранять сцепление, пока более мягкая основа деформируется под ним, вследствие чего поверхность растрескивается или деформируется.
Поэтому основа должна обеспечивать достаточно твёрдую и стабильную по размерам опору. Если сердцевина пластически деформируется, покрытие следует за этой деформацией и может покрываться сеткой трещин, вспучиваться или отслаиваться. Если крупные карбиды образуют прерывистый путь передачи нагрузки, локальные напряжения на границах «карбид–матрица» возрастают. Если сталь содержит прижоги шлифования, закаты, продольные риски, поры или растягивающие поверхностные напряжения, покрытие может временно скрыть дефект, но не устранить условие, способствующее развитию трещины.
Производственный маршрут имеет не меньшее значение, чем номинальный химический состав. В обычной деформированной стали AISI D2 распределение богатых хромом карбидов может быть направленным, тогда как материал, полученный методом порошковой металлургии, способен обеспечить более мелкое и однородное распределение карбидов. Это различие влияет на опору режущей кромки и развитие трещин под покрытием. Оно не означает, что один технологический маршрут всегда лучше другого; важно, соответствует ли микроструктура контактному давлению, уровню ударных нагрузок, абразивности заготовки и механизму разрушения.
Температура нанесения покрытия также должна соответствовать состоянию после отпуска. Инструмент, отпущенный при температуре ниже температуры процесса нанесения покрытия, может размягчиться во время этого процесса. Для марок горячей обработки, таких как AISI H13, повторные термические циклы могут изменять состояние отпущенного мартенсита, состояние выделившихся фаз и остаточные напряжения, даже если само покрытие остаётся целым. Рабочая температура добавляет ещё одну переменную: покрытие, хорошо работающее в условиях холодного скользящего контакта, при горячем формовании может окисляться, размягчаться, вступать в реакцию с заготовкой или терять адгезию.
Адгезия, остаточные напряжения и целостность кромки
Подготовка поверхности определяет первое механическое соединение между покрытием и сталью. Обычно она включает обезжиривание, контролируемую струйно-абразивную обработку или полирование, удаление оксидов и заключительную очистку, однако каждая операция изменяет поверхность. Шероховатость в определённых пределах может улучшать механическое зацепление; чрезмерная шероховатость создаёт острые выступы и участки с малой толщиной покрытия. Полированная поверхность способна уменьшить трение, но может обеспечивать меньшее сцепление и сохранять размазанный металл, оставшийся после шлифования. Подготовка должна удалять загрязнения, не закругляя режущую кромку и не создавая растягивающих повреждений.
Остаточные напряжения могут быть как полезными, так и вредными. Сжимающие напряжения в азотированном слое или нанесённом покрытии могут задерживать раскрытие поверхностных трещин. Однако чрезмерные сжимающие напряжения способны вызвать вспучивание или отслаивание, если слой имеет недостаточную опору. Растягивающие напряжения способствуют зарождению трещин, особенно на острой кромке, в зоне прижога шлифования, скоплении карбидов или дефекте покрытия. Несоответствие коэффициентов теплового расширения покрытия и стали дополнительно создаёт напряжения при нанесении, охлаждении и изменении рабочей температуры.
Именно кромка часто становится местом, где инструменты с покрытием разрушаются первыми. Покрытие имеет конечную толщину и не может сохранять идеально равномерный слой на бесконечно малом радиусе. Заострённая кромка может скалываться во время нанесения покрытия, обращения с инструментом или при первом контакте с заготовкой. Небольшой контролируемый радиус кромки может поддерживать покрытие и снижать концентрацию напряжений, но слишком большой радиус изменяет геометрию резания и увеличивает усилие формования. Оптимальная форма кромки определяется механизмом разрушения: абразивным износом, адгезионным задиранием, выкрашиванием, пластическим разрушением или термическим растрескиванием.
В издании Routledge 2021 года Tool Steels: Properties and Performance эксплуатационные свойства рассматриваются через химический состав, производственные процессы, термическую обработку, поверхностное упрочнение и покрытия, а не только через выбор покрытия. Этот подход согласуется с практическими рекомендациями Uddeholm: экономичность применения инструментов для холодной обработки зависит от соответствия инструментальной стали конкретной области применения и минимизации затрат на изготовленную деталь. Покрытие может увеличить срок службы, если контролируются сердцевина, кромка, подготовка поверхности и термический цикл. Оно не способно компенсировать недостаточную вязкость выбранной марки, нестабильное состояние основы после отпуска или геометрию, создающую нагрузку, превышающую возможности системы «покрытие–основа».
Стандарты, спецификации и чтение технического паспорта инструментальной стали
Технический паспорт инструментальной стали содержит несколько различных видов информации, которые легко спутать. Стандарт определяет, каким требованиям должен соответствовать материал. Обозначение марки указывает на семейство химического состава и традиционное обоснование ее применения. В техническом паспорте производителя затем приводятся рекомендации по ковке, механической обработке, закалке, отпуску и чистовой обработке этой марки. Эти три уровня взаимосвязаны, но не взаимозаменяемы.
ASM International определяет инструментальные стали как «стали, используемые для изготовления инструментов для резки, формования или придания формы готовым деталям» (2024). Классификация AISI включает серии W, L, S, O, A, D, H, M и T (2020). Буквы обычно обозначают способ закалки, основное применение или преобладающую легирующую систему, а не универсальную шкалу эксплуатационных возможностей. Например, AISI O1 — это инструментальная сталь для холодной обработки, закаливаемая в масле; AISI D2 — высокоуглеродистая высокохромистая инструментальная сталь для холодной обработки; а AISI H13 — хромистая инструментальная сталь для горячей обработки. Обозначение сужает исходную металлургическую область выбора. Однако оно не позволяет предсказать ресурс инструмента без учета нагрузки, температуры, смазки, геометрии, состояния поверхности и механизма разрушения.
Что регулирует ASTM A681
ASTM A681 — это спецификация на продукцию, а не исчерпывающее описание того, как будут работать готовые пуансон, матрица, резак или формующая вставка. ASTM International указывает, что «ASTM A681 устанавливает химические, механические и физические требования к деформированным изделиям из легированной инструментальной стали» (2024). Область применения включает прутки, плиты, листы, полосы, прутковую заготовку, проволоку и поковки, обычно используемые для изготовления инструментов, штампов или приспособлений. Спецификация устанавливает требования к поставляемой стали, включая химический состав марки и соответствующие свойства материала, оставляя покупателю и производителю возможность определить такие параметры, как форма изделия, размер, состояние поставки и методы испытаний.
Слово деформированный имеет значение. Деформированные изделия подвергаются механической обработке такими процессами, как ковка, прокатка или волочение, и история их изготовления влияет на направление волокна, ликвацию, пористость, распределение карбидов и анизотропию свойств. Поэтому ASTM A681 относится к этапу контроля материала. Этот стандарт не удостоверяет конкретный цикл термической обработки для каждой геометрии инструмента и не отменяет необходимости контроля готовой детали.
В техническом паспорте на одной странице могут быть указаны AISI D2, ASTM A681 и собственное внутреннее обозначение производителя. Эти записи выполняют разные функции. «AISI D2» обозначает признанное семейство марок. «ASTM A681» указывает спецификацию, требованиям которой может соответствовать поставляемое деформированное изделие. Внутреннее обозначение производителя может описывать способ выплавки, способ переплава, уровень чистоты или состояние обработки. Его не следует рассматривать как новую универсальную марку, если в документе не определены ее химический состав и требования.
Стандарт также не следует воспринимать как систему ранжирования. Семейства AISI W, L, S, O, A, D, H, M и T предусматривают различные компромиссы. Свойства сталей группы W в основном зависят от закалки в воде; при подходящих размерах сечения они могут обеспечивать высокую твердость, тогда как стали группы S ориентированы прежде всего на сопротивление ударным нагрузкам. Стали групп M и T относятся к быстрорежущим семействам и основаны преимущественно соответственно на легировании молибденом и вольфрамом. Состав стали группы D может обеспечивать значительное сопротивление износу, связанное с карбидами, однако ее склонность к разрушению может быть неприемлемой там, где преобладают повторные ударные нагрузки. Правильное сравнение должно учитывать требуемое сопротивление разрушению, карбидную структуру материала, вязкость, прокаливаемость, твердость при повышенной температуре, размерную стабильность и достижимое состояние поверхности.
Химический состав и состояние поставки
Таблица химического состава обычно содержит номинальные интервалы содержания элементов, а не полное описание рабочего состояния стали. Углерод влияет на твердость матрицы и образование карбидов. Хром, молибден, вольфрам и ванадий влияют на прокаливаемость, вторичное твердение, твердость при повышенной температуре, а также на тип и объем легированных карбидов. Кремний и марганец влияют на раскисление и прокаливаемость, тогда как содержание серы может контролироваться для улучшения обрабатываемости за счет возможного ухудшения поперечной вязкости. Один и тот же номинальный химический состав может давать различное поведение при отличиях в размере карбидов, ликвации, содержании неметаллических включений и размере исходного аустенитного зерна.
Поэтому состояние поставки следует рассматривать отдельно. Термин «отожженная» обычно означает, что сталь поставлена после контролируемой обработки для разупрочнения, предназначенной для снижения твердости и улучшения обрабатываемости. Это не означает, что сталь уже обладает окончательными свойствами инструмента. Отожженный пруток из D2 и пуансон из D2 после вакуумной закалки относятся к одной марке, но находятся в разных эксплуатационных состояниях материала. В техническом паспорте также могут быть указаны максимальная твердость в отожженном состоянии, сфероидизированная карбидная структура, размер зерна или требования к микроструктуре. Эти сведения важны, поскольку крупные карбиды и полосчатость могут способствовать выкрашиванию, а чрезмерный рост зерна снижает вязкость.
Уточните, относятся ли приведенные свойства к продольному или поперечному направлению. Прокатка и ковка могут вытягивать включения и карбидные строчки, вызывая различия в пластичности, ударной стойкости и траектории разрушения. Результат испытания на растяжение в продольном направлении нельзя автоматически считать характеристикой поперечной кромки пуансона. Оценки чистоты и контроль включений дают дополнительную информацию, но не описывают каждую совокупность дефектов. Технологический маршрут — обычная слитковая металлургия, электрошлаковый переплав или другой рафинирующий процесс — может изменять ликвацию и морфологию включений, даже если название марки остается неизменным.
| Метод испытания | Основание для измерения или индентор | Описанное типичное применение |
|---|---|---|
| Роквелл C | Алмазный конус при заданных нагрузках | Объёмная твёрдость твёрдых инструментальных сталей |
| Бринелль | Шариковый индентор | Более мягкий материал или материал крупного сечения |
| Виккерс | Алмазная пирамида | Небольшие участки, глубина поверхностного слоя или области микроструктуры |
В книге Routledge Tool Steels: Properties and Performance (2021) свойства марок рассматриваются с учетом состава, производственных процессов, термической обработки, поверхностного упрочнения и покрытий. Такой порядок полезен: состав определяет потенциал материала, производство формирует часть совокупности дефектов и карбидов, а термическая обработка определяет матрицу и окончательный баланс твердости и вязкости. В исследовании 2020 года, опубликованном в Coatings издательства MDPI, параметры термической обработки были определены как основной фактор, контролирующий эксплуатационные характеристики сердцевины инструмента в исследованной системе с покрытием. Этот результат не делает химический состав несущественным; он показывает, почему сравнение только по химическому составу является неполным.
Диапазоны твердости, методы испытаний и сведения о термической обработке
Твердость, указанная в техническом паспорте, может характеризовать состояние поставки после отжига, рекомендованное состояние после закалки или целевое состояние после отпуска. Перед сравнением значений прочитайте заголовок и сноски. Указанный диапазон, например «максимальная твердость в отожженном состоянии», является спецификацией обрабатываемости, а не свидетельством твердости, доступной после закалки. Рекомендуемые температура аустенитизации, закалочная среда, температура отпуска и время выдержки представляют собой технологический маршрут, а не гарантию для любого размера сечения.
Значения по Роквеллу, Бринеллю и Виккерсу не являются взаимозаменяемыми числами. Шкала Rockwell C, обычно обозначаемая HRC, использует алмазный конус и заданные предварительную и основную нагрузки; испытания твердости по Роквеллу регулируются ASTM E18. Метод Бринелля, охватываемый ASTM E10, использует шариковый индентор и больше подходит для более мягких материалов или материалов с крупными структурными неоднородностями. Метод Виккерса, охватываемый ASTM E384 для микроиндентирования и родственных испытаний твердости, использует алмазную пирамиду и позволяет измерять небольшие области, глубину упрочненного слоя или отдельные участки микроструктуры. Различия в нагрузке, геометрии индентора, состоянии поверхности и толщине образца могут изменять результат.
Таблицы пересчета дают приблизительные эквиваленты в установленных диапазонах. Они не превращают один метод испытания в другой с той же неопределенностью измерения, особенно применительно к очень твердым инструментальным сталям, тонким сечениям, обезуглероженным поверхностям или неоднородным карбидным структурам. Измерение твердости по Виккерсу на полированной линии поперечного сечения через упрочненный слой отвечает на другой вопрос, чем показание HRC, полученное на массивном образце.
Последовательность анализа разрушения
- Зафиксируйте условия эксплуатации Задокументируйте температуру, нагрузку, частоту ходов, заготовку, смазочный материал, количество деталей и первое место повреждения.
- Сохраните поверхность излома До исследования не полируйте, не подвергайте дробеструйной обработке и не прикасайтесь к поверхности излома.
- Сравните образцы Сравните разрушившийся инструмент с неиспользованным инструментом и, если возможно, с инструментом, отработавшим ожидаемый срок службы.
- Исследуйте структуру Сочетайте визуальный осмотр, фрактографию, картирование твёрдости, металлографию и измерение размеров.

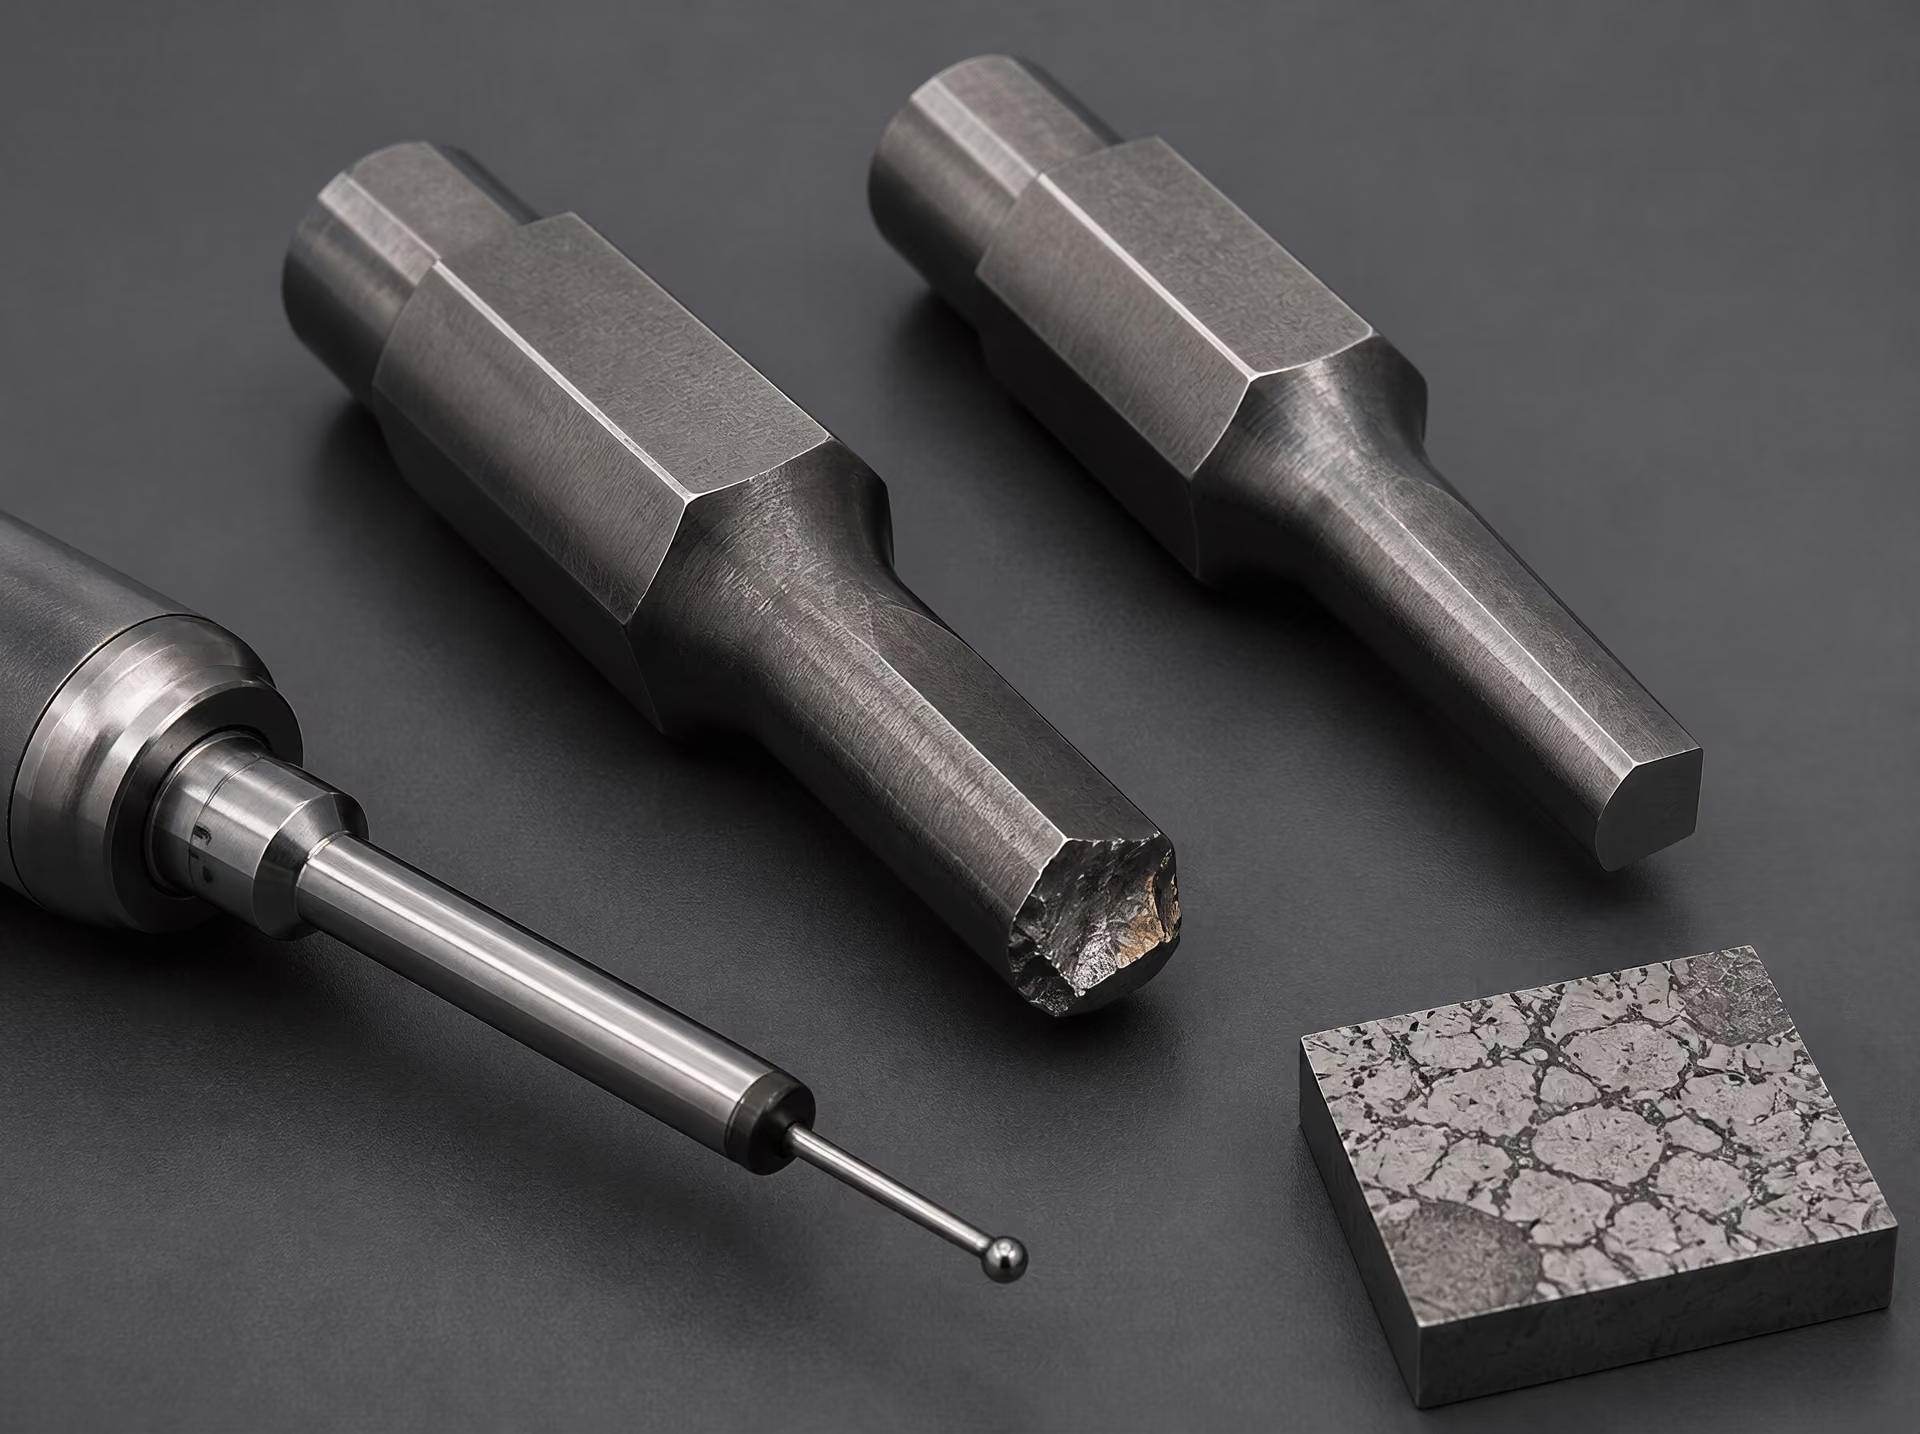
Наконец, изучите указания по термической обработке, касающиеся контроля размера зерна, предварительного подогрева, аустенитизации, закалки, криогенной обработки, отпуска и пределов деформации. Монография NBS 88 остается полезным федеральным справочным источником по исторической терминологии и основам металлургии стали, тогда как ASTM предоставляет основу для спецификации продукции. Ни один из этих документов не заменяет квалификацию технологического процесса на реальном инструменте. Практическая цель четко сформулирована в рекомендациях Uddeholm по сталям для холодной обработки: выбирать сталь, соответствующую применению, и минимизировать стоимость в расчете на изготовленную деталь (2024). В инженерных терминах это означает минимизацию совокупных потерь за жизненный цикл, вызванных износом, выкрашиванием, пластической деформацией, термоусталостным растрескиванием, коррозией и изменением размеров, а не выбор наибольшего значения твердости в техническом паспорте.
Анализ разрушения: диагностика причин отказа инструмента
Разрушение инструмента нельзя диагностировать только по обозначению его марки. Семейства AISI W, L, S, O, A, D, H, M и T описывают способ закалки, основное применение или преобладающую легирующую систему; они не образуют универсального рейтинга от слабых к прочным. Пуансон из AISI D2, зубило из AISI S7 и матрица из AISI H13 могут быть правильно выбраны для различных условий эксплуатации, однако каждый из них может разрушиться, если неверно назначены термическая обработка, геометрия кромки, состояние поверхности или цикл нагружения.
Первая задача — сохранить свидетельства разрушения. Зафиксируйте расположение инструмента, рабочую температуру, нагрузку, частоту ходов, материал заготовки, смазку, количество изготовленных деталей и точное место появления первых видимых повреждений. Сравните разрушенный инструмент с неиспользованным и, по возможности, с инструментом, завершившим ожидаемый срок службы. Поверхность излома нельзя полировать, подвергать струйной обработке или трогать до проведения исследования. Затем расследование разрушения должно объединять визуальный осмотр, фрактографию, картирование твердости, металлографию, измерение размеров и изучение документации по термической обработке.
Этот подход превращает классификацию в инженерное рассуждение. ASM International определяет инструментальные стали как стали, используемые для изготовления инструментов, предназначенных для резания, формования или придания формы изготовляемым деталям, тогда как ASTM A681 устанавливает химические, механические и физические требования к деформированным изделиям из легированных инструментальных сталей, включая прутки, плиты, листы, полосы, прутки круглого сечения, проволоку и поковки. Ни один из этих нормативных документов не гарантирует, что номинальная марка будет правильно работать при любой нагрузке. Химический состав определяет потенциальные свойства; способ производства — ликвацию, неметаллические включения и распределение карбидов; термическая обработка определяет значительную часть конечной структуры.
Пластическая деформация и преждевременный износ
Пластическая деформация обычно означает, что локальное напряжение превысило предел текучести или прочность инструмента при сжатии при его рабочей температуре. В холодном пуансоне носик может расплющиться, осадиться или продавиться. В штампе для горячей обработки полость может расшириться или утратить четкость профиля после многократного контакта с нагретой заготовкой. Главный вопрос заключается в том, обладал ли инструмент достаточными твердостью и прочностью при сжатии при фактической рабочей температуре, а не в том, выглядела ли его твердость при комнатной температуре приемлемой.
Марки для горячей обработки, такие как AISI H13, зависят от сохраняющейся горячей твердости, сопротивления отпуску и стойкости к термической усталости. Сталь для холодной обработки может демонстрировать высокую твердость при комнатной температуре, но размягчаться во время неожиданно горячей операции формования. Слишком низкая температура отпуска, чрезмерная температура аустенитизации, обезуглероживание или неправильный режим охлаждения могут привести к тому, что сердцевина не сможет воспринимать приложенное напряжение. Поэтому необходимо изучить диаграммы работы печи, записи о закалке, продолжительность отпуска и результаты измерения твердости. В исследовании MDPI Coatings 2020 года параметры термической обработки были определены как основной фактор, контролирующий эксплуатационные характеристики сердцевины инструмента; это означает, что запись о термической обработке информативнее, чем сама по себе маркировка стали.
Картирование твердости позволяет отделить проблему сердцевины от поверхностной проблемы. Следует измерить твердость в разрушенной области, в неповрежденной области и на поперечном сечении от рабочей кромки к центру. Резкое снижение твердости у поверхности может указывать на обезуглероживание, перегрев, прижог при шлифовании или недостаточную обработку поверхностного слоя. Равномерно низкая твердость указывает на неправильные аустенитизацию, закалку или отпуск. Высокая твердость в сочетании с деформацией свидетельствует о недостаточной прочности при сжатии для данной нагрузки, чрезмерном напряжении в сечении или рабочей температуре, выходящей за диапазон стойкости марки к отпуску.
Для преждевременного износа требуется задать другой вопрос: что именно удаляло материал? Абразивный износ вызывает ориентированные царапины, скругление кромок и потерю профиля в местах, где твердые частицы или неровности скользят по инструменту. Адгезионный износ приводит к переносу материала заготовки, рваным участкам и локальному схватыванию. В обоих случаях важную роль играет карбидная фаза. Углерод и карбидообразующие элементы, такие как хром, молибден, вольфрам и ванадий, могут повышать износостойкость, однако крупные неравномерно распределенные карбиды способны снижать опору кромки и способствовать разрушению. Например, AISI D2 содержит большое количество карбидов хрома, благодаря чему может сопротивляться абразивному износу, но ее эксплуатационные характеристики в значительной степени зависят от размера и ориентации карбидов, термической обработки и конструкции кромки.
Металлографическое исследование должно охватывать тип и размер карбидов, полосчатость, остаточный аустенит, обезуглероживание и неметаллические включения. Полированный и протравленный шлиф из зоны износа может показать, обладает ли инструмент мелкодисперсной относительно однородной структурой либо грубой карбидной сеткой, концентрирующей напряжения. В работе ASM International 2020 года, посвященной инструментальным сталям, обоснованно связываются эксплуатационные характеристики с сочетанием износостойкости, вязкости, горячей твердости, карбидов и термической обработки. Простое повышение твердости не может исправить неподходящую карбидную структуру или несоответствующие условия эксплуатации.
Выкрашивание, растрескивание и разрушение
Выкрашивание — это потеря небольших фрагментов с кромки, угла, носика пуансона или рабочей площадки штампа. Обычно оно связано с чрезмерной хрупкостью, слишком тонкой или острой для данной нагрузки кромкой, недостаточной опорой за кромкой либо крупными карбидами, пересекающими рабочую поверхность. Инструмент может выкрашиваться даже при твердости, соответствующей требованиям спецификации. Избыточный остаточный аустенит, неотпущенный мартенсит, ликвация карбидов, повреждения при шлифовании и неправильный переходный радиус — все это может снижать локальную устойчивость к удару.
Фрактография позволяет установить последовательность разрушения. На поверхности хрупкого излома могут присутствовать блестящие фасетки скола, ручьистый узор и незначительная пластическая деформация. При вязком перегружении обычно образуются ямки, тогда как усталостное разрушение формирует область зарождения трещины, за которой следуют последовательные полосы, а затем зона конечного перегружения. Очаг следует проследить до угла, следа механической обработки, включения, скопления карбидов или канавки от шлифования. Для излома, начинающегося на поверхности и распространяющегося внутрь, требуются иные меры, чем для излома, который начинается у внутреннего включения или в полосчатой карбидной области.
Трещины могут возникать при закалке, после шлифования или во время эксплуатации. Закалочные трещины часто проходят по острым углам, резким изменениям сечения, отверстиям или областям неравномерного охлаждения. Они могут быть связаны с чрезмерными температурными градиентами, высокими напряжениями превращения или условиями аустенитизации, приведшими к чрезмерному укрупнению зерна аустенита. Следует проверить в журнале термической обработки температуру печи, время выдержки, защитную атмосферу, закалочную среду, перемешивание, задержку перед переносом и отпуск непосредственно после закалки.
Трещины от шлифования являются мелкими, плотными и часто расположены параллельно направлению шлифования. Магнитопорошковый контроль позволяет их выявить, а металлография может показать повторно отпущенный или переотпущенный слой и растягивающие остаточные напряжения под поверхностью. Чрезмерное давление круга, затупившийся круг, недостаточное охлаждение или слишком большое удаление металла за один проход могут создавать повреждения, остающиеся незаметными до момента приложения нагрузки к инструменту. Усталостные трещины обычно зарождаются у такого концентратора напряжений и распространяются при повторяющихся циклах, даже если каждая отдельная нагрузка ниже прочности при однократном разрушении.
Термическое растрескивание, схватывание и размерное разрушение
Термическое растрескивание представляет собой сеть мелких трещин, вызванных многократным нагревом и охлаждением рабочей поверхности. Оно характерно для штампов горячей обработки, где поверхность расширяется при контакте с горячей заготовкой и сжимается при охлаждении. Термические циклы, крутые температурные градиенты, недостаточный предварительный нагрев, плохой контроль охлаждения, а также шероховатая или поврежденная поверхность увеличивают движущую силу процесса. Сетку трещин следует сопоставить с температурой штампа, схемой распыления, расположением каналов охлаждения и зонами контакта. Металлографическое исследование позволяет установить, ограничены ли трещины поверхностью или они соединились с более глубокими дефектами.
Состояние поверхности часто определяет скорость развития термического растрескивания. Следы шлифования, рекристаллизованный слой после электроэрозионной обработки, обезуглероженные участки, дефекты покрытия и резкие переходы после механической обработки служат очагами зарождения трещин. Гладкая поверхность не является автоматически безопасной: прижог от шлифования может оставить под визуально приемлемой отделкой размягченный слой с растягивающими напряжениями. Распределение твердости, травление и методы контроля, чувствительные к остаточным напряжениям, помогают отличить термическую усталость от обычного абразивного износа.
Схватывание является адгезионным повреждением. Локальная сварка между инструментом и заготовкой переносит материал, разрывает поверхность и может образовывать выступы, которые затем ускоряют износ или вызывают внезапное задирообразование. При расследовании следует изучить разрушение смазочного слоя, контактное давление, длину пути скольжения, шероховатость поверхности, чистоту заготовки и твердость инструмента. Химически совместимая поверхностная обработка или покрытие могут помочь, но не способны компенсировать плохое выравнивание, недостаточный зазор или размягчение основы.
К размерному разрушению относятся потеря зазора штампа, укорочение пуансона, увеличение полости, коробление и недопустимые изменения во время термической обработки. Следует сравнить разрушенный инструмент с его чертежом и проверить симметрию по сечению. Деформация может быть вызвана превращением остаточного аустенита во время эксплуатации, неравномерной механической обработкой перед закалкой, неоднородной закалкой, ликвацией карбидов или недостаточным снятием напряжений. Именно поэтому в издании Routledge Tool Steels: Properties and Performance (2021) химический состав, производственный процесс, термическая обработка, поверхностное упрочнение и покрытия рассматриваются как взаимосвязанные переменные.
Полезный вывод состоит не в том, что одно семейство AISI должно заменить другое. Руководство Uddeholm по сталям для холодной обработки основывает выбор на соответствии стали конкретному применению и минимизации стоимости на изготовленную деталь; с технической точки зрения это означает управление отказами на протяжении жизненного цикла, а не погоню за обозначением марки. Правильная диагностика устанавливает механизм разрушения, подтверждает его физическими доказательствами и затем изменяет соответствующую переменную: структуру стали, геометрию, термическую обработку, состояние поверхности, температуру процесса, смазку или нагрузку.
Практический метод выбора без универсальной «лучшей» марки
Марку инструментальной стали следует выбирать исходя из эксплуатационной проблемы, а не отталкиваться от буквенного обозначения. ASM International определяет инструментальные стали как «стали, используемые для изготовления инструментов для резки, формования или придания формы изготовляемым деталям» (2024). Это определение описывает функцию, а не иерархию характеристик. Семейства AISI W, L, S, O, A, D, H, M и T объединяют стали по таким признакам, как способ закалки, основное применение или преобладающая легирующая система. Одна буква сама по себе не позволяет прогнозировать срок службы.
ASTM A681 устанавливает нормативную основу для деформируемых легированных инструментальных сталей в виде прутков, плит, листов, полос, стержней, проволоки и поковок, из которых обычно изготавливают инструменты, штампы или приспособления. Стандарт распространяется на химические, механические и физические требования, однако соответствие химического анализа является лишь отправной точкой. Размер и распределение карбидов, ликвация, чистота металла, история ковки или прокатки, термическая обработка, размер сечения, повреждения при шлифовании и состояние поверхности могут изменить результат непосредственно на рабочей поверхности инструмента.
Определите нагрузки, температуру и условия контакта
Начните с описания заготовки и фактического контакта. Термин «холодная обработка» недостаточно конкретен. Необходимо указать, является ли заготовка низкоуглеродистой сталью, нержавеющей сталью, алюминиевым сплавом, медным сплавом, никелевым сплавом, прессованным порошковым материалом, стеклонаполненным полимером или другим материалом; ее твердость, прочность, пластичность, окалина, покрытия и любые абразивные включения могут иметь большее значение, чем номинальное наименование материала.
Затем определите механическую нагрузку. Пуансон, испытывающий кратковременный удар с высокой энергией, находится в иных условиях, чем матрица, воспринимающая постоянную сжимающую нагрузку. Зафиксируйте контактное давление, частоту нагружения, скорость хода, соосность, длину неподдерживаемого участка и концентрацию напряжений в радиусах, отверстиях, углах и вставках. Инструмент может обладать высокой прочностью при сжатии, но разрушиться, если надрез, нарушение соосности или тонкое сечение преобразуют нагрузку в изгибающие или растягивающие напряжения.
Контрольный перечень для выбора
- Заготовка Зафиксируйте материал, твёрдость, прочность, пластичность, окалину, покрытия и абразивные включения.
- Механическая нагрузка Зафиксируйте давление, удар, частоту, соосность, неподдерживаемую длину и концентрацию напряжений.
- Перемещение в зоне контакта Классифицируйте операцию как резание, вдавливание, выдавливание, скольжение, качение или повторяющийся удар.
- Температура Зафиксируйте средние и максимальные температуры, скорости нагрева и охлаждения, время выдержки и охлаждающую жидкость.
- Размерные ограничения Укажите допустимое коробление, качество поверхности, геометрию кромки и ограничения по техническому обслуживанию.
Необходимо также точно описать характер перемещения в контакте. Преобладающим процессом является резание, вдавливание, выдавливание, скольжение, качение или повторяющийся удар? Скольжение по чистому полимеру может приводить к иному механизму изнашивания, чем скольжение по окалине или частицам карбида. Абразивный износ может требовать твердой карбидной фазы, тогда как адгезионный износ может определяться химией поверхности, качеством отделки, смазкой и переносом материала заготовки. Крупные первичные карбиды способны повысить сопротивление некоторым механизмам абразивного износа, но при ударе или изгибе инструмента они также могут служить местами зарождения трещин.
Температура должна включать как средние, так и пиковые значения. Инструменты для горячей обработки подвергаются термическим циклам, окислению, образованию сетки разгарных трещин и потере твердости, тогда как инструмент для номинально холодной обработки может локально нагреваться на режущей кромке или в зоне высокоскоростного скольжения. Зафиксируйте скорости нагрева и охлаждения, время выдержки, химический состав охлаждающей жидкости и количество циклов за смену. Производственный цикл имеет значение, поскольку инструмент, выдерживающий короткое испытание, может разрушиться после тысяч повторений термической или ударной нагрузки.
Наконец, определите допустимые размерные отклонения. Допустимая деформация может решить, будет ли маслозакаливаемая марка практичной для длинного тонкого пуансона или потребуется воздушная закалка со специальной оснасткой и припусками на механическую обработку. Шероховатость поверхности, острота кромки, направление полировки и технология шлифования должны быть частью спецификации, а не рассматриваться постфактум. Ограничения по техническому обслуживанию дополняют картину: можно ли снимать инструмент для снятия напряжений, повторного нанесения покрытия, перешлифовки или выборочной замены и какой простой оборудования допустим?
Расставьте приоритеты между механизмами отказа и допустимым риском
До выбора марки перечислите вероятные механизмы отказа. К типичным категориям относятся полное разрушение, выкрашивание, пластическая деформация, абразивный износ, адгезионный износ, заедание, размягчение при повышенной температуре, образование разгарных трещин, коррозия, деформация и потеря геометрии кромки. Расставьте их по последствиям для производства и вероятности возникновения. Выкрошившийся пуансон может загрязнить детали и немедленно остановить линию, тогда как постепенный износ боковой поверхности может быть приемлемым, если контроль выявит его до появления размерного дрейфа.
Такая расстановка приоритетов позволяет избежать распространенной ошибки: максимизировать твердость или содержание карбидов, хотя реальные потери определяются вязкостью. Ударостойкие стали серии S могут быть оправданы там, где доминируют ударные нагрузки и выкрашивание кромки. Высокоуглеродистые высокохромистые стали серии D могут подходить для тяжелого износа при холодной обработке, однако их карбидная структура и вязкость необходимо рассматривать одновременно. Маслозакаливаемые стали серии O могут обеспечивать полезный баланс для некоторых матриц и приспособлений, тогда как воздухозакаливаемые стали серии A способны уменьшить деформацию при закалке в подходящих сечениях. Стали серий W с закалкой в воде, L с низким содержанием легирующих элементов и H для горячей обработки занимают различные области применения; ни одна из этих серий не представляет собой универсальную шкалу эксплуатационных характеристик.
Для резания при повышенной скорости быстрорежущие стали серии M, легированные молибденом, и серии T, легированные вольфрамом, оценивают по горячей твердости, сохранению режущей кромки, вязкости и поведению при шлифовании, а не только по алфавитному обозначению. В инструментальном производстве могут применяться стали серий S, H, D и быстрорежущие стали, однако решающей переменной остается механизм отказа при заданных условиях контакта и температуры.
Отделяйте допустимое повреждение от недопустимого. Если инструмент может изнашиваться до измеряемого предела, укажите этот предел и интервал контроля. Если любая трещина недопустима, отдавайте предпочтение конструкции и технологии изготовления, обеспечивающим более высокую трещиностойкость, даже если это снижает сопротивление износу. Риск включает также скрытые повреждения: подповерхностные трещины после шлифования, обезуглероженные кромки, остаточный аустенит, крупные карбиды и деформацию после термической обработки могут оставаться незаметными до начала эксплуатации.
Подтвердите выбор термической обработкой и эксплуатационными данными
Экономику инструментальной оснастки следует оценивать по стоимости жизненного цикла на одну изготовленную деталь, а не по цене приобретения или максимальной твёрдости. Strong evidence
После сужения круга марок проверьте весь термический маршрут. Температура аустенитизации, предварительный подогрев, время выдержки, охлаждающая среда, давление, температура отпуска, количество отпусков, криогенная обработка при наличии оснований для ее применения и снятие напряжений должны быть согласованы с фактическим размером сечения и возможностями печи. Одна и та же номинальная марка может давать различающиеся твердость, содержание остаточного аустенита, вязкость и размерные изменения при изменении поперечного сечения или интенсивности закалки.
Термическая обработка заслуживает первоочередного внимания. В исследовании 2020 года, опубликованном в Coatings, параметры термической обработки были определены как основной фактор, контролирующий характеристики сердцевины инструмента в изученной системе с покрытием. Состав и технология изготовления формируют потенциал материала и совокупность дефектов; обработка определяет, какая доля этого потенциала станет пригодной для эксплуатации структурой. При необходимости измеряйте твердость по сечению, контролируйте обезуглероживание, проверяйте размеры до и после обработки, а также исследуйте карбиды или поверхности излома, если этого требует уровень риска отказа.
Технологию поверхностного упрочнения необходимо проверять с учетом свойств сердцевины. Полирование, хонингование, азотирование, нанесение гальванических покрытий, а также физическое или химическое осаждение из паровой фазы могут изменять трение, адгезию и износ, однако покрытия не устраняют недостаточную прочность основы или неподходящую карбидную структуру. Подтвердите твердость основы, стойкость к отпуску, температуру нанесения покрытия, радиус кромки, шероховатость поверхности, адгезию и необходимость последующего шлифования после нанесения покрытия. Именно поэтому в книге Routledge 2021 года Tool Steels: Properties and Performance эксплуатационные характеристики рассматриваются через состав, производственные процессы, термическую обработку, поверхностное упрочнение и покрытия.
Используйте эксплуатационные данные, а не рекламные заявления каталога. Сопоставляйте документированный срок службы инструмента, фотографии отказов, записи контроля, размеры деталей и интервалы технического обслуживания для инструмента, работающего с той же заготовкой, в тех же условиях контакта и цикла, а также имеющего ту же геометрию. Монография NBS 88 по-прежнему полезна для исторической терминологии и основ металлургии сталей; ASTM, AISI, ASM International, MDPI и Uddeholm предоставляют взаимодополняющие сведения о стандартах, классификации, исследованиях и практическом применении.
| Буква | Значение | Типичная область применения |
|---|---|---|
| W | Закаливаемая в воде | Небольшие ручные инструменты и простые пуансоны |
| L | Низколегированная | Оснастка и приспособления, ориентированные на повышенную вязкость |
| S | Ударостойкая | Повторяющиеся удары и прерывистое нагружение |
| O | Закаливаемая в масле | Небольшие штампы и режущие инструменты для холодной обработки |
| A | Закаливаемая на воздухе | Штампы для холодной обработки, требующие уменьшенного закалочного удара |
| D | Высокоуглеродистая, высокохромистая | Оснастка для холодной обработки, где преобладает износ |
| H | Для горячей обработки | Штампы и оснастка для повышенных температур |
| M | Быстрорежущая с молибденом | Высокоскоростные режущие инструменты |
| T | Быстрорежущая с вольфрамом | Теплостойкие режущие инструменты |
Экономическая оценка должна основываться на стоимости одной изготовленной детали за весь срок службы инструмента. В расчет следует включать механическую обработку, термическую обработку, нанесение покрытия, заточку, замену, брак деталей, простой оборудования и допустимые пределы безопасного отказа. В руководстве Uddeholm по холодной обработке 2024 года указано, что экономичность инструментов зависит от соответствия стали конкретному применению, причем целью является минимизация стоимости одной изготовленной детали. Этот принцип представляет собой инженерное сравнение, а не утверждение о закупочной цене, наличии на складе или характеристиках поставщика.
Историческая и техническая справочная база
Классификация AISI как техническое сокращение
Номенклатура инструментальных сталей полезна тем, что позволяет представить большой объём металлургической информации в кратком обозначении, однако буква не является универсальным показателем ранга. Система AISI организует основные семейства как W, L, S, O, A, D, H, M и T. ASM International описывает инструментальные стали как стали, применяемые для изготовления инструментов, предназначенных для резания, формообразования или придания формы готовым деталям; система обозначений помогает определить общий класс материала, соответствующий этой функции.
Буквы обычно указывают на способ закалки, основное назначение или преобладающую легирующую систему. Стали группы W — это стали, закаливаемые в воде. Стали группы L — низколегированные инструментальные стали, а стали группы S — ударопрочные стали. Буква O обозначает стали для холодной обработки, закаливаемые в масле; A — стали, закаливаемые на воздухе; D — стали для холодной обработки с высоким содержанием углерода и хрома. Группа H включает стали для горячей обработки. Обозначения M и T относятся соответственно к быстрорежущим сталям на основе молибдена и вольфрама.
Такое сокращённое обозначение не отражает всей инженерной картины. AISI O1 и AISI D2 относятся к инструментам для холодной обработки, однако содержание в них углерода и хрома, а также характер карбидной фазы обусловливают различное поведение при закалке, отпуске, изнашивании, выкрашивании и изменении размеров. AISI S7 может выдерживать ударные нагрузки, при которых более ориентированная на износ марка разрушилась бы, тогда как быстрорежущая сталь может сохранять твёрдость режущей кромки при температурах, вызывающих размягчение более простой углеродистой инструментальной стали. Ни одно из этих наблюдений не означает, что какое-либо семейство является универсально превосходящим.
Химический состав определяет потенциал, но не готовые эксплуатационные свойства. Углерод обеспечивает мартенситную твёрдость и соединяется с легирующими элементами с образованием карбидов. Хром, молибден, вольфрам и ванадий влияют на прокаливаемость, вторичное твердение, теплостойкость и износостойкость; никель и марганец в некоторых составах влияют на прокаливаемость и вязкость. Количество, тип, размер, расстояние между карбидами и характер их распределения имеют не меньшее значение, чем номинальный диапазон химического состава. Крупные или неравномерно распределённые карбиды могут повышать сопротивление абразивному износу, одновременно увеличивая склонность к образованию трещин и снижая вязкость режущей кромки.
Технологический маршрут производства добавляет ещё одну переменную. Традиционная обработка деформированием, электрошлаковый переплав, порошковая металлургия, особенности ковки и история отжига могут приводить к различной структуре карбидов и различной концентрации дефектов при одном и том же общем обозначении марки. Поэтому обозначение определяет семейство составов и ожидаемый диапазон технологических процессов. Оно не заменяет металлографическое исследование или документацию по термической обработке.
ASTM A681 устанавливает нормативную основу для кованых изделий из легированных инструментальных сталей. Согласно описанию ASTM International за 2024 год, ASTM A681 охватывает химические, механические и физические требования к кованым изделиям из легированных инструментальных сталей, включая прутки, плиты, листы, полосы, прутки круглого сечения, проволоку и поковки, из которых обычно изготавливают инструменты, штампы или приспособления. Его формулировки являются формулировками спецификации: они определяют требования и границы приемки. Этот стандарт не предназначен для прогнозирования срока службы и не ранжирует семейства AISI по производительности, вязкости или стойкости инструмента.
Монография NBS 88 и федеральные справочные материалы по металлургии
Монография NBS 88 относится к федеральной технической литературе, способствовавшей формированию единообразной терминологии в области инструментальных сталей и металлургии стали. Национальное бюро стандартов, ныне Национальный институт стандартов и технологий, выпускало подобные справочные материалы, чтобы связать состав, фазовые превращения, термическую обработку и измеренные свойства в форме, пригодной для лабораторий, конструкторов и производственных организаций. Сегодня её ценность носит исторический и технический, а не рекламный характер.
Такой справочный источник, как монография NBS 88, особенно полезен при сопоставлении современного обозначения со старыми публикациями. Термины «прокаливаемость», «критическая температура», «сфероидизирующий отжиг», «остаточный аустенит», «вторичное твердение», «отпускная хрупкость» и «обезуглероживание» имеют конкретное металлургическое значение. Их не следует рассматривать как взаимозаменяемые описания твёрдости. Например, прокаливаемость характеризует глубину и распределение мартенситного превращения при заданных условиях охлаждения; это не то же самое свойство, что максимально достижимая твёрдость.
Федеральный справочный материал также создаёт основу для понимания того, почему термическая обработка по-разному изменяет одну и ту же номинальную марку. Температура аустенитизации определяет растворение карбидов и содержание углерода и легирующих элементов, доступное аустениту. Скорость охлаждения определяет продукты превращения и количество остаточного аустенита. Отпуск изменяет мартенсит, снимает напряжения и в легированных системах, содержащих молибден, вольфрам, ванадий или хром, может приводить к вторичному твердению. Чрезмерно высокая температура, недостаточная выдержка, обезуглероживание, трещины при закалке и деформация могут вывести инструмент за пределы ожидаемого диапазона свойств.
Однако исторические источники по-прежнему необходимо читать критически. Управление режимом печи, чистота металла, практика переплава, порошковая технология, вакуумная термическая обработка и технологии поверхностного упрочнения изменились. Поэтому историческое описание марки может оставаться принципиально верным, но не отражать размер карбидов, содержание включений или состояние границы покрытия у современного изделия, изготовленного по другому технологическому маршруту.
ASM, ASTM и современная литература о свойствах
ASM International выполняет несколько различных функций в цепочке справочных источников. Статья в ASM Handbook обычно систематизирует признанные инженерные знания по составу, обработке, микроструктуре, свойствам, испытаниям и применению. Монография ASM может более подробно раскрывать узкую тему, часто связывая механизмы, характерные для нескольких марок или технологических маршрутов. Ни один из этих форматов не следует смешивать с ASTM A681. ASM разъясняет и интерпретирует; ASTM устанавливает требования.
Учебные материалы по металлургии, такие как публикация Maricopa Community Colleges об инструментальных сталях за 2024 год, полезны для понимания логики буквенных обозначений AISI. В них правильно указано, что буквы обозначают способ закалки, основное назначение или преобладающую легирующую систему. Однако краткий формат таких материалов не может заменить предельные значения состава, требования к продукции, рекомендации по термической обработке или дополнительные требования, содержащиеся в действующей редакции стандарта ASTM и в технических данных производителя.
Современная литература о свойствах добавляет ещё один уровень. В исследовании 2020 года, опубликованном в журнале MDPI Coatings, параметры термической обработки были определены как главный фактор, контролирующий эксплуатационные характеристики сердцевины инструмента в исследованной системе с покрытием. Этот вывод важен, поскольку покрытие не может исправить неправильно закалённую сердцевину, чрезмерное содержание остаточного аустенита, грубую карбидную сетку или состояние после термической обработки, склонное к растрескиванию. Адгезию покрытия, твёрдость основы, подготовку поверхности, остаточные напряжения и рабочую температуру необходимо рассматривать совместно.
В книге Routledge 2021 года Tool Steels: Properties and Performance поведение марок рассматривается с учётом состава, производственных процессов, термической обработки, поверхностного упрочнения и покрытий. Это соответствует правильной инженерной последовательности. В рекомендациях Uddeholm по холодной обработке за 2024 год сформулирован связанный с этим эксплуатационный принцип: выбор инструментальной стали должен соответствовать назначению и минимизировать стоимость изготовления одной детали; в техническом выражении релевантным показателем является эксплуатационная эффективность на протяжении жизненного цикла при фактическом механизме отказа.
Поэтому читателям следует проверять каждое обозначение по действующей редакции ASTM A681 или другого применимого стандарта, по рекомендациям для термической обработки именно этой марки, по ожидаемой структуре карбидов и матрицы, а также по предполагаемым условиям эксплуатации. Пуансон, метчик, развертка, инструмент для тиснения, режущая кромка ножевого изделия, формовочный штамп или вставка для горячей обработки могут выйти из строя вследствие абразивного износа, адгезионного износа, пластической деформации, термической усталости, выкрашивания или полного разрушения. Буквенное обозначение марки сужает исходное поле выбора. Пригодность выбранной стали для конкретной работы определяют состав, технологический маршрут производства, термическая обработка, состояние поверхности и анализ отказа.
Источники
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265