




Wat gereedschapsstaal is — en wat het niet is
Gereedschapsstaal wordt gedefinieerd door wat het tijdens het gebruik moet doen, niet door één chemische samenstelling of een plaats op een universele kwaliteitsladder. ASM International omschrijft gereedschapsstaal als “staal dat wordt gebruikt om gereedschappen te maken voor het snijden, vormen of modelleren van vervaardigde onderdelen” (ASM International, 2024). Deze definitie omvat snijgereedschappen, ponsen, matrijzen, mallen, vormgereedschappen, opspanmiddelen, meetgereedschappen en ander gereedschap waarvan de werkoppervlakken een gecontroleerde geometrie moeten behouden bij blootstelling aan contact, druk, wrijving, stoten of hitte.
| Familie | Traditionele aanduiding | Representatieve kwaliteit |
|---|---|---|
| W | Waterhardend | W1 |
| L | Laaggelegeerd | L6 |
| S | Schokbestendig | S7 |
| O | Oliehardend | O1 |
| A | Luchthardend | A2 |
| D | Hoog koolstofgehalte, hoog chroomgehalte | D2 |
| H | Warmwerk | H13 |
| M | Molybdeen-snelstaal | M2 |
| T | Wolfraam-snelstaal | T1 |
Het woord gereedschap beschrijft dus een functie. Staal wordt gereedschapsstaal in de context van een veeleisende gereedschapstoepassing, ook al vertonen sommige kwaliteiten chemisch of metallurgisch overeenkomsten met staalsoorten die elders worden gebruikt. De AISI-families die gewoonlijk worden aangeduid als W, L, S, O, A, D, H, M en T omvatten respectievelijk waterhardend, laaggelegeerd, schokbestendig, oliehardend, luchthardend, hoogkoolstof-hoogchroom-, warmwerk-, molybdeen-snelwerk- en wolfraam-snelwerkstaal. ASM International vermeldt deze negen reeksen in zijn behandeling van gereedschapsstaal uit 2020. De letters vormen geen opeenvolgende kwaliteiten in een prestatieklassement. Ze duiden doorgaans op een afschrikmethode, de voornaamste toepassing of het overheersende legeringssysteem.
Geen enkele familie van gereedschapsstaal is automatisch superieur voor iedere toepassing. Strong evidence
Dat onderscheid is van belang bij het vergelijken van bijvoorbeeld AISI O1, AISI A2, AISI D2 en AISI H13. O1 is een oliehardend koudwerkstaal; A2 is een luchthardend koudwerkstaal; D2 bevat aanzienlijk meer chroom en koolstof, waardoor een carbide-rijke structuur ontstaat die samenhangt met een hoge slijtvastheid; H13 is een warmwerkstaal dat is ontworpen om tijdens thermische cycli een bruikbare hardheid en taaiheid te behouden. Geen van deze staalsoorten is automatisch superieur. Een pons die onder stootbelasting afbrokkelt, heeft mogelijk een andere balans nodig dan een snijmatrijs die door abrasief plaatmateriaal heen slijt, ook al worden beide koudwerkgereedschappen genoemd.
De functionele definitie van ASM
Veelvoorkomende bezwijkwijzen van gereedschapsstaal
- Schurende slijtage Harde deeltjes of oneffenheden verwijderen materiaal van het werkoppervlak.
- Adhesieve slijtage Plaatselijke verbindingen vormen zich tussen gereedschap en werkstuk en scheuren tijdens het schuiven materiaal los.
- Plastische vervorming De snijkant of holte verliest zijn vorm onder overmatige spanning of temperatuur.
- Afschilfering Kleine fragmenten komen los van een snijkant, hoek, ponsneus of matrijsland.
- Thermische vermoeiing Herhaald verwarmen en afkoelen veroorzaakt oppervlaktescheuren die bekendstaan als thermische scheurvorming.
Algemeen toegepaste constructiestaalsoorten worden meestal geselecteerd op basis van constructiesterkte, taaiheid, lasbaarheid, corrosiebestendigheid, vermoeiingsgedrag of fabricagekosten. Van een constructiestaalcomponent kan worden verlangd dat deze een belasting draagt zonder te vloeien. Een gereedschap moet die belasting vaak dragen en tegelijkertijd een scherpe rand, holte, snijspeling, profiel of gekalibreerde maat behouden. Het kan bezwijken door abrasieve slijtage, adhesieve slijtage, plastische vervorming, volledige breuk, afbrokkeling van de snijkant, thermische vermoeiing, corrosie of verlies van maatnauwkeurigheid.
Deze bezwijkmechanismen leiden tot elkaar beconcurrerende eisen. Een hogere hardheid verbetert vaak de weerstand tegen indrukking en abrasieve slijtage, maar een te hoge hardheid kan de weerstand tegen stoten of scheurgroei verminderen. Carbiden zoals chroomcarbide, vanadiumcarbide, molybdeencarbide en wolfraamcarbide kunnen de slijtvastheid verhogen, maar grote, geclusterde of slecht verdeelde carbiden kunnen fungeren als initiatieplaatsen voor scheuren. Legeringselementen veranderen ook de hardbaarheid, fasetransformatie, ontlaatrespons, warmhardheid en maatverandering tijdens de warmtebehandeling. Koolstof ondersteunt de martensitische hardheid en carbidevorming; chroom, molybdeen, wolfraam en vanadium beïnvloeden de carbidepopulaties en het gedrag bij hoge temperaturen; nikkel en mangaan kunnen de hardbaarheid en taaiheid beïnvloeden.
Materiaal klasse Een gecontroleerde samenstelling en productcategorie die niet elke microstructurele of verwerkingseigenschap vastlegt die de standtijd van het gereedschap bepaalt.
Ook de productieroute voegt een variabele toe. Smeden, walsen, poedermetallurgie, omsmeltprocedés en daaropvolgende verspaning beïnvloeden segregatie, carbidegrootte, carbideoriëntatie, porositeit, insluitsels en restspanningen. Twee stukken met dezelfde aanduiding kunnen daarom verschillend reageren wanneer hun zuiverheid, microstructuur, productafmetingen of verwerkingsgeschiedenis uiteenlopen. Een aanduiding identificeert een gecontroleerde materiaalklasse, maar niet alle kenmerken die de standtijd van een gereedschap bepalen.
De warmtebehandeling bepaalt vervolgens in hoeverre dat potentieel wordt omgezet in bruikbare prestaties. De austenitiseertemperatuur, houdtijd, afkoelsnelheid, cryogene behandeling waar voorgeschreven, ontlaattemperatuur en het aantal ontlaatcycli beïnvloeden resterende austeniet, martensiet, carbideprecipitatie, hardheid, taaiheid en maatvastheid. Een studie uit 2020, gepubliceerd in Coatings, identificeerde warmtebehandelingsparameters als de belangrijkste factor die de prestaties van de gereedschapskern beïnvloedt in het onderzochte gecoate systeem. Deze bevinding maakt samenstelling of productie niet in elk ontwerp ondergeschikt; die bepalen het beschikbare microstructurele bereik en de populatie defecten die de warmtebehandeling moet beheersen.
De praktische consequentie is rechtstreeks: de keuze van de kwaliteit begint bij het dominante bezwijkmechanisme. Een handbediend snijgereedschap kan gericht zijn op behoud van de snijkant en een redelijke taaiheid. Een koudkopgereedschap kan weerstand tegen drukvervorming en afbrokkeling nodig hebben. Een tap of ruimer vereist een combinatie van hardheid, stabiliteit van de snijkant, verspaanbaarheid en maatbeheersing. Reliëfgereedschappen, matrijzen, ponsen, messen, vormgereedschappen en gereedschappen voor hoge temperaturen stellen elk andere combinaties van belasting, glijden, stoten en temperatuur aan de orde. NBS Monograph 88 blijft een bruikbare federale technische referentie voor de historische terminologie en de basisbeginselen van de metallurgie achter deze onderscheidingen.
Gereedschapsstaal versus algemeen toegepast constructiestaal
Gereedschapsstaal is niet simpelweg “sterker staal”, en hardheid alleen definieert het niet. Een algemeen toegepaste gelegeerde staalsoort kan voldoende sterkte bieden voor een as, tandwiel of bevestigingsmiddel, maar snel bezwijken wanneer deze als snijkant of matrijsoppervlak wordt gebruikt. Omgekeerd kan een sterk slijtvast gereedschapsstaal breken wanneer een schokbestendige kwaliteit of een taaier constructiestaal de toepassing wel zou doorstaan. Ook de verwerkbaarheid moet in de berekening worden meegenomen: een materiaal dat moeilijk te zagen, slijpen, verspanen, draadvonken, lassen of warmtebehandelen is, kan al vóór ingebruikname risico’s op falen en extra procesbelasting veroorzaken.
Routledge’s Tool Steels: Properties and Performance (2021) behandelt het gedrag van kwaliteiten aan de hand van samenstelling, productieprocessen, warmtebehandeling, oppervlakteharding en coatings. Dat kader is nauwkeuriger dan een AISI-letter als eenvoudige rangorde te beschouwen. De richtlijnen van Uddeholm uit 2024 voor koudwerk formuleren het toepassingsprincipe als het selecteren van een staal dat bij de taak past en tegelijkertijd de kosten per geproduceerd onderdeel beperkt. Hier betekent dit prestaties over de gehele levenscyclus: de relevante maatstaf omvat gereedschapswissels, slijpen, stilstand, afgekeurde onderdelen en voortijdige breuk, en niet alleen de oorspronkelijke materiaalspecificatie.
De rol van gewalste en gesmede productvormen volgens ASTM A681
ASTM A681 biedt een normenkader voor gewalste en gesmede producten van gelegeerd gereedschapsstaal. ASTM International stelt in het toepassingsgebied van 2024 dat “ASTM A681 de chemische, mechanische en fysische eisen voor gewalste en gesmede producten van gelegeerd gereedschapsstaal omvat.” De betreffende productvormen omvatten staven, plaat, plaatmateriaal, band, staf, draad en smeedstukken die doorgaans worden verwerkt tot gereedschappen, matrijzen of opspanmiddelen.
Dat toepassingsgebied is belangrijk, maar beperkt. ASTM A681 stelt eisen aan het geleverde gewalste of gesmede product; de norm kiest op zichzelf niet voor AISI D2 boven AISI A2, schrijft geen ponsontwerp voor en bepaalt niet of slijtage, afbrokkeling, thermische haarscheuren of vervorming het bepalende bezwijkmechanisme is. De gebruiker moet nog steeds de kwaliteit, productvorm, afmetingen, toestand, warmtebehandeling, oppervlakteafwerking en acceptatie-eisen specificeren die bij de toepassing passen.
Een aanduiding voor staaf, plaat of smeedstuk neemt ook de effecten van een directionele microstructuur of van de doorsnedeafmeting niet weg. Carbideoriëntatie, segregatie, insluitsels en afkoelsnelheid kunnen de slijpbaarheid, taaiheid en scheurgroei beïnvloeden. Het voltooide gereedschap kan spanningsarmen, voorbewerken vóór het harden, een gecontroleerde warmtebehandeling en finaal slijpen vereisen om de beoogde geometrie te behouden. ASTM A681 definieert het materiaalkader; technisch inzicht verbindt dat kader met het daadwerkelijke werk van het gereedschap.
Hoe AISI-aanduidingen voor gereedschapsstaal zijn georganiseerd
Aanduidingen voor gereedschapsstaal zijn classificatielabels, geen rangorde van inferieure naar superieure kwaliteiten. ASM International definieert gereedschapsstaal als staal dat wordt gebruikt voor het vervaardigen van gereedschappen voor het snijden, vormen of modelleren van geproduceerde onderdelen. Binnen dat brede toepassingsgebied groepeert het AISI-systeem staalsoorten volgens het kenmerk dat hun gedrag oorspronkelijk onderscheidde: de hardingsmethode, de voornaamste toepassing of het dominante legeringssysteem. Tool Steels van ASM identificeert negen hoofdgroepen: W, L, S, O, A, D, H, M en T (ASM International, 2020).
De letter geeft daarom een eerste hypothese. Op zichzelf voorspelt zij niet de levensduur. Het koolstofgehalte, legeringscarbiden, zuiverheid, segregatie, de poeder- of gietblakroute, het smeden, de warmtebehandeling, de oppervlaktetoestand en de feitelijke bezwijkingswijze van het gereedschap beïnvloeden allemaal het resultaat. Een pons die door een slagbeweging breekt, vereist een andere balans dan een matrijs die door abrasieve slijtage verslijt, ook wanneer beide gereedschappen voor koudvervormen zijn bedoeld. ASTM A681 biedt het normatieve kader voor gewalste en gesmede gelegeerde gereedschapsstaalproducten en behandelt chemische, mechanische en fysische eisen voor staven, platen, bladen, strips, staven, draad en smeedstukken die gewoonlijk tot gereedschappen, matrijzen of opspanmiddelen worden verwerkt (ASTM International, 2024).
De W-, L- en S-series
De W-serie staat voor waterhardend gereedschapsstaal. De aanduiding verwijst naar het traditionele hardingsmedium en houdt niet in dat elke W-kwaliteit bij elke moderne warmtebehandelingsprocedure in water moet worden gehard. Deze staalsoorten zijn over het algemeen koolstofgereedschapsstalen, met beperkte legeringstoevoegingen vergeleken met veel latere families van gereedschapsstaal. Een representatieve aanduiding is W1. De relatief eenvoudige chemische samenstelling kan na een geschikte behandeling een hard martensitisch werkoppervlak opleveren, terwijl de beperkte hardbaarheid de diepte en uniformiteit van de harding in grotere doorsneden beperkt.
Deze afweging verklaart het historische gebruik van W-staal voor handbediende snijgereedschappen, eenvoudige ponsen, beitels, messen en vergelijkbare gereedschappen waarbij kleine doorsneden snel konden afkoelen. Harden in water veroorzaakt bovendien aanzienlijke thermische spanningen en een risico op vervorming. Het familielabel beschrijft de beoogde hardingspraktijk; zonder rekening te houden met de doorsnedegrootte en de verwerking zegt het niets definitiefs over taaiheid, maatvastheid of slijtvastheid.
De L-serie staat voor laaggelegeerd gereedschapsstaal. Kwaliteiten binnen deze familie gebruiken bescheiden toevoegingen van elementen zoals chroom, nikkel, molybdeen of vanadium om de hardbaarheid, sterkte, slijtage-eigenschappen of stabiliteit te verbeteren, zonder over te gaan naar de chemische samenstelling van hooggelegeerd koudvervormingsstaal of snelstaal. L6 is een bekende aanduiding. De nikkelhoudende samenstelling ervan wordt geassocieerd met een op taaiheid gericht ontwerp, maar dat maakt niet elke L-kwaliteit geschikt voor slagbelasting of voor elke toepassing waarin laaggelegeerd staal wordt gebruikt.
De S-serie staat voor slagvast gereedschapsstaal. De bepalende gebruikseis is weerstand tegen herhaalde slagbelasting, plotselinge belasting en afsplintering, en niet de maximaal haalbare abrasieve slijtvastheid. S7 is een representatieve kwaliteit; S1 en S5 behoren tot dezelfde brede familie, maar hebben geen identieke samenstellingen of reacties op warmtebehandeling. Slagvastheid hangt af van het koolstofgehalte, de legeringsbalans, de korrelgrootte, achtergebleven austeniet, het ontlaten en de hoeveelheid aanwezige defecten. Een aanduiding voor slagvast staal is bijgevolg een aanwijzing voor de beoogde afweging tussen hardheid en taaiheid, geen garantie tegen breuk.
De O-, A- en D-series
De O-serie staat voor oliehardend gereedschapsstaal. Deze kwaliteiten bevatten voldoende legeringstoevoegingen om zachter te harden dan ongelegeerde W-koolstofstalen, waardoor volgens de traditionele classificatie olie in plaats van water kan worden gebruikt. O1 is het meest aangehaalde voorbeeld. Olieharden kan vervorming en hardingsscheuren ten opzichte van water verminderen, hoewel maatveranderingen een belangrijk aandachtspunt blijven bij precisie-matrijzen, ponsen, tappen, ruimers en kleine vormgereedschappen. Het O-label geeft aan hoe de kwaliteit historisch naar verwachting moest worden gehard; het betekent niet dat de slijtvastheid groter is dan die van een A- of D-kwaliteit.
De A-serie staat voor luchthardend gereedschapsstaal. Het legeringsgehalte verhoogt de hardbaarheid voldoende om een gereedschap in lucht of onder een gecontroleerde gasafschrikking te harden, waardoor de sterke thermische schok die met water of olie gepaard gaat, wordt verminderd. A2 wordt algemeen erkend als een luchthardende kwaliteit voor koudvervormen. Dergelijke staalsoorten worden gekozen wanneer een combinatie van slijtvastheid, taaiheid en maatvastheid nodig is in matrijzen, ponsen, stempelgereedschappen of vormgereedschappen. De geringere hardingsintensiteit kan vervorming verminderen, maar achtergebleven austeniet, de verdeling van carbiden, slijpschade en de ontlaatpraktijk bepalen nog steeds de eigenschappen van het voltooide gereedschap.
De D-serie staat voor gereedschapsstaal met een hoog koolstof- en chroomgehalte. D2 is de representatieve aanduiding. Het koolstof- en chroomgehalte ondersteunt de vorming van een aanzienlijke hoeveelheid harde, chroomrijke carbiden, waardoor deze familie wordt geassocieerd met abrasieve slijtvastheid en toepassingen voor koudvervormen. Deze carbiden beïnvloeden echter ook de taaiheid, verspaanbaarheid, slijpbaarheid en gevoeligheid voor scheurvorming. Grote of ongelijkmatig verdeelde carbiden kunnen plaatsen voor scheurinitiatie worden; een D-aanduiding geeft niet aan welke carbidegrootte of -oriëntatie door de productieroute is ontstaan.
D-staalsoorten worden daarom toegepast bij langdurige werkzaamheden voor koudvervormen, zoals matrijzen, ponsen, schaarmessen en vormgereedschappen, maar de juiste keuze hangt ervan af of slijtage, afsplintering van de snijkant, volledige breuk, vreten of maatverandering het einde van de levensduur het eerst veroorzaakt. Een hoog koolstof- en chroomgehalte zijn samenstellingskenmerken, geen universele rangorde boven de lagergelegeerde O- of A-families.
De H-, M- en T-series
De H-serie staat voor gereedschapsstaal voor warmwerk. Deze kwaliteiten zijn bedoeld voor gereedschappen die tijdens bewerkingen zoals spuitgieten, warm smeden, extrusie en warmvervormen aan verhoogde temperaturen worden blootgesteld. De familie wordt onderverdeeld volgens dominante legeringssystemen, waaronder chroomhoudende, wolfraamhoudende en molybdeenhoudende warmwerkstalen. H13 is een vaak gebruikte aanduiding voor chroomhoudend warmwerkstaal; H-series moeten hun sterkte behouden, bestand zijn tegen thermische vermoeiing en verweking tijdens herhaald opwarmen en afkoelen beperken. Deze eisen verschillen van abrasieve slijtvastheid bij koudwerk, zodat een harder gereedschap bij kamertemperatuur niet automatisch een beter warmwerkgereedschap is.
De M-serie staat voor molybdeenhoudend snelstaal. M2 is een representatieve kwaliteit. Molybdeen, wolfraam, vanadium, chroom en koolstof vormen een hooggelegeerd systeem dat de snijhardheid kan behouden bij de temperaturen die tijdens verspaning ontstaan. De classificatie weerspiegelt de legeringsbasis van de snelstaalfamilie, terwijl het uiteindelijke snijgedrag afhangt van austenitiseren, afschrikken, meervoudig ontlaten, de carbidepopulatie, de voorbereiding van de snijkant en eventuele coatings.
De T-serie staat voor wolfraamhoudend snelstaal. T1 is de klassieke representatieve aanduiding. Wolfraamrijke snelstaalsamenstellingen werden historisch ontwikkeld voor snijgereedschappen die hun hardheid bij verhitting moesten behouden; T-kwaliteiten bevatten carbiden die de roodhardheid, slijtage, slijpbaarheid en taaiheid beïnvloeden. M en T zijn geen tegengestelde kwaliteitsniveaus. Het zijn verschillende routes voor legeringsontwerp binnen het snelstaal, en de geschikte route hangt af van de snijtemperatuur, onderbroken snedes, belasting van de snijkant, geometrie en warmtebehandeling.
Die koppeling met de verwerking is doorslaggevend. Een studie uit 2020 in Coatings identificeerde warmtebehandelingsparameters als de belangrijkste factor die de prestaties van de gereedschapskern bepaalt, terwijl de samenstelling en de productieroute de mogelijke carbide-structuur en de hoeveelheid aanwezige defecten vastleggen. Tool Steels: Properties and Performance van Routledge behandelt de prestaties eveneens aan de hand van samenstelling, productieprocessen, warmtebehandeling, oppervlakteharding en coatings (Mesquita, 2021). NBS Monograph 88 biedt een eerder federaal referentiepunt voor de metallurgie van staal en historische terminologie.
De keuze moet daarom beginnen bij de bezwijkingswijze en de gebruiksomstandigheden, waarna de AISI-letter kan worden gebruikt als kaart naar kandidaat-samenstellingen. Uddeholm formuleert het technische doel voor koudvervormen duidelijk: stem het gereedschapsstaal af op de toepassing en beperk de kosten per geproduceerd onderdeel. In de praktijk zijn de prestaties over de volledige levenscyclus belangrijker dan de letter alleen. De AISI-classificatie ordent de opties; zij neemt de technische beslissing niet.
De metallurgische variabelen achter de prestaties van gereedschapsstaal
Gereedschapsstalen worden gedefinieerd door hun gebruik, niet alleen door hun hardheid. ASM International beschrijft ze als staalsoorten die worden gebruikt om gereedschappen te maken voor het snijden, vormen of modelleren van vervaardigde onderdelen. Die definitie omvat zeer uiteenlopende eisen: een pons moet mogelijk bestand zijn tegen schokken en het afbrokkelen van de snijkant, terwijl een snijgereedschap onder invloed van wrijving en warmte een scherpe snijkant moet behouden. ASTM A681, het relevante normenkader voor gewalste en gesmede gelegeerde gereedschapsstaalproducten, omvat chemische, mechanische en fysische eisen voor staven, platen, bladen, strips, staven, draden en smeedstukken die doorgaans tot gereedschappen, matrijzen of opspanningen worden vervaardigd. De aanduiding voorspelt op zichzelf geen prestaties.
AISI-families zoals W, L, S, O, A, D, H, M en T duiden brede legerings- en verwerkingsconcepten aan. Zoals de metallurgietekst van Maricopa Community Colleges uitlegt, geven de letters doorgaans de afschrikmethode, de belangrijkste toepassing of het overheersende legeringssysteem aan. W1 wordt geassocieerd met harden in water, O1 met harden in olie, A2 met harden in lucht, D2 met een chemische samenstelling met een hoog koolstof- en chroomgehalte, H13 met warmbewerkingsgebruik, M2 met molybdeen-gelegeerd snelstaal en T1 met wolfraam-gelegeerd snelstaal. Deze aanduidingen vormen een uitgangspunt. De werkelijke structuur hangt af van de smeltpraktijk, het smeden of de poederverwerking, het austenitiseren, het afschrikken, het ontlaten, de toestand van het oppervlak en de specifieke faalwijze.
Koolstof, legeringselementen en hardbaarheid
| Element | Beschreven voornaamste effect in gereedschapsstaal |
|---|---|
| Koolstof | Martensitische hardheid en carbidevorming |
| Chroom | Doorhardbaarheid en chroomrijke carbiden |
| Molybdeen | Secundaire harding en ontlaatbestendigheid |
| Wolfraam | Legeringscarbiden en hardheid bij hoge temperatuur |
| Vanadium | Zeer harde carbiden en beheersing van de korrelgrootte |
| Nikkel | Doorhardbaarheid en taaiheid in geselecteerde samenstellingen |
Koolstof levert de interstitiële atomen die ijzer versterken en maakt het mogelijk dat austeniet tijdens het afschrikken transformeert in hard martensiet. Een hoger koolstofgehalte verhoogt doorgaans het koolstofgehalte van het martensiet en ondersteunt een grotere hardheid na het afschrikken, maar dezelfde toevoeging kan de vorming van carbiden versterken, de ductiliteit verminderen en een snijkant of hoek minder bestand maken tegen schokken. Koolstof verandert ook hoeveel koolstof in de matrix achterblijft nadat legeringscarbiden zijn gevormd. Een nominaal koolstofpercentage geeft daarom niet het koolstofgehalte van het uiteindelijke martensiet aan.
Belangrijke metallurgische begrippen
- Hardheid
- Weerstand tegen plaatselijke plastische vervorming.
- Doorhardbaarheid
- De diepte tot waarop martensiet kan worden gevormd onder een bepaalde koelconditie.
- Rest austeniet
- Austeniet dat tijdens het afschrikken niet in martensiet transformeert.
- Secundaire harding
- Toename van de hardheid veroorzaakt door neerslag van fijne legeringscarbiden tijdens het ontlaten.
Hardbaarheid verschilt van hardheid. Hardbaarheid beschrijft hoe diep een staal bij een bepaalde afkoelconditie martensiet kan vormen. Chroom, molybdeen, mangaan en silicium vertragen diffusiegestuurde transformaties zoals perliet en bainiet, waardoor ook delen die verder van een afgeschrikt oppervlak liggen, kunnen harden. Nikkel kan de hardbaarheid en taaiheid bevorderen, hoewel het bij conventionele gereedschapsstalen minder wordt geassocieerd met een sterke carbidevorming. Molybdeen onderdrukt bovendien bepaalde vormen van ontlaatbrosheid en draagt bij aan secundaire harding. Het resultaat hangt af van de doorsnede, de austenietkorrelgrootte, de intensiteit van het afschrikken en de voorafgaande toestand van het staal.
Chroom heeft verschillende functies. In gematigde hoeveelheden verbetert het de hardbaarheid en oxidatieweerstand; bij hogere gehaltes bindt het zich aan koolstof en vormt het chroomrijke carbiden, vooral in hoog-koolstof-hoog-chroomkwaliteiten zoals D2. Molybdeen en wolfraam vormen harde legeringscarbiden en ondersteunen secundaire harding wanneer tijdens het ontlaten fijne uitscheidingen ontstaan. Hun effect op de warmhardheid is vooral belangrijk in snelstaalsoorten en warmbewerkingskwaliteiten. Vanadium vormt zeer harde vanadiumcarbiden, vaak VC of vanadiumrijk MC-carbide, die weerstand bieden tegen abrasieve slijtage en de groei van austenietkorrels beperken wanneer hun deeltjes fijn blijven en goed verdeeld zijn.
Andere toevoegingen veranderen het verwerkingsvenster. Silicium versterkt ferriet en kan het ontlaatgedrag beïnvloeden. Mangaan verbetert de hardbaarheid, maar kan de gevoeligheid voor rest-austeniet en segregatie verhogen wanneer de samenstelling en behandeling onvoldoende worden beheerst. Kobalt vormt in de gebruikelijke betekenis van snelstaal geen grote hoeveelheid carbiden; het verhoogt de temperatuur waarbij de matrix zacht wordt en ondersteunt de snijprestaties bij verhoogde temperatuur. Stikstof, zwavel en lood kunnen de verspaanbaarheid of precipitatie beïnvloeden, maar hun waarde hangt sterk af van de kwaliteit en de eisen aan de zuiverheid.
Een staal met een hoge hardbaarheid is niet automatisch taaier of slijtvaster. Het kan door een grote matrijsdoorsnede heen harden en toch grove carbiden, segregatie of een overmatige hoeveelheid rest-austeniet bevatten. Het warmtebehandelingsonderzoek dat in 2020 door MDPI in Coatings werd gepubliceerd, identificeerde warmtebehandelingsparameters als de belangrijkste factor die de prestaties van de gereedschapskern bepaalt. De samenstelling bepaalt welke structuren kunnen ontstaan; de behandeling bepaalt welke van die structuren uiteindelijk daadwerkelijk aanwezig blijven.

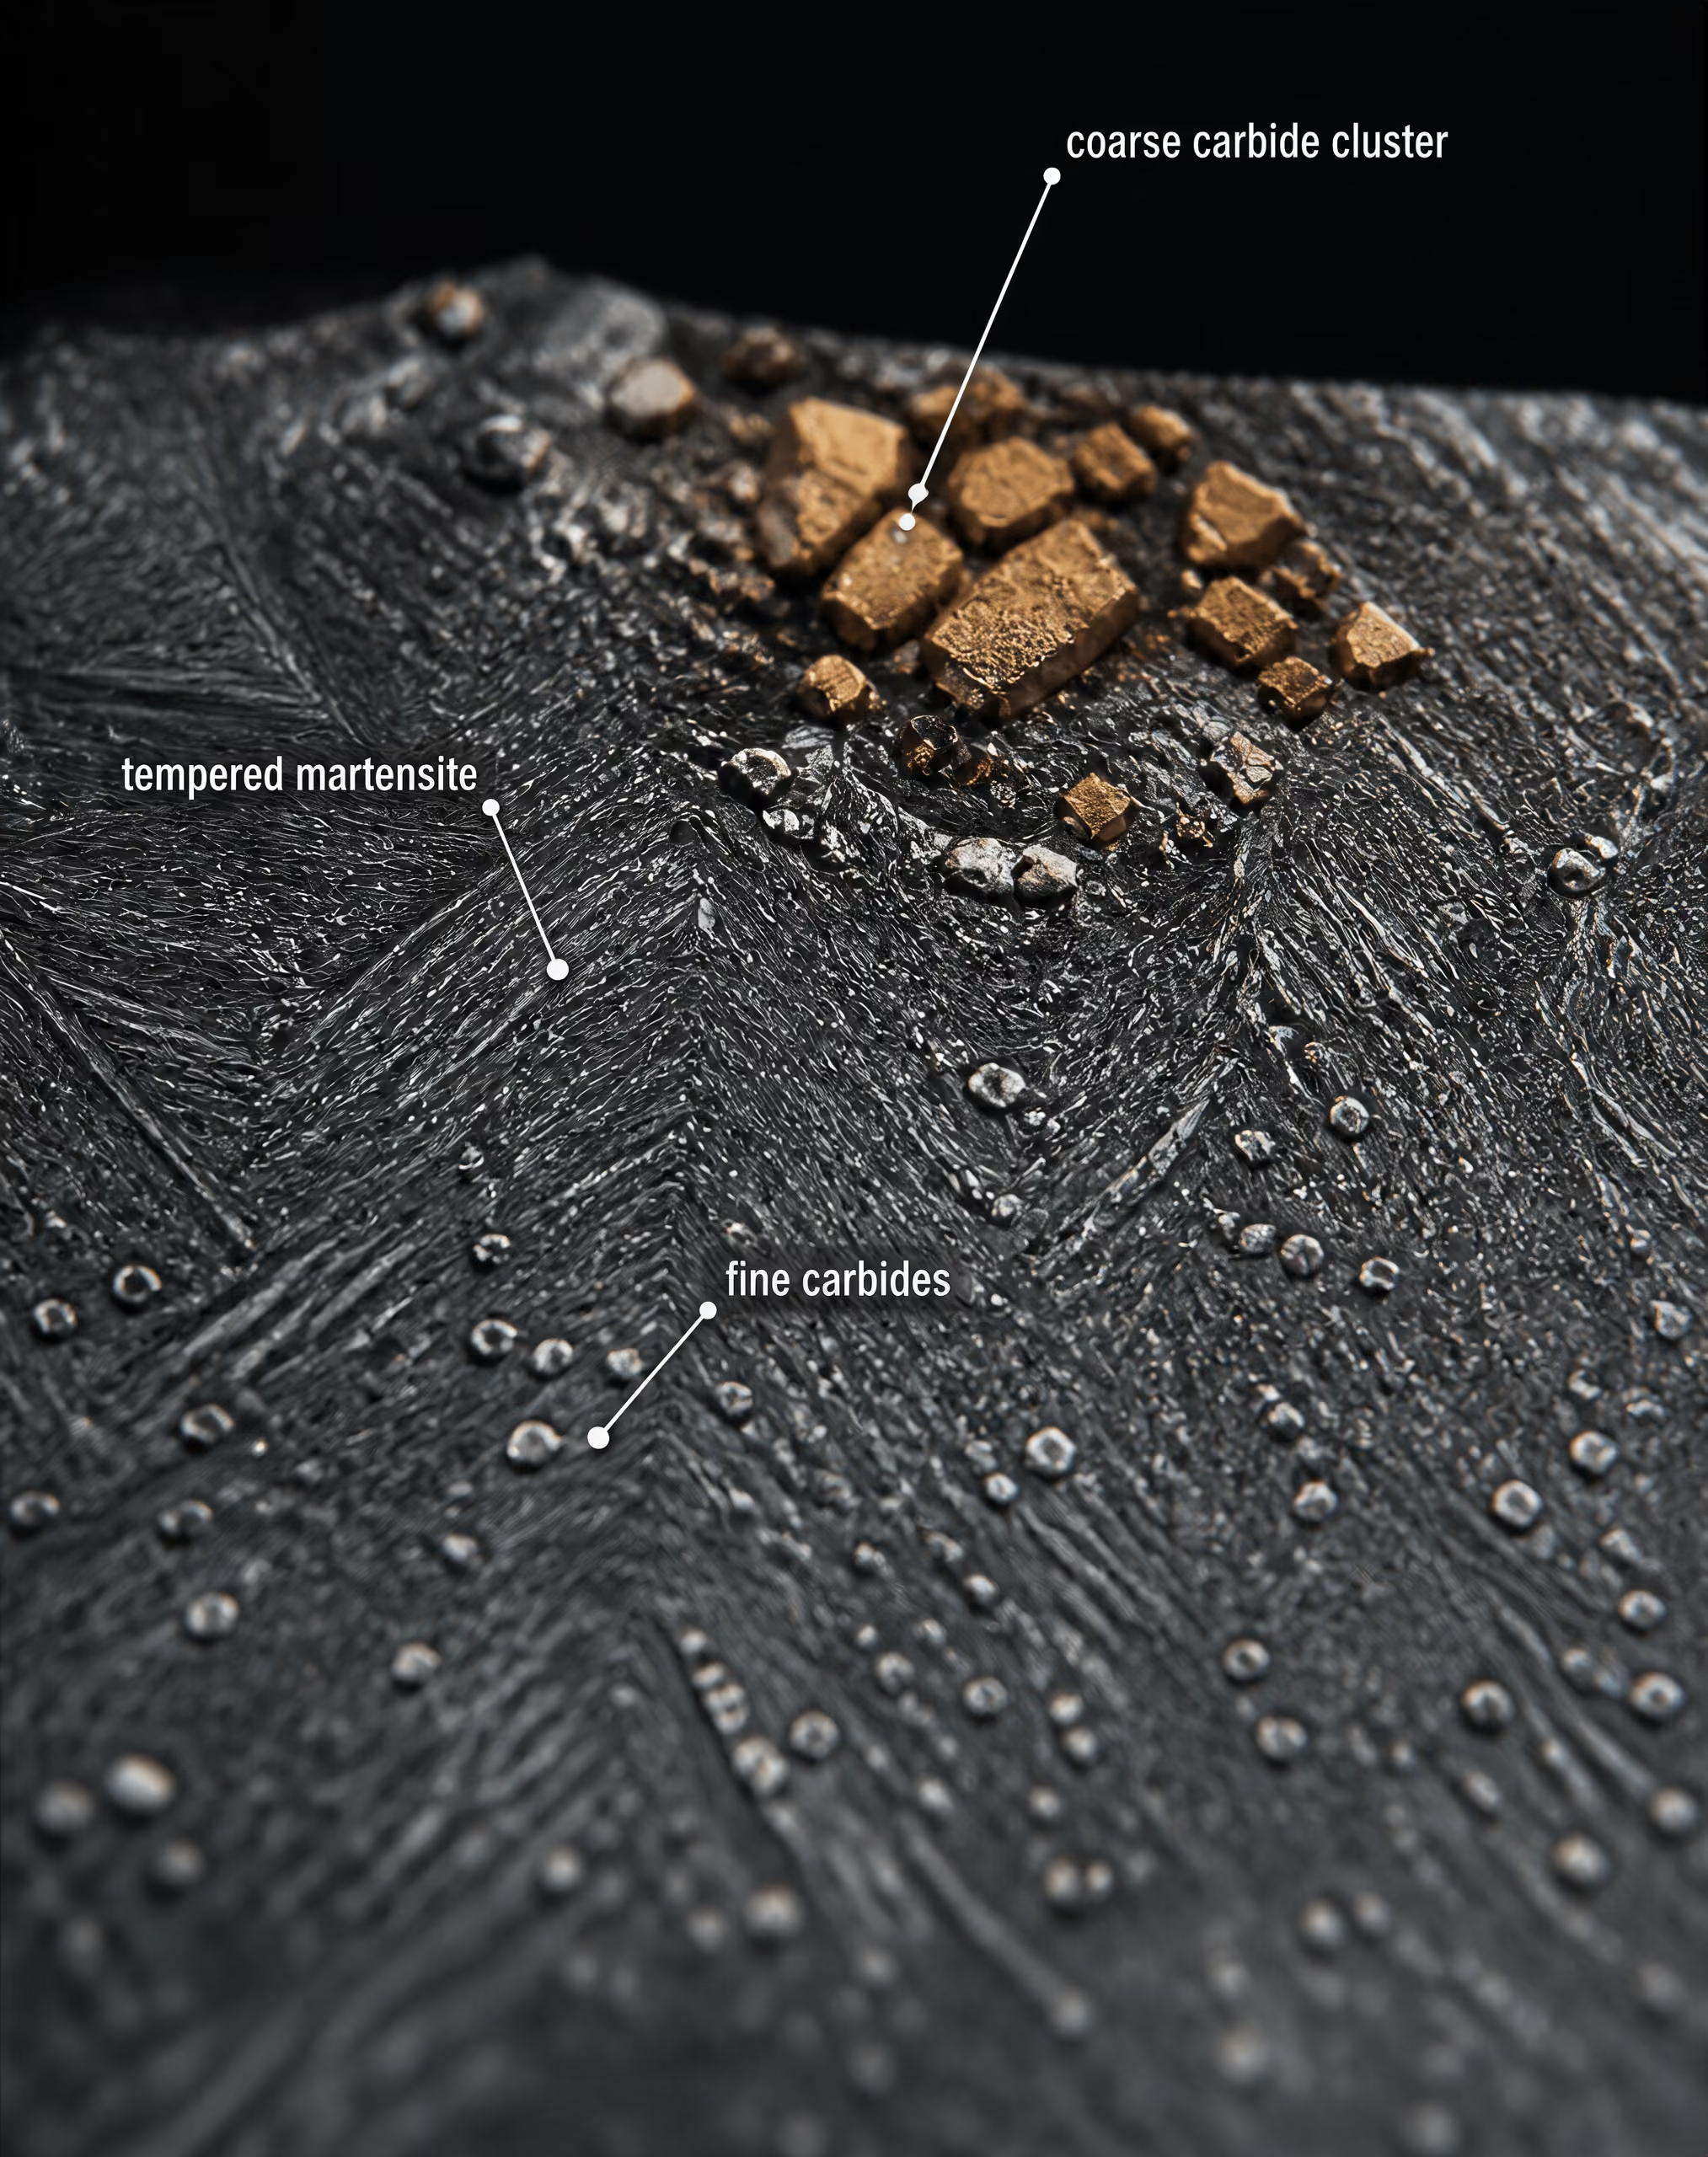
Carbide Een harde verbinding die wordt gevormd wanneer koolstof zich verbindt met ijzer of legeringselementen zoals chroom, molybdeen, wolfraam of vanadium.
Carbiden en de balans tussen slijtvastheid en taaiheid
Carbiden staan centraal in het gedrag van gereedschapsstaal, omdat het harde deeltjes zijn in een relatief taaie metallische matrix. Hun chemische samenstelling, volumefractie, grootte, vorm, onderlinge afstand en oriëntatie zijn minstens zo belangrijk als hun aanwezigheid. IJzerrijk cementiet, chroomrijk M₇C₃, molybdeen- en wolfraamrijk M₆C en vanadiumrijk MC-carbide bieden niet dezelfde weerstand tegen abrasie, thermische verweking of scheurvorming.
Een fijne, verspreide populatie carbiden kan de slijtvastheid ondersteunen zonder grote initiatiepunten voor scheuren te creëren. Grove primaire carbiden kunnen effectief weerstand bieden tegen een bepaald slijtagemechanisme, maar ze onderbreken ook de matrix en concentreren spanningen. Scherpe carbidehoeken, door segregatie gevormde carbide-strings en door walsen of smeden uitgelijnde carbideclusters kunnen voorkeursbanen worden voor het initiëren van scheuren. Een gepolijste micrografie kan in twee kwaliteiten hetzelfde nominale carbidetype tonen, maar tegelijk zeer verschillende verdelingen laten zien en daarmee zeer verschillende levensduren in gebruik.
| Productieroute | Beschreven structuur of aandachtspunt |
|---|---|
| Ing metallurgie | Chemische segregatie en langgerekte carbidebanden |
| Smeden en walsen | Korrelstroming en gerichte carbideverdeling |
| Poedermetallurgie | Fijnere en gelijkmatiger verdeelde carbide deeltjes |
De balans tussen slijtvastheid en taaiheid is geen eenvoudige uitwisseling tussen “meer carbide” en “minder carbide”. Abrasieve slijtage profiteert vaak van een hoge fractie harde deeltjes, maar het afbrokkelen van de snijkant kan versnellen wanneer de matrix tussen de deeltjes te zwak is of wanneer de afstand tussen de carbiden te klein is om een scheur af te stompen. Adhesieve slijtage, impactslijtage, plastische vervorming en thermische vermoeiing stellen verschillende eisen. Een pons die een verkeerd uitgelijnd werkstuk raakt, kan bezwijken door één enkele instabiele afsplintering, ook al blijft de gemeten hardheid hoog. Een schaarmes kan daarentegen geleidelijk zijn prestaties verliezen door abrasieve afronding.
De productieroute verandert deze structuur. Conventionele ingotmetallurgie kan chemische segregatie en langgerekte carbidebanden veroorzaken, die door later smeden kunnen worden verminderd maar niet altijd volledig verdwijnen. Poedermetallurgie kan een gelijkmatiger carbideverdeling opleveren, hoewel de uiteindelijke eigenschappen nog steeds afhangen van consolidatie, smeden, warmtebehandeling en oppervlaktedefecten. Het punt is niet dat één route altijd succesvol is. Het is dat de nominale chemische samenstelling de defectpopulatie of de carbidearchitectuur die door de productieroute ontstaat, niet kan beschrijven.
Ontlaten voegt daar nog een laag aan toe. Tijdens het ontlaten kunnen legeringselementen het oververzadigde martensiet verlaten en fijne secundaire carbiden vormen. In M2 en verwante snelstaalsoorten nemen molybdeen, wolfraam en vanadium deel aan precipitatie, waardoor de hardheid na een eerste verweking weer toeneemt. Deze secundaire harding ondersteunt ook de warmhardheid, maar een agressieve behandeling kan overmatige restspanningen of rest-austeniet achterlaten. De verfijning van carbiden, en niet alleen de hoeveelheid carbiden, bepaalt vaak of het extra gehalte aan legeringselementen leidt tot een nuttige snijduurzaamheid of tot bros gedrag van de snijkant.
Matrixstructuur en rest-austeniet
De matrix rond de carbiden draagt een groot deel van de taaiheid van het gereedschap en ondersteunt de carbiden onder belasting. Afgeschrikt martensiet biedt een hoge sterkte, omdat koolstof- en legeringsatomen het ijzerrooster vervormen en de beweging van dislocaties belemmeren. Ongetemperd martensiet bevat echter hoge restspanningen en biedt een geringe weerstand tegen plotselinge breuk. Ontlaten vermindert die spanning, maakt gecontroleerde carbideprecipitatie mogelijk en stelt de balans tussen hardheid en taaiheid bij.
De austenitiseercyclus bepaalt zowel de chemische samenstelling van de matrix als het oplossen van carbiden. Als de temperatuur te laag is, komen onvoldoende koolstof en legeringselementen in het austeniet terecht, waardoor de hardbaarheid en de uiteindelijke hardheid beperkt blijven. Als de temperatuur te hoog is of het materiaal te lang wordt aangehouden, kan overmatig oplossen van carbiden de matrix verrijken, de austenietkorrels vergroten en na het afschrikken meer rest-austeniet veroorzaken. Grove voorafgaande austenietkorrels verminderen het aantal barrières waarover een voortplantende scheur zich kan bewegen.
Rest-austeniet is het deel van het austeniet dat tijdens het afschrikken niet in martensiet transformeert. Het kan de schijnbare taaiheid direct na het harden verbeteren, maar is dimensioneel instabiel onder bedrijfsbelasting, slijpwarmte of een latere ontlaatbehandeling. Transformatie naar vers, ongetemperd martensiet kan vervorming, scheurvorming of veranderingen in de snijgeometrie veroorzaken. Cryogene behandeling, meerdere ontlaatcycli of zorgvuldig gekozen austenitiseercondities kunnen dit probleem verminderen, maar geen daarvan is een universele oplossing.
De uiteindelijke matrix kan getemperd martensiet, rest-austeniet, secundaire carbiden en soms bainitische of perlitische gebieden bevatten die door onvoldoende afkoeling zijn ontstaan. Hun verhoudingen en grensvlakken bepalen de vermoeiing, het afbrokkelen, de vervorming en de thermische verweking. Ook oppervlakteslijpen voegt een variabele toe: trekrestspanningen, slijpbrand en microscheuren kunnen een correct behandelde kern tenietdoen.
Gereedschapsstalen: eigenschappen en prestaties van Routledge (2021) behandelt prestaties aan de hand van samenstelling, productieprocessen, warmtebehandeling, oppervlakteharding en coatings, in plaats van alleen de kwaliteitsnaam. Die benadering stemt overeen met de oudere metallurgische grondslagen die zijn vastgelegd in NBS Monograph 88 en met de nadruk van ASM International op de gecombineerde effecten van slijtvastheid, taaiheid, warmhardheid, carbiden en warmtebehandeling. De richtlijnen van Uddeholm voor koudwerk drukken het praktische gevolg hiervan uit: de keuze moet aansluiten bij de toepassing en de levenscycluskosten per geproduceerd onderdeel verlagen. De relevante vraag is niet welke aanduiding het hoogst staat gerangschikt, maar welke matrix-carbidestructuur de werkelijke belasting, temperatuur, contactcondities en faalwijze van het gereedschap kan doorstaan.
Productieroute: Waarom dezelfde staalkwaliteit niet één microstructuur betekent
Een aanduiding voor gereedschapsstaal identificeert een samenstellingsbereik en de beoogde materiaalfamilie, niet één specifieke interne structuur. AISI O1, AISI D2, AISI M2 en andere kwaliteiten kunnen daarom verschillende combinaties vertonen van taaiheid, slijtvastheid, maatvastheid en verspaanbaarheid wanneer hun geschiedenis van smelten, gieten, vervormen en warmtebehandeling verschilt. ASM International beschrijft gereedschapsstalen als staalsoorten die worden gebruikt om gereedschappen te maken voor het snijden, vormen of modelleren van vervaardigde onderdelen; de relevante vraag is niet simpelweg welke letter in de aanduiding voorkomt, maar hoe de resulterende microstructuur reageert op het faalmechanisme van het gereedschap.
ASTM A681 (2024) behandelt “de chemische, mechanische en fysische eisen voor gewalste producten van gelegeerd gereedschapsstaal”, waaronder staven, platen, plaatmateriaal, band, rond materiaal, draad en smeedstukken die gewoonlijk tot gereedschappen, matrijzen of opspanningen worden verwerkt. Dit normenkader definieert producteisen, maar maakt niet elke productvorm van een kwaliteit metallurgisch identiek. Productafmetingen, de mate van reductie, de afkoelgeschiedenis en de plaats waaruit een doorsnede wordt genomen, kunnen allemaal invloed hebben op de structuur die aan de gereedschapsproductie wordt geleverd.
Ing Metallurgie en segregatie
Conventioneel gewalst gereedschapsstaal begint met een gegoten ingot of een continu gegoten streng. Tijdens het stollen blijven legeringselementen niet volkomen gelijkmatig verdeeld. Koolstof, chroom, molybdeen, wolfraam, vanadium en andere opgeloste elementen verdelen zich over de vloeibare en vaste fasen. De laatste vloeistof die stolt, kan verrijkt raken met elementen die carbiden vormen, waardoor chemische segregatie ontstaat tussen dendrietkernen en interdendritische gebieden. Bij een kwaliteit met een hoog koolstof- en chroomgehalte, zoals AISI D2, kan deze geschiedenis de grootte, hoeveelheid en verdeling van chroomrijke carbiden beïnvloeden. Bij AISI M2 weerspiegelen populaties van wolfraam-, molybdeen- en vanadiumhoudende carbiden eveneens zowel de samenstelling als het stollingsproces.
Segregatie is niet in elke doorsnede hetzelfde als een zichtbaar defect, maar veroorzaakt wel lokale variatie in het transformatiegedrag en de carbidevorming. Verrijkte gebieden kunnen tijdens het austenitiseren anders reageren, en grove carbideclusters kunnen als spanningsconcentratoren fungeren. Bij stootbelasting of buiging kan een scheur zich langs een stringer of cluster voortplanten in plaats van door de getemperde martensitische matrix. Bij glijdende of abrasieve belasting kan een hard carbide de weerstand tegen materiaalafname verbeteren, terwijl een groot, onvoldoende ondersteund carbide kan breken of uitbreken en de werkrand kan beschadigen.
Niet-metallische insluitsels vormen een extra factor. Oxide-, sulfide- en silicaatinsluitsels kunnen ontstaan tijdens het smelten, raffineren, gieten of latere bewerkingen. Hun chemische samenstelling, grootte, vorm en oriëntatie beïnvloeden het ontstaan van vermoeiingsscheuren en het breukgedrag. Dit effect is vooral belangrijk bij ponsen, schaarmessen, tappen en andere gereedschappen die aan herhaalde belasting worden blootgesteld, waarbij een kleine interne discontinuïteit belangrijker kan zijn dan een bescheiden verschil in bulkhardheid.
Smeden en walsen breken de gegoten structuur af, sluiten interne holten en herverdelen gesegregeerd materiaal, maar wissen de oorspronkelijke geschiedenis niet volledig uit. Het eindresultaat hangt af van temperatuur, vervorming, reductie en afkoeling. Een grote ingot die sterk tot stafmateriaal wordt gereduceerd, kan een andere carbideafstand en een ander segregatiepatroon hebben dan een kleinere uitgangsdoorsnede die tot dezelfde nominale kwaliteit wordt verwerkt.
Smeden, walsen en richtingsafhankelijke structuur
Anisotropie Een verschil in materiaalrespons dat wordt veroorzaakt door oriëntatie, bijvoorbeeld belasting langs of dwars op carbidebundels of korrelstroming.
Warmvervorming breekt gegoten dendrieten op en rekt insluitsels en carbide-rijke gebieden uit in de vervormingsrichting. Hierdoor ontstaat korrelstroom en bij veel gewalste gereedschapsstalen een richtingsafhankelijke carbideverdeling die vaak banding of carbide-uitlijning wordt genoemd. De matrix kan na de warmtebehandeling relatief homogeen worden, terwijl langgerekte carbide-strings zichtbaar blijven in een gepolijste en geëtste doorsnede.
De richting is van belang omdat mechanische eigenschappen langs en dwars op de bewerkingsrichting kunnen verschillen. Een gereedschap dat parallel aan uitgelijnde carbide-strings wordt belast, ondervindt niet hetzelfde scheurpad als een gereedschap dat dwars daarop wordt belast. Langs- en dwarstaaiheid, buigsterkte, vermoeiingsweerstand en randstabiliteit kunnen daarom uiteenlopen, zelfs wanneer hardheid en chemische analyse vergelijkbaar zijn. Dit verschil heet anisotropie: de respons van het materiaal hangt af van de oriëntatie.
De gevolgen strekken zich uit tot het gereedschapsontwerp. Een matrijs, pons of blankeerelement dat uit stafmateriaal wordt gesneden, mag niet worden behandeld als richtingloos uitgangsmateriaal. De oriëntatie van het gereedschapsprofiel, de dominante bedrijfsbelasting en het verwachte scheurpad moeten in samenhang worden beschouwd. Een staaf, plaat, plaatmateriaal, band, rond materiaal, draad of smeedstuk vereist bovendien andere keuzes voor verspaning en vormgeving. Bij een dikke plaat kan het nodig zijn een oppervlaktelaag te verwijderen of rekening te houden met variatie over de doorsnede; band kan worden gekozen voor een klein gevormd onderdeel waarvan de uiteindelijke richting de walsrichting volgt; draad en rond materiaal kunnen worden toegevoerd aan koudvervormings- of kopbewerkingen, waarbij de oppervlakteconditie en axiale defecten belangrijk worden.
Korrelstroom is nuttig wanneer deze de aangebrachte belasting ondersteunt, maar schadelijk wanneer deze een gemakkelijke weg vormt voor splijten of bezwijken van de rand. Banding kan ook een ongelijkmatige respons tijdens de warmtebehandeling veroorzaken, vooral wanneer lokale veranderingen in samenstelling de hardbaarheid of het gehalte aan achtergebleven austeniet beïnvloeden. Een ogenschijnlijk identiek AISI O1-gereedschap dat uit verschillende productvormen is vervaardigd, kan daardoor andere toeslagen voor vervorming tijdens het verspanen nodig hebben en om andere redenen bezwijken door afsplinteren, buigen of scheuren.
De behandeling van ASM International uit 2020 stelt dat de prestaties van gereedschapsstaal afhangen van combinaties van slijtvastheid, taaiheid, warmhardheid, carbiden en warmtebehandeling. Tool Steels: Properties and Performance (2021) van Routledge benadrukt hetzelfde bredere punt door samenstelling, productieprocessen, warmtebehandeling, oppervlakteharding en coatings als onderling verbonden variabelen te behandelen. De productieroute bepaalt de uitgangstoestand; zij vervangt de warmtebehandeling niet. Een studie uit 2020 in Coatings van MDPI identificeerde warmtebehandelingsparameters als de belangrijkste factor die de prestaties van de gereedschapskern bepaalt, terwijl de samenstelling en voorafgaande verwerking het potentieel van het materiaal en de aanwezige defectpopulatie vastleggen.

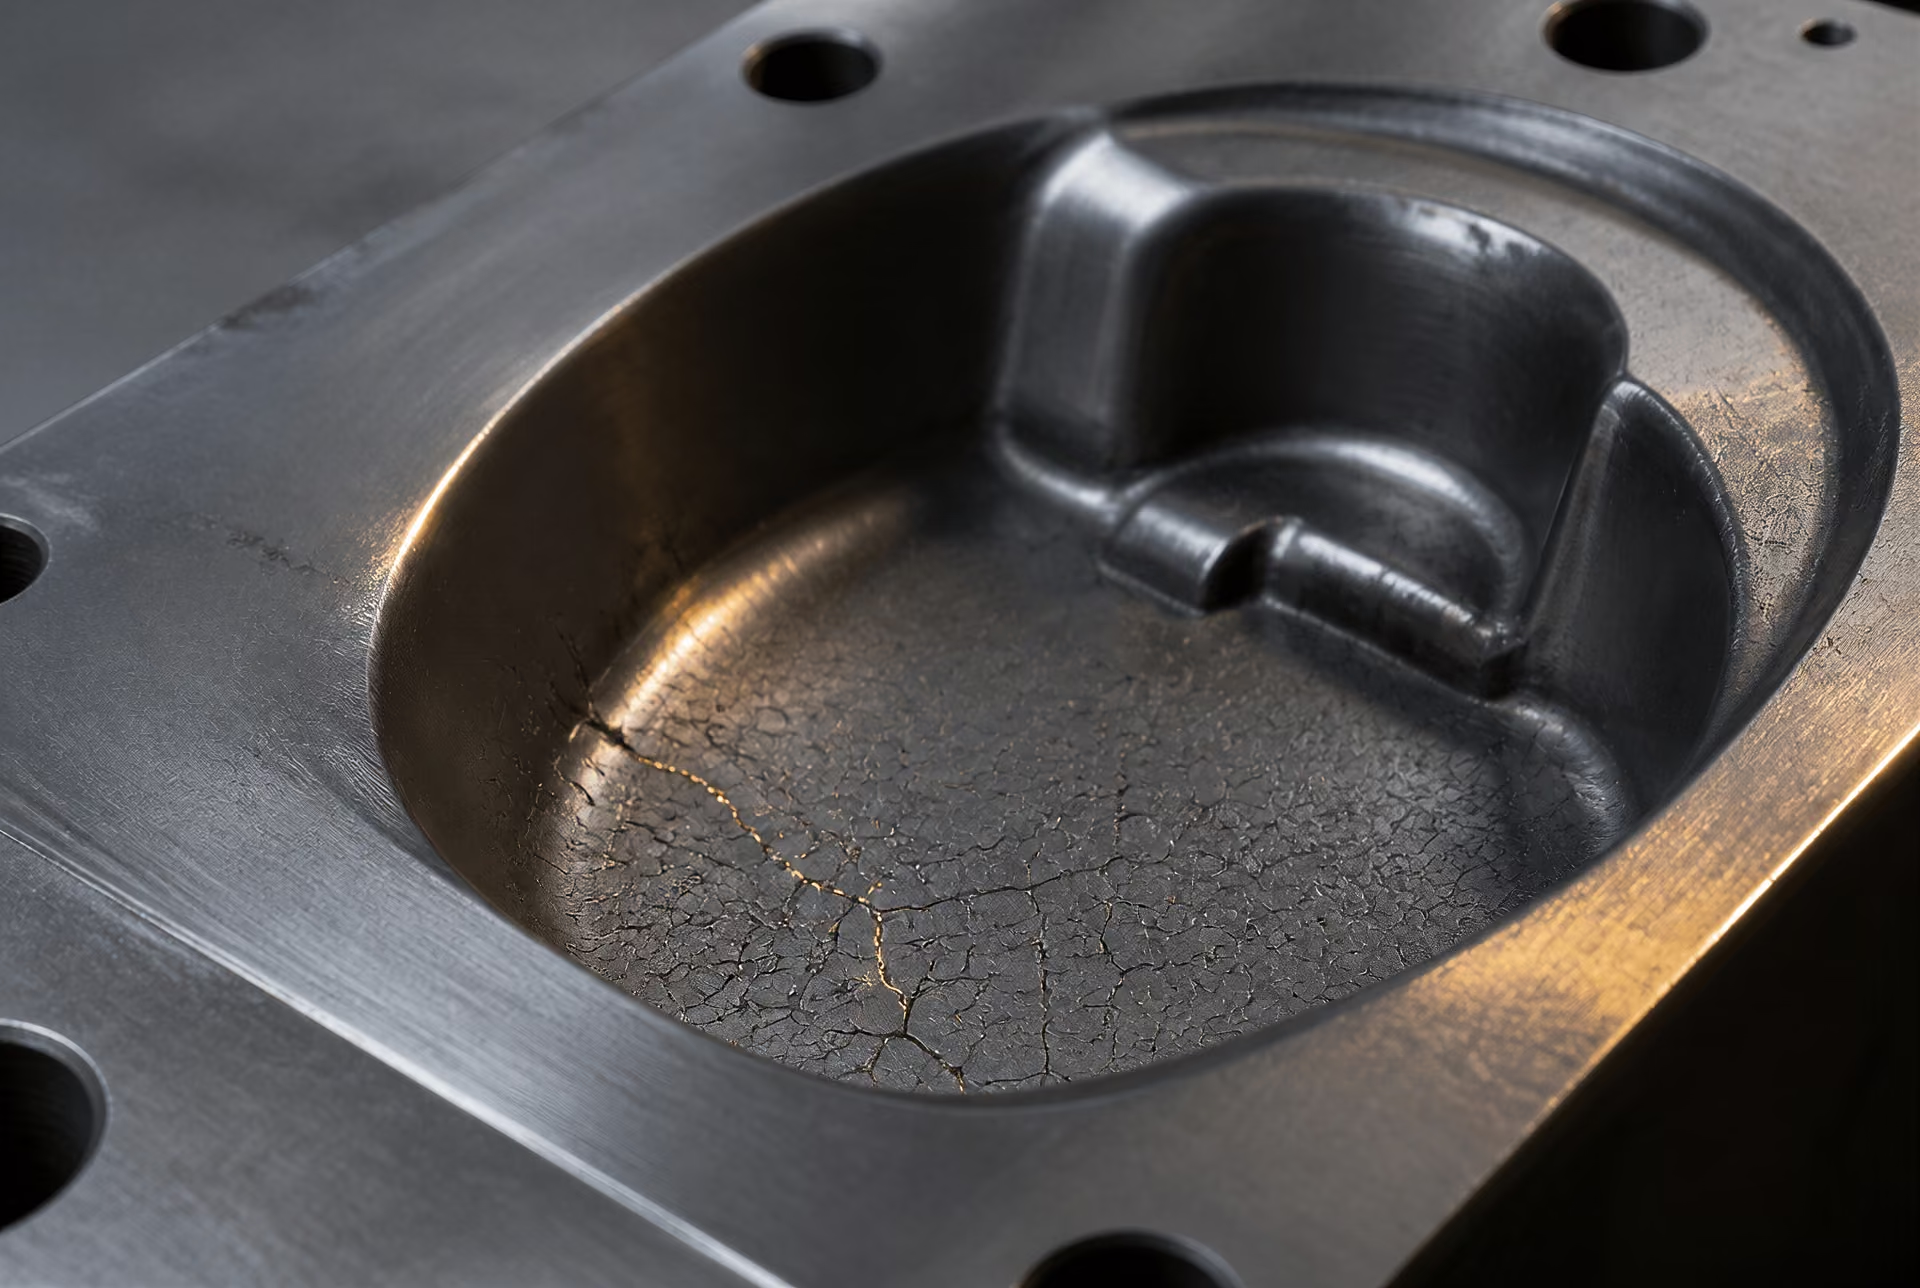
Poedermetallurgie en verfijning van carbiden
Poedermetallurgisch gereedschapsstaal verandert het stollingsprobleem, in plaats van de conventionele productie slechts op kleinere schaal te herhalen. De gesmolten legering wordt verneveld tot fijne deeltjes, waarbij elk deeltje snel stolt en een relatief klein gesegregeerd volume bevat. Het poeder wordt vervolgens gecompacteerd en geconsolideerd, doorgaans door heet isostatisch persen, gevolgd door thermomechanische bewerking en warmtebehandeling.
De snelle stolling van de deeltjes beperkt de groei van grote carbide-netwerken. Na consolidatie zijn de carbide deeltjes over het algemeen fijner en gelijkmatiger verdeeld dan in conventioneel gegoten en gewalst materiaal met dezelfde nominale samenstelling. De vermindering van grove carbideclusters kan de weerstand tegen carbidebreuk, afsplinteren van randen en scheurvoortplanting verbeteren, terwijl de gelijkmatigere structuur de variatie in eigenschappen met doorsnede en oriëntatie vermindert. Dit zijn structurele tendensen, geen automatische garanties; consolidatiefouten, een ongeschikte warmtebehandeling, een te hoog carbidegehalte en een slechte oppervlaktevoorbereiding kunnen het bezwijken nog steeds bepalen.
Het contrast is het duidelijkst bij hooggelegeerde kwaliteiten die aanzienlijke hoeveelheden carbidevormende elementen bevatten. Conventioneel AISI D2 kan aanzienlijke populaties chroomrijke carbiden bevatten, met een uitlijning die door de bewerking is overgeërfd. Een poedermetallurgische route kan een fijnere verdeling van chroomcarbiden opleveren, hoewel de exacte fasen en afmetingen afhangen van verneveling, consolidatie, smeden of walsen en thermische behandeling. Poederversies van snelstalen zoals AISI M2 zijn er eveneens op gericht de carbideafstand te beheersen en segregatiegerelateerde anisotropie te verminderen. De aanduiding identificeert nog steeds de legeringsfamilie. Zij specificeert niet één carbidegrootte of één taaiheidsniveau.
Dit onderscheid is van belang wanneer een gereedschap wordt vervaardigd uit stafmateriaal, plaat, band, rond materiaal, draad of een smeedstuk. Verspaning verwijdert materiaal, maar verwijdert de richtingsstructuur niet uit het gehele resterende gereedschap. Slijpen kan carbide-rijke gebieden blootleggen en trekrestspanningen of lokale thermische schade aan het oppervlak veroorzaken. Een productieroute die de kern een fijne, homogene structuur geeft, kan daardoor een andere veiligheidsmarge tegen afsplinteren bieden dan een conventionele gewalste route, zelfs nadat beide materialen dezelfde nominale hardheidsbehandeling hebben gekregen.
De richtlijn voor koudwerk van Uddeholm uit 2024 formuleert de praktische technische regel: de keuze van gereedschapsstaal moet worden afgestemd op de toepassing en de kosten per geproduceerd onderdeel minimaliseren. Dat betekent dat route en productvorm moeten worden afgestemd op het dominante faalmechanisme — slijtage, bros bezwijken door stootbelasting, plastische vervorming, thermische haarscheurvorming, vermoeiing of afsplinteren van de rand — en niet dat AISI-letters van laag naar hoog worden gerangschikt. Dezelfde kwaliteitsnaam kan materieel verschillende uitgangsstructuren beschrijven, en die structuren blijven deel uitmaken van het gereedschap lang nadat het staal is verspaand.
Warmtebehandelingsparameters waren de belangrijkste factor die de prestaties van de gereedschapskern in het onderzochte gecoate systeem bepaalde. Limited evidence

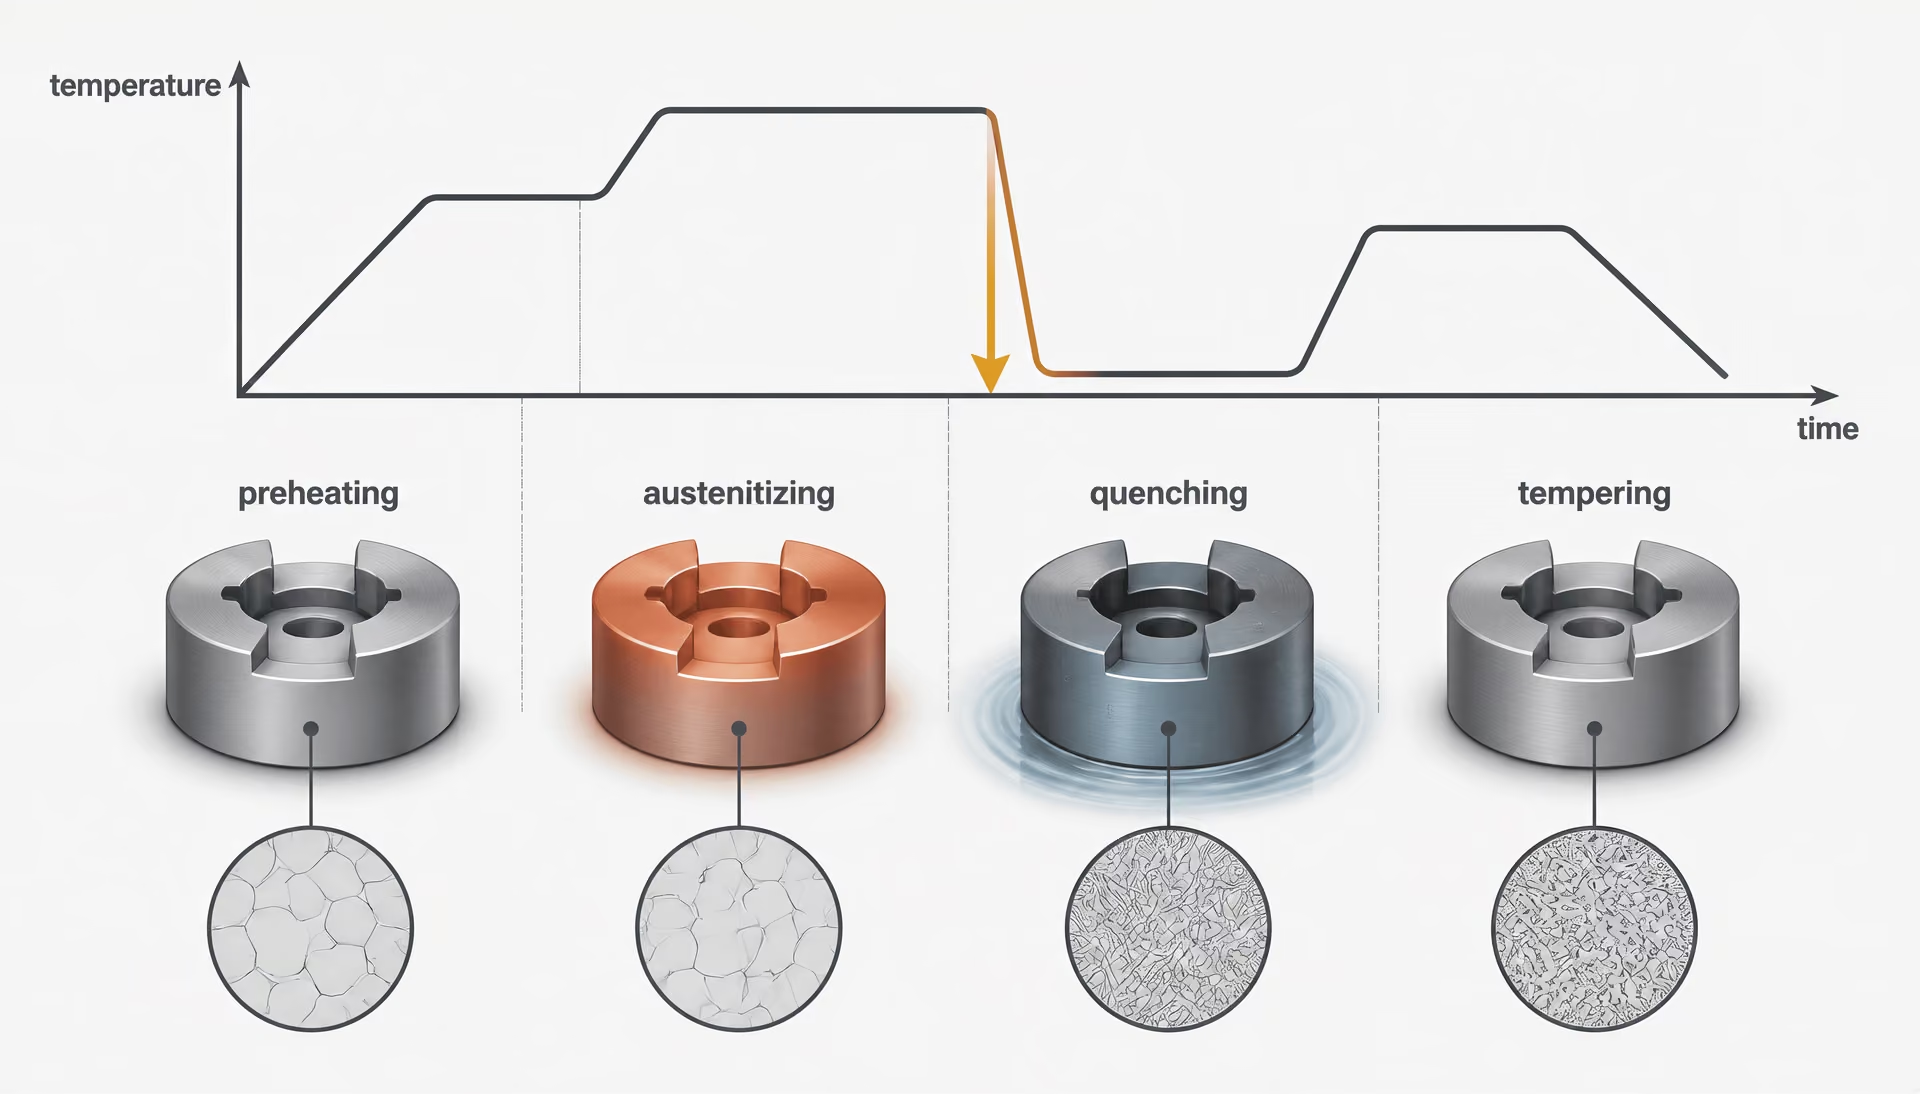
Warmtebehandelingsvolgorde
- Voorverwarmen Verminder de temperatuurgradiënt tussen de oven en het werkstuk.
- Austenitiseren Transformeer de matrix en los een gecontroleerde hoeveelheid carbide op.
- Afschrikken Koel snel genoeg af om martensiet te vormen en beperk daarbij thermische en transformatiespanningen.
- Ontlaten Verminder restspanningen, stel hardheid en taaiheid af en stabiliseer de structuur.
Warmtebehandeling bepaalt de prestaties
Een kwaliteit gereedschapsstaal komt niet in bedrijf met de eigenschappen die alleen al uit de aanduiding zouden kunnen worden afgeleid. AISI D2 identificeert bijvoorbeeld een familie van koudwerkstalen met een hoog koolstof- en chroomgehalte; zij garandeert niet een specifieke combinatie van hardheid, taaiheid, maatvastheid of standtijd. Deze eigenschappen ontstaan nadat het staal is verhit, op temperatuur is gehouden, afgekoeld en getemperd onder omstandigheden die zijn afgestemd op de chemische samenstelling en de doorsnedegrootte.
Dit is het centrale technische punt in de in 2020 gepubliceerde studie in Coatings van MDPI, volume 10, nummer 3, artikel 265. De studie identificeert warmtebehandelingsparameters als de primaire factor die de prestaties van de gereedschapskern in het onderzochte gecoate systeem bepaalt. Samenstelling en productieroute leggen het beschikbare microstructurele potentieel en de populatie van insluitingen, segregatie, poriën en carbiden vast. De warmtebehandeling bepaalt in welke mate dat potentieel wordt gerealiseerd. Een coating kan een kern die oververhit of onvoldoende gehard is, tijdens het afschrikken is gescheurd of een overmatige hoeveelheid resterend austeniet bevat, niet compenseren.
De reeks bewerkingen wordt normaal geregeld via voorverwarmen, austenitiseren, afschrikken en ontlaten, maar deze reeks vormt geen universeel recept. Staalsoorten AISI W, L, S, O, A, D, H, M en T reageren verschillend, omdat hun gehaltes aan koolstof, chroom, molybdeen, wolfraam, vanadium, mangaan en silicium de transformatietemperaturen, de stabiliteit van carbiden, de hardbaarheid en het ontlaatgedrag beïnvloeden. ASTM A681, dat de chemische, mechanische en fysische eisen voor gewalste producten van gelegeerd gereedschapsstaal behandelt, biedt het normatieve kader; het vervangt niet het warmtebehandelingsschema dat specifiek is voor de betreffende staalsoort.
Austenitiseren en beheersing van het oplossen
Voorverwarmen vermindert de thermische gradiënt tussen de oven en het werkstuk. Dat is vooral van belang voor grote doorsneden, complexe ponsen, scherpe hoeken en staalsoorten met aanzienlijke hoeveelheden carbiden. Wanneer de staalsoort of geometrie een groot risico op thermische spanningen oplevert, kan getrapt voorverwarmen worden toegepast. Het doel is niet eenvoudigweg het besparen van oventijd. Het verkleint het temperatuurverschil tussen het oppervlak en de kern voordat het austenitiseren begint.
Bij het austenitiseren wordt het staal vervolgens verwarmd tot een temperatuurbereik waarin voldoende ferriet of perliet in austeniet transformeert en geselecteerde carbiden oplossen. Koolstof en legeringselementen die in het austeniet terechtkomen, bepalen de hardbaarheid en het gedrag tijdens het ontlaten. De hoeveelheid die oplost, moet worden beheerst. Bij onvoldoende oplossen blijft er te veel onopgelost carbide aanwezig en kan de austenietmatrix niet tot het vereiste niveau harden. Te veel oplossen kan leiden tot grove austenietkorrels, een te hoog gehalte aan opgeloste legeringselementen, meer resterend austeniet en een lagere taaiheid.
Dit onderscheid is belangrijk bij hoogkoolstof-hoogchroomsoorten zoals AISI D2. Hun chroomrijke carbiden leveren slijtvastheid, maar het is niet de bedoeling dat deze carbiden volledig oplossen. De warmtebehandelaar beheerst een evenwicht tussen een harde martensitische matrix en een bruikbare, stabiele carbide-structuur. Hoog snelstaal van de typen AISI M en T vereist een nog andere beheersing, omdat molybdeen, wolfraam, vanadium en chroom legeringscarbiden vormen die warmhardheid en secundaire harding ondersteunen. Hun austenitiseertemperaturen zijn hoog en het toegestane procesvenster kan smal zijn.
Onderverhitting wordt vaak ten onrechte beschouwd als een behandeling die de taaiheid behoudt. Als de austenitiseertemperatuur of de houdtijd onvoldoende is, kan de matrix te weinig opgeloste koolstof en legeringselementen bevatten, wat na het afschrikken leidt tot een lage hardheid en een slechte slijtvastheid. Oververhitting veroorzaakt een ander geheel aan defecten: korrelgroei, overmatig resterend austeniet, grotere vervorming en een hoger risico op afschuurscheuren. Lange houdtijden kunnen bovendien ontkoling of oxidatie aan het oppervlak versterken.
| Familie | Traditioneel koelmedium | Voornaamste aandachtspunt bij de verwerking |
|---|---|---|
| W | Water | Afschrikscheuren en vervorming |
| O | Olie | Doorhardbaarheid van de doorsnede en maatverandering |
| A | Lucht of gecontroleerd gas | Rest austeniet en ongelijkmatige afkoeling |
| D | Lucht of gecontroleerd gas | Carbidestructuur en maatvastheid |
| H | Lucht of gas onder druk | Thermische vermoeiing en verweking bij hoge temperatuur |
De toestand van het oppervlak moet tijdens het verwarmen worden beheerst. Ontkoling verwijdert koolstof uit de buitenste laag, waardoor een zachtere huid ontstaat die kan bezwijken door voortijdige afronding, vreten of plastische vervorming, zelfs wanneer de hardheid in het binnenste correct is. Een beschermende atmosfeer, vacuümverwerking, zoutbaden, een geschikte ovenwerkwijze en slijpen na de behandeling zijn mogelijke beheersmaatregelen, maar de geschiktheid ervan hangt af van de staalsoort en de geometrie. Een hardheidsmeting onder een ontkoolde laag kan het defect verhullen.
De doorsnedegrootte verandert de vereiste verwarmings- en houdpraktijk. Een dunne pons bereikt snel de gewenste temperatuur; bij een grote matrijs kan er een aanzienlijke vertraging ontstaan tussen oppervlak en kern. Het toepassen van een schema voor kleine onderdelen op een zware doorsnede kan een onvoldoende geaustenitiseerde kern achterlaten, terwijl het vasthouden van een dunne doorsnede gedurende de tijd die voor een groot blok nodig is, korrelgroei en oppervlakteschade bevordert. Instructies voor warmtebehandeling specificeren daarom zowel temperatuur als tijd, vaak onder vermelding van aannames over ovenbelading en doorsnededikte.
Afschrikken, harden en ontlaten
Afschrikken zet de geaustenitiseerde structuur om in martensiet wanneer de afkoeling snel genoeg verloopt om overmatige vorming van perliet of bainiet te vermijden. De vereiste afkoelintensiteit hangt af van de hardbaarheid. Waterhardend AISI W-staal vereist snelle afkoeling en brengt daardoor grotere risico’s op vervorming en scheurvorming met zich mee. Oliehardend AISI O-staal staat een minder intensieve afkoeling toe. Luchthardend AISI A-, D- en H-staal en veel hoog snelstaalsoorten kunnen door grotere doorsneden heen harden met een lagere afschrikspanning, hoewel “luchtharden” niet betekent dat elke geometrie gelijkmatig afkoelt of in het midden dezelfde hardheid bereikt.
Afschrikken is zowel een mechanisch als een metallurgisch proces. Het oppervlak krimpt terwijl het binnenste heet blijft; vervolgens krimpt de kern wanneer deze afkoelt. Scherpe hoeken, abrupte veranderingen in doorsnede, gaten, spiebanen en onvoldoende ondersteunde onderdelen concentreren spanningen. Daarna kunnen afschrikscheuren ontstaan, vooral wanneer het koelmedium te intensief is, het staal oververhit is geweest, er nog bewerkingsmarkeringen aanwezig zijn of het ontwerp spanningsconcentraties bevat. Vervorming kan optreden zonder zichtbare scheur. Een matrijs kan kromtrekken, een pons kan zijn concentriciteit verliezen of een snijkant kan voldoende verschuiven om de speling en uitlijning te beïnvloeden.
Onderbroken afschrikken, getrapte afkoeling, martemperen of persafschrikken kan de spanning verminderen, maar elke methode moet voor de betreffende staalsoort en het onderdeel worden gevalideerd. Het doel is niet de snelst mogelijke afkoeling. Het doel is voldoende transformatie met beheersbare spanningen en een aanvaardbare maatverandering.
Vers afgeschrikt martensiet is hard maar bros en bevat hoge inwendige spanningen. Het ontlaten moet zonder onnodige vertraging na het afschrikken plaatsvinden. Daarbij wordt het staal opnieuw verwarmd tot onder het austeniettransformatiegebied, waardoor koolstof uit het oververzadigde martensiet kan uittreden en overgangscarbiden of cementiet kan vormen, terwijl de restspanningen afnemen. Onvoldoende ontlaten kan een gereedschap tijdens gebruik kwetsbaar maken voor scheurvorming, zelfs wanneer een hardheidsmeting de gespecificeerde nominale waarde aangeeft. Eén ontlaatbehandeling stabiliseert de structuur mogelijk niet voldoende bij staalsoorten met een aanzienlijke hoeveelheid resterend austeniet; voor dergelijke staalsoorten wordt vaak dubbel of drievoudig ontlaten voorgeschreven.
Sommige legeringssystemen vertonen secundaire harding. Bij hoog snelstaal van de typen AISI M en T en bij bepaalde hooggelegeerde warm- en koudwerkstaalsoorten kan tijdens het ontlaten neerslag van fijne legeringscarbiden optreden, zoals molybdeenrijke, wolfraamrijke of vanadiumrijke carbiden. De hardheid kan tijdens een geschikte ontlaatbehandeling bij hoge temperatuur toenemen in plaats van eenvoudig afnemen. Deze respons hangt af van de austenitiseerbehandeling, de hoeveelheid opgeloste legeringselementen, het afkoeltraject en het ontlaatschema. Dit mag niet voor elk gereedschapsstaal worden aangenomen, en een hoger hardheidsgetal betekent niet automatisch betere prestaties tijdens gebruik.
Nominale hardheid is slechts één meetwaarde. Een gereedschap met een hogere Rockwell-hardheid kan eerder bezwijken dan een iets zachter gereedschap wanneer het carbide-netwerk grof is, de snijkant een ontkoolde laag bevat, de taaiheid onvoldoende is of het resterende austeniet tijdens het gebruik transformeert. De prestaties tijdens gebruik hangen ook af van het slijtagemechanisme, de slagbelasting, de temperatuur, de smering, de contactdruk en de kwaliteit van het werkoppervlak. De behandeling van gereedschapsstaal door ASM International uit 2020 koppelt prestaties daarom aan combinaties van slijtvastheid, taaiheid, warmhardheid, carbiden en warmtebehandeling, in plaats van aan hardheid afzonderlijk.
Maatverandering, resterend austeniet en cryogene behandeling
Maatverandering begint tijdens het verwarmen en gaat door tijdens het afschrikken, ontlaten en gebruik. De transformatie van austeniet naar martensiet gaat gepaard met een volumeverandering, terwijl carbideprecipitatie en transformatie van resterend austeniet later de afmetingen kunnen veranderen. De richting en omvang variëren afhankelijk van de staalsoort, geometrie, eerdere koudvervorming, oriëntatie en productieroute. Voor een precisieruimer, stansmatrijs of vorminzetstuk kunnen een bewerkingstoeslag, spanningsarmgloeien, cryogene stabilisatie of nabewerken door slijpen na de warmtebehandeling nodig zijn.
Resterend austeniet is het deel van het austeniet dat tijdens het afschrikken niet transformeert. Een hoog koolstof- en legeringselementengehalte, een te hoge austenitiseertemperatuur en een onvoldoende intensieve afkoeling kunnen de hoeveelheid ervan vergroten. Het is zachter dan martensiet en kan later transformeren tijdens het ontlaten, afkoelen, slijpen of onder gebruiksspanning. Die vertraagde transformatie kan maatverandering, scheurvorming of veranderingen in de geometrie van de snijkant veroorzaken. In een matrijs kan een kleine maatverschuiving de speling veranderen; in een ruimer kan deze de uiteindelijke boring beïnvloeden.
Cryogene behandeling, doorgaans toegepast na het afschrikken en vóór of tussen ontlaatbehandelingen, kan verdere transformatie van resterend austeniet naar martensiet bevorderen. Zij vormt geen vervanging voor correct austenitiseren, afschrikken of ontlaten. Overmatige of onjuist getimede afkoeling kan de spanningen verhogen, en het nieuw gevormde martensiet moet nog steeds worden ontlaten. De bruikbaarheid ervan moet daarom worden aangetoond voor het specifieke staal, de geometrie en het bezwijkingsmechanisme, in plaats van de behandeling routinematig als extra stap toe te voegen.
Een warmtebehandeling moet worden beoordeeld aan de hand van de werkelijke gebruikseisen van het gereedschap. De koudwerkrichtlijnen van Uddeholm uit 2024 formuleren het technische doel als het afstemmen van het staal op de toepassing en het minimaliseren van de kosten per geproduceerd onderdeel; in metallurgische termen betekent dit dat de volledige levenscyclus van het gereedschap moet worden beheerst, in plaats van alleen op basis van een letteraanduiding of hardheid een staalsoort te selecteren. De volgorde van de bewerkingen, de atmosfeer, de thermische uniformiteit, de afschrikmethode, het ontlaatgedrag, de oppervlakteconditie en de maattolerantie maken allemaal deel uit van de specificatie. De samenstelling maakt een bepaald prestatiebereik mogelijk. De warmtebehandeling bepaalt waar binnen dat bereik het voltooide gereedschap functioneert.
De belangrijkste prestatie-eigenschappen en hun afwegingen
De prestaties van gereedschapsstaal kunnen niet uitsluitend worden afgeleid uit een hardheidsgetal of een aanduiding van de staalsoort. ASM International definieert gereedschapsstaal als staal dat wordt gebruikt voor het vervaardigen van gereedschappen voor het snijden, vormen of modelleren van geproduceerde onderdelen, maar het resultaat tijdens gebruik hangt af van de wisselwerking tussen de hardheid van de matrix, de hoeveelheid carbiden, de taaiheid, de warmtebehandeling, de toestand van het oppervlak, fabricagefouten en het dominante bezwijkmechanisme. ASTM A681:2024 behandelt “de chemische, mechanische en fysische eisen voor gewalste producten van gelegeerd gereedschapsstaal”, waaronder staven, platen, plaatmateriaal, band, rond materiaal, draad en smeedstukken die doorgaans tot gereedschappen, matrijzen of opspanningen worden verwerkt. De eisen ervan beschrijven het materiaal; ze brengen geen universele rangorde aan tussen de kwaliteiten W, L, S, O, A, D, H, M en T.
Een zinvolle vergelijking stelt daarom een scherpere vraag: bezwijkt het gereedschap door abrasieve slijtage, adhesieve slijtage, plastische vervorming, vermoeiingsscheurvorming, breuk door impact, thermische scheurvorming of verlies van maatnauwkeurigheid?
Hardheid en abrasieve of adhesieve slijtage
Hardheid is de weerstand tegen plaatselijke plastische vervorming en wordt doorgaans gemeten met Rockwell C-, Vickers- of vergelijkbare proeven. Hardheid is niet hetzelfde als slijtvastheid. Een harder oppervlak weerstaat plastische groefvorming en indrukking gewoonlijk beter, maar abrasieve slijtage hangt ook af van de hardheid, afmetingen, onderlinge afstand en continuïteit van de carbiden. Een hoog-koolstofhoudende hoog-chroomkwaliteit zoals AISI D2 kan abrasieve aantasting weerstaan door harde chroomcarbiden, terwijl een lager gelegeerde schokvaste kwaliteit zoals AISI S7 een deel van de slijtvastheid kan opofferen om impact en spanningsconcentraties te verdragen.
Abrasieve slijtage ontstaat wanneer harde deeltjes of oneffenheden het gereedschapsoppervlak snijden, wegploegen of microscopisch bekrassen. Adhesieve slijtage ontstaat wanneer zich plaatselijke verbindingen vormen tussen gereedschap en werkstuk en er vervolgens tijdens het glijden materiaal wordt losgetrokken. Adhesieve beschadiging wordt beïnvloed door oppervlakteafwerking, smering, contactdruk, temperatuur en chemische affiniteit, en niet alleen door de bulkhardheid. Een gepolijst vormoppervlak kan zich anders gedragen dan een geslepen oppervlak met scherpe slijpsporen, resterende trekspanning of een door warmte beïnvloede laag.
De morfologie van de carbiden is essentieel. Fijne, gelijkmatig verdeelde carbiden kunnen de slijtvastheid verhogen zonder evenveel plaatsen te creëren waar scheuren kunnen beginnen als grove, geclusterde carbiden. Grote carbide-strings die door het walsen zijn uitgelijnd, kunnen richtingsafhankelijk gedrag veroorzaken: de slijtage kan dwars op de richting van de strings aanvaardbaar zijn, terwijl de breukweerstand slecht kan zijn wanneer een scheur de langgerekte populatie volgt. Poedermetallurgische procédés kunnen een gelijkmatigere verdeling van carbiden opleveren dan conventionele ingotmetallurgie, maar het uiteindelijke gedrag blijft afhankelijk van de samenstelling en de warmtebehandeling.
Hardheid verandert ook de matrix rond deze carbiden. Een te hoge austenitiseertemperatuur kan meer koolstof en legeringselementen oplossen, waardoor de hardbaarheid of het potentieel voor secundaire harding toeneemt, maar ook korrelgroei en resterende austeniet worden bevorderd. Een te lage temperatuur kan onopgeloste carbiden achterlaten en een matrix opleveren die de beoogde hardheid niet kan bereiken. Vervolgens bepaalt het ontlaten de balans tussen hardheid, resterende spanning, taaiheid en ontlaatvastheid. Een meting van 62 HRC zegt weinig over de vraag of een stempel herhaalde impact zal doorstaan wanneer het carbide-netwerk grof is of de snijkant een slijpscheur bevat.
Druksterkte is een andere, afzonderlijke eigenschap. Gereedschapsstaal verdraagt vaak hoge drukspanningen omdat een geharde martensitische matrix plastische vloeiing tegengaat; dit is van belang bij matrijzen, stempels en gereedschappen voor koudvervormen. Druksterkte voorkomt echter geen trekbreuk bij een inkeping, hoek, insluiting of beschadigde rand. De contactgeometrie kan nominale druk omzetten in plaatselijke schuif- en trekspanning. De juiste vergelijking omvat daarom hardheid, het slijtagemechanisme en de spanningstoestand.
Taaiheid, vermoeiing en breukweerstand
Taaiheid is het vermogen om energie te absorberen voordat scheurvorming of breuk optreedt. Kerftaaiheid, die vaak met Charpy-proeven wordt bepaald, is vooral relevant voor stempels, schaarmessen, matrijzen die aan onderbroken belasting worden blootgesteld en met de hand bediende snijgereedschappen. Een hoge hardheidswaarde kan samengaan met een lage kerftaaiheid, omdat hetzelfde koolstofgehalte, dezelfde martensitische structuur, carbideclusters en resterende spanningen die de weerstand tegen indrukking verhogen, ook de energie kunnen verlagen die nodig is om een scheur te laten doorgroeien.
Breukweerstand is specifieker dan kerftaaiheid. Het begrip beschrijft de weerstand tegen scheurgroei bij een bepaalde geometrie en belastingsconditie en wordt vaak uitgedrukt met een meting van de spanningsintensiteit of breuktaaiheid. Geen van beide eigenschappen is een vaste eigenschap van een staalsoort. De doorsnede beïnvloedt de afkoelsnelheid tijdens het afschrikken, en de afkoelsnelheid beïnvloedt de vorming van martensiet, carbideprecipitatie, resterende austeniet en inwendige spanning. Een klein proefstuk kan de beoogde hardheid vertonen, terwijl het centrum van een grote matrijs zachtere transformatieproducten of afschrikgerelateerde defecten bevat.
Vermoeiing voegt herhaalde belasting toe. Buigvermoeiing wordt bepaald door het cyclische spanningsbereik, de gemiddelde spanning, de oppervlakteafwerking, de resterende spanning en de plaatselijke geometrie. Een gepolijste radius kan veel meer cycli doorstaan dan een scherpe hoek bij dezelfde nominale spanning, omdat de hoek de plaatselijke spanningsconcentratie verhoogt. Gereedschapssporen, ontkoling, slijpbrand, overlappen, naden en niet-metallische insluitingen kunnen als initiatieplaatsen fungeren. Bezwijken kan optreden onder de sterkte bij eenmalige belasting, omdat duizenden of miljoenen cycli een kleine scheur geleidelijk doen doorgroeien.
Hardheid bij hoge temperatuur Het vermogen van staal om bij verhoogde temperatuur bruikbare hardheid en weerstand tegen plastische vervorming te behouden.
Dit verklaart waarom een voor slijtvastheid geselecteerde staalsoort tijdens een ponsbewerking eerder kan bezwijken dan een taaiere staalsoort. Het bezwijken kan het gevolg zijn van helemaal geen abrasief materiaalverlies, maar van het afbrokkelen van de snijkant door impact, vermoeiing bij de afronding of splijtbreuk door een carbide-string. Ontlaten vermindert de afschrikspanning en kan de breukweerstand verbeteren, maar ontlaten bij een ongeschikte temperatuur kan de hardheid verlagen of verbrossing veroorzaken. Voor sommige hooggelegeerde staalsoorten worden meerdere ontlaatcycli toegepast om resterende austeniet om te zetten en de afmetingen te stabiliseren.
Thermische scheurvorming Een netwerk van oppervlaktescheuren dat ontstaat door herhaald verwarmen en afkoelen, vooral in warmwerkgereedschap.
De toestand van het oppervlak verdient evenveel aandacht als de nominale chemische samenstelling. Een scherpe rand verbetert de snijwerking, maar verhoogt de plaatselijke spanning. Een ruw oppervlak verhoogt de wrijving en adhesieve beschadiging, terwijl een te intensief geslepen oppervlak trekspanning kan bevatten. Nitreren, bekledingen en andere oppervlaktebehandelingen kunnen de wrijving verminderen of de oppervlaktehardheid verhogen, maar een harde, onvoldoende ondersteunde laag kan scheuren of afsplinteren wanneer het substraat onvoldoende taaiheid heeft. Routledge’s Tool Steels: Properties and Performance (2021) behandelt samenstelling, productieproces, warmtebehandeling, oppervlakteharding en bekledingen als onderling verbonden onderdelen van het gedrag van een staalsoort, en niet als onafhankelijke aanduidingen.
Hardheid bij hoge temperatuur, thermische vermoeiing en maatvastheid
Hardheid bij hoge temperatuur is het vermogen om bij verhoogde temperatuur een bruikbare hardheid en weerstand tegen plastische vervorming te behouden. Dit is van belang bij hogesnelheidssnijden, warm smeden, extrusie en matrijzen die herhaaldelijk met heet materiaal in contact komen. Een gereedschap kan bij kamertemperatuur hard blijven en tijdens gebruik toch verweken wanneer de ontlaatvastheid onvoldoende is. Molybdeenhoudende snelstaalkwaliteiten uit de M-serie en wolfraamhoudende snelstaalkwaliteiten uit de T-serie ontwikkelen secundaire harding door precipitatie van legeringscarbiden; de precieze respons hangt af van de schema’s voor austenitiseren, afschrikken en ontlaten.
Thermische vermoeiing verschilt van eenvoudige verweking. Herhaald verwarmen en afkoelen veroorzaakt cyclische uitzetting en krimp. Oppervlaktelagen warmen het eerst op, terwijl de kern koeler blijft, waardoor thermische gradiënten en wisselende spanningen ontstaan. Scheuren beginnen vaak bij hoeken, bewerkingssporen, carbideclusters of andere spanningsconcentraties en vormen vervolgens netwerken die vaak heat checking worden genoemd. Warmwerkstaalsoorten uit de H-familie zijn op dit probleem afgestemd, maar geen enkele aanduiding elimineert het. De koelwijze, matrijsgeometrie, contacttijd, smering en temperatuurschommeling blijven doorslaggevend.
Maatvastheid betekent dat vorm en afmetingen tijdens het harden en tijdens gebruik behouden blijven. Afschrikvervorming ontstaat door ongelijke warmteoverdracht en ongelijke transformatievervormingen; resterende austeniet kan later transformeren en uitzetten; ontkoling kan een zacht oppervlak veroorzaken dat slijt of vervormt, zelfs wanneer het inwendige aan de specificatie voldoet. Grote doorsneden zijn bijzonder moeilijk, omdat oppervlak en kern verschillende thermische geschiedenissen ondergaan. Vacuümverwerking, gecontroleerde atmosferen, geschikte opspanning, trapsgewijs afschrikken en correct ontlaten kunnen deze effecten verminderen, maar ze kunnen geen ongeschikt doorsnedeontwerp compenseren.
De MDPI-studie uit 2020 in Coatings identificeerde warmtebehandelingsparameters als de belangrijkste factor voor het regelen van de prestaties van de gereedschapskern, terwijl samenstelling en productieroute het beschikbare potentieel en de defectpopulatie bepalen. Deze bevinding ondersteunt een praktische regel: vergelijk getest, warmtebehandeld materiaal in een geometrie en toestand die de gebruiksomstandigheden benadert. AISI O1, A2, D2, S7, H13, M2 en T1 zijn geen punten op een eenvoudige ladder. Hun waarde hangt ervan af of het gereedschap vooral snijkantbehoud, overleving van impact, ondersteuning tegen druk, weerstand tegen thermische cycli of maatbeheersing nodig heeft.
De richtlijnen voor koudwerk van Uddeholm uit 2024 drukken hetzelfde technische principe uit in termen van prestaties gedurende de levenscyclus: kies een staalsoort die bij de toepassing past en minimaliseer de kosten per geproduceerd onderdeel. De betekenisvolle maatstaf is niet de maximale hardheid, maar het aantal deugdelijke onderdelen dat wordt geproduceerd voordat slijtage, afbrokkeling, vermoeiing, breuk, heat checking of vervorming ingrijpen noodzakelijk maakt.
Waterhardend, laaggelegeerd en slagvast gereedschapsstaal
De aanduidingen W, L en S beschrijven verschillende compromissen en vormen geen rangorde van inferieur naar superieur staal. AISI gebruikt de letters W, L, S, O, A, D, H, M en T voor de belangrijkste families van gereedschapsstaal. De letters verwijzen doorgaans naar een afschrikmethode, de voornaamste toepassing of het dominante legeringssysteem. Deze classificatie is nuttig, maar voorspelt op zichzelf niet de standtijd van een gereedschap. Het koolstofgehalte, de gelegeerde carbiden, de doorsnedegrootte, bewerkingssporen, de toegepaste warmtebehandeling, de toestand van het oppervlak en de daadwerkelijke bezwijkwijze beïnvloeden allemaal het resultaat.
ASTM A681 biedt het normatieve kader voor producten van smeedbaar gelegeerd gereedschapsstaal, waaronder staven, platen, plaatmateriaal, strips, stangen, draad en smeedstukken die normaal tot gereedschappen, matrijzen of opspanmiddelen worden verwerkt. De chemische, mechanische en fysische eisen bepalen waaraan een kwaliteit moet voldoen; zij nemen niet weg dat een kwaliteit moet worden geselecteerd voor een bepaalde geometrie en belasting.
W-reeks en afschrikken in water
De AISI W-reeks is de groep waterhardende staalsoorten. Deze staalsoorten zijn voor de vorming van martensiet voornamelijk afhankelijk van koolstof en bevatten, vergeleken met luchtverhardende of snelstaalsoorten, relatief weinig legeringselementen. Veelvoorkomende aanduidingen zijn W1 en W2. Hun samenstelling maakt een hoge oppervlakhardheid na austenitiseren en afschrikken in water mogelijk, waardoor ze geschikt zijn voor handbediende snijgereedschappen, kleine ponsen, kraspennen, messen, eenvoudige matrijzen en andere gereedschappen waarbij een harde werkrand belangrijker is dan een grote hardingsdiepte.
Diezelfde eigenschap vormt de voornaamste beperking. Een ongelegeerde of licht gelegeerde doorsnede verliest snel warmte en moet voldoende snel afkoelen om austeniet in martensiet om te zetten. Water zorgt voor een zeer intensieve afkoeling, vooral nabij het oppervlak. Het inwendige van een dik gereedschap kan langzamer afkoelen, waardoor een hardheidsgradiënt of een mengsel van transformatieproducten ontstaat. Een smal lemmet kan effectief harden; een dikke pons mogelijk niet.
Afschrikken in water vergroot ook het risico op vervorming en scheurvorming. Het oppervlak krimpt terwijl de kern nog heet is, en de daaruit voortvloeiende thermische en transformatiespanningen zijn gevoelig voor scherpe hoeken, abrupte veranderingen in doorsnede, spiebanen, gaten en slijpschade. Een gereedschap kan de oven verlaten met de vereiste nominale kwaliteit en toch bezwijken doordat de geometrie tijdens het afschrikken spanningen concentreerde. Voorverwarmen, gecontroleerd austenitiseren, geschikte beweging van het afschrikmedium, onmiddellijk ontlaten en ruime afrondingen beperken dat risico, maar kunnen waterhardend staal niet laten gedragen als een diep hardbare legering.
W-kwaliteiten zijn daarom geschikt voor relatief eenvoudige doorsneden en toepassingen waarbij de gebruiker een beperkte hardingszone kan accepteren, of waarbij het gereedschap klein genoeg is om door en door af te koelen. Een handbeitel heeft bijvoorbeeld een hard snijdend uiteinde nodig, maar ook een ontlaten, minder bros lichaam. Een buitensporige hardheid in het gehele gereedschap kan de weerstand tegen slijtage van de snede verbeteren, maar de schacht vatbaarder maken voor breuk. Het juiste resultaat is een toestand die door warmtebehandeling is bereikt, niet slechts een kwaliteitslabel.
Koolstof bepaalt bovendien de balans tussen hardheid en taaiheid. Een hoger koolstofgehalte kan de haalbare hardheid verhogen, maar onontlaten martensiet met een hoog koolstofgehalte verdraagt weinig slag- of trekspanning. De prestaties van W-series zijn daarom sterk afhankelijk van de ontlaattemperatuur, de houdtijd en de doorsnedegrootte. Slijpen na het harden brengt nog een risico met zich mee: een verbrand of aan trekspanning blootgesteld oppervlak kan scheurvorming initiëren, zelfs wanneer de bulkstructuur aanvaardbaar is.
L-reeks en laaggelegeerd harden
De AISI L-reeks duidt laaggelegeerde gereedschapsstalen aan. De toevoegingen zijn bescheiden vergeleken met die in koudwerkstaal met een hoog chroomgehalte, warmwerkstaal of snelstaal, maar kleine hoeveelheden nikkel, chroom, molybdeen, mangaan of andere elementen kunnen de hardbaarheid en taaiheid aanzienlijk veranderen. L2 en L6 zijn bekende aanduidingen, maar vertonen niet identiek gedrag. L6 wordt bijvoorbeeld geassocieerd met een nikkelhoudende laaggelegeerde samenstelling en wordt gekozen wanneer een grotere taaiheid en hardbaarheid nodig zijn dan een gewone waterhardende kwaliteit doorgaans biedt.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
Door de lage legeringsgraad kan het staal dieper harden en kan, afhankelijk van de kwaliteit, de doorsnede en de voorgeschreven behandeling, een minder intensief afschrikmedium dan water worden gebruikt. Dit kan vervorming en afschrikscheuren in een grote pons, vormgereedschap of opspanmiddel beperken. Het garandeert echter geen maatvastheid. Een lang, slank gereedschap kan nog steeds kromtrekken, een dunne snede kan nog steeds vervormen en achtergebleven austeniet of ongelijkmatige ovencondities kunnen nog steeds maatveranderingen veroorzaken.
Het toepassingsspecifieke karakter van L-staal is bijzonder belangrijk. Een gereedschap voor koudvervormen kan een hard werkoppervlak en een taaie kern vereisen; bij een meetkaliber of opspanmiddel kan juist een grotere nadruk op maatvastheid nodig zijn; een groot snij- of vormonderdeel kan doorharding nodig hebben zonder de sterke thermische schok van water. Dezelfde nominale hardheid kan verschillende microstructuren, carbideverdelingen en restspanningen verhullen. De warmtebehandeling moet daarom worden afgestemd op de specifieke L-kwaliteit en niet worden gekopieerd van een procedure voor de W-reeks.
Ook de productieroute is van belang. Smeden, walsen, gloeien en verspanen bepalen de vezelstroom, segregatie, insluitsels en restspanningen voordat het harden plaatsvindt. Routledge’s Tool Steels: Properties and Performance beschrijft prestaties aan de hand van de gecombineerde effecten van samenstelling, productieprocessen, warmtebehandeling, oppervlakteharding en coatings. Dit is een nauwkeuriger model dan “laaggelegeerd” te beschouwen als een directe maat voor sterkte.
Een in 2020 in MDPI Coatings gepubliceerde studie identificeerde warmtebehandelingsparameters als de belangrijkste factor die de prestaties van de gereedschapskern bepaalde in het onderzochte gecoate systeem. Deze bevinding heeft een bredere praktische betekenis: een coating kan geen zachte, brosse, oververhitte of slecht ontlaten ondergrond corrigeren. Oppervlaktetechniek verandert het gedrag van het oppervlak; zij vervangt geen deugdelijke metallurgie van de kern.
S-reeks en door slagbelasting gedomineerde toepassingen
De AISI S-reeks is de familie van slagvaste staalsoorten. Deze kwaliteiten zijn bedoeld voor herhaalde slagbelasting, onderbroken belasting of plotselinge veranderingen in contactspanning, waarbij breukweerstand belangrijker is dan de maximaal haalbare slijtvastheid. S1, S5 en S7 zijn gevestigde aanduidingen, met verschillen in legering en reactie op warmtebehandeling waardoor zij zich tijdens gebruik verschillend gedragen.
Een beitel, klinknagelstuiker, schaarmes dat aan onderbroken belasting wordt blootgesteld, pneumatisch gereedschap of pons die slagbelasting ondervindt, kan de balans tussen hardheid en taaiheid van de S-familie nodig hebben. De vereiste structuur bestaat doorgaans uit ontlaten martensiet met een gecontroleerd carbidegehalte en niet uit een matrix met een zeer hoog carbidegehalte die primair op abrasieve slijtage is ontworpen. Meer carbiden zijn niet automatisch beter: grove of slecht verdeelde carbiden kunnen als initiatieplaatsen voor scheuren fungeren wanneer het gereedschap wordt getroffen.
Ook bij S-staal moet de hardheid doelbewust worden gekozen. Als een pons te zacht wordt ontlaten, kan deze uitstuiken; een beitel kan omrollen of een vormrand kan vervormen. Als hetzelfde gereedschap te hard wordt gehard en ontlaten, kan het afbrokkelen of breken. De geometrie kan de uitkomst overheersen. Een scherpe inkeping, een dunne niet-ondersteunde rand of een abrupte schouder verhoogt de plaatselijke spanning, terwijl een ruime radius en een geschikt steunvlak de slagbelasting verdelen. Zelfs een taaie kwaliteit kan bezwijken wanneer het ontwerp trekspanning dwars over een brosse rand veroorzaakt.
De aanduiding S geeft daarom de nadruk van de toepassing aan en geen immuniteit tegen overbelasting. Slagvastheid is afhankelijk van zuiverheid, korrelgrootte, carbideverdeling, beheersing van het austenitiseren, de intensiteit van het afschrikken, het ontlaten en de oppervlakteafwerking. NBS Monograph 88 blijft nuttig voor de historische terminologie van de staalmetallurgie, terwijl ASM International de prestaties van gereedschapsstaal in verband brengt met slijtvastheid, taaiheid, warmhardheid, carbiden en warmtebehandeling. Uddeholm verwoordt het daaruit voortvloeiende technische principe in termen van de levenscyclus: koudwerkgereedschappen moeten op hun toepassing worden afgestemd om de kosten per geproduceerd onderdeel te minimaliseren. Voor W-, L- en S-staal betekent dit dat vóór de keuze van de familie moet worden vastgesteld of het bezwijken wordt veroorzaakt door slijtage, plastische vervorming, scheurvorming, afbrokkeling of maatverandering.
In olie hardende, in lucht hardende en hoog-koolstof-hoog-chroomkwaliteiten
De O-, A- en D-families worden vaak voorgesteld als een ontwikkeling van gewoon naar geavanceerd gereedschapsstaal. Die interpretatie is onjuist. Hun letters beschrijven verschillende metallurgische prioriteiten: O staat voor harden in olie, A voor harden in lucht en D voor staal met een hoog koolstof- en chroomgehalte. Geen daarvan vormt een universele rangorde. Een pons die herhaalde inslagen doorstaat, kan bezwijken wanneer hij van een slijtagegerichte D-kwaliteit wordt gemaakt, terwijl een matrijs uit de A-serie vervorming kan weerstaan maar slecht kan presteren wanneer afbrokkeling van de snijkant de levensduur van het gereedschap bepaalt.
ASTM A681:2024 biedt het normatieve kader voor gewalste gelegeerde gereedschapsstaalproducten, waaronder staven, platen, plaatmateriaal, band, draad en smeedstukken die normaliter tot gereedschappen, matrijzen of opspanmiddelen worden vervaardigd. De AISI-families worden ingedeeld naar afschrikmethode, voornaamste toepassing of overheersend legeringssysteem, en niet volgens één enkele prestatieschaal. ASM International definieert gereedschapsstaal als staal dat wordt gebruikt om gereedschappen te vervaardigen voor het snijden, vormen of modelleren van geproduceerde onderdelen. Het afschrikgedrag maakt daarom deel uit van de classificatie, omdat het de temperatuurverandering door de doorsnede, de gevormde martensiet, de opgewekte spanningen en de na de behandeling resterende maatverandering bepaalt.
O-serie en gedrag bij harden in olie
O-seriestalen, zoals AISI O1 en O2, bevatten voldoende koolstof en legeringstoevoegingen om hard te worden wanneer ze vanuit het austenitiseringsgebied in olie worden afgekoeld. Mangaan, chroom en wolfraam verhogen de hardbaarheid ten opzichte van ongelegeerd koolstofstaal, terwijl koolstof de martensitische hardheid levert. Olie is minder agressief dan water, waardoor het oppervlak en de kern een kleiner verschil in thermische en transformatiespanning ondervinden. Dat vermindert doorgaans de kans op afschrikscheuren en vervorming, maar neemt geen van beide risico’s volledig weg.
O1 wordt vaak geassocieerd met kleine matrijzen voor koudvervorming, snijgereedschappen, kalibers, messen, ponsen en vormgereedschappen waarbij verspaanbaarheid vóór het harden en een voorspelbare reactie op olieafschrikken van belang zijn. O2 heeft een verwante rol, waarbij de samenstelling en de reactie op de warmtebehandeling een andere balans tussen hardheid, taaiheid en maatverandering opleveren. Alleen de kwaliteits aanduiding bepaalt het resultaat niet. De austenitiseertemperatuur, houdtijd, atmosfeer in de oven, doorsnededikte, beweging van de olie, overdrachtstijd en ontlaatpraktijk veranderen allemaal de uiteindelijke structuur.
Harden in olie vormt een compromis tussen de hoge afkoelsnelheid van harden in water en het gemak van harden in lucht. De afkoelsnelheid moet hoog genoeg zijn om de transformatiegebieden van perliet en bainiet te doorlopen voordat overmatige verzachting optreedt, maar laag genoeg om thermische schok te beperken. Een dunne pons kan over zijn gehele doorsnede snel afkoelen en effectief hard worden; een grote matrijs kan een harder oppervlak met een zachtere kern ontwikkelen wanneer de hardbaarheid van de legering onvoldoende is. De geometrie is minstens zo belangrijk als de nominale afmeting. Scherpe hoeken, abrupte veranderingen in dikte, gaten en dunne uitsteeksels concentreren tijdens het afschrikken de spanning.
Restausteniet vormt een ander aandachtspunt. Wanneer het staal sterk is gelegeerd, te warm wordt afgeschrikt of onvoldoende afkoelt, kan een deel van het austeniet achterblijven in plaats van in martensiet te transformeren. Het kan later tijdens het gebruik of het ontlaten transformeren, wat maatverandering veroorzaakt. Een subzerobehandeling kan in bepaalde processen de hoeveelheid restausteniet verminderen, maar compenseert geen slechte beheersing van het austenitiseren of ontlaten. De parameters van de warmtebehandeling blijven doorslaggevend: een studie uit 2020 die door Coatings van MDPI wordt aangehaald, identificeerde deze parameters als de primaire factor die de prestaties van de gereedschapskern bepaalt.
Voor O-kwaliteiten is de praktische vraag niet simpelweg of het gereedschap een hoge hardheid kan bereiken. Het gaat erom of afkoeling in olie de vereiste doorsnede kan harden zonder onaanvaardbare vervorming, scheurvorming of een te zachte kern te veroorzaken. Daardoor zijn O-stalen relevant voor matrijzen voor koudvervorming, reliëfgereedschappen, tappen, ruimers en ponsen, maar zijn ze niet automatisch geschikt voor elke afmeting of elk belastingspatroon.
A-serie en gedrag bij harden in lucht
A-seriestalen, waaronder A2, A6 en A10, zijn ontworpen om een bruikbare hardheid te ontwikkelen na afkoeling in stilstaande lucht of onder gecontroleerde gasafkoeling. Chroom, mangaan, molybdeen en andere legeringselementen vertragen diffusieve transformaties en verhogen de hardbaarheid, zodat martensiet door dikkere doorsneden heen kan worden gevormd zonder de intensiteit van een olieafschrikking. Harden in lucht vermindert daardoor de afschrikschok, een belangrijke oorzaak van scheuren en vormvervorming in ingewikkelde matrijzen.
Dat voordeel kent grenzen. Luchtkoeling garandeert geen volledige afwezigheid van maatverandering. Het gereedschap krimpt nog steeds tijdens het afkoelen, zet uit of krimpt tijdens de martensitische transformatie en kan verder veranderen wanneer restausteniet transformeert. A2, dat veel wordt gebruikt als kwaliteit voor koudvervorming, kan maatveranderingen vertonen die samenhangen met het legeringsgehalte en de warmtebehandelingscyclus. Grote doorsneden, asymmetrische vormen en ongelijkmatige blootstelling in de oven kunnen deze veranderingen versterken, zelfs wanneer het afschrikmedium mild is.
Lucht hardende kwaliteiten bieden ook een voordeel in doorsnedegrootte ten opzichte van olie hardende kwaliteiten met een lage hardbaarheid. Een dikke vormmatrijs of reliëfinzetstuk kan een gelijkmatiger geharde zone ontwikkelen, waardoor het probleem van een zachte kern dat met onvoldoende intensiteit van het olieafschrikken samenhangt, wordt beperkt. De hardbaarheid is echter niet onbeperkt. Zeer grote doorsneden, ontkoolde oppervlakken, onvoldoende beheersing van de oven of trage en ongelijkmatige afkoeling kunnen nog steeds een niet-uniforme hardheid veroorzaken.
Hun balans tussen slijtvastheid en taaiheid hangt af van de hoeveelheid carbiden, het koolstofgehalte van de matrix en het ontlaten. A2 biedt doorgaans een hogere slijtvastheid dan een lager gelegeerd schokbestendig staal, maar de carbide structuur en hardheid kunnen het minder tolerant maken voor zware inslagen. A6 wordt vaak gekozen wanneer een lagere hardingstemperatuur en gecontroleerd maatgedrag nuttig zijn, hoewel de reactie voor de werkelijke geometrie moet worden geverifieerd. Dezelfde kwaliteit kan zich anders gedragen wanneer zij vacuüm wordt behandeld, in zout wordt afgekoeld, met gas wordt gekoeld of uit een ander uitgangsmateriaal wordt verwerkt.
Daarom worden A-stalen veel gebruikt voor matrijzen voor koudvervorming, ponsen, scharen, stansgereedschappen, vormgereedschappen en reliëfapparatuur. Ze zijn niet automatisch te verkiezen boven O-stalen. Wanneer slagtaaiheid, een eenvoudige warmtebehandeling in de werkplaats of een geringe doorsnededikte doorslaggevend is, kan een O-kwaliteit geschikter zijn. Wanneer beheersing van vervorming en doorharding van een aanzienlijke matrijs doorslaggevend zijn, kan een A-kwaliteit een geschikter uitgangspunt bieden.
D-serie, carbiden en slijtvastheid
D-seriestalen, zoals AISI D2, D3 en D6, zijn kwaliteiten met een hoog koolstof- en chroomgehalte. Hun koolstof- en chroomgehalten ondersteunen een grote hoeveelheid harde, chroomrijke carbiden in een martensitische matrix. Afhankelijk van de samenstelling en de thermische voorgeschiedenis omvatten de carbidepopulaties chroomrijke typen M7C3 en M23C6, samen met gelegeerd cementiet of andere complexe carbiden. Deze deeltjes zijn bestand tegen abrasieve en adhesieve slijtage, wat het gebruik van D-kwaliteiten voor stansmatrijzen, ponsen, schaarmessen, onderdelen voor draadwalsen, reliëfgereedschappen en vorminzetstukken verklaart.
Dezelfde carbiden die slijtage weerstaan, kunnen de taaiheid verminderen. Grote, hoekige of aaneengesloten carbide netwerken fungeren als plaatsen waar scheuren beginnen, vooral wanneer segregatie uit het gietproces of onvoldoende vervorming van het uitgangsmateriaal aanwezig blijft. Een gereedschap dat aan herhaalde inslagen, buiging of verkeerd uitgelijnde belasting wordt blootgesteld, kan afbrokkelen of breken, ook al is de abrasieve slijtage gering. D2 is daarom geen universele oplossing voor koudvervorming; de kwaliteit moet worden afgestemd op het faalmechanisme. Een minder slijtvaste kwaliteit met een schonere carbideverdeling en een hogere taaiheid kan een langere levensduur opleveren wanneer breuk, en niet abrasie, de levensduur van het gereedschap beëindigt.
D-stalen harden in lucht en vermijden daardoor doorgaans de zware afschrikspanningen die met water en veel oliebehandelingen gepaard gaan. Dat ondersteunt de maatbeheersing in precis iematrijzen, maar “maattoe stabiel” betekent niet dat de afmetingen volledig onveranderlijk zijn. Stalen met een hoog koolstof- en chroomgehalte kunnen na het afschrikken aanzienlijke hoeveelheden austeniet behouden, en restausteniet kan tijdens het ontlaten, slijpen of gebruik transformeren. Meervoudig ontlaten, zorgvuldig austenitiseren en, waar gerechtvaardigd, een koudebehandeling helpen deze beweging te beheersen. Slijpbrand en niet-ontlaten oppervlaktelagen kunnen na het harden een afzonderlijk faalmechanisme veroorzaken.
Ook de productieroute is van belang. Poedermetallurgie kan een fijnere en gelijkmatiger carbideverdeling opleveren dan conventionele ingotmetallurgie, waardoor de balans tussen slijtvastheid en taaiheid verandert zonder het brede familielabel te wijzigen. Tool Steels: Properties and Performance van Routledge (2021) behandelt samenstelling, productieproces, warmtebehandeling, oppervlakteharding en coatings daarom als onderling verbonden variabelen. De richtlijnen van Uddeholm voor koudvervorming maken het daarmee samenhangende economische punt: de keuze moet worden afgestemd op de toepassing en de kosten per geproduceerd onderdeel minimaliseren. Het gaat dus om prestaties gedurende de gehele levenscyclus, en niet om een hoge nominale hardheidswaarde.
Een D-kwaliteit is alleen geschikt voor een koudvervormingsbewerking waarin slijtage overheerst wanneer de taaiheid, carbide structuur, maatreactie en toestand van het oppervlak bij het gereedschap passen. Een A-serie kan in een andere matrijs de vervorming beter beheersen; de O-serie kan voor een kleiner gereedschap een eenvoudiger route van harden in olie bieden. De aanduiding identificeert de metallurgische familie. De gebruiksomstandigheden bepalen of die familie standhoudt.
Warmwerk- en snelwerkstaal
De H-, M- en T-families worden vaak samen ingedeeld omdat ze allemaal aan sterke verhitting kunnen worden blootgesteld, maar ze hebben verschillende toepassingen. Staalsoorten uit de H-serie zijn voornamelijk warmwerkstalen: matrijzen, ponsen, inzetstukken, doorns en gereedschappen die worden blootgesteld aan verhit metaal of herhaalde thermische cycli. Staalsoorten uit de M- en T-serie zijn snelwerkstalen (HSS), die voornamelijk zijn ontwikkeld voor snijkanten die tijdens de verspaning warmte genereren. De letter vormt geen universele rangorde voor prestaties. Zoals ASM International uitlegt, zijn gereedschapsstalen staalsoorten die worden gebruikt voor de vervaardiging van gereedschappen voor het snijden, vormen of modelleren van gefabriceerde onderdelen, terwijl de AISI-classificatie de series W, L, S, O, A, D, H, M en T omvat (ASM International, 2020, 2024). De aanduiding verwijst naar een hardingsmethode, de belangrijkste toepassing of het overheersende legeringssysteem.
ASTM A681 biedt het normenstelsel voor gewalste producten van gelegeerd gereedschapsstaal. Het toepassingsgebied omvat chemische, mechanische en fysische eisen voor staven, platen, plaatmateriaal, band, rond materiaal, draad en smeedstukken die gewoonlijk worden verwerkt tot gereedschappen, matrijzen of opspaninrichtingen (ASTM International, 2024). Een gradenaanduiding identificeert daarom een gecontroleerd staaltype, maar garandeert geen bepaald resultaat aan de snijkant van het gereedschap. De verdeling van carbiden, de geschiedenis van het smeden of de poederverwerking, beschadigingen door de verspaning, de austenitiseerpraktijk, het afschrikken, het ontlaten en de oppervlaktebehandeling hebben allemaal invloed op de levensduur.
De H-serie voor gereedschappen bij verhoogde temperatuur
De H-familie wordt als warmwerkstaal geclassificeerd omdat het belangrijkste ontwerpprobleem het verlies aan sterkte en scheurvorming tijdens gebruik bij verhoogde temperatuur is. Veelgebruikte kwaliteiten zijn H10, H11, H12, H13, H19, H21 en H26. De chroomhoudende warmwerkkwaliteiten, doorgaans vertegenwoordigd door H10 tot en met H19, maken gebruik van combinaties van chroom, molybdeen en vanadium voor hardbaarheid, ontlaatbestendigheid en weerstand tegen thermische vermoeiing. Wolfraamhoudende warmwerkkwaliteiten, waaronder H20 tot en met H26, gebruiken hogere wolfraamgehalten ter ondersteuning van de hardheid bij hoge temperatuur, hoewel hun gedrag bij thermische vermoeiing en hun taaiheid nog steeds moeten worden afgestemd op de omgeving van de matrijs.
H13 wordt veel gebruikt voor drukgietmatrijzen voor aluminium en magnesium, extrusiegereedschappen en onderdelen voor warmvervormen, omdat het chroom-molybdeen-vanadiumlegeringssysteem een bruikbare combinatie biedt van taaiheid, hittebestendigheid en weerstand tegen heat checking. Het is niet automatisch de juiste keuze voor elke warmwerktoepassing. Een matrijs die aan gesmolten aluminium wordt blootgesteld, een smeedmatrijs die door een hamer wordt aangeslagen en een extrusiedoorn ondergaan verschillende combinaties van temperatuur, impact, erosie en afkoelsnelheid.
Warmwerkgereedschappen bezwijken vaak door een samenhangende opeenvolging van mechanismen en niet door één geïsoleerd mechanisme. Het oppervlak warmt snel op wanneer het met het werkstuk in contact komt, koelt af wanneer het wordt besproeid of aan de lucht wordt blootgesteld en warmt vervolgens tijdens de volgende cyclus opnieuw op. Herhaling veroorzaakt trekspanningen nabij het oppervlak. Er ontstaan kleine scheuren die zich verbinden en het netwerk vormen dat bekendstaat als heat checking of thermische vermoeiingsscheurvorming. Een te hoge hardheid kan de rek verminderen die het gereedschap verdraagt voordat scheurvorming optreedt; een te lage hardheid maakt plastische vervorming, uitspoeling en voortijdig vormverlies mogelijk.
Het ontwerp en de verwerking van het gereedschap zijn even belangrijk als de nominale kwaliteit. Grote, gesegregeerde carbiden kunnen fungeren als plaatsen waar scheuren ontstaan, terwijl grove voorafgaande austenietkorrels de taaiheid verminderen. De smeedpraktijk, zuiverheid en—waar van toepassing—elektroslakomsmelting of poedermetallurgie beïnvloeden de defectpopulatie en de rangschikking van de carbiden. Een gepolijst en correct genitreerd oppervlak kan het ontstaan van scheuren vertragen, maar een oppervlaktelaag kan geen ongeschikte kern of een onjuiste ontlaatcyclus compenseren.
De warmtebehandeling bepaalt de werkbalans. Warmwerkkwaliteiten worden gewoonlijk gehard door austenitiseren, afschrikken in lucht of onder druk gebracht gas en meerdere ontlaatbehandelingen. Het doel is niet eenvoudigweg een maximale hardheid bij kamertemperatuur. Het gereedschap moet na blootstelling aan de bedrijfstemperatuur voldoende sterkte behouden en tegelijkertijd voldoende taaiheid behouden om weerstand te bieden aan impact en thermische rek. Een temperatuurgradiënt door een grote matrijs maakt maatbeheersing en gelijkmatige afkoeling eveneens belangrijk.
De M- en T-serie voor snijprestaties
De M-serie staat voor molybdeenhoudende snelwerkstalen, terwijl de T-serie staat voor wolfraamhoudende snelwerkstalen. Dit onderscheid is chemisch en historisch van aard en vormt geen eenvoudige rangorde. M2 is een veelgebruikte molybdeenhoudende snelwerkstaalkwaliteit met aanzienlijke hoeveelheden wolfraam, molybdeen, chroom en vanadium; de benaderde nominale samenstelling wordt vaak omschreven als ongeveer 6% wolfraam, 5% molybdeen, 4% chroom en 2% vanadium, met een koolstofgehalte van ongeveer 0,8%. T1 is daarentegen de klassieke wolfraamhoudende snelwerkstaalkwaliteit, die doorgaans wordt geassocieerd met ongeveer 18% wolfraam, 4% chroom en 1% vanadium.
Molybdeen vervangt een deel van het wolfraamsysteem en behoudt daarbij een hoge hoeveelheid harde legeringscarbiden. In M2 draagt molybdeen bij aan secundaire harding en hardheid bij hoge temperatuur zonder dat hetzelfde wolfraamgehalte als bij T1 nodig is. Het resultaat is een breed toepasbare familie van snijstalen voor boren, frezen, brootsen, tappen, ruimers, zagen en algemene snijgereedschappen. Kwaliteiten uit de T-serie blijven belangrijk wanneer hun wolfraamrijke carbidesysteem en hittebestendigheid geschikt zijn voor de bewerking, hoewel de keuze afhankelijk is van de snijsnelheid, het werkstukmateriaal, de belasting van de snijkant, de slijpomstandigheden en de gereedschapsgeometrie.
De M-familie omvat ook kobaltbevattende kwaliteiten zoals M35 en M42. M35 bevat ongeveer 5% kobalt, terwijl M42 ongeveer 8% kobalt bevat. Kobalt verhoogt de temperatuur waarbij de geharde structuur een bruikbare sterkte behoudt en kan de snijprestaties bij hoge snelheid verbeteren, maar het neemt de noodzaak van een correcte warmtebehandeling niet weg en biedt geen volledige bescherming tegen afbrokkeling. Een hardere kwaliteit die bij een hogere temperatuur werkt, kan sneller bezwijken wanneer de snijkant te maken krijgt met onderbroken sneden of onvoldoende ondersteuning.
Toepassingen van HSS laten zien waarom alleen de aanduiding ontoereikend is. Een tap vereist slijtvastheid aan de vrijloopvlakken en tanden, voldoende taaiheid om tandbreuk te voorkomen en maatnauwkeurigheid bij herhaald ingrijpen. Een ruimer heeft een stabiele, scherpe snijkant en een geringe maatverandering nodig, aangezien overmatige afbrokkeling of groei de uiteindelijke diameter van het gat verandert. Aan een boor, broots, frees of tandwielsnijgereedschap kunnen andere eisen worden gesteld, zelfs wanneer hetzelfde staal wordt gebruikt. Coatings zoals titaniumnitride of aluminiums-titaniumnitride kunnen de wrijving verminderen en de chemische interactie aan het oppervlak beperken, maar het substraat blijft de snijbelasting dragen. Routledge’s Tool Steels: Properties and Performance (2021) behandelt daarom de prestaties van kwaliteiten aan de hand van samenstelling, productieproces, warmtebehandeling, oppervlakteharding en coatings.
Hardheid bij hoge temperatuur, secundaire harding en roodhardheid
Hardheid bij kamertemperatuur is slechts één meetwaarde. Een snijgereedschap kan na afschrikken en ontlaten zeer hard blijken, maar toch een groot deel van zijn draagvermogen verliezen wanneer de snijkant enkele honderden graden Celsius bereikt. Hardheid bij hoge temperatuur beschrijft het vermogen om bij verhoogde temperatuur hardheid en sterkte te behouden. Roodhardheid is de oudere vakterm voor dezelfde praktische vereiste: de snijkant moet bruikbaar blijven terwijl deze tijdens het snijden zichtbaar opwarmt.
Snelwerkstalen verkrijgen deze eigenschappen door legeringscarbiden en secundaire harding. Tijdens het austenitiseren lossen een deel van het koolstof, wolfraam, molybdeen, chroom en vanadium op in austeniet. Afschrikken produceert een harde martensitische structuur, gewoonlijk met achtergebleven austeniet. Tijdens het ontlaten bij geschikte temperaturen slaan fijne legeringscarbiden uit het martensiet neer. Deze precipitatie kan de hardheid verhogen in plaats van verlagen, waardoor de voor HSS kenmerkende piek van secundaire harding ontstaat. Herhaald ontlaten zet het achtergebleven austeniet bovendien om en stabiliseert de afmetingen.
Het type carbide is van belang. Vanadiumrijke MC-carbiden zijn bijzonder hard en bestand tegen abrasieve slijtage, terwijl wolfraam- en molybdeenrijke carbiden bijdragen aan ontlaatbestendigheid en hardheid bij hoge temperatuur. Hun grootte, onderlinge afstand, oriëntatie en continuïteit zijn net zo belangrijk als hun aanwezigheid. Een hoog carbidevolume kan de slijtvastheid verbeteren, maar de taaiheid verminderen wanneer de carbiden grof, geclusterd of langs de smeedrichting georiënteerd zijn. HSS uit de poedermetallurgie kan een gelijkmatigere carbideverdeling opleveren dan conventionele blokmetallurgie, maar vereist nog steeds een geschikte hardingscyclus.
Ook warmwerkstalen zijn afhankelijk van ontlaatbestendigheid, maar hun gebruiksprofiel verschilt van dat van HSS. H13 moet thermische cycli en mechanisch contact met heet metaal kunnen verdragen; M2 of M42 moet een scherpe snijkant behouden terwijl de wrijvingswarmte zich nabij de snijzone concentreert. Het eerste kan bezwijken door heat checking of sterke vervorming, het tweede door slijtage van het vrijloopvlak, kratervorming, afbrokkeling of plastische afronding van de snijkant.
Een studie uit 2020 die werd gepubliceerd in Coatings van MDPI identificeerde warmtebehandelingsparameters als de primaire factor die de prestaties van de gereedschapskern bepaalt. Deze bevinding ondersteunt een praktische regel: de samenstelling bepaalt het potentieel, terwijl de warmtebehandeling bepaalt hoeveel van dat potentieel bruikbaar wordt. Een aanduiding kan een gecontroleerde austenitisering, afschrikking, ontlating en inspectie niet vervangen.
De selectie moet daarom worden gebaseerd op het bezwijkingsmechanisme en de productieomstandigheden. De richtlijnen voor koudwerk van Uddeholm uit 2024 verwoorden het verwante economische principe als het afstemmen van het staal op de toepassing en het minimaliseren van de kosten per geproduceerd onderdeel; voor warmwerk- en snelwerkgereedschappen kan hetzelfde idee beter worden omschreven als prestaties gedurende de gehele levensduur. De juiste kwaliteit is de kwaliteit waarvan de carbide-structuur, taaiheid, hardheid bij hoge temperatuur, weerstand tegen thermische vermoeiing, productieroute en behandeling de vereiste levensduur van de snijkant of matrijs onder de werkelijke cyclus opleveren—niet de kwaliteit met de indrukwekkendst klinkende letter.
Toepassingen: de staalfamilie afstemmen op het bezwijkingsmechanisme
Een gereedschapsstaalkwaliteit is geen positie op een universele rangladder. De letters identificeren een familie, geen gegarandeerd resultaat in gebruik. ASM International definieert gereedschapsstaal als staal dat wordt gebruikt om gereedschappen te vervaardigen voor het snijden, vormen of modelleren van gefabriceerde onderdelen, terwijl de families van AISI de reeksen W, L, S, O, A, D, H, M en T omvatten. Zoals uitgelegd door Metallurgy at Maricopa Community Colleges (2024), verwijzen die letters doorgaans naar de afschrikmethode, de voornaamste toepassing of het dominante legeringssysteem.
Dat onderscheid is belangrijk omdat een gereedschap kan bezwijken door abrasieve slijtage, adhesieve vreting, plastische vervorming, thermische verweking, afsplintering van de snijkant, grove breuk, vermoeiing of maatverandering. Koolstof, chroom, molybdeen, wolfraam, vanadium en andere legeringselementen bepalen de hardbaarheid en carbidevorming, maar de productieroute bepaalt de carbidegrootte, segregatie, porositeit en insluitsels. De warmtebehandeling bepaalt vervolgens de matrix rond die carbiden. Een studie uit 2020 in MDPI Coatings identificeerde warmtebehandelingsparameters als de primaire factor die de prestaties van de gereedschapskern in het onderzochte gecoate systeem bepaalt. De coating kan een ongeschikte kern niet corrigeren.
ASTM A681, zoals in 2024 vermeld door ASTM International, behandelt de chemische, mechanische en fysische eisen voor producten van vervormd gelegeerd gereedschapsstaal, waaronder staven, platen, bandplaat, strip, staf, draad en smeedstukken die normaal worden verwerkt tot gereedschappen, matrijzen of opspanningen. De keuze voor een toepassing begint daarom bij de gebruiksomstandigheden en wordt vervolgens verfijnd naar familie en kwaliteit, warmtebehandeling, doorsnede, oppervlakteconditie en productieroute.
Snijden, boren, tappen en ruimen
Snijgereedschappen vereisen een stabiele, scherpe snijkant. De belangrijkste eisen zijn hardheid, hardheid bij hoge temperatuur, slijtvastheid en weerstand tegen vervorming van de snijkant; taaiheid blijft belangrijk omdat onderbroken sneden, trillingen, insluitsels en slechte uitlijning een zeer harde snijkant kunnen doen afsplinteren.
Handbediende snijgereedschappen worden vaak vervaardigd uit W-kwaliteiten die in water worden gehard, laaggelegeerde L-kwaliteiten of O-kwaliteiten die in olie worden gehard. AISI W1 kan na afschrikken in water een hoge hardheid bereiken, maar de geringe hardbaarheid en het risico op vervorming beperken de doorsnedegrootte en maken een goede beheersing van de warmtebehandeling belangrijk. AISI O1, een kwaliteit die in olie wordt gehard, biedt een voorspelbaardere harding door een bescheiden doorsnede heen en behoudt vóór de behandeling een bruikbare verspaanbaarheid. AISI L6, uit de laaggelegeerde familie, wordt gekozen wanneer schokbestendigheid en taaiheid zwaarder wegen dan maximale abrasieve slijtvastheid. Dit zijn verschillende oplossingen voor verschillende bezwijkmechanismen, geen opeenvolgende kwaliteitsniveaus.
Boren, tappen en ruimers leggen zwaardere eisen op aan de snijkant en ondervinden grotere torsiebelastingen. Tappen moeten flankenslijtage en vreting weerstaan en tegelijkertijd bestand zijn tegen omkeringen van het koppel en problemen met de spaanafvoer. Ruimers hebben snijkantbehoud en maatvastheid nodig, omdat ze weinig materiaal verwijderen maar wel een gecontroleerde gatmaat moeten handhaven. Snelstaalfamilies — molybdeen-snelstaal in de M-kwaliteiten en wolfraam-snelstaal in de T-kwaliteiten — behouden een bruikbare hardheid bij snijtemperaturen waarbij gewoon koolstofgereedschapsstaal zou verweken. AISI M2 en AISI T1 zijn bekende referentiekwaliteiten, hoewel de juiste keuze afhangt van snijsnelheid, werkstukhardheid, koelmiddel, geometrie en de vraag of de snede continu of onderbroken is.
De carbide-structuur bepaalt meer dan alleen de nominale hardheid. Fijne, goed verdeelde legeringscarbiden kunnen de slijtvastheid ondersteunen zonder grote initiatiepunten voor scheuren te vormen; grove of gesegregeerde carbiden kunnen een snijkant tijdens het slijpen of onderbroken snijden uit elkaar trekken. M-kwaliteiten steunen doorgaans op toevoegingen van molybdeen en wolfraam die carbidevorming bevorderen, terwijl T-kwaliteiten een sterker accent op wolfraam leggen. De aanduiding alleen onthult niets over de carbideafstand, zuiverheid of het resultaat van smeden en poederverwerking.
Boren voegt torsievermoeiing en spanning door de spaanafvoer toe. Een boor met een uitstekende hardheid bij hoge temperatuur kan toch breken als de kern te bros is, de afwerking van de spaangroef slecht is of de warmtebehandeling te veel achtergebleven austeniet heeft veroorzaakt. Tappen is bijzonder weinig vergevingsgezind: een geringe hoeveelheid vreting kan het koppel verhogen totdat het gereedschap breekt. Bij ruimen verschuift de balans naar maatvastheid, oppervlaktekwaliteit en gecontroleerde slijtage. Een oppervlaktebehandeling kan wrijving en adhesie veranderen, maar vervangt niet de vereiste taaiheid van de kern.
Uitsnijden, ponsen, kopvormen en reliëfdruk
Uitsnijden en ponsen worden bepaald door herhaalde drukbelasting, glijdende slijtage en lokale spanningsconcentratie aan de snijkant. De pons of matrijs moet weerstand bieden tegen plastische indeuking en abrasieve afronding, maar moet ook voldoende bestand zijn tegen afsplintering om uitlijnfouten, bramen, het meetrekken van de slug en onderbroken contact te doorstaan.
AISI D2, uit de familie van hoogkoolstofhoudend hoogchroomstaal, levert veel chroomrijke carbiden en een hoge slijtvastheid. Daardoor is deze kwaliteit aantrekkelijk wanneer slijtage van de snijkant overheerst, maar de carbidepopulatie en de reactie op de warmtebehandeling kunnen een slechte slijppraktijk of zware schokbelasting afstraffen. AISI A2, een luchtgeharde kwaliteit, biedt doorgaans een ander evenwicht: deze kwaliteit levert slijtvastheid met een grotere taaiheid en maatvastheid dan veel alternatieven met een hoger koolstof- en carbidegehalte. AISI O1 kan worden ingezet voor minder zware koudvervormingswerkzaamheden waarbij eenvoudige bewerking en harding in olie waardevol zijn. AISI S7, een schokvaste kwaliteit, wordt relevanter wanneer afsplintering of breuk de voornaamste bedreiging vormt, in plaats van een maximale levensduur bij glijdende slijtage.
Het uitsnijden van dun plaatmateriaal en het ponsen van dik, abrasief materiaal zijn geen gelijkwaardige bewerkingen. Speling, plaatsterkte, braamvorming, slankheid van de pons en uitlijning van de pers veranderen het spanningsveld. Een pons van D-kwaliteit kan in de ene productielijn slijtage goed weerstaan maar in een andere afsplinteren als het gereedschap schokbelastingen ondervindt. Omgekeerd kan een gereedschap van S-kwaliteit een schok overleven maar zijn snijkant snel verliezen bij abrasief materiaal. De koudvervormingsrichtlijnen van Uddeholm uit 2024 verwoorden de praktische technische regel: kies een staal dat bij de toepassing past en beperk de kosten per geproduceerd onderdeel. In metallurgische termen betekent dit dat men slijpen, voortijdige breuk, vreting, stilstand en maatverlies moet vergelijken — niet eenvoudigweg hardheidswaarden.
Kopvormen stelt nog andere eisen aan gereedschappen. Kopvormmatrijzen en ponsen nemen herhaaldelijk schokken op terwijl ze draad of staf samendrukken; taaiheid, druksterkte en vermoeiingsweerstand moeten daarom samenwerken. Een matrijs die één slag overleeft maar onder miljoenen cycli microscheuren opbouwt, is niet geschikt voor het proces. Schokvaste S-kwaliteiten kunnen geschikt zijn voor zware schokbelasting, terwijl A-, D- of andere koudvervormingsfamilies kunnen worden gebruikt wanneer slijtvastheid en maatbehoud overheersen. De juiste toestand na warmtebehandeling is een compromis: een overmatige hardheid verhoogt het risico op afsplintering; een onvoldoende hardheid maakt plastische vloei en voortijdige vergroting van de matrijsholte mogelijk.
Reliëfgereedschappen bezwijken vaak door oppervlakteschade en niet door een zuivere breuk. Adhesieve materiaalopname, vreting, polijstsporen en lokale plastische vervorming kunnen defecten op elk onderdeel overbrengen. Een fijne carbide-structuur, een stabiele ontlaten matrix, zorgvuldig polijsten en een gecontroleerde oppervlaktebehandeling worden dan centraal. De maatcontrole hangt ook af van vervorming door de warmtebehandeling, achtergebleven austeniet, bewerkingstoeslag en de ondersteuning van de matrijs tijdens het gebruik. Een nominaal harder staal kan slechtere onderdelen produceren als het tijdens de behandeling van maat verandert of het plaatoppervlak beschadigt.
Vormgeven, vormen, matrijzen, opspanningen en bestek
Vorm- en modelleergereedschappen worden blootgesteld aan contactdruk, glijdende beweging, thermische cycli en soms corrosieve ontledingsproducten van polymeren. Koudvormen vereist maatvastheid, slijtvastheid en weerstand tegen vreting; warmvormen voegt thermische vermoeiing, oxidatie en verweking toe. AISI H13, een chroomhoudende warmwerkstaalkwaliteit, wordt geassocieerd met matrijzen en gereedschappen die bij verhoogde temperatuur werken, omdat het legeringsontwerp warme sterkte en weerstand tegen thermische vermoeiing ondersteunt. Het is geen universeel alternatief voor koudvervormingskwaliteiten. AISI D2 of AISI A2 kan beter geschikt zijn voor koud abrasief contact, terwijl AISI S7 kan worden gekozen wanneer schokbelasting overheerst.
Matrijzen worden zowel door hun bezwijkmechanisme als door hun bewerking gekarakteriseerd. Trekmatrijzen ondervinden glijdende slijtage en wrijving. Buigmatrijzen worden blootgesteld aan geconcentreerde druk en belasting op de randen. Extrusiematrijzen ondervinden hoge drukspanningen, temperatuur en materiaalstroming. Vormmatrijzen kunnen polijstbaarheid, corrosiebestendigheid, warmtegeleidingsvermogen of weerstand tegen slijtage door glasvezels vereisen. Dezelfde familie kan zich daarom anders gedragen na veranderingen in doorsnede, ontlaattemperatuur, nitreren, coating of afwerking van het werkoppervlak.
Opspanningen hebben gewoonlijk niet de extreme slijtvastheid van een uitsnijmatrijs nodig. Ze hebben voldoende hardheid nodig om weerstand te bieden tegen indeuking, voldoende taaiheid om klemmen en hanteren te doorstaan, en maatvastheid tijdens herhaalde instelcycli. Laaggelegeerde L-kwaliteiten, O-kwaliteiten of geselecteerde A-kwaliteiten kunnen verstandig zijn wanneer bewerkbaarheid, gematigde slijtage en een voorspelbare behandeling belangrijker zijn dan een maximaal carbidegehalte. Een opspanning die overmatig hard is gemaakt, kan moeilijk te bewerken zijn, bij scherpe hoeken sneller scheuren en onnodig gevoelig zijn voor schokbelasting.

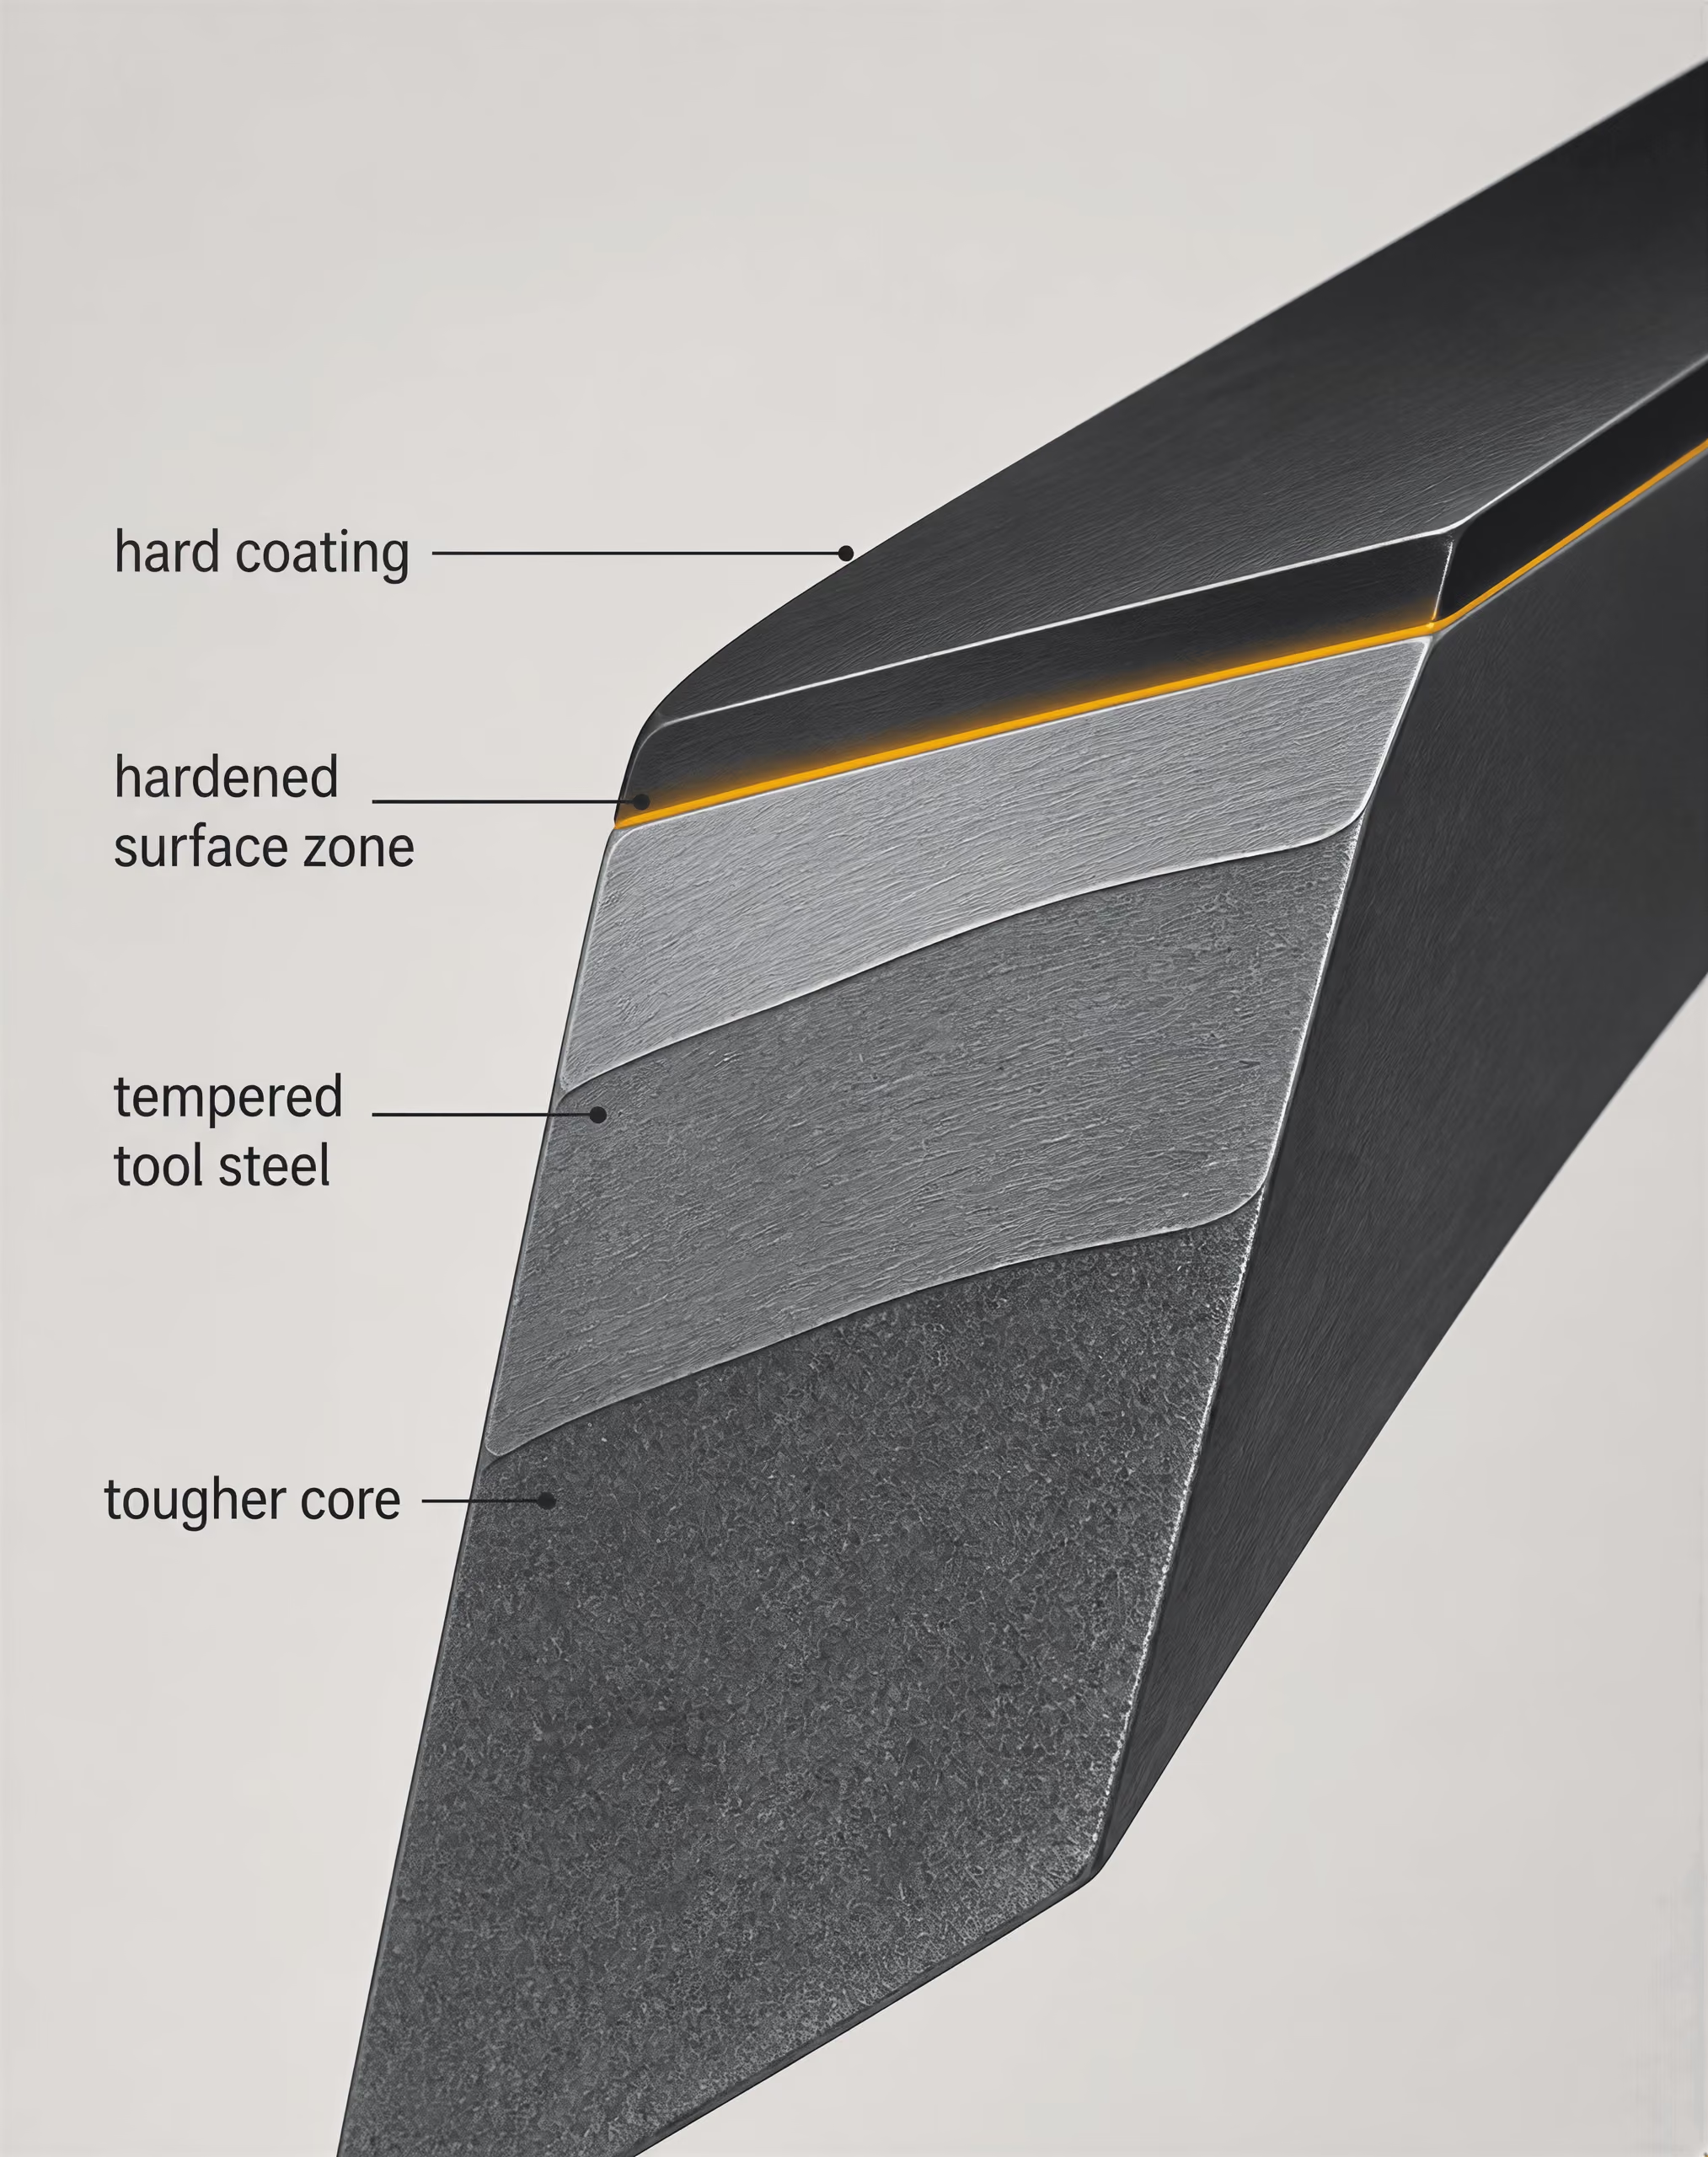
Bestek illustreert hetzelfde evenwicht in een herkenbare vorm. Een snijkant heeft hardheid en slijtvastheid nodig, maar een mes heeft ook taaiheid nodig om buigen, torsie en incidentele schokbelasting te weerstaan. Hoogkoolstofhoudende gereedschapsstalen zoals AISI D2 kunnen een snijkant behouden dankzij door carbiden ondersteunde slijtvastheid, maar hun gedrag hangt sterk af van de warmtebehandeling, de doorsnededikte, het slijpen en de snijkantgeometrie. Roestvaste bestekkwaliteiten zoals AISI 420 vallen buiten de voornaamste AISI-families van gereedschapsstaal, maar laten zien waarom corrosiebestendigheid een afzonderlijke gebruikseis kan zijn naast snijkantbehoud. Een hardere snijkant betekent niet automatisch een duurzamer mes.
Het kader beschreven in Tool Steels: Properties and Performance van Routledge (2021) behandelt samenstelling, productieprocessen, warmtebehandeling, oppervlakteverharding en coatings als onderling verbonden regelparameters. NBS Monograph 88 en ASM International vormen de historische en metallurgische basis voor die visie. De keuze van een staalsoort moet worden bepaald door het dominante beschadigingsmechanisme. Vervolgens moeten de carbide-structuur, zuiverheid, hardingsdiepte, ontlaatrespons, vervorming en oppervlaktoestand worden gecontroleerd. AISI-letteraanduidingen beperken het keuzeveld; zij nemen de technische beslissing niet over.
Oppervlaktetechniek, coatings en de gereedschapskern
Een gecoat gereedschap is geen coating met daaronder een stalen handgreep. Het is een gelaagd mechanisch systeem: het werkoppervlak, eventuele diffusie- of geharde zones, de coating, het stalen substraat en de warmtebehandelde kern moeten gezamenlijk de belasting dragen. ASM International definieert gereedschapsstalen als staalsoorten die worden gebruikt voor het vervaardigen van gereedschappen voor het snijden, vormen of bewerken van geproduceerde onderdelen, maar oppervlaktetechniek verandert de manier waarop dat gereedschap met het werkstuk samenwerkt. Dit neemt niet weg dat de onderliggende staalsoort correct moet worden geselecteerd en warmtebehandeld.
Dit onderscheid is belangrijk, omdat staalsoortaanduidingen de oppervlakteprestaties niet rangschikken. Een AISI D2-gereedschapsstaal, een AISI H13-staal voor warmwerk en een AISI M2-snelstaal kunnen allemaal een harde oppervlaktebehandeling of een aangebrachte coating krijgen, maar zij hebben verschillende carbidepopulaties, ontlaatresponsen, warmtegeleidingsvermogens, taaiheidsniveaus en maatveranderingen. Hun gebruiksgrenzen blijven na het aanbrengen van de coating verschillend.
Oppervlakteverharding en behandelde lagen
Oppervlakteverharding creëert een versterkte zone in het staal zelf. Bij nitreren wordt stikstof in het oppervlak gebracht, waarbij legeringsnitriden worden gevormd met elementen zoals chroom, molybdeen, vanadium of aluminium. Bij carboneren wordt vóór het harden de koolstofconcentratie nabij het oppervlak verhoogd, waardoor boven een koolstofarmere kern een koolstofrijke martensitische laag ontstaat. Bij inductie- en laserharden wordt daarentegen een gecontroleerde diepte snel verhit en wordt gebruikgemaakt van het aanwezige koolstofgehalte om martensiet te vormen.
De resulterende laag is niet gelijkwaardig aan de hardheid van het basismateriaal. Een geharde laag kan veel harder zijn dan het inwendige, terwijl een taaiere kern behouden blijft die belastingen door stoten kan dragen. Die gradiënt kan plastische indeuking en adhesieve slijtage verminderen, maar creëert ook een overgangszone waar spanningen zich concentreren. De laagdiepte, de dikte van de verbindingslaag, de uniformiteit van de diffusie, het achtergebleven austeniet, de carbideverdeling en de ontlaatconditie beïnvloeden allemaal of de behandeling tijdens het gebruik standhoudt.
Gereedschapsstalen worden vaak al geselecteerd vanwege hun hoge hardheid over de volledige werkzame doorsnede. Bij deze staalsoorten kan overmatige oppervlakteverharding de taaiheid verminderen of een brosse verbindingslaag vormen in plaats van een nuttige dragende overgang. Ontkoling tijdens het austenitiseren vormt het tegenovergestelde probleem: de nominale staalsoort kan correct zijn, terwijl het oppervlak koolstof heeft verloren en de beoogde hardheid niet kan bereiken. Het wegslijpen van een beschadigde laag kan de geometrie herstellen, maar kan ook een niet-uniforme microstructuur blootleggen of de ontworpen laagdiepte verminderen.
De in 2020 in Coatings gepubliceerde studie naar gecoate systemen identificeert warmtebehandelingsparameters als de belangrijkste factor die de prestaties van de gereedschapskern bepaalt. Die bevinding plaatst de oppervlaktebehandeling in de juiste volgorde. De austenitiseertemperatuur, de houdtijd, de hardingsintensiteit, een eventueel voorgeschreven subnultemperatuurbehandeling en het ontlaten bepalen de martensietvorming, het achtergebleven austeniet, de toestand van de carbiden en de restspanningen voordat een coating wordt aangebracht. Een aangebrachte harde laag kan een onvoldoende geharde, overontlaten, ontkoolde of scheurgevoelige kern niet omvormen tot een deugdelijk gereedschap.
Coatings en ondersteuning door het substraat
Een coating geeft het oppervlak eigenschappen die het massieve staal niet tegelijkertijd hoeft te bezitten. Een hoge hardheid kan abrasieve slijtage tegengaan en materiaaloverdracht verminderen; chemische stabiliteit kan reacties met het werkstuk beperken; een oppervlak met lage wrijving kan adhesie en warmteontwikkeling verminderen. Dit zijn voordelen op het gebied van slijtage en wrijving, geen bewijs van breukbestendigheid.
De hardheid van een coating beschrijft de weerstand tegen indeuking of plastische vervorming binnen de coating. De adhesie van een coating beschrijft de kracht die nodig is om die laag onder thermische, mechanische en chemische belasting aan het substraat gehecht te houden. Deze twee eigenschappen staan los van elkaar. Een zeer harde coating met een zwakke hechting kan in schilfers loskomen. Een goed hechtende coating kan vast blijven zitten terwijl het zachtere substraat eronder vloeit, waardoor het oppervlak scheurt of vervormt.
Het substraat moet daarom een voldoende harde en maatvaste basis bieden. Als de kern plastisch vervormt, volgt de coating die vervorming en kan zij craqueleren, knikken of loskomen. Als grove carbiden een onderbroken belastingspad vormen, neemt de lokale spanning aan de carbide-matrixgrensvlakken toe. Als het staal slijpbrand, omgezette lagen, naden, poriën of trekspanningen aan het oppervlak bevat, kan een coating het defect tijdelijk verbergen, terwijl de scheurbevorderende toestand blijft bestaan.
De productieroute is minstens zo belangrijk als de nominale samenstelling. Conventioneel gewalst AISI D2 kan chroomrijke carbiden vertonen die richtingsafhankelijk zijn verdeeld, terwijl materiaal vervaardigd via poedermetallurgie een fijnere en uniformere carbideverdeling kan bieden. Dat verschil beïnvloedt de ondersteuning van de snijkant en de scheurgroei onder een coating. Het maakt de ene productieroute niet universeel beter; de relevante vraag is of de microstructuur aansluit bij de contactdruk, het niveau van schokbelasting, de abrasiviteit van het werkstuk en het faalmechanisme.
Ook de afzettingstemperatuur moet passen bij de ontlaatconditie. Een gereedschap dat is ontlaten bij een temperatuur onder de procestemperatuur van de coating, kan tijdens het aanbrengen worden verzacht. Bij warmwerkstaalsoorten zoals AISI H13 kunnen herhaalde thermische cycli het ontlaten van martensiet, de toestand van de precipitaten en de restspanningen veranderen, zelfs wanneer de coating zelf intact blijft. De bedrijfstemperatuur voegt nog een variabele toe: een coating die goed presteert bij koel glijdend contact kan bij warm omvormen oxideren, zachter worden, met het werkstuk reageren of zijn hechting verliezen.
Hechting, restspanningen en integriteit van de snijkant
De oppervlaktevoorbereiding bepaalt de eerste mechanische verbinding tussen coating en staal. Deze omvat doorgaans ontvetten, gecontroleerd stralen of polijsten, verwijderen van oxiden en een laatste reinigingsstap, maar elke bewerking verandert het oppervlak. Ruwheid kan binnen bepaalde grenzen de mechanische verankering verbeteren; overmatige ruwheid creëert scherpe oneffenheden en dunne plekken. Een gepolijst oppervlak kan de wrijving verminderen, maar biedt mogelijk minder verankering en kan uitgesmeerd metaal van het slijpen vasthouden. De voorbereiding moet verontreinigingen verwijderen zonder de snijkant af te ronden of trekspanningsschade te veroorzaken.
Restspanning kan zowel gunstig als schadelijk zijn. Drukspanning in een genitreerde laag of aangebrachte coating kan het openen van oppervlaktescheuren vertragen. Overmatige drukspanning kan echter knik of afsplintering veroorzaken wanneer de laag onvoldoende wordt ondersteund. Trekspanning bevordert het ontstaan van scheuren, vooral bij een scherpe rand, slijpbrand, een carbidecluster of een defect in de coating. Een verschil in thermische uitzetting tussen coating en staal voegt spanning toe tijdens het aanbrengen, afkoelen en veranderingen in de bedrijfstemperatuur.
De snijkantgeometrie is vaak de plaats waar gecoate gereedschappen het eerst bezwijken. Een coating heeft een eindige dikte en kan geen volkomen uniforme laag behouden over een oneindig kleine radius. Een veerrand kan tijdens het aanbrengen, hanteren of het eerste contact met het werkstuk afbrokkelen. Een kleine, gecontroleerde randradius kan de coating ondersteunen en spanningsconcentratie verminderen, maar een te grote radius verandert de snijgeometrie en verhoogt de omvormkracht. De juiste rand wordt bepaald door het faalmechanisme: abrasieve slijtage, adhesief vreten, afbrokkeling, plastische instorting of thermische scheurvorming.
Routledge’s naslagwerk uit 2021, Tool Steels: Properties and Performance, behandelt prestaties aan de hand van samenstelling, productieprocessen, warmtebehandeling, oppervlakteverharding en coatings, in plaats van uitsluitend via de keuze van een coating. Dat kader stemt overeen met de praktische richtlijnen van Uddeholm: de economie van koudwerkgereedschappen hangt af van het afstemmen van het gereedschapsstaal op de toepassing en het minimaliseren van de kosten per geproduceerd onderdeel. Een coating kan de standtijd verlengen wanneer de kern, de snijkant, de voorbereiding en de thermische cyclus worden beheerst. Zij kan niet compenseren voor een staalsoort met onvoldoende taaiheid, een ontlaatconditie die het substraat instabiel laat, of een geometrie die een belasting concentreert tot boven de draagcapaciteit van het coating-substraatsysteem.
Normen, specificaties en het lezen van een datasheet voor gereedschapsstaal
Een datasheet voor gereedschapsstaal bevat verschillende soorten informatie die gemakkelijk met elkaar kunnen worden verward. Een norm bepaalt waaraan een materiaal moet voldoen. Een kwaliteit aanduiding identificeert een samenstellingsfamilie en een traditionele reden voor de toepassing. De datasheet van een producent beveelt vervolgens aan hoe die kwaliteit moet worden gesmeed, verspaand, gehard, ontlaten en afgewerkt. Deze drie lagen houden verband met elkaar, maar zijn niet onderling uitwisselbaar.
ASM International definieert gereedschapsstalen als “stalen die worden gebruikt om gereedschappen te maken voor het snijden, vormen of modelleren van vervaardigde onderdelen” (2024). De AISI-classificatie omvat de W-, L-, S-, O-, A-, D-, H-, M- en T-series (2020). De letters beschrijven gewoonlijk een afschrikmethode, de voornaamste toepassing of het dominante legeringssysteem, en geen universele schaal van prestaties. AISI O1 is bijvoorbeeld een oliehardend koudvervormingsstaal; AISI D2 is een koudvervormingsstaal met een hoog koolstof- en chroomgehalte; en AISI H13 is een chroomhoudend warmvervormingsstaal. De aanduiding beperkt het metallurgische uitgangspunt. Zij voorspelt niet de standtijd zonder rekening te houden met belasting, temperatuur, smering, geometrie, oppervlakteconditie en bezwijkingsmechanisme.
Wat ASTM A681 regelt
ASTM A681 is een productspecificatie en geen volledige beschrijving van hoe een afgewerkte pons, matrijs, snijder of vorminzetstuk zal presteren. ASTM International stelt dat “ASTM A681 de chemische, mechanische en fysische eisen voor gewalste en gesmede producten van gelegeerd gereedschapsstaal behandelt” (2024). Het toepassingsgebied omvat staven, platen, bladen, banden, stangen, draad en smeedstukken die gewoonlijk tot gereedschappen, matrijzen of bevestigingsmiddelen worden verwerkt. De specificatie stelt eisen aan het geleverde staal, waaronder de chemische samenstelling van de kwaliteit en relevante materiaaleigenschappen, terwijl afnemer en producent details zoals productvorm, afmetingen, toestand en beproeving kunnen vastleggen.
Het woord wrought is van belang. Gewalste en gesmede producten zijn mechanisch bewerkt met processen zoals smeden, walsen of trekken. Hun verwerkingsgeschiedenis beïnvloedt de korrelstroming, segregatie, porositeit, carbideverdeling en richtingsafhankelijke eigenschappen. ASTM A681 behoort daarom tot de fase van materiaalbeheersing. De norm certificeert geen specifieke warmtebehandelingscyclus voor elke gereedschapsgeometrie en maakt inspectie van het afgewerkte onderdeel evenmin overbodig.
Een datasheet kan AISI D2, ASTM A681 en een interne, propriëtaire aanduiding op dezelfde pagina vermelden. Deze vermeldingen vervullen verschillende functies. “AISI D2” identificeert de erkende kwaliteitsfamilie. “ASTM A681” identificeert een specificatie volgens welke het gewalste of gesmede product kan worden geleverd. De interne aanduiding van de producent kan betrekking hebben op een smeltroute, hersmeltproces, reinheidsniveau of verwerkingstoestand. Deze aanduiding mag niet worden gelezen als een nieuwe universele kwaliteit, tenzij het document de chemische samenstelling en eisen ervan definieert.
De norm mag evenmin als een rangordesysteem worden beschouwd. De AISI-families W, L, S, O, A, D, H, M en T vertegenwoordigen verschillende compromissen. W-kwaliteiten zijn hoofdzakelijk afhankelijk van afschrikken in water en kunnen in geschikte doorsneden een hoge hardheid bereiken, terwijl S-kwaliteiten de nadruk leggen op schokbestendigheid. M- en T-kwaliteiten zijn snelstaalfamilies die voornamelijk gebaseerd zijn op respectievelijk molybdeen- en wolfraamlegering. Een D-kwaliteit kan een aanzienlijke slijtvastheid door carbiden bieden, maar het breukgedrag kan ongeschikt zijn wanneer herhaalde slagbelasting overheerst. De juiste vergelijking betreft de vereiste weerstand tegen het relevante bezwijkingsmechanisme en de carbide-structuur, taaiheid, hardbaarheid, warmhardheid, maatvastheid en haalbare oppervlakteconditie van het materiaal.
Chemische samenstelling versus geleverde toestand
De chemische-samenstellingstabel geeft doorgaans nominale samenstellingsbereiken en geen volledige beschrijving van de gebruikstoestand van het staal. Koolstof beïnvloedt de hardheid van de matrix en de vorming van carbiden. Chroom, molybdeen, wolfraam en vanadium beïnvloeden de hardbaarheid, secundaire harding, warmhardheid en het type en volume van de legeringscarbiden. Silicium en mangaan beïnvloeden de desoxidatie en hardbaarheid, terwijl zwavel met het oog op verspaanbaarheid kan worden beheerst, ten koste van mogelijke effecten op de taaiheid in dwarsrichting. Dezelfde nominale chemische samenstelling kan tot verschillend gedrag leiden wanneer carbidegrootte, segregatie, insluitingsgehalte en de korrelgrootte van het voorafgaande austeniet verschillen.
De geleverde toestand vormt daarom een afzonderlijk onderzoekspunt. “Gegloeid” betekent in het algemeen dat het staal is geleverd na een gecontroleerde behandeling ter verweking, bedoeld om de hardheid te verlagen en de verspaanbaarheid te verbeteren. Dit betekent niet dat het staal zijn uiteindelijke gereedschapseigenschappen heeft. Een gegloeide D2-staaf en een vacuümgeharde D2-pons zijn dezelfde kwaliteit, maar verkeren tijdens gebruik niet in dezelfde materiaaltoestand. De datasheet kan ook een maximale hardheid in gegloeide toestand, een gesferoidiseerde carbide-structuur, een korrelgrootte of een microstructurele eis voorschrijven. Deze details zijn van belang, omdat grove carbiden afsplintering kunnen bevorderen, terwijl overmatige korrelgroei de taaiheid vermindert.
Ga na of de vermelde eigenschappen betrekking hebben op de lengterichting of de dwarsrichting. Walsen en smeden kunnen insluitingen en carbidebundels verlengen, waardoor verschillen ontstaan in taaiheid, slagvastheid en breukpad. Een trekresultaat in de lengterichting kan niet automatisch representatief zijn voor een ponsrand in de dwarsrichting. Reinheidsclassificaties en insluitingsonderzoeken leveren aanvullende informatie, maar beschrijven niet elke populatie van defecten. De productieroute—conventionele ingotmetallurgie, elektroslakomsmelting of een ander verfijnd proces—kan segregatie en de morfologie van insluitingen veranderen, ook wanneer de kwaliteitsnaam ongewijzigd blijft.
| Beproevingsmethode | Indenter of meetgrondslag | Beschreven typisch gebruik |
|---|---|---|
| Rockwell C | Diamantkegel met voorgeschreven belastingen | Volumetrische hardheid van hard gereedschapsstaal |
| Brinell | Indenterkogel | Zachter of grootschaliger materiaal |
| Vickers | Diamantpiramide | Kleine gebieden, hardingsdiepten of microstructurele zones |
Routledge’s Tool Steels: Properties and Performance (2021) behandelt het gedrag van kwaliteiten aan de hand van samenstelling, productieprocessen, warmtebehandeling, oppervlakteharding en coatings. Die volgorde is nuttig: de samenstelling bepaalt het potentieel, de productie bepaalt een deel van de populatie aan defecten en carbiden, en de warmtebehandeling bepaalt de matrix en de uiteindelijke balans tussen hardheid en taaiheid. Een studie uit 2020 in Coatings van MDPI identificeerde warmtebehandelingsparameters als de primaire factor die de prestaties van de gereedschapskern in het onderzochte gecoate systeem bepaalt. Dit resultaat maakt de chemische samenstelling niet onbelangrijk; het laat zien waarom een vergelijking die uitsluitend op chemische samenstelling is gebaseerd, onvolledig is.
Hardheidsbereiken, beproevingsmethoden en opmerkingen over warmtebehandeling
De hardheid op een datasheet kan betrekking hebben op de gegloeide leveringstoestand, een aanbevolen geharde toestand of een streefwaarde na het ontlaten. Lees de kop en voetnoten voordat u waarden vergelijkt. Een opgegeven bereik zoals “maximale hardheid in gegloeide toestand” is een verspaanbaarheidsspecificatie en geen bewijs van de hardheid die na het harden beschikbaar is. Een aanbevolen austenitiseertemperatuur, afschrikmedium, ontlaattemperatuur en houdtijd beschrijft een verwerkingsroute en vormt geen garantie voor elke doorsnedegrootte.
Rockwell-, Brinell- en Vickers-waarden zijn geen onderling uitwisselbare getallen. Rockwell C, gewoonlijk geschreven als HRC, gebruikt een diamantkegel en een gespecificeerde voor- en hoofdbelasting; ASTM E18 regelt Rockwell-hardheidsbeproeving. Brinell, behandeld in ASTM E10, gebruikt een indenterkogel en is beter geschikt voor zachter materiaal of materiaal met grotere afmetingen. Vickers, behandeld in ASTM E384 voor micro-indentatie en aanverwante hardheidsbeproevingen, gebruikt een diamantpiramide en kan kleine gebieden, hardingsdiepten of afzonderlijke microstructurele gebieden meten. Verschillende belastingen, indentergeometrieën, oppervlakteafwerkingen en proefstukdikten kunnen het resultaat veranderen.
Omrekentabellen geven benaderende equivalenten binnen vastgelegde bereiken. Zij maken van de ene proef geen andere meting met een identieke onzekerheid, vooral niet bij zeer harde gereedschapsstalen, dunne doorsneden, ontkoolde oppervlakken of heterogene carbide-structuren. Een gepolijste Vickers-reeksmeting door een geharde laag beantwoordt een andere vraag dan een HRC-meting op een massief proefstuk.
Volgorde van bezwijkingsanalyse
- Leg de gebruiksomstandigheden vast Documenteer temperatuur, belasting, slagfrequentie, werkstuk, smeermiddel, aantal geproduceerde onderdelen en de eerste plaats van beschadiging.
- Bescherm het breukvlak Polijst, straal of hanteer het breukvlak vóór onderzoek niet.
- Vergelijk proefstukken Vergelijk het bezweken gereedschap met een ongebruikt gereedschap en, waar mogelijk, met een gereedschap dat de verwachte gebruiksduur heeft voltooid.
- Onderzoek de structuur Combineer visuele inspectie, fractografie, hardheidskartering, metallografie en maatmeting.

Controleer ten slotte de opmerkingen over warmtebehandeling op beheersing van de korrelgrootte, voorverwarmen, austenitiseren, afschrikken, cryogene behandeling, ontlaten en vervormingslimieten. NBS Monograph 88 blijft een bruikbare federale referentie voor historische terminologie en fundamentele metallurgie van staal, terwijl ASTM het productkader levert. Geen van beide vervangt een proceskwalificatie op het werkelijke gereedschap. De richtlijnen van Uddeholm voor koudvervormingsstaal formuleren het praktische doel duidelijk: selecteer een staal dat bij de toepassing past en minimaliseer de kosten per geproduceerd onderdeel (2024). In technische termen betekent dit het minimaliseren van het levenscyclusverlies door slijtage, afsplintering, plastische vervorming, heat checking, corrosie en maatverandering—en niet het selecteren van het hoogste hardheidsgetal op een datasheet.
Faalanalyse: vaststellen waarom een gereedschap is bezweken
Een bezweken gereedschap mag niet uitsluitend op basis van zijn kwaliteits aanduiding worden gediagnosticeerd. De AISI-families W, L, S, O, A, D, H, M en T beschrijven een afschrikmethode, de voornaamste toepassing of het dominante legeringssysteem; zij vormen geen universele rangorde van zwak naar sterk. Een AISI D2-pons, een AISI S7-beitel en een AISI H13-matrijs kunnen alle drie correct zijn geselecteerd voor verschillende gebruiksomstandigheden, maar elk ervan kan bezwijken wanneer de warmtebehandeling, randgeometrie, oppervlakteafwerking of belastingscyclus onjuist is.
De eerste taak is het veiligstellen van het bewijsmateriaal. Leg de positie van het gereedschap, de bedrijfstemperatuur, de belasting, de slagfrequentie, het werkstukmateriaal, het smeermiddel, het aantal geproduceerde onderdelen en de exacte plaats van de eerste zichtbare beschadiging vast. Vergelijk een bezweken gereedschap met een ongebruikt gereedschap en, indien mogelijk, met een gereedschap dat zijn verwachte levensduur heeft voltooid. Het breukvlak mag vóór het onderzoek niet worden gepolijst, gestraald of aangeraakt. Een faalanalyse combineert vervolgens visuele inspectie, fractografie, hardheidskartering, metallografie, maatmeting en beoordeling van het warmtebehandelingsrapport.
Deze aanpak maakt van classificatie een vorm van technisch redeneren. ASM International definieert gereedschapsstaal als staal dat wordt gebruikt voor het vervaardigen van gereedschappen voor het snijden, vormen of bewerken van vervaardigde onderdelen, terwijl ASTM A681 de chemische, mechanische en fysische eisen behandelt voor gewalste en gesmede producten van gelegeerd gereedschapsstaal, waaronder staven, platen, band, strip, draad en smeedstukken. Geen van beide referenties belooft dat een nominale kwaliteit onder elke belasting correct zal presteren. De samenstelling bepaalt het potentieel; de productieroute bepaalt segregatie, insluitsels en de verdeling van carbiden; de warmtebehandeling bepaalt een groot deel van de uiteindelijke structuur.
Plastische vervorming en voortijdige slijtage
Plastische vervorming betekent doorgaans dat de lokale spanning de vloeigrens of druksterkte van het gereedschap bij de bedrijfstemperatuur heeft overschreden. Bij een koudpons kan de punt paddestoelvormig uitzetten, stuiken of inzakken. Bij een warmvervormingsmatrijs kan de holte na herhaald contact met verhit materiaal wijder worden of detail verliezen. De centrale vraag is of het gereedschap bij de werkelijke bedrijfstemperatuur onvoldoende hardheid en druksterkte had, en niet of de hardheid bij kamertemperatuur er acceptabel uitzag.
Warmarbeidskwaliteiten zoals AISI H13 zijn afhankelijk van behouden warmhardheid, ontlaatbestendigheid en weerstand tegen thermische vermoeiing. Een koudarbeidskwaliteit kan bij kamertemperatuur een hoge hardheid vertonen, maar tijdens een onverwacht hete vormbewerking zacht worden. Ontlaten bij een te lage temperatuur, een te hoge austenitiseertemperatuur, ontkoling of een onjuist koelschema kunnen ertoe leiden dat de kern de aangebrachte spanning niet kan dragen. Een beoordeling van ovenregistraties, blusgegevens, ontlaadtijden en gemeten hardheid is daarom essentieel. De MDPI-studie uit 2020 in Coatings identificeerde warmtebehandelingsparameters als de primaire factor die de prestaties van de gereedschapskern beheerst; die bevinding maakt een warmtebehandelingsregistratie informatiever dan alleen een kwaliteitsbenaming.
Hardheidskartering maakt onderscheid tussen een kernprobleem en een oppervlakteprobleem. Meet het bezweken gebied, een onaangetast gebied en een dwarsdoorsnede vanaf de werkrand naar het midden. Een sterke afname van de hardheid nabij het oppervlak kan wijzen op ontkoling, oververhitting, slijpbrand of een ontoereikende oppervlaktebehandeling. Een overal lage hardheid wijst op onjuist austenitiseren, blussen of ontlaten. Een hoge hardheid in combinatie met vervorming wijst op onvoldoende druksterkte voor de belasting, een te hoge doorsnedespanning of een bedrijfstemperatuur die buiten het ontlaatbestendigheidsbereik van de kwaliteit ligt.
Bij voortijdige slijtage moet een andere vraag worden gesteld: wat heeft het materiaal verwijderd? Abrasieve slijtage veroorzaakt uitgelijnde krassen, afgeronde randen en profielverlies op plaatsen waar harde deeltjes of oneffenheden over het gereedschap glijden. Adhesieve slijtage veroorzaakt overgedragen materiaal van het werkstuk, uitgescheurde plekken en plaatselijke lasverbindingen. De hoeveelheid en verdeling van carbiden zijn in beide gevallen van belang. Koolstof en carbidevormende elementen zoals chroom, molybdeen, wolfraam en vanadium kunnen de slijtvastheid verhogen, maar grote, ongelijk verdeelde carbiden kunnen de ondersteuning van de snede verminderen en breuk bevorderen. AISI D2 bevat bijvoorbeeld een grote hoeveelheid chroomcarbiden die weerstand tegen abrasie kunnen bieden, terwijl de prestaties sterk afhangen van de grootte en oriëntatie van de carbiden, de warmtebehandeling en het ontwerp van de snede.
Metallografisch onderzoek moet het carbidetype, de grootte, bandvorming, restausteniet, ontkoling en niet-metallische insluitsels beoordelen. Een gepolijste en geëtste doorsnede uit de versleten zone kan laten zien of het gereedschap een fijne, redelijk uniforme structuur heeft of een grof carbide-netwerk dat spanningen concentreert. De behandeling van gereedschapsstaal door ASM International uit 2020 brengt de prestaties terecht in verband met combinaties van slijtvastheid, taaiheid, warmhardheid, carbiden en warmtebehandeling. Alleen de hardheid verhogen kan een ongeschikte carbide-structuur of een niet-passende gebruiksconditie niet herstellen.
Afschilfering, scheurvorming en breuk
Afschilfering is het verlies van kleine fragmenten uit een snede, hoek, ponsneus of matrijsland. Dit weerspiegelt vaak een te hoge brosheid, een snede die te dun of te scherp is voor de belasting, onvoldoende ondersteuning achter de snede of grove carbiden die het werkoppervlak doorsnijden. Een gereedschap kan afschilferen, zelfs wanneer de gemeten hardheid binnen de specificatie valt. Een te hoog gehalte aan restausteniet, niet-ontlaten martensiet, carbide-segregatie, slijpschade en een ongunstige overgangsradius kunnen allemaal de lokale weerstand tegen stootbelasting verminderen.
Fractografie geeft inzicht in de volgorde van het bezwijken. Een bros breukvlak kan heldere splijtfacetten, rivierpatronen en weinig plastische vervorming bevatten. Ductische overbelasting vertoont doorgaans putjes, terwijl vermoeiing een scheurinitiatiegebied, gevolgd door progressieve markeringen en een uiteindelijke overbelastingszone, veroorzaakt. De oorsprong moet worden teruggevolgd naar een hoek, bewerkingsmarkering, insluitsel, carbidecluster of slijpgroef. Een breuk die aan het oppervlak begint en naar binnen loopt, vereist een andere aanpak dan een breuk die begint bij een intern insluitsel of een gebande carbidezone.
Scheurvorming kan optreden tijdens het blussen, na het slijpen of tijdens het gebruik. Blusscheuren volgen vaak scherpe hoeken, abrupte veranderingen in de doorsnede, gaten of gebieden met ongelijkmatige afkoeling. Ze kunnen samenhangen met te grote temperatuurgradiënten, hoge transformatiespanningen of austenitiseercondities die een te grove austenietkorrel hebben veroorzaakt. De warmtebehandelingsregistratie moet worden gecontroleerd op oventemperatuur, houdtijd, beschermende atmosfeer, blusmedium, agitatie, overdrachtstijd en onmiddellijk ontlaten na het blussen.
Slijpscheuren zijn ondiep, nauw en vaak evenwijdig aan de slijprichting. Magnetisch-partikelonderzoek kan ze aantonen, terwijl metallografie mogelijk een opnieuw ontlaten of overontlaten laag en trekrestspanningen onder het oppervlak laat zien. Overmatige wieldruk, een botte slijpschijf, onvoldoende koelmiddel of te veel materiaalafname per doorgang kunnen schade veroorzaken die onzichtbaar blijft totdat het gereedschap wordt belast. Vermoeiingsscheuren beginnen meestal bij een dergelijke spanningsconcentrator en breiden zich uit door herhaalde cycli, zelfs wanneer elke afzonderlijke belasting lager is dan de eenmalige breuksterkte.
Warmtecontrole, vreten en maatafwijkingen
Warmtecontrole is een netwerk van fijne scheuren dat wordt veroorzaakt door herhaald opwarmen en afkoelen van het werkoppervlak. Dit komt vaak voor in warmvervormingsmatrijzen, waarbij het oppervlak tijdens contact met heet materiaal uitzet en tijdens het afkoelen krimpt. Thermische cycli, steile temperatuurgradiënten, onvoldoende voorverwarming, gebrekkige beheersing van de koeling en een ruw of beschadigd oppervlak vergroten de aandrijvende kracht. Scheurnetwerken moeten worden vergeleken met de matrijstemperatuur, het sproeipatroon, de positie van de koelpijpen en de contactgebieden. Metallografie kan vaststellen of de scheuren tot het oppervlak beperkt blijven of met dieper gelegen defecten zijn verbonden.
De toestand van het oppervlak bepaalt vaak hoe snel warmtecontrole optreedt. Slijpsporen, door EDM opnieuw gestolde lagen, ontkoolde gebieden, coatingdefecten en scherpe overgangen van de bewerking fungeren als initiatieplaatsen voor scheuren. Een glad oppervlak is niet automatisch veilig: slijpbrand kan onder een visueel aanvaardbare afwerking een laag achterlaten die onder trekspanning staat en verzacht is. Hardheidsprofielen, etsen en inspectie die gevoelig is voor restspanningen helpen om thermische vermoeiing te onderscheiden van gewone abrasieve slijtage.
Vreten is adhesieve schade. Plaatselijke lasverbindingen tussen gereedschap en werkstuk dragen materiaal over, scheuren het oppervlak open en kunnen ribbels veroorzaken die vervolgens de slijtage versnellen of plotselinge groefvorming veroorzaken. Bij het onderzoek moeten het bezwijken van het smeermiddel, de contactdruk, de glijafstand, de oppervlakteruwheid, de reinheid van het werkstuk en de hardheid van het gereedschap worden onderzocht. Een chemisch compatibele oppervlaktebehandeling of coating kan helpen, maar kan een slechte uitlijning, onvoldoende speling of een verzachte ondergrond niet compenseren.
Maatafwijkingen omvatten verlies van matrijsspeling, verkorting van de pons, groei van de holte, kromtrekken en een ontoelaatbare verandering tijdens de warmtebehandeling. Meet het bezweken gereedschap aan de hand van de werktekening en controleer de symmetrie over de doorsnede. Vervorming kan het gevolg zijn van omzetting van restausteniet tijdens het gebruik, ongelijkmatige bewerking vóór het harden, niet-uniform blussen, carbide-segregatie of onvoldoende spanningsarmgloeien. Het Routledge-volume Tool Steels: Properties and Performance (2021) behandelt om die reden samenstelling, productieproces, warmtebehandeling, oppervlakteharding en coatings als onderling verbonden variabelen.
De bruikbare conclusie is niet dat de ene AISI-familie de andere zou moeten vervangen. De richtlijnen van Uddeholm voor koudwerk koppelen de keuze aan het afstemmen van het staal op de toepassing en het minimaliseren van de kosten per geproduceerd onderdeel; technisch betekent dit dat men uitval gedurende de gehele levenscyclus beheerst in plaats van achter een kwaliteitsbenaming aan te gaan. Een juiste diagnose identificeert het faalmechanisme, verifieert dit aan de hand van fysiek bewijsmateriaal en verandert vervolgens de relevante variabele: de staalstructuur, geometrie, warmtebehandeling, oppervlaktegesteldheid, procestemperatuur, smering of belasting.
Een praktische selectiemethode zonder universeel ‘beste’ kwaliteit
Een gereedschapsstaalkwaliteit moet worden geselecteerd vanuit het gebruiksprobleem, niet vanuit een letteraanduiding. ASM International definieert gereedschapsstaal als “staal dat wordt gebruikt om gereedschappen te vervaardigen voor het snijden, vormen of modelleren van geproduceerde onderdelen” (2024). Die definitie beschrijft een functie, geen rangorde. De AISI-families W, L, S, O, A, D, H, M en T groeperen staalsoorten op basis van kenmerken zoals de afschrikmethode, de voornaamste toepassing of het overheersende legeringssysteem. De letter voorspelt op zichzelf niet de levensduur.
ASTM A681 biedt het normenstelsel voor gewalste en gesmede gelegeerde gereedschapsstaalproducten, waaronder staven, platen, bladen, strips, rondstaven, draad en smeedstukken die gewoonlijk tot gereedschappen, matrijzen of opspaninrichtingen worden verwerkt. Het toepassingsgebied omvat chemische, mechanische en fysische eisen, maar een analyse die aan de norm voldoet, is slechts het beginpunt. De grootte en verdeling van carbiden, segregatie, zuiverheid, de smeed- of walsgeschiedenis, warmtebehandeling, doorsnedeafmetingen, slijpschade en de toestand van het oppervlak kunnen het resultaat aan het gereedschapsoppervlak veranderen.
Belastings-, temperatuur- en contactomstandigheden definiëren
Begin met een beschrijving van het werkstuk en het daadwerkelijke contact. “Koudvormen” is niet voldoende. Leg vast of het werkstuk bestaat uit laagkoolstofstaal, roestvast staal, een aluminiumlegering, koperlegering, nikkellegering, poedercompact, met glasvezel gevuld polymeer of een ander materiaal. De hardheid, sterkte, ductiliteit, walshuid, coatings en eventuele abrasieve insluitsels kunnen belangrijker zijn dan de nominale productnaam.
Identificeer vervolgens de mechanische belasting. Een stempel die een korte inslag met hoge energie ondergaat, heeft met een ander probleem te maken dan een matrijs die een constante drukbelasting ontvangt. Noteer de contactdruk, belastingsfrequentie, slag- of bewegingssnelheid, uitlijning, niet-ondersteunde lengte en spanningsconcentraties bij radii, gaten, hoeken en inzetstukken. Een gereedschap kan een hoge druksterkte bezitten en toch bezwijken wanneer een kerf, verkeerde uitlijning of dunne doorsnede de belasting omzet in buiging of trekspanning.
Selectiecontrolelijst
- Werkstuk Leg materiaal, hardheid, sterkte, ductiliteit, walshuid, coatings en schurende insluitsels vast.
- Mechanische belasting Leg druk, impact, frequentie, uitlijning, onondersteunde lengte en spanningsconcentraties vast.
- Contactbeweging Classificeer de bewerking als snijden, indrukken, extruderen, schuiven, rollen of herhaalde impact.
- Temperatuur Leg gemiddelde en piektemperaturen, verwarmings- en afkoelsnelheden, verblijftijd en koelmiddel vast.
- Maattoleranties Specificeer toelaatbare vervorming, oppervlakteafwerking, randgeometrie en onderhoudsbeperkingen.
Ook de contactbeweging moet nauwkeurig worden beschreven. Is de dominante werking snijden, indrukken, extruderen, glijden, rollen of herhaalde impact? Glijden tegen een schoon polymeer kan een ander slijtagemechanisme veroorzaken dan glijden tegen walshuid of carbidepartikels. Abrasieve slijtage kan baat hebben bij een harde populatie carbiden, terwijl adhesieve slijtage kan worden bepaald door oppervlaktechemie, afwerking, smering en materiaaloverdracht vanaf het werkstuk. Grote primaire carbiden kunnen de weerstand tegen bepaalde abrasieve mechanismen verbeteren, maar kunnen ook plaatsen voor scheurinitiatie vormen wanneer het gereedschap wordt blootgesteld aan schokken of buiging.
De temperatuur moet zowel gemiddelde als piekwaarden omvatten. Gereedschappen voor warmwerk worden blootgesteld aan thermische cycli, oxidatie, heat checking en hardheidsverlies, terwijl een gereedschap voor nominaal koudwerk plaatselijk kan opwarmen aan een snijkant of bij een glijdend contact met hoge snelheid. Leg de verwarmings- en afkoelsnelheden, verblijftijd, koelmiddelchemie en het aantal cycli per ploegendienst vast. De productiecyclus is van belang, omdat een gereedschap dat een korte proef doorstaat, na duizenden thermische of impactcycli alsnog kan bezwijken.
Definieer ten slotte de maatvoeringseisen. De toelaatbare vervorming kan bepalen of een in olie hardende kwaliteit praktisch is voor een slanke stempel, of dat een luchthardende route speciale opspanning en bewerkingstoeslagen vereist. Oppervlakteafwerking, scherpte van de snijkant, polijstrichting en slijppraktijk horen in de specificatie thuis en mogen niet als bijzaken worden behandeld. Ook de onderhoudsbeperkingen moeten worden meegenomen: kan het gereedschap worden verwijderd voor spanningsarm gloeien, opnieuw worden gecoat, nageslepen of selectief worden vervangen, en hoeveel stilstand is aanvaardbaar?
Faalmechanismen en aanvaardbaar risico rangschikken
Maak een lijst van de waarschijnlijke faalmechanismen voordat u een kwaliteit benoemt. Typische categorieën zijn volledige breuk, afsplintering, plastische vervorming, abrasieve slijtage, adhesieve slijtage, vreten, thermische verweking, heat checking, corrosie, vervorming en verlies van de snijkantgeometrie. Rangschik ze op basis van de gevolgen voor de productie en de waarschijnlijkheid. Een afgebrokkelde stempel kan onderdelen verontreinigen en een productielijn onmiddellijk stilleggen; geleidelijke slijtage van de flank kan aanvaardbaar zijn als inspectie deze detecteert voordat maatverandering optreedt.
Deze rangschikking voorkomt een veelgemaakte fout: maximale hardheid of een maximaal carbidegehalte nastreven wanneer taaiheid het werkelijke verlies bepaalt. Schokbestendige staalsoorten uit de S-serie kunnen gerechtvaardigd zijn wanneer impact en afsplintering van de snijkant dominant zijn. D-serie-staalsoorten met een hoog koolstof- en chroomgehalte kunnen geschikt zijn voor zware slijtage bij koudwerk, maar hun carbide-structuur en taaiheid moeten tegelijkertijd worden beoordeeld. In olie hardende staalsoorten uit de O-serie kunnen voor bepaalde matrijzen en opspaninrichtingen een nuttige balans bieden, terwijl luchthardende staalsoorten uit de A-serie in geschikte doorsneden de afschrikvervorming kunnen beperken. Waterhardende staalsoorten uit de W-serie, laaggelegeerde staalsoorten uit de L-serie en warmwerkstaal uit de H-serie nemen verschillende toepassingsgebieden in; geen enkele serie vormt een algemene prestatieladder.
Voor snijwerk bij verhoogde snelheid worden molybdeen-hogesnelheidsstaalsoorten uit de M-serie en wolfraam-hogesnelheidsstaalsoorten uit de T-serie beoordeeld op warme hardheid, snijkantbehoud, taaiheid en slijpgedrag, niet uitsluitend op basis van het alfabet. S-, H-, D- en hogesnelheidskwaliteiten kunnen allemaal in gereedschappen voorkomen, maar de doorslaggevende variabele blijft het faalmechanisme onder de opgegeven contact- en temperatuuromstandigheden.
Maak onderscheid tussen aanvaardbare en onaanvaardbare schade. Als een gereedschap tot een meetbare grens mag slijten, specificeer dan die grens en het inspectie-interval. Als elke scheur onaanvaardbaar is, geef dan de voorkeur aan een ontwerp en materiaalroute met een grotere breuktaaiheid, ook als dit ten koste gaat van enige slijtvastheid. Tot het risico behoort ook verborgen schade: ondergrondse slijpscheuren, ontkolende snijkanten, resterend austeniet, grove carbiden en vervorming door de warmtebehandeling kunnen onzichtbaar blijven totdat het gereedschap in gebruik is.
Valideren aan de hand van warmtebehandeling en gebruiksbewijs
De economie van gereedschappen moet worden beoordeeld aan de hand van de levenscycluskosten per geproduceerd onderdeel, en niet op basis van aanschafprijs of maximale hardheid. Strong evidence
Nadat de kwaliteitsfamilie is beperkt, moet de volledige thermische route worden geverifieerd. De austenitiseertemperatuur, voorverwarming, houdtijd, het afschrikmedium, de druk, de ontlaattemperatuur, het aantal ontlaatbehandelingen, cryogene behandeling waar gerechtvaardigd en spanningsarm gloeien moeten worden afgestemd op de werkelijke doorsnedeafmetingen en de mogelijkheden van de oven. Dezelfde nominale kwaliteit kan een verschillende hardheid, hoeveelheid resterend austeniet, taaiheid en maatverandering opleveren wanneer de doorsnede of de intensiteit van het afschrikken verandert.
Aan warmtebehandeling moet prioriteit worden gegeven. Een studie uit 2020 in Coatings identificeerde warmtebehandelingsparameters als de primaire factor die de prestaties van de gereedschapskern bepaalde in het onderzochte gecoate systeem. Samenstelling en productieroute bepalen het potentieel en de populatie aan defecten; de behandeling bepaalt hoeveel van dat potentieel wordt omgezet in een bruikbare structuur. Meet waar nodig de hardheid over de doorsnede, inspecteer op ontkoling, controleer de afmetingen vóór en na de behandeling en onderzoek carbiden of breukvlakken wanneer het faalrisico dat rechtvaardigt.
Oppervlaktetechniek moet worden afgestemd op de kern. Polijsten, honen, nitreren, plateren en fysische of chemische dampdepositie kunnen wrijving, adhesie en slijtage veranderen, maar coatings herstellen geen zwak substraat of ongeschikte carbide-structuur. Controleer de hardheid van het substraat, de ontlaatbestendigheid, de coatingtemperatuur, de randradius, de oppervlakteruwheid, de hechting en eventueel naslijpen na het coaten. Routledge’s Tool Steels: Properties and Performance uit 2021 behandelt prestaties om deze reden aan de hand van samenstelling, productieprocessen, warmtebehandeling, oppervlakteharding en coatings.
Gebruik bewijs uit de praktijk in plaats van een catalogusclaim. Vergelijk gedocumenteerde standtijd, foto’s van defecten, inspectieverslagen, onderdeelafmetingen en onderhoudsintervallen van een gereedschap met hetzelfde werkstuk, contact, dezelfde cyclus en geometrie. NBS Monograph 88 blijft nuttig voor historische terminologie en fundamentele metallurgie van staal; ASTM, AISI, ASM International, MDPI en Uddeholm bieden aanvullende normen, classificatie, onderzoek en toepassingsrichtlijnen.
| Letter | Betekenis | Representatief toepassingsgebied |
|---|---|---|
| W | Waterhardend | Klein handgereedschap en eenvoudige ponsen |
| L | Laaggelegeerd | Gereedschappen en opspanningen waarbij taaiheid centraal staat |
| S | Schokbestendig | Herhaalde impact en onderbroken belasting |
| O | Oliehardend | Kleine matrijzen voor koudvervormen en snijgereedschappen |
| A | Luchthardend | Matrijzen voor koudvervormen waarbij een kleinere afschrikschok vereist is |
| D | Hoog koolstofgehalte, hoog chroomgehalte | Gereedschappen voor koudvervormen waarbij slijtage overheerst |
| H | Warmwerk | Matrijzen en gereedschappen voor verhoogde temperaturen |
| M | Molybdeen-snelstaal | Snijgereedschappen voor hoge snijsnelheden |
| T | Wolfraam-snelstaal | Hittebestendige snijgereedschappen |
De economische toets is de kostprijs per geproduceerd onderdeel gedurende de levensduur. Neem bewerking, warmtebehandeling, coating, slijpen, vervanging, afgekeurde onderdelen, stilstand en veilige faalgrenzen mee. De richtlijn van Uddeholm voor koudwerk uit 2024 stelt dat de economie van gereedschappen afhangt van het afstemmen van het staal op de toepassing, met als doel de kosten per geproduceerd onderdeel te minimaliseren. Dat principe is een technische vergelijking en geen uitspraak over aankoopprijs, voorraad of prestaties van een leverancier.
Historisch en technisch referentiekader
AISI-classificatie als technische verkorting
De nomenclatuur voor gereedschapsstaal is nuttig omdat zij een grote hoeveelheid metallurgische informatie in een korte aanduiding samenvat, maar de letter is geen universele rangschikking. Het AISI-systeem ordent de belangrijkste families als W, L, S, O, A, D, H, M en T. ASM International beschrijft gereedschapsstalen als staalsoorten die worden gebruikt om gereedschappen te maken voor het snijden, vormen of modelleren van vervaardigde onderdelen; het aanduidingssysteem helpt de algemene materiaalklasse achter die functie te identificeren.
De letters verwijzen doorgaans naar een afschrikmethode, een voornaamste toepassing of een dominant legeringssysteem. W-kwaliteiten zijn waterhardende staalsoorten. L-kwaliteiten zijn laaggelegeerde gereedschapsstalen, terwijl S-kwaliteiten schokbestendige staalsoorten zijn. O staat voor in olie hardende koudwerkstaalsoorten; A duidt lucht hardende kwaliteiten aan; en D identificeert koudwerkstaalsoorten met een hoog koolstof- en hoog chroomgehalte. H omvat warmwerkstaalsoorten. M en T duiden respectievelijk molybdeen-sneldraaistaal en wolfraam-sneldraaistaal aan.
Deze verkorte aanduiding vertelt niet het volledige technische verhaal. AISI O1 en AISI D2 worden beide geassocieerd met koudwerkgereedschappen, maar hun koolstof-, chroom- en carbidepopulaties leiden tot verschillende reacties op harden, ontlaten, slijtage, afbrokkeling en maatverandering. AISI S7 kan een impactbelasting verdragen die een meer op slijtvastheid gerichte kwaliteit zou doen breken, terwijl een sneldraaistaal zijn snijhardheid kan behouden bij temperaturen waarbij een eenvoudiger koolstofgereedschapsstaal zou verweken. Geen van deze observaties maakt één familie universeel superieur.
De samenstelling bepaalt het potentieel, niet het uiteindelijke gedrag. Koolstof levert martensitische hardheid en vormt samen met legeringselementen carbiden. Chroom, molybdeen, wolfraam en vanadium beïnvloeden de hardbaarheid, secundaire harding, hardheid bij hoge temperatuur en slijtvastheid; nikkel en mangaan beïnvloeden de hardbaarheid en taaiheid in bepaalde samenstellingen. De hoeveelheid, het type, de grootte, de onderlinge afstand en de verdeling van de carbiden zijn minstens zo belangrijk als een nominale chemische samenstellingsreeks. Grote of slecht verdeelde carbiden kunnen de weerstand tegen abrasieve slijtage vergroten, maar tegelijkertijd de gevoeligheid voor scheurvorming verhogen en de taaiheid van de snede verminderen.
De productieroute voegt nog een variabele toe. Conventionele verwerking van smeedbaar materiaal, elektroslakomsmelten, poedermetallurgie, smeedpraktijk en de geschiedenis van het gloeien kunnen bij dezelfde brede kwaliteits-aanduiding verschillende carbidestructuren en defectpopulaties opleveren. Een aanduiding identificeert daarom een samenstellingsfamilie en een verwachte verwerkingsmarge. Zij vervangt geen metallografisch onderzoek of registratie van de warmtebehandeling.
ASTM A681 biedt het normen kader voor producten van gesmeed gelegeerd gereedschapsstaal. ASTM International vermeldt in zijn beschrijving uit 2024 dat ASTM A681 de chemische, mechanische en fysische eisen vastlegt voor producten van gesmeed gelegeerd gereedschapsstaal, waaronder staven, platen, plaatmateriaal, band, staven, draad en smeedstukken die gewoonlijk worden vervaardigd tot gereedschappen, matrijzen of opspanningen. De formuleringen ervan behoren tot de specificatietaal: zij definiëren eisen en aanvaardingsgrenzen. De norm voorspelt niet de levensduur en rangschikt AISI-families niet op basis van productiviteit, taaiheid of standtijd.
NBS Monograph 88 en federale referenties over metallurgie
NBS Monograph 88 behoort tot de federale technische literatuur die heeft bijgedragen aan de totstandkoming van een consistente terminologie voor gereedschapsstalen en staalmetallurgie. Het National Bureau of Standards, tegenwoordig het National Institute of Standards and Technology, stelde dit type referenties op om samenstelling, faseveranderingen, warmtebehandeling en gemeten eigenschappen met elkaar in verband te brengen in een vorm die bruikbaar was voor laboratoria, ontwerpers en productieorganisaties. De waarde ervan is tegenwoordig historisch en technisch, niet promotioneel.
Een referentie zoals NBS Monograph 88 is bijzonder nuttig wanneer een moderne aanduiding wordt gelezen in het licht van oudere literatuur. Termen als hardbaarheid, kritische temperatuur, spheroidiserend gloeien, achtergebleven austeniet, secundaire harding, ontlaatbrosheid en ontkoling hebben specifieke metallurgische betekenissen. Zij mogen niet worden behandeld als onderling uitwisselbare beschrijvingen van hardheid. Hardbaarheid heeft bijvoorbeeld betrekking op de diepte en verdeling van de martensitische transformatie onder een bepaalde afkoelconditie; het is niet dezelfde eigenschap als de maximaal bereikbare hardheid.
De federale referentie biedt ook een basis om te begrijpen waarom warmtebehandeling dezelfde nominale kwaliteit op verschillende manieren verandert. De austenitiseertemperatuur bepaalt het oplossen van carbiden en het koolstof- en legeringsgehalte dat voor austeniet beschikbaar is. De afkoelsnelheid bepaalt de transformatieproducten en het achtergebleven austeniet. Ontlaten verandert de martensietstructuur, vermindert spanningen en kan secundaire harding veroorzaken in legeringssystemen die molybdeen, wolfraam, vanadium of chroom bevatten. Een te hoge temperatuur, onvoldoende doorwarmen, ontkoling, afschrikscheuren en vervorming kunnen een gereedschap allemaal buiten het verwachte eigenschappenbereik brengen.
Historische referenties moeten nog steeds kritisch worden gelezen. Ovenregeling, zuiverheid, omsmeltpraktijk, poederverwerking, vacuümwarmtebehandeling en oppervlakte-engineering zijn veranderd. Een historische beschrijving van een kwaliteit kan daarom in principe correct blijven, maar er niet in slagen de carbidegrootte, insluitingspopulatie of coatinginterface te beschrijven van een modern product dat via een andere route is vervaardigd.
ASM, ASTM en moderne literatuur over eigenschappen
ASM International vervult verschillende functies in de referentieketen. Een vermelding in een ASM Handbook ordent doorgaans de aanvaarde technische kennis rond samenstelling, verwerking, microstructuur, eigenschappen, beproeving en toepassingen. Een ASM-monografie kan een beperkter onderwerp diepgaander behandelen en daarbij vaak mechanismen in verschillende kwaliteiten of productieroutes met elkaar verbinden. Geen van beide vormen mag worden verward met ASTM A681. ASM verklaart en interpreteert; ASTM specificeert.
Educatieve samenvattingen over metallurgie, zoals het materiaal over gereedschapsstaal uit 2024 van Maricopa Community Colleges, zijn nuttig om de logica achter de AISI-letters te leren. Zij identificeren de letters correct als aanduidingen van de afschrikmethode, de voornaamste toepassing of het dominante legeringssysteem. Hun beknopte vorm kan echter niet in de plaats komen van de samenstellingsgrenzen, producteisen, aanbevelingen voor warmtebehandeling of aanvullende eisen in de actuele ASTM-norm en de gegevens van de producent.
Moderne literatuur over eigenschappen voegt daar een extra laag aan toe. De studie uit 2020 die is gepubliceerd in MDPI’s Coatings identificeerde warmtebehandelingsparameters als de belangrijkste factor die de prestaties van de gereedschapskern bepaalt in het onderzochte gecoate systeem. Die bevinding is belangrijk omdat een coating een onjuist geharde kern, een overmatige hoeveelheid achtergebleven austeniet, een grof carbidenetwerk of een voor scheurvorming gevoelige warmtebehandelingstoestand niet kan herstellen. Hechting van de coating, hardheid van het substraat, oppervlaktevoorbereiding, restspanning en bedrijfstemperatuur moeten in samenhang worden beschouwd.
Routledge’s Tool Steels: Properties and Performance uit 2021 behandelt het gedrag van kwaliteiten aan de hand van samenstelling, productieprocessen, warmtebehandeling, oppervlakteharding en coatings. Dit weerspiegelt de juiste technische volgorde. De richtlijnen van Uddeholm voor koudwerk uit 2024 maken het verwante gebruikspunt dat de keuze van gereedschapsstaal moet aansluiten bij de toepassing en de kosten per geproduceerd onderdeel moet minimaliseren; technisch uitgedrukt is de relevante maatstaf de levenscyclusprestatie onder de werkelijke faalwijze.
Lezers moeten daarom elke aanduiding controleren aan de hand van de actuele editie van ASTM A681 of een andere toepasselijke norm, de richtlijnen voor warmtebehandeling van die exacte kwaliteit, de verwachte carbide- en matrixstructuur en de beoogde toepassing. Een ponstempel, tap, ruimer, profileergereedschap, besteksnede, vormmatrijs of warmwerkinzetstuk kan bezwijken door abrasieve slijtage, adhesieve slijtage, plastische vervorming, thermische vermoeiing, afbrokkeling of volledige breuk. De kwaliteitsletter beperkt het uitgangsveld. Samenstelling, productieroute, warmtebehandeling, oppervlakteconditie en faalanalyse bepalen of het gekozen staal geschikt is voor de toepassing.
Bronnen
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265