




Was Werkzeugstahl ist – und was er nicht ist
Werkzeugstahl wird dadurch definiert, was er im Einsatz leisten muss, nicht durch ein bestimmtes chemisches Rezept oder eine Position auf einer universellen Qualitätsskala. ASM International beschreibt Werkzeugstähle als „Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Formen oder Gestalten gefertigter Bauteile verwendet werden“ (ASM International, 2024). Diese Definition umfasst Schneidwerkzeuge, Stanzstempel, Matrizen, Formen, Umformwerkzeuge, Vorrichtungen, Lehren und andere Werkzeuge, deren Arbeitsflächen ihre kontrollierte Geometrie unter Einwirkung von Kontakt, Druck, Reibung, Stoß oder Wärme beibehalten müssen.
| Familie | Traditionelle Bezeichnung | Beispielgüte |
|---|---|---|
| W | Wasserhärtend | W1 |
| L | Niedriglegiert | L6 |
| S | Schlagarbeitsbeständig | S7 |
| O | Ölhärtend | O1 |
| A | Lufthärtend | A2 |
| D | Hochkohlenstoffhaltig, hochchromhaltig | D2 |
| H | Warmarbeitsstahl | H13 |
| M | Molybdän-Schnellarbeitsstahl | M2 |
| T | Wolfram-Schnellarbeitsstahl | T1 |
Das Wort Werkzeug beschreibt daher eine Funktion. Ein Stahl wird im Zusammenhang mit einer anspruchsvollen Werkzeuganwendung zu Werkzeugstahl, auch wenn sich einige Güten chemisch oder metallurgisch mit Stählen überschneiden, die an anderer Stelle eingesetzt werden. Die AISI-Familien, die üblicherweise als W, L, S, O, A, D, H, M und T bezeichnet werden, umfassen jeweils wasserhärtende, niedriglegierte, schlagfeste, ölhärtende, lufthärtende, kohlenstoffreiche hochchromhaltige, warmarbeitsgeeignete, molybdänhaltige Schnellarbeits- sowie wolframhaltige Schnellarbeitsstähle. ASM International führt diese neun Reihen in seiner Darstellung der Werkzeugstähle aus dem Jahr 2020 auf. Die Buchstaben bezeichnen keine aufeinanderfolgenden Güten in einer Leistungsrangfolge. Sie geben üblicherweise ein Abschreckverfahren, eine Hauptanwendung oder ein vorherrschendes Legierungssystem an.
Keine Werkzeugstahlfamilie ist für jede Anwendung automatisch überlegen. Strong evidence
Dieser Unterschied ist beim Vergleich beispielsweise von AISI O1, AISI A2, AISI D2 und AISI H13 von Bedeutung. O1 ist ein ölhärtender Kaltarbeitsstahl; A2 ist ein lufthärtender Kaltarbeitsstahl; D2 enthält wesentlich mehr Chrom und Kohlenstoff und bildet dadurch ein karbidreiches Gefüge, das mit hoher Verschleißfestigkeit verbunden ist; H13 ist ein Warmarbeitsstahl, der dafür ausgelegt ist, während thermischer Wechselbeanspruchung eine nutzbare Härte und Zähigkeit beizubehalten. Keine dieser Güten ist automatisch überlegen. Ein Stanzstempel, der unter Stoßbelastung ausbricht, benötigt möglicherweise ein anderes Eigenschaftsgleichgewicht als eine Schneidmatrize, die durch abrasives Blech verschleißt, selbst wenn beide als Kaltarbeitswerkzeuge bezeichnet werden.
ASMs funktionale Definition
Häufige Versagensarten von Werkzeugstahl
- Abrasiver Verschleiß Harte Partikel oder Rauheitsspitzen tragen Material von der Arbeitsfläche ab.
- Adhäsiver Verschleiß Zwischen Werkzeug und Werkstück bilden sich örtliche Verbindungen, die beim Gleiten Material herausreißen.
- Plastische Verformung Die Arbeitskante oder der Formhohlraum verliert unter übermäßiger Spannung oder Temperatur seine Form.
- Ausbröckeln Kleine Fragmente lösen sich von einer Kante, Ecke, Stempelspitze oder Matrizenauflage.
- Thermische Ermüdung Wiederholtes Erwärmen und Abkühlen erzeugt Oberflächenrisse, die als Wärmerissbildung bekannt sind.
Allgemeine Konstruktionsstähle werden üblicherweise nach struktureller Festigkeit, Duktilität, Schweißbarkeit, Korrosionsbeständigkeit, Ermüdungsverhalten oder Fertigungskosten ausgewählt. Von einem Bauteil aus Baustahl kann verlangt werden, dass es eine Last trägt, ohne plastisch zu verformen. Ein Werkzeug muss diese Last häufig ebenfalls tragen und dabei zusätzlich eine scharfe Schneide, einen Formhohlraum, einen Schneidspalt, ein Profil oder ein kalibriertes Maß bewahren. Es kann durch abrasiven Verschleiß, adhäsiven Verschleiß, plastische Verformung, Gewaltbruch, Kantenausbrüche, thermische Ermüdung, Korrosion oder den Verlust der Maßgenauigkeit versagen.
Diese Versagensarten stellen miteinander konkurrierende Anforderungen. Eine höhere Härte verbessert häufig die Beständigkeit gegen Eindrücken und abrasiven Verschleiß, doch eine übermäßige Härte kann die Widerstandsfähigkeit gegen Stoßbelastung oder Rissausbreitung verringern. Karbide wie Chromkarbid, Vanadiumkarbid, Molybdänkarbid und Wolframkarbid können die Verschleißfestigkeit erhöhen; große, gehäufte oder ungünstig verteilte Karbide können jedoch als Ausgangsstellen für Risse wirken. Legierungselemente verändern außerdem die Härtbarkeit, die Phasenumwandlung, das Anlassverhalten, die Warmhärte und die Maßänderung während der Wärmebehandlung. Kohlenstoff unterstützt die martensitische Härte und die Karbidbildung; Chrom, Molybdän, Wolfram und Vanadium beeinflussen die Karbidverteilung und das Verhalten bei hohen Temperaturen; Nickel und Mangan können die Härtbarkeit und die Zähigkeit beeinflussen.
Werkstoffklasse Eine kontrollierte Zusammensetzung und Produktkategorie, die nicht jedes für die Werkzeuglebensdauer maßgebliche Gefüge- oder Verarbeitungsmerkmal festlegt.
Auch der Herstellungsweg bringt eine weitere Variable hinzu. Schmieden, Walzen, Pulvermetallurgie, Umschmelzverfahren und die anschließende Bearbeitung beeinflussen Seigerungen, Karbidgröße, Karbidausrichtung, Porosität, Einschlüsse und Eigenspannungen. Zwei Werkstücke mit derselben Bezeichnung können daher unterschiedlich reagieren, wenn sich ihre Reinheit, ihr Gefüge, ihre Produktabmessungen oder ihre Verarbeitungsgeschichte unterscheiden. Eine Bezeichnung kennzeichnet eine kontrollierte Werkstoffklasse, nicht jedes Merkmal, das die Standzeit eines Werkzeugs bestimmt.
Die Wärmebehandlung entscheidet anschließend darüber, welcher Anteil dieses Potenzials in nutzbare Leistung umgesetzt wird. Austenitisierungstemperatur, Haltezeit, Abschreckgeschwindigkeit, gegebenenfalls eine spezifizierte Tieftemperaturbehandlung, Anlasstemperatur und die Anzahl der Anlasszyklen beeinflussen Restaustenit, Martensit, Karbidausscheidung, Härte, Zähigkeit und Maßbeständigkeit. Eine in Coatings veröffentlichte Studie aus dem Jahr 2020 identifizierte die Wärmebehandlungsparameter als den wichtigsten Faktor für die Leistung des Werkzeugkerns im untersuchten beschichteten System. Diese Feststellung bedeutet nicht, dass Zusammensetzung oder Herstellung bei jeder Konstruktion zweitrangig sind; sie legen den verfügbaren Gefügebereich und die Fehlstellenpopulation fest, die durch die Wärmebehandlung beherrscht werden müssen.
Die praktische Schlussfolgerung ist unmittelbar: Die Auswahl der Güte beginnt mit der vorherrschenden Versagensart. Ein handgeführtes Schneidwerkzeug kann auf eine gute Schneidenbeständigkeit und eine angemessene Zähigkeit ausgelegt sein. Ein Kaltstauchwerkzeug benötigt möglicherweise eine hohe Beständigkeit gegen Druckverformung und Ausbrüche. Ein Gewindebohrer oder eine Reibahle erfordert eine Kombination aus Härte, Schneidenstabilität, Bearbeitbarkeit und Maßkontrolle. Prägewalzen, Matrizen, Stanzstempel, Schneidwaren, Umformwerkzeuge und Werkzeuge für hohe Temperaturen stellen jeweils unterschiedliche Kombinationen aus Belastung, Gleiten, Stoß und Temperatur dar. Die NBS Monograph 88 ist weiterhin eine nützliche staatliche technische Referenz für die historische Terminologie und die grundlegende Metallurgie hinter diesen Unterscheidungen.
Werkzeugstahl im Vergleich zu allgemeinem Konstruktionsstahl
Werkzeugstahl ist nicht einfach „stärkerer Stahl“, und allein die Härte definiert ihn nicht. Ein niedriglegierter Konstruktionsstahl kann für eine Welle, ein Zahnrad oder ein Verbindungselement eine ausreichende Festigkeit bieten, jedoch bei Verwendung als Schneide oder Matrizenoberfläche schnell versagen. Umgekehrt kann ein hochverschleißfester Werkzeugstahl brechen, während eine schlagfeste Güte oder ein zäherer Konstruktionsstahl den Einsatz überstehen würde. Auch die Herstellbarkeit muss in die Berechnung einbezogen werden: Ein Werkstoff, der sich nur schwer sägen, schleifen, zerspanen, durch Drahterosion schneiden, schweißen oder wärmebehandeln lässt, kann bereits vor dem Einsatz zusätzliche Versagensrisiken und Prozessbelastungen verursachen.
Routledges Tool Steels: Properties and Performance (2021) behandelt das Verhalten von Güten anhand ihrer Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Randschichthärtung und Beschichtungen. Dieses Modell ist genauer, als einen AISI-Buchstaben als einfache Rangfolge zu betrachten. Die Kaltarbeitsrichtlinie von Uddeholm aus dem Jahr 2024 formuliert das Anwendungsprinzip als die Auswahl eines Stahls, der zur Beanspruchung passt und gleichzeitig die Kosten pro gefertigtem Teil minimiert. Gemeint ist damit die Leistung über den gesamten Lebenszyklus: Das relevante Maß umfasst Werkzeugwechsel, Nachschärfen, Stillstandszeiten, Ausschussteile und vorzeitige Brüche, nicht lediglich die anfängliche Werkstoffspezifikation.
Die Rolle gewalzter Produktformen nach ASTM A681
ASTM A681 stellt einen Normenrahmen für gewalzte Produkte aus legiertem Werkzeugstahl bereit. ASTM International erklärt in seinem Geltungsbereich von 2024, dass „ASTM A681 die chemischen, mechanischen und physikalischen Anforderungen an gewalzte Produkte aus legiertem Werkzeugstahl festlegt“. Die erfassten Formen umfassen Stäbe, Bleche, Tafeln, Bänder, Stangen, Drähte und Schmiedestücke, die üblicherweise zu Werkzeugen, Matrizen oder Vorrichtungen verarbeitet werden.
Dieser Geltungsbereich ist wichtig, aber begrenzt. ASTM A681 legt Anforderungen an das gelieferte gewalzte Produkt fest; die Norm entscheidet nicht von sich aus zwischen AISI D2 und AISI A2, schreibt keine Gestaltung eines Stanzstempels vor und bestimmt nicht, ob Verschleiß, Ausbrüche, Anlassrisse oder Verzug die maßgebliche Versagensart darstellen. Der Anwender muss weiterhin die für den Einsatz geeignete Güte, Produktform, Abmessung, Lieferzustand, Wärmebehandlung, Oberflächenbeschaffenheit und Abnahmeanforderungen festlegen.
Auch die Bezeichnung eines Stabs, einer Tafel oder eines Schmiedestücks beseitigt weder die richtungsabhängige Gefügestruktur noch die Auswirkungen der Querschnittsgröße. Karbidausrichtung, Seigerungen, Einschlüsse und Abkühlgeschwindigkeit können das Schleifverhalten, die Zähigkeit und das Risswachstum beeinflussen. Das fertige Werkzeug kann Spannungsarmglühen, eine Grobbearbeitung vor dem Härten, eine kontrollierte Wärmebehandlung und abschließendes Schleifen erfordern, um seine vorgesehene Geometrie einzuhalten. ASTM A681 definiert den Werkstoffrahmen; das ingenieurtechnische Urteilsvermögen stellt die Verbindung zwischen diesem Rahmen und der tatsächlichen Arbeit des Werkzeugs her.
Wie die AISI-Bezeichnungen für Werkzeugstähle aufgebaut sind
Bezeichnungen für Werkzeugstähle sind Klassifizierungsmerkmale und keine Rangfolge von minderwertigen zu höherwertigen Güten. ASM International definiert Werkzeugstähle als Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Umformen oder Gestalten von gefertigten Bauteilen verwendet werden. Innerhalb dieses breiten Anwendungsbereichs gruppiert das AISI-System Stähle nach dem Merkmal, das ihr Verhalten ursprünglich unterschied: Abschreckverfahren, Hauptanwendung oder vorherrschendes Legierungssystem. ASM‘s Tool Steels identifiziert neun Hauptfamilien: W, L, S, O, A, D, H, M und T (ASM International, 2020).
Der Buchstabe liefert daher eine erste Arbeitshypothese. Er sagt allein nichts über die Einsatzdauer voraus. Kohlenstoffgehalt, Legierungskarbid, Reinheit, Seigerungen, Pulver- oder Blockroute, Schmieden, Wärmebehandlung, Oberflächenzustand und die tatsächliche Versagensart des Werkzeugs beeinflussen sämtlich das Ergebnis. Ein Stempel, der durch Stoßbelastung bricht, benötigt ein anderes Verhältnis der Eigenschaften als eine Matrize, die durch Abrasion verschleißt, selbst wenn beide Kaltarbeitswerkzeuge sind. ASTM A681 bildet den Normenrahmen für gewalzte Produkte aus legierten Werkzeugstählen und umfasst chemische, mechanische und physikalische Anforderungen an Stäbe, Platten, Bleche, Bänder, Stangen, Drähte und Schmiedestücke, die üblicherweise zu Werkzeugen, Matrizen oder Vorrichtungen gefertigt werden (ASTM International, 2024).
Die Reihen W, L und S
Die W-Reihe steht für wasserhärtenden Werkzeugstahl. Die Bezeichnung bezieht sich auf das traditionelle Abschreckmedium und stellt nicht die Behauptung auf, dass jede W-Güte bei jedem modernen Wärmebehandlungsverfahren in Wasser abgeschreckt werden muss. Diese Stähle sind im Allgemeinen Kohlenstoffwerkzeugstähle mit im Vergleich zu vielen später entwickelten Werkzeugstahlfamilien begrenzten Legierungszusätzen. Eine repräsentative Bezeichnung ist W1. Seine relativ einfache chemische Zusammensetzung kann nach einer geeigneten Behandlung eine harte martensitische Arbeitsschicht ergeben, während die gleichzeitig begrenzte Härtbarkeit die Tiefe und Gleichmäßigkeit der Härtung in größeren Querschnitten einschränkt.
Dieser Zielkonflikt erklärt die historische Verwendung von W-Stählen für handbetätigte Schneidwerkzeuge, einfache Stempel, Meißel, Messer und ähnliche Werkzeuge, bei denen kleine Querschnitte schnell abkühlen konnten. Das Abschrecken in Wasser erzeugt außerdem erhebliche thermische Spannungen und ein hohes Verformungsrisiko. Die Familienbezeichnung beschreibt die vorgesehene Härtungspraxis; ohne Bezug auf Querschnittsgröße und Verarbeitung legt sie weder Zähigkeit noch Maßbeständigkeit oder Verschleißbeständigkeit fest.
Die L-Reihe steht für niedriglegierten Werkzeugstahl. Die Güten dieser Familie enthalten moderate Zusätze von Elementen wie Chrom, Nickel, Molybdän oder Vanadium, um Härtbarkeit, Festigkeit, Verschleißverhalten oder Maßbeständigkeit zu verbessern, ohne in die chemische Zusammensetzung hochlegierter Kaltarbeits- oder Schnellarbeitsstähle überzugehen. L6 ist eine bekannte Bezeichnung. Seine nickelhaltige chemische Zusammensetzung wird mit einer zähigkeitsorientierten Auslegung in Verbindung gebracht; daraus folgt jedoch weder, dass jede L-Güte für Stoßbelastungen geeignet ist, noch dass jede Anwendung mit einem niedriglegierten Stahl abgedeckt werden kann.
Die S-Reihe steht für schlagzähen Werkzeugstahl. Die maßgebliche Anforderung im Einsatz ist der Widerstand gegen wiederholte Stoßbelastung, plötzliche Belastung und Ausbröckeln, nicht die maximal erreichbare Abrasionsbeständigkeit. S7 ist eine repräsentative Güte; S1 und S5 gehören derselben breiten Familie an, weisen jedoch keine identischen Zusammensetzungen oder Reaktionen auf die Wärmebehandlung auf. Die Schlagzähigkeit hängt von Kohlenstoffgehalt, Legierungsverhältnis, Korngröße, Restaustenit, Anlassen und der Anzahl sowie Verteilung von Fehlstellen ab. Eine Bezeichnung als schlagzäher Werkzeugstahl ist daher ein Hinweis auf den vorgesehenen Kompromiss zwischen Härte und Zähigkeit, keine Garantie gegen Bruch.
Die Reihen O, A und D
Die O-Reihe steht für ölhärtenden Werkzeugstahl. Diese Güten enthalten genügend Legierungszusätze, um milder zu härten als unlegierte W-Kohlenstoffstähle, sodass gemäß der traditionellen Klassifizierung Öl anstelle von Wasser verwendet werden kann. O1 ist das häufig angeführte Beispiel. Das Abschrecken in Öl kann Verformung und Abschreckrisse im Vergleich zu Wasser verringern, wobei die Maßänderung bei Präzisionsmatrizen, Stempeln, Gewindebohrern, Reibahlen und kleinen Umformwerkzeugen weiterhin ein ernstes Problem darstellt. Die O-Bezeichnung gibt an, wie die Güte historisch voraussichtlich gehärtet werden sollte; sie bedeutet nicht, dass ihre Verschleißbeständigkeit diejenige einer A- oder D-Güte übertrifft.
Die A-Reihe steht für lufthärtenden Werkzeugstahl. Der Legierungsgehalt erhöht die Härtbarkeit so weit, dass ein Werkzeug an Luft oder unter einer kontrollierten Gasabschreckung gehärtet werden kann, wodurch der starke Thermoschock von Wasser oder Öl verringert wird. A2 ist weithin als lufthärtende Kaltarbeitsgüte bekannt. Solche Stähle werden ausgewählt, wenn bei Matrizen, Stempeln, Prägewerkzeugen oder Umformwerkzeugen eine Kombination aus Verschleißbeständigkeit, Zähigkeit und Maßbeständigkeit erforderlich ist. Die geringere Abschreckintensität kann Verformungen reduzieren; Restaustenit, Karbidverteilung, Schleifschäden und die Anlasspraxis bestimmen jedoch weiterhin das fertige Werkzeug.
Die D-Reihe steht für kohlenstoffreichen, hochchromhaltigen Werkzeugstahl. D2 ist die repräsentative Bezeichnung. Seine Kohlenstoff- und Chromgehalte begünstigen einen beträchtlichen Anteil harter, chromreicher Karbide, wodurch die Familie mit Abrasionsbeständigkeit und Kaltarbeitsanwendungen in Verbindung gebracht wird. Diese Karbide beeinflussen zugleich Zähigkeit, Zerspanbarkeit, Schleifverhalten und Rissanfälligkeit. Große oder ungünstig verteilte Karbide können zu Ausgangsstellen für Risse werden; eine D-Bezeichnung gibt keinen Aufschluss über die durch die Herstellungsroute erzeugte Karbidgröße oder -orientierung.
D-Stähle werden daher bei lang andauernden Kaltarbeitsaufgaben wie Matrizen, Stempeln, Schermessern und Umformwerkzeugen eingesetzt. Die richtige Auswahl hängt jedoch davon ab, ob Verschleiß, Kantenausbrüche, grober Bruch, Fressen oder Maßänderung zuerst zum Ende der Einsatzdauer führt. Hohe Kohlenstoff- und Chromgehalte sind Fakten der Zusammensetzung und keine allgemeingültige Rangfolge gegenüber den niedriger legierten O- oder A-Familien.
Die Reihen H, M und T
Die H-Reihe steht für Warmarbeitsstahl. Diese Güten sind für Werkzeuge vorgesehen, die bei Verfahren wie Druckgießen, Warmumformen, Strangpressen und Warmformen erhöhten Temperaturen ausgesetzt sind. Die Familie wird nach vorherrschenden Legierungssystemen unterteilt, darunter chromhaltige Warmarbeitsstähle, wolframhaltige Warmarbeitsstähle und molybdänhaltige Warmarbeitsstähle. H13 ist eine häufig als Referenz verwendete Bezeichnung für einen chromhaltigen Warmarbeitsstahl; H-Güten müssen ihre Festigkeit bewahren, der thermischen Ermüdung widerstehen und das Erweichen bei wiederholtem Erwärmen und Abkühlen begrenzen. Diese Anforderungen unterscheiden sich von der Abrasionsbeständigkeit im Kaltarbeitsbereich, weshalb ein härteres Werkzeug bei Raumtemperatur nicht automatisch ein besseres Warmarbeitswerkzeug ist.
Die M-Reihe steht für molybdänhaltigen Schnellarbeitsstahl. M2 ist eine repräsentative Güte. Molybdän, Wolfram, Vanadium, Chrom und Kohlenstoff bilden ein hochlegiertes System, das die Aufrechterhaltung der Schneidhärte bei den während der Zerspanung entstehenden Temperaturen ermöglicht. Die Klassifizierung spiegelt die Legierungsgrundlage der Schnellarbeitsstahlfamilie wider, während das endgültige Schneidverhalten von Austenitisieren, Abschrecken, mehrfachem Anlassen, der Karbidpopulation, der Kantenvorbereitung und möglichen Beschichtungen abhängt.
Die T-Reihe steht für wolframhaltigen Schnellarbeitsstahl. T1 ist die klassische repräsentative Bezeichnung. Wolframreiche Schnellarbeitsstahlzusammensetzungen wurden historisch für Schneidwerkzeuge entwickelt, die ihre Härte unter Wärmeeinwirkung bewahren mussten; T-Güten enthalten Karbide, die Warmhärte, Verschleiß, Schleifen und Zähigkeit beeinflussen. M und T sind keine entgegengesetzten Qualitätsstufen. Sie sind unterschiedliche Wege der Legierungsauslegung innerhalb der Schnellarbeitsstähle, und der geeignete Weg hängt von der Schneidtemperatur, unterbrochenem Schnitt, Kantenbelastung, Geometrie und Wärmebehandlung ab.
Diese Verbindung zur Verarbeitung ist entscheidend. Eine Studie aus dem Jahr 2020 in Coatings identifizierte die Wärmebehandlungsparameter als den primären Faktor für die Leistungsfähigkeit des Werkzeugkerns, während Zusammensetzung und Herstellungsroute die mögliche Karbidstruktur und die Fehlstellenpopulation bestimmen. Routledges Tool Steels: Properties and Performance behandelt die Leistungsfähigkeit ebenfalls anhand von Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Oberflächenhärtung und Beschichtungen (Mesquita, 2021). Die NBS Monograph 88 liefert einen früheren staatlichen Referenzpunkt für Stahlmetallurgie und historische Terminologie.
Die Auswahl sollte daher mit der Versagensart und den Einsatzbedingungen beginnen und anschließend den AISI-Buchstaben als Orientierung für geeignete chemische Zusammensetzungen verwenden. Uddeholm formuliert das Ziel der Kaltarbeitsauslegung klar: Der Werkzeugstahl muss an die Anwendung angepasst und die Kosten je produziertem Bauteil müssen minimiert werden. In der Praxis ist die Lebenszyklusleistung wichtiger als der Buchstabe allein. Die AISI-Klassifizierung ordnet die Optionen; sie trifft nicht die technische Entscheidung.
Die metallurgischen Variablen hinter der Leistungsfähigkeit von Werkzeugstahl
Werkzeugstähle werden durch ihren Einsatz und nicht allein durch ihre Härte definiert. ASM International beschreibt sie als Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Umformen oder Bearbeiten gefertigter Teile verwendet werden. Diese Definition umfasst sehr unterschiedliche Anforderungen: Ein Stempel muss möglicherweise Stoßbelastungen und dem Ausbrechen der Schneidkante widerstehen, während ein Schneidwerkzeug unter Reibung und Wärme eine scharfe Schneide behalten muss. ASTM A681, das maßgebliche Regelwerk für gewalzte und geschmiedete legierte Werkzeugstahlerzeugnisse, umfasst chemische, mechanische und physikalische Anforderungen an Stangen, Bleche, Tafeln, Bänder, Rundmaterial, Drähte und Schmiedestücke, die üblicherweise zu Werkzeugen, Gesenken oder Vorrichtungen verarbeitet werden. Die Bezeichnung allein lässt keine Aussage über die Leistungsfähigkeit zu.
AISI-Familien wie W, L, S, O, A, D, H, M und T kennzeichnen übergeordnete Legierungs- und Verarbeitungskonzepte. Wie im Metallurgie-Lehrtext der Maricopa Community Colleges erläutert wird, geben die Buchstaben üblicherweise das Abschreckverfahren, die Hauptanwendung oder das vorherrschende Legierungssystem an. W1 steht für Wasserhärtung, O1 für Ölhärtung, A2 für Lufthärtung, D2 für eine kohlenstoffreiche, hochchromhaltige Zusammensetzung, H13 für den Warmarbeitsbereich, M2 für Molybdän-Schnellarbeitsstahl und T1 für Wolfram-Schnellarbeitsstahl. Diese Bezeichnungen bilden einen Ausgangspunkt. Die tatsächliche Struktur hängt von der Erschmelzungspraxis, dem Schmieden oder der Pulververarbeitung, dem Austenitisieren, dem Abschrecken, dem Anlassen, dem Oberflächenzustand und der jeweiligen Versagensart ab.
Kohlenstoff, Legierungselemente und Härtbarkeit
| Element | Beschriebene hauptsächliche Wirkung im Werkzeugstahl |
|---|---|
| Kohlenstoff | Martensithärte und Karbidbildung |
| Chrom | Härtbarkeit und chromreiche Karbide |
| Molybdän | Sekundärhärtung und Anlassbeständigkeit |
| Wolfram | Legierungskarbide und Warmhärte |
| Vanadium | Sehr harte Karbide und Korngrößensteuerung |
| Nickel | Härtbarkeit und Zähigkeit bei ausgewählten Zusammensetzungen |
Kohlenstoff liefert die Zwischengitteratome, die das Eisen festigen, und ermöglicht die Umwandlung von Austenit in harten Martensit während des Abschreckens. Ein höherer Kohlenstoffgehalt erhöht im Allgemeinen den Kohlenstoffgehalt des Martensits und unterstützt eine größere Abschreckhärte. Derselbe Zusatz kann jedoch die Karbidbildung verstärken, die Duktilität verringern und eine Schneide oder Ecke weniger stoßunempfindlich machen. Kohlenstoff verändert außerdem, wie viel Kohlenstoff nach der Bildung von Legierungskarbiden in der Matrix verbleibt. Ein nominaler Kohlenstoffanteil gibt daher nicht den Kohlenstoffgehalt des endgültigen Martensits an.
Wichtige metallurgische Begriffe
- Härte
- Widerstand gegen örtlich begrenzte plastische Verformung.
- Härtbarkeit
- Tiefe, bis zu der sich unter einer bestimmten Abkühlbedingung Martensit bilden kann.
- Restaustenit
- Austenit, der beim Abschrecken nicht in Martensit umwandelt.
- Sekundärhärtung
- Härtezunahme durch Ausscheidung feiner Legierungskarbidpartikel beim Anlassen.
Die Härtbarkeit ist etwas anderes als die Härte. Sie beschreibt, wie tief ein Stahl unter einer festgelegten Abkühlbedingung Martensit bilden kann. Chrom, Molybdän, Mangan und Silizium verzögern diffusionsgesteuerte Umwandlungen wie Perlit- und Bainitbildung und ermöglichen dadurch, dass auch Bereiche weiter entfernt von einer abgeschreckten Oberfläche härten. Nickel kann die Härtbarkeit und Zähigkeit unterstützen, wird bei herkömmlichen Werkzeugstählen jedoch weniger mit einer ausgeprägten Karbidbildung in Verbindung gebracht. Molybdän unterdrückt außerdem bestimmte Formen der Anlassversprödung und trägt zur Sekundärhärtung bei. Das Ergebnis hängt von der Querschnittsgröße, der Austenitkorngröße, der Abschreckintensität und dem vorherigen Zustand des Stahls ab.
Chrom erfüllt mehrere Funktionen. In mittleren Mengen verbessert es die Härtbarkeit und Oxidationsbeständigkeit; bei höheren Gehalten verbindet es sich mit Kohlenstoff und bildet chromreiche Karbide, insbesondere in kohlenstoffreichen, hochchromhaltigen Güten wie D2. Molybdän und Wolfram bilden harte Legierungskarbide und unterstützen die Sekundärhärtung, wenn sich während des Anlassens feine Ausscheidungen bilden. Ihre Wirkung auf die Warmhärte ist bei Schnellarbeitsstählen und Warmarbeitsstählen besonders wichtig. Vanadium bildet sehr harte Vanadiumkarbide, häufig VC oder V-reiche MC-Karbide, die abrasivem Verschleiß widerstehen und das Austenitkornwachstum begrenzen, wenn ihre Partikel fein und gleichmäßig verteilt bleiben.
Weitere Zusätze verändern das Verarbeitungsfenster. Silizium festigt den Ferrit und kann das Anlassverhalten beeinflussen. Mangan verbessert die Härtbarkeit, kann jedoch bei unzureichend kontrollierter Zusammensetzung und Wärmebehandlung die Empfindlichkeit gegenüber Restaustenit und Seigerungen erhöhen. Kobalt bildet im üblichen Sinn von Schnellarbeitsstählen keine bedeutende Karbidpopulation; es erhöht die Temperatur, bei der die Matrix erweicht, und unterstützt die Schneidleistung bei erhöhter Temperatur. Stickstoff, Schwefel und Blei können die Zerspanbarkeit oder Ausscheidung beeinflussen, ihr Nutzen hängt jedoch stark von der Güte und den Anforderungen an die Reinheit ab.
Ein Stahl mit hoher Härtbarkeit ist nicht automatisch zäher oder verschleißbeständiger. Er kann in einem großen Gesenquerschnitt durchhärten und dennoch grobe Karbide, Seigerungen oder übermäßigen Restaustenit enthalten. Die 2020 in Coatings von MDPI veröffentlichte Wärmebehandlungsstudie identifizierte die Wärmebehandlungsparameter als den primären Faktor für die Leistungsfähigkeit des Werkzeugkerns. Die Zusammensetzung legt fest, welche Strukturen entstehen können; die Behandlung bestimmt, welche dieser Strukturen tatsächlich erhalten bleiben.

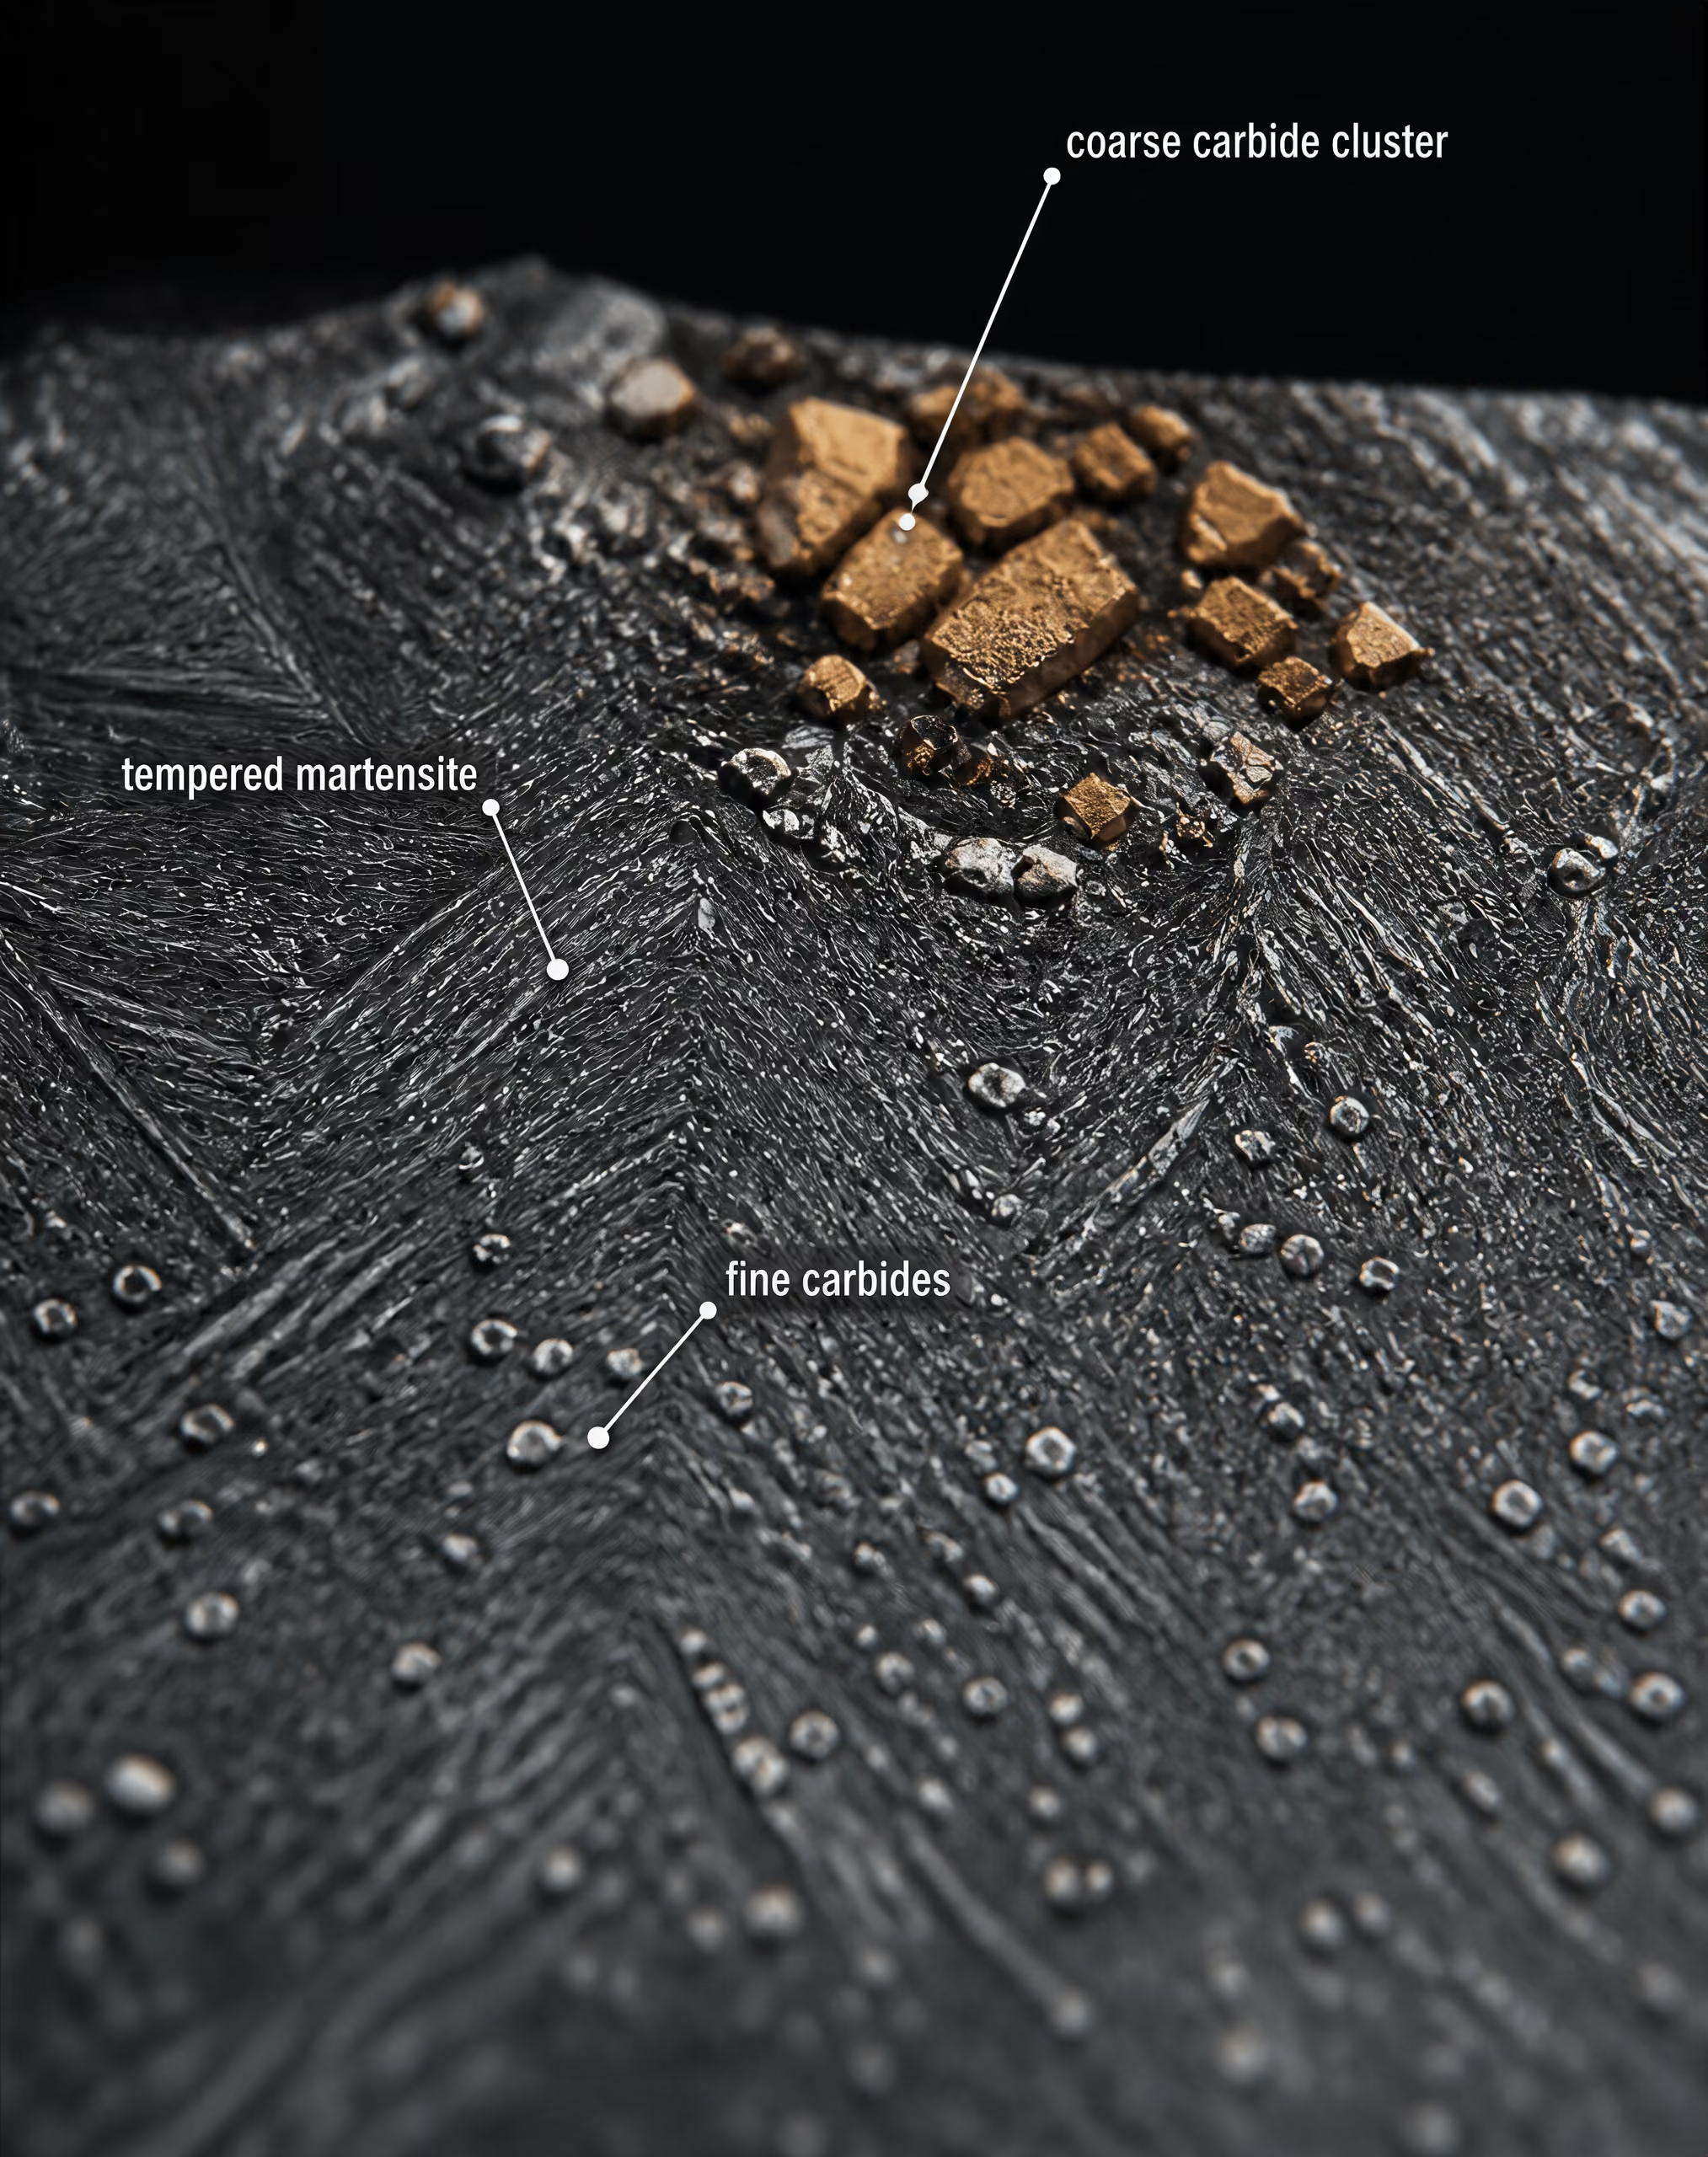
Karbid Eine harte Verbindung, die entsteht, wenn sich Kohlenstoff mit Eisen oder Legierungselementen wie Chrom, Molybdän, Wolfram oder Vanadium verbindet.
Karbide und das Gleichgewicht zwischen Verschleißbeständigkeit und Zähigkeit
Karbide sind für das Verhalten von Werkzeugstählen von zentraler Bedeutung, da es sich um harte Partikel in einer vergleichsweise zäheren metallischen Matrix handelt. Ihre Chemie, ihr Volumenanteil, ihre Größe, Form, ihr Abstand und ihre Orientierung sind ebenso wichtig wie ihr bloßes Vorhandensein. Eisenreiches Zementit, chromreiches M₇C₃, molybdän- und wolframreiche M₆C- sowie vanadiumreiche MC-Karbide bieten keinen identischen Widerstand gegen Abrasion, thermische Erweichung oder Rissbildung.
Eine feine, dispergierte Karbidpopulation kann die Verschleißbeständigkeit erhöhen, ohne große Rissausgangspunkte zu erzeugen. Grobe Primärkarbide können einem Verschleißmechanismus wirksam widerstehen, unterbrechen jedoch auch die Matrix und konzentrieren Spannungen. Scharfe Karbidecken, durch Seigerung entstandene Karbidzeilen und durch Walzen oder Schmieden ausgerichtete Karbidcluster können bevorzugte Wege für die Rissinitiierung bilden. Ein Schliffbild kann in zwei Güten denselben nominellen Karbidtyp zeigen, gleichzeitig jedoch völlig unterschiedliche Verteilungen und damit sehr unterschiedliche Einsatzlebensdauern erkennen lassen.
| Herstellungsroute | Beschriebene Struktur oder Fragestellung |
|---|---|
| Blockmetallurgie | Chemische Entmischung und längliche Karbidbänder |
| Schmieden und Walzen | Kornfluss und gerichtete Karbidverteilung |
| Pulvermetallurgie | Feinere und gleichmäßiger verteilte Karbidpartikel |
Das Gleichgewicht zwischen Verschleißbeständigkeit und Zähigkeit ist kein einfacher Austausch zwischen „mehr Karbiden“ und „weniger Karbiden“. Abrasiver Verschleiß profitiert häufig von einem hohen Anteil harter Partikel, doch das Ausbrechen von Schneidkanten kann sich beschleunigen, wenn die Matrix zwischen den Partikeln zu schwach ist oder wenn der Karbidabstand zu klein ist, um einen Riss abzustumpfen. Adhäsiver Verschleiß, Stoßverschleiß, plastische Verformung und thermische Ermüdung stellen unterschiedliche Anforderungen. Ein Stempel, der auf ein falsch ausgerichtetes Werkstück trifft, kann durch einen einzigen instabilen Ausbruch versagen, obwohl seine gemessene Härte weiterhin hoch ist. Ein Schermesser kann seine Leistungsfähigkeit dagegen durch allmähliches abrasives Verrunden verlieren.
Das Herstellungsverfahren verändert diese Struktur. Die konventionelle Blockmetallurgie kann chemische Seigerungen und längliche Karbidbänder erzeugen, die durch späteres Schmieden zwar verringert, aber nicht immer vollständig beseitigt werden. Die Pulvermetallurgie kann eine gleichmäßigere Karbidverteilung erzeugen, obwohl die endgültigen Eigenschaften weiterhin von der Konsolidierung, dem Schmieden, der Wärmebehandlung und Oberflächenfehlern abhängen. Es geht nicht darum, dass ein Verfahren stets erfolgreich ist. Entscheidend ist, dass die nominelle Chemie weder die durch das Verfahren erzeugte Fehlerpopulation noch die Karbidarchitektur beschreiben kann.
Das Anlassen fügt eine weitere Ebene hinzu. Während des Anlassens können Legierungselemente den übersättigten Martensit verlassen und feine Sekundärkarbide bilden. In M2 und verwandten Schnellarbeitsstählen sind Molybdän, Wolfram und Vanadium an Ausscheidungsvorgängen beteiligt, die nach einer anfänglichen Erweichungsphase die Härte erhöhen. Diese Sekundärhärtung unterstützt ebenfalls die Warmhärte, doch eine zu intensive Behandlung kann übermäßige Eigenspannungen oder Restaustenit hinterlassen. Die Karbidfeinung und nicht allein die Karbidmenge bestimmt häufig, ob der zusätzliche Legierungsgehalt eine brauchbare Schneidstandzeit oder ein sprödes Schneidkantenverhalten hervorbringt.
Matrixstruktur und Restaustenit
Die Matrix, welche die Karbide umgibt, trägt wesentlich zur Zähigkeit des Werkzeugs bei und stützt die Karbide unter Belastung. Abgeschreckter Martensit weist eine hohe Festigkeit auf, weil Kohlenstoff- und Legierungsatome das Eisengitter verzerren und die Versetzungsbewegung behindern. Unangelassener Martensit enthält jedoch hohe Eigenspannungen und bietet einen geringen Widerstand gegen schlagartiges Brechen. Das Anlassen reduziert diese Spannungen, ermöglicht eine kontrollierte Karbidausscheidung und verändert das Verhältnis zwischen Härte und Zähigkeit.
Die Austenitisierungsbehandlung steuert sowohl die Zusammensetzung der Matrix als auch die Auflösung der Karbide. Ist die Temperatur zu niedrig, gelangen nicht genügend Kohlenstoff- und Legierungselemente in den Austenit, wodurch Härtbarkeit und Endhärte begrenzt werden. Ist sie zu hoch oder die Haltezeit zu lang, kann eine übermäßige Karbidauflösung die Matrix anreichern, die Austenitkörner vergrößern und nach dem Abschrecken den Restaustenitanteil erhöhen. Grobe ehemalige Austenitkörner verringern die Zahl der Hindernisse, die einem sich ausbreitenden Riss zur Verfügung stehen.
Restaustenit ist der Anteil des Austenits, der sich während des Abschreckens nicht in Martensit umwandelt. Unmittelbar nach dem Härten kann er die scheinbare Zähigkeit verbessern, ist unter Betriebsspannung, Schleifwärme oder anschließendem Anlassen jedoch dimensionsinstabil. Die Umwandlung in frischen, unangelassenen Martensit kann Verzug, Rissbildung oder Veränderungen der Schneidengeometrie verursachen. Eine kryogene Behandlung, mehrere Anlasszyklen oder sorgfältig ausgewählte Austenitisierungsbedingungen können dieses Problem verringern, doch keine dieser Maßnahmen ist ein universelles Heilmittel.
Die endgültige Matrix kann angelassenen Martensit, Restaustenit, Sekundärkarbide und mitunter bainitische oder perlitische Bereiche enthalten, die durch unzureichende Abkühlung verursacht wurden. Ihre Anteile und Grenzflächen bestimmen Ermüdung, Ausbrüche, Verzug und thermische Erweichung. Das Schleifen der Oberfläche fügt eine weitere Variable hinzu: Zug-Eigenspannungen, Schleifbrand und Mikrorisse können einen korrekt behandelten Kern unwirksam machen.
Routledges Tool Steels: Properties and Performance (2021) betrachtet die Leistungsfähigkeit anhand von Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Oberflächenhärtung und Beschichtungen und nicht allein anhand des Gütenamens. Dieser Ansatz stimmt mit den älteren metallurgischen Grundlagen überein, die in der NBS Monograph 88 festgehalten sind, sowie mit ASM Internationals Schwerpunkt auf den kombinierten Auswirkungen von Verschleißbeständigkeit, Zähigkeit, Warmhärte, Karbiden und Wärmebehandlung. Die Leitlinien von Uddeholm für die Kaltarbeit verdeutlichen die praktische Konsequenz: Die Auswahl sollte an die Anwendung angepasst werden und die Lebenszykluskosten pro gefertigtem Teil senken. Die entscheidende Frage lautet nicht, welche Bezeichnung den höchsten Rang einnimmt, sondern welche Matrix-Karbid-Struktur die tatsächliche Belastung, Temperatur, Kontaktbedingungen und Versagensart des Werkzeugs übersteht.
Herstellungsroute: Warum dieselbe Güte nicht dieselbe Mikrostruktur bedeutet
Eine Werkzeugstahlbezeichnung kennzeichnet einen Zusammensetzungsbereich und eine vorgesehene Werkstofffamilie, nicht eine einzige innere Struktur. AISI O1, AISI D2, AISI M2 und andere Güten können daher unterschiedliche Kombinationen aus Zähigkeit, Verschleißbeständigkeit, Maßbeständigkeit und Zerspanbarkeit aufweisen, wenn sich ihre Vorgeschichten hinsichtlich Schmelzen, Gießen, Umformen und Wärmebehandlung unterscheiden. ASM International beschreibt Werkzeugstähle als Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Formen oder Umformen von gefertigten Bauteilen verwendet werden. Die entscheidende Frage ist daher nicht einfach, welcher Buchstabe in der Bezeichnung erscheint, sondern wie die entstehende Mikrostruktur auf die Versagensart des Werkzeugs reagiert.
ASTM A681 (2024) behandelt „die chemischen, mechanischen und physikalischen Anforderungen an gewalzte Produkte aus legiertem Werkzeugstahl“, einschließlich Stäben, Blechen, Tafeln, Bändern, Stangen, Drähten und Schmiedestücken, die üblicherweise zu Werkzeugen, Gesenken oder Vorrichtungen verarbeitet werden. Dieser normative Rahmen legt Produktanforderungen fest, macht jedoch nicht jede Produktform einer Güte metallurgisch identisch. Produktabmessungen, Umformgrad, Abkühlungsverlauf und die Entnahmestelle eines Querschnitts können die an die Werkzeugherstellung gelieferte Struktur beeinflussen.
Blockmetallurgie und Seigerung
Konventionell gewalzter Werkzeugstahl beginnt mit einem gegossenen Block oder einem Strang aus dem Stranggießen. Während der Erstarrung bleiben die Legierungselemente nicht vollkommen gleichmäßig verteilt. Kohlenstoff, Chrom, Molybdän, Wolfram, Vanadium und andere gelöste Elemente verteilen sich unterschiedlich zwischen der flüssigen und der festen Phase. Die zuletzt erstarrende Flüssigkeit kann sich mit karbidbildenden Elementen anreichern und dadurch eine chemische Seigerung zwischen den Dendritenkernen und den interdendritischen Bereichen erzeugen. Bei einer kohlenstoff- und chromreichen Güte wie AISI D2 kann diese Vorgeschichte die Größe, Menge und Verteilung der chromreichen Karbide beeinflussen. Bei AISI M2 spiegeln die Populationen wolfram-, molybdän- und vanadiumhaltiger Karbide ebenfalls sowohl die Zusammensetzung als auch die Erstarrung wider.
Seigerung ist nicht in jedem Querschnitt mit einem sichtbaren Fehler gleichzusetzen, erzeugt jedoch lokale Unterschiede im Umwandlungsverhalten und bei der Karbidbildung. Angereicherte Bereiche können während des Austenitisierens unterschiedlich reagieren, und grobe Karbidcluster können als Spannungskonzentratoren wirken. Unter Stoß- oder Biegebelastung kann sich ein Riss entlang eines Karbidbandes oder -clusters statt durch die angelassene martensitische Matrix fortpflanzen. Bei gleitender oder abrasiver Beanspruchung kann ein hartes Karbid die Widerstandsfähigkeit gegen Materialabtrag verbessern, während ein großes, unzureichend abgestütztes Karbid brechen oder ausbrechen und dadurch die Arbeitskante beschädigen kann.
Nichtmetallische Einschlüsse bilden eine weitere Einflussgröße. Oxidische, sulfidische und silikatische Einschlüsse können beim Schmelzen, bei der Raffination, beim Gießen oder bei späteren Verarbeitungsschritten entstehen. Ihre chemische Zusammensetzung, Größe, Form und Ausrichtung beeinflussen die Ermüdungsrissinitiierung und das Bruchverhalten. Besonders wichtig ist dieser Effekt bei Stanzstempeln, Schermessern, Gewindebohrern und anderen Werkzeugen, die wiederholten Belastungen ausgesetzt sind. Dort kann eine kleine innere Unregelmäßigkeit bedeutsamer sein als ein geringfügiger Unterschied in der Gesamthärte.
Schmieden und Walzen reduzieren die Gussstruktur, schließen innere Hohlräume und verteilen segregiertes Material neu, beseitigen die ursprüngliche Vorgeschichte jedoch nicht vollständig. Das Endergebnis hängt von Temperatur, Umformung, Umformgrad und Abkühlung ab. Ein großer Block, der deutlich zu einem Stab reduziert wurde, kann einen anderen Karbidabstand und ein anderes Seigerungsmuster aufweisen als ein kleinerer Ausgangsquerschnitt, der zur gleichen nominalen Güte verarbeitet wurde.
Schmieden, Walzen und gerichtete Struktur
Anisotropie Ein durch die Orientierung verursachter Unterschied im Werkstoffverhalten, beispielsweise bei Belastung längs oder quer zu Karbidzeilen oder zum Kornfluss.
Das Warmumformen zerlegt Gussdendriten und streckt Einschlüsse sowie karbidreiche Bereiche in Umformrichtung. Dadurch entsteht ein Faserverlauf und bei vielen gewalzten Werkzeugstählen eine gerichtete Karbidanordnung, die häufig als Bänderung oder Karbidausrichtung bezeichnet wird. Die Matrix kann nach der Wärmebehandlung relativ gleichmäßig sein, während längliche Karbidketten in einem polierten und geätzten Schliff sichtbar bleiben.
Die Richtung ist von Bedeutung, weil sich die mechanischen Eigenschaften entlang und quer zur Umformrichtung unterscheiden können. Ein Werkzeug, das parallel zu ausgerichteten Karbidketten belastet wird, weist keinen identischen Rissverlauf auf wie ein Werkzeug, das quer zu diesen belastet wird. Längszähigkeit, Querzähigkeit, Biegefestigkeit, Ermüdungsbeständigkeit und Kantenstabilität können daher voneinander abweichen, selbst wenn Härte und chemische Analyse ähnlich sind. Dieser Unterschied wird als Anisotropie bezeichnet: Das Verhalten des Werkstoffs hängt von seiner Orientierung ab.
Diese Konsequenz erstreckt sich auch auf die Werkzeugauslegung. Ein aus einem Stab gefertigtes Schmiedegesenk, ein Stempel oder ein Stanzbauteil sollte nicht als richtungsloses Halbzeug betrachtet werden. Die Ausrichtung des Werkzeugprofils, die vorherrschende Betriebslast und der erwartete Rissverlauf sollten gemeinsam berücksichtigt werden. Auch ein Stab, eine Tafel, ein Blech, ein Band, eine Stange, ein Draht oder ein Schmiedestück erfordern unterschiedliche Entscheidungen bei der Zerspanung und Umformung. Bei einer dicken Tafel kann die Entfernung einer Oberflächenschicht oder die Berücksichtigung von Unterschieden über den Querschnitt erforderlich sein. Ein Band kann für ein kleines Umformbauteil ausgewählt werden, dessen endgültige Richtung der Walzrichtung folgt. Draht und Stange können bei Kaltumform- oder Stauchvorgängen eingesetzt werden, bei denen der Oberflächenzustand und axiale Fehler entscheidend werden.
Der Faserverlauf ist vorteilhaft, wenn er die aufgebrachte Last unterstützt, aber nachteilig, wenn er einen einfachen Weg für Spaltbruch oder Kantenversagen bildet. Bänderung kann außerdem während der Wärmebehandlung zu einem uneinheitlichen Verhalten führen, insbesondere wenn lokale Änderungen der Zusammensetzung die Härtbarkeit oder den Anteil an Restaustenit verändern. Ein nominell identisches Werkzeug aus AISI O1, das aus unterschiedlichen Produktformen gefertigt wurde, kann deshalb unterschiedliche Zuschläge zur Berücksichtigung von Bearbeitungsverzug benötigen und aus unterschiedlichen Gründen durch Ausbrechen, Verbiegen oder Rissbildung versagen.
Die Darstellung von ASM International aus dem Jahr 2020 stellt fest, dass die Leistungsfähigkeit von Werkzeugstahl von Kombinationen aus Verschleißbeständigkeit, Zähigkeit, Warmhärte, Karbiden und Wärmebehandlung abhängt. Tool Steels: Properties and Performance von Routledge (2021) führt denselben übergeordneten Gedanken weiter aus, indem Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Randschichthärtung und Beschichtungen als miteinander verbundene Einflussgrößen behandelt werden. Die Herstellungsroute legt den Ausgangszustand fest; sie ersetzt jedoch nicht die Wärmebehandlung. Eine Studie aus dem Jahr 2020 in Coatings von MDPI identifizierte Wärmebehandlungsparameter als den primären Faktor für die Leistungsfähigkeit des Werkzeugkerns, während Zusammensetzung und Vorbehandlung das Potenzial des Werkstoffs sowie seine Fehlerpopulation bestimmen.

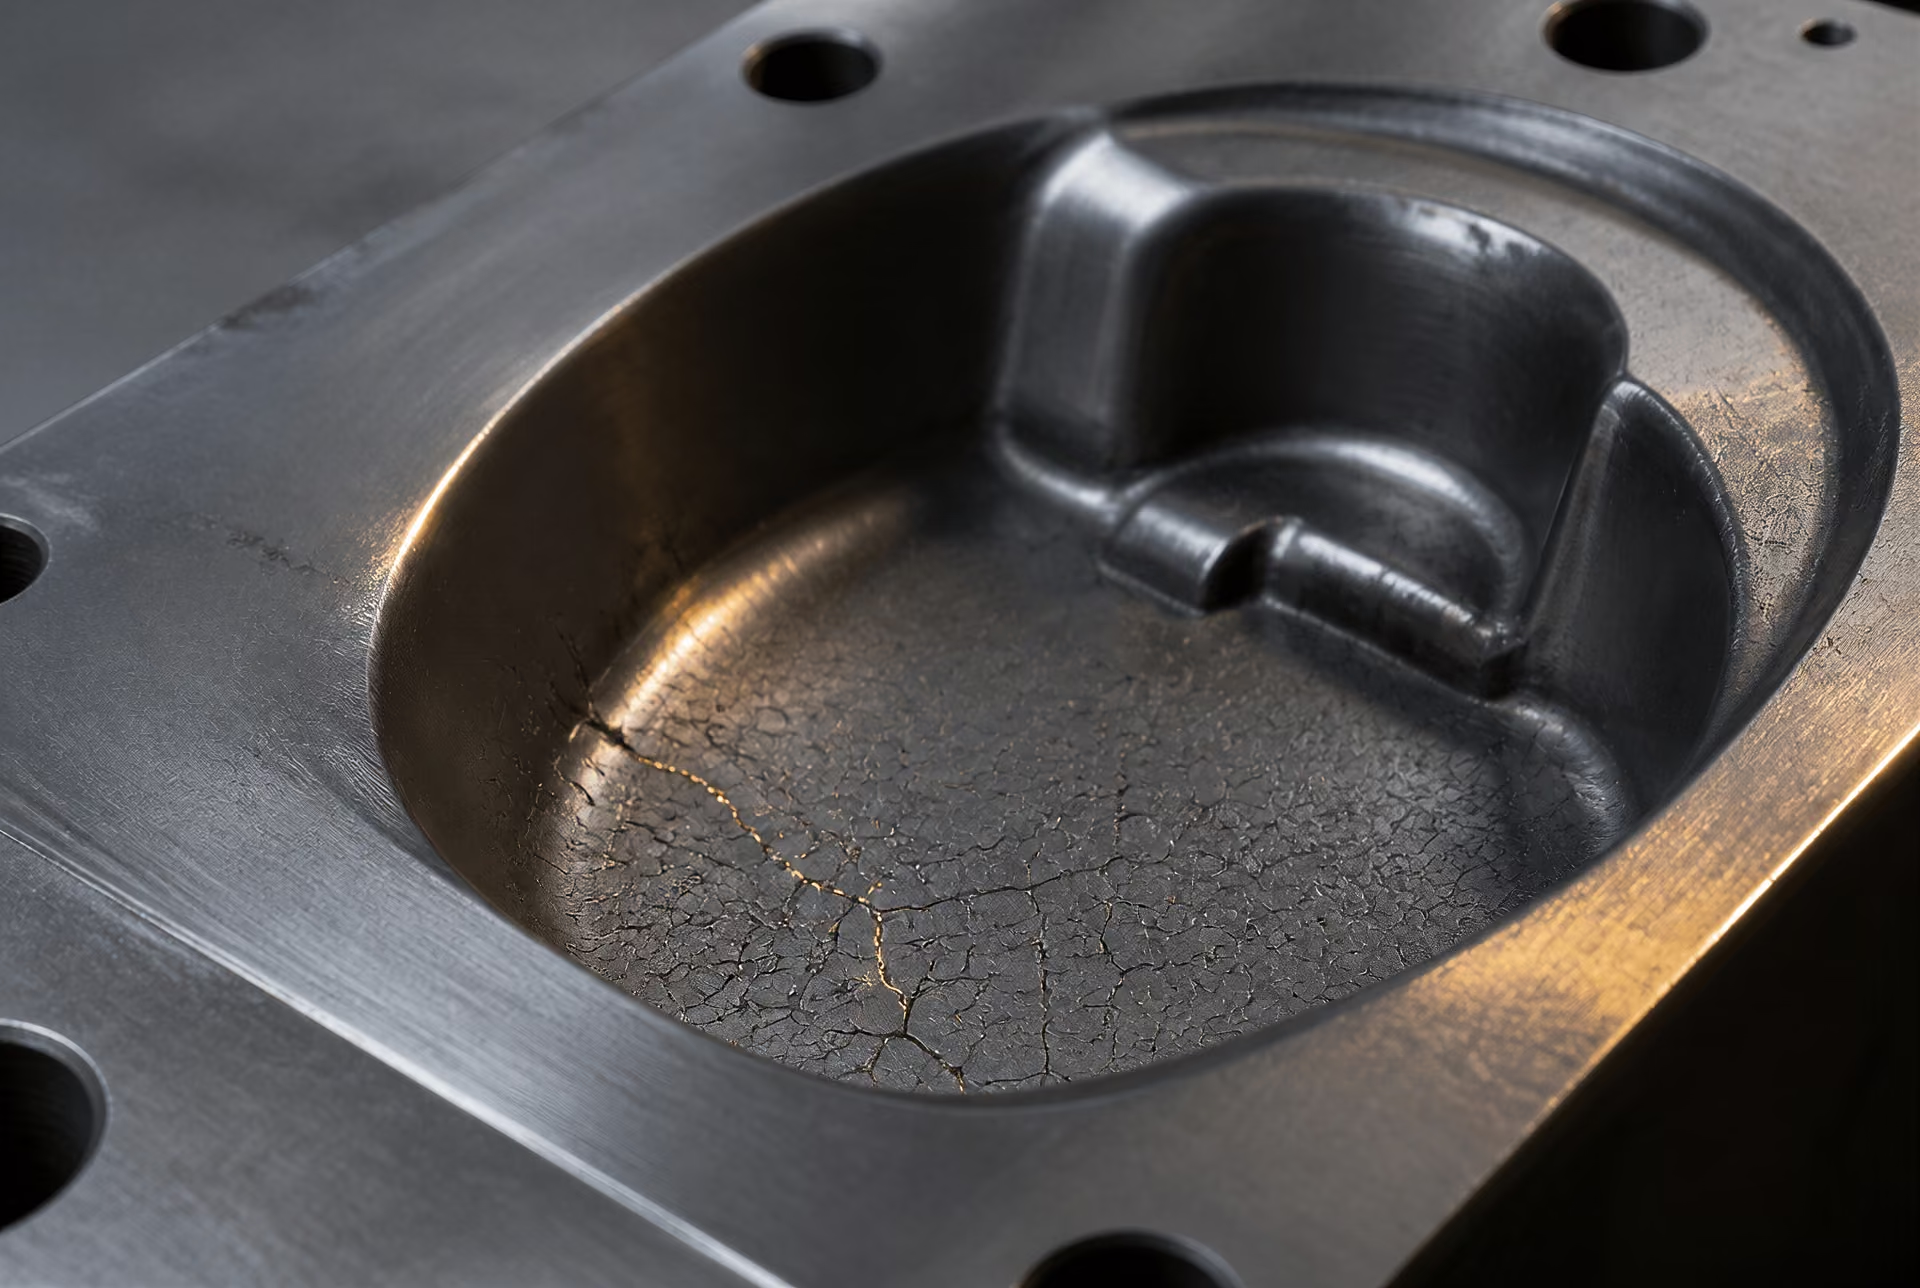
Pulvermetallurgie und Verfeinerung der Karbide
Pulvermetallurgischer Werkzeugstahl verändert das Problem der Erstarrung, anstatt die konventionelle Herstellung lediglich im kleineren Maßstab zu wiederholen. Die flüssige Legierung wird zu feinen Partikeln verdüst, von denen jedes schnell erstarrt und ein vergleichsweise kleines segregiertes Volumen enthält. Anschließend wird das Pulver verdichtet und konsolidiert, üblicherweise durch heißisostatisches Pressen, gefolgt von einer thermomechanischen Verarbeitung und Wärmebehandlung.
Die schnelle Erstarrung der Partikel begrenzt das Wachstum großer Karbidnetzwerke. Nach der Konsolidierung sind die Karbidpartikel im Allgemeinen feiner und gleichmäßiger verteilt als in konventionell gegossenem und anschließend umgeformtem Material derselben nominalen Zusammensetzung. Die Verringerung grober Karbidcluster kann die Beständigkeit gegen Karbidbruch, Kantenausbrüche und Rissausbreitung verbessern, während die gleichmäßigere Struktur die Eigenschaftsstreuung in Abhängigkeit von Querschnitt und Orientierung reduziert. Dabei handelt es sich um strukturelle Tendenzen, nicht um automatische Garantien. Konsolidierungsfehler, eine ungeeignete Wärmebehandlung, ein zu hoher Karbidgehalt und eine mangelhafte Oberflächenvorbereitung können weiterhin das Versagen bestimmen.
Der Unterschied ist bei hochlegierten Güten mit einem erheblichen Anteil karbidbildender Elemente am deutlichsten. Konventioneller AISI D2 kann beträchtliche Populationen chromreicher Karbide enthalten, deren Ausrichtung von der Umformung übernommen wurde. Eine Pulverroute kann eine feinere Verteilung von Chromkarbiden erzeugen, wobei die genauen Phasen und Größen von Verdüsung, Konsolidierung, Schmieden oder Walzen sowie der thermischen Behandlung abhängen. Pulvervarianten von Schnellarbeitsstählen wie AISI M2 zielen ebenfalls darauf ab, den Karbidabstand zu kontrollieren und die durch Seigerung bedingte Anisotropie zu verringern. Die Bezeichnung kennzeichnet weiterhin die Legierungsfamilie. Sie legt jedoch weder eine bestimmte Karbidgröße noch ein bestimmtes Zähigkeitsniveau fest.
Dieser Unterschied ist von Bedeutung, wenn ein Werkzeug aus einem Stab, einer Tafel, einem Band, einer Stange, einem Draht oder einem Schmiedestück gefertigt wird. Durch die Zerspanung wird Material entfernt, nicht jedoch die gerichtete Struktur im gesamten verbleibenden Werkzeug. Beim Schleifen können karbidreiche Bereiche freigelegt werden; außerdem können dabei Zugeigenspannungen oder örtliche thermische Oberflächenschäden entstehen. Eine Prozessroute, die dem Kern eine feine, homogene Struktur verleiht, kann daher selbst nach einer Wärmebehandlung auf dieselbe nominale Härte eine andere Sicherheitsmarge gegen Ausbrüche bieten als eine konventionell gewalzte Route.
Die Kaltarbeitsrichtlinie von Uddeholm aus dem Jahr 2024 bringt die praktische Ingenieurregel zum Ausdruck: Die Auswahl des Werkzeugstahls sollte auf die Anwendung abgestimmt sein und die Kosten pro produziertem Bauteil minimieren. Das bedeutet, Herstellungsroute und Produktform auf die vorherrschende Versagensart abzustimmen – Verschleiß, Sprödbruch unter Stoßbelastung, plastische Verformung, Wärmerissbildung, Ermüdung oder Kantenausbruch – und nicht die AISI-Buchstaben von niedrig nach hoch zu ordnen. Derselbe Gütename kann materiell unterschiedliche Ausgangsstrukturen bezeichnen, und diese Strukturen bleiben noch lange Bestandteil des Werkzeugs, nachdem der Stahl bearbeitet wurde.
Die Wärmebehandlungsparameter waren im untersuchten beschichteten System der wichtigste Faktor für die Leistungsfähigkeit des Werkzeugkerns. Limited evidence

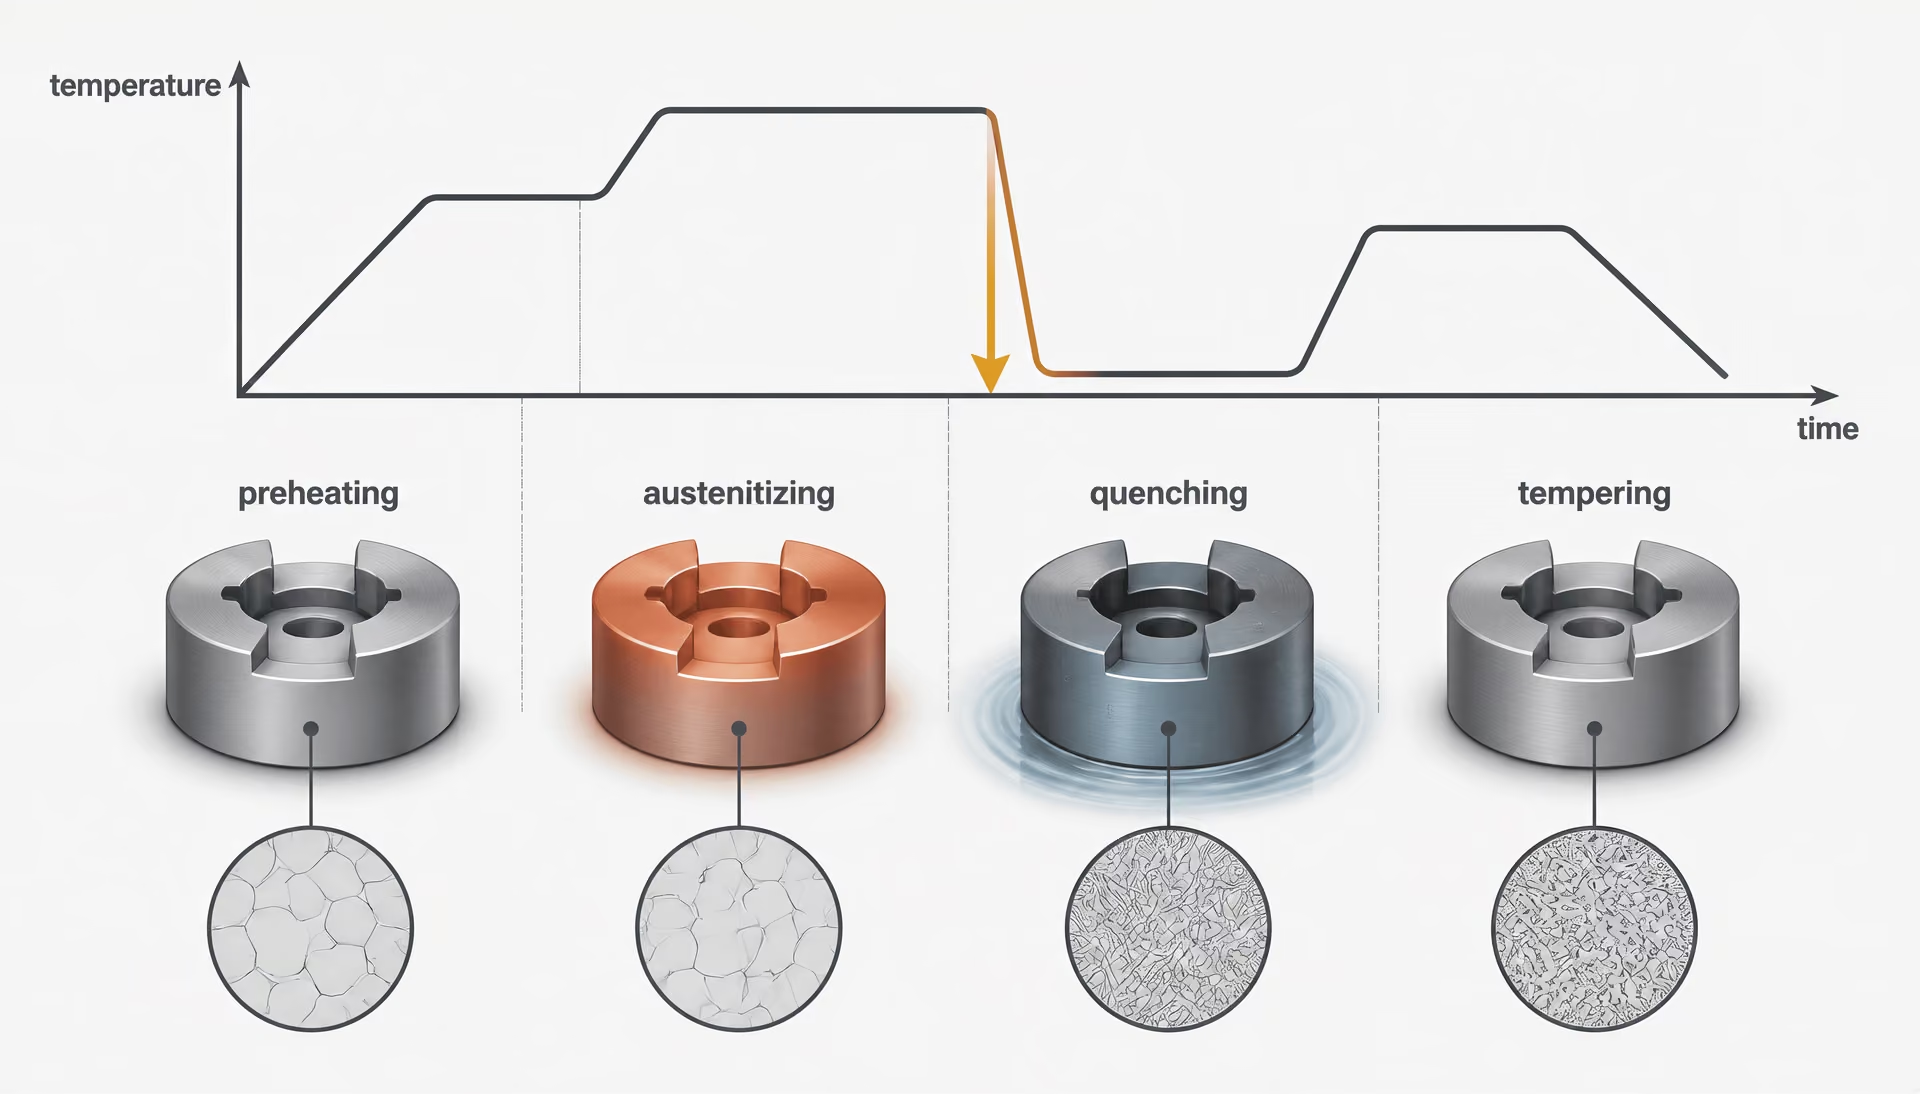
Wärmebehandlungsfolge
- Vorwärmen Den Temperaturgradienten zwischen Ofen und Werkstück verringern.
- Austenitisieren Die Matrix umwandeln und eine kontrollierte Karbidmenge auflösen.
- Abschrecken Schnell genug abkühlen, um Martensit zu bilden und gleichzeitig thermische sowie Umwandlungsspannungen zu begrenzen.
- Anlassen Eigenspannungen verringern, Härte und Zähigkeit einstellen und das Gefüge stabilisieren.
Die Wärmebehandlung ist der leistungsbestimmende Prozess
Eine Werkzeugstahlgüte tritt nicht allein aufgrund ihrer Bezeichnung mit den daraus vermeintlich hervorgehenden Eigenschaften in den Einsatz. AISI D2 kennzeichnet beispielsweise eine Familie kohlenstoff- und chromreicher Kaltarbeitsstähle; sie garantiert jedoch keine bestimmte Kombination aus Härte, Zähigkeit, Maßbeständigkeit oder Verschleißlebensdauer. Diese Eigenschaften entstehen erst, nachdem der Stahl unter Bedingungen erhitzt, gehalten, abgekühlt und angelassen wurde, die auf seine chemische Zusammensetzung und Querschnittsgröße abgestimmt sind.
Dies ist der zentrale technische Punkt der im Jahr 2020 in Coatings von MDPI veröffentlichten Studie, Band 10, Heft 3, Artikel 265. Die Studie identifiziert die Wärmebehandlungsparameter als den primären Faktor, der die Leistungsfähigkeit des Werkzeugkerns im untersuchten beschichteten System bestimmt. Die Zusammensetzung und der Herstellungsweg legen das verfügbare mikrostrukturelle Potenzial sowie die Population an Einschlüssen, Seigerungen, Poren und Carbiden fest. Die Wärmebehandlung bestimmt, in welchem Umfang dieses Potenzial tatsächlich umgesetzt wird. Eine Beschichtung kann einen Werkzeugkern nicht kompensieren, der überhitzt, unzureichend gehärtet, beim Abschrecken gerissen oder mit einem übermäßigen Anteil an Restaustenit belassen wurde.
Die Abfolge wird normalerweise durch Vorwärmen, Austenitisieren, Abschrecken und Anlassen gesteuert, doch handelt es sich dabei nicht um ein universell anwendbares Rezept. Stähle der Typen AISI W, L, S, O, A, D, H, M und T reagieren unterschiedlich, weil ihre Gehalte an Kohlenstoff, Chrom, Molybdän, Wolfram, Vanadium, Mangan und Silizium die Umwandlungstemperaturen, die Carbidsstabilität, die Härtbarkeit und das Anlassverhalten verändern. ASTM A681, das die chemischen, mechanischen und physikalischen Anforderungen an gewalzte Werkzeugstahlprodukte aus legierten Stählen abdeckt, stellt den normativen Rahmen bereit; es ersetzt jedoch nicht den werkstoffspezifischen Wärmebehandlungsplan.
Austenitisieren und Steuerung der Auflösung
Das Vorwärmen verringert den Temperaturgradienten zwischen dem Ofen und dem Werkstück. Dies ist insbesondere bei großen Querschnitten, komplizierten Stempeln, scharfen Ecken und Stählen mit einem beträchtlichen Carbidgehalt von Bedeutung. Wenn der Werkstoff oder die Geometrie ein hohes Risiko für thermische Spannungen mit sich bringt, kann ein stufenweises Vorwärmen eingesetzt werden. Der Zweck besteht nicht lediglich darin, Ofenzeit einzusparen. Vielmehr wird der Temperaturunterschied zwischen Oberfläche und Kern reduziert, bevor das Austenitisieren beginnt.
Beim Austenitisieren wird der Stahl anschließend in einen Temperaturbereich gebracht, in dem sich ausreichend Ferrit oder Perlit in Austenit umwandelt und ausgewählte Carbide aufgelöst werden. In den Austenit eintretender Kohlenstoff und eintretende Legierungselemente steuern die Härtbarkeit und das Verhalten beim Anlassen. Die aufgelöste Menge muss kontrolliert werden. Eine zu geringe Auflösung führt zu einem übermäßigen Anteil ungelöster Carbide und zu einer Austenitmatrix, die möglicherweise nicht bis zum erforderlichen Niveau härtet. Eine zu starke Auflösung kann grobe Austenitkörner, einen übermäßigen Gehalt an gelösten Legierungselementen, mehr Restaustenit und eine verringerte Zähigkeit verursachen.
Diese Unterscheidung ist bei kohlenstoffreichen, hochchromhaltigen Güten wie AISI D2 von Bedeutung. Ihre chromreichen Carbide sorgen für Verschleißfestigkeit, sollen sich jedoch nicht vollständig auflösen. Der Wärmebehandler steuert ein Gleichgewicht zwischen einer harten martensitischen Matrix und einer zweckmäßigen, stabilen Carbidsstruktur. Die Schnellarbeitsstähle AISI M und T erfordern eine noch andersartige Steuerung, da Molybdän, Wolfram, Vanadium und Chrom Legierungscarbide bilden, die Warmhärte und Sekundärhärtung unterstützen. Ihre Austenitisierungstemperaturen sind hoch, und das zulässige Prozessfenster kann eng sein.
Unterhitzung wird häufig fälschlicherweise als zähigkeitserhaltende Behandlung angesehen. Wenn die Austenitisierungstemperatur oder die Haltezeit nicht ausreicht, kann die Matrix zu wenig gelösten Kohlenstoff und zu wenig gelöste Legierungselemente enthalten, was nach dem Abschrecken zu geringer Härte und schlechter Verschleißfestigkeit führt. Überhitzung verursacht eine andere Reihe von Schäden: Kornwachstum, übermäßigen Restaustenit, stärkeren Verzug und ein erhöhtes Risiko für Abschrechrisse. Lange Haltezeiten können außerdem die Entkohlung oder Oxidation an der Oberfläche verstärken.
| Familie | Traditionelles Kühlmedium | Wichtigste verarbeitungstechnische Fragestellung |
|---|---|---|
| W | Wasser | Abschreckrisse und Verzug |
| O | Öl | Durchhärtbarkeit und Maßänderung |
| A | Luft oder kontrolliertes Gas | Restaustenit und ungleichmäßige Abkühlung |
| D | Luft oder kontrolliertes Gas | Karbidstruktur und Maßbeständigkeit |
| H | Luft oder Druckgas | Thermische Ermüdung und Erweichen bei hohen Temperaturen |
Der Oberflächenzustand muss während des Erwärmens kontrolliert werden. Durch Entkohlung wird der Oberfläche Kohlenstoff entzogen, sodass eine weichere Randschicht zurückbleibt, die durch vorzeitiges Verrunden, Fressen oder plastische Verformung versagen kann, selbst wenn die Härte im Inneren korrekt ist. Schutzatmosphäre, Vakuumbehandlung, Salzbäder, geeignete Ofenführung und Schleifen nach der Behandlung sind mögliche Kontrollmaßnahmen; ihre Eignung hängt jedoch von der Güte und der Geometrie ab. Eine Härtemessung unterhalb einer entkohlten Schicht kann den Fehler verdecken.
Die Querschnittsgröße verändert die erforderliche Erwärmungs- und Haltepraxis. Ein dünner Stempel erreicht die Temperatur schnell; bei einem großen Gesenk kann eine erhebliche Verzögerung zwischen Oberfläche und Kern auftreten. Die Anwendung eines für kleine Teile vorgesehenen Zeitplans auf einen schweren Querschnitt kann einen unzureichend austenitisierten Kern hinterlassen, während das Halten eines dünnen Querschnitts über die für einen großen Block erforderliche Zeit das Kornwachstum und Oberflächenschäden begünstigt. Wärmebehandlungsanweisungen legen daher sowohl Temperatur als auch Zeit fest, häufig unter Annahme bestimmter Ofenbeladungen und Querschnittsdicken.
Abschrecken, Härten und Anlassen
Beim Abschrecken wird das austenitisierte Gefüge in Martensit umgewandelt, wenn die Abkühlung schnell genug erfolgt, um eine übermäßige Bildung von Perlit oder Bainit zu vermeiden. Die erforderliche Abschreckintensität hängt von der Härtbarkeit ab. Wasserhärtende AISI-W-Stähle benötigen eine schnelle Abkühlung und bergen daher größere Risiken für Verzug und Rissbildung. Ölhärtende AISI-O-Stähle erlauben eine weniger intensive Abkühlung. Lufthärtende AISI-A-, D- und H-Stähle sowie viele Schnellarbeitsstähle können über größere Querschnitte hinweg mit geringeren Abschreckspannungen härten, obwohl „Lufthärten“ nicht bedeutet, dass jede Geometrie gleichmäßig abkühlt oder im Zentrum dieselbe Härte erreicht.
Das Abschrecken ist ebenso ein mechanischer wie ein metallurgischer Vorgang. Die Oberfläche zieht sich zusammen, während das Innere heiß bleibt; anschließend zieht sich der Kern zusammen, während er abkühlt. Scharfe Ecken, abrupte Querschnittsänderungen, Bohrungen, Keilnuten und unzureichend abgestützte Teile konzentrieren Spannungen. Es kann zu Abschrechrissen kommen, insbesondere wenn das Kühlmedium zu intensiv wirkt, der Stahl überhitzt wurde, Bearbeitungsspuren vorhanden sind oder die Konstruktion Spannungsspitzen aufweist. Verzug kann auch ohne sichtbaren Riss auftreten. Ein Gesenk kann sich durchbiegen, ein Stempel kann seine Konzentrizität verlieren oder eine Schneidkante kann sich so stark verlagern, dass Schneidspalt und Ausrichtung beeinträchtigt werden.
Unterbrochenes Abschrecken, stufenweise Kühlung, Martempern oder Presshärten können die Spannungen reduzieren; jedes Verfahren muss jedoch für die jeweilige Güte und das jeweilige Bauteil validiert werden. Ziel ist nicht die schnellstmögliche Abkühlung, sondern eine ausreichende Umwandlung bei kontrollierten Spannungen und akzeptabler Maßänderung.
Frisch abgeschreckter Martensit ist hart, jedoch spröde und enthält hohe innere Spannungen. Das Anlassen sollte nach dem Abschrecken ohne unnötige Verzögerung erfolgen. Dabei wird der Stahl unterhalb des Austenit-Umwandlungsbereichs erneut erwärmt, sodass Kohlenstoff aus dem übersättigten Martensit austreten und Übergangscarbide oder Zementit bilden kann, während sich die Eigenspannungen verringern. Unzureichendes Anlassen kann ein Werkzeug im Betrieb anfällig für Rissbildung machen, selbst wenn eine Härteprüfung den vorgeschriebenen Nennwert ergibt. Ein einmaliges Anlassen stabilisiert das Gefüge bei Güten mit einem erheblichen Anteil an Restaustenit möglicherweise nicht ausreichend; für solche Stähle wird häufig ein zwei- oder dreimaliges Anlassen vorgeschrieben.
Einige Legierungssysteme zeigen eine Sekundärhärtung. Bei den Schnellarbeitsstählen AISI M und T sowie bei ausgewählten hochlegierten Warmarbeits- und Kaltarbeitsstählen kann das Anlassen feine Legierungscarbide wie molybdänreiche, wolframreiche oder vanadiumreiche Carbide ausscheiden. Die Härte kann während eines geeigneten Hochtemperaturanlassens ansteigen, anstatt lediglich abzunehmen. Dieses Verhalten hängt von der Austenitisierungsbehandlung, der Menge der gelösten Legierungselemente, dem Abkühlungsverlauf und dem Anlassplan ab. Es darf nicht für jeden Werkzeugstahl vorausgesetzt werden, und eine höhere Härtezahl bedeutet nicht automatisch eine bessere Gebrauchstauglichkeit.
Die Nennhärte ist nur eine Messgröße. Ein Werkzeug mit höherer Rockwell-Härte kann früher versagen als ein geringfügig weicheres Werkzeug, wenn sein Carbidgefüge grob ist, seine Schneide eine entkohlte Schicht aufweist, seine Zähigkeit unzureichend ist oder sich sein Restaustenit während des Betriebs umwandelt. Die Gebrauchseigenschaften hängen außerdem vom Verschleißmechanismus, der Stoßbelastung, der Temperatur, der Schmierung, dem Kontaktdruck und der Qualität der Arbeitsoberfläche ab. Die Darstellung von Werkzeugstählen durch ASM International aus dem Jahr 2020 verknüpft die Leistungsfähigkeit daher mit Kombinationen aus Verschleißfestigkeit, Zähigkeit, Warmhärte, Carbiden und Wärmebehandlung, anstatt sie isoliert auf die Härte zurückzuführen.
Maßänderung, Restaustenit und kryogene Behandlung
Die Maßänderung beginnt während des Erwärmens und setzt sich beim Abschrecken, Anlassen und im Betrieb fort. Die Umwandlung von Austenit zu Martensit geht mit einer Volumenänderung einher, während die Ausscheidung von Carbiden und die Umwandlung von Restaustenit später ebenfalls die Abmessungen verändern können. Richtung und Ausmaß variieren je nach Güte, Geometrie, vorausgegangener Kaltverformung, Orientierung und Herstellungsweg. Ein Präzisionsreibahle, ein Stanzgesenk oder ein Formeinsatz kann nach der Wärmebehandlung ein Bearbeitungsaufmaß, Spannungsarmglühen, eine kryogene Stabilisierung oder ein Fertigschleifen erfordern.
Restaustenit ist der Anteil des Austenits, der sich beim Abschrecken nicht umwandelt. Ein hoher Kohlenstoff- und Legierungsgehalt, eine übermäßige Austenitisierungstemperatur und eine unzureichende Abschreckintensität können seine Menge erhöhen. Restaustenit ist weicher als Martensit und kann sich später beim Anlassen, Abkühlen, Schleifen oder unter Betriebsbeanspruchung umwandeln. Diese verzögerte Umwandlung kann zu Maßdrift, Rissbildung oder Veränderungen der Schneidkantengeometrie führen. In einem Gesenk kann eine geringfügige Maßänderung den Schneidspalt verändern; bei einer Reibahle kann sie den fertigen Bohrungsdurchmesser beeinflussen.
Eine kryogene Behandlung, die gewöhnlich nach dem Abschrecken und vor oder zwischen den Anlassvorgängen angewendet wird, kann die weitere Umwandlung von Restaustenit in Martensit fördern. Sie ist kein Ersatz für korrektes Austenitisieren, Abschrecken oder Anlassen. Eine übermäßige oder falsch terminierte Abkühlung kann die Spannungen erhöhen, und der dabei entstehende frische Martensit erfordert weiterhin ein Anlassen. Ihr Nutzen muss daher für den spezifischen Stahl, die Geometrie und den Schadensmechanismus nachgewiesen werden, anstatt sie als routinemäßigen Prozessschritt hinzuzufügen.
Die Wärmebehandlung sollte anhand der tatsächlichen Einsatzanforderungen des Werkzeugs beurteilt werden. Uddeholms Leitlinien für die Kaltarbeit aus dem Jahr 2024 formulieren das technische Ziel als die Abstimmung des Stahls auf die Anwendung und die Minimierung der Kosten pro hergestelltem Teil; in metallurgischer Hinsicht bedeutet dies, den vollständigen Lebenszyklus des Werkzeugs zu steuern, anstatt eine Stahlsorte allein anhand einer Buchstabenbezeichnung oder der Härte auszuwählen. Die Abfolge, die Atmosphäre, die thermische Gleichmäßigkeit, das Abschreckverfahren, das Anlassverhalten, der Oberflächenzustand und die Maßtoleranz gehören sämtlich zur Spezifikation. Die Zusammensetzung ermöglicht einen bestimmten Leistungsbereich. Die Wärmebehandlung entscheidet darüber, an welcher Stelle innerhalb dieses Bereichs das fertige Werkzeug arbeitet.
Die wesentlichen Leistungseigenschaften und ihre Zielkonflikte
Die Leistungsfähigkeit von Werkzeugstahl lässt sich nicht allein aus einem Härtewert oder einem Gütebuchstaben ableiten. ASM International definiert Werkzeugstähle als Stähle zur Herstellung von Werkzeugen zum Schneiden, Umformen oder Bearbeiten gefertigter Teile. Das Verhalten im Einsatz hängt jedoch vom Zusammenspiel aus Härte der Matrix, Anzahl und Verteilung der Karbide, Zähigkeit, Wärmebehandlung, Oberflächenzustand, Fertigungsfehlern und der vorherrschenden Versagensart ab. ASTM A681:2024 behandelt „die chemischen, mechanischen und physikalischen Anforderungen an gewalzte Werkzeugstahlprodukte aus legiertem Stahl“, darunter Stäbe, Bleche, Tafeln, Bänder, Rundstähle, Drähte und Schmiedestücke, die normalerweise zu Werkzeugen, Gesenken oder Vorrichtungen verarbeitet werden. Die Anforderungen beschreiben das Material; sie stellen keine allgemeingültige Rangfolge der Güten W, L, S, O, A, D, H, M und T auf.
Ein sinnvoller Vergleich stellt daher eine präzisere Frage: Versagt das Werkzeug durch abrasiven Verschleiß, adhäsiven Verschleiß, plastische Verformung, Ermüdungsrissbildung, Sprödbruch durch Stoßbelastung, thermische Rissbildung oder den Verlust der Maßhaltigkeit?
Härte sowie abrasiver und adhäsiver Verschleiß
Härte ist der Widerstand gegen lokalisierte plastische Verformung und wird üblicherweise mit Prüfverfahren nach Rockwell C, Vickers oder ähnlichen Verfahren gemessen. Sie ist nicht mit Verschleißbeständigkeit gleichzusetzen. Eine härtere Oberfläche widersteht plastischen Riefen und Eindrückungen in der Regel wirksamer. Abrasiver Verschleiß hängt jedoch ebenfalls von der Härte, Größe, dem Abstand und der Kontinuität der Karbide ab. Eine kohlenstoffreiche, hochchromhaltige Güte wie AISI D2 kann abrasiven Angriff durch harte Chromkarbide widerstehen, während eine niedriger legierte, schlagzähe Güte wie AISI S7 einen Teil ihrer Verschleißbeständigkeit opfert, um Stoßbelastungen und Spannungskonzentrationen zu tolerieren.
Abrasiver Verschleiß tritt auf, wenn harte Partikel oder Rauheitsspitzen die Werkzeugoberfläche schneiden, pflügen oder durch Mikroriefen beschädigen. Adhäsiver Verschleiß entsteht, wenn sich örtliche Haftstellen zwischen Werkzeug und Werkstück bilden und beim Gleiten Material herausgerissen wird. Adhäsive Schäden werden nicht nur durch die Volumenhärte, sondern auch durch Oberflächenfinish, Schmierung, Kontaktdruck, Temperatur und chemische Affinität beeinflusst. Eine polierte Umformoberfläche kann sich anders verhalten als eine geschliffene Oberfläche mit scharfen Schleifspuren, zugspannungsbehafteten Eigenspannungen oder einer wärmebeeinflussten Schicht.
Die Karbidmorphologie ist von zentraler Bedeutung. Fein und gleichmäßig verteilte Karbide können die Verschleißbeständigkeit erhöhen, ohne so viele Rissinitiierungsstellen zu erzeugen wie grobe, gehäufte Karbide. Große, durch das Walzen ausgerichtete Karbidzeilen können ein richtungsabhängiges Verhalten bewirken: Der Verschleiß kann quer zur Zeilenrichtung akzeptabel sein, während die Bruchbeständigkeit schlecht ist, wenn ein Riss der länglichen Karbidverteilung folgt. Pulvermetallurgische Verfahren können eine gleichmäßigere Karbidverteilung erzeugen als die konventionelle Blockmetallurgie. Das resultierende Verhalten hängt jedoch weiterhin von der Zusammensetzung und der Wärmebehandlung ab.
Die Härte verändert außerdem die Matrix um diese Karbide. Eine übermäßige Austenitisierungstemperatur kann mehr Kohlenstoff und Legierungselemente lösen, wodurch die Härtbarkeit oder das Potenzial zur Sekundärhärtung steigt, zugleich aber auch Kornwachstum und Restaustenitbildung begünstigt werden. Eine unzureichende Temperatur kann ungelöste Karbide und eine Matrix zurücklassen, die die vorgesehene Härte nicht erreichen kann. Das Anlassen steuert anschließend das Gleichgewicht zwischen Härte, Eigenspannung, Zähigkeit und Anlassbeständigkeit. Ein Messwert von 62 HRC sagt wenig darüber aus, ob ein Stempel wiederholte Stoßbelastungen übersteht, wenn sein Karbidnetzwerk grob ist oder seine Schneide einen Schleifriss aufweist.
Die Druckfestigkeit ist eine weitere, davon unabhängige Eigenschaft. Werkzeugstähle können hohe Druckspannungen häufig tolerieren, weil eine gehärtete martensitische Matrix dem plastischen Fließen widersteht. Das ist bei Gesenken, Stempeln und Kaltstauchwerkzeugen von Bedeutung. Die Druckfestigkeit verhindert jedoch keine Zugrisse an einer Kerbe, Ecke, einem Einschluss oder einer beschädigten Kante. Die Kontaktgeometrie kann eine nominelle Druckbelastung in örtliche Scher- und Zugspannungen umwandeln. Der richtige Vergleich umfasst daher Härte, Verschleißmechanismus und Spannungszustand.
Zähigkeit, Ermüdung und Bruchbeständigkeit
Zähigkeit ist die Fähigkeit, vor der Rissbildung oder dem Bruch Energie aufzunehmen. Die Schlagzähigkeit, die häufig durch eine Charpy-Prüfung bewertet wird, ist besonders für Stempel, Schermesser, Gesenke mit unterbrochener Belastung und handbetätigte Schneidwerkzeuge relevant. Ein hoher Härtewert kann mit geringer Schlagzähigkeit einhergehen, weil derselbe Kohlenstoffgehalt, dasselbe martensitische Gefüge, dieselben Karbidcluster und dieselben Eigenspannungen, die den Eindrückwiderstand erhöhen, die zum Verlängern eines Risses erforderliche Energie verringern können.
Die Bruchbeständigkeit ist spezifischer als die Schlagzähigkeit. Sie beschreibt den Widerstand gegen das Risswachstum bei einer definierten Geometrie und einem definierten Belastungszustand und wird häufig durch eine Messung der Spannungsintensität oder Bruchzähigkeit angegeben. Keine dieser Eigenschaften ist ein unveränderliches Merkmal einer Güte. Die Querschnittsgröße verändert die Abkühlgeschwindigkeit beim Abschrecken, und die Abkühlgeschwindigkeit beeinflusst die Martensitbildung, die Karbidausscheidung, den Restaustenit und die inneren Spannungen. Ein kleiner Probekörper kann die Zielhärte aufweisen, während der Kern eines großen Gesenks weichere Umwandlungsprodukte oder abschreckbedingte Fehler enthält.
Durch wiederholte Belastung kommt die Ermüdung hinzu. Die Biegeermüdung wird durch den zyklischen Spannungsbereich, die Mittelspannung, die Oberflächenrauheit, die Eigenspannung und die örtliche Geometrie bestimmt. Ein polierter Radius kann wesentlich mehr Zyklen ertragen als eine scharfe Ecke bei gleicher Nennspannung, weil die Ecke die örtliche Spannungskonzentration erhöht. Werkzeugspuren, Entkohlung, Schleifbrand, Überwalzungen, Schweißnähte und nichtmetallische Einschlüsse können als Initiierungsstellen wirken. Das Versagen kann unterhalb der Festigkeit bei einmaliger Belastung eintreten, weil sich ein kleiner Riss über Tausende oder Millionen von Zyklen schrittweise verlängert.
Warmhärte Die Fähigkeit eines Stahls, bei erhöhter Temperatur eine nutzbare Härte und einen Widerstand gegen plastische Verformung beizubehalten.
Das erklärt, warum eine für Verschleiß ausgewählte Güte bei einem Stanzvorgang früher versagen kann als eine zähere Güte. Das Versagen muss keineswegs auf abrasiven Materialverlust zurückzuführen sein; möglich sind auch Kantenausbrüche durch Stoßbelastung, Ermüdung am Übergangsradius oder Spaltbruch entlang einer Karbidzeile. Anlassen baut Abschreckspannungen ab und kann die Bruchbeständigkeit verbessern. Ein Anlassen bei einer ungeeigneten Temperatur kann jedoch die Härte senken oder Versprödung hervorrufen. Bei einigen hochlegierten Güten werden mehrere Anlasszyklen eingesetzt, um Restaustenit umzuwandeln und die Maßhaltigkeit zu stabilisieren.
Wärmerissbildung Ein Netz aus Oberflächenrissen, das durch wiederholtes Erwärmen und Abkühlen entsteht, insbesondere bei Warmarbeitswerkzeugen.
Der Oberflächenzustand verdient ebenso viel Gewicht wie die nominelle chemische Zusammensetzung. Eine scharfe Schneide verbessert die Schneidwirkung, erhöht jedoch die örtliche Spannung. Eine raue Oberfläche steigert Reibung und adhäsive Schäden, während eine übermäßig geschliffene Oberfläche zugspannungsbehaftete Eigenspannungen enthalten kann. Nitrieren, Beschichtungen und andere Oberflächenbehandlungen können Reibung verringern oder die Oberflächenhärte erhöhen. Eine harte, unzureichend abgestützte Schicht kann jedoch reißen oder abplatzen, wenn dem Substrat die erforderliche Zähigkeit fehlt. Routledge behandelt in Tool Steels: Properties and Performance (2021) die Zusammensetzung, das Herstellungsverfahren, die Wärmebehandlung, die Oberflächenhärtung und die Beschichtungen als miteinander verbundene Bestandteile des Güteverhaltens und nicht als voneinander unabhängige Kennzeichnungen.
Warmhärte, thermische Ermüdung und Maßbeständigkeit
Warmhärte ist die Fähigkeit, bei erhöhter Temperatur eine nutzbare Härte und den Widerstand gegen plastische Verformung beizubehalten. Sie ist beim Hochgeschwindigkeitsschneiden, Warmschmieden, Strangpressen und bei Gesenken von Bedeutung, die wiederholt mit heißem Vormaterial in Kontakt kommen. Ein Werkzeug kann bei Raumtemperatur hart bleiben, während es sich im Einsatz erweicht, wenn seine Anlassbeständigkeit nicht ausreicht. Molybdänhaltige Schnellarbeitsstähle der M-Reihe und wolframhaltige Schnellarbeitsstähle der T-Reihe entwickeln durch die Ausscheidung von Legierungskarbiden eine Sekundärhärtung. Das genaue Verhalten hängt von den Zeit-Temperatur-Abläufen beim Austenitisieren, Abschrecken und Anlassen ab.
Thermische Ermüdung unterscheidet sich von einer einfachen Erweichung. Wiederholtes Erwärmen und Abkühlen führt zu zyklischer Ausdehnung und Kontraktion. Oberflächenschichten erwärmen sich zuerst, während der Kern kühler bleibt, wodurch thermische Gradienten und wechselnde Spannungen entstehen. Risse beginnen häufig an Ecken, Bearbeitungsspuren, Karbidclustern oder anderen Spannungserhöhungen und bilden anschließend Netzwerke, die oft als Wärmeauswaschungen oder Heat Checking bezeichnet werden. Warmarbeitsstähle der H-Familie sind auf dieses Problem ausgelegt, doch keine Bezeichnung schließt es aus. Kühlverfahren, Gesenkgeometrie, Kontaktzeit, Schmierung und Temperaturschwankungen bleiben entscheidend.
Maßbeständigkeit bedeutet, Form und Abmessungen während des Härtens und im Einsatz beizubehalten. Abschreckverzug entsteht durch eine ungleichmäßige Wärmeübertragung und ungleiche Umwandlungsdehnungen. Restaustenit kann sich später umwandeln und ausdehnen. Entkohlung kann eine weiche Oberfläche erzeugen, die verschleißt oder sich verformt, selbst wenn der innere Bereich die Spezifikation erfüllt. Große Querschnitte sind besonders schwierig, weil Oberfläche und Kern unterschiedlichen thermischen Belastungsverläufen ausgesetzt sind. Vakuumbehandlung, kontrollierte Atmosphären, geeignete Vorrichtungen, stufenweises Abschrecken und korrektes Anlassen können diese Effekte verringern, einen ungeeigneten Querschnitt können sie jedoch nicht ausgleichen.
Die MDPI-Studie in Coatings aus dem Jahr 2020 identifizierte die Wärmebehandlungsparameter als primären Faktor für die Leistungsfähigkeit des Werkzeugkerns, während die Zusammensetzung und das Herstellungsverfahren das verfügbare Potenzial und die Fehlerpopulation bestimmen. Diese Erkenntnis stützt eine praktische Regel: Verglichen werden sollten geprüftes, wärmebehandeltes Material sowie eine Geometrie und ein Zustand, die den Einsatzbedingungen möglichst nahekommen. AISI O1, A2, D2, S7, H13, M2 und T1 sind keine Punkte auf einer einfachen Rangskala. Ihr Wert hängt davon ab, ob das Werkzeug Kantenbeständigkeit, Überstehen von Stoßbelastungen, Druckfestigkeit, Widerstand gegen thermische Wechselbeanspruchung oder Maßkontrolle benötigt.
Die Kaltarbeitsrichtlinien von Uddeholm aus dem Jahr 2024 bringen dasselbe ingenieurtechnische Prinzip über die Lebenszyklusleistung zum Ausdruck: Es sollte ein Stahl ausgewählt werden, der zur Anwendung passt, und die Kosten pro gefertigtetem Teil sollten minimiert werden. Die aussagekräftige Kennzahl ist nicht die maximale Härte. Entscheidend ist die Anzahl einwandfreier Teile, die hergestellt werden können, bevor Verschleiß, Ausbrüche, Ermüdung, Bruch, Heat Checking oder Verzug einen Eingriff erforderlich machen.
Wasserhärtende, niedriglegierte und schlagbeanspruchte Werkzeugstähle
Die Bezeichnungen W, L und S beschreiben unterschiedliche Kompromisse und keine Rangfolge von minderwertigem zu hochwertigem Stahl. AISI verwendet die Buchstaben W, L, S, O, A, D, H, M und T für die wichtigsten Werkzeugstahlfamilien. Die Buchstaben kennzeichnen häufig ein Abschreckverfahren, die Hauptanwendung oder das vorherrschende Legierungssystem. Diese Klassifizierung ist nützlich, sagt jedoch allein nichts über die Standzeit eines Werkzeugs aus. Kohlenstoffgehalt, Legierungskarbidanteil, Querschnittsgröße, Bearbeitungsspuren, Wärmebehandlung, Oberflächenzustand und die tatsächliche Schadensart beeinflussen das Ergebnis.
ASTM A681 bildet den Normenrahmen für Produkte aus gewalzten legierten Werkzeugstählen, darunter Stäbe, Bleche, Tafeln, Bänder, Rundmaterial, Drähte und Schmiedestücke, aus denen normalerweise Werkzeuge, Gesenke oder Vorrichtungen gefertigt werden. Die chemischen, mechanischen und physikalischen Anforderungen legen fest, welche Eigenschaften eine Sorte erfüllen muss. Sie machen jedoch die Auswahl einer für eine bestimmte Geometrie und Belastung geeigneten Sorte nicht überflüssig.
W-Serie und Wasserhärtung
Die AISI-W-Serie ist die Gruppe der wasserhärtenden Werkzeugstähle. Diese Stähle sind für die Bildung von Martensit hauptsächlich auf Kohlenstoff angewiesen und enthalten im Vergleich zu lufthärtenden Stählen oder Schnellarbeitsstählen relativ wenige Legierungszusätze. Zu den gebräuchlichen Bezeichnungen gehören W1 und W2. Ihre Zusammensetzung ermöglicht nach dem Austenitisieren und Wasserabschrecken eine hohe Oberflächenhärte. Dadurch eignen sie sich für handgeführte Schneidwerkzeuge, kleine Stempel, Reißnadeln, Messer, einfache Gesenke und andere Werkzeuge, bei denen eine harte Arbeitskante wichtiger ist als eine große Härtetiefe.
Dasselbe Merkmal stellt zugleich die zentrale Einschränkung dar. Ein unlegierter oder gering legierter Querschnitt gibt Wärme schnell ab und muss ausreichend rasch abkühlen, damit sich Austenit in Martensit umwandelt. Wasser bewirkt insbesondere nahe der Oberfläche eine sehr starke Abkühlung. Das Innere eines dicken Werkzeugs kann langsamer abkühlen, sodass ein Härtegradient oder ein Gemisch verschiedener Umwandlungsprodukte entsteht. Eine schmale Klinge kann wirksam durchhärten; ein dicker Stempel möglicherweise nicht.
Das Wasserabschrecken erhöht außerdem das Risiko von Verzug und Rissbildung. Die Oberfläche schrumpft, während der Kern noch heiß ist. Die daraus entstehenden thermischen und Umwandlungsspannungen reagieren empfindlich auf scharfe Ecken, abrupte Querschnittsänderungen, Keilnuten, Bohrungen und Schleifschäden. Ein Werkzeug kann den Ofen mit der geforderten nominellen Werkstoffsorte verlassen und dennoch versagen, weil seine Geometrie während des Abschreckens Spannungen konzentriert hat. Vorwärmen, kontrolliertes Austenitisieren, geeignete Bewegung des Abschreckmittels, sofortiges Anlassen und großzügige Übergangsrundungen verringern dieses Risiko. Sie können einen wasserhärtenden Stahl jedoch nicht wie eine tiefhärtende Legierung verhalten lassen.
W-Sorten eignen sich daher für vergleichsweise einfache Querschnitte und Anwendungen, bei denen der Bediener eine begrenzte Härtungszone akzeptieren kann oder das Werkzeug klein genug ist, um vollständig abzukühlen. Ein Handmeißel benötigt beispielsweise ein hartes Schneidenende, aber auch einen angelassenen, weniger spröden Körper. Eine übermäßige Härte im gesamten Werkzeug kann zwar den Widerstand gegen Kantenverschleiß verbessern, den Schaft jedoch bruchanfällig machen. Das richtige Ergebnis ist ein Wärmebehandlungszustand und nicht lediglich eine Werkstoffbezeichnung.
Auch der Kohlenstoff steuert das Verhältnis zwischen Härte und Zähigkeit. Ein höherer Kohlenstoffgehalt kann die erreichbare Härte erhöhen, doch nicht angelassener martensitischer Hochkohlenstoffstahl toleriert Stoß- oder Zugspannungen nur in geringem Maß. Die Leistungsfähigkeit der W-Serie hängt daher stark von Anlasstemperatur, Haltezeit und Querschnittsgröße ab. Das Schleifen nach dem Härten bringt ein weiteres Risiko mit sich: Eine verbrannte oder zugbeanspruchte Oberfläche kann Risse einleiten, selbst wenn das Gefüge im Inneren akzeptabel ist.
L-Serie und niedriglegierte Härtung
Die AISI-L-Serie bezeichnet niedriglegierte Werkzeugstähle. Im Vergleich zu hochchromhaltigen Kaltarbeits-, Warmarbeits- oder Schnellarbeitsstählen sind die Legierungszusätze gering. Dennoch können bereits kleine Mengen an Nickel, Chrom, Molybdän, Mangan oder anderen Elementen die Härtbarkeit und Zähigkeit wesentlich verändern. L2 und L6 sind bekannte Bezeichnungen, weisen jedoch kein identisches Verhalten auf. L6 steht beispielsweise für eine nickelhaltige niedriglegierte Zusammensetzung und wird ausgewählt, wenn eine höhere Zähigkeit und Härtbarkeit erforderlich sind, als sie ein gewöhnlicher wasserhärtender Stahl bietet.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
Die geringe Legierung ermöglicht eine größere Härtetiefe und kann je nach Sorte, Querschnitt und vorgeschriebener Behandlung ein weniger starkes Abschrecken als in Wasser erlauben. Dadurch lassen sich bei einem großen Stempel, Umformwerkzeug oder einer Vorrichtung Verzug und Abschreckrisse möglicherweise verringern. Eine Maßstabilität ist dadurch jedoch nicht garantiert. Ein langes, schlankes Werkzeug kann sich weiterhin biegen, eine dünne Schneide kann sich weiterhin verformen, und Restaustenit oder ungleichmäßige Ofenbedingungen können weiterhin Maßänderungen verursachen.
Der anwendungsspezifische Charakter der L-Stähle ist besonders wichtig. Ein Werkzeug zum Kaltumformen kann eine harte Arbeitsoberfläche und einen zähen Kern benötigen. Bei einem Prüfmaß oder einer Vorrichtung kann dagegen die Maßstabilität stärker im Vordergrund stehen. Ein großes Schneid- oder Umformelement kann eine Durchhärtung ohne den starken Thermoschock des Wasserabschreckens erfordern. Die gleiche Nennhärte kann unterschiedliche Gefüge, Karbidverteilungen und Eigenspannungen verbergen. Die Wärmebehandlung muss daher auf die jeweilige L-Sorte abgestimmt und darf nicht einfach von einem Verfahren der W-Serie übernommen werden.
Auch der Herstellungsweg ist von Bedeutung. Schmieden, Walzen, Weichglühen und Bearbeiten erzeugen vor dem Härten ein bestimmtes Fasergefüge und beeinflussen Seigerungen, Einschlüsse und Eigenspannungen. Routledges Tool Steels: Properties and Performance beschreibt die Leistungsfähigkeit als Ergebnis des Zusammenwirkens von Zusammensetzung, Fertigungsverfahren, Wärmebehandlung, Oberflächenhärtung und Beschichtungen. Dies ist ein zutreffenderes Modell, als „niedriglegiert“ als unmittelbares Maß für die Festigkeit zu betrachten.
Eine 2020 in MDPI Coatings veröffentlichte Studie identifizierte die Wärmebehandlungsparameter als den maßgeblichen Faktor für die Leistungsfähigkeit des Werkzeugkerns in dem von ihr untersuchten beschichteten System. Diese Erkenntnis besitzt eine weitergehende praktische Bedeutung: Eine Beschichtung kann keinen weichen, spröden, überhitzten oder unzureichend angelassenen Grundwerkstoff korrigieren. Die Oberflächenbehandlung verändert das Verhalten der Oberfläche; sie ersetzt keine solide Kernmetallurgie.
S-Serie und schlagdominierte Beanspruchung
Die AISI-S-Serie ist die Familie der schlagbeanspruchten Werkzeugstähle. Diese Sorten sind für wiederholte Schläge, intermittierende Belastungen oder plötzliche Änderungen der Kontaktspannung vorgesehen, bei denen die Bruchfestigkeit wichtiger ist als der maximal erreichbare Verschleißwiderstand. S1, S5 und S7 sind etablierte Bezeichnungen. Unterschiede bei der Legierung und beim Verhalten während der Wärmebehandlung führen dazu, dass sie sich im Betrieb unterschiedlich verhalten.
Ein Meißel, ein Nietstauchkopf, ein bei unterbrochenem Schnitt eingesetztes Schermesser, ein Druckluftwerkzeug oder ein Stempel, der Stoßbelastungen ausgesetzt ist, kann das ausgewogene Verhältnis von Härte und Zähigkeit der S-Familie benötigen. Das erforderliche Gefüge besteht normalerweise aus angelassenem Martensit mit kontrolliertem Karbidgehalt und nicht aus einer stark karbidangereicherten Matrix, die in erster Linie für abrasiven Verschleiß ausgelegt ist. Mehr Karbide sind nicht automatisch besser: Grobe oder ungünstig verteilte Karbide können bei einem Schlag als Ausgangspunkte für Risse wirken.
Auch bei S-Stählen muss die Härte bewusst gewählt werden. Wird ein Stempel zu weich angelassen, kann er sich stauchen, ein Meißel kann sich umlegen oder eine Umformkante kann sich verformen. Wird dasselbe Werkzeug zu hart gehärtet und angelassen, kann es ausbrechen oder brechen. Die Geometrie kann das Ergebnis maßgeblich bestimmen. Eine scharfe Kerbe, eine dünne, nicht abgestützte Kante oder ein abrupter Absatz erhöhen die örtliche Spannung, während ein großzügiger Radius und eine geeignete Auflagefläche die Stoßbelastung verteilen. Selbst eine zähe Sorte kann versagen, wenn die Konstruktion Zugspannungen quer über eine spröde Kante erzwingt.
Die Bezeichnung S weist daher auf den Schwerpunkt der Beanspruchung hin, bedeutet jedoch keine Unempfindlichkeit gegenüber Überbeanspruchung. Die Schlagzähigkeit hängt von Reinheit, Korngröße, Karbidverteilung, der Kontrolle des Austenitisierens, der Abschreckintensität, dem Anlassen und der Oberflächenbeschaffenheit ab. Die NBS Monograph 88 ist für die historische Terminologie der Stahlmetallurgie weiterhin nützlich, während ASM International die Leistungsfähigkeit von Werkzeugstählen mit Verschleißbeständigkeit, Zähigkeit, Warmhärte, Karbiden und Wärmebehandlung verknüpft. Uddeholm bringt das daraus resultierende Konstruktionsprinzip in Lebenszyklusbegriffen zum Ausdruck: Kaltarbeitswerkzeuge sollten auf ihre Anwendung abgestimmt werden, um die Kosten pro hergestelltem Teil zu minimieren. Für W-, L- und S-Stähle gleichermaßen bedeutet dies, vor der Auswahl der Familie festzustellen, ob das Versagen durch Verschleiß, plastische Verformung, Rissbildung, Ausbrechen oder Maßänderung verursacht wird.
Ölgehärtete, lufthärtende und hochkohlenstoffhaltige, hochchromhaltige Güten
Die Familien O, A und D werden häufig als Entwicklung von gewöhnlichem zu fortschrittlichem Werkzeugstahl dargestellt. Diese Interpretation ist falsch. Ihre Buchstaben beschreiben unterschiedliche metallurgische Schwerpunkte: O steht für Ölhärtung, A für Lufthärtung, und D bezeichnet hochkohlenstoffhaltigen, hochchromhaltigen Stahl. Keine dieser Familien stellt eine allgemeingültige Rangfolge dar. Ein Stanzstempel, der wiederholte Schläge übersteht, kann versagen, wenn er aus einer verschleißorientierten D-Güte gefertigt ist, während ein Gesenk der A-Serie zwar Verformungen widerstehen, aber schlecht funktionieren kann, wenn Kantenabplatzungen die Werkzeuglebensdauer bestimmen.
ASTM A681:2024 bildet den normativen Rahmen für gewalzte Werkzeugstahlprodukte aus legiertem Stahl, darunter Stäbe, Platten, Bleche, Bänder, Stangen, Drähte und Schmiedestücke, die normalerweise zu Werkzeugen, Gesenken oder Vorrichtungen verarbeitet werden. Die AISI-Familien werden nach Abschreckverfahren, Hauptanwendung oder vorherrschendem Legierungssystem klassifiziert und nicht nach einer einzigen Leistungsskala. ASM International definiert Werkzeugstähle als Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Formen oder Umformen gefertigter Bauteile verwendet werden. Das Abschreckverhalten ist daher Teil der Klassifizierung, weil es die Temperaturänderung über den Querschnitt, den gebildeten Martensit, die entstehenden Spannungen und die nach der Behandlung verbleibende Maßänderung bestimmt.
O-Serie und Verhalten bei der Ölhärtung
Stähle der O-Serie, beispielsweise AISI O1 und O2, enthalten ausreichend Kohlenstoff und Legierungszusätze, um beim Abschrecken aus dem Austenitisierungsbereich in Öl zu härten. Mangan, Chrom und Wolfram erhöhen im Vergleich zu unlegiertem Kohlenstoffstahl die Härtbarkeit, während der Kohlenstoff die martensitische Härte liefert. Öl ist weniger abschreckwirksam als Wasser, sodass Oberfläche und Kern einer geringeren thermischen und Umwandlungsdifferenz ausgesetzt sind. Dadurch werden Abschreckrisse und Verformungen im Allgemeinen reduziert, aber keines dieser Risiken vollständig beseitigt.
O1 wird häufig mit kleinen Kaltarbeitsgesenken, Schneidwerkzeugen, Lehren, Messern, Stanzstempeln und Formwerkzeugen in Verbindung gebracht, bei denen die Zerspanbarkeit vor dem Härten und ein vorhersehbares Verhalten beim Ölabschrecken von Bedeutung sind. O2 hat eine verwandte Funktion, wobei seine Zusammensetzung und sein Wärmebehandlungsverhalten ein anderes Gleichgewicht zwischen Härte, Zähigkeit und Maßänderung hervorbringen. Die Gütebezeichnung allein bestimmt nicht das Ergebnis. Austenitisierungstemperatur, Haltezeit, Ofenatmosphäre, Querschnittsdicke, Ölbewegung, Verzögerung beim Umsetzen und Anlassverfahren verändern sämtlich das endgültige Gefüge.
Die Ölhärtung ist ein Kompromiss zwischen der Geschwindigkeit der Wasserhärtung und der Bequemlichkeit der Lufthärtung. Die Abkühlgeschwindigkeit muss hoch genug sein, um die Umwandlungsbereiche von Perlit und Bainit zu durchlaufen, bevor eine übermäßige Erweichung eintritt, zugleich aber niedrig genug, um den Temperaturschock zu begrenzen. Ein dünner Stanzstempel kann über seinen gesamten Querschnitt schnell abkühlen und wirksam härten; bei einem großen Gesenk kann sich eine härtere Oberfläche mit einem weicheren Kern entwickeln, wenn die Härtbarkeit der Legierung nicht ausreicht. Die Geometrie ist ebenso wichtig wie die Nennabmessung. Scharfe Ecken, abrupte Dickenänderungen, Bohrungen und dünne Vorsprünge konzentrieren während des Abschreckens die Spannung.
Restaustenit stellt ein weiteres Problem dar. Wenn der Stahl stark legiert, zu warm abgeschreckt oder unzureichend abgekühlt wird, kann ein Teil des Austenits verbleiben, anstatt sich in Martensit umzuwandeln. Dieser kann sich später während des Einsatzes oder Anlassens umwandeln und dadurch Maßänderungen verursachen. Eine Tieftemperaturbehandlung kann den Restaustenit in ausgewählten Verfahren vermindern, kompensiert jedoch keine mangelhafte Austenitisierung oder unzureichende Kontrolle des Anlassens. Die Parameter der Wärmebehandlung bleiben entscheidend: Eine von MDPI’s Coatings zitierte Studie aus dem Jahr 2020 identifizierte sie als den primären Faktor für die Leistungsfähigkeit des Werkzeugkerns.
Bei O-Güten besteht die praktische Frage nicht einfach darin, ob das Werkzeug eine hohe Härte erreichen kann. Entscheidend ist vielmehr, ob die Ölkühlung den erforderlichen Querschnitt härten kann, ohne unzulässige Verformungen, Risse oder eine zu geringe Kernhärte zu verursachen. Dadurch sind O-Stähle für Kaltarbeitsgesenke, Prägewerkzeuge, Gewindebohrer, Reibahlen und Stanzstempel relevant, jedoch nicht automatisch für jede Größe oder jedes Belastungsprofil geeignet.
A-Serie und Verhalten bei der Lufthärtung
Stähle der A-Serie, darunter A2, A6 und A10, sind dafür ausgelegt, nach dem Abkühlen an ruhender Luft oder unter kontrollierter Gaskühlung eine zweckmäßige Härte zu entwickeln. Chrom, Mangan, Molybdän und andere Legierungselemente verzögern diffusionsgesteuerte Umwandlungen und erhöhen dadurch die Härtbarkeit, sodass sich auch über größere Querschnitte Martensit bilden kann, ohne die hohe Abschreckintensität einer Ölabschreckung. Die Lufthärtung verringert daher den Abschreckschock, der bei komplizierten Gesenken eine wesentliche Ursache für Risse und Formverzug ist.
Dieser Vorteil ist jedoch begrenzt. Luftkühlung garantiert keine vollständige Maßbeständigkeit. Das Werkzeug zieht sich beim Abkühlen weiterhin zusammen, dehnt sich während der martensitischen Umwandlung aus oder zusammen und kann zusätzliche Änderungen erfahren, wenn sich Restaustenit umwandelt. A2, eine weitverbreitete Kaltarbeitsgüte, kann Maßänderungen zeigen, die mit seinem Legierungsgehalt und seinem Wärmebehandlungszyklus zusammenhängen. Große Querschnitte, asymmetrische Formen und eine ungleichmäßige Ofenexposition können diese Änderungen verstärken, selbst wenn das Abschreckmedium schonend ist.
Lufthärtende Güten bieten gegenüber Ölgüten mit geringer Härtbarkeit außerdem einen Vorteil bei der Querschnittsgröße. Ein dickes Formgesenk oder ein Prägestempel kann eine gleichmäßigere gehärtete Zone entwickeln, wodurch das Problem eines weichen Kerns infolge unzureichender Ölabschreckintensität verringert wird. Die Härtbarkeit ist jedoch nicht unbegrenzt. Sehr große Querschnitte, entkohlte Oberflächen, eine unzureichende Ofenführung oder eine langsame und ungleichmäßige Abkühlung können weiterhin eine uneinheitliche Härte hervorrufen.
Ihr Verhältnis von Verschleißbeständigkeit und Zähigkeit hängt von der Karbidverteilung, dem Kohlenstoffgehalt der Matrix und dem Anlassen ab. A2 bietet im Allgemeinen eine höhere Verschleißbeständigkeit als ein niedriglegierter, schlagzäher Stahl, doch seine Karbidstruktur und Härte können die Toleranz gegenüber starken Stoßbelastungen verringern. A6 wird häufig ausgewählt, wenn eine niedrigere Härtetemperatur und ein kontrolliertes Maßverhalten von Vorteil sind; sein Verhalten muss jedoch für die tatsächliche Geometrie überprüft werden. Dieselbe Güte kann sich unterschiedlich verhalten, wenn sie unter Vakuum wärmebehandelt, in Salz abgeschreckt, mit Gas gekühlt oder aus einem anderen Ausgangsmaterial verarbeitet wird.
Aus diesem Grund werden A-Stähle häufig für Kaltarbeitsgesenke, Stanzstempel, Scheren, Schneidwerkzeuge, Formwerkzeuge und Prägevorrichtungen eingesetzt. Sie sind O-Stählen jedoch nicht automatisch vorzuziehen. Wenn Schlagzähigkeit, eine einfache Wärmebehandlung in der Werkstatt oder eine geringe Querschnittsdicke maßgeblich sind, kann eine O-Güte geeigneter sein. Wenn dagegen die Verformungskontrolle und eine Durchhärtung eines größeren Gesenkes im Vordergrund stehen, kann eine A-Güte einen geeigneteren Ausgangspunkt darstellen.
D-Serie, Karbide und Verschleißbeständigkeit
Stähle der D-Serie, beispielsweise AISI D2, D3 und D6, sind hochkohlenstoffhaltige, hochchromhaltige Güten. Ihre Kohlenstoff- und Chromgehalte fördern einen großen Anteil harter, chromreicher Karbide in einer martensitischen Matrix. Abhängig von Zusammensetzung und Wärmebehandlungsverlauf umfassen die Karbidpopulationen chromreiche Typen wie M7C3 und M23C6 sowie legierten Zementit oder andere komplexe Karbide. Diese Teilchen widerstehen abrasivem und adhäsivem Verschleiß, was den Einsatz von D-Güten für Feinschneidgesenke, Stanzstempel, Schermesser, Gewindewalzkomponenten, Prägewerkzeuge und Formeinsätze erklärt.
Dieselben Karbide, die dem Verschleiß widerstehen, können die Zähigkeit vermindern. Große, kantige oder zusammenhängende Karbidnetzwerke wirken als Ausgangsstellen für Risse, insbesondere wenn eine Seigerung aus dem Gusszustand oder eine unzureichende Umformung im Ausgangsmaterial verbleibt. Ein Werkzeug, das wiederholten Stoßbelastungen, Biegung oder außermittiger Belastung ausgesetzt ist, kann ausbrechen oder brechen, obwohl seine Abriebrate niedrig ist. D2 ist daher keine universelle Lösung für die Kaltarbeit; die Güte muss auf die Versagensart abgestimmt werden. Eine weniger verschleißbeständige Güte mit einer gleichmäßigeren Karbidverteilung und höherer Zähigkeit kann eine längere Einsatzdauer ermöglichen, wenn nicht Abrieb, sondern Bruch die Werkzeuglebensdauer beendet.
D-Stähle sind lufthärtend und vermeiden daher im Allgemeinen die hohen Abschreckspannungen, die mit Wasser und vielen Ölbehandlungen verbunden sind. Dies unterstützt die Maßkontrolle bei Präzisionsgesenken, doch „maßbeständig“ bedeutet nicht „maßlich unveränderlich“. Hochkohlenstoffhaltige, hochchromhaltige Stähle können nach dem Abschrecken beträchtliche Mengen Restaustenit enthalten, der sich während des Anlassens, Schleifens oder Einsatzes umwandeln kann. Mehrfaches Anlassen, eine sorgfältige Austenitisierung und, sofern gerechtfertigt, eine Kältebehandlung helfen, diese Bewegung zu kontrollieren. Schleifbrand und unangelassene Randschichten können nach dem Härten einen eigenständigen Versagensmechanismus bilden.
Auch das Herstellungsverfahren ist von Bedeutung. Die Pulvermetallurgie kann im Vergleich zur konventionellen Blockmetallurgie eine feinere und gleichmäßigere Karbidverteilung erzeugen und dadurch das Verhältnis von Verschleißbeständigkeit und Zähigkeit verändern, ohne die übergeordnete Familienbezeichnung zu ändern. Routledge’s Tool Steels: Properties and Performance (2021) behandelt dementsprechend Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Randschichthärtung und Beschichtungen als miteinander verbundene Einflussgrößen. Die Kaltarbeitsrichtlinien von Uddeholm verdeutlichen den damit verbundenen wirtschaftlichen Aspekt: Die Auswahl sollte zur Anwendung passen und die Kosten pro hergestelltem Teil minimieren. Maßgeblich ist somit die Leistung über den gesamten Lebenszyklus und nicht ein hoher nomineller Härtewert.
Eine D-Güte eignet sich für einen verschleißbestimmten Kaltarbeitsvorgang nur dann, wenn ihre Zähigkeit, Karbidstruktur, ihr Maßverhalten und ihr Oberflächenzustand zum Werkzeug passen. Eine A-Serie kann bei einem anderen Gesenk die Verformung besser beherrschen; die O-Serie kann für ein kleineres Werkzeug einen einfacheren Weg der Ölhärtung bieten. Die Bezeichnung kennzeichnet die metallurgische Familie. Ob diese Familie im Einsatz Bestand hat, entscheiden die Betriebsbedingungen.
Warmarbeits- und Schnellarbeitsstähle
Die Familien H, M und T werden häufig zusammengefasst, weil sie alle starker Wärmeeinwirkung ausgesetzt sein können, jedoch unterschiedlichen Aufgaben dienen. Stähle der H-Serie sind in erster Linie Warmarbeitsstähle: für Matrizen, Stempel, Einsätze, Dorne und Werkzeuge, die mit erhitztem Metall oder wiederholten thermischen Zyklen in Kontakt kommen. Stähle der M- und T-Serie sind Schnellarbeitsstähle (HSS), die hauptsächlich für Schneiden entwickelt wurden, die während der spanenden Bearbeitung Wärme erzeugen. Der Buchstabe stellt keine allgemeingültige Leistungsrangfolge dar. Wie ASM International erläutert, sind Werkzeugstähle Stähle, aus denen Werkzeuge zum Schneiden, Formen oder Umformen von gefertigten Bauteilen hergestellt werden, während die AISI-Klassifikation die Serien W, L, S, O, A, D, H, M und T umfasst (ASM International, 2020, 2024). Die Bezeichnung weist auf ein Härtungsverfahren, eine Hauptanwendung oder ein vorherrschendes Legierungssystem hin.
ASTM A681 bildet den normativen Rahmen für gewalzte und geschmiedete Werkzeugstahlprodukte. Der Geltungsbereich umfasst chemische, mechanische und physikalische Anforderungen an Stäbe, Bleche, Tafeln, Bänder, Rundstäbe, Drähte und Schmiedestücke, die normalerweise zu Werkzeugen, Matrizen oder Vorrichtungen verarbeitet werden (ASTM International, 2024). Eine Gütebezeichnung kennzeichnet daher einen kontrollierten Stahltyp, garantiert jedoch kein bestimmtes Ergebnis an der Werkzeugschneide. Die Karbidverteilung, die Vorgeschichte des Schmiedens oder der Pulververarbeitung, Bearbeitungsschäden, das Austenitisieren, das Abschrecken, das Anlassen und die Oberflächenbehandlung beeinflussen sämtlich die Standzeit.
H-Serie für Werkzeuge bei erhöhten Temperaturen
Die H-Familie wird als Warmarbeitsstahl klassifiziert, weil ihr wesentliches Entwicklungsproblem im Festigkeitsverlust und in der Rissbildung während des Einsatzes bei erhöhten Temperaturen liegt. Zu den verbreiteten Güten gehören H10, H11, H12, H13, H19, H21 und H26. Die Chrom-Warmarbeitsstähle, die üblicherweise durch H10 bis H19 repräsentiert werden, nutzen Kombinationen aus Chrom, Molybdän und Vanadium, um Härtbarkeit, Anlassbeständigkeit und Widerstand gegen thermische Ermüdung zu erzielen. Wolfram-Warmarbeitsstähle, einschließlich H20 bis H26, enthalten höhere Wolframgehalte zur Unterstützung der Warmhärte, wobei ihr Verhalten gegenüber thermischer Ermüdung und ihre Zähigkeit weiterhin an die Bedingungen in der Matrize angepasst werden müssen.
H13 wird häufig mit Druckgussmatrizen für Aluminium und Magnesium, Strangpresswerkzeugen und Bauteilen für das Warmumformen in Verbindung gebracht, weil sein Legierungssystem aus Chrom, Molybdän und Vanadium ein ausgewogenes Verhältnis aus Zähigkeit, Wärmebeständigkeit und Widerstand gegen Wärmeauslagerungen bietet. Er ist jedoch nicht automatisch für jeden Warmarbeitsprozess die richtige Wahl. Eine Matrize, die flüssigem Aluminium ausgesetzt ist, eine Schmiedematrize, die durch einen Hammer beansprucht wird, und ein Strangpressdorn erfahren unterschiedliche Kombinationen aus Temperatur, Stoßbelastung, Erosion und Abkühlgeschwindigkeit.
Warmarbeitswerkzeuge versagen häufig durch eine miteinander verknüpfte Abfolge und nicht durch einen einzelnen isolierten Mechanismus. Die Oberfläche erwärmt sich beim Kontakt mit dem Werkstück schnell, kühlt beim Besprühen oder durch Luftkontakt ab und wird im nächsten Zyklus erneut erwärmt. Die wiederholte Beanspruchung erzeugt Zugspannungen nahe der Oberfläche. Es bilden sich kleine Risse, die sich verbinden und das als Wärmeauslagerungen oder thermische Ermüdungsrissbildung bekannte Netzwerk erzeugen. Eine übermäßige Härte kann die Dehnung verringern, die das Werkzeug vor der Rissbildung toleriert; eine unzureichende Härte ermöglicht plastische Verformung, Auswaschung und einen vorzeitigen Formverlust.
Werkzeugkonstruktion und Verarbeitung sind ebenso wichtig wie die nominelle Güte. Große, entmischte Karbide können als Ausgangsstellen für Risse wirken, während grobe ehemalige Austenitkörner die Zähigkeit verringern. Schmiedeverfahren, Reinheit und – soweit zutreffend – Elektroschlacke-Umschmelzen oder Pulvermetallurgie beeinflussen die Anzahl der Fehlstellen und die Anordnung der Karbide. Eine polierte und ordnungsgemäß nitrierte Oberfläche kann die Rissbildung verzögern, doch eine Oberflächenschicht kann weder einen ungeeigneten Kern noch einen falschen Anlasszyklus ausgleichen.
Die Wärmebehandlung stellt das Arbeitsgleichgewicht her. Warmarbeitsstähle werden üblicherweise durch Austenitisieren, Abschrecken an Luft oder in Druckgas und mehrere Anlassvorgänge gehärtet. Ziel ist nicht einfach eine maximale Härte bei Raumtemperatur. Das Werkzeug muss nach der Einwirkung der Betriebstemperatur ausreichend Festigkeit behalten und gleichzeitig genügend Zähigkeit aufweisen, um Stoßbelastungen und thermischen Spannungen zu widerstehen. Ein Temperaturgradient in einer großen Matrize macht zudem die Maßkontrolle und eine gleichmäßige Abkühlung wichtig.
M- und T-Serien für Schneidleistung
Die M-Serie bezeichnet molybdänhaltige Schnellarbeitsstähle, während die T-Serie wolframhaltige Schnellarbeitsstähle bezeichnet. Diese Unterscheidung ist chemisch und historisch bedingt und stellt keine einfache Rangfolge dar. M2 ist eine weit verbreitete molybdänhaltige Schnellarbeitsgüte mit beträchtlichen Anteilen an Wolfram, Molybdän, Chrom und Vanadium; ihr ungefähres nominelles Gleichgewicht wird häufig mit etwa 6 % Wolfram, 5 % Molybdän, 4 % Chrom und 2 % Vanadium sowie einem Kohlenstoffgehalt von etwa 0,8 % beschrieben. T1 ist dagegen die klassische wolframhaltige Schnellarbeitsgüte, die üblicherweise mit etwa 18 % Wolfram, 4 % Chrom und 1 % Vanadium in Verbindung gebracht wird.
Molybdän ersetzt einen Teil des Wolframsystems und erhält dabei einen hohen Anteil harter Legierungskarbid. In M2 trägt Molybdän zur Sekundärhärtung und Warmhärte bei, ohne den für T1 erforderlichen Wolframgehalt zu verlangen. Das Ergebnis ist eine vielseitig einsetzbare Familie von Schneidstählen für Bohrer, Fräser, Räumnadeln, Gewindebohrer, Reibahlen, Sägen und allgemeine Schneidwerkzeuge. Güten der T-Serie bleiben dort wichtig, wo ihr wolframreiches Karbidsystem und ihre Wärmebeständigkeit für den Prozess geeignet sind. Die Auswahl hängt jedoch von Schnittgeschwindigkeit, Werkstoff des Werkstücks, Schneidenbelastung, Schleifbedingungen und Werkzeuggeometrie ab.
Die M-Familie umfasst auch kobalthaltige Güten wie M35 und M42. M35 enthält ungefähr 5 % Kobalt, während M42 ungefähr 8 % Kobalt enthält. Kobalt erhöht die Temperatur, bei der das gehärtete Gefüge seine nutzbare Festigkeit beibehält, und kann die Schneidleistung bei hoher Geschwindigkeit verbessern. Es macht jedoch eine korrekte Wärmebehandlung nicht überflüssig und schützt nicht vor Ausbrüchen. Eine härtere Güte, die bei höheren Temperaturen arbeitet, kann schneller versagen, wenn die Schneide unterbrochenen Schnitten oder unzureichender Abstützung ausgesetzt ist.
Anwendungen von HSS zeigen, warum die Bezeichnung allein nicht ausreicht. Ein Gewindebohrer benötigt Verschleißbeständigkeit an seinen Flanken und Führungsflächen, ausreichende Zähigkeit gegen Zahnbruch sowie Maßhaltigkeit bei wiederholtem Eingriff. Eine Reibahle benötigt eine stabile, scharfe Schneide und eine geringe Maßänderung, da übermäßige Ausbrüche oder ein Aufwachsen das fertige Loch verändern. Ein Bohrer, eine Räumnadel, ein Fräser oder ein Zahnrad-Schneidwerkzeug kann an denselben Stahl andere Anforderungen stellen. Beschichtungen wie Titannitrid oder Aluminiumtitannitrid können die Reibung verringern und die chemische Wechselwirkung an der Oberfläche begrenzen, doch der Grundwerkstoff trägt weiterhin die Schneidlast. Routledges Werkzeugstähle: Eigenschaften und Leistungsfähigkeit (2021) behandelt die Leistung von Güten aus diesem Grund anhand von Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Randschichthärtung und Beschichtungen.
Warmhärte, Sekundärhärtung und Rothärte
Die Härte bei Raumtemperatur ist nur ein Messwert. Ein Schneidwerkzeug kann nach dem Abschrecken und Anlassen eine sehr hohe Härte aufweisen und dennoch einen großen Teil seiner Tragfähigkeit verlieren, wenn die Schneidkante mehrere hundert Grad Celsius erreicht. Warmhärte bezeichnet die Fähigkeit, Härte und Festigkeit bei erhöhten Temperaturen beizubehalten. Rothärte ist die ältere Bezeichnung aus der Praxis für dieselbe praktische Anforderung: Die Schneide muss auch dann nutzbar bleiben, wenn sie sich während des Schneidens sichtbar erwärmt.
Schnellarbeitsstähle erzielen dieses Verhalten durch Legierungskarbide und Sekundärhärtung. Beim Austenitisieren lösen sich ein Teil des Kohlenstoffs, Wolframs, Molybdäns, Chroms und Vanadiums im Austenit. Das Abschrecken erzeugt ein hartes martensitisches Gefüge, üblicherweise mit Restaustenit. Beim Anlassen bei geeigneten Temperaturen scheiden sich feine Legierungskarbide aus dem Martensit aus. Diese Ausscheidung kann die Härte erhöhen, anstatt sie zu senken, und erzeugt das für HSS charakteristische Maximum der Sekundärhärtung. Wiederholtes Anlassen wandelt außerdem Restaustenit um und stabilisiert die Maße.
Die Karbidart ist von Bedeutung. Vanadiumreiche MC-Karbide sind besonders hart und widerstehen dem abrasiven Verschleiß, während wolfram- und molybdänreiche Karbide die Anlassbeständigkeit und Warmhärte unterstützen. Ihre Größe, ihr Abstand, ihre Orientierung und ihre Kontinuität sind ebenso wichtig wie ihr Vorhandensein. Ein hoher Karbidanteil kann die Verschleißbeständigkeit verbessern, jedoch die Zähigkeit verringern, wenn die Karbide grob, gehäuft oder entlang des Schmiedeverlaufs ausgerichtet sind. HSS aus der Pulvermetallurgie kann eine gleichmäßigere Karbidverteilung hervorbringen als herkömmliche Blockmetallurgie, erfordert jedoch ebenfalls einen geeigneten Härtungszyklus.
Auch Warmarbeitsstähle sind auf Anlassbeständigkeit angewiesen, doch ihr Einsatzprofil unterscheidet sich von dem der HSS. H13 muss thermische Zyklen und den mechanischen Kontakt mit heißem Metall tolerieren; M2 oder M42 müssen eine scharfe Schneide bewahren, während sich die Reibungswärme nahe der Schneidzone konzentriert. Der erste kann durch Wärmeauslagerungen oder grobe Verformung versagen, der zweite durch Freiflächenverschleiß, Kolkverschleiß, Ausbrüche oder plastisches Abrunden der Schneide.
Eine im Jahr 2020 in MDPI’s Coatings veröffentlichte Studie identifizierte Wärmebehandlungsparameter als den wichtigsten Faktor für die Leistungsfähigkeit des Werkzeugkerns. Diese Feststellung bestätigt eine praktische Regel: Die Zusammensetzung legt das Potenzial fest, während die Wärmebehandlung bestimmt, wie viel dieses Potenzials nutzbar wird. Eine Bezeichnung kann kein kontrolliertes Austenitisieren, Abschrecken, Anlassen und Prüfen ersetzen.
Die Auswahl sollte daher dem Versagensmechanismus und den Produktionsbedingungen folgen. Uddeholms Leitfaden für die Kaltarbeit von 2024 formuliert das damit verbundene wirtschaftliche Prinzip als Anpassung des Stahls an die Anwendung und Minimierung der Kosten pro gefertigtem Teil; für Warmarbeits- und Schnellarbeitswerkzeuge lässt sich derselbe Gedanke besser als Lebenszyklusleistung formulieren. Die richtige Güte ist diejenige, deren Karbidstruktur, Zähigkeit, Warmhärte, Widerstand gegen thermische Ermüdung, Herstellungsweg und Behandlung unter dem tatsächlichen Zyklus die erforderliche Standzeit der Schneide oder Matrize ermöglichen – nicht diejenige mit dem am beeindruckendsten klingenden Buchstaben.
Anwendungen: Zuordnung der Gütenfamilie zum Versagensmechanismus
Eine Werkzeugstahlgüte ist keine Position auf einer universellen Rangliste. Die Buchstaben kennzeichnen eine Familie, nicht ein garantiertes Einsatzresultat. ASM International definiert Werkzeugstähle als Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Formen oder Umformen gefertigter Teile verwendet werden, während die AISI-Familien die Reihen W, L, S, O, A, D, H, M und T umfassen. Wie von Metallurgy at Maricopa Community Colleges (2024) erläutert, beziehen sich diese Buchstaben üblicherweise auf das Abschreckverfahren, die Hauptanwendung oder das vorherrschende Legierungssystem.
Diese Unterscheidung ist wichtig, weil ein Werkzeug durch abrasiven Verschleiß, adhäsives Fressen, plastische Verformung, thermische Erweichung, Ausbrüche an der Schneide, groben Bruch, Ermüdung oder Maßdrift versagen kann. Kohlenstoff, Chrom, Molybdän, Wolfram, Vanadium und andere Legierungselemente bestimmen die Härtbarkeit und die Karbidbildung, doch die Herstellungsroute steuert Karbidgröße, Seigerungen, Porosität und Einschlüsse. Die Wärmebehandlung bestimmt anschließend die Matrix um diese Karbide. Eine Studie aus dem Jahr 2020 in MDPI Coatings identifizierte die Wärmebehandlungsparameter als den maßgeblichen Faktor für die Leistung des Werkzeugkerns in dem untersuchten beschichteten System. Die Beschichtung kann einen ungeeigneten Kern nicht korrigieren.
ASTM A681, wie von ASTM International im Jahr 2024 aufgeführt, behandelt die chemischen, mechanischen und physikalischen Anforderungen an gewalzte Produkte aus legiertem Werkzeugstahl, darunter Stäbe, Bleche, Tafeln, Bänder, Rundmaterial, Drähte und Schmiedestücke, die normalerweise zu Werkzeugen, Matrizen oder Vorrichtungen verarbeitet werden. Die Auswahl für eine Anwendung beginnt daher mit den Einsatzbedingungen und grenzt anschließend die Familie und Güte, die Wärmebehandlung, die Querschnittsgröße, den Oberflächenzustand und die Herstellungsroute ein.
Schneiden, Bohren, Gewindeschneiden und Reiben
Schneidwerkzeuge benötigen eine stabile, scharfe Schneide. Die wichtigsten Anforderungen sind Härte, Warmhärte, Verschleißbeständigkeit und Widerstand gegen Schneidenverformung; Zähigkeit bleibt jedoch ebenfalls wichtig, weil unterbrochene Schnitte, Rattern, Einschlüsse und schlechte Ausrichtung eine sehr harte Schneide ausbrechen können.
Handbetätigte Schneidwerkzeuge werden häufig aus wasserhärtenden W-Güten, niedriglegierten L-Güten oder ölhärtenden O-Güten gefertigt. AISI W1 kann nach dem Abschrecken in Wasser eine hohe Härte erreichen, doch seine geringe Härtbarkeit und das Verformungsrisiko begrenzen die Querschnittsgröße und machen eine kontrollierte Wärmebehandlung wichtig. AISI O1, eine ölhärtende Güte, ermöglicht über einen mäßigen Querschnitt hinweg eine besser vorhersehbare Härtung und weist vor der Behandlung eine zweckmäßige Zerspanbarkeit auf. AISI L6 aus der niedriglegierten Familie wird ausgewählt, wenn Schlagfestigkeit und Zähigkeit wichtiger sind als eine maximale Abriebfestigkeit. Dies sind unterschiedliche Lösungen für unterschiedliche Versagensarten, keine aufeinanderfolgenden Qualitätsstufen.
Bohrer, Gewindebohrer und Reibahlen unterliegen stärkeren Belastungen an der Schneide und durch Torsion. Gewindebohrer müssen Flankenverschleiß und Fressen widerstehen und gleichzeitig Drehmomentumkehr sowie Problemen bei der Spanabfuhr standhalten. Reibahlen benötigen eine gute Schneidenhaltigkeit und Maßstabilität, weil sie wenig Material abtragen, aber eine kontrollierte Bohrungsgröße einhalten müssen. Schnellarbeitsstahlfamilien – M-Güten aus Molybdän-Schnellarbeitsstahl und T-Güten aus Wolfram-Schnellarbeitsstahl – behalten bei Schneidtemperaturen eine nutzbare Härte, bei denen gewöhnlicher Kohlenstoffwerkzeugstahl erweichen würde. AISI M2 und AISI T1 sind bekannte Referenzgüten, obwohl die richtige Auswahl von Schnittgeschwindigkeit, Werkstückhärte, Kühlschmierstoff, Geometrie und davon abhängt, ob der Schnitt kontinuierlich oder unterbrochen erfolgt.
Die Karbidstruktur beeinflusst mehr als nur die Nennhärte. Feine, gleichmäßig verteilte Legierungskarbid können die Verschleißbeständigkeit erhöhen, ohne große Rissinitiatoren zu bilden; grobe oder entmischte Karbide können eine Schneide beim Schleifen oder bei unterbrochenem Schnitt auseinanderbrechen lassen. M-Güten beruhen üblicherweise auf Zusätzen von Molybdän und Wolfram, die Karbide bilden, während T-Güten stärker durch Wolfram geprägt sind. Die Bezeichnung allein gibt keinen Aufschluss über den Karbidabstand, die Reinheit oder das Ergebnis des Schmiedens und der Pulververarbeitung.
Beim Bohren kommen Torsionsermüdung und Belastungen durch die Spanabfuhr hinzu. Ein Bohrer mit ausgezeichneter Warmhärte kann dennoch brechen, wenn sein Kern zu spröde, die Oberflächenqualität seiner Spannuten unzureichend ist oder die Wärmebehandlung zu viel Restaustenit hinterlässt. Das Gewindeschneiden ist besonders unnachgiebig: Bereits ein geringes Maß an Fressen kann das Drehmoment so weit erhöhen, dass das Werkzeug bricht. Beim Reiben verschiebt sich das Gleichgewicht in Richtung Maßstabilität, Oberflächenqualität und kontrolliertem Verschleiß. Eine Oberflächenbehandlung kann Reibung und Adhäsion verändern, ersetzt jedoch nicht die erforderliche Zähigkeit des Kerns.
Ausstanzen, Lochen, Stauchen und Prägen
Ausstanzen und Lochen werden durch wiederholte Druckbelastung, Gleitverschleiß und lokale Spannungskonzentration an der Schneidkante bestimmt. Der Stempel oder die Matrize muss plastischen Eindrückungen und abrasiver Verrundung widerstehen und zugleich eine ausreichende Ausbruchbeständigkeit behalten, um Fehlausrichtung, Grate, Mitziehen des Butzens und unterbrochenen Kontakt zu überstehen.
AISI D2 aus der hochkohlenstoffhaltigen, hochchromhaltigen Familie bildet reichlich chromreiche Karbide und bietet eine hohe Verschleißbeständigkeit. Dadurch ist die Güte attraktiv, wenn der Schneidenverschleiß vorherrscht; ihre Karbidpopulation und ihr Verhalten bei der Wärmebehandlung können jedoch mangelhafte Schleifpraxis oder starke Stoßbelastung bestrafen. AISI A2, eine lufthärtende Güte, bietet typischerweise ein anderes Gleichgewicht: Sie verbindet Verschleißbeständigkeit mit höherer Zähigkeit und Maßstabilität als viele höher kohlenstoff- und karbidreiche Alternativen. AISI O1 kann für weniger anspruchsvolle Kaltarbeitsaufgaben eingesetzt werden, bei denen eine unkomplizierte Bearbeitung und Ölhärtung von Vorteil sind. AISI S7, eine schlagfeste Güte, wird wichtiger, wenn Ausbrüche oder Bruch die Hauptgefahr darstellen und nicht eine maximale Lebensdauer unter Gleitverschleiß.
Das Ausstanzen dünner Bleche und das Lochen dicker, abrasiver Werkstoffe sind keine gleichwertigen Vorgänge. Schneidspalt, Blechfestigkeit, Gratbildung, Schlankheit des Stempels und Ausrichtung der Presse verändern das Spannungsfeld. Ein Stempel aus einer D-Güte kann in einer Fertigungslinie verschleißbeständig sein, in einer anderen jedoch ausbrechen, wenn das Werkzeug Stoßbelastungen ausgesetzt ist. Umgekehrt kann ein Werkzeug aus einer S-Güte den Stoß überstehen, während es bei abrasivem Material seine Schneide rasch verliert. Die Kaltarbeitsrichtlinien von Uddeholm aus dem Jahr 2024 formulieren die praktische ingenieurtechnische Regel: Es ist ein Stahl auszuwählen, der zur Anwendung passt, und die Kosten pro gefertigtem Teil sind zu minimieren. Metallurgisch bedeutet dies, Nachschärfen, vorzeitigen Bruch, Fressen, Stillstandszeiten und Maßverlust zu vergleichen – nicht einfach nur Härtewerte.
Das Kaltstauchen stellt nochmals andere Anforderungen an das Werkzeug. Stauchmatrizen und Stempel nehmen wiederholt Stoßbelastungen auf, während sie Draht oder Stabmaterial verdichten; daher müssen Zähigkeit, Druckfestigkeit und Ermüdungsbeständigkeit zusammenwirken. Eine Matrize, die einen einzelnen Schlag übersteht, aber unter Millionen von Zyklen Mikrorisse ansammelt, ist für den Prozess nicht geeignet. Schlagfeste S-Güten können für starke Stoßbelastungen geeignet sein, während A-, D- oder andere Kaltarbeitsfamilien verwendet werden können, wenn Verschleiß und Maßhaltigkeit vorherrschen. Der richtige Wärmebehandlungszustand ist ein Kompromiss: Eine übermäßige Härte erhöht das Ausbruchrisiko; eine unzureichende Härte ermöglicht plastisches Fließen und eine vorzeitige Vergrößerung des Matrizennestes.
Prägewerkzeuge versagen häufig durch Oberflächenschäden und nicht durch einen sauberen Bruch. Adhäsive Materialaufnahme, Fressen, Polierspuren und lokale plastische Verformung können Fehler auf jedes Teil übertragen. Eine feine Karbidstruktur, eine stabile angelassene Matrix, sorgfältiges Polieren und eine kontrollierte Oberflächenbehandlung werden daher entscheidend. Die Maßkontrolle hängt außerdem von der Verformung bei der Wärmebehandlung, dem Restaustenit, dem Bearbeitungsaufmaß und der Abstützung der Matrize während des Einsatzes ab. Ein nominell härterer Stahl kann schlechtere Teile erzeugen, wenn er sich während der Behandlung verzieht oder die Blechoberfläche beschädigt.
Formen, Umformen, Matrizen, Vorrichtungen und Besteck
Form- und Umformwerkzeuge setzen den Stahl Kontaktpressung, Gleitbewegung, thermischen Zyklen und gelegentlich korrosiven Zersetzungsprodukten von Polymeren aus. Kaltumformung begünstigt Maßstabilität, Verschleißbeständigkeit und Fressbeständigkeit; Warmumformung bringt zusätzlich thermische Ermüdung, Oxidation und Erweichung mit sich. AISI H13, eine Chrom-Warmarbeitsgüte, wird mit Matrizen und Werkzeugen in Verbindung gebracht, die bei erhöhten Temperaturen arbeiten, weil ihre Legierungsauslegung Warmfestigkeit und Beständigkeit gegen thermische Ermüdung unterstützt. Sie ist kein universeller Ersatz für Kaltarbeitsgüten. AISI D2 oder AISI A2 können für kalten abrasiven Kontakt besser geeignet sein, während AISI S7 gewählt werden kann, wenn Stoßbelastungen vorherrschen.
Matrizen werden ebenso sehr durch ihre Versagensart wie durch ihre Tätigkeit bestimmt. Ziehmatrizen unterliegen Gleitverschleiß und Reibung. Biegematrizen sehen konzentrierte Druck- und Kantenbelastungen. Strangpressmatrizen sind hohen Druckspannungen, Temperaturen und dem Materialfluss ausgesetzt. Formen können gute Polierbarkeit, Korrosionsbeständigkeit, Wärmeleitfähigkeit oder Beständigkeit gegen den Abrieb von Glasfasern erfordern. Dieselbe Familie kann sich daher nach Änderungen der Querschnittsgröße, der Anlasstemperatur, des Nitrierens, der Beschichtung oder der Oberflächenqualität der Arbeitsfläche unterschiedlich verhalten.
Vorrichtungen benötigen gewöhnlich nicht die extreme Verschleißbeständigkeit einer Ausstanzmatrize. Sie brauchen eine ausreichende Härte, um Eindrückungen zu widerstehen, genügend Zähigkeit, um Spann- und Handhabungsvorgänge zu überstehen, sowie Maßstabilität bei wiederholten Einrichtzyklen. Niedriglegierte L-Güten, O-Güten oder ausgewählte A-Güten können sinnvoll sein, wenn Bearbeitbarkeit, mäßiger Verschleiß und eine vorhersehbare Behandlung wichtiger sind als ein maximaler Karbidanteil. Eine übermäßig hart ausgeführte Vorrichtung kann schwer zu bearbeiten, an scharfen Ecken rissanfällig und unnötig empfindlich gegenüber Stoßbelastungen sein.

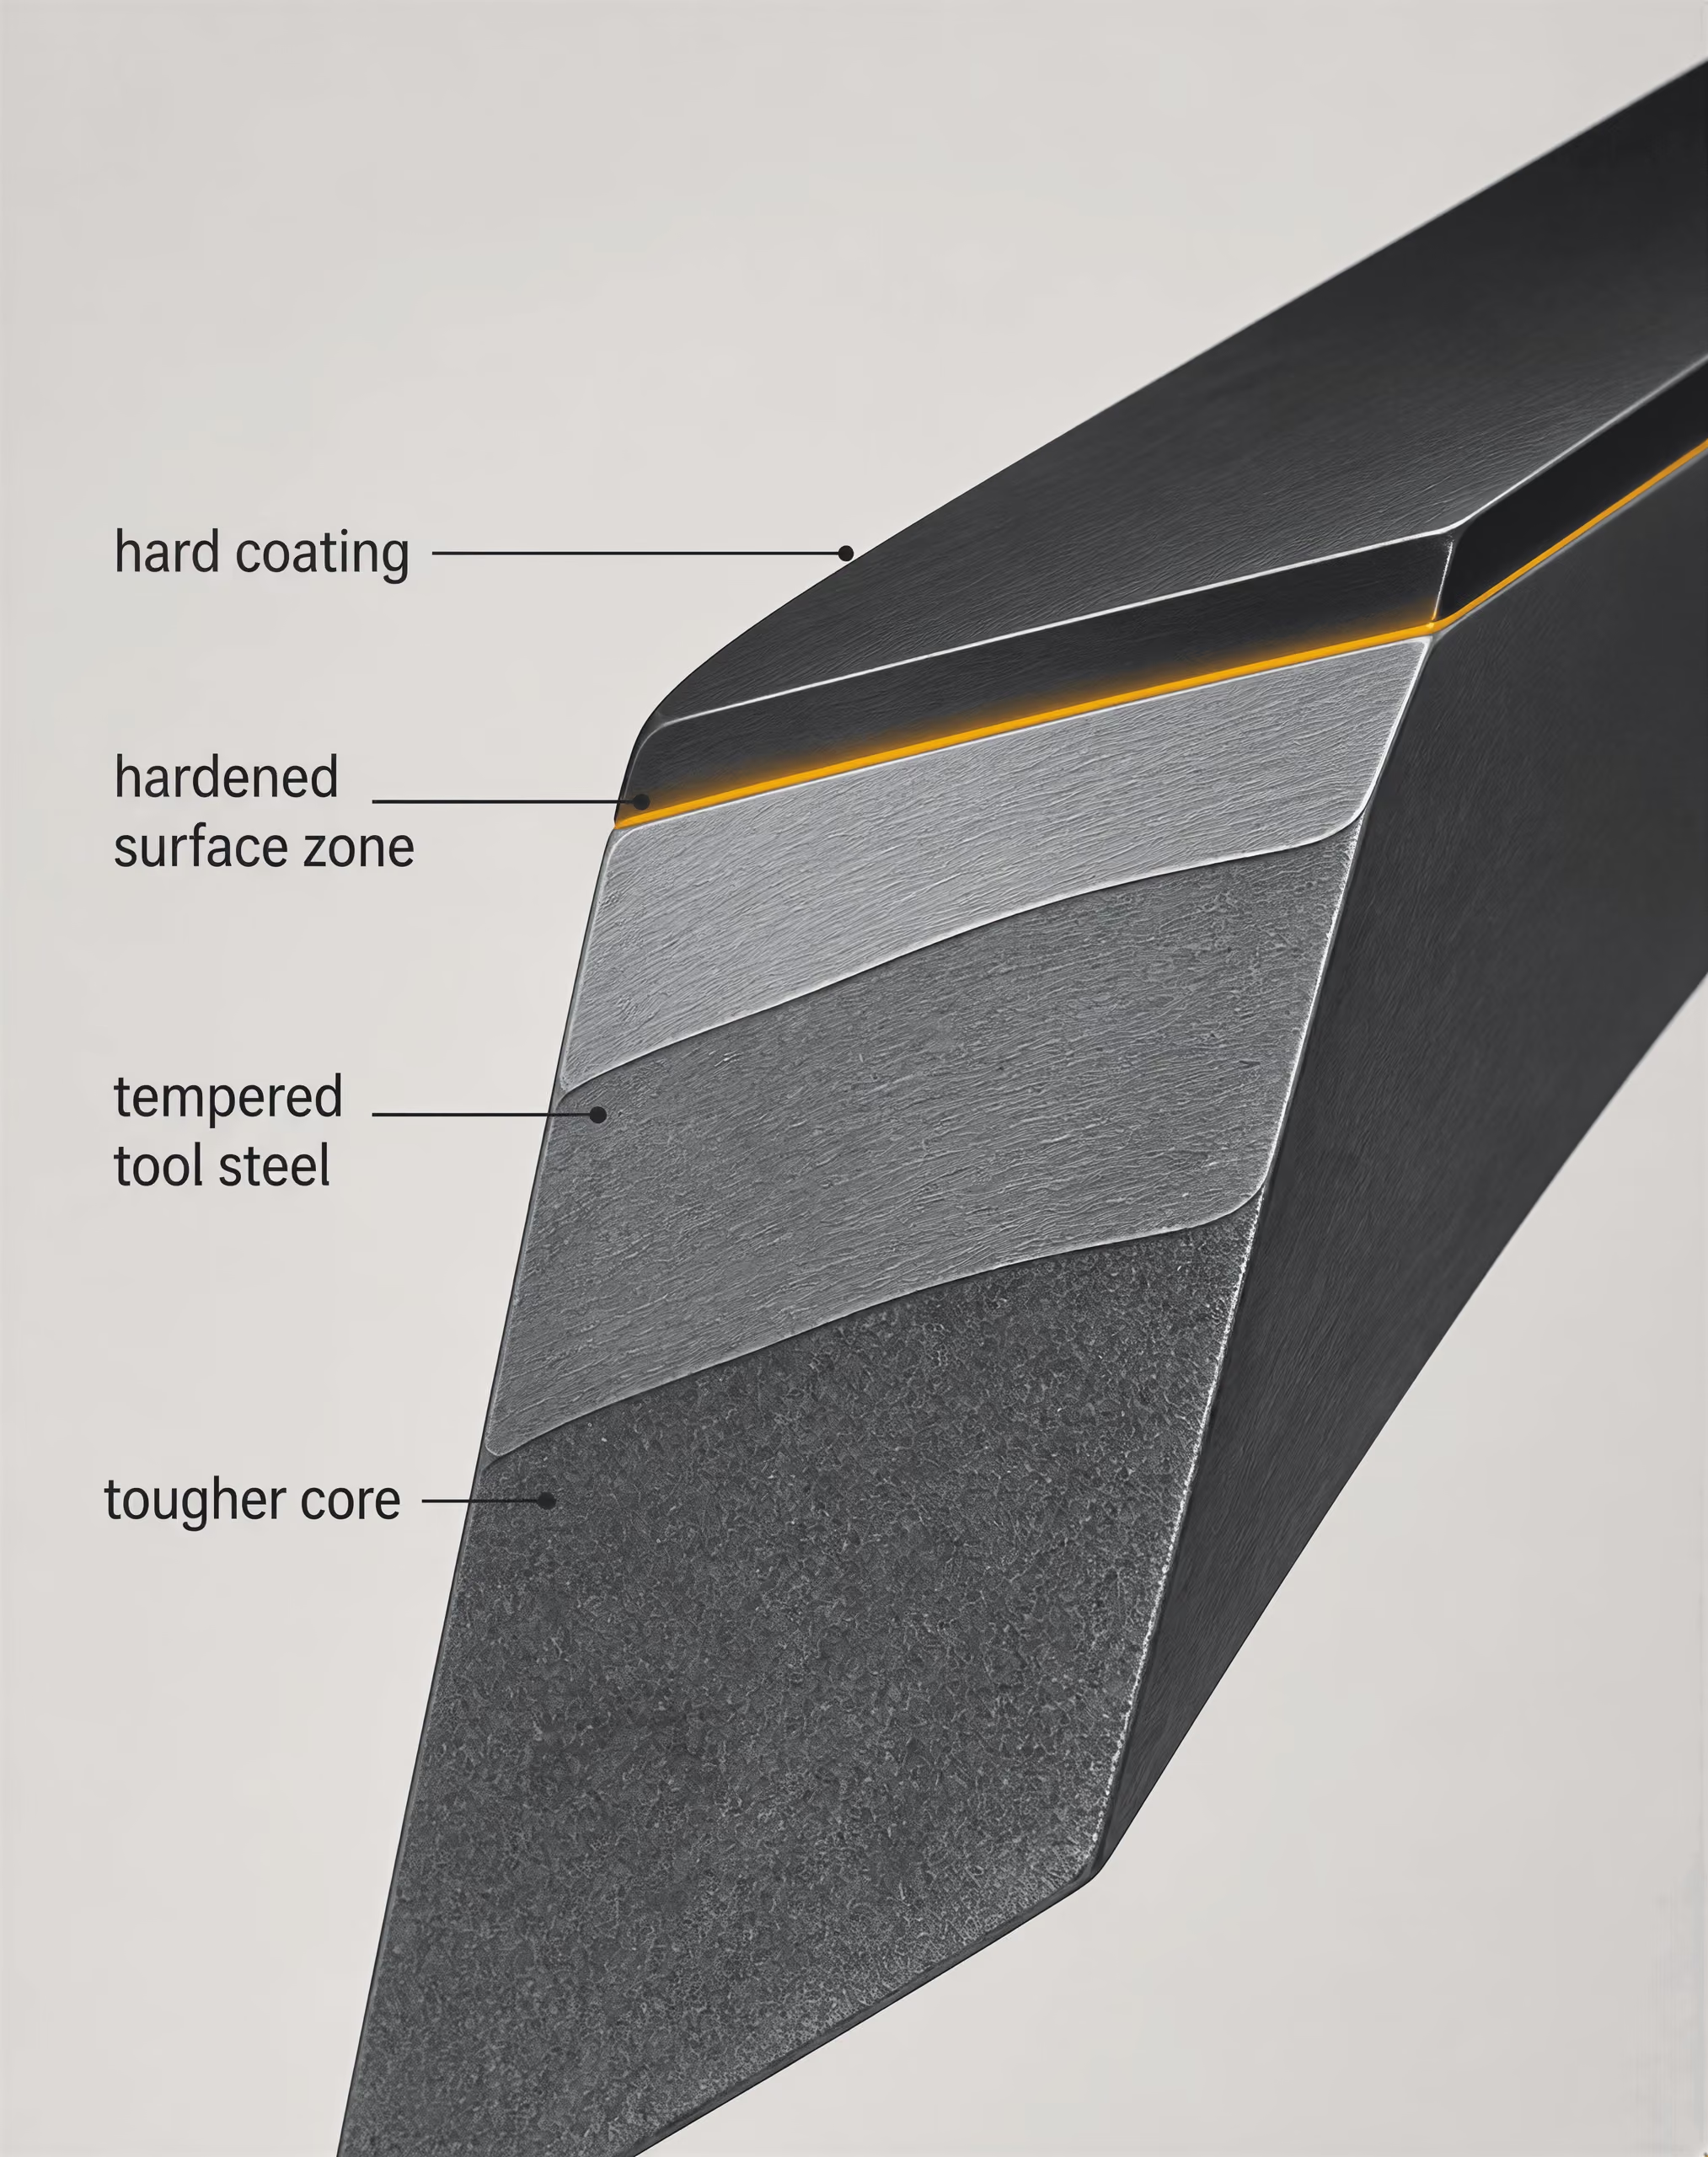
Besteck veranschaulicht dasselbe Gleichgewicht in vertrauter Form. Eine Schneide benötigt Härte und Verschleißbeständigkeit, doch ein Messer braucht auch Zähigkeit gegenüber Biegung, Verdrehung und unbeabsichtigten Stößen. Hochkohlenstoffhaltige Werkzeugstähle wie AISI D2 können durch eine von Karbiden unterstützte Verschleißbeständigkeit ihre Schneide lange halten; ihr Verhalten hängt jedoch stark von Wärmebehandlung, Querschnittsdicke, Schleifen und Schneidengeometrie ab. Rostfreie Besteckgüten wie AISI 420 gehören nicht zu den wichtigsten AISI-Werkzeugstahlfamilien, zeigen jedoch, warum Korrosionsbeständigkeit eine von der Schneidenhaltigkeit getrennte Einsatzanforderung sein kann. Eine härtere Schneide ist nicht automatisch ein langlebigeres Messer.
Der in Tool Steels: Properties and Performance von Routledge (2021) beschriebene Rahmen behandelt Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Randschichthärtung und Beschichtungen als miteinander verbundene Stellgrößen. Die NBS Monograph 88 und ASM International liefern die historische und metallurgische Grundlage für diese Sichtweise. Die Auswahl der Stahlsorte sollte sich nach dem dominierenden Schädigungsmechanismus richten; anschließend sind die Karbidstruktur, die Reinheit, die Härtetiefe, das Anlassverhalten, der Verzug und der Oberflächenzustand zu überprüfen. AISI-Buchstaben grenzen das Feld ein; sie treffen jedoch nicht die ingenieurtechnische Entscheidung.
Oberflächentechnik, Beschichtungen und der Werkzeugkern
Ein beschichtetes Werkzeug ist keine Beschichtung mit einem darunterliegenden Stahlgriff. Es ist ein geschichtetes mechanisches System: Die Arbeitsoberfläche, jede Diffusions- oder Härtezone, die Beschichtung, das Stahlsubstrat und der wärmebehandelte Kern müssen die Last gemeinsam tragen. ASM International definiert Werkzeugstähle als Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Formen oder Umformen gefertigter Teile verwendet werden; die Oberflächentechnik verändert jedoch die Art und Weise, wie dieses Werkzeug mit dem Werkstück wechselwirkt. Sie macht eine korrekte Auswahl und Wärmebehandlung der zugrunde liegenden Stahlsorte nicht überflüssig.
Die Unterscheidung ist wichtig, weil Sortenbezeichnungen die Oberflächenleistung nicht bewerten. Ein Werkzeugstahl AISI D2, ein Warmarbeitsstahl AISI H13 und ein Schnellarbeitsstahl AISI M2 können zwar jeweils einer harten Oberflächenbehandlung oder einer aufgebrachten Beschichtung unterzogen werden, sie weisen jedoch unterschiedliche Karbidpopulationen, Anlassverhalten, Wärmeleitfähigkeiten, Zähigkeitsniveaus und Maßänderungen auf. Ihre Einsatzgrenzen bleiben auch nach der Beschichtung unterschiedlich.
Randschichthärtung und behandelte Schichten
Die Randschichthärtung erzeugt eine verfestigte Zone im Stahl selbst. Beim Nitrieren wird Stickstoff in die Oberfläche eingebracht, wo er mit Elementen wie Chrom, Molybdän, Vanadium oder Aluminium Legierungsnitride bildet. Beim Aufkohlen wird die Kohlenstoffkonzentration nahe der Oberfläche vor dem Härten erhöht, wodurch über einem kohlenstoffärmeren Kern eine kohlenstoffreiche martensitische Randschicht entsteht. Beim Induktions- und Laserhärten wird dagegen eine kontrollierte Tiefe rasch erwärmt; anschließend wird der vorhandene Kohlenstoffgehalt zur Bildung von Martensit genutzt.
Die entstehende Schicht ist nicht mit einer durchgehenden Härte des gesamten Werkstoffvolumens gleichzusetzen. Eine gehärtete Randschicht kann wesentlich härter als das Innere sein und zugleich einen zäheren Kern behalten, der Stoßbelastungen abstützt. Dieser Härtegradient kann plastische Eindrückung und adhäsiven Verschleiß verringern, erzeugt jedoch auch eine Übergangszone, in der sich Spannungen konzentrieren. Randschichttiefe, Dicke der Verbindungsschicht, Gleichmäßigkeit der Diffusion, Restaustenit, Karbidverteilung und Anlasszustand beeinflussen sämtlich, ob die Behandlung den Einsatz übersteht.
Werkzeugstähle werden häufig bereits wegen ihrer hohen Härte über den gesamten Arbeitsquerschnitt ausgewählt. Bei diesen Stahlsorten kann eine übermäßige Randschichthärtung die Zähigkeit verringern oder statt eines zweckmäßigen lasttragenden Übergangs eine spröde Verbindungsschicht erzeugen. Eine Entkohlung während des Austenitisierens führt zum gegenteiligen Problem: Die nominelle Stahlsorte kann korrekt sein, doch die Oberfläche hat Kohlenstoff verloren und kann die vorgesehene Härte nicht erreichen. Durch Abschleifen einer beschädigten Schicht lässt sich die Geometrie wiederherstellen; dabei können jedoch auch eine uneinheitliche Mikrostruktur freigelegt oder die vorgesehene Randschichttiefe verringert werden.
Die 2020 in Coatings veröffentlichte Studie zu beschichteten Systemen identifiziert Wärmebehandlungsparameter als den primären Faktor für die Leistungsfähigkeit des Werkzeugkerns. Diese Feststellung ordnet die Oberflächenbehandlung in die richtige Reihenfolge ein. Austenitisierungstemperatur, Haltezeit, Abschreckintensität, gegebenenfalls vorgeschriebene Tieftemperaturbehandlung und Anlassen bestimmen Martensit, Restaustenit, Karbidstruktur und Eigenspannung, bevor eine Beschichtung aufgebracht wird. Eine aufgebrachte Hartschicht kann einen unterhärteten, überangelassenen, entkohlten oder rissempfindlichen Kern nicht in ein fehlerfreies Werkzeug verwandeln.
Beschichtungen und Abstützung durch das Substrat
Eine Beschichtung verleiht einer dünnen Oberfläche Eigenschaften, die der massive Stahl nicht gleichzeitig besitzen muss. Eine hohe Härte kann abrasiven Verschleiß widerstehen und den Materialübertrag verringern; chemische Stabilität kann die Reaktion mit dem Werkstück begrenzen; eine reibungsarme Oberfläche kann Adhäsion und Wärmeentwicklung reduzieren. Dies sind Vorteile hinsichtlich Verschleiß und Reibung, jedoch kein Nachweis für Bruchfestigkeit.
Die Härte einer Beschichtung beschreibt ihren Widerstand gegen Eindrückung oder plastische Verformung innerhalb der Beschichtung. Die Haftfestigkeit einer Beschichtung beschreibt die Kraft, die erforderlich ist, um diese Schicht unter thermischer, mechanischer und chemischer Belastung am Substrat befestigt zu halten. Beide Eigenschaften sind voneinander unabhängig. Eine sehr harte Beschichtung mit geringer Haftfestigkeit kann in Form von Schuppen delaminieren. Eine gut haftende Beschichtung kann befestigt bleiben, während sich das weichere Substrat darunter plastisch verformt, wodurch die Oberfläche Risse bilden oder sich verformen kann.
Das Substrat muss daher ein ausreichend hartes und maßstabiles Fundament bilden. Verformt sich der Kern plastisch, folgt die Beschichtung dieser Verformung und kann Haarrisse bilden, ausbeulen oder sich ablösen. Bilden grobe Karbide einen unterbrochenen Lastpfad, steigen die lokalen Spannungen an den Karbid-Matrix-Grenzflächen. Enthält der Stahl Schleifbrand, Überwalzungen, Längsfehler, Poren oder Zugspannungen an der Oberfläche, kann eine Beschichtung den Fehler vorübergehend verdecken, während die rissfördernde Ursache bestehen bleibt.
Das Herstellungsverfahren ist ebenso wichtig wie die nominelle Zusammensetzung. Konventionell umgeformter AISI D2 kann richtungsabhängig verteilte chromreiche Karbide aufweisen, während pulvermetallurgisch hergestelltes Material eine feinere und gleichmäßigere Karbidverteilung ermöglichen kann. Dieser Unterschied beeinflusst die Abstützung der Schneide und das Risswachstum unterhalb einer Beschichtung. Er macht kein Verfahren grundsätzlich überlegen; entscheidend ist vielmehr, ob die Mikrostruktur zum Kontaktdruck, zum Stoßniveau, zur Abrasivität des Werkstücks und zum Versagensmechanismus passt.
Auch die Abscheidungstemperatur muss zum Anlasszustand passen. Ein Werkzeug, das bei einer Temperatur unterhalb der Temperatur des Beschichtungsprozesses angelassen wurde, kann während der Abscheidung weich werden. Bei Warmarbeitsstählen wie AISI H13 können wiederholte thermische Zyklen die Anlassung des Martensits, den Ausscheidungszustand und die Eigenspannung verändern, selbst wenn die Beschichtung selbst intakt bleibt. Die Betriebstemperatur stellt eine weitere Variable dar: Eine Beschichtung, die bei kühlem Gleitkontakt gut funktioniert, kann sich beim Warmumformen oxidieren, erweichen, mit dem Werkstück reagieren oder ihre Haftung verlieren.
Haftung, Eigenspannung und Integrität der Schneidkante
Die Oberflächenvorbereitung bestimmt die erste mechanische Verbindung zwischen Beschichtung und Stahl. Sie umfasst üblicherweise Entfetten, kontrolliertes Strahlen oder Polieren, das Entfernen von Oxiden und einen abschließenden Reinigungsschritt; jeder dieser Vorgänge verändert jedoch die Oberfläche. Rauheit kann innerhalb bestimmter Grenzen die mechanische Verklammerung verbessern; übermäßige Rauheit erzeugt scharfkantige Rauheitsspitzen und dünne Stellen. Eine polierte Oberfläche kann die Reibung verringern, bietet jedoch möglicherweise weniger Verankerung und kann verschmiertes Metall vom Schleifen zurückhalten. Die Vorbereitung muss Verunreinigungen entfernen, ohne die Schneidkante abzurunden oder Zugschäden einzubringen.
Eigenspannung kann nützen oder schaden. Druckeigenspannung in einer nitrierten Schicht oder einer aufgebrachten Beschichtung kann die Öffnung von Oberflächenrissen verzögern. Übermäßige Druckeigenspannung kann jedoch Ausbeulen oder Abplatzungen begünstigen, wenn die Schicht unzureichend abgestützt ist. Zugspannung fördert die Rissbildung, insbesondere an einer scharfen Kante, einem Schleifbrand, einem Karbidcluster oder einem Fehler in der Beschichtung. Eine unterschiedliche Wärmeausdehnung von Beschichtung und Stahl erzeugt zusätzliche Spannungen während der Abscheidung, der Abkühlung und bei Änderungen der Betriebstemperatur.
Die Schneidengeometrie ist häufig der Punkt, an dem beschichtete Werkzeuge zuerst versagen. Eine Beschichtung besitzt eine endliche Dicke und kann über einem unendlich kleinen Radius keine vollkommen gleichmäßige Schicht aufrechterhalten. Eine Federkante kann sich während der Abscheidung, der Handhabung oder des ersten Kontakts mit dem Werkstück ausbrechen. Ein kleiner, kontrollierter Kantenradius kann die Beschichtung abstützen und die Spannungskonzentration verringern; ein zu großer Radius verändert jedoch die Schneidengeometrie und erhöht die Umformkraft. Die richtige Schneide wird durch den Versagensmechanismus bestimmt: abrasiver Verschleiß, adhäsives Fressen, Ausbrechen, plastisches Versagen oder thermische Rissbildung.
Die Referenz von Routledge aus dem Jahr 2021, Tool Steels: Properties and Performance, betrachtet die Leistungsfähigkeit anhand von Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Randschichthärtung und Beschichtungen und nicht allein anhand der Auswahl der Beschichtung. Dieser Rahmen stimmt mit den praktischen Empfehlungen von Uddeholm überein: Die Wirtschaftlichkeit von Kaltarbeitswerkzeugen hängt davon ab, den Werkzeugstahl auf die Anwendung abzustimmen und die Kosten pro hergestelltem Teil zu minimieren. Eine Beschichtung kann die Standzeit verlängern, wenn Kern, Schneide, Vorbereitung und Temperaturzyklus kontrolliert werden. Sie kann jedoch keine Stahlsorte mit unzureichender Zähigkeit, keinen Anlasszustand mit instabilem Substrat und keine Geometrie kompensieren, die die Belastung über die Tragfähigkeit des Beschichtungs-Substrat-Systems hinaus konzentriert.
Normen, Spezifikationen und das Lesen eines Datenblatts für Werkzeugstahl
Ein Datenblatt für Werkzeugstahl enthält mehrere unterschiedliche Arten von Informationen, die leicht miteinander verwechselt werden können. Eine Norm legt fest, welche Anforderungen ein Werkstoff erfüllen muss. Eine Sortenbezeichnung kennzeichnet eine Zusammensetzungsfamilie und eine traditionelle Begründung für den Einsatz. Das Datenblatt eines Herstellers empfiehlt anschließend, wie diese Sorte geschmiedet, bearbeitet, gehärtet, angelassen und fertigbearbeitet werden sollte. Diese drei Ebenen stehen miteinander in Beziehung, sind jedoch nicht austauschbar.
ASM International definiert Werkzeugstähle als „Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Formen oder Umformen gefertigter Bauteile verwendet werden“ (2024). Die AISI-Klassifikation umfasst die Reihen W, L, S, O, A, D, H, M und T (2020). Die Buchstaben beschreiben gewöhnlich ein Abschreckverfahren, eine Hauptanwendung oder ein vorherrschendes Legierungssystem und keine universelle Leistungsskala. AISI O1 ist beispielsweise ein ölhärtender Kaltarbeitsstahl; AISI D2 ist ein kohlenstoffreicher, hochchromhaltiger Kaltarbeitsstahl; und AISI H13 ist ein Warmarbeitsstahl auf Chrombasis. Die Bezeichnung grenzt den metallurgischen Ausgangspunkt ein. Sie erlaubt jedoch keine Vorhersage der Werkzeuglebensdauer ohne Bezug auf Belastung, Temperatur, Schmierung, Geometrie, Oberflächenzustand und Schadensmechanismus.
Was ASTM A681 regelt
ASTM A681 ist eine Produktspezifikation und keine vollständige Aussage darüber, wie sich ein fertiger Stempel, eine Matrize, ein Schneidwerkzeug oder ein Umformeinsatz verhalten wird. ASTM International erklärt, dass „ASTM A681 die chemischen, mechanischen und physikalischen Anforderungen an gewalzte oder anderweitig knetbearbeitete Werkzeugstahlprodukte aus legiertem Stahl festlegt“ (2024). Ihr Geltungsbereich umfasst Stäbe, Bleche, Tafeln, Bänder, Stangen, Drähte und Schmiedestücke, die üblicherweise zu Werkzeugen, Matrizen oder Vorrichtungen verarbeitet werden. Die Spezifikation legt Anforderungen an den gelieferten Stahl fest, darunter die chemische Zusammensetzung der Sorte und relevante Werkstoffeigenschaften, während Käufer und Hersteller Einzelheiten wie Produktform, Abmessungen, Lieferzustand und Prüfungen festlegen können.
Das Wort wrought ist von Bedeutung. Knetbearbeitete Produkte wurden durch Verfahren wie Schmieden, Walzen oder Ziehen mechanisch bearbeitet; ihre Verarbeitungsgeschichte beeinflusst den Faserverlauf, die Seigerung, die Porosität, die Karbidverteilung und richtungsabhängige Eigenschaften. ASTM A681 gehört daher zur Phase der Werkstoffkontrolle. Die Norm bescheinigt weder einen bestimmten Wärmebehandlungszyklus für jede Werkzeuggeometrie, noch macht sie die Prüfung des fertigen Bauteils überflüssig.
Ein Datenblatt kann auf derselben Seite AISI D2, ASTM A681 und eine proprietäre interne Bezeichnung aufführen. Diese Angaben erfüllen unterschiedliche Funktionen. „AISI D2“ bezeichnet die anerkannte Sortenfamilie. „ASTM A681“ bezeichnet eine Spezifikation, nach der das knetbearbeitete Produkt geliefert werden kann. Die interne Bezeichnung des Herstellers kann ein Erschmelzungsverfahren, ein Umschmelzverfahren, einen Reinheitsgrad oder einen Verarbeitungszustand beschreiben. Sie sollte nicht als neue universelle Stahlsorte verstanden werden, sofern das Dokument nicht deren chemische Zusammensetzung und Anforderungen definiert.
Die Norm sollte außerdem nicht als Rangordnungssystem betrachtet werden. Die AISI-Familien W, L, S, O, A, D, H, M und T stehen für unterschiedliche Kompromisse. W-Sorten beruhen hauptsächlich auf Wasserabschreckung und können in geeigneten Querschnitten eine hohe Härte erreichen, während S-Sorten eine hohe Schlagzähigkeit betonen. M- und T-Sorten sind Schnellarbeitsstahlfamilien, die hauptsächlich auf Legierung mit Molybdän beziehungsweise Wolfram basieren. Eine Zusammensetzung der D-Gruppe kann eine beträchtliche, mit Karbiden verbundene Verschleißbeständigkeit ermöglichen, doch ihr Bruchverhalten kann dort ungeeignet sein, wo wiederholte Stoßbelastung vorherrscht. Der richtige Vergleich bezieht sich auf den erforderlichen Widerstand gegen den jeweiligen Schadensmechanismus sowie auf die Karbidstruktur, Zähigkeit, Härtbarkeit, Warmhärte, Maßbeständigkeit und erreichbare Oberflächenbeschaffenheit des Werkstoffs.
Chemische Zusammensetzung und Lieferzustand
Die Tabelle zur chemischen Zusammensetzung enthält normalerweise Nennbereiche und keine vollständige Beschreibung des Verarbeitungszustands des Stahls. Kohlenstoff beeinflusst die Härte der Matrix und die Karbidbildung. Chrom, Molybdän, Wolfram und Vanadium beeinflussen die Härtbarkeit, die Sekundärhärtung, die Warmhärte sowie Art und Volumen der Legierungskarbide. Silizium und Mangan beeinflussen die Desoxidation und die Härtbarkeit, während Schwefel zur Verbesserung der Zerspanbarkeit kontrolliert werden kann, was sich möglicherweise nachteilig auf die Querzähigkeit auswirkt. Dieselbe Nennzusammensetzung kann zu einem unterschiedlichen Verhalten führen, wenn sich Karbidgröße, Seigerung, Einschlussgehalt und frühere Austenitkorngröße unterscheiden.
Der Lieferzustand ist daher eine gesondert zu untersuchende Frage. „Geglüht“ bedeutet im Allgemeinen, dass der Stahl nach einer kontrollierten Weichglühbehandlung geliefert wurde, die dazu bestimmt ist, die Härte zu verringern und die Zerspanbarkeit zu verbessern. Es bedeutet nicht, dass der Stahl bereits seine endgültigen Werkzeugeigenschaften besitzt. Ein geglühter D2-Stab und ein vakuumgehärteter D2-Stempel bestehen aus derselben Stahlsorte, befinden sich im Einsatz jedoch nicht im selben Werkstoffzustand. Das Datenblatt kann außerdem eine maximale geglühte Härte, ein kugeliges Karbidgefüge, eine Korngröße oder eine mikrostrukturelle Anforderung festlegen. Diese Einzelheiten sind wichtig, weil grobe Karbide Ausbrüche begünstigen können, während übermäßiges Kornwachstum die Zähigkeit verringert.
Prüfen Sie, ob die aufgeführten Eigenschaften in Längs- oder Querrichtung ermittelt wurden. Walzen und Schmieden können Einschlüsse und Karbidzeilen längs ausrichten und dadurch richtungsabhängige Unterschiede bei Duktilität, Schlagzähigkeit und Bruchverlauf erzeugen. Ein Ergebnis des Zugversuchs in Längsrichtung kann nicht automatisch eine quer zur Walzrichtung liegende Stempelschneide repräsentieren. Reinheitsgrade und Einschlussprüfungen liefern zusätzliche Informationen, beschreiben jedoch nicht jede mögliche Fehlerpopulation. Das Herstellungsverfahren – konventionelle Blockmetallurgie, Elektroschlacke-Umschmelzen oder ein anderes veredeltes Verfahren – kann Seigerung und Einschlussmorphologie verändern, selbst wenn die Sortenbezeichnung unverändert bleibt.
| Prüfverfahren | Eindringkörper oder Messgrundlage | Beschriebene typische Anwendung |
|---|---|---|
| Rockwell C | Diamantkegel mit festgelegten Kräften | Durchschnittshärte harter Werkzeugstähle |
| Brinell | Kugeleindringkörper | Weicherer oder großvolumiger Werkstoff |
| Vickers | Diamantpyramide | Kleine Bereiche, Randschichthärten oder Gefügebereiche |
Routledges Tool Steels: Properties and Performance (2021) behandelt das Verhalten von Stahlsorten anhand von Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Oberflächenhärtung und Beschichtungen. Diese Reihenfolge ist hilfreich: Die Zusammensetzung legt das Potenzial fest, die Herstellung bestimmt einen Teil der Fehler- und Karbidpopulation, und die Wärmebehandlung bestimmt die Matrix sowie das endgültige Verhältnis von Härte und Zähigkeit. Eine Studie aus dem Jahr 2020 in Coatings von MDPI identifizierte die Wärmebehandlungsparameter als den primären Faktor für die Leistung des Werkzeugkerns im untersuchten beschichteten System. Dieses Ergebnis macht die chemische Zusammensetzung nicht unwichtig; es zeigt, warum ein ausschließlich auf der Zusammensetzung beruhender Vergleich unvollständig ist.
Härtebereiche, Prüfverfahren und Hinweise zur Wärmebehandlung
Die Härte in einem Datenblatt kann sich auf den geglühten Lieferzustand, einen empfohlenen gehärteten Zustand oder einen Zielwert nach dem Anlassen beziehen. Lesen Sie vor dem Vergleich von Werten die Überschrift und die Fußnoten. Ein angegebener Bereich wie „maximale geglühte Härte“ ist eine Spezifikation der Zerspanbarkeit und kein Nachweis für die nach dem Härten erreichbare Härte. Eine empfohlene Austenitisierungstemperatur, ein Abschreckmedium, eine Anlasstemperatur und eine Haltezeit beschreiben einen Verarbeitungsweg, stellen jedoch keine Garantie für jede Querschnittsgröße dar.
Rockwell-, Brinell- und Vickers-Werte sind keine austauschbaren Zahlen. Rockwell C, üblicherweise als HRC bezeichnet, verwendet einen Diamantkegel sowie eine festgelegte Vor- und Hauptlast; ASTM E18 regelt die Rockwell-Härteprüfung. Brinell, geregelt durch ASTM E10, verwendet eine Eindrückkugel und eignet sich eher für weichere Werkstoffe oder größere Prüfbereiche. Vickers, geregelt durch ASTM E384 für Mikroeindruck- und verwandte Härteprüfungen, verwendet eine Diamantpyramide und kann kleine Bereiche, Einsatzhärtungstiefen oder einzelne mikrostrukturelle Bereiche messen. Unterschiedliche Lasten, Eindringkörpergeometrien, Oberflächenbeschaffenheiten und Probenstärken können das Ergebnis verändern.
Umrechnungstabellen liefern innerhalb festgelegter Bereiche angenäherte Entsprechungen. Sie machen aus einer Prüfung keine andere Messung mit identischer Messunsicherheit, insbesondere nicht bei sehr harten Werkzeugstählen, dünnen Querschnitten, entkohlten Oberflächen oder heterogenen Karbidstrukturen. Ein polierter Vickers-Verlauf durch eine gehärtete Randschicht beantwortet eine andere Frage als ein HRC-Wert, der an einer massiven Probe ermittelt wurde.
Abfolge der Versagensanalyse
- Einsatzbedingungen erfassen Temperatur, Last, Hubfrequenz, Werkstück, Schmierstoff, Teilezahl und Ort des ersten Schadens dokumentieren.
- Bruchfläche bewahren Die Bruchfläche vor der Untersuchung weder polieren noch strahlen oder berühren.
- Proben vergleichen Das ausgefallene Werkzeug mit einem unbenutzten Werkzeug und, sofern möglich, mit einem Werkzeug vergleichen, das seinen erwarteten Einsatz abgeschlossen hat.
- Gefüge prüfen Sichtprüfung, Bruchflächenanalyse, Härtekartierung, Metallografie und Maßprüfung kombinieren.

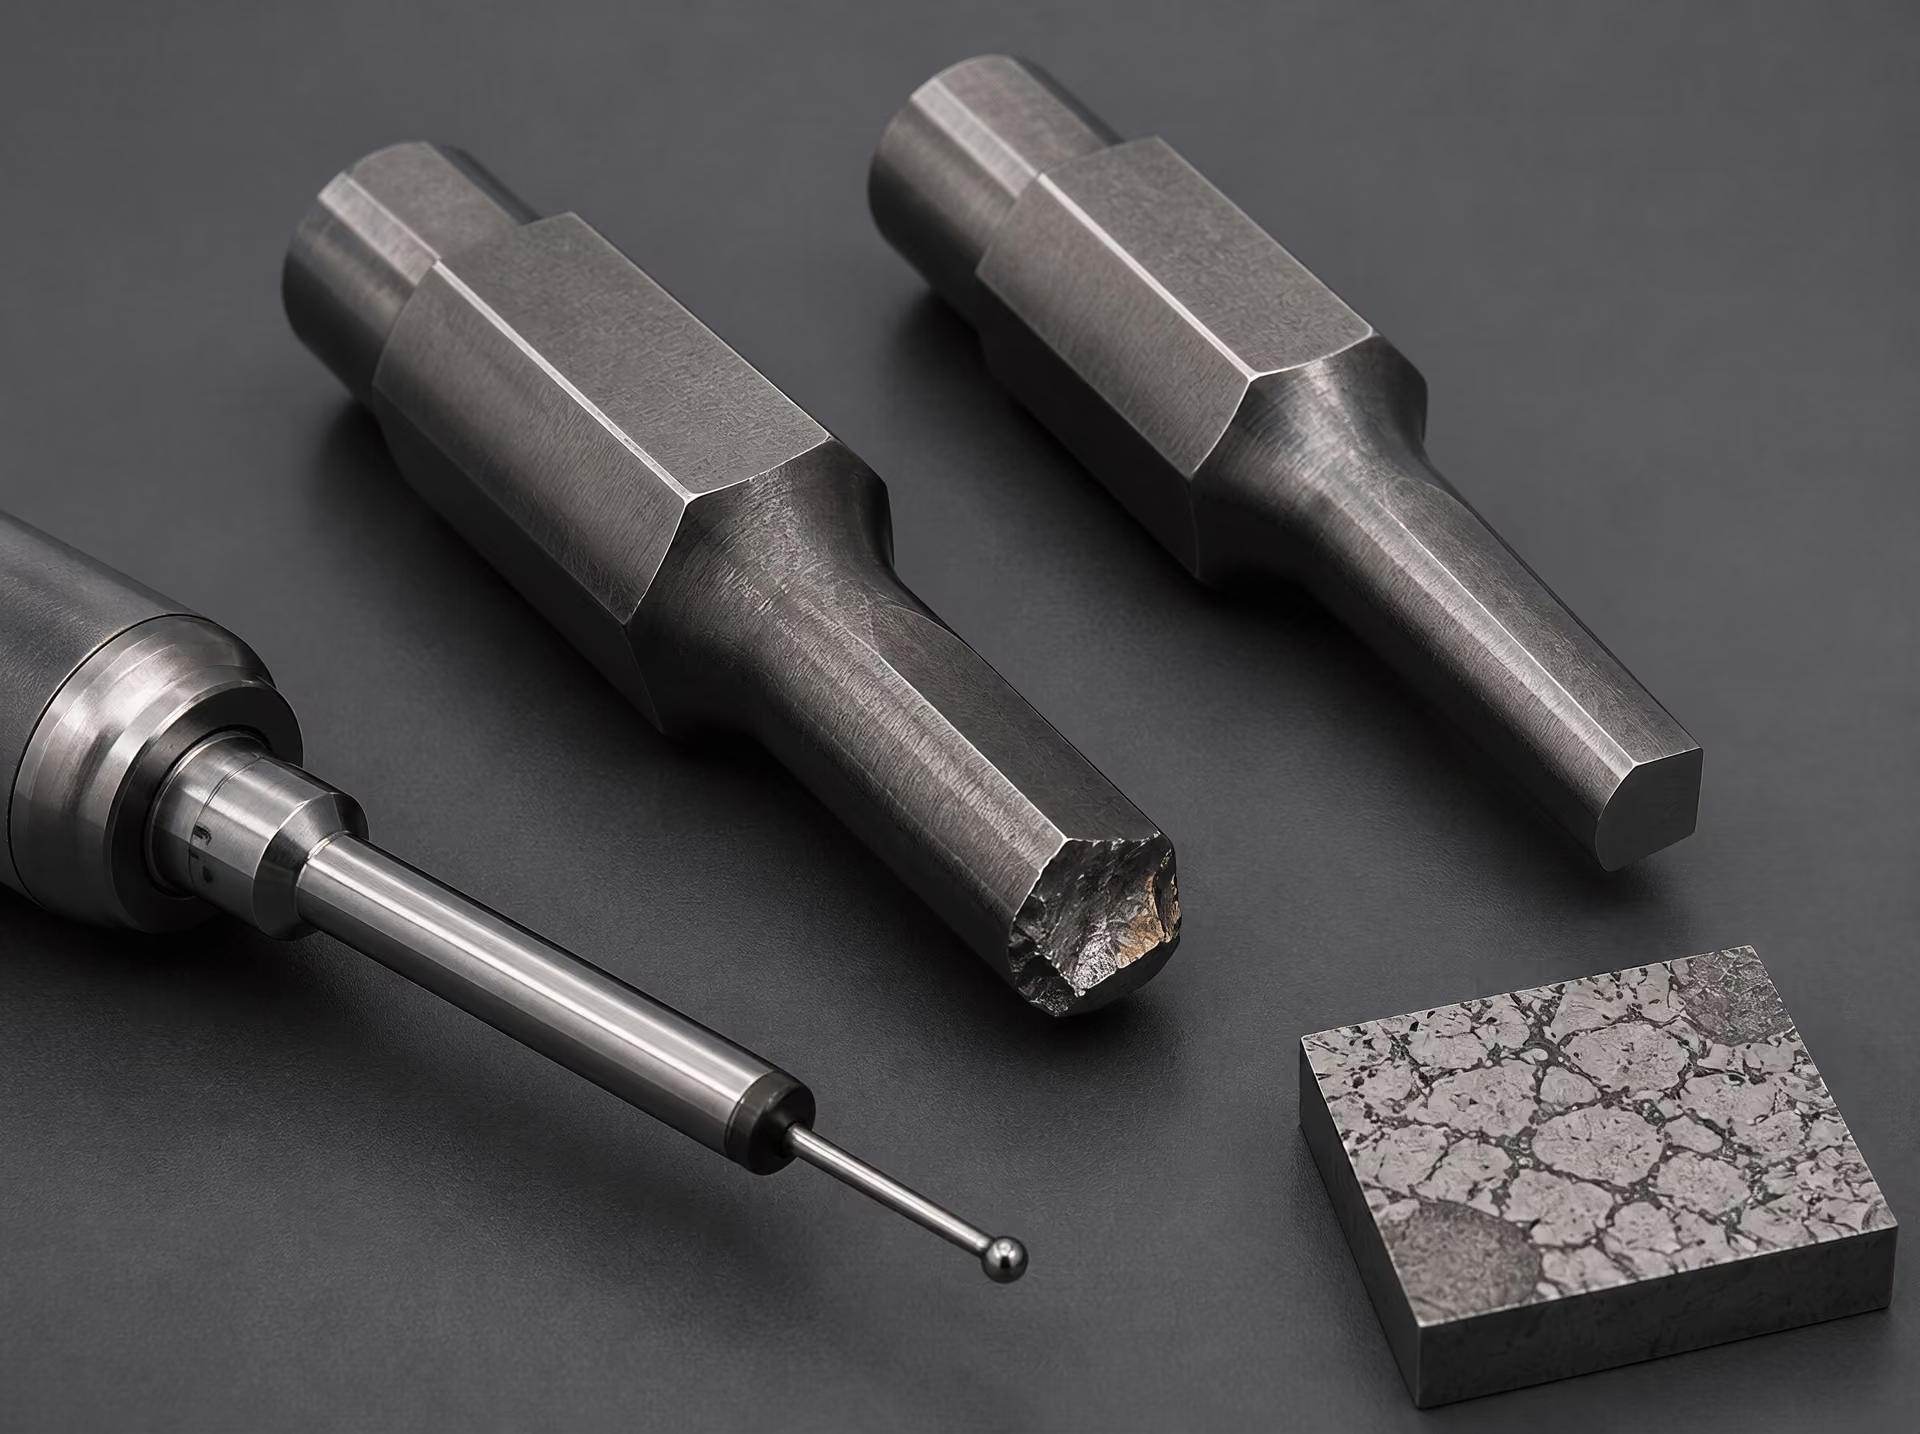
Prüfen Sie abschließend die Hinweise zur Wärmebehandlung hinsichtlich Korngrößenkontrolle, Vorwärmen, Austenitisieren, Abschrecken, Tieftemperaturbehandlung, Anlassen und zulässiger Verformung. Die NBS Monograph 88 ist weiterhin eine nützliche staatliche Referenz für die historische Terminologie und die Grundlagen der Stahlmetallurgie, während ASTM den produktspezifischen Rahmen bereitstellt. Keine der beiden ersetzt eine Prozessqualifizierung am tatsächlichen Werkzeug. Die Leitlinien von Uddeholm für Kaltarbeitsstähle bringen das praktische Ziel klar zum Ausdruck: Es soll ein Stahl ausgewählt werden, der zur Anwendung passt, und die Kosten pro hergestelltem Bauteil sollen minimiert werden (2024). Technisch bedeutet dies, die Lebenszyklusverluste durch Verschleiß, Ausbrüche, plastische Verformung, Wärmerissbildung, Korrosion und Maßänderungen zu minimieren – und nicht, die höchste Härtezahl in einem Datenblatt auszuwählen.
Schadensanalyse: Ermittlung der Ursache eines Werkzeugversagens
Ein ausgefallenes Werkzeug sollte nicht allein anhand seiner Sortenbezeichnung diagnostiziert werden. Die AISI-Familien W, L, S, O, A, D, H, M und T beschreiben ein Abschreckverfahren, eine Hauptanwendung oder ein vorherrschendes Legierungssystem; sie bilden keine universelle Rangordnung von schwach bis stark. Ein AISI-D2-Stempel, ein AISI-S7-Meißel und eine AISI-H13-Matrize können für unterschiedliche Einsatzbedingungen jeweils richtig ausgewählt sein, doch jedes dieser Werkzeuge kann versagen, wenn Wärmebehandlung, Schneidengeometrie, Oberflächenfinish oder Belastungszyklus nicht stimmen.
Die erste Aufgabe besteht darin, die Beweismittel zu sichern. Dokumentieren Sie den Einbauort des Werkzeugs, die Betriebstemperatur, die Belastung, die Hubzahl, den Werkstückwerkstoff, das Schmiermittel, die Anzahl der gefertigten Bauteile und die genaue Position des ersten sichtbaren Schadens. Vergleichen Sie ein ausgefallenes Werkzeug mit einem unbenutzten Werkzeug und, sofern möglich, mit einem Werkzeug, das seine erwartete Einsatzdauer erreicht hat. Die Bruchfläche darf vor der Untersuchung weder poliert noch gestrahlt oder anderweitig berührt werden. Eine Schadensuntersuchung verbindet anschließend Sichtprüfung, Fraktografie, Härtekartierung, Metallografie, Maßprüfung und die Auswertung der Wärmebehandlungsdokumentation.
Dieser Ansatz macht aus der Klassifizierung eine ingenieurwissenschaftliche Betrachtung. ASM International definiert Werkzeugstähle als Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Umformen oder Bearbeiten von gefertigten Bauteilen verwendet werden, während ASTM A681 die chemischen, mechanischen und physikalischen Anforderungen an gewalzte Werkzeugstahlprodukte aus legiertem Stahl festlegt, darunter Stangen, Bleche, Tafeln, Bänder, Stäbe, Drähte und Schmiedestücke. Keine der beiden Referenzen verspricht, dass ein nomineller Werkstofftyp unter jeder Belastung ordnungsgemäß funktioniert. Die Zusammensetzung schafft das Potenzial; die Herstellungsroute bestimmt Seigerungen, Einschlüsse und die Karbidverteilung; die Wärmebehandlung legt einen großen Teil des endgültigen Gefüges fest.
Plastische Verformung und vorzeitiger Verschleiß
Plastische Verformung bedeutet gewöhnlich, dass die örtliche Spannung bei der Einsatztemperatur des Werkzeugs dessen Streckgrenze oder Druckfestigkeit überschritten hat. Bei einem Kaltstempel kann sich die Stempelspitze pilzförmig aufstauchen, stauchen oder einsinken. Bei einer Warmarbeitsmatrize kann sich der Formhohlraum nach wiederholtem Kontakt mit erwärmtem Ausgangsmaterial erweitern oder Details verlieren. Die zentrale Frage ist, ob dem Werkzeug bei der tatsächlichen Arbeitstemperatur eine ausreichende Härte und Druckfestigkeit fehlte, und nicht, ob seine Härte bei Raumtemperatur akzeptabel erschien.
Warmarbeitsstähle wie AISI H13 sind auf ihre Warmhärte, Anlassbeständigkeit und Beständigkeit gegen thermische Ermüdung angewiesen. Ein Kaltarbeitsstahl kann eine hohe Härte bei Raumtemperatur aufweisen und dennoch während eines unerwartet heißen Umformvorgangs weich werden. Anlassen bei zu niedriger Temperatur, eine überhöhte Austenitisierungstemperatur, Entkohlung oder ein falscher Abkühlzyklus können dazu führen, dass der Kern die aufgebrachte Spannung nicht mehr tragen kann. Eine Prüfung der Ofendiagramme, Abschreckprotokolle, Anlasszeiten und gemessenen Härtewerte ist daher unerlässlich. Die MDPI-Coatings-Studie aus dem Jahr 2020 identifizierte die Wärmebehandlungsparameter als primären Faktor für die Leistungsfähigkeit des Werkzeugkerns; dadurch ist ein Wärmebehandlungsprotokoll informativer als eine alleinige Werkstoffbezeichnung.
Eine Härtekartierung trennt ein Kernproblem von einem Oberflächenproblem. Messen Sie den ausgefallenen Bereich, einen unbeeinträchtigten Bereich sowie einen Querschnitt von der Arbeitskante zum Zentrum. Ein steiler Härteabfall nahe der Oberfläche kann auf Entkohlung, Überhitzung, Schleifbrand oder eine unzureichende Einsatzbehandlung hindeuten. Gleichmäßig niedrige Härtewerte weisen auf eine falsche Austenitisierung, Abschreckung oder Anlassbehandlung hin. Hohe Härte in Verbindung mit Verformung deutet auf eine für die Belastung unzureichende Druckfestigkeit, eine überhöhte Querschnittsspannung oder eine Einsatztemperatur außerhalb des Anlassbeständigkeitsbereichs des Werkstoffs hin.
Bei vorzeitigem Verschleiß ist eine andere Frage zu stellen: Was hat Material abgetragen? Abrasiver Verschleiß erzeugt ausgerichtete Kratzer, abgerundete Kanten und einen Profilverlust an Stellen, an denen harte Partikel oder Rauheitsspitzen über das Werkzeug gleiten. Adhäsiver Verschleiß erzeugt übertragenes Werkstückmaterial, ausgerissene Bereiche und örtliche Verschweißungen. Die Karbidpopulation ist in beiden Fällen von Bedeutung. Kohlenstoff und karbidbildende Elemente wie Chrom, Molybdän, Wolfram und Vanadium können die Verschleißbeständigkeit erhöhen; große, ungleichmäßig verteilte Karbide können jedoch die Kantenabstützung verringern und Brüche begünstigen. AISI D2 enthält beispielsweise einen hohen Anteil an Chromkarbiden, die Abrieb widerstehen können, während seine Leistungsfähigkeit stark von Karbidgröße, Orientierung, Wärmebehandlung und Kantenauslegung abhängt.
Die Metallografie sollte Karbidtyp, Karbidgröße, Bänderung, Restaustenit, Entkohlung und nichtmetallische Einschlüsse untersuchen. Ein polierter und geätzter Schliff aus der Verschleißzone kann zeigen, ob das Werkzeug ein feines, hinreichend gleichmäßiges Gefüge oder ein grobes Karbidnetzwerk aufweist, das Spannungen konzentriert. Die Darstellung von Werkzeugstählen durch ASM International aus dem Jahr 2020 verknüpft die Leistungsfähigkeit zutreffend mit Kombinationen aus Verschleißbeständigkeit, Zähigkeit, Warmhärte, Karbiden und Wärmebehandlung. Eine alleinige Erhöhung der Härte kann eine ungeeignete Karbidstruktur oder ungeeignete Einsatzbedingungen nicht beheben.
Ausbrüche, Rissbildung und Bruch
Ein Ausbruch ist der Verlust kleiner Fragmente an einer Kante, Ecke, Stempelspitze oder Matrizenauflage. Häufig ist er auf übermäßige Sprödigkeit, eine für die Belastung zu dünne oder zu scharfe Kante, eine unzureichende Abstützung hinter der Kante oder grobe Karbide zurückzuführen, die die Arbeitsoberfläche schneiden. Ein Werkzeug kann ausbrechen, selbst wenn seine gemessene Härte innerhalb der Spezifikation liegt. Übermäßiger Restaustenit, nicht angelassener Martensit, Karbidseigerungen, Schleifschäden und ein ungünstiger Übergangsradius können die örtliche Schlagzähigkeit sämtlich verringern.
Die Bruchflächenanalyse liefert die Abfolge des Versagens. Eine Sprödbruchfläche kann helle Spaltflächen, Flussmuster und nur geringe plastische Verformung aufweisen. Duktiles Überlastversagen zeigt typischerweise Wabenstrukturen, während Ermüdung einen Rissausgangsbereich, anschließend fortschreitende Markierungen und schließlich eine Überlastzone erzeugt. Der Ausgangspunkt sollte bis zu einer Ecke, Bearbeitungsspur, einem Einschluss, einem Karbidcluster oder einer Schleifrille zurückverfolgt werden. Ein Bruch, der an der Oberfläche beginnt und nach innen verläuft, erfordert eine andere Reaktion als ein Bruch, der an einem inneren Einschluss oder in einem gebänderten Karbidbereich beginnt.
Rissbildung kann während des Abschreckens, nach dem Schleifen oder während des Einsatzes auftreten. Abschreckrisse folgen häufig scharfen Ecken, abrupten Querschnittsänderungen, Bohrungen oder Bereichen mit ungleichmäßiger Abkühlung. Sie können mit überhöhten Temperaturgradienten, hohen Umwandlungsspannungen oder Austenitisierungsbedingungen verbunden sein, die zu einem übermäßig groben Austenitkorn geführt haben. Das Wärmebehandlungsprotokoll sollte hinsichtlich Ofentemperatur, Haltezeit, Schutzatmosphäre, Abschreckmedium, Umwälzung, Transferverzögerung und unmittelbar nach dem Abschrecken erfolgter Anlassbehandlung überprüft werden.
Schleifrisse sind flach und eng und verlaufen häufig parallel zur Schleifrichtung. Die Magnetpulverprüfung kann sie sichtbar machen, während die Metallografie möglicherweise eine erneut angelassene oder überanlasste Schicht sowie Zugeigenspannungen unterhalb der Oberfläche zeigt. Überhöhter Schleifscheibendruck, eine stumpfe Schleifscheibe, unzureichendes Kühlmittel oder ein zu großer Materialabtrag pro Durchgang können Schäden erzeugen, die unsichtbar bleiben, bis das Werkzeug belastet wird. Ermüdungsrisse beginnen gewöhnlich an einem solchen Spannungskonzentrator und wachsen unter wiederholten Zyklen weiter, selbst wenn jede einzelne Belastung unterhalb der einmaligen Bruchfestigkeit liegt.
Wärmerissbildung, Fressen und Maßversagen
Wärmerissbildung ist ein Netz feiner Risse, das durch wiederholtes Erwärmen und Abkühlen der Arbeitsoberfläche entsteht. Sie tritt häufig bei Warmarbeitsmatrizen auf, bei denen sich die Oberfläche beim Kontakt mit heißem Ausgangsmaterial ausdehnt und während der Abkühlung zusammenzieht. Thermische Wechselbeanspruchung, steile Temperaturgradienten, unzureichendes Vorwärmen, eine mangelhafte Kühlungsregelung sowie eine raue oder beschädigte Oberfläche erhöhen die treibende Kraft. Rissnetzwerke sollten mit der Matr izentemperatur, dem Sprühmuster, der Lage der Kühlkanäle und den Kontaktbereichen abgeglichen werden. Die Metallografie kann klären, ob die Risse auf die Oberfläche begrenzt sind oder sich mit tiefer liegenden Fehlern verbunden haben.
Der Oberflächenzustand bestimmt häufig, wie schnell sich Wärmerissbildung entwickelt. Schleifspuren, wiederaufgeschmolzene EDM-Schichten, entkohlte Bereiche, Beschichtungsfehler und scharfe Übergänge aus der Bearbeitung wirken als Rissausgangsstellen. Eine glatte Oberfläche ist nicht automatisch sicher: Schleifbrand kann unter einer optisch einwandfreien Oberfläche eine zugspannungsbehaftete, erweichte Schicht hinterlassen. Härteverläufe, Ätzen und gegenüber Eigenspannungen empfindliche Prüfverfahren helfen dabei, thermische Ermüdung von gewöhnlichem Abrieb zu unterscheiden.
Fressen ist ein adhäsiver Schaden. Örtliche Verschweißungen zwischen Werkzeug und Werkstück übertragen Material, reißen die Oberfläche auf und können Erhöhungen bilden, die anschließend den Verschleiß beschleunigen oder plötzliches Riefen verursachen. Die Untersuchung sollte den Zusammenbruch des Schmierfilms, den Kontaktdruck, die Gleitstrecke, die Oberflächenrauheit, die Sauberkeit des Werkstücks und die Werkzeughärte berücksichtigen. Eine chemisch kompatible Oberflächenbehandlung oder Beschichtung kann hilfreich sein, sie kann jedoch eine schlechte Ausrichtung, ein unzureichendes Spiel oder ein erweichtes Grundmaterial nicht ausgleichen.
Zum Maßversagen gehören der Verlust des Matrizenspiels, die Verkürzung des Stempels, das Wachstum des Formhohlraums, Verzug und unzulässige Maßänderungen während der Wärmebehandlung. Messen Sie das ausgefallene Werkzeug anhand seiner Zeichnung und prüfen Sie die Symmetrie über den Querschnitt. Verzug kann durch die Umwandlung von Restaustenit während des Einsatzes, eine ungleichmäßige Bearbeitung vor dem Härten, ungleichmäßiges Abschrecken, Karbidseigerung oder unzureichenden Spannungsabbau entstehen. Der Routledge-Band Tool Steels: Properties and Performance (2021) behandelt Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Oberflächenhärtung und Beschichtungen aus diesem Grund als miteinander verbundene Variablen.
Die sinnvolle Schlussfolgerung lautet nicht, dass eine AISI-Familie durch eine andere ersetzt werden sollte. Die Leitlinien von Uddeholm für Kaltarbeitsstähle stellen die Auswahl darauf ab, den Stahl an die Anwendung anzupassen und die Kosten pro produziertem Teil zu minimieren; technisch bedeutet dies, das Versagen über den gesamten Lebenszyklus zu beherrschen, anstatt einer Werkstoffbezeichnung nachzujagen. Die korrekte Diagnose identifiziert den Versagensmechanismus, bestätigt ihn anhand physischer Belege und verändert anschließend die relevante Variable: Stahlgefüge, Geometrie, Wärmebehandlung, Oberflächenzustand, Prozesstemperatur, Schmierung oder Belastung.
Eine praktische Auswahlmethode ohne eine universell „beste“ Güte
Eine Werkzeugstahlgüte sollte ausgehend von der Einsatzaufgabe ausgewählt werden, nicht anhand einer Buchstabenbezeichnung. ASM International definiert Werkzeugstähle als „Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Formen oder Umformen gefertigter Bauteile verwendet werden“ (2024). Diese Definition beschreibt eine Funktion, keine Rangfolge. Die AISI-Familien W, L, S, O, A, D, H, M und T gruppieren Stähle nach Merkmalen wie Abschreckverfahren, Hauptanwendung oder vorherrschendem Legierungssystem. Der Buchstabe allein sagt die Gebrauchsdauer nicht voraus.
ASTM A681 bildet den Normenrahmen für gewalzte beziehungsweise geschmiedete Werkzeugstahlprodukte aus legiertem Stahl, darunter Stäbe, Platten, Bleche, Bänder, Rundmaterial, Drähte und Schmiedestücke, die normalerweise zu Werkzeugen, Matrizen oder Vorrichtungen verarbeitet werden. Ihr Geltungsbereich umfasst chemische, mechanische und physikalische Anforderungen; eine normgerechte Analyse ist jedoch nur der Ausgangspunkt. Karbidgröße und -verteilung, Seigerungen, Reinheit, Schmiede- oder Walzverlauf, Wärmebehandlung, Querschnittsgröße, Schleifschäden und Oberflächenzustand können das Ergebnis an der Werkzeugfläche verändern.
Belastung, Temperatur und Kontaktbedingungen definieren
Beginnen Sie mit einer Beschreibung des Werkstücks und des tatsächlichen Kontakts. „Kaltumformen“ ist nicht ausreichend. Halten Sie fest, ob es sich beim Werkstück um unlegierten Stahl mit niedrigem Kohlenstoffgehalt, rostfreien Stahl, eine Aluminiumlegierung, eine Kupferlegierung, eine Nickellegierung, einen Pulverpressling, einen glasfasergefüllten Polymerwerkstoff oder ein anderes Material handelt. Seine Härte, Festigkeit, Duktilität, Zunder, Beschichtungen und etwaige abrasive Einschlüsse können wichtiger sein als seine nominelle Produktbezeichnung.
Bestimmen Sie anschließend die mechanische Belastung. Ein Stempel, der einem kurzen Aufprall mit hoher Energie ausgesetzt ist, hat eine andere Problemstellung als eine Matrize, die einer stetigen Druckbelastung ausgesetzt ist. Erfassen Sie Kontaktdruck, Belastungsfrequenz, Hubgeschwindigkeit, Ausrichtung, freie Länge sowie Spannungskonzentrationen an Radien, Bohrungen, Ecken und Einsätzen. Ein Werkzeug kann eine hohe Druckfestigkeit besitzen und dennoch versagen, wenn eine Kerbe, eine Fehlausrichtung oder ein dünner Querschnitt die Belastung in eine Biege- oder Zugspannung umwandelt.
Auswahlliste
- Werkstück Werkstoff, Härte, Festigkeit, Duktilität, Zunder, Beschichtungen und abrasive Einschlüsse erfassen.
- Mechanische Belastung Druck, Stoß, Frequenz, Ausrichtung, ungestützte Länge und Spannungskonzentrationen erfassen.
- Kontaktbewegung Den Vorgang als Schneiden, Eindrücken, Strangpressen, Gleiten, Wälzen oder wiederholte Stoßbelastung klassifizieren.
- Temperatur Durchschnitts- und Spitzentemperaturen, Erwärmungs- und Abkühlraten, Haltezeit und Kühlmittel erfassen.
- Maßgrenzen Zulässigen Verzug, Oberflächenbeschaffenheit, Kantengeometrie und Instandhaltungsvorgaben festlegen.
Auch die Kontaktbewegung muss präzise beschrieben werden. Besteht die vorherrschende Wirkung im Schneiden, Eindrücken, Strangpressen, Gleiten, Rollen oder wiederholten Aufprall? Das Gleiten gegen ein sauberes Polymer kann einen anderen Verschleißmechanismus hervorrufen als das Gleiten gegen Zunder oder Karbidpartikel. Abrasiver Verschleiß kann eine harte Karbidpopulation begünstigen, während adhäsiver Verschleiß durch Oberflächenchemie, Oberflächenfinish, Schmierung und Werkstoffübertrag bestimmt werden kann. Große Primärkarbide können die Beständigkeit gegen bestimmte abrasive Mechanismen verbessern, aber auch Ausgangspunkte für Risse bilden, wenn das Werkzeug Stoß- oder Biegebelastungen ausgesetzt wird.
Die Temperatur muss sowohl Durchschnitts- als auch Spitzenwerte umfassen. Warmarbeitswerkzeuge sind Temperaturwechseln, Oxidation, Wärmeausbrüchen und Härteverlust ausgesetzt, während sich ein nominelles Kaltarbeitswerkzeug an einer Schneidkante oder bei einem Kontakt mit hoher Gleitgeschwindigkeit örtlich erwärmen kann. Erfassen Sie Aufheiz- und Abkühlgeschwindigkeiten, Haltezeit, Kühlmittelchemie und die Anzahl der Zyklen pro Schicht. Der Produktionszyklus ist von Bedeutung, da ein Werkzeug, das einen kurzen Versuch übersteht, nach Tausenden von Temperaturwechseln oder Stoßbelastungen versagen kann.
Legen Sie schließlich die Maßgrenzen fest. Die zulässige Verformung kann bestimmen, ob eine ölhärtende Güte für einen schlanken Stempel praktisch ist oder ob ein lufthärtender Prozess eine besondere Vorrichtung und Bearbeitungszugaben erfordert. Oberflächenfinish, Kantenschärfe, Polierrichtung und Schleifpraxis gehören in die Spezifikation und dürfen nicht nachträglich behandelt werden. Wartungsvorgaben vervollständigen das Bild: Kann das Werkzeug zum Spannungsarmglühen, Neubeschichten, Nachschleifen oder gezielten Austausch ausgebaut werden, und wie viel Stillstandszeit ist vertretbar?
Ausfallarten und vertretbares Risiko gewichten
Führen Sie die wahrscheinlichen Ausfallarten auf, bevor Sie eine Güte benennen. Typische Kategorien sind vollständiger Bruch, Ausbrüche, plastische Verformung, abrasiver Verschleiß, adhäsiver Verschleiß, Fressen, thermische Erweichung, Wärmeausbrüche, Korrosion, Verformung und Verlust der Kantengeometrie. Gewichten Sie sie nach Produktionsfolgen und Wahrscheinlichkeit. Ein ausgebrochener Stempel kann Bauteile verunreinigen und eine Fertigungslinie sofort stoppen; ein allmählicher Flankenverschleiß kann vertretbar sein, wenn eine Prüfung ihn erfasst, bevor es zu einer Maßabweichung kommt.
Diese Gewichtung verhindert einen häufigen Fehler: die Maximierung von Härte oder Karbidgehalt, obwohl in Wirklichkeit die Zähigkeit den entscheidenden Verlustfaktor darstellt. Stoßzähe Stähle der S-Serie können gerechtfertigt sein, wenn Stoßbelastung und Kantenausbrüche vorherrschen. D-Serie-Stähle mit hohem Kohlenstoff- und Chromgehalt können für starken Kaltarbeitsverschleiß geeignet sein; ihre Karbidstruktur und Zähigkeit müssen jedoch gleichzeitig berücksichtigt werden. Ölhärtende Stähle der O-Serie können bei bestimmten Matrizen und Vorrichtungen ein zweckmäßiges Gleichgewicht bieten, während lufthärtende Stähle der A-Serie bei geeigneten Querschnitten die Abschreckverformung verringern können. Wasserhärtende Stähle der W-Serie, niedriglegierte Stähle der L-Serie und Warmarbeitsstähle der H-Serie decken unterschiedliche Einsatzbereiche ab; keine dieser Serien stellt eine allgemeine Leistungshierarchie dar.
Für das Schneiden bei erhöhter Geschwindigkeit werden molybdänhaltige Schnellarbeitsstähle der M-Serie und wolframhaltige Schnellarbeitsstähle der T-Serie anhand von Warmhärte, Kantenbeständigkeit, Zähigkeit und Schleifverhalten bewertet, nicht allein anhand des Alphabets. S-, H-, D- und Schnellarbeitsstähle können sämtlich im Werkzeugbau eingesetzt werden; die entscheidende Variable bleibt jedoch der Ausfallmechanismus unter den angegebenen Kontakt- und Temperaturbedingungen.
Unterscheiden Sie zwischen vertretbaren und nicht vertretbaren Schäden. Wenn ein Werkzeug bis zu einer messbaren Grenze verschleißen darf, legen Sie diese Grenze und das Prüfintervall fest. Wenn jeder Riss unzulässig ist, bevorzugen Sie eine Konstruktion und einen Werkstoffweg mit höherer Bruchzähigkeit, selbst wenn dadurch ein Teil der Verschleißbeständigkeit geopfert wird. Zum Risiko gehören auch verborgene Schäden: unter der Oberfläche liegende Schleifrisse, entkohlte Kanten, Restaustenit, grobe Karbide und Wärmebehandlungsverformungen können bis zum Einsatz unentdeckt bleiben.
Durch Wärmebehandlung und Betriebsergebnisse validieren
Die Wirtschaftlichkeit von Werkzeugen sollte anhand der Lebenszykluskosten pro hergestelltem Teil und nicht anhand des Kaufpreises oder der maximalen Härte bewertet werden. Strong evidence
Nachdem die Gütefamilie eingegrenzt wurde, muss der vollständige thermische Prozess überprüft werden. Austenitisierungstemperatur, Vorwärmung, Haltezeit, Abschreckmedium, Druck, Anlasstemperatur, Anzahl der Anlassvorgänge, gegebenenfalls eine kryogene Behandlung und das Spannungsarmglühen sollten auf die tatsächliche Querschnittsgröße und die Leistungsfähigkeit des Ofens abgestimmt werden. Dieselbe nominelle Güte kann unterschiedliche Härte, unterschiedliche Gehalte an Restaustenit, Zähigkeit und Maßänderungen hervorbringen, wenn sich Querschnitt oder Abschreckintensität ändern.
Die Wärmebehandlung verdient Priorität. Eine Studie aus dem Jahr 2020 in Coatings identifizierte Wärmebehandlungsparameter als den primären Faktor für die Werkzeugkernleistung im untersuchten beschichteten System. Zusammensetzung und Herstellungsweg schaffen das Potenzial und bestimmen die Fehlerpopulation; die Behandlung entscheidet, welcher Anteil dieses Potenzials in eine nutzbare Struktur umgesetzt wird. Messen Sie bei entsprechender Notwendigkeit die Härte über den Querschnitt, prüfen Sie auf Entkohlung, kontrollieren Sie die Maße vor und nach der Behandlung und untersuchen Sie Karbide oder Bruchflächen, wenn es das Ausfallrisiko erfordert.
Die Oberflächenbehandlung muss auf den Kernwerkstoff abgestimmt werden. Polieren, Honen, Nitrieren, Plattieren sowie physikalische oder chemische Gasphasenabscheidung können Reibung, Adhäsion und Verschleiß verändern; Beschichtungen reparieren jedoch weder ein schwaches Substrat noch eine ungeeignete Karbidstruktur. Bestätigen Sie Substrathärte, Anlassbeständigkeit, Beschichtungstemperatur, Kantenradius, Oberflächenrauheit, Haftung und ein etwaiges Nachschleifen nach der Beschichtung. Routledges Tool Steels: Properties and Performance von 2021 behandelt die Leistungsfähigkeit aus diesem Grund anhand von Zusammensetzung, Fertigungsverfahren, Wärmebehandlung, Oberflächenhärtung und Beschichtungen.
Verwenden Sie Betriebsergebnisse statt einer Katalogaussage. Vergleichen Sie dokumentierte Werkzeugstandzeiten, Aufnahmen von Ausfällen, Prüfprotokolle, Bauteilmaße und Wartungsintervalle eines Werkzeugs mit demselben Werkstück, Kontakt, Zyklus und derselben Geometrie. Die NBS Monograph 88 ist weiterhin für die historische Terminologie und die grundlegende Metallurgie von Stählen nützlich; ASTM, AISI, ASM International, MDPI und Uddeholm bieten ergänzende Informationen zu Normen, Klassifizierung, Forschung und Anwendung.
| Buchstabe | Bedeutung | Typischer Anwendungsbereich |
|---|---|---|
| W | Wasserhärtend | Kleine Handwerkzeuge und einfache Stempel |
| L | Niedriglegiert | Zähigkeitsorientierte Werkzeuge und Vorrichtungen |
| S | Schlagarbeitsbeständig | Wiederholte Stoßbelastung und unterbrochene Belastung |
| O | Ölhärtend | Kleine Kaltarbeitsmatrizen und Schneidwerkzeuge |
| A | Lufthärtend | Kaltarbeitsmatrizen mit reduziertem Abschreckschock |
| D | Hochkohlenstoffhaltig, hochchromhaltig | Verschleißbestimmte Kaltarbeitswerkzeuge |
| H | Warmarbeitsstahl | Matrizen und Werkzeuge für erhöhte Temperaturen |
| M | Molybdän-Schnellarbeitsstahl | Schnellschneidwerkzeuge |
| T | Wolfram-Schnellarbeitsstahl | Hitzebeständige Schneidwerkzeuge |
Die wirtschaftliche Bewertung erfolgt anhand der Kosten pro produziertem Bauteil über die gesamte Gebrauchsdauer. Berücksichtigen Sie Bearbeitung, Wärmebehandlung, Beschichtung, Schärfen, Ersatz, Ausschussteile, Stillstandszeiten und sichere Ausfallgrenzen. Uddeholms Leitfaden zur Kaltarbeit von 2024 besagt, dass die Wirtschaftlichkeit von Werkzeugen davon abhängt, den Stahl auf die Anwendung abzustimmen, mit dem Ziel, die Kosten pro produziertem Bauteil zu minimieren. Dieses Prinzip ist ein ingenieurtechnischer Vergleich und keine Aussage über Einkaufspreis, Lagerbestand oder Lieferantenleistung.
Historischer und technischer Bezugsrahmen
AISI-Klassifizierung als technische Kurzbezeichnung
Die Nomenklatur für Werkzeugstähle ist nützlich, weil sie eine große Menge metallurgischer Informationen in einer kurzen Bezeichnung zusammenfasst; der Buchstabe stellt jedoch keine universelle Rangfolge dar. Das AISI-System ordnet die wichtigsten Familien als W, L, S, O, A, D, H, M und T. ASM International beschreibt Werkzeugstähle als Stähle, die zur Herstellung von Werkzeugen zum Schneiden, Umformen oder Gestalten gefertigter Teile verwendet werden; das Bezeichnungssystem hilft dabei, die allgemeine Werkstoffklasse hinter dieser Funktion zu erkennen.
Die Buchstaben verweisen gewöhnlich auf ein Abschreckverfahren, eine Hauptanwendung oder ein vorherrschendes Legierungssystem. W-Güten sind wasserhärtende Stähle. L-Güten sind niedriglegierte Werkzeugstähle, während S-Güten schlagfeste Stähle sind. O bezeichnet ölhärtende Kaltarbeitsstähle; A steht für lufthärtende Güten, und D kennzeichnet kohlenstoffreiche, hochchromhaltige Kaltarbeitsstähle. H umfasst Warmarbeitsstähle. M und T bezeichnen jeweils molybdänhaltige Schnellarbeitsstähle und wolframhaltige Schnellarbeitsstähle.
Diese Kurzbezeichnung vermittelt nicht die vollständige werkstofftechnische Aussage. AISI O1 und AISI D2 werden beide mit Werkzeugen für die Kaltarbeit in Verbindung gebracht; ihr Kohlenstoff- und Chromgehalt sowie ihre Karbidpopulationen führen jedoch zu unterschiedlichen Reaktionen auf Härten, Anlassen, Verschleiß, Ausbröckeln und Maßänderungen. AISI S7 kann möglicherweise Stöße verkraften, bei denen eine stärker auf Verschleiß ausgelegte Güte brechen würde, während ein Schnellarbeitsstahl seine Schneidhärte bei Temperaturen beibehalten kann, bei denen ein einfacherer Kohlenstoffwerkzeugstahl erweichen würde. Keine dieser Feststellungen macht eine Familie grundsätzlich überlegen.
Die Zusammensetzung legt das Potenzial fest, nicht das Verhalten des fertigen Werkzeugs. Kohlenstoff liefert die martensitische Härte und verbindet sich mit Legierungselementen zur Bildung von Karbiden. Chrom, Molybdän, Wolfram und Vanadium beeinflussen die Härtbarkeit, die Sekundärhärtung, die Warmhärte und die Verschleißbeständigkeit; Nickel und Mangan beeinflussen bei ausgewählten Zusammensetzungen die Härtbarkeit und Zähigkeit. Die Menge, Art, Größe, Abstände und Verteilung der Karbide sind ebenso wichtig wie ein nomineller chemischer Bereich. Große oder ungünstig verteilte Karbide können die Beständigkeit gegen abrasiven Verschleiß verbessern, zugleich aber die Rissanfälligkeit erhöhen und die Zähigkeit der Schneide verringern.
Das Herstellungsverfahren fügt eine weitere Variable hinzu. Herkömmliche Umformverfahren, Elektroschlacke-Umschmelzen, Pulvermetallurgie, Schmiedepraxis und der Verlauf des Glühens können bei derselben übergeordneten Gütenbezeichnung unterschiedliche Karbidstrukturen und Fehlerpopulationen hervorbringen. Eine Bezeichnung kennzeichnet daher eine Zusammensetzungsfamilie und ein erwartetes Verarbeitungsfenster. Sie ersetzt weder eine Untersuchung des Gefüges noch eine Dokumentation der Wärmebehandlung.
ASTM A681 bildet den normativen Rahmen für gewalzte und geschmiedete Erzeugnisse aus legierten Werkzeugstählen. ASTM International erklärt in seiner Beschreibung aus dem Jahr 2024, dass ASTM A681 die chemischen, mechanischen und physikalischen Anforderungen an gewalzte und geschmiedete Erzeugnisse aus legierten Werkzeugstählen festlegt, darunter Stäbe, Platten, Bleche, Bänder, Rundstähle, Drähte und Schmiedestücke, die üblicherweise zu Werkzeugen, Gesenken oder Vorrichtungen verarbeitet werden. Die Sprache dieser Norm ist eine Spezifikationssprache: Sie definiert Anforderungen und Annahmegrenzen. Sie ist keine Vorhersage der Standzeit und ordnet AISI-Familien nicht nach Leistung, Zähigkeit oder Werkzeuglebensdauer.
NBS Monograph 88 und staatliche metallurgische Fachquellen
NBS Monograph 88 gehört zur staatlichen technischen Fachliteratur, die dazu beitrug, eine einheitliche Terminologie für Werkzeugstähle und die Metallurgie von Stählen zu etablieren. Das National Bureau of Standards, heute National Institute of Standards and Technology, erarbeitete Referenzen dieser Art, um Zusammensetzung, Phasenumwandlungen, Wärmebehandlung und gemessene Eigenschaften in einer Form miteinander zu verknüpfen, die für Laboratorien, Konstrukteure und Fertigungsorganisationen nutzbar ist. Ihr heutiger Wert ist historischer und technischer, nicht werblicher Art.
Eine Referenz wie NBS Monograph 88 ist besonders nützlich, wenn eine moderne Bezeichnung im Vergleich mit älterer Fachliteratur gelesen wird. Begriffe wie Härtbarkeit, kritische Temperatur, sphäroidisierendes Glühen, Restaustenit, Sekundärhärtung, Anlassversprödung und Entkohlung haben spezifische metallurgische Bedeutungen. Sie sollten nicht als austauschbare Beschreibungen der Härte behandelt werden. Die Härtbarkeit betrifft beispielsweise die Tiefe und Verteilung der martensitischen Umwandlung unter einer bestimmten Abkühlbedingung; sie ist nicht identisch mit der maximal erreichbaren Härte.
Die staatliche Fachreferenz liefert außerdem eine Grundlage für das Verständnis, warum die Wärmebehandlung dieselbe nominelle Güte auf unterschiedliche Weise verändert. Die Austenitisierungstemperatur steuert die Auflösung der Karbide sowie den Kohlenstoff- und Legierungsgehalt, der dem Austenit zur Verfügung steht. Die Abkühlgeschwindigkeit steuert die Umwandlungsprodukte und den Restaustenit. Durch das Anlassen wird der Martensit verändert und werden Spannungen abgebaut; außerdem kann bei Legierungssystemen mit Molybdän, Wolfram, Vanadium oder Chrom eine Sekundärhärtung entstehen. Überhöhte Temperaturen, unzureichendes Halten, Entkohlung, Abschreckrisse und Verzug können einen Werkzeugstahl aus dem erwarteten Eigenschaftsbereich herausführen.
Historische Referenzen müssen dennoch kritisch gelesen werden. Ofenregelung, Reinheit, Umschmelzpraxis, Pulververarbeitung, Vakuumwärmebehandlung und Oberflächentechnik haben sich verändert. Eine historische Beschreibung einer Güte kann daher zwar grundsätzlich weiterhin richtig sein, aber dennoch die Karbidgröße, die Einschlusspopulation oder die Beschichtungsgrenzfläche eines aktuellen Erzeugnisses, das nach einem anderen Verfahren hergestellt wurde, nicht zutreffend beschreiben.
ASM, ASTM und moderne Fachliteratur zu Eigenschaften
ASM International erfüllt in der Referenzkette mehrere unterschiedliche Aufgaben. Ein Eintrag im ASM Handbook ordnet anerkanntes ingenieurwissenschaftliches Wissen typischerweise nach Zusammensetzung, Verarbeitung, Gefüge, Eigenschaften, Prüfung und Anwendungen. Eine ASM-Monografie kann ein enger gefasstes Thema ausführlicher behandeln und dabei häufig Mechanismen über mehrere Güten oder Verarbeitungswege hinweg verknüpfen. Keines der beiden Formate sollte mit ASTM A681 verwechselt werden. ASM erläutert und interpretiert; ASTM legt Anforderungen fest.
Lehrorientierte Zusammenfassungen zur Metallurgie, wie der Werkzeugstahlbeitrag der Maricopa Community Colleges aus dem Jahr 2024, sind nützlich, um die Logik der AISI-Buchstaben zu erlernen. Sie identifizieren die Buchstaben zutreffend als Hinweise auf das Abschreckverfahren, die Hauptanwendung oder das vorherrschende Legierungssystem. Ihr kompaktes Format kann jedoch weder die Zusammensetzungsgrenzen, die Anforderungen an Erzeugnisse, die Empfehlungen zur Wärmebehandlung noch die zusätzlichen Anforderungen der aktuellen ASTM-Norm und der Herstellerdaten ersetzen.
Die moderne Fachliteratur zu Werkstoffeigenschaften fügt eine weitere Ebene hinzu. Die 2020 in MDPI’s Coatings veröffentlichte Studie identifizierte die Wärmebehandlungsparameter als den maßgeblichen Faktor für die Leistungsfähigkeit des Werkzeugkerns in dem von ihr untersuchten beschichteten System. Diese Feststellung ist von Bedeutung, weil eine Beschichtung einen falsch gehärteten Kern, einen übermäßigen Restaustenitgehalt, ein grobes Karbidnetzwerk oder einen rissanfälligen Wärmebehandlungszustand nicht korrigieren kann. Beschichtungshaftung, Substrathärte, Oberflächenvorbereitung, Eigenspannungen und Betriebstemperatur müssen gemeinsam betrachtet werden.
Routledge’s Tool Steels: Properties and Performance aus dem Jahr 2021 behandelt das Verhalten von Güten anhand von Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Randschichthärtung und Beschichtungen. Dies entspricht der richtigen ingenieurtechnischen Reihenfolge. Die Kaltarbeitsrichtlinien von Uddeholm aus dem Jahr 2024 stellen den damit verbundenen Aspekt der Anwendung heraus: Die Auswahl eines Werkzeugstahls sollte auf die Anwendung abgestimmt sein und die Kosten je produziertem Teil minimieren. Technisch ausgedrückt ist die maßgebliche Größe die Lebenszyklusleistung unter der tatsächlichen Versagensart.
Leser sollten daher jede Bezeichnung mit der aktuellen Ausgabe von ASTM A681 oder einer anderen anwendbaren Norm, den Wärmebehandlungsempfehlungen für die exakt betreffende Güte, der erwarteten Karbid- und Matrixstruktur sowie der vorgesehenen Anwendung abgleichen. Ein Stempel, Gewindebohrer, Reibahle, Prägewerkzeug, Schneidkantenwerkzeug, Umformgesenk oder Warmarbeitseinsatz kann durch abrasiven Verschleiß, adhäsiven Verschleiß, plastische Verformung, thermische Ermüdung, Ausbröckeln oder einen vollständigen Bruch versagen. Der Gütenbuchstabe grenzt das Ausgangsfeld ein. Zusammensetzung, Herstellungsverfahren, Wärmebehandlung, Oberflächenzustand und Schadensanalyse bestimmen, ob der ausgewählte Stahl für die jeweilige Aufgabe geeignet ist.
Quellen
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265