




टूल स्टील क्या है—और क्या नहीं है
टूल स्टील की परिभाषा इस बात से होती है कि उसे सेवा के दौरान क्या कार्य करना है, न कि किसी एक रासायनिक नुस्खे या सार्वभौमिक गुणवत्ता-क्रम में उसके स्थान से। ASM International टूल स्टील को “निर्मित पुर्जों को काटने, बनाने या आकार देने के लिए औजार बनाने में प्रयुक्त स्टील” के रूप में वर्णित करता है (ASM International, 2024)। इस परिभाषा में कटिंग टूल, पंच, डाई, मोल्ड, फॉर्मिंग टूल, फिक्स्चर, गेज और अन्य टूलिंग शामिल हैं, जिनकी कार्यशील सतहों को संपर्क, दबाव, घर्षण, आघात या ऊष्मा के अधीन रहते हुए नियंत्रित ज्यामिति बनाए रखनी होती है।
| परिवार | पारंपरिक पदनाम | प्रतिनिधि ग्रेड |
|---|---|---|
| W | जल-कठोरीकरण | W1 |
| L | निम्न-मिश्रधातु | L6 |
| S | आघात-प्रतिरोधी | S7 |
| O | तेल-कठोरीकरण | O1 |
| A | वायु-कठोरीकरण | A2 |
| D | उच्च-कार्बन, उच्च-क्रोमियम | D2 |
| H | उष्ण-कार्य | H13 |
| M | मोलिब्डेनम उच्च-गति | M2 |
| T | टंग्स्टन उच्च-गति | T1 |
इसलिए टूल शब्द एक कार्य का वर्णन करता है। किसी चुनौतीपूर्ण टूलिंग-कार्य के संदर्भ में कोई स्टील टूल स्टील बन जाता है, भले ही कुछ ग्रेड रासायनिक या धातुकर्मीय दृष्टि से अन्यत्र प्रयुक्त स्टीलों से मिलते-जुलते हों। AISI की W, L, S, O, A, D, H, M और T परिवार-श्रृंखलाएँ क्रमशः जल-कठोरीकरण, निम्न-मिश्रधातु, आघात-प्रतिरोधी, तेल-कठोरीकरण, वायु-कठोरीकरण, उच्च-कार्बन उच्च-क्रोमियम, हॉट-वर्क, मोलिब्डेनम हाई-स्पीड और टंग्स्टन हाई-स्पीड स्टीलों को दर्शाती हैं। ASM International ने टूल स्टीलों पर अपने 2020 के विवेचन में इन नौ श्रृंखलाओं को सूचीबद्ध किया है। ये अक्षर प्रदर्शन-क्रम में लगातार ग्रेडों को नहीं दर्शाते। सामान्यतः वे शमन-विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु प्रणाली का संकेत देते हैं।
कोई भी टूल-स्टील परिवार हर अनुप्रयोग के लिए स्वतः श्रेष्ठ नहीं होता। Strong evidence
यह अंतर तब महत्वपूर्ण हो जाता है जब, उदाहरण के लिए, AISI O1, AISI A2, AISI D2 और AISI H13 की तुलना की जाती है। O1 तेल-कठोरीकरण वाला कोल्ड-वर्क स्टील है; A2 वायु-कठोरीकरण वाला कोल्ड-वर्क स्टील है; D2 में क्रोमियम और कार्बन की मात्रा काफी अधिक होती है, जिससे उच्च घिसाव-प्रतिरोध से संबद्ध कार्बाइड-समृद्ध संरचना बनती है; H13 एक हॉट-वर्क स्टील है, जिसे तापीय चक्रों के दौरान उपयोगी कठोरता और दृढ़ता बनाए रखने के लिए बनाया गया है। इनमें से कोई भी स्वतः श्रेष्ठ नहीं है। आघात के नीचे चिप हो जाने वाले पंच को उस ब्लैंकिंग डाई से अलग संतुलन की आवश्यकता हो सकती है जो घर्षणकारी शीट को काटते-काटते घिसती है, भले ही दोनों को कोल्ड-वर्क टूल कहा जाए।
ASM की कार्यात्मक परिभाषा
टूल-स्टील की सामान्य विफलता-विधियाँ
- अपघर्षी घिसाव कठोर कण या उभरे हुए सूक्ष्म भाग कार्यशील सतह से पदार्थ हटा देते हैं।
- आसंजी घिसाव स्लाइडिंग के दौरान टूल और कार्यखंड के बीच स्थानीय संधियाँ बनती हैं और पदार्थ उखड़ जाता है।
- प्लास्टिक विरूपण अत्यधिक तनाव या तापमान के कारण कार्यशील किनारा या कैविटी अपना आकार खो देती है।
- किनारा-खंडन किनारे, कोने, पंच-नोक या डाई-लैंड से छोटे टुकड़े अलग हो जाते हैं।
- तापीय थकान बार-बार गर्म और ठंडा होने से सतह पर दरारें बनती हैं, जिन्हें ताप-जाँच दरारें कहा जाता है।
सामान्य प्रयोजन वाले इंजीनियरिंग स्टीलों का चयन आमतौर पर संरचनात्मक मजबूती, तन्यता, वेल्डनीयता, संक्षारण-प्रतिरोध, थकान-प्रदर्शन या निर्माण-लागत के आधार पर किया जाता है। किसी संरचनात्मक स्टील घटक से यह अपेक्षा की जा सकती है कि वह बिना स्थायी विकृति के भार वहन करे। किसी टूल को अक्सर यह भार वहन करने के साथ-साथ धार, कैविटी, कटिंग-क्लीयरेंस, प्रोफाइल या कैलिब्रेटेड आयाम भी बनाए रखना पड़ता है। यह घर्षणकारी घिसाव, आसंजक घिसाव, प्लास्टिकीय विकृति, व्यापक टूटन, धार के चिप होने, तापीय थकान, संक्षारण या आयामी सटीकता के नष्ट होने से विफल हो सकता है।
इन विफलता-प्रकारों से परस्पर प्रतिस्पर्धी आवश्यकताएँ उत्पन्न होती हैं। कठोरता बढ़ाने से अक्सर दबाव-चिह्नन और घर्षणकारी घिसाव के प्रति प्रतिरोध बेहतर होता है, लेकिन अत्यधिक कठोरता आघात या दरार के प्रसार के प्रति प्रतिरोध घटा सकती है। क्रोमियम कार्बाइड, वैनेडियम कार्बाइड, मोलिब्डेनम कार्बाइड और टंग्स्टन कार्बाइड जैसे कार्बाइड घिसाव-प्रतिरोध बढ़ा सकते हैं, फिर भी बड़े, समूहित या खराब ढंग से वितरित कार्बाइड दरार आरंभ होने के स्थान के रूप में कार्य कर सकते हैं। मिश्रधातु तत्व कठोरीकरण-क्षमता, प्रावस्था-रूपांतरण, टेम्परिंग प्रतिक्रिया, ऊष्म-ताप कठोरता और ऊष्मा-उपचार के दौरान होने वाले आयामी परिवर्तन को भी बदलते हैं। कार्बन मार्टेंसाइटी कठोरता और कार्बाइड निर्माण में सहायक होता है; क्रोमियम, मोलिब्डेनम, टंग्स्टन और वैनेडियम कार्बाइड-समूहों तथा उच्च-तापमान व्यवहार को संशोधित करते हैं; निकेल और मैंगनीज कठोरीकरण-क्षमता तथा दृढ़ता को प्रभावित कर सकते हैं।
पदार्थ वर्ग नियंत्रित संघटन और उत्पाद की वह श्रेणी, जो टूल-जीवन को नियंत्रित करने वाली प्रत्येक सूक्ष्मसंरचनात्मक या प्रसंस्करण विशेषता को निर्दिष्ट नहीं करती।
निर्माण-विधि एक अन्य चर जोड़ती है। फोर्जिंग, रोलिंग, पाउडर धातुकर्म, पुनःपिघलन-विधि और उसके बाद की मशीनिंग, पृथक्करण, कार्बाइड के आकार, कार्बाइड के अभिविन्यास, रंध्रता, समावेशन और अवशिष्ट तनाव को प्रभावित करते हैं। इसलिए समान पदनाम वाले दो टुकड़े अलग-अलग प्रतिक्रिया दे सकते हैं, यदि उनकी शुद्धता, सूक्ष्मसंरचना, उत्पाद-आकार या प्रसंस्करण-इतिहास भिन्न हो। कोई पदनाम नियंत्रित सामग्री-वर्ग की पहचान करता है, लेकिन उन सभी विशेषताओं की नहीं जो टूल-जीवन को निर्धारित करती हैं।
इसके बाद ऊष्मा-उपचार यह निर्धारित करता है कि उस संभाव्यता का कितना भाग उपयोगी प्रदर्शन में बदल पाएगा। ऑस्टेनाइटीकरण तापमान, होल्डिंग समय, शमन-दर, जहाँ निर्दिष्ट हो वहाँ क्रायोजेनिक उपचार, टेम्परिंग तापमान और टेम्परिंग चक्रों की संख्या, अवशिष्ट ऑस्टेनाइट, मार्टेंसाइट, कार्बाइड अवक्षेपण, कठोरता, दृढ़ता और आयामी स्थिरता को प्रभावित करते हैं। Coatings में प्रकाशित 2020 के एक अध्ययन ने जाँची गई कोटेड प्रणाली में टूल-कोर के प्रदर्शन को नियंत्रित करने वाले प्राथमिक कारक के रूप में ऊष्मा-उपचार मापदंडों की पहचान की। इस निष्कर्ष का अर्थ यह नहीं है कि प्रत्येक डिजाइन में संघटन या निर्माण गौण हैं; वे उपलब्ध सूक्ष्मसंरचनात्मक सीमा और उस दोष-समूह को निर्धारित करते हैं जिसे ऊष्मा-उपचार द्वारा नियंत्रित करना होता है।
इसका व्यावहारिक निष्कर्ष सीधा है: ग्रेड का चयन प्रमुख विफलता-प्रकार से शुरू होता है। हाथ से चलाए जाने वाले कटिंग टूल में धार बनाए रखने और उचित दृढ़ता को प्राथमिकता दी जा सकती है। कोल्ड-हेडिंग टूल को संपीडन-विकृति और चिपिंग के प्रति प्रतिरोध की आवश्यकता हो सकती है। टैप या रीमर में कठोरता, कटिंग-धार की स्थिरता, मशीननीयता और आयामी नियंत्रण का संयोजन आवश्यक होता है। एम्बॉसिंग टूल, डाई, पंच, कटलरी, फॉर्मिंग टूल और उच्च-तापमान टूलिंग—इन सभी में भार, सरकने, आघात और तापमान के अलग-अलग संयोजन होते हैं। NBS Monograph 88 इन भेदों के पीछे की ऐतिहासिक शब्दावली और मूल धातुकर्म के लिए आज भी एक उपयोगी संघीय तकनीकी संदर्भ है।
टूल स्टील बनाम सामान्य प्रयोजन वाला इंजीनियरिंग स्टील
टूल स्टील केवल “अधिक मजबूत स्टील” नहीं है और केवल कठोरता ही इसकी परिभाषा नहीं करती। कोई सामान्य प्रयोजन वाला मिश्रधातु स्टील शाफ्ट, गियर या फास्टनर के लिए पर्याप्त मजबूती दे सकता है, लेकिन कटिंग-धार या डाई-सतह के रूप में प्रयुक्त होने पर शीघ्र विफल हो सकता है। इसके विपरीत, अत्यधिक घिसाव-प्रतिरोधी टूल स्टील तब टूट सकता है जब आघात-प्रतिरोधी ग्रेड या अधिक दृढ़ इंजीनियरिंग स्टील काम करता रहता। निर्माण-योग्यता भी गणना का हिस्सा है: ऐसा पदार्थ जिसे आरा चलाना, घिसना, मशीन करना, तार से काटना, वेल्ड करना या ऊष्मा-उपचार करना कठिन हो, सेवा में पहुँचने से पहले ही विफलता-जोखिम और प्रक्रिया-संबंधी बोझ पैदा कर सकता है।
Routledge की Tool Steels: Properties and Performance (2021) ग्रेड के व्यवहार को संघटन, निर्माण-प्रक्रियाओं, ऊष्मा-उपचार, सतह-कठोरीकरण और कोटिंग के माध्यम से समझाती है। यह ढाँचा AISI के किसी अक्षर को सरल क्रम-निर्धारण मानने की अपेक्षा अधिक सटीक है। Uddeholm की 2024 की कोल्ड-वर्क मार्गदर्शिका अनुप्रयोग-सिद्धांत को इस रूप में व्यक्त करती है कि ऐसा स्टील चुना जाए जो कार्य-भार के अनुरूप हो और प्रति निर्मित पुर्जे की लागत को न्यूनतम रखे। यहाँ इसका अर्थ जीवन-चक्र प्रदर्शन है: प्रासंगिक माप में केवल प्रारंभिक सामग्री-विनिर्देश ही नहीं, बल्कि टूल बदलना, धार तेज करना, बंद रहने का समय, अस्वीकृत पुर्जे और समय से पहले टूटना भी शामिल हैं।
ASTM A681 के अंतर्गत गढ़े गए उत्पाद-रूपों की भूमिका
ASTM A681 गढ़े गए मिश्रधातु टूल-स्टील उत्पादों के लिए मानकों का ढाँचा प्रदान करता है। ASTM International ने 2024 के अपने दायरे में कहा है कि “ASTM A681 गढ़े गए मिश्रधातु टूल-स्टील उत्पादों की रासायनिक, यांत्रिक और भौतिक आवश्यकताओं को शामिल करता है।” इसके अंतर्गत बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग जैसे रूप आते हैं, जिन्हें सामान्यतः टूल, डाई या फिक्स्चर में बनाया जाता है।
यह दायरा महत्वपूर्ण है, लेकिन सीमित भी है। ASTM A681 आपूर्ति किए गए गढ़े गए उत्पाद के लिए आवश्यकताएँ निर्धारित करता है; यह अपने-आप AISI D2 के स्थान पर AISI A2 का चयन नहीं करता, पंच का डिजाइन निर्धारित नहीं करता और यह नहीं बताता कि घिसाव, चिपिंग, हीट-चेकिंग या विकृति में से कौन-सा प्रमुख विफलता-प्रकार है। उपयोगकर्ता को अभी भी सेवा के अनुरूप ग्रेड, उत्पाद-रूप, आकार, स्थिति, ऊष्मा-उपचार, सतह-परिष्करण और स्वीकृति-आवश्यकताएँ निर्दिष्ट करनी होती हैं।
बार, प्लेट या फोर्जिंग का पदनाम दिशात्मक सूक्ष्मसंरचना या सेक्शन-आकार के प्रभावों को भी समाप्त नहीं करता। कार्बाइड का अभिविन्यास, पृथक्करण, समावेशन और शीतलन-दर घिसाई-प्रतिक्रिया, दृढ़ता और दरार-वृद्धि को प्रभावित कर सकते हैं। तैयार टूल को अपनी इच्छित ज्यामिति बनाए रखने के लिए तनाव-मुक्तिकरण, कठोरीकरण से पहले रफ मशीनिंग, नियंत्रित ऊष्मा-उपचार और अंतिम घिसाई की आवश्यकता हो सकती है। ASTM A681 सामग्री का ढाँचा परिभाषित करता है; इंजीनियरिंग निर्णय उस ढाँचे को टूल के वास्तविक कार्य से जोड़ता है।
AISI औज़ार-इस्पात के पदनामों की संरचना
औज़ार-इस्पात के पदनाम वर्गीकरण-लेबल होते हैं, निम्न से उच्चतर ग्रेड तक जाने वाली कोई सीढ़ी नहीं। ASM International औज़ार-इस्पात को ऐसे इस्पात के रूप में परिभाषित करता है जिनका उपयोग निर्मित पुर्ज़ों को काटने, बनाने या आकार देने वाले औज़ार तैयार करने के लिए किया जाता है। इस व्यापक उद्देश्य के अंतर्गत AISI प्रणाली इस्पातों को उस विशेषता के आधार पर समूहित करती है, जिसने मूल रूप से उनके व्यवहार को अलग पहचाना था: शमन-विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु-प्रणाली। ASM की औज़ार-इस्पात पुस्तक में नौ प्रमुख परिवार बताए गए हैं: W, L, S, O, A, D, H, M और T (ASM International, 2020)।
इसलिए अक्षर एक प्रारंभिक परिकल्पना प्रदान करता है। वह अकेले सेवा-आयु का पूर्वानुमान नहीं लगाता। कार्बन की मात्रा, मिश्रधातु कार्बाइड, स्वच्छता, पृथक्करण, पाउडर या पिंड-निर्माण मार्ग, फोर्जिंग, ऊष्मा-उपचार, सतह की दशा और औज़ार के वास्तविक विफलता-प्रकार—ये सभी परिणाम को प्रभावित करते हैं। आघात से टूटने वाले पंच को घर्षण के कारण घिसने वाले डाई की तुलना में अलग संतुलन की आवश्यकता होती है, भले ही दोनों शीत-कार्य औज़ार हों। ASTM A681 परिष्कृत मिश्रधातु औज़ार-इस्पात उत्पादों के लिए मानक-ढाँचा प्रदान करता है। इसमें उन बार, प्लेट, शीट, पट्टी, छड़, तार और फोर्जिंग के रासायनिक, यांत्रिक तथा भौतिक आवश्यकताएँ शामिल हैं, जिन्हें सामान्यतः औज़ार, डाई या फिक्स्चर में बनाया जाता है (ASTM International, 2024)।
W, L और S श्रेणियाँ
W श्रेणी का अर्थ जल-शमन औज़ार-इस्पात है। यह पदनाम पारंपरिक शमन-माध्यम को दर्शाता है; इसका यह अर्थ नहीं कि प्रत्येक W ग्रेड को हर आधुनिक ऊष्मा-उपचार प्रक्रिया में जल में ही शमित किया जाना चाहिए। अन्य बाद के औज़ार-इस्पात परिवारों की तुलना में इन इस्पातों में सामान्यतः सीमित मिश्रधातु-योगों के साथ कार्बन औज़ार-इस्पात शामिल होते हैं। इसका एक प्रतिनिधि पदनाम W1 है। उपयुक्त उपचार के बाद इसकी अपेक्षाकृत सरल रासायनिक संरचना कठोर मार्टेन्साइटी कार्यशील सतह प्रदान कर सकती है, जबकि इसकी सीमित कठोरीकरण-क्षमता बड़े अनुप्रस्थ भागों में कठोरीकरण की गहराई और एकरूपता को सीमित करती है।
यही संतुलन W इस्पातों के ऐतिहासिक उपयोग को हाथ से चलाए जाने वाले काटने के औज़ारों, साधारण पंचों, छेनी, चाकुओं और ऐसे ही औज़ारों के लिए स्पष्ट करता है, जहाँ छोटे अनुप्रस्थ भाग तेज़ी से ठंडे हो सकते थे। जल-शमन से पर्याप्त ऊष्मीय तनाव और विकृति का जोखिम भी उत्पन्न होता है। परिवार का लेबल इच्छित कठोरीकरण-पद्धति का वर्णन करता है; अनुप्रस्थ भाग के आकार और प्रसंस्करण को ध्यान में रखे बिना यह दृढ़ता, आयामी स्थिरता या घिसाव-प्रतिरोध स्थापित नहीं करता।
L श्रेणी का अर्थ निम्न-मिश्रधातु औज़ार-इस्पात है। इस परिवार के ग्रेड कठोरीकरण-क्षमता, सामर्थ्य, घिसाव-व्यवहार या स्थिरता सुधारने के लिए क्रोमियम, निकेल, मोलिब्डेनम या वैनेडियम जैसे तत्वों की सीमित मात्रा का उपयोग करते हैं, लेकिन उच्च-मिश्रधातु शीत-कार्य या उच्च-गति इस्पातों की रासायनिक संरचना तक नहीं पहुँचते। L6 एक परिचित पदनाम है। इसकी निकेल-युक्त रासायनिक संरचना दृढ़ता-केंद्रित अभिकल्पना से जुड़ी है, लेकिन इसका अर्थ यह नहीं कि प्रत्येक L ग्रेड आघात-सेवा के लिए उपयुक्त है या निम्न-मिश्रधातु इस्पात से जुड़े हर अनुप्रयोग के लिए उपयुक्त होगा।
S श्रेणी का अर्थ आघात-प्रतिरोधी औज़ार-इस्पात है। इसकी परिभाषित सेवा-आवश्यकता अधिकतम संभव घर्षण-प्रतिरोध के बजाय बार-बार होने वाले आघात, अचानक भारण और चिपिंग का प्रतिरोध है। S7 एक प्रतिनिधि ग्रेड है; S1 और S5 भी इसी व्यापक परिवार में आते हैं, लेकिन उनकी संरचनाएँ या ऊष्मा-उपचार प्रतिक्रियाएँ समान नहीं होतीं। आघात-प्रतिरोध कार्बन-स्तर, मिश्रधातु-संतुलन, कण-आकार, अवशिष्ट ऑस्टेनाइट, टेम्परिंग और दोष-समूह पर निर्भर करता है। इसलिए आघात-प्रतिरोधी पदनाम कठोरता और दृढ़ता के बीच इच्छित संतुलन का संकेत है, टूटने के विरुद्ध गारंटी नहीं।
O, A और D श्रेणियाँ
O श्रेणी का अर्थ तेल-शमन औज़ार-इस्पात है। इन ग्रेडों में इतने मिश्रधातु-योग होते हैं कि वे साधारण कार्बन W इस्पातों की तुलना में अधिक धीरे और नियंत्रित ढंग से कठोर हो सकें, जिससे पारंपरिक वर्गीकरण में जल के बजाय तेल का उपयोग संभव होता है। O1 सामान्यतः उद्धृत उदाहरण है। जल की तुलना में तेल-शमन विकृति और शमन-दरार को कम कर सकता है, हालांकि सटीक डाई, पंच, टैप, रीमर और छोटे निर्माण-औज़ारों में आयामी परिवर्तन अब भी गंभीर चिंता बना रहता है। O लेबल यह बताता है कि ऐतिहासिक रूप से उस ग्रेड को किस प्रकार कठोर किए जाने की अपेक्षा थी; इसका अर्थ यह नहीं कि उसका घिसाव-प्रतिरोध A या D ग्रेड से अधिक है।
A श्रेणी का अर्थ वायु-शमन औज़ार-इस्पात है। मिश्रधातु की मात्रा कठोरीकरण-क्षमता को इतना बढ़ा देती है कि औज़ार वायु में या नियंत्रित गैस-शमन के अंतर्गत कठोर हो सके, जिससे जल या तेल से जुड़े तीव्र ऊष्मीय आघात में कमी आती है। A2 व्यापक रूप से पहचाना जाने वाला वायु-शमन शीत-कार्य ग्रेड है। ऐसे इस्पातों का चयन तब किया जाता है जब डाई, पंच, उभार-निर्माण औज़ार या निर्माण-औज़ारों में घिसाव-प्रतिरोध, दृढ़ता और आयामी स्थिरता का संयोजन आवश्यक हो। कम तीव्र शमन विकृति को घटा सकता है, लेकिन अवशिष्ट ऑस्टेनाइट, कार्बाइड-वितरण, घिसाई से हुई क्षति और टेम्परिंग-पद्धति अब भी अंतिम औज़ार का निर्धारण करते हैं।
D श्रेणी का अर्थ उच्च-कार्बन, उच्च-क्रोमियम औज़ार-इस्पात है। D2 इसका प्रतिनिधि पदनाम है। इसकी कार्बन और क्रोमियम मात्राएँ कठोर, क्रोमियम-समृद्ध कार्बाइडों की पर्याप्त मात्रा का निर्माण करती हैं, जिससे यह परिवार घर्षण-जनित घिसाव-प्रतिरोध और शीत-कार्य सेवा से जुड़ा है। ये कार्बाइड दृढ़ता, मशीनिंग-क्षमता, घिसाई-प्रतिक्रिया और दरार-संवेदनशीलता को भी प्रभावित करते हैं। बड़े या असमान रूप से वितरित कार्बाइड दरार-आरंभ स्थलों में बदल सकते हैं; D पदनाम निर्माण-मार्ग से उत्पन्न कार्बाइडों के आकार या अभिविन्यास को प्रकट नहीं कर सकता।
इसलिए D इस्पात लंबे समय तक चलने वाले शीत-कार्य अनुप्रयोगों, जैसे डाई, पंच, कतरनी-ब्लेड और निर्माण-औज़ारों में दिखाई देते हैं, लेकिन सही चयन इस बात पर निर्भर करता है कि सेवा का अंत पहले घिसाव, किनारे की चिपिंग, व्यापक टूटन, चिपकन-घिसाव या आयामी परिवर्तन में से किस कारण होता है। उच्च कार्बन और उच्च क्रोमियम संरचनात्मक तथ्य हैं, निम्न-मिश्रधातु O या A परिवारों पर सार्वभौमिक श्रेष्ठता की रैंकिंग नहीं।
H, M और T श्रेणियाँ
H श्रेणी का अर्थ गर्म-कार्य औज़ार-इस्पात है। ये ग्रेड डाई-कास्टिंग, गर्म फोर्जिंग, बहिर्वेशन और गर्म निर्माण जैसी प्रक्रियाओं के दौरान ऊँचे तापमान के संपर्क में आने वाले औज़ारों के लिए बनाए जाते हैं। इस परिवार को प्रमुख मिश्रधातु-प्रणालियों के आधार पर उपविभाजित किया जाता है, जिनमें क्रोमियम गर्म-कार्य इस्पात, टंग्स्टन गर्म-कार्य इस्पात और मोलिब्डेनम गर्म-कार्य इस्पात शामिल हैं। H13 क्रोमियम गर्म-कार्य का एक ऐसा पदनाम है जिसे अक्सर संदर्भ-बिंदु के रूप में उपयोग किया जाता है; H-श्रेणी के ग्रेडों को बार-बार गरम और ठंडा किए जाने पर सामर्थ्य बनाए रखना, ऊष्मीय थकान का प्रतिरोध करना और नरम पड़ने को सीमित करना आवश्यक होता है। ये आवश्यकताएँ शीत-कार्य के घर्षण-प्रतिरोध से भिन्न हैं, इसलिए कमरे के तापमान पर अधिक कठोर औज़ार अपने-आप बेहतर गर्म-कार्य औज़ार नहीं बन जाता।
M श्रेणी का अर्थ मोलिब्डेनम उच्च-गति औज़ार-इस्पात है। M2 एक प्रतिनिधि ग्रेड है। मोलिब्डेनम, टंग्स्टन, वैनेडियम, क्रोमियम और कार्बन एक उच्च-मिश्रधातु प्रणाली बनाते हैं, जो मशीनिंग के दौरान उत्पन्न तापमानों पर काटने की कठोरता बनाए रखने में सक्षम होती है। यह वर्गीकरण उच्च-गति परिवार के मिश्रधातु-आधार को दर्शाता है, जबकि अंतिम काटने का व्यवहार ऑस्टेनाइटीकरण, शमन, बहु-टेम्परिंग, कार्बाइड-समूह, किनारे की तैयारी और संभावित लेपों पर निर्भर करता है।
T श्रेणी का अर्थ टंग्स्टन उच्च-गति औज़ार-इस्पात है। T1 इसका पारंपरिक प्रतिनिधि पदनाम है। टंग्स्टन-समृद्ध उच्च-गति संरचनाएँ ऐतिहासिक रूप से ऐसे काटने के औज़ारों के लिए विकसित की गई थीं जिन्हें ऊष्मा के अंतर्गत कठोरता बनाए रखना आवश्यक था; T ग्रेडों में ऐसे कार्बाइड होते हैं जो लाल-कठोरता, घिसाव, घिसाई और दृढ़ता को प्रभावित करते हैं। M और T परस्पर विरोधी गुणवत्ता-स्तर नहीं हैं। वे उच्च-गति औज़ार-इस्पातों के भीतर अलग-अलग मिश्रधातु-अभिकल्पना मार्ग हैं, और उपयुक्त मार्ग काटने के तापमान, बाधित कटाई, किनारे पर भारण, ज्यामिति और ऊष्मा-उपचार पर निर्भर करता है।
यह प्रसंस्करण-संबंध निर्णायक है। Coatings में 2020 के एक अध्ययन ने ऊष्मा-उपचार मापदंडों को औज़ार-कोर के प्रदर्शन को नियंत्रित करने वाला प्राथमिक कारक बताया, जबकि संरचना और निर्माण-मार्ग संभावित कार्बाइड-संरचना तथा दोष-समूह को निर्धारित करते हैं। Routledge की औज़ार-इस्पात: गुण और प्रदर्शन पुस्तक भी संरचना, निर्माण-प्रक्रियाओं, ऊष्मा-उपचार, सतह-कठोरीकरण और लेपों के माध्यम से प्रदर्शन का विवेचन करती है (Mesquita, 2021)। NBS Monograph 88 इस्पात धातुकर्म और ऐतिहासिक शब्दावली के लिए एक पूर्ववर्ती संघीय संदर्भ प्रदान करता है।
इसलिए चयन की शुरुआत विफलता-प्रकार और सेवा-स्थितियों से होनी चाहिए, जिसके बाद AISI अक्षर का उपयोग संभावित रासायनिक संरचनाओं के मानचित्र के रूप में किया जाना चाहिए। Uddeholm ठंडे-कार्य की अभियांत्रिकी का उद्देश्य स्पष्ट रूप से बताता है: औज़ार-इस्पात का अनुप्रयोग से मिलान करें और निर्मित प्रत्येक पुर्ज़े की लागत को न्यूनतम करें। व्यावहारिक रूप से, केवल अक्षर की तुलना में जीवन-चक्र प्रदर्शन अधिक महत्वपूर्ण है। AISI वर्गीकरण विकल्पों को व्यवस्थित करता है; यह अभियांत्रिकी निर्णय स्वयं नहीं लेता।
टूल-स्टील के प्रदर्शन के पीछे धातुकर्मीय चर
टूल स्टील का वर्गीकरण केवल कठोरता के आधार पर नहीं, बल्कि उसके उपयोग के आधार पर किया जाता है। ASM International के अनुसार, टूल स्टील वे स्टील हैं जिनका उपयोग निर्मित पुर्जों को काटने, बनाने या आकार देने वाले टूल तैयार करने के लिए किया जाता है। इस परिभाषा में बहुत भिन्न आवश्यकताएँ शामिल हैं: किसी पंच को आघात और किनारे के टूटने का प्रतिरोध करना पड़ सकता है, जबकि किसी कटिंग टूल को घर्षण और ऊष्मा के बीच तीक्ष्ण धार बनाए रखनी होती है। गढ़े गए मिश्रधातु टूल-स्टील उत्पादों के लिए प्रासंगिक मानक ढाँचा ASTM A681 है, जिसमें सामान्यतः टूल, डाई या फिक्स्चर के रूप में निर्मित किए जाने वाले बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग के रासायनिक, यांत्रिक तथा भौतिक आवश्यकताएँ शामिल हैं। अकेले पदनाम से प्रदर्शन का अनुमान नहीं लगाया जा सकता।
W, L, S, O, A, D, H, M और T जैसे AISI परिवार व्यापक मिश्रधातु तथा प्रसंस्करण अवधारणाओं की पहचान करते हैं। Maricopa Community Colleges के धातुकर्म संबंधी पाठ के अनुसार, ये अक्षर सामान्यतः शमन विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु प्रणाली को दर्शाते हैं। W1 जल-कठोरीकरण, O1 तेल-कठोरीकरण, A2 वायु-कठोरीकरण, D2 उच्च-कार्बन उच्च-क्रोमियम रसायन, H13 हॉट-वर्क उपयोग, M2 मोलिब्डेनम हाई-स्पीड स्टील और T1 टंग्स्टन हाई-स्पीड स्टील से संबंधित है। ये लेबल केवल एक प्रारंभिक बिंदु प्रदान करते हैं। कार्यशील संरचना गलाने की विधि, फोर्जिंग या पाउडर-प्रसंस्करण, ऑस्टेनिटाइजिंग, शमन, टेम्परिंग, सतह की स्थिति और विशिष्ट विफलता-विधि पर निर्भर करती है।
कार्बन, मिश्रधातु तत्व और कठोरीकरण-क्षमता
| तत्व | वर्णित प्रमुख टूल-स्टील प्रभाव |
|---|---|
| कार्बन | मार्टेंसाइटीय कठोरता और कार्बाइड निर्माण |
| क्रोमियम | कठोरीकरण-क्षमता और क्रोमियम-समृद्ध कार्बाइड |
| मोलिब्डेनम | द्वितीयक कठोरीकरण और टेम्परिंग-प्रतिरोध |
| टंग्स्टन | मिश्रधातु कार्बाइड और उष्ण कठोरता |
| वैनेडियम | अत्यंत कठोर कार्बाइड और दाने के आकार का नियंत्रण |
| निकेल | चयनित संघटनों में कठोरीकरण-क्षमता और दृढ़ता |
कार्बन अंतःस्थापी परमाणु प्रदान करता है, जो लोहे को मजबूत बनाते हैं, और शमन के दौरान ऑस्टेनाइट को कठोर मार्टेंसाइट में परिवर्तित होने में सक्षम बनाते हैं। अधिक कार्बन सामान्यतः मार्टेंसाइट में कार्बन की मात्रा बढ़ाता है और शमन के बाद अधिक कठोरता का समर्थन करता है, लेकिन यही वृद्धि कार्बाइड बनने की प्रवृत्ति बढ़ा सकती है, तन्यतापूर्णता घटा सकती है और किसी धार या कोने को आघात के प्रति कम सहनशील बना सकती है। कार्बन यह भी प्रभावित करता है कि मिश्रधातु कार्बाइड बनने के बाद मैट्रिक्स में कितना कार्बन शेष रहेगा। इसलिए नाममात्र कार्बन प्रतिशत अंतिम मार्टेंसाइट में मौजूद कार्बन की मात्रा नहीं बताता।
प्रमुख धातुकर्मीय शब्द
- कठोरता
- स्थानीयकृत प्लास्टिक विरूपण का प्रतिरोध।
- कठोरीकरण-क्षमता
- निर्दिष्ट शीतलन-स्थिति में मार्टेंसाइट बनने की गहराई।
- अवशिष्ट ऑस्टेनाइट
- वह ऑस्टेनाइट जो शमन के दौरान मार्टेंसाइट में परिवर्तित नहीं होता।
- द्वितीयक कठोरीकरण
- टेम्परिंग के दौरान सूक्ष्म मिश्रधातु-कार्बाइड के अवक्षेपण से होने वाली कठोरता-वृद्धि।
कठोरीकरण-क्षमता कठोरता से भिन्न होती है। यह बताती है कि किसी निर्दिष्ट शीतलन स्थिति में स्टील कितनी गहराई तक मार्टेंसाइट बना सकता है। क्रोमियम, मोलिब्डेनम, मैंगनीज और सिलिकॉन पर्लाइट तथा बेनाइट जैसे प्रसरण-आधारित रूपांतरणों को विलंबित करते हैं, जिससे शमन की गई सतह से दूर स्थित भाग भी कठोर हो सकते हैं। निकेल कठोरीकरण-क्षमता और दृढ़ता में सहायता कर सकता है, यद्यपि पारंपरिक टूल स्टील में इसका संबंध मजबूत कार्बाइड बनने से कम होता है। मोलिब्डेनम टेम्पर-भंगुरता के कुछ रूपों को भी दबाता है और द्वितीयक कठोरीकरण में योगदान देता है। परिणाम अनुभाग के आकार, ऑस्टेनाइट के दाने के आकार, शमन की तीव्रता और स्टील की पूर्व स्थिति पर निर्भर करता है।
क्रोमियम की कई भूमिकाएँ हैं। मध्यम मात्रा में यह कठोरीकरण-क्षमता और ऑक्सीकरण-प्रतिरोध बढ़ाता है; अधिक मात्रा में यह कार्बन के साथ मिलकर क्रोमियम-समृद्ध कार्बाइड बनाता है, विशेषकर D2 जैसे उच्च-कार्बन उच्च-क्रोमियम ग्रेड में। मोलिब्डेनम और टंग्स्टन कठोर मिश्रधातु कार्बाइड बनाते हैं और टेम्परिंग के दौरान सूक्ष्म अवक्षेप बनने पर द्वितीयक कठोरीकरण में सहायता करते हैं। हॉट हार्डनेस पर इनका प्रभाव हाई-स्पीड स्टील और हॉट-वर्क ग्रेड में विशेष रूप से महत्वपूर्ण होता है। वैनेडियम अत्यंत कठोर वैनेडियम कार्बाइड, प्रायः VC या V-समृद्ध MC कार्बाइड, बनाता है। इनके कण सूक्ष्म और समान रूप से वितरित रहने पर वे घर्षणजनित घिसाव का प्रतिरोध करते हैं और ऑस्टेनाइट के दाने की वृद्धि को सीमित करते हैं।
अन्य मिश्रधातु मिलाने से प्रसंस्करण की सीमा बदल जाती है। सिलिकॉन फेराइट को मजबूत करता है और टेम्परिंग की प्रतिक्रिया को प्रभावित कर सकता है। मैंगनीज कठोरीकरण-क्षमता बढ़ाता है, लेकिन जब संघटन और उपचार का नियंत्रण ठीक न हो, तो अवशिष्ट ऑस्टेनाइट और पृथक्करण के प्रति संवेदनशीलता बढ़ा सकता है। सामान्य हाई-स्पीड स्टील के संदर्भ में कोबाल्ट कोई प्रमुख कार्बाइड-समूह नहीं बनाता; यह उस तापमान को बढ़ाता है जिस पर मैट्रिक्स नरम होता है और ऊँचे तापमान पर कटिंग प्रदर्शन में सहायता करता है। नाइट्रोजन, सल्फर और लेड मशीनिंग-क्षमता या अवक्षेपण को प्रभावित कर सकते हैं, लेकिन उनका महत्व ग्रेड और स्वच्छता संबंधी आवश्यकताओं पर बहुत अधिक निर्भर करता है।
उच्च कठोरीकरण-क्षमता वाला स्टील अपने-आप अधिक दृढ़ या अधिक घिसाव-प्रतिरोधी नहीं होता। वह बड़े डाई-अनुभाग में कठोर हो सकता है, फिर भी उसमें मोटे कार्बाइड, पृथक्करण या अत्यधिक अवशिष्ट ऑस्टेनाइट हो सकते हैं। MDPI द्वारा 2020 में Coatings में प्रकाशित ऊष्मा-उपचार अध्ययन ने टूल-कोर के प्रदर्शन को नियंत्रित करने वाला प्राथमिक कारक ऊष्मा-उपचार पैरामीटरों को माना। संघटन यह निर्धारित करता है कि कौन-सी संरचनाएँ बन सकती हैं; उपचार यह निर्धारित करता है कि वास्तव में उनमें से कौन-सी संरचनाएँ शेष रहेंगी।

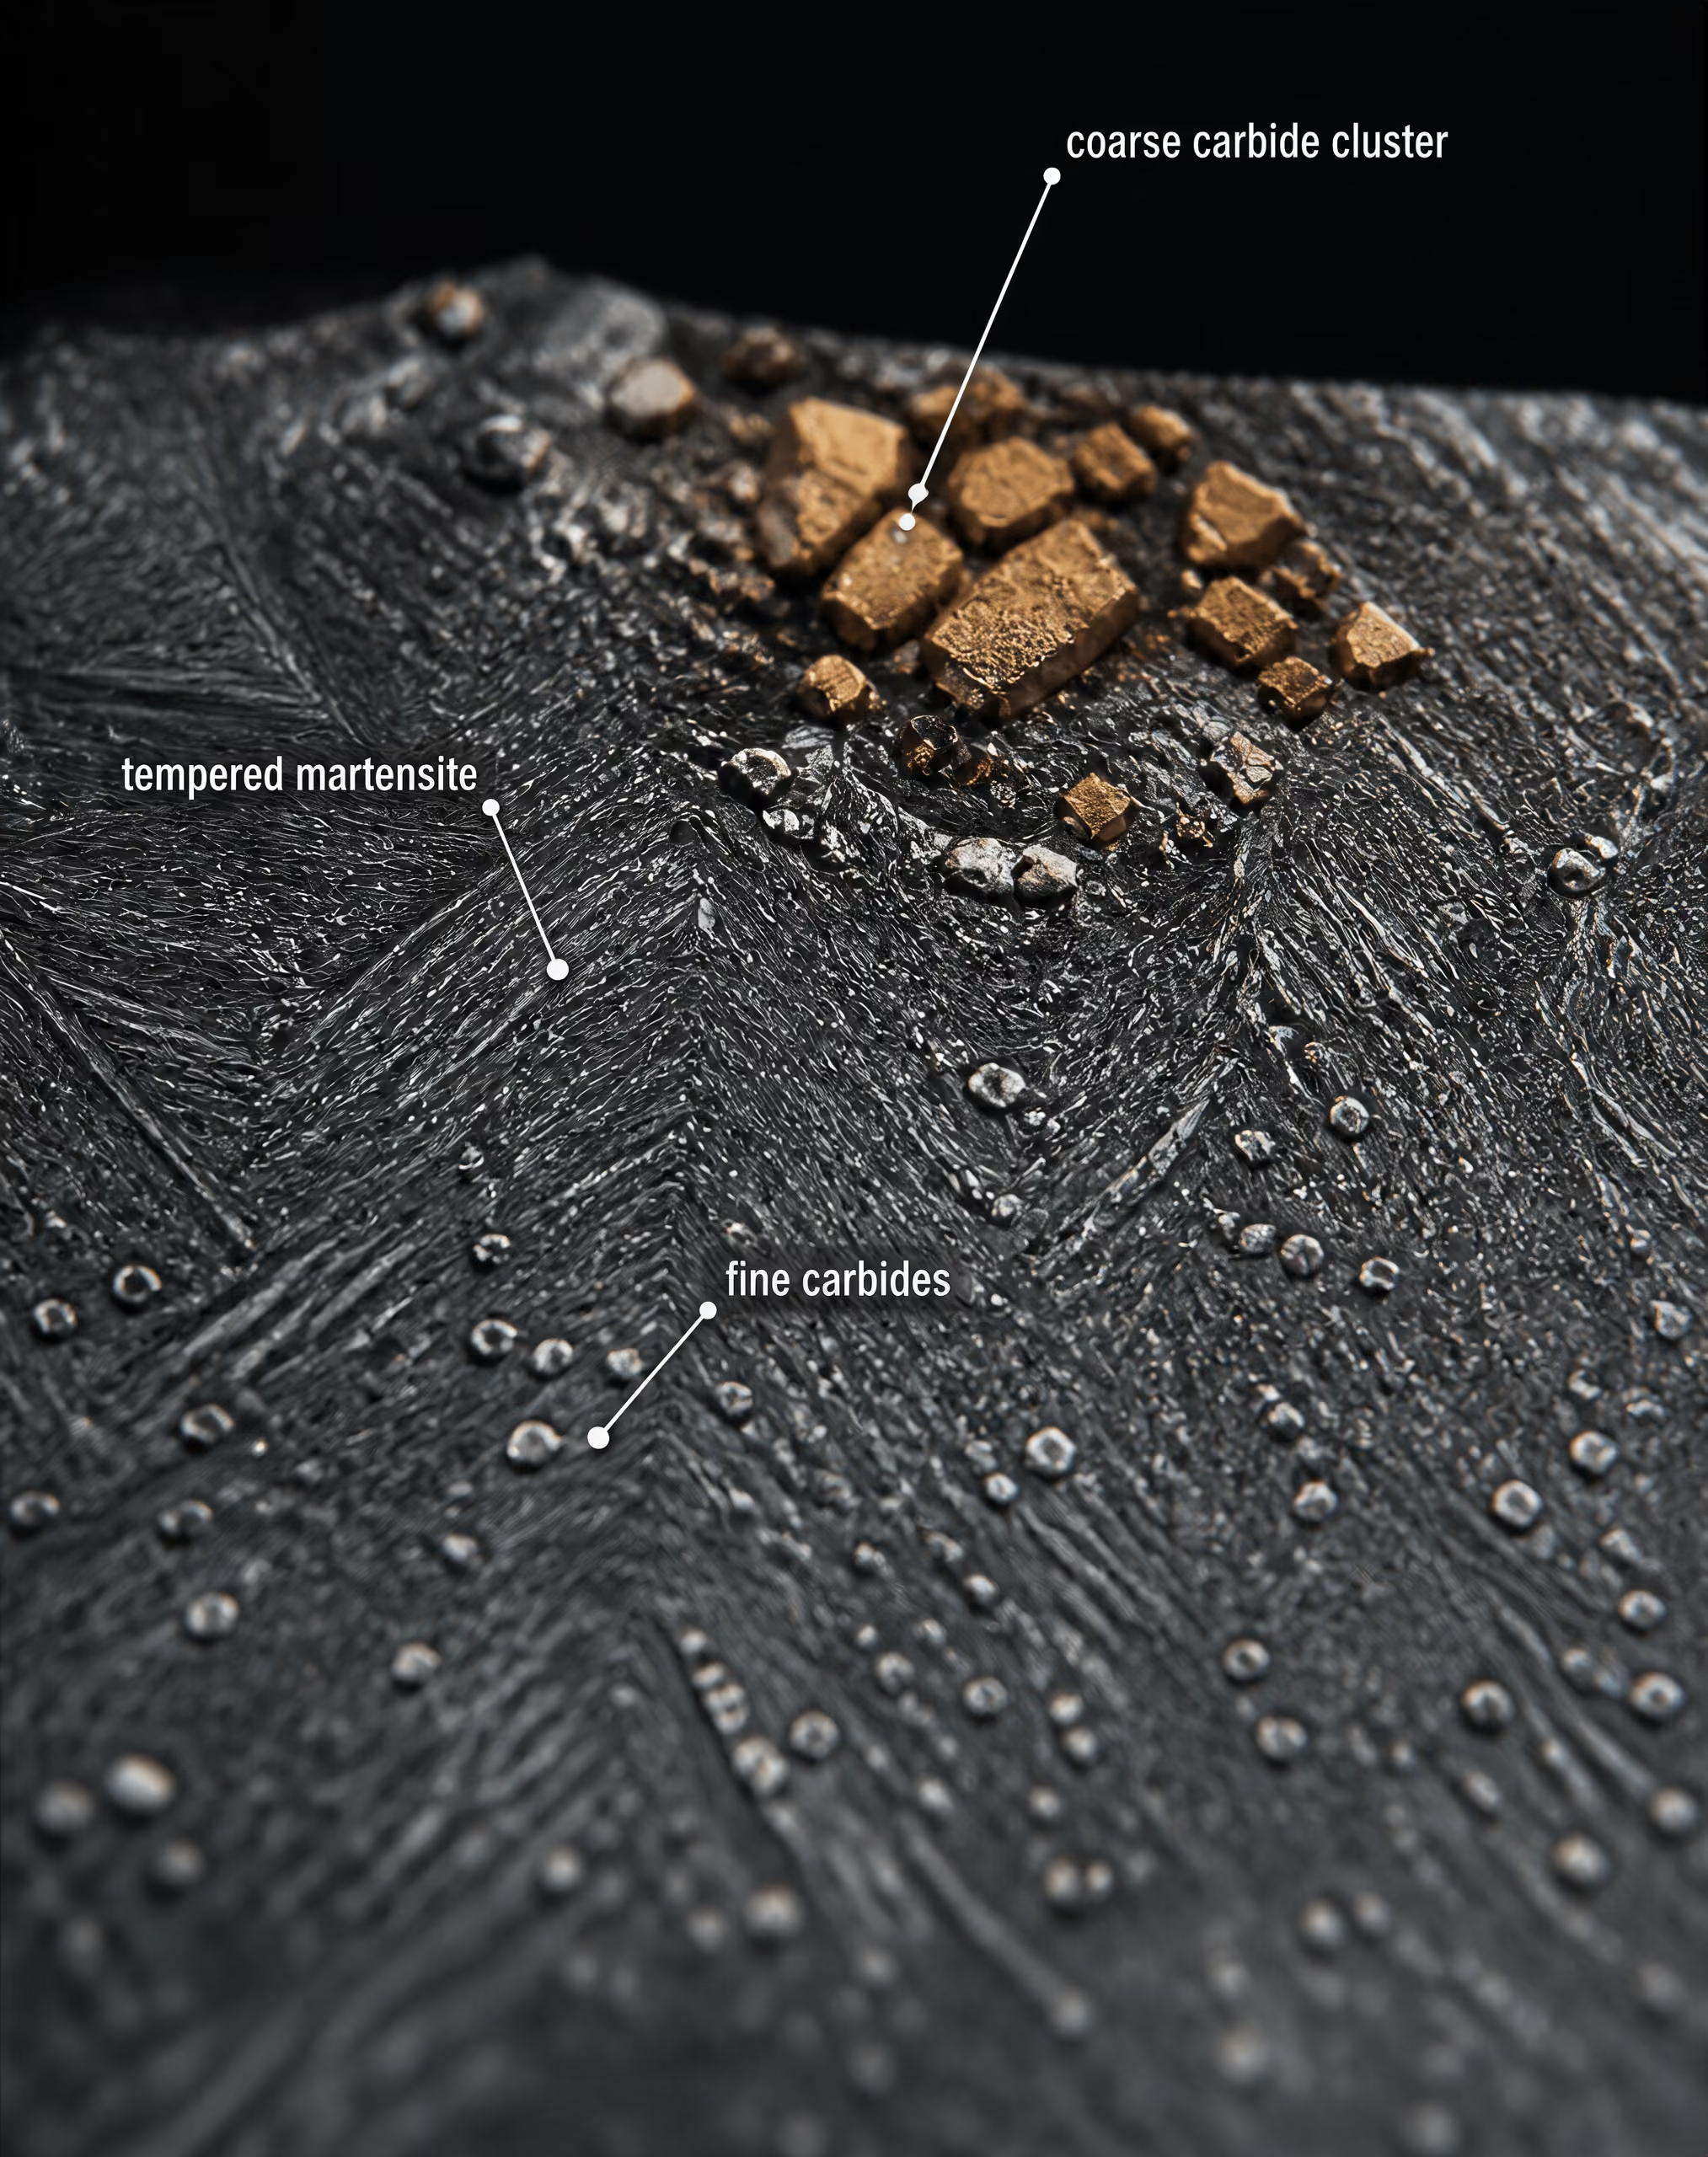
कार्बाइड कार्बन के लौह या क्रोमियम, मोलिब्डेनम, टंग्स्टन अथवा वैनेडियम जैसे मिश्रधातु तत्वों के साथ संयोजन से बनने वाला कठोर यौगिक।
कार्बाइड और घिसाव-दृढ़ता संतुलन
टूल-स्टील के व्यवहार में कार्बाइड केंद्रीय भूमिका निभाते हैं, क्योंकि वे अपेक्षाकृत अधिक दृढ़ धात्विक मैट्रिक्स में स्थित कठोर कण होते हैं। उनकी उपस्थिति जितनी महत्वपूर्ण है, उतनी ही उनकी रासायनिक संरचना, आयतन-अंश, आकार, आकृति, परस्पर दूरी और अभिविन्यास भी महत्वपूर्ण हैं। लौह-समृद्ध सीमेंटाइट, क्रोमियम-समृद्ध M₇C₃, मोलिब्डेनम और टंग्स्टन-समृद्ध M₆C तथा वैनेडियम-समृद्ध MC कार्बाइड घर्षण, ऊष्मीय नरमी या दरार के प्रति समान प्रतिरोध प्रदान नहीं करते।
सूक्ष्म और वितरित कार्बाइड-समूह बड़े दरार-आरंभक बनाए बिना घिसाव-प्रतिरोध बढ़ा सकता है। मोटे प्राथमिक कार्बाइड किसी विशिष्ट घिसाव-तंत्र का प्रभावी ढंग से प्रतिरोध कर सकते हैं, लेकिन वे मैट्रिक्स को बाधित भी करते हैं और तनाव को केंद्रित करते हैं। कार्बाइड के तीक्ष्ण कोने, पृथक्करण से बने कार्बाइड स्ट्रिंगर तथा रोलिंग या फोर्जिंग से संरेखित कार्बाइड-समूह दरार शुरू होने के लिए अनुकूल मार्ग बन सकते हैं। किसी पॉलिश किए गए सूक्ष्मचित्र में दो ग्रेडों में समान नाममात्र कार्बाइड प्रकार दिखाई दे सकता है, फिर भी उनका वितरण बहुत भिन्न हो सकता है और परिणामस्वरूप सेवा-आयु भी बहुत अलग हो सकती है।
| विनिर्माण मार्ग | वर्णित संरचना या चिंता |
|---|---|
| पिंड धातुकर्म | रासायनिक पृथक्करण और लम्बी कार्बाइड पट्टियाँ |
| फोर्जिंग और रोलिंग | दाना-प्रवाह और दिशात्मक कार्बाइड व्यवस्था |
| चूर्ण धातुकर्म | अधिक सूक्ष्म और अधिक समान रूप से वितरित कार्बाइड कण |
घिसाव-दृढ़ता संतुलन केवल “अधिक कार्बाइड” और “कम कार्बाइड” के बीच सरल विनिमय नहीं है। घर्षणजनित घिसाव में कठोर कणों का अधिक अंश लाभकारी हो सकता है, लेकिन जब कणों के बीच का मैट्रिक्स बहुत कमजोर हो या कार्बाइडों के बीच की दूरी इतनी कम हो कि दरार कुंद न हो सके, तब धार का टूटना तेज हो सकता है। आसंजक घिसाव, आघातजनित घिसाव, प्लास्टिक विरूपण और ऊष्मीय थकान अलग-अलग आवश्यकताएँ उत्पन्न करते हैं। गलत संरेखित वर्कपीस पर प्रहार करने वाला पंच एकल अस्थिर चिप के कारण विफल हो सकता है, भले ही उसकी मापी गई कठोरता अधिक बनी रहे। इसके विपरीत, शीयर ब्लेड धीरे-धीरे घर्षणजनित गोलाई आने के कारण अपना प्रदर्शन खो सकता है।
निर्माण-विधि इस संरचना को बदल देती है। पारंपरिक इंगट धातुकर्म से रासायनिक पृथक्करण और लंबे कार्बाइड बैंड बन सकते हैं, जिन्हें बाद की फोर्जिंग कम तो कर सकती है, पर हमेशा पूरी तरह समाप्त नहीं कर पाती। पाउडर धातुकर्म अधिक समान कार्बाइड-वितरण बना सकता है, यद्यपि अंतिम गुण अभी भी संघनन, फोर्जिंग, ऊष्मा-उपचार और सतही दोषों पर निर्भर करते हैं। मुद्दा यह नहीं है कि कोई एक विधि हमेशा सफल होती है। मुद्दा यह है कि नाममात्र रासायनिक संघटन उस विधि से बनी दोष-जनसंख्या या कार्बाइड-वास्तुकला का वर्णन नहीं कर सकता।
टेम्परिंग एक और परत जोड़ती है। टेम्परिंग के दौरान मिश्रधातु तत्व अतिसंतृप्त मार्टेंसाइट से बाहर निकलकर सूक्ष्म द्वितीयक कार्बाइड बना सकते हैं। M2 और संबंधित हाई-स्पीड स्टील में मोलिब्डेनम, टंग्स्टन और वैनेडियम ऐसे अवक्षेपण में भाग लेते हैं, जो प्रारंभिक नरमी की अवस्था के बाद कठोरता बढ़ाता है। यह द्वितीयक कठोरीकरण हॉट हार्डनेस को भी समर्थन देता है, लेकिन अत्यधिक तीव्र उपचार अत्यधिक अवशिष्ट तनाव या अवशिष्ट ऑस्टेनाइट छोड़ सकता है। अकेले कार्बाइड की मात्रा के बजाय कार्बाइड का परिशोधन अक्सर यह निर्धारित करता है कि अतिरिक्त मिश्रधातु सामग्री उपयोगी कटिंग-स्थायित्व देगी या भंगुर धार-व्यवहार।
मैट्रिक्स संरचना और अवशिष्ट ऑस्टेनाइट
कार्बाइडों को घेरने वाला मैट्रिक्स टूल की दृढ़ता का बड़ा भाग वहन करता है और भार के अधीन कार्बाइडों को सहारा देता है। शमन किया हुआ मार्टेंसाइट उच्च शक्ति प्रदान करता है, क्योंकि कार्बन और मिश्रधातु परमाणु लोहे के जालक को विकृत करते हैं और विस्थापन की गति में बाधा डालते हैं। हालांकि, बिना टेम्पर किया हुआ मार्टेंसाइट उच्च अवशिष्ट तनाव रखता है और अचानक फ्रैक्चर के प्रति कम प्रतिरोध देता है। टेम्परिंग इस तनाव को घटाती है, नियंत्रित कार्बाइड-अवक्षेपण की अनुमति देती है और कठोरता तथा दृढ़ता के बीच संतुलन को समायोजित करती है।
ऑस्टेनिटाइजिंग उपचार मैट्रिक्स के रासायनिक संघटन और कार्बाइड-विघटन दोनों को नियंत्रित करता है। यदि तापमान बहुत कम हो, तो अपर्याप्त कार्बन और मिश्रधातु तत्व ऑस्टेनाइट में प्रवेश करते हैं, जिससे कठोरीकरण-क्षमता और अंतिम कठोरता सीमित हो जाती है। यदि तापमान बहुत अधिक हो या धारण-अवधि बहुत लंबी हो, तो अत्यधिक कार्बाइड-विघटन मैट्रिक्स को समृद्ध कर सकता है, ऑस्टेनाइट के दाने बड़े कर सकता है और शमन के बाद अवशिष्ट ऑस्टेनाइट बढ़ा सकता है। मोटे पूर्व-ऑस्टेनाइट दाने बढ़ती हुई दरार के लिए उपलब्ध अवरोधों की संख्या कम कर देते हैं।
अवशिष्ट ऑस्टेनाइट वह ऑस्टेनाइट अंश है जो शमन के दौरान मार्टेंसाइट में परिवर्तित नहीं होता। कठोरीकरण के तुरंत बाद यह प्रत्यक्ष दृढ़ता में सुधार कर सकता है, लेकिन सेवा-तनाव, ग्राइंडिंग की ऊष्मा या बाद की टेम्परिंग के दौरान यह आयामी रूप से अस्थिर होता है। ताजा, बिना टेम्पर किए हुए मार्टेंसाइट में इसका रूपांतरण विरूपण, दरार या कटिंग ज्यामिति में परिवर्तन उत्पन्न कर सकता है। क्रायोजेनिक उपचार, कई टेम्परिंग चक्र या सावधानीपूर्वक चुनी गई ऑस्टेनिटाइजिंग स्थितियाँ इस समस्या को कम कर सकती हैं, लेकिन इनमें से कोई भी सार्वभौमिक समाधान नहीं है।
अंतिम मैट्रिक्स में टेम्पर किया हुआ मार्टेंसाइट, अवशिष्ट ऑस्टेनाइट, द्वितीयक कार्बाइड और कभी-कभी अपर्याप्त शीतलन के कारण बने बेनाइटिक या पर्लाइटिक क्षेत्र शामिल हो सकते हैं। इनके अनुपात और अंतरापृष्ठ थकान, धार-टूटन, विरूपण और ऊष्मीय नरमी को नियंत्रित करते हैं। सतह की ग्राइंडिंग एक और चर जोड़ती है: तन्य अवशिष्ट तनाव, ग्राइंडिंग बर्न और सूक्ष्म दरारें सही ढंग से उपचारित कोर को भी निष्क्रिय कर सकती हैं।
Routledge की Tool Steels: Properties and Performance (2021) में प्रदर्शन का अध्ययन केवल ग्रेड के नाम से नहीं, बल्कि संघटन, निर्माण प्रक्रियाओं, ऊष्मा-उपचार, सतह-कठोरीकरण और कोटिंग के माध्यम से किया गया है। यह दृष्टिकोण NBS Monograph 88 में दर्ज पुराने धातुकर्मीय आधारों तथा ASM International द्वारा घिसाव-प्रतिरोध, दृढ़ता, हॉट हार्डनेस, कार्बाइड और ऊष्मा-उपचार के संयुक्त प्रभावों पर दिए गए जोर से सहमत है। Uddeholm के कोल्ड-वर्क मार्गदर्शन में इसका व्यावहारिक परिणाम स्पष्ट किया गया है: चयन अनुप्रयोग के अनुरूप होना चाहिए और उत्पादित प्रत्येक पुर्जे की जीवन-चक्र लागत कम करनी चाहिए। प्रासंगिक प्रश्न यह नहीं है कि कौन-सा पदनाम सर्वोच्च है, बल्कि यह है कि कौन-सी मैट्रिक्स-कार्बाइड संरचना टूल के वास्तविक भार, तापमान, संपर्क और विफलता-विधि को सहन कर सकती है।
विनिर्माण मार्ग: समान ग्रेड की सूक्ष्मसंरचना एक जैसी क्यों नहीं होती
औज़ार-इस्पात का कोई पदनाम एकल आंतरिक संरचना की नहीं, बल्कि एक संघटन-सीमा और अभिप्रेत इस्पात-परिवार की पहचान कराता है। इसलिए AISI O1, AISI D2, AISI M2 और अन्य ग्रेडों में कठोरता, घिसाव-प्रतिरोध, आयामी स्थिरता और मशीननीयता के अलग-अलग संयोजन दिखाई दे सकते हैं, जब उनके गलाने, ढलाई, विकृति-प्रसंस्करण और ऊष्मा-उपचार का इतिहास अलग हो। ASM International औज़ार-इस्पात को ऐसे इस्पात के रूप में वर्णित करता है जिनसे निर्मित पुर्ज़ों को काटने, बनाने या आकार देने के लिए औज़ार बनाए जाते हैं; उपयोगी प्रश्न केवल यह नहीं है कि पदनाम में कौन-सा अक्षर आता है, बल्कि यह है कि बनी हुई सूक्ष्मसंरचना औज़ार के विफलता-तंत्र पर कैसी प्रतिक्रिया देती है।
ASTM A681 (2024) “गढ़े हुए मिश्रधातु औज़ार-इस्पात उत्पादों की रासायनिक, यांत्रिक और भौतिक आवश्यकताओं” को शामिल करता है। इनमें बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग शामिल हैं, जिन्हें सामान्यतः औज़ारों, डाइयों या फिक्स्चर में निर्मित किया जाता है। यह मानक-ढाँचा उत्पाद-आवश्यकताओं को परिभाषित करता है, लेकिन किसी ग्रेड के प्रत्येक उत्पाद-रूप को धातुकर्मीय रूप से एकसमान नहीं बनाता। उत्पाद का आकार, अपचयन अनुपात, शीतलन इतिहास और जिस स्थान से कोई खंड लिया गया है—ये सभी औज़ार-निर्माण के लिए उपलब्ध संरचना को प्रभावित कर सकते हैं।
पिंड-धातुकर्म और पृथक्करण
परंपरागत गढ़ा हुआ औज़ार-इस्पात ढले हुए पिंड या सतत् ढले हुए स्ट्रैंड से शुरू होता है। ठोसकरण के दौरान मिश्रधातु-तत्व पूरी तरह समान रूप से वितरित नहीं रहते। कार्बन, क्रोमियम, मोलिब्डेनम, टंग्स्टन, वैनेडियम और अन्य विलेय तत्व द्रव तथा ठोस प्रावस्थाओं के बीच विभाजित होते हैं। अंतिम रूप से जमने वाला द्रव उन तत्वों से समृद्ध हो सकता है जो कार्बाइड बनाते हैं। इससे डेंड्राइट-कोर और डेंड्राइटों के बीच के क्षेत्रों के बीच रासायनिक पृथक्करण उत्पन्न होता है। AISI D2 जैसे उच्च-कार्बन, उच्च-क्रोमियम ग्रेड में यह इतिहास क्रोमियम-समृद्ध कार्बाइडों के आकार, मात्रा और वितरण को प्रभावित कर सकता है। AISI M2 में टंग्स्टन-, मोलिब्डेनम- और वैनेडियम-युक्त कार्बाइड-समूह भी संघटन और ठोसकरण—दोनों को प्रतिबिंबित करते हैं।
पृथक्करण प्रत्येक खंड में दिखाई देने वाले दोष के समान नहीं होता, लेकिन यह रूपांतरण-व्यवहार और कार्बाइड-निर्माण में स्थानीय भिन्नता पैदा करता है। समृद्ध क्षेत्र ऑस्टेनाइटीकरण के दौरान अलग ढंग से प्रतिक्रिया दे सकते हैं, और मोटे कार्बाइड-समूह तनाव-सांद्रक के रूप में कार्य कर सकते हैं। आघात या वंकन के अधीन दरार टेम्पर्ड मार्टेंसाइट मैट्रिक्स के बजाय किसी स्ट्रिंजर या समूह के भीतर से आगे बढ़ सकती है। सरकने या अपघर्षी सेवा के दौरान कठोर कार्बाइड पदार्थ हटने के प्रतिरोध को बढ़ा सकता है, जबकि बड़ा और अपर्याप्त रूप से समर्थित कार्बाइड टूटकर निकल सकता है और कार्यशील धार को क्षतिग्रस्त कर सकता है।
अधात्विक समावेशन एक और परत जोड़ते हैं। ऑक्साइड, सल्फाइड और सिलिकेट समावेशन गलाने, परिशोधन, ढलाई या बाद के प्रसंस्करण से उत्पन्न हो सकते हैं। उनका रसायन, आकार, आकृति और अभिविन्यास थकान-आरंभ तथा भंग-पद्धति को प्रभावित करते हैं। यह प्रभाव पंच, शीयर-ब्लेड, टैप और बार-बार भार के संपर्क में आने वाले अन्य औज़ारों में विशेष रूप से महत्वपूर्ण है, जहाँ आंतरिक छोटी-सी असंततता समग्र कठोरता में मामूली अंतर से अधिक मायने रख सकती है।
फोर्जिंग और रोलिंग ढली हुई संरचना को तोड़ते हैं, आंतरिक रिक्तियों को बंद करते हैं और पृथक सामग्री का पुनर्वितरण करते हैं, लेकिन वे मूल इतिहास को पूरी तरह मिटाते नहीं हैं। अंतिम परिणाम तापमान, विकृति, अपचयन और शीतलन पर निर्भर करता है। बड़े पिंड को पर्याप्त रूप से घटाकर बनाए गए बार में कार्बाइडों के बीच की दूरी और पृथक्करण-पैटर्न उस छोटे प्रारंभिक खंड से भिन्न हो सकते हैं जिसे उसी नाममात्र ग्रेड में संसाधित किया गया हो।
फोर्जिंग, रोलिंग और दिशात्मक संरचना
विषमदिशता अभिविन्यास के कारण पदार्थ की प्रतिक्रिया में अंतर, जैसे कार्बाइड-लड़ी या दाना-प्रवाह के साथ अथवा उसके आर-पार भार डालना।
गरम कार्यण ढले हुए डेंड्राइटों को तोड़ता है और समावेशों तथा कार्बाइड-समृद्ध क्षेत्रों को विकृति की दिशा में लंबा करता है। इससे दाना-प्रवाह उत्पन्न होता है और अनेक गढ़े हुए औज़ार-इस्पातों में दिशात्मक कार्बाइड व्यवस्था बनती है, जिसे अक्सर बैंडिंग या कार्बाइड-संरेखण कहा जाता है। ऊष्मा-उपचार के बाद मैट्रिक्स अपेक्षाकृत एकसमान हो सकता है, जबकि लंबे कार्बाइड-स्ट्रिंगर पॉलिश किए गए और अभिकर्मक से एच किए गए खंड में दिखाई देते रहते हैं।
दिशा महत्वपूर्ण है, क्योंकि यांत्रिक गुण कार्यण की दिशा के समानांतर और उसके आर-पार अलग हो सकते हैं। संरेखित कार्बाइड-स्ट्रिंगरों के समानांतर भारित औज़ार में दरार का मार्ग उन पर अनुप्रस्थ दिशा में भारित औज़ार जैसा नहीं होता। इसलिए अनुदैर्ध्य दृढ़ता, अनुप्रस्थ दृढ़ता, वंकन-शक्ति, थकान-प्रतिरोध और धार-स्थिरता अलग-अलग हो सकते हैं, भले ही कठोरता और रासायनिक विश्लेषण समान हों। इस अंतर को विषमदैशिकता कहा जाता है: पदार्थ की प्रतिक्रिया उसके अभिविन्यास पर निर्भर करती है।
इसका प्रभाव औज़ार-डिज़ाइन तक पहुँचता है। बार से काटे गए फोर्जिंग-डाइ, पंच या ब्लैंकिंग घटक को दिशारहित कच्ची सामग्री नहीं माना जाना चाहिए। औज़ार-प्रोफ़ाइल का अभिविन्यास, प्रमुख सेवा-भार और अपेक्षित दरार-पथ—इन सभी पर एक साथ विचार किया जाना चाहिए। बार, प्लेट, शीट, स्ट्रिप, रॉड, तार या फोर्जिंग भी अलग-अलग मशीनन और रूपण-संबंधी निर्णयों को आवश्यक बनाते हैं। मोटी प्लेट में सतही परत हटाने या पूरे अनुप्रस्थ खंड में भिन्नता पर ध्यान देने की आवश्यकता हो सकती है; स्ट्रिप को ऐसे छोटे रूपित घटक के लिए चुना जा सकता है जिसकी अंतिम दिशा रोलिंग-दिशा के अनुरूप हो; तार और रॉड शीत-रूपण या हेडिंग प्रक्रियाओं में प्रयुक्त हो सकते हैं, जहाँ सतह की दशा और अक्षीय दोष महत्वपूर्ण हो जाते हैं।
जब दाना-प्रवाह लगाए गए भार को सहारा देता है, तब वह उपयोगी होता है; लेकिन जब वह विभाजन या धार-विफलता के लिए आसान मार्ग बनाता है, तब हानिकारक हो सकता है। बैंडिंग ऊष्मा-उपचार के दौरान असमान प्रतिक्रिया भी उत्पन्न कर सकती है, विशेषकर वहाँ जहाँ स्थानीय संघटन में परिवर्तन कठोरीकरण-क्षमता या अवशिष्ट ऑस्टेनाइट को बदलते हैं। परिणामस्वरूप, अलग-अलग उत्पाद-रूपों से बना नाममात्र रूप से समान AISI O1 औज़ार मशीनन-विकृति के लिए अलग-अलग भत्ते की माँग कर सकता है और अलग-अलग कारणों से चिपिंग, मुड़ने या दरार पड़ने से विफल हो सकता है।
ASM International के 2020 के विवरण में कहा गया है कि औज़ार-इस्पात का प्रदर्शन घिसाव-प्रतिरोध, दृढ़ता, गरम-कठोरता, कार्बाइडों और ऊष्मा-उपचार के संयोजनों पर निर्भर करता है। Routledge की Tool Steels: Properties and Performance (2021) भी इसी व्यापक बिंदु को प्रस्तुत करती है और संघटन, विनिर्माण-प्रक्रियाओं, ऊष्मा-उपचार, सतह-कठोरीकरण तथा कोटिंग्स को परस्पर संबद्ध चर के रूप में देखती है। विनिर्माण मार्ग प्रारंभिक दशा निर्धारित करता है; वह ऊष्मा-उपचार का विकल्प नहीं है। MDPI की Coatings में प्रकाशित 2020 के एक अध्ययन ने ऊष्मा-उपचार मापदंडों को औज़ार-कोर के प्रदर्शन को नियंत्रित करने वाला प्राथमिक कारक बताया, जबकि संघटन और पूर्ववर्ती प्रसंस्करण पदार्थ की संभाव्यता तथा उसमें मौजूद दोष-समूह को निर्धारित करते हैं।

चूर्ण-धातुकर्म और कार्बाइड का सूक्ष्मीकरण
चूर्ण-धातुकर्मीय औज़ार-इस्पात ठोसकरण की समस्या को बदलता है; यह केवल परंपरागत उत्पादन को छोटे पैमाने पर दोहराता नहीं है। द्रव मिश्रधातु को महीन कणों में परमाणुकृत किया जाता है। प्रत्येक कण तेज़ी से जमता है और अपेक्षाकृत कम पृथक मात्रा को धारण करता है। इसके बाद चूर्ण को संहत किया जाता है और सामान्यतः गरम समदाब-दाबन द्वारा समेकित किया जाता है; फिर ऊष्मायांत्रिक प्रसंस्करण और ऊष्मा-उपचार किया जाता है।
कणों का तीव्र ठोसकरण बड़े कार्बाइड-जालों की वृद्धि को सीमित करता है। समेकन के बाद, समान नाममात्र संघटन वाली परंपरागत ढली और गढ़ी सामग्री की तुलना में कार्बाइड-कण सामान्यतः अधिक महीन और अधिक समान रूप से वितरित होते हैं। मोटे कार्बाइड-समूहों में कमी से कार्बाइड-भंग, धार-चिपिंग और दरार-प्रसार के प्रति प्रतिरोध बेहतर हो सकता है, जबकि अधिक एकसमान संरचना से खंड और अभिविन्यास के अनुसार गुणों में भिन्नता घटती है। ये संरचनात्मक प्रवृत्तियाँ हैं, स्वतः मिलने वाली गारंटियाँ नहीं; समेकन-दोष, अनुपयुक्त ऊष्मा-उपचार, अत्यधिक कार्बाइड-सामग्री और खराब सतह-तैयारी अब भी विफलता को नियंत्रित कर सकते हैं।
यह अंतर पर्याप्त मात्रा में कार्बाइड-निर्माता तत्वों वाले उच्च-मिश्रधातु ग्रेडों में सबसे स्पष्ट होता है। परंपरागत AISI D2 में पर्याप्त आकार वाली क्रोमियम-समृद्ध कार्बाइड-समष्टियाँ हो सकती हैं, जिनका संरेखण कार्यण से विरासत में मिलता है। चूर्ण-मार्ग से क्रोमियम कार्बाइडों का अधिक महीन वितरण प्राप्त किया जा सकता है, हालाँकि सटीक प्रावस्थाएँ और आकार परमाणुकरण, समेकन, फोर्जिंग या रोलिंग तथा तापीय उपचार पर निर्भर करते हैं। AISI M2 जैसे उच्च-गति इस्पात के चूर्ण-रूप भी इसी प्रकार कार्बाइडों के बीच की दूरी को नियंत्रित करने और पृथक्करण-सम्बंधी विषमदैशिकता को घटाने का लक्ष्य रखते हैं। पदनाम अब भी मिश्रधातु-परिवार की पहचान कराता है। वह किसी एक कार्बाइड-आकार या किसी एक दृढ़ता-स्तर को निर्दिष्ट नहीं करता।
यह अंतर तब महत्वपूर्ण हो जाता है जब औज़ार बार, प्लेट, स्ट्रिप, रॉड, तार या फोर्जिंग से बनाया जाता है। मशीनन सामग्री हटाता है, लेकिन शेष औज़ार में मौजूद दिशात्मक संरचना को पूरी तरह नहीं हटाता। ग्राइंडिंग से कार्बाइड-समृद्ध क्षेत्र खुल सकते हैं और सतह पर तन्य अवशिष्ट तनाव या स्थानीय तापीय क्षति उत्पन्न हो सकती है। इसलिए ऐसी प्रक्रिया जो कोर को महीन और समांगी संरचना देती है, पारंपरिक गढ़े हुए मार्ग की तुलना में चिपिंग के विरुद्ध अलग सुरक्षा-सीमा प्रदान कर सकती है, भले ही दोनों सामग्रियों को समान नाममात्र कठोरता-उपचार दिया गया हो।
Uddeholm के 2024 के शीत-कार्य संबंधी मार्गदर्शन में व्यावहारिक अभियांत्रिकी नियम स्पष्ट किया गया है: औज़ार-इस्पात का चयन अनुप्रयोग के अनुरूप होना चाहिए और उत्पादित प्रत्येक भाग की लागत को न्यूनतम करना चाहिए। इसका अर्थ है कि मार्ग और उत्पाद-रूप का मिलान प्रमुख विफलता-तंत्र—घिसाव, आघात-भंग, प्लास्टिक विकृति, तापीय जाँच-दरार, थकान या धार-चिपिंग—से किया जाए, न कि AISI अक्षरों को निम्न से उच्च क्रम में रखा जाए। समान ग्रेड-नाम भौतिक रूप से अलग प्रारंभिक संरचनाओं का वर्णन कर सकता है, और इस्पात के मशीनन के लंबे समय बाद भी वे संरचनाएँ औज़ार का हिस्सा बनी रहती हैं।
जाँची गई लेपित प्रणाली में टूल-कोर के कार्य-निष्पादन को नियंत्रित करने वाला प्राथमिक कारक ताप-उपचार पैरामीटर था। Limited evidence

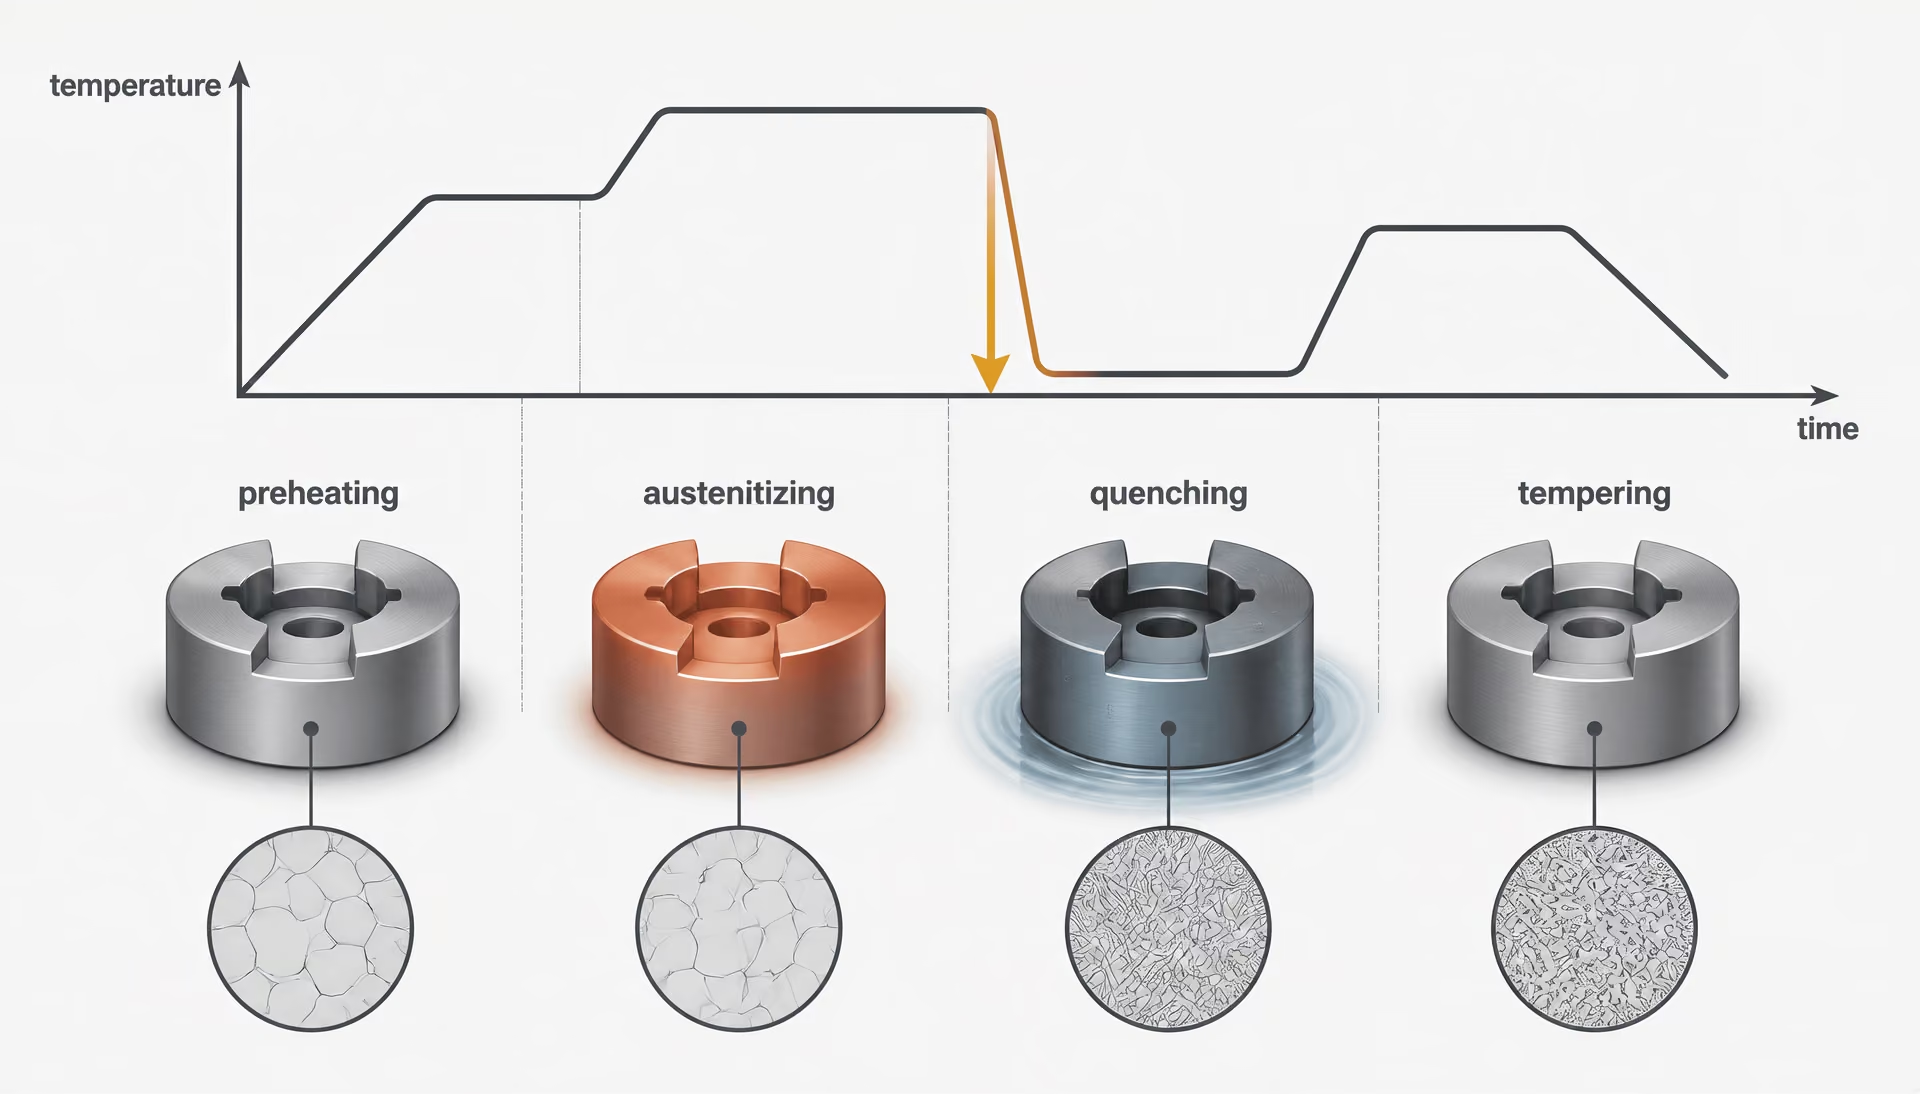
ताप-उपचार क्रम
- पूर्वतापन भट्ठी और कार्यखंड के बीच तापमान-प्रवणता कम करें।
- ऑस्टेनाइटीकरण मैट्रिक्स को परिवर्तित करें और नियंत्रित मात्रा में कार्बाइड घोलें।
- शमन तापीय तथा रूपांतरणीय तनाव को सीमित करते हुए मार्टेंसाइट बनाने के लिए पर्याप्त तेजी से ठंडा करें।
- टेम्परिंग अवशिष्ट तनाव कम करें, कठोरता और दृढ़ता समायोजित करें तथा संरचना को स्थिर करें।
ऊष्मा-उपचार ही प्रदर्शन-निर्धारक प्रक्रिया है
औज़ार-इस्पात ग्रेड केवल अपने पदनाम से संकेतित गुणों के साथ सेवा में प्रवेश नहीं करता। उदाहरण के लिए, AISI D2 उच्च-कार्बन, उच्च-क्रोमियम शीत-कार्य इस्पात-परिवार की पहचान कराता है; यह कठोरता, दृढ़ता, आयामी स्थिरता या घिसाव-आयु के किसी विशेष संयोजन की गारंटी नहीं देता। ये गुण तब विकसित होते हैं जब इस्पात को उसकी रासायनिक संरचना और खंड-आकार के अनुरूप परिस्थितियों में गरम किया जाता है, निर्धारित समय तक रखा जाता है, ठंडा किया जाता है और टेम्पर किया जाता है।
यह MDPI द्वारा प्रकाशित 2020 के Coatings अध्ययन—खंड 10, अंक 3, लेख 265—का केंद्रीय तकनीकी बिंदु है। अध्ययन में परीक्षण की गई लेपित प्रणाली के औज़ार-कोर के प्रदर्शन को नियंत्रित करने वाले प्राथमिक कारक के रूप में ऊष्मा-उपचार के मापदंडों की पहचान की गई है। संघटन और विनिर्माण-विधि उपलब्ध सूक्ष्मसंरचनात्मक क्षमता तथा समावेशन, पृथक्करण, रंध्रों और कार्बाइडों की जनसंख्या निर्धारित करते हैं। ऊष्मा-उपचार यह निर्धारित करता है कि उस क्षमता का कितना भाग वास्तविक रूप से प्राप्त होगा। कोई भी लेप ऐसे कोर की क्षतिपूर्ति नहीं कर सकता जो अत्यधिक गरम हो गया हो, अपर्याप्त रूप से कठोर किया गया हो, शमन के दौरान दरक गया हो या जिसमें अत्यधिक अवशिष्ट ऑस्टेनाइट रह गया हो।
यह क्रम सामान्यतः पूर्वतापन, ऑस्टेनाइटीकरण, शमन और टेम्परिंग के माध्यम से नियंत्रित किया जाता है, लेकिन यह क्रम कोई सार्वभौमिक विधि नहीं है। AISI W, L, S, O, A, D, H, M और T स्टील अलग-अलग प्रतिक्रिया देते हैं, क्योंकि उनमें कार्बन, क्रोमियम, मोलिब्डेनम, टंग्स्टन, वैनैडियम, मैंगनीज़ और सिलिकॉन की मात्रा रूपांतरण तापमान, कार्बाइड स्थिरता, कठोरीकरण-क्षमता और टेम्परिंग-प्रतिक्रिया को बदलती है। ASTM A681, जो रॉट एलॉय टूल-स्टील उत्पादों की रासायनिक, यांत्रिक और भौतिक आवश्यकताओं को समाहित करता है, मानकों का ढाँचा प्रदान करता है; यह ग्रेड-विशिष्ट ऊष्मा-उपचार अनुसूची का स्थान नहीं लेता।
ऑस्टेनाइटीकरण और घुलन नियंत्रण
पूर्वतापन भट्ठी और कार्यखंड के बीच के तापीय प्रवणता को कम करता है। यह विशेष रूप से बड़े अनुप्रस्थ खंडों, जटिल पंचों, तीखे कोनों और पर्याप्त मात्रा में कार्बाइड वाले स्टीलों के लिए महत्वपूर्ण है। जहाँ ग्रेड या ज्यामिति के कारण तापीय तनाव का जोखिम अधिक हो, वहाँ चरणबद्ध पूर्वतापन अपनाया जा सकता है। इसका उद्देश्य केवल भट्ठी का समय बचाना नहीं है। इसका उद्देश्य ऑस्टेनाइटीकरण शुरू होने से पहले सतह और कोर के बीच के तापांतर को कम करना है।
इसके बाद ऑस्टेनाइटीकरण स्टील को ऐसे तापमान-परास तक ले जाता है, जहाँ पर्याप्त फेराइट या पर्लाइट ऑस्टेनाइट में रूपांतरित हो और चयनित कार्बाइड घुल जाएँ। ऑस्टेनाइट में प्रवेश करने वाले कार्बन और मिश्रधातु तत्व कठोरीकरण-क्षमता तथा टेम्परिंग के दौरान होने वाली प्रतिक्रिया को नियंत्रित करते हैं। घुलन की मात्रा नियंत्रित होनी चाहिए। बहुत कम घुलन से अत्यधिक अघुलित कार्बाइड बच जाते हैं और ऐसा ऑस्टेनाइट मैट्रिक्स बन सकता है जो आवश्यक स्तर तक कठोर न हो। बहुत अधिक घुलन से मोटे ऑस्टेनाइट कण, विलयन में मिश्रधातु तत्वों की अत्यधिक मात्रा, अधिक अवशिष्ट ऑस्टेनाइट और कम दृढ़ता उत्पन्न हो सकती है।
यह अंतर AISI D2 जैसे उच्च-कार्बन, उच्च-क्रोमियम ग्रेडों में महत्वपूर्ण है। उनके क्रोमियम-समृद्ध कार्बाइड घिसाव-प्रतिरोध प्रदान करते हैं, लेकिन इन कार्बाइडों का पूर्ण रूप से घुलना अपेक्षित नहीं है। ऊष्मा-उपचार विशेषज्ञ का उद्देश्य कठोर मार्टेनसाइटिक मैट्रिक्स और उपयोगी, स्थिर कार्बाइड संरचना के बीच संतुलन नियंत्रित करना होता है। AISI M और T उच्च-गति स्टीलों में और भी अलग नियंत्रण आवश्यक है, क्योंकि मोलिब्डेनम, टंग्स्टन, वैनैडियम और क्रोमियम ऐसे मिश्रधातु-कार्बाइड बनाते हैं जो उच्च ताप-कठोरता और द्वितीयक कठोरीकरण को सहारा देते हैं। इनके ऑस्टेनाइटीकरण तापमान ऊँचे होते हैं और अनुमत प्रक्रिया-परास संकीर्ण हो सकता है।
अल्पतापन को अक्सर दृढ़ता बनाए रखने वाले उपचार के रूप में गलत समझा जाता है। यदि ऑस्टेनाइटीकरण तापमान या धारण-अवधि अपर्याप्त हो, तो मैट्रिक्स में घुला हुआ कार्बन और मिश्रधातु तत्व बहुत कम रह सकता है, जिससे शमन के बाद कम कठोरता और खराब घिसाव-प्रतिरोध उत्पन्न होता है। अतितापन से अलग प्रकार की विफलताएँ पैदा होती हैं: कणों का मोटा होना, अत्यधिक अवशिष्ट ऑस्टेनाइट, अधिक विकृति और शमन-दरार का बढ़ा हुआ जोखिम। लंबे समय तक धारण करने से सतह पर डी-कार्बनीकरण या ऑक्सीकरण भी बढ़ सकता है।
| परिवार | पारंपरिक शीतलन माध्यम | प्रमुख प्रसंस्करण चिंता |
|---|---|---|
| W | जल | शमन-दरार और विरूपण |
| O | तेल | अनुभागीय कठोरीकरण-क्षमता और आयामी परिवर्तन |
| A | वायु या नियंत्रित गैस | अवशिष्ट ऑस्टेनाइट और असमान शीतलन |
| D | वायु या नियंत्रित गैस | कार्बाइड संरचना और आयामी स्थिरता |
| H | वायु या दाबित गैस | तापीय थकान और उष्ण मृदुकरण |
तापन के दौरान सतह की अवस्था नियंत्रित होनी चाहिए। डी-कार्बनीकरण बाहरी परत से कार्बन हटा देता है और एक नरम सतही परत छोड़ देता है, जो आंतरिक कठोरता सही होने पर भी समय से पहले गोलाई बढ़ने, घर्षण-आसंजन या प्लास्टिक विकृति के कारण विफल हो सकती है। सुरक्षात्मक वातावरण, निर्वात-प्रसंस्करण, लवण-स्नान, उपयुक्त भट्ठी-प्रचालन और उपचार के बाद पिसाई संभावित नियंत्रण-विधियाँ हैं, लेकिन उनकी उपयुक्तता ग्रेड और ज्यामिति पर निर्भर करती है। डी-कार्बनीकृत परत के नीचे लिया गया कठोरता-पठन दोष को छिपा सकता है।
अनुप्रस्थ खंड का आकार आवश्यक तापन और धारण-विधि को बदल देता है। पतला पंच शीघ्रता से तापमान प्राप्त कर लेता है; बड़े डाई में सतह से कोर तक पर्याप्त ताप-विलंब हो सकता है। भारी खंड पर छोटे भाग के लिए बनाई गई अनुसूची लागू करने से कोर का ऑस्टेनाइटीकरण अधूरा रह सकता है, जबकि बड़े ब्लॉक के लिए आवश्यक समय तक पतले खंड को धारण करने से कण-वृद्धि और सतही क्षति बढ़ती है। इसलिए ऊष्मा-उपचार निर्देशों में तापमान और समय दोनों निर्दिष्ट किए जाते हैं तथा अक्सर भट्ठी-लोडिंग और खंड-मोटाई से संबंधित धारणाएँ भी दी जाती हैं।
शमन, कठोरीकरण और टेम्परिंग
शमन ऑस्टेनाइटीकृत संरचना को मार्टेनसाइट में बदल देता है, जब शीतलन इतना तीव्र हो कि पर्लाइट या बैनाइट का अत्यधिक निर्माण रोका जा सके। आवश्यक शीतलन-तीव्रता कठोरीकरण-क्षमता पर निर्भर करती है। जल-कठोरीकरण वाले AISI W स्टीलों को तीव्र शीतलन चाहिए और इसलिए उनमें विकृति तथा दरार के जोखिम अधिक होते हैं। तेल-कठोरीकरण वाले AISI O स्टील कम तीव्र शीतलन की अनुमति देते हैं। वायु-कठोरीकरण वाले AISI A, D, H और अनेक उच्च-गति ग्रेड बड़े खंडों में कम शमन-तनाव के साथ कठोर हो सकते हैं, हालांकि “वायु-कठोरीकरण” का अर्थ यह नहीं है कि हर ज्यामिति समान रूप से ठंडी होगी या उसके केंद्र में समान कठोरता प्राप्त होगी।
शमन धातुकर्मीय घटना होने के साथ-साथ यांत्रिक घटना भी है। सतह सिकुड़ती है, जबकि आंतरिक भाग गर्म बना रहता है; फिर कोर के ठंडा होने पर वह भी सिकुड़ता है। तीखे कोने, खंड में अचानक परिवर्तन, छेद, की-वे और अपर्याप्त रूप से सहारे दिए गए भाग तनाव को केंद्रित करते हैं। इसके बाद शमन-दरार उत्पन्न हो सकती है, विशेषकर तब जब शीतलन-माध्यम अत्यधिक तीव्र हो, स्टील अतितप्त किया गया हो, मशीनिंग के निशान शेष हों या डिजाइन में तनाव-सांद्रक मौजूद हों। स्पष्ट दरार के बिना भी विकृति हो सकती है। डाई धनुषाकार हो सकता है, पंच की समकेंद्रता समाप्त हो सकती है या कटिंग-एज इतनी स्थानांतरित हो सकती है कि क्लीयरेंस और संरेखण प्रभावित हो जाए।
रुक-रुक कर किया गया शमन, चरणबद्ध शीतलन, मार्टेम्परिंग या प्रेस-शमन तनाव को कम कर सकते हैं, लेकिन प्रत्येक विधि का ग्रेड और भाग के लिए सत्यापन आवश्यक है। उद्देश्य सबसे तेज़ संभव शीतलन नहीं है। उद्देश्य नियंत्रित तनाव और स्वीकार्य आयामी परिवर्तन के साथ पर्याप्त रूपांतरण प्राप्त करना है।
नव-शमित मार्टेनसाइट कठोर लेकिन भंगुर होता है और उसमें उच्च आंतरिक तनाव रहता है। अनावश्यक विलंब के बिना शमन के बाद टेम्परिंग की जानी चाहिए। इसमें स्टील को ऑस्टेनाइट रूपांतरण-परास से नीचे पुनः गरम किया जाता है, जिससे अतिसंतृप्त मार्टेनसाइट से कार्बन बाहर निकलकर संक्रमण-कार्बाइड या सीमेंटाइट बना सके और अवशिष्ट तनाव कम हो सके। अपर्याप्त टेम्परिंग से औज़ार उपयोग के दौरान दरार के प्रति संवेदनशील रह सकता है, भले ही कठोरता-परीक्षण निर्दिष्ट नाममात्र मान दर्शाए। जिन ग्रेडों में अवशिष्ट ऑस्टेनाइट पर्याप्त मात्रा में हो, उनमें एकल टेम्परिंग संरचना को पर्याप्त रूप से स्थिर नहीं कर सकती; ऐसे स्टीलों के लिए अक्सर दोहरी या तिहरी टेम्परिंग निर्दिष्ट की जाती है।
कुछ मिश्रधातु प्रणालियाँ द्वितीयक कठोरीकरण दर्शाती हैं। AISI M और T उच्च-गति स्टीलों तथा कुछ उच्च-मिश्रधातु वाले हॉट-वर्क और कोल्ड-वर्क ग्रेडों में टेम्परिंग से मोलिब्डेनम-समृद्ध, टंग्स्टन-समृद्ध या वैनैडियम-समृद्ध जैसे सूक्ष्म मिश्रधातु-कार्बाइड अवक्षेपित हो सकते हैं। उपयुक्त उच्च-तापमान टेम्परिंग के दौरान कठोरता घटने के बजाय बढ़ सकती है। यह प्रतिक्रिया ऑस्टेनाइटीकरण उपचार, घुले हुए मिश्रधातु की मात्रा, शीतलन-पथ और टेम्परिंग अनुसूची पर निर्भर करती है। इसे प्रत्येक टूल स्टील के लिए मानकर नहीं चलना चाहिए और अधिक कठोरता-संख्या का अर्थ स्वतः बेहतर सेवा-प्रदर्शन नहीं होता।
नाममात्र कठोरता केवल एक माप है। अधिक रॉकवेल कठोरता वाला औज़ार थोड़े नरम औज़ार से पहले विफल हो सकता है, यदि उसका कार्बाइड नेटवर्क मोटा हो, उसके किनारे में डी-कार्बनीकृत परत हो, उसकी दृढ़ता अपर्याप्त हो या उसका अवशिष्ट ऑस्टेनाइट उपयोग के दौरान रूपांतरित हो जाए। सेवा-प्रदर्शन घिसाव-तंत्र, आघात-भार, तापमान, स्नेहन, संपर्क-दाब और कार्यशील सतह की गुणवत्ता पर भी निर्भर करता है। इसलिए ASM International द्वारा 2020 में प्रस्तुत टूल स्टीलों के विवेचन में प्रदर्शन को केवल कठोरता से नहीं, बल्कि घिसाव-प्रतिरोध, दृढ़ता, उच्च ताप-कठोरता, कार्बाइडों और ऊष्मा-उपचार के संयोजन से जोड़ा गया है।
आयामी परिवर्तन, अवशिष्ट ऑस्टेनाइट और क्रायोजेनिक उपचार
आयामी परिवर्तन तापन के दौरान शुरू होता है और शमन, टेम्परिंग तथा उपयोग के दौरान जारी रहता है। ऑस्टेनाइट से मार्टेनसाइट में रूपांतरण में आयतन-परिवर्तन होता है, जबकि कार्बाइड अवक्षेपण और अवशिष्ट ऑस्टेनाइट का रूपांतरण बाद में आयामों को बदल सकता है। परिवर्तन की दिशा और परिमाण ग्रेड, ज्यामिति, पूर्व शीत-कार्य, अभिविन्यास और प्रसंस्करण-विधि के अनुसार अलग-अलग होते हैं। परिशुद्ध रीमर, ब्लैंकिंग डाई या फॉर्मिंग इन्सर्ट के लिए ऊष्मा-उपचार के बाद मशीनिंग-अधिशेष, तनाव-निवारण, क्रायोजेनिक स्थिरीकरण या अंतिम पिसाई की आवश्यकता हो सकती है।
अवशिष्ट ऑस्टेनाइट उस ऑस्टेनाइट का अंश है जो शमन के दौरान रूपांतरित नहीं होता। उच्च कार्बन और मिश्रधातु-सामग्री, अत्यधिक ऑस्टेनाइटीकरण तापमान तथा अपर्याप्त शमन-तीव्रता इसकी मात्रा बढ़ा सकते हैं। यह मार्टेनसाइट से नरम होता है और बाद में टेम्परिंग, शीतलन, पिसाई या सेवा-तनाव के दौरान रूपांतरित हो सकता है। इस विलंबित रूपांतरण से आयामी विचलन, दरार या कटिंग-एज की ज्यामिति में परिवर्तन हो सकता है। डाई में छोटा आयामी परिवर्तन क्लीयरेंस बदल सकता है; रीमर में यह तैयार छिद्र का आकार बदल सकता है।
क्रायोजेनिक उपचार, जो सामान्यतः शमन के बाद और टेम्परिंग क्रियाओं से पहले या उनके बीच किया जाता है, अवशिष्ट ऑस्टेनाइट के मार्टेनसाइट में आगे रूपांतरण को बढ़ावा दे सकता है। यह सही ऑस्टेनाइटीकरण, शमन या टेम्परिंग का विकल्प नहीं है। अत्यधिक या गलत समय पर किया गया शीतलन तनाव बढ़ा सकता है और इससे बनने वाले नए मार्टेनसाइट को फिर भी टेम्परिंग की आवश्यकता होती है। इसलिए इसकी उपयोगिता को किसी विशिष्ट स्टील, ज्यामिति और विफलता-तंत्र के लिए प्रदर्शित किया जाना चाहिए; इसे केवल एक औपचारिक चरण के रूप में नहीं जोड़ा जाना चाहिए।
ऊष्मा उपचार का मूल्यांकन उपकरण की वास्तविक सेवा-आवश्यकता के आधार पर किया जाना चाहिए। Uddeholm के 2024 के शीत-कार्य संबंधी मार्गदर्शन में इंजीनियरिंग उद्देश्य को इस प्रकार व्यक्त किया गया है कि इस्पात को अनुप्रयोग के अनुरूप बनाया जाए और उत्पादित प्रत्येक भाग की लागत को न्यूनतम रखा जाए; धातुकर्मीय दृष्टि से इसका अर्थ है कि केवल अक्षर या कठोरता के आधार पर ग्रेड चुनने के बजाय उपकरण के संपूर्ण जीवनचक्र को नियंत्रित किया जाए। अनुक्रम, वातावरण, तापीय एकरूपता, शमन-विधि, टेम्परिंग प्रतिक्रिया, सतह की स्थिति और आयामी सहनशीलता—ये सभी विनिर्देशन का हिस्सा हैं। संघटन एक संभावित प्रदर्शन-सीमा उपलब्ध कराता है। ऊष्मा उपचार यह निर्धारित करता है कि अंतिम उपकरण उस सीमा के भीतर किस स्तर पर कार्य करेगा।
प्रमुख प्रदर्शन गुण और उनके पारस्परिक समझौते
टूल-स्टील का प्रदर्शन केवल कठोरता संख्या या ग्रेड अक्षर से निर्धारित नहीं किया जा सकता। ASM International टूल स्टील को ऐसे स्टील के रूप में परिभाषित करता है जिनका उपयोग निर्मित पुर्जों को काटने, बनाने या आकार देने वाले औजार बनाने के लिए किया जाता है; लेकिन वास्तविक सेवा-परिणाम मैट्रिक्स की कठोरता, कार्बाइड की मात्रा, toughness, ऊष्मा-उपचार, सतह की स्थिति, विनिर्माण-दोषों और प्रमुख विफलता-प्रकार के परस्पर प्रभाव पर निर्भर करता है। ASTM A681:2024 “wrought alloy tool-steel products के रासायनिक, यांत्रिक और भौतिक requirements” को शामिल करता है; इनमें सामान्यतः औजारों, dies या fixtures में निर्मित किए जाने वाले bars, plate, sheet, strip, rod, wire और forgings शामिल हैं। इसकी requirements material का वर्णन करती हैं; वे W, L, S, O, A, D, H, M और T grades की कोई सार्वभौमिक ranking निर्धारित नहीं करतीं।
इसलिए उपयोगी तुलना एक अधिक सटीक प्रश्न पूछती है: क्या औजार abrasive wear, adhesive wear, plastic deformation, fatigue cracking, impact fracture, thermal cracking या dimensional accuracy के ह्रास के कारण विफल हो रहा है?
कठोरता तथा abrasive या adhesive wear
कठोरता स्थानीयकृत plastic deformation का प्रतिरोध है, जिसे सामान्यतः Rockwell C, Vickers या इसी प्रकार के परीक्षणों से मापा जाता है। यह wear resistance के समान नहीं है। अधिक कठोर सतह सामान्यतः plastic grooving और indentation का अधिक प्रभावी ढंग से प्रतिरोध करती है, फिर भी abrasive wear कार्बाइडों की कठोरता, आकार, spacing और continuity पर भी निर्भर करता है। AISI D2 जैसा high-carbon high-chromium grade कठोर chromium carbides के कारण abrasive attack का प्रतिरोध कर सकता है, जबकि AISI S7 जैसा lower-alloy shock-resisting grade impact और stress concentration सहने के लिए कुछ wear resistance का त्याग कर सकता है।
Abrasive wear तब होता है जब कठोर कण या उभरे हुए सूक्ष्म भाग औजार की सतह को काटते, खुरचते या microscratch करते हैं। Adhesive wear तब होता है जब औजार और workpiece के बीच स्थानीय junctions बनते हैं और sliding के दौरान material उखड़ जाता है। Adhesive damage केवल bulk hardness से नहीं, बल्कि surface finish, lubrication, contact pressure, temperature और chemical affinity से प्रभावित होता है। Polished forming surface का व्यवहार sharp grinding marks, residual tensile stress या heat-affected layer वाली ground surface से भिन्न हो सकता है।
Carbide morphology की भूमिका केंद्रीय होती है। सूक्ष्म और समान रूप से वितरित carbides, मोटे और समूहित carbides की तुलना में, crack शुरू होने वाले स्थान बनाए बिना wear resistance बढ़ा सकते हैं। Rolling द्वारा एक दिशा में संरेखित बड़े carbide strings दिशात्मक व्यवहार उत्पन्न कर सकते हैं: string की दिशा के आर-पार wear स्वीकार्य हो सकता है, लेकिन elongated population के साथ crack बढ़ने पर fracture resistance कम हो सकती है। Powder-metallurgy प्रक्रियाएँ conventional ingot metallurgy की तुलना में अधिक समान carbide distribution दे सकती हैं, परंतु परिणामी response फिर भी composition और heat treatment पर निर्भर करता है।
कठोरता उन carbides के आसपास के matrix को भी बदलती है। अत्यधिक austenitizing temperature अधिक carbon और alloying elements को घोल सकता है, जिससे hardenability या secondary hardening potential बढ़ सकता है; साथ ही grain coarsening और retained austenite को भी बढ़ावा मिल सकता है। अपर्याप्त temperature से undissolved carbides रह सकते हैं और ऐसा matrix बन सकता है जो अपेक्षित hardness तक नहीं पहुँचता। इसके बाद tempering, hardness, residual stress, toughness और temper resistance के बीच संतुलन नियंत्रित करता है। 62 HRC का reading इस बारे में बहुत कम बताता है कि कोई punch repeated impact से बचेगा या नहीं, यदि उसका carbide network मोटा है या उसके edge में grinding crack है।
Compressive strength एक अलग property है। Tool steels प्रायः high compressive stress सह लेते हैं, क्योंकि hardened martensitic matrix plastic flow का प्रतिरोध करता है; dies, punches और cold-heading tooling में यह महत्वपूर्ण है। हालांकि compressive strength notch, corner, inclusion या damaged edge पर tensile cracking को नहीं रोकती। Contact geometry nominal compression को local shear और tensile stress में बदल सकती है। इसलिए सही तुलना hardness plus wear mechanism plus stress state पर आधारित होनी चाहिए।
Toughness, fatigue और fracture resistance
Toughness, crack या fracture से पहले energy absorb करने की क्षमता है। Impact toughness, जिसका आकलन अक्सर Charpy testing से किया जाता है, punches, shear blades, interrupted loading के संपर्क में आने वाले dies और हाथ से चलाए जाने वाले cutting tools के लिए विशेष रूप से प्रासंगिक है। High hardness value के साथ low impact toughness भी हो सकती है, क्योंकि वही carbon content, martensitic structure, carbide clusters और residual stresses जो indentation resistance बढ़ाते हैं, crack को आगे बढ़ाने के लिए आवश्यक energy को कम कर सकते हैं।
Fracture resistance, impact toughness की तुलना में अधिक विशिष्ट property है। यह निर्धारित geometry और loading condition के अंतर्गत crack growth के प्रतिरोध का वर्णन करती है और इसे अक्सर stress-intensity या fracture-toughness measurement के रूप में व्यक्त किया जाता है। इनमें से कोई भी property किसी grade की स्थिर विशेषता नहीं होती। Section size quenching के दौरान cooling rate को बदलता है, और cooling rate martensite formation, carbide precipitation, retained austenite तथा internal stress को बदलती है। छोटा coupon target hardness दिखा सकता है, जबकि बड़े die के केंद्र में softer transformation products या quench-related defects मौजूद हो सकते हैं।
Fatigue में repeated loading जुड़ता है। Bending fatigue cyclic stress range, mean stress, surface finish, residual stress और local geometry द्वारा नियंत्रित होती है। समान nominal stress पर polished radius sharp corner की तुलना में कहीं अधिक cycles सह सकता है, क्योंकि corner local stress concentration बढ़ाता है। Tool marks, decarburization, grinding burns, laps, seams और nonmetallic inclusions initiation sites की तरह काम कर सकते हैं। Failure single-load strength से कम load पर भी हो सकता है, क्योंकि हजारों या लाखों cycles के दौरान कोई छोटा crack धीरे-धीरे बढ़ता जाता है।
उष्ण कठोरता ऊँचे तापमान पर उपयोगी कठोरता और प्लास्टिक विरूपण के प्रतिरोध को बनाए रखने की स्टील की क्षमता।
इसीलिए wear के लिए चुना गया grade punching operation में अधिक tough grade की तुलना में पहले विफल हो सकता है। Failure abrasive loss के कारण बिल्कुल न होकर impact से edge chipping, fillet पर fatigue या carbide stringer के माध्यम से cleavage के कारण हो सकता है। Tempering quench stress को कम करता है और fracture resistance सुधार सकता है, लेकिन अनुपयुक्त temperature पर tempering hardness घटा सकती है या embrittlement उत्पन्न कर सकती है। कुछ high-alloy grades में retained austenite को transform करने और dimensions को स्थिर करने के लिए multiple tempering cycles का उपयोग किया जाता है।
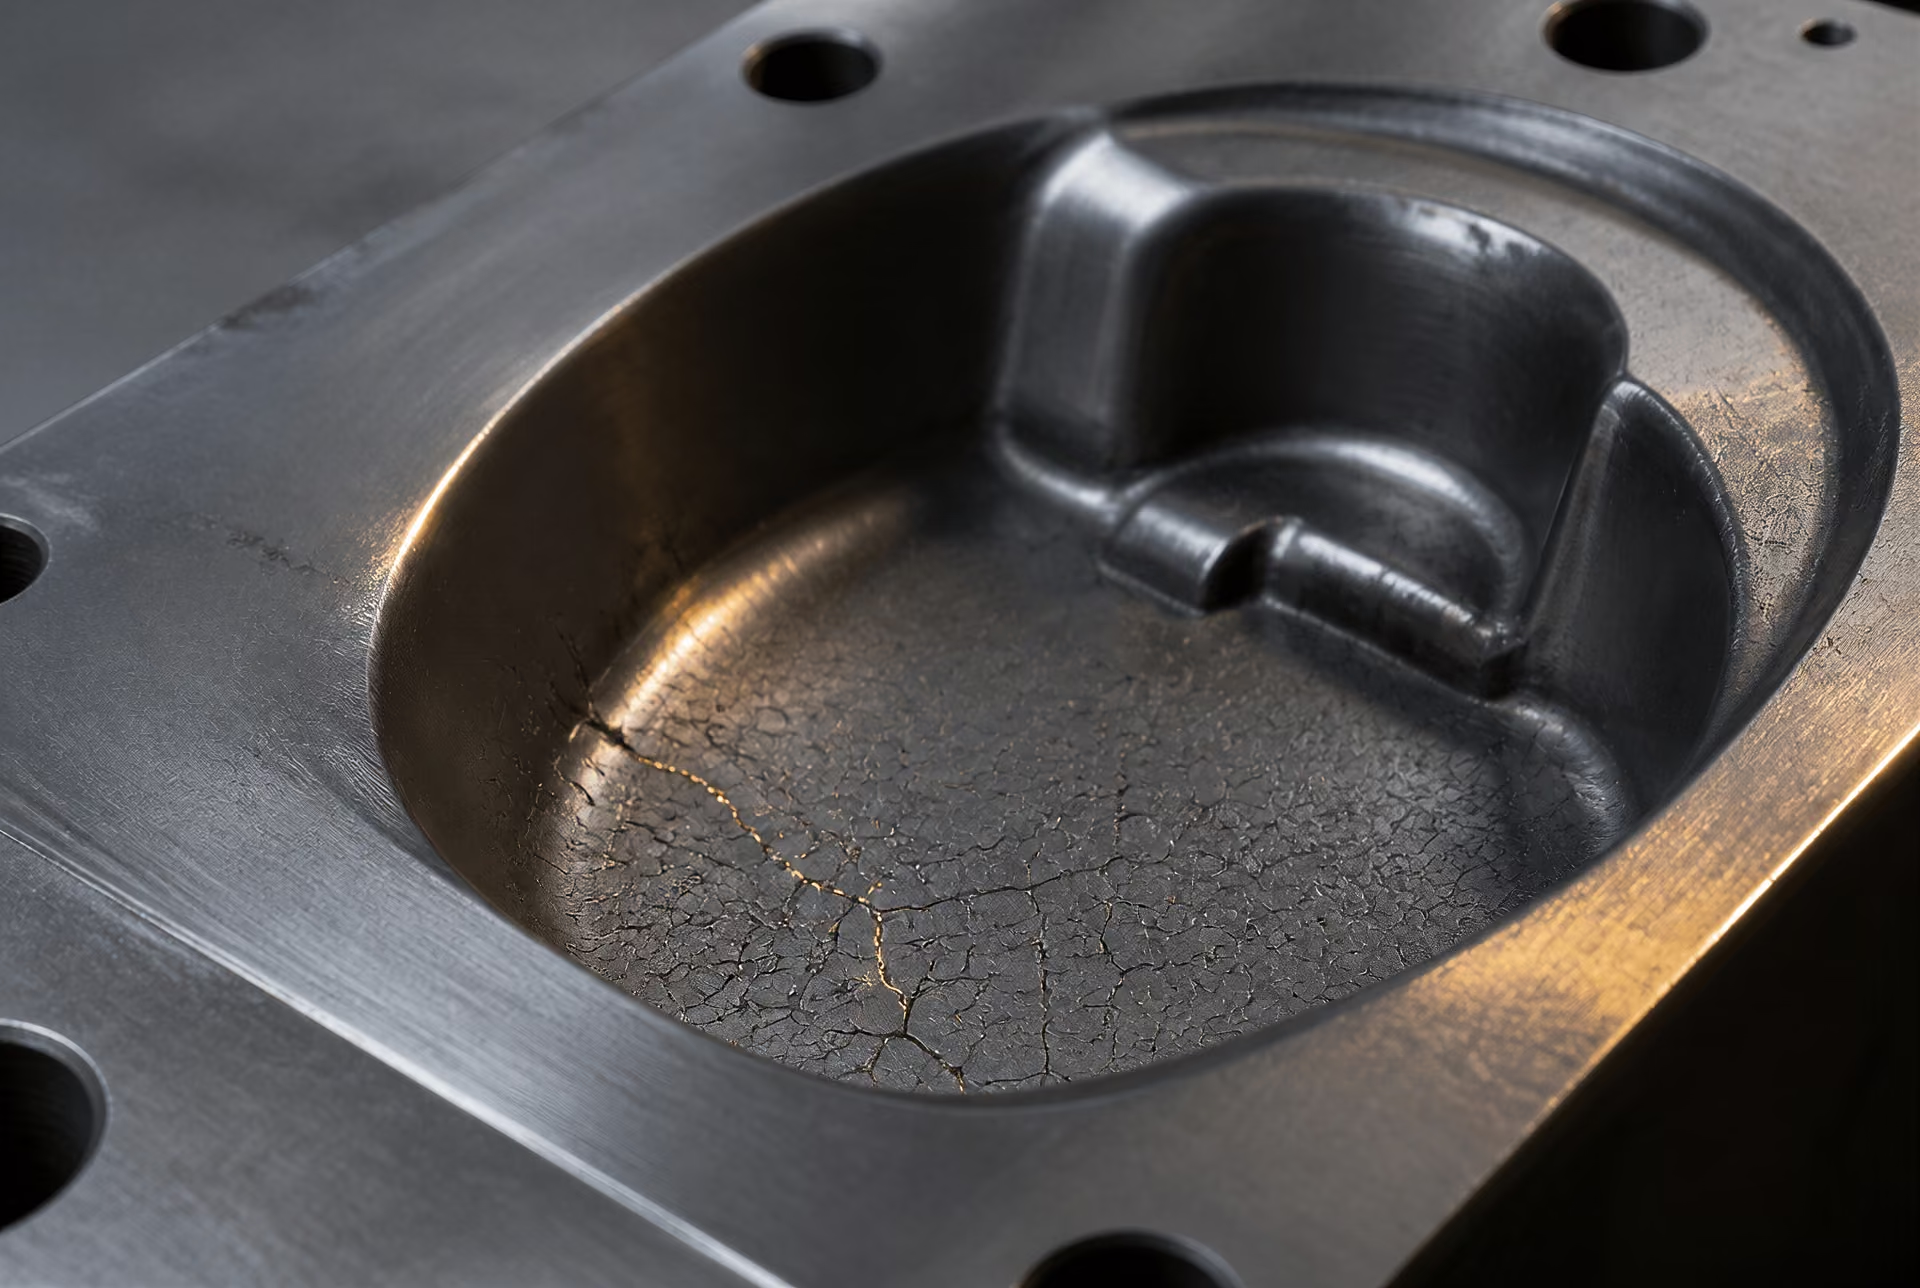
ताप-जाँच दरारें बार-बार गर्म और ठंडा होने से बनने वाली सतही दरारों का जाल, विशेष रूप से उष्ण-कार्य टूलिंग में।
Surface condition को nominal chemistry के बराबर महत्व दिया जाना चाहिए। Sharp edge cutting action सुधारती है, लेकिन local stress बढ़ाती है। Rough surface friction और adhesive damage बढ़ाती है, जबकि अत्यधिक grinding की गई surface में tensile residual stress हो सकता है। Nitriding, coatings और अन्य surface treatments friction घटा सकते हैं या surface hardness बढ़ा सकते हैं; फिर भी यदि substrate में पर्याप्त toughness न हो, तो poorly supported hard layer crack या spall कर सकती है। Routledge की Tool Steels: Properties and Performance (2021) composition, manufacturing process, heat treatment, surface hardening और coatings को grade behavior के परस्पर जुड़े हुए भागों के रूप में प्रस्तुत करती है, न कि स्वतंत्र labels के रूप में।
Hot hardness, thermal fatigue और dimensional stability
Hot hardness elevated temperature पर उपयोगी hardness और plastic deformation के प्रतिरोध को बनाए रखने की क्षमता है। यह high-speed cutting, hot forging, extrusion और hot stock के साथ repeated contact प्राप्त करने वाले dies में महत्वपूर्ण है। कोई tool room temperature पर hard रह सकता है, फिर भी यदि उसकी tempering resistance अपर्याप्त हो तो service के दौरान soften हो सकता है। M series के molybdenum high-speed grades और T series के tungsten high-speed grades alloy carbide precipitation से secondary hardening विकसित करते हैं; exact response austenitizing, quenching और tempering schedules पर निर्भर करता है।
Thermal fatigue, केवल softening से अलग phenomenon है। Repeated heating और cooling से cyclic expansion और contraction उत्पन्न होते हैं। Surface layers पहले गर्म होती हैं, जबकि core अपेक्षाकृत ठंडा रहता है; इससे thermal gradients और alternating stresses बनते हैं। Cracks सामान्यतः corners, machining marks, carbide clusters या अन्य stress raisers पर शुरू होते हैं और फिर ऐसी networks बनाते हैं जिन्हें अक्सर heat checking कहा जाता है। H family के hot-work grades इस समस्या को ध्यान में रखकर बनाए जाते हैं, लेकिन कोई designation इसे समाप्त नहीं करती। Cooling method, die geometry, contact time, lubrication और temperature variation अब भी निर्णायक रहते हैं।
Dimensional stability का अर्थ hardening और service के दौरान shape और size को बनाए रखना है। Quench distortion, असमान heat transfer और transformation strains की असमानता से उत्पन्न होता है; retained austenite बाद में transform होकर expand कर सकता है; decarburization से ऐसी soft surface बन सकती है जो wear या deform हो जाए, भले ही interior specification पूरी करता हो। बड़े sections विशेष रूप से कठिन होते हैं, क्योंकि surface और core अलग-अलग thermal histories से गुजरते हैं। Vacuum processing, controlled atmospheres, suitable fixturing, staged quenching और correct tempering इन प्रभावों को कम कर सकते हैं, लेकिन अनुपयुक्त section design की भरपाई नहीं कर सकते।
2020 के MDPI Coatings अध्ययन ने heat-treatment parameters को tool-core performance नियंत्रित करने वाला primary factor बताया, जबकि composition और manufacturing route उपलब्ध potential तथा defect population निर्धारित करते हैं। यह निष्कर्ष एक व्यावहारिक नियम का समर्थन करता है: ऐसे tested, heat-treated material की तुलना करें जिसकी geometry और condition service के समान हो। AISI O1, A2, D2, S7, H13, M2 और T1 किसी सरल ladder पर स्थित points नहीं हैं। उनका मूल्य इस बात पर निर्भर करता है कि tool को edge retention, impact survival, compressive support, thermal cycling resistance या dimensional control में से किसकी आवश्यकता है।
Uddeholm का 2024 cold-work guidance इसी engineering principle को lifecycle performance के माध्यम से व्यक्त करता है: application के अनुरूप steel चुनें और produced part की प्रति लागत को न्यूनतम करें। सार्थक measure maximum hardness नहीं है। सार्थक measure यह है कि wear, chipping, fatigue, fracture, heat checking या distortion के कारण intervention आवश्यक होने से पहले कितने sound parts बनाए जा सकते हैं।
जल-कठोरीकरण, निम्न-मिश्रधातु और आघात-प्रतिरोधी टूल स्टील
W, L और S संकेतक निम्न से उच्चतर स्टील की सीढ़ी नहीं, बल्कि अलग-अलग समझौतों का वर्णन करते हैं। AISI प्रमुख टूल-स्टील परिवारों के लिए W, L, S, O, A, D, H, M और T अक्षरों का उपयोग करता है। ये अक्षर सामान्यतः शमन विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु प्रणाली की पहचान करते हैं। यह वर्गीकरण उपयोगी है, लेकिन अपने-आप टूल के सेवा-जीवन का पूर्वानुमान नहीं लगाता। कार्बन की मात्रा, मिश्रधातु कार्बाइड, अनुप्रस्थ काट का आकार, मशीनिंग के निशान, ताप-उपचार की प्रक्रिया, सतह की स्थिति और वास्तविक विफलता-विधि—सभी परिणाम को प्रभावित करते हैं।
ASTM A681 परिष्कृत मिश्रधातु टूल-स्टील उत्पादों के लिए मानक ढाँचा प्रदान करता है। इसमें बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग शामिल हैं, जिन्हें सामान्यतः टूल, डाई या फिक्स्चर में बनाया जाता है। इसकी रासायनिक, यांत्रिक और भौतिक आवश्यकताएँ यह निर्धारित करती हैं कि किसी ग्रेड को किन मानकों को पूरा करना चाहिए; लेकिन वे किसी विशिष्ट ज्यामिति और भार के लिए ग्रेड चुनने की आवश्यकता को समाप्त नहीं करतीं।
W श्रेणी और जल-शमन
AISI की W श्रेणी जल-कठोरीकरण समूह है। ये स्टील मुख्यतः मार्टेंसाइट बनने के लिए कार्बन पर निर्भर करते हैं और इनमें वायु-कठोरीकरण या हाई-स्पीड ग्रेडों की तुलना में मिश्रधातु मिलावट अपेक्षाकृत सीमित होती है। सामान्य संकेतकों में W1 और W2 शामिल हैं। इनकी संरचना ऑस्टेनिटाइजिंग और जल-शमन के बाद उच्च सतही कठोरता प्राप्त करने में सक्षम होती है। इसलिए ये हाथ से चलाए जाने वाले कटिंग टूल, छोटे पंच, स्क्राइबर, चाकू, सरल डाई और ऐसे अन्य टूल के लिए उपयुक्त होते हैं, जिनमें गहरी कठोरीकरण क्षमता की अपेक्षा कठोर कार्यशील धार अधिक महत्वपूर्ण होती है।
यही विशेषता इसकी मुख्य सीमा भी बनती है। सादा-कार्बन या हल्की-मिश्रधातु वाला अनुप्रस्थ काट तेजी से ऊष्मा खोता है और उसे इतनी तेजी से ठंडा होना पड़ता है कि ऑस्टेनाइट मार्टेंसाइट में परिवर्तित हो सके। विशेषकर सतह के निकट जल तीव्र शीतलन प्रदान करता है। मोटे टूल का आंतरिक भाग अधिक धीरे ठंडा हो सकता है, जिससे कठोरता में ढाल या विभिन्न रूपांतरण-उत्पादों का मिश्रण रह जाता है। पतली ब्लेड प्रभावी रूप से कठोर हो सकती है, जबकि मोटा पंच नहीं।
जल-शमन से विकृति और दरार पड़ने का जोखिम भी बढ़ता है। कोर के अभी गर्म रहने के दौरान सतह सिकुड़ती है, और इससे उत्पन्न तापीय तथा रूपांतरणीय प्रतिबल तीखे कोनों, अनुप्रस्थ काट में अचानक बदलाव, की-वे, छिद्रों और ग्राइंडिंग से हुई क्षति के प्रति संवेदनशील होते हैं। कोई टूल आवश्यक नाममात्र ग्रेड के साथ भट्ठी से बाहर निकल सकता है, फिर भी शमन के दौरान उसकी ज्यामिति में प्रतिबल के संकेंद्रित होने के कारण विफल हो सकता है। प्रीहीटिंग, नियंत्रित ऑस्टेनिटाइजिंग, उपयुक्त शमन-उत्तेजना, तुरंत टेम्परिंग और पर्याप्त बड़े फिलेट इस जोखिम को कम करते हैं, लेकिन वे जल-कठोरीकरण स्टील को गहरी-कठोरीकरण क्षमता वाली मिश्रधातु जैसा व्यवहार करने योग्य नहीं बना सकते।
इसलिए W ग्रेड अपेक्षाकृत सरल अनुप्रस्थ काट और ऐसे अनुप्रयोगों के लिए उपयुक्त होते हैं, जहाँ ऑपरेटर कठोरीकरण के संकीर्ण क्षेत्र को स्वीकार कर सकता है या जहाँ टूल इतना छोटा होता है कि वह पूरे अनुप्रस्थ काट में ठंडा हो सके। उदाहरण के लिए, हाथ से चलाए जाने वाले छेनी को कठोर कटिंग सिरा चाहिए, लेकिन उसके साथ टेम्पर किया हुआ, कम भंगुर शरीर भी आवश्यक है। पूरे टूल में अत्यधिक कठोरता धार के घिसाव के प्रति प्रतिरोध बढ़ा सकती है, लेकिन शैंक को टूटने के लिए अधिक संवेदनशील बना सकती है। सही परिणाम केवल ग्रेड के लेबल से नहीं, बल्कि ताप-उपचार की अवस्था से निर्धारित होता है।
कार्बन कठोरता और दृढ़ता के बीच संतुलन को भी नियंत्रित करता है। कार्बन बढ़ाने से प्राप्त की जा सकने वाली कठोरता बढ़ सकती है, लेकिन बिना टेम्पर किया हुआ उच्च-कार्बन मार्टेंसाइट आघात या तनन प्रतिबल को सहन करने की बहुत कम क्षमता रखता है। इसलिए W-श्रेणी का प्रदर्शन टेम्परिंग तापमान, होल्डिंग समय और अनुप्रस्थ काट के आकार पर बहुत अधिक निर्भर करता है। कठोरीकरण के बाद ग्राइंडिंग एक और जोखिम उत्पन्न करती है: जली हुई या तनन-प्रतिबलित सतह दरार शुरू कर सकती है, भले ही मुख्य संरचना स्वीकार्य हो।
L श्रेणी और निम्न-मिश्रधातु कठोरीकरण
AISI की L श्रेणी निम्न-मिश्रधातु टूल स्टील की पहचान करती है। हाई-क्रोमियम कोल्ड-वर्क, हॉट-वर्क या हाई-स्पीड ग्रेडों की तुलना में इनमें मिश्रधातु मिलावट कम होती है, फिर भी निकेल, क्रोमियम, मोलिब्डेनम, मैंगनीज या अन्य तत्वों की छोटी मात्रा कठोरीकरण-क्षमता और दृढ़ता में महत्वपूर्ण परिवर्तन ला सकती है। L2 और L6 परिचित संकेतक हैं, लेकिन उनका व्यवहार समान नहीं होता। उदाहरण के लिए, L6 निकेल-युक्त निम्न-मिश्रधातु संरचना से संबद्ध है और वहाँ चुना जाता है जहाँ सामान्य जल-कठोरीकरण ग्रेड की तुलना में अधिक दृढ़ता और कठोरीकरण-क्षमता आवश्यक हो।[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
निम्न-मिश्रधातुकरण से स्टील अधिक गहराई तक कठोर हो सकता है और, ग्रेड, अनुप्रस्थ काट तथा निर्धारित उपचार के आधार पर, जल की अपेक्षा कम तीव्र शमन की अनुमति मिल सकती है। इससे बड़े पंच, फॉर्मिंग टूल या फिक्स्चर में विकृति और शमन-दरार कम हो सकती है। फिर भी यह आयामी स्थिरता की गारंटी नहीं देता। लंबा और पतला टूल अब भी मुड़ सकता है, पतली धार अब भी खिसक सकती है और अवशिष्ट ऑस्टेनाइट या भट्ठी की असमान परिस्थितियाँ अब भी आयामी परिवर्तन उत्पन्न कर सकती हैं।
L स्टील के मामले में अनुप्रयोग-विशिष्ट प्रकृति विशेष रूप से महत्वपूर्ण है। कोल्ड फॉर्मिंग के लिए बनाए गए टूल को कठोर कार्यशील सतह और दृढ़ कोर की आवश्यकता हो सकती है; इसके विपरीत, किसी गेज या फिक्स्चर में आयामी स्थिरता को अधिक महत्व दिया जा सकता है। किसी बड़े कटिंग या फॉर्मिंग घटक को जल के तीव्र तापीय आघात के बिना पूरे अनुप्रस्थ काट में कठोरीकरण की आवश्यकता हो सकती है। समान नाममात्र कठोरता के पीछे अलग-अलग सूक्ष्मसंरचनाएँ, कार्बाइड-वितरण और अवशिष्ट प्रतिबल छिपे हो सकते हैं। इसलिए ताप-उपचार को विशिष्ट L ग्रेड के अनुरूप करना चाहिए, न कि W-श्रेणी की प्रक्रिया की नकल करनी चाहिए।
निर्माण-विधि भी महत्वपूर्ण होती है। फोर्जिंग, रोलिंग, एनीलिंग और मशीनिंग कठोरीकरण से पहले ग्रेन-फ्लो, पृथक्करण, समावेशन और अवशिष्ट प्रतिबल निर्धारित करते हैं। Routledge की Tool Steels: Properties and Performance संरचना, निर्माण-प्रक्रियाओं, ताप-उपचार, सतह-कठोरीकरण और कोटिंग के संयुक्त प्रभावों के माध्यम से प्रदर्शन प्रस्तुत करती है। यह “निम्न-मिश्रधातु” को मजबूती का प्रत्यक्ष माप मानने की तुलना में अधिक सटीक मॉडल है।
MDPI Coatings में प्रकाशित 2020 के एक अध्ययन ने जिस कोटेड प्रणाली की जाँच की, उसमें टूल-कोर के प्रदर्शन को नियंत्रित करने वाला प्राथमिक कारक ताप-उपचार के पैरामीटरों को पाया। इस निष्कर्ष का व्यापक व्यावहारिक महत्व है: कोटिंग किसी नरम, भंगुर, अधिक गरम या खराब ढंग से टेम्पर किए गए सब्सट्रेट को ठीक नहीं कर सकती। सतह इंजीनियरिंग सतह के व्यवहार को बदलती है; वह उपयुक्त कोर धातुकर्म का स्थान नहीं लेती।
S श्रेणी और आघात-प्रधान सेवा
AISI की S श्रेणी आघात-प्रतिरोधी परिवार है। ये ग्रेड बार-बार होने वाले आघात, रुक-रुककर लगने वाले भार या संपर्क-प्रतिबल में अचानक बदलाव के लिए बनाए जाते हैं, जहाँ अधिकतम संभव घिसाव-प्रतिरोध की तुलना में फ्रैक्चर-प्रतिरोध अधिक महत्वपूर्ण होता है। S1, S5 और S7 स्थापित संकेतक हैं। इनमें मिश्रधातुकरण और ताप-उपचार की प्रतिक्रिया में अंतर होता है, जिसके कारण सेवा के दौरान उनका व्यवहार अलग-अलग होता है।
छेनी, रिवेट हेडर, रुक-रुककर होने वाले कार्य के अधीन शीयर ब्लेड, वायवीय टूल या आघात झेलने वाले पंच को S-परिवार की कठोरता और दृढ़ता के संतुलन की आवश्यकता हो सकती है। आवश्यक संरचना में सामान्यतः नियंत्रित कार्बाइड मात्रा वाला टेम्पर्ड मार्टेंसाइट होता है, न कि मुख्यतः घर्षणजनित घिसाव के लिए बनाई गई अत्यधिक कार्बाइड-युक्त मैट्रिक्स। अधिक कार्बाइड अपने-आप बेहतर नहीं होता: मोटे या खराब ढंग से वितरित कार्बाइड टूल पर आघात लगने पर दरार शुरू होने के स्थान के रूप में काम कर सकते हैं।
S स्टील में भी कठोरता का चयन सोच-समझकर करना आवश्यक है। यदि पंच को बहुत नरम टेम्पर किया गया हो, तो वह फैलकर मशरूम जैसा हो सकता है; छेनी की धार मुड़ सकती है; या फॉर्मिंग एज विकृत हो सकती है। यदि उसी टूल को अत्यधिक कठोरता तक कठोर और टेम्पर किया गया हो, तो वह टूट या चिप हो सकता है। ज्यामिति परिणाम पर निर्णायक प्रभाव डाल सकती है। तीखी नॉच, बिना पर्याप्त सहारे वाली पतली धार या अचानक बना शोल्डर स्थानीय प्रतिबल बढ़ाता है, जबकि पर्याप्त बड़ा रेडियस और उपयुक्त लैंड आघात को वितरित करते हैं। जब डिजाइन किसी भंगुर धार पर तनन प्रतिबल डालता है, तब दृढ़ ग्रेड भी विफल हो सकता है।
इसलिए S संकेतक सेवा की प्राथमिकता दर्शाता है, दुरुपयोग से प्रतिरक्षा नहीं। आघात-प्रतिरोध स्वच्छता, ग्रेन-आकार, कार्बाइड-वितरण, ऑस्टेनिटाइजिंग नियंत्रण, शमन की तीव्रता, टेम्परिंग और सतह-फिनिश पर निर्भर करता है। NBS Monograph 88 स्टील धातुकर्म की ऐतिहासिक शब्दावली के लिए आज भी उपयोगी है, जबकि ASM International टूल-स्टील के प्रदर्शन को घिसाव-प्रतिरोध, दृढ़ता, हॉट हार्डनेस, कार्बाइड और ताप-उपचार से जोड़ता है। Uddeholm इस इंजीनियरिंग सिद्धांत को जीवन-चक्र की दृष्टि से व्यक्त करता है: प्रति उत्पादित पुर्जे की लागत को न्यूनतम करने के लिए कोल्ड-वर्क टूलिंग का चयन उसके अनुप्रयोग के अनुरूप किया जाना चाहिए। W, L और S स्टील—सभी के लिए—इसका अर्थ है कि परिवार चुनने से पहले यह निर्धारित करना कि विफलता घिसाव, प्लास्टिक विकृति, दरार, चिपिंग या आयामी परिवर्तन के कारण हो रही है।
तेल-शमन, वायु-शमन और उच्च-कार्बन उच्च-क्रोमियम ग्रेड
O, A और D परिवारों को अक्सर साधारण से उन्नत टूल स्टील तक की प्रगति के रूप में प्रस्तुत किया जाता है। यह व्याख्या गलत है। इनके अक्षर अलग-अलग धातुकर्मीय प्राथमिकताओं को दर्शाते हैं: O का अर्थ है तेल में शमन, A का अर्थ है वायु में शमन, और D उच्च-कार्बन उच्च-क्रोमियम इस्पात की पहचान करता है। इनमें से कोई भी सार्वभौमिक क्रम या श्रेणी-रैंकिंग नहीं है। बार-बार होने वाले आघात को सहने वाला पंच घिसाव-केंद्रित D ग्रेड से बनाए जाने पर विफल हो सकता है, जबकि A-सीरीज़ का डाई विकृति का प्रतिरोध तो कर सकता है, पर यदि किनारे के चिप होने से टूल का सेवा-जीवन नियंत्रित होता हो, तो उसका प्रदर्शन खराब हो सकता है।
ASTM A681:2024 व्रॉट मिश्रधातु टूल-स्टील उत्पादों के लिए मानक ढाँचा प्रदान करता है। इसमें बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग शामिल हैं, जिन्हें सामान्यतः टूल, डाई या फिक्स्चर में निर्मित किया जाता है। AISI परिवारों का वर्गीकरण किसी एक प्रदर्शन-मानक के आधार पर नहीं, बल्कि शमन-विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु-तंत्र के आधार पर किया जाता है। ASM International टूल स्टील को ऐसे इस्पात के रूप में परिभाषित करता है जिनका उपयोग निर्मित पुर्जों को काटने, बनाने या आकार देने वाले टूल तैयार करने में किया जाता है। इसलिए शमन-व्यवहार भी वर्गीकरण का हिस्सा है, क्योंकि यह पूरे अनुप्रस्थ भाग में तापमान परिवर्तन, बनने वाले मार्टेंसाइट, उत्पन्न तनावों और उपचार के बाद बचने वाले आयामी परिवर्तन को नियंत्रित करता है।
O सीरीज़ और तेल-शमन का व्यवहार
O-सीरीज़ के इस्पात, जैसे AISI O1 और O2, में इतना कार्बन और पर्याप्त मिश्रधातु-तत्व होते हैं कि ऑस्टेनिटाइज़िंग तापमान-सीमा से तेल में शमन करने पर वे कठोर हो सकें। मैंगनीज़, क्रोमियम और टंग्स्टन, साधारण कार्बन इस्पात की तुलना में कठोरणक्षमता बढ़ाते हैं, जबकि कार्बन मार्टेंसिटिक कठोरता प्रदान करता है। तेल की शमन-तीव्रता पानी से कम होती है, इसलिए सतह और कोर के बीच तापीय तथा रूपांतरण-संबंधी असंगति कम रहती है। इससे सामान्यतः शमन-दरार और विकृति कम होती है, लेकिन इनमें से कोई भी जोखिम पूरी तरह समाप्त नहीं होता।
O1 का संबंध सामान्यतः छोटे कोल्ड-वर्क डाई, कटिंग टूल, गेज, चाकू, पंच और फॉर्मिंग टूल से होता है, जहाँ कठोरीकरण से पहले अच्छी मशीनिंग-क्षमता और तेल-शमन की पूर्वानुमेय प्रतिक्रिया महत्वपूर्ण होती है। O2 की भूमिका इससे संबंधित है, लेकिन इसकी संरचना और ऊष्मा-उपचार प्रतिक्रिया कठोरता, दृढ़ता और आयामी परिवर्तन का अलग संतुलन उत्पन्न करती है। केवल ग्रेड-नाम से परिणाम निर्धारित नहीं होता। ऑस्टेनिटाइज़िंग तापमान, होल्डिंग समय, भट्ठी का वातावरण, अनुप्रस्थ भाग की मोटाई, तेल का संचलन, स्थानांतरण में विलंब और टेम्परिंग की प्रक्रिया—ये सभी अंतिम संरचना को बदलते हैं।
तेल-शमन, पानी में शमन की तीव्रता और वायु-शमन की सुविधा के बीच एक समझौता है। शीतलन की दर इतनी तेज़ होनी चाहिए कि अत्यधिक नरमी होने से पहले पेर्लाइट और बैनाइट रूपांतरण-सीमाओं को पार किया जा सके, लेकिन इतनी धीमी भी हो कि तापीय आघात सीमित रहे। एक पतला पंच अपने पूरे अनुप्रस्थ भाग में तेज़ी से ठंडा होकर प्रभावी ढंग से कठोर हो सकता है; बड़ा डाई तब कठोर सतह और नरम कोर विकसित कर सकता है जब मिश्रधातु की कठोरणक्षमता अपर्याप्त हो। ज्यामिति का महत्व नाममात्र आकार जितना ही होता है। तीखे कोने, मोटाई में अचानक बदलाव, छेद और पतले उभार शमन के दौरान तनाव को केंद्रित करते हैं।
अवशिष्ट ऑस्टेनाइट भी एक चिंता का विषय है। यदि इस्पात में मिश्रधातु-तत्वों की मात्रा अधिक हो, उसे बहुत अधिक तापमान से शमन किया गया हो या अपर्याप्त रूप से ठंडा किया गया हो, तो कुछ ऑस्टेनाइट मार्टेंसाइट में रूपांतरित होने के बजाय बचा रह सकता है। यह सेवा या टेम्परिंग के दौरान बाद में रूपांतरित होकर आयामी परिवर्तन कर सकता है। कुछ प्रक्रियाओं में अवशिष्ट ऑस्टेनाइट कम करने के लिए सबज़ीरो उपचार उपयोगी हो सकता है, लेकिन यह खराब ऑस्टेनिटाइज़िंग या टेम्परिंग नियंत्रण की भरपाई नहीं करता। ऊष्मा-उपचार के पैरामीटर निर्णायक बने रहते हैं: MDPI की Coatings में उद्धृत 2020 के एक अध्ययन ने इन्हें टूल-कोर के प्रदर्शन को नियंत्रित करने वाला प्राथमिक कारक बताया।
O ग्रेड के लिए व्यावहारिक प्रश्न केवल यह नहीं है कि टूल उच्च कठोरता प्राप्त कर सकता है या नहीं। प्रश्न यह है कि क्या तेल-शीतलन आवश्यक अनुप्रस्थ भाग को कठोर कर सकता है और साथ ही अस्वीकार्य विकृति, दरार या कोर की नरमी उत्पन्न नहीं करेगा। इसी कारण O इस्पात कोल्ड-वर्क डाई, एम्बॉसिंग टूल, टैप, रीमर और पंच के लिए उपयोगी हैं, लेकिन हर आकार या भार-प्रारूप के लिए स्वतः उपयुक्त नहीं होते।
A सीरीज़ और वायु-शमन का व्यवहार
A-सीरीज़ के इस्पात, जिनमें A2, A6 और A10 शामिल हैं, इस प्रकार बनाए जाते हैं कि स्थिर वायु में या नियंत्रित गैस-शीतलन के अंतर्गत ठंडा करने पर उपयोगी कठोरता विकसित कर सकें। क्रोमियम, मैंगनीज़, मोलिब्डेनम और अन्य मिश्रधातु-तत्व प्रसरण-आधारित रूपांतरणों को विलंबित करते हैं और कठोरणक्षमता बढ़ाते हैं, जिससे तेल-शमन की तीव्रता के बिना मोटे अनुप्रस्थ भागों में भी मार्टेंसाइट बन सकता है। इसलिए वायु-शमन शमन-आघात को कम करता है, जो जटिल डाइयों में दरार और आकार-विकृति का प्रमुख स्रोत है।
इस लाभ की भी सीमा है। वायु-शीतलन शून्य आयामी परिवर्तन की गारंटी नहीं देता। ठंडा होने पर टूल सिकुड़ता है, मार्टेंसिटिक रूपांतरण के दौरान फैल या सिकुड़ सकता है और अवशिष्ट ऑस्टेनाइट के रूपांतरित होने पर अतिरिक्त परिवर्तन भी हो सकता है। कोल्ड-वर्क ग्रेड के रूप में व्यापक रूप से प्रयुक्त A2 में उसकी मिश्रधातु-संरचना और ऊष्मा-उपचार चक्र से जुड़े आयामी परिवर्तन देखे जा सकते हैं। बड़े अनुप्रस्थ भाग, असममित आकार और भट्ठी में असमान संपर्क इन परिवर्तनों को बढ़ा सकते हैं, भले ही शमन-माध्यम अपेक्षाकृत सौम्य हो।
कम-कठोरणक्षमता वाले तेल-शमन ग्रेडों की तुलना में वायु-शमन ग्रेडों को अनुप्रस्थ भाग के आकार में भी लाभ होता है। मोटे फॉर्मिंग डाई या एम्बॉसिंग इन्सर्ट में अधिक समान रूप से कठोर क्षेत्र विकसित हो सकता है, जिससे अपर्याप्त तेल-शमन तीव्रता से जुड़ी नरम-कोर की समस्या कम होती है। फिर भी कठोरणक्षमता अनंत नहीं होती। बहुत बड़े अनुप्रस्थ भाग, डीकार्बराइज़्ड सतहें, अपर्याप्त भट्ठी-नियंत्रण या धीमा और असमान शीतलन अब भी असमान कठोरता उत्पन्न कर सकते हैं।
इनकी घिसाव-प्रतिरोध और दृढ़ता का संतुलन कार्बाइड की मात्रा, मैट्रिक्स में कार्बन और टेम्परिंग पर निर्भर करता है। A2 सामान्यतः कम-मिश्रधातु वाले आघात-प्रतिरोधी इस्पात की तुलना में अधिक घिसाव-प्रतिरोध प्रदान करता है, लेकिन इसकी कार्बाइड संरचना और कठोरता इसे गंभीर आघात के प्रति कम सहनशील बना सकती है। A6 का चयन अक्सर वहाँ किया जाता है जहाँ कम कठोरीकरण तापमान और नियंत्रित आयामी व्यवहार उपयोगी हों, हालांकि वास्तविक ज्यामिति के लिए इसकी प्रतिक्रिया का सत्यापन आवश्यक है। निर्वात-उपचार, लवण-शमन, गैस-शीतलन या अलग प्रारंभिक स्टॉक से प्रसंस्करण किए जाने पर एक ही ग्रेड अलग तरह से व्यवहार कर सकता है।
इसी कारण A इस्पात कोल्ड-वर्क डाई, पंच, शीयर, ब्लैंकिंग टूल, फॉर्मिंग टूल और एम्बॉसिंग उपकरणों में आम हैं। वे O इस्पात की तुलना में स्वतः बेहतर नहीं होते। यदि आघात-दृढ़ता, कार्यशाला में सरल ऊष्मा-उपचार या कम अनुप्रस्थ मोटाई प्रमुख कारक हों, तो O ग्रेड अधिक उपयुक्त हो सकता है। यदि विकृति-नियंत्रण और बड़े डाई में पूरे अनुप्रस्थ भाग का कठोरीकरण प्रमुख हों, तो A ग्रेड अधिक उपयुक्त प्रारंभिक विकल्प प्रदान कर सकता है।
D सीरीज़, कार्बाइड और घिसाव-प्रतिरोध
D-सीरीज़ के इस्पात, जैसे AISI D2, D3 और D6, उच्च-कार्बन उच्च-क्रोमियम ग्रेड हैं। इनमें कार्बन और क्रोमियम की मात्रा मार्टेंसिटिक मैट्रिक्स में कठोर, क्रोमियम-समृद्ध कार्बाइडों की बड़ी मात्रा का निर्माण समर्थित करती है। संरचना और तापीय इतिहास के आधार पर कार्बाइडों में क्रोमियम-समृद्ध M7C3 और M23C6 प्रकारों के साथ मिश्रधातुकृत सीमेंटाइट या अन्य जटिल कार्बाइड भी शामिल हो सकते हैं। ये कण घर्षणजनित और आसंजक घिसाव का प्रतिरोध करते हैं, इसलिए D ग्रेड का उपयोग ब्लैंकिंग डाई, पंच, शीयर ब्लेड, थ्रेड-रोलिंग घटकों, एम्बॉसिंग टूल और फॉर्मिंग इन्सर्ट में किया जाता है।
जो कार्बाइड घिसाव का प्रतिरोध करते हैं, वे दृढ़ता को कम भी कर सकते हैं। बड़े, कोणीय या सतत कार्बाइड-जाल विशेष रूप से तब दरार आरंभ होने के स्थान के रूप में कार्य करते हैं जब ढलाई से उत्पन्न पृथक्करण या स्टॉक में अपर्याप्त ब्रेकडाउन बना रहता है। बार-बार होने वाले आघात, मोड़ या गलत संरेखित भार के अधीन टूल चिप या टूट सकता है, भले ही उसका घर्षणजनित घिसाव कम हो। इसलिए D2 सार्वभौमिक कोल्ड-वर्क समाधान नहीं है; इसका चयन विफलता के प्रकार से मेल बैठाकर करना चाहिए। अधिक स्वच्छ कार्बाइड-वितरण और अधिक दृढ़ता वाला कम घिसाव-प्रतिरोधी ग्रेड तब अधिक लंबा सेवा-जीवन दे सकता है जब टूल का जीवन घर्षण से नहीं, बल्कि टूटने से समाप्त होता हो।
D इस्पात वायु-शमन योग्य होते हैं, इसलिए वे सामान्यतः पानी और अनेक तेल-उपचारों से जुड़े गंभीर शमन-तनाव से बचते हैं। इससे सटीक डाइयों में आयामी नियंत्रण बेहतर होता है, लेकिन “आयामी रूप से स्थिर” का अर्थ “आयामों में बिल्कुल स्थिर” नहीं है। उच्च-कार्बन, उच्च-क्रोमियम इस्पात शमन के बाद पर्याप्त मात्रा में ऑस्टेनाइट रोक सकते हैं और यह अवशिष्ट ऑस्टेनाइट टेम्परिंग, ग्राइंडिंग या सेवा के दौरान रूपांतरित हो सकता है। अनेक टेम्परिंग चक्र, सावधानीपूर्वक ऑस्टेनिटाइज़िंग और जहाँ उचित हो वहाँ शीत उपचार इस परिवर्तन को नियंत्रित करने में सहायता करते हैं। कठोरीकरण के बाद ग्राइंडिंग बर्न और बिना टेम्पर की गई सतही परतें अलग प्रकार की विफलता का मार्ग बना सकती हैं।
निर्माण-विधि भी महत्वपूर्ण है। पाउडर धातुकर्म पारंपरिक इंगट धातुकर्म की तुलना में अधिक महीन और समान कार्बाइड-वितरण उत्पन्न कर सकता है, जिससे व्यापक परिवार-नाम बदले बिना घिसाव और दृढ़ता के बीच संतुलन बदल जाता है। इसी कारण Routledge की Tool Steels: Properties and Performance (2021) संरचना, निर्माण-प्रक्रिया, ऊष्मा-उपचार, सतह-कठोरीकरण और कोटिंग को परस्पर संबद्ध चर के रूप में देखती है। Uddeholm के कोल्ड-वर्क मार्गदर्शन में संबंधित आर्थिक बिंदु भी रखा गया है: चयन अनुप्रयोग के अनुरूप होना चाहिए और उत्पादित प्रत्येक पुर्जे की लागत को न्यूनतम करना चाहिए। इसका अर्थ है कि केवल उच्च नाममात्र कठोरता-मूल्य नहीं, बल्कि पूरे सेवा-चक्र का प्रदर्शन महत्वपूर्ण है।
D ग्रेड घिसाव-प्रधान कोल्ड-वर्क संचालन के लिए तभी उपयुक्त है जब उसकी दृढ़ता, कार्बाइड संरचना, आयामी प्रतिक्रिया और सतही स्थिति टूल के अनुरूप हों। किसी अन्य डाई में A सीरीज़ विकृति को बेहतर ढंग से नियंत्रित कर सकती है; छोटे टूल के लिए O सीरीज़ तेल-शमन की सरल विधि प्रदान कर सकती है। पदनाम धातुकर्मीय परिवार की पहचान करता है। उस परिवार के टिके रहने का निर्णय सेवा-परिस्थितियाँ करती हैं।
हॉट-वर्क और हाई-स्पीड टूल स्टील
H, M और T परिवारों को अक्सर एक साथ वर्गीकृत किया जाता है, क्योंकि इन सभी को अत्यधिक ऊष्मा का सामना करना पड़ सकता है, लेकिन इनके कार्य अलग-अलग होते हैं। H-सीरीज़ के ग्रेड मुख्यतः हॉट-वर्क स्टील होते हैं: डाई, पंच, इन्सर्ट, मैंड्रेल और ऐसे टूलिंग घटक, जो गर्म धातु या बार-बार होने वाले तापीय चक्रों के संपर्क में आते हैं। M- और T-सीरीज़ के ग्रेड हाई-स्पीड स्टील (HSS) होते हैं, जिन्हें मुख्यतः मशीनिंग के दौरान ऊष्मा उत्पन्न करने वाली कटिंग एज के लिए विकसित किया गया है। अक्षर किसी सार्वभौमिक प्रदर्शन-क्रम को नहीं दर्शाता। ASM International के अनुसार, टूल स्टील वे स्टील होते हैं जिनका उपयोग निर्मित पुर्जों को काटने, बनाने या आकार देने वाले औजार बनाने के लिए किया जाता है, जबकि AISI वर्गीकरण में W, L, S, O, A, D, H, M और T सीरीज़ शामिल हैं (ASM International, 2020, 2024)। यह अभिहितीकरण कठोरीकरण की विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु प्रणाली की ओर संकेत करता है।
ASTM A681 रॉट एलॉय टूल-स्टील उत्पादों के लिए मानकों का ढाँचा प्रदान करता है। इसका दायरा बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग के रासायनिक, यांत्रिक तथा भौतिक आवश्यकताओं को शामिल करता है; इनसे सामान्यतः टूल, डाई या फिक्स्चर बनाए जाते हैं (ASTM International, 2024)। इसलिए किसी ग्रेड का अभिहितीकरण एक नियंत्रित स्टील प्रकार की पहचान कराता है, न कि टूल की एज पर सुनिश्चित परिणाम की। कार्बाइड का वितरण, फोर्जिंग या पाउडर-प्रसंस्करण का इतिहास, मशीनिंग से हुई क्षति, ऑस्टेनिटाइजिंग की प्रक्रिया, शमन, टेम्परिंग और सतह-उपचार—ये सभी सेवा-आयु को प्रभावित करते हैं।
ऊँचे तापमान वाले टूलिंग के लिए H सीरीज़
H परिवार को हॉट-वर्क स्टील के रूप में वर्गीकृत किया जाता है, क्योंकि इसकी मुख्य डिजाइन चुनौती ऊँचे तापमान पर सेवा के दौरान मजबूती का क्षय और दरार पड़ना है। सामान्य ग्रेडों में H10, H11, H12, H13, H19, H21 और H26 शामिल हैं। सामान्यतः H10 से H19 द्वारा दर्शाए जाने वाले क्रोमियम हॉट-वर्क ग्रेड कठोरीकरण-क्षमता, टेम्पर-प्रतिरोध और तापीय थकान के प्रतिरोध के लिए क्रोमियम, मोलिब्डेनम और वैनेडियम के संयोजनों पर निर्भर करते हैं। H20 से H26 सहित टंग्स्टन हॉट-वर्क ग्रेड हॉट हार्डनेस को बनाए रखने के लिए अधिक टंग्स्टन मात्रा का उपयोग करते हैं, हालांकि उनके तापीय-थकान व्यवहार और दृढ़ता का डाई के वातावरण के अनुरूप होना भी आवश्यक है।
H13 का व्यापक रूप से एल्युमिनियम और मैग्नीशियम डाई-कास्टिंग डाई, एक्सट्रूज़न टूलिंग और हॉट-फॉर्मिंग घटकों में उपयोग किया जाता है, क्योंकि इसकी क्रोमियम-मोलिब्डेनम-वैनेडियम मिश्रधातु प्रणाली दृढ़ता, ऊष्मा-प्रतिरोध और हीट-चेकिंग के प्रतिरोध के बीच उपयोगी संतुलन प्रदान करती है। फिर भी यह प्रत्येक हॉट-वर्क प्रक्रिया के लिए स्वतः सही विकल्प नहीं है। पिघले हुए एल्युमिनियम के संपर्क में रहने वाली डाई, हथौड़े से प्रहार सहने वाली फोर्जिंग डाई और एक्सट्रूज़न मैंड्रेल—इन सभी पर तापमान, आघात, अपरदन और शीतलन-दर के अलग-अलग संयोजन प्रभाव डालते हैं।
हॉट-वर्क टूलिंग अक्सर किसी एक पृथक तंत्र के बजाय परस्पर जुड़ी हुई प्रक्रियाओं के क्रम से विफल होती है। वर्कपीस के संपर्क में आने पर सतह तेजी से गर्म होती है, स्प्रे किए जाने या हवा के संपर्क में आने पर ठंडी होती है और फिर अगले चक्र में दोबारा गर्म होती है। इस दोहराव से सतह के निकट तनन प्रतिबल उत्पन्न होते हैं। छोटी दरारें बनती हैं, आपस में जुड़ती हैं और हीट-चेकिंग या तापीय-थकान दरारों के नाम से जाना जाने वाला जाल बनाती हैं। अत्यधिक कठोरता दरार पड़ने से पहले टूल द्वारा सहन किए जा सकने वाले विकृति-स्तर को कम कर सकती है; अपर्याप्त कठोरता प्लास्टिक विकृति, वॉशआउट और आकार के समय से पहले नष्ट होने की अनुमति देती है।
टूल का डिजाइन और प्रसंस्करण नाममात्र ग्रेड जितने ही महत्वपूर्ण होते हैं। बड़े और पृथक कार्बाइड दरार आरंभ होने के स्थल के रूप में कार्य कर सकते हैं, जबकि मोटे पूर्व-ऑस्टेनाइट कण दृढ़ता को कम करते हैं। फोर्जिंग प्रक्रिया, स्वच्छता और—जहाँ लागू हो—इलेक्ट्रोस्लैग रीमेल्टिंग या पाउडर मेटलर्जी, दोषों की संख्या तथा कार्बाइड की व्यवस्था को प्रभावित करते हैं। पॉलिश की गई और उचित रूप से नाइट्राइड की गई सतह दरार आरंभ होने में विलंब कर सकती है, लेकिन सतह की परत अनुपयुक्त कोर या गलत टेम्परिंग चक्र की भरपाई नहीं कर सकती।
ऊष्मा-उपचार कार्यशील संतुलन स्थापित करता है। हॉट-वर्क ग्रेडों को सामान्यतः ऑस्टेनिटाइजिंग, वायु या दाबित-गैस शमन और कई टेम्परिंग प्रक्रियाओं द्वारा कठोर किया जाता है। उद्देश्य केवल कमरे के तापमान पर अधिकतम कठोरता प्राप्त करना नहीं होता। संचालन-ऊष्मा के संपर्क में आने के बाद भी टूल को पर्याप्त मजबूती बनाए रखनी चाहिए और साथ ही आघात तथा तापीय विकृति का प्रतिरोध करने के लिए पर्याप्त दृढ़ता भी रखनी चाहिए। बड़ी डाई में तापमान-प्रवणता के कारण आयामी नियंत्रण और समान शीतलन भी महत्वपूर्ण हो जाते हैं।
कटिंग प्रदर्शन के लिए M और T सीरीज़
M सीरीज़ मोलिब्डेनम हाई-स्पीड स्टील को दर्शाती है, जबकि T सीरीज़ टंग्स्टन हाई-स्पीड स्टील को दर्शाती है। यह अंतर रासायनिक और ऐतिहासिक है, कोई सरल प्रदर्शन-क्रम नहीं। M2 एक व्यापक रूप से प्रयुक्त मोलिब्डेनम हाई-स्पीड ग्रेड है, जिसमें पर्याप्त मात्रा में टंग्स्टन, मोलिब्डेनम, क्रोमियम और वैनेडियम होता है; इसके अनुमानित नाममात्र संतुलन को प्रायः लगभग 6% टंग्स्टन, 5% मोलिब्डेनम, 4% क्रोमियम और 2% वैनेडियम के रूप में बताया जाता है, जबकि कार्बन लगभग 0.8% होता है। इसके विपरीत, T1 पारंपरिक टंग्स्टन हाई-स्पीड ग्रेड है, जिसे सामान्यतः लगभग 18% टंग्स्टन, 4% क्रोमियम और 1% वैनेडियम से संबद्ध किया जाता है।
मोलिब्डेनम, टंग्स्टन प्रणाली के एक हिस्से का स्थान लेते हुए कठोर मिश्रधातु कार्बाइडों की उच्च मात्रा बनाए रखता है। M2 में मोलिब्डेनम, T1 के समान टंग्स्टन स्तर की आवश्यकता के बिना, द्वितीयक कठोरीकरण और हॉट हार्डनेस में योगदान देता है। इसका परिणाम ड्रिल, मिलिंग कटर, ब्रोच, टैप, रीमर, आरी और सामान्य प्रयोजन के कटिंग टूल के लिए व्यापक रूप से उपयोगी कटिंग-स्टील परिवार के रूप में सामने आता है। T-सीरीज़ के ग्रेड अब भी उन परिस्थितियों में महत्वपूर्ण हैं जहाँ उनकी टंग्स्टन-समृद्ध कार्बाइड प्रणाली और ऊष्मा-प्रतिरोध प्रक्रिया के अनुकूल हों; हालांकि चुनाव कटिंग गति, वर्कपीस सामग्री, एज पर भार, ग्राइंडिंग की परिस्थितियों और टूल ज्यामिति पर निर्भर करता है।
M परिवार में M35 और M42 जैसे कोबाल्ट-युक्त ग्रेड भी शामिल हैं। M35 में लगभग 5% कोबाल्ट, जबकि M42 में लगभग 8% कोबाल्ट होता है। कोबाल्ट उस तापमान को बढ़ाता है जिस पर कठोर संरचना उपयोगी मजबूती बनाए रखती है और उच्च गति पर कटिंग प्रदर्शन में सुधार कर सकता है, लेकिन इससे सही ऊष्मा-उपचार की आवश्यकता समाप्त नहीं होती और न ही यह चिपिंग से सुरक्षा प्रदान करता है। यदि कटिंग एज को रुक-रुककर होने वाली कटिंग या अपर्याप्त सहारे का सामना करना पड़े, तो अधिक कठोर और अधिक गर्म संचालित होने वाला ग्रेड जल्दी विफल हो सकता है।
HSS के अनुप्रयोग बताते हैं कि केवल अभिहितीकरण पर्याप्त क्यों नहीं है। टैप में उसके फ्लैंक और लैंड पर घिसाव-प्रतिरोध, दाँत टूटने से बचने के लिए पर्याप्त दृढ़ता और बार-बार संलग्न होने के दौरान आयामी शुद्धता आवश्यक होती है। रीमर को स्थिर, तीक्ष्ण एज और कम आयामी परिवर्तन चाहिए, क्योंकि अत्यधिक चिपिंग या फैलाव तैयार छेद के आकार को बदल देता है। ड्रिल, ब्रोच, मिलिंग कटर या गियर-कटिंग टूल उसी स्टील पर अलग-अलग माँग डाल सकते हैं। टाइटेनियम नाइट्राइड या एल्युमिनियम टाइटेनियम नाइट्राइड जैसी कोटिंग घर्षण को कम कर सकती हैं और सतह पर रासायनिक अंतःक्रिया को सीमित कर सकती हैं, लेकिन कटिंग का भार अब भी सब्सट्रेट ही वहन करता है। इसी कारण Routledge की Tool Steels: Properties and Performance (2021) ग्रेड के प्रदर्शन का मूल्यांकन संघटन, विनिर्माण प्रक्रिया, ऊष्मा-उपचार, सतह-कठोरीकरण और कोटिंग के आधार पर करती है।
हॉट हार्डनेस, द्वितीयक कठोरीकरण और रेड हार्डनेस
कमरे के तापमान पर मापी गई कठोरता केवल एक माप है। शमन और टेम्परिंग के बाद कोई कटिंग टूल परीक्षण में अत्यधिक कठोर दिखाई दे सकता है, फिर भी जब कटिंग एज का तापमान कई सौ डिग्री सेल्सियस तक पहुँचता है, तब वह भार-वहन क्षमता का बड़ा हिस्सा खो सकता है। हॉट हार्डनेस ऊँचे तापमान पर कठोरता और मजबूती बनाए रखने की क्षमता को दर्शाती है। रेड हार्डनेस इसी व्यावहारिक आवश्यकता के लिए प्रयुक्त पुराना कार्यशाला-शब्द है: कटिंग के दौरान स्पष्ट रूप से गर्म होने पर भी एज उपयोगी बनी रहनी चाहिए।
हाई-स्पीड स्टील यह व्यवहार मिश्रधातु कार्बाइडों और द्वितीयक कठोरीकरण से प्राप्त करते हैं। ऑस्टेनिटाइजिंग के दौरान कुछ कार्बन, टंग्स्टन, मोलिब्डेनम, क्रोमियम और वैनेडियम ऑस्टेनाइट में घुल जाते हैं। शमन से कठोर मार्टेंसाइटिक संरचना बनती है, जिसमें सामान्यतः कुछ अवशिष्ट ऑस्टेनाइट रहता है। उपयुक्त तापमान पर टेम्परिंग के दौरान मार्टेंसाइट से सूक्ष्म मिश्रधातु कार्बाइड अवक्षेपित होते हैं। यह अवक्षेपण कठोरता को घटाने के बजाय बढ़ा सकता है और HSS की विशिष्ट द्वितीयक-कठोरीकरण चोटी उत्पन्न करता है। बार-बार की गई टेम्परिंग अवशिष्ट ऑस्टेनाइट को भी रूपांतरित करती है और आयामों को स्थिर बनाती है।
कार्बाइड का प्रकार महत्वपूर्ण होता है। वैनेडियम-समृद्ध MC कार्बाइड विशेष रूप से कठोर होते हैं और घर्षणजनित घिसाव का प्रतिरोध करते हैं, जबकि टंग्स्टन- और मोलिब्डेनम-समृद्ध कार्बाइड टेम्पर-प्रतिरोध और हॉट हार्डनेस को सहारा देते हैं। उनकी उपस्थिति जितनी महत्वपूर्ण है, उतना ही उनका आकार, अंतराल, अभिविन्यास और निरंतरता भी महत्वपूर्ण है। कार्बाइड की अधिक मात्रा घिसाव-प्रतिरोध सुधार सकती है, लेकिन यदि कार्बाइड मोटे, समूहित या फोर्जिंग-प्रवाह के साथ संरेखित हों, तो दृढ़ता घट सकती है। पाउडर-मेटलर्जी HSS पारंपरिक इंगट मेटलर्जी की तुलना में अधिक समान कार्बाइड-वितरण दे सकता है, फिर भी इसके लिए उपयुक्त कठोरीकरण चक्र आवश्यक रहता है।
हॉट-वर्क स्टील भी टेम्पर-प्रतिरोध पर निर्भर करते हैं, लेकिन उनका सेवा-प्रोफाइल HSS से अलग होता है। H13 को तापीय चक्रों और गर्म धातु के साथ यांत्रिक संपर्क सहना होता है; M2 या M42 को उस समय तीक्ष्ण एज बनाए रखनी होती है जब घर्षण-ऊष्मा कटिंग क्षेत्र के निकट संकेंद्रित होती है। पहला हीट-चेकिंग या व्यापक विकृति से विफल हो सकता है, जबकि दूसरा फ्लैंक घिसाव, क्रेटर घिसाव, चिपिंग या एज के प्लास्टिक रूप से गोल हो जाने के कारण विफल हो सकता है।
MDPI की Coatings में प्रकाशित 2020 के एक अध्ययन ने टूल-कोर के प्रदर्शन को नियंत्रित करने वाले प्राथमिक कारक के रूप में ऊष्मा-उपचार मापदंडों की पहचान की। यह निष्कर्ष एक व्यावहारिक नियम का समर्थन करता है: संघटन क्षमता स्थापित करता है, जबकि ऊष्मा-उपचार यह निर्धारित करता है कि उस क्षमता का कितना भाग उपयोगी बनेगा। कोई भी अभिहितीकरण नियंत्रित ऑस्टेनिटाइजिंग, शमन, टेम्परिंग और निरीक्षण का स्थान नहीं ले सकता।
इसलिए चयन विफलता-तंत्र और उत्पादन-परिस्थितियों के आधार पर होना चाहिए। Uddeholm का 2024 का कोल्ड-वर्क मार्गदर्शन संबंधित आर्थिक सिद्धांत को स्टील को अनुप्रयोग के अनुरूप चुनने और प्रति निर्मित पुर्जे की लागत को न्यूनतम करने के रूप में व्यक्त करता है; हॉट-वर्क और हाई-स्पीड टूल के लिए यही विचार जीवन-चक्र प्रदर्शन के रूप में अधिक उपयुक्त ढंग से व्यक्त किया जाता है। सही ग्रेड वह है जिसकी कार्बाइड संरचना, दृढ़ता, हॉट हार्डनेस, तापीय-थकान प्रतिरोध, विनिर्माण मार्ग और उपचार वास्तविक चक्र के तहत आवश्यक एज या डाई-आयु प्रदान करें—न कि वह, जिसके अक्षर सबसे प्रभावशाली लगते हों।
अनुप्रयोग: ग्रेड परिवार का विफलता-तंत्र से मिलान
टूल-स्टील ग्रेड सार्वभौमिक क्रम में किसी एक निश्चित स्थान का नाम नहीं है। इनमें प्रयुक्त अक्षर किसी परिवार की पहचान करते हैं, किसी सुनिश्चित सेवा-परिणाम की गारंटी नहीं देते। ASM International के अनुसार, टूल स्टील वे स्टील होते हैं जिनका उपयोग निर्मित भागों को काटने, बनाने या आकार देने के लिए औजार तैयार करने में किया जाता है, जबकि AISI परिवारों में W, L, S, O, A, D, H, M और T श्रृंखलाएँ शामिल हैं। Metallurgy at Maricopa Community Colleges (2024) के अनुसार, ये अक्षर सामान्यतः शमन विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु प्रणाली को दर्शाते हैं।
यह अंतर महत्वपूर्ण है, क्योंकि कोई औजार घर्षणजनित घिसाव, आसंजक गैलिंग, प्लास्टिक विकृति, तापीय नरमी, धार के टूटने, व्यापक भंग, थकान या आयामी विचलन के कारण विफल हो सकता है। कार्बन, क्रोमियम, मोलिब्डेनम, टंग्स्टन, वैनेडियम और अन्य मिश्रधातु तत्व कठोरणीयता तथा कार्बाइड निर्माण निर्धारित करते हैं, लेकिन विनिर्माण-विधि कार्बाइड के आकार, पृथक्करण, रंध्रता और समावेशन को नियंत्रित करती है। इसके बाद ऊष्मा-उपचार उन कार्बाइडों के चारों ओर उपस्थित मैट्रिक्स निर्धारित करता है। 2020 के MDPI Coatings अध्ययन ने जिस लेपित प्रणाली की जाँच की, उसमें औजार के कोर के प्रदर्शन को नियंत्रित करने वाला प्राथमिक कारक ऊष्मा-उपचार के पैरामीटरों को पाया। अनुपयुक्त कोर की भरपाई लेप नहीं कर सकता।
ASTM International द्वारा 2024 में सूचीबद्ध ASTM A681, गढ़े हुए मिश्रधातु टूल-स्टील उत्पादों के रासायनिक, यांत्रिक और भौतिक विनिर्देशों को शामिल करता है। इनमें बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग शामिल हैं, जिन्हें सामान्यतः औजारों, डाइ या फिक्स्चर में निर्मित किया जाता है। इसलिए अनुप्रयोग संबंधी निर्णय सेवा-स्थितियों से शुरू होता है और फिर परिवार तथा ग्रेड, ऊष्मा-उपचार, सेक्शन आकार, सतह की स्थिति और विनिर्माण-विधि को सीमित करता है।
काटने, ड्रिलिंग, टैपिंग और रीमिंग
काटने वाले औजारों में स्थिर और तीक्ष्ण धार आवश्यक होती है। प्रमुख आवश्यकताएँ कठोरता, उच्च तापमान पर कठोरता, घिसाव-प्रतिरोध और धार की विकृति के प्रति प्रतिरोध हैं; फिर भी दृढ़ता महत्वपूर्ण रहती है, क्योंकि रुक-रुक कर होने वाली कटिंग, कंपन, समावेशन और खराब संरेखण अत्यधिक कठोर धार को तोड़ सकते हैं।
हाथ से संचालित काटने वाले औजारों में प्रायः जल-शमन W ग्रेड, निम्न-मिश्रधातु L ग्रेड या तेल-शमन O ग्रेड प्रयुक्त होते हैं। जल-शमन के बाद AISI W1 उच्च कठोरता प्राप्त कर सकता है, लेकिन इसकी कम गहराई तक कठोर होने की क्षमता और विकृति का जोखिम सेक्शन आकार को सीमित करते हैं तथा ऊष्मा-उपचार नियंत्रण को महत्वपूर्ण बनाते हैं। तेल-शमन ग्रेड AISI O1, मध्यम सेक्शन में अधिक पूर्वानुमेय कठोरीकरण प्रदान करता है और उपचार से पहले उपयोगी मशीननीयता बनाए रखता है। निम्न-मिश्रधातु परिवार का AISI L6 तब चुना जाता है जब अधिकतम घर्षण-प्रतिरोध की तुलना में आघात-प्रतिरोध और दृढ़ता अधिक महत्वपूर्ण हों। ये अलग-अलग विफलता-प्रकारों के लिए अलग-अलग समाधान हैं, गुणवत्ता के क्रमिक स्तर नहीं।
ड्रिल, टैप और रीमर पर धार तथा मरोड़ संबंधी स्थितियाँ अधिक कठोर होती हैं। टैप को फ्लैंक घिसाव और गैलिंग का प्रतिरोध करते हुए टॉर्क के उलटाव तथा चिप निकासी की समस्याओं को सहना पड़ता है। रीमर में धार बनाए रखना और आयामी स्थिरता आवश्यक होती है, क्योंकि वे कम सामग्री हटाते हैं, लेकिन नियंत्रित छेद-आकार बनाए रखना होता है। उच्च-गति स्टील परिवार—मोलिब्डेनम उच्च-गति M ग्रेड और टंग्स्टन उच्च-गति T ग्रेड—उन कटिंग तापमानों पर उपयोगी कठोरता बनाए रखते हैं, जहाँ साधारण कार्बन टूल स्टील नरम हो जाता है। AISI M2 और AISI T1 परिचित संदर्भ ग्रेड हैं, हालांकि सही चयन कटिंग गति, वर्कपीस की कठोरता, शीतलक, ज्यामिति और कटिंग के निरंतर या रुक-रुक कर होने पर निर्भर करता है।
कार्बाइड की संरचना केवल नाममात्र की कठोरता से अधिक चीजों को नियंत्रित करती है। महीन और समान रूप से वितरित मिश्रधातु कार्बाइड बड़े दरार-आरंभकों का निर्माण किए बिना घिसाव-प्रतिरोध बढ़ा सकते हैं; मोटे या पृथक कार्बाइड ग्राइंडिंग या रुक-रुक कर होने वाली कटिंग के दौरान धार को अलग कर सकते हैं। M ग्रेड सामान्यतः मोलिब्डेनम और टंग्स्टन के कार्बाइड-निर्माणकारी मिश्रणों पर निर्भर करते हैं, जबकि T ग्रेड में टंग्स्टन की प्रधानता अधिक होती है। केवल ग्रेड-नाम से कार्बाइडों के बीच की दूरी, स्वच्छता या फोर्जिंग और पाउडर-प्रसंस्करण के परिणाम का पता नहीं चलता।
ड्रिलिंग में मरोड़जनित थकान और चिप निकासी का तनाव भी जुड़ जाता है। उत्कृष्ट उच्च-तापमान कठोरता वाला ड्रिल भी टूट सकता है, यदि उसका कोर बहुत भंगुर हो, फ्लूट की फिनिश खराब हो या ऊष्मा-उपचार के कारण अत्यधिक अवशिष्ट ऑस्टेनाइट रह जाए। टैपिंग विशेष रूप से कठोर प्रक्रिया है: थोड़ी-सी गैलिंग भी टॉर्क बढ़ा सकती है, जब तक कि औजार टूट न जाए। रीमिंग में संतुलन आयामी स्थिरता, फिनिश और नियंत्रित घिसाव की ओर स्थानांतरित हो जाता है। सतह-उपचार घर्षण और आसंजन बदल सकता है, लेकिन आवश्यक कोर-दृढ़ता का स्थान नहीं ले सकता।
ब्लैंकिंग, पंचिंग, हेडिंग और एम्बॉसिंग
ब्लैंकिंग और पंचिंग में बार-बार पड़ने वाला संपीडन-भार, सरकने से होने वाला घिसाव और कटिंग धार पर स्थानीय तनाव-सांद्रण प्रमुख होते हैं। पंच या डाइ को प्लास्टिक दबाव-विकृति और घर्षणजनित गोलाई का प्रतिरोध करना चाहिए, फिर भी उसमें इतना चिपिंग-प्रतिरोध होना चाहिए कि वह गलत संरेखण, बर्र, स्लग के खिंचने और रुक-रुक कर होने वाले संपर्क को सह सके।
उच्च-कार्बन, उच्च-क्रोमियम परिवार का AISI D2 प्रचुर मात्रा में क्रोमियम-समृद्ध कार्बाइड और उच्च घिसाव-प्रतिरोध प्रदान करता है। इससे यह उन स्थितियों में आकर्षक बनता है जहाँ धार का घिसाव प्रमुख समस्या हो, लेकिन इसकी कार्बाइड-संख्या और ऊष्मा-उपचार प्रतिक्रिया खराब ग्राइंडिंग पद्धति या तीव्र आघात के प्रति संवेदनशील हो सकती है। वायु-शमन ग्रेड AISI A2 सामान्यतः अलग संतुलन प्रदान करता है: अनेक अधिक-कार्बन और अधिक-कार्बाइड वाले विकल्पों की तुलना में यह बेहतर दृढ़ता और आयामी स्थिरता के साथ घिसाव-प्रतिरोध देता है। AISI O1 कम कठोर कोल्ड-वर्क कार्यों में उपयोगी हो सकता है, जहाँ सरल मशीनिंग और तेल-शमन मूल्यवान हों। आघात-प्रतिरोधी ग्रेड AISI S7 तब अधिक प्रासंगिक हो जाता है जब अधिकतम सरकने-जनित घिसाव-आयु के बजाय चिपिंग या भंग मुख्य खतरा हो।
पतली शीट की ब्लैंकिंग और मोटे, घर्षणकारी स्टॉक की पंचिंग समान प्रक्रियाएँ नहीं हैं। क्लीयरेंस, शीट की मजबूती, बर्र का निर्माण, पंच की पतलापन और प्रेस का संरेखण तनाव-क्षेत्र को बदलते हैं। एक D-ग्रेड पंच किसी एक उत्पादन-लाइन में घिसाव का प्रतिरोध कर सकता है, लेकिन यदि औजार पर आघात पड़ता हो तो दूसरी लाइन में चिप हो सकता है। इसके विपरीत, S-ग्रेड औजार आघात सह सकता है, लेकिन घर्षणकारी सामग्री में अपनी धार तेजी से खो सकता है। Uddeholm के 2024 के कोल्ड-वर्क मार्गदर्शन में व्यावहारिक इंजीनियरिंग नियम स्पष्ट किया गया है: ऐसा स्टील चुनें जो अनुप्रयोग के अनुरूप हो और उत्पादित प्रत्येक भाग की लागत न्यूनतम रखे। धातुकर्मीय दृष्टि से इसका अर्थ है धार तेज करने, समयपूर्व भंग, गैलिंग, डाउनटाइम और आयामी क्षति की तुलना करना—केवल कठोरता के मानों की तुलना करना नहीं।
कोल्ड हेडिंग टूलिंग पर एक और प्रकार की माँग डालती है। हेडिंग डाइ और पंच तार या बार को संपीडित करते समय बार-बार आघात ग्रहण करते हैं, इसलिए दृढ़ता, संपीडन-शक्ति और थकान-प्रतिरोध को मिलकर काम करना पड़ता है। ऐसा डाइ जो एक प्रहार सह ले, लेकिन लाखों चक्रों में सूक्ष्म दरारें जमा कर ले, प्रक्रिया के लिए उपयुक्त नहीं है। गंभीर आघात के लिए आघात-प्रतिरोधी S ग्रेड उपयुक्त हो सकते हैं, जबकि घिसाव और आयामी स्थायित्व प्रमुख होने पर A, D या अन्य कोल्ड-वर्क परिवारों का उपयोग किया जा सकता है। सही ऊष्मा-उपचार स्थिति एक समझौता होती है: अत्यधिक कठोरता चिपिंग का जोखिम बढ़ाती है; अपर्याप्त कठोरता प्लास्टिक प्रवाह और डाइ कैविटी के समयपूर्व फैलाव को बढ़ावा देती है।
एम्बॉसिंग औजार प्रायः साफ-सुथरे भंग के बजाय सतह-क्षति के कारण विफल होते हैं। आसंजक जमाव, गैलिंग, पॉलिशिंग के निशान और स्थानीय प्लास्टिक विकृति प्रत्येक भाग में दोष स्थानांतरित कर सकते हैं। महीन कार्बाइड संरचना, स्थिर टेम्पर्ड मैट्रिक्स, सावधानीपूर्वक पॉलिशिंग और नियंत्रित सतह-उपचार अत्यंत महत्वपूर्ण हो जाते हैं। आयामी नियंत्रण ऊष्मा-उपचार विकृति, अवशिष्ट ऑस्टेनाइट, मशीनिंग अलाउंस और सेवा के दौरान डाइ के सहारे पर भी निर्भर करता है। नाममात्र रूप से अधिक कठोर स्टील भी खराब भाग उत्पन्न कर सकता है, यदि वह उपचार के दौरान विकृत हो जाए या शीट की सतह को नुकसान पहुँचाए।
मोल्डिंग, फॉर्मिंग, डाइ, फिक्स्चर और कटलरी
मोल्डिंग और फॉर्मिंग औजारों में स्टील पर संपर्क-दाब, सरकना, तापीय चक्र और कभी-कभी पॉलिमर के संक्षारक अपघटन-उत्पादों का प्रभाव पड़ता है। कोल्ड फॉर्मिंग में आयामी स्थिरता, घिसाव-प्रतिरोध और गैलिंग-प्रतिरोध महत्वपूर्ण होते हैं; हॉट फॉर्मिंग में तापीय थकान, ऑक्सीकरण और नरमी भी जुड़ जाते हैं। क्रोमियम हॉट-वर्क ग्रेड AISI H13 उन डाइ और टूलिंग से संबद्ध है जो ऊँचे तापमान पर काम करते हैं, क्योंकि इसकी मिश्रधातु संरचना हॉट स्ट्रेंथ और तापीय-थकान प्रतिरोध को समर्थन देती है। यह कोल्ड-वर्क ग्रेडों का सार्वभौमिक विकल्प नहीं है। AISI D2 या AISI A2 ठंडे घर्षणकारी संपर्क के लिए अधिक उपयुक्त हो सकते हैं, जबकि आघात प्रमुख होने पर AISI S7 चुना जा सकता है।
डाइ की पहचान उसके संचालन जितनी ही उसकी विफलता-विधि से भी होती है। ड्रॉइंग डाइ में सरकने से होने वाला घिसाव और घर्षण प्रमुख होते हैं। बेंडिंग डाइ पर केंद्रित दाब और धार-भार पड़ता है। एक्सट्रूज़न डाइ को उच्च संपीडन-तनाव, तापमान और सामग्री-प्रवाह का सामना करना पड़ता है। मोल्ड में पॉलिश-योग्यता, संक्षारण-प्रतिरोध, तापीय चालकता या काँच-रेशा-जनित घिसाव का प्रतिरोध आवश्यक हो सकता है। इसलिए सेक्शन आकार, टेम्परिंग तापमान, नाइट्राइडिंग, लेप या कार्यशील सतह की फिनिश में परिवर्तन के बाद एक ही परिवार अलग प्रकार से व्यवहार कर सकता है।
फिक्स्चर को सामान्यतः ब्लैंकिंग डाइ जितने अत्यधिक घिसाव-प्रतिरोध की आवश्यकता नहीं होती। उन्हें दबाव-विकृति से बचने के लिए पर्याप्त कठोरता, क्लैम्पिंग और हैंडलिंग सहने के लिए पर्याप्त दृढ़ता तथा बार-बार की सेटअप प्रक्रियाओं में आयामी स्थिरता चाहिए। जहाँ मशीनिंग, मध्यम घिसाव और पूर्वानुमेय उपचार अधिक महत्वपूर्ण हों, वहाँ निम्न-मिश्रधातु L ग्रेड, O ग्रेड या चुने हुए A ग्रेड व्यावहारिक हो सकते हैं। अत्यधिक कठोर बनाया गया फिक्स्चर मशीनिंग में कठिन, तीखे कोनों पर दरार के प्रति संवेदनशील और आघात के प्रति अनावश्यक रूप से कमजोर हो सकता है।

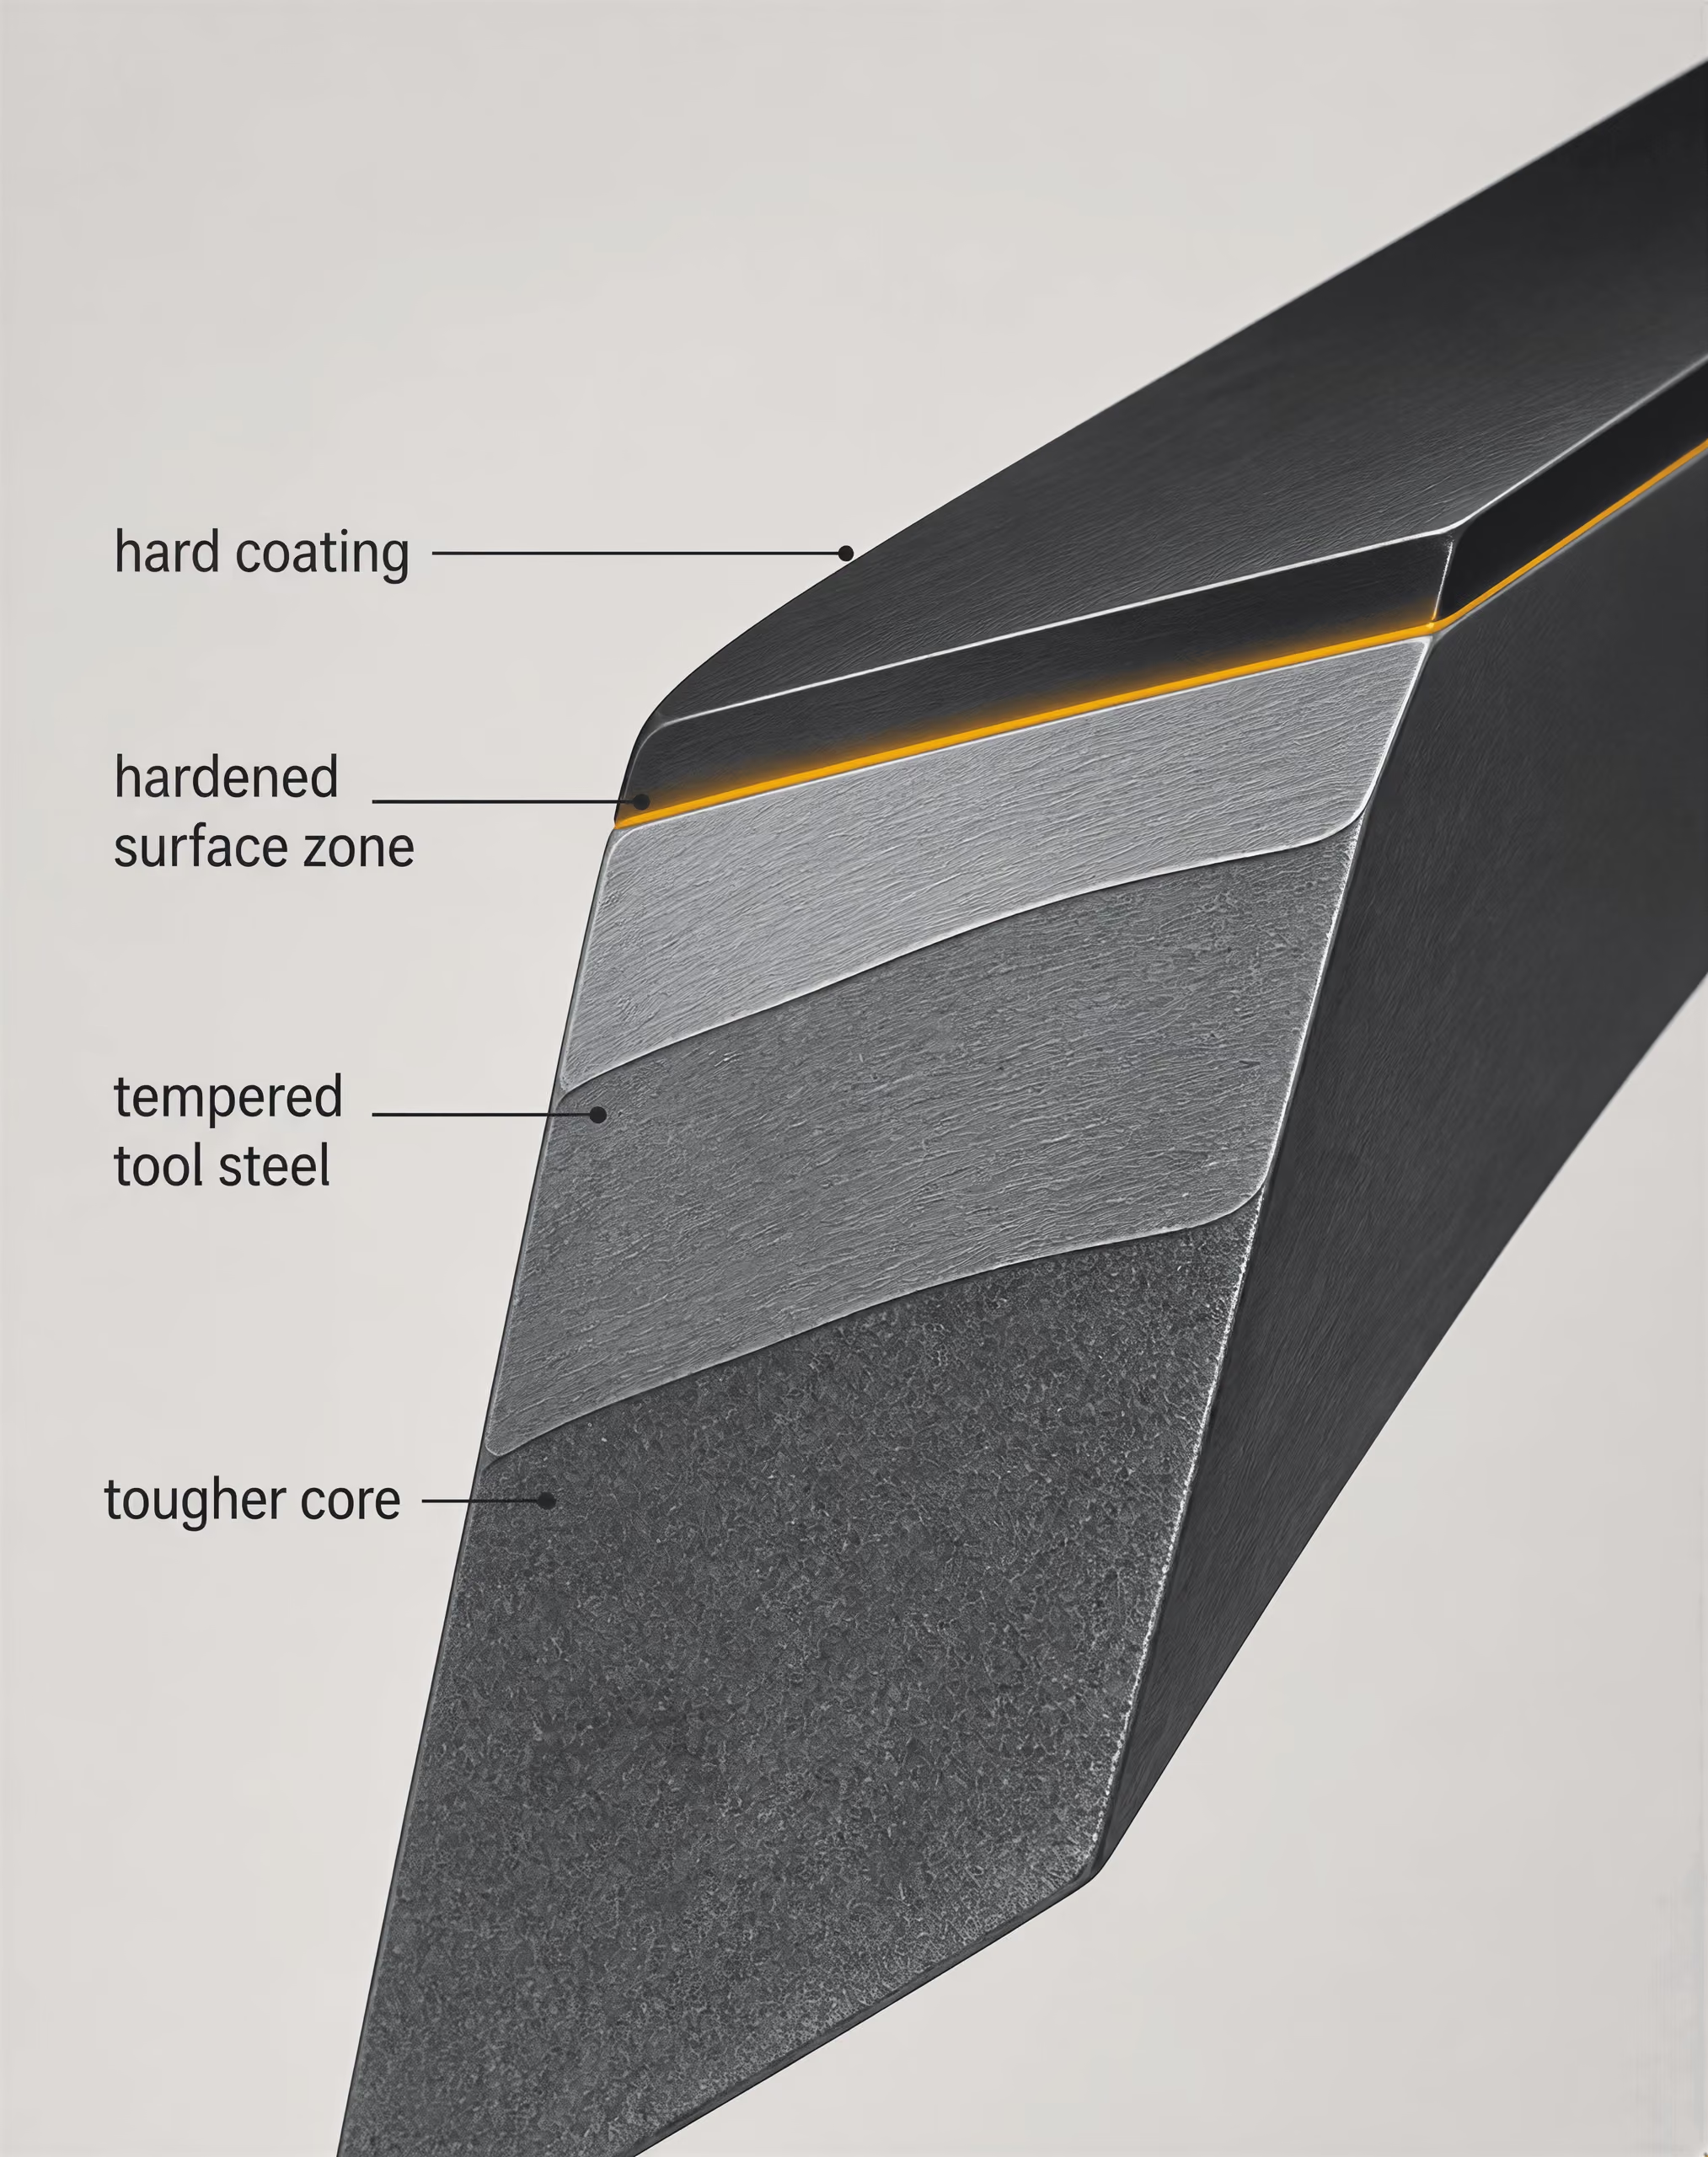
कटलरी इसी संतुलन को परिचित रूप में दर्शाती है। काटने वाली धार को कठोरता और घिसाव-प्रतिरोध चाहिए, लेकिन चाकू को मुड़ने, मरोड़ने और आकस्मिक आघात के विरुद्ध दृढ़ता भी चाहिए। AISI D2 जैसे उच्च-कार्बन टूल स्टील कार्बाइड-समर्थित घिसाव-प्रतिरोध के माध्यम से धार बनाए रख सकते हैं, फिर भी उनका व्यवहार ऊष्मा-उपचार, सेक्शन की मोटाई, ग्राइंडिंग और धार-ज्यामिति पर बहुत अधिक निर्भर करता है। AISI 420 जैसे स्टेनलेस कटलरी ग्रेड प्रमुख AISI टूल-स्टील परिवारों से बाहर हैं, लेकिन वे यह दर्शाते हैं कि संक्षारण-प्रतिरोध, धार बनाए रखने से अलग एक सेवा-आवश्यकता हो सकता है। अधिक कठोर धार अपने-आप अधिक टिकाऊ चाकू नहीं बनाती।
Routledge (2021) द्वारा प्रकाशित Tool Steels: Properties and Performance में वर्णित रूपरेखा संघटन, विनिर्माण प्रक्रियाओं, ऊष्मा उपचार, सतह कठोरीकरण और कोटिंग को परस्पर जुड़े नियंत्रणों के रूप में देखती है। NBS Monograph 88 और ASM International इस दृष्टिकोण का ऐतिहासिक तथा धातुकर्मीय आधार प्रदान करते हैं। ग्रेड का चयन प्रमुख क्षति-तंत्र के आधार पर किया जाना चाहिए; इसके बाद कार्बाइड संरचना, स्वच्छता, कठोरीकरण की गहराई, टेम्परिंग प्रतिक्रिया, विकृति और सतह की स्थिति का सत्यापन करना चाहिए। AISI अक्षर विकल्पों का क्षेत्र सीमित करते हैं; वे इंजीनियरिंग संबंधी निर्णय स्वयं निर्धारित नहीं करते।
सतह इंजीनियरिंग, कोटिंग और टूल का कोर
कोटेड टूल केवल ऐसा कोटिंग नहीं है जिसके नीचे स्टील का हैंडल लगा हो। यह एक परतदार यांत्रिक प्रणाली है: कार्यशील सतह, कोई भी विसरण या कठोरीकृत क्षेत्र, कोटिंग, स्टील सब्सट्रेट और ऊष्मा-उपचारित कोर—इन सभी को मिलकर भार वहन करना होता है। ASM International टूल स्टील को ऐसे स्टील के रूप में परिभाषित करता है जिनका उपयोग निर्मित पुर्जों को काटने, बनाने या आकार देने वाले टूल बनाने के लिए किया जाता है; लेकिन सतह इंजीनियरिंग उस तरीके को बदल देती है जिससे टूल वर्कपीस के साथ परस्पर क्रिया करता है। इससे अंतर्निहित ग्रेड के सही चयन और ऊष्मा-उपचार की आवश्यकता समाप्त नहीं होती।
यह भेद महत्वपूर्ण है, क्योंकि ग्रेड के अक्षर सतह के प्रदर्शन की रैंकिंग नहीं करते। AISI D2 टूल स्टील, AISI H13 हॉट-वर्क स्टील और AISI M2 हाई-स्पीड स्टील—इन सभी पर कठोर सतह उपचार या जमा की गई कोटिंग की जा सकती है, फिर भी इनमें कार्बाइड की मात्रा, टेम्परिंग प्रतिक्रियाएँ, ऊष्मीय चालकता, टफनेस के स्तर और आयामी परिवर्तन अलग-अलग होते हैं। कोटिंग के बाद भी इनके सेवा-सीमक अलग रहते हैं।
सतह कठोरीकरण और उपचारित परतें
सतह कठोरीकरण स्टील के भीतर ही एक सुदृढ़ क्षेत्र बनाता है। नाइट्राइडिंग सतह में नाइट्रोजन प्रविष्ट कराती है, जिससे क्रोमियम, मोलिब्डेनम, वैनेडियम या एल्युमिनियम जैसे तत्वों के साथ मिश्रधातु नाइट्राइड बनते हैं। कठोरीकरण से पहले कार्ब्यूराइजिंग सतह के निकट कार्बन की सांद्रता बढ़ाती है और कम-कार्बन वाले कोर के ऊपर कार्बन-समृद्ध मार्टेंसिटिक केस बनाती है। इसके विपरीत, इंडक्शन और लेज़र कठोरीकरण नियंत्रित गहराई को तेजी से गर्म करते हैं और मार्टेंसाइट बनाने के लिए मौजूदा कार्बन मात्रा पर निर्भर रहते हैं।
परिणामी परत का अर्थ पूरे बल्क की कठोरता के बराबर नहीं होता। कठोरीकृत केस अंदरूनी भाग से कहीं अधिक कठोर हो सकता है, जबकि प्रभाव-भार को सहारा देने वाला अधिक टफ कोर बना रहता है। यह ग्रेडिएंट प्लास्टिक इंडेंटेशन और आसंजक घिसाव को कम कर सकता है, लेकिन यह एक संक्रमण क्षेत्र भी बनाता है जहाँ तनाव संकेंद्रित होता है। केस की गहराई, कंपाउंड-लेयर की मोटाई, विसरण की एकरूपता, अवशिष्ट ऑस्टेनाइट, कार्बाइड का वितरण और टेम्परिंग की अवस्था—ये सभी निर्धारित करते हैं कि उपचार सेवा के दौरान टिकेगा या नहीं।
टूल स्टील का चयन प्रायः पूरे कार्यशील खंड में उच्च कठोरता के लिए पहले ही किया जाता है। ऐसे ग्रेडों में अत्यधिक सतह कठोरीकरण टफनेस को घटा सकता है या उपयोगी भार-वहन संक्रमण के बजाय एक भंगुर कंपाउंड लेयर उत्पन्न कर सकता है। ऑस्टेनिटाइजिंग के दौरान डीकार्ब्यूराइजेशन की समस्या विपरीत होती है: नाममात्र ग्रेड सही हो सकता है, फिर भी सतह ने कार्बन खो दिया हो और इच्छित कठोरता प्राप्त न कर सके। क्षतिग्रस्त परत को पीसकर हटाने से ज्यामिति बहाल हो सकती है, लेकिन इससे असमान माइक्रोस्ट्रक्चर उजागर हो सकता है या अभिकल्पित केस की गहराई कम हो सकती है।
Coatings में प्रकाशित 2020 के कोटेड-सिस्टम अध्ययन में ऊष्मा-उपचार पैरामीटर को टूल-कोर के प्रदर्शन को नियंत्रित करने वाला प्राथमिक कारक बताया गया है। यह निष्कर्ष सतह उपचार का उचित क्रम स्पष्ट करता है। ऑस्टेनिटाइजिंग तापमान, होल्डिंग समय, क्वेंचिंग की तीव्रता, जहाँ निर्दिष्ट हो वहाँ सबज़ीरो उपचार, और टेम्परिंग—ये सभी कोटिंग लगाए जाने से पहले मार्टेंसाइट, अवशिष्ट ऑस्टेनाइट, कार्बाइड की अवस्था और अवशिष्ट तनाव निर्धारित करते हैं। जमा की गई कठोर परत अधूरे कठोरीकरण, अत्यधिक टेम्परिंग, डीकार्ब्यूराइजेशन या दरार-संवेदनशील कोर को एक सुदृढ़ टूल में परिवर्तित नहीं कर सकती।
कोटिंग और सब्सट्रेट का सहारा
कोटिंग सतह को ऐसे गुण प्रदान करती है जो बल्क स्टील में एक साथ उपलब्ध न हों। उच्च कठोरता घर्षणजन्य घिसाव का प्रतिरोध कर सकती है और पदार्थ के स्थानांतरण को कम कर सकती है; रासायनिक स्थिरता वर्कपीस के साथ अभिक्रिया को सीमित कर सकती है; कम-घर्षण वाली सतह आसंजन और ऊष्मा-उत्पादन को घटा सकती है। ये घिसाव और घर्षण संबंधी लाभ हैं, फ्रैक्चर प्रतिरोध का प्रमाण नहीं।
कोटिंग की कठोरता कोटिंग के भीतर इंडेंटेशन या प्लास्टिक विकृति के प्रतिरोध को दर्शाती है। कोटिंग का आसंजन उस परत को तापीय, यांत्रिक और रासायनिक भार के अंतर्गत सब्सट्रेट से जुड़ा रखने के लिए आवश्यक बल को दर्शाता है। ये दोनों गुण अलग-अलग हैं। कमजोर आसंजन वाली अत्यधिक कठोर कोटिंग परतों के रूप में उखड़ सकती है। अच्छी तरह चिपकी कोटिंग जुड़ी रह सकती है, जबकि उसके नीचे का नरम सब्सट्रेट yielding कर सकता है, जिससे सतह में दरार या विकृति उत्पन्न हो सकती है।
इसलिए सब्सट्रेट को पर्याप्त रूप से कठोर और आयामी रूप से स्थिर आधार प्रदान करना चाहिए। यदि कोर में प्लास्टिक विकृति होती है, तो कोटिंग भी उस विकृति का अनुसरण करती है और उसमें महीन दरारें, बकलिंग या अलगाव हो सकता है। यदि मोटे कार्बाइड एक असंतत भार-पथ बनाते हैं, तो कार्बाइड–मैट्रिक्स इंटरफेस पर स्थानीय तनाव बढ़ जाता है। यदि स्टील में ग्राइंडिंग बर्न, लैप, सीम, रंध्र या तन्य सतही तनाव हों, तो कोटिंग दोष को अस्थायी रूप से छिपा सकती है, लेकिन दरार को प्रेरित करने वाली स्थिति बनी रहती है।
विनिर्माण मार्ग नाममात्र संघटन जितना ही महत्वपूर्ण है। पारंपरिक रूप से बनाए गए AISI D2 में क्रोमियम-समृद्ध कार्बाइड दिशात्मक रूप से वितरित हो सकते हैं, जबकि पाउडर-मेटलर्जी सामग्री अधिक महीन और समान कार्बाइड वितरण प्रदान कर सकती है। यह अंतर कोटिंग के नीचे एज सपोर्ट और दरार-वृद्धि को प्रभावित करता है। इससे कोई एक मार्ग सार्वभौमिक रूप से श्रेष्ठ नहीं हो जाता; प्रासंगिक प्रश्न यह है कि माइक्रोस्ट्रक्चर संपर्क-दाब, प्रभाव-स्तर, वर्कपीस की अपघर्षकता और विफलता-तंत्र से मेल खाता है या नहीं।
जमा करने का तापमान भी टेम्परिंग की अवस्था के अनुकूल होना चाहिए। यदि किसी टूल को कोटिंग-प्रक्रिया के तापमान से कम तापमान पर टेम्पर किया गया हो, तो जमा करने के दौरान वह नरम हो सकता है। AISI H13 जैसे हॉट-वर्क ग्रेडों के लिए बार-बार होने वाले तापीय चक्र मार्टेंसाइट की टेम्परिंग, अवक्षेप की अवस्था और अवशिष्ट तनाव को बदल सकते हैं, भले ही कोटिंग स्वयं अक्षुण्ण बनी रहे। संचालन तापमान एक और चर जोड़ता है: ठंडे स्लाइडिंग संपर्क में अच्छा प्रदर्शन करने वाली कोटिंग गर्म फॉर्मिंग के दौरान ऑक्सीकृत, नरम या वर्कपीस के साथ अभिक्रियाशील हो सकती है अथवा अपना आसंजन खो सकती है।
आसंजन, अवशिष्ट तनाव और एज की अखंडता
सतह की तैयारी कोटिंग और स्टील के बीच पहला यांत्रिक संबंध नियंत्रित करती है। इसमें सामान्यतः डीग्रीसिंग, नियंत्रित ब्लास्टिंग या पॉलिशिंग, ऑक्साइड हटाना और अंतिम सफाई चरण शामिल होते हैं, लेकिन प्रत्येक प्रक्रिया सतह को बदलती है। सीमित सीमा तक रफनेस यांत्रिक इंटरलॉकिंग को बेहतर बना सकती है; अत्यधिक रफनेस नुकीले उभार और पतले स्थान पैदा करती है। पॉलिश की गई सतह घर्षण कम कर सकती है, लेकिन एंकरिंग कम प्रदान कर सकती है और ग्राइंडिंग से धातु के घिसकर फैले अवशेष उसमें रह सकते हैं। तैयारी में संदूषण हटना चाहिए, पर कटिंग एज गोल नहीं होना चाहिए और तन्य क्षति उत्पन्न नहीं होनी चाहिए।
अवशिष्ट तनाव लाभकारी या हानिकारक दोनों हो सकता है। नाइट्राइडेड परत या जमा की गई कोटिंग में संपीडित तनाव सतही दरारों के खुलने में विलंब कर सकता है। हालांकि, यदि परत को पर्याप्त सहारा न मिले, तो अत्यधिक संपीडित तनाव बकलिंग या स्पॉलिंग को प्रेरित कर सकता है। तन्य तनाव दरार आरंभ होने को बढ़ावा देता है, विशेषकर किसी तीक्ष्ण एज, ग्राइंडिंग बर्न, कार्बाइड क्लस्टर या कोटिंग के दोष पर। कोटिंग और स्टील के बीच ऊष्मीय-विस्तार का असंगतता-जनित अंतर जमा करने, ठंडा होने और सेवा-तापमान में परिवर्तन के दौरान अतिरिक्त तनाव उत्पन्न करता है।
एज की ज्यामिति अक्सर वह बिंदु होती है जहाँ कोटेड टूल सबसे पहले विफल होते हैं। कोटिंग की मोटाई सीमित होती है और वह अनंत रूप से तीक्ष्ण त्रिज्या पर पूरी तरह समान परत बनाए नहीं रख सकती। फेदर एज जमा करने, हैंडलिंग या वर्कपीस के साथ पहले संपर्क के दौरान टूट सकता है। छोटी और नियंत्रित एज-त्रिज्या कोटिंग को सहारा दे सकती है तथा तनाव-संकेंद्रण घटा सकती है, लेकिन बहुत बड़ी त्रिज्या कटिंग ज्यामिति बदल देती है और फॉर्मिंग बल बढ़ा देती है। सही एज का निर्धारण विफलता-तंत्र से होता है: घर्षणजन्य घिसाव, आसंजक गॉलिंग, चिपिंग, प्लास्टिक ध्वंस या तापीय क्रैकिंग।
Routledge का 2021 का संदर्भ-ग्रंथ, Tool Steels: Properties and Performance, प्रदर्शन का मूल्यांकन केवल कोटिंग के चयन से नहीं, बल्कि संघटन, विनिर्माण प्रक्रियाओं, ऊष्मा उपचार, सतह कठोरीकरण और कोटिंग के माध्यम से करता है। यह रूपरेखा Uddeholm के व्यावहारिक मार्गदर्शन से सहमत है: कोल्ड-वर्क टूलिंग की अर्थव्यवस्था टूल स्टील को अनुप्रयोग से सही ढंग से मिलाने और प्रति-निर्मित पुर्जे की लागत को न्यूनतम करने पर निर्भर करती है। जब कोर, एज, तैयारी और तापीय चक्र नियंत्रित हों, तब कोटिंग सेवा-जीवन बढ़ा सकती है। लेकिन यह ऐसे ग्रेड की भरपाई नहीं कर सकती जिसकी टफनेस अपर्याप्त हो, ऐसे टेम्परिंग की नहीं कर सकती जो सब्सट्रेट को अस्थिर छोड़ दे, और ऐसी ज्यामिति की भी नहीं जो कोटिंग–सब्सट्रेट प्रणाली की क्षमता से अधिक भार संकेंद्रित करे।
मानक, विनिर्देश और टूल-स्टील डेटाशीट को पढ़ना
टूल-स्टील की डेटाशीट में कई अलग-अलग प्रकार की सूचनाएँ होती हैं, जिन्हें आसानी से एक-दूसरे से भ्रमित किया जा सकता है। कोई मानक यह निर्धारित करता है कि किसी सामग्री को किन आवश्यकताओं को पूरा करना चाहिए। कोई ग्रेड-नामकरण संरचना-परिवार और पारंपरिक उपयोग-तर्क की पहचान करता है। इसके बाद निर्माता की डेटाशीट यह अनुशंसा करती है कि उस ग्रेड को किस प्रकार फोर्ज, मशीन, कठोरीकृत, टेम्पर और अंतिम रूप दिया जाना चाहिए। ये तीनों स्तर आपस में संबंधित हैं, लेकिन एक-दूसरे के स्थान पर प्रयुक्त नहीं किए जा सकते।
ASM International टूल स्टील को “निर्मित पुर्जों को काटने, बनाने या आकार देने के लिए उपकरण बनाने में प्रयुक्त स्टील” के रूप में परिभाषित करता है (2024)। इसके AISI वर्गीकरण में W, L, S, O, A, D, H, M और T शृंखलाएँ शामिल हैं (2020)। ये अक्षर सामान्यतः सार्वभौमिक क्षमता-मानक के बजाय शमन-विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु-प्रणाली का वर्णन करते हैं। उदाहरण के लिए, AISI O1 तेल-शमनित कोल्ड-वर्क स्टील है; AISI D2 उच्च-कार्बन, उच्च-क्रोमियम कोल्ड-वर्क स्टील है; और AISI H13 क्रोमियम हॉट-वर्क स्टील है। यह नामकरण धातुकर्मीय प्रारंभिक आधार को सीमित करता है। भार, तापमान, स्नेहन, ज्यामिति, सतह की स्थिति और विफलता-प्रकार को ध्यान में रखे बिना यह उपकरण-जीवन का पूर्वानुमान नहीं लगा सकता।
ASTM A681 का नियंत्रण-क्षेत्र
ASTM A681 एक उत्पाद-विनिर्देश है, न कि इस बात का पूर्ण विवरण कि कोई तैयार पंच, डाई, कटर या फॉर्मिंग-इन्सर्ट सेवा में कैसा प्रदर्शन करेगा। ASTM International के अनुसार, “ASTM A681 रॉट एलॉय टूल-स्टील उत्पादों के रासायनिक, यांत्रिक और भौतिक आवश्यकताओं को निर्धारित करता है” (2024)। इसके दायरे में बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग शामिल हैं, जिन्हें सामान्यतः टूल, डाई या फिक्स्चर में निर्मित किया जाता है। यह विनिर्देश आपूर्ति किए गए स्टील के लिए आवश्यकताएँ निर्धारित करता है, जिनमें ग्रेड की रासायनिक संरचना और संबंधित सामग्री-गुण शामिल हैं, जबकि उत्पाद का रूप, आकार, अवस्था और परीक्षण जैसे विवरण क्रेता और निर्माता को निर्धारित करने की अनुमति देता है।
रॉट शब्द महत्वपूर्ण है। रॉट उत्पादों पर फोर्जिंग, रोलिंग या ड्रॉइंग जैसी प्रक्रियाओं द्वारा यांत्रिक रूप से कार्य किया गया होता है, और उनका प्रसंस्करण-इतिहास दानेदार प्रवाह, पृथक्करण, रंध्रता, कार्बाइड-वितरण और दिशात्मक गुणों को प्रभावित करता है। इसलिए ASTM A681 सामग्री-नियंत्रण चरण से संबंधित है। यह प्रत्येक उपकरण-ज्यामिति के लिए किसी विशिष्ट ताप-उपचार चक्र को प्रमाणित नहीं करता और न ही तैयार पुर्जे के निरीक्षण की आवश्यकता समाप्त करता है।
किसी डेटाशीट के एक ही पृष्ठ पर AISI D2, ASTM A681 और निर्माता का स्वामित्वयुक्त आंतरिक नामकरण दिया हो सकता है। इन प्रविष्टियों के कार्य अलग-अलग होते हैं। “AISI D2” मान्यता प्राप्त ग्रेड-परिवार की पहचान करता है। “ASTM A681” उस विनिर्देश की पहचान करता है जिसके अनुरूप रॉट उत्पाद की आपूर्ति की जा सकती है। निर्माता का आंतरिक नामकरण गलन-विधि, पुनर्गलन-विधि, स्वच्छता-स्तर या प्रसंस्करण-अवस्था का वर्णन कर सकता है। जब तक दस्तावेज़ उसकी रासायनिक संरचना और आवश्यकताओं को परिभाषित न करे, तब तक इसे नए सार्वभौमिक ग्रेड के रूप में नहीं पढ़ना चाहिए।
मानक को रैंकिंग-प्रणाली के रूप में भी नहीं देखा जाना चाहिए। AISI की W, L, S, O, A, D, H, M और T शृंखलाएँ अलग-अलग संतुलनों से संबंधित हैं। W ग्रेड मुख्यतः जल-शमन पर निर्भर करते हैं और उपयुक्त अनुप्रस्थ-खंडों में उच्च कठोरता प्रदान कर सकते हैं, जबकि S ग्रेड आघात-प्रतिरोध पर अधिक बल देते हैं। M और T ग्रेड क्रमशः मुख्यतः मोलिब्डेनम और टंग्स्टन मिश्रधातुकरण पर आधारित हाई-स्पीड स्टील परिवार हैं। D-ग्रेड की संरचना कार्बाइड-संबंधी पर्याप्त घिसाव-प्रतिरोध प्रदान कर सकती है, लेकिन जहाँ बार-बार आघात प्रमुख हो, वहाँ उसका भंगुरता-व्यवहार अनुपयुक्त हो सकता है। सही तुलना आवश्यक विफलता-प्रतिरोध और सामग्री की कार्बाइड-संरचना, दृढ़ता, कठोरीकरण-क्षमता, ऊष्म-कठोरता, आयामी स्थिरता और प्राप्त की जा सकने वाली सतह-अवस्था के बीच की जानी चाहिए।
रासायनिक संरचना बनाम आपूर्ति-अवस्था
रासायनिक संरचना की तालिका सामान्यतः नाममात्र संरचना-सीमाएँ देती है, न कि स्टील की कार्य-अवस्था का पूर्ण विवरण। कार्बन मैट्रिक्स की कठोरता और कार्बाइड-निर्माण को प्रभावित करता है। क्रोमियम, मोलिब्डेनम, टंग्स्टन और वैनेडियम कठोरीकरण-क्षमता, द्वितीयक कठोरीकरण, ऊष्म-कठोरता तथा मिश्रधातु-कार्बाइडों के प्रकार और मात्रा को प्रभावित करते हैं। सिलिकॉन और मैंगनीज़ डीऑक्सीडेशन तथा कठोरीकरण-क्षमता को प्रभावित करते हैं, जबकि मशीनिंग-क्षमता के लिए सल्फर को नियंत्रित किया जा सकता है, जिससे अनुप्रस्थ दृढ़ता पर संभावित प्रभाव पड़ सकते हैं। जब कार्बाइड का आकार, पृथक्करण, समावेशन-सामग्री और पूर्व-ऑस्टेनाइट दाने का आकार अलग-अलग हों, तो समान नाममात्र रासायनिक संरचना से अलग-अलग व्यवहार उत्पन्न हो सकता है।
इसलिए आपूर्ति-अवस्था की अलग से जाँच आवश्यक है। “एनील्ड” का सामान्य अर्थ है कि स्टील को नियंत्रित मृदुकरण-उपचार के बाद आपूर्ति किया गया है, जिसका उद्देश्य कठोरता घटाना और मशीनिंग-क्षमता सुधारना होता है। इसका अर्थ यह नहीं है कि स्टील में उपकरण के अंतिम गुण आ गए हैं। एनील्ड D2 बार और निर्वात में कठोरीकृत D2 पंच एक ही ग्रेड के होते हैं, लेकिन सेवा में उनकी सामग्री-अवस्था समान नहीं होती। डेटाशीट में अधिकतम एनील्ड कठोरता, गोलिकीकृत कार्बाइड-संरचना, दाने का आकार या सूक्ष्मसंरचनात्मक आवश्यकता भी निर्दिष्ट हो सकती है। ये विवरण महत्वपूर्ण हैं, क्योंकि मोटे कार्बाइड चिपिंग को बढ़ावा दे सकते हैं, जबकि अत्यधिक दाना-वृद्धि दृढ़ता को कम करती है।
यह जाँच करें कि दिए गए गुण अनुदैर्ध्य हैं या अनुप्रस्थ। रोलिंग और फोर्जिंग समावेशन तथा कार्बाइड-स्ट्रिंगरों को लंबा कर सकते हैं, जिससे तन्यता, आघात-प्रतिरोध और फ्रैक्चर-पथ में दिशात्मक अंतर उत्पन्न होते हैं। अनुदैर्ध्य तन्यता-परिणाम स्वतः किसी अनुप्रस्थ पंच-धार का प्रतिनिधित्व नहीं कर सकता। स्वच्छता-रेटिंग और समावेशन-निरीक्षण अतिरिक्त जानकारी देते हैं, लेकिन वे प्रत्येक दोष-समूह का विवरण नहीं देते। निर्माण-विधि—पारंपरिक इन्गट धातुकर्म, इलेक्ट्रोस्लैग रीमेल्टिंग या कोई अन्य परिष्कृत प्रक्रिया—ग्रेड का नाम अपरिवर्तित रहने पर भी पृथक्करण और समावेशन की आकृति को बदल सकती है।
| परीक्षण-विधि | इंडेंटर या मापन का आधार | वर्णित सामान्य उपयोग |
|---|---|---|
| रॉकवेल C | निर्दिष्ट भारों वाला हीरक शंकु | कठोर टूल स्टील की समग्र कठोरता |
| ब्रिनेल | इंडेंटर गेंद | अधिक मृदु या बड़े पैमाने का पदार्थ |
| विकर्स | हीरक पिरामिड | छोटे क्षेत्र, केस-गहराई या सूक्ष्मसंरचनात्मक क्षेत्र |
Routledge की Tool Steels: Properties and Performance (2021) ग्रेड के व्यवहार को संरचना, निर्माण-प्रक्रियाओं, ताप-उपचार, सतह-कठोरीकरण और कोटिंग के माध्यम से समझाती है। यह क्रम उपयोगी है: संरचना संभाव्यता स्थापित करती है, निर्माण दोषों और कार्बाइड-समूह के एक भाग को निर्धारित करता है, और ताप-उपचार मैट्रिक्स तथा कठोरता और दृढ़ता के अंतिम संतुलन को निर्धारित करता है। MDPI की Coatings पत्रिका में 2020 में प्रकाशित एक अध्ययन ने जाँच की गई कोटेड प्रणाली में टूल-कोर के प्रदर्शन को नियंत्रित करने वाले प्राथमिक कारक के रूप में ताप-उपचार मापदंडों की पहचान की। इसका अर्थ यह नहीं है कि रासायनिक संरचना महत्वहीन है; यह दर्शाता है कि केवल रासायनिक संरचना पर आधारित तुलना अधूरी होती है।
कठोरता-सीमाएँ, परीक्षण-विधियाँ और ताप-उपचार संबंधी टिप्पणियाँ
डेटाशीट में दी गई कठोरता एनील्ड आपूर्ति-अवस्था, अनुशंसित कठोरीकृत अवस्था या टेम्परिंग के बाद के लक्ष्य का वर्णन कर सकती है। मानों की तुलना करने से पहले शीर्षक और पाद-टिप्पणियाँ पढ़ें। “अधिकतम एनील्ड कठोरता” जैसी निर्दिष्ट सीमा मशीनिंग-क्षमता का विनिर्देश है, कठोरीकरण के बाद उपलब्ध कठोरता का प्रमाण नहीं। अनुशंसित ऑस्टेनिटाइज़िंग तापमान, शमन-माध्यम, टेम्परिंग तापमान और धारण-अवधि किसी प्रसंस्करण-विधि को दर्शाते हैं, प्रत्येक अनुप्रस्थ-खंड आकार के लिए गारंटी नहीं।
रॉकवेल, ब्रिनेल और विकर्स के मान परस्पर विनिमेय संख्याएँ नहीं हैं। रॉकवेल C, जिसे सामान्यतः HRC लिखा जाता है, हीरक-शंकु तथा निर्दिष्ट माइनर और मेजर भार का उपयोग करता है; रॉकवेल कठोरता-परीक्षण ASTM E18 के अंतर्गत आता है। ASTM E10 के अंतर्गत आने वाली ब्रिनेल विधि इंडेंटर बॉल का उपयोग करती है और अपेक्षाकृत नरम या बड़े आकार की सामग्री के लिए अधिक उपयुक्त है। सूक्ष्म-इंडेंटेशन और संबंधित कठोरता-परीक्षणों के लिए ASTM E384 के अंतर्गत आने वाली विकर्स विधि हीरक-पिरामिड का उपयोग करती है और छोटे क्षेत्रों, केस-गहराई या अलग-अलग सूक्ष्मसंरचनात्मक क्षेत्रों को माप सकती है। अलग-अलग भार, इंडेंटर-ज्यामिति, सतह-फिनिश और नमूने की मोटाई परिणाम बदल सकते हैं।
रूपांतरण-तालिकाएँ परिभाषित सीमाओं के भीतर अनुमानित समतुल्य मान प्रदान करती हैं। वे एक परीक्षण को समान अनिश्चितता वाले दूसरे मापन में परिवर्तित नहीं करतीं, विशेष रूप से अत्यधिक कठोर टूल स्टील, पतले अनुप्रस्थ-खंड, डीकार्बराइज़्ड सतह या विषम कार्बाइड-संरचनाओं के मामले में। कठोरीकृत केस के आर-पार किया गया पॉलिश्ड विकर्स ट्रैवर्स, किसी ठोस नमूने पर लिए गए HRC रीडिंग से अलग प्रश्न का उत्तर देता है।
विफलता-विश्लेषण क्रम
- सेवा-स्थितियाँ दर्ज करें तापमान, भार, स्ट्रोक-दर, कार्यखंड, स्नेहक, पुर्जों की संख्या और पहली क्षति का स्थान दर्ज करें।
- भंग-सतह सुरक्षित रखें जाँच से पहले भंग-सतह को पॉलिश, ब्लास्ट या संभालें नहीं।
- नमूनों की तुलना करें विफल टूल की तुलना अप्रयुक्त टूल से और, जहाँ संभव हो, अपेक्षित सेवा पूरी कर चुके टूल से करें।
- संरचना का परीक्षण करें दृश्य निरीक्षण, फ्रैक्टोग्राफी, कठोरता-मानचित्रण, धातुविज्ञान और आयामी मापन को संयुक्त रूप से अपनाएँ।

अंततः, दाने के आकार का नियंत्रण, प्रीहीटिंग, ऑस्टेनिटाइज़िंग, शमन, क्रायोजेनिक उपचार, टेम्परिंग और विकृति-सीमाओं से संबंधित ताप-उपचार टिप्पणियों की जाँच करें। NBS Monograph 88 ऐतिहासिक शब्दावली और आधारभूत स्टील धातुकर्म के लिए आज भी एक उपयोगी संघीय संदर्भ है, जबकि ASTM उत्पाद-संबंधी ढाँचा प्रदान करता है। इनमें से कोई भी वास्तविक उपकरण पर प्रक्रिया-योग्यता परीक्षण का स्थान नहीं लेता। Uddeholm के कोल्ड-वर्क मार्गदर्शन में व्यावहारिक उद्देश्य स्पष्ट रूप से व्यक्त किया गया है: ऐसा स्टील चुनें जो अनुप्रयोग के अनुरूप हो और उत्पादित प्रत्येक पुर्जे की लागत को न्यूनतम करे (2024)। इंजीनियरिंग की भाषा में इसका अर्थ है घिसाव, चिपिंग, प्लास्टिक विकृति, हीट-चेकिंग, संक्षारण और आयामी परिवर्तन से होने वाली जीवन-चक्र हानि को न्यूनतम करना—न कि डेटाशीट पर दी गई सबसे अधिक कठोरता-संख्या का चयन करना।
विफलता-विश्लेषण: यह पता लगाना कि उपकरण क्यों विफल हुआ
किसी विफल उपकरण का निदान केवल उसके ग्रेड-नामकरण के आधार पर नहीं किया जाना चाहिए। AISI की W, L, S, O, A, D, H, M और T शृंखलाएँ शमन-विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु-प्रणाली का वर्णन करती हैं; वे कमजोर से मजबूत तक कोई सार्वभौमिक रैंकिंग नहीं बनातीं। AISI D2 पंच, AISI S7 छेनी और AISI H13 डाई—तीनों को अलग-अलग सेवा-स्थितियों के लिए सही रूप से चुना जा सकता है, फिर भी यदि उनका ताप-उपचार, धार-ज्यामिति, सतह-फिनिश या लोडिंग-चक्र गलत हो, तो प्रत्येक विफल हो सकता है।
पहला कार्य साक्ष्य को सुरक्षित रखना है। उपकरण का स्थान, परिचालन तापमान, भार, स्ट्रोक-दर, वर्कपीस सामग्री, स्नेहक, उत्पादित पुर्जों की संख्या और पहली दिखाई देने वाली क्षति का सटीक स्थान दर्ज करें। विफल उपकरण की तुलना अप्रयुक्त उपकरण से और, जब संभव हो, अपेक्षित सेवा पूरी कर चुके उपकरण से करें। जाँच से पहले फ्रैक्चर-फेस को पॉलिश, ब्लास्ट या हाथ से नहीं छूना चाहिए। इसके बाद विफलता-जाँच में दृश्य निरीक्षण, फ्रैक्टोग्राफी, कठोरता-मानचित्रण, मेटालोग्राफी, आयामी मापन और ताप-उपचार अभिलेख की समीक्षा को सम्मिलित किया जाता है।
यह दृष्टिकोण वर्गीकरण को इंजीनियरिंग-आधारित तर्क में बदल देता है। ASM International के अनुसार टूल स्टील वे स्टील होते हैं जिनका उपयोग निर्मित पुर्ज़ों को काटने, बनाने या आकार देने वाले औज़ार तैयार करने के लिए किया जाता है, जबकि ASTM A681 में बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग सहित रॉट एलॉय टूल-स्टील उत्पादों की रासायनिक, यांत्रिक और भौतिक आवश्यकताएँ निर्धारित की गई हैं। इनमें से कोई भी संदर्भ यह आश्वासन नहीं देता कि कोई नाममात्र ग्रेड हर प्रकार के भार के अंतर्गत सही ढंग से काम करेगा। संघटन क्षमता निर्धारित करता है; निर्माण-विधि से वियोजन, समावेशन और कार्बाइड-वितरण निर्धारित होते हैं; तथा ऊष्मा-उपचार अंतिम संरचना के बड़े हिस्से को निर्धारित करता है।
प्लास्टिक विरूपण और समयपूर्व घिसाव
प्लास्टिक विरूपण का सामान्य अर्थ है कि स्थानीय तनाव ने औज़ार के सेवा-तापमान पर उसकी यील्ड या संपीडन-शक्ति को पार कर लिया। ठंडे पंच में अग्रभाग फूल सकता है, फैलकर विकृत हो सकता है या धँस सकता है। हॉट-वर्क डाई में गर्म स्टॉक के साथ बार-बार संपर्क के बाद कैविटी चौड़ी हो सकती है या उसका विवरण नष्ट हो सकता है। केंद्रीय प्रश्न यह है कि वास्तविक कार्य-तापमान पर औज़ार में पर्याप्त कठोरता और संपीडन-शक्ति का अभाव था या नहीं, न कि यह कि कमरे के तापमान पर उसकी कठोरता स्वीकार्य दिखाई दे रही थी।
AISI H13 जैसे हॉट-वर्क ग्रेड अवशिष्ट गर्म-कठोरता, टेम्पर-प्रतिरोध और तापीय-थकान प्रतिरोध पर निर्भर करते हैं। किसी कोल्ड-वर्क ग्रेड में कमरे के तापमान पर उच्च कठोरता हो सकती है, फिर भी अप्रत्याशित रूप से गर्म फॉर्मिंग प्रक्रिया के दौरान वह नरम पड़ सकता है। बहुत कम तापमान पर टेम्परिंग, अत्यधिक ऑस्टेनाइटाइज़िंग तापमान, डीकार्बराइज़ेशन या गलत शीतलन-क्रम के कारण कोर लगाए गए तनाव को सहारा देने में असमर्थ रह सकता है। इसलिए भट्ठी के चार्ट, क्वेंच रिकॉर्ड, टेम्परिंग समय और मापी गई कठोरता की समीक्षा आवश्यक है। 2020 के MDPI Coatings अध्ययन ने ऊष्मा-उपचार मापदंडों को औज़ार के कोर के प्रदर्शन को नियंत्रित करने वाला प्राथमिक कारक बताया; इस निष्कर्ष के कारण, केवल ग्रेड-लेबल की तुलना में ऊष्मा-उपचार रिकॉर्ड अधिक जानकारीपूर्ण होता है।
कठोरता-मानचित्रण कोर की समस्या और सतह की समस्या के बीच अंतर स्पष्ट करता है। विफल क्षेत्र, अप्रभावित क्षेत्र और कार्यशील किनारे से केंद्र की ओर लिए गए क्रॉस-सेक्शन की माप करें। सतह के निकट कठोरता में तीव्र कमी डीकार्बराइज़ेशन, अतितापन, ग्राइंडिंग बर्न या अपर्याप्त केस-ट्रीटमेंट का संकेत दे सकती है। पूरे क्षेत्र में समान रूप से कम कठोरता गलत ऑस्टेनाइटाइज़िंग, क्वेंचिंग या टेम्परिंग की ओर संकेत करती है। विकृति के साथ उच्च कठोरता यह दर्शाती है कि भार के लिए संपीडन-शक्ति अपर्याप्त थी, सेक्शन-तनाव अत्यधिक था या सेवा-तापमान ग्रेड की टेम्पर-प्रतिरोध सीमा से अधिक था।
समयपूर्व घिसाव के लिए एक अलग प्रश्न आवश्यक है: सामग्री को हटाने वाला कारक क्या था? अपघर्षी घिसाव में संरेखित खरोंचें, गोल हुए किनारे और उन स्थानों पर प्रोफ़ाइल का क्षय दिखाई देता है जहाँ कठोर कण या उभार औज़ार पर सरकते हैं। आसंजक घिसाव में कार्यपीस की स्थानांतरित सामग्री, फटी हुई सतह के क्षेत्र और स्थानीय वेल्डिंग दिखाई देती है। दोनों ही मामलों में कार्बाइड की मात्रा महत्वपूर्ण होती है। कार्बन तथा क्रोमियम, मोलिब्डेनम, टंग्स्टन और वैनेडियम जैसे कार्बाइड-निर्माता तत्व घिसाव-प्रतिरोध बढ़ा सकते हैं, लेकिन बड़े और असमान कार्बाइड किनारे के सहारे को कम कर सकते हैं और फ्रैक्चर को बढ़ावा दे सकते हैं। उदाहरण के लिए, AISI D2 में क्रोमियम-कार्बाइड की मात्रा अधिक होती है, जो अपघर्षण का प्रतिरोध कर सकती है; हालांकि, इसका प्रदर्शन कार्बाइड के आकार, अभिविन्यास, ऊष्मा-उपचार और किनारे के डिज़ाइन पर बहुत अधिक निर्भर करता है।
धातुवैज्ञानिक सूक्ष्मपरीक्षण में कार्बाइड के प्रकार, आकार, बैंडिंग, अवशिष्ट ऑस्टेनाइट, डीकार्बराइज़ेशन और अधात्विक समावेशों की जाँच की जानी चाहिए। घिसे हुए क्षेत्र से लिए गए पॉलिश किए गए और एच किए गए सेक्शन से यह पता चल सकता है कि औज़ार की संरचना महीन और पर्याप्त रूप से समान है या उसमें मोटे कार्बाइड का ऐसा नेटवर्क है जो तनाव को एकत्रित करता है। 2020 में ASM International द्वारा प्रकाशित टूल स्टील संबंधी विवेचन ने प्रदर्शन को घिसाव-प्रतिरोध, दृढ़ता, गर्म-कठोरता, कार्बाइड और ऊष्मा-उपचार के संयोजन से सही रूप से जोड़ा है। केवल कठोरता बढ़ाने से अनुपयुक्त कार्बाइड संरचना या असंगत सेवा-स्थिति की समस्या ठीक नहीं हो सकती।
किनारे का टूटना, दरारें और फ्रैक्चर
किनारे का टूटना किसी किनारे, कोने, पंच के अग्रभाग या डाई-लैंड से छोटे टुकड़ों के अलग हो जाने को कहते हैं। यह सामान्यतः अत्यधिक भंगुरता, भार की तुलना में बहुत पतले या अत्यधिक नुकीले किनारे, किनारे के पीछे अपर्याप्त सहारे या कार्यशील सतह को काटते हुए मोटे कार्बाइड के कारण होता है। मापी गई कठोरता विनिर्देश के भीतर होने पर भी औज़ार का किनारा टूट सकता है। अत्यधिक अवशिष्ट ऑस्टेनाइट, अनटेम्पर्ड मार्टेंसाइट, कार्बाइड-वियोजन, ग्राइंडिंग-क्षति और खराब संक्रमण-त्रिज्या—ये सभी स्थानीय स्तर पर आघात सहने की क्षमता घटा सकते हैं।
फ्रैक्टोग्राफी से विफलता-क्रम का पता चलता है। भंगुर फ्रैक्चर-पृष्ठ पर चमकीले क्लिवेज फैसेट, रिवर पैटर्न और बहुत कम प्लास्टिक विरूपण दिखाई दे सकते हैं। तन्य ओवरलोड में सामान्यतः डिंपल दिखाई देते हैं, जबकि थकान में दरार-उद्गम क्षेत्र, उसके बाद क्रमिक चिह्न और अंत में अंतिम ओवरलोड क्षेत्र होता है। उद्गम को किसी कोने, मशीनिंग-चिह्न, समावेशन, कार्बाइड-क्लस्टर या ग्राइंडिंग-ग्रूव तक पीछे की ओर खोजा जाना चाहिए। सतह से शुरू होकर भीतर की ओर बढ़ने वाले फ्रैक्चर के लिए उस फ्रैक्चर से अलग उपाय आवश्यक होगा जो किसी आंतरिक समावेशन या बैंडित कार्बाइड क्षेत्र से शुरू हुआ हो।
क्वेंचिंग के दौरान, ग्राइंडिंग के बाद या सेवा के दौरान दरारें उत्पन्न हो सकती हैं। क्वेंच-दरारें अक्सर तीखे कोनों, अचानक बदलती सेक्शन-मोटाई, छिद्रों या असमान रूप से ठंडे होने वाले क्षेत्रों का अनुसरण करती हैं। इनका संबंध अत्यधिक तापीय प्रवणताओं, उच्च रूपांतरण-तनाव या ऐसे ऑस्टेनाइटाइज़िंग हालात से हो सकता है जिनसे ऑस्टेनाइट के दाने अत्यधिक मोटे हो गए हों। ऊष्मा-उपचार रिकॉर्ड में भट्ठी का तापमान, सोक-समय, सुरक्षात्मक वातावरण, क्वेंच माध्यम, हिलाना, स्थानांतरण-विलंब और क्वेंचिंग के तुरंत बाद की गई टेम्परिंग की जाँच की जानी चाहिए।
ग्राइंडिंग-दरारें उथली और संकरी होती हैं तथा अक्सर ग्राइंडिंग की दिशा के समानांतर रहती हैं। चुंबकीय-कण निरीक्षण से इनका पता लगाया जा सकता है, जबकि धातुवैज्ञानिक सूक्ष्मपरीक्षण सतह के नीचे रीटेम्पर्ड या ओवरटेम्पर्ड परत तथा तन्य अवशिष्ट तनाव दिखा सकता है। अत्यधिक व्हील-दाब, कुंद व्हील, अपर्याप्त कूलेंट या प्रत्येक पास में बहुत अधिक सामग्री हटाने से ऐसी क्षति उत्पन्न हो सकती है जो औज़ार पर भार पड़ने तक दिखाई नहीं देती। थकान-दरारें सामान्यतः ऐसे ही तनाव-संकेंद्रकों से शुरू होती हैं और बार-बार के चक्रों के साथ बढ़ती हैं, भले ही प्रत्येक अलग-अलग भार एकमुश्त फ्रैक्चर-शक्ति से कम हो।
हीट-चेकिंग, गैलिंग और आयामी विफलता
हीट-चेकिंग महीन दरारों का वह नेटवर्क है जो कार्यशील सतह के बार-बार गर्म और ठंडा होने से उत्पन्न होता है। यह हॉट-वर्क डाई में सामान्य है, जहाँ गर्म स्टॉक के संपर्क में आने पर सतह फैलती है और ठंडा होने पर सिकुड़ती है। तापीय चक्रण, तीव्र तापमान-प्रवणताएँ, अपर्याप्त प्रीहीटिंग, खराब शीतलन-नियंत्रण तथा खुरदरी या क्षतिग्रस्त सतह इस प्रक्रिया को बढ़ाने वाली प्रेरक शक्ति को बढ़ाते हैं। डाई के तापमान, स्प्रे-पैटर्न, कूलिंग-चैनल की स्थिति और संपर्क क्षेत्रों के संदर्भ में दरार-नेटवर्क का मानचित्रण किया जाना चाहिए। धातुवैज्ञानिक सूक्ष्मपरीक्षण यह निर्धारित कर सकता है कि दरारें केवल सतह तक सीमित हैं या गहरे दोषों से जुड़ चुकी हैं।
सतह की स्थिति अक्सर यह निर्धारित करती है कि हीट-चेकिंग कितनी तेज़ी से विकसित होगी। ग्राइंडिंग-चिह्न, EDM री-कास्ट परतें, डीकार्बराइज़्ड क्षेत्र, कोटिंग-दोष और तीखे मशीनिंग-ट्रांज़िशन दरारों के आरंभ-बिंदु की तरह काम करते हैं। चिकनी सतह अपने-आप सुरक्षित नहीं होती: ग्राइंडिंग बर्न दृश्य रूप से स्वीकार्य फिनिश के नीचे तन्य-अवशिष्ट-तनाव वाली नरम परत छोड़ सकता है। कठोरता-ट्रैवर्स, एचिंग और अवशिष्ट-तनाव-संवेदी निरीक्षण तापीय थकान को सामान्य अपघर्षण से अलग करने में सहायता करते हैं।
गैलिंग आसंजक क्षति है। औज़ार और कार्यपीस के बीच स्थानीय वेल्डिंग से सामग्री स्थानांतरित होती है, सतह फटती है और ऐसी उठी हुई धारियाँ बन सकती हैं जो आगे घिसाव को तेज करती हैं या अचानक स्कोरिंग का कारण बनती हैं। जाँच में स्नेहक के विघटन, संपर्क-दाब, स्लाइडिंग-दूरी, सतह-खुरदरापन, कार्यपीस की स्वच्छता और औज़ार की कठोरता की जाँच की जानी चाहिए। रासायनिक रूप से अनुकूल सतह-उपचार या कोटिंग सहायता कर सकती है, लेकिन वह खराब संरेखण, अपर्याप्त क्लीयरेंस या नरम सब्सट्रेट की भरपाई नहीं कर सकती।
आयामी विफलता में डाई-क्लीयरेंस का कम होना, पंच का छोटा होना, कैविटी का बढ़ना, वारपेज और ऊष्मा-उपचार के दौरान होने वाला अस्वीकार्य परिवर्तन शामिल हैं। विफल औज़ार की माप उसके ड्रॉइंग के अनुसार करें और पूरे सेक्शन में सममिति की जाँच करें। विकृति सेवा के दौरान अवशिष्ट ऑस्टेनाइट के रूपांतरण, हार्डनिंग से पहले असमान मशीनिंग, असमान क्वेंचिंग, कार्बाइड-वियोजन या अपर्याप्त तनाव-निवारण के कारण हो सकती है। इसी कारण Routledge के ग्रंथ Tool Steels: Properties and Performance (2021) में संघटन, निर्माण-प्रक्रिया, ऊष्मा-उपचार, सतह-कठोरीकरण और कोटिंग को परस्पर संबद्ध चर के रूप में देखा गया है।
उपयोगी निष्कर्ष यह नहीं है कि एक AISI परिवार को दूसरे परिवार से बदल देना चाहिए। Uddeholm के कोल्ड-वर्क मार्गदर्शन में चयन का आधार स्टील को अनुप्रयोग के अनुरूप बनाना और उत्पादित प्रत्येक पुर्ज़े की लागत को न्यूनतम करना है; तकनीकी रूप से इसका अर्थ ग्रेड-लेबल के पीछे भागने के बजाय पूरे जीवन-चक्र की विफलता को नियंत्रित करना है। सही निदान विफलता-तंत्र की पहचान करता है, भौतिक प्रमाणों से उसका सत्यापन करता है और फिर संबंधित चर में परिवर्तन करता है: स्टील की संरचना, ज्यामिति, ऊष्मा-उपचार, सतह की स्थिति, प्रक्रिया-तापमान, स्नेहन या लोडिंग।
किसी सार्वभौमिक ‘सर्वश्रेष्ठ’ ग्रेड के बिना व्यावहारिक चयन-विधि
उपकरण-इस्पात का ग्रेड किसी अक्षर-निर्देशन से आगे बढ़कर नहीं, बल्कि सेवा-समस्या से पीछे की ओर विचार करते हुए चुना जाना चाहिए। ASM International उपकरण-इस्पात को “निर्मित पुर्जों को काटने, बनाने या आकार देने के लिए उपकरण तैयार करने में प्रयुक्त इस्पात” के रूप में परिभाषित करता है (2024)। यह परिभाषा किसी क्रम-निर्धारण का नहीं, बल्कि कार्य का वर्णन करती है। AISI की W, L, S, O, A, D, H, M और T श्रेणियाँ इस्पातों को शमन-विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु-प्रणाली जैसी विशेषताओं के आधार पर समूहित करती हैं। केवल अक्षर से सेवा-आयु का पूर्वानुमान नहीं लगाया जा सकता।
ASTM A681 परिष्कृत मिश्रधातु उपकरण-इस्पात उत्पादों के लिए मानकों की रूपरेखा प्रदान करता है, जिसमें बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग शामिल हैं, जिन्हें सामान्यतः उपकरण, डाई या फिक्स्चर में निर्मित किया जाता है। इसके दायरे में रासायनिक, यांत्रिक और भौतिक आवश्यकताएँ शामिल हैं, लेकिन मानकों के अनुरूप रासायनिक विश्लेषण केवल प्रारंभिक बिंदु है। कार्बाइड का आकार और वितरण, पृथक्करण, स्वच्छता, फोर्जिंग या रोलिंग का इतिहास, ऊष्मा-उपचार, अनुप्रस्थ काट का आकार, ग्राइंडिंग से हुई क्षति और सतह की स्थिति—ये सभी उपकरण की कार्यशील सतह पर परिणाम बदल सकते हैं।
भार, तापमान और संपर्क-स्थितियों को परिभाषित करें
कार्यपीस और वास्तविक संपर्क का वर्णन करके शुरुआत करें। “शीत-निर्माण” पर्याप्त विवरण नहीं है। दर्ज करें कि कार्यपीस निम्न-कार्बन इस्पात, स्टेनलेस इस्पात, एल्युमिनियम मिश्रधातु, तांबा मिश्रधातु, निकेल मिश्रधातु, पाउडर-कॉम्पैक्ट, ग्लास-फिल्ड पॉलिमर या कोई अन्य पदार्थ है; इसकी कठोरता, सामर्थ्य, तन्यता, ऑक्साइड-परत, कोटिंग और किसी भी अपघर्षक समावेशन का प्रभाव इसके नाममात्र उत्पाद-नाम से अधिक महत्वपूर्ण हो सकता है।
इसके बाद यांत्रिक भार की पहचान करें। कम अवधि के उच्च-ऊर्जा आघात का सामना करने वाले पंच की समस्या उस डाई से भिन्न होती है जिस पर स्थिर संपीडन भार पड़ता है। संपर्क-दाब, भारण-आवृत्ति, स्ट्रोक-वेग, संरेखण, असमर्थित लंबाई तथा रेडियस, छिद्र, कोनों और इन्सर्ट के पास तनाव-सांद्रण को दर्ज करें। किसी उपकरण में उच्च संपीडन-सामर्थ्य हो सकती है, फिर भी वह तब विफल हो सकता है जब कोई नॉच, गलत संरेखण या पतला अनुप्रस्थ काट भार को बंकन या तनन तनाव में बदल दे।
चयन-जाँचसूची
- कार्यखंड पदार्थ, कठोरता, सामर्थ्य, तन्यता, स्केल, लेप, और अपघर्षी समावेशन दर्ज करें।
- यांत्रिक भार दाब, आघात, आवृत्ति, संरेखण, असमर्थित लंबाई और तनाव-सांद्रण दर्ज करें।
- संपर्क गति प्रचालन को कटाई, इंडेंटेशन, बहिर्वेधन, स्लाइडिंग, रोलिंग या बार-बार होने वाले आघात के रूप में वर्गीकृत करें।
- तापमान औसत और चरम तापमान, गर्म तथा ठंडा होने की दर, धारण-अवधि और शीतलक दर्ज करें।
- आयामी सीमाएँ स्वीकार्य विरूपण, सतह परिष्करण, किनारे की ज्यामिति और अनुरक्षण संबंधी सीमाएँ निर्दिष्ट करें।
संपर्क की गति का भी सटीक वर्णन आवश्यक है। प्रमुख क्रिया कटिंग, इंडेंटेशन, एक्सट्रूज़न, स्लाइडिंग, रोलिंग या बार-बार होने वाला आघात है? स्वच्छ पॉलिमर के विरुद्ध स्लाइडिंग से उत्पन्न घिसाव-तंत्र, ऑक्साइड-परत या कार्बाइड कणों के विरुद्ध स्लाइडिंग से भिन्न हो सकता है। अपघर्षी घिसाव के लिए कठोर कार्बाइडों की उपयुक्त मात्रा लाभकारी हो सकती है, जबकि आसंजक घिसाव सतह-रसायन, फिनिश, स्नेहन और कार्यपीस के पदार्थ-स्थानांतरण से नियंत्रित हो सकता है। बड़े प्राथमिक कार्बाइड कुछ अपघर्षी तंत्रों के प्रति प्रतिरोध बढ़ा सकते हैं, लेकिन उपकरण पर आघात या बंकन होने पर वे दरार आरंभ होने के स्थान भी बन सकते हैं।
तापमान में औसत और अधिकतम—दोनों मान शामिल होने चाहिए। हॉट-वर्क उपकरण ऊष्मीय चक्रण, ऑक्सीकरण, हीट-चेकिंग और कठोरता में कमी का सामना करते हैं, जबकि नाममात्र रूप से शीत-कार्य उपकरण भी कटिंग एज या उच्च-वेग वाले स्लाइडिंग संपर्क पर स्थानीय रूप से गर्म हो सकता है। तापन और शीतलन की दर, ठहराव-अवधि, कूलेंट का रासायनिक संघटन और प्रत्येक शिफ्ट में चक्रों की संख्या दर्ज करें। उत्पादन-चक्र महत्वपूर्ण है, क्योंकि जो उपकरण छोटे परीक्षण में टिक जाता है, वह हजारों ऊष्मीय या आघात-चक्रों के बाद विफल हो सकता है।
अंततः आयामी सीमाएँ परिभाषित करें। स्वीकार्य विरूपण यह निर्धारित कर सकता है कि पतले पंच के लिए तेल-शमन ग्रेड व्यावहारिक है या उपयुक्त फिक्स्चरिंग और मशीनिंग-अलाउन्स के साथ वायु-शमन मार्ग आवश्यक है। सतह-फिनिश, एज की तीक्ष्णता, पॉलिशिंग की दिशा और ग्राइंडिंग की प्रक्रिया को विनिर्देशन में शामिल किया जाना चाहिए, बाद में जोड़े जाने वाले विचार के रूप में नहीं। रखरखाव संबंधी सीमाएँ भी पूरी स्थिति स्पष्ट करती हैं: क्या तनाव-मुक्ति, पुनः-कोटिंग, पुनः-ग्राइंडिंग या चुनिंदा प्रतिस्थापन के लिए उपकरण हटाया जा सकता है, और कितना डाउनटाइम स्वीकार्य है?
विफलता-तंत्रों और सहनीय जोखिम का क्रम निर्धारित करें
ग्रेड का नाम तय करने से पहले संभावित विफलता-तंत्रों की सूची बनाएँ। सामान्य श्रेणियों में पूर्ण टूटना, चिपिंग, प्लास्टिक विरूपण, अपघर्षी घिसाव, आसंजक घिसाव, गॉलिंग, ऊष्मीय नरमी, हीट-चेकिंग, संक्षारण, विरूपण और एज-ज्यामिति का नष्ट होना शामिल हैं। उत्पादन पर पड़ने वाले परिणाम और संभावना के आधार पर उनका क्रम निर्धारित करें। पंच की चिपिंग से पुर्जे दूषित हो सकते हैं और उत्पादन-लाइन तुरंत रुक सकती है; इसके विपरीत, यदि निरीक्षण आयामी विचलन होने से पहले उसे पकड़ ले, तो क्रमिक फ्लैंक घिसाव स्वीकार्य हो सकता है।
यह क्रम एक सामान्य गलती को रोकता है: जब वास्तविक हानि को कठोरता नहीं, बल्कि दृढ़ता नियंत्रित करती हो, तब अधिकतम कठोरता या कार्बाइड-सामग्री पर जोर देना। जहाँ आघात और एज-चिपिंग प्रमुख हों, वहाँ आघात-प्रतिरोधी S-श्रेणी के इस्पात उचित हो सकते हैं। गंभीर शीत-कार्य घिसाव के लिए D-श्रेणी के उच्च-कार्बन, उच्च-क्रोमियम इस्पात उपयुक्त हो सकते हैं, लेकिन उनकी कार्बाइड-संरचना और दृढ़ता पर एक साथ विचार करना आवश्यक है। O-श्रेणी के तेल-शमन इस्पात कुछ डाइयों और फिक्स्चर के लिए उपयोगी संतुलन दे सकते हैं, जबकि A-श्रेणी के वायु-शमन इस्पात उपयुक्त अनुप्रस्थ काट में शमन-विरूपण कम कर सकते हैं। W-श्रेणी के जल-शमन इस्पात, L-श्रेणी के निम्न-मिश्रधातु इस्पात और H-श्रेणी के हॉट-वर्क इस्पात अलग-अलग सेवा-क्षेत्रों में उपयोग होते हैं; इनमें से कोई भी सामान्य प्रदर्शन-क्रम नहीं बनाता।
उन्नत गति पर कटिंग के लिए M-श्रेणी के मोलिब्डेनम हाई-स्पीड इस्पात और T-श्रेणी के टंग्स्टन हाई-स्पीड इस्पात का आकलन गर्म-कठोरता, एज-धारण, दृढ़ता और ग्राइंडिंग-प्रतिक्रिया के आधार पर किया जाता है, केवल वर्णमाला के आधार पर नहीं। S, H, D और हाई-स्पीड ग्रेड सभी उपकरणों में दिखाई दे सकते हैं, फिर भी निर्णायक चर निर्दिष्ट संपर्क और तापमान के अंतर्गत विफलता-तंत्र ही रहता है।
सहनीय क्षति और अस्वीकार्य क्षति को अलग-अलग निर्धारित करें। यदि किसी उपकरण को मापी जा सकने वाली सीमा तक घिसने की अनुमति है, तो वह सीमा और निरीक्षण-अंतराल निर्दिष्ट करें। यदि कोई भी दरार अस्वीकार्य है, तो अधिक फ्रैक्चर-सहनीयता वाली डिजाइन और पदार्थ-प्रक्रिया को प्राथमिकता दें, भले ही इसके कारण कुछ घिसाव-प्रतिरोध का त्याग करना पड़े। जोखिम में छिपी हुई क्षति भी शामिल है: उपसतही ग्राइंडिंग-दरारें, डीकार्बराइज़्ड एज, अवशिष्ट ऑस्टेनाइट, मोटे कार्बाइड और ऊष्मा-उपचार से हुआ विरूपण सेवा के दौरान प्रकट होने तक अदृश्य रह सकते हैं।
ऊष्मा-उपचार और सेवा-साक्ष्य के माध्यम से सत्यापन करें
टूलिंग की अर्थव्यवस्था का मूल्यांकन खरीद-मूल्य या अधिकतम कठोरता के बजाय उत्पादित प्रत्येक पुर्जे की जीवन-चक्र लागत से किया जाना चाहिए। Strong evidence
ग्रेड-परिवार को सीमित करने के बाद पूरी ऊष्मीय प्रक्रिया का सत्यापन करें। ऑस्टेनाइटाइजिंग तापमान, प्रीहीटिंग, होल्डिंग-समय, शमन-माध्यम, दाब, टेम्परिंग तापमान, टेम्परिंग की संख्या, जहाँ उचित हो वहाँ क्रायोजेनिक उपचार और तनाव-मुक्ति को वास्तविक अनुप्रस्थ काट के आकार तथा भट्ठी की क्षमता से संबद्ध किया जाना चाहिए। अनुप्रस्थ काट या शमन की तीव्रता बदलने पर समान नाममात्र ग्रेड से भिन्न कठोरता, अवशिष्ट ऑस्टेनाइट की मात्रा, दृढ़ता और आयामी परिवर्तन प्राप्त हो सकते हैं।
ऊष्मा-उपचार को प्राथमिकता मिलनी चाहिए। Coatings में प्रकाशित 2020 के एक अध्ययन ने परीक्षण की गई कोटेड प्रणाली में उपकरण-कोर के प्रदर्शन को नियंत्रित करने वाले प्राथमिक कारक के रूप में ऊष्मा-उपचार मापदंडों की पहचान की। संघटन और विनिर्माण-प्रक्रिया संभाव्यता तथा दोषों की संख्या निर्धारित करते हैं; उपचार यह तय करता है कि उस संभाव्यता का कितना भाग उपयोगी संरचना में बदलता है। जहाँ उचित हो, अनुप्रस्थ काट में विभिन्न स्थानों पर कठोरता मापें, डीकार्बराइज़ेशन का निरीक्षण करें, उपचार से पहले और बाद में आयामों की जाँच करें तथा जहाँ विफलता का जोखिम ऐसा करने को उचित ठहराए, वहाँ कार्बाइडों या फ्रैक्चर-सतहों का परीक्षण करें।
सतह-अभियांत्रिकी का आकलन कोर के संदर्भ में किया जाना चाहिए। पॉलिशिंग, होनिंग, नाइट्राइडिंग, प्लेटिंग और भौतिक या रासायनिक वाष्प निक्षेपण घर्षण, आसंजन और घिसाव को बदल सकते हैं, लेकिन कोटिंग कमजोर सब्सट्रेट या अनुपयुक्त कार्बाइड-संरचना की मरम्मत नहीं करती। सब्सट्रेट की कठोरता, टेम्परिंग-प्रतिरोध, कोटिंग-तापमान, एज-रेडियस, सतह-खुरदरापन, आसंजन और कोटिंग के बाद की किसी भी ग्राइंडिंग की पुष्टि करें। इसी कारण Routledge की 2021 की Tool Steels: Properties and Performance में संघटन, विनिर्माण-प्रक्रियाओं, ऊष्मा-उपचार, सतह-कठोरीकरण और कोटिंग के माध्यम से प्रदर्शन का विवेचन किया गया है।
कैटलॉग के दावे के बजाय सेवा-साक्ष्य का उपयोग करें। उसी कार्यपीस, संपर्क, चक्र और ज्यामिति वाले उपकरण से प्रलेखित उपकरण-आयु, विफलता के फोटोग्राफ, निरीक्षण-अभिलेख, पुर्जों के आयाम और रखरखाव-अंतराल की तुलना करें। NBS Monograph 88 ऐतिहासिक शब्दावली और इस्पात धातुकर्म की बुनियादी समझ के लिए आज भी उपयोगी है; ASTM, AISI, ASM International, MDPI और Uddeholm मानकों, वर्गीकरण, अनुसंधान और अनुप्रयोग-मार्गदर्शन के पूरक स्रोत प्रदान करते हैं।
| अक्षर | अर्थ | प्रतिनिधि अनुप्रयोग-क्षेत्र |
|---|---|---|
| W | जल-कठोरीकरण | छोटे हाथ-औज़ार और सरल पंच |
| L | निम्न-मिश्रधातु | दृढ़ता-उन्मुख टूलिंग और फिक्स्चर |
| S | आघात-प्रतिरोधी | बार-बार होने वाला आघात और रुक-रुक कर लगने वाला भार |
| O | तेल-कठोरीकरण | छोटी शीत-कार्य डाइयाँ और कटाई-टूल |
| A | वायु-कठोरीकरण | कम शमन-आघात की आवश्यकता वाली शीत-कार्य डाइयाँ |
| D | उच्च-कार्बन, उच्च-क्रोमियम | घिसाव-प्रधान शीत-कार्य टूलिंग |
| H | उष्ण-कार्य | ऊँचे तापमान वाली डाइयाँ और टूलिंग |
| M | मोलिब्डेनम उच्च-गति | उच्च-गति कटाई-टूल |
| T | टंग्स्टन उच्च-गति | ताप-प्रतिरोधी कटाई-टूल |
आर्थिक मूल्यांकन का आधार सेवा-आयु के दौरान उत्पादित प्रत्येक पुर्जे की लागत है। इसमें मशीनिंग, ऊष्मा-उपचार, कोटिंग, धार तेज करना, प्रतिस्थापन, अस्वीकृत पुर्जे, डाउनटाइम और सुरक्षित विफलता-सीमाएँ शामिल करें। Uddeholm के 2024 के शीत-कार्य मार्गदर्शन में कहा गया है कि उपकरण-अर्थव्यवस्था इस बात पर निर्भर करती है कि इस्पात का अनुप्रयोग से कितना उचित मिलान किया गया है, जिसका उद्देश्य उत्पादित प्रत्येक पुर्जे की लागत को न्यूनतम करना है। यह सिद्धांत एक इंजीनियरिंग तुलना है, खरीद-मूल्य, स्टॉक या आपूर्तिकर्ता के प्रदर्शन के संबंध में दावा नहीं।
ऐतिहासिक और तकनीकी संदर्भ-ढाँचा
तकनीकी संक्षिप्त संकेत के रूप में AISI वर्गीकरण
टूल-स्टील की नामकरण-पद्धति उपयोगी है, क्योंकि यह धातुकर्म संबंधी बड़ी मात्रा में जानकारी को एक छोटे संकेत में संकुचित कर देती है; लेकिन यह संकेताक्षर कोई सार्वभौमिक श्रेणीक्रम नहीं दर्शाता। AISI प्रणाली प्रमुख परिवारों को W, L, S, O, A, D, H, M और T के रूप में व्यवस्थित करती है। ASM International टूल स्टील को ऐसे स्टील के रूप में वर्णित करता है जिनसे निर्मित पुर्जों को काटने, आकार देने या रूपांतरित करने के लिए औजार बनाए जाते हैं; यह संकेत-पद्धति उस कार्य के पीछे मौजूद सामान्य सामग्री-वर्ग की पहचान करने में सहायता करती है।
ये संकेताक्षर सामान्यतः शमन-विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु-प्रणाली की ओर संकेत करते हैं। W ग्रेड जल-कठोरीकरण वाले स्टील होते हैं। L ग्रेड निम्न-मिश्रधातु वाले टूल स्टील होते हैं, जबकि S ग्रेड आघात-प्रतिरोधी स्टील होते हैं। O तेल-कठोरीकरण वाले शीत-कार्य स्टील को दर्शाता है; A वायु-कठोरीकरण वाले ग्रेड को; और D उच्च-कार्बन, उच्च-क्रोमियम वाले शीत-कार्य स्टील को दर्शाता है। H में ऊष्म-कार्य स्टील आते हैं। M और T क्रमशः मोलिब्डेनम-आधारित उच्च-गति तथा टंग्स्टन-आधारित उच्च-गति स्टील को दर्शाते हैं।
यह संक्षिप्त संकेत पूरी इंजीनियरिंग तस्वीर प्रस्तुत नहीं करता। AISI O1 और AISI D2 दोनों शीत-कार्य औजारों से संबंधित हैं, फिर भी उनके कार्बन, क्रोमियम और कार्बाइड-समूह कठोरीकरण, टेम्परिंग, घिसाव, किनारे के टूटने और आयामी परिवर्तन के प्रति अलग-अलग प्रतिक्रियाएँ उत्पन्न करते हैं। AISI S7 ऐसा आघात सहन कर सकता है जिससे अधिक घिसाव-केंद्रित कोई ग्रेड टूट सकता है, जबकि उच्च-गति स्टील उन तापमानों पर काटने की कठोरता बनाए रख सकता है जहाँ सरल कार्बन टूल स्टील नरम पड़ जाता है। इनमें से कोई भी अवलोकन किसी एक परिवार को सार्वभौमिक रूप से श्रेष्ठ सिद्ध नहीं करता।
संरचना संभाव्यता निर्धारित करती है, तैयार व्यवहार नहीं। कार्बन मार्टेन्साइटिक कठोरता प्रदान करता है और मिश्रधातु तत्वों के साथ मिलकर कार्बाइड बनाता है। क्रोमियम, मोलिब्डेनम, टंग्स्टन और वैनेडियम कठोरीकरण-क्षमता, द्वितीयक कठोरीकरण, उष्ण-कठोरता और घिसाव-प्रतिरोध को प्रभावित करते हैं; जबकि चयनित संरचनाओं में निकेल और मैंगनीज कठोरीकरण-क्षमता तथा दृढ़ता को प्रभावित करते हैं। कार्बाइड की मात्रा, प्रकार, आकार, अंतराल और वितरण, नाममात्र रासायनिक सीमा जितने ही महत्वपूर्ण होते हैं। बड़े या खराब ढंग से वितरित कार्बाइड घर्षणात्मक घिसाव-प्रतिरोध में सहायता कर सकते हैं, परंतु साथ ही दरार के प्रति संवेदनशीलता बढ़ा सकते हैं और किनारे की दृढ़ता घटा सकते हैं।
निर्माण-विधि एक और चर जोड़ती है। पारंपरिक व्रॉट प्रसंस्करण, इलेक्ट्रोस्लैग पुनःगलन, पाउडर धातुकर्म, फोर्जिंग प्रक्रिया और एनीलिंग का इतिहास, एक ही व्यापक ग्रेड-संकेत के अंतर्गत अलग-अलग कार्बाइड संरचनाएँ और दोष-समूह उत्पन्न कर सकते हैं। इसलिए कोई संकेत-संख्या संरचना-परिवार और अपेक्षित प्रसंस्करण-सीमा की पहचान करती है। वह सूक्ष्मसंरचनात्मक परीक्षण या ऊष्मा-उपचार अभिलेख का स्थान नहीं लेती।
ASTM A681 व्रॉट मिश्रधातु टूल-स्टील उत्पादों के लिए मानक-ढाँचा प्रदान करता है। ASTM International अपने 2024 के विवरण में कहता है कि ASTM A681 व्रॉट मिश्रधातु टूल-स्टील उत्पादों की रासायनिक, यांत्रिक और भौतिक आवश्यकताओं को शामिल करता है। इनमें बार, प्लेट, शीट, स्ट्रिप, रॉड, तार और फोर्जिंग शामिल हैं, जिन्हें सामान्यतः औजारों, डाई या फिक्स्चर में निर्मित किया जाता है। इसकी भाषा विनिर्देशन की भाषा है: यह आवश्यकताओं और स्वीकृति-सीमाओं को परिभाषित करती है। यह सेवा-आयु का पूर्वानुमान नहीं है और न ही उत्पादन, दृढ़ता या औजार-आयु के आधार पर AISI परिवारों की श्रेणी निर्धारित करता है।
NBS Monograph 88 और संघीय धातुकर्म संदर्भ
NBS Monograph 88 उस संघीय तकनीकी साहित्य का हिस्सा है जिसने टूल स्टील और स्टील धातुकर्म के लिए सुसंगत पारिभाषिक शब्दावली स्थापित करने में सहायता की। National Bureau of Standards, जिसे अब National Institute of Standards and Technology कहा जाता है, ने इस प्रकार के संदर्भ तैयार किए ताकि संरचना, प्रावस्था-परिवर्तन, ऊष्मा-उपचार और मापे गए गुणों को प्रयोगशालाओं, डिजाइनरों और विनिर्माण संगठनों के लिए उपयोगी रूप में जोड़ा जा सके। आज इसका महत्व प्रचारात्मक नहीं, बल्कि ऐतिहासिक और तकनीकी है।
NBS Monograph 88 जैसा संदर्भ विशेष रूप से तब उपयोगी होता है जब किसी आधुनिक संकेत-संख्या को पुराने साहित्य के संदर्भ में पढ़ा जा रहा हो। कठोरीकरण-क्षमता, क्रांतिक तापमान, गोलिकीकरण एनीलिंग, अवशिष्ट ऑस्टेनाइट, द्वितीयक कठोरीकरण, टेम्पर-भंगुरता और डीकार्बरीकरण जैसे शब्दों के विशिष्ट धातुकर्म संबंधी अर्थ हैं। इन्हें कठोरता के परस्पर विनिमेय विवरण के रूप में नहीं समझना चाहिए। उदाहरण के लिए, कठोरीकरण-क्षमता किसी निश्चित शीतलन-स्थिति में मार्टेन्साइटिक रूपांतरण की गहराई और वितरण से संबंधित होती है; यह अधिकतम प्राप्त की जा सकने वाली कठोरता के समान गुण नहीं है।
यह संघीय संदर्भ यह समझने का आधार भी प्रदान करता है कि ऊष्मा-उपचार एक ही नाममात्र ग्रेड को अलग-अलग तरीकों से क्यों बदल सकता है। ऑस्टेनाइटीकरण तापमान कार्बाइडों के घुलने तथा ऑस्टेनाइट के लिए उपलब्ध कार्बन और मिश्रधातु तत्वों की मात्रा को नियंत्रित करता है। शीतलन-दर रूपांतरण-उत्पादों और अवशिष्ट ऑस्टेनाइट को नियंत्रित करती है। टेम्परिंग मार्टेन्साइट को परिवर्तित करती है, तनाव कम करती है और मोलिब्डेनम, टंग्स्टन, वैनेडियम या क्रोमियम वाले मिश्रधातु-तंत्रों में द्वितीयक कठोरीकरण उत्पन्न कर सकती है। अत्यधिक तापमान, अपर्याप्त होल्डिंग, डीकार्बरीकरण, शमन-दरार और विकृति—ये सभी किसी औजार को अपेक्षित गुण-सीमा से बाहर ले जा सकते हैं।
फिर भी ऐतिहासिक संदर्भों को आलोचनात्मक ढंग से पढ़ना आवश्यक है। भट्ठी-नियंत्रण, स्वच्छता, पुनःगलन-विधि, पाउडर-प्रसंस्करण, निर्वात ऊष्मा-उपचार और सतह-अभियांत्रिकी में परिवर्तन हुए हैं। इसलिए किसी ग्रेड का ऐतिहासिक विवरण सिद्धांततः सही रह सकता है, परंतु किसी अलग निर्माण-विधि से बनाए गए वर्तमान उत्पाद में कार्बाइड के पैमाने, समावेशन-समूह या कोटिंग-अंतरापृष्ठ का सही वर्णन न कर पाए।
ASM, ASTM और आधुनिक गुण-संबंधी साहित्य
ASM International संदर्भ-श्रृंखला में कई अलग-अलग भूमिकाएँ निभाता है। ASM Handbook की किसी प्रविष्टि में सामान्यतः संरचना, प्रसंस्करण, सूक्ष्मसंरचना, गुण, परीक्षण और अनुप्रयोगों के आधार पर स्वीकृत इंजीनियरिंग ज्ञान को व्यवस्थित किया जाता है। ASM का कोई मोनोग्राफ किसी संकीर्ण विषय को अधिक गहराई से विकसित कर सकता है और अक्सर कई ग्रेडों या प्रसंस्करण-विधियों के बीच की क्रियाविधियों को जोड़ता है। इनमें से किसी भी प्रारूप को ASTM A681 के साथ भ्रमित नहीं किया जाना चाहिए। ASM व्याख्या और विश्लेषण करता है; ASTM विनिर्देशन निर्धारित करता है।
Maricopa Community Colleges की 2024 की टूल-स्टील सामग्री जैसे शैक्षिक धातुकर्म सारांश, AISI संकेताक्षरों के तर्क को सीखने के लिए उपयोगी हैं। वे संकेताक्षरों को शमन-विधि, प्रमुख अनुप्रयोग या प्रमुख मिश्रधातु-प्रणाली के संकेतक के रूप में सही ढंग से पहचानते हैं। हालांकि, उनका संक्षिप्त प्रारूप वर्तमान ASTM मानक तथा निर्माता के आँकड़ों में दी गई संरचना-सीमाओं, उत्पाद-आवश्यकताओं, ऊष्मा-उपचार संबंधी अनुशंसाओं या पूरक आवश्यकताओं का स्थान नहीं ले सकता।
आधुनिक गुण-संबंधी साहित्य एक और स्तर जोड़ता है। MDPI की Coatings में प्रकाशित 2020 के अध्ययन ने जिस लेपित तंत्र की जाँच की, उसमें ऊष्मा-उपचार मानदंडों को औजार-कोर के प्रदर्शन को नियंत्रित करने वाला प्राथमिक कारक बताया। यह निष्कर्ष महत्वपूर्ण है, क्योंकि कोई कोटिंग अनुचित रूप से कठोर किए गए कोर, अत्यधिक अवशिष्ट ऑस्टेनाइट, मोटे कार्बाइड-जाल या दरार-संवेदनशील ऊष्मा-उपचार अवस्था को ठीक नहीं कर सकती। कोटिंग का आसंजन, सब्सट्रेट की कठोरता, सतह की तैयारी, अवशिष्ट तनाव और संचालन तापमान—इन सभी पर एक साथ विचार करना आवश्यक है।
Routledge की 2021 की Tool Steels: Properties and Performance संरचना, निर्माण-प्रक्रियाओं, ऊष्मा-उपचार, सतह-कठोरीकरण और कोटिंगों के माध्यम से ग्रेड के व्यवहार का विवेचन करती है। यह सही इंजीनियरिंग क्रम को प्रतिबिंबित करता है। Uddeholm का 2024 का शीत-कार्य मार्गदर्शन इसी से संबंधित सेवा-संबंधी बिंदु प्रस्तुत करता है कि टूल-स्टील का चयन अनुप्रयोग के अनुरूप होना चाहिए और उत्पादित प्रत्येक पुर्जे की लागत को न्यूनतम करना चाहिए; तकनीकी रूप से व्यक्त करें तो प्रासंगिक मापदंड वास्तविक विफलता-प्रकार के अंतर्गत जीवन-चक्र प्रदर्शन है।
इसलिए पाठकों को प्रत्येक संकेत-संख्या का वर्तमान ASTM A681 संस्करण या किसी अन्य लागू मानक, उस विशिष्ट ग्रेड के ऊष्मा-उपचार मार्गदर्शन, अपेक्षित कार्बाइड और मैट्रिक्स संरचना तथा इच्छित सेवा-परिस्थिति के साथ मिलान कर सत्यापन करना चाहिए। पंच, टैप, रीमर, उभारण औजार, कटलरी का धार-भाग, फॉर्मिंग डाई या हॉट-वर्क इंसर्ट घर्षणात्मक घिसाव, आसंजक घिसाव, प्लास्टिकीय विकृति, ऊष्मीय थकान, किनारे के टूटने या पूर्ण भंग के कारण विफल हो सकते हैं। ग्रेड का संकेत प्रारंभिक विकल्प-क्षेत्र को सीमित करता है। चयनित स्टील उस कार्य के लिए उपयुक्त है या नहीं, यह संरचना, निर्माण-विधि, ऊष्मा-उपचार, सतह की अवस्था और विफलता-विश्लेषण निर्धारित करते हैं।
संदर्भ
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265