




工具鋼とは何か、そして何ではないのか
工具鋼は、単一の化学成分や普遍的な品質序列における位置によってではなく、使用時に果たすべき機能によって定義される。ASM Internationalは工具鋼を「製造部品の切削、成形、または造形に用いる工具を製作するための鋼」と説明している(ASM International, 2024)。この定義には、切削工具、パンチ、ダイ、金型、成形工具、治具、ゲージ、その他の工具類が含まれる。これらの作業面は、接触、圧力、摩擦、衝撃、または熱にさらされながら、管理された形状を維持しなければならない。
| 分類群 | 従来 designation | 代表鋼種 |
|---|---|---|
| W | 水焼入れ | W1 |
| L | 低合金 | L6 |
| S | 耐衝撃 | S7 |
| O | 油焼入れ | O1 |
| A | 空気焼入れ | A2 |
| D | 高炭素・高クロム | D2 |
| H | 熱間加工用 | H13 |
| M | モリブデン系高速度 | M2 |
| T | タングステン系高速度 | T1 |
したがって、tool という語は機能を表す。ある鋼種が厳しい工具用途に用いられる文脈では、他の用途に使われる鋼と化学的または冶金的に重なる場合であっても、工具鋼となる。AISIの分類で一般的にW、L、S、O、A、D、H、M、Tとして識別される系統は、それぞれ水焼入れ鋼、低合金鋼、耐衝撃鋼、油焼入れ鋼、空気焼入れ鋼、高炭素・高クロム鋼、熱間工具鋼、モリブデン系高速度鋼、タングステン系高速度鋼を対象とする。ASM Internationalは、2020年の工具鋼に関する解説でこれら9系統を挙げている。これらの文字は、性能順位における連続した等級を示すものではない。一般に、焼入れ方法、主な用途、または主要な合金系を示している。
どの工具鋼分類群も、あらゆる用途に対して自動的に優れているわけではない。 Strong evidence
この区別は、例えばAISI O1、AISI A2、AISI D2、AISI H13を比較する際に重要である。O1は油焼入れ冷間工具鋼、A2は空気焼入れ冷間工具鋼、D2はクロムと炭素を大幅に多く含み、耐摩耗性の高さと関連する炭化物に富む組織を形成する。H13は、熱サイクル中も有用な硬さと靭性を維持するよう設計された熱間工具鋼である。どれか一つが自動的に優れているわけではない。衝撃によって欠けるパンチには、摩耗性の高い鋼板を打ち抜くダイとは異なるバランスが必要になることがある。両者がともに冷間工具と呼ばれる場合でも同様である。
ASMの機能的定義
工具鋼に共通する破損形態
- アブレシブ摩耗 硬質粒子または突起が作動表面から材料を削り取る。
- 凝着摩耗 工具と工作物の間に局所的な接合部が形成され、滑り中に材料が引きちぎられる。
- 塑性変形 過大な応力または温度により、作動する刃先またはキャビティの形状が失われる。
- 欠け 刃先、角部、パンチ先端、またはダイランドから小片が分離する。
- 熱疲労 加熱と冷却の繰り返しにより、ヒートチェックと呼ばれる表面き裂が生じる。
汎用のエンジニアリング鋼は通常、構造強度、延性、溶接性、耐食性、疲労特性、または加工コストを基準に選定される。構造用鋼の部材には、降伏せずに荷重を支えることが求められる場合がある。一方、工具には、その荷重を支えながら、鋭い刃先、キャビティ、切削クリアランス、輪郭、または校正された寸法を維持することも求められる。工具は、アブレシブ摩耗、凝着摩耗、塑性変形、巨視的破壊、刃先の欠け、熱疲労、腐食、または寸法精度の喪失によって破損し得る。
これらの破損形態は、相反する要求を生じさせる。硬さを高めると、一般に押込みやアブレシブ摩耗への抵抗は向上するが、硬さが過度になると、衝撃やき裂進展に対する抵抗が低下することがある。クロム炭化物、バナジウム炭化物、モリブデン炭化物、タングステン炭化物などの炭化物は耐摩耗性を高め得るが、大きく、集中的に存在する炭化物や分布の不均一な炭化物は、き裂発生の起点として作用することがある。合金元素は、焼入性、相変態、焼戻し応答、熱間硬さ、熱処理中の寸法変化も変化させる。炭素はマルテンサイト硬さと炭化物形成を支え、クロム、モリブデン、タングステン、バナジウムは炭化物の構成と高温特性を変化させ、ニッケルとマンガンは焼入性と靭性に影響を及ぼし得る。
材料分類 工具寿命を左右するすべての微細組織的特徴または加工上の特徴を規定するものではない、管理された組成と製品カテゴリー。
製造工程も別の変数となる。鍛造、圧延、粉末冶金、再溶解工程、さらにその後の機械加工は、偏析、炭化物の大きさ、炭化物の配向、気孔、介在物、残留応力に影響を及ぼす。そのため、同じ鋼種記号を持つ2つの部材でも、清浄度、微細組織、製品寸法、または加工履歴が異なれば、挙動が異なる可能性がある。鋼種記号が示すのは、管理された材料区分であって、工具寿命を左右するすべての特徴ではない。
熱処理によって、その潜在能力のどれだけが実用性能として発揮されるかが決まる。オーステナイト化温度、保持時間、焼入れ速度、規定されている場合の低温処理、焼戻し温度、焼戻し回数は、残留オーステナイト、マルテンサイト、炭化物析出、硬さ、靭性、寸法安定性に影響を与える。Coatings に掲載された2020年の研究では、検討したコーティング系における工具母材の性能を左右する主要因として、熱処理パラメータが特定された。この知見は、あらゆる設計において成分や製造が二次的になることを意味しない。成分と製造は、利用可能な微細組織の範囲と、熱処理によって管理すべき欠陥の分布を決めるからである。
実務上の含意は明確である。鋼種の選定は、支配的な破損形態から始めるべきである。手動で使用する切削工具では、刃先の保持性と十分な靭性の両立が重視されることがある。冷間圧造工具には、圧縮変形と欠けに対する抵抗が必要となる場合がある。タップやリーマには、硬さ、切れ刃の安定性、被削性、寸法管理の組み合わせが求められる。エンボス加工工具、ダイ、パンチ、刃物、成形工具、高温用工具は、それぞれ荷重、摺動、衝撃、温度について異なる組み合わせの要求を課す。NBS Monograph 88は、これらの区別の背景にある歴史的な用語と基礎冶金を確認するうえで、現在も有用な連邦政府の技術資料である。
工具鋼と汎用エンジニアリング鋼の違い
工具鋼は単に「より強い鋼」ではなく、硬さだけで定義されるものでもない。汎用合金鋼は、軸、歯車、または締結具に十分な強度を提供できても、切れ刃やダイ表面に使用すると急速に破損することがある。逆に、耐摩耗性の極めて高い工具鋼は、耐衝撃鋼種やより靭性の高いエンジニアリング鋼なら耐えられる衝撃で破断することがある。製造性も検討に含める必要がある。鋸切断、研削、機械加工、ワイヤ放電加工、溶接、または熱処理が困難な材料は、使用に供される前から破損リスクと工程上の負担を生じさせる可能性がある。
Routledge刊のTool Steels: Properties and Performance(2021年)は、成分、製造工程、熱処理、表面硬化、コーティングを通じて鋼種の挙動を扱っている。この枠組みは、AISIの文字を単純な順位として扱うより正確である。Uddeholmの2024年の冷間工具に関する指針は、用途の原則を、用途に適合する鋼を選び、製造部品1個当たりのコストを最小化することとして示している。ここでいうコストとはライフサイクル性能を意味する。関連する指標には、工具交換、再研磨、停止時間、不良部品、早期破断が含まれ、初期の材料規格だけに限定されない。
ASTM A681における鍛鋼製品形状の役割
ASTM A681は、鍛造・圧延などによる合金工具鋼製品の規格体系を提供している。ASTM Internationalは2024年の適用範囲において、「ASTM A681は、鍛鋼製の合金工具鋼製品に関する化学的、機械的、物理的要求事項を規定する」と述べている。対象となる形状には、通常、工具、ダイ、または治具に加工される棒、厚板、薄板、帯、線材、ワイヤ、鍛造品が含まれる。
この適用範囲は重要であるが、限定的でもある。ASTM A681は供給される鍛鋼製品に対する要求事項を定めるものであり、それ自体がAISI D2をAISI A2より優先して選定したり、パンチの設計を規定したり、摩耗、欠け、ヒートチェック、または変形のいずれが支配的な破損形態であるかを特定したりするものではない。使用者はなお、用途に適した鋼種、製品形状、寸法、供給状態、熱処理、表面仕上げ、受入れ要求事項を指定する必要がある。
棒、厚板、または鍛造品の designation(鋼種・製品記号)によって、方向性を持つ微細組織や断面寸法の影響がなくなるわけでもない。炭化物の配向、偏析、介在物、冷却速度は、研削挙動、靭性、き裂進展に影響を及ぼし得る。完成した工具では、意図した形状を維持するために、応力除去、焼入れ前の荒加工、管理された熱処理、最終研削が必要になることがある。ASTM A681は材料の枠組みを定義し、工学的判断がその枠組みを工具の実際の作業へと結び付ける。
AISI工具鋼の鋼種記号の体系
工具鋼の鋼種記号は、低級から高級へ並べた等級表ではなく、分類ラベルである。ASM Internationalは、工具鋼を、製造部品の切削、成形、または加工に用いる工具を製作するための鋼と定義している。この広い用途の中で、AISIの体系は、もともとその挙動を特徴づけた要素、すなわち焼入れ方法、主用途、または主要な合金系に基づいて鋼を分類している。ASMのTool Steelsは、W、L、S、O、A、D、H、M、Tの9つを主要な鋼種群として挙げている(ASM International, 2020)。
したがって、鋼種記号の文字は初期仮説を示すものである。それだけで使用寿命を予測できるわけではない。炭素含有量、合金炭化物、清浄度、偏析、粉末製法またはインゴット製法、鍛造、熱処理、表面状態、さらに工具の実際の破損形態が、すべて結果に影響する。衝撃によって破断するパンチには、冷間加工工具であっても、摩耗によって寿命に至るダイとは異なるバランスが必要である。ASTM A681は、鍛造合金工具鋼製品に関する規格体系を定めており、通常、工具、ダイ、または治具に加工される棒、厚板、薄板、帯、線材、ワイヤー、および鍛造品について、化学的、機械的、物理的要求事項を規定している(ASTM International, 2024)。
W、L、Sシリーズ
Wシリーズは、水硬化工具鋼を意味する。この記号は、従来の焼入れ媒体を示すものであり、現代のあらゆる熱処理手順において、すべてのW鋼種を水焼入れしなければならないという主張を意味しない。これらの鋼は一般に炭素工具鋼であり、後発の多くの工具鋼群と比較して合金添加量が限られている。代表的な鋼種記号はW1である。その比較的単純な化学組成により、適切な処理後には硬いマルテンサイトの作業表面を得られる一方、焼入性が限られるため、大きな断面では硬化深さと硬化の均一性が制限される。
このトレードオフが、W鋼が手動で使用する切削工具、単純なパンチ、のみ、ナイフ、および類似の工具に歴史的に用いられてきた理由である。これらは小断面で、急速に冷却できる工具である。水焼入れはまた、大きな熱応力と変形のリスクを生じさせる。鋼種群の記号は意図された硬化方法を説明するものであり、断面寸法と加工条件を考慮せずに、靭性、寸法安定性、または耐摩耗性を決定するものではない。
Lシリーズは、低合金工具鋼を意味する。この鋼種群の鋼には、クロム、ニッケル、モリブデン、バナジウムなどの元素が適度に添加され、焼入性、強度、摩耗特性、または安定性が改善されている。ただし、高合金冷間加工鋼や高速度鋼の化学組成に達するほどではない。L6はよく知られた鋼種記号である。ニッケルを含むその化学組成は、靭性を重視した設計と関連しているが、だからといって、すべてのL鋼種が衝撃用途に適するわけでも、低合金鋼を用いるすべての用途に適するわけでもない。
Sシリーズは、耐衝撃工具鋼を意味する。ここで定義される使用上の要件は、最大限の耐摩耗性ではなく、繰り返し衝撃、急激な荷重、および欠けに対する抵抗性である。S7は代表的な鋼種であり、S1およびS5も同じ広い鋼種群に属するが、化学組成や熱処理への応答は同一ではない。耐衝撃性は、炭素量、合金バランス、結晶粒径、残留オーステナイト、焼戻し、および欠陥の分布に依存する。したがって、耐衝撃鋼という記号は、硬さと靭性の間で意図された妥協点を示す手掛かりであって、破損しないことを保証するものではない。
O、A、Dシリーズ
Oシリーズは、油硬化工具鋼を意味する。これらの鋼種には、普通炭素系のW鋼よりも緩やかに硬化するのに十分な合金元素が添加されており、従来の分類では水ではなく油を使用できる。一般的に挙げられる例はO1である。油焼入れは、水焼入れに比べて変形や焼割れを低減できるが、精密ダイ、パンチ、タップ、リーマ、小型成形工具では、寸法変化が依然として重大な問題となる。Oという記号は、その鋼種が歴史的にどのように硬化されることを想定されていたかを示すものであり、A鋼種やD鋼種を上回る耐摩耗性を意味するものではない。
Aシリーズは、空気硬化工具鋼を意味する。合金含有量を高めることで焼入性が十分に向上し、工具を空気中または制御されたガス焼入れによって硬化できるため、水や油による激しい熱衝撃を低減できる。A2は、空気硬化型冷間加工鋼として広く知られている。このような鋼は、ダイ、パンチ、エンボス加工工具、または成形工具において、耐摩耗性、靭性、寸法安定性の組み合わせが必要な場合に選択される。焼入れの厳しさが低いため変形を抑えられる可能性があるが、完成した工具の特性は、残留オーステナイト、炭化物の分布、研削損傷、焼戻し条件によっても左右される。
Dシリーズは、高炭素・高クロム工具鋼を意味する。代表的な鋼種記号はD2である。その炭素およびクロム含有量により、硬いクロムリッチ炭化物が多く形成されるため、この鋼種群は耐アブレシブ摩耗性および冷間加工用途との結び付きが強い。これらの炭化物は、靭性、被削性、研削特性、およびき裂感受性にも影響する。粗大な炭化物や分布の不均一な炭化物は、き裂の起点となる可能性がある。Dという記号だけでは、製造方法によって生じた炭化物の大きさや配向を知ることはできない。
したがって、D鋼は、ダイ、パンチ、せん断刃、成形工具など、長時間にわたる冷間加工用途に使用される。しかし、適切な選択は、摩耗、刃先の欠け、巨視的破断、かじり、または寸法変化のうち、どの現象が最初に工具の寿命を決めるかによって異なる。高炭素・高クロムであることは組成上の事実であって、低合金のO鋼やA鋼に対する普遍的な優劣を示すものではない。
H、M、Tシリーズ
Hシリーズは、熱間加工用工具鋼を意味する。これらの鋼種は、ダイカスト、熱間鍛造、押出し、熱間成形など、作業中に高温にさらされる工具を対象としている。この鋼種群は主要な合金系によって細分され、クロム系熱間工具鋼、タングステン系熱間工具鋼、モリブデン系熱間工具鋼などが含まれる。H13は、基準として頻繁に用いられるクロム系熱間工具鋼の記号である。Hシリーズの鋼種には、強度を維持し、熱疲労に耐え、繰り返し加熱・冷却される間の軟化を抑えることが求められる。これらの要件は、冷間加工における耐摩耗性とは異なるため、室温でより硬い工具が、必ずしも熱間加工用工具として優れているとは限らない。
Mシリーズは、モリブデン系高速度工具鋼を意味する。M2は代表的な鋼種である。モリブデン、タングステン、バナジウム、クロム、および炭素によって、高合金系が形成され、加工中に発生する温度でも切削硬さを維持できる。分類は高速度工具鋼の合金設計の基礎を示すものであるが、最終的な切削特性は、オーステナイト化、焼入れ、複数回の焼戻し、炭化物の分布、刃先調整、およびコーティングの有無によって決まる。
Tシリーズは、タングステン系高速度工具鋼を意味する。T1は古典的な代表鋼種である。タングステンを多く含む高速度鋼の組成は、熱が発生する切削工具でも硬さを維持する必要から、歴史的に開発された。T鋼種に含まれる炭化物は、赤熱硬さ、耐摩耗性、研削性、および靭性に影響する。MとTは、相反する品質等級ではない。これらは高速度工具鋼における異なる合金設計ルートであり、適切なルートは、切削温度、断続切削、刃先への荷重、工具形状、および熱処理によって異なる。
この加工との結び付きは決定的に重要である。2020年にCoatingsで発表された研究では、熱処理パラメータが工具内部の性能を制御する主要因であることが示された。一方、組成と製造方法は、形成可能な炭化物組織と欠陥分布を決定する。Routledge刊のTool Steels: Properties and Performanceも、組成、製造工程、熱処理、表面硬化、およびコーティングを通じて性能を扱っている(Mesquita, 2021)。NBS Monograph 88は、鋼の冶金学および歴史的な用語に関する、より早い時期の連邦政府資料としての基準点を提供している。
したがって、選定はまず破損形態と使用条件から始め、その後、候補となる化学組成への案内図としてAISIの文字を用いるべきである。Uddeholmは、冷間加工における工学的な目標を明確に述べている。すなわち、工具鋼を用途に適合させ、生産部品1個当たりのコストを最小化することである。実務上は、文字だけではなく、ライフサイクル全体の性能が重要である。AISIの分類は選択肢を整理するものであって、工学的な意思決定そのものを行うものではない。
工具鋼の性能を左右する冶金学的変数
工具鋼は、硬さだけでなく使用目的によって定義されます。ASM Internationalは、工具鋼を、製造部品の切削、成形、または加工に用いる工具を製作するための鋼と説明しています。この定義には、互いに大きく異なる要求が含まれます。例えば、パンチには衝撃や刃先の崩壊に耐える性能が必要となる一方、切削工具には摩擦と熱の下で鋭い刃先を維持する性能が求められます。鍛造合金工具鋼製品に関する関連規格体系である ASTM A681 は、通常、工具、金型、または治具に加工される棒、厚板、薄板、帯鋼、棒材、線材、および鍛造品について、化学的、機械的、物理的要件を規定しています。鋼種記号だけで性能を予測することはできません。
W、L、S、O、A、D、H、M、TなどのAISI系列は、合金設計および加工に関する大まかな概念を示します。Maricopa Community Collegesの冶金学に関する教材が説明しているように、これらの文字は一般に、焼入れ方法、主な用途、または主要な合金系を示します。W1は水焼入れ、O1は油焼入れ、A2は空気焼入れ、D2は高炭素・高クロム組成、H13は熱間加工用途、M2はモリブデン系高速度鋼、T1はタングステン系高速度鋼に対応します。これらの記号は出発点を示すものです。実際の使用時の組織は、溶解方法、鍛造または粉末加工、オーステナイト化、焼入れ、焼戻し、表面状態、そして具体的な破損様式に左右されます。
炭素、合金元素、および焼入性
| 元素 | 記載された工具鋼への主な作用 |
|---|---|
| 炭素 | マルテンサイト硬さと炭化物生成 |
| クロム | 焼入性とクロム富化炭化物 |
| モリブデン | 二次硬化と焼戻し抵抗性 |
| タングステン | 合金炭化物と高温硬さ |
| バナジウム | 非常に硬い炭化物と結晶粒径の制御 |
| ニッケル | 選択された組成における焼入性と靭性 |
炭素は、鉄を強化する侵入型原子を供給し、焼入れ時にオーステナイトが硬いマルテンサイトへ変態することを可能にします。一般に、炭素量が多いほどマルテンサイト中の炭素濃度が高まり、焼入れままの硬さも向上します。しかし同じ添加によって、炭化物の生成が増加し、延性が低下するとともに、刃先や角部が衝撃に対して脆弱になることがあります。炭素は、合金炭化物が生成した後に母相へ残留する炭素量にも影響します。したがって、名目上の炭素含有率だけでは、最終的なマルテンサイト中の炭素量を示すことはできません。
主要な冶金用語
- 硬さ
- 局所的な塑性変形に対する抵抗。
- 焼入性
- 特定の冷却条件下でマルテンサイトを生成できる深さ。
- 残留オーステナイト
- 焼入れ中にマルテンサイトへ変態しなかったオーステナイト。
- 二次硬化
- 焼戻し中に微細な合金炭化物が析出することによって生じる硬さの増加。
焼入性は硬さとは異なります。焼入性とは、規定された冷却条件の下で、鋼がどの深さまでマルテンサイトを形成できるかを示す性質です。クロム、モリブデン、マンガン、シリコンは、パーライトやベイナイトなどの拡散変態を遅らせるため、焼入れ面から離れた断面内部まで硬化しやすくなります。ニッケルは焼入性と靭性を向上させる場合がありますが、一般的な工具鋼において強い炭化物形成元素としての関与は比較的小さいものです。モリブデンは、焼戻し脆性の一部の形態を抑制するとともに、二次硬化にも寄与します。その結果は、断面寸法、オーステナイト結晶粒度、焼入れの強さ、および鋼の前処理状態に依存します。
クロムには複数の役割があります。中程度の添加量では焼入性と耐酸化性を向上させ、高含有量では炭素と結合してクロムに富む炭化物を生成します。特にD2のような高炭素・高クロム鋼種で顕著です。モリブデンとタングステンは硬い合金炭化物を形成し、焼戻し中に微細な析出物が生成すると二次硬化をもたらします。これらが高温硬さに及ぼす効果は、高速度鋼や熱間加工用鋼種で特に重要です。バナジウムは、非常に硬いバナジウム炭化物、通常はVCまたはバナジウムに富むMC型炭化物を形成します。これらは摩耗に抵抗するとともに、粒子が微細かつ均一に分散している場合にはオーステナイト結晶粒の成長を抑制します。
その他の添加元素は、加工可能な条件範囲を変化させます。シリコンはフェライトを強化し、焼戻し応答に影響を及ぼすことがあります。マンガンは焼入性を向上させますが、組成と処理の管理が不十分な場合、残留オーステナイトや偏析に対する感受性を高めることがあります。コバルトは、通常の高速度鋼における意味で主要な炭化物群を形成しません。その代わり、母相が軟化する温度を高め、高温での切削性能を支えます。窒素、硫黄、鉛は、被削性や析出に影響を及ぼす場合がありますが、その有用性は鋼種と清浄度に関する要件に大きく依存します。
焼入性が高い鋼が、必ずしも靭性や耐摩耗性に優れているとは限りません。大きな金型断面の内部まで硬化しても、粗大な炭化物、偏析、または過剰な残留オーステナイトを含むことがあります。MDPIが2020年に Coatings で発表した熱処理研究では、工具の内部性能を左右する主要因として、熱処理パラメータが特定されました。組成は形成可能な組織を決めますが、実際に残存する組織を決めるのは処理条件です。

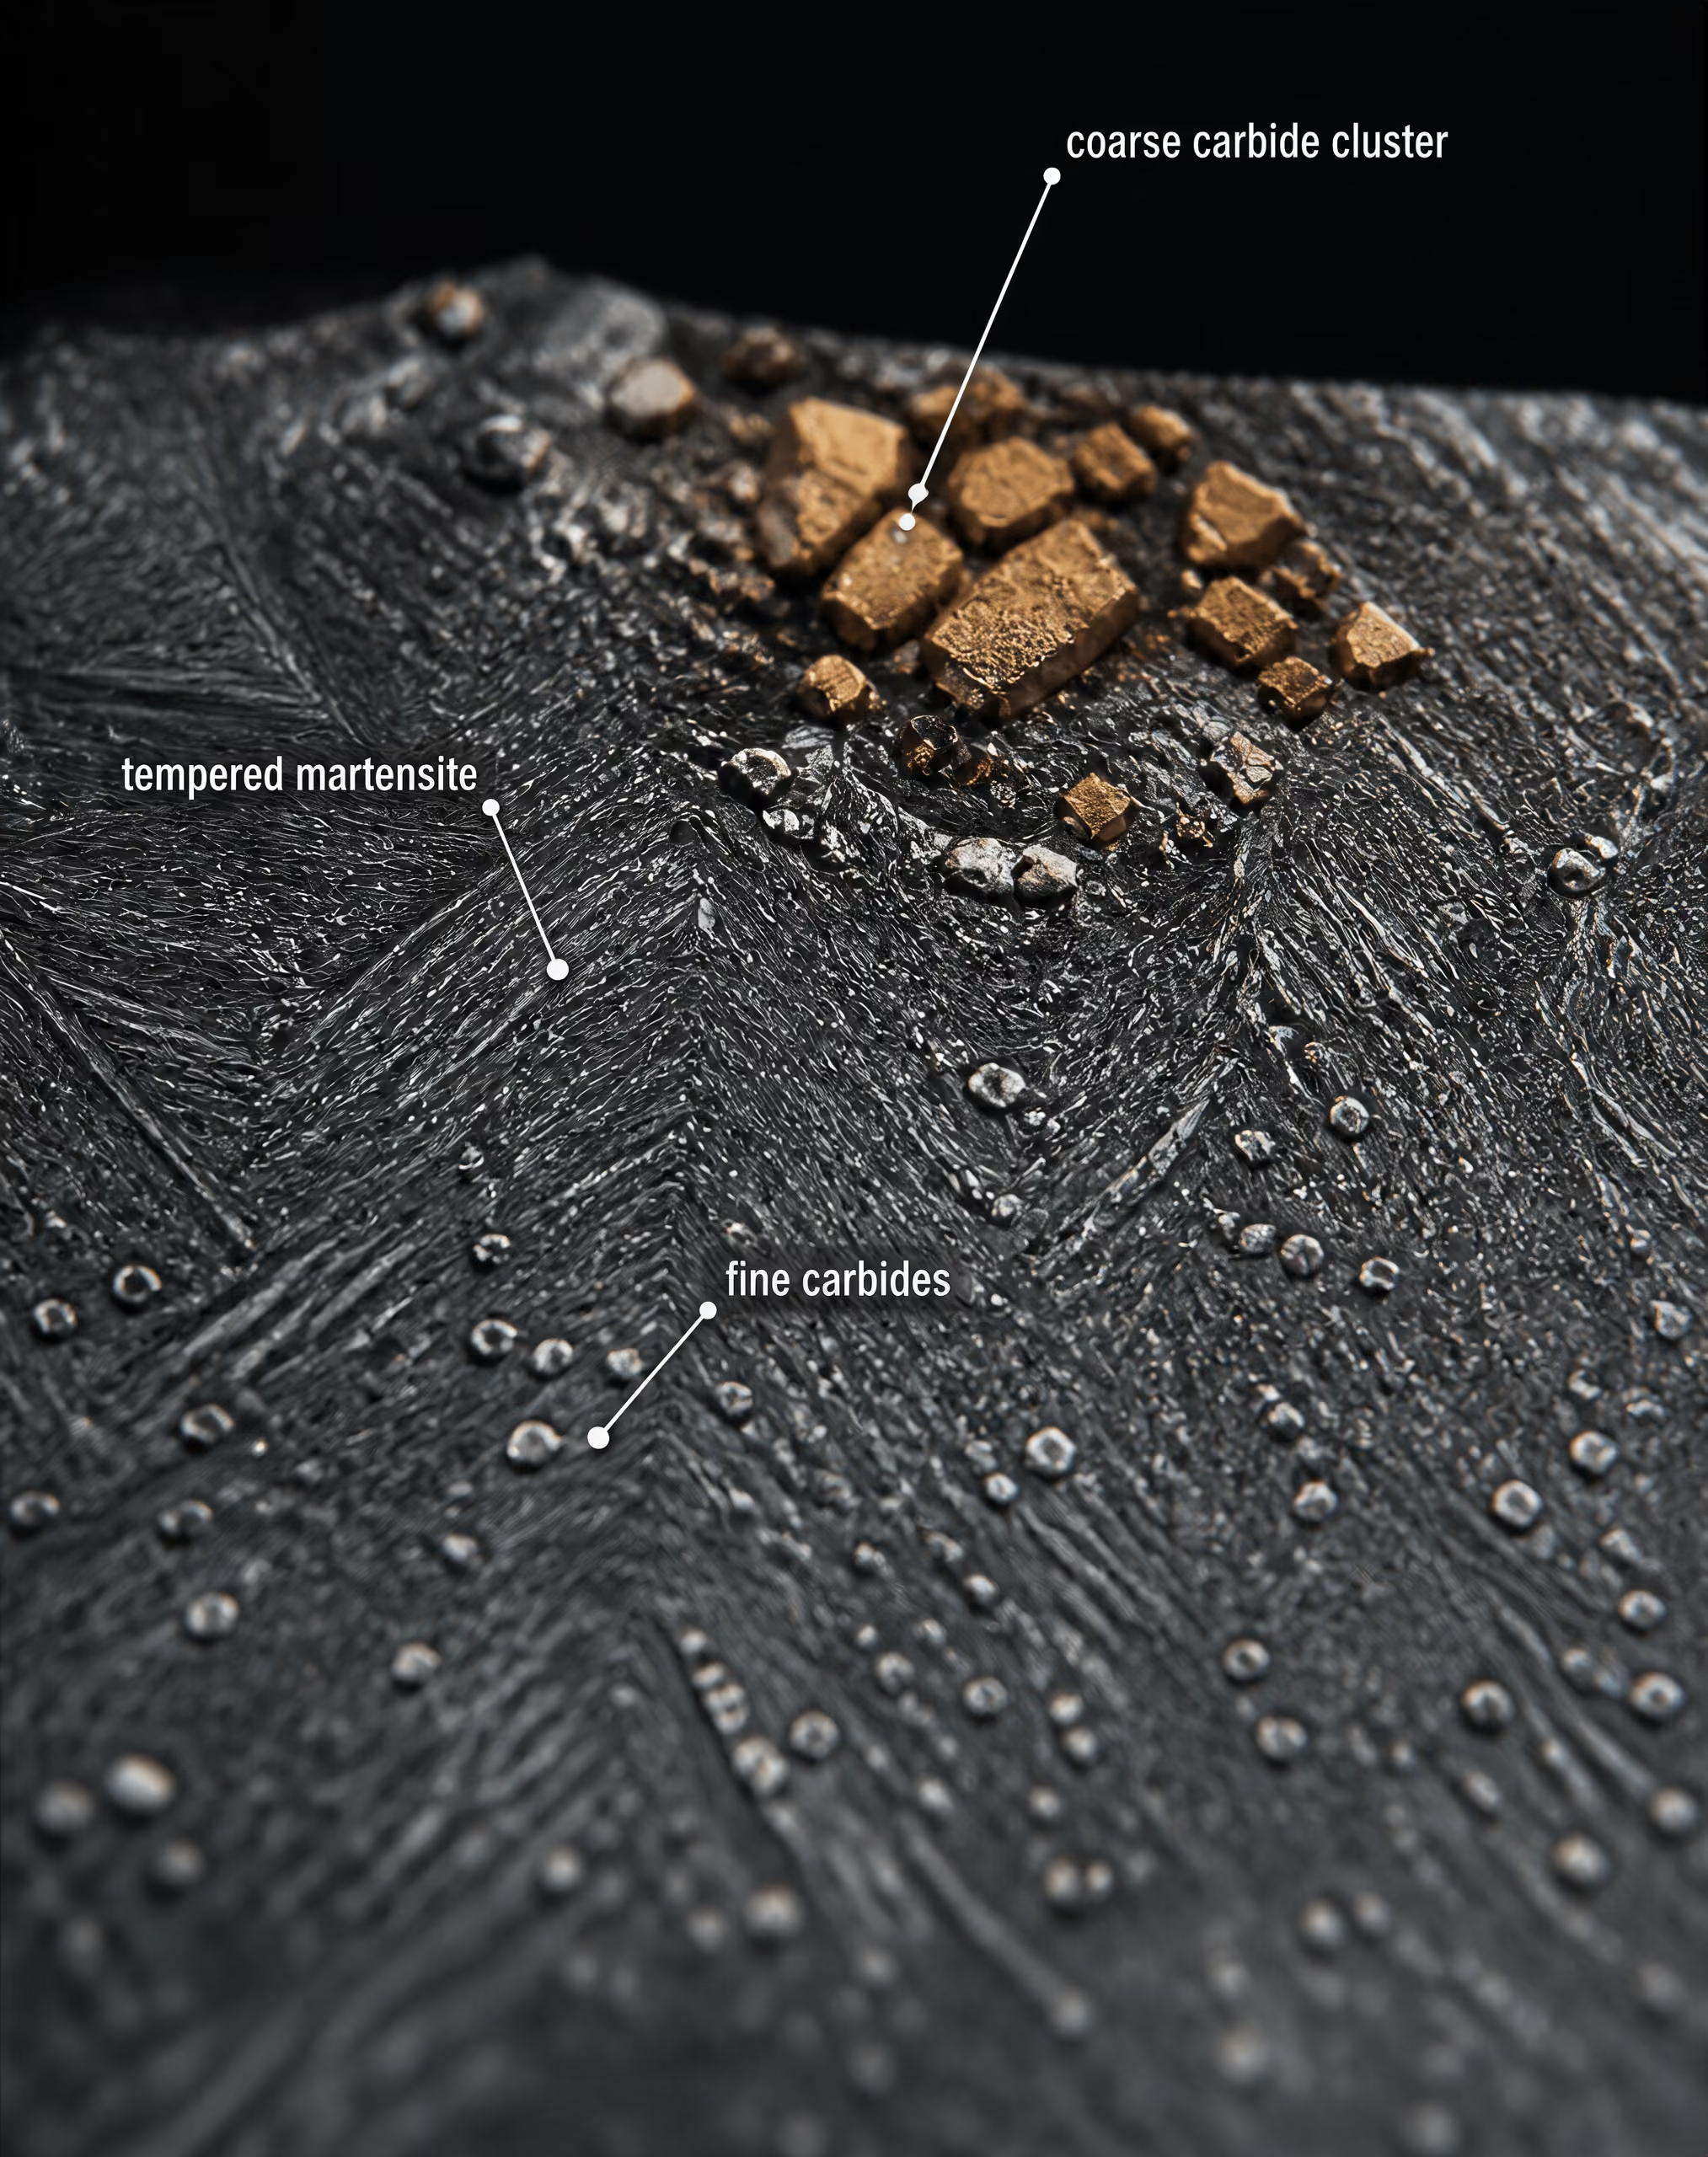
炭化物 炭素が鉄またはクロム、モリブデン、タングステン、バナジウムなどの合金元素と結合して形成する硬質化合物。
炭化物と耐摩耗性・靭性のバランス
炭化物は、比較的靭性の高い金属母相中に存在する硬質粒子であるため、工具鋼の挙動の中心的な要素です。重要なのは、炭化物が存在するかどうかだけではありません。その化学組成、体積分率、大きさ、形状、間隔、配向も同程度に重要です。鉄に富むセメンタイト、クロムに富むM₇C₃、モリブデンおよびタングステンに富むM₆C、バナジウムに富むMC炭化物は、摩耗、熱軟化、またはき裂に対して同じ抵抗性を示すわけではありません。
微細で分散した炭化物群は、大きなき裂発生起点を作らずに耐摩耗性を向上させることができます。粗大な初晶炭化物は、ある摩耗機構に対して有効に抵抗する場合がありますが、同時に母相を分断し、応力を集中させます。炭化物の鋭い角部、偏析によって生じた炭化物ストリンガー、圧延または鍛造によって配向した炭化物のクラスターは、き裂発生の優先経路となることがあります。研磨されたミクロ組織写真では、2つの鋼種に同じ名目上の炭化物種が示されていても、その分布は大きく異なり、その結果として使用寿命も大きく異なる場合があります。
| 製造経路 | 記載された組織または懸念事項 |
|---|---|
| インゴット冶金 | 化学偏析と伸長した炭化物帯 |
| 鍛造および圧延 | 結晶粒流線と方向性を持つ炭化物配列 |
| 粉末冶金 | より微細で、より均一に分布した炭化物粒子 |
耐摩耗性と靭性のバランスは、「炭化物が多いほどよく、少ないほど悪い」という単純な関係ではありません。アブレシブ摩耗では、硬質粒子の割合が高いことが有利な場合が多い一方、粒子間の母相が弱すぎる場合や、き裂を鈍化させるには炭化物間隔が狭すぎる場合には、刃先の欠けが加速することがあります。凝着摩耗、衝撃摩耗、塑性変形、熱疲労では、それぞれ異なる特性が要求されます。位置ずれした被加工材を打撃するパンチは、測定硬さが高いままであっても、単一の不安定な欠けによって破損することがあります。一方、シャーブレードは、徐々にアブレシブ摩耗によって丸みを帯びることで性能を失う場合があります。
製造経路は、この組織を変化させます。従来のインゴット冶金では、化学偏析や、後の鍛造によって低減できても必ずしも除去できない、伸長した炭化物バンドが生じることがあります。粉末冶金では、より均一な炭化物分布を形成できますが、最終特性は依然として固化、鍛造、熱処理、表面欠陥に依存します。重要なのは、どちらか一方の製造経路が常に優れているということではありません。製造経路によって形成される欠陥群や炭化物構造を、名目上の化学組成だけでは説明できないという点です。
焼戻しは、さらに別の要素を加えます。焼戻し中、合金元素は過飽和マルテンサイトから移動し、微細な二次炭化物を形成することがあります。M2およびこれに関連する高速度鋼では、モリブデン、タングステン、バナジウムが析出に関与し、初期の軟化段階の後に硬さを上昇させます。この二次硬化は高温硬さも支えますが、過度に厳しい処理では、過大な残留応力や残留オーステナイトが残ることがあります。合金元素の添加量だけでなく炭化物の微細化が、添加された合金元素によって有用な切削耐久性が得られるのか、それとも脆性的な刃先挙動となるのかを決めることがよくあります。
母相組織と残留オーステナイト
炭化物を取り囲む母相は、工具の靭性の大部分を担い、荷重下で炭化物を支持します。焼入れマルテンサイトは、炭素と合金元素が鉄格子をひずませ、転位の運動を妨げるため、高い強度を示します。しかし、焼戻しを施していないマルテンサイトは高い残留応力を含み、急速な破壊に対する抵抗性が低くなります。焼戻しによってその応力が低減され、炭化物の析出が制御されるとともに、硬さと靭性のバランスが調整されます。
オーステナイト化処理は、母相の化学組成と炭化物の溶解量の両方を制御します。温度が低すぎると、十分な炭素と合金元素がオーステナイト中に固溶せず、焼入性と最終硬さが制限されます。温度が高すぎる場合、または保持時間が長すぎる場合には、炭化物が過度に溶解して母相が合金元素に富み、オーステナイト結晶粒が粗大化し、焼入れ後の残留オーステナイト量が増加することがあります。粗大な旧オーステナイト結晶粒では、進展するき裂に対して利用可能な障壁の数が減少します。
残留オーステナイトとは、焼入れ中にマルテンサイトへ変態せずに残ったオーステナイトのことです。硬化直後には見かけ上の靭性を向上させることがありますが、使用時の応力、研削熱、またはその後の焼戻しに対して寸法的に不安定です。新たに生成した未焼戻しマルテンサイトへの変態によって、変形、き裂、または切削形状の変化が生じることがあります。サブゼロ処理、複数回の焼戻しサイクル、または慎重に選定したオーステナイト化条件によって、この問題を低減できる場合がありますが、いずれも普遍的な解決策ではありません。
最終的な母相には、焼戻しマルテンサイト、残留オーステナイト、二次炭化物、そして不十分な冷却によって生じるベイナイトまたはパーライト領域が含まれることがあります。これらの割合と界面が、疲労、欠け、変形、熱軟化を左右します。表面研削も別の変数を加えます。引張残留応力、研削焼け、微小き裂によって、適切に処理された内部まで性能を損なうことがあります。
Routledgeの Tool Steels: Properties and Performance(2021年)は、鋼種名だけでなく、組成、製造工程、熱処理、表面硬化、コーティングを通じて性能を扱っています。この考え方は、NBS Monograph 88に記録された古典的な冶金学的基礎、および耐摩耗性、靭性、高温硬さ、炭化物、熱処理が複合的に及ぼす効果を重視するASM Internationalの見解とも一致します。Uddeholmの冷間加工用鋼に関する指針は、実務上の帰結を示しています。すなわち、選定は用途に適合させ、製造部品1個当たりのライフサイクルコストを低減すべきです。重要なのは、どの鋼種記号が最上位に位置するかではなく、工具が実際に受ける荷重、温度、接触条件、破損様式に耐えられる母相・炭化物組織はどれかということです。
製造経路:同じ鋼種でも微細組織が一つとは限らない
工具鋼の鋼種記号は、組成範囲と想定される鋼種群を示すものであり、単一の内部組織を示すものではない。したがって、AISI O1、AISI D2、AISI M2などの鋼種は、溶解、鋳造、加工、熱処理の履歴が異なれば、靭性、耐摩耗性、寸法安定性、被削性の組み合わせも異なり得る。ASM Internationalは、工具鋼を、製造部品の切削、成形、または形状付与に用いる工具を作るための鋼と説明している。重要なのは、鋼種記号にどの文字が含まれているかだけではなく、生成した微細組織が工具の破損モードにどのように応答するかである。
ASTM A681(2024)は、「鍛造合金工具鋼製品の化学的、機械的および物理的要求事項」を規定しており、通常は工具、金型、または治具に加工される棒、厚板、薄板、帯、棒材、線材、および鍛造品を対象としている。この規格の枠組みは製品要求事項を定めるものであるが、同一鋼種のあらゆる形状を冶金学的に同一にするものではない。製品寸法、加工減少率、冷却履歴、さらに断面のどの位置から試料を採取するかによっても、工具製造に供給される組織は変化し得る。
インゴット冶金と偏析
一般的な鍛造工具鋼は、鋳造インゴットまたは連続鋳造鋳片から始まる。凝固中、合金元素は完全に均一な状態を保つわけではない。炭素、クロム、モリブデン、タングステン、バナジウムなどの溶質元素は、液相と固相の間で分配される。最後に凝固する液相は、炭化物を形成する元素に富化することがあり、その結果、デンドライト中心部と樹間領域との間に化学的偏析が生じる。AISI D2のような高炭素・高クロム鋼種では、この履歴がクロムに富む炭化物の大きさ、量、分布に影響する可能性がある。AISI M2では、タングステン、モリブデン、バナジウムを含む炭化物の分布も、組成と凝固の双方を反映する。
偏析は、すべての断面で目に見える欠陥と同じものではないが、変態挙動と炭化物形成に局所的なばらつきを生じさせる。富化領域はオーステナイト化中に異なる応答を示すことがあり、粗大な炭化物クラスターは応力集中部として作用し得る。衝撃または曲げを受けると、亀裂は焼戻しマルテンサイト基地を通るよりも、ストリンガー状組織やクラスターを連結して進展する場合がある。すべり摩耗またはアブレシブ摩耗にさらされる場合、硬質炭化物は材料の除去に対する抵抗を高める一方、大きく支持状態の悪い炭化物は破砕または脱落し、作業刃先を損傷させる可能性がある。
非金属介在物は、さらに別の要因となる。酸化物、硫化物、ケイ酸塩の介在物は、溶解、精錬、鋳造、またはその後の加工に起因することがある。その化学組成、大きさ、形状、配向は、疲労亀裂の発生と破壊挙動に影響する。これは、繰り返し荷重を受けるパンチ、せん断刃、タップなどの工具で特に重要であり、内部の小さな不連続部が、バルク硬さのわずかな差よりも大きな影響を及ぼすことがある。
鍛造と圧延は、鋳造組織を分断し、内部空隙を閉鎖し、偏析した物質を再分配するが、元の履歴を完全に消去するわけではない。最終結果は、温度、変形、加工減少量、冷却によって決まる。同じ公称鋼種に加工された場合でも、大きなインゴットを大幅に減面して棒材にしたものは、より小さな出発断面を加工したものとは、炭化物間隔や偏析パターンが異なる可能性がある。
鍛造、圧延、方向性組織
異方性 炭化物の筋または結晶粒流線に沿う荷重と、それらを横切る荷重のように、方位によって材料応答が異なること。
熱間加工は鋳造デンドライトを分断し、介在物や炭化物に富む領域を変形方向に伸長させる。これにより鍛流線が形成され、多くの鍛造工具鋼では、バンディングまたは炭化物配列と呼ばれる方向性を持つ炭化物配列が生じる。熱処理後には基地が比較的均一になることがある一方、伸長した炭化物ストリングは、研磨・エッチングした断面でなお確認できる。
方向性が重要なのは、機械的性質が加工方向に沿う場合と、それを横切る場合とで異なり得るためである。配列した炭化物ストリンガーと平行に荷重を受ける工具は、それらに対して横方向に荷重を受ける工具と同じ亀裂経路を示さない。したがって、硬さと化学分析値が類似していても、長手方向靭性、横方向靭性、曲げ強度、疲労強度、刃先安定性は異なることがある。これは異方性、すなわち材料の応答が方向に依存する性質である。
この影響は工具設計にも及ぶ。棒材から切り出した鍛造金型、パンチ、またはブランキング部品を、方向性のない素材として扱うべきではない。工具輪郭の方向、支配的な使用荷重、想定される亀裂経路を総合的に考慮する必要がある。棒、厚板、薄板、帯、棒材、線材、または鍛造品という製品形状によっても、機械加工や成形に関する判断は異なる。厚板では表面層の除去や板厚方向のばらつきへの配慮が必要になる場合がある。帯材は、最終部品の方向が圧延方向に沿う小型成形部品に選択されることがある。線材や棒材は冷間成形やヘッディング加工に供給されることがあり、その場合は表面状態や軸方向欠陥が重要になる。
鍛流線は、加えられる荷重を支える場合には有用であるが、割れや刃先破損の進みやすい経路となる場合には有害である。バンディングは、特に局所的な組成変化によって焼入性や残留オーステナイトが変化する箇所で、熱処理中の応答を不均一にすることもある。その結果、異なる製品形状から作られた公称上同一のAISI O1工具であっても、機械加工による変形に対して異なる余裕を必要とし、欠け、曲がり、または割れによって、異なる理由で破損する可能性がある。
ASM Internationalの2020年の解説は、工具鋼の性能が、耐摩耗性、靭性、高温硬さ、炭化物、熱処理の組み合わせに依存すると述べている。Routledgeの Tool Steels: Properties and Performance(2021年)も、組成、製造工程、熱処理、表面硬化、コーティングを相互に関連する変数として扱い、同じ広い原則を示している。製造経路は出発状態を決めるが、熱処理に取って代わるものではない。MDPIの Coatings に掲載された2020年の研究では、工具基材の性能を制御する主要因として熱処理パラメータが特定されている一方、組成とそれ以前の加工履歴が材料の潜在能力と欠陥分布を規定するとされている。

粉末冶金と炭化物の微細化
粉末冶金工具鋼は、従来製法を単に小規模化して繰り返すのではなく、凝固に関する問題そのものを変える。溶融合金を微細な粒子にアトマイズすると、各粒子は急速に凝固し、比較的小さな偏析体積を持つ。その後、粉末を圧密・固化する。一般には熱間静水圧プレスによって固化し、続いて熱間・機械的加工および熱処理を行う。
粒子の急速な凝固により、大きな炭化物ネットワークの成長が抑制される。固化後の炭化物粒子は、同じ公称組成の通常の鋳造・鍛造材と比較して、一般により微細で均一に分布する。粗大な炭化物クラスターが減少することで、炭化物の破砕、刃先の欠け、亀裂の進展に対する抵抗が向上する可能性があり、より均一な組織によって断面や方向による性質のばらつきも低減する。これらは組織上の傾向であって、自動的に保証されるものではない。固化欠陥、不適切な熱処理、過剰な炭化物量、不十分な表面処理によって、依然として破損が支配されることはある。
この違いは、相当量の炭化物形成元素を含む高合金鋼種で最も明確になる。通常のAISI D2は、加工によって受け継がれた配向を持つ、比較的大きなクロムに富む炭化物群を含むことがある。粉末製法では、クロム炭化物をより微細に分布させることが可能であるが、正確な相と大きさは、アトマイズ、固化、鍛造または圧延、熱処理によって異なる。AISI M2のような高速度鋼の粉末材も同様に、炭化物間隔の制御と偏析に起因する異方性の低減を目指している。鋼種記号は依然として合金群を示すものであり、特定の炭化物寸法や特定の靭性水準を規定するものではない。
この区別は、工具が棒材、厚板、帯、棒材、線材、または鍛造品から作られる場合に重要である。機械加工によって材料を除去することはできるが、残った工具全体から方向性組織を除去することはできない。研削によって炭化物に富む領域が露出することがあり、さらに表面に引張残留応力や局所的な熱損傷が導入される場合もある。したがって、基材に微細で均質な組織を与える製造経路は、両方の材料が同じ公称硬さ処理を受けた後であっても、通常の鍛造材による製造経路とは異なる、欠けに対する余裕をもたらす可能性がある。
Uddeholmの2024年の冷間加工用指針は、実務上の工学的原則を示している。すなわち、工具鋼の選択は用途に適合させ、製造部品1個当たりのコストを最小化すべきである。これは、AISIの文字を低いものから高いものへ順位付けするのではなく、支配的な破損モード――摩耗、衝撃破壊、塑性変形、ヒートチェック、疲労、刃先の欠け――に合わせて、製造経路と製品形状を選択することを意味する。同じ鋼種名が、実質的に異なる出発組織を表すことがあり、その組織は鋼材が機械加工された後も、長く工具の一部として残り続ける。
調査対象の被覆システムでは、熱処理パラメータが工具母材の性能を支配する主要因であった。 Limited evidence

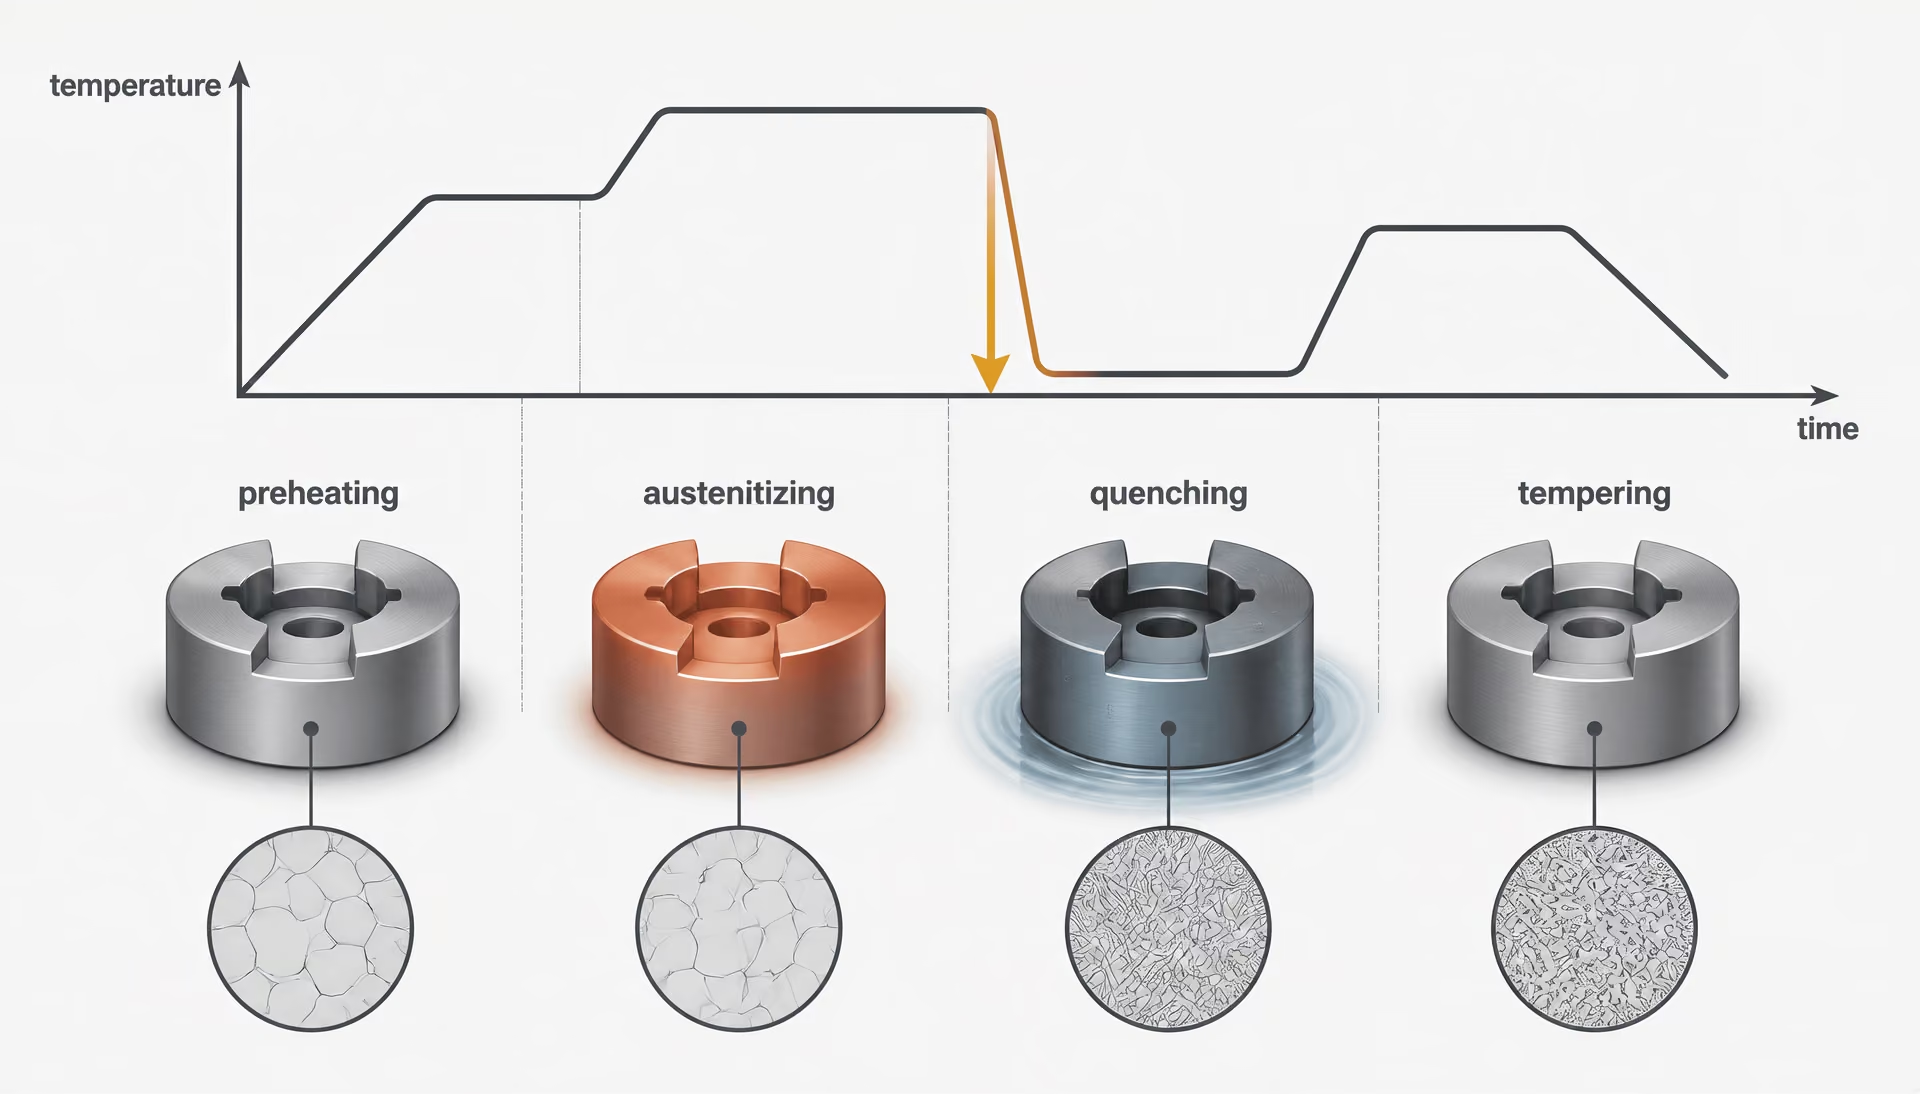
熱処理工程
- 予熱 炉と工作物との温度勾配を小さくする。
- オーステナイト化 母相を変態させ、炭化物を制御された量だけ固溶させる。
- 焼入れ 熱応力および変態応力を抑えながら、マルテンサイトが生成するのに十分な速さで冷却する。
- 焼戻し 残留応力を低減し、硬さと靭性を調整し、組織を安定化する。
熱処理が性能を決定する工程である
工具鋼は、鋼種記号だけから想定される性質を備えた状態で使用に供されるわけではない。例えばAISI D2は、高炭素・高クロムの冷間加工用鋼の鋼種群を示すものであり、特定の硬さ、靭性、寸法安定性、耐摩耗寿命の組み合わせを保証するものではない。これらの性質は、鋼の化学組成と断面寸法に適した条件で、加熱、保持、冷却、焼戻しを行った後に現れる。
これは、MDPI発行の2020年の Coatings 誌(第10巻第3号、論文番号265)における中心的な技術的論点である。この研究は、対象とした被覆システムにおける工具コアの性能を左右する主要因として、熱処理パラメータを特定している。組成と製造経路によって、利用可能な微細組織上のポテンシャルならびに介在物、偏析、気孔、炭化物の分布が決まる。熱処理は、そのポテンシャルがどの程度実現されるかを決定する。過熱されたコア、焼入れ不足のコア、焼入れ中に割れが生じたコア、または過剰な残留オーステナイトが残ったコアを、被覆で補うことはできない。
通常、この工程は予熱、オーステナイト化、焼入れ、焼戻しによって管理されるが、その順序は普遍的な定型処方ではない。AISI W、L、S、O、A、D、H、M、Tの各鋼種は、炭素、クロム、モリブデン、タングステン、バナジウム、マンガン、シリコンの含有量が変態温度、炭化物の安定性、焼入性、焼戻し応答に影響するため、それぞれ異なる挙動を示す。鍛造合金工具鋼製品の化学的、機械的、物理的要求事項を規定する ASTM A681 は規格の枠組みを提供するものであり、鋼種ごとの熱処理スケジュールに取って代わるものではない。
オーステナイト化と溶解制御
予熱によって、炉と加工対象物との間の熱勾配が小さくなる。これは特に、大きな断面、複雑な形状のパンチ、鋭い角部、ならびに多量の炭化物を含む鋼種において重要である。鋼種または形状によって熱応力のリスクが高くなる場合には、段階的な予熱が用いられることがある。その目的は、単に炉内での加熱時間を短縮することではない。オーステナイト化を開始する前に、表面とコアの温度差を小さくすることである。
次いでオーステナイト化により、十分な量のフェライトまたはパーライトがオーステナイトへ変態し、選択された炭化物が溶解する温度範囲まで鋼を加熱する。オーステナイトに取り込まれた炭素および合金元素が、焼入性と焼戻し時の応答を左右する。溶解量は制御しなければならない。溶解が少なすぎると、未溶解炭化物が過剰に残り、オーステナイト母相が必要な硬化レベルに達しない可能性がある。溶解が多すぎると、オーステナイト結晶粒の粗大化、固溶合金量の過剰化、残留オーステナイトの増加、靭性の低下を招くことがある。
この区別は、AISI D2のような高炭素・高クロム鋼種において重要である。クロムに富む炭化物は耐摩耗性をもたらすが、これらの炭化物を完全に溶解させることは意図されていない。熱処理では、硬質なマルテンサイト母相と、有用で安定した炭化物組織とのバランスを制御する。AISI MおよびTの高速度鋼では、モリブデン、タングステン、バナジウム、クロムが高温硬さと二次硬化を支える合金炭化物を形成するため、さらに異なる制御が必要となる。これらの鋼種のオーステナイト化温度は高く、許容される工程範囲が狭い場合がある。
加熱不足は、靭性を維持する処理と誤解されることが多い。オーステナイト化温度または保持が不十分だと、母相に溶解する炭素および合金元素が少なくなり、焼入れ後の硬さが低く、耐摩耗性に乏しくなる可能性がある。過熱は別の一連の不具合を引き起こす。すなわち、結晶粒の粗大化、残留オーステナイトの増加、変形の増大、焼入れ割れのリスク上昇である。保持時間が長すぎると、表面の脱炭または酸化が進行することもある。
| 分類群 | 従来の冷却媒体 | 主な加工上の懸念 |
|---|---|---|
| W | 水 | 焼入れ割れとひずみ |
| O | 油 | 断面焼入性と寸法変化 |
| A | 空気または制御ガス | 残留オーステナイトと不均一な冷却 |
| D | 空気または制御ガス | 炭化物組織と寸法安定性 |
| H | 空気または加圧ガス | 熱疲労と高温軟化 |
加熱中は、表面状態を管理しなければならない。脱炭によって外層から炭素が失われると、軟質層が形成される。この層は、内部硬さが適正であっても、早期の丸み発生、かじり、または塑性変形によって破損する可能性がある。保護雰囲気、真空処理、塩浴、適切な炉の運用、熱処理後の研削などが制御手段となり得るが、その適否は鋼種と形状によって異なる。脱炭層より深い位置で測定した硬さは、欠陥を見えなくする可能性がある。
断面寸法によって、必要な加熱および保持方法は変化する。薄いパンチは速やかに温度へ到達するが、大型のダイでは表面からコアまでに大きな温度差が生じることがある。小型部品用のスケジュールを厚肉部品に適用すると、コアが十分にオーステナイト化されない可能性がある。一方、大型ブロックに必要な時間だけ薄い断面を保持すると、結晶粒成長や表面損傷が促進される。したがって、熱処理指示では通常、炉への装入量や断面厚さを前提として、温度と時間の両方を規定する。
焼入れ、硬化、焼戻し
焼入れでは、パーライトまたはベイナイトの過剰な生成を避けるのに十分な速さで冷却すると、オーステナイト化組織がマルテンサイトへ変換される。必要な冷却の厳しさは焼入性によって異なる。水焼入れ用のAISI W鋼は急速な冷却を必要とするため、変形や割れのリスクが高くなる。油焼入れ用のAISI O鋼では、より緩やかな冷却が可能である。空気焼入れ用のAISI A、D、Hおよび多くの高速度鋼は、より低い焼入れ応力で大きな断面まで硬化できる。ただし、「空気焼入れ」とは、どのような形状でも均一に冷却され、中心部まで同じ硬さに達するという意味ではない。
焼入れは、冶金的な現象であると同時に、力学的な現象でもある。表面が収縮する一方で内部は高温のまま残り、その後、冷却に伴ってコアが収縮する。鋭い角部、断面の急激な変化、穴、キー溝、支持状態の悪い部品では、応力が集中する。その結果、特に冷却媒体が過度に厳しい場合、鋼が過熱されていた場合、加工痕が残っている場合、または設計に応力集中部が含まれる場合には、焼入れ割れが発生することがある。目に見える割れがなくても、変形は生じ得る。ダイが反り、パンチの同心度が失われ、または切刃がクリアランスや位置合わせに影響する程度に移動することがある。
中断焼入れ、段階冷却、マルテンパー、プレス焼入れによって応力を低減できる可能性があるが、各方法について鋼種と部品に対する妥当性を検証しなければならない。目的は可能な限り速く冷却することではない。十分な変態を確保しつつ、応力と寸法変化を許容範囲内に制御することである。
焼入れ直後のマルテンサイトは硬いが脆く、内部応力も高い。焼入れ後は、不要な遅延なく焼戻しを行うべきである。焼戻しでは、オーステナイト変態温度範囲未満で鋼を再加熱し、過飽和マルテンサイトから炭素を移動させて遷移炭化物またはセメンタイトを形成させるとともに、残留応力を低減する。不十分な焼戻しでは、硬さ試験で規定された公称値が得られていても、工具が使用中に割れやすくなることがある。残留オーステナイトが相当量存在する鋼種では、1回の焼戻しだけでは組織を十分に安定化できない場合があり、そのような鋼では二回焼戻しまたは三回焼戻しが指定されることが多い。
一部の合金系では、二次硬化が現れる。AISI MおよびTの高速度鋼、ならびに一部の高合金熱間工具鋼および冷間工具鋼では、焼戻しによってモリブデンに富む炭化物、タングステンに富む炭化物、バナジウムに富む炭化物などの微細な合金炭化物が析出することがある。適切な高温焼戻しによって、硬さは単純に低下するのではなく、上昇する場合がある。この応答は、オーステナイト化処理、溶解した合金量、冷却経路、焼戻しスケジュールに依存する。すべての工具鋼に当てはまると考えてはならず、硬さの数値が高いからといって、必ずしも使用性能が向上するわけではない。
公称硬さは、測定項目の一つにすぎない。炭化物ネットワークが粗大である場合、刃先に脱炭層がある場合、靭性が不十分な場合、または使用中に残留オーステナイトが変態する場合には、ロックウェル硬さがやや低い工具よりも、硬さの高い工具の方が早期に破損することがある。使用性能は、摩耗機構、衝撃荷重、温度、潤滑、接触圧、作業面の品質にも左右される。したがって、ASM Internationalによる2020年の工具鋼の扱いでは、性能を硬さ単独ではなく、耐摩耗性、靭性、高温硬さ、炭化物、熱処理の組合せと関連付けている。
寸法変化、残留オーステナイト、深冷処理
寸法変化は加熱中に始まり、焼入れ、焼戻し、さらに使用中も継続する。オーステナイトからマルテンサイトへの変態には体積変化が伴い、炭化物の析出や残留オーステナイトの変態によって、その後さらに寸法が変化することがある。変化の方向と大きさは、鋼種、形状、熱処理前の冷間加工、方位、製造経路によって異なる。精密リーマ、ブランキングダイ、または成形用インサートでは、熱処理後の加工代、応力除去、深冷安定化、仕上げ研削が必要となる場合がある。
残留オーステナイトとは、焼入れ中に変態しなかったオーステナイトの部分である。高い炭素・合金含有量、過度に高いオーステナイト化温度、不十分な焼入れの厳しさによって、その量が増加する可能性がある。残留オーステナイトはマルテンサイトより軟らかく、焼戻し、冷却、研削、または使用中の応力によって、後から変態することがある。この遅れた変態によって、寸法の経時変化、割れ、切刃形状の変化が生じる可能性がある。ダイでは、わずかな寸法変化がクリアランスを変えることがあり、リーマでは、仕上がり穴径が変化する可能性がある。
深冷処理は通常、焼入れ後、焼戻しの前、または焼戻し工程の間に施され、残留オーステナイトからマルテンサイトへのさらなる変態を促進することがある。これは、適正なオーステナイト化、焼入れ、または焼戻しに代わるものではない。過度または不適切なタイミングでの冷却は応力を増加させる可能性があり、その結果生じた新生マルテンサイトには、依然として焼戻しが必要である。したがって、その有用性は慣例的な工程として追加するのではなく、対象となる鋼種、形状、破損モードについて実証しなければならない。
熱処理は、工具に実際に求められる使用要件に照らして判断すべきです。Uddeholmの2024年の冷間加工用指針では、工学上の目標を、鋼種を用途に適合させ、製造部品1個当たりのコストを最小化することとして示しています。冶金学的に言えば、これは記号や硬さだけで鋼種を選定するのではなく、工具のライフサイクル全体を管理することを意味します。熱処理工程、雰囲気、温度の均一性、焼入れ方法、焼戻し応答、表面状態、寸法公差は、すべて仕様に含まれます。化学組成によって実現可能な性能範囲が決まります。そして熱処理によって、完成した工具がその範囲内のどこで機能するかが決まります。
主な性能特性とそのトレードオフ
工具鋼の性能は、硬さの数値や鋼種記号だけから判断することはできない。ASM Internationalは、工具鋼を、製造部品の切削、成形、または形状加工に用いる工具を製作するための鋼と定義している。しかし、実際の使用結果は、母相硬さ、炭化物の量、靭性、熱処理、表面状態、製造欠陥、ならびに支配的な破損モードの相互作用によって決まる。ASTM A681:2024は、「鍛造合金工具鋼製品の化学的、機械的、および物理的要求事項」を規定しており、通常、工具、金型、または治具に加工される棒、厚板、薄板、帯鋼、ロッド、線材、および鍛造品を対象としている。ただし、その要求事項は材料を規定するものであり、W、L、S、O、A、D、H、M、およびT鋼種を普遍的に順位付けするものではない。
したがって、有用な比較では、より本質的な問いを立てる必要がある。工具は、アブレシブ摩耗、凝着摩耗、塑性変形、疲労き裂、衝撃破壊、熱き裂、または寸法精度の喪失のいずれによって破損しているのか。
硬さとアブレシブ摩耗または凝着摩耗
硬さとは、局所的な塑性変形に対する抵抗であり、一般にロックウェルC、ビッカース、または同様の試験によって測定される。硬さは、耐摩耗性と同じものではない。通常、表面が硬いほど塑性溝や圧痕には効果的に耐えるが、アブレシブ摩耗は、炭化物の硬さ、大きさ、間隔、および連続性にも左右される。AISI D2のような高炭素・高クロム鋼種は、硬質なクロム炭化物によってアブレシブ攻撃に耐える一方、AISI S7のような低合金ショックレジスタント鋼種は、衝撃や応力集中に耐えるために、耐摩耗性の一部を犠牲にする場合がある。
アブレシブ摩耗は、硬質粒子や粗い突起が工具表面を切削、引っかき、または微小に擦ることで生じる。凝着摩耗は、工具と工作物の間に局所的な接合部が形成され、摺動中にその接合部が破断して材料が引き剥がされることで生じる。凝着損傷は、単なるバルク硬さではなく、表面仕上げ、潤滑、接触圧力、温度、および化学的親和性の影響を受ける。研磨された成形面は、鋭い研削痕、引張残留応力、または熱影響層を含む研削面とは異なる挙動を示し得る。
炭化物の形態は中心的な要因である。微細で均一に分布した炭化物は、粗大で凝集した炭化物ほど多くのき裂発生起点を形成することなく、耐摩耗性を高められる。圧延によって配向した大きな炭化物列は、方向依存性のある挙動をもたらすことがある。すなわち、炭化物列の方向を横切る摩耗は許容範囲内でも、き裂が伸長した炭化物群に沿って進展すると破壊抵抗が低くなる場合がある。粉末冶金法では、通常の鋳塊冶金法よりも均一な炭化物分布を得られることがあるが、得られる特性は依然として化学組成と熱処理に左右される。
硬さは、炭化物周囲の母相も変化させる。過度に高いオーステナイト化温度では、より多くの炭素や合金元素が固溶し、焼入性または二次硬化能が高まる一方、結晶粒粗大化や残留オーステナイトの生成も促進される可能性がある。温度が不十分であれば、未固溶炭化物が残り、意図した硬さに到達できない母相となることがある。その後の焼戻しによって、硬さ、残留応力、靭性、および焼戻し抵抗のバランスが調整される。62 HRCという測定値だけでは、炭化物ネットワークが粗大であったり、刃先に研削き裂が存在したりする場合に、パンチが繰り返し衝撃に耐えられるかどうかはほとんど判断できない。
圧縮強度も別個の特性である。工具鋼は、硬化したマルテンサイト母相が塑性流動に抵抗するため、高い圧縮応力に耐えることが多く、これは金型、パンチ、および冷間ヘッディング用工具で重要となる。しかし、圧縮強度が高くても、切欠き、角部、介在物、または損傷した刃先における引張き裂を防ぐことはできない。接触形状によっては、名目上の圧縮が局所的なせん断応力や引張応力に変換されることもある。したがって、適切な比較には、硬さだけでなく、摩耗機構と応力状態を含める必要がある。
靭性、疲労、および破壊抵抗
靭性とは、き裂または破断に至るまでにエネルギーを吸収する能力である。シャルピー試験によって評価されることが多い衝撃靭性は、パンチ、シャーブレード、断続的な荷重を受ける金型、および手動切削工具に特に関係する。高い硬さは、低い衝撃靭性と併存することがある。これは、押込み抵抗を高める同じ炭素量、マルテンサイト組織、炭化物凝集、および残留応力が、き裂を進展させるのに必要なエネルギーを低下させる可能性があるためである。
破壊抵抗は、衝撃靭性よりも限定された概念である。これは、規定された形状と荷重条件の下で、き裂の進展に抵抗する能力を示し、応力拡大係数または破壊靭性の測定値によって表されることが多い。いずれの特性も、鋼種に固有の固定的な属性ではない。断面寸法は焼入れ時の冷却速度を変化させ、冷却速度はマルテンサイトの生成、炭化物の析出、残留オーステナイト、および内部応力を変化させる。小さな試験片では目標硬さを示していても、大型金型の中心部には、より軟らかい変態生成物や焼入れに関連する欠陥が存在することがある。
疲労では、繰り返し荷重が加わる。曲げ疲労は、繰り返し応力範囲、平均応力、表面仕上げ、残留応力、および局所形状によって支配される。公称応力が同じであっても、研磨された曲率部は、局所的な応力集中を高める鋭い角部より、はるかに多くの繰り返しに耐えられる可能性がある。工具痕、脱炭、研削焼け、ラップ、シーム、および非金属介在物は、き裂の発生起点となり得る。何千回、何百万回もの繰り返しによって小さなき裂が徐々に進展するため、単一荷重時の強度を下回る応力でも破損が生じることがある。
高温硬さ 高温において有用な硬さと塑性変形抵抗を保持する鋼の能力。
このことは、パンチ加工において、耐摩耗性を重視して選定した鋼種が、より靭性の高い鋼種より早く破損する可能性がある理由を説明する。破損原因は、必ずしも摩耗による材料損失とは限らない。衝撃による刃先の欠け、フィレット部の疲労、または炭化物ストリンガーを通るへき開破壊である可能性もある。焼戻しは焼入れ応力を低減し、破壊抵抗を改善できるが、不適切な温度で焼戻しを行うと、硬さが低下したり、焼戻し脆性が生じたりすることがある。一部の高合金鋼種では、残留オーステナイトを変態させて寸法を安定化するため、複数回の焼戻しサイクルが用いられる。
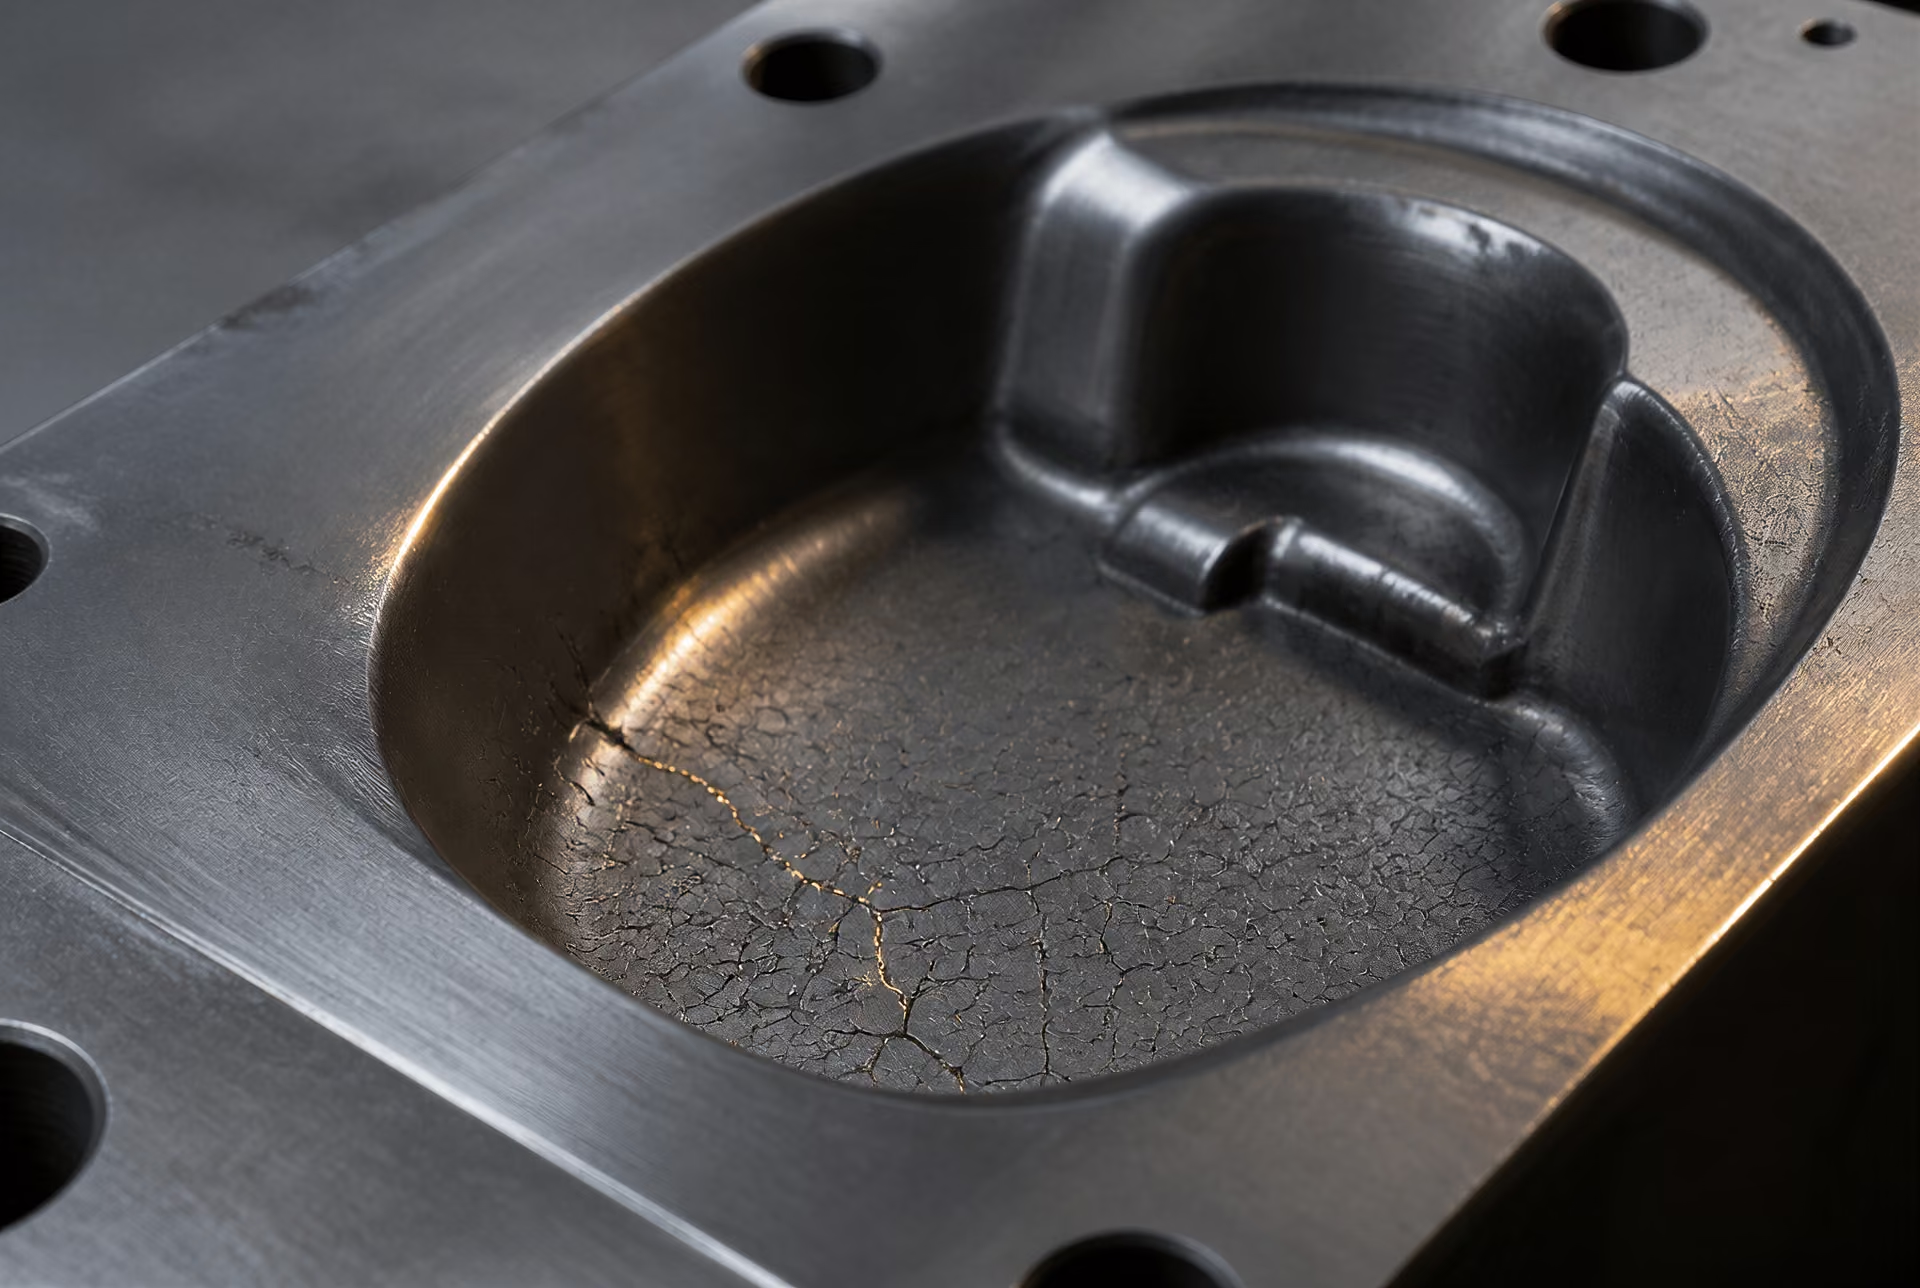
ヒートチェック 特に熱間加工用工具において、加熱と冷却の繰り返しによって生じる表面き裂の網状組織。
公称化学組成と同等に、表面状態も重視する必要がある。鋭い刃先は切削作用を向上させるが、局所応力を高める。粗い表面は摩擦と凝着損傷を増加させる一方、過度な研削によって引張残留応力が生じることがある。窒化、コーティング、その他の表面処理は、摩擦を低減したり表面硬さを高めたりできる。しかし、母材の靭性が不足している場合、硬くても支持の不十分な層はき裂や剥離を生じる可能性がある。Routledge刊の Tool Steels: Properties and Performance(2021年)は、鋼種の挙動を、独立したラベルではなく、組成、製造工程、熱処理、表面硬化、およびコーティングが連動した結果として扱っている。
高温硬さ、熱疲労、および寸法安定性
高温硬さとは、高温下でも有用な硬さと塑性変形に対する抵抗を保持する能力である。これは、高速切削、熱間鍛造、押出し、ならびに高温の素材と繰り返し接触する金型で重要となる。工具は室温では硬さを維持していても、焼戻し抵抗が不十分であれば、使用中に軟化することがある。M系列のモリブデン系高速度鋼およびT系列のタングステン系高速度鋼では、合金炭化物の析出によって二次硬化が生じる。正確な挙動は、オーステナイト化、焼入れ、および焼戻しのスケジュールによって決まる。
熱疲労は、単純な軟化とは異なる。繰り返し加熱と冷却によって、膨張と収縮が周期的に生じる。表面層は先に加熱される一方、芯部はより低温に保たれるため、熱勾配と交番応力が発生する。き裂は、角部、加工痕、炭化物凝集部、その他の応力集中部から発生することが多く、その後、一般にヒートチェックと呼ばれるき裂網を形成する。H系列の熱間工具鋼はこの問題を想定して設計されているが、鋼種記号だけで熱疲労をなくすことはできない。冷却方法、金型形状、接触時間、潤滑、および温度変動は、依然として決定的な要因である。
寸法安定性とは、硬化処理および使用中に形状と寸法を維持する能力である。焼入れ変形は、不均一な熱伝達と変態ひずみの差によって生じる。残留オーステナイトは、後に変態して膨張することがある。脱炭によって、内部が仕様を満たしていても、摩耗または変形しやすい軟質表面が形成されることがある。大型断面では、表面と芯部が異なる熱履歴を受けるため、特に制御が難しい。真空処理、制御雰囲気、適切な治具固定、段階的な焼入れ、および適正な焼戻しによってこれらの影響を低減できるが、不適切な断面設計を補うことはできない。
2020年のMDPI Coatings 掲載研究は、熱処理パラメータが工具芯部の性能を左右する主要因であり、組成と製造方法が、得られ得る性能の上限および欠陥の分布を決定すると報告している。この知見は、実務上の次の原則を支持する。すなわち、使用時に近い形状と状態にある、試験済みの熱処理材を比較することである。AISI O1、A2、D2、S7、H13、M2、およびT1は、単純な性能階梯上の点ではない。それらの価値は、工具に必要なのが刃先保持性、衝撃耐久性、圧縮支持力、熱サイクルに対する抵抗、または寸法管理のいずれであるかによって決まる。
Uddeholmの2024年冷間加工向け指針も、ライフサイクル性能を通じて同じ工学的原則を示している。すなわち、用途に適合する鋼材を選定し、製品1個当たりのコストを最小化することである。意味のある指標は、最大硬さではない。摩耗、欠け、疲労、破壊、ヒートチェック、または変形によって対策が必要になるまでに、健全な部品を何個生産できるかである。
水硬化型、低合金、耐衝撃工具鋼
W、L、Sという記号は、鋼材の優劣を示す段階ではなく、異なる妥協点を表している。AISIは主要な工具鋼系列にW、L、S、O、A、D、H、M、Tの文字を用いており、これらの文字は一般に、焼入れ方法、主な用途、または主要な合金系を示す。この分類は有用だが、それだけで工具寿命を予測できるわけではない。炭素含有量、合金炭化物、断面寸法、加工痕、熱処理方法、表面状態、そして実際の破損モードが、すべて結果に影響する。
ASTM A681は、通常、工具、金型、または治具に加工される棒、板、薄板、帯、ロッド、線材、鍛造品など、鍛造用合金工具鋼製品に関する規格の枠組みを定めている。その化学的、機械的、物理的要求事項は、各鋼種が満たすべき基準を規定するものであり、特定の形状や荷重に応じた鋼種選定の必要性をなくすものではない。
W系列と水焼入れ
AISI W系列は水硬化型のグループである。これらの鋼は主として炭素によってマルテンサイトを形成し、空気硬化型鋼や高速度鋼と比較すると、合金元素の添加量は比較的少ない。代表的な記号にはW1やW2がある。その組成により、オーステナイト化後に水焼入れを行うと表面が高硬度になり、手動切削工具、小型パンチ、けがき針、ナイフ、単純な金型、その他、深い焼入れ性よりも作業刃先の硬さが重視される工具に適している。
しかし、同じ特性が主要な制約にもなる。純炭素鋼または低合金鋼の断面は熱を急速に失うため、オーステナイトをマルテンサイトに変態させるのに十分な速さで冷却しなければならない。特に表面付近では、水が激しい冷却作用をもたらす。厚い工具の内部はよりゆっくり冷却されることがあり、その結果、硬さの勾配や、異なる変態生成物の混在が生じる。細い刃は効果的に硬化できても、厚いパンチでは十分に硬化しない場合がある。
水焼入れは、変形や割れのリスクも高める。表面が収縮する一方で、内部はまだ高温のままであり、その結果生じる熱応力および変態応力は、鋭い角部、断面の急変、キー溝、穴、研削損傷の影響を受けやすい。工具は要求された呼称鋼種として炉から出てきても、焼入れ中に形状によって応力が集中したために破損することがある。予熱、管理されたオーステナイト化、適切な焼入れ液の攪拌、焼入れ直後の焼戻し、十分な隅肉半径は、そのリスクを低減するが、水硬化型鋼を深い焼入れ性を持つ合金鋼のように挙動させることはできない。
したがってW系列は、比較的単純な断面を持つ工具や、狭い硬化層を許容できる用途、または工具が十分に小さく全断面を冷却できる用途に適している。例えば手動のたがねでは、切削端部に高い硬さが必要である一方、胴部には焼戻しによって脆性を低減する必要がある。工具全体が過度に高硬度になると、刃先の摩耗抵抗は向上するかもしれないが、シャンクが破断しやすくなる。適切な結果を決めるのは、単なる鋼種表示ではなく、熱処理状態である。
炭素は、硬さと靭性のバランスも支配する。炭素量を増やすと得られる硬さは高くなるが、焼戻しを施していない高炭素マルテンサイトは、衝撃や引張応力に対する許容度が低い。そのため、W系列の性能は、焼戻し温度、保持時間、断面寸法に大きく左右される。焼入れ後の研削にも別のリスクがある。焼けや引張残留応力が生じた表面は、母材の組織が許容範囲内であっても、割れの起点になり得る。
L系列と低合金焼入れ
AISI L系列は低合金工具鋼を示す。高クロム冷間加工用鋼、熱間加工用鋼、高速度鋼に含まれる合金元素量と比較すれば添加量は少ないが、ニッケル、クロム、モリブデン、マンガンなどの少量の元素でも、焼入れ性や靭性を実質的に変化させることがある。L2やL6はよく知られた記号だが、両者が同じ挙動を示すわけではない。例えばL6は、ニッケルを含む低合金組成と関連しており、一般的な水硬化型鋼よりも高い靭性と焼入れ性が必要な場合に選択される。[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
低合金化により、鋼はより深く硬化でき、鋼種、断面、規定された処理条件によっては、水よりも穏やかな焼入れを行える場合がある。これにより、大型パンチ、成形工具、または治具における変形や焼入れ割れを低減できる可能性がある。ただし、寸法安定性が保証されるわけではない。細長い工具は依然として反り得るし、薄い刃先は依然として変位し得る。また、残留オーステナイトや炉内条件の不均一によって、寸法変化が生じることもある。
L鋼では、用途に応じた選定が特に重要である。冷間成形用工具には、硬い作業表面と靭性の高い芯部が必要な場合がある。一方、ゲージや治具では寸法安定性がより重視されることがあり、大型の切削部品または成形部品では、水焼入れによる激しい熱衝撃を避けながら全断面を硬化させる必要がある場合がある。同じ呼称硬さでも、異なるミクロ組織、炭化物分布、残留応力が隠れている可能性がある。したがって、熱処理はW系列の手順をそのまま流用するのではなく、対象となるL鋼の各鋼種に合わせなければならない。
製造工程も重要である。鍛造、圧延、焼なまし、機械加工によって、硬化前の段階で結晶粒の流れ、偏析、介在物、残留応力が形成される。Routledgeの Tool Steels: Properties and Performance は、組成、製造工程、熱処理、表面硬化、コーティングが複合的に作用した結果として性能を捉えている。これは、「低合金」という語を強度の直接的な尺度として扱うよりも正確なモデルである。
MDPI Coatings に掲載された2020年の研究では、調査対象となったコーティング系において、工具芯部の性能を支配する主要因は熱処理パラメータであると特定された。この知見は、より広い実務的意義を持つ。コーティングによって、軟らかい、脆い、過熱された、または不適切に焼戻しされた基材を補正することはできない。表面工学は表面の挙動を変えるが、健全な芯部の冶金学的特性に取って代わるものではない。
S系列と衝撃が支配的な使用環境
AISI S系列は耐衝撃工具鋼の系列である。これらの鋼種は、最大限の耐摩耗性よりも破壊抵抗が重要となる、繰り返し衝撃、間欠荷重、または接触応力の急激な変化を伴う用途を想定している。S1、S5、S7は確立された記号であり、合金成分や熱処理に対する応答が異なるため、使用中の挙動も異なる。
たがね、リベットヘッダー、断続的な加工を受けるせん断刃、空気工具、または衝撃を受けるパンチには、硬さと靭性のバランスに優れたS系列が必要となる場合がある。通常、要求される組織は、摩耗を主目的として多量の炭化物を含む母相ではなく、炭化物量が制御された焼戻しマルテンサイトである。炭化物は多ければ自動的に優れているわけではない。粗大な炭化物や分布の悪い炭化物は、工具が衝撃を受けた際にき裂発生起点となり得る。
S鋼でも、硬さを意図的に選定する必要がある。焼戻しが軟らかすぎると、パンチはきのこ状に張り出し、たがねは刃先が丸まり、成形刃先は変形する可能性がある。反対に、硬化および焼戻しを硬くしすぎると、同じ工具が欠けたり破断したりすることがある。結果を左右する要因として、形状が支配的になる場合もある。鋭い切欠き、支持されていない薄い刃先、急激な肩部は局部応力を高める一方、十分な半径と適切なランドは衝撃を分散させる。靭性の高い鋼種であっても、設計によって脆い刃先に引張応力が集中すれば破損し得る。
したがって、Sという記号は、想定される使用条件の重点を示すものであり、乱用に対する免疫を意味するものではない。耐衝撃性は、清浄度、結晶粒度、炭化物分布、オーステナイト化の管理、焼入れの厳しさ、焼戻し、表面仕上げに左右される。NBS Monograph 88は、鋼の冶金学に関する歴史的な用語を理解するうえで、現在も有用である。また、ASM Internationalは、工具鋼の性能を耐摩耗性、靭性、熱間硬さ、炭化物、熱処理と関連付けている。Uddeholmは、得られる工学的原則をライフサイクルの観点から表現している。すなわち、冷間加工用工具は、製造部品1個当たりのコストを最小化するため、その用途に適合させるべきである。W、L、Sのいずれの鋼でも、系列を選ぶ前に、破損が摩耗、塑性変形、き裂、欠け、寸法変化のどれによって生じるのかを特定することが必要である。
油焼入れ鋼、空気焼入れ鋼、および高炭素高クロム鋼種
O系、A系、D系は、一般的な工具鋼から先進的な工具鋼へと進む序列として示されることが多い。しかし、その解釈は誤りである。これらの記号は異なる冶金学的な重点を示している。Oは油焼入れ、Aは空気焼入れ、Dは高炭素高クロム鋼を表す。いずれも万能な順位付けではない。繰り返し衝撃に耐えるパンチでも、耐摩耗性を重視したD系鋼種で製作すると破損することがある。一方、A系の金型は変形に抵抗しても、工具寿命を決める要因が刃先の欠けである場合には、十分な性能を発揮できないことがある。
ASTM A681:2024は、通常、工具、金型、または治具に加工される棒、厚板、薄板、帯、棒材、線材、鍛造品など、鍛造合金工具鋼製品に関する規格体系を示している。AISIの系統は、単一の性能尺度ではなく、焼入れ方法、主用途、または主要な合金元素系によって分類される。ASM Internationalは、工具鋼を、製造部品の切削、成形、または形状加工に用いる工具を作るための鋼と定義している。したがって、焼入れ挙動は分類の一部となる。これは、断面を通過する温度変化、生成するマルテンサイト、発生する応力、処理後に残る寸法変化を左右するためである。
O系と油焼入れ挙動
AISI O1やO2などのO系鋼は、オーステナイト化温度域から油中に焼入れした際に硬化するのに十分な炭素および合金元素を含んでいる。マンガン、クロム、タングステンは、普通炭素鋼と比べて焼入性を高め、炭素はマルテンサイト硬さをもたらす。油は水よりも冷却能が穏やかなため、表面と中心部に生じる熱的および変態上の不均衡は小さくなる。一般に、これによって焼割れや焼入れ変形は低減するが、いずれのリスクもなくなるわけではない。
O1は、焼入れ前の被削性と、予測しやすい油焼入れ応答が重要となる小型の冷間加工用金型、切削工具、ゲージ、ナイフ、パンチ、成形工具などに用いられることが多い。O2も関連する用途を持つが、その化学成分と熱処理応答によって、硬さ、靱性、寸法変化のバランスは異なる。鋼種記号だけで結果が決まるわけではない。オーステナイト化温度、保持時間、炉内雰囲気、断面厚さ、油の撹拌、移送遅れ、焼戻し条件のすべてが、最終組織を変化させる。
油焼入れは、水焼入れの速さと空気焼入れの利便性との折衷である。過度な軟化が生じる前にパーライトおよびベイナイト変態域を通過できるほど冷却速度は速くなければならないが、熱衝撃を抑えられる程度に遅くなければならない。薄いパンチは断面全体が急速に冷却され、効果的に硬化できる。一方、大型の金型では、合金の焼入性が不十分な場合、表面は硬くなっても中心部が軟らかくなることがある。公称寸法と同じ程度に形状も重要である。鋭い角部、急激な肉厚変化、穴、薄い突起部は、焼入れ中に応力を集中させる。
残留オーステナイトも懸念事項である。鋼が高合金である場合、焼入れ温度が高すぎる場合、または冷却が不十分な場合、一部のオーステナイトがマルテンサイトに変態せず残留することがある。残留オーステナイトは、使用中または焼戻し中に後から変態し、寸法移動を引き起こす可能性がある。サブゼロ処理は、特定の工程において残留オーステナイトを低減できる場合があるが、不適切なオーステナイト化や焼戻し管理を補うものではない。熱処理条件は依然として決定的である。MDPIのCoatingsが引用した2020年の研究では、熱処理条件が工具中心部の性能を左右する主要因であると特定されている。
O系鋼について実務上問われるのは、工具が単に高硬さに到達できるかどうかではない。必要な断面を油冷によって硬化させながら、許容できない変形、焼割れ、または中心部の軟化を生じさせないかどうかである。そのため、O系鋼は冷間加工用金型、エンボス加工工具、タップ、リーマ、パンチなどに適しているが、あらゆる寸法や荷重状態に自動的に適するわけではない。
A系と空気焼入れ挙動
A2、A6、A10などのA系鋼は、静止空気中、または制御されたガス冷却によって冷却した後に、実用的な硬さを得るよう設計されている。クロム、マンガン、モリブデンなどの合金元素は拡散変態を遅らせ、焼入性を高める。その結果、油焼入れほど苛酷な冷却を行わなくても、より厚い断面全体にマルテンサイトを生成させることができる。したがって空気焼入れは、複雑な金型における割れや形状変形の主要因である焼入れショックを低減する。
ただし、この利点にも限界がある。空冷しても寸法変化が完全になくなるわけではない。工具は冷却に伴って収縮し、マルテンサイト変態中には膨張または収縮し、さらに残留オーステナイトが変態する際に追加の変化を生じることがある。冷間加工用鋼種として広く用いられるA2では、合金含有量と熱処理サイクルに関連した寸法変化が生じることがある。冷却媒体が穏やかであっても、大断面、非対称形状、炉内での不均一な加熱は、こうした変化を増幅させる可能性がある。
空気焼入れ鋼種は、焼入性の低い油焼入れ鋼種に比べて、断面寸法上の利点も持つ。厚い成形金型やエンボス加工用インサートでは、より均一な硬化層が形成され、油焼入れの冷却能が不十分な場合に生じる中心部の軟化を低減できる可能性がある。しかし、焼入性は無限ではない。非常に大きな断面、脱炭した表面、不十分な炉内制御、または遅く不均一な冷却によって、硬さが不均一になることは依然としてある。
耐摩耗性と靱性のバランスは、炭化物の分布、マトリックス中の炭素量、焼戻しによって決まる。A2は一般に、低合金の耐衝撃工具鋼よりも高い耐摩耗性を示すが、その炭化物組織と硬さにより、激しい衝撃には耐えにくい場合がある。A6は、より低い硬化温度と制御された寸法挙動が有用な場合に選択されることが多いが、実際の形状に対する応答を確認しなければならない。同じ鋼種であっても、真空熱処理、塩浴焼入れ、ガス冷却を行う場合や、異なる出発素材から加工する場合には、挙動が異なることがある。
このため、A系鋼は冷間加工用金型、パンチ、シャー、抜き工具、成形工具、エンボス加工装置などに広く用いられている。ただし、O系鋼より自動的に優れているわけではない。衝撃靱性、工場での簡便な熱処理、または小さな断面厚さが支配的な場合には、O系鋼の方が適している可能性がある。変形の抑制と、相当な厚さを持つ金型の断面全体にわたる硬化が支配的な場合には、A系鋼がより適切な出発点となり得る。
D系、炭化物、および耐摩耗性
AISI D2、D3、D6などのD系鋼は、高炭素高クロム鋼種である。炭素とクロムを多く含むため、マルテンサイト母相中に、硬いクロムリッチ炭化物を大量に形成する。成分と熱履歴によっては、炭化物としてクロムリッチなM7C3およびM23C6型、ならびに合金化セメンタイトやその他の複合炭化物が含まれる。これらの粒子は、アブレシブ摩耗や凝着摩耗に抵抗する。そのため、D系鋼は抜き金型、パンチ、シャーブレード、ねじ転造部品、エンボス加工工具、成形用インサートに用いられている。
耐摩耗性をもたらす同じ炭化物が、靱性を低下させることもある。粗大、角張った、または連続した炭化物ネットワークは、特に鋳造時の偏析や素材の鍛錬不足が残っている場合、き裂発生起点となる。繰り返し衝撃、曲げ、または芯ずれ荷重を受ける工具は、アブレシブ摩耗率が低くても、欠けや破断を起こす可能性がある。したがって、D2は万能な冷間加工用鋼ではなく、破損モードに適合させなければならない。摩耗抵抗は低くても、炭化物分布がより均一で靱性の高い鋼種の方が、工具寿命を終わらせる要因が摩耗ではなく破壊である場合、より長い寿命を実現できることがある。
D系鋼は空気焼入れ鋼であるため、水焼入れや多くの油焼入れに伴う激しい焼入れ応力を一般に回避できる。これは精密金型の寸法管理に有利であるが、「寸法安定性が高い」ことは、寸法が完全に固定されることを意味しない。高炭素高クロム鋼は、焼入れ後に相当量の残留オーステナイトを含むことがあり、残留オーステナイトは焼戻し、研削、または使用中に変態する可能性がある。複数回の焼戻し、慎重なオーステナイト化、必要に応じたサブゼロ処理は、この変化の制御に役立つ。焼入れ後には、研削焼けや未焼戻しの表面層が別の破損経路を形成することもある。
製造方法も重要である。粉末冶金では、通常の鋳塊冶金よりも微細で均一な炭化物分布を得られるため、大まかな系統名を変えずに、耐摩耗性と靱性のバランスを変化させることができる。Routledge刊のTool Steels: Properties and Performance(2021年)は、それゆえ、組成、製造工程、熱処理、表面硬化、コーティングを相互に関連する変数として扱っている。Uddeholmの冷間加工用鋼の指針は、関連する経済面も指摘している。鋼種の選定は用途に適合させ、製品1個当たりのコストを最小化すべきであり、これは高い公称硬さではなく、ライフサイクル性能を重視することを意味する。
D系鋼は、靱性、炭化物組織、寸法応答、表面状態が工具に適合する場合に限り、摩耗が支配的な冷間加工に適している。別の金型では、A系鋼の方が変形を適切に管理できる可能性があり、小型工具では、O系鋼の方が簡便な油焼入れ工程を提供できる場合がある。鋼種記号は冶金学的な系統を示す。その系統が実際に耐えられるかどうかを決めるのは、使用条件である。
熱間工具鋼および高速度工具鋼
H、M、Tの各系列は、いずれも厳しい高温にさらされる可能性があるため、しばしば一括して扱われます。しかし、それぞれの用途は異なります。H系列の鋼種は主として熱間工具鋼であり、加熱された金属や繰り返しの熱サイクルにさらされるダイ、パンチ、インサート、マンドレル、その他の工具に用いられます。M系列およびT系列は高速度鋼(HSS)であり、主に切削加工中に熱を発生する切れ刃用として開発されました。系列を示す文字は、普遍的な性能順位を意味するものではありません。ASM Internationalが説明しているように、工具鋼とは、製造部品の切削、成形、または造形に用いる工具を製作するための鋼であり、AISIの分類にはW、L、S、O、A、D、H、M、Tの各系列が含まれます(ASM International, 2020, 2024)。鋼種記号は、硬化方法、主用途、または主要な合金系を示すものです。
ASTM A681は、鍛造合金工具鋼製品に関する規格体系を定めています。その適用範囲は、通常、工具、ダイ、または治具に加工される棒、厚板、薄板、帯、ロッド、線材、鍛造品について、化学的、機械的、物理的要件を規定するものです(ASTM International, 2024)。したがって、鋼種記号は管理された鋼種を特定するものであって、工具の切れ刃で得られる結果を保証するものではありません。炭化物の分布、鍛造または粉末加工の履歴、加工損傷、オーステナイト化処理、焼入れ、焼戻し、表面処理はすべて、工具寿命に影響します。
高温工具用のH系列
H系列が熱間工具鋼に分類されるのは、その主な設計上の課題が、高温での使用中における強度低下と割れだからです。一般的な鋼種には、H10、H11、H12、H13、H19、H21、H26があります。一般にH10からH19で示されるクロム系熱間工具鋼は、焼入性、焼戻し抵抗、熱疲労抵抗を得るために、クロム、モリブデン、バナジウムの組み合わせを利用します。H20からH26を含むタングステン系熱間工具鋼は、熱間硬さを確保するためにより高いタングステン含有量を用いますが、その熱疲労特性と靭性については、依然としてダイの使用環境に適合させる必要があります。
H13は、クロム・モリブデン・バナジウム合金系が、靭性、耐熱性、ヒートチェック抵抗の有用なバランスをもたらすため、アルミニウムおよびマグネシウムのダイカスト用ダイ、押出し工具、熱間成形部品に広く用いられています。ただし、すべての熱間工具用途に自動的に適した選択となるわけではありません。溶融アルミニウムにさらされるダイ、ハンマーで打撃を受ける鍛造用ダイ、押出し用マンドレルでは、温度、衝撃、エロージョン、冷却速度の組み合わせがそれぞれ異なります。
熱間工具は、単一の孤立した機構ではなく、相互に関連する一連の過程によって破損することがよくあります。工具表面は、被加工材に接触すると急速に加熱され、スプレーや空気にさらされると冷却され、次のサイクルで再び加熱されます。この繰り返しによって、表面近傍に引張応力が生じます。微小な亀裂が発生してつながり、ヒートチェックまたは熱疲労亀裂と呼ばれるネットワークを形成します。過度の硬さは、亀裂が発生する前に工具が許容できるひずみを低下させる可能性があります。一方、硬さが不十分であれば、塑性変形、洗掘、形状の早期消失が生じやすくなります。
工具の設計と製造工程は、鋼種の公称値と同じ程度に重要です。粗大で偏析した炭化物は亀裂の起点となる可能性があり、粗大な旧オーステナイト粒は靭性を低下させます。鍛造方法、清浄度、さらに該当する場合には、エレクトロスラグ再溶解または粉末冶金が、欠陥の分布と炭化物の配列に影響します。研磨され、適切に窒化された表面は亀裂の発生を遅らせる可能性がありますが、表面層だけで不適切な芯部や誤った焼戻しサイクルを補うことはできません。
熱処理によって、使用時のバランスが確立されます。熱間工具鋼は通常、オーステナイト化、空気または加圧ガスによる焼入れ、複数回の焼戻しによって硬化されます。目的は、単に室温での硬さを最大化することではありません。工具は、使用温度にさらされた後も十分な強度を保持しながら、衝撃と熱ひずみに耐えるための十分な靭性も備えていなければなりません。また、大型ダイでは内部に温度勾配が生じるため、寸法管理と均一な冷却が重要になります。
切削性能のためのM系列およびT系列
M系列はモリブデン系高速度鋼を、T系列はタングステン系高速度鋼を示します。この区別は化学組成と歴史に基づくものであり、単純な性能順位を示すものではありません。M2は広く使用されているモリブデン系高速度鋼で、相当量のタングステン、モリブデン、クロム、バナジウムを含みます。その概略の公称組成は、タングステン約6%、モリブデン約5%、クロム約4%、バナジウム約2%、炭素約0.8%と説明されることがよくあります。これに対してT1は、古典的なタングステン系高速度鋼であり、一般にタングステン約18%、クロム約4%、バナジウム約1%に相当します。
モリブデンはタングステン系の一部を置換しながら、高硬度の合金炭化物を高い割合で維持します。M2では、モリブデンが二次硬化と熱間硬さに寄与し、T1と同じレベルのタングステンを必要としません。その結果、ドリル、フライス、ブローチ、タップ、リーマ、鋸、汎用切削工具などに広く適用できる切削工具鋼系列となっています。T系列の鋼種も、そのタングステンを多く含む炭化物系と耐熱性が用途に適する場合には、依然として重要です。ただし、選択は切削速度、被削材、切れ刃への負荷、研削条件、工具形状によって決まります。
M系列には、M35やM42のようなコバルト含有鋼種もあります。M35は約5%のコバルトを、M42は約8%のコバルトを含みます。コバルトは、硬化組織が有用な強度を保持する温度を高め、高速切削時の切削性能を向上させる可能性があります。しかし、正しい熱処理の必要性をなくすものではなく、欠けに対する完全な耐性を与えるものでもありません。より硬く、高温で作動する鋼種であっても、断続切削や支持不足によって切れ刃に負荷がかかると、より早く破損する可能性があります。
HSSの用途からは、鋼種記号だけでは不十分であることが分かります。タップには、フランクとランドにおける耐摩耗性、歯の破損に対する十分な靭性、繰り返しの噛み合いを通じた寸法精度が必要です。リーマには、安定した鋭い切れ刃と小さな寸法変化が求められます。過度の欠けや膨張が仕上がり穴の寸法を変化させるためです。ドリル、ブローチ、フライス、歯切り工具では、同じ鋼種に対して異なる要求が課される可能性があります。窒化チタンや窒化アルミニウムチタンなどのコーティングは、摩擦を低減し、表面での化学的相互作用を抑制できますが、切削荷重を受けるのは依然として基材です。このため、Routledgeの工具鋼:特性と性能(2021年)では、組成、製造工程、熱処理、表面硬化、コーティングを通じて鋼種の性能を扱っています。
熱間硬さ、二次硬化、赤熱硬さ
室温硬さは、測定項目の一つにすぎません。切削工具は、焼入れと焼戻し後に非常に高い硬さを示していても、切れ刃が数百度の温度に達すると、荷重を支える能力の多くを失う可能性があります。熱間硬さとは、高温で硬さと強度を保持する能力を指します。赤熱硬さは、同じ実用上の要件を表す古い現場用語です。すなわち、切削中に切れ刃が目に見えて加熱されても、その機能を維持しなければならないという意味です。
高速度鋼は、合金炭化物と二次硬化によってこの特性を得ます。オーステナイト化中には、炭素、タングステン、モリブデン、クロム、バナジウムの一部がオーステナイトに固溶します。焼入れによって、通常は残留オーステナイトを含む硬いマルテンサイト組織が生成します。適切な温度で焼戻しを行うと、マルテンサイトから微細な合金炭化物が析出します。この析出によって硬さが低下するのではなく上昇する場合があり、HSSに特徴的な二次硬化ピークが生じます。複数回の焼戻しは、残留オーステナイトを変態させ、寸法を安定化させます。
炭化物の種類も重要です。バナジウムに富むMC炭化物は特に硬く、アブレシブ摩耗に強い一方、タングステンおよびモリブデンに富む炭化物は、焼戻し抵抗と熱間硬さを支えます。炭化物が存在するかどうかだけでなく、その大きさ、間隔、配向、連続性も同じように重要です。炭化物量が多いと耐摩耗性は向上しますが、炭化物が粗大化、集積、または鍛造流線に沿って配列すると、靭性が低下する可能性があります。粉末冶金HSSは、従来のインゴット冶金よりも均一な炭化物分布を得られる可能性がありますが、それでも適切な硬化サイクルが必要です。
熱間工具鋼も焼戻し抵抗に依存しますが、使用条件はHSSとは異なります。H13は、熱サイクルと高温金属との機械的接触に耐えなければなりません。一方、M2やM42は、摩擦熱が切削領域の近傍に集中する状況でも、鋭い切れ刃を維持しなければなりません。前者はヒートチェックや大規模な変形によって破損する可能性があり、後者は逃げ面摩耗、クレーター摩耗、欠け、または切れ刃の塑性丸まりによって破損する可能性があります。
MDPIのCoatingsに掲載された2020年の研究では、工具芯部の性能を制御する主要因として、熱処理パラメータが特定されました。この知見は、実務上の一つの原則を裏付けています。すなわち、組成が潜在能力を定め、熱処理がその潜在能力のうちどれだけを実用化できるかを決定するということです。鋼種記号は、管理されたオーステナイト化、焼入れ、焼戻し、検査に取って代わるものではありません。
したがって、選定は破損形態と生産条件に基づいて行うべきです。Uddeholmの2024年の冷間工具に関する指針は、鋼材を用途に適合させ、製造部品1個当たりのコストを最小化するという関連する経済原則を示しています。熱間工具と高速度工具については、同じ考え方をライフサイクル性能として表す方が適切です。正しい鋼種とは、最も印象的な文字を持つ鋼種ではなく、実際のサイクル条件下で、炭化物組織、靭性、熱間硬さ、熱疲労抵抗、製造方法、処理条件が、必要な切れ刃寿命またはダイ寿命を実現する鋼種です。
用途:破損形態に合わせた鋼種系列の選定
工具鋼の鋼種は、普遍的な序列上の位置を示すものではない。記号は鋼種群を識別するものであり、特定の使用結果を保証するものではない。ASM International は、工具鋼を、製造部品の切削、成形、または形状加工に用いる工具を作るための鋼と定義している。一方、AISI の鋼種群には W、L、S、O、A、D、H、M、T 系列が含まれる。Metallurgy at Maricopa Community Colleges(2024年)の説明によれば、これらの記号は一般に、焼入れ方法、主な用途、または支配的な合金系を示している。
この区別が重要なのは、工具が、アブレシブ摩耗、凝着焼付き、塑性変形、熱軟化、刃先の欠け、巨視的破壊、疲労、または寸法変動によって破損する可能性があるためである。炭素、クロム、モリブデン、タングステン、バナジウムなどの合金元素は、焼入性と炭化物の形成を左右するが、製造プロセスは炭化物の大きさ、偏析、気孔、および介在物を制御する。その後の熱処理によって、これらの炭化物を取り囲む母相が決まる。2020年の MDPI Coatings の研究では、調査対象となった被覆システムにおいて、工具の芯部性能を支配する主要因として熱処理パラメータが特定された。コーティングによって、不適切な芯部を補正することはできない。
2024年に ASTM International が掲載した ASTM A681 は、通常、工具、金型、または治具に加工される、棒、厚板、薄板、帯、ロッド、線材、および鍛造品を含む、鍛造合金工具鋼製品の化学的、機械的、物理的要件を規定している。したがって、用途の選定は使用条件から始まり、そこから鋼種群と鋼種、熱処理、断面寸法、表面状態、および製造プロセスを絞り込んでいく。
切削、穴あけ、タップ加工、およびリーマ加工
切削工具には、安定した鋭い刃先が求められる。主な要件は、硬さ、高温硬さ、耐摩耗性、および刃先の変形に対する抵抗性である。ただし、断続切削、びびり、介在物、芯ずれなどによって非常に硬い刃先が欠ける可能性があるため、靭性も依然として重要である。
手動切削工具には、水焼入れ W 系、低合金 L 系、または油焼入れ O 系の鋼種が用いられることが多い。AISI W1 は水焼入れ後に高い硬さへ到達できるが、焼入性が浅く、変形のリスクがあるため、断面寸法が制限され、熱処理の管理が重要になる。油焼入れ鋼種である AISI O1 は、処理前の良好な被削性を維持しながら、中程度の断面でもより予測しやすい焼入れ特性を示す。低合金系の AISI L6 は、最大限の耐摩耗性よりも耐衝撃性と靭性が重視される場合に選択される。これらは異なる破損モードに対する異なる解決策であり、品質の段階的な序列ではない。
ドリル、タップ、およびリーマには、より厳しい刃先・ねじり条件が課される。タップは、フランク摩耗と凝着焼付きに耐えながら、トルクの反転や切りくず排出の問題にも耐えなければならない。リーマは、除去する材料が少ない一方で、管理された穴径を維持する必要があるため、刃先保持性と寸法安定性が求められる。高速度鋼系、すなわちモリブデン系高速度 M 系およびタングステン系高速度 T 系は、通常の炭素工具鋼なら軟化するような切削温度でも、実用的な硬さを維持する。AISI M2 と AISI T1 はよく知られた代表鋼種であるが、適切な選択は切削速度、被削材の硬さ、冷却剤、工具形状、ならびに切削が連続か断続かによって決まる。
炭化物組織は、 nominal な硬さ以上の要素を支配する。微細で均一に分布した合金炭化物は、大きなき裂起点を形成することなく耐摩耗性を支えることができる。一方、粗大化または偏析した炭化物は、研削中や断続切削中に刃先を引き裂く可能性がある。M 系は一般に、モリブデンおよびタングステンを含む炭化物形成元素の添加に依存し、T 系はより強くタングステンを重視する。鋼種記号だけでは、炭化物の間隔、清浄度、鍛造および粉末加工の結果までは分からない。
穴あけでは、ねじり疲労と切りくず排出に伴う応力が加わる。高温硬さに優れたドリルでも、芯部が脆すぎる、フルートの仕上げが不十分である、または熱処理によって過剰な残留オーステナイトが残る場合には破損し得る。タップ加工は特に厳しく、わずかな凝着焼付きでもトルクが増大し、最終的に工具が破断することがある。リーマ加工では、寸法安定性、仕上げ面、および摩耗の制御がより重視される。表面処理によって摩擦や凝着を変えることはできるが、必要な芯部靭性の代替にはならない。
ブランキング、打抜き、ヘッディング、およびエンボス加工
ブランキングと打抜きは、繰り返し加わる圧縮荷重、すべり摩耗、および切刃に生じる局所的な応力集中によって支配される。パンチまたはダイは、塑性くぼみと摩耗による刃先の丸まりに耐えなければならない。しかし同時に、芯ずれ、ばり、スラグの引き上げ、および接触の断続に耐えるだけの欠け抵抗性も保持する必要がある。
高炭素・高クロム系に属する AISI D2 は、クロムに富む炭化物を豊富に形成し、高い耐摩耗性を発揮する。そのため、刃先摩耗が支配的な用途では魅力的であるが、炭化物の量と熱処理への応答によっては、不適切な研削作業や激しい衝撃の影響を受けやすい。空気焼入れ鋼種である AISI A2 は、一般に異なるバランスを示す。多くの、より高炭素・高炭化物の代替鋼種と比べ、より高い靭性と寸法安定性を備えながら、耐摩耗性も提供する。AISI O1 は、容易な機械加工と油焼入れが重視される、比較的負荷の小さい冷間加工用途に使用できる。耐衝撃鋼種である AISI S7 は、最大限のすべり摩耗寿命よりも、欠けや破壊が主な脅威となる場合に適性が高くなる。
薄板のブランキングと、厚くて摩耗性の高い素材の打抜きは、同じ作業ではない。クリアランス、板材の強度、ばりの形成、パンチの細長さ、およびプレスの芯合わせによって応力場は変化する。D 系のパンチは、ある生産ラインでは摩耗に耐えても、工具に衝撃が加わる別のラインでは欠ける可能性がある。反対に、S 系の工具は衝撃には耐えても、摩耗性材料では刃先を急速に失うことがある。Uddeholm の2024年の冷間加工向け指針は、実務上の工学的原則を示している。すなわち、用途に適合する鋼を選び、生産部品1個当たりのコストを最小化することである。冶金学的には、単に硬さの値を比較するのではなく、再研磨、早期破断、凝着焼付き、ダウンタイム、および寸法損失を比較することを意味する。
冷間ヘッディングでは、工具にさらに異なる要求が課される。ヘッディングダイとパンチは、線材または棒材を圧縮しながら繰り返し衝撃を受けるため、靭性、圧縮強度、および疲労抵抗が相互に機能しなければならない。一度の打撃には耐えても、数百万回のサイクルで微小き裂が蓄積するダイは、その工程に適していない。激しい衝撃には耐衝撃 S 系が適する場合がある一方、摩耗と寸法保持が支配的な場合には、A 系、D 系、またはその他の冷間加工系が用いられることがある。適切な熱処理状態は妥協の上に成り立つ。過度の硬さは欠けのリスクを高め、不十分な硬さは塑性流動とダイキャビティの早期拡大を招く。
エンボス工具は、明瞭な破断よりも表面損傷によって破損することが多い。凝着物の付着、凝着焼付き、研磨痕、および局所的な塑性変形は、すべての部品に欠陥を転写する可能性がある。微細な炭化物組織、安定した焼戻し母相、慎重な研磨、および管理された表面処理が重要になる。寸法管理は、熱処理変形、残留オーステナイト、加工代、および使用中のダイの支持状態にも左右される。 nominal に硬い鋼でも、熱処理中に動いたり、板材表面を損傷したりするなら、より悪い部品を生産する可能性がある。
成形、加工、金型、治具、および刃物
成形および加工用工具では、鋼が接触圧力、すべり、熱サイクル、さらには腐食性を持つポリマー分解生成物にさらされることがある。冷間成形では、寸法安定性、耐摩耗性、および凝着焼付きへの抵抗性が重視される。熱間成形では、これらに加えて熱疲労、酸化、および軟化への抵抗性が求められる。クロム系熱間工具鋼である AISI H13 は、高温強度と熱疲労抵抗を支える合金設計を備えているため、高温で作動するダイや工具に関連付けられる。ただし、冷間加工鋼種に対する普遍的な代替品ではない。AISI D2 または AISI A2 は、冷間でのアブレシブ接触により適する場合があり、衝撃が支配的な場合には AISI S7 が選択されることがある。
ダイは、その加工内容だけでなく、破損モードによっても定義される。引抜きダイでは、すべり摩耗と摩擦が問題となる。曲げダイでは、集中圧力と刃先荷重が加わる。押出しダイは、高い圧縮応力、温度、および材料の流動にさらされる。金型では、磨き性、耐食性、熱伝導性、またはガラス繊維による摩耗への抵抗性が必要になることがある。したがって、断面寸法、焼戻し温度、窒化、コーティング、または作業面の仕上げを変更すると、同じ鋼種群でも挙動が異なる可能性がある。
治具には通常、ブランキングダイのような極端な耐摩耗性は必要ない。クランプや取扱いに耐える十分な靭性、押し込みに耐える適切な硬さ、そして繰り返しの段取りサイクルにおける寸法安定性が必要である。機械加工性、中程度の摩耗、および予測しやすい熱処理が最大限の炭化物量より重要な場合には、低合金 L 系、O 系、または一部の A 系を選択するのが合理的なことがある。過度に硬くした治具は、機械加工が難しくなり、鋭い角部で割れやすくなり、衝撃にも不必要に敏感になる可能性がある。

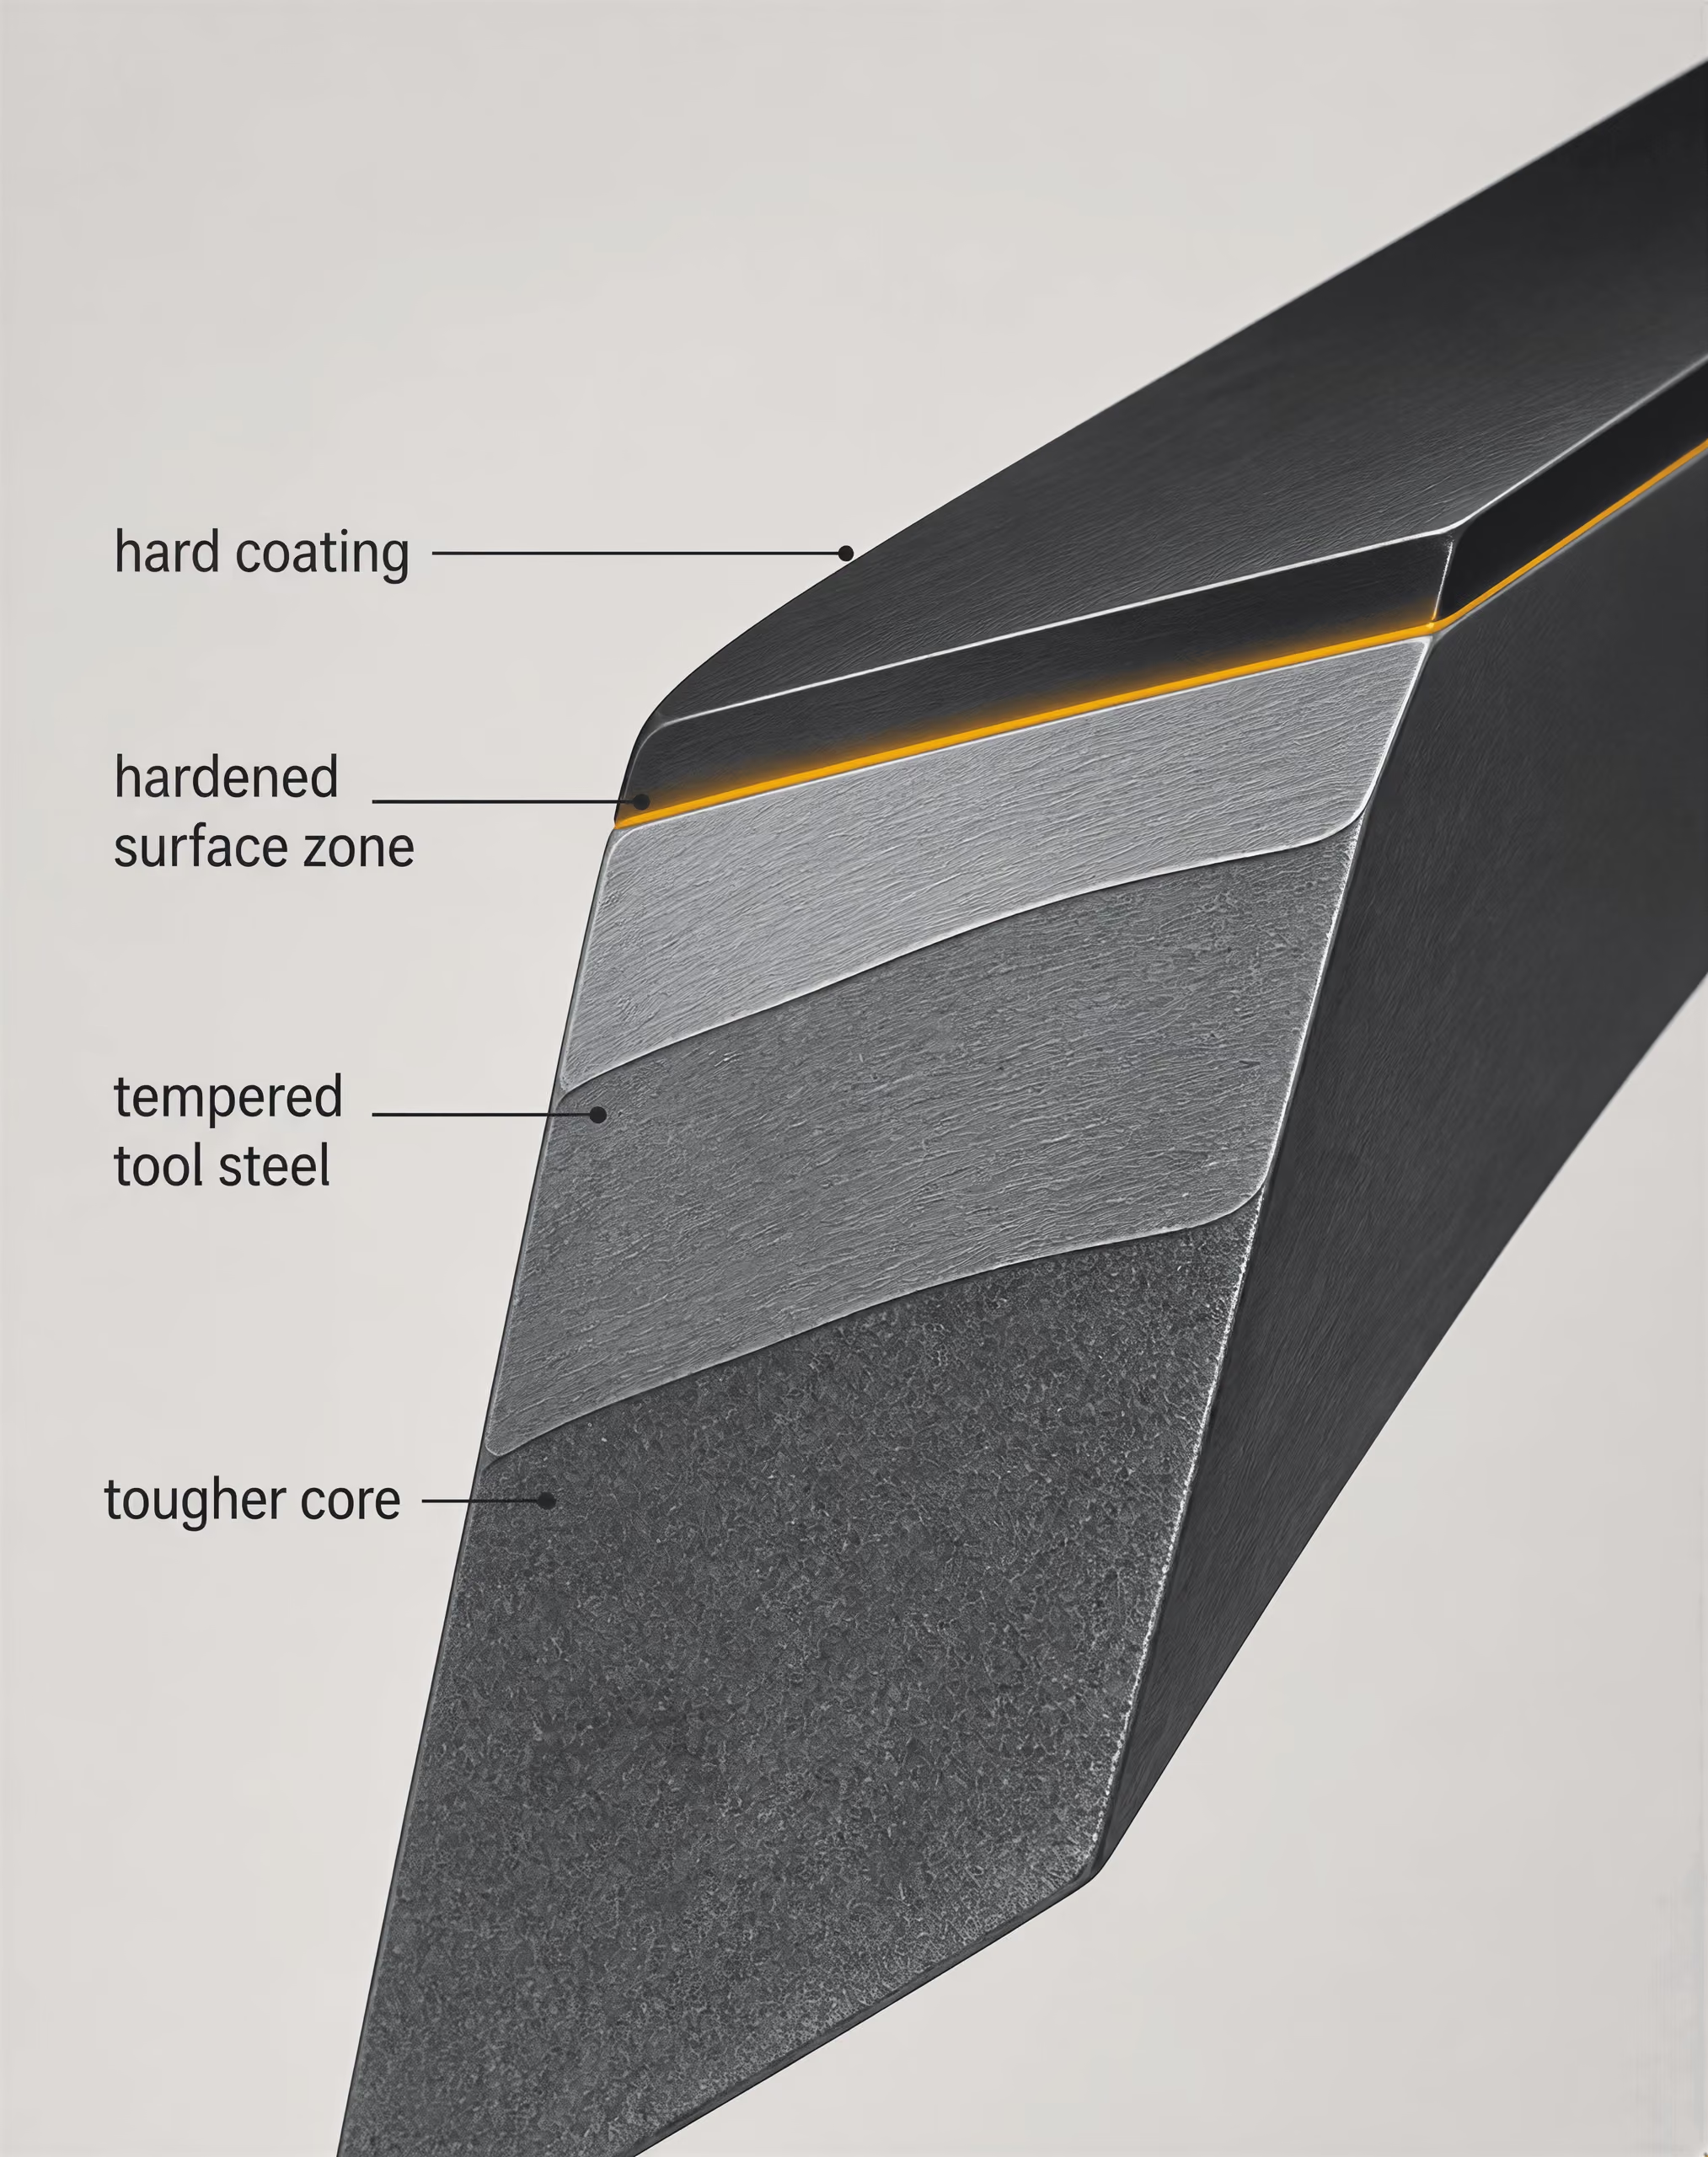
刃物は、このバランスを身近な形で示している。切刃には硬さと耐摩耗性が必要だが、ナイフには、曲げ、ねじり、偶発的な衝撃に耐える靭性も必要である。AISI D2 のような高炭素工具鋼は、炭化物に支えられた耐摩耗性によって刃先を保持できるが、その挙動は熱処理、断面厚さ、研削、および刃先形状に大きく左右される。AISI 420 のようなステンレス刃物鋼は主要な AISI 工具鋼系の範囲外にあるが、耐食性が刃先保持性とは別個の使用要件になり得る理由を示している。より硬い刃先が、必ずしもより耐久性の高いナイフを意味するわけではない。
Routledge(2021年)の 工具鋼:特性と性能 で示されている枠組みでは、成分、製造工程、熱処理、表面硬化、コーティングを相互に関連する制御要因として扱っている。NBS Monograph 88およびASM Internationalは、この見方の歴史的・冶金学的基盤を提供している。鋼種の選定は、支配的な損傷機構に従って行い、その後、炭化物組織、清浄度、硬化深さ、焼戻し応答、ひずみ、表面状態を検証すべきである。AISIの記号は候補範囲を絞り込むものであり、工学的判断そのものを決定するものではない。
表面工学、コーティング、工具母材
コーティング工具は、下に鋼製の柄があるコーティングではない。それは、作業表面、拡散層または硬化層、コーティング、鋼基材、熱処理された芯部が一体となって荷重を負担する、層状の機械システムである。ASM Internationalは工具鋼を、製造部品の切削、成形、または加工に用いる工具を製造するための鋼と定義しているが、表面工学は工具と工作物との相互作用の仕方を変える。それによって、基礎となる鋼種を正しく選定し、適切に熱処理する必要性がなくなるわけではない。
この区別が重要なのは、鋼種記号が表面性能の優劣を示すものではないからである。AISI D2工具鋼、AISI H13熱間工具鋼、AISI M2高速度鋼はいずれも硬質表面処理または成膜コーティングを施すことができるが、それぞれ炭化物の分布、焼戻し応答、熱伝導率、靭性、寸法変化が異なる。コーティング後も、それぞれの使用限界は異なったままである。
表面硬化と処理層
表面硬化は、鋼そのものの内部に強化領域を形成する。窒化では表面に窒素を導入し、クロム、モリブデン、バナジウム、アルミニウムなどの元素と合金窒化物を形成する。浸炭では、硬化処理に先立って表面近傍の炭素濃度を高め、低炭素の芯部の上に炭素富化マルテンサイト硬化層を形成する。一方、誘導加熱硬化やレーザー硬化では、制御された深さまで急速に加熱し、既存の炭素含有量を利用してマルテンサイトを形成する。
このようにして得られる層は、バルク全体の硬さと同等ではない。硬化層は内部よりはるかに硬くなり得る一方、衝撃荷重を支える、より靭性の高い芯部を維持できる。この硬さの勾配は、塑性押込みや凝着摩耗を低減できるが、同時に応力が集中する遷移領域を形成する。処理層の深さ、化合物層の厚さ、拡散の均一性、残留オーステナイト、炭化物分布、焼戻し状態は、処理が使用中に耐えるかどうかに影響する。
工具鋼は、作業部分全体にわたる高硬度を得る目的ですでに選定されていることが多い。そのような鋼種では、過度な表面硬化によって靭性が低下したり、有用な荷重支持遷移層ではなく脆い化合物層が形成されたりする可能性がある。オーステナイト化中の脱炭は逆の問題を引き起こす。公称上の鋼種が正しくても、表面から炭素が失われ、意図した硬さに到達できなくなるのである。損傷した層を研削して除去すれば形状を回復できるが、不均一な微細組織を露出させたり、設計された硬化層の深さを減少させたりする可能性もある。
Coatings に掲載された2020年のコーティングシステム研究は、工具芯部の性能を支配する主要因として熱処理パラメータを挙げている。この知見は、表面処理を適切な順序に位置付けるものである。オーステナイト化温度、保持時間、焼入れの激しさ、指定されている場合のサブゼロ処理、焼戻しは、コーティングを施す前に、マルテンサイト、残留オーステナイト、炭化物の状態、残留応力を決定する。成膜された硬質層によって、焼入れ不足、過焼戻し、脱炭、またはき裂感受性のある芯部を健全な工具に変えることはできない。
コーティングと基材による支持
コーティングは、バルク鋼が同時には備えられない特性を薄い表面層に付与する。高硬度はアブレシブ摩耗に対する抵抗性を高め、材料移着を低減できる。化学的安定性は工作物との反応を抑制できる。低摩擦表面は、凝着や発熱を低減できる。これらは摩耗および摩擦に関する利点であって、破壊抵抗の証明ではない。
コーティング硬さは、コーティング内部での押込みまたは塑性変形に対する抵抗を表す。コーティング密着性は、熱的、機械的、化学的荷重を受けた際に、その層を基材に付着させておくために必要な力を表す。この二つの特性は別個のものである。非常に硬いコーティングでも密着性が弱ければ、フレーク状に剥離する可能性がある。密着性に優れたコーティングでも、より軟らかい基材がその下で降伏すれば、付着したまま表面にき裂や変形が生じることがある。
したがって、基材は十分に硬く、寸法安定性に優れた基礎を提供しなければならない。芯部が塑性変形すると、コーティングもその変形に追随し、微細き裂、座屈、または剥離が生じる可能性がある。粗大炭化物によって荷重伝達経路が不連続になると、炭化物とマトリックスの界面で局所応力が上昇する。鋼に研削焼け、ラップ、線状欠陥、気孔、または表面引張応力が存在する場合、コーティングは一時的に欠陥を覆い隠すことはあっても、き裂を進展させる条件を解消することはない。
製造方法は、公称成分と同じ程度に重要である。通常の鍛造・圧延によるAISI D2では、クロムに富む炭化物が方向性をもって分布する場合がある一方、粉末冶金材では、より微細で均一な炭化物分布が得られる可能性がある。この違いは、コーティング下における刃先の支持とき裂進展に影響する。ただし、一方の製造方法が普遍的に優れていることを意味するものではない。重要なのは、微細組織が接触圧力、衝撃レベル、工作物の研磨性、破損モードに適合しているかどうかである。
成膜温度も焼戻し状態に適合させなければならない。コーティング工程温度を下回る温度で焼戻しされた工具は、成膜中に軟化する可能性がある。AISI H13などの熱間工具鋼では、コーティング自体が健全なままでも、繰り返しの熱サイクルによってマルテンサイトの焼戻し、析出物の状態、残留応力が変化することがある。使用温度も別の変数となる。低温の滑り接触で良好に機能するコーティングでも、熱間成形では酸化、軟化、工作物との反応、または密着性の喪失が生じる可能性がある。
密着性、残留応力、刃先の健全性
表面前処理は、コーティングと鋼との最初の機械的結合を支配する。一般的には、脱脂、制御されたブラスト処理または研磨、酸化物の除去、最終洗浄工程などが含まれるが、それぞれの操作が表面を変化させる。粗さは一定の範囲内で機械的かみ合わせを改善できる一方、過度な粗さは鋭い突起や薄い部分を生じさせる。研磨された表面は摩擦を低減できるが、アンカー効果が小さくなる可能性があり、研削によって延ばされた金属が残留することもある。前処理では、汚染物を除去しつつ、切削刃を丸めたり、引張損傷を導入したりしないようにしなければならない。
残留応力は、助けにも害にもなり得る。窒化層または成膜コーティング中の圧縮応力は、表面き裂の開口を遅らせることができる。しかし、過大な圧縮応力は、層の支持が不十分な場合に座屈やはく離を促進する可能性がある。引張応力は、特に鋭い刃先、研削焼け、炭化物の集積、またはコーティング中の欠陥部で、き裂の発生を促進する。コーティングと鋼の熱膨張差も、成膜、冷却、使用温度の変化中に応力を加える。
刃先形状は、コーティング工具が最初に破損する箇所となることが多い。コーティングには有限の厚さがあり、無限に鋭い半径上で完全に均一な層を維持することはできない。極端に薄くなった刃先は、成膜中、取り扱い中、または工作物との最初の接触時に欠ける可能性がある。小さく制御された刃先半径は、コーティングを支持し、応力集中を低減できるが、半径が大きすぎると切削形状が変化し、成形力が増大する。適切な刃先は、アブレシブ摩耗、凝着焼付き、欠け、塑性崩壊、熱き裂のいずれが破損モードとなるかによって決まる。
Routledgeの2021年の参考書 工具鋼:特性と性能 は、コーティングの選択だけでなく、成分、製造工程、熱処理、表面硬化、コーティングを通じて性能を扱っている。この枠組みは、Uddeholmによる実務的指針とも一致する。すなわち、冷間工具の経済性は、工具鋼を用途に適合させ、製品1個当たりのコストを最小化することに依存する。芯部、刃先、前処理、熱サイクルが適切に管理されていれば、コーティングによって寿命を延ばせる場合がある。しかし、靭性が不十分な鋼種、基材が不安定になる焼戻し状態、またはコーティング・基材システムの許容能力を超えて荷重を集中させる形状を、コーティングで補うことはできない。
規格、仕様、および工具鋼データシートの読み方
工具鋼のデータシートには、混同しやすいいくつかの異なる種類の情報が記載されています。規格は、材料が満たすべき要件を定めます。鋼種の呼称は、成分系列と、従来からの用途上の根拠を示します。さらに、メーカーのデータシートは、その鋼種をどのように鍛造、機械加工、焼入れ、焼戻し、仕上げるべきかを推奨します。これら3つの層には関連性がありますが、相互に置き換えられるものではありません。
ASM Internationalは、工具鋼を「製造部品の切削、成形、または造形に使用される工具を作るための鋼」と定義しています(2024年)。そのAISI分類には、W、L、S、O、A、D、H、M、およびT系列が含まれます(2020年)。これらの文字は通常、焼入れ方法、主な用途、または主要な合金系を示すものであり、性能の普遍的な尺度を示すものではありません。たとえば、AISI O1は油焼入れ冷間加工鋼、AISI D2は高炭素・高クロム冷間加工鋼、AISI H13はクロム系熱間加工鋼です。鋼種呼称によって冶金学的な出発点は絞り込めますが、荷重、温度、潤滑、形状、表面状態、および破損モードを考慮せずに工具寿命を予測することはできません。
ASTM A681が規定するもの
ASTM A681は製品仕様であり、完成したパンチ、ダイ、カッター、または成形用インサートがどのように性能を発揮するかを完全に示すものではありません。ASTM Internationalは、「ASTM A681は、鍛錬合金工具鋼製品の化学的、機械的、および物理的要件を規定する」としています(2024年)。その適用範囲には、通常、工具、金型、または治具に加工される棒、厚板、薄板、帯鋼、ロッド、線材、および鍛造品が含まれます。この仕様は、鋼種の化学成分や関連する材料特性など、供給される鋼材に対する要件を定める一方、製品形状、寸法、状態、試験方法などの詳細については、購入者とメーカーが定めることを認めています。
ここでいう「鍛錬(wrought)」という語は重要です。鍛錬製品は、鍛造、圧延、引抜きなどの機械的加工を受けており、その加工履歴は、結晶粒の流れ、偏析、気孔、炭化物の分布、および方向性を持つ特性に影響します。したがって、ASTM A681は材料管理の段階に属します。これは、あらゆる工具形状に適用できる特定の熱処理サイクルを認証するものでも、完成部品の検査を不要にするものでもありません。
1枚のデータシートに、AISI D2、ASTM A681、およびメーカー独自の社内呼称が併記されている場合があります。これらの記載は、それぞれ異なる役割を果たします。「AISI D2」は、認知された鋼種系列を示します。「ASTM A681」は、鍛錬製品を供給する際に適用可能な仕様を示します。メーカー独自の呼称は、溶解方法、再溶解方法、清浄度レベル、または加工状態を表している場合があります。その文書で化学成分と要件が定義されていない限り、新しい普遍的な鋼種として解釈すべきではありません。
また、この規格をランキング体系として扱うべきでもありません。AISIのW、L、S、O、A、D、H、M、およびT系列は、それぞれ異なる妥協点を対象としています。W鋼種は主として水焼入れに依存し、適切な断面では高硬度を得られます。一方、S鋼種は耐衝撃性を重視します。M系列とT系列は、それぞれ主にモリブデン合金およびタングステン合金を基盤とする高速度鋼系列です。D系列の組成は、炭化物に関連する高い耐摩耗性を発揮できますが、繰り返し衝撃が支配的な用途では、その破壊挙動が不適切な場合があります。適切な比較とは、必要とされる破損抵抗と、材料の炭化物組織、靭性、焼入性、高温硬さ、寸法安定性、および達成可能な表面状態を比較することです。
化学成分と供給状態の違い
化学成分表には通常、公称成分範囲が示されますが、鋼の使用状態が完全に記述されているわけではありません。炭素は母相の硬さと炭化物の生成に影響します。クロム、モリブデン、タングステン、およびバナジウムは、焼入性、二次硬化、高温硬さ、ならびに合金炭化物の種類と量に影響します。シリコンとマンガンは脱酸および焼入性に影響し、硫黄は、横方向の靭性に悪影響を及ぼす可能性との引き換えに、被削性を高める目的で管理されることがあります。同じ公称化学成分であっても、炭化物の大きさ、偏析、介在物含有量、および旧オーステナイト結晶粒径が異なれば、挙動は異なります。
したがって、供給状態については別途確認する必要があります。「焼なまし」は一般に、硬さを低下させ、被削性を改善することを目的とした、管理された軟化処理の後に鋼材が供給されたことを意味します。これは、鋼材が最終的な工具特性を有しているという意味ではありません。焼なまし状態のD2棒材と、真空焼入れされたD2パンチは同じ鋼種ですが、実際の使用時の材料状態は同じではありません。データシートには、焼なまし硬さの上限、球状化炭化物組織、結晶粒度、または組織上の要件が指定されている場合もあります。粗大な炭化物や帯状組織は欠けを促進する可能性があり、過度な結晶粒成長は靭性を低下させるため、これらの詳細は重要です。
記載された特性が長手方向のものか、横方向のものかを確認してください。圧延や鍛造によって介在物や炭化物ストリンガーが伸長すると、延性、衝撃抵抗、および破壊経路に方向差が生じることがあります。長手方向の引張試験結果が、パンチ刃先の横方向特性を自動的に代表するわけではありません。清浄度評価や介在物検査から追加情報を得られますが、それらによってすべての欠陥集団が記述されるわけではありません。製造方法――通常の鋳塊冶金、エレクトロスラグ再溶解、またはその他の精製プロセス――は、鋼種名が変わらなくても、偏析や介在物形態を変化させる可能性があります。
| 試験方法 | 圧子または測定の基準 | 記載された代表的用途 |
|---|---|---|
| ロックウェルC | 規定荷重を用いるダイヤモンド円すい圧子 | 硬質工具鋼のバルク硬さ |
| ブリネル | 圧子球 | 軟質材料または大きな領域の材料 |
| ビッカース | ダイヤモンド四角すい圧子 | 小領域、硬化層深さ、または微細組織領域 |
RoutledgeのTool Steels: Properties and Performance(2021年)は、成分、製造工程、熱処理、表面硬化、およびコーティングを通じて鋼種の挙動を扱っています。この順序は有用です。成分が潜在的性能を決定し、製造が欠陥と炭化物の分布の一部を決め、熱処理が母相と、硬さおよび靭性の最終的なバランスを決定するからです。MDPIのCoatingsに掲載された2020年の研究では、検討対象となったコーティングシステムにおいて、熱処理パラメータが工具基材の性能を支配する主要因であることが示されました。この結果は、化学成分が重要でないことを意味するものではありません。化学成分だけによる比較が不十分である理由を示すものです。
硬さ範囲、試験方法、および熱処理に関する注記
データシートに記載された硬さは、焼なまし状態での供給硬さ、推奨される焼入れ状態、または焼戻し後の目標硬さを示している場合があります。数値を比較する前に、見出しと脚注を確認してください。「焼なまし硬さの上限」のような範囲は、被削性に関する仕様であり、焼入れ後に得られる硬さの証拠ではありません。推奨オーステナイト化温度、焼入れ媒体、焼戻し温度、および保持時間は、処理経路を示すものであり、あらゆる断面寸法に対する保証ではありません。
ロックウェル、ブリネル、およびビッカースの硬さ値は、互換可能な数値ではありません。一般にHRCと表記されるロックウェルCは、ダイヤモンド円錐圧子と、規定された初荷重および主荷重を使用します。ロックウェル硬さ試験はASTM E18で規定されています。ASTM E10で扱われるブリネル硬さは、球状圧子を使用し、より軟質の材料や大型の材料に適しています。微小押込み試験および関連する硬さ試験についてASTM E384で規定されるビッカース硬さは、ダイヤモンド角錐を使用し、小さな領域、硬化層の深さ、または個々の組織領域を測定できます。荷重、圧子形状、表面仕上げ、および試験片の厚さが異なれば、結果は変化する可能性があります。
換算表は、定められた範囲内でのおおよその相当値を示すものです。特に非常に硬い工具鋼、薄い断面、脱炭した表面、または不均一な炭化物組織では、ある試験を、同じ不確かさを持つ別の測定に変換するものではありません。焼入れ層を横断して行う研磨後のビッカース測定は、バルク試験片で取得したHRC値とは異なる問いに答えるものです。
破損解析の手順
- 使用条件を記録する 温度、荷重、ストローク速度、工作物、潤滑剤、加工部品数、および最初の損傷位置を記録する。
- 破面を保全する 検査前に破面を研磨、ブラスト処理、または素手で取り扱ってはならない。
- 試験片を比較する 破損した工具を未使用工具と比較し、可能であれば、予定された使用寿命を完了した工具とも比較する。
- 組織を調べる 目視検査、破面解析、硬さ分布測定、金属組織学的検査、および寸法測定を組み合わせる。

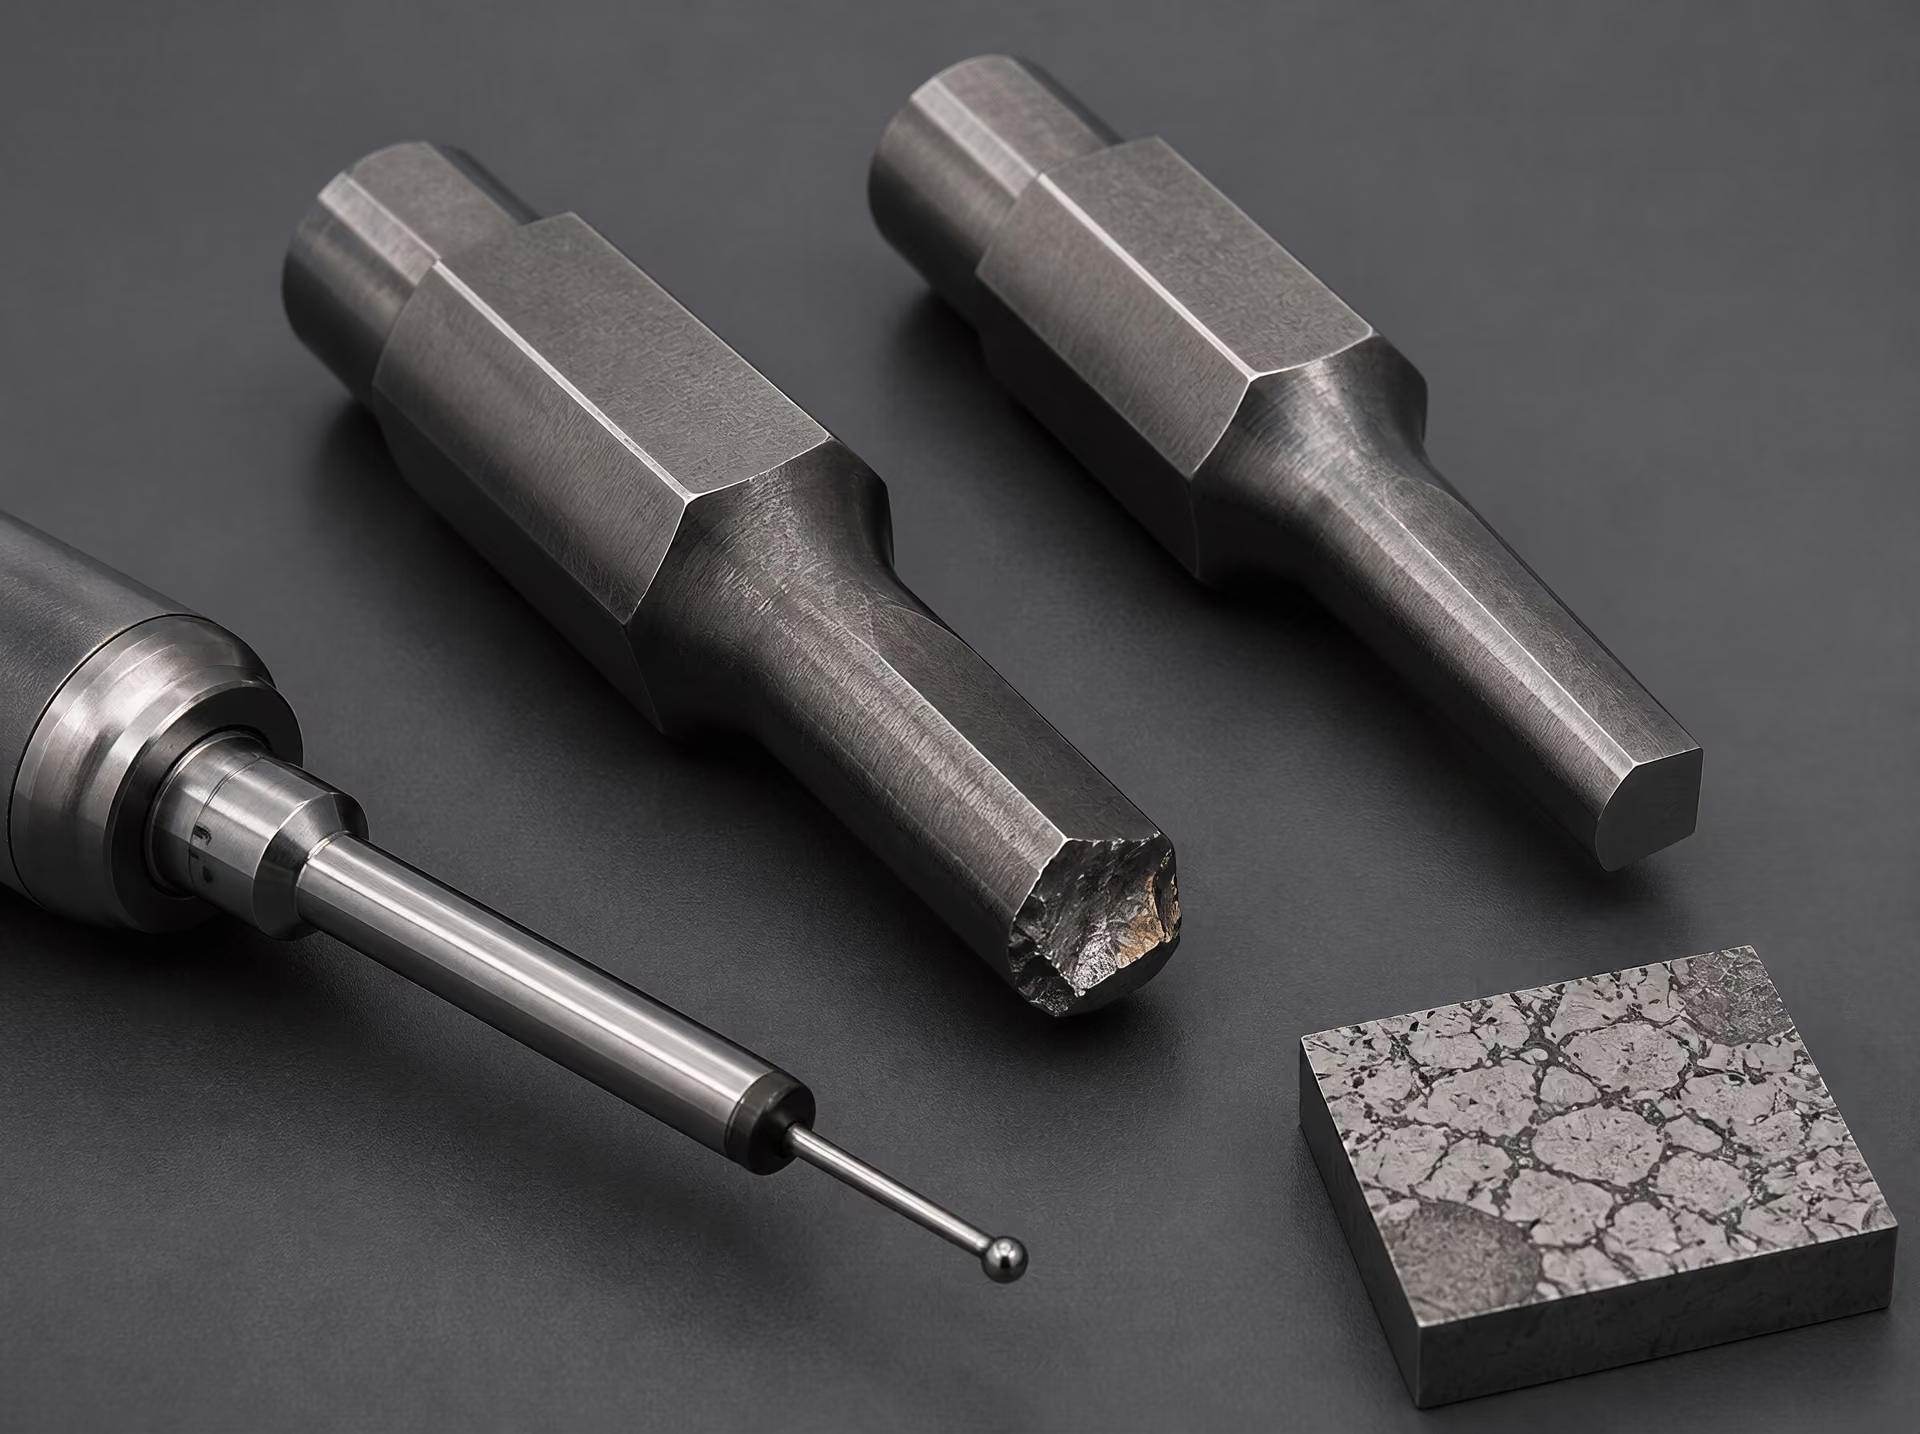
最後に、結晶粒度の管理、予熱、オーステナイト化、焼入れ、深冷処理、焼戻し、および変形限界に関する熱処理注記を確認してください。NBS Monograph 88は、歴史的な用語と鋼の基礎冶金に関する有用な連邦政府資料であり、ASTMは製品に関する枠組みを提供しています。しかし、いずれも実際の工具を用いた工程認定に取って代わるものではありません。Uddeholmの冷間加工用鋼に関する指針は、実務上の目的を明確に示しています。すなわち、用途に適合する鋼を選び、製造部品1個当たりのコストを最小化することです(2024年)。工学的に言えば、これはデータシート上で最も高い硬さの数値を選ぶことではなく、摩耗、欠け、塑性変形、ヒートチェック、腐食、および寸法変化によるライフサイクル損失を最小化することを意味します。
破損解析:工具が破損した理由の診断
破損した工具を、鋼種呼称だけから診断してはなりません。AISIのW、L、S、O、A、D、H、M、およびT系列は、焼入れ方法、主な用途、または主要な合金系を示すものであり、弱いものから強いものへ並べた普遍的なランキングではありません。AISI D2のパンチ、AISI S7のたがね、およびAISI H13のダイは、それぞれ異なる使用条件に対して適切に選定できますが、熱処理、刃先形状、表面仕上げ、または荷重サイクルが不適切であれば、いずれも破損する可能性があります。
最初の作業は、証拠を保全することです。工具の位置、使用温度、荷重、ストローク速度、被加工材、潤滑剤、製造部品数、および最初に目視できた損傷の正確な位置を記録してください。破損した工具を未使用の工具と比較し、可能であれば、期待された寿命を達成した工具とも比較します。検査前に破面を研磨、ブラスト処理、または手で触れてはなりません。その後の破損調査では、目視検査、フラクトグラフィー、硬さ分布測定、金属組織検査、寸法測定、および熱処理記録の確認を組み合わせます。
このアプローチにより、分類が工学的な推論へと変わる。ASM International は、工具鋼を、製造部品の切削、成形、または加工に用いる工具を作るための鋼と定義している。一方、ASTM A681 は、棒鋼、厚板、薄板、帯鋼、線材、ワイヤー、鍛造品など、鍛錬された合金工具鋼製品の化学的、機械的、物理的要件を規定している。いずれの規格も、呼び等級の材料があらゆる荷重条件下で正しく機能することを保証するものではない。化学成分は潜在的な性能を定め、製造経路は偏析、介在物、炭化物の分布を決定し、熱処理は最終組織の大部分を決定する。
塑性変形と早期摩耗
塑性変形とは通常、実際の使用温度において局部応力が工具の降伏強さまたは圧縮強さを超えたことを意味する。冷間パンチでは、先端部がきのこ状に膨らんだり、押しつぶされたり、沈み込んだりすることがある。熱間鍛造用金型では、加熱された素材との接触を繰り返すうちに、キャビティが広がったり、形状の細部が失われたりすることがある。中心となる問題は、室温硬さが許容範囲に見えるかどうかではなく、実際の作業温度において工具の硬さと圧縮強さが十分でなかったかどうかである。
AISI H13 などの熱間工具鋼は、高温硬さの保持、焼戻し軟化抵抗、熱疲労抵抗に依存する。冷間工具鋼は室温では高い硬さを示していても、予想外に高温となる成形作業中に軟化することがある。焼戻し温度が低すぎた場合、オーステナイト化温度が過度に高かった場合、脱炭が生じた場合、または冷却スケジュールが不適切だった場合、心部が作用応力を支えられない状態になる可能性がある。したがって、炉内温度記録、焼入れ記録、焼戻し時間、実測硬さを確認することが不可欠である。2020年の MDPI Coatings 誌の研究は、工具心部の性能を支配する主要因として熱処理パラメータを特定した。この知見からも、等級表示だけの場合より、熱処理記録の方が多くの情報を提供するといえる。
硬さ分布の測定により、心部の問題と表面の問題を区別できる。破損領域、影響を受けていない領域、さらに作業端から中心に向かう断面を測定する。表面近傍で急激に硬さが低下している場合は、脱炭、過熱、研削焼け、または不十分な表面硬化処理を示している可能性がある。硬さが全体的に低い場合は、オーステナイト化、焼入れ、または焼戻しの不適切さが疑われる。変形を伴う高硬さは、荷重に対する圧縮強さの不足、断面応力の過大、または鋼種の焼戻し軟化抵抗範囲を超える使用温度を示唆する。
早期摩耗については、別の問いが必要になる。何が材料を除去したのか、という問いである。アブレシブ摩耗では、硬質粒子や突起が工具表面を滑走する箇所に、規則的に並んだ引っかき傷、丸みを帯びたエッジ、形状の消失が生じる。凝着摩耗では、被加工材の移着、引き裂かれた領域、局部的な溶着が生じる。いずれの場合も、炭化物の量と分布が重要である。炭素、ならびにクロム、モリブデン、タングステン、バナジウムなどの炭化物形成元素は耐摩耗性を高める可能性があるが、大きく不均一な炭化物はエッジの支持を弱め、破壊を促進することがある。例えば AISI D2 はクロム炭化物を多く含み、耐アブレシブ摩耗性を示し得るが、その性能は炭化物の大きさ、配向、熱処理、エッジ設計に大きく左右される。
金属組織学的検査では、炭化物の種類、大きさ、帯状偏析、残留オーステナイト、脱炭、非金属介在物を調べる必要がある。摩耗領域から採取した研磨・腐食断面により、工具が微細で比較的均一な組織を有しているのか、あるいは応力を集中させる粗大な炭化物ネットワークを有しているのかを確認できる。2020年の ASM International による工具鋼の処理に関する解説は、性能を耐摩耗性、靱性、高温硬さ、炭化物、熱処理の組み合わせと正しく関連付けている。硬さだけを高めても、不適切な炭化物組織や使用条件との不適合を修正することはできない。
欠け、き裂、破壊
欠けとは、エッジ、コーナー、パンチ先端、または金型のランド部から小さな破片が失われることである。これは一般に、過度の脆さ、荷重に対して薄すぎるまたは鋭すぎるエッジ、エッジ後方の支持不足、または作業面と交差する粗大炭化物を反映している。測定硬さが仕様範囲内であっても、工具が欠けることはある。過剰な残留オーステナイト、未焼戻しマルテンサイト、炭化物偏析、研削損傷、不適切な遷移半径は、いずれも局部的な衝撃許容性を低下させる可能性がある。
破面解析により、破損の進行過程が分かる。脆性破面には、明るいへき開面、リバーパターン、塑性変形の少なさが見られることがある。延性過負荷ではディンプルが生じる傾向があり、疲労破壊では、き裂発生領域に続いて進展痕と最終過負荷領域が形成される。起点は、コーナー、加工痕、介在物、炭化物集積、または研削溝までたどる必要がある。表面から内部へ進展する破壊と、内部介在物または帯状炭化物領域から始まる破壊とでは、必要な対応が異なる。
き裂は、焼入れ中、研削後、または使用中に発生する可能性がある。焼入れ割れは、鋭いコーナー、急激な断面変化、穴、または冷却が不均一な領域に沿って生じることが多い。過大な熱勾配、大きな変態応力、またはオーステナイト粒を過度に粗大化させるオーステナイト化条件が関係している場合がある。熱処理記録については、炉温、保持時間、保護雰囲気、焼入れ媒体、撹拌、移送遅れ時間、焼入れ直後の焼戻しを確認する必要がある。
研削割れは浅く、幅が狭く、研削方向に平行なことが多い。磁粉探傷により検出できる場合があり、金属組織学的検査では、表面下に再焼戻し層または過焼戻し層と、引張残留応力が確認されることがある。過大な砥石圧力、目詰まりまたは切れ味の低下した砥石、不十分な冷却剤、あるいは1パス当たりの取り代過大により、工具に荷重が加わるまで見えない損傷が生じる可能性がある。疲労き裂は通常、このような応力集中部から始まり、個々の荷重が一回限りの破壊強さを下回っていても、繰返しによって進展する。
ヒートチェック、焼付き、寸法不良
ヒートチェックとは、作業面が繰り返し加熱・冷却されることによって生じる微細き裂のネットワークである。熱間工具鋼製金型でよく見られ、熱い素材と接触している間に表面が膨張し、冷却時に収縮することで発生する。熱サイクル、急峻な温度勾配、不十分な予熱、冷却制御の不良、粗い表面または損傷した表面は、いずれも発生を促進する。き裂ネットワークについては、金型温度、スプレーパターン、冷却チャンネルの位置、接触領域との対応を調べる必要がある。金属組織学的検査により、き裂が表面に限定されているのか、それとも深部の欠陥と連結しているのかを確認できる。
表面状態によって、ヒートチェックの進行速度が決まることが多い。研削痕、放電加工(EDM)の再凝固層、脱炭領域、コーティング欠陥、鋭い加工遷移部は、き裂の起点として作用する。表面が滑らかだからといって、必ずしも安全とは限らない。研削焼けにより、外観上は良好な仕上げの下に、引張応力が残留した軟化層が形成されることがある。硬さ分布測定、腐食試験、残留応力に感度を有する検査は、熱疲労と通常のアブレシブ摩耗を区別するのに役立つ。
焼付きは凝着による損傷である。工具と被加工材の間で局部的な溶着が起こると、材料が移着して表面が引き裂かれ、その後の摩耗を加速させたり、突然のかき傷を生じさせたりする隆起が形成されることがある。調査では、潤滑剤の破綻、接触圧力、滑り距離、表面粗さ、被加工材の清浄度、工具硬さを調べる必要がある。化学的適合性を有する表面処理またはコーティングが有効な場合もあるが、芯合わせ不良、不十分なクリアランス、軟化した基材を補うことはできない。
寸法不良には、金型クリアランスの喪失、パンチの短縮、キャビティの拡大、反り、熱処理中の許容できない寸法変化が含まれる。破損した工具を図面と照合して測定し、断面全体の対称性を検査する。変形は、使用中の残留オーステナイトの変態、硬化前の不均一な加工、焼入れの不均一、炭化物偏析、または応力除去不足によって生じる可能性がある。Routledge 刊の Tool Steels: Properties and Performance(2021年)は、この理由から、化学成分、製造工程、熱処理、表面硬化、コーティングを相互に関連する変数として扱っている。
有用な結論は、ある AISI 系列を別の系列で置き換えるべきだということではない。Uddeholm の冷間工具鋼に関する指針は、鋼材を用途に適合させ、製造部品1個当たりのコストを最小化することを中心に選定を考えている。技術的にいえば、これは等級表示を追い求めるのではなく、ライフサイクル全体にわたる破損を制御することを意味する。正しい診断では、破損メカニズムを特定し、物理的証拠によって検証したうえで、関連する変数を変更する。変更対象となるのは、鋼の組織、形状、熱処理、表面状態、工程温度、潤滑、または荷重である。
万能な「最良」鋼種を前提としない実践的な選定方法
工具鋼の鋼種は、記号の先入観から選ぶのではなく、実際の使用上の問題を起点に逆算して選定すべきである。ASM International は工具鋼を「製造部品の切削、成形、または加工に用いる工具を作るための鋼」(2024年)と定義している。この定義は機能を示すものであり、順位付けを示すものではない。AISI の W、L、S、O、A、D、H、M、T 系列は、焼入れ方法、主な用途、または主要な合金系などの特徴によって鋼を分類している。記号だけで使用寿命を予測することはできない。
ASTM A681 は、通常、工具、金型、または治具に加工される棒、厚板、薄板、帯、棒線、線材、鍛造品などの鍛造合金工具鋼製品について、規格の枠組みを定めている。その適用範囲には化学的、機械的、物理的要求事項が含まれるが、規格に適合する分析値は出発点にすぎない。炭化物の大きさと分布、偏析、清浄度、鍛造または圧延履歴、熱処理、断面寸法、研削損傷、表面状態によって、工具刃先での結果は変化し得る。
荷重、温度、接触条件を定義する
まず、加工対象材と実際の接触状態を記述する。「冷間成形」だけでは不十分である。加工対象が低炭素鋼、ステンレス鋼、アルミニウム合金、銅合金、ニッケル合金、粉末成形体、ガラス繊維充填ポリマー、またはその他の材料のいずれであるかを記録する。その硬さ、強度、延性、スケール、被覆、および研磨性介在物の有無は、製品の公称名称よりも重要な場合がある。
次に、機械的荷重を特定する。短時間の高エネルギー衝撃を受けるパンチと、定常的な圧縮荷重を受けるダイでは、直面する問題が異なる。接触圧力、荷重頻度、ストローク速度、アライメント、支持されていない長さ、ならびに丸み部、穴、角部、インサートにおける応力集中を記録する。工具は高い圧縮強度を有していても、切欠き、アライメント不良、または薄い断面によって荷重が曲げ応力または引張応力に変換されると破損することがある。
選定チェックリスト
- 工作物 材料、硬さ、強度、延性、スケール、被覆、および研磨性介在物を記録する。
- 機械的荷重 圧力、衝撃、頻度、アライメント、支持されていない長さ、および応力集中を記録する。
- 接触運動 作業を、切削、押込み、押出し、滑り、転がり、または繰り返し衝撃に分類する。
- 温度 平均温度と最高温度、加熱速度と冷却速度、保持時間、および冷却剤を記録する。
- 寸法限界 許容ひずみ、表面仕上げ、刃先形状、および保守上の制約を規定する。
接触時の運動についても、正確に記述する必要がある。支配的な作用は切削、押込み、押出し、滑り、転がり、または繰返し衝撃のいずれであるか。清浄なポリマーとの滑りは、スケールまたは炭化物粒子との滑りとは異なる摩耗機構を生じる可能性がある。研磨摩耗では硬質炭化物の分布が有利になる場合がある一方、凝着摩耗は表面化学、仕上げ、潤滑、加工対象材の移着によって制御される場合がある。粗大な一次炭化物は、一部の研磨摩耗機構に対する耐性を高めることがあるが、工具が衝撃を受けたり曲げられたりした場合には、き裂発生起点となる可能性もある。
温度には平均値とピーク値の両方を含める必要がある。熱間加工用工具では、熱サイクル、酸化、ヒートチェック、硬さの低下が生じる。一方、公称上は冷間加工用の工具であっても、切刃や高速滑り接触部では局所的に加熱することがある。加熱および冷却速度、保持時間、冷却剤の化学的性質、ならびにシフト当たりのサイクル数を記録する。工具寿命には生産サイクルが関係する。短時間の試験には耐えた工具でも、数千回に及ぶ熱サイクルまたは衝撃の繰返し後に破損することがあるためである。
最後に、寸法上の制約を定義する。許容変形量によって、細長いパンチに油焼入れ鋼を適用できるか、または空気焼入れ工程に特別な治具と加工代が必要かが決まる場合がある。表面仕上げ、刃先の鋭さ、研磨方向、研削方法は、後付けの事項ではなく仕様に含めるべきである。保全上の制約も全体像を完成させる。応力除去処理、再コーティング、再研削、または部分交換のために工具を取り外せるか、そして許容できる停止時間はどの程度かを確認する。
破損形態と許容可能なリスクに順位を付ける
鋼種を決める前に、想定される破損形態を列挙する。典型的な分類には、全体破断、欠け、塑性変形、研磨摩耗、凝着摩耗、かじり、熱軟化、ヒートチェック、腐食、変形、刃先形状の喪失などがある。これらを、生産への影響と発生確率によって順位付けする。パンチの欠けは部品を汚染し、直ちにラインを停止させる可能性がある。一方、検査によって寸法変動が生じる前に検出できるのであれば、徐々に進行する逃げ面摩耗は許容できる場合がある。
この順位付けにより、実際の損失を支配するのが靱性であるにもかかわらず、硬さや炭化物量を最大化するという、よくある誤りを防げる。衝撃と刃先欠けが支配的な場合には、衝撃抵抗用の S 系列鋼が適している可能性がある。D 系列の高炭素・高クロム鋼は、厳しい冷間加工摩耗に適することがあるが、炭化物組織と靱性を同時に考慮しなければならない。O 系列の油焼入れ鋼は、一部のダイや治具に有用なバランスを提供できる一方、A 系列の空気焼入れ鋼は、適切な断面で焼入れ変形を低減できる場合がある。W 系列の水焼入れ鋼、L 系列の低合金鋼、H 系列の熱間加工用鋼は、それぞれ異なる使用領域を占めており、どれかが全般的な性能順位を形成するわけではない。
高速度での切削では、M 系列のモリブデン系高速度鋼と T 系列のタングステン系高速度鋼を、熱間硬さ、刃先保持性、靱性、研削応答によって評価するのであり、アルファベットだけで判断するのではない。S 系列、H 系列、D 系列、高速度鋼のいずれも工具に使用され得るが、決定的な変数は、指定された接触条件と温度条件の下での破損機構である。
許容できる損傷と許容できない損傷を分ける。工具が測定可能な限界まで摩耗することを許容できるなら、その限界値と検査間隔を規定する。き裂が一つでも許容できない場合は、耐摩耗性をある程度犠牲にしても、より高い破壊許容性を備えた設計と材料工程を優先する。リスクには、潜在的な損傷も含まれる。表面下の研削き裂、脱炭した刃先、残留オーステナイト、粗大炭化物、熱処理変形は、使用開始まで見えないまま残る可能性がある。
熱処理と使用実績を通じて検証する
工具の経済性は、購入価格または最大硬さではなく、生産部品1個当たりのライフサイクルコストによって評価すべきである。 Strong evidence
鋼種系列を絞り込んだ後は、熱工程全体を検証する。オーステナイト化温度、予熱、保持時間、焼入れ媒体、圧力、焼戻し温度、焼戻し回数、妥当性が認められる場合の深冷処理、および応力除去処理を、実際の断面寸法と炉の能力に関連付ける必要がある。同じ公称鋼種でも、断面寸法または焼入れの厳しさが変われば、硬さ、残留オーステナイト量、靱性、寸法変化は異なる結果となり得る。
熱処理には優先的に注意を払うべきである。Coatings に掲載された2020年の研究では、調査対象となった被覆システムにおいて、工具基材の性能を制御する主要因は熱処理パラメータであると示された。組成と製造工程は、潜在能力と欠陥分布を決定する。処理は、その潜在能力のどれだけを使用可能な組織に変換できるかを決定する。必要に応じて断面全体の硬さを測定し、脱炭を検査し、処理前後の寸法を確認する。また、破損リスクがそれを必要とする場合には、炭化物または破面を調べる。
表面処理は基材との適合性を確認しなければならない。研磨、ホーニング、窒化、めっき、ならびに物理蒸着または化学蒸着は、摩擦、凝着、摩耗を変化させる可能性がある。しかし、コーティングによって、弱い基材や不適切な炭化物組織を修復することはできない。基材硬さ、焼戻し抵抗、コーティング温度、刃先半径、表面粗さ、密着性、およびコーティング後の研削の有無を確認する。このため、Routledge の2021年刊 Tool Steels: Properties and Performance は、組成、製造工程、熱処理、表面硬化、コーティングを通じて性能を扱っている。
カタログ上の主張ではなく、使用実績を用いる。同じ加工対象、接触、サイクル、形状を持つ工具について、記録された工具寿命、破損写真、検査記録、部品寸法、保全間隔を比較する。NBS Monograph 88 は、歴史的な用語と鉄鋼冶金の基礎を理解するうえで現在も有用である。ASTM、AISI、ASM International、MDPI、Uddeholm は、規格、分類、研究、用途指針を相互に補完する情報源を提供している。
| 文字 | 意味 | 代表的な用途領域 |
|---|---|---|
| W | 水焼入れ | 小型手工具と単純なパンチ |
| L | 低合金 | 靭性を重視する工具と治具 |
| S | 耐衝撃 | 繰り返し衝撃と断続荷重 |
| O | 油焼入れ | 小型冷間加工用金型と切削工具 |
| A | 空気焼入れ | 焼入れ衝撃の低減が必要な冷間加工用金型 |
| D | 高炭素・高クロム | 摩耗が支配的な冷間加工用工具 |
| H | 熱間加工用 | 高温用金型と工具 |
| M | モリブデン系高速度 | 高速度切削工具 |
| T | タングステン系高速度 | 耐熱切削工具 |
経済性の評価基準は、使用期間全体にわたる生産部品1個当たりのコストである。機械加工、熱処理、コーティング、研ぎ直し、交換、不良部品、停止時間、安全上許容される破損限界を含める。Uddeholm の2024年の冷間加工用指針は、工具の経済性は、部品1個当たりのコストを最小化することを目的として、用途に鋼種を適合させることに左右されると述べている。この原則は工学的な比較であり、購入価格、在庫、または供給業者の性能に関する主張ではない。
歴史的・技術的参照枠組み
技術的略記としてのAISI分類
工具鋼の命名法は、膨大な冶金学的情報を短い記号に圧縮できるため有用である。ただし、その文字が普遍的な等級順位を示すわけではない。AISI体系では、主要な鋼種群をW、L、S、O、A、D、H、M、Tに分類している。ASM Internationalは工具鋼を、製造部品の切削、成形、または造形に用いる工具を製作するための鋼と説明している。この記号体系は、その機能の背景にある材料のおおまかな分類を識別するのに役立つ。
これらの文字は通常、焼入れ方法、主な用途、または支配的な合金系を示す。W鋼種は水焼入れ鋼である。L鋼種は低合金工具鋼、S鋼種は耐衝撃工具鋼である。Oは油焼入れ冷間加工用鋼、Aは空気焼入れ鋼、Dは高炭素・高クロム冷間加工用鋼を示す。Hは熱間加工用鋼を対象とする。MおよびTは、それぞれモリブデン系高速度鋼およびタングステン系高速度鋼を示す。
この略記だけで工学的な全体像が分かるわけではない。AISI O1とAISI D2はいずれも冷間加工用工具に関連するが、炭素、クロム、炭化物の存在状態が異なるため、焼入れ、焼戻し、摩耗、欠け、寸法変化に対する挙動も異なる。AISI S7は、より耐摩耗性を重視した鋼種であれば破損するような衝撃にも耐えられる場合がある。一方、高速度鋼は、単純な炭素工具鋼であれば軟化する温度でも切削硬さを維持できる可能性がある。これらの事実のいずれも、ある鋼種群が普遍的に優れていることを意味しない。
化学成分は潜在能力を決めるが、完成品としての挙動を決めるものではない。炭素はマルテンサイト硬さをもたらし、合金元素と結合して炭化物を形成する。クロム、モリブデン、タングステン、バナジウムは、焼入性、二次硬化、熱間硬さ、耐摩耗性に影響を及ぼす。ニッケルおよびマンガンは、特定の組成において焼入性と靱性に影響する。公称化学成分範囲と同様に、炭化物の量、種類、大きさ、間隔、分布が重要である。粗大な炭化物や分布状態の悪い炭化物は、アブレシブ摩耗に対する抵抗性を高める一方で、き裂感受性を増大させ、刃先靱性を低下させる可能性がある。
製造経路も別の変数を加える。通常の圧延・鍛造による加工、エレクトロスラグ再溶解、粉末冶金、鍛造条件、焼なまし履歴によって、同じ大まかな鋼種記号の範囲内でも、異なる炭化物組織や欠陥分布が生じる可能性がある。したがって、記号は組成ファミリーと想定される加工範囲を示すものである。これは、組織観察や熱処理記録に代わるものではない。
ASTM A681は、圧延・鍛造などの加工によって製造される合金工具鋼製品に関する規格の枠組みを示す。ASTM Internationalは2024年の説明において、ASTM A681が、通常、工具、金型、または治具に加工される棒、厚板、薄板、帯、ロッド、線材、鍛造品などの加工合金工具鋼製品について、化学的、機械的、物理的要求事項を規定するとしている。その文言は規格文言であり、要求事項と受入れ境界を定義するものである。これは使用寿命の予測ではなく、出力、靱性、または工具寿命に基づいてAISI鋼種群を順位付けするものでもない。
NBS Monograph 88と連邦政府の冶金学的参考文献
NBS Monograph 88は、工具鋼および鋼の冶金学に関する一貫した用語の確立に寄与した連邦政府の技術文献群に属する。現在のNational Institute of Standards and TechnologyであるNational Bureau of Standardsは、組成、相変化、熱処理、測定特性を、研究所、設計者、製造組織が利用できる形で結び付けるため、この種の参考文献を作成した。その価値は、宣伝的なものではなく、今日においては歴史的かつ技術的なものである。
NBS Monograph 88のような参考文献は、現代の記号を古い文献と照合して読む際に特に有用である。焼入性、臨界温度、球状化焼なまし、残留オーステナイト、二次硬化、焼戻し脆性、脱炭などの用語には、それぞれ固有の冶金学的意味がある。これらを硬さの同義的な説明として扱ってはならない。例えば焼入性は、所定の冷却条件下でマルテンサイト変態が生じる深さと分布に関する性質であり、到達可能な最高硬さと同じ性質ではない。
この連邦政府の参考文献は、同じ公称鋼種であっても、熱処理によって挙動が異なる理由を理解するための基盤も提供する。オーステナイト化温度は、炭化物の溶解量と、オーステナイトが利用できる炭素および合金元素の量を制御する。冷却速度は、変態生成物と残留オーステナイトを制御する。焼戻しはマルテンサイトを変化させ、応力を緩和し、モリブデン、タングステン、バナジウム、またはクロムを含む合金系では二次硬化を生じさせることがある。過度に高い温度、不十分な保持、脱炭、焼入れき裂、変形はいずれも、工具の特性を想定された範囲から逸脱させる可能性がある。
ただし、歴史的な参考文献も批判的に読む必要がある。炉の制御、清浄度、再溶解方法、粉末加工、真空熱処理、表面改質は変化してきた。そのため、ある鋼種に関する歴史的な説明は、原理上は正しくても、異なる製造経路で作られた現行製品の炭化物の大きさ、介在物の分布、または被覆層との界面を説明できない場合がある。
ASM、ASTM、および現代の特性研究
ASM Internationalは、参考文献の体系において複数の異なる役割を果たしている。ASM Handbookの項目は通常、組成、加工、組織、特性、試験、用途を中心に、認められた工学知識を整理している。ASMのモノグラフは、より限定された主題をさらに深く扱い、多くの場合、複数の鋼種や加工経路にわたるメカニズムを関連付けている。いずれの形式も、ASTM A681と混同してはならない。ASMは説明し、解釈するものであり、ASTMは規定するものである。
Maricopa Community Collegesによる2024年の工具鋼資料のような教育用冶金学概要は、AISIの文字が示す論理を学ぶうえで有用である。これらは、文字が焼入れ方法、主な用途、または支配的な合金系を示すものだと正しく説明している。しかし、その簡潔な形式は、現行ASTM規格やメーカーのデータに記載された化学成分限界、製品要求事項、熱処理推奨条件、追加要求事項に代わるものではない。
現代の特性研究は、さらに別の層を加える。MDPIのCoatingsに掲載された2020年の研究は、調査対象とした被覆システムにおいて、熱処理パラメータが工具基材の性能を制御する主要因であると明らかにした。この知見が重要なのは、被覆層では、適切に硬化されていない基材、過剰な残留オーステナイト、粗大な炭化物ネットワーク、またはき裂感受性の高い熱処理状態を修復できないためである。被覆層の密着性、基材硬さ、表面前処理、残留応力、使用温度は、相互に関連付けて検討しなければならない。
Routledgeの2021年刊行物であるTool Steels: Properties and Performanceは、組成、製造工程、熱処理、表面硬化、被覆を通じて鋼種の挙動を扱っている。これは、正しい工学的検討順序を反映している。Uddeholmの2024年の冷間加工用鋼に関する指針は、工具鋼の選定を用途に適合させ、製造部品1個当たりのコストを最小化すべきだという、関連する使用上の要点を示している。これを技術的に表現すれば、関連する指標は、実際の破損モードに基づくライフサイクル性能である。
したがって、読者はすべての鋼種記号について、ASTM A681の最新版またはその他の適用規格、該当する正確な鋼種の熱処理指針、想定される炭化物およびマトリックス組織、ならびに意図する使用条件と照合すべきである。パンチ、タップ、リーマ、エンボス加工工具、刃物の刃先、成形金型、または熱間加工用インサートは、アブレシブ摩耗、凝着摩耗、塑性変形、熱疲労、欠け、または大規模な破断によって破損する可能性がある。鋼種記号は、選択の出発点となる範囲を狭めるにすぎない。選択した鋼が用途に適しているかどうかは、組成、製造経路、熱処理、表面状態、および破損解析によって決まる。
参考文献
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265