




O que é o aço-ferramenta — e o que ele não é
O aço-ferramenta é definido pelo que deve fazer em serviço, não por uma única receita química nem por uma posição em uma escala universal de qualidade. A ASM International descreve os aços-ferramenta como “aços usados para fabricar ferramentas de corte, conformação ou modelagem de peças manufaturadas” (ASM International, 2024). Essa definição inclui ferramentas de corte, punções, matrizes, moldes, ferramentas de conformação, dispositivos, calibres e outros ferramentais cujas superfícies de trabalho devem manter uma geometria controlada enquanto são submetidas a contato, pressão, atrito, impacto ou calor.
| Família | Designação tradicional | Classe representativa |
|---|---|---|
| W | Endurecimento em água | W1 |
| L | Baixa liga | L6 |
| S | Resistência ao choque | S7 |
| O | Endurecimento em óleo | O1 |
| A | Endurecimento ao ar | A2 |
| D | Alto carbono e alto cromo | D2 |
| H | Trabalho a quente | H13 |
| M | Aço rápido ao molibdênio | M2 |
| T | Aço rápido ao tungstênio | T1 |
A palavra ferramenta, portanto, descreve uma função. Um aço torna-se aço-ferramenta no contexto de uma aplicação exigente de ferramentaria, embora alguns graus apresentem sobreposição química ou metalúrgica com aços usados em outras aplicações. As famílias AISI comumente identificadas como W, L, S, O, A, D, H, M e T abrangem, respectivamente, aços temperáveis em água, de baixa liga, resistentes a impacto, temperáveis em óleo, temperáveis ao ar, de alto carbono e alto cromo, para trabalho a quente, rápidos ao molibdênio e rápidos ao tungstênio. A ASM International lista essas nove séries em seu tratamento dos aços-ferramenta de 2020. As letras não representam graus consecutivos em uma classificação de desempenho. Em geral, indicam um método de têmpera, uma aplicação principal ou um sistema de liga predominante.
Nenhuma família de aço-ferramenta é automaticamente superior para todas as aplicações. Strong evidence
Essa distinção é importante ao comparar, por exemplo, AISI O1, AISI A2, AISI D2 e AISI H13. O O1 é um aço para trabalho a frio temperável em óleo; o A2 é um aço para trabalho a frio temperável ao ar; o D2 contém substancialmente mais cromo e carbono, produzindo uma estrutura rica em carbonetos associada a alta resistência ao desgaste; o H13 é um aço para trabalho a quente projetado para manter dureza e tenacidade úteis durante ciclos térmicos. Nenhum deles é automaticamente superior. Um punção que lasca sob impacto pode exigir um equilíbrio diferente daquele necessário para uma matriz de corte que sofre desgaste ao trabalhar com chapas abrasivas, mesmo quando ambos são chamados de ferramentas para trabalho a frio.
A definição funcional da ASM
Modos comuns de falha do aço-ferramenta
- Desgaste abrasivo Partículas duras ou asperezas removem material da superfície de trabalho.
- Desgaste adesivo Junções locais se formam entre a ferramenta e a peça de trabalho e arrancam material durante o deslizamento.
- Deformação plástica A aresta de trabalho ou a cavidade perde sua forma sob tensão ou temperatura excessiva.
- Lascamento Pequenos fragmentos se desprendem de uma aresta, canto, ponta do punção ou superfície de apoio da matriz.
- Fadiga térmica O aquecimento e o resfriamento repetidos produzem trincas superficiais conhecidas como fissuração térmica.
Os aços de engenharia de uso geral normalmente são selecionados com base na resistência estrutural, ductilidade, soldabilidade, resistência à corrosão, desempenho em fadiga ou custo de fabricação. Pode-se exigir que um componente de aço estrutural suporte uma carga sem escoar. Uma ferramenta, porém, muitas vezes precisa suportar essa carga e, ao mesmo tempo, preservar uma aresta afiada, uma cavidade, uma folga de corte, um perfil ou uma dimensão calibrada. Ela pode falhar por desgaste abrasivo, desgaste adesivo, deformação plástica, fratura generalizada, lascamento da aresta, fadiga térmica, corrosão ou perda da precisão dimensional.
Esses modos de falha impõem requisitos conflitantes. O aumento da dureza geralmente melhora a resistência à indentação e ao desgaste abrasivo, mas uma dureza excessiva pode reduzir a resistência ao impacto ou à propagação de trincas. Carbonetos como o carboneto de cromo, o carboneto de vanádio, o carboneto de molibdênio e o carboneto de tungstênio podem aumentar a resistência ao desgaste; entretanto, carbonetos grandes, aglomerados ou mal distribuídos podem atuar como locais de iniciação de trincas. Os elementos de liga também alteram a temperabilidade, a transformação de fases, a resposta ao revenimento, a dureza a quente e a variação dimensional durante o tratamento térmico. O carbono contribui para a dureza martensítica e a formação de carbonetos; o cromo, o molibdênio, o tungstênio e o vanádio modificam as populações de carbonetos e o comportamento em alta temperatura; o níquel e o manganês podem afetar a temperabilidade e a tenacidade.
Classe do material Uma composição controlada e uma categoria de produto que não especificam todas as características microestruturais ou de processamento que governam a vida útil da ferramenta.
A rota de fabricação acrescenta outra variável. Forjamento, laminação, metalurgia do pó, práticas de refusão e usinagem subsequente influenciam a segregação, o tamanho dos carbonetos, o alinhamento dos carbonetos, a porosidade, as inclusões e as tensões residuais. Assim, duas peças com a mesma designação podem responder de maneira diferente se sua limpeza, microestrutura, tamanho do produto ou histórico de processamento forem distintos. Uma designação identifica uma classe de material controlada, não todas as características que determinam a vida útil da ferramenta.
O tratamento térmico então determina quanto desse potencial se transforma em desempenho utilizável. A temperatura de austenitização, o tempo de encharque, a velocidade de têmpera, o tratamento criogênico quando especificado, a temperatura de revenimento e o número de ciclos de revenimento afetam a austenita retida, a martensita, a precipitação de carbonetos, a dureza, a tenacidade e a estabilidade dimensional. Um estudo de 2020 publicado em Coatings identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta no sistema revestido examinado. Essa conclusão não torna a composição ou a fabricação secundárias em todos os projetos; esses fatores estabelecem a faixa microestrutural disponível e a população de defeitos que o tratamento térmico precisa controlar.
A implicação prática é direta: a seleção do grau começa pelo modo de falha predominante. Uma ferramenta de corte operada manualmente pode priorizar a retenção da aresta e uma tenacidade razoável. Uma ferramenta de estampagem a frio pode precisar de resistência à deformação por compressão e ao lascamento. Um macho de roscar ou alargador exige uma combinação de dureza, estabilidade da aresta de corte, usinabilidade e controle dimensional. Ferramentas de gravação, matrizes, punções, cutelaria, ferramentas de conformação e ferramentais para alta temperatura impõem combinações diferentes de carga, deslizamento, impacto e temperatura. A Monografia 88 do NBS continua sendo uma referência técnica federal útil para a terminologia histórica e a metalurgia básica por trás dessas distinções.
Aço-ferramenta versus aço de engenharia de uso geral
O aço-ferramenta não é simplesmente um “aço mais resistente”, e a dureza, por si só, não o define. Um aço-liga de uso geral pode fornecer resistência adequada para um eixo, uma engrenagem ou um elemento de fixação, mas falhar rapidamente quando usado como aresta de corte ou superfície de matriz. Por outro lado, um aço-ferramenta altamente resistente ao desgaste pode fraturar quando um grau resistente a impacto ou um aço de engenharia mais tenaz sobreviveria. A fabricabilidade também faz parte do cálculo: um material difícil de serrar, retificar, usinar, cortar por fio, soldar ou tratar termicamente pode impor riscos de falha e encargos de processo antes mesmo de entrar em serviço.
A obra Tool Steels: Properties and Performance, da Routledge (2021), aborda o comportamento dos graus com base na composição, nos processos de fabricação, no tratamento térmico, no endurecimento superficial e nos revestimentos. Essa estrutura é mais precisa do que tratar uma letra AISI como uma simples classificação. A orientação da Uddeholm de 2024 para trabalho a frio expressa o princípio de aplicação como a seleção de um aço compatível com o serviço, minimizando ao mesmo tempo o custo por peça produzida. Aqui, isso significa desempenho ao longo do ciclo de vida: a medida relevante inclui trocas de ferramentas, afiação, tempo de inatividade, peças rejeitadas e fratura prematura, e não apenas a especificação inicial do material.
O papel das formas de produtos conformados segundo a ASTM A681
A ASTM A681 fornece uma estrutura normativa para produtos de aço-ferramenta-liga conformados. A ASTM International afirma, em seu escopo de 2024, que “a ASTM A681 abrange os requisitos químicos, mecânicos e físicos para produtos de aço-ferramenta-liga conformados”. As formas abrangidas incluem barras, placas, chapas, tiras, vergalhões, fios e peças forjadas normalmente fabricadas para se transformarem em ferramentas, matrizes ou dispositivos.
Esse escopo é importante, mas limitado. A ASTM A681 estabelece requisitos para o produto conformado fornecido; por si só, não seleciona AISI D2 em vez de AISI A2, não prescreve o projeto de um punção nem identifica se desgaste, lascamento, fissuração térmica ou distorção é o modo de falha predominante. O usuário ainda precisa especificar o grau, a forma do produto, o tamanho, a condição, o tratamento térmico, o acabamento superficial e os requisitos de aceitação adequados ao serviço.
A designação de uma barra, placa ou peça forjada também não elimina os efeitos da microestrutura direcional ou do tamanho da seção. A orientação dos carbonetos, a segregação, as inclusões e a velocidade de resfriamento podem influenciar a resposta à retificação, a tenacidade e a propagação de trincas. A ferramenta acabada pode exigir alívio de tensões, usinagem de desbaste antes do endurecimento, tratamento térmico controlado e retificação final para manter sua geometria pretendida. A ASTM A681 define a estrutura do material; o julgamento de engenharia conecta essa estrutura ao trabalho real da ferramenta.
Como são organizadas as designações AISI dos aços-ferramenta
As designações dos aços-ferramenta são rótulos de classificação, não uma escala que vai de qualidades inferiores a superiores. A ASM International define os aços-ferramenta como aços usados na fabricação de ferramentas para cortar, conformar ou dar forma a peças manufaturadas. Dentro desse propósito amplo, o sistema AISI agrupa os aços de acordo com a característica que originalmente distinguia seu comportamento: método de têmpera, aplicação principal ou sistema de liga predominante. A obra Tool Steels, da ASM, identifica nove famílias principais: W, L, S, O, A, D, H, M e T (ASM International, 2020).
A letra, portanto, fornece uma hipótese inicial. Ela não prevê, por si só, a vida útil em serviço. O teor de carbono, os carbonetos de liga, a limpeza, a segregação, a rota de produção por metalurgia do pó ou por lingotamento, o forjamento, o tratamento térmico, a condição superficial e o modo real de falha da ferramenta influenciam o resultado. Um punção que fratura por impacto exige um equilíbrio diferente daquele de uma matriz que sofre desgaste por abrasão, mesmo quando ambos são ferramentas para trabalho a frio. A ASTM A681 fornece a estrutura normativa para produtos de aços-ferramenta ligados trabalhados mecanicamente, abrangendo requisitos químicos, mecânicos e físicos para barras, chapas grossas, chapas finas, tiras, hastes, fios e peças forjadas normalmente fabricados para se transformarem em ferramentas, matrizes ou dispositivos de fixação (ASTM International, 2024).
Séries W, L e S
A série W significa aço-ferramenta temperável em água. A designação reflete o meio de têmpera tradicional, não uma afirmação de que todo grau W deva ser temperado em água em todos os procedimentos modernos de tratamento térmico. Em geral, esses aços são aços-ferramenta carbono, com adições limitadas de elementos de liga em comparação com muitas famílias posteriores de aços-ferramenta. Uma designação representativa é W1. Sua composição química relativamente simples pode proporcionar uma superfície de trabalho martensítica dura após um tratamento adequado, enquanto a mesma baixa temperabilidade limita a profundidade e a uniformidade da têmpera em seções maiores.
Essa compensação explica o uso histórico dos aços W em ferramentas de corte operadas manualmente, punções simples, talhadeiras, facas e ferramentas semelhantes, nas quais seções pequenas podiam resfriar rapidamente. A têmpera em água também gera tensões térmicas substanciais e risco de distorção. O rótulo da família descreve a prática de endurecimento pretendida; ele não estabelece tenacidade, estabilidade dimensional ou resistência ao desgaste sem considerar o tamanho da seção e o processamento.
A série L significa aço-ferramenta de baixa liga. Os graus dessa família utilizam adições moderadas de elementos como cromo, níquel, molibdênio ou vanádio para melhorar a temperabilidade, a resistência, o comportamento ao desgaste ou a estabilidade, sem avançar para a composição química dos aços de trabalho a frio de alta liga ou dos aços-ferramenta para corte rápido. L6 é uma designação conhecida. Sua composição contendo níquel está associada a um projeto voltado à tenacidade, mas isso não torna todo grau L adequado para serviços de impacto nem para toda aplicação que envolva um aço de baixa liga.
A série S significa aço-ferramenta resistente a choques. O requisito de serviço definidor é a resistência a impactos repetidos, carregamentos súbitos e lascamento, e não a máxima resistência à abrasão que possa ser obtida. S7 é um grau representativo; S1 e S5 pertencem à mesma família ampla, mas não possuem composições nem respostas ao tratamento térmico idênticas. A resistência ao choque depende do teor de carbono, do equilíbrio da liga, do tamanho de grão, da austenita retida, do revenimento e da população de defeitos. Consequentemente, uma designação de resistência a choques é uma indicação do compromisso pretendido entre dureza e tenacidade, não uma garantia contra a quebra.
Séries O, A e D
A série O significa aço-ferramenta temperável em óleo. Esses graus contêm adições de elementos de liga suficientes para temperar de maneira mais branda que os aços W de carbono simples, permitindo o uso de óleo em vez de água na classificação tradicional. O1 é o exemplo normalmente citado. A têmpera em óleo pode reduzir a distorção e as trincas de têmpera em comparação com a água, embora a alteração dimensional continue sendo uma preocupação importante em matrizes de precisão, punções, machos, alargadores e pequenas ferramentas de conformação. O rótulo O indica como se esperava historicamente que o grau fosse endurecido; não significa que sua resistência ao desgaste supere a de um grau A ou D.
A série A significa aço-ferramenta temperável ao ar. O teor de elementos de liga eleva a temperabilidade o suficiente para que a ferramenta endureça ao ar ou sob uma têmpera controlada em gás, reduzindo o choque térmico intenso associado à água ou ao óleo. A2 é amplamente reconhecido como um grau para trabalho a frio temperável ao ar. Esses aços são selecionados quando se necessita de uma combinação de resistência ao desgaste, tenacidade e estabilidade dimensional em matrizes, punções, ferramentas de estampagem em relevo ou ferramentas de conformação. A menor severidade da têmpera pode reduzir a distorção, mas a austenita retida, a distribuição dos carbonetos, os danos de retificação e a prática de revenimento ainda governam a ferramenta acabada.
A série D significa aço-ferramenta de alto carbono e alto cromo. D2 é a designação representativa. Seus teores de carbono e cromo favorecem uma população substancial de carbonetos duros ricos em cromo, conferindo à família sua associação com a resistência ao desgaste abrasivo e com aplicações de trabalho a frio. Esses carbonetos também afetam a tenacidade, a usinabilidade, o comportamento na retificação e a sensibilidade a trincas. Carbonetos grandes ou mal distribuídos podem se tornar locais de iniciação de trincas; uma designação D não revela o tamanho nem a orientação dos carbonetos produzidos pela rota de fabricação.
Os aços D, portanto, aparecem em aplicações prolongadas de trabalho a frio, como matrizes, punções, lâminas de cisalhamento e ferramentas de conformação, mas a escolha correta depende de saber se o desgaste, o lascamento da aresta, a fratura generalizada, a aderência ou a alteração dimensional será o primeiro fator a encerrar o serviço. Alto carbono e alto cromo são fatos composicionais, não uma classificação universalmente superior às famílias O ou A, de menor teor de liga.
Séries H, M e T
A série H significa aço-ferramenta para trabalho a quente. Esses graus destinam-se a ferramentas expostas a temperaturas elevadas durante operações como fundição sob pressão, forjamento a quente, extrusão e conformação a quente. A família é subdividida de acordo com os sistemas de liga predominantes, incluindo aços para trabalho a quente ao cromo, aços para trabalho a quente ao tungstênio e aços para trabalho a quente ao molibdênio. H13 é uma designação ao cromo para trabalho a quente frequentemente usada como referência; os graus da série H devem manter a resistência, resistir à fadiga térmica e limitar o amolecimento durante ciclos repetidos de aquecimento e resfriamento. Esses requisitos diferem da resistência à abrasão no trabalho a frio, portanto uma ferramenta mais dura à temperatura ambiente não é automaticamente uma ferramenta melhor para trabalho a quente.
A série M significa aço-ferramenta para corte rápido ao molibdênio. M2 é um grau representativo. Molibdênio, tungstênio, vanádio, cromo e carbono formam um sistema de alta liga capaz de manter a dureza de corte nas temperaturas geradas durante a usinagem. A classificação reflete a base de elementos de liga da família de aços para corte rápido, enquanto o comportamento final no corte depende da austenitização, da têmpera, dos revenimentos múltiplos, da população de carbonetos, da preparação da aresta e de possíveis revestimentos.
A série T significa aço-ferramenta para corte rápido ao tungstênio. T1 é a designação representativa clássica. As composições para corte rápido ricas em tungstênio foram historicamente desenvolvidas para ferramentas de corte que precisavam manter a dureza sob aquecimento; os graus T contêm carbonetos que influenciam a dureza a quente, o desgaste, a retificação e a tenacidade. M e T não são níveis de qualidade opostos. São diferentes rotas de projeto de liga dentro dos aços-ferramenta para corte rápido, e a rota apropriada depende da temperatura de corte, do corte interrompido, da carga sobre a aresta, da geometria e do tratamento térmico.
Essa relação com o processamento é decisiva. Um estudo de 2020 publicado em Coatings identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta, enquanto a composição e a rota de fabricação estabelecem a estrutura de carbonetos e a população de defeitos possíveis. A obra Tool Steels: Properties and Performance, da Routledge, também aborda o desempenho por meio da composição, dos processos de fabricação, do tratamento térmico, do endurecimento superficial e dos revestimentos (Mesquita, 2021). A Monografia 88 do NBS fornece um ponto de referência federal anterior para a metalurgia do aço e a terminologia histórica.
A seleção deve, portanto, começar pelo modo de falha e pelas condições de serviço, usando depois a letra AISI como um mapa para as composições químicas candidatas. A Uddeholm declara claramente o objetivo da engenharia de trabalho a frio: adequar o aço-ferramenta à aplicação e minimizar o custo por peça produzida. Em termos práticos, o desempenho ao longo do ciclo de vida é mais importante que a letra isoladamente. A classificação AISI organiza as opções; ela não toma a decisão de engenharia.
As variáveis metalúrgicas por trás do desempenho dos aços-ferramenta
Os aços-ferramenta são definidos pelo serviço a que se destinam, não apenas pela dureza. A ASM International os descreve como aços usados na fabricação de ferramentas para cortar, conformar ou dar forma a peças manufaturadas. Essa definição abrange exigências muito diferentes: um punção pode precisar resistir ao impacto e ao colapso da aresta, enquanto uma ferramenta de corte deve manter uma aresta afiada sob atrito e calor. A ASTM A681, estrutura normativa relevante para produtos de aço-ferramenta ligado trabalhados mecanicamente, abrange requisitos químicos, mecânicos e físicos para barras, placas, chapas, tiras, barras finas, fios e peças forjadas normalmente fabricados para se tornarem ferramentas, matrizes ou dispositivos de fixação. A designação, por si só, não prevê o desempenho.
As famílias AISI, como W, L, S, O, A, D, H, M e T, identificam conceitos amplos de liga e processamento. As letras normalmente indicam o método de têmpera, a principal aplicação ou o sistema predominante de elementos de liga, conforme explica o texto de Metalurgia do Maricopa Community Colleges. W1 está associado ao endurecimento em água; O1, ao endurecimento em óleo; A2, ao endurecimento ao ar; D2, a uma composição com alto teor de carbono e cromo; H13, a aplicações para trabalho a quente; M2, ao aço rápido ao molibdênio; e T1, ao aço rápido ao tungstênio. Essas designações estabelecem um ponto de partida. A estrutura em serviço depende da prática de fusão, do forjamento ou processamento por metalurgia do pó, da austenitização, da têmpera, do revenimento, da condição superficial e do modo específico de falha.
Carbono, elementos de liga e temperabilidade
| Elemento | Principal efeito no aço-ferramenta descrito |
|---|---|
| Carbono | Dureza martensítica e formação de carbonetos |
| Cromo | Temperabilidade e carbonetos ricos em cromo |
| Molibdênio | Endurecimento secundário e resistência ao revenimento |
| Tungstênio | Carbonetos de liga e dureza a quente |
| Vanádio | Carbonetos muito duros e controle do tamanho dos grãos |
| Níquel | Temperabilidade e tenacidade em determinadas composições |
O carbono fornece os átomos intersticiais que fortalecem o ferro e permite que a austenita se transforme em martensita dura durante a têmpera. Um teor mais alto de carbono geralmente aumenta o teor de carbono da martensita e favorece uma dureza maior após a têmpera, mas essa mesma adição pode intensificar a formação de carbonetos, reduzir a ductilidade e tornar uma aresta ou um canto menos tolerante ao impacto. O carbono também altera a quantidade que permanece na matriz depois da formação dos carbonetos de liga. Portanto, uma porcentagem nominal de carbono não informa o teor de carbono da martensita final.
Principais termos de metalurgia
- Dureza
- Resistência à deformação plástica localizada.
- Temperabilidade
- Profundidade até a qual pode se formar martensita sob uma condição de resfriamento especificada.
- Austenita retida
- Austenita que não se transforma em martensita durante a têmpera.
- Endurecimento secundário
- Aumento da dureza causado pela precipitação de carbonetos finos de liga durante o revenimento.
A temperabilidade é diferente da dureza. Ela descreve até que profundidade um aço pode formar martensita sob uma determinada condição de resfriamento. Cromo, molibdênio, manganês e silício retardam transformações difusionais, como perlita e bainita, permitindo que regiões mais afastadas de uma superfície temperada endureçam. O níquel pode contribuir para a temperabilidade e a tenacidade, embora esteja menos associado à formação intensa de carbonetos nos aços-ferramenta convencionais. O molibdênio também suprime certas formas de fragilização por revenimento e contribui para o endurecimento secundário. O resultado depende do tamanho da seção, do tamanho do grão de austenita, da severidade da têmpera e da condição prévia do aço.
O cromo desempenha várias funções. Em quantidades moderadas, melhora a temperabilidade e a resistência à oxidação; em teores mais elevados, combina-se com o carbono para produzir carbonetos ricos em cromo, particularmente em classes com alto teor de carbono e cromo, como D2. O molibdênio e o tungstênio formam carbonetos de liga duros e favorecem o endurecimento secundário quando precipitados finos surgem durante o revenimento. Seu efeito sobre a dureza a quente é especialmente importante nos aços rápidos e nas classes para trabalho a quente. O vanádio forma carbonetos de vanádio muito duros, frequentemente VC ou carbonetos MC ricos em V, que resistem ao desgaste abrasivo e restringem o crescimento do grão de austenita quando suas partículas permanecem finas e bem distribuídas.
Outras adições alteram a janela de processamento. O silício fortalece a ferrita e pode afetar a resposta ao revenimento. O manganês melhora a temperabilidade, mas pode aumentar a sensibilidade à austenita retida e à segregação quando a composição e o tratamento são mal controlados. O cobalto não forma uma população importante de carbonetos no sentido usual dos aços rápidos; ele eleva a temperatura na qual a matriz amolece e favorece o desempenho de corte em temperaturas elevadas. Nitrogênio, enxofre e chumbo podem afetar a usinabilidade ou a precipitação, mas seu valor depende fortemente da classe do aço e dos requisitos de limpeza.
Um aço com alta temperabilidade não é automaticamente mais tenaz nem mais resistente ao desgaste. Ele pode endurecer em toda a seção de uma matriz grande e, ainda assim, conter carbonetos grosseiros, segregação ou excesso de austenita retida. O estudo de tratamento térmico publicado na revista Coatings pela MDPI em 2020 identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta. A composição estabelece quais estruturas podem se formar; o tratamento determina quais dessas estruturas efetivamente permanecem.

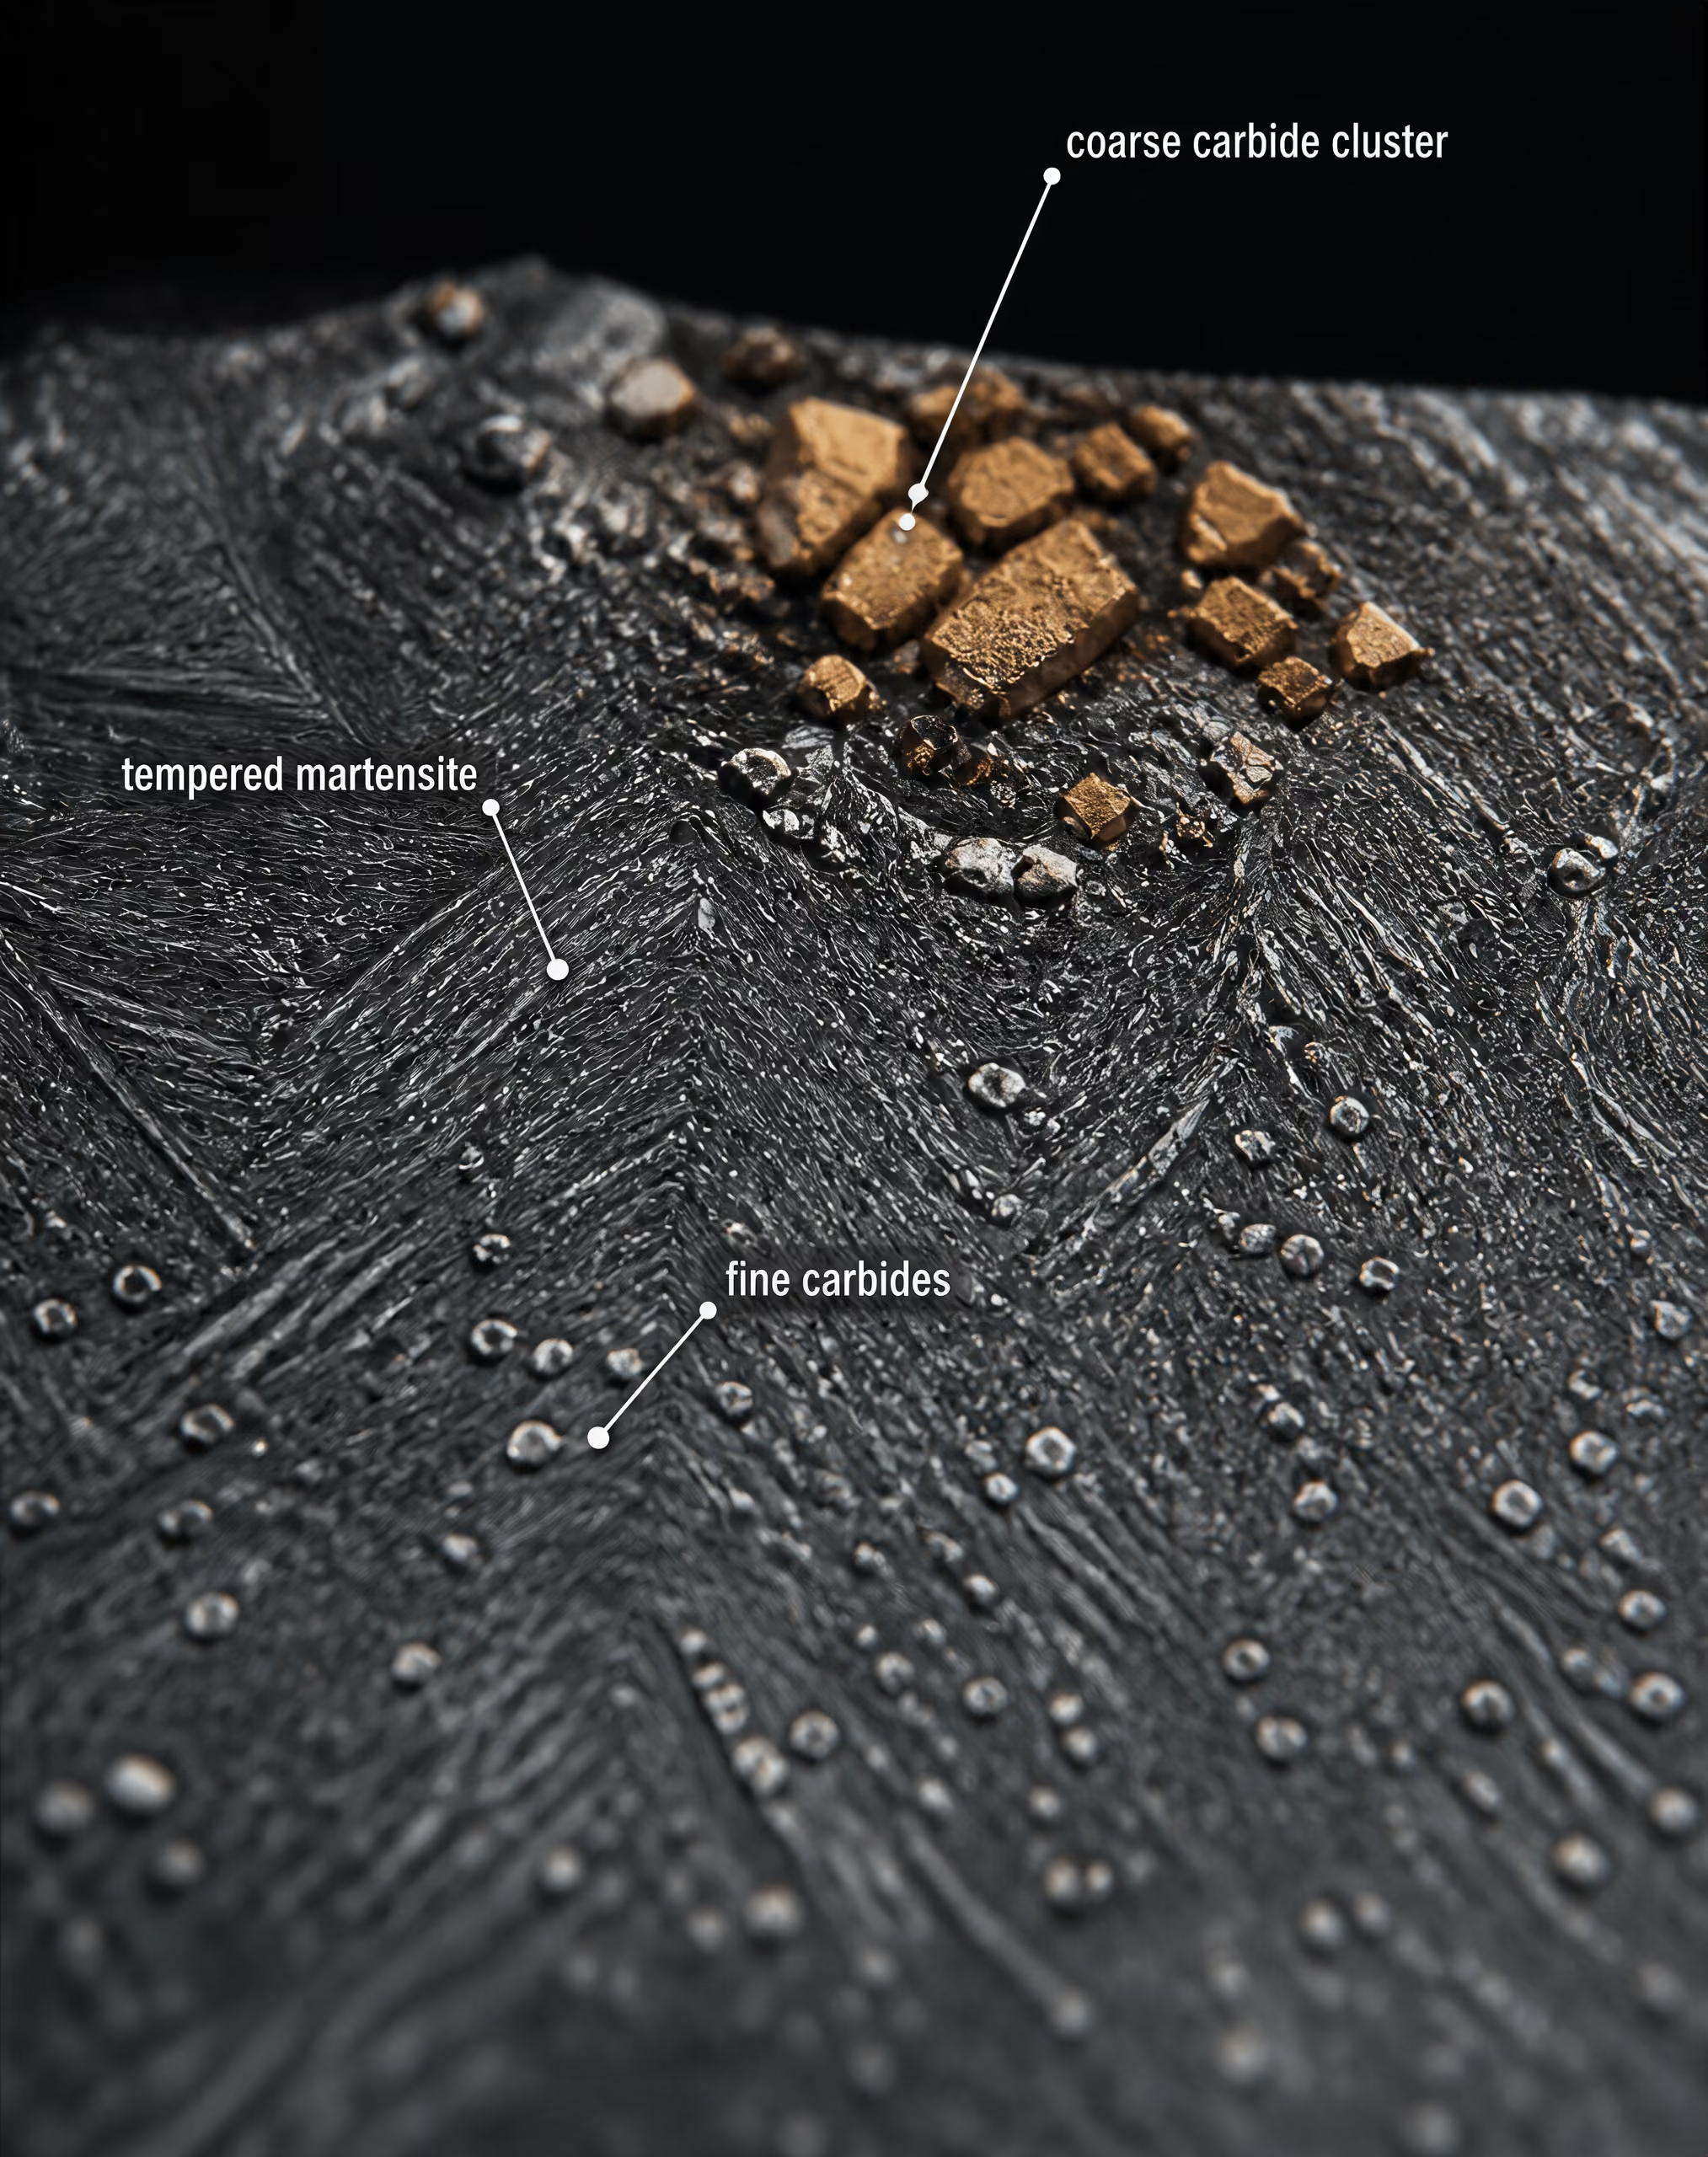
Carboneto Composto duro formado quando o carbono se combina com ferro ou elementos de liga, como cromo, molibdênio, tungstênio ou vanádio.
Carbonetos e o equilíbrio entre desgaste e tenacidade
Os carbonetos são fundamentais para o comportamento dos aços-ferramenta porque são partículas duras em uma matriz metálica relativamente mais tenaz. Sua composição química, fração volumétrica, tamanho, forma, espaçamento e orientação são tão importantes quanto sua presença. A cementita rica em ferro, os carbonetos M₇C₃ ricos em cromo, os carbonetos M₆C ricos em molibdênio e tungstênio e os carbonetos MC ricos em vanádio não oferecem a mesma resistência à abrasão, ao amolecimento térmico ou à formação de trincas.
Uma população fina e dispersa de carbonetos pode favorecer a resistência ao desgaste sem criar grandes pontos de início de trincas. Carbonetos primários grosseiros podem resistir efetivamente a determinado mecanismo de desgaste, mas também interrompem a matriz e concentram tensões. Cantos agudos de carbonetos, fileiras de carbonetos produzidas por segregação e aglomerados de carbonetos alinhados pelo processo de laminação ou forjamento podem se tornar caminhos preferenciais para a iniciação de trincas. Uma micrografia polida pode mostrar o mesmo tipo nominal de carboneto em duas classes de aço e, ao mesmo tempo, revelar distribuições muito diferentes e, consequentemente, vidas úteis muito diferentes.
| Rota de fabricação | Estrutura ou aspecto descrito |
|---|---|
| Metalurgia de lingotes | Segregação química e bandas alongadas de carbonetos |
| Forjamento e laminação | Fluxo dos grãos e disposição direcional dos carbonetos |
| Metalurgia do pó | Partículas de carboneto mais finas e distribuídas de modo mais uniforme |
O equilíbrio entre desgaste e tenacidade não é uma simples troca entre “mais carbonetos” e “menos carbonetos”. O desgaste abrasivo frequentemente se beneficia de uma alta fração de partículas duras, mas o lascamento da aresta pode se acelerar quando a matriz entre as partículas é fraca demais ou quando o espaçamento entre os carbonetos é pequeno demais para amortecer uma trinca. Desgaste adesivo, desgaste por impacto, deformação plástica e fadiga térmica impõem requisitos diferentes. Um punção que atinge uma peça desalinhada pode falhar por um único lascamento instável, embora sua dureza medida continue alta. Já uma lâmina de cisalhamento pode perder desempenho por um arredondamento abrasivo gradual.
A rota de fabricação altera essa estrutura. A metalurgia convencional de lingotamento pode produzir segregação química e bandas alongadas de carbonetos, que o forjamento posterior pode reduzir, mas nem sempre eliminar. A metalurgia do pó pode criar uma distribuição mais uniforme de carbonetos, embora as propriedades finais ainda dependam da consolidação, do forjamento, do tratamento térmico e dos defeitos superficiais. O ponto não é que uma rota sempre tenha sucesso. É que a composição química nominal não consegue descrever a população de defeitos nem a arquitetura dos carbonetos criada pela rota.
O revenimento acrescenta outra camada de complexidade. Durante o revenimento, elementos de liga podem deixar a martensita supersaturada e formar carbonetos secundários finos. Nos aços rápidos M2 e relacionados, molibdênio, tungstênio e vanádio participam de precipitações que elevam a dureza após um estágio inicial de amolecimento. Esse endurecimento secundário também favorece a dureza a quente, mas um tratamento agressivo pode deixar tensão residual excessiva ou austenita retida. O refino dos carbonetos, e não apenas sua quantidade, frequentemente determina se o teor adicional de elementos de liga produzirá uma resistência útil ao corte ou um comportamento frágil da aresta.
Estrutura da matriz e austenita retida
A matriz que circunda os carbonetos concentra grande parte da tenacidade da ferramenta e dá suporte aos carbonetos sob carga. A martensita temperada oferece alta resistência porque o carbono e os átomos de liga distorcem a rede cristalina do ferro e dificultam o movimento das discordâncias. A martensita não revenida, porém, contém alta tensão residual e oferece baixa resistência à fratura súbita. O revenimento reduz essa tensão, permite a precipitação controlada de carbonetos e ajusta o equilíbrio entre dureza e tenacidade.
O tratamento de austenitização controla tanto a composição química da matriz quanto a dissolução dos carbonetos. Se a temperatura for baixa demais, uma quantidade insuficiente de carbono e de elementos de liga entrará na austenita, limitando a temperabilidade e a dureza final. Se for alta demais ou se o tempo de permanência for excessivo, a dissolução exagerada dos carbonetos pode enriquecer a matriz, aumentar o tamanho dos grãos de austenita e intensificar a formação de austenita retida após a têmpera. Grãos grosseiros de austenita prévia reduzem o número de barreiras disponíveis para uma trinca em propagação.
A austenita retida é a fração de austenita que não se transforma em martensita durante a têmpera. Ela pode melhorar a tenacidade aparente imediatamente após o endurecimento, mas é dimensionalmente instável sob tensões de serviço, calor de retificação ou revenimento posterior. A transformação em martensita nova e não revenida pode causar distorção, trincas ou alterações na geometria de corte. O tratamento criogênico, ciclos múltiplos de revenimento ou condições de austenitização cuidadosamente selecionadas podem reduzir esse problema, mas nenhum deles é uma solução universal.
A matriz final pode conter martensita revenida, austenita retida, carbonetos secundários e, às vezes, regiões bainíticas ou perlíticas causadas por resfriamento inadequado. Suas proporções e interfaces governam a fadiga, o lascamento, a distorção e o amolecimento térmico. A retificação superficial acrescenta outra variável: tensões residuais de tração, queimas de retificação e microtrincas podem comprometer um núcleo tratado corretamente.
A obra Tool Steels: Properties and Performance (2021), da Routledge, aborda o desempenho por meio da composição, dos processos de fabricação, do tratamento térmico, do endurecimento superficial e dos revestimentos, em vez de considerar apenas o nome da classe. Essa abordagem está de acordo com os fundamentos metalúrgicos mais antigos registrados na NBS Monograph 88 e com a ênfase da ASM International nos efeitos combinados da resistência ao desgaste, da tenacidade, da dureza a quente, dos carbonetos e do tratamento térmico. As orientações da Uddeholm para trabalho a frio expressam a consequência prática: a seleção deve corresponder à aplicação e reduzir o custo do ciclo de vida por peça produzida. A questão relevante não é qual designação ocupa a posição mais alta, mas qual estrutura de matriz e carbonetos consegue sobreviver à carga, à temperatura, ao contato e ao modo de falha reais da ferramenta.
Rota de Fabricação: Por Que o Mesmo Grau Não Corresponde a uma Única Microestrutura
Uma designação de aço-ferramenta identifica uma faixa de composição e uma família de aplicação pretendida, não uma única estrutura interna. Assim, AISI O1, AISI D2, AISI M2 e outros graus podem apresentar diferentes combinações de tenacidade, resistência ao desgaste, estabilidade dimensional e usinabilidade quando seus históricos de fusão, fundição, deformação e tratamento térmico são diferentes. A ASM International descreve os aços-ferramenta como aços usados na fabricação de ferramentas para cortar, conformar ou moldar peças manufaturadas; a questão relevante não é simplesmente qual letra aparece na designação, mas como a microestrutura resultante responde ao modo de falha da ferramenta.
A ASTM A681 (2024) abrange “os requisitos químicos, mecânicos e físicos para produtos forjados de aço-ferramenta ligado”, incluindo barras, placas, chapas, tiras, vergalhões, fios e peças forjadas normalmente transformados em ferramentas, matrizes ou dispositivos de fixação. Essa estrutura normativa define os requisitos do produto, mas não torna metalurgicamente idêntica toda forma de um determinado grau. O tamanho do produto, a razão de redução, o histórico de resfriamento e o local de onde uma seção é retirada podem afetar a estrutura fornecida à fabricação da ferramenta.
Metalurgia de lingote e segregação
O aço-ferramenta forjado convencional começa com um lingote fundido ou uma barra obtida por fundição contínua. Durante a solidificação, os elementos de liga não permanecem distribuídos de maneira perfeitamente uniforme. Carbono, cromo, molibdênio, tungstênio, vanádio e outros solutos se particionam entre as fases líquida e sólida. O último líquido a solidificar pode se enriquecer em elementos que formam carbonetos, produzindo segregação química entre os núcleos das dendritas e as regiões interdendríticas. Em um grau de alto carbono e alto cromo, como AISI D2, esse histórico pode influenciar o tamanho, a quantidade e a distribuição dos carbonetos ricos em cromo. No AISI M2, as populações de carbonetos contendo tungstênio, molibdênio e vanádio também refletem tanto a composição quanto a solidificação.
A segregação não equivale necessariamente a um defeito visível em todas as seções, mas cria variações locais no comportamento de transformação e na formação de carbonetos. Regiões enriquecidas podem responder de maneira diferente durante a austenitização, e aglomerados grosseiros de carbonetos podem atuar como concentradores de tensão. Sob impacto ou flexão, uma trinca pode se propagar através de uma fileira ou aglomerado, em vez de atravessar a matriz martensítica revenida. Em serviço de deslizamento ou abrasão, um carboneto duro pode melhorar a resistência à remoção de material, enquanto um carboneto grande e mal suportado pode fraturar ou se desprender, danificando a aresta de trabalho.
As inclusões não metálicas acrescentam outra dimensão. Inclusões de óxidos, sulfetos e silicatos podem se originar na fusão, no refino, na fundição ou em etapas posteriores de processamento. Sua composição química, tamanho, forma e alinhamento afetam a iniciação de fadiga e o comportamento à fratura. O efeito é especialmente importante em punções, lâminas de cisalhamento, machos de roscar e outras ferramentas submetidas a carregamentos repetidos, nas quais uma pequena descontinuidade interna pode ser mais relevante do que uma diferença moderada na dureza global.
O forjamento e a laminação reduzem a estrutura de fundição, fecham vazios internos e redistribuem o material segregado, mas não eliminam completamente o histórico original. O resultado final depende da temperatura, da deformação, da redução e do resfriamento. Um grande lingote substancialmente reduzido para produzir uma barra pode apresentar espaçamento de carbonetos e padrão de segregação diferentes dos de uma seção inicial menor processada até atingir o mesmo grau nominal.
Forjamento, laminação e estrutura direcional
Anisotropia Diferença na resposta do material causada pela orientação, como no carregamento ao longo ou transversalmente às fileiras de carbonetos ou ao fluxo dos grãos.
O trabalho a quente rompe as dendritas de fundição e alonga inclusões e regiões ricas em carbonetos na direção da deformação. Isso produz fluxo de grãos e, em muitos aços-ferramenta forjados, um arranjo direcional de carbonetos frequentemente chamado de bandamento ou alinhamento de carbonetos. A matriz pode se tornar relativamente uniforme após o tratamento térmico, enquanto fileiras alongadas de carbonetos permanecem visíveis em uma seção polida e atacada.
A direção é importante porque as propriedades mecânicas podem diferir ao longo e transversalmente à direção de trabalho. Uma ferramenta carregada paralelamente a fileiras alinhadas de carbonetos não apresenta o mesmo caminho de trinca que uma ferramenta carregada transversalmente a elas. Assim, a tenacidade longitudinal, a tenacidade transversal, a resistência à flexão, a resistência à fadiga e a estabilidade da aresta podem divergir mesmo quando a dureza e a análise química são semelhantes. Essa diferença é a anisotropia: a resposta do material depende da orientação.
A consequência se estende ao projeto da ferramenta. Uma matriz de forjamento, um punção ou um componente de corte obtido de uma barra não deve ser tratado como material sem direção definida. A orientação do perfil da ferramenta, a carga predominante em serviço e o caminho esperado da trinca devem ser considerados em conjunto. Uma barra, placa, chapa, tira, vergalhão, fio ou peça forjada também impõe diferentes decisões de usinagem e conformação. Uma placa espessa pode exigir a remoção de uma camada superficial ou atenção à variação ao longo da seção; uma tira pode ser escolhida para um pequeno componente conformado cuja direção final acompanhe a laminação; fios e vergalhões podem alimentar operações de conformação a frio ou recalque, nas quais a condição superficial e os defeitos axiais se tornam relevantes.
O fluxo de grãos é útil quando sustenta a carga aplicada, mas prejudicial quando oferece um caminho fácil para a separação ou a falha da aresta. O bandamento também pode produzir uma resposta desigual durante o tratamento térmico, especialmente quando variações locais de composição alteram a temperabilidade ou a austenita retida. Consequentemente, uma ferramenta nominalmente idêntica de AISI O1, produzida a partir de diferentes formas de produto, pode exigir diferentes margens para a distorção de usinagem e pode falhar por lascamento, flexão ou trincamento por razões distintas.
O estudo da ASM International de 2020 afirma que o desempenho dos aços-ferramenta depende das combinações de resistência ao desgaste, tenacidade, dureza a quente, carbonetos e tratamento térmico. Tool Steels: Properties and Performance, da Routledge (2021), apresenta o mesmo ponto mais amplo ao tratar composição, processos de fabricação, tratamento térmico, endurecimento superficial e revestimentos como variáveis interligadas. A rota de fabricação estabelece a condição inicial; ela não substitui o tratamento térmico. Um estudo de 2020 publicado em Coatings, da MDPI, identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta, enquanto a composição e o processamento anterior estabelecem o potencial do material e sua população de defeitos.

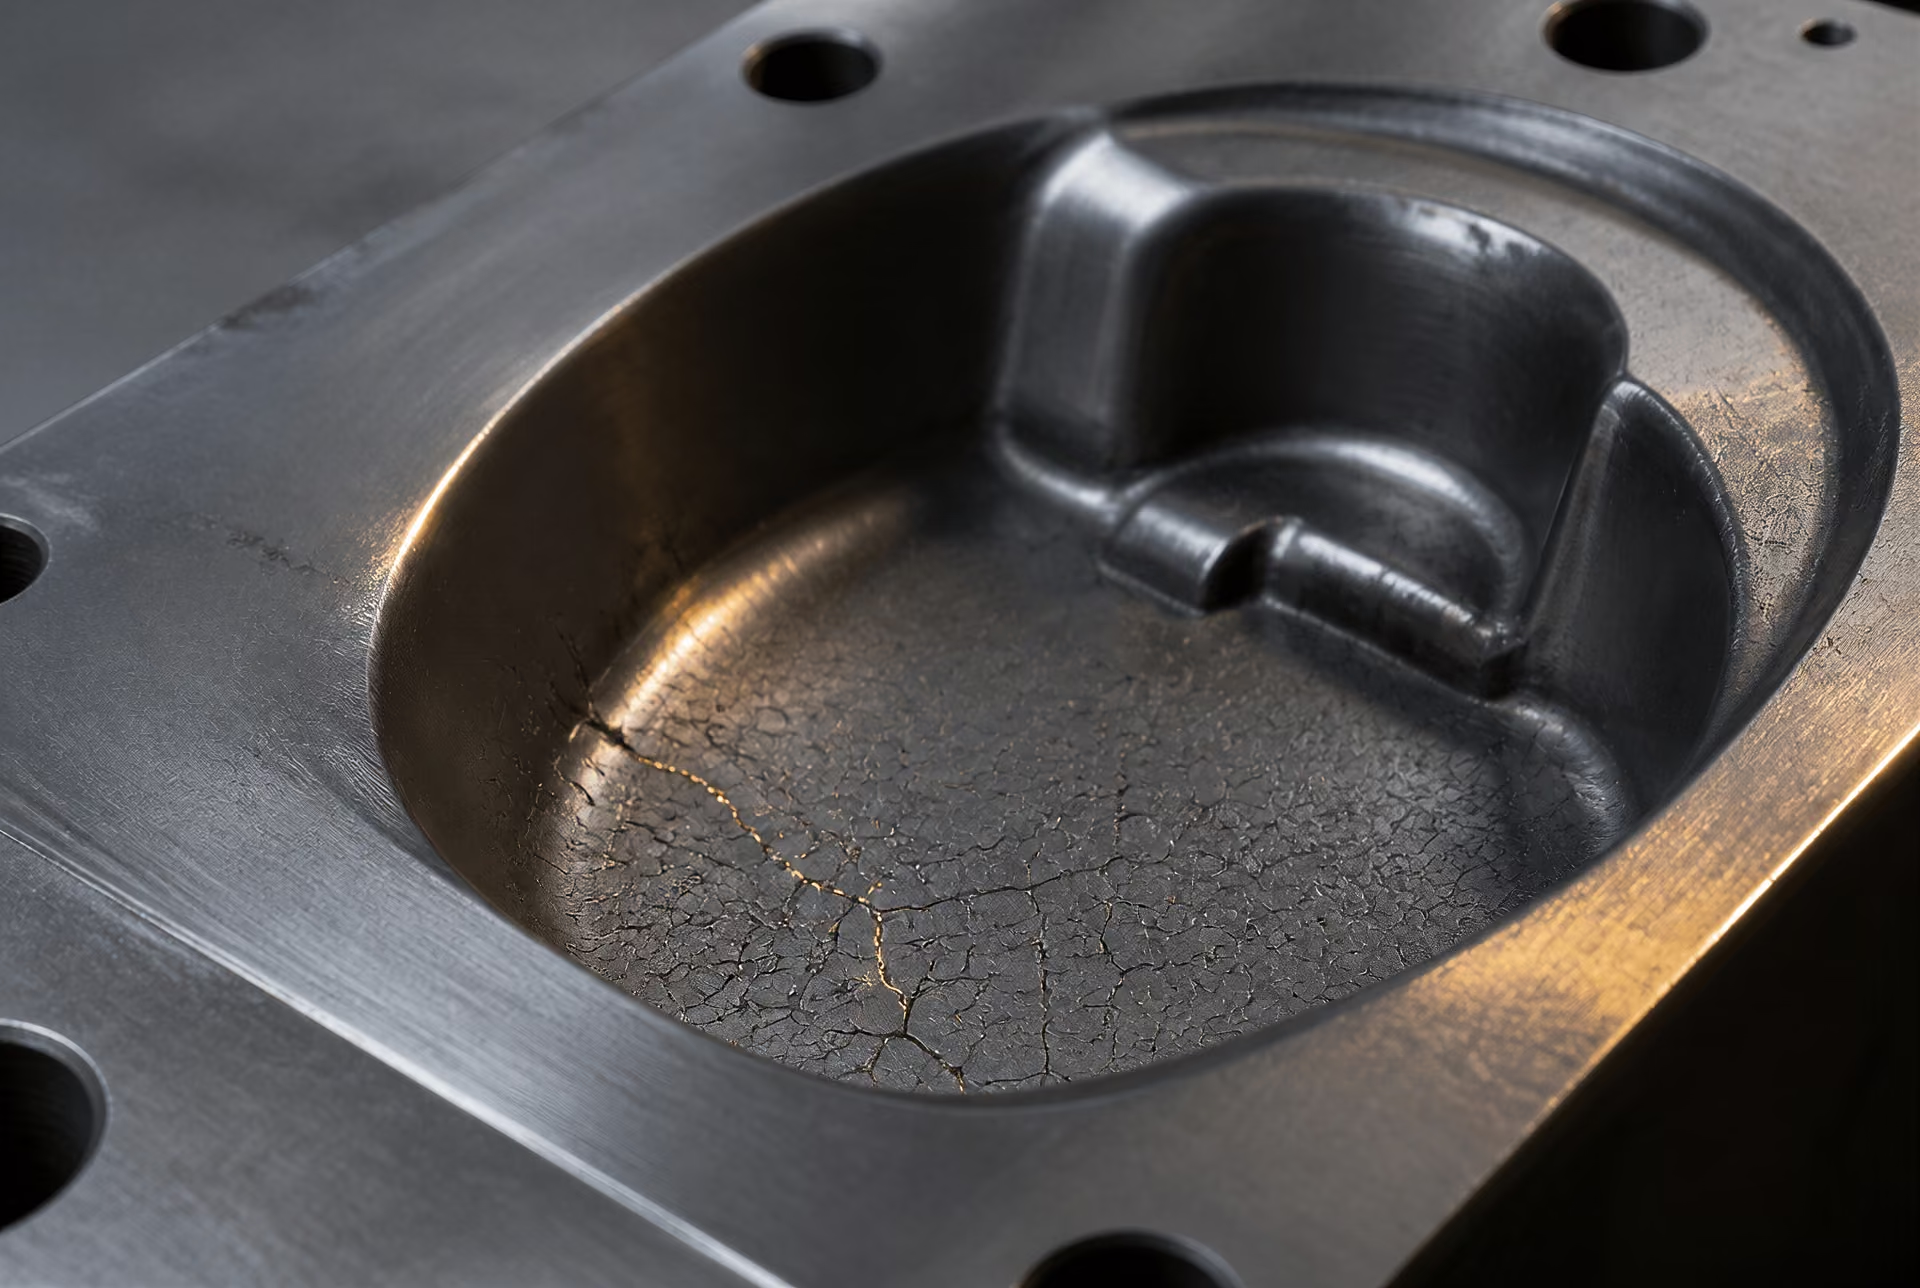
Metalurgia do pó e refino dos carbonetos
O aço-ferramenta produzido por metalurgia do pó modifica o problema de solidificação, em vez de simplesmente repetir a produção convencional em escala menor. A liga fundida é atomizada em partículas finas, cada uma das quais se solidifica rapidamente e contém um volume segregado comparativamente pequeno. Em seguida, o pó é compactado e consolidado, geralmente por prensagem isostática a quente, seguida de processamento termomecânico e tratamento térmico.
A solidificação rápida das partículas limita o crescimento de grandes redes de carbonetos. Após a consolidação, as partículas de carboneto são geralmente mais finas e distribuídas de maneira mais uniforme do que no material fundido e forjado convencionalmente de mesma composição nominal. A redução de aglomerados grosseiros de carbonetos pode melhorar a resistência à fratura dos carbonetos, ao lascamento da aresta e à propagação de trincas, enquanto a estrutura mais uniforme reduz a variação de propriedades com a seção e a orientação. Essas são tendências estruturais, não garantias automáticas; defeitos de consolidação, tratamento térmico inadequado, teor excessivo de carbonetos e preparação superficial deficiente ainda podem controlar a falha.
O contraste é mais evidente em graus de alta liga que contêm quantidades substanciais de elementos formadores de carbonetos. O AISI D2 convencional pode conter populações consideráveis de carbonetos ricos em cromo, com alinhamento herdado do processamento. Uma rota de metalurgia do pó pode produzir uma distribuição mais fina de carbonetos de cromo, embora as fases e os tamanhos exatos dependam da atomização, da consolidação, do forjamento ou da laminação e do tratamento térmico. As versões produzidas por metalurgia do pó de aços rápidos, como AISI M2, também buscam controlar o espaçamento dos carbonetos e reduzir a anisotropia relacionada à segregação. A designação continua identificando a família da liga. Ela não especifica um único tamanho de carboneto nem um único nível de tenacidade.
Essa distinção é importante quando uma ferramenta é produzida a partir de uma barra, placa, tira, vergalhão, fio ou peça forjada. A usinagem remove material, mas não elimina a estrutura direcional de toda a ferramenta remanescente. A retificação pode expor regiões ricas em carbonetos e introduzir tensão residual de tração ou danos térmicos localizados na superfície. Assim, uma rota de processamento que proporcione ao núcleo uma estrutura fina e homogênea pode oferecer uma margem diferente contra o lascamento em comparação com uma rota convencional de material forjado, mesmo depois que ambos os materiais recebem o mesmo tratamento nominal de dureza.
A orientação da Uddeholm de 2024 para trabalho a frio expressa a regra prática de engenharia: a seleção do aço-ferramenta deve corresponder à aplicação e minimizar o custo por peça produzida. Isso significa compatibilizar a rota e a forma do produto com o modo de falha predominante — desgaste, fratura por impacto, deformação plástica, fadiga térmica, fadiga ou lascamento da aresta — e não classificar as letras AISI em uma escala do menor para o maior. O mesmo nome de grau pode descrever estruturas iniciais materialmente diferentes, e essas estruturas continuam fazendo parte da ferramenta muito depois de o aço ter sido usinado.
Os parâmetros do tratamento térmico foram o principal fator que controlou o desempenho do núcleo da ferramenta no sistema revestido examinado. Limited evidence

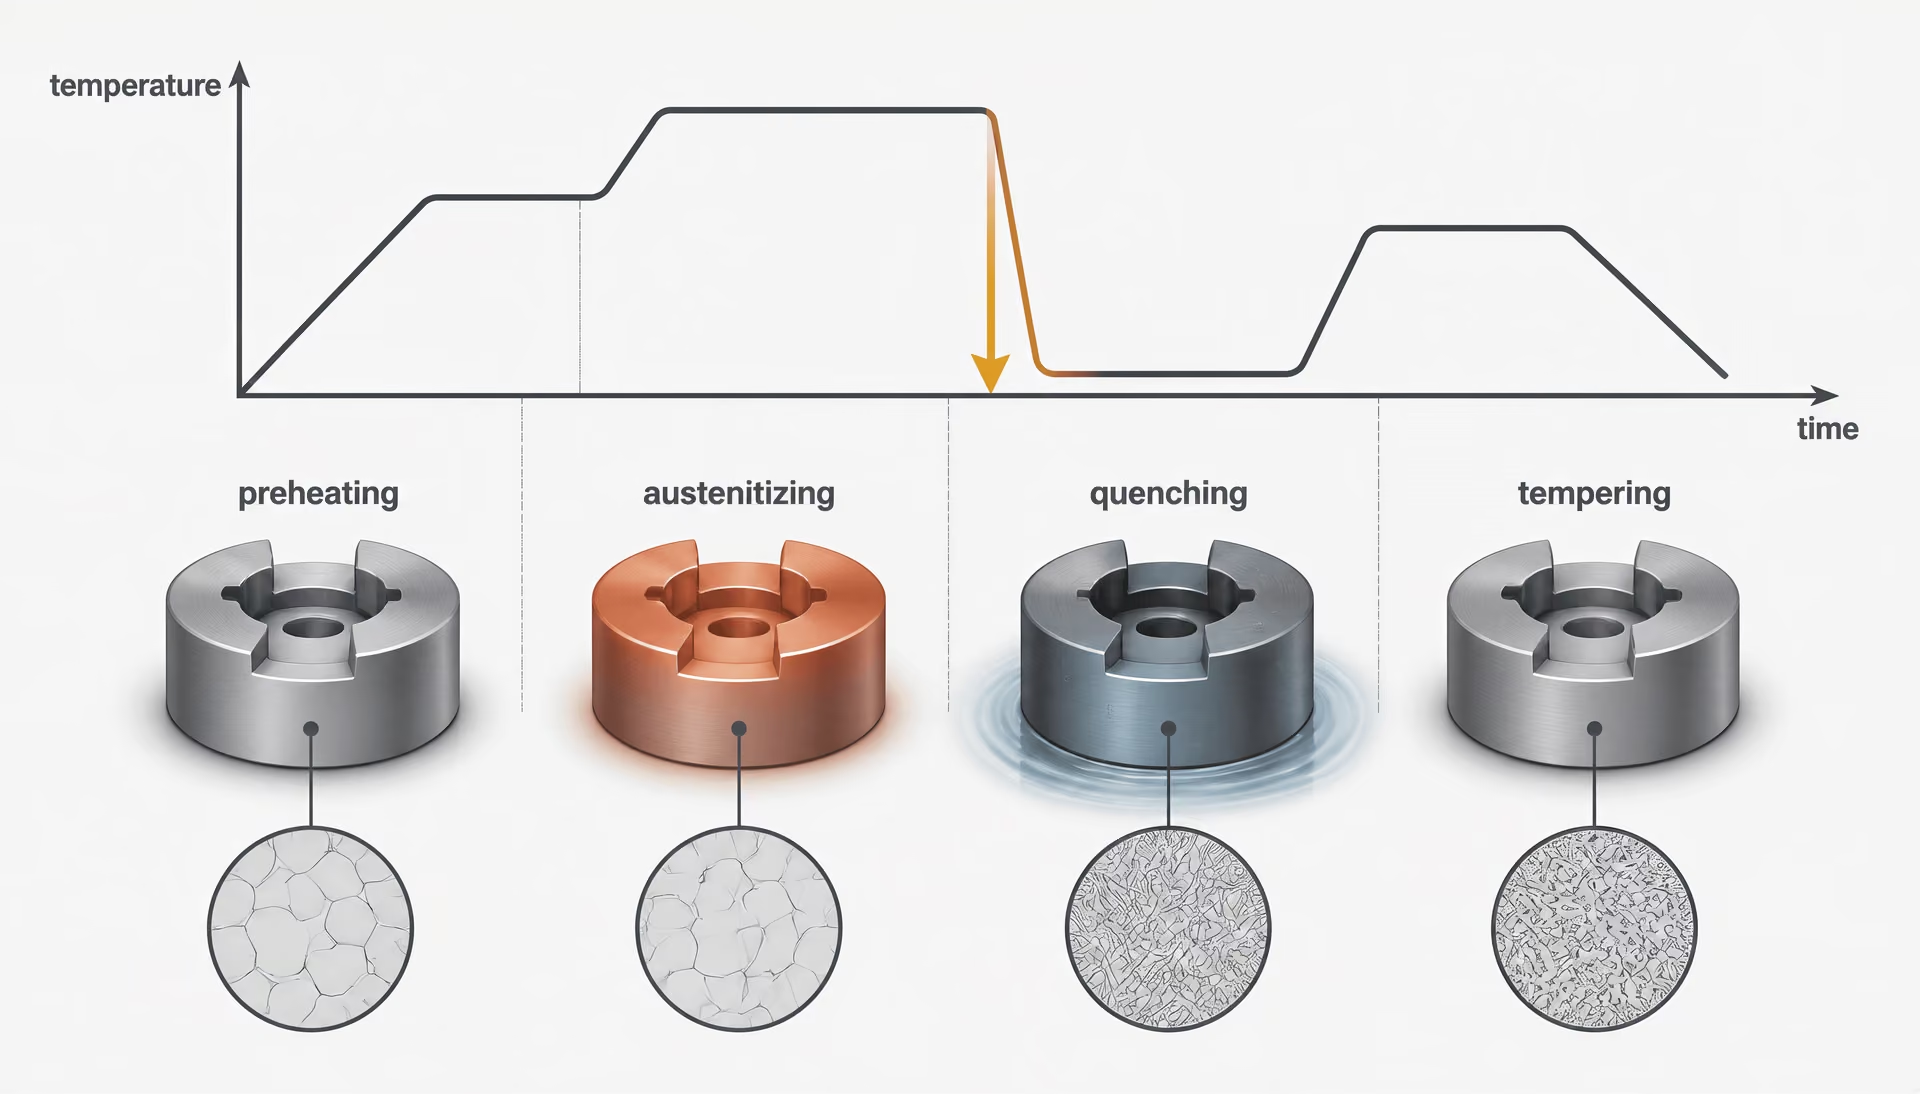
Sequência do tratamento térmico
- Pré-aquecimento Reduzir o gradiente de temperatura entre o forno e a peça de trabalho.
- Austenitização Transformar a matriz e dissolver uma quantidade controlada de carboneto.
- Têmpera Resfriar rapidamente o suficiente para formar martensita, limitando ao mesmo tempo as tensões térmicas e de transformação.
- Revenimento Reduzir a tensão residual, ajustar a dureza e a tenacidade e estabilizar a estrutura.
O Tratamento Térmico É o Processo que Define o Desempenho
Um grau de aço-ferramenta não entra em serviço com as propriedades sugeridas apenas por sua designação. O AISI D2, por exemplo, identifica uma família de aços para trabalho a frio com alto teor de carbono e cromo; ele não garante uma combinação específica de dureza, tenacidade, estabilidade dimensional ou vida útil contra o desgaste. Essas propriedades surgem depois que o aço é aquecido, mantido, resfriado e revenido sob condições adequadas à sua composição química e ao tamanho da seção.
Este é o ponto técnico central do estudo Coatings de 2020 publicado pela MDPI, volume 10, edição 3, artigo 265. O estudo identifica os parâmetros de tratamento térmico como o principal fator que controla o desempenho do núcleo da ferramenta no sistema revestido examinado. A composição e a rota de fabricação estabelecem o potencial microestrutural disponível e a população de inclusões, segregações, poros e carbonetos. O tratamento térmico determina quanto desse potencial será efetivamente realizado. Um revestimento não pode compensar um núcleo que tenha sido superaquecido, subendurecido, trincado durante a têmpera ou deixado com excesso de austenita retida.
A sequência normalmente é controlada por meio de pré-aquecimento, austenitização, têmpera e revenimento, mas não se trata de uma receita universal. Os aços AISI W, L, S, O, A, D, H, M e T respondem de maneira diferente porque seus teores de carbono, cromo, molibdênio, tungstênio, vanádio, manganês e silício alteram as temperaturas de transformação, a estabilidade dos carbonetos, a temperabilidade e a resposta ao revenimento. A ASTM A681, que abrange os requisitos químicos, mecânicos e físicos para produtos forjados de aço-ferramenta ligado, fornece a estrutura normativa; ela não substitui o cronograma de tratamento térmico específico de cada grau.
Austenitização e controle da dissolução
O pré-aquecimento reduz o gradiente térmico entre o forno e a peça. Isso é particularmente importante para seções grandes, punções complexos, cantos vivos e aços que contêm populações substanciais de carbonetos. Pode-se utilizar um pré-aquecimento em etapas quando o grau ou a geometria cria alto risco de tensões térmicas. O objetivo não é simplesmente economizar tempo de forno. O pré-aquecimento reduz a diferença de temperatura entre a superfície e o núcleo antes do início da austenitização.
A austenitização então eleva o aço a uma faixa de temperatura na qual uma quantidade suficiente de ferrita ou perlita se transforma em austenita e determinados carbonetos se dissolvem. O carbono e os elementos de liga que entram na austenita controlam a temperabilidade e a resposta durante o revenimento. A quantidade dissolvida deve ser controlada. Uma dissolução insuficiente deixa excesso de carbonetos não dissolvidos e uma matriz austenítica que pode não atingir o nível de dureza exigido após a têmpera. Uma dissolução excessiva pode produzir grãos austeníticos grosseiros, teor excessivo de elementos de liga em solução, maior quantidade de austenita retida e menor tenacidade.
Essa distinção é importante em graus de alto carbono e alto cromo, como o AISI D2. Seus carbonetos ricos em cromo proporcionam resistência ao desgaste, mas não se pretende que esses carbonetos se dissolvam completamente. O tratador térmico controla um equilíbrio entre uma matriz martensítica dura e uma estrutura de carbonetos útil e estável. Os aços rápidos AISI M e T exigem um controle ainda diferente, pois o molibdênio, o tungstênio, o vanádio e o cromo formam carbonetos de liga que contribuem para a dureza a quente e o endurecimento secundário. Suas temperaturas de austenitização são elevadas, e a janela de processo permitida pode ser estreita.
O subaquecimento é frequentemente confundido com um tratamento destinado a preservar a tenacidade. Se a temperatura de austenitização ou o tempo de permanência forem inadequados, a matriz poderá conter carbono e elementos de liga dissolvidos em quantidade insuficiente, produzindo baixa dureza e baixa resistência ao desgaste após a têmpera. O superaquecimento cria um conjunto diferente de falhas: crescimento dos grãos, excesso de austenita retida, maior distorção e maior risco de trincas de têmpera. Tempos prolongados de permanência também podem intensificar a descarbonetação ou a oxidação da superfície.
| Família | Meio de resfriamento tradicional | Principal preocupação de processamento |
|---|---|---|
| W | Água | Trincas de têmpera e distorção |
| O | Óleo | Temperabilidade da seção e alteração dimensional |
| A | Ar ou gás controlado | Austenita retida e resfriamento não uniforme |
| D | Ar ou gás controlado | Estrutura dos carbonetos e estabilidade dimensional |
| H | Ar ou gás pressurizado | Fadiga térmica e amolecimento a quente |
A condição da superfície deve ser controlada durante o aquecimento. A descarbonetação remove carbono da camada externa, deixando uma camada superficial mais macia que pode falhar por arredondamento prematuro, gripagem ou deformação plástica, mesmo quando a dureza do interior está correta. Atmosfera protetora, processamento a vácuo, banhos de sal, práticas adequadas de operação do forno e retificação após o tratamento são possíveis formas de controle, mas sua adequação depende do grau e da geometria. Uma medição de dureza realizada abaixo de uma camada descarbonetada pode ocultar o defeito.
O tamanho da seção altera as práticas necessárias de aquecimento e permanência. Um punção fino atinge a temperatura rapidamente; uma matriz grande pode apresentar um atraso substancial entre a superfície e o núcleo. Aplicar a programação destinada a peças pequenas a uma seção espessa pode deixar o núcleo subaustenitizado, enquanto manter uma seção fina durante o tempo exigido por um bloco grande favorece o crescimento dos grãos e danos superficiais. Por isso, as instruções de tratamento térmico especificam tanto a temperatura quanto o tempo, frequentemente considerando pressupostos relativos ao carregamento do forno e à espessura da seção.
Têmpera, endurecimento e revenimento
A têmpera converte a estrutura austenitizada em martensita quando o resfriamento é suficientemente rápido para evitar a formação excessiva de perlita ou bainita. A severidade de resfriamento necessária depende da temperabilidade. Os aços AISI W, temperáveis em água, exigem resfriamento rápido e, consequentemente, apresentam maiores riscos de distorção e trincas. Os aços AISI O, temperáveis em óleo, permitem um resfriamento menos severo. Os aços AISI A, D, H e muitos aços rápidos, temperáveis ao ar, podem endurecer em seções maiores com menor tensão de têmpera, embora “endurecimento ao ar” não signifique que toda geometria resfriará uniformemente ou atingirá a mesma dureza em seu centro.
A têmpera é um evento mecânico tanto quanto metalúrgico. A superfície se contrai enquanto o interior permanece quente; em seguida, o núcleo se contrai à medida que esfria. Cantos vivos, mudanças abruptas de seção, furos, rasgos de chaveta e peças mal apoiadas concentram tensões. Podem ocorrer trincas de têmpera, especialmente quando o meio de resfriamento é severo demais, o aço foi superaquecido, permanecem marcas de usinagem ou o projeto contém concentradores de tensão. A distorção pode ocorrer sem uma trinca visível. Uma matriz pode empenar, um punção pode perder a concentricidade ou uma aresta de corte pode se deslocar o suficiente para afetar a folga e o alinhamento.
A têmpera interrompida, o resfriamento em etapas, a martêmpera ou a têmpera sob pressão podem reduzir as tensões, mas cada método deve ser validado para o grau e a peça. O objetivo não é obter o resfriamento mais rápido possível. É obter uma transformação suficiente, com tensões controladas e uma alteração dimensional aceitável.
A martensita recém-temperada é dura, porém frágil, e contém elevadas tensões internas. O revenimento deve ser realizado após a têmpera, sem atrasos desnecessários. Ele reaquecе o aço até uma temperatura abaixo da faixa de transformação da austenita, permitindo que o carbono deixe a martensita supersaturada e forme carbonetos de transição ou cementita, ao mesmo tempo que reduz as tensões residuais. Um revenimento insuficiente pode deixar a ferramenta vulnerável a trincas durante o serviço, mesmo quando um ensaio de dureza indica o valor nominal especificado. Um único revenimento pode não estabilizar adequadamente a estrutura em graus com quantidade significativa de austenita retida; para esses aços, frequentemente se especifica revenimento duplo ou triplo.
Alguns sistemas de liga apresentam endurecimento secundário. Nos aços rápidos AISI M e T, e em determinados graus de alta liga para trabalho a quente e a frio, o revenimento pode precipitar carbonetos finos de liga, como carbonetos ricos em molibdênio, ricos em tungstênio ou ricos em vanádio. A dureza pode aumentar durante um revenimento adequado em alta temperatura, em vez de simplesmente diminuir. Essa resposta depende do tratamento de austenitização, da quantidade de liga dissolvida, da trajetória de resfriamento e do cronograma de revenimento. Ela não pode ser presumida para todo aço-ferramenta, e um número de dureza mais elevado não significa automaticamente melhor desempenho em serviço.
A dureza nominal é apenas uma das medições. Uma ferramenta com maior dureza Rockwell pode falhar antes de uma ferramenta ligeiramente mais macia se sua rede de carbonetos for grosseira, se sua aresta contiver uma camada descarbonetada, se sua tenacidade for inadequada ou se sua austenita retida se transformar durante a operação. O desempenho em serviço também depende do mecanismo de desgaste, do carregamento por impacto, da temperatura, da lubrificação, da pressão de contato e da qualidade da superfície de trabalho. Por isso, o tratamento de 2020 da ASM International sobre aços-ferramenta relaciona o desempenho a combinações de resistência ao desgaste, tenacidade, dureza a quente, carbonetos e tratamento térmico, e não à dureza de forma isolada.
Alteração dimensional, austenita retida e tratamento criogênico
A alteração dimensional começa durante o aquecimento e continua durante a têmpera, o revenimento e o serviço. A transformação da austenita em martensita envolve uma alteração de volume, enquanto a precipitação de carbonetos e a transformação da austenita retida podem alterar as dimensões posteriormente. A direção e a magnitude variam conforme o grau, a geometria, o trabalho a frio anterior, a orientação e a rota de processamento. Um alargador de precisão, uma matriz de estampagem ou uma pastilha de conformação pode exigir sobremetal para usinagem, alívio de tensões, estabilização criogênica ou retificação de acabamento após o tratamento térmico.
A austenita retida é a parcela da austenita que não se transforma durante a têmpera. O alto teor de carbono e de elementos de liga, a temperatura excessiva de austenitização e a severidade insuficiente da têmpera podem aumentar sua quantidade. Ela é mais macia que a martensita e pode se transformar posteriormente durante o revenimento, o resfriamento, a retificação ou sob as tensões de serviço. Essa transformação retardada pode causar deriva dimensional, trincas ou alterações na geometria da aresta de corte. Em uma matriz, uma pequena alteração dimensional pode modificar a folga; em um alargador, pode alterar o diâmetro final do furo.
O tratamento criogênico, geralmente aplicado após a têmpera e antes ou entre as operações de revenimento, pode promover uma transformação adicional da austenita retida em martensita. Ele não substitui a austenitização, a têmpera ou o revenimento corretos. Um resfriamento excessivo ou realizado no momento inadequado pode aumentar as tensões, e a martensita recém-formada ainda exige revenimento. Portanto, sua utilidade deve ser demonstrada para o aço, a geometria e o modo de falha específicos, em vez de ser adicionada como uma etapa ritual.
O tratamento térmico deve ser avaliado em função do requisito real de serviço da ferramenta. As orientações da Uddeholm para trabalho a frio, de 2024, expressam o objetivo de engenharia como adequar o aço à aplicação e minimizar o custo por peça produzida; em termos metalúrgicos, isso significa controlar todo o ciclo de vida da ferramenta, em vez de selecionar uma qualidade apenas com base na letra de sua designação ou na dureza. A sequência, a atmosfera, a uniformidade térmica, o método de têmpera, a resposta ao revenimento, a condição superficial e a tolerância dimensional fazem parte da especificação. A composição possibilita uma faixa de desempenho. O tratamento térmico determina em que ponto dessa faixa a ferramenta acabada irá operar.
As Principais Propriedades de Desempenho e Suas Compensações
O desempenho de um aço-ferramenta não pode ser determinado apenas por um número de dureza ou por uma letra de classificação. A ASM International define os aços-ferramenta como aços utilizados na fabricação de ferramentas para cortar, conformar ou moldar peças manufaturadas, mas o resultado em serviço depende da interação entre a dureza da matriz, a população de carbonetos, a tenacidade, o tratamento térmico, a condição superficial, os defeitos de fabricação e o modo de falha predominante. A ASTM A681:2024 abrange “os requisitos químicos, mecânicos e físicos para produtos forjados de aço-ferramenta ligado”, incluindo barras, placas, chapas, tiras, varetas, fios e peças forjadas normalmente transformados em ferramentas, matrizes ou dispositivos de fixação. Seus requisitos descrevem o material; não estabelecem uma classificação universal das classes W, L, S, O, A, D, H, M e T.
Uma comparação útil, portanto, faz uma pergunta mais precisa: a ferramenta está falhando por desgaste abrasivo, desgaste adesivo, deformação plástica, trincamento por fadiga, fratura por impacto, trincamento térmico ou perda de precisão dimensional?
Dureza e desgaste abrasivo ou adesivo
Dureza é a resistência à deformação plástica localizada, geralmente medida por Rockwell C, Vickers ou ensaios semelhantes. Ela não é a mesma coisa que resistência ao desgaste. Uma superfície mais dura normalmente resiste com maior eficácia à formação de sulcos plásticos e à indentação; no entanto, o desgaste abrasivo também depende da dureza, do tamanho, do espaçamento e da continuidade dos carbonetos. Uma classe de alto carbono e alto cromo, como a AISI D2, pode resistir ao ataque abrasivo por meio de carbonetos de cromo duros, enquanto uma classe de menor liga e resistente a choques, como a AISI S7, pode sacrificar parte da resistência ao desgaste para tolerar impactos e concentrações de tensão.
O desgaste abrasivo ocorre quando partículas duras ou asperezas cortam, sulcam ou produzem microrriscos na superfície da ferramenta. O desgaste adesivo ocorre quando se formam junções locais entre a ferramenta e a peça de trabalho, que posteriormente arrancam material durante o deslizamento. Os danos adesivos são afetados pelo acabamento superficial, pela lubrificação, pela pressão de contato, pela temperatura e pela afinidade química, e não apenas pela dureza do material como um todo. Uma superfície de conformação polida pode comportar-se de maneira diferente de uma superfície retificada que contenha marcas agudas de retificação, tensão residual de tração ou uma camada afetada pelo calor.
A morfologia dos carbonetos é fundamental. Carbonetos finos e distribuídos uniformemente podem aumentar a resistência ao desgaste sem criar tantos pontos de início de trincas quanto carbonetos grosseiros e agrupados. Grandes fileiras de carbonetos alinhadas pela laminação podem produzir comportamento direcional: o desgaste pode ser aceitável transversalmente à direção das fileiras, mas a resistência à fratura pode ser baixa quando uma trinca acompanha a população alongada. Rotas de fabricação por metalurgia do pó podem produzir uma distribuição de carbonetos mais uniforme do que a metalurgia convencional de lingotes, mas a resposta resultante ainda depende da composição e do tratamento térmico.
A dureza também modifica a matriz ao redor desses carbonetos. Uma temperatura excessiva de austenitização pode dissolver mais carbono e elementos de liga, aumentando a temperabilidade ou o potencial de endurecimento secundário, mas também favorecendo o crescimento dos grãos e a austenita retida. Uma temperatura insuficiente pode deixar carbonetos não dissolvidos e uma matriz incapaz de atingir a dureza pretendida. O revenimento controla então o equilíbrio entre dureza, tensão residual, tenacidade e resistência ao revenimento. Uma leitura de 62 HRC diz pouco sobre a capacidade de um punção de suportar impactos repetidos se sua rede de carbonetos for grosseira ou se sua aresta contiver uma trinca de retificação.
A resistência à compressão é outra propriedade distinta. Os aços-ferramenta frequentemente suportam tensões compressivas elevadas porque uma matriz martensítica endurecida resiste ao escoamento plástico, o que é importante em matrizes, punções e ferramentas para recalque a frio. Entretanto, a resistência à compressão não impede trincas de tração em um entalhe, canto, inclusão ou aresta danificada. A geometria de contato pode converter uma compressão nominal em tensão local de cisalhamento e de tração. A comparação correta é, portanto, dureza mais mecanismo de desgaste mais estado de tensão.
Tenacidade, fadiga e resistência à fratura
Tenacidade é a capacidade de absorver energia antes de trincar ou fraturar. A tenacidade ao impacto, frequentemente avaliada pelo ensaio de Charpy, é especialmente relevante para punções, lâminas de cisalhamento, matrizes submetidas a cargas interrompidas e ferramentas manuais de corte. Um valor elevado de dureza pode coexistir com baixa tenacidade ao impacto, pois o mesmo teor de carbono, a estrutura martensítica, os agrupamentos de carbonetos e as tensões residuais que aumentam a resistência à indentação podem reduzir a energia necessária para propagar uma trinca.
A resistência à fratura é mais específica do que a tenacidade ao impacto. Ela descreve a resistência ao crescimento de trincas sob uma geometria e uma condição de carregamento definidas, geralmente expressa por meio de uma medida de intensidade de tensão ou de tenacidade à fratura. Nenhuma dessas propriedades é uma característica fixa de uma classe. O tamanho da seção altera a velocidade de resfriamento durante a têmpera, e a velocidade de resfriamento altera a formação de martensita, a precipitação de carbonetos, a austenita retida e a tensão interna. Um corpo de prova pequeno pode apresentar a dureza-alvo, enquanto o centro de uma matriz grande contém produtos de transformação mais macios ou defeitos relacionados à têmpera.
A fadiga acrescenta o efeito do carregamento repetido. A fadiga por flexão é governada pela amplitude da tensão cíclica, pela tensão média, pelo acabamento superficial, pela tensão residual e pela geometria local. Um raio polido pode suportar muito mais ciclos do que um canto agudo submetido à mesma tensão nominal, porque o canto aumenta a concentração local de tensão. Marcas de ferramenta, descarbonetação, queimaduras de retificação, dobras, costuras e inclusões não metálicas podem atuar como pontos de início de trincas. A falha pode ocorrer abaixo da resistência sob carga única, porque milhares ou milhões de ciclos propagam progressivamente uma pequena trinca.
Dureza a quente Capacidade de um aço de manter dureza útil e resistência à deformação plástica em temperatura elevada.
Isso explica por que uma classe selecionada por sua resistência ao desgaste pode falhar mais cedo do que uma classe mais tenaz em uma operação de puncionamento. A falha pode não ser causada por perda abrasiva; pode ser lascamento da aresta por impacto, fadiga no raio de concordância ou clivagem através de uma fileira de carbonetos. O revenimento reduz a tensão de têmpera e pode melhorar a resistência à fratura, mas um revenimento a uma temperatura inadequada pode diminuir a dureza ou produzir fragilização. Para algumas classes de alta liga, utilizam-se ciclos múltiplos de revenimento para transformar a austenita retida e estabilizar as dimensões.
Fissuração térmica Rede de trincas superficiais produzida pelo aquecimento e resfriamento repetidos, especialmente em ferramentas para trabalho a quente.
A condição superficial merece o mesmo peso que a composição química nominal. Uma aresta afiada melhora a ação de corte, mas aumenta a tensão local. Uma superfície áspera aumenta o atrito e os danos adesivos, enquanto uma superfície excessivamente retificada pode conter tensão residual de tração. Nitretação, revestimentos e outros tratamentos superficiais podem reduzir o atrito ou aumentar a dureza superficial; contudo, uma camada dura e mal apoiada pode trincar ou descascar se o substrato não tiver tenacidade. O livro Tool Steels: Properties and Performance (2021), da Routledge, trata a composição, o processo de fabricação, o tratamento térmico, o endurecimento superficial e os revestimentos como partes interligadas do comportamento da classe, e não como rótulos independentes.
Dureza a quente, fadiga térmica e estabilidade dimensional
Dureza a quente é a capacidade de manter uma dureza útil e a resistência à deformação plástica em temperatura elevada. Ela é importante em corte em alta velocidade, forjamento a quente, extrusão e matrizes que recebem contato repetido com material quente. Uma ferramenta pode permanecer dura à temperatura ambiente e ainda assim amolecer durante o serviço se sua resistência ao revenimento for inadequada. As classes de alta velocidade ao molibdênio da série M e as classes de alta velocidade ao tungstênio da série T desenvolvem endurecimento secundário pela precipitação de carbonetos de liga; a resposta exata depende dos ciclos de austenitização, têmpera e revenimento.
A fadiga térmica é diferente do simples amolecimento. O aquecimento e o resfriamento repetidos produzem expansão e contração cíclicas. As camadas superficiais aquecem primeiro, enquanto o núcleo permanece mais frio, criando gradientes térmicos e tensões alternadas. As trincas geralmente se iniciam em cantos, marcas de usinagem, agrupamentos de carbonetos ou outros concentradores de tensão e depois formam redes frequentemente chamadas de trincamento térmico. As classes para trabalho a quente da família H são projetadas levando esse problema em consideração, mas nenhuma designação o elimina. O método de resfriamento, a geometria da matriz, o tempo de contato, a lubrificação e a variação de temperatura continuam sendo decisivos.
Estabilidade dimensional significa manter a forma e o tamanho durante o endurecimento e o serviço. A distorção de têmpera resulta da transferência desigual de calor e das deformações de transformação desiguais; a austenita retida pode posteriormente transformar-se e expandir-se; a descarbonetação pode produzir uma superfície macia que se desgasta ou se deforma mesmo quando o interior atende à especificação. Seções grandes são particularmente difíceis porque a superfície e o núcleo passam por históricos térmicos diferentes. Processamento a vácuo, atmosferas controladas, fixação adequada, têmpera em estágios e revenimento correto podem reduzir esses efeitos, mas não conseguem compensar um projeto de seção inadequado.
O estudo de 2020 publicado na revista Coatings, da MDPI, identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta, enquanto a composição e a rota de fabricação estabelecem o potencial disponível e a população de defeitos. Essa conclusão sustenta uma regra prática: comparar material testado e tratado termicamente em uma geometria e condição semelhantes às do serviço. AISI O1, A2, D2, S7, H13, M2 e T1 não são pontos em uma escala simples. Seu valor depende de a ferramenta necessitar de retenção da aresta, sobrevivência a impactos, suporte à compressão, resistência a ciclos térmicos ou controle dimensional.
A orientação de 2024 da Uddeholm para trabalho a frio expressa o mesmo princípio de engenharia por meio do desempenho ao longo do ciclo de vida: selecionar um aço compatível com a aplicação e minimizar o custo por peça produzida. A medida significativa não é a dureza máxima. É o número de peças conformes produzidas antes que o desgaste, o lascamento, a fadiga, a fratura, o trincamento térmico ou a distorção exijam intervenção.
Aços-ferramenta Endurecíveis em Água, de Baixa Liga e Resistentes a Choque
As designações W, L e S descrevem diferentes compromissos, e não uma escala do aço inferior ao superior. A AISI utiliza as letras W, L, S, O, A, D, H, M e T para as principais famílias de aços-ferramenta, e essas letras geralmente identificam um método de têmpera, a principal aplicação ou o sistema de liga predominante. Essa classificação é útil, mas, por si só, não prevê a vida útil da ferramenta. O teor de carbono, os carbonetos de liga, o tamanho da seção, as marcas de usinagem, a prática de tratamento térmico, a condição superficial e o modo real de falha afetam o resultado.
A ASTM A681 estabelece a estrutura normativa para produtos de aço-ferramenta-liga trabalhados mecanicamente, incluindo barras, placas, chapas, tiras, hastes, fios e peças forjadas normalmente transformados em ferramentas, matrizes ou dispositivos de fixação. Seus requisitos químicos, mecânicos e físicos estabelecem o que uma classe deve atender; eles não eliminam a necessidade de selecionar uma classe adequada a uma determinada geometria e carga.
Série W e têmpera em água
A série W da AISI é o grupo dos aços endurecíveis em água. Esses aços dependem principalmente do carbono para a formação de martensita e contêm adições de liga relativamente limitadas em comparação com as classes endurecíveis ao ar ou de alta velocidade. As designações comuns incluem W1 e W2. Sua composição permite obter elevada dureza superficial após a austenitização e a têmpera em água, tornando-os adequados para ferramentas de corte manuais, pequenos punções, riscadores, facas, matrizes simples e outras ferramentas nas quais uma aresta de trabalho dura é mais importante do que um endurecimento profundo.
Essa mesma característica cria a principal limitação. Uma seção de aço-carbono simples ou levemente ligado perde calor rapidamente e precisa resfriar-se com velocidade suficiente para transformar a austenita em martensita. A água proporciona um resfriamento severo, especialmente próximo à superfície. O interior de uma ferramenta espessa pode resfriar mais lentamente, deixando um gradiente de dureza ou uma mistura de produtos de transformação. Uma lâmina estreita pode endurecer de modo eficaz; um punção espesso pode não endurecer.
A têmpera em água também aumenta o risco de distorção e trincamento. A superfície se contrai enquanto o núcleo ainda está quente, e as tensões térmicas e de transformação resultantes são sensíveis a cantos vivos, mudanças abruptas de seção, rasgos de chaveta, furos e danos de retificação. Uma ferramenta pode sair do forno com a classe nominal exigida e ainda assim falhar porque sua geometria concentrou tensões durante a têmpera. O pré-aquecimento, a austenitização controlada, a agitação adequada do meio de têmpera, o revenimento imediato e os raios de concordância generosos reduzem esse risco, mas não fazem com que um aço endurecível em água se comporte como uma liga de endurecimento profundo.
As classes W, portanto, são adequadas para seções relativamente simples e aplicações nas quais o operador pode aceitar uma zona endurecida estreita ou nas quais a ferramenta seja pequena o suficiente para resfriar por toda a seção. Um cinzel manual, por exemplo, precisa de uma extremidade de corte dura, mas também de um corpo revenido e menos frágil. Uma dureza excessiva em toda a ferramenta pode melhorar a resistência ao desgaste da aresta, mas tornar a haste suscetível à fratura. O resultado correto é uma condição de tratamento térmico, não apenas uma designação de classe.
O carbono também controla o equilíbrio entre dureza e tenacidade. O aumento do teor de carbono pode elevar a dureza atingível, mas a martensita de alto carbono não revenida tolera pouco impacto ou tensão de tração. O desempenho da série W depende, consequentemente, de forma acentuada da temperatura de revenimento, do tempo de manutenção e do tamanho da seção. A retificação após o endurecimento introduz outro risco: uma superfície queimada ou submetida a tensões de tração pode iniciar trincas mesmo quando a estrutura do volume do material é aceitável.
Série L e endurecimento de baixa liga
A série L da AISI identifica os aços-ferramenta de baixa liga. As adições são modestas em comparação com as presentes nas classes de trabalho a frio de alto cromo, de trabalho a quente ou de alta velocidade; ainda assim, pequenas quantidades de níquel, cromo, molibdênio, manganês ou outros elementos podem alterar significativamente a temperabilidade e a tenacidade. L2 e L6 são designações conhecidas, mas não representam comportamentos idênticos. A L6, por exemplo, está associada a uma composição de baixa liga contendo níquel e é selecionada quando são necessárias maior tenacidade e temperabilidade do que as normalmente proporcionadas por uma classe simples endurecível em água.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
A baixa adição de elementos de liga permite que o aço endureça mais profundamente e pode possibilitar uma têmpera menos severa do que em água, dependendo da classe, da seção e do tratamento prescrito. Isso pode reduzir a distorção e as trincas de têmpera em um punção grande, uma ferramenta de conformação ou um dispositivo de fixação. Isso não garante estabilidade dimensional. Uma ferramenta longa e esbelta ainda pode empenar, uma aresta fina ainda pode se deslocar, e a austenita retida ou condições não uniformes no forno ainda podem produzir alterações dimensionais.
A natureza específica da aplicação dos aços L é especialmente importante. Uma ferramenta para conformação a frio pode exigir uma superfície de trabalho dura e um núcleo tenaz; um calibre ou dispositivo de fixação pode, em vez disso, dar maior ênfase à estabilidade dimensional; um componente grande de corte ou conformação pode precisar de endurecimento por toda a seção sem o choque térmico severo da água. A mesma dureza nominal pode ocultar diferentes microestruturas, distribuições de carbonetos e tensões residuais. O tratamento térmico deve, portanto, ser ajustado à classe L específica, e não copiado de um procedimento da série W.
A rota de fabricação também é importante. O forjamento, a laminação, o recozimento e a usinagem estabelecem o fluxo de grãos, a segregação, as inclusões e as tensões residuais antes do endurecimento. A obra Tool Steels: Properties and Performance, da Routledge, apresenta o desempenho por meio dos efeitos combinados da composição, dos processos de fabricação, do tratamento térmico, do endurecimento superficial e dos revestimentos. Esse é um modelo mais preciso do que tratar “baixa liga” como uma medida direta de resistência.
Um estudo de 2020 publicado na MDPI Coatings identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta no sistema revestido que examinou. A conclusão tem importância prática mais ampla: um revestimento não pode corrigir um substrato macio, frágil, superaquecido ou mal revenido. A engenharia de superfícies altera o comportamento superficial; ela não substitui uma metalurgia sólida do núcleo.
Série S e serviço dominado por impactos
A série S da AISI é a família resistente a choque. Essas classes destinam-se a impactos repetidos, carregamentos intermitentes ou mudanças súbitas na tensão de contato, situações nas quais a resistência à fratura é mais importante do que a máxima resistência atingível ao desgaste. S1, S5 e S7 são designações estabelecidas, com diferenças na composição da liga e na resposta ao tratamento térmico que fazem com que se comportem de maneira diferente em serviço.
Um cinzel, um cabeçote de rebitagem, uma lâmina de cisalhamento submetida a trabalho interrompido, uma ferramenta pneumática ou um punção sujeito a impactos pode precisar do equilíbrio entre dureza e tenacidade da família S. A estrutura necessária geralmente contém martensita revenida com teor controlado de carbonetos, em vez de uma matriz fortemente carregada de carbonetos e projetada principalmente para resistência ao desgaste abrasivo. Mais carbonetos não são automaticamente melhores: carbonetos grosseiros ou mal distribuídos podem atuar como locais de iniciação de trincas quando a ferramenta é golpeada.
Os aços S ainda exigem uma escolha deliberada de dureza. Se revenido com dureza excessivamente baixa, um punção pode deformar-se por espalhamento, um cinzel pode virar a aresta ou uma aresta de conformação pode se deformar. Se endurecida e revenida com dureza excessivamente alta, a mesma ferramenta pode lascar ou quebrar. A geometria pode dominar o resultado. Um entalhe agudo, uma aresta fina sem apoio ou um ressalto abrupto elevam a tensão local, enquanto um raio generoso e uma face de apoio adequada distribuem o impacto. Mesmo uma classe tenaz pode falhar quando o projeto força tensão de tração através de uma aresta frágil.
A designação S, portanto, indica a prioridade de serviço, e não imunidade ao uso abusivo. A resistência ao impacto depende da limpeza do aço, do tamanho de grão, da distribuição dos carbonetos, do controle da austenitização, da severidade da têmpera, do revenimento e do acabamento superficial. A Monografia 88 do NBS continua sendo útil para a terminologia histórica da metalurgia dos aços, enquanto a ASM International relaciona o desempenho dos aços-ferramenta à resistência ao desgaste, à tenacidade, à dureza a quente, aos carbonetos e ao tratamento térmico. A Uddeholm expressa o princípio de engenharia resultante em termos de ciclo de vida: as ferramentas para trabalho a frio devem ser compatibilizadas com sua aplicação para minimizar o custo por peça produzida. Para os aços W, L e S, isso significa identificar se a falha decorre de desgaste, deformação plástica, trincamento, lascamento ou alteração dimensional antes de selecionar a família.
Classes de Endurecimento em Óleo, Endurecimento ao Ar e Alto Carbono e Alto Cromo
As famílias O, A e D são frequentemente apresentadas como uma progressão do aço-ferramenta comum ao avançado. Essa interpretação está errada. Suas letras descrevem diferentes prioridades metalúrgicas: O indica endurecimento em óleo, A indica endurecimento ao ar e D identifica o aço de alto carbono e alto cromo. Nenhuma delas representa uma classificação universal de desempenho. Um punção que suporta impactos repetidos pode falhar quando fabricado com uma classe D voltada ao desgaste, enquanto uma matriz da série A pode resistir à distorção, mas apresentar desempenho insatisfatório quando o lascamento da aresta determina a vida útil da ferramenta.
A ASTM A681:2024 fornece a estrutura normativa para produtos de aço-ferramenta-liga trabalhados, incluindo barras, chapas, folhas, tiras, vergalhões, fios e peças forjadas normalmente fabricados para se transformarem em ferramentas, matrizes ou dispositivos de fixação. As famílias AISI são classificadas pelo método de têmpera, pela aplicação principal ou pelo sistema de liga predominante, e não por uma única escala de desempenho. A ASM International define os aços-ferramenta como aços usados para fabricar ferramentas destinadas ao corte, à conformação ou à modelagem de peças manufaturadas. O comportamento durante a têmpera, portanto, faz parte da classificação porque governa a variação de temperatura ao longo da seção, a martensita formada, as tensões geradas e a alteração dimensional remanescente após o tratamento.
Série O e comportamento do endurecimento em óleo
Os aços da série O, como AISI O1 e O2, contêm carbono e elementos de liga em quantidade suficiente para endurecer quando temperados, a partir da faixa de austenitização, em óleo. Manganês, cromo e tungstênio aumentam a temperabilidade em comparação com o aço-carbono simples, enquanto o carbono fornece a dureza martensítica. O óleo é menos severo que a água; assim, a superfície e o núcleo sofrem uma diferença térmica e de transformação menor. Isso geralmente reduz as trincas e a distorção de têmpera, mas não elimina nenhum desses riscos.
O O1 é comumente associado a pequenas matrizes de trabalho a frio, ferramentas de corte, calibres, facas, punções e ferramentas de conformação, nas quais a usinabilidade antes do endurecimento e uma resposta previsível à têmpera em óleo são importantes. O O2 tem uma função relacionada, com sua composição e resposta ao tratamento térmico produzindo um equilíbrio diferente entre dureza, tenacidade e alteração dimensional. A designação da classe, por si só, não determina o resultado. A temperatura de austenitização, o tempo de permanência, a atmosfera do forno, a espessura da seção, a agitação do óleo, o atraso na transferência e a prática de revenimento alteram a estrutura final.
O endurecimento em óleo é um compromisso entre a velocidade do endurecimento em água e a conveniência do endurecimento ao ar. A taxa de resfriamento deve ser suficientemente rápida para atravessar as faixas de transformação da perlita e da bainita antes que ocorra um amolecimento excessivo, mas suficientemente lenta para limitar o choque térmico. Um punção fino pode resfriar rapidamente em toda a sua seção e endurecer de maneira eficaz; uma matriz grande pode desenvolver uma superfície mais dura e um núcleo mais macio se a temperabilidade da liga for insuficiente. A geometria é tão importante quanto o tamanho nominal. Cantos vivos, mudanças abruptas de espessura, furos e saliências finas concentram tensões durante a têmpera.
A austenita retida é outra preocupação. Se o aço for fortemente ligado, temperado a uma temperatura excessivamente alta ou resfriado de forma inadequada, parte da austenita poderá permanecer em vez de se transformar em martensita. Ela pode se transformar posteriormente durante o serviço ou o revenimento, provocando movimentação dimensional. O tratamento subzero pode reduzir a austenita retida em processos selecionados, mas não compensa uma austenitização ou um revenimento mal controlados. Os parâmetros do tratamento térmico continuam sendo decisivos: um estudo de 2020 citado pela Coatings, da MDPI, identificou esses parâmetros como o principal fator de controle do desempenho do núcleo da ferramenta.
Para as classes O, a questão prática não é simplesmente saber se a ferramenta pode atingir alta dureza. É saber se o resfriamento em óleo pode endurecer a seção necessária sem produzir distorção, trincas ou amolecimento do núcleo em níveis inaceitáveis. Isso torna os aços O relevantes para matrizes de trabalho a frio, ferramentas de estampagem em relevo, machos de roscar, alargadores e punções, mas não os torna automaticamente adequados para qualquer tamanho ou condição de carregamento.
Série A e comportamento do endurecimento ao ar
Os aços da série A, incluindo A2, A6 e A10, são projetados para desenvolver dureza útil após o resfriamento em ar parado ou sob resfriamento controlado por gás. Cromo, manganês, molibdênio e outros elementos de liga retardam as transformações difusionais, aumentando a temperabilidade para que a martensita se forme através de seções mais espessas sem a severidade de uma têmpera em óleo. O endurecimento ao ar, portanto, reduz o choque de têmpera, uma das principais fontes de trincas e distorção de forma em matrizes complexas.
Esse benefício tem um limite. O resfriamento ao ar não garante movimentação zero. A ferramenta ainda se contrai à medida que esfria, expande-se ou contrai-se durante a transformação martensítica e pode sofrer alterações adicionais quando a austenita retida se transforma. O A2, amplamente usado como classe de trabalho a frio, pode apresentar alterações dimensionais relacionadas ao seu teor de elementos de liga e ao ciclo de tratamento térmico. Seções grandes, formas assimétricas e exposição desigual no forno podem amplificar essas alterações, mesmo quando o meio de têmpera é brando.
As classes de endurecimento ao ar também oferecem uma vantagem quanto ao tamanho da seção em comparação com classes O de baixa temperabilidade. Uma matriz de conformação espessa ou uma inserção para estampagem em relevo pode desenvolver uma zona endurecida mais uniforme, reduzindo o problema do núcleo macio associado à severidade insuficiente da têmpera em óleo. Contudo, a temperabilidade não é infinita. Seções muito grandes, superfícies descarbonetadas, controle inadequado do forno ou resfriamento lento e desigual ainda podem produzir dureza não uniforme.
O equilíbrio entre resistência ao desgaste e tenacidade depende da população de carbonetos, do carbono da matriz e do revenimento. O A2 geralmente oferece maior resistência ao desgaste que um aço de menor liga resistente a choques, mas sua estrutura de carbonetos e sua dureza podem torná-lo menos tolerante a impactos severos. O A6 é frequentemente selecionado quando uma temperatura de endurecimento mais baixa e um comportamento dimensional controlado são úteis, embora sua resposta deva ser verificada para a geometria real. A mesma classe pode se comportar de maneira diferente quando submetida a tratamento a vácuo, têmpera em sal, resfriamento em gás ou processamento a partir de diferentes materiais de partida.
Isso torna os aços A comuns em matrizes de trabalho a frio, punções, tesouras, ferramentas de corte por cisalhamento, ferramentas de estampagem e equipamentos de conformação e estampagem em relevo. Eles não são automaticamente preferíveis aos aços O. Se a tenacidade ao impacto, um tratamento térmico simples na oficina ou uma pequena espessura de seção forem os fatores predominantes, uma classe O poderá ser mais apropriada. Se o controle da distorção e o endurecimento completo de uma matriz substancial forem predominantes, uma classe A poderá oferecer um ponto de partida mais adequado.
Série D, carbonetos e resistência ao desgaste
Os aços da série D, como AISI D2, D3 e D6, são classes de alto carbono e alto cromo. Seus teores de carbono e cromo favorecem um grande volume de carbonetos duros e ricos em cromo em uma matriz martensítica. Dependendo da composição e do histórico térmico, as populações de carbonetos incluem os tipos M7C3 e M23C6 ricos em cromo, juntamente com cementita ligada ou outros carbonetos complexos. Essas partículas resistem ao desgaste abrasivo e adesivo, o que explica o uso das classes D em matrizes de corte, punções, lâminas de cisalhamento, componentes de laminação de roscas, ferramentas de estampagem em relevo e inserções de conformação.
Os mesmos carbonetos que resistem ao desgaste podem reduzir a tenacidade. Redes de carbonetos grandes, angulares ou contínuas atuam como locais de iniciação de trincas, especialmente quando a segregação resultante da fundição ou uma deformação insuficiente permanece no material. Uma ferramenta submetida a impactos repetidos, flexão ou carregamento desalinhado pode lascar ou fraturar, mesmo que sua taxa de desgaste abrasivo seja baixa. Portanto, o D2 não é uma solução universal para trabalho a frio; ele deve ser compatibilizado com o modo de falha. Uma classe menos resistente ao desgaste, com distribuição de carbonetos mais homogênea e maior tenacidade, pode proporcionar uma vida útil mais longa quando a fratura, e não a abrasão, encerra a vida da ferramenta.
Os aços D são endurecíveis ao ar, portanto geralmente evitam as tensões severas de têmpera associadas à água e a muitos tratamentos em óleo. Isso favorece o controle dimensional em matrizes de precisão, mas “dimensionalmente estável” não significa dimensionalmente imóvel. Aços de alto carbono e alto cromo podem reter quantidades substanciais de austenita após a têmpera, e a austenita retida pode se transformar durante o revenimento, a retificação ou o serviço. Ciclos múltiplos de revenimento, austenitização cuidadosa e, quando justificado, tratamento a frio ajudam a controlar essa movimentação. Queimaduras de retificação e camadas superficiais não revenidas podem criar uma via de falha separada após o endurecimento.
A rota de fabricação também é importante. A metalurgia do pó pode produzir uma distribuição de carbonetos mais fina e uniforme que a metalurgia convencional de lingotes, alterando o equilíbrio entre desgaste e tenacidade sem modificar o rótulo geral da família. Por isso, Tool Steels: Properties and Performance (2021), da Routledge, trata a composição, o processo de fabricação, o tratamento térmico, o endurecimento superficial e os revestimentos como variáveis interligadas. A orientação da Uddeholm para trabalho a frio apresenta o ponto econômico relacionado: a seleção deve corresponder à aplicação e minimizar o custo por peça produzida, o que significa priorizar o desempenho ao longo do ciclo de vida, e não um alto valor nominal de dureza.
Uma classe D é adequada para uma operação de trabalho a frio dominada pelo desgaste somente quando sua tenacidade, sua estrutura de carbonetos, sua resposta dimensional e sua condição superficial forem compatíveis com a ferramenta. Em outra matriz, uma classe A poderá controlar melhor a distorção; para uma ferramenta menor, a série O poderá oferecer uma rota mais simples de endurecimento em óleo. A designação identifica a família metalúrgica. As condições de serviço determinam se essa família sobreviverá.
Aços para Trabalho a Quente e Aços Rápidos
As famílias H, M e T são frequentemente agrupadas porque todas podem ser submetidas a calor intenso, mas desempenham funções diferentes. Os aços da série H são principalmente aços para trabalho a quente: matrizes, punções, insertos, mandris e ferramentas expostos a metais aquecidos ou a ciclos térmicos repetidos. Os aços das séries M e T são aços rápidos (HSS), desenvolvidos principalmente para arestas de corte que geram calor durante a usinagem. A letra não representa uma classificação universal de desempenho. Conforme explica a ASM International, aços-ferramenta são aços usados na fabricação de ferramentas para cortar, conformar ou dar forma a peças manufaturadas, enquanto a classificação da AISI inclui as séries W, L, S, O, A, D, H, M e T (ASM International, 2020, 2024). A designação aponta para um método de endurecimento, uma aplicação principal ou um sistema predominante de elementos de liga.
A ASTM A681 fornece a estrutura normativa para produtos de aço-ferramenta-liga trabalhados mecanicamente. Seu escopo abrange requisitos químicos, mecânicos e físicos para barras, chapas, folhas, tiras, barras finas, fios e peças forjadas normalmente transformados em ferramentas, matrizes ou dispositivos de fixação (ASTM International, 2024). Portanto, uma designação de grau identifica um tipo de aço controlado, não um resultado garantido na aresta da ferramenta. A distribuição dos carbonetos, o histórico de forjamento ou processamento por pó, os danos de usinagem, a prática de austenitização, a têmpera, o revenimento e o tratamento superficial influenciam a vida útil em serviço.
Série H para ferramentas submetidas a temperaturas elevadas
A família H é classificada como aço para trabalho a quente porque seu principal desafio de projeto é a perda de resistência e a formação de trincas durante o serviço em temperaturas elevadas. Os graus comuns incluem H10, H11, H12, H13, H19, H21 e H26. Os graus para trabalho a quente ao cromo, comumente representados por H10 a H19, dependem de combinações de cromo, molibdênio e vanádio para obter temperabilidade, resistência ao revenimento e resistência à fadiga térmica. Os graus para trabalho a quente ao tungstênio, incluindo H20 a H26, utilizam teores mais elevados de tungstênio para favorecer a dureza a quente, embora seu comportamento em relação à fadiga térmica e sua tenacidade ainda precisem ser compatibilizados com o ambiente da matriz.
O H13 é amplamente associado a matrizes de fundição sob pressão de alumínio e magnésio, ferramentas de extrusão e componentes de conformação a quente, porque seu sistema de liga cromo-molibdênio-vanádio proporciona um equilíbrio útil entre tenacidade, resistência ao calor e resistência à formação de trincas térmicas superficiais. Ele não é automaticamente a escolha correta para toda operação de trabalho a quente. Uma matriz exposta a alumínio fundido, uma matriz de forjamento golpeada por um martelo e um mandril de extrusão sofrem diferentes combinações de temperatura, impacto, erosão e velocidade de resfriamento.
As ferramentas para trabalho a quente frequentemente falham por meio de uma sequência interligada, e não por um único mecanismo isolado. A superfície aquece rapidamente quando entra em contato com a peça, resfria quando é pulverizada ou exposta ao ar e volta a aquecer no ciclo seguinte. A repetição cria tensões de tração próximas à superfície. Pequenas trincas se formam, se unem e produzem a rede conhecida como heat checking ou trincamento por fadiga térmica. Uma dureza excessiva pode reduzir a deformação que a ferramenta suporta antes de trincar; uma dureza insuficiente permite deformação plástica, erosão e perda prematura do formato.
O projeto e o processamento da ferramenta são tão importantes quanto o grau nominal. Carbonetos grandes e segregados podem atuar como locais de iniciação de trincas, enquanto grãos grosseiros de austenita prévia reduzem a tenacidade. A prática de forjamento, a limpeza e — quando aplicável — a refusão por eletroescória ou a metalurgia do pó influenciam a população de defeitos e a disposição dos carbonetos. Uma superfície polida e adequadamente nitretada pode retardar a iniciação de trincas, mas uma camada superficial não pode compensar um núcleo inadequado ou um ciclo de revenimento incorreto.
O tratamento térmico estabelece o equilíbrio de trabalho. Os graus para trabalho a quente são comumente endurecidos por austenitização, têmpera ao ar ou com gás pressurizado e múltiplas operações de revenimento. O objetivo não é simplesmente alcançar a dureza máxima à temperatura ambiente. A ferramenta deve manter resistência suficiente após a exposição ao calor de operação, preservando ao mesmo tempo tenacidade suficiente para resistir a impactos e deformações térmicas. Um gradiente de temperatura ao longo de uma matriz grande também torna importante o controle dimensional e o resfriamento uniforme.
Séries M e T para desempenho de corte
A série M designa aços rápidos ao molibdênio, enquanto a série T designa aços rápidos ao tungstênio. Essa distinção é química e histórica, e não uma classificação simples de desempenho. O M2 é um grau de aço rápido ao molibdênio amplamente utilizado, contendo quantidades substanciais de tungstênio, molibdênio, cromo e vanádio; seu equilíbrio nominal aproximado é frequentemente descrito como cerca de 6% de tungstênio, 5% de molibdênio, 4% de cromo e 2% de vanádio, com carbono próximo de 0,8%. O T1, por outro lado, é o grau clássico de aço rápido ao tungstênio, comumente associado a aproximadamente 18% de tungstênio, 4% de cromo e 1% de vanádio.
O molibdênio substitui parte do sistema de tungstênio, mantendo uma elevada quantidade de carbonetos de liga duros. No M2, o molibdênio contribui para o endurecimento secundário e a dureza a quente sem exigir o mesmo nível de tungstênio do T1. O resultado é uma família de aços de corte amplamente aplicável a brocas, fresas, brochadores, machos de roscar, alargadores, serras e ferramentas de corte de uso geral. Os graus da série T continuam importantes quando seu sistema de carbonetos rico em tungstênio e sua resistência ao calor são adequados à operação, embora a escolha dependa da velocidade de corte, do material da peça, da carga sobre a aresta, das condições de retificação e da geometria da ferramenta.
A família M também inclui graus contendo cobalto, como M35 e M42. O M35 contém aproximadamente 5% de cobalto, enquanto o M42 contém aproximadamente 8% de cobalto. O cobalto eleva a temperatura na qual a estrutura endurecida mantém resistência útil e pode melhorar o desempenho de corte em alta velocidade, mas não elimina a necessidade de um tratamento térmico correto nem proporciona imunidade ao lascamento. Um grau mais duro e que opere a temperaturas mais elevadas pode falhar mais cedo se a aresta de corte sofrer cortes interrompidos ou suporte insuficiente.
As aplicações de HSS mostram por que a designação, por si só, é inadequada. Um macho de roscar precisa de resistência ao desgaste em seus flancos e filetes, tenacidade adequada contra a quebra dos dentes e precisão dimensional durante engajamentos repetidos. Um alargador precisa de uma aresta estável e afiada e de baixa variação dimensional, pois o lascamento ou o crescimento excessivo alteram o furo acabado. Uma broca, um brochador, uma fresa ou uma ferramenta de corte de engrenagens pode impor exigências diferentes ao mesmo aço. Revestimentos como nitreto de titânio ou nitreto de alumínio e titânio podem reduzir o atrito e limitar a interação química na superfície, mas o substrato continua suportando a carga de corte. Por essa razão, Tool Steels: Properties and Performance (2021), da Routledge, aborda o desempenho dos graus por meio da composição, do processo de fabricação, do tratamento térmico, do endurecimento superficial e dos revestimentos.
Dureza a quente, endurecimento secundário e dureza ao vermelho
A dureza à temperatura ambiente é apenas uma das medições. Uma ferramenta de corte pode apresentar dureza muito elevada após a têmpera e o revenimento, mas ainda assim perder grande parte de sua capacidade de suportar cargas quando a aresta de corte atinge várias centenas de graus Celsius. Dureza a quente descreve a capacidade de manter a dureza e a resistência em temperaturas elevadas. Dureza ao vermelho é o termo tradicional de oficina para a mesma exigência prática: a aresta deve continuar útil enquanto aquece visivelmente durante o corte.
Os aços rápidos obtêm esse comportamento a partir dos carbonetos de liga e do endurecimento secundário. Durante a austenitização, parte do carbono, tungstênio, molibdênio, cromo e vanádio se dissolve na austenita. A têmpera produz uma estrutura martensítica dura, geralmente com austenita retida. Durante o revenimento em temperaturas apropriadas, carbonetos finos de liga precipitam da martensita. Essa precipitação pode aumentar a dureza, em vez de reduzi-la, produzindo o pico de endurecimento secundário característico dos HSS. O revenimento repetido também transforma a austenita retida e estabiliza as dimensões.
O tipo de carboneto é importante. Os carbonetos MC ricos em vanádio são especialmente duros e resistem ao desgaste abrasivo, enquanto os carbonetos ricos em tungstênio e molibdênio contribuem para a resistência ao revenimento e a dureza a quente. Seu tamanho, espaçamento, orientação e continuidade são tão importantes quanto sua presença. Um elevado volume de carbonetos pode melhorar a resistência ao desgaste, mas reduzir a tenacidade se os carbonetos forem grosseiros, agrupados ou alinhados ao longo do fluxo de forjamento. Os HSS produzidos por metalurgia do pó podem apresentar uma distribuição de carbonetos mais uniforme que a obtida pela metalurgia convencional de lingotes, mas ainda exigem um ciclo de endurecimento adequado.
Os aços para trabalho a quente também dependem da resistência ao revenimento, mas seu perfil de serviço é diferente do dos HSS. O H13 precisa suportar ciclos térmicos e o contato mecânico com metal quente; o M2 ou M42 precisa preservar uma aresta afiada enquanto o calor de atrito se concentra próximo à zona de corte. O primeiro pode falhar por formação de trincas térmicas superficiais ou deformação generalizada; o segundo, por desgaste de flanco, desgaste de cratera, lascamento ou arredondamento plástico da aresta.
Um estudo de 2020 publicado na revista Coatings, da MDPI, identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta. Essa constatação sustenta uma regra prática: a composição estabelece o potencial, enquanto o tratamento térmico determina quanto desse potencial se torna utilizável. Uma designação não pode substituir a austenitização, a têmpera, o revenimento e a inspeção controlados.
A seleção deve, portanto, seguir o modo de falha e as condições de produção. A orientação da Uddeholm de 2024 para trabalho a frio expressa o princípio econômico relacionado como a adequação do aço à aplicação e a minimização do custo por peça produzida; para ferramentas de trabalho a quente e ferramentas de corte de alta velocidade, a mesma ideia é mais bem formulada como desempenho ao longo do ciclo de vida. O grau correto é aquele cuja estrutura de carbonetos, tenacidade, dureza a quente, resistência à fadiga térmica, rota de fabricação e tratamento produzem a vida útil exigida para a aresta ou a matriz no ciclo real — não aquele que ostenta a letra de aparência mais impressionante.
Aplicações: Compatibilização da Família do Grau com o Modo de Falha
Um grau de aço-ferramenta não é uma posição em uma escala universal. As letras identificam uma família, não um resultado garantido em serviço. A ASM International define aços-ferramenta como aços usados na fabricação de ferramentas para cortar, conformar ou dar forma a peças manufaturadas, enquanto as famílias da AISI incluem as séries W, L, S, O, A, D, H, M e T. Conforme explicado pela Metallurgy at Maricopa Community Colleges (2024), essas letras geralmente se referem ao método de têmpera, à principal aplicação ou ao sistema de liga predominante.
Essa distinção é importante porque uma ferramenta pode falhar por desgaste abrasivo, desgaste adesivo com escoriação, deformação plástica, amolecimento térmico, lascamento da aresta, fratura generalizada, fadiga ou deriva dimensional. Carbono, cromo, molibdênio, tungstênio, vanádio e outros elementos de liga determinam a temperabilidade e a formação de carbonetos, mas a rota de fabricação controla o tamanho dos carbonetos, a segregação, a porosidade e as inclusões. O tratamento térmico então determina a matriz ao redor desses carbonetos. Um estudo de 2020 publicado na MDPI Coatings identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta no sistema revestido que examinou. O revestimento não pode corrigir um núcleo inadequado.
A ASTM A681, conforme relacionada pela ASTM International em 2024, abrange os requisitos químicos, mecânicos e físicos para produtos de aço-ferramenta ligado trabalhados, incluindo barras, placas, chapas, tiras, hastes, fios e peças forjadas normalmente fabricados para uso em ferramentas, matrizes ou dispositivos de fixação. A decisão de aplicação, portanto, começa pelas condições de serviço e, em seguida, restringe a escolha da família e do grau, do tratamento térmico, do tamanho da seção, da condição superficial e da rota de fabricação.
Corte, perfuração, rosqueamento e alargamento
As ferramentas de corte exigem uma aresta afiada estável. Os requisitos predominantes são dureza, dureza a quente, resistência ao desgaste e resistência à deformação da aresta; a tenacidade continua sendo importante porque cortes interrompidos, vibração, inclusões e desalinhamento podem lascar uma aresta muito dura.
As ferramentas de corte operadas manualmente frequentemente utilizam graus W temperáveis em água, graus L de baixa liga ou graus O temperáveis em óleo. O AISI W1 pode atingir elevada dureza após a têmpera em água, mas sua baixa temperabilidade e o risco de distorção restringem o tamanho da seção e tornam importante o controle do tratamento térmico. O AISI O1, um grau temperável em óleo, oferece um endurecimento mais previsível em uma seção moderada, mantendo uma usinabilidade útil antes do tratamento. O AISI L6, da família de baixa liga, é selecionado quando a resistência ao choque e a tenacidade são mais importantes que a máxima resistência à abrasão. Essas são soluções diferentes para modos de falha diferentes, não níveis sucessivos de qualidade.
Brocas, machos e alargadores impõem condições mais severas à aresta e à torção. Os machos precisam resistir ao desgaste do flanco e à escoriação, além de suportar reversões de torque e problemas de evacuação de cavacos. Os alargadores precisam manter a aresta e a estabilidade dimensional, pois removem pouco material, mas devem manter um diâmetro de furo controlado. As famílias de aço rápido — graus M de aço rápido ao molibdênio e graus T de aço rápido ao tungstênio — mantêm uma dureza útil em temperaturas de corte que amoleceriam um aço-ferramenta carbono comum. O AISI M2 e o AISI T1 são graus de referência conhecidos, embora a escolha correta dependa da velocidade de corte, da dureza da peça, do fluido de corte, da geometria e de o corte ser contínuo ou interrompido.
A estrutura dos carbonetos controla mais do que a dureza nominal. Carbonetos de liga finos e bem distribuídos podem proporcionar resistência ao desgaste sem criar grandes iniciadores de trinca; carbonetos grosseiros ou segregados podem desagregar uma aresta durante a retificação ou o corte intermitente. Os graus M geralmente dependem de adições formadoras de carbonetos de molibdênio e tungstênio, enquanto os graus T apresentam uma ênfase maior no tungstênio. A designação, por si só, não revela o espaçamento dos carbonetos, a limpeza ou o resultado do forjamento e do processamento por metalurgia do pó.
A perfuração acrescenta fadiga torsional e tensões de evacuação. Uma broca com excelente dureza a quente ainda pode quebrar se seu núcleo for excessivamente frágil, se o acabamento dos canais for deficiente ou se o tratamento térmico deixar austenita retida em excesso. O rosqueamento é especialmente implacável: uma pequena quantidade de escoriação pode aumentar o torque até a fratura da ferramenta. No alargamento, o equilíbrio se desloca para a estabilidade dimensional, o acabamento e o desgaste controlado. O tratamento superficial pode alterar o atrito e a adesão, mas não substitui a tenacidade necessária do núcleo.
Corte de chapas, puncionamento, recalque e estampagem em relevo
O corte de chapas e o puncionamento são governados por carregamento compressivo repetido, desgaste por deslizamento e concentração de tensões local na aresta de corte. O punção ou a matriz deve resistir à indentação plástica e ao arredondamento abrasivo, mas conservar resistência suficiente ao lascamento para suportar desalinhamento, rebarbas, arraste do retalho e contato interrompido.
O AISI D2, da família de alto carbono e alto cromo, fornece uma grande quantidade de carbonetos ricos em cromo e elevada resistência ao desgaste. Isso o torna atraente quando o desgaste da aresta é predominante, mas sua população de carbonetos e sua resposta ao tratamento térmico podem penalizar práticas inadequadas de retificação ou impactos severos. O AISI A2, um grau temperável ao ar, geralmente ocupa um ponto de equilíbrio diferente: oferece resistência ao desgaste com maior tenacidade e estabilidade dimensional que muitas alternativas com maior teor de carbono e mais carbonetos. O AISI O1 pode atender a operações de trabalho a frio menos severas, nas quais a usinagem simples e a têmpera em óleo são vantajosas. O AISI S7, um grau resistente ao choque, torna-se mais relevante quando o lascamento ou a fratura constitui a principal ameaça, e não a máxima vida útil contra o desgaste por deslizamento.
Cortar chapas finas e puncionar material espesso e abrasivo não são operações equivalentes. A folga, a resistência da chapa, a formação de rebarbas, a esbeltez do punção e o alinhamento da prensa alteram o campo de tensões. Um punção de grau D pode resistir ao desgaste em uma linha, mas lascar em outra se a ferramenta estiver sujeita a impactos. Por outro lado, uma ferramenta de grau S pode suportar choques, mas perder rapidamente a aresta em material abrasivo. A orientação da Uddeholm para trabalho a frio, publicada em 2024, expressa a regra prática de engenharia: selecionar um aço compatível com a aplicação e minimizar o custo por peça produzida. Em termos metalúrgicos, isso significa comparar afiação, fratura prematura, escoriação, tempo de parada e perda dimensional — não simplesmente comparar valores de dureza.
O recalque a frio impõe outra exigência às ferramentas. Matrizes e punções de recalque absorvem impactos repetidamente enquanto comprimem fios ou barras, portanto tenacidade, resistência à compressão e resistência à fadiga devem atuar em conjunto. Uma matriz que sobrevive a um golpe, mas acumula microtrincas ao longo de milhões de ciclos, não é adequada ao processo. Os graus S resistentes ao choque podem ser apropriados para impactos severos, enquanto as famílias A, D ou outras famílias para trabalho a frio podem ser usadas quando o desgaste e a retenção dimensional predominam. A condição correta de tratamento térmico é um compromisso: dureza excessiva aumenta o risco de lascamento; dureza insuficiente permite escoamento plástico e o alargamento prematuro da cavidade da matriz.
As ferramentas de estampagem em relevo frequentemente falham por danos superficiais, e não por uma fratura limpa. Aderência de material, escoriação, marcas de polimento e deformação plástica local podem transferir defeitos para todas as peças. Uma estrutura fina de carbonetos, uma matriz revenida estável, polimento cuidadoso e tratamento superficial controlado tornam-se essenciais. O controle dimensional também depende da distorção durante o tratamento térmico, da austenita retida, da sobremedida de usinagem e do suporte da matriz durante o serviço. Um aço nominalmente mais duro pode produzir peças piores se se deformar durante o tratamento ou danificar a superfície da chapa.
Moldagem, conformação, matrizes, dispositivos de fixação e cutelaria
As ferramentas de moldagem e conformação expõem o aço à pressão de contato, ao deslizamento, a ciclos térmicos e, às vezes, a produtos corrosivos da decomposição de polímeros. A conformação a frio favorece a estabilidade dimensional, a resistência ao desgaste e a resistência à escoriação; a conformação a quente acrescenta fadiga térmica, oxidação e amolecimento. O AISI H13, um grau de trabalho a quente ligado ao cromo, está associado a matrizes e ferramentas que operam em temperatura elevada porque seu projeto de liga favorece a resistência a quente e à fadiga térmica. Ele não é um substituto universal para graus de trabalho a frio. O AISI D2 ou o AISI A2 pode atender melhor ao contato abrasivo a frio, enquanto o AISI S7 pode ser escolhido quando o impacto predomina.
As matrizes são definidas tanto pelo modo de falha quanto pela operação. Matrizes de trefilação sofrem desgaste por deslizamento e atrito. Matrizes de dobra são submetidas a pressão concentrada e carregamento da aresta. Matrizes de extrusão enfrentam elevada tensão compressiva, temperatura e escoamento do material. Os moldes podem exigir capacidade de polimento, resistência à corrosão, condutividade térmica ou resistência à abrasão por fibras de vidro. Portanto, uma mesma família pode apresentar comportamentos diferentes após alterações no tamanho da seção, na temperatura de revenimento, na nitretação, no revestimento ou no acabamento da superfície de trabalho.
Os dispositivos de fixação geralmente não precisam da resistência extrema ao desgaste de uma matriz de corte de chapas. Eles precisam de dureza adequada para resistir à indentação, tenacidade suficiente para suportar a fixação e o manuseio, além de estabilidade dimensional ao longo de ciclos repetidos de preparação. Graus L de baixa liga, graus O ou determinados graus A podem ser escolhas sensatas quando usinagem, desgaste moderado e tratamento previsível são mais importantes que o teor máximo de carbonetos. Um dispositivo de fixação excessivamente duro pode ser difícil de usinar, apresentar tendência à trinca em cantos vivos e tornar-se desnecessariamente sensível a impactos.

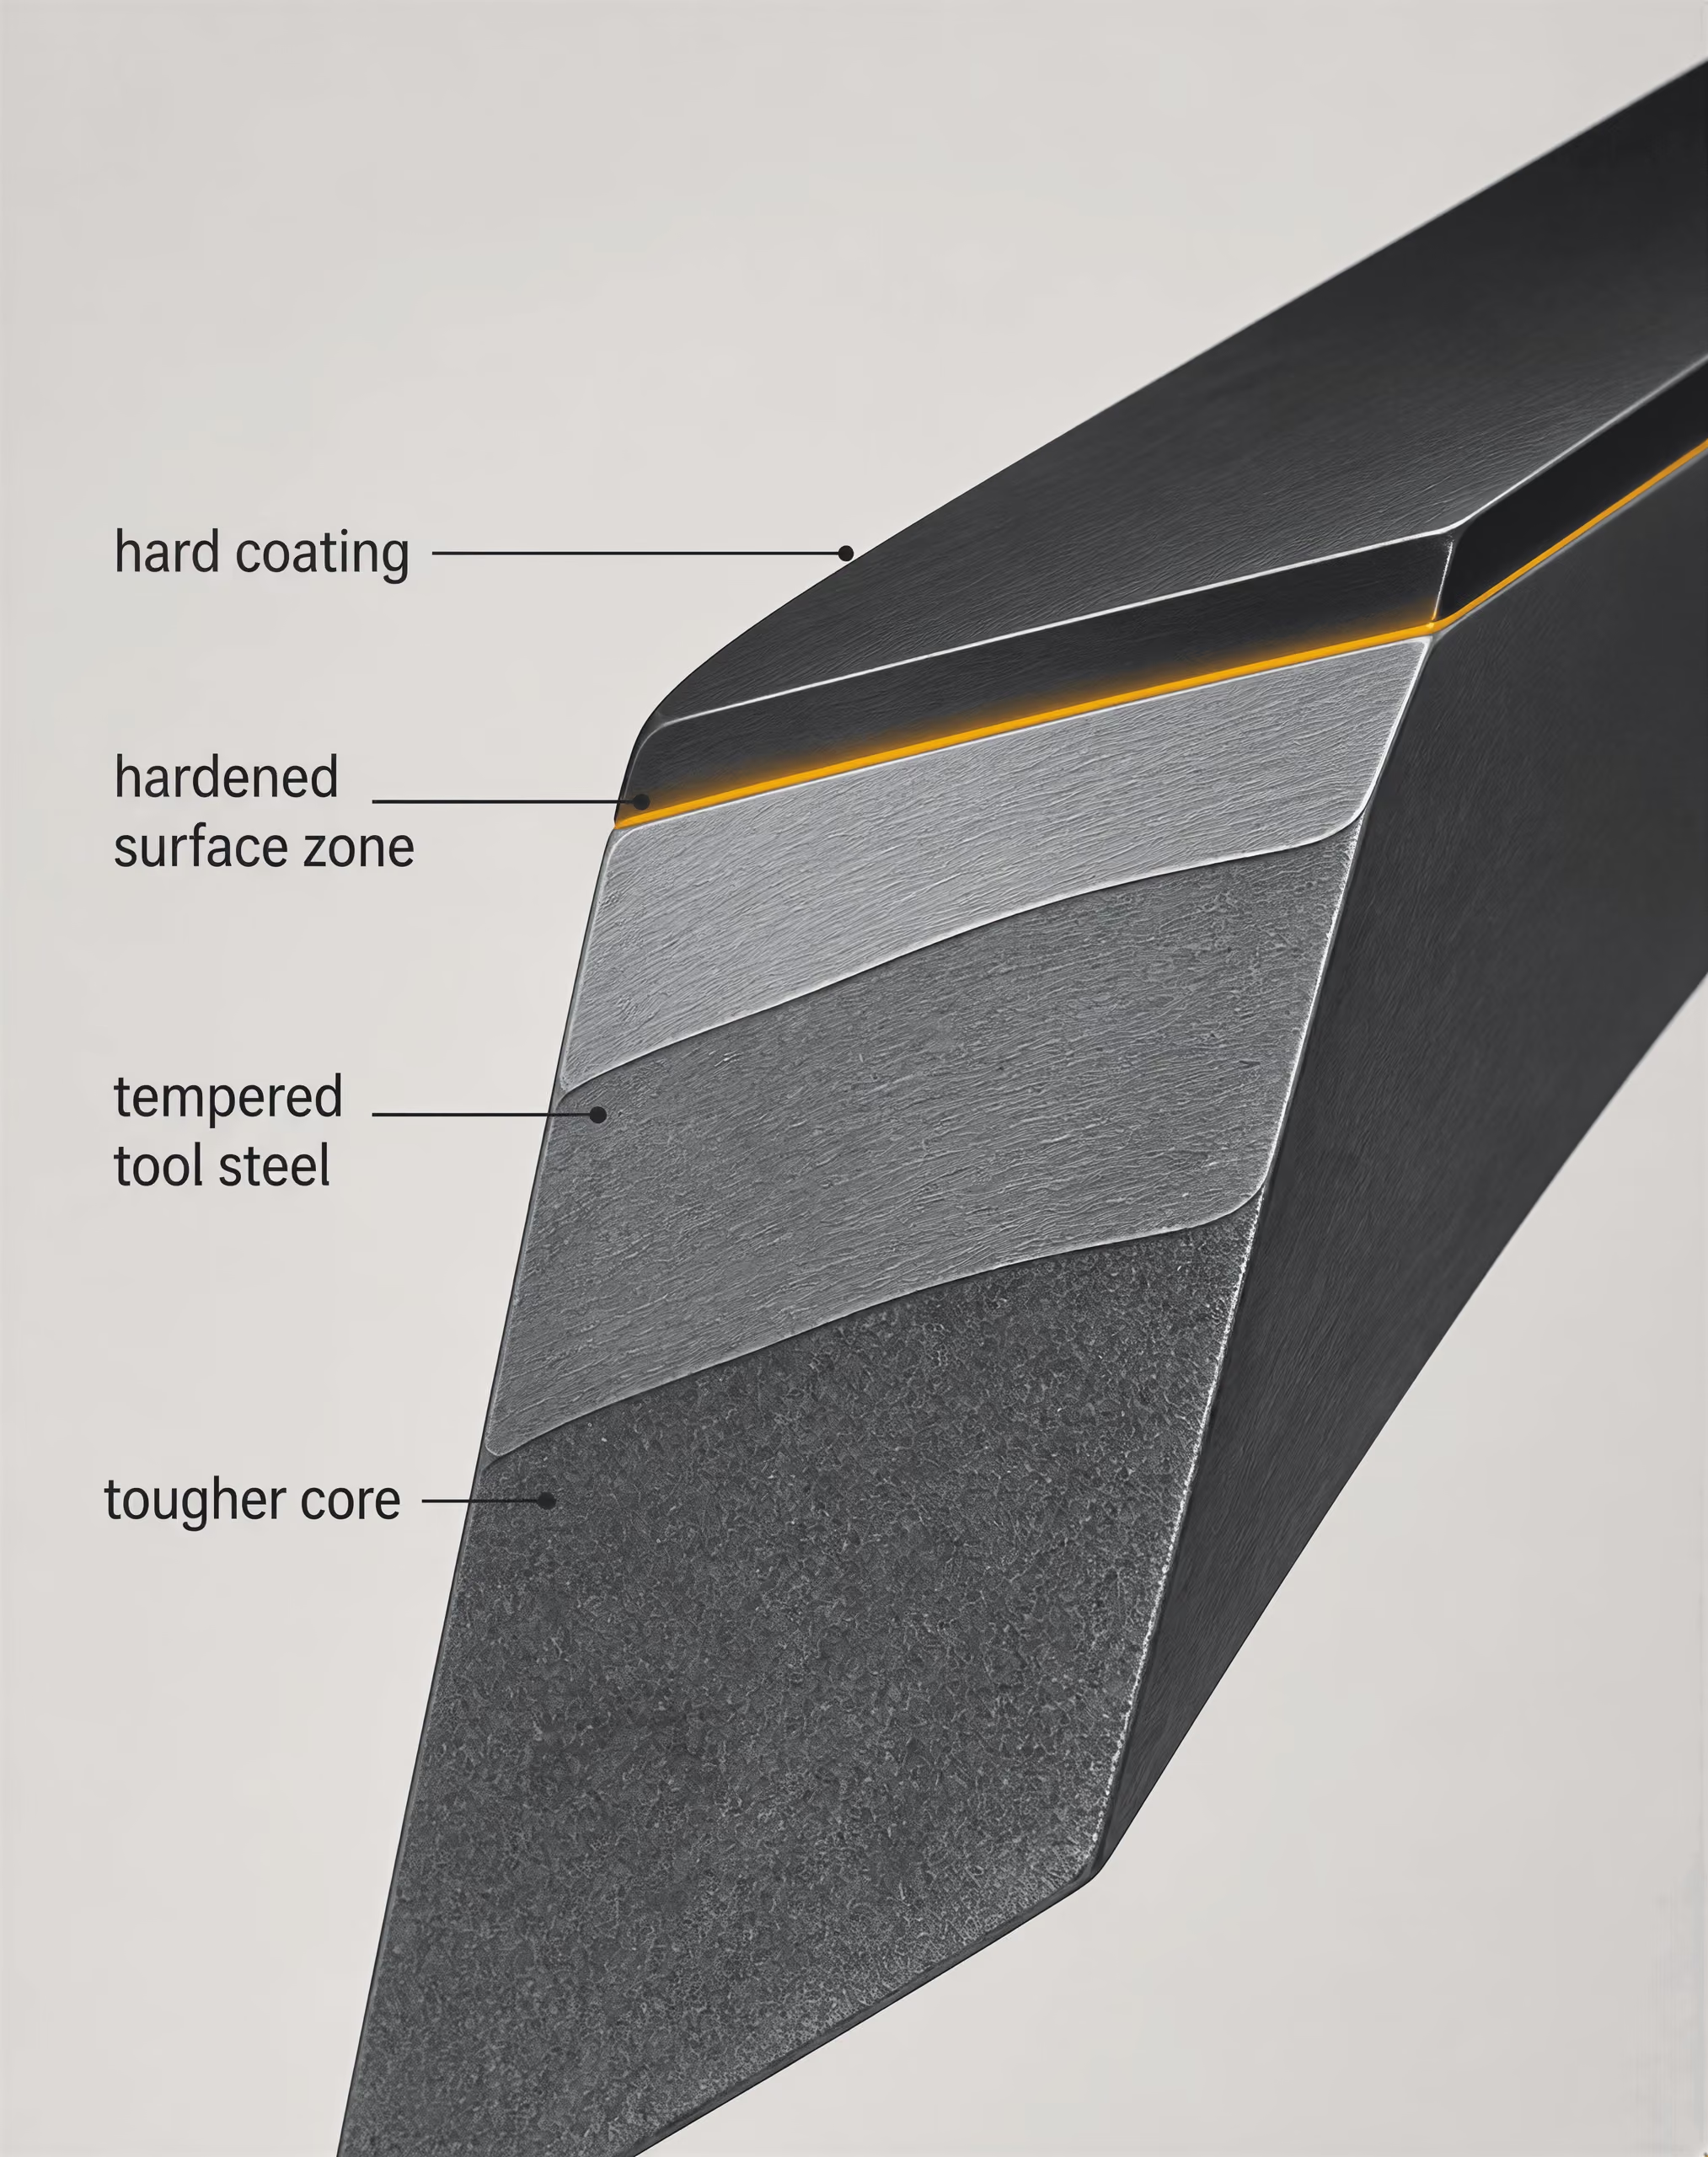
A cutelaria ilustra o mesmo equilíbrio de forma familiar. Uma aresta de corte precisa de dureza e resistência ao desgaste, mas uma faca também precisa de tenacidade contra flexão, torção e impactos acidentais. Aços-ferramenta de alto carbono, como o AISI D2, podem manter o fio por meio da resistência ao desgaste proporcionada pelos carbonetos, mas seu comportamento depende fortemente do tratamento térmico, da espessura da seção, da retificação e da geometria da aresta. Graus inoxidáveis para cutelaria, como o AISI 420, estão fora das principais famílias de aço-ferramenta da AISI, mas mostram por que a resistência à corrosão pode ser um requisito de serviço independente da retenção do fio. Uma aresta mais dura não é automaticamente uma faca mais durável.
A estrutura descrita em Tool Steels: Properties and Performance, de Routledge (2021), trata a composição, os processos de fabricação, o tratamento térmico, o endurecimento superficial e os revestimentos como controles interligados. A Monografia 88 do NBS e a ASM International fornecem a base histórica e metalúrgica dessa visão. A seleção do grau deve seguir o mecanismo de dano dominante e, em seguida, verificar a estrutura dos carbonetos, a limpeza, a profundidade de endurecimento, a resposta ao revenimento, a distorção e a condição superficial. As letras da AISI restringem o campo de escolha; elas não tomam a decisão de engenharia.
Engenharia de Superfícies, Revestimentos e o Núcleo da Ferramenta
Uma ferramenta revestida não é um revestimento com um cabo de aço por baixo. Trata-se de um sistema mecânico em camadas: a superfície de trabalho, qualquer zona de difusão ou endurecida, o revestimento, o substrato de aço e o núcleo tratado termicamente devem suportar a carga em conjunto. A ASM International define os aços-ferramenta como aços usados para fabricar ferramentas de corte, conformação ou modelagem de peças manufaturadas, mas a engenharia de superfícies modifica a forma como essa ferramenta interage com a peça de trabalho. Ela não elimina a necessidade de selecionar e tratar termicamente corretamente o grau subjacente.
Essa distinção é importante porque as letras do grau não classificam o desempenho superficial. Um aço-ferramenta AISI D2, um aço para trabalho a quente AISI H13 e um aço rápido AISI M2 podem receber um tratamento superficial endurecedor ou um revestimento depositado, mas apresentam populações de carbonetos, respostas ao revenimento, condutividades térmicas, níveis de tenacidade e alterações dimensionais diferentes. Seus limites de serviço continuam diferentes após o revestimento.
Endurecimento superficial e camadas tratadas
O endurecimento superficial cria uma região reforçada no próprio aço. A nitretação introduz nitrogênio na superfície, formando nitretos de liga com elementos como cromo, molibdênio, vanádio ou alumínio. A cementação eleva a concentração de carbono próxima à superfície antes do endurecimento, produzindo uma camada cementada martensítica, rica em carbono, sobre um núcleo com menor teor de carbono. O endurecimento por indução e a laser, por sua vez, aquecem rapidamente uma profundidade controlada e dependem do teor de carbono existente para formar martensita.
A camada resultante não equivale à dureza de toda a massa. Uma camada endurecida pode ser muito mais dura que o interior, mantendo ao mesmo tempo um núcleo mais tenaz, capaz de suportar cargas de impacto. Esse gradiente pode reduzir a indentação plástica e o desgaste adesivo, mas também cria uma zona de transição na qual as tensões se concentram. A profundidade da camada, a espessura da camada de compostos, a uniformidade da difusão, a austenita retida, a distribuição dos carbonetos e a condição de revenimento influenciam a capacidade de o tratamento sobreviver em serviço.
Os aços-ferramenta frequentemente já são selecionados para apresentar alta dureza em toda a seção de trabalho. Nesses graus, um endurecimento superficial excessivo pode reduzir a tenacidade ou produzir uma camada de compostos frágil, em vez de uma transição útil para suportar cargas. A descarbonetação durante a austenitização apresenta o problema oposto: o grau nominal pode estar correto, mas a superfície perdeu carbono e não consegue atingir a dureza prevista. A remoção por retificação de uma camada danificada pode restaurar a geometria, mas também pode expor uma microestrutura não uniforme ou reduzir a profundidade de camada projetada.
O estudo de 2020 sobre sistemas revestidos, publicado em Coatings, identifica os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta. Essa constatação coloca o tratamento superficial na ordem correta. A temperatura de austenitização, o tempo de encharque, a severidade da têmpera, o tratamento subzero quando especificado e o revenimento determinam a martensita, a austenita retida, a condição dos carbonetos e as tensões residuais antes da aplicação do revestimento. Uma camada dura depositada não consegue transformar um núcleo subendurecido, excessivamente revenido, descarbonetado ou suscetível a trincas em uma ferramenta íntegra.
Revestimentos e suporte do substrato
Um revestimento fornece à superfície delgada propriedades que o aço maciço talvez não consiga reunir simultaneamente. A alta dureza pode resistir ao desgaste abrasivo e reduzir a transferência de material; a estabilidade química pode limitar a reação com a peça de trabalho; uma superfície de baixo atrito pode reduzir a adesão e a geração de calor. Esses são benefícios relacionados ao desgaste e ao atrito, não uma prova de resistência à fratura.
A dureza do revestimento descreve a resistência à indentação ou à deformação plástica dentro do revestimento. A adesão do revestimento descreve a força necessária para manter essa camada fixada ao substrato sob carregamentos térmicos, mecânicos e químicos. As duas propriedades são distintas. Um revestimento muito duro com baixa adesão pode se deslaminar em lascas. Um revestimento bem aderido pode permanecer fixado enquanto o substrato mais macio escoa sob ele, permitindo que a superfície trinque ou se deforme.
Portanto, o substrato deve fornecer uma fundação suficientemente dura e dimensionalmente estável. Se o núcleo se deformar plasticamente, o revestimento acompanhará essa deformação e poderá apresentar fissuração, flambagem ou desprendimento. Se carbonetos grosseiros formarem um caminho descontínuo para a transmissão de carga, a tensão local aumentará nas interfaces entre carbonetos e matriz. Se o aço contiver queimas de retificação, dobras, costuras, poros ou tensões superficiais de tração, o revestimento poderá ocultar temporariamente o defeito, mantendo intacta a condição que impulsiona a trinca.
A rota de fabricação é tão importante quanto a composição nominal. O AISI D2 convencional trabalhado mecanicamente pode apresentar carbonetos ricos em cromo distribuídos de maneira direcional, enquanto o material produzido por metalurgia do pó pode oferecer uma distribuição de carbonetos mais fina e uniforme. Essa diferença afeta o suporte do gume e a propagação de trincas sob o revestimento. Ela não torna uma rota universalmente superior; a questão relevante é saber se a microestrutura corresponde à pressão de contato, ao nível de impacto, à abrasividade da peça de trabalho e ao modo de falha.
A temperatura de deposição também deve ser compatível com a condição de revenimento. Uma ferramenta revenida a uma temperatura inferior à temperatura do processo de revestimento pode amolecer durante a deposição. Para graus destinados ao trabalho a quente, como o AISI H13, ciclos térmicos repetidos podem alterar o revenimento da martensita, a condição dos precipitados e as tensões residuais, mesmo quando o próprio revestimento permanece íntegro. A temperatura de operação acrescenta outra variável: um revestimento que apresenta bom desempenho em contato deslizante a baixa temperatura pode oxidar, amolecer, reagir com a peça de trabalho ou perder adesão na conformação a quente.
Adesão, tensões residuais e integridade do gume
A preparação superficial governa a primeira conexão mecânica entre o revestimento e o aço. Ela normalmente inclui desengraxe, jateamento ou polimento controlado, remoção de óxidos e uma etapa final de limpeza, mas cada operação modifica a superfície. A rugosidade pode melhorar o intertravamento mecânico dentro de certos limites; uma rugosidade excessiva cria asperidades agudas e regiões delgadas. Uma superfície polida pode reduzir o atrito, mas talvez ofereça menos ancoragem e retenha metal espalhado proveniente da retificação. A preparação deve remover a contaminação sem arredondar o gume de corte nem introduzir danos de tração.
A tensão residual pode ajudar ou prejudicar. A tensão compressiva em uma camada nitretada ou em um revestimento depositado pode retardar a abertura de trincas superficiais. Entretanto, uma tensão compressiva excessiva pode provocar flambagem ou desplacamento quando a camada é mal sustentada. A tensão de tração favorece a iniciação de trincas, especialmente em um gume agudo, uma queima de retificação, um aglomerado de carbonetos ou um defeito no revestimento. A incompatibilidade de expansão térmica entre o revestimento e o aço acrescenta tensão durante a deposição, o resfriamento e as mudanças de temperatura em serviço.
A geometria do gume é frequentemente o ponto no qual as ferramentas revestidas falham primeiro. Um revestimento tem espessura finita e não consegue manter uma camada perfeitamente uniforme sobre um raio infinitamente agudo. Uma aresta muito fina pode lascar durante a deposição, o manuseio ou o primeiro contato com a peça de trabalho. Um pequeno raio de gume controlado pode sustentar o revestimento e reduzir a concentração de tensões, mas um raio grande demais altera a geometria de corte e aumenta a força de conformação. O gume correto é definido pelo modo de falha: desgaste abrasivo, escoriação adesiva, lascamento, colapso plástico ou trincamento térmico.
A referência de Routledge de 2021, Tool Steels: Properties and Performance, aborda o desempenho por meio da composição, dos processos de fabricação, do tratamento térmico, do endurecimento superficial e dos revestimentos, e não apenas pela seleção do revestimento. Essa estrutura está de acordo com as orientações práticas da Uddeholm: a economia do ferramental para trabalho a frio depende da adequação do aço-ferramenta à aplicação e da minimização do custo por peça produzida. Um revestimento pode prolongar a vida útil quando o núcleo, o gume, a preparação e o ciclo térmico são controlados. Ele não pode compensar um grau cuja tenacidade seja inadequada, uma condição de revenimento que deixe o substrato instável ou uma geometria que concentre a carga além da capacidade do sistema revestimento–substrato.
Normas, Especificações e Leitura de uma Ficha Técnica de Aço-Ferramenta
Uma ficha técnica de aço-ferramenta contém vários tipos diferentes de informações que podem ser facilmente confundidos. Uma norma define o que um material deve atender. Uma designação de grau identifica uma família de composição e uma justificativa tradicional de uso. A ficha técnica do produtor, por sua vez, recomenda como esse grau deve ser forjado, usinado, endurecido, revenido e acabado. Essas três camadas estão relacionadas, mas não são intercambiáveis.
A ASM International define os aços-ferramenta como “aços utilizados para fabricar ferramentas destinadas ao corte, à conformação ou à modelagem de peças manufaturadas” (2024). Sua classificação AISI inclui as séries W, L, S, O, A, D, H, M e T (2020). As letras geralmente descrevem um método de têmpera, uma aplicação principal ou um sistema de liga predominante, e não uma escala universal de capacidade. O AISI O1, por exemplo, é um aço para trabalho a frio temperável em óleo; o AISI D2 é um aço para trabalho a frio com alto teor de carbono e cromo; e o AISI H13 é um aço para trabalho a quente ligado ao cromo. A designação delimita o ponto de partida metalúrgico. Ela não prevê a vida útil da ferramenta sem levar em consideração a carga, a temperatura, a lubrificação, a geometria, a condição superficial e o modo de falha.
O que a ASTM A681 controla
A ASTM A681 é uma especificação de produto, não uma declaração completa de como um punção, uma matriz, um cortador ou um inserto de conformação acabado terá desempenho. A ASTM International afirma que “a ASTM A681 abrange os requisitos químicos, mecânicos e físicos para produtos de aço-ferramenta ligado trabalhados mecanicamente” (2024). Seu escopo inclui barras, placas, chapas, tiras, vergalhões, fios e forjados normalmente fabricados para se transformarem em ferramentas, matrizes ou dispositivos de fixação. A especificação estabelece requisitos para o aço fornecido, incluindo a composição do grau e as propriedades relevantes do material, permitindo ao comprador e ao produtor definir detalhes como forma do produto, dimensões, condição e ensaios.
A palavra trabalhado mecanicamente é importante. Produtos trabalhados mecanicamente foram submetidos a processos como forjamento, laminação ou trefilação, e seu histórico de processamento afeta o fluxo de grãos, a segregação, a porosidade, a distribuição de carbonetos e as propriedades direcionais. A ASTM A681, portanto, pertence à etapa de controle do material. Ela não certifica um ciclo específico de tratamento térmico para cada geometria de ferramenta, nem elimina a necessidade de inspecionar a peça acabada.
Uma ficha técnica pode listar AISI D2, ASTM A681 e uma designação interna proprietária na mesma página. Essas informações desempenham funções diferentes. “AISI D2” identifica a família de grau reconhecida. “ASTM A681” identifica uma especificação segundo a qual o produto trabalhado mecanicamente pode ser fornecido. A designação interna do produtor pode descrever uma rota de fusão, uma rota de refusão, um nível de limpeza ou uma condição de processamento. Ela não deve ser interpretada como um novo grau universal, a menos que o documento defina sua composição química e seus requisitos.
A norma também não deve ser tratada como um sistema de classificação hierárquica. As famílias AISI W, L, S, O, A, D, H, M e T abrangem diferentes compromissos de desempenho. Os graus W dependem principalmente da têmpera em água e podem proporcionar alta dureza em seções adequadas, enquanto os graus S priorizam a resistência ao choque. Os graus M e T são famílias de aços rápidos baseadas principalmente, respectivamente, em ligas de molibdênio e tungstênio. Uma composição da classe D pode proporcionar considerável resistência ao desgaste associada aos carbonetos, mas seu comportamento à fratura pode ser inadequado quando o impacto repetido predomina. A comparação correta deve considerar a resistência à falha exigida e a estrutura de carbonetos, a tenacidade, a temperabilidade, a dureza a quente, a estabilidade dimensional e a condição superficial alcançável do material.
Composição química versus condição de fornecimento
A tabela de composição normalmente apresenta faixas de composição nominais, não uma descrição completa do estado de trabalho do aço. O carbono afeta a dureza da matriz e a formação de carbonetos. O cromo, o molibdênio, o tungstênio e o vanádio influenciam a temperabilidade, o endurecimento secundário, a dureza a quente e o tipo e o volume dos carbonetos de liga. O silício e o manganês afetam a desoxidação e a temperabilidade, enquanto o enxofre pode ser controlado para melhorar a usinabilidade, ao custo de possíveis efeitos sobre a tenacidade transversal. A mesma composição química nominal pode produzir comportamentos diferentes quando variam o tamanho dos carbonetos, a segregação, o teor de inclusões e o tamanho do grão de austenita prévia.
A condição de fornecimento é, portanto, uma linha de investigação separada. “Recozido” geralmente significa que o aço foi fornecido após um tratamento controlado de amolecimento destinado a reduzir a dureza e melhorar a usinabilidade. Isso não significa que o aço apresente suas propriedades finais de ferramenta. Uma barra de D2 recozida e um punção de D2 endurecido a vácuo são do mesmo grau, mas não estão na mesma condição material durante o serviço. A ficha técnica também pode especificar a dureza máxima no estado recozido, uma estrutura de carbonetos esferoidizados, o tamanho de grão ou um requisito microestrutural. Esses detalhes são importantes porque carbonetos grosseiros e bandeamento podem favorecer o lascamento, enquanto o crescimento excessivo dos grãos reduz a tenacidade.
Verifique se as propriedades listadas são longitudinais ou transversais. A laminação e o forjamento podem alongar inclusões e filetes de carbonetos, produzindo diferenças direcionais na ductilidade, na resistência ao impacto e no caminho da fratura. Um resultado de tração longitudinal não pode representar automaticamente uma aresta transversal de punção. As classificações de limpeza e as inspeções de inclusões fornecem informações adicionais, mas não descrevem todas as populações de defeitos. A rota de fabricação — metalurgia convencional de lingotamento, refusão sob escória eletrocondutora ou outro processo de refino — pode alterar a segregação e a morfologia das inclusões mesmo quando o nome do grau permanece inalterado.
| Método de ensaio | Base do penetrador ou da medição | Uso típico descrito |
|---|---|---|
| Rockwell C | Cone de diamante com cargas especificadas | Dureza volumétrica de aços-ferramenta endurecidos |
| Brinell | Esfera penetradora | Material mais macio ou de maior escala |
| Vickers | Pirâmide de diamante | Regiões pequenas, profundidades de camada ou áreas microestruturais |
A obra de Routledge, Tool Steels: Properties and Performance (2021), aborda o comportamento dos graus por meio da composição, dos processos de fabricação, do tratamento térmico, do endurecimento superficial e dos revestimentos. Essa ordem é útil: a composição estabelece o potencial, a fabricação determina parte da população de defeitos e carbonetos, e o tratamento térmico determina a matriz e o equilíbrio final entre dureza e tenacidade. Um estudo de 2020 publicado na revista Coatings, da MDPI, identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta no sistema revestido analisado. O resultado não torna a composição química irrelevante; ele mostra por que uma comparação baseada apenas na composição é incompleta.
Faixas de dureza, métodos de ensaio e observações sobre tratamento térmico
A dureza indicada em uma ficha técnica pode descrever a condição de fornecimento recozida, uma condição endurecida recomendada ou uma meta após o revenimento. Leia o título e as notas de rodapé antes de comparar os valores. Uma faixa declarada como “dureza máxima no estado recozido” é uma especificação de usinabilidade, não uma evidência da dureza disponível após o endurecimento. Uma temperatura de austenitização, um meio de têmpera, uma temperatura de revenimento e um tempo de permanência recomendados constituem uma rota de processamento, não uma garantia para todos os tamanhos de seção.
Os valores Rockwell, Brinell e Vickers não são números intercambiáveis. A escala Rockwell C, comumente escrita HRC, utiliza um cone de diamante e uma carga menor e uma carga maior especificadas; a ASTM E18 estabelece os requisitos para ensaios de dureza Rockwell. A escala Brinell, abrangida pela ASTM E10, utiliza uma esfera penetradora e é mais adequada para materiais mais macios ou de maior escala. A escala Vickers, abrangida pela ASTM E384 para microindentação e ensaios de dureza relacionados, utiliza uma pirâmide de diamante e pode medir pequenas regiões, profundidades de camada endurecida ou áreas microestruturais individuais. Diferentes cargas, geometrias do penetrador, acabamentos superficiais e espessuras dos corpos de prova podem alterar o resultado.
As tabelas de conversão fornecem equivalências aproximadas dentro de faixas definidas. Elas não transformam um ensaio em outra medição com incerteza idêntica, especialmente no caso de aços-ferramenta muito duros, seções finas, superfícies descarbonetadas ou estruturas heterogêneas de carbonetos. Um perfil de dureza Vickers realizado em uma seção polida através de uma camada endurecida responde a uma pergunta diferente daquela respondida por uma leitura HRC feita em um corpo de prova maciço.
Sequência da análise de falhas
- Registrar as condições de serviço Documentar a temperatura, a carga, a frequência de golpes, a peça de trabalho, o lubrificante, a quantidade de peças e o primeiro local de dano.
- Preservar a fratura Não polir, jatear nem manusear a face da fratura antes do exame.
- Comparar os corpos de prova Comparar a ferramenta que falhou com uma ferramenta não utilizada e, quando possível, com uma ferramenta que tenha completado o serviço esperado.
- Analisar a estrutura Combinar inspeção visual, fractografia, mapeamento de dureza, metalografia e medição dimensional.

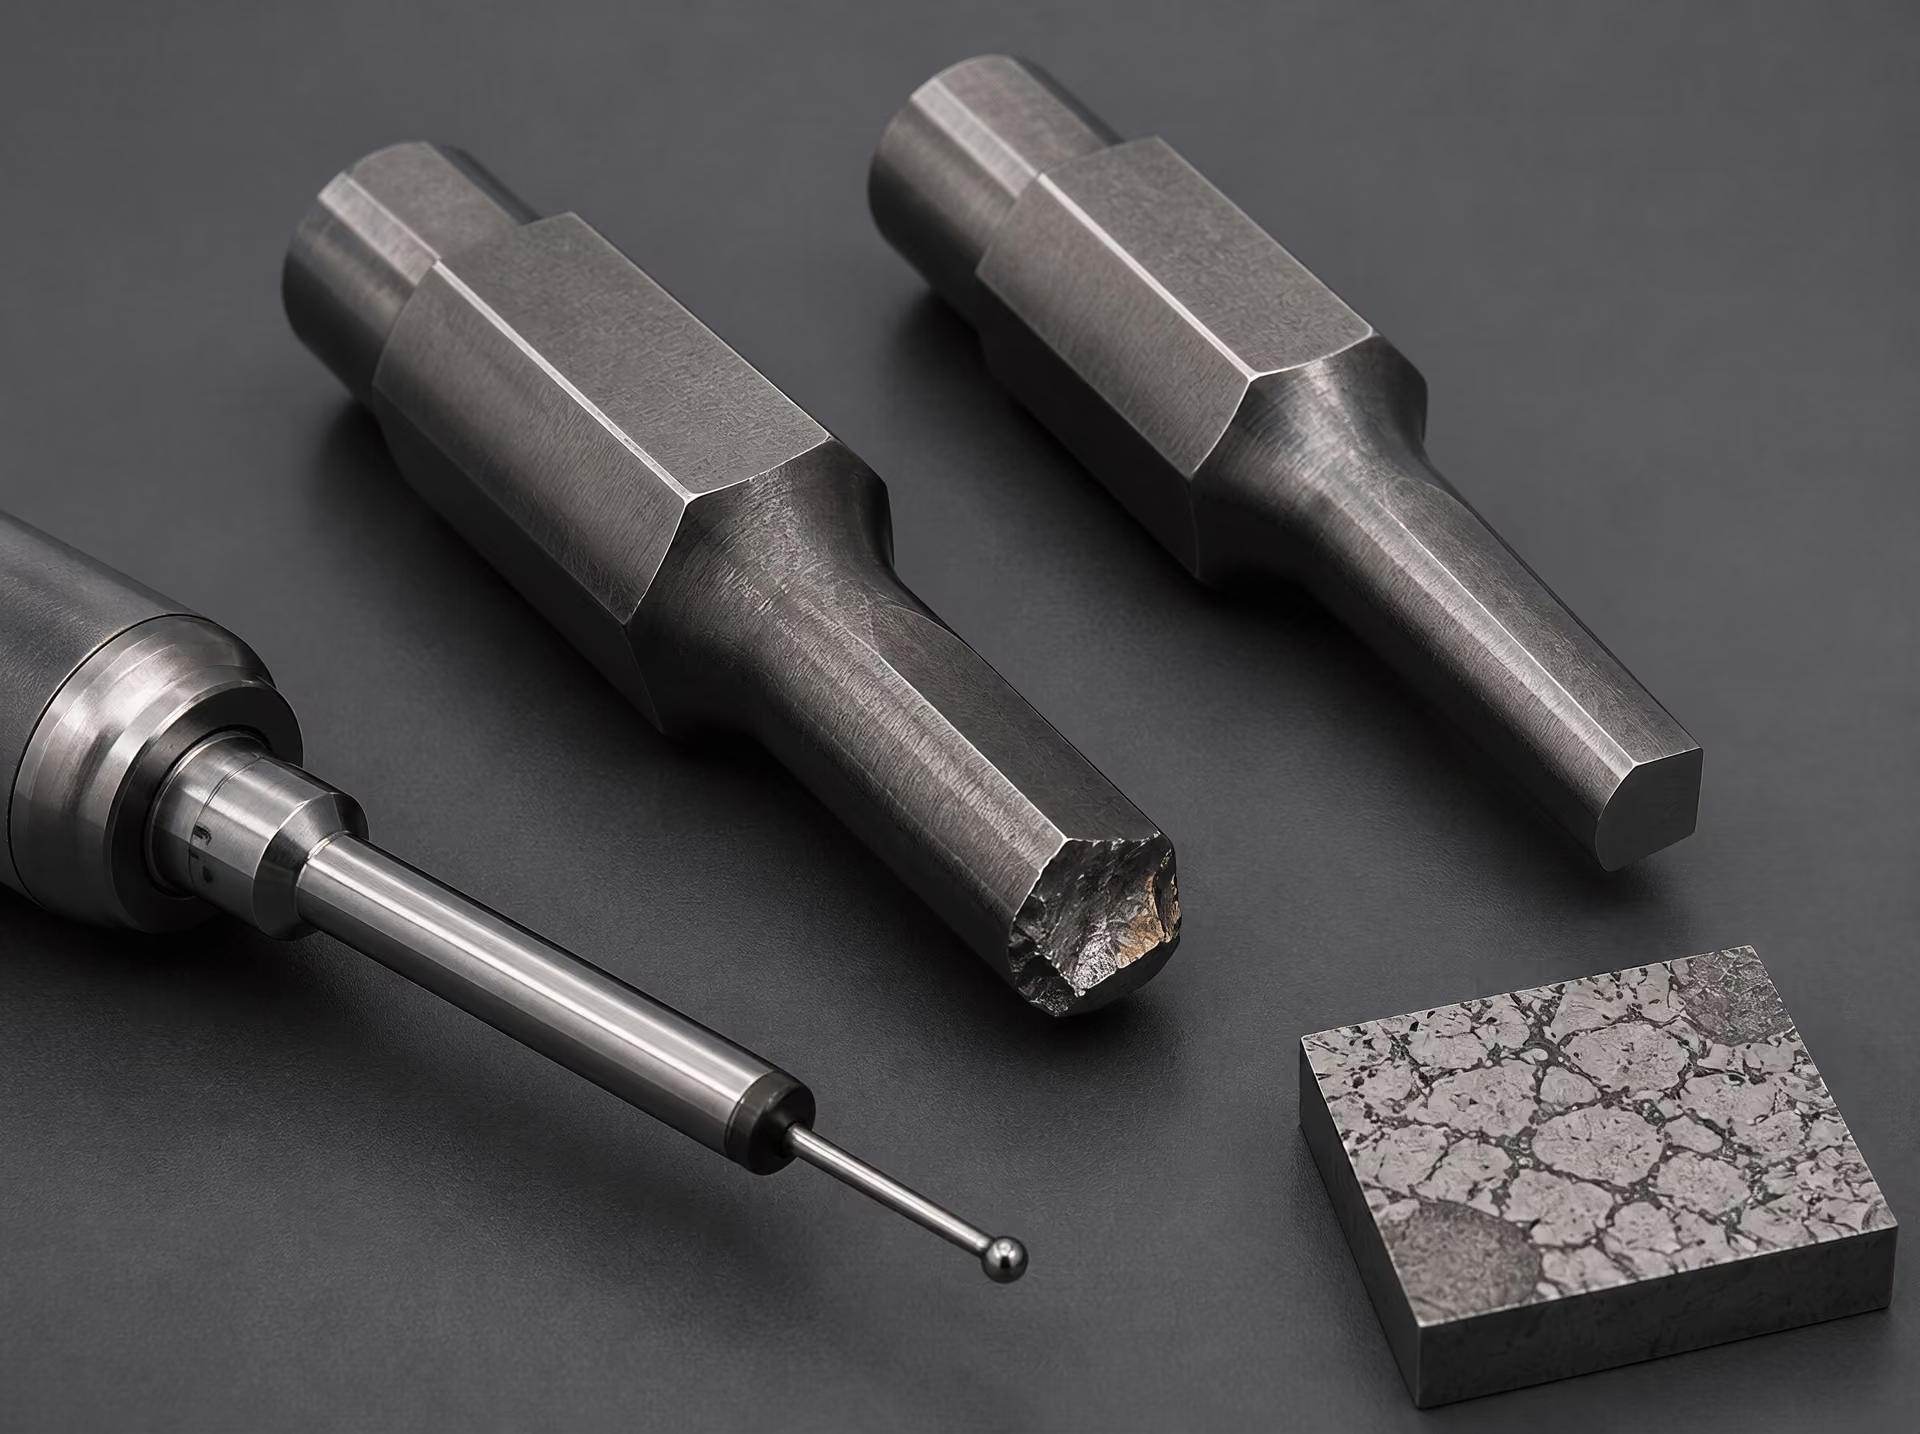
Por fim, examine as observações sobre tratamento térmico referentes ao controle do tamanho de grão, ao pré-aquecimento, à austenitização, à têmpera, ao tratamento criogênico, ao revenimento e aos limites de distorção. A Monografia 88 do NBS continua sendo uma referência federal útil para a terminologia histórica e os fundamentos da metalurgia dos aços, enquanto a ASTM fornece a estrutura de especificação do produto. Nenhuma das duas substitui uma qualificação do processo na própria ferramenta. As orientações da Uddeholm para trabalho a frio expressam claramente o objetivo prático: selecionar um aço compatível com a aplicação e minimizar o custo por peça produzida (2024). Em termos de engenharia, isso significa minimizar as perdas ao longo do ciclo de vida causadas por desgaste, lascamento, deformação plástica, trincamento térmico, corrosão e alteração dimensional — e não selecionar o maior valor de dureza em uma ficha técnica.
Análise de Falhas: Diagnosticando por que uma Ferramenta Falhou
Uma ferramenta que falhou não deve ser diagnosticada apenas com base em sua designação de grau. As famílias AISI W, L, S, O, A, D, H, M e T descrevem o método de têmpera, a aplicação principal ou o sistema de liga predominante; elas não constituem uma classificação universal que vá de fraco a forte. Um punção AISI D2, um cinzel AISI S7 e uma matriz AISI H13 podem ter sido corretamente selecionados para diferentes condições de serviço, mas qualquer um deles pode falhar se seu tratamento térmico, sua geometria de aresta, seu acabamento superficial ou seu ciclo de carregamento estiverem incorretos.
A primeira tarefa é preservar as evidências. Registre a localização da ferramenta, a temperatura de operação, a carga, a taxa de golpes, o material da peça de trabalho, o lubrificante, o número de peças produzidas e a posição exata do primeiro dano visível. Compare a ferramenta que falhou com uma ferramenta não utilizada e, quando possível, com uma ferramenta que tenha completado sua vida útil esperada. A face da fratura não deve ser polida, jateada nem manuseada antes do exame. Uma investigação de falha combina então inspeção visual, fractografia, mapeamento de dureza, análise metalográfica, medição dimensional e revisão do registro de tratamento térmico.
Essa abordagem transforma a classificação em raciocínio de engenharia. A ASM International define os aços-ferramenta como aços utilizados na fabricação de ferramentas para cortar, conformar ou dar forma a peças manufaturadas, enquanto a ASTM A681 abrange os requisitos químicos, mecânicos e físicos de produtos de aço-ferramenta-liga trabalhados, incluindo barras, chapas, folhas, tiras, varetas, fios e peças forjadas. Nenhuma das duas referências promete que uma classe nominal terá desempenho adequado sob qualquer condição de carga. A composição estabelece o potencial; a rota de fabricação determina a segregação, as inclusões e a distribuição de carbonetos; o tratamento térmico determina grande parte da estrutura final.
Deformação plástica e desgaste prematuro
A deformação plástica geralmente significa que a tensão local excedeu o limite de escoamento ou a resistência à compressão da ferramenta na temperatura de serviço. Em um punção para trabalho a frio, a ponta pode sofrer abaulamento, recalque ou afundamento. Em uma matriz para trabalho a quente, a cavidade pode se alargar ou perder detalhes após contatos repetidos com o material aquecido. A questão central é saber se a ferramenta não possuía dureza e resistência à compressão suficientes na temperatura real de trabalho, e não se sua dureza à temperatura ambiente parecia aceitável.
Classes para trabalho a quente, como a AISI H13, dependem da dureza a quente retida, da resistência ao revenimento e da resistência à fadiga térmica. Uma classe para trabalho a frio pode apresentar elevada dureza à temperatura ambiente e, ainda assim, amolecer durante uma operação de conformação inesperadamente quente. Revenimento a uma temperatura demasiado baixa, temperatura de austenitização excessiva, descarbonetação ou um ciclo de resfriamento incorreto podem deixar o núcleo incapaz de suportar a tensão aplicada. Por isso, é essencial revisar os registros do forno, os registros de têmpera, os tempos de revenimento e a dureza medida. O estudo de 2020 da MDPI Coatings identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta; essa constatação torna o registro do tratamento térmico mais informativo do que a própria designação da classe.
O mapeamento de dureza separa um problema no núcleo de um problema superficial. Meça a região que falhou, uma região não afetada e uma seção transversal da aresta de trabalho em direção ao centro. Uma perda acentuada de dureza próxima à superfície pode indicar descarbonetação, superaquecimento, queima por retificação ou tratamento superficial inadequado. Dureza uniformemente baixa aponta para austenitização, têmpera ou revenimento incorretos. Dureza elevada acompanhada de deformação sugere resistência à compressão insuficiente para a carga, tensão excessiva na seção ou temperatura de serviço além da faixa de resistência ao revenimento da classe.
O desgaste prematuro exige uma pergunta diferente: o que removeu o material? O desgaste abrasivo produz riscos alinhados, arredondamento das arestas e perda de perfil nos locais em que partículas duras ou asperezas deslizam sobre a ferramenta. O desgaste adesivo produz material da peça transferido, áreas arrancadas e soldagem localizada. A população de carbonetos é importante em ambos os casos. O carbono e elementos formadores de carbonetos, como cromo, molibdênio, tungstênio e vanádio, podem aumentar a resistência ao desgaste, mas carbonetos grandes e desuniformes podem reduzir o suporte da aresta e promover fraturas. A AISI D2, por exemplo, contém uma elevada população de carbonetos de cromo capaz de resistir à abrasão, mas seu desempenho depende fortemente do tamanho, da orientação e do tratamento térmico dos carbonetos, além do projeto da aresta.
A metalografia deve examinar o tipo e o tamanho dos carbonetos, o bandeamento, a austenita retida, a descarbonetação e as inclusões não metálicas. Uma seção polida e atacada da zona desgastada pode mostrar se a ferramenta possui uma estrutura fina e razoavelmente uniforme ou uma rede grosseira de carbonetos que concentra tensões. O tratamento de 2020 da ASM International sobre aços-ferramenta relaciona corretamente o desempenho às combinações de resistência ao desgaste, tenacidade, dureza a quente, carbonetos e tratamento térmico. Aumentar apenas a dureza não pode corrigir uma estrutura de carbonetos inadequada ou uma condição de serviço incompatível.
Lascamento, trincamento e fratura
Lascamento é a perda de pequenos fragmentos de uma aresta, canto, ponta de punção ou faixa da matriz. Geralmente reflete fragilidade excessiva, uma aresta fina ou afiada demais para a carga, suporte insuficiente atrás da aresta ou carbonetos grosseiros que intersectam a superfície de trabalho. Uma ferramenta pode sofrer lascamento mesmo quando sua dureza medida está dentro da especificação. Austenita retida em excesso, martensita não revenida, segregação de carbonetos, danos de retificação e um raio de transição inadequado podem reduzir a tolerância local ao impacto.
A fractografia revela a sequência da falha. Uma superfície de fratura frágil pode conter facetas brilhantes de clivagem, padrões em rios e pouca deformação plástica. A sobrecarga dúctil tende a apresentar alvéolos, enquanto a fadiga produz uma região de origem da trinca seguida de marcas progressivas e uma zona final de sobrecarga. A origem deve ser rastreada até um canto, marca de usinagem, inclusão, aglomerado de carbonetos ou sulco de retificação. Uma fratura que começa na superfície e avança para o interior exige uma resposta diferente daquela que se inicia em uma inclusão interna ou em uma região de carbonetos bandeados.
O trincamento pode ocorrer durante a têmpera, após a retificação ou durante o serviço. As trincas de têmpera frequentemente seguem cantos vivos, mudanças abruptas de seção, furos ou áreas de resfriamento desigual. Elas podem estar associadas a gradientes térmicos excessivos, elevada tensão de transformação ou condições de austenitização que produziram um grão de austenita excessivamente grosseiro. O registro do tratamento térmico deve ser verificado quanto à temperatura do forno, ao tempo de encharque, à atmosfera protetora, ao meio de têmpera, à agitação, ao atraso na transferência e ao revenimento imediatamente após a têmpera.
As trincas de retificação são rasas, estreitas e frequentemente paralelas à direção de retificação. A inspeção por partículas magnéticas pode revelá-las, enquanto a metalografia pode mostrar uma camada novamente revenida ou excessivamente revenida e tensão residual de tração abaixo da superfície. Pressão excessiva do rebolo, rebolo cego, refrigeração insuficiente ou remoção excessiva de material por passe podem criar danos que permanecem invisíveis até que a ferramenta seja submetida a carga. As trincas de fadiga geralmente começam nesse tipo de concentrador de tensões e se propagam com ciclos repetidos, mesmo quando cada carga individual está abaixo da resistência à fratura em um único evento.
Verificação térmica, desgaste adesivo e falha dimensional
A verificação térmica é uma rede de trincas finas causada pelo aquecimento e resfriamento repetidos da superfície de trabalho. É comum em matrizes para trabalho a quente, nas quais a superfície se expande durante o contato com o material quente e se contrai durante o resfriamento. A ciclagem térmica, os gradientes acentuados de temperatura, o pré-aquecimento inadequado, o controle deficiente do resfriamento e uma superfície áspera ou danificada aumentam a força motriz. As redes de trincas devem ser mapeadas em relação à temperatura da matriz, ao padrão de aspersão, à posição dos canais de resfriamento e às áreas de contato. A metalografia pode determinar se as trincas estão confinadas à superfície ou se se conectaram a defeitos mais profundos.
A condição da superfície frequentemente determina a rapidez com que a verificação térmica se desenvolve. Marcas de retificação, camadas refundidas por EDM, regiões descarbonetadas, defeitos de revestimento e transições de usinagem abruptas atuam como iniciadores de trincas. Uma superfície lisa não é automaticamente segura: a queima por retificação pode deixar uma camada amolecida e submetida a tensões de tração sob um acabamento visualmente aceitável. Perfis de dureza, ataque metalográfico e inspeções sensíveis às tensões residuais ajudam a separar a fadiga térmica da abrasão comum.
O desgaste adesivo é um dano causado por adesão. A soldagem localizada entre a ferramenta e a peça transfere material, rasga a superfície e pode elevar cristas que posteriormente aceleram o desgaste ou causam riscos súbitos. A investigação deve examinar a degradação do lubrificante, a pressão de contato, a distância de deslizamento, a rugosidade da superfície, a limpeza da peça e a dureza da ferramenta. Um tratamento ou revestimento superficial quimicamente compatível pode ajudar, mas não pode compensar um alinhamento deficiente, uma folga inadequada ou um substrato amolecido.
A falha dimensional inclui perda da folga da matriz, encurtamento do punção, crescimento da cavidade, empenamento e alterações inaceitáveis durante o tratamento térmico. Meça a ferramenta que falhou em comparação com seu desenho e inspecione a simetria ao longo da seção. A distorção pode resultar da transformação da austenita retida durante o serviço, de usinagem desigual antes do endurecimento, de têmpera não uniforme, de segregação de carbonetos ou de alívio de tensões inadequado. O volume da Routledge Tool Steels: Properties and Performance (2021) trata a composição, o processo de fabricação, o tratamento térmico, o endurecimento superficial e os revestimentos como variáveis interligadas por esse motivo.
A conclusão útil não é que uma família AISI deva substituir outra. A orientação da Uddeholm para trabalho a frio estrutura a seleção em torno da adequação do aço à aplicação e da minimização do custo por peça produzida; tecnicamente, isso significa controlar a falha ao longo do ciclo de vida, em vez de perseguir uma designação de classe. O diagnóstico correto identifica o mecanismo de falha, verifica-o com evidências físicas e, então, altera a variável relevante: estrutura do aço, geometria, tratamento térmico, condição superficial, temperatura do processo, lubrificação ou carregamento.
Um Método Prático de Seleção sem uma Classe Universalmente “Melhor”
Uma classe de aço para ferramentas deve ser selecionada a partir do problema de serviço, e não a partir de uma designação alfabética. A ASM International define os aços para ferramentas como “aços usados para fabricar ferramentas de corte, conformação ou modelagem de peças manufaturadas” (2024). Essa definição descreve uma função, não uma classificação de desempenho. As famílias AISI W, L, S, O, A, D, H, M e T agrupam os aços por características como método de têmpera, aplicação principal ou sistema de liga predominante. A letra, por si só, não prevê a vida útil em serviço.
A ASTM A681 estabelece a estrutura normativa para produtos forjados de aço-liga para ferramentas, incluindo barras, placas, chapas, tiras, barras finas, fios e peças forjadas normalmente fabricadas para se tornarem ferramentas, matrizes ou dispositivos de fixação. Seu escopo abrange requisitos químicos, mecânicos e físicos, mas uma análise conforme é apenas o ponto de partida. O tamanho e a distribuição dos carbonetos, a segregação, a limpeza, o histórico de forjamento ou laminação, o tratamento térmico, o tamanho da seção, os danos de retificação e a condição superficial podem alterar o resultado na face da ferramenta.
Defina as condições de carga, temperatura e contato
Comece descrevendo a peça de trabalho e o contato efetivo. “Conformação a frio” não é suficiente. Registre se a peça é de aço de baixo carbono, aço inoxidável, liga de alumínio, liga de cobre, liga de níquel, compacto de pó, polímero reforçado com fibra de vidro ou outro material; sua dureza, resistência, ductilidade, carepa, revestimentos e quaisquer inclusões abrasivas podem ser mais relevantes do que o nome comercial nominal do produto.
Em seguida, identifique a carga mecânica. Um punção submetido a um impacto curto e de alta energia enfrenta um problema diferente do de uma matriz que recebe uma carga compressiva constante. Registre a pressão de contato, a frequência de carregamento, a velocidade do curso, o alinhamento, o comprimento sem apoio e a concentração de tensões em raios, furos, cantos e insertos. Uma ferramenta pode apresentar alta resistência à compressão e, ainda assim, falhar quando um entalhe, desalinhamento ou seção fina transforma a carga em tensão de flexão ou tração.
Lista de verificação para seleção
- Peça de trabalho Registrar material, dureza, resistência, ductilidade, carepa, revestimentos e inclusões abrasivas.
- Carga mecânica Registrar pressão, impacto, frequência, alinhamento, comprimento sem apoio e concentrações de tensão.
- Movimento de contato Classificar a operação como corte, indentação, extrusão, deslizamento, rolamento ou impacto repetido.
- Temperatura Registrar as temperaturas média e máxima, as taxas de aquecimento e resfriamento, o tempo de permanência e o refrigerante.
- Limites dimensionais Especificar a distorção permitida, o acabamento superficial, a geometria da aresta e as restrições de manutenção.
O movimento de contato também precisa ser descrito com precisão. A ação predominante é corte, indentação, extrusão, deslizamento, rolamento ou impacto repetido? O deslizamento contra um polímero limpo pode produzir um mecanismo de desgaste diferente do deslizamento contra carepa ou partículas de carboneto. O desgaste abrasivo pode favorecer uma população de carbonetos duros, enquanto o desgaste adesivo pode ser controlado pela química superficial, pelo acabamento, pela lubrificação e pela transferência de material da peça. Carbonetos primários grandes podem melhorar a resistência a certos mecanismos abrasivos, mas também podem fornecer locais para início de trincas quando a ferramenta sofre choque ou flexão.
A temperatura deve incluir tanto os valores médios quanto os máximos. Ferramentas para trabalho a quente sofrem ciclagem térmica, oxidação, trincamento térmico e perda de dureza, enquanto uma ferramenta nominalmente para trabalho a frio pode aquecer localmente em uma aresta de corte ou em um contato deslizante de alta velocidade. Registre as taxas de aquecimento e resfriamento, o tempo de permanência, a química do refrigerante e o número de ciclos por turno. O ciclo de produção é importante porque uma ferramenta que sobrevive a um teste curto pode falhar após milhares de repetições térmicas ou de impacto.
Por fim, defina os limites dimensionais. A distorção admissível pode determinar se uma classe temperável em óleo é prática para um punção esbelto ou se uma rota de têmpera ao ar exige dispositivos de fixação especiais e sobremetal de usinagem. O acabamento superficial, a agudeza da aresta, a direção do polimento e a prática de retificação devem fazer parte da especificação, e não ser tratados como considerações posteriores. As restrições de manutenção completam o quadro: a ferramenta pode ser removida para alívio de tensões, receber novo revestimento, ser retificada novamente ou ser substituída seletivamente, e quanto tempo de parada é aceitável?
Classifique os modos de falha e o risco tolerável
Liste os prováveis modos de falha antes de escolher uma classe. As categorias típicas incluem fratura total, lascamento, deformação plástica, desgaste abrasivo, desgaste adesivo, escoriação, amolecimento térmico, trincamento térmico, corrosão, distorção e perda da geometria da aresta. Classifique-os de acordo com a consequência e a probabilidade na produção. Um punção lascado pode contaminar as peças e interromper imediatamente uma linha; já o desgaste gradual do flanco pode ser aceitável se a inspeção o detectar antes que ocorra desvio dimensional.
Essa classificação evita um erro comum: maximizar a dureza ou o teor de carbonetos quando a tenacidade é o fator que realmente controla a perda. Aços da série S, resistentes a choque, podem ser justificados quando o impacto e o lascamento da aresta predominam. Aços da série D, de alto carbono e alto cromo, podem ser adequados para desgaste severo em trabalho a frio, mas sua estrutura de carbonetos e sua tenacidade devem ser consideradas simultaneamente. Aços da série O, temperáveis em óleo, podem oferecer um equilíbrio útil para algumas matrizes e dispositivos de fixação, enquanto aços da série A, temperáveis ao ar, podem reduzir a distorção de têmpera em seções adequadas. Aços da série W, temperáveis em água, aços da série L, de baixa liga, e aços da série H, para trabalho a quente, ocupam diferentes espaços de aplicação; nenhuma dessas séries constitui uma escala geral de desempenho.
Para corte em velocidade elevada, os aços rápidos da série M, ligados ao molibdênio, e os aços rápidos da série T, ligados ao tungstênio, são avaliados quanto à dureza a quente, retenção da aresta, tenacidade e resposta à retificação, e não apenas pela letra. Classes S, H, D e de aço rápido podem todas aparecer em ferramentas, mas a variável decisiva continua sendo o mecanismo de falha nas condições de contato e temperatura especificadas.
Separe os danos toleráveis dos danos inaceitáveis. Se a ferramenta puder sofrer desgaste até um limite mensurável, especifique esse limite e o intervalo de inspeção. Se qualquer trinca for inaceitável, favoreça um projeto e uma rota de materiais com maior tolerância à fratura, mesmo que isso sacrifique parte da resistência ao desgaste. O risco também inclui danos ocultos: trincas subsuperficiais de retificação, arestas descarbonetadas, austenita retida, carbonetos grosseiros e distorção decorrente do tratamento térmico podem permanecer invisíveis até o início do serviço.
Valide por meio do tratamento térmico e de evidências em serviço
A economia das ferramentas deve ser avaliada pelo custo do ciclo de vida por peça produzida, e não pelo preço de aquisição ou pela dureza máxima. Strong evidence
Depois de restringir a família da classe, verifique a rota térmica completa. A temperatura de austenitização, o pré-aquecimento, o tempo de permanência, o meio de têmpera, a pressão, a temperatura de revenimento, o número de revenimentos, o tratamento criogênico quando justificado e o alívio de tensões devem estar vinculados ao tamanho real da seção e à capacidade do forno. A mesma classe nominal pode produzir dureza, teor de austenita retida, tenacidade e variação dimensional diferentes quando a seção transversal ou a severidade da têmpera mudam.
O tratamento térmico merece prioridade. Um estudo de 2020 publicado em Coatings identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta no sistema revestido analisado. A composição e a rota de fabricação estabelecem o potencial e a população de defeitos; o tratamento determina quanto desse potencial se transforma em uma estrutura utilizável. Meça a dureza ao longo da seção quando apropriado, inspecione a descarbonetação, verifique as dimensões antes e depois do tratamento e examine os carbonetos ou as superfícies de fratura quando o risco de falha justificar isso.
A engenharia de superfícies deve ser avaliada em conjunto com o núcleo. Polimento, brunimento, nitretação, revestimento metálico e deposição física ou química de vapor podem alterar o atrito, a adesão e o desgaste, mas os revestimentos não corrigem um substrato fraco nem uma estrutura de carbonetos inadequada. Confirme a dureza do substrato, a resistência ao revenimento, a temperatura de aplicação do revestimento, o raio da aresta, a rugosidade superficial, a adesão e qualquer retificação posterior ao revestimento. Por esse motivo, a obra de 2021 da Routledge, Tool Steels: Properties and Performance, aborda o desempenho por meio da composição, dos processos de fabricação, do tratamento térmico, do endurecimento superficial e dos revestimentos.
Use evidências de serviço, e não uma afirmação de catálogo. Compare a vida útil documentada da ferramenta, fotografias de falhas, registros de inspeção, dimensões das peças e intervalos de manutenção de uma ferramenta submetida à mesma peça de trabalho, ao mesmo contato, ciclo e geometria. A Monografia 88 do NBS continua sendo útil para a terminologia histórica e os fundamentos da metalurgia dos aços; ASTM, AISI, ASM International, MDPI e Uddeholm fornecem orientações complementares sobre normas, classificação, pesquisa e aplicações.
| Letra | Significado | Campo de aplicação representativo |
|---|---|---|
| W | Endurecimento em água | Pequenas ferramentas manuais e punções simples |
| L | Baixa liga | Ferramentas e dispositivos orientados à tenacidade |
| S | Resistência ao choque | Impacto repetido e carregamento interrompido |
| O | Endurecimento em óleo | Pequenas matrizes para trabalho a frio e ferramentas de corte |
| A | Endurecimento ao ar | Matrizes para trabalho a frio que exigem menor choque de têmpera |
| D | Alto carbono e alto cromo | Ferramentas para trabalho a frio dominadas pelo desgaste |
| H | Trabalho a quente | Matrizes e ferramentas para temperaturas elevadas |
| M | Aço rápido ao molibdênio | Ferramentas de corte em alta velocidade |
| T | Aço rápido ao tungstênio | Ferramentas de corte resistentes ao calor |
O teste econômico é o custo por peça produzida ao longo da vida útil. Inclua usinagem, tratamento térmico, revestimento, afiação, substituição, peças rejeitadas, tempo de parada e limites de falha segura. A orientação de 2024 da Uddeholm para trabalho a frio afirma que a economia das ferramentas depende da adequação do aço à aplicação, com o objetivo de minimizar o custo por peça produzida. Esse princípio é uma comparação de engenharia, e não uma afirmação sobre preço de compra, disponibilidade em estoque ou desempenho do fornecedor.
Estrutura histórica e técnica de referência
Classificação AISI como abreviação técnica
A nomenclatura dos aços-ferramenta é útil porque condensa uma grande quantidade de informações metalúrgicas em uma designação curta, mas a letra não representa uma classificação universal. O sistema AISI organiza as principais famílias como W, L, S, O, A, D, H, M e T. A ASM International descreve os aços-ferramenta como aços usados na fabricação de ferramentas para cortar, conformar ou dar forma a peças manufaturadas; o sistema de designação ajuda a identificar a classe geral do material associada a essa função.
As letras geralmente indicam um método de têmpera, uma aplicação principal ou um sistema predominante de elementos de liga. Os aços da série W são aços temperáveis em água. Os da série L são aços-ferramenta de baixa liga, enquanto os da série S são aços resistentes a choque. A letra O designa aços para trabalho a frio temperáveis em óleo; A indica graus temperáveis ao ar; e D identifica aços para trabalho a frio com alto teor de carbono e cromo. H abrange os aços para trabalho a quente. M e T identificam, respectivamente, aços rápidos ao molibdênio e aços rápidos ao tungstênio.
Essa abreviação não conta toda a história da engenharia. AISI O1 e AISI D2 estão ambos associados a ferramentas para trabalho a frio, mas seus teores de carbono e cromo e suas populações de carbonetos produzem respostas diferentes à têmpera, ao revenimento, ao desgaste, ao lascamento e às alterações dimensionais. O AISI S7 pode tolerar impactos que fraturariam um grau mais orientado à resistência ao desgaste, enquanto um aço rápido pode manter a dureza de corte em temperaturas que amoleceriam um aço-ferramenta de carbono mais simples. Nenhuma dessas observações torna uma família universalmente superior.
A composição estabelece o potencial, não o comportamento final. O carbono fornece dureza martensítica e combina-se com os elementos de liga para formar carbonetos. Cromo, molibdênio, tungstênio e vanádio influenciam a temperabilidade, o endurecimento secundário, a dureza a quente e a resistência ao desgaste; níquel e manganês influenciam a temperabilidade e a tenacidade em determinadas composições. A quantidade, o tipo, o tamanho, o espaçamento e a distribuição dos carbonetos são tão importantes quanto uma faixa química nominal. Carbonetos grandes ou mal distribuídos podem contribuir para a resistência ao desgaste abrasivo, ao mesmo tempo que aumentam a sensibilidade a trincas e reduzem a tenacidade do gume.
A rota de fabricação acrescenta outra variável. O processamento convencional de produtos trabalhados, a refusão por escória eletrocondutora, a metalurgia do pó, a prática de forjamento e o histórico de recozimento podem produzir estruturas de carbonetos e populações de defeitos diferentes dentro da mesma designação geral de grau. Portanto, uma designação identifica uma família de composição e uma faixa de processamento esperada. Ela não substitui um exame microestrutural nem um registro do tratamento térmico.
A ASTM A681 fornece a estrutura normativa para produtos de aço-ferramenta de liga trabalhados. A ASTM International afirma, em sua descrição de 2024, que a ASTM A681 abrange os requisitos químicos, mecânicos e físicos para produtos de aço-ferramenta de liga trabalhados, incluindo barras, chapas, folhas, tiras, vergalhões, fios e forjados normalmente fabricados para se transformarem em ferramentas, matrizes ou dispositivos de fixação. Sua linguagem é a linguagem de uma especificação: define requisitos e limites de aceitação. Ela não prevê a vida útil em serviço nem classifica as famílias AISI por desempenho, tenacidade ou vida da ferramenta.
NBS Monograph 88 e referências federais de metalurgia
A NBS Monograph 88 faz parte da literatura técnica federal que ajudou a estabelecer uma terminologia consistente para aços-ferramenta e para a metalurgia dos aços. O National Bureau of Standards, atualmente denominado National Institute of Standards and Technology, produziu referências desse tipo para relacionar composição, transformações de fase, tratamento térmico e propriedades medidas em um formato utilizável por laboratórios, projetistas e organizações de fabricação. Seu valor atual é histórico e técnico, e não promocional.
Uma referência como a NBS Monograph 88 é particularmente útil quando uma designação moderna é analisada em conjunto com a literatura mais antiga. Termos como temperabilidade, temperatura crítica, recozimento para esferoidização, austenita retida, endurecimento secundário, fragilidade do revenimento e descarburização têm significados metalúrgicos específicos. Eles não devem ser tratados como descrições intercambiáveis de dureza. A temperabilidade, por exemplo, diz respeito à profundidade e à distribuição da transformação martensítica sob determinada condição de resfriamento; não é a mesma propriedade que a dureza máxima atingível.
A referência federal também fornece uma base para compreender por que o tratamento térmico modifica o mesmo grau nominal de maneiras diferentes. A temperatura de austenitização controla a dissolução dos carbonetos e o teor de carbono e de elementos de liga disponível para a austenita. A velocidade de resfriamento controla os produtos de transformação e a austenita retida. O revenimento modifica a martensita, alivia tensões e pode produzir endurecimento secundário em sistemas de liga que contenham molibdênio, tungstênio, vanádio ou cromo. Temperatura excessiva, tempo de permanência insuficiente, descarburização, trincas de têmpera e distorção podem deslocar uma ferramenta para fora da faixa de propriedades esperada.
Ainda assim, as referências históricas devem ser lidas criticamente. O controle dos fornos, a limpeza, a prática de refusão, o processamento de pós, o tratamento térmico a vácuo e a engenharia de superfícies mudaram. Portanto, uma descrição histórica de um grau pode continuar correta em princípio, mas deixar de descrever a escala dos carbonetos, a população de inclusões ou a interface do revestimento de um produto atual fabricado por uma rota diferente.
ASM, ASTM e a literatura moderna sobre propriedades
A ASM International cumpre várias funções diferentes na cadeia de referências. Uma entrada do ASM Handbook normalmente organiza o conhecimento de engenharia aceito em torno da composição, do processamento, da microestrutura, das propriedades, dos ensaios e das aplicações. Uma monografia da ASM pode desenvolver um tema mais específico em maior profundidade, frequentemente relacionando mecanismos entre diversos graus ou rotas de processamento. Nenhum dos dois formatos deve ser confundido com a ASTM A681. A ASM explica e interpreta; a ASTM especifica.
Resumos didáticos de metalurgia, como o material de 2024 sobre aços-ferramenta do Maricopa Community Colleges, são úteis para aprender a lógica das letras AISI. Eles identificam corretamente as letras como indicadores do método de têmpera, da aplicação principal ou do sistema predominante de elementos de liga. Seu formato compacto, contudo, não pode substituir os limites de composição, os requisitos para produtos, as recomendações de tratamento térmico ou os requisitos suplementares da norma ASTM vigente e dos dados do fabricante.
A literatura moderna sobre propriedades acrescenta outra camada. O estudo de 2020 publicado na revista Coatings, da MDPI, identificou os parâmetros de tratamento térmico como o principal fator de controle do desempenho do núcleo da ferramenta no sistema revestido que examinou. Essa constatação é importante porque um revestimento não pode corrigir um núcleo incorretamente endurecido, um excesso de austenita retida, uma rede grosseira de carbonetos ou uma condição de tratamento térmico sensível a trincas. A adesão do revestimento, a dureza do substrato, a preparação da superfície, as tensões residuais e a temperatura de operação devem ser considerados em conjunto.
O livro Tool Steels: Properties and Performance, publicado pela Routledge em 2021, aborda o comportamento dos graus por meio da composição, dos processos de fabricação, do tratamento térmico, do endurecimento superficial e dos revestimentos. Isso reflete a sequência correta de engenharia. A orientação da Uddeholm de 2024 para trabalho a frio apresenta o ponto de serviço relacionado: a seleção do aço-ferramenta deve corresponder à aplicação e minimizar o custo por peça produzida; em termos técnicos, a medida relevante é o desempenho ao longo do ciclo de vida sob o modo de falha real.
Portanto, os leitores devem verificar cada designação comparando-a com a edição vigente da ASTM A681 ou com outra norma aplicável, com a orientação de tratamento térmico para aquele grau específico, com a estrutura esperada de carbonetos e matriz e com o serviço pretendido. Um punção, macho de roscar, alargador, ferramenta de gravação, gume de cutelaria, matriz de conformação ou inserto para trabalho a quente pode falhar por desgaste abrasivo, desgaste adesivo, deformação plástica, fadiga térmica, lascamento ou fratura catastrófica. A letra do grau restringe o campo inicial. A composição, a rota de fabricação, o tratamento térmico, a condição superficial e a análise de falhas determinam se o aço selecionado é adequado ao trabalho.
Referências
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265