




ما هو فولاذ العدد—وما ليس عليه
يُعرَّف فولاذ العدد بما يجب أن ينجزه أثناء الخدمة، وليس بتركيبة كيميائية واحدة أو بترتيبه على سُلَّم جودة عالمي موحَّد. وتصف ASM International فولاذ العدد بأنه «الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المُصنَّعة أو تشكيلها أو إعطائها شكلًا» (ASM International، 2024). ويشمل هذا التعريف أدوات القطع، واللكمات، والقوالب، وقوالب التشكيل، وعدد التشكيل، والتجهيزات، ومقاييس الفحص، وغيرها من العدد التي يجب أن تحافظ أسطحها العاملة على هندسة مضبوطة أثناء تعرضها للتلامس أو الضغط أو الاحتكاك أو الصدم أو الحرارة.
| العائلة | التسمية التقليدية | الدرجة النموذجية |
|---|---|---|
| W | التقسية بالماء | W1 |
| L | منخفض السبيكة | L6 |
| S | المقاوم للصدمات | S7 |
| O | التقسية بالزيت | O1 |
| A | التقسية بالهواء | A2 |
| D | عالي الكربون وعالي الكروم | D2 |
| H | العمل على الساخن | H13 |
| M | فولاذ السرعة العالية المحتوي على الموليبدينوم | M2 |
| T | فولاذ السرعة العالية المحتوي على التنغستن | T1 |
لذلك، تصف كلمة العدد وظيفةً. ويصبح الفولاذ فولاذَ عدد في سياق مهمة عددية تتطلب أداءً مرتفعًا، حتى وإن تداخلت بعض درجاته كيميائيًا أو معدنيًا مع أنواع فولاذ تُستخدم في مجالات أخرى. وتشمل عائلات AISI التي تُعرَف عادةً بالرموز W وL وS وO وA وD وH وM وT، على التوالي، أنواع الفولاذ المقسّى بالماء، والمنخفض السبيكة، والمقاوم للصدم، والمقسّى بالزيت، والمقسّى بالهواء، والعالي الكربون والعالي الكروم، والمخصص للعمل على الساخن، والعالي السرعة المحتوي على الموليبدينوم، والعالي السرعة المحتوي على التنغستن. وتدرج ASM International هذه السلاسل التسع في عرضها لفولاذ العدد الصادر عام 2020. ولا تمثل هذه الحروف درجات متتابعة في تصنيف للأداء، بل تشير عادةً إلى طريقة التبريد السريع، أو التطبيق الرئيسي، أو نظام السبائك الغالب.
لا تتفوق أي عائلة من فولاذ العدد تلقائيًا في كل تطبيق. Strong evidence
وتتضح أهمية هذا التمييز عند مقارنة AISI O1 وAISI A2 وAISI D2 وAISI H13، على سبيل المثال. فالفولاذ O1 فولاذ تشغيل على البارد يُقسّى بالزيت؛ وA2 فولاذ تشغيل على البارد يُقسّى بالهواء؛ أما D2 فيحتوي على كميات أكبر بكثير من الكروم والكربون، ما ينتج بنية غنية بالكربيدات ترتبط بمقاومة عالية للتآكل؛ في حين أن H13 فولاذ مخصص للعمل على الساخن، صُمِّم للحفاظ على صلادة ومتانة مفيدتين أثناء دورات التسخين والتبريد. ولا تُعد أيٌّ من هذه الدرجات متفوقة تلقائيًا. فقد تحتاج لكمة تتشظى تحت تأثير الصدم إلى توازن مختلف عن ذلك الذي يحتاجه قالب تقطيع يتعرض للتآكل بسبب صفيحة كاشطة، حتى وإن صُنِّف كلاهما ضمن عدد التشغيل على البارد.
التعريف الوظيفي لدى ASM
أنماط الفشل الشائعة لفولاذ العدد
- التآكل الكاشط تزيل الجسيمات الصلبة أو النتوءات مادةً من سطح العمل.
- التآكل الالتصاقي تتكوّن وصلات موضعية بين العُدّة وقطعة الشغل، فتنتزع المادة أثناء الانزلاق.
- التشوه اللدن تفقد حافة العمل أو التجويف شكله تحت تأثير إجهاد أو درجة حرارة مفرطين.
- التقشر تنفصل شظايا صغيرة من حافة أو زاوية أو رأس المثقب أو سطح القالب.
- الإجهاد الحراري المتكرر ينتج التسخين والتبريد المتكرران تشققات سطحية تُعرف باسم تشققات الفحص الحراري.
تُختار أنواع الفولاذ الهندسي العامة عادةً على أساس مقاومة المنشأ، والمطيلية، وقابلية اللحام، ومقاومة التآكل، وأداء الكلال، أو تكلفة التصنيع. وقد يُطلَب من مكوّن فولاذي إنشائي أن يتحمل حملًا من دون أن يخضع للخضوع. أما العدد، فعليها غالبًا أن تتحمل ذلك الحمل مع الحفاظ في الوقت نفسه على حافة حادة، أو تجويف، أو خلوص قطع، أو مقطع، أو بُعد معاير. ويمكن أن تفشل بسبب التآكل الكاشط، أو التآكل اللاصق، أو التشوه اللدن، أو الكسر الواسع، أو تشظي الحافة، أو الكلال الحراري، أو التآكل، أو فقدان الدقة البُعدية.
وتفرض أنماط الفشل هذه متطلبات متعارضة. فزيادة الصلادة تحسن غالبًا مقاومة الانبعاج والتآكل الكاشط، لكن الصلادة المفرطة قد تقلل مقاومة الصدم أو انتشار الشقوق. ويمكن للكربيدات مثل كربيد الكروم، وكربيد الفاناديوم، وكربيد الموليبدينوم، وكربيد التنغستن أن تزيد مقاومة التآكل، إلا أن الكربيدات الكبيرة أو المتكتلة أو سيئة التوزيع قد تعمل كمواقع لبدء الشقوق. كما تغير عناصر السبائك قابلية التقسية، وتحول الأطوار، والاستجابة للمراجعة، والصلادة عند درجات الحرارة المرتفعة، والتغير البُعدي أثناء المعالجة الحرارية. ويدعم الكربون الصلادة المارتنسيتية وتكوّن الكربيدات؛ بينما يعدّل الكروم والموليبدينوم والتنغستن والفاناديوم تجمعات الكربيدات والسلوك عند درجات الحرارة المرتفعة؛ ويمكن للنيكل والمنغنيز أن يؤثرا في قابلية التقسية والمتانة.
فئة المادة تركيب مضبوط وفئة من المنتجات لا تحددان كل سمة من سمات البنية المجهرية أو المعالجة التي تتحكم في عمر العُدّة.
ويضيف مسار التصنيع متغيرًا آخر. فالتطريق، والدرفلة، وميتallورجيا المساحيق، وممارسات إعادة الصهر، ثم التشغيل اللاحق، تؤثر في الانفصال الكيميائي، وحجم الكربيدات، واتجاهها، والمسامية، والشوائب، والإجهاد المتبقي. ولذلك قد تستجيب قطعتان تحملان التعيين نفسه بطريقة مختلفة إذا اختلفت نظافتهما أو بنيتهما المجهرية أو حجم المنتج أو تاريخ معالجتهما. فالتعيين يحدد فئة مواد مضبوطة، لكنه لا يحدد كل خاصية تتحكم في عمر العدد.
ثم تحدد المعالجة الحرارية مقدار ما يتحول من هذه الإمكانات إلى أداء قابل للاستخدام. فتؤثر درجة حرارة الأوستنة، وزمن المكوث، ومعدل التبريد السريع، والمعالجة بالتبريد العميق حيثما كانت محددة، ودرجة حرارة المراجعة، وعدد دورات المراجعة، في الأوستنيت المتبقي، والمارتنسيت، وترسيب الكربيدات، والصلادة، والمتانة، والاستقرار البُعدي. وقد ذكرت دراسة نُشرت عام 2020 في Coatings أن معلمات المعالجة الحرارية هي العامل الأساسي المتحكم في أداء قلب العدد ضمن النظام المطلي الذي فُحص. ولا تعني هذه النتيجة أن التركيب أو التصنيع يصبحان ثانويين في كل تصميم؛ فهما يحددان نطاق البنية المجهرية المتاح ومجموعة العيوب التي يجب على المعالجة الحرارية إدارتها.
والنتيجة العملية مباشرة: يبدأ اختيار الدرجة من نمط الفشل الغالب. فقد تفضل أداة قطع تُشغَّل يدويًا الاحتفاظ بالحافة مع متانة معقولة. وقد تحتاج أداة التشكيل على البارد إلى مقاومة التشوه الانضغاطي والتشظي. أما اللولب القاطع أو مخرطة التوسيع فيتطلب مزيجًا من الصلادة، واستقرار حافة القطع، وقابلية التشغيل، والتحكم البُعدي. وتفرض أدوات النقش، والقوالب، واللكمات، وأدوات المائدة، وعدد التشكيل، والعدد المخصصة لدرجات الحرارة المرتفعة، توليفات مختلفة من الحمل والانزلاق والصدم ودرجة الحرارة. ولا يزال المرجع الفني الفيدرالي NBS Monograph 88 مفيدًا للمصطلحات التاريخية والأسس المعدنية لهذه الفروق.
فولاذ العدد في مقابل الفولاذ الهندسي العام
فولاذ العدد ليس مجرد «فولاذ أقوى»، كما أن الصلادة وحدها لا تعرّفه. فقد يوفر فولاذ سبائكي هندسي عام مقاومة كافية لعمود أو ترس أو مُثبّت، لكنه يفشل سريعًا عند استخدامه كحافة قطع أو كسطح قالب. وعلى العكس، قد ينكسر فولاذ عدد عالي المقاومة للتآكل عندما كانت درجة مقاومة للصدم أو فولاذ هندسي أكثر متانة ستصمد. كما تدخل قابلية التصنيع في الحساب: فالمادة التي يصعب نشرها أو تجليخها أو تشغيلها أو قطعها بالسلك أو لحامها أو معالجتها حراريًا قد تفرض مخاطر فشل وأعباءً تشغيلية قبل وصولها إلى الخدمة.
ويتناول كتاب Tool Steels: Properties and Performance الصادر عن Routledge عام 2021 سلوك الدرجات من خلال التركيب، وعمليات التصنيع، والمعالجة الحرارية، والتقسية السطحية، والطلاءات. ويُعد هذا الإطار أدق من التعامل مع حرف AISI باعتباره تصنيفًا بسيطًا. وتعبّر إرشادات Uddeholm لعام 2024 بشأن التشغيل على البارد عن مبدأ التطبيق باختيار فولاذ يتوافق مع المهمة مع تقليل التكلفة لكل جزء مُنتَج. ويعني ذلك هنا أداء دورة الحياة؛ إذ يشمل المقياس ذي الصلة تغييرات العدد، وإعادة الشحذ، ووقت التوقف، والأجزاء المرفوضة، والكسر المبكر، وليس مجرد مواصفة المادة الأولية.
دور أشكال المنتجات المشغولة بموجب ASTM A681
توفر ASTM A681 إطارًا معياريًا لمنتجات فولاذ العدد السبائكي المشغولة. وتذكر ASTM International في نطاقها لعام 2024 أن «ASTM A681 تغطي المتطلبات الكيميائية والميكانيكية والفيزيائية لمنتجات فولاذ العدد السبائكي المشغولة». وتشمل الأشكال التي يغطيها المعيار القضبان، والصفائح، والألواح الرقيقة، والشرائط، والقضبان الدقيقة، والأسلاك، والمطروقات التي تُصنَّع عادةً في صورة عدد أو قوالب أو تجهيزات.
وهذا النطاق مهم، لكنه محدود. إذ تحدد ASTM A681 متطلبات المنتج المشغول المورَّد؛ لكنها لا تختار بحد ذاتها AISI D2 بدلًا من AISI A2، ولا تفرض تصميم لكمة، ولا تحدد ما إذا كان التآكل أو التشظي أو التشقق الحراري أو التشوه هو نمط الفشل الحاكم. ولا يزال يتعين على المستخدم تحديد الدرجة، وشكل المنتج، والحجم، والحالة، والمعالجة الحرارية، وتشطيب السطح، ومتطلبات القبول المناسبة للخدمة.
كما أن تعيين القضيب أو الصفيحة أو المطروقة لا يلغي تأثيرات البنية المجهرية الاتجاهية أو تأثيرات حجم المقطع. فقد يؤثر اتجاه الكربيدات، والانفصال الكيميائي، والشوائب، ومعدل التبريد في استجابة التجليخ، والمتانة، ونمو الشقوق. وقد تتطلب أداة القطع النهائية إزالة الإجهادات، والتشغيل الخشن قبل التقسية، ومعالجة حرارية مضبوطة، وتجليخًا نهائيًا للحفاظ على هندستها المقصودة. وتحدد ASTM A681 إطار المادة؛ أما الحكم الهندسي فيربط هذا الإطار بالعمل الفعلي للعدد.
كيفية تنظيم تسميات فولاذ العدد وفق نظام AISI
تسميات فولاذ العدد هي تسميات تصنيفية، وليست سلّمًا يمتد من الدرجات الأدنى إلى الدرجات الأعلى. وتعرّف ASM International فولاذ العدد بأنه الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المُصنّعة أو تشكيلها أو إعطائها شكلًا معينًا. وضمن هذا الغرض الواسع، يجمع نظام AISI أنواع الفولاذ وفق السمة التي ميّزت سلوكها في الأصل: طريقة التقسية، أو التطبيق الرئيسي، أو نظام السبائك السائد. ويحدد كتاب فولاذ العدد الصادر عن ASM تسع عائلات رئيسية هي: W وL وS وO وA وD وH وM وT (ASM International، 2020).
وعليه، يوفر الحرف فرضية أولية. لكنه لا يتنبأ بعمر الخدمة بمفرده. فمحتوى الكربون، وكربيدات السبائك، والنظافة المعدنية، والانفصال، ومسار التصنيع بالمسحوق أو السبائك المصبوبة، والطرق، والمعالجة الحرارية، وحالة السطح، ونمط فشل العدد الفعلي، كلها عوامل تؤثر في النتيجة. فالثاقب الذي ينكسر بفعل الصدم يحتاج إلى توازن مختلف عن القالب الذي يتآكل بفعل السحج، حتى عندما يكون كلاهما من عدد العمل على البارد. وتوفر ASTM A681 الإطار المعياري لمنتجات فولاذ العدد السبائكي المطاوعة، إذ تغطي المتطلبات الكيميائية والميكانيكية والفيزيائية للقضبان، والصفائح السميكة، والصفائح الرقيقة، والشرائط، والقضبان الرفيعة، والأسلاك، والمطروقات التي تُصنّع عادةً لتصبح عددًا أو قوالب أو تجهيزات تثبيت (ASTM International، 2024).
سلسلتا W وL وS
تعني سلسلة W فولاذ العدد المقسّى بالماء. وتعكس التسمية وسط التبريد التقليدي، ولا تعني أن كل درجة من درجات W يجب تقسيَتها بالماء في كل إجراء حديث للمعالجة الحرارية. وتكون هذه الفولاذات عمومًا من فولاذ العدد الكربوني، مع إضافات سبائكية محدودة مقارنةً بالعديد من عائلات فولاذ العدد الأحدث. ومن التسميات النموذجية W1. ويمكن لتركيبها الكيميائي البسيط نسبيًا أن يوفر سطحًا عاملاً مارتنسيتيًا قاسيًا بعد المعالجة المناسبة، في حين تحدّ قابلية التقسية المحدودة نفسها من عمق التقسية وانتظامها في المقاطع الأكبر.
ويفسر هذا التبادلُ الاستخدامَ التاريخي لفولاذ W في عدد القطع اليدوية، والثواقب البسيطة، والأزاميل، والسكاكين، والعدد المماثلة التي يمكن لمقاطعها الصغيرة أن تبرد بسرعة. كما تؤدي التقسية بالماء إلى إجهاد حراري كبير وخطر ملحوظ للتشوه. وتصف تسمية العائلة ممارسة التقسية المقصودة؛ لكنها لا تحدد المتانة أو الاستقرار الأبعادي أو مقاومة التآكل من دون الرجوع إلى حجم المقطع وظروف المعالجة.
تعني سلسلة L فولاذ العدد منخفض السبائك. وتستخدم درجات هذه العائلة إضافات معتدلة من عناصر مثل الكروم أو النيكل أو الموليبدينوم أو الفاناديوم لتحسين قابلية التقسية أو المقاومة أو سلوك التآكل أو الاستقرار، من دون الانتقال إلى كيمياء فولاذ العمل على البارد عالي السبائك أو فولاذ العدد عالي السرعة. وتُعد L6 تسمية مألوفة. ويرتبط تركيبها المحتوي على النيكل بتصميم يركز على المتانة، لكن ذلك لا يجعل كل درجة من درجات L مناسبة لخدمة الصدم، ولا يجعل كل تطبيق يستخدم فولاذًا منخفض السبائك مناسبًا لها.
تعني سلسلة S فولاذ العدد المقاوم للصدم. ومتطلب الخدمة المحدد هو مقاومة الصدم المتكرر، والتحميل المفاجئ، والتقشر، بدلًا من تحقيق أقصى مقاومة ممكنة للتآكل السحجي. وتُعد S7 درجة نموذجية؛ أما S1 وS5 فتنتميان إلى العائلة العامة نفسها، لكن تركيبهما واستجابتهما للمعالجة الحرارية ليسا متطابقين. وتعتمد مقاومة الصدم على مستوى الكربون، وتوازن السبائك، وحجم الحبيبات، والأوستنيت المحتجز، والمراجعة، ومجموعة العيوب. ولذلك فإن تسمية الفولاذ المقاوم للصدم تمثل مؤشرًا على التسوية المقصودة بين الصلادة والمتانة، لا ضمانًا ضد الكسر.
سلاسل O وA وD
تعني سلسلة O فولاذ العدد المقسّى بالزيت. وتحتوي هذه الدرجات على إضافات سبائكية كافية لكي تتقسى بصورة ألطف من فولاذ W الكربوني العادي، مما يسمح باستخدام الزيت بدلًا من الماء في التصنيف التقليدي. وتُعد O1 المثال الشائع الاستشهاد به. ويمكن للتبريد بالزيت أن يقلل التشوه والتشقق الناتج عن التبريد مقارنةً بالماء، مع بقاء التغير الأبعادي مصدر قلق بالغ في القوالب الدقيقة، والثواقب، واللوالب القاطعة، والموسعات، وعدد التشكيل الصغيرة. وتوضح تسمية O كيفية توقع تقسية الدرجة تاريخيًا؛ لكنها لا تعني أن مقاومتها للتآكل تتجاوز مقاومة درجة من درجات A أو D.
تعني سلسلة A فولاذ العدد المقسّى بالهواء. إذ يرفع محتوى السبائك قابلية التقسية بدرجة تكفي لتقسية العدد في الهواء أو تحت تبريد غازي مضبوط، مما يقلل الصدمة الحرارية الشديدة المرتبطة بالماء أو الزيت. وتُعرف A2 على نطاق واسع بوصفها درجة للعمل على البارد مقسّاة بالهواء. ويُختار هذا النوع من الفولاذ عندما تكون هناك حاجة إلى مزيج من مقاومة التآكل، والمتانة، والاستقرار الأبعادي في القوالب، والثواقب، وعدد النقش البارز، أو عدد التشكيل. وقد تقلل شدة التبريد المنخفضة التشوه، لكن الأوستنيت المحتجز، وتوزيع الكربيدات، وأضرار التجليخ، وممارسة المراجعة، تظل جميعًا عوامل تحكم في العدد النهائي.
تعني سلسلة D فولاذ العدد عالي الكربون وعالي الكروم. وتُعد D2 التسمية النموذجية. ويدعم محتواها من الكربون والكروم وجود مجموعة كبيرة من الكربيدات الغنية بالكروم والصلبة، مما يفسر ارتباط هذه العائلة بمقاومة التآكل السحجي وخدمة العمل على البارد. كما تؤثر هذه الكربيدات في المتانة، وقابلية التشغيل، واستجابة التجليخ، وقابلية التشقق. وقد تصبح الكربيدات الكبيرة أو سيئة التوزيع مواقع لبدء الشقوق؛ ولا تكشف تسمية D عن حجم الكربيدات أو اتجاهها الناتج عن مسار التصنيع.
ولذلك يظهر فولاذ D في مهام العمل على البارد الممتدة زمنيًا، مثل القوالب، والثواقب، وشفرات القص، وعدد التشكيل، لكن الاختيار الصحيح يعتمد على ما إذا كان التآكل، أو تقشر الحافة، أو الكسر الكلي، أو التلحيم الاحتكاكي، أو التغير الأبعادي هو الذي ينهي عمر الخدمة أولًا. فارتفاع الكربون وارتفاع الكروم حقيقتان تركيبيتان، وليسا تصنيفًا شاملًا يتفوق دائمًا على عائلتي O أو A الأقل سبكًا.
سلاسل H وM وT
تعني سلسلة H فولاذ العدد للعمل على الساخن. وتُخصص هذه الدرجات للعدد المعرضة لدرجات حرارة مرتفعة أثناء عمليات مثل الصب بالقالب، والطرق على الساخن، والبثق، والتشكيل على الساخن. وتنقسم العائلة وفق أنظمة السبائك السائدة، ومنها فولاذ العمل على الساخن بالكروم، وفولاذ العمل على الساخن بالتنغستن، وفولاذ العمل على الساخن بالموليبدينوم. وتُعد H13 تسمية لفولاذ العمل على الساخن بالكروم، وكثيرًا ما تُستخدم كنقطة مرجعية؛ إذ يجب على درجات سلسلة H أن تحتفظ بمقاومتها، وأن تقاوم الكلال الحراري، وأن تحد من التليّن أثناء التسخين والتبريد المتكررين. وتختلف هذه المتطلبات عن مقاومة التآكل السحجي في العمل على البارد، ولذلك فإن العدد الأعلى صلادة في درجة حرارة الغرفة ليس تلقائيًا عددًا أفضل للعمل على الساخن.
تعني سلسلة M فولاذ العدد عالي السرعة المحتوي على الموليبدينوم. وتُعد M2 درجة نموذجية. ويكوّن الموليبدينوم، والتنغستن، والفاناديوم، والكروم، والكربون نظامًا عالي السبائك قادرًا على الاحتفاظ بصلادة القطع عند درجات الحرارة المتولدة أثناء التشغيل الآلي. ويعكس التصنيف أساس السبك لعائلة فولاذ العدد عالي السرعة، بينما يعتمد سلوك القطع النهائي على الأوستنة، والتبريد، والمراجعة المتعددة، ومجموعة الكربيدات، وتجهيز الحافة، والطلاءات المحتملة.
تعني سلسلة T فولاذ العدد عالي السرعة المحتوي على التنغستن. وتُعد T1 التسمية النموذجية الكلاسيكية. وقد طُورت التركيبات عالية التنغستن تاريخيًا لعدد القطع التي كان عليها الحفاظ على الصلادة تحت تأثير الحرارة؛ وتحتوي درجات T على كربيدات تؤثر في الصلادة الحمراء، والتآكل، والتجليخ، والمتانة. وليست M وT مستويين متعارضين من الجودة. بل هما مساران مختلفان لتصميم السبائك ضمن فولاذ العدد عالي السرعة، ويعتمد المسار المناسب على درجة حرارة القطع، والقطع المتقطع، وتحميل الحافة، والهندسة، والمعالجة الحرارية.
وتلك الصلة بالمعالجة حاسمة. فقد حددت دراسة نُشرت عام 2020 في Coatings معلمات المعالجة الحرارية بوصفها العامل الرئيسي المتحكم في أداء قلب العدد، في حين يحدد التركيب ومسار التصنيع بنية الكربيدات الممكنة ومجموعة العيوب. كما يتناول كتاب فولاذ العدد: الخصائص والأداء الصادر عن Routledge الأداء من خلال التركيب، وعمليات التصنيع، والمعالجة الحرارية، والتقسية السطحية، والطلاءات (Mesquita، 2021). وتوفر دراسة NBS Monograph 88 نقطة مرجعية اتحادية أقدم لعلم الفلزات الخاص بالفولاذ والمصطلحات التاريخية.
ولذلك ينبغي أن يبدأ الاختيار بنمط الفشل وظروف الخدمة، ثم تُستخدم حروف AISI بوصفها خريطة إلى التركيبات الكيميائية المرشحة. وتوضح Uddeholm هدف هندسة العمل على البارد بجلاء: مواءمة فولاذ العدد مع التطبيق وتقليل التكلفة لكل جزء مُنتج. وعمليًا، تهمّ أداءات دورة الحياة أكثر من الحرف وحده. فتصنيف AISI ينظم الخيارات؛ لكنه لا يتخذ القرار الهندسي.
المتغيرات الميتالورجية الكامنة وراء أداء فولاذ العدد
يُعرَّف فولاذ العدد بحسب ظروف خدمته، وليس بحسب صلابته وحدها. وتصفه ASM International بأنه الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المُصنَّعة أو تشكيلها أو إعطائها شكلًا معينًا. ويشمل هذا التعريف متطلبات مختلفة جدًا: فقد تحتاج المثقبة إلى مقاومة الصدم وانهيار الحافة، في حين يجب على أداة القطع أن تحتفظ بحافة حادة تحت تأثير الاحتكاك والحرارة. ويغطي ASTM A681، وهو إطار المعايير ذي الصلة بمنتجات فولاذ العدد السبائكي المطاوع، المتطلبات الكيميائية والميكانيكية والفيزيائية للقضبان، والصفائح، والألواح الرقيقة، والشرائط، والقضبان الرفيعة، والأسلاك، والمطروقات التي تُصنَّع عادةً في صورة عدد أو قوالب أو تجهيزات تثبيت. ولا يحدِّد التصنيف الأداءَ بمفرده.
تحدد عائلات AISI مثل W وL وS وO وA وD وH وM وT مفاهيم عامة للسبائك والمعالجة. وكما يوضح كتاب علم الفلزات الصادر عن Maricopa Community Colleges، تشير هذه الحروف عادةً إلى طريقة التبريد، أو التطبيق الرئيسي، أو نظام السبائك السائد. ويرتبط W1 بالتقسية بالماء، وO1 بالتقسية بالزيت، وA2 بالتقسية بالهواء، وD2 بتركيب كيميائي مرتفع الكربون والكروم، وH13 بخدمة التشغيل على الساخن، وM2 بفولاذ السرعة العالية المحتوي على الموليبدينوم، وT1 بفولاذ السرعة العالية المحتوي على التنغستن. وتحدد هذه التسميات نقطة بداية. أما البنية العاملة فتتوقف على ممارسات الصهر، والتطريق أو المعالجة بالمساحيق، والتسخين الأوستنيتي، والتبريد، والمراجعة، وحالة السطح، ونمط الفشل المحدد.
الكربون والعناصر السبائكية وقابلية التصلب
| العنصر | الأثر الرئيسي الموصوف لفولاذ العدد |
|---|---|
| الكربون | صلادة المارتنسيت وتكوين الكربيد |
| الكروم | قابلية التقسية وكربيدات غنية بالكروم |
| الموليبدينوم | التقسية الثانوية ومقاومة فقدان الصلادة بالمراجعة |
| التنغستن | كربيدات السبيكة والصلادة عند درجات الحرارة المرتفعة |
| الفاناديوم | كربيدات شديدة الصلادة والتحكم في حجم الحبيبات |
| النيكل | قابلية التقسية والمتانة في تراكيب مختارة |
يوفر الكربون الذرات البينية التي تقوّي الحديد، ويسمح للأوستنيت بالتحول إلى مارتنسيت صلب أثناء التبريد. ويؤدي ارتفاع الكربون عمومًا إلى زيادة محتوى الكربون في المارتنسيت، ويدعم ارتفاع الصلابة بعد التبريد، لكن الإضافة نفسها قد تزيد تكوّن الكربيدات، وتخفض المطيلية، وتجعل الحافة أو الركن أقل تحمّلًا للصدم. كما يغيّر الكربون كمية الكربون المتبقية في المصفوفة بعد تكوّن الكربيدات السبائكية. ولذلك لا تعبّر النسبة الاسمية للكربون عن محتوى الكربون في المارتنسيت النهائي.
مصطلحات علم المعادن الأساسية
- الصلادة
- مقاومة التشوه اللدن الموضعي.
- قابلية التقسية
- العمق الذي يمكن أن يتكوّن فيه المارتنسيت تحت شرط تبريد محدد.
- الأوستنيت المحتجز
- أوستنيت لا يتحول إلى مارتنسيت أثناء التخمير.
- التقسية الثانوية
- زيادة في الصلادة ناتجة عن ترسب كربيدات السبيكة الدقيقة أثناء المراجعة.
وتختلف قابلية التصلب عن الصلابة. فهي تصف مدى العمق الذي يستطيع الفولاذ عنده تكوين المارتنسيت في ظل حالة تبريد محددة. ويؤخر الكروم والموليبدينوم والمنغنيز والسيليكون التحولات الانتشارية، مثل البيرليت والبينايت، مما يسمح بتصلب المقاطع البعيدة عن السطح المبرَّد. ويمكن للنيكل أن يساعد في قابلية التصلب والمتانة، رغم أنه لا يرتبط بتكوين كربيدات قوية بالقدر نفسه في فولاذ العدد التقليدي. كما يثبط الموليبدينوم بعض أشكال التقصف بالمراجعة، ويسهم في التصلب الثانوي. وتعتمد النتيجة على حجم المقطع، وحجم حبيبات الأوستنيت، وشدة التبريد، والحالة السابقة للفولاذ.
للكروم أدوار متعددة. فهو يحسن قابلية التصلب ومقاومة الأكسدة عند استخدامه بكميات متوسطة؛ أما عند المستويات الأعلى، فيتحد مع الكربون لإنتاج كربيدات غنية بالكروم، ولا سيما في الدرجات المرتفعة الكربون والكروم مثل D2. ويكوّن الموليبدينوم والتنغستن كربيدات سبائكية صلبة، ويدعمان التصلب الثانوي عندما تظهر رواسب دقيقة أثناء المراجعة. ويكتسب تأثيرهما في الصلابة على الساخن أهمية خاصة في فولاذ السرعة العالية ودرجات التشغيل على الساخن. أما الفاناديوم فيكوّن كربيدات فاناديوم شديدة الصلابة، غالبًا VC أو كربيد MC الغني بالفاناديوم، وهي تقاوم التآكل الكاشط وتحد من نمو حبيبات الأوستنيت عندما تبقى جسيماتها دقيقة وموزعة جيدًا.
وتغيّر الإضافات الأخرى نافذة المعالجة. فالسيليكون يقوي الفيريت ويمكن أن يؤثر في الاستجابة للمراجعة. ويحسن المنغنيز قابلية التصلب، لكنه قد يزيد الحساسية للأوستنيت المحتجز والانفصال الكيميائي عندما لا يُضبط التركيب والمعالجة جيدًا. ولا يكوّن الكوبالت مجموعة كربيدات رئيسية بالمعنى المعتاد في فولاذ السرعة العالية؛ بل يرفع درجة الحرارة التي تلين عندها المصفوفة، ويدعم أداء القطع عند درجات الحرارة المرتفعة. وقد يؤثر النيتروجين والكبريت والرصاص في قابلية التشغيل أو الترسيب، لكن قيمة هذه العناصر تعتمد بدرجة كبيرة على الدرجة ومتطلبات النظافة المعدنية.
ولا يعني الفولاذ ذو قابلية التصلب العالية تلقائيًا أنه أكثر متانة أو مقاومة للتآكل. فقد يتصلب عبر مقطع قالب كبير، لكنه يحتوي في الوقت نفسه على كربيدات خشنة، أو انفصال كيميائي، أو كمية مفرطة من الأوستنيت المحتجز. وقد حددت دراسة المعالجة الحرارية المنشورة في Coatings من جانب MDPI عام 2020 معلمات المعالجة الحرارية بوصفها العامل الأساسي المتحكم في أداء قلب الأداة. ويحدد التركيب البنى التي يمكن أن تتكون؛ أما المعالجة فتحدد أيًّا من تلك البنى يبقى فعليًا.

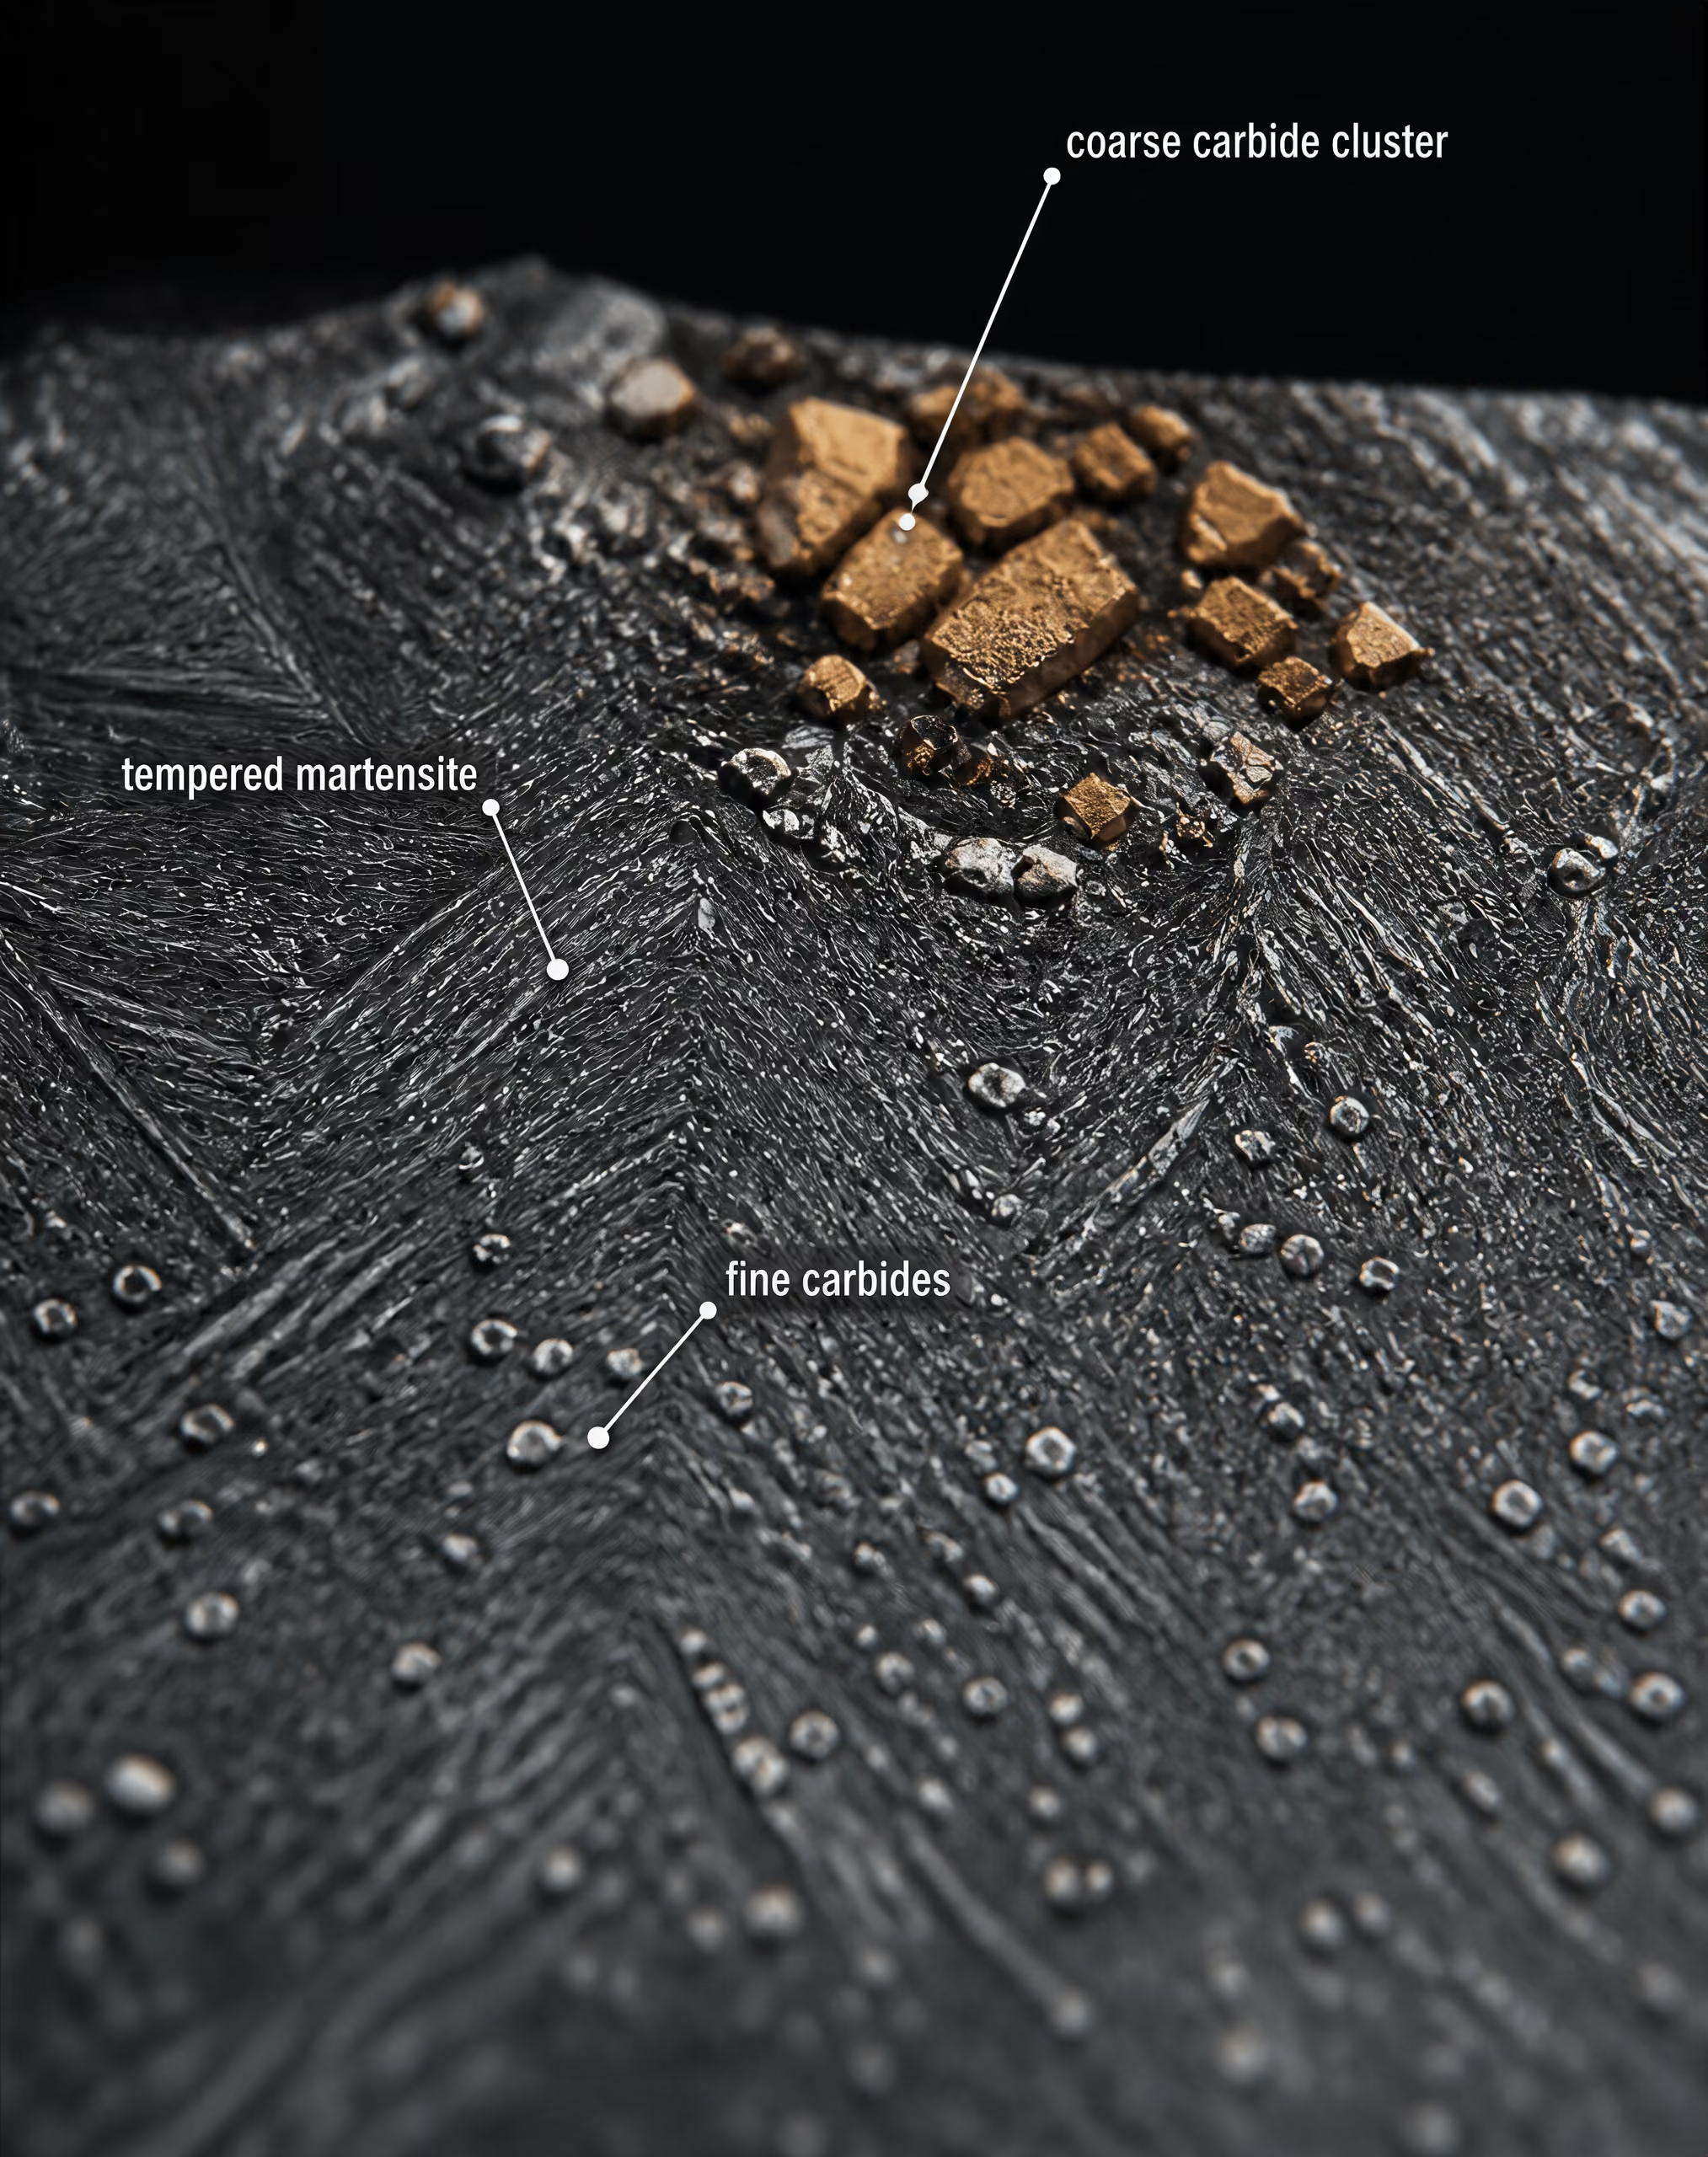
الكربيد مركب صلب يتكوّن عندما يتحد الكربون مع الحديد أو عناصر السبيكة مثل الكروم أو الموليبدينوم أو التنغستن أو الفاناديوم.
الكربيدات والتوازن بين مقاومة التآكل والمتانة
تُعد الكربيدات محورية في سلوك فولاذ العدد، لأنها جسيمات صلبة داخل مصفوفة معدنية أكثر متانة نسبيًا. وتكتسب كيمياؤها، وكسرها الحجمي، وحجمها، وشكلها، وتباعدها، واتجاهها أهمية لا تقل عن أهمية وجودها. فالسمنتيت الغني بالحديد، وM₇C₃ الغني بالكروم، وM₆C الغني بالموليبدينوم والتنغستن، وكربيدات MC الغنية بالفاناديوم، لا توفر مستويات متماثلة من مقاومة التآكل أو التليّن الحراري أو التشقق.
ويمكن لمجموعة دقيقة ومشتتة من الكربيدات أن تدعم مقاومة التآكل دون تكوين بوادئ كبيرة للتشقق. وقد تقاوم الكربيدات الأولية الخشنة آلية تآكل معينة بفاعلية، لكنها تقطع المصفوفة أيضًا وتُركّز الإجهاد. ويمكن لزوايا الكربيدات الحادة، وخيوط الكربيدات الناتجة عن الانفصال الكيميائي، وتجمعات الكربيدات المصطفة بفعل الدرفلة أو التطريق، أن تصبح مسارات مفضلة لبدء التشقق. وقد تُظهر صورة مجهرية مصقولة النوع الاسمي نفسه من الكربيد في درجتين مختلفتين، مع كشفها في الوقت ذاته عن توزيعات مختلفة جدًا، ومن ثم أعمار خدمة مختلفة جدًا.
| مسار التصنيع | البنية أو المسألة الموصوفة |
|---|---|
| علم المعادن السبائكي | الانفصال الكيميائي وشرائط الكربيد الممدودة |
| الطرق والدرفلة | انسياب الحبيبات وترتيب الكربيد الاتجاهي |
| علم المعادن بمساحيق المعادن | جسيمات كربيد أدق وأكثر انتظامًا في التوزيع |
ولا يمثل التوازن بين مقاومة التآكل والمتانة تبادلًا بسيطًا بين «كمية أكبر من الكربيد» و«كمية أقل من الكربيد». فكثيرًا ما يستفيد التآكل الكاشط من كسر حجمي مرتفع للجسيمات الصلبة، لكن تقشر الحافة قد يتسارع عندما تكون المصفوفة بين الجسيمات ضعيفة جدًا، أو عندما يكون تباعد الكربيدات صغيرًا إلى حد لا يسمح بتهدئة طرف التشقق. ويفرض كل من التآكل اللاصق، وتآكل الصدم، والتشوه اللدن، والإجهاد الحراري المتكرر متطلبات مختلفة. فقد تفشل المثقبة التي تصدم قطعة عمل غير مصطفة بسبب تشظٍّ واحد غير مستقر، رغم بقاء صلابتها المقاسة مرتفعة. أما شفرة القص فقد تفقد أداءها بدلًا من ذلك نتيجة الاستدارة الكاشطة التدريجية.
ويغيّر مسار التصنيع هذه البنية. فقد تنتج ميتالورجيا السبائك التقليدية المصهورة انفصالًا كيميائيًا وأشرطة كربيدية ممدودة يمكن للتطريق اللاحق أن يقللها، لكنه لا يزيلها دائمًا. ويمكن لميتالورجيا المساحيق أن تنشئ توزيعًا أكثر تجانسًا للكربيدات، رغم أن خصائصها النهائية تظل معتمدة على الدمك، والتطريق، والمعالجة الحرارية، وعيوب السطح. ولا تكمن النقطة في أن أحد المسارين ينجح دائمًا، بل في أن التركيب الكيميائي الاسمي لا يستطيع وصف مجموعة العيوب أو البنية الكربيدية التي ينشئها مسار التصنيع.
وتضيف المراجعة طبقة أخرى. فأثناء المراجعة، يمكن للعناصر السبائكية أن تغادر المارتنسيت فوق المشبع، وأن تكوّن كربيدات ثانوية دقيقة. وفي M2 وفولاذ السرعة العالية ذي الصلة، يشارك الموليبدينوم والتنغستن والفاناديوم في الترسيب الذي يرفع الصلابة بعد مرحلة تليّن أولية. كما يدعم هذا التصلب الثانوي الصلابة على الساخن، لكن المعالجة القاسية قد تترك إجهادًا متبقيًا مفرطًا أو أوستنيت محتجزًا. وغالبًا ما يحدد تنقيح الكربيدات، لا كمية الكربيدات وحدها، ما إذا كان محتوى السبائك المضاف سيؤدي إلى دوام قطع مفيد أو إلى سلوك هش للحافة.
بنية المصفوفة والأوستنيت المحتجز
تحمل المصفوفة المحيطة بالكربيدات جزءًا كبيرًا من متانة الأداة، وتدعم الكربيدات تحت الحمل. ويوفر المارتنسيت المبرَّد مقاومة عالية، لأن الكربون والذرات السبائكية تشوّه شبكة الحديد وتعيق حركة الانخلاعات. غير أن المارتنسيت غير المراجع يحتوي على إجهاد متبقٍ مرتفع، ويقدم مقاومة ضعيفة للكسر المفاجئ. وتخفض المراجعة ذلك الإجهاد، وتسمح بالترسيب المنضبط للكربيدات، وتضبط التوازن بين الصلابة والمتانة.
وتتحكم معالجة التسخين الأوستنيتي في كل من كيمياء المصفوفة وإذابة الكربيدات. فإذا كانت درجة الحرارة منخفضة جدًا، دخلت كميات غير كافية من الكربون والعناصر السبائكية إلى الأوستنيت، مما حدّ من قابلية التصلب والصلابة النهائية. أما إذا كانت مرتفعة جدًا أو استمر التثبيت مدة طويلة، فقد تؤدي الإذابة المفرطة للكربيدات إلى إغناء المصفوفة، وتكبير حبيبات الأوستنيت، وزيادة الأوستنيت المحتجز بعد التبريد. وتخفض حبيبات الأوستنيت السابقة الخشنة عدد الحواجز المتاحة أمام التشقق المنتشر.
الأوستنيت المحتجز هو الجزء من الأوستنيت الذي لا يتحول إلى مارتنسيت أثناء التبريد. وقد يحسن المتانة الظاهرية مباشرة بعد التقسية، لكنه غير مستقر أبعاديًا تحت إجهاد الخدمة، أو حرارة التجليخ، أو المراجعة اللاحقة. وقد يؤدي تحوله إلى مارتنسيت حديث غير مراجع إلى تشوه أو تشقق أو تغيرات في هندسة القطع. ويمكن للمعالجة بالتبريد العميق، أو دورات المراجعة المتعددة، أو ظروف التسخين الأوستنيتي المختارة بعناية أن تقلل هذه المشكلة، لكن لا يمثل أي منها علاجًا شاملًا.
وقد تحتوي المصفوفة النهائية على مارتنسيت مراجع، وأوستنيت محتجز، وكربيدات ثانوية، وأحيانًا مناطق بينايتية أو بيرليتية ناتجة عن عدم كفاية التبريد. وتحكم نسب هذه المكونات والواجهات بينها التعب، والتقشر، والتشوه، والتليّن الحراري. ويضيف تجليخ السطح متغيرًا آخر: إذ يمكن للإجهاد المتبقي الشدي، وحروق التجليخ، والتشققات المجهرية أن تُفشل قلبًا عولج معالجة صحيحة.
يتناول كتاب Routledge المعنون Tool Steels: Properties and Performance (2021) الأداء من خلال التركيب، وعمليات التصنيع، والمعالجة الحرارية، والتقسية السطحية، والطلاءات، بدلًا من اسم الدرجة وحده. ويتفق هذا النهج مع الأسس الميتالورجية الأقدم المسجلة في NBS Monograph 88، ومع تأكيد ASM International على التأثيرات المشتركة لمقاومة التآكل، والمتانة، والصلابة على الساخن، والكربيدات، والمعالجة الحرارية. وتعبّر إرشادات Uddeholm الخاصة بالعمل على البارد عن النتيجة العملية لذلك: ينبغي أن يتوافق الاختيار مع التطبيق، وأن يخفض تكلفة دورة الحياة لكل جزء مُنتَج. والسؤال relevant ليس أيّ تصنيف يحتل المرتبة الأعلى، بل أي بنية من المصفوفة والكربيدات تستطيع تحمّل الحمل الفعلي للأداة، ودرجة الحرارة، والتلامس، ونمط الفشل.
مسار التصنيع: لماذا لا تعني الدرجة نفسها بنية مجهرية واحدة
يحدّد تصنيف فولاذ العدد نطاقًا للتركيب وعائلة الاستخدام المقصودة، وليس بنية داخلية واحدة. ولذلك يمكن لدرجات AISI O1 وAISI D2 وAISI M2 وغيرها أن تُظهر توليفات مختلفة من المتانة، ومقاومة التآكل، والثبات الأبعادي، وقابلية التشغيل بالقطع عندما تختلف تواريخ صهرها وصبّها وتشويهها ومعالجتها حراريًا. وتصف ASM International فولاذ العدد بأنه الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المُصنَّعة أو تشكيلها أو إعطائها شكلًا؛ لذلك لا يكمن السؤال المفيد ببساطة في الحرف الظاهر في التصنيف، بل في كيفية استجابة البنية المجهرية الناتجة لنمط فشل العُدّة.
يغطي المعيار ASTM A681 (2024) «المتطلبات الكيميائية والميكانيكية والفيزيائية لمنتجات فولاذ العدد السبائكي المطاوع»، بما في ذلك القضبان، والصفائح السميكة، والصفائح الرقيقة، والشرائط، والقضبان الرفيعة، والأسلاك، والمطروقات التي تُصنَّع عادةً في صورة عدد أو قوالب أو تجهيزات تثبيت. ويحدّد هذا الإطار المعياري متطلبات المنتج، لكنه لا يجعل كل أشكال الدرجة متطابقة معدنيًا. إذ يمكن لحجم المنتج، ونسبة الاختزال، وتاريخ التبريد، والموقع الذي يُؤخذ منه المقطع، أن تؤثر جميعًا في البنية التي تصل إلى مرحلة تصنيع العُدّة.
تعدين السبائك والانعزال
يبدأ فولاذ العدد المطاوع التقليدي بسبِيكة مصبوبة أو بشريط مصبوب باستمرار. وأثناء التصلب، لا تبقى عناصر السبيكة موزعة بالتساوي تمامًا. إذ تتوزع ذرات الكربون والكروم والموليبدينوم والتنغستن والفاناديوم وغيرها من المذابات بين الطورين السائل والصلب. وقد يُغنى السائل الأخير المتجمد بالعناصر التي تكوّن الكربيدات، مما يؤدي إلى انعزال كيميائي بين لبّ التغصنات والمناطق الواقعة بين التغصنات. وفي درجة عالية الكربون والكروم مثل AISI D2، يمكن لهذا التاريخ أن يؤثر في حجم كربيدات الكروم وكميتها وتوزيعها. وفي AISI M2، تعكس تجمعات الكربيدات الحاوية على التنغستن والموليبدينوم والفاناديوم بدورها كلاً من التركيب وعملية التصلب.
لا يعني الانعزال وجود عيب مرئي في كل مقطع، لكنه يخلق تغيرًا موضعيًا في سلوك التحول وتكوّن الكربيدات. وقد تستجيب المناطق الغنية بالعناصر بشكل مختلف أثناء الأوستنة، كما يمكن لتجمعات الكربيدات الخشنة أن تعمل كمركزات للإجهاد. وعند التعرض للصدم أو الانحناء، قد تنتشر الشقوق عبر خيط أو تجمع من الكربيدات بدلًا من انتشارها عبر مصفوفة المارتنسيت المُراجَع. أما في ظروف الخدمة الانزلاقية أو الكاشطة، فقد يحسّن الكربيد الصلب مقاومة إزالة المادة، في حين يمكن لكربيد كبير ضعيف الإسناد أن ينكسر أو ينسلخ، فيتلف حافة العمل.
وتضيف الشوائب غير المعدنية طبقة أخرى من التعقيد. فقد تنشأ شوائب الأكاسيد والكبريتيدات والسيليكات أثناء الصهر أو التنقية أو الصب أو المعالجة اللاحقة. ويؤثر تركيبها الكيميائي وحجمها وشكلها واتجاهها في بدء التعب وسلوك الكسر. ويكتسب ذلك أهمية خاصة في المثاقب، وشفرات القص، واللوالب القاطعة، وغيرها من العدد المعرضة للأحمال المتكررة، حيث قد يكون لعدم استمرارية داخلية صغيرة أثر أكبر من فرق محدود في الصلادة الكلية.
يقلل التطريق والدرفلة من البنية المصبوبة، ويغلق الفراغات الداخلية، ويعيد توزيع المادة المنعزلة، ولكنهما لا يمحوان التاريخ الأصلي بالكامل. وتعتمد النتيجة النهائية على درجة الحرارة والتشوه والاختزال والتبريد. وقد يختلف تباعد الكربيدات ونمط الانعزال في سبيكة كبيرة اختُزلت بدرجة كبيرة إلى قضيب عن مثيلهما في مقطع ابتدائي أصغر عولج للوصول إلى الدرجة الاسمية نفسها.
التطريق والدرفلة والبنية الاتجاهية
التباين الاتجاهي اختلاف في استجابة المادة يسببه الاتجاه، مثل التحميل على امتداد سلاسل الكربيد أو انسياب الحبيبات أو عبرهما.
يفكك التشغيل الساخن التغصنات المصبوبة ويطيل الشوائب والمناطق الغنية بالكربيدات في اتجاه التشوه. وينتج عن ذلك تدفق للحبيبات، وترتيب اتجاهي للكربيدات في كثير من أنواع فولاذ العدد المطاوع، ويُسمى هذا الترتيب غالبًا بالتخطط أو اصطفاف الكربيدات. وقد تصبح المصفوفة متجانسة نسبيًا بعد المعالجة الحرارية، بينما تظل سلاسل الكربيدات الممدودة مرئية في مقطع مصقول ومُحكَّك.
ويكتسب الاتجاه أهمية لأن الخواص الميكانيكية قد تختلف على امتداد اتجاه التشغيل وعبره. فالعُدّة المحملة بموازاة سلاسل الكربيدات المصطفة لا تواجه مسارًا للشقوق مماثلًا لمسار عُدّة محملة بشكل عرضي عليها. ولذلك قد تختلف المتانة الطولية والمتانة العرضية ومقاومة الانحناء ومقاومة التعب وثبات الحافة، حتى عندما تكون الصلادة والتحليل الكيميائي متشابهين. وهذا هو التباين الاتجاهي: إذ تعتمد استجابة المادة على اتجاهها.
ويمتد أثر ذلك إلى تصميم العُدّة. فلا ينبغي التعامل مع قالب تطريق أو مثقب أو مكوّن تقطيع مفرغ مقطوع من قضيب على أنه مادة خام عديمة الاتجاه. وينبغي النظر معًا في اتجاه شكل العُدّة، والحمل الغالب أثناء الخدمة، ومسار الشقوق المتوقع. كما يفرض كل من القضيب، واللوح، والصفائح، والشريط، والقضيب الرفيع، والسلك، والمطروقة قرارات مختلفة في التشغيل بالقطع والتشكيل. فقد تتطلب الصفيحة السميكة إزالة طبقة سطحية أو مراعاة التغير عبر كامل المقطع؛ وقد يُختار الشريط لمكوّن مشكّل صغير يتبع اتجاهه النهائي اتجاه الدرفلة؛ بينما قد يُغذّي السلك والقضيب الرفيع عمليات التشكيل على البارد أو الكبس، حيث تصبح حالة السطح والعيوب المحورية ذات أهمية كبيرة.
يكون تدفق الحبيبات مفيدًا عندما يدعم الحمل المطبق، لكنه يصبح ضارًا عندما يوفر مسارًا سهلًا للانفلاق أو فشل الحافة. وقد يؤدي التخطط أيضًا إلى استجابة غير متجانسة أثناء المعالجة الحرارية، ولا سيما عندما تغير التبدلات الموضعية في التركيب قابلية التصلب أو كمية الأوستنيت المحتجز. وبالتالي قد تحتاج عُدّة AISI O1 الاسمية المتطابقة، المصنوعة من أشكال مختلفة للمنتج، إلى سماحات مختلفة لتعويض التشوه أثناء التشغيل، وقد تفشل بالتقشر أو الانحناء أو التصدع لأسباب مختلفة.
تذكر معالجة ASM International لعام 2020 أن أداء فولاذ العدد يعتمد على توليفات من مقاومة التآكل، والمتانة، والصلادة على الساخن، والكربيدات، والمعالجة الحرارية. ويطرح كتاب Tool Steels: Properties and Performance الصادر عن Routledge عام 2021 النقطة الأوسع نفسها، إذ يتناول التركيب وعمليات التصنيع والمعالجة الحرارية والتصلب السطحي والطلاءات بوصفها متغيرات مترابطة. ويحدد مسار التصنيع الحالة الابتدائية، لكنه لا يحل محل المعالجة الحرارية. وقد حددت دراسة نُشرت عام 2020 في دورية Coatings التابعة لـ MDPI معلمات المعالجة الحرارية باعتبارها العامل الأساسي المتحكم في أداء قلب العُدّة، في حين يحدد التركيب والمعالجة السابقة إمكانات المادة ومجموعة عيوبها.

تعدين المساحيق وتنقية الكربيدات
يغير فولاذ العدد المنتج بتعدين المساحيق مشكلة التصلب، بدلًا من مجرد تكرار الإنتاج التقليدي على نطاق أصغر. إذ تُذرّى السبيكة المنصهرة إلى جسيمات دقيقة، يتجمد كل منها بسرعة ويحمل حجمًا منعزلًا صغيرًا نسبيًا. ثم تُكثّف المساحيق وتُدمج، عادةً بالكبس المتساوي الساكن على الساخن، يلي ذلك تشغيل ترموميكانيكي ومعالجة حرارية.
ويحد التصلب السريع للجسيمات من نمو شبكات الكربيدات الكبيرة. وبعد الدمج، تكون جسيمات الكربيد عمومًا أدق وأكثر تجانسًا في توزيعها من تلك الموجودة في مادة مصبوبة ومطاوعة تقليديًا ذات التركيب الاسمي نفسه. ويمكن لانخفاض تجمعات الكربيدات الخشنة أن يحسن مقاومة تكسر الكربيدات وتقشر الحواف وانتشار الشقوق، في حين تقلل البنية الأكثر تجانسًا من تغير الخواص باختلاف المقطع والاتجاه. وهذه اتجاهات بنيوية وليست ضمانات تلقائية؛ إذ يمكن لعيوب الدمج، والمعالجة الحرارية غير الملائمة، والمحتوى المفرط من الكربيدات، وضعف إعداد السطح أن تظل عوامل حاكمة للفشل.
ويتضح الفرق بأكبر قدر في الدرجات عالية السبائك التي تحتوي على كميات كبيرة من العناصر المكوِّنة للكربيدات. فقد يحتوي AISI D2 التقليدي على تجمعات كبيرة نسبيًا من الكربيدات الغنية بالكروم، ذات اصطفاف موروث من التشغيل. ويمكن لمسار المساحيق أن ينتج توزيعًا أدق لكربيدات الكروم، رغم أن الأطوار والأحجام الدقيقة تعتمد على التذرية والدمج والتطريق أو الدرفلة والمعالجة الحرارية. وتهدف إصدارات فولاذ السرعة العالية من المساحيق، مثل AISI M2، بالمثل إلى التحكم في تباعد الكربيدات وتقليل التباين الاتجاهي المرتبط بالانعزال. ويظل التصنيف محددًا لعائلة السبيكة، لكنه لا يحدد حجمًا واحدًا للكربيدات أو مستوى واحدًا للمتانة.
وتكتسب هذه التفرقة أهمية عند صنع العُدّة من قضيب أو لوح أو صفيحة أو شريط أو قضيب رفيع أو سلك أو مطروقة. فالتشغيل بالقطع يزيل المادة، لكنه لا يزيل البنية الاتجاهية من جميع أجزاء العُدّة المتبقية. وقد تكشف الجلخ مناطق غنية بالكربيدات، كما قد تُدخل إجهادًا متبقيًا شدّيًا أو ضررًا حراريًا موضعيًا على السطح. ولذلك قد يوفر مسار معالجة يمنح القلب بنية دقيقة ومتجانسة هامشًا مختلفًا ضد التقشر مقارنةً بمسار مطاوع تقليدي، حتى بعد إخضاع المادتين لمعالجة تصلد اسمية متماثلة.
وتعبّر إرشادات Uddeholm لعام 2024 بشأن التشغيل على البارد عن القاعدة الهندسية العملية: ينبغي أن يتوافق اختيار فولاذ العدد مع التطبيق وأن يقلل التكلفة لكل جزء منتج. ويعني ذلك مطابقة مسار التصنيع وشكل المنتج لنمط الفشل الغالب—التآكل، أو كسر الصدم، أو التشوه اللدن، أو التشقق الحراري المتكرر، أو التعب، أو تقشر الحافة—بدلًا من ترتيب حروف AISI من الأدنى إلى الأعلى. فقد يصف اسم الدرجة نفسه بنى ابتدائية مختلفة ماديًا، وتظل هذه البنى جزءًا من العُدّة بعد فترة طويلة من تشغيل الفولاذ بالقطع.
كانت معلمات المعالجة الحرارية العامل الرئيسي المتحكم في أداء قلب العُدّة في النظام المطلي الذي جرى فحصه. Limited evidence

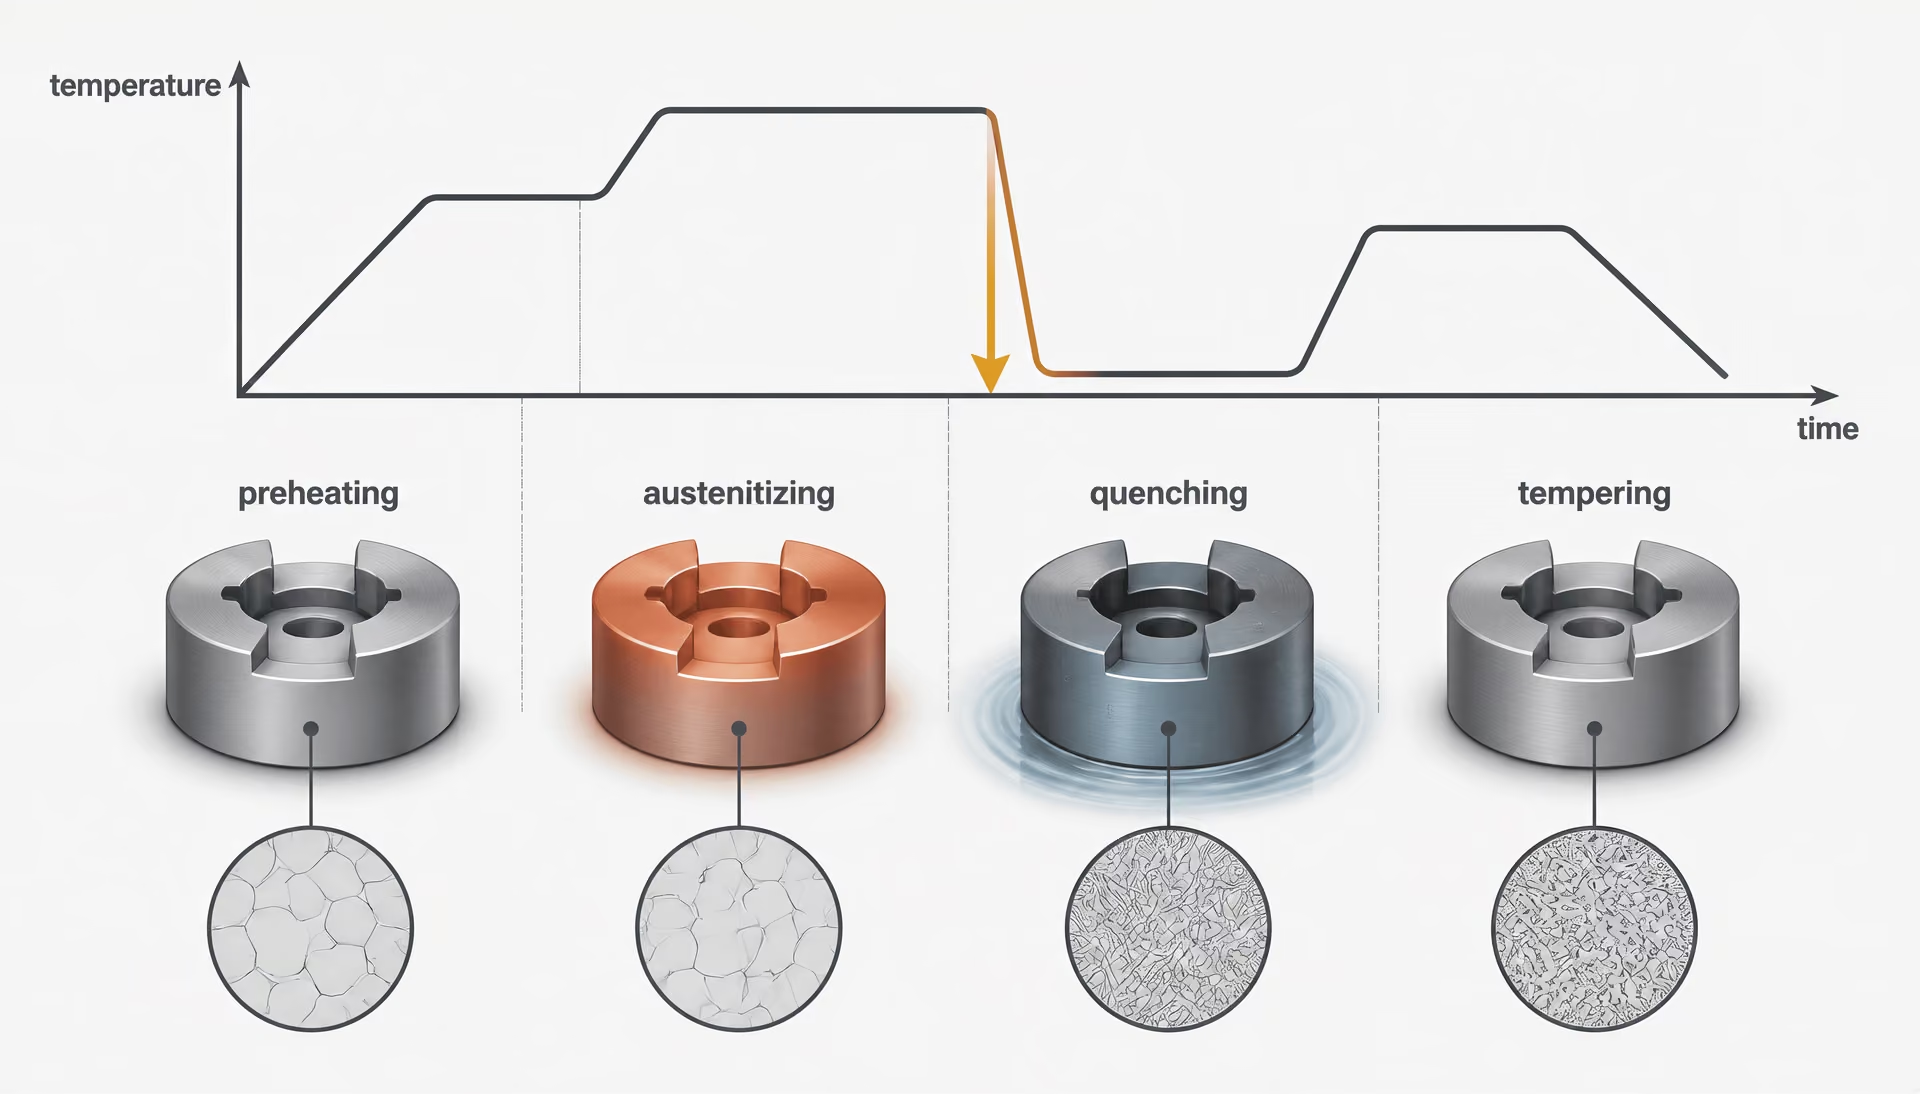
تسلسل المعالجة الحرارية
- التسخين المسبق يقلل تدرج درجة الحرارة بين الفرن وقطعة الشغل.
- تكوين الأوستنيت يحوّل المصفوفة ويذيب كميةً مضبوطة من الكربيد.
- التخمير يبرد بسرعة كافية لتكوين المارتنسيت مع الحد من الإجهاد الحراري وإجهاد التحول.
- المراجعة تقلل الإجهاد المتبقي، وتضبط الصلادة والمتانة، وتثبت البنية.
المعالجة الحرارية هي العملية المحدِّدة للأداء
لا تدخل درجة فولاذ العدد الخدمة بالخواص التي يوحي بها تصنيفها وحده. فعلى سبيل المثال، يحدد AISI D2 عائلة من فولاذ العدد المخصص للتشغيل على البارد، عالية الكربون والكروم؛ لكنه لا يضمن توليفة معينة من الصلادة أو المتانة أو الثبات الأبعادي أو عمر مقاومة التآكل. وتنشأ هذه الخواص بعد تسخين الفولاذ وإبقائه عند درجة الحرارة وتبريده ومراجعته تحت شروط ملائمة لتركيبه وحجم مقطعه.
هذه هي النقطة التقنية المركزية في دراسة Coatings لعام 2020، المنشورة من قِبل MDPI، المجلد 10، العدد 3، المقالة 265. تحدد الدراسة معلمات المعالجة الحرارية بوصفها العامل الأساسي المتحكم في أداء قلب الأداة ضمن النظام المطلي الذي جرى فحصه. ويحدد التركيب ومسار التصنيع الإمكانات البنيوية المجهرية المتاحة وتوزيع الشوائب والانفصال الحبيبي والمسام والكربيدات. أما المعالجة الحرارية فتحدد مقدار تحقق تلك الإمكانات فعليًا. ولا يمكن لطبقة الطلاء أن تعوض عن قلب تعرّض للتسخين المفرط، أو لم يُقسَّ بما يكفي، أو تشقق أثناء التبريد السريع، أو تُركت فيه كمية مفرطة من الأوستنيت المحتجز.
تُضبط العملية عادةً من خلال التسخين المسبق، والأوستنة، والتبريد السريع، والمراجعة، غير أن هذا التسلسل ليس وصفة عامة صالحة للجميع. تستجيب أنواع الفولاذ AISI W وL وS وO وA وD وH وM وT بصورة مختلفة، لأن محتوياتها من الكربون والكروم والموليبدينوم والتنغستن والفاناديوم والمنغنيز والسيليكون تغيّر درجات حرارة التحول، واستقرار الكربيدات، وقابلية التقسية، والاستجابة للمراجعة. ويوفر المعيار ASTM A681، الذي يغطي المتطلبات الكيميائية والميكانيكية والفيزيائية لمنتجات فولاذ العدد السبائكي المشغول، الإطار المعياري؛ لكنه لا يحل محل برنامج المعالجة الحرارية الخاص بكل نوع.
التحكم في الأوستنة والإذابة
يقلل التسخين المسبق من التدرج الحراري بين الفرن وقطعة العمل. وتكتسب هذه الخطوة أهمية خاصة في المقاطع الكبيرة، واللكمات المعقدة، والزوايا الحادة، وأنواع الفولاذ التي تحتوي على تجمعات كبيرة من الكربيدات. وقد يُستخدم تسخين مسبق على مراحل عندما يؤدي نوع الفولاذ أو هندسة القطعة إلى ارتفاع خطر الإجهاد الحراري. والغرض ليس مجرد تقليل زمن الفرن، بل خفض فرق درجة الحرارة بين السطح والقلب قبل بدء الأوستنة.
ترفع الأوستنة بعد ذلك درجة حرارة الفولاذ إلى نطاق تتحول فيه كمية كافية من الفيريت أو البرليت إلى أوستنيت، وتذوب فيه كربيدات مختارة. ويتحكم الكربون والعناصر السبائكية الداخلة إلى الأوستنيت في قابلية التقسية والاستجابة أثناء المراجعة. ويجب ضبط مقدار ما يذوب منها. فالإذابة غير الكافية تترك كمية مفرطة من الكربيدات غير الذائبة ومصفوفة أوستنيتية قد لا تتقسى إلى المستوى المطلوب. أما الإذابة المفرطة فقد تؤدي إلى خشونة حبيبات الأوستنيت، وزيادة محتوى العناصر السبائكية في المحلول، وارتفاع نسبة الأوستنيت المحتجز، وانخفاض المتانة.
ويكتسب هذا التمييز أهمية في الأنواع عالية الكربون وعالية الكروم، مثل AISI D2. فكربيداتها الغنية بالكروم توفر مقاومة للتآكل، لكن ليس المقصود أن تذوب هذه الكربيدات بالكامل. ويتحكم اختصاصي المعالجة الحرارية في تحقيق توازن بين مصفوفة مارتنسيتية صلبة وبنية كربيدية مفيدة ومستقرة. وتتطلب أنواع الفولاذ عالي السرعة AISI M وT تحكمًا مختلفًا بدرجة أكبر، لأن الموليبدينوم والتنغستن والفاناديوم والكروم تكوّن كربيدات سبائكية تدعم الصلادة على درجات الحرارة المرتفعة والتصلد الثانوي. وتكون درجات حرارة أوستنتها مرتفعة، وقد تكون نافذة العملية المسموح بها ضيقة.
غالبًا ما يُظن خطأً أن التسخين غير الكافي معالجة تحافظ على المتانة. فإذا كانت درجة حرارة الأوستنة أو مدة المكوث غير كافيتين، فقد تحتوي المصفوفة على كمية قليلة جدًا من الكربون والعناصر السبائكية الذائبة، مما يؤدي إلى انخفاض الصلادة وضعف مقاومة التآكل بعد التبريد السريع. وينتج عن التسخين المفرط نمط مختلف من الإخفاقات: خشونة الحبيبات، وزيادة الأوستنيت المحتجز، وازدياد التشوه، وارتفاع خطر التشقق بالتبريد السريع. كما يمكن لأزمنة المكوث الطويلة أن تزيد نزع الكربون أو الأكسدة على السطح.
| العائلة | وسط التبريد التقليدي | المسألة الرئيسية في المعالجة |
|---|---|---|
| W | الماء | تشقق التخمير والتشوه |
| O | الزيت | قابلية تقسية المقطع والتغير الأبعادي |
| A | الهواء أو الغاز المضبوط | الأوستنيت المحتجز والتبريد غير المتجانس |
| D | الهواء أو الغاز المضبوط | بنية الكربيد والاستقرار الأبعادي |
| H | الهواء أو الغاز المضغوط | الإجهاد الحراري المتكرر واللين عند درجات الحرارة المرتفعة |
يجب التحكم في حالة السطح أثناء التسخين. فنزع الكربون يزيل الكربون من الطبقة الخارجية، تاركًا طبقة سطحية أكثر ليونة قد تفشل بسبب التقوس المبكر، أو التلحّم الاحتكاكي، أو التشوه اللدن، حتى عندما تكون صلادة الجزء الداخلي صحيحة. وتشمل وسائل التحكم الممكنة الجو الوقائي، والمعالجة بالتفريغ، والحمامات الملحية، والممارسات المناسبة للفرن، والطحن بعد المعالجة، إلا أن ملاءمة كل وسيلة تعتمد على نوع الفولاذ وهندسة القطعة. وقد تخفي قراءة الصلادة المأخوذة أسفل طبقة منزوعة الكربون العيب.
يغير حجم المقطع ممارسة التسخين والمكوث المطلوبة. فاللكمة الرقيقة تصل إلى درجة الحرارة بسرعة، في حين قد يظهر في القالب الكبير تأخر ملحوظ بين السطح والقلب. ويمكن أن يؤدي تطبيق برنامج القطع الصغيرة على مقطع ثقيل إلى ترك القلب غير مؤوستن بما يكفي، بينما يؤدي إبقاء مقطع رقيق للمدة اللازمة لكتلة كبيرة إلى نمو الحبيبات وتلف السطح. ولذلك تحدد تعليمات المعالجة الحرارية كلاً من درجة الحرارة والزمن، وغالبًا ما تتضمن افتراضات بشأن تحميل الفرن وسماكة المقطع.
التبريد السريع والتقسية والمراجعة
يحوّل التبريد السريع البنية المؤوستنة إلى مارتنسيت عندما تكون سرعة التبريد كافية لتجنب التكوين المفرط للبرليت أو البينيت. وتعتمد شدة التبريد المطلوبة على قابلية التقسية. تحتاج أنواع الفولاذ AISI W المقساة بالماء إلى تبريد سريع، ولذلك تكون أكثر عرضة للتشوه والتشقق. أما أنواع الفولاذ AISI O المقساة بالزيت فتسمح بتبريد أقل شدة. ويمكن لأنواع الفولاذ AISI A وD وH المقساة بالهواء، ولأنواع كثيرة من الفولاذ عالي السرعة، أن تتقسى عبر مقاطع أكبر مع إجهاد تبريد أقل، رغم أن «التقسية بالهواء» لا تعني أن كل هندسة ستبرد بانتظام أو ستصل إلى الصلادة نفسها في مركزها.
والتبريد السريع حدث ميكانيكي بقدر ما هو حدث ميتالورجي. ينكمش السطح بينما يبقى الداخل ساخنًا، ثم ينكمش القلب عندما يبرد. وتركّز الزوايا الحادة، والتغيرات المفاجئة في المقطع، والثقوب، ومجاري المفاتيح، والقطع غير المدعومة جيدًا الإجهاد. وقد يحدث التشقق بالتبريد السريع، ولا سيما عندما يكون وسط التبريد شديدًا أكثر من اللازم، أو يكون الفولاذ قد تعرض للتسخين المفرط، أو تبقى آثار التشغيل، أو يتضمن التصميم مواضع تركيز للإجهاد. وقد يحدث التشوه من دون تشقق مرئي. فقد ينحني القالب، أو تفقد اللكمة تمركزها، أو تتحرك حافة القطع بما يكفي للتأثير في الخلوص والمحاذاة.
قد يقلل التبريد المتقطع، أو التبريد على مراحل، أو التقسية المرحلية، أو التبريد بالضغط من الإجهاد، إلا أنه يجب التحقق من صلاحية كل طريقة بالنسبة إلى نوع الفولاذ والقطعة. والهدف ليس تحقيق أسرع تبريد ممكن، بل تحقيق تحول كافٍ مع ضبط الإجهاد وقبول التغيرات البُعدية.
المارتنسيت المتكوّن حديثًا بعد التبريد السريع صلب لكنه هش، ويحتوي على إجهاد داخلي مرتفع. وينبغي إجراء المراجعة بعد التبريد السريع دون تأخير غير ضروري. فهي تعيد تسخين الفولاذ إلى درجة أدنى من نطاق تحول الأوستنيت، مما يسمح للكربون بمغادرة المارتنسيت فوق المشبع وتكوين كربيدات انتقالية أو سمنتيت، مع خفض الإجهاد المتبقي. وقد تترك المراجعة غير الكافية الأداة عرضة للتشقق أثناء الخدمة، حتى عندما يُظهر اختبار الصلادة القيمة الاسمية المحددة. وقد لا تكفي مراجعة واحدة لتثبيت البنية في الأنواع التي تحتوي على كمية كبيرة من الأوستنيت المحتجز؛ ولذلك تُحدد المراجعة المزدوجة أو الثلاثية كثيرًا لهذه الأنواع من الفولاذ.
تُظهر بعض الأنظمة السبائكية تصلدًا ثانويًا. ففي أنواع الفولاذ عالي السرعة AISI M وT، وفي بعض الأنواع عالية السبك المخصصة للأعمال الساخنة والباردة، يمكن أن تؤدي المراجعة إلى ترسيب كربيدات سبائكية دقيقة، مثل الكربيدات الغنية بالموليبدينوم أو الغنية بالتنغستن أو الغنية بالفاناديوم. وقد ترتفع الصلادة أثناء المراجعة المناسبة عند درجة حرارة مرتفعة، بدلًا من أن تنخفض ببساطة. وتعتمد هذه الاستجابة على معالجة الأوستنة، وكمية السبيكة الذائبة، ومسار التبريد، وبرنامج المراجعة. ولا يمكن افتراضها لكل فولاذ عدد، كما أن ارتفاع رقم الصلادة لا يعني تلقائيًا أداءً أفضل أثناء الخدمة.
الصلادة الاسمية ليست سوى قياس واحد. فقد تفشل أداة ذات صلادة روكويل أعلى قبل أداة أقل صلادة قليلًا إذا كانت شبكة كربيداتها خشنة، أو كانت حافتها تحتوي على طبقة منزوعة الكربون، أو كانت متانتها غير كافية، أو تحول الأوستنيت المحتجز أثناء التشغيل. كما يعتمد أداء الخدمة على آلية التآكل، وحمل الصدم، ودرجة الحرارة، والتزييت، وضغط التلامس، وجودة سطح العمل. ولذلك تربط معالجة ASM International لعام 2020 لفولاذ العدد الأداء بمجموعات من مقاومة التآكل والمتانة والصلادة على درجات الحرارة المرتفعة والكربيدات والمعالجة الحرارية، بدلًا من ربطه بالصلادة وحدها.
التغير البُعدي والأوستنيت المحتجز والمعالجة المبردة
يبدأ التغير البُعدي أثناء التسخين ويستمر خلال التبريد السريع والمراجعة والخدمة. وينطوي التحول من الأوستنيت إلى المارتنسيت على تغير حجمي، في حين يمكن لترسيب الكربيدات وتحول الأوستنيت المحتجز أن يغيرا الأبعاد في وقت لاحق. ويختلف اتجاه التغير ومقداره باختلاف نوع الفولاذ، والهندسة، والتشغيل البارد السابق، والاتجاه، ومسار المعالجة. وقد يتطلب موسّع دقيق، أو قالب تثقيب، أو حشوة تشكيل، سماحية تشغيل، أو إزالة إجهاد، أو تثبيتًا بالتبريد العميق، أو طحنًا نهائيًا بعد المعالجة الحرارية.
الأوستنيت المحتجز هو الجزء من الأوستنيت الذي لا يتحول أثناء التبريد السريع. ويمكن أن تزيد كمية هذا الأوستنيت بسبب ارتفاع محتوى الكربون والعناصر السبائكية، أو ارتفاع درجة حرارة الأوستنة أكثر من اللازم، أو عدم كفاية شدة التبريد. وهو ألين من المارتنسيت، وقد يتحول لاحقًا أثناء المراجعة أو التبريد أو الطحن أو تحت إجهاد الخدمة. ويمكن لذلك التحول المتأخر أن يسبب انجرافًا بُعديًا، أو تشققًا، أو تغيرات في هندسة حافة القطع. ففي القالب، قد يغير انزياح بُعدي صغير الخلوص؛ وفي الموسّع، قد يغير القطر النهائي للثقب.
تُطبق المعالجة المبردة، عادةً بعد التبريد السريع وقبل عمليات المراجعة أو بينها، ويمكن أن تعزز التحول الإضافي للأوستنيت المحتجز إلى مارتنسيت. لكنها ليست بديلًا عن الأوستنة أو التبريد السريع أو المراجعة الصحيحة. وقد يؤدي التبريد المفرط أو سيئ التوقيت إلى زيادة الإجهاد، كما أن المارتنسيت الجديد الناتج لا يزال يتطلب المراجعة. ولذلك يجب إثبات فائدتها بالنسبة إلى الفولاذ والهندسة ونمط الإخفاق المحددين، بدلًا من إضافتها كخطوة روتينية.
يجب تقييم المعالجة الحرارية بالاستناد إلى متطلبات الخدمة الفعلية للأداة. وتعبّر إرشادات Uddeholm لعام 2024 بشأن التشغيل على البارد عن الهدف الهندسي المتمثل في مواءمة الفولاذ مع التطبيق وتقليل تكلفة كل قطعة مُنتَجة؛ ومن المنظور الميتالورجي، يعني ذلك التحكم في دورة الحياة الكاملة للأداة، بدلاً من اختيار درجة فولاذ استناداً إلى الحرف أو الصلادة وحدهما. ويندرج ضمن المواصفة كلٌّ من التسلسل، والجوّ، والتجانس الحراري، وطريقة التبريد السريع، واستجابة المراجعة، وحالة السطح، وسماحية الأبعاد. ويجعل التركيب الكيميائي نطاقاً من الأداء ممكناً، أما المعالجة الحرارية فتحدد الموضع الذي تعمل فيه الأداة النهائية ضمن ذلك النطاق.
الخصائص الرئيسية للأداء ومفاضلاتها
لا يمكن استنتاج أداء فولاذ العدد من رقم الصلادة أو حرف الفئة وحده. وتعرّف ASM International فولاذ العدد بأنه الفولاذ المستخدم لصنع الأدوات اللازمة لقطع الأجزاء المصنّعة أو تشكيلها أو إعطائها شكلًا معينًا، إلا أن نتيجة الاستخدام تعتمد على التفاعل بين صلادة المصفوفة، وتوزيع الكربيدات، والمتانة، والمعالجة الحرارية، وحالة السطح، وعيوب التصنيع، ونمط الفشل السائد. وتغطي المواصفة ASTM A681:2024 «المتطلبات الكيميائية والميكانيكية والفيزيائية لمنتجات فولاذ العدد السبائكي المشغولة»، بما في ذلك القضبان، والصفائح، والألواح الرقيقة، والشرائط، والعيدان، والأسلاك، والمطروقات التي تُصنّع عادةً في صورة أدوات أو قوالب أو تجهيزات تثبيت. وتصف متطلباتها المادة، لكنها لا تنشئ ترتيبًا عامًا موحّدًا للفئات W وL وS وO وA وD وH وM وT.
لذلك، تطرح المقارنة المفيدة سؤالًا أكثر دقة: هل يفشل العدد بسبب التآكل الكاشط، أو التآكل الالتصاقي، أو التشوه اللدن، أو تشقق الكلال، أو الكسر الصدمي، أو التشقق الحراري، أو فقدان الدقة البُعدية؟
الصلادة والتآكل الكاشط أو الالتصاقي
الصلادة هي مقاومة التشوه اللدن الموضعي، وتُقاس عادةً باختبارات روكويل C أو فيكرز أو اختبارات مماثلة. وهي ليست الشيء نفسه مثل مقاومة التآكل. فعادةً ما يقاوم السطح الأكثر صلادة تكوّن الأخاديد اللدنة والانبعاج بفاعلية أكبر، إلا أن التآكل الكاشط يعتمد أيضًا على صلادة الكربيدات وحجمها وتباعدها واستمراريتها. وقد تقاوم فئة عالية الكربون وعالية الكروم، مثل AISI D2، الهجوم الكاشط بفضل كربيدات الكروم الصلدة، في حين قد تضحي فئة أقل سبكًا ومقاومة للصدمات، مثل AISI S7، بجزء من مقاومة التآكل لتحمل الصدمات وتركيز الإجهاد.
يحدث التآكل الكاشط عندما تقطع الجسيمات الصلدة أو النتوءات سطح العدد أو تحرثه أو تخدشه خدوشًا دقيقة. أما التآكل الالتصاقي فيحدث عندما تتكون روابط موضعية بين العدد وقطعة الشغل، ثم تتمزق هذه الروابط فتقتلع مادة أثناء الانزلاق. ويتأثر الضرر الالتصاقي بتشطيب السطح، والتزييت، وضغط التلامس، ودرجة الحرارة، والألفة الكيميائية، وليس بصلادة الكتلة وحدها. وقد يتصرف سطح تشكيل مصقول بطريقة مختلفة عن سطح مجلو يحتوي على آثار تجليخ حادة، أو إجهاد شد متبقٍ، أو طبقة متأثرة بالحرارة.
تُعد مورفولوجيا الكربيدات عاملًا محوريًا. فالكربيدات الدقيقة والموزعة بانتظام يمكن أن ترفع مقاومة التآكل من دون أن تنشئ عددًا مماثلًا من مواقع بدء التشققات التي تنشئها الكربيدات الخشنة والمتجمعة. وقد تؤدي سلاسل الكربيدات الكبيرة، المصطفة بفعل الدرفلة، إلى سلوك اتجاهي: فقد يكون التآكل مقبولًا عبر اتجاه السلسلة، لكن مقاومة الكسر قد تكون ضعيفة عندما يتبع الكسر تجمع الكربيدات الممدود. ويمكن لطرق تعدين المساحيق أن تنتج توزيعًا أكثر انتظامًا للكربيدات مقارنةً بتعدين السبائك التقليدي، إلا أن الاستجابة الناتجة تظل معتمدة على التركيب والمعالجة الحرارية.
كما تغير الصلادة المصفوفة المحيطة بتلك الكربيدات. فقد تؤدي درجة حرارة الأوستنة المفرطة إلى إذابة كمية أكبر من الكربون والعناصر السبائكية، مما يزيد قابلية التصلد أو إمكانية التصلد الثانوي، لكنه قد يعزز أيضًا نمو الحبيبات وبقاء الأوستنيت. أما درجة الحرارة غير الكافية فقد تترك كربيدات غير مذابة ومصفوفة لا تستطيع بلوغ الصلادة المستهدفة. ثم تتحكم المراجعة في التوازن بين الصلادة، والإجهاد المتبقي، والمتانة، ومقاومة المراجعة. ولا تقول قراءة قدرها 62 HRC الكثير عن قدرة سنبة على تحمل الصدمات المتكررة إذا كانت شبكة الكربيدات فيها خشنة أو كان طرفها يحتوي على شق تجليخ.
وتُعد مقاومة الضغط خاصية منفصلة أيضًا. فكثيرًا ما تتحمل أنواع فولاذ العدد إجهادات الضغط العالية، لأن المصفوفة المارتنسيتية المصلدة تقاوم الجريان اللدن، وهو أمر مهم في القوالب، والسنبات، وعدد التشكيل على البارد. إلا أن مقاومة الضغط لا تمنع التشقق بالشد عند شق أو زاوية أو احتواء أو حافة متضررة. وقد يحوّل شكل التلامس الضغط الاسمي إلى إجهاد قص وشد موضعيين. لذلك، فإن المقارنة الصحيحة هي: الصلادة، بالإضافة إلى آلية التآكل، بالإضافة إلى حالة الإجهاد.
المتانة والكلال ومقاومة الكسر
المتانة هي القدرة على امتصاص الطاقة قبل التشقق أو الكسر. وتكتسب متانة الصدم، التي تُقيّم غالبًا باختبار شاربي، أهمية خاصة في السنبات، وشفرات القص، والقوالب المعرضة للتحميل المتقطع، وأدوات القطع اليدوية. ويمكن أن تترافق قيمة صلادة عالية مع متانة صدم منخفضة، لأن المحتوى الكربوني نفسه، والبنية المارتنسيتية، وتجمعات الكربيدات، والإجهادات المتبقية التي ترفع مقاومة الانبعاج قد تقلل الطاقة اللازمة لتمديد الشق.
وتُعد مقاومة الكسر مفهومًا أكثر تحديدًا من متانة الصدم. فهي تصف مقاومة نمو الشق تحت هندسة وحالة تحميل محددتين، وغالبًا ما يُعبّر عنها بقياس شدة الإجهاد أو متانة الكسر. ولا تمثل أي من الخاصيتين صفة ثابتة لفئة معينة. فحجم المقطع يغير معدل التبريد أثناء الإخماد، ومعدل التبريد يغير تكوّن المارتنسيت، وترسب الكربيدات، وبقاء الأوستنيت، والإجهاد الداخلي. وقد تُظهر عينة صغيرة الصلادة المستهدفة، بينما يحتوي مركز قالب كبير على نواتج تحول أكثر ليونة أو عيوب مرتبطة بالإخماد.
ويضيف الكلال أثر التحميل المتكرر. إذ يتحكم في كلال الانحناء مدى الإجهاد الدوري، والإجهاد المتوسط، وتشطيب السطح، والإجهاد المتبقي، والهندسة الموضعية. وقد يتحمل نصف قطر مصقول دورات أكثر بكثير من زاوية حادة تتعرض للإجهاد الاسمي نفسه، لأن الزاوية تزيد تركيز الإجهاد الموضعي. ويمكن لآثار العدد، ونزع الكربون، وحروق التجليخ، والتراكبات، واللحامات، والشوائب غير المعدنية أن تعمل كمواقع لبدء التشقق. وقد يحدث الفشل عند مستوى أدنى من مقاومة الحمل المفرد، لأن آلاف الدورات أو ملايينها تمدد شقًا صغيرًا تدريجيًا.
الصلادة عند درجات الحرارة المرتفعة قدرة الفولاذ على الاحتفاظ بصلادة مفيدة ومقاومة للتشوه اللدن عند درجة حرارة مرتفعة.
وهذا يفسر سبب إمكانية فشل فئة مختارة لمقاومة التآكل في وقت أبكر من فئة أكثر متانة في عملية تثقيب. فقد لا يكون الفشل فقدانًا كاشطًا للمادة على الإطلاق، بل قد يكون تقشرًا في الحافة بسبب الصدم، أو كلالًا عند الجزء الانتقالي، أو كسرًا هشًا عبر سلسلة كربيدات. وتقلل المراجعة إجهاد الإخماد وقد تحسن مقاومة الكسر، إلا أن إجراء المراجعة عند درجة حرارة غير مناسبة قد يخفض الصلادة أو يسبب التقصف. وتُستخدم دورات مراجعة متعددة لبعض الفئات عالية السبك لتحويل الأوستنيت المتبقي وتثبيت الأبعاد.
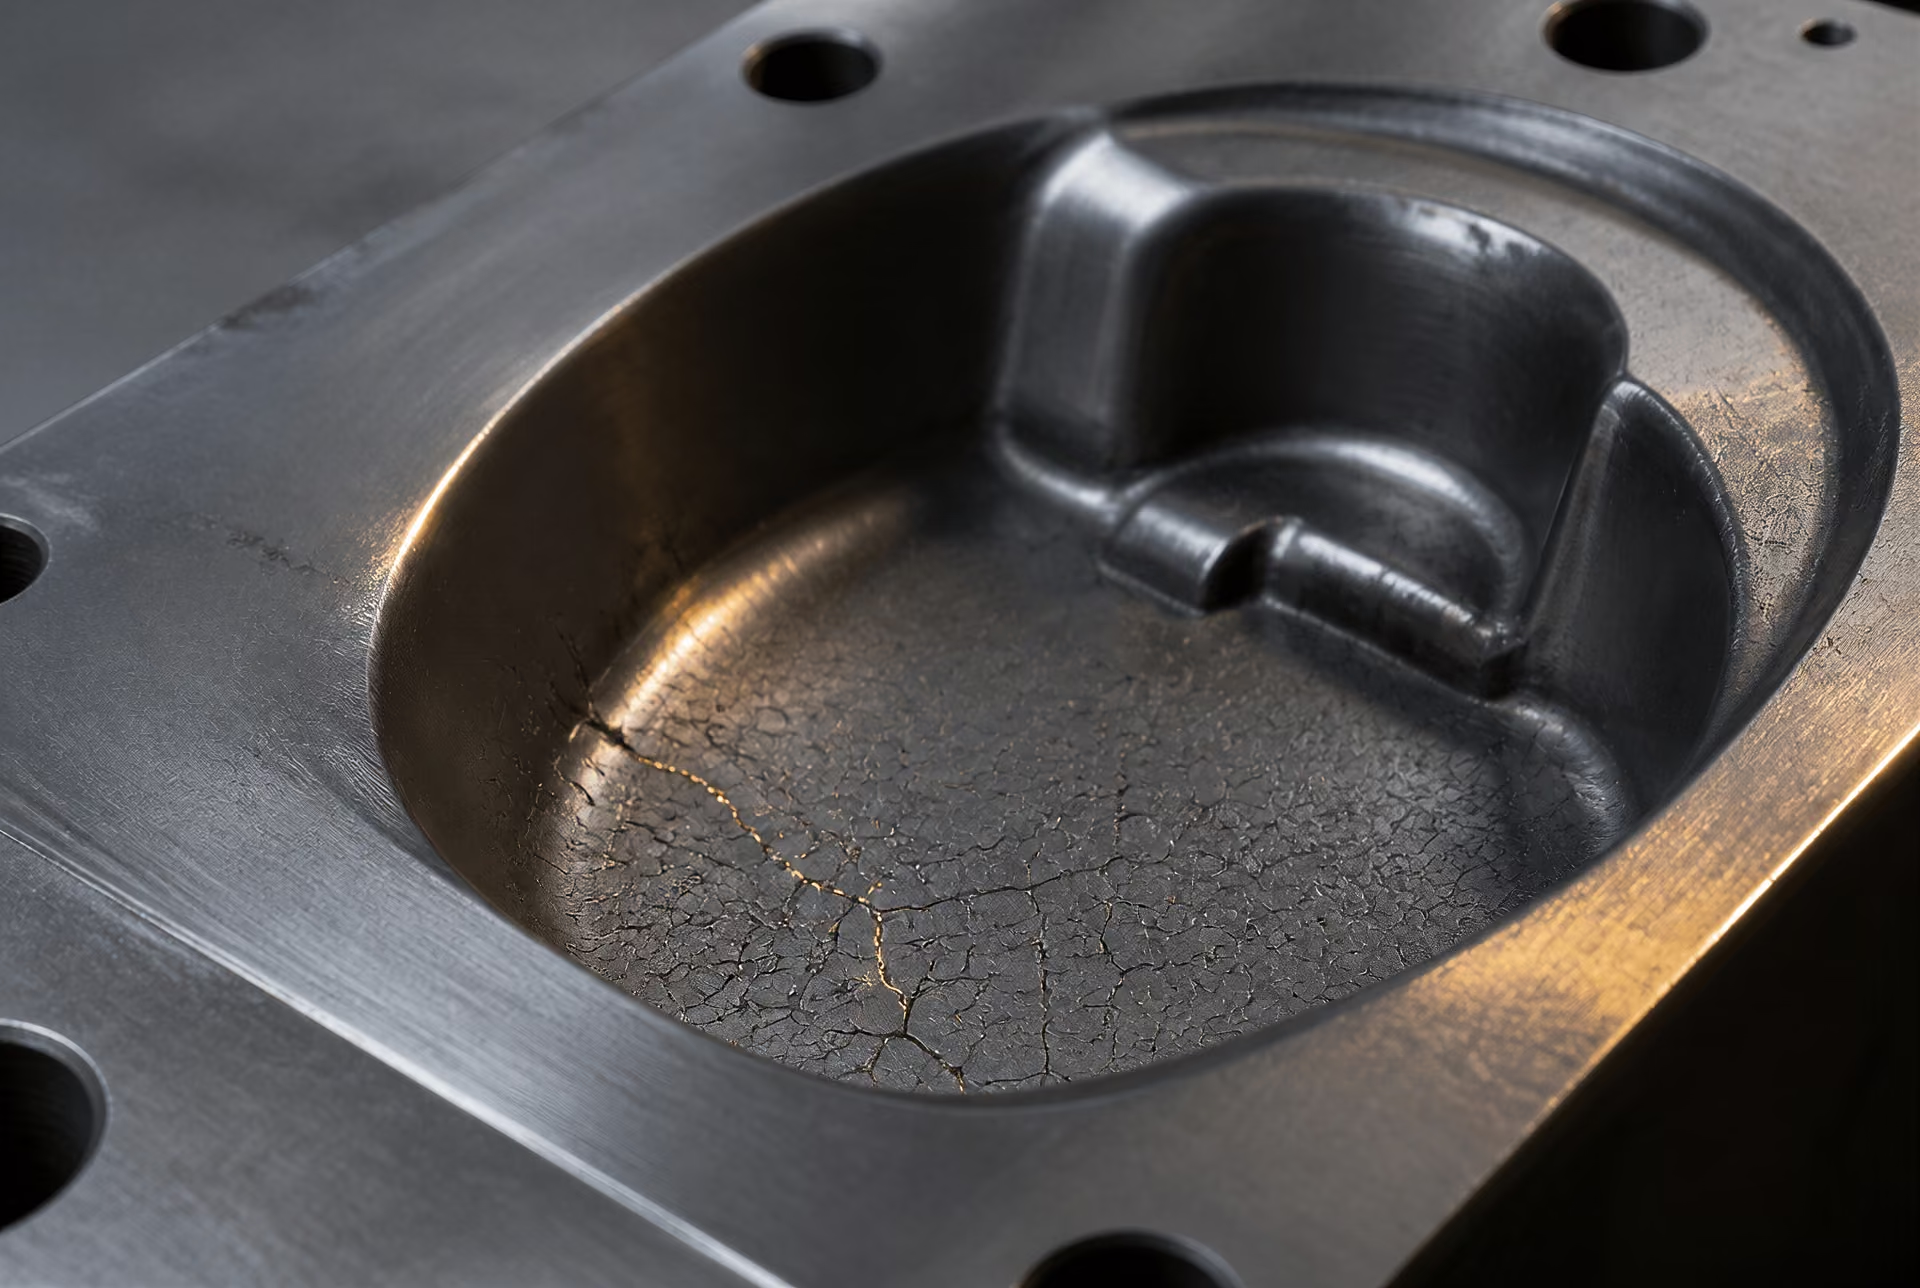
تشققات الفحص الحراري شبكة من التشققات السطحية تنتج عن التسخين والتبريد المتكررين، ولا سيما في عُدد العمل على الساخن.
وتستحق حالة السطح وزنًا مساويًا للكيمياء الاسمية. فالحافة الحادة تحسن فعل القطع، لكنها تزيد الإجهاد الموضعي. ويزيد السطح الخشن الاحتكاك والضرر الالتصاقي، في حين قد يحتوي السطح الذي أُفرط في تجليخه على إجهاد شد متبقٍ. ويمكن للنتردة، والطلاءات، وغيرها من معالجات السطح أن تقلل الاحتكاك أو تزيد صلادة السطح، إلا أن الطبقة الصلدة ضعيفة الإسناد قد تتشقق أو تتقشر إذا كانت الركيزة تفتقر إلى المتانة. ويتناول كتاب Tool Steels: Properties and Performance (2021) للمؤلف Routledge التركيب، وعملية التصنيع، والمعالجة الحرارية، والتصلد السطحي، والطلاءات بوصفها أجزاء مترابطة من سلوك الفئة، لا تسميات مستقلة.
الصلادة عند درجات الحرارة المرتفعة والكلال الحراري والثبات البُعدي
الصلادة عند درجات الحرارة المرتفعة هي القدرة على الاحتفاظ بصلادة مفيدة ومقاومة التشوه اللدن عند درجات الحرارة المرتفعة. وتهم هذه الخاصية في القطع عالي السرعة، والتشكيل على الساخن، والبثق، والقوالب التي تتعرض لتلامس متكرر مع معدن ساخن. فقد يظل العدد صلدًا عند درجة حرارة الغرفة، لكنه يلين أثناء الخدمة إذا كانت مقاومته للمراجعة غير كافية. وتطوّر فئات فولاذ السرعة العالية الموليبدينية في مجموعة M وفئات فولاذ السرعة العالية التنغستينية في مجموعة T تصلدًا ثانويًا نتيجة ترسب الكربيدات السبائكية؛ وتعتمد الاستجابة الدقيقة على جداول الأوستنة والإخماد والمراجعة.
ويختلف الكلال الحراري عن مجرد التليين. فالتسخين والتبريد المتكرران يسببان تمددًا وانكماشًا دوريَّين. وتسخن الطبقات السطحية أولًا، بينما تظل النواة أبرد، مما ينشئ تدرجات حرارية وإجهادات متناوبة. وتبدأ التشققات عادةً عند الزوايا، أو آثار التشغيل، أو تجمعات الكربيدات، أو غيرها من رافعات الإجهاد، ثم تكوّن شبكات تُسمى غالبًا تشققات الفحص الحراري. وقد صُممت فئات التشغيل على الساخن في مجموعة H لمواجهة هذه المشكلة، لكن لا توجد تسمية تلغيها. وتظل طريقة التبريد، وهندسة القالب، وزمن التلامس، والتزييت، وتغير درجة الحرارة عوامل حاسمة.
ويعني الثبات البُعدي الاحتفاظ بالشكل والحجم خلال التصليد وأثناء الخدمة. وينتج تشوه الإخماد عن عدم انتظام انتقال الحرارة وعن اختلاف انفعالات التحول؛ وقد يتحول الأوستنيت المتبقي لاحقًا ويتمدد؛ كما يمكن لنزع الكربون أن ينتج سطحًا لينًا يتآكل أو يتشوه حتى عندما يطابق الجزء الداخلي المواصفة. وتكون المقاطع الكبيرة صعبة بوجه خاص، لأن السطح والنواة يمران بتاريخين حراريين مختلفين. ويمكن للمعالجة بالتفريغ، والأجواء المضبوطة، والتثبيت المناسب، والإخماد المرحلي، والمراجعة الصحيحة أن تقلل هذه التأثيرات، لكنها لا تستطيع التعويض عن تصميم مقطع غير مناسب.
حددت دراسة Coatings المنشورة عام 2020 في MDPI معاملات المعالجة الحرارية بوصفها العامل الأساسي المتحكم في أداء قلب العدد، في حين يحدد التركيب ومسار التصنيع الإمكانات المتاحة وتجمع العيوب. وتدعم هذه النتيجة قاعدة عملية: ينبغي مقارنة مادة خضعت للاختبار والمعالجة الحرارية في هندسة وحالة تشبهان ظروف الخدمة. فأنواع AISI O1 وA2 وD2 وS7 وH13 وM2 وT1 ليست نقاطًا على سلم بسيط. وتعتمد قيمتها على ما إذا كان العدد يحتاج إلى الاحتفاظ بالحافة، أو تحمل الصدم، أو الدعم الانضغاطي، أو مقاومة التدوير الحراري، أو التحكم في الأبعاد.
وتعبّر إرشادات Uddeholm لعام 2024 بشأن التشغيل على البارد عن المبدأ الهندسي نفسه من خلال أداء دورة الحياة: اختر فولاذًا يطابق التطبيق، وقلل التكلفة لكل جزء مُنتَج. والمقياس المهم ليس أقصى صلادة، بل عدد الأجزاء السليمة المُنتجة قبل أن يستلزم التآكل، أو التقشر، أو الكلال، أو الكسر، أو تشققات الفحص الحراري، أو التشوه، تدخلًا.
فولاذ العدد المقسّى بالماء، ومنخفض السبيكة، والمقاوم للصدمات
تصف التسميات W وL وS مفاضلات مختلفة، لا سلّمًا يتدرج من فولاذ أدنى إلى فولاذ أعلى. تستخدم AISI الحروف W وL وS وO وA وD وH وM وT للدلالة على العائلات الرئيسية لفولاذ العدد، وتحدد هذه الحروف عادةً طريقة التقسية، أو التطبيق الرئيسي، أو نظام السبائك الغالب. وهذا التصنيف مفيد، لكنه لا يتنبأ بعمر العدد بمفرده. فمحتوى الكربون، وكربيدات السبائك، وحجم المقطع، وآثار التشغيل، وممارسات المعالجة الحرارية، وحالة السطح، ونمط الفشل الفعلي، كلها عوامل تؤثر في النتيجة.
يوفر ASTM A681 إطار المعايير لمنتجات فولاذ العدد السبائكي المشغول، بما في ذلك القضبان، والصفائح، والألواح الرقيقة، والشرائط، والقضبان الرفيعة، والأسلاك، والمطروقات التي تُصنع عادةً منها العدد، أو القوالب، أو التجهيزات. وتحدد متطلباته الكيميائية والميكانيكية والفيزيائية ما يجب أن تستوفيه الدرجة؛ لكنها لا تلغي ضرورة اختيار درجة مناسبة لهندسة معينة وحمل محدد.
سلسلة W والتقسية بالماء
تمثل سلسلة AISI W مجموعة الفولاذ المقسّى بالماء. تعتمد هذه الفولاذات أساسًا على الكربون لتكوين المارتنسيت، وتحتوي على إضافات سبائكية محدودة نسبيًا مقارنةً بدرجات التقسية بالهواء أو الدرجات عالية السرعة. ومن التسميات الشائعة W1 وW2. ويتيح تركيبها الوصول إلى صلادة سطحية مرتفعة بعد الأوستنة والتقسية بالماء، مما يجعلها مناسبة لعدد القطع اليدوية، واللكمات الصغيرة، وأقلام التعليم، والسكاكين، والقوالب البسيطة، وغيرها من العدد التي تكون فيها أهمية حافة العمل الصلبة أكبر من أهمية التقسية العميقة.
وتنشأ من الخاصية نفسها المحدودية الأساسية. إذ يفقد المقطع المصنوع من فولاذ كربوني عادي أو منخفض السبائك الحرارة بسرعة، ويتعين أن يبرد بمعدل كافٍ لتحويل الأوستنيت إلى مارتنسيت. ويوفر الماء تبريدًا شديدًا، ولا سيما بالقرب من السطح. أما الجزء الداخلي من العدد السميك فقد يبرد ببطء أكبر، مما يترك تدرجًا في الصلادة أو مزيجًا من نواتج التحول. ويمكن لنصل ضيق أن يتقسى بفعالية، في حين قد لا تتقسى لكمة سميكة تقسيةً كافية.
كما تزيد التقسية بالماء من مخاطر التشوه والتشقق. إذ ينكمش السطح بينما يظل القلب ساخنًا، وتكون الإجهادات الحرارية وإجهادات التحول الناتجة حساسةً للزوايا الحادة، والتغيرات المفاجئة في المقطع، ومجاري المفاتيح، والثقوب، وأضرار التجليخ. وقد تخرج أداة من الفرن بالدرجة الاسمية المطلوبة، ثم تفشل لأن هندستها ركّزت الإجهاد أثناء التقسية. ويساعد التسخين المسبق، والأوستنة المضبوطة، وتحريك وسط التقسية على نحو ملائم، وإجراء المراجعة الحرارية فورًا، واستخدام أنصاف أقطار انتقالية كبيرة، على تقليل هذا الخطر، لكنها لا تجعل فولاذ التقسية بالماء يتصرف مثل سبيكة ذات قابلية تقسية عميقة.
ولذلك تناسب درجات W المقاطع البسيطة نسبيًا والتطبيقات التي يستطيع فيها المستخدم قبول منطقة تقسية ضيقة، أو التي تكون فيها الأداة صغيرة بما يكفي لتبرد بالكامل. فعلى سبيل المثال، تحتاج إزميلة يدوية إلى طرف قاطع صلب، لكنها تحتاج أيضًا إلى جسم مُراجع حراريًا وأقل هشاشة. وقد تؤدي الصلادة المفرطة في كامل الأداة إلى تحسين مقاومة تآكل الحافة، مع جعل الساق عرضة للكسر. والنتيجة الصحيحة هي حالة معالجة حرارية، لا مجرد تسمية للدرجة.
ويتحكم الكربون أيضًا في الموازنة بين الصلادة والمتانة. فزيادة الكربون قد ترفع الصلادة الممكن بلوغها، لكن المارتنسيت عالي الكربون غير المراجع حراريًا لا يتحمل إلا قدرًا ضئيلًا من الصدمات أو الإجهادات الشدية. ومن ثم يعتمد أداء سلسلة W اعتمادًا كبيرًا على درجة حرارة المراجعة الحرارية، وزمن التثبيت، وحجم المقطع. ويضيف التجليخ بعد التقسية خطرًا آخر؛ إذ يمكن لسطح محترق أو واقع تحت إجهاد شدي أن يطلق تشققًا حتى عندما تكون البنية الكلية مقبولة.
سلسلة L والتقسية منخفضة السبائك
تحدد سلسلة AISI L فولاذ العدد منخفض السبائك. وتكون الإضافات محدودة مقارنةً بتلك الموجودة في درجات التشغيل على البارد عالية الكروم، أو درجات التشغيل على الساخن، أو الدرجات عالية السرعة، إلا أن كميات صغيرة من النيكل، أو الكروم، أو الموليبدينوم، أو المنغنيز، أو غيرها من العناصر، يمكن أن تغير قابلية التقسية والمتانة تغييرًا ملموسًا. وتعد L2 وL6 من التسميات المعروفة، لكنهما لا تمثلان سلوكًا متماثلًا. فعلى سبيل المثال، ترتبط L6 بتركيب منخفض السبائك يحتوي على النيكل، ويُختار هذا التركيب عندما تكون الحاجة إلى متانة وقابلية تقسية أكبر مما توفره عادةً درجة مقسّاة بالماء من فولاذ عادي.[1] The effect of heat treatment on tool-core performance in a coated system. Authors not specified in the article. Coatings, 2020.
وتتيح السبكُ المنخفضة للفولاذ أن يتقسى إلى عمق أكبر، وقد تسمح باستخدام وسط تقسية أقل شدة من الماء، بحسب الدرجة، وحجم المقطع، والمعالجة المحددة. وقد يقلل ذلك من التشوه والتشقق الناتج عن التقسية في لكمة كبيرة، أو أداة تشكيل، أو تجهيزة. لكنه لا يضمن استقرار الأبعاد. فقد تنحني أداة طويلة ونحيلة، وقد تتحرك حافة رقيقة، كما يمكن للأوستنيت المحتجز أو لظروف الفرن غير المتجانسة أن يسببا تغيرًا في الأبعاد.
وتتسم الطبيعة الخاصة بالتطبيق لفولاذ L بأهمية خاصة. فقد تتطلب أداة التشكيل على البارد سطح عمل صلبًا وقلبًا متينًا؛ بينما قد تركز أداة القياس أو التجهيزة بدرجة أكبر على استقرار الأبعاد. وقد يحتاج مكوّن قطع أو تشكيل كبير إلى التقسية خلال كامل المقطع من دون الصدمة الحرارية الشديدة المصاحبة للماء. ويمكن للصلادة الاسمية نفسها أن تخفي بنيات مجهرية، وتوزيعات كربيدات، وإجهادات متبقية مختلفة. ولذلك يجب مواءمة المعالجة الحرارية مع درجة L المعينة، لا نسخها من إجراء خاص بسلسلة W.
كما يؤثر مسار التصنيع في النتيجة. فالتطريق، والدرفلة، والتخمير، والتشغيل، تحدد اتجاه سريان الحبيبات، والانفصال، والشوائب، والإجهاد المتبقي قبل التقسية. ويعرض كتاب Routledge المعنون فولاذ العدد: الخواص والأداء الأداءَ بوصفه ناتجًا عن التأثيرات المشتركة للتركيب، وعمليات التصنيع، والمعالجة الحرارية، والتقسية السطحية، والطلاءات. وهذا نموذج أدق من اعتبار «منخفض السبائك» مقياسًا مباشرًا للمقاومة.
حددت دراسة نُشرت عام 2020 في دورية MDPI Coatings معاملات المعالجة الحرارية بوصفها العامل الأساسي المتحكم في أداء قلب العدد ضمن النظام المطلي الذي فحصته. ولهذه النتيجة أهمية عملية أوسع: فالطلاء لا يستطيع إصلاح ركيزة لينة، أو هشة، أو مفرطة التسخين، أو سيئة المراجعة الحرارية. إذ تغير هندسة السطح سلوك السطح، لكنها لا تحل محل متانة تعدين القلب وسلامته.
سلسلة S والخدمة التي تهيمن عليها الصدمات
تمثل سلسلة AISI S عائلة الفولاذ المقاوم للصدمات. وقد صُممت هذه الدرجات لتحمل الصدمات المتكررة، أو التحميل المتقطع، أو التغيرات المفاجئة في إجهاد التلامس، عندما تكون مقاومة الكسر أهم من أعلى مقاومة تآكل يمكن بلوغها. وتعد S1 وS5 وS7 تسميات راسخة، مع اختلافات في السبك والاستجابة للمعالجة الحرارية تجعل سلوكها مختلفًا أثناء الخدمة.
قد تحتاج الإزميلة، أو رأس البرشام، أو شفرة القص المعرضة للعمل المتقطع، أو الأداة الهوائية، أو اللكمة التي تتعرض للصدمات، إلى موازنة الصلادة والمتانة التي توفرها عائلة S. وتحتوي البنية المطلوبة عادةً على مارتنسيت مُراجع حراريًا مع محتوى كربيدات مضبوط، بدلًا من مصفوفة محملة بكميات كبيرة من الكربيدات ومصممة أساسًا لمقاومة التآكل الكاشط. فزيادة الكربيدات ليست أفضل تلقائيًا؛ إذ يمكن للكربيدات الخشنة أو سيئة التوزيع أن تعمل كمواقع لبدء التشقق عندما تتعرض الأداة للضرب.
ومع ذلك، تتطلب فولاذات S اختيارًا مدروسًا للصلادة. فإذا جرت مراجعتها حراريًا عند صلادة منخفضة أكثر من اللازم، فقد تنتفخ اللكمة، أو تنثني حافة الإزميلة، أو تتشوه حافة التشكيل. أما إذا قُسّيت ثم روجعت حراريًا عند صلادة مرتفعة أكثر من اللازم، فقد تتشظى الأداة نفسها أو تنكسر. ويمكن للهندسة أن تهيمن على النتيجة. فالحز أو الشق الحاد، أو الحافة الرقيقة غير المدعومة، أو الكتف المفاجئ، يرفع الإجهاد الموضعي، في حين يوزع نصف القطر الكبير والسطح المستوي المناسب الصدمة. وحتى الدرجة المتينة يمكن أن تفشل عندما يفرض التصميم إجهادًا شديًا عبر حافة هشة.
ومن ثم تشير التسمية S إلى أولوية الخدمة، لا إلى الحصانة من سوء الاستخدام. وتعتمد مقاومة الصدمات على النظافة، وحجم الحبيبات، وتوزيع الكربيدات، وضبط الأوستنة، وشدة التقسية، والمراجعة الحرارية، وتشطيب السطح. وتظل دراسة NBS Monograph 88 مفيدةً للمصطلحات التاريخية في تعدين الفولاذ، بينما تربط ASM International أداء فولاذ العدد بمقاومة التآكل، والمتانة، والصلادة عند درجات الحرارة المرتفعة، والكربيدات، والمعالجة الحرارية. وتعبّر Uddeholm عن المبدأ الهندسي الناتج بمصطلحات دورة الحياة: إذ ينبغي مواءمة عدد التشغيل على البارد مع تطبيقه لتقليل التكلفة لكل قطعة منتجة. وبالنسبة إلى فولاذات W وL وS على حد سواء، يعني ذلك تحديد ما إذا كان الفشل ناتجًا عن التآكل، أو التشوه اللدن، أو التشقق، أو التفتت، أو التغير في الأبعاد، قبل اختيار العائلة.
درجات التقسية بالزيت، والتقسية بالهواء، والدرجات عالية الكربون عالية الكروم
غالبًا ما تُقدَّم عائلات O وA وD على أنها تدرّج من فولاذ العدد العادي إلى فولاذ العدد المتقدم. وهذا التفسير خاطئ. فحروفها تصف أولويات ميتالورجية مختلفة: تشير O إلى التقسية بالزيت، وتشير A إلى التقسية بالهواء، وتحدد D الفولاذ عالي الكربون عالي الكروم. ولا تمثل أيٌّ منها ترتيبًا عامًا للأداء. فقد يفشل سنبةٌ تصمد أمام الصدمات المتكررة إذا صُنعت من درجة D موجهة أساسًا لمقاومة البِلى، في حين قد تقاوم قالبٌ من سلسلة A التشوه، لكنها تؤدي أداءً ضعيفًا عندما يصبح تفتت الحافة العامل المحدد لعمر العدد.
يوفر ASTM A681:2024 الإطار المعياري لمنتجات فولاذ العدد السبائكي المشغول، بما في ذلك القضبان، والصفائح، والصفائح الرقيقة، والشرائط، والقضبان الرفيعة، والأسلاك، والمطروقات التي تُصنَّع عادةً في صورة عدد أو قوالب أو تجهيزات تثبيت. وتُصنَّف عائلات AISI وفق طريقة التبريد، أو التطبيق الرئيسي، أو نظام السبائك السائد، لا وفق مقياس أداء واحد. وتعرّف ASM International فولاذ العدد بأنه الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المُصنَّعة أو تشكيلها أو إعطائها الشكل. ولذلك يُعد سلوك التبريد جزءًا من التصنيف، لأنه يتحكم في تغير درجة الحرارة عبر المقطع، وفي المارتنسيت المتكوّن، والإجهادات المتولدة، والتغيرات البُعدية المتبقية بعد المعالجة.
سلسلة O وسلوك التقسية بالزيت
تحتوي فولاذات سلسلة O، مثل AISI O1 وO2، على قدر كافٍ من الكربون والإضافات السبائكية لكي تتقسى عند تبريدها من نطاق الأوستنة إلى الزيت. ويزيد المنغنيز والكروم والتنغستن من قابلية التقسية مقارنةً بالفولاذ الكربوني العادي، بينما يوفر الكربون صلادة المارتنسيت. والزيت أقل شدة من الماء، لذلك يختبر السطح واللب فرقًا حراريًا وفرقًا في التحول أصغر. وهذا يقلل عمومًا من تشقق التبريد والتشوه، لكنه لا يلغي أيًّا من هذين الخطرين.
ترتبط O1 عادةً بقوالب التشغيل على البارد الصغيرة، وعدد القطع، ومقاييس القياس، والسكاكين، والسنبات، وعدد التشكيل، حيث تكون قابلية التشغيل قبل التقسية والاستجابة المتوقعة للتبريد بالزيت أمرين مهمين. ولدى O2 دور مشابه، إذ ينتج عن تركيبها واستجابتها للمعالجة الحرارية توازن مختلف بين الصلادة والمتانة والتغير البُعدي. ولا تحدد تسمية الدرجة وحدها النتيجة. فدرجة حرارة الأوستنة، وزمن المكوث، وجو الفرن، وسماكة المقطع، وتحريك الزيت، وزمن النقل، وممارسة المراجعة الحرارية، كلها تغير البنية النهائية.
تمثل التقسية بالزيت حلًا وسطًا بين سرعة التقسية بالماء وسهولة التقسية بالهواء. ويجب أن يكون معدل التبريد سريعًا بما يكفي لاجتياز نطاقي تحول البرليت والبينايت قبل حدوث تليين مفرط، وبطيئًا بما يكفي للحد من الصدمة الحرارية. ويمكن لسنبة رقيقة أن تبرد بسرعة في كامل مقطعها وأن تتقسى بفعالية؛ أما القالب الكبير فقد يكوّن سطحًا أصلد مع لب أكثر ليونة إذا كانت قابلية تقسية السبيكة غير كافية. وتؤثر الهندسة بقدر تأثير الحجم الاسمي. فالأركان الحادة، والتغيرات المفاجئة في السماكة، والثقوب، والبروزات الرقيقة تركز الإجهاد أثناء التبريد.
ويمثل الأوستنيت المحتجز مصدر قلق آخر. فإذا كانت السبيكة عالية السبك بدرجة كبيرة، أو بُرّدت بعد الأوستنة عند درجة حرارة مرتفعة للغاية، أو لم تُبرَّد بما يكفي، فقد يبقى بعض الأوستنيت بدلًا من تحوله إلى مارتنسيت. ويمكن أن يتحول هذا الأوستنيت لاحقًا أثناء الخدمة أو المراجعة الحرارية، مسببًا حركة بُعدية. وقد تقلل المعالجة تحت الصفر من الأوستنيت المحتجز في عمليات محددة، لكنها لا تعوّض عن سوء التحكم في الأوستنة أو المراجعة الحرارية. وتظل معلمات المعالجة الحرارية حاسمة؛ فقد حددت دراسة نُشرت عام 2020 واستشهدت بها دورية Coatings التابعة لـ MDPI هذه المعلمات بوصفها العامل الأساسي المتحكم في أداء لب العدد.
وبالنسبة إلى درجات O، لا يكمن السؤال العملي ببساطة في ما إذا كان العدد يمكن أن تبلغ صلادة مرتفعة. بل يتمثل في ما إذا كان التبريد بالزيت يستطيع تقسية المقطع المطلوب من دون إحداث تشوه أو تشقق أو ليونة في اللب بدرجة غير مقبولة. وهذا يجعل فولاذات O مناسبة لقوالب التشغيل على البارد، وعدد النقش البارز، ولُقم القلاوظ، والموسعات، والسنبات، لكنها لا تصبح مناسبة تلقائيًا لكل حجم أو نمط تحميل.
سلسلة A وسلوك التقسية بالهواء
صُممت فولاذات سلسلة A، بما في ذلك A2 وA6 وA10، لتطوير صلادة مفيدة بعد التبريد في الهواء الساكن أو تحت تبريد غازي مضبوط. ويؤخر الكروم والمنغنيز والموليبدينوم والعناصر السبائكية الأخرى التحولات الانتشارية، مما يرفع قابلية التقسية بحيث يمكن أن يتكون المارتنسيت عبر المقاطع الأكثر سماكة من دون شدة تبريد الزيت. ولذلك تقلل التقسية بالهواء من صدمة التبريد، وهي مصدر رئيسي للتشقق وتشوه الشكل في القوالب المعقدة.
لكن لهذه الفائدة حدًا. فالتبريد بالهواء لا يضمن انعدام الحركة. إذ ينكمش العدد أثناء تبرده، ويتمدد أو ينكمش أثناء التحول المارتنسيتي، وقد يخضع لتغير إضافي عند تحول الأوستنيت المحتجز. ويمكن أن تُظهر A2، المستخدمة على نطاق واسع كدرجة للتشغيل على البارد، تغيرات بُعدية مرتبطة بمحتواها السبائكي ودورة معالجتها الحرارية. وقد تضخم المقاطع الكبيرة، والأشكال غير المتماثلة، والتعرض غير المتجانس للفرن هذه التغيرات حتى عندما يكون وسط التبريد لطيفًا.
كما تتمتع درجات التقسية بالهواء بميزة من حيث حجم المقطع مقارنةً بدرجات الزيت منخفضة قابلية التقسية. فقد يطور قالب تشكيل سميك أو حشوة نقش بارز منطقة مقساة أكثر تجانسًا، مما يقلل مشكلة اللب اللين المرتبطة بعدم كفاية شدة التبريد بالزيت. إلا أن قابلية التقسية ليست غير محدودة. فما زالت المقاطع الكبيرة جدًا، والأسطح منزوعة الكربون، وعدم كفاية التحكم في الفرن، والتبريد البطيء أو غير المتجانس، قادرة على إنتاج صلادة غير متجانسة.
ويعتمد توازنها بين مقاومة البِلى والمتانة على تجمع الكربيدات، وكربون المصفوفة، والمراجعة الحرارية. وتوفر A2 عمومًا مقاومة للبِلى أكبر من فولاذ سبائكي أقل مقاومة للصدمات، لكن بنية كربيداتها وصلادتها قد تجعلانها أقل تحملًا للصدمات الشديدة. وغالبًا ما تُختار A6 عندما تكون درجة حرارة التقسية المنخفضة والتحكم في السلوك البُعدي مفيدين، مع ضرورة التحقق من استجابتها للهندسة الفعلية. وقد تتصرف الدرجة نفسها بصورة مختلفة عند معالجتها بالتفريغ، أو تبريدها بالملح، أو تبريدها بالغاز، أو تشغيلها من مادة أولية مختلفة.
وهذا يجعل فولاذات A شائعة في قوالب التشغيل على البارد، والسنبات، ومقصات القص، وعدد التثقيب، وعدد التشكيل، ومعدات النقش البارز. لكنها ليست مفضلة تلقائيًا على فولاذات O. فإذا كانت متانة الصدمات، أو المعالجة الحرارية البسيطة في الورشة، أو صغر سماكة المقطع هي العوامل الغالبة، فقد تكون درجة O أنسب. أما إذا كان التحكم في التشوه والتقسية النافذة لقالب كبير هما العاملين الغالبين، فقد توفر درجة A نقطة بداية أكثر ملاءمة.
سلسلة D، والكربيدات، ومقاومة البِلى
فولاذات سلسلة D، مثل AISI D2 وD3 وD6، هي درجات عالية الكربون عالية الكروم. وتدعم محتوياتها من الكربون والكروم وجود حجم كبير من الكربيدات الصلدة الغنية بالكروم ضمن مصفوفة مارتنسيتية. وبحسب التركيب والتاريخ الحراري، تشمل تجمعات الكربيدات أنواع M7C3 وM23C6 الغنية بالكروم، إلى جانب السمنتيت السبائكي أو الكربيدات المعقدة الأخرى. وتقاوم هذه الجسيمات البِلى الكاشط والبِلى اللاصق، وهو ما يفسر استخدام درجات D في قوالب التثقيب، والسنبات، وشفرات القص، ومكونات درفلة القلاوظ، وعدد النقش البارز، وحشوات التشكيل.
لكن الكربيدات نفسها التي تقاوم البِلى يمكن أن تقلل المتانة. فالشبكات الكبيرة أو الزاوية أو المستمرة من الكربيدات تعمل كمواقع لبدء التشققات، ولا سيما عندما يبقى في المادة الخام انفصال ناتج عن الصب أو عدم كفاية التجانس أثناء التشغيل. وقد يتشقق العدد أو ينكسر عند تعرضه لصدمات متكررة أو انحناء أو تحميل غير متحاذٍ، حتى لو كان معدل بِلاه الكاشط منخفضًا. ولذلك فإن D2 ليست حلًا شاملًا للتشغيل على البارد؛ بل يجب مواءمتها مع نمط الفشل. وقد تحقق درجة أقل مقاومة للبِلى، لكنها تتمتع بتوزيع أنظف للكربيدات ومتانة أعلى، عمر خدمة أطول عندما يكون الكسر، لا التآكل الكاشط، هو ما ينهي عمر العدد.
وفولاذات D مقسّاة بالهواء، ولذلك تتجنب عمومًا إجهادات التبريد الشديدة المرتبطة بالماء وبكثير من معالجات الزيت. ويدعم ذلك التحكم البُعدي في القوالب الدقيقة، لكن مصطلح «مستقرة بُعديًا» لا يعني ثابتة الأبعاد تمامًا. فقد تحتجز الفولاذات عالية الكربون عالية الكروم كمية كبيرة من الأوستنيت بعد التبريد، وقد يتحول الأوستنيت المحتجز أثناء المراجعة الحرارية أو التجليخ أو الخدمة. وتساعد دورات المراجعة الحرارية المتعددة، والأوستنة الدقيقة، والمعالجة الباردة حيثما تكون مبررة، على التحكم في هذه الحركة. كما يمكن لحروق التجليخ وطبقات السطح غير المراجعة حراريًا أن تنشئ مسار فشل منفصلًا بعد التقسية.
ويهم مسار التصنيع أيضًا. فقد تنتج ميتالورجيا المساحيق توزيعًا أدق وأكثر تجانسًا للكربيدات مقارنةً بميتالورجيا السبائك التقليدية المصبوبة، فتغير التوازن بين مقاومة البِلى والمتانة من دون تغيير تسمية العائلة العامة. وبناءً على ذلك، تتناول Tool Steels: Properties and Performance الصادرة عن Routledge عام 2021 التركيب، وعملية التصنيع، والمعالجة الحرارية، والتقسية السطحية، والطلاءات بوصفها متغيرات مترابطة. وتوضح إرشادات Uddeholm الخاصة بالتشغيل على البارد النقطة الاقتصادية ذات الصلة: ينبغي أن يطابق الاختيار التطبيق وأن يقلل التكلفة لكل جزء مُنتَج، أي أن يعتمد على أداء دورة الحياة بدلًا من قيمة صلادة اسمية مرتفعة.
تلائم درجة D عملية تشغيل على البارد يهيمن عليها البِلى فقط عندما تتوافق متانتها، وبنية كربيداتها، واستجابتها البُعدية، وحالة سطحها مع متطلبات العدد. وقد تتمكن سلسلة A من التحكم في التشوه بصورة أفضل في قالب آخر؛ وقد توفر سلسلة O مسارًا أبسط للتقسية بالزيت لعدد أصغر. وتحدد التسمية العائلة الميتالورجية، أما ظروف الخدمة فهي التي تقرر ما إذا كانت تلك العائلة ستصمد.
فولاذ العدد للأعمال الساخنة والسرعات العالية
غالبًا ما تُجمع عائلات H وM وT معًا لأن جميعها قد تتعرض لحرارة شديدة، لكنها تؤدي وظائف مختلفة. تُعد درجات عائلة H أساسًا من فولاذ العدد للأعمال الساخنة: القوالب، واللكمات، واللقم، والمغزل، وعدد التشغيل المعرضة لمعدن مسخّن أو لدورات حرارية متكررة. أما درجات عائلتي M وT فهي فولاذ السرعات العالية (HSS)، وقد طُوّرت أساسًا لحواف القطع التي تولّد حرارة أثناء التشغيل الآلي. ولا يمثل الحرف ترتيبًا عالميًا للأداء. وكما توضح ASM International، فإن فولاذ العدد هو الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المصنعة أو تشكيلها أو إعطائها شكلًا، بينما يشمل تصنيف AISI السلاسل W وL وS وO وA وD وH وM وT (ASM International، 2020، 2024). ويشير التصنيف إلى طريقة التقسية، أو التطبيق الرئيسي، أو نظام السبائك السائد.
يوفر ASTM A681 إطار المعايير لمنتجات فولاذ العدد السبائكي المشغولة. ويشمل نطاقه المتطلبات الكيميائية والميكانيكية والفيزيائية للقضبان، والصفائح، والألواح الرقيقة، والشرائط، والقضبان الرفيعة، والأسلاك، والمطروقات التي تُصنع عادةً في صورة عدد أو قوالب أو تجهيزات تثبيت (ASTM International، 2024). ولذلك فإن تصنيف الدرجة يحدد نوعًا مضبوطًا من الفولاذ، ولا يضمن نتيجة معينة عند حافة العدة. فجميع من توزيع الكربيدات، وتاريخ الحدادة أو المعالجة بالمساحيق، وأضرار التشغيل الآلي، وممارسة التسخين إلى الأوستنيت، والتقسية، والمراجعة، ومعالجة السطح، تؤثر في مدة الخدمة.
عائلة H للعدد العاملة في درجات الحرارة المرتفعة
تُصنف عائلة H على أنها فولاذ للأعمال الساخنة لأن مشكلة تصميمها الرئيسية تتمثل في فقدان المقاومة والتشقق أثناء الخدمة عند درجات الحرارة المرتفعة. وتشمل الدرجات الشائعة H10 وH11 وH12 وH13 وH19 وH21 وH26. وتعتمد درجات الأعمال الساخنة الكرومية، التي يمثلها عادةً النطاق من H10 إلى H19، على توليفات من الكروم والموليبدينوم والفاناديوم لتحقيق قابلية التقسية، ومقاومة المراجعة، ومقاومة الكلال الحراري. أما درجات الأعمال الساخنة التنغستنية، ومنها H20 إلى H26، فتستخدم محتويات أعلى من التنغستن لدعم الصلادة الساخنة، مع ضرورة مواءمة سلوكها تجاه الكلال الحراري ومتانتها مع بيئة القالب.
يرتبط H13 على نطاق واسع بقوالب الصب بالقوالب للألومنيوم والمغنيسيوم، وعدد البثق، ومكونات التشكيل الساخن، لأن نظام سبائكه من الكروم والموليبدينوم والفاناديوم يوفر توازنًا مفيدًا بين المتانة، ومقاومة الحرارة، ومقاومة التشقق الشبكي الحراري. لكنه ليس الخيار الصحيح تلقائيًا لكل عملية أعمال ساخنة. فالقالب المعرض للألومنيوم المنصهر، وقالب الحدادة الذي يضربه مطرقة، ومغزل البثق، تتعرض جميعها لتوليفات مختلفة من درجة الحرارة، والصدم، والتعرية، ومعدل التبريد.
غالبًا ما يفشل عدد الأعمال الساخنة من خلال سلسلة مترابطة من الآليات، لا من خلال آلية واحدة معزولة. يسخن السطح بسرعة عند ملامسته لقطعة الشغل، ثم يبرد عند رشه أو تعرضه للهواء، ثم يعاد تسخينه في الدورة التالية. ويؤدي التكرار إلى نشوء إجهادات شد بالقرب من السطح. فتتكون شقوق صغيرة، ثم تتصل، وتنتج الشبكة المعروفة باسم التشقق الشبكي الحراري أو تشقق الكلال الحراري. وقد تقلل الصلادة المفرطة الانفعال الذي تتحمله العدة قبل التشقق؛ بينما تسمح الصلادة غير الكافية بالتشوه اللدن، والانجراف السطحي، والفقدان المبكر للشكل.
ويكتسب تصميم العدة ومعالجتها أهمية تعادل أهمية الدرجة الاسمية. فقد تعمل الكربيدات الكبيرة والمنفصلة كمواقع لبدء الشقوق، في حين تقلل حبيبات الأوستنيت السابق الخشنة من المتانة. وتؤثر ممارسة الحدادة، والنظافة المعدنية، وإعادة الصهر بخبث كهربائي—حيثما ينطبق ذلك—أو تعدين المساحيق، في مجموعة العيوب وترتيب الكربيدات. وقد يؤخر السطح المصقول والمُنترَد على نحو صحيح بدء الشقوق، إلا أن طبقة السطح لا تستطيع تعويض قلب غير مناسب أو دورة مراجعة غير صحيحة.
تحدد المعالجة الحرارية توازن الأداء. وعادةً ما تُقسى درجات فولاذ الأعمال الساخنة بالتسخين إلى الأوستنيت، ثم بالتبريد بالهواء أو بالغاز المضغوط، وإجراء عمليات مراجعة متعددة. ولا يتمثل الهدف ببساطة في بلوغ أقصى صلادة عند درجة حرارة الغرفة. إذ يجب أن تحتفظ العدة بمقاومة كافية بعد تعرضها لحرارة التشغيل، مع الحفاظ على متانة كافية لمقاومة الصدم والانفعال الحراري. كما أن تدرج درجة الحرارة عبر قالب كبير يجعل ضبط الأبعاد والتبريد المنتظم أمرين مهمين.
عائلتا M وT لأداء القطع
تشير عائلة M إلى فولاذ السرعات العالية الموليبديني، بينما تشير عائلة T إلى فولاذ السرعات العالية التنغستني. وهذا تمييز كيميائي وتاريخي، وليس ترتيبًا بسيطًا. تُعد M2 درجة موليبدينية شائعة الاستخدام من فولاذ السرعات العالية، وتحتوي على كميات مهمة من التنغستن والموليبدينوم والكروم والفاناديوم؛ وغالبًا ما يوصف توازنها الاسمي التقريبي بأنه نحو 6% من التنغستن، و5% من الموليبدينوم، و4% من الكروم، و2% من الفاناديوم، مع كربون يقترب من 0.8%. أما T1 فهي الدرجة التنغستنية الكلاسيكية من فولاذ السرعات العالية، وترتبط عادةً بنحو 18% من التنغستن، و4% من الكروم، و1% من الفاناديوم.
يحل الموليبدينوم محل جزء من نظام التنغستن مع الحفاظ على نسبة مرتفعة من كربيدات السبائك الصلبة. وفي M2، يسهم الموليبدينوم في التقسية الثانوية والصلادة الساخنة من دون الحاجة إلى مستوى التنغستن نفسه الموجود في T1. وتتمثل النتيجة في عائلة واسعة الاستخدام من فولاذ القطع، تُستخدم في المثاقب، وقواطع التفريز، والمبارد، ولُقم القلاوظ، وموسعات الثقوب، والمناشير، وعدد القطع العامة. وتظل درجات عائلة T مهمة عندما يلائم نظام كربيداتها الغني بالتنغستن ومقاومتها للحرارة العملية، مع أن الاختيار يعتمد على سرعة القطع، ومادة قطعة الشغل، وحمل الحافة، وظروف التجليخ، وهندسة العدة.
وتشمل عائلة M أيضًا درجات تحتوي على الكوبالت، مثل M35 وM42. وتحتوي M35 على نحو 5% من الكوبالت، في حين تحتوي M42 على نحو 8% منه. ويرفع الكوبالت درجة الحرارة التي تحتفظ عندها البنية المقساة بمقاومة مفيدة، ويمكن أن يحسن أداء القطع عند السرعات العالية، لكنه لا يلغي الحاجة إلى المعالجة الحرارية الصحيحة ولا يوفر حصانة ضد التفتت. فقد تفشل درجة أصلب وتعمل عند حرارة أعلى في وقت أقرب إذا تعرضت حافة القطع لقطوع متقطعة أو لدعم غير كافٍ.
توضح تطبيقات فولاذ السرعات العالية سبب عدم كفاية التصنيف وحده. إذ تحتاج لُقمة القلاوظ إلى مقاومة التآكل عند سطحيها الجانبيين وشريطيها، ومتانة كافية لمقاومة انكسار الأسنان، ودقة أبعاد خلال التعشيق المتكرر. ويحتاج موسع الثقب إلى حافة ثابتة وحادة وتغير أبعادي منخفض، لأن التفتت المفرط أو النمو الأبعادي يغير الثقب النهائي. وقد تفرض المثقاب أو المبارد أو قاطع التفريز أو عدة قطع التروس متطلبات مختلفة على الفولاذ نفسه. ويمكن لطلاءات مثل نيتريد التيتانيوم أو نيتريد ألومنيوم التيتانيوم أن تقلل الاحتكاك وتحد من التفاعل الكيميائي عند السطح، إلا أن الركيزة تظل حاملة لحمل القطع. ولهذا يتناول كتاب Tool Steels: Properties and Performance الصادر عن Routledge (2021) أداء الدرجات من خلال التركيب، وعملية التصنيع، والمعالجة الحرارية، والتقسية السطحية، والطلاءات.
الصلادة الساخنة، والتقسية الثانوية، والصلادة الحمراء
لا تمثل الصلادة عند درجة حرارة الغرفة سوى قياس واحد. فقد تُظهر عدة القطع صلادة عالية جدًا بعد التقسية والمراجعة، لكنها تفقد قدرًا كبيرًا من قدرتها على تحمل الحمل عندما تصل حافة القطع إلى عدة مئات من الدرجات المئوية. وتصف الصلادة الساخنة قدرة العدة على الاحتفاظ بالصلادة والمقاومة عند درجة حرارة مرتفعة. أما الصلادة الحمراء فهي المصطلح الورشي الأقدم للمتطلب العملي نفسه: يجب أن تظل الحافة صالحة للاستخدام أثناء سخونتها المرئية خلال القطع.
يستمد فولاذ السرعات العالية هذا السلوك من كربيدات السبائك والتقسية الثانوية. وأثناء التسخين إلى الأوستنيت، يذوب بعض الكربون والتنغستن والموليبدينوم والكروم والفاناديوم في الأوستنيت. وينتج عن التبريد بنية مارتنسيتية صلبة، تحتوي عادةً على أوستنيت محتجز. وأثناء المراجعة عند درجات الحرارة المناسبة، تترسب كربيدات سبائكية دقيقة من المارتنسيت. ويمكن لهذا الترسيب أن يرفع الصلادة بدلًا من خفضها، منتجًا قمة التقسية الثانوية المميزة لفولاذ السرعات العالية. كما تؤدي المراجعة المتكررة إلى تحويل الأوستنيت المحتجز وتثبيت الأبعاد.
ويؤثر نوع الكربيد في الأداء. فكربيدات MC الغنية بالفاناديوم شديدة الصلادة بوجه خاص، وتقاوم التآكل الكاشط، بينما تدعم الكربيدات الغنية بالتنغستن والموليبدينوم مقاومة المراجعة والصلادة الساخنة. ولا تقل أهمية حجمها وتباعدها واتجاهها واستمراريتها عن أهمية وجودها ذاته. فقد يحسن الحجم الكبير من الكربيدات مقاومة التآكل، لكنه يقلل المتانة إذا كانت الكربيدات خشنة أو متجمعة أو مصطفة على امتداد اتجاه جريان الحدادة. ويمكن لفولاذ السرعات العالية المنتج بتعدين المساحيق أن يحقق توزيعًا أكثر انتظامًا للكربيدات مقارنةً بتعدين السبائك التقليدي، لكنه يظل بحاجة إلى دورة تقسية مناسبة.
يعتمد فولاذ الأعمال الساخنة أيضًا على مقاومة المراجعة، إلا أن نمط خدمته يختلف عن فولاذ السرعات العالية. إذ يجب على H13 تحمل الدورات الحرارية والتلامس الميكانيكي مع المعدن الساخن؛ بينما يجب على M2 أو M42 الحفاظ على حافة حادة في حين تتركز حرارة الاحتكاك بالقرب من منطقة القطع. وقد يفشل النوع الأول نتيجة التشقق الشبكي الحراري أو التشوه الإجمالي، في حين قد يفشل النوع الثاني نتيجة تآكل السطح الجانبي، أو التآكل الحفري، أو التفتت، أو الاستدارة اللدنة للحافة.
حددت دراسة نُشرت عام 2020 في دورية Coatings التابعة لـ MDPI معلمات المعالجة الحرارية بوصفها العامل الرئيسي المتحكم في أداء قلب العدة. وتدعم هذه النتيجة قاعدة عملية مفادها أن التركيب يحدد الإمكانات، بينما تحدد المعالجة الحرارية مقدار ما يتحول من تلك الإمكانات إلى أداء قابل للاستخدام. ولا يمكن للتصنيف أن يحل محل التسخين المنضبط إلى الأوستنيت، والتبريد، والمراجعة، والفحص.
ولذلك ينبغي أن يستند الاختيار إلى نمط الفشل وظروف الإنتاج. وتعبّر إرشادات Uddeholm لعام 2024 بشأن الأعمال الباردة عن المبدأ الاقتصادي المرتبط بذلك، والمتمثل في مواءمة الفولاذ مع التطبيق وتقليل التكلفة لكل جزء منتج؛ أما في عدد الأعمال الساخنة والسرعات العالية، فمن الأفضل صياغة الفكرة نفسها بوصفها أداءً طوال دورة الحياة. فالدرجة الصحيحة هي التي ينتج عن بنيتها الكربيدية، ومتانتها، وصلادتها الساخنة، ومقاومتها للكلال الحراري، ومسار تصنيعها، ومعالجتها، عمر الحافة أو القالب المطلوب في ظل الدورة الفعلية—وليست الدرجة التي تحمل الحرف الأكثر إثارة للإعجاب في اسمها.
التطبيقات: مواءمة عائلة الدرجة مع نمط الفشل
لا تمثل فئة فولاذ العدد مرتبةً على سلم عالمي موحّد. فالحروف تحدد عائلةً، لا نتيجة أداء مضمونة أثناء الخدمة. وتعرّف ASM International فولاذ العدد بأنه الفولاذ المستخدم لصنع العدد المخصصة لقطع الأجزاء المصنّعة أو تشكيلها أو إعطائها شكلًا، في حين تشمل عائلات AISI سلاسل W وL وS وO وA وD وH وM وT. وكما توضحه Metallurgy at Maricopa Community Colleges (2024)، تشير هذه الحروف عادةً إلى طريقة التخمير، أو التطبيق الرئيسي، أو نظام السبائك السائد.
وتكتسب هذه التفرقة أهمية لأن العدد قد تفشل بسبب التآكل الكاشط، أو التلحّم الالتصاقي، أو التشوه اللدن، أو التليين الحراري، أو تكسّر الحافة، أو الكسر الشامل، أو الكلال، أو الانحراف البُعدي. تحدد عناصر الكربون والكروم والموليبدينوم والتنغستن والفاناديوم وغيرها من عناصر السبائك قابلية التصلّب وتكوّن الكربيدات، لكن مسار التصنيع يتحكم في حجم الكربيدات، والانفصال، والمسامية، والشوائب. ثم تحدد المعالجة الحرارية المصفوفة المحيطة بهذه الكربيدات. وقد حددت دراسة نُشرت عام 2020 في MDPI Coatings معلمات المعالجة الحرارية بوصفها العامل الأساسي المتحكم في أداء قلب الأداة ضمن النظام المطلي الذي فحصته. ولا يمكن للطلاء أن يصحح قلبًا غير ملائم.
وتغطي ASTM A681، كما أدرجتها ASTM International في عام 2024، المتطلبات الكيميائية والميكانيكية والفيزيائية لمنتجات فولاذ العدد السبائكي المطاوع، بما في ذلك القضبان، والصفائح، والألواح الرقيقة، والشرائط، والقضبان الرفيعة، والأسلاك، والمطروقات التي تُصنع عادةً لتكون عددًا أو قوالب أو تجهيزات تثبيت. ولذلك يبدأ قرار اختيار التطبيق بظروف الخدمة، ثم يضيّق نطاق الاختيار إلى العائلة والفئة، والمعالجة الحرارية، وحجم المقطع، وحالة السطح، ومسار التصنيع.
القطع والثقب والتنصيت والتوسيع
تتطلب أدوات القطع حافةً حادةً مستقرة. وتتمثل المتطلبات الرئيسية في الصلادة، والصلادة عند درجات الحرارة المرتفعة، ومقاومة التآكل، ومقاومة تشوه الحافة؛ إلا أن المتانة تظل مهمة لأن القطوع المتقطعة، والاهتزاز، والشوائب، وسوء المحاذاة قد تؤدي إلى تكسّر حافة شديدة الصلادة.
غالبًا ما تستخدم أدوات القطع اليدوية فئات W المتصلدة بالماء، أو فئات L منخفضة السبائك، أو فئات O المتصلدة بالزيت. ويمكن للفئة AISI W1 أن تبلغ صلادة مرتفعة بعد التخمير بالماء، لكن قابلية تصلبها السطحية ومخاطر التشوه تحدان من حجم المقطع وتجعلان التحكم في المعالجة الحرارية أمرًا مهمًا. أما AISI O1، وهي فئة متصلدة بالزيت، فتتيح تصلبًا أكثر قابلية للتنبؤ عبر مقطع متوسط مع الحفاظ على قابلية تشغيل مفيدة قبل المعالجة. وتُختار AISI L6، ضمن العائلة منخفضة السبائك، عندما تتفوق مقاومة الصدمات والمتانة على أقصى مقاومة للتآكل. وهذه حلول مختلفة لأنماط فشل مختلفة، وليست مستويات جودة متعاقبة.
وتفرض المثاقب، وسكاكين التنصيت، وموسعات الثقوب ظروفًا أشد على الحافة والالتواء. إذ يجب على سكاكين التنصيت مقاومة تآكل السطح الجانبي والتلحّم الالتصاقي مع تحمل انعكاسات العزم ومشكلات إخلاء الرايش. أما موسعات الثقوب فتحتاج إلى احتفاظ الحافة بحدتها وإلى الاستقرار البُعدي، لأنها تزيل كمية قليلة من المادة لكنها مطالبة بالحفاظ على مقاس ثقب مضبوط. وتحافظ عائلات فولاذ السرعات العالية—وهي فئات M عالية السرعة المحتوية على الموليبدينوم وفئات T عالية السرعة المحتوية على التنغستن—على صلادة مفيدة عند درجات حرارة القطع التي تؤدي إلى تليين فولاذ العدد الكربوني العادي. وتُعد AISI M2 وAISI T1 فئتيْن مرجعيتين مألوفتيْن، مع أن الاختيار الصحيح يعتمد على سرعة القطع، وصلادة قطعة العمل، وسائل التبريد، والهندسة، وما إذا كان القطع مستمرًا أو متقطعًا.
يتحكم تركيب الكربيدات في أكثر من الصلادة الاسمية. فالكربيدات السبائكية الدقيقة والموزعة جيدًا يمكن أن تدعم مقاومة التآكل من دون إحداث مبادئ كبيرة لتكوّن الشقوق؛ أما الكربيدات الخشنة أو المنفصلة فقد تؤدي إلى تفكك الحافة أثناء التجليخ أو القطع المتقطع. وتعتمد فئات M عادةً على إضافات مكوِّنة لكربيدات الموليبدينوم والتنغستن، في حين تتميز فئات T بتركيز أكبر على التنغستن. ولا تكشف التسمية وحدها عن تباعد الكربيدات، أو نظافة الفولاذ، أو نتيجة الطرق والمعالجة بالمساحيق.
ويضيف الثقب إجهاد الكلال الالتوائي وإجهاد إخلاء الرايش. فقد ينكسر المثقاب الذي يتمتع بصلادة ممتازة عند درجات الحرارة المرتفعة إذا كان قلبه هشًا أكثر من اللازم، أو كانت نهاية مجراه رديئة، أو تركت المعالجة الحرارية كمية مفرطة من الأوستنيت المحتجز. ويُعد التنصيت شديد الحساسية بوجه خاص: فقد تؤدي كمية صغيرة من التلحّم الالتصاقي إلى زيادة العزم حتى تنكسر الأداة. أما التوسيع فيحوّل التوازن نحو الاستقرار البُعدي، وجودة السطح، والتآكل المضبوط. ويمكن للمعالجة السطحية أن تغيّر الاحتكاك والالتصاق، لكنها لا تحل محل المتانة المطلوبة للقلب.
القص بالقوالب والتثقيب والتشكيل بالضغط والنقش البارز
يحكم القص بالقوالب والتثقيب التحميل الانضغاطي المتكرر، والتآكل الانزلاقي، وتركيز الإجهاد الموضعي عند حافة القطع. ويجب على المثقب أو القالب مقاومة الانبعاج اللدن والتدوير الكاشط، مع الاحتفاظ بقدر كافٍ من مقاومة التكسّر لتحمل سوء المحاذاة، والنتوءات، وسحب القصاصة، والتلامس المتقطع.
توفر AISI D2، ضمن عائلة الكربون العالي والكروم العالي، كربيدات وفيرة غنية بالكروم ومقاومة عالية للتآكل. وهذا يجعلها جذابة عندما يكون تآكل الحافة هو العامل الغالب، لكن محتوى الكربيدات واستجابتها للمعالجة الحرارية قد يجعلان ممارسات التجليخ الرديئة أو الصدمات الشديدة ذات عواقب وخيمة. أما AISI A2، وهي فئة متصلدة بالهواء، فتشغل عادةً توازنًا مختلفًا؛ إذ توفر مقاومة للتآكل مع متانة واستقرار بُعدي أكبر من كثير من البدائل الأعلى كربونًا والأكثر احتواءً على الكربيدات. ويمكن استخدام AISI O1 في مهام التشكيل على البارد الأقل شدة، حيث تكون سهولة التشغيل والتصلّد بالزيت عاملين ذوي قيمة. وتصبح AISI S7، وهي فئة مقاومة للصدمات، أكثر ملاءمة عندما يكون التكسّر أو الكسر هو التهديد الرئيسي بدلًا من بلوغ أقصى عمر للتآكل الانزلاقي.
إن قص الصفائح الرقيقة بالقوالب وتثقيب المخزون السميك الكاشط ليسا عمليتين متماثلتين. فخلوص القطع، ومقاومة الصفيحة، وتكوّن النتوءات، ونحافة المثقب، ومحاذاة المكبس تغيّر مجال الإجهاد. وقد يقاوم مثقب من فئة D التآكل في خط إنتاج معين لكنه يتكسر في خط آخر إذا تعرض للصدمات. وعلى العكس، قد تنجو أداة من فئة S من الصدمات، لكنها تفقد حافتها بسرعة عند التعامل مع مادة كاشطة. وتعبّر إرشادات Uddeholm لعام 2024 بشأن التشكيل على البارد عن القاعدة الهندسية العملية: اختيار فولاذ يطابق التطبيق وتقليل التكلفة لكل جزء منتج. ومن الناحية التعدينية، يعني ذلك مقارنة عمليات إعادة الشحذ، والكسر المبكر، والتلحّم الالتصاقي، ووقت التوقف، وفقدان الأبعاد—لا مجرد مقارنة قيم الصلادة.
ويفرض التشكيل بالضغط على البارد مطلبًا آخر على العدد. إذ تمتص قوالب ومثاقب التشكيل بالضغط الصدمات مرارًا أثناء ضغط الأسلاك أو القضبان، ولذلك يجب أن تعمل المتانة، ومقاومة الضغط، ومقاومة الكلال معًا. فالقالب الذي ينجو من ضربة واحدة لكنه يراكم شقوق دقيقة تحت ملايين الدورات لا يكون صالحًا للعملية. وقد تلائم فئات S المقاومة للصدمات حالات الصدم الشديد، بينما يمكن استخدام عائلات التشكيل على البارد A أو D أو غيرها عندما يهيمن التآكل والاحتفاظ بالأبعاد. وتمثل حالة المعالجة الحرارية الصحيحة حلًا وسطًا: فالصلادة المفرطة تزيد خطر التكسّر، في حين تسمح الصلادة غير الكافية بالجريان اللدن واتساع تجويف القالب قبل أوانه.
وغالبًا ما تفشل أدوات النقش البارز بسبب أضرار السطح لا بسبب كسر نظيف. فقد يؤدي انتقال المادة الالتصاقي، والتلحّم الالتصاقي، وآثار التلميع، والتشوه اللدن الموضعي إلى نقل العيوب إلى كل جزء. وتصبح بنية الكربيدات الدقيقة، والمصفوفة المراجعة المستقرة، والتلميع الدقيق، والمعالجة السطحية المضبوطة عوامل محورية. كما يعتمد التحكم البُعدي على تشوه المعالجة الحرارية، والأوستنيت المحتجز، وسماحية التشغيل، ودعم القالب أثناء الخدمة. وقد ينتج فولاذ أعلى صلادة اسميًا أجزاءً أسوأ إذا تحرك أثناء المعالجة أو أضر بسطح الصفيحة.
القولبة والتشكيل والقوالب والتجهيزات وأدوات المائدة
تعرّض أدوات القولبة والتشكيل الفولاذ لضغط التلامس، والانزلاق، والدورات الحرارية، وأحيانًا لنواتج تحلل البوليمرات الأكالة. ويفضل التشكيل على البارد الاستقرار البُعدي، ومقاومة التآكل، ومقاومة التلحّم الالتصاقي؛ بينما يضيف التشكيل على الساخن الكلال الحراري، والأكسدة، والتليين. وترتبط AISI H13، وهي فئة من فولاذ العدد العامل على الساخن المحتوي على الكروم، بالقوالب والعدد التي تعمل عند درجات حرارة مرتفعة، لأن تصميم سبائكها يدعم المقاومة عند درجات الحرارة العالية ومقاومة الكلال الحراري. لكنها ليست بديلًا شاملًا لفئات التشكيل على البارد. وقد تكون AISI D2 أو AISI A2 أنسب لمعالجة التلامس الكاشط على البارد، في حين يمكن اختيار AISI S7 عندما تهيمن الصدمات.
وتتحدد القوالب بنمط فشلها بقدر ما تتحدد بعملية تشغيلها. فقوالب السحب تتعرض للتآكل والاحتكاك الانزلاقيين. أما قوالب الثني فتتعرض لضغط مركز وتحميل على الحواف. وتواجه قوالب البثق إجهادات ضغط ودرجات حرارة مرتفعة وتدفقًا للمادة. وقد تتطلب القوالب قابلية التلميع، أو مقاومة التآكل، أو التوصيل الحراري، أو مقاومة التآكل الناجم عن الألياف الزجاجية. ولذلك قد تتصرف العائلة نفسها بصورة مختلفة بعد تغيير حجم المقطع، أو درجة حرارة المراجعة، أو النترتة، أو الطلاء، أو تشطيب سطح التشغيل.
ولا تحتاج التجهيزات عادةً إلى مقاومة التآكل القصوى التي يحتاج إليها قالب قص. بل تحتاج إلى صلادة كافية لمقاومة الانبعاج، ومتانة كافية لتحمل التثبيت والمناولة، واستقرار بُعدي عبر دورات الإعداد المتكررة. وقد تكون فئات L منخفضة السبائك، أو فئات O، أو فئات A مختارة حلولًا منطقية عندما تكون قابلية التشغيل، والتآكل المتوسط، والمعالجة القابلة للتنبؤ أهم من أقصى محتوى للكربيدات. وقد يصبح تجهيز شديد الصلادة صعب التشغيل، ومعرضًا للتشقق عند الزوايا الحادة، وحساسًا للصدمات دون ضرورة.

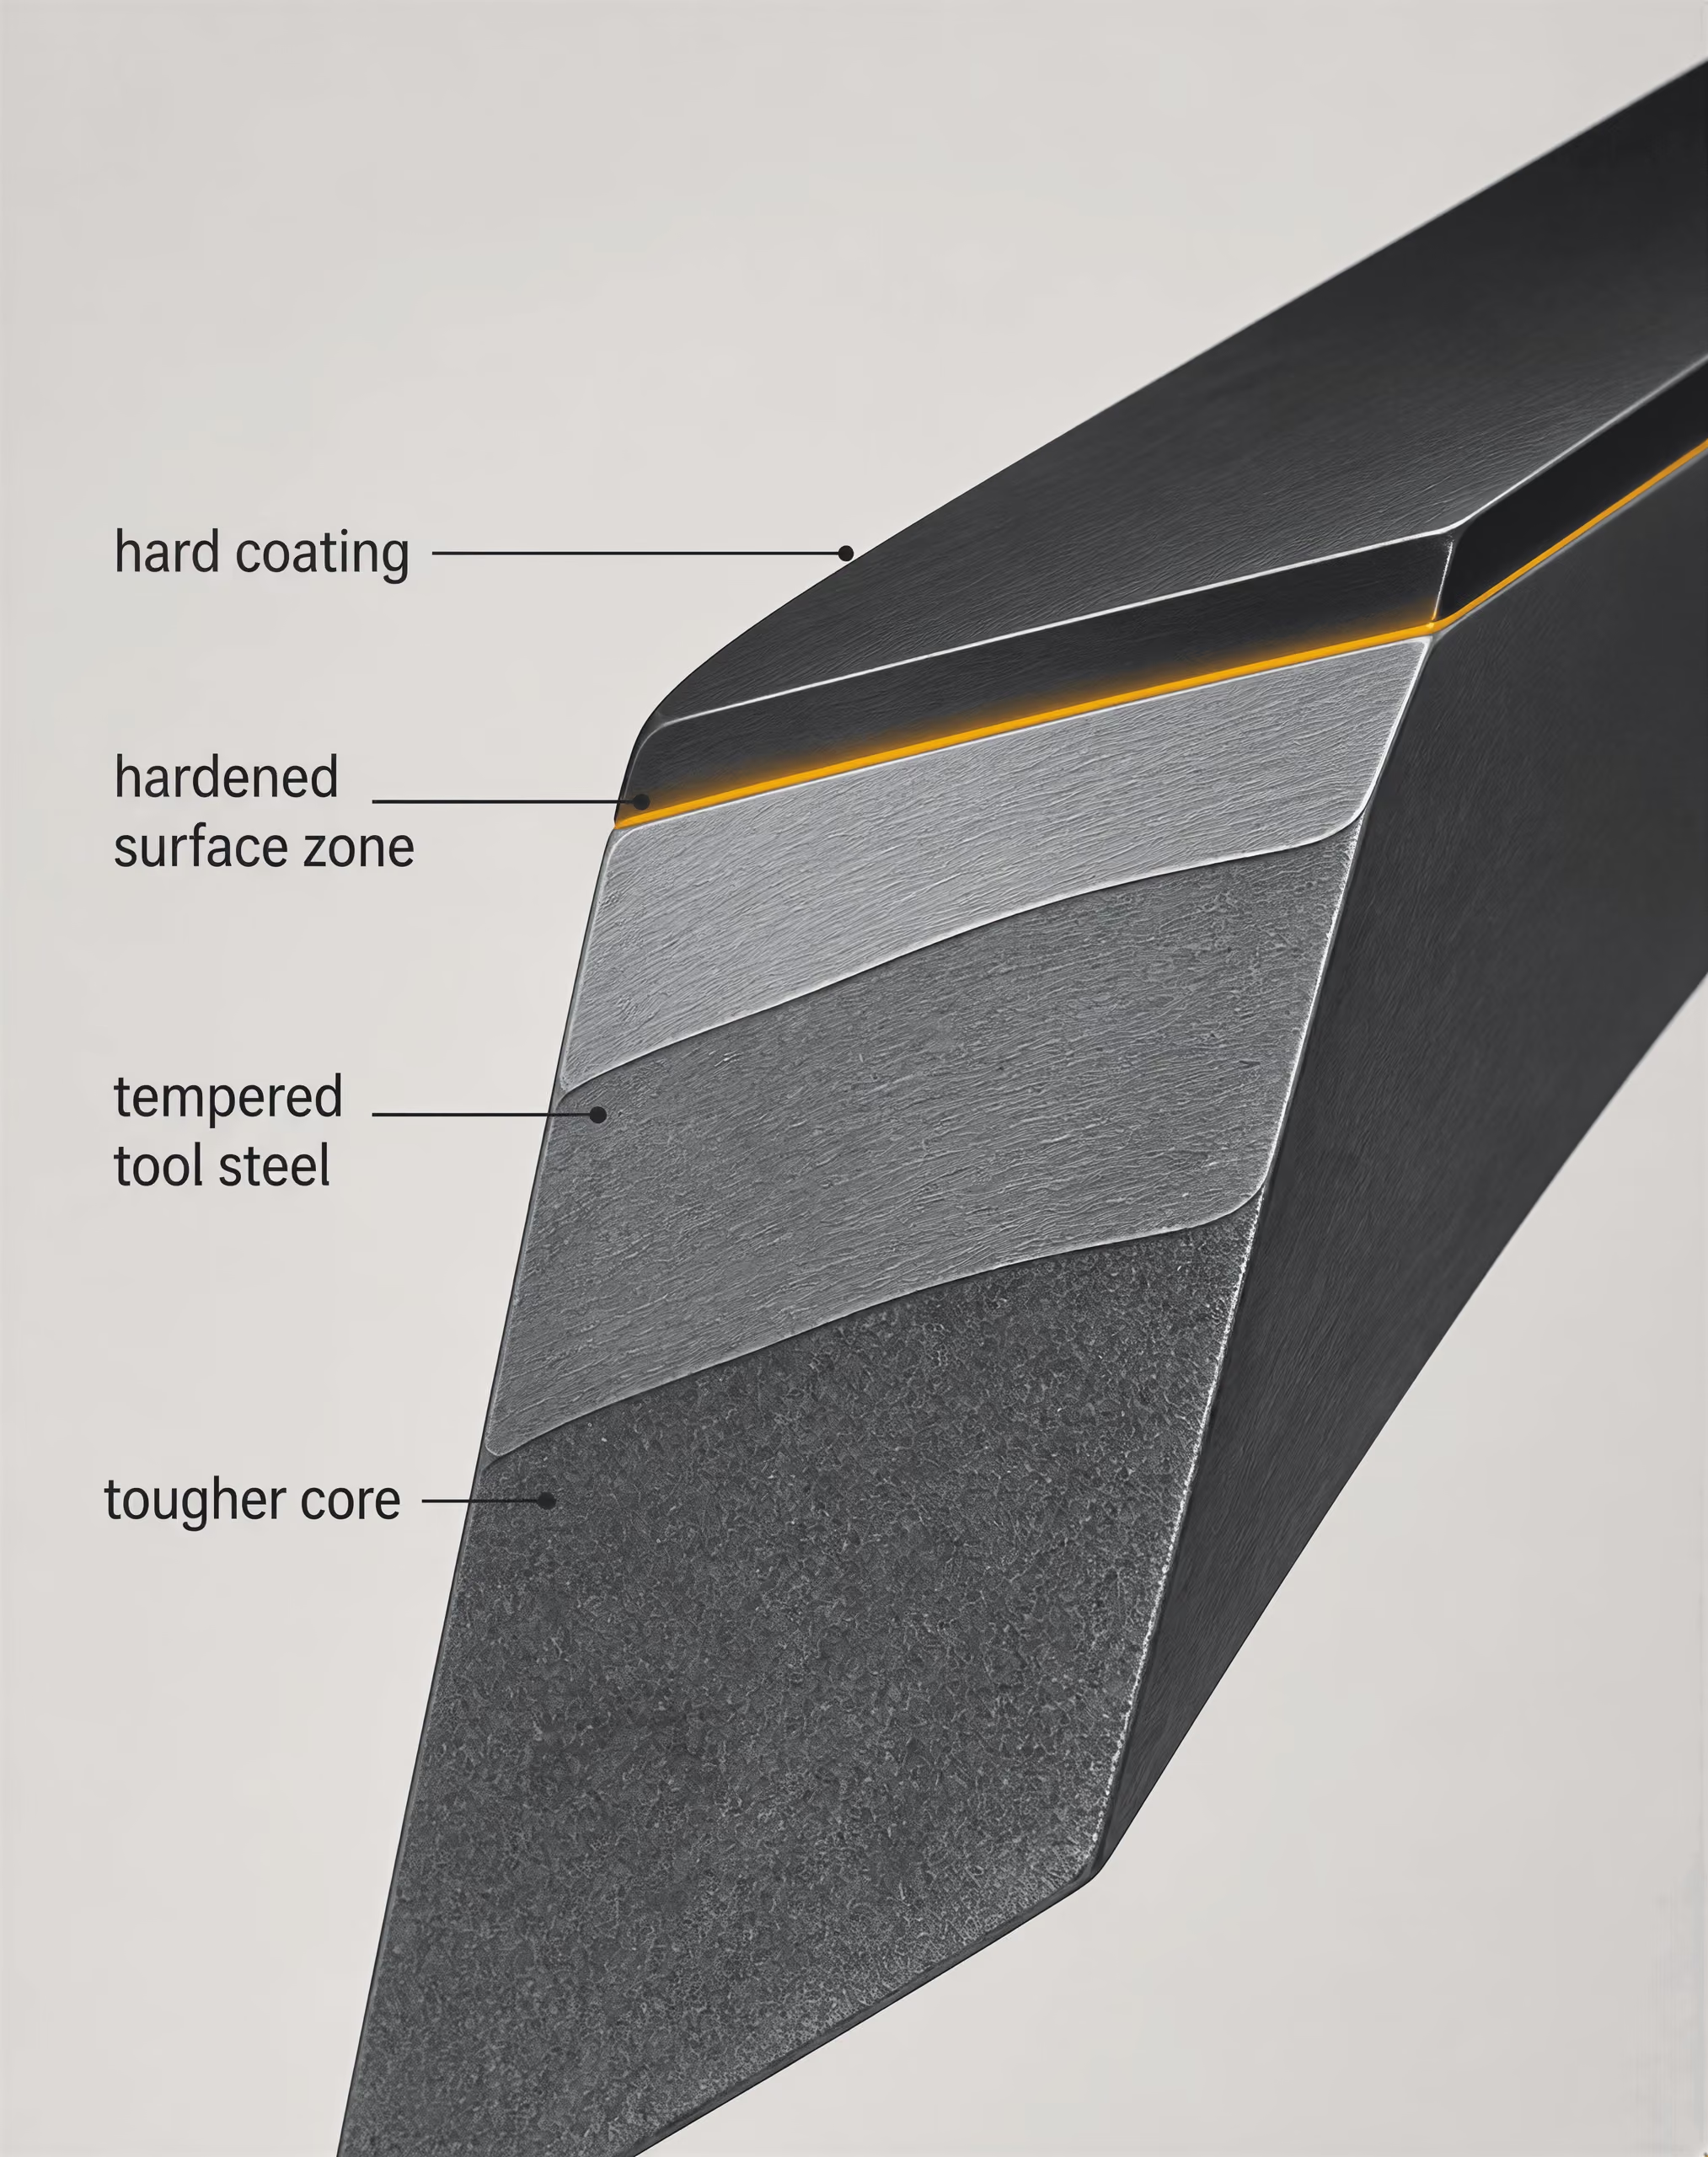
وتوضح أدوات المائدة التوازن نفسه في صورة مألوفة. فحافة القطع تحتاج إلى الصلادة ومقاومة التآكل، لكن السكين تحتاج أيضًا إلى المتانة لمقاومة الانحناء والالتواء والصدمات العرضية. ويمكن لفولاذ العدد عالي الكربون مثل AISI D2 أن يحافظ على حافته بفضل مقاومة التآكل المدعومة بالكربيدات، إلا أن سلوكه يعتمد بشدة على المعالجة الحرارية، وسماكة المقطع، والتجليخ، وهندسة الحافة. وتقع فئات أدوات المائدة غير القابلة للصدأ مثل AISI 420 خارج عائلات فولاذ العدد الرئيسية لدى AISI، لكنها توضح سبب كون مقاومة التآكل متطلبًا خدميًا منفصلًا عن الاحتفاظ بحدة الحافة. فالحافة الأعلى صلادة ليست تلقائيًا جزءًا من سكين أكثر متانة.
يتعامل الإطار الموصوف في كتاب Tool Steels: Properties and Performance الصادر عن Routledge عام 2021 مع التركيب، وعمليات التصنيع، والمعالجة الحرارية، والتقسية السطحية، والطلاءات بوصفها عناصر تحكم مترابطة. وتوفر NBS Monograph 88 وASM International الأساس التاريخي والمعدني لهذا المنظور. وينبغي أن يستند اختيار الدرجة إلى آلية الضرر السائدة، ثم تُراجَع بنية الكربيدات، والنظافة، وعمق التقسية، والاستجابة للمراجعة الحرارية، والتشوه، وحالة السطح. وتُضيّق حروف AISI نطاق الاختيار، لكنها لا تتخذ القرار الهندسي.
هندسة السطح والطلاءات ولب الأداة
الأداة المطلية ليست طلاءً يستند إلى مقبض من الفولاذ. إنها نظام ميكانيكي متعدد الطبقات: يجب أن يتحمل سطح التشغيل، وأي منطقة انتشار أو تقسية، والطلاء، والركيزة الفولاذية، واللب المعالج حرارياً، الأحمال معاً. وتعرّف ASM International فولاذ العدد بأنه الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المُصنَّعة أو تشكيلها أو سبكها، إلا أن هندسة السطح تغيّر طريقة تفاعل الأداة مع قطعة الشغل. وهي لا تلغي ضرورة اختيار الدرجة الأساسية ومعالجتها حرارياً على نحو صحيح.
وتكتسب هذه التفرقة أهميتها لأن حروف الدرجة لا تصنّف أداء السطح. فقد يخضع كل من فولاذ العدد AISI D2، وفولاذ التشغيل على الساخن AISI H13، وفولاذ السرعات العالية AISI M2 لمعالجة سطحية صلدة أو لطلاء مُرسب، ومع ذلك تختلف هذه الأنواع في مجموعات الكربيدات، والاستجابة للمراجعة الحرارية، والموصلية الحرارية، ومستويات المتانة، والتغيرات البُعدية. وتظل حدود أدائها في الخدمة مختلفة بعد الطلاء.
التقسية السطحية والطبقات المعالجة
تُنشئ التقسية السطحية منطقة مقوّاة داخل الفولاذ نفسه. وتُدخل النترتة النيتروجين إلى السطح، فتكوّن نتريدات سبائكية مع عناصر مثل الكروم والموليبدينوم والفاناديوم أو الألومنيوم. أما الكربنة فترفع تركيز الكربون بالقرب من السطح قبل التقسية، منتجة طبقة مارتنسيتية غنية بالكربون فوق لب منخفض الكربون. وفي المقابل، تقوم التقسية بالحث والليزر بتسخين عمق مضبوط بسرعة، وتعتمدان على محتوى الكربون الموجود لتكوين المارتنسيت.
ولا تعادل الطبقة الناتجة صلادة الكتلة الفولاذية بأكملها. فقد تكون الطبقة المقسّاة أصلب بكثير من الداخل، مع احتفاظها بلب أكثر متانة يدعم تحمل الأحمال الصدمية. ويمكن لهذا التدرج أن يقلل الانغراز اللدن والتآكل الالتصاقي، لكنه ينشئ أيضاً منطقة انتقال تتركز فيها الإجهادات. ويؤثر كل من عمق الطبقة، وسماكة الطبقة المركبة، وتجانس الانتشار، والأوستنيت المحتجز، وتوزيع الكربيدات، وحالة المراجعة الحرارية، في قدرة المعالجة على الصمود أثناء الخدمة.
وغالباً ما تُختار أنواع فولاذ العدد أصلاً لتحقيق صلادة عالية في كامل مقطع التشغيل. وفي هذه الدرجات، يمكن أن تؤدي التقسية السطحية المفرطة إلى خفض المتانة أو إنتاج طبقة مركبة هشة بدلاً من منطقة انتقال مفيدة حاملة للأحمال. أما نزع الكربون أثناء الأوستنة فيطرح مشكلة معاكسة: فقد تكون الدرجة الاسمية صحيحة، لكن السطح يكون قد فقد الكربون ولا يستطيع بلوغ الصلادة المستهدفة. ويمكن لطحن الطبقة المتضررة أن يعيد الشكل الهندسي، لكنه قد يكشف أيضاً عن بنية مجهرية غير متجانسة أو يقلل عمق الطبقة المصمم.
وتحدد الدراسة المنشورة عام 2020 في نظام الطلاء في مجلة Coatings معلمات المعالجة الحرارية بوصفها العامل الأساسي المتحكم في أداء لب الأداة. ويضع هذا الاستنتاج المعالجة السطحية في ترتيبها الصحيح. فدرجة حرارة الأوستنة، وزمن النقع، وشدة التبريد، والمعالجة تحت الصفر حيثما كانت محددة، والمراجعة الحرارية، كلها تحدد المارتنسيت، والأوستنيت المحتجز، وحالة الكربيدات، والإجهاد المتبقي قبل تطبيق الطلاء. ولا يمكن لطبقة صلدة مُرسبة أن تحول لباً ناقص التقسية، أو مفرط المراجعة الحرارية، أو منزوع الكربون، أو حساساً للتشقق، إلى أداة سليمة.
الطلاءات ودعم الركيزة
يوفر الطلاء لسطح رقيق خصائص قد لا يمتلكها الفولاذ الكتلي في الوقت نفسه. فالصلادة العالية قد تقاوم التآكل الكاشط وتقلل انتقال المادة؛ والاستقرار الكيميائي قد يحد من التفاعل مع قطعة الشغل؛ كما قد يخفض السطح منخفض الاحتكاك الالتصاق وتوليد الحرارة. وهذه فوائد تتعلق بالتآكل والاحتكاك، وليست دليلاً على مقاومة الكسر.
وتصف صلادة الطلاء مقاومته للانغراز أو التشوه اللدن داخل الطلاء. أما التصاق الطلاء فيصف القوة اللازمة لإبقاء تلك الطبقة متصلة بالركيزة تحت تأثير الأحمال الحرارية والميكانيكية والكيميائية. والخاصيتان منفصلتان. فقد ينفصل طلاء شديد الصلادة في صورة رقائق إذا كان التصاقه ضعيفاً. وقد يظل الطلاء حسن الالتصاق متصلاً بينما تخضع الركيزة الألين للتشوه اللدن تحته، مما يسمح للسطح بالتشقق أو التشوه.
ولذلك يجب أن توفر الركيزة أساساً صلداً ومستقراً بُعدياً بدرجة كافية. فإذا تشوه اللب لدناً، تبع الطلاء ذلك التشوه وقد يتشقق أو يتقوس أو ينفصل. وإذا كوّنت الكربيدات الخشنة مساراً متقطعاً لنقل الأحمال، ارتفع الإجهاد الموضعي عند السطوح البينية بين الكربيدات والمصفوفة. وإذا احتوى الفولاذ على حروق طحن، أو طيات، أو دروز، أو مسام، أو إجهادات سطحية شدّية، فقد يخفي الطلاء العيب مؤقتاً مع إبقاء الحالة المسببة لدفع التشقق قائمة.
وتكتسب طريقة التصنيع أهمية تماثل أهمية التركيب الاسمي. فقد يُظهر فولاذ AISI D2 المشغول بالطرق التقليدية كربيدات غنية بالكروم موزعة اتجاهياً، في حين يمكن لمادة مصنعة بالمساحيق أن توفر توزيعاً أدق وأكثر تجانساً للكربيدات. ويؤثر هذا الاختلاف في دعم الحافة ونمو التشققات أسفل الطلاء. لكنه لا يجعل إحدى الطريقتين متفوقة على الأخرى في جميع الحالات؛ فالسؤال ذو الصلة هو ما إذا كانت البنية المجهرية تتوافق مع ضغط التلامس، ومستوى الصدم، وكشط قطعة الشغل، ونمط الفشل.
ويجب أيضاً أن تتوافق درجة حرارة الترسيب مع حالة المراجعة الحرارية. فإذا كانت الأداة قد مُراجعت حرارياً عند درجة أقل من درجة حرارة عملية الطلاء، فقد تلين أثناء الترسيب. وبالنسبة إلى درجات التشغيل على الساخن مثل AISI H13، يمكن للتدوير الحراري المتكرر أن يغير مراجعة المارتنسيت حرارياً، وحالة الرواسب، والإجهاد المتبقي، حتى عندما يظل الطلاء نفسه سليماً. وتضيف درجة حرارة التشغيل متغيراً آخر: فقد يتأكسد الطلاء الذي يؤدي جيداً في تلامس انزلاقي بارد، أو يلين، أو يتفاعل مع قطعة الشغل، أو يفقد التصاقه أثناء التشكيل على الساخن.
الالتصاق والإجهاد المتبقي وسلامة الحافة
تتحكم تهيئة السطح في أول اتصال ميكانيكي بين الطلاء والفولاذ. وتشمل هذه التهيئة عادةً إزالة الشحوم، والقذف الكاشط أو التلميع المنضبط، وإزالة الأكاسيد، وخطوة تنظيف نهائية، إلا أن كل عملية تغيّر السطح. ويمكن للخشونة أن تحسن التعشيق الميكانيكي ضمن حدود معينة؛ لكن الخشونة المفرطة تنشئ نتوءات حادة ومواضع رقيقة. وقد يخفض السطح المصقول الاحتكاك، لكنه قد يوفر نقاط تثبيت أقل، كما يمكن أن يحتفظ بمعدن مُمَسَّح ناتج عن الطحن. ويجب أن تزيل التهيئة التلوث من دون تدوير حافة القطع أو إدخال ضرر شدّي.
وقد يكون الإجهاد المتبقي مفيداً أو ضاراً. فالإجهاد الضاغط في طبقة منترتة أو في طلاء مُرسب يمكن أن يؤخر انفتاح الشقوق السطحية. غير أن الإجهاد الضاغط المفرط قد يدفع إلى التقوس أو التقشر عندما تكون الطبقة غير مدعومة جيداً. ويعزز الإجهاد الشدّي بدء التشققات، ولا سيما عند حافة حادة، أو حرق طحن، أو تجمع للكربيدات، أو عيب في الطلاء. كما يضيف عدم التطابق في التمدد الحراري بين الطلاء والفولاذ إجهاداً أثناء الترسيب والتبريد وتغيرات درجة حرارة الخدمة.
وغالباً ما تكون هندسة الحافة هي الموضع الذي تبدأ عنده الأدوات المطلية بالفشل. فالطلاء ذو سماكة محدودة، ولا يستطيع الحفاظ على طبقة متجانسة تماماً فوق نصف قطر حاد إلى ما لا نهاية. وقد تتشظى الحافة الرقيقة أثناء الترسيب أو المناولة أو أول تلامس مع قطعة الشغل. ويمكن لنصف قطر حافة صغير ومضبوط أن يدعم الطلاء ويقلل تركّز الإجهاد، لكن نصف القطر الكبير أكثر من اللازم يغير هندسة القطع ويزيد قوة التشكيل. وتُحدَّد الحافة الصحيحة وفق نمط الفشل: التآكل الكاشط، أو التآكل الالتصاقي والتلحيم البارد، أو التهشم، أو الانهيار اللدن، أو التشقق الحراري.
ويعرض مرجع Routledge لعام 2021، Tool Steels: Properties and Performance، الأداء من خلال التركيب وعمليات التصنيع والمعالجة الحرارية والتقسية السطحية والطلاءات، لا من خلال اختيار الطلاء وحده. ويتفق هذا الإطار مع الإرشادات العملية من Uddeholm: إذ يعتمد اقتصاد العدد المستخدمة في التشغيل على البارد على مواءمة فولاذ العدد مع التطبيق وتقليل التكلفة لكل جزء مُنتَج. وقد يطيل الطلاء عمر الخدمة عندما يكون اللب والحافة والتهيئة والدورة الحرارية خاضعة للضبط. لكنه لا يستطيع التعويض عن درجة تفتقر إلى المتانة الكافية، أو حالة مراجعة حرارية تترك الركيزة غير مستقرة، أو هندسة تركز الحمل بما يتجاوز قدرة نظام الطلاء والركيزة.
المعايير والمواصفات وقراءة ورقة بيانات فولاذ العدد
تحتوي ورقة بيانات فولاذ العدد على عدة أنواع مختلفة من المعلومات التي يسهل الخلط بينها. يحدد المعيار ما يجب أن تستوفيه المادة. ويحدد تصنيف الدرجة عائلة التركيب الكيميائي والأساس التقليدي لاستخدامها. ثم توصي ورقة بيانات المنتج بكيفية طرق تلك الدرجة وتشغيلها آليًا وتقسيها ومراجعتها وإنهائها. وترتبط هذه المستويات الثلاثة ببعضها، لكنها ليست قابلة للاستبدال.
تعرّف ASM International فولاذ العدد بأنه «الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المصنعة أو تشكيلها أو إعطائها شكلًا» (2024). ويشمل تصنيف AISI سلاسل W وL وS وO وA وD وH وM وT (2020). وتصف الحروف عادةً طريقة التقسية بالتبريد، أو التطبيق الرئيسي، أو نظام السبائك الغالب، وليس مقياسًا شاملًا للقدرة. فعلى سبيل المثال، تُعد AISI O1 فولاذًا للتشغيل على البارد يُقسى بالزيت؛ وتُعد AISI D2 فولاذًا للتشغيل على البارد عالي الكربون وعالي الكروم؛ أما AISI H13 فهي فولاذ للمعالجة على الساخن يحتوي على الكروم. ويضيّق التصنيف نقطة الانطلاق الفلزية. لكنه لا يتنبأ بعمر العدد من دون الرجوع إلى الحمل ودرجة الحرارة والتزييت والهندسة وحالة السطح ونمط الفشل.
ما الذي يضبطه ASTM A681
يُعد ASTM A681 مواصفة للمنتج، وليس بيانًا كاملًا لكيفية أداء خرامة أو قالب أو قاطع أو حشوة تشكيل نهائية. وتذكر ASTM International أن «ASTM A681 يغطي المتطلبات الكيميائية والميكانيكية والفيزيائية لمنتجات فولاذ العدد السبائكي المشغولة لدنًا» (2024). ويشمل نطاقه القضبان والصفائح والألواح والشرائط والقضبان الرفيعة والأسلاك والمطروقات التي تُصنّع عادةً في صورة عدد أو قوالب أو تجهيزات تثبيت. وتحدد المواصفة متطلبات الفولاذ المورَّد، بما في ذلك كيمياء الدرجة وخصائص المادة ذات الصلة، مع إتاحة المجال للمشتري والمنتج لتحديد تفاصيل مثل شكل المنتج وحجمه وحالته واختباراته.
وتكتسب كلمة المشغول لدنًا أهمية خاصة. فالمنتجات المشغولة لدنًا تكون قد خضعت للمعالجة الميكانيكية بعمليات مثل الطرق أو الدرفلة أو السحب، ويؤثر تاريخ معالجتها في انسياب الحبيبات والانفصال الكيميائي والمسامية وتوزيع الكربيدات والخصائص الاتجاهية. ولذلك ينتمي ASTM A681 إلى مرحلة ضبط المادة. فهو لا يشهد بصلاحية دورة معالجة حرارية معينة لكل هندسة عدد، كما لا يلغي الحاجة إلى فحص الجزء النهائي.
قد تسرد ورقة البيانات AISI D2 وASTM A681 وتصنيفًا داخليًا مملوكًا للمنتج في الصفحة نفسها. وتؤدي هذه البنود وظائف مختلفة. إذ يحدد «AISI D2» عائلة الدرجة المعترف بها. ويحدد «ASTM A681» مواصفة يمكن توريد المنتج المشغول لدنًا وفقًا لها. أما التصنيف الداخلي للمنتج فقد يصف مسار الصهر أو إعادة الصهر، أو مستوى النظافة، أو حالة المعالجة. ولا ينبغي اعتباره درجة عالمية جديدة ما لم تحدد الوثيقة تركيبه الكيميائي ومتطلباته.
ولا ينبغي كذلك التعامل مع المعيار باعتباره نظامًا للترتيب. فعائلات AISI W وL وS وO وA وD وH وM وT تعالج موازنات مختلفة. تعتمد درجات W أساسًا على التبريد بالماء، ويمكنها توفير صلادة مرتفعة في المقاطع المناسبة، في حين تركز درجات S على مقاومة الصدم. أما درجتا M وT فهما عائلتان من فولاذ السرعات العالية، تعتمد الأولى أساسًا على السبك بالموليبدينوم والثانية على السبك بالتنغستن. ويمكن لتركيب من درجة D أن يوفر مقاومة كبيرة للبلى المرتبط بالكربيدات، إلا أن سلوكه تجاه الكسر قد يكون غير ملائم عندما يكون الصدم المتكرر هو العامل الغالب. وتتمثل المقارنة الصحيحة في موازنة مقاومة الفشل المطلوبة مع بنية كربيدات المادة ومتانتها وقابليتها للتقسية وصلادتها عند درجات الحرارة المرتفعة واستقرارها الأبعادي وحالة سطحها الممكن تحقيقها.
التركيب الكيميائي مقابل الحالة عند التوريد
يعطي جدول التركيب الكيميائي عادةً نطاقات التركيب الاسمية، وليس وصفًا كاملًا لحالة الفولاذ أثناء التشغيل. يؤثر الكربون في صلادة المصفوفة وتكوّن الكربيدات. ويؤثر الكروم والموليبدينوم والتنغستن والفاناديوم في القابلية للتقسية والتقسية الثانوية والصلادة عند درجات الحرارة المرتفعة ونوع كربيدات السبائك وحجمها. ويؤثر السيليكون والمنغنيز في نزع الأكسدة والقابلية للتقسية، بينما قد تُضبط نسبة الكبريت لتحسين قابلية التشغيل الآلي، مع احتمال تأثير ذلك في المتانة العرضية. ويمكن للتركيب الكيميائي الاسمي نفسه أن ينتج سلوكًا مختلفًا عندما يختلف حجم الكربيدات والانفصال الكيميائي ومحتوى الشوائب وحجم حبيبات الأوستنيت السابق.
ولذلك تمثل الحالة عند التوريد مسارًا منفصلًا للتحقيق. تعني كلمة «ملدن» عمومًا أن الفولاذ مورَّد بعد معالجة تليين مضبوطة تهدف إلى خفض الصلادة وتحسين قابلية التشغيل الآلي. ولا تعني أن الفولاذ يمتلك خصائصه النهائية كعدة. فقضيب D2 الملدن وخراطة D2 المقساة بالتفريغ الهوائي هما من الدرجة نفسها، لكنهما ليسا في الحالة المادية نفسها أثناء الخدمة. وقد تحدد ورقة البيانات أيضًا حدًا أقصى لصلادة الحالة الملدنة، أو بنية كربيدات كروية، أو حجم الحبيبات، أو متطلبًا متعلقًا بالبنية المجهرية. وتهم هذه التفاصيل لأن الكربيدات الخشنة والتطبّق النطاقي قد يشجعان على التشرخ والتفتت، في حين يؤدي النمو المفرط للحبيبات إلى خفض المتانة.
ينبغي السؤال عما إذا كانت الخصائص المدرجة طولية أم عرضية. فقد تؤدي الدرفلة والطرق إلى إطالة الشوائب وخيوط الكربيدات، مما ينتج فروقًا اتجاهية في المطيلية ومقاومة الصدم ومسار الكسر. ولا يمكن لنتيجة شد طولية أن تمثل تلقائيًا حافة خرامة عرضية. وتوفر تصنيفات النظافة وفحوص الشوائب معلومات إضافية، لكنها لا تصف كل تجمعات العيوب. كما يمكن لمسار التصنيع—سواء كان تعدينًا تقليديًا بالسبائك المصبوبة، أو إعادة صهر خبثية كهربائية، أو عملية تنقية أخرى—أن يغير شكل الانفصال الكيميائي والشوائب حتى مع بقاء اسم الدرجة دون تغيير.
| طريقة الاختبار | أساس أداة الاختراق أو القياس | الاستخدام النموذجي الموصوف |
|---|---|---|
| روكويل C | مخروط ماسي بأحمال محددة | الصلادة الحجمية لفولاذ العدد الصلد |
| برينل | كرة اختراق | المواد الألين أو الأكبر حجمًا |
| فيكرز | هرم ماسي | المناطق الصغيرة أو أعماق الطبقة السطحية أو مناطق البنية المجهرية |
يتناول كتاب Routledge بعنوان Tool Steels: Properties and Performance (2021) سلوك الدرجات من خلال التركيب وعمليات التصنيع والمعالجة الحرارية والتقسية السطحية والطلاءات. ويُعد هذا الترتيب مفيدًا: فالتركيب يحدد الإمكانات، ويحدد التصنيع جزءًا من مجموعة العيوب والكربيدات، بينما تحدد المعالجة الحرارية المصفوفة والموازنة النهائية بين الصلادة والمتانة. وقد حددت دراسة نُشرت عام 2020 في دورية Coatings التابعة لـ MDPI معلمات المعالجة الحرارية باعتبارها العامل الرئيسي المتحكم في أداء قلب العدد ضمن النظام المطلي الذي جرى فحصه. ولا تجعل هذه النتيجة التركيب الكيميائي غير مهم؛ بل توضح سبب عدم اكتمال المقارنة القائمة على الكيمياء وحدها.
نطاقات الصلادة وطرق الاختبار وملاحظات المعالجة الحرارية
قد تصف الصلادة الواردة في ورقة البيانات حالة التوريد الملدنة، أو حالة مقساة موصى بها، أو قيمة مستهدفة بعد المراجعة. وينبغي قراءة العنوان والحواشي قبل مقارنة القيم. فنطاق معلن مثل «الحد الأقصى لصلادة الحالة الملدنة» هو مواصفة لقابلية التشغيل الآلي، وليس دليلًا على الصلادة المتاحة بعد التقسية. كما أن درجة حرارة الأوستنة ووسط التبريد ودرجة حرارة المراجعة وزمن التثبيت الموصى بها تمثل مسار معالجة، وليست ضمانًا لكل حجم مقطع.
ولا تمثل قيم Rockwell وBrinell وVickers أرقامًا قابلة للتبادل. تستخدم Rockwell C، التي تُكتب عادةً HRC، مخروطًا ماسيًا وحملًا أوليًا ورئيسيًا محددين؛ ويضبط ASTM E18 اختبار صلادة Rockwell. أما Brinell، الذي يغطيه ASTM E10، فيستخدم كرة غاطسة، ويكون أنسب للمواد الألين أو الأكبر حجمًا. ويستخدم Vickers، الذي يغطيه ASTM E384 لاختبارات الانطباع المجهري واختبارات الصلادة ذات الصلة، هرمًا ماسيًا، ويمكنه قياس مناطق صغيرة أو أعماق الطبقات المقساة أو مناطق بنيوية مجهرية فردية. وقد تغير الأحمال المختلفة وهندسات الغواطس وتشطيبات الأسطح وسماكات العينات النتيجة.
توفر جداول التحويل مكافئات تقريبية ضمن نطاقات محددة. لكنها لا تحول اختبارًا إلى قياس آخر ذي درجة عدم يقين مطابقة، ولا سيما في فولاذ العدد شديد الصلادة أو المقاطع الرقيقة أو الأسطح منزوعة الكربون أو البنى الكربيدية غير المتجانسة. ويجيب مسح Vickers المصقول عبر طبقة مقساة عن سؤال مختلف عن قراءة HRC مأخوذة من عينة سائبة.
تسلسل تحليل الفشل
- تسجيل ظروف الخدمة وثّق درجة الحرارة والحمل ومعدل الأشواط وقطعة الشغل والمزلّق وعدد الأجزاء وموضع الضرر الأول.
- الحفاظ على سطح الكسر لا تصقل سطح الكسر أو تجرفه أو تتداوله قبل الفحص.
- مقارنة العينات قارن العُدّة الفاشلة بعُدّة غير مستخدمة، وبعُدّة أتمت، حيثما أمكن، مدة خدمتها المتوقعة.
- فحص البنية اجمع بين الفحص البصري وتحليل المظهر الكسري ورسم خرائط الصلادة وعلم المعادن والقياس الأبعادي.

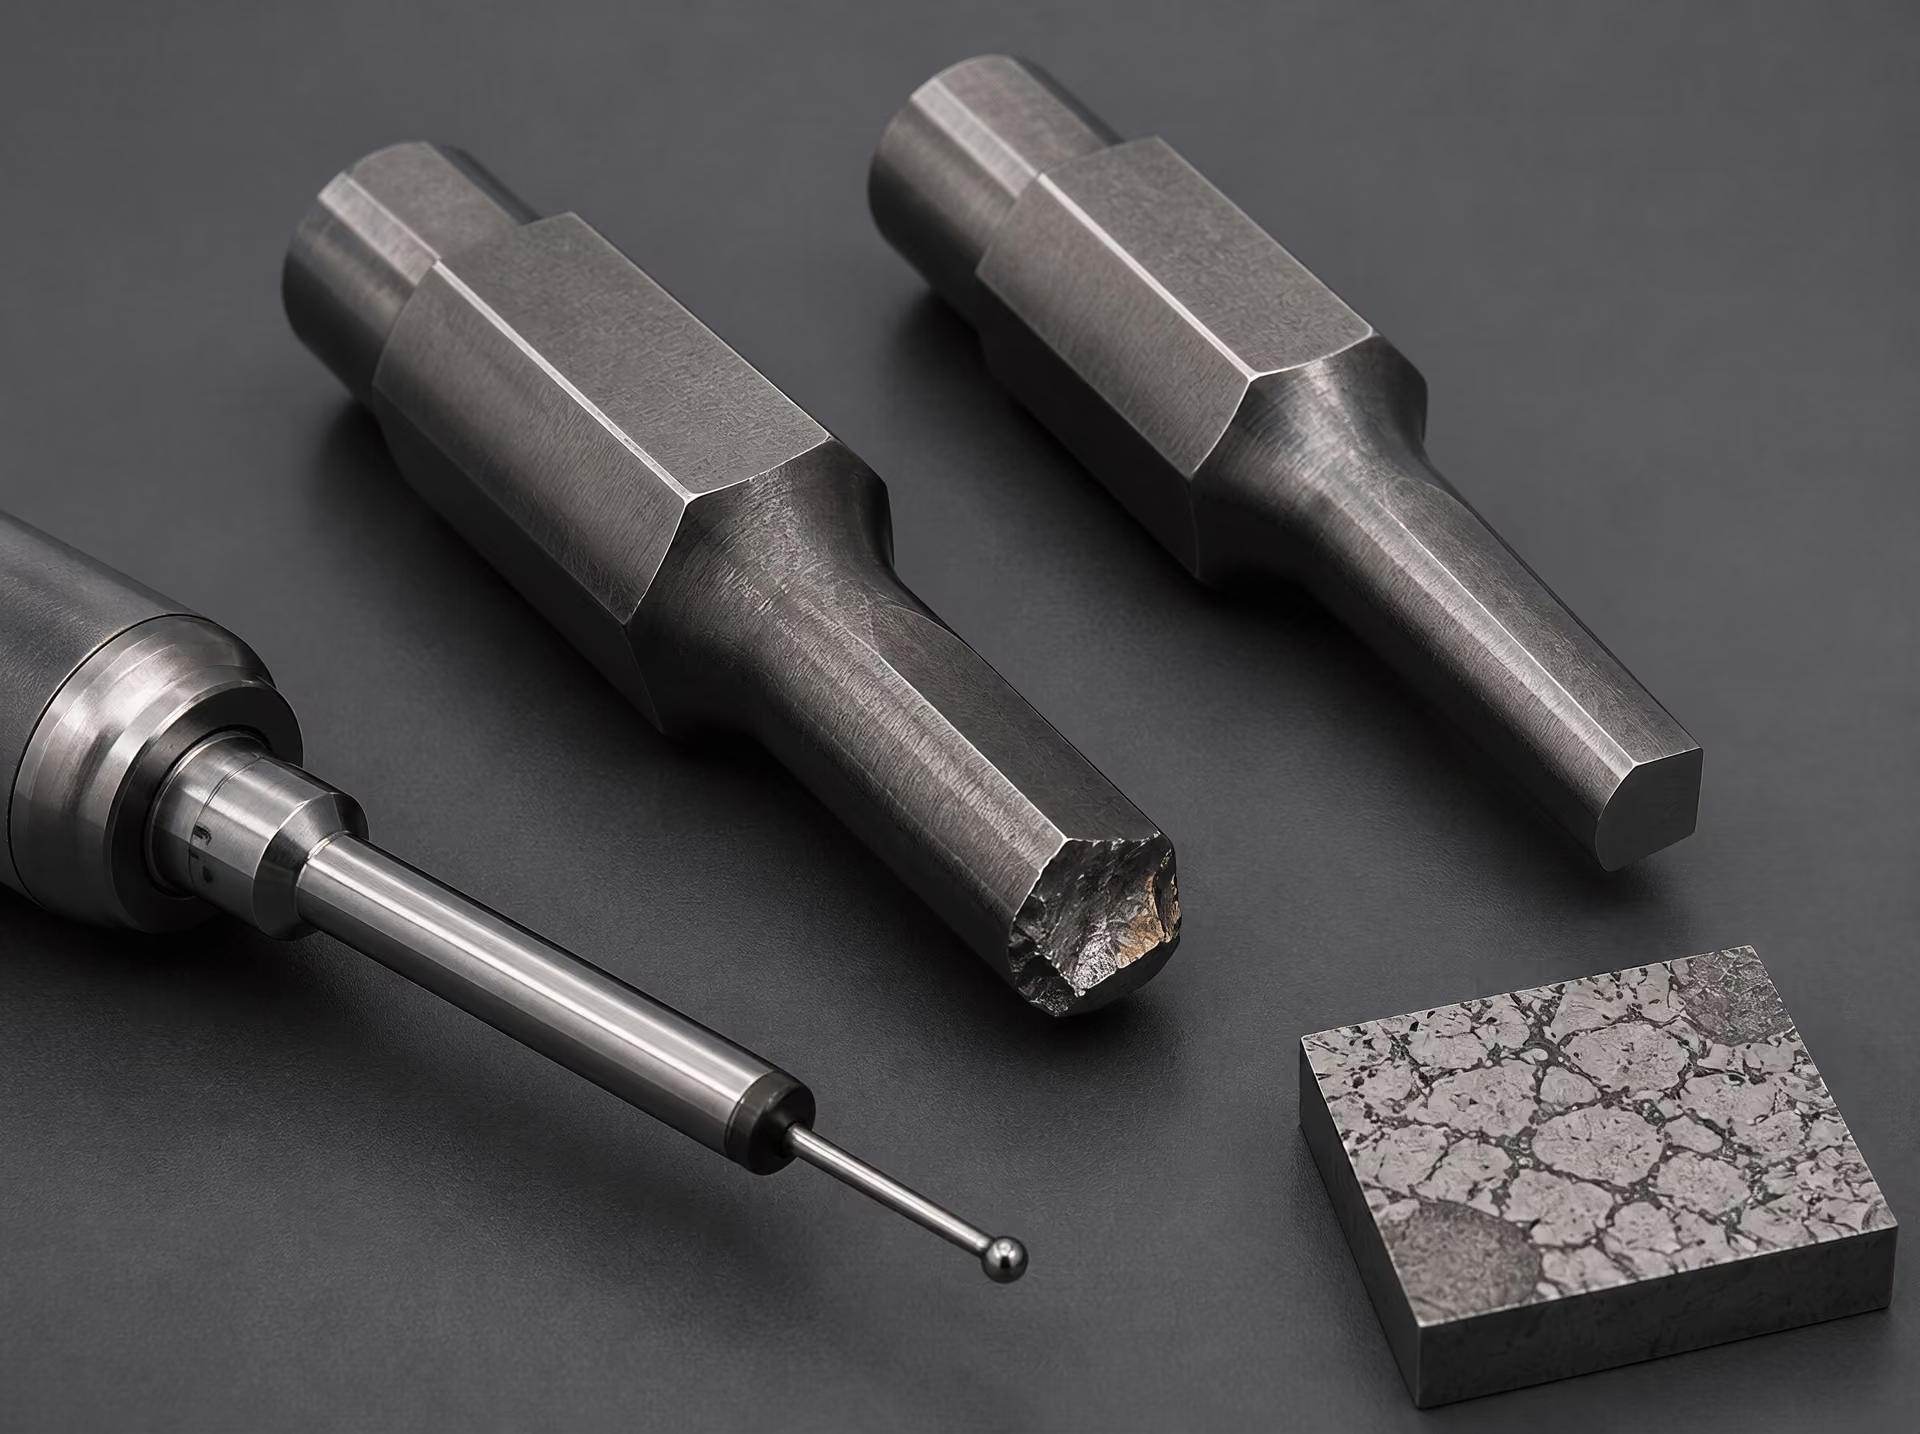
وأخيرًا، ينبغي فحص ملاحظات المعالجة الحرارية المتعلقة بضبط حجم الحبيبات والتسخين المسبق والأوستنة والتبريد والمعالجة المبردة والمراجعة وحدود التشوه. ولا تزال دراسة NBS Monograph 88 مرجعًا اتحاديًا مفيدًا للمصطلحات التاريخية وأساسيات علم فلزات الفولاذ، بينما توفر ASTM إطار المنتج. ولا يحل أي منهما محل تأهيل عملية على العدد الفعلية. وتعبّر إرشادات Uddeholm الخاصة بالتشغيل على البارد عن الهدف العملي بوضوح: اختيار فولاذ يطابق التطبيق وتقليل التكلفة لكل جزء منتج (2024). وبمصطلحات هندسية، يعني ذلك تقليل الخسائر طوال دورة الحياة الناتجة عن البلى والتشرخ والتشوه اللدن والتشقق الحراري والتآكل والتغير الأبعادي، وليس اختيار أعلى رقم للصلادة في ورقة البيانات.
تحليل الفشل: تشخيص سبب فشل العدد
لا ينبغي تشخيص العدد الفاشلة بالاعتماد على تصنيف الدرجة وحده. إذ تصف عائلات AISI W وL وS وO وA وD وH وM وT طريقة التبريد أو التطبيق الرئيسي أو نظام السبك الغالب؛ لكنها لا تشكل ترتيبًا عالميًا من الأضعف إلى الأقوى. فقد تكون خرامة AISI D2 وإزميل AISI S7 وقالب AISI H13 مختارة اختيارًا صحيحًا لظروف خدمة مختلفة، ومع ذلك يمكن لكل منها أن يفشل إذا كانت معالجته الحرارية أو هندسة حافته أو تشطيب سطحه أو دورة تحميله غير صحيحة.
تتمثل المهمة الأولى في الحفاظ على الأدلة. سجّل موضع العدد، ودرجة حرارة التشغيل، والحمل، ومعدل الأشواط، ومادة المشغولة، والمُزلِّق، وعدد الأجزاء المنتجة، والموضع الدقيق لأول ضرر ظاهر. وقارن العدد الفاشلة بعدة غير مستخدمة، وعند الإمكان بعدة أتمت مدة خدمتها المتوقعة. وينبغي ألا يُصقل سطح الكسر أو يُنظف بالسفع أو يُلمس قبل الفحص. ثم يجمع تحقيق الفشل بين الفحص البصري وتحليل مظهر الكسر ورسم خرائط الصلادة والتحليل الفلزي والقياس الأبعادي ومراجعة سجل المعالجة الحرارية.
يحوّل هذا النهج التصنيف إلى تفكير هندسي. وتعرّف ASM International فولاذ العدد بأنه الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المُصنَّعة أو تشكيلها أو إعطائها الشكل المطلوب، في حين يغطي ASTM A681 المتطلبات الكيميائية والميكانيكية والفيزيائية لمنتجات فولاذ العدد السبائكي المطاوع، بما في ذلك القضبان، والصفائح، والألواح الرقيقة، والشرائط، والقضبان الرفيعة، والأسلاك، والمطروقات. ولا يَعِد أيٌّ من المرجعين بأن تؤدي درجة اسمية أداءً صحيحًا تحت كل حمل. فالتركيب يحدد الإمكانات؛ ومسار التصنيع يحدد الانفصال والتضمينات وتوزيع الكربيدات؛ والمعالجة الحرارية تحدد جزءًا كبيرًا من البنية النهائية.
التشوه اللدن والتآكل المبكر
يعني التشوه اللدن عادةً أن الإجهاد الموضعي تجاوز حد الخضوع أو مقاومة الانضغاط للعدة عند درجة حرارة تشغيلها. ففي المثقب البارد، قد ينتفخ الطرف أو يتفلطح أو ينغرز. وفي قالب التشغيل الساخن، قد يتسع التجويف أو يفقد تفاصيله بعد التلامس المتكرر مع مادة ساخنة. والسؤال الأساسي هو ما إذا كانت العدة تفتقر إلى الصلادة ومقاومة الانضغاط الكافيتين عند درجة حرارة التشغيل الفعلية، وليس ما إذا كانت صلادتها في درجة حرارة الغرفة تبدو مقبولة.
تعتمد درجات التشغيل الساخن مثل AISI H13 على الصلادة الساخنة المحتفظ بها، ومقاومة المراجعة، ومقاومة الكلال الحراري. وقد تُظهر درجة مخصصة للتشغيل البارد صلادة مرتفعة في درجة حرارة الغرفة، لكنها تلين أثناء عملية تشكيل أصبحت ساخنة على نحو غير متوقع. ويمكن أن تؤدي المراجعة عند درجة حرارة منخفضة جدًا، أو ارتفاع درجة حرارة التوستنة أكثر من اللازم، أو نزع الكربون، أو اتباع برنامج تبريد غير صحيح، إلى ترك القلب غير قادر على تحمل الإجهاد المسلط. ولذلك، فإن مراجعة مخططات الفرن، وسجلات التبريد السريع، وأزمنة المراجعة، وقياسات الصلادة أمر أساسي. وقد حددت دراسة MDPI Coatings لعام 2020 معاملات المعالجة الحرارية بوصفها العامل الأساسي المتحكم في أداء قلب العدة؛ وهذا يجعل سجل المعالجة الحرارية أكثر إفادة من ملصق الدرجة وحده.
يفصل رسم خرائط الصلادة بين مشكلة في القلب ومشكلة في السطح. وينبغي قياس المنطقة المتضررة، ومنطقة غير متأثرة، ومقطع عرضي يمتد من حافة التشغيل نحو المركز. وقد يشير الانخفاض الحاد في الصلادة قرب السطح إلى نزع الكربون، أو فرط التسخين، أو احتراق ناتج عن التجليخ، أو عدم كفاية معالجة الطبقة السطحية. أما انخفاض الصلادة بصورة متجانسة فيشير إلى خطأ في التوستنة أو التبريد السريع أو المراجعة. وتشير الصلادة المرتفعة المصحوبة بالتشوه إلى عدم كفاية مقاومة الانضغاط بالنسبة إلى الحمل، أو فرط إجهاد المقطع، أو تجاوز درجة حرارة التشغيل لنطاق مقاومة المراجعة الخاص بالدرجة.
يتطلب التآكل المبكر سؤالًا مختلفًا: ما الذي أزال المادة؟ ينتج التآكل الكاشط خدوشًا متوازية، وحواف مستديرة، وفقدانًا للمقطع الجانبي في المواضع التي تنزلق فيها جسيمات صلبة أو نتوءات سطحية فوق العدة. أما التآكل الالتصاقي فينتج مادة منقولة من قطعة الشغل، وبقعًا ممزقة، والتحامًا موضعيًا. وتؤدي مجموعة الكربيدات دورًا مهمًا في كلتا الحالتين. ويمكن للكربون والعناصر المكوِّنة للكربيدات مثل الكروم والموليبدينوم والتنغستن والفاناديوم أن ترفع مقاومة التآكل، لكن الكربيدات الكبيرة وغير المتجانسة قد تقلل دعم الحافة وتعزز الكسر. فعلى سبيل المثال، يحتوي AISI D2 على نسبة مرتفعة من كربيدات الكروم التي يمكنها مقاومة السحل، إلا أن أداءه يعتمد بدرجة كبيرة على حجم الكربيدات واتجاهها، والمعالجة الحرارية، وتصميم الحافة.
ينبغي أن يفحص علم المعادن نوع الكربيدات وحجمها وتخططها، والأوستنيت المحتجز، ونزع الكربون، والتضمينات غير المعدنية. ويمكن لمقطع مصقول ومُهاجَم من منطقة التآكل أن يوضح ما إذا كانت العدة تتمتع ببنية دقيقة ومتجانسة إلى حد معقول، أو بشبكة كربيدات خشنة تركز الإجهاد. ويربط عرض ASM International لعام 2020 بشأن معالجة فولاذ العدد أداء العدة، على نحو صحيح، بمزيج من مقاومة التآكل، والمتانة، والصلادة الساخنة، والكربيدات، والمعالجة الحرارية. ولا يمكن لرفع الصلادة وحده أن يصلح بنية كربيدات غير مناسبة أو حالة تشغيل غير متوافقة.
التفتت والتشقق والكسر
التفتت هو فقدان شظايا صغيرة من حافة أو زاوية أو طرف المثقب أو سطح ارتكاز القالب. وينتج عادةً عن الهشاشة المفرطة، أو حافة رقيقة أو حادة أكثر من اللازم بالنسبة إلى الحمل، أو ضعف الدعم خلف الحافة، أو تقاطع كربيدات خشنة مع سطح التشغيل. وقد تتفتت العدة حتى عندما تكون صلادتها المقاسة ضمن المواصفة. كما يمكن للأوستنيت المحتجز بكميات مفرطة، والمارتنسيت غير المُراجع، وانفصال الكربيدات، وأضرار التجليخ، ونصف قطر الانتقال غير الملائم، أن تقلل جميعها القدرة الموضعية على تحمل الصدمات.
يكشف تحليل سطح الكسر تسلسل الفشل. فقد يحتوي سطح الكسر الهش على أوجه انفلاق لامعة، وأنماط نهرية، وتشوه لدن ضئيل. ويميل الحمل الزائد اللدن إلى إظهار حفر، في حين يُنتج الكلال منطقة منشأ للشق يتبعها تخطيط تقدمي ومنطقة حمل زائد نهائية. وينبغي تتبع المنشأ رجوعًا إلى زاوية، أو علامة تشغيل آلي، أو تضمين، أو تجمع كربيدات، أو أخدود تجليخ. ويتطلب الكسر الذي يبدأ عند السطح ويمتد إلى الداخل استجابة مختلفة عن الكسر الذي يبدأ عند تضمين داخلي أو منطقة كربيدات مخططة.
قد ينشأ التشقق أثناء التبريد السريع، أو بعد التجليخ، أو خلال الخدمة. وغالبًا ما تتبع شقوق التبريد السريع الزوايا الحادة، أو التغيرات المفاجئة في المقطع، أو الثقوب، أو المناطق ذات التبريد غير المتجانس. وقد ترتبط بتدرجات حرارية مفرطة، أو بإجهاد تحول مرتفع، أو بظروف توستنة أنتجت حبيبات أوستنيت خشنة أكثر من اللازم. وينبغي فحص سجل المعالجة الحرارية للتحقق من درجة حرارة الفرن، وزمن المكوث، والجو الوقائي، ووسط التبريد السريع، والتحريك، وتأخر النقل، وإجراء المراجعة مباشرة بعد التبريد السريع.
تكون شقوق التجليخ سطحية وضيقة، وغالبًا ما تكون موازية لاتجاه التجليخ. ويمكن لفحص الجسيمات المغناطيسية كشفها، في حين قد يُظهر علم المعادن طبقة أُعيدت مراجعتها أو أُفرط في مراجعتها، وإجهادًا متبقيًا شدّيًا تحت السطح. وقد يؤدي الضغط المفرط لعجلة التجليخ، أو تبلد العجلة، أو عدم كفاية سائل التبريد، أو إزالة كمية كبيرة من المادة في كل تمريرة، إلى إحداث ضرر يظل غير مرئي إلى أن تتعرض العدة للحمل. وتبدأ شقوق الكلال عادةً عند مركز تركيز إجهاد من هذا النوع، وتمتد مع تكرار الدورات، حتى عندما يكون كل حمل منفرد أدنى من مقاومة الكسر لمرة واحدة.
التشقق الحراري والتآكل الالتصاقي والفشل الأبعادي
التشقق الحراري هو شبكة من الشقوق الدقيقة الناجمة عن التسخين والتبريد المتكررين لسطح التشغيل. وهو شائع في قوالب التشغيل الساخن، حيث يتمدد السطح أثناء التلامس مع المادة الساخنة وينكمش أثناء التبريد. ويزيد كلٌّ من التدوير الحراري، والتدرجات الحرارية الحادة، وعدم كفاية التسخين المسبق، وضعف التحكم في التبريد، والسطح الخشن أو المتضرر، القوة الدافعة لهذه الظاهرة. وينبغي رسم خرائط لشبكات الشقوق ومقارنتها بدرجة حرارة القالب، ونمط الرش، وموضع قنوات التبريد، ومناطق التلامس. ويمكن لعلم المعادن أن يحدد ما إذا كانت الشقوق محصورة في السطح أو قد اتصلت بعيوب أعمق.
غالبًا ما تحدد حالة السطح مدى سرعة تطور التشقق الحراري. فعلامات التجليخ، وطبقات إعادة التصلب الناتجة عن التشغيل بالتفريغ الكهربائي، والمناطق منزوعة الكربون، وعيوب الطلاء، وانتقالات التشغيل الآلي الحادة، تعمل بوصفها نقاط بدء للشقوق. وليس السطح الأملس آمنًا تلقائيًا؛ فقد يترك احتراق التجليخ طبقة لينة ذات إجهاد شدّي تحت سطح يبدو مقبولًا بصريًا. وتساعد قياسات تدرج الصلادة، والهجوم الكيميائي، وعمليات الفحص الحساسة للإجهاد المتبقي على التمييز بين الكلال الحراري والسحل العادي.
التآكل الالتصاقي هو ضرر ناتج عن الالتصاق. فالالتحام الموضعي بين العدة وقطعة الشغل ينقل المادة، ويمزق السطح، وقد يرفع نتوءات تسرّع التآكل بعد ذلك أو تسبب تخديدًا مفاجئًا. وينبغي أن يفحص التحقيق انهيار مادة التزييت، وضغط التلامس، ومسافة الانزلاق، وخشونة السطح، ونظافة قطعة الشغل، وصلادة العدة. وقد يساعد علاج سطحي أو طلاء متوافق كيميائيًا، لكنه لا يستطيع التعويض عن سوء المحاذاة، أو الخلوص غير الكافي، أو ليونة الركيزة.
يشمل الفشل الأبعادي فقدان خلوص القالب، وقِصر المثقب، ونمو التجويف، والتقوس، والتغير غير المقبول أثناء المعالجة الحرارية. وينبغي قياس العدة الفاشلة ومقارنتها برسمها، وفحص التماثل عبر المقطع. وقد ينجم التشوه عن تحول الأوستنيت المحتجز أثناء الخدمة، أو التشغيل الآلي غير المتجانس قبل التصلب، أو التبريد السريع غير المتجانس، أو انفصال الكربيدات، أو عدم كفاية إزالة الإجهاد. ولهذا السبب، يتعامل مجلد Routledge Tool Steels: Properties and Performance (2021) مع التركيب، وعملية التصنيع، والمعالجة الحرارية، والتصلب السطحي، والطلاءات بوصفها متغيرات مترابطة.
ولا تتمثل الخلاصة المفيدة في أن تحل عائلة واحدة من AISI محل أخرى. فإرشادات Uddeholm بشأن التشغيل البارد تضع الاختيار في إطار مواءمة الفولاذ مع التطبيق وتقليل التكلفة لكل جزء مُنتَج؛ ومن الناحية التقنية، يعني ذلك التحكم في الفشل على مدى دورة الحياة بدلًا من ملاحقة اسم درجة معينة. ويحدد التشخيص الصحيح آلية الفشل، ويتحقق منها بالأدلة المادية، ثم يغير المتغير ذي الصلة: بنية الفولاذ، أو الهندسة، أو المعالجة الحرارية، أو حالة السطح، أو درجة حرارة العملية، أو التزييت، أو التحميل.
منهج عملي للاختيار من دون وجود درجة «أفضل» على نحو شامل
ينبغي اختيار درجة فولاذ العدد انطلاقًا من مشكلة الخدمة الفعلية، لا انطلاقًا من التسمية الحرفية. وتعرّف ASM International فولاذ العدد بأنه «الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المصنّعة أو تشكيلها أو إعطائها شكلًا» (2024). ويصف هذا التعريف وظيفةً لا ترتيبًا تفضيليًا. وتجمع عائلات AISI W وL وS وO وA وD وH وM وT أنواع الفولاذ وفق خصائص مثل طريقة التخمير، أو التطبيق الرئيسي، أو نظام السبائك الغالب. ولا تتنبأ الحروف وحدها بعمر الخدمة.
يوفّر ASTM A681 إطار المعايير لمنتجات فولاذ العدد السبائكي المشغولة، بما في ذلك القضبان، والصفائح، والألواح الرقيقة، والشرائط، والقضبان الرفيعة، والأسلاك، والمطروقات التي تُصنّع عادةً في صورة عدد أو قوالب أو تجهيزات تثبيت. ويغطي نطاقه المتطلبات الكيميائية والميكانيكية والفيزيائية، لكن التحليل المطابق لا يمثل سوى نقطة البداية. فقد يغيّر حجم الكربيدات وتوزيعها، والانفصال الكيميائي، والنظافة، وتاريخ الحدادة أو الدرفلة، والمعالجة الحرارية، وحجم المقطع، وأضرار التجليخ، وحالة السطح النتيجة عند سطح العدد.
تحديد ظروف الحمل ودرجة الحرارة والتلامس
ابدأ بوصف قطعة الشغل والتلامس الفعلي. فعبارة «التشكيل على البارد» غير كافية. سجّل ما إذا كانت قطعة الشغل من فولاذ منخفض الكربون، أو فولاذ غير قابل للصدأ، أو سبيكة ألومنيوم، أو سبيكة نحاس، أو سبيكة نيكل، أو مكبوس مسحوقي، أو بوليمر مملوء بالزجاج، أو مادة أخرى؛ إذ قد تكون صلابتها ومتانتها وليونتها وقشرتها وطلاءاتها وأي شوائب كاشطة فيها أهم من اسم المنتج الاسمي.
ثم حدّد الحمل الميكانيكي. فالثاقب الذي يتعرض لصدم قصير وعالي الطاقة يواجه مشكلة مختلفة عن القالب الذي يتلقى حملًا ضاغطًا مستمرًا. دوّن ضغط التلامس، وتواتر التحميل، وسرعة الشوط، والمحاذاة، والطول غير المدعوم، وتركيز الإجهاد عند أنصاف الأقطار والثقوب والزوايا والحشوات. وقد يمتلك العدد مقاومة ضغط عالية، لكنه يفشل عندما يحوّل نتوء أو سوء محاذاة أو مقطع رقيق الحمل إلى إجهاد انحناء أو إجهاد شد.
قائمة التحقق من الاختيار
- قطعة الشغل سجّل المادة والصلادة والمقاومة والليونة والقشور والطلاءات والشوائب الكاشطة.
- الحمل الميكانيكي سجّل الضغط والصدم والتردد والمحاذاة والطول غير المدعوم وتركيزات الإجهاد.
- حركة التلامس صنّف العملية على أنها قطع أو غمس أو بثق أو انزلاق أو تدحرج أو صدم متكرر.
- درجة الحرارة سجّل درجات الحرارة المتوسطة والقصوى، ومعدلات التسخين والتبريد، ومدة المكوث، وسائل التبريد.
- الحدود الأبعادية حدّد التشوه المسموح به وخشونة السطح وهندسة الحافة وقيود الصيانة.
ويحتاج تحرك التلامس أيضًا إلى وصف دقيق. هل الفعل الغالب هو القطع، أم الانغراز، أم البثق، أم الانزلاق، أم التدحرج، أم الصدم المتكرر؟ قد يؤدي الانزلاق مقابل بوليمر نظيف إلى آلية تآكل مختلفة عن الانزلاق مقابل القشور أو جسيمات الكربيد. وقد يفضّل التآكل الكاشط تجمعًا من الكربيدات الصلبة، في حين قد يتحكم في التآكل الالتصاقي كيمياء السطح، والتشطيب، والتزييت، وانتقال مادة قطعة الشغل. ويمكن للكربيدات الأولية الكبيرة أن تحسّن مقاومة بعض آليات التآكل الكاشط، لكنها قد توفر أيضًا مواقع لبدء التشققات عندما تتعرض العدد للصدم أو الانحناء.
يجب أن تشمل درجة الحرارة القيم المتوسطة وقيم الذروة. إذ تتعرض عدد التشغيل على الساخن للدورات الحرارية، والأكسدة، والتشقق الحراري السطحي، وفقدان الصلابة، في حين قد تسخن العدد المخصصة اسميًا للتشغيل على البارد موضعيًا عند حافة القطع أو في موضع تلامس انزلاقي عالي السرعة. سجّل معدلات التسخين والتبريد، وزمن المكوث، وكيمياء سائل التبريد، وعدد الدورات في كل وردية. فدورة الإنتاج مهمة لأن العدد التي تصمد أمام تجربة قصيرة قد تفشل بعد آلاف التكرارات الحرارية أو الصدمية.
وأخيرًا، حدّد الحدود الأبعادية. فقد يحدد التشوه المسموح به ما إذا كانت درجة التصلد بالزيت عمليةً لثاقب نحيل، أو ما إذا كان مسار التصلد بالهواء يحتاج إلى تجهيز تثبيت خاص وسماحات تشغيل. وينبغي أن يرد تشطيب السطح، وحدّة الحافة، واتجاه التلميع، وممارسة التجليخ في المواصفة، لا أن تُعامل كأمور ثانوية لاحقة. وتكمل قيود الصيانة الصورة: هل يمكن إزالة العدد لإجراء إزالة إجهاد، أو إعادة طلائها، أو إعادة تجليخها، أو استبدال أجزائها انتقائيًا، وما مقدار التوقف المقبول؟
ترتيب أنماط الفشل والمخاطر المقبولة
أعد قائمة بأنماط الفشل المحتملة قبل تسمية الدرجة. وتشمل الفئات المعتادة الانكسار الكلي، والتقشر، والتشوه اللدن، والتآكل الكاشط، والتآكل الالتصاقي، واللحام الاحتكاكي، والتليين الحراري، والتشقق الحراري السطحي، والتآكل، والتشوه، وفقدان هندسة الحافة. رتّبها وفق أثرها في الإنتاج واحتمال وقوعها. فقد يلوّث تقشر الثاقب الأجزاء ويوقف خط الإنتاج فورًا، في حين قد يكون التآكل التدريجي للسطح الجانبي مقبولًا إذا كشفه الفحص قبل حدوث انحراف أبعادي.
يمنع هذا الترتيب خطأً شائعًا، هو زيادة الصلابة أو محتوى الكربيد إلى أقصى حد عندما تكون المتانة هي العامل المتحكم في الخسارة الفعلية. وقد تكون أنواع فولاذ السلسلة S المقاومة للصدم مبررة عندما يكون الصدم وتقشر الحافة هما العاملين الغالبين. وقد تلائم أنواع فولاذ السلسلة D عالية الكربون وعالية الكروم عمليات التآكل الشديد على البارد، لكن يجب النظر في بنية الكربيدات ومتانتها في الوقت نفسه. ويمكن لأنواع فولاذ السلسلة O المتصلدة بالزيت أن توفر توازنًا مفيدًا لبعض القوالب وتجهيزات التثبيت، بينما قد تقلل أنواع فولاذ السلسلة A المتصلدة بالهواء تشوه التخمير في المقاطع المناسبة. وتشغل أنواع فولاذ السلسلة W المتصلدة بالماء، وفولاذ السلسلة L منخفض السبائك، وفولاذ السلسلة H المستخدم على الساخن مجالات خدمة مختلفة؛ ولا يمثل أي منها سلمًا عامًا للأداء.
أما القطع عند سرعة مرتفعة، فتُقيّم أنواع فولاذ السلسلة M عالية السرعة الموليبدينية وأنواع فولاذ السلسلة T عالية السرعة التنغستينية من خلال الصلابة الساخنة، والاحتفاظ بحدة الحافة، والمتانة، واستجابتها للتجليخ، لا من خلال الحروف وحدها. وقد تظهر أنواع فولاذ السلاسل S وH وD والفولاذ عالي السرعة جميعًا في تطبيقات العدد، إلا أن المتغير الحاسم يظل آلية الفشل في ظل ظروف التلامس ودرجة الحرارة المحددة.
افصل بين الضرر المقبول والضرر غير المقبول. فإذا كان من الممكن أن تتآكل العدد حتى حد قابل للقياس، فحدّد ذلك الحد وفاصل الفحص. وإذا كان أي تشقق غير مقبول، ففضّل تصميمًا ومسارًا ماديًا يتمتعان بقدرة أكبر على تحمل الكسر، حتى لو أدى ذلك إلى التضحية بجزء من مقاومة التآكل. وتشمل المخاطر أيضًا الأضرار الخفية: فقد تظل تشققات التجليخ تحت السطح، والحواف منزوعـة الكربون، والأوستنيت المتبقي، والكربيدات الخشنة، وتشوه المعالجة الحرارية غير مرئية إلى أن تدخل العدد مرحلة الخدمة.
التحقق من خلال المعالجة الحرارية وأدلة الخدمة
ينبغي تقييم اقتصاديات العُدد وفق تكلفة دورة الحياة لكل جزء مُنتَج، لا وفق سعر الشراء أو الصلادة القصوى. Strong evidence
بعد تضييق نطاق عائلة الدرجة، تحقّق من المسار الحراري الكامل. وينبغي ربط درجة حرارة الأوستنة، والتسخين المسبق، وزمن التثبيت، ووسط التخمير، والضغط، ودرجة حرارة المراجعة، وعدد مرات المراجعة، والمعالجة بالتبريد العميق عند تبريرها، وإزالة الإجهاد، بحجم المقطع الفعلي وقدرة الفرن. وقد تنتج الدرجة الاسمية نفسها صلابة ومحتوى مختلفين من الأوستنيت المتبقي ومتانة وتغيرًا أبعاديًا مختلفًا عندما يتغير المقطع العرضي أو شدة التخمير.
وتستحق المعالجة الحرارية الأولوية. فقد حددت دراسة أجريت عام 2020 في Coatings معلمات المعالجة الحرارية بوصفها العامل الرئيسي المتحكم في أداء قلب العدد في النظام المطلي الذي جرى فحصه. ويحدد التركيب ومسار التصنيع الإمكانات وتوزيع العيوب؛ أما المعالجة فتحدد مقدار تحول تلك الإمكانات إلى بنية قابلة للاستخدام. قِس الصلابة عبر المقطع عند الاقتضاء، وافحص نزع الكربون، وتحقق من الأبعاد قبل المعالجة وبعدها، وافحص الكربيدات أو أسطح الكسر عندما يبرر خطر الفشل ذلك.
ويجب التحقق من هندسة السطح مقارنةً بالقلب. فالتلميع، والتجليس، والنترتة، والطلي، والترسيب الفيزيائي أو الكيميائي للبخار، يمكن أن تغيّر الاحتكاك والالتصاق والتآكل، لكن الطلاءات لا تصلح ركيزة ضعيفة أو بنية كربيد غير مناسبة. وتحقق من صلابة الركيزة، ومقاومتها للمراجعة، ودرجة حرارة الطلاء، ونصف قطر الحافة، وخشونة السطح، والالتصاق، وأي تجليخ لاحق للطلاء. ولهذا السبب يتناول كتاب Tool Steels: Properties and Performance الصادر عن Routledge عام 2021 الأداء من خلال التركيب، وعمليات التصنيع، والمعالجة الحرارية، والتصلد السطحي، والطلاءات.
استخدم أدلة الخدمة بدلًا من ادعاء وارد في الكتالوج. قارن عمر العدد الموثق، وصور الفشل، وسجلات الفحص، وأبعاد الأجزاء، وفواصل الصيانة لعدد لها قطعة الشغل والتلامس والدورة والهندسة نفسها. ولا تزال NBS Monograph 88 مفيدة للمصطلحات التاريخية ولأساسيات علم معادن الفولاذ؛ كما توفر ASTM وAISI وASM International وMDPI وUddeholm إرشادات متكاملة للمعايير والتصنيف والبحوث والتطبيقات.
| الحرف | المعنى | مجال التطبيق النموذجي |
|---|---|---|
| W | التقسية بالماء | عُدد يدوية صغيرة ومثاقب بسيطة |
| L | منخفض السبيكة | عُدد وتجهيزات تركز على المتانة |
| S | المقاوم للصدمات | الصدم المتكرر والتحميل المتقطع |
| O | التقسية بالزيت | قوالب صغيرة للعمل على البارد وأدوات القطع |
| A | التقسية بالهواء | قوالب للعمل على البارد تتطلب تقليل صدمة التخمير |
| D | عالي الكربون وعالي الكروم | عُدد العمل على البارد التي يهيمن عليها التآكل |
| H | العمل على الساخن | قوالب وعُدد درجات الحرارة المرتفعة |
| M | فولاذ السرعة العالية المحتوي على الموليبدينوم | أدوات القطع بالسرعة العالية |
| T | فولاذ السرعة العالية المحتوي على التنغستن | أدوات القطع المقاومة للحرارة |
يتمثل الاختبار الاقتصادي في حساب التكلفة لكل جزء مُنتَج طوال عمر الخدمة. ويجب أن يشمل ذلك التشغيل، والمعالجة الحرارية، والطلاء، والسنّ، والاستبدال، والأجزاء المرفوضة، ووقت التوقف، وحدود الفشل الآمن. وتنص إرشادات Uddeholm لعام 2024 بشأن التشغيل على البارد على أن اقتصاديات العدد تعتمد على مواءمة الفولاذ مع التطبيق بهدف تقليل التكلفة لكل جزء مُنتَج. وهذا المبدأ عبارة عن مقارنة هندسية، وليس ادعاءً بشأن سعر الشراء أو توافر المخزون أو أداء المورّد.
إطار مرجعي تاريخي وتقني
تصنيف AISI بوصفه اختصارًا تقنيًا
تُعدّ تسمية فولاذ العدد مفيدة لأنها تضغط قدرًا كبيرًا من المعلومات الميتالورجية في تعيين مختصر، إلا أن الحرف ليس تصنيفًا عالميًا للترتيب أو الجودة. وينظّم نظام AISI العائلات الرئيسية في الفئات W وL وS وO وA وD وH وM وT. وتصف ASM International فولاذ العدد بأنه الفولاذ المستخدم لصنع العدد اللازمة لقطع الأجزاء المصنّعة أو تشكيلها أو إعطائها شكلًا؛ ويساعد نظام التسمية في تحديد الفئة العامة للمادة الكامنة وراء هذه الوظيفة.
تشير الحروف عادةً إلى طريقة التبريد بالتقسية، أو إلى تطبيق رئيسي، أو إلى نظام سبائكي سائد. فدرجات W هي أنواع فولاذ تُقسّى بالتبريد في الماء. ودرجات L هي أنواع فولاذ عدد منخفضة السبيكة، في حين أن درجات S هي أنواع فولاذ مقاومة للصدمات. ويشير الحرف O إلى فولاذ العدد المقسّى بالزيت والمخصص للتشغيل على البارد؛ بينما يشير A إلى الدرجات المقسّاة بالهواء؛ ويحدد D أنواع فولاذ التشغيل على البارد عالية الكربون وعالية الكروم. وتشمل الفئة H أنواع فولاذ التشغيل على الساخن. أما M وT فيحددان، على التوالي، فولاذ السرعة العالية المحتوي على الموليبدينوم وفولاذ السرعة العالية المحتوي على التنغستن.
لا يروي هذا الاختصار القصة الهندسية كاملة. فكل من AISI O1 وAISI D2 يرتبط بعدد التشغيل على البارد، إلا أن محتويات الكربون والكروم وتوزيع الكربيدات فيهما تنتج استجابات مختلفة للتقسية والمراجعة ومقاومة التآكل والتشظّي والتغيرات البُعدية. وقد تتحمل AISI S7 صدمةً من شأنها كسر درجة موجهة بدرجة أكبر نحو مقاومة التآكل، في حين قد يحتفظ فولاذ السرعة العالية بصلادة القطع عند درجات حرارة تؤدي إلى تليين فولاذ عدد كربوني أبسط. ولا تجعل أيٌّ من هذه الملاحظات عائلةً ما متفوقةً على نحو شامل.
يحدد التركيب إمكانية الأداء، لا السلوك النهائي. فالكربون يوفّر صلادة المارتنسيت ويتحد مع العناصر السبائكية لتكوين الكربيدات. ويؤثر الكروم والموليبدينوم والتنغستن والفاناديوم في قابلية التقسية، والتقسية الثانوية، والصلادة عند درجات الحرارة المرتفعة، ومقاومة التآكل؛ كما يؤثر النيكل والمنغنيز في قابلية التقسية والمتانة ضمن تراكيب مختارة. وتهم كمية الكربيدات ونوعها وحجمها وتباعدها وتوزيعها بقدر أهمية المجال الكيميائي الاسمي. فقد تساعد الكربيدات الكبيرة أو سيئة التوزيع في مقاومة التآكل الكاشط، مع زيادة الحساسية للتشقق وتقليل متانة الحافة.
ويضيف مسار التصنيع متغيرًا آخر. فالمعالجة التقليدية بالتشغيل اللدن، وإعادة الصهر بالخبث الكهربائي، وميتالورجيا المساحيق، وممارسات الطرق، وتاريخ التلدين، يمكن أن تنتج بُنى كربيدية ومجموعات مختلفة من العيوب ضمن التعيين العام نفسه للدرجة. ولذلك يحدد التعيين عائلة التركيب ونطاق المعالجة المتوقع، لكنه لا يغني عن فحص البنية المجهرية أو سجل المعالجة الحرارية.
يوفّر ASTM A681 إطار المواصفات لمنتجات فولاذ العدد السبائكي المشغولة لدنًا. وتذكر ASTM International في وصفها الصادر عام 2024 أن ASTM A681 يغطي المتطلبات الكيميائية والميكانيكية والفيزيائية لمنتجات فولاذ العدد السبائكي المشغولة لدنًا، بما في ذلك القضبان والصفائح والألواح الرقيقة والشرائط والقضبان الرفيعة والأسلاك والمطروقات التي تُصنّع عادةً في صورة عدد أو قوالب أو تجهيزات تثبيت. ولغته هي لغة المواصفات؛ إذ يحدد المتطلبات وحدود القبول. وهو لا يتنبأ بعمر الخدمة، ولا يرتب عائلات AISI وفقًا للإنتاجية أو المتانة أو عمر العدة.
دراسة NBS رقم 88 والمراجع الفيدرالية لعلم المعادن
تنتمي دراسة NBS رقم 88 إلى الأدبيات التقنية الفيدرالية التي ساعدت في إرساء مصطلحات متسقة لفولاذ العدد وميتالورجيا الفولاذ. وقد أنتج المكتب الوطني للمعايير، المعروف الآن باسم المعهد الوطني للمعايير والتكنولوجيا، مراجع من هذا النوع لربط التركيب وتغيرات الأطوار والمعالجة الحرارية والخواص المقاسة في صيغة قابلة للاستخدام من جانب المختبرات والمصممين ومنظمات التصنيع. وتكمن قيمتها اليوم في جانبها التاريخي والتقني، لا الترويجي.
ويكون مرجع مثل دراسة NBS رقم 88 مفيدًا بوجه خاص عند قراءة تعيين حديث في ضوء الأدبيات الأقدم. فمصطلحات مثل قابلية التقسية، ودرجة الحرارة الحرجة، والتلدين الكروي، والأوستنيت المحتجز، والتقسية الثانوية، وهشاشة المراجعة، ونزع الكربون، تحمل معاني ميتالورجية محددة. ولا ينبغي التعامل معها بوصفها أوصافًا مترادفة للصلادة. فقابلية التقسية، مثلًا، تتعلق بعمق وتوزيع تحول المارتنسيت في ظل حالة تبريد معينة؛ وليست الخاصية نفسها التي تمثل أقصى صلادة يمكن بلوغها.
يوفّر المرجع الفيدرالي أيضًا أساسًا لفهم سبب تغيير المعالجة الحرارية للدرجة الاسمية نفسها بطرائق مختلفة. إذ تتحكم درجة حرارة الأوستنة في إذابة الكربيدات وفي محتوى الكربون والعناصر السبائكية المتاح للأوستنيت. ويتحكم معدل التبريد في نواتج التحول والأوستنيت المحتجز. وتغيّر المراجعة المارتنسيت، وتخفف الإجهاد، وقد تُحدث تقسية ثانوية في الأنظمة السبائكية المحتوية على الموليبدينوم أو التنغستن أو الفاناديوم أو الكروم. ويمكن لدرجة الحرارة المفرطة، أو عدم كفاية زمن المكوث، أو نزع الكربون، أو تشقق التقسية، أو التشوه، أن تدفع العدة بعيدًا عن نطاق الخواص المتوقع.
ومع ذلك، يجب قراءة المراجع التاريخية قراءة نقدية. فقد تغيرت أساليب التحكم في الأفران، والنظافة، وممارسات إعادة الصهر، ومعالجة المساحيق، والمعالجة الحرارية بالتفريغ، وهندسة الأسطح. ولذلك قد يظل الوصف التاريخي لدرجة ما صحيحًا من حيث المبدأ، لكنه لا يصف بنية الكربيدات أو مجموعة الشوائب أو سطح التماس مع الطلاء في منتج حالي صُنع وفق مسار مختلف.
ASM وASTM والأدبيات الحديثة للخواص
تؤدي ASM International عدة أغراض مختلفة ضمن سلسلة المراجع. فعادةً ما ينظم مدخل في دليل ASM المعرفة الهندسية المقبولة حول التركيب والمعالجة والبنية المجهرية والخواص والاختبارات والتطبيقات. أما دراسة ASM المتخصصة فقد تتناول موضوعًا أضيق بعمق أكبر، وغالبًا ما تربط الآليات عبر عدة درجات أو مسارات معالجة. ولا ينبغي الخلط بين أي من الصيغتين وبين ASTM A681. فـ ASM تشرح وتفسر، بينما تحدد ASTM المواصفات.
وتفيد الملخصات التعليمية لعلم المعادن، مثل المادة الخاصة بفولاذ العدد الصادرة عام 2024 عن كليات ماريكوبا المجتمعية، في تعلم منطق حروف AISI. فهي تحدد الحروف على نحو صحيح بوصفها مؤشرات إلى طريقة التبريد بالتقسية، أو التطبيق الرئيسي، أو نظام السبائك السائد. غير أن صيغتها الموجزة لا يمكن أن تحل محل حدود التركيب ومتطلبات المنتجات وتوصيات المعالجة الحرارية والمتطلبات الإضافية الواردة في معيار ASTM الحالي وبيانات المنتج.
وتضيف الأدبيات الحديثة للخواص طبقة أخرى. فقد حددت الدراسة المنشورة عام 2020 في دورية Coatings التابعة لـ MDPI معاملات المعالجة الحرارية بوصفها العامل الرئيسي المتحكم في أداء قلب العدة ضمن النظام المطلي الذي فحصته. وتكتسب هذه النتيجة أهمية لأن الطلاء لا يستطيع إصلاح قلب قُسّي على نحو غير صحيح، أو كمية مفرطة من الأوستنيت المحتجز، أو شبكة كربيدات خشنة، أو حالة معالجة حرارية حساسة للتشقق. ويجب النظر في التصاق الطلاء، وصلادة الركيزة، وتحضير السطح، والإجهاد المتبقي، ودرجة حرارة التشغيل معًا.
وتتناول Tool Steels: Properties and Performance الصادرة عن Routledge عام 2021 سلوك الدرجات من خلال التركيب وعمليات التصنيع والمعالجة الحرارية والتقسية السطحية والطلاءات. وهذا يعكس التسلسل الهندسي الصحيح. كما تقدم إرشادات Uddeholm لعام 2024 بشأن التشغيل على البارد نقطةً مرتبطة بالخدمة، مفادها أن اختيار فولاذ العدد ينبغي أن يتوافق مع التطبيق وأن يقلل التكلفة لكل جزء مُنتج؛ وبصياغة تقنية، فإن المقياس ذي الصلة هو أداء دورة الحياة في ظل نمط الفشل الفعلي.
ولذلك ينبغي للقراء مطابقة كل تعيين مع الإصدار الحالي من ASTM A681 أو أي معيار آخر واجب التطبيق، ومع إرشادات المعالجة الحرارية الخاصة بالدرجة المعنية تحديدًا، والبنية المتوقعة للكربيدات والمصفوفة، والخدمة المقصودة. فقد تفشل السنبك أو اللولبة أو موسّع الثقوب أو عدة النقش البارز أو حافة أدوات المائدة أو قالب التشكيل أو مدخل التشغيل على الساخن بسبب التآكل الكاشط أو التآكل اللاصق أو التشوه اللدن أو الكلال الحراري أو التشظّي أو الكسر الشامل. ويضيّق حرف الدرجة نطاق البداية، لكن التركيب ومسار التصنيع والمعالجة الحرارية وحالة السطح وتحليل الفشل هي التي تحدد ما إذا كان فولاذ العدد المختار مناسبًا للعمل.
المراجع
- [1] The effect of heat treatment on tool-core performance in a coated system. Coatings, 2020. https://www.mdpi.com/2079-6412/10/3/265