




Mit állapítanak meg ténylegesen az acélvizsgálati módszerek?
Az acélvizsgálat nem egyetlen megfelelt vagy nem megfelelt eredménnyel lezáruló esemény. Összekapcsolódó lépések láncolata: az anyag azonosítása, a minta kiválasztása és nyomon követhetőségének biztosítása, a próbatest előkészítése, meghatározott mérési eljárás alkalmazása, az eredmény közlése, annak értelmezése az irányadó követelmény alapján, majd a további intézkedésről való döntés. A szakítóvizsgálati érték önmagában nem értelmezhető, ha a próbatest nem a megfelelő helyről származott, a vizsgálati hőmérséklet nem volt megfelelő, vagy az elfogadási határérték egy másik termékspecifikációhoz tartozott.
Ez a különbségtétel azért fontos, mert ugyanaz az acélminőség eltérő termékformákban, különböző vastagságtartományokban, hőkezelési állapotokban és felhasználási kategóriákban jelenhet meg. A lemez, a rúd, a cső, a kovácsdarab és a hegesztett szerkezet eltérő mintavételi helyeket, próbatest-geometriákat, vizsgálati gyakoriságot és elfogadási határértékeket igényelhet. Ezért az, hogy „az acél megfelelt a szakítóvizsgálaton”, hiányos megállapítás. A hasznos közlés azonosítja a termékspecifikációt, az olvasztást vagy tételt, a próbatestet, a módszert, a mért tulajdonságot és az alkalmazandó határértéket.
Vizsgálati módszer és elfogadási kritérium
A vizsgálati módszer meghatározza, hogyan kell elvégezni egy mérést. Önmagában nem határozza meg automatikusan, hogy a mért eredmény elfogadható-e.
Az ASTM A370-26 kiterjed a húzó-, hajlító-, keménységi és ütővizsgálatokra, míg az elfogadást az alkalmazandó termékspecifikáció vagy beszerzési szerződés határozza meg. Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.Az ASTM A370-26 jól szemlélteti ezt a felosztást. Az acél-, rozsdamentesacél- és kapcsolódó ötvözött termékek húzó-, hajlító-, keménység- és ütővizsgálatának eljárásait tartalmazza. Olyan kérdésekkel foglalkozik, mint a próbatestek előkészítése, a vizsgálat végrehajtása, a számítás és a jelentéskészítés. Az ASTM A370-26 azt is egyértelművé teszi, hogy a megfelelőséget az alkalmazandó termékspecifikáció vagy a beszerzési szerződés határozza meg, nem pedig önmagában a vizsgálati módszer (ASTM International, 2026).
Három fogalom, amelyeket nem szabad összetéveszteni
- Módszer
- A tulajdonság mérésének és kiszámításának módja.
- Követelmény
- A minimális, maximális, tartományként megadott vagy kategóriás előírás.
- Minősítési döntés
- Az elfogadásról, újravizsgálatról, javításról, további értékelésről, alacsonyabb osztályba sorolásról vagy elutasításról hozott döntés.
A különbség egyszerűen a következőképpen foglalható össze:
- Módszer: Hogyan kell megmérni a folyáshatárt, és hogyan kell kiszámítani az eredményt?
- Kritérium: Mekkora minimális folyáshatár, maximális keménység, hajlítási teljesítmény vagy ütőenergia szükséges?
- Elbírálás: Megfelel-e a vizsgált termék, szükség van-e az engedélyezett szabályok szerinti ismételt vizsgálatra, javításra vagy további értékelésre, illetve el kell-e utasítani?
| Jelentett eredmény | Lehetséges követelmény | Jelentés |
|---|---|---|
| 355 MPa folyáshatár | Legalább 345 MPa | Megfelelhet az adott minőségi osztályra és vastagsági feltételre vonatkozóan |
| 355 MPa folyáshatár | Eltérő termék- vagy hőkezelési követelmény | Eltérő minősítési döntést tehet szükségessé |
| 355 MPa folyáshatár | Nem azonosított termékspecifikáció | Nem alapozhat meg megfelelt vagy nem megfelelt döntést |
Egy vizsgálólaboratórium szabályosan elvégezheti a szakítóvizsgálatot, és 355 MPa folyáshatárt jelenthet. Ez a szám önmagában nem jelenti automatikusan sem azt, hogy az anyag nem felelt meg, sem azt, hogy megfelelt. Egy specifikáció egy adott minőség és vastagság esetén legalább 345 MPa értéket írhat elő; egy másik termék, hőkezelési állapot vagy szerződéses feltétel ettől eltérő értéket követelhet meg. Ugyanaz a számszerű eredmény eltérő elbíráláshoz vezethet.
A módszer olyan részleteket is szabályoz, amelyek megváltoztathatják az eredményt. Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatát határozza meg, és meghatározza azokat a mechanikai tulajdonságokat, amelyek megállapíthatók, beleértve a feszültség–alakváltozás összefüggésből levezetett tulajdonságokat is (International Organization for Standardization, 2019). Önmagában azonban nem nyilvánít minden olyan acélt szerkezetben vagy nyomáshatároló elemként való alkalmazásra alkalmasnak, amelynél mért folyáshatárt állapítottak meg.
Ugyanez az elv vonatkozik az ütő- és keménységvizsgálatra is. Az ISO 148-1:2016 meghatározza a Charpy-féle V- és U-bemetszéses ingás ütővizsgálatot az elnyelt ütőenergia meghatározására (International Organization for Standardization, 2016). A módszer rögzíti a bemetszés kialakítását, a vizsgálati elrendezést és a jelentendő energiát; az irányadó specifikáció határozza meg a szükséges energiát, a vizsgálati hőmérsékletet, a próbatest orientációját, a próbatestek számát, valamint az egyedi és átlagos eredmények kezelését. Az ISO 6506-1:2014 a fémes anyagok Brinell-keménységvizsgálatát határozza meg, beleértve a helyhez kötött és a hordozható berendezéseket is (International Organization for Standardization, 2014). A keménységi szám mérési eredmény, nem pedig általános érvényű megfelelőségi tanúsítvány.
Anyagtulajdonságok és termékmegfelelőség
Anyagtulajdonság Meghatározott próbatestnek meghatározott vizsgálati körülmények között adott, mért válasza, például a folyáshatár, a keménység, a nyúlás vagy az elnyelt ütőmunka.
Az anyagtulajdonság azt írja le, hogyan viselkedett egy próbatest meghatározott körülmények között. A termékmegfelelőség azt vizsgálja, hogy a szállított és azonosított termék teljesíti-e az összes alkalmazandó követelményt.
A mechanikai tulajdonságokon túlmutató követelmények
- Kémiai összetétel Az ötvözetelemzésnek meg kell felelnie az alkalmazandó minőségi osztálynak.
- Méretek A szállított terméknek meg kell felelnie a méretkövetelményeknek.
- Felületi állapot A felületi hibák, bevonatok és az előkészítés szabályozható.
- Belső épség A folytonossági hiányok roncsolásmentes vizsgálatot tehetnek szükségessé.
- Nyomonkövethetőség A terméknek és a próbatestnek továbbra is kapcsolatban kell maradnia az olvasztási vagy gyártási tétellel.
- Hőkezelés A szállítási állapotnak meg kell egyeznie az előírt állapottal.
A két kérdés összefügg, de nem felcserélhető. A szakítóvizsgálat segítségével megállapítható a vizsgált próbatest folyáshatára, szakítószilárdsága, szakadási nyúlása és keresztmetszet-csökkenése. Önmagában azonban nem állapítja meg a kémiai összetételt, a méreteket, a felületi állapotot, a belső épséget, a hegesztés minőségét, a nyomon követhetőséget vagy az előírt hőkezelésnek való megfelelést. A termék megfelelősége mindezektől függhet.[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
A mintavétel a bizonyíték részét képezi. Az ISO 377:2017 az acélszelvényekből, rudakból, pálcákból, sík termékekből és csőtermékekből mechanikai vizsgálathoz vett minták és próbatestek azonosítását, helyét és előkészítését szabályozza (International Organization for Standardization, 2017). A megfelelő helyről vett, szabályosan megmunkált próbatest eredménye mást képvisel, mint egy hozzáférhető élből véletlenszerűen kivágott darab eredménye. A láncolat megszakad, ha a minta nem kapcsolható ahhoz az olvasztáshoz, tételhez, termékhez, orientációhoz vagy vastagsághoz, amelyre a követelmény vonatkozik.[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
A jelentett tulajdonságok értelmezése is körültekintést igényel. A keménységi átszámítások gyakori forrásai a túlzó következtetéseknek. Az ISO 18265:2013 átszámítási táblázatokat biztosít a keménységi skálákhoz és a szakítószilárdság becsléséhez ötvözetlen és gyengén ötvözött acélok, öntött acélok, szerszámacélok és egyéb fémes anyagok esetében. A szabvány figyelmeztet arra, hogy az átszámított értékek nem helyettesítik a megfelelő szabványos vizsgálati módszerrel kapott eredményeket (International Organization for Standardization, 2013). A szakítószilárdságra átszámított Brinell-eredmény nem azonos az ISO 6892-1:2019 szerint vagy a termékspecifikáció által előírt módszerrel elvégzett szakítóvizsgálatból származó bizonyítékkal.[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
A megfelelőség nemcsak az alapacélra, hanem hegesztésre vagy alkatrészre is vonatkozhat. Az AWS D1.1/D1.1M:2025-AMD1 a szerkezeti acélok hegesztési követelményeit határozza meg, beleértve a hegesztési eljárás és a hegesztők minősítését, a gyártást, az ellenőrzési módszereket és a hegesztések elfogadási kritériumait (American Welding Society, 2025). Az AISC a szemrevételezéses, a penetrációs folyadékos, a mágnesporos, a radiográfiás és az ultrahangos vizsgálatot gyakori roncsolásmentes vizsgálati módszerként azonosítja, továbbá az AWS D1.1/D1.1M 8. fejezetét jelöli meg a hegesztésvizsgálati módszerek és az elfogadási kritériumok egyik forrásaként (American Institute of Steel Construction, 2024). Egy jelzés észlelése nem azonos egy elutasítást indokló folytonossági hiány megállapításával; jelentősége az alkalmazandó vizsgálati módszertől és elfogadási szabálytól függ.
Miért az irányadó termékspecifikáció szabályozza a megfelelőséget?
| A dokumentum funkciója | Példák a cikkben | Jellemző felelősségi kör |
|---|---|---|
| Mintavétel | ISO 377:2017 | A minták és próbadarabok azonosítása, helyének meghatározása és előkészítése |
| Mechanikai vizsgálat | ASTM A370-26; ISO 6892-1:2019 | Vizsgálati eljárás és a jelentett tulajdonságok |
| Ütővizsgálat | ISO 148-1:2016 | Charpy-féle V-bemetszésű vagy U-bemetszésű próbatest elnyelt ütőmunkája |
| Keménységvizsgálat | ISO 6506-1:2014 | Brinell-vizsgálati módszer |
| Hegesztési elfogadás | AWS D1.1/D1.1M:2025-AMD1 | Minősítési, ellenőrzési és hegesztési elfogadási kritériumok |
| Termékbeszerzés | API Specification 5L | Csőgyártási, vizsgálati, ellenőrzési és elfogadási követelmények |
A termékspecifikáció biztosítja a hiányzó összefüggéseket. Meghatározza a minőséget vagy megjelölést, a termékformát, a méreteket, a szállítási állapotot, az előírt vizsgálatokat, a mintavételi gyakoriságot, a próbatest orientációját, a vizsgálati hőmérsékletet, a jelentési szabályokat és az elfogadási határértékeket. A beszerzési szerződés további követelményeket is előírhat, de azt a hivatkozott szabvánnyal együtt kell értelmezni, nem pedig attól független dokumentumként.[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
Az API Specification 5L egyértelmű példát ad a csővezetékes szállítási rendszerekben használt acélcsövekre. Beszerzési útmutatója kitér arra, hogy meg kell határozni a gyártási, vizsgálati, ellenőrzési és elfogadási követelményeket (American Petroleum Institute, 2013). A releváns kérdés nem pusztán az, hogy egy csőmintát megvizsgáltak-e. Azt kell megállapítani, hogy az előírt cső, azonosított gyártási egységből származva, megfelelt-e a megrendelt termékmegjelöléshez és ellenőrzési tervhez kapcsolódó követelményeknek.
Ez a hierarchia megelőz egy gyakori hibát: egy ismerős határérték kiválasztását azért, mert az szerepel egy vizsgálati jelentésben, kézikönyvben vagy egy másik acélszabványban. Az ASTM A370-26 meghatározhatja az eljárást, miközben egy termékszabvány, például lemezre, rúdra, csőre vagy csőtermékre vonatkozó specifikáció, megadja a számszerű követelményt. Az AWS D1.1/D1.1M egy hegesztett kötést szabályozhat, miközben az alapfém-specifikáció az alapanyagra vonatkozik. A szerződés ezután további vizsgálatokat vagy szigorúbb határértékeket írhat elő.
Az érvényes megfelelőségi döntés ezért megőrzi az azonosság, a mintavétel, a módszer, az eredmény és a kritérium közötti kapcsolatokat. Ha egy kapcsolat megszakad, a szám technikailag továbbra is pontos lehet, de a megfelelőségi állítás nem lesz kellően alátámasztva. A vizsgálat mért tényeket állapít meg; az irányadó termékspecifikáció határozza meg, mit jelentenek ezek a tények a szállított acél szempontjából.

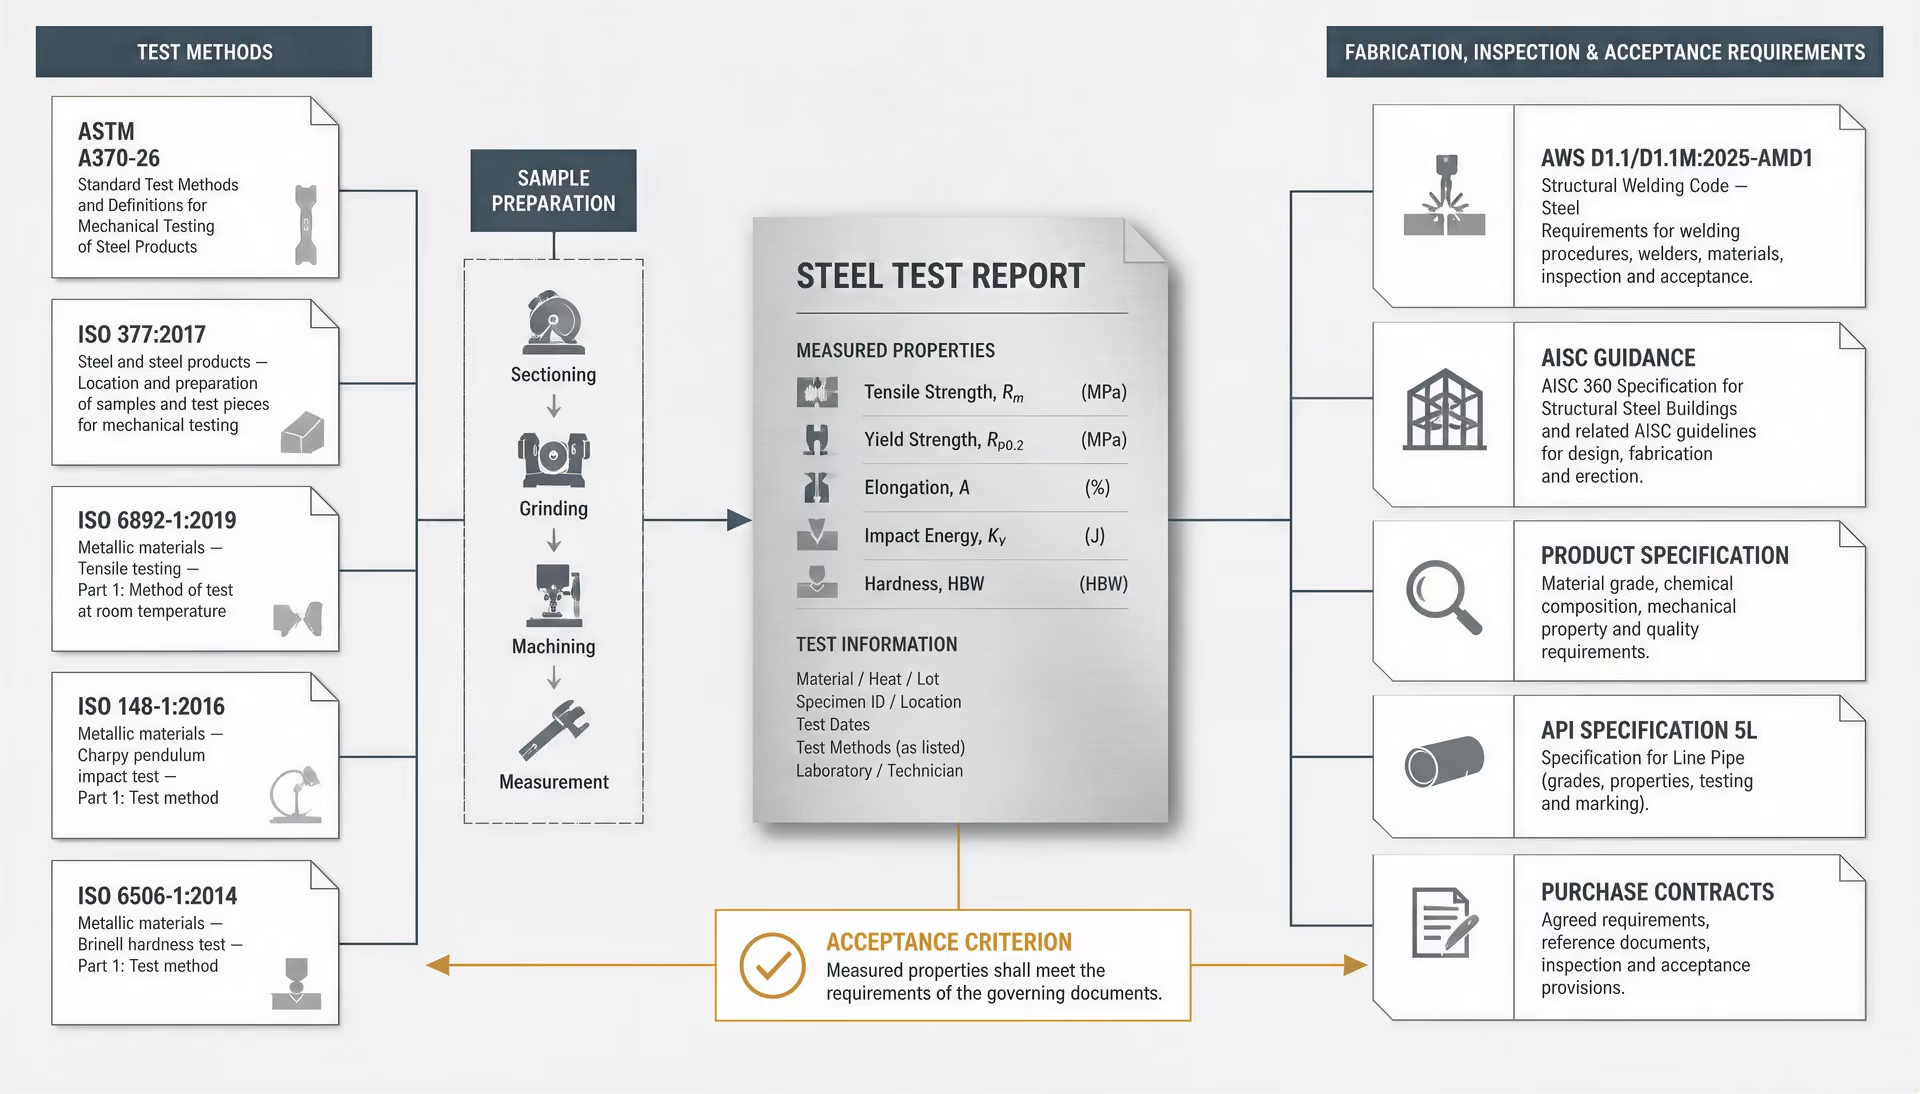
A szabványrendszer felépítése: ASTM, ISO, AWS, AISC és API
Egy acélvizsgálat eredményének önmagában nincs független megfelelőségi vagy nemmegfelelőségi jelentése. Jelentősége a hivatkozások láncolatától függ: a szállított terméktől, a próbatest helyétől és orientációjától, a vizsgálati eljárástól, a jelentett tulajdonságtól, valamint a határértéket meghatározó dokumentumtól. Az ASTM A370-26 előírhatja például, hogyan kell elvégezni egy szakító- vagy ütővizsgálatot, míg egy ASTM-termékszabvány, egy API-dokumentum, egy projektspecifikáció vagy egy adásvételi szerződés határozza meg, hogy a mért érték elfogadható-e. Az ISO-szabványok ugyanezen a láncolaton belül helyezkedhetnek el, de nem váltják ki automatikusan az ASTM-követelményeket.
A megkülönböztetés azért fontos, mert a szabványosító szervezetek eltérő feladatokat rendelnek dokumentumaikhoz. Az ASTM és az ISO elsősorban a vizsgálati módszereket és a próbatestek előkészítését határozza meg. Az AWS D1.1/D1.1M:2025-AMD1 a szerkezeti acélok hegesztését szabályozza, beleértve a minősítést, a gyártást, az ellenőrzést és a hegesztési varratok elfogadását. Az AISC tervezési és ellenőrzési útmutatást biztosít, nem pedig egy anyagszabvány univerzális helyettesítőjét. Az API Specification 5L a csőgyártást, a vizsgálatot, az ellenőrzést, a dokumentációt és a beszerzési követelményeket kapcsolja össze a csővezetékes szállítási rendszerek tekintetében.
A méréseket meghatározó szabványok
Az ASTM A370-26 általános mechanikai vizsgálati szabvány acél-, rozsdamentesacél- és kapcsolódó ötvözött termékekhez. A szabvány kiterjed a szakító-, hajlító-, keménység- és ütővizsgálatokra, beleértve azokat az eljárási részleteket is, amelyek hatással vannak az eredményre. Ezek közé tartozhatnak a próbatest méretei, a vizsgálóberendezés, az előkészítés, a vizsgálat végrehajtása, valamint a tulajdonságok jelentésének módja. Az ASTM A370-26 önmagában nem nyilvánít minden acélöntetet vagy terméket elfogadhatónak. Az ASTM International szerint az elfogadhatóságot az alkalmazandó termékszabvány vagy az adásvételi szerződés határozza meg.
Az ISO több olyan funkciót különít el, amelyeket az ASTM A370-26 egyetlen általános vizsgálati kereten belül kezel. Az ISO 377:2017 az acélszelvényekből, rudakból, pálcákból, síktermékekből és csőtermékekből származó minták és próbatestek mechanikai vizsgálathoz szükséges azonosítását, helyét és előkészítését szabályozza. Azt határozza meg, honnan kell egy darabot kivenni és hogyan kell előkészíteni. Ez nem azonos azzal a kérdéssel, hogy a vizsgálógép hogyan fejti ki az erőt.
Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatát határozza meg, és azonosítja azokat a mechanikai tulajdonságokat, amelyek meghatározhatók. A jelentés tartalmazhat folyáshatárt, szakítószilárdságot, szakadási nyúlást vagy keresztmetszet-csökkenést, azonban a jelentett tulajdonságot a meghatározott vizsgálati eljáráshoz és mérési feltételekhez kell kapcsolni. A helytelen orientációjú próbatestből, nem megfelelő mérőhosszal vagy eltérő alakváltozási sebességű eljárással kapott érték nem válik egyenértékűvé pusztán azért, mert ugyanabban a mértékegységben van megadva.
Az ütővizsgálatnak saját módszere van. Az ISO 148-1:2016 a fémes anyagok elnyelt ütőmunkájának meghatározására szolgáló, Charpy V-bemetszésű és U-bemetszésű próbatestekkel végzett ingás ütővizsgálatot határozza meg. A bemetszés geometriája, a próbatest orientációja, a vizsgálati hőmérséklet és a próbatestek száma egyaránt befolyásolhatja a jelentett eredményt. Egy olyan szerződéses követelmény, amely meghatározott hőmérsékleten Charpy V-bemetszésű próbatesttel mért ütőmunkát ír elő, nem teljesíthető egy nem specifikált ütővizsgálati eredményre való hivatkozással.
A keménységvizsgálathoz szintén meghatározott módszer szükséges. Az ISO 6506-1:2014 a fémes anyagok Brinell-keménységvizsgálatát határozza meg, és rögzített helyű, valamint hordozható gépekre is alkalmazható. A benyomótest, a vizsgálati erő, a felület állapota, a bemélyedések közötti távolság és a bemélyedés mérése mind a módszer részét képezik. A keménységi szám a skála és a módszer megadása nélkül hiányos; a „220 keménység” nem azonosítja, hogy az eredmény Brinell-, Rockwell- vagy átszámított érték-e.
Az ISO 18265:2013 keménységi skálákhoz, valamint ötvözetlen és gyengén ötvözött acélok, öntött acélok, szerszámacélok és egyéb fémes anyagok szakítószilárdság-becsléséhez ad átszámítási táblázatokat. Az átszámítások segítenek az eredmények összehasonlításában vagy korlátozott mérnöki értékelésben, de a szabvány figyelmeztet arra, hogy az átszámított érték nem helyettesíti a megfelelő szabványos vizsgálati módszerrel kapott eredményt. Ezért egy szakítószilárdság-becsléssé átszámított Brinell-eredmény nem helyettesíti a szakítóvizsgálatot, ha a termékszabvány szakítószilárdságot ír elő.
A gyártást és a hegesztési varratok elfogadását meghatározó szabályzatok
Az anyagvizsgálat és a hegesztési varratok ellenőrzése eltérő kérdésekre ad választ. A szakítóvizsgálat egy anyag vagy egy hegesztési eljárás-minősítéshez használt próbatest mechanikai viselkedését vizsgálja. A roncsolásmentes vizsgálat a kész hegesztési varratban vagy szerkezeti elemben keres folytonossági hiányokat próbadarab eltávolítása nélkül. Egyik eredmény sem értelmezhető helyesen az irányadó elfogadási követelmény ismerete nélkül.
Az AWS D1.1/D1.1M:2025-AMD1 a szerkezeti acélok hegesztésére vonatkozó követelményeket állapítja meg. Szabályozza a hegesztési eljárás minősítését, a hegesztők és hegesztőgép-kezelők minősítését, a gyártási ellenőrzéseket, az ellenőrzési módszereket és a hegesztési varratok elfogadási kritériumait. Kritériumai a szabályzat hatálya alá tartozó hegesztési varratkategóriákra és feltételekre vonatkoznak; nem jelentenek univerzális határértékeket minden acélkötésre, nyomáshatároló szerkezeti elemre vagy csővezetéki körvarratra.
Az AISC útmutatásai a vizuális vizsgálatot, a penetrációs vizsgálatot, a mágnesporos vizsgálatot, a radiográfiai vizsgálatot és az ultrahangos vizsgálatot a gyakori roncsolásmentes vizsgálati módszerek között említik. Az AWS D1.1/D1.1M 8. fejezetét szintén a hegesztési varratok vizsgálati módszereinek és elfogadási kritériumainak forrásaként jelölik meg. A módszert a feltételezett folytonossági hiányhoz és a kötés kialakításához kell igazítani. A vizuális vizsgálat kimutathatja a felületi profilt, a látható repedéseket, az alámetszést vagy a méretbeli problémákat, de nem képes igazolni a belső síkbeli hibák hiányát. Ultrahangos vagy radiográfiai vizsgálatra lehet szükség, ha a projektdokumentumok térfogati vizsgálatot írnak elő.
Az AISC-dokumentumok a meghatározott alkalmazási területükön belül irányt mutatnak a szerkezeti tervezéshez, gyártáshoz és ellenőrzéshez; nem tesznek minden acélterméket AISC-anyaggá. Egy W-szelvény, egy hegesztett kötés és egy csővezetéki cső eltérő anyagszabványokat, tervezési szabályokat és ellenőrzési előírásokat foglalhat magában. Az ellenőrnek meg kell határoznia, melyik dokumentum vonatkozik az adott szerkezeti elemre, és melyik szakasz tartalmazza a határértéket.
Termékszabványok és beszerzési követelmények
A termékszabványok rögzítik azokat a tulajdonságokat és feltételeket, amelyeknek a szállított terméknek meg kell felelnie. Meghatározhatják a kémiai összetételt, a méreteket, a hőkezelést, a szakító tulajdonságokat, az ütőmunkát, a keménységet, a felület állapotát, a kiegészítő vizsgálatokat, az ismételt vizsgálatot, a jelölést és a tanúsítást. A vizsgálati módszer származhat az ASTM A370-26 szabványból vagy valamely ISO-dokumentumból, miközben a termékszabvány rögzíti a minimális folyáshatárt, szakítószilárdságot, szakadási nyúlást vagy ütőmunkát. Ezért hiányos az a laboratóriumi tanúsítvány, amely csak azt állítja, hogy „az ISO 6892-1:2019 szerint vizsgálva”, ha nem azonosítja a termék megnevezését és az elfogadási határértékeket.
Az API Specification 5L a csővezetékes szállítási rendszerekhez használt acélcsövekkel foglalkozik. Beszerzési útmutatása hangsúlyozza, hogy a beszerzési dokumentumokban meg kell határozni az alkalmazandó gyártási eljárást, vizsgálati, ellenőrzési és elfogadási követelményeket. A vevőnek szükség esetén meg kell adnia a csőre vonatkozó termékszabványt, a minőséget vagy szilárdsági szintet, a szállítási állapotot, a méreteket, a cső típusát, a roncsolásmentes vizsgálatra vonatkozó követelményeket, a hidrosztatikus vizsgálatot, az ütővizsgálati követelményeket, a kiegészítő vizsgálatokat és a dokumentációt. E választások nélkül az „API 5L cső” megjelölés nem feltétlenül közli a szerződéses kötelezettségek teljes körét.
Ugyanez az elv érvényesül a dokumentumok együttes alkalmazásakor is. Az ISO 377:2017 szabályozhatja a próbatest helyét, az ISO 6892-1:2019 a szakítóvizsgálati eljárást, egy termékszabvány pedig az előírt szilárdságot és szakadási nyúlást. Az AWS D1.1/D1.1M:2025-AMD1 szabályozhat egy szerkezeti hegesztési varratot, miközben az AISC projektre vonatkozó rendelkezései határozzák meg, mikor szükséges a vizsgálat. Az API Specification 5L csőspecifikus gyártási és ellenőrzési előírásokat adhat hozzá. Ezek a dokumentumok együtt alkalmazhatók, de nem felcserélhetők. Ha a próbatest-előkészítési szabványt vizsgálati módszert meghatározó szabvánnyal, vagy a hegesztési varratok elfogadására vonatkozó szabályzatot anyagvizsgálati jelentéssel helyettesítik, megszakad a mérés és az elfogadás közötti kapcsolat.

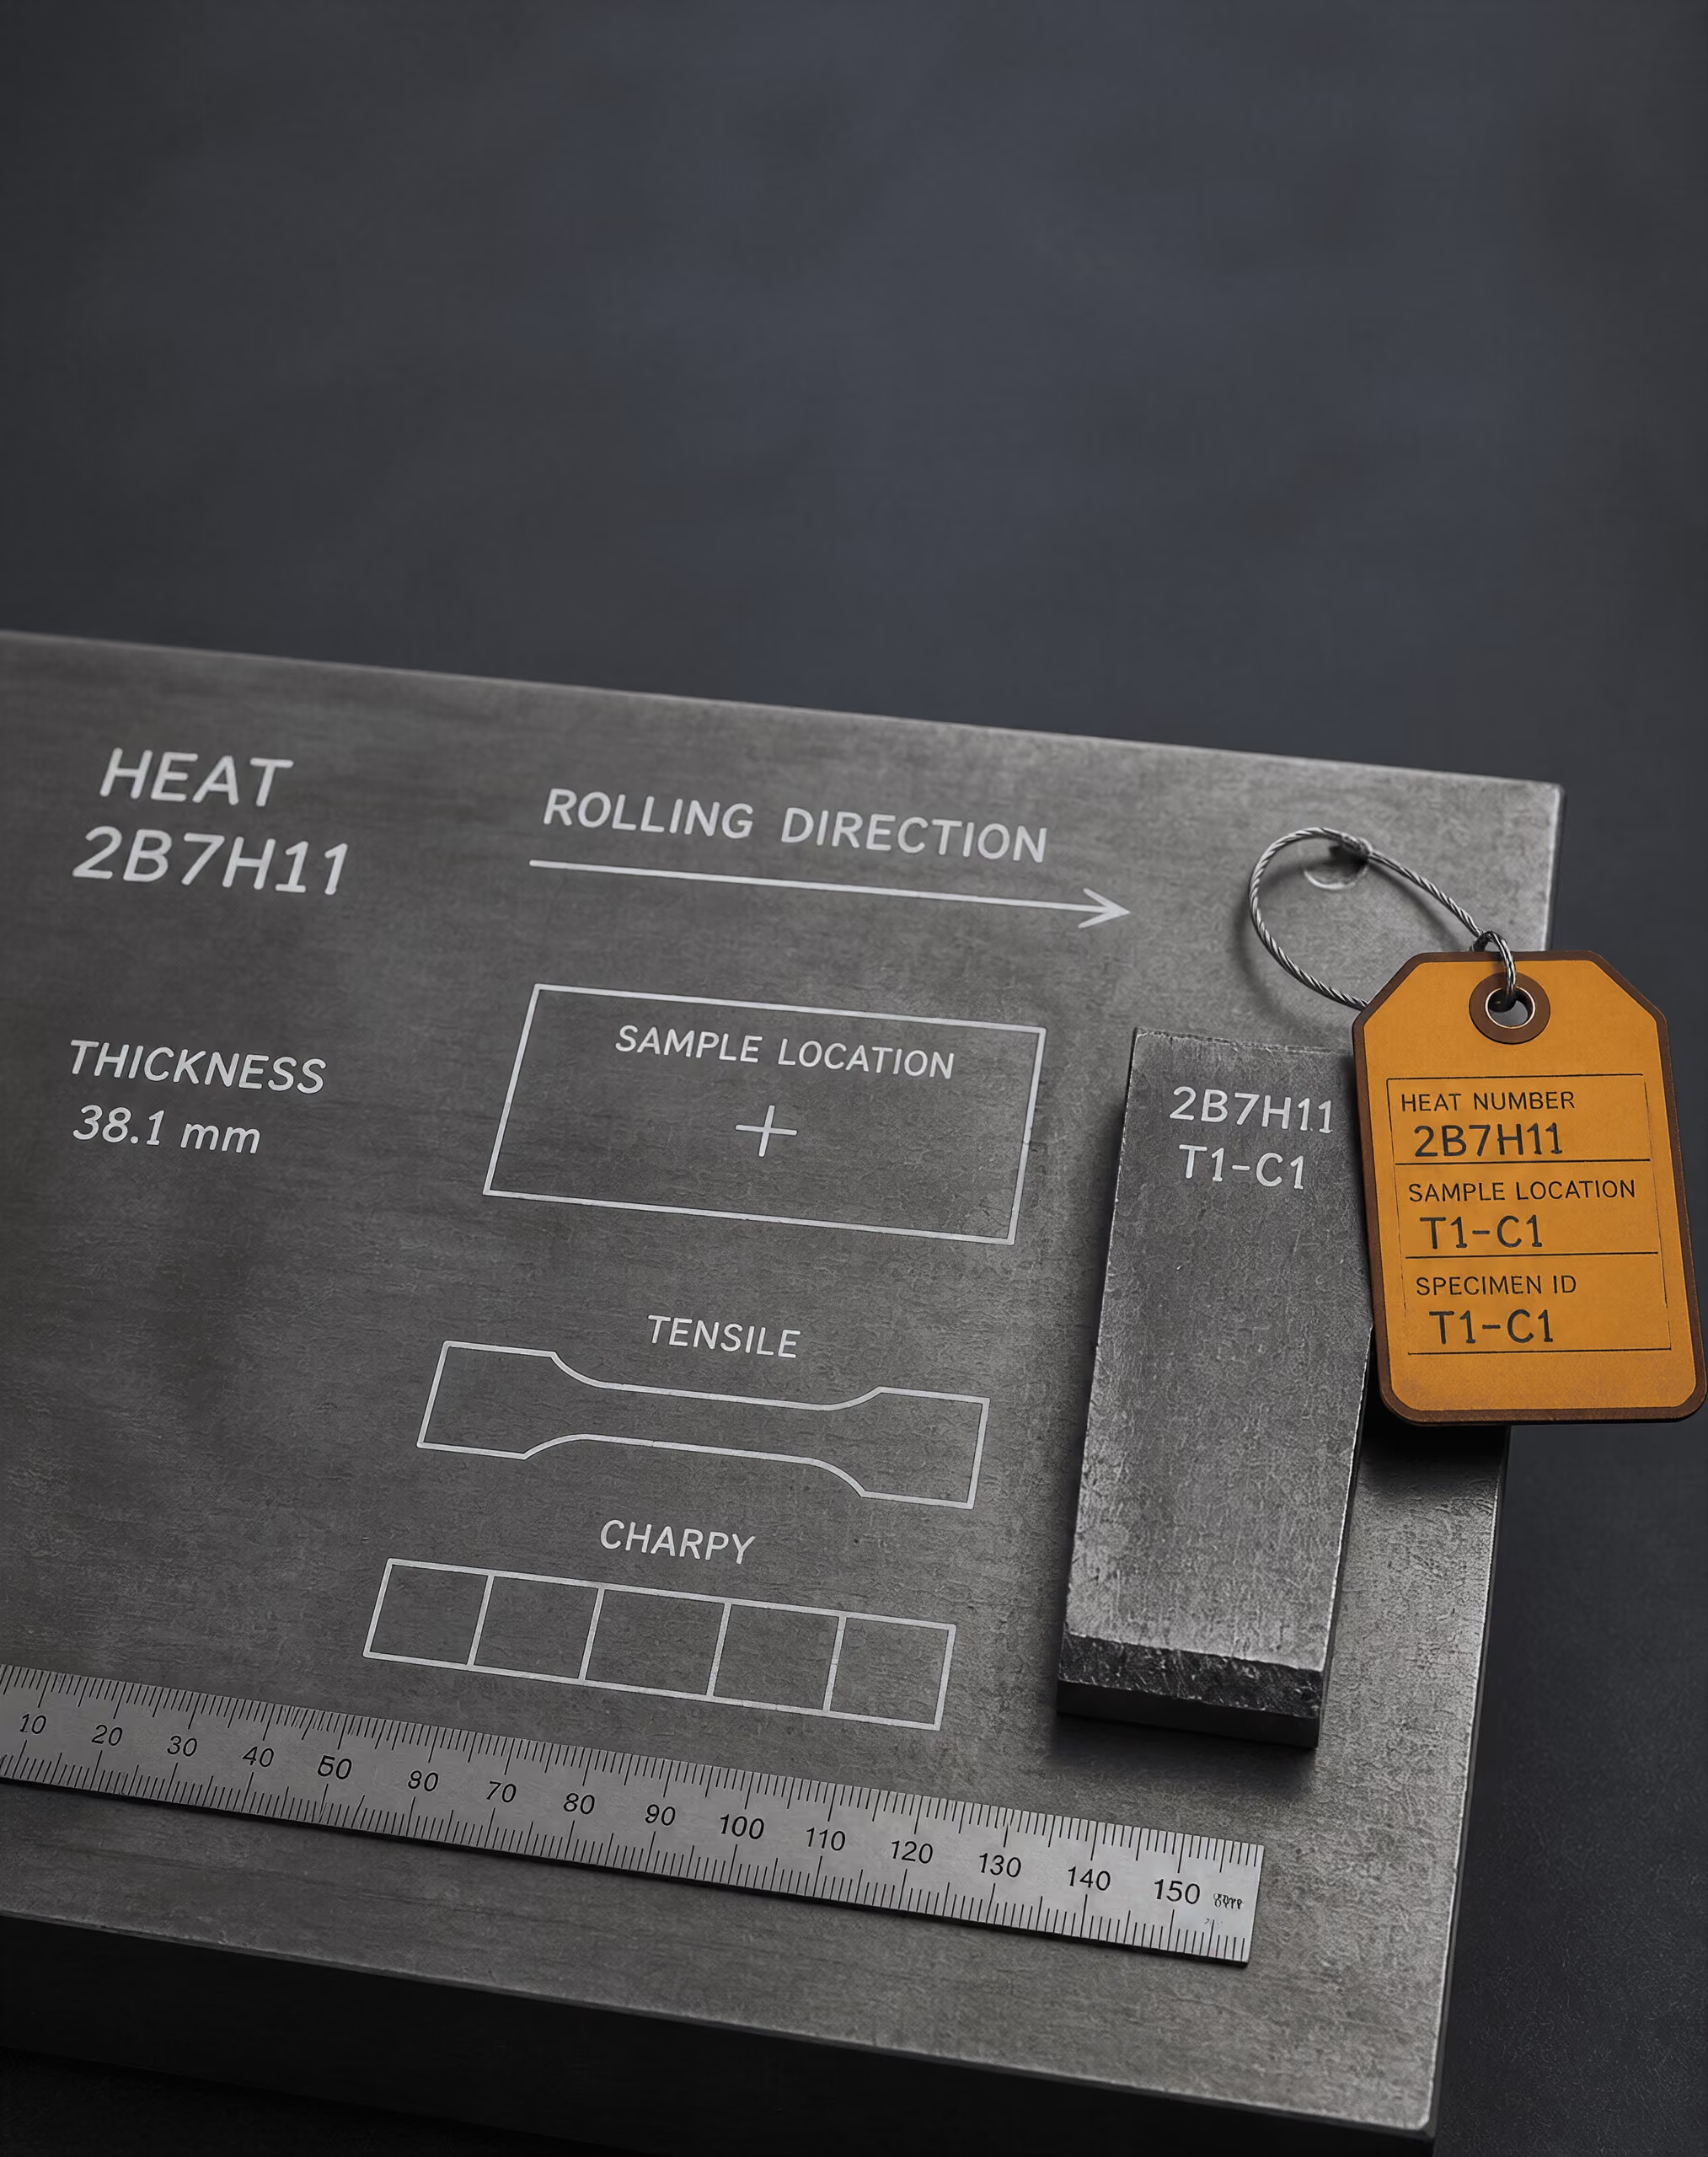
Mintavétel, nyomonkövethetőség és a próbatest előkészítése
Olvasztás, tétel, termékforma és a próbatest azonosítása
A mechanikai vizsgálati eredmény egy meghatározott acéldarabhoz tartozik, nem önmagában egy minőségi megnevezéshez. Az „S355” vagy az „ASTM A36” egy szabvány szerinti kategóriát azonosít, de nem határozza meg az olvasztást, a termék vastagságát, a hengerlési előzményeket, a szállítási állapotot vagy azt a pontos helyet, ahonnan a próbatestet eltávolították. Az ugyanazzal a névleges minőségi megnevezéssel ellátott két termék különbözhet a szegregáció, a szemcseszerkezet, a zárványok eloszlása, a maradó feszültség és a helyi tulajdonságok tekintetében. Ezért egy próbatest nem tekinthető reprezentatívnak pusztán azért, mert a tanúsítványa ugyanazt a minőséget tünteti fel, mint a vizsgált anyag.
Az ISO 377:2017 az acélszelvényekből, rudakból, pálcákból, síktermékekből és csőtermékekből származó minták és próbatestek mechanikai vizsgálathoz szükséges azonosítását, helyét és előkészítését határozza meg. Legfontosabb gyakorlati követelménye az azonosítás folytonossága. A laboratóriumnak képesnek kell lennie arra, hogy a próbatestet összekapcsolja a mintával, a mintát a termékkel, a terméket pedig az ellenőrzési dokumentumokban rögzített olvasztással vagy tétellel.
- Anyagazonosítás
- Szállítói hivatkozás, olvasztási vagy öntési szám, specifikáció és minőségi osztály
- Termékinformáció
- A termék formája, névleges méretei és szállítási állapota
- Vizsgálatazonosítás
- Próbadarab száma, iránya, módszere és előkészítése
- Nyomonkövethetőség
- A minta a termékhez, a termék pedig az olvasztási vagy gyártási tételhez kapcsolódik
A megfelelő azonosítási nyilvántartás rendszerint tartalmazza az acélgyártó vagy a szállító hivatkozási számát, az olvasztási számot, adott esetben az öntési vagy olvasztási számot, a termékszabványt és a minőséget, a termékformát, a névleges méreteket, a szállítási állapotot, valamint a mintavétel helyét. Meg kell adnia továbbá a próbatest számát, a vizsgálat irányát, a vizsgálati módszert, valamint az előírt eljárástól való bármely előkészítési eltérést vagy egyéb eltérést. Az a jelentés, amely az „S355 — szakítóvizsgálat” bejegyzést tartalmazza, de nem tünteti fel az olvasztási számot és a termék mintavételi helyét, elveszítette annak megítéléséhez szükséges információkat, hogy az eredmény vonatkozik-e a szállított anyagra.
A heat és a lot kifejezések nem felcserélhetők. A heat általában olyan acélt jelöl, amelyet egyetlen ellenőrzött olvasztásból vagy öntésből állítottak elő. A lot fogalmát a termékszabvány határozhatja meg egyetlen heat-ből, egy mérettartományból, egy feldolgozási állapotból vagy egyéb, meghatározott kombinációból előállított termékek csoportjaként. A fogalommeghatározást az alkalmazandó szabvány rögzíti. Ha a mintavételi terv egy teljes szállítmányt egyetlen lot-ként kezel, miközben az irányadó szabvány külön kezeli a heat-eket, a vastagságtartományokat vagy a gyártási eljárásokat, akkor formailag rendezett, de műszakilag érvénytelen eredmény születhet.
A vizsgálati módszer és az elfogadási kritérium közötti kapcsolat szintén fontos. Az ASTM A370-26 eljárásokat biztosít acél, rozsdamentes acél és kapcsolódó ötvözött termékek szakító-, hajlító-, keménység- és ütővizsgálatához, de nem dönti el, hogy egy adott eredmény megfelelő-e. Az elfogadási kritériumot az alkalmazandó termékszabvány vagy a beszerzési szerződés határozza meg (ASTM International, 2026). Ezért a vizsgálati mintához tartozó nyilvántartásnak elegendő információt kell megőriznie az adott szabvány azonosításához, beleértve — ahol releváns — annak kiadását is.
Ez az alapelv a mechanikai vizsgálatokon túl is érvényesül. Az API Specification 5L a csővezetékes szállítórendszerekhez használt acélcsövekre vonatkozik, és előírja, hogy a megrendelt termékre vonatkozó gyártási, vizsgálati, ellenőrzési és átvételi követelményeket meg kell határozni (American Petroleum Institute, 2013). A cső azonosítójának, a gyártási eljárásnak, a heat-nek, a csőszámnak és az ellenőrzési állapotnak a minták levágása és továbbítása során is összekapcsolva kell maradnia. A laboratórium nem tudja helyreállítani a hiányos azonosítási láncot azzal, hogy pontosabb keménységértéket állít elő.
A terméken belüli hely és orientáció
A mintavételi hely metallurgiai változó. Egy hengerelt lemez középső része a zárványok populációja és a szegregációs mintázat tekintetében eltérhet a felülettől. Vastag keresztmetszetben a hűlési sebesség és az alakváltozás a vastagság mentén változhat. Rúd vagy huzal esetében a tulajdonságok eltérhetnek a középső és a külső tartományban. Csőtermékeknél a falban elfoglalt hely, a hegesztés helye, a varrat orientációja és a végtől mért távolság is befolyásolhatja az eredményt. Ezért foglalkozik az ISO 377:2017 külön a különböző termékformákkal, ahelyett hogy valamennyi acélt egységes tömbként kezelné.
A termékformát a minta levétele előtt rögzíteni kell. A releváns formák közé tartoznak a szerkezeti szelvények, a rudak, a huzalok, a lapos termékek — például a lemezek és a táblák —, valamint a csőtermékek. Egy szelvény övlemezéből kivágott szakítóvizsgálati próbatest nem tekinthető automatikusan egyenértékűnek a gerincből kivágott próbatesttel. Egy lemez középső vastagságából származó próbatest szintén nem tekinthető automatikusan egyenértékűnek a felületi próbatesttel. Cső esetében az alapfémből származó minta nem felcserélhető egy olyan mintával, amely hosszirányú hegesztést vagy hőhatásövezetet tartalmaz.
Az orientáció ugyanolyan fontos. A „hosszirányú” általában azt jelenti, hogy a próbatest fő tengelye követi a hengerlés, a húzás, az extrudálás vagy a csőgyártás irányát. A „keresztirányú” azt jelenti, hogy az erre az irányra merőleges, az irányadó szabvány fogalommeghatározásait és megengedett mintavételi helyeit figyelembe véve. Az irányt a darabon a vágás előtt meg kell jelölni; azt később nem szabad egy jelöletlen próbadarab alakjából kikövetkeztetni.
A termékszabványok gyakran hosszirányú vagy keresztirányú szakítóvizsgálatokat, hajlítóvizsgálatokat vagy ütővizsgálati próbatesteket írnak elő, és meghatározhatják a felülettől, éltől, hegesztéstől vagy a termék végétől mért távolságot is. Ha egy lemezre vonatkozó szabvány keresztirányú szakítóvizsgálatot ír elő, a hosszirányú eredmény nem helyettesítheti azt pusztán azért, mert a próbatest megmunkálása így egyszerűbb volt. Hasonlóképpen, a Charpy-próbatesteknél előírható az orientáció és a bemetszés iránya annak biztosítására, hogy a bemetszés a kívánt mikroszerkezeti síkot érje. Az ISO 148-1:2016 meghatározza az elnyelt ütőmunka meghatározására szolgáló Charpy V-bemetszéses és U-bemetszéses ingás ütővizsgálati módszert, de a termékszabvány határozza meg az előírt orientációt, hőmérsékletet, a próbatestek számát és az elfogadási szabályt (International Organization for Standardization, 2016).
Mit kell tartalmaznia a mintavételi nyilvántartásnak
- 1 A hengerlés vagy gyártás iránya.
- 2 A vonatkoztatási él és a termék felülete.
- 3 A hegesztés vagy varrat helye, ha releváns.
- 4 A vastagsági helyzet és a vágási határok.
- 5 Az átvitt jelölések, a felelős személy és az átvitel időpontja.
A mintavételi vázlat vagy fénykép gyakran értékesebb annál az általános kijelentésnél, hogy a próbadarab „a lemezből” származik. Megmutathatja a hengerlési irányt, a viszonyítási élt, a felületet, a hegesztést vagy varratot, a vastagságban elfoglalt helyet és a vágási határokat. A jelöléseknek lehetőség szerint a vágást követően is meg kell maradniuk. Ha ez nem lehetséges, a laboratóriumnak az azonosítást azonnal át kell vezetnie az új mintára, és rögzítenie kell, ki és mikor végezte az átvezetést.
A mintavételnek a feltett kérdést is tükröznie kell. A tanúsítványhoz végzett vizsgálat igazolhatja egy meghatározott heat és termék-lot megfelelőségét. Egy meghibásodott alkatrész vizsgálata azonban megkövetelheti, hogy a próbatestek a törési régióból, az érintetlen alapfémből, a hegesztett fémből és a hőhatásövezetből származzanak. Ezek különböző populációk. Ha ezeket egyetlen anyagminőségi megjelölés alatt összevonják, az elrejtheti a meghibásodásért felelős helyet.
Megmunkálás, bemetszéskészítés és a bizonyítékok megőrzése
A próbatest-előkészítés megváltoztathatja a mért tulajdonságot. A szakítóvizsgálati próbatesteket a kiválasztott módszerben előírt méretekre, mérőhosszra, felületi állapotra és geometriára kell megmunkálni. Az ISO 6892-1:2019 meghatározza a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatát és az ily módon meghatározható mechanikai tulajdonságokat, de az eredmény a megfelelően előkészített próbatesttől és a pontos méretmérésektől függ (International Organization for Standardization, 2019). A túlzott köszörülés, a mély szerszámnyomok, a túlmelegedés vagy a nem megfelelő átmeneti sugár korai törést okozhat, illetve megváltoztathatja a jelentett nyúlást.
Ugyanez az óvatosság szükséges a keménységvizsgálatnál is. Az ISO 6506-1:2014 meghatározza a fémes anyagok Brinell-módszerét, beleértve a rögzített helyű és a hordozható gépekkel végzett vizsgálatokat. A vizsgálati felületnek alkalmasnak kell lennie a benyomás létrehozására, és a helyét rögzíteni kell. A reve, dekarbonizált anyag, hegesztési varrat vagy a köszörülés által érintett felület alapján meghatározott keménység más kérdésre adhat választ, mint az alapfém keménysége. Az ISO 18265:2013 keménység-átváltásokat és szakítószilárdság-becsléseket ad meg meghatározott fémes anyagokra, többek között ötvözetlen és gyengén ötvözött acélokra, ugyanakkor kimondja, hogy az átszámított értékek nem helyettesítik a megfelelő szabványos vizsgálati módszerrel kapott eredményeket (International Organization for Standardization, 2013). Az átszámított Brinell-értéket nem szabad szakítóvizsgálati eredményként bemutatni.
A bemetszés elkészítése még szigorúbb ellenőrzést igényel. Charpy-vizsgálatnál a bemetszés geometriája, orientációja, helyzete és a felület minősége határozza meg, hol indul meg a törés. A bemetszést az előírt irányban és tartományban kell kialakítani; a fordított irányú bemetszés eltérő mikroszerkezeti síkot tárhat fel. A próbatestet védeni kell a bemetszés sérülésétől, valamint a másik heat-ből vagy más helyről származó próbatestekkel való összecseréléstől. A címkéknek, ábráknak és fényképeknek a bemetszés irányát még a vizsgálat előtt kell rögzíteniük, nem pedig azután, hogy a törött felet leválasztották az azonosítási láncról.
A vágási módszereket is dokumentálni kell. A lángvágás, fűrészelés, nyírás, megmunkálás és az elektromos kisüléses módszerek eltérő hőhatásréteget, alakváltozást vagy maradó feszültséget hagyhatnak maguk után. Az irányadó termék- vagy vizsgálati szabvány meghatározhatja, hogy a végső megmunkálás előtt mekkora anyagmennyiséget kell eltávolítani. Ha az előkészítés eltér ettől a követelménytől, az eltérést fel kell tüntetni a jegyzőkönyvben. Ez a vizsgálatra vonatkozó bizonyíték, nem pusztán adminisztratív részlet.
Ha egy eredményt vitatnak, vagy meghibásodás vizsgálata folyik, meg kell őrizni az alapanyagot és az elutasított darabokat is. Az eredeti jelöléseket, a levágott maradékokat, a törött szakítóvizsgálati próbatestvégeket, a Charpy-féldarabokat, a keménységvizsgálati fényképeket és a megmunkálási nyilvántartásokat ugyanazon próbatest-azonosítás alatt kell megőrizni. Hegesztett termékek esetében, ahol releváns, meg kell őrizni a varratot, a beolvadási határt és a hőhatásövezetet bemutató makrofényképeket vagy felületi fényképeket. A roncsolásmentes vizsgálat nem helyettesíti ezt a láncot. Az AISC a szemrevételezéses, a folyadékbehatolásos, a mágnesporos, a radiográfiás és az ultrahangos vizsgálatot gyakori módszerként azonosítja, míg az AWS D1.1/D1.1M:2025-AMD1 a szerkezeti acél hegesztésére vonatkozó minősítési, gyártási és ellenőrzési követelményeket, valamint a hegesztések elfogadási kritériumait határozza meg (American Welding Society, 2025; American Institute of Steel Construction, 2024).
A végső jegyzőkönyvnek meg kell adnia, mit vizsgáltak, honnan származott, hogyan orientálták, hogyan készítették elő, mely módszert alkalmazták, és mely szabvány szolgáltatta az elfogadási kritériumot. Csak ezután hasonlítható össze a jelentett szám a megfelelő követelménnyel.
A kémiai azonosság és a mechanikai vizsgálatok korlátai
A minőségjelölés és az anyagazonosság
Egy acélminőséget nem egyetlen szakítóvizsgálati eredmény határoz meg. Az anyag azonossága elsősorban az alkalmazandó termékszabványban megadott anyagjelölésen és kémiai összetételen alapul. A mechanikai tulajdonságok ezt követően azt mutatják meg, hogy az anyag a szállított állapotában megfelel-e az adott szabvány teljesítménykövetelményeinek.
Ez a megkülönböztetés azért fontos, mert hasonló szilárdsági értékek különböző ötvözetekben is előfordulhatnak. Az ASTM A36/A36M szerinti szerkezeti szénacél, az ASTM A572/A572M Grade 50 szerinti nagy szilárdságú, gyengén ötvözött acél, valamint az ASTM A240/A240M Type 304 szerinti rozsdamentes acél egy adott projekthez mind elfogadható szakítóvizsgálati eredményeket adhat, mégsem felcserélhető anyagok. Ötvözőrendszerük, korróziós viselkedésük, hegesztéstechnikai szempontjaik, termékformáik és az előírt elfogadási kritériumaik eltérnek. Egy 350 MPa folyáshatárt rögzítő szakítóvizsgálati jegyzőkönyv nem azonosítja, hogy e minőségek közül melyiket vizsgálták.
A jelölést ezért teljes állításként, nem pedig önálló számként vagy kereskedelmi megnevezésként kell értelmezni. Tartalmazhatja az irányadó szabványt, a minőséget, osztályt, típust, termékformát, vastagságtartományt, szállítási állapotot, kiegészítő követelményeket és a hőkezelési állapotot. A szabvány és a termékforma nélkül megadott „Grade 50” hiányos. Ugyanaz a számjelölés különböző előírások szerint eltérő követelményeket jelenthet.
A kémiai ellenőrzés erre az azonossági kérdésre ad választ. Az adag- vagy termékelemzés a minőségtől függően rendszerint olyan elemeket rögzít, mint a szén, mangán, foszfor, kén, szilícium, króm, nikkel, molibdén, réz, nióbium, vanádium vagy titán. A határértékeket a termékszabvány határozza meg, a jelentett elemzésnek pedig kapcsolódnia kell a vizsgálati tanúsítványban képviselt anyaghoz. Pozitív egyezés pusztán azért nem állapítható meg, mert az anyag kellően szilárd.
Az ASTM A370-26 az acélok, rozsdamentes acélok és kapcsolódó ötvözött termékek húzó-, hajlító-, keménység- és ütővizsgálatának eljárásait határozza meg, de nem rendel minden acélhoz egységes megfelelési vagy elutasítási határértéket. Az ASTM International szerint az elfogadhatóságot az alkalmazandó termékspecifikáció vagy a beszerzési szerződés határozza meg (ASTM International, 2026). A vizsgálati módszer és az elfogadási követelmény az ellenőrzési rendszer két különálló része.
Miért nem helyettesíthetik a mechanikai vizsgálatok a kémiai ellenőrzést?
A szakítóvizsgálat meghatározott eljárás szerint olyan tulajdonságokat mér, mint a folyáshatár, a szakítószilárdság, a nyúlás és a keresztmetszet-csökkenés. Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatát és az ily módon meghatározható mechanikai tulajdonságokat írja elő (International Organization for Standardization, 2019). Nem határozza meg az ötvözet teljes kémiai összetételét, és nem bizonyítja, hogy a próbatest a feltüntetett minőségjelölésű anyagból származik.
A hajlítóvizsgálat meghatározott hajlítótüske és hajlítási szög mellett vizsgálja a képlékenységet és a repedések kialakulását. A keménységvizsgálat a bemélyedéssel szembeni ellenállást méri. Az ISO 6506-1:2014 a fémes anyagok Brinell-módszerrel végzett vizsgálatát írja elő, beleértve a helyhez kötött és a hordozható gépeket is (International Organization for Standardization, 2014). Az ütővizsgálat meghatározott bemetszés, hőmérséklet és ingás elrendezés mellett méri az elnyelt energiát; az ISO 148-1:2016 a Charpy-féle V- és U-bemetszéses vizsgálattal foglalkozik (International Organization for Standardization, 2016). E vizsgálatok egyike sem jelent kémiai ujjlenyomatot.
A keménységérték átszámítható becsült szakítószilárdságra, ez a becslés azonban nem helyettesítheti az előírt szakítóvizsgálatot. Az ISO 18265:2013 keménység-átváltásokat és szakítószilárdság-becsléseket ad meg egyes ötvözetlen és gyengén ötvözött acélokra, öntött acélokra, szerszámacélokra és más fémes anyagokra, ugyanakkor figyelmeztet arra, hogy az átszámított értékek nem helyettesítik a megfelelő szabványos vizsgálati módszerrel kapott eredményeket (International Organization for Standardization, 2013). Ez a korlátozás még inkább érvényes akkor, ha a minőséget kizárólag a keménységből próbálják meghatározni.
A hőkezelés jól szemlélteti a problémát. Az edzés és megeresztés növelheti egy olyan acél szilárdságát, amelynek kémiai összetétele eltér egy másik acélétól, amely ötvözéssel vagy feldolgozással ér el hasonló szilárdságot. A hidegalakítás megváltoztathatja a keménységet és a folyáshatárt anélkül, hogy az ömlesztett anyag összetétele változna. A vastagság, a mintavételi hely, a szemcseszerkezet, a szegregáció és a vizsgálati hőmérséklet szintén befolyásolja a jelentett eredményt. Egy műszakilag helyesen elvégzett szakítóvizsgálat ezért pontosan jellemezheti a próbatestet, miközben nem ad döntő bizonyítékot arra, hogy az ASTM A516/A516M Grade 70, az ASTM A572/A572M Grade 50 vagy egy másik, átfedő tulajdonságú anyag volt-e.
A próbatest ellenőrzése ugyanilyen fontos. Az ISO 377:2017 az acélszelvényekből, rudakból, pálcákból, síktermékekből és csőtermékekből végzett mechanikai vizsgálatokhoz szükséges minták és próbatestek azonosítását, helyét és előkészítését határozza meg (International Organization for Standardization, 2017). Ha nem a megfelelő lemezt, vastagságot, irányt vagy termékhelyet mintázzák, a laboratórium követheti helyesen az eljárást, mégis olyan eredményt állíthat elő, amely nem alkalmazható a megjelölt anyagra.
Az adaghoz kapcsolódó dokumentáció és a kevert anyagok kockázatai
Az azonosság és a teljesítmény közötti gyakorlati kapcsolatot az adag- vagy hőszám jelenti. Az adag meghatározott mennyiségű acél, amely egy adott olvasztási műveletből vagy gyártási nyilvántartásból származik. A gyártóművi vizsgálati jegyzőkönyvnek, anyagvizsgálati jegyzőkönyvnek vagy tanúsítványnak össze kell kapcsolnia az adag- vagy hőszámot a termékazonosítóval, a minőséggel, a méretekkel, az állapottal, a kémiai elemzéssel, a mechanikai vizsgálati eredményekkel és minden előírt kiegészítő vizsgálattal. Ennek a kapcsolatnak a darabolás, feldolgozás, tárolás és beépítés során is fenn kell maradnia.
A H12345 adaghoz kiállított tanúsítvány automatikusan nem igazolhatja a H12345A jelölésű lemezt, a megmaradt, de jelölését nem őrző darabot, illetve a több adagból álló köteget. A jelölések szemcseszórással, vágással, bevonatolással vagy gyártási műveletekkel eltávolíthatók. A nyomonkövethetőség elvesztése után egy későbbi szakítóvizsgálat nem állítja helyre azt. Csupán a vizsgált darab tulajdonságait igazolja, eredetét és teljes kémiai azonosságát azonban nem.
A kevert anyagok tárolása hasonló kockázatot jelent. Az ASTM A36/A36M és az ASTM A572/A572M Grade 50 szerinti lemezek azonosnak tűnhetnek, és átfedő hajlítási vagy keménységi eredményeket adhatnak. Egy rozsdamentesacél- és egy szénacél-alkatrész szintén összetéveszthető, ha a felület-előkészítés eltávolítja a látható jelöléseket. Ha a mintát nem a megfelelő tételből veszik, a laboratóriumi jegyzőkönyv pontos lehet, mégis a nem megfelelő adaghoz rendelhetik.
Ezért a kémiai elemzést, a jelöléseket, a tanúsítványokat és a mechanikai vizsgálati jegyzőkönyveket egyetlen nyomonkövethetőségi láncként kell áttekinteni. Csővezetékekhez használt acélcsövek esetében az API Specification 5L beszerzési útmutatója arra hívja fel a figyelmet, hogy meg kell határozni a gyártási, vizsgálati, ellenőrzési és elfogadási követelményeket, nem pedig általános vizsgálati eredményre kell hagyatkozni (American Petroleum Institute, 2013). Szerkezeti hegesztés esetén az AWS D1.1/D1.1M:2025-AMD1 külön határozza meg a hegesztési eljárások minősítését, a hegesztők minősítését, az ellenőrzési módszereket és a hegesztési elfogadási kritériumokat (American Welding Society, 2025). A hegesztési ellenőrzés nem képes azonosítani egy azonosítatlan alapanyagot.
A helyes következtetés korlátozott, de fontos: a mechanikai vizsgálat egy megfelelően azonosított próbatest mért teljesítményét állapítja meg. A kémiai ellenőrzés azt állapítja meg, hogy mi az anyag. Egyik funkció sem helyettesítheti a másikat.

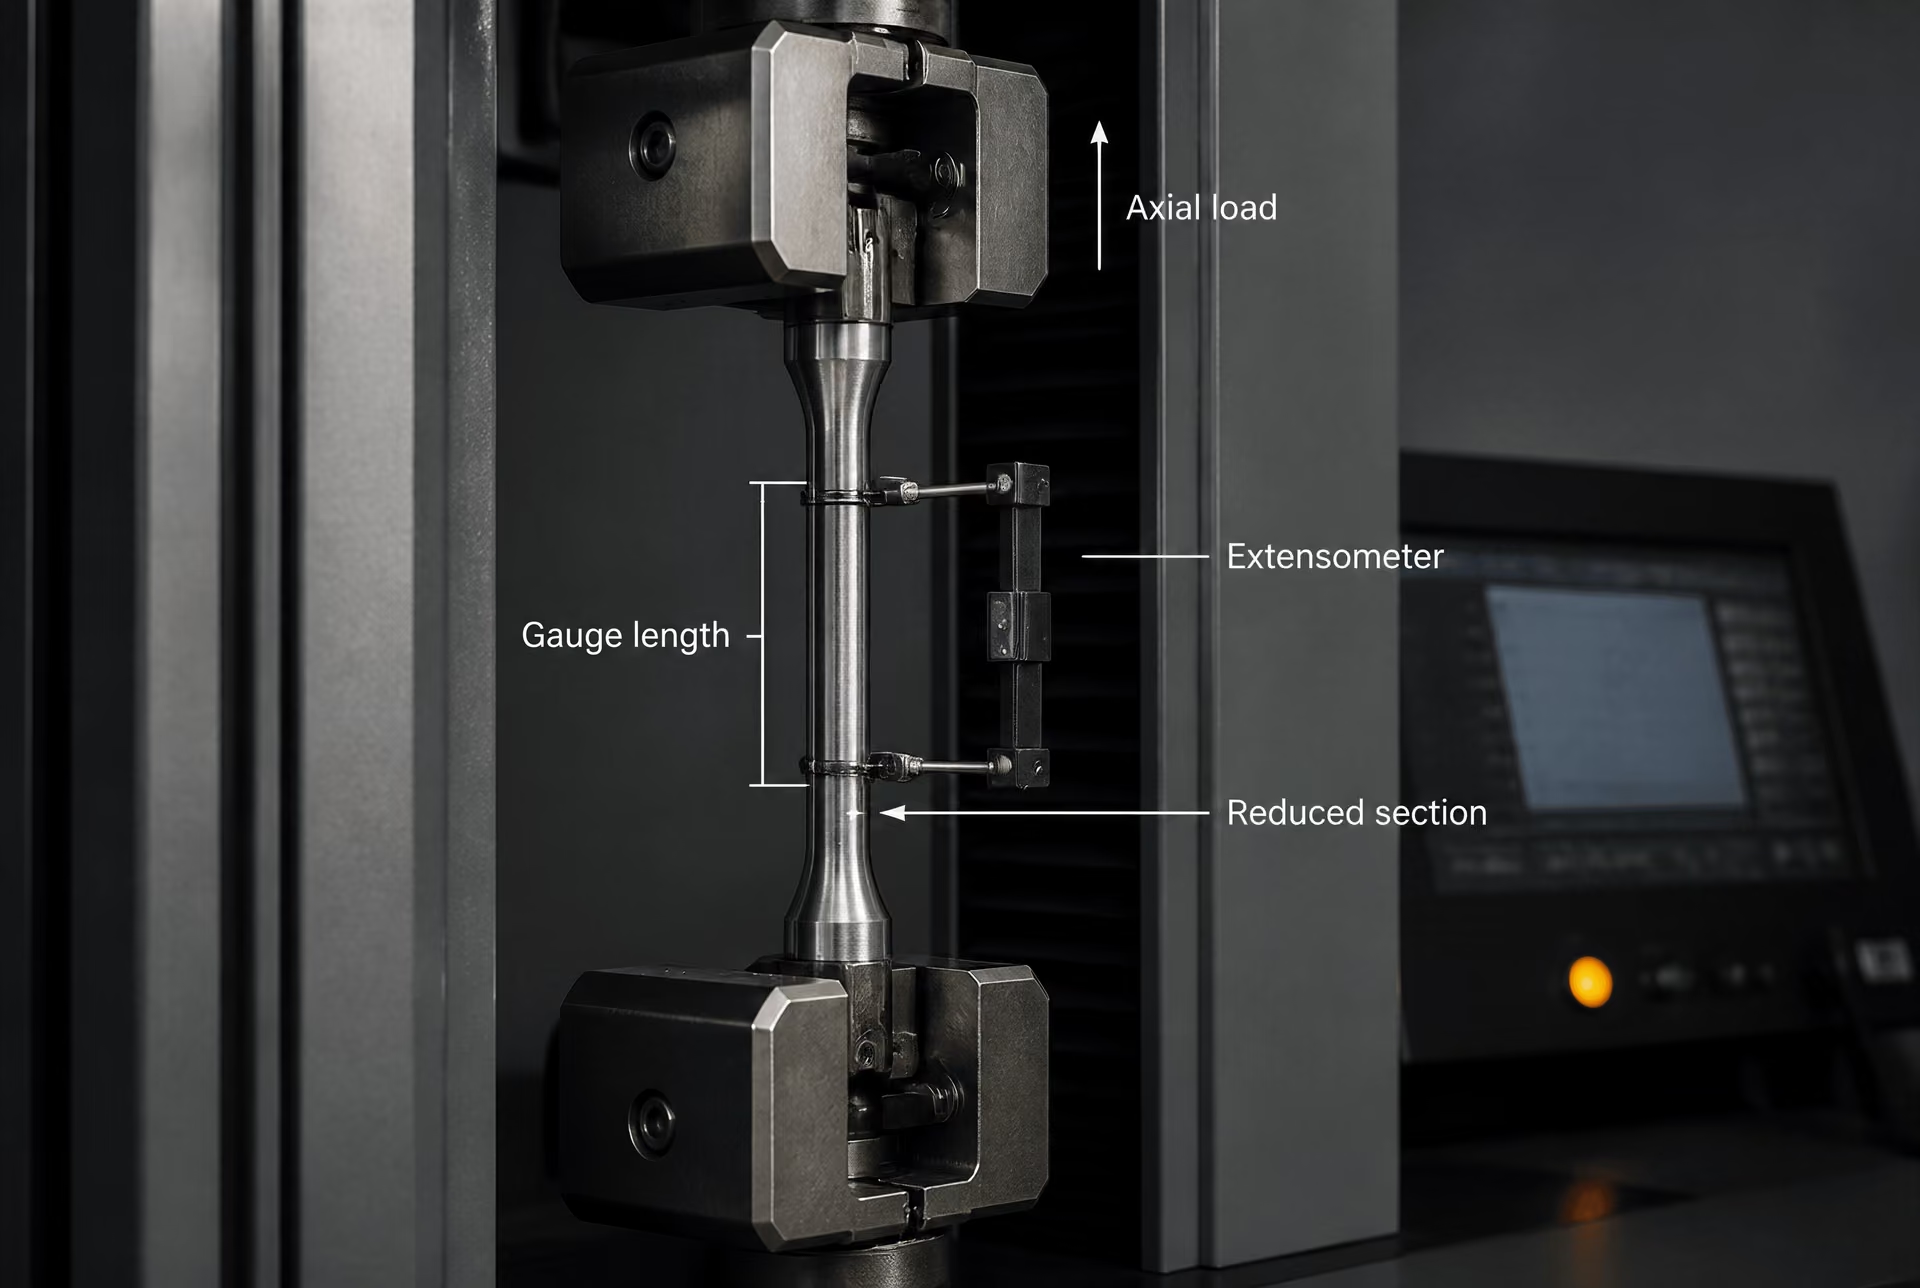
Acél szakítóvizsgálata szobahőmérsékleten
A szakítóvizsgálat azt méri, hogyan reagál egy acél próbatest a szobahőmérsékleten, fokozatosan növekvő axiális terhelésre. A vizsgálat megmutathatja azt a feszültséget, amelynél megkezdődik a képlékeny alakváltozás, az elért legnagyobb mérnöki feszültséget, valamint a törés előtti maradó alakváltozás mértékét. Ezek az eredmények segítenek egy adag, lemez, rúd, cső, kovácsdarab vagy más termék jellemzésében, de a vizsgálat nem jelent általános megfelelési vagy elutasítási döntést. Az eredmény csak akkor értelmezhető, ha a jelentett érték a megfelelő termékformához, mintavételi helyhez, próbatest-geometriához, vizsgálati szabványhoz és elfogadási követelményhez kapcsolódik.[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
A megkülönböztetés azért fontos, mert egy vizsgálólaboratórium követhet érvényes szakítóvizsgálati eljárást, miközben az ellenőr nem megfelelő termékspecifikációt alkalmaz. Ezzel szemben a termékspecifikáció olyan eredményt követelhet meg, amely nem nyerhető ki megbízhatóan alkalmatlan próbatestből vagy nem megfelelően szabályozott vizsgálattal. Az ASTM A370-26 az acélok, rozsdamentes acélok és kapcsolódó ötvözött termékek húzó-, hajlító-, keménység- és ütővizsgálatára vonatkozik, miközben az elfogadást az alkalmazandó termékspecifikációra vagy beszerzési szerződésre bízza (ASTM International, 2026). Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatát írja elő, és meghatározza az ily módon meghatározható mechanikai tulajdonságokat (International Organization for Standardization, 2019).
Az ISO 6892-1:2019 és az ASTM A370-26
Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatának általános módszere. A próbatestek előkészítésével és jelölésével, a vizsgálógépekkel szemben támasztott követelményekkel, az erő és a megnyúlás mérésével, a vizsgálati sebességekkel, a tulajdonságok meghatározásával és a jelentéssel foglalkozik. Keretet biztosít összehasonlítható eredmények előállításához, nem pedig minden acélminőség minimális folyáshatárát vagy nyúlását határozza meg.
Az ASTM A370-26 hasonló összehangoló szerepet tölt be számos acél- és ötvözeti termék esetében az ASTM-alapú vizsgálati rendszerekben. A szakítóvizsgálatra vonatkozó rendelkezéseit a vonatkozó anyagszabvánnyal együtt kell értelmezni. Az alkalmazandó előírás például meghatározhatja, hogy az eredményt folyáshatárként vagy folyási pontként kell-e megadni, hogy a bizonyító feszültség meghatározásához előírt nyúlást kell-e alkalmazni, melyik nyúlásmérő hosszt kell használni, valamint hogy szükséges-e a keresztmetszet-csökkenés meghatározása. A vizsgálati módszer az eljárást, a termékspecifikáció pedig a követelményt határozza meg.
A próbatest kiválasztása ennek az összefüggésnek a része. Az ISO 377:2017 szabályozza az acélszelvényekből, rudakból, hengerhuzalokból, lapos termékekből és csőtermékekből származó minták és próbadarabok mechanikai vizsgálathoz szükséges azonosítását, helyét és előkészítését. Egy termékhez hosszirányú vagy keresztirányú próbatest, illetve a vastagságon belül meghatározott helyről kivett próbatest lehet szükséges. A hengerlési iránnyal párhuzamosan kivágott lemezpróbatest nem feltétlenül képviseli ugyanazt az irányfüggő viselkedést, mint a rá merőlegesen kivágott próbatest. Csövek esetében figyelembe kell venni a görbületet, a falvastagságot, a lapítást és a próbadarab helyét. A laboratóriumnak fel kell jegyeznie az alapul szolgáló terméket, a hő- vagy öntvényszámot, az irányt, a vastagságot vagy átmérőt, valamint a mintavételi helyet.
A próbatest mérőszakaszának meghatározott geometriával kell rendelkeznie, és a nyúlásméréshez mérőhosszt kell alkalmazni. A szabványosított méretek összehasonlíthatóvá teszik a nyúlási eredményeket. Nem teszik azonban az összes geometriát felcserélhetővé. Az arányos és a nem arányos próbatest eltérő százalékos nyúlást eredményezhet, mivel a végső alakváltozás nem függetlenül oszlik el a mérőhossztól és a keresztmetszet alakjától. A megmunkálás szintén fontos: a mély szerszámnyomok, az éles átmenetek, a túlmelegedés, a dekarbonizáció vagy a nem megfelelő felületi állapot idő előtti törést okozhat, illetve módosíthatja a mért duktilitást.
A vizsgálógépnek a húzóerőt a próbatest tengelyén keresztül kell kifejtenie, továbbá a szükséges tartományban pontosan kell mérnie az erőt és a nyúlást. A befogásnak meg kell akadályoznia a csúszást anélkül, hogy összenyomást, hajlítást vagy a befogók közelében feszültségkoncentrációt idézne elő. Az illesztési hibák olyan hajlítófeszültségeket hozhatnak létre, amelyek nem részei a tervezett egytengelyű vizsgálatnak. Az eljárás a terhelés vagy az alakváltozás sebességét is szabályozza. A túlzott sebesség befolyásolhatja a látszólagos folyási viselkedést és a mért nyúlást, míg a szükségtelenül lassú vagy nem egyenletes sebesség megnehezítheti az eredmények összehasonlítását.
Az extenzométer a meghatározott mérőhosszon bekövetkező nyúlást méri. Nem csupán a vizsgálat pontosságának növelésére szolgáló eszköz; mérőhossza, rögzítése, mérési tartománya, felbontása, kalibrálása és eltávolításának időpontja befolyásolja, hogy mely tulajdonság határozható meg. A folyási vagy bizonyító viselkedés meghatározására használt extenzométernek a feszültség–alakváltozás görbe vonatkozó szakaszán végig rögzítve és pontosan kell működnie. Ha a törés előtt eltávolítják, a gép keresztfejének elmozdulása nem helyettesítheti automatikusan a mérőhosszon mért nyúlást, mivel a keresztfej elmozdulása a befogók, a gépváz és más alkatrészek alakváltozását is magában foglalja. A vizsgálati jegyzőkönyvben fel kell tüntetni, hogyan mérték a nyúlást, és mikor távolították el az extenzométert, ha a módszer ezt megengedte.
Folyáshatár, bizonyító feszültség, szakítószilárdság, nyúlás és keresztmetszet-csökkenés
| Tulajdonság | Mit ír le | Fontos jelentési feltétel |
|---|---|---|
| Folyáshatár | A képlékeny alakváltozás kezdetéhez kapcsolódó feszültség | Meg kell adni, hogy határozott folyáspontot vagy más meghatározást alkalmaztak-e |
| Szerkezeti folyáshatár | Meghatározott maradó alakváltozáshoz kapcsolódó feszültség | Meg kell adni az előírt eltolást vagy nyúlást |
| Szakítószilárdság | Az elért legnagyobb mérnöki feszültség | Az eredeti keresztmetszeti terület felhasználásával számítják ki |
| Nyúlás | Egy meghatározott mérési hosszon bekövetkező megnyúlás | A mérési hosszt a százalékérték mellett is fel kell tüntetni |
| Kontrakció | A keresztmetszeti terület csökkenése a törés helyén | A nyakrésznél mérik, és külön jelentik |
A folyáshatár a képlékeny alakváltozás kezdetéhez kapcsolódó feszültséget írja le. Egyes acéloknál jól elkülönülő felső és alsó folyási pont figyelhető meg: az anyag elér egy maximális feszültséget, majd alacsonyabb, viszonylag állandó feszültség mellett folytatja a képlékeny alakváltozást. Más acélok nem mutatnak egyértelmű folyási pontot. Feszültség–alakváltozás görbéjük fokozatosan változik a rugalmas viselkedéstől a képlékeny viselkedésig, ezért egy előírt eltolást vagy nyúlást alkalmaznak egy reprodukálható érték meghatározására.
A bizonyító feszültség a képlékeny alakváltozás eltoláson alapuló mérőszáma. Az olyan megjelölés, mint például a meghatározott százalékos alakváltozáshoz tartozó bizonyító feszültség, az előírt módszer szerint a maradó alakváltozás létrehozásához szükséges feszültségre utal. A pontos eltolásnak a vonatkozó szabványból vagy termékspecifikációból kell származnia. A bizonyító feszültség ezért nem azonosítható egy vizuálisan meghatározott folyási ponttal, és nem szabad általános „folyáshatár” megjelöléssel jelenteni, ha az irányadó követelmény bizonyító feszültséget ír elő.
A szakítószilárdság, amelyet gyakran végső szakítószilárdságnak is neveznek, a vizsgálat során elért legnagyobb mérnöki feszültség. Értékét a legnagyobb rögzített erő és a kezdeti keresztmetszeti terület hányadosaként számítják ki. E maximumot követően a duktilis próbatesten jellemzően lokalizált nyak kialakulása kezdődik. A tényleges terhelés csökkenhet akkor is, amikor a nyakban lévő anyag továbbra is képlékeny alakváltozást szenved. A szakítószilárdság ezért nem a töréskor fennálló feszültséget jelenti, és önmagában nem jelzi a duktilitás mértékét sem.
A nyúlás a törést követően a meghatározott mérőhosszon bekövetkező hosszváltozást méri, amelyet általában a kezdeti mérőhossz százalékában fejeznek ki. A törött darabokat összeillesztik, majd a végső mérőhosszt az irányadó módszer szerint megmérik. A nyúlás erősen függ a mérőhossztól, a próbatest geometriájától, az iránytól, a vastagságtól, a felületi állapottól és a képlékeny alakváltozás eloszlásától. A rövid mérőhossz nagyobb mértékben tartalmazhatja a lokalizált nyaki alakváltozást, ezért a százalékos érték eltérhet a hosszabb mérőhossz esetén kapott értéktől. A mérőhosszt a jelentett érték mellett fel kell tüntetni.
A keresztmetszet-csökkenés a törési helyen bekövetkező keresztmetszet-terület-csökkenést méri. Kiszámítása a kezdeti terület és a nyaknál kialakult legkisebb végső terület összehasonlításával történik, majd a különbséget a kezdeti terület százalékában fejezik ki. A nyúlással ellentétben ez a lokális összehúzódásra, nem pedig egy meghatározott hosszon bekövetkező teljes hosszváltozásra összpontosít. Két próbatestnek lehet hasonló nyúlása, de eltérő keresztmetszet-csökkenése, illetve hasonló keresztmetszet-csökkenése, de eltérő nyúlása. Egyik tulajdonság sem helyettesíti a másikat.
A feszültségértékek a terület alkalmazott értelmezésétől is függenek. A mérnöki feszültséget a kezdeti terület, míg a valódi feszültséget az alakváltozás során változó terület alapján számítják. A termékspecifikációk és a rutinszerű szakítóvizsgálati jegyzőkönyvek általában megadják a vizsgálati szabvány által előírt értelmezést. A laboratórium nem keverheti a különböző értelmezések alapján számított értékeket, és nem vezethet le egy anyagminőségre vonatkozó határértéket egy grafikonból az irányadó dokumentum ellenőrzése nélkül.
Törési hely, a próbatest érvényessége és a jelentéskészítés
A mérőszakaszon belüli törés általában a várt eredmény, de pontos helye befolyásolja a nyúlás érvényességét, és kérdéseket vethet fel a többi eredménnyel kapcsolatban is. A befogó közelében, a mérőhosszon kívül, megmunkálási nyomnál vagy nyilvánvaló illesztési hibánál bekövetkező törés nem feltétlenül képviseli az anyag mérőszakaszának tulajdonságait. Az alkalmazandó módszer és a termékspecifikáció határozza meg, hogy az eredmény érvénytelen-e, hogy különleges feltétel alapján elfogadható-e, vagy hogy újravizsgálat szükséges-e. A laboratórium nem hagyhatja egyszerűen figyelmen kívül a számára kedvezőtlen eredményt, és nem helyettesítheti azt újravizsgálattal anélkül, hogy az okot rögzítené.
A törési felület megjelenése szintén hasznos megfigyelésekkel szolgálhat. A középen kialakuló duktilis nyak különbözik a nyírásos töréstől, a hasadástól, a rétegződéshez kapcsolódó tönkremeneteltől vagy a felületi hibából kiinduló töréstől. A megjelenés önmagában nem igazolja a megfelelőséget, de jelezhet próbatest-előkészítési problémát, termékfolytonossági hibát vagy rendellenes törési módot. A törés helyét, a legközelebbi mérőjeltől vagy befogótól mért távolságot, valamint minden látható hibát fel kell jegyezni, ha ezek relevánsak.
A megfelelően alátámasztott jelentés azonosítja az anyag megjelölését, a termékformát, a hő- vagy öntvényszámot, a próbatest irányát, a mintavételi helyet, a próbatest típusát és méreteit, a kezdeti keresztmetszeti területet, a mérőhosszt, a vizsgálati hőmérsékletet, a vizsgálati módszert és kiadását, a terhelési vagy alakváltozási sebesség alapját, az erő- és nyúlásmérő berendezést, valamint az esetleges eltéréseket. A meghatározott tulajdonságokat mértékegységekkel együtt közli, és feltünteti, hogy a nyúlást a törést követően mérték-e, illetve hogy meghatározták-e a keresztmetszet-csökkenést. Ha a próbatest a megengedett helyen kívül tört el, ennek a ténynek szerepelnie kell a jelentésben akkor is, ha később újravizsgálatot végeztek.
A legfontosabb, hogy a jelentés különítse el egymástól a mért eredményeket és az elfogadási státuszt. Az ISO 6892-1:2019 alapján meghatározható a szakítószilárdság, a bizonyító feszültség és a nyúlás, de a szabvány nem dönti el, hogy egy adott anyagminőség megfelel-e. Hasonlóképpen, az ASTM A370-26 az elfogadással kapcsolatban az alkalmazandó termékspecifikációhoz vagy a beszerzési szerződéshez irányítja a felhasználókat. Egy szerkezeti lemezre vonatkozó specifikáció, egy nyomástartó edény anyagspecifikációja és egy csővezetékre vonatkozó követelmény eltérő próbatest-helyeket, tulajdonságokat és határértékeket írhat elő olyan acélok esetében, amelyek névleges kémiai összetétele hasonló. Az API Specification 5L például a csővezetéki szállítórendszerekhez használt acélcsövekkel, valamint a gyártási, vizsgálati, ellenőrzési és elfogadási követelmények meghatározásának szükségességével foglalkozik (American Petroleum Institute, 2013). Az elfogadási értéket ezért az irányadó termékspecifikációból, annak kiadásából és a beszerzési dokumentumból kell idézni — nem szabad a szakítóvizsgálati módszerből kitalálni vagy más anyagminőségtől átvenni.
Hajlítóvizsgálat: képlékenység, szerkezeti épség és felületi felnyílás
A vezetett hajlítás és a hajlítóvizsgálat céljai
A hajlítóvizsgálat azt vizsgálja, hogy egy acél próbatest képes-e meghatározott mértékű képlékeny alakváltozást elszenvedni anélkül, hogy a húzott oldalon elfogadhatatlan felnyílás alakulna ki. Ezért a vizsgálat a képlékenység és a gyárthatósági épség értékelésére szolgál, nem pedig a szakítóvizsgálat helyettesítésére. A szakítóvizsgálat szabályozott tengelyirányú terhelés mellett olyan jellemzőket mér, mint a folyáshatár, a szakítószilárdság, a nyúlás és a keresztmetszet-csökkenés. Az ISO 6892-1:2019 meghatározza a szobahőmérsékleten végzett szakítóvizsgálati módszert és azokat a mechanikai tulajdonságokat, amelyek meghatározhatók. A hajlítóvizsgálat más jellegű bizonyítékot szolgáltat: az alakváltozást egy görbült szakaszon koncentrálja, és feltárja azokat a felületig hatoló gyengeségeket, amelyek a szakítóvizsgálat eredményéből nem feltétlenül tűnnek ki.
A különbség azért lényeges, mert egy acél megfelelhet a szakítószilárdságra és a nyúlásra vonatkozó követelményeknek, mégis megbukhat a hajlítóvizsgálaton. A lokális zárványok, réteges leválások, porozitás, hegesztési folytonossági hiányok, kedvezőtlen szemcseirányultság vagy felületi hibák megnyílhatnak, amikor a próbatestet egy hajlítótüske köré hajlítják. Ezzel szemben a hajlítóvizsgálaton való megfelelés nem igazolja az olyan anyagminőséghez előírt szakítószilárdságot, mint az ASTM A36 vagy az ASTM A572 Grade 50. Mindegyik vizsgálat egy meghatározott kérdésre ad választ.
Az ASTM A370-26 az acél, rozsdamentes acél és kapcsolódó ötvözeti termékek húzó-, hajlító-, keménységi és ütővizsgálatára vonatkozó eljárásokat adja meg. Nem határoz meg egyetlen, valamennyi acéltermékre érvényes átvételi szabályt. Az ASTM International szerint a megfelelőséget az alkalmazandó termékszabvány vagy a beszerzési szerződés határozza meg (ASTM International, 2026). A vonatkozó előírás lehet lemezre, rúdra, szalagra, csőre, vezetékcsőre vagy hegesztésre vonatkozó szabvány, és a követelmények változhatnak a vastagság, az anyagminőség, a termék alakja vagy a szállítási állapot függvényében.
A próbatest kiválasztása az eredmény részét képezi. Az ISO 377:2017 az acélszelvényekből, rudakból, pálcákból, síktermékekből és csőtermékekből vett minták és próbatestek azonosításával, helyével és előkészítésével foglalkozik. A nem megfelelő helyről vagy irányban kivett próbatesten szabályosan elvégzett hajlítás félrevezető képet adhat a termék minőségéről. A vizsgálati jegyzőkönyvben fel kell tüntetni az öntést vagy tételt, a termék alakját, az anyagminőséget, a vastagságot, a próbatest méreteit, a felület állapotát, a hajlítás irányát, a hajlítótüske átmérőjét, a hajlítási szöget és a megfigyelt jelenséget.
A hajlítóvizsgálatokat hegesztési minősítéshez és gyártásellenőrzéshez is alkalmazzák. Az AWS D1.1/D1.1M:2025-AMD1 követelményeket tartalmaz a szerkezeti acél hegesztésére, a hegesztési eljárás és a hegesztő minősítésére, a gyártásra, az ellenőrzési módszerekre, valamint a hegesztések elfogadási kritériumaira vonatkozóan. A keresztirányú hegesztési hajlítóvizsgálat, a hosszirányú hegesztési hajlítóvizsgálat és az oldalhajlítás nem pontosan ugyanazt a kötészónát vizsgálja. A kiválasztott próbatestet úgy kell elhelyezni, hogy a hegesztett fém, a beolvadási határ, a hőhatásövezet vagy a gyök azon a helyen legyen, amelyet az alkalmazandó minősítési követelmény előír.
Hajlítótüske, szög, irány és a hajlítás helye
Hajlítótüske vagy hajlítóforma Az az eszköz, amely körül a hajlító próbatestet alakítják; átmérője és a hajlítási szög határozza meg az előidézett alakváltozást.
A hajlítótüske, más néven mandrel, szabályozza az alakváltozás súlyosságát. Számos előírásban az átmérőjét a próbatest vastagságához viszonyítva adják meg, például a hajlítótüske átmérőjeként, amely a t meghatározott többszöröse. A kisebb átmérő szűkebb hajlítást és nagyobb szélső szálbeli alakváltozást eredményez; a nagyobb átmérő kevésbé szigorú feltételt jelent. A megadott átmérő önmagában nem elegendő. A próbatest szélessége, vastagsága, megmunkált élei, a hajlítási szög és az erő kifejtésének módja szintén befolyásolja az anyagra kényszerített alakváltozást.
Vezetett hajlításnál a próbatestet rendszerint egy hajlítószerszám nyílásán fektetik át, miközben egy nyomóbetét az előírt hajlítótüske köré kényszeríti. A végső szög 90°, 120°, 180° vagy az irányadó követelmény által meghatározott más érték lehet. A 180°-os hajlítás nem automatikusan a megfelelő vagy a legszigorúbb vizsgálat minden termék esetében. A termékszabvány az irányadó. Az ASTM A370-26 az általános eljárást adja meg, míg az anyagminőségre vagy a termékre vonatkozó szabvány határozza meg a méreteket és az elfogadási feltételt.
A hajlítás iránya ugyanilyen fontos. A síktermékből vett próbatestet a hengerlési irányra merőlegesen vagy azzal párhuzamosan lehet hajlítani. Egy rúd vagy szelvény esetében meghatározott kapcsolat lehet előírt a hossztengelyhez képest. Hegesztett anyagnál a homlokoldal, a gyök vagy az oldal helyezhető húzásba. A húzott felületen nyílik meg a legnagyobb valószínűséggel egy meglévő folytonossági hiány, ezért a hajlítás irányának megváltoztatása a vizsgálat által feltárt jelenségeket is megváltoztatja. Keresztirányú homlokhajlításnál a hegesztés homlokoldala kerül a hajlítás külső oldalára; gyökhajlításnál a gyökoldal. Az oldalhajlítás keresztmetszetet tesz szabaddá, és feltárhatja a hegesztett fém teljes vastagságában eloszló folytonossági hiányokat.
A hajlítás helyét szintén ellenőrzés alatt kell tartani. A lemezből vett próbatest származhat a középső vastagsági tartományból, a felület közeléből, előírt végrészből vagy egy hegesztéstől meghatározott távolságból. A csőtermékek további választási lehetőségeket jelentenek, többek között a csík helyzetét a kerület mentén, valamint annak eldöntését, hogy a vizsgálat a csőtestet vagy a hegesztési varratot értékeli-e. Az API Specification 5L a csővezetékes szállítórendszerekhez használt acélcsövekkel foglalkozik, és hangsúlyozza a gyártási, vizsgálati, ellenőrzési és átvételi követelmények meghatározását, ahelyett hogy meghatározatlan, általános vizsgálatra hagyatkozna (American Petroleum Institute, 2013).
Az előkészítés módosíthatja a látszólagos eredményt. A termikus vágással létrehozott élek, a durva nyírt élek, az éles sarkok, a csiszolási nyomok vagy a túlzott megmunkálás mesterséges repedésindító helyként működhetnek. Az alkalmazandó szabvány előírhatja az élek lekerekítését vagy korlátozhatja az élmegmunkálást. A laboratóriumnak rögzítenie kell, hogy a felnyílás előkészített élen, az eredeti termékfelületen, a hegesztett fémben vagy a hőhatásövezetben kezdődött-e. Ez a hely meghatározhatja, hogy a jelzés releváns-e a meghatározott elfogadási szabály szempontjából.
Repedések, szakadások és a szabványban meghatározott folytonossági hiányok
A „repedés” önmagában nem teljes körű elfogadási döntés. Az ellenőrnek meg kell határoznia, hogy hol keletkezett, hogyan jelenik meg, és mely dokumentum az irányadó az eredmény szempontjából. Egy termékszabvány elutasíthat minden, a hajlítás után látható repedést vagy szakadást. Egy másik megengedhet korlátozott élmenti szakadást, miközben elutasítja a hegesztés homlokoldalán vagy az alapanyagban kialakuló felnyílásokat. Egy hegesztési minősítési előírás meghatározhatja a megengedett folytonossági hiány maximális hosszát, kizárhat bizonyos jelzéstípusokat, vagy több próbatest értékelését írhatja elő. Nincs olyan egyetemes repedésméret-szabály, amely valamennyi acél hajlítóvizsgálatára alkalmazható lenne.
| Hajlítási megfigyelés | Miért számít a hely | Elfogadási alap |
|---|---|---|
| Tiszta felület | A megadott feltétel mellett nincs látható felnyílás | Termékspecifikáció vagy hegesztési követelmény |
| Szélszakadás | Összefügghet a próbatest szélének előkészítésével | Az élfolytonossági hiányokra vonatkozó konkrét szabály |
| Hosszirányú felnyílás | Feltárhatja a termék folytonossági hiányát | Alkalmazandó termék- vagy gyártási kritérium |
| Hegesztett fém repedése | A hegesztési tartomány problémájára utal | Alkalmazandó hegesztési szabályzat vagy minősítési szabály |
| Fúziós határfelület felnyílása | Határfelületi folytonossági hiányra utalhat | Hegesztési elfogadási kritérium |
A jellemző megfigyelések közé tartozik a tiszta felület, a sekély élmenti szakadás, a hosszirányú felnyílás, a keresztirányú repedés, a réteges leváláshoz hasonló elválás, a hegesztett fém repedése vagy a beolvadási határnál kialakuló felnyílás. Ezek jelentősége eltérő. A kizárólag a próbatest élének előkészítése miatt kialakult kisméretű folytonossági hiány eltérő elbírálás alá eshet, mint az eredeti hengerelt felületen kiinduló repedés. A húzott tartományban kialakuló hosszú, éles felnyílás általában jelentősebb, mint egy rövid, lekerekített nyom, de a végső döntést továbbra is az alkalmazandó szabvány alapján kell meghozni.
A jegyzőkönyvnek a jelzéseket kell leírnia, nem csupán annyit közölnie, hogy „megfelelt” vagy „nem felelt meg”. Meg kell adnia a mért vagy becsült hosszúságot, az irányt, azt a felületet, amelyen a jelzés megjelent, az éltől mért távolságot, valamint azt, hogy folytonos vagy szakaszos-e. A fényképek segíthetnek a bizonyítékok megőrzésében, különösen akkor, ha a termékszabvány előírja a vevő vagy a mérnök általi felülvizsgálatot. Ha a követelmény nem egyértelmű, a vizsgálat eredményét nem szabad utólag egy kényelmesen választott határérték alapján megítélni.
A hajlítóvizsgálat különbözik a gyártást követő roncsolásmentes vizsgálattól is. A szemrevételezéses vizsgálat, a penetrációs vizsgálat, a mágnesporos vizsgálat, a radiográfiai vizsgálat és az ultrahangos vizsgálat a hegesztéseket a próbatest kivágása és hajlítása nélkül vizsgálja; az AISC ezeket gyakori NDE-módszerekként azonosítja, és az AWS D1.1/D1.1M 8. pontjára hivatkozik a hegesztési vizsgálati módszerek és az elfogadási kritériumok tekintetében (American Institute of Steel Construction, 2024). A hajlítóvizsgálat egy gyártási gyengeséget annak felnyitásával tárhat fel, de nem térképezi fel a teljes gyártási hegesztést, és nem helyettesíti az építési szabvány által előírt vizsgálatot.
A védhető eredmény ezért összekapcsolt követelményláncot jelent: a megfelelő termék és anyagminőség kiválasztását, az alkalmazandó mintavételi szabvány szerint azonosított és előkészített, reprezentatív próbatestet, az előírt irányt és hajlítási helyet, a megadott hajlítótüskét és szöget, valamint az irányadó termékszabványból, hegesztési előírásból vagy szerződésből származó elfogadási kritériumot. Az ASTM A370-26 meghatározza a vizsgálat keretét, de nem tesz minden látható felnyílást azonos típusú hibává.
Keménységvizsgálat: Brinell-mérés és értelmezés
ISO 6506-1:2014 és a Brinell-keménységvizsgálat
A Brinell-keménységvizsgálat során a fémes felület egy kemény, gömb alakú behatolótest behatolásával szembeni ellenállását mérik. A berendezés egy meghatározott erőt fejt ki egy volfrám-karbid gömbön keresztül, ezt az erőt meghatározott ideig fenntartja, majd megszünteti, és két, megközelítőleg merőleges irányban megméri a maradó benyomódás átmérőjét. A Brinell-keménységszámot a vizsgálóerőből és a benyomódás görbült felületéből számítják, nem pedig kizárólag a benyomódás átmérőjéből. Azonos vizsgálati feltételek mellett a kisebb benyomódás nagyobb benyomódással szembeni ellenállást, ezáltal magasabb Brinell-értéket jelez.
Az eredményt általában a HBW jelöléssel adják meg, amelyet a gömb átmérője, a vizsgálóerő és szükség esetén az erő alkalmazásának időtartama követ. A 210 HBW 10/3000 formátumú eredmény azt jelenti, hogy a Brinell-keménység értékét 10 mm átmérőjű volfrám-karbid gömbbel és névlegesen 3000 kgf vizsgálóerővel határozták meg. A pusztán „210 Brinell” formában közölt eredményből hiányoznak azok az információk, amelyek alapján megítélhető lenne, hogy egy másik eredmény összehasonlítható feltételek mellett született-e.[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
Az ISO 6506-1:2014 a fémes anyagok Brinell-vizsgálati módszerét határozza meg, és kiterjed mind a helyhez kötött, mind a hordozható keménységvizsgáló berendezésekre (International Organization for Standardization, 2014). A kiválasztott gömbátmérő és erő nem önkényes. Az erő és a gömbátmérő közötti kapcsolat befolyásolja a benyomódás méretét és a mérés érzékenységét, ezért az érvényes összehasonlításhoz általában azonos Brinell-skála vagy az alkalmazandó termékszabvány által megengedett skála szükséges. A kezelőnek a felület károsítása nélkül kell alkalmaznia az erőt, azt az előírt terhelési időn keresztül fenn kell tartania, továbbá egyértelműen meghatározható benyomódást kell mérnie.
A Brinell-szám mért keménységi jellemző, nem pedig a szakítószilárdság, a folyáshatár, a kopási élettartam vagy az üzemi teljesítmény közvetlen kifejezése. A nagyobb keménységű acél gyakran nagyobb szilárdságú is, különösen egymással rokon minőségek és hőkezelési állapotok esetén, de a kapcsolat az összetételtől, a mikroszerkezettől, a korábbi megmunkálástól és az adott vizsgálati tartománytól függ. Az ISO 18265:2013 keménység-átváltásokat és szakítószilárdság-becsléseket ad meg meghatározott fémes anyagokra, többek között ötvözetlen és gyengén ötvözött acélokra, öntött acélokra, valamint szerszámacélokra. Egyúttal arra is figyelmeztet, hogy az átszámított érték nem helyettesíti a megfelelő szabványos vizsgálati módszerrel kapott eredményt (International Organization for Standardization, 2013). Az átszámított érték megadása ezért nem pótolhatja a hiányzó vagy helytelenül kiválasztott szakítóvizsgálatot.
A keménységvizsgálati eredmény csak akkor értelmezhető, ha összekapcsolják a termékspecifikációval. Az ASTM A370-26 a keménységvizsgálat, valamint az acél-, rozsdamentesacél- és kapcsolódó ötvözetből készült termékek szakító-, hajlító- és ütővizsgálatának eljárásait határozza meg, az elfogadási követelményeket azonban az alkalmazandó termékspecifikációra vagy a beszerzési szerződésre bízza (ASTM International, 2026). A 210 HBW érték egy adott anyagminőség, hőkezelési állapot vagy megrendelési követelmény esetén megfelelő lehet, egy másik esetben pedig nem. Önmagában ez a szám nem elfogadási kritérium.
Helyhez kötött és hordozható berendezések
A helyhez kötött berendezést általában merev alátámasztásra telepítik laboratóriumban vagy vizsgálati területen. Vázszerkezete korlátozza a mozgást terhelés közben, az üllő és a vizsgálófej nagyobb szabályozhatósággal állítható be, optikai vagy elektronikus rendszere pedig ismételhetőbbé teheti a benyomódás mérését. Ezek a jellemzők csökkentik a szórást, de nem szüntetik meg a nem megfelelő előkészítésből, görbült felületekből, elégtelen vastagságból, helytelen erőből vagy egy másik benyomódáshoz túl közel elhelyezett benyomódásból eredő hibákat.
A hordozható Brinell-berendezések az ISO 6506-1:2014 hatálya alá tartoznak. Ez azonban nem jelenti azt, hogy minden helyszíni mérés automatikusan felcserélhető egy laboratóriumi eredménnyel. A hordozható berendezésnek továbbra is az előírt erőt kell alkalmaznia, a szükséges behatolótestet kell használnia, biztosítania kell a megfelelő beállítást, és lehetővé kell tennie a benyomódásnak a módszer szerinti mérését. A munkadarabnak kellően stabil reakciópontot kell biztosítania. A rezgés, a mozgás, a helyi görbület, a korlátozott hozzáférés, a festék, a reve és a durva köszörülés mind befolyásolhatja a leolvasást.
A helyszíni vizsgálat szigorúbb helymeghatározást igényel, mivel a berendezést viszik a termékhez, és nem a terméket szállítják ellenőrzött vizsgálati helyre. A jegyzőkönyvben meg kell adni a termék, a hő- vagy öntési tétel, a vizsgálati felület, a rács- vagy referenciapozíció, a berendezés azonosítója, a behatolótest és az erő, az egyedi leolvasások, a számított eredmény, valamint az esetleges felület-előkészítés adatait. Nagy méretű lemezek, kovácsdarabok, hegesztett szerkezetek vagy beépített alkatrészek esetében fényképek vagy jelölésekkel ellátott rajzok is indokoltak lehetnek. A „Hordozható keménység: megfelelt” megjelölés nem megfelelő dokumentáció, ha senki sem tudja megállapítani, hol történt a mérés, vagy melyik skálát alkalmazták.
A vizsgálat helye metallurgiai szempontból is jelentős. A felületi keménység eltérhet az edzett réteg és az alatta található anyag között, egy rúd széle és közepe között, illetve az alapfém, a hőhatásövezet és a hegfém között. Az ISO 377:2017 az acélszelvények, rudak, köracélok, lapos termékek és csőtermékek mechanikai vizsgálatához használt minták és próbadarabok azonosításával, helyzetével és előkészítésével foglalkozik (International Organization for Standardization, 2017). Ez nem helyettesíti a Brinell-módszert, de jól szemlélteti az általános alapelvet: a próbadarab helye a vizsgálat meghatározásának része.
Felületi állapot, távolságok, vastagság és ismételhetőség
A felületnek kellően simának és tisztának kell lennie ahhoz, hogy a benyomódás határa azonosítható legyen. A rozsda, a reve, a dekarbonizált anyag, a bevonatok, az olaj, a hegesztési fröcskölés és a megmunkálási nyomok torzíthatják a benyomódást, illetve elrejthetik annak szélét. Az előkészítés során a felületi egyenetlenségeket úgy kell eltávolítani, hogy ne keletkezzen túlzott felmelegedés, hidegalakítás vagy új, megkeményedett réteg. Az erős köszörülés megváltoztathatja magát a vizsgált anyagot. A polírozott laboratóriumi felület és az enyhén köszörült helyszíni felület eltérő mérési bizonytalanságot eredményezhet akkor is, ha vizuálisan mindkettő elfogadhatónak tűnik.
A vizsgálati felületnek kellően síknak és megfelelően alátámasztottnak kell lennie. Görbült felületen a benyomódás látszólagos geometriája megváltozik, mivel a felület nem sík. Ezért kis átmérőjű rudaknál, vékony szalagoknál vagy szabálytalan kovácsdaraboknál az általános érvényű Brinell-leolvasás helyett más keménységvizsgálati módszerre vagy termékspecifikus eljárásra lehet szükség.
A benyomódásokat egymástól és a szélektől is megfelelő távolságra kell elhelyezni. Az ISO 6506-1:2014 a minimális távolságokra vonatkozó követelményeket a benyomódás átmérőjéhez viszonyítva, valamint a széltől mért minimális távolságot is meghatározza. Az általánosan alkalmazott Brinell-elrendezésekben a középpontok távolsága legalább három benyomódási átmérő, és a benyomódás középpontja legalább 2,5 átmérőnyire van a széltől; a pontosan alkalmazandó követelményt azonban az elfogadott kiadás és a vizsgálati feltétel alapján kell ellenőrizni. Egy közeli benyomódás képlékenyen deformálja a környező anyagot, és megváltoztathatja a második leolvasást. A szél lehetővé teheti az anyag kifelé történő áramlását, ami általában olyan benyomódást eredményez, amely nem a belső anyag keménységét képviseli.
A vastagság ugyanilyen fontos. A benyomódás alatt lévő anyagnak elegendően vastagnak kell lennie ahhoz, hogy a képlékeny zóna ne érje el az ellenkező felületet. Az ISO 6506-1:2014 a minimális vastagságot a benyomódás mélységéhez viszonyítva határozza meg; a szabványos Brinell-feltételeknél gyakran alkalmazott szabály szerint a vastagságnak legalább a benyomódás mélységének nyolcszorosát kell elérnie. A vékony termékek mesterségesen alacsony vagy instabil eredményt adhatnak, ha a hátoldal túl közel van. A termékspecifikáció szigorúbb határértéket írhat elő, vagy más módszert követelhet meg.
Az ismételhetőséget az egyedi benyomódások alapján kell megítélni, nem csupán az átlaguk alapján. Ésszerű eljárás esetén minden leolvasást rögzítenek, ellenőrzik, hogy a benyomódások megfelelnek-e a távolságra és geometriára vonatkozó követelményeknek, és kivizsgálják a kiugró értéket ahelyett, hogy egyszerűen törölnék. A szórás változó mikroszerkezetre, hegesztésre vagy hőhatásövezetre, elégtelen alátámasztásra, a berendezés hibás beállítására, felületi károsodásra vagy a kezelő mérési hibájára utalhat. Egy homogén régióban végzett ismételt benyomódásoknak a berendezés és a módszer ismételhetőségi határain belül kell csoportosulniuk; a nagy szórás arra utal, hogy a vizsgálati elrendezést felül kell vizsgálni.
Végül a keménységvizsgálatot el kell különíteni az egyéb elfogadási vizsgálatoktól. Az ISO 6892-1:2019 szerinti szakítóvizsgálat olyan jellemzőket határoz meg, mint a folyáshatár és a szakítószilárdság, míg az ISO 148-1:2016 az elnyelt energia mérésére szolgáló Charpy-ingás ütővizsgálatot írja elő. A Brinell-keménységvizsgálat egyik vizsgálatot sem helyettesíti. Az alkalmazandó anyagszabványnak, gyártási előírásnak vagy szerződésnek kell meghatároznia, hogy melyik jellemző irányadó az elfogadás szempontjából, és milyen keménységi határértékek vonatkoznak az adott termékre, ha vannak ilyenek.
Keménység-átváltások és a szilárdság visszaszámításának veszélyei
A keménységi szám nem más mértékegységben kifejezett szakítóvizsgálati eredmény. A Brinell-, Rockwell- és Vickers-vizsgálatok a lokalizált benyomódással szembeni ellenállást mérik, míg a szakítóvizsgálat az előkészített próbatest szabályozott tengelyirányú terhelésre adott válaszát méri. Az ezen eredmények közötti kapcsolat empirikus, és az anyagtól, az állapottól, a vizsgálati skálától, valamint az átváltási adatok által lefedett tartománytól függ.
Ez a különbség akkor fontos, amikor egy anyagbizonyítvány, vizsgálati jelentés vagy nemmegfelelőségi felülvizsgálat a keménység alapján próbálja meghatározni a folyáshatárt vagy a szakítószilárdságot. Az átszámított érték segíthet annak megítélésében, hogy egy eredmény ésszerűnek tűnik-e. Önmagában azonban nem igazolja automatikusan a követelményeknek való megfelelést.
ISO 18265:2013 átváltási táblázatai
Az ISO 18265:2013 szabvány átváltási táblázatokat tartalmaz a meghatározott keménységi skálák között, valamint táblázatokat a becsült szakítószilárdsági értékekhez. Hatálya kiterjed a közönséges és gyengén ötvözött acélokra, az öntött acélokra, a szerszámacélokra és más fémes anyagokra. A szabvány nem állítja, hogy a Brinell-, Rockwell- és Vickers-keménység, illetve a szakítószilárdság egymással felcserélhető tulajdonságok lennének. Meghatározott anyagcsoportokra és megadott tartományokra kidolgozott összefüggéseket mutat be.
| Módszer | Mért válasz | Jellemző azonosító jelölés |
|---|---|---|
| Brinell-vizsgálat | Gömb alakú benyomótest által létrehozott maradó benyomódás | HBW |
| Rockwell-vizsgálat | A behatolás mélysége meghatározott terhelések mellett | HRB vagy más Rockwell-skála |
| Vickers-vizsgálat | A gyémántgúla-benyomat átlói | HV |
| Szakítóvizsgálat | Az előkészített próbatest tengelyirányú terhelésre adott válasza | Folyáshatár vagy szakítószilárdság MPa-ban |
Maguk a vizsgálati módszerek is különböznek. Az ISO 6506-1:2014 a Brinell-keménység vizsgálatát írja elő, amely során egy golyó alakú benyomótest benyomatot hoz létre, az eredményt pedig az alkalmazott erő és a benyomat átmérője alapján számítják ki. A Rockwell-vizsgálat a behatolás mélységét határozza meg előírt előterhelés és teljes terhelés mellett; a skála a benyomótest és az erőkombináció függvénye. A Vickers-vizsgálat gyémántgúlát alkalmaz, és a keménységet a benyomat két átlójából számítja ki. Ezért egy olyan érték, mint a 210 HBW, a 95 HRB vagy a 220 HV, egy adott módszerrel kapott válasz eredményét rögzíti; nem azonos mérések halmazát jelenti, amelyek minősítés nélkül felcserélhetők lennének.
Az ISO 18265:2013 különválasztja a keménységi skálák közötti átváltásokat a szakítószilárdság becslésétől. Egy táblázat egy meghatározott acélkategória esetében egy Vickers- vagy Brinell-tartományhoz becsült szakítószilárdságot rendelhet, de ez a becslés nem a végső szakítószilárdság közvetlen megfigyelésén alapul. Az összefüggés a széntartalom, az ötvözés, a hőkezelés, a hidegalakítás, a mikroszerkezet, a keresztmetszeti méret és a termék alakja szerint változhat. Egy normalizált lemez és egy edzett-megeresztett rúd hasonló helyi keménységet mutathat, miközben a szakítóvizsgálat eredményei eltérnek, különösen akkor, ha mikroszerkezetük és szilárdsági gradienseik különböznek.
A szabvány figyelmeztetése döntő jelentőségű: az átszámított értékek nem helyettesítik a megfelelő szabványos vizsgálati módszerrel kapott eredményeket. Ennek a figyelmeztetésnek a jelentés értelmezésében is meg kell jelennie, nem tűnhet el egy kerekített szám mögött.
Átszámított értékek és közvetlen szakítóvizsgálati eredmények
A közvetlen szakítóvizsgálati eredményhez megfelelő próbatestre, méretekre, orientációra, mérőhosszra, nyúlásmérésre és terhelési eljárásra van szükség. Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatát írja elő, és meghatározza a meghatározható mechanikai tulajdonságokat, többek között a folyáshatárhoz és a szakítószilárdsághoz hasonló mennyiségeket. Az ISO 377:2017 az acélszelvényekből, rudakból, pálcákból, lapos termékekből és csőtermékekből származó minták és próbatestek mechanikai vizsgálathoz szükséges azonosítását, helyét és előkészítését szabályozza. Ezek a részletek befolyásolják, hogy mit képvisel az eredmény.
A keménységvizsgálat eltérő mintavételi problémát vet fel. A benyomat a vizsgálati felület közelében található kis térfogatot vizsgálja. Kimutathat olyan helyi hőkezelést vagy felületmegmunkálást, amelyet a szakítópróbatest egy lényegesen nagyobb mérőhosszon átlagol. A hordozható keménységvizsgálat hasznos lehet helyszíni szűrővizsgálatként, azonban a felület görbülete, érdessége, reveborítottsága, dekarbonizációja, a benyomatok közötti távolság, a megtámasztás és a készülék ellenőrzése befolyásolhatja a leolvasást. Ennek a leolvasásnak a szakítószilárdsággá történő átszámítása további bizonytalansági forrást jelent.
A jelentéseknek meg kell őrizniük a mérési láncot. A „210 HBW, ISO 6506-1:2014” egy Brinell-vizsgálat eredményét azonosítja. A „Becsült szakítószilárdság: körülbelül [érték] MPa az ISO 18265:2013 alapján” egy levezetett becslést jelöl, feltéve, hogy az alkalmazandó anyagtáblázatot és tartományt is megadják. Ezt nem szabad egyszerűen úgy jelenteni, hogy „szakítószilárdság: [érték] MPa”, mert ez a megfogalmazás az ISO 6892-1:2019 vagy más meghatározott szakítóvizsgálati módszer szerinti szakítóvizsgálatra utal.
Ugyanez a következetesség vonatkozik az elfogadási döntésekre is. Az ASTM A370-26 az acél, a rozsdamentes acél és a kapcsolódó ötvözött termékek húzó-, hajlító-, keménység- és ütővizsgálatára terjed ki, az elfogadást azonban az alkalmazandó termékszabvány vagy a beszerzési szerződés határozza meg (ASTM International, 2026). A keménység átváltása nem helyettesítheti észrevétlenül az előírt szakítóvizsgálatot pusztán azért, mert a becsült szám látszólag meghalad egy minimális szilárdsági követelményt.
Amikor az átváltás műszakilag informatív, de szerződés szerint nem elegendő
A keménységátszámítás támogathatja az előzetes értékelést vagy a vizsgálatot, de rendszerint nem teljesíti a szerződésben előírt közvetlen szakítóvizsgálat követelményét. Limited evidence
Az átváltás műszakilag informatív lehet előzetes értékelés, folyamatellenőrzés vagy hozzáférhetetlen alkatrész vizsgálata során. Például a keménységi profil jelezheti, hogy egy hőkezelt tartomány lényegesen keményebb a szomszédos alapfémnél, illetve hogy egy jelentett szakítóvizsgálati eredmény nincs összhangban a megfigyelt állapottal. Segíthet annak meghatározásában, hogy honnan kell próbatestet venni, vagy hogy szükség van-e megerősítő vizsgálatra.
Szerződés szerint akkor nem elegendő, ha az irányadó dokumentum egy megnevezett módszerrel meghatározott közvetlen anyagjellemzőt ír elő. Ha egy termékspecifikáció az ISO 6892-1:2019, az ASTM A370-26 vagy más megadott eljárás szerint meghatározott szakítószilárdságot ír elő, az ISO 18265:2013 szerinti becslés rendszerint nem teljesíti ezt a követelményt, kivéve, ha a specifikáció vagy a vevő kifejezetten engedélyezi az átváltást. Ugyanez az elv érvényes akkor is, ha a szerződés magát a keménységet határozza meg: egy átszámított Rockwell-érték nem helyettesítheti az előírt Brinell-skálát, terhelést, mérési helyet vagy módszert.
Az átváltás alkalmazása előtt ellenőrizni kell az anyag hatályát. Az ISO 18265:2013 táblázatai nem univerzális egyenletek minden anyagminőségre, hegesztett kötésre, bevonatra, öntvényre vagy üzemi állapotra. A közönséges és gyengén ötvözött acélokra alkalmazható táblázat nem terjeszthető ki automatikusan rozsdamentes acél hegesztési varratfémére, cementált felületre vagy erősen anizotróp termékre.
A nem megfelelően átszámított érték alapján történő anyagelutasítás megfelelő acélanyag selejtezéséhez vezethet. Az ilyen értéken alapuló elfogadás viszont elégtelen szilárdságot rejthet el. A védhető eljárás az eredeti keménységi eredmény jelentése, az átváltási szabvány és a táblázat azonosítása, annak feltüntetése, hogy a szakítószilárdsági érték becslés, a vonatkozó bizonytalanságok és anyagkorlátozások megőrzése, valamint az eredmény összevetése az irányadó specifikációban vagy szerződésben ténylegesen rögzített elfogadási kritériummal.
Charpy ingás ütővizsgálat
A Charpy-vizsgálat szabályozott törési vizsgálat, nem pedig egy acélminőség általános megfelelőségi vagy nemmegfelelőségi minősítése. A bemetszett próbatestet vízszintesen támasztják alá egy ingás vizsgálógépben, meghatározott sebességgel és geometriával rendelkező kalapáccsal megütik, majd egyetlen ütés hatására eltörik. A közölt eredmény a próbatest által az esemény során elnyelt energia, amelyet rendszerint joule-ban (J) fejeznek ki. A vizsgálat ezért négy, egymástól elválaszthatatlan tényezőt kapcsol össze: a próbatest kialakítását, a próbatest kivételi helyét és irányát, a vizsgálati eljárást, valamint a termékspecifikáció elfogadási szabályát.[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
Az ISO 148-1:2016 szabvány a fémes anyagok ütés során elnyelt energiájának meghatározására szolgáló Charpy V-bemetszéses és U-bemetszéses ingás ütővizsgálatot írja elő (International Organization for Standardization, 2016). Maga a módszer nem állapítja meg, hogy egy lemez, rúd, kovácsdarab, cső, hegesztett kötés vagy öntvény megfelel-e a megrendelési követelményeknek. Erről az alkalmazandó anyagszabvány, a rajz, az adásvételi szerződés vagy a projekt előírása rendelkezik.
ISO 148-1:2016 és V-bemetszéses vagy U-bemetszéses próbatestek
A hagyományos, teljes méretű Charpy-próbatest körülbelül 55 mm hosszú, négyzetes keresztmetszete pedig 10 mm oldalhosszúságú. A megmunkált bemetszés csökkenti a megmaradó keresztmetszetet, és meghatározza azt a pontot, ahol a törésnek meg kell indulnia. Az ISO 148-1:2016 szabvány két fő bemetszési formát fed le.
A V-bemetszés élesen meghatározott bemetszés, amelyet általában 45 fokos befoglaló szöggel, 2 mm-es bemetszési mélységgel és meghatározott bemetszési fenéksugárral írnak le. A V-geometria erős helyi feszültségkoncentrációt hoz létre, és széles körben alkalmazzák a szerkezeti és nyomástartó acélok képlékeny és rideg törés közötti átmenetének értékelésére. Az eredményeket gyakran „KV” jelöléssel adják meg, amelyhez a vizsgálati hőmérsékletet és a próbatest irányát is hozzáteszik a vizsgálati állapot teljes azonosításához.
Az „KU” jelöléssel is megadott U-bemetszés a V-profilnál tompább, lekerekített bemetszési fenékkel rendelkezik. Feszültségkoncentrációja és törési válasza eltér a V-bemetszésétől, ezért az U-bemetszéses eredmény nem tekinthető a V-bemetszéses eredménnyel felcserélhetőnek csupán azért, mert mindkettőt joule-ban adják meg. A bemetszés típusának meg kell egyeznie a követelménnyel. A Charpy V-bemetszéses energiát előíró specifikáció általában nem teljesíthető U-bemetszéses adatok helyettesítő alkalmazásával, kivéve, ha az irányadó dokumentum ezt kifejezetten engedélyezi.
A bemetszést úgy helyezik el, hogy az inga a próbatestet a bemetszéssel szemközti felületen üsse meg. A repedés a bemetszés fenekénél indul, majd a megmaradó keresztmetszeten keresztül terjed. A bemetszés iránya szintén fontos. Lemezek és más hengerelt vagy alakított termékek esetében a próbatest lehet a fő hengerlési vagy alakítási iránnyal párhuzamos, illetve arra merőleges. Olyan, vastagságirányban kivett próbatest is előírható, amely különösen akkor fontos, ha a réteges elválással vagy a vastagságirányú töréssel szembeni ellenállás releváns. A bemetszés típusának, a próbatest irányának, a hőmérsékletnek és a próbatest méretének megadása nélkül a „Charpy ütőérték” hiányos azonosítás.
A próbatest kivétele az ütőgép vizsgálati eljárásától elkülönülő ellenőrzés. Az ISO 377:2017 szabvány az acélszelvényekből, rudakból, huzalokból, lapos termékekből és csőtermékekből mechanikai vizsgálathoz vett minták és próbatestek azonosításával, helyével és előkészítésével foglalkozik (International Organization for Standardization, 2017). A termékszabvány előírhatja, hogy a próbatestet meghatározott végből, öntési adagból, lemezpozícióból, falrészből vagy a felülettől meghatározott távolságban kell kivenni. Teljes méretű vagy csökkentett méretű próbatestet is előírhat, ha a termék vastagsága nem teszi lehetővé a szabványos keresztmetszet kialakítását. A helyesen működtetett gép sem tudja korrigálni a nem megfelelő helyről kivett próbatestet.
Az elnyelt energia és a törési viselkedés
Az ingát meghatározott kezdőhelyzetbe emelik, majd elengedik. A próbatest megütése és eltörése után az inga kisebb magasságra emelkedik vissza, mivel mechanikai energiájának egy része felhasználódott. A gép az elnyelt energiát az inga ütés előtti és ütés utáni energiája közötti különbségből számítja ki, szükség esetén figyelembe véve a gép súrlódására és más, előírt veszteségekre vonatkozó korrekciókat. Ez meghatározott eljárás szerint végzett ütésienergiamérés, nem pedig a folyáshatár, a szakítószilárdság, a keménység vagy a törési szívósság közvetlen mérése.
A nagy elnyeltenergia-érték általában azt jelzi, hogy a próbatest a teljes törés előtt az adott feltételek mellett nagyobb képlékeny alakváltozáson ment keresztül. A törési felület rostos, képlékeny törést, hasadási törést vagy e kettő keverékét mutathatja. Egyes eljárások vagy termékspecifikációk további megfigyeléseket is előírnak, például az oldalirányú tágulás vagy a nyírt törési felület százalékos arányának meghatározását. Ezek a megfigyelések a törési viselkedést írják le, de nem helyettesítik az energiaértéket, kivéve, ha az irányadó követelmény kifejezetten lehetővé teszi azok elfogadási mérceként való alkalmazását.
A hőmérséklet jelentős hatással van a ferrites és gyengén ötvözött acélokra. Amikor a hőmérséklet a képlékeny–rideg átmeneti tartományon keresztül csökken, az elnyelt energia meredeken csökkenhet, a törési felület pedig túlnyomórészt nyírt törésről túlnyomórészt hasadási törésre változhat. Egy acél 20 °C-on elfogadható eredményt adhat, míg −20 °C-on meghiúsíthatja a követelményt anélkül, hogy a kémiai összetétel vagy a feldolgozás megváltozott volna; a vizsgált állapot eltérő. Ezzel szemben az alacsony hőmérsékleten elfogadható eredmény sem bizonyítja a teljesítményt minden ennél alacsonyabb hőmérsékleten.
A vizsgálati jelentésen feltüntetett szám ezért feltételhez kötött. A „KV2 = 45 J” eredményt egy meghatározott V-bemetszéses kialakítás eredményeként kell értelmezni — amely gyakran 2 mm-es bemetszésjelölést jelent — a megadott hőmérsékleten, irányban, próbatestmérettel és mintavételi hellyel. Ez nem az egész öntési adag vagy termék univerzális szívóssági minősítése. A Charpy-energia nem kezelhető közvetlenül a síkbeli alakváltozási állapothoz tartozó törési szívóssági érték, például , helyettesítőjeként sem, mivel a próbatest geometriája, a terhelési sebesség, a kényszerhatás és a mért mennyiség eltérő.
Hőmérséklet, irány és elfogadási követelmények
A vizsgálati hőmérsékletet az ütés előtt és közben szabályozni kell. A próbatesteket megfelelő közegben lehűthetik vagy felmelegíthetik, állandó hőmérséklet eléréséig hőntarthatják, majd a módszer által megengedett időn belül a géphez továbbíthatják. Az előírt hőmérséklet lehet szobahőmérséklet, 0 °C, −20 °C, −40 °C vagy az anyagszabvány és az üzemi tervezés által kiválasztott más érték. A specifikált hőmérséklet közelében, de nem azon végzett vizsgálat nem tekinthető automatikusan azzal egyenértékűnek. A jelentésben fel kell tüntetni a névleges hőmérsékletet és az esetlegesen megengedett tűrést.
A próbatest iránya ugyanilyen fontos. Az „L” jelölés általában hosszirányú, a „T” pedig keresztirányú próbatestet jelöl, noha a pontos jelölésnek a termékszabványt kell követnie. Hengerelt lemezben a hosszirányú próbatestek rendszerint a hengerlési irányba esnek, míg a keresztirányú próbatestek arra merőlegesek. A bemetszés síkját és a repedésterjedés irányát rögzíteni kell, mivel bármelyik megváltoztatása eltérő mikroszerkezeti jellemzőket, zárványokat, szegregációs sávokat vagy hegesztési zónákat tárhat fel.
Az elfogadási követelményeket önmagában az ISO 148-1:2016 nem határozza meg. Az irányadó specifikáció előírhat három, öt vagy más számú próbatestet; minimális átlagértéket; minimális egyedi értéket; a megadott minimumérték alatti eredmények megengedett számát; vagy alacsony eredmény utáni ismételt vizsgálati eljárást. Meghatározhatja továbbá a vizsgálati hőmérsékletet, a bemetszés típusát, az irányt, a próbatest méretét és a mintavétel gyakoriságát is. Ezeket a feltételeket együtt kell értelmezni. A követelményt teljesítő átlagérték nem feltétlenül jelent megfelelést, ha egyedi eredményekre vonatkozó alsó határértéket is előírtak.
Az ASTM A370-26 ugyanezt a felelősségi megosztást szemlélteti: szakító-, hajlító-, keménység- és ütővizsgálati eljárásokat biztosít acél-, rozsdamentesacél- és kapcsolódó ötvözött termékekhez, miközben az elfogadást az alkalmazandó termékspecifikáció vagy adásvételi szerződés határozza meg (ASTM International, 2026). Így egy Charpy-jelentés bizonyíthatja, hogy a vizsgálatot elvégezték, és közölheti a mért elnyeltenergia-értékeket, de csak az irányadó termékkövetelmény alapján minősíthetők ezek az értékek megfelelőnek vagy nem megfelelőnek.
A megbízható felülvizsgálat az eredményt a termék öntési adagjától és mintavételi helyétől kezdve a próbatest irányán, a bemetszés geometriáján, a méreten, a kondicionálási hőmérsékleten és a gépi eljáráson át az egyedi energiaértékekig, az átlagértékig, a törési megfigyelésekig és a pontos elfogadási záradékig követi nyomon. E láncolat nélkül a „Charpy-vizsgálaton megfelelt” kijelentés túl keveset mond. Leírhat egy érvényes ütővizsgálati eredményt, de nem állapítja meg, hogy az acél megfelel-e a rendeltetésszerű felhasználására irányadó követelménynek.

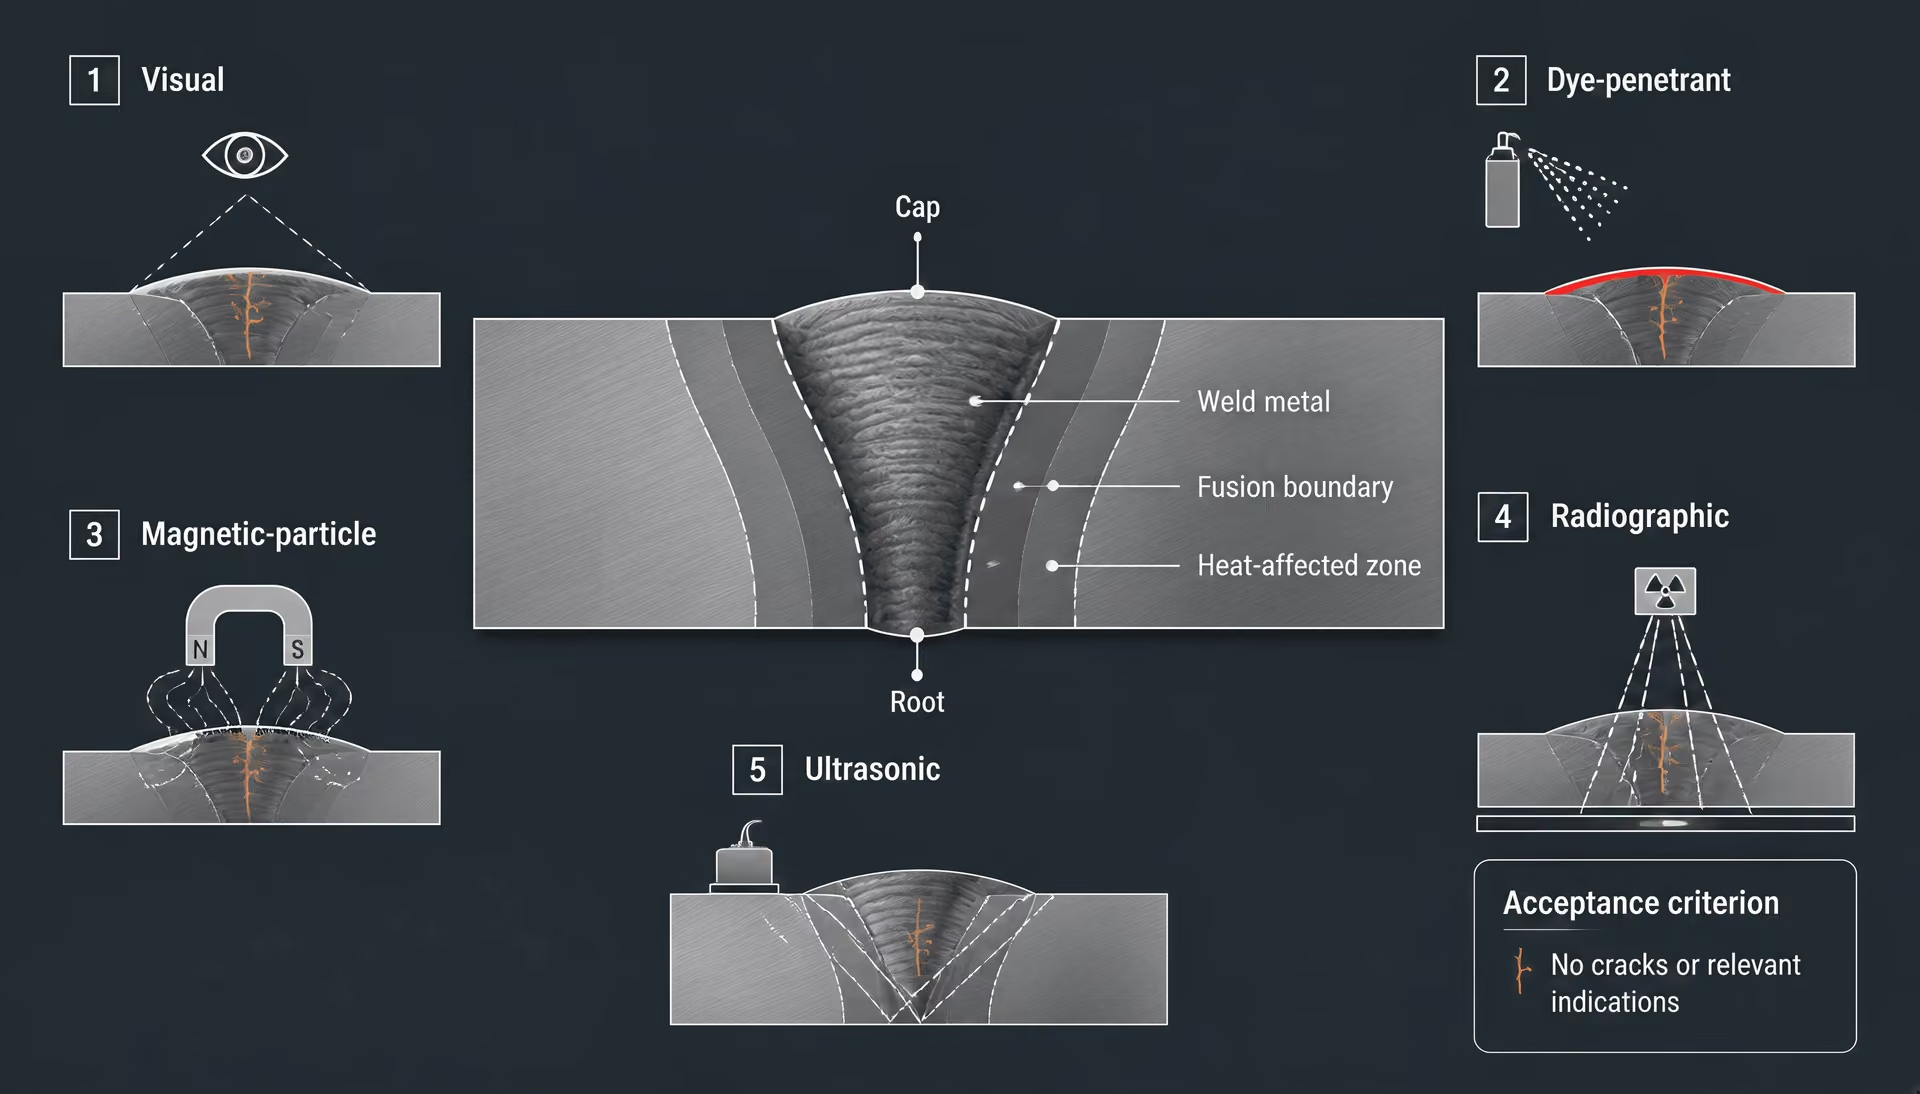
Hegesztett kötések vizsgálata és a szerkezeti acél elfogadása
Egy hegesztett szerkezetet nem lehet úgy elfogadni, hogy a kész kötésre egyszerűen alkalmazzuk az alapacél gyártóművi bizonylatát. A bizonylat az alkalmazandó termékspecifikáció szerinti szállított lemez, rúd, cső vagy idomacél tulajdonságait igazolja. Nem bizonyítja, hogy a lerakott hegesztett fém rendelkezik-e a szükséges kémiai összetétellel, hogy a hőhatásövezet megőrizte-e megfelelő teljesítményét, illetve hogy a hegesztő a tényleges gyártási körülmények között hibamentes kötést készített-e. A hegesztett kötés elfogadása ezért négy különálló ellenőrzést kapcsol össze: a minősített hegesztési eljárást, a minősített hegesztőt, a gyártási dokumentációt és az ellenőrzést, valamint a hegesztés típusához és a terhelési állapothoz rendelt elfogadási határértékeket.
Ez a különbségtétel a mechanikai vizsgálatot is elválasztja a roncsolásmentes vizsgálattól. Az ASTM A370-26 szakító-, hajlító-, keménység- és ütővizsgálati eljárásokat ismertet acél-, rozsdamentesacél- és kapcsolódó ötvözött termékekhez, az elfogadást azonban az alkalmazandó termékspecifikációra vagy adásvételi szerződésre bízza. Az ISO 377:2017 a minták és próbatestek azonosítását, helyét és előkészítését szabályozza. Az ISO 6892-1:2019 a szobahőmérsékleten végzett szakítóvizsgálattal foglalkozik, míg az ISO 148-1:2016 a Charpy V-bemetszéses és U-bemetszéses ütővizsgálatot fedi le. Ezek a szabványok meghatározhatják az alapanyag vagy a minősítési próbatestek tulajdonságait, de önmagukban nem döntik el, hogy egy elkészült szerkezeti hegesztett kötés elfogadható-e.
AWS D1.1/D1.1M:2025-AMD1 minősítési követelményei
Ha a szerződés vagy a projekt dokumentumai hivatkoznak rá, az AWS D1.1/D1.1M:2025-AMD1 meghatározza a szerkezetiacél-hegesztés minősítési, gyártási, ellenőrzési és elfogadási követelményeit. Strong evidence
Az AWS D1.1/D1.1M:2025-AMD1 az irányadó hegesztési szabályzat számos szerkezetiacél-alkalmazás esetében, amikor arra a szerződés, a projekt műszaki előírása vagy az irányadó építési szabvány hivatkozik. Követelményeket határoz meg a hegesztési eljárás minősítésére, a hegesztők és hegesztőgép-kezelők minősítésére, a gyártásra, az ellenőrzésre és a hegesztési varratok elfogadására vonatkozóan. Követelményeit a szerződéses dokumentumokkal együtt kell értelmezni, mivel a mérnök kijelölhet meghatározott varratkategóriákat, vizsgálati százalékokat, kiegészítő követelményeket vagy szigorúbb határértékeket.
A szabályzat rendszere a kötésből és a hegesztési változókból indul ki, nem pedig abból az általános kijelentésből, hogy „a varrat megfelelt”. A minősített hegesztési utasítás (WPS) azonosítja az alapanyagcsoportot, a vastagságtartományt, a kötés részleteit, a hegesztési eljárást, a hozaganyag-osztályozást, a hegesztési helyzetet, az előmelegítési és rétegközi hőmérséklet-szabályozást, az elektromos változókat, a védőgázzal kapcsolatos feltételeket, valamint az előírt hegesztés utáni kezelést. Egy eljárás előminősítettnek tekinthető, ha megfelel a szabályzatban előírt kötésrészleteknek és lényeges határértékeknek. Ha ezeken a rendelkezéseken kívül esik, eljárásminősítő vizsgálat szükséges.
Az AISC útmutatása az AWS D1.1/D1.1M ellenőrzési rendelkezéseit és a varratok elfogadási kritériumait a szerkezeti acélmunkák központi hivatkozási alapjaként azonosítja. A hivatkozott AISC-útmutatás a szemrevételezéses vizsgálatot, a folyadékbehatolásos vizsgálatot, a mágnesporos vizsgálatot, a radiográfiai vizsgálatot és az ultrahangos vizsgálatot is gyakori roncsolásmentes vizsgálati módszerként sorolja fel. Hivatkozik az alkalmazandó AWS D1.1/D1.1M-kiadásban meghatározott ellenőrzési és elfogadási rendelkezésekre; a projekt dokumentumai az irányadók, ha a pontszámozás vagy a kiegészítő követelmények az egyes kiadások között eltérnek.
A minősítési követelmény nem azt jelenti, hogy minden gyártási varraton minden vizsgálatot el kell végezni. Olyan rendszerről van szó, amely igazolja, hogy a kiválasztott eljárással és személyzettel előállítható az előírt varrat, majd az adott varrat funkciójához szükséges szinten ellenőrzést végeznek. Egy elsődleges nyomatéki kapcsolat, egy teljes kötésáthatolású tompavarrat, egy sarokvarrat, egy javítóvarrat és egy ideiglenes felerősítés eltérő vizsgálati követelmények alá eshet. Az alkalmazandó rendelkezéseket a tervrajzok és az ellenőrzési terv határozzák meg.
Az eljárás és a hegesztő minősítése
Az eljárásminősítés azt igazolja, hogy egy hegesztési módszer a megadott változótartományokon belül elfogadható varratfémet és hegesztett kötésteljesítményt képes biztosítani. A próbadarabot a javasolt eljárással és fogyóanyagokkal hegesztik, majd az AWS D1.1/D1.1M:2025-AMD1 által előírt módon megvizsgálják és mechanikai vizsgálatoknak vetik alá. A minősítés tipikus bizonyítékai közé tartozhat a szemrevételezéses vizsgálat, a hajlítóvizsgálat, a szakítóvizsgálat, a makromaratásos vizsgálat vagy a kötéshez és az eljáráshoz előírt egyéb vizsgálat. A próbadarabnak reprezentálnia kell a minősített alapanyag-kombinációt, a varrattípust, a vastagságtartományt, a hegesztési helyzetet és az eljárás változóit. Egy eltérő kötésből vagy anyagtartományból származó eredmény nem minősíti automatikusan a tervezett gyártási varratot.
A jelentésnek nem csupán egy számszerű szilárdsági értéket kell tartalmaznia. Össze kell kapcsolnia a próbatestet a WPS-sel, és rögzítenie kell az alapanyag megjelölését, a hozaganyag-osztályozást, a méreteket, a hegesztési helyzetet, az előmelegítést, a rétegközi hőmérsékletet, az áramerősséget, a feszültséget, a hegesztési sebességet, az alkalmazott védőgázt, valamint a vizsgálati eredményeket. Az előírt szilárdságot teljesítő szakítópróbatest csak akkor értelmezhető, ha a kivételi helye és az előkészítése megfelelő. Az ISO 377:2017 az acéltermékekből származó minták és próbadarabok kivételi helyével és előkészítésével foglalkozik; a hegesztett minősítő próbatestekre vonatkozó további követelményeket az AWS D1.1/D1.1M szabályozza.
A hegesztő minősítése más kérdésre ad választ: képes-e egy adott hegesztő vagy hegesztőgép-kezelő az engedélyezett eljárással, helyzetben, kötéstípussal és vastagságtartományban hibamentes varratfémet lerakni? A hegesztő meghatározott feltételek mellett minősítő vizsgálatot végez. Az így elkészített próbadarabot általában szemrevételezéssel, valamint hajlító- vagy egyéb, a szabályzatban meghatározott vizsgálatokkal ellenőrzik. A minősítés hatályát a vizsgálat során rögzített változók és a folytonossági követelmények korlátozzák. A minősített hegesztő nem helyettesíti a minősített WPS-t, és a minősített WPS sem minősít egy nem minősített személyt.
A gyártás ellenőrzése a minősítés után is folytatódik. A gyártónak az előírt alap- és hozaganyagot kell használnia, ellenőriznie kell a fogyóanyagok kezelését, illesztenie és beállítania kell a kötést, el kell távolítania a szennyeződéseket, végre kell hajtania az előírt előmelegítést, szabályoznia kell a rétegközi hőmérsékletet, irányítania kell a hegesztési sorrendet, és szükség esetén dokumentálnia kell a javításokat. A hidrogénre érzékeny acélok és a vastag, gátolt alakváltozású kötések szigorúbb ellenőrzést igényelhetnek, mint amire egy minősítő próbadarab alapján következtetni lehet. A keménységvizsgálat segíthet a hőhatásövezet vagy egy javítás vizsgálatában, de az ISO 6506-1:2014 a Brinell-módszert határozza meg; nem teszi a keménységmérést a varrat automatikus elfogadásának alapjává. Az ISO 18265:2013 keménység-átváltásokat és szakítószilárdság-becsléseket ad meg, ugyanakkor figyelmeztet arra, hogy az átszámított értékek nem helyettesítik a megfelelő szabványos vizsgálati módszerrel kapott eredményeket.
Hegesztési folytonossági hiányok, vizsgálati módszerek és elfogadási kritériumok
A szemrevételezéses vizsgálat az első vizsgálat, mivel az illesztéskor, a varratsorok között és a befejezést követően is elvégezhető. Felismerhető vele a nem megfelelő varratméret, a kedvezőtlen varratprofil, az átlapolás, az alámetszés, az ívütésnyom, a látható repedés, a kráterhiba, a felületre nyitott porozitás, a szélen látható tökéletlen összeolvadás, a túlzott varratdudor és a méreteltérés. Ellenőrizhetők vele továbbá olyan részletek is, amelyekre a térfogati vizsgálati módszerek nem feltétlenül terjednek ki, például a varrat hossza, a varratvégek kialakítása, a hozzáférési nyílások állapota és a felület előkészítése. A szemrevételezéses vizsgálat nem puszta előzetes formalitás. Az AWS D1.1/D1.1M elfogadási határértékei a látható folytonossági hiányokra is vonatkoznak, ezért a szemrevételezési követelményeket nem teljesítő varratot nem szabad egy későbbi radiográfiai vagy ultrahangos jelentés alapján elfogadni.
A folyadékbehatolásos vizsgálat, más néven penetrációs vizsgálat, nem porózus anyagok felületre nyitott folytonossági hiányainak kimutatására alkalmas. A penetráló folyadék behatol a felületet áttörő repedésbe vagy más nyílásba, a felesleges penetránst eltávolítják, majd az előhívó jelzést hoz létre. A módszer nem mutatja ki a felület alatt lezárt folytonossági hiányokat. Ezért hasznos a feltételezett felületi repedések vizsgálatára, többek között nemferromágneses rozsdamentesacél-alkatrészek esetében, ahol a mágnesporos vizsgálat nem megfelelő, de nem képes igazolni a varrat teljes belső minőségét.
A mágnesporos vizsgálat ferromágneses acélra mágneses mezőt alkalmaz, és a vonzott részecskék segítségével jeleníti meg a felületi és felületközeli folytonossági hiányokat. Érzékeny azokra a repedésekre és egyéb hibákra, amelyeknek az iránya szórt mágneses mezőt hoz létre, ezért fontos a vizsgálat iránya és a felület állapota. Nem helyettesíti a szemrevételezéses vizsgálatot, és nem mutatja ki az összes mélyen fekvő térfogati hibát. A lemágnesezés, a hozzáférés, a bevonat és a varrat geometriája befolyásolhatja az eredményt.
A radiográfiai vizsgálat az áthatoló sugárzás különbségei alapján képet készít, és bizonyos térfogati folytonossági hiányokat, például salakzárványokat, porozitást és a tökéletlen áthatolás egyes formáit képes kimutatni. A képet befolyásolja a vastagság, a geometria, a sugárforrás elhelyezése, a film vagy a digitális detektor minősége, valamint a hiba iránya. Sűrűn kialakított kapcsolatoknál a radiográfia gyakorlati szempontból nehezen alkalmazható lehet, és sugárvédelmi intézkedéseket igényel. Nem jelent a varratminőségre vonatkozó általános rangsort.
Az ultrahangos vizsgálat nagy frekvenciájú hangot bocsát a varratba, és az illesztési felületekről vagy folytonossági hiányokról visszaverődő energiát értelmezi. Jelentős vastagságokon keresztül, ionizáló sugárzás nélkül képes síkbeli és térfogati jelzések helyének meghatározására, de az értelmezés függ a kalibrálástól, a vizsgálófej szögétől, a geometriától, a hozzáféréstől, a felület állapotától és a vizsgáló személy minősítésétől. Az ultrahangos jelzés hiánya nem bizonyítja, hogy minden lehetséges folytonossági hiány hiányzik.
Az elfogadási kritériumok azt határozzák meg, hogy mely jelzések tekintendők elutasítandónak, nem csupán azt, hogy mely jelzések mutathatók ki. Korlátozhatják a repedéseket, a tökéletlen összeolvadást, a tökéletlen áthatolást, az alámetszést, a porozitást, a salakot, a varratméret hiányát és a folytonossági hiányok összesített hosszát a varratkategória és a vizsgálati módszer szerint. Az ellenőrnek jelentenie kell a módszert, a vizsgálat terjedelmét, a berendezést vagy az eljárást, a jelzés helyét és méretét, valamint az intézkedést vagy minősítést. A javításokhoz szabályozott eltávolítás, egy alkalmazandó WPS szerinti újrahegesztés és ismételt vizsgálat szükséges.
Az eredmény tehát összekapcsolt döntési folyamat: a megfelelő varratkategória és szabályzat kiválasztása, minősített eljárás, minősített hegesztő, ellenőrzött gyártás, az előírt vizsgálati módszer, valamint az adott módszerhez rendelt elfogadási határértékek alkalmazása. Az alapanyag szakító- vagy Charpy-vizsgálati eredményei továbbra is fontosak, de nem tanúsíthatnak egy ellenőrizetlen hegesztett kapcsolatot.
Acél és Hegesztési Varratok Roncsolásmentes Vizsgálata
A roncsolásmentes vizsgálat (NDE) a folytonossági hiányokat anélkül mutatja ki vagy értékeli, hogy az acélból vagy a hegesztési varratból reprezentatív mechanikai próbatestet távolítana el. Ez a különbségtétel fontos. Egy hegesztési varrat radiográfiai vagy ultrahangos vizsgálati eredményei elfogadhatók lehetnek akkor is, ha az alapanyag folyáshatára, szakítószilárdsága, nyúlása, keménysége vagy ütőszívóssága nem megfelelő. Ezzel szemben egy szakítópróbatest megfelelhet az előírt szilárdsági követelménynek, miközben a hegesztési varratban meg nem engedett összeolvadási hiány található.
Az NDE ezért nem helyettesíti a szakító-, hajlító-, keménység- vagy ütővizsgálatot, ha az irányadó előírás ezeket a vizsgálatokat megköveteli. Az ASTM A370-26 meghatározza az acél, a rozsdamentes acél és a kapcsolódó ötvözeti termékek szakító-, hajlító-, keménység- és ütővizsgálatának eljárásait, az elfogadási feltételeket azonban az alkalmazandó termékszabványra vagy a beszerzési szerződésre bízza (ASTM International, 2026). Az ISO 377:2017 a minták és próbatestek azonosításával, helyével és előkészítésével foglalkozik; az ISO 6892-1:2019 a szobahőmérsékleten végzett szakítóvizsgálatot, az ISO 148-1:2016 a Charpy V- és U-bemetszésű ütővizsgálatot, az ISO 6506-1:2014 pedig a Brinell-keménység vizsgálatát szabályozza. Ezek a szabványok a mechanikai vizsgálatok eredményeire vonatkoznak, és nem jelentenek helyettesítő vizsgálati útvonalat a hegesztési varratok folytonossági hiányainak vizsgálatára.
Roncsolásmentes vizsgálati módszerek
- Szemrevételezéses vizsgálat
- A hozzáférhető felületeket és a hegesztési méreteket vizsgálja.
- Behatolófolyadékos vizsgálat
- Pórusmentes anyagok felületére nyitott folytonossági hiányait mutatja ki.
- Mágneses poros vizsgálat
- A ferromágneses acél felületi és felületközeli folytonossági hiányait mutatja ki.
- Radiográfiai vizsgálat
- Az áthatoló sugárzás különbségei alapján képet készít.
- Ultrahangos vizsgálat
- Visszavert nagyfrekvenciás hang segítségével értékeli a belső jelzéseket.
Az NDE-módszerek közötti választás a keresett folytonossági hiánytól, annak várható irányától és mélységétől, az anyagtól és a geometriától, a hozzáférhetőségtől, a hegesztési kategóriától, valamint az irányadó elfogadási szabálytól függ. Az a jelentés, amely csupán annyit közöl, hogy „az NDE-n megfelelt”, hiányos. Meg kell neveznie a vizsgált tételt, a módszert, az eljárást, a vizsgálat terjedelmét, a jelzéseket, az azokkal kapcsolatos döntést és az elfogadási kritériumot.
Szemrevételezés
A szemrevételezés az első vizsgálati lépés, mivel gyorsan kiterjedhet a teljes hozzáférhető felületre, és azonosíthatja azokat a körülményeket, amelyek a későbbi vizsgálatot megbízhatatlanná tennék. A Vizsgáló a hegesztési varrat méretét és profilját, az alámarást, a ráhegesztést, a látható repedéseket, az ívütéseket, a felületre nyitott pórusokat, a túlzott varraterősítést, a kráterhibákat, a hiányos varrathosszt, az alakváltozást, a felületi sérüléseket és a helytelen méreteket vizsgálhatja. A vizsgálatot hegesztési varratmérők, sarokvarrat-mérők, egyenes vonalzók, világítóeszközök, tükrök és nagyítóeszközök segíthetik.
A szemrevételezés csak azt képes kimutatni, ami egy hozzáférhető felületről látható vagy mérhető. Nem alkalmas megbízhatóan a felület alatt elhelyezkedő összeolvadási hiány, belső porozitás, eltemetett repedés vagy lemezes leválás mélységének meghatározására. Nem állapítható meg vele továbbá a szakítószilárdság, a törési szívósság vagy az elnyelt ütési energia. A felület megjelenése bizonyíték, de nem ad teljes képet a hegesztési varrat épségéről.
Az előkészítés és a vizsgálat időzítése befolyásolja az eredményt. A salak, a fröcskölés, a festék, a reve, az olaj és az oxidáció elfedheti a jelzéseket vagy zavarhatja a méréseket. Egyes követelmények szerint a szemrevételezést hegesztés közben, tisztítás után vagy meghatározott hűlési idő elteltével kell elvégezni, különösen akkor, ha késleltetett repedés kialakulása várható. Ha az irányadó dokumentum ezt előírja, a vizsgálati jegyzőkönyvben fel kell tüntetni a megvilágítási és hozzáférési körülményeket.
Szerkezetiacél-hegesztések esetében az AWS D1.1/D1.1M alkalmazandó kiadása szabályozza a vizsgálati követelményeket és az elfogadási kritériumokat, ha ez az előírás irányadó a munkára. Az AWS D1.1/D1.1M:2025-AMD1 a szerkezeti acélok hegesztésére vonatkozó követelményeket határoz meg, beleértve a minősítést, a gyártást, a vizsgálati módszereket és a hegesztési varratok elfogadási kritériumait (American Welding Society, 2025). Az AISC a szemrevételezést gyakori NDE-módszerként azonosítja, és az AWS D1.1/D1.1M 8. fejezetére hivatkozik a hegesztési varratok vizsgálati módszereivel és elfogadási kritériumaival kapcsolatban (American Institute of Steel Construction, 2024).
Felületi módszerek: folyadékbehatolásos és mágnesporos vizsgálat
A folyadékbehatolásos vizsgálat, más néven penetrációs vizsgálat, a felületre nyitott folytonossági hiányokat mutatja ki. Tisztítás után a penetráló folyadék kapilláris hatására behatol a repedésbe vagy más, a felületet megszakító üregbe. A felesleges penetráló folyadékot eltávolítják, majd az előhívóanyag a penetráló folyadékot visszaszívja a felületre, és látható vagy fluoreszcens jelzést hoz létre. A módszer kimutathatja a szűk repedéseket, a hengerlési átfedéseket, a varratokat, a porozitást, valamint a felületet elérő összeolvadási hiányt.
A módszer nem mutatja ki az ép felület alatt lezárt folytonossági hiányt. A bevonat, a durva reve, a hegesztési fröcskölés, a zsír vagy a nem megfelelő tisztítás megakadályozhatja a penetráló folyadék bejutását, illetve félrevezető jelzéseket hozhat létre. A penetrációs vizsgálat a mélységről is csak korlátozott információt ad; a jelzés hossza és fényereje nem jelenti közvetlenül a repedés súlyosságának mérését. A módszer számos nem porózus anyagon alkalmazható, beleértve az ausztenites rozsdamentes acélt is, azonban a felületnek alkalmasnak kell lennie a penetrációs eljárás és a tisztítószerek alkalmazására.
A mágnesporos vizsgálatot a ferromágneses acélok felületi és felületközeli folytonossági hiányainak kimutatására alkalmazzák. Az alkatrészt felmágnesezik, és a vasrészecskék ott gyűlnek össze, ahol egy folytonossági hiány megszakítja a mágneses teret, így látható vagy fluoreszcens jelzés keletkezik. A módszer kimutathatja a hegesztési varrat lábánál lévő repedéseket, a kráterrepedéseket, a köszörülési repedéseket, a varratokat, a hengerlési átfedéseket és a sekély összeolvadási hiányt. A mágnesezési irány megváltoztatása segít feltárni az alkalmazott térre keresztirányban futó jelzéseket; egyetlen irány alkalmazása esetén egy kedvező irányultságú hiba rejtve maradhat.
A mágnesporos vizsgálat nem alkalmas a nem ferromágneses anyagminőségekre, például a legtöbb ausztenites rozsdamentes acélra. Mélységi kimutatási képessége szintén korlátozott, az eredmény pedig a térerősségtől, a részecskék felvitelétől, a felület állapotától, a geometriától és a lemágnesezési követelményektől függ. A festék vagy a reve csökkentheti az érzékenységet, míg a geometria hirtelen változásai nem releváns jelzéseket hozhatnak létre. Sem a folyadékbehatolásos, sem a mágnesporos vizsgálat nem méri az acél kémiai összetételét, folyáshatárát, keménységét vagy ütőszívósságát.
Az elfogadhatóságról szóló döntésnek az irányadó dokumentumból kell származnia, nem pedig abból az általános kijelentésből, hogy egy jelzést találtak. Az AWS D1.1/D1.1M 8. fejezete meghatározhatja, hogy egy adott hegesztési varrat és vizsgálati kategória esetében mely jelzések minősülnek elutasítandónak, míg egy cső-, nyomástartó-, híd- vagy gépipari előírás eltérő határértékeket állapíthat meg. Az API Specification 5L például a csővezetékes szállítási rendszerekhez használt acélcsövekkel, valamint a gyártási, vizsgálati, ellenőrzési és elfogadási követelmények meghatározásának szükségességével foglalkozik (American Petroleum Institute, 2013).
Térfogati módszerek: radiográfiai és ultrahangos vizsgálat
A radiográfiai vizsgálat a hegesztési varrat vastagságának és sűrűségének különbségeiből hoz létre képet, amikor röntgen- vagy gammasugárzás halad át a varraton. Kimutathat térfogati folytonossági hiányokat, például porozitást, salakzárványokat, üregeket és a teljes átolvadás bizonyos hiányait. A kép állandó nyilvántartást biztosít, ha a vizsgálati technika és a képminőség megfelel az irányadó követelményeknek.
A radiográfiának fontos korlátai vannak. Az a síkbeli repedés vagy összeolvadási hiány, amely a sugárnyalábbal csaknem párhuzamosan helyezkedik el, csekély kontrasztot adhat, és kimutatása elmaradhat. A forrás és az érzékelő elhelyezéséhez általában a hegesztési varrat két, egymással szemben lévő oldalához kell hozzáférni, a sugárzásvédelmi intézkedések pedig korlátozzák a vizsgálati területet. Az értékelés függ továbbá a vastagságtól, a forrás és a tárgy geometriájától, a képminőségtől, valamint attól, hogy a Vizsgáló képes-e megkülönböztetni a releváns jelzést a geometriai vagy feldolgozási műtermékektől. A radiográfia nem méri közvetlenül a szakítási tulajdonságokat vagy a törési szívósságot.
Az ultrahangos vizsgálat nagyfrekvenciás hangot bocsát az acélba, és a visszavert energiát értékeli. Az impulzus-visszhang módszerei a jelzéseket a hangút hossza és a visszhangválasz alapján képesek elhelyezni és méretezni. Megfelelő alkalmazás esetén az ultrahangos vizsgálat kimutathat belső síkbeli hibákat, összeolvadási hiányt, hiányos átolvadást, repedéseket, lemezes leválásokat és bizonyos térfogati hibákat. Vastag szelvények vizsgálatát is lehetővé teszi ionizáló sugárzás nélkül, és gyakran egyetlen hozzáférhető felületről elvégezhető.
Az ultrahangos eredményeket befolyásolja a szemcseszerkezet, a csillapítás, a felületi érdesség, a görbület, a hegesztési varrat geometriája, a vizsgálófej szöge, a kalibrálás és a hiba iránya. A hangnyalábbal párhuzamos folytonossági hiány csekély energiát verhet vissza. A hegesztési anizotrópia és a durva szemcséjű anyag szétszórhatja a hangot, és megnehezítheti az értékelést. A méretezés értékelés, nem pedig a hibáról készült fénykép; az ismételhető eredményekhez alapvető fontosságú a Vizsgáló minősítése, a pásztázás lefedettsége, a referenciahasábok és az írásban rögzített eljárások alkalmazása.
A kiválasztásnak a hiba kockázatát és az irányadó dokumentumot kell követnie. A szemrevételezés megelőzheti a felületi vagy térfogati vizsgálatot, de nem helyettesítheti azokat, ha a belső minőséget előírták. A folyadékbehatolásos és mágnesporos módszerek a felületre nyitott vagy felületközeli állapotokat vizsgálják. A radiográfiai és ultrahangos módszerek a belső térfogatra irányulnak, miközben eltérő érzékenységet mutatnak a hiba irányával és geometriájával szemben. Az AWS D1.1/D1.1M 8. fejezetének, illetve más alkalmazandó szabálynak, előírásnak, rajznak vagy szerződésnek kell összekapcsolnia a kiválasztott módszert az előírt vizsgálati terjedelemmel és elfogadási kritériummal. A módszer azonosítja a jelzést; az irányadó dokumentum határozza meg, hogy az acél vagy a hegesztési varrat elfogadható-e.
Acélcsövek vizsgálata az API Specification 5L iránymutatása alapján
Csővezetékes szállítórendszerek és termékkövetelmények
Az API Specification 5L a gáz, víz és olaj szállítására szolgáló csővezetékes szállítórendszerekben alkalmazott acélcsövekre vonatkozik. Beszerzési iránymutatása a cső megrendelését egymáshoz kapcsolódó műszaki döntések összességeként kezeli, nem pedig egy általánosan „vizsgált” acélcső iránti igényként. A megrendelőnek meg kell jelölnie az alkalmazandó API Specification 5L-kiadást, és kellő pontossággal meg kell határoznia a termékjelölést ahhoz, hogy a gyártó, az ellenőr és a vizsgálólaboratórium ugyanazon követelmények alapján dolgozzon.
Ez a jelölés magában foglalhatja a cső gyártási eljárását, névleges vagy előírt méreteit, anyagminőségét, Product Specification Level (PSL) szintjét, szállítási állapotát és bármely kiegészítő követelményt. A varrat nélküli cső és a hegesztett cső nem tekinthető felcserélhetőnek pusztán azért, mert mindkettő megfelel egy méretleírásnak. A gyártási eljárás hatással van a varratvizsgálatra, a mintavételre, a hőkezelésre, a vizsgálati helyekre és a megfelelőség igazolásához szükséges feljegyzésekre. Az API 5L szerinti csőre vonatkozó követelménynek ezért meg kell különböztetnie a termék formáját és az arra a formára vonatkozó alkalmazandó rendelkezéseket.
| Beszerzési részlet | Miért kell megadni |
|---|---|
| Az API Specification 5L kiadása | A követelmények kiadásonként változhatnak. |
| Csőgyártási eljárás | A varrat nélküli és a hegesztett csövekre eltérő ellenőrzések vonatkoznak. |
| Minőségi osztály és PSL | A kiválasztott termékszint határozza meg az alkalmazandó ellenőrzési rendelkezéseket. |
| Szállítási állapot | A hőkezelés és a szállított állapot befolyásolja a követelményeket. |
| Vizsgálat és ellenőrzés | Ki kell választani a szakító-, ütő-, keménységi, hidrosztatikus, méret- és roncsolásmentes vizsgálati követelményeket. |
| Dokumentáció | A nyilvántartásoknak azonosítaniuk kell a csövet, az olvasztási tételt, a próbatestet, a módszert és a minősítési döntést. |
A PSL 1 és a PSL 2 szintet szintén kifejezetten meg kell adni, nem szabad feltételezni. A kiválasztott szint határozza meg, hogy az idézett kiadás szerint mely műszaki követelmények és ellenőrzési rendelkezések alkalmazandók. A megrendelő további követelményei vonatkozhatnak kémiai elemzésre, szakítóvizsgálatra, hajlító- vagy lapítási vizsgálatra, keménységre, Charpy-féle ütővizsgálatra, hidrosztatikai vizsgálatra, roncsolásmentes vizsgálatra (NDE), méretellenőrzésre, felületi állapotra, nyomonkövethetőségre és dokumentációra. A megrendelésben meg kell határozni, hogy mely követelmények kötelezőek, és melyek nem alkalmazandók.
Maga a vizsgálat ennek a láncnak csupán az egyik eleme. Az ASTM A370-26 például eljárásokat határoz meg acél-, rozsdamentesacél- és kapcsolódó ötvözött termékek szakító-, hajlító-, keménység- és ütővizsgálatára, de nem dönti el, hogy egy adott cső megfelel-e. Az ASTM International megállapítása szerint az elfogadhatóságot az alkalmazandó termékspecifikáció vagy a vételi szerződés határozza meg (ASTM International, 2026). Az API Specification 5L ezt a termékekre vonatkozó keretrendszert biztosítja a csővezetékcsövek számára; a beszerzési dokumentum határozza meg, hogy az engedélyezett lehetőségek közül melyeket, illetve milyen további ellenőrzéseket választottak.
A próbatest azonossága ugyanolyan fontos. Az ISO 377:2017 a csőtermékekből, valamint idomokból, rudakból, huzalokból és lapos termékekből származó minták és próbatestek azonosításával, helyével és előkészítésével foglalkozik (International Organization for Standardization, 2017). A nem megfelelő irányból, helyről vagy termékrészből származó szakítóvizsgálati eredmény nem tehető érvényessé azzal, hogy a jelentéshez egy érvényesnek tűnő számértéket csatolnak. A cső hőszámának, tételének, falvastagságon belüli helyének, adott esetben a hegesztési helyzetnek és a próbatest irányának a mintavételtől a tanúsításig nyomon követhetőnek kell maradnia.
Gyártási, vizsgálati, ellenőrzési és elfogadási rendelkezések
Az API Specification 5L beszerzési iránymutatása négy különálló kérdést kapcsol össze: hogyan készül a cső, hogyan mérik annak tulajdonságait, hogyan ellenőrzik a terméket, és milyen intézkedés következik akkor, ha egy követelmény nem teljesül. Ezeknek a kérdéseknek összehangolt rendelkezésekként kell megjelenniük a beszerzési specifikációban, valamint az ellenőrzési és vizsgálati tervben.
A gyártási rendelkezések rögzítik az engedélyezett eljárást és az ellenőrzéseket. Meghatározhatják a varrat nélküli vagy hegesztett gyártást, az alakítást, a hegesztést, a hőkezelést, a csővégek előkészítését és a javításokra vonatkozó korlátozásokat. Hegesztett cső esetében a specifikációnak meg kell határoznia az alkalmazandó hegesztési eljárásra és vizsgálatra vonatkozó rendelkezéseket is, ahelyett hogy a hegesztést járulékos jellemzőként kezelné. A gyártási feljegyzések, a hőszám-azonosítás és a nemmegfelelőségek kezelése biztosítja a későbbi vizsgálati eredmények értelmezéséhez szükséges hátteret.
A vizsgálati rendelkezésekben meg kell nevezni a vizsgálatot, az irányadó módszert, a próbatestekre vonatkozó követelményeket és a jelentéstételi kötelezettségeket. Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatát és az ezáltal meghatározható mechanikai tulajdonságokat írja le (International Organization for Standardization, 2019). Önmagában azonban nem állapítja meg egy adott API 5L-anyagminőség és termékszint elfogadási határértékét. Ugyanez a megkülönböztetés érvényes az ütővizsgálatra is: az ISO 148-1:2016 a Charpy-féle V- és U-bemetszésű ingás vizsgálatot határozza meg az elnyelt ütőenergia meghatározására, míg a termékkövetelmény rögzíti, hogy szükséges-e ütővizsgálat, milyen feltételek mellett kell elvégezni, és hogyan kell az eredményt értékelni (International Organization for Standardization, 2016).
A keménység vizsgálata hasonló fegyelmet igényel. Az ISO 6506-1:2014 a Brinell-módszert határozza meg, beleértve a rögzített helyű és a hordozható gépek alkalmazását is (International Organization for Standardization, 2014). A Brinell-eredmény az idézett termék- és beszerzési követelményektől függően lehet előírt tulajdonság, kiegészítő ellenőrzés vagy vizsgálat részét képező adat. Az ISO 18265:2013 keménység-átváltásokat és szakítószilárdság-becsléseket biztosít meghatározott fémes anyagokra, ugyanakkor figyelmeztet arra, hogy az átszámított értékek nem helyettesítik a megfelelő szabványos vizsgálati módszerrel kapott eredményeket (International Organization for Standardization, 2013). Az átszámított keménységi értéket nem szabad helyettesítő szakítóvizsgálatként bemutatni.
Az ellenőrzési rendelkezések olyan tevékenységekre vonatkoznak, amelyek nem mechanikai tulajdonságvizsgálatok. Ide tartozhat a szemrevételezés, a méretellenőrzés, a hidrosztatikai vizsgálat, a jelölés és a nyomonkövethetőség ellenőrzése, valamint az NDE. Az AISC a szemrevételezést, a penetrációs vizsgálatot, a mágnesporos vizsgálatot, a radiográfiai vizsgálatot és az ultrahangos vizsgálatot gyakori NDE-módszerként azonosítja, továbbá az AWS D1.1/D1.1M 8. pontját a hegesztési vizsgálati módszerek és elfogadási kritériumok egyik forrásaként jelöli meg (American Institute of Steel Construction, 2024). Az AWS D1.1/D1.1M:2025-AMD1 maga a szerkezeti acél hegesztésével foglalkozik, beleértve az eljárás- és hegesztőminősítést, a gyártást, az ellenőrzési módszereket és a hegesztési elfogadási kritériumokat is (American Welding Society, 2025). Ez a szabályzat nem válik automatikusan az API 5L szerinti csővezetékcsövek elfogadásának illetékes alapjává. Alkalmazhatóságát kifejezetten alkalmazandó szerződéses vagy mérnöki követelménynek kell megalapoznia.
Az elfogadási rendelkezések ezután meghatározzák az eredmények értékelésének módját. Meg kell nevezniük az alkalmazandó API 5L-rendelkezéseket, a kiegészítő követelményeket, az ismételt vizsgálatra vonatkozó szabályokat, a mintavételi gyakoriságot, az engedélyezett javításokat és a nem megfelelő csövek kezelését. A „vizsgálva az API 5L szerint” megfogalmazás hiányos, ha a dokumentum nem rögzíti, hogy mely kiadás, termékszint, vizsgálatok és intézkedési rendelkezések az irányadók. Egy vizsgálati jelentés műszakilag helyes lehet, mégsem igazolja a szerződéses megfelelőséget, ha a próbatest, a módszer vagy az elfogadás alapja nincs azonosítva.
A beszerzési dokumentum egyértelműsége és a vizsgálati terv összehangolása
A beszerzési dokumentumnak az ellenőrzési terv és a cső termékjelölése közötti irányító térképként kell működnie. Legalább az alkalmazandó API Specification 5L-kiadást, a cső típusát és méreteit, az anyagminőséget, a PSL-szintet, szükség esetén a szállítási állapotot, a gyártási eljárást, az előírt vizsgálatokat, az ellenőrzés terjedelmét, az NDE-módszert, a mintavétel alapját, a feljegyzéseket, valamint az elfogadási vagy intézkedési szabályokat kell tartalmaznia. Ha a megrendelő kiegészítő követelményre hivatkozik, a dokumentumnak pontosan kell idéznie azt, és meg kell határoznia, hogy az valamennyi csőre, egy meghatározott tételre vagy kiválasztott mintákra vonatkozik-e.
Az ellenőrzési és vizsgálati tervnek ezeket a döntéseket operatív formában meg kell ismételnie. Fel kell tüntetnie, hogy az egyes ellenőrzésekre a gyártás mely szakaszában kerül sor, ki végzi azokat, szükséges-e a megrendelő vagy harmadik fél jelenléte és tanúsítása, mely dokumentum rögzíti az eredményt, valamint mely rendelkezés biztosítja az elfogadási döntés alapját. Ez megelőz egy gyakori hibát: a laboratórium egy szabvány alapján készíti elő a próbatestet, egy másik egyezmény szerint jelent egy tulajdonságot, majd a megrendelő később egy másik termékszinthez vagy kiadáshoz tartozó határértékkel hasonlítja össze azt.
A nyomonkövethetőségnek az egész terven végig kell húzódnia. Össze kell kapcsolni a hő- és csőszámokat, a mintavételi helyeket, a próbatest irányát, a vizsgálóberendezést, annak kalibrálási állapotát, a kezelő vagy a laboratórium azonosítóját, a vizsgálat dátumát és a jelentés felülvizsgálati állapotát. A hegesztéssel kapcsolatos vizsgálatok esetében a vizsgált hegesztési varratnak vagy területnek, valamint az NDE-eljárásnak is azonosíthatónak kell lennie. Az ismételt vizsgálatok és az elutasított anyagok státuszát meg kell határozni; ellenkező esetben egy helyettesítő eredmény elfedheti az eredeti nemmegfelelőséget.
A megrendelőnek a gyártás megkezdése előtt a konfliktusokat is rendeznie kell. Ha a szerződés az API Specification 5L-re, az ASTM A370-26-ra, az ISO 6892-1:2019-re és egy projektspecifikus követelményre hivatkozik, meg kell határoznia, hogy a terminológia, a próbatest-geometria, a mintavétel vagy az elfogadási rendelkezések eltérése esetén melyik dokumentum az irányadó. Az alkalmazandó kiadás azért fontos, mert a szabványok változnak. Egy korábbi kiadásból átvett rendelkezés észrevétlenül megváltoztathatja az előírt vizsgálatot vagy az elfogadási eljárást.
Az API Specification 5L beszerzési iránymutatása ezért akkor a leghasznosabb, ha követelményrendszerként értelmezik. Nem változtat minden jelentett értéket automatikusan megfelelt vagy nem megfelelt eredménnyé. Az érdemi eredmény az, amely azonosított csövet kapcsol össze az előírt gyártási eljárással, a megfelelően előkészített próbatesttel, a megnevezett vizsgálati módszerrel, az előírt ellenőrzéssel és az alkalmazandó elfogadási szabállyal (American Petroleum Institute, 2013).
Az Elfogadási Kritériumok Megfogalmazása és Alkalmazása
Egy acélvizsgálat eredménye csak akkor értelmezhető, ha ahhoz a termékre vonatkozó követelmény kapcsolódik. A „Folyáshatár: 355 MPa” önmagában nem jelent megfelelőségi vagy nemmegfelelőségi megállapítást. Az olvasónak ismernie kell a minőséget, a termékformát, a vastagságtartományt, a próbatest irányát, a próbatest állapotát, a vizsgálati módszert, a mintavételi gyakoriságot és az eredmény értékelésére alkalmazott szabályt.
Ezért egy elfogadási záradék egymáshoz kapcsolódó követelmények láncolataként értelmezhető:
tulajdonság → mértékegység → vizsgálati módszer → próbatest állapota → mintavételi gyakoriság → eredményértékelési szabály → megengedett eltérés
Egy záradék például előírhat legalább 355 MPa folyáshatárt, amelyet szobahőmérsékleten, hosszirányú próbatesten, minden egyes olvasztásból vett mintából, szakítóvizsgálattal kell meghatározni. Az alkalmazandó termékszabvány meghatározhatja a folyáshatár vizsgálati módszerét, míg az ISO 377:2017 szabályozza a minta és a próbatest azonosítását, helyét és előkészítését. Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatát, valamint az így meghatározható mechanikai tulajdonságokat írja elő. A 355-ös értéknek nincs önálló elfogadási jelentése, ha a próbatestet nem megfelelő helyről vették, vagy a vizsgálatot nem jóváhagyott eljárással végezték.
Az ASTM A370-26 jól szemlélteti a felelősségi körök megosztását. Eljárásokat biztosít acél-, rozsdamentesacél- és kapcsolódó ötvözött termékek húzó-, hajlító-, keménység- és ütővizsgálatához, az elfogadási követelményeket azonban az alkalmazandó termékszabványra vagy a beszerzési szerződésre bízza (ASTM International, 2026). A vizsgálati szabvány arra a kérdésre ad választ, hogy „Hogyan kell elvégezni a mérést?”. A termékszabvány pedig arra, hogy „Milyen érték szükséges?”.
Minimumértékek, maximumértékek, tartományok és kategóriális követelmények
A minimális követelmény alsó határt állapít meg. A „Szakítószilárdság, minimum: 510 MPa” azt jelenti, hogy az 510 MPa alatti érvényes eredmény nem teljesíti ezt a kritériumot, figyelembe véve a vonatkozó dokumentumban kifejezetten meghatározott kerekítési szabályokat. A maximális érték felső határt határoz meg, például: „Szén, maximum: 0,18%” vagy „Brinell-keménység, maximum: 220 HBW”. A tartománynak két határértéke van: az alsó határérték alatti vagy a felső határérték feletti eredmény kívül esik az előírt feltételen.
A mértékegység számít. A 355 MPa követelmény nem cserélhető fel véletlenszerűen 355 N/mm²-rel; ezek a mértékegységek számszerűen egyenértékűek, a ksi azonban nem. A keménységérték sem cserélhető fel a szakítószilárdsággal pusztán azért, mert egy átszámítási táblázat becslést ad. Az ISO 18265:2013 meghatározza a keménység- és szakítószilárdság-átváltásokat bizonyos fémes anyagokra, köztük az ötvözetlen és gyengén ötvözött acélokra, ugyanakkor figyelmeztet arra, hogy az átszámított érték nem helyettesíti a megfelelő szabványos vizsgálati módszerrel kapott eredményt. Az ISO 6506-1:2014 szerinti Brinell-vizsgálat eredménye rendszerint nem helyettesítheti a szakítóvizsgálatot, ha a szabvány szakítószilárdságot ír elő.
Egyes követelmények nem számszerűek, hanem kategóriálisak. Előfordulhat, hogy a terméket ASTM A36, ASTM A516/A516M Grade 70, EN 10025-2 S355JR vagy API 5L X65 minőségként kell azonosítani, és a megjelölést pontosan úgy kell feltüntetni, ahogyan azt az irányadó dokumentum előírja. Az állapot lehet normalizált, edzett és megeresztett, termomechanikusan szabályozott vagy más, meghatározott szállítási állapot. Az olyan anyagbizonyítvány, amely elfogadható kémiai összetételt mutat ki, de nem igazolja az előírt hőkezelési állapotot, nem teljes bizonyíték a megfelelőségre.
Az ütővizsgálati követelmények további szintet jelentenek. Egy záradék előírhat meghatározott hőmérsékleten elérendő minimális elnyelt energiát, meghatározott számú Charpy V-bemetszéses próbatesttel, valamint az egyedi értékekre és azok átlagára vonatkozó szabállyal. Az ISO 148-1:2016 a Charpy V- és U-bemetszéses ingás ütővizsgálatot írja elő az elnyelt ütési energia meghatározására; önmagában azonban nem határozza meg egy adott minőség vagy szerződés elfogadási értékét. A vizsgálat iránya, a bemetszés tájolása, a vizsgálati hőmérséklet, a próbatest mérete és a mintavételi hely mind befolyásolhatja az eredményt.
Ugyanez az elv érvényes a hegesztésekre is. Az AWS D1.1/D1.1M:2025-AMD1 meghatározza az acélszerkezetek hegesztésére vonatkozó követelményeket, beleértve a minősítést, a gyártást, az ellenőrzési módszereket és a hegesztési elfogadási kritériumokat. A szemrevételezés, a mágnesesporos vizsgálat, a radiográfiás vizsgálat vagy az ultrahangos vizsgálat csak akkor értelmezhető, ha az alkalmazandó hegesztési kategóriát és az elfogadási rendelkezést is azonosították. Az AISC ezeket a módszereket a gyakori roncsolásmentes vizsgálati módszerek között sorolja fel, és az AWS D1.1/D1.1M 8. záradékát a hegesztési vizsgálati módszerek és elfogadási kritériumok egyik forrásaként jelöli meg (American Institute of Steel Construction, 2024).
Egyedi eredmények, átlagértékek és ismételt vizsgálatok
Az elfogadási záradékoknak különbséget kell tenniük az egyedi eredmény és a statisztikai vagy számtani átlag között. Ha három Charpy-próbatest 42, 39 és 18 J eredményt ad, az átlag 33 J. Ez az átlag teljesítheti a 30 J-os követelményt, miközben a 18 J-os egyedi eredmény nem teljesíti a külön előírt 21 J-os minimumot. Az átlagolás elfedhet egy helyi vagy irányfüggő gyengeséget, különösen az ütővizsgálatoknál, amelyek esetében a szórás gyakran lényeges a mérnöki döntés szempontjából.
Egy követelmény előírhat „minimális átlagértéket”, „minden próbatestre vonatkozó minimális értéket” vagy mindkettőt. Ezek a megfogalmazások nem felcserélhetők. Ha a záradék csak minimális átlagértéket ír elő, az egyedi eredményekre vonatkozó szabályt ugyanazon szabvány, a hivatkozott vizsgálati szabvány vagy a szerződés más részében kell megtalálni. Ha minden próbatestre minimumértéket ír elő, két magas érték nem tehet elfogadhatóvá egy alacsony értéket. A kerekítést szintén szabályozni kell. A 354,6 MPa 355 MPa-ra történő kerekítése eltérő döntést eredményezhet ahhoz képest, amikor a kerekítetlen értéket hasonlítják össze a 355 MPa-os határértékkel; a dokumentumnak kell meghatároznia, melyik gyakorlat alkalmazandó.
A mintavételi gyakoriság ugyanolyan fontos. Az „olvasztásonként egy vizsgálat” különbözik a „tételenként egy vizsgálat”, az „50 tonnánként egy készlet” és a „mindkét végből egy vizsgálat” előírásától. Az API Specification 5L beszerzési útmutatója hangsúlyozza a csővezetékes szállítórendszerekben használt acélcsövekre vonatkozó gyártási, vizsgálati, ellenőrzési és elfogadási követelmények meghatározásának szükségességét (American Petroleum Institute, 2013). A tétel meghatározása dönti el, hogy egy eredmény mely anyagot képviseli. Egy olvasztás megfelelőséget igazoló eredménye nem minősíthet automatikusan egy másik olvasztást, még akkor sem, ha mindkettő ugyanazt a minőségmegjelölést viseli.
Az ismételt vizsgálat nem olyan automatikus jog, amelyet egy kedvezőtlen eredmény keletkeztet. Csak akkor engedélyezett, ha az irányadó szabvány, a beszerzési szerződés vagy egy jóváhagyott eljárás lehetővé teszi, és meghatározza annak végrehajtási módját. Az ismételt vizsgálat indokolt lehet például akkor, ha a próbatest a megengedett mérési hosszon kívül szakad el, ha dokumentált géphiba történt, vagy ha az előkészítés bizonyíthatóan eltért a módszertől. Nem megalapozott azonban egy érvényes, alacsony eredmény elvetése pusztán azért, mert egy második próbatest esetleg megfelelne.
Ha az ismételt vizsgálat engedélyezett, a záradék előírhat további próbatesteket, új készletet ugyanarról a helyről, vagy a vizsgálatot ugyanazon tétel másik helyéről. Az eredményértékelési szabály előírhatja, hogy minden további próbatestnek meg kell felelnie, módosított átlagot kell számítani, vagy az eredeti és az ismételt vizsgálati értékek meghatározott kombinációját kell alkalmazni. Ezek a részletek határozzák meg a döntést. A próbatestek számának növelése addig, amíg kedvező szám nem jelenik meg, adatválogatás, nem pedig megfelelőségértékelés.
Megfelelőség, nemmegfelelőség és intézkedés
Megfelelőségről akkor beszélünk, ha az azonosított termék a meghatározott bizonyítékok alapján minden alkalmazandó követelményt kielégít. A mechanikai tulajdonságok, a kémiai összetétel, a méretek, a felületi állapot, a hőkezelés, a jelölés és a roncsolásmentes vizsgálat egyaránt része lehet ennek a döntésnek. A megfelelő szakítószilárdság nem orvosolja a nem megfelelő kémiai összetételt. Az elfogadható kémiai összetétel nem orvosolja a nem elfogadható hegesztési indikációt.
A műszaki nemmegfelelőség valamely termék- vagy folyamatkövetelménnyel szembeni hibát jelent: a folyáshatár a meghatározott minimumérték alatt van, a széntartalom meghaladja a maximális értéket, az ütési energia kívül esik a megengedett szabályon, a próbatest iránya nem megfelelő, vagy a hegesztési indikáció meghaladja az alkalmazandó AWS D1.1/D1.1M szerinti határértéket. Az anyag ezt követően elutasítható, újrafeldolgozható, javítható és ismételten vizsgálható, az előírások által megengedett módon alacsonyabb minőségi kategóriába sorolható, vagy hivatalosan engedélyezett eltérés alapján elfogadható. Az intézkedésnek azonosítania kell az érintett olvasztást, tételt, hegesztést vagy alkatrészt, és rögzítenie kell a műszaki indokolást.
Az adminisztratív hiányosság ettől eltérő. A hiányzó olvasztáskövethetőség, az aláírás nélküli jelentés, a nem rögzített vizsgálati hőmérséklet, a kalibrálási bizonyíték hiánya vagy a próbatest irányának rögzítésére vonatkozó kötelezettség elmulasztása megakadályozhatja a megfelelőségi döntést akkor is, ha a fizikai anyag egyébként teljesíthetné a tulajdonságokra vonatkozó határértékeket. Ez a hiányosság nem bizonyítja, hogy az acél nem felelt meg a tulajdonsági követelménynek. A bizonyíték vagy a szabályozás hiányosságát jelenti. A felelős szervezetnek megbízható nyilvántartásokat kell helyreállítania, ahol ez megengedett, meg kell ismételnie a vizsgálatot, vagy a követelményt nem igazoltként kell kezelnie.
Ez a különbségtétel megakadályozza a két ellentétes hibát: egyrészt azt, hogy műszaki eredmény hiányában „nem megfelelőnek” minősítsenek egy nem dokumentált anyagot, másrészt azt, hogy az anyagot „megfelelőnek” nyilvánítsák pusztán azért, mert a kémiai összetétele vagy a megjelenése kielégítőnek tűnik. A végső státusznak meg kell határoznia, hogy mit vizsgáltak, mely módszerrel és milyen állapotban, mely záradék alapján, milyen eredményértékelési szabállyal, valamint hogyan rendezték az esetleges eltérést. Csak ekkor válik a vizsgálati eredmény elfogadási döntéssé.
Vizsgálati jelentések, tanúsítványok és auditálásra alkalmas bizonyítékok
Egy acélvizsgálati eredménynek csak akkor van bizonyító ereje, ha a felülvizsgáló rekonstruálni tudja, mit vizsgáltak, hogyan vizsgálták, és mely követelményt alkalmazták. Az a tanúsítvány, amely „folyáshatár: 355 MPa” vagy „keménység: 180 HBW” értéket közöl a vizsgálati módszer, a termék, a próbatest és az irányadó előírás azonosítása nélkül, nem igazolja a megfelelőséget. A szám műszakilag helyes lehet, mégis irreleváns a beszerzési követelmény szempontjából.
Az ASTM A370-26 jól szemlélteti ezt a különbséget. Meghatározza az acél, a rozsdamentes acél és a kapcsolódó ötvözött termékek húzó-, hajlító-, keménység- és ütővizsgálatának eljárásait, de nem állapít meg egyetlen, általánosan érvényes megfelelési vagy elutasítási határértéket. Az elfogadási kritériumot az alkalmazandó termékszabvány vagy a beszerzési szerződés határozza meg (ASTM International, 2026). A jelentésnek ezért össze kell kapcsolnia a mért értéket mind a vizsgálati eljárással, mind azzal a követelménnyel, amelyhez viszonyítva az értéket elbírálták.
A használható vizsgálati jelentés minimális információtartalma
A jelentésben az anyagot minőség, szabvány szerinti megjelölés, termékforma, méretek és szállítási állapot alapján kell azonosítani. A „lemezacél” megjelölés nem elegendő. Egy használható nyilvántartás például az ASTM A516/A516M Grade 70 minőségű, normalizált állapotú, névlegesen 25 mm vastag lemezt, vagy az API Specification 5L szerinti csővezetéki csövet az előírt minőséggel és gyártási eljárással együtt azonosíthatja. A hőkezelést, a felületi állapotot, a bevonatot, a hegesztési helyet és az orientációt szintén rögzíteni kell, ha ezek befolyásolhatják az értelmezést.
Minden eredményhez meg kell adni a vizsgálati módszert és annak kiadását, nem elegendő csupán a vizsgált tulajdonság megnevezése. A húzóvizsgálati eredményben például hivatkozni kell az ISO 6892-1:2019 szabványra vagy az ASTM A370-26 alkalmazandó eljárására, továbbá közölni kell az alkalmazott folyáshatár-definíciót, a szakítószilárdságot, a szakadási nyúlás mérési hosszat és – ahol szükséges – a keresztmetszet-csökkenést. Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett húzóvizsgálatát és a meghatározható mechanikai tulajdonságokat írja le (International Organization for Standardization, 2019). A jelentésben meg kell adni, hogy a folyáshatár felső folyáshatárt, alsó folyáshatárt vagy meghatározott maradó nyúláshoz tartozó egyezményes folyáshatárt jelent-e.
Ütővizsgálat esetén a nyilvántartásban az ISO 148-1:2016 szabványt vagy az előírt alternatívát, a bemetszés típusát, a próbatest méreteit, a vizsgálati hőmérsékletet, az egyedi elnyeltenergia-értékeket, valamint az előírás által megkövetelt oldalirányú tágulást vagy törési megfigyeléseket kell feltüntetni. Az ISO 148-1:2016 a Charpy-féle V- és U-bemetszésű ingás vizsgálatot írja le az elnyelt ütési energia meghatározására (International Organization for Standardization, 2016). Egyedül az átlagérték közlése elfedhet egy alacsony egyedi értéket.
A keménységi nyilvántartásban meg kell adni a skálát, a vizsgálati erőt, a behatolót, a gép típusát, a vizsgálati helyeket és az egyedi mérési értékeket. Az ISO 6506-1:2014 a fémes anyagokra vonatkozó Brinell-módszert határozza meg, és helyhez kötött, valamint hordozható gépekre egyaránt alkalmazandó (International Organization for Standardization, 2014). A „180 keménység” közlésének nincs egyértelmű jelentése a HBW, a vizsgálati feltételek és a módszer megadása nélkül. Az átszámított szakítószilárdság- vagy keménységértéket átszámított értékként kell megjelölni. Az ISO 18265:2013 arra figyelmeztet, hogy az átszámítások nem helyettesítik a megfelelő szabványos vizsgálati módszerrel kapott eredményeket (International Organization for Standardization, 2013).
A jelentésben fel kell tüntetni továbbá a próbatest azonosítóját, a mintavételi helyet, az orientációt, a méreteket, a felület-előkészítést és a vizsgálati feltételeket. Rögzíteni kell a kezelőt vagy a laboratóriumot, a vizsgálat dátumát, a berendezés azonosítóját, valamint – ahol releváns – a kalibrálási állapotot és minden olyan környezeti vagy gépállapotot, amely befolyásolhatta az eredményt. Hegesztés esetén azonosítani kell a hegesztést, a kötést, a hegesztési eljárásminősítési jegyzőkönyvet, a hegesztőt, a fogyóanyagot, a vizsgálati módszert és a vizsgálat terjedelmét. Az AWS D1.1/D1.1M:2025-AMD1 a szerkezetiacél-hegesztési követelményeket összekapcsolja az eljárás- és hegesztőminősítéssel, a gyártással, az ellenőrzéssel és a hegesztési elfogadási kritériumokkal (American Welding Society, 2025).
Az eredmények összekapcsolása az olvasztással, a tétellel és a próbatesttel
A nyomonkövethetőség az a láncolat, amely a közölt értéket összekapcsolja azzal az acéllal, amelyből a próbatest származik. A lánc rendszerint a gyártóval, az öntési vagy olvasztási számmal, a terméktétellel, a szállítási bizonylattal, valamint a darab- vagy tekercsazonosítóval kezdődik. Ezután a mintavételi nyilvántartáson, a próbatest számán, a vizsgálógépen, a nyers adatokon, a jelentésen és a végső minősítési döntésen keresztül folytatódik. Ha bármelyik láncszem hiányzik, az eredmény olyan, azonos minőségű acélt jellemezhet, amely azonban nem feltétlenül a leszállított acél.
Az ISO 377:2017 a szelvényekből, rudakból, pálcákból, síktermékekből és csőtermékekből végzett mechanikai vizsgálatokhoz szükséges minták és próbatestek azonosításával, helyével és előkészítésével foglalkozik (International Organization for Standardization, 2017). Jelentősége gyakorlati: a mintavétel helye és orientációja a vizsgálat meghatározásának része. A lemezből vett keresztirányú húzópróbatest nem cserélhető fel ugyanabból az olvasztásból származó hosszirányú próbatesttel. A teljes keresztmetszeten átmenő minta, a felületi minta, a hegesztett fémből származó próbatest és a hőhatásövezeti próbatest eltérő kérdésekre ad választ.
A jelentésben meg kell adni, hogy a mintavétel véletlenszerű volt-e, tétel szerint előírt módon történt-e, egy végdarabról vették-e, vagy egy meghatározott termékhelyről választották ki. Lemez és szalag esetén rögzíteni kell a hengerlési irányt, valamint – ha a szabvány előírja – a széltől vagy a felülettől mért távolságot. Cső esetén azonosítani kell a cső számát, a varratos vagy varrat nélküli kivitelt, továbbá azt, hogy a próbatest a csőtestből, a hegesztésből vagy a hőhatásövezetből származott-e. Ütőpróbatestek esetén rögzíteni kell a bemetszés orientációját és helyzetét. A próbatestek címkéit továbbra is össze kell kapcsolni a fényképekkel, a megmunkálási nyilvántartásokkal, valamint az eredeti mintával vagy a megőrzött anyaggal.
Egy olvasztásra vonatkozó tanúsítvány csak akkor támaszthat alá több darabot, ha az alkalmazandó szabvány ezt a mintavételi alapot engedélyezi, és a tételek határai dokumentáltak. Az a gyári tanúsítvány, amely egy teljes szállítmányra egyetlen húzóvizsgálati eredményt sorol fel, miközben nem adja meg az olvasztási számot vagy a tétel meghatározását, nem bizonyítja, hogy minden leszállított darab a vizsgált sokasághoz tartozik. Az API Specification 5L beszerzési útmutatója hasonlóképpen a gyártási, vizsgálati, ellenőrzési és elfogadási követelményeket olyan tételekként kezeli, amelyeket a csővezetéki acélcsövekre vonatkozóan meg kell határozni (American Petroleum Institute, 2013).
A roncsolásmentes vizsgálatokhoz ugyanez a fegyelem szükséges. A jelentésben azonosítani kell a vizsgálati módszert, az eljárást, a vizsgált felületet vagy hegesztést, a vizsgálat terjedelmét, a berendezést, a kalibrálási ellenőrzéseket, a jelzéseket, az értékelési szintet és az elfogadási záradékot. Az AISC a szemrevételezéses, a penetrációs, a mágnesporos, a radiográfiai és az ultrahangos vizsgálatot gyakori módszerként azonosítja, és az AWS D1.1/D1.1M 8. záradékára hivatkozik a hegesztési vizsgálati módszerek és az elfogadási kritériumok tekintetében (American Institute of Steel Construction, 2024). Az, hogy „UT megfelelt”, nem elegendő nyilvántartás.
Eltérések és rendezetlen adatok felülvizsgálata
Az auditoroknak a hiányosságokat és az eltéréseket műszaki kérdésként, nem pedig adminisztratív részletként kell kezelniük. A felülvizsgálat során össze kell vetni a jelentést a megrendeléssel, az anyagszabvánnyal, a rajzzal, az ellenőrzési és vizsgálati tervvel, valamint a jóváhagyott eltérésekkel. Ellenőrizni kell az előírt minőséget, a termékformát, a méreteket, a vizsgálati gyakoriságot, a próbatest orientációját, a módszer kiadását, a vizsgálati hőmérsékletet, az elfogadási határértékeket és az ismételt vizsgálatra vonatkozó szabályokat.
Az eltérésnek meg kell határoznia az eredeti követelményt, a tényleges állapotot, az okot, az érintett olvasztást vagy tételt, a műszaki értékelést és a jóváhagyásra jogosult személyt vagy szervezetet. Ha például az ISO 6892-1:2019 helyett más húzóvizsgálati eljárást alkalmaznak, az hatással lehet a deformációs sebességre, az extenzométer használatára vagy a közölt folyási tulajdonságokra. Ehhez dokumentált műszaki elfogadás szükséges, nem elegendő egy olyan magyarázat nélküli megjegyzés, hogy „egyenértékű módszert” alkalmaztak.
A rendezetlen adatokat látható módon rendezetlenként kell kezelni. A hiányzó próbatest-orientációt, az olvashatatlan olvasztási számokat, a hiányzó kalibrálási bizonyítékokat, az egymásnak ellentmondó méreteket és a kizárólag átlagértékként közölt eredményeket zárolni kell a helyesbítésig vagy a hivatalos minősítési döntésig. A hiányzó eredményt nem szabad feltételezett megfelelésként kezelni. Az ismételt vizsgálatot nem szabad az eredeti eredményként kezelni; rögzíteni kell az első sikertelen eredményt, az ismételt vizsgálat engedélyezett alapját, az új próbatest azonosítóját és az alkalmazott végső szabályt.
A minősítési döntésnek ki kell mondania, hogy az anyagot elfogadták, elutasították, átdolgozták, alacsonyabb minőségre sorolták, elkülönítették vagy eltérésengedéllyel elfogadták-e. Meg kell nevezni a döntést engedélyező személyt vagy szervezetet, és azonosítani kell az azt alátámasztó nyilvántartásokat. Ez a végső láncszem lényeges: a vizsgálati adatok azt mutatják meg, mi történt a laboratóriumban, míg a minősítési döntés azt, hogy a felelős szabvány vagy szerződés miként kezelte ezt a bizonyítékot.
Az acélvizsgálatok elfogadásának gyakori hibái
Az acélvizsgálatok elfogadása leggyakrabban nem a vizsgálógépnél, hanem a dokumentumok közötti kapcsolódási pontokon hiúsul meg. Egy helyesen elvégzett szakítóvizsgálat is helytelen döntést támaszthat alá, ha a próbatest nem a megfelelő helyről származott, a jegyzőkönyv nem tartalmaz egy előírt jellemzőt, vagy az eredményt egy másik termékspecifikációból származó határértékkel hasonlítják össze. Az elfogadás egy láncolat: az anyagmegjelölésnek, a termékformának, a kiadásnak, a mintavételi utasításnak, a vizsgálati módszernek, a jelentett jellemzőnek és a kritériumnak összhangban kell állnia.
Nem megfelelő kiadás vagy hiányos megjelölés használata
A kiadás feltüntetése nélküli szabványszám nem teljes utasítás. Az „ASTM A370” eljárások egy családját azonosítja, míg az ASTM A370-26 a hivatkozott 2026. évi kiadás. A kiadások közötti eltérések érinthetik a terminológiát, a próbatest méreteit, a gép ellenőrzését, a jelentéstételt vagy a hivatkozott eljárásokat. Ugyanez a probléma akkor is fennáll, ha egy jegyzőkönyv „ISO 6892” szabványt említ anélkül, hogy azonosítaná az ISO 6892-1:2019 szabványt és az alkalmazandó vizsgálati feltételeket.
A megjelölés részletei ugyanilyen fontosak. Az „A572” nem azonosítja a szükséges minőséget, vastagságtartományt, termékformát vagy kiegészítő követelményeket; az ASTM A572 Grade 50 elfogadási hivatkozásként lényegesen különbözik ugyanazon specifikáció egy másik minőségétől. Egy kizárólag „API 5L” megjelölést tartalmazó csővizsgálati jegyzőkönyvben továbbra sem tisztázott a termékminőség, a szállítási állapot, a gyártási eljárás, a vizsgálati követelmények és az ellenőrzési előírások. Az API Specification 5L beszerzési útmutatója a gyártási, vizsgálati, ellenőrzési és elfogadási követelményeket olyan tételekként kezeli, amelyeket meg kell határozni, nem pedig feltételezni (American Petroleum Institute, 2013).
Az első korrekció dokumentációs jellegű. A teljes megjelölést pontosan úgy kell rögzíteni, ahogyan arra hivatkoztak: szabvány, kiadás, minőség vagy osztály, termékforma, vastagság- vagy átmérőtartomány, szállítási állapot, kiegészítő követelmény és a megrendelés felülvizsgálati szintje. Ezután ellenőrizni kell, hogy a laboratóriumi jegyzőkönyv ugyanarra a kiadásra vagy kifejezetten engedélyezett alternatívára hivatkozik-e. Egy régi jegyzőkönyv nem tehető aktuálissá pusztán azzal, hogy a borítójára egy újabb szabványszámot másolnak.
A mintavételi hibák helyesen hivatkozott vizsgálati módszer mögött is rejtőzhetnek. Az ISO 377:2017 szabvány az acélprofilok, rudak, huzalok, sík termékek és csőtermékek mintáinak és próbatesteinek azonosítását, helyét és előkészítését szabályozza (International Organization for Standardization, 2017). A vastagság közepéről származó hosszirányú próbatest nem tekinthető automatikusan egyenértékűnek a felület közelében kivágott keresztirányú próbatesttel. Ugyanígy nem cserélhető fel egy termékvégről vett minta, egy hegesztési próbadarab és egy gyártott alkatrész sem. Az értékek összehasonlítása előtt a jegyzőkönyvnek azonosítania kell az öntést, a tételt, a termékbeli helyet, az orientációt és a próbatest méreteit.
A vizsgálati módszer és az anyagspecifikáció összetévesztése
A vizsgálati módszer azt írja le, hogyan kell egy jellemzőt megmérni. Önmagában azonban nem állapítja meg, hogy az anyag megfelel-e.
Az ASTM A370-26 az acélból, rozsdamentes acélból és kapcsolódó ötvözetekből készült termékek húzó-, hajlító-, keménység- és ütővizsgálatának eljárásait határozza meg, miközben az elfogadást az alkalmazandó termékspecifikációra vagy a beszerzési szerződésre bízza (ASTM International, 2026). Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatát és az ezáltal meghatározható mechanikai tulajdonságokat írja elő (International Organization for Standardization, 2019). Egyik hivatkozás sem adja meg önmagában minden acélminőség minimális folyáshatárát, szakítószilárdságát, szakadási nyúlását vagy keresztmetszet-csökkenését.
Ugyanez a megkülönböztetés vonatkozik az ütő- és keménységvizsgálatra is. Az ISO 148-1:2016 a Charpy-féle V- és U-bemetszésű ingás ütővizsgálatot határozza meg az elnyelt ütőmunka meghatározására (International Organization for Standardization, 2016). Nem dönti el, hogy egy adott acélnak −20 °C-on 27 J értéket, három eredmény átlagát vagy valamely más, szerződésben meghatározott értéket kell-e elérnie. Az ISO 6506-1:2014 a Brinell-keménység mérési módszerét határozza meg, beleértve a rögzített helyű és a hordozható gépeket is, azonban egy mért HBW-érték csak akkor válik elfogadási eredménnyé, ha az irányadó anyagspecifikáció keménységhatárt állapít meg, vagy engedélyezi a keménységet releváns ellenőrzési jellemzőként (International Organization for Standardization, 2014).
Visszatérő hiba a szakítóvizsgálati eredmény elfogadása a termékspecifikáció ellenőrzése nélkül. A „Yield strength: 355 MPa” egy mérési eredmény, nem pedig megfelelőségi nyilatkozat. A felülvizsgálónak meg kell kérdeznie, hogy melyik folyáshatár-meghatározást alkalmazták, hogy a megkövetelt jellemző folyáshatár vagy bizonyító feszültség-e, hogy az érték vonatkozik-e a jelentett vastagságra, továbbá hogy a specifikáció előír-e szakadási nyúlást, ütőmunkát, hajlítási megfelelőséget vagy további vizsgálatokat. Egy eredmény teljesítheti az egyik követelményt, miközben egy másiknak nem felel meg.
A helyesbítő felülvizsgálatnak ezért a laboratóriumi módszert az elfogadási záradék mellett kell elhelyeznie. Meg kell erősíteni a próbatest orientációját és méreteit, a mérési hosszt, a hőmérsékletet, az adott esetben releváns alakváltozási sebességet, a jellemző meghatározását, a mértékegységeket, valamint a pontos minimum- vagy maximumértéket. Ha a termékspecifikáció és a beszerzési szerződés eltér egymástól, az ellentmondást a kijelölt műszaki vagy szerződéses hatáskörrel rendelkező szerv bevonásával kell rendezni; nem szabad azt a határértéket kiválasztani, amelyik elfogadást eredményez.
A hegesztési követelményeket el kell különíteni az alapfémre vonatkozó követelményektől. Az AWS D1.1/D1.1M:2025-AMD1 a szerkezeti acélok hegesztésével foglalkozik, beleértve a hegesztési eljárás és a hegesztők minősítését, a gyártást, az ellenőrzési módszereket és a hegesztési elfogadási kritériumokat (American Welding Society, 2025). A hegesztési folytonossági hiányokra vonatkozó határérték nem alkalmazható hegesztetlen lemezre, és az alapfémre vonatkozó szakítókövetelmény nem helyettesítheti az előírt hegesztési eljárás-minősítést vagy hegesztésvizsgálatot. Az anyagok, a helyek és a meghibásodási módok eltérőek.
A közvetlen vizsgálat nem minősített átszámítással való helyettesítése
A keménységátszámítás hasznos ellenőrzött összehasonlításokhoz, de nem jelent közvetlen szakítószilárdság-mérést. Az ISO 18265:2013 keménységi skálák közötti átszámításokat és a szakítószilárdság becslését biztosítja meghatározott fémes anyagokra, többek között ötvözetlen és gyengén ötvözött acélokra, öntött acélokra és szerszámacélokra. Egyúttal arra is figyelmeztet, hogy az átszámított értékek nem helyettesítik a megfelelő szabványos vizsgálati módszerrel kapott eredményeket (International Organization for Standardization, 2013).
Ennek a figyelmeztetésnek kell irányadónak lennie az elfogadási döntéseknél. A Brinell-eredményből átszámított becsült szakítószilárdságot befolyásolhatja az ötvözet összetétele, a mikroszerkezet, a hőkezelés, a keresztmetszet mérete, a felület állapota, valamint maga a keménységi skála. Egy átszámítási táblázat nem képes meghatározni a szakadási nyúlást, a folyási viselkedést, a bemetszéses szívósságot vagy a hegesztési teljesítményt. A hiányzó szakítóvizsgálati próbatestet sem pótolhatja.
Megfelelőség-felülvizsgálati sorrend
- 1 Egyeztesse az anyagmegjelölést, a minőségi osztályt, a termékformát, az olvasztási vagy gyártási tételt, a vastagságot és a szabványkiadást a beszerzési követelménnyel.
- 2 Erősítse meg a minta helyét, irányát, méreteit, előkészítését és nyomonkövethetőségét.
- 3 Válassza külön a vizsgálati módszert az elfogadási záradéktól.
- 4 Ellenőrizze minden előírt tulajdonságot, valamint a megfelelő, vastagság- vagy hőmérsékletfüggő határértéket.
- 5 Vizsgálja felül az újravizsgálat jogosultságát, és őrizze meg az eredeti eredményt.
- 6 Hegesztési kritériumokat csak az azonosított hegesztésre, hőhatásövezetre vagy minősítési nyilvántartásra alkalmazzon.
- 7 Rögzítse a végleges minősítési döntést és annak műszaki alapját.
A végső ellenőrző lista egyszerű, de sorrendben kell alkalmazni:
1. A beszerzési követelményhez kell illeszteni az anyagmegjelölést, a minőséget, a termékformát, az öntést vagy tételt, a vastagságot és a szabvány kiadását. 2. Az alkalmazandó mintavételi szabvány alapján meg kell erősíteni a minta helyét, orientációját, méreteit, előkészítését és nyomonkövethetőségét. 3. El kell különíteni a vizsgálati módszert az elfogadási záradéktól; az ASTM A370-26, az ISO 6892-1:2019, az ISO 148-1:2016 vagy az ISO 6506-1:2014 szabványt önmagában soha nem szabad anyagspecifikációként kezelni. 4. Minden előírt jellemzőt ellenőrizni kell, nem csak a szakítószilárdságot, és az eredményt a helyes, vastagság- vagy hőmérsékletfüggő határértékkel kell összehasonlítani. 5. Nem szabad a különböző helyekről származó próbatesteket úgy összehasonlítani, mintha egyenértékűek lennének. 6. A keménységátszámítást becslésként kell kezelni, kivéve, ha az irányadó specifikáció kifejezetten engedélyezi; ahol közvetlen vizsgálat szükséges, ott továbbra is közvetlen vizsgálatot kell végezni. 7. A hegesztési kritériumokat csak az irányadó hegesztési szabályzatban azonosított hegesztésre, hőhatásövezetre vagy minősítési dokumentumra szabad alkalmazni. 8. Nem szabad feltételezni, hogy a szemrevételezés, a folyadékbehatolásos, a mágnesporos, a radiográfiás vagy az ultrahangos vizsgálat igazolja a tömbi mechanikai tulajdonságokat. Az AISC ezeket roncsolásmentes vizsgálati módszerekként azonosítja, és az AWS D1.1/D1.1M 8. záradékára hivatkozik a hegesztési ellenőrzési módszerek és elfogadási kritériumok tekintetében (American Institute of Steel Construction, 2024). Az NDE feltárhatja a meghatározott folytonossági hiányokat, de nem állapítja meg az acél egészében a szakítószilárdságot, a folyáshatárt vagy a Charpy-ütőmunkát.
A műszakilag helyes számszerű eredmény önmagában nem igazolja a megfelelőséget, ha az anyagazonosítás, a próbatest, a módszer és az elfogadási kritérium közötti kapcsolat nem marad fenn. Strong evidence
Az elfogadás csak akkor védhető, ha minden eredmény a megfelelő anyaghoz, próbatesthez, módszerhez és kritériumhoz kapcsolódik. Minden egyéb esetben az eredmény érvényes döntési alap nélküli szám marad.
Gyakorlati döntési folyamat az acél megfelelőségének megállapításához
Az acél megfelelősége nem állapítható meg pusztán úgy, hogy egy vizsgálati jelentést anyagbizonyítványhoz csatolunk, majd találunk benne egy minimális értéket meghaladó számot. Az eredmény csak akkor értelmezhető, ha négy tényező összhangban van: azonosított acél, termékforma, próbatest és vizsgálati eljárás, valamint a megrendelésre irányadó elfogadási előírás. Egy lemez szakítóvizsgálati eredménye nem bizonyítja automatikusan egy cső megfelelőségét, és egy keménység-átváltás sem helyettesítheti a szabványban előírt szakítóvizsgálatot.
A gyakorlati folyamat az anyagazonosság meghatározásával kezdődik, és dokumentált megfelelőségi döntéssel zárul.
Az irányadó dokumentum azonosítása
Elsőként pontosan azonosítsa a leszállított minőséget és termékformát. Rögzítse a jelölést, a hő- vagy öntésszámot, a méreteket, a szállítási állapotot, valamint – ha az irányadó dokumentum előírja – a gyártási eljárást. A „ausztenites rozsdamentes acél” nem elegendő azonosítás; a nyilvántartásban olyan megjelölésnek kell szerepelnie, mint például ASTM A240 Type 304 lemez, ASTM A106 Grade B cső vagy ASTM A572 Grade 50 szerkezeti lemez. Ugyanazon névleges minőségre eltérő követelmények vonatkozhatnak, ha azt lemezként, rúdként, csőként, kovácsdarabként vagy hegesztett csőként szállítják.
Ezután állapítsa meg az irányadó dokumentumok hierarchiáját. A termékszabvány rendszerint meghatározza a kémiai, mechanikai, méretbeli és ellenőrzési követelményeket, azonban a megrendelés, a projekt-előírás, a rajz, az irányadó építési szabályzat vagy a jóváhagyott eltérés további feltételeket írhat elő. Az API Specification 5L például csővezetékes szállítórendszerekhez használt acélcsövekkel foglalkozik, és elvárja, hogy a beszerzési dokumentumok azonosítsák az alkalmazandó gyártási, vizsgálati, ellenőrzési és elfogadási követelményeket (American Petroleum Institute, 2013). A szerkezeti hegesztett szerkezetek esetében az AWS D1.1/D1.1M:2025-AMD1 a hegesztési eljárás és a hegesztők minősítését, a gyártást, az ellenőrzési módszereket, valamint a hegesztési varratok elfogadási kritériumait szabályozza (American Welding Society, 2025).
Ne kezelje az ASTM A370-26 szabványt elfogadási termékszabványként pusztán azért, mert szerepel egy jelentésben. Az ASTM A370-26 az acél, a rozsdamentes acél és a kapcsolódó ötvözettermékek szakító-, hajlító-, keménység- és ütővizsgálatának eljárásait határozza meg. Az elfogadási követelményeket az alkalmazandó termékszabványra vagy a megrendelési szerződésre bízza (ASTM International, 2026). Így az „ASTM A370 szerint vizsgálva” egy eljárási keretrendszert azonosít; önmagában nem bizonyítja, hogy egy lemez, rúd vagy cső megfelel.
Az irányadó dokumentumnak a megkövetelt tulajdonságokat is azonosítania kell. Egy szabvány előírhat folyáshatárt, szakítószilárdságot, szakadási nyúlást, kontrakciót, hajlíthatóságot, Charpy-ütővizsgálattal meghatározott elnyelt energiát, keménységet vagy ezek kombinációját. Az irányadó dokumentumban nem kért eredmény hasznos információt nyújthat, de nem helyettesítheti a hiányzó, kötelező eredményt.
A mintavétel és az eljárás megfelelőségének ellenőrzése
A követelmény megismerése után ellenőrizze, hogyan vették a mintát. Az ISO 377:2017 az acélból készült profilok, rudak, huzalanyagok, sík termékek és csőtermékek mechanikai vizsgálatához használt minták és próbatestek azonosítását, helyét és előkészítését határozza meg (International Organization for Standardization, 2017). Ez azért fontos, mert az orientáció, a felülettől mért távolság, a termék vastagsága, a hegesztési varrat helye és a hőazonosítás befolyásolhatja a jelentett tulajdonságot. A megfelelően végrehajtott vizsgálat is hibás bizonyíték, ha nem a megfelelő darabon végezték el.
A jelentésnek minden próbatestet hozzá kell kapcsolnia az általa képviselt hőhöz, tételhez, lemezhez, csőhöz vagy hegesztési varrathoz. A mintavétel gyakoriságát és helyét a termékszabvánnyal összevetve erősítse meg, és ne feltételezze, hogy egyetlen próbatest egy szállítmány minden egyes darabját képviseli. Hegesztett szerkezetek esetében határozza meg, hogy a vizsgálat az alapanyagra, a hegesztett fémre vagy a hőhatásövezetre vonatkozik-e. A roncsolásmentes vizsgálat külön kérdés: a szemrevételezéses, penetrációs, mágnesporos, radiográfiai és ultrahangos vizsgálat a folytonossági hibák helyét vagy állapotát tárja fel, míg a szakító- és ütővizsgálatok a mechanikai viselkedést mérik. A szemrevételezés eredménye nem helyettesítheti az előírt szakítóvizsgálatot.
Ezután ellenőrizze a tényleges vizsgálati módszert és annak kiadását. Az ISO 6892-1:2019 a fémes anyagok szobahőmérsékleten végzett szakítóvizsgálatát, valamint az így meghatározható mechanikai tulajdonságokat írja elő (International Organization for Standardization, 2019). A jelentésnek tartalmaznia kell a próbatest típusát, méreteit vagy mérőhosszát, orientációját, a hőmérsékletet, valamint a gépre és a vezérlésre vonatkozó lényeges feltételeket. Ezek az adatok befolyásolják, hogy a nyúlás, a folyáshatár és a szakítószilárdság összehasonlítható-e a termékszabványban megadott határértékekkel.
Az ütővizsgálat esetében az ISO 148-1:2016 a Charpy-féle V- és U-bemetszéses ingás vizsgálatot határozza meg az elnyelt ütőenergia meghatározására (International Organization for Standardization, 2016). Ellenőrizni kell a bemetszés típusát, a próbatest méreteit, a vizsgálati hőmérsékletet és az egyedi mérési értékeket. A szobahőmérsékleten meghatározott Charpy-érték nem hasonlítható össze a −20 °C-on előírt követelménnyel.
A keménységvizsgálat ugyanezt a következetességet igényli. Az ISO 6506-1:2014 a fémes anyagok Brinell-módszerét határozza meg, beleértve a rögzített helyű és a hordozható gépeket is (International Organization for Standardization, 2014). Ellenőrizze a benyomótest típusát, az erőt, a terhelés időtartamát, a felület állapotát és a vizsgálat helyét. Az ISO 18265:2013 keménység-átváltásokat és szakítószilárdság-becsléseket ad meg meghatározott fémes anyagokra, ugyanakkor figyelmeztet arra, hogy az átváltott értékek nem helyettesítik a megfelelő szabványos vizsgálati módszerrel kapott eredményeket (International Organization for Standardization, 2013). Az átváltott Brinell-érték ezért nem teljesítheti a szakítószilárdságra vonatkozó követelményt, kivéve, ha az irányadó dokumentum ezt az eljárást kifejezetten engedélyezi.
Az eredmények összevetése a megfelelő elfogadási előírással
Minden előírt egyedi eredményt a pontos elfogadási előírással hasonlítson össze, ne egy máshol található általános táblázattal. Az előírás meghatározhat minimális folyáshatárt és szakítószilárdságot, a mérőhosszhoz kötött minimális nyúlást, maximális keménységet, minimális átlagos ütőenergiát, minimális egyedi ütőenergia-értéket, illetve megengedett méret- és folytonosságihiba-határokat. Az összehasonlítás részét képezik a mértékegységek és a hőmérséklet, csakúgy, mint a kerekítési szabályok.
Az átlag elfogadása előtt tekintse át a tényleges mérési értékeket. Ha egy Charpy-követelmény átlagértéket és egyedi minimális értéket is előír, három érték megfelelhet az átlagkövetelménynek, miközben egy érték nem éri el az egyedi határértéket. Ha a nyúlást a szabványban előírttól eltérő mérőhosszal jelentik, a számszerű érték közvetlenül nem hasonlítható össze. Ugyanez az óvatosság szükséges a folyáshatár esetében is, ha a jelentés nem tünteti fel, hogy az eredmény folyásponton vagy előírt bizonyítófeszültségen alapuló módszerből származik.
Az újravizsgálat nem automatikus megoldás minden sikertelen érték esetén. Az irányadó termékszabvány engedélyezheti további próbatestek vizsgálatát, ha a vizsgálat érvénytelen volt, a próbatest a megengedett helyen kívül tört el, vagy meghatározott újravizsgálati szabály alkalmazandó. Előírhatja az ugyanabból a hőből vagy tételből történő vizsgálatot, és meghatározhatja a helyettesítő eredmények értékelésének módját is. A laboratórium nem törölheti az első eredményt pusztán azzal, hogy kedvezőbb második eredményt állít elő. Az eredeti eredménynek, az újravizsgálat okának, az engedélyezésnek, a helyettesítő próbatesteknek és az alkalmazott végső szabálynak a nyilvántartásban kell maradnia.
Hegesztési varratok esetében a jelzéseket az alkalmazandó elfogadási táblázattal és vizsgálati módszerrel összevetve kell értékelni. Az AISC az általánosan alkalmazott NDE-módszereket azonosítja, és az AWS D1.1/D1.1M 8. fejezetére hivatkozik a hegesztési varratok vizsgálati módszerei és elfogadási kritériumai tekintetében (American Institute of Steel Construction, 2024). Az irányadó előírás különbséget tehet repedésszerű jelzések, összeolvadási hiány, porozitás, beégési horony, valamint méret- vagy helykorlátozások között. Az, hogy egy varratot „ultrahangosan vizsgáltak”, mindaddig nem jelent megfelelőségi döntést, amíg a jelzést nem értékelték a meghatározott elfogadási kritériumok alapján.
A következetes munkafolyamat tehát a következő: azonosítsa a minőséget és a termékformát; állapítsa meg az irányadó szabványt, szabályzatot vagy szerződést; erősítse meg a mintavételt az ISO 377:2017 vagy a meghatározott eljárás szerint; válassza ki a szükséges ASTM- vagy ISO-módszert; ellenőrizze a próbatest azonosságát, orientációját, méreteit és a vizsgálati feltételeket; tekintse át az egyedi eredményeket és az alátámasztó dokumentációt; végül pedig az irányadó szabályok alapján határozza meg a megfelelőséget, az újravizsgálhatóságot vagy a nemmegfelelőséget. Ez a folyamat megakadályozza, hogy egy érvényes számot érvénytelen bizonyítékként használjanak fel.
Hivatkozások
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html