




ما الذي تثبته فعليًا أساليب اختبار الفولاذ
لا يُعد اختبار الفولاذ حدثًا واحدًا للنجاح أو الفشل. بل هو سلسلة مترابطة تشمل: تحديد المادة، واختيار العينة وتتبعها، وإعداد قطعة الاختبار، وتطبيق إجراء قياس محدد، وإبلاغ النتيجة، وتفسيرها في ضوء المتطلب الحاكم، ثم اتخاذ قرار بشأن مصير المنتج. ولا تحمل قيمة الشد معنى مستقلًا إذا كانت العينة مأخوذة من موضع خاطئ، أو كانت درجة حرارة الاختبار غير صحيحة، أو كان حد القبول تابعًا لمواصفة منتج أخرى.
وتكتسب هذه التفرقة أهميتها لأن الدرجة نفسها قد تظهر في أشكال مختلفة من المنتجات، ونطاقات مختلفة من السماكات، وحالات مختلفة من المعالجة الحرارية، وفئات مختلفة من الاستخدام. فقد تتطلب الصفيحة والقضيب والأنبوب والمطروقة والمنشأ الملحوم مواقع مختلفة لأخذ العينات، وأشكالًا مختلفة لعينات الاختبار، وتواترًا مختلفًا للاختبارات، وحدود قبول مختلفة. ولذلك فإن عبارة «اجتاز الفولاذ اختبار الشد» تظل غير مكتملة. أما العبارة المفيدة فتحدد مواصفة المنتج، والصهيرة أو الدفعة، والعينة، والطريقة، والخاصية المقاسة، والحد المطبق.
طريقة الاختبار مقابل معيار القبول
تحدد طريقة الاختبار كيفية إجراء القياس. لكنها لا تحدد تلقائيًا ما إذا كانت النتيجة المقاسة مقبولة.
يغطي ASTM A370-26 اختبارات الشد والانحناء والصلادة والصدم، بينما يتحدد القبول وفقاً لمواصفة المنتج المنطبقة أو عقد الشراء. Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.توضح ASTM A370-26 هذا التقسيم. فهي تغطي إجراءات اختبار الشد والانحناء والصلادة والصدم لمنتجات الفولاذ والفولاذ غير القابل للصدأ وسبائك أخرى ذات صلة. كما تتناول مسائل مثل إعداد العينات، وتنفيذ الاختبار، والحساب، وإعداد التقارير. وتوضح ASTM A370-26 أيضًا أن القبول يتحدد وفق مواصفة المنتج المطبقة أو عقد الشراء، وليس وفق طريقة الاختبار وحدها (ASTM International، 2026).
ثلاثة مصطلحات يجب عدم الخلط بينها
- الطريقة
- كيفية قياس الخاصية وحسابها.
- المعيار
- المتطلب الأدنى أو الأقصى أو النطاق أو المتطلب الفئوي.
- القرار
- القرار بقبول المنتج أو إعادة اختباره أو إصلاحه أو إجراء تقييم إضافي له أو خفض تصنيفه أو رفضه.
يمكن تبسيط الفرق على النحو الآتي:
- الطريقة: كيف تُقاس مقاومة الخضوع، وكيف تُحسب النتيجة؟
- المعيار: ما الحد الأدنى المطلوب لمقاومة الخضوع، أو الحد الأقصى للصلادة، أو أداء الانحناء، أو طاقة الصدم؟
- التصرف: هل يطابق المنتج المختبَر المتطلبات، أم يتطلب إعادة الاختبار وفق القواعد المسموح بها، أو يخضع للإصلاح أو لمزيد من التقييم، أو يُرفض؟
| النتيجة المبلّغ عنها | المتطلب المحتمل | المعنى |
|---|---|---|
| مقاومة خضوع قدرها 355 MPa | الحد الأدنى 345 MPa | قد تتوافق مع تلك الدرجة وحالة السماكة |
| مقاومة خضوع قدرها 355 MPa | متطلب مختلف للمنتج أو للمعالجة الحرارية | قد تتطلب قراراً مختلفاً |
| مقاومة خضوع قدرها 355 MPa | لا توجد مواصفة منتج محددة | لا يمكنها دعم قرار نجاح أو إخفاق |
يمكن لمختبر اختبار أن يجري اختبار شد بصورة صحيحة ويبلغ عن مقاومة خضوع قدرها 355 MPa. ولا تُعد هذه القيمة تلقائيًا فشلًا أو نجاحًا. فقد تشترط إحدى المواصفات حدًا أدنى قدره 345 MPa لدرجة وسماكة محددتين، في حين قد يتطلب منتج آخر أو معالجة حرارية أخرى أو شرط تعاقدي آخر قيمة مختلفة. وقد تؤدي النتيجة العددية نفسها إلى قرارات مختلفة بشأن مصير المنتج.
كما تتحكم الطريقة في تفاصيل يمكن أن تغير النتيجة. تحدد ISO 6892-1:2019 اختبار شد المواد المعدنية عند درجة حرارة الغرفة، وتعرّف الخواص الميكانيكية التي يمكن تحديدها، بما في ذلك الخواص المستمدة من استجابة الإجهاد والانفعال (International Organization for Standardization، 2019). لكنها لا تعلن، بمفردها، أن كل فولاذ ذي مقاومة خضوع مقاسة مناسب لمنشأ أو لحد ضغط.
وينطبق المبدأ نفسه على اختبارات الصدم والصلادة. تحدد ISO 148-1:2016 اختبار الصدم البندولي بطريقة Charpy ذي الحز على شكل V والحز على شكل U لتحديد طاقة الصدم الممتصة (International Organization for Standardization، 2016). وتحدد الطريقة تكوين الحز، وترتيب الاختبار، والطاقة المبلغ عنها؛ أما المواصفة الحاكمة فتحدد الطاقة المطلوبة، ودرجة حرارة الاختبار، والاتجاه، وعدد العينات، وكيفية التعامل مع النتائج الفردية والمتوسطات. وتحدد ISO 6506-1:2014 اختبار صلادة Brinell للمواد المعدنية، بما في ذلك الأجهزة الثابتة والمحمولة (International Organization for Standardization، 2014). فرقم الصلادة هو قياس، وليس شهادة قبول عالمية.
خواص المادة مقابل مطابقة المنتج
خاصية المادة استجابة مقاسة لعيّنة اختبارية محددة في ظل شروط اختبار معينة، مثل مقاومة الخضوع أو الصلادة أو الاستطالة أو طاقة الصدم الممتصة.
تصف خاصية المادة ما فعلته العينة في ظل شروط محددة. أما مطابقة المنتج فتسأل عما إذا كان المنتج، كما تم توريده وتعريفه، يستوفي جميع المتطلبات المطبقة.
متطلبات تتجاوز الخواص الميكانيكية
- التركيب الكيميائي يجب أن يطابق تحليل السبيكة الدرجة المنطبقة.
- الأبعاد يجب أن يستوفي المنتج المورّد المتطلبات البُعدية.
- حالة السطح قد تكون عيوب السطح والطلاءات والتحضير خاضعة للضبط.
- السلامة الداخلية قد تتطلب حالات عدم الاستمرارية فحصاً غير إتلافي.
- قابلية التتبع يجب أن يظل المنتج والعيّنة الاختبارية مرتبطين بالصهيرة أو الدفعة.
- المعالجة الحرارية يجب أن تطابق حالة التسليم الحالة المحددة.
تتداخل هذه الأسئلة، لكنها ليست قابلة للاستبدال. إذ يمكن لاختبار الشد أن يثبت مقاومة الخضوع، ومقاومة الشد، والاستطالة، ونقصان المساحة للعينة المختبرة. لكنه لا يثبت بمفرده التركيب الكيميائي، أو الأبعاد، أو حالة السطح، أو السلامة الداخلية، أو جودة اللحام، أو إمكانية التتبع، أو الامتثال للمعالجة الحرارية المطلوبة. وقد تعتمد مطابقة المنتج على جميع هذه العناصر.[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
يُعد أخذ العينات جزءًا من الأدلة. وتنظم ISO 377:2017 تحديد العينات وقطع الاختبار ومواقعها وإعدادها لإجراء الاختبارات الميكانيكية على قطاعات الفولاذ والقضبان والقضبان الرفيعة والمنتجات المسطحة والمنتجات الأنبوبية (International Organization for Standardization، 2017). فالنتيجة المستخلصة من عينة مشغّلة آليًا بصورة صحيحة ومأخوذة من الموضع المطلوب تمثل شيئًا مختلفًا عن نتيجة مأخوذة من قطعة عشوائية قُطعت من حافة يسهل الوصول إليها. وتنقطع سلسلة الأدلة عندما يتعذر ربط العينة بالصهيرة أو الدفعة أو المنتج أو الاتجاه أو السماكة التي يشملها المتطلب.[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
كما تتطلب الخواص المبلغ عنها تفسيرًا دقيقًا. وتُعد تحويلات الصلادة مصدرًا شائعًا للمبالغة في الاستنتاج. توفر ISO 18265:2013 جداول لتحويل مقاييس الصلادة وتقديرات مقاومة الشد للفولاذ غير السبائكي والفولاذ منخفض السبائك وفولاذ المسبوكات وفولاذ العدد ومواد معدنية أخرى. وتحذر من أن القيم المحوّلة لا تحل محل النتائج المستخلصة من طريقة الاختبار القياسية المناسبة (International Organization for Standardization، 2013). فالنتيجة بطريقة Brinell المحوّلة إلى مقاومة شد تقديرية ليست الدليل نفسه الذي يقدمه اختبار شد أُجري وفق ISO 6892-1:2019 أو وفق الطريقة التي تشترطها مواصفة المنتج.[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
وقد تتعلق المطابقة أيضًا بلحام أو مكوّن، لا بالفولاذ الأساسي وحده. تحدد AWS D1.1/D1.1M:2025-AMD1 متطلبات لحام الفولاذ الإنشائي، وتشمل تأهيل إجراءات اللحام واللحّامين، والتصنيع، وطرائق الفحص، ومعايير قبول اللحام (American Welding Society، 2025). وتحدد AISC الفحص البصري، وفحص السوائل المتغلغلة، والفحص بالجسيمات المغناطيسية، والفحص الشعاعي، والفحص بالموجات فوق الصوتية بوصفها طرائق شائعة للفحص غير الإتلافي، كما تحدد البند 8 من AWS D1.1/D1.1M مصدرًا لطرائق فحص اللحام ومعايير القبول (American Institute of Steel Construction، 2024). فاكتشاف مؤشر لا يساوي اكتشاف عيب يستوجب الرفض؛ إذ تعتمد دلالته على طريقة الفحص المطبقة وقاعدة القبول.
لماذا تتحكم مواصفة المنتج الحاكمة
| وظيفة الوثيقة | أمثلة في المقالة | المسؤولية المعتادة |
|---|---|---|
| أخذ العينات | ISO 377:2017 | تحديد العينات وقطع الاختبار ومواقعها وتحضيرها |
| الاختبارات الميكانيكية | ASTM A370-26؛ ISO 6892-1:2019 | إجراء الاختبار والخواص المبلّغ عنها |
| اختبار الصدم | ISO 148-1:2016 | الطاقة الممتصة في عيّنة شاربي ذات حز V أو حز U |
| اختبار الصلادة | ISO 6506-1:2014 | طريقة اختبار برينل |
| قبول اللحام | AWS D1.1/D1.1M:2025-AMD1 | معايير التأهيل والفحص وقبول اللحام |
| شراء المنتج | API Specification 5L | متطلبات تصنيع الأنابيب واختبارها وفحصها وقبولها |
توفر مواصفة المنتج السياق المفقود. فهي تحدد الدرجة أو التعيين، وشكل المنتج، والأبعاد، وحالة التسليم، والاختبارات المطلوبة، وتواتر أخذ العينات، واتجاه العينة، ودرجة حرارة الاختبار، وقواعد إعداد التقارير، وحدود القبول. وقد يضيف عقد الشراء متطلبات أخرى، لكن يجب قراءته بالاقتران مع المواصفة المشار إليها، لا باعتباره وثيقة منفصلة عنها.[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
تقدم مواصفة API Specification 5L مثالًا واضحًا للأنابيب الفولاذية المستخدمة في أنظمة نقل خطوط الأنابيب. إذ تتناول إرشادات الشراء فيها ضرورة تحديد متطلبات التصنيع والاختبار والفحص والقبول (American Petroleum Institute، 2013). والسؤال ذو الصلة ليس مجرد ما إذا كانت عينة من الأنبوب قد خضعت للاختبار، بل ما إذا كان الأنبوب المحدد، المأخوذ من وحدة الإنتاج المعرّفة، قد استوفى المتطلبات المرتبطة بتعيين المنتج المطلوب وخطة الفحص.
ويمنع هذا التسلسل الهرمي خطأً شائعًا، هو اختيار حد مألوف لمجرد ظهوره في تقرير اختبار أو دليل أو مواصفة فولاذ مختلفة. فقد تحدد ASTM A370-26 الإجراء، في حين توفر مواصفة المنتج، مثل مواصفة الصفيحة أو القضيب أو الأنبوب، المتطلب العددي. وقد تحكم AWS D1.1/D1.1M وصلة ملحومة، في حين تحكم مواصفة المعدن الأساسي المادة الأصلية. ثم قد يفرض العقد اختبارات إضافية أو حدودًا أكثر صرامة.
ولذلك يحافظ قرار القبول الصحيح على الروابط بين الهوية، وأخذ العينات، والطريقة، والنتيجة، والمعيار. فإذا انقطعت إحدى هذه الروابط، فقد يظل الرقم دقيقًا من الناحية الفنية، لكن ادعاء المطابقة يصبح غير مدعوم. يثبت الاختبار وقائع مقاسة؛ أما مواصفة المنتج الحاكمة فتحدد معنى تلك الوقائع بالنسبة إلى الفولاذ المورَّد.

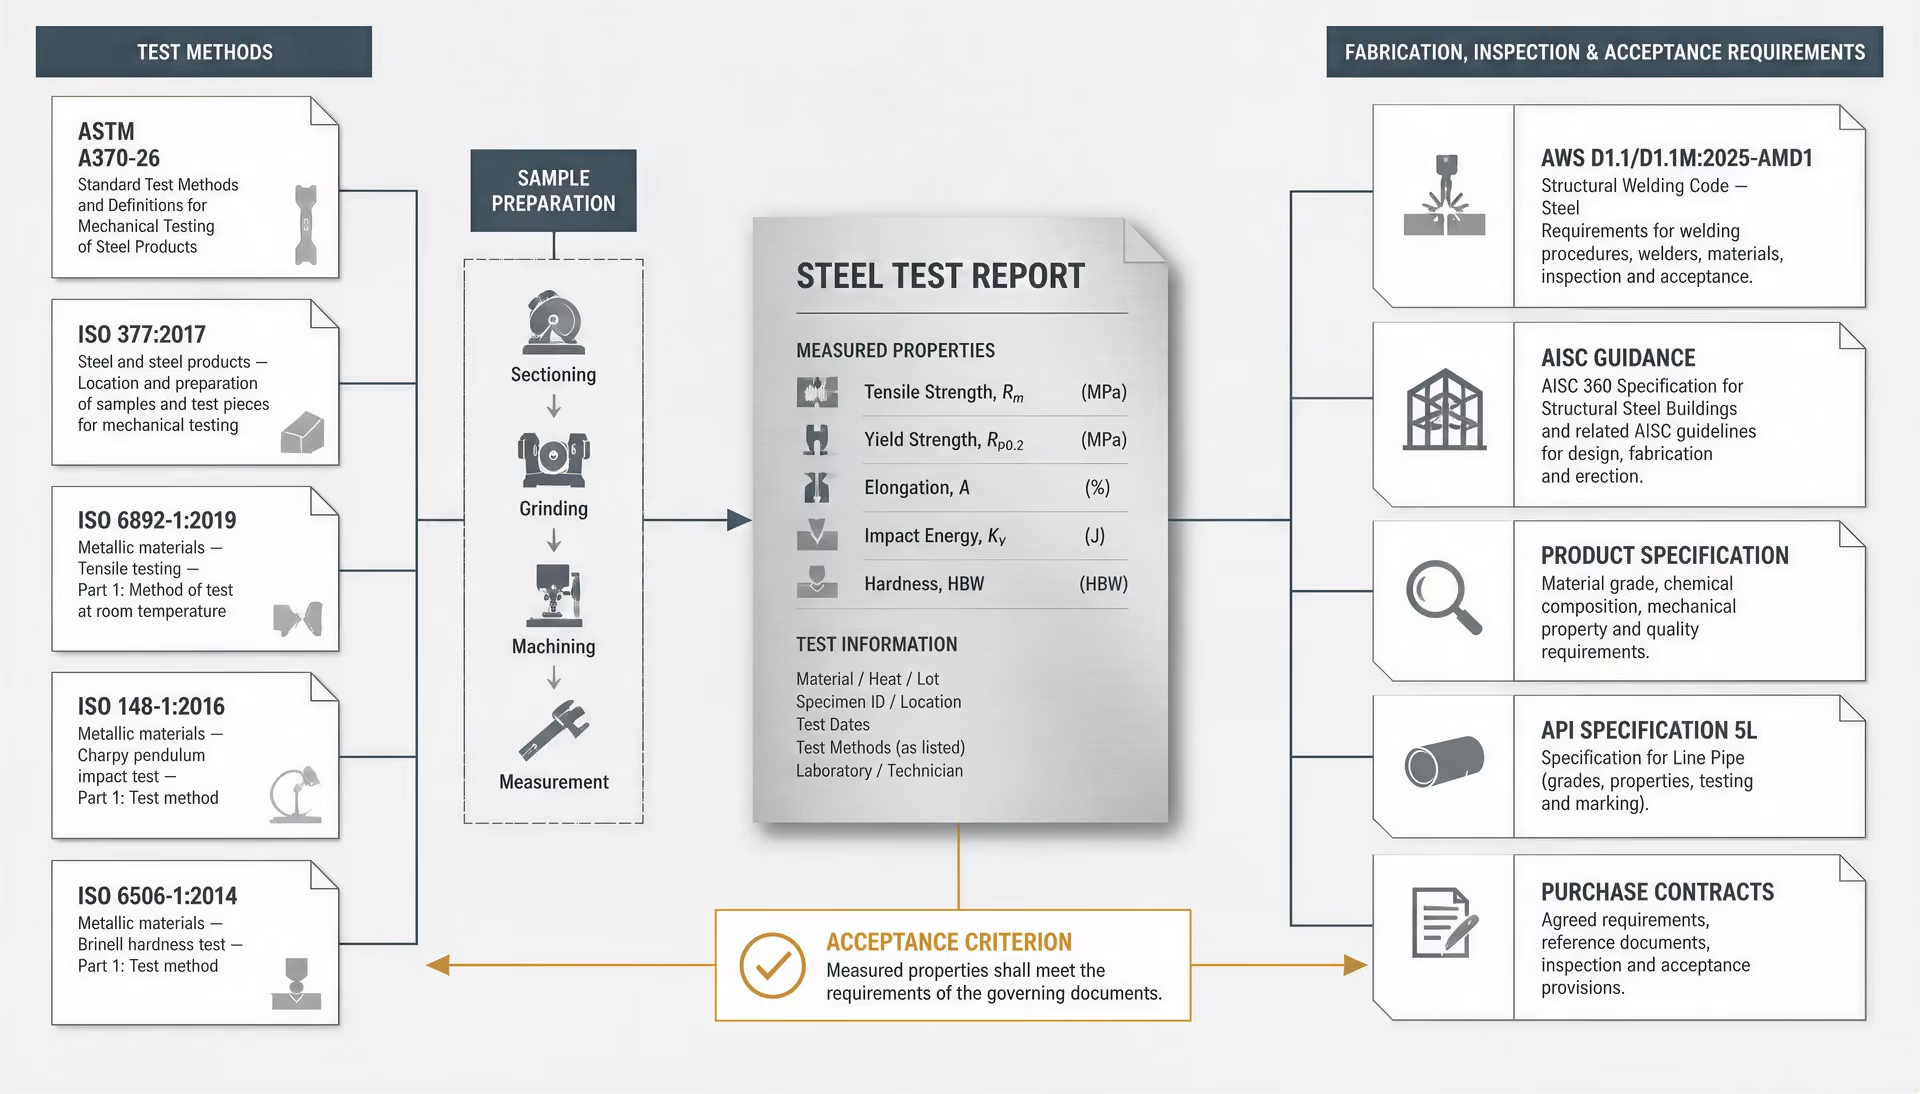
بنية المعايير: ASTM وISO وAWS وAISC وAPI
لا تحمل نتيجة اختبار الفولاذ، بحد ذاتها، معنى مستقلًا للقبول أو الرفض. وتعتمد دلالتها على سلسلة من المراجع: المنتج المورَّد، وموقع العينة واتجاهها، وإجراء الاختبار، والخاصية المبلَّغ عنها، والوثيقة التي تحدد الحد المسموح به. قد يحدد ASTM A370-26 كيفية إجراء اختبار الشد أو الصدم، في حين تحدد مواصفة منتج صادرة عن ASTM، أو وثيقة من API، أو مواصفة مشروع، أو عقد شراء، ما إذا كانت القيمة المقاسة مقبولة. ويمكن لمعايير ISO أن تشغل الموضع نفسه في هذه السلسلة، لكنها لا تحل تلقائيًا محل متطلبات ASTM.
وتكتسب هذه التفرقة أهميتها لأن منظمات المعايير توكل إلى وثائقها مهام مختلفة. يحدد ASTM وISO أساسًا طرائق الاختبار وتجهيز عينات الاختبار. ويحدد AWS D1.1/D1.1M:2025-AMD1 متطلبات لحام الفولاذ الإنشائي، بما في ذلك التأهيل والتصنيع والفحص وقبول اللحامات. أما AISC فيوفر إرشادات التصميم والفحص، وليس بديلًا شاملًا عن مواصفة المواد. ويربط API Specification 5L بين تصنيع الأنابيب واختبارها وفحصها وتوثيقها ومتطلبات شرائها لأنظمة نقل خطوط الأنابيب.
المعايير التي تحدد القياسات
يُعد ASTM A370-26 معيارًا عامًا للاختبارات الميكانيكية لمنتجات الفولاذ والفولاذ المقاوم للصدأ وسبائك أخرى ذات صلة. وهو يشمل اختبارات الشد والثني والصلادة والصدم، بما في ذلك التفاصيل الإجرائية التي تؤثر في النتيجة. وقد تشمل هذه التفاصيل أبعاد العينة، ومعدات الاختبار، والتحضير، وتنفيذ الاختبار، وطريقة الإبلاغ عن الخصائص. ولا يعلن ASTM A370-26، بمفرده، أن كل صهيرة أو منتج فولاذي مقبول. وتوضح ASTM International أن القبول يستند إلى مواصفة المنتج المنطبقة أو عقد الشراء.
يفصل ISO عدة وظائف يعرضها ASTM A370-26 ضمن إطار عام واحد للاختبار. ويحدد ISO 377:2017 قواعد تعيين العينات وقطع الاختبار وتحديد مواقعها وتجهيزها للاختبارات الميكانيكية للمقاطع الفولاذية والقضبان والمنتجات المسطحة والمنتجات الأنبوبية. وهو يعالج موضع أخذ القطعة وكيفية تجهيزها. وهذا يختلف عن السؤال المتعلق بكيفية تطبيق آلة الاختبار للقوة.
يحدد ISO 6892-1:2019 اختبار الشد للمواد المعدنية عند درجة حرارة الغرفة، ويحدد الخصائص الميكانيكية التي يمكن تعيينها. وقد يتضمن التقرير حد الخضوع، أو مقاومة الشد، أو الاستطالة، أو النقص في المساحة، إلا أن الخاصية المبلَّغ عنها يجب أن تكون مرتبطة بإجراء الاختبار المحدد وظروف القياس. ولا تصبح القيمة الناتجة عن عينة ذات اتجاه خاطئ، أو طول قياس غير مناسب، أو إجراء مختلف لمعدل الانفعال، مكافئة لمجرد أنها تحمل الوحدة نفسها.
ولاختبار الصدم طريقة خاصة به. إذ يحدد ISO 148-1:2016 اختبار الصدم بالبندول باستخدام عينات شاربي ذات حز على شكل V وحز على شكل U لتحديد طاقة الصدم الممتصة في المواد المعدنية. ويمكن لهندسة الحز واتجاه العينة ودرجة حرارة الاختبار وعدد العينات أن تؤثر في النتيجة المبلَّغ عنها. ولا يمكن تلبية عقد يشترط طاقة صدم شاربي بحز على شكل V عند درجة حرارة محددة بمجرد الاستشهاد بنتيجة صدم غير محددة.
وتتطلب الصلادة أيضًا طريقة محددة. إذ يحدد ISO 6506-1:2014 اختبار صلادة برينل للمواد المعدنية، وينطبق على الآلات الثابتة والمحمولة. ويشكل المخترق وقوة الاختبار وحالة السطح والمسافات وقياس البصمة، جميعًا، جزءًا من الطريقة. ويكون رقم الصلادة غير مكتمل من دون تحديد المقياس والطريقة؛ فعبارة «صلادة 220» لا توضح ما إذا كانت النتيجة صلادة برينل أو روكويل أو قيمة محوَّلة.
يوفر ISO 18265:2013 جداول تحويل لمقاييس الصلادة وتقديرات مقاومة الشد للفولاذ غير السبائكي ومنخفض السبائك، والفولاذ المسبوك، وفولاذ العدد، ومواد معدنية أخرى. وتساعد تحويلاته في مقارنة النتائج أو دعم تقييم هندسي محدود، إلا أن المعيار يحذر من أن القيمة المحوَّلة لا تحل محل النتيجة الناتجة عن طريقة الاختبار القياسية الصحيحة. ولذلك فإن نتيجة برينل المحوَّلة إلى مقاومة شد تقديرية لا تُعد بديلًا عن اختبار الشد عندما تشترط مواصفة المنتج مقاومة الشد.
الأكواد التي تحدد التصنيع وقبول اللحامات
تجيب اختبارات المواد وفحص اللحامات عن سؤالين مختلفين. فاختبار الشد يأخذ عينة من السلوك الميكانيكي لمادة أو لعينة تأهيل لحام. أما الفحص غير المتلف فيسعى إلى اكتشاف العيوب في لحام أو مكوّن نهائي من دون إزالة قطعة اختبار. ولا يمكن تفسير أي من النتيجتين تفسيرًا صحيحًا من دون متطلب القبول الحاكم.
يضع AWS D1.1/D1.1M:2025-AMD1 متطلبات لحام الفولاذ الإنشائي. ويتناول تأهيل إجراءات اللحام، وتأهيل عمال اللحام ومشغلي اللحام، وضوابط التصنيع، وطرائق الفحص، ومعايير قبول اللحامات. وتنطبق معاييره على فئات اللحامات والظروف الداخلة ضمن نطاق الكود؛ وليست حدودًا عامة لكل وصلة فولاذية أو حد ضغط أو لحام محيطي لأنبوب خط أنابيب.
تحدد إرشادات AISC الفحص البصري، وفحص السوائل المتغلغلة، وفحص الجسيمات المغناطيسية، والفحص الإشعاعي، والفحص بالموجات فوق الصوتية، بوصفها طرائق شائعة للفحص غير المتلف. كما تحدد البند 8 من AWS D1.1/D1.1M مصدرًا لطرائق فحص اللحامات ومعايير قبولها. ويجب أن تتوافق الطريقة مع العيب المشتبه به وتكوين الوصلة. ويمكن للفحص البصري تحديد شكل السطح، والتشقق المرئي، والنقص السفلي، أو المشكلات البُعدية، لكنه لا يستطيع إثبات عدم وجود عيوب مستوية داخلية. وقد يلزم الفحص بالموجات فوق الصوتية أو الفحص الإشعاعي عندما تشترط وثائق المشروع فحصًا حجميًا.
توجّه وثائق AISC التصميم الإنشائي والتصنيع والفحص ضمن نطاقها المحدد؛ لكنها لا تجعل كل منتج فولاذي مادةً وفق AISC. فقد يخضع المقطع على شكل W، والوَصلة الملحومة، وأنبوب خط الأنابيب، لمعايير مواد وقواعد تصميم وبنود فحص مختلفة. ويجب على المفتش تحديد الوثيقة الحاكمة للمكوّن والبند الذي يحدد الحد المسموح به.
معايير المنتجات ومتطلبات الشراء
تحدد معايير المنتجات الخصائص والظروف التي يجب أن يستوفيها المنتج المورَّد. وقد تحدد التركيب الكيميائي، والأبعاد، والمعالجة الحرارية، وخصائص الشد، وطاقة الصدم، والصلادة، وحالة السطح، والاختبارات الإضافية، وإعادة الاختبار، ووضع العلامات، وإصدار الشهادات. وقد تأتي طريقة الاختبار من ASTM A370-26 أو من وثيقة ISO، في حين تحدد مواصفة المنتج الحد الأدنى لمقاومة الخضوع أو مقاومة الشد أو الاستطالة أو طاقة الصدم. ولهذا تكون شهادة المختبر التي تنص على «اختُبر وفق ISO 6892-1:2019» غير مكتملة إذا لم تحدد تعيين المنتج وحدود القبول.
يتعلق API Specification 5L بالأنابيب الفولاذية الخاصة بأنظمة نقل خطوط الأنابيب. وتشدد إرشاداته الشرائية على أن تحدد وثائق الشراء مسار التصنيع المنطبق ومتطلبات الاختبار والفحص والقبول. وقد يحتاج المشتري إلى تحديد مواصفة منتج الأنبوب، أو الدرجة أو مستوى المقاومة، أو حالة التسليم، أو الأبعاد، أو نوع الأنبوب، أو متطلبات الفحص غير المتلف، أو الاختبار الهيدروستاتي، أو متطلبات الصدم، أو الاختبارات الإضافية، أو الوثائق. ومن دون هذه الاختيارات، قد لا تنقل عبارة «أنبوب API 5L» مجموعة الالتزامات التعاقدية كاملة.
وينطبق المبدأ نفسه عند الجمع بين الوثائق. فقد يحدد ISO 377:2017 موضع العينة، ويحدد ISO 6892-1:2019 إجراء الشد، بينما تحدد مواصفة المنتج المقاومة والاستطالة المطلوبتين. وقد يحدد AWS D1.1/D1.1M:2025-AMD1 متطلبات لحام إنشائي، مع تحديد أحكام المشروع وفق AISC لموعد وجوب إجراء الفحص. وقد يضيف API Specification 5L أحكامًا خاصة بالأنابيب تتعلق بالتصنيع والفحص. ويمكن لهذه الوثائق أن تعمل معًا، لكنها ليست قابلة للاستبدال فيما بينها. فاستبدال معيار تجهيز العينات بمعيار طريقة الاختبار، أو استبدال كود قبول اللحامات بتقرير اختبار المواد، يقطع الصلة بين القياس والقبول.

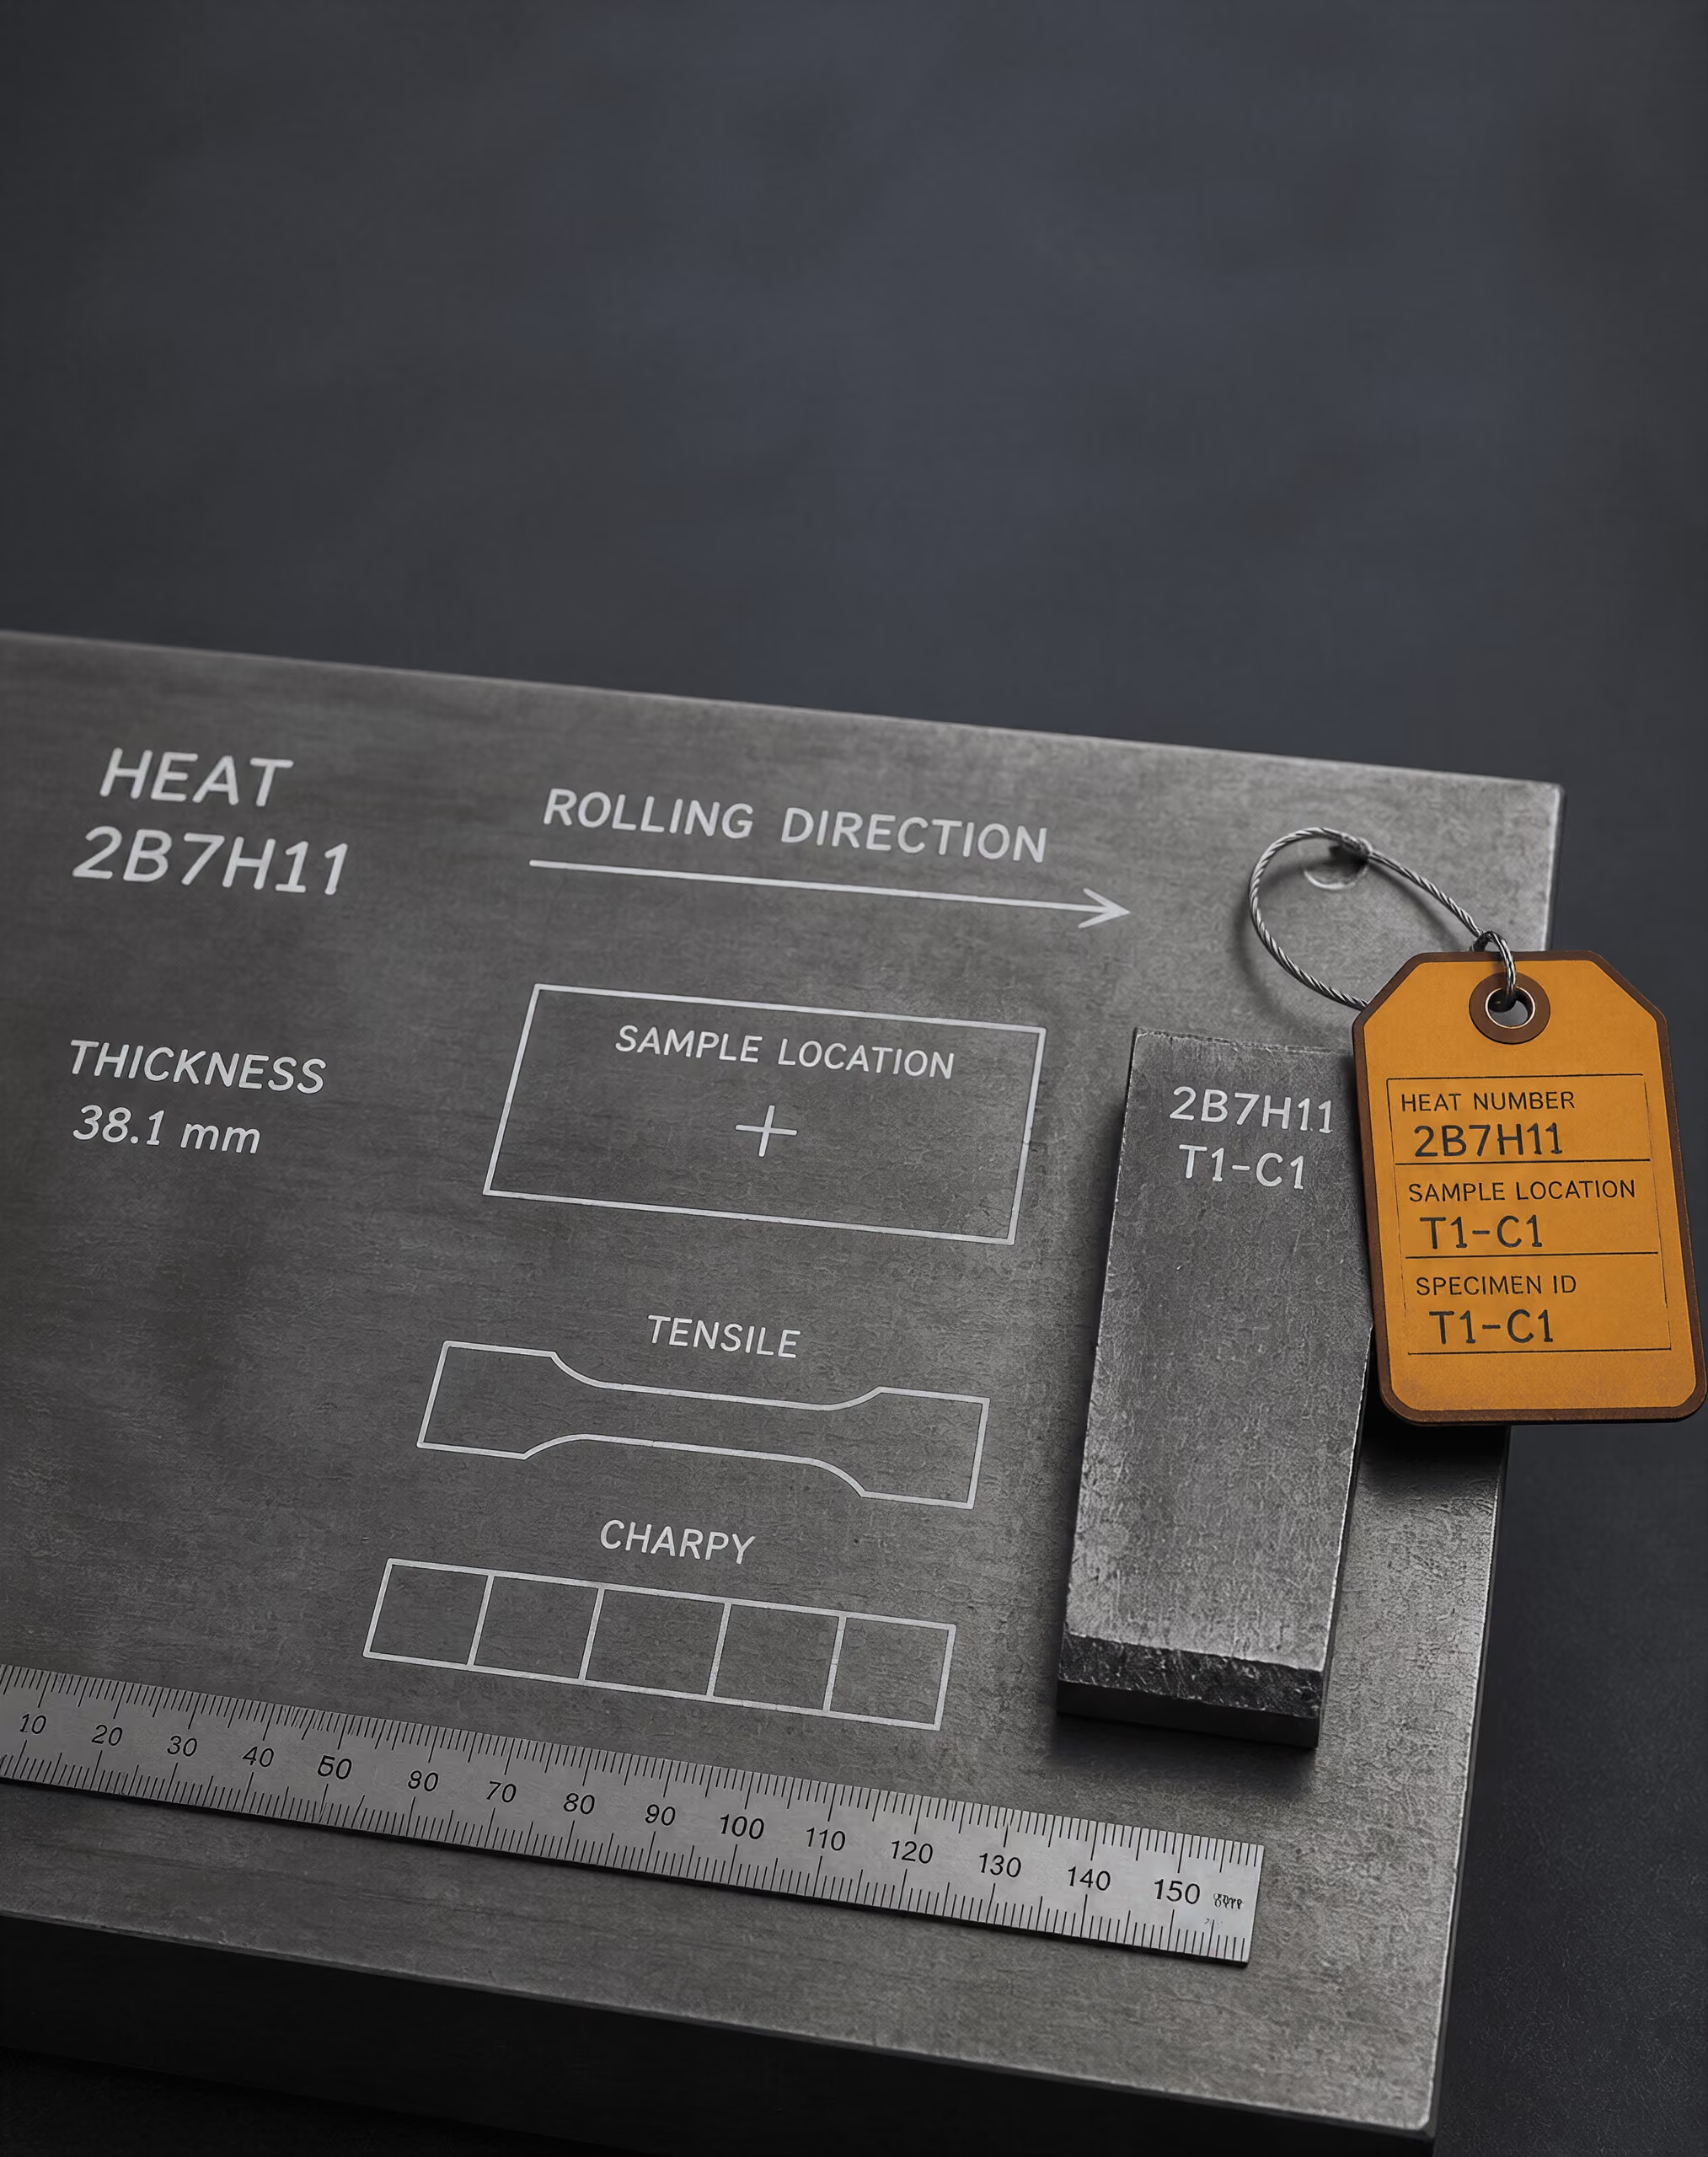
أخذ العينات وإمكانية التتبع وتجهيز قطع الاختبار
الصهيرة والدفعة وشكل المنتج وهوية العينة
تنتمي نتيجة الاختبار الميكانيكي إلى قطعة فولاذ محددة، لا إلى اسم الدرجة وحده. فعبارة «S355» أو «ASTM A36» تحدد فئة مواصفة، لكنها لا تحدد الصهيرة، أو سُمك المنتج، أو تاريخ الدرفلة، أو حالة التسليم، أو الموقع الدقيق الذي أُزيلت منه العينة. وقد تختلف منتجان يحملان تعيين الدرجة الاسمي نفسه في الانفصال الكيميائي، وبنية الحبيبات، وتوزيع الشوائب، والإجهاد المتبقي، والخصائص الموضعية. ولذلك لا تكون قطعة الاختبار ممثلة لمجرد أن شهادتها تذكر الدرجة نفسها للمادة محل الفحص.
يحدد ISO 377:2017 تعيين العينات وقطع الاختبار وتحديد مواقعها وتجهيزها للاختبارات الميكانيكية للمقاطع الفولاذية والقضبان والمنتجات المسطحة والمنتجات الأنبوبية. ويتمثل متطلبه العملي الأساسي في استمرارية الهوية. فيجب أن يتمكن المختبر من ربط قطعة الاختبار بالعينة، وربط العينة بالمنتج، وربط المنتج بالصهيرة أو الدفعة المسجلة في وثائق الفحص.
- هوية المادة
- مرجع المورّد، ورقم الصهيرة أو المسبك، والمواصفة، والدرجة
- معلومات المنتج
- شكل المنتج، والأبعاد الاسمية، وحالة التسليم
- هوية الاختبار
- رقم قطعة الاختبار، والاتجاه، والطريقة، والتحضير
- قابلية التتبع
- العينة مرتبطة بالمنتج، والمنتج مرتبط بالصهيرة أو الدفعة
يتضمن سجل الهوية المفيد عادةً مرجع صانع الفولاذ أو المورّد، ورقم الصهيرة، ورقم السبك أو الصهر عند الاقتضاء، ومواصفة المنتج ودرجته، وشكل المنتج، وأبعاده الاسمية، وحالة التسليم، والموقع الذي أُخذت منه العينة. وينبغي أن يحدد أيضًا رقم قطعة الاختبار، واتجاه الاختبار، وطريقة الاختبار، وأي تحضير أو انحراف عن الإجراء المحدد. أما التقرير الذي يدرج «اختبار شد—S355» من دون رقم الصهيرة وموقع المنتج، فقد فقد معلومات لازمة للحكم على ما إذا كانت النتيجة تنطبق على المادة المورَّدة.
مصطلحا الصُّهرة والدفعة ليسا مترادفين. فالصُّهرة تحدد عموماً الفولاذ الناتج من عملية صهر أو صب واحدة خاضعة للرقابة. أما الدفعة، فقد يعرّفها مواصفة المنتج بأنها مجموعة من المنتجات المصنوعة من صُهرة واحدة، أو ضمن نطاق مقاس واحد، أو في ظروف معالجة واحدة، أو وفق توليفة أخرى محددة. وتتحكم المواصفة المعمول بها في هذا التعريف. وقد تؤدي خطة أخذ عينات تتعامل مع الشحنة بأكملها على أنها دفعة واحدة، في حين أن المعيار الحاكم يفصل بين الصُّهرات أو نطاقات السماكة أو مسارات التصنيع، إلى نتيجة تبدو مرتبة من الناحية الشكلية لكنها غير صالحة من الناحية الفنية.
كما أن الصلة بين الطريقة ومعيار القبول مهمة أيضاً. يحدد ASTM A370-26 إجراءات اختبارات الشد والثني والصلادة والصدمة للفولاذ والفولاذ المقاوم للصدأ ومنتجات السبائك ذات الصلة، لكنه لا يقرر ما إذا كانت نتيجة معينة مقبولة. ويستمد القبول من مواصفة المنتج المعمول بها أو من عقد الشراء (ASTM International, 2026). ولذلك يجب أن يحافظ سجل العينة على معلومات كافية لتحديد تلك المواصفة، بما في ذلك طبعتها عند الاقتضاء.
ويمتد هذا المبدأ إلى ما هو أبعد من الاختبارات الميكانيكية. تتناول API Specification 5L الأنابيب الفولاذية المستخدمة في أنظمة نقل خطوط الأنابيب، وتشترط تحديد متطلبات التصنيع والاختبار والفحص والقبول للمنتج المطلوب (American Petroleum Institute, 2013). ويجب أن تظل هوية الأنبوب، ومسار التصنيع، والصُّهرة، ورقم الأنبوب، وحالة الفحص مترابطة أثناء قطع العينات وإرسالها. ولا يستطيع المختبر إصلاح سلسلة تعريف منقطعة بمجرد إنتاج قيمة صلادة أكثر دقة.
الموقع والاتجاه داخل المنتج
يمثل موقع أخذ العينة متغيراً ميتالورجياً. ففي اللوح المدرفل، قد يحتوي المركز على مجموعة مختلفة من الشوائب ونمط مختلف من الانفصال الكيميائي مقارنة بالسطح. وفي المقطع السميك، قد تختلف معدلات التبريد والتشوه عبر السماكة. وفي القضيب أو العمود، قد تختلف الخواص بين المركز والمنطقة الخارجية. أما في المنتجات الأنبوبية، فقد يؤثر موضع الجدار، وموقع اللحام، واتجاه الوصلة، والمسافة من الطرف في النتيجة. ولهذا تغطي ISO 377:2017 أشكال المنتجات بصورة منفصلة، بدلاً من التعامل مع جميع أنواع الفولاذ على أنها كتلة متجانسة.
يجب تسجيل شكل المنتج قبل أخذ العينة. وتشمل الأشكال ذات الصلة المقاطع الإنشائية، والقضبان، والأعمدة، والمنتجات المسطحة مثل الألواح والصفائح، والمنتجات الأنبوبية. ولا تعادل عينة شد مقطوعة من جناح مقطع إنشائي تلقائياً عينة مقطوعة من جسوره. كما أن العينة المأخوذة من منتصف سماكة اللوح لا تعادل تلقائياً عينة سطحية. وبالنسبة إلى الأنبوب، لا تتبادل العينة المأخوذة من المعدن الأساسي مع عينة تحتوي على لحام طولي أو منطقة متأثرة بالحرارة.
والاتجاه مهم بالقدر نفسه. فمصطلح «طولي» يعني عادة أن المحور الرئيسي لقطعة الاختبار يتبع اتجاه الدرفلة أو السحب أو البثق أو إنتاج الأنبوب. أما «العرضي» فيعني أنه عمودي على ذلك الاتجاه، مع مراعاة التعريفات ومواضع أخذ العينات المسموح بها في المعيار الحاكم. ويجب وضع علامة على الاتجاه في المنتج قبل القطع؛ ولا ينبغي استنتاجه لاحقاً من شكل القسيمة غير الموسومة.
وغالباً ما تشترط مواصفات المنتجات إجراء اختبارات شد أو ثني أو إعداد عينات صدم في الاتجاه الطولي أو العرضي، وقد تحدد المسافة من السطح أو الحافة أو اللحام أو نهاية المنتج. وعندما تشترط مواصفة اللوح اختبار شد عرضياً، لا يجوز استبدال النتيجة الطولية به لمجرد أن العينة كانت أسهل في التشغيل الآلي. وبالمثل، قد تحتاج عينات شاربي إلى اتجاه محدد واتجاه شق محدد بحيث يأخذ الشق عينة من المستوى المجهري البنيوي المقصود. وتحدد ISO 148-1:2016 طريقة اختبار الصدم بالبندول ذات الشق على شكل V والشق على شكل U لتحديد طاقة الصدم الممتصة، لكن مواصفة المنتج هي التي تحدد الاتجاه المطلوب ودرجة الحرارة وعدد العينات وقاعدة القبول (International Organization for Standardization, 2016).
ما ينبغي أن يوضحه سجل أخذ العينات
- 1 اتجاه الدرفلة أو الإنتاج.
- 2 الحافة المرجعية وسطح المنتج.
- 3 موضع اللحام أو الوصلة، حيثما ينطبق ذلك.
- 4 موضع السماكة وحدود القطع.
- 5 العلامات المنقولة، والشخص المسؤول، ووقت النقل.
وغالباً ما يكون مخطط أخذ العينات أو صورتها أكثر قيمة من عبارة عامة تفيد بأن القسيمة جاءت «من اللوح». إذ يمكن للمخطط أو الصورة أن يوضح اتجاه الدرفلة، والحافة المرجعية، والسطح، واللحام أو الوصلة، وموضع السماكة، وحدود القطع. وينبغي أن تبقى العلامات موجودة بعد القطع حيثما أمكن. وإذا تعذر ذلك، فعلى المختبر نقل بيانات الهوية فوراً إلى العينة الجديدة، وتسجيل اسم من أجرى عملية النقل ووقت إجرائها.
كما يجب أن يعكس أخذ العينات السؤال المطروح. فقد يثبت اختبار الشهادة مطابقة صُهرة محددة ودفعة محددة من المنتج. أما التحقيق في فشل مكوّن، فقد يتطلب عينات من منطقة الكسر، والمعدن الأساسي غير المتأثر، ومعدن اللحام، والمنطقة المتأثرة بالحرارة. وهذه مجموعات مختلفة. وقد يؤدي جمعها تحت تصنيف واحد للدرجة إلى إخفاء الموقع المسؤول عن الفشل.
التشغيل الآلي، وإعداد الشق، والحفاظ على الأدلة
قد يغير الإعداد الخاصية المقاسة. فيجب تشغيل عينات الشد آلياً وفق الأبعاد وطول القياس وحالة السطح والهندسة المطلوبة في الطريقة المختارة. وتحدد ISO 6892-1:2019 اختبار شد المواد المعدنية عند درجة حرارة الغرفة والخواص الميكانيكية التي يمكن تحديدها، لكن النتيجة تعتمد على إعداد العينة إعداداً صحيحاً وعلى إجراء قياسات الأبعاد بدقة (International Organization for Standardization, 2019). فقد يؤدي التجليخ المفرط، أو علامات الأدوات العميقة، أو ارتفاع درجة الحرارة، أو نصف قطر الانتقال غير الصحيح إلى حدوث كسر مبكر أو تغيير الاستطالة المبلغ عنها.
وينطبق الحذر نفسه على الصلادة. تحدد ISO 6506-1:2014 طريقة برينل للمواد المعدنية، بما في ذلك الاختبارات التي تُجرى باستخدام آلات ثابتة الموضع وآلات محمولة. ويجب أن يكون سطح الاختبار مناسباً لإحداث البصمة، كما يجب تسجيل الموقع. فقيمة الصلادة المقاسة على القشور، أو مادة منزوعة الكربون، أو خرزة لحام، أو سطح متأثر بالتجليخ، قد تجيب عن سؤال مختلف عن صلادة المعدن الأساسي. وتوفر ISO 18265:2013 تحويلات الصلادة وتقديرات مقاومة الشد للمواد المعدنية المحددة، بما في ذلك أنواع الفولاذ غير السبائكي والمنخفض السبائك، لكنها تنص على أن القيم المحولة لا تحل محل النتائج المستخلصة من طريقة الاختبار القياسية المناسبة (International Organization for Standardization, 2013). ولا ينبغي عرض قيمة برينل محولة على أنها اختبار شد.
ويتطلب إعداد الشق ضوابط أشد إحكاماً. ففي اختبار شاربي، تحدد هندسة الشق واتجاهه وموضعه وتشطيب سطحه موضع بدء الكسر. ويجب وضع الشق في الاتجاه والمنطقة المحددين؛ إذ يمكن للشق المعكوس أن يكشف مستوى مختلفاً من البنية المجهرية. وينبغي حماية العينة من تلف الشق ومن اختلاطها بعينات من صُهرة أو موقع آخر. ويجب أن تسجل الملصقات والمخططات والصور اتجاه الشق قبل الاختبار، لا بعد فصل نصف مكسور عن هويته.
وتستحق طرق القطع أيضاً التوثيق. فقد تترك عمليات القطع باللهب، أو النشر، أو القص، أو التشغيل الآلي، أو التفريغ الكهربائي طبقات مختلفة متأثرة بالحرارة، أو تشوهاً، أو إجهادات متبقية. وقد تحدد مواصفة المنتج أو الاختبار الحاكمة مقدار المادة التي يجب إزالتها قبل التشغيل الآلي النهائي. وإذا خالف الإعداد هذا الشرط، فيجب إدراج الانحراف في التقرير. فهذا الانحراف دليل يتعلق بالاختبار، وليس مجرد تفصيل إداري.
وينبغي الحفاظ على المادة الأصلية والقطع المرفوضة عندما تكون النتيجة موضع نزاع أو عندما يكون الفشل قيد التحقيق. ويجب الاحتفاظ بالعلامات الأصلية، والقطع المتبقية، ونهايات عينات الشد المكسورة، ونصفي عينات شاربي، وصور الصلادة، وسجلات التشغيل الآلي، تحت هوية العينة نفسها. وبالنسبة إلى المنتجات الملحومة، ينبغي الاحتفاظ بالصور الماكروغرافية أو الصور السطحية التي توضح اللحام وحد الانصهار والمنطقة المتأثرة بالحرارة عند الاقتضاء. ولا يحل الفحص غير المتلف محل هذه السلسلة. ويحدد AISC الفحص البصري، وفحص اختراق الصبغة، وفحص الجسيمات المغناطيسية، والفحص الشعاعي، والفحص بالموجات فوق الصوتية بوصفها طرقاً شائعة، في حين يحدد AWS D1.1/D1.1M:2025-AMD1 متطلبات لحام الفولاذ الإنشائي المتعلقة بالتأهيل والتصنيع والفحص ومعايير قبول اللحام (American Welding Society, 2025; American Institute of Steel Construction, 2024).
ويجب أن يوضح التقرير النهائي ما الذي اختُبر، ومصدره، وكيف وُجّه، وكيف أُعد، وأي طريقة استُخدمت، وأي مواصفة قدمت معيار القبول. وعندئذ فقط يمكن مقارنة الرقم المبلغ عنه بالمتطلب الصحيح.
الهوية الكيميائية وحدود الاختبارات الميكانيكية
تعيين الدرجة وهوية المادة
لا تُحدَّد درجة الفولاذ بنتيجة شد واحدة. إذ تستند هويتها أولاً إلى تعيين المادة وتركيبها الكيميائي المنصوص عليهما في مواصفة المنتج المعمول بها. ثم تُبيّن الخواص الميكانيكية ما إذا كانت المادة، في حالتها المورَّدة، تستوفي متطلبات الأداء الواردة في تلك المواصفة.
وتكتسب هذه التفرقة أهمية لأن قيم المقاومة المتشابهة قد تظهر في سبائك مختلفة. فقد يعطي الفولاذ الكربوني الإنشائي ASTM A36/A36M، والفولاذ عالي المقاومة منخفض السبائك ASTM A572/A572M Grade 50، والفولاذ غير القابل للصدأ ASTM A240/A240M Type 304 نتائج شد مقبولة جميعاً لمشروع معين، ومع ذلك فهي مواد غير قابلة للتبادل. إذ تختلف أنظمة السبائك فيها، وسلوكها تجاه التآكل، واعتبارات لحامها، وأشكال منتجاتها، ومعايير القبول المطلوبة لها. ولا يحدد تقرير شد يسجل مقاومة خضوع قدرها 350 MPa أيّاً من هذه الدرجات قد خضع للاختبار.
لذلك يجب قراءة التعيين باعتباره بياناً كاملاً، لا رقماً منفرداً أو وصفاً تجارياً. وقد يشمل المعيار الحاكم، والدرجة، والفئة، والنوع، وشكل المنتج، ونطاق السماكة، وحالة التسليم، والمتطلبات التكميلية، وحالة المعالجة الحرارية. ويُعدّ ذكر “Grade 50” من دون المعيار وشكل المنتج بياناً غير مكتمل. فقد يكون للتعيين الرقمي نفسه متطلبات مختلفة بموجب مواصفات مختلفة.
يتناول التحقق الكيميائي مسألة الهوية هذه. ويسجل تحليل الصهيرة أو تحليل المنتج عادةً عناصر مثل الكربون، والمنغنيز، والفوسفور، والكبريت، والسيليكون، والكروم، والنيكل، والموليبدينوم، والنحاس، والنيوبيوم، والفاناديوم، أو التيتانيوم، بحسب ما ينطبق على الدرجة. وتحدد مواصفة المنتج الحدود المسموح بها، في حين يجب ربط التحليل المبلَّغ عنه بالمادة التي تمثلها شهادة الاختبار. ولا يثبت التطابق الإيجابي لمجرد أن المادة تتمتع بمقاومة كافية.
يحدد ASTM A370-26 إجراءات اختبارات الشد، والثني، والصلادة، والصدم للفولاذ، والفولاذ غير القابل للصدأ، ومنتجات السبائك ذات الصلة، لكنه لا يحدد حداً عاماً واحداً للنجاح أو الفشل لكل أنواع الفولاذ. وتوضح ASTM International أن القبول يُحدَّد وفقاً لمواصفة المنتج المعمول بها أو لعقد الشراء (ASTM International، 2026). وتُعد طريقة الاختبار ومتطلبات القبول جزأين منفصلين من نظام الضبط.
لماذا لا يمكن للاختبارات الميكانيكية أن تحل محل التحقق الكيميائي
يقيس اختبار الشد خواصاً مثل مقاومة الخضوع، ومقاومة الشد، والاستطالة، والنقص في المساحة، وفق إجراء محدد. وتحدد ISO 6892-1:2019 اختبار شد المواد المعدنية عند درجة حرارة الغرفة والخواص الميكانيكية التي يمكن تحديدها (International Organization for Standardization، 2019). لكنها لا تحدد التركيب الكامل للسبيكة ولا تثبت أن العينة تحمل تعيين الدرجة المدَّعى بها.
يفحص اختبار الثني المطيلية وظهور الشقوق تحت تأثير قالب وزاوية محددين. أما اختبار الصلادة فيقيس مقاومة الانغراز. وتحدد ISO 6506-1:2014 طريقة برينل للمواد المعدنية، بما في ذلك الأجهزة الثابتة والمحمولة (International Organization for Standardization، 2014). ويقيس اختبار الصدم الطاقة الممتصة في ظل حز ودرجة حرارة وترتيب بندول محددة؛ وتغطي ISO 148-1:2016 اختبارات شاربي بحز V وحز U (International Organization for Standardization، 2016). ولا تمثل أي من هذه النتائج بصمة كيميائية.
قد تُحوَّل قيمة الصلادة إلى مقاومة شد تقديرية، إلا أن هذا التقدير لا يمكن أن يحل محل اختبار الشد المحدد. وتوفر ISO 18265:2013 تحويلات للصلادة وتقديرات لمقاومة الشد لفولاذ مختار غير سبائكي ومنخفض السبائك، وفولاذ المسبوكات، وفولاذ العدد، ومواد معدنية أخرى، مع التحذير من أن القيم المحوَّلة لا تحل محل النتائج الناتجة عن طريقة الاختبار القياسية المناسبة (International Organization for Standardization، 2013). وينطبق القيد نفسه بدرجة أكبر عند محاولة استنتاج الدرجة من الصلادة وحدها.
وتوضح المعالجة الحرارية هذه المشكلة. إذ يمكن للتقسية والتخمير أن يرفعا المقاومة في فولاذ يختلف تركيبه الكيميائي عن فولاذ آخر يصل إلى مقاومة مماثلة من خلال السبك أو المعالجة. كما يمكن للتشغيل على البارد أن يغير الصلادة ومقاومة الخضوع من دون تغيير التركيب الكلي. وتؤثر السماكة، وموقع أخذ العينة، وبنية الحبيبات، والانفصال، ودرجة حرارة الاختبار أيضاً في النتيجة المبلَّغ عنها. ولذلك قد يصف اختبار شد صحيح من الناحية الفنية العينة بدقة، بينما لا يقدم دليلاً حاسماً على ما إذا كانت من ASTM A516/A516M Grade 70 أو ASTM A572/A572M Grade 50 أو مادة أخرى ذات خواص متداخلة.
وتتسم مراقبة العينات بالأهمية نفسها. إذ تحدد ISO 377:2017 متطلبات تعريف العينات ومواضعها وتجهيزها وقطع الاختبار لإجراء الاختبارات الميكانيكية على قطاعات الفولاذ، والقضبان، والعيدان، والمنتجات المسطحة، والمنتجات الأنبوبية (International Organization for Standardization، 2017). فإذا أُخذت العينة من اللوح أو السماكة أو الاتجاه أو موضع المنتج الخطأ، فقد يتبع المختبر الطريقة بصورة صحيحة، ومع ذلك ينتج نتيجة لا يمكن تطبيقها على المادة المدَّعى بها.
توثيق مستوى الصهيرة ومخاطر اختلاط المواد
تتمثل الصلة العملية بين الهوية والأداء في رقم الصهيرة. والصهيرة كمية محددة من الفولاذ أُنتجت من عملية صهر معينة أو وفق سجل إنتاج معين. وينبغي أن يربط تقرير اختبار المصنع أو تقرير اختبار المادة أو الشهادة رقم الصهيرة بتعريف المنتج، والدرجة، والأبعاد، والحالة، والتحليل الكيميائي، ونتائج الاختبارات الميكانيكية، وأي اختبارات تكميلية مطلوبة. ويجب أن تظل هذه الصلة قائمة أثناء القطع، والمعالجة، والتخزين، والتركيب.
ولا يمكن لشهادة تخص الصهيرة H12345 أن تدعم تلقائياً لوحاً موسوماً بالرمز H12345A، أو بقايا مادة لم تُحفظ علامتها، أو حزمة تضم عدة صهرات. فقد تُزال أنظمة الوسم بالسفع أو القطع أو الطلاء أو التصنيع. وعند فقدان إمكانية التتبع، لا يعيد اختبار شد لاحق هذه الإمكانية. فهو يؤكد خواص القطعة المختبرة، لا مصدرها أو هويتها الكيميائية الكاملة.
وينشئ تخزين المواد المختلطة خطراً مماثلاً. فقد تبدو ألواح ASTM A36/A36M وASTM A572/A572M Grade 50 متطابقة، وقد تعطي نتائج متداخلة في اختبارات الثني أو الصلادة. كما يمكن الخلط بين مكوّن من الفولاذ غير القابل للصدأ ومكوّن من الفولاذ الكربوني بعد أن تؤدي تهيئة السطح إلى إزالة العلامات الظاهرة. وإذا أُخذت العينة من القطعة الخطأ، فقد يكون تقرير المختبر دقيقاً، لكنه يُنسب إلى الصهيرة الخطأ.
ولهذا يجب مراجعة التحليل الكيميائي، والعلامات، والشهادات، والتقارير الميكانيكية باعتبارها سلسلة واحدة لإمكانية التتبع. وبالنسبة إلى أنابيب الصلب المستخدمة في خطوط الأنابيب، تتناول إرشادات الشراء الواردة في API Specification 5L ضرورة تحديد متطلبات التصنيع، والاختبار، والتفتيش، والقبول، بدلاً من الاعتماد على نتيجة اختبار عامة (American Petroleum Institute، 2013). وفي اللحام الإنشائي، تحدد AWS D1.1/D1.1M:2025-AMD1 بصورة منفصلة تأهيل إجراءات اللحام، وتأهيل اللحّامين، وطرائق التفتيش، ومعايير قبول اللحام (American Welding Society، 2025). ولا يمكن لفحص اللحام أن يصحح عدم تحديد هوية المعدن الأساسي.
والاستنتاج الصحيح محدود لكنه مهم: يثبت الاختبار الميكانيكي الأداء المقاس لعينة محددة الهوية على نحو سليم. أما التحقق الكيميائي فيثبت ماهية المادة. ولا يمكن لأي من الوظيفتين أن يحل محل الأخرى.

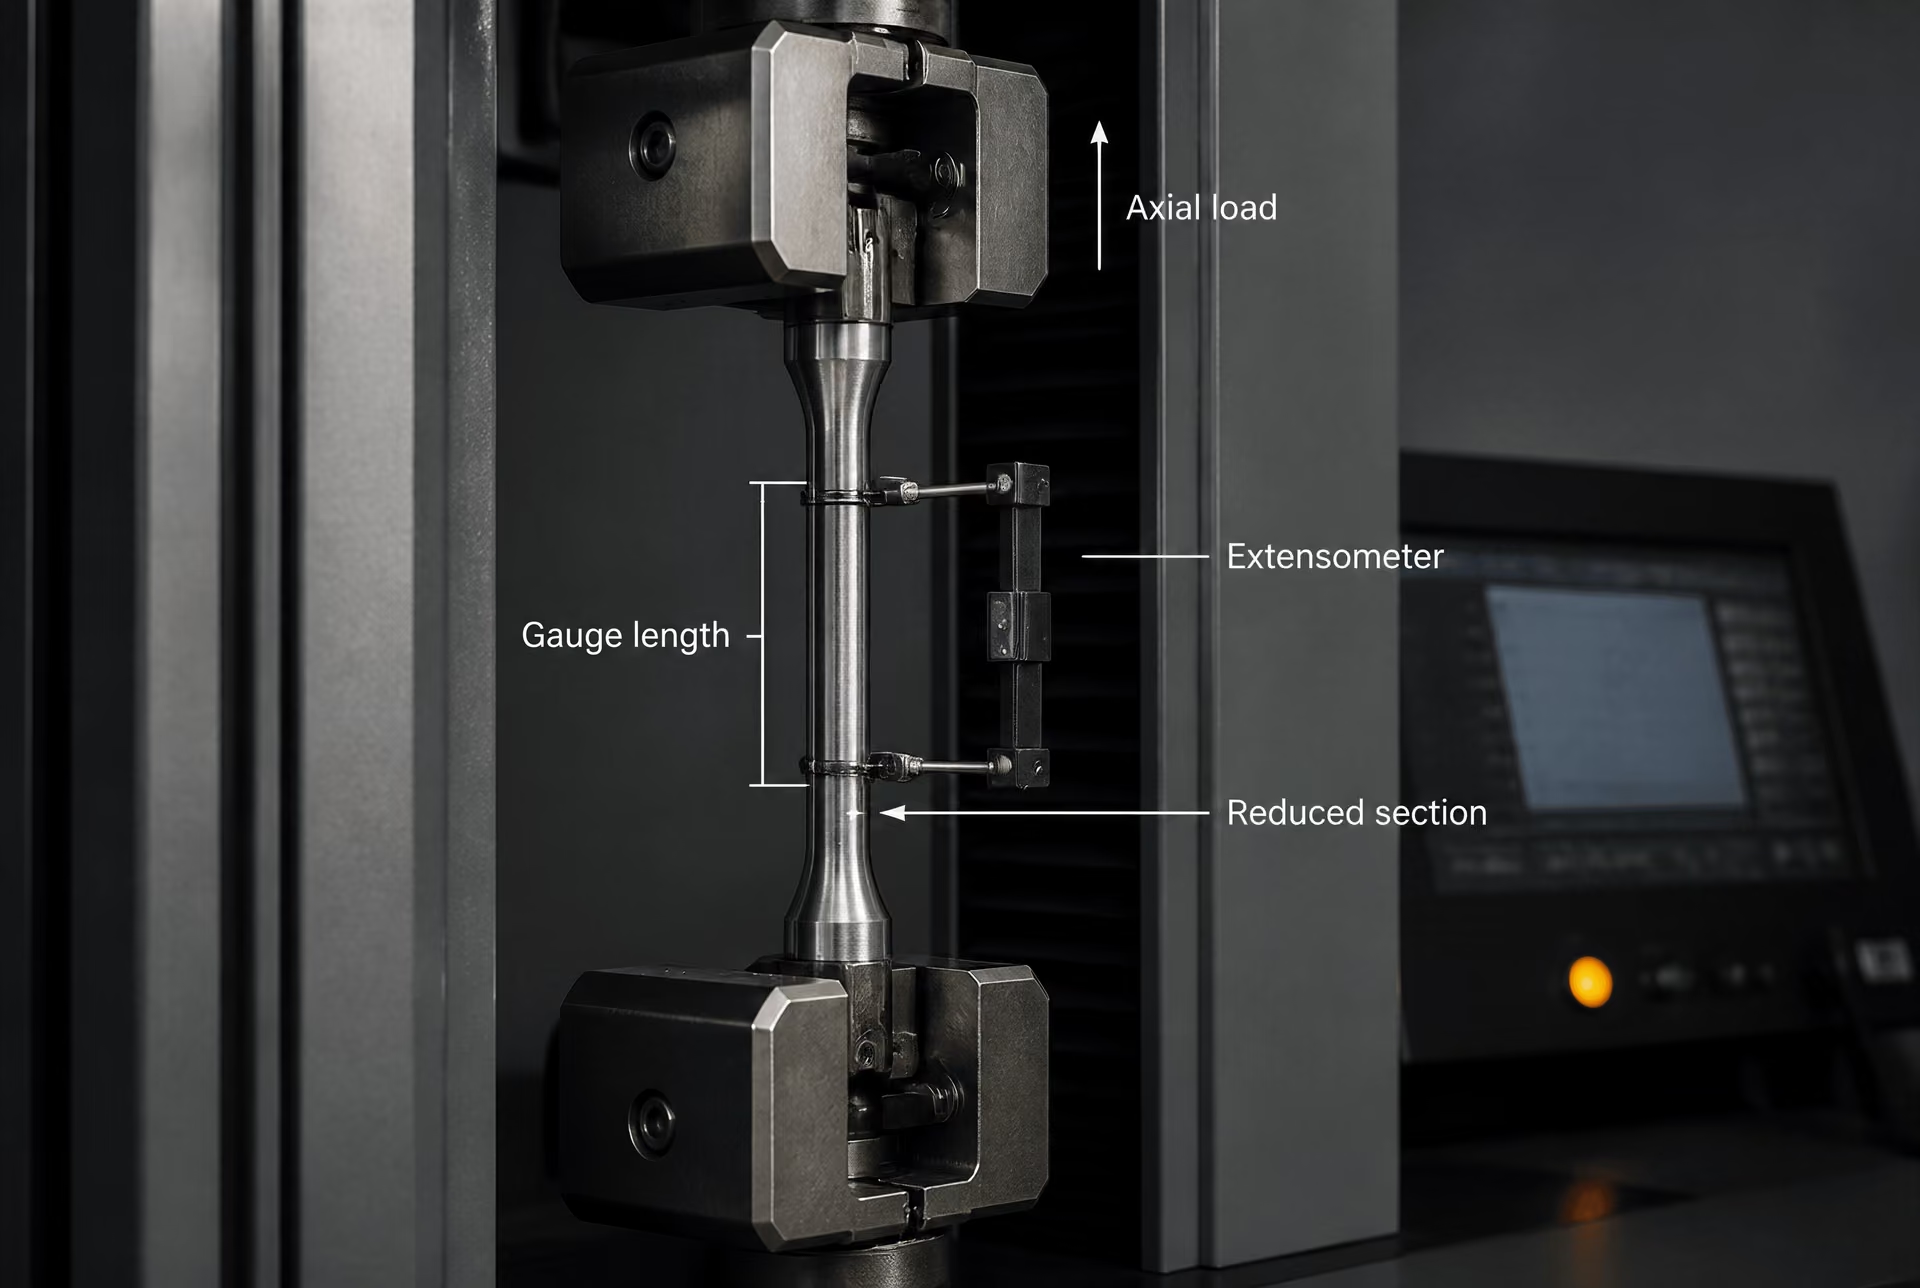
اختبار شد الفولاذ عند درجة حرارة الغرفة
يقيس اختبار الشد كيفية استجابة عينة فولاذية لحمل محوري متزايد باطراد عند درجة حرارة الغرفة. ويمكن للاختبار أن يبين الإجهاد الذي يبدأ عنده التشوه اللدن، وأقصى إجهاد هندسي تم بلوغه، ومقدار التشوه الدائم قبل الكسر. وتساعد هذه النتائج في توصيف صهيرة أو لوح أو قضيب أو أنبوب أو مطروقة أو منتج آخر، إلا أن الاختبار ليس قراراً عاماً بالنجاح أو الفشل. ولا تصبح النتيجة ذات معنى إلا عندما تُربط القيمة المبلَّغ عنها بشكل المنتج الصحيح، وموضع أخذ العينة، وهندسة العينة، ومعيار الاختبار، ومتطلبات القبول.[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
وتكمن أهمية هذا التمييز في أن مختبر الاختبار قد يتبع إجراء شد صحيحاً، بينما يطبق المفتش مواصفة المنتج الخطأ. وعلى العكس، قد تشترط مواصفة المنتج نتيجة لا يمكن الحصول عليها بصورة موثوقة من عينة غير مناسبة أو من اختبار غير مضبوط على النحو الصحيح. ويغطي ASTM A370-26 اختبارات الشد، والثني، والصلادة، والصدم للفولاذ، والفولاذ غير القابل للصدأ، ومنتجات السبائك ذات الصلة، مع إسناد القبول إلى مواصفة المنتج المعمول بها أو عقد الشراء (ASTM International، 2026). وتحدد ISO 6892-1:2019 اختبار شد المواد المعدنية عند درجة حرارة الغرفة، وتبيّن الخواص الميكانيكية التي يمكن تحديدها (International Organization for Standardization، 2019).
ISO 6892-1:2019 وASTM A370-26
تُعد ISO 6892-1:2019 طريقة عامة لاختبار شد المواد المعدنية عند درجة حرارة الغرفة. وهي تتناول تجهيز قطع الاختبار ووسمها، ومتطلبات آلة الاختبار، وقياس القوة والاستطالة، ومعدلات الاختبار، وتحديد الخواص، وإعداد التقارير. كما توفر إطاراً للحصول على نتائج قابلة للمقارنة، بدلاً من تحديد الحد الأدنى لمقاومة الخضوع أو الاستطالة لكل درجة من درجات الفولاذ.
يؤدي ASTM A370-26 وظيفة تنسيقية مماثلة للعديد من منتجات الفولاذ والسبائك في أنظمة الفحص القائمة على معايير ASTM. ويجب قراءة أحكام اختبار الشد فيه بالاقتران مع مواصفة المادة ذات الصلة. فعلى سبيل المثال، قد تحدد المواصفة المنطبقة ما إذا كانت النتيجة تُبلَّغ على أنها مقاومة الخضوع أو نقطة الخضوع، وما إذا كان يُستخدم استطالة محددة لتحديد مقاومة الإثبات، وأي طول قياس للاستطالة ينطبق، وما إذا كان يلزم تحديد النقصان في المساحة. توفر طريقة الاختبار الإجراء، بينما توفر مواصفة المنتج المتطلب.
يُعد اختيار العينة جزءًا من هذه الصلة. ويحدد ISO 377:2017 قواعد التعرف على العينات ومواضعها وإعدادها، وكذلك إعداد قطع الاختبار، لإجراء الاختبارات الميكانيكية على قطاعات الفولاذ والقضبان والعيدان والمنتجات المسطحة والمنتجات الأنبوبية. وقد يتطلب المنتج عينة طولية، أو عينة عرضية، أو عينة مأخوذة من موضع محدد عبر السمك. ولا تمثل عينة صفيحة مقطوعة موازية لاتجاه الدرفلة بالضرورة السلوك الاتجاهي نفسه لعينة مقطوعة عرضيًا عليه. وقد يتطلب الأنبوب مراعاة الانحناء وسمك الجدار والتسطيح وموضع قطعة الاختبار. وينبغي للمختبر تسجيل المنتج الأصلي، وتعريف الصهيرة أو السبك، والاتجاه، والسمك أو القطر، وموضع أخذ العينة.
يجب أن يكون للجزء المخفض من العينة شكل هندسي محدد، مع استخدام طول قياس لإجراء قياسات الاستطالة. وتجعل الأبعاد الموحدة نتائج الاستطالة قابلة للمقارنة، لكنها لا تجعل كل الأشكال الهندسية قابلة للتبادل. فقد تنتج العينة التناسبية والعينة غير التناسبية نسب استطالة مختلفة، لأن الانفعال النهائي لا يتوزع بصورة مستقلة عن طول القياس وشكل المقطع العرضي. وتؤثر عملية التشغيل الآلي أيضًا؛ إذ يمكن لآثار الأدوات العميقة، أو الانتقالات الحادة، أو فرط التسخين، أو نزع الكربون، أو حالة السطح غير الصحيحة، أن تتسبب في حدوث كسر مبكر أو تغير المطيلية المقاسة.
يجب أن تطبق آلة الاختبار قوة الشد عبر محور العينة وأن تقيس القوة والاستطالة بدقة ضمن المجال المطلوب. وينبغي أن تمنع الملاقط الانزلاق من دون سحق العينة أو ثنيها أو إحداث تركيز للإجهاد بالقرب من الملاقط. وقد تؤدي أخطاء المحاذاة إلى توليد إجهادات انحناء لا تدخل ضمن الاختبار أحادي المحور المقصود. كما تضبط الطريقة معدل التحميل أو الانفعال. فقد تؤثر السرعة المفرطة في سلوك الخضوع الظاهري والاستطالة المقاسة، في حين أن المعدل البطيء بصورة غير ضرورية أو غير المتسق قد يجعل مقارنة النتائج صعبة.
يقيس مقياس الاستطالة الاستطالةَ عبر طول قياس محدد. وليس هذا الجهاز مجرد وسيلة لجعل الاختبار أكثر دقة؛ إذ يؤثر طول قياسه وطريقة تثبيته ومداه واستبانته ومعايرته ونقطة إزالته في الخاصية التي يمكن تحديدها. ويجب أن يظل مقياس الاستطالة المستخدم لتحديد سلوك الخضوع أو الإثبات مثبتًا ودقيقًا خلال الجزء ذي الصلة من منحنى الإجهاد–الانفعال. وإذا أزيل قبل الكسر، فلا يمكن لحركة العارضة المتحركة في الآلة أن تحل تلقائيًا محل الاستطالة عبر طول القياس، لأن إزاحة العارضة تشمل أيضًا التشوه في الملاقط وإطار الآلة والمكونات الأخرى. وينبغي أن يوضح سجل الاختبار كيفية قياس الاستطالة ووقت إزالة مقياس الاستطالة، إذا كانت الطريقة تسمح بإزالته.
مقاومة الخضوع، ومقاومة الإثبات، ومقاومة الشد، والاستطالة، والنقصان في المساحة
| الخاصية | ما الذي تصفه | شرط الإبلاغ المهم |
|---|---|---|
| مقاومة الخضوع | الإجهاد المرتبط ببدء التشوه اللدن | يجب بيان ما إذا استُخدمت نقطة خضوع مميزة أو تعريف آخر |
| مقاومة الإثبات | الإجهاد المرتبط بانفعال دائم محدد | يجب بيان الإزاحة أو الاستطالة المحددة |
| مقاومة الشد | أقصى إجهاد هندسي تم بلوغه | تُحسب باستخدام مساحة المقطع العرضي الأصلية |
| الاستطالة | التمدد على طول قياس محدد | يجب إرفاق طول القياس بالنسبة المئوية |
| الاختزال المساحي | النقصان في مساحة المقطع العرضي عند الكسر | يُقاس عند العنق ويُبلّغ عنه بصورة منفصلة |
تصف مقاومة الخضوع الإجهاد المرتبط ببدء التشوه اللدن. وتظهر بعض أنواع الفولاذ نقطة خضوع عليا وأخرى دنيا مميزتين: إذ تبلغ المادة إجهادًا أعظميًا، ثم تواصل التشوه اللدن عند إجهاد أقل ومستقر نسبيًا. أما أنواع الفولاذ الأخرى فلا تظهر نقطة خضوع واضحة. ويتغير منحنى الإجهاد–الانفعال لديها تدريجيًا من السلوك المرن إلى السلوك اللدن، ولذلك تُستخدم إزاحة أو استطالة محددة لتعريف قيمة قابلة لإعادة الإنتاج.
مقاومة الإثبات هي مقياس للتشوه اللدن قائم على الإزاحة. ويشير تعيين مثل «مقاومة الإثبات عند انفعال مئوي محدد» إلى الإجهاد اللازم لإحداث ذلك الانفعال الدائم وفق الطريقة المحددة. ويجب أن تأتي قيمة الإزاحة الدقيقة من المعيار المنطبق أو مواصفة المنتج. ولذلك لا يجوز اعتبار مقاومة الإثبات قابلة للتبادل مع نقطة خضوع محددة بصريًا، كما لا ينبغي الإبلاغ عنها تحت تسمية عامة هي «الخضوع» عندما يشترط المستند الحاكم مقاومة الإثبات.
مقاومة الشد، التي تُسمى غالبًا مقاومة الشد القصوى، هي أقصى إجهاد هندسي تصل إليه العينة أثناء الاختبار. وتُحسب بقسمة أعلى قوة مسجلة على مساحة المقطع العرضي الأصلية. وبعد بلوغ هذه القيمة القصوى، تتطور في العادة رقبة موضعية في العينة المطيلة. وقد ينخفض الحمل الفعلي حتى مع استمرار تعرض المادة في منطقة الرقبة للتشوه اللدن. ولذلك لا تعني مقاومة الشد الإجهاد عند الكسر، كما أنها لا تدل بمفردها على مقدار المطيلية.
تقيس الاستطالة الزيادة في الطول عبر طول القياس المحدد بعد الكسر، وتُعبَّر عنها عادةً كنسبة مئوية من طول القياس الأصلي. وتُجمع قطعتا العينة المكسورة معًا، ثم يُقاس طول القياس النهائي وفق الطريقة الحاكمة. وتعتمد الاستطالة اعتمادًا كبيرًا على طول القياس، وهندسة العينة، والاتجاه، والسمك، وحالة السطح، وتوزيع الانفعال اللدن. وقد يشمل طول القياس القصير قدرًا أكبر من انفعال الرقبة الموضعية، وينتج نسبة مئوية مختلفة عن تلك الناتجة من طول قياس أطول. ويجب أن يرافق طول القياس القيمة المُبلَّغ عنها.
يقيس النقصان في المساحة انخفاض مساحة المقطع العرضي عند موضع الكسر. ويُحسب بمقارنة المساحة الأصلية بأصغر مساحة نهائية عند الرقبة، ثم التعبير عن الفرق كنسبة مئوية من المساحة الأصلية. وعلى خلاف الاستطالة، يركز هذا القياس على التقلص الموضعي لا على الزيادة الكلية في الطول عبر طول محدد. وقد تظهر عينتان استطالة متشابهة لكن نقصانًا مختلفًا في المساحة، أو نقصانًا متشابهًا في المساحة لكن استطالة مختلفة. ولا تحل أي من الخاصيتين محل الأخرى.
تعتمد قيم الإجهاد أيضًا على اصطلاح المساحة المستخدم. فالإجهاد الهندسي يستخدم المساحة الأصلية، في حين يستخدم الإجهاد الحقيقي المساحة المتغيرة أثناء التشوه. وتحدد مواصفات المنتجات وتقارير الشد الروتينية عمومًا الاصطلاح المطلوب وفق معيار الاختبار. ولا ينبغي للمختبر أن يخلط بين قيم حُسبت باستخدام اصطلاحات مختلفة، أو أن يستنتج حدًا خاصًا بدرجة معينة من رسم بياني من دون التحقق من المستند الحاكم.
موضع الكسر، وصلاحية العينة، وإعداد التقارير
يكون حدوث الكسر في الجزء المخفض هو النتيجة المتوقعة عادةً، إلا أن موضعه الدقيق يؤثر في صلاحية قياس الاستطالة وقد يثير تساؤلات بشأن النتائج الأخرى. فقد لا يمثل الكسر القريب من أحد الملاقط، أو الواقع خارج طول القياس، أو الحاصل عند علامة تشغيل آلي، أو الناتج عن عيب واضح في المحاذاة، مقطع القياس في المادة. وتحدد الطريقة المنطبقة ومواصفة المنتج ما إذا كانت النتيجة غير صالحة، أو ما إذا كانت هناك حالة خاصة تسمح بقبولها، أو ما إذا كان يلزم إجراء اختبار إعادة. ولا ينبغي للمختبر أن يستبعد بهدوء نتيجة غير ملائمة أو يستبدلها باختبار إعادة من دون تسجيل السبب.
ويمكن لمظهر الكسر أن يوفر ملاحظات مفيدة أيضًا. فالرقبة المطيلة المتمركزة تختلف عن كسر القص، أو الانفصال، أو الفشل المرتبط بالتصفح، أو الكسر الناشئ عند عيب سطحي. ولا يثبت المظهر وحده المطابقة، لكنه قد يشير إلى مشكلة في إعداد العينة، أو عدم استمرارية في المنتج، أو نمط فشل غير اعتيادي. وينبغي تسجيل موضع الكسر، والمسافة من أقرب علامة قياس أو ملقط، وأي عيب ظاهر عند الاقتضاء.
ويحدد التقرير القابل للدفاع عنه تعيين المادة، وشكل المنتج، ورقم الصهيرة أو السبك، واتجاه العينة، وموضع أخذها، ونوع العينة وأبعادها، ومساحة المقطع العرضي الأصلية، وطول القياس، ودرجة حرارة الاختبار، وطريقة الاختبار وإصدارها، وأساس معدل التحميل أو الانفعال، ومعدات القوة والاستطالة، وأي انحرافات. كما يورد الخصائص المحددة مع وحداتها، ويبين ما إذا كانت الاستطالة قد قيسَت بعد الكسر وما إذا كان قد جرى تحديد النقصان في المساحة. وإذا انكسرت العينة خارج الموضع المسموح به، فيجب إدراج هذه الحقيقة في التقرير حتى إذا أُجري اختبار إعادة لاحقًا.
والأهم من ذلك أن يفصل التقرير بين النتائج المقاسة وحالة القبول. إذ يمكن أن ينتج ISO 6892-1:2019 قيمة لمقاومة الشد ومقاومة الإثبات والاستطالة، لكنه لا يقرر ما إذا كانت درجة معينة مستوفية للمتطلبات. وينطبق الأمر نفسه على ASTM A370-26، إذ يوجه المستخدمين إلى مواصفة المنتج المنطبقة أو عقد الشراء لتحديد القبول. وقد تفرض مواصفة صفيحة إنشائية، ومواصفة مادة لأوعية الضغط، ومتطلبات أنابيب خطوط الأنابيب مواضع مختلفة لأخذ العينات وخصائص وحدودًا مختلفة لأنواع من الفولاذ ذات تركيب كيميائي اسمي متشابه. فعلى سبيل المثال، تتناول API Specification 5L أنابيب الفولاذ المستخدمة في أنظمة نقل المواد عبر خطوط الأنابيب، والحاجة إلى تحديد متطلبات التصنيع والاختبار والفحص والقبول (American Petroleum Institute, 2013). ولذلك يجب الاستشهاد بقيمة القبول من مواصفة المنتج الحاكمة وإصدارها ووثيقة الشراء، لا اختراعها من طريقة الشد أو استعارتها من درجة أخرى.
اختبار الثني: المطيلية، وسلامة التصنيع، والانفتاح السطحي
أهداف الثني الموجّه واختبار الثني
يسأل اختبار الثني عما إذا كانت عيّنة فولاذية قادرة على الخضوع لمقدار محدد من التشوه اللدن من دون حدوث انفتاح غير مقبول في جانب الشد. ولذلك فهو تقييم للمطيلية وسلامة التصنيع، وليس بديلاً عن اختبار الشد. يقيس اختبار الشد خصائص مثل مقاومة الخضوع، ومقاومة الشد، والاستطالة، ونقصان المساحة تحت حمل محوري مضبوط. وتحدد ISO 6892-1:2019 طريقة الشد عند درجة حرارة الغرفة والخواص الميكانيكية التي يمكن تحديدها. أما اختبار الثني فيوفر نوعاً مختلفاً من الأدلة؛ إذ يركز الانفعال عبر مقطع منحني ويكشف مواطن الضعف التي تخترق السطح وقد لا تكون ظاهرة من نتيجة اختبار الشد.
وتكتسب هذه التفرقة أهميتها لأن الفولاذ قد يستوفي متطلبات مقاومة الشد والاستطالة، ومع ذلك يفشل في اختبار الثني. فقد تنفتح الشوائب الموضعية، أو التصفحات، أو المسامية، أو عدم الاستمرارية في اللحام، أو انسياب الحبيبات غير الملائم، أو عيوب السطح عند لف العيّنة حول قالب. وفي المقابل، لا يثبت اجتياز اختبار الثني تحقيق مقاومة الشد المطلوبة لدرجة فولاذ مثل ASTM A36 أو ASTM A572 Grade 50. فكل اختبار يجيب عن سؤال محدد.
يوفر ASTM A370-26 إجراءات اختبار الشد والثني والصلادة والصدم لمنتجات الفولاذ والفولاذ المقاوم للصدأ وسبائك مماثلة. لكنه لا يضع قاعدة قبول واحدة لكل منتج فولاذي. وتوضح ASTM International أن القبول يتحدد وفقاً لمواصفة المنتج المنطبقة أو عقد الشراء (ASTM International, 2026). وقد تكون المواصفة ذات الصلة خاصة بالصفائح، أو القضبان، أو الصفائح الرقيقة، أو الأنابيب المجوفة، أو الأنابيب، أو اللحام، كما يمكن أن تتغير متطلباتها تبعاً للسماكة، أو الدرجة، أو شكل المنتج، أو حالة التوريد.
ويُعد اختيار العيّنة جزءاً من النتيجة. تتناول ISO 377:2017 تعريف العينات وقطع الاختبار وتحديد مواقعها وإعدادها للمقاطع الفولاذية والقضبان والأسياخ والمنتجات المسطحة والمنتجات الأنبوبية. وقد يعطي اختبار ثني أُجري بصورة صحيحة، ولكن على موضع أو اتجاه غير صحيح، مؤشراً مضللاً إلى جودة المنتج. وينبغي أن يحدد سجل الاختبار رقم الصهيرة أو الدفعة، وشكل المنتج، والدرجة، والسماكة، وأبعاد العيّنة، وحالة السطح، واتجاه الثني، وقطر القالب، وزاوية الثني، والمؤشر الملحوظ.
وتُستخدم اختبارات الثني أيضاً في تأهيل اللحام وضبط التصنيع. ويتضمن AWS D1.1/D1.1M:2025-AMD1 متطلبات لحام الفولاذ الإنشائي، وتأهيل الإجراءات واللحّامين، والتصنيع، وطرائق الفحص، ومعايير قبول اللحام. ولا يقيّم ثني اللحام العرضي أو ثني اللحام الطولي أو الثني الجانبي المنطقة نفسها تماماً من الوصلة. ويجب أن تضع العيّنة المختارة معدن اللحام، أو حد الانصهار، أو المنطقة المتأثرة بالحرارة، أو الجذر، في الموضع الذي تستهدفه متطلبات التأهيل المنطبقة.
القالب، والزاوية، والاتجاه، وموضع الثني
القالب أو المِرْ mandrel الأداة التي تُشكَّل حولها عيّنة الانحناء؛ ويتحكم قطرها وزاوية الانحناء في التشوه المفروض.
يتحكم قالب الثني، أو المِغزل، في شدة التشوه. وفي كثير من المواصفات يُعبَّر عنه بقطر مرتبط بسماكة العيّنة، مثل قطر قالب يساوي مضاعفاً محدداً للقيمة t. وينتج القطر الأصغر ثنياً أشد وانفعالاً أكبر في الألياف الخارجية؛ أما القطر الأكبر فيفرض حالة أقل شدة. ولا يكفي تحديد القطر وحده. فعرض العيّنة، وسماكتها، وحوافها المشغولة، وزاوية الثني، وطريقة تطبيق القوة، كلها تؤثر أيضاً في الانفعال المفروض على المادة.
في الثني الموجّه، توضع العيّنة عادةً عبر فتحة قالب، بينما يدفع مكبس العيّنة حول قالب محدد. وقد تكون الزاوية النهائية 90° أو 120° أو 180° أو قيمة أخرى تحددها المتطلبات الحاكمة. ولا يكون الثني بزاوية 180° هو الاختبار الصحيح أو الأشد تلقائياً لكل منتج. فمواصفة المنتج هي التي تتحكم في ذلك. ويوفر ASTM A370-26 الإجراء العام، بينما توفر مواصفة الدرجة أو المنتج الأبعاد وحالة القبول.
والاتجاه مهم بالقدر نفسه. فقد تُثنى عيّنة المنتج المسطح عرضياً أو طولياً بالنسبة إلى اتجاه الدرفلة. وقد يتطلب القضيب أو المقطع علاقة محددة بمحوره الطولي. وبالنسبة إلى المادة الملحومة، يمكن وضع الوجه أو الجذر أو الجانب في حالة شد. ويكون سطح الشد هو الموضع الأرجح لانفتاح أي عدم استمرارية موجودة، ولذلك فإن تغيير اتجاه الثني يغير ما يكشفه الاختبار. ففي ثني الوجه العرضي يوضع وجه اللحام على الجانب الخارجي للثني، بينما يضع ثني الجذر جانب الجذر في ذلك الموضع. أما الثني الجانبي فيكشف مقطعاً عرضياً ويمكن أن يبين عدم الاستمرارية الموزعة عبر سماكة اللحام.
ويجب أيضاً ضبط موضع الثني. فقد تؤخذ عيّنة الصفيحة من منطقة منتصف السماكة، أو بالقرب من سطح، أو من طرف محدد، أو على مسافة محددة من اللحام. وتضيف المنتجات الأنبوبية خيارات أخرى، منها اتجاه الشريط حول المحيط، وما إذا كان الاختبار يقيّم جسم الأنبوب أو درز اللحام. وتتعلق API Specification 5L بالأنابيب الفولاذية المستخدمة في أنظمة نقل المواد عبر خطوط الأنابيب، وتؤكد أهمية تحديد متطلبات التصنيع والاختبار والفحص والقبول بدلاً من الاعتماد على اختبار عام غير محدد (American Petroleum Institute, 2013).
ويمكن أن يغير الإعداد النتيجة الظاهرة. فقد تعمل الحواف المقطوعة باللهب، أو الحواف المقصوصة الخشنة، أو الزوايا الحادة، أو آثار التجليخ، أو التشغيل المفرط، كبادئات اصطناعية للشقوق. وقد تشترط المواصفة المنطبقة تدوير الحواف أو تحد من معالجة الحواف. وينبغي للمختبر أن يسجل ما إذا كان الانفتاح قد بدأ عند حافة مُعدّة، أو عند سطح المنتج الأصلي، أو في معدن اللحام، أو في المنطقة المتأثرة بالحرارة. وقد يحدد ذلك الموضع ما إذا كان المؤشر ذا صلة بقاعدة القبول المحددة.
الشقوق والتمزقات وعدم الاستمرارية المحددة في المواصفة
لا تُعد كلمة «شق» قرار قبول كاملاً. فعلى المفتش أن يحدد موضع تكوّنه، وكيفية ظهوره، والوثيقة التي تحكم النتيجة. فقد ترفض إحدى مواصفات المنتجات أي شق أو تمزق ظاهر بعد الثني، بينما قد تسمح أخرى بتمزق محدود عند الحافة، مع رفض الانفتاحات في وجه اللحام أو المعدن الأساسي. وقد يحدد أحد أحكام تأهيل اللحام طولاً أقصى لعدم الاستمرارية المسموح بها، أو يستبعد أنواعاً معينة من المؤشرات، أو يطلب تقييم عدة عينات. ولا توجد قاعدة عالمية لحجم الشق يمكن تطبيقها على جميع اختبارات ثني الفولاذ.
| ملاحظة الانحناء | سبب أهمية الموضع | أساس القبول |
|---|---|---|
| سطح نظيف | لا يوجد انفتاح مرئي في ظل الشرط المحدد | مواصفة المنتج أو متطلب اللحام |
| تمزق الحافة | قد يرتبط بتحضير حافة العيّنة الاختبارية | قاعدة محددة لعدم استمرارية الحافة |
| انفتاح طولي | قد يكشف عن عدم استمرارية في المنتج | معيار المنتج أو التصنيع المنطبق |
| تشقّق معدن اللحام | يشير إلى مشكلة في منطقة اللحام | مدونة اللحام أو قاعدة التأهيل المنطبقة |
| انفتاح عند حد الاندماج | قد يشير إلى عدم استمرارية في الواجهة | معيار قبول اللحام |
تشمل الملاحظات النموذجية سطحاً سليماً، أو تمزقاً سطحياً ضحلاً عند الحافة، أو انفتاحاً طولياً، أو شقاً عرضياً، أو انفصالاً شبيهاً بالتصفّح، أو تشققاً في معدن اللحام، أو انفتاحاً عند حد الانصهار. وتختلف دلالة كل منها. فقد تُعامل عدم استمرارية صغيرة ناجمة حصراً عن إعداد حافة العيّنة بصورة مختلفة عن شق يبدأ على السطح المدرفل الأصلي. وعادةً ما تكون قيمة الانفتاح الطويل والحاد في منطقة الشد أكبر من قيمة علامة قصيرة مستديرة، لكن القرار النهائي يظل من اختصاص المواصفة المنطبقة.
وينبغي أن يصف التقرير المؤشرات بدلاً من الاكتفاء بذكر «ناجح» أو «فاشل». ويجب أن يورد الطول المقاس أو المقدّر، والاتجاه، والسطح الذي ظهر عليه المؤشر، والمسافة من الحافة، وما إذا كان متصلاً أو منفصلاً. ويمكن للصور أن تساعد في حفظ الأدلة، ولا سيما عندما تشترط مواصفة المنتج مراجعة المشتري أو المهندس. وإذا كان المتطلب غير واضح، فلا ينبغي الحكم على الاختبار بأثر رجعي وفق حد ملائم اختير لهذا الغرض.
ويختلف اختبار الثني أيضاً عن الفحص غير الإتلافي بعد التصنيع. فالفحص البصري، واختبار اختراق الصبغة، واختبار الجسيمات المغناطيسية، والاختبار الشعاعي، والاختبار بالموجات فوق الصوتية، تفحص اللحامات من دون قطع عيّنة وثنيها؛ وتحدد AISC هذه الاختبارات بوصفها طرائق شائعة للفحص غير الإتلافي، وتشير إلى البند 8 من AWS D1.1/D1.1M فيما يتعلق بطرائق فحص اللحام ومعايير القبول (American Institute of Steel Construction, 2024). وقد يكشف اختبار الثني نقطة ضعف في التصنيع من خلال إجبارها على الانفتاح، لكنه لا يرسم خريطة للحام الإنتاجي بأكمله ولا يحل محل الفحص المطلوب في مواصفة الإنشاء.
ولذلك فإن النتيجة القابلة للدفاع عنها هي سلسلة مترابطة تتكون من: المنتج والدرجة الصحيحين، وعيّنة ممثلة جرى تعريفها وإعدادها وفق معيار أخذ العينات المنطبق، والاتجاه وموضع الثني المحددين، والمِغزل والزاوية المعلنين، ومعيار قبول مأخوذ من مواصفة المنتج الحاكمة أو كود اللحام أو العقد. ويضع ASTM A370-26 إطار الاختبار، لكنه لا يجعل كل انفتاح ظاهر نوع الفشل نفسه.
اختبار الصلادة: قياس برينل وتفسيره
ISO 6506-1:2014 واختبار صلادة برينل
يقيس اختبار صلادة برينل مقاومة سطح معدني للاختراق بواسطة مِخراق كروي صلب. تطبق الآلة قوة محددة من خلال كرة من كربيد التنغستن، وتحافظ على تلك القوة لمدة محددة، ثم تزيلها وتقيس قطر الانطباع الدائم في اتجاهين متعامدين تقريبًا. ويُحسب رقم صلادة برينل من قوة الاختبار ومساحة السطح المنحنية للانطباع، وليس من قطر الانطباع وحده. ويشير الانطباع الأصغر، في ظل ظروف الاختبار نفسها، إلى مقاومة أكبر للانغراز، وبالتالي إلى قيمة برينل أعلى.
تُبلَّغ النتيجة عادةً باستخدام التعيين HBW، يليه قطر الكرة وقوة الاختبار، ووقت تطبيق القوة عند الحاجة. وتحدد نتيجة مثل 210 HBW 10/3000 قيمة صلادة برينل تم الحصول عليها باستخدام كرة من كربيد التنغستن بقطر 10 mm وقوة اختبار اسمية قدرها 3000 kgf. أما الإبلاغ عن النتيجة بعبارة «210 برينل» فقط، فيحذف معلومات لازمة للحكم على ما إذا كانت نتيجة أخرى قد حُصل عليها في ظروف قابلة للمقارنة.[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
تحدد ISO 6506-1:2014 طريقة اختبار برينل للمواد المعدنية، وتشمل آلات اختبار الصلادة الثابتة والمحمولة على حد سواء (المنظمة الدولية للتوحيد القياسي، 2014). ولا يُختار قطر الكرة والقوة بصورة اعتباطية. فالعلاقة بين القوة وقطر الكرة تؤثر في حجم الانطباع وحساسية القياس، ولذلك تتطلب المقارنة الصحيحة عادةً استخدام مقياس برينل نفسه أو مقياس تسمح به مواصفة المنتج المنطبقة. كما يجب على المشغّل تطبيق القوة من دون إتلاف السطح، والحفاظ عليها لمدة التثبيت المحددة، وقياس انطباع محدد المعالم بوضوح.
رقم برينل هو خاصية صلادة مقاسة، وليس بيانًا مباشرًا عن مقاومة الشد أو إجهاد الخضوع أو مدة مقاومة التآكل أو أداء الخدمة. وغالبًا ما يمتلك الفولاذ ذو قيمة الصلادة الأعلى مقاومة أعلى، ولا سيما ضمن الدرجات وظروف المعالجة الحرارية المترابطة، إلا أن العلاقة تعتمد على التركيب والبنية المجهرية والمعالجة السابقة ونطاق الاختبار ذي الصلة. وتوفر ISO 18265:2013 تحويلات الصلادة وتقديرات مقاومة الشد لمواد معدنية محددة، بما في ذلك الفولاذ غير السبائكي ومنخفض السبائك، والفولاذ المسبوك، وفولاذ العدد. كما تحذر من أن القيمة المحوَّلة لا تحل محل نتيجة طريقة الاختبار القياسية المناسبة (المنظمة الدولية للتوحيد القياسي، 2013). ولذلك لا يمكن لتحويل مُبلَّغ عنه أن يعالج غياب اختبار الشد أو اختيار اختبار شد غير صحيح.
ولا تكون نتيجة الصلادة ذات معنى إلا عند ربطها بمواصفة المنتج. تحدد ASTM A370-26 إجراءات اختبار الصلادة، إلى جانب اختبارات الشد والثني والصدم للفولاذ والفولاذ غير القابل للصدأ ومنتجات السبائك ذات الصلة، لكنها تترك القبول للمواصفة المنطبقة على المنتج أو لعقد الشراء (ASTM International، 2026). وقد تتوافق نتيجة قدرها 210 HBW مع درجة أو حالة معالجة حرارية أو متطلب طلب معين، بينما لا تتوافق مع درجة أو حالة أو متطلب آخر. فالرقم وحده ليس معيارًا للقبول.
الآلات الثابتة والمحمولة
تُركَّب الآلة الثابتة عادةً على دعامة صلبة في مختبر أو منطقة فحص. ويحد إطارها من الحركة أثناء التحميل، كما يمكن محاذاة السندان ورأس الاختبار بدرجة أكبر من التحكم، وقد يجعل نظامها البصري أو الإلكتروني قياس الانطباع أكثر قابلية للتكرار. وتقلل هذه الخصائص من التباين، لكنها لا تلغي الأخطاء الناجمة عن سوء التحضير أو الأسطح المنحنية أو السماكة غير المناسبة أو القوة غير الصحيحة أو وضع الانطباع قريبًا جدًا من انطباع آخر.
وتقع آلات برينل المحمولة ضمن نطاق ISO 6506-1:2014. غير أن إدراجها ضمن هذا النطاق لا يجعل كل قراءة ميدانية قابلة للاستبدال بنتيجة مختبرية. إذ يجب على المعدات المحمولة أن تطبق القوة المحددة، وأن تستخدم المِخراق المطلوب، وأن تحافظ على المحاذاة، وأن تتيح قياس الانطباع وفقًا للطريقة. كما يجب أن توفر قطعة العمل نقطة ارتكاز مستقرة بما يكفي. ويمكن للاهتزاز والحركة والانحناء الموضعي ومحدودية الوصول والطلاء والقشور والطحن الخشن أن تؤثر جميعًا في القراءة.
ويتطلب الاختبار الميداني ضبطًا أكبر لموقع الاختبار، لأن الآلة تُنقل إلى المنتج بدلًا من نقل المنتج إلى محطة اختبار محكومة. وينبغي أن يحدد التقرير المنتج، والصهيرة أو المسبوكة، ووجه الاختبار، وشبكة القياس أو الموقع المرجعي، وتعريف الآلة، والمِخراق والقوة، والقراءات الفردية، والنتيجة المحسوبة، وأي تحضير للسطح. وقد تكون الصور أو الرسومات المشروحة مناسبة للألواح الكبيرة أو المطروقات أو تجميعات اللحام أو المكونات المركبة. وتُعد عبارة «صلادة محمولة: ناجح» توثيقًا غير كافٍ إذا لم يتمكن أحد من تحديد مواضع أخذ القراءات أو المقياس المستخدم.
كما أن موقع الاختبار مهم من الناحية الفلزية. فقد تختلف صلادة السطح بين طبقة مروَّاة والمادة الواقعة تحتها، أو بين حافة قضيب ومركزه، أو بين المعدن الأساسي والمنطقة المتأثرة بالحرارة ومعدن اللحام. وتتناول ISO 377:2017 تحديد العينات وقطع الاختبار ومواقعها وتحضيرها للاختبارات الميكانيكية لمقاطع الفولاذ والقضبان والقضبان الرفيعة والمنتجات المسطحة والمنتجات الأنبوبية (المنظمة الدولية للتوحيد القياسي، 2017). وهي لا تحل محل طريقة برينل، لكنها توضح المبدأ الأوسع: فموقع العينة جزء من تعريف الاختبار.
حالة السطح والتباعد والسماكة وقابلية التكرار
يجب أن يكون السطح أملسًا ونظيفًا بما يكفي لتحديد حدود الانطباع. ويمكن للصدأ والقشور والمادة منزوعة الكربون والطلاءات والزيوت وتناثر اللحام وآثار التشغيل أن تشوه الانغراز أو تحجب حافته. وينبغي أن يزيل التحضير عيوب السطح من دون التسبب في تسخين مفرط أو تشغيل على البارد أو تكوين طبقة متصلدة جديدة. فقد يغير الطحن الشديد المادة نفسها التي يجري قياسها. وقد ينتج السطح المصقول في المختبر ومستوى السطح المجلَّخ بخفة في الميدان مستويات مختلفة من عدم اليقين في القياس، حتى عندما يبدوان مقبولين بصريًا.
وينبغي أن يكون وجه الاختبار مستويًا إلى حد معقول ومدعومًا. فعلى السطح المنحني، تتغير هندسة الانطباع الظاهرية لأن السطح ليس مستويًا. ولذلك قد يتطلب القضيب الصغير القطر أو الشريط الرقيق أو المطروقة غير المنتظمة استخدام طريقة صلادة أخرى أو إجراء خاصًا بالمنتج، بدلًا من قراءة برينل غير مشروطة.
ويجب فصل الانطباعات بعضها عن بعض وعن الحواف. وتحدد ISO 6506-1:2014 متطلبات التباعد الأدنى بالنسبة إلى قطر الانطباع، وكذلك الحد الأدنى للمسافة عن الحافة. وفي ترتيبات برينل الشائعة التطبيق، تفصل بين المراكز مسافة لا تقل عن ثلاثة أقطار للانطباع، ويكون مركز الانطباع على بعد لا يقل عن 2.5 من قطر الانطباع من الحافة؛ غير أنه يجب التحقق من المتطلب المحدد المنطبق بالرجوع إلى الإصدار المعتمد وظروف الاختبار. فالانطباع القريب يشوّه لدنًا المادة المحيطة ويمكن أن يغير القراءة الثانية. وقد تسمح الحافة بتدفق المادة إلى الخارج، مما ينتج عادةً انطباعًا لا يمثل صلادة الجزء الداخلي.
وتتسم السماكة بالأهمية نفسها. إذ يجب أن تكون المادة الواقعة أسفل الانغراز سميكة بما يكفي بحيث لا تصل المنطقة اللدنة إلى الوجه المقابل. وتحدد ISO 6506-1:2014 علاقة الحد الأدنى للسماكة بعمق الانطباع؛ والقاعدة الشائعة الاستخدام في ظروف برينل القياسية هي ألا تقل السماكة عن ثمانية أضعاف عمق الانطباع. وقد تظهر في المنتجات الرقيقة نتيجة منخفضة اصطناعيًا أو غير مستقرة إذا كان الوجه الخلفي قريبًا جدًا. وقد تفرض مواصفة المنتج حدًا أكثر صرامة أو تتطلب استخدام طريقة أخرى.
وينبغي تقييم قابلية التكرار من خلال الانطباعات الفردية، وليس من خلال متوسطها فقط. ويسجل الإجراء السليم كل قراءة، ويتحقق من استيفاء الانطباعات لمتطلبات التباعد والهندسة، ويفحص القراءة الشاذة بدلًا من حذفها بصمت. وقد يشير التباين إلى تغير في البنية المجهرية، أو وجود لحام أو منطقة متأثرة بالحرارة، أو عدم كفاية الدعم، أو سوء محاذاة الآلة، أو تلف السطح، أو خطأ المشغّل في القياس. وينبغي أن تتجمع الانطباعات المتكررة في منطقة متجانسة واحدة ضمن حدود قابلية التكرار الخاصة بالآلة والطريقة؛ أما التشتت الواسع فهو دليل على أن ترتيب الاختبار يحتاج إلى مراجعة.
وأخيرًا، يجب إبقاء اختبار الصلادة منفصلًا عن فحوص القبول الأخرى. فاختبار الشد وفق ISO 6892-1:2019 يحدد خصائص مثل إجهاد الخضوع ومقاومة الشد، بينما تحدد ISO 148-1:2016 اختبار الصدم بالبندول وفق طريقة شاربي للطاقة الممتصة. ولا يحل اختبار برينل محل أي من الاختبارين. ويجب أن تحدد مواصفة المادة المنطبقة أو كود التصنيع أو العقد الخاصية التي تحكم القبول، وحدود الصلادة المنطبقة، إن وجدت.
تحويلات الصلادة وخطر الحساب العكسي للمقاومة
لا يمثل رقم الصلادة نتيجة اختبار شد معبَّراً عنها بوحدات مختلفة. تقيس اختبارات برينل وروكويل وفيكرز مقاومة الانطباع الموضعي، في حين يقيس اختبار الشد استجابة عينة مُعدّة تحت تحميل محوري مضبوط. وتكون العلاقة بين هذه النتائج تجريبية، وتعتمد على المادة وحالتها ومقياس الاختبار والنطاق الذي تغطيه بيانات التحويل.
وتكتسب هذه التفرقة أهمية عندما تستخدم شهادة مصنع أو تقرير فحص أو مراجعة لحالة عدم المطابقة الصلادةَ للاستدلال على حد الخضوع أو مقاومة الشد. فقد تساعد قيمة محوَّلة في تقييم مدى معقولية إحدى النتائج، لكنها لا تثبت المطابقة تلقائياً.
جداول التحويل وفق ISO 18265:2013
يوفر ISO 18265:2013 جداول للتحويل بين مقاييس الصلادة المحددة، كما يوفر جداول لقيم مقاومة الشد المقدَّرة. ويشمل نطاقه أنواع الفولاذ غير السبائكي والمنخفض السبائكية، والفولاذ المسبوك، وفولاذ العدد، ومواد معدنية أخرى. ولا يعلن المعيار أن برينل وروكويل وفيكرز ومقاومة الشد خواص قابلة للتبادل. بل يعرض علاقات مطوَّرة لمجموعات مواد محددة ونطاقات معينة.
| الطريقة | الاستجابة المقاسة | الترميز التعريفي المعتاد |
|---|---|---|
| برينل | انطباع دائم ناتج عن ضاغط كروي | HBW |
| روكويل | عمق الاختراق تحت أحمال محددة | HRB أو مقياس روكويل آخر |
| فيكرز | أقطار أثر هرم ماسي | HV |
| اختبار الشد | استجابة التحميل المحوري لعيّنة اختبارية محضّرة | مقاومة الخضوع أو مقاومة الشد بوحدة MPa |
وتختلف طرائق الاختبار نفسها. يحدد ISO 6506-1:2014 اختبار صلادة برينل، حيث يُحدث ضاغط كروي انطباعاً، وتُحسب النتيجة من القوة المطبقة وقطر الانطباع. ويحدد اختبار روكويل عمق الاختراق تحت أحمال تمهيدية وإجمالية محددة، مع اعتماد المقياس على توليفة الضاغط والقوة. أما اختبار فيكرز فيستخدم هرماً ماسيّاً ويحسب الصلادة من قطري الانطباع. ولذلك فإن قيمة مثل 210 HBW أو 95 HRB أو 220 HV تسجل استجابة تم الحصول عليها بطريقة معينة؛ وليست مجموعة من القياسات المتطابقة التي يمكن استبدال بعضها ببعض من دون تقييد أو تأهيل.
كما يميز ISO 18265:2013 بين تحويلات مقاييس الصلادة وتقديرات مقاومة الشد. فقد يربط أحد الجداول نطاقاً من صلادة فيكرز أو برينل بمقاومة شد مقدَّرة لفئة فولاذ مدرجة، لكن هذه التقديرات لا تمثل رصداً مباشراً لمقاومة الشد القصوى. وقد تتغير العلاقة بتغير محتوى الكربون، والعناصر السبائكية، والمعالجة الحرارية، والتشغيل على البارد، والبنية المجهرية، وحجم المقطع، وشكل المنتج. فقد تُظهر صفيحة مُطبَّعة وقضيباً مروَّى ومراجَعاً صلادة موضعية متشابهة، مع تحقيق نتائج مختلفة في اختبار الشد، ولا سيما عندما تختلف بنيتاهما المجهريتان وتدرجات المقاومة فيهما.
ويُعد تحذير المعيار حاسماً: فالقيم المحوَّلة لا تحل محل النتائج المستخلصة بطريقة الاختبار الصحيحة المحددة في المعيار. وينبغي أن يظهر هذا التحذير في تفسير التقرير، لا أن يختفي خلف رقم مقَرَّب.
القيم المحوَّلة مقابل نتائج الشد المباشرة
تتطلب نتيجة الشد المباشرة العينة الصحيحة، والأبعاد الصحيحة، والاتجاه الصحيح، وطول القياس، وقياس الانفعال، وإجراء التحميل المناسب. ويحدد ISO 6892-1:2019 اختبار شد المواد المعدنية عند درجة حرارة الغرفة، كما يحدد الخواص الميكانيكية التي يمكن تعيينها، بما في ذلك كميات مثل حد الخضوع ومقاومة الشد. وينظم ISO 377:2017 تحديد العينات ومواضعها وإعدادها، وكذلك إعداد عينات الاختبار للفحوص الميكانيكية لمقاطع الفولاذ والقضبان والقضبان الرفيعة والمنتجات المسطحة والمنتجات الأنبوبية. وتؤثر هذه التفاصيل في طبيعة ما تمثله النتيجة.
ويطرح اختبار الصلادة مشكلة مختلفة تتعلق بأخذ العينات. فالانطباع يأخذ عينة من حجم صغير بالقرب من سطح الاختبار. وقد يكشف عن معالجة حرارية موضعية أو معالجة سطحية لا تُظهرها عينة الشد التي تمثل متوسطاً على طول قياس أكبر بكثير. وقد يكون اختبار الصلادة المحمول مفيداً للفحص الموقعي الأولي، لكن انحناء السطح وخشونته والقشور ونزع الكربون وتباعد الانطباعات والدعم والتحقق من الآلة يمكن أن تؤثر في القراءة. ويضيف تحويل تلك القراءة إلى مقاومة شد مصدراً آخر لعدم اليقين.
وينبغي أن تحافظ التقارير على تسلسل القياس. فعبارة «210 HBW، ISO 6506-1:2014» تحدد نتيجة برينل. أما عبارة «مقاومة الشد المقدَّرة: نحو [القيمة] MPa وفق ISO 18265:2013» فتحدد تقديراً مشتقاً، شريطة بيان جدول المادة والنطاق المنطبقين. ولا ينبغي الإبلاغ عنها ببساطة بصيغة «مقاومة الشد: [القيمة] MPa»، لأن هذه الصياغة توحي بإجراء اختبار شد وفق ISO 6892-1:2019 أو وفق طريقة شد أخرى محددة.
وينطبق الانضباط نفسه على قرارات القبول. إذ يغطي ASTM A370-26 اختبارات الشد والثني والصلادة والصدم للفولاذ والفولاذ غير القابل للصدأ ومنتجات السبائك ذات الصلة، إلا أن القبول يُحدَّد وفق مواصفة المنتج المنطبقة أو عقد الشراء (ASTM International، 2026). ولا يجوز لتحويل الصلادة أن يحل محل اختبار شد مطلوب من دون تصريح، لمجرد أن الرقم المقدَّر يبدو متجاوزاً للحد الأدنى المطلوب للمقاومة.
متى يكون التحويل مفيداً فنياً لكنه غير كافٍ تعاقدياً
يمكن أن يدعم تحويل الصلادة التقييم الأولي أو الاستقصاء، لكنه لا يستوفي عادةً اختبار الشد المباشر المطلوب تعاقدياً. Limited evidence
يمكن أن يكون التحويل مفيداً فنياً أثناء التقييم الأولي، أو ضبط العملية، أو التحقيق في مكوّن يتعذر الوصول إليه. فعلى سبيل المثال، قد يشير منحنى الصلادة إلى أن منطقة معالجة حرارياً أصلب بكثير من المعدن الأساسي المجاور، أو إلى أن نتيجة شد مُبلَّغاً عنها لا تتسق مع الحالة الملاحظة. ويمكن أن يوجّه ذلك تحديد موضع أخذ العينة أو يبين ما إذا كان الاختبار التأكيدي مبرَّراً.
ويصبح التحويل غير كافٍ تعاقدياً عندما تشترط الوثيقة الحاكمة تعيين خاصية مباشرة بطريقة مسماة. فإذا اشترطت مواصفة المنتج تحديد مقاومة الشد وفق ISO 6892-1:2019 أو ASTM A370-26 أو إجراء آخر محدد، فلا يمكن عادةً لتقدير مستند إلى ISO 18265:2013 أن يستوفي ذلك الشرط، ما لم تسمح المواصفة أو الجهة المشترية صراحةً باستخدام التحويل. وينطبق المنطق نفسه عندما يحدد العقد الصلادة ذاتها: فقد لا تحل قيمة روكويل المحوَّلة محل مقياس برينل أو الحمل أو الموضع أو الطريقة المطلوبة.
ويجب التحقق من نطاق المادة قبل استخدام أي تحويل. فجداول ISO 18265:2013 ليست معادلات عامة تنطبق على كل درجة أو لحام أو طلاء أو مسبوك أو حالة خدمة. ولا ينبغي تطبيق جدول خاص بالفولاذ غير السبائكي والمنخفض السبائكية بصورة عفوية على معدن لحام من فولاذ غير قابل للصدأ، أو سطح مكربن، أو منتج شديد التباين الاتجاهي.
وقد يؤدي رفض مادة استناداً إلى قيمة محوَّلة غير مناسبة إلى استبعاد فولاذ مطابق. كما قد يؤدي قبول مادة استناداً إلى قيمة كهذه إلى إخفاء مقاومة غير كافية. وتتمثل الممارسة القابلة للدفاع فيها في الإبلاغ عن نتيجة الصلادة الأصلية، وتحديد معيار التحويل والجدول المستخدمين، وبيان أن قيمة الشد مقدَّرة، والاحتفاظ بعدم اليقين ذي الصلة وبقيود المادة، ثم مقارنة النتيجة بمعيار القبول المكتوب فعلياً في المواصفة أو العقد الحاكم.
اختبار الصدم بالبندول بطريقة شاربي
اختبار شاربي هو اختبار كسر مضبوط، وليس حكماً عاماً بالقبول أو الرفض بشأن درجة فولاذ معينة. تُدعَم عيّنة ذات شق أفقياً في جهاز بندول، ثم تُضرَب بمطرقة بسرعة وهندسة محددتين، وتنكسر بضربة واحدة. والنتيجة المبلّغ عنها هي الطاقة التي امتصتها العيّنة أثناء ذلك الحدث، ويُعبَّر عنها عادةً بالجول (J). ولذلك يربط الاختبار بين أربعة عناصر لا يمكن فصلها: تكوين العيّنة، وموقع العيّنة واتجاهها، وإجراء الاختبار، وقاعدة القبول الواردة في مواصفة المنتج.[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
تحدد المواصفة ISO 148-1:2016 اختبار الصدم بالبندول بطريقة شاربي باستخدام الشق على شكل V والشق على شكل U، لتعيين الطاقة التي تمتصها المواد المعدنية أثناء الصدم (المنظمة الدولية للتوحيد القياسي، 2016). ولا تحدد الطريقة، بحد ذاتها، ما إذا كانت صفيحة أو قضيب أو مطروقة أو أنبوب أو لحام أو مسبوكة مطابقة لمتطلبات الطلب. ويعود هذا القرار إلى مواصفة المادة المنطبقة، أو الرسم، أو عقد الشراء، أو مواصفة المشروع.
ISO 148-1:2016 والعيّنات ذات الشق على شكل V أو U
تبلغ أبعاد عيّنة شاربي التقليدية كاملة الحجم نحو 55 مم طولاً، مع مقطع مربع أبعاده 10 مم. ويؤدي شق مُشغَّل آلياً إلى تقليل الجزء المتبقي من المقطع وتحديد الموضع الذي يُفترض أن يبدأ عنده الكسر. وتغطي المواصفة ISO 148-1:2016 شكلين رئيسيين للشقوق.
الشق على شكل V هو شق محدد الحواف بوضوح، ويوصَف عادةً بزاوية شاملة قدرها 45 درجة وعمق شق يبلغ 2 مم، مع نصف قطر محدد لجذر الشق. وتُنشئ هندسة V تركيزاً موضعياً قوياً للإجهاد، وتُستخدم على نطاق واسع لتقييم الانتقال من الكسر المطيل إلى الكسر الهش في أنواع الفولاذ الإنشائي وفولاذ أوعية الضغط. وغالباً ما يُشار إلى النتائج بالرمز “KV”، مع إضافة درجة حرارة الاختبار واتجاه العيّنة لتحديد الحالة تحديداً كاملاً.
أما الشق على شكل U، الذي يُبلَّغ عنه أحياناً بالرمز “KU”، فجذر شقه مستدير بدلاً من المظهر V الأكثر حدة. ويختلف تركيز الإجهاد واستجابة الكسر فيهما عن مثيلهما في الشق على شكل V؛ ولذلك لا يجوز اعتبار نتيجة الشق على شكل U قابلة للاستبدال بنتيجة الشق على شكل V لمجرد أن كلتيهما مبلّغ عنهما بالجول. ويجب أن يتطابق نوع الشق مع المتطلب. ولا يمكن عادةً استيفاء مواصفة تشترط طاقة صدم بشق على شكل V باستبدالها ببيانات شق على شكل U، ما لم تسمح الوثيقة الحاكمة بهذا الاستبدال صراحةً.
يوضع الشق بحيث تضرب ضربة البندول العيّنة على الوجه المقابل للشق. ويبدأ الكسر عند جذر الشق وينتشر عبر الجزء المتبقي من المقطع. كما أن اتجاه الشق مهم أيضاً. ففي المنتجات المدرفلة وغيرها من المنتجات المشغولة، قد تكون العيّنة طولية أو عرضية بالنسبة إلى اتجاه الدرفلة أو التشغيل الرئيسي. وقد يُشترط كذلك أخذ عيّنة عبر السمك، ولا سيما عندما تكون مقاومة الانفصال الطبقي أو الكسر عبر السمك ذات صلة. ويُعدّ ذكر «قيمة صدم شاربي» من دون تحديد نوع الشق والاتجاه ودرجة الحرارة وحجم العيّنة تعريفاً ناقصاً.
ويُعد أخذ العيّنات إجراء ضبط منفصلاً عن إجراء آلة الصدم. تتناول المواصفة ISO 377:2017 تحديد العينات ومواضعها وإعدادها، وكذلك إعداد قطع الاختبار، للاختبارات الميكانيكية للمقاطع والقضبان والأسياخ والمنتجات المسطحة والمنتجات الأنبوبية الفولاذية (المنظمة الدولية للتوحيد القياسي، 2017). وقد تشترط مواصفة المنتج أخذ العيّنات من طرف معين، أو من صهرة معينة، أو من موضع محدد في الصفيحة، أو من منطقة معينة في الجدار، أو على مسافة محددة من السطح. وقد تحدد أيضاً استخدام قطع كاملة الحجم أو مصغّرة عندما لا يسمح سمك المنتج بالمقطع القياسي. ولا تستطيع آلة تعمل بصورة صحيحة أن تصحح أخذ عيّنة من موضع غير صحيح.
الطاقة الممتصة واستجابة الكسر
يُرفع البندول إلى موضع بدء محدد ثم يُطلَق. وبعد ضرب العيّنة وكسرها، يرتفع إلى ارتفاع أقل لأن جزءاً من طاقته الميكانيكية استُهلك. وتحسب الآلة الطاقة الممتصة من الفرق بين طاقة البندول قبل الصدم وبعده، مع إجراء التصحيحات اللازمة لاحتكاك الآلة وغيرها من الفواقد المحددة، حيثما يُشترط ذلك. ويُعد هذا قياساً لطاقة الصدم وفق إجراء محدد، وليس قياساً مباشراً لمقاومة الخضوع أو مقاومة الشد أو الصلادة أو متانة الكسر.
تشير النتيجة المرتفعة للطاقة الممتصة عموماً إلى أن العيّنة خضعت لتشوه لدن أكبر قبل الكسر الكامل في ظل الشروط المحددة. وقد يُظهر السطح المكسور كسراً ليفياً مطيلاً، أو كسراً انفلاقياً، أو مزيجاً منهما. وتشترط بعض الإجراءات أو مواصفات المنتجات ملاحظات إضافية، مثل التمدد الجانبي أو النسبة المئوية للكسر القصّي. وتصف هذه الملاحظات استجابة الكسر، لكنها لا تحل محل نتيجة الطاقة ما لم ينص المتطلب الحاكم على جواز استخدامها مقياساً للقبول.
لدرجة الحرارة تأثير كبير في أنواع الفولاذ الفريتي منخفض السبائك. ومع انخفاض درجة الحرارة عبر نطاق الانتقال من الكسر المطيل إلى الكسر الهش، يمكن أن تنخفض الطاقة الممتصة بشدة، وقد يتغير سطح الكسر من كونه قصّياً في الغالب إلى كونه انفلاقياً في الغالب. وقد يعطي فولاذ نتيجة مقبولة عند 20 °C ويفشل في استيفاء متطلب عند −20 °C من دون حدوث أي تغيير في التركيب الكيميائي أو المعالجة؛ إذ إن الحالة المختبرة مختلفة. وبالعكس، فإن النتيجة المقبولة عند درجة حرارة منخفضة لا تثبت الأداء عند كل درجة حرارة أدنى.
ولذلك فإن الرقم المطبوع في تقرير الاختبار مشروط. وينبغي قراءة العبارة “KV2 = 45 J” على أنها نتيجة لتكوين محدد ذي شق على شكل V — وغالباً ما يشير الرقم 2 إلى تعيين شق بعمق 2 مم — عند درجة حرارة واتجاه وحجم عيّنة وموضع أخذ عينات محددة. ولا تمثل هذه العبارة تصنيفاً عالمياً للمتانة يخص الصهرة أو المنتج بأكمله. كما لا يجوز التعامل مع طاقة شاربي على أنها بديل مباشر لقيمة متانة الكسر في حالة الانفعال المستوي، مثل ، لأن هندسة العيّنة ومعدل التحميل والقيد والكمية المقاسة تختلف في كل حالة.
درجة الحرارة والاتجاه ومتطلبات القبول
يجب ضبط درجة حرارة الاختبار قبل الصدم وأثناءه. وقد تُبرَّد العيّنات أو تُسخَّن في وسط مناسب، وتُترك حتى تستقر درجة حرارتها، ثم تُنقل إلى الآلة خلال المدة المسموح بها في الطريقة. وقد تكون درجة الحرارة المطلوبة هي درجة حرارة الغرفة، أو 0 °C، أو −20 °C، أو −40 °C، أو قيمة أخرى تختارها مواصفة المادة وتصميم الخدمة. ولا يُعد الاختبار الذي يُجرى بالقرب من درجة الحرارة المحددة، ولكن ليس عندها، معادلاً لها تلقائياً. وينبغي أن يحدد التقرير درجة الحرارة الاسمية وأي سماحية مسموح بها.
والاتجاه مهم بالقدر نفسه. إذ يحدد الرمز “L” عادةً العيّنة الطولية، والرمز “T” العيّنة العرضية، مع وجوب اتباع الترميز الدقيق الوارد في مواصفة المنتج. ففي الصفيحة المدرفلة، تتوافق العيّنات الطولية عادةً مع اتجاه الدرفلة، بينما تمتد العيّنات العرضية عبره. ويجب تسجيل مستوى الشق واتجاه انتشار الكسر، لأن تغيير أي منهما قد يكشف خصائص بنيوية مجهرية أو شوائب أو نطاقات انفصال أو مناطق لحام مختلفة.
ولا تُستمد متطلبات القبول من المواصفة ISO 148-1:2016 وحدها. فقد تشترط المواصفة الحاكمة ثلاث عيّنات أو خمس عيّنات أو مجموعة أخرى؛ أو متوسطاً أدنى؛ أو قيمة فردية دنيا؛ أو عدداً مسموحاً به من النتائج الأقل من الحد الأدنى المحدد؛ أو إجراء إعادة اختبار بعد الحصول على نتيجة منخفضة. وقد تفرض أيضاً درجة حرارة اختبار ونوع شق واتجاهاً وحجم عيّنة وتكراراً محددة لأخذ العينات. ويجب قراءة هذه الشروط مجتمعة. فبلوغ المتوسط للمتطلب لا يعني بالضرورة اجتياز الاختبار إذا كان هناك أيضاً حد أدنى للنتيجة الفردية.
وتوضح المواصفة ASTM A370-26 التقسيم نفسه للمسؤوليات؛ فهي توفر إجراءات اختبارات الشد والثني والصلادة والصدم للفولاذ والفولاذ غير القابل للصدأ ومنتجات السبائك ذات الصلة، في حين تحدد مواصفة المنتج المنطبقة أو عقد الشراء القبول (ASTM International، 2026). ومن ثم يمكن لتقرير شاربي أن يثبت إجراء الاختبار وأن يذكر طاقات الامتصاص المقاسة، لكن متطلب المنتج الحاكم وحده هو الذي يستطيع تصنيف تلك القيم على أنها مطابقة أو غير مطابقة.
وتتتبع المراجعة السليمة النتيجة من صهرة المنتج وموضع أخذ العينات إلى اتجاه العيّنة، وهندسة الشق، والحجم، ودرجة حرارة التهيئة، وإجراء الآلة، والطاقات الفردية، والمتوسط، وملاحظات الكسر، وبند القبول المحدد بدقة. ومن دون هذه السلسلة، تكون عبارة «اجتاز اختبار شاربي» مقتضبة أكثر مما ينبغي. فقد تصف نتيجة صدم صحيحة، لكنها لا تحدد ما إذا كان الفولاذ يستوفي المتطلب الذي يحكم استخدامه المقصود.

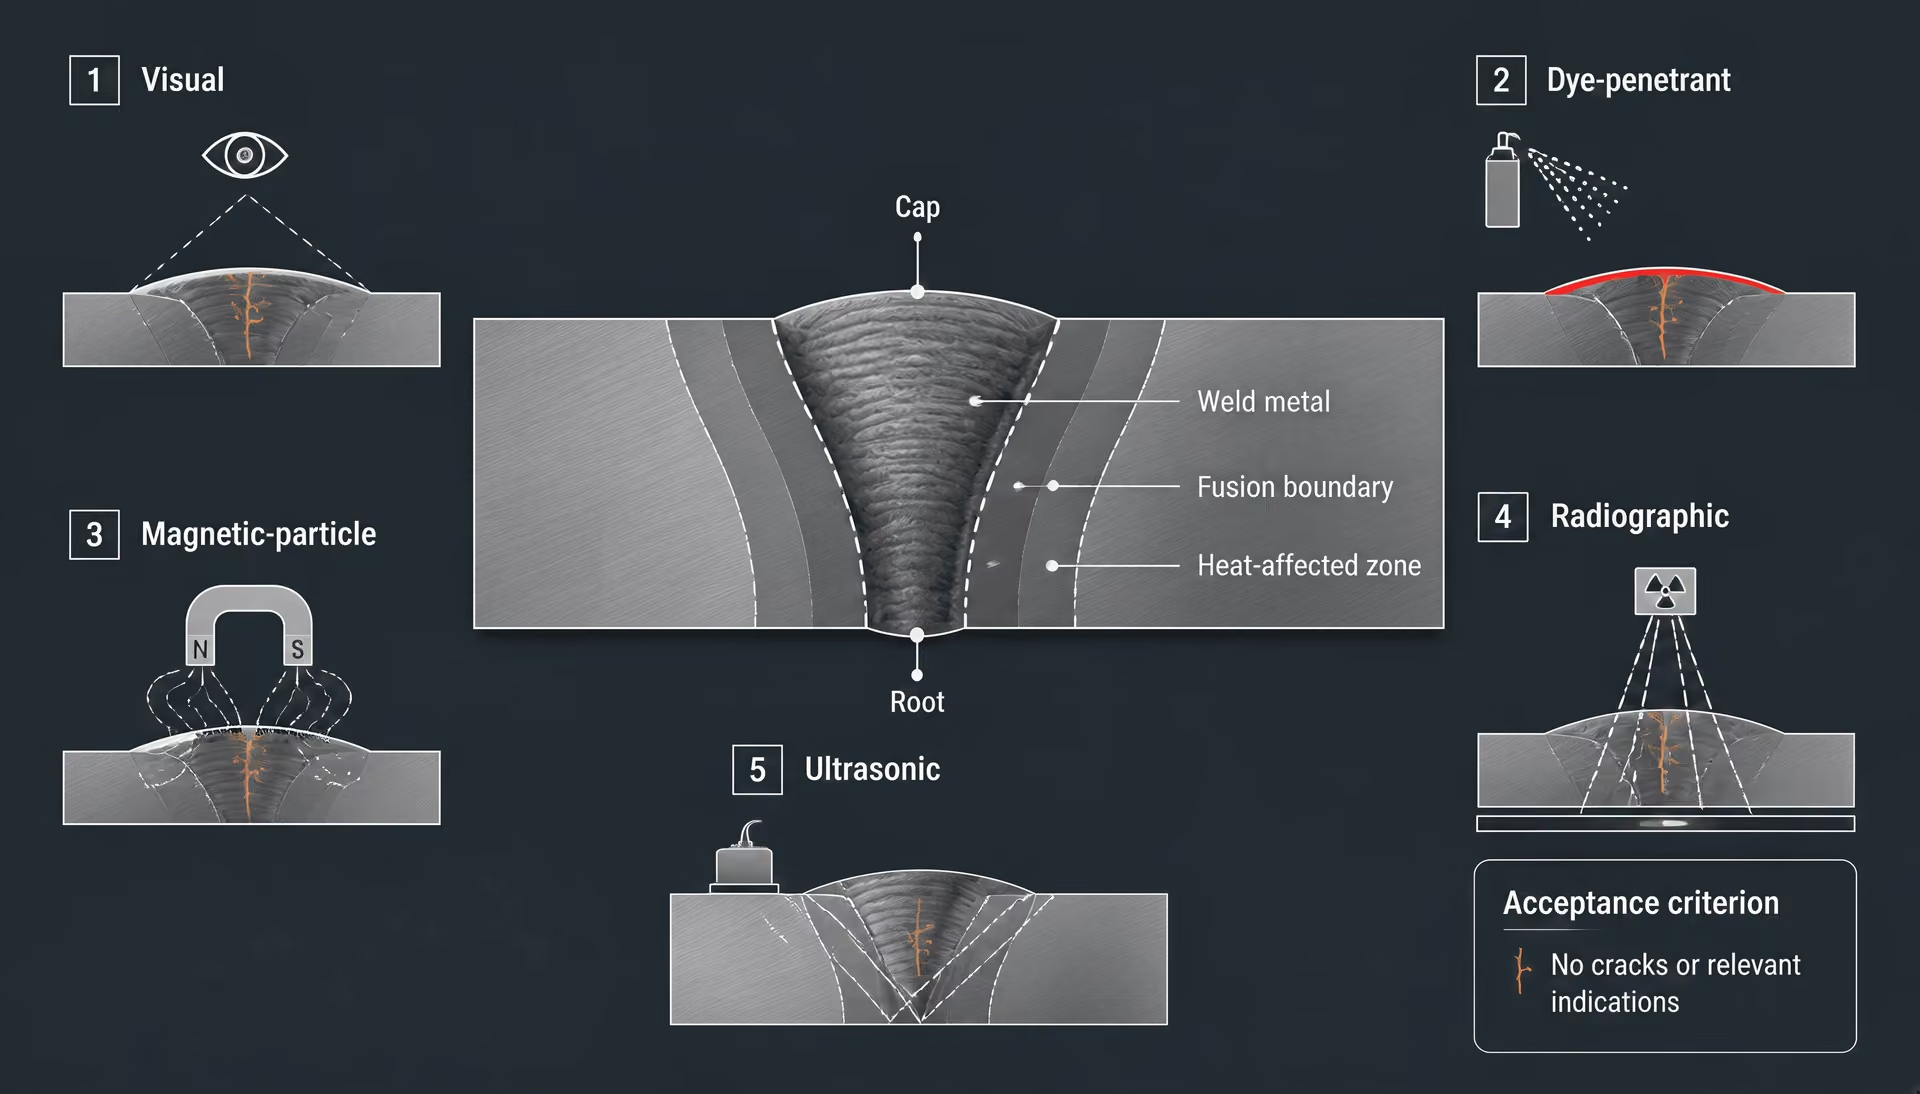
اختبار اللحام وقبول الفولاذ الإنشائي
لا يُقبل التجميع الملحوم بتطبيق شهادة مصنع الفولاذ الأساسي على الوصلة المكتملة. فالشهادة تثبت خصائص الصفيحة أو القضيب أو الأنبوب أو المقطع المورَّد وفق مواصفة المنتج المنطبقة. لكنها لا تثبت أن معدن اللحام المترسب يمتلك التركيب الكيميائي المطلوب، أو أن المنطقة المتأثرة بالحرارة احتفظت بأداء كافٍ، أو أن اللحّام أنشأ وصلة سليمة في ظل ظروف التصنيع الفعلية. ولذلك يربط قبول اللحام بين أربعة ضوابط منفصلة: إجراء اللحام المؤهَّل، واللحّام المؤهَّل، وسجلات التصنيع والفحص، وحدود القبول المخصصة لنوع اللحام وحالة التحميل.
ويفصل هذا التمييز أيضاً بين الاختبارات الميكانيكية والفحص غير الإتلافي. إذ تصف المواصفة ASTM A370-26 إجراءات الشد والثني والصلادة والصدم للفولاذ والفولاذ غير القابل للصدأ ومنتجات السبائك ذات الصلة، لكنها تترك القبول لمواصفة المنتج المنطبقة أو عقد الشراء. وتحكم المواصفة ISO 377:2017 تحديد العينات ومواضعها وإعدادها، وكذلك إعداد قطع الاختبار. أما المواصفة ISO 6892-1:2019 فتتناول اختبار الشد عند درجة حرارة الغرفة، في حين تغطي المواصفة ISO 148-1:2016 اختبار الصدم بالبندول بطريقة شاربي باستخدام الشق على شكل V والشق على شكل U. ويمكن لهذه المواصفات أن تحدد خصائص المادة الأساسية أو عينات التأهيل؛ لكنها لا تقرر، بحد ذاتها، ما إذا كان لحام إنشائي مكتمل مقبولاً.
متطلبات التأهيل وفق AWS D1.1/D1.1M:2025-AMD1
عندما يُستدعى بموجب العقد أو وثائق المشروع، يحدد AWS D1.1/D1.1M:2025-AMD1 متطلبات تأهيل لحام الفولاذ الإنشائي وتصنيعه وفحصه وقبوله. Strong evidence
AWS D1.1/D1.1M:2025-AMD1 هو كود اللحام المعتمد للعديد من تطبيقات الفولاذ الإنشائي عندما يُحال إليه في العقد أو مواصفات المشروع أو معيار البناء المعتمد. ويحدد متطلبات تأهيل إجراءات اللحام، وتأهيل اللحامين ومشغلي اللحام، والتصنيع، والفحص، وقبول اللحامات. ويجب قراءة متطلباته بالاقتران مع مستندات العقد، لأن المهندس قد يحدد فئات لحام معينة، أو نسب فحص، أو متطلبات إضافية، أو حدودًا أكثر تقييدًا.
يبدأ إطار الكود بالمفصل ومتغيرات اللحام، وليس بعبارة عامة مفادها أن «اللحام اجتاز الاختبار». وتحدد مواصفة إجراء اللحام المؤهلة (WPS) مجموعة المعدن الأساسي، ونطاق السماكة، وتفاصيل المفصل، وعملية اللحام، وتصنيف معدن الحشو، والوضعية، وضوابط التسخين المسبق ودرجة الحرارة بين الطبقات، والمتغيرات الكهربائية، وظروف الحماية، وأي معالجة لاحقة للحام مطلوبة. وقد يُعد الإجراء مؤهلًا مسبقًا عندما يستوفي تفاصيل المفصل والحدود الأساسية المنصوص عليها في الكود. وإذا خرج عن تلك الأحكام، يلزم إجراء اختبارات تأهيل للإجراء.
تحدد إرشادات AISC أحكام الفحص ومعايير قبول اللحامات الواردة في AWS D1.1/D1.1M بوصفها مرجعًا مركزيًا لأعمال الفولاذ الإنشائي. كما تحدد إرشادات AISC المشار إليها الفحص البصري، وفحص الاختراق بالصبغة، وفحص الجسيمات المغناطيسية، والفحص الشعاعي، والفحص بالموجات فوق الصوتية، بوصفها أساليب شائعة للفحص غير المتلف. وهي تشير إلى أحكام الفحص والقبول المسندة إلى إصدار AWS D1.1/D1.1M المنطبق؛ وينبغي أن تكون مستندات المشروع هي المرجع الحاكم عندما يختلف ترقيم البنود أو المتطلبات التكميلية بين الإصدارات.
لا يعني شرط التأهيل أن كل لحام إنتاجي يجب أن يخضع لكل اختبار. بل هو نظام لإثبات أن الإجراء المختار والأفراد المختارين قادرون على إنتاج اللحام المحدد، يتبعه فحص بالمستوى المطلوب لوظيفة ذلك اللحام. وقد تكون لمفصلة عزم رئيسية، أو لحام أخدود باختراق كامل للمفصل، أو لحام زاوية، أو لحام إصلاح، أو وصلة مؤقتة، متطلبات فحص مختلفة. وتحدد رسومات التصميم وخطة الفحص الأحكام المنطبقة.
تأهيل الإجراء واللحام
يثبت تأهيل الإجراء أن طريقة اللحام قادرة على إنتاج معدن لحام مقبول وأداء مقبول للمفصل الملحوم ضمن نطاقات المتغيرات المحددة. وتُلحَم مجموعة اختبار باستخدام العملية والمواد الاستهلاكية المقترحة، ثم تُفحص وتُختبر ميكانيكيًا وفقًا لما يقتضيه AWS D1.1/D1.1M:2025-AMD1. وقد تشمل أدلة التأهيل النموذجية الفحص البصري، واختبارات الثني، واختبارات الشد، وفحص النقش الكلي، أو اختبارات أخرى محددة للمفصل والعملية. ويجب أن تمثل قطعة الاختبار تركيبة المعادن الأساسية المؤهلة، ونوع اللحام، ونطاق السماكة، والوضعية، ومتغيرات العملية. ولا يمكن لنتيجة ناتجة عن مفصل أو نطاق مواد مختلف أن تؤهل تلقائيًا لحام الإنتاج المقصود.
يجب أن يحدد التقرير أكثر من قيمة عددية للمقاومة. وينبغي أن يربط العينة بمواصفة إجراء اللحام (WPS)، وأن يسجل تعيينات المعادن الأساسية، وتصنيف معدن الحشو، والأبعاد، ووضعية اللحام، والتسخين المسبق، ودرجة الحرارة بين الطبقات، وشدة التيار، والجهد، وسرعة الحركة، وغاز الحماية عند انطباقه، ونتائج الاختبارات. ولا تكون عينة الشد التي تستوفي مقاومة محددة ذات دلالة إلا عندما يكون موضع استخراجها وإعدادها صحيحين. ويتناول ISO 377:2017 موضع العينات وقطع الاختبار وإعدادها لمنتجات الفولاذ؛ بينما يحدد AWS D1.1/D1.1M المتطلبات الإضافية لعينات التأهيل الملحومة.
ويجيب تأهيل اللحام عن سؤال مختلف: هل يستطيع لحام معين أو مشغل لحام معين ترسيب معدن لحام سليم باستخدام العملية والوضعية ونوع المفصل ونطاق السماكات المسموح بها؟ ويجري اللحام اختبار تأهيل في ظل شروط محددة. ثم تُفحص مجموعة الاختبار الناتجة، عادةً بالفحص البصري وباختبارات الثني أو الاختبارات الأخرى المحددة في الكود. ويكون التأهيل مقيدًا بالمتغيرات المسجلة في الاختبار وبمتطلبات الاستمرارية. ولا يحل لحام مؤهل محل مواصفة إجراء لحام مؤهلة، كما أن مواصفة إجراء لحام مؤهلة لا تؤهل شخصًا غير مؤهل.
وتستمر ضوابط التصنيع بعد التأهيل. فعلى المُصنِّع استخدام المعدن الأساسي ومعدن الحشو المحددين، والتحقق من ضبط المواد الاستهلاكية، وضبط المفصل ومحاذاته، وإزالة الملوثات، وتطبيق التسخين المسبق المطلوب، والتحكم في درجة الحرارة بين الطبقات، وإدارة تسلسل اللحام، وتوثيق الإصلاحات عند اللزوم. وقد تتطلب أنواع الفولاذ الحساسة للهيدروجين والمفاصل السميكة المقيدة ضبطًا أشد مما توحي به عينة التأهيل. ويمكن أن يساعد اختبار الصلادة في استقصاء منطقة متأثرة بالحرارة أو إصلاح، إلا أن ISO 6506-1:2014 يحدد طريقة برينل؛ ولا يحول قراءة الصلادة إلى قبول تلقائي للحام. ويوفر ISO 18265:2013 تحويلات الصلادة وتقديرات مقاومة الشد، لكنه يحذر من أن القيم المحولة لا تحل محل النتائج الناتجة عن طريقة الاختبار القياسية الصحيحة.
انقطاعات اللحام وأساليب الفحص ومعايير القبول
يُعد الفحص البصري أول فحص، لأنه يمكن إجراؤه أثناء التجميع، وبين الطبقات، وبعد الإكمال. ويمكنه تحديد مقاس اللحام غير الصحيح، وسوء الشكل، والتراكب، والتقويض، وآثار القوس، والشقوق المرئية، وعيوب الحفر النهائية، والمسامية المفتوحة على السطح، وعدم الانصهار المرئي عند الحافة، وزيادة بروز اللحام، والمشكلات البُعدية. كما يتحقق من تفاصيل قد لا تعالجها الأساليب الحجمية، مثل طول اللحام، والنهاية، وحالة ثقوب الوصول، وإعداد السطح. والفحص البصري ليس مجرد إجراء شكلي تمهيدي. إذ تنطبق حدود قبول AWS D1.1/D1.1M على الانقطاعات المرئية، ولا ينبغي تحرير لحام أخفق في المتطلبات البصرية استنادًا إلى صورة شعاعية أو تقرير بالموجات فوق الصوتية لاحق.
يناسب فحص الاختراق بالصبغة، ويسمى أيضًا اختبار الاختراق بالسائل، اكتشاف الانقطاعات المفتوحة على السطح في المواد غير المسامية. إذ يخترق السائل المتغلغل شقًا ممتدًا إلى السطح أو فتحة أخرى، ثم يُزال السائل الزائد، ويُظهر المُظهِّر مؤشرًا على موضع الانقطاع. ولا تكشف هذه الطريقة عن انقطاع مغلق أسفل السطح. ولذلك فهي مفيدة عند الاشتباه في تشققات سطحية، بما في ذلك فحص مكونات الفولاذ غير القابل للصدأ غير الحديدية مغناطيسيًا، حيث لا يكون فحص الجسيمات المغناطيسية مناسبًا، لكنها لا تستطيع إثبات اكتمال الجودة الداخلية للحام.
يطبق فحص الجسيمات المغناطيسية مجالًا مغناطيسيًا على الفولاذ الحديدي المغناطيسي، ويستخدم جسيمات منجذبة لإظهار الانقطاعات السطحية والقريبة من السطح. وهو حساس للشقوق والعيوب الأخرى التي يؤدي اتجاهها إلى توليد مجال تسرب، ولذلك يهم اتجاه الفحص وحالة السطح. ولا يحل محل الفحص البصري ولا يكشف جميع العيوب الحجمية العميقة. كما يمكن أن يؤثر زوال المغنطة، وإمكانية الوصول، والطلاء، وهندسة اللحام في النتيجة.
ينتج الفحص الشعاعي صورة من فروق الإشعاع النافذ، ويمكنه كشف بعض الانقطاعات الحجمية، مثل شوائب الخبث، والمسامية، وبعض أشكال عدم الاختراق. وتتأثر الصورة بالسماكة، والهندسة، وموضع المصدر، وجودة الفيلم أو الكاشف الرقمي، واتجاه العيب. وقد يكون الفحص الشعاعي غير عملي عند المفاصل المزدحمة، كما يتطلب ضوابط للإشعاع. وهو ليس تصنيفًا شاملًا لجودة اللحام.
يرسل الفحص بالموجات فوق الصوتية موجات صوتية عالية التردد إلى داخل اللحام، ويفسر الطاقة المنعكسة عن الحدود البينية أو الانقطاعات. ويمكنه تحديد المؤشرات المستوية والحجمية عبر سماكات كبيرة دون إشعاع مؤين، لكن التفسير يعتمد على المعايرة، وزاوية المسبار، والهندسة، وإمكانية الوصول، وحالة السطح، وتأهيل الفني. وعدم وجود مؤشر بالموجات فوق الصوتية لا يثبت غياب كل انقطاع محتمل.
تحدد معايير القبول أي المؤشرات تستوجب الرفض، وليس فقط المؤشرات التي يمكن اكتشافها. وقد تحد من الشقوق، وعدم الانصهار، وعدم الاختراق، والتقويض، والمسامية، والخبث، ونقص مقاس اللحام، والطول المتراكم للانقطاعات، وفقًا لفئة اللحام وطريقة الفحص. ويجب على المفتش الإبلاغ عن الطريقة، ونطاق الفحص، والمعدات أو الإجراء، وموضع المؤشر وحجمه، والتصرف المتخذ بشأنه. وتتطلب الإصلاحات إزالةً مضبوطة، وإعادة اللحام بموجب مواصفة إجراء لحام (WPS) منطبقة، وإعادة الفحص.
وبالتالي، فإن النتيجة هي قرار مترابط يتضمن: فئة اللحام والكود الصحيحين، وإجراءً مؤهلًا، ولحامًا مؤهلًا، وتصنيعًا مضبوطًا، وطريقة الفحص المحددة، وحدود القبول المسندة إلى تلك الطريقة. وتظل نتائج شد المعدن الأساسي أو نتائج شاربي مهمة، لكنها لا يمكن أن تصادق على مفصل ملحوم غير خاضع للضبط.
الفحص غير الإتلافي للفولاذ واللحامات
يكشف الفحص غير الإتلافي (NDE) عن حالات عدم الاستمرارية أو يقيّمها من دون إزالة عينة ميكانيكية ممثِّلة من الفولاذ أو اللحام. وهذا التمييز مهم. فقد يعطي اللحام نتائج مقبولة بالفحص الشعاعي أو بالموجات فوق الصوتية، في حين تكون لدى الفولاذ الأساسي مقاومة خضوع أو مقاومة شد أو استطالة أو صلادة أو متانة صدم غير كافية. وعلى العكس، قد تستوفي عينة الشد مقاومة الشد المحددة لها، بينما يحتوي اللحام على عدم التحام غير مقبول.
لذلك، لا يحل الفحص غير الإتلافي محل اختبارات الشد أو الثني أو الصلادة أو الصدم عندما تشترط المواصفة الحاكمة إجراء تلك الاختبارات. يحدد ASTM A370-26 إجراءات اختبار الشد والثني والصلادة والصدم للفولاذ والفولاذ المقاوم للصدأ ومنتجات السبائك ذات الصلة، لكنه يترك القبول للمواصفة الخاصة بالمنتج أو لعقد الشراء المنطبق (ASTM International, 2026). ويتناول ISO 377:2017 تحديد العينات ومواضعها وإعدادها، بينما يغطي ISO 6892-1:2019 اختبار الشد في درجة حرارة الغرفة، ويغطي ISO 148-1:2016 اختبار الصدم بشق V وشق U وفق شاربي، وتحدد ISO 6506-1:2014 اختبار صلادة برينل. وتتعلق هذه المواصفات بنتائج الاختبارات الميكانيكية، وليست مسار فحص بديلًا عن فحص حالات عدم الاستمرارية في اللحامات.
طرق الفحص غير الإتلافي
- الفحص البصري
- يفحص الأسطح المتاحة وأبعاد اللحام.
- الفحص بالسوائل المتغلغلة
- يكشف حالات عدم الاستمرارية المفتوحة على السطح في المواد غير المسامية.
- الفحص بالجسيمات المغناطيسية
- يكشف حالات عدم الاستمرارية السطحية والقريبة من السطح في الفولاذ الفرّومغناطيسي.
- الفحص الإشعاعي
- ينتج صورة من اختلافات الإشعاع النافذ.
- الفحص بالموجات فوق الصوتية
- يستخدم الصوت المنعكس عالي التردد لتقييم المؤشرات الداخلية.
يعتمد الاختيار بين طرائق الفحص غير الإتلافي على حالة عدم الاستمرارية المراد البحث عنها، واتجاهها وعمقها المتوقعين، والمادة والهندسة، وإمكانية الوصول، وفئة اللحام، وقاعدة القبول الحاكمة. ويكون التقرير الذي يذكر فقط «اجتاز الفحص غير الإتلافي» غير مكتمل. وينبغي أن يحدد العنصر المفحوص، والطريقة، والإجراء، ونطاق الفحص، والمؤشرات، والتصرف المتخذ بشأنها، ومعيار القبول.
الفحص البصري
يُعد الفحص البصري الخطوة الأولى في الفحص، لأنه يمكن أن يغطي كامل السطح المتاح بسرعة، كما يمكنه تحديد الحالات التي تجعل الفحص اللاحق غير موثوق. وقد يبحث الفاحص عن حجم اللحام وشكله الجانبي، والحزوز السفلية، والتراكب، والشقوق المرئية، وآثار القوس الكهربائي، والمسامية المفتوحة على السطح، وزيادة ارتفاع اللحام، وعيوب الفجوات النهائية، وعدم اكتمال طول اللحام، والتشوه، وتلف السطح، والأبعاد غير الصحيحة. ويمكن استخدام مقاييس اللحام، ومقاييس لحام الزاوية، والمسطرة المستقيمة، والإضاءة، والمرايا، وأدوات التكبير دعمًا للفحص.
لا يكشف الفحص البصري إلا ما يمكن رؤيته أو قياسه من سطح متاح. ولا يستطيع بصورة موثوقة تحديد عمق عدم التحام تحت السطح، أو المسامية الداخلية، أو الشق المدفون، أو الانفصال الطبقي. كما لا يستطيع تحديد مقاومة الشد أو متانة الكسر أو طاقة الصدم الممتصة. فمظهر السطح دليل، لكنه ليس بيانًا كاملًا عن سلامة اللحام.
ويؤثر الإعداد والتوقيت في النتيجة. فقد تخفي الخبث، ورذاذ اللحام، والطلاء، والقشور، والزيت، والأكسدة مؤشرات العيوب أو تتداخل مع القياسات. وتشترط بعض المتطلبات إجراء الفحص البصري أثناء اللحام، أو بعد التنظيف، أو بعد فترة تبريد محددة، ولا سيما عندما يكون التشقق المتأخر موضع قلق. وينبغي أن يذكر سجل الفحص ظروف الإضاءة وإمكانية الوصول عندما تشترط الوثيقة الحاكمة ذلك.
بالنسبة إلى لحامات الفولاذ الإنشائي، تتحكم الطبعة المنطبقة من AWS D1.1/D1.1M في متطلبات الفحص ومعايير القبول عندما تكون هذه المواصفة حاكمة للعمل. وتحدد AWS D1.1/D1.1M:2025-AMD1 متطلبات لحام الفولاذ الإنشائي، بما في ذلك التأهيل، والتصنيع، وطرائق الفحص، ومعايير قبول اللحامات (American Welding Society, 2025). وتحدد AISC الفحص البصري باعتباره طريقة شائعة من طرائق الفحص غير الإتلافي، وتشير إلى البند 8 من AWS D1.1/D1.1M فيما يتعلق بطرائق فحص اللحامات ومعايير القبول (American Institute of Steel Construction, 2024).
طرائق فحص السطح: الفحص بالمتغلغل الصبغي والجسيمات المغناطيسية
يكشف الفحص بالمتغلغل الصبغي، ويُسمى أيضًا فحص المتغلغل السائل، عن حالات عدم الاستمرارية المفتوحة على السطح. فبعد التنظيف، يدخل المتغلغل إلى الشق أو أي تجويف آخر نافذ إلى السطح بفعل الخاصية الشعرية. ثم يُزال المتغلغل الزائد، ويسحب المُظهِّر المتغلغلَ إلى الخارج، مكوِّنًا مؤشرًا مرئيًا أو فلوريًا. ويمكن للطريقة أن تكشف الشقوق الضيقة، والطيّات، والدرزات، والمسامية، وعدم الالتحام الذي يصل إلى السطح.
ولا تكشف هذه الطريقة حالة عدم الاستمرارية المحجوزة تحت سطح سليم. فقد تعيق طبقة الطلاء أو القشور الخشنة أو رذاذ اللحام أو الشحوم أو التنظيف غير الكافي دخول المتغلغل، أو قد تولد مؤشرات مربكة. كما يقدم فحص المتغلغل معلومات محدودة عن العمق؛ فطول المؤشر وشدته الضوئية ليسا قياسين مباشرين لشدة الشق. وتنطبق الطريقة على مواد غير مسامية كثيرة، بما في ذلك الفولاذ الأوستنيتي المقاوم للصدأ، لكن يجب أن يكون السطح مناسبًا لعملية المتغلغل ومواد التنظيف.
يستهدف الفحص بالجسيمات المغناطيسية حالات عدم الاستمرارية السطحية والقريبة من السطح في الفولاذ الفرومغناطيسي. إذ يُمغنط الجزء، وتتجمع الجسيمات الحديدية حيث تقطع حالة عدم الاستمرارية المجال المغناطيسي، فتنتج مؤشرًا مرئيًا أو فلوريًا. ويمكن لهذا الفحص كشف الشقوق عند أقدام اللحام، وشقوق الفجوات النهائية، وشقوق الجلخ، والدرزات، والطيّات، وعدم الالتحام الضحل. ويساعد تغيير اتجاه المغنطة على كشف المؤشرات الممتدة عرضيًا على المجال المطبق؛ فقد لا يكشف اتجاه واحد وحده عيبًا ذي اتجاه ملائم.
ولا يناسب الفحص بالجسيمات المغناطيسية الدرجات غير الفرومغناطيسية، مثل معظم أنواع الفولاذ الأوستنيتي المقاوم للصدأ. كما أن قدرته على الكشف عن العمق محدودة، وتعتمد النتيجة على شدة المجال، وطريقة تطبيق الجسيمات، وحالة السطح، والهندسة، ومتطلبات إزالة المغنطة. وقد يقلل الطلاء أو القشور من الحساسية، في حين يمكن أن تولد التغيرات المفاجئة في الهندسة مؤشرات غير ذات صلة. ولا يقيس أي من الفحص بالمتغلغل الصبغي أو الفحص بالجسيمات المغناطيسية التركيب الكيميائي للفولاذ، أو مقاومة الخضوع، أو الصلادة، أو متانة الصدم.
يجب أن يصدر قرار القبول من الوثيقة الحاكمة، لا من بيان عام يفيد بالعثور على مؤشر. فقد يحدد البند 8 من AWS D1.1/D1.1M المؤشرات التي تستوجب الرفض بالنسبة إلى لحام معين وفئة فحص معينة، في حين قد تفرض مواصفة الأنابيب أو أوعية الضغط أو الجسور أو الآلات حدودًا مختلفة. فعلى سبيل المثال، تتناول API Specification 5L الأنابيب الفولاذية المخصصة لأنظمة نقل خطوط الأنابيب، والحاجة إلى تحديد متطلبات التصنيع والاختبار والفحص والقبول (American Petroleum Institute, 2013).
الطرائق الحجمية: الفحص الشعاعي والفحص بالموجات فوق الصوتية
ينتج الفحص الشعاعي صورة من اختلافات سماكة المادة وكثافتها عند مرور الأشعة السينية أو أشعة غاما عبر اللحام. ويمكنه إظهار حالات عدم الاستمرارية الحجمية مثل المسامية، وشوائب الخبث، والتجاويف، وبعض أشكال عدم الاختراق الكامل. وتوفر الصورة سجلًا دائمًا عندما تستوفي التقنية وجودة الصورة المتطلبات الحاكمة.
وللفحص الشعاعي حدود مهمة. فقد يُحدث الشق المستوي أو عدم الالتحام الواقع تقريبًا موازيًا لحزمة الإشعاع تباينًا ضئيلًا، وقد لا يُكتشف. ويلزم عادةً الوصول إلى جانبي اللحام المتقابلين لوضع المصدر والكاشف، كما تفرض ضوابط الإشعاع قيودًا على منطقة الفحص. ويعتمد التفسير أيضًا على السماكة، وهندسة المسافة بين المصدر والجسم، وجودة الصورة، وقدرة الفاحص على التمييز بين المؤشر ذي الصلة والآثار الهندسية أو آثار المعالجة. ولا يمثل الفحص الشعاعي قياسًا مباشرًا لخواص الشد أو متانة الكسر.
يُدخل الفحص بالموجات فوق الصوتية صوتًا عالي التردد إلى الفولاذ ويقيّم الطاقة المنعكسة. ويمكن لطرائق الصدى النبضي تحديد موضع المؤشرات وأحجامها من خلال مسافة مسار الصوت والاستجابة. وعند تطبيقه بصورة صحيحة، يستطيع الفحص بالموجات فوق الصوتية كشف العيوب المستوية الداخلية، وعدم الالتحام، وعدم الاختراق الكامل، والشقوق، والانفصالات الطبقية، وبعض العيوب الحجمية. كما يمكنه فحص المقاطع السميكة من دون إشعاع مؤين، وغالبًا ما يمكن إجراؤه من سطح واحد متاح.
وتتأثر نتائج الفحص بالموجات فوق الصوتية بالبنية الحبيبية، والتوهين، وخشونة السطح، والتقوس، وهندسة اللحام، وزاوية المسبار، والمعايرة، واتجاه العيب. وقد تعكس حالة عدم الاستمرارية الموازية لحزمة الصوت طاقة ضئيلة. ويمكن لتباين الخواص في اللحام والمواد الخشنة الحبيبات أن يشتتا الصوت ويعقدا التفسير. ويُعد تحديد الحجم تقييمًا، وليس صورة فوتوغرافية للعيب، كما أن تأهيل المشغل، وتغطية المسح، وكتل المعايرة المرجعية، والإجراءات المكتوبة عناصر أساسية للحصول على نتائج قابلة للتكرار.
ينبغي أن يتبع الاختيار مخاطر العيب والوثيقة الحاكمة. وقد يسبق الفحص البصري فحص السطح أو الفحص الحجمي؛ لكنه لا يحل محلهما عندما تكون الجودة الداخلية محددة. وتتناول طريقتا المتغلغل الصبغي والجسيمات المغناطيسية الحالات النافذة إلى السطح أو القريبة منه. أما الطريقتان الشعاعية وفوق الصوتية فتتناولان الحجم الداخلي، مع اختلاف حساسيتهما لاتجاه العيب وهندسته. ويجب أن يربط البند 8 من AWS D1.1/D1.1M، أو أي مدونة أو مواصفة أو رسم أو عقد منطبق آخر، الطريقة المختارة بنطاقها المطلوب ومعيار القبول الخاص بها. تحدد الطريقة وجود مؤشر؛ أما الوثيقة الحاكمة فتحدد ما إذا كان الفولاذ أو اللحام مقبولًا.
اختبار الأنابيب الفولاذية وفق إرشادات مواصفة API Specification 5L
أنظمة نقل خطوط الأنابيب ومتطلبات المنتج
تنطبق مواصفة API Specification 5L على الأنابيب الفولاذية المستخدمة في أنظمة نقل خطوط الأنابيب لنقل الغاز والماء والنفط. وتتعامل إرشادات الشراء الواردة فيها مع طلب الأنابيب باعتباره مجموعة مترابطة من القرارات الفنية، وليس طلبًا لأنبوب فولاذي عام «مختبَر». ويجب على المشتري تحديد إصدار API Specification 5L المنطبق، وتعريف تعيين المنتج بدرجة كافية من الدقة بحيث يعمل الصانع والمفتش ومختبر الاختبار وفق المتطلبات نفسها.
وقد يشمل هذا التعيين طريقة تصنيع الأنبوب، والأبعاد الاسمية أو المحددة، والدرجة، ومستوى مواصفة المنتج (PSL)، وحالة التسليم، وأي متطلبات تكميلية. ولا تُعد الأنابيب غير الملحومة والأنابيب الملحومة قابلة للتبادل لمجرد أن كليهما يستوفي وصفًا بُعديًا. إذ تؤثر عملية التصنيع في فحص اللحام، وأخذ العينات، والمعالجة الحرارية، ومواضع الاختبار، والسجلات اللازمة لإثبات المطابقة. ولذلك يجب أن يميز أي متطلب لأنابيب API 5L بين شكل المنتج والأحكام المنطبقة على ذلك الشكل.
| تفصيل الشراء | سبب وجوب تحديده |
|---|---|
| إصدار API Specification 5L | قد تتغير المتطلبات بين الإصدارات. |
| مسار تصنيع الأنابيب | تخضع الأنابيب غير الملحومة والملحومة لضوابط مختلفة. |
| الدرجة وPSL | يحدد مستوى المنتج المختار أحكام التحقق المنطبقة. |
| حالة التسليم | تؤثر المعالجة الحرارية والحالة المورّدة في المتطلبات. |
| الاختبار والفحص | يجب اختيار متطلبات الشد والصدم والصلادة والاختبار الهيدروستاتيكي والأبعاد والفحص غير الإتلافي. |
| الوثائق | يجب أن تحدد السجلات الأنبوب والصهيرة والعيّنة الاختبارية والطريقة والقرار. |
ويجب أيضًا تحديد PSL 1 وPSL 2 صراحةً بدلًا من افتراض أحدهما. إذ يحدد المستوى المختار المتطلبات الفنية وأحكام التحقق التي تنطبق بموجب الإصدار المشار إليه. وقد تتناول متطلبات المشتري الإضافية التحليل الكيميائي، واختبار الشد، واختبارات الثني أو التسطيح، والصلادة، واختبار صدم شاربي، والاختبار الهيدروستاتيكي، والفحص غير الإتلافي (NDE)، والفحص البُعدي، وحالة السطح، وقابلية التتبع، والتوثيق. وينبغي أن يحدد الطلب المتطلبات الإلزامية والمتطلبات غير المنطبقة.
ولا يمثل الاختبار نفسه سوى جزء واحد من هذه السلسلة. فعلى سبيل المثال، توفر ASTM A370-26 إجراءات لاختبارات الشد والثني والصلادة والصدم للفولاذ والفولاذ غير القابل للصدأ ومنتجات السبائك ذات الصلة، لكنها لا تحدد ما إذا كان أنبوب معين ناجحًا. وتوضح ASTM International أن القبول يستند إلى مواصفة المنتج المنطبقة أو عقد الشراء (ASTM International, 2026). وتوفر API Specification 5L إطار المنتج لأنابيب الخطوط؛ بينما تحدد وثيقة الشراء الخيارات المسموح بها ووسائل التحكم الإضافية التي جرى اختيارها.
وتكتسب هوية العينة أهمية مماثلة. إذ تغطي ISO 377:2017 تعريف العينات وقطع الاختبار وتحديد مواضعها وإعدادها من المنتجات الأنبوبية، وكذلك المقاطع والقضبان والعيدان والمنتجات المسطحة (International Organization for Standardization, 2017). ولا يمكن تصحيح نتيجة شد مأخوذة من اتجاه أو موضع أو جزء غير صحيح من المنتج بمجرد إرفاق قيمة رقمية تبدو صحيحة بالتقرير. وينبغي الحفاظ على قابلية تتبع صهرة الأنبوب، والدفعة، وموضع الجدار، وموضع اللحام عند الاقتضاء، واتجاه العينة، بدءًا من أخذ العينة وحتى إصدار الشهادة.
بنود التصنيع والاختبار والفحص والقبول
تربط إرشادات الشراء في API Specification 5L بين أربعة أسئلة منفصلة: كيف صُنع الأنبوب، وكيف قيسَت خواصه، وكيف فُحص المنتج، وما الإجراء المتخذ عند عدم استيفاء أحد المتطلبات. وينبغي أن ترد هذه الأسئلة في صورة بنود منسقة ضمن مواصفة الشراء وخطة الفحص أو الاختبار.
وتحدد بنود التصنيع العملية المسموح بها ووسائل التحكم. وقد تحدد الإنتاج غير الملحوم أو الملحوم، والتشكيل، واللحام، والمعالجة الحرارية، وتجهيز نهايات الأنبوب، والقيود على الإصلاح. وبالنسبة إلى الأنابيب الملحومة، ينبغي أن تحدد المواصفة أيضًا أحكام عملية اللحام والفحص المنطبقة، بدلًا من التعامل مع اللحام بوصفه خاصية عرضية. وتوفر سجلات التصنيع، وتعريف الصهرة، وضوابط حالات عدم المطابقة السياق اللازم لتفسير نتائج الاختبارات اللاحقة.
وينبغي أن تسمي بنود الاختبار الاختبارَ، والطريقة الحاكمة، ومتطلبات العينة، والتزامات إعداد التقارير. وتحدد ISO 6892-1:2019 اختبار شد المواد المعدنية عند درجة حرارة الغرفة، والخواص الميكانيكية التي يمكن تحديدها (International Organization for Standardization, 2019). لكنها لا تنشئ، بمفردها، حد القبول لدرجة معينة من API 5L ولمستوى منتج معين. وينطبق الفصل نفسه على اختبار الصدم: إذ تحدد ISO 148-1:2016 اختبار البندول ذي الشق على شكل V أو U وفق طريقة شاربي لتحديد طاقة الصدم الممتصة، بينما تحدد متطلبات المنتج ما إذا كان اختبار الصدم مطلوبًا، وتحت أي حالة، وكيفية تقييم النتيجة (International Organization for Standardization, 2016).
وتتطلب الصلادة الانضباط نفسه. إذ تحدد ISO 6506-1:2014 طريقة برينل، بما في ذلك استخدامها مع الأجهزة الثابتة والمحمولة (International Organization for Standardization, 2014). وقد تكون نتيجة برينل خاصية مطلوبة، أو فحصًا تكميليًا، أو جزءًا من تحقيق، بحسب متطلبات المنتج والشراء المشار إليها. وتوفر ISO 18265:2013 تحويلات الصلادة وتقديرات مقاومة الشد لمواد معدنية محددة، لكنها تحذر من أن القيم المحولة لا تحل محل النتائج المستمدة من طريقة الاختبار القياسية الصحيحة (International Organization for Standardization, 2013). ولذلك لا ينبغي عرض قيمة صلادة محولة بوصفها بديلًا عن اختبار الشد.
وتغطي بنود الفحص الأنشطة التي لا تُعد اختبارات للخواص الميكانيكية. وقد تشمل الفحص البصري، والتحقق من الأبعاد، والاختبار الهيدروستاتيكي، والتحقق من الوسم وقابلية التتبع، والفحص غير الإتلافي. وتحدد AISC الفحص البصري، وفحص السوائل المتغلغلة، والفحص بالجسيمات المغناطيسية، والفحص الشعاعي، والفحص بالموجات فوق الصوتية بوصفها طرقًا شائعة للفحص غير الإتلافي، كما تحدد البند 8 من AWS D1.1/D1.1M مصدرًا لطرق فحص اللحام ومعايير القبول (American Institute of Steel Construction, 2024). وتتناول AWS D1.1/D1.1M:2025-AMD1 نفسها لحام الفولاذ الإنشائي، بما في ذلك تأهيل الإجراءات واللحامين، والتصنيع، وطرق الفحص، ومعايير قبول اللحام (American Welding Society, 2025). ولا تُعد تلك المدونة تلقائيًا جهة القبول المعتمدة لأنابيب الخطوط وفق API 5L؛ بل يجب أن تستمد صلتها من عقد أو متطلب هندسي منطبق عليها صراحةً.
وتحدد بنود القبول بعد ذلك كيفية تقييم النتائج. وينبغي أن تحدد أحكام API 5L المنطبقة، والمتطلبات التكميلية، وقواعد إعادة الاختبار، وتواتر أخذ العينات، والإصلاحات المسموح بها، وطريقة التعامل مع الأنابيب غير المطابقة. وتكون عبارة «اختُبر وفقًا لـ API 5L» ناقصة إذا لم تحدد الوثيقة الإصدار، ومستوى المنتج، والاختبارات، وأحكام التصرف المنطبقة. فقد يكون تقرير الاختبار صحيحًا من الناحية الفنية، ومع ذلك لا يثبت المطابقة التعاقدية إذا كانت عينته أو طريقته أو أساس قبوله غير محدد.
وضوح وثيقة الشراء ومواءمة خطة الاختبار
ينبغي أن تعمل وثيقة الشراء بوصفها الخريطة المرجعية الحاكمة التي تربط بين تعيين الأنبوب وخطة الفحص. ويجب أن تنص، كحد أدنى، على إصدار API Specification 5L المنطبق، ونوع الأنبوب وأبعاده، والدرجة، وPSL، وحالة التسليم عند الحاجة، وطريقة التصنيع، والاختبارات المطلوبة، ونطاق الفحص، وطريقة الفحص غير الإتلافي، وأساس أخذ العينات، والسجلات، وقواعد القبول أو التصرف. وإذا استند المشتري إلى متطلب تكميلي، فينبغي أن تشير الوثيقة إلى ذلك المتطلب بدقة، وأن تحدد ما إذا كان ينطبق على جميع الأنابيب، أو على دفعة محددة، أو على عينات مختارة.
وينبغي أن تعيد خطة الفحص والاختبار عرض تلك القرارات بصيغة تشغيلية. وعليها أن تبين مرحلة التصنيع التي يُجرى فيها كل فحص، والجهة التي تنفذه، وما إذا كان حضور المشتري أو طرف ثالث للشهادة مطلوبًا، والوثيقة التي تسجل النتيجة، والبند الذي يوفر أساس قرار القبول. ويحول ذلك دون وقوع إخفاق شائع، يتمثل في أن يُعد مختبر عينة وفق معيار، ويبلغ عن خاصية وفق اصطلاح آخر، ثم يقارن المشتري النتيجة لاحقًا بحد يخص مستوى منتج أو إصدارًا مختلفًا.
وينبغي أن تمتد قابلية التتبع عبر الخطة بأكملها. ويجب ربط أرقام الصهرات والأنابيب، ومواضع العينات، واتجاه العينة، ومعدات الاختبار، وحالة المعايرة، وهوية المشغل أو المختبر، وتاريخ الاختبار، وإصدار التقرير. وبالنسبة إلى الفحوص المرتبطة باللحام، ينبغي أيضًا تحديد درز اللحام أو المنطقة التي جرى فحصها، وإجراء الفحص غير الإتلافي. كما يجب تحديد حالة إعادة الاختبار والمواد المرفوضة؛ وإلا فقد تحجب نتيجة بديلة حالة عدم المطابقة الأصلية.
وينبغي على المشتري أيضًا حل التعارضات قبل بدء الإنتاج. فإذا أشار العقد إلى API Specification 5L وASTM A370-26 وISO 6892-1:2019 ومتطلب خاص بالمشروع، فعليه أن يحدد أي وثيقة تكون حاكمة عندما تختلف المصطلحات، أو هندسة العينة، أو أخذ العينات، أو أحكام القبول. فالإصدار المنطبق مهم لأن المعايير تتغير. وقد يؤدي بند منسوخ من إصدار أقدم، من دون تنبيه، إلى تغيير الاختبار المطلوب أو مسار القبول.
وعليه، تكون إرشادات الشراء في API Specification 5L أكثر فائدة عند قراءتها بوصفها إطارًا للمتطلبات. فهي لا تحول كل قيمة مُبلغ عنها إلى نتيجة نجاح أو إخفاق. فالنتيجة ذات المعنى هي التي تربط الأنبوب المحدد بطريقة التصنيع المنصوص عليها، والعينة المُعدة على النحو الصحيح، وطريقة الاختبار المسماة، والفحص المطلوب، وقاعدة القبول المنطبقة (American Petroleum Institute, 2013).
كيفية كتابة معايير القبول وتطبيقها
لا تكون لنتيجة اختبار الفولاذ دلالة إلا عندما تكون مرتبطة بالمتطلب الذي يحكم المنتج. فعبارة «مقاومة الخضوع: 355 MPa» لا تُعد، بحد ذاتها، بيانًا بالقبول أو الرفض. يجب أن يعرف القارئ نوع المادة، وشكل المنتج، ونطاق السُّمك، واتجاه العينة، وحالة العينة، وطريقة الاختبار، وتواتر أخذ العينات، والقاعدة المستخدمة للحكم على النتيجة.
لذلك يمكن قراءة بند القبول باعتباره سلسلة من المتطلبات المترابطة:
الخاصية → الوحدة → طريقة الاختبار → حالة العينة → تواتر أخذ العينات → قاعدة النتيجة → الانحراف المسموح
على سبيل المثال، قد يشترط أحد البنود حدًا أدنى لمقاومة الخضوع قدره 355 MPa، يُحدَّد بإجراء اختبار شد عند درجة حرارة الغرفة على عينة طولية مأخوذة من كل صهيرة. وقد تحدد مواصفة المنتج الحاكمة طريقة قياس مقاومة الخضوع، في حين تتحكم ISO 377:2017 في كيفية تعريف العينة وقطعة الاختبار وتحديد موضعهما وإعدادهما. وتحدد ISO 6892-1:2019 اختبار شد المواد المعدنية عند درجة حرارة الغرفة والخواص الميكانيكية التي يمكن تحديدها. ولا يحمل الرقم 355 معنى مستقلًا للقبول إذا أُخذت العينة من موضع خاطئ أو أُجري الاختبار باستخدام إجراء غير معتمد.
توضح ASTM A370-26 تقسيم المسؤوليات. فهي توفر إجراءات لاختبارات الشد والثني والصلادة والصدم للفولاذ والفولاذ غير القابل للصدأ ومنتجات السبائك ذات الصلة، لكنها تترك القبول لمواصفة المنتج المنطبقة أو لعقد الشراء (ASTM International، 2026). يجيب معيار الاختبار عن السؤال: «كيف يُجرى القياس؟» أما مواصفة المنتج فتجيب عن السؤال: «ما القيمة المطلوبة؟»
الحدود الدنيا والعليا، والنطاقات، والمتطلبات التصنيفية
يحدد المتطلب الأدنى حدًا سفليًا. فعبارة «مقاومة الشد، الحد الأدنى: 510 MPa» تعني أن النتيجة الصحيحة التي تقل عن 510 MPa لا تستوفي هذا المعيار، مع مراعاة أي قاعدة تقريب منصوص عليها صراحةً في الوثيقة الحاكمة. ويحدد الحد الأقصى حدًا علويًا، كما في «الكربون، الحد الأقصى: 0.18%» أو «صلادة برينل، الحد الأقصى: 220 HBW». أما النطاق فله حدان: وتكون النتيجة الواقعة دون الحد الأدنى أو فوق الحد الأقصى خارج الحالة المحددة.
للوحدة أهمية. فالمتطلب البالغ 355 MPa لا يُستبدل عرضًا بـ 355 N/mm²؛ فهاتان الوحدتان متكافئتان عدديًا، لكن ksi ليست كذلك. كما لا يجوز استبدال قيمة الصلادة بمقاومة الشد لمجرد أن جدول تحويل يقدم تقديرًا. توفر ISO 18265:2013 تحويلات للصلادة وتقديرات لمقاومة الشد لمواد معدنية محددة، بما في ذلك أنواع الفولاذ غير السبائكي ومنخفض السبائك، لكنها تحذر من أن القيمة المحوَّلة لا تحل محل النتيجة التي يتم الحصول عليها باستخدام طريقة الاختبار القياسية الصحيحة. ولا يمكن عادةً استبدال نتيجة برينل وفق ISO 6506-1:2014 باختبار شد عندما تشترط المواصفة تحديد مقاومة الشد.
تكون بعض المتطلبات تصنيفية لا رقمية. فقد يُطلب تعريف المنتج بأنه ASTM A36 أو ASTM A516/A516M Grade 70 أو EN 10025-2 S355JR أو API 5L X65، مع كتابة التعيين تمامًا كما تشترط الوثيقة الحاكمة. وقد تكون الحالة مطبَّعة، أو مروَّاة ومراجَعة، أو خاضعة للتحكم الحراري الميكانيكي، أو مورَّدة في حالة أخرى محددة. وتكون شهادة المادة التي تُبلغ عن تركيب كيميائي مقبول، لكنها لا تثبت تحقق حالة المعالجة الحرارية المطلوبة، دليلًا غير مكتمل على المطابقة.
وتضيف متطلبات الصدم طبقة أخرى. فقد يشترط أحد البنود حدًا أدنى للطاقة الممتصة عند درجة حرارة محددة، مع عدد محدد من عينات Charpy ذات الشق V، وقاعدة للقيم الفردية ولمتوسطها. تحدد ISO 148-1:2016 اختبار الصدم البندولي بعينتي Charpy ذات الشق V وذات الشق U لتحديد طاقة الصدم الممتصة؛ لكنها لا تحدد، بحد ذاتها، قيمة القبول لدرجة معينة أو لعقد معين. ويمكن أن يغير الاتجاه، واتجاه الشق، ودرجة حرارة الاختبار، وحجم العينة، وموضعها النتيجة جميعًا.
وينطبق المبدأ نفسه على اللحامات. تضع AWS D1.1/D1.1M:2025-AMD1 متطلبات لحام الفولاذ الإنشائي، بما في ذلك التأهيل، والتصنيع، وطرائق الفحص، ومعايير قبول اللحام. ولا يكون الفحص البصري، أو الفحص بالجسيمات المغناطيسية، أو الفحص الشعاعي، أو الفحص بالموجات فوق الصوتية ذا معنى إلا عند تحديد فئة اللحام المنطبقة وحكم القبول ذي الصلة. وتدرج AISC هذه الطرائق ضمن طرائق الفحص غير الإتلافي الشائعة، وتحدد البند 8 من AWS D1.1/D1.1M مصدرًا لطرائق فحص اللحام ومعايير القبول (American Institute of Steel Construction، 2024).
النتائج الفردية والمتوسطات وإعادة الاختبار
يجب أن تميز بنود القبول بين النتيجة الفردية والمتوسط الإحصائي أو الحسابي. فإذا أعطت ثلاث عينات Charpy النتائج 42 و39 و18 J، فإن المتوسط يساوي 33 J. وقد يستوفي هذا المتوسط متطلبًا قدره 30 J، في حين تفشل النتيجة الفردية البالغة 18 J في تحقيق حد أدنى منفصل قدره 21 J. ويمكن أن يخفي حساب المتوسط ضعفًا موضعيًا أو اتجاهيًا، ولا سيما في اختبارات الصدم، حيث يكون التشتت غالبًا ذا أهمية في القرار الهندسي.
قد ينص المتطلب على «حد أدنى للمتوسط»، أو «حد أدنى لكل عينة»، أو كليهما. وهذه العبارات ليست مترادفة. فإذا نص البند على حد أدنى للمتوسط فقط، فيجب العثور على قاعدة النتائج الفردية في موضع آخر من المواصفة نفسها، أو في معيار الاختبار المشار إليه، أو في العقد. وإذا نص على حد أدنى لكل عينة، فلا يمكن لقيمتين مرتفعتين تعويض قيمة منخفضة واحدة. كما يجب ضبط التقريب. فقد يؤدي تقريب 354.6 MPa إلى 355 MPa إلى قرار مختلف عن مقارنة القيمة غير المقربة بحد قدره 355 MPa؛ وينبغي أن تحدد الوثيقة أي ممارسة تنطبق.
وتواتر أخذ العينات مهم بالقدر نفسه. فعبارة «اختبار واحد لكل صهيرة» تختلف عن «اختبار واحد لكل دفعة»، و«مجموعة واحدة لكل 50 طنًا»، و«اختبار واحد من كل طرف». وتؤكد إرشادات الشراء الخاصة بـ API Specification 5L ضرورة تحديد متطلبات التصنيع والاختبار والفحص والقبول لأنابيب الفولاذ المستخدمة في أنظمة نقل خطوط الأنابيب (American Petroleum Institute، 2013). ويحدد تعريف الدفعة المادة التي تمثلها النتيجة. ولا يمكن لنتيجة ناجحة من صهيرة واحدة أن تؤهل تلقائيًا صهيرة مختلفة، حتى عندما تحمل كلتاهما تعيين الدرجة نفسه.
إعادة الاختبار ليست حقًا تلقائيًا ينشأ عن نتيجة غير ملائمة. ولا يُسمح بها إلا عندما تجيزها المواصفة الحاكمة، أو عقد الشراء، أو إجراء التصرف المعتمد، وعندما يحدد كيفية إجرائها. وقد تكون إعادة الاختبار مناسبة عندما تنكسر العينة خارج موضع القياس المسموح به، أو يتم توثيق عطل في الآلة، أو ينحرف الإعداد بوضوح عن الطريقة. لكنها لا تُعد أساسًا سليمًا لاستبعاد نتيجة منخفضة صحيحة لمجرد احتمال نجاح عينة ثانية.
وعندما يُسمح بإعادة الاختبار، قد يشترط البند عينات إضافية، أو مجموعة جديدة من الموضع نفسه، أو اختبارًا من موضع آخر في الدفعة نفسها. وقد تتطلب قاعدة النتيجة نجاح جميع العينات الإضافية، أو متوسطًا معدلًا، أو مجموعة محددة من القيم الأصلية وقيم إعادة الاختبار. وهذه التفاصيل هي التي تتحكم في القرار. أما اختبار عينات إضافية إلى أن تظهر قيمة مواتية فهو انتقاء للبيانات، وليس تقييمًا للمطابقة.
المطابقة وعدم المطابقة والتصرف
تعني المطابقة أن المنتج المحدد يستوفي كل متطلب منطبق باستخدام الأدلة المحددة. وقد تكون الخواص الميكانيكية، والتركيب الكيميائي، والأبعاد، وحالة السطح، والمعالجة الحرارية، والوسم، والفحص غير الإتلافي جميعها جزءًا من ذلك القرار. ولا تعالج مقاومة الشد الناجحة فشل التركيب الكيميائي، كما لا يعالج التركيب الكيميائي المقبول مؤشر لحام غير مقبول.
وعدم المطابقة الفني هو إخفاق في تحقيق متطلب متعلق بالمنتج أو العملية: مقاومة خضوع أقل من الحد الأدنى المحدد، أو كربون يتجاوز حده الأقصى، أو طاقة صدم خارج القاعدة المسموح بها، أو اتجاه عينة غير صحيح، أو مؤشر لحام يتجاوز الحد المنطبق في AWS D1.1/D1.1M. وقد تُرفض المادة عندئذ، أو يُعاد تشغيلها، أو تُصلح ويُعاد اختبارها، أو تُخفَّض درجتها حيثما كان ذلك مسموحًا، أو تُقبل بموجب تنازل معتمد رسميًا. ويجب أن يحدد التصرف الصهيرة أو الدفعة أو اللحام أو المكوّن المتأثر، وأن يسجل الأساس الفني.
أما الفجوة الإدارية فهي مختلفة. فقد يمنع غياب إمكانية تتبع الصهيرة، أو تقرير غير موقع، أو عدم تسجيل درجة حرارة الاختبار، أو غياب دليل المعايرة، أو عدم تسجيل اتجاه العينة، اتخاذ قرار بالمطابقة حتى عندما تكون المادة الفعلية مستوفية لحدود الخاصية. ولا تثبت هذه الفجوة أن الفولاذ أخفق في الخاصية؛ بل هي إخفاق في الأدلة أو الضبط. وعلى الجهة المسؤولة استرداد السجلات الموثوقة، أو تكرار الفحص حيثما كان ذلك مسموحًا، أو اعتبار المتطلب غير متحقق.
ويمنع هذا التمييز خطأين متعاكسين: وصف مادة غير موثقة بأنها «فاشلة» من دون نتيجة فنية، أو وصفها بأنها «ناجحة» لأن تركيبها الكيميائي أو مظهرها يبدو مرضيًا. وينبغي أن توضح الحالة النهائية ما الذي اختُبر، وبأي طريقة وحالة، وبموجب أي بند، وبأي قاعدة للنتيجة، وكيف جرى حل أي انحراف. وعندئذ فقط تتحول نتيجة الاختبار إلى قرار قبول.
تقارير الاختبارات والشهادات والأدلة الجاهزة للتدقيق
لا تكون لنتيجة اختبار الفولاذ قيمة إثباتية إلا عندما يستطيع المراجع إعادة بناء ماهية الشيء الذي خضع للاختبار، وكيفية إجراء الاختبار، والمتطلب الذي طُبِّق. فالشهادة التي تورد «مقاومة الخضوع: 355 MPa» أو «الصلادة: 180 HBW» من دون تحديد الطريقة والمنتج والعينة والمواصفة الحاكمة لا تثبت المطابقة. وقد يكون الرقم صحيحًا من الناحية الفنية، لكنه يظل غير ذي صلة بمتطلب الشراء.
توضح ASTM A370-26 هذا التمييز. فهي تحدد إجراءات اختبارات الشد والانحناء والصلادة والصدم للفولاذ والفولاذ غير القابل للصدأ ومنتجات السبائك ذات الصلة، لكنها لا تضع حدًا موحدًا عالميًا للقبول أو الرفض. ويأتي القبول من مواصفة المنتج المنطبقة أو من عقد الشراء (ASTM International، 2026). ولذلك يجب أن يربط التقرير القيمة المقاسة بكل من إجراء الاختبار والمتطلب الذي قورنت به.
الحد الأدنى من المعلومات في تقرير اختبار مفيد
ينبغي أن يحدد التقرير المادة حسب الدرجة والتعيين المعياري وشكل المنتج والأبعاد وحالة التوريد. ولا تكفي عبارة «صفيحة فولاذية». فقد يحدد السجل القابل للاستخدام صفيحة ASTM A516/A516M Grade 70، بحالة مطبَّعة وسُمك اسمي قدره 25 mm، أو أنبوبًا خطيًا وفق API Specification 5L مع درجته المحددة ومسار تصنيعه. وقد تؤثر المعالجة الحرارية وحالة السطح والطلاء وموضع اللحام والاتجاه في التفسير، ولذلك ينبغي تسجيلها حيثما كان ذلك ذا صلة.
تحتاج كل نتيجة إلى طريقة الاختبار وإصدارها، وليس إلى اسم الخاصية فقط. وينبغي أن تشير نتيجة الشد، على سبيل المثال، إلى ISO 6892-1:2019 أو إلى الإجراء المنطبق في ASTM A370-26، إلى جانب تعريف مقاومة الخضوع المبلَّغ عنه، ومقاومة الشد، وطول القياس للاستطالة، ونسبة النقص في المساحة عند الاقتضاء. تحدد ISO 6892-1:2019 اختبار الشد للمواد المعدنية عند درجة حرارة الغرفة والخواص الميكانيكية التي يمكن تحديدها (المنظمة الدولية للتوحيد القياسي، 2019). وينبغي أن يوضح التقرير ما إذا كانت مقاومة الخضوع تعني مقاومة الخضوع العليا أو مقاومة الخضوع الدنيا أو مقاومة الإثبات عند استطالة محددة.
وبالنسبة إلى اختبار الصدم، ينبغي أن يحدد السجل ISO 148-1:2016 أو البديل المحدد، ونوع الشق، وأبعاد العينة، ودرجة حرارة الاختبار، وقيم الطاقة الممتصة الفردية، وأي تمدد جانبي أو ملاحظات بشأن الكسر تتطلبها المواصفة. تغطي ISO 148-1:2016 اختبارات البندول ذات الشق على شكل V والشق على شكل U وفق طريقة شاربي لتحديد طاقة الصدم الممتصة (المنظمة الدولية للتوحيد القياسي، 2016). وقد يخفي المتوسط وحده قيمة فردية منخفضة.
وينبغي أن تذكر سجلات الصلادة المقياس والقوة وأداة الاختراق ونوع الآلة ومواضع الاختبار والقراءات الفردية. تحدد ISO 6506-1:2014 طريقة برينل للمواد المعدنية، وتنطبق على الآلات الثابتة والمحمولة (المنظمة الدولية للتوحيد القياسي، 2014). ولا يكون لصلادة مبلَّغ عنها على أنها «180» معنى واضح من دون HBW وظروف الاختبار والطريقة. ويجب وسم قيمة مقاومة الشد أو الصلادة المحوَّلة بوضوح على أنها قيمة محوَّلة. وتحذر ISO 18265:2013 من أن التحويلات لا تحل محل النتائج المستمدة من طريقة الاختبار المعيارية الصحيحة (المنظمة الدولية للتوحيد القياسي، 2013).
وينبغي أن يبين التقرير أيضًا تعريف العينة، وموقع أخذها، واتجاهها، وأبعادها، وتجهيز سطحها، وظروف الاختبار. ويجب إدراج اسم المشغّل أو المختبر، وتاريخ الاختبار، وتعريف المعدات، وحالة المعايرة عند الاقتضاء، وأي حالة بيئية أو حالة للآلة يمكن أن تؤثر في النتيجة. وبالنسبة إلى اللحام، يجب تحديد اللحام والوَصلة وسجل تأهيل الإجراء واللحّام والمستهلك وطريقة الفحص ومدى الفحص. وتربط AWS D1.1/D1.1M:2025-AMD1 متطلبات لحام الفولاذ الإنشائي بتأهيل الإجراء وتأهيل اللحّام والتصنيع والفحص ومعايير قبول اللحام (جمعية اللحام الأمريكية، 2025).
ربط النتائج بالصبّة والدفعة والعينة
قابلية التتبع هي السلسلة التي تربط قيمة مبلَّغًا عنها بالفولاذ الذي أُخذت منه العينة. وتبدأ السلسلة عادةً بالمصنّع ورقم الصبّة أو رقم الحرارة ودفعة المنتج ووثيقة التسليم وتعريف القطعة أو اللفافة. ثم تستمر عبر سجل أخذ العينات ورقم العينة وآلة الاختبار والبيانات الأولية والتقرير والتصرف النهائي. وإذا فُقدت أي حلقة من هذه السلسلة، فقد تصف النتيجة فولاذًا من الدرجة نفسها، ولكن ليس بالضرورة الفولاذ المورَّد.
تتناول ISO 377:2017 تعريف العينات وقطع الاختبار ومواقعها وتجهيزها للاختبارات الميكانيكية للمقاطع والقضبان والعيدان والمنتجات المسطحة والمنتجات الأنبوبية (المنظمة الدولية للتوحيد القياسي، 2017). وتكمن أهميتها العملية في أن موقع أخذ العينة واتجاهها جزء من تعريف الاختبار. فعينة شد عرضية من صفيحة لا تعادل عينة طولية من الصبّة نفسها. كما أن عينة عبر السُمك وعينة سطحية وعينة من معدن اللحام وعينة من المنطقة المتأثرة بالحرارة تجيب عن أسئلة مختلفة.
وينبغي أن يوضح التقرير ما إذا كان أخذ العينات عشوائيًا، أو محددًا بحسب الدفعة، أو مأخوذًا من طرف، أو مختارًا من موضع معين في المنتج. وبالنسبة إلى الصفائح والشرائط، يجب تسجيل اتجاه الدرفلة والمسافة من الحافة أو السطح عندما تتطلب المواصفة ذلك. وبالنسبة إلى الأنابيب، يجب تحديد رقم الأنبوب وحالة وجود اللحام أو عدمه، وما إذا كانت العينة مأخوذة من جسم الأنبوب أو اللحام أو المنطقة المتأثرة بالحرارة. وبالنسبة إلى عينات الصدم، يجب تسجيل اتجاه الشق وموضعه. وينبغي أن تظل بطاقات تعريف العينات مرتبطة بالصور وسجلات التشغيل الآلي والعينة الأصلية أو المادة المحتفظ بها.
وقد تدعم شهادة تغطي صبّةً عدةَ قطع فقط إذا كانت المواصفة المنطبقة تسمح بأساس أخذ العينات هذا وكانت حدود الدفعة موثقة. أما شهادة المصنع التي تسرد نتيجة شد واحدة لشحنة كاملة، مع إغفال رقم الصبّة أو تعريف الدفعة، فلا يمكنها أن تثبت أن كل قطعة مورَّدة تنتمي إلى مجموعة المنتجات التي خضعت للاختبار. كما تتعامل إرشادات الشراء الواردة في API Specification 5L مع متطلبات التصنيع والاختبار والفحص والقبول بوصفها أمورًا يجب تحديدها للأنابيب الفولاذية (معهد البترول الأمريكي، 2013).
وتحتاج الفحوص غير الإتلافية إلى الانضباط نفسه. وينبغي أن يحدد التقرير طريقة الفحص وإجراءه والسطح أو اللحام المفحوص ومدى الفحص والمعدات وفحوص المعايرة والمؤشرات ومستوى التقييم وبند القبول. ويحدد AISC الفحص البصري وفحص السوائل المتغلغلة وفحص الجسيمات المغناطيسية والفحص الشعاعي والفحص بالموجات فوق الصوتية بوصفها طرقًا شائعة، ويشير إلى البند 8 من AWS D1.1/D1.1M بشأن طرق فحص اللحام ومعايير القبول (المعهد الأمريكي للإنشاءات الفولاذية، 2024). ولا يُعد تسجيل «اجتاز الفحص بالموجات فوق الصوتية» سجلًا كافيًا.
مراجعة الانحرافات والبيانات غير المحسومة
ينبغي للمدققين التعامل مع حالات السهو والانحرافات باعتبارها مسائل فنية، لا تفاصيل كتابية. ويجب أن تقارن المراجعة التقرير بأمر الشراء ومواصفة المادة والرسم وخطة الفحص والاختبار والانحرافات المعتمدة. وينبغي تأكيد الدرجة المطلوبة وشكل المنتج والأبعاد وتواتر الاختبار واتجاه العينة وإصدار الطريقة ودرجة حرارة الاختبار وحدود القبول وقواعد إعادة الاختبار.
ينبغي أن يحدد الانحراف المتطلب الأصلي والحالة الفعلية والسبب والصبّة أو الدفعة المتأثرة والتقييم الفني والجهة صاحبة سلطة الاعتماد. فعلى سبيل المثال، قد يؤثر استبدال ISO 6892-1:2019 بإجراء شد آخر في معدل الانفعال أو استخدام مقياس التمدد أو خواص الخضوع المبلَّغ عنها. ويتطلب ذلك قبولًا فنيًا موثقًا، وليس ملاحظة غير مفسرة تفيد باستخدام «طريقة مكافئة».
ويجب أن تظل البيانات غير المحسومة ظاهرة بوصفها غير محسومة. وينبغي وضع حالات مثل غياب اتجاه العينة، أو عدم وضوح أرقام الصبّات، أو غياب أدلة المعايرة، أو تناقض الأبعاد، أو الإبلاغ عن النتائج كمتوسطات فقط، قيد التعليق إلى أن تُصحح أو يُتخذ بشأنها تصرف رسمي. ولا يجوز تحويل نتيجة مفقودة إلى افتراض بالقبول. كما لا يجوز التعامل مع إعادة الاختبار بوصفها النتيجة الأصلية؛ بل يجب تسجيل الإخفاق الأول، وأساس إعادة الاختبار المسموح به، وتعريف العينة الجديدة، والقاعدة النهائية المطبقة.
وينبغي أن يبين التصرف ما إذا كانت المادة مقبولة أو مرفوضة أو أعيد تشغيلها أو خُفِّض تصنيفها أو عُزلت أو قُبلت بموجب تنازل. كما يجب أن يذكر الشخص أو المؤسسة التي أجازت القرار، وأن يحدد السجلات الداعمة له. وتكتسب هذه الحلقة النهائية أهمية كبيرة: فبيانات الاختبار توضح ما حدث في المختبر، بينما يوضح التصرف كيف عالجت المواصفة أو العقد المسؤول ذلك الدليل.
الأخطاء الشائعة في قبول اختبارات الفولاذ
يفشل قبول اختبارات الفولاذ غالبًا عند الصلة بين الوثائق، وليس عند جهاز الاختبار. فقد يظل اختبار الشد المنفَّذ بصورة صحيحة مؤيدًا لقرار خاطئ إذا كانت العينة مأخوذة من موقع غير صحيح، أو إذا أغفل التقرير خاصية مطلوبة، أو إذا قورنت النتيجة بحدّ وارد في مواصفة منتج أخرى. القبول سلسلة مترابطة: تعيين المادة، وشكل المنتج، والإصدار، وتعليمات أخذ العينات، وطريقة الاختبار، والخاصية المبلَّغ عنها، ومعيار القبول يجب أن تتطابق جميعًا.
استخدام إصدار خاطئ أو تعيين غير مكتمل
لا يُعد رقم المواصفة من دون إصدارها تعليمات مكتملة. يحدد “ASTM A370” عائلة من الإجراءات، لكن ASTM A370-26 هو الإصدار المذكور لعام 2026. وقد تؤثر الفروق بين الإصدارات في المصطلحات، وأبعاد العينات، والتحقق من الجهاز، وإعداد التقارير، أو الإجراءات المشار إليها. وتظهر المشكلة نفسها عندما يذكر التقرير “ISO 6892” من دون تحديد ISO 6892-1:2019 وظروف الاختبار المنطبقة.
وتكتسب تفاصيل التعيين أهمية مماثلة. فـ“A572” لا يحدد الدرجة المطلوبة، أو نطاق السماكة، أو شكل المنتج، أو المتطلبات الإضافية؛ إذ تختلف ASTM A572 Grade 50 جوهريًا، بوصفها مرجعًا للقبول، عن درجة أخرى ضمن المواصفة نفسها. كما أن تقرير الأنابيب الذي يذكر “API 5L” فقط يترك دون حسم درجة المنتج، وحالة التسليم، ومسار التصنيع، ومتطلبات الاختبار، وأحكام التفتيش. وتتعامل إرشادات الشراء الخاصة بـ API Specification 5L مع متطلبات التصنيع والاختبار والتفتيش والقبول باعتبارها بنودًا يجب تحديدها، لا افتراضها (American Petroleum Institute, 2013).
يتمثل التصحيح الأول في التوثيق. سجّل التعيين الكامل كما استُند إليه بالضبط: المواصفة، والإصدار، والدرجة أو الفئة، وشكل المنتج، ونطاق السماكة أو القطر، وحالة التسليم، والمتطلب الإضافي، ومراجعة أمر الشراء. ثم تحقّق من أن تقرير المختبر يشير إلى الإصدار نفسه أو إلى بديل مسموح به صراحة. ولا يمكن جعل تقرير قديم ساريًا بمجرد نسخ رقم مواصفة أحدث على غلافه.
وقد تختبئ أخطاء أخذ العينات خلف طريقة مستشهد بها بصورة صحيحة. تنظم ISO 377:2017 تحديد العينات ومواضعها وإعدادها، وكذلك إعداد قطع الاختبار، للمقاطع والقضبان والقضبان السلكية والمنتجات المسطحة والمنتجات الأنبوبية الفولاذية (International Organization for Standardization, 2017). فالعينة الطولية المأخوذة من منتصف السماكة ليست مكافئة تلقائيًا لعينة عرضية مقطوعة بالقرب من أحد الأسطح. كما أن عينة من نهاية المنتج، وقسيمة لحام، وجزء إنتاجي ليست عناصر قابلة للتبادل. وينبغي أن يحدد التقرير رقم الصهيرة، والدفعة، وموضع المنتج، والاتجاه، وأبعاد العينة قبل مقارنة القيم.
الخلط بين طريقة الاختبار ومواصفة المادة
توضح طريقة الاختبار كيفية قياس خاصية ما، لكنها لا تثبت بحد ذاتها ما إذا كانت المادة تجتاز القبول.
تحدد ASTM A370-26 إجراءات اختبارات الشد والثني والصلادة والتأثير للفولاذ والفولاذ غير القابل للصدأ ومنتجات السبائك ذات الصلة، مع ترك القبول للمواصفة المنطبقة على المنتج أو لعقد الشراء (ASTM International, 2026). وتحدد ISO 6892-1:2019 اختبار الشد للمواد المعدنية عند درجة حرارة الغرفة، والخواص الميكانيكية التي يمكن تحديدها (International Organization for Standardization, 2019). ولا يورد أي من المرجعين بمفرده الحد الأدنى لمقاومة الخضوع، أو مقاومة الشد، أو الاستطالة، أو الانخفاض في المساحة لكل درجة فولاذ.
وينطبق التمييز نفسه على اختبارات التأثير والصلادة. تحدد ISO 148-1:2016 اختبار التأثير بالبندول باستخدام حزّ V وحزّ U وفق طريقة Charpy لتحديد طاقة التأثير الممتصة (International Organization for Standardization, 2016). لكنها لا تقرر ما إذا كان يجب على فولاذ معين تحقيق 27 J عند −20 °C، أو متوسط ثلاث نتائج، أو قيمة تعاقدية أخرى. وتحدد ISO 6506-1:2014 طريقة صلادة Brinell، بما في ذلك الأجهزة الثابتة والمحمولة، لكن قيمة HBW المقاسة لا تصبح نتيجة قبول إلا عندما تحدد مواصفة المادة الحاكمة حدًا للصلادة أو تسمح باستخدام الصلادة بوصفها وسيلة الضبط ذات الصلة (International Organization for Standardization, 2014).
ومن الأخطاء المتكررة قبول نتيجة شد من دون التحقق من مواصفة المنتج. فعبارة “Yield strength: 355 MPa” هي قياس، وليست بيانًا بالاجتياز. ويجب على المراجع أن يسأل عن تعريف الخضوع المستخدم، وما إذا كانت الخاصية المطلوبة هي مقاومة الخضوع أم مقاومة الإثبات، وما إذا كانت القيمة تنطبق على السماكة المبلَّغ عنها، وما إذا كانت المواصفة تتطلب الاستطالة، أو طاقة التأثير، أو أداء الثني، أو اختبارات إضافية. فقد تستوفي النتيجة خاصية واحدة بينما تفشل في خاصية أخرى.
ولذلك ينبغي أن تضع المراجعة التصحيحية طريقة المختبر بجانب بند القبول. تحقّق من اتجاه العينة وأبعادها، وطول القياس، ودرجة الحرارة، ومعدل الانفعال عند الاقتضاء، وتعريف الخاصية، والوحدات، والحد الأدنى أو الأقصى الدقيق. وإذا اختلفت مواصفة المنتج عن عقد الشراء، فيجب حل التعارض من خلال الجهة الهندسية أو التعاقدية المخولة؛ ولا يجوز اختيار الحد الذي يؤدي إلى القبول.
ويجب إبقاء متطلبات اللحام منفصلة عن متطلبات معدن الأساس. تتناول AWS D1.1/D1.1M:2025-AMD1 لحام الفولاذ الإنشائي، بما في ذلك تأهيل إجراءات اللحام واللحّامين، والتصنيع، وطرق التفتيش، ومعايير قبول اللحام (American Welding Society, 2025). ولا يجوز تطبيق حدّ لعدم استمرارية اللحام على صفيحة غير ملحومة، كما لا يجوز لمتطلب شد معدن الأساس أن يحل محل تأهيل إجراء اللحام أو فحص اللحام المطلوب. فالمواد والمواضع وأنماط الفشل مختلفة.
استبدال الاختبار المباشر بتحويل غير مؤهل
يفيد تحويل الصلادة في المقارنة المنضبطة، لكنه ليس قياسًا مباشرًا للشد. توفر ISO 18265:2013 تحويلات بين مقاييس الصلادة وتقديرات لمقاومة الشد للمواد المعدنية المحددة، بما في ذلك الفولاذ غير السبائكي ومنخفض السبائك، والفولاذ المسبوك، وفولاذ العدد. كما تحذر من أن القيم المحوَّلة لا تحل محل النتائج المستمدة من طريقة الاختبار القياسية المناسبة (International Organization for Standardization, 2013).
وينبغي أن يحكم هذا التحذير قرارات القبول. فقد تتأثر مقاومة الشد المقدَّرة، بعد تحويل نتيجة Brinell، بتركيب السبيكة، والبنية المجهرية، والمعالجة الحرارية، وحجم المقطع، وحالة السطح، ومقياس الصلادة نفسه. ولا يستطيع جدول التحويل تحديد الاستطالة، أو سلوك الخضوع، أو متانة الحز، أو أداء اللحام. كما لا يمكنه تعويض عينة شد مفقودة.
تسلسل مراجعة المطابقة
- 1 طابق تعيين المادة والدرجة وشكل المنتج والصهيرة أو الدفعة والسماكة وإصدار المعيار مع متطلب الشراء.
- 2 تحقق من موضع العيّنة واتجاهها وأبعادها وتحضيرها وقابلية تتبعها.
- 3 افصل طريقة الاختبار عن بند القبول.
- 4 تحقق من كل خاصية مطلوبة ومن الحد الصحيح المعتمد على السماكة أو درجة الحرارة.
- 5 راجع أهلية إعادة الاختبار وحافظ على النتيجة الأصلية.
- 6 طبّق معايير اللحام فقط على اللحام المحدد أو المنطقة المتأثرة بالحرارة أو سجل التأهيل المحدد.
- 7 سجّل القرار النهائي وأساسه الفني.
قائمة التحقق النهائية بسيطة، لكن يجب تطبيقها بالترتيب:
1. طابق تعيين المادة، والدرجة، وشكل المنتج، ورقم الصهيرة أو الدفعة، والسماكة، وإصدار المواصفة مع متطلبات الشراء. 2. تحقّق من موضع العينة، واتجاهها، وأبعادها، وإعدادها، وقابليتها للتتبع بموجب معيار أخذ العينات المنطبق. 3. افصل بين طريقة الاختبار وبند القبول؛ ولا تتعامل مطلقًا مع ASTM A370-26 أو ISO 6892-1:2019 أو ISO 148-1:2016 أو ISO 6506-1:2014 بوصفها مواصفات للمواد بحد ذاتها. 4. تحقّق من كل خاصية مطلوبة، وليس من مقاومة الشد فقط، وقارنها بالحد الصحيح المعتمد على السماكة أو درجة الحرارة. 5. لا تقارن عينات مأخوذة من مواضع مختلفة كما لو كانت متكافئة. 6. تعامل مع تحويل الصلادة بوصفه تقديرًا، ما لم تسمح به المواصفة الحاكمة صراحة؛ ويظل الاختبار المباشر ضروريًا عندما يكون مطلوبًا. 7. طبّق معايير اللحام فقط على اللحام، أو المنطقة المتأثرة بالحرارة، أو سجل التأهيل المحدد في كود اللحام الحاكم. 8. لا تفترض أن الفحص البصري، أو فحص السوائل المتغلغلة، أو فحص الجسيمات المغناطيسية، أو الفحص الشعاعي، أو الفحص بالموجات فوق الصوتية يثبت الخواص الميكانيكية الحجمية. وتعرّف AISC هذه الفحوص بأنها طرق فحص غير إتلافي، وتحيل إلى AWS D1.1/D1.1M البند 8 فيما يتعلق بطرق فحص اللحام ومعايير القبول (American Institute of Steel Construction, 2024). ويمكن للفحص غير الإتلافي الكشف عن عدم الاستمراريات المحددة، لكنه لا يثبت مقاومة الشد، أو مقاومة الخضوع، أو طاقة Charpy في جميع أنحاء الفولاذ.
لا تثبت النتيجة العددية الصحيحة فنياً المطابقة ما لم تظل هوية المادة والعيّنة الاختبارية والطريقة ومعيار القبول مرتبطة بعضها ببعض. Strong evidence
لا يكون القبول قابلًا للدفاع عنه إلا عندما تُربط كل نتيجة بالمادة والعينة والطريقة ومعيار القبول الصحيح. وما دون ذلك ليس سوى رقم من دون قرار صحيح.
تسلسل عملي لاتخاذ قرار مطابقة الفولاذ
لا تُثبت مطابقة الفولاذ بإرفاق تقرير اختبار بشهادة مادة والعثور على رقم يتجاوز الحد الأدنى. ولا تكون النتيجة ذات دلالة إلا عندما تتوافق أربعة أمور: هوية الفولاذ المحددة، وشكل المنتج، والعينة وإجراء الاختبار، وبند القبول الذي يحكم الطلب. فنتيجة اختبار الشد للوح لا يمكنها تلقائيًا إثبات مطابقة أنبوب، كما أن تحويل قيمة الصلادة لا يمكن أن يحل محل اختبار الشد الذي تشترطه المواصفة.
يبدأ التسلسل العملي بهوية المادة وينتهي بقرار مطابقة موثق.
تحديد الوثيقة الحاكمة
حدد أولًا الدرجة وشكل المنتج كما تم توريدهما بدقة. وسجّل التعيين، ورقم الصهرة أو السبك، والأبعاد، وحالة التسليم، ومسار التصنيع حيثما تشترط الوثيقة الحاكمة ذلك. فعبارة «فولاذ لا يصدأ أوستنيتي» لا تكفي للتعريف؛ بل ينبغي أن يذكر السجل تعيينًا مثل لوح ASTM A240 Type 304، أو أنبوب ASTM A106 Grade B، أو لوح إنشائي ASTM A572 Grade 50. وقد تكون للدرجة الاسمية نفسها متطلبات مختلفة عند توريدها في صورة لوح أو قضيب أو أنبوب أو مطروقة أو أنبوب ملحوم.
بعد ذلك، حدد تسلسل أولوية الوثائق الحاكمة. تحدد مواصفة المنتج عادةً المتطلبات الكيميائية والميكانيكية والبعدية ومتطلبات الفحص، لكن أمر الشراء أو مواصفة المشروع أو الرسم أو كود الإنشاء الحاكم أو الانحراف المعتمد قد يضيف شروطًا. فعلى سبيل المثال، تتناول API Specification 5L أنابيب الفولاذ المستخدمة في أنظمة نقل خطوط الأنابيب، وتتوقع أن تحدد وثائق الشراء متطلبات التصنيع والاختبار والفحص والقبول المنطبقة (American Petroleum Institute، 2013). وبالنسبة للمنشآت الملحومة، تغطي AWS D1.1/D1.1M:2025-AMD1 إجراءات اللحام وتأهيل اللحامين، والتصنيع، وطرائق الفحص، ومعايير قبول اللحامات (American Welding Society، 2025).
لا تتعامل مع ASTM A370-26 على أنها مواصفة القبول لمجرد ظهورها في تقرير. إذ تحدد ASTM A370-26 إجراءات اختبار الشد والانحناء والصلادة والصدم للفولاذ والفولاذ غير القابل للصدأ ومنتجات السبائك ذات الصلة. وتترك القبول للمواصفة المنطبقة على المنتج أو لعقد الشراء (ASTM International، 2026). وعليه، فإن عبارة «اختُبر وفق ASTM A370» تحدد إطارًا إجرائيًا للاختبار، لكنها لا تثبت بذاتها مطابقة لوح أو قضيب أو أنبوب.
ويجب أن تحدد الوثيقة الحاكمة أيضًا الخصائص المطلوبة. فقد تشترط المواصفة إجهاد الخضوع، أو مقاومة الشد، أو الاستطالة، أو نسبة النقص في المساحة، أو أداء الانحناء، أو طاقة الصدم الممتصة وفق Charpy، أو الصلادة، أو مجموعة من هذه الخصائص. وقد توفر نتيجة لم تطلبها الوثيقة الحاكمة معلومات مفيدة، لكنها لا يمكن أن تحل محل نتيجة مطلوبة مفقودة.
التحقق من مطابقة أخذ العينات والطريقة
بعد معرفة المتطلب، تحقق من كيفية أخذ العينة. تحدد ISO 377:2017 تعريف العينات وقطع الاختبار ومواقعها وإعدادها للاختبارات الميكانيكية لمقاطع الفولاذ والقضبان والأسلاك والمنتجات المسطحة والمنتجات الأنبوبية (International Organization for Standardization، 2017). وهذا مهم لأن الاتجاه، والمسافة من السطح، وسماكة المنتج، وموقع اللحام، وتعريف الصهرة قد تؤثر في الخاصية المبلغ عنها. فالاختبار المنفذ بطريقة صحيحة على القطعة الخطأ يظل دليلًا خاطئًا.
ينبغي أن يربط التقرير كل عينة بالصهرة أو الدفعة أو اللوح أو الأنبوب أو اللحام الذي تمثله. وتحقق من تواتر أخذ العينات وموقعها بالرجوع إلى مواصفة المنتج، بدل افتراض أن عينة واحدة تمثل كل بند في الشحنة. وبالنسبة للإنشاءات الملحومة، حدد ما إذا كان الاختبار يتعلق بالمعدن الأساسي أو معدن اللحام أو المنطقة المتأثرة بالحرارة. أما الفحص غير المتلف فهو مسألة منفصلة: إذ يحدد أو يقيّم الفحص البصري، وفحص السوائل المتغلغلة، والفحص بالجسيمات المغناطيسية، والفحص الإشعاعي، والفحص بالموجات فوق الصوتية الانقطاعات، في حين تقيس اختبارات الشد والصدم السلوك الميكانيكي. ولا يمكن لنتيجة الفحص البصري أن تحل محل نتيجة شد مطلوبة.
ثم تحقق من طريقة الاختبار الفعلية وإصدارها. تحدد ISO 6892-1:2019 اختبار شد المواد المعدنية في درجة حرارة الغرفة والخصائص الميكانيكية التي يمكن تحديدها (International Organization for Standardization، 2019). وينبغي أن يوضح التقرير نوع العينة، وأبعادها أو طول القياس، واتجاهها، ودرجة الحرارة، وظروف الآلة أو التحكم ذات الصلة. وتؤثر هذه التفاصيل في إمكانية مقارنة الاستطالة وإجهاد الخضوع ومقاومة الشد بالحدود الواردة في مواصفة المنتج.
وبالنسبة لاختبار الصدم، تحدد ISO 148-1:2016 اختبار البندول باستخدام حز V وحز U وفق طريقة Charpy لتحديد طاقة الصدم الممتصة (International Organization for Standardization، 2016). ويجب التحقق من نوع الحز، وأبعاد العينة، ودرجة حرارة الاختبار، والقراءات الفردية. فلا يجوز مقارنة قيمة صدم وفق Charpy في درجة حرارة الغرفة بمتطلب محدد عند −20 °C.
وتتطلب الصلادة الانضباط نفسه. تحدد ISO 6506-1:2014 طريقة Brinell للمواد المعدنية، بما في ذلك الآلات الثابتة والمحمولة (International Organization for Standardization، 2014). تحقق من نوع المخترق، والقوة، وزمن تطبيق الحمل، وحالة السطح، وموقع الاختبار. وتوفر ISO 18265:2013 تحويلات الصلادة وتقديرات مقاومة الشد لمواد معدنية محددة، لكنها تحذر من أن القيم المحولة لا تحل محل النتائج المستمدة من طريقة الاختبار القياسية الصحيحة (International Organization for Standardization، 2013). ولذلك لا يمكن لقيمة Brinell المحولة أن تستوفي متطلب مقاومة الشد ما لم تسمح الوثيقة الحاكمة صراحةً بهذا المسار.
مقارنة النتائج ببند القبول الصحيح
قارن كل نتيجة فردية مطلوبة ببند القبول الدقيق، لا بجدول عام موجود في موضع آخر. فقد يحدد البند حدًا أدنى لإجهاد الخضوع ومقاومة الشد، أو حدًا أدنى للاستطالة مرتبطًا بطول القياس، أو حدًا أقصى للصلادة، أو حدًا أدنى لمتوسط طاقة الصدم، أو حدًا أدنى لقيمة الصدم الفردية، أو حدودًا مسموحة للأبعاد والانقطاعات. وتُعد الوحدات ودرجة الحرارة جزءًا من المقارنة، وكذلك قواعد التقريب.
راجع القراءات الفعلية قبل قبول أي متوسط. فإذا كان متطلب الصدم وفق Charpy يحدد متوسطًا وحدًا أدنى فرديًا، فقد تجتاز ثلاث قيم شرط المتوسط بينما تفشل إحداها في الحد الفردي. وإذا أُبلغ عن الاستطالة باستخدام طول قياس يختلف عن الطول الذي تشترطه المواصفة، فلا تكون القيمة العددية قابلة للمقارنة مباشرة. وينطبق الحذر نفسه على إجهاد الخضوع عندما لا يوضح التقرير ما إذا كانت النتيجة تستند إلى نقطة خضوع أم إلى طريقة إجهاد الإثبات المحدد.
ولا تُعد إعادة الاختبار علاجًا تلقائيًا لأي قيمة فاشلة. فقد تسمح مواصفة المنتج الحاكمة باستخدام عينات إضافية عندما يكون الاختبار غير صالح، أو تنكسر العينة خارج الموقع المسموح، أو تنطبق قاعدة محددة لإعادة الاختبار. وقد تشترط إجراء الاختبار من الصهرة أو الدفعة نفسها، كما قد تحدد طريقة تقييم النتائج البديلة. ولا يجوز للمختبر محو النتيجة الأولى بمجرد إصدار نتيجة ثانية أكثر ملاءمة. ويجب أن تبقى النتيجة الأصلية، وسبب إعادة الاختبار، والتفويض بإجرائه، والعينات البديلة، والقاعدة النهائية المطبقة، جميعها في السجل.
وبالنسبة للحامات، قارن المؤشرات بجدول القبول وطريقة الفحص المنطبقين. وتحدد AISC طرائق الفحص غير المتلف الشائعة وتشير إلى البند 8 من AWS D1.1/D1.1M فيما يتعلق بطرائق فحص اللحامات ومعايير القبول (American Institute of Steel Construction، 2024). وقد يميز البند الحاكم بين المؤشرات الشبيهة بالشقوق، ونقص الاندماج، والمسامية، والتقويض، وحدود الحجم أو الموقع. فعبارة «اختُبر بالموجات فوق الصوتية» لا تمثل قرار مطابقة إلى أن يُقيّم المؤشر وفق معايير القبول المحددة.
وبالتالي، يتمثل سير العمل المنضبط في الآتي: تحديد الدرجة وشكل المنتج؛ وإثبات المواصفة أو الكود أو العقد الحاكم؛ وتأكيد أخذ العينات وفق ISO 377:2017 أو الإجراء المحدد؛ واختيار طريقة ASTM أو ISO المطلوبة؛ والتحقق من هوية العينة واتجاهها وأبعادها وظروف الاختبار؛ ومراجعة النتائج الفردية والوثائق الداعمة؛ ثم تحديد المطابقة أو أهلية إعادة الاختبار أو عدم المطابقة وفق القواعد الحاكمة. ويمنع هذا التسلسل استخدام رقم صحيح بوصفه دليلًا غير صالح.
المراجع
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html