




O que os Métodos de Ensaio de Aço Realmente Estabelecem
O ensaio de aço não é um evento único de aprovação ou reprovação. Trata-se de uma cadeia interligada: identificar o material, selecionar e rastrear a amostra, preparar o corpo de prova, aplicar um procedimento de medição definido, relatar o resultado, interpretá-lo em relação ao requisito aplicável e decidir sua disposição. Um valor de tração não tem significado independente se o corpo de prova veio do local errado, se a temperatura do ensaio estava incorreta ou se o limite de aceitação pertencia a outra especificação de produto.
Essa distinção é importante porque o mesmo grau pode aparecer em diferentes formas de produto, faixas de espessura, condições de tratamento térmico e categorias de serviço. Uma chapa, barra, tubo, peça forjada e estrutura soldada podem exigir diferentes locais de amostragem, geometrias de corpos de prova, frequências de ensaio e limites de aceitação. Portanto, dizer que “o aço foi aprovado no ensaio de tração” é incompleto. A afirmação útil identifica a especificação do produto, a corrida ou o lote, o corpo de prova, o método, a propriedade medida e o limite aplicável.
Método de ensaio versus critério de aceitação
Um método de ensaio estabelece como uma medição deve ser realizada. Ele não estabelece automaticamente se o resultado medido é aceitável.
A ASTM A370-26 abrange ensaios de tração, dobramento, dureza e impacto, enquanto a aceitação é determinada pela especificação de produto aplicável ou pelo contrato de compra. Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.A ASTM A370-26 ilustra essa divisão. Ela abrange procedimentos para ensaios de tração, dobramento, dureza e impacto de aço, aço inoxidável e produtos de ligas relacionadas. A norma trata de aspectos como preparação dos corpos de prova, execução dos ensaios, cálculos e relatórios. A ASTM A370-26 também deixa claro que a aceitação é determinada pela especificação aplicável do produto ou pelo contrato de compra, e não apenas pelo método de ensaio (ASTM International, 2026).
Três termos que não devem ser confundidos
- Método
- Como a propriedade é medida e calculada.
- Critério
- O requisito mínimo, máximo, de faixa ou categórico.
- Disposição
- A decisão de aceitar, repetir o ensaio, reparar, avaliar adicionalmente, rebaixar a classificação ou rejeitar.
A diferença pode ser expressa de forma simples:
- Método: Como o limite de escoamento é medido e como o resultado é calculado?
- Critério: Qual é o limite de escoamento mínimo, a dureza máxima, o desempenho no dobramento ou a energia de impacto exigidos?
- Disposição: O produto ensaiado está em conformidade, requer um novo ensaio conforme as regras permitidas, deve passar por reparo ou avaliação adicional, ou deve ser rejeitado?
| Resultado relatado | Requisito possível | Significado |
|---|---|---|
| Limite de escoamento de 355 MPa | Mínimo de 345 MPa | Pode estar em conformidade com aquela condição de grau e espessura |
| Limite de escoamento de 355 MPa | Um requisito diferente para o produto ou tratamento térmico | Pode exigir uma disposição diferente |
| Limite de escoamento de 355 MPa | Nenhuma especificação de produto identificada | Não pode fundamentar uma decisão de aprovação ou reprovação |
Um laboratório de ensaios pode realizar corretamente um ensaio de tração e relatar um limite de escoamento de 355 MPa. Esse número não representa automaticamente uma reprovação ou aprovação. Uma especificação pode exigir um mínimo de 345 MPa para determinado grau e espessura; outro produto, tratamento térmico ou condição contratual pode exigir um valor diferente. O mesmo resultado numérico pode levar a disposições diferentes.
O método também controla detalhes que podem alterar o resultado. A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e define propriedades mecânicas que podem ser determinadas, incluindo propriedades derivadas da resposta tensão-deformação (International Organization for Standardization, 2019). Ela não declara, por si só, que todo aço com um limite de escoamento medido é adequado para uma estrutura ou fronteira de pressão.
O mesmo princípio se aplica aos ensaios de impacto e dureza. A ISO 148-1:2016 especifica os ensaios de impacto pendular Charpy com entalhe em V e em U para determinar a energia de impacto absorvida (International Organization for Standardization, 2016). O método estabelece a configuração do entalhe, a disposição do ensaio e a energia relatada; a especificação aplicável estabelece a energia exigida, a temperatura do ensaio, a orientação, o número de corpos de prova e o tratamento dos resultados individuais e médios. A ISO 6506-1:2014 especifica o ensaio de dureza Brinell para materiais metálicos, incluindo máquinas de localização fixa e portáteis (International Organization for Standardization, 2014). Um número de dureza é uma medição, não um certificado universal de aceitação.
Propriedades do material versus conformidade do produto
Propriedade do material Resposta medida de um corpo de prova definido sob condições de ensaio especificadas, como limite de escoamento, dureza, alongamento ou energia de impacto absorvida.
Uma propriedade do material descreve o comportamento de um corpo de prova sob condições especificadas. A conformidade do produto questiona se o produto, conforme fornecido e identificado, atende a todos os requisitos aplicáveis.
Requisitos além das propriedades mecânicas
- Composição química A análise da liga deve corresponder ao grau aplicável.
- Dimensões O produto fornecido deve atender aos requisitos dimensionais.
- Condição superficial Defeitos superficiais, revestimentos e preparação podem ser controlados.
- Integridade interna Descontinuidades podem exigir exame não destrutivo.
- Rastreabilidade O produto e o corpo de prova devem permanecer vinculados à corrida ou ao lote.
- Tratamento térmico A condição de fornecimento deve corresponder à condição especificada.
Essas questões se sobrepõem, mas não são intercambiáveis. Um ensaio de tração pode estabelecer o limite de escoamento, a resistência à tração, o alongamento e a redução de área do corpo de prova ensaiado. Ele não estabelece, por si só, a composição química, as dimensões, a condição superficial, a integridade interna, a qualidade da solda, a rastreabilidade ou a conformidade com o tratamento térmico exigido. A conformidade do produto pode depender de todos esses aspectos.[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
A amostragem faz parte das evidências. A ISO 377:2017 trata da identificação, localização e preparação de amostras e corpos de prova para ensaios mecânicos de perfis de aço, barras, fios-máquina, produtos planos e produtos tubulares (International Organization for Standardization, 2017). Um resultado obtido de um corpo de prova usinado corretamente e retirado do local exigido representa algo diferente de um resultado obtido de uma peça qualquer cortada de uma borda acessível. A cadeia se rompe quando a amostra não pode ser vinculada à corrida, ao lote, ao produto, à orientação ou à espessura abrangidos pelo requisito.[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
As propriedades relatadas também exigem interpretação cuidadosa. As conversões de dureza são uma fonte frequente de afirmações exageradas. A ISO 18265:2013 fornece tabelas de conversão para escalas de dureza e estimativas de resistência à tração para aços não ligados e de baixa liga, aços fundidos, aços-ferramenta e outros materiais metálicos. Ela alerta que os valores convertidos não substituem os resultados obtidos pelo método de ensaio padrão apropriado (International Organization for Standardization, 2013). Um resultado Brinell convertido em uma resistência à tração estimada não constitui a mesma evidência que um ensaio de tração realizado conforme a ISO 6892-1:2019 ou conforme o método exigido pela especificação do produto.[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
A conformidade também pode se referir a uma solda ou a um componente, e não ao aço-base. A AWS D1.1/D1.1M:2025-AMD1 estabelece requisitos para soldagem de aços estruturais, abrangendo a qualificação de procedimentos de soldagem e de soldadores, fabricação, métodos de inspeção e critérios de aceitação de soldas (American Welding Society, 2025). A AISC identifica os exames visual, por líquidos penetrantes, por partículas magnéticas, radiográfico e ultrassônico como métodos comuns de exame não destrutivo, e identifica a Cláusula 8 da AWS D1.1/D1.1M como fonte de métodos de inspeção de soldas e critérios de aceitação (American Institute of Steel Construction, 2024). Encontrar uma indicação não é o mesmo que encontrar uma descontinuidade rejeitável; sua importância depende do método de exame aplicável e da regra de aceitação.
Por que a especificação aplicável do produto controla
| Função do documento | Exemplos no artigo | Responsabilidade típica |
|---|---|---|
| Amostragem | ISO 377:2017 | Identificação, localização e preparação das amostras e dos corpos de prova |
| Ensaios mecânicos | ASTM A370-26; ISO 6892-1:2019 | Procedimento de ensaio e propriedades relatadas |
| Ensaio de impacto | ISO 148-1:2016 | Energia absorvida no entalhe Charpy em V ou em U |
| Ensaio de dureza | ISO 6506-1:2014 | Método de ensaio Brinell |
| Aceitação de soldas | AWS D1.1/D1.1M:2025-AMD1 | Qualificação, inspeção e critérios de aceitação de soldas |
| Compra de produtos | Especificação API 5L | Fabricação, ensaios, inspeção e requisitos de aceitação de tubos |
A especificação do produto fornece o contexto ausente. Ela identifica o grau ou a designação, a forma do produto, as dimensões, a condição de fornecimento, os ensaios exigidos, a frequência de amostragem, a orientação do corpo de prova, a temperatura do ensaio, as regras de relatório e os limites de aceitação. Um contrato de compra pode acrescentar requisitos, mas deve ser lido em conjunto com a norma referenciada, e não tratado como um documento independente.[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
A API Specification 5L fornece um exemplo claro para tubos de aço utilizados em sistemas de transporte por dutos. Suas orientações de compra tratam da necessidade de especificar requisitos de fabricação, ensaio, inspeção e aceitação (American Petroleum Institute, 2013). A questão relevante não é simplesmente saber se uma amostra do tubo foi ensaiada. É saber se o tubo especificado, proveniente da unidade de produção identificada, atendeu aos requisitos associados à designação do produto encomendada e ao plano de inspeção.
Essa hierarquia evita um erro comum: selecionar um limite conhecido porque ele aparece em um relatório de ensaio, manual ou norma diferente para aço. A ASTM A370-26 pode definir o procedimento, enquanto uma norma de produto, como uma especificação para chapas, barras, tubos ou tubulações, fornece o requisito numérico. A AWS D1.1/D1.1M pode reger uma ligação soldada, enquanto a especificação do metal-base rege o material de base. O contrato pode então impor ensaios adicionais ou limites mais rigorosos.
Uma decisão de aceitação válida, portanto, preserva os vínculos entre identidade, amostragem, método, resultado e critério. Rompa um desses vínculos, e o número ainda poderá ser tecnicamente exato, mas a declaração de conformidade não terá respaldo. Os ensaios estabelecem fatos medidos; a especificação aplicável do produto determina o que esses fatos significam para o aço fornecido.

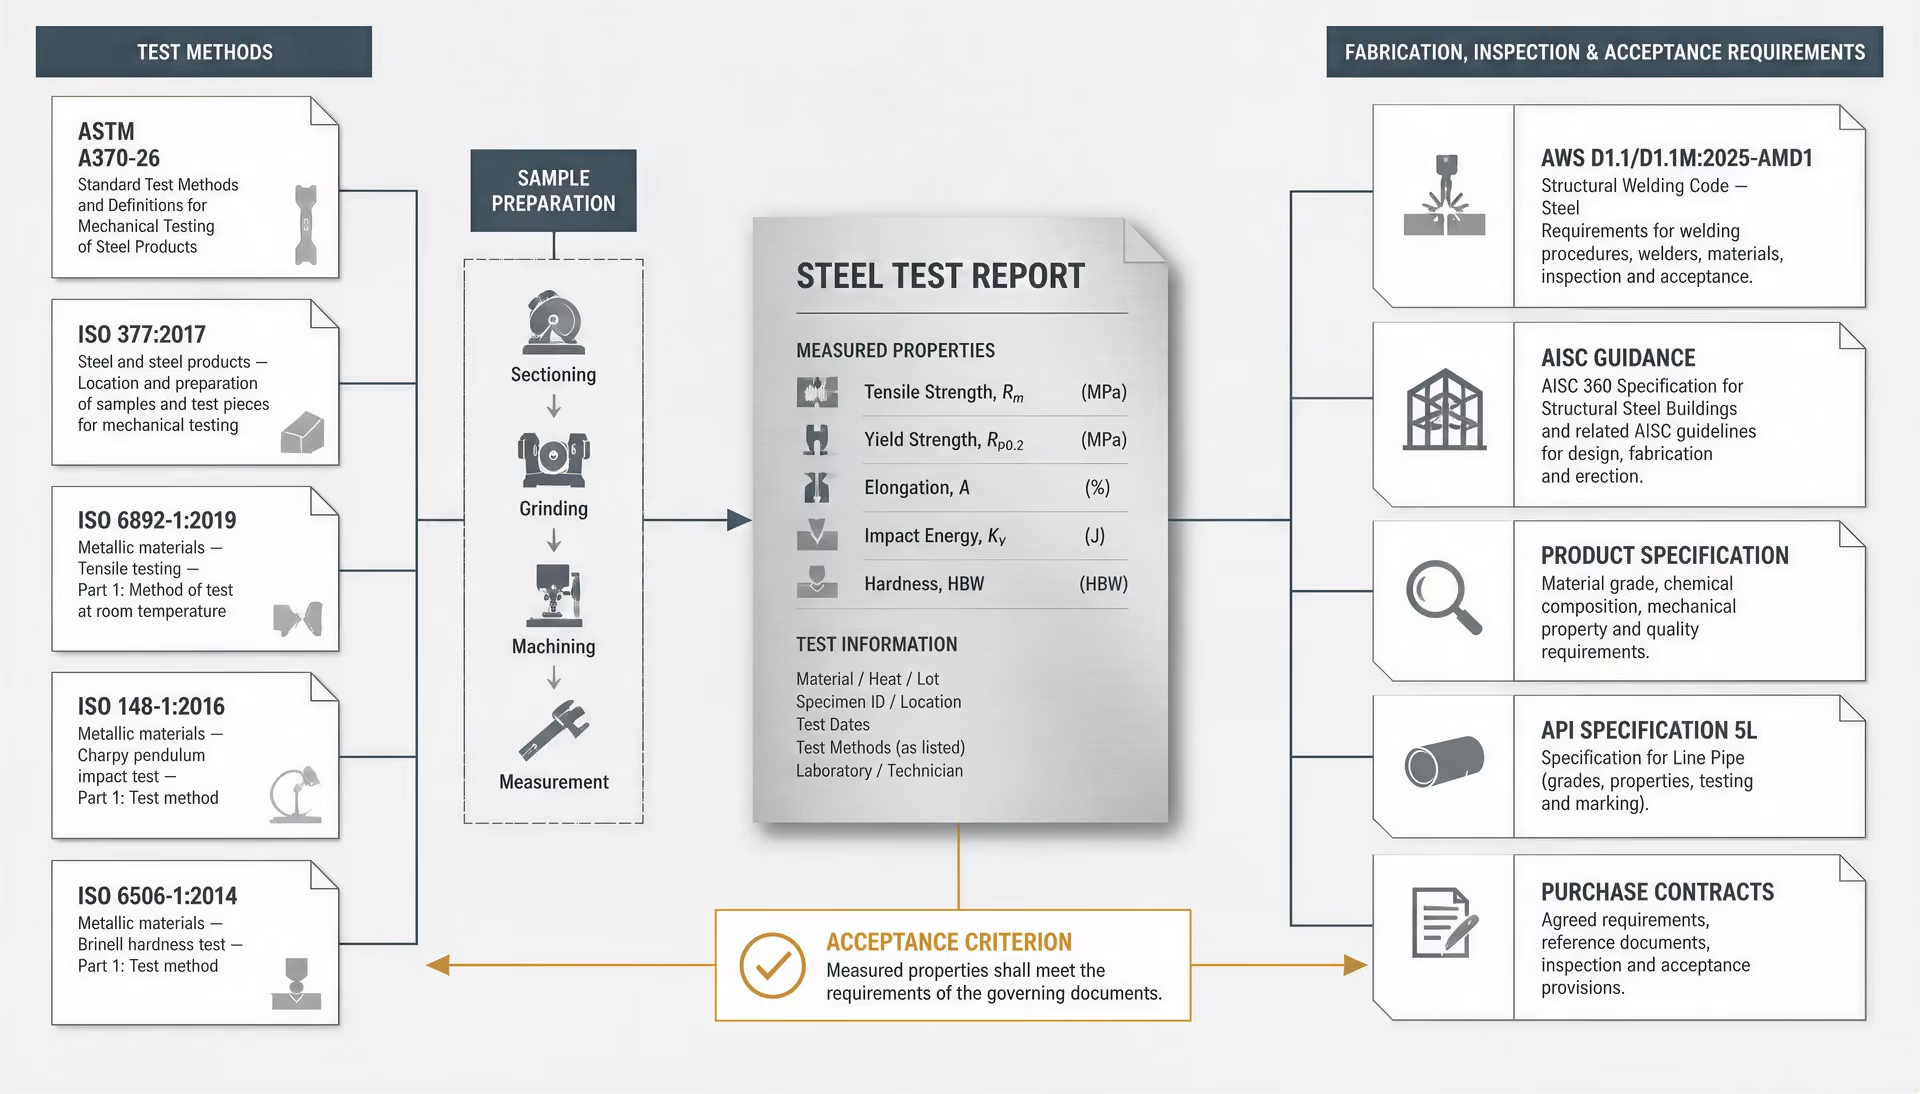
Arquitetura das Normas: ASTM, ISO, AWS, AISC e API
Um resultado de ensaio de aço não tem, por si só, significado independente de aprovação ou reprovação. Sua importância depende de uma cadeia de referências: o produto fornecido, a localização e a orientação do corpo de prova, o procedimento de ensaio, a propriedade informada e o documento que estabelece o limite. A ASTM A370-26 pode prescrever como um ensaio de tração ou de impacto deve ser realizado, enquanto uma especificação de produto da ASTM, um documento da API, uma especificação de projeto ou um contrato de compra determina se o valor medido é aceitável. As normas ISO podem ocupar a mesma posição nessa cadeia, mas não substituem automaticamente os requisitos da ASTM.
Essa distinção é importante porque as organizações de normalização atribuem funções diferentes aos seus documentos. A ASTM e a ISO definem principalmente métodos de ensaio e preparação de corpos de prova. A AWS D1.1/D1.1M:2025-AMD1 regulamenta a soldagem de aços estruturais, incluindo qualificação, fabricação, inspeção e aceitação de soldas. A AISC fornece orientações de projeto e inspeção, e não uma substituição universal para uma especificação de material. A API Specification 5L conecta os requisitos de fabricação de tubos, ensaios, inspeção, documentação e aquisição para sistemas de transporte dutoviário.
Normas que definem as medições
A ASTM A370-26 é uma norma geral de ensaios mecânicos para produtos de aço, aço inoxidável e ligas relacionadas. Ela abrange ensaios de tração, dobramento, dureza e impacto, incluindo detalhes procedimentais que afetam o resultado. Esses detalhes podem incluir as dimensões do corpo de prova, o equipamento de ensaio, a preparação, a execução do ensaio e a forma de informar as propriedades. A ASTM A370-26 não declara, por si só, que toda corrida ou produto de aço é aceitável. A ASTM International estabelece que a aceitação decorre da especificação de produto aplicável ou do contrato de compra.
A ISO separa várias funções que a ASTM A370-26 apresenta dentro de uma única estrutura geral de ensaios. A ISO 377:2017 regulamenta a identificação, a localização e a preparação de amostras e corpos de prova para ensaios mecânicos de seções, barras, fio-máquina, produtos planos e produtos tubulares de aço. Ela trata do local de retirada da peça e de como ela é preparada. Essa não é a mesma questão que determinar como a máquina de ensaio aplica a força.
A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e identifica as propriedades mecânicas que podem ser determinadas. Um relatório pode incluir limite de escoamento, resistência à tração, alongamento ou redução de área, mas a propriedade informada deve estar vinculada ao procedimento de ensaio especificado e às condições de medição. Um valor obtido de um corpo de prova com orientação incorreta, comprimento de referência inadequado ou procedimento diferente de taxa de deformação não se torna equivalente apenas por apresentar a mesma unidade.
O ensaio de impacto possui seu próprio método. A ISO 148-1:2016 especifica o ensaio de impacto com pêndulo, utilizando corpos de prova Charpy com entalhe em V e em U, para determinar a energia de impacto absorvida por materiais metálicos. A geometria do entalhe, a orientação do corpo de prova, a temperatura de ensaio e o número de corpos de prova podem afetar o resultado informado. Um contrato que exige energia Charpy com entalhe em V a uma temperatura especificada não pode ser atendido pela simples referência a um resultado de impacto não especificado.
A dureza também exige um método definido. A ISO 6506-1:2014 especifica o ensaio de dureza Brinell para materiais metálicos e se aplica a máquinas fixas e portáteis. O penetrador, a força de ensaio, a condição da superfície, o espaçamento e a medição da impressão fazem parte do método. Um número de dureza sem a escala e o método é incompleto; “dureza 220” não informa se o resultado é Brinell, Rockwell ou um valor convertido.
A ISO 18265:2013 fornece tabelas de conversão para escalas de dureza e estimativas de resistência à tração para aços não ligados e de baixa liga, aços fundidos, aços-ferramenta e outros materiais metálicos. Suas conversões ajudam a comparar resultados ou a subsidiar avaliações de engenharia limitadas, mas a norma adverte que um valor convertido não substitui o resultado obtido pelo método de ensaio padrão apropriado. Portanto, um resultado Brinell convertido em uma resistência à tração estimada não substitui um ensaio de tração quando a especificação do produto exige resistência à tração.
Códigos que definem a fabricação e a aceitação de soldas
Os ensaios de materiais e a inspeção de soldas respondem a perguntas diferentes. Um ensaio de tração amostra o comportamento mecânico de um material ou de um corpo de prova de qualificação de solda. O exame não destrutivo procura descontinuidades em uma solda ou componente acabado sem remover um corpo de prova. Nenhum dos resultados pode ser interpretado corretamente sem o requisito de aceitação aplicável.
A AWS D1.1/D1.1M:2025-AMD1 estabelece requisitos para a soldagem de aços estruturais. Ela aborda a qualificação de procedimentos de soldagem, a qualificação de soldadores e operadores de soldagem, os controles de fabricação, os métodos de inspeção e os critérios de aceitação de soldas. Seus critérios se aplicam às categorias de solda e às condições abrangidas pelo código; eles não constituem limites universais para toda junta de aço, todo contorno de pressão ou toda solda circunferencial de duto.
As orientações da AISC identificam o exame visual, o exame por líquido penetrante, o exame por partículas magnéticas, o exame radiográfico e o exame ultrassônico como métodos comuns de exame não destrutivo. Elas também identificam a Seção 8 da AWS D1.1/D1.1M como fonte para métodos de inspeção de soldas e critérios de aceitação. O método deve corresponder à descontinuidade suspeita e à configuração da junta. O exame visual pode identificar o perfil da superfície, trincas visíveis, mordeduras ou problemas dimensionais, mas não pode estabelecer a ausência de falhas planares internas. O exame ultrassônico ou radiográfico pode ser exigido quando os documentos do projeto determinam um exame volumétrico.
Os documentos da AISC orientam o projeto, a fabricação e a inspeção estrutural dentro de seu escopo declarado; eles não transformam todo produto de aço em um material AISC. Um perfil W, uma ligação soldada e um tubo de duto podem envolver normas de material, regras de projeto e cláusulas de inspeção diferentes. O inspetor deve identificar qual documento rege o componente e qual cláusula fornece o limite.
Normas de produto e requisitos de aquisição
As normas de produto estabelecem as propriedades e condições que um item fornecido deve atender. Elas podem especificar composição química, dimensões, tratamento térmico, propriedades de tração, energia de impacto, dureza, condição da superfície, ensaios suplementares, repetição de ensaios, marcação e certificação. O método de ensaio pode vir da ASTM A370-26 ou de um documento ISO, enquanto a norma de produto estabelece o limite mínimo de escoamento, a resistência à tração, o alongamento ou a energia de impacto. Por isso, um certificado de laboratório que declare “ensaiado conforme a ISO 6892-1:2019” é incompleto se não identificar a designação do produto e os limites de aceitação.
A API Specification 5L trata de tubos de aço para sistemas de transporte dutoviário. Suas orientações de aquisição enfatizam que os documentos de compra devem identificar os requisitos aplicáveis de rota de fabricação, ensaios, inspeção e aceitação. O comprador pode precisar indicar a especificação do produto do tubo, o grau ou nível de resistência, a condição de fornecimento, as dimensões, o tipo de tubo, os requisitos de exame não destrutivo, o ensaio hidrostático, os requisitos de impacto, os ensaios suplementares e a documentação. Sem essas seleções, “tubo API 5L” pode não comunicar o conjunto completo das obrigações contratuais.
O mesmo princípio se aplica quando os documentos são combinados. A ISO 377:2017 pode reger a localização do corpo de prova, a ISO 6892-1:2019 pode reger o procedimento de tração e uma norma de produto pode estabelecer a resistência e o alongamento exigidos. A AWS D1.1/D1.1M:2025-AMD1 pode reger uma solda estrutural, com as disposições de projeto da AISC definindo quando o exame é exigido. A API Specification 5L pode acrescentar disposições específicas de fabricação e inspeção de tubos. Esses documentos podem funcionar em conjunto, mas não são intercambiáveis. Substituir uma norma de preparação de corpos de prova por uma norma de método de ensaio, ou substituir um código de aceitação de soldas por um relatório de ensaio de material, rompe o vínculo entre a medição e a aceitação.

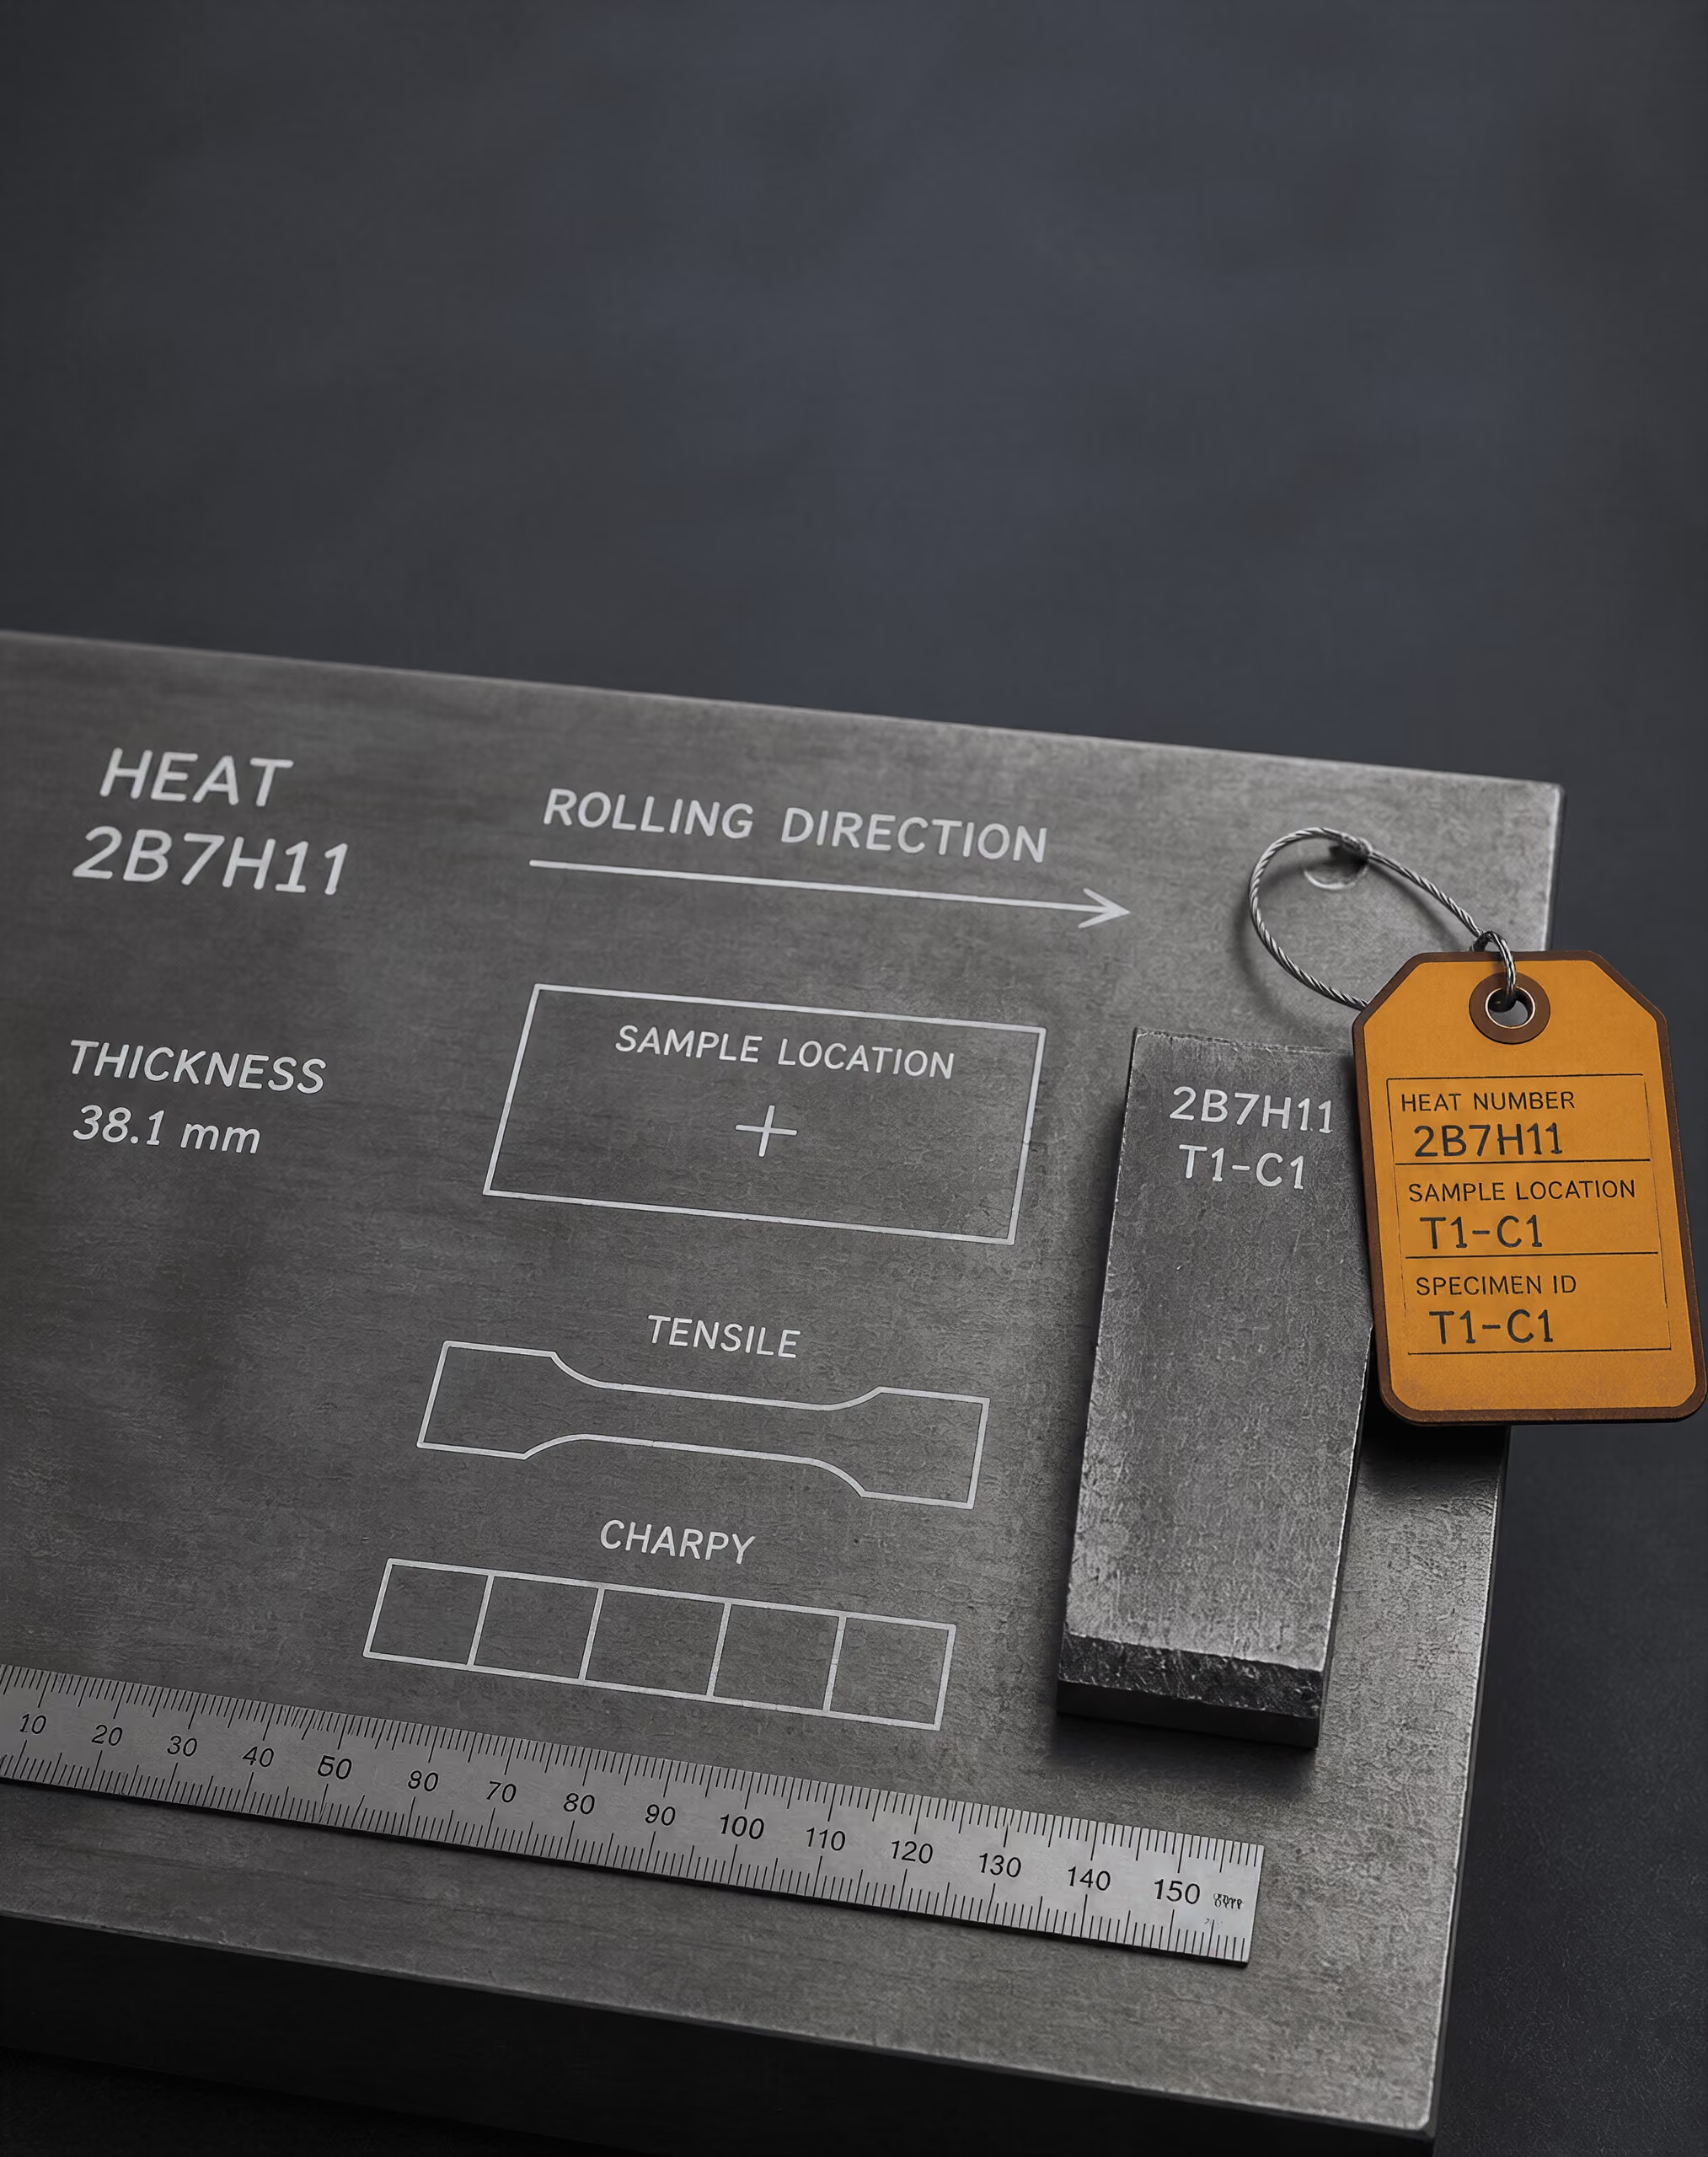
Amostragem, Rastreabilidade e Preparação de Corpos de Prova
Corrida, lote, forma do produto e identidade do corpo de prova
Um resultado de ensaio mecânico pertence a uma peça de aço definida, e não apenas a uma designação de grau. “S355” ou “ASTM A36” identifica uma categoria de especificação, mas não identifica a corrida, a espessura do produto, o histórico de laminação, a condição de fornecimento ou o local preciso do qual um corpo de prova foi retirado. Dois produtos que apresentem a mesma designação nominal de grau podem diferir quanto à segregação, à estrutura dos grãos, à distribuição de inclusões, às tensões residuais e às propriedades locais. Portanto, um corpo de prova não é representativo apenas porque seu certificado indica o mesmo grau do material sob exame.
A ISO 377:2017 estabelece a identificação, a localização e a preparação de amostras e corpos de prova para ensaios mecânicos de seções, barras, fio-máquina, produtos planos e produtos tubulares de aço. Seu principal requisito prático é a continuidade da identidade. O laboratório deve ser capaz de vincular o corpo de prova à amostra, a amostra ao produto e o produto à corrida ou ao lote registrado nos documentos de inspeção.
- Identidade do material
- Referência do fornecedor, número da corrida ou da fundição, especificação e grau
- Informações do produto
- Forma do produto, dimensões nominais e condição de fornecimento
- Identidade do ensaio
- Número do corpo de prova, direção, método e preparação
- Rastreabilidade
- A amostra vinculada ao produto e o produto vinculado à corrida ou ao lote
Um registro de identidade útil normalmente inclui a referência do fabricante ou fornecedor do aço, o número da corrida, o número da corrida de fundição ou de fusão, quando aplicável, a especificação e o grau do produto, a forma do produto, as dimensões nominais, a condição de fornecimento e o local de onde a amostra foi retirada. Também deve identificar o número do corpo de prova, a direção do ensaio, o método de ensaio e qualquer preparação ou desvio em relação ao procedimento especificado. Um relatório que liste “ensaio de tração — S355” sem o número da corrida e a localização no produto perdeu informações necessárias para avaliar se o resultado se aplica ao material fornecido.
Os termos heat e lot não são intercambiáveis. Em geral, heat identifica o aço produzido a partir de uma única fusão ou vazamento controlado. Um lot pode ser definido pela especificação do produto como um grupo de produtos fabricados a partir de uma única heat, de uma única faixa dimensional, de uma única condição de processamento ou de outra combinação especificada. A especificação aplicável controla a definição. Um plano de amostragem que trate uma remessa inteira como um único lot quando a norma aplicável separa heats, faixas de espessura ou rotas de fabricação pode produzir um resultado formalmente organizado, mas tecnicamente inválido.
A conexão entre o método e a aceitação também é importante. A ASTM A370-26 fornece procedimentos para ensaios de tração, dobramento, dureza e impacto de produtos de aço, aço inoxidável e ligas relacionadas, mas não determina se um resultado específico é aprovado. A aceitação decorre da especificação aplicável do produto ou do contrato de compra (ASTM International, 2026). Portanto, o registro do corpo de prova deve preservar informações suficientes para identificar essa especificação, incluindo sua edição, quando pertinente.
Esse princípio se estende para além dos ensaios mecânicos. A API Specification 5L trata de tubos de aço para sistemas de transporte por dutos e exige que os requisitos de fabricação, ensaio, inspeção e aceitação sejam especificados para o produto encomendado (American Petroleum Institute, 2013). A identidade do tubo, a rota de fabricação, a heat, o número do tubo e o status da inspeção devem permanecer vinculados enquanto as amostras são cortadas e encaminhadas. Um laboratório não pode reparar uma cadeia de identificação rompida produzindo um valor de dureza mais preciso.
Localização e orientação no produto
A localização da amostragem é uma variável metalúrgica. Em uma chapa laminada, o centro pode conter uma população de inclusões e um padrão de segregação diferentes dos observados na superfície. Em uma seção espessa, as taxas de resfriamento e a deformação podem variar ao longo da espessura. Em uma barra ou haste, as propriedades podem diferir entre o centro e a região externa. Em produtos tubulares, a posição na parede, a localização da solda, a orientação da costura e a distância da extremidade podem afetar o resultado. É por isso que a ISO 377:2017 trata separadamente as formas dos produtos, em vez de considerar todo aço como um bloco uniforme.
A forma do produto deve ser registrada antes da retirada da amostra. As formas relevantes incluem perfis estruturais, barras, hastes, produtos planos, como chapas e folhas, e produtos tubulares. Um corpo de prova de tração retirado da mesa de um perfil não é automaticamente equivalente a um retirado da alma. Um corpo de prova extraído da região central da espessura de uma chapa não é automaticamente equivalente a um corpo de prova retirado da superfície. No caso de tubos, uma amostra do metal de base não é intercambiável com uma que contenha uma solda longitudinal ou uma zona termicamente afetada.
A orientação é igualmente importante. “Longitudinal” geralmente significa que o eixo principal do corpo de prova acompanha a direção de laminação, trefilação, extrusão ou produção do tubo. “Transversal” significa que ele é perpendicular a essa direção, observadas as definições e as posições de amostragem permitidas na norma aplicável. A direção deve ser marcada no produto antes do corte; não deve ser inferida posteriormente a partir da forma de uma amostra sem identificação.
As especificações dos produtos frequentemente exigem ensaios de tração, dobramento ou corpos de prova de impacto nas orientações longitudinal ou transversal, e podem determinar a distância em relação a uma superfície, borda, solda ou extremidade do produto. Quando uma especificação de chapa exige um ensaio de tração transversal, um resultado longitudinal não pode ser substituído simplesmente porque o corpo de prova era mais fácil de usinar. Da mesma forma, os corpos de prova Charpy podem exigir uma orientação e uma direção do entalhe especificadas, para que o entalhe amostre o plano microestrutural pretendido. A ISO 148-1:2016 define o método de ensaio de impacto pendular com entalhe em V e entalhe em U Charpy para determinar a energia de impacto absorvida, mas a especificação do produto determina a orientação, a temperatura, o número de corpos de prova e a regra de aceitação exigidos (International Organization for Standardization, 2016).
O que um registro de amostragem deve mostrar
- 1 Direção de laminação ou de produção.
- 2 Borda de referência e superfície do produto.
- 3 Localização da solda ou da junta, quando pertinente.
- 4 Posição da espessura e limites do corte.
- 5 Marcações transferidas, pessoa responsável e horário da transferência.
Um esboço ou uma fotografia da amostragem costuma ser mais valioso do que uma declaração geral de que a amostra veio “da chapa”. Ele pode mostrar a direção de laminação, a borda de referência, a superfície, a solda ou costura, a posição na espessura e os limites do corte. Sempre que possível, as marcações devem permanecer após o corte. Se isso não for possível, o laboratório deve transferir imediatamente a identificação para a nova amostra e registrar quem fez a transferência e quando.
A amostragem também deve refletir a questão que está sendo investigada. Um ensaio de certificado pode demonstrar a conformidade de uma heat e de um lot de produto definidos. A investigação de um componente que falhou pode exigir corpos de prova da região da fratura, do metal de base não afetado, do metal de solda e da zona termicamente afetada. Essas são populações diferentes. Agrupá-las sob uma única designação de grau pode ocultar a localização responsável pela falha.
Usinagem, preparação do entalhe e preservação das evidências
A preparação pode alterar a propriedade medida. Os corpos de prova de tração devem ser usinados de acordo com as dimensões, o comprimento de referência, a condição superficial e a geometria exigidos pelo método selecionado. A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e as propriedades mecânicas que podem ser determinadas, mas o resultado depende de um corpo de prova corretamente preparado e de medições dimensionais precisas (International Organization for Standardization, 2019). Esmerilhamento excessivo, marcas profundas de ferramenta, superaquecimento ou um raio de transição incorreto podem causar fratura prematura ou alterar o alongamento relatado.
A mesma cautela se aplica à dureza. A ISO 6506-1:2014 especifica o método Brinell para materiais metálicos, incluindo ensaios realizados com máquinas de localização fixa e máquinas portáteis. A superfície de ensaio deve ser adequada à impressão, e a localização deve ser registrada. Um valor de dureza obtido em carepa, material descarbonetado, um cordão de solda ou uma superfície afetada por esmerilhamento pode responder a uma pergunta diferente da dureza do metal de base. A ISO 18265:2013 fornece conversões de dureza e estimativas de resistência à tração para materiais metálicos especificados, incluindo aços não ligados e de baixa liga, mas declara que os valores convertidos não substituem os resultados obtidos pelo método de ensaio padrão apropriado (International Organization for Standardization, 2013). Um valor Brinell convertido não deve ser apresentado como um ensaio de tração.
A preparação do entalhe exige um controle ainda mais rigoroso. No ensaio Charpy, a geometria, a orientação, a posição e o acabamento superficial do entalhe determinam o local de início da fratura. O entalhe deve ser colocado na direção e na região especificadas; um entalhe invertido pode expor um plano microestrutural diferente. O corpo de prova deve ser protegido contra danos no entalhe e contra a troca com corpos de prova de outra heat ou localização. Rótulos, diagramas e fotografias devem registrar a direção do entalhe antes do ensaio, e não depois que uma metade fraturada tenha sido separada de sua identificação.
Os métodos de corte também merecem registro. Corte a chama, serramento, cisalhamento, usinagem e métodos por descarga elétrica podem deixar camadas termicamente afetadas, deformações ou tensões residuais diferentes. A norma aplicável ao produto ou ao ensaio pode especificar quanto material deve ser removido antes da usinagem final. Se a preparação se afastar desse requisito, o desvio deve constar do relatório. Trata-se de uma evidência sobre o ensaio, não de um detalhe administrativo.
Preserve o material de origem e os fragmentos rejeitados quando um resultado for contestado ou uma falha estiver sob investigação. Mantenha as marcações originais, os retalhos, as extremidades fraturadas dos corpos de prova de tração, as metades dos corpos de prova Charpy, as fotografias de dureza e os registros de usinagem sob a mesma identificação da amostra. Para produtos soldados, conserve, quando pertinente, macrografias ou fotografias da superfície que mostrem a solda, a linha de fusão e a zona termicamente afetada. O exame não destrutivo não substitui essa cadeia. A AISC identifica o exame visual, o ensaio por líquido penetrante, o ensaio por partículas magnéticas, o exame radiográfico e o exame ultrassônico como métodos comuns, enquanto a AWS D1.1/D1.1M:2025-AMD1 estabelece requisitos de soldagem de aços estruturais para qualificação, fabricação, inspeção e critérios de aceitação de soldas (American Welding Society, 2025; American Institute of Steel Construction, 2024).
O relatório final deve declarar o que foi ensaiado, de onde veio, como foi orientado, como foi preparado, qual método foi utilizado e qual especificação forneceu o critério de aceitação. Somente então um número relatado poderá ser comparado com o requisito correto.
Identidade Química e os Limites dos Ensaios Mecânicos
Designação do Grau e Identidade do Material
Um grau de aço não é definido por um único resultado de tração. Sua identidade baseia-se, прежде de tudo, na designação do material e na composição química estabelecidas pela norma de produto aplicável. As propriedades mecânicas então mostram se o material, na condição em que foi fornecido, atende aos requisitos de desempenho dessa norma.
Essa distinção é importante porque valores semelhantes de resistência podem ocorrer em diferentes ligas. O aço carbono estrutural ASTM A36/A36M, o aço de alta resistência e baixa liga ASTM A572/A572M Grau 50 e o aço inoxidável ASTM A240/A240M Tipo 304 podem produzir resultados de tração aceitáveis para um determinado projeto, mas não são materiais intercambiáveis. Seus sistemas de liga, comportamento à corrosão, considerações de soldagem, formas de produto e critérios de aceitação exigidos são diferentes. Um relatório de tração que registre um limite de escoamento de 350 MPa não identifica qual desses graus foi ensaiado.
A designação deve, portanto, ser interpretada como uma declaração completa, e não como um número isolado ou uma descrição comercial. Ela pode incluir a norma aplicável, o grau, a classe, o tipo, a forma do produto, a faixa de espessura, a condição de fornecimento, os requisitos suplementares e a condição de tratamento térmico. “Grau 50” sem sua norma e forma de produto é uma informação incompleta. A mesma designação numérica pode ter requisitos diferentes conforme a especificação aplicável.
A verificação química aborda essa questão de identidade. Uma análise da corrida ou do produto normalmente registra elementos como carbono, manganês, fósforo, enxofre, silício, cromo, níquel, molibdênio, cobre, nióbio, vanádio ou titânio, conforme aplicável ao grau. Os limites são especificados pela norma de produto, enquanto a análise apresentada deve estar vinculada ao material representado pelo certificado de ensaio. Uma correspondência positiva não é estabelecida simplesmente porque o material é suficientemente resistente.
ASTM A370-26 define procedimentos para ensaios de tração, dobramento, dureza e impacto de produtos de aço, aço inoxidável e ligas relacionadas, mas não atribui um único limite universal de aprovação ou reprovação a todos os aços. A ASTM International declara que a aceitação é determinada pela especificação de produto aplicável ou pelo contrato de compra (ASTM International, 2026). O método de ensaio e o requisito de aceitação são partes distintas do sistema de controle.
Por que os Ensaios Mecânicos não Podem Substituir a Verificação Química
O ensaio de tração mede propriedades como limite de escoamento, resistência à tração, alongamento e redução de área sob um procedimento especificado. A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e as propriedades mecânicas que podem ser determinadas (International Organization for Standardization, 2019). Ela não determina a composição química completa da liga nem comprova que o corpo de prova corresponde à designação de grau alegada.
O ensaio de dobramento avalia a ductilidade e a ocorrência de trincas sob um cutelo e um ângulo especificados. O ensaio de dureza mede a resistência à indentação. A ISO 6506-1:2014 especifica o método Brinell para materiais metálicos, incluindo máquinas fixas e portáteis (International Organization for Standardization, 2014). O ensaio de impacto mede a energia absorvida sob condições definidas de entalhe, temperatura e disposição do pêndulo; a ISO 148-1:2016 abrange os ensaios Charpy com entalhe em V e em U (International Organization for Standardization, 2016). Nenhum desses resultados constitui uma impressão digital química.
Um valor de dureza pode ser convertido em uma resistência à tração estimada, mas essa estimativa não pode substituir o ensaio de tração especificado. A ISO 18265:2013 fornece conversões de dureza e estimativas de resistência à tração para determinados aços não ligados e de baixa liga, aços fundidos, aços para ferramentas e outros materiais metálicos, advertindo que os valores convertidos não substituem os resultados obtidos pelo método de ensaio padrão apropriado (International Organization for Standardization, 2013). A mesma limitação se aplica com ainda mais força ao tentar inferir o grau somente a partir da dureza.
O tratamento térmico ilustra o problema. A têmpera e o revenimento podem elevar a resistência de um aço cuja composição química difere da de outro aço que atinge resistência semelhante por meio da liga ou do processamento. O trabalho a frio pode alterar a dureza e o limite de escoamento sem modificar a composição global. A espessura, o local de amostragem, a estrutura dos grãos, a segregação e a temperatura de ensaio também afetam o resultado apresentado. Portanto, um ensaio de tração tecnicamente correto pode descrever com precisão o corpo de prova e, ainda assim, não dizer nada conclusivo sobre se ele era ASTM A516/A516M Grau 70, ASTM A572/A572M Grau 50 ou outro material com propriedades sobrepostas.
O controle dos corpos de prova é igualmente importante. A ISO 377:2017 especifica a identificação, a localização e a preparação de amostras e corpos de prova para ensaios mecânicos de perfis, barras, vergalhões, produtos planos e produtos tubulares de aço (International Organization for Standardization, 2017). Se a chapa, a espessura, a orientação ou o local do produto incorretos forem amostrados, o laboratório poderá seguir corretamente o método e, ainda assim, produzir um resultado que não possa ser aplicado ao material alegado.
Documentação no Nível da Corrida e Riscos de Materiais Misturados
A ligação prática entre identidade e desempenho é o número da corrida. Uma corrida é uma quantidade definida de aço produzida a partir de uma determinada operação de fusão ou de um registro específico de produção. O relatório de ensaio da usina, o relatório de ensaio do material ou o certificado deve relacionar o número da corrida à identificação do produto, ao grau, às dimensões, à condição, à análise química, aos resultados dos ensaios mecânicos e a quaisquer ensaios suplementares exigidos. Essa relação deve ser mantida durante o corte, o processamento, o armazenamento e a instalação.
Um certificado da Corrida H12345 não pode automaticamente respaldar uma chapa marcada H12345A, uma sobra sem identificação preservada ou um feixe contendo várias corridas. Os sistemas de marcação podem ser removidos por jateamento, corte, aplicação de revestimento ou fabricação. Uma vez perdida a rastreabilidade, um ensaio de tração posterior não a restabelece. Ele confirma as propriedades da peça ensaiada, mas não sua origem nem sua identidade química completa.
O armazenamento de materiais misturados cria um risco semelhante. Chapas de ASTM A36/A36M e ASTM A572/A572M Grau 50 podem parecer idênticas e produzir resultados sobrepostos de dobramento ou dureza. Um componente de aço inoxidável e um componente de aço carbono também podem ser confundidos depois que a preparação da superfície remove as marcações visíveis. Se uma amostra for retirada do item errado, o relatório do laboratório poderá estar correto, mas ser atribuído à corrida errada.
É por isso que a análise química, as marcações, os certificados e os relatórios mecânicos devem ser analisados como uma única cadeia de rastreabilidade. Para tubos de aço destinados a dutos, as orientações de compra da API Specification 5L abordam a necessidade de especificar requisitos de fabricação, ensaio, inspeção e aceitação, em vez de depender de um resultado genérico de ensaio (American Petroleum Institute, 2013). Na soldagem estrutural, a AWS D1.1/D1.1M:2025-AMD1 estabelece separadamente a qualificação de procedimentos de soldagem, a qualificação de soldadores, os métodos de inspeção e os critérios de aceitação de soldas (American Welding Society, 2025). Uma inspeção de solda não pode corrigir um metal de base não identificado.
A conclusão correta é limitada, mas importante: os ensaios mecânicos estabelecem o desempenho medido de um corpo de prova devidamente identificado. A verificação química estabelece o que é o material. Uma função não pode substituir a outra.

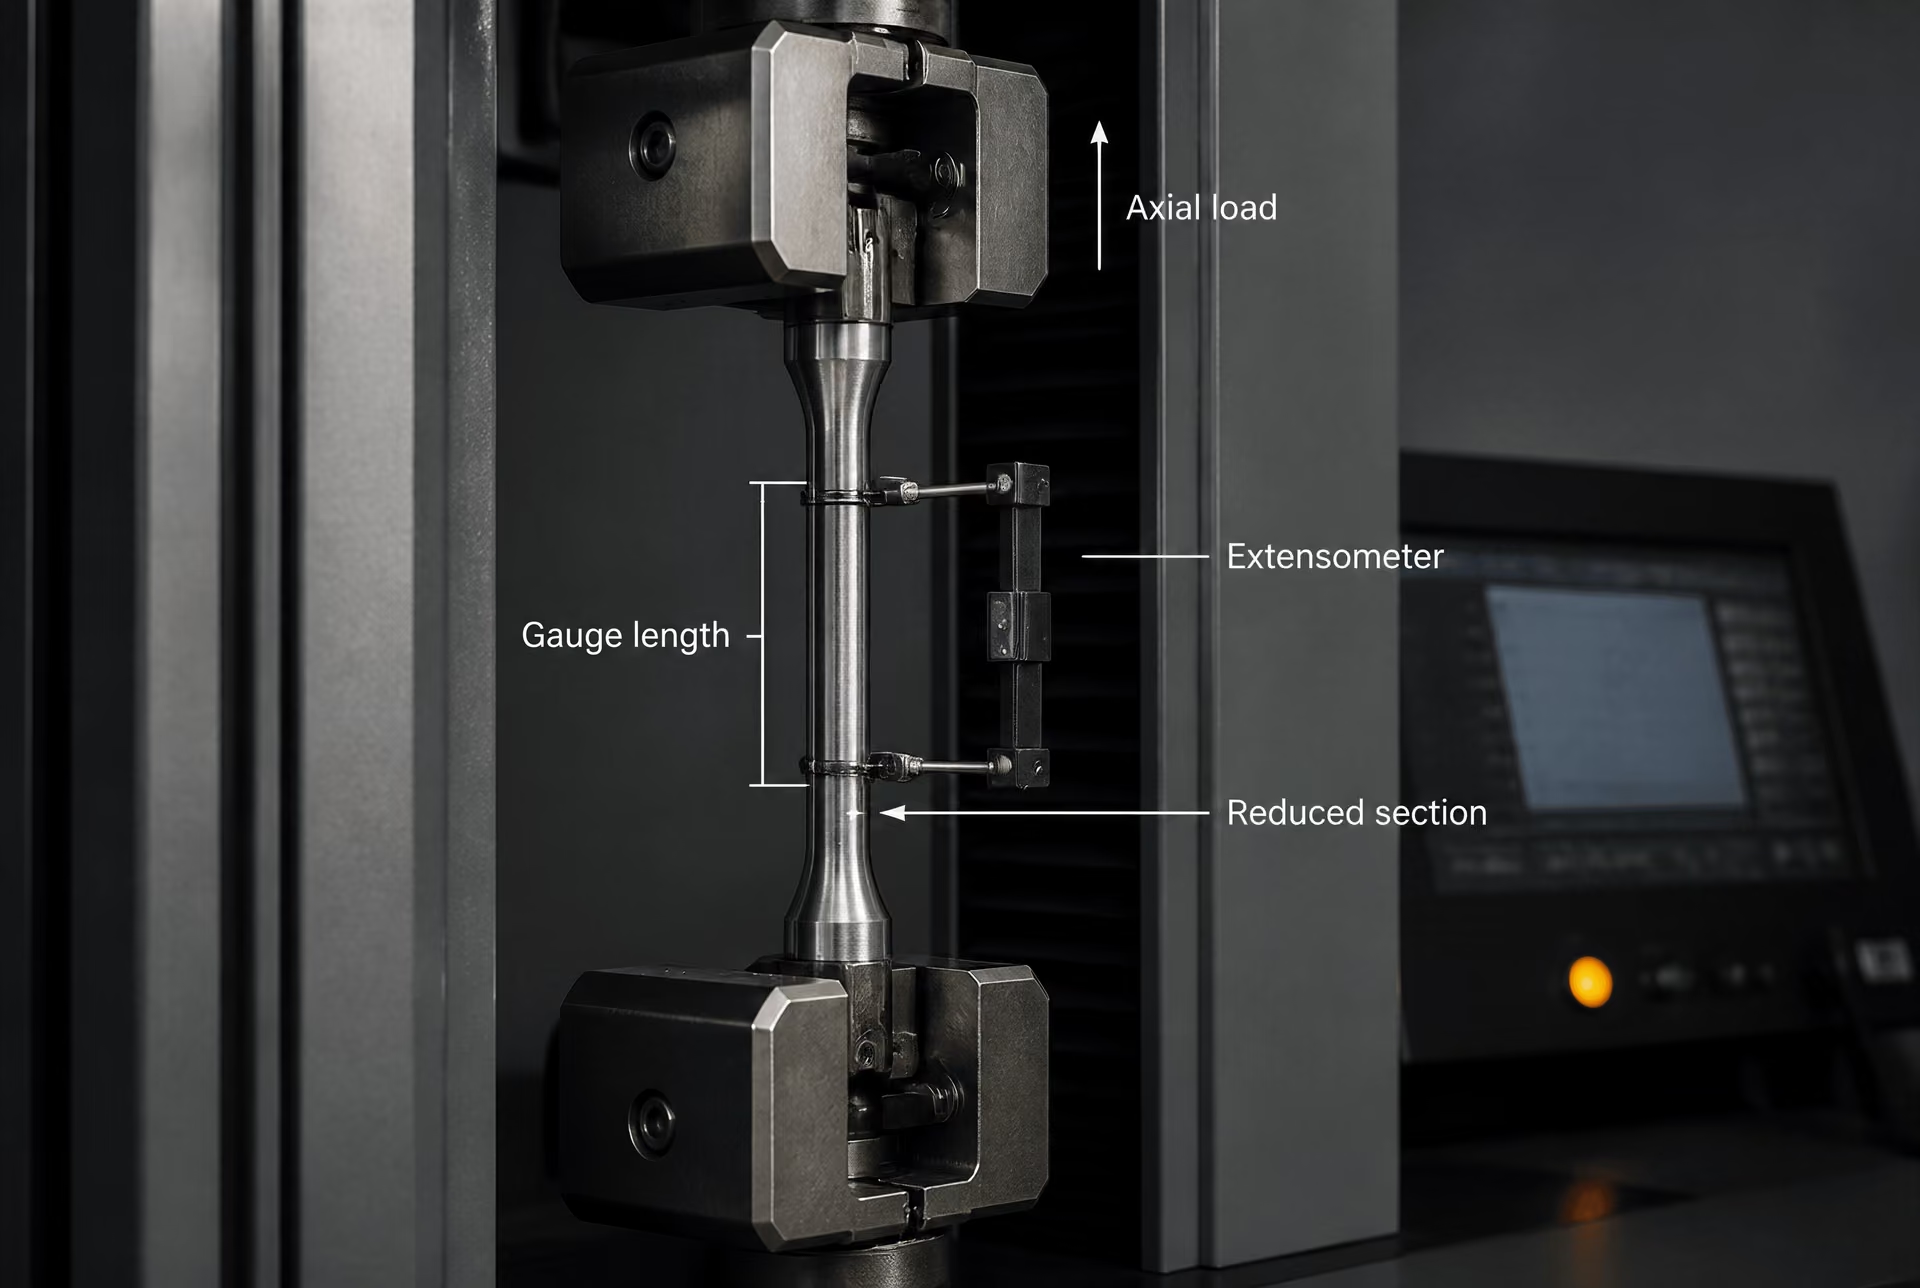
Ensaio de Tração do Aço à Temperatura Ambiente
O ensaio de tração mede como um corpo de prova de aço responde a uma carga axial continuamente crescente à temperatura ambiente. O ensaio pode mostrar a tensão na qual começa a deformação plástica, a tensão de engenharia máxima atingida e a quantidade de deformação permanente antes da fratura. Esses resultados ajudam a caracterizar uma corrida, chapa, barra, tubo, peça forjada ou outro produto, mas o ensaio não constitui uma decisão universal de aprovação ou reprovação. Um resultado só se torna significativo quando o valor apresentado está vinculado à forma correta do produto, ao local de amostragem, à geometria do corpo de prova, à norma de ensaio e ao requisito de aceitação aplicável.[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
Essa distinção é importante porque um laboratório de ensaios pode seguir um procedimento de tração válido enquanto um inspetor aplica a especificação de produto errada. Da mesma forma, uma especificação de produto pode exigir um resultado que não possa ser obtido de maneira confiável a partir de um corpo de prova inadequado ou de um ensaio cujo controle esteja incorreto. A ASTM A370-26 abrange ensaios de tração, dobramento, dureza e impacto de produtos de aço, aço inoxidável e ligas relacionadas, deixando a aceitação a cargo da especificação de produto aplicável ou do contrato de compra (ASTM International, 2026). A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e identifica as propriedades mecânicas que podem ser determinadas (International Organization for Standardization, 2019).
ISO 6892-1:2019 e ASTM A370-26
A ISO 6892-1:2019 é um método geral para o ensaio de tração de materiais metálicos à temperatura ambiente. Ela aborda a preparação e a marcação dos corpos de prova, os requisitos da máquina de ensaio, a medição da força e do alongamento, as taxas de ensaio, a determinação das propriedades e a elaboração do relatório. Ela fornece a estrutura necessária para obter resultados comparáveis, em vez de estabelecer o limite mínimo de escoamento ou o alongamento para cada grau de aço.
ASTM A370-26 desempenha uma função semelhante de coordenação para muitos produtos de aço e ligas em sistemas de inspeção baseados nas normas ASTM. Suas disposições relativas ao ensaio de tração devem ser lidas em conjunto com a especificação aplicável ao material. Por exemplo, a especificação pertinente pode indicar se o resultado deve ser reportado como limite de escoamento ou ponto de escoamento, se uma extensão especificada deve ser usada para determinar a resistência de prova, qual comprimento de referência para o alongamento se aplica e se a redução de área é exigida. O método de ensaio fornece o procedimento; a especificação do produto fornece o requisito.
A seleção do corpo de prova faz parte dessa relação. A ISO 377:2017 rege a identificação, a localização e a preparação de amostras e corpos de prova para ensaios mecânicos de perfis, barras, vergalhões, produtos planos e produtos tubulares de aço. Um produto pode exigir um corpo de prova longitudinal, transversal ou retirado de uma posição definida ao longo da espessura. Um corpo de prova de chapa cortado paralelamente à direção de laminação não necessariamente representa o mesmo comportamento direcional que um corpo de prova cortado transversalmente a ela. Um tubo pode exigir atenção à curvatura, à espessura da parede, ao achatamento e à localização do corpo de prova. O laboratório deve registrar o produto de origem, a identificação da corrida ou fundição, a orientação, a espessura ou o diâmetro e a posição de amostragem.
A seção reduzida do corpo de prova deve ter uma geometria definida, com um comprimento de referência utilizado para as medições de extensão. Dimensões padronizadas tornam os resultados de alongamento comparáveis. Elas não tornam todas as geometrias intercambiáveis. Um corpo de prova proporcional e um corpo de prova não proporcional podem produzir diferentes alongamentos percentuais, porque a deformação final não é distribuída independentemente do comprimento de referência e da forma da seção transversal. A usinagem também é importante: marcas profundas de ferramenta, transições abruptas, superaquecimento, descarbonetação ou uma condição superficial inadequada podem provocar uma fratura prematura ou alterar a ductilidade medida.
A máquina de ensaio deve aplicar a força de tração através do eixo do corpo de prova e medir a força e a extensão com exatidão ao longo da faixa exigida. A fixação deve impedir o escorregamento sem esmagar ou flexionar o corpo de prova, nem introduzir uma concentração de tensão próxima às garras. Erros de alinhamento podem produzir tensões de flexão que não fazem parte do ensaio uniaxial pretendido. O procedimento também controla a taxa de carregamento ou de deformação. Uma velocidade excessiva pode afetar o comportamento aparente de escoamento e a extensão medida, enquanto uma taxa desnecessariamente lenta ou inconsistente pode dificultar a comparação dos resultados.
Um extensômetro mede a extensão ao longo de um comprimento de referência definido. Ele não é simplesmente um dispositivo para tornar o ensaio mais preciso; seu comprimento de referência, fixação, faixa, resolução, calibração e ponto de remoção afetam qual propriedade pode ser determinada. Um extensômetro utilizado para determinar o comportamento de escoamento ou de prova deve permanecer fixado e apresentar exatidão durante a parte relevante da curva tensão–deformação. Se for removido antes da fratura, o deslocamento do travessão da máquina não pode substituir automaticamente a extensão no comprimento de referência, pois o deslocamento do travessão também inclui a deformação nas garras, na estrutura da máquina e em outros componentes. O registro do ensaio deve indicar como a extensão foi medida e quando o extensômetro foi removido, caso a remoção seja permitida pelo método.
Limite de escoamento, resistência de prova, resistência à tração, alongamento e redução de área
| Propriedade | O que descreve | Condição importante para o relato |
|---|---|---|
| Limite de escoamento | Tensão associada ao início da deformação plástica | Declarar se foi utilizado um ponto de escoamento nítido ou outra definição |
| Limite de escoamento convencional | Tensão associada a uma deformação permanente especificada | Declarar o deslocamento ou a extensão especificada |
| Resistência à tração | Máxima tensão de engenharia atingida | Calculada usando a área original da seção transversal |
| Alongamento | Extensão ao longo de um comprimento de referência definido | O comprimento de referência deve acompanhar o percentual |
| Redução de área | Diminuição da área da seção transversal na fratura | Medida na região estrangulada e relatada separadamente |
O limite de escoamento descreve a tensão associada ao início da deformação plástica. Alguns aços apresentam um ponto de escoamento superior e um ponto de escoamento inferior distintos: o material atinge uma tensão máxima e, em seguida, continua a deformação plástica sob uma tensão mais baixa e relativamente estável. Outros aços não exibem um ponto de escoamento nítido. Sua curva tensão–deformação muda gradualmente do comportamento elástico para o plástico; portanto, utiliza-se um deslocamento ou uma extensão especificada para definir um valor reprodutível.
A resistência de prova é uma medida da deformação plástica baseada em deslocamento. Uma designação como resistência de prova a uma deformação percentual especificada refere-se à tensão necessária para produzir essa deformação permanente segundo o método definido. O deslocamento exato deve ser obtido na norma ou na especificação do produto aplicável. Portanto, a resistência de prova não é intercambiável com um ponto de escoamento identificado visualmente e não deve ser reportada sob um rótulo genérico de “escoamento” quando o requisito aplicável exigir resistência de prova.
A resistência à tração, frequentemente denominada resistência à tração última, é a tensão de engenharia máxima atingida durante o ensaio. Ela é calculada dividindo-se a maior força registrada pela área original da seção transversal. Após esse máximo, um corpo de prova dúctil normalmente desenvolve estricção localizada. A carga real pode diminuir enquanto o material na região estrangulada continua a sofrer deformação plástica. Consequentemente, a resistência à tração não representa a tensão na fratura, nem indica, por si só, a quantidade de ductilidade.
O alongamento mede a extensão ao longo do comprimento de referência especificado após a fratura, geralmente expressa como uma porcentagem do comprimento de referência original. As partes fraturadas são encaixadas novamente, e o comprimento de referência final é medido de acordo com o método aplicável. O alongamento depende fortemente do comprimento de referência, da geometria do corpo de prova, da orientação, da espessura, da condição superficial e da distribuição da deformação plástica. Um comprimento de referência curto pode incluir uma parcela maior da deformação de estricção localizada e produzir uma porcentagem diferente daquela obtida com um comprimento de referência mais longo. O comprimento de referência deve acompanhar o valor reportado.
A redução de área mede a diminuição da área da seção transversal no local da fratura. Ela é calculada comparando-se a área original com a menor área final na região estrangulada e expressando-se a diferença como uma porcentagem da área original. Diferentemente do alongamento, ela se concentra na contração local, e não na extensão total ao longo de um comprimento definido. Dois corpos de prova podem apresentar alongamentos semelhantes, mas diferentes reduções de área, ou reduções de área semelhantes, mas diferentes alongamentos. Uma propriedade não substitui a outra.
Os valores de tensão também dependem da convenção de área utilizada. A tensão de engenharia usa a área original, enquanto a tensão verdadeira usa a área variável durante a deformação. As especificações de produto e os relatórios rotineiros de ensaio de tração geralmente identificam a convenção exigida pela norma de ensaio. Um laboratório não deve misturar valores calculados por convenções diferentes nem inferir um limite específico de uma classe a partir de um gráfico sem verificar o documento aplicável.
Localização da fratura, validade do corpo de prova e elaboração do relatório
Uma fratura na seção reduzida é normalmente o resultado esperado, mas sua localização precisa afeta a validade do alongamento e pode levantar dúvidas sobre os demais resultados. Uma ruptura próxima a uma garra, fora do comprimento de referência, em uma marca de usinagem ou em um defeito evidente de desalinhamento pode não representar a seção útil do material. O método aplicável e a especificação do produto determinam se o resultado é inválido, se uma condição especial permite sua aceitação ou se é necessário repetir o ensaio. O laboratório não deve simplesmente descartar um resultado inconveniente ou substituí-lo por um novo ensaio sem registrar o motivo.
A aparência da fratura também pode fornecer observações úteis. Uma estricção dúctil centralizada difere de uma ruptura por cisalhamento, de uma falha por separação, de uma falha relacionada a uma delaminação ou de uma fratura iniciada em um defeito superficial. A aparência, por si só, não estabelece a conformidade, mas pode indicar um problema na preparação do corpo de prova, uma descontinuidade do produto ou um modo de falha anormal. A localização da fratura, a distância em relação à marca de referência ou à garra mais próxima e qualquer defeito visível devem ser registrados quando pertinentes.
Um relatório tecnicamente defensável identifica a designação do material, a forma do produto, o número da corrida ou fundição, a orientação do corpo de prova, o local de amostragem, o tipo e as dimensões do corpo de prova, a área original da seção transversal, o comprimento de referência, a temperatura de ensaio, o método e a edição do ensaio, a base da taxa de carregamento ou de deformação, os equipamentos de medição de força e extensão e quaisquer desvios. O relatório apresenta as propriedades determinadas com suas unidades e declara se o alongamento foi medido após a fratura e se a redução de área foi determinada. Se um corpo de prova fraturou fora da localização permitida, esse fato deve constar do relatório mesmo que posteriormente seja realizado um novo ensaio.
Mais importante ainda, o relatório deve separar os resultados medidos da situação de aceitação. A ISO 6892-1:2019 pode produzir valores de resistência à tração, resistência de prova e alongamento, mas não decide se uma determinada classe atende aos requisitos. Da mesma forma, a ASTM A370-26 orienta os usuários a consultar a especificação do produto aplicável ou o contrato de compra para a aceitação. Uma especificação de chapa estrutural, uma especificação de material para vasos de pressão e um requisito para tubos de linha podem estabelecer diferentes locais de retirada dos corpos de prova, propriedades e limites para aços com composição química nominal semelhante. A API Specification 5L, por exemplo, trata de tubos de aço para sistemas de transporte por dutos e da necessidade de definir requisitos de fabricação, ensaio, inspeção e aceitação (American Petroleum Institute, 2013). Portanto, o valor de aceitação deve ser citado na especificação do produto aplicável, na revisão correspondente e no documento de compra — não inventado a partir do método de ensaio de tração nem emprestado de outra classe.
Ensaio de Dobramento: Ductilidade, Integridade e Abertura Superficial
Objetivos do dobramento guiado e do ensaio de dobramento
Um ensaio de dobramento verifica se um corpo de prova de aço pode sofrer uma quantidade especificada de deformação plástica sem desenvolver uma abertura inaceitável no lado submetido à tração. Portanto, trata-se de uma avaliação da ductilidade e da integridade para fabricação, e não de um substituto para o ensaio de tração. Um ensaio de tração mede propriedades como limite de escoamento, resistência à tração, alongamento e redução de área sob uma carga axial controlada. A ISO 6892-1:2019 especifica o método de tração à temperatura ambiente e as propriedades mecânicas que podem ser determinadas. Um ensaio de dobramento fornece um tipo diferente de evidência: concentra a deformação em uma seção curva e expõe fragilidades que se abrem na superfície e que podem não ser aparentes em um resultado de tração.
A distinção é importante porque um aço pode atender aos requisitos de resistência à tração e alongamento, mas ainda assim ser reprovado em um ensaio de dobramento. Inclusões localizadas, laminações, porosidade, descontinuidades de solda, fluxo de grãos desfavorável ou defeitos superficiais podem se abrir quando o corpo de prova é dobrado ao redor de um formador. Por outro lado, a aprovação em um ensaio de dobramento não estabelece a resistência à tração exigida para um grau como ASTM A36 ou ASTM A572 Grade 50. Cada ensaio responde a uma pergunta definida.
A ASTM A370-26 fornece procedimentos para ensaios de tração, dobramento, dureza e impacto de produtos de aço, aço inoxidável e ligas relacionadas. Ela não cria uma única regra de aceitação para todos os produtos de aço. A ASTM International declara que a aceitação é determinada pela especificação de produto aplicável ou pelo contrato de compra (ASTM International, 2026). A especificação pertinente pode ser uma norma para chapas, barras, folhas, tubos, tubulações ou soldagem, e seus requisitos podem mudar conforme a espessura, o grau, a forma do produto ou a condição de fornecimento.
A seleção do corpo de prova faz parte do resultado. A ISO 377:2017 trata da identificação, localização e preparação de amostras e corpos de prova para perfis, barras, vergalhões, produtos planos e produtos tubulares de aço. Um ensaio de dobramento corretamente executado no local ou na orientação errada pode fornecer uma indicação enganosa da qualidade do produto. O registro do ensaio deve identificar a corrida ou o lote, a forma do produto, o grau, a espessura, as dimensões do corpo de prova, a condição da superfície, a direção do dobramento, o diâmetro do formador, o ângulo de dobramento e a indicação observada.
Os ensaios de dobramento também são utilizados na qualificação de soldagem e no controle de fabricação. A AWS D1.1/D1.1M:2025-AMD1 inclui requisitos para soldagem de aços estruturais, qualificação de procedimentos e soldadores, fabricação, métodos de inspeção e critérios de aceitação de soldas. Um dobramento transversal de solda, um dobramento longitudinal de solda ou um dobramento lateral não avalia exatamente a mesma região de uma junta. O corpo de prova selecionado deve posicionar o metal de solda, a linha de fusão, a zona afetada pelo calor ou a raiz onde o requisito de qualificação aplicável determinar.
Mandril, ângulo, orientação e localização do dobramento
Ferramenta de conformação ou mandril A ferramenta ao redor da qual um corpo de prova de dobramento é conformado; seu diâmetro e o ângulo de dobramento controlam a deformação imposta.
O formador, ou mandril, controla a severidade da deformação. Em muitas especificações, ele é expresso como um diâmetro relacionado à espessura do corpo de prova, como um diâmetro de formador igual a um múltiplo especificado de t. Um diâmetro menor produz um dobramento mais fechado e uma maior deformação nas fibras externas; um diâmetro maior impõe uma condição menos severa. O diâmetro especificado, por si só, não é suficiente. A largura e a espessura do corpo de prova, as bordas usinadas, o ângulo de dobramento e o método de aplicação da força também afetam a deformação imposta ao material.
Um dobramento guiado normalmente posiciona o corpo de prova sobre uma abertura de matriz enquanto um êmbolo o força ao redor de um formador prescrito. O ângulo final pode ser de 90°, 120°, 180° ou outro valor estabelecido pelo requisito aplicável. Um dobramento de 180° não é automaticamente o ensaio correto ou mais severo para todos os produtos. A especificação do produto é que controla essa condição. A ASTM A370-26 fornece o procedimento geral, enquanto a norma do grau ou do produto fornece as dimensões e a condição de aceitação.
A orientação é igualmente importante. Um corpo de prova de produto plano pode ser dobrado transversal ou longitudinalmente em relação à direção de laminação. Uma barra ou um perfil pode exigir uma relação específica com seu eixo longitudinal. No caso de material soldado, a face, a raiz ou a lateral pode ser posicionada sob tração. A superfície submetida à tração é o local onde uma descontinuidade existente tem maior probabilidade de se abrir; portanto, mudar a direção do dobramento muda o que o ensaio revela. Um dobramento transversal de face posiciona a face da solda no lado externo do dobramento; um dobramento de raiz posiciona ali o lado da raiz. Um dobramento lateral expõe uma seção transversal e pode revelar descontinuidades distribuídas ao longo da espessura da solda.
A localização do dobramento também deve ser controlada. Um corpo de prova de chapa pode ser retirado da região central da espessura, próximo a uma superfície, de uma extremidade prescrita ou a uma distância especificada de uma solda. Produtos tubulares introduzem escolhas adicionais, incluindo a orientação da tira ao redor da circunferência e se o ensaio avalia o corpo do tubo ou uma costura de solda. A API Specification 5L trata de tubos de aço para sistemas de transporte por dutos e enfatiza a especificação dos requisitos de fabricação, ensaio, inspeção e aceitação, em vez de depender de um ensaio genérico indefinido (American Petroleum Institute, 2013).
A preparação pode alterar o resultado aparente. Bordas cortadas a chama, bordas cisalhadas ásperas, cantos vivos, marcas de esmerilhamento ou usinagem excessiva podem atuar como iniciadores artificiais de trincas. A norma aplicável pode exigir bordas arredondadas ou limitar o acabamento das bordas. O laboratório deve registrar se uma abertura começou em uma borda preparada, na superfície original do produto, no metal de solda ou na zona afetada pelo calor. Essa localização pode determinar se a indicação é relevante para a regra de aceitação especificada.
Trincas, rasgos e descontinuidades definidas pela especificação
“Trinca” não constitui, por si só, uma decisão completa de aceitação. O inspetor deve determinar onde ela se formou, como se apresenta e qual documento rege o resultado. Uma especificação de produto pode rejeitar qualquer trinca ou rasgo visível após o dobramento. Outra pode permitir rasgamento limitado nas bordas, mas rejeitar aberturas na face da solda ou no metal de base. Uma disposição de qualificação de soldagem pode definir um comprimento máximo permitido para uma descontinuidade, excluir certos tipos de indicações ou exigir a avaliação de vários corpos de prova. Não existe uma regra universal de tamanho de trinca que possa ser aplicada a todos os ensaios de dobramento de aço.
| Observação do dobramento | Por que a localização importa | Base de aceitação |
|---|---|---|
| Superfície limpa | Nenhuma abertura visível sob a condição estabelecida | Especificação do produto ou requisito de soldagem |
| Rasgamento da borda | Pode estar relacionado à preparação da borda do corpo de prova | Regra específica para descontinuidade de borda |
| Abertura longitudinal | Pode expor uma descontinuidade do produto | Critério aplicável ao produto ou à fabricação |
| Trinca no metal de solda | Indica um problema na região da solda | Código de soldagem aplicável ou regra de qualificação |
| Abertura na fronteira de fusão | Pode indicar uma descontinuidade na interface | Critério de aceitação da solda |
As observações típicas incluem uma superfície íntegra, um rasgo superficial na borda, uma abertura longitudinal, uma trinca transversal, uma separação semelhante à lamelar, uma trinca no metal de solda ou uma abertura na linha de fusão. A importância de cada uma é diferente. Uma pequena descontinuidade causada exclusivamente pela preparação da borda do corpo de prova pode ser tratada de maneira diferente de uma trinca que se inicia na superfície laminada original. Uma abertura longa e aguda na região submetida à tração geralmente tem maior importância que uma marca curta e arredondada, mas a decisão final ainda cabe à especificação aplicável.
O relatório deve descrever as indicações, em vez de simplesmente declarar “aprovado” ou “reprovado”. Deve informar o comprimento medido ou estimado, a orientação, a superfície em que a indicação apareceu, a distância até uma borda e se ela é contínua ou separada. Fotografias podem ajudar a preservar as evidências, especialmente quando uma especificação de produto exige análise pelo comprador ou pelo engenheiro. Se o requisito não estiver claro, o ensaio não deve ser julgado retroativamente com base em um limite conveniente.
O ensaio de dobramento também difere do exame não destrutivo após a fabricação. O exame visual, o ensaio por líquido penetrante, o ensaio por partículas magnéticas, o ensaio radiográfico e o ensaio ultrassônico inspecionam soldas sem cortar e dobrar um corpo de prova; a AISC identifica esses métodos como métodos comuns de END e remete à AWS D1.1/D1.1M, Seção 8, para os métodos de inspeção de soldas e os critérios de aceitação (American Institute of Steel Construction, 2024). Um ensaio de dobramento pode revelar uma fragilidade de fabricação ao forçá-la a se abrir, mas não mapeia toda a solda produzida nem substitui o exame exigido pela especificação de construção.
Portanto, o resultado defensável é uma cadeia vinculada: o produto e o grau corretos; um corpo de prova representativo, identificado e preparado segundo a norma de amostragem aplicável; a orientação e a localização de dobramento especificadas; o mandril e o ângulo indicados; e um critério de aceitação extraído da especificação de produto, do código de soldagem ou do contrato aplicável. A ASTM A370-26 estabelece a estrutura do ensaio; ela não transforma toda abertura visível no mesmo tipo de falha.
Ensaio de Dureza: Medição e Interpretação Brinell
ISO 6506-1:2014 e ensaio de dureza Brinell
O ensaio de dureza Brinell mede a resistência de uma superfície metálica à penetração por um penetrador esférico duro. A máquina aplica uma força especificada por meio de uma esfera de carbeto de tungstênio, mantém essa força durante um período definido, remove-a e mede o diâmetro da impressão permanente em duas direções aproximadamente perpendiculares. O número de dureza Brinell é calculado a partir da força de ensaio e da área da superfície curva da impressão, e não apenas do diâmetro da impressão. Uma impressão menor, sob as mesmas condições de ensaio, indica maior resistência à indentação e, portanto, um valor Brinell mais alto.
O resultado normalmente é apresentado usando a designação HBW, seguida do diâmetro da esfera, da força de ensaio e, quando necessário, do tempo de aplicação da força. Um resultado como 210 HBW 10/3000 identifica um valor de dureza Brinell obtido com uma esfera de carbeto de tungstênio de 10 mm e uma força de ensaio nominal de 3000 kgf. Informar apenas “210 Brinell” elimina informações necessárias para avaliar se outro resultado foi obtido em condições comparáveis.[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
ISO 6506-1:2014 especifica o método de ensaio Brinell para materiais metálicos e abrange tanto máquinas de ensaio de dureza instaladas em local fixo quanto máquinas portáteis (International Organization for Standardization, 2014). O diâmetro da esfera e a força selecionados não são arbitrários. A relação entre força e diâmetro da esfera afeta o tamanho e a sensibilidade da impressão; portanto, uma comparação válida normalmente exige a mesma escala Brinell ou uma escala permitida pela norma de produto aplicável. O operador também deve aplicar a força sem danificar a superfície, mantê-la durante o tempo de permanência especificado e medir uma impressão claramente definida.
Um número Brinell é uma propriedade de dureza medida, não uma afirmação direta sobre resistência à tração, limite de escoamento, vida útil em desgaste ou desempenho em serviço. O aço com um valor de dureza mais alto frequentemente apresenta maior resistência, particularmente dentro de classes e condições de tratamento térmico relacionadas, mas a relação depende da composição, da microestrutura, do processamento anterior e da faixa de ensaio relevante. A ISO 18265:2013 fornece conversões de dureza e estimativas de resistência à tração para materiais metálicos especificados, incluindo aços não ligados e de baixa liga, aços fundidos e aços-ferramenta. A norma também adverte que um valor convertido não substitui o resultado obtido pelo método de ensaio padrão apropriado (International Organization for Standardization, 2013). Portanto, uma conversão informada não pode corrigir a ausência de um ensaio de tração ou a seleção incorreta desse ensaio.
O resultado de dureza só é significativo quando relacionado à especificação do produto. A ASTM A370-26 fornece procedimentos para ensaios de dureza, além de ensaios de tração, dobramento e impacto de aço, aço inoxidável e produtos de ligas relacionados, mas deixa os critérios de aceitação a cargo da especificação do produto aplicável ou do contrato de compra (ASTM International, 2026). Um resultado de 210 HBW pode atender a uma classe, condição de tratamento térmico ou requisito de pedido e não atender a outra. O número, por si só, não é um critério de aceitação.
Máquinas instaladas em local fixo e máquinas portáteis
Uma máquina instalada em local fixo é normalmente montada sobre um suporte rígido em um laboratório ou área de inspeção. Sua estrutura limita o movimento durante o carregamento, sua bigorna e seu cabeçote de ensaio podem ser alinhados com maior controle, e seu sistema óptico ou eletrônico pode tornar a medição da impressão mais repetitiva. Esses recursos reduzem a variação, mas não eliminam erros causados por preparação inadequada, superfícies curvas, espessura insuficiente, força incorreta ou uma impressão posicionada muito próxima de outra impressão.
As máquinas Brinell portáteis estão incluídas no escopo da ISO 6506-1:2014. Essa inclusão não torna toda leitura de campo intercambiável com um resultado de laboratório. O equipamento portátil ainda deve aplicar a força especificada, utilizar o penetrador exigido, manter o alinhamento e permitir a medição da impressão de acordo com o método. A peça deve proporcionar um ponto de reação suficientemente estável. Vibração, movimento, curvatura local, acesso limitado, tinta, carepa e lixamento grosseiro podem afetar a leitura.
Os ensaios de campo exigem um controle mais rigoroso da localização, pois a máquina é levada até o produto, em vez de o produto ser levado a uma estação de ensaio controlada. O relatório deve identificar o produto, a corrida ou o lote de fundição, a face de ensaio, a malha ou localização de referência, a identificação da máquina, o penetrador e a força, as leituras individuais, o resultado calculado e qualquer preparação da superfície. Fotografias ou desenhos com anotações podem ser apropriados para chapas grandes, peças forjadas, conjuntos soldados ou componentes instalados. “Dureza portátil: aprovado” é uma documentação inadequada se ninguém puder determinar onde as leituras foram realizadas ou qual escala foi utilizada.
A localização do ensaio também é importante do ponto de vista metalúrgico. A dureza superficial pode diferir entre uma camada temperada e o material subjacente, entre a borda e o centro de uma barra, ou entre o metal-base, a zona afetada pelo calor e o metal de solda. A ISO 377:2017 trata da identificação, da localização e da preparação de amostras e corpos de prova para ensaios mecânicos de perfis, barras, vergalhões, produtos planos e produtos tubulares de aço (International Organization for Standardization, 2017). Ela não substitui o método Brinell, mas ilustra o princípio mais amplo: a localização do corpo de prova faz parte da definição do ensaio.
Condição da superfície, espaçamento, espessura e repetibilidade
A superfície deve ser suficientemente lisa e limpa para que o contorno da impressão possa ser identificado. Ferrugem, carepa, material descarbonetado, revestimentos, óleo, respingos de solda e marcas de usinagem podem distorcer a indentação ou ocultar sua borda. A preparação deve remover as irregularidades superficiais sem produzir aquecimento excessivo, deformação a frio ou uma nova camada endurecida. Um lixamento intenso pode alterar o próprio material que está sendo medido. Uma superfície polida de laboratório e uma superfície levemente lixada em campo podem produzir diferentes níveis de incerteza de medição, mesmo quando ambas parecem visualmente aceitáveis.
A face de ensaio deve ser razoavelmente plana e estar apoiada. Em uma superfície curva, a geometria aparente da impressão se modifica porque a superfície não é plana. Uma barra de pequeno diâmetro, uma tira fina ou uma peça forjada irregular pode, portanto, exigir outro método de dureza ou um procedimento específico do produto, em vez de uma leitura Brinell sem qualificações.
As impressões devem estar separadas umas das outras e das bordas. A ISO 6506-1:2014 especifica requisitos mínimos de espaçamento relacionados ao diâmetro da impressão e uma distância mínima em relação à borda. Em configurações Brinell comumente aplicadas, os centros ficam separados por pelo menos três diâmetros de impressão, e o centro de uma impressão fica a pelo menos 2,5 diâmetros de uma borda; o requisito exato aplicável deve ser verificado na edição adotada e na condição de ensaio. Uma impressão próxima de outra deforma plasticamente o material circundante e pode alterar a segunda leitura. Uma borda pode permitir que o material escoe para fora, geralmente produzindo uma impressão que não representa a dureza do interior.
A espessura é igualmente importante. O material abaixo da indentação deve ser suficientemente espesso para que a zona plástica não alcance a face oposta. A ISO 6506-1:2014 estabelece uma relação de espessura mínima com a profundidade da impressão; uma regra comumente utilizada para condições Brinell padrão é uma espessura de pelo menos oito vezes a profundidade da impressão. Produtos finos podem apresentar um resultado artificialmente baixo ou instável se a face posterior estiver muito próxima. A especificação do produto pode impor um limite mais rigoroso ou exigir outro método.
A repetibilidade deve ser avaliada a partir das impressões individuais, e não apenas de sua média. Um procedimento adequado registra cada leitura, verifica se as impressões atendem aos requisitos de espaçamento e geometria e investiga um valor discrepante, em vez de simplesmente eliminá-lo. A variação pode indicar microestrutura variável, uma solda ou zona afetada pelo calor, suporte inadequado, desalinhamento da máquina, dano superficial ou erro de medição do operador. Impressões repetidas em uma região uniforme devem se agrupar dentro dos limites de repetibilidade da máquina e do método; uma dispersão ampla é evidência de que a configuração do ensaio precisa ser revisada.
Por fim, o ensaio de dureza deve permanecer separado de outros exames de aceitação. O ensaio de tração segundo a ISO 6892-1:2019 determina propriedades como limite de escoamento e resistência à tração, enquanto a ISO 148-1:2016 especifica o ensaio de impacto Charpy com pêndulo para determinar a energia absorvida. Nenhum desses ensaios é substituído pela dureza Brinell. A norma do material aplicável, o código de fabricação ou o contrato deve estabelecer qual propriedade rege a aceitação e quais limites de dureza, se houver, são aplicáveis.
Conversões de Dureza e o Perigo de Calcular Reversamente a Resistência
Um número de dureza não é um resultado de ensaio de tração expresso em unidades diferentes. Os ensaios Brinell, Rockwell e Vickers medem a resistência à indentação localizada, enquanto um ensaio de tração mede a resposta de um corpo de prova preparado sob carregamento axial controlado. A relação entre esses resultados é empírica e depende do material, da condição, da escala de ensaio e da faixa abrangida pelos dados de conversão.
Essa distinção é importante quando um certificado de usina, relatório de inspeção ou análise de não conformidade utiliza a dureza para inferir o limite de escoamento ou a resistência à tração. Um valor convertido pode ajudar a avaliar se um resultado é plausível. Ele não estabelece automaticamente a conformidade.
Tabelas de conversão da ISO 18265:2013
A ISO 18265:2013 fornece tabelas de conversão entre escalas de dureza especificadas e tabelas para valores estimados de resistência à tração. Seu escopo inclui aços não ligados e de baixa liga, aços fundidos, aços para ferramentas e outros materiais metálicos. A norma não declara que Brinell, Rockwell, Vickers e resistência à tração sejam propriedades intercambiáveis. Ela apresenta relações desenvolvidas para grupos de materiais definidos e faixas especificadas.
| Método | Resposta medida | Notação identificadora típica |
|---|---|---|
| Brinell | Impressão permanente produzida por um penetrador esférico | HBW |
| Rockwell | Profundidade de penetração sob cargas definidas | HRB ou outra escala Rockwell |
| Vickers | Diagonais de uma impressão produzida por uma pirâmide de diamante | HV |
| Ensaio de tração | Resposta ao carregamento axial de um corpo de prova preparado | Limite de escoamento ou resistência à tração em MPa |
Os próprios métodos de ensaio são diferentes. A ISO 6506-1:2014 especifica o ensaio de dureza Brinell, no qual um penetrador esférico produz uma impressão, e o resultado é calculado a partir da força aplicada e do diâmetro da impressão. O ensaio Rockwell determina a profundidade de penetração sob cargas preliminar e total definidas, com a escala dependendo da combinação de penetrador e força. O ensaio Vickers utiliza uma pirâmide de diamante e calcula a dureza a partir das duas diagonais da indentação. Portanto, um valor como 210 HBW, 95 HRB ou 220 HV registra uma resposta obtida por um método específico; não é um conjunto de medições idênticas que possam ser intercambiadas sem qualificações.
A ISO 18265:2013 também separa as conversões entre escalas de dureza das estimativas de resistência à tração. Uma tabela pode associar uma faixa Vickers ou Brinell a uma resistência à tração estimada para uma categoria de aço indicada, mas essa estimativa não é uma observação direta da resistência à tração máxima. A relação pode variar com o teor de carbono, a composição de liga, o tratamento térmico, o trabalho a frio, a microestrutura, a dimensão da seção e a forma do produto. Uma chapa normalizada e uma barra temperada e revenida podem apresentar dureza local semelhante e, ainda assim, desenvolver resultados diferentes no ensaio de tração, especialmente quando suas microestruturas e gradientes de resistência diferem.
A advertência da norma é decisiva: valores convertidos não substituem resultados obtidos pelo método de ensaio padrão apropriado. Essa advertência deve constar da interpretação do relatório, e não desaparecer atrás de um número arredondado.
Valores convertidos versus resultados diretos de tração
Um resultado direto de tração exige o corpo de prova correto, dimensões, orientação, comprimento de referência, medição da deformação e procedimento de carregamento adequados. A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e identifica as propriedades mecânicas que podem ser determinadas, incluindo grandezas como limite de escoamento e resistência à tração. A ISO 377:2017 estabelece a identificação, a localização e a preparação de amostras e corpos de prova para ensaios mecânicos de perfis, barras, vergalhões, produtos planos e produtos tubulares de aço. Esses detalhes afetam o que o resultado representa.
O ensaio de dureza apresenta um problema de amostragem diferente. Uma indentação amostra um pequeno volume próximo à superfície de ensaio. Ela pode revelar um tratamento térmico local ou um processamento superficial que um corpo de prova de tração calcula sobre um trecho de referência muito maior. Um ensaio portátil de dureza pode ser útil para uma triagem em campo, mas a curvatura da superfície, a rugosidade, a carepa, a descarburação, o espaçamento entre indentações, o apoio e a verificação da máquina podem afetar a leitura. Converter essa leitura em resistência à tração acrescenta outra fonte de incerteza.
Os relatórios devem preservar a cadeia de medição. “210 HBW, ISO 6506-1:2014” identifica um resultado Brinell. “Resistência à tração estimada: aproximadamente [value] MPa pela ISO 18265:2013” identifica uma estimativa derivada, desde que a tabela e a faixa de material aplicáveis sejam informadas. O resultado não deve ser apresentado simplesmente como “resistência à tração: [value] MPa”, pois essa redação implica um ensaio de tração realizado conforme a ISO 6892-1:2019 ou outro método de tração especificado.
A mesma disciplina se aplica às decisões de aceitação. A ASTM A370-26 abrange ensaios de tração, dobramento, dureza e impacto de produtos de aço, aço inoxidável e ligas relacionadas, mas a aceitação é determinada pela especificação aplicável do produto ou pelo contrato de compra (ASTM International, 2026). Uma conversão de dureza não pode substituir silenciosamente um ensaio de tração exigido apenas porque o número estimado parece exceder um requisito mínimo de resistência.
Quando uma conversão é tecnicamente informativa, mas contratualmente insuficiente
A conversão de dureza pode apoiar uma avaliação preliminar ou uma investigação, mas normalmente não pode atender a um ensaio de tração direto exigido contratualmente. Limited evidence
Uma conversão pode ser tecnicamente informativa durante uma avaliação preliminar, no controle de processo ou na investigação de um componente inacessível. Por exemplo, um perfil de dureza pode indicar que uma região tratada termicamente é significativamente mais dura que o metal-base adjacente, ou que um resultado de tração informado é inconsistente com a condição observada. Ela pode orientar o local de retirada de um corpo de prova ou indicar se são necessários ensaios confirmatórios.
Ela se torna contratualmente insuficiente quando o documento aplicável exige uma propriedade direta determinada por um método especificado. Se uma especificação de produto exigir que a resistência à tração seja determinada pela ISO 6892-1:2019, ASTM A370-26 ou outro procedimento declarado, uma estimativa pela ISO 18265:2013 normalmente não poderá atender a esse requisito, a menos que a especificação ou o comprador permita explicitamente a conversão. A mesma lógica se aplica quando um contrato especifica a própria dureza: um valor Rockwell convertido pode não substituir a escala Brinell, a carga, o local ou o método exigidos.
O escopo do material deve ser verificado antes de qualquer conversão. As tabelas da ISO 18265:2013 não são equações universais para todos os graus, soldas, revestimentos, fundidos ou condições de serviço. Uma tabela aplicável a aço não ligado e de baixa liga não deve ser estendida casualmente a um metal de solda de aço inoxidável, uma superfície cementada ou um produto altamente anisotrópico.
Rejeitar material com base em um valor convertido inadequado pode descartar aço conforme. Aceitar material com base nesse valor pode ocultar uma resistência inadequada. A prática defensável é informar o resultado original de dureza, identificar a norma e a tabela de conversão, declarar que o valor de resistência à tração é estimado, registrar a incerteza pertinente e as limitações relativas ao material, e comparar o resultado com o critério de aceitação efetivamente estabelecido na especificação ou no contrato aplicável.
Ensaio de Impacto Pendular Charpy
O ensaio Charpy é um ensaio de fratura controlada, e não uma declaração geral de aprovação ou reprovação sobre um grau de aço. Um corpo de prova entalhado é apoiado horizontalmente em uma máquina pendular, golpeado por um martelo a uma velocidade e com uma geometria especificadas, e fraturado em um único golpe. O resultado informado é a energia absorvida pelo corpo de prova durante esse evento, normalmente expressa em joules (J). Portanto, o ensaio relaciona quatro elementos que não podem ser dissociados: configuração do corpo de prova, localização e orientação do corpo de prova, procedimento de ensaio e regra de aceitação da especificação do produto.[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
A ISO 148-1:2016 especifica o ensaio de impacto pendular Charpy com entalhe em V e entalhe em U para determinar a energia absorvida por materiais metálicos durante o impacto (International Organization for Standardization, 2016). O método, por si só, não estabelece se uma chapa, barra, peça forjada, tubo, solda ou peça fundida está em conformidade com os requisitos do pedido. Essa decisão cabe à norma aplicável ao material, ao desenho, ao contrato de compra ou à especificação do projeto.
ISO 148-1:2016 e corpos de prova com entalhe em V ou em U
O corpo de prova Charpy convencional de tamanho completo tem aproximadamente 55 mm de comprimento e uma seção transversal quadrada de 10 mm. Um entalhe usinado reduz a seção resistente remanescente e fixa o ponto no qual a fratura deve começar. A ISO 148-1:2016 abrange duas formas principais de entalhe.
Um entalhe em V é um entalhe de definição acentuada, comumente descrito por um ângulo incluso de 45 graus e uma profundidade de 2 mm, com um raio de fundo especificado. A geometria em V cria uma forte concentração local de tensão e é amplamente utilizada para avaliar a transição da fratura dúctil para a fratura frágil em aços estruturais e destinados à contenção de pressão. Os resultados são frequentemente designados por “KV”, com a temperatura de ensaio e a orientação do corpo de prova adicionadas para identificar completamente a condição.
Um entalhe em U, às vezes informado como “KU”, possui um fundo de entalhe arredondado, em vez do perfil em V mais acentuado. Sua concentração de tensão e sua resposta à fratura diferem das de um entalhe em V; portanto, um resultado com entalhe em U não é intercambiável com um resultado com entalhe em V apenas porque ambos são informados em joules. O tipo de entalhe deve corresponder ao requisito. Uma especificação que exige energia Charpy com entalhe em V normalmente não pode ser atendida pela substituição por dados de entalhe em U, salvo se o documento normativo aplicável permitir expressamente essa substituição.
O entalhe é posicionado de modo que o pêndulo golpeie o corpo de prova na face oposta ao entalhe. A trinca começa no fundo do entalhe e se propaga através da seção resistente. A orientação do entalhe também é importante. Para chapas e outros produtos trabalhados, o corpo de prova pode ser longitudinal ou transversal em relação à principal direção de laminação ou conformação. Também pode ser exigido um corpo de prova retirado no sentido da espessura, especialmente quando a resistência à delaminação ou à fratura no sentido da espessura for relevante. “Valor de impacto Charpy”, sem o tipo de entalhe, a orientação, a temperatura e o tamanho do corpo de prova, é uma identificação incompleta.
A retirada do corpo de prova é um controle separado do procedimento da máquina de impacto. A ISO 377:2017 trata da identificação, localização e preparação de amostras e corpos de prova para ensaios mecânicos de seções, barras, vergalhões, produtos planos e produtos tubulares de aço (International Organization for Standardization, 2017). A norma do produto pode exigir corpos de prova retirados de uma determinada extremidade, corrida, posição da chapa, região da parede ou distância da superfície. Também pode especificar corpos de prova de tamanho completo ou reduzido quando a espessura do produto não permitir a seção transversal padrão. Uma máquina operada corretamente não pode corrigir um corpo de prova retirado do local errado.
Energia absorvida e resposta à fratura
O pêndulo é elevado até uma posição inicial definida e liberado. Depois de golpear e fraturar o corpo de prova, ele sobe até uma altura menor, pois parte de sua energia mecânica foi consumida. A máquina calcula a energia absorvida a partir da diferença entre a energia do pêndulo antes e depois do impacto, com correções para o atrito da máquina e outras perdas especificadas, quando exigido. Trata-se de uma medição de energia de impacto realizada segundo um procedimento definido, e não de uma medição direta do limite de escoamento, da resistência à tração, da dureza ou da tenacidade à fratura.
Um resultado elevado de energia absorvida geralmente indica que o corpo de prova sofreu maior deformação plástica antes da fratura completa nas condições especificadas. A superfície fraturada pode apresentar fratura fibrosa, dúctil, por clivagem ou uma combinação dessas formas. Alguns procedimentos ou especificações de produtos exigem observações adicionais, como expansão lateral ou porcentagem de fratura por cisalhamento. Essas observações descrevem a resposta à fratura, mas não substituem o resultado de energia, salvo quando o requisito aplicável estabelece que elas podem ser utilizadas como medida de aceitação.
A temperatura exerce um efeito importante sobre aços ferríticos e de baixa liga. À medida que a temperatura diminui através da faixa de transição dúctil-frágil, a energia absorvida pode diminuir acentuadamente e a superfície de fratura pode mudar de predominantemente por cisalhamento para predominantemente por clivagem. Um aço pode produzir um resultado aceitável a 20 °C e não atender a um requisito a −20 °C sem qualquer alteração na composição química ou no processamento; a condição ensaiada é diferente. Da mesma forma, um resultado aceitável em baixa temperatura não estabelece o desempenho em todas as temperaturas inferiores.
O número impresso em um relatório de ensaio é, portanto, condicional. “KV2 = 45 J” deve ser interpretado como um resultado para uma configuração especificada de entalhe em V — frequentemente uma designação de entalhe de 2 mm — a uma temperatura, orientação, tamanho de corpo de prova e localização de amostragem declarados. Não se trata de uma classificação universal de tenacidade para toda a corrida ou produto. A energia Charpy também não pode ser tratada como substituta direta de um valor de tenacidade à fratura em deformação plana, como , porque a geometria do corpo de prova, a taxa de carregamento, o grau de restrição e a grandeza medida são diferentes.
Temperatura, orientação e requisitos de aceitação
A temperatura do ensaio deve ser controlada antes e durante o impacto. Os corpos de prova podem ser resfriados ou aquecidos em um meio adequado, mantidos até que sua temperatura esteja estável e transferidos para a máquina dentro do período permitido pelo método. A temperatura exigida pode ser a temperatura ambiente, 0 °C, −20 °C, −40 °C ou outro valor selecionado pela norma do material e pelo projeto de serviço. Um ensaio realizado próximo da temperatura especificada, mas não exatamente nela, não é automaticamente equivalente. O relatório deve identificar a temperatura nominal e qualquer tolerância permitida.
A orientação é igualmente importante. “L” normalmente identifica um corpo de prova longitudinal e “T”, um corpo de prova transversal, embora a notação exata deva seguir a norma do produto. Em chapas laminadas, os corpos de prova longitudinais geralmente se alinham à direção de laminação, enquanto os corpos de prova transversais ficam atravessados em relação a ela. O plano do entalhe e a direção de propagação da trinca devem ser registrados, pois a alteração de qualquer um deles pode expor diferentes características microestruturais, inclusões, bandas de segregação ou zonas de solda.
Os requisitos de aceitação não são estabelecidos exclusivamente pela ISO 148-1:2016. A especificação aplicável pode exigir três corpos de prova, cinco corpos de prova ou outro conjunto; uma média mínima; um valor individual mínimo; um número permitido de resultados abaixo do mínimo especificado; ou um procedimento de repetição do ensaio após um resultado baixo. Ela também pode impor uma temperatura de ensaio, um tipo de entalhe, uma orientação, um tamanho de corpo de prova e uma frequência de amostragem específicos. Essas condições devem ser lidas em conjunto. Uma média que atende ao requisito não necessariamente representa aprovação se também houver um limite mínimo para resultados individuais.
A ASTM A370-26 ilustra a mesma divisão de responsabilidades: ela fornece procedimentos para ensaios de tração, dobramento, dureza e impacto de produtos de aço, aço inoxidável e ligas relacionadas, enquanto a aceitação é determinada pela especificação aplicável ao produto ou pelo contrato de compra (ASTM International, 2026). Assim, um relatório Charpy pode demonstrar que um ensaio foi realizado e informar as energias absorvidas medidas, mas somente o requisito aplicável ao produto pode classificar esses valores como conformes ou não conformes.
Uma análise adequada rastreia o resultado desde a corrida do produto e a localização da amostragem até a orientação do corpo de prova, a geometria do entalhe, o tamanho, a temperatura de condicionamento, o procedimento da máquina, as energias individuais, a média, as observações da fratura e a cláusula exata de aceitação. Sem essa cadeia, a afirmação “ensaio Charpy aprovado” informa muito pouco. Ela pode descrever um resultado de impacto válido, mas não se o aço atende ao requisito que rege seu uso pretendido.

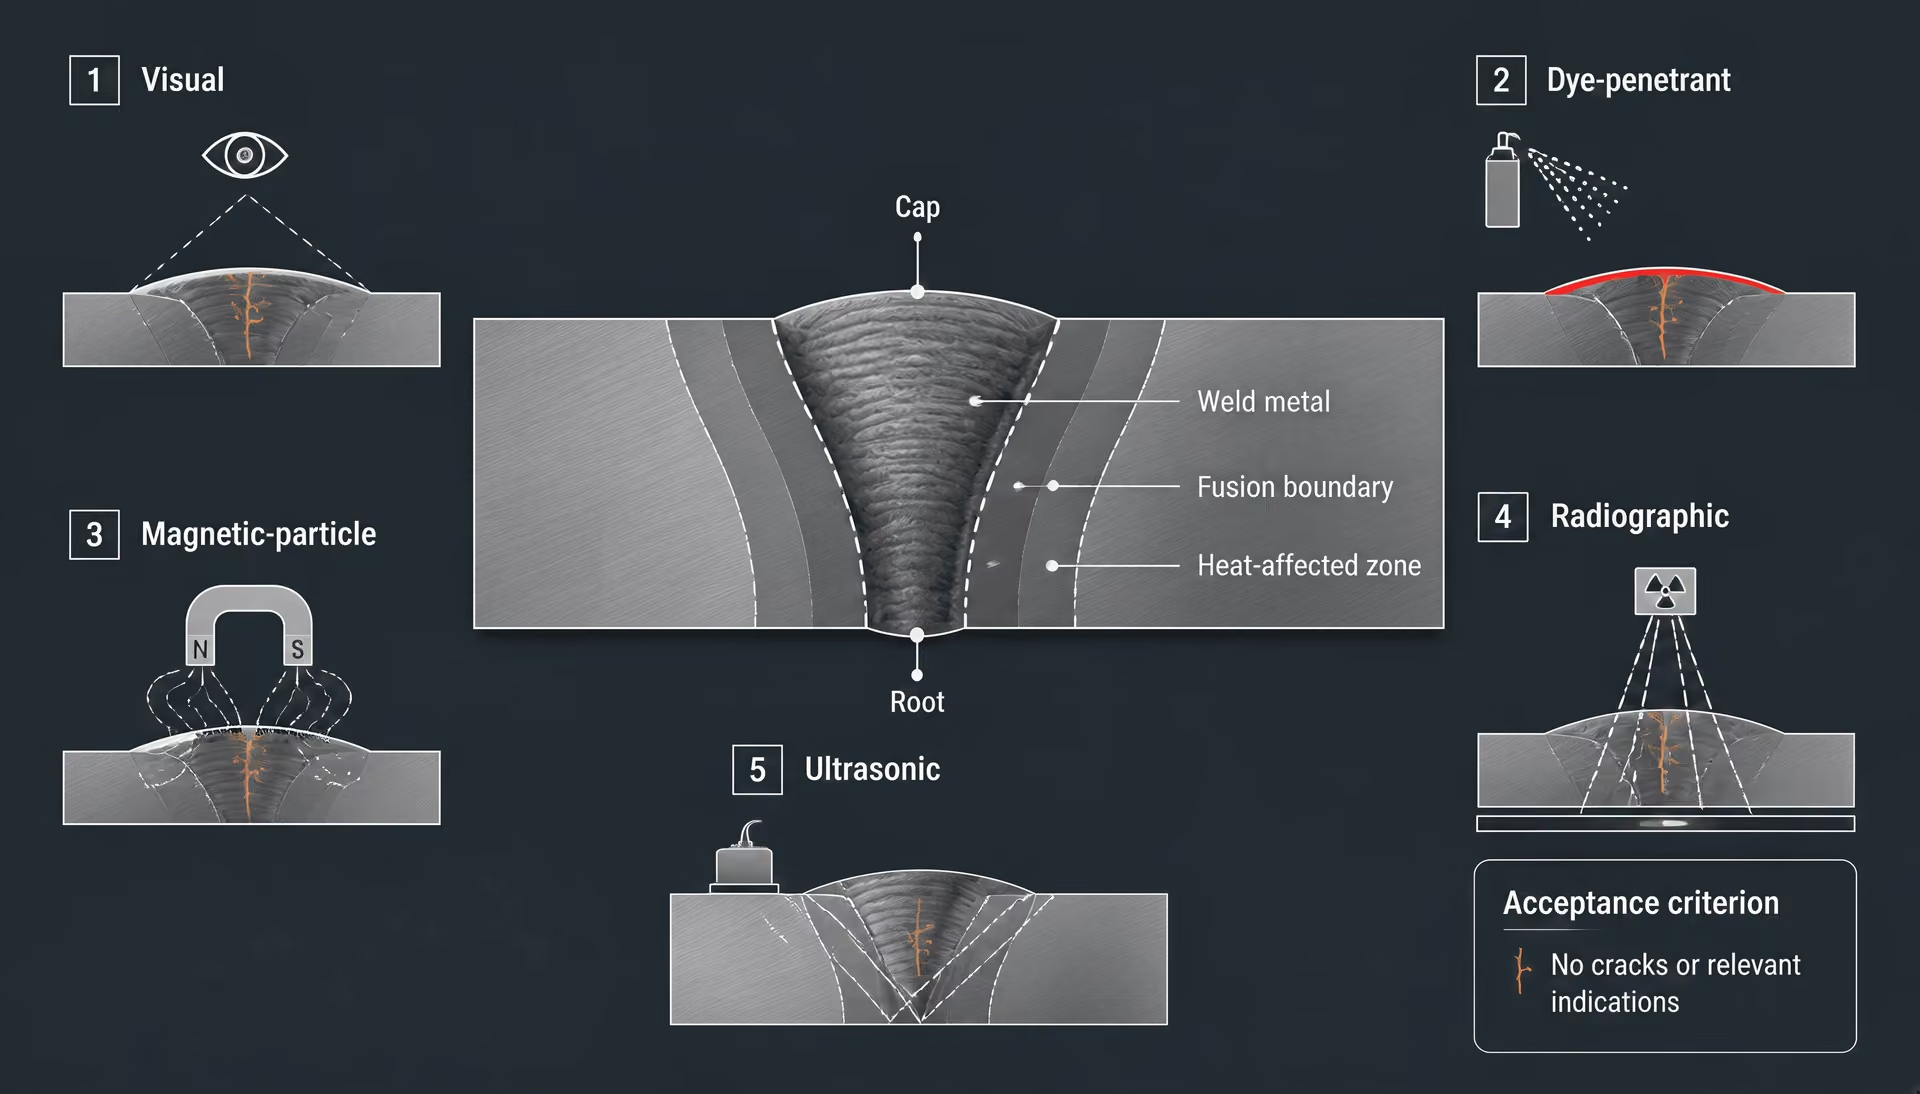
Ensaios de Soldas e Aceitação de Aços Estruturais
Uma estrutura soldada não é aceita mediante a aplicação do certificado do aço de base à conexão acabada. O certificado estabelece as propriedades da chapa, barra, tubo ou perfil fornecido segundo a especificação aplicável ao produto. Ele não comprova que o metal de solda depositado possui a composição química exigida, que a zona termicamente afetada manteve desempenho adequado ou que o soldador produziu uma junta íntegra nas condições reais de fabricação. A aceitação da solda, portanto, relaciona quatro controles distintos: o procedimento de soldagem qualificado, o soldador qualificado, os registros e a inspeção de fabricação e os limites de aceitação atribuídos ao tipo de solda e à condição de carregamento.
Essa distinção também separa os ensaios mecânicos do exame não destrutivo. A ASTM A370-26 descreve procedimentos de ensaio de tração, dobramento, dureza e impacto para produtos de aço, aço inoxidável e ligas relacionadas, mas deixa a aceitação a cargo da especificação aplicável ao produto ou do contrato de compra. A ISO 377:2017 rege a identificação, a localização e a preparação de amostras e corpos de prova. A ISO 6892-1:2019 trata dos ensaios de tração à temperatura ambiente, enquanto a ISO 148-1:2016 abrange os ensaios de impacto Charpy com entalhe em V e em U. Essas normas podem estabelecer propriedades do material de base ou de corpos de prova de qualificação; por si só, elas não determinam se uma solda estrutural concluída é aceitável.
Requisitos de qualificação da AWS D1.1/D1.1M:2025-AMD1
Quando invocada pelo contrato ou pelos documentos do projeto, a AWS D1.1/D1.1M:2025-AMD1 estabelece requisitos de qualificação, fabricação, inspeção e aceitação de soldagem de estruturas de aço. Strong evidence
AWS D1.1/D1.1M:2025-AMD1 é o código de soldagem aplicável a muitas aplicações em estruturas de aço quando é incorporado ao contrato, à especificação do projeto ou à norma construtiva aplicável. Ele estabelece requisitos para a qualificação de procedimentos de soldagem, a qualificação de soldadores e operadores de soldagem, a fabricação, a inspeção e a aceitação de soldas. Seus requisitos devem ser interpretados em conjunto com os documentos contratuais, pois o engenheiro pode designar categorias específicas de solda, percentuais de exame, requisitos suplementares ou limites mais restritivos.
A estrutura do código começa pela junta e pelas variáveis de soldagem, e não por uma declaração genérica de que “a solda foi aprovada”. Uma especificação de procedimento de soldagem qualificada (WPS) identifica o grupo do metal de base, a faixa de espessura, os detalhes da junta, o processo de soldagem, a classificação do metal de adição, a posição, os controles de pré-aquecimento e de temperatura entre passes, as variáveis elétricas, as condições de proteção e qualquer tratamento pós-soldagem exigido. Um procedimento pode ser pré-qualificado quando atende aos detalhes de junta e aos limites essenciais prescritos pelo código. Se estiver fora dessas disposições, é obrigatório realizar ensaio de qualificação do procedimento.
As orientações da AISC identificam as disposições de inspeção e os critérios de aceitação de soldas da AWS D1.1/D1.1M como uma referência central para trabalhos em estruturas de aço. As mesmas orientações da AISC também identificam a inspeção visual, o ensaio por líquido penetrante, o ensaio por partículas magnéticas, o ensaio radiográfico e o ensaio ultrassônico como métodos comuns de exame não destrutivo. Elas fazem referência às disposições de inspeção e aceitação atribuídas à edição aplicável da AWS D1.1/D1.1M; os documentos do projeto devem prevalecer quando a numeração das cláusulas ou os requisitos suplementares diferirem entre as edições.
O requisito de qualificação não significa que toda solda de produção deva ser submetida a todos os ensaios. Trata-se de um sistema para demonstrar que o procedimento e o pessoal selecionados podem produzir a solda especificada, seguido de inspeção no nível exigido para a função daquela solda. Uma ligação primária resistente a momento, uma solda de chanfro com penetração total da junta, uma solda de filete, uma solda de reparo e um acessório temporário podem ter requisitos de exame diferentes. Os desenhos de projeto e o plano de inspeção determinam quais disposições são aplicáveis.
Qualificação de procedimentos e soldadores
A qualificação do procedimento demonstra que um método de soldagem pode produzir metal de solda aceitável e desempenho adequado da junta soldada dentro das faixas de variáveis estabelecidas. Um conjunto de ensaio é soldado utilizando o processo e os consumíveis propostos e, em seguida, é examinado e submetido a ensaios mecânicos conforme exigido pela AWS D1.1/D1.1M:2025-AMD1. As evidências típicas de qualificação podem incluir exame visual, ensaios de dobramento, ensaios de tração, exame macrográfico ou outros ensaios especificados para a junta e o processo. O corpo de prova deve representar a combinação qualificada de metais de base, o tipo de solda, a faixa de espessura, a posição e as variáveis do processo. Um resultado obtido em uma junta ou faixa de materiais diferente não pode qualificar automaticamente a solda de produção pretendida.
O relatório deve identificar mais do que um valor numérico de resistência. Ele deve relacionar o corpo de prova à WPS e registrar as designações dos metais de base, a classificação do metal de adição, as dimensões, a posição de soldagem, o pré-aquecimento, a temperatura entre passes, a corrente, a tensão, a velocidade de deslocamento, o gás de proteção, quando aplicável, e os resultados dos ensaios. Um corpo de prova de tração que atenda a uma resistência especificada só tem significado quando seu local de extração e sua preparação estão corretos. A ISO 377:2017 trata da localização e da preparação de amostras e corpos de prova para produtos de aço; a AWS D1.1/D1.1M controla os requisitos adicionais aplicáveis aos corpos de prova de qualificação de soldagem.
A qualificação do soldador responde a uma pergunta diferente: determinado soldador ou operador de soldagem é capaz de depositar metal de solda íntegro utilizando o processo, a posição, o tipo de junta e a faixa de espessuras permitidos? O soldador realiza um ensaio de qualificação sob condições especificadas. O conjunto de ensaio resultante é examinado, normalmente por inspeção visual e por ensaios de dobramento ou outros ensaios especificados pelo código. A qualificação é limitada pelas variáveis registradas no ensaio e pelos requisitos de continuidade. Um soldador qualificado não substitui uma WPS qualificada, e uma WPS qualificada não qualifica uma pessoa não qualificada.
O controle da fabricação continua após a qualificação. O fabricante deve utilizar o metal de base e o metal de adição especificados, verificar o controle dos consumíveis, ajustar e alinhar a junta, remover contaminantes, aplicar o pré-aquecimento exigido, controlar a temperatura entre passes, gerenciar a sequência de soldagem e documentar os reparos quando necessário. Aços sensíveis ao hidrogênio e juntas espessas com alto grau de restrição podem exigir um controle mais rigoroso do que o indicado por um corpo de prova de qualificação. O ensaio de dureza pode ajudar a investigar uma zona afetada pelo calor ou um reparo, mas a ISO 6506-1:2014 define o método Brinell; ela não transforma uma leitura de dureza em aceitação automática da solda. A ISO 18265:2013 fornece conversões de dureza e estimativas de resistência à tração, mas adverte que os valores convertidos não substituem os resultados do método de ensaio adequado, conforme a norma correspondente.
Descontinuidades de solda, métodos de inspeção e critérios de aceitação
A inspeção visual é o primeiro exame porque pode ser realizada durante o ajuste, entre passes e após a conclusão. Ela pode identificar tamanho incorreto da solda, perfil inadequado, sobreposição, mordedura, marcas de arco, trincas visíveis, defeitos de cratera, porosidade aberta para a superfície, falta de fusão visível na borda, reforço excessivo e problemas dimensionais. Também verifica detalhes que os métodos volumétricos podem não abordar, como comprimento da solda, terminação, condição dos furos de acesso e preparação da superfície. A inspeção visual não é apenas uma formalidade preliminar. Os limites de aceitação da AWS D1.1/D1.1M aplicam-se às descontinuidades visíveis, e uma solda que não atende aos requisitos visuais não deve ser liberada com base na força de um radiograma ou de um relatório ultrassônico posterior.
O ensaio por líquido penetrante, também chamado ensaio por penetrante, é adequado para detectar descontinuidades abertas para a superfície em materiais não porosos. Um penetrante entra em uma trinca que aflora à superfície ou em outra abertura; o excesso de penetrante é removido, e um revelador produz uma indicação. O método não revela uma descontinuidade selada abaixo da superfície. Portanto, é útil para suspeitas de trincas superficiais, inclusive em exames de componentes de aço inoxidável não ferromagnético, nos quais o ensaio por partículas magnéticas é inadequado, mas não pode estabelecer a qualidade interna completa da solda.
O ensaio por partículas magnéticas aplica um campo magnético ao aço ferromagnético e utiliza partículas atraídas para revelar descontinuidades superficiais e subsuperficiais. Ele é sensível a trincas e a outros defeitos cuja orientação produza um campo de fuga, de modo que a direção do exame e a condição da superfície são importantes. O método não substitui a inspeção visual nem revela todos os defeitos volumétricos profundos. A desmagnetização, o acesso, o revestimento e a geometria da solda podem afetar o resultado.
O ensaio radiográfico produz uma imagem a partir de diferenças na radiação transmitida e pode revelar determinadas descontinuidades volumétricas, como inclusões de escória, porosidade e algumas formas de falta de penetração. A imagem é influenciada pela espessura, pela geometria, pelo posicionamento da fonte, pela qualidade do filme ou do detector digital e pela orientação do defeito. A radiografia pode ser impraticável em ligações congestionadas e exige controles de radiação. Ela não constitui uma classificação universal da qualidade da solda.
O ensaio ultrassônico envia ondas sonoras de alta frequência para dentro da solda e interpreta a energia refletida por interfaces ou descontinuidades. Ele pode localizar indicações planares e volumétricas em espessuras substanciais sem radiação ionizante, mas a interpretação depende da calibração, do ângulo da sonda, da geometria, do acesso, da condição da superfície e da qualificação do técnico. A ausência de uma indicação ultrassônica não prova que toda e qualquer descontinuidade possível esteja ausente.
Os critérios de aceitação definem quais indicações são rejeitáveis, e não apenas quais indicações podem ser detectadas. Eles podem limitar trincas, falta de fusão, falta de penetração, mordedura, porosidade, escória, deficiência de tamanho da solda e o comprimento acumulado de descontinuidades, de acordo com a categoria da solda e o método de exame. O inspetor deve informar o método, a extensão do exame, o equipamento ou procedimento, a localização e o tamanho das indicações e a disposição adotada. Os reparos exigem remoção controlada, nova soldagem conforme uma WPS aplicável e novo exame.
Assim, o resultado é uma decisão interligada: a categoria correta da solda e o código aplicável, um procedimento qualificado, um soldador qualificado, fabricação controlada, o método de exame especificado e os limites de aceitação atribuídos a esse método. Os resultados de tração ou de Charpy do metal de base continuam sendo importantes, mas não podem certificar uma ligação soldada não controlada.
Exame Não Destrutivo de Aços e Soldas
O exame não destrutivo (END) detecta ou avalia descontinuidades sem remover do aço ou da solda um corpo de prova mecânico representativo. Essa distinção é importante. Uma solda pode apresentar resultados radiográficos ou ultrassônicos aceitáveis, enquanto o aço-mãe apresenta limite de escoamento, resistência à tração, alongamento, dureza ou tenacidade ao impacto inadequados. Inversamente, um corpo de prova de tração pode atender à resistência especificada enquanto a solda contém uma falta de fusão inaceitável.
Portanto, o END não substitui os ensaios de tração, dobramento, dureza ou impacto quando a especificação aplicável exige esses ensaios. A ASTM A370-26 define procedimentos para ensaios de tração, dobramento, dureza e impacto de aço, aço inoxidável e produtos de ligas relacionados, mas deixa os critérios de aceitação a cargo da especificação aplicável do produto ou do contrato de compra (ASTM International, 2026). A ISO 377:2017 trata da identificação, localização e preparação de amostras e corpos de prova; a ISO 6892-1:2019 abrange ensaios de tração à temperatura ambiente; a ISO 148-1:2016 abrange ensaios de impacto Charpy com entalhe em V e em U; e a ISO 6506-1:2014 especifica ensaios de dureza Brinell. Essas normas tratam dos resultados de ensaios mecânicos, e não de uma rota alternativa de inspeção para descontinuidades em soldas.
Métodos de exame não destrutivo
- Exame visual
- Examina superfícies acessíveis e dimensões das soldas.
- Exame por líquidos penetrantes
- Detecta descontinuidades abertas à superfície em materiais não porosos.
- Exame por partículas magnéticas
- Detecta descontinuidades superficiais e subsuperficiais em aço ferromagnético.
- Exame radiográfico
- Produz uma imagem a partir de diferenças na radiação transmitida.
- Exame ultrassônico
- Utiliza som de alta frequência refletido para avaliar indicações internas.
A escolha entre os métodos de END depende da descontinuidade que se pretende detectar, de sua orientação e profundidade esperadas, do material e da geometria, do acesso, da categoria da solda e do critério de aceitação aplicável. Um relatório que diga apenas “END aprovado” está incompleto. Ele deve identificar o item examinado, o método, o procedimento, a extensão, as indicações, a disposição e o critério de aceitação.
Exame visual
O exame visual é a primeira etapa da inspeção porque pode abranger rapidamente toda a superfície acessível e identificar condições que tornariam os exames posteriores não confiáveis. O examinador pode verificar o tamanho e o perfil da solda, mordeduras, sobreposição, trincas visíveis, marcas de arco, porosidade aberta para a superfície, reforço excessivo, defeitos de cratera, comprimento de solda incompleto, distorção, danos superficiais e dimensões incorretas. Calibradores de solda, calibradores de solda de filete, réguas, iluminação, espelhos e recursos de ampliação podem auxiliar o exame.
O exame visual só pode revelar aquilo que é visível ou mensurável a partir de uma superfície acessível. Ele não pode determinar de modo confiável a profundidade de uma falta de fusão subsuperficial, de uma porosidade interna, de uma trinca enterrada ou de uma laminação. Também não pode determinar a resistência à tração, a tenacidade à fratura ou a energia de impacto absorvida. A aparência da superfície é uma evidência, não uma declaração completa da integridade da solda.
A preparação e o momento do exame afetam o resultado. Escória, respingos, tinta, carepa, óleo e oxidação podem ocultar indicações ou interferir nas medições. Alguns requisitos exigem exame visual durante a soldagem, após a limpeza ou depois de um período de resfriamento especificado, especialmente quando há preocupação com trincas retardadas. O registro da inspeção deve declarar as condições de iluminação e acesso quando o documento aplicável exigir essas informações.
Para soldas de aço estrutural, a edição aplicável da AWS D1.1/D1.1M controla os requisitos de exame e os critérios de aceitação quando rege o trabalho. A AWS D1.1/D1.1M:2025-AMD1 estabelece requisitos para a soldagem de aço estrutural, incluindo qualificação, fabricação, métodos de inspeção e critérios de aceitação de soldas (American Welding Society, 2025). O AISC identifica o exame visual como um método comum de END e remete à Cláusula 8 da AWS D1.1/D1.1M para os métodos de inspeção de soldas e os critérios de aceitação (American Institute of Steel Construction, 2024).
Métodos superficiais: líquido penetrante e partículas magnéticas
O exame por líquido penetrante, também chamado exame por penetrante líquido, detecta descontinuidades abertas para a superfície. Após a limpeza, um penetrante entra em uma trinca ou em outra cavidade que aflora à superfície por ação capilar. O excesso de penetrante é removido, e um revelador faz o penetrante retornar à superfície, formando uma indicação visível ou fluorescente. O método pode revelar trincas estreitas, dobras, costuras, porosidade e falta de fusão que alcança a superfície.
Ele não detecta uma descontinuidade selada sob uma superfície íntegra. Um revestimento, carepa áspera, respingos de solda, graxa ou limpeza inadequada podem impedir a entrada do penetrante ou criar indicações confusas. O exame por penetrante também fornece informações limitadas sobre a profundidade; o comprimento e o brilho da indicação não são medições diretas da gravidade da trinca. O método é aplicável a muitos materiais não porosos, incluindo aço inoxidável austenítico, mas a superfície deve ser compatível com o processo de aplicação do penetrante e com os agentes de limpeza.
O exame por partículas magnéticas destina-se a descontinuidades superficiais e subsuperficiais em aços ferromagnéticos. A peça é magnetizada, e as partículas de ferro se acumulam onde uma descontinuidade interrompe o campo magnético, produzindo uma indicação visível ou fluorescente. O método pode revelar trincas em pés de solda, trincas de cratera, trincas de esmerilhamento, costuras, dobras e faltas de fusão rasas. A mudança da direção de magnetização ajuda a revelar indicações transversais ao campo aplicado; uma única direção pode não detectar um defeito favoravelmente orientado.
O exame por partículas magnéticas não é adequado para graus não ferromagnéticos, como a maioria dos aços inoxidáveis austeníticos. Ele também tem capacidade limitada quanto à profundidade, e o resultado depende da intensidade do campo, da aplicação das partículas, da condição da superfície, da geometria e dos requisitos de desmagnetização. Tinta ou carepa podem reduzir a sensibilidade, enquanto mudanças abruptas de geometria podem produzir indicações não relevantes. Nem o exame por líquido penetrante nem o exame por partículas magnéticas mede a composição química do aço, o limite de escoamento, a dureza ou a tenacidade ao impacto.
A decisão de aceitação deve vir do documento aplicável, e não de uma declaração genérica de que uma indicação foi encontrada. A Cláusula 8 da AWS D1.1/D1.1M pode definir quais indicações são rejeitáveis para determinada solda e categoria de exame, enquanto uma especificação para tubos, equipamentos sob pressão, pontes ou máquinas pode impor limites diferentes. A API Specification 5L, por exemplo, trata de tubos de aço para sistemas de transporte por dutos e da necessidade de especificar requisitos de fabricação, ensaio, inspeção e aceitação (American Petroleum Institute, 2013).
Métodos volumétricos: exame radiográfico e ultrassônico
O exame radiográfico produz uma imagem a partir das diferenças de espessura e densidade do material à medida que raios X ou radiação gama atravessam a solda. Ele pode mostrar descontinuidades volumétricas, como porosidade, inclusões de escória, cavidades e algumas formas de penetração incompleta. A imagem fornece um registro permanente quando a técnica e a qualidade da imagem atendem aos requisitos aplicáveis.
A radiografia tem limitações importantes. Uma trinca planar ou uma falta de fusão aproximadamente paralela ao feixe de radiação pode produzir pouco contraste e não ser detectada. Normalmente é necessário acesso a lados opostos da solda para posicionar a fonte e o detector, e os controles de radiação restringem a área de exame. A interpretação também depende da espessura, da geometria entre fonte e objeto, da qualidade da imagem e da capacidade do examinador de distinguir uma indicação relevante de artefatos geométricos ou de processamento. A radiografia não mede diretamente as propriedades de tração ou a tenacidade à fratura.
O exame ultrassônico envia ondas sonoras de alta frequência para o aço e avalia a energia refletida. Os métodos de pulso-eco podem localizar e dimensionar indicações pela distância percorrida pelo som e pela resposta recebida. Quando aplicado adequadamente, o exame ultrassônico pode detectar defeitos planares internos, falta de fusão, penetração incompleta, trincas, laminações e alguns defeitos volumétricos. Ele pode inspecionar seções espessas sem radiação ionizante e, muitas vezes, permite o exame a partir de uma única superfície acessível.
Os resultados ultrassônicos são afetados pela estrutura dos grãos, pela atenuação, pela rugosidade da superfície, pela curvatura, pela geometria da solda, pelo ângulo do transdutor, pela calibração e pela orientação do defeito. Uma descontinuidade paralela ao feixe sonoro pode refletir pouca energia. A anisotropia da solda e o material de granulação grosseira podem dispersar o som e dificultar a interpretação. O dimensionamento é uma avaliação, não uma fotografia do defeito, e a qualificação do operador, a cobertura da varredura, os blocos de referência e os procedimentos escritos são fundamentais para obter resultados repetíveis.
A seleção deve seguir o risco associado ao defeito e o documento aplicável. O exame visual pode preceder o exame superficial ou volumétrico; ele não pode substituí-los quando a qualidade interna é especificada. Os métodos de líquido penetrante e partículas magnéticas tratam de condições que afloram à superfície ou estão próximas dela. Os métodos radiográfico e ultrassônico tratam do volume interno, com diferentes sensibilidades à orientação e à geometria do defeito. A Cláusula 8 da AWS D1.1/D1.1M, ou outro código, especificação, desenho ou contrato aplicável, deve vincular o método selecionado à extensão exigida e ao critério de aceitação correspondente. O método identifica uma indicação; o documento aplicável determina se o aço ou a solda é aceitável.
Ensaios de Tubos de Aço sob as Orientações da API Specification 5L
Sistemas de transporte por dutos e requisitos do produto
A API Specification 5L aplica-se a tubos de aço utilizados em sistemas de transporte por dutos para a condução de gás, água e petróleo. Suas orientações de compra tratam o pedido do tubo como um conjunto interligado de decisões técnicas, e não como uma solicitação de um tubo de aço genérico “ensaiado”. O comprador deve identificar a edição aplicável da API Specification 5L e definir a designação do produto com precisão suficiente para que o fabricante, o inspetor e o laboratório de ensaios trabalhem com base nos mesmos requisitos.
Essa designação pode incluir o processo de fabricação do tubo, as dimensões nominais ou especificadas, o grau, o Nível de Especificação do Produto (PSL), a condição de entrega e quaisquer requisitos suplementares. Tubos sem costura e tubos soldados não são intercambiáveis apenas porque ambos atendem a uma descrição dimensional. O processo de fabricação afeta o exame da solda, a amostragem, o tratamento térmico, os locais de ensaio e os registros necessários para demonstrar a conformidade. Portanto, um requisito para tubos API 5L precisa distinguir a forma do produto e as disposições aplicáveis a essa forma.
| Detalhe da compra | Por que deve ser declarado |
|---|---|
| Edição da Especificação API 5L | Os requisitos podem mudar entre as edições. |
| Rota de fabricação do tubo | Tubos sem costura e soldados têm controles diferentes. |
| Grau e PSL | O nível de produto selecionado determina as disposições de verificação aplicáveis. |
| Condição de fornecimento | O tratamento térmico e a condição fornecida afetam os requisitos. |
| Ensaios e inspeção | Devem ser selecionados os requisitos de tração, impacto, dureza, hidrostáticos, dimensionais e de exame não destrutivo. |
| Documentação | Os registros devem identificar o tubo, a corrida, o corpo de prova, o método e a disposição. |
Também é necessário declarar o PSL 1 e o PSL 2, em vez de presumi-los. O nível selecionado determina quais requisitos técnicos e disposições de verificação se aplicam segundo a edição citada. Os requisitos adicionais do comprador podem abranger análise química, ensaio de tração, ensaios de dobramento ou achatamento, dureza, ensaio de impacto Charpy, ensaio hidrostático, exame não destrutivo (END), inspeção dimensional, condição superficial, rastreabilidade e documentação. O pedido deve identificar quais requisitos são obrigatórios e quais não são aplicáveis.
O ensaio em si é apenas uma parte dessa cadeia. A ASTM A370-26, por exemplo, fornece procedimentos para ensaios de tração, dobramento, dureza e impacto de aço, aço inoxidável e produtos de ligas relacionados, mas não determina se um tubo específico é aprovado. A ASTM International declara que a aceitação decorre da especificação do produto aplicável ou do contrato de compra (ASTM International, 2026). A API Specification 5L fornece essa estrutura de produto para tubos de linha; o documento de compra determina quais opções permitidas e controles adicionais foram selecionados.
A identificação do corpo de prova é igualmente importante. A ISO 377:2017 abrange a identificação, a localização e a preparação de amostras e corpos de prova de produtos tubulares, bem como de perfis, barras, vergalhões e produtos planos (International Organization for Standardization, 2017). Um resultado de tração obtido na orientação, localização ou parte do produto incorreta não pode ser corrigido pela inclusão, no relatório, de um valor numérico com aparência válida. A corrida do tubo, o lote, a localização na parede, a posição da solda, quando pertinente, e a orientação do corpo de prova devem permanecer rastreáveis desde a amostragem até a certificação.
Cláusulas de fabricação, ensaio, inspeção e aceitação
As orientações de compra da API Specification 5L conectam quatro questões distintas: como o tubo é fabricado, como suas propriedades são medidas, como o produto é inspecionado e qual tratamento deve ser aplicado quando um requisito não é atendido. Essas questões devem constar como cláusulas coordenadas na especificação de aquisição e no plano de inspeção e ensaios.
As cláusulas de fabricação estabelecem o processo e os controles permitidos. Elas podem identificar a produção sem costura ou soldada, a conformação, a soldagem, o tratamento térmico, a preparação das extremidades do tubo e as restrições à execução de reparos. Para tubos soldados, a especificação também deve identificar as disposições aplicáveis ao processo de soldagem e ao exame, em vez de tratar a solda como uma característica incidental. Os registros de fabricação, a identificação da corrida e os controles de não conformidade fornecem o contexto necessário para interpretar os resultados posteriores dos ensaios.
As cláusulas de ensaio devem indicar o ensaio, o método aplicável, os requisitos relativos aos corpos de prova e as obrigações de comunicação dos resultados. A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e as propriedades mecânicas que podem ser determinadas (International Organization for Standardization, 2019). Ela não estabelece, por si só, o limite de aceitação para um determinado grau e nível de produto API 5L. A mesma separação se aplica aos ensaios de impacto: a ISO 148-1:2016 especifica o ensaio pendular Charpy com entalhe em V e em U para determinar a energia de impacto absorvida, enquanto o requisito do produto estabelece se o ensaio de impacto é obrigatório, em que condição deve ser realizado e como o resultado deve ser avaliado (International Organization for Standardization, 2016).
A dureza exige disciplina semelhante. A ISO 6506-1:2014 especifica o método Brinell, inclusive seu uso com máquinas fixas e portáteis (International Organization for Standardization, 2014). Um resultado Brinell pode ser uma propriedade obrigatória, uma verificação suplementar ou parte de uma investigação, dependendo dos requisitos do produto e da compra citados. A ISO 18265:2013 fornece conversões de dureza e estimativas de resistência à tração para materiais metálicos especificados, mas adverte que os valores convertidos não substituem os resultados obtidos pelo método de ensaio normatizado apropriado (International Organization for Standardization, 2013). Um valor de dureza convertido não deve ser apresentado como substituto de um ensaio de tração.
As cláusulas de inspeção abrangem atividades que não são ensaios de propriedades mecânicas. Elas podem incluir exame visual, verificações dimensionais, ensaio hidrostático, verificação da marcação e da rastreabilidade e END. A AISC identifica o exame visual, o exame por líquido penetrante, o exame por partículas magnéticas, o exame radiográfico e o exame ultrassônico como métodos comuns de END, e identifica a Seção 8 da AWS D1.1/D1.1M como fonte de métodos de inspeção de soldas e critérios de aceitação (American Institute of Steel Construction, 2024). A própria AWS D1.1/D1.1M:2025-AMD1 trata da soldagem de estruturas de aço, incluindo a qualificação de procedimentos e de soldadores, a fabricação, os métodos de inspeção e os critérios de aceitação de soldas (American Welding Society, 2025). Esse código não é automaticamente a autoridade de aceitação para tubos de linha API 5L. Sua relevância deve decorrer de um requisito contratual ou de engenharia expressamente aplicável.
As cláusulas de aceitação estabelecem então como os resultados devem ser avaliados. Elas devem identificar as disposições aplicáveis da API 5L, os requisitos suplementares, as regras de repetição de ensaios, a frequência de amostragem, os reparos permitidos e o tratamento dos tubos não conformes. “Ensaiado de acordo com a API 5L” é uma indicação incompleta se o documento não especificar qual edição, nível de produto, ensaios e disposições de tratamento são aplicáveis. Um relatório de ensaio pode estar tecnicamente correto e ainda assim não demonstrar a conformidade contratual quando o corpo de prova, o método ou a base de aceitação não estiverem identificados.
Clareza do documento de compra e alinhamento com o plano de ensaios
O documento de compra deve funcionar como o mapa de controle entre a designação do tubo e o plano de inspeção. No mínimo, deve declarar a edição aplicável da API Specification 5L, o tipo e as dimensões do tubo, o grau, o PSL, a condição de entrega quando exigida, o processo de fabricação, os ensaios requeridos, a extensão da inspeção, o método de END, a base de amostragem, os registros e as regras de aceitação ou tratamento. Se o comprador invocar um requisito suplementar, o documento deverá citar esse requisito com precisão e declarar se ele se aplica a todos os tubos, a um lote definido ou a amostras selecionadas.
O plano de inspeção e ensaios deve repetir essas decisões em formato operacional. Ele deve indicar a etapa de fabricação em que cada verificação ocorre, quem a executa, se é necessária a presença do comprador ou de uma terceira parte como testemunha, qual documento registra o resultado e qual cláusula fornece a decisão de aceitação. Isso evita uma falha comum: um laboratório prepara um corpo de prova segundo uma norma, comunica uma propriedade segundo outra convenção e, posteriormente, o comprador a compara com um limite pertencente a um nível de produto ou edição diferente.
A rastreabilidade deve abranger todo o plano. Os números da corrida e do tubo, os locais de amostragem, a orientação do corpo de prova, o equipamento de ensaio, a situação da calibração, a identidade do operador ou do laboratório, a data do ensaio e a revisão do relatório devem estar conectados. Para exames relacionados a soldas, a costura ou a área examinada e o procedimento de END também devem ser identificáveis. Os novos ensaios e o material rejeitado precisam ter uma situação definida; caso contrário, um resultado substituto pode ocultar a não conformidade original.
O comprador também deve resolver os conflitos antes do início da produção. Se o contrato citar a API Specification 5L, a ASTM A370-26, a ISO 6892-1:2019 e um requisito específico do projeto, deverá declarar qual documento prevalece quando houver diferenças de terminologia, geometria do corpo de prova, amostragem ou disposições de aceitação. A edição aplicável é importante porque as normas mudam. Uma cláusula copiada de uma edição anterior pode alterar silenciosamente o ensaio exigido ou o procedimento de aceitação.
As orientações de compra da API Specification 5L são, portanto, mais úteis quando interpretadas como uma estrutura de requisitos. Elas não transformam automaticamente cada valor comunicado em aprovado ou reprovado. O resultado significativo é aquele que vincula o tubo identificado ao processo de fabricação especificado, ao corpo de prova preparado corretamente, ao método de ensaio indicado, à inspeção exigida e à regra de aceitação aplicável (American Petroleum Institute, 2013).
Como os Critérios de Aceitação São Redigidos e Aplicados
Um resultado de ensaio de aço só tem significado quando está vinculado ao requisito que rege o produto. “Limite de escoamento: 355 MPa” não é, por si só, uma declaração de aprovação ou reprovação. O leitor precisa conhecer o grau, a forma do produto, a faixa de espessura, a direção do corpo de prova, a condição do corpo de prova, o método de ensaio, a frequência de amostragem e a regra utilizada para julgar o resultado.
Uma cláusula de aceitação pode, portanto, ser lida como uma cadeia de requisitos interligados:
propriedade → unidade → método de ensaio → condição do corpo de prova → frequência de amostragem → regra para o resultado → desvio permitido
Por exemplo, uma cláusula pode exigir um limite de escoamento mínimo de 355 MPa, determinado por ensaio de tração à temperatura ambiente em um corpo de prova longitudinal retirado de cada corrida. A especificação do produto aplicável pode definir o método para determinar o limite de escoamento, enquanto a ISO 377:2017 controla como a amostra e o corpo de prova são identificados, localizados e preparados. A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e as propriedades mecânicas que podem ser determinadas. O número 355 não tem significado independente para fins de aceitação se o corpo de prova tiver sido retirado do local errado ou ensaiado por um procedimento não aprovado.
A ASTM A370-26 ilustra a divisão de responsabilidades. Ela fornece procedimentos para ensaios de tração, dobramento, dureza e impacto de produtos de aço, aço inoxidável e ligas relacionadas, mas deixa a aceitação a cargo da especificação do produto aplicável ou do contrato de compra (ASTM International, 2026). A norma de ensaio responde à pergunta: “Como a medição é realizada?” A especificação do produto responde: “Qual valor é exigido?”
Mínimos, máximos, faixas e requisitos categóricos
Um requisito mínimo estabelece um limite inferior. “Resistência à tração, mínimo: 510 MPa” significa que um resultado válido inferior a 510 MPa não satisfaz esse critério, sujeito a qualquer regra de arredondamento expressamente estabelecida pelo documento aplicável. Um máximo estabelece um limite superior, como em “carbono, máximo: 0,18%” ou “dureza Brinell, máximo: 220 HBW”. Uma faixa tem dois limites: um resultado inferior ao limite mínimo ou superior ao limite máximo está fora da condição especificada.
A unidade é importante. Um requisito de 355 MPa não é acidentalmente intercambiável com 355 N/mm²; essas unidades são numericamente equivalentes, mas ksi não é. Tampouco um valor de dureza é intercambiável com a resistência à tração apenas porque uma tabela de conversão fornece uma estimativa. A ISO 18265:2013 fornece conversões de dureza e estimativas de resistência à tração para materiais metálicos especificados, incluindo aços sem liga e de baixa liga, mas adverte que um valor convertido não substitui um resultado obtido pelo método de ensaio padrão apropriado. Um resultado de dureza Brinell obtido segundo a ISO 6506-1:2014 normalmente não pode substituir um ensaio de tração quando a especificação exige resistência à tração.
Alguns requisitos são categóricos, e não numéricos. Pode ser necessário que um produto seja identificado como ASTM A36, ASTM A516/A516M Grade 70, EN 10025-2 S355JR ou API 5L X65, com a designação escrita exatamente como exigido pelo documento aplicável. A condição pode ser normalizada, temperada e revenida, controlada termomecanicamente ou fornecida em outra condição especificada. Um certificado de material que informe uma composição química aceitável, mas não estabeleça a condição de tratamento térmico exigida, constitui evidência incompleta de conformidade.
Os requisitos de impacto acrescentam outra camada. Uma cláusula pode exigir uma energia absorvida mínima a uma temperatura especificada, com um número especificado de corpos de prova Charpy com entalhe em V e uma regra para os valores individuais e sua média. A ISO 148-1:2016 especifica o ensaio de impacto pendular Charpy com entalhe em V e em U para determinar a energia de impacto absorvida; por si só, ela não estabelece o valor de aceitação para um determinado grau ou contrato. A direção, a orientação do entalhe, a temperatura de ensaio, o tamanho do corpo de prova e o local de retirada podem alterar o resultado.
O mesmo princípio se aplica às soldas. A AWS D1.1/D1.1M:2025-AMD1 estabelece requisitos para a soldagem de estruturas de aço, incluindo qualificação, fabricação, métodos de inspeção e critérios de aceitação de soldas. Um exame visual, exame por partículas magnéticas, exame radiográfico ou exame ultrassônico só tem significado quando a categoria de solda aplicável e a disposição de aceitação correspondente são identificadas. A AISC relaciona esses métodos entre os métodos comuns de exame não destrutivo e identifica a Cláusula 8 da AWS D1.1/D1.1M como fonte de métodos de inspeção de soldas e critérios de aceitação (American Institute of Steel Construction, 2024).
Resultados individuais, médias e novos ensaios
As cláusulas de aceitação devem distinguir entre um resultado individual e uma média estatística ou aritmética. Se três corpos de prova Charpy produzirem 42, 39 e 18 J, a média será 33 J. Essa média poderia atender a um requisito de 30 J, enquanto o resultado individual de 18 J reprovaria um mínimo separado de 21 J. O cálculo da média pode ocultar uma fragilidade local ou direcional, especialmente em ensaios de impacto, nos quais a dispersão frequentemente é relevante para a decisão de engenharia.
Um requisito pode estabelecer “média mínima”, “mínimo para cada corpo de prova” ou ambos. Essas expressões não são intercambiáveis. Se a cláusula estabelecer apenas uma média mínima, a regra aplicável aos resultados individuais deverá ser encontrada em outra parte da mesma especificação, na norma de ensaio referenciada ou no contrato. Se ela estabelecer um mínimo para cada corpo de prova, um valor baixo não poderá ser compensado por dois valores altos. O arredondamento também deve ser controlado. Arredondar 354,6 MPa para 355 MPa pode produzir uma decisão diferente daquela resultante da comparação do valor não arredondado com um limite de 355 MPa; o documento deve determinar qual prática se aplica.
A frequência de amostragem é igualmente importante. “Um ensaio por corrida” é diferente de “um ensaio por lote”, “um conjunto por 50 toneladas” e “um ensaio de cada extremidade”. As orientações para compras da API Specification 5L ressaltam a necessidade de especificar os requisitos de fabricação, ensaio, inspeção e aceitação para tubos de aço utilizados em sistemas de transporte por dutos (American Petroleum Institute, 2013). A definição do lote determina qual material é representado por um resultado. Um resultado aprovado de uma corrida não pode automaticamente qualificar uma corrida diferente, mesmo quando ambas apresentam a mesma designação de grau.
A realização de um novo ensaio não é um direito automático criado por um resultado inconveniente. Ela só é permitida quando a especificação aplicável, o contrato de compra ou um procedimento de disposição aprovado a autoriza e estabelece como deve ser realizada. Um novo ensaio pode ser apropriado quando um corpo de prova se rompe fora do trecho útil permitido, quando uma falha da máquina é documentada ou quando a preparação claramente se desviou do método. Não constitui uma base legítima para descartar um resultado baixo válido simplesmente porque um segundo corpo de prova poderia ser aprovado.
Quando um novo ensaio é permitido, a cláusula pode exigir corpos de prova adicionais, um novo conjunto retirado do mesmo local ou ensaios realizados em outro local do mesmo lote. A regra para o resultado pode exigir que todos os corpos de prova adicionais sejam aprovados, uma média revisada ou uma combinação definida dos valores originais e dos novos ensaios. Esses detalhes controlam a decisão. Ensaiar mais corpos de prova até que apareça um número favorável é seleção de dados, não avaliação da conformidade.
Conformidade, não conformidade e disposição
Conformidade significa que o produto identificado satisfaz todos os requisitos aplicáveis utilizando as evidências especificadas. Propriedades mecânicas, composição química, dimensões, condição superficial, tratamento térmico, marcação e exame não destrutivo podem fazer parte dessa decisão. A aprovação da resistência à tração não corrige uma composição química reprovada. Uma composição química aceitável não corrige uma indicação de solda inaceitável.
Uma não conformidade técnica é uma falha em relação a um requisito do produto ou do processo: limite de escoamento inferior ao mínimo estabelecido, carbono acima do máximo, energia de impacto fora da regra permitida, orientação incorreta do corpo de prova ou uma indicação de solda que exceda o limite aplicável da AWS D1.1/D1.1M. O material poderá então ser rejeitado, reprocessado, reparado e novamente ensaiado, rebaixado quando permitido ou aceito mediante uma concessão formalmente autorizada. A disposição deve identificar a corrida, o lote, a solda ou o componente afetado e registrar a base técnica.
Uma lacuna administrativa é diferente. A ausência de rastreabilidade da corrida, um relatório sem assinatura, uma temperatura de ensaio não registrada, a falta de evidência de calibração ou a omissão do registro da orientação do corpo de prova podem impedir uma decisão de conformidade mesmo quando o material físico possa atender aos limites da propriedade. Essa lacuna não constitui prova de que o aço falhou quanto à propriedade. Trata-se de uma falha de evidência ou de controle. A organização responsável deve recuperar registros confiáveis, repetir o exame quando permitido ou tratar o requisito como não verificado.
Essa distinção evita dois erros opostos: declarar que um material sem documentação foi reprovado sem um resultado técnico, ou declará-lo aprovado porque sua composição química ou aparência parecem satisfatórias. O status final deve informar o que foi ensaiado, segundo qual método e condição, em relação a qual cláusula, com qual regra para o resultado e como qualquer desvio foi resolvido. Somente então um resultado de ensaio se transforma em uma decisão de aceitação.
Relatórios de Ensaios, Certificados e Evidências Prontas para Auditoria
Um resultado de ensaio de aço só tem valor probatório quando um avaliador consegue reconstruir o que foi ensaiado, como foi ensaiado e qual requisito foi aplicado. Um certificado que informe “limite de escoamento: 355 MPa” ou “dureza: 180 HBW” sem identificar o método, o produto, o corpo de prova e a especificação aplicável não comprova a conformidade. O número pode estar tecnicamente correto e, ainda assim, ser irrelevante para o requisito de compra.
A ASTM A370-26 ilustra essa distinção. Ela define procedimentos para ensaios de tração, dobramento, dureza e impacto de produtos de aço, aço inoxidável e ligas relacionadas, mas não estabelece um único limite universal de aprovação/reprovação. A aceitação provém da especificação do produto aplicável ou do contrato de compra (ASTM International, 2026). Portanto, o relatório deve relacionar o valor medido tanto ao procedimento de ensaio quanto ao requisito em relação ao qual esse valor foi avaliado.
Informações mínimas em um relatório de ensaio útil
O relatório deve identificar o material por grau, designação da norma, forma do produto, dimensões e condição de fornecimento. “Chapa de aço” não é suficiente. Um registro utilizável poderia identificar uma chapa ASTM A516/A516M Grade 70, na condição normalizada, com espessura nominal de 25 mm, ou um tubo de linha conforme a API Specification 5L, com seu grau especificado e processo de fabricação. O tratamento térmico, a condição superficial, o revestimento, a localização da solda e a orientação também podem afetar a interpretação e devem ser registrados quando pertinentes.
Cada resultado precisa indicar o método de ensaio e sua edição, e não apenas o nome da propriedade. Um resultado de tração deve citar, por exemplo, a ISO 6892-1:2019 ou o procedimento aplicável da ASTM A370-26, juntamente com a definição do limite de escoamento informada, a resistência à tração, o comprimento de referência do extensômetro e a redução de área, quando exigidos. A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e as propriedades mecânicas que podem ser determinadas (International Organization for Standardization, 2019). O relatório deve declarar se o limite de escoamento significa limite de escoamento superior, limite de escoamento inferior ou tensão de prova para uma extensão especificada.
Para ensaios de impacto, o registro deve identificar a ISO 148-1:2016 ou a alternativa especificada, o tipo de entalhe, as dimensões do corpo de prova, a temperatura de ensaio, os valores individuais de energia absorvida e qualquer expansão lateral ou observação de fratura exigida pela especificação. A ISO 148-1:2016 abrange os ensaios pendulares Charpy com entalhe em V e em U para a determinação da energia de impacto absorvida (International Organization for Standardization, 2016). Apenas uma média pode ocultar um valor individual baixo.
Os registros de dureza devem informar a escala, a força, o penetrador, o tipo de máquina, os locais de ensaio e as leituras individuais. A ISO 6506-1:2014 especifica o método Brinell para materiais metálicos e se aplica a máquinas fixas e portáteis (International Organization for Standardization, 2014). Uma “dureza 180” informada não tem significado claro sem HBW, condições de ensaio e método. Um valor convertido de resistência à tração ou de dureza deve ser identificado como convertido. A ISO 18265:2013 alerta que as conversões não substituem os resultados obtidos pelo método de ensaio padrão apropriado (International Organization for Standardization, 2013).
O relatório também deve apresentar a identificação do corpo de prova, o local de amostragem, a orientação, as dimensões, a preparação da superfície e as condições de ensaio. Inclua o operador ou laboratório, a data do ensaio, a identificação do equipamento, a situação da calibração, quando pertinente, e qualquer condição ambiental ou da máquina que possa afetar o resultado. Para soldagem, identifique a solda, a junta, o registro de qualificação do procedimento, o soldador, o consumível, o método de exame e a extensão do exame. A AWS D1.1/D1.1M:2025-AMD1 relaciona os requisitos de soldagem de estruturas de aço à qualificação de procedimentos e soldadores, à fabricação, à inspeção e aos critérios de aceitação de soldas (American Welding Society, 2025).
Relacionamento dos resultados com a corrida, o lote e o corpo de prova
A rastreabilidade é a cadeia que conecta um valor informado ao aço do qual o corpo de prova foi obtido. Essa cadeia geralmente começa com o fabricante, o número da corrida, o lote do produto, o documento de entrega e a identificação da peça ou bobina. Em seguida, passa pelo registro de amostragem, pelo número do corpo de prova, pela máquina de ensaio, pelos dados brutos, pelo relatório e pela disposição final. Se algum elo estiver ausente, o resultado pode descrever aço do mesmo grau, mas não necessariamente o aço fornecido.
A ISO 377:2017 trata da identificação, localização e preparação de amostras e corpos de prova para ensaios mecânicos de perfis, barras, vergalhões, produtos planos e produtos tubulares (International Organization for Standardization, 2017). Sua importância é prática: o local de amostragem e a orientação fazem parte da definição do ensaio. Um corpo de prova transversal de tração retirado de uma chapa não é intercambiável com um corpo de prova longitudinal da mesma corrida. Uma amostra ao longo da espessura, uma amostra superficial, um corpo de prova de metal de solda e um corpo de prova da zona termicamente afetada respondem a perguntas diferentes.
O relatório deve declarar se a amostragem foi aleatória, especificada por lote, realizada a partir de uma extremidade ou selecionada de um local específico do produto. Para chapas e tiras, registre a direção de laminação e a distância em relação à borda ou à superfície quando a especificação exigir. Para tubos, identifique o número do tubo, a condição com costura ou sem costura e se o corpo de prova foi retirado do corpo do tubo, da solda ou da zona termicamente afetada. Para corpos de prova de impacto, registre a orientação e a posição do entalhe. As etiquetas dos corpos de prova devem permanecer vinculadas às fotografias, aos registros de usinagem e à amostra original ou ao material retido.
Um certificado que abranja uma corrida pode dar suporte a várias peças somente se a especificação aplicável permitir essa base de amostragem e se os limites do lote estiverem documentados. Um certificado de usina que liste um único resultado de tração para uma remessa inteira, omitindo o número da corrida ou a definição do lote, não consegue demonstrar que todas as peças entregues pertencem à população ensaiada. As orientações de compra da API Specification 5L também tratam os requisitos de fabricação, ensaio, inspeção e aceitação como itens que devem ser especificados para tubos de aço (American Petroleum Institute, 2013).
O exame não destrutivo exige a mesma disciplina. Um relatório deve identificar o método de exame, o procedimento, a superfície ou solda examinada, a extensão, o equipamento, as verificações de calibração, as indicações, o nível de avaliação e a cláusula de aceitação. A AISC identifica os exames visual, por líquidos penetrantes, por partículas magnéticas, radiográfico e ultrassônico como métodos comuns e remete à AWS D1.1/D1.1M, Cláusula 8, para os métodos de inspeção de soldas e os critérios de aceitação (American Institute of Steel Construction, 2024). “UT aprovado” não é um registro suficiente.
Análise de desvios e dados não resolvidos
Os auditores devem tratar omissões e desvios como questões técnicas, e não como meros detalhes administrativos. A análise deve comparar o relatório com o pedido de compra, a especificação do material, o desenho, o plano de inspeção e ensaio e os desvios aprovados. Confirme o grau exigido, a forma do produto, as dimensões, a frequência dos ensaios, a orientação do corpo de prova, a edição do método, a temperatura de ensaio, os limites de aceitação e as regras de repetição do ensaio.
Um desvio deve identificar o requisito original, a condição real, o motivo, a corrida ou o lote afetado, a avaliação técnica e a autoridade aprovadora. Substituir a ISO 6892-1:2019 por outro procedimento de tração, por exemplo, pode afetar a taxa de deformação, o uso do extensômetro ou as propriedades de escoamento informadas. Isso exige aceitação técnica documentada, e não uma observação inexplicada de que foi utilizado um “método equivalente”.
Os dados não resolvidos devem permanecer visivelmente identificados como não resolvidos. A ausência da orientação do corpo de prova, números de corrida ilegíveis, falta de evidência de calibração, dimensões contraditórias e resultados informados apenas como médias devem ser colocados em espera até serem corrigidos ou formalmente dispostos. Não transforme um resultado ausente em uma aprovação presumida. Não trate um novo ensaio como se fosse o resultado original; registre a primeira falha, a base permitida para a repetição do ensaio, a nova identificação do corpo de prova e a regra final aplicada.
A disposição deve declarar se o material foi aceito, rejeitado, retrabalhado, rebaixado, segregado ou aceito por concessão. Deve indicar a pessoa ou organização que autorizou essa decisão e identificar os registros de suporte. Esse elo final é importante: os dados de ensaio mostram o que aconteceu no laboratório, enquanto a disposição mostra como a especificação ou o contrato responsável tratou essa evidência.
Erros comuns na aceitação de ensaios de aço
A aceitação de ensaios de aço falha com mais frequência na conexão entre os documentos do que na máquina de ensaio. Um ensaio de tração corretamente realizado ainda pode fundamentar uma decisão equivocada se o corpo de prova tiver sido retirado do local errado, se o relatório omitir uma propriedade exigida ou se o resultado for comparado com um limite de outra especificação de produto. A aceitação é uma cadeia: designação do material, forma do produto, edição, instrução de amostragem, método de ensaio, propriedade declarada e critério devem estar em concordância.
Utilização da edição incorreta ou de uma designação incompleta
Um número de norma sem sua edição não constitui uma instrução completa. “ASTM A370” identifica uma família de procedimentos, mas ASTM A370-26 é a edição de 2026 citada. As diferenças entre edições podem afetar a terminologia, as dimensões dos corpos de prova, a verificação da máquina, a elaboração do relatório ou os procedimentos referenciados. O mesmo problema ocorre quando um relatório declara “ISO 6892” sem identificar a ISO 6892-1:2019 e as condições de ensaio aplicáveis.
Os detalhes da designação são igualmente importantes. “A572” não identifica o grau exigido, a faixa de espessura, a forma do produto nem os requisitos suplementares; ASTM A572 Grade 50 é materialmente diferente, como referência de aceitação, de outro grau da mesma especificação. Um relatório de tubo que indique apenas “API 5L” também deixa sem definição o grau do produto, a condição de fornecimento, a rota de fabricação, os requisitos de ensaio e as disposições de inspeção. As orientações de compra da API Specification 5L tratam os requisitos de fabricação, ensaio, inspeção e aceitação como itens que devem ser especificados, e não presumidos (American Petroleum Institute, 2013).
A primeira correção é documental. Registre a designação completa exatamente como foi invocada: norma, edição, grau ou classe, forma do produto, faixa de espessura ou diâmetro, condição de fornecimento, requisito suplementar e revisão do pedido de compra. Em seguida, verifique se o relatório do laboratório cita a mesma edição ou uma alternativa explicitamente permitida. Um relatório antigo não se torna atual simplesmente pela inclusão de um número de norma mais recente em sua capa.
Erros de amostragem podem ocultar-se por trás de um método corretamente citado. A ISO 377:2017 rege a identificação, a localização e a preparação de amostras e corpos de prova para perfis, barras, vergalhões, produtos planos e produtos tubulares de aço (International Organization for Standardization, 2017). Um corpo de prova longitudinal retirado do meio da espessura não é automaticamente equivalente a um corpo de prova transversal cortado próximo a uma superfície. Da mesma forma, uma amostra retirada da extremidade do produto, um cupom de solda e uma peça de produção não são intercambiáveis. Antes de comparar os valores, o relatório deve identificar a corrida, o lote, a localização no produto, a orientação e as dimensões do corpo de prova.
Confusão entre método de ensaio e especificação do material
Um método de ensaio explica como medir uma propriedade. Por si só, ele não estabelece se o material é aprovado.
ASTM A370-26 define procedimentos para ensaios de tração, dobramento, dureza e impacto de aço, aço inoxidável e produtos de ligas relacionadas, deixando a aceitação a cargo da especificação de produto aplicável ou do contrato de compra (ASTM International, 2026). A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e as propriedades mecânicas que podem ser determinadas (International Organization for Standardization, 2019). Nenhuma das duas referências, isoladamente, fornece o requisito de limite de escoamento mínimo, resistência à tração, alongamento ou redução de área para todos os graus de aço.
A mesma distinção se aplica aos ensaios de impacto e dureza. A ISO 148-1:2016 especifica o ensaio de impacto pendular Charpy com entalhe em V e em U para determinar a energia de impacto absorvida (International Organization for Standardization, 2016). Ela não decide se determinado aço deve atingir 27 J a −20 °C, uma média de três resultados ou algum outro valor contratual. A ISO 6506-1:2014 especifica o método de dureza Brinell, incluindo máquinas fixas e portáteis, mas um valor medido em HBW só se torna um resultado de aceitação quando a especificação do material aplicável estabelece um limite de dureza ou permite a dureza como controle pertinente (International Organization for Standardization, 2014).
Um erro recorrente é aceitar um resultado de tração sem verificar a especificação do produto. “Limite de escoamento: 355 MPa” é uma medição, não uma declaração de aprovação. O avaliador deve perguntar qual definição de escoamento foi utilizada, se a propriedade exigida é o limite de escoamento ou a tensão de prova, se o valor se aplica à espessura declarada e se a especificação exige alongamento, energia de impacto, desempenho em dobramento ou ensaios adicionais. Um resultado pode atender a uma propriedade e falhar em outra.
Uma análise corretiva deve, portanto, colocar o método do laboratório ao lado da cláusula de aceitação. Confirme a orientação e as dimensões do corpo de prova, o comprimento de referência, a temperatura, a taxa de deformação quando pertinente, a definição da propriedade, as unidades e o mínimo ou máximo exato. Se a especificação do produto e o contrato de compra forem diferentes, resolva o conflito por meio da autoridade de engenharia ou contratual designada; não selecione o limite que resulte na aprovação.
Os requisitos de solda devem permanecer separados dos requisitos do metal de base. AWS D1.1/D1.1M:2025-AMD1 trata da soldagem de aços estruturais, incluindo a qualificação de procedimentos de soldagem e de soldadores, a fabricação, os métodos de inspeção e os critérios de aceitação de soldas (American Welding Society, 2025). Um limite de descontinuidade de solda não pode ser aplicado a uma chapa não soldada, e um requisito de tração do metal de base não pode substituir uma qualificação exigida de procedimento de soldagem ou um exame de solda. Os materiais, as localizações e os modos de falha são diferentes.
Substituição do ensaio direto por uma conversão não qualificada
A conversão de dureza é útil para comparações controladas, mas não constitui uma medição direta de tração. A ISO 18265:2013 fornece conversões entre escalas de dureza e estimativas da resistência à tração para materiais metálicos especificados, incluindo aços não ligados e de baixa liga, aços fundidos e aços-ferramenta. Ela também adverte que os valores convertidos não substituem os resultados obtidos pelo método de ensaio padrão apropriado (International Organization for Standardization, 2013).
Essa advertência deve orientar as decisões de aceitação. Um resultado Brinell convertido em uma resistência à tração estimada pode ser afetado pela composição da liga, pela microestrutura, pelo tratamento térmico, pelo tamanho da seção, pela condição superficial e pela própria escala de dureza. Uma tabela de conversão não pode estabelecer alongamento, comportamento de escoamento, tenacidade ao entalhe ou desempenho da solda. Ela também não pode suprir a ausência de um corpo de prova de tração.
Sequência da análise de conformidade
- 1 Compare a designação do material, o grau, a forma do produto, a corrida ou o lote, a espessura e a edição da norma com o requisito de compra.
- 2 Confirme a localização, a orientação, as dimensões, a preparação e a rastreabilidade da amostra.
- 3 Separe o método de ensaio da cláusula de aceitação.
- 4 Verifique cada propriedade exigida e o limite correto dependente da espessura ou da temperatura.
- 5 Analise a elegibilidade para repetição do ensaio e preserve o resultado original.
- 6 Aplique os critérios de soldagem somente à solda, à zona termicamente afetada ou ao registro de qualificação identificados.
- 7 Registre a disposição final e sua fundamentação técnica.
A lista de verificação final é simples, mas deve ser aplicada na ordem indicada:
1. Faça corresponder a designação do material, o grau, a forma do produto, a corrida ou o lote, a espessura e a edição da norma ao requisito de compra. 2. Confirme a localização, a orientação, as dimensões, a preparação e a rastreabilidade da amostra conforme a norma de amostragem aplicável. 3. Separe o método de ensaio da cláusula de aceitação; nunca trate ASTM A370-26, ISO 6892-1:2019, ISO 148-1:2016 ou ISO 6506-1:2014 como especificações de material por si só. 4. Verifique todas as propriedades exigidas, e não apenas a resistência à tração, e compare cada uma com o limite correto, dependente da espessura ou da temperatura. 5. Não compare corpos de prova de locais diferentes como se fossem equivalentes. 6. Trate a conversão de dureza como uma estimativa, salvo quando a especificação aplicável permitir expressamente seu uso; o ensaio direto continua sendo necessário quando exigido. 7. Aplique os critérios de solda somente à solda, à zona afetada pelo calor ou ao registro de qualificação identificado pelo código de soldagem aplicável. 8. Não presuma que exames visual, por líquido penetrante, por partículas magnéticas, radiográfico ou ultrassônico comprovem as propriedades mecânicas volumétricas. AISC identifica esses procedimentos como métodos de exame não destrutivo e remete à AWS D1.1/D1.1M, Cláusula 8, para os métodos de inspeção de soldas e os critérios de aceitação (American Institute of Steel Construction, 2024). O END pode revelar descontinuidades especificadas; ele não estabelece a resistência à tração, o limite de escoamento ou a energia Charpy em todo o aço.
Um resultado numérico tecnicamente correto não estabelece conformidade a menos que sua identidade do material, seu corpo de prova, seu método e seu critério de aceitação permaneçam vinculados. Strong evidence
A aceitação só é defensável quando cada resultado está vinculado ao material, ao corpo de prova, ao método e ao critério corretos. Qualquer coisa inferior a isso é um número sem uma decisão válida.
Uma sequência prática para a conformidade do aço
A conformidade do aço não é estabelecida simplesmente anexando um relatório de ensaio a um certificado de material e encontrando um número acima de um mínimo. O resultado só é significativo quando quatro elementos estão de acordo: o aço identificado, a forma do produto, o corpo de prova e o procedimento de ensaio, e a cláusula de aceitação que rege o pedido. Um resultado de tração obtido em uma chapa não pode demonstrar automaticamente a conformidade de um tubo, e uma conversão de dureza não pode substituir o ensaio de tração exigido pela especificação.
A sequência prática começa com a identidade do material e termina com uma decisão de conformidade documentada.
Identificar o documento aplicável
Primeiro, identifique exatamente o grau e a forma do produto conforme fornecidos. Registre a designação, o número da corrida ou fundição, as dimensões, a condição de fornecimento e a rota de fabricação, quando exigidos pelo documento aplicável. “Aço inoxidável austenítico” não é uma identificação suficiente; o registro deve indicar uma designação como chapa ASTM A240 Tipo 304, tubo ASTM A106 Grau B ou chapa estrutural ASTM A572 Grau 50. O mesmo grau nominal pode ter requisitos diferentes quando fornecido como chapa, barra, tubo, forjado ou tubo soldado.
Em seguida, estabeleça a hierarquia dos documentos de controle. A especificação do produto normalmente define os requisitos químicos, mecânicos, dimensionais e de inspeção, mas o pedido de compra, a especificação do projeto, o desenho, o código de construção aplicável ou um desvio aprovado podem acrescentar condições. A API Specification 5L, por exemplo, trata de tubos de aço para sistemas de transporte por dutos e espera que os documentos de compra identifiquem os requisitos aplicáveis de fabricação, ensaio, inspeção e aceitação (American Petroleum Institute, 2013). Para estruturas soldadas, a AWS D1.1/D1.1M:2025-AMD1 abrange a qualificação de procedimentos de soldagem e de soldadores, a fabricação, os métodos de inspeção e os critérios de aceitação de soldas (American Welding Society, 2025).
Não trate a ASTM A370-26 como a especificação de aceitação apenas porque ela aparece em um relatório. A ASTM A370-26 estabelece procedimentos para ensaios de tração, dobramento, dureza e impacto de produtos de aço, aço inoxidável e ligas relacionadas. Ela deixa a aceitação a cargo da especificação do produto aplicável ou do contrato de compra (ASTM International, 2026). Assim, “ensaiado conforme a ASTM A370” identifica uma estrutura de procedimentos; por si só, não estabelece que uma chapa, barra ou tubo esteja em conformidade.
O documento aplicável também deve identificar as propriedades exigidas. Uma especificação pode exigir limite de escoamento, resistência à tração, alongamento, redução de área, desempenho no dobramento, energia absorvida no ensaio Charpy, dureza ou uma combinação desses requisitos. Um resultado não solicitado pelo documento aplicável pode fornecer informações úteis, mas não pode substituir um resultado obrigatório ausente.
Verificar a conformidade da amostragem e do método
Uma vez conhecido o requisito, verifique como a amostra foi retirada. A ISO 377:2017 especifica a identificação, a localização e a preparação de amostras e corpos de prova para ensaios mecânicos de seções, barras, vergalhões, produtos planos e produtos tubulares de aço (International Organization for Standardization, 2017). Isso é importante porque a orientação, a distância em relação a uma superfície, a espessura do produto, a localização da solda e a identificação da corrida podem afetar a propriedade relatada. Um ensaio realizado corretamente no componente errado continua sendo uma evidência errada.
O relatório deve vincular cada corpo de prova à corrida, ao lote, à chapa, ao tubo ou à solda que ele representa. Confirme a frequência e a localização da amostragem com base na especificação do produto, em vez de presumir que um corpo de prova represente todos os itens de uma remessa. Para estruturas soldadas, determine se o ensaio se refere ao metal-base, ao metal de solda ou à zona afetada pelo calor. O exame não destrutivo é uma questão distinta: os exames visual, por líquido penetrante, por partículas magnéticas, radiográfico e ultrassônico localizam ou avaliam descontinuidades, enquanto os ensaios de tração e impacto medem o comportamento mecânico. Um resultado de inspeção visual não pode substituir um resultado de tração exigido.
Em seguida, verifique o método de ensaio efetivamente utilizado e sua edição. A ISO 6892-1:2019 especifica o ensaio de tração de materiais metálicos à temperatura ambiente e as propriedades mecânicas que podem ser determinadas (International Organization for Standardization, 2019). O relatório deve indicar o tipo de corpo de prova, as dimensões ou o comprimento de referência, a orientação, a temperatura e as condições pertinentes da máquina ou do controle. Esses detalhes afetam a possibilidade de comparar o alongamento, o limite de escoamento e a resistência à tração com os limites da especificação do produto.
Para ensaios de impacto, a ISO 148-1:2016 especifica o ensaio pendular Charpy com entalhe em V e com entalhe em U para determinar a energia de impacto absorvida (International Organization for Standardization, 2016). O tipo de entalhe, as dimensões do corpo de prova, a temperatura de ensaio e as leituras individuais devem ser verificados. Um valor Charpy obtido à temperatura ambiente não pode ser comparado com um requisito estabelecido a −20 °C.
A dureza exige o mesmo rigor. A ISO 6506-1:2014 especifica o método Brinell para materiais metálicos, incluindo máquinas de posição fixa e portáteis (International Organization for Standardization, 2014). Verifique o tipo de penetrador, a força, o tempo de permanência, a condição da superfície e o local do ensaio. A ISO 18265:2013 fornece conversões de dureza e estimativas de resistência à tração para materiais metálicos especificados, mas adverte que os valores convertidos não substituem os resultados obtidos pelo método de ensaio padrão apropriado (International Organization for Standardization, 2013). Portanto, um valor Brinell convertido não pode atender a um requisito de resistência à tração, a menos que o documento aplicável permita expressamente esse procedimento.
Comparar os resultados com a cláusula de aceitação correta
Compare cada resultado individual exigido com a cláusula exata de aceitação, e não com uma tabela geral encontrada em outro local. A cláusula pode especificar resistências mínimas ao escoamento e à tração, um alongamento mínimo associado ao comprimento de referência, uma dureza máxima, uma energia média mínima de impacto, um valor individual mínimo de impacto ou limites dimensionais e de descontinuidades permitidos. As unidades e a temperatura fazem parte da comparação. As regras de arredondamento também.
Analise as leituras efetivas antes de aceitar uma média. Se um requisito Charpy estabelecer tanto uma média quanto um mínimo individual, três valores poderão atender à média enquanto um deles não atender ao limite individual. Se o alongamento for relatado usando um comprimento de referência diferente daquele exigido pela especificação, o valor numérico não será diretamente comparável. A mesma cautela se aplica ao limite de escoamento quando o relatório não indicar se o resultado se baseia em um ponto de escoamento ou em um método de tensão de prova especificada.
O novo ensaio não é uma solução automática para qualquer valor reprovado. A especificação do produto aplicável pode permitir corpos de prova adicionais quando um ensaio for inválido, quando um corpo de prova romper fora do local permitido ou quando se aplicar uma regra definida de novo ensaio. Ela pode exigir ensaios provenientes da mesma corrida ou lote e estabelecer como os resultados de substituição devem ser avaliados. Um laboratório não pode simplesmente apagar o primeiro resultado produzindo um segundo resultado mais favorável. O resultado original, o motivo do novo ensaio, a autorização, os corpos de prova de substituição e a regra final aplicada devem permanecer registrados.
Para soldas, compare as indicações com a tabela de aceitação e o método de exame aplicáveis. A AISC identifica métodos comuns de END e remete à AWS D1.1/D1.1M, Cláusula 8, para os métodos de inspeção de soldas e os critérios de aceitação (American Institute of Steel Construction, 2024). A cláusula aplicável pode distinguir entre indicações semelhantes a trincas, falta de fusão, porosidade, mordedura e limites de tamanho ou localização. “Ensaiado por ultrassom” não é uma decisão de conformidade até que a indicação seja avaliada segundo os critérios de aceitação especificados.
O fluxo de trabalho disciplinado é, portanto: identificar o grau e a forma do produto; estabelecer a especificação, o código ou o contrato aplicável; confirmar a amostragem conforme a ISO 377:2017 ou o procedimento especificado; selecionar o método ASTM ou ISO exigido; verificar a identidade, a orientação, as dimensões e as condições de ensaio do corpo de prova; analisar os resultados individuais e a documentação de apoio; e determinar a conformidade, a elegibilidade para novo ensaio ou a não conformidade segundo as regras aplicáveis. Essa sequência impede que um número válido seja utilizado como evidência inválida.
Referências
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html