




Çelik Test Yöntemleri Gerçekte Neyi Ortaya Koyar?
Çelik testleri, tek seferlik bir geçti-kaldı olayı değildir. Bu süreç birbirine bağlı bir zincirdir: malzemenin tanımlanması, numunenin seçilmesi ve izlenebilirliğinin sağlanması, test parçasının hazırlanması, tanımlanmış bir ölçüm prosedürünün uygulanması, sonucun raporlanması, sonucun geçerli gereklilikle karşılaştırılarak yorumlanması ve ürünün akıbetine karar verilmesi. Numune yanlış bir konumdan alınmışsa, test sıcaklığı yanlışsa veya kabul sınırı başka bir ürün spesifikasyonuna aitse, çekme testi sonucu tek başına bir anlam taşımaz.
Bu ayrım önemlidir; çünkü aynı kalite, farklı ürün biçimlerinde, kalınlık aralıklarında, ısıl işlem koşullarında ve kullanım kategorilerinde bulunabilir. Bir levha, çubuk, boru, dövme parça ve kaynaklı birleşim; farklı numune alma konumları, numune geometrileri, test sıklıkları ve kabul sınırları gerektirebilir. Bu nedenle “Çelik çekme testini geçti” ifadesi eksiktir. Yararlı bir ifade; ürün spesifikasyonunu, ergitme partisini veya lotu, numuneyi, yöntemi, ölçülen özelliği ve geçerli sınırı belirtir.
Test yöntemi ile kabul kriteri arasındaki fark
Bir test yöntemi, ölçümün nasıl yapılacağını belirler. Ölçülen sonucun kabul edilebilir olup olmadığını kendiliğinden belirlemez.
ASTM A370-26 çekme, bükme, sertlik ve darbe deneylerini kapsar; kabul ise geçerli ürün spesifikasyonu veya satın alma sözleşmesi tarafından belirlenir. Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.ASTM A370-26 bu ayrımı açıkça gösterir. Standart; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, eğme, sertlik ve darbe testlerine ilişkin prosedürleri kapsar. Numune hazırlama, testin gerçekleştirilmesi, hesaplama ve raporlama gibi hususları ele alır. ASTM A370-26 ayrıca kabulün yalnızca test yöntemiyle değil, geçerli ürün spesifikasyonu veya satın alma sözleşmesiyle belirlendiğini açıkça ortaya koyar (ASTM International, 2026).
Karıştırılmaması gereken üç terim
- Yöntem
- Özelliğin nasıl ölçüldüğü ve hesaplandığı.
- Kriter
- Asgari, azami, aralık veya kategorik gereklilik.
- İşlem kararı
- Kabul etme, yeniden deney yapma, onarma, daha ileri değerlendirme, alt sınıfa düşürme veya reddetme kararı.
Fark basitçe şu şekilde ifade edilebilir:
- Yöntem: Akma dayanımı nasıl ölçülür ve sonuç nasıl hesaplanır?
- Kriter: Hangi asgari akma dayanımı, azami sertlik, eğme performansı veya darbe enerjisi gereklidir?
- Ürünün akıbeti: Test edilen ürün şartlara uygun mudur, izin verilen kurallar çerçevesinde yeniden test edilmesi mi gerekir, onarıma veya daha ileri değerlendirmeye mi tabi tutulmalıdır, yoksa reddedilmeli midir?
| Bildirilen sonuç | Olası gereklilik | Anlamı |
|---|---|---|
| 355 MPa akma dayanımı | En az 345 MPa | Bu kalite ve kalınlık koşuluna uygun olabilir |
| 355 MPa akma dayanımı | Farklı bir ürün veya ısıl işlem gerekliliği | Farklı bir işlem kararı gerektirebilir |
| 355 MPa akma dayanımı | Belirlenmiş ürün spesifikasyonu yok | Kabul veya ret kararı vermeyi destekleyemez |
Bir test laboratuvarı çekme testini doğru şekilde gerçekleştirerek 355 MPa akma dayanımı raporlayabilir. Bu değer kendiliğinden ne başarısızlık ne de başarı anlamına gelir. Bir spesifikasyon, belirli bir kalite ve kalınlık için en az 345 MPa gerektirebilir; başka bir ürün, ısıl işlem veya sözleşme koşulu ise farklı bir değer gerektirebilir. Aynı sayısal sonuç, farklı ürün akıbeti kararlarına yol açabilir.
Yöntem, sonucu değiştirebilecek ayrıntıları da kontrol eder. ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme testini tanımlar ve gerilme-şekil değiştirme tepkisinden türetilen özellikler de dâhil olmak üzere belirlenebilecek mekanik özellikleri belirtir (International Organization for Standardization, 2019). Ancak bu standart, ölçülen akma dayanımı ne olursa olsun her çeliğin bir yapı veya basınç sınırı için uygun olduğunu kendiliğinden beyan etmez.
Aynı ilke darbe ve sertlik testleri için de geçerlidir. ISO 148-1:2016, soğurulan darbe enerjisinin belirlenmesi amacıyla Charpy V-çentik ve U-çentik sarkaçlı darbe testlerini tanımlar (International Organization for Standardization, 2016). Yöntem; çentik konfigürasyonunu, test düzenini ve raporlanan enerjiyi belirler; geçerli spesifikasyon ise gerekli enerji değerini, test sıcaklığını, yönlenmeyi, numune sayısını ve tekil sonuçlar ile ortalama sonuçların nasıl ele alınacağını belirler. ISO 6506-1:2014, sabit konumlu ve taşınabilir cihazlar dâhil olmak üzere metalik malzemeler için Brinell sertlik testini tanımlar (International Organization for Standardization, 2014). Sertlik sayısı bir ölçümdür; evrensel bir kabul belgesi değildir.
Malzeme özellikleri ile ürünün şartlara uygunluğu arasındaki fark
Malzeme özelliği Akma dayanımı, sertlik, uzama veya soğurulan darbe enerjisi gibi, belirlenmiş deney koşulları altında tanımlı bir deney parçasının ölçülen tepkisi.
Bir malzeme özelliği, belirli koşullar altında bir numunenin nasıl davrandığını tanımlar. Ürünün şartlara uygunluğu ise tedarik edilen ve kimliği belirlenmiş ürünün geçerli tüm gereklilikleri karşılayıp karşılamadığını sorgular.
Mekanik özelliklerin ötesindeki gereklilikler
- Kimyasal bileşim Alaşım analizi, geçerli kaliteyle eşleşmelidir.
- Boyutlar Tedarik edilen ürün, boyutsal gereklilikleri karşılamalıdır.
- Yüzey durumu Yüzey kusurları, kaplamalar ve hazırlama işlemleri kontrol altında tutulabilir.
- İç sağlamlık Süreksizlikler, tahribatsız muayene gerektirebilir.
- İzlenebilirlik Ürün ve deney parçası, ergitme veya partiyle bağlantılı kalmalıdır.
- Isıl işlem Teslim durumu, belirtilen koşulla eşleşmelidir.
Bu sorular birbiriyle ilişkili olsa da birbirlerinin yerine kullanılamaz. Bir çekme testi, test edilen numune için akma dayanımını, çekme dayanımını, uzamayı ve kesit daralmasını ortaya koyabilir. Ancak tek başına kimyasal bileşimi, boyutları, yüzey durumunu, iç sağlamlığı, kaynak kalitesini, izlenebilirliği veya gerekli ısıl işleme uygunluğu ortaya koymaz. Ürünün şartlara uygunluğu bunların tümüne bağlı olabilir.[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
Numune alma, kanıt zincirinin bir parçasıdır. ISO 377:2017; çelik profillerin, çubukların, filmaşinlerin, yassı ürünlerin ve boru şeklindeki ürünlerin mekanik testleri için numunelerin ve test parçalarının tanımlanmasını, konumunu ve hazırlanmasını düzenler (International Organization for Standardization, 2017). Gerekli konumdan alınmış ve doğru şekilde işlenmiş bir numuneden elde edilen sonuç, erişilebilir bir kenardan rastgele kesilmiş bir parçadan elde edilen sonuçtan farklı bir şeyi temsil eder. Numune, gereklilik kapsamındaki ergitme partisine, lota, ürüne, yönlenmeye veya kalınlığa bağlanamıyorsa zincir kopar.[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
Raporlanan özellikler de dikkatle yorumlanmalıdır. Sertlik dönüşümleri, abartılı değerlendirmelerin sık görülen kaynaklarından biridir. ISO 18265:2013; alaşımsız ve düşük alaşımlı çelikler, dökme çelikler, takım çelikleri ve diğer metalik malzemeler için sertlik ölçekleri ile çekme dayanımı tahminlerine ilişkin dönüşüm tabloları sağlar. Standart, dönüştürülmüş değerlerin uygun standart test yönteminden elde edilen sonuçların yerine geçemeyeceği konusunda uyarır (International Organization for Standardization, 2013). Brinell sonucunun tahmini bir çekme dayanımına dönüştürülmesi, ISO 6892-1:2019 kapsamında veya ürün spesifikasyonunda gerekli kılınan yöntemle gerçekleştirilmiş bir çekme testiyle aynı kanıt niteliğine sahip değildir.[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
Uygunluk, ana çelikten ziyade bir kaynak veya bileşenle de ilgili olabilir. AWS D1.1/D1.1M:2025-AMD1; kaynak prosedürü ve kaynakçı yeterlilikleri, imalat, muayene yöntemleri ve kaynak kabul kriterlerini kapsayan yapısal çelik kaynak gerekliliklerini belirler (American Welding Society, 2025). AISC; görsel, penetrant, manyetik parçacık, radyografik ve ultrasonik muayeneyi yaygın tahribatsız muayene yöntemleri olarak tanımlar ve kaynak muayene yöntemleri ile kabul kriterlerinin kaynağı olarak AWS D1.1/D1.1M Madde 8’i gösterir (American Institute of Steel Construction, 2024). Bir endikasyonun bulunması, reddedilebilir bir süreksizliğin bulunduğu anlamına gelmez; endikasyonun önemi, geçerli muayene yöntemine ve kabul kuralına bağlıdır.
Geçerli ürün spesifikasyonu neden belirleyicidir?
| Belge işlevi | Makaleden örnekler | Tipik sorumluluk |
|---|---|---|
| Numune alma | ISO 377:2017 | Numunelerin ve deney parçalarının tanımlanması, konumu ve hazırlanması |
| Mekanik deneyler | ASTM A370-26; ISO 6892-1:2019 | Deney prosedürü ve bildirilen özellikler |
| Darbe deneyi | ISO 148-1:2016 | Charpy V-çentikli veya U-çentikli soğurulan enerji |
| Sertlik deneyi | ISO 6506-1:2014 | Brinell deney yöntemi |
| Kaynak kabulü | AWS D1.1/D1.1M:2025-AMD1 | Yeterlilik, muayene ve kaynak kabul kriterleri |
| Ürün satın alma | API Specification 5L | Boru imalatı, deney, muayene ve kabul gereklilikleri |
Ürün spesifikasyonu eksik bağlamı sağlar. Kaliteyi veya tanımı, ürün biçimini, boyutları, teslim koşulunu, gerekli testleri, numune alma sıklığını, numune yönlenmesini, test sıcaklığını, raporlama kurallarını ve kabul sınırlarını belirtir. Bir satın alma sözleşmesi ek gereklilikler getirebilir; ancak sözleşme, ayrı bir belge olarak değerlendirilmek yerine atıfta bulunulan standartla birlikte okunmalıdır.[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
API Specification 5L, boru hattı taşıma sistemlerinde kullanılan çelik borular için açık bir örnek sunar. Bu spesifikasyonun satın alma kılavuzu; imalat, test, muayene ve kabul gerekliliklerinin belirtilmesi gereğini ele alır (American Petroleum Institute, 2013). İlgili soru yalnızca bir boru numunesinin test edilip edilmediği değildir. Asıl soru, tanımlanmış üretim biriminden gelen belirli borunun, sipariş edilen ürün tanımı ve muayene planına bağlı gereklilikleri karşılayıp karşılamadığıdır.
Bu hiyerarşi, yaygın bir hatayı önler: bir test raporunda, el kitabında veya farklı bir çelik standardında yer aldığı için bilinen bir sınırın seçilmesi. ASTM A370-26 prosedürü tanımlayabilirken levha, çubuk, boru veya tüp spesifikasyonu gibi bir ürün standardı sayısal gerekliliği belirler. AWS D1.1/D1.1M kaynaklı bir birleşimi yönetebilirken ana metal spesifikasyonu ana malzemeyi yönetir. Sözleşme ise ek testler veya daha sıkı sınırlar getirebilir.
Bu nedenle geçerli bir kabul kararı; kimlik, numune alma, yöntem, sonuç ve kriter arasındaki bağlantıları korur. Bir bağlantı koparsa sayı teknik olarak hâlâ doğru olabilir; ancak uygunluk iddiası kanıtlanmamış olur. Testler ölçülmüş gerçekleri ortaya koyar; geçerli ürün spesifikasyonu ise bu gerçeklerin tedarik edilen çelik açısından ne anlama geldiğini belirler.

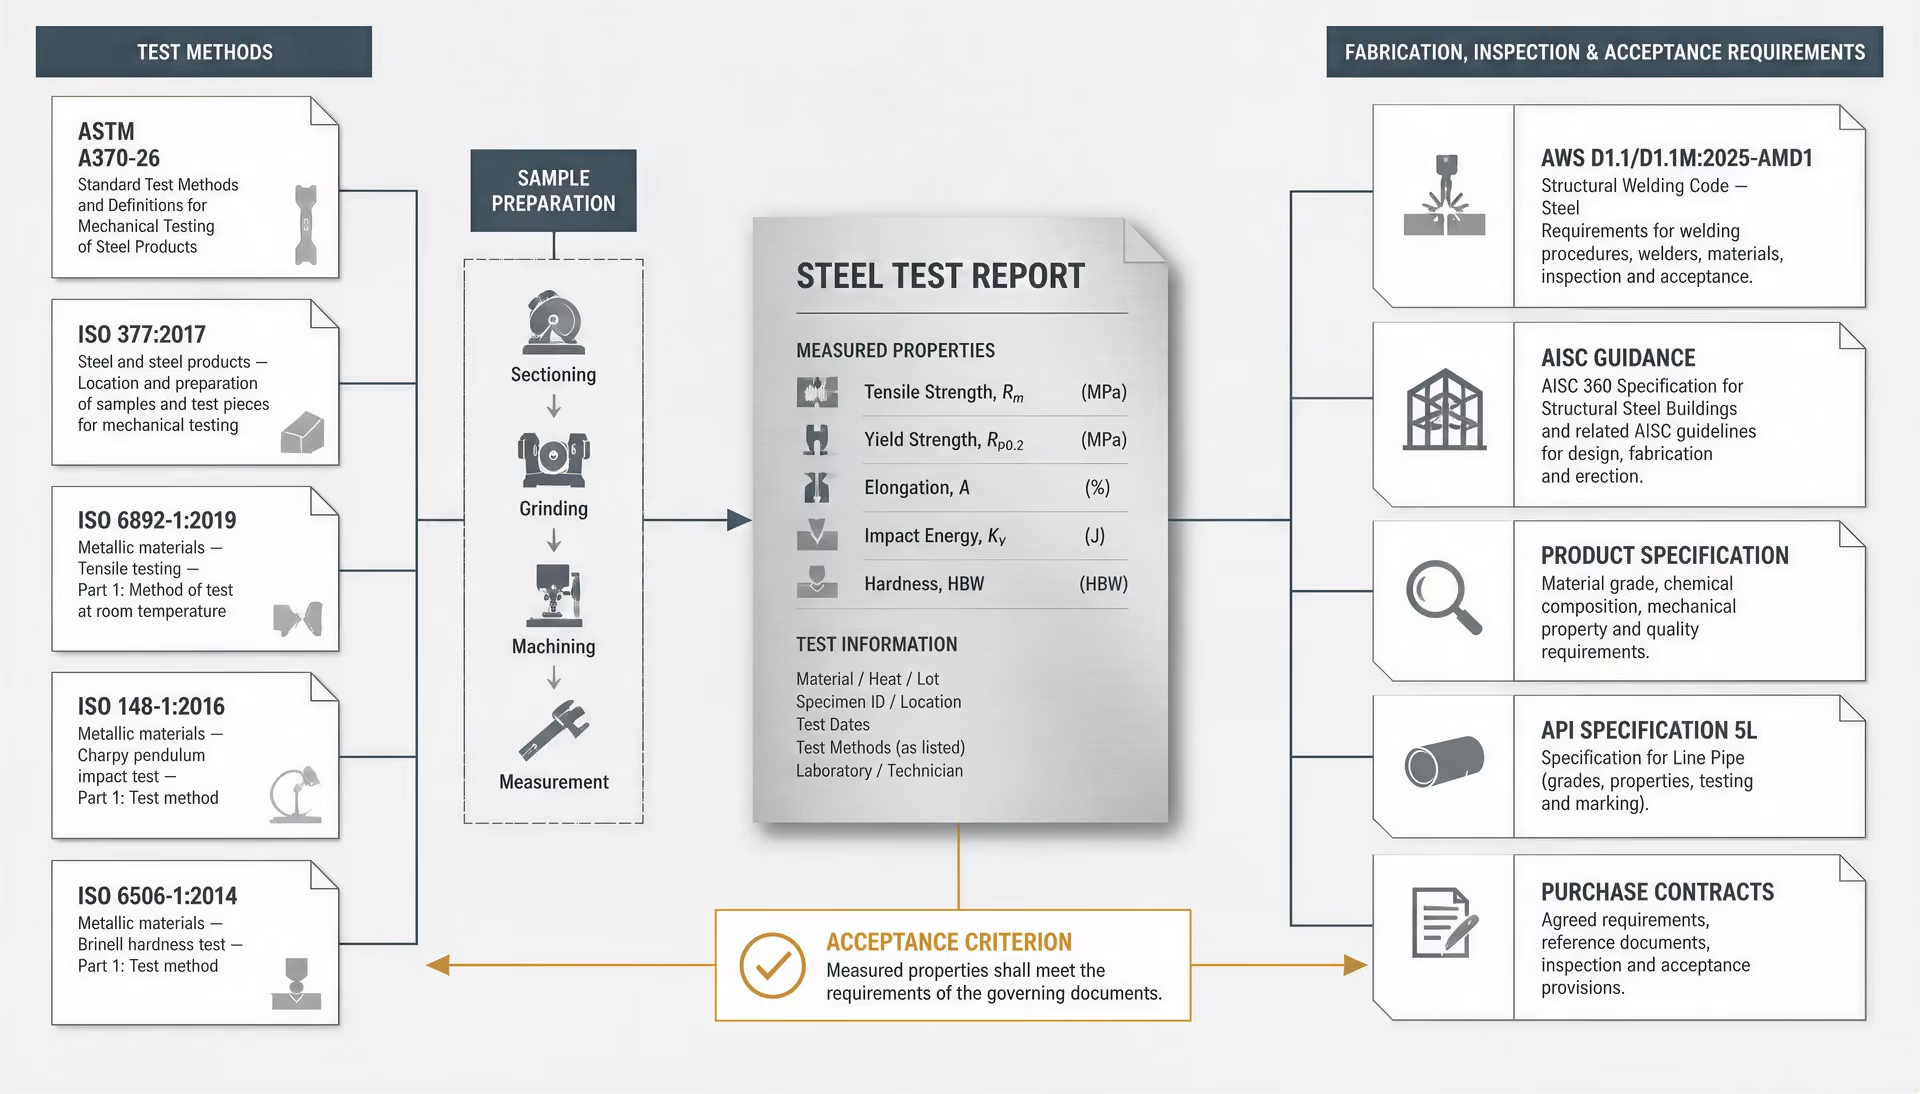
Standartlar Mimarisi: ASTM, ISO, AWS, AISC ve API
Bir çelik test sonucu, tek başına bağımsız bir geçer-kalır anlamına sahip değildir. Sonucun önemi; tedarik edilen ürün, numunenin konumu ve yönü, test prosedürü, raporlanan özellik ve sınırı belirleyen dokümandan oluşan bir referanslar zincirine bağlıdır. ASTM A370-26, çekme veya darbe testinin nasıl gerçekleştirileceğini öngörebilirken bir ASTM ürün standardı, bir API dokümanı, bir proje şartnamesi veya bir satın alma sözleşmesi, ölçülen değerin kabul edilebilir olup olmadığını belirler. ISO standartları aynı zincirde yer alabilir; ancak ASTM gerekliliklerinin yerine otomatik olarak geçmez.
Bu ayrım önemlidir; çünkü standart kuruluşları dokümanlarına farklı görevler verir. ASTM ve ISO, esas olarak test yöntemlerini ve numune hazırlama işlemlerini tanımlar. AWS D1.1/D1.1M:2025-AMD1; yeterlilik, imalat, muayene ve kaynak kabulü dâhil olmak üzere yapısal çelik kaynağını düzenler. AISC, bir malzeme standardının evrensel ikamesi olmaktan ziyade tasarım ve muayene konusunda kılavuzluk sağlar. API Specification 5L ise boru hattı taşıma sistemleri için boru imalatı, test, muayene, dokümantasyon ve satın alma gerekliliklerini birbirine bağlar.
Ölçümleri tanımlayan standartlar
ASTM A370-26, çelik, paslanmaz çelik ve ilgili alaşım ürünleri için genel bir mekanik test standardıdır. Sonucu etkileyen prosedür ayrıntıları dâhil olmak üzere çekme, eğme, sertlik ve darbe testlerini kapsar. Bu ayrıntılar; numune boyutlarını, test cihazını, hazırlama işlemlerini, testin gerçekleştirilmesini ve özelliklerin raporlanma biçimini içerebilir. ASTM A370-26, tek başına her çelik ergitmesinin veya ürünün kabul edilebilir olduğunu beyan etmez. ASTM International, kabulün yürürlükteki ürün standardından veya satın alma sözleşmesinden kaynaklandığını belirtir.
ISO, ASTM A370-26’nın tek bir genel test çerçevesi içinde sunduğu çeşitli işlevleri birbirinden ayırır. ISO 377:2017; çelik profillerin, çubukların, filmaşinlerin, yassı ürünlerin ve boru şeklindeki ürünlerin mekanik testleri için numunelerin ve test parçalarının tanımlanmasını, konumunu ve hazırlanmasını düzenler. Bir parçanın nereden alınacağını ve nasıl hazırlanacağını ele alır. Bu, test makinesinin kuvveti nasıl uyguladığı sorusuyla aynı değildir.
ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme testini tanımlar ve belirlenebilecek mekanik özellikleri belirtir. Bir rapor; akma dayanımı, çekme dayanımı, uzama veya kesit daralmasını içerebilir; ancak raporlanan özellik, belirtilen test prosedürüne ve ölçüm koşullarına bağlanmalıdır. Yanlış yönlendirilmiş bir numuneden, uygun olmayan bir ölçü boyundan veya farklı bir gerinim hızı prosedüründen elde edilen değer, yalnızca aynı birime sahip olduğu için eşdeğer hâle gelmez.
Darbe testinin kendine özgü bir yöntemi vardır. ISO 148-1:2016, metalik malzemelerde soğurulan darbe enerjisinin belirlenmesi için Charpy V-çentikli ve U-çentikli numunelerle sarkaçlı darbe testini tanımlar. Çentik geometrisi, numune yönü, test sıcaklığı ve numune sayısı, raporlanan sonucu etkileyebilir. Belirli bir sıcaklıkta Charpy V-çentik enerjisi talep eden bir sözleşme, belirtilmemiş bir darbe sonucuna atıfta bulunularak karşılanamaz.
Sertlik de tanımlanmış bir yöntem gerektirir. ISO 6506-1:2014, metalik malzemeler için Brinell sertlik testini tanımlar ve sabit konumlu ve taşınabilir cihazlara uygulanır. Batıcı uç, test kuvveti, yüzey durumu, aralıklar ve izin ölçülmesi, yöntemin parçalarını oluşturur. Ölçek ve yöntem belirtilmeden verilen bir sertlik sayısı eksiktir; “220 sertlik”, sonucun Brinell, Rockwell veya dönüştürülmüş bir değer olup olmadığını göstermez.
ISO 18265:2013; alaşımsız ve düşük alaşımlı çelikler, dökme çelikler, takım çelikleri ve diğer metalik malzemeler için sertlik ölçekleri ile çekme dayanımı tahminlerine yönelik dönüşüm tabloları sağlar. Bu dönüşümler, sonuçların karşılaştırılmasına veya sınırlı mühendislik değerlendirmesine destek olabilir; ancak standart, dönüştürülmüş bir değerin uygun standart test yönteminden elde edilen sonucun yerine geçmediği konusunda uyarır. Bu nedenle, ürün standardı çekme dayanımını gerektirdiğinde, tahmini çekme dayanımına dönüştürülmüş bir Brinell sonucu çekme testinin yerine geçmez.
İmalatı ve kaynak kabulünü tanımlayan kodlar
Malzeme testi ile kaynak muayenesi farklı sorulara yanıt verir. Çekme testi, bir malzemenin veya kaynak yeterlilik numunesinin mekanik davranışını örnekler. Tahribatsız muayene ise test parçası çıkarmadan tamamlanmış bir kaynakta veya bileşende süreksizlikleri araştırır. Her iki sonuç da geçerli kabul gerekliliği olmadan doğru şekilde yorumlanamaz.
AWS D1.1/D1.1M:2025-AMD1, yapısal çelik kaynağı için gereklilikleri belirler. Kaynak prosedürü yeterliliğini, kaynakçı ve kaynak operatörü yeterliliğini, imalat kontrollerini, muayene yöntemlerini ve kaynak kabul kriterlerini ele alır. Kriterleri, kod kapsamındaki kaynak kategorileri ve koşulları için geçerlidir; her çelik birleşimi, basınç sınırı veya boru hattı çevresel kaynağı için evrensel sınırlar değildir.
AISC kılavuzları; görsel muayene, penetrant muayenesi, manyetik parçacık muayenesi, radyografik muayene ve ultrasonik muayeneyi yaygın tahribatsız muayene yöntemleri olarak tanımlar. Ayrıca AWS D1.1/D1.1M Madde 8’i kaynak muayene yöntemleri ve kabul kriterleri için bir kaynak olarak belirtir. Yöntem, şüphelenilen süreksizlik ve birleşim konfigürasyonuyla uyumlu olmalıdır. Görsel muayene; yüzey profilini, görünür çatlakları, yanma oluğunu veya boyutsal sorunları belirleyebilir; ancak iç düzlemsel kusurların bulunmadığını ortaya koyamaz. Proje dokümanları hacimsel muayene öngördüğünde ultrasonik veya radyografik muayene gerekebilir.
AISC dokümanları, belirtilen kapsamları dâhilinde yapısal tasarım, imalat ve muayeneye kılavuzluk eder; her çelik ürününü AISC malzemesine dönüştürmez. Bir W-profil, kaynaklı bir birleşim ve boru hattı borusu farklı malzeme standartlarını, tasarım kurallarını ve muayene hükümlerini içerebilir. Muayene uzmanı, bileşeni hangi dokümanın yönettiğini ve sınırı hangi hükmün sağladığını belirlemelidir.
Ürün standartları ve satın alma gereklilikleri
Ürün standartları, tedarik edilen bir ürünün karşılaması gereken özellikleri ve koşulları belirler. Kimyasal bileşimi, boyutları, ısıl işlemi, çekme özelliklerini, darbe enerjisini, sertliği, yüzey durumunu, ek testleri, tekrar testini, işaretlemeyi ve sertifikasyonu öngörebilir. Test yöntemi ASTM A370-26’dan veya bir ISO dokümanından alınabilirken ürün standardı asgari akma dayanımını, çekme dayanımını, uzamayı veya darbe enerjisini belirler. Bu nedenle, ürün tanımını ve kabul sınırlarını belirtmiyorsa “ISO 6892-1:2019’a göre test edilmiştir” ifadesini içeren bir laboratuvar sertifikası eksiktir.
API Specification 5L, boru hattı taşıma sistemlerinde kullanılan çelik borularla ilgilidir. Satın alma kılavuzu, tedarik dokümanlarının uygulanabilir imalat yöntemini, test, muayene ve kabul gerekliliklerini tanımlaması gerektiğini vurgular. Bir alıcının boru ürün standardını, kalite veya dayanım seviyesini, teslimat durumunu, boyutlarını, boru tipini, tahribatsız muayene gerekliliklerini, hidrostatik testi, darbe gerekliliklerini, ek testleri ve dokümantasyonu belirtmesi gerekebilir. Bu seçimler yapılmadığında “API 5L borusu” ifadesi, sözleşmeye bağlı yükümlülüklerin tamamını iletmeyebilir.
Aynı ilke, dokümanlar bir arada kullanıldığında da geçerlidir. ISO 377:2017 numunenin konumunu, ISO 6892-1:2019 çekme prosedürünü, bir ürün standardı ise gerekli dayanım ve uzamayı düzenleyebilir. AWS D1.1/D1.1M:2025-AMD1 yapısal bir kaynağı düzenleyebilir; AISC proje hükümleri de muayenenin ne zaman gerekli olduğunu belirleyebilir. API Specification 5L, boruya özgü imalat ve muayene hükümleri ekleyebilir. Bu dokümanlar birlikte çalışabilir; ancak birbirlerinin yerine geçmezler. Numune hazırlama standardının bir test yöntemi standardıyla veya kaynak kabul kodunun bir malzeme test raporuyla değiştirilmesi, ölçüm ile kabul arasındaki bağlantıyı koparır.

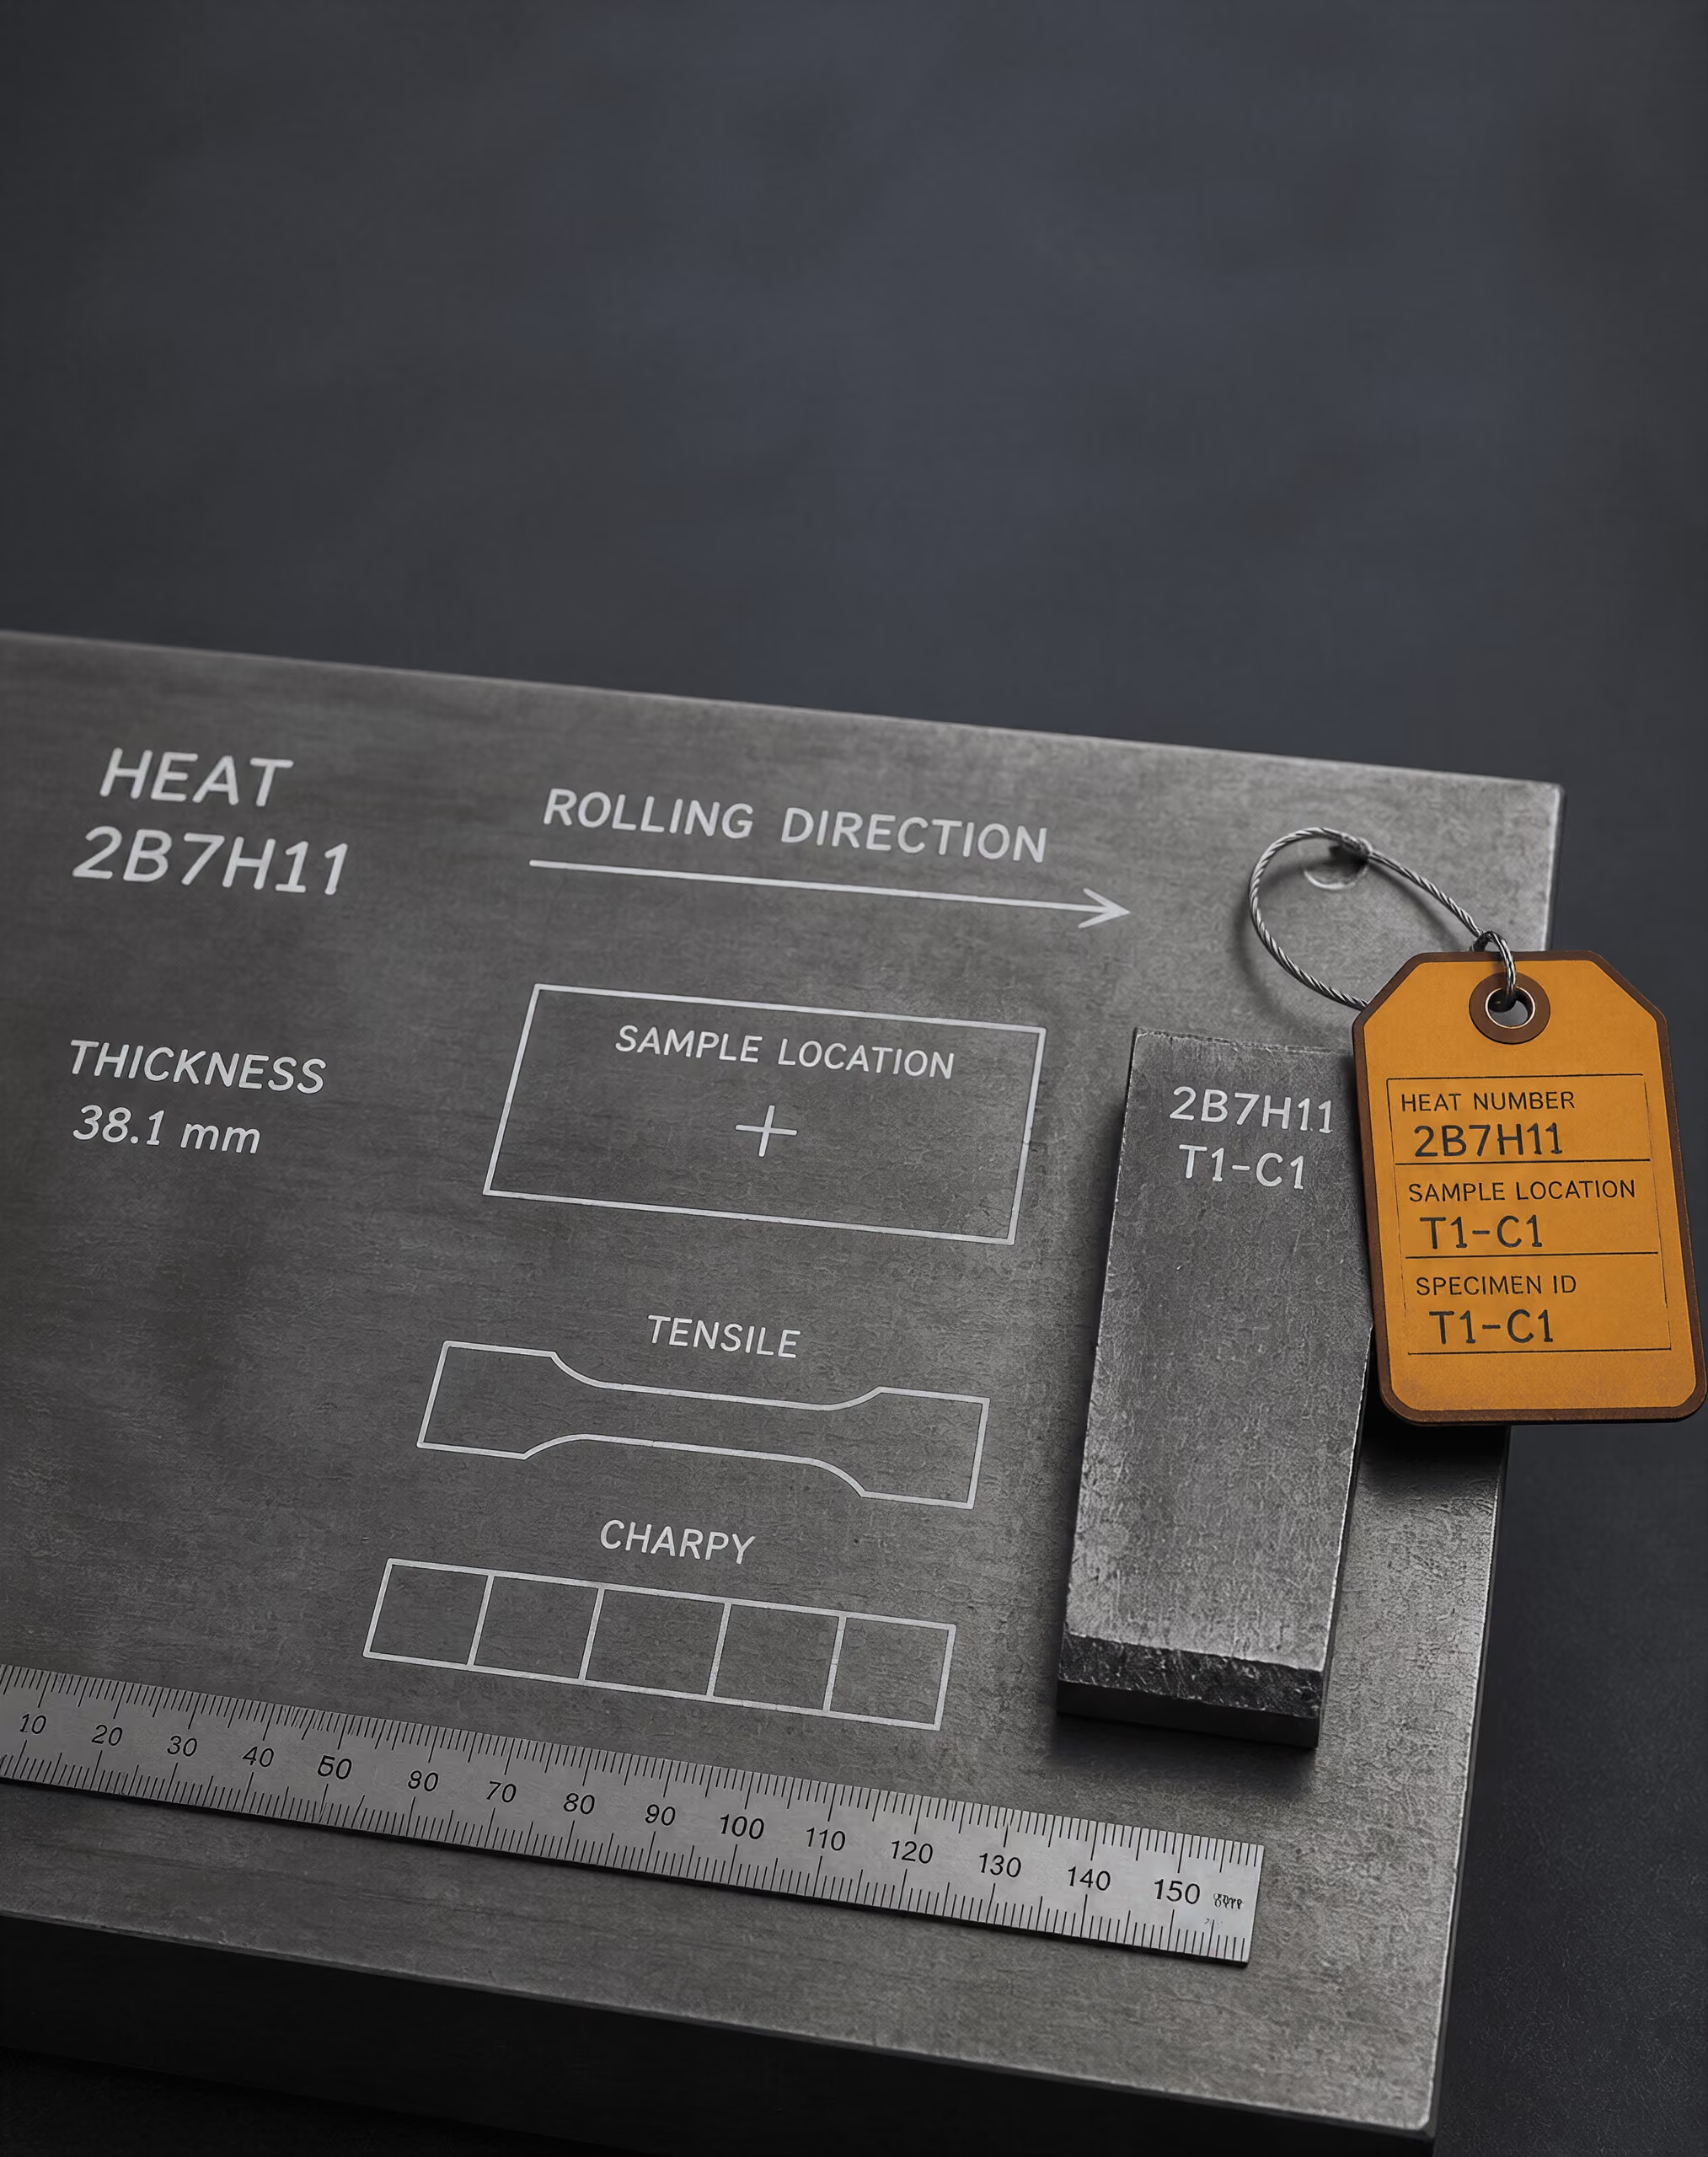
Numune Alma, İzlenebilirlik ve Test Parçası Hazırlama
Ergitme, parti, ürün biçimi ve numune kimliği
Bir mekanik test sonucu, tek başına bir kalite adına değil, tanımlanmış belirli bir çelik parçasına aittir. “S355” veya “ASTM A36” bir şartname kategorisini tanımlar; ancak ergitme numarasını, ürün kalınlığını, haddeleme geçmişini, teslimat durumunu veya numunenin çıkarıldığı kesin konumu tanımlamaz. Aynı nominal kalite tanımını taşıyan iki ürün; segregasyon, tane yapısı, inklüzyon dağılımı, artık gerilme ve yerel özellikler bakımından farklılık gösterebilir. Bu nedenle bir test parçası, sertifikasında inceleme altındaki malzemeyle aynı kalitenin yazması nedeniyle tek başına temsili kabul edilemez.
ISO 377:2017; çelik profillerin, çubukların, filmaşinlerin, yassı ürünlerin ve boru şeklindeki ürünlerin mekanik testleri için numunelerin ve test parçalarının tanımlanmasını, konumunu ve hazırlanmasını belirler. Temel pratik gerekliliği, kimlik sürekliliğidir. Laboratuvar; test parçasını numuneye, numuneyi ürüne ve ürünü de muayene dokümanlarında kayıtlı ergitme veya partiye bağlayabilmelidir.
- Malzeme kimliği
- Tedarikçi referansı, ergitme veya döküm numarası, spesifikasyon ve kalite
- Ürün bilgileri
- Ürün biçimi, nominal boyutlar ve teslim durumu
- Deney kimliği
- Deney parçası numarası, yön, yöntem ve hazırlama
- İzlenebilirlik
- Numune ürünle, ürün de ergitme veya partiyle bağlantılıdır
Yararlı bir kimlik kaydı normal olarak çelik üreticisinin veya tedarikçinin referansını, ergitme numarasını, uygulanabilir durumlarda döküm veya sıvı metal numarasını, ürün standardını ve kaliteyi, ürün biçimini, nominal boyutları, teslimat durumunu ve numunenin alındığı konumu içerir. Ayrıca test parçası numarasını, test yönünü, test yöntemini ve belirtilen prosedürden yapılan her türlü hazırlama işlemini veya sapmayı da tanımlamalıdır. Ergitme numarası ve ürün konumu olmadan “çekme testi—S355” şeklinde bir rapor, sonucun tedarik edilen malzeme için geçerli olup olmadığının değerlendirilmesi açısından gerekli bilgiyi kaybetmiştir.
Heat ve lot terimleri birbirinin yerine kullanılamaz. Heat genel olarak tek bir kontrollü ergitme veya dökümden üretilen çeliği tanımlar. Lot ise ürün spesifikasyonunda; tek bir heat’ten, tek bir ölçü aralığından, tek bir işlem koşulundan veya belirtilen başka bir bileşimden üretilen ürünler grubu olarak tanımlanabilir. Tanımı, geçerli spesifikasyon belirler. Isı numaralarını, kalınlık aralıklarını veya imalat yöntemlerini birbirinden ayıran geçerli standarda rağmen tüm sevkiyatı tek bir lot olarak ele alan bir numune alma planı, biçimsel olarak düzenli ancak teknik açıdan geçersiz bir sonuç üretebilir.
Yöntem ile kabul arasındaki bağlantı da önemlidir. ASTM A370-26; çelik, paslanmaz çelik ve ilgili alaşımlı ürünlerin çekme, bükme, sertlik ve darbe deneyleri için prosedürler sağlar, ancak belirli bir sonucun geçip geçmediğine karar vermez. Kabul kriterleri, geçerli ürün spesifikasyonundan veya satın alma sözleşmesinden kaynaklanır (ASTM International, 2026). Bu nedenle numune kaydı, gerektiğinde baskısı da dâhil olmak üzere, söz konusu spesifikasyonun tanımlanmasını sağlayacak yeterli bilgiyi korumalıdır.
Bu ilke mekanik deneylerin ötesine uzanır. API Specification 5L, boru hattı taşıma sistemlerinde kullanılan çelik boruları ele alır ve sipariş edilen ürün için imalat, deney, muayene ve kabul gereklerinin belirtilmesini şart koşar (American Petroleum Institute, 2013). Numuneler kesilip gönderilirken borunun kimliği, imalat yöntemi, heat, boru numarası ve muayene durumu arasındaki bağlantı korunmalıdır. Bir laboratuvar, daha hassas bir sertlik değeri üreterek kopmuş bir kimliklendirme zincirini onaramaz.
Ürün içindeki konum ve yönelim
Numune alma konumu metalürjik bir değişkendir. Haddelenmiş bir levhada merkez bölgesi, yüzeyden farklı bir inklüzyon dağılımına ve segregasyon modeline sahip olabilir. Kalın bir kesitte soğuma hızları ve deformasyon, kalınlık boyunca değişebilir. Çubuk veya filmaşinlerde özellikler merkez ile dış bölge arasında farklılık gösterebilir. Boru şeklindeki ürünlerde et kalınlığı konumu, kaynak konumu, dikiş yönelimi ve bir uçtan olan mesafe sonucu etkileyebilir. Bu farklılıklar, ISO 377:2017’nin tüm çeliği tek tip bir blok olarak ele almak yerine ürün biçimlerini ayrı ayrı kapsamasının nedenidir.
Numune alınmadan önce ürün biçimi kaydedilmelidir. İlgili biçimler arasında yapısal kesitler, çubuklar, filmaşin, levha ve sac gibi yassı ürünler ile boru şeklindeki ürünler bulunur. Bir kesitin başlığından kesilen çekme numunesi, gövdesinden kesilen numuneye otomatik olarak eşdeğer değildir. Bir levhanın orta kalınlığından alınan numune, yüzey numunesine otomatik olarak eşdeğer değildir. Boru için ana metalden alınan numune, boyuna kaynak veya ısıdan etkilenen bölge içeren numunenin yerine kullanılamaz.
Yönelim de aynı derecede önemlidir. “Boyuna” terimi genellikle deney parçasının ana ekseninin haddeleme, çekme, ekstrüzyon veya boru üretim yönünü izlemesi anlamına gelir. “Enine” ise, geçerli standarttaki tanımlara ve izin verilen numune alma konumlarına tabi olmak üzere, bu yöne dik olması anlamına gelir. Yön, kesimden önce ürün üzerinde işaretlenmelidir; etiketi bulunmayan bir kuponun şekline bakılarak sonradan çıkarım yapılmamalıdır.
Ürün spesifikasyonları çoğu zaman boyuna veya enine çekme deneyleri, bükme deneyleri ya da darbe numuneleri öngörür ve bir yüzeyden, kenardan, kaynaktan veya ürün ucundan olan mesafeyi belirtebilir. Bir levha spesifikasyonu enine çekme deneyi gerektiriyorsa, numunenin işlenmesi daha kolay olduğu için boyuna sonuç bunun yerine kullanılamaz. Benzer şekilde Charpy numunelerinde, çentiğin amaçlanan mikroyapısal düzlemi örneklemesini sağlamak üzere belirli bir yönelim ve çentik yönü gerekebilir. ISO 148-1:2016, absorbe edilen darbe enerjisinin belirlenmesi için Charpy V-çentik ve U-çentik sarkaçlı darbe yöntemini tanımlar; ancak gerekli yönelimi, sıcaklığı, numune sayısını ve kabul kuralını ürün spesifikasyonu belirler (International Organization for Standardization, 2016).
Numune alma kaydında bulunması gerekenler
- 1 Haddeleme veya üretim yönü.
- 2 Referans kenarı ve ürün yüzeyi.
- 3 İlgili olduğu durumlarda kaynak veya dikiş konumu.
- 4 Kalınlık konumu ve kesim sınırları.
- 5 Aktarılan işaretler, sorumlu kişi ve aktarım zamanı.
Numunenin “levhadan” geldiğine ilişkin genel bir ifadeden çoğu zaman numune alma krokisi veya fotoğrafı daha değerlidir. Böyle bir kayıt haddeleme yönünü, referans kenarını, yüzeyi, kaynağı veya dikişi, kalınlık konumunu ve kesim sınırlarını gösterebilir. İşaretler, mümkün olduğu ölçüde, kesim sonrasında da korunmalıdır. Bu mümkün değilse laboratuvar, kimliği derhâl yeni numuneye aktarmalı ve bu aktarımı kimin, ne zaman yaptığını kaydetmelidir.
Numune alma, sorulan soruyu da yansıtmalıdır. Bir sertifika deneyi, tanımlanmış bir heat ve ürün lot’unun uygunluğunu gösterebilir. Arızalanmış bir bileşenin incelenmesi ise kırılma bölgesinden, etkilenmemiş ana metalden, kaynak metalinden ve ısıdan etkilenen bölgeden numuneler gerektirebilir. Bunlar farklı popülasyonlardır. Bunların tek bir kalite sınıfı etiketi altında birleştirilmesi, arızadan sorumlu konumu gizleyebilir.
İşleme, çentik hazırlama ve kanıtların korunması
Hazırlama işlemi ölçülen özelliği değiştirebilir. Çekme numuneleri, seçilen yöntemin gerektirdiği boyutlara, ölçü boyuna, yüzey koşuluna ve geometriye uygun şekilde işlenmelidir. ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme deneyini ve belirlenebilecek mekanik özellikleri belirtir; ancak sonuç, doğru hazırlanmış bir numuneye ve doğru boyutsal ölçümlere bağlıdır (International Organization for Standardization, 2019). Aşırı taşlama, derin takım izleri, aşırı ısınma veya yanlış geçiş yarıçapı erken kırılmaya neden olabilir ya da raporlanan uzamayı değiştirebilir.
Aynı dikkat sertlik için de geçerlidir. ISO 6506-1:2014, sabit konumlu ve taşınabilir cihazlarla yapılan deneyler dâhil olmak üzere, metalik malzemeler için Brinell yöntemini belirtir. Deney yüzeyi, izin oluşturulmasına uygun olmalı ve konum kaydedilmelidir. Tufalden, dekarbürize olmuş malzemeden, kaynak dikişinden veya taşlamadan etkilenmiş bir yüzeyden alınan sertlik değeri, ana metalin sertliğinden farklı bir soruya yanıt verebilir. ISO 18265:2013; alaşımsız ve düşük alaşımlı çelikler dâhil olmak üzere belirtilen metalik malzemeler için sertlik dönüşümleri ve çekme dayanımı tahminleri sağlar, ancak dönüştürülmüş değerlerin uygun standart deney yönteminden elde edilen sonuçların yerine geçmediğini belirtir (International Organization for Standardization, 2013). Dönüştürülmüş bir Brinell değeri, çekme deneyi sonucu olarak sunulmamalıdır.
Çentik hazırlama daha da sıkı bir kontrol gerektirir. Charpy deneyinde çentik geometrisi, çentik yönelimi, çentik konumu ve yüzey kalitesi kırılmanın nerede başlayacağını belirler. Çentik, belirtilen yönde ve bölgede açılmalıdır; ters çevrilmiş bir çentik farklı bir mikroyapısal düzlemi ortaya çıkarabilir. Numune, çentiğin hasar görmesine ve başka bir heat’ten veya başka bir konumdan alınan numunelerle karışmasına karşı korunmalıdır. Etiketler, diyagramlar ve fotoğraflar, çentik yönünü deneyden önce, kırılmış yarım parçanın kimliğinden ayrılmasından sonra değil, kaydetmelidir.
Kesim yöntemleri de kayda geçirilmelidir. Alevle kesme, testereyle kesme, makasla kesme, talaşlı işleme ve elektrik deşarjlı yöntemler farklı ısıdan etkilenmiş tabakalar, deformasyon veya artık gerilmeler bırakabilir. Geçerli ürün veya deney standardı, son işleme öncesinde ne kadar malzemenin kaldırılması gerektiğini belirtebilir. Hazırlama işlemi bu gereklilikten sapıyorsa, sapma rapora dâhil edilmelidir. Bu, idari bir ayrıntı değil, deneyle ilgili bir kanıttır.
Bir sonuç tartışmalı olduğunda veya bir arıza incelendiğinde ana malzemeyi ve reddedilen parçaları koruyun. Orijinal işaretleri, kesim artıklarını, kırılmış çekme numunesi uçlarını, Charpy yarımlarını, sertlik fotoğraflarını ve işleme kayıtlarını aynı numune kimliği altında muhafaza edin. Kaynaklı ürünlerde, gerektiğinde kaynağı, ergime sınırını ve ısıdan etkilenen bölgeyi gösteren makrografları veya yüzey fotoğraflarını saklayın. Tahribatsız muayene bu zincirin yerine geçmez. AISC; görsel, sıvı penetrant, manyetik parçacık, radyografik ve ultrasonik muayeneyi yaygın yöntemler olarak tanımlar. AWS D1.1/D1.1M:2025-AMD1 ise yeterlilik, imalat, muayene ve kaynak kabul kriterleri için yapısal çelik kaynağı gereklerini belirler (American Welding Society, 2025; American Institute of Steel Construction, 2024).
Nihai rapor; neyin denendiğini, nereden geldiğini, nasıl yönlendirildiğini, nasıl hazırlandığını, hangi yöntemin kullanıldığını ve kabul kriterinin hangi spesifikasyondan alındığını belirtmelidir. Ancak bundan sonra raporlanan bir sayı doğru gereklilikle karşılaştırılabilir.
Kimyasal Kimlik ve Mekanik Testlerin Sınırları
Kalite Tanımı ve Malzeme Kimliği
Bir çelik kalitesi tek bir çekme testi sonucuyla tanımlanmaz. Malzemenin kimliği öncelikle, geçerli ürün standardında belirtilen malzeme tanımı ve kimyasal bileşime dayanır. Mekanik özellikler ise malzemenin tedarik edildiği durumdaki performans gerekliliklerini karşılayıp karşılamadığını gösterir.
Bu ayrım önemlidir; çünkü farklı alaşımlarda benzer dayanım değerleri elde edilebilir. ASTM A36/A36M yapı karbon çeliği, ASTM A572/A572M Grade 50 yüksek dayanımlı düşük alaşımlı çelik ve ASTM A240/A240M Type 304 paslanmaz çelik, belirli bir proje için kabul edilebilir çekme testi sonuçları verebilir; ancak bunlar birbirinin yerine kullanılamaz. Alaşım sistemleri, korozyon davranışları, kaynakla ilgili hususlar, ürün biçimleri ve gerekli kabul kriterleri birbirinden farklıdır. Akma dayanımının 350 MPa olduğunu kaydeden bir çekme raporu, test edilen malzemenin bu kalitelerden hangisi olduğunu belirlemez.
Bu nedenle tanım, tek başına bir sayı veya ticari tanım olarak değil, eksiksiz bir ifade olarak okunmalıdır. Tanım; geçerli standardı, kaliteyi, sınıfı, tipi, ürün biçimini, kalınlık aralığını, teslim durumunu, ek gereklilikleri ve ısıl işlem durumunu içerebilir. Standardı ve ürün biçimi belirtilmeyen “Grade 50” ifadesi eksiktir. Aynı sayısal tanım, farklı şartnameler kapsamında farklı gerekliliklere sahip olabilir.
Kimyasal doğrulama bu kimlik sorusunu ele alır. Isı analizi veya ürün analizi, kaliteye uygulanabildiği ölçüde genellikle karbon, mangan, fosfor, kükürt, silisyum, krom, nikel, molibden, bakır, niyobyum, vanadyum veya titanyum gibi elementleri kaydeder. Sınırlar ürün standardında belirtilir; bildirilen analiz ise test sertifikasında temsil edilen malzemeyle ilişkilendirilmelidir. Malzemenin yeterince dayanıklı olması, tek başına olumlu bir eşleşme oluşturmaz.
ASTM A370-26; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, bükme, sertlik ve darbe testlerine ilişkin yöntemleri tanımlar; ancak her çelik için evrensel bir geçer-kalır sınırı belirlemez. ASTM International, kabulün geçerli ürün şartnamesi veya satın alma sözleşmesine göre belirlendiğini ifade eder (ASTM International, 2026). Test yöntemi ile kabul gerekliliği, kontrol sisteminin birbirinden ayrı bölümleridir.
Mekanik Testler Neden Kimyasal Doğrulamanın Yerini Alamaz?
Çekme testi; belirli bir yöntem kapsamında akma dayanımı, çekme dayanımı, uzama ve kesit daralması gibi özellikleri ölçer. ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme testini ve belirlenebilecek mekanik özellikleri tanımlar (International Organization for Standardization, 2019). Ancak tam alaşım kimyasını belirlemez ve numunenin beyan edilen kalite tanımına sahip olduğunu kanıtlamaz.
Bükme testi, belirli bir kalıp ve açı altında sünekliği ve çatlak oluşumunu inceler. Sertlik testi, girintiye karşı direnci ölçer. ISO 6506-1:2014, sabit konumlu ve taşınabilir makineler dâhil olmak üzere metalik malzemeler için Brinell yöntemini tanımlar (International Organization for Standardization, 2014). Darbe testi, tanımlanmış bir çentik, sıcaklık ve sarkaç düzeni altında absorbe edilen enerjiyi ölçer; ISO 148-1:2016, Charpy V-çentik ve U-çentik testlerini kapsar (International Organization for Standardization, 2016). Bu sonuçların hiçbiri kimyasal bir parmak izi değildir.
Bir sertlik değeri tahmini çekme dayanımına dönüştürülebilir; ancak bu tahmin, belirtilen çekme testinin yerini alamaz. ISO 18265:2013; seçilmiş alaşımsız ve düşük alaşımlı çelikler, dökme çelikler, takım çelikleri ve diğer metalik malzemeler için sertlik dönüşümleri ile çekme dayanımı tahminlerini sunarken, dönüştürülmüş değerlerin uygun standart test yönteminden elde edilen sonuçların yerine geçmediği konusunda uyarır (International Organization for Standardization, 2013). Yalnızca sertliğe dayanarak kaliteyi belirlemeye çalışıldığında bu sınırlama daha da önem kazanır.
Isıl işlem bu sorunu açıkça gösterir. Su verme ve temperleme, kimyasal bileşimi alaşımlama veya işlem yoluyla benzer bir dayanım düzeyine ulaşan başka bir çeliğinkinden farklı olan bir çeliğin dayanımını artırabilir. Soğuk şekillendirme, kütlesel bileşimi değiştirmeden sertliği ve akma dayanımını değiştirebilir. Kalınlık, numune alma konumu, tane yapısı, segregasyon ve test sıcaklığı da bildirilen sonucu etkiler. Bu nedenle teknik olarak doğru bir çekme testi numuneyi doğru biçimde tanımlayabilir; ancak numunenin ASTM A516/A516M Grade 70, ASTM A572/A572M Grade 50 veya özellikleri örtüşen başka bir malzeme olup olmadığı konusunda kesin bir sonuca varılmasını sağlamaz.
Numune kontrolü de aynı derecede önemlidir. ISO 377:2017; çelik profillerin, çubukların, filmaşinlerin, yassı ürünlerin ve boru şeklindeki ürünlerin mekanik testleri için numunelerin ve test parçalarının tanımlanmasını, konumunu ve hazırlanmasını belirtir (International Organization for Standardization, 2017). Yanlış levha, kalınlık, yön veya ürün konumu numune alınarak test edilirse laboratuvar yöntemi doğru biçimde uygulayabilir; ancak yine de elde edilen sonuç beyan edilen malzemeye uygulanamaz.
Isı Seviyesi Dokümantasyonu ve Karışık Malzeme Riskleri
Kimlik ile performans arasındaki pratik bağlantı, ısı numarasıdır. Isı, belirli bir ergitme işlemi veya üretim kaydından elde edilen tanımlı miktardaki çeliktir. Değirmen test raporu, malzeme test raporu veya sertifika; ısı numarasını ürün tanımı, kalite, boyutlar, durum, kimyasal analiz, mekanik test sonuçları ve gerekli ek testlerle ilişkilendirmelidir. Bu bağlantı; kesme, işleme, depolama ve montaj aşamalarından sonra da korunmalıdır.
Heat H12345 için düzenlenmiş bir sertifika, H12345A işaretli bir levhayı, işareti korunmamış bir artakalan parçayı veya birden fazla ısı içeren bir demeti kendiliğinden destekleyemez. İşaretleme sistemleri raspalama, kesme, kaplama veya imalat nedeniyle ortadan kaldırılabilir. İzlenebilirlik kaybedildiğinde, daha sonra yapılan bir çekme testi bunu yeniden oluşturmaz. Test edilen parçanın özelliklerini doğrular; ancak parçanın menşeini veya tam kimyasal kimliğini belirlemez.
Karışık malzeme depolaması da benzer bir risk oluşturur. ASTM A36/A36M ve ASTM A572/A572M Grade 50 levhaları aynı görünebilir ve örtüşen bükme veya sertlik sonuçları verebilir. Yüzey hazırlığı görünür işaretleri ortadan kaldırdıktan sonra paslanmaz çelik ile karbon çeliğinden bir bileşen de karıştırılabilir. Numune yanlış parçadan alınırsa laboratuvar raporu doğru olabilir; ancak yanlış ısıya atanmış olur.
Kimyasal analiz, işaretlemeler, sertifikalar ve mekanik raporların neden tek bir izlenebilirlik zinciri olarak incelenmesi gerektiği açıklanabilir. Boru hattı çelik boruları için API Specification 5L satın alma kılavuzu, genel bir test sonucuna güvenmek yerine imalat, test, muayene ve kabul gerekliliklerinin belirtilmesi ihtiyacını ele alır (American Petroleum Institute, 2013). Yapısal kaynakta AWS D1.1/D1.1M:2025-AMD1; kaynak prosedürü yeterlilik sınavını, kaynakçı yeterlilik sınavını, muayene yöntemlerini ve kaynak kabul kriterlerini ayrı olarak belirler (American Welding Society, 2025). Bir kaynak muayenesi, kimliği belirlenmemiş ana metali düzeltemez.
Doğru sonuç sınırlı olmakla birlikte önemlidir: Mekanik test, doğru biçimde tanımlanmış bir numunenin ölçülen performansını ortaya koyar. Kimyasal doğrulama ise malzemenin ne olduğunu belirler. Bu işlevlerden hiçbiri diğerinin yerini alamaz.

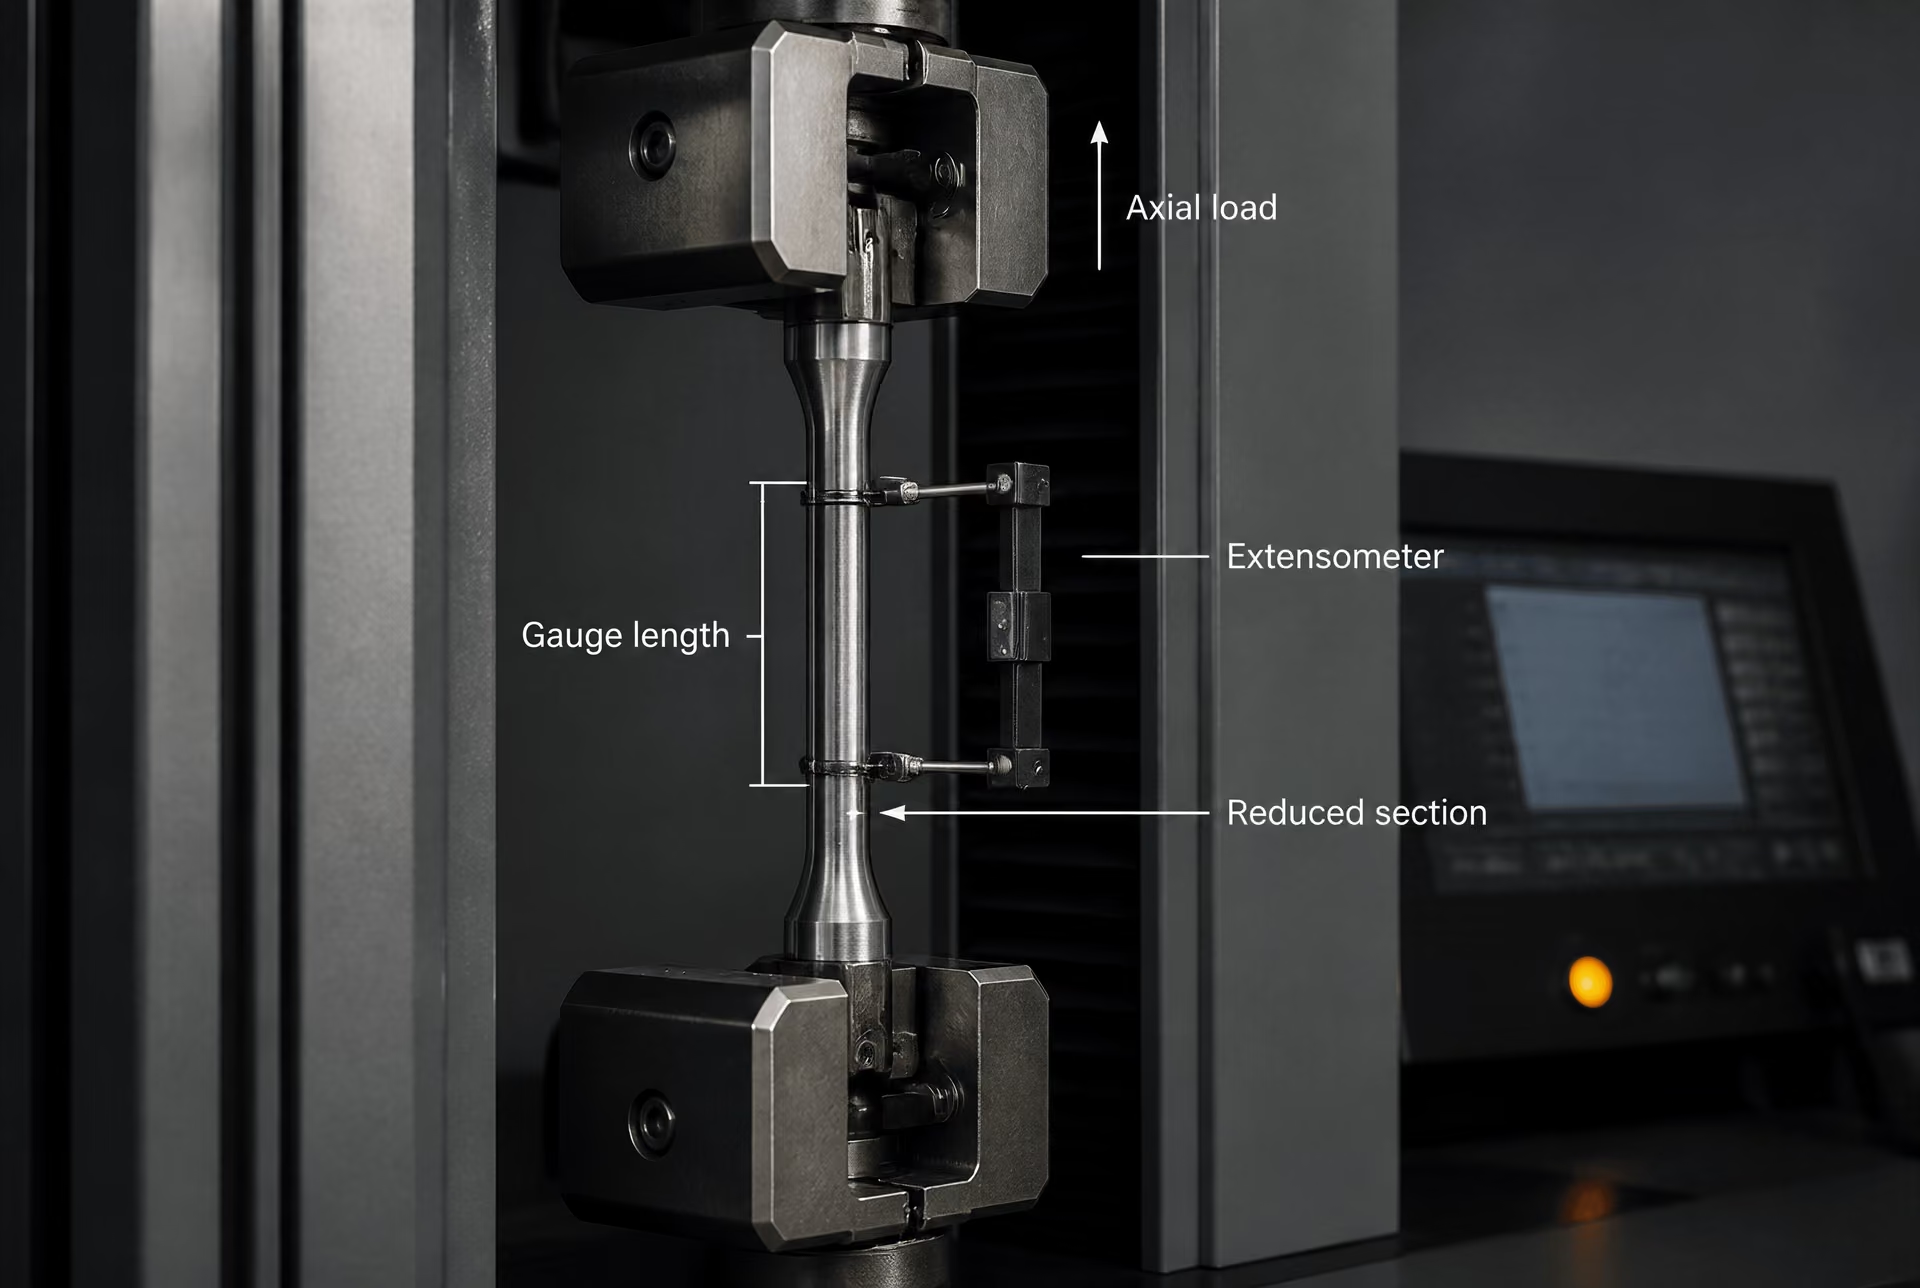
Çeliğin Oda Sıcaklığında Çekme Testi
Çekme testi, bir çelik numunenin oda sıcaklığında sürekli artan eksenel yüke nasıl tepki verdiğini ölçer. Test; plastik deformasyonun başladığı gerilmeyi, ulaşılan en yüksek mühendislik gerilmesini ve kırılmadan önceki kalıcı deformasyon miktarını gösterebilir. Bu sonuçlar bir ısıyı, levhayı, çubuğu, boruyu, dövmeyi veya başka bir ürünü karakterize etmeye yardımcı olur; ancak test evrensel bir geçer-kalır kararı değildir. Bir sonuç, yalnızca bildirilen değer doğru ürün biçimine, numune alma konumuna, numune geometrisine, test standardına ve kabul gerekliliğine bağlandığında anlamlı hâle gelir.[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
Bu ayrım önemlidir; çünkü bir test laboratuvarı geçerli bir çekme prosedürünü uygularken bir müfettiş yanlış ürün şartnamesini uygulayabilir. Bunun tersine, bir ürün şartnamesi, uygun olmayan bir numuneden veya yanlış kontrol edilen bir testten güvenilir biçimde elde edilemeyecek bir sonuç gerektirebilir. ASTM A370-26; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, bükme, sertlik ve darbe testlerini kapsarken kabulü geçerli ürün şartnamesine veya satın alma sözleşmesine bırakır (ASTM International, 2026). ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme testini tanımlar ve belirlenebilecek mekanik özellikleri belirtir (International Organization for Standardization, 2019).
ISO 6892-1:2019 ve ASTM A370-26
ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme testi için genel bir yöntemdir. Test parçalarının hazırlanmasını ve işaretlenmesini, test cihazı gerekliliklerini, kuvvet ve uzama ölçümünü, test hızlarını, özelliklerin belirlenmesini ve raporlamayı ele alır. Her çelik kalitesi için asgari akma dayanımını veya uzamayı belirlemek yerine, karşılaştırılabilir sonuçların elde edilmesi için bir çerçeve sunar.
ASTM A370-26, ASTM temelli muayene sistemlerinde birçok çelik ve alaşım ürünü için benzer bir koordinasyon işlevi görür. Bu standardın çekme deneyi hükümleri, ilgili malzeme spesifikasyonu ile birlikte okunmalıdır. Örneğin, uygulanabilir spesifikasyon sonucun akma dayanımı mı yoksa akma noktası olarak mı raporlanacağını, kanıt dayanımının belirlenmesinde belirli bir uzamanın kullanılıp kullanılmayacağını, hangi uzama ölçü boyunun geçerli olduğunu ve kesit daralmasının gerekip gerekmediğini belirleyebilir. Deney metodu prosedürü sağlar; ürün spesifikasyonu ise gerekliliği belirler.
Numune seçimi de bu bağlantının bir parçasıdır. ISO 377:2017, çelik profillerin, çubukların, filmaşinlerin, yassı ürünlerin ve boru şeklindeki ürünlerin mekanik deneyleri için numunelerin ve deney parçalarının tanımlanmasını, konumunu ve hazırlanmasını düzenler. Bir ürün için boyuna, enine veya kalınlık boyunca tanımlanmış bir konumdan alınmış bir numune gerekebilir. Haddeleme yönüne paralel kesilmiş bir levha numunesi, bu yöne dik kesilmiş bir numune ile aynı yönsel davranışı zorunlu olarak temsil etmez. Bir boruda eğrilik, et kalınlığı, yassılaştırma ve deney parçasının konumu dikkate alınmalıdır. Laboratuvar; ana ürünü, ergitme veya döküm tanımlamasını, yönlenmeyi, kalınlığı veya çapı ve numune alma konumunu kaydetmelidir.
Numunenin daraltılmış bölümü, uzama ölçümleri için kullanılan bir ölçü boyu ile birlikte tanımlanmış bir geometriye sahip olmalıdır. Standardize edilmiş boyutlar, uzama sonuçlarını karşılaştırılabilir kılar. Ancak bu durum her geometrinin birbirinin yerine kullanılabileceği anlamına gelmez. Orantılı bir numune ile orantısız bir numune, farklı yüzde uzamaları verebilir; çünkü son şekil değiştirme, ölçü boyundan ve kesit şeklinden bağımsız olarak dağılmaz. İşleme de önemlidir: derin takım izleri, keskin geçişler, aşırı ısınma, dekarbürizasyon veya yanlış yüzey durumu erken kırılmaya neden olabilir ya da ölçülen sünekliği değiştirebilir.
Deney cihazı, çekme kuvvetini numunenin ekseni boyunca uygulamalı ve kuvvet ile uzamayı gerekli aralık boyunca doğru biçimde ölçmelidir. Kavrama işlemi; kaymayı önlemeli, ancak numuneyi ezmemeli, bükmemeli veya kavramalara yakın bölgede gerilme yığılması oluşturmamalıdır. Hizalama hataları, amaçlanan tek eksenli deneyin parçası olmayan eğilme gerilmeleri oluşturabilir. Prosedür ayrıca yükleme veya şekil değiştirme hızını da kontrol eder. Aşırı hız, görünen akma davranışını ve ölçülen uzamayı etkileyebilir; gereksiz derecede yavaş veya tutarsız bir hız ise sonuçların karşılaştırılmasını güçleştirebilir.
Bir ekstansometre, tanımlanmış bir ölçü boyu üzerindeki uzamayı ölçer. Bu cihaz yalnızca deneyi daha hassas hâle getiren bir araç değildir; ölçü boyu, bağlanma şekli, ölçüm aralığı, çözünürlük, kalibrasyon ve çıkarılma noktası, hangi özelliğin belirlenebileceğini etkiler. Akma veya kanıt davranışını belirlemek için kullanılan bir ekstansometre, gerilme–şekil değiştirme eğrisinin ilgili bölümü boyunca bağlı ve doğru ölçüm yapar durumda kalmalıdır. Ekstansometre kırılmadan önce çıkarılırsa, cihazın travers hareketi otomatik olarak ölçü boyu üzerindeki uzamanın yerine geçemez; çünkü travers yer değiştirmesi aynı zamanda kavramalardaki, cihaz gövdesindeki ve diğer bileşenlerdeki deformasyonu da içerir. Deney kaydı, uzamanın nasıl ölçüldüğünü ve metodun çıkarılmaya izin vermesi hâlinde ekstansometrenin ne zaman çıkarıldığını belirtmelidir.
Akma dayanımı, kanıt dayanımı, çekme dayanımı, uzama ve kesit daralması
| Özellik | Tanımladığı şey | Önemli bildirim koşulu |
|---|---|---|
| Akma dayanımı | Plastik deformasyonun başlamasıyla ilişkili gerilme | Belirgin bir akma noktası mı yoksa başka bir tanım mı kullanıldığını belirtin |
| Kanıt dayanımı | Belirlenmiş kalıcı birim şekil değiştirmeyle ilişkili gerilme | Belirlenmiş ofseti veya uzatmayı belirtin |
| Çekme dayanımı | Ulaşılan azami mühendislik gerilmesi | Başlangıç kesit alanı kullanılarak hesaplanır |
| Uzama | Tanımlanmış bir ölçü uzunluğu üzerindeki uzama | Ölçü uzunluğu yüzde değeriyle birlikte verilmelidir |
| Kesit daralması | Kırılma sırasında kesit alanındaki azalma | Boyun bölgesinde ölçülür ve ayrı olarak bildirilir |
Akma dayanımı, plastik deformasyonun başlamasıyla ilişkili gerilmeyi ifade eder. Bazı çeliklerde belirgin bir üst ve alt akma noktası görülür: malzeme bir tepe gerilmesine ulaşır, ardından daha düşük ve görece sabit bir gerilmede plastik deformasyona devam eder. Diğer çeliklerde ise belirgin bir akma noktası görülmez. Bu çeliklerin gerilme–şekil değiştirme eğrisi, elastik davranıştan plastik davranışa kademeli olarak geçer; bu nedenle tekrarlanabilir bir değer tanımlamak için belirli bir ofset veya uzama kullanılır.
Kanıt dayanımı, plastik deformasyonun ofsete dayalı bir ölçüsüdür. Belirli bir yüzde şekil değiştirmedeki kanıt dayanımı gibi bir tanımlama, tanımlanmış metoda göre söz konusu kalıcı şekil değiştirmeyi oluşturmak için gerekli gerilmeyi ifade eder. Kesin ofset, uygulanabilir standarttan veya ürün spesifikasyonundan alınmalıdır. Bu nedenle kanıt dayanımı, görsel olarak belirlenen bir akma noktasıyla birbirinin yerine kullanılamaz ve yürürlükteki gereklilik kanıt dayanımı talep ettiğinde genel bir “akma” etiketi altında raporlanmamalıdır.
Çoğu zaman nihai çekme dayanımı olarak adlandırılan çekme dayanımı, deney sırasında ulaşılan en yüksek mühendislik gerilmesidir. Bu değer, kaydedilen en yüksek kuvvetin başlangıç kesit alanına bölünmesiyle hesaplanır. Bu maksimum değerden sonra sünek bir numunede genellikle yerel boyun verme gelişir. Boyun bölgesindeki malzeme plastik deformasyona devam ederken gerçek yük azalabilir. Bu nedenle çekme dayanımı, kırılma anındaki gerilme anlamına gelmez ve tek başına süneklik miktarını da göstermez.
Uzama, kırılma sonrasında belirtilen ölçü boyu üzerindeki uzamayı ölçer ve genellikle başlangıç ölçü boyunun yüzdesi olarak ifade edilir. Kırılmış parçalar bir araya getirilir ve nihai ölçü boyu, yürürlükteki metoda göre ölçülür. Uzama; ölçü boyuna, numune geometrisine, yönlenmeye, kalınlığa, yüzey durumuna ve plastik şekil değiştirmenin dağılımına büyük ölçüde bağlıdır. Kısa bir ölçü boyu, yerel boyun verme şekil değiştirmesinin daha büyük bir bölümünü içerebilir ve daha uzun bir ölçü boyundan farklı bir yüzde değeri verebilir. Ölçü boyu, raporlanan değerle birlikte belirtilmelidir.
Kesit daralması, kırılma konumundaki kesit alanı azalmasını ölçer. Bu değer, başlangıç alanının boyun bölgesindeki en küçük nihai alanla karşılaştırılması ve ardından farkın başlangıç alanının yüzdesi olarak ifade edilmesiyle hesaplanır. Uzamanın aksine kesit daralması, tanımlanmış bir uzunluk üzerindeki toplam uzamaya değil, yerel daralmaya odaklanır. İki numune benzer uzamaya ancak farklı kesit daralmasına veya benzer kesit daralmasına ancak farklı uzamaya sahip olabilir. Bu özelliklerden hiçbiri diğerinin yerine geçmez.
Gerilme değerleri kullanılan alan konvansiyonuna da bağlıdır. Mühendislik gerilmesi başlangıç alanını kullanırken gerçek gerilme, deformasyon sırasında değişen alanı kullanır. Ürün spesifikasyonları ve rutin çekme raporları genellikle deney standardının gerektirdiği konvansiyonu belirtir. Laboratuvar, farklı konvansiyonlarla hesaplanmış değerleri birbirine karıştırmamalı veya yürürlükteki dokümanı kontrol etmeden bir grafikten belirli bir kaliteye ait limit çıkarmamalıdır.
Kırılma konumu, numune geçerliliği ve raporlama
Daraltılmış bölümde meydana gelen kırılma normalde beklenen sonuçtur; ancak kırılmanın kesin konumu, uzamanın geçerliliğini etkiler ve diğer sonuçlar hakkında da soru doğurabilir. Bir kavramaya yakın, ölçü boyunun dışında, bir işleme izinde veya belirgin bir hizalama kusurunda meydana gelen kırılma, malzemenin ölçü bölümünü temsil etmeyebilir. Uygulanabilir metot ve ürün spesifikasyonu, sonucun geçersiz olup olmadığını, özel bir koşulun kabule izin verip vermediğini veya yeniden deney gerekip gerekmediğini belirler. Laboratuvar, elverişsiz bir sonucu sessizce göz ardı etmemeli veya nedeni kaydetmeden yeniden deney sonucu ile değiştirmemelidir.
Kırılma görünümü de yararlı gözlemler sağlayabilir. Merkezlenmiş, sünek bir boyun verme; kesme kırılmasından, yarılmadan, laminasyonla ilişkili hasardan veya bir yüzey kusurundan başlayan kırılmadan farklıdır. Tek başına görünüm uygunluğu kanıtlamaz; ancak numune hazırlama sorununa, üründeki süreksizliğe veya anormal bir kırılma biçimine işaret edebilir. Kırılma konumu, en yakın ölçü işaretine veya kavramaya olan mesafe ve görülebilen herhangi bir kusur, ilgili olduğu durumlarda kaydedilmelidir.
Savunulabilir bir rapor; malzeme tanımlamasını, ürün biçimini, ergitme veya döküm numarasını, numune yönlenmesini, numune alma konumunu, numune tipini ve boyutlarını, başlangıç kesit alanını, ölçü boyunu, deney sıcaklığını, deney metodunu ve baskısını, yükleme veya şekil değiştirme hızı esasını, kuvvet ve uzama ölçüm ekipmanını ve her türlü sapmayı tanımlar. Belirlenen özellikleri birimleriyle birlikte raporlar ve uzamanın kırılma sonrasında ölçülüp ölçülmediğini, kesit daralmasının belirlenip belirlenmediğini belirtir. Bir numune izin verilen konumun dışında kırılmışsa, daha sonra yeniden deney yapılmış olsa bile bu bilgi raporda yer almalıdır.
En önemlisi, rapor ölçülen sonuçları kabul durumundan ayırmalıdır. ISO 6892-1:2019 bir çekme dayanımı, kanıt dayanımı ve uzama değeri sağlayabilir; ancak belirli bir kalitenin geçip geçmediğine karar vermez. ASTM A370-26 da kabul için kullanıcıları uygulanabilir ürün spesifikasyonuna veya satın alma sözleşmesine yönlendirir. Bir yapı levhası spesifikasyonu, bir basınçlı kap malzemesi spesifikasyonu ve bir hat borusu gerekliliği, nominal kimyası benzer çelikler için farklı numune konumları, özellikler ve limitler öngörebilir. Örneğin API Specification 5L, boru hattı taşıma sistemlerinde kullanılan çelik boruları ve imalat, deney, muayene ve kabul gerekliliklerinin tanımlanması ihtiyacını ele alır (American Petroleum Institute, 2013). Bu nedenle kabul değeri, çekme metodundan türetilmemeli veya başka bir kaliteden alınmamalı; yürürlükteki ürün spesifikasyonundan, revizyondan ve satın alma dokümanından kaynak gösterilerek belirtilmelidir.
Bükme Testi: Süneklik, Sağlamlık ve Yüzey Açılması
Kontrollü bükme ve bükme testinin amaçları
Bir bükme testi, bir çelik numunenin, çekme tarafında kabul edilemez bir açılma oluşmadan belirli miktarda plastik deformasyona uğrayıp uğrayamayacağını belirler. Bu nedenle test, bir süneklik ve imalat sağlamlığı değerlendirmesidir; çekme testinin yerine geçmez. Çekme testi, kontrollü bir eksenel yük altında akma dayanımı, çekme dayanımı, uzama ve kesit daralması gibi özellikleri ölçer. ISO 6892-1:2019, oda sıcaklığındaki çekme yöntemini ve belirlenebilecek mekanik özellikleri tanımlar. Bükme testi ise farklı türde kanıt sağlar: eğri bir bölüm boyunca gerinimi yoğunlaştırır ve bir çekme testi sonucunda belirgin olmayabilecek, yüzeye açılan kusurları ortaya çıkarır.
Bu ayrım önemlidir; çünkü bir çelik, çekme dayanımı ve uzama gerekliliklerini karşılayıp yine de bükme testinden kalabilir. Yerel kalıntılar, laminasyonlar, gözeneklilik, kaynak süreksizlikleri, elverişsiz tane akışı veya yüzey kusurları, numune bir kalıbın etrafına sarıldığında açılabilir. Buna karşılık, bükme testinden geçmek, ASTM A36 veya ASTM A572 Grade 50 gibi bir kalite için gerekli çekme dayanımını kanıtlamaz. Her test, tanımlanmış farklı bir soruyu yanıtlar.
ASTM A370-26; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, bükme, sertlik ve darbe testleri için prosedürler sağlar. Her çelik ürünü için tek bir kabul kuralı oluşturmaz. ASTM International, kabulün geçerli ürün spesifikasyonu veya satın alma sözleşmesi tarafından belirlendiğini belirtir (ASTM International, 2026). İlgili spesifikasyon levha, çubuk, sac, tüp, boru veya kaynak standardı olabilir; gereklilikler kalınlığa, kaliteye, ürün biçimine veya teslimat durumuna göre değişebilir.
Numune seçimi, sonucun bir parçasıdır. ISO 377:2017; çelik profiller, çubuklar, filmaşin, yassı ürünler ve boru şeklindeki ürünler için numunelerin ve test parçalarının tanımlanmasını, konumunu ve hazırlanmasını ele alır. Yanlış konumdan veya yanlış yönde alınmış bir numuneye doğru şekilde uygulanan bükme testi, ürün kalitesi hakkında yanıltıcı bir gösterge verebilir. Test kaydında döküm veya parti, ürün biçimi, kalite, kalınlık, numune boyutları, yüzey durumu, bükme yönü, kalıp çapı, bükme açısı ve gözlenen belirti belirtilmelidir.
Bükme testleri, kaynak yeterliliklerinin ve imalat kontrolünün bir parçası olarak da kullanılır. AWS D1.1/D1.1M:2025-AMD1; yapı çeliği kaynağı, prosedür ve kaynakçı yeterliliği, imalat, muayene yöntemleri ve kaynak kabul kriterleri için gereklilikler içerir. Enine kaynak bükme, boyuna kaynak bükme veya yan bükme, bir birleşimin tamamen aynı bölgesini değerlendirmez. Seçilen numune; geçerli yeterlilik gerekliliğinin amaçladığı şekilde kaynak metalini, ergime sınırını, ısıdan etkilenmiş bölgeyi veya kökü ilgili konuma getirmelidir.
Mandrel, açı, yönlendirme ve bükme konumu
Bükme kalıbı veya mandrel Bükme deney parçasının etrafında şekillendirildiği araçtır; çapı ve bükme açısı uygulanan deformasyonu kontrol eder.
Kalıp veya mandrel, deformasyonun şiddetini kontrol eder. Birçok spesifikasyonda bu değer, numune kalınlığıyla ilişkili bir çap olarak ifade edilir; örneğin kalıp çapı, t değerinin belirli bir katı olabilir. Daha küçük çap daha sıkı bir bükme ve dış lifte daha yüksek gerinim oluşturur; daha büyük çap ise daha az şiddetli bir koşul meydana getirir. Yalnızca belirtilen çap yeterli değildir. Numune genişliği, kalınlığı, işlenmiş kenarları, bükme açısı ve kuvvetin uygulanma yöntemi de malzemeye uygulanan gerinimi etkiler.
Kontrollü bir bükme işleminde numune genellikle bir kalıp açıklığı üzerine yerleştirilir ve bir baskı elemanı tarafından öngörülen kalıbın etrafında bükülmeye zorlanır. Son açı; geçerli gerekliliğe bağlı olarak 90°, 120°, 180° veya başka bir değer olabilir. 180° bükme, her ürün için otomatik olarak doğru veya en şiddetli test değildir. Ürün spesifikasyonu belirleyicidir. ASTM A370-26 genel prosedürü sağlar; kalite veya ürün standardı ise boyutları ve kabul koşulunu belirler.
Yönlendirme de aynı derecede önemlidir. Yassı ürün numunesi, haddeleme yönüne enine veya boyuna bükülebilir. Bir çubuk veya profil için boyuna eksenine göre belirli bir yön ilişkisi gerekebilir. Kaynaklı malzemede yüzey, kök veya yan taraf çekme altında kalacak şekilde yerleştirilebilir. Mevcut bir süreksizliğin açılma olasılığı çekme yüzeyinde daha yüksek olduğundan, bükme yönünün değiştirilmesi testin ortaya çıkardığı bulguları da değiştirir. Enine yüzey bükmede kaynak yüzeyi bükmenin dış tarafına gelir; kök bükmede kök tarafı dışta kalır. Yan bükme ise bir kesiti açığa çıkarır ve kaynak kalınlığı boyunca dağılmış süreksizlikleri ortaya çıkarabilir.
Bükme konumu da kontrol edilmelidir. Bir levha numunesi, kalınlığın orta bölgesinden, bir yüzeye yakın bir konumdan, belirtilen bir uçtan veya bir kaynaktan belirli bir mesafede alınabilir. Boru şeklindeki ürünlerde, çevre boyunca şerit yönü ve testin boru gövdesini mi yoksa bir kaynak dikişini mi değerlendireceği gibi ek seçenekler bulunur. API Specification 5L, boru hattı taşıma sistemlerinde kullanılan çelik borularla ilgilidir ve tanımlanmamış genel bir teste güvenmek yerine imalat, test, muayene ve kabul gerekliliklerinin belirtilmesini vurgular (American Petroleum Institute, 2013).
Hazırlama işlemi, görünürdeki sonucu değiştirebilir. Alevle kesilmiş kenarlar, kaba makaslanmış kenarlar, keskin köşeler, taşlama izleri veya aşırı işleme, yapay çatlak başlatıcıları olarak işlev görebilir. Geçerli standart, kenarların yuvarlatılmasını zorunlu kılabilir veya kenar düzeltme işlemini sınırlayabilir. Laboratuvar; bir açılmanın hazırlanmış bir kenarda mı, özgün ürün yüzeyinde mi, kaynak metalinde mi yoksa ısıdan etkilenmiş bölgede mi başladığını kaydetmelidir. Bu konum, belirtinin öngörülen kabul kuralıyla ilgili olup olmadığını belirleyebilir.
Çatlaklar, yırtılmalar ve spesifikasyonla tanımlanan süreksizlikler
“Çatlak” tek başına eksiksiz bir kabul kararı değildir. Muayene personeli çatlağın nerede oluştuğunu, nasıl göründüğünü ve sonucu hangi belgenin yönettiğini belirlemelidir. Bir ürün spesifikasyonu, bükme sonrasında görülebilen her çatlağı veya yırtılmayı reddedebilir. Başka bir spesifikasyon, sınırlı kenar yırtılmasına izin verirken kaynak yüzeyindeki veya ana metaldeki açılmaları reddedebilir. Bir kaynak yeterliliği hükmü, izin verilen maksimum süreksizlik uzunluğunu tanımlayabilir, belirli belirti türlerini kapsam dışında bırakabilir veya birden fazla numunenin değerlendirilmesini zorunlu kılabilir. Tüm çelik bükme testlerine uygulanabilecek evrensel bir çatlak boyutu kuralı yoktur.
| Bükme gözlemi | Konum neden önemlidir | Kabul temeli |
|---|---|---|
| Temiz yüzey | Belirtilen koşul altında görünür açılma yok | Ürün spesifikasyonu veya kaynak gerekliliği |
| Kenar yırtılması | Deney parçası kenarının hazırlanmasıyla ilişkili olabilir | Belirli kenar süreksizliği kuralı |
| Boyuna açılma | Bir ürün süreksizliğini açığa çıkarabilir | Geçerli ürün veya imalat kriteri |
| Kaynak metali çatlaması | Kaynak bölgesine ilişkin bir soruna işaret eder | Geçerli kaynak standardı veya yeterlilik kuralı |
| Ergime sınırı açılması | Bir ara yüzey süreksizliğine işaret edebilir | Kaynak kabul kriteri |
Tipik gözlemler arasında temiz bir yüzey, sığ bir kenar yırtılması, boyuna bir açılma, enine bir çatlak, laminasyon benzeri bir ayrılma, kaynak metalinde çatlama veya ergime sınırında bir açılma bulunur. Bunların önemi farklıdır. Yalnızca numune kenarının hazırlanmasından kaynaklanan küçük bir süreksizlik, özgün haddelenmiş yüzeyde başlayan bir çatlaktan farklı değerlendirilebilir. Çekme bölgesindeki uzun ve keskin bir açılma genellikle kısa ve yuvarlak bir izden daha önemlidir; ancak nihai karar yine geçerli spesifikasyona aittir.
Rapor, yalnızca “geçti” veya “kaldı” demek yerine belirtileri açıklamalıdır. Raporda ölçülen veya tahmin edilen uzunluk, yönelim, belirtinin ortaya çıktığı yüzey, bir kenara olan mesafe ve belirtinin sürekli mi yoksa ayrı bölümlerden mi oluştuğu verilmelidir. Özellikle bir ürün spesifikasyonu alıcı veya mühendis tarafından inceleme yapılmasını gerektiriyorsa, fotoğraflar kanıtların korunmasına yardımcı olabilir. Gereklilik açık değilse test, sonradan uygun görülen bir sınıra göre geriye dönük olarak değerlendirilmemelidir.
Bükme testi, imalat sonrasında yapılan tahribatsız muayeneden de farklıdır. Görsel muayene, penetrant testi, manyetik parçacık testi, radyografik test ve ultrasonik test; numuneyi kesip bükmeden kaynakları inceler. AISC bunları yaygın NDE yöntemleri olarak tanımlar ve kaynak muayene yöntemleri ile kabul kriterleri için AWS D1.1/D1.1M Madde 8’e yönlendirir (American Institute of Steel Construction, 2024). Bükme testi, bir imalat kusurunu zorlayarak açığa çıkarabilir; ancak üretimdeki kaynağın tamamını haritalandırmaz ve yapı spesifikasyonunun gerektirdiği muayenenin yerine geçmez.
Bu nedenle savunulabilir sonuç, birbirine bağlı bir zincire dayanır: doğru ürün ve kalite; geçerli numune alma standardına göre tanımlanmış ve hazırlanmış temsili bir numune; belirtilen yönlendirme ve bükme konumu; belirtilen mandrel ve açı; ayrıca kabul kriterinin geçerli ürün spesifikasyonundan, kaynak kodundan veya sözleşmeden alınmış olması. ASTM A370-26 test çerçevesini oluşturur; görülen her açılmayı aynı türde bir başarısızlığa dönüştürmez.
Sertlik Testi: Brinell Ölçümü ve Yorumlanması
ISO 6506-1:2014 ve Brinell sertlik testi
Brinell sertlik testi, metalik bir yüzeyin sert, küresel bir batıcı ucun nüfuz etmesine karşı gösterdiği direnci ölçer. Cihaz, tungsten karbür bir bilye aracılığıyla belirlenmiş bir kuvvet uygular, bu kuvveti tanımlanmış bir süre boyunca korur, ardından kaldırır ve kalıcı izin çapını yaklaşık olarak birbirine dik iki yönde ölçer. Brinell sertlik sayısı yalnızca izin çapından değil, test kuvveti ile izin eğrisel yüzey alanından hesaplanır. Aynı test koşulları altında daha küçük bir izin oluşması, girintiye karşı daha yüksek direnç ve dolayısıyla daha yüksek bir Brinell değeri anlamına gelir.
Sonuç normal olarak, ardından bilye çapı, test kuvveti ve gerektiğinde kuvvet uygulama süresi belirtilen HBW gösterimiyle raporlanır. 210 HBW 10/3000 gibi bir sonuç, 10 mm çapında tungsten karbür bilye ve nominal 3000 kgf test kuvveti kullanılarak elde edilmiş bir Brinell sertlik değerini ifade eder. Yalnızca “210 Brinell” şeklinde raporlama, başka bir sonucun karşılaştırılabilir koşullar altında elde edilip edilmediğinin değerlendirilmesi için gerekli bilgileri ortadan kaldırır.[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
ISO 6506-1:2014, metalik malzemeler için Brinell test yöntemini belirtir ve hem sabit konumlu hem de taşınabilir sertlik test cihazlarını kapsar (International Organization for Standardization, 2014). Seçilen bilye çapı ve kuvvet keyfî değildir. Kuvvet ile bilye çapı arasındaki ilişki, izin boyutunu ve duyarlılığını etkiler; bu nedenle geçerli bir karşılaştırma normal olarak aynı Brinell ölçeğinin veya ilgili ürün standardı tarafından izin verilen bir ölçeğin kullanılmasını gerektirir. Operatör ayrıca yüzeye zarar vermeden kuvvet uygulamalı, kuvveti belirtilen bekletme süresi boyunca korumalı ve sınırları açıkça tanımlanabilen bir izi ölçmelidir.
Brinell sayısı, ölçülmüş bir sertlik özelliğidir; çekme dayanımının, akma dayanımının, aşınma ömrünün veya hizmet performansının doğrudan ifadesi değildir. Daha yüksek sertlik değerine sahip çelik, özellikle birbiriyle ilişkili kaliteler ve ısıl işlem koşulları içinde, çoğu zaman daha yüksek dayanıma sahiptir; ancak bu ilişki bileşime, mikroyapıya, önceki işlemlere ve ilgili test aralığına bağlıdır. ISO 18265:2013, alaşımsız ve düşük alaşımlı çelikler, dökme çelikler ve takım çelikleri dâhil olmak üzere belirli metalik malzemeler için sertlik dönüşümleri ve çekme dayanımı tahminleri sağlar. Ayrıca dönüştürülmüş bir değerin, uygun standart test yönteminin sonucunun yerini tutamayacağı konusunda uyarıda bulunur (International Organization for Standardization, 2013). Bu nedenle raporlanan bir dönüşüm, eksik veya yanlış seçilmiş bir çekme testini telafi edemez.
Sertlik sonucu ancak ürün spesifikasyonuyla ilişkilendirildiğinde anlamlıdır. ASTM A370-26; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin sertlik testinin yanı sıra çekme, eğme ve darbe testleri için de prosedürler sunar, ancak kabul koşullarını ilgili ürün spesifikasyonuna veya satın alma sözleşmesine bırakır (ASTM International, 2026). 210 HBW sonucu bir kalite, ısıl işlem koşulu veya sipariş şartı için uygun olabilirken başka bir kalite, koşul veya şart için uygunsuz olabilir. Sayının kendisi bir kabul kriteri değildir.
Sabit konumlu ve taşınabilir cihazlar
Sabit konumlu bir cihaz genellikle laboratuvarda veya muayene alanında rijit bir destek üzerine kurulur. Gövdesi yükleme sırasında hareketi sınırlar; örsü ve test kafası daha kontrollü biçimde hizalanabilir; optik veya elektronik sistemi ise izin ölçümünü daha tekrarlanabilir hâle getirebilir. Bu özellikler değişkenliği azaltır, ancak yetersiz hazırlama, eğrisel yüzeyler, uygun olmayan kalınlık, yanlış kuvvet veya başka bir ize çok yakın yerleştirilmiş bir izin neden olduğu hataları ortadan kaldırmaz.
Taşınabilir Brinell cihazları ISO 6506-1:2014 kapsamındadır. Ancak bu kapsam dâhil edilme, her saha ölçümünü laboratuvar sonucu ile birbirinin yerine kullanılabilir hâle getirmez. Taşınabilir cihazlar yine de belirtilen kuvveti uygulamalı, gerekli batıcı ucu kullanmalı, hizalamayı korumalı ve izin yöntemle uyumlu biçimde ölçülmesine olanak sağlamalıdır. İş parçası yeterince kararlı bir tepki noktası sağlamalıdır. Titreşim, hareket, yerel eğrilik, sınırlı erişim, boya, tufal ve kaba taşlama, ölçümü etkileyebilir.
Saha testleri, cihaz ürüne götürüldüğü ve ürün kontrollü bir test istasyonuna getirilmediği için konumun daha sıkı biçimde kontrol edilmesini gerektirir. Rapor; ürünü, ısı veya döküm numarasını, test yüzeyini, ızgara düzenini veya referans konumunu, cihazın kimliğini, batıcı ucu ve kuvveti, münferit ölçümleri, hesaplanan sonucu ve uygulanan yüzey hazırlığını belirtmelidir. Büyük levhalar, dövme parçalar, kaynaklı parçalar veya monte edilmiş bileşenler için fotoğraflar ya da işaretlenmiş çizimler uygun olabilir. Ölçümlerin nerede alındığı veya hangi ölçeğin kullanıldığı belirlenemiyorsa “Taşınabilir sertlik: uygun” ifadesi yetersiz bir dokümantasyondur.
Test konumu metalurjik açıdan da önem taşır. Yüzey sertliği, su verilmiş bir tabaka ile bunun altındaki malzeme arasında, bir çubuğun kenarı ile merkezi arasında veya ana metal, ısıdan etkilenmiş bölge ve kaynak metali arasında farklılık gösterebilir. ISO 377:2017; çelik profillerin, çubukların, filmaşinlerin, yassı ürünlerin ve boru şeklindeki ürünlerin mekanik testleri için numunelerin ve test parçalarının tanımlanmasını, konumunu ve hazırlanmasını ele alır (International Organization for Standardization, 2017). Bu standart Brinell yönteminin yerine geçmez; ancak daha genel bir ilkeyi gösterir: Numune konumu, test tanımının bir parçasıdır.
Yüzey durumu, aralıklar, kalınlık ve tekrarlanabilirlik
İzin sınırının belirlenebilmesi için yüzey yeterince düzgün ve temiz olmalıdır. Pas, tufal, dekarbürize malzeme, kaplamalar, yağ, kaynak sıçrantısı ve işleme izleri girintiyi bozabilir veya izin kenarını belirsiz hâle getirebilir. Hazırlama işlemi, aşırı ısınma, soğuk şekillendirme veya yeni bir sertleşmiş tabaka oluşturmadan yüzey düzensizliklerini gidermelidir. Ağır taşlama, ölçülen malzemenin kendisini değiştirebilir. Parlatılmış bir laboratuvar yüzeyi ile hafifçe taşlanmış bir saha yüzeyi, her ikisi de görsel olarak kabul edilebilir görünse bile farklı ölçüm belirsizliği düzeyleri doğurabilir.
Test yüzeyi makul ölçüde düz ve desteklenmiş olmalıdır. Eğrisel bir yüzeyde, yüzey bir düzlem olmadığından görünür izin geometrisi değişir. Bu nedenle küçük çaplı bir çubuk, ince bir şerit veya düzensiz bir dövme parça, niteliksiz bir Brinell ölçümü yerine başka bir sertlik yöntemini ya da ürüne özgü bir prosedürü gerektirebilir.
İzler birbirlerinden ve kenarlardan yeterince uzakta olmalıdır. ISO 6506-1:2014, izin çapına bağlı olarak minimum aralık gerekliliklerini ve bir kenardan ölçülmesi gereken minimum mesafeyi belirtir. Yaygın olarak uygulanan Brinell düzeneklerinde merkezler en az üç iz çapı kadar uzaklıkta bulunur ve bir izin merkezi kenardan en az 2,5 iz çapı mesafede olur; ancak uygulanacak kesin gereklilik, kabul edilen baskı ve test koşuluna göre kontrol edilmelidir. Yakındaki bir iz, çevresindeki malzemeyi plastik olarak deforme edebilir ve ikinci ölçümü değiştirebilir. Bir kenar, malzemenin dışarı doğru akmasına olanak tanıyabilir; bu da genellikle iç kısmın sertliğini temsil etmeyen bir izin oluşmasına neden olur.
Kalınlık da aynı derecede önemlidir. Girintinin altında kalan malzeme, plastik bölgenin karşı yüzeye ulaşmayacağı kadar kalın olmalıdır. ISO 6506-1:2014, izin derinliğiyle ilişkili bir minimum kalınlık koşulu belirler; standart Brinell koşulları için yaygın olarak kullanılan kural, kalınlığın izin derinliğinin en az sekiz katı olmasıdır. İnce ürünlerde arka yüzey çok yakınsa sonuç yapay olarak düşük veya kararsız çıkabilir. Ürün spesifikasyonu daha sıkı bir sınır getirebilir veya başka bir yöntem gerektirebilir.
Tekrarlanabilirlik yalnızca ortalamaya göre değil, münferit izlere göre değerlendirilmelidir. Uygun bir prosedür, her ölçümü kaydeder, izlerin aralık ve geometri gerekliliklerini karşılayıp karşılamadığını kontrol eder ve aykırı bir değeri sessizce silmek yerine araştırır. Değişkenlik; değişen mikroyapıya, bir kaynağa veya ısıdan etkilenmiş bölgeye, yetersiz desteğe, cihaz hizasındaki bozukluğa, yüzey hasarına ya da operatörün ölçüm hatasına işaret edebilir. Tekdüze bir bölgedeki tekrarlı izler, cihazın ve yöntemin tekrarlanabilirlik sınırları içinde kümelenmelidir; geniş saçılım, test düzeninin gözden geçirilmesi gerektiğini gösterir.
Son olarak, sertlik testi diğer kabul muayenelerinden ayrı tutulmalıdır. ISO 6892-1:2019 kapsamındaki çekme testi, akma dayanımı ve çekme dayanımı gibi özellikleri belirlerken ISO 148-1:2016, soğurulan enerji için Charpy sarkaçlı darbe testini belirtir. Bu testlerin hiçbiri Brinell sertliğinin yerine geçmez. Uygulanabilir malzeme standardı, imalat kodu veya sözleşme, kabulü hangi özelliğin belirlediğini ve varsa hangi sertlik sınırlarının geçerli olduğunu belirtmelidir.
Sertlik Dönüşümleri ve Dayanımın Ters Hesaplanmasının Tehlikesi
Bir sertlik sayısı, farklı birimlerle ifade edilmiş bir çekme testi sonucu değildir. Brinell, Rockwell ve Vickers testleri bölgesel girintiye karşı direnci ölçerken, çekme testi kontrollü eksenel yükleme altında hazırlanmış bir numunenin tepkisini ölçer. Bu sonuçlar arasındaki ilişki ampiriktir ve malzemeye, duruma, test ölçeğine ve dönüşüm verilerinin kapsadığı aralığa bağlıdır.
Bu ayrım, bir haddehane sertifikası, muayene raporu veya uygunsuzluk incelemesinde akma dayanımını ya da çekme dayanımını çıkarsamak için sertlik kullanıldığında önem taşır. Dönüştürülmüş bir değer, bir sonucun makul olup olmadığının değerlendirilmesine yardımcı olabilir. Ancak bu değer, uygunluğun otomatik olarak kanıtlandığı anlamına gelmez.
ISO 18265:2013 dönüşüm tabloları
ISO 18265:2013, belirtilen sertlik ölçekleri arasındaki dönüşüm tabloları ile tahmini çekme dayanımı değerlerine ilişkin tablolar sunar. Standardın kapsamına alaşımsız ve düşük alaşımlı çelikler, dökme çelikler, takım çelikleri ve diğer metalik malzemeler girer. Standart, Brinell, Rockwell, Vickers ve çekme dayanımının birbirinin yerine kullanılabilen özellikler olduğunu belirtmez. Tanımlanmış malzeme grupları ve belirtilen aralıklar için geliştirilmiş ilişkileri sunar.
| Yöntem | Ölçülen tepki | Tipik tanımlayıcı gösterim |
|---|---|---|
| Brinell | Küresel batıcıyla oluşturulan kalıcı izin | HBW |
| Rockwell | Belirlenmiş yükler altındaki penetrasyon derinliği | HRB veya başka bir Rockwell ölçeği |
| Vickers | Elmas piramit izinin köşegenleri | HV |
| Çekme deneyi | Hazırlanmış deney parçasının eksenel yükleme tepkisi | MPa cinsinden akma dayanımı veya çekme dayanımı |
Test yöntemlerinin kendileri de farklıdır. ISO 6506-1:2014, bir bilyalı batıcının iz oluşturduğu ve sonucun uygulanan kuvvet ile izin çapından hesaplandığı Brinell sertlik testini tanımlar. Rockwell testi, tanımlanmış ön yük ve toplam yükler altındaki batma derinliğini belirler; ölçek, batıcı ile kuvvet kombinasyonuna bağlıdır. Vickers testi bir elmas piramit kullanır ve sertliği girintinin iki köşegeninden hesaplar. Bu nedenle 210 HBW, 95 HRB veya 220 HV gibi bir değer, belirli bir yöntemle elde edilmiş bir tepkiyi kaydeder; bunlar, herhangi bir nitelendirme yapılmadan birbirinin yerine konulabilecek özdeş ölçümler dizisi değildir.
ISO 18265:2013 ayrıca sertlik ölçeği dönüşümleri ile çekme dayanımı tahminlerini birbirinden ayırır. Bir tablo, listelenen bir çelik kategorisi için bir Vickers veya Brinell aralığını tahmini çekme dayanımıyla ilişkilendirebilir; ancak bu tahmin, nihai çekme dayanımının doğrudan gözlemlenmesi değildir. İlişki; karbon içeriği, alaşım elementleri, ısıl işlem, soğuk şekillendirme, mikroyapı, kesit boyutu ve ürün biçimiyle değişebilir. Normalize edilmiş bir levha ile su verilmiş ve temperlenmiş bir çubuk, özellikle mikroyapıları ve dayanım gradyanları farklı olduğunda, benzer yerel sertlik değerleri gösterirken farklı çekme testi sonuçları verebilir.
Standardın uyarısı belirleyicidir: dönüştürülmüş değerler, uygun standart test yöntemiyle elde edilen sonuçların yerini tutmaz. Bu uyarı, raporun yorumlanmasında yer almalı; yuvarlanmış bir sayının ardında kaybolmamalıdır.
Dönüştürülmüş değerler ile doğrudan çekme sonuçları
Doğrudan bir çekme sonucu için doğru numune, boyutlar, yönlenme, ölçü boyu, şekil değiştirme ölçümü ve yükleme prosedürü gerekir. ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme testini tanımlar ve akma dayanımı ile çekme dayanımı gibi belirlenebilecek mekanik özellikleri belirtir. ISO 377:2017; çelik profillerden, çubuklardan, filmaşinlerden, yassı ürünlerden ve boru şeklindeki ürünlerden mekanik testler için numune ve deney parçalarının tanımlanmasını, konumlandırılmasını ve hazırlanmasını düzenler. Bu ayrıntılar, sonucun neyi temsil ettiğini etkiler.
Sertlik testinin numune alma açısından farklı bir sorunu vardır. Bir girinti, test yüzeyine yakın küçük bir hacimden numune alır. Bu girinti, çekme numunesinin çok daha büyük bir ölçü boyu kesiti boyunca ortaladığı bir etki yerine, yerel ısıl işlemi veya yüzey işlemesini ortaya çıkarabilir. Taşınabilir bir sertlik testi, sahada ön tarama için yararlı olabilir; ancak yüzey eğriliği, pürüzlülük, tufal, dekarbürizasyon, girintiler arasındaki mesafe, destek ve cihaz doğrulaması okumayı etkileyebilir. Bu okumayı çekme dayanımına dönüştürmek ise ek bir belirsizlik kaynağı oluşturur.
Raporlar ölçüm zincirini korumalıdır. “210 HBW, ISO 6506-1:2014” ifadesi bir Brinell sonucunu tanımlar. “Tahmini çekme dayanımı: ISO 18265:2013 uyarınca yaklaşık [değer] MPa” ifadesi, uygulanabilir malzeme tablosu ve aralığı belirtilmek koşuluyla, türetilmiş bir tahmini tanımlar. Bu sonuç yalnızca “çekme dayanımı: [değer] MPa” şeklinde raporlanmamalıdır; çünkü böyle bir ifade, ISO 6892-1:2019 veya belirtilmiş başka bir çekme yöntemi uyarınca gerçekleştirilmiş bir çekme testini ima eder.
Aynı disiplin kabul kararları için de geçerlidir. ASTM A370-26; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, eğme, sertlik ve darbe testlerini kapsar; ancak kabul, uygulanabilir ürün spesifikasyonu veya satın alma sözleşmesiyle belirlenir (ASTM International, 2026). Tahmini değer, asgari dayanım şartını aşıyor gibi görünüyor diye bir sertlik dönüşümü, gerekli bir çekme testinin yerini sessizce alamaz.
Bir dönüşüm teknik açıdan bilgilendirici, ancak sözleşme açısından yetersiz olduğunda
Sertlik dönüşümü ön değerlendirmeyi veya incelemeyi destekleyebilir; ancak normal olarak sözleşmeyle gerekli kılınan doğrudan çekme deneyini karşılayamaz. Limited evidence
Bir dönüşüm; ön değerlendirme, proses kontrolü veya erişilemeyen bir bileşenin incelenmesi sırasında teknik açıdan bilgilendirici olabilir. Örneğin bir sertlik profili, ısıl işlem görmüş bir bölgenin bitişik ana metalden önemli ölçüde daha sert olduğunu ya da raporlanmış bir çekme sonucunun gözlemlenen durumla tutarsız olduğunu gösterebilir. Bu bilgi, numunenin nereden alınacağına veya doğrulama testinin gerekli olup olmadığına karar verilmesine yardımcı olabilir.
Yürürlükteki belge, belirli bir yöntemle doğrudan belirlenmiş bir özelliği gerektirdiğinde dönüşüm sözleşme açısından yetersiz hale gelir. Bir ürün spesifikasyonu, çekme dayanımının ISO 6892-1:2019, ASTM A370-26 veya belirtilmiş başka bir prosedürle belirlenmesini şart koşuyorsa, spesifikasyon ya da alıcı dönüşüme açıkça izin vermediği sürece ISO 18265:2013 uyarınca elde edilen bir tahmin normalde bu şartı karşılayamaz. Aynı mantık, sözleşmenin bizzat sertliği belirlediği durumlarda da geçerlidir: dönüştürülmüş bir Rockwell değeri, gerekli Brinell ölçeğinin, yükün, konumun veya yöntemin yerini alamaz.
Herhangi bir dönüşüm kullanılmadan önce malzeme kapsamı kontrol edilmelidir. ISO 18265:2013 tabloları her kalite, kaynak, kaplama, döküm veya servis koşulu için geçerli evrensel denklemler değildir. Alaşımsız ve düşük alaşımlı çelikler için geçerli bir tablo, paslanmaz çelik kaynak metaline, sementasyon uygulanmış bir yüzeye veya yüksek derecede anizotropik bir ürüne gelişigüzel uygulanmamalıdır.
Uygun olmayan bir dönüştürülmüş değere dayanarak malzemenin reddedilmesi, şartları karşılayan çeliğin elenmesine yol açabilir. Böyle bir değere dayanarak malzemenin kabul edilmesi ise yetersiz dayanımı gizleyebilir. Savunulabilir uygulama; orijinal sertlik sonucunu raporlamak, dönüşüm standardını ve tabloyu belirtmek, çekme değerinin tahmini olduğunu ifade etmek, ilgili belirsizlikleri ve malzeme sınırlamalarını muhafaza etmek ve sonucu yürürlükteki spesifikasyon veya sözleşmede gerçekten yazılı olan kabul kriteriyle karşılaştırmaktır.
Charpy Sarkaçlı Darbe Deneyi
Charpy deneyi, genel olarak bir çelik kalitesinin geçip geçmediğine ilişkin bir ifade değil, kontrollü bir kırılma deneyidir. Çentikli bir numune, bir sarkaç makinesinde yatay olarak desteklenir; belirlenmiş bir hız ve geometriyle bir çekiç tarafından vurulur ve tek darbede kırılır. Raporlanan sonuç, bu olay sırasında numune tarafından soğurulan enerjidir ve normal olarak joule (J) cinsinden ifade edilir. Bu nedenle deney, birbirinden ayrılamayan dört unsuru birbirine bağlar: numune konfigürasyonu, numunenin alındığı konum ve yönlenme, deney prosedürü ve ürün spesifikasyonunun kabul kuralı.[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
ISO 148-1:2016, metalik malzemelerin darbe sırasında soğurduğu enerjinin belirlenmesi için Charpy V-çentik ve U-çentik sarkaçlı darbe deneylerini belirtir (International Organization for Standardization, 2016). Yöntem, tek başına bir levhanın, çubuğun, dövme parçanın, borunun, kaynaklı birleştirmenin veya döküm parçanın sipariş gereklerine uygun olup olmadığını ortaya koymaz. Bu karar, yürürlükteki malzeme standardına, teknik resme, satın alma sözleşmesine veya proje spesifikasyonuna aittir.
ISO 148-1:2016 ve V-çentik veya U-çentik numuneler
Geleneksel tam boyutlu Charpy numunesi yaklaşık 55 mm uzunluğunda ve 10 mm kare kesitlidir. İşlenmiş bir çentik, kalan bağlantı kesitini azaltır ve kırılmanın başlamasının amaçlandığı noktayı belirler. ISO 148-1:2016, iki temel çentik biçimini kapsar.
Bir V-çentik, genellikle 45 derecelik dahil açıya, 2 mm çentik derinliğine ve belirlenmiş bir kök yarıçapına sahip, keskin biçimde tanımlanmış bir çentiktir. V geometrisi, yerel gerilme yığılmasını güçlü biçimde artırır ve yapı çelikleri ile basınç taşıyan çeliklerde sünek kırılmadan gevrek kırılmaya geçişin değerlendirilmesinde yaygın olarak kullanılır. Sonuçlar çoğunlukla “KV” olarak gösterilir; koşulun tam olarak tanımlanması için deney sıcaklığı ve numune yönlenmesi de eklenir.
Bazen “KU” olarak raporlanan U-çentik, daha keskin V profilinin aksine yuvarlatılmış bir çentik köküne sahiptir. Gerilme yığılması ve kırılma tepkisi V-çentikten farklıdır; bu nedenle bir U-çentik sonucu, her ikisi de joule cinsinden raporlanıyor diye V-çentik sonucu ile birbirinin yerine kullanılamaz. Çentik tipi, gereklilikle uyumlu olmalıdır. Charpy V-çentik enerjisi talep eden bir spesifikasyon, yürürlükteki doküman bu değişikliğe açıkça izin vermediği sürece normal olarak U-çentik verilerinin ikame edilmesiyle karşılanamaz.
Sarkaç numuneye çentiğin karşısındaki yüzeyden vuracak şekilde çentik yerleştirilir. Çatlak çentik kökünde başlar ve bağlantı kesiti boyunca ilerler. Çentiğin yönlenmesi de önemlidir. Levha ve diğer haddelenmiş veya işlenmiş ürünlerde numune, esas haddeleme ya da işleme yönüne göre boyuna veya enine olabilir. Özellikle tabakalar arası ayrılmaya veya kalınlık yönünde kırılmaya karşı direncin önemli olduğu durumlarda, kalınlık boyunca alınmış bir numune de gerekli olabilir. Çentik tipi, yönlenme, sıcaklık ve numune boyutu belirtilmeden verilen “Charpy darbe değeri” ifadesi eksik bir tanımlamadır.
Numunenin çıkarılması, darbe makinesi prosedüründen ayrı bir kontroldür. ISO 377:2017, çelik profillerin, çubukların, filmaşinlerin, yassı ürünlerin ve boru şeklindeki ürünlerin mekanik deneyleri için numunelerin ve deney parçalarının tanımlanmasını, konumunu ve hazırlanmasını ele alır (International Organization for Standardization, 2017). Ürün standardı, numunelerin belirli bir uçtan, ergitmeden, levha konumundan, et bölgesinden veya yüzeyden belirli bir mesafeden alınmasını gerektirebilir. Ürün kalınlığı standart kesite izin vermediğinde tam boyutlu veya küçültülmüş numuneler de belirtebilir. Doğru şekilde çalıştırılan bir makine, yanlış konumdan çıkarılmış bir numunenin yol açtığı hatayı düzeltemez.
Soğurulan enerji ve kırılma tepkisi
Sarkaç, belirlenmiş bir başlangıç konumuna kaldırılır ve serbest bırakılır. Numuneye çarptıktan ve numuneyi kırdıktan sonra, mekanik enerjisinin bir bölümü tüketildiği için daha düşük bir yüksekliğe çıkar. Makine, gerekli olduğunda makine sürtünmesi ve belirtilen diğer kayıplar için düzeltmeler yaparak, soğurulan enerjiyi sarkacın darbe öncesi ve darbe sonrası enerjileri arasındaki farktan hesaplar. Bu, tanımlanmış bir prosedür kapsamında yapılan bir darbe enerjisi ölçümüdür; akma dayanımının, çekme dayanımının, sertliğin veya kırılma tokluğunun doğrudan ölçümü değildir.
Yüksek bir soğurulan enerji sonucu, genel olarak numunenin belirtilen koşullar altında tamamen kırılmadan önce daha fazla plastik deformasyona uğradığını gösterir. Kırık yüzeyi lifsi sünek kırılma, klivaj kırılması veya bu ikisinin bir karışımını gösterebilir. Bazı prosedürler veya ürün spesifikasyonları, yanal genişleme ya da kayma kırılması yüzdesi gibi ek gözlemler gerektirir. Yürürlükteki gereklilik bunların bir kabul ölçütü olarak kullanılabileceğini belirtmedikçe, bu gözlemler kırılma tepkisini tanımlar ancak enerji sonucunun yerini almaz.
Sıcaklık, ferritik ve düşük alaşımlı çelikler üzerinde büyük bir etkiye sahiptir. Sıcaklık sünek-gevrek geçiş aralığından aşağıya düştükçe soğurulan enerji keskin biçimde azalabilir ve kırılma yüzeyi ağırlıklı olarak kayma kırılmasından ağırlıklı olarak klivaj kırılmasına dönüşebilir. Bir çelik 20 °C’de kabul edilebilir bir sonuç verirken −20 °C’de bir gerekliliği karşılamayabilir; kimyasında veya üretim işleminde hiçbir değişiklik olmamasına rağmen deney koşulu farklıdır. Bunun tersine, düşük sıcaklıktaki kabul edilebilir bir sonuç, daha düşük her sıcaklıktaki performansı ortaya koymaz.
Bu nedenle deney raporunda basılı olan sayı koşulludur. “KV2 = 45 J” ifadesi, belirtilen sıcaklıkta, yönlenmede, numune boyutunda ve numune alma konumunda, belirli bir V-çentik konfigürasyonu—çoğunlukla 2 mm çentik tanımı—için elde edilmiş bir sonuç olarak okunmalıdır. Bu, tüm ergitme veya ürün için evrensel bir tokluk derecesi değildir. Charpy enerjisi, düzlem şekil değiştirme koşullarındaki gibi bir kırılma tokluğu değerinin doğrudan ikamesi olarak da değerlendirilemez; çünkü numune geometrisi, yükleme hızı, kısıtlanma ve ölçülen büyüklük farklıdır.
Sıcaklık, yönlenme ve kabul gereklilikleri
Deney sıcaklığı darbe öncesinde ve darbe sırasında kontrol edilmelidir. Numuneler uygun bir ortamda soğutulabilir veya ısıtılabilir, sıcaklıkları kararlı hâle gelene kadar bekletilebilir ve yöntem tarafından izin verilen süre içinde makineye aktarılabilir. Gerekli sıcaklık oda sıcaklığı, 0 °C, −20 °C, −40 °C veya malzeme standardı ve kullanım tasarımı tarafından seçilen başka bir değer olabilir. Belirtilen sıcaklığa yakın, ancak o sıcaklıkta gerçekleştirilmeyen bir deney otomatik olarak eşdeğer kabul edilemez. Raporda nominal sıcaklık ve izin verilen tolerans belirtilmelidir.
Yönlenme de aynı ölçüde önemlidir. “L” çoğunlukla boyuna numuneyi, “T” ise enine numuneyi belirtir; ancak kesin gösterim ürün standardına uygun olmalıdır. Haddelenmiş levhada boyuna numuneler genellikle haddeleme yönüyle hizalanırken, enine numuneler bu yöne dik uzanır. Çentik düzlemi ve çatlak ilerleme yönü kaydedilmelidir; çünkü bunlardan herhangi birinin değiştirilmesi, farklı mikroyapısal özellikleri, kalıntıları, segregasyon bantlarını veya kaynak bölgelerini açığa çıkarabilir.
Kabul gereklilikleri yalnızca ISO 148-1:2016 tarafından sağlanmaz. Yürürlükteki spesifikasyon üç numune, beş numune veya başka bir set; minimum ortalama; minimum tekil değer; belirtilen minimumun altında kalmasına izin verilen sonuç sayısı ya da düşük bir sonuçtan sonra yeniden deney prosedürü gerektirebilir. Ayrıca belirli bir deney sıcaklığı, çentik tipi, yönlenme, numune boyutu ve numune alma sıklığı da öngörebilir. Bu koşullar birlikte değerlendirilmelidir. Tekil sonuçlar için de bir alt sınır belirtilmişse, ortalamanın gerekliliği karşılaması mutlaka geçerli olduğu anlamına gelmez.
ASTM A370-26 aynı sorumluluk ayrımını gösterir: çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, eğme, sertlik ve darbe deneyleri için prosedürler sağlar; kabul ise yürürlükteki ürün spesifikasyonu veya satın alma sözleşmesi tarafından belirlenir (ASTM International, 2026). Dolayısıyla bir Charpy raporu, deneyin gerçekleştirildiğini kanıtlayabilir ve ölçülen soğurulmuş enerji değerlerini belirtebilir; ancak bu değerleri uygun veya uygunsuz olarak sınıflandırabilecek olan yalnızca yürürlükteki ürün gerekliliğidir.
Sağlam bir inceleme, sonucu ürün ergitmesine ve numune alma konumuna; numune yönlenmesine, çentik geometrisine, boyutuna, şartlandırma sıcaklığına, makine prosedürüne, tekil enerji değerlerine, ortalamaya, kırılma gözlemlerine ve kesin kabul maddesine kadar izler. Bu zincir olmadan “Charpy deneyini geçti” ifadesi çok az şey söyler. Geçerli bir darbe sonucunu tanımlayabilir; ancak çeliğin kullanım amacına ilişkin gerekliliği karşılayıp karşılamadığını göstermez.

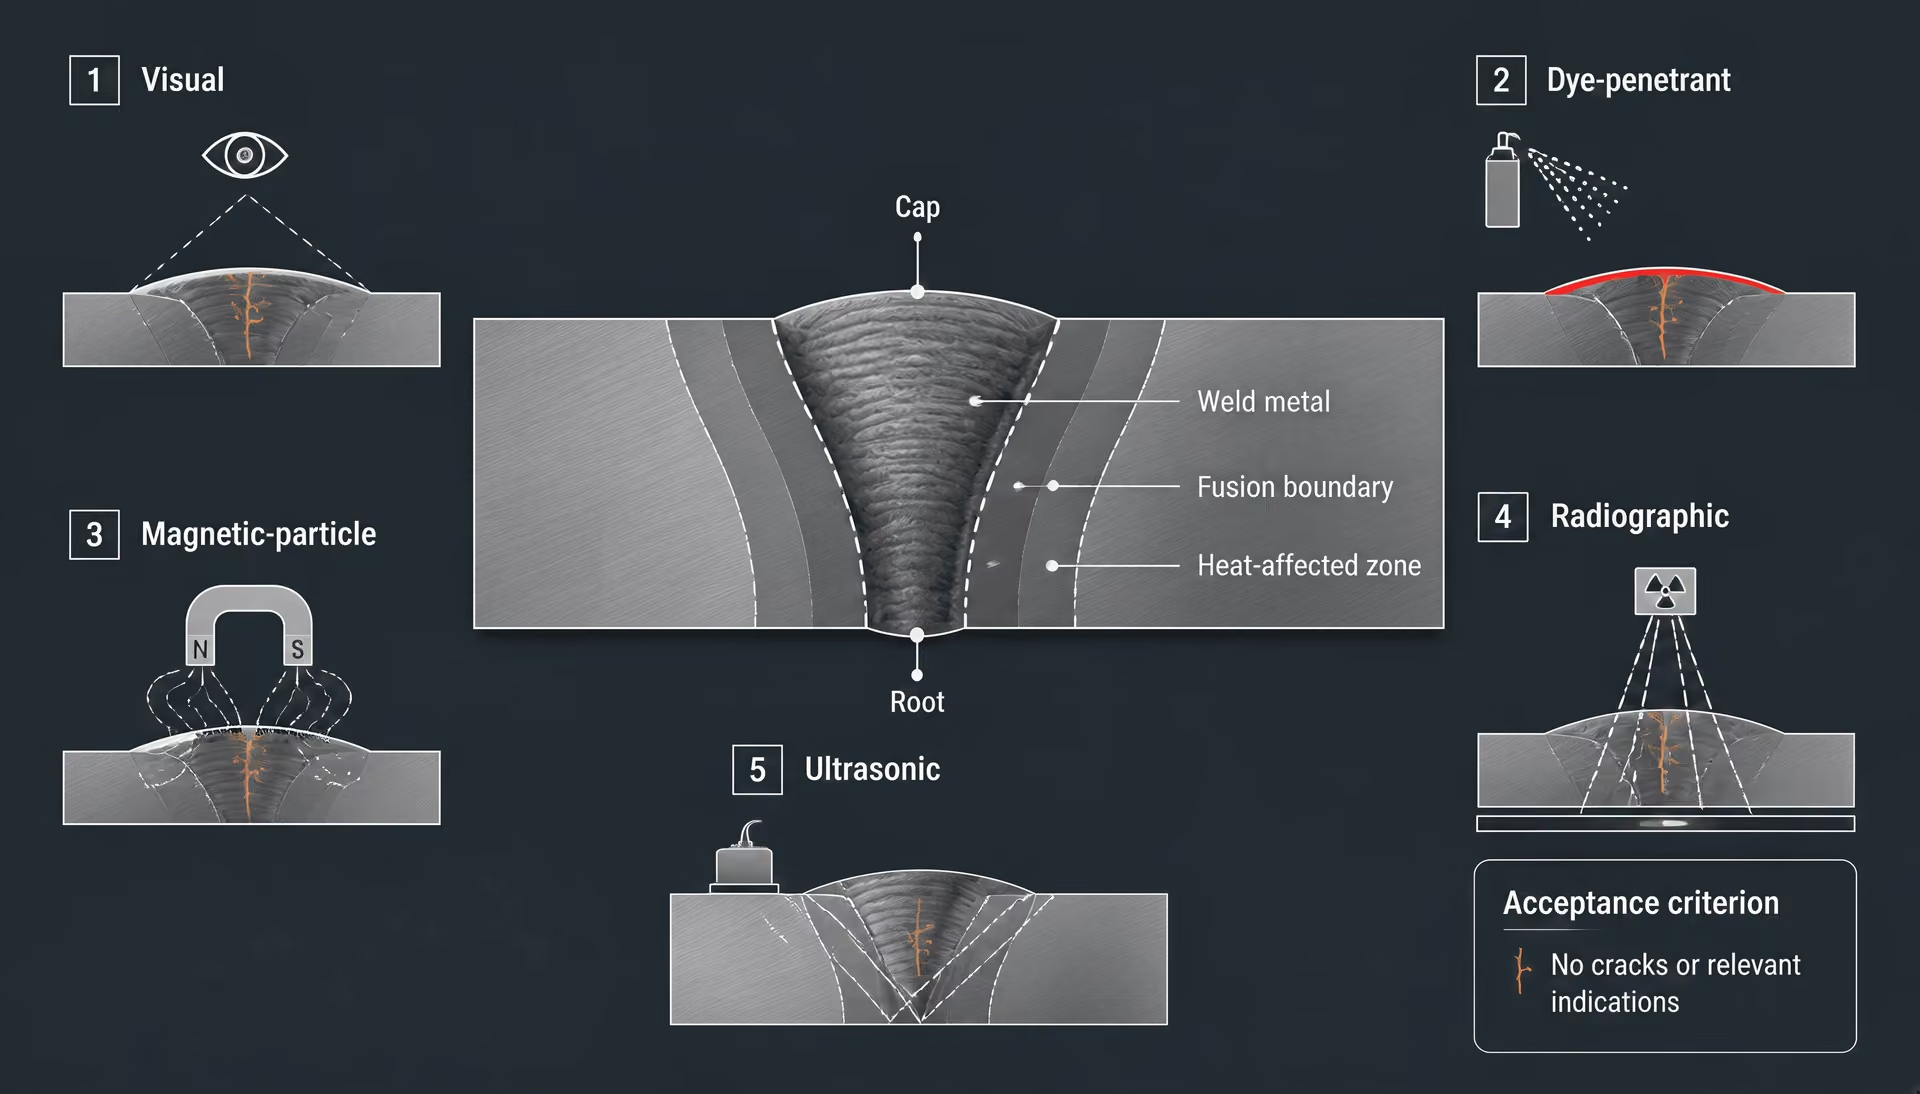
Kaynak Deneyleri ve Yapı Çeliği Kabulü
Kaynaklı birleştirme, ana çeliğin üretici sertifikasının tamamlanmış bağlantıya uygulanmasıyla kabul edilmez. Sertifika, tedarik edilen levhanın, çubuğun, borunun veya profilin yürürlükteki ürün spesifikasyonu kapsamındaki özelliklerini ortaya koyar. Ancak bu sertifika, yığılmış kaynak metalinin gerekli kimyaya sahip olduğunu, ısıdan etkilenen bölgenin yeterli performansı koruduğunu veya kaynakçının gerçek imalat koşulları altında kusursuz bir birleştirme ürettiğini kanıtlamaz. Bu nedenle kaynak kabulü dört ayrı kontrolü birbirine bağlar: kalifiye edilmiş kaynak prosedürü, kalifiye edilmiş kaynakçı, imalat kayıtları ve muayene ile kaynak türüne ve yükleme koşuluna atanmış kabul sınırları.
Bu ayrım, mekanik deneyleri tahribatsız muayeneden de ayırır. ASTM A370-26, çelik, paslanmaz çelik ve ilgili alaşım ürünleri için çekme, eğme, sertlik ve darbe deney prosedürlerini açıklar; ancak kabulü yürürlükteki ürün spesifikasyonuna veya satın alma sözleşmesine bırakır. ISO 377:2017, numunelerin ve deney parçalarının tanımlanmasını, konumunu ve hazırlanmasını düzenler. ISO 6892-1:2019, oda sıcaklığında çekme deneyini ele alırken ISO 148-1:2016, Charpy V-çentik ve U-çentik darbe deneylerini kapsar. Bu standartlar ana malzemenin veya kalifikasyon numunelerinin özelliklerini belirleyebilir; ancak tamamlanmış bir yapı kaynağının kabul edilebilir olup olmadığına tek başlarına karar vermez.
AWS D1.1/D1.1M:2025-AMD1 kalifikasyon gereklilikleri
Sözleşme veya proje belgeleri tarafından atıfta bulunulduğunda AWS D1.1/D1.1M:2025-AMD1, yapı çeliği kaynak yeterliliği, imalatı, muayenesi ve kabul gerekliliklerini belirler. Strong evidence
AWS D1.1/D1.1M:2025-AMD1, sözleşme, proje şartnamesi veya yürürlükteki yapı standardı tarafından atıf yapıldığında, birçok yapı çeliği uygulaması için geçerli olan kaynak kodudur. Kaynak prosedürünün yeterliliklendirilmesi, kaynakçı ve kaynak operatörünün yeterliliklendirilmesi, imalat, muayene ve kaynak kabulü için gereklilikleri belirler. Gereklilikleri sözleşme belgeleriyle birlikte değerlendirilmelidir; çünkü mühendis belirli kaynak kategorileri, muayene yüzdeleri, ilave gereklilikler veya daha kısıtlayıcı sınırlar tayin edebilir.
Kod çerçevesi, “kaynak geçti” şeklindeki genel bir ifadeyle değil, birleşim ve kaynak değişkenleriyle başlar. Yeterliliklendirilmiş bir kaynak prosedürü şartnamesi (WPS); ana metal grubunu, kalınlık aralığını, birleşim ayrıntılarını, kaynak prosesini, ilave metal sınıflandırmasını, pozisyonu, ön tav ve pasolar arası sıcaklık kontrollerini, elektriksel değişkenleri, koruyucu gaz koşullarını ve gerekli kaynak sonrası işlemleri tanımlar. Bir prosedür, kodda öngörülen birleşim ayrıntılarını ve temel sınırları karşıladığında ön yeterliliklendirilmiş kabul edilebilir. Bu hükümlerin dışına çıkılması hâlinde prosedür yeterlilik testleri gerekir.
AISC kılavuzu, AWS D1.1/D1.1M muayene hükümlerini ve kaynak kabul kriterlerini yapı çeliği işleri için temel bir referans olarak tanımlar. Atıfta bulunulan AISC kılavuzu ayrıca görsel muayene, sıvı penetrant muayenesi, manyetik parçacık muayenesi, radyografik muayene ve ultrasonik muayeneyi yaygın tahribatsız muayene yöntemleri olarak belirtir. Uygulanabilir AWS D1.1/D1.1M baskısına atanmış muayene ve kabul hükümlerine atıfta bulunur; baskılar arasında madde numaraları veya ilave gereklilikler farklı olduğunda proje belgeleri esas alınmalıdır.
Yeterlilik gerekliliği, her üretim kaynağına bütün testlerin uygulanmasını zorunlu kılan bir talep değildir. Bu gereklilik, seçilen prosedürün ve personelin belirtilen kaynağı oluşturabildiğini göstermeye, ardından söz konusu kaynağın işlevi için gerekli düzeyde muayene yapmaya yönelik bir sistemdir. Birincil moment birleşimi, tam birleşim nüfuziyetli oluk kaynağı, köşe kaynağı, onarım kaynağı ve geçici bağlantı elemanı farklı muayene gerekliliklerine tabi olabilir. Hangi hükümlerin uygulanacağını tasarım çizimleri ve muayene planı belirler.
Prosedür ve kaynakçı yeterliliklendirmesi
Prosedür yeterliliklendirmesi, bir kaynak yönteminin belirtilen değişken aralıkları içinde kabul edilebilir kaynak metali ve kaynaklı birleşim performansı sağlayabildiğini gösterir. Önerilen proses ve sarf malzemeleri kullanılarak bir test birleşimi kaynaklanır; ardından AWS D1.1/D1.1M:2025-AMD1 tarafından gerekli görülen şekilde muayene edilir ve mekanik testlere tabi tutulur. Tipik yeterlilik kanıtları; görsel muayene, eğme testleri, çekme testleri, makro dağlama muayenesi veya birleşim ve proses için belirtilen diğer testleri içerebilir. Test parçası, yeterliliklendirilmiş ana metal kombinasyonunu, kaynak türünü, kalınlık aralığını, pozisyonu ve proses değişkenlerini temsil etmelidir. Farklı bir birleşimden veya malzeme aralığından elde edilen sonuç, amaçlanan üretim kaynağını otomatik olarak yeterliliklendirmez.
Rapor, yalnızca sayısal bir dayanım değerini belirtmekle kalmamalıdır. Numuneyi WPS ile ilişkilendirmeli ve ana metal tanımlarını, ilave metal sınıflandırmasını, boyutları, kaynak pozisyonunu, ön tavı, pasolar arası sıcaklığı, akımı, gerilimi, ilerleme hızını, uygulanabildiği durumlarda koruyucu gazı ve test sonuçlarını kaydetmelidir. Belirtilen dayanımı karşılayan bir çekme numunesi, ancak numunenin çıkarıldığı konum ve hazırlanma işlemi doğru olduğunda anlamlıdır. ISO 377:2017, çelik ürünler için numune ve test parçasının konumu ile hazırlanmasını ele alır; kaynak yeterlilik numunelerine ilişkin ilave gereklilikleri ise AWS D1.1/D1.1M belirler.
Kaynakçı yeterliliklendirmesi farklı bir soruya yanıt verir: Belirli bir kaynakçı veya kaynak operatörü, izin verilen proses, pozisyon, birleşim türü ve kalınlık aralığı kullanılarak sağlam kaynak metali oluşturabilir mi? Kaynakçı, belirtilen koşullar altında bir yeterlilik testini gerçekleştirir. Ortaya çıkan test birleşimi, genellikle görsel muayene ve eğme veya kodda belirtilen diğer testlerle incelenir. Yeterlilik, testte kaydedilen değişkenler ve süreklilik gereklilikleriyle sınırlıdır. Yeterliliklendirilmiş bir kaynakçı, yeterliliklendirilmiş bir WPS'nin yerine geçmez; yeterliliklendirilmiş bir WPS de yeterliliği bulunmayan bir kişiyi yeterliliklendirmez.
İmalat kontrolü, yeterliliklendirmeden sonra da devam eder. İmalatçı, belirtilen ana metali ve ilave metali kullanmalı; sarf malzemelerinin kontrolünü doğrulamalı; birleşimi ayarlamalı ve hizalamalı; kirleticileri gidermeli; gerekli ön tavı uygulamalı; pasolar arası sıcaklığı kontrol etmeli; kaynak sırasını yönetmeli ve gerektiğinde onarımları belgelendirmelidir. Hidrojene duyarlı çelikler ve yüksek derecede kısıtlanmış kalın birleşimler, bir yeterlilik kuponunun gösterdiğinden daha sıkı kontrol gerektirebilir. Sertlik testi, ısıdan etkilenmiş bölgenin veya bir onarımın incelenmesine yardımcı olabilir; ancak ISO 6506-1:2014 Brinell yöntemini tanımlar ve bir sertlik ölçümünü otomatik kaynak kabulüne dönüştürmez. ISO 18265:2013, sertlik dönüşümleri ve çekme dayanımı tahminleri sağlar; ancak dönüştürülmüş değerlerin, uygun standardın test yöntemiyle elde edilen sonuçların yerine geçmediği konusunda uyarır.
Kaynak süreksizlikleri, muayene yöntemleri ve kabul kriterleri
Görsel muayene ilk muayenedir; çünkü alıştırma sırasında, pasolar arasında ve kaynak tamamlandıktan sonra gerçekleştirilebilir. Yanlış kaynak boyutunu, kötü profili, bindirmeyi, yanma oluğunu, ark izlerini, görünür çatlakları, krater kusurlarını, yüzeye açık gözenekliliği, kenarda görülebilen eksik ergimeyi, aşırı takviyeyi ve boyutsal sorunları belirleyebilir. Ayrıca hacimsel yöntemlerin ele almayabileceği kaynak uzunluğu, sonlandırma, erişim deliğinin durumu ve yüzey hazırlığı gibi ayrıntıları da doğrular. Görsel muayene yalnızca ön aşamaya ilişkin biçimsel bir işlem değildir. AWS D1.1/D1.1M kabul sınırları görünür süreksizlikler için geçerlidir ve görsel gereklilikleri karşılamayan bir kaynak, daha sonra düzenlenen bir radyografi veya ultrasonik raporun olumlu olmasına dayanılarak serbest bırakılamaz.
Sıvı penetrant testi olarak da adlandırılan boya penetrant muayenesi, gözeneksiz malzemelerde yüzeye açık süreksizliklerin belirlenmesi için uygundur. Penetrant, yüzeye açılan bir çatlağa veya başka bir açıklığa girer; fazla penetrant uzaklaştırılır ve geliştirici bir belirti oluşturur. Bu yöntem, yüzeyin altında kapalı bulunan bir süreksizliği ortaya çıkarmaz. Bu nedenle, manyetik parçacık testinin uygun olmadığı ferromanyetik olmayan paslanmaz çelik bileşenlerin muayenesi de dâhil olmak üzere, şüpheli yüzey çatlaklarının incelenmesinde yararlıdır; ancak kaynak iç kalitesinin eksiksiz olduğunu kanıtlayamaz.
Manyetik parçacık muayenesi, ferromanyetik çeliğe bir manyetik alan uygular ve yüzeydeki veya yüzeye yakın süreksizlikleri göstermek için çekilen parçacıklardan yararlanır. Muayene yönü ve yüzey koşulu önemlidir; çünkü yöntem, yönelimi kaçak alanı oluşturan çatlaklara ve diğer kusurlara duyarlıdır. Görsel muayenenin yerine geçmez ve derindeki tüm hacimsel kusurları ortaya çıkarmaz. Manyetikliği giderme, erişim, kaplama ve kaynak geometrisi sonucu etkileyebilir.
Radyografik test, iletilen radyasyondaki farklılıklardan bir görüntü oluşturur ve cüruf kalıntıları, gözeneklilik ve bazı eksik nüfuziyet türleri gibi belirli hacimsel süreksizlikleri ortaya çıkarabilir. Görüntü; kalınlık, geometri, kaynak konumu, film veya dijital dedektör kalitesi ve kusurun yöneliminden etkilenir. Radyografi, yoğun bağlantı bölgelerinde uygulanamayabilir ve radyasyon kontrolleri gerektirir. Kaynak kalitesinin evrensel bir sıralaması değildir.
Ultrasonik test, kaynağın içine yüksek frekanslı ses gönderir ve ara yüzlerden veya süreksizliklerden yansıyan enerjiyi yorumlar. İyonlaştırıcı radyasyon kullanmadan, büyük kalınlıklar boyunca düzlemsel ve hacimsel belirtilerin konumunu belirleyebilir; ancak yorumlama kalibrasyona, prob açısına, geometriye, erişime, yüzey koşuluna ve teknisyenin yeterliliğine bağlıdır. Ultrasonik bir belirtinin bulunmaması, olası her süreksizliğin mevcut olmadığını kanıtlamaz.
Kabul kriterleri, yalnızca hangi belirtilerin tespit edilebildiğini değil, hangi belirtilerin reddedilebilir olduğunu tanımlar. Bu kriterler; kaynak kategorisine ve muayene yöntemine göre çatlakları, eksik ergimeyi, eksik nüfuziyeti, yanma oluğunu, gözenekliliği, cürufu, kaynak boyutu yetersizliğini ve süreksizliklerin toplam uzunluğunu sınırlayabilir. Muayene personeli yöntemi, muayenenin kapsamını, ekipmanı veya prosedürü, belirtinin konumunu ve boyutunu ve verilen kararı raporlamalıdır. Onarımlar; kontrollü sökümü, uygulanabilir bir WPS uyarınca yeniden kaynaklamayı ve yeniden muayeneyi gerektirir.
Sonuç olarak bu, birbirine bağlı bir karardır: doğru kaynak kategorisi ve kod, yeterliliklendirilmiş bir prosedür, yeterliliklendirilmiş bir kaynakçı, kontrollü imalat, belirtilen muayene yöntemi ve bu yönteme atanmış kabul sınırları. Ana metalin çekme veya Charpy sonuçları önemini korur; ancak kontrolsüz bir kaynaklı birleşimi belgelendiremez.
Çelik ve Kaynakların Tahribatsız Muayenesi
Tahribatsız muayene (NDE), çelikten veya kaynaktan temsili bir mekanik deney numunesi çıkarmadan süreksizlikleri tespit eder veya değerlendirir. Bu ayrım önemlidir. Bir kaynak, kabul edilebilir radyografik veya ultrasonik sonuçlar verirken ana metalin akma dayanımı, çekme dayanımı, uzaması, sertliği veya darbe tokluğu yetersiz olabilir. Bunun tersine, bir çekme numunesi belirtilen dayanım şartını karşılayabilirken kaynakta kabul edilemez bir ergime eksikliği bulunabilir.
Bu nedenle NDE, yürürlükteki şartname bu deneyleri gerektirdiğinde çekme, eğme, sertlik veya darbe deneylerinin yerine geçmez. ASTM A370-26; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, eğme, sertlik ve darbe deneyleri için prosedürleri tanımlar; ancak kabul kriterlerini ilgili ürün şartnamesine veya satın alma sözleşmesine bırakır (ASTM International, 2026). ISO 377:2017, numunelerin ve deney parçalarının tanımlanması, konumlandırılması ve hazırlanmasını ele alır; ISO 6892-1:2019, oda sıcaklığında çekme deneyini kapsar; ISO 148-1:2016, Charpy V-çentik ve U-çentik darbe deneylerini kapsar; ISO 6506-1:2014 ise Brinell sertlik deneyini belirler. Bu standartlar mekanik deney sonuçlarıyla ilgilidir; kaynak süreksizlikleri için ikame bir muayene yöntemi değildir.
Tahribatsız muayene yöntemleri
- Görsel muayene
- Erişilebilir yüzeyleri ve kaynak boyutlarını inceler.
- Sıvı penetrant muayenesi
- Gözeneksiz malzemelerde yüzeye açık süreksizlikleri tespit eder.
- Manyetik parçacık muayenesi
- Ferromanyetik çelikte yüzey ve yüzeye yakın süreksizlikleri tespit eder.
- Radyografik muayene
- İletilen ışınımdaki farklılıklardan bir görüntü oluşturur.
- Ultrasonik muayene
- İç belirtileri değerlendirmek için yansıyan yüksek frekanslı sesi kullanır.
NDE yöntemleri arasındaki seçim; aranılan süreksizliğe, süreksizliğin beklenen yönelimine ve derinliğine, malzemeye ve geometriye, erişim koşullarına, kaynak kategorisine ve yürürlükteki kabul kuralına bağlıdır. Yalnızca “NDE’den geçti” ifadesini içeren bir rapor eksiktir. Raporda muayene edilen parça, yöntem, prosedür, kapsam, endikasyonlar, değerlendirme sonucu ve kabul kriteri belirtilmelidir.
Görsel muayene
Görsel muayene, erişilebilir yüzeyin tamamını hızlı bir şekilde kapsayabildiği ve sonraki muayeneyi güvenilmez hâle getirebilecek koşulları tespit edebildiği için ilk muayene adımıdır. Muayeneyi yapan kişi kaynak boyutunu ve profilini, yanma oluğunu, taşmayı, görünür çatlakları, ark izlerini, yüzeye açık gözenekliliği, aşırı kaynak takviyesini, krater kusurlarını, eksik kaynak uzunluğunu, deformasyonu, yüzey hasarını ve hatalı boyutları inceleyebilir. Kaynak kumpasları, köşe kaynağı mastarları, mastarlar, aydınlatma araçları, aynalar ve büyütme araçları muayeneyi destekleyebilir.
Görsel muayene yalnızca erişilebilir bir yüzeyden görülebilen veya ölçülebilen unsurları ortaya çıkarabilir. Yüzey altındaki bir ergime eksikliğinin, iç gözenekliliğin, gömülü bir çatlağın veya laminasyonun derinliğini güvenilir biçimde belirleyemez. Ayrıca çekme dayanımını, kırılma tokluğunu veya soğurulan darbe enerjisini belirleyemez. Yüzey görünümü bir kanıttır; ancak kaynak bütünlüğünün tam bir göstergesi değildir.
Hazırlık ve zamanlama sonucu etkiler. Cüruf, sıçrantı, boya, tufal, yağ ve oksidasyon endikasyonları gizleyebilir veya ölçümlere müdahale edebilir. Bazı şartlar, özellikle gecikmiş çatlama endişesi bulunan durumlarda, kaynak sırasında, temizlikten sonra veya belirli bir soğuma süresinin ardından görsel muayene yapılmasını gerektirir. Yürürlükteki doküman gerektirdiğinde muayene kaydı, aydınlatma ve erişim koşullarını belirtmelidir.
Yapısal çelik kaynakları için, işin kapsamına girdiğinde muayene şartlarını ve kabul kriterlerini AWS D1.1/D1.1M’nin yürürlükteki baskısı belirler. AWS D1.1/D1.1M:2025-AMD1; yeterlilik, imalat, muayene yöntemleri ve kaynak kabul kriterleri dâhil olmak üzere yapısal çelik kaynağına ilişkin şartları belirler (American Welding Society, 2025). AISC, görsel muayeneyi yaygın bir NDE yöntemi olarak tanımlar ve kaynak muayene yöntemleri ile kabul kriterleri için AWS D1.1/D1.1M Madde 8’e atıfta bulunur (American Institute of Steel Construction, 2024).
Yüzey yöntemleri: penetrant ve manyetik parçacık muayenesi
Penetrant muayenesi olarak da adlandırılan sıvı penetrant muayenesi, yüzeye açık süreksizlikleri bulur. Temizleme işleminden sonra penetrant, kılcal etki yoluyla bir çatlağa veya yüzeyden içeri açılan başka bir boşluğa girer. Fazla penetrant uzaklaştırılır ve geliştirici, görünür veya floresan bir endikasyon oluşturmak üzere penetrantı tekrar dışarı çeker. Bu yöntem; sıkı çatlakları, bindirmeleri, dikişleri, gözenekliliği ve yüzeye ulaşan ergime eksikliklerini ortaya çıkarabilir.
Bu yöntem, sağlam bir yüzeyin altında kapalı bulunan süreksizlikleri tespit edemez. Bir kaplama, pürüzlü tufal, kaynak sıçrantısı, gres veya yetersiz temizlik, penetrantın içeri girmesini engelleyebilir ya da yanıltıcı endikasyonlar oluşturabilir. Penetrant muayenesi, derinlik hakkında da sınırlı bilgi sağlar; endikasyonun uzunluğu ve parlaklığı, çatlağın ciddiyetinin doğrudan ölçümleri değildir. Yöntem, östenitik paslanmaz çelik dâhil olmak üzere gözeneksiz birçok malzemeye uygulanabilir; ancak yüzeyin penetrant işlemine ve temizlik maddelerine uygun olması gerekir.
Manyetik parçacık muayenesi, ferromanyetik çeliklerdeki yüzey ve yüzeye yakın süreksizlikleri hedefler. Parça mıknatıslanır ve demir parçacıkları, süreksizliğin manyetik alanı kestiği bölgelerde toplanarak görünür veya floresan bir endikasyon oluşturur. Bu yöntem; kaynak ayaklarında çatlakları, krater çatlaklarını, taşlama çatlaklarını, dikişleri, bindirmeleri ve sığ ergime eksikliklerini ortaya çıkarabilir. Mıknatıslama yönünün değiştirilmesi, uygulanan alana enine uzanan endikasyonların ortaya çıkarılmasına yardımcı olur; yalnızca tek bir yönün kullanılması, uygun yönde konumlanmış bir kusurun gözden kaçmasına neden olabilir.
Manyetik parçacık muayenesi, çoğu östenitik paslanmaz çelik gibi ferromanyetik olmayan kaliteler için uygun değildir. Ayrıca derinlik kapasitesi sınırlıdır ve sonuç; alan şiddetine, parçacıkların uygulanmasına, yüzey durumuna, geometriye ve mıknatıslığın giderilmesi şartlarına bağlıdır. Boya veya tufal duyarlılığı azaltabilirken, geometrideki ani değişiklikler ilgisiz endikasyonlar oluşturabilir. Ne penetrant muayenesi ne de manyetik parçacık muayenesi çelik kimyasını, akma dayanımını, sertliği veya darbe tokluğunu ölçer.
Kabul kararı, bir endikasyon bulunduğuna ilişkin genel bir ifadeden değil, yürürlükteki dokümandan alınmalıdır. AWS D1.1/D1.1M Madde 8, belirli bir kaynak ve muayene kategorisi için hangi endikasyonların reddedilebilir olduğunu tanımlayabilir; boru, basınç taşıyan ekipman, köprü veya makine şartnamesi ise farklı sınırlar öngörebilir. Örneğin API Specification 5L, boru hattı taşıma sistemlerinde kullanılan çelik boruları ve imalat, deney, muayene ve kabul şartlarının belirtilmesi gereğini ele alır (American Petroleum Institute, 2013).
Hacimsel yöntemler: radyografik ve ultrasonik muayene
Radyografik muayene, X ışınları veya gama ışınımı kaynak içinden geçerken malzeme kalınlığı ve yoğunluğundaki farklılıklardan yararlanarak bir görüntü oluşturur. Bu yöntem; gözeneklilik, cüruf kalıntıları, boşluklar ve bazı eksik nüfuziyet türleri gibi hacimsel süreksizlikleri gösterebilir. Teknik ve görüntü kalitesi yürürlükteki şartları karşıladığında görüntü kalıcı bir kayıt sağlar.
Radyografinin önemli sınırlamaları vardır. Işınım demetine neredeyse paralel konumlanan düzlemsel bir çatlak veya ergime eksikliği çok az kontrast oluşturabilir ve tespit edilemeyebilir. Kaynağın karşılıklı iki tarafında, kaynak ile dedektör için genellikle erişim gerekir; ayrıca ışınım kontrolleri muayene alanını sınırlar. Yorumlama; kalınlığa, kaynak-nesne geometrisine, görüntü kalitesine ve muayeneyi yapan kişinin ilgili bir endikasyonu geometrik veya işlem kaynaklı artefaktlardan ayırt etme becerisine de bağlıdır. Radyografi, çekme özelliklerinin veya kırılma tokluğunun doğrudan ölçümü değildir.
Ultrasonik muayene, çeliğin içine yüksek frekanslı ses gönderir ve yansıyan enerjiyi değerlendirir. Yankı-darbe yöntemleri, endikasyonların konumunu ve boyutunu ses yolu mesafesine ve yanıtına göre belirleyebilir. Uygun şekilde gerçekleştirildiğinde ultrasonik muayene; iç düzlemsel kusurları, ergime eksikliğini, eksik nüfuziyeti, çatlakları, laminasyonları ve bazı hacimsel kusurları tespit edebilir. İyonlaştırıcı ışınım kullanmadan kalın kesitleri inceleyebilir ve çoğu zaman tek bir erişilebilir yüzeyden uygulanabilir.
Ultrasonik sonuçlar; tane yapısından, sönümden, yüzey pürüzlülüğünden, eğrilikten, kaynak geometrisinden, prob açısından, kalibrasyondan ve kusurun yöneliminden etkilenir. Ses demetine paralel bir süreksizlik çok az enerji yansıtabilir. Kaynak anizotropisi ve iri taneli malzeme sesi saçabilir ve yorumlamayı güçleştirebilir. Boyutlandırma, kusurun fotoğrafı değil, bir değerlendirmedir; tekrarlanabilir sonuçlar için personelin yeterliliği, tarama kapsamı, referans blokları ve yazılı prosedürler temel öneme sahiptir.
Seçim, kusur riskine ve yürürlükteki dokümana göre yapılmalıdır. Görsel muayene, yüzey veya hacimsel muayeneden önce gerçekleştirilebilir; ancak iç kalite şart koşulduğunda bunların yerine geçemez. Penetrant ve manyetik parçacık yöntemleri, yüzeye açılan veya yüzeye yakın koşulları ele alır. Radyografik ve ultrasonik yöntemler ise, kusur yönelimine ve geometriye karşı farklı duyarlılıklara sahip olarak iç hacmi değerlendirir. AWS D1.1/D1.1M Madde 8 veya uygulanabilir başka bir kod, şartname, çizim ya da sözleşme, seçilen yöntemi gerekli kapsam ve kabul kriteriyle ilişkilendirmelidir. Yöntem bir endikasyonu tespit eder; çeliğin veya kaynağın kabul edilebilir olup olmadığını yürürlükteki doküman belirler.
API Spesifikasyonu 5L Kılavuzu Uyarınca Çelik Boru Deneyleri
Boru hattı taşıma sistemleri ve ürün gereklilikleri
API Spesifikasyonu 5L, gaz, su ve petrolün taşınmasına yönelik boru hattı taşıma sistemlerinde kullanılan çelik borular için geçerlidir. Satın alma kılavuzu, boru siparişini genel bir “deneyden geçirilmiş” çelik boru talebi olarak değil, birbiriyle bağlantılı teknik kararlar bütünü olarak ele alır. Alıcı, üreticinin, denetçinin ve deney laboratuvarının aynı gereklilikleri esas alarak çalışabilmesi için geçerli API Spesifikasyonu 5L baskısını belirlemeli ve ürün tanımını yeterli kesinlikte yapmalıdır.
Bu tanım; boru üretim yöntemini, nominal veya belirtilen boyutları, kalite sınıfını, Ürün Spesifikasyon Seviyesini (PSL), teslim durumunu ve ilave gereklilikleri içerebilir. Dikişsiz boru ile kaynaklı boru, yalnızca her ikisi de aynı boyutsal tanımı karşıladığı için birbirinin yerine kullanılamaz. Üretim yöntemi; kaynak muayenesini, numune almayı, ısıl işlemi, deney konumlarını ve uygunluğu kanıtlamak için gerekli kayıtları etkiler. Bu nedenle API 5L borusu gerekliliği, ürün biçimini ve bu biçim için geçerli hükümleri ayırt etmelidir.
| Satın alma ayrıntısı | Neden belirtilmelidir |
|---|---|
| API Specification 5L baskısı | Gereklilikler baskılar arasında değişebilir. |
| Boru üretim yöntemi | Dikişsiz ve kaynaklı boruların kontrolleri farklıdır. |
| Kalite ve PSL | Seçilen ürün seviyesi, geçerli doğrulama hükümlerini belirler. |
| Teslim durumu | Isıl işlem ve tedarik edilen durum gereklilikleri etkiler. |
| Deney ve muayene | Çekme, darbe, sertlik, hidrostatik, boyutsal ve tahribatsız muayene gereklilikleri seçilmelidir. |
| Belgelendirme | Kayıtlar boruyu, ergitmeyi, deney parçasını, yöntemi ve işlem kararını tanımlamalıdır. |
PSL 1 ve PSL 2 de varsayılmak yerine açıkça belirtilmelidir. Seçilen seviye, atıf yapılan baskı kapsamında hangi teknik gerekliliklerin ve doğrulama hükümlerinin uygulanacağını belirler. İlave alıcı gereklilikleri; kimyasal analiz, çekme deneyi, eğme veya yassılaştırma deneyleri, sertlik, Charpy darbe deneyi, hidrostatik deney, tahribatsız muayene (NDE), boyutsal muayene, yüzey durumu, izlenebilirlik ve dokümantasyonu kapsayabilir. Sipariş, hangi gerekliliklerin zorunlu olduğunu ve hangilerinin uygulanabilir olmadığını belirtmelidir.
Deneyin kendisi bu zincirin yalnızca bir parçasıdır. Örneğin ASTM A370-26, çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, eğme, sertlik ve darbe deneyleri için yöntemler sunar; ancak belirli bir borunun uygun olup olmadığına karar vermez. ASTM International, kabulün geçerli ürün spesifikasyonundan veya satın alma sözleşmesinden kaynaklandığını belirtir (ASTM International, 2026). API Spesifikasyonu 5L, hat borusu için bu ürün çerçevesini sağlar; satın alma dokümanı ise izin verilen seçeneklerden hangilerinin ve hangi ilave kontrollerin seçildiğini belirler.
Numunenin kimliği de aynı ölçüde önemlidir. ISO 377:2017; boru şeklindeki ürünlerin yanı sıra kesitlerden, çubuklardan, yuvarlak çubuklardan ve yassı ürünlerden alınan numunelerin ve deney parçalarının tanımlanmasını, konumunu ve hazırlanmasını kapsar (International Organization for Standardization, 2017). Yanlış yönden, konumdan veya ürün bölümünden alınan bir numuneye, rapora geçerli görünümlü bir sayısal değer eklenerek sonuç düzeltilemez. Boru ergitme partisi, parti numarası, et kalınlığı boyunca konum, ilgili olduğu durumlarda kaynak konumu ve numune yönü; numune alımından sertifikalandırmaya kadar izlenebilirliğini korumalıdır.
Üretim, deney, muayene ve kabul hükümleri
API Spesifikasyonu 5L satın alma kılavuzu dört ayrı soruyu birbirine bağlar: boru nasıl üretilir, özellikleri nasıl ölçülür, ürün nasıl muayene edilir ve bir gereklilik karşılanmadığında hangi işlem uygulanır? Bu sorular, tedarik spesifikasyonunda ve muayene veya deney planında koordineli hükümler olarak yer almalıdır.
Üretim hükümleri, izin verilen yöntemi ve kontrolleri belirler. Bunlar dikişsiz veya kaynaklı üretimi, şekillendirmeyi, kaynak işlemini, ısıl işlemi, boru uçlarının hazırlanmasını ve onarım kısıtlamalarını tanımlayabilir. Kaynaklı boru için spesifikasyon, kaynağı ikincil bir özellik olarak ele almak yerine geçerli kaynak işlemi ve muayene hükümlerini de belirtmelidir. Üretim kayıtları, ergitme partisi tanımlaması ve uygunsuzluk kontrolleri, sonraki deney sonuçlarının yorumlanması için gerekli bağlamı sağlar.
Deney hükümleri; deneyi, geçerli yöntemi, numune gerekliliklerini ve raporlama yükümlülüklerini belirtmelidir. ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme deneyini ve belirlenebilecek mekanik özellikleri açıklar (International Organization for Standardization, 2019). Ancak bu standart, tek başına belirli bir API 5L kalite sınıfı ve ürün seviyesi için kabul sınırını belirlemez. Aynı ayrım darbe deneyi için de geçerlidir: ISO 148-1:2016, soğurulan darbe enerjisinin belirlenmesi amacıyla Charpy V-çentikli ve U-çentikli sarkaç deneyini açıklar; ürün gerekliliği ise darbe deneyinin gerekli olup olmadığını, hangi koşulda yapılacağını ve sonucun nasıl değerlendirileceğini belirler (International Organization for Standardization, 2016).
Sertlik için de benzer bir disiplin gerekir. ISO 6506-1:2014, sabit konumlu ve taşınabilir cihazlarla kullanımı da dâhil olmak üzere Brinell yöntemini açıklar (International Organization for Standardization, 2014). Bir Brinell sonucu, atıf yapılan ürün ve satın alma gerekliliklerine bağlı olarak zorunlu bir özellik, ilave bir kontrol veya bir incelemenin parçası olabilir. ISO 18265:2013, belirtilen metalik malzemeler için sertlik dönüşümleri ve çekme dayanımı tahminleri sağlar; ancak dönüştürülmüş değerlerin uygun standart deney yönteminden elde edilen sonuçların yerine geçmediği konusunda uyarır (International Organization for Standardization, 2013). Dönüştürülmüş bir sertlik değeri, çekme deneyinin yerine kullanılmış gibi sunulmamalıdır.
Muayene hükümleri, mekanik özellik deneyleri olmayan faaliyetleri kapsar. Bunlar görsel muayeneyi, boyutsal kontrolleri, hidrostatik deneyi, markalama ve izlenebilirlik doğrulamasını ve NDE’yi içerebilir. AISC; görsel, penetrant, manyetik parçacık, radyografik ve ultrasonik muayeneyi yaygın NDE yöntemleri olarak tanımlar ve AWS D1.1/D1.1M Madde 8’i kaynak muayene yöntemleri ve kabul kriterleri için bir kaynak olarak gösterir (American Institute of Steel Construction, 2024). AWS D1.1/D1.1M:2025-AMD1 ise prosedür ve kaynakçı yeterlilikleri, imalat, muayene yöntemleri ve kaynak kabul kriterleri dâhil olmak üzere yapısal çelik kaynaklarını ele alır (American Welding Society, 2025). Bu kod, API 5L hat borusu için otomatik olarak kabul mercii değildir. İlgisi, açıkça uygulanabilir bir sözleşmeden veya mühendislik gerekliliğinden kaynaklanmalıdır.
Kabul hükümleri, sonuçların nasıl değerlendirileceğini belirtir. Bu hükümler, geçerli API 5L hükümlerini, ilave gereklilikleri, tekrar deney kurallarını, numune alma sıklığını, izin verilen onarımları ve uygunsuz borulara uygulanacak işlemi tanımlamalıdır. Doküman, hangi baskının, ürün seviyesinin, deneylerin ve işlem hükümlerinin geçerli olduğunu belirtmiyorsa “API 5L’ye uygun olarak deneyden geçirilmiştir” ifadesi eksiktir. Bir deney raporu teknik olarak doğru olabilir; ancak numunesi, yöntemi veya kabul dayanağı tanımlanmamışsa sözleşmeye uygunluğu ortaya koyamayabilir.
Satın alma dokümanının açıklığı ve deney planıyla uyum
Satın alma dokümanı, boru tanımı ile muayene planı arasındaki yönlendirici harita işlevini görmelidir. En azından geçerli API Spesifikasyonu 5L baskısını, boru tipini ve boyutlarını, kalite sınıfını, PSL’yi, gerekli olduğu durumlarda teslim durumunu, üretim yöntemini, gerekli deneyleri, muayene kapsamını, NDE yöntemini, numune alma esasını, kayıtları ve kabul veya işlem kurallarını belirtmelidir. Alıcı bir ilave gerekliliğe atıfta bulunuyorsa, doküman bu gerekliliği kesin biçimde belirtmeli ve bunun tüm borulara mı, tanımlanmış bir partiye mi yoksa seçilmiş numunelere mi uygulanacağını açıklamalıdır.
Muayene ve deney planı, bu kararları operasyonel biçimde tekrarlamalıdır. Plan; her kontrolün üretimin hangi aşamasında yapılacağını, kontrolü kimin gerçekleştireceğini, alıcının veya üçüncü tarafın tanıklığının gerekip gerekmediğini, sonucun hangi dokümanda kaydedileceğini ve kabul kararının hangi hükme dayandığını göstermelidir. Bu yaklaşım, yaygın bir hatayı önler: laboratuvar bir standarda göre numune hazırlar, bir başka kurala göre özellik bildirir ve alıcı daha sonra bunu farklı bir ürün seviyesine veya baskıya ait bir sınırla karşılaştırır.
İzlenebilirlik, planın tamamı boyunca sürdürülmelidir. Ergitme partisi ve boru numaraları, numune konumları, numune yönü, deney cihazı, kalibrasyon durumu, operatör veya laboratuvar kimliği, deney tarihi ve rapor revizyonu birbirine bağlanmalıdır. Kaynakla ilgili muayenelerde incelenen kaynak dikişi veya alanı ile NDE prosedürü de tanımlanabilir olmalıdır. Tekrar deneyleri ve reddedilen malzemeler için tanımlanmış bir durum bulunmalıdır; aksi hâlde yeni bir sonuç, ilk uygunsuzluğu gizleyebilir.
Alıcı, üretim başlamadan önce çelişkileri de çözmelidir. Sözleşmede API Spesifikasyonu 5L, ASTM A370-26, ISO 6892-1:2019 ve projeye özgü bir gereklilik atıfla belirtilmişse; terimlerin, numune geometrisinin, numune almanın veya kabul hükümlerinin farklı olması durumunda hangi dokümanın geçerli olacağı açıklanmalıdır. Geçerli baskı önemlidir; çünkü standartlar değişir. Önceki bir baskıdan kopyalanan bir hüküm, gerekli deneyi veya kabul sürecini fark edilmeden değiştirebilir.
Bu nedenle API Spesifikasyonu 5L satın alma kılavuzu, en yararlı biçimde bir gereklilikler çerçevesi olarak okunmalıdır. Raporlanan her değeri otomatik olarak uygun veya uygunsuz hâle getirmez. Anlamlı sonuç; tanımlanmış boruyu belirtilen üretim yöntemiyle, doğru hazırlanmış numuneyle, adı belirtilmiş deney yöntemiyle, gerekli muayeneyle ve geçerli kabul kuralıyla ilişkilendiren sonuçtur (American Petroleum Institute, 2013).
Kabul Kriterleri Nasıl Yazılır ve Uygulanır?
Bir çelik test sonucu, yalnızca ürünü yöneten gereklilikle ilişkilendirildiğinde anlam taşır. “Akma dayanımı: 355 MPa” ifadesi, tek başına uygun veya uygunsuz sonucunu belirtmez. Okuyucunun kalite sınıfını, ürün biçimini, kalınlık aralığını, numune yönünü, numune durumunu, test yöntemini, numune alma sıklığını ve sonucu değerlendirmek için kullanılan kuralı bilmesi gerekir.
Bu nedenle bir kabul maddesi, birbirine bağlı gereklilikler zinciri olarak okunabilir:
özellik → birim → test yöntemi → numune durumu → numune alma sıklığı → sonuç kuralı → izin verilen sapma
Örneğin bir madde, her ergitmeden alınan boyuna bir numune üzerinde, oda sıcaklığında çekme testiyle belirlenen en az 355 MPa akma dayanımı gerektirebilir. İlgili ürün spesifikasyonu akma dayanımı yöntemini tanımlarken ISO 377:2017, numunenin ve test parçasının nasıl tanımlanacağını, konumlandırılacağını ve hazırlanacağını düzenleyebilir. ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme testini ve belirlenebilecek mekanik özellikleri belirtir. Numune yanlış konumdan alınmışsa veya onaylanmamış bir prosedürle test edilmişse, 355 sayısının bağımsız bir kabul anlamı yoktur.
ASTM A370-26, sorumlulukların bölünmesini açıkça gösterir. Bu standart; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, eğme, sertlik ve darbe testlerine ilişkin prosedürleri sağlar, ancak kabul koşullarını ilgili ürün spesifikasyonuna veya satın alma sözleşmesine bırakır (ASTM International, 2026). Test standardı “Ölçüm nasıl yapılır?” sorusunu yanıtlar. Ürün spesifikasyonu ise “Hangi değer gereklidir?” sorusunu yanıtlar.
Minimumlar, maksimumlar, aralıklar ve kategorik gereklilikler
Minimum gereklilik, bir alt sınır belirler. “Çekme dayanımı, minimum: 510 MPa” ifadesi, geçerli bir test sonucunun 510 MPa’ın altında olması hâlinde, ilgili dokümanda açıkça belirtilen herhangi bir yuvarlama kuralına tabi olmak üzere, bu kriteri karşılamadığı anlamına gelir. Maksimum değer bir üst sınır belirler; örneğin “karbon, maksimum: %0,18” veya “Brinell sertliği, maksimum: 220 HBW.” Bir aralığın iki sınırı vardır: alt sınırın altında veya üst sınırın üzerinde kalan bir sonuç, belirtilen koşulun dışındadır.
Birim önemlidir. 355 MPa gerekliliği, tesadüfen 355 N/mm² ile birbirinin yerine kullanılamaz; bu birimler sayısal olarak eşdeğer olsa da ksi eşdeğer değildir. Aynı şekilde bir sertlik değeri, bir dönüşüm tablosu tahmin sağlıyor diye çekme dayanımıyla birbirinin yerine kullanılamaz. ISO 18265:2013, alaşımsız ve düşük alaşımlı çelikler dâhil olmak üzere belirtilen metalik malzemeler için sertlik dönüşümleri ve çekme dayanımı tahminleri verir; ancak dönüştürülmüş bir değerin, uygun standart test yöntemiyle elde edilen sonucun yerine geçemeyeceği konusunda uyarır. Spesifikasyon çekme dayanımı gerektiriyorsa, ISO 6506-1:2014 uyarınca elde edilen bir Brinell sonucu normal olarak çekme testinin yerine kullanılamaz.
Bazı gereklilikler sayısal olmaktan ziyade kategoriktir. Bir ürünün, ilgili dokümanın gerektirdiği tanımlama tam olarak yazılacak şekilde ASTM A36, ASTM A516/A516M Grade 70, EN 10025-2 S355JR veya API 5L X65 olarak tanımlanması gerekebilir. Malzemenin durumu normalize edilmiş, su verilmiş ve temperlenmiş, termomekanik kontrollü veya belirtilen başka bir durumda teslim edilmiş olabilir. Kabul edilebilir kimyasal bileşimi bildiren ancak gerekli ısıl işlem durumunu doğrulamayan bir malzeme sertifikası, uygunluğa ilişkin eksik kanıttır.
Darbe gereklilikleri ek bir katman oluşturur. Bir madde, belirli bir sıcaklıkta minimum soğurulan enerji, belirli sayıda Charpy V çentikli numune ve münferit değerler ile bunların ortalamasına ilişkin bir kural gerektirebilir. ISO 148-1:2016, soğurulan darbe enerjisinin belirlenmesi için Charpy V çentikli ve U çentikli sarkaç darbe testini belirtir; ancak belirli bir kalite sınıfı veya sözleşme için kabul değerini tek başına oluşturmaz. Yön, çentik yönelimi, test sıcaklığı, numune boyutu ve konum, sonucun tümünü değiştirebilir.
Aynı ilke kaynaklar için de geçerlidir. AWS D1.1/D1.1M:2025-AMD1; yeterlilik, imalat, muayene yöntemleri ve kaynak kabul kriterleri dâhil olmak üzere yapısal çelik kaynağı gerekliliklerini belirler. Görsel muayene, manyetik parçacık muayenesi, radyografik muayene veya ultrasonik muayene, yalnızca ilgili kaynak kategorisi ve kabul hükmü tanımlandığında anlamlıdır. AISC, bu yöntemleri yaygın tahribatsız muayene yöntemleri arasında listeler ve AWS D1.1/D1.1M Madde 8’i kaynak muayene yöntemleri ile kabul kriterlerinin kaynaklarından biri olarak tanımlar (American Institute of Steel Construction, 2024).
Münferit sonuçlar, ortalamalar ve tekrar testleri
Kabul maddeleri, münferit bir sonuç ile istatistiksel veya aritmetik ortalama arasındaki ayrımı yapmalıdır. Üç Charpy numunesi 42, 39 ve 18 J sonuçlarını verirse ortalama 33 J olur. Bu ortalama, 30 J gerekliliğini karşılayabilir; ancak 18 J’lik münferit sonuç, ayrı bir 21 J minimum gerekliliğini karşılamaz. Özellikle dağılmanın mühendislik kararı açısından çoğu zaman önemli olduğu darbe testlerinde, ortalama alma yerel veya yönsel bir zayıflığı gizleyebilir.
Bir gereklilik “minimum ortalama”, “her numune için minimum” veya her ikisini birden belirtebilir. Bu ifadeler birbirinin yerine kullanılamaz. Madde yalnızca minimum bir ortalama belirtiyorsa, münferit sonuçlara ilişkin kuralın aynı spesifikasyonda, atıf yapılan test standardında veya sözleşmede başka bir yerde bulunması gerekir. Her numune için minimum değer belirtilmişse, düşük bir değer iki yüksek değerle telafi edilemez. Yuvarlama da kontrol edilmelidir. 354,6 MPa’ın 355 MPa’a yuvarlanması, yuvarlanmamış değerin 355 MPa sınırıyla karşılaştırılmasından farklı bir karar doğurabilir; hangi uygulamanın geçerli olduğunu doküman belirlemelidir.
Numune alma sıklığı da aynı ölçüde önemlidir. “Her ergitme için bir test”, “her parti için bir test”, “50 ton başına bir set” ve “her uçtan bir test” ifadeleri birbirinden farklıdır. API Specification 5L satın alma kılavuzu, boru hattı taşıma sistemlerinde kullanılan çelik borular için imalat, test, muayene ve kabul gerekliliklerinin belirtilmesi gerektiğini vurgular (American Petroleum Institute, 2013). Parti tanımı, bir sonucun hangi malzemeyi temsil ettiğini belirler. Her ikisi de aynı kalite sınıfı tanımını taşısa bile, bir ergitmeden elde edilen uygun sonuç, otomatik olarak farklı bir ergitmeyi uygun hâle getiremez.
Tekrar testi, elverişsiz bir sonuç nedeniyle otomatik olarak doğan bir hak değildir. Yalnızca ilgili spesifikasyon, satın alma sözleşmesi veya onaylanmış karar prosedürü buna izin veriyor ve uygulama şeklini belirtiyorsa yapılabilir. Numunenin izin verilen ölçüm bölgesinin dışında kırılması, bir makine arızasının belgelenmesi veya hazırlamanın yöntemden açıkça sapmış olması durumunda tekrar testi uygun olabilir. Ancak sırf ikinci bir numunenin uygun çıkma ihtimali bulunduğu için geçerli düşük bir sonucu geçersiz saymak sağlam bir yaklaşım değildir.
Tekrar testine izin verildiğinde madde, ilave numuneler, aynı konumdan yeni bir set veya aynı parti içindeki başka bir konumdan test alınmasını gerektirebilir. Sonuç kuralı, tüm ilave numunelerin uygun olmasını, revize edilmiş bir ortalamayı veya ilk sonuçlar ile tekrar testi sonuçlarının tanımlanmış bir birleşimini gerektirebilir. Kararı bu ayrıntılar belirler. Olumlu bir sayı elde edilene kadar daha fazla numune test etmek, uygunluk değerlendirmesi değil, veri seçimidir.
Uygunluk, uygunsuzluk ve karar
Uygunluk, tanımlanan ürünün belirtilen kanıtları kullanarak geçerli tüm gereklilikleri karşılaması anlamına gelir. Mekanik özellikler, kimyasal bileşim, boyutlar, yüzey durumu, ısıl işlem, markalama ve tahribatsız muayene bu kararın tümünün bir parçası olabilir. Çekme dayanımının uygun olması, başarısız kimyasal bileşimi telafi etmez. Kabul edilebilir kimyasal bileşim de kabul edilemez bir kaynak göstergesini telafi etmez.
Teknik uygunsuzluk; belirtilen minimumun altında akma dayanımı, maksimum değerin üzerinde karbon, izin verilen kuralın dışında darbe enerjisi, yanlış numune yönelimi veya geçerli AWS D1.1/D1.1M sınırını aşan bir kaynak göstergesi gibi bir ürün ya da proses gerekliliğine karşı başarısızlık durumudur. Bu durumda malzeme reddedilebilir, yeniden işlenebilir, onarılıp tekrar test edilebilir, izin verilen hâllerde daha düşük bir sınıfa indirilebilir veya resmî olarak yetkilendirilmiş bir taviz kararıyla kabul edilebilir. Karar, etkilenen ergitmeyi, partiyi, kaynağı veya bileşeni tanımlamalı ve teknik dayanağı kaydetmelidir.
İdari bir eksiklik farklıdır. Eksik ergitme izlenebilirliği, imzasız bir rapor, kaydedilmemiş test sıcaklığı, bulunmayan kalibrasyon kanıtı veya numune yöneliminin kaydedilmemesi; fiziksel malzeme özellik sınırlarını karşılıyor olabilecek olsa bile uygunluk kararı verilmesini engelleyebilir. Bu eksiklik, çeliğin özelliği karşılamadığının kanıtı değildir. Bu, kanıt veya kontrol eksikliğidir. Sorumlu kuruluş güvenilir kayıtları geri kazanmalı, izin verilen hâllerde muayeneyi tekrarlamalı veya gerekliliği doğrulanmamış olarak değerlendirmelidir.
Bu ayrım iki zıt hatayı önler: teknik bir sonuç olmaksızın dokümante edilmemiş malzemeyi “başarısız” olarak nitelendirmek veya kimyasal bileşimi ya da görünümü tatmin edici olduğu için malzemeyi “uygun” kabul etmek. Nihai durum; neyin, hangi yöntem ve koşul altında, hangi maddeye göre ve hangi sonuç kuralıyla test edildiğini, ayrıca her türlü sapmanın nasıl çözüldüğünü belirtmelidir. Bir test sonucu ancak bundan sonra bir kabul kararına dönüşür.
Test Raporları, Sertifikalar ve Denetime Hazır Kanıtlar
Bir çelik test sonucu, ancak incelemeyi yapan kişi neyin, nasıl test edildiğini ve hangi gerekliliğin uygulandığını yeniden oluşturabildiğinde kanıt değeri taşır. Test yöntemini, ürünü, numuneyi ve geçerli şartnameyi belirtmeden “akma dayanımı: 355 MPa” veya “sertlik: 180 HBW” bildiren bir sertifika, uygunluğu ortaya koymaz. Sayı teknik olarak doğru olabilir; ancak satın alma gerekliliğiyle yine de ilgisiz kalabilir.
ASTM A370-26 bu ayrımı ortaya koyar. Standart; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, eğme, sertlik ve darbe testlerine ilişkin prosedürleri tanımlar, ancak evrensel bir tek geçer/geçmez eşiği belirlemez. Kabul kriterleri, geçerli ürün şartnamesinden veya satın alma sözleşmesinden kaynaklanır (ASTM International, 2026). Bu nedenle rapor, ölçülen değeri hem test prosedürüne hem de değerin karşılaştırıldığı gerekliliğe bağlamalıdır.
Kullanışlı bir test raporunda bulunması gereken asgari bilgiler
Rapor; malzemeyi kalite, standart tanımı, ürün biçimi, boyutlar ve tedarik durumu ile tanımlamalıdır. “Çelik levha” yeterli değildir. Kullanılabilir bir kayıt; ASTM A516/A516M Grade 70 levha, normalize edilmiş durumda, 25 mm nominal kalınlık veya belirtilen kalite ve üretim yöntemiyle birlikte API Specification 5L hat borusu şeklinde tanımlama içerebilir. Isıl işlem, yüzey durumu, kaplama, kaynak konumu ve yönlenme de yorumu etkileyebilir ve ilgili olduğu durumlarda kaydedilmelidir.
Her sonuç, yalnızca özelliğin adıyla değil, test yöntemi ve baskısıyla birlikte verilmelidir. Bir çekme sonucu, örneğin ISO 6892-1:2019’a veya ASTM A370-26 kapsamındaki geçerli prosedüre atıfta bulunmalı; ayrıca bildirilen akma dayanımı tanımını, çekme dayanımını, uzama ölçüm boyunu ve gerektiğinde kesit daralmasını belirtmelidir. ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme testini ve belirlenebilecek mekanik özellikleri tanımlar (International Organization for Standardization, 2019). Rapor, akma dayanımının üst akma dayanımı, alt akma dayanımı veya belirli bir uzamadaki proof dayanımı anlamına gelip gelmediğini belirtmelidir.
Darbe testlerinde kayıt; ISO 148-1:2016’yı veya belirtilen alternatifi, çentik tipini, numune boyutlarını, test sıcaklığını, bireysel absorbe edilen enerji değerlerini ve şartnamenin gerektirdiği yanal genişleme veya kırılma gözlemlerini tanımlamalıdır. ISO 148-1:2016, absorbe edilen darbe enerjisinin belirlenmesi için Charpy V-çentik ve U-çentik sarkaç testlerini kapsar (International Organization for Standardization, 2016). Yalnızca ortalama değer verilmesi, düşük bir bireysel değeri gizleyebilir.
Sertlik kayıtlarında ölçek, kuvvet, batıcı uç, cihaz tipi, test konumları ve bireysel okumalar belirtilmelidir. ISO 6506-1:2014, metalik malzemeler için Brinell yöntemini tanımlar ve sabit konumlu ve taşınabilir cihazlara uygulanır (International Organization for Standardization, 2014). HBW, test koşulları ve yöntem belirtilmeden bildirilen “180 sertlik” ifadesinin açık bir anlamı yoktur. Dönüştürülmüş çekme dayanımı veya sertlik değeri, dönüştürülmüş olarak işaretlenmelidir. ISO 18265:2013, dönüşümlerin uygun standart test yönteminden elde edilen sonuçların yerine geçmediği konusunda uyarır (International Organization for Standardization, 2013).
Rapor ayrıca numune tanımlamasını, numune alma konumunu, yönlenmeyi, boyutları, yüzey hazırlığını ve test koşullarını göstermelidir. Operatör veya laboratuvar, test tarihi, ekipman tanımlaması, ilgili olduğu durumlarda kalibrasyon durumu ve sonucu etkileyebilecek çevresel veya cihaz koşulları da dahil edilmelidir. Kaynak işlemleri için kaynak, birleşim, prosedür yeterlilik kaydı, kaynakçı, sarf malzemesi, muayene yöntemi ve muayene kapsamı tanımlanmalıdır. AWS D1.1/D1.1M:2025-AMD1, yapı çeliği kaynak gerekliliklerini prosedür ve kaynakçı yeterliliği, imalat, muayene ve kaynak kabul kriterleriyle ilişkilendirir (American Welding Society, 2025).
Sonuçların döküm, parti ve numuneyle ilişkilendirilmesi
İzlenebilirlik, bildirilen bir değeri numunenin alındığı çeliğe bağlayan zincirdir. Bu zincir genellikle üretici, döküm veya ergitme numarası, ürün partisi, teslimat belgesi ve parça veya rulo tanımlamasıyla başlar. Ardından numune alma kaydı, numune numarası, test cihazı, ham veriler, rapor ve nihai karar aşamalarından geçer. Herhangi bir bağlantı eksikse sonuç, aynı kalitedeki çeliği tanımlayabilir; ancak tedarik edilen çeliği tanımlamayabilir.
ISO 377:2017; profillerin, çubukların, filmaşinlerin, yassı ürünlerin ve boru şeklindeki ürünlerin mekanik testleri için numunelerin ve test parçalarının tanımlanmasını, konumunu ve hazırlanmasını ele alır (International Organization for Standardization, 2017). Bunun pratik önemi şudur: numune alma konumu ve yönlenme, test tanımının bir parçasıdır. Levhadan alınan enine çekme numunesi, aynı dökümden alınan boyuna numuneyle birbirinin yerine kullanılamaz. Kalınlık doğrultusundan alınan numune, yüzey numunesi, kaynak metali numunesi ve ısıdan etkilenmiş bölge numunesi farklı sorulara yanıt verir.
Rapor, numune almanın rastgele mi yapıldığını, partiye göre mi belirlendiğini, bir uçtan mı alındığını veya belirli bir ürün konumundan mı seçildiğini belirtmelidir. Levha ve şerit ürünlerde, şartnamenin gerektirdiği durumlarda haddeleme yönü ile kenardan veya yüzeyden olan mesafe kaydedilmelidir. Boru için boru numarası, kaynaklı veya dikişsiz durumu ve numunenin boru gövdesinden, kaynaktan veya ısıdan etkilenmiş bölgeden alınıp alınmadığı belirtilmelidir. Darbe numunelerinde çentik yönlenmesi ve konumu kaydedilmelidir. Numune etiketleri; fotoğraflara, işleme kayıtlarına ve orijinal numuneye veya saklanan malzemeye bağlı kalmalıdır.
Bir dökümü kapsayan sertifika, ancak geçerli şartname bu numune alma temelini izin veriyor ve parti sınırları belgelenmişse birden fazla parçayı destekleyebilir. Tüm bir sevkiyat için tek bir çekme sonucu listeleyen, ancak döküm numarasını veya parti tanımını belirtmeyen bir fabrika sertifikası, teslim edilen her parçanın test edilen popülasyona ait olduğunu gösteremez. API Specification 5L satın alma kılavuzu da üretim, test, muayene ve kabul gerekliliklerini çelik boru için belirtilmesi gereken unsurlar olarak ele alır (American Petroleum Institute, 2013).
Tahribatsız muayene de aynı titizliği gerektirir. Bir rapor; muayene yöntemini, prosedürü, muayene edilen yüzeyi veya kaynağı, kapsamı, ekipmanı, kalibrasyon kontrollerini, göstergeleri, değerlendirme seviyesini ve kabul maddesini tanımlamalıdır. AISC; görsel, penetrant, manyetik parçacık, radyografik ve ultrasonik muayeneyi yaygın yöntemler olarak tanımlar ve kaynak muayene yöntemleri ile kabul kriterleri için AWS D1.1/D1.1M Madde 8’e atıfta bulunur (American Institute of Steel Construction, 2024). “UT geçti” yeterli bir kayıt değildir.
Sapmaların ve çözümlenmemiş verilerin incelenmesi
Denetçiler, eksiklikleri ve sapmaları bürokratik ayrıntılar olarak değil, teknik konular olarak ele almalıdır. İnceleme; raporu satın alma siparişi, malzeme şartnamesi, çizim, muayene ve test planı ve onaylanmış sapmalarla karşılaştırmalıdır. Gerekli kaliteyi, ürün biçimini, boyutları, test sıklığını, numune yönlenmesini, yöntem baskısını, test sıcaklığını, kabul sınırlarını ve tekrar test kurallarını doğrulayın.
Bir sapma; ilk gerekliliği, fiilî durumu, nedeni, etkilenen dökümü veya partiyi, teknik değerlendirmeyi ve onay makamını tanımlamalıdır. Örneğin ISO 6892-1:2019’un başka bir çekme prosedürüyle değiştirilmesi; şekil değiştirme hızını, ekstansometre kullanımını veya bildirilen akma özelliklerini etkileyebilir. Bu durum, “eşdeğer yöntem” kullanıldığına ilişkin açıklanmamış bir notla değil, belgelenmiş teknik kabulle desteklenmelidir.
Çözümlenmemiş veriler, çözümlenmemiş oldukları açıkça görülecek şekilde kalmalıdır. Eksik numune yönlenmesi, okunamayan döküm numaraları, bulunmayan kalibrasyon kanıtları, birbiriyle çelişen boyutlar ve yalnızca ortalama olarak bildirilen sonuçlar, düzeltilene veya resmî olarak karara bağlanana kadar beklemeye alınmalıdır. Eksik bir sonucu varsayılan bir geçer sonucuna dönüştürmeyin. Tekrar testi ilk sonuç olarak değerlendirmeyin; ilk başarısızlığı, izin verilen tekrar testinin dayanağını, yeni numune kimliğini ve uygulanan nihai kuralı kaydedin.
Karar, malzemenin kabul edildiğini, reddedildiğini, yeniden işlendiğini, daha düşük kaliteye indirildiğini, ayrıştırıldığını veya taviz yoluyla kabul edildiğini belirtmelidir. Bu karara yetki veren kişi veya kuruluşun adı ve destekleyici kayıtlar belirtilmelidir. Bu son bağlantı önemlidir: test verileri laboratuvarda ne olduğunu gösterirken karar, sorumlu şartnamenin veya sözleşmenin bu kanıtı nasıl değerlendirdiğini gösterir.
Çelik Testlerinin Kabulünde Yaygın Hatalar
Çelik testlerinin kabulü, çoğunlukla test makinesinde değil, belgeler arasındaki bağlantıda başarısız olur. Doğru şekilde gerçekleştirilmiş bir çekme testi bile numune yanlış konumdan alınmışsa, raporda gerekli bir özellik belirtilmemişse veya sonuç başka bir ürün spesifikasyonundaki sınırla karşılaştırılmışsa yanlış bir kararı destekleyebilir. Kabul süreci bir zincirdir: malzeme tanımı, ürün biçimi, baskı, numune alma talimatı, test yöntemi, raporlanan özellik ve kriter birbiriyle uyumlu olmalıdır.
Yanlış baskının veya eksik bir tanımın kullanılması
Baskısı belirtilmeyen bir standart numarası, eksiksiz bir talimat değildir. “ASTM A370” bir prosedürler ailesini tanımlar; ancak ASTM A370-26, atıf yapılan 2026 baskısıdır. Baskılar arasındaki farklılıklar terminolojiyi, numune boyutlarını, makine doğrulamasını, raporlamayı veya atıf yapılan prosedürleri etkileyebilir. Aynı sorun, bir raporda geçerli test koşullarıyla birlikte ISO 6892-1:2019 belirtilmeden yalnızca “ISO 6892” ifadesinin kullanılması durumunda da ortaya çıkar.
Tanımın ayrıntıları da aynı derecede önemlidir. “A572” gerekli kaliteyi, kalınlık aralığını, ürün biçimini veya ek gereklilikleri tanımlamaz; ASTM A572 Grade 50, aynı spesifikasyondaki başka bir kaliteye kıyasla kabul referansı olarak maddi açıdan farklıdır. Yalnızca “API 5L” ifadesini içeren bir boru raporu da ürün kalitesini, teslim koşulunu, imalat yolunu, test gerekliliklerini ve muayene hükümlerini belirsiz bırakır. API Specification 5L satın alma kılavuzu; imalat, test, muayene ve kabul gerekliliklerinin varsayılmak yerine belirtilmesi gereken hususlar olduğunu kabul eder (American Petroleum Institute, 2013).
İlk düzeltme belgesel nitelikte olmalıdır. Kullanılan tanımı eksiksiz ve aynen kaydedin: standart, baskı, kalite veya sınıf, ürün biçimi, kalınlık veya çap aralığı, teslim koşulu, ek gereklilik ve satın alma siparişi revizyonu. Ardından laboratuvar raporunun aynı baskıya veya açıkça izin verilen alternatif bir baskıya atıf yaptığını doğrulayın. Eski bir raporun kapağına daha yeni bir standart numarası yazılması, raporu kendiliğinden güncel hâle getirmez.
Doğru şekilde atıf yapılmış bir yöntemin arkasında numune alma hataları gizlenebilir. ISO 377:2017; çelik profiller, çubuklar, filmaşinler, yassı ürünler ve boru şeklindeki ürünler için numunelerin ve test parçalarının tanımlanmasını, konumunu ve hazırlanmasını düzenler (International Organization for Standardization, 2017). Kalınlığın ortasından alınan boyuna bir numune, yüzeye yakın bir yerden kesilen enine numuneye kendiliğinden eşdeğer değildir. Aynı şekilde ürün ucundan alınan numune, kaynak kuponu ve üretim parçası birbirinin yerine kullanılamaz. Değerler karşılaştırılmadan önce raporda ergitme, parti, ürün konumu, yönlenme ve numune boyutları belirtilmelidir.
Test yöntemini malzeme spesifikasyonuyla karıştırmak
Bir test yöntemi, bir özelliğin nasıl ölçüleceğini açıklar. Tek başına malzemenin uygun olup olmadığını belirlemez.
ASTM A370-26; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, eğme, sertlik ve darbe testleri için prosedürleri tanımlar; kabulü ise ilgili ürün spesifikasyonuna veya satın alma sözleşmesine bırakır (ASTM International, 2026). ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme testini ve belirlenebilecek mekanik özellikleri belirtir (International Organization for Standardization, 2019). Bu referansların hiçbiri tek başına her çelik kalitesi için minimum akma dayanımını, çekme dayanımını, uzamayı veya kesit daralması gerekliliğini sağlamaz.
Aynı ayrım darbe ve sertlik testleri için de geçerlidir. ISO 148-1:2016, absorbe edilen darbe enerjisinin belirlenmesi amacıyla Charpy V-çentik ve U-çentik sarkaç darbe testlerini belirtir (International Organization for Standardization, 2016). Belirli bir çeliğin −20 °C'de 27 J, üç sonucun ortalaması veya başka bir sözleşme değerini sağlayıp sağlaması gerektiğine karar vermez. ISO 6506-1:2014, sabit konumlu ve taşınabilir makineler dâhil olmak üzere Brinell sertlik yöntemini belirtir; ancak ölçülen bir HBW değeri, yalnızca geçerli malzeme spesifikasyonu bir sertlik sınırı belirlediğinde veya sertliğin ilgili kontrol olarak kullanılmasına izin verdiğinde kabul sonucu hâline gelir (International Organization for Standardization, 2014).
Tekrarlanan bir hata, ürün spesifikasyonu kontrol edilmeden çekme sonucunun kabul edilmesidir. “Akma dayanımı: 355 MPa” bir ölçümdür, kabul ifadesi değildir. İnceleme yapan kişi hangi akma tanımının kullanıldığını, gerekli özelliğin akma dayanımı mı yoksa kanıt dayanımı mı olduğunu, değerin raporlanan kalınlık için geçerli olup olmadığını ve spesifikasyonun uzama, darbe enerjisi, eğme performansı veya ek testler gerektirip gerektirmediğini sormalıdır. Bir sonuç bir özelliği karşılayıp başka bir özelliği karşılamayabilir.
Bu nedenle düzeltici bir inceleme, laboratuvar yöntemini kabul maddesinin yanına koymalıdır. Numune yönlenmesini ve boyutlarını, ölçü uzunluğunu, sıcaklığı, ilgili durumlarda şekil değiştirme hızını, özellik tanımını, birimleri ve tam minimum veya maksimum değeri doğrulayın. Ürün spesifikasyonu ile satın alma sözleşmesi farklıysa uyuşmazlığı yetkilendirilmiş mühendislik veya sözleşme makamı aracılığıyla çözün; kabul sağlayan sınırı seçmeyin.
Kaynak gereklilikleri ana metal gerekliliklerinden ayrı tutulmalıdır. AWS D1.1/D1.1M:2025-AMD1; kaynak prosedürü ve kaynakçı yeterliliği, imalat, muayene yöntemleri ve kaynak kabul kriterleri dâhil olmak üzere yapı çeliği kaynağını ele alır (American Welding Society, 2025). Bir kaynak süreksizliği sınırı kaynaklanmamış bir levhaya uygulanamaz; ana metal için geçerli bir çekme gerekliliği de gerekli kaynak prosedürü yeterliliğinin veya kaynak muayenesinin yerine geçemez. Malzemeler, konumlar ve hasar biçimleri farklıdır.
Doğrudan testin yeterliliği kanıtlanmamış bir dönüşümle değiştirilmesi
Sertlik dönüşümü kontrollü karşılaştırma için yararlıdır; ancak doğrudan çekme ölçümü değildir. ISO 18265:2013; alaşımsız ve düşük alaşımlı çelikler, dökme çelikler ve takım çelikleri dâhil olmak üzere belirli metalik malzemeler için sertlik ölçekleri arasındaki dönüşümleri ve çekme dayanımı tahminlerini sağlar. Ayrıca dönüştürülmüş değerlerin uygun standart test yönteminden elde edilen sonuçların yerine geçmediği konusunda uyarır (International Organization for Standardization, 2013).
Bu uyarı, kabul kararlarını yönlendirmelidir. Brinell sonucunun tahmini çekme dayanımına dönüştürülmesi; alaşım bileşiminden, mikroyapıdan, ısıl işlemden, kesit boyutundan, yüzey durumundan ve sertlik ölçeğinin kendisinden etkilenebilir. Bir dönüşüm tablosu uzamayı, akma davranışını, çentik tokluğunu veya kaynak performansını belirleyemez. Ayrıca eksik bir çekme numunesini telafi edemez.
Uygunluk inceleme sırası
- 1 Malzeme tanımını, kaliteyi, ürün biçimini, ergitme veya partiyi, kalınlığı ve standart baskısını satın alma gerekliliğiyle eşleştirin.
- 2 Numune konumunu, yönünü, boyutlarını, hazırlanmasını ve izlenebilirliğini doğrulayın.
- 3 Deney yöntemini kabul maddesinden ayırın.
- 4 Gerekli her özelliği ve doğru kalınlığa veya sıcaklığa bağlı limiti kontrol edin.
- 5 Yeniden deney uygunluğunu inceleyin ve ilk sonucu koruyun.
- 6 Kaynak kriterlerini yalnızca tanımlanmış kaynağa, ısıdan etkilenmiş bölgeye veya yeterlilik kaydına uygulayın.
- 7 Nihai işlem kararını ve bunun teknik dayanağını kaydedin.
Son kontrol listesi basittir; ancak sırasıyla uygulanmalıdır:
1. Malzeme tanımını, kaliteyi, ürün biçimini, ergitme veya partiyi, kalınlığı ve standart baskısını satın alma gerekliliğiyle eşleştirin. 2. Geçerli numune alma standardına göre numune konumunu, yönlenmesini, boyutlarını, hazırlanmasını ve izlenebilirliğini doğrulayın. 3. Test yöntemini kabul maddesinden ayırın; ASTM A370-26, ISO 6892-1:2019, ISO 148-1:2016 veya ISO 6506-1:2014 gibi standartları tek başlarına malzeme spesifikasyonu olarak değerlendirmeyin. 4. Yalnızca çekme dayanımını değil, gerekli her özelliği kontrol edin ve bunları doğru kalınlığa veya sıcaklığa bağlı sınırla karşılaştırın. 5. Farklı konumlardan alınan numuneleri eşdeğer kabul ederek karşılaştırmayın. 6. Geçerli spesifikasyon açıkça izin vermedikçe sertlik dönüşümünü tahmin olarak değerlendirin; doğrudan testin gerekli olduğu durumlarda doğrudan test yapılmaya devam edilmelidir. 7. Kaynak kriterlerini yalnızca geçerli kaynak kodunda tanımlanan kaynağa, ısıdan etkilenen bölgeye veya yeterlilik kaydına uygulayın. 8. Görsel, penetrant, manyetik parçacık, radyografik veya ultrasonik muayenenin kütlesel mekanik özellikleri kanıtladığını varsaymayın. AISC bunları tahribatsız muayene yöntemleri olarak tanımlar ve kaynak muayene yöntemleri ile kabul kriterleri için AWS D1.1/D1.1M Madde 8'e atıfta bulunur (American Institute of Steel Construction, 2024). NDE, belirtilmiş süreksizlikleri ortaya çıkarabilir; ancak çeliğin tamamındaki çekme dayanımını, akma dayanımını veya Charpy enerjisini belirlemez.
Malzeme kimliği, deney parçası, yöntem ve kabul kriteri arasındaki bağlantı korunmadıkça, teknik olarak doğru bir sayısal sonuç uygunluğu ortaya koymaz. Strong evidence
Kabul, yalnızca her sonuç doğru malzeme, numune, yöntem ve kritere bağlandığında savunulabilir. Bunun altındaki her şey, geçerli bir karar içermeyen bir sayıdan ibarettir.
Çelik Uygunluğu İçin Pratik Karar Sıralaması
Çelik uygunluğu, bir test raporunun malzeme sertifikasına eklenmesi ve bir sayının minimum değerin üzerinde olduğunun görülmesiyle kanıtlanmış olmaz. Sonuç ancak dört unsur birbiriyle uyumlu olduğunda anlamlıdır: tanımlanan çelik, ürün biçimi, numune ve test prosedürü ile siparişi yöneten kabul maddesi. Bir levhaya ait çekme testi sonucu, bir borunun uygunluğunu otomatik olarak kanıtlayamaz; sertlik dönüşümü de şartnamenin gerektirdiği çekme testinin yerini alamaz.
Pratik sıralama, malzeme kimliğiyle başlar ve belgelendirilmiş bir uygunluk kararıyla sona erer.
Yürürlükteki Belgeyi Belirleyin
Öncelikle kalite derecesini ve ürün biçimini, tedarik edildiği şekliyle kesin olarak belirleyin. Yürürlükteki belgenin gerektirdiği durumlarda tanımı, ergitme veya döküm numarasını, boyutları, teslim durumunu ve üretim yöntemini kaydedin. “Östenitik paslanmaz çelik” yeterli bir tanımlama değildir; kayıtta ASTM A240 Type 304 levha, ASTM A106 Grade B boru veya ASTM A572 Grade 50 yapı levhası gibi bir tanım yer almalıdır. Aynı nominal kalite derecesi; levha, çubuk, tüp, dövme parça veya kaynaklı boru olarak tedarik edildiğinde farklı gerekliliklere tabi olabilir.
Ardından, kontrol eden belge hiyerarşisini oluşturun. Ürün şartnamesi normal olarak kimyasal, mekanik, boyutsal ve muayeneye ilişkin gereklilikleri belirler; ancak satın alma siparişi, proje şartnamesi, çizim, yürürlükteki yapı yönetmeliği veya onaylanmış sapma da ilave koşullar getirebilir. Örneğin API Specification 5L, boru hattı taşıma sistemlerinde kullanılan çelik boruları ele alır ve satın alma belgelerinde geçerli üretim, test, muayene ve kabul gerekliliklerinin belirtilmesini bekler (American Petroleum Institute, 2013). Yapısal kaynaklı imalatlar için AWS D1.1/D1.1M:2025-AMD1; kaynak prosedürünü ve kaynakçı yeterliliklerini, imalatı, muayene yöntemlerini ve kaynak kabul kriterlerini kapsar (American Welding Society, 2025).
Bir raporda yer alıyor diye ASTM A370-26'yı kabul şartnamesi olarak değerlendirmeyin. ASTM A370-26; çelik, paslanmaz çelik ve ilgili alaşım ürünlerinin çekme, eğme, sertlik ve darbe testleri için prosedürleri belirler. Kabulü ise geçerli ürün şartnamesine veya satın alma sözleşmesine bırakır (ASTM International, 2026). Dolayısıyla “ASTM A370'e göre test edilmiştir” ifadesi bir prosedür çerçevesini tanımlar; tek başına bir levhanın, çubuğun veya borunun uygun olduğunu kanıtlamaz.
Yürürlükteki belge, gerekli özellikleri de tanımlamalıdır. Bir şartname; akma dayanımı, çekme dayanımı, uzama, kesit daralması, eğme performansı, Charpy soğurulan enerjisi, sertlik veya bunların bir bileşimini gerektirebilir. Yürürlükteki belgede talep edilmeyen bir sonuç yararlı bilgi sağlayabilir; ancak eksik olan zorunlu bir sonucun yerine geçemez.
Numune Alma ve Yöntem Uygunluğunu Doğrulayın
Gereklilik belirlendikten sonra numunenin nasıl alındığını kontrol edin. ISO 377:2017; çelik profillerin, çubukların, filmaşinlerin, yassı ürünlerin ve tübüler ürünlerin mekanik testleri için numunelerin ve test parçalarının tanımlanmasını, konumunu ve hazırlanmasını belirtir (International Organization for Standardization, 2017). Bu önemlidir; çünkü yönlenme, bir yüzeyden uzaklık, ürün kalınlığı, kaynak konumu ve ergitme kimliği bildirilen özelliği etkileyebilir. Yanlış parçaya doğru şekilde uygulanan bir test, yine de yanlış kanıttır.
Rapor, her test parçasını temsil ettiği ergitme, parti, levha, boru veya kaynakla ilişkilendirmelidir. Bir sevkiyattaki her parçayı tek bir test parçasının temsil ettiğini varsaymak yerine, numune alma sıklığını ve konumunu ürün şartnamesine göre doğrulayın. Kaynaklı imalatlarda testin ana metalle, kaynak metaliyle veya ısıdan etkilenmiş bölgeyle ilgili olup olmadığını belirleyin. Tahribatsız muayene ayrı bir konudur: görsel, penetrant, manyetik parçacık, radyografik ve ultrasonik muayeneler süreksizlikleri belirler veya değerlendirirken, çekme ve darbe testleri mekanik davranışı ölçer. Görsel muayene sonucu, gerekli bir çekme sonucunun yerine geçemez.
Ardından, gerçek test yöntemini ve yöntem baskısını doğrulayın. ISO 6892-1:2019, metalik malzemelerin oda sıcaklığında çekme testini ve belirlenebilecek mekanik özellikleri belirtir (International Organization for Standardization, 2019). Rapor; test parçası tipini, boyutlarını veya ölçü uzunluğunu, yönlenmesini, sıcaklığı ve ilgili makine ya da kontrol koşullarını göstermelidir. Bu ayrıntılar, uzama, akma dayanımı ve çekme dayanımı sonuçlarının ürün şartnamesindeki sınırlarla karşılaştırılabilir olup olmadığını etkiler.
Darbe testleri için ISO 148-1:2016, soğurulan darbe enerjisinin belirlenmesine yönelik Charpy V çentikli ve U çentikli sarkaç testlerini belirtir (International Organization for Standardization, 2016). Çentik tipi, test parçası boyutları, test sıcaklığı ve münferit okumalar kontrol edilmelidir. Oda sıcaklığında elde edilen bir Charpy değeri, −20 °C'de belirtilen bir gereklilikle karşılaştırılamaz.
Sertlik de aynı titizliği gerektirir. ISO 6506-1:2014, sabit konumlu ve taşınabilir makineler dâhil olmak üzere metalik malzemeler için Brinell yöntemini belirtir (International Organization for Standardization, 2014). Batıcı uç tipini, kuvveti, bekletme süresini, yüzey durumunu ve test konumunu kontrol edin. ISO 18265:2013, belirli metalik malzemeler için sertlik dönüşümleri ve çekme dayanımı tahminleri sağlar; ancak dönüştürülmüş değerlerin uygun standart test yönteminden elde edilen sonuçların yerine geçmediği konusunda uyarır (International Organization for Standardization, 2013). Bu nedenle, yürürlükteki belge bu yönteme açıkça izin vermediği sürece dönüştürülmüş bir Brinell değeri, çekme dayanımı gerekliliğini karşılayamaz.
Sonuçları Doğru Kabul Maddesiyle Karşılaştırın
Gerekli her münferit sonucu, başka bir yerde bulunan genel bir tabloyla değil, kesin kabul maddesiyle karşılaştırın. Madde; minimum akma ve çekme dayanımlarını, ölçü uzunluğuna bağlı minimum uzamayı, maksimum sertliği, minimum ortalama darbe enerjisini, minimum münferit darbe değerini veya izin verilen boyutsal ve süreksizlik sınırlarını belirtebilir. Birimler ve sıcaklık karşılaştırmanın parçasıdır. Yuvarlama kuralları da aynı şekilde dikkate alınmalıdır.
Bir ortalamayı kabul etmeden önce gerçek okumaları inceleyin. Bir Charpy gerekliliği hem ortalama hem de münferit minimum değer belirtiyorsa, üç değer ortalamayı karşılayabilirken bir değer münferit sınırın altında kalabilir. Uzama, şartnamede gerekenden farklı bir ölçü uzunluğu kullanılarak raporlanmışsa, sayısal değer doğrudan karşılaştırılamaz. Rapor, sonucun bir akma noktası yöntemine mi yoksa belirtilmiş bir kanıt dayanımı yöntemine mi dayandığını belirtmiyorsa, aynı dikkat akma dayanımı için de geçerlidir.
Başarısız olan herhangi bir değer için tekrar test yapılması otomatik bir çözüm değildir. Yürürlükteki ürün şartnamesi; test geçersiz olduğunda, test parçası izin verilen konumun dışında kırıldığında veya tanımlanmış bir tekrar test kuralı uygulandığında ilave test parçalarına izin verebilir. Testin aynı ergitmeden veya partiden yapılmasını şart koşabilir ve ikame sonuçların nasıl değerlendirileceğini belirtebilir. Bir laboratuvar, yalnızca daha olumlu bir ikinci sonuç üreterek ilk sonucu kayıttan silemez. İlk sonuç, tekrar testinin nedeni, yetkilendirme, ikame test parçaları ve uygulanan nihai kural kayıtta tutulmalıdır.
Kaynaklar için göstergeleri, geçerli kabul tablosu ve muayene yöntemiyle karşılaştırın. AISC, yaygın Tahribatsız Muayene yöntemlerini tanımlar ve kaynak muayene yöntemleri ile kabul kriterleri için AWS D1.1/D1.1M Madde 8'e atıfta bulunur (American Institute of Steel Construction, 2024). Yürürlükteki madde; çatlak benzeri göstergeler, ergime eksikliği, gözeneklilik, alttan kesme ve boyut veya konum sınırları arasında ayrım yapabilir. “Ultrasonik olarak test edilmiştir” ifadesi, gösterge belirtilen kabul kriterleri kapsamında değerlendirilinceye kadar bir uygunluk kararı değildir.
Bu nedenle disiplinli iş akışı şöyledir: kalite derecesini ve ürün biçimini belirleyin; yürürlükteki şartnameyi, yönetmeliği veya sözleşmeyi oluşturun; ISO 377:2017 ya da belirtilen prosedür kapsamında numune almayı doğrulayın; gerekli ASTM veya ISO yöntemini seçin; test parçasının kimliğini, yönlenmesini, boyutlarını ve test koşullarını doğrulayın; münferit sonuçları ve destekleyici belgeleri inceleyin; ardından yürürlükteki kurallar doğrultusunda uygunluğu, tekrar testine elverişliliği veya uygunsuzluğu belirleyin. Bu sıralama, geçerli bir sayının geçersiz kanıt olarak kullanılmasını önler.
Kaynaklar
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html