




Co skutečně stanovují metody zkoušení oceli
Zkoušení oceli není jednorázová událost typu vyhověl/nevyhověl. Jde o vzájemně provázaný řetězec: identifikace materiálu, výběr a sledovatelnost vzorku, příprava zkušebního tělesa, použití stanoveného postupu měření, vykázání výsledku, jeho interpretace podle příslušného požadavku a rozhodnutí o dalším nakládání s výrobkem. Hodnota pevnosti v tahu nemá samostatný význam, pokud vzorek pocházel z nesprávného místa, zkušební teplota byla nesprávná nebo mez přijatelnosti náležela k jiné specifikaci výrobku.
Toto rozlišení je důležité, protože stejná jakost se může vyskytovat v různých formách výrobků, rozsazích tlouštěk, stavech tepelného zpracování a kategoriích použití. U plechu, tyče, trubky, výkovku a svařované sestavy mohou být vyžadována různá místa odběru vzorků, geometrie zkušebních těles, četnost zkoušek a meze přijatelnosti. Tvrzení „ocel vyhověla zkoušce tahem“ je proto neúplné. Užitečné tvrzení uvádí specifikaci výrobku, tavbu nebo šarži, zkušební těleso, metodu, měřenou vlastnost a příslušnou mez.
Zkušební metoda versus kritérium přijatelnosti
Zkušební metoda stanovuje, jak se měření provádí. Automaticky však nestanovuje, zda je naměřený výsledek přijatelný.
ASTM A370-26 zahrnuje zkoušky tahem, ohybem, tvrdosti a rázové houževnatosti, zatímco přejímka se určuje podle použitelné specifikace výrobku nebo kupní smlouvy. Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.ASTM A370-26 ilustruje toto rozdělení. Norma se zabývá postupy zkoušek tahem, ohybem, tvrdosti a rázem u ocelových, nerezových a souvisejících slitinových výrobků. Upravuje například přípravu zkušebních těles, provedení zkoušky, výpočty a vykazování výsledků. ASTM A370-26 rovněž jasně uvádí, že přijatelnost se určuje podle příslušné specifikace výrobku nebo kupní smlouvy, nikoli pouze podle zkušební metody (ASTM International, 2026).
Tři pojmy, které se nesmějí zaměňovat
- Metoda
- Jak se vlastnost měří a vypočítává.
- Kritérium
- Požadavek na minimum, maximum, rozsah nebo kategorii.
- Rozhodnutí o naložení
- Rozhodnutí výrobek přijmout, zkoušku opakovat, opravit, dále vyhodnotit, přeřadit do nižší jakostní třídy nebo odmítnout.
Rozdíl lze jednoduše vyjádřit takto:
- Metoda: Jak se měří mez kluzu a jak se výsledek vypočítá?
- Kritérium: Jaká minimální mez kluzu, maximální tvrdost, ohybové vlastnosti nebo nárazová energie se vyžaduje?
- Rozhodnutí o dalším nakládání: Vyhovuje zkoušený výrobek, vyžaduje opakovanou zkoušku podle přípustných pravidel, podstoupí opravu nebo další posouzení, nebo bude zamítnut?
| Uvedený výsledek | Možný požadavek | Význam |
|---|---|---|
| Mez kluzu 355 MPa | Minimum 345 MPa | Může vyhovovat dané jakosti a podmínce tloušťky |
| Mez kluzu 355 MPa | Požadavek pro jiný výrobek nebo tepelné zpracování | Může vyžadovat jiné rozhodnutí o naložení |
| Mez kluzu 355 MPa | Nebyla identifikována žádná specifikace výrobku | Nelze podpořit rozhodnutí vyhovuje–nevyhovuje |
Zkušební laboratoř může správně provést zkoušku tahem a vykázat mez kluzu 355 MPa. Toto číslo samo o sobě automaticky neznamená nevyhovění ani vyhovění. Jedna specifikace může pro určitou jakost a tloušťku vyžadovat minimum 345 MPa; jiný výrobek, stav tepelného zpracování nebo smluvní podmínka může vyžadovat jinou hodnotu. Stejný číselný výsledek tak může vést k odlišnému rozhodnutí o dalším nakládání s výrobkem.
Metoda rovněž řídí podrobnosti, které mohou výsledek změnit. ISO 6892-1:2019 stanovuje zkoušení kovových materiálů tahem při pokojové teplotě a definuje mechanické vlastnosti, které lze určit, včetně vlastností odvozených z odezvy napětí–deformace (International Organization for Standardization, 2019). Sama o sobě však neprohlašuje každou ocel s naměřenou mezí kluzu za vhodnou pro konstrukci nebo tlakovou hranici.
Stejná zásada platí pro zkoušení rázem a tvrdosti. ISO 148-1:2016 stanovuje kyvadlovou rázovou zkoušku Charpyho s vrubem ve tvaru V a ve tvaru U pro stanovení absorbované rázové energie (International Organization for Standardization, 2016). Metoda stanovuje konfiguraci vrubu, uspořádání zkoušky a vykazovanou energii; příslušná specifikace stanovuje požadovanou energii, zkušební teplotu, orientaci, počet zkušebních těles a způsob posuzování jednotlivých a průměrných výsledků. ISO 6506-1:2014 stanovuje Brinellovu zkoušku tvrdosti kovových materiálů včetně stacionárních a přenosných zařízení (International Organization for Standardization, 2014). Číslo tvrdosti je měřená hodnota, nikoli univerzální potvrzení přijatelnosti.
Vlastnosti materiálu versus shoda výrobku
Vlastnost materiálu Naměřená odezva definovaného zkušebního tělesa za stanovených zkušebních podmínek, například mez kluzu, tvrdost, prodloužení nebo absorbovaná rázová energie.
Vlastnost materiálu popisuje, jak se zkušební těleso chovalo za stanovených podmínek. Shoda výrobku se týká otázky, zda výrobek v dodaném a identifikovaném stavu splňuje všechny příslušné požadavky.
Požadavky nad rámec mechanických vlastností
- Chemické složení Chemická analýza slitiny musí odpovídat příslušné jakosti.
- Rozměry Dodávaný výrobek musí splňovat rozměrové požadavky.
- Stav povrchu Povrchové vady, povlaky a příprava povrchu mohou podléhat kontrole.
- Vnitřní celistvost Nespojitosti mohou vyžadovat nedestruktivní zkoušení.
- Sledovatelnost Výrobek a zkušební těleso musí zůstat přiřazeny k tavbě nebo šarži.
- Tepelné zpracování Stav při dodání musí odpovídat stanovenému stavu.
Tyto otázky spolu souvisejí, ale nejsou zaměnitelné. Zkouška tahem může u zkoušeného tělesa stanovit mez kluzu, pevnost v tahu, prodloužení a zúžení. Sama o sobě však nestanovuje chemické složení, rozměry, stav povrchu, vnitřní celistvost, kvalitu svaru, sledovatelnost ani shodu s požadovaným tepelným zpracováním. Shoda výrobku může záviset na všech těchto aspektech.[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
Odběr vzorků je součástí důkazního podkladu. ISO 377:2017 upravuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, drátů, plochých výrobků a trubkových výrobků (International Organization for Standardization, 2017). Výsledek správně opracovaného zkušebního tělesa odebraného z požadovaného místa představuje něco jiného než výsledek získaný z libovolného kusu odříznutého z přístupné hrany. Řetězec se přeruší, pokud vzorek nelze přiřadit k tavbě, šarži, výrobku, orientaci nebo tloušťce, na něž se požadavek vztahuje.[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
Vykazované vlastnosti rovněž vyžadují pečlivou interpretaci. Přepočty tvrdosti jsou častým zdrojem nadhodnocení. ISO 18265:2013 poskytuje převodní tabulky pro stupnice tvrdosti a odhady pevnosti v tahu u nelegovaných a nízkolegovaných ocelí, ocelí na odlitky, nástrojových ocelí a dalších kovových materiálů. Upozorňuje, že převedené hodnoty nenahrazují výsledky získané správnou standardní zkušební metodou (International Organization for Standardization, 2013). Výsledek Brinellovy zkoušky převedený na odhadovanou pevnost v tahu není stejným důkazním podkladem jako zkouška tahem provedená podle ISO 6892-1:2019 nebo podle metody požadované specifikací výrobku.[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
Shoda se může týkat také svaru nebo součásti, nikoli pouze základní oceli. AWS D1.1/D1.1M:2025-AMD1 stanovuje požadavky na svařování konstrukčních ocelí, včetně kvalifikace postupů svařování a svářečů, výroby, metod kontroly a kritérií přijatelnosti svarů (American Welding Society, 2025). AISC uvádí vizuální kontrolu, kapilární zkoušku, magnetickou práškovou zkoušku, radiografickou zkoušku a ultrazvukovou kontrolu jako běžné metody nedestruktivního zkoušení a označuje článek 8 AWS D1.1/D1.1M za zdroj metod kontroly svarů a kritérií přijatelnosti (American Institute of Steel Construction, 2024). Zjištění indikace není totéž jako zjištění nepřípustné diskontinuity; její význam závisí na příslušné metodě kontroly a pravidle přijatelnosti.
Proč je rozhodující příslušná specifikace výrobku
| Funkce dokumentu | Příklady v článku | Obvyklá odpovědnost |
|---|---|---|
| Odběr vzorků | ISO 377:2017 | Identifikace, umístění a příprava vzorků a zkušebních těles |
| Mechanické zkoušení | ASTM A370-26; ISO 6892-1:2019 | Zkušební postup a uváděné vlastnosti |
| Rázová zkouška | ISO 148-1:2016 | Absorbovaná energie při vrubu Charpyho typu V nebo U |
| Zkoušení tvrdosti | ISO 6506-1:2014 | Zkušební metoda podle Brinella |
| Přejímka svarů | AWS D1.1/D1.1M:2025-AMD1 | Požadavky na kvalifikaci, kontrolu a přejímková kritéria svarů |
| Nákup výrobku | API Specification 5L | Požadavky na výrobu, zkoušení, kontrolu a přejímku trubek |
Specifikace výrobku poskytuje chybějící kontext. Určuje jakost nebo označení, formu výrobku, rozměry, dodací stav, požadované zkoušky, četnost odběru vzorků, orientaci zkušebního tělesa, zkušební teplotu, pravidla vykazování a meze přijatelnosti. Kupní smlouva může stanovit další požadavky, musí se však číst společně s odkazovanou normou, nikoli považovat za nesouvisející dokument.[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
API Specification 5L poskytuje jasný příklad pro ocelové trubky používané v přepravních potrubních systémech. Její pokyny pro nákup se zabývají potřebou stanovit požadavky na výrobu, zkoušení, kontrolu a přijatelnost (American Petroleum Institute, 2013). Příslušná otázka nezní pouze, zda byl vzorek trubky podroben zkoušce. Jde o to, zda specifikovaná trubka z identifikované výrobní jednotky splnila požadavky vztahující se k objednanému označení výrobku a plánu kontroly.
Tato hierarchie předchází běžné chybě: výběru známé meze jen proto, že se objevuje ve zkušebním protokolu, příručce nebo jiné normě pro ocel. ASTM A370-26 může definovat postup, zatímco norma pro konkrétní výrobek, například specifikace plechu, tyče, trubky nebo potrubí, stanovuje číselný požadavek. AWS D1.1/D1.1M může upravovat svařovaný spoj, zatímco specifikace základního kovu upravuje základní materiál. Smlouva pak může stanovit další zkoušky nebo přísnější meze.
Platné rozhodnutí o přijatelnosti proto zachovává vazby mezi identifikací, odběrem vzorků, metodou, výsledkem a kritériem. Pokud se jeden článek přeruší, může být číslo stále technicky přesné, avšak tvrzení o shodě nebude podloženo. Zkoušení stanovuje naměřená fakta; příslušná specifikace výrobku určuje, co tato fakta znamenají pro dodanou ocel.

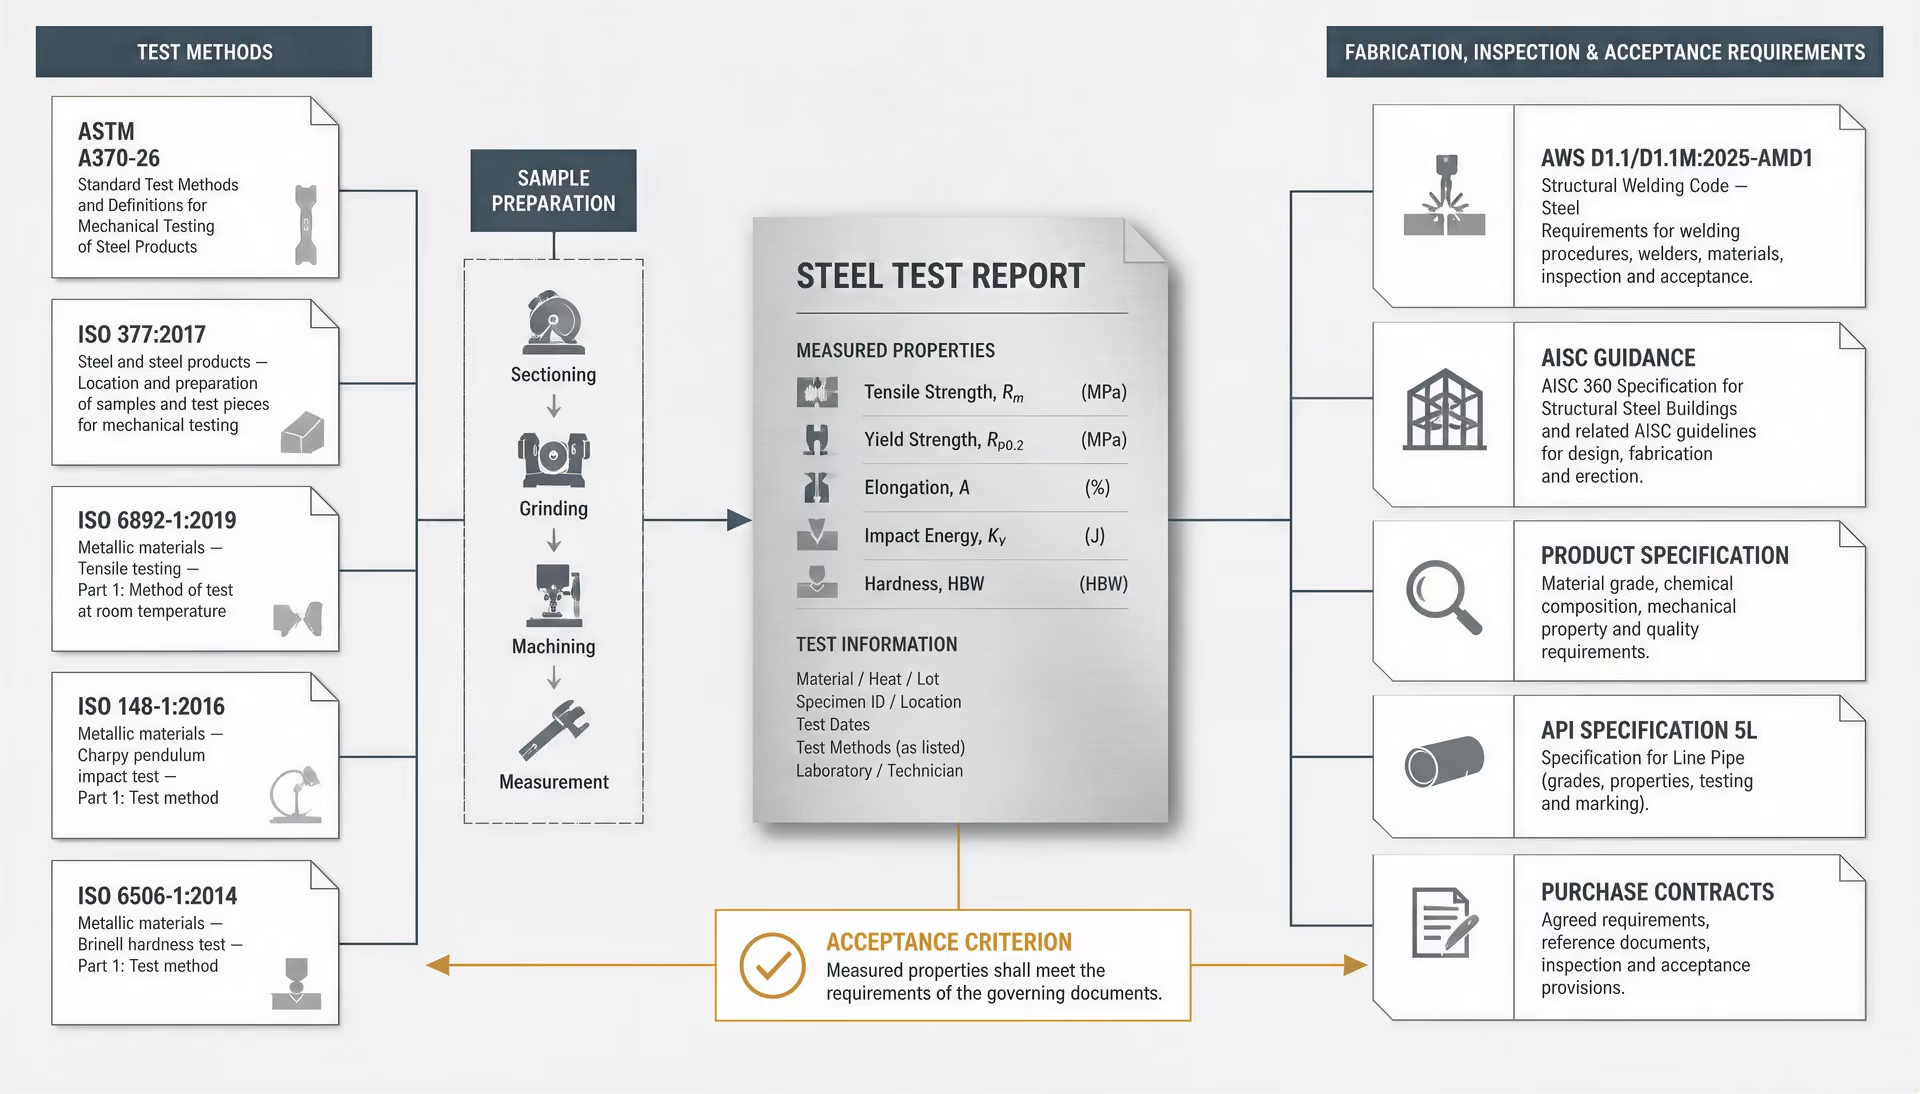
Architektura norem: ASTM, ISO, AWS, AISC a API
Výsledek zkoušky oceli nemá samostatně žádný význam z hlediska vyhovění či nevyhovění. Jeho význam závisí na řetězci vzájemně provázaných odkazů: na dodávaném výrobku, umístění a orientaci zkušebního tělesa, zkušebním postupu, uváděné vlastnosti a dokumentu, který stanovuje mezní hodnotu. Norma ASTM A370-26 může předepisovat, jak se provádí tahová nebo rázová zkouška, zatímco výrobková specifikace ASTM, dokument API, projektová specifikace nebo kupní smlouva určuje, zda je naměřená hodnota přijatelná. Normy ISO mohou zaujímat stejné místo v tomto řetězci, ale automaticky nenahrazují požadavky ASTM.
Toto rozlišení je důležité, protože normalizační organizace přisuzují svým dokumentům různé úkoly. ASTM a ISO primárně definují zkušební metody a přípravu zkušebních těles. AWS D1.1/D1.1M:2025-AMD1 upravuje svařování konstrukčních ocelí včetně kvalifikace, výroby, kontroly a kritérií přijatelnosti svarů. AISC poskytuje pokyny pro navrhování a kontrolu, nikoli univerzální náhradu materiálové specifikace. API Specification 5L propojuje požadavky na výrobu trubek, zkoušení, kontrolu, dokumentaci a nákup pro systémy potrubní přepravy.
Normy definující měření
ASTM A370-26 je obecná norma pro mechanické zkoušení oceli, korozivzdorné oceli a souvisejících slitinových výrobků. Zahrnuje tahové, ohybové, tvrdostní a rázové zkoušky včetně podrobností postupu, které ovlivňují výsledek. Tyto podrobnosti mohou zahrnovat rozměry zkušebního tělesa, zkušební zařízení, přípravu, provedení zkoušky a způsob uvádění vlastností. ASTM A370-26 sama o sobě neprohlašuje každou tavbu nebo každý ocelový výrobek za vyhovující. ASTM International uvádí, že přijatelnost vyplývá z příslušné výrobkové specifikace nebo kupní smlouvy.
ISO odděluje několik funkcí, které ASTM A370-26 představuje v rámci jednoho obecného rámce zkoušení. ISO 377:2017 upravuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, prutů, plochých výrobků a trubkových výrobků. Zabývá se tím, odkud se těleso odebere a jak se připraví. To není totéž jako otázka, jak zkušební stroj působí silou.
ISO 6892-1:2019 stanovuje tahové zkoušení kovových materiálů při pokojové teplotě a určuje mechanické vlastnosti, které lze zjistit. Protokol může obsahovat mez kluzu, pevnost v tahu, prodloužení nebo zúžení, avšak uváděná vlastnost musí být spojena se stanoveným zkušebním postupem a podmínkami měření. Hodnota získaná z nesprávně orientovaného zkušebního tělesa, s nevhodnou měřicí délkou nebo jiným postupem rychlosti deformace se nestává rovnocennou jen proto, že má stejnou jednotku.
Rázové zkoušení má vlastní metodu. ISO 148-1:2016 stanovuje kyvadlovou rázovou zkoušku se zkušebními tělesy Charpy s V-vrubem a U-vrubem pro stanovení absorbované rázové energie v kovových materiálech. Geometrie vrubu, orientace zkušebního tělesa, zkušební teplota a počet zkušebních těles mohou ovlivnit uváděný výsledek. Smluvní požadavek na rázovou energii Charpy s V-vrubem při stanovené teplotě nelze splnit uvedením nespecifikovaného výsledku rázové zkoušky.
Také tvrdost vyžaduje definovanou metodu. ISO 6506-1:2014 stanovuje zkoušku tvrdosti podle Brinella pro kovové materiály a vztahuje se na stacionární i přenosná zařízení. Vtlačovací těleso, zkušební síla, stav povrchu, vzájemné vzdálenosti a měření vtisku jsou součástí metody. Číslo tvrdosti bez uvedení stupnice a metody je neúplné; údaj „tvrdost 220“ neříká, zda je výsledek podle Brinella, Rockwella nebo zda jde o převedenou hodnotu.
ISO 18265:2013 poskytuje převodní tabulky pro stupnice tvrdosti a odhady pevnosti v tahu pro nelegované a nízkolegované oceli, odlévané oceli, nástrojové oceli a další kovové materiály. Převody pomáhají porovnávat výsledky nebo podporovat omezené technické posouzení, norma však upozorňuje, že převedená hodnota nenahrazuje výsledek získaný správnou standardní zkušební metodou. Výsledek podle Brinella převedený na odhadovanou pevnost v tahu proto nenahrazuje tahovou zkoušku, pokud výrobková specifikace vyžaduje pevnost v tahu.
Předpisy definující výrobu a přijatelnost svarů
Zkoušení materiálu a kontrola svarů odpovídají na různé otázky. Tahová zkouška odebírá vzorek mechanického chování materiálu nebo zkušebního tělesa pro kvalifikaci svaru. Nedestruktivní zkoušení vyhledává nespojitosti v dokončeném svaru nebo součásti, aniž by bylo nutné odebrat zkušební těleso. Žádný z těchto výsledků nelze správně interpretovat bez příslušného požadavku na přijatelnost.
AWS D1.1/D1.1M:2025-AMD1 stanovuje požadavky na svařování konstrukčních ocelí. Zabývá se kvalifikací svařovacích postupů, kvalifikací svářečů a obsluh svařovacích zařízení, výrobními kontrolami, kontrolními metodami a kritérii přijatelnosti svarů. Její kritéria se vztahují na kategorie svarů a podmínky uvedené v tomto předpisu; nejde o univerzální meze pro každý ocelový spoj, tlakovou hranici nebo obvodový svar potrubí.
Pokyny AISC označují vizuální kontrolu, kapilární kontrolu, magnetickou práškovou kontrolu, radiografickou kontrolu a ultrazvukovou kontrolu za běžné metody nedestruktivního zkoušení. Uvádějí také článek 8 AWS D1.1/D1.1M jako zdroj metod kontroly svarů a kritérií přijatelnosti. Metoda musí odpovídat předpokládané nespojitosti a konfiguraci spoje. Vizuální kontrola může odhalit profil povrchu, viditelné trhliny, podříznutí nebo rozměrové vady, nemůže však prokázat nepřítomnost vnitřních plošných vad. Pokud projektové dokumenty požadují objemovou kontrolu, může být nutná ultrazvuková nebo radiografická kontrola.
Dokumenty AISC poskytují v rámci svého stanoveného rozsahu pokyny pro navrhování, výrobu a kontrolu ocelových konstrukcí; nemění každý ocelový výrobek v materiál AISC. Profil W, svařovaný spoj a trubka pro potrubí mohou podléhat různým materiálovým normám, pravidlům navrhování a ustanovením o kontrole. Kontrolor musí určit, který dokument upravuje danou součást a které ustanovení stanovuje příslušnou mez.
Výrobkové normy a požadavky na nákup
Výrobkové normy stanovují vlastnosti a podmínky, které musí dodávaná položka splňovat. Mohou určovat chemické složení, rozměry, tepelné zpracování, tahové vlastnosti, rázovou energii, tvrdost, stav povrchu, doplňkové zkoušky, opakované zkoušení, značení a certifikaci. Zkušební metoda může vycházet z ASTM A370-26 nebo z dokumentu ISO, zatímco výrobková norma stanoví minimální mez kluzu, pevnost v tahu, prodloužení nebo rázovou energii. Proto je laboratorní certifikát s údajem „zkoušeno podle ISO 6892-1:2019“ neúplný, pokud neuvádí označení výrobku a meze přijatelnosti.
API Specification 5L se týká ocelových trubek pro systémy potrubní přepravy. Její pokyny pro nákup zdůrazňují, že nákupní dokumenty by měly uvádět příslušný způsob výroby, požadavky na zkoušení, kontrolu a přijatelnost. Kupující může potřebovat stanovit specifikaci trubkového výrobku, jakost nebo úroveň pevnosti, stav dodání, rozměry, typ trubky, požadavky na nedestruktivní zkoušení, hydrostatickou zkoušku, požadavky na rázovou houževnatost, doplňkové zkoušky a dokumentaci. Bez těchto voleb nemusí označení „trubka API 5L“ sdělovat úplný soubor smluvních povinností.
Stejná zásada platí při kombinování dokumentů. ISO 377:2017 může upravovat umístění zkušebního tělesa, ISO 6892-1:2019 tahový postup a výrobková norma požadovanou pevnost a prodloužení. AWS D1.1/D1.1M:2025-AMD1 může upravovat konstrukční svar, přičemž projektová ustanovení AISC určují, kdy je kontrola vyžadována. API Specification 5L může přidat ustanovení specifická pro výrobu a kontrolu trubek. Tyto dokumenty mohou fungovat společně, nejsou však zaměnitelné. Nahrazení normy pro přípravu zkušebního tělesa normou pro zkušební metodu nebo nahrazení předpisu pro přijatelnost svarů protokolem o zkoušce materiálu narušuje vazbu mezi měřením a posouzením přijatelnosti.

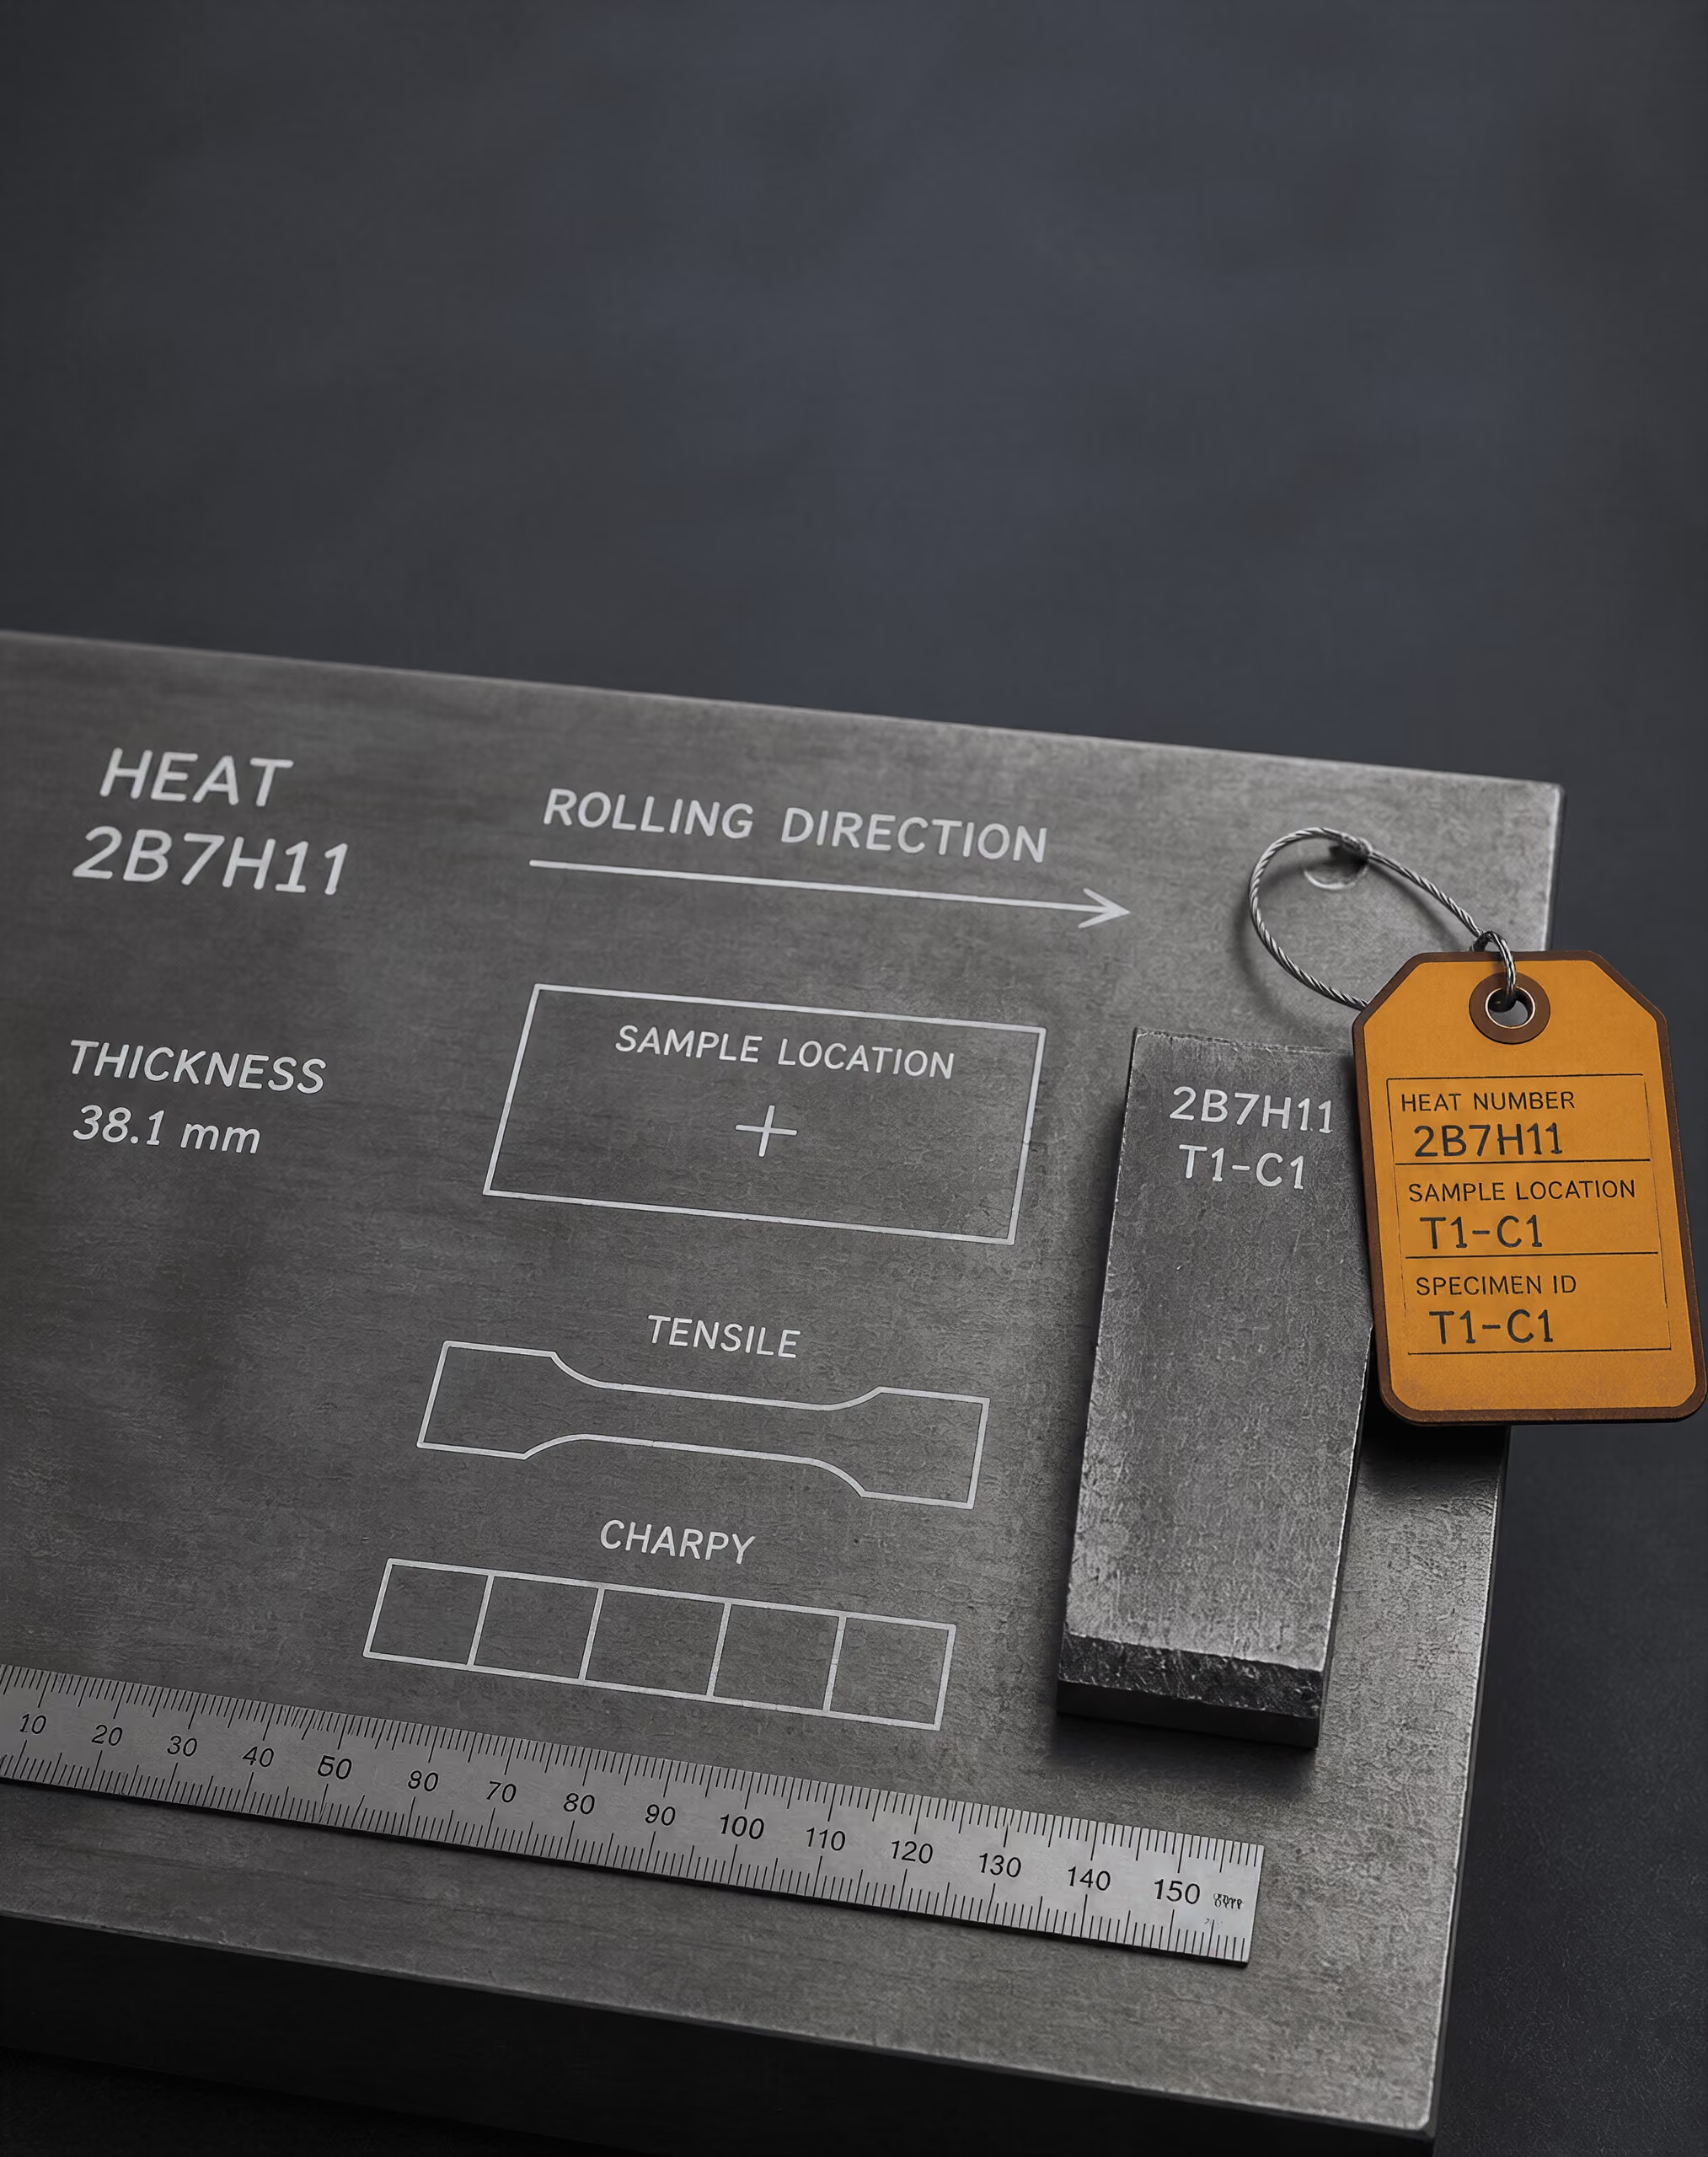
Odběr vzorků, sledovatelnost a příprava zkušebních těles
Tavba, výrobní dávka, forma výrobku a identita zkušebního tělesa
Výsledek mechanické zkoušky náleží určitému kusu oceli, nikoli samotnému označení jakosti. Označení „S355“ nebo „ASTM A36“ identifikuje kategorii specifikace, neidentifikuje však tavbu, tloušťku výrobku, historii válcování, stav dodání ani přesné místo, z něhož bylo zkušební těleso odebráno. Dva výrobky nesoucí stejné nominální označení jakosti se mohou lišit segregací, strukturou zrn, rozložením vměstků, zbytkovým napětím a lokálními vlastnostmi. Zkušební těleso proto není reprezentativní pouze proto, že jeho certifikát uvádí stejnou jakost jako zkoumaný materiál.
ISO 377:2017 stanovuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, prutů, plochých výrobků a trubkových výrobků. Jejím ústředním praktickým požadavkem je zachování identity. Laboratoř musí být schopna propojit zkušební těleso se vzorkem, vzorek s výrobkem a výrobek s tavbou nebo výrobní dávkou zaznamenanou v kontrolních dokumentech.
- Identita materiálu
- Označení dodavatele, číslo tavby nebo odlití, specifikace a jakost
- Informace o výrobku
- Forma výrobku, jmenovité rozměry a stav při dodání
- Identita zkoušky
- Číslo zkušebního tělesa, směr, metoda a příprava
- Sledovatelnost
- Vzorek přiřazený k výrobku a výrobek přiřazený k tavbě nebo šarži
Užitečný záznam identity obvykle obsahuje referenční označení výrobce oceli nebo dodavatele, číslo tavby, případně číslo odlitku nebo tavení, specifikaci výrobku a jakost, formu výrobku, jmenovité rozměry, stav dodání a místo, z něhož byl vzorek odebrán. Měl by také uvádět číslo zkušebního tělesa, směr zkoušky, zkušební metodu a případnou přípravu nebo odchylku od stanoveného postupu. Protokol, který uvádí „tahová zkouška — S355“ bez čísla tavby a místa odběru z výrobku, ztratil informace potřebné k posouzení, zda se výsledek vztahuje na dodaný materiál.
Pojmy heat a lot nejsou zaměnitelné. Pojem heat obecně označuje ocel vyrobenou z jedné řízené tavby nebo odlitku. Lot může být specifikací výrobku definován jako skupina výrobků vyrobených z jedné tavby, v jednom rozměrovém rozsahu, za jedné podmínky zpracování nebo podle jiné uvedené kombinace. Definici určuje příslušná specifikace. Plán odběru vzorků, který považuje celou zásilku za jednu dávku v případě, že rozhodující norma rozlišuje tavby, rozsahy tloušťky nebo výrobní postupy, může vést k formálně přehlednému, avšak technicky neplatnému výsledku.
Důležité je také propojení mezi metodou a přejímacími kritérii. ASTM A370-26 stanovuje postupy pro zkoušky tahem, ohybem, tvrdosti a rázové houževnatosti ocelí, korozivzdorných ocelí a souvisejících slitinových výrobků, nerozhoduje však o tom, zda konkrétní výsledek vyhovuje. Přejímací požadavky vyplývají z příslušné specifikace výrobku nebo z kupní smlouvy (ASTM International, 2026). Záznam o zkušebním tělese proto musí uchovávat dostatek informací k identifikaci této specifikace, včetně jejího vydání, pokud je to relevantní.
Tento princip přesahuje rámec mechanických zkoušek. API Specification 5L se zabývá ocelovými trubkami pro potrubní přepravní systémy a požaduje, aby pro objednaný výrobek byly specifikovány požadavky na výrobu, zkoušení, kontrolu a přejímku (American Petroleum Institute, 2013). Identita trubky, výrobní postup, tavba, číslo trubky a stav kontroly musí zůstat propojené i při řezání a odesílání vzorků. Laboratoř nemůže přerušený řetězec identifikace napravit tím, že stanoví přesnější hodnotu tvrdosti.
Umístění a orientace ve výrobku
Místo odběru vzorku je metalurgickou proměnnou. U válcovaného plechu se může ve středu nacházet odlišná populace vměstků a odlišný typ segregace než na povrchu. U silného průřezu se mohou v jeho tloušťce lišit rychlosti ochlazování a stupeň deformace. U tyče nebo prutu se mohou vlastnosti lišit mezi středem a obvodovou oblastí. U trubkových výrobků může výsledek ovlivnit poloha ve stěně, umístění svaru, orientace podélného svaru a vzdálenost od konce. Právě proto se norma ISO 377:2017 zabývá jednotlivými formami výrobků samostatně, místo aby veškerou ocel považovala za homogenní blok.
Forma výrobku musí být zaznamenána ještě před odběrem vzorku. Mezi relevantní formy patří konstrukční profily, tyče, pruty, ploché výrobky, jako jsou plechy a tabule, a trubkové výrobky. Tahové zkušební těleso odebrané z pásnice profilu není automaticky rovnocenné tělesu odebranému z jeho stojiny. Zkušební těleso odebrané ze střední tloušťky plechu není automaticky rovnocenné tělesu odebranému z povrchu. U trubky není vzorek z vlastního základního materiálu zaměnitelný se vzorkem obsahujícím podélný svar nebo tepelně ovlivněnou oblast.
Stejně důležitá je orientace. „Podélný“ obvykle znamená, že hlavní osa zkušebního tělesa sleduje směr válcování, tažení, protlačování nebo výroby trubky. „Příčný“ znamená, že je na tento směr kolmý, s výhradou definic a povolených míst odběru vzorků uvedených v rozhodující normě. Směr musí být na výrobku vyznačen před řezáním; neměl by být později odvozován pouze z tvaru neoznačeného výřezu.
Specifikace výrobků často vyžadují podélné nebo příčné tahové zkoušky, zkoušky ohybem či rázová zkušební tělesa a mohou určovat vzdálenost od povrchu, hrany, svaru nebo konce výrobku. Pokud specifikace plechu vyžaduje příčnou tahovou zkoušku, nelze podélný výsledek nahradit jen proto, že se zkušební těleso snadněji obrábělo. Obdobně mohou zkušební tělesa Charpy vyžadovat stanovenou orientaci a směr vrubu, aby vrub zasáhl zamýšlenou mikrostrukturní rovinu. ISO 148-1:2016 definuje kyvadlovou rázovou zkoušku s vrubem ve tvaru V a U pro stanovení absorbované rázové energie, avšak požadovanou orientaci, teplotu, počet zkušebních těles a přejímací pravidlo určuje specifikace výrobku (International Organization for Standardization, 2016).
Co má obsahovat záznam o odběru vzorku
- 1 Směr válcování nebo výroby.
- 2 Referenční hrana a povrch výrobku.
- 3 Umístění svaru nebo švu, je-li relevantní.
- 4 Poloha v tloušťce a hranice výřezu.
- 5 Přenesené označení, odpovědná osoba a čas přenosu.
Nákres nebo fotografie odběru vzorku má často větší hodnotu než obecné tvrzení, že výřez pocházel „z plechu“. Může znázorňovat směr válcování, referenční hranu, povrch, svar nebo šev, polohu v tloušťce a hranice řezu. Pokud je to možné, mělo by značení zůstat zachováno i po řezání. Pokud to možné není, musí laboratoř identitu okamžitě přenést na nový vzorek a zaznamenat, kdo tento přenos provedl a kdy.
Odběr vzorků musí rovněž odpovídat položené otázce. Certifikační zkouška může prokázat shodu definované tavby a výrobní dávky. Šetření poruchy součásti může vyžadovat zkušební tělesa z oblasti lomu, z neporušeného základního materiálu, svarového kovu a tepelně ovlivněné oblasti. Jedná se o různé populace. Jejich sloučení pod jedním označením jakosti může zakrýt místo odpovědné za poruchu.
Obrábění, příprava vrubu a uchování důkazů
Příprava může změnit měřenou vlastnost. Tahová zkušební tělesa musí být obrobena na rozměry, měrnou délku, stav povrchu a geometrii požadované zvolenou metodou. ISO 6892-1:2019 stanovuje tahové zkoušení kovových materiálů při pokojové teplotě a mechanické vlastnosti, které lze stanovit, avšak výsledek závisí na správně připraveném zkušebním tělese a přesných rozměrových měřeních (International Organization for Standardization, 2019). Nadměrné broušení, hluboké stopy po nástroji, přehřátí nebo nesprávný poloměr přechodu mohou způsobit předčasný lom nebo změnit uváděné prodloužení.
Stejná opatrnost je nutná u tvrdosti. ISO 6506-1:2014 stanovuje Brinellovu metodu pro kovové materiály, včetně zkoušek prováděných pevně umístěnými a přenosnými přístroji. Zkušební povrch musí být vhodný pro vtisk a jeho poloha musí být zaznamenána. Hodnota tvrdosti naměřená na okujích, v oduhličeném materiálu, na svarovém návaru nebo na povrchu ovlivněném broušením může odpovídat jiné otázce než tvrdost základního materiálu. ISO 18265:2013 uvádí převody tvrdosti a odhady pevnosti v tahu pro stanovené kovové materiály včetně nelegovaných a nízkolegovaných ocelí, zároveň však uvádí, že převedené hodnoty nenahrazují výsledky získané správnou standardní zkušební metodou (International Organization for Standardization, 2013). Převedená hodnota podle Brinella nesmí být uváděna jako tahová zkouška.
Příprava vrubu vyžaduje ještě přísnější kontrolu. Při zkoušce Charpy určují místo iniciace lomu geometrie vrubu, jeho orientace, poloha a stav povrchu. Vrub musí být umístěn v předepsaném směru a oblasti; obráceně orientovaný vrub může odhalit jinou mikrostrukturní rovinu. Zkušební těleso musí být chráněno před poškozením vrubu a před záměnou se zkušebními tělesy z jiné tavby nebo jiného místa. Štítky, schémata a fotografie musí zaznamenat směr vrubu před zkoušením, nikoli až poté, co se zlomená polovina oddělí od své identity.
Také způsoby řezání vyžadují záznam. Řezání plamenem, pilou, stříháním, obráběním a metodami elektrického výboje může zanechat odlišné tepelně ovlivněné vrstvy, deformace nebo zbytková napětí. Rozhodující specifikace výrobku nebo zkušební norma může stanovit, kolik materiálu musí být odstraněno před konečným obráběním. Pokud se příprava od tohoto požadavku odchýlí, musí být odchylka uvedena ve zprávě. Jde o důkaz týkající se zkoušky, nikoli o administrativní detail.
Pokud je výsledek zpochybněn nebo probíhá šetření poruchy, uchovejte základní materiál a vyřazené fragmenty. Původní značení, odřezky, zlomené konce tahových zkušebních těles, poloviny těles Charpy, fotografie vtisků tvrdosti a záznamy o obrábění uchovávejte pod stejnou identitou vzorku. U svařovaných výrobků uchovejte v relevantních případech makrofotografie nebo snímky povrchu zobrazující svar, hranici natavení a tepelně ovlivněnou oblast. Nedestruktivní zkoušení tento řetězec nenahrazuje. AISC označuje vizuální kontrolu, kapilární zkoušení, zkoušení magnetickými částicemi, radiografické a ultrazvukové zkoušení za běžné metody, zatímco AWS D1.1/D1.1M:2025-AMD1 stanovuje požadavky na svařování konstrukčních ocelí týkající se kvalifikace, výroby, kontroly a přejímacích kritérií svarů (American Welding Society, 2025; American Institute of Steel Construction, 2024).
Závěrečná zpráva musí uvádět, co bylo zkoušeno, odkud vzorek pocházel, jak byl orientován, jak byl připraven, která metoda byla použita a která specifikace poskytla přejímací kritérium. Teprve poté lze uváděné číslo porovnat se správným požadavkem.
Chemická identita a meze mechanického zkoušení
Označení jakosti a identita materiálu
Jakost oceli není definována jediným výsledkem tahové zkoušky. Její identita vychází především z označení materiálu a chemického složení uvedených v příslušné výrobkové normě. Mechanické vlastnosti následně ukazují, zda materiál ve stavu, v němž byl dodán, splňuje požadavky této normy na funkční vlastnosti.
Toto rozlišení je důležité, protože podobných hodnot pevnosti lze dosáhnout u různých slitin. Konstrukční uhlíková ocel ASTM A36/A36M, vysokopevnostní nízkolegovaná ocel ASTM A572/A572M Grade 50 a korozivzdorná ocel ASTM A240/A240M Type 304 mohou u konkrétního projektu všechny poskytovat přijatelné výsledky tahové zkoušky, přesto se nejedná o vzájemně zaměnitelné materiály. Liší se jejich legovací systémy, korozní chování, požadavky související se svařováním, formy výrobků i požadovaná kritéria přejímky. Protokol o tahové zkoušce, v němž je zaznamenána mez kluzu 350 MPa, neidentifikuje, která z těchto jakostí byla zkoušena.
Označení proto musí být chápáno jako úplné vyjádření, nikoli jako izolované číslo nebo obchodní popis. Může zahrnovat příslušnou normu, jakost, třídu, typ, formu výrobku, rozsah tloušťky, dodací stav, doplňující požadavky a stav tepelného zpracování. Označení „Grade 50“ bez uvedení normy a formy výrobku je neúplné. Stejné číselné označení může mít podle různých specifikací odlišné požadavky.
Chemické ověření řeší otázku identity. Chemický rozbor tavby nebo výrobku obvykle zaznamenává prvky, jako jsou uhlík, mangan, fosfor, síra, křemík, chrom, nikl, molybden, měď, niob, vanad nebo titan, podle toho, co je pro danou jakost relevantní. Meze stanovuje výrobková norma, přičemž uvedený rozbor musí být spojen s materiálem, který je zastoupen zkušebním certifikátem. Shoda není prokázána pouze tím, že je materiál dostatečně pevný.
ASTM A370-26 stanovuje postupy pro tahové, ohybové, tvrdostní a rázové zkoušky ocelí, korozivzdorných ocelí a souvisejících slitinových výrobků, nepřiřazuje však jednu univerzální mez přijetí nebo zamítnutí všem ocelím. ASTM International uvádí, že přejímka se určuje podle příslušné výrobkové specifikace nebo kupní smlouvy (ASTM International, 2026). Zkušební metoda a požadavek přejímky jsou oddělenými částmi kontrolního systému.
Proč mechanické zkoušky nemohou nahradit chemické ověření
Tahová zkouška měří vlastnosti, jako jsou mez kluzu, pevnost v tahu, prodloužení a zúžení, podle stanoveného postupu. ISO 6892-1:2019 stanovuje tahové zkoušení kovových materiálů při pokojové teplotě a mechanické vlastnosti, které lze určit (International Organization for Standardization, 2019). Neurčuje úplné chemické složení slitiny ani neprokazuje, že zkušební těleso odpovídá deklarovanému označení jakosti.
Ohybová zkouška posuzuje tažnost a vznik trhlin při použití stanoveného trnu a úhlu. Zkouška tvrdosti měří odolnost proti vtlačení. ISO 6506-1:2014 stanovuje Brinellovu metodu pro kovové materiály, včetně strojů s pevným umístěním i přenosných strojů (International Organization for Standardization, 2014). Rázová zkouška měří absorbovanou energii při definovaném vrubu, teplotě a uspořádání kyvadla; ISO 148-1:2016 se zabývá zkoušením Charpyho metodou s vrubem ve tvaru V a U (International Organization for Standardization, 2016). Žádný z těchto výsledků nepředstavuje chemický otisk.
Hodnotu tvrdosti lze převést na odhadovanou pevnost v tahu, tento odhad však nemůže nahradit předepsanou tahovou zkoušku. ISO 18265:2013 uvádí převody tvrdosti a odhady pevnosti v tahu pro vybrané nelegované a nízkolegované oceli, oceli na odlitky, nástrojové oceli a jiné kovové materiály a současně upozorňuje, že převedené hodnoty nenahrazují výsledky získané řádnou standardní zkušební metodou (International Organization for Standardization, 2013). Stejné omezení platí ještě výrazněji při pokusu určit jakost pouze z tvrdosti.
Tepelné zpracování tento problém ilustruje. Kalení a popouštění mohou zvýšit pevnost oceli, jejíž chemické složení se liší od jiné oceli, která dosáhne podobné pevnosti díky legování nebo zpracování. Tvárné zpevnění může změnit tvrdost a mez kluzu, aniž by se změnilo objemové chemické složení. Na uvedený výsledek mají vliv také tloušťka, místo odběru vzorku, struktura zrna, segregace a zkušební teplota. Technicky správně provedená tahová zkouška proto může přesně popsat zkušební těleso, aniž by poskytla přesvědčivou odpověď na otázku, zda se jednalo o ASTM A516/A516M Grade 70, ASTM A572/A572M Grade 50 nebo jiný materiál s překrývajícími se vlastnostmi.
Stejně důležitá je kontrola zkušebního tělesa. ISO 377:2017 stanovuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, prutů, plochých výrobků a trubkových výrobků (International Organization for Standardization, 2017). Pokud je odebrána nesprávná deska, tloušťka, orientace nebo místo ve výrobku, může laboratoř postupovat správně podle metody, a přesto vytvořit výsledek, který nelze vztáhnout k deklarovanému materiálu.
Dokumentace na úrovni tavby a rizika smíšení materiálů
Praktickým propojením identity a funkčních vlastností je číslo tavby. Tavba je definované množství oceli vyrobené v rámci konkrétní tavicí operace nebo výrobního záznamu. Protokol o zkoušce z hutě, materiálový zkušební protokol nebo certifikát by měl spojovat číslo tavby s identifikací výrobku, jakostí, rozměry, stavem, chemickým rozborem, výsledky mechanických zkoušek a případnými požadovanými doplňujícími zkouškami. Toto propojení musí být zachováno během dělení, zpracování, skladování i montáže.
Certifikát pro tavbu H12345 nemůže automaticky dokládat desku označenou H12345A, zbytek materiálu bez zachovaného označení ani svazek obsahující několik taveb. Označení může být odstraněno tryskáním, řezáním, nanesením povlaku nebo výrobními operacemi. Jakmile je sledovatelnost ztracena, pozdější tahová zkouška ji neobnoví. Potvrdí vlastnosti zkoušeného kusu, nikoli jeho původ nebo úplnou chemickou identitu.
Podobné riziko vzniká při skladování smíšených materiálů. Desky z ASTM A36/A36M a ASTM A572/A572M Grade 50 mohou vypadat shodně a mohou poskytovat překrývající se výsledky ohybových zkoušek nebo zkoušek tvrdosti. Po úpravě povrchu, která odstraní viditelné označení, může dojít také k záměně součásti z korozivzdorné oceli a součásti z uhlíkové oceli. Pokud je vzorek odebrán z nesprávné položky, může být protokol laboratoře přesný, ale přiřazený nesprávné tavbě.
Proto musí být chemický rozbor, označení, certifikáty a protokoly o mechanických zkouškách posuzovány jako jediný řetězec sledovatelnosti. Pro potrubí z oceli pro produktovody se v nákupních pokynech API Specification 5L řeší potřeba stanovit požadavky na výrobu, zkoušení, kontrolu a přejímku, místo spoléhání se na obecný výsledek zkoušky (American Petroleum Institute, 2013). V konstrukčním svařování norma AWS D1.1/D1.1M:2025-AMD1 samostatně stanovuje kvalifikaci postupů svařování, kvalifikaci svářečů, metody kontroly a kritéria přijatelnosti svarů (American Welding Society, 2025). Kontrola svaru nemůže napravit neidentifikovaný základní materiál.
Správný závěr je omezený, ale důležitý: mechanické zkoušení stanovuje naměřené funkční vlastnosti řádně identifikovaného zkušebního tělesa. Chemické ověření stanovuje, o jaký materiál se jedná. Jedna z těchto funkcí nemůže nahradit druhou.

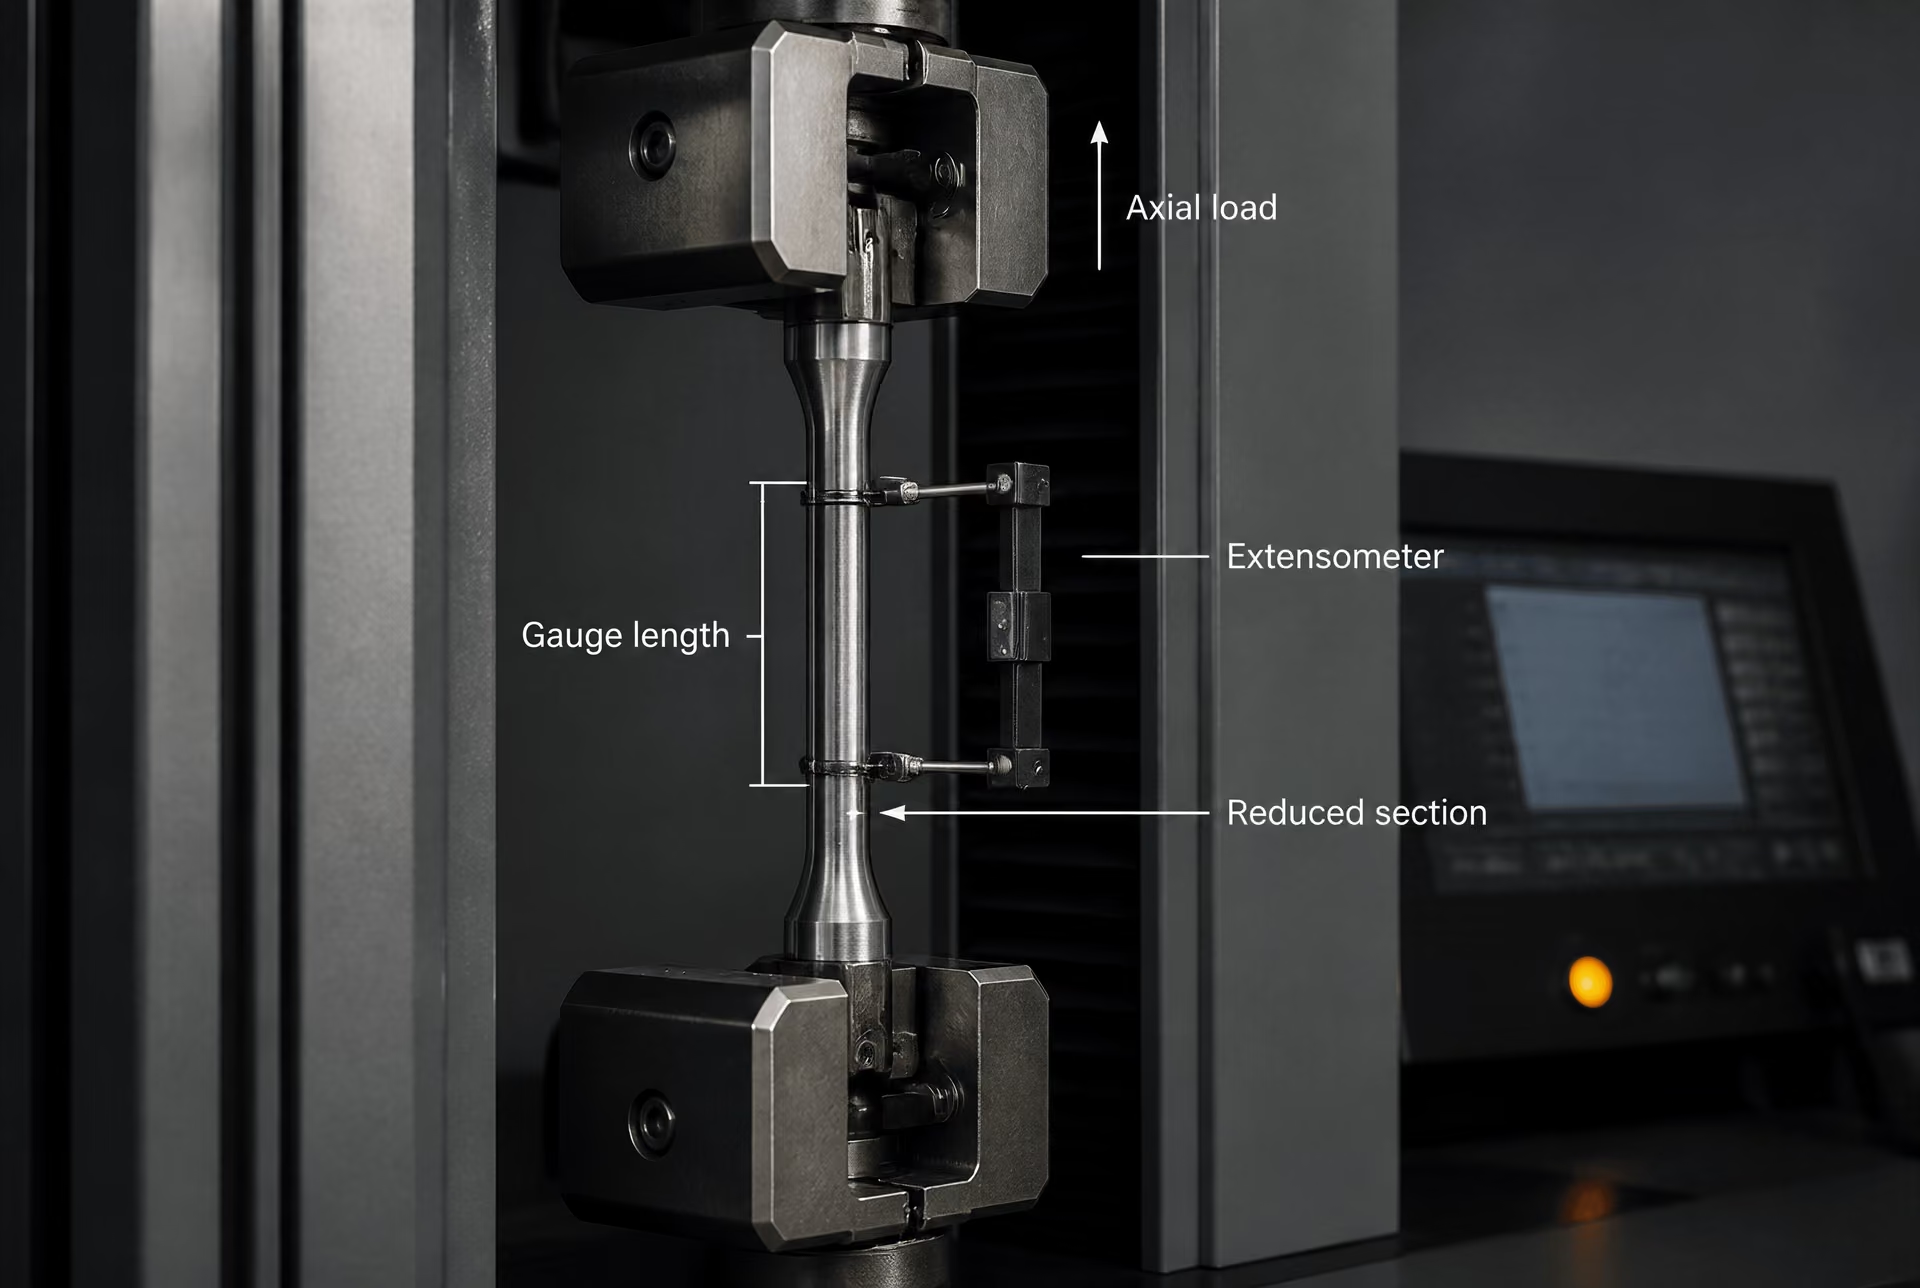
Tahové zkoušení oceli při pokojové teplotě
Tahová zkouška měří, jak zkušební těleso z oceli reaguje na postupně se zvyšující osové zatížení při pokojové teplotě. Zkouška může ukázat napětí, při němž začíná plastická deformace, maximální dosažené technické napětí a velikost trvalé deformace před lomem. Tyto výsledky pomáhají charakterizovat tavbu, desku, tyč, trubku, výkovek nebo jiný výrobek, zkouška však nepředstavuje univerzální rozhodnutí o přijetí nebo zamítnutí. Výsledek má význam pouze tehdy, je-li uvedená hodnota spojena se správnou formou výrobku, místem odběru vzorku, geometrií zkušebního tělesa, zkušební normou a požadavkem přejímky.[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
Toto rozlišení je důležité, protože zkušební laboratoř může postupovat podle platného postupu tahové zkoušky, zatímco inspektor použije nesprávnou výrobkovou specifikaci. Naopak výrobková specifikace může vyžadovat výsledek, jehož spolehlivé získání není možné z nevhodného zkušebního tělesa nebo při nesprávně řízené zkoušce. ASTM A370-26 se zabývá tahovými, ohybovými, tvrdostními a rázovými zkouškami ocelí, korozivzdorných ocelí a souvisejících slitinových výrobků, přičemž přejímku ponechává na příslušné výrobkové specifikaci nebo kupní smlouvě (ASTM International, 2026). ISO 6892-1:2019 stanovuje tahové zkoušení kovových materiálů při pokojové teplotě a určuje mechanické vlastnosti, které lze stanovit (International Organization for Standardization, 2019).
ISO 6892-1:2019 a ASTM A370-26
ISO 6892-1:2019 je obecná metoda tahového zkoušení kovových materiálů při pokojové teplotě. Zabývá se přípravou a označením zkušebních těles, požadavky na zkušební zařízení, měřením síly a prodloužení, rychlostmi zkoušky, stanovením vlastností a uváděním výsledků. Poskytuje rámec pro získání porovnatelných výsledků, nikoli minimální meze kluzu nebo prodloužení pro každou jakost oceli.
ASTM A370-26 plní podobnou koordinační funkci pro mnoho ocelových a slitinových výrobků v kontrolních systémech založených na normách ASTM. Její ustanovení týkající se tahové zkoušky je nutné číst společně s příslušnou specifikací materiálu. Příslušná specifikace může například stanovit, zda se výsledek uvádí jako mez kluzu nebo bod kluzu, zda se k určení smluvní meze kluzu používá stanovené prodloužení, která měřicí délka platí pro měření prodloužení a zda se požaduje zúžení. Zkušební metoda stanoví postup; specifikace výrobku stanoví požadavek.
Výběr zkušebního tělesa je součástí této vazby. ISO 377:2017 upravuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, drátů, plochých výrobků a trubkových výrobků. Výrobek může vyžadovat podélné zkušební těleso, příčné zkušební těleso nebo těleso odebrané z definované polohy v průřezu tloušťkou. Zkušební těleso z plechu vyříznuté rovnoběžně se směrem válcování nemusí vykazovat stejné směrové chování jako těleso vyříznuté kolmo k tomuto směru. U trubky může být nutné věnovat pozornost zakřivení, tloušťce stěny, zploštění a umístění zkušebního tělesa. Laboratoř by měla zaznamenat výchozí výrobek, identifikaci tavby nebo odlitku, orientaci, tloušťku nebo průměr a polohu odběru vzorku.
Zúžená část zkušebního tělesa musí mít definovanou geometrii a měřicí délku používanou pro měření prodloužení. Normalizované rozměry zajišťují porovnatelnost výsledků prodloužení. Neznamenají však, že jsou všechny geometrie vzájemně zaměnitelné. Poměrné a nepoměrné zkušební těleso mohou vykazovat různá procentní prodloužení, protože konečné přetvoření není nezávislé na měřicí délce a tvaru průřezu rovnoměrně rozloženo. Záleží také na obrábění: hluboké stopy po nástroji, ostré přechody, přehřátí, oduhličení nebo nesprávný stav povrchu mohou způsobit předčasný lom nebo změnit naměřenou tažnost.
Zkušební stroj musí působit tahovou silou v ose zkušebního tělesa a v požadovaném rozsahu přesně měřit sílu a prodloužení. Upnutí musí zabránit prokluzu, aniž by došlo k rozdrcení, ohýbání nebo vzniku koncentrace napětí v blízkosti čelistí. Chyby v souososti mohou vyvolat ohybová napětí, která nejsou součástí zamýšlené jednoosé zkoušky. Postup rovněž stanoví rychlost zatěžování nebo rychlost přetvoření. Nadměrná rychlost může ovlivnit zdánlivé chování při kluzu a naměřené prodloužení, zatímco zbytečně pomalá nebo nekonzistentní rychlost může ztížit porovnávání výsledků.
Extenzometr měří prodloužení přes definovanou měřicí délku. Není pouze zařízením ke zvýšení přesnosti zkoušky; jeho měřicí délka, upevnění, rozsah, rozlišení, kalibrace a okamžik sejmutí ovlivňují, kterou vlastnost lze stanovit. Extenzometr používaný ke stanovení chování při kluzu nebo smluvní meze kluzu musí zůstat připevněný a přesný v příslušné části křivky napětí–přetvoření. Pokud je sejmut před lomem, pohyb příčníku stroje nemůže automaticky nahradit prodloužení měřené délky, protože posunutí příčníku zahrnuje také deformaci v čelistech, rámu stroje a dalších součástech. Záznam o zkoušce by měl uvádět, jak bylo prodloužení měřeno a kdy byl extenzometr sejmut, pokud to metoda umožňovala.
Mez kluzu, smluvní mez kluzu, pevnost v tahu, prodloužení a zúžení
| Vlastnost | Co popisuje | Důležitá podmínka uvádění |
|---|---|---|
| Mez kluzu | Napětí spojené se vznikem plastické deformace | Uveďte, zda byl použit zřetelný bod kluzu nebo jiná definice |
| Důkazní napětí | Napětí spojené se stanovenou trvalou deformací | Uveďte stanovený posun nebo prodloužení |
| Mez pevnosti v tahu | Maximální dosažené technické napětí | Vypočítává se s použitím původní plochy průřezu |
| Prodloužení | Prodloužení na stanovené měřené délce | S procentní hodnotou musí být uvedena měřená délka |
| Zúžení | Zmenšení plochy průřezu v místě lomu | Měří se v oblasti krčku a uvádí samostatně |
Mez kluzu popisuje napětí spojené se vznikem plastické deformace. U některých ocelí se objevuje zřetelný horní a dolní bod kluzu: materiál dosáhne špičkového napětí a poté pokračuje v plastické deformaci při nižším, relativně stabilním napětí. Jiné oceli nevykazují jasný bod kluzu. Jejich křivka napětí–přetvoření přechází z elastického do plastického chování plynule, a proto se ke stanovení reprodukovatelné hodnoty používá stanovený posun nebo prodloužení.
Smluvní mez kluzu je míra plastické deformace založená na posunu. Označení, jako je smluvní mez kluzu při stanoveném procentním přetvoření, označuje napětí potřebné k vyvolání tohoto trvalého přetvoření podle definované metody. Přesná hodnota posunu musí vycházet z příslušné normy nebo specifikace výrobku. Smluvní mez kluzu proto nelze zaměňovat s vizuálně určeným bodem kluzu a neměla by se uvádět pod obecným označením „mez kluzu“, pokud příslušný požadavek stanoví smluvní mez kluzu.
Pevnost v tahu, často označovaná jako mezní pevnost v tahu, je nejvyšší inženýrské napětí dosažené během zkoušky. Vypočítá se jako nejvyšší zaznamenaná síla dělená původní plochou průřezu. Po dosažení tohoto maxima se u tažného zkušebního tělesa obvykle vytvoří lokalizované krčkování. Skutečné zatížení může klesat, i když materiál v krčku nadále prochází plastickou deformací. Pevnost v tahu proto neznamená napětí při lomu a sama o sobě neudává míru tažnosti.
Prodloužení měří prodloužení přes stanovenou měřicí délku po lomu, obvykle vyjádřené jako procento původní měřicí délky. Lomové části se přiloží k sobě a konečná měřicí délka se změří podle příslušné metody. Prodloužení silně závisí na měřicí délce, geometrii zkušebního tělesa, orientaci, tloušťce, stavu povrchu a rozložení plastického přetvoření. Krátká měřicí délka může zahrnovat větší podíl lokalizovaného přetvoření v krčku a může vést k jinému procentnímu výsledku než delší měřicí délka. Měřicí délka musí být uvedena společně s naměřenou hodnotou.
Zúžení měří zmenšení plochy průřezu v místě lomu. Vypočítá se porovnáním původní plochy s nejmenší konečnou plochou v krčku a vyjádřením rozdílu jako procenta původní plochy. Na rozdíl od prodloužení se zaměřuje na lokální zúžení, nikoli na celkové prodloužení přes definovanou délku. Dvě zkušební tělesa mohou mít podobné prodloužení, ale odlišné zúžení, nebo podobné zúžení, ale odlišné prodloužení. Jedna z těchto vlastností nenahrazuje druhou.
Hodnoty napětí rovněž závisí na použité konvenci plochy. Inženýrské napětí používá původní plochu, zatímco skutečné napětí používá měnící se plochu během deformace. Specifikace výrobků a běžné protokoly o tahových zkouškách obecně uvádějí konvenci požadovanou zkušební normou. Laboratoř by neměla směšovat hodnoty vypočtené podle různých konvencí ani odvozovat limit pro konkrétní jakost z grafu bez ověření příslušného dokumentu.
Poloha lomu, platnost zkušebního tělesa a uvádění výsledků
Lom v zúžené části je obvykle očekávaným výsledkem, ale jeho přesná poloha ovlivňuje platnost prodloužení a může vyvolat otázky ohledně ostatních výsledků. Lom v blízkosti čelisti, mimo měřicí délku, v místě stopy po obrábění nebo v místě zjevné vady způsobené nesouosostí nemusí reprezentovat měřenou část zkušebního tělesa. Příslušná metoda a specifikace výrobku určují, zda je výsledek neplatný, zda zvláštní podmínka umožňuje jeho přijetí nebo zda je nutné zkoušku opakovat. Laboratoř by neměla bez záznamu jednoduše vyřadit nevyhovující výsledek nebo jej nahradit opakovanou zkouškou.
Vzhled lomu může rovněž poskytnout užitečná pozorování. Soustředěný tažný krček se liší od smykového lomu, štěpného lomu, porušení souvisejícího s laminací nebo lomu vzniklého v povrchové vadě. Samotný vzhled lomu nepotvrzuje shodu s požadavky, může však upozornit na problém s přípravou zkušebního tělesa, nespojitost výrobku nebo abnormální způsob porušení. Pokud je to relevantní, měla by být zaznamenána poloha lomu, vzdálenost od nejbližší značky měřicí délky nebo čelisti a každá viditelná vada.
Odůvodnitelný protokol identifikuje označení materiálu, formu výrobku, číslo tavby nebo odlitku, orientaci zkušebního tělesa, místo odběru vzorku, typ a rozměry zkušebního tělesa, původní plochu průřezu, měřicí délku, zkušební teplotu, zkušební metodu a její vydání, základ rychlosti zatěžování nebo rychlosti přetvoření, zařízení pro měření síly a prodloužení a veškeré odchylky. Uvádí stanovené vlastnosti včetně jednotek a uvádí, zda bylo prodloužení měřeno po lomu a zda bylo stanoveno zúžení. Pokud zkušební těleso prasklo mimo povolenou polohu, patří tato skutečnost do protokolu, i když byla později provedena opakovaná zkouška.
Nejdůležitější je, aby protokol odděloval naměřené výsledky od posouzení shody s požadavky. ISO 6892-1:2019 může poskytnout pevnost v tahu, smluvní mez kluzu a prodloužení, nerozhoduje však o tom, zda konkrétní jakost vyhovuje. ASTM A370-26 rovněž odkazuje uživatele na příslušnou specifikaci výrobku nebo kupní smlouvu, pokud jde o posouzení shody. Specifikace konstrukčního plechu, specifikace materiálu pro tlakové nádoby a požadavek na potrubí pro přepravu mohou pro oceli s podobným nominálním chemickým složením stanovit různá místa odběru vzorků, vlastnosti a limity. API Specification 5L se například zabývá ocelovými trubkami pro potrubní přepravní systémy a potřebou definovat požadavky na výrobu, zkoušení, kontrolu a přejímku (American Petroleum Institute, 2013). Hodnota pro posouzení shody proto musí být citována z příslušné specifikace výrobku, její revize a kupního dokumentu — nesmí být vytvořena ze zkušební metody tahové zkoušky ani převzata od jiné jakosti.
Zkouška ohybem: tažnost, celistvost a povrchové otevření
Řízený ohyb a cíle ohybové zkoušky
Ohybová zkouška ověřuje, zda ocelový vzorek může podstoupit stanovenou míru plastické deformace, aniž by se na tahové straně vytvořilo nepřijatelné otevření. Jedná se tedy o posouzení tažnosti a výrobní celistvosti, nikoli o náhradu tahové zkoušky. Tahová zkouška měří vlastnosti, jako jsou mez kluzu, pevnost v tahu, prodloužení a zúžení průřezu při řízeném axiálním zatížení. Norma ISO 6892-1:2019 stanovuje metodu tahové zkoušky při pokojové teplotě a mechanické vlastnosti, které lze určit. Ohybová zkouška poskytuje jiný typ důkazu: soustřeďuje deformaci do zakřivené části a odhaluje vady zasahující k povrchu, které nemusí být z výsledku tahové zkoušky patrné.
Toto rozlišení je důležité, protože ocel může splnit požadavky na pevnost v tahu a prodloužení, a přesto ohybovou zkoušku nevyhovět. Lokalizované vměstky, laminace, pórovitost, nespojitosti svaru, nepříznivý průběh vláken nebo povrchové vady se mohou otevřít, když se vzorek ohne kolem trnu. Naopak vyhovění ohybové zkoušce nepotvrzuje pevnost v tahu požadovanou pro jakost, jako je ASTM A36 nebo ASTM A572 Grade 50. Každá zkouška odpovídá na konkrétně vymezenou otázku.
ASTM A370-26 stanovuje postupy pro tahové, ohybové, zkoušky tvrdosti a rázové zkoušky oceli, nerezové oceli a souvisejících slitinových výrobků. Nevytváří však jediné kritérium přijatelnosti pro každý ocelový výrobek. Organizace ASTM International uvádí, že přijatelnost se určuje podle příslušné výrobkové specifikace nebo kupní smlouvy (ASTM International, 2026). Příslušnou specifikací může být norma pro plech, tyč, pás, trubku, potrubí nebo svařování; její požadavky se mohou měnit v závislosti na tloušťce, jakosti, formě výrobku nebo stavu dodávky.
Výběr vzorku je součástí výsledku. Norma ISO 377:2017 se zabývá identifikací, umístěním a přípravou vzorků a zkušebních těles pro ocelové profily, tyče, dráty, ploché výrobky a trubkové výrobky. Správně provedený ohyb na nesprávném místě nebo v nesprávné orientaci může poskytnout zavádějící údaj o kvalitě výrobku. Záznam o zkoušce by měl uvádět tavbu nebo výrobní dávku, formu výrobku, jakost, tloušťku, rozměry vzorku, stav povrchu, směr ohybu, průměr trnu, úhel ohybu a pozorovanou indikaci.
Ohybové zkoušky se používají také při kvalifikaci svařování a kontrole výroby. AWS D1.1/D1.1M:2025-AMD1 obsahuje požadavky na svařování konstrukčních ocelí, kvalifikaci postupů a svářečů, výrobu, metody kontroly a kritéria přijatelnosti svarů. Příčný ohyb svaru, podélný ohyb svaru nebo boční ohyb neposuzují přesně tutéž oblast spoje. Zvolený vzorek musí umístit svarový kov, hranici svaru, tepelně ovlivněnou oblast nebo kořen do polohy, kterou pro danou kvalifikaci vyžaduje příslušný požadavek.
Trn, úhel, orientace a místo ohybu
Ohýbadlo nebo trn Nástroj, kolem něhož se ohýbá zkušební těleso; jeho průměr a úhel ohybu řídí vnesenou deformaci.
Tvarový nástroj, neboli trn, řídí závažnost deformace. V mnoha specifikacích se vyjadřuje jako průměr vztažený k tloušťce vzorku, například jako průměr trnu představující stanovený násobek t. Menší průměr vytváří ostřejší ohyb a větší deformaci krajních vláken; větší průměr představuje méně náročné podmínky. Samotný uvedený průměr není dostačující. Deformaci působící na materiál ovlivňuje také šířka a tloušťka vzorku, opracované hrany, úhel ohybu a způsob působení síly.
Při řízeném ohybu se vzorek obvykle umístí přes otvor v zápustce a beran jej tlačí kolem předepsaného trnu. Výsledný úhel může být 90°, 120°, 180° nebo jiná hodnota stanovená příslušným požadavkem. Ohyb o 180° není automaticky správnou ani nejpřísnější zkouškou pro každý výrobek. Rozhodující je výrobková specifikace. ASTM A370-26 poskytuje obecný postup, zatímco norma pro danou jakost nebo výrobek stanovuje rozměry a podmínku přijatelnosti.
Stejně důležitá je orientace. Vzorek z plochého výrobku lze ohýbat příčně nebo podélně vzhledem ke směru válcování. U tyče nebo profilu může být požadován určitý vztah k jeho podélné ose. U svařovaného materiálu může být do tahu umístěna lícová strana, kořen nebo bok. Tahový povrch je místem, kde se stávající nespojitost nejpravděpodobněji otevře, takže změna směru ohybu mění to, co zkouška odhalí. Při příčném ohybu lícové strany je líc svaru umístěn na vnější straně ohybu; při ohybu kořene je tam umístěna kořenová strana. Boční ohyb odhaluje příčný průřez a může odhalit nespojitosti rozložené v celé tloušťce svaru.
Rovněž je nutné kontrolovat místo ohybu. Vzorek z plechu může být odebrán ze střední oblasti tloušťky, v blízkosti povrchu, z předepsaného konce nebo v určené vzdálenosti od svaru. Trubkové výrobky přinášejí další možnosti, včetně orientace pásku po obvodu a volby, zda zkouška hodnotí těleso trubky, nebo svarový šev. API Specification 5L se týká ocelových trubek pro potrubní přepravní systémy a klade důraz na stanovení požadavků na výrobu, zkoušení, kontrolu a přijatelnost, nikoli na spoléhání se na nedefinovanou obecnou zkoušku (American Petroleum Institute, 2013).
Příprava může změnit zdánlivý výsledek. Hrany řezané plamenem, drsné stříhané hrany, ostré rohy, stopy po broušení nebo nadměrné obrábění mohou působit jako uměle vytvořená místa iniciace trhlin. Příslušná norma může vyžadovat zaoblené hrany nebo omezovat jejich opracování. Laboratoř by měla zaznamenat, zda otevření začalo na upravené hraně, na původním povrchu výrobku, ve svarovém kovu nebo v tepelně ovlivněné oblasti. Toto místo může rozhodnout, zda je indikace relevantní pro stanovené kritérium přijatelnosti.
Trhliny, natržení a nespojitosti definované specifikací
„Trhlina“ sama o sobě nepředstavuje úplné rozhodnutí o přijatelnosti. Kontrolor musí určit, kde vznikla, jak vypadá a který dokument upravuje výsledek. Jedna výrobková specifikace může odmítnout jakoukoli trhlinu nebo natržení viditelné po ohybu. Jiná může připustit omezené natržení hrany, zároveň však odmítnout otevření v líci svaru nebo v základním kovu. Ustanovení týkající se kvalifikace svařování může definovat maximální přípustnou délku nespojitosti, vyloučit určité typy indikací nebo vyžadovat vyhodnocení několika vzorků. Neexistuje univerzální pravidlo pro velikost trhliny, které by bylo možné použít u všech ohybových zkoušek oceli.
| Pozorování po ohybu | Proč záleží na umístění | Základ přejímky |
|---|---|---|
| Čistý povrch | Žádné viditelné rozevření za stanovených podmínek | Specifikace výrobku nebo požadavek na svařování |
| Natržení hrany | Může souviset s přípravou hrany zkušebního tělesa | Specifické pravidlo pro nespojitosti na hraně |
| Podélné rozevření | Může odhalit nespojitost výrobku | Použitelné kritérium pro výrobek nebo výrobu |
| Trhlina ve svarovém kovu | Naznačuje problém v oblasti svaru | Použitelný předpis pro svařování nebo pravidlo kvalifikace |
| Rozevření na hranici natavení | Může naznačovat nespojitost rozhraní | Přejímkové kritérium svaru |
K typickým pozorováním patří čistý povrch, mělké natržení hrany, podélné otevření, příčná trhlina, oddělení podobné laminaci, praskání svarového kovu nebo otevření na hranici svaru. Jejich význam se liší. Malá nespojitost způsobená výhradně přípravou hrany vzorku může být posuzována jinak než trhlina vznikající na původním válcovaném povrchu. Dlouhé, ostré otevření v tahové oblasti má obvykle větší význam než krátká zaoblená značka, konečné rozhodnutí však stále náleží příslušné specifikaci.
Záznam by měl indikace popisovat, nikoli pouze uvádět „vyhověl“ nebo „nevyhověl“. Měl by obsahovat změřenou nebo odhadnutou délku, orientaci, povrch, na kterém se indikace objevila, vzdálenost od hrany a informaci, zda je souvislá, nebo oddělená. Fotografie mohou pomoci uchovat důkazy, zejména pokud výrobková specifikace vyžaduje posouzení odběratelem nebo technikem. Pokud je požadavek nejasný, neměla by být zkouška zpětně posuzována podle vhodně zvoleného limitu.
Ohybová zkouška se rovněž liší od nedestruktivní kontroly po výrobě. Vizuální kontrola, kapilární zkoušení, zkoušení magnetickou práškovou metodou, radiografické zkoušení a ultrazvukové zkoušení kontrolují svary bez řezání a ohýbání vzorku; AISC je označuje za běžné metody NDE a odkazuje na oddíl 8 AWS D1.1/D1.1M, který se týká metod kontroly svarů a kritérií přijatelnosti (American Institute of Steel Construction, 2024). Ohybová zkouška může odhalit výrobní nedostatek tím, že jej násilně otevře, nezobrazuje však celý výrobní svar a nenahrazuje kontrolu požadovanou stavební specifikací.
Obhajitelný výsledek proto tvoří navazující řetězec: správný výrobek a jakost, reprezentativní vzorek identifikovaný a připravený podle příslušné normy pro odběr vzorků, stanovená orientace a místo ohybu, uvedený trn a úhel a kritérium přijatelnosti převzaté z rozhodující výrobkové specifikace, svařovacího předpisu nebo smlouvy. ASTM A370-26 stanovuje rámec zkoušky; nemění však každé viditelné otevření v tentýž druh nevyhovění.
Zkoušení tvrdosti: měření a interpretace podle Brinella
ISO 6506-1:2014 a zkoušení tvrdosti podle Brinella
Zkoušení tvrdosti podle Brinella měří odpor kovového povrchu proti vnikání tvrdého kulového indentoru. Zkušební zařízení působí stanovenou silou prostřednictvím kuličky z karbidu wolframu, udržuje tuto sílu po definovanou dobu, následně ji odstraní a změří průměr trvalého vtisku ve dvou přibližně kolmých směrech. Číslo tvrdosti podle Brinella se vypočítává ze zkušební síly a plochy zakřiveného povrchu vtisku, nikoli pouze z jeho průměru. Menší vtisk za stejných zkušebních podmínek znamená vyšší odpor proti vtlačení, a tedy vyšší hodnotu tvrdosti podle Brinella.
Výsledek se obvykle uvádí označením HBW, za kterým následuje průměr kuličky, zkušební síla a podle potřeby také doba působení síly. Výsledek, jako je 210 HBW 10/3000, označuje hodnotu tvrdosti podle Brinella získanou pomocí kuličky z karbidu wolframu o průměru 10 mm a jmenovité zkušební síle 3000 kgf. Uvedení pouze údaje „210 Brinell“ odstraňuje informace potřebné k posouzení, zda byl jiný výsledek získán za srovnatelných podmínek.[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
ISO 6506-1:2014 stanoví metodu zkoušení podle Brinella pro kovové materiály a zahrnuje stacionární i přenosná zařízení pro zkoušení tvrdosti (International Organization for Standardization, 2014). Zvolený průměr kuličky a síla nejsou náhodné. Vztah mezi silou a průměrem kuličky ovlivňuje velikost vtisku a citlivost měření, takže platné porovnání obvykle vyžaduje použití stejné stupnice Brinell nebo stupnice povolené příslušnou výrobkovou normou. Obsluha musí rovněž působit silou tak, aby nedošlo k poškození povrchu, udržovat ji po stanovenou dobu působení a měřit zřetelně definovaný vtisk.
Číslo tvrdosti podle Brinella je naměřenou vlastností tvrdosti, nikoli přímým vyjádřením pevnosti v tahu, meze kluzu, životnosti z hlediska opotřebení nebo provozních vlastností. Ocel s vyšší hodnotou tvrdosti má často také vyšší pevnost, zejména u příbuzných jakostí a při srovnatelných podmínkách tepelného zpracování, avšak tento vztah závisí na chemickém složení, mikrostruktuře, předchozím zpracování a příslušném rozsahu zkoušky. ISO 18265:2013 uvádí převody hodnot tvrdosti a odhady pevnosti v tahu pro stanovené kovové materiály, včetně nelegovaných a nízkolegovaných ocelí, ocelí na odlitky a nástrojových ocelí. Zároveň upozorňuje, že převedená hodnota nenahrazuje výsledek správné zkoušky podle příslušné standardní metody (International Organization for Standardization, 2013). Uvedený převod proto nemůže napravit chybějící nebo nesprávně zvolenou zkoušku tahem.
Výsledek zkoušky tvrdosti má význam pouze tehdy, je-li spojen s výrobkovou specifikací. ASTM A370-26 stanoví postupy pro zkoušení tvrdosti a také pro zkoušky tahem, ohybem a rázem u oceli, korozivzdorné oceli a souvisejících slitinových výrobků, avšak přijetí ponechává na příslušné výrobkové specifikaci nebo kupní smlouvě (ASTM International, 2026). Výsledek 210 HBW může vyhovovat jedné jakosti, jednomu stavu tepelného zpracování nebo jednomu požadavku objednávky a jinému nemusí vyhovět. Samotné číslo není kritériem přijetí.
Stacionární a přenosná zařízení
Stacionární zařízení je obvykle instalováno na pevném podstavci v laboratoři nebo kontrolním prostoru. Jeho rám omezuje pohyb během zatěžování, kovadlina a zkušební hlava lze přesněji vyrovnat a optický nebo elektronický systém může zajistit opakovatelnější měření vtisku. Tyto vlastnosti snižují rozptyl výsledků, neodstraňují však chyby způsobené nedostatečnou přípravou, zakřivenými povrchy, nevhodnou tloušťkou, nesprávnou silou nebo umístěním vtisku příliš blízko jiného vtisku.
Přenosná zařízení pro zkoušení podle Brinella spadají do oblasti působnosti ISO 6506-1:2014. Tato skutečnost neznamená, že každý výsledek měření v terénu je zaměnitelný s laboratorním výsledkem. Přenosné zařízení musí stále působit stanovenou silou, používat požadovaný indentor, zachovávat správné vyrovnání a umožňovat měření vtisku v souladu s metodou. Zkoušený výrobek musí poskytovat dostatečně stabilní opěrný bod. Vibrace, pohyb, místní zakřivení, omezený přístup, nátěr, okuje a hrubé broušení mohou výsledek ovlivnit.
Zkoušení v terénu vyžaduje přísnější kontrolu umístění, protože zařízení se přenáší k výrobku, namísto aby byl výrobek přinesen na kontrolované zkušební stanoviště. Protokol by měl identifikovat výrobek, tavbu nebo odlitek, zkušební plochu, síť nebo referenční místo měření, identifikaci zařízení, indentor a sílu, jednotlivé naměřené hodnoty, vypočtený výsledek a veškerou přípravu povrchu. U velkých plechů, výkovků, svarových spojů nebo instalovaných součástí mohou být vhodné fotografie či výkresy s vyznačením míst měření. Záznam „Přenosná tvrdost: vyhovuje“ představuje nedostatečnou dokumentaci, pokud nelze zjistit, kde byla měření provedena nebo která stupnice byla použita.
Zkušební místo je důležité také z metalurgického hlediska. Tvrdost povrchu se může lišit mezi zakalenou vrstvou a základním materiálem, mezi okrajem a středem tyče nebo mezi základním kovem, tepelně ovlivněnou oblastí a svarovým kovem. ISO 377:2017 se zabývá identifikací, umístěním a přípravou vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, prutů, plochých výrobků a trubkových výrobků (International Organization for Standardization, 2017). Tato norma nenahrazuje metodu podle Brinella, ilustruje však širší zásadu: umístění zkušebního tělesa je součástí definice zkoušky.
Stav povrchu, rozestupy, tloušťka a opakovatelnost
Povrch musí být dostatečně hladký a čistý, aby bylo možné identifikovat hranici vtisku. Rez, okuje, oduhličený materiál, povlaky, olej, rozstřik svarového kovu a stopy po obrábění mohou deformovat vtisk nebo zakrýt jeho okraj. Příprava by měla odstranit nerovnosti povrchu, aniž by došlo k nadměrnému zahřátí, tváření za studena nebo vytvoření nové zpevněné vrstvy. Intenzivní broušení může změnit samotný materiál, který se měří. Leštěný laboratorní povrch a lehce broušený povrch připravený v terénu mohou vykazovat různé úrovně nejistoty měření, i když oba na pohled vyhovují.
Zkušební plocha by měla být přiměřeně rovná a podepřená. U zakřiveného povrchu se zdánlivá geometrie vtisku mění, protože povrch není rovinný. U tyče malého průměru, tenkého pásu nebo nepravidelného výkovku proto může být namísto nekvalifikovaného měření podle Brinella zapotřebí jiná metoda tvrdosti nebo postup stanovený pro konkrétní výrobek.
Vtisky musí být od sebe navzájem i od hran dostatečně vzdálené. ISO 6506-1:2014 stanoví minimální požadavky na rozestupy ve vztahu k průměru vtisku a minimální vzdálenost od hrany. U běžně používaných uspořádání podle Brinella jsou středy vzdáleny nejméně na trojnásobek průměru vtisku a střed vtisku se nachází nejméně ve vzdálenosti 2,5násobku průměru od hrany; přesný použitelný požadavek je nutné ověřit podle přijatého vydání normy a zkušebních podmínek. Blízký vtisk plasticky deformuje okolní materiál a může změnit výsledek dalšího měření. Hrana může umožnit vytékání materiálu směrem ven, což obvykle vede ke vzniku vtisku, který nereprezentuje tvrdost vnitřní části materiálu.
Stejně důležitá je tloušťka. Materiál pod vtiskem musí být dostatečně tlustý, aby plastická zóna nedosáhla protilehlé plochy. ISO 6506-1:2014 stanoví minimální vztah tloušťky k hloubce vtisku; běžně používané pravidlo pro standardní podmínky podle Brinella požaduje tloušťku nejméně osminásobku hloubky vtisku. U tenkých výrobků se může objevit uměle nízký nebo nestabilní výsledek, pokud je protilehlá plocha příliš blízko. Výrobková specifikace může stanovit přísnější limit nebo vyžadovat jinou metodu.
Opakovatelnost by měla být posuzována podle jednotlivých vtisků, nikoli pouze podle jejich průměru. Rozumný postup zaznamenává každé měření, ověřuje, zda vtisky splňují požadavky na rozestupy a geometrii, a odlehlou hodnotu prověřuje, místo aby ji bez vysvětlení vyřadil. Rozptyl může signalizovat měnící se mikrostrukturu, svar nebo tepelně ovlivněnou oblast, nedostatečné podepření, nesouosost zařízení, poškození povrchu nebo chybu obsluhy při měření. Opakované vtisky v jedné homogenní oblasti by se měly pohybovat v mezích opakovatelnosti daných zařízením a metodou; značný rozptyl je důkazem, že je třeba přezkoumat uspořádání zkoušky.
Zkoušení tvrdosti musí být nakonec odděleno od ostatních přejímacích zkoušek. Zkouška tahem podle ISO 6892-1:2019 stanoví vlastnosti, jako jsou mez kluzu a pevnost v tahu, zatímco ISO 148-1:2016 specifikuje kyvadlovou rázovou zkoušku Charpyho pro stanovení absorbované energie. Žádná z těchto zkoušek není nahrazena zkouškou tvrdosti podle Brinella. Příslušná materiálová norma, předpis pro výrobu nebo smlouva musí uvádět, která vlastnost rozhoduje o přijetí a jaké limity tvrdosti se případně uplatňují.
Převody tvrdosti a nebezpečí zpětného výpočtu pevnosti
Číslo tvrdosti není výsledek tahové zkoušky vyjádřený v jiných jednotkách. Zkoušky podle Brinella, Rockwella a Vickerse měří odolnost proti lokalizovanému vtlačení, zatímco tahová zkouška měří odezvu připraveného zkušebního tělesa při řízeném axiálním zatěžování. Vztah mezi těmito výsledky je empirický a závisí na materiálu, jeho stavu, zkušební stupnici a rozsahu pokrytém převodními údaji.
Toto rozlišení je důležité v případech, kdy se v hutním certifikátu, inspekční zprávě nebo při přezkoumání neshody používá tvrdost k odvození meze kluzu nebo pevnosti v tahu. Převedená hodnota může pomoci posoudit, zda je výsledek věrohodný. Automaticky však nepotvrzuje shodu s požadavky.
Převodní tabulky podle ISO 18265:2013
ISO 18265:2013 poskytuje převodní tabulky mezi stanovenými stupnicemi tvrdosti a tabulky odhadovaných hodnot pevnosti v tahu. Její rozsah zahrnuje nelegované a nízkolegované oceli, oceli na odlitky, nástrojové oceli a další kovové materiály. Norma neprohlašuje tvrdost podle Brinella, Rockwella a Vickerse ani pevnost v tahu za vzájemně zaměnitelné vlastnosti. Uvádí vztahy stanovené pro definované skupiny materiálů a specifikované rozsahy.
| Metoda | Naměřená odezva | Typické identifikační označení |
|---|---|---|
| Brinell | Trvalý vtisk od sférického indentoru | HBW |
| Rockwell | Hloubka vniknutí při stanoveném zatížení | HRB nebo jiná Rockwellova stupnice |
| Vickers | Úhlopříčky vtisku diamantového jehlanu | HV |
| Tahová zkouška | Odezva připraveného zkušebního tělesa na axiální zatížení | Mez kluzu nebo mez pevnosti v tahu v MPa |
Samotné zkušební metody se liší. ISO 6506-1:2014 stanovuje zkoušení tvrdosti podle Brinella, při němž kuličkový indentor vytvoří vtisk a výsledek se vypočítá z použité síly a průměru vtisku. Při zkoušení podle Rockwella se určuje hloubka vniknutí při definovaném předběžném a celkovém zatížení, přičemž stupnice závisí na kombinaci indentoru a síly. Při zkoušení podle Vickerse se používá diamantový jehlan a tvrdost se vypočítá ze dvou úhlopříček vtisku. Hodnota, jako je 210 HBW, 95 HRB nebo 220 HV, proto zaznamenává odezvu získanou konkrétní metodou; nejde o soubor totožných měření, která lze bez dalšího upřesnění zaměňovat.
ISO 18265:2013 rovněž odděluje převody mezi stupnicemi tvrdosti od odhadů pevnosti v tahu. Tabulka může spojovat určitý rozsah tvrdosti podle Vickerse nebo Brinella s odhadovanou pevností v tahu pro uvedenou kategorii oceli, tento odhad však není přímým zjištěním meze pevnosti v tahu. Vztah se může měnit v závislosti na obsahu uhlíku, legování, tepelném zpracování, tváření za studena, mikrostruktuře, rozměru průřezu a formě výrobku. Normalizačně žíhaný plech a zušlechtěná tyč mohou vykazovat podobnou lokální tvrdost, ale při tahové zkoušce dosáhnout odlišných výsledků, zejména pokud se jejich mikrostruktura a gradienty pevnosti liší.
Varování uvedené v normě je rozhodující: převedené hodnoty nenahrazují výsledky získané řádnou standardní zkušební metodou. Toto varování by mělo být součástí interpretace zprávy, nikoli zaniknout za zaokrouhleným číslem.
Převedené hodnoty versus přímé výsledky tahové zkoušky
Přímý výsledek tahové zkoušky vyžaduje správné zkušební těleso, rozměry, orientaci, měřenou délku, měření deformace a postup zatěžování. ISO 6892-1:2019 stanovuje zkoušení kovových materiálů tahem při pokojové teplotě a určuje mechanické vlastnosti, které lze stanovit, včetně veličin, jako jsou mez kluzu a pevnost v tahu. ISO 377:2017 upravuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, tyčového materiálu, plochých výrobků a trubkových výrobků. Tyto podrobnosti ovlivňují, co výsledek skutečně reprezentuje.
Zkoušení tvrdosti má odlišný problém spojený s odběrem vzorku. Vtisk představuje malý objem v blízkosti zkoušeného povrchu. Může odhalit lokální tepelné zpracování nebo povrchové zpracování, které zkušební těleso pro tahovou zkoušku zprůměruje přes mnohem větší měřenou délku. Přenosná zkouška tvrdosti může být užitečná pro orientační kontrolu v provozu, avšak výsledek mohou ovlivnit zakřivení povrchu, drsnost, okujení, oduhličení, rozteč vtisků, podepření a ověření přístroje. Převod tohoto údaje na pevnost v tahu přidává další zdroj nejistoty.
Zprávy by měly zachovávat řetězec měření. Údaj „210 HBW, ISO 6506-1:2014“ identifikuje výsledek zkoušky podle Brinella. Údaj „Odhadovaná pevnost v tahu: přibližně [value] MPa podle ISO 18265:2013“ identifikuje odvozený odhad, pokud je uvedena použitelná tabulka pro daný materiál a příslušný rozsah. Neměl by být uváděn jednoduše jako „pevnost v tahu: [value] MPa“, protože takové znění naznačuje tahovou zkoušku podle ISO 6892-1:2019 nebo jiné specifikované tahové metody.
Stejná zásada platí pro rozhodování o shodě. ASTM A370-26 zahrnuje zkoušení tahem, ohybem, tvrdosti a rázové zkoušky oceli, korozivzdorných ocelí a souvisejících slitinových výrobků, avšak shoda se stanovuje podle příslušné specifikace výrobku nebo kupní smlouvy (ASTM International, 2026). Převod tvrdosti nemůže bez dalšího nahradit požadovanou tahovou zkoušku jen proto, že se odhadované číslo zdá být vyšší než minimální požadavek na pevnost.
Kdy je převod technicky informativní, ale smluvně nedostatečný
Převod tvrdosti může podpořit předběžné posouzení nebo šetření, ale obvykle nemůže splnit smluvně požadovanou přímou tahovou zkoušku. Limited evidence
Převod může být technicky informativní při předběžném posouzení, řízení procesu nebo vyšetřování nedostupné součásti. Profil tvrdosti může například ukázat, že tepelně zpracovaná oblast je výrazně tvrdší než sousední základní kov, nebo že uvedený výsledek tahové zkoušky neodpovídá pozorovanému stavu. Může pomoci určit místo odběru zkušebního tělesa nebo rozhodnout, zda je opodstatněné potvrzující zkoušení.
Smluvně nedostatečným se převod stává v okamžiku, kdy řídicí dokument vyžaduje přímé stanovení vlastnosti určenou metodou. Pokud specifikace výrobku požaduje pevnost v tahu stanovenou podle ISO 6892-1:2019, ASTM A370-26 nebo jiného uvedeného postupu, odhad podle ISO 18265:2013 obvykle nemůže tento požadavek splnit, pokud specifikace nebo odběratel převod výslovně nepovolí. Stejná logika platí v případě, kdy smlouva stanoví samotnou tvrdost: převedená hodnota podle Rockwella nemusí nahradit požadovanou stupnici podle Brinella, zatížení, místo měření nebo metodu.
Před použitím jakéhokoli převodu je nutné ověřit rozsah materiálu. Tabulky podle ISO 18265:2013 nejsou univerzálními rovnicemi pro každý druh, svar, povlak, odlitek nebo provozní stav. Tabulku použitelnou pro nelegovanou a nízkolegovanou ocel nelze bez rozmyslu rozšířit na svarový kov z korozivzdorné oceli, nauhličený povrch nebo vysoce anizotropní výrobek.
Vyřazení materiálu na základě nevhodně převedené hodnoty může vést k odmítnutí vyhovující oceli. Přijetí materiálu na jejím základě může naopak zakrýt nedostatečnou pevnost. Obhajitelným postupem je uvést původní výsledek zkoušky tvrdosti, identifikovat převodní normu a tabulku, konstatovat, že hodnota pevnosti v tahu je odhadovaná, zachovat příslušnou nejistotu a omezení týkající se materiálu a porovnat výsledek s přijímacím kritériem skutečně uvedeným v řídicí specifikaci nebo smlouvě.
Zkoušení rázem na Charpyho kyvadle
Zkouška podle Charpyho je řízená zkouška lomu, nikoli obecné konstatování, zda jakost oceli vyhovuje či nevyhovuje. Vroubkovaný zkušební těleso je vodorovně uloženo v kyvadlovém zařízení, zasaženo kladivem při stanovené rychlosti a v definované geometrii a jedním úderem rozlomeno. Uváděným výsledkem je energie absorbovaná zkušebním tělesem během této události, obvykle vyjádřená v joulech (J). Zkouška proto propojuje čtyři vzájemně neoddělitelné položky: konfiguraci zkušebního tělesa, místo odběru a orientaci zkušebního tělesa, postup zkoušky a pravidlo přijatelnosti stanovené ve specifikaci výrobku.[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
ISO 148-1:2016 stanovuje zkoušení kovových materiálů rázem na Charpyho kyvadle s V-vrubem a U-vrubem za účelem stanovení energie absorbované při rázu (International Organization for Standardization, 2016). Tato metoda sama o sobě neurčuje, zda plech, tyč, výkovek, trubka, svar nebo odlitek vyhovuje požadavkům objednávky. Toto rozhodnutí náleží příslušné materiálové normě, výkresu, kupní smlouvě nebo projektové specifikaci.
ISO 148-1:2016 a zkušební tělesa s V-vrubem nebo U-vrubem
Běžné plnohodnotné Charpyho zkušební těleso je přibližně 55 mm dlouhé a má čtvercový průřez o straně 10 mm. Obráběný vrub zmenšuje zbývající průřez ligamentu a určuje místo, kde má lom začít. ISO 148-1:2016 zahrnuje dvě hlavní podoby vrubu.
V-vrub je ostře definovaný vrub, běžně popisovaný úhlem 45 stupňů mezi jeho boky a hloubkou 2 mm, se stanoveným poloměrem kořene vrubu. Geometrie V vytváří výraznou lokální koncentraci napětí a široce se používá k hodnocení přechodu z tvárného do křehkého lomu u konstrukčních ocelí a ocelí pro tlaková zařízení. Výsledky se často označují jako „KV“, přičemž se doplňuje zkušební teplota a orientace zkušebního tělesa, aby byl stav úplně identifikován.
U-vrub, někdy uváděný jako „KU“, má místo ostřejšího profilu V zaoblený kořen vrubu. Jeho koncentrace napětí a lomová odezva se liší od V-vrubu, takže výsledek s U-vrubem nelze zaměňovat za výsledek s V-vrubem pouze proto, že oba jsou uvedeny v joulech. Typ vrubu musí odpovídat požadavku. Specifikaci vyžadující energii Charpyho zkoušky s V-vrubem obvykle nelze splnit nahrazením údajů s U-vrubem, pokud příslušný závazný dokument takovou záměnu výslovně nepovoluje.
Vrub je umístěn tak, aby kyvadlo udeřilo do zkušebního tělesa na ploše protilehlé k vrubu. Trhlina začíná u kořene vrubu a šíří se ligamentem. Důležitá je také orientace vrubu. U plechů a dalších tvářených výrobků může být zkušební těleso podélné nebo příčné vzhledem k hlavnímu směru válcování či tváření. Může být požadováno také zkušební těleso odebrané ve směru tloušťky, zejména pokud je důležitá odolnost proti delaminaci nebo lomu ve směru tloušťky. Označení „Charpyho rázová hodnota“ bez uvedení typu vrubu, orientace, teploty a rozměrů zkušebního tělesa představuje neúplnou identifikaci.
Odběr zkušebních těles je samostatným kontrolním aspektem, odděleným od postupu obsluhy rázového zařízení. ISO 377:2017 se zabývá identifikací, místem odběru a přípravou vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, prutů, plochých výrobků a trubkových výrobků (International Organization for Standardization, 2017). Norma výrobku může vyžadovat odběr zkušebních těles z konkrétního konce, tavby, polohy v plechu, oblasti stěny nebo vzdálenosti od povrchu. Může také stanovit plnohodnotná nebo zmenšená zkušební tělesa, pokud tloušťka výrobku neumožňuje standardní průřez. Správně provozované zařízení nemůže napravit odběr zkušebního tělesa z nesprávného místa.
Absorbovaná energie a lomová odezva
Kyvadlo se zvedne do stanovené počáteční polohy a uvolní se. Po úderu a rozlomení zkušebního tělesa vystoupá do menší výšky, protože část jeho mechanické energie byla spotřebována. Zařízení vypočítá absorbovanou energii z rozdílu energie kyvadla před úderem a po úderu, v případě potřeby s korekcemi na tření zařízení a další stanovené ztráty. Jde o měření rázové energie podle definovaného postupu, nikoli o přímé měření meze kluzu, pevnosti v tahu, tvrdosti nebo lomové houževnatosti.
Vysoký výsledek absorbované energie obecně znamená, že zkušební těleso před úplným lomem za stanovených podmínek podstoupilo větší plastickou deformaci. Lomová plocha může vykazovat vláknitý, tvárný lom, štěpný lom nebo kombinaci těchto způsobů. Některé postupy nebo specifikace výrobků vyžadují další pozorování, například boční rozšíření nebo procentní podíl smykového lomu. Tato pozorování popisují lomovou odezvu, ale nenahrazují výsledek energie, pokud závazný požadavek nestanoví, že je lze použít jako kritérium přijatelnosti.
Teplota má výrazný vliv na feritické a nízkolegované oceli. Při poklesu teploty v rozsahu přechodu z tvárného do křehkého lomu může absorbovaná energie prudce klesnout a lomová plocha se může změnit z převážně smykové na převážně štěpnou. Ocel může při 20 °C dosáhnout vyhovujícího výsledku a při −20 °C požadavku nevyhovět, aniž by se změnilo její chemické složení nebo zpracování; odlišný je zkušební stav. Naopak vyhovující výsledek při nízké teplotě nepotvrzuje vlastnosti při každé ještě nižší teplotě.
Číslo uvedené v protokolu o zkoušce je proto podmíněné. „KV2 = 45 J“ je třeba chápat jako výsledek pro stanovenou konfiguraci s V-vrubem — často s označením vrubu 2 mm — při uvedené teplotě, orientaci, rozměrech zkušebního tělesa a místě odběru. Nejde o univerzální hodnocení houževnatosti celé tavby nebo výrobku. Charpyho energii rovněž nelze považovat za přímou náhradu hodnoty lomové houževnatosti při rovinném stavu deformace, jako je , protože se liší geometrie zkušebního tělesa, rychlost zatěžování, míra omezení deformace i měřená veličina.
Teplota, orientace a požadavky na přijatelnost
Zkušební teplota musí být řízena před rázem i během něj. Zkušební tělesa lze ochlazovat nebo ohřívat ve vhodném médiu, ponechat je v něm do ustálení teploty a přenést je do zařízení ve lhůtě povolené metodou. Požadovanou teplotou může být pokojová teplota, 0 °C, −20 °C, −40 °C nebo jiná hodnota zvolená materiálovou normou a návrhem pro provoz. Zkouška provedená v blízkosti stanovené teploty, avšak nikoli při ní, není automaticky rovnocenná. Protokol by měl uvádět jmenovitou teplotu a případnou povolenou toleranci.
Stejně důležitá je orientace. „L“ běžně označuje podélné zkušební těleso a „T“ příčné zkušební těleso, přesné označení však musí odpovídat normě výrobku. U válcovaných plechů jsou podélná zkušební tělesa obvykle orientována ve směru válcování, zatímco příčná zkušební tělesa leží napříč tomuto směru. Je nutné zaznamenat rovinu vrubu a směr šíření trhliny, protože změna kteréhokoli z nich může odhalit odlišné mikrostrukturní charakteristiky, vměstky, pásy segregace nebo oblasti svaru.
Požadavky na přijatelnost nejsou stanoveny pouze normou ISO 148-1:2016. Závazná specifikace může vyžadovat tři zkušební tělesa, pět zkušebních těles nebo jiný počet; minimální průměrnou hodnotu; minimální individuální hodnotu; povolený počet výsledků pod stanoveným minimem nebo postup opakované zkoušky po nízkém výsledku. Může také stanovit konkrétní zkušební teplotu, typ vrubu, orientaci, rozměry zkušebního tělesa a četnost odběru. Tyto podmínky je nutné posuzovat společně. Průměr, který splňuje požadavek, nemusí znamenat vyhovění, pokud je současně stanovena také minimální individuální hodnota.
ASTM A370-26 ilustruje stejné rozdělení odpovědnosti: stanovuje postupy pro zkoušení ocelových, nerezových a souvisejících legovaných výrobků tahem, ohybem, tvrdostí a rázem, zatímco přijatelnost se určuje podle příslušné specifikace výrobku nebo kupní smlouvy (ASTM International, 2026). Protokol o Charpyho zkoušce tedy může prokázat, že zkouška byla provedena, a uvést naměřené absorbované energie, ale pouze závazný požadavek na výrobek může tyto hodnoty klasifikovat jako vyhovující nebo nevyhovující.
Řádné posouzení sleduje výsledek od tavby výrobku a místa odběru přes orientaci zkušebního tělesa, geometrii vrubu, rozměry, teplotu kondicionování a postup zkoušky na zařízení až po jednotlivé energie, průměrnou hodnotu, pozorování lomu a přesné ustanovení o přijatelnosti. Bez tohoto řetězce znamená tvrzení „zkouška Charpyho rázem vyhověla“ příliš málo. Může popisovat platný výsledek rázové zkoušky, nikoli však to, zda ocel splňuje požadavek, který upravuje její zamýšlené použití.

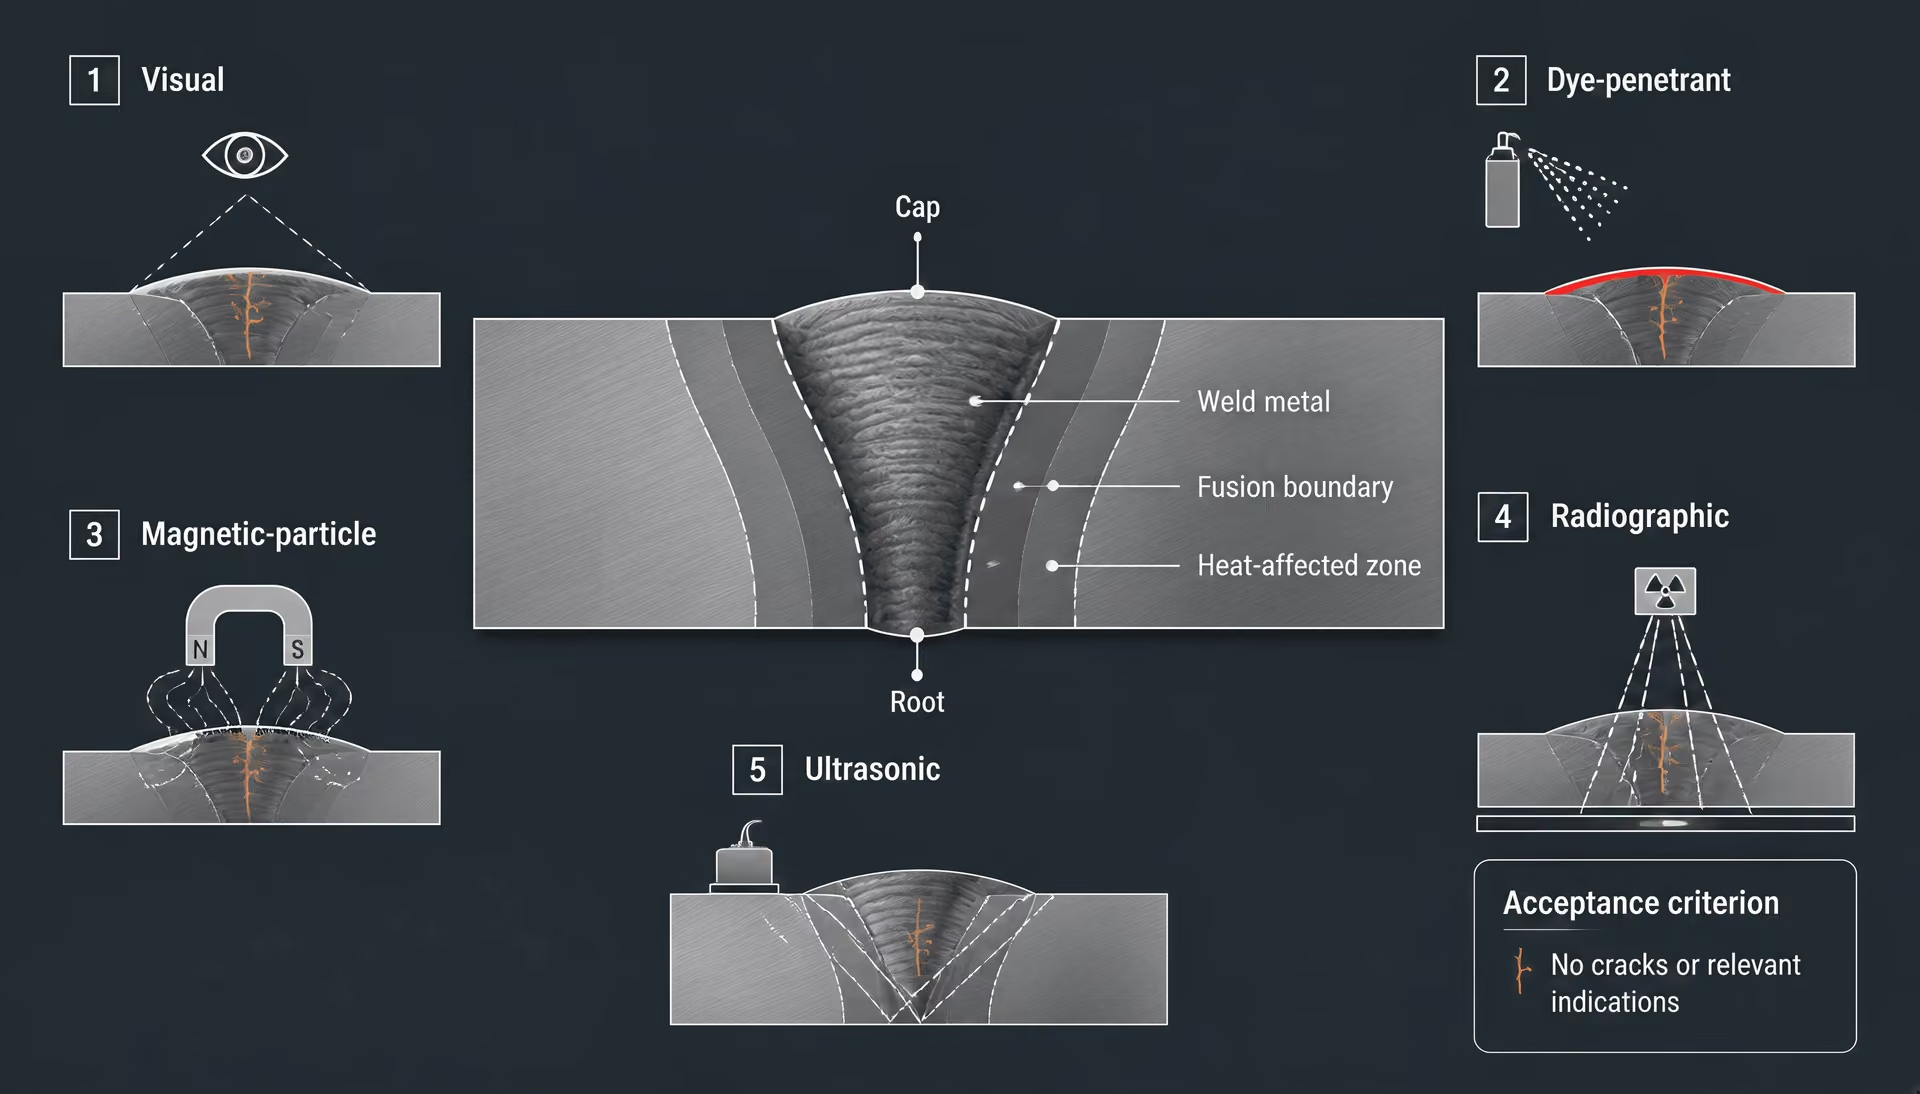
Zkoušení svarů a přijatelnost konstrukčních ocelí
Svařovaná sestava není přijata na základě použití atestu základní oceli pro dokončený spoj. Atest potvrzuje vlastnosti dodaného plechu, tyče, trubky nebo profilu podle příslušné specifikace výrobku. Neprokazuje však, že nanesený svarový kov má požadované chemické složení, že tepelně ovlivněná oblast si zachovala dostatečné vlastnosti nebo že svářeč vytvořil bezvadný spoj za skutečných podmínek výroby. Přijatelnost svaru proto propojuje čtyři samostatné kontroly: kvalifikovaný postup svařování, kvalifikovaného svářeče, výrobní záznamy a kontrolu a meze přijatelnosti přiřazené typu svaru a podmínkám zatížení.
Toto rozlišení rovněž odděluje mechanické zkoušení od nedestruktivního zkoušení. ASTM A370-26 popisuje postupy zkoušení ocelových, nerezových a souvisejících legovaných výrobků tahem, ohybem, tvrdostí a rázem, avšak přijatelnost ponechává na příslušné specifikaci výrobku nebo kupní smlouvě. ISO 377:2017 upravuje identifikaci, místo odběru a přípravu vzorků a zkušebních těles. ISO 6892-1:2019 se zabývá zkoušením tahem při pokojové teplotě, zatímco ISO 148-1:2016 zahrnuje zkoušení rázem na Charpyho kyvadle s V-vrubem a U-vrubem. Tyto normy mohou stanovit vlastnosti základního materiálu nebo kvalifikačních zkušebních těles; samy o sobě však nerozhodují, zda je dokončený konstrukční svar přijatelný.
Požadavky na kvalifikaci podle AWS D1.1/D1.1M:2025-AMD1
Pokud je to vyžadováno smlouvou nebo projektovou dokumentací, AWS D1.1/D1.1M:2025-AMD1 stanoví požadavky na kvalifikaci svařování konstrukční oceli, výrobu, kontrolu a přejímku. Strong evidence
AWS D1.1/D1.1M:2025-AMD1 je rozhodujícím svařovacím předpisem pro mnoho aplikací konstrukčních ocelí, pokud je jeho použití stanoveno smlouvou, projektovou specifikací nebo platnou stavební normou. Stanovuje požadavky na kvalifikaci postupů svařování, kvalifikaci svářečů a obsluh svařovacích zařízení, výrobu, kontrolu a přijatelnost svarů. Jeho požadavky musí být vykládány společně se smluvními dokumenty, protože inženýr může určit konkrétní kategorie svarů, procentuální rozsah zkoušení, doplňující požadavky nebo přísnější limity.
Systém předpisu začíná spojem a proměnnými svařování, nikoli obecným tvrzením, že „svar vyhověl“. Kvalifikovaná specifikace postupu svařování (WPS) identifikuje skupinu základního materiálu, rozsah tlouštěk, podrobnosti spoje, proces svařování, klasifikaci přídavného materiálu, polohu svařování, řízení předehřevu a teploty mezi housenkami, elektrické parametry, podmínky ochrany a případné požadované tepelné zpracování po svařování. Postup může být předkvalifikován, pokud splňuje předepsané podrobnosti spoje a zásadní limity podle tohoto předpisu. Pokud tyto požadavky nesplňuje, je nutné provést zkoušky kvalifikace postupu.
Pokyny AISC označují ustanovení AWS D1.1/D1.1M týkající se kontroly a kritérií přijatelnosti svarů za hlavní referenci pro práce na konstrukčních ocelích. Uvedené pokyny AISC rovněž označují vizuální kontrolu, kapilární zkoušení, magnetickou práškovou zkoušku, radiografické zkoušení a ultrazvukové zkoušení za běžné metody nedestruktivního zkoušení. Odkazují na ustanovení o kontrole a přijatelnosti přiřazená příslušnému vydání AWS D1.1/D1.1M; pokud se mezi jednotlivými vydáními liší číslování článků nebo doplňující požadavky, musí mít přednost projektové dokumenty.
Požadavek na kvalifikaci neznamená, že každý výrobní svar musí podstoupit všechny zkoušky. Jde o systém pro prokázání, že zvolený postup a personál dokážou vytvořit specifikovaný svar, po němž následuje kontrola v rozsahu požadovaném pro funkci daného svaru. Primární momentový spoj, svar s úplným průvarem, koutový svar, opravný svar a dočasný připojovací svar mohou mít odlišné požadavky na zkoušení. O tom, která ustanovení se použijí, rozhodují konstrukční výkresy a plán kontroly.
Kvalifikace postupu a svářeče
Kvalifikace postupu prokazuje, že metoda svařování může v rámci stanovených rozsahů proměnných vytvořit přijatelný svarový kov a zajistit požadované vlastnosti svařovaného spoje. Zkušební sestava se svaří navrhovaným postupem a spotřebními materiály a poté se podrobí požadovaným kontrolám a mechanickým zkouškám podle AWS D1.1/D1.1M:2025-AMD1. K obvyklým dokladům o kvalifikaci může patřit vizuální kontrola, zkoušky ohybem, tahové zkoušky, makroskopické hodnocení leptaného výbrusu nebo jiné zkoušky stanovené pro daný spoj a proces. Zkušební těleso musí reprezentovat kvalifikovanou kombinaci základních materiálů, typ svaru, rozsah tlouštěk, polohu svařování a proměnné procesu. Výsledek zkoušky jiného spoje nebo jiného rozsahu materiálů nemůže automaticky kvalifikovat zamýšlený výrobní svar.
Protokol musí uvádět více než pouze číselnou hodnotu pevnosti. Měl by propojit zkušební těleso s WPS a zaznamenat označení základních materiálů, klasifikaci přídavného materiálu, rozměry, polohu svařování, předehřev, teplotu mezi housenkami, proud, napětí, rychlost svařování, ochranný plyn, pokud je použit, a výsledky zkoušek. Tahové těleso, které splní stanovenou pevnost, má vypovídací hodnotu pouze tehdy, pokud je správné místo jeho odběru a příprava. ISO 377:2017 se zabývá místem odběru a přípravou vzorků a zkušebních těles pro ocelové výrobky; AWS D1.1/D1.1M stanovuje doplňující požadavky na zkušební tělesa pro kvalifikaci svařování.
Kvalifikace svářeče odpovídá na jinou otázku: může konkrétní svářeč nebo obsluha svařovacího zařízení nanést bezvadný svarový kov s použitím povoleného procesu, v dané poloze, pro daný typ spoje a v daném rozsahu tlouštěk? Svářeč provede kvalifikační zkoušku za stanovených podmínek. Výsledná zkušební sestava se kontroluje, obvykle vizuálně a zkouškou ohybem nebo jinými zkouškami stanovenými předpisem. Kvalifikace je omezena proměnnými zaznamenanými při zkoušce a požadavky na zachování kontinuity její platnosti. Kvalifikovaný svářeč nenahrazuje kvalifikovaný WPS a kvalifikovaný WPS nekvalifikuje nekvalifikovanou osobu.
Kontrola výroby pokračuje i po kvalifikaci. Zhotovitel musí používat specifikovaný základní a přídavný materiál, ověřovat kontrolu spotřebních materiálů, správně sestavit a vyrovnat spoj, odstranit nečistoty, provést požadovaný předehřev, řídit teplotu mezi housenkami, kontrolovat pořadí svařování a v případě požadavku dokumentovat opravy. Oceli citlivé na vodík a tlusté, silně sevřené spoje mohou vyžadovat přísnější kontrolu, než jakou naznačuje kvalifikační vzorek. Zkoušení tvrdosti může pomoci při posuzování tepelně ovlivněné oblasti nebo opravy, avšak ISO 6506-1:2014 definuje Brinellovu metodu; nemění odečet tvrdosti v automatický důkaz přijatelnosti svaru. ISO 18265:2013 poskytuje převody tvrdosti a odhady pevnosti v tahu, ale upozorňuje, že převedené hodnoty nenahrazují výsledky získané správnou standardizovanou zkušební metodou.
Vady svarů, metody kontroly a kritéria přijatelnosti
Vizuální kontrola je první kontrolou, protože ji lze provádět při sestavování spoje, mezi jednotlivými housenkami i po dokončení svařování. Může odhalit nesprávnou velikost svaru, nevhodný profil, překrytí, podřezání, zápaly oblouku, viditelné trhliny, vady kráteru, pórovitost otevřenou na povrch, neúplné spojení viditelné na okraji, nadměrné převýšení a rozměrové nedostatky. Ověřuje také podrobnosti, které objemové metody nemusí postihnout, například délku svaru, ukončení svaru, stav přístupových otvorů a přípravu povrchu. Vizuální kontrola není pouhou předběžnou formalitou. Limity přijatelnosti podle AWS D1.1/D1.1M se vztahují na viditelné vady a svar, který nesplní požadavky vizuální kontroly, nesmí být uvolněn na základě pozdějšího radiografického nebo ultrazvukového protokolu.
Kapilární zkoušení, označované také jako zkoušení kapalinovými penetranty, je vhodné pro zjišťování vad otevřených do povrchu u neporézních materiálů. Penetrant vnikne do trhliny nebo jiného otvoru ústícího na povrch, přebytečný penetrant se odstraní a vývojka vytvoří indikaci. Metoda neodhalí vadu uzavřenou pod povrchem. Je proto užitečná při podezření na povrchové trhliny, včetně kontroly nemagnetických nerezových součástí, u nichž je magnetická prášková zkouška nevhodná, nemůže však prokázat úplnou vnitřní kvalitu svaru.
Magnetická prášková zkouška působí na feromagnetickou ocel magnetickým polem a pomocí přitahovaných částic zobrazuje povrchové a podpovrchové vady. Je citlivá na trhliny a další vady, jejichž orientace vytváří rozptylové magnetické pole, takže na směru zkoušení a stavu povrchu záleží. Nenahrazuje vizuální kontrolu ani neodhalí všechny hluboko uložené objemové vady. Výsledek mohou ovlivnit demagnetizace, přístup, povlak a geometrie svaru.
Radiografické zkoušení vytváří obraz na základě rozdílů v procházejícím záření a může odhalit určité objemové vady, například vměstky strusky, pórovitost a některé formy neúplného průvaru. Obraz je ovlivněn tloušťkou, geometrií, umístěním zdroje, kvalitou filmu nebo digitálního detektoru a orientací vady. Radiografie může být u přeplněných spojů nepraktická a vyžaduje opatření radiační ochrany. Nepředstavuje univerzální pořadí kvality svarů.
Ultrazvukové zkoušení vysílá do svaru vysokofrekvenční zvuk a vyhodnocuje odraženou energii od rozhraní nebo vad. Dokáže bez ionizujícího záření lokalizovat rovinné i objemové indikace v značných tloušťkách, avšak vyhodnocení závisí na kalibraci, úhlu sondy, geometrii, přístupu, stavu povrchu a kvalifikaci technika. Absence ultrazvukové indikace neprokazuje, že nejsou přítomny všechny možné vady.
Kritéria přijatelnosti stanovují, které indikace jsou důvodem k odmítnutí, nikoli pouze které indikace lze zjistit. Mohou omezovat trhliny, neúplné spojení, neúplný průvar, podřezání, pórovitost, strusku, nedostatečnou velikost svaru a celkovou délku vad podle kategorie svaru a použité metody zkoušení. Kontrolor musí uvést metodu, rozsah kontroly, zařízení nebo postup, umístění a velikost indikace a způsob jejího vyřízení. Opravy vyžadují řízené odstranění vady, opětovné svaření podle příslušného WPS a opakovanou kontrolu.
Výsledkem je tedy propojené rozhodnutí: správná kategorie svaru a příslušný předpis, kvalifikovaný postup, kvalifikovaný svářeč, řízená výroba, stanovená metoda kontroly a limity přijatelnosti přiřazené této metodě. Výsledky tahových zkoušek nebo zkoušek Charpyho rázem základního materiálu zůstávají důležité, nemohou však certifikovat nekontrolovaný svařovaný spoj.
Nedestruktivní zkoušení oceli a svarů
Nedestruktivní zkoušení (NDE) zjišťuje nebo vyhodnocuje necelistvosti, aniž by byl z oceli nebo svaru odebrán reprezentativní mechanický zkušební vzorek. Toto rozlišení je důležité. Svar může vykazovat přijatelné výsledky radiografického nebo ultrazvukového zkoušení, zatímco základní ocel může mít nevyhovující mez kluzu, pevnost v tahu, tažnost, tvrdost nebo vrubovou houževnatost. Naopak zkušební těleso pro zkoušku tahem může splnit předepsanou pevnost, zatímco svar obsahuje nepřijatelné nedostatečné natavení.
NDE proto nenahrazuje zkoušky tahem, ohybem, tvrdosti nebo rázem, pokud příslušná závazná specifikace tyto zkoušky vyžaduje. ASTM A370-26 stanovuje postupy pro zkoušky tahem, ohybem, tvrdosti a rázem u oceli, nerezové oceli a souvisejících slitinových výrobků, avšak rozhodnutí o přijatelnosti ponechává na příslušné specifikaci výrobku nebo kupní smlouvě (ASTM International, 2026). ISO 377:2017 se zabývá identifikací, umístěním a přípravou vzorků a zkušebních těles; ISO 6892-1:2019 upravuje zkoušení tahem při pokojové teplotě; ISO 148-1:2016 upravuje zkoušení rázem Charpyho metodou s V-vrubem a U-vrubem; a ISO 6506-1:2014 stanovuje zkoušení tvrdosti podle Brinella. Tyto normy se týkají výsledků mechanických zkoušek, nikoli alternativního způsobu kontroly necelistvostí svarů.
Metody nedestruktivního zkoušení
- Vizuální kontrola
- Kontroluje přístupné povrchy a rozměry svarů.
- Kapilární zkoušení
- Zjišťuje nespojitosti otevřené na povrch u neporézních materiálů.
- Zkoušení magnetickou práškovou metodou
- Zjišťuje povrchové a podpovrchové nespojitosti ve feromagnetické oceli.
- Radiografické zkoušení
- Vytváří obraz na základě rozdílů v prošlém záření.
- Ultrazvukové zkoušení
- Využívá odražený vysokofrekvenční zvuk k posouzení vnitřních indikací.
Volba mezi metodami NDE závisí na necelistvosti, která se hledá, na jejím předpokládaném směru a hloubce, na materiálu a geometrii, přístupu, kategorii svaru a závazném kritériu přijatelnosti. Protokol, který uvádí pouze „NDE vyhovělo“, je neúplný. Měl by identifikovat kontrolovanou položku, metodu, postup, rozsah, indikace, rozhodnutí o jejich klasifikaci a kritérium přijatelnosti.
Vizuální kontrola
Vizuální kontrola je prvním krokem inspekce, protože umožňuje rychle pokrýt celý přístupný povrch a identifikovat podmínky, které by mohly učinit následné zkoušení nespolehlivým. Kontrolor může posuzovat velikost a tvar svaru, podříznutí, převýšení nebo přetečení svaru, viditelné trhliny, zápaly od oblouku, pórovitost otevřenou na povrch, nadměrné převýšení, kráterové vady, neúplnou délku svaru, deformace, poškození povrchu a nesprávné rozměry. Ke kontrole mohou sloužit svarové měrky, měrky koutových svarů, pravítka, osvětlení, zrcátka a zvětšovací pomůcky.
Vizuální kontrola může odhalit pouze to, co je viditelné nebo měřitelné z přístupného povrchu. Nemůže spolehlivě určit hloubku podpovrchového nedostatečného natavení, vnitřní pórovitosti, skryté trhliny nebo laminace. Nemůže také stanovit pevnost v tahu, lomovou houževnatost ani absorbovanou rázovou energii. Vzhled povrchu je důkazem, nikoli úplným vyjádřením integrity svaru.
Příprava a načasování ovlivňují výsledek. Struska, rozstřik, nátěr, okuje, olej a oxidace mohou zakrýt indikace nebo narušit měření. Některé požadavky stanovují provedení vizuální kontroly během svařování, po očištění nebo po uplynutí stanovené doby chladnutí, zejména pokud existuje riziko opožděného praskání. Pokud to vyžaduje závazný dokument, měl by kontrolní záznam uvádět podmínky osvětlení a přístupu.
U svarů konstrukční oceli stanovuje požadavky na kontrolu a kritéria přijatelnosti příslušné vydání AWS D1.1/D1.1M, pokud se na danou práci vztahuje. AWS D1.1/D1.1M:2025-AMD1 stanovuje požadavky na svařování konstrukční oceli včetně kvalifikace, výroby, metod kontroly a kritérií přijatelnosti svarů (American Welding Society, 2025). AISC uvádí vizuální kontrolu jako běžnou metodu NDE a odkazuje na článek 8 AWS D1.1/D1.1M, který upravuje metody kontroly svarů a kritéria přijatelnosti (American Institute of Steel Construction, 2024).
Povrchové metody: kapilární a magnetická prášková zkouška
Kapilární zkouška, nazývaná také zkouška kapilární metodou, zjišťuje necelistvosti otevřené na povrch. Po očištění proniká kapilární látka do trhliny nebo jiné dutiny otevřené na povrch působením kapilárních sil. Přebytečná kapilární látka se odstraní a vývojka ji vytáhne zpět, čímž vznikne viditelná nebo fluorescenční indikace. Metoda může odhalit těsné trhliny, zaválcování, švy, pórovitost a nedostatečné natavení zasahující k povrchu.
Nezjistí necelistvost uzavřenou pod neporušeným povrchem. Povlak, hrubé okuje, rozstřik svaru, mazivo nebo nedostatečné očištění mohou zabránit proniknutí kapilární látky nebo vytvářet matoucí indikace. Kapilární zkouška také poskytuje omezené informace o hloubce; délka a jas indikace nejsou přímým měřítkem závažnosti trhliny. Metoda je použitelná pro mnoho neporézních materiálů včetně austenitické nerezové oceli, avšak povrch musí být vhodný pro použitý postup a čisticí prostředky.
Magnetická prášková zkouška je určena pro povrchové a podpovrchové necelistvosti ve feromagnetické oceli. Součást se zmagnetuje a železné částice se shromažďují v místech, kde necelistvost narušuje magnetické pole, čímž vzniká viditelná nebo fluorescenční indikace. Metoda může odhalit trhliny u svarových návarů, kráterové trhliny, brusné trhliny, švy, zaválcování a mělké nedostatečné natavení. Změna směru magnetizace pomáhá odhalit indikace probíhající příčně ke směru použitého pole; jediný směr může vadu vhodně orientovanou vůči poli přehlédnout.
Magnetická prášková zkouška není vhodná pro nemagnetické jakosti, jako je většina austenitických nerezových ocelí. Má také omezenou schopnost zjišťovat vady v hloubce a výsledek závisí na intenzitě pole, nanášení částic, stavu povrchu, geometrii a požadavcích na odmagnetování. Nátěr nebo okuje mohou snížit citlivost, zatímco náhlé změny geometrie mohou vytvářet nerelevantní indikace. Kapilární ani magnetická prášková zkouška neměří chemické složení oceli, mez kluzu, tvrdost ani vrubovou houževnatost.
Rozhodnutí o přijatelnosti musí vycházet ze závazného dokumentu, nikoli z obecného konstatování, že byla nalezena indikace. Článek 8 AWS D1.1/D1.1M může pro konkrétní svar a kategorii zkoušení stanovit, které indikace jsou důvodem k zamítnutí, zatímco specifikace potrubí, tlakových zařízení, mostů nebo strojních zařízení může ukládat jiné limity. API Specification 5L například upravuje ocelová potrubí pro přepravní systémy a potřebu stanovit požadavky na výrobu, zkoušení, kontrolu a přijatelnost (American Petroleum Institute, 2013).
Objemové metody: radiografické a ultrazvukové zkoušení
Radiografické zkoušení vytváří obraz na základě rozdílů v tloušťce a hustotě materiálu při průchodu rentgenového nebo záření gama svarem. Může zobrazit objemové necelistvosti, jako jsou pórovitost, vměstky strusky, dutiny a některé formy neúplného průvaru. Pokud technika a kvalita obrazu splňují závazné požadavky, poskytuje obraz trvalý záznam.
Radiografie má významná omezení. Rovinná trhlina nebo nedostatečné natavení, které leží téměř rovnoběžně se svazkem záření, může vykazovat malý kontrast a uniknout detekci. Pro zdroj a detektor je obvykle nutný přístup z protilehlých stran svaru a radiační ochrana omezuje prostor zkoušení. Interpretace také závisí na tloušťce, geometrii vzdálenosti zdroje od objektu, kvalitě obrazu a schopnosti kontrolora rozlišit relevantní indikaci od geometrických nebo technologických artefaktů. Radiografie není přímým měřením tahových vlastností ani lomové houževnatosti.
Ultrazvukové zkoušení vysílá do oceli vysokofrekvenční zvuk a vyhodnocuje odraženou energii. Metody založené na odrazu impulzu mohou lokalizovat a rozměrově vyhodnotit indikace podle délky dráhy zvuku a odezvy. Při správném použití může ultrazvukové zkoušení odhalit vnitřní rovinné vady, nedostatečné natavení, neúplný průvar, trhliny, laminace a některé objemové vady. Umožňuje kontrolovat tlusté průřezy bez ionizujícího záření a často lze provést zkoušení z jediné přístupné plochy.
Výsledky ultrazvukového zkoušení ovlivňuje struktura zrn, útlum, drsnost povrchu, zakřivení, geometrie svaru, úhel sondy, kalibrace a orientace vady. Necelistvost rovnoběžná se směrem svazku zvuku může odrážet jen malé množství energie. Anizotropie svaru a hrubozrnný materiál mohou zvuk rozptylovat a komplikovat interpretaci. Rozměrové určení je vyhodnocením, nikoli fotografií vady, a kvalifikace obsluhy, pokrytí skenováním, referenční bloky a písemné postupy jsou zásadní pro opakovatelnost výsledků.
Volba metody by se měla řídit rizikem vady a závazným dokumentem. Vizuální kontrola může předcházet povrchovému nebo objemovému zkoušení; tam, kde je stanovena vnitřní jakost, je nemůže nahradit. Kapilární a magnetická prášková metoda se zaměřují na podmínky otevřené na povrch nebo v jeho blízkosti. Radiografické a ultrazvukové metody se zaměřují na vnitřní objem, přičemž jejich citlivost k orientaci a geometrii vady se liší. Článek 8 AWS D1.1/D1.1M nebo jiný příslušný předpis, specifikace, výkres či smlouva musí spojovat zvolenou metodu s požadovaným rozsahem a kritériem přijatelnosti. Metoda identifikuje indikaci; závazný dokument určuje, zda je ocel nebo svar přijatelný.
Zkoušení ocelových trubek podle pokynů API Specification 5L
Systémy potrubní dopravy a požadavky na výrobek
API Specification 5L se vztahuje na ocelové trubky používané v systémech potrubní dopravy pro přepravu plynu, vody a ropy. Její pokyny pro nákup považují objednávku trubek za soubor vzájemně propojených technických rozhodnutí, nikoli za požadavek na obecně „odzkoušenou“ ocelovou trubku. Kupující musí určit příslušné vydání API Specification 5L a dostatečně přesně definovat označení výrobku, aby výrobce, inspektor i zkušební laboratoř vycházeli ze stejných požadavků.
Toto označení může zahrnovat způsob výroby trubky, jmenovité nebo stanovené rozměry, jakost, úroveň specifikace výrobku (PSL), stav dodání a případné doplňkové požadavky. Bezešvé trubky a svařované trubky nejsou vzájemně zaměnitelné pouze proto, že obě splňují rozměrový popis. Výrobní proces ovlivňuje kontrolu svaru, odběr vzorků, tepelné zpracování, místa zkoušení a záznamy potřebné k prokázání shody. Požadavek na trubky podle API 5L proto musí rozlišovat formu výrobku a ustanovení použitelná pro danou formu.
| Podrobnosti nákupu | Proč musí být uvedeny |
|---|---|
| Vydání API Specification 5L | Požadavky se mohou mezi jednotlivými vydáními měnit. |
| Způsob výroby trubky | Bezešvé a svařované trubky podléhají odlišným kontrolám. |
| Jakost a PSL | Zvolená úroveň výrobku určuje použitelná ustanovení o ověřování. |
| Stav při dodání | Tepelné zpracování a dodaný stav ovlivňují požadavky. |
| Zkoušení a kontrola | Musí být zvoleny požadavky na tahovou zkoušku, rázovou zkoušku, tvrdost, hydrostatickou zkoušku, rozměry a nedestruktivní zkoušení. |
| Dokumentace | Záznamy musí identifikovat trubku, tavbu, zkušební těleso, metodu a rozhodnutí o naložení. |
PSL 1 a PSL 2 musí být rovněž výslovně uvedeny, nikoli předpokládány. Zvolená úroveň určuje, které technické požadavky a ustanovení o ověřování se uplatní podle citovaného vydání. Doplňkové požadavky kupujícího mohou řešit chemickou analýzu, tahové zkoušky, zkoušky ohybem nebo zploštěním, tvrdost, rázové zkoušky Charpy, hydrostatické zkoušení, nedestruktivní zkoušení (NDE), kontrolu rozměrů, stav povrchu, sledovatelnost a dokumentaci. Objednávka by měla uvádět, které požadavky jsou závazné a které se nepoužijí.
Samotná zkouška je pouze jednou částí tohoto řetězce. ASTM A370-26 například stanoví postupy pro tahové zkoušky, zkoušky ohybem, zkoušky tvrdosti a rázové zkoušky oceli, korozivzdorné oceli a souvisejících slitinových výrobků, neurčuje však, zda konkrétní trubka vyhovuje. ASTM International uvádí, že kritéria přijatelnosti vyplývají z příslušné výrobkové specifikace nebo kupní smlouvy (ASTM International, 2026). API Specification 5L poskytuje tento rámec výrobkových požadavků pro potrubní trubky; nákupní dokument určuje, které povolené možnosti a doplňkové kontroly byly zvoleny.
Stejně důležitá je identifikace zkušebního tělesa. ISO 377:2017 se zabývá identifikací, umístěním a přípravou vzorků a zkušebních těles z trubkových výrobků, jakož i z profilů, tyčí, drátů a plochých výrobků (International Organization for Standardization, 2017). Výsledek tahové zkoušky získaný z nesprávné orientace, místa nebo části výrobku nelze napravit připojením číselné hodnoty, která vypadá platně, k protokolu. Tavba trubky, šarže, poloha ve stěně, poloha svaru, je-li relevantní, a orientace zkušebního tělesa by měly zůstat sledovatelné od odběru vzorku až po certifikaci.
Ustanovení o výrobě, zkoušení, kontrole a kritériích přijatelnosti
Pokyny API Specification 5L pro nákup propojují čtyři samostatné otázky: jak se trubka vyrábí, jak se měří její vlastnosti, jak se výrobek kontroluje a jaké rozhodnutí následuje v případě nesplnění požadavku. Tyto otázky by měly být uvedeny jako koordinovaná ustanovení v nákupní specifikaci a v plánu kontroly nebo zkoušek.
Ustanovení o výrobě stanovují povolený proces a kontrolní opatření. Mohou určovat bezešvou nebo svařovanou výrobu, tváření, svařování, tepelné zpracování, přípravu konců trubek a omezení oprav. U svařovaných trubek by specifikace měla rovněž určit použitelná ustanovení pro svařovací proces a kontrolu, nikoli považovat svar za nepodstatný prvek. Výrobní záznamy, identifikace tavby a řízení neshod poskytují kontext potřebný k interpretaci pozdějších výsledků zkoušek.
Ustanovení o zkoušení by měla uvádět druh zkoušky, rozhodující metodu, požadavky na zkušební těleso a povinnosti týkající se vykazování výsledků. ISO 6892-1:2019 stanoví tahové zkoušení kovových materiálů při pokojové teplotě a mechanické vlastnosti, které lze určit (International Organization for Standardization, 2019). Sama o sobě však nestanovuje mez přijatelnosti pro konkrétní jakost a úroveň výrobku podle API 5L. Stejné rozlišení platí pro rázové zkoušky: ISO 148-1:2016 stanoví kyvadlové zkoušení Charpy s vrubem ve tvaru V a U pro určení absorbované rázové energie, zatímco požadavek na výrobek stanoví, zda je rázová zkouška vyžadována, za jakých podmínek a jak se výsledek posuzuje (International Organization for Standardization, 2016).
Obdobnou důslednost vyžaduje i tvrdost. ISO 6506-1:2014 stanoví Brinellovu metodu včetně použití strojů s pevným místem měření i přenosných strojů (International Organization for Standardization, 2014). Výsledek Brinellovy zkoušky může být požadovanou vlastností, doplňkovou kontrolou nebo součástí šetření v závislosti na citovaných požadavcích na výrobek a nákup. ISO 18265:2013 poskytuje převody tvrdosti a odhady pevnosti v tahu pro stanovené kovové materiály, upozorňuje však, že převedené hodnoty nenahrazují výsledky získané řádnou standardní zkušební metodou (International Organization for Standardization, 2013). Převedená hodnota tvrdosti by neměla být prezentována jako náhrada tahové zkoušky.
Ustanovení o kontrole se vztahují na činnosti, které nejsou zkouškami mechanických vlastností. Mohou zahrnovat vizuální kontrolu, kontroly rozměrů, hydrostatické zkoušení, ověření značení a sledovatelnosti a NDE. AISC označuje vizuální kontrolu, kapilární zkoušení, zkoušení magnetickou práškovou metodou, radiografickou kontrolu a ultrazvukovou kontrolu za běžné metody NDE a uvádí AWS D1.1/D1.1M, článek 8, jako zdroj metod kontroly svarů a kritérií jejich přijatelnosti (American Institute of Steel Construction, 2024). AWS D1.1/D1.1M:2025-AMD1 se samo zabývá svařováním konstrukčních ocelí včetně kvalifikace postupů a svářečů, výroby, metod kontroly a kritérií přijatelnosti svarů (American Welding Society, 2025). Tento předpis není automaticky rozhodujícím předpisem pro posuzování přijatelnosti potrubních trubek podle API 5L. Jeho relevance musí vyplývat z výslovně použitelné smlouvy nebo technického požadavku.
Ustanovení o kritériích přijatelnosti pak stanovují, jak se výsledky vyhodnocují. Měla by určit použitelná ustanovení API 5L, doplňkové požadavky, pravidla pro opakované zkoušky, četnost odběru vzorků, povolené opravy a způsob nakládání s nevyhovujícími trubkami. Formulace „odzkoušeno v souladu s API 5L“ je neúplná, pokud dokument neuvádí, které vydání, úroveň výrobku, zkoušky a ustanovení o dalším nakládání se použijí. Protokol o zkoušce může být technicky správný, a přesto nemusí prokazovat smluvní shodu, pokud není určena identita zkušebního tělesa, metoda nebo základ pro posouzení přijatelnosti.
Jasnost nákupního dokumentu a sladění s plánem zkoušek
Nákupní dokument by měl sloužit jako řídicí mapa mezi označením trubky a plánem kontroly. Minimálně by měl uvádět použitelné vydání API Specification 5L, typ a rozměry trubky, jakost, PSL, případný požadovaný stav dodání, způsob výroby, požadované zkoušky, rozsah kontroly, metodu NDE, základ odběru vzorků, záznamy a pravidla přijatelnosti nebo dalšího nakládání. Pokud kupující uplatňuje doplňkový požadavek, měl by na něj dokument přesně odkázat a uvést, zda se vztahuje na všechny trubky, stanovenou šarži nebo vybrané vzorky.
Plán kontroly a zkoušek by měl tato rozhodnutí zopakovat v provozní podobě. Měl by uvádět výrobní fázi, ve které se každá kontrola provádí, kdo ji provádí, zda je vyžadována účast kupujícího nebo nezávislého inspektora, v jakém dokumentu se výsledek zaznamenává a které ustanovení poskytuje rozhodnutí o přijatelnosti. Tím se předchází běžnému selhání: laboratoř připraví zkušební těleso podle jedné normy, vykáže vlastnost podle jiné konvence a kupující ji později porovná s mezí, která náleží jiné úrovni výrobku nebo jinému vydání.
Sledovatelnost by měla procházet celým plánem. Čísla tavby a trubek, místa odběru vzorků, orientace zkušebního tělesa, zkušební zařízení, stav kalibrace, identita obsluhy nebo laboratoře, datum zkoušky a revize protokolu by měly být vzájemně propojeny. U kontrol souvisejících se svarem by měl být identifikovatelný také kontrolovaný svarový šev nebo oblast a postup NDE. Opakované zkoušky a odmítnutý materiál musí mít definovaný status; jinak může náhradní výsledek zakrýt původní neshodu.
Kupující by měl rovněž vyřešit rozpory před zahájením výroby. Pokud smlouva odkazuje na API Specification 5L, ASTM A370-26, ISO 6892-1:2019 a požadavek specifický pro projekt, měla by stanovit, který dokument má přednost v případě rozdílů v terminologii, geometrii zkušebního tělesa, odběru vzorků nebo ustanoveních o přijatelnosti. Použitelné vydání je důležité, protože normy se mění. Ustanovení převzaté ze staršího vydání může bez povšimnutí změnit požadovanou zkoušku nebo postup posouzení přijatelnosti.
Pokyny API Specification 5L pro nákup jsou proto nejpřínosnější, pokud se čtou jako rámec požadavků. Nepřeměňují každou vykázanou hodnotu automaticky na výsledek vyhovuje nebo nevyhovuje. Smysluplný je takový výsledek, který propojuje identifikovanou trubku se stanoveným způsobem výroby, správně připraveným zkušebním tělesem, uvedenou zkušební metodou, požadovanou kontrolou a použitelným pravidlem přijatelnosti (American Petroleum Institute, 2013).
Jak se píší a uplatňují přejímací kritéria
Výsledek zkoušky oceli má význam pouze tehdy, je-li spojen s požadavkem, který se na výrobek vztahuje. Údaj „mez kluzu: 355 MPa“ sám o sobě nepředstavuje konstatování, zda výrobek vyhověl, nebo nevyhověl. Čtenář musí znát jakost, formu výrobku, rozsah tloušťky, směr odběru zkušebního tělesa, stav zkušebního tělesa, zkušební metodu, četnost odběru vzorků a pravidlo použité pro posouzení výsledku.
Ustanovení o přejímce lze proto chápat jako řetězec vzájemně propojených požadavků:
vlastnost → jednotka → zkušební metoda → stav zkušebního tělesa → četnost odběru vzorků → pravidlo pro výsledek → přípustná odchylka
Ustanovení může například požadovat minimální mez kluzu 355 MPa stanovenou tahovou zkouškou při pokojové teplotě na podélném zkušebním tělese odebraném z každé tavby. Příslušná výrobková specifikace může definovat metodu stanovení meze kluzu, zatímco ISO 377:2017 stanoví způsob identifikace, umístění a přípravy vzorku a zkušebního tělesa. ISO 6892-1:2019 specifikuje tahové zkoušení kovových materiálů při pokojové teplotě a mechanické vlastnosti, které lze stanovit. Číslo 355 nemá samostatný význam pro přejímku, pokud bylo zkušební těleso odebráno z nesprávného místa nebo zkoušeno neschváleným postupem.
ASTM A370-26 ilustruje rozdělení odpovědnosti. Stanoví postupy pro tahové zkoušky, zkoušky ohybem, zkoušky tvrdosti a rázové zkoušky oceli, korozivzdorné oceli a souvisejících slitinových výrobků, avšak přejímku ponechává na příslušné výrobkové specifikaci nebo kupní smlouvě (ASTM International, 2026). Zkušební norma odpovídá na otázku „Jak se měření provádí?“. Výrobková specifikace odpovídá na otázku „Jaká hodnota se požaduje?“.
Minimální a maximální hodnoty, rozsahy a kategoriální požadavky
Minimální požadavek stanoví dolní mez. Údaj „pevnost v tahu, minimum: 510 MPa“ znamená, že platný výsledek nižší než 510 MPa toto kritérium nesplňuje, s výhradou jakéhokoli pravidla zaokrouhlování výslovně uvedeného v příslušném dokumentu. Maximální požadavek stanoví horní mez, například „uhlík, maximum: 0,18 %“ nebo „tvrdost podle Brinella, maximum: 220 HBW“. Rozsah má dvě meze: výsledek pod dolní mezí nebo nad horní mezí je mimo stanovený stav.
Jednotka je důležitá. Požadavek 355 MPa nelze zaměňovat za 355 N/mm² náhodně; tyto jednotky jsou číselně ekvivalentní, avšak ksi nikoli. Hodnotu tvrdosti také nelze zaměňovat za pevnost v tahu jen proto, že převodní tabulka poskytuje odhad. ISO 18265:2013 uvádí převody tvrdosti a odhady pevnosti v tahu pro stanovené kovové materiály včetně nelegovaných a nízkolegovaných ocelí, avšak upozorňuje, že převedená hodnota nenahrazuje výsledek získaný řádnou standardizovanou zkušební metodou. Výsledek zkoušky tvrdosti podle Brinella dle ISO 6506-1:2014 obvykle nelze nahradit tahovou zkouškou, pokud specifikace požaduje pevnost v tahu.
Některé požadavky jsou kategoriální, nikoli číselné. Výrobek může být například nutné identifikovat jako ASTM A36, ASTM A516/A516M Grade 70, EN 10025-2 S355JR nebo API 5L X65, přičemž označení musí být uvedeno přesně tak, jak to vyžaduje příslušný dokument. Materiál může být ve stavu normalizačně žíhaném, zušlechtěném, termomechanicky řízeném nebo dodaný v jiném stanoveném stavu. Certifikát materiálu, který uvádí vyhovující chemické složení, ale nepotvrzuje požadovaný stav tepelného zpracování, představuje neúplný důkaz shody.
Požadavky na rázovou houževnatost přidávají další úroveň. Ustanovení může požadovat minimální absorbovanou energii při stanovené teplotě, stanovený počet zkušebních těles Charpy s vrubem ve tvaru V a pravidlo pro jednotlivé hodnoty i jejich průměr. ISO 148-1:2016 specifikuje kyvadlové rázové zkoušení Charpy s vrubem ve tvaru V a U pro stanovení absorbované rázové energie; sama o sobě však nestanoví přejímací hodnotu pro konkrétní jakost nebo smlouvu. Výsledek mohou změnit směr, orientace vrubu, zkušební teplota, rozměry zkušebního tělesa i místo odběru.
Stejná zásada platí pro svary. AWS D1.1/D1.1M:2025-AMD1 stanoví požadavky na svařování konstrukčních ocelí včetně kvalifikace, výroby, kontrolních metod a přejímacích kritérií svarů. Vizuální kontrola, kontrola magnetickou práškovou metodou, radiografická kontrola nebo ultrazvuková kontrola má význam pouze tehdy, jsou-li identifikovány příslušná kategorie svaru a ustanovení o přejímce. AISC uvádí tyto metody mezi běžnými metodami nedestruktivního zkoušení a označuje článek 8 AWS D1.1/D1.1M za zdroj metod kontroly svarů a přejímacích kritérií (American Institute of Steel Construction, 2024).
Jednotlivé výsledky, průměry a opakované zkoušky
Ustanovení o přejímce musí rozlišovat mezi jednotlivým výsledkem a statistickým nebo aritmetickým průměrem. Pokud tři zkušební tělesa Charpy poskytnou hodnoty 42, 39 a 18 J, činí průměr 33 J. Tento průměr může splnit požadavek 30 J, zatímco jednotlivý výsledek 18 J nesplní samostatně stanovené minimum 21 J. Průměrování může zakrýt místní nebo směrovou slabinu, zejména při rázových zkouškách, u nichž je rozptyl často významný pro technické rozhodnutí.
Požadavek může znít „minimální průměr“, „minimum pro každé zkušební těleso“ nebo může obsahovat obojí. Tyto formulace nejsou zaměnitelné. Pokud ustanovení stanoví pouze minimální průměr, musí být pravidlo pro jednotlivé výsledky nalezeno jinde v téže specifikaci, v odkazované zkušební normě nebo ve smlouvě. Pokud stanoví minimum pro každé zkušební těleso, nelze jednu nízkou hodnotu kompenzovat dvěma vysokými hodnotami. Rovněž musí být řízeno zaokrouhlování. Zaokrouhlení hodnoty 354,6 MPa na 355 MPa může vést k jinému rozhodnutí než porovnání nezaokrouhlené hodnoty s mezí 355 MPa; dokument by měl určit, který postup se použije.
Stejně důležitá je četnost odběru vzorků. „Jedna zkouška na tavbu“ se liší od „jedné zkoušky na šarži“, „jedné sady na 50 tun“ a „jedné zkoušky z každého konce“. Pokyny pro nákup podle API Specification 5L zdůrazňují nutnost specifikovat požadavky na výrobu, zkoušení, kontrolu a přejímku ocelových trub používaných v přepravních systémech potrubí (American Petroleum Institute, 2013). Definice šarže určuje, jaký materiál výsledek reprezentuje. Vyhovující výsledek z jedné tavby nemůže automaticky kvalifikovat jinou tavbu, i když obě nesou stejné označení jakosti.
Opakovaná zkouška není automatickým právem vznikajícím v důsledku nepříznivého výsledku. Je povolena pouze tehdy, pokud ji příslušná specifikace, kupní smlouva nebo schválený postup řešení neshody umožňuje a stanoví způsob jejího provedení. Opakovaná zkouška může být vhodná, pokud se zkušební těleso přetrhne mimo přípustné místo měřené délky, je zdokumentována porucha stroje nebo se příprava zjevně odchýlila od předepsané metody. Není však řádným důvodem k vyřazení platného nízkého výsledku jen proto, že druhé zkušební těleso by mohlo vyhovět.
Pokud je opakovaná zkouška povolena, může ustanovení požadovat další zkušební tělesa, novou sadu ze stejného místa nebo zkoušení z jiného místa v rámci téže šarže. Pravidlo pro výsledek může vyžadovat, aby vyhověla všechna další zkušební tělesa, aby byl vypočten nový průměr nebo aby byla použita stanovená kombinace původních a opakovaných výsledků. Tyto podrobnosti řídí rozhodnutí. Zkoušení dalších a dalších těles, dokud se neobjeví příznivé číslo, je výběr dat, nikoli posuzování shody.
Shoda, neshoda a způsob řešení
Shoda znamená, že identifikovaný výrobek splňuje všechny příslušné požadavky na základě stanovených důkazů. Součástí tohoto rozhodnutí mohou být mechanické vlastnosti, chemické složení, rozměry, stav povrchu, tepelné zpracování, značení a nedestruktivní zkoušení. Vyhovující pevnost v tahu nenapraví nevyhovující chemické složení. Vyhovující chemické složení nenapraví nepřijatelnou indikaci svaru.
Technická neshoda představuje nesplnění požadavku na výrobek nebo proces: mez kluzu pod stanoveným minimem, obsah uhlíku nad maximální hodnotou, rázová energie mimo povolené pravidlo, nesprávná orientace zkušebního tělesa nebo indikace svaru překračující příslušnou mez podle AWS D1.1/D1.1M. Materiál pak může být zamítnut, přepracován, opraven a znovu zkoušen, přeřazen do nižší kategorie, pokud je to povoleno, nebo přijat na základě formálně schválené výjimky. Způsob řešení musí identifikovat dotčenou tavbu, šarži, svar nebo součást a zaznamenat technický základ rozhodnutí.
Administrativní nedostatek je odlišný. Chybějící dohledatelnost tavby, nepodepsaný protokol, nezaznamenaná zkušební teplota, chybějící doklad o kalibraci nebo nezaznamenaná orientace zkušebního tělesa mohou znemožnit rozhodnutí o shodě, i když by vlastní materiál mohl mezní hodnoty vlastností splňovat. Tento nedostatek není důkazem, že ocel nesplnila požadovanou vlastnost. Jde o nedostatek důkazů nebo řízení. Odpovědná organizace musí získat spolehlivé záznamy, opakovat kontrolu, pokud je to dovoleno, nebo považovat požadavek za neověřený.
Toto rozlišení předchází dvěma opačným chybám: označení nedokumentovaného materiálu za „nevyhovující“ bez technického výsledku nebo jeho označení za „vyhovující“ jen proto, že jeho chemické složení či vzhled působí uspokojivě. Konečný stav by měl uvádět, co bylo zkoušeno, jakou metodou a ve kterém stavu, podle kterého ustanovení, s jakým pravidlem pro výsledek a jak byla vyřešena případná odchylka. Teprve tehdy se výsledek zkoušky stává rozhodnutím o přejímce.
Zkušební protokoly, certifikáty a důkazy připravené pro audit
Výsledek zkoušky oceli má důkazní hodnotu pouze tehdy, když může kontrolující zpětně rekonstruovat, co bylo zkoušeno, jak byla zkouška provedena a který požadavek byl uplatněn. Certifikát, který uvádí „mez kluzu: 355 MPa“ nebo „tvrdost: 180 HBW“, aniž identifikuje metodu, výrobek, zkušební těleso a rozhodující specifikaci, neprokazuje shodu. Číselná hodnota může být technicky správná, a přesto pro požadavek nákupu irelevantní.
ASTM A370-26 tento rozdíl ilustruje. Definuje postupy pro tahové zkoušky, zkoušky ohybem, zkoušky tvrdosti a rázové zkoušky oceli, korozivzdorné oceli a souvisejících slitinových výrobků, nestanoví však jednu univerzální mez pro vyhovění nebo nevyhovění. Přijatelnost vyplývá z příslušné specifikace výrobku nebo z kupní smlouvy (ASTM International, 2026). Protokol proto musí spojovat naměřenou hodnotu jak s postupem zkoušky, tak s požadavkem, podle něhož byla hodnocena.
Minimální údaje v užitečném zkušebním protokolu
Protokol by měl identifikovat materiál podle jakosti, označení normy, formy výrobku, rozměrů a stavu dodání. Označení „ocelový plech“ nestačí. Použitelný záznam může identifikovat plech ASTM A516/A516M Grade 70 v normalizovaném stavu, s jmenovitou tloušťkou 25 mm, nebo potrubí pro přepravu ropy a plynu podle API Specification 5L s uvedením předepsané jakosti a způsobu výroby. Pokud jsou relevantní, měly by být zaznamenány také tepelné zpracování, stav povrchu, povlak, umístění svaru a orientace.
U každého výsledku musí být uvedena zkušební metoda a její vydání, nikoli pouze název sledované vlastnosti. U tahové zkoušky by měl být například uveden odkaz na ISO 6892-1:2019 nebo na příslušný postup podle ASTM A370-26, společně s definicí uvedené meze kluzu, pevností v tahu, měrnou délkou pro stanovení prodloužení a zúžením, pokud jsou požadovány. ISO 6892-1:2019 stanoví tahové zkoušení kovových materiálů při pokojové teplotě a mechanické vlastnosti, které lze určit (International Organization for Standardization, 2019). Protokol by měl uvádět, zda mez kluzu znamená horní mez kluzu, dolní mez kluzu, nebo smluvní mez kluzu při stanoveném prodloužení.
U rázových zkoušek by měl záznam identifikovat normu ISO 148-1:2016 nebo stanovenou alternativu, typ vrubu, rozměry zkušebního tělesa, zkušební teplotu, jednotlivé hodnoty absorbované energie a případné požadované údaje o bočním rozšíření nebo pozorování lomu. ISO 148-1:2016 se vztahuje na kyvadlové zkoušky Charpyho těles s V-vrubem a U-vrubem za účelem stanovení absorbované rázové energie (International Organization for Standardization, 2016). Samotný průměr může zakrýt nízkou hodnotu jednotlivého měření.
Záznamy o tvrdosti by měly uvádět stupnici, zatížení, vnikací těleso, typ zařízení, místa měření a jednotlivé naměřené hodnoty. ISO 6506-1:2014 stanoví Brinellovu metodu pro kovové materiály a vztahuje se na stacionární i přenosná zařízení (International Organization for Standardization, 2014). Uvedení „tvrdost 180“ nemá bez označení HBW, zkušebních podmínek a metody jednoznačný význam. Převedená hodnota pevnosti v tahu nebo tvrdosti musí být označena jako převedená. ISO 18265:2013 upozorňuje, že převody nenahrazují výsledky získané řádnou standardní zkušební metodou (International Organization for Standardization, 2013).
Protokol by měl rovněž uvádět identifikaci zkušebního tělesa, místo odběru vzorku, orientaci, rozměry, přípravu povrchu a zkušební podmínky. Je třeba uvést obsluhu nebo laboratoř, datum zkoušky, identifikaci zařízení, případně stav kalibrace a veškeré podmínky prostředí nebo zařízení, které by mohly výsledek ovlivnit. U svařování je nutné identifikovat svar, spoj, záznam o kvalifikaci postupu svařování, svářeče, spotřební materiál, metodu kontroly a rozsah kontroly. AWS D1.1/D1.1M:2025-AMD1 spojuje požadavky na svařování konstrukčních ocelí s kvalifikací postupu a svářeče, výrobou, kontrolou a kritérii přijatelnosti svarů (American Welding Society, 2025).
Propojení výsledků s tavbou, dávkou a zkušebním tělesem
Sledovatelnost je řetězec spojující uvedenou hodnotu s ocelí, z níž pocházelo zkušební těleso. Řetězec obvykle začíná u výrobce, čísla odlitku nebo tavby, výrobní dávky, dodacího dokladu a identifikace kusu nebo svitku. Dále pokračuje záznamem o odběru vzorku, číslem zkušebního tělesa, zkušebním strojem, prvotními údaji, protokolem a konečným rozhodnutím o nakládání s materiálem. Pokud některý článek chybí, může výsledek popisovat ocel stejné jakosti, nikoli však dodanou ocel.
ISO 377:2017 se zabývá identifikací, umístěním a přípravou vzorků a zkušebních těles pro mechanické zkoušení profilů, tyčí, prutů, plochých výrobků a trubkových výrobků (International Organization for Standardization, 2017). Její význam je praktický: místo odběru vzorku a orientace jsou součástí definice zkoušky. Příčné tahové zkušební těleso z plechu nelze zaměňovat s podélným tělesem ze stejné tavby. Vzorek odebraný v celém průřezu, vzorek z povrchu, zkušební těleso z kovu svaru a zkušební těleso z tepelně ovlivněné oblasti odpovídají na různé otázky.
Protokol by měl uvádět, zda byl odběr vzorků náhodný, stanovený pro konkrétní dávku, provedený z konce, nebo vybraný z určitého místa výrobku. U plechů a pásů se zaznamenává směr válcování a vzdálenost od okraje nebo povrchu, pokud to specifikace vyžaduje. U potrubí je třeba identifikovat číslo potrubí, stav se švem nebo bezešvý stav a uvést, zda zkušební těleso pocházelo z tělesa potrubí, svaru nebo tepelně ovlivněné oblasti. U rázových zkušebních těles se zaznamenává orientace a poloha vrubu. Označení zkušebních těles musí zůstat propojeno s fotografiemi, záznamy o obrábění a původním vzorkem nebo uchovávaným materiálem.
Certifikát vztahující se k jedné tavbě může pokrývat několik kusů pouze tehdy, pokud příslušná specifikace takový základ odběru vzorků dovoluje a hranice dávky jsou zdokumentovány. Hutní certifikát, který uvádí jeden výsledek tahové zkoušky za celou dodávku, ale neuvádí číslo tavby nebo definici dávky, nemůže prokázat, že každý dodaný kus patří do zkoušené populace. Pokyny pro nákup podle API Specification 5L obdobně považují požadavky na výrobu, zkoušení, kontrolu a přejímku za položky, které musí být pro ocelové potrubí stanoveny (American Petroleum Institute, 2013).
Nedestruktivní kontrola vyžaduje stejnou důslednost. Protokol by měl identifikovat metodu kontroly, postup, kontrolovaný povrch nebo svar, rozsah, zařízení, kontroly kalibrace, indikace, úroveň hodnocení a ustanovení o přijatelnosti. AISC označuje vizuální kontrolu, kapilární zkoušení, zkoušení magnetickou práškovou metodou, radiografickou kontrolu a ultrazvukovou kontrolu za běžné metody a odkazuje na článek 8 AWS D1.1/D1.1M, který stanoví metody kontroly svarů a kritéria přijatelnosti (American Institute of Steel Construction, 2024). Záznam „UT vyhověl“ není dostačující.
Přezkoumání odchylek a nevyřešených údajů
Auditoři by měli opomenutí a odchylky považovat za technické otázky, nikoli za administrativní detaily. Přezkoumání by mělo porovnat protokol s objednávkou, specifikací materiálu, výkresem, plánem kontrol a zkoušek a schválenými odchylkami. Je třeba potvrdit požadovanou jakost, formu výrobku, rozměry, četnost zkoušek, orientaci zkušebního tělesa, vydání metody, zkušební teplotu, meze přijatelnosti a pravidla pro opakované zkoušky.
Odchylka by měla identifikovat původní požadavek, skutečný stav, důvod, dotčenou tavbu nebo dávku, technické posouzení a schvalující orgán. Nahrazení ISO 6892-1:2019 jiným postupem tahové zkoušky může například ovlivnit rychlost deformace, použití extenzometru nebo uváděné vlastnosti na mezi kluzu. Vyžaduje zdokumentované technické schválení, nikoli nevysvětlenou poznámku, že byla použita „ekvivalentní metoda“.
Nevyřešené údaje musí zůstat zřetelně označeny jako nevyřešené. Chybějící orientace zkušebního tělesa, nečitelná čísla tavby, chybějící doklady o kalibraci, rozporné rozměry a výsledky uváděné pouze jako průměry by měly být pozastaveny do doby opravy nebo formálního rozhodnutí o jejich vyřízení. Chybějící výsledek nelze převést na předpokládané vyhovění. Opakovanou zkoušku nelze považovat za původní výsledek; je třeba zaznamenat první nevyhovění, oprávněný základ pro opakovanou zkoušku, identifikaci nového zkušebního tělesa a konečné použité pravidlo.
Rozhodnutí o nakládání s materiálem by mělo uvádět, zda je materiál přijat, odmítnut, přepracován, přeřazen do nižší jakosti, oddělen, nebo přijat s výjimkou. Mělo by rovněž uvádět osobu nebo organizaci, která toto rozhodnutí schválila, a identifikovat podpůrné záznamy. Tento poslední článek je důležitý: údaje ze zkoušek ukazují, co se stalo v laboratoři, zatímco rozhodnutí o nakládání s materiálem ukazuje, jak odpovědná specifikace nebo smlouva s těmito důkazy naložila.
Běžné chyby při přejímce oceli na základě zkoušek
Při přejímce oceli na základě zkoušek dochází k chybám nejčastěji v propojení dokumentů, nikoli na zkušebním stroji. I správně provedená tahová zkouška může vést k nesprávnému rozhodnutí, pokud vzorek pocházel z nesprávného místa, protokol neuvádí požadovanou vlastnost nebo je výsledek porovnán s mezní hodnotou z jiné specifikace výrobku. Přejímka je řetězec: označení materiálu, forma výrobku, vydání normy, pokyn k odběru vzorků, zkušební metoda, uvedená vlastnost a kritérium musí být ve vzájemném souladu.
Použití nesprávného vydání nebo neúplného označení
Číslo normy bez uvedení jejího vydání nepředstavuje úplný pokyn. „ASTM A370“ označuje soubor postupů, zatímco ASTM A370-26 je citované vydání z roku 2026. Rozdíly mezi jednotlivými vydáními mohou ovlivnit terminologii, rozměry zkušebních těles, ověřování stroje, vykazování výsledků nebo odkazované postupy. Ke stejnému problému dochází, když protokol uvádí „ISO 6892“, aniž by identifikoval ISO 6892-1:2019 a příslušné zkušební podmínky.
Stejně důležité jsou podrobnosti označení. „A572“ neurčuje požadovanou jakost, rozsah tlouštěk, formu výrobku ani doplňující požadavky; ASTM A572 Grade 50 se jako podklad pro přejímku materiálu podstatně liší od jiné jakosti v rámci téže specifikace. Protokol o zkoušce potrubí, který uvádí pouze „API 5L“, rovněž ponechává nevyřešenou jakost výrobku, dodací stav, způsob výroby, požadavky na zkoušení a ustanovení o inspekci. Pokyny American Petroleum Institute pro nákup podle API Specification 5L považují požadavky na výrobu, zkoušení, inspekci a přejímku za položky, které musí být výslovně specifikovány, nikoli předpokládány (American Petroleum Institute, 2013).
První nápravné opatření se týká dokumentace. Zapište úplné označení přesně tak, jak bylo použito: normu, vydání, jakost nebo třídu, formu výrobku, rozsah tlouštěk nebo průměrů, dodací stav, doplňující požadavek a revizi objednávky. Poté ověřte, zda protokol laboratoře uvádí stejné vydání nebo výslovně povolenou alternativu. Starý protokol nelze aktualizovat pouhým opsáním novějšího čísla normy na jeho titulní stranu.
Chyby při odběru vzorků mohou zůstat skryty i za správně uvedenou metodou. ISO 377:2017 upravuje identifikaci, umístění a přípravu vzorků a zkušebních těles pro ocelové profily, tyče, dráty, ploché výrobky a duté výrobky (Mezinárodní organizace pro normalizaci, 2017). Podélné zkušební těleso odebrané ze středu tloušťky není automaticky rovnocenné příčnému tělesu vyříznutému v blízkosti povrchu. Stejně tak nejsou vzájemně zaměnitelné vzorek z konce výrobku, svarový výstřižek a výrobní součást. Před porovnáním hodnot by měl protokol uvádět tavbu, šarži, místo odběru z výrobku, orientaci a rozměry zkušebního tělesa.
Zaměňování zkušební metody za specifikaci materiálu
Zkušební metoda vysvětluje, jak se vlastnost měří. Sama o sobě však neurčuje, zda materiál vyhověl.
ASTM A370-26 stanovuje postupy pro tahové, ohybové, tvrdostní a rázové zkoušení oceli, korozivzdorné oceli a souvisejících slitinových výrobků, přičemž přejímku ponechává příslušné specifikaci výrobku nebo kupní smlouvě (ASTM International, 2026). ISO 6892-1:2019 specifikuje tahové zkoušení kovových materiálů při pokojové teplotě a mechanické vlastnosti, které lze stanovit (Mezinárodní organizace pro normalizaci, 2019). Ani jeden z těchto odkazů samostatně nestanovuje minimální mez kluzu, pevnost v tahu, prodloužení ani požadavek na zúžení pro každou jakost oceli.
Stejné rozlišení platí pro rázové zkoušení a zkoušení tvrdosti. ISO 148-1:2016 specifikuje kyvadlovou rázovou zkoušku Charpy s vrubem typu V a U pro stanovení nárazové energie (Mezinárodní organizace pro normalizaci, 2016). Nerozhoduje však o tom, zda konkrétní ocel musí dosáhnout 27 J při −20 °C, průměru tří výsledků nebo jiné smluvní hodnoty. ISO 6506-1:2014 specifikuje metodu měření tvrdosti podle Brinella včetně stacionárních a přenosných zařízení, avšak naměřená hodnota HBW se stává výsledkem rozhodujícím pro přejímku teprve tehdy, když příslušná specifikace materiálu stanoví mez tvrdosti nebo povoluje tvrdost jako relevantní kontrolní charakteristiku (Mezinárodní organizace pro normalizaci, 2014).
Opakovanou chybou je přijetí výsledku tahové zkoušky bez kontroly specifikace výrobku. „Mez kluzu: 355 MPa“ je naměřená hodnota, nikoli konstatování shody. Posuzovatel se musí zeptat, která definice meze kluzu byla použita, zda je požadovanou vlastností mez kluzu nebo smluvní mez kluzu, zda se hodnota vztahuje k uvedené tloušťce a zda specifikace vyžaduje prodloužení, nárazovou energii, ohybové vlastnosti nebo další zkoušky. Výsledek může vyhovět jedné vlastnosti a současně nevyhovět jiné.
Nápravná kontrola by proto měla postavit laboratorní metodu vedle ustanovení o přejímce. Ověřte orientaci a rozměry zkušebního tělesa, délku měřené části, teplotu, rychlost deformace, je-li relevantní, definici vlastnosti, jednotky a přesnou minimální nebo maximální hodnotu. Pokud se specifikace výrobku a kupní smlouva liší, vyřešte rozpor prostřednictvím určené technické nebo smluvní autority; nevybírejte jednoduše tu mezní hodnotu, která vede k přijetí.
Požadavky na svary musí zůstat oddělené od požadavků na základní materiál. AWS D1.1/D1.1M:2025-AMD1 se zabývá svařováním konstrukčních ocelí včetně kvalifikace svařovacích postupů a svářečů, výroby, metod inspekce a kritérií přijatelnosti svarů (American Welding Society, 2025). Mez pro nespojitosti svaru nelze použít na nesvařovaný plech a požadavek na tahové vlastnosti základního materiálu nemůže nahradit požadovanou kvalifikaci svařovacího postupu ani kontrolu svaru. Materiály, místa i způsoby porušení se liší.
Nahrazení přímého zkoušení nekvalifikovaným přepočtem
Přepočet tvrdosti je užitečný pro řízené porovnávání, nejedná se však o přímé měření pevnosti v tahu. ISO 18265:2013 uvádí přepočty mezi stupnicemi tvrdosti a odhady pevnosti v tahu pro stanovené kovové materiály včetně nelegovaných a nízkolegovaných ocelí, ocelí na odlitky a nástrojových ocelí. Zároveň upozorňuje, že přepočtené hodnoty nenahrazují výsledky získané správnou standardizovanou zkušební metodou (Mezinárodní organizace pro normalizaci, 2013).
Toto upozornění by mělo rozhodujícím způsobem ovlivňovat rozhodnutí o přejímce. Výsledek zkoušky podle Brinella převedený na odhad pevnosti v tahu může být ovlivněn chemickým složením slitiny, mikrostrukturou, tepelným zpracováním, rozměrem průřezu, stavem povrchu i samotnou stupnicí tvrdosti. Převodní tabulka nemůže stanovit prodloužení, chování při kluzu, vrubovou houževnatost ani vlastnosti svaru. Nemůže také nahradit chybějící tahové zkušební těleso.
Posloupnost přezkoumání shody
- 1 Porovnejte označení materiálu, jakost, formu výrobku, tavbu nebo šarži, tloušťku a vydání normy s požadavkem nákupu.
- 2 Potvrďte umístění vzorku, orientaci, rozměry, přípravu a sledovatelnost.
- 3 Oddělte zkušební metodu od ustanovení o přejímce.
- 4 Zkontrolujte každou požadovanou vlastnost a správnou mez závislou na tloušťce nebo teplotě.
- 5 Přezkoumejte způsobilost k opakované zkoušce a uchovejte původní výsledek.
- 6 Kritéria pro svary uplatňujte pouze na identifikovaný svar, tepelně ovlivněnou oblast nebo záznam o kvalifikaci.
- 7 Zaznamenejte konečné rozhodnutí o naložení a jeho technický základ.
Závěrečný kontrolní seznam je jednoduchý, musí se však použít v uvedeném pořadí:
1. Porovnejte označení materiálu, jakost, formu výrobku, tavbu nebo šarži, tloušťku a vydání normy s požadavkem objednávky. 2. Podle příslušné normy pro odběr vzorků ověřte místo odběru, orientaci, rozměry, přípravu a sledovatelnost vzorku. 3. Oddělujte zkušební metodu od ustanovení o přejímce; nikdy nepovažujte ASTM A370-26, ISO 6892-1:2019, ISO 148-1:2016 ani ISO 6506-1:2014 samy o sobě za specifikace materiálu. 4. Zkontrolujte každou požadovanou vlastnost, nejen pevnost v tahu, a porovnejte ji se správnou mezní hodnotou závislou na tloušťce nebo teplotě. 5. Neporovnávejte zkušební tělesa z různých míst, jako by byla rovnocenná. 6. Přepočet tvrdosti považujte za odhad, pokud jej příslušná specifikace výslovně nepovoluje; tam, kde je požadováno přímé zkoušení, zůstává přímé zkoušení nezbytné. 7. Kritéria pro svary používejte pouze na svar, tepelně ovlivněnou oblast nebo kvalifikační záznam identifikovaný příslušným předpisem pro svařování. 8. Nepředpokládejte, že vizuální kontrola, kapilární zkouška, magnetická prášková zkouška, radiografická zkouška nebo ultrazvuková zkouška prokazuje objemové mechanické vlastnosti. AISC tyto metody označuje jako metody nedestruktivního zkoušení a odkazuje na článek 8 AWS D1.1/D1.1M, který se týká metod kontroly svarů a kritérií přijatelnosti (American Institute of Steel Construction, 2024). NDE může odhalit specifikované nespojitosti; nestanovuje však pevnost v tahu, mez kluzu ani energii Charpy v celém objemu oceli.
Technicky správný číselný výsledek nepotvrzuje shodu, pokud jeho identita materiálu, zkušební těleso, metoda a přejímkové kritérium nezůstanou vzájemně propojeny. Strong evidence
Přejímka je obhajitelná pouze tehdy, když je každý výsledek přiřazen ke správnému materiálu, zkušebnímu tělesu, metodě a kritériu. Cokoli menšího je jen číslo bez platného rozhodnutí.
Praktická posloupnost rozhodování o shodě oceli
Shoda oceli není prokázána pouhým přiložením zkušebního protokolu k materiálovému certifikátu a nalezením hodnoty vyšší než minimum. Výsledek má význam pouze tehdy, když se shodují čtyři věci: identifikovaná ocel, forma výrobku, zkušební vzorek a postup zkoušky a akceptační ustanovení, kterým se řídí objednávka. Výsledek tahové zkoušky desky nemůže automaticky prokázat shodu trubky a převod tvrdosti nemůže nahradit tahovou zkoušku požadovanou specifikací.
Praktická posloupnost začíná identifikací materiálu a končí zdokumentovaným rozhodnutím o shodě.
Identifikujte řídicí dokument
Nejprve přesně identifikujte jakost a formu výrobku tak, jak byly dodány. Zaznamenejte označení, číslo tavby nebo odlitku, rozměry, stav dodání a způsob výroby, pokud je řídicí dokument vyžaduje. „Austenitická nerezová ocel“ není dostatečná identifikace; v záznamu by mělo být uvedeno označení, například deska ASTM A240 Type 304, trubka ASTM A106 Grade B nebo konstrukční deska ASTM A572 Grade 50. Stejná nominální jakost může mít odlišné požadavky, pokud je dodávána jako deska, tyč, trubka, výkovek nebo svařovaná trubka.
Dále stanovte hierarchii řídicích dokumentů. Specifikace výrobku obvykle stanoví chemické, mechanické a rozměrové požadavky i požadavky na kontrolu, avšak další podmínky může doplnit objednávka, projektová specifikace, výkres, příslušný stavební nebo konstrukční předpis či schválená odchylka. API Specification 5L se například zabývá ocelovými trubkami pro přepravní systémy potrubí a očekává, že nákupní dokumenty určí příslušné požadavky na výrobu, zkoušení, kontrolu a akceptaci (American Petroleum Institute, 2013). U svařovaných konstrukcí se AWS D1.1/D1.1M:2025-AMD1 vztahuje na postupy svařování a kvalifikaci svářečů, výrobu, metody kontroly a kritéria akceptace svarů (American Welding Society, 2025).
Nepovažujte ASTM A370-26 za akceptační specifikaci jen proto, že je uvedena v protokolu. ASTM A370-26 stanoví postupy pro tahové, ohybové, tvrdoměrné a rázové zkoušky oceli, nerezové oceli a souvisejících slitinových výrobků. Akceptaci ponechává na příslušné specifikaci výrobku nebo kupní smlouvě (ASTM International, 2026). Údaj „zkoušeno podle ASTM A370“ tedy identifikuje rámec zkušebních postupů; sám o sobě však nestanoví, že deska, tyč nebo trubka vyhovuje.
Řídicí dokument musí rovněž identifikovat požadované vlastnosti. Specifikace může vyžadovat mez kluzu, pevnost v tahu, prodloužení, zúžení, chování při ohybu, absorbovanou energii podle Charpyho, tvrdost nebo jejich kombinaci. Výsledek, který řídicí dokument nepožaduje, může poskytnout užitečné informace, nemůže však nahradit chybějící požadovaný výsledek.
Ověřte shodu odběru vzorků a metody
Jakmile je požadavek znám, zkontrolujte, jak byl vzorek odebrán. ISO 377:2017 stanoví identifikaci, umístění a přípravu vzorků a zkušebních těles pro mechanické zkoušení ocelových profilů, tyčí, drátů, plochých výrobků a trubkových výrobků (International Organization for Standardization, 2017). To je důležité, protože orientace, vzdálenost od povrchu, tloušťka výrobku, poloha svaru a identifikace tavby mohou ovlivnit uvedenou vlastnost. Správně provedená zkouška na nesprávném kusu je stále nesprávným důkazem.
Protokol by měl spojovat každý zkušební vzorek s tavbou, dávkou, deskou, trubkou nebo svarem, který zastupuje. Ověřte četnost a místo odběru vzorků podle specifikace výrobku a nepředpokládejte, že jeden vzorek zastupuje každou položku v dodávce. U svařovaných konstrukcí určete, zda se zkouška týká základního materiálu, svarového kovu nebo tepelně ovlivněné oblasti. Nedestruktivní zkoušení je samostatnou záležitostí: vizuální kontrola, kapilární zkoušení, zkoušení magnetickými částicemi, radiografické a ultrazvukové zkoušení lokalizují nebo posuzují nespojitosti, zatímco tahové a rázové zkoušky měří mechanické chování. Výsledek vizuální kontroly nemůže nahradit požadovaný výsledek tahové zkoušky.
Poté ověřte skutečnou zkušební metodu a její vydání. ISO 6892-1:2019 stanoví tahové zkoušení kovových materiálů při pokojové teplotě a mechanické vlastnosti, které lze určit (International Organization for Standardization, 2019). Protokol by měl uvádět typ zkušebního tělesa, jeho rozměry nebo měřicí délku, orientaci, teplotu a relevantní podmínky týkající se stroje nebo řízení zkoušky. Tyto údaje ovlivňují, zda lze prodloužení, mez kluzu a pevnost v tahu porovnat s mezními hodnotami ve specifikaci výrobku.
Pro rázové zkoušení stanoví ISO 148-1:2016 kyvadlovou zkoušku Charpyho s vrubem ve tvaru V a U pro stanovení absorbované rázové energie (International Organization for Standardization, 2016). Je nutné ověřit typ vrubu, rozměry zkušebního tělesa, zkušební teplotu a jednotlivé naměřené hodnoty. Hodnotu Charpyho energie při pokojové teplotě nelze porovnávat s požadavkem stanoveným při teplotě −20 °C.
Stejnou důslednost vyžaduje i měření tvrdosti. ISO 6506-1:2014 stanoví Brinellovu metodu pro kovové materiály včetně stacionárních a přenosných zařízení (International Organization for Standardization, 2014). Ověřte typ indentoru, zkušební sílu, dobu působení, stav povrchu a místo zkoušky. ISO 18265:2013 poskytuje převody tvrdosti a odhady pevnosti v tahu pro stanovené kovové materiály, upozorňuje však, že převedené hodnoty nenahrazují výsledky získané správnou standardní zkušební metodou (International Organization for Standardization, 2013). Převedená hodnota tvrdosti podle Brinella proto nemůže splnit požadavek na pevnost v tahu, pokud řídicí dokument takový postup výslovně nepovoluje.
Porovnejte výsledky se správným akceptačním ustanovením
Porovnejte každý požadovaný jednotlivý výsledek s přesným akceptačním ustanovením, nikoli s obecnou tabulkou nalezenou jinde. Ustanovení může stanovovat minimální mez kluzu a pevnost v tahu, minimální prodloužení vztažené k měřicí délce, maximální tvrdost, minimální průměrnou rázovou energii, minimální jednotlivou hodnotu rázové energie nebo přípustné limity rozměrů a nespojitostí. Součástí porovnání jsou také jednotky a teplota. Totéž platí pro pravidla zaokrouhlování.
Před přijetím průměrné hodnoty zkontrolujte skutečná jednotlivá měření. Pokud požadavek na Charpyho zkoušku stanoví jak průměrnou, tak jednotlivou minimální hodnotu, mohou tři hodnoty splnit průměrný limit, zatímco jedna nesplní jednotlivý limit. Pokud je prodloužení uvedeno při jiné měřicí délce, než jakou požaduje specifikace, není číselná hodnota přímo porovnatelná. Stejná opatrnost je nutná u meze kluzu, pokud protokol neuvádí, zda je výsledek založen na mezi kluzu nebo na stanovené metodě smluvní meze.
Opakovaná zkouška není automatickým nápravným prostředkem pro každou nevyhovující hodnotu. Příslušná specifikace výrobku může povolit další zkušební tělesa, pokud byla zkouška neplatná, zkušební těleso se přetrhlo mimo přípustné místo nebo se uplatní stanovené pravidlo pro opakovanou zkoušku. Může vyžadovat zkoušení ze stejné tavby nebo dávky a může stanovit, jak se vyhodnocují náhradní výsledky. Laboratoř nemůže jednoduše vymazat první výsledek tím, že získá příznivější druhý výsledek. V záznamu musí zůstat původní výsledek, důvod opakované zkoušky, její schválení, náhradní zkušební tělesa a konečné použité pravidlo.
U svarů porovnejte indikace s příslušnou akceptační tabulkou a metodou kontroly. AISC uvádí běžné metody NDE a odkazuje na článek 8 AWS D1.1/D1.1M pro metody kontroly svarů a akceptační kritéria (American Institute of Steel Construction, 2024). Řídicí ustanovení může rozlišovat mezi indikacemi podobnými trhlinám, nedostatečným provařením, pórovitostí, podřezáním a limity velikosti nebo umístění. Údaj „zkoušeno ultrazvukem“ nepředstavuje rozhodnutí o shodě, dokud není indikace posouzena podle stanovených akceptačních kritérií.
Důsledný pracovní postup tedy spočívá v tom, že se identifikuje jakost a forma výrobku; stanoví se řídicí specifikace, předpis nebo smlouva; potvrdí se odběr vzorků podle ISO 377:2017 nebo stanoveného postupu; zvolí se požadovaná metoda ASTM nebo ISO; ověří se identita, orientace a rozměry zkušebního tělesa a podmínky zkoušky; přezkoumají se jednotlivé výsledky a podpůrná dokumentace; a podle řídicích pravidel se určí shoda, způsobilost k opakované zkoušce nebo neshoda. Tato posloupnost brání tomu, aby bylo platné číslo použito jako neplatný důkaz.
Zdroje
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html