




Co w rzeczywistości ustalają metody badań stali
Badanie stali nie jest pojedynczym zdarzeniem typu „zaliczone–niezaliczone”. Stanowi powiązany łańcuch działań: identyfikację materiału, wybór próbki i zapewnienie jej identyfikowalności, przygotowanie próbki do badań, zastosowanie określonej procedury pomiarowej, zaraportowanie wyniku, jego interpretację w odniesieniu do obowiązującego wymagania oraz podjęcie decyzji co do dalszego postępowania. Wynik próby rozciągania nie ma samodzielnego znaczenia, jeżeli próbka pochodziła z niewłaściwego miejsca, temperatura badania była nieprawidłowa albo granica akceptacji dotyczyła innej specyfikacji wyrobu.
To rozróżnienie ma znaczenie, ponieważ ten sam gatunek stali może występować w różnych postaciach wyrobu, zakresach grubości, stanach obróbki cieplnej i kategoriach zastosowania. Płyta, pręt, rura, odkuwka i konstrukcja spawana mogą wymagać różnych miejsc pobierania próbek, geometrii próbek, częstotliwości badań i granic akceptacji. Stwierdzenie „stal przeszła próbę rozciągania” jest zatem niepełne. Przydatne stwierdzenie powinno wskazywać specyfikację wyrobu, wytop lub partię, próbkę, metodę, zmierzoną właściwość oraz obowiązującą wartość graniczną.
Metoda badania a kryterium akceptacji
Metoda badania określa sposób wykonania pomiaru. Nie określa automatycznie, czy uzyskany wynik jest akceptowalny.
ASTM A370-26 obejmuje badania rozciągania, zginania, twardości i udarności, natomiast akceptację określa obowiązująca specyfikacja produktu lub umowa zakupu. Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.ASTM A370-26 ilustruje ten podział. Norma obejmuje procedury prób rozciągania, zginania, twardości i udarności stali, stali nierdzewnych oraz pokrewnych wyrobów ze stopów. Określa między innymi wymagania dotyczące przygotowania próbek, przeprowadzania badań, obliczeń i raportowania. ASTM A370-26 wyraźnie wskazuje również, że akceptację określa właściwa specyfikacja wyrobu lub umowa zakupu, a nie sama metoda badania (ASTM International, 2026).
Trzy terminy, których nie wolno mylić
- Metoda
- Sposób pomiaru i obliczania danej właściwości.
- Kryterium
- Wymaganie dotyczące wartości minimalnej, maksymalnej, zakresu lub kategorii.
- Decyzja
- Decyzja o przyjęciu, ponownym badaniu, naprawie, dalszej ocenie, obniżeniu klasy lub odrzuceniu.
Różnicę można ująć następująco:
- Metoda: W jaki sposób mierzy się granicę plastyczności i oblicza wynik?
- Kryterium: Jaka jest wymagana minimalna granica plastyczności, maksymalna twardość, odporność na zginanie lub energia udarności?
- Decyzja co do dalszego postępowania: Czy badany wyrób jest zgodny, wymaga ponownego badania zgodnie z dopuszczalnymi zasadami, powinien zostać naprawiony lub poddany dalszej ocenie, czy też należy go odrzucić?
| Zgłoszony wynik | Możliwe wymaganie | Znaczenie |
|---|---|---|
| Granica plastyczności 355 MPa | Minimum 345 MPa | Może spełniać wymagania tej klasy i warunku dotyczącego grubości |
| Granica plastyczności 355 MPa | Inne wymaganie dotyczące produktu lub obróbki cieplnej | Może wymagać innej decyzji |
| Granica plastyczności 355 MPa | Brak zidentyfikowanej specyfikacji produktu | Nie może stanowić podstawy decyzji o zgodności lub niezgodności |
Laboratorium badawcze może prawidłowo przeprowadzić próbę rozciągania i zaraportować granicę plastyczności wynoszącą 355 MPa. Wartość ta nie oznacza automatycznie wyniku negatywnego ani pozytywnego. Jedna specyfikacja może wymagać dla określonego gatunku i grubości minimum 345 MPa; inny wyrób, stan obróbki cieplnej lub warunek umowny może wymagać innej wartości. Ten sam wynik liczbowy może prowadzić do różnych decyzji co do dalszego postępowania.
Metoda określa również szczegóły, które mogą zmienić wynik. ISO 6892-1:2019 określa badanie rozciągania materiałów metalowych w temperaturze pokojowej i definiuje właściwości mechaniczne, które można wyznaczyć, w tym właściwości wynikające z przebiegu zależności naprężenie–odkształcenie (International Organization for Standardization, 2019). Sama norma nie stwierdza, że każda stal o zmierzonej granicy plastyczności jest odpowiednia do zastosowania w konstrukcji lub w granicy ciśnieniowej.
Ta sama zasada dotyczy badań udarności i twardości. ISO 148-1:2016 określa wahadłowe badanie udarności metodą Charpy’ego z karbem V i U w celu wyznaczenia pochłoniętej energii udaru (International Organization for Standardization, 2016). Metoda określa konfigurację karbu, układ badania i raportowaną energię; obowiązująca specyfikacja określa wymaganą energię, temperaturę badania, orientację, liczbę próbek oraz sposób oceny wyników pojedynczych i średnich. ISO 6506-1:2014 określa badanie twardości metodą Brinella materiałów metalowych, w tym za pomocą maszyn stacjonarnych i przenośnych (International Organization for Standardization, 2014). Liczba twardości jest wynikiem pomiaru, a nie uniwersalnym świadectwem akceptacji.
Właściwości materiału a zgodność wyrobu
Właściwość materiału Zmierzona reakcja określonej próbki badanej w określonych warunkach badania, taka jak granica plastyczności, twardość, wydłużenie lub pochłonięta energia udarności.
Właściwość materiału opisuje zachowanie próbki w określonych warunkach. Zgodność wyrobu oznacza natomiast, że wyrób w dostarczonej i zidentyfikowanej postaci spełnia wszystkie mające zastosowanie wymagania.
Wymagania wykraczające poza właściwości mechaniczne
- Skład chemiczny Analiza stopu musi odpowiadać obowiązującej klasie materiału.
- Wymiary Dostarczony produkt musi spełniać wymagania wymiarowe.
- Stan powierzchni Wady powierzchni, powłoki i przygotowanie powierzchni mogą podlegać kontroli.
- Jednorodność wewnętrzna Nieciągłości mogą wymagać badań nieniszczących.
- Identyfikowalność Produkt i próbka badana muszą pozostać powiązane z wytopem lub partią.
- Obróbka cieplna Stan dostawy musi odpowiadać określonemu stanowi.
Pytania te są powiązane, ale nie są wzajemnie zamienne. Próba rozciągania może ustalić dla badanej próbki granicę plastyczności, wytrzymałość na rozciąganie, wydłużenie i przewężenie. Sama próba nie ustala jednak składu chemicznego, wymiarów, stanu powierzchni, ciągłości wewnętrznej, jakości spoin, identyfikowalności ani zgodności z wymaganą obróbką cieplną. Zgodność wyrobu może zależeć od wszystkich tych czynników.[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
Pobieranie próbek jest częścią materiału dowodowego. ISO 377:2017 określa zasady identyfikacji, lokalizacji i przygotowania próbek oraz próbek do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i rurowych (International Organization for Standardization, 2017). Wynik uzyskany z prawidłowo obrobionej próbki pobranej w wymaganym miejscu oznacza coś innego niż wynik uzyskany z przypadkowego kawałka wyciętego z łatwo dostępnej krawędzi. Łańcuch zostaje przerwany, gdy próbki nie można powiązać z wytopem, partią, wyrobem, orientacją lub grubością objętą wymaganiem.[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
Zaraportowane właściwości wymagają również starannej interpretacji. Przeliczenia twardości są częstym źródłem zawyżonych twierdzeń. ISO 18265:2013 zawiera tabele przeliczeniowe dla skal twardości oraz szacunkowej wytrzymałości na rozciąganie stali niestopowych i niskostopowych, staliwa, stali narzędziowych i innych materiałów metalowych. Norma ostrzega, że wartości przeliczone nie zastępują wyników uzyskanych właściwą, znormalizowaną metodą badania (International Organization for Standardization, 2013). Wynik Brinella przeliczony na szacunkową wytrzymałość na rozciąganie nie stanowi takiego samego dowodu jak próba rozciągania przeprowadzona zgodnie z ISO 6892-1:2019 lub metodą wymaganą przez specyfikację wyrobu.[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
Zgodność może dotyczyć również spoiny lub elementu, a nie stali rodzimej. AWS D1.1/D1.1M:2025-AMD1 określa wymagania dotyczące spawania konstrukcyjnych stali, obejmujące kwalifikowanie technologii spawania i spawaczy, wykonanie, metody badań oraz kryteria akceptacji spoin (American Welding Society, 2025). AISC wskazuje badania wizualne, penetracyjne, magnetyczno-proszkowe, radiograficzne i ultradźwiękowe jako powszechne metody badań nieniszczących oraz wskazuje Rozdział 8 AWS D1.1/D1.1M jako źródło metod kontroli spoin i kryteriów akceptacji (American Institute of Steel Construction, 2024). Wykrycie wskazania nie jest równoznaczne z wykryciem niezgodności dyskwalifikującej; jego znaczenie zależy od właściwej metody badania i reguły akceptacji.
Dlaczego nadrzędna specyfikacja wyrobu ma decydujące znaczenie
| Funkcja dokumentu | Przykłady w artykule | Typowa odpowiedzialność |
|---|---|---|
| Pobieranie próbek | ISO 377:2017 | Identyfikacja, lokalizacja i przygotowanie próbek oraz kawałków próbnych |
| Badania mechaniczne | ASTM A370-26; ISO 6892-1:2019 | Procedura badawcza i zgłaszane właściwości |
| Badania udarności | ISO 148-1:2016 | Pochłonięta energia udarności dla próbki Charpy’ego z karbem V lub U |
| Badanie twardości | ISO 6506-1:2014 | Metoda badania Brinella |
| Akceptacja spoin | AWS D1.1/D1.1M:2025-AMD1 | Kwalifikowanie, kontrola i kryteria akceptacji spoin |
| Zakup produktu | API Specification 5L | Wymagania dotyczące wytwarzania, badań, kontroli i akceptacji rur |
Specyfikacja wyrobu dostarcza brakującego kontekstu. Określa gatunek lub oznaczenie, postać wyrobu, wymiary, stan dostawy, wymagane badania, częstotliwość pobierania próbek, orientację próbek, temperaturę badania, zasady raportowania oraz granice akceptacji. Umowa zakupu może wprowadzać dodatkowe wymagania, lecz należy ją interpretować wraz z przywołaną normą, a nie traktować jako dokument niezależny.[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
Specyfikacja API 5L stanowi wyraźny przykład dotyczący rur stalowych stosowanych w systemach transportu rurociągowego. Jej wytyczne zakupowe odnoszą się do konieczności określenia wymagań dotyczących produkcji, badań, kontroli i akceptacji (American Petroleum Institute, 2013). Właściwe pytanie nie brzmi wyłącznie, czy próbka rury została zbadana. Należy ustalić, czy określona rura, pochodząca ze zidentyfikowanej jednostki produkcyjnej, spełniła wymagania związane z zamówionym oznaczeniem wyrobu i planem kontroli.
Taka hierarchia zapobiega częstemu błędowi: wyborowi znanej wartości granicznej tylko dlatego, że pojawia się ona w raporcie z badań, podręczniku lub innej normie dotyczącej stali. ASTM A370-26 może określać procedurę, podczas gdy norma wyrobu, na przykład dotycząca płyt, prętów, kształtowników lub rur, podaje wymaganie liczbowe. AWS D1.1/D1.1M może mieć zastosowanie do połączenia spawanego, podczas gdy specyfikacja metalu rodzimego określa wymagania dla materiału podstawowego. Umowa może następnie nakładać dodatkowe badania lub ustanawiać bardziej rygorystyczne wartości graniczne.
Prawidłowa decyzja dotycząca akceptacji zachowuje zatem powiązania między identyfikacją, pobieraniem próbek, metodą, wynikiem i kryterium. Jeżeli jedno z tych ogniw zostanie zerwane, liczba może nadal być technicznie poprawna, lecz twierdzenie o zgodności nie będzie poparte dowodami. Badania ustalają zmierzone fakty; nadrzędna specyfikacja wyrobu określa, co te fakty oznaczają dla dostarczonej stali.

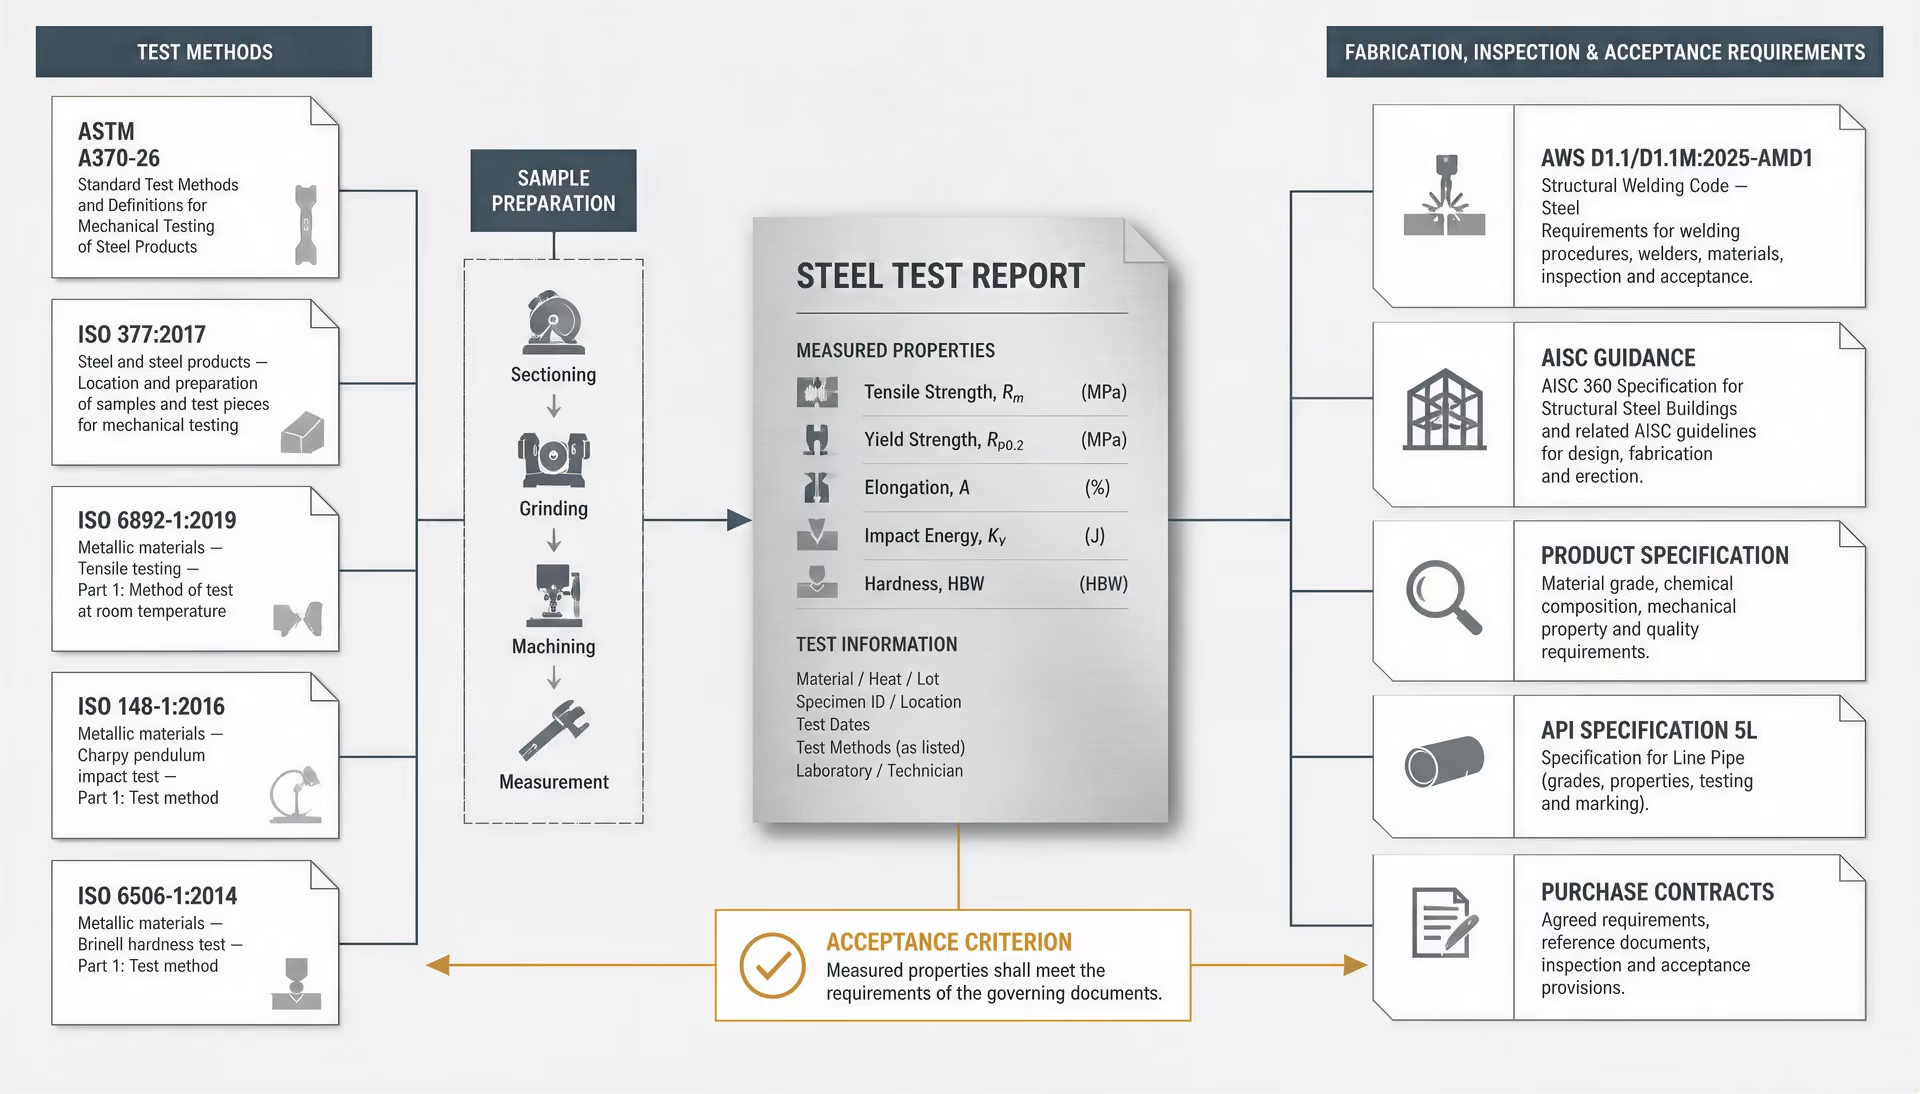
Architektura Norm: ASTM, ISO, AWS, AISC i API
Wynik badania stali nie ma niezależnego znaczenia w kategoriach spełnienia lub niespełnienia wymagań. Jego znaczenie zależy od łańcucha odniesień: dostarczanego wyrobu, miejsca i orientacji próbki, procedury badania, raportowanej właściwości oraz dokumentu określającego wartość graniczną. ASTM A370-26 może określać sposób przeprowadzenia próby rozciągania lub próby udarności, natomiast specyfikacja wyrobu ASTM, dokument API, specyfikacja projektu lub umowa zakupu określa, czy zmierzona wartość jest akceptowalna. Normy ISO mogą zajmować to samo miejsce w łańcuchu, ale nie zastępują automatycznie wymagań ASTM.
Rozróżnienie to ma znaczenie, ponieważ organizacje normalizacyjne przypisują swoim dokumentom różne zadania. ASTM i ISO przede wszystkim definiują metody badań oraz przygotowanie próbek. AWS D1.1/D1.1M:2025-AMD1 reguluje spawanie stali konstrukcyjnej, w tym kwalifikowanie, wytwarzanie, kontrolę i kryteria odbioru spoin. AISC dostarcza wytycznych dotyczących projektowania i kontroli, a nie uniwersalnego zamiennika specyfikacji materiałowej. Specyfikacja API 5L łączy wymagania dotyczące wytwarzania rur, badań, kontroli, dokumentacji i zakupu dla systemów transportu rurociągowego.
Normy definiujące pomiary
ASTM A370-26 jest ogólną normą badań mechanicznych stali, stali nierdzewnej i powiązanych wyrobów ze stopów. Obejmuje próby rozciągania, zginania, twardości i udarności, w tym szczegóły procedur wpływające na wynik. Szczegóły te mogą obejmować wymiary próbki, wyposażenie badawcze, przygotowanie, przeprowadzenie badania oraz sposób raportowania właściwości. ASTM A370-26 sama w sobie nie stwierdza, że każdy wytop lub wyrób stalowy jest akceptowalny. ASTM International wskazuje, że podstawą akceptacji jest odpowiednia specyfikacja wyrobu lub umowa zakupu.
ISO rozdziela kilka funkcji, które ASTM A370-26 przedstawia w ramach jednego ogólnego systemu badań. ISO 377:2017 reguluje identyfikację, lokalizację i przygotowanie próbek oraz odcinków próbnych do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i wyrobów rurowych. Określa, z którego miejsca pobiera się próbkę i w jaki sposób się ją przygotowuje. Nie jest to to samo zagadnienie co sposób przykładania siły przez maszynę wytrzymałościową.
ISO 6892-1:2019 określa próbę rozciągania materiałów metalowych w temperaturze pokojowej oraz wskazuje właściwości mechaniczne, które można wyznaczyć. Raport może zawierać granicę plastyczności, wytrzymałość na rozciąganie, wydłużenie lub przewężenie, jednak raportowana właściwość musi być powiązana z określoną procedurą badania i warunkami pomiaru. Wartość uzyskana dla próbki o niewłaściwej orientacji, przy nieodpowiedniej długości pomiarowej lub z zastosowaniem innej procedury szybkości odkształcania nie staje się równoważna wyłącznie dlatego, że ma tę samą jednostkę.
Badanie udarności ma własną metodę. ISO 148-1:2016 określa badanie udarności metodą wahadłową z zastosowaniem próbek Charpy’ego z karbem V i U w celu wyznaczenia energii pochłoniętej podczas udaru w materiałach metalowych. Geometria karbu, orientacja próbki, temperatura badania oraz liczba próbek mogą wpływać na raportowany wynik. Wymogu umownego dotyczącego energii udarności Charpy’ego z karbem V w określonej temperaturze nie można spełnić przez powołanie się na nieokreślony wynik badania udarności.
Twardość również wymaga zdefiniowania metody. ISO 6506-1:2014 określa próbę twardości metodą Brinella dla materiałów metalowych i ma zastosowanie do maszyn stacjonarnych oraz przenośnych. Do metody należą wgłębnik, siła badania, stan powierzchni, odstępy oraz pomiar odcisku. Liczba twardości bez podania skali i metody jest niepełna; określenie „twardość 220” nie wskazuje, czy wynik dotyczy skali Brinella, Rockwella, czy też wartości przeliczonej.
ISO 18265:2013 zawiera tabele przeliczeniowe dla skal twardości oraz wartości szacunkowych wytrzymałości na rozciąganie dla stali niestopowych i niskostopowych, staliwnych, narzędziowych oraz innych materiałów metalowych. Przeliczenia pomagają porównywać wyniki lub wspierają ograniczoną ocenę inżynierską, jednak norma ostrzega, że wartość przeliczona nie zastępuje wyniku uzyskanego właściwą, znormalizowaną metodą badania. Wynik badania twardości Brinella przeliczony na szacunkową wytrzymałość na rozciąganie nie zastępuje zatem próby rozciągania, jeżeli specyfikacja wyrobu wymaga określenia wytrzymałości na rozciąganie.
Przepisy określające wykonanie i kryteria odbioru spoin
Badania materiału i kontrola spoin odpowiadają na różne pytania. Próba rozciągania ocenia właściwości mechaniczne materiału lub próbki kwalifikacyjnej spoiny. Badania nieniszczące mają na celu wykrycie nieciągłości w gotowej spoinie lub elemencie bez usuwania odcinka próbnego. Żadnego z tych wyników nie można prawidłowo interpretować bez obowiązującego wymagania odbiorowego.
AWS D1.1/D1.1M:2025-AMD1 ustanawia wymagania dotyczące spawania stali konstrukcyjnej. Obejmuje kwalifikowanie procedur spawania, kwalifikowanie spawaczy i operatorów spawania, nadzór nad procesem wytwarzania, metody kontroli oraz kryteria odbioru spoin. Jego kryteria mają zastosowanie do kategorii spoin i warunków objętych przepisami; nie są uniwersalnymi wartościami granicznymi dla każdego złącza stalowego, elementu ciśnieniowego ani obwodowej spoiny rurociągu.
Wytyczne AISC wskazują badanie wizualne, badanie penetracyjne, badanie magnetyczno-proszkowe, badanie radiograficzne i badanie ultradźwiękowe jako powszechne metody badań nieniszczących. Wskazują również rozdział 8 AWS D1.1/D1.1M jako źródło metod kontroli spoin i kryteriów odbioru. Metoda musi odpowiadać podejrzewanej nieciągłości i konfiguracji złącza. Badanie wizualne może wykryć profil powierzchni, widoczne pęknięcia, podtopienia lub problemy wymiarowe, ale nie może potwierdzić braku wewnętrznych nieciągłości płaskich. Badanie ultradźwiękowe lub radiograficzne może być wymagane, jeżeli dokumentacja projektu przewiduje badanie objętościowe.
Dokumenty AISC służą jako wytyczne dotyczące projektowania konstrukcji stalowych, wytwarzania i kontroli w określonym zakresie; nie sprawiają, że każdy wyrób stalowy staje się materiałem AISC. Kształtownik W, połączenie spawane i rura rurociągowa mogą podlegać różnym normom materiałowym, zasadom projektowania i postanowieniom dotyczącym kontroli. Inspektor musi ustalić, który dokument ma zastosowanie do danego elementu oraz która klauzula określa wartość graniczną.
Normy wyrobów i wymagania dotyczące zakupu
Normy wyrobów określają właściwości i warunki, które musi spełniać dostarczany element. Mogą one określać skład chemiczny, wymiary, obróbkę cieplną, właściwości przy rozciąganiu, energię udarności, twardość, stan powierzchni, badania dodatkowe, badania powtórne, znakowanie i certyfikację. Metoda badania może wynikać z ASTM A370-26 lub dokumentu ISO, podczas gdy norma wyrobu określa minimalną granicę plastyczności, wytrzymałość na rozciąganie, wydłużenie lub energię udarności. Dlatego świadectwo laboratoryjne stwierdzające „zbadano zgodnie z ISO 6892-1:2019” jest niepełne, jeżeli nie wskazuje oznaczenia wyrobu i wartości granicznych akceptacji.
Specyfikacja API 5L dotyczy rur stalowych do systemów transportu rurociągowego. Zawarte w niej wytyczne dotyczące zakupu podkreślają, że dokumenty zamówienia powinny określać odpowiednią trasę wytwarzania, wymagania dotyczące badań, kontroli i odbioru. Nabywca może być zobowiązany do określenia specyfikacji wyrobu rury, gatunku lub poziomu wytrzymałości, stanu dostawy, wymiarów, rodzaju rury, wymagań dotyczących badań nieniszczących, prób hydraulicznych, wymagań dotyczących udarności, badań dodatkowych i dokumentacji. Bez tych ustaleń określenie „rura API 5L” może nie przekazywać pełnego zakresu zobowiązań umownych.
Ta sama zasada ma zastosowanie, gdy dokumenty są stosowane łącznie. ISO 377:2017 może określać lokalizację próbki, ISO 6892-1:2019 procedurę próby rozciągania, a norma wyrobu wymaganą granicę plastyczności i wydłużenie. AWS D1.1/D1.1M:2025-AMD1 może regulować spoinę konstrukcyjną, a postanowienia projektowe AISC określać, kiedy wymagana jest kontrola. Specyfikacja API 5L może dodawać postanowienia dotyczące wytwarzania i kontroli właściwe dla rur. Dokumenty te mogą współdziałać, ale nie są wzajemnie zamienne. Zastąpienie normy dotyczącej przygotowania próbki normą dotyczącą metody badania lub zastąpienie przepisów dotyczących odbioru spoiny sprawozdaniem z badania materiału zrywa powiązanie między pomiarem a akceptacją.

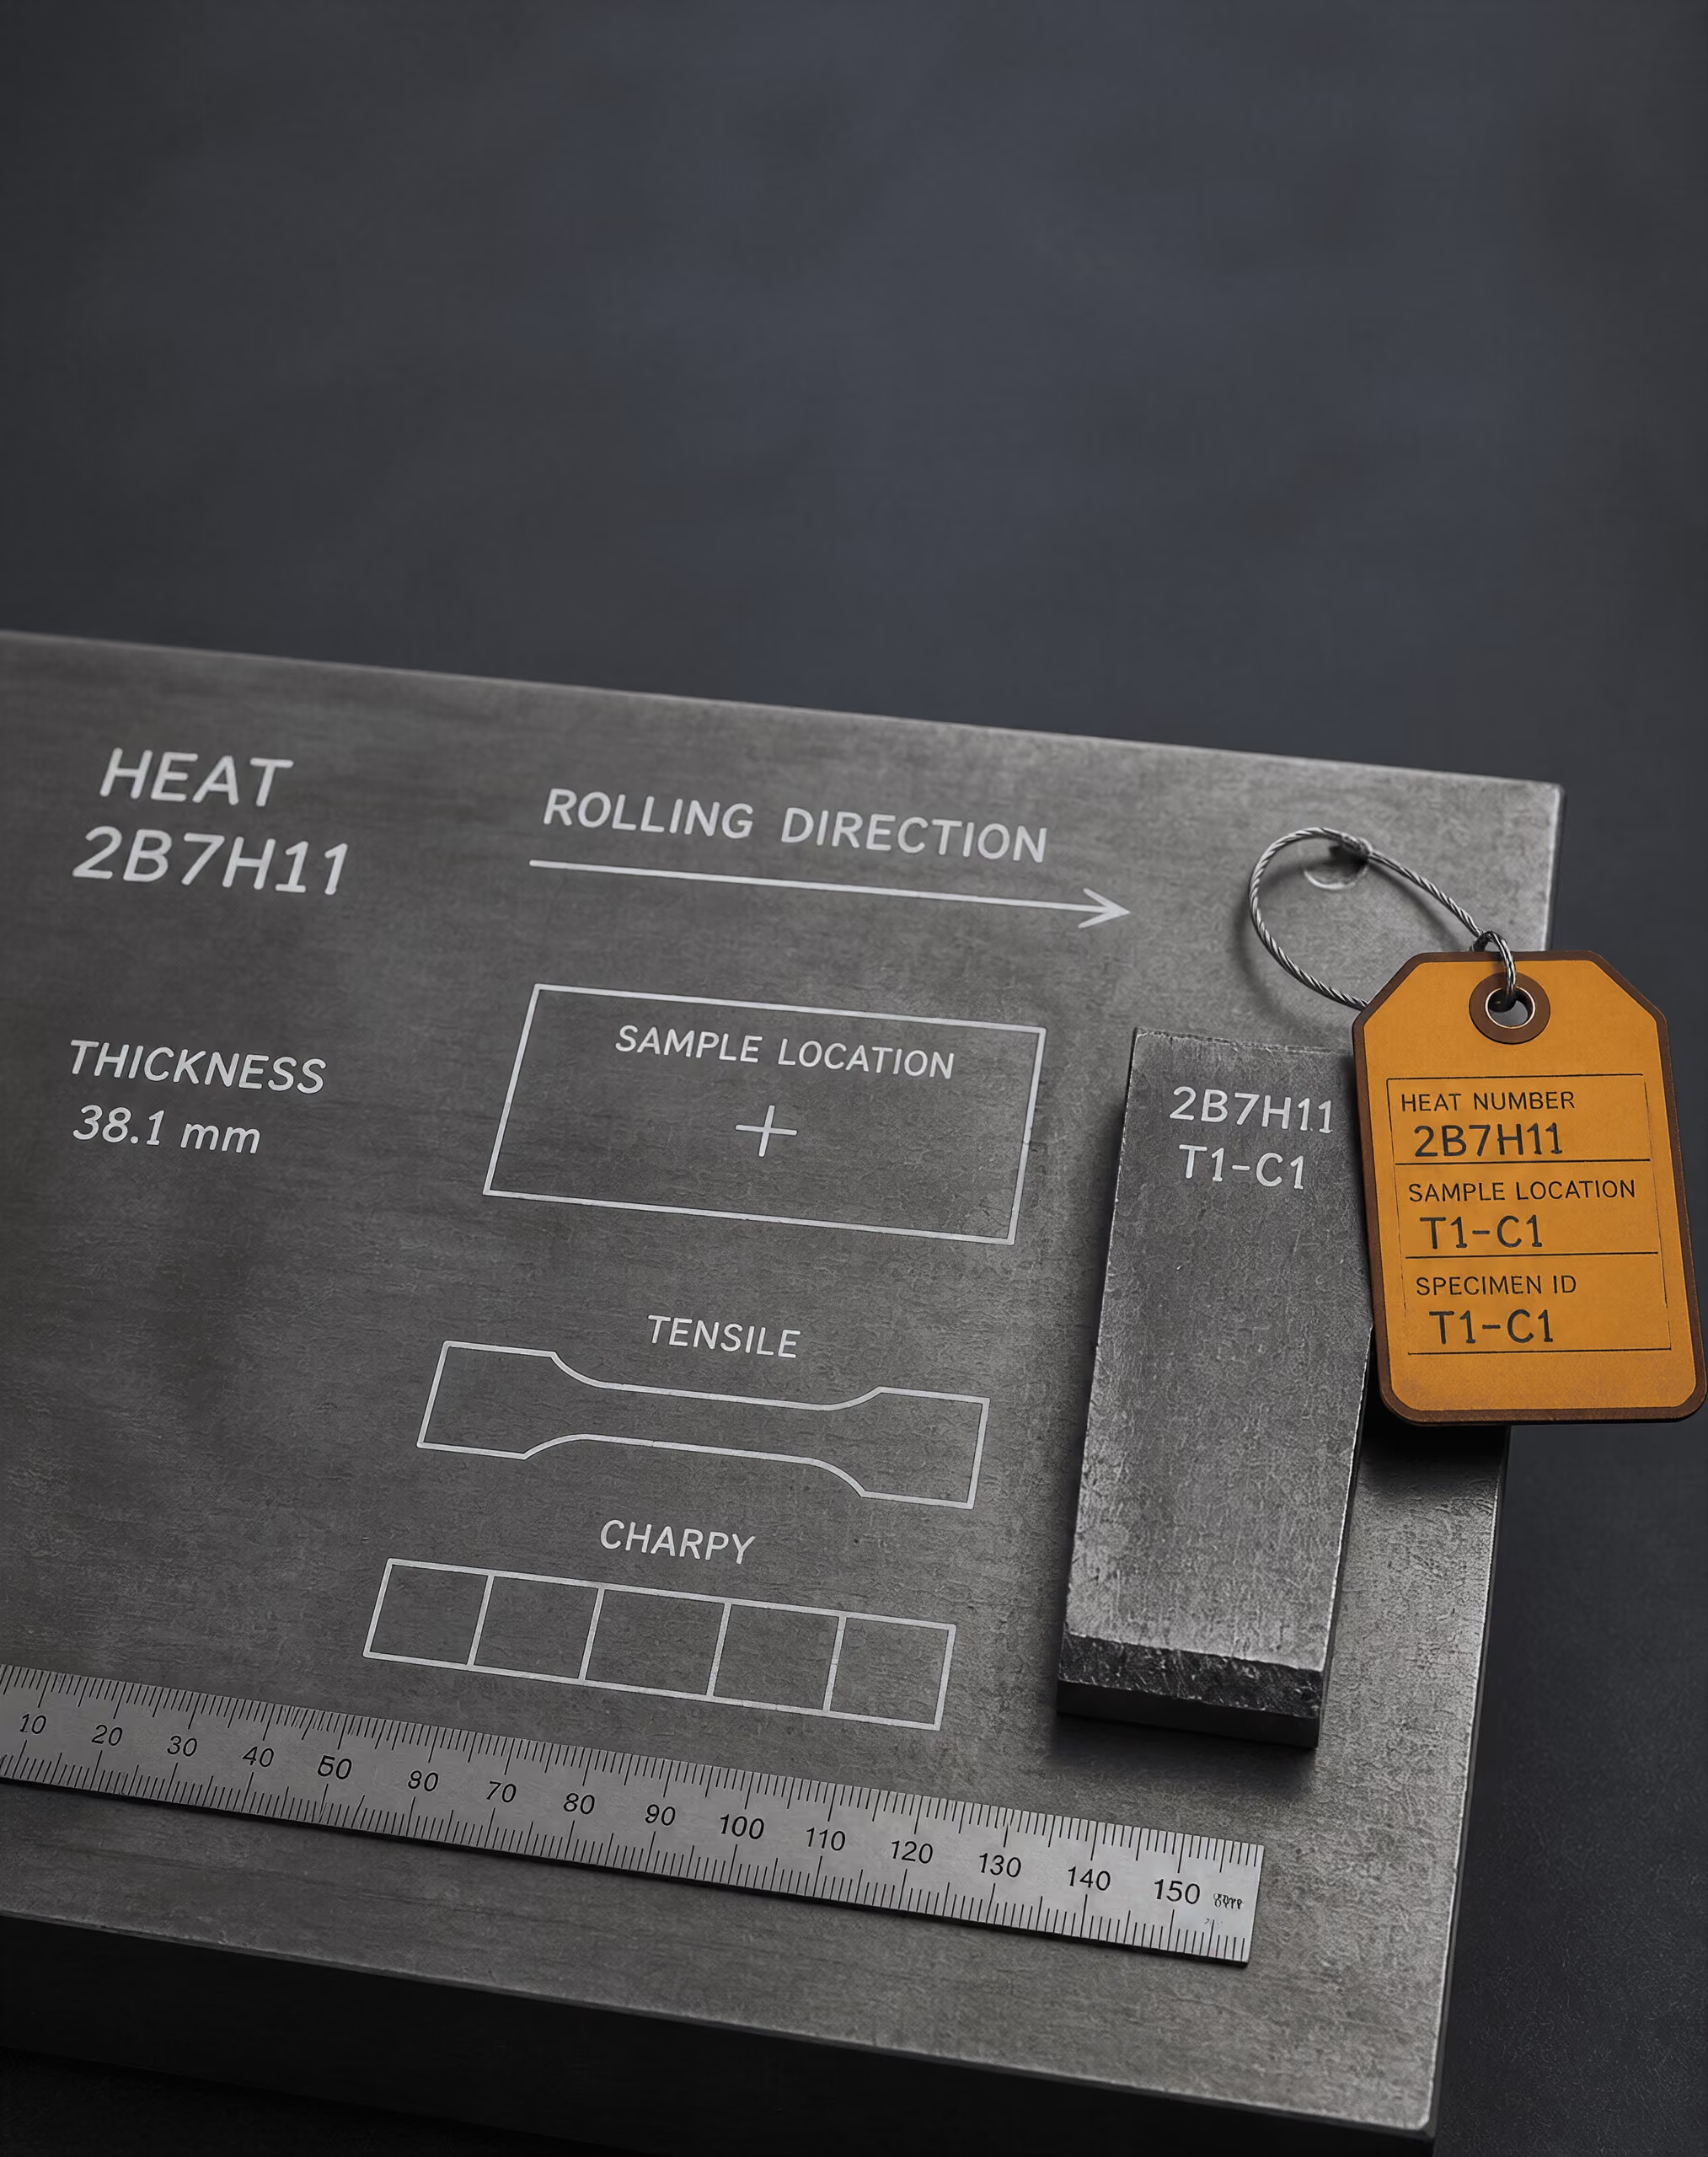
Pobieranie Próbek, Identyfikowalność i Przygotowanie Odcinków Próbnych
Wytop, partia, postać wyrobu i identyfikacja próbki
Wynik badania mechanicznego dotyczy określonego kawałka stali, a nie samej nazwy gatunku. „S355” lub „ASTM A36” oznacza kategorię specyfikacji, ale nie identyfikuje wytopu, grubości wyrobu, historii walcowania, stanu dostawy ani dokładnego miejsca, z którego pobrano próbkę. Dwa wyroby noszące to samo nominalne oznaczenie gatunku mogą różnić się segregacją, strukturą ziarnistą, rozkładem wtrąceń, naprężeniami własnymi i właściwościami lokalnymi. Odcinek próbny nie jest zatem reprezentatywny tylko dlatego, że na jego świadectwie podano ten sam gatunek co dla badanego materiału.
ISO 377:2017 ustanawia zasady identyfikacji, lokalizacji i przygotowania próbek oraz odcinków próbnych do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i wyrobów rurowych. Jej podstawowym wymaganiem praktycznym jest zachowanie ciągłości identyfikacji. Laboratorium musi mieć możliwość powiązania odcinka próbnego z próbką, próbki z wyrobem, a wyrobu z wytopem lub partią odnotowaną w dokumentach kontroli.
- Tożsamość materiału
- Oznaczenie dostawcy, numer wytopu lub odlewu, specyfikacja i klasa materiału
- Informacje o produkcie
- Postać produktu, wymiary nominalne i stan dostawy
- Tożsamość badania
- Numer kawałka próbnego, kierunek, metoda i przygotowanie
- Identyfikowalność
- Próbka powiązana z produktem, a produkt powiązany z wytopem lub partią
Przydatny zapis identyfikacyjny zazwyczaj obejmuje oznaczenie producenta stali lub dostawcy, numer wytopu, numer odlewu lub topienia, jeżeli ma zastosowanie, specyfikację wyrobu i gatunek, postać wyrobu, wymiary nominalne, stan dostawy oraz miejsce pobrania próbki. Powinien również wskazywać numer odcinka próbnego, kierunek badania, metodę badania oraz wszelkie czynności przygotowawcze lub odstępstwa od określonej procedury. Sprawozdanie zawierające zapis „próba rozciągania — S355”, ale pozbawione numeru wytopu i informacji o lokalizacji w wyrobie, utraciło dane niezbędne do oceny, czy wynik odnosi się do dostarczonego materiału.
Terminy heat i lot nie są wymienne. Termin heat zasadniczo oznacza stal wyprodukowaną z jednego kontrolowanego wytopu lub odlewu. Termin lot może być zdefiniowany w specyfikacji wyrobu jako grupa produktów wykonanych z jednego wytopu, w jednym zakresie wymiarowym, w tych samych warunkach przetwarzania lub według innej określonej kombinacji kryteriów. Definicję określa mająca zastosowanie specyfikacja. Plan pobierania próbek, który traktuje całą dostawę jako jedną partię, podczas gdy obowiązująca norma rozdziela wytopy, zakresy grubości lub trasy wytwarzania, może prowadzić do formalnie uporządkowanego, lecz technicznie nieważnego wyniku.
Istotne jest również powiązanie metody z kryterium akceptacji. ASTM A370-26 określa procedury badań rozciągania, zginania, twardości i udarności stali, stali nierdzewnej oraz powiązanych wyrobów ze stopów, lecz nie rozstrzyga, czy konkretny wynik spełnia wymagania. Kryterium akceptacji wynika z mającej zastosowanie specyfikacji wyrobu lub umowy zakupu (ASTM International, 2026). Dokumentacja próbki musi zatem zachowywać wystarczającą ilość informacji umożliwiających identyfikację tej specyfikacji, w tym — w stosownych przypadkach — jej wydania.
Zasada ta wykracza poza badania mechaniczne. API Specification 5L dotyczy rur stalowych do systemów transportu rurociągowego i wymaga, aby dla zamawianego wyrobu określono wymagania dotyczące wytwarzania, badań, kontroli i akceptacji (American Petroleum Institute, 2013). Tożsamość rury, trasa wytwarzania, wytop, numer rury oraz status kontroli muszą pozostać ze sobą powiązane podczas wycinania i wysyłania próbek. Laboratorium nie może naprawić przerwanego łańcucha identyfikacji poprzez uzyskanie dokładniejszej wartości twardości.
Położenie i orientacja w wyrobie
Położenie miejsca pobrania próbki jest zmienną metalurgiczną. W walcowanej płycie środek może charakteryzować się inną populacją wtrąceń i innym rozkładem segregacji niż powierzchnia. W grubym przekroju prędkości chłodzenia i odkształcenie mogą zmieniać się w całej grubości. W pręcie lub walcówce właściwości mogą różnić się między środkiem a obszarem zewnętrznym. W wyrobach rurowych na wynik mogą wpływać położenie w ściance, położenie spoiny, orientacja szwu oraz odległość od końca. Z tego względu ISO 377:2017 obejmuje poszczególne postacie wyrobów oddzielnie, zamiast traktować całą stal jako jednolity blok.
Postać wyrobu należy odnotować przed pobraniem próbki. Do istotnych postaci należą kształtowniki konstrukcyjne, pręty, walcówka, wyroby płaskie, takie jak blacha gruba i blacha cienka, oraz wyroby rurowe. Próbka do badania rozciągania wycięta z półki kształtownika nie jest automatycznie równoważna próbce wyciętej ze środnika. Próbka pobrana ze środka grubości płyty nie jest automatycznie równoważna próbce powierzchniowej. W przypadku rury próbka z metalu rodzimego nie jest wymienna z próbką zawierającą spoinę wzdłużną lub strefę wpływu ciepła.
Równie ważna jest orientacja. Określenie „wzdłużna” zwykle oznacza, że główna oś próbki przebiega zgodnie z kierunkiem walcowania, ciągnienia, wyciskania lub wytwarzania rury. Określenie „poprzeczna” oznacza, że przebiega ona prostopadle do tego kierunku, z uwzględnieniem definicji i dopuszczalnych położeń pobierania próbek określonych w obowiązującej normie. Kierunek należy oznaczyć na wyrobie przed cięciem; nie powinien być później ustalany na podstawie kształtu nieoznakowanego wycinka.
Specyfikacje wyrobów często wymagają wykonania wzdłużnych lub poprzecznych prób rozciągania, próbek do zginania albo próbek do badania udarności, a także mogą określać odległość od powierzchni, krawędzi, spoiny lub końca wyrobu. Jeżeli specyfikacja płyty wymaga poprzecznej próby rozciągania, wyniku wzdłużnego nie można zastąpić tylko dlatego, że próbkę łatwiej było obrobić. Podobnie próbki Charpy’ego mogą wymagać określonej orientacji i kierunku karbu, aby karb obejmował zamierzoną płaszczyznę mikrostrukturalną. ISO 148-1:2016 określa metodę wahadłowego badania udarności z karbem V i karbem U do wyznaczania pochłoniętej energii udarności, lecz specyfikacja wyrobu określa wymaganą orientację, temperaturę, liczbę próbek oraz zasadę akceptacji (International Organization for Standardization, 2016).
Co powinien zawierać zapis pobierania próbek
- 1 Kierunek walcowania lub produkcji.
- 2 Krawędź odniesienia i powierzchnia produktu.
- 3 Położenie spoiny lub szwu, jeżeli ma zastosowanie.
- 4 Położenie względem grubości i granice cięcia.
- 5 Przeniesione oznaczenia, osoba odpowiedzialna i czas przeniesienia oznaczeń.
Szkic lub fotografia miejsca pobrania próbki często ma większą wartość niż ogólne stwierdzenie, że wycinek pochodził „z płyty”. Może ona przedstawiać kierunek walcowania, krawędź odniesienia, powierzchnię, spoinę lub szew, położenie w grubości oraz granice cięcia. Oznaczenia powinny, w miarę możliwości, pozostać zachowane po cięciu. Jeżeli jest to niemożliwe, laboratorium powinno niezwłocznie przenieść identyfikację na nową próbkę oraz odnotować, kto i kiedy dokonał tego przeniesienia.
Pobieranie próbek musi również uwzględniać zadawane pytanie. Badanie certyfikacyjne może wykazać zgodność określonego wytopu i partii wyrobu. Badanie elementu, który uległ uszkodzeniu, może wymagać pobrania próbek z obszaru pęknięcia, nieuszkodzonego metalu rodzimego, metalu spoiny oraz strefy wpływu ciepła. Są to różne populacje. Połączenie ich pod jedną etykietą gatunku może ukryć miejsce odpowiedzialne za uszkodzenie.
Obróbka mechaniczna, przygotowanie karbu i zabezpieczenie materiału dowodowego
Przygotowanie próbki może zmienić mierzoną właściwość. Próbki do badania rozciągania muszą być obrabiane mechanicznie zgodnie z wymiarami, długością pomiarową, stanem powierzchni i geometrią wymaganymi przez wybraną metodę. ISO 6892-1:2019 określa badanie rozciągania materiałów metalowych w temperaturze pokojowej oraz właściwości mechaniczne, które można wyznaczyć, lecz wynik zależy od prawidłowo przygotowanej próbki i dokładnych pomiarów wymiarów (International Organization for Standardization, 2019). Nadmierne szlifowanie, głębokie ślady narzędzi, przegrzanie lub nieprawidłowy promień przejścia mogą powodować przedwczesne pęknięcie albo zmieniać podłużenie przy zerwaniu.
Ta sama ostrożność dotyczy twardości. ISO 6506-1:2014 określa metodę Brinella dla materiałów metalowych, w tym badania wykonywane za pomocą maszyn stacjonarnych i przenośnych. Powierzchnia badania musi być odpowiednia do wykonania odcisku, a jej położenie należy odnotować. Wartość twardości zmierzona na zgorzelinie, materiale odwęglonym, licu spoiny lub powierzchni zmienionej przez szlifowanie może odpowiadać na inne pytanie niż twardość metalu rodzimego. ISO 18265:2013 podaje przeliczenia twardości i oszacowania wytrzymałości na rozciąganie dla określonych materiałów metalowych, w tym stali niestopowych i niskostopowych, lecz stwierdza, że wartości przeliczone nie zastępują wyników uzyskanych właściwą, znormalizowaną metodą badania (International Organization for Standardization, 2013). Przeliczonej wartości Brinella nie należy przedstawiać jako wyniku badania rozciągania.
Przygotowanie karbu wymaga jeszcze ściślejszej kontroli. W badaniu Charpy’ego geometria karbu, jego orientacja, położenie oraz stan powierzchni określają miejsce zapoczątkowania pęknięcia. Karb musi zostać wykonany w określonym kierunku i obszarze; odwrócony karb może odsłonić inną płaszczyznę mikrostrukturalną. Próbkę należy chronić przed uszkodzeniem karbu oraz przed pomyleniem z próbkami z innego wytopu lub innego położenia. Etykiety, schematy i fotografie powinny dokumentować kierunek karbu przed badaniem, a nie dopiero po oddzieleniu przełamanej połówki od jej identyfikacji.
Należy również odnotować metodę cięcia. Cięcie termiczne, piłowanie, cięcie nożycami, obróbka mechaniczna i metody elektroerozyjne mogą pozostawiać różne warstwy wpływu ciepła, odkształcenia lub naprężenia szczątkowe. Obowiązująca norma dotycząca wyrobu lub badania może określać, ile materiału należy usunąć przed ostateczną obróbką mechaniczną. Jeżeli przygotowanie odbiega od tego wymagania, odstępstwo należy ująć w sprawozdaniu. Jest ono informacją dotyczącą badania, a nie szczegółem administracyjnym.
W przypadku zakwestionowania wyniku lub prowadzenia badania uszkodzenia należy zachować materiał macierzysty i odrzucone fragmenty. Oryginalne oznaczenia, odcięte fragmenty, przełamane końce próbek do badania rozciągania, połówki próbek Charpy’ego, fotografie odcisków twardości oraz zapisy obróbki mechanicznej należy przechowywać pod tą samą identyfikacją próbki. W przypadku wyrobów spawanych należy, gdy ma to znaczenie, zachować makrofotografie lub fotografie powierzchni przedstawiające spoinę, granicę wtopienia i strefę wpływu ciepła. Badania nieniszczące nie zastępują tego łańcucha. AISC wskazuje badania wizualne, penetracyjne z użyciem penetrantów barwnych, magnetyczno-proszkowe, radiograficzne i ultradźwiękowe jako powszechnie stosowane metody, natomiast AWS D1.1/D1.1M:2025-AMD1 określa wymagania dotyczące spawania stali konstrukcyjnych w zakresie kwalifikowania, wytwarzania, kontroli oraz kryteriów akceptacji spoin (American Welding Society, 2025; American Institute of Steel Construction, 2024).
W końcowym sprawozdaniu należy określić, co zbadano, skąd pochodziła próbka, jak była zorientowana, w jaki sposób ją przygotowano, jaką metodę zastosowano oraz która specyfikacja dostarczyła kryterium akceptacji. Dopiero wtedy zgłoszoną wartość można porównać z właściwym wymaganiem.
Tożsamość chemiczna i ograniczenia badań mechanicznych
Oznaczenie gatunku i tożsamość materiału
Gatunek stali nie jest definiowany na podstawie jednego wyniku próby rozciągania. Jego tożsamość wynika przede wszystkim z oznaczenia materiału i składu chemicznego określonych w mającej zastosowanie normie wyrobu. Właściwości mechaniczne wskazują następnie, czy materiał w stanie dostawy spełnia wymagania eksploatacyjne tej normy.
To rozróżnienie ma znaczenie, ponieważ podobne wartości wytrzymałości mogą występować w różnych stopach. Konstrukcyjna stal węglowa ASTM A36/A36M, niskostopowa stal o wysokiej wytrzymałości ASTM A572/A572M Grade 50 oraz nierdzewna stal ASTM A240/A240M Type 304 mogą wszystkie dawać akceptowalne wyniki próby rozciągania dla konkretnego projektu, jednak nie są materiałami zamiennymi. Różnią się układami dodatków stopowych, odpornością korozyjną, wymaganiami dotyczącymi spawania, postaciami wyrobu oraz wymaganymi kryteriami odbioru. Raport z próby rozciągania, w którym odnotowano granicę plastyczności 350 MPa, nie identyfikuje tego, który z tych gatunków poddano badaniu.
Oznaczenie należy zatem odczytywać jako kompletne określenie, a nie jako pojedynczą liczbę lub nazwę handlową. Może ono obejmować normę nadrzędną, gatunek, klasę, typ, postać wyrobu, zakres grubości, stan dostawy, wymagania dodatkowe oraz stan obróbki cieplnej. „Grade 50” bez podania normy i postaci wyrobu jest oznaczeniem niepełnym. To samo oznaczenie liczbowe może wiązać się z różnymi wymaganiami określonymi w różnych specyfikacjach.
Weryfikacja chemiczna pozwala rozstrzygnąć kwestię tożsamości materiału. Analiza wytopu lub wyrobu zwykle obejmuje takie pierwiastki jak węgiel, mangan, fosfor, siarka, krzem, chrom, nikiel, molibden, miedź, niob, wanad lub tytan — zależnie od wymagań dotyczących danego gatunku. Wartości graniczne określa norma wyrobu, natomiast przedstawiona analiza musi być powiązana z materiałem reprezentowanym przez świadectwo badań. Zgodności nie potwierdza się wyłącznie na podstawie tego, że materiał ma wystarczającą wytrzymałość.
ASTM A370-26 określa procedury prób rozciągania, zginania, twardości i udarności stali, stali nierdzewnej oraz powiązanych wyrobów ze stopów, ale nie ustanawia jednej uniwersalnej wartości granicznej decydującej o zaliczeniu lub niezaliczeniu badania dla każdej stali. ASTM International stwierdza, że odbiór określa właściwa specyfikacja wyrobu lub umowa zakupu (ASTM International, 2026). Metoda badania i wymaganie odbiorowe stanowią odrębne elementy systemu kontroli.
Dlaczego badania mechaniczne nie mogą zastąpić weryfikacji chemicznej
Próba rozciągania mierzy takie właściwości jak granica plastyczności, wytrzymałość na rozciąganie, wydłużenie i przewężenie, zgodnie z określoną procedurą. ISO 6892-1:2019 określa sposób przeprowadzania prób rozciągania materiałów metalowych w temperaturze pokojowej oraz właściwości mechaniczne, które można wyznaczyć (International Organization for Standardization, 2019). Norma ta nie określa pełnego składu chemicznego stopu ani nie dowodzi, że próbka ma deklarowane oznaczenie gatunku.
Próba zginania ocenia ciągliwość oraz występowanie pęknięć przy zastosowaniu określonego trzpienia i kąta zginania. Badanie twardości mierzy odporność na wciskanie wgłębnika. ISO 6506-1:2014 określa metodę Brinella dla materiałów metalowych, w tym dla urządzeń stacjonarnych i przenośnych (International Organization for Standardization, 2014). Próba udarności mierzy energię pochłoniętą przy określonym karbie, w określonej temperaturze i przy zastosowaniu określonego układu wahadłowego; ISO 148-1:2016 obejmuje próby Charpy’ego z karbem V i U (International Organization for Standardization, 2016). Żaden z tych wyników nie stanowi odcisku palca składu chemicznego.
Wartość twardości można przeliczyć na szacunkową wytrzymałość na rozciąganie, jednak takie oszacowanie nie może zastąpić wymaganej próby rozciągania. ISO 18265:2013 podaje przeliczenia twardości i szacunkowe wartości wytrzymałości na rozciąganie dla wybranych stali niestopowych i niskostopowych, staliwnych, narzędziowych oraz innych materiałów metalowych, jednocześnie ostrzegając, że wartości przeliczone nie zastępują wyników uzyskanych właściwą, znormalizowaną metodą badania (International Organization for Standardization, 2013). To ograniczenie ma jeszcze większe znaczenie przy próbie określenia gatunku wyłącznie na podstawie twardości.
Obróbka cieplna dobrze ilustruje ten problem. Hartowanie i odpuszczanie może zwiększyć wytrzymałość stali, której skład chemiczny różni się od składu innej stali osiągającej podobną wytrzymałość dzięki dodatkom stopowym lub procesowi wytwarzania. Zgniot na zimno może zmienić twardość i granicę plastyczności bez zmiany składu objętościowego. Na odnotowany wynik wpływają również grubość, miejsce pobrania próbki, struktura ziaren, segregacja oraz temperatura badania. Technicznie poprawna próba rozciągania może zatem dokładnie opisywać próbkę, nie dając jednak rozstrzygającej odpowiedzi, czy była ona wykonana ze stali ASTM A516/A516M Grade 70, ASTM A572/A572M Grade 50 czy z innego materiału o nakładających się właściwościach.
Równie istotna jest kontrola próbek. ISO 377:2017 określa identyfikację, miejsce pobrania i przygotowanie próbek oraz odcinków próbnych do mechanicznych badań kształtowników stalowych, prętów, walcówki, wyrobów płaskich i rurowych (International Organization for Standardization, 2017). Jeżeli pobrana zostanie próbka z niewłaściwej płyty, o niewłaściwej grubości lub w niewłaściwej orientacji albo z nieodpowiedniego miejsca wyrobu, laboratorium może prawidłowo zastosować metodę, a mimo to uzyskać wynik, którego nie można odnieść do deklarowanego materiału.
Dokumentacja na poziomie wytopu i ryzyko pomieszania materiałów
Praktycznym połączeniem tożsamości i właściwości użytkowych jest numer wytopu. Wytop to określona ilość stali wyprodukowana w ramach konkretnej operacji topienia lub ujęta w konkretnym zapisie produkcyjnym. Świadectwo odbioru hutniczego, raport z badań materiału lub certyfikat powinny łączyć numer wytopu z identyfikacją wyrobu, gatunkiem, wymiarami, stanem, analizą chemiczną, wynikami badań mechanicznych oraz wszelkimi wymaganymi badaniami dodatkowymi. Powiązanie to musi być zachowane podczas cięcia, przetwarzania, składowania i montażu.
Certyfikat dotyczący wytopu H12345 nie może automatycznie potwierdzać zgodności płyty oznaczonej H12345A, pozostałości materiału bez zachowanego oznakowania ani wiązki zawierającej kilka wytopów. Oznaczenia mogą zostać usunięte podczas śrutowania, cięcia, nakładania powłok lub wykonywania konstrukcji. Po utracie identyfikowalności późniejsza próba rozciągania nie przywraca tej identyfikowalności. Potwierdza ona właściwości badanego elementu, ale nie jego pochodzenie ani pełną tożsamość chemiczną.
Podobne ryzyko stwarza składowanie materiałów zmieszanych. Płyty ze stali ASTM A36/A36M i ASTM A572/A572M Grade 50 mogą wyglądać identycznie i mogą dawać zbliżone wyniki prób zginania lub twardości. Po przygotowaniu powierzchni, które usuwa widoczne oznaczenia, można również pomylić element ze stali nierdzewnej z elementem ze stali węglowej. Jeżeli próbka zostanie pobrana z niewłaściwego elementu, raport laboratorium może być prawidłowy, lecz przypisany do niewłaściwego wytopu.
Dlatego analiza chemiczna, oznaczenia, certyfikaty i raporty z badań mechanicznych muszą być analizowane jako jeden łańcuch identyfikowalności. W przypadku stalowych rur przewodowych wytyczne dotyczące zakupów zawarte w API Specification 5L odnoszą się do konieczności określenia wymagań dotyczących wytwarzania, badań, kontroli i odbioru, zamiast polegania na ogólnym wyniku badania (American Petroleum Institute, 2013). W spawaniu konstrukcyjnym AWS D1.1/D1.1M:2025-AMD1 odrębnie określa kwalifikowanie technologii spawania, kwalifikowanie spawaczy, metody kontroli oraz kryteria odbioru spoin (American Welding Society, 2025). Kontrola spoiny nie może skorygować faktu, że materiał podstawowy nie został zidentyfikowany.
Prawidłowy wniosek jest ograniczony, ale istotny: badania mechaniczne ustalają zmierzone właściwości prawidłowo zidentyfikowanej próbki. Weryfikacja chemiczna ustala, czym jest materiał. Żadna z tych funkcji nie może zastąpić drugiej.

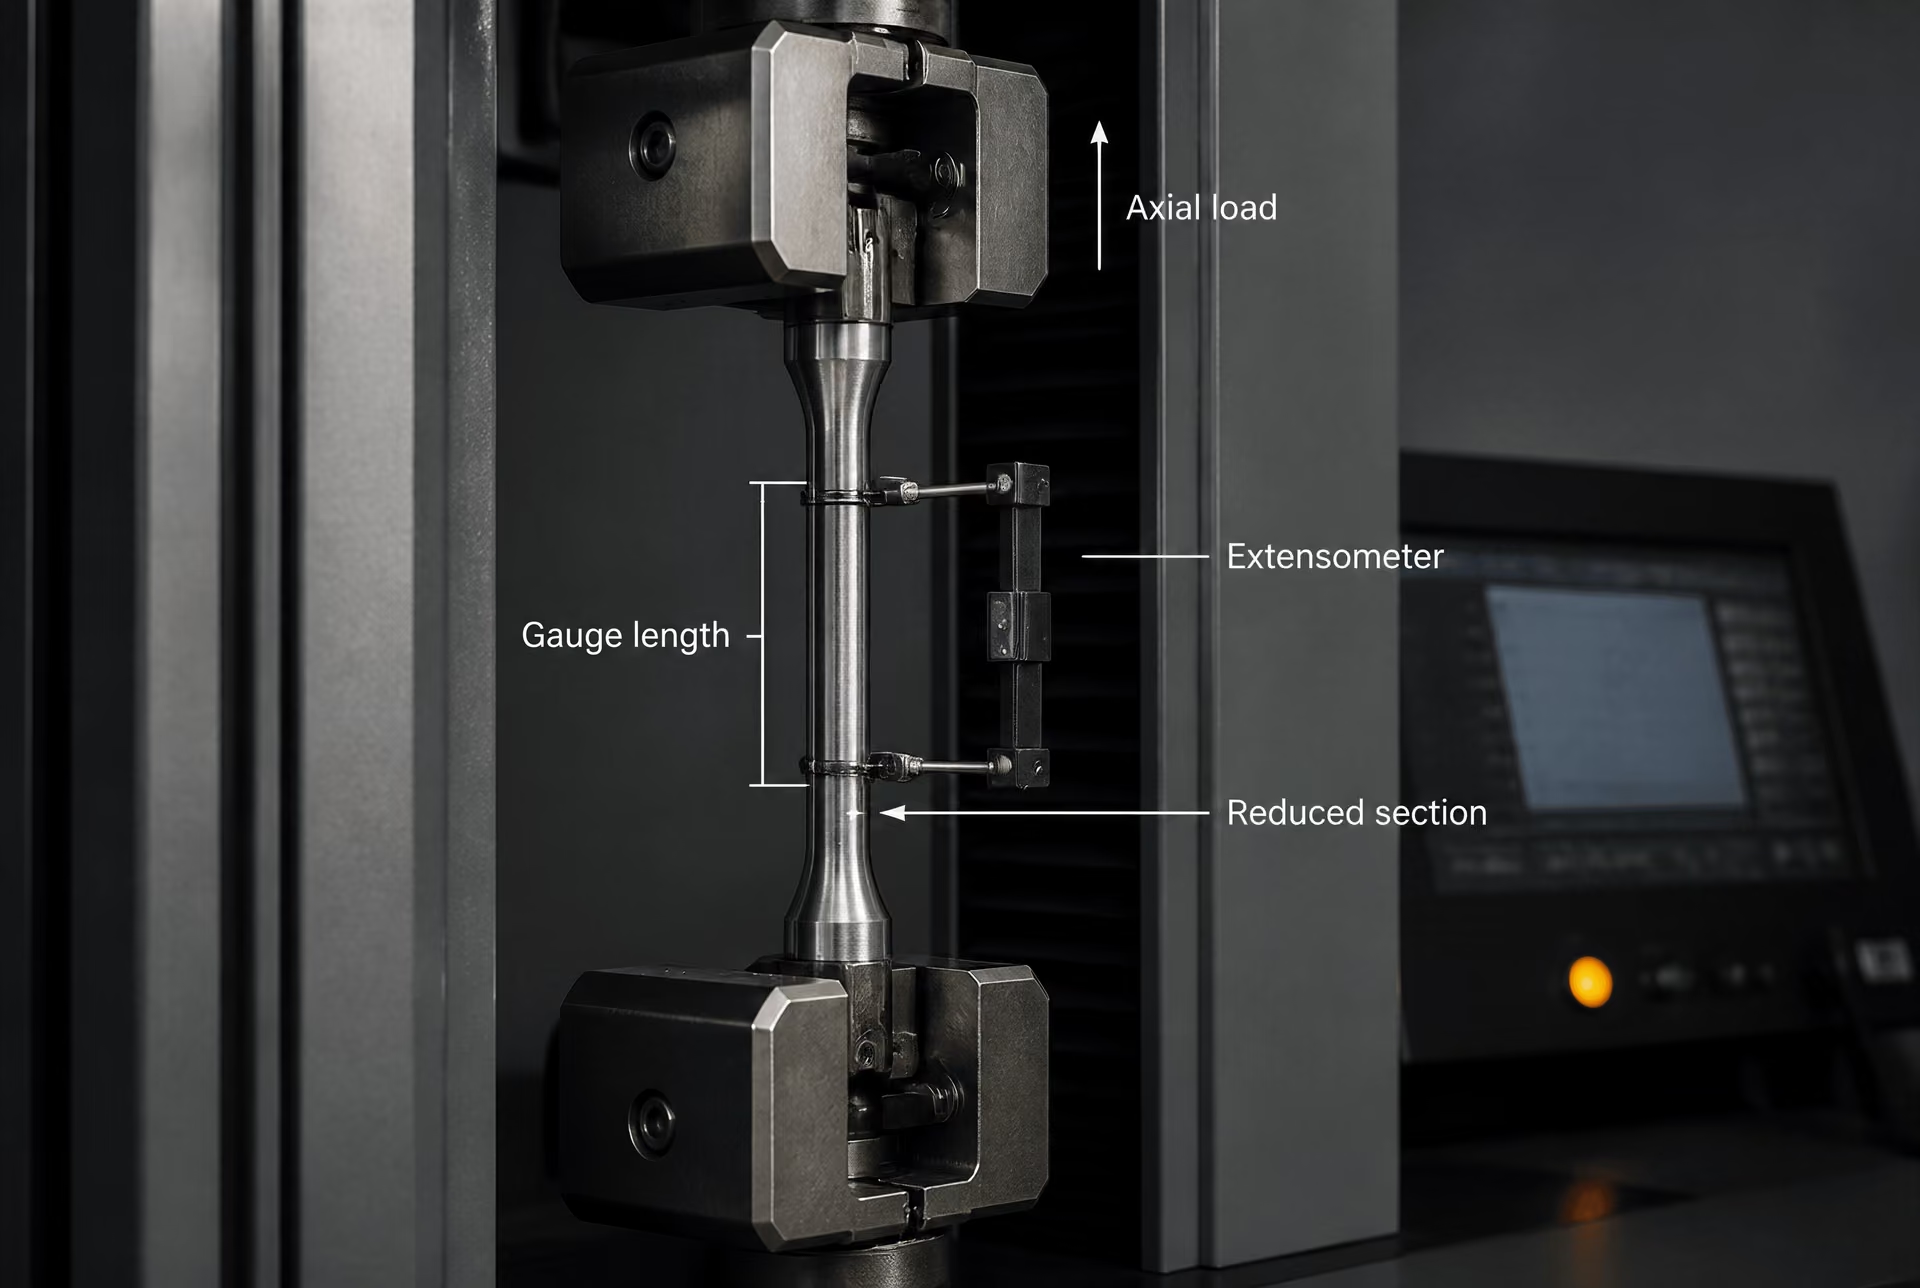
Próba rozciągania stali w temperaturze pokojowej
Próba rozciągania mierzy reakcję próbki stali na stopniowo zwiększające się osiowe obciążenie w temperaturze pokojowej. Badanie może wykazać naprężenie, przy którym rozpoczyna się odkształcenie plastyczne, maksymalne osiągnięte naprężenie umowne oraz wielkość trwałego odkształcenia przed zerwaniem. Wyniki te pomagają scharakteryzować wytop, płytę, pręt, rurę, odkuwkę lub inny wyrób, jednak badanie nie stanowi uniwersalnej podstawy decyzji o zaliczeniu lub niezaliczeniu. Wynik nabiera znaczenia dopiero wtedy, gdy podana wartość zostanie powiązana z właściwą postacią wyrobu, miejscem pobrania próbki, geometrią próbki, normą badania i wymaganiem odbiorowym.[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
To rozróżnienie ma znaczenie, ponieważ laboratorium badawcze może zastosować prawidłową procedurę próby rozciągania, podczas gdy inspektor posłuży się niewłaściwą specyfikacją wyrobu. Z drugiej strony specyfikacja wyrobu może wymagać wyniku, którego nie da się wiarygodnie uzyskać z nieodpowiedniej próbki lub w badaniu prowadzonym bez właściwej kontroli. ASTM A370-26 obejmuje próby rozciągania, zginania, twardości i udarności stali, stali nierdzewnej oraz powiązanych wyrobów ze stopów, pozostawiając wymagania odbiorowe właściwej specyfikacji wyrobu lub umowie zakupu (ASTM International, 2026). ISO 6892-1:2019 określa próby rozciągania materiałów metalowych w temperaturze pokojowej i wskazuje właściwości mechaniczne, które można wyznaczyć (International Organization for Standardization, 2019).
ISO 6892-1:2019 i ASTM A370-26
ISO 6892-1:2019 jest ogólną metodą prób rozciągania materiałów metalowych w temperaturze pokojowej. Obejmuje przygotowanie i oznakowanie odcinków próbnych, wymagania dotyczące maszyny wytrzymałościowej, pomiar siły i wydłużenia, prędkości badania, wyznaczanie właściwości oraz sporządzanie raportu. Norma zapewnia podstawę uzyskiwania porównywalnych wyników, lecz nie określa minimalnej granicy plastyczności ani minimalnego wydłużenia dla każdego gatunku stali.
ASTM A370-26 pełni podobną funkcję koordynującą dla wielu wyrobów stalowych i stopowych w systemach kontroli opartych na normach ASTM. Postanowienia dotyczące próby rozciągania należy interpretować łącznie z odpowiednią specyfikacją materiałową. Na przykład właściwa specyfikacja może określać, czy wynik należy podać jako granicę plastyczności czy punkt plastyczności, czy do wyznaczenia umownej granicy plastyczności stosuje się określone wydłużenie, jaka długość pomiarowa obowiązuje przy oznaczaniu wydłużenia oraz czy wymagane jest oznaczenie przewężenia. Metoda badania określa procedurę, natomiast specyfikacja wyrobu określa wymaganie.
Wybór próbki jest częścią tego powiązania. ISO 377:2017 określa zasady identyfikacji, lokalizacji oraz przygotowania próbek i odcinków próbnych do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i wyrobów rurowych. Wyrób może wymagać próbki wzdłużnej, poprzecznej albo próbki pobranej z określonego położenia w kierunku grubości. Próbka z blachy wycięta równolegle do kierunku walcowania nie musi wykazywać takiego samego zachowania kierunkowego jak próbka wycięta poprzecznie do tego kierunku. W przypadku rury należy uwzględnić między innymi krzywiznę, grubość ścianki, spłaszczanie oraz położenie odcinka próbnego. Laboratorium powinno odnotować wyrób, z którego pobrano próbkę, oznaczenie wytopu lub odlewu, orientację, grubość lub średnicę oraz położenie pobrania próbki.
Część pomiarowa próbki musi mieć określoną geometrię, a do pomiaru wydłużenia stosuje się długość pomiarową. Znormalizowane wymiary zapewniają porównywalność wyników wydłużenia. Nie oznacza to jednak, że każda geometria jest wzajemnie zamienna. Próbka proporcjonalna i próbka nieproporcjonalna mogą wykazywać różne wydłużenia procentowe, ponieważ końcowe odkształcenie nie rozkłada się niezależnie od długości pomiarowej i kształtu przekroju poprzecznego. Znaczenie ma również obróbka mechaniczna: głębokie ślady narzędzia, ostre przejścia, przegrzanie, odwęglenie lub niewłaściwy stan powierzchni mogą spowodować przedwczesne pęknięcie albo zmienić zmierzoną ciągliwość.
Maszyna wytrzymałościowa musi przykładać siłę rozciągającą wzdłuż osi próbki oraz dokładnie mierzyć siłę i wydłużenie w wymaganym zakresie. Mocowanie powinno zapobiegać poślizgowi, nie powodując zgniatania, zginania ani powstawania koncentracji naprężeń w pobliżu uchwytów. Błędy ustawienia mogą powodować naprężenia zginające, które nie są częścią zamierzonej próby jednoosiowej. Procedura określa również szybkość obciążania lub odkształcania. Nadmierna szybkość może wpływać na pozorne zachowanie materiału w zakresie granicy plastyczności i na zmierzone wydłużenie, natomiast niepotrzebnie mała lub niestabilna szybkość może utrudniać porównywanie wyników.
Ekstensometr mierzy wydłużenie na określonej długości pomiarowej. Nie jest on jedynie urządzeniem zwiększającym dokładność badania; jego długość pomiarowa, sposób zamocowania, zakres, rozdzielczość, wzorcowanie oraz moment odłączenia wpływają na to, jaką właściwość można wyznaczyć. Ekstensometr stosowany do wyznaczania zachowania w zakresie granicy plastyczności lub umownej granicy plastyczności musi pozostawać zamocowany i zachowywać dokładność w odpowiedniej części krzywej naprężenie–odkształcenie. Jeżeli zostanie odłączony przed pęknięciem, przemieszczenie trawersy maszyny nie może automatycznie zastąpić wydłużenia na długości pomiarowej, ponieważ przemieszczenie trawersy obejmuje również odkształcenia w uchwytach, ramie maszyny i innych elementach. W protokole badania należy określić sposób pomiaru wydłużenia oraz moment odłączenia ekstensometru, jeżeli metoda dopuszcza jego odłączenie.
Granica plastyczności, umowna granica plastyczności, wytrzymałość na rozciąganie, wydłużenie i przewężenie
| Właściwość | Co opisuje | Istotny warunek zgłaszania wyniku |
|---|---|---|
| Granica plastyczności | Naprężenie związane z początkiem odkształcenia plastycznego | Należy podać, czy zastosowano wyraźną granicę plastyczności, czy inną definicję |
| Umowna granica plastyczności | Naprężenie związane z określonym odkształceniem trwałym | Należy podać określone przesunięcie lub wydłużenie |
| Wytrzymałość na rozciąganie | Maksymalne osiągnięte naprężenie inżynierskie | Obliczana z wykorzystaniem początkowego pola przekroju poprzecznego |
| Wydłużenie | Wydłużenie na określonej długości pomiarowej | Długość pomiarowa musi towarzyszyć wartości procentowej |
| Przewężenie | Zmniejszenie pola przekroju poprzecznego w miejscu zerwania | Mierzone w przewężeniu i zgłaszane oddzielnie |
Granica plastyczności opisuje naprężenie związane z początkiem odkształcenia plastycznego. Niektóre stale wykazują wyraźny górny i dolny punkt plastyczności: materiał osiąga maksymalne naprężenie, a następnie kontynuuje odkształcenie plastyczne przy niższym, względnie stałym naprężeniu. Inne stale nie wykazują wyraźnego punktu plastyczności. Ich krzywa naprężenie–odkształcenie przechodzi stopniowo od zachowania sprężystego do plastycznego, dlatego do zdefiniowania powtarzalnej wartości stosuje się określone przesunięcie lub wydłużenie.
Umowna granica plastyczności jest miarą odkształcenia plastycznego wyznaczaną na podstawie przesunięcia. Oznaczenie takie jak umowna granica plastyczności przy określonym procentowym odkształceniu odnosi się do naprężenia wymaganego do uzyskania tego trwałego odkształcenia zgodnie z określoną metodą. Dokładna wartość przesunięcia musi wynikać z właściwej normy lub specyfikacji wyrobu. Umowna granica plastyczności nie jest zatem zamienna z wizualnie określonym punktem plastyczności i nie należy jej podawać pod ogólnym określeniem „granica plastyczności”, gdy wymaganie nadrzędnego dokumentu dotyczy umownej granicy plastyczności.
Wytrzymałość na rozciąganie, często określana jako maksymalna wytrzymałość na rozciąganie, jest maksymalnym naprężeniem umownym osiągniętym podczas badania. Oblicza się ją jako iloraz największej zarejestrowanej siły i początkowego pola przekroju poprzecznego. Po osiągnięciu tego maksimum w próbce ciągliwej zwykle rozwija się miejscowe przewężenie. Rzeczywiste obciążenie może się zmniejszać, mimo że materiał w obszarze przewężenia nadal ulega odkształceniu plastycznemu. Wytrzymałość na rozciąganie nie oznacza zatem naprężenia w chwili pęknięcia i sama w sobie nie określa stopnia ciągliwości.
Wydłużenie jest miarą wydłużenia na określonej długości pomiarowej po pęknięciu, zwykle wyrażaną jako procent początkowej długości pomiarowej. Przełamane części składa się razem, a końcową długość pomiarową mierzy się zgodnie z właściwą metodą. Wydłużenie silnie zależy od długości pomiarowej, geometrii próbki, orientacji, grubości, stanu powierzchni oraz rozkładu odkształcenia plastycznego. Krótka długość pomiarowa może obejmować większą część odkształcenia związanego z miejscowym przewężeniem i prowadzić do uzyskania innej wartości procentowej niż długość dłuższa. Długość pomiarowa musi być podana wraz z wynikiem.
Przewężenie jest miarą zmniejszenia pola przekroju poprzecznego w miejscu pęknięcia. Oblicza się je, porównując początkowe pole przekroju z najmniejszym końcowym polem przekroju w obszarze przewężenia, a następnie wyrażając różnicę jako procent początkowego pola. W przeciwieństwie do wydłużenia przewężenie koncentruje się na miejscowym zmniejszeniu przekroju, a nie na całkowitym wydłużeniu na określonej długości. Dwie próbki mogą wykazywać podobne wydłużenie, lecz różne przewężenie, albo podobne przewężenie, lecz różne wydłużenie. Żadna z tych właściwości nie zastępuje drugiej.
Wartości naprężeń zależą również od przyjętej konwencji dotyczącej pola przekroju. Naprężenie umowne oblicza się z wykorzystaniem początkowego pola przekroju, natomiast naprężenie rzeczywiste — z wykorzystaniem pola zmieniającego się podczas odkształcenia. Specyfikacje wyrobów i rutynowe protokoły z prób rozciągania zazwyczaj określają konwencję wymaganą przez normę badania. Laboratorium nie powinno łączyć wartości obliczonych według różnych konwencji ani wyprowadzać limitu właściwego dla danego gatunku z wykresu bez sprawdzenia nadrzędnego dokumentu.
Miejsce pęknięcia, ważność próbki i raportowanie
Pęknięcie w części pomiarowej jest zazwyczaj oczekiwanym wynikiem, ale jego dokładne położenie wpływa na ważność wyniku wydłużenia i może rodzić pytania dotyczące pozostałych wyników. Pęknięcie w pobliżu uchwytu, poza długością pomiarową, w miejscu śladu obróbki mechanicznej lub przy wyraźnej wadzie ustawienia może nie odzwierciedlać zachowania materiału w części pomiarowej. Właściwa metoda i specyfikacja wyrobu określają, czy wynik jest nieważny, czy szczególny warunek pozwala go zaakceptować albo czy wymagane jest powtórzenie badania. Laboratorium nie powinno po cichu odrzucać niewygodnego wyniku ani zastępować go wynikiem powtórnego badania bez odnotowania przyczyny.
Wygląd przełomu może również dostarczyć użytecznych informacji. Wyśrodkowane, ciągliwe przewężenie różni się od przełomu ścinanego, rozwarstwienia, uszkodzenia związanego z laminacją lub pęknięcia rozpoczynającego się od wady powierzchni. Sam wygląd przełomu nie potwierdza zgodności, ale może wskazywać na problem z przygotowaniem próbki, nieciągłość wyrobu lub nietypowy mechanizm zniszczenia. W stosownych przypadkach należy odnotować miejsce pęknięcia, odległość od najbliższego znaku pomiarowego lub uchwytu oraz każdą widoczną wadę.
Wiarygodny protokół identyfikuje oznaczenie materiału, postać wyrobu, numer wytopu lub odlewu, orientację próbki, miejsce pobrania, rodzaj i wymiary próbki, początkowe pole przekroju poprzecznego, długość pomiarową, temperaturę badania, metodę badania i jej wydanie, podstawę ustalenia szybkości obciążania lub odkształcania, urządzenia do pomiaru siły i wydłużenia oraz wszelkie odstępstwa. Podaje wyznaczone właściwości wraz z jednostkami oraz określa, czy wydłużenie mierzono po pęknięciu i czy wyznaczono przewężenie. Jeżeli próbka pękła poza dopuszczalnym miejscem, fakt ten należy ująć w protokole, nawet jeśli później wykonano badanie powtórne.
Co najważniejsze, protokół powinien oddzielać wyniki pomiarów od statusu akceptacji. ISO 6892-1:2019 może dostarczyć wartości wytrzymałości na rozciąganie, umownej granicy plastyczności i wydłużenia, ale nie rozstrzyga, czy dany gatunek spełnia wymagania. ASTM A370-26 również odsyła użytkowników do właściwej specyfikacji wyrobu lub umowy zakupu w zakresie akceptacji. Specyfikacja blachy konstrukcyjnej, specyfikacja materiału na urządzenia ciśnieniowe oraz wymaganie dotyczące rur przewodowych mogą określać różne miejsca pobrania próbek, właściwości i wartości graniczne dla stali o podobnym składzie nominalnym. API Specification 5L dotyczy na przykład rur stalowych do systemów transportu rurociągowego i potrzeby określenia wymagań dotyczących produkcji, badań, kontroli i akceptacji (American Petroleum Institute, 2013). Wartość akceptacyjna musi zatem zostać przytoczona z nadrzędnej specyfikacji wyrobu, jej wydania oraz dokumentu zakupu — nie wolno jej wymyślać na podstawie metody badania rozciągania ani zapożyczać z innego gatunku.
Próba zginania: ciągliwość, integralność i otwarcie powierzchniowe
Zginanie prowadzone i cele próby zginania
Próba zginania sprawdza, czy próbka stali może poddać się określonemu odkształceniu plastycznemu bez powstania niedopuszczalnego otwarcia po stronie rozciąganej. Jest zatem oceną ciągliwości i integralności materiału w procesie wytwarzania, a nie zamiennikiem próby rozciągania. Próba rozciągania mierzy takie właściwości, jak granica plastyczności, wytrzymałość na rozciąganie, wydłużenie i przewężenie, przy kontrolowanym obciążeniu osiowym. ISO 6892-1:2019 określa metodę próby rozciągania w temperaturze pokojowej oraz właściwości mechaniczne, które można wyznaczyć. Próba zginania dostarcza innego rodzaju informacji: koncentruje odkształcenie w zakrzywionym odcinku i ujawnia wady otwierające się na powierzchni, które mogą nie być widoczne na podstawie wyniku próby rozciągania.
To rozróżnienie ma znaczenie, ponieważ stal może spełniać wymagania dotyczące wytrzymałości na rozciąganie i wydłużenia, a mimo to nie przejść próby zginania. Zlokalizowane wtrącenia, rozwarstwienia, porowatość, nieciągłości spawalnicze, niekorzystny przebieg włókien lub wady powierzchniowe mogą się otworzyć, gdy próbka zostanie owinięta wokół trzpienia. Z kolei pozytywny wynik próby zginania nie potwierdza wytrzymałości na rozciąganie wymaganej dla gatunku takiego jak ASTM A36 lub ASTM A572 Grade 50. Każda próba odpowiada na określone pytanie.
ASTM A370-26 określa procedury prób rozciągania, zginania, twardości i udarności stali, stali nierdzewnej oraz pokrewnych wyrobów ze stopów. Nie ustanawia jednej reguły odbioru dla wszystkich wyrobów stalowych. ASTM International stwierdza, że odbiór jest określany przez mającą zastosowanie specyfikację wyrobu lub umowę zakupu (ASTM International, 2026). Odpowiednią specyfikacją może być norma dotycząca blachy, pręta, arkusza, rury, przewodu rurowego lub spawania, a jej wymagania mogą zmieniać się w zależności od grubości, gatunku, postaci wyrobu lub stanu dostawy.
Wybór próbki jest częścią wyniku. ISO 377:2017 dotyczy identyfikacji, lokalizacji i przygotowania próbek oraz odcinków próbnych dla kształtowników stalowych, prętów, walcówki, wyrobów płaskich i wyrobów rurowych. Prawidłowo wykonana próba zginania, przeprowadzona w niewłaściwym miejscu lub w niewłaściwej orientacji, może dać mylący obraz jakości wyrobu. Protokół badania powinien określać wytop lub partię, postać wyrobu, gatunek, grubość, wymiary próbki, stan powierzchni, kierunek zginania, średnicę trzpienia, kąt zginania oraz zaobserwowaną nieciągłość.
Próby zginania stosuje się również w kwalifikowaniu spawania i kontroli wykonania. AWS D1.1/D1.1M:2025-AMD1 zawiera wymagania dotyczące spawania konstrukcyjnej stali, kwalifikowania technologii i spawaczy, wykonania, metod kontroli oraz kryteriów akceptacji spoin. Próba zginania poprzecznego spoiny, próba zginania wzdłużnego spoiny i próba zginania bocznego nie oceniają dokładnie tego samego obszaru złącza. Wybrana próbka musi umieszczać metal spoiny, granicę wtopienia, strefę wpływu ciepła lub grań spoiny w takim miejscu, aby odpowiadało to celowi określonemu w mającym zastosowanie wymaganiu kwalifikacyjnym.
Trzpień, kąt, orientacja i miejsce zginania
Trzpień lub forma Narzędzie, wokół którego kształtuje się próbkę do badania zginania; jego średnica i kąt zginania określają narzucone odkształcenie.
Trzpień, nazywany również forem, określa stopień odkształcenia. W wielu specyfikacjach jest on wyrażany jako średnica powiązana z grubością próbki, na przykład jako średnica trzpienia stanowiąca określoną wielokrotność t. Mniejsza średnica powoduje ciaśniejsze zgięcie i większe odkształcenie włókien zewnętrznych; większa średnica oznacza mniej rygorystyczne warunki. Sama podana średnica nie wystarcza. Na odkształcenie narzucone materiałowi wpływają również szerokość i grubość próbki, obrobione krawędzie, kąt zginania oraz sposób przyłożenia siły.
W przypadku zginania prowadzonego próbkę zwykle umieszcza się nad rozwarciem matrycy, a stempel owija ją wokół określonego trzpienia. Końcowy kąt może wynosić 90°, 120°, 180° lub inną wartość określoną w nadrzędnym wymaganiu. Zgięcie o 180° nie jest automatycznie właściwą ani najbardziej rygorystyczną próbą dla każdego wyrobu. Decydująca jest specyfikacja wyrobu. ASTM A370-26 podaje ogólną procedurę, natomiast norma dotycząca gatunku lub wyrobu określa wymiary i warunek akceptacji.
Równie ważna jest orientacja. Próbkę z wyrobu płaskiego można zginać poprzecznie lub wzdłużnie względem kierunku walcowania. W przypadku pręta lub kształtownika może być wymagana określona relacja względem jego osi wzdłużnej. W przypadku materiału spawanego po stronie rozciąganej można umieścić lico, grań lub bok spoiny. Powierzchnia rozciągana jest miejscem, w którym istniejąca nieciągłość najprawdopodobniej się otworzy, dlatego zmiana kierunku zginania zmienia również to, co ujawnia próba. W próbie zginania lica w kierunku poprzecznym lico spoiny znajduje się po zewnętrznej stronie zgięcia; w próbie zginania grani po tej stronie znajduje się strona grani. Zginanie boczne odsłania przekrój poprzeczny i może ujawnić nieciągłości rozmieszczone w całej grubości spoiny.
Należy również kontrolować miejsce zginania. Próbka z blachy może być pobrana z obszaru w połowie grubości, w pobliżu powierzchni, z określonego końca lub w określonej odległości od spoiny. Wyroby rurowe wprowadzają dodatkowe możliwości wyboru, w tym orientację paska wokół obwodu oraz decyzję, czy próba ocenia korpus rury, czy szew spawany. API Specification 5L dotyczy rur stalowych do systemów transportu rurociągowego i kładzie nacisk na określenie wymagań dotyczących wytwarzania, badań, kontroli i odbioru, zamiast polegania na nieokreślonej ogólnej próbie (American Petroleum Institute, 2013).
Przygotowanie może zmienić pozorny wynik. Krawędzie cięte płomieniowo, szorstkie krawędzie cięte nożycowo, ostre naroża, ślady szlifowania lub nadmierna obróbka mogą działać jak sztuczne miejsca inicjacji pęknięcia. Właściwa norma może wymagać zaokrąglenia krawędzi lub ograniczać ich obróbkę. Laboratorium powinno odnotować, czy otwarcie rozpoczęło się na przygotowanej krawędzi, na pierwotnej powierzchni wyrobu, w metalu spoiny czy w strefie wpływu ciepła. To miejsce może decydować o tym, czy wskazanie ma znaczenie w świetle określonej reguły akceptacji.
Pęknięcia, rozdarcia i nieciągłości określone w specyfikacji
„Pęknięcie” nie stanowi kompletnej decyzji o akceptacji. Inspektor musi ustalić, gdzie ono powstało, jak wygląda oraz który dokument reguluje ocenę wyniku. Jedna specyfikacja wyrobu może odrzucać każde pęknięcie lub rozdarcie widoczne po zgięciu. Inna może dopuszczać ograniczone rozdarcie krawędzi, jednocześnie odrzucając otwarcia na licu spoiny lub w materiale podstawowym. Wymaganie dotyczące kwalifikowania spawania może określać maksymalną dopuszczalną długość nieciągłości, wyłączać określone rodzaje wskazań lub wymagać oceny kilku próbek. Nie istnieje uniwersalna reguła dotycząca rozmiaru pęknięcia, którą można zastosować do wszystkich prób zginania stali.
| Obserwacja po zginaniu | Dlaczego położenie ma znaczenie | Podstawa akceptacji |
|---|---|---|
| Czysta powierzchnia | Brak widocznego rozwarcia w określonych warunkach | Specyfikacja produktu lub wymaganie dotyczące spawania |
| Rozdarcie krawędzi | Może być związane z przygotowaniem krawędzi próbki badanej | Szczegółowe wymaganie dotyczące nieciągłości krawędzi |
| Rozwarcie wzdłużne | Może ujawnić nieciągłość produktu | Obowiązujące kryterium dotyczące produktu lub wykonania |
| Pękanie metalu spoiny | Wskazuje na problem w obszarze spoiny | Obowiązujący kodeks spawalniczy lub zasada kwalifikowania |
| Rozwarcie na granicy wtopienia | Może wskazywać na nieciągłość na granicy połączenia | Kryterium akceptacji spoiny |
Typowe obserwacje obejmują czystą powierzchnię, płytkie rozdarcie krawędzi, otwarcie wzdłużne, pęknięcie poprzeczne, rozdzielenie przypominające rozwarstwienie, pękanie metalu spoiny lub otwarcie na granicy wtopienia. Ich znaczenie jest różne. Mała nieciągłość spowodowana wyłącznie przygotowaniem krawędzi próbki może być traktowana inaczej niż pęknięcie rozpoczynające się na pierwotnej walcowanej powierzchni. Długie, ostre otwarcie w obszarze rozciąganym ma zwykle większe znaczenie niż krótki, zaokrąglony ślad, jednak ostateczna decyzja nadal należy do właściwej specyfikacji.
Protokół powinien opisywać wskazania, a nie ograniczać się do stwierdzenia „zaliczono” lub „nie zaliczono”. Należy podać ich zmierzoną lub oszacowaną długość, orientację, powierzchnię, na której wystąpiły, odległość od krawędzi oraz informację, czy są ciągłe, czy rozdzielone. Fotografie mogą pomóc w zachowaniu dowodów, szczególnie gdy specyfikacja wyrobu wymaga oceny przez nabywcę lub inżyniera. Jeżeli wymaganie jest niejasne, nie należy oceniać próby wstecznie według dogodnie przyjętej wartości granicznej.
Próba zginania różni się również od badań nieniszczących wykonywanych po wytworzeniu. Badania wizualne, badania penetracyjne, badania magnetyczno-proszkowe, badania radiograficzne i badania ultradźwiękowe umożliwiają kontrolę spoin bez wycinania i zginania próbki; AISC wskazuje je jako powszechnie stosowane metody NDE oraz odsyła do punktu 8 AWS D1.1/D1.1M w zakresie metod kontroli spoin i kryteriów akceptacji (American Institute of Steel Construction, 2024). Próba zginania może ujawnić słabość wykonania, powodując jej otwarcie, ale nie odwzorowuje całej spoiny produkcyjnej ani nie zastępuje badań wymaganych przez specyfikację konstrukcji.
Wynik możliwy do obrony opiera się zatem na powiązanym łańcuchu: właściwy wyrób i gatunek, reprezentatywna próbka zidentyfikowana i przygotowana zgodnie z mającą zastosowanie normą pobierania próbek, określona orientacja i miejsce zginania, podany trzpień i kąt oraz kryterium akceptacji zaczerpnięte z nadrzędnej specyfikacji wyrobu, przepisów dotyczących spawania lub umowy. ASTM A370-26 ustanawia ramy próby; nie sprawia jednak, że każde widoczne otwarcie stanowi ten sam rodzaj niezgodności.
Badanie twardości: pomiar i interpretacja metodą Brinella
ISO 6506-1:2014 i badanie twardości metodą Brinella
Badanie twardości metodą Brinella mierzy odporność metalowej powierzchni na wciskanie twardego kulistego wgłębnika. Maszyna przykłada określoną siłę za pośrednictwem kulki z węglika wolframu, utrzymuje tę siłę przez ustalony czas, usuwa ją, a następnie mierzy średnicę trwałego odcisku w dwóch w przybliżeniu prostopadłych kierunkach. Liczba twardości Brinella jest obliczana na podstawie siły badania i pola zakrzywionej powierzchni odcisku, a nie wyłącznie na podstawie jego średnicy. Mniejszy odcisk w tych samych warunkach badania wskazuje na większą odporność na wciskanie, a tym samym na wyższą wartość twardości Brinella.
Wynik jest zazwyczaj podawany z oznaczeniem HBW, po którym następują średnica kulki, siła badania oraz, w razie potrzeby, czas przykładania siły. Wynik taki jak 210 HBW 10/3000 oznacza wartość twardości Brinella uzyskaną przy użyciu kulki z węglika wolframu o średnicy 10 mm i nominalnej sile badania 3000 kgf. Podanie wyłącznie wartości „210 Brinell” usuwa informacje niezbędne do oceny, czy inny wynik uzyskano w porównywalnych warunkach.[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
ISO 6506-1:2014 określa metodę badania Brinella materiałów metalowych i obejmuje zarówno stacjonarne, jak i przenośne maszyny do badania twardości (International Organization for Standardization, 2014). Wybrana średnica kulki i siła nie są przypadkowe. Zależność między siłą a średnicą kulki wpływa na rozmiar odcisku i czułość pomiaru, dlatego prawidłowe porównanie zazwyczaj wymaga zastosowania tej samej skali Brinella lub skali dopuszczonej przez właściwą normę wyrobu. Operator musi również przykładać siłę bez uszkodzenia powierzchni, utrzymywać ją przez określony czas obciążenia oraz mierzyć wyraźnie zdefiniowany odcisk.
Liczba Brinella jest zmierzoną właściwością opisującą twardość, a nie bezpośrednią informacją o wytrzymałości na rozciąganie, granicy plastyczności, trwałości eksploatacyjnej w warunkach zużycia ani właściwościach użytkowych. Stal o wyższej wartości twardości często ma również wyższą wytrzymałość, szczególnie w przypadku powiązanych gatunków i warunków obróbki cieplnej, jednak zależność ta jest uzależniona od składu, mikrostruktury, wcześniejszego przetwarzania oraz właściwego zakresu badania. ISO 18265:2013 podaje przeliczenia twardości i szacunki wytrzymałości na rozciąganie dla określonych materiałów metalowych, w tym stali niestopowych i niskostopowych, staliwnych oraz stali narzędziowych. Norma ostrzega również, że wartość uzyskana w wyniku przeliczenia nie zastępuje wyniku właściwego badania przeprowadzonego zgodnie ze standardową metodą (International Organization for Standardization, 2013). Przeliczona wartość nie może zatem naprawić braku badania rozciągania ani zastosowania niewłaściwie dobranego badania.
Wynik badania twardości ma znaczenie wyłącznie wtedy, gdy jest powiązany ze specyfikacją wyrobu. ASTM A370-26 określa procedury badań twardości, a także badań rozciągania, zginania i udarności stali, stali nierdzewnej oraz powiązanych wyrobów ze stopów, ale pozostawia kryteria odbioru właściwej specyfikacji wyrobu lub umowie zakupu (ASTM International, 2026). Wynik 210 HBW może spełniać wymagania jednego gatunku, stanu obróbki cieplnej lub zamówienia, a nie spełniać wymagań innego. Sama liczba nie stanowi kryterium odbioru.
Maszyny stacjonarne i przenośne
Maszyna stacjonarna jest zwykle zainstalowana na sztywnej podstawie w laboratorium lub w obszarze kontroli. Jej rama ogranicza ruch podczas obciążania, kowadło i głowica pomiarowa mogą być ustawione z większą kontrolą, a układ optyczny lub elektroniczny może zapewniać większą powtarzalność pomiaru odcisku. Cechy te ograniczają zmienność, lecz nie eliminują błędów spowodowanych niewłaściwym przygotowaniem, powierzchniami zakrzywionymi, niewystarczającą grubością, nieprawidłową siłą lub umieszczeniem odcisku zbyt blisko innego odcisku.
Przenośne maszyny Brinella mieszczą się w zakresie ISO 6506-1:2014. Nie oznacza to jednak, że każdy pomiar terenowy można bezpośrednio porównywać z wynikiem laboratoryjnym. Przenośne wyposażenie musi nadal przykładać określoną siłę, stosować wymagany wgłębnik, zachowywać właściwe ustawienie i umożliwiać pomiar odcisku zgodnie z metodą. Badany element musi zapewniać dostatecznie stabilny punkt reakcji. Drgania, przemieszczanie się elementu, lokalna krzywizna, ograniczony dostęp, farba, zgorzelina i szlifowanie o dużej chropowatości mogą wpływać na odczyt.
Badania terenowe wymagają dokładniejszego określenia miejsca, ponieważ maszynę przenosi się do wyrobu, zamiast przenosić wyrób do kontrolowanego stanowiska badawczego. Protokół powinien identyfikować wyrób, wytop lub odlew, badaną powierzchnię, siatkę lub położenie odniesienia, oznaczenie maszyny, wgłębnik i siłę, poszczególne odczyty, obliczony wynik oraz wszelkie zastosowane przygotowanie powierzchni. W przypadku dużych blach, odkuwek, złączy spawanych lub zamontowanych elementów właściwe może być dołączenie fotografii albo rysunków z naniesionymi oznaczeniami. Zapis „Przenośna twardość: wynik pozytywny” jest niewystarczającą dokumentacją, jeżeli nie można ustalić, gdzie wykonano odczyty ani jaką skalę zastosowano.
Miejsce badania ma również znaczenie metalurgiczne. Twardość powierzchni może różnić się między warstwą zahartowaną a materiałem znajdującym się pod nią, między krawędzią a środkiem pręta, a także między metalem rodzimym, strefą wpływu ciepła i metalem spoiny. ISO 377:2017 dotyczy identyfikacji, lokalizacji i przygotowania próbek oraz odcinków próbnych do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i rurowych (International Organization for Standardization, 2017). Nie zastępuje ona metody Brinella, lecz ilustruje szerszą zasadę: położenie próbki jest częścią definicji badania.
Stan powierzchni, odstępy, grubość i powtarzalność
Powierzchnia musi być dostatecznie gładka i czysta, aby można było zidentyfikować granicę odcisku. Rdza, zgorzelina, materiał odwęglony, powłoki, olej, odpryski spawalnicze i ślady obróbki mogą zniekształcać odcisk lub zasłaniać jego krawędź. Przygotowanie powinno usuwać nierówności powierzchni bez powodowania nadmiernego nagrzania, zgniotu na zimno ani powstawania nowej warstwy utwardzonej. Intensywne szlifowanie może zmienić materiał będący przedmiotem pomiaru. Polerowana powierzchnia laboratoryjna i lekko oszlifowana powierzchnia przygotowana w warunkach terenowych mogą powodować różne poziomy niepewności pomiaru, nawet jeśli obie wizualnie wydają się odpowiednie.
Powierzchnia badana powinna być zasadniczo płaska i odpowiednio podparta. Na powierzchni zakrzywionej pozorna geometria odcisku zmienia się, ponieważ powierzchnia nie jest płaszczyzną. W przypadku pręta o małej średnicy, cienkiej taśmy lub nieregularnej odkuwki może być zatem konieczne zastosowanie innej metody badania twardości albo procedury właściwej dla danego wyrobu, zamiast bezwarunkowego wykonywania pomiaru metodą Brinella.
Odciski muszą być od siebie oddalone, a także oddalone od krawędzi. ISO 6506-1:2014 określa minimalne wymagania dotyczące odstępów w odniesieniu do średnicy odcisku oraz minimalnej odległości od krawędzi. W powszechnie stosowanych układach badania Brinella środki odcisków są oddalone od siebie o co najmniej trzy średnice odcisku, a środek odcisku znajduje się co najmniej 2,5 średnicy od krawędzi; dokładne wymaganie należy sprawdzić w odniesieniu do przyjętego wydania normy i warunków badania. Sąsiedni odcisk powoduje plastyczne odkształcenie otaczającego materiału i może zmienić drugi odczyt. Krawędź może umożliwić wypływ materiału na zewnątrz, zwykle powodując powstanie odcisku, który nie odzwierciedla twardości wewnętrznej materiału.
Grubość jest równie istotna. Materiał znajdujący się pod wgłębieniem musi być dostatecznie gruby, aby strefa plastyczna nie sięgała przeciwległej powierzchni. ISO 6506-1:2014 określa minimalną zależność grubości od głębokości odcisku; powszechnie stosowana zasada dla standardowych warunków badania Brinella wymaga grubości co najmniej ośmiokrotnie większej od głębokości odcisku. Cienkie wyroby mogą wykazywać sztucznie zaniżony lub niestabilny wynik, jeżeli przeciwległa powierzchnia znajduje się zbyt blisko. Specyfikacja wyrobu może określać bardziej rygorystyczne ograniczenie lub wymagać zastosowania innej metody.
Powtarzalność należy oceniać na podstawie poszczególnych odcisków, a nie tylko ich średniej. Rozsądna procedura obejmuje rejestrowanie każdego odczytu, sprawdzenie, czy odciski spełniają wymagania dotyczące odstępów i geometrii, oraz zbadanie wartości odstającej zamiast jej cichego usuwania. Zmienność może wskazywać na zmieniającą się mikrostrukturę, spoinę lub strefę wpływu ciepła, niewystarczające podparcie, nieprawidłowe ustawienie maszyny, uszkodzenie powierzchni albo błąd operatora podczas pomiaru. Powtarzane odciski wykonane w jednym jednorodnym obszarze powinny mieścić się w granicach powtarzalności określonych dla maszyny i metody; duży rozrzut wskazuje, że układ badania wymaga weryfikacji.
Wreszcie badanie twardości należy traktować odrębnie od innych badań odbiorczych. Badanie rozciągania zgodnie z ISO 6892-1:2019 określa takie właściwości jak granica plastyczności i wytrzymałość na rozciąganie, natomiast ISO 148-1:2016 określa badanie udarności metodą wahadła Charpy’ego w celu wyznaczenia energii pochłoniętej. Żadne z tych badań nie jest zastępowane przez badanie twardości metodą Brinella. Właściwa norma materiałowa, przepisy dotyczące wykonania lub umowa muszą określać, która właściwość decyduje o odbiorze oraz jakie limity twardości, o ile w ogóle mają zastosowanie, obowiązują.
Przeliczanie twardości i zagrożenia związane z obliczaniem wytrzymałości wstecz
Liczba określająca twardość nie jest wynikiem próby rozciągania wyrażonym w innych jednostkach. Próby Brinella, Rockwella i Vickersa mierzą opór wobec miejscowego wciskania wgłębnika, natomiast próba rozciągania mierzy reakcję przygotowanej próbki poddanej kontrolowanemu obciążeniu osiowemu. Zależność między tymi wynikami ma charakter empiryczny i zależy od materiału, jego stanu, skali badania oraz zakresu objętego danymi przeliczeniowymi.
To rozróżnienie ma znaczenie, gdy świadectwo hutnicze, raport z kontroli lub przegląd niezgodności wykorzystuje twardość do wnioskowania o granicy plastyczności lub wytrzymałości na rozciąganie. Wartość przeliczona może pomóc w ocenie, czy wynik jest prawdopodobny. Nie potwierdza jednak automatycznie zgodności.
Tabele przeliczeniowe ISO 18265:2013
ISO 18265:2013 zawiera tabele przeliczeniowe między określonymi skalami twardości oraz tabele szacunkowych wartości wytrzymałości na rozciąganie. Zakres normy obejmuje stale niestopowe i niskostopowe, stale odlewane, stale narzędziowe oraz inne materiały metaliczne. Norma nie stwierdza, że twardość Brinella, Rockwella i Vickersa oraz wytrzymałość na rozciąganie są właściwościami wzajemnie wymiennymi. Przedstawia zależności opracowane dla określonych grup materiałów i wskazanych zakresów.
| Metoda | Zmierzona reakcja | Typowe oznaczenie identyfikacyjne |
|---|---|---|
| Brinell | Trwałe odciskanie wykonane kulkowym wgłębnikiem | HBW |
| Rockwell | Głębokość penetracji pod określonymi obciążeniami | HRB lub inna skala Rockwella |
| Vickers | Przekątne odcisku wykonanego ostrosłupem diamentowym | HV |
| Próba rozciągania | Odpowiedź przygotowanej próbki badanej na obciążenie osiowe | Granica plastyczności lub wytrzymałość na rozciąganie w MPa |
Same metody badania również się różnią. ISO 6506-1:2014 określa badanie twardości metodą Brinella, w którym wgłębnik kulkowy tworzy odcisk, a wynik oblicza się na podstawie przyłożonej siły i średnicy odcisku. Badanie metodą Rockwella określa głębokość wnikania pod działaniem zdefiniowanego obciążenia wstępnego i całkowitego, przy czym skala zależy od kombinacji wgłębnika i siły. W badaniu metodą Vickersa stosuje się diamentowy ostrosłup, a twardość oblicza się na podstawie obu przekątnych odcisku. Wartość taka jak 210 HBW, 95 HRB lub 220 HV rejestruje zatem reakcję uzyskaną określoną metodą; nie jest to zestaw identycznych pomiarów, które można wymieniać bez odpowiednich zastrzeżeń.
ISO 18265:2013 rozdziela również przeliczenia między skalami twardości od szacowania wytrzymałości na rozciąganie. Tabela może przyporządkowywać zakres Vickersa lub Brinella do szacunkowej wytrzymałości na rozciąganie dla wymienionej kategorii stali, lecz szacunek ten nie jest bezpośrednim pomiarem wytrzymałości na rozciąganie. Zależność może się zmieniać wraz z zawartością węgla, dodatkami stopowymi, obróbką cieplną, zgniotem, mikrostrukturą, rozmiarem przekroju i postacią wyrobu. Blacha normalizowana oraz pręt ulepszany cieplnie mogą wykazywać podobną twardość miejscową, a jednocześnie dawać różne wyniki próby rozciągania, zwłaszcza gdy różnią się mikrostrukturą i gradientami wytrzymałości.
Ostrzeżenie zawarte w normie ma zasadnicze znaczenie: wartości przeliczone nie zastępują wyników uzyskanych właściwą, znormalizowaną metodą badania. Ostrzeżenie to powinno być uwzględnione w interpretacji raportu, a nie znikać za zaokrągloną liczbą.
Wartości przeliczone a bezpośrednie wyniki próby rozciągania
Bezpośredni wynik próby rozciągania wymaga właściwej próbki, odpowiednich wymiarów, orientacji, długości pomiarowej, pomiaru odkształcenia oraz procedury obciążania. ISO 6892-1:2019 określa badanie właściwości mechanicznych materiałów metalicznych przy temperaturze pokojowej i wskazuje właściwości, które mogą zostać wyznaczone, w tym takie wielkości jak granica plastyczności i wytrzymałość na rozciąganie. ISO 377:2017 reguluje identyfikację, lokalizację i przygotowanie próbek oraz odcinków próbnych do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i rurowych. Szczegóły te wpływają na to, co reprezentuje dany wynik.
Badanie twardości wiąże się z innym problemem dotyczącym pobierania próbek. Odcisk obejmuje niewielką objętość w pobliżu badanej powierzchni. Może ujawnić miejscową obróbkę cieplną lub obróbkę powierzchniową, które w próbce do rozciągania uśredniają się na znacznie większym odcinku pomiarowym. Przenośne badanie twardości może być przydatne do wstępnej kontroli w warunkach terenowych, jednak na odczyt mogą wpływać krzywizna i chropowatość powierzchni, zgorzelina, odwęglenie, odstęp między odciskami, podparcie oraz weryfikacja urządzenia. Przeliczenie takiego odczytu na wytrzymałość na rozciąganie stanowi dodatkowe źródło niepewności.
Raporty powinny zachowywać pełny łańcuch pomiarowy. „210 HBW, ISO 6506-1:2014” oznacza wynik badania metodą Brinella. „Szacunkowa wytrzymałość na rozciąganie: około [wartość] MPa według ISO 18265:2013” oznacza wartość pochodną, pod warunkiem że podano właściwą tabelę materiałową i zakres. Nie należy podawać jej po prostu jako „wytrzymałość na rozciąganie: [wartość] MPa”, ponieważ takie sformułowanie sugeruje wykonanie próby rozciągania zgodnie z ISO 6892-1:2019 lub inną określoną metodą badania na rozciąganie.
Ta sama zasada dotyczy decyzji dotyczących odbioru. ASTM A370-26 obejmuje badania na rozciąganie, zginanie, twardość i udarność stali, stali nierdzewnych oraz powiązanych wyrobów ze stopów, jednak zgodność ocenia się na podstawie właściwej specyfikacji wyrobu lub umowy zakupu (ASTM International, 2026). Przeliczenie twardości nie może po cichu zastąpić wymaganej próby rozciągania tylko dlatego, że szacunkowa wartość wydaje się przekraczać minimalny wymóg dotyczący wytrzymałości.
Kiedy przeliczenie ma znaczenie techniczne, lecz jest niewystarczające z punktu widzenia umowy
Przeliczenie twardości może wspierać wstępną ocenę lub badanie wyjaśniające, ale zazwyczaj nie może spełnić wymogu bezpośredniej próby rozciągania określonej w umowie. Limited evidence
Przeliczenie może mieć znaczenie techniczne podczas wstępnej oceny, kontroli procesu lub badania niedostępnego elementu. Na przykład profil twardości może wskazywać, że obszar poddany obróbce cieplnej jest znacznie twardszy od przylegającego metalu rodzimego albo że zgłoszony wynik próby rozciągania jest niespójny z zaobserwowanym stanem materiału. Może ono pomóc w ustaleniu miejsca pobrania próbki lub wskazać, czy uzasadnione jest przeprowadzenie badań potwierdzających.
Przeliczenie staje się niewystarczające z punktu widzenia umowy, gdy dokument nadrzędny wymaga bezpośredniego wyznaczenia właściwości określoną metodą. Jeżeli specyfikacja wyrobu wymaga wytrzymałości na rozciąganie określonej zgodnie z ISO 6892-1:2019, ASTM A370-26 lub inną wskazaną procedurą, szacunkowa wartość uzyskana według ISO 18265:2013 zasadniczo nie może spełnić tego wymagania, chyba że specyfikacja lub nabywca wyraźnie dopuszcza takie przeliczenie. Ta sama zasada ma zastosowanie, gdy umowa określa wymaganą twardość: przeliczona wartość Rockwella może nie zastępować wymaganej skali Brinella, obciążenia, miejsca pomiaru ani metody.
Przed zastosowaniem jakiegokolwiek przeliczenia należy sprawdzić zakres materiałowy. Tabele ISO 18265:2013 nie są uniwersalnymi równaniami dla każdego gatunku, spoiny, powłoki, odlewu ani stanu eksploatacyjnego. Tabeli dotyczącej stali niestopowych i niskostopowych nie należy bezkrytycznie stosować do metalu spoiny ze stali nierdzewnej, powierzchni nawęglanej ani wyrobu o silnej anizotropii.
Odrzucenie materiału na podstawie niewłaściwie przeliczonej wartości może prowadzić do odrzucenia stali spełniającej wymagania. Zaakceptowanie materiału na tej podstawie może z kolei ukryć niewystarczającą wytrzymałość. Postępowanie możliwe do obrony polega na zaraportowaniu pierwotnego wyniku badania twardości, wskazaniu normy i tabeli przeliczeniowej, stwierdzeniu, że wartość wytrzymałości na rozciąganie jest szacunkowa, zachowaniu informacji o odpowiedniej niepewności i ograniczeniach materiałowych oraz porównaniu wyniku z kryterium odbioru rzeczywiście zapisanym w obowiązującej specyfikacji lub umowie.
Badanie udarności metodą wahadła Charpy’ego
Badanie Charpy’ego jest kontrolowanym badaniem pękania, a nie ogólnym stwierdzeniem spełnienia lub niespełnienia wymagań dotyczących gatunku stali. Próbka z karbem jest podparta poziomo w aparacie wahadłowym, uderzana młotem z określoną prędkością i przy określonej geometrii, a następnie łamana jednym uderzeniem. Podawanym wynikiem jest energia pochłonięta przez próbkę podczas tego zdarzenia, zwykle wyrażana w dżulach (J). Badanie łączy zatem cztery elementy, których nie można rozpatrywać oddzielnie: konfigurację próbki, miejsce pobrania i orientację próbki, procedurę badania oraz zasadę odbioru określoną w specyfikacji wyrobu.[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
Norma ISO 148-1:2016 określa badanie udarności metodą wahadła Charpy’ego próbek z karbem V i U w celu wyznaczania energii pochłoniętej przez materiały metalowe podczas udaru (International Organization for Standardization, 2016). Sama metoda nie określa, czy blacha, pręt, odkuwka, rura, spoina lub odlew spełnia wymagania zamówienia. Taka decyzja należy do właściwej normy materiałowej, rysunku, umowy zakupu lub specyfikacji projektu.
Norma ISO 148-1:2016 oraz próbki z karbem V i U
Konwencjonalna pełnowymiarowa próbka Charpy’ego ma około 55 mm długości i kwadratowy przekrój poprzeczny o boku 10 mm. Wykonany mechanicznie karb zmniejsza pozostały przekrój próbki i określa miejsce, w którym pękanie ma się rozpocząć. Norma ISO 148-1:2016 obejmuje dwa podstawowe rodzaje karbu.
Karb V jest karbem o ostro zdefiniowanym kształcie, zwykle opisywanym kątem rozwarcia 45 stopni i głębokością 2 mm, z określonym promieniem dna karbu. Geometria V powoduje silną lokalną koncentrację naprężeń i jest powszechnie stosowana do oceny przejścia od pękania ciągliwego do kruchego w stalach konstrukcyjnych i stalach stosowanych do elementów ciśnieniowych. Wyniki są często oznaczane symbolem „KV”, do którego dodaje się temperaturę badania i orientację próbki w celu pełnego określenia warunków badania.
Karb U, czasami oznaczany jako „KU”, ma zaokrąglone dno karbu zamiast ostrzejszego profilu V. Jego koncentracja naprężeń i charakter pękania różnią się od występujących w próbce z karbem V, dlatego wyniku dla karbu U nie można uznać za równoważny wynikowi dla karbu V tylko dlatego, że oba są podane w dżulach. Rodzaj karbu musi odpowiadać wymaganiu. Specyfikacji wymagającej energii Charpy’ego dla karbu V zasadniczo nie można spełnić przez zastąpienie tych danych wynikami dla karbu U, chyba że dokument nadrzędny wyraźnie dopuszcza taką zamianę.
Karb umieszcza się tak, aby wahadło uderzało próbkę w powierzchnię przeciwną do powierzchni z karbem. Pęknięcie rozpoczyna się w dnie karbu i rozprzestrzenia przez pozostały przekrój próbki. Istotna jest również orientacja karbu. W przypadku blach i innych wyrobów przerabianych plastycznie próbka może być pobrana w kierunku wzdłużnym lub poprzecznym względem głównego kierunku walcowania lub przeróbki. Może być również wymagana próbka pobrana w kierunku przez grubość, szczególnie gdy istotna jest odporność na rozwarstwienie lub pękanie w kierunku przez grubość. Określenie „udarność Charpy’ego” bez podania rodzaju karbu, orientacji, temperatury i wymiarów próbki jest niepełną identyfikacją wyniku.
Pobieranie próbek jest odrębnym zagadnieniem kontrolnym, niezależnym od procedury badania na młocie udarnościowym. Norma ISO 377:2017 dotyczy identyfikacji, miejsca pobrania i przygotowania próbek oraz odcinków próbnych do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i rurowych (International Organization for Standardization, 2017). Norma wyrobu może wymagać pobrania próbek z określonego końca, wytopu, położenia w blachy, obszaru ścianki lub w określonej odległości od powierzchni. Może również określać próbki pełnowymiarowe lub pomniejszone, gdy grubość wyrobu nie pozwala na uzyskanie standardowego przekroju. Prawidłowo obsługiwane urządzenie nie skoryguje błędu polegającego na pobraniu próbki z niewłaściwego miejsca.
Energia pochłonięta i charakter pękania
Wahadło jest podnoszone do określonego położenia początkowego, a następnie zwalniane. Po uderzeniu i złamaniu próbki podnosi się na mniejszą wysokość, ponieważ część jego energii mechanicznej została zużyta. Urządzenie oblicza energię pochłoniętą na podstawie różnicy między energią wahadła przed uderzeniem i po uderzeniu, z uwzględnieniem, jeśli jest to wymagane, korekt związanych z tarciem urządzenia i innymi określonymi stratami. Jest to pomiar energii udaru wykonany zgodnie z określoną procedurą, a nie bezpośredni pomiar granicy plastyczności, wytrzymałości na rozciąganie, twardości ani odporności na pękanie.
Wysoki wynik energii pochłoniętej na ogół wskazuje, że w określonych warunkach próbka uległa większemu odkształceniu plastycznemu przed całkowitym pęknięciem. Powierzchnia przełomu może wykazywać pękanie włókniste, ciągliwe, rozszczepienie albo kombinację tych mechanizmów. Niektóre procedury lub specyfikacje wyrobu wymagają dodatkowych obserwacji, takich jak rozszerzenie boczne lub procentowy udział przełomu ścinanego. Obserwacje te opisują charakter pękania, lecz nie zastępują wyniku energii, chyba że wymaganie nadrzędne stanowi, iż mogą być stosowane jako kryterium odbioru.
Temperatura ma istotny wpływ na stale ferrytyczne i niskostopowe. W miarę obniżania temperatury w zakresie przejścia od pękania ciągliwego do kruchego energia pochłonięta może gwałtownie się zmniejszyć, a powierzchnia przełomu może zmienić charakter z przeważająco ścinanego na przeważająco rozszczepieniowy. Stal może dać wynik akceptowalny w temperaturze 20 °C i nie spełnić wymagania w temperaturze −20 °C bez żadnej zmiany składu chemicznego lub procesu wytwarzania; zmieniły się warunki badania. Z drugiej strony akceptowalny wynik w niskiej temperaturze nie potwierdza właściwości w każdej niższej temperaturze.
Liczba wydrukowana w sprawozdaniu z badania jest zatem warunkowa. Zapis „KV2 = 45 J” należy odczytywać jako wynik uzyskany dla określonej konfiguracji z karbem V — często oznaczenie „2” odnosi się do karbu o głębokości 2 mm — w podanej temperaturze, orientacji, wielkości próbki i miejscu pobrania. Nie jest to uniwersalna ocena udarności całego wytopu ani wyrobu. Energii Charpy’ego nie można również traktować jako bezpośredniego zamiennika wartości odporności na pękanie w warunkach płaskiego stanu odkształcenia, takiej jak , ponieważ geometria próbki, szybkość obciążenia, skrępowanie oraz mierzona wielkość są różne.
Temperatura, orientacja i wymagania odbiorowe
Temperatura badania musi być kontrolowana przed uderzeniem i w jego trakcie. Próbki można chłodzić lub ogrzewać w odpowiednim ośrodku, utrzymywać do ustabilizowania ich temperatury, a następnie przenieść do urządzenia w czasie dopuszczonym przez metodę. Wymagana temperatura może wynosić temperaturę pokojową, 0 °C, −20 °C, −40 °C lub inną wartość określoną przez normę materiałową i projekt warunków eksploatacji. Badanie przeprowadzone w temperaturze zbliżonej do określonej, lecz nie równej tej temperaturze, nie jest automatycznie równoważne. Sprawozdanie powinno podawać nominalną temperaturę oraz każdą dopuszczalną tolerancję.
Równie ważna jest orientacja. Symbol „L” zwykle oznacza próbkę wzdłużną, a „T” próbkę poprzeczną, jednak dokładne oznaczenia muszą być zgodne z normą wyrobu. W walcowanej blasze próbki wzdłużne są zazwyczaj ustawione zgodnie z kierunkiem walcowania, natomiast próbki poprzeczne są do niego prostopadłe. Należy zapisać płaszczyznę karbu i kierunek propagacji pęknięcia, ponieważ zmiana któregokolwiek z nich może ujawnić różne cechy mikrostruktury, wtrącenia, pasma segregacji lub strefy spoiny.
Wymagań odbiorowych nie określa sama norma ISO 148-1:2016. Specyfikacja nadrzędna może wymagać trzech próbek, pięciu próbek lub innego zestawu; minimalnej wartości średniej; minimalnej wartości pojedynczego wyniku; dopuszczalnej liczby wyników poniżej określonego minimum; albo procedury ponownego badania po uzyskaniu niskiego wyniku. Może również narzucać określoną temperaturę badania, rodzaj karbu, orientację, wielkość próbki i częstotliwość pobierania próbek. Warunki te należy analizować łącznie. Średnia spełniająca wymaganie nie musi oznaczać zaliczenia, jeżeli określono również minimalną wartość pojedynczego wyniku.
Norma ASTM A370-26 ilustruje ten sam podział odpowiedzialności: określa procedury badań na rozciąganie, zginanie, twardość i udarność stali, stali nierdzewnej oraz pokrewnych wyrobów ze stopów, natomiast odbiór jest określany przez właściwą specyfikację wyrobu lub umowę zakupu (ASTM International, 2026). Sprawozdanie z badania Charpy’ego może zatem potwierdzać wykonanie badania i podawać zmierzone wartości energii pochłoniętej, lecz tylko wymaganie nadrzędne dotyczące wyrobu może zaklasyfikować te wartości jako zgodne lub niezgodne.
Rzetelna ocena prowadzi od wytopu wyrobu i miejsca pobrania próbki przez orientację próbki, geometrię karbu, wymiary, temperaturę kondycjonowania, procedurę badania na urządzeniu, poszczególne wartości energii, średnią, obserwacje przełomu aż do dokładnej klauzuli odbiorowej. Bez tego łańcucha stwierdzenie „badanie Charpy’ego zaliczone” mówi zbyt mało. Może ono opisywać prawidłowy wynik badania udarności, lecz nie określać, czy stal spełnia wymaganie obowiązujące dla jej zamierzonego zastosowania.

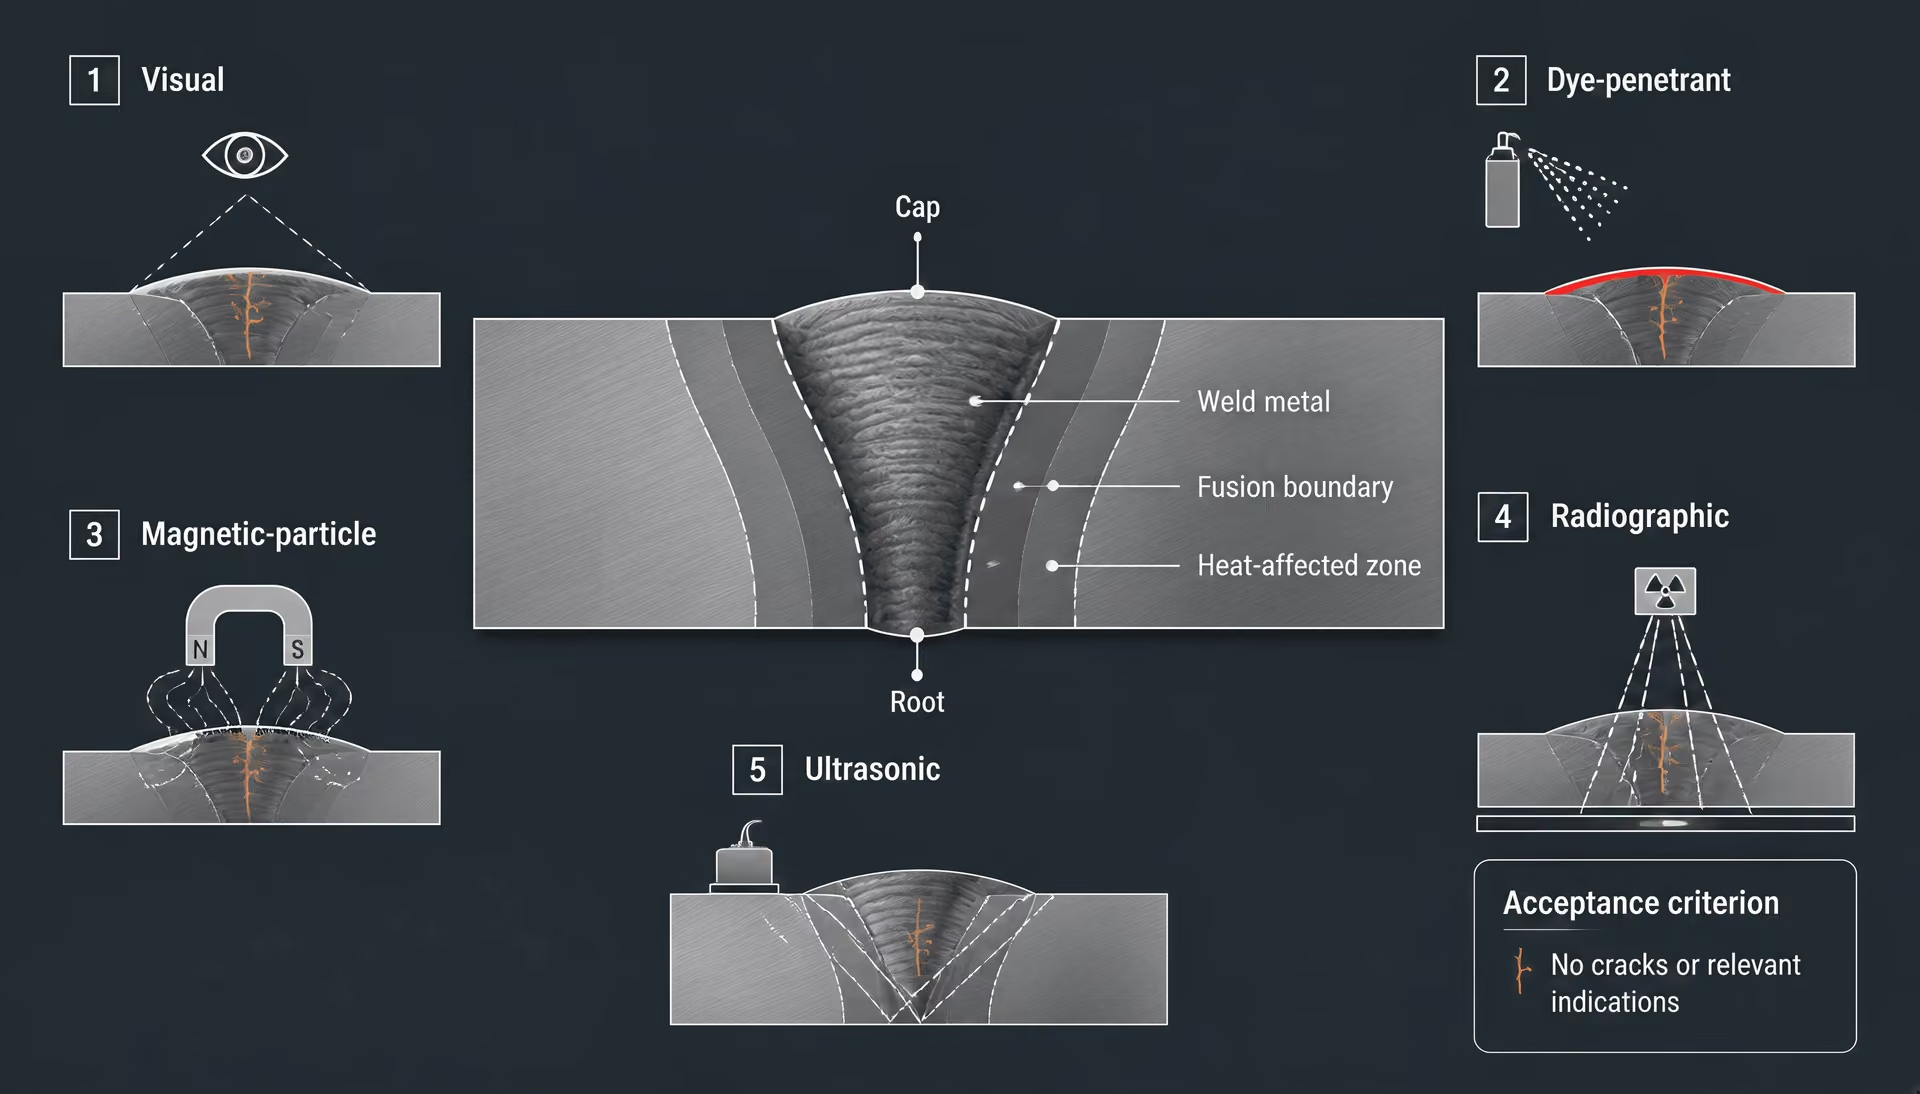
Badania spoin i odbiór stali konstrukcyjnej
Konstrukcja spawana nie jest odbierana na podstawie zastosowania do gotowego połączenia świadectwa hutniczego stali rodzimej. Świadectwo potwierdza właściwości dostarczonej blachy, pręta, rury lub kształtownika zgodnie z właściwą specyfikacją wyrobu. Nie dowodzi ono, że zdeponowany metal spoiny ma wymagany skład chemiczny, że strefa wpływu ciepła zachowała odpowiednie właściwości ani że spawacz wykonał prawidłowe połączenie w rzeczywistych warunkach wytwarzania. Odbiór spoiny łączy zatem cztery odrębne obszary kontroli: kwalifikowaną technologię spawania, wykwalifikowanego spawacza, dokumentację wytwarzania i kontroli oraz wartości graniczne odbioru przypisane do rodzaju spoiny i warunków obciążenia.
Rozróżnienie to oddziela również badania mechaniczne od badań nieniszczących. Norma ASTM A370-26 opisuje procedury badań na rozciąganie, zginanie, twardość i udarność stali, stali nierdzewnej oraz pokrewnych wyrobów ze stopów, lecz pozostawia odbiór właściwej specyfikacji wyrobu lub umowie zakupu. Norma ISO 377:2017 reguluje identyfikację, miejsce pobrania oraz przygotowanie próbek i odcinków próbnych. Norma ISO 6892-1:2019 dotyczy badań na rozciąganie w temperaturze pokojowej, natomiast norma ISO 148-1:2016 obejmuje badania udarności metodą wahadła Charpy’ego próbek z karbem V i U. Normy te mogą określać właściwości materiału rodzimego lub próbek kwalifikacyjnych; same nie rozstrzygają, czy wykonana spoina konstrukcyjna jest akceptowalna.
Wymagania kwalifikacyjne AWS D1.1/D1.1M:2025-AMD1
Jeżeli AWS D1.1/D1.1M:2025-AMD1 zostanie przywołana w umowie lub dokumentach projektu, ustanawia wymagania dotyczące kwalifikowania spawania stali konstrukcyjnej, wykonania, kontroli i akceptacji. Strong evidence
AWS D1.1/D1.1M:2025-AMD1 jest obowiązującym kodeksem spawalniczym dla wielu zastosowań związanych z konstrukcjami stalowymi, gdy powołują się na niego umowa, specyfikacja projektu lub obowiązująca norma budowlana. Określa wymagania dotyczące kwalifikowania technologii spawania, kwalifikowania spawaczy i operatorów spawania, wytwarzania, kontroli oraz akceptacji spoin. Wymagania te należy odczytywać łącznie z dokumentami umownymi, ponieważ inżynier może wskazać określone kategorie spoin, procentowy zakres badań, wymagania dodatkowe lub bardziej restrykcyjne wartości graniczne.
Struktura kodeksu rozpoczyna się od złącza i zmiennych spawania, a nie od ogólnego stwierdzenia, że „spoina przeszła badania”. Kwalifikowana instrukcja technologiczna spawania (WPS) określa grupę materiału podstawowego, zakres grubości, szczegóły złącza, proces spawania, klasyfikację materiału dodatkowego, pozycję spawania, parametry podgrzewania wstępnego i temperatury międzyściegowej, zmienne elektryczne, warunki osłony gazowej oraz wszelką wymaganą obróbkę po spawaniu. Technologia może zostać uznana za wstępnie zakwalifikowaną, gdy spełnia określone w kodeksie wymagania dotyczące szczegółów złącza i zasadniczych wartości granicznych. Jeżeli wykracza poza te postanowienia, wymagane jest przeprowadzenie badań kwalifikacyjnych technologii.
Wytyczne AISC wskazują wymagania AWS D1.1/D1.1M dotyczące kontroli oraz kryteria akceptacji spoin jako centralne odniesienie dla prac związanych z konstrukcjami stalowymi. W przywołanych wytycznych AISC wskazano również badania wizualne, badania penetracyjne, badania magnetyczno-proszkowe, badania radiograficzne oraz badania ultradźwiękowe jako powszechnie stosowane metody badań nieniszczących. Wytyczne odwołują się do postanowień dotyczących kontroli i akceptacji przypisanych do mającego zastosowanie wydania AWS D1.1/D1.1M; w przypadku różnic w numeracji punktów lub wymaganiach dodatkowych między wydaniami decydujące znaczenie powinny mieć dokumenty projektu.
Wymóg kwalifikacji nie oznacza, że każda spoina wykonana podczas produkcji musi zostać poddana wszystkim badaniom. Jest to system mający wykazać, że wybrana technologia i personel są zdolni do wykonania określonej spoiny, a następnie zapewnić kontrolę na poziomie wymaganym dla funkcji tej spoiny. Połączenie momentowe podstawowe, spoina czołowa z pełnym przetopem, spoina pachwinowa, spoina naprawcza oraz element tymczasowo zamocowany mogą podlegać różnym wymaganiom dotyczącym badań. Rysunki konstrukcyjne i plan kontroli określają, które postanowienia mają zastosowanie.
Kwalifikowanie technologii i spawacza
Kwalifikowanie technologii wykazuje, że dana metoda spawania może zapewnić akceptowalny metal spoiny i właściwości złącza spawanego w określonych zakresach zmiennych. Próbny element badawczy jest spawany z użyciem proponowanego procesu i materiałów dodatkowych, a następnie poddawany badaniom i próbom mechanicznym zgodnie z wymaganiami AWS D1.1/D1.1M:2025-AMD1. Typowa dokumentacja kwalifikacyjna może obejmować badanie wizualne, próby zginania, próby rozciągania, badanie makrotrawienia lub inne badania określone dla danego złącza i procesu. Próbka musi reprezentować kwalifikowaną kombinację materiałów podstawowych, rodzaj spoiny, zakres grubości, pozycję spawania oraz zmienne procesu. Wynik uzyskany dla innego złącza lub zakresu materiałowego nie może automatycznie kwalifikować zamierzonej spoiny produkcyjnej.
Sprawozdanie musi określać więcej niż tylko wartość wytrzymałości liczbowej. Powinno łączyć próbkę z WPS oraz zawierać oznaczenia materiałów podstawowych, klasyfikację materiału dodatkowego, wymiary, pozycję spawania, temperaturę podgrzewania wstępnego, temperaturę międzyściegową, natężenie prądu, napięcie, prędkość spawania, gaz osłonowy, jeżeli ma zastosowanie, oraz wyniki badań. Próbka do próby rozciągania, która spełnia określoną wytrzymałość, ma znaczenie wyłącznie wtedy, gdy miejsce jej pobrania i sposób przygotowania są prawidłowe. ISO 377:2017 określa miejsce pobierania i przygotowanie próbek oraz elementów próbnych dla wyrobów stalowych; AWS D1.1/D1.1M określa dodatkowe wymagania dotyczące próbek do kwalifikowania złączy spawanych.
Kwalifikowanie spawacza odpowiada na inne pytanie: czy konkretny spawacz lub operator spawania może nanieść prawidłowy metal spoiny z użyciem dozwolonego procesu, w określonej pozycji, dla danego rodzaju złącza i w określonym zakresie grubości? Spawacz wykonuje próbę kwalifikacyjną w określonych warunkach. Powstały element próbny jest badany, zazwyczaj wizualnie oraz za pomocą prób zginania lub innych badań określonych w kodeksie. Kwalifikacja jest ograniczona przez zmienne zapisane w protokole próby oraz przez wymagania dotyczące zachowania ciągłości uprawnień. Kwalifikowany spawacz nie zastępuje kwalifikowanej WPS, a kwalifikowana WPS nie kwalifikuje osoby bez odpowiednich uprawnień.
Kontrola wytwarzania jest kontynuowana po zakończeniu kwalifikacji. Wykonawca musi stosować określony materiał podstawowy i materiał dodatkowy, weryfikować nadzór nad materiałami dodatkowymi, dopasować i wyrównać złącze, usunąć zanieczyszczenia, zastosować wymagane podgrzewanie wstępne, kontrolować temperaturę międzyściegową, nadzorować kolejność spawania oraz dokumentować naprawy, gdy jest to wymagane. Stale wrażliwe na wodór oraz grube, skrępowane złącza mogą wymagać bardziej rygorystycznej kontroli, niż wynikałoby to z próbki kwalifikacyjnej. Badanie twardości może pomóc w analizie strefy wpływu ciepła lub naprawy, jednak ISO 6506-1:2014 definiuje metodę Brinella; nie oznacza to, że odczyt twardości automatycznie potwierdza akceptację spoiny. ISO 18265:2013 podaje przeliczenia twardości i szacunkowe wartości wytrzymałości na rozciąganie, ale ostrzega, że wartości przeliczone nie zastępują wyników uzyskanych właściwą metodą badania określoną w odpowiedniej normie.
Niezgodności spawalnicze, metody badań i kryteria akceptacji
Kontrola wizualna jest pierwszym badaniem, ponieważ można ją przeprowadzać podczas dopasowywania elementów, między ściegami oraz po zakończeniu spawania. Może wykryć nieprawidłowy wymiar spoiny, niewłaściwy kształt, nadlew, podtopienie, ślady zajarzenia łuku, widoczne pęknięcia, wady krateru, porowatość otwartą na powierzchnię, widoczny na krawędzi brak wtopienia, nadmierny nadlew oraz problemy wymiarowe. Weryfikuje również szczegóły, których metody objętościowe mogą nie obejmować, takie jak długość spoiny, sposób jej zakończenia, stan otworów technologicznych oraz przygotowanie powierzchni. Kontrola wizualna nie jest jedynie wstępną formalnością. Limity akceptacji AWS D1.1/D1.1M mają zastosowanie do widocznych niezgodności, a spoina, która nie spełnia wymagań kontroli wizualnej, nie powinna zostać zaakceptowana na podstawie późniejszego wyniku badania radiograficznego lub ultradźwiękowego.
Badanie penetracyjne, zwane również badaniem ciekłopenetracyjnym, służy do wykrywania nieciągłości otwartych na powierzchnię w materiałach nieporowatych. Penetrant wnika w pęknięcie wychodzące na powierzchnię lub inne otwarcie, po czym jego nadmiar zostaje usunięty, a wywoływacz tworzy wskazanie. Metoda ta nie ujawnia nieciągłości zamkniętej pod powierzchnią. Jest zatem przydatna przy podejrzeniu pęknięć powierzchniowych, w tym podczas badania elementów z nierdzewnej stali niemagnetycznej, dla których badanie magnetyczno-proszkowe jest nieodpowiednie, ale nie może potwierdzić pełnej jakości wewnętrznej spoiny.
Badanie magnetyczno-proszkowe polega na przyłożeniu pola magnetycznego do ferromagnetycznej stali i wykorzystaniu przyciąganych cząstek do ujawnienia nieciągłości powierzchniowych i przypowierzchniowych. Metoda jest czuła na pęknięcia i inne wady, których orientacja powoduje powstanie pola rozproszenia, dlatego znaczenie mają kierunek badania i stan powierzchni. Nie zastępuje ona kontroli wizualnej ani nie ujawnia wszystkich głębokich wad objętościowych. Na wynik mogą wpływać rozmagnesowanie, dostęp, powłoka oraz geometria spoiny.
Badanie radiograficzne tworzy obraz na podstawie różnic w promieniowaniu przechodzącym przez materiał i może ujawniać określone nieciągłości objętościowe, takie jak wtrącenia żużla, porowatość oraz niektóre postacie braku przetopu. Na obraz wpływają grubość, geometria, umiejscowienie źródła, jakość błony lub cyfrowego detektora oraz orientacja wady. Badanie radiograficzne może być niepraktyczne w przypadku zatłoczonych połączeń i wymaga stosowania zabezpieczeń przed promieniowaniem. Nie stanowi uniwersalnego rankingu jakości spoiny.
Badanie ultradźwiękowe wprowadza do spoiny fale dźwiękowe o wysokiej częstotliwości i interpretuje energię odbitą od granic lub nieciągłości. Może lokalizować wskazania płaskie i objętościowe na znacznych grubościach bez użycia promieniowania jonizującego, jednak interpretacja zależy od wzorcowania, kąta głowicy, geometrii, dostępu, stanu powierzchni oraz kwalifikacji technika. Brak wskazania ultradźwiękowego nie dowodzi, że nie występuje żadna możliwa nieciągłość.
Kryteria akceptacji określają, które wskazania podlegają odrzuceniu, a nie tylko które wskazania można wykryć. Mogą ograniczać pęknięcia, brak wtopienia, brak przetopu, podtopienie, porowatość, żużel, niedostateczny wymiar spoiny oraz łączną długość niezgodności, zależnie od kategorii spoiny i metody badania. Inspektor musi odnotować metodę, zakres badania, urządzenie lub procedurę, położenie i wymiar wskazania oraz sposób postępowania. Naprawy wymagają kontrolowanego usunięcia materiału, ponownego spawania zgodnie z właściwą WPS oraz ponownego badania.
Wynik jest zatem powiązaną decyzją obejmującą właściwą kategorię spoiny i właściwy kodeks, kwalifikowaną technologię, kwalifikowanego spawacza, kontrolowane wytwarzanie, określoną metodę badań oraz limity akceptacji przypisane do tej metody. Wyniki prób rozciągania lub prób Charpy’ego materiału rodzimego pozostają istotne, ale nie mogą poświadczyć jakości niekontrolowanego połączenia spawanego.
Nieniszczące badania stali i spoin
Badania nieniszczące (NDE) wykrywają lub oceniają nieciągłości bez pobierania z reprezentatywnego materiału stalowego lub spoiny próbki do badań mechanicznych. To rozróżnienie ma znaczenie. Spoina może uzyskać akceptowalne wyniki badań radiograficznych lub ultradźwiękowych, podczas gdy stal rodzima ma niewystarczającą granicę plastyczności, wytrzymałość na rozciąganie, wydłużenie, twardość lub udarność. I odwrotnie, próbka do próby rozciągania może spełniać określone wymagania wytrzymałościowe, podczas gdy spoina zawiera niedopuszczalny brak przetopu.
Badania nieniszczące nie zastępują zatem prób rozciągania, zginania, twardości ani udarności, gdy specyfikacja mająca zastosowanie wymaga ich wykonania. ASTM A370-26 określa procedury prób rozciągania, zginania, twardości i udarności stali, stali nierdzewnej oraz powiązanych wyrobów ze stopów, lecz pozostawia kryteria akceptacji właściwej specyfikacji wyrobu lub umowie zakupu (ASTM International, 2026). ISO 377:2017 dotyczy identyfikacji, lokalizacji i przygotowania próbek oraz odcinków próbnych; ISO 6892-1:2019 obejmuje próby rozciągania w temperaturze pokojowej; ISO 148-1:2016 obejmuje próby udarności Charpy’ego z karbem V i U; a ISO 6506-1:2014 określa badanie twardości metodą Brinella. Normy te dotyczą wyników badań mechanicznych, a nie zastępczej metody kontroli nieciągłości spoin.
Metody badań nieniszczących
- Badanie wizualne
- Obejmuje dostępne powierzchnie i wymiary spoin.
- Badanie penetracyjne
- Wykrywa nieciągłości otwarte na powierzchnię w materiałach nieporowatych.
- Badanie magnetyczno-proszkowe
- Wykrywa nieciągłości powierzchniowe i przypowierzchniowe w stali ferromagnetycznej.
- Badanie radiograficzne
- Tworzy obraz na podstawie różnic w promieniowaniu przechodzącym przez materiał.
- Badanie ultradźwiękowe
- Wykorzystuje odbity dźwięk o wysokiej częstotliwości do oceny wskazań wewnętrznych.
Wybór metody NDE zależy od rodzaju poszukiwanej nieciągłości, jej przewidywanej orientacji i głębokości, materiału i geometrii, dostępu, kategorii spoiny oraz obowiązującej zasady akceptacji. Raport zawierający jedynie stwierdzenie „NDE zakończone wynikiem pozytywnym” jest niekompletny. Powinien określać badany element, metodę, procedurę, zakres, wskazania, sposób ich oceny oraz kryterium akceptacji.
Badania wizualne
Badanie wizualne jest pierwszym etapem kontroli, ponieważ pozwala szybko objąć całą dostępną powierzchnię i zidentyfikować warunki, które mogłyby sprawić, że późniejsze badanie będzie niewiarygodne. Osoba przeprowadzająca badanie może oceniać wielkość i profil spoiny, podtopienia, nadlewy, widoczne pęknięcia, ślady zajarzenia łuku, porowatość otwartą na powierzchnię, nadmierne lico, wady kraterowe, niepełną długość spoiny, odkształcenia, uszkodzenia powierzchni oraz nieprawidłowe wymiary. Do badania mogą być pomocne spoinomierze, wzorniki do spoin pachwinowych, liniały, oświetlenie, lustra i urządzenia powiększające.
Badanie wizualne może ujawnić wyłącznie to, co jest widoczne lub mierzalne z dostępnej powierzchni. Nie pozwala wiarygodnie określić głębokości podpowierzchniowego braku przetopu, porowatości wewnętrznej, ukrytego pęknięcia ani rozwarstwienia. Nie umożliwia również określenia wytrzymałości na rozciąganie, odporności na pękanie ani pochłoniętej energii udarności. Wygląd powierzchni jest dowodem, ale nie stanowi pełnej oceny integralności spoiny.
Przygotowanie i moment wykonania badania wpływają na wynik. Żużel, odpryski, farba, zgorzelina, olej i utlenienie mogą ukrywać wskazania lub zakłócać pomiary. Niektóre wymagania przewidują badanie wizualne w trakcie spawania, po oczyszczeniu albo po określonym czasie chłodzenia, szczególnie w przypadku ryzyka pęknięć opóźnionych. Jeżeli wymaga tego dokument nadrzędny, zapis z kontroli powinien określać warunki oświetlenia i dostępu.
W przypadku spoin konstrukcji stalowych wymagania dotyczące badań i kryteria akceptacji określa właściwe wydanie AWS D1.1/D1.1M, jeżeli norma ta ma zastosowanie do wykonywanych prac. AWS D1.1/D1.1M:2025-AMD1 ustanawia wymagania dotyczące spawania konstrukcji stalowych, w tym kwalifikowania, wykonania, metod kontroli oraz kryteriów akceptacji spoin (American Welding Society, 2025). AISC wskazuje badanie wizualne jako powszechnie stosowaną metodę NDE i odsyła do punktu 8 AWS D1.1/D1.1M w zakresie metod kontroli spoin i kryteriów akceptacji (American Institute of Steel Construction, 2024).
Metody powierzchniowe: badania penetracyjne i magnetyczno-proszkowe
Badanie penetracyjne, zwane również badaniem ciekłopenetracyjnym, wykrywa nieciągłości otwarte na powierzchnię. Po oczyszczeniu penetrant wnika w pęknięcie lub inną szczelinę otwartą na powierzchnię dzięki działaniu kapilarnemu. Nadmiar penetranta zostaje usunięty, a wywoływacz wydobywa penetrant z powrotem, tworząc wskazanie widoczne lub fluorescencyjne. Metoda ta może ujawnić ciasne pęknięcia, zawalcowania, rysy, porowatość oraz brak przetopu sięgający powierzchni.
Metoda ta nie wykrywa nieciągłości zamkniętej pod nienaruszoną powierzchnią. Powłoka, chropowata zgorzelina, odpryski spawalnicze, smar lub niewystarczające oczyszczenie mogą zablokować wnikanie penetranta albo powodować mylące wskazania. Badanie penetracyjne dostarcza również ograniczonych informacji o głębokości; długość i jasność wskazania nie są bezpośrednimi miarami dotkliwości pęknięcia. Metoda może być stosowana do wielu materiałów nieporowatych, w tym austenitycznej stali nierdzewnej, jednak powierzchnia musi być odpowiednia dla procesu penetracyjnego i używanych środków czyszczących.
Badanie magnetyczno-proszkowe służy do wykrywania nieciągłości powierzchniowych i przypowierzchniowych w ferromagnetycznej stali. Element zostaje namagnesowany, a cząstki żelaza gromadzą się w miejscach, w których nieciągłość zakłóca pole magnetyczne, tworząc wskazanie widoczne lub fluorescencyjne. Metoda może ujawnić pęknięcia przy stopach spoin, pęknięcia kraterowe, pęknięcia szlifierskie, rysy, zawalcowania i płytki brak przetopu. Zmiana kierunku magnesowania pomaga wykryć wskazania przebiegające poprzecznie do przyłożonego pola; zastosowanie tylko jednego kierunku może nie ujawnić wady korzystnie zorientowanej względem tego pola.
Badanie magnetyczno-proszkowe nie jest odpowiednie dla gatunków niemagnetycznych, takich jak większość austenitycznych stali nierdzewnych. Ma również ograniczoną zdolność wykrywania nieciągłości na większej głębokości, a wynik zależy od natężenia pola, sposobu nanoszenia proszku, stanu powierzchni, geometrii i wymagań dotyczących rozmagnesowania. Farba lub zgorzelina mogą zmniejszać czułość, natomiast nagłe zmiany geometrii mogą powodować wskazania nierelewantne. Ani badanie penetracyjne, ani magnetyczno-proszkowe nie mierzy składu chemicznego stali, granicy plastyczności, twardości ani udarności.
Decyzja o akceptacji musi wynikać z dokumentu nadrzędnego, a nie z ogólnego stwierdzenia, że wykryto wskazanie. Punkt 8 AWS D1.1/D1.1M może określać, które wskazania są niedopuszczalne dla danej spoiny i kategorii badania, podczas gdy specyfikacja dotycząca rur, urządzeń ciśnieniowych, mostów lub maszyn może ustanawiać inne wartości graniczne. Na przykład API Specification 5L dotyczy rur stalowych do systemów transportu rurociągowego oraz potrzeby określenia wymagań dotyczących wytwarzania, badań, kontroli i akceptacji (American Petroleum Institute, 2013).
Metody objętościowe: badania radiograficzne i ultradźwiękowe
Badanie radiograficzne tworzy obraz na podstawie różnic w grubości i gęstości materiału, gdy promieniowanie rentgenowskie lub gamma przechodzi przez spoinę. Może ujawnić nieciągłości objętościowe, takie jak porowatość, wtrącenia żużla, pustki oraz niektóre postacie niepełnego przetopu. Jeżeli technika i jakość obrazu spełniają wymagania nadrzędne, obraz stanowi trwały zapis badania.
Radiografia ma istotne ograniczenia. Płaskie pęknięcie lub brak przetopu przebiegający niemal równolegle do wiązki promieniowania może powodować niewielki kontrast i pozostać niewykryty. Zwykle wymagany jest dostęp po przeciwnych stronach spoiny dla źródła i detektora, a względy ochrony radiologicznej ograniczają obszar badania. Interpretacja zależy również od grubości, geometrii układu źródło–obiekt, jakości obrazu oraz zdolności osoby wykonującej badanie do odróżnienia istotnego wskazania od artefaktów geometrycznych lub technologicznych. Radiografia nie jest bezpośrednim pomiarem właściwości wytrzymałościowych ani odporności na pękanie.
Badanie ultradźwiękowe wprowadza do stali dźwięk o wysokiej częstotliwości i ocenia energię odbitą. Metody echa impulsowego mogą lokalizować i określać wielkość wskazań na podstawie długości drogi dźwięku i odpowiedzi sygnału. Prawidłowo wykonane badanie ultradźwiękowe może wykrywać wewnętrzne wady płaskie, brak przetopu, niepełny przetop, pęknięcia, rozwarstwienia oraz niektóre wady objętościowe. Umożliwia badanie grubych przekrojów bez promieniowania jonizującego i często może być wykonywane z jednej dostępnej powierzchni.
Na wyniki badań ultradźwiękowych wpływają struktura ziarnista, tłumienie, chropowatość powierzchni, krzywizna, geometria spoiny, kąt głowicy, wzorcowanie oraz orientacja wady. Nieciągłość równoległa do wiązki ultradźwiękowej może odbijać niewielką ilość energii. Anizotropia spoiny i materiał gruboziarnisty mogą rozpraszać dźwięk i utrudniać interpretację. Określenie wymiarów jest oceną, a nie fotografią wady; zasadnicze znaczenie dla powtarzalności wyników mają kwalifikacje operatora, zakres skanowania, wzorce odniesienia i pisemne procedury.
Wybór powinien wynikać z ryzyka związanego z wadą oraz z dokumentu nadrzędnego. Badanie wizualne może poprzedzać badanie powierzchniowe lub objętościowe; nie może ich zastępować tam, gdzie określono wymagania dotyczące jakości wewnętrznej. Metody penetracyjne i magnetyczno-proszkowe służą do oceny nieciągłości otwartych na powierzchnię lub znajdujących się w jej pobliżu. Metody radiograficzne i ultradźwiękowe służą do badania objętości wewnętrznej, przy czym różnią się wrażliwością na orientację i geometrię wady. Punkt 8 AWS D1.1/D1.1M lub inny właściwy kodeks, specyfikacja, rysunek bądź umowa musi powiązać wybraną metodę z wymaganym zakresem i kryterium akceptacji. Metoda identyfikuje wskazanie, natomiast dokument nadrzędny określa, czy stal lub spoina są dopuszczalne.
Badania rur stalowych zgodnie z wytycznymi API Specification 5L
Systemy transportu rurociągowego i wymagania dotyczące wyrobu
API Specification 5L ma zastosowanie do rur stalowych stosowanych w systemach transportu rurociągowego do przesyłania gazu, wody i ropy naftowej. Wytyczne dotyczące zakupu traktują zamówienie rury jako powiązany zestaw decyzji technicznych, a nie jako zapotrzebowanie na ogólną „przebadaną” rurę stalową. Nabywca musi wskazać właściwe wydanie API Specification 5L oraz określić oznaczenie wyrobu z wystarczającą precyzją, aby producent, inspektor i laboratorium badawcze mogli oprzeć się na tych samych wymaganiach.
Oznaczenie to może obejmować metodę wytwarzania rury, wymiary nominalne lub określone, gatunek, Poziom specyfikacji wyrobu (Product Specification Level, PSL), stan dostawy oraz wszelkie wymagania dodatkowe. Rury bez szwu i rury spawane nie są wzajemnie zamienne tylko dlatego, że obie spełniają opis wymiarowy. Proces wytwarzania wpływa na badania spoin, pobieranie próbek, obróbkę cieplną, miejsca wykonywania badań oraz dokumentację potrzebną do wykazania zgodności. Wymaganie dotyczące rury zgodnej z API 5L musi zatem rozróżniać postać wyrobu i właściwe postanowienia mające zastosowanie do tej postaci.
| Szczegóły zakupu | Dlaczego muszą być określone |
|---|---|
| Wydanie API Specification 5L | Wymagania mogą się zmieniać między wydaniami. |
| Technologia wytwarzania rur | Rury bez szwu i rury spawane podlegają różnym kontrolom. |
| Klasa i PSL | Wybrany poziom produktu określa obowiązujące postanowienia dotyczące weryfikacji. |
| Stan dostawy | Obróbka cieplna i stan dostarczonego produktu wpływają na wymagania. |
| Badania i kontrola | Należy określić wymagania dotyczące badań rozciągania, udarności, twardości, hydrostatycznych, wymiarowych i badań nieniszczących. |
| Dokumentacja | Zapisy muszą identyfikować rurę, wytop, próbkę badaną, metodę i decyzję. |
PSL 1 i PSL 2 również należy określić, a nie pozostawiać ich w domyśle. Wybrany poziom decyduje o tym, które wymagania techniczne i postanowienia dotyczące weryfikacji mają zastosowanie zgodnie z przywołanym wydaniem normy. Dodatkowe wymagania nabywcy mogą dotyczyć analizy chemicznej, badań rozciągania, prób zginania lub spłaszczania, twardości, badań udarności Charpy’ego, prób hydrostatycznych, badań nieniszczących (NDE), kontroli wymiarowej, stanu powierzchni, identyfikowalności oraz dokumentacji. Zamówienie powinno określać, które wymagania są obowiązkowe, a które nie mają zastosowania.
Samo badanie stanowi tylko jedno ogniwo tego łańcucha. ASTM A370-26 na przykład określa procedury badań rozciągania, zginania, twardości i udarności stali, stali nierdzewnej oraz powiązanych wyrobów ze stopów, lecz nie rozstrzyga, czy dana rura spełnia wymagania. ASTM International stwierdza, że kryteria akceptacji wynikają z właściwej specyfikacji wyrobu lub umowy zakupu (ASTM International, 2026). API Specification 5L zapewnia te ramy dla rur przewodowych, natomiast dokument zakupu określa, które dopuszczone opcje i dodatkowe kontrole zostały wybrane.
Tożsamość próbki ma równie istotne znaczenie. ISO 377:2017 obejmuje identyfikację, lokalizację i przygotowanie próbek oraz próbek do badań z wyrobów rurowych, a także z kształtowników, prętów, walców i wyrobów płaskich (International Organization for Standardization, 2017). Wyniku badania rozciągania uzyskanego w niewłaściwej orientacji, z niewłaściwego miejsca lub z niewłaściwej części wyrobu nie można skorygować przez przypisanie do sprawozdania prawidłowo wyglądającej wartości liczbowej. Wytop rury, partia, położenie w ściance, położenie spoiny — jeżeli ma zastosowanie — oraz orientacja próbki powinny pozostawać identyfikowalne od momentu pobrania próbki aż do certyfikacji.
Postanowienia dotyczące wytwarzania, badań, kontroli i akceptacji
Wytyczne dotyczące zakupu zawarte w API Specification 5L łączą cztery odrębne kwestie: sposób wytwarzania rury, sposób pomiaru jej właściwości, sposób kontroli wyrobu oraz działania podejmowane w przypadku niespełnienia wymagania. Kwestie te powinny występować jako skoordynowane postanowienia w specyfikacji zakupu oraz w planie kontroli i badań.
Postanowienia dotyczące wytwarzania określają dopuszczalny proces i środki kontroli. Mogą wskazywać produkcję rur bez szwu lub spawanych, formowanie, spawanie, obróbkę cieplną, przygotowanie końców rur oraz ograniczenia dotyczące napraw. W przypadku rur spawanych specyfikacja powinna również wskazywać właściwe postanowienia dotyczące procesu spawania i badań, zamiast traktować spoinę jako cechę drugorzędną. Dokumentacja wytwarzania, identyfikacja wytopu oraz nadzór nad niezgodnościami zapewniają kontekst niezbędny do interpretacji późniejszych wyników badań.
Postanowienia dotyczące badań powinny określać rodzaj badania, obowiązującą metodę, wymagania dotyczące próbek oraz obowiązki sprawozdawcze. ISO 6892-1:2019 określa badania rozciągania materiałów metalowych w temperaturze pokojowej oraz właściwości mechaniczne, które można wyznaczyć (International Organization for Standardization, 2019). Norma ta sama w sobie nie ustanawia granicy akceptacji dla określonego gatunku i poziomu wyrobu API 5L. Taki sam podział ma zastosowanie do badań udarności: ISO 148-1:2016 określa wahadłowe badanie Charpy’ego z karbem typu V i U w celu wyznaczenia pochłoniętej energii uderzenia, natomiast wymaganie dotyczące wyrobu określa, czy badanie udarności jest wymagane, w jakim stanie należy je przeprowadzić oraz jak oceniać wynik (International Organization for Standardization, 2016).
Badania twardości wymagają podobnej dyscypliny. ISO 6506-1:2014 określa metodę Brinella, w tym jej zastosowanie przy użyciu maszyn stacjonarnych i przenośnych (International Organization for Standardization, 2014). Wynik badania Brinella może być wymaganą właściwością, kontrolą dodatkową lub elementem postępowania wyjaśniającego, zależnie od przywołanych wymagań dotyczących wyrobu i zakupu. ISO 18265:2013 podaje przeliczenia twardości i wartości szacunkowe wytrzymałości na rozciąganie dla określonych materiałów metalowych, lecz ostrzega, że wartości przeliczone nie zastępują wyników uzyskanych właściwą, znormalizowaną metodą badania (International Organization for Standardization, 2013). Przeliczonej wartości twardości nie należy przedstawiać jako zamiennika badania rozciągania.
Postanowienia dotyczące kontroli obejmują czynności, które nie są badaniami właściwości mechanicznych. Mogą one obejmować badania wizualne, kontrole wymiarowe, próby hydrostatyczne, weryfikację oznakowania i identyfikowalności oraz NDE. AISC wskazuje badania wizualne, penetracyjne, magnetyczno-proszkowe, radiograficzne i ultradźwiękowe jako powszechnie stosowane metody NDE oraz wskazuje punkt 8 AWS D1.1/D1.1M jako źródło metod kontroli spoin i kryteriów ich akceptacji (American Institute of Steel Construction, 2024). AWS D1.1/D1.1M:2025-AMD1 dotyczy samego spawania konstrukcyjnych stali, w tym kwalifikowania procedur i spawaczy, wytwarzania, metod kontroli oraz kryteriów akceptacji spoin (American Welding Society, 2025). Kod ten nie jest automatycznie podstawą akceptacji rur przewodowych API 5L. Jego znaczenie musi wynikać z wyraźnie mającego zastosowanie wymagania umownego lub inżynieryjnego.
Postanowienia dotyczące akceptacji określają następnie sposób oceny wyników. Powinny one wskazywać właściwe postanowienia API 5L, wymagania dodatkowe, zasady ponownych badań, częstotliwość pobierania próbek, dopuszczalne naprawy oraz sposób postępowania z rurą niezgodną. Sformułowanie „przebadano zgodnie z API 5L” jest niepełne, jeżeli dokument nie określa, które wydanie, poziom wyrobu, badania i postanowienia dotyczące dalszego postępowania mają zastosowanie. Sprawozdanie z badań może być poprawne pod względem technicznym, a mimo to nie wykazywać zgodności umownej, gdy nie określono próbki, metody lub podstawy akceptacji.
Jasność dokumentu zakupu i zgodność z planem badań
Dokument zakupu powinien pełnić funkcję nadrzędnej mapy łączącej oznaczenie rury z planem kontroli. Co najmniej powinien określać właściwe wydanie API Specification 5L, typ rury i wymiary, gatunek, PSL, stan dostawy, jeżeli jest wymagany, metodę wytwarzania, wymagane badania, zakres kontroli, metodę NDE, podstawę pobierania próbek, dokumentację oraz zasady akceptacji lub dalszego postępowania. Jeżeli nabywca powołuje się na wymaganie dodatkowe, dokument powinien precyzyjnie przywoływać to wymaganie i określać, czy ma ono zastosowanie do wszystkich rur, zdefiniowanej partii czy wybranych próbek.
Plan kontroli i badań powinien powtarzać te decyzje w formie operacyjnej. Powinien wskazywać etap wytwarzania, na którym przeprowadzana jest każda kontrola, osobę lub podmiot ją wykonujący, to, czy wymagana jest obecność przedstawiciela nabywcy lub strony trzeciej, dokument, w którym rejestrowany jest wynik, oraz postanowienie stanowiące podstawę decyzji o akceptacji. Zapobiega to częstemu problemowi: laboratorium przygotowuje próbkę zgodnie z jedną normą, podaje właściwość według innej konwencji, a nabywca później porównuje ją z wartością graniczną należącą do innego poziomu wyrobu lub wydania normy.
Identyfikowalność powinna obejmować cały plan. Należy powiązać numery wytopów i rur, miejsca pobrania próbek, orientację próbek, wyposażenie badawcze, status wzorcowania, tożsamość operatora lub laboratorium, datę badania oraz rewizję sprawozdania. W przypadku badań związanych ze spoiną należy również identyfikować badaną spoinę lub obszar oraz procedurę NDE. Ponowne badania i materiał odrzucony muszą mieć określony status; w przeciwnym razie wynik zastępczy może przesłonić pierwotną niezgodność.
Nabywca powinien również rozstrzygnąć ewentualne sprzeczności przed rozpoczęciem produkcji. Jeżeli umowa przywołuje API Specification 5L, ASTM A370-26, ISO 6892-1:2019 oraz wymaganie właściwe dla danego projektu, powinna określać, który dokument ma pierwszeństwo w przypadku różnic w terminologii, geometrii próbek, pobieraniu próbek lub postanowieniach dotyczących akceptacji. Znaczenie ma właściwe wydanie normy, ponieważ standardy ulegają zmianom. Postanowienie skopiowane z wcześniejszego wydania może niejawnie zmienić wymaganą ścieżkę badań lub akceptacji.
Wytyczne dotyczące zakupu zawarte w API Specification 5L są zatem najbardziej użyteczne, gdy odczytuje się je jako ramy wymagań. Nie sprawiają one, że każda zgłoszona wartość automatycznie oznacza wynik pozytywny lub negatywny. Znaczenie ma wynik, który łączy zidentyfikowaną rurę z określoną metodą wytwarzania, prawidłowo przygotowaną próbką, wskazaną metodą badania, wymaganą kontrolą oraz właściwą zasadą akceptacji (American Petroleum Institute, 2013).
Jak są formułowane i stosowane kryteria odbioru
Wynik badania stali ma znaczenie tylko wtedy, gdy jest powiązany z wymaganiem dotyczącym danego wyrobu. „Granica plastyczności: 355 MPa” sama w sobie nie jest stwierdzeniem o spełnieniu ani niespełnieniu wymagania. Czytelnik musi znać gatunek, postać wyrobu, zakres grubości, kierunek pobrania próbki, stan próbki, metodę badania, częstotliwość pobierania próbek oraz zasadę stosowaną do oceny wyniku.
Klauzulę odbiorczą można zatem odczytywać jako łańcuch powiązanych wymagań:
właściwość → jednostka → metoda badania → stan próbki → częstotliwość pobierania próbek → zasada oceny wyniku → dopuszczalne odchylenie
Na przykład klauzula może wymagać minimalnej granicy plastyczności wynoszącej 355 MPa, określonej w próbie rozciągania w temperaturze pokojowej na próbce wzdłużnej pobranej z każdego wytopu. Właściwa specyfikacja wyrobu może definiować metodę oznaczania granicy plastyczności, natomiast ISO 377:2017 określa sposób identyfikacji, lokalizacji i przygotowania próbki oraz odcinka próbnego. ISO 6892-1:2019 określa badanie rozciągania materiałów metalowych w temperaturze pokojowej oraz właściwości mechaniczne, które mogą zostać oznaczone. Liczba 355 nie ma niezależnego znaczenia dla odbioru, jeżeli próbkę pobrano z niewłaściwego miejsca lub zbadano ją według niezatwierdzonej procedury.
ASTM A370-26 ilustruje podział odpowiedzialności. Norma ta określa procedury badań rozciągania, zginania, twardości i udarności stali, stali nierdzewnej oraz powiązanych wyrobów ze stopów, lecz pozostawia kryteria odbioru właściwej specyfikacji wyrobu lub umowie zakupu (ASTM International, 2026). Norma badania odpowiada na pytanie: „W jaki sposób wykonuje się pomiar?”. Specyfikacja wyrobu odpowiada na pytanie: „Jaka wartość jest wymagana?”.
Wymagania minimalne, maksymalne, zakresy i wymagania kategoryczne
Wymaganie minimalne wyznacza dolną granicę. „Wytrzymałość na rozciąganie, minimum: 510 MPa” oznacza, że prawidłowy wynik niższy niż 510 MPa nie spełnia tego kryterium, z zastrzeżeniem wszelkiej zasady zaokrąglania wyraźnie określonej w dokumencie nadrzędnym. Wymaganie maksymalne wyznacza górną granicę, jak w przypadku „węgiel, maksimum: 0,18%” lub „twardość Brinella, maksimum: 220 HBW”. Zakres ma dwie granice: wynik poniżej dolnej granicy lub powyżej górnej granicy znajduje się poza określonym warunkiem.
Jednostka ma znaczenie. Wymagania wynoszącego 355 MPa nie można przypadkowo utożsamiać z 355 N/mm²; jednostki te są równoważne liczbowo, lecz ksi już nie. Nie można również utożsamiać wartości twardości z wytrzymałością na rozciąganie tylko dlatego, że tabela przeliczeniowa podaje wartość szacunkową. ISO 18265:2013 podaje przeliczenia twardości oraz wartości szacunkowe wytrzymałości na rozciąganie dla określonych materiałów metalowych, w tym stali niestopowych i niskostopowych, lecz ostrzega, że wartość przeliczona nie zastępuje wyniku uzyskanego właściwą, znormalizowaną metodą badania. Wyniku badania Brinella według ISO 6506-1:2014 nie można zasadniczo stosować zamiast próby rozciągania, gdy specyfikacja wymaga wytrzymałości na rozciąganie.
Niektóre wymagania mają charakter kategoryczny, a nie liczbowy. Wyrób może być zobowiązany do identyfikacji jako ASTM A36, ASTM A516/A516M Grade 70, EN 10025-2 S355JR lub API 5L X65, przy czym oznaczenie musi być zapisane dokładnie w sposób wymagany przez dokument nadrzędny. Stan materiału może być normalizowany, hartowany i odpuszczany, sterowany termomechanicznie lub określony w inny sposób. Świadectwo materiałowe, w którym podano zgodny skład chemiczny, lecz nie potwierdzono wymaganego stanu obróbki cieplnej, stanowi niekompletny dowód zgodności.
Wymagania dotyczące udarności wprowadzają kolejną warstwę złożoności. Klauzula może wymagać minimalnej energii pochłoniętej w określonej temperaturze, przy określonej liczbie próbek Charpy’ego z karbem V oraz przy zastosowaniu zasady dotyczącej wartości indywidualnych i ich średniej. ISO 148-1:2016 określa badania udarności metodą wahadłowego młota na próbkach Charpy’ego z karbem V i U w celu oznaczania pochłoniętej energii udaru; sama norma nie ustanawia jednak wartości odbiorczej dla konkretnego gatunku lub umowy. Kierunek, orientacja karbu, temperatura badania, rozmiar próbki i miejsce jej pobrania mogą wpływać na wynik.
Ta sama zasada dotyczy spoin. AWS D1.1/D1.1M:2025-AMD1 ustanawia wymagania dotyczące spawania konstrukcyjnej stali, w tym kwalifikowania, wykonania, metod kontroli i kryteriów odbioru spoin. Badanie wizualne, badanie magnetyczno-proszkowe, badanie radiograficzne lub badanie ultradźwiękowe ma znaczenie tylko wtedy, gdy określono odpowiednią kategorię spoiny i właściwe postanowienie dotyczące odbioru. AISC wymienia te metody wśród powszechnie stosowanych metod badań nieniszczących oraz wskazuje punkt 8 AWS D1.1/D1.1M jako źródło metod kontroli spoin i kryteriów ich odbioru (American Institute of Steel Construction, 2024).
Wyniki indywidualne, średnie i badania powtórne
Klauzule odbiorcze muszą rozróżniać wynik indywidualny od średniej statystycznej lub arytmetycznej. Jeżeli trzy próbki Charpy’ego dają wyniki 42, 39 i 18 J, średnia wynosi 33 J. Średnia ta może spełniać wymaganie 30 J, podczas gdy indywidualny wynik 18 J nie spełnia odrębnego wymagania minimalnego wynoszącego 21 J. Uśrednianie może ukryć miejscową lub kierunkową słabość, szczególnie w badaniach udarności, w których rozrzut wyników często ma istotne znaczenie dla decyzji inżynierskiej.
Wymaganie może określać „minimalną średnią”, „minimum dla każdej próbki” albo oba te warunki. Sformułowania te nie są równoważne. Jeżeli klauzula określa wyłącznie minimalną średnią, zasadę dotyczącą wyników indywidualnych należy znaleźć w innym miejscu tej samej specyfikacji, w przywołanej normie badania lub w umowie. Jeżeli określa minimum dla każdej próbki, jednej niskiej wartości nie można skompensować dwiema wysokimi wartościami. Należy również kontrolować zaokrąglanie. Zaokrąglenie 354,6 MPa do 355 MPa może prowadzić do innej decyzji niż porównanie niezaokrąglonej wartości z granicą 355 MPa; dokument powinien określać, która praktyka ma zastosowanie.
Równie ważna jest częstotliwość pobierania próbek. „Jedno badanie na wytop” różni się od „jednego badania na partię”, „jednego zestawu na 50 ton” oraz „jednego badania z każdego końca”. Wytyczne dotyczące zakupów zgodnie ze specyfikacją API 5L podkreślają konieczność określenia wymagań dotyczących produkcji, badań, kontroli i odbioru rur stalowych stosowanych w systemach transportu rurociągowego (American Petroleum Institute, 2013). Definicja partii określa, jaki materiał reprezentuje dany wynik. Wynik pozytywny uzyskany dla jednego wytopu nie może automatycznie potwierdzać zgodności innego wytopu, nawet jeśli oba mają to samo oznaczenie gatunku.
Badanie powtórne nie jest automatycznym prawem wynikającym z niekorzystnego wyniku. Jest ono dozwolone wyłącznie wtedy, gdy właściwa specyfikacja, umowa zakupu lub zatwierdzona procedura postępowania z wyrobem niezgodnym na to zezwala i określa sposób jego przeprowadzenia. Badanie powtórne może być właściwe, gdy próbka pęknie poza dopuszczalnym miejscem pomiarowym, udokumentowano awarię maszyny lub przygotowanie wyraźnie odbiegało od metody. Nie stanowi ono uzasadnionej podstawy do odrzucenia prawidłowego niskiego wyniku wyłącznie dlatego, że druga próbka mogłaby dać wynik pozytywny.
Jeżeli badanie powtórne jest dozwolone, klauzula może wymagać dodatkowych próbek, nowego zestawu próbek z tego samego miejsca lub badania z innego miejsca w tej samej partii. Zasada oceny wyniku może wymagać, aby wszystkie dodatkowe próbki spełniły wymagania, określać zmienioną średnią albo ustalać sposób łączenia wyników pierwotnych i wyników badań powtórnych. Szczegóły te decydują o wyniku oceny. Badanie kolejnych próbek aż do uzyskania korzystnej wartości jest selekcją danych, a nie oceną zgodności.
Zgodność, niezgodność i sposób postępowania
Zgodność oznacza, że zidentyfikowany wyrób spełnia każde mające zastosowanie wymaganie na podstawie określonych dowodów. Właściwości mechaniczne, skład chemiczny, wymiary, stan powierzchni, obróbka cieplna, oznakowanie oraz badania nieniszczące mogą być elementami tej oceny. Spełnienie wymagania dotyczącego wytrzymałości na rozciąganie nie naprawia niezgodności składu chemicznego. Zgodny skład chemiczny nie eliminuje nieakceptowalnej niezgodności spoiny.
Niezgodność techniczna oznacza niespełnienie wymagania dotyczącego wyrobu lub procesu: granicę plastyczności poniżej określonego minimum, zawartość węgla powyżej wartości maksymalnej, energię udaru poza dopuszczalną wartością, nieprawidłową orientację próbki lub wskazanie w spoinie przekraczające właściwą granicę określoną w AWS D1.1/D1.1M. Materiał może wówczas zostać odrzucony, poddany ponownemu przetworzeniu, naprawiony i ponownie zbadany, przeklasyfikowany, jeżeli jest to dozwolone, albo zaakceptowany na podstawie formalnie zatwierdzonego odstępstwa. Sposób postępowania musi wskazywać objęty nim wytop, partię, spoinę lub element oraz dokumentować podstawę techniczną decyzji.
Luka administracyjna jest czymś innym. Brak identyfikowalności wytopu, niepodpisany raport, nieodnotowana temperatura badania, brak dowodów wzorcowania lub nieodnotowanie orientacji próbki mogą uniemożliwić podjęcie decyzji o zgodności, nawet jeśli materiał fizycznie spełniałby określone granice właściwości. Luka ta nie stanowi dowodu, że stal nie spełniła wymagania dotyczącego właściwości. Jest to brak dowodu lub nieskuteczność nadzoru. Odpowiedzialna organizacja musi odzyskać wiarygodne zapisy, powtórzyć badanie, jeżeli jest to dozwolone, albo uznać wymaganie za niezweryfikowane.
Rozróżnienie to zapobiega dwóm przeciwstawnym błędom: uznaniu materiału bez udokumentowanych danych za „niezgodny” bez wyniku technicznego albo uznaniu go za „zgodny”, ponieważ jego skład chemiczny lub wygląd wydają się zadowalające. Status końcowy powinien określać, co zbadano, według jakiej metody i w jakim stanie, w odniesieniu do której klauzuli, przy zastosowaniu jakiej zasady oceny wyniku oraz w jaki sposób rozwiązano wszelkie odstępstwa. Dopiero wtedy wynik badania staje się decyzją odbiorczą.
Raporty z badań, certyfikaty i dowody gotowe do audytu
Wynik badania stali ma wartość dowodową tylko wtedy, gdy osoba dokonująca przeglądu może odtworzyć, co zbadano, w jaki sposób przeprowadzono badanie oraz jakie wymaganie zastosowano. Certyfikat, w którym podano „granicę plastyczności: 355 MPa” lub „twardość: 180 HBW”, lecz nie określono metody, wyrobu, próbki i obowiązującej specyfikacji, nie potwierdza zgodności. Liczba może być technicznie prawidłowa, a mimo to nie mieć znaczenia dla wymagań zakupu.
ASTM A370-26 ilustruje to rozróżnienie. Norma określa procedury badań rozciągania, zginania, twardości i udarności stali, stali nierdzewnej oraz powiązanych wyrobów ze stopów, lecz nie ustanawia jednego uniwersalnego progu zaliczenia lub niezaliczenia. Kryteria akceptacji wynikają z właściwej specyfikacji wyrobu lub umowy zakupu (ASTM International, 2026). Raport musi zatem łączyć zmierzoną wartość zarówno z procedurą badania, jak i z wymaganiem, względem którego dokonano oceny.
Minimalne informacje w użytecznym raporcie z badań
Raport powinien identyfikować materiał za pomocą gatunku, oznaczenia normy, postaci wyrobu, wymiarów i stanu dostawy. Określenie „blacha stalowa” nie jest wystarczające. Użyteczny zapis może wskazywać blachę ASTM A516/A516M Grade 70, w stanie normalizowanym, o nominalnej grubości 25 mm, albo rurę przewodową zgodną ze specyfikacją API 5L, wraz z określonym gatunkiem i metodą wytwarzania. Obróbka cieplna, stan powierzchni, powłoka, położenie spoiny i orientacja mogą również wpływać na interpretację i powinny być rejestrowane, gdy ma to znaczenie.
Każdy wynik wymaga podania metody badania i wydania normy, a nie tylko nazwy właściwości. Wynik próby rozciągania powinien powoływać na przykład ISO 6892-1:2019 albo właściwą procedurę określoną w ASTM A370-26, wraz z podaną definicją granicy plastyczności, wytrzymałością na rozciąganie, długością pomiarową wydłużenia oraz przewężeniem, jeżeli jest wymagane. ISO 6892-1:2019 określa badanie rozciągania materiałów metalowych w temperaturze pokojowej oraz właściwości mechaniczne, które można wyznaczać (Międzynarodowa Organizacja Normalizacyjna, 2019). Raport powinien określać, czy granica plastyczności oznacza górną granicę plastyczności, dolną granicę plastyczności czy umowną granicę plastyczności przy określonym wydłużeniu.
W przypadku badań udarności zapis powinien identyfikować ISO 148-1:2016 lub określoną alternatywę, rodzaj karbu, wymiary próbki, temperaturę badania, indywidualne wartości pochłoniętej energii oraz wszelkie wymagane przez specyfikację obserwacje dotyczące rozszerzenia bocznego lub przełomu. ISO 148-1:2016 obejmuje wahadłowe badania Charpy’ego z karbem typu V i U w celu wyznaczenia pochłoniętej energii udaru (Międzynarodowa Organizacja Normalizacyjna, 2016). Sama średnia może ukrywać niską wartość indywidualną.
W zapisach dotyczących twardości należy podać skalę, siłę, wgłębnik, typ maszyny, miejsca badań oraz poszczególne odczyty. ISO 6506-1:2014 określa metodę Brinella dla materiałów metalowych i ma zastosowanie do maszyn stacjonarnych oraz przenośnych (Międzynarodowa Organizacja Normalizacyjna, 2014). Podana „twardość 180” nie ma jednoznacznego znaczenia bez oznaczenia HBW, warunków badania i metody. Przeliczona wartość wytrzymałości na rozciąganie lub twardości musi być oznaczona jako przeliczona. ISO 18265:2013 ostrzega, że przeliczenia nie zastępują wyników uzyskanych właściwą, znormalizowaną metodą badania (Międzynarodowa Organizacja Normalizacyjna, 2013).
Raport powinien również przedstawiać identyfikację próbki, miejsce pobrania, orientację, wymiary, przygotowanie powierzchni i warunki badania. Należy uwzględnić operatora lub laboratorium, datę badania, identyfikację wyposażenia, a w odpowiednich przypadkach także status wzorcowania oraz wszelkie warunki środowiskowe lub stan maszyny, które mogły wpłynąć na wynik. W przypadku spawania należy zidentyfikować spoinę, złącze, dokument kwalifikowania technologii spawania, spawacza, materiał dodatkowy, metodę badania oraz zakres badania. AWS D1.1/D1.1M:2025-AMD1 łączy wymagania dotyczące spawania konstrukcji stalowych z kwalifikowaniem technologii i spawaczy, wykonaniem, kontrolą oraz kryteriami akceptacji spoin (Amerykańskie Towarzystwo Spawalnicze, 2025).
Powiązanie wyników z wytopem, partią i próbką
Identyfikowalność to łańcuch łączący podaną wartość z tą stalą, z której pobrano próbkę. Łańcuch ten zwykle zaczyna się od producenta, numeru odlewu lub wytopu, partii wyrobu, dokumentu dostawy oraz identyfikacji sztuki lub kręgu. Następnie obejmuje zapis pobrania próbki, numer próbki, maszynę badawczą, dane surowe, raport i końcową decyzję dotyczącą materiału. Jeżeli brakuje któregokolwiek ogniwa, wynik może opisywać stal tego samego gatunku, ale nie stal dostarczoną.
ISO 377:2017 dotyczy identyfikacji, lokalizacji i przygotowania próbek oraz kawałków próbnych do badań mechanicznych kształtowników, prętów, walcówki, wyrobów płaskich i wyrobów rurowych (Międzynarodowa Organizacja Normalizacyjna, 2017). Jej znaczenie jest praktyczne: miejsce pobrania i orientacja są częścią definicji badania. Poprzeczna próbka do badania rozciągania pobrana z blachy nie jest równoważna próbce wzdłużnej z tego samego wytopu. Próbka pobrana w kierunku przez grubość, próbka z powierzchni, próbka z metalu spoiny i próbka ze strefy wpływu ciepła odpowiadają na różne pytania.
Raport powinien określać, czy próbki pobrano losowo, zgodnie z zasadami dotyczącymi partii, z końca wyrobu czy z określonego miejsca wyrobu. W przypadku blach i taśm należy rejestrować kierunek walcowania oraz odległość od krawędzi lub powierzchni, jeżeli wymaga tego specyfikacja. W przypadku rur należy podać numer rury, informację, czy jest to rura ze szwem czy bez szwu, oraz wskazać, czy próbka pochodziła z korpusu rury, spoiny czy strefy wpływu ciepła. W przypadku próbek do badań udarności należy rejestrować orientację i położenie karbu. Oznaczenia próbek powinny pozostać powiązane ze zdjęciami, zapisami obróbki skrawaniem oraz pierwotną próbką lub zachowanym materiałem.
Certyfikat obejmujący wytop może potwierdzać kilka sztuk tylko wtedy, gdy właściwa specyfikacja dopuszcza taką podstawę pobierania próbek, a granice partii są udokumentowane. Świadectwo hutnicze, w którym podano jeden wynik próby rozciągania dla całej dostawy, pomijając numer wytopu lub definicję partii, nie może wykazać, że każda dostarczona sztuka należy do badanej populacji. Wytyczne dotyczące zakupu zgodnie ze specyfikacją API 5L również traktują wymagania dotyczące wytwarzania, badań, kontroli i akceptacji jako elementy, które należy określić dla rur stalowych (Amerykański Instytut Naftowy, 2013).
Badania nieniszczące wymagają takiej samej dyscypliny. Raport powinien identyfikować metodę badania, procedurę, badaną powierzchnię lub spoinę, zakres badania, wyposażenie, kontrole wzorcowania, wskazania, poziom oceny oraz klauzulę dotyczącą akceptacji. AISC wskazuje badania wizualne, penetracyjne, magnetyczno-proszkowe, radiograficzne i ultradźwiękowe jako powszechnie stosowane metody oraz odsyła do punktu 8 AWS D1.1/D1.1M w zakresie metod kontroli spoin i kryteriów akceptacji (Amerykański Instytut Konstrukcji Stalowych, 2024). Zapis „UT — zaliczone” nie jest wystarczającą dokumentacją.
Przegląd odstępstw i nierozstrzygniętych danych
Audytorzy powinni traktować braki i odstępstwa jako kwestie techniczne, a nie szczegóły administracyjne. W ramach przeglądu należy porównać raport z zamówieniem, specyfikacją materiałową, rysunkiem, planem kontroli i badań oraz zatwierdzonymi odstępstwami. Należy potwierdzić wymagany gatunek, postać wyrobu, wymiary, częstotliwość badań, orientację próbki, wydanie normy dotyczącej metody, temperaturę badania, granice akceptacji i zasady badań powtórnych.
Odstępstwo powinno określać pierwotne wymaganie, stan faktyczny, przyczynę, objęty nim wytop lub partię, ocenę techniczną oraz organ zatwierdzający. Zastąpienie ISO 6892-1:2019 inną procedurą badania rozciągania może na przykład wpłynąć na szybkość odkształcania, zastosowanie ekstensometru lub podane właściwości związane z granicą plastyczności. Wymaga to udokumentowanej akceptacji technicznej, a nie niewyjaśnionej uwagi, że zastosowano „metodę równoważną”.
Nierozstrzygnięte dane muszą pozostać wyraźnie oznaczone jako nierozstrzygnięte. Brak orientacji próbki, nieczytelne numery wytopów, brak dowodów wzorcowania, sprzeczne wymiary oraz wyniki podane wyłącznie jako wartości średnie należy wstrzymać do czasu ich skorygowania lub formalnego rozstrzygnięcia. Nie wolno przekształcać brakującego wyniku w domniemane zaliczenie. Nie wolno traktować badania powtórnego jako wyniku pierwotnego; należy zarejestrować pierwsze niezaliczenie, podstawę dopuszczenia badania powtórnego, identyfikację nowej próbki oraz ostatecznie zastosowaną regułę.
Decyzja dotycząca materiału powinna określać, czy został on zaakceptowany, odrzucony, poddany przeróbce, zakwalifikowany do niższej klasy, odseparowany czy zaakceptowany w drodze odstępstwa. Należy wskazać osobę lub organizację upoważnioną do podjęcia tej decyzji oraz zidentyfikować dokumenty ją uzasadniające. To końcowe ogniwo ma znaczenie: dane z badań pokazują, co wydarzyło się w laboratorium, natomiast decyzja dotycząca materiału pokazuje, jak odpowiedzialna specyfikacja lub umowa potraktowała te dowody.
Typowe błędy przy akceptacji wyników badań stali
Akceptacja wyników badań stali najczęściej zawodzi na styku dokumentów, a nie przy maszynie wytrzymałościowej. Prawidłowo przeprowadzona próba rozciągania może nadal prowadzić do błędnej decyzji, jeśli próbka pochodziła z niewłaściwego miejsca, w sprawozdaniu pominięto wymaganą właściwość albo wynik porównano z wartością graniczną pochodzącą z innej specyfikacji wyrobu. Akceptacja jest łańcuchem zależności: oznaczenie materiału, postać wyrobu, wydanie dokumentu, instrukcja pobierania próbek, metoda badania, raportowana właściwość i kryterium muszą być ze sobą zgodne.
Stosowanie niewłaściwego wydania normy lub niepełnego oznaczenia
Numer normy bez wskazania jej wydania nie stanowi kompletnej instrukcji. „ASTM A370” oznacza rodzinę procedur, natomiast ASTM A370-26 jest wskazanym wydaniem z 2026 roku. Różnice między wydaniami mogą dotyczyć terminologii, wymiarów próbek, weryfikacji maszyn, raportowania lub przywoływanych procedur. Ten sam problem występuje, gdy w sprawozdaniu podano „ISO 6892” bez wskazania ISO 6892-1:2019 oraz mających zastosowanie warunków badania.
Szczegóły oznaczenia są równie istotne. „A572” nie określa wymaganej klasy, zakresu grubości, postaci wyrobu ani wymagań dodatkowych; ASTM A572 Grade 50 stanowi pod względem technicznym inne odniesienie do akceptacji niż inna klasa w ramach tej samej specyfikacji. Sprawozdanie dotyczące rur, w którym podano jedynie „API 5L”, również nie rozstrzyga kwestii klasy wyrobu, stanu dostawy, technologii wytwarzania, wymagań dotyczących badań ani postanowień dotyczących inspekcji. Wytyczne zakupowe API Specification 5L traktują wymagania dotyczące wytwarzania, badań, inspekcji i akceptacji jako kwestie, które należy określić, a nie przyjmować jako oczywiste (American Petroleum Institute, 2013).
Pierwsza korekta powinna mieć charakter dokumentacyjny. Należy zapisać kompletne oznaczenie dokładnie w takiej postaci, w jakiej zostało przywołane: normę, wydanie, klasę lub gatunek, postać wyrobu, zakres grubości lub średnicy, stan dostawy, wymaganie dodatkowe oraz rewizję zamówienia. Następnie należy sprawdzić, czy sprawozdanie laboratorium wskazuje to samo wydanie albo wyraźnie dopuszczoną alternatywę. Starego sprawozdania nie można uaktualnić jedynie przez przepisanie nowszego numeru normy na jego okładkę.
Błędy w pobieraniu próbek mogą kryć się za prawidłowo przywołaną metodą. ISO 377:2017 określa zasady identyfikacji, lokalizacji i przygotowania próbek oraz odcinków próbnych dla kształtowników stalowych, prętów, walcówki, wyrobów płaskich i rurowych (International Organization for Standardization, 2017). Próbka wzdłużna pobrana ze środka grubości nie jest automatycznie równoważna próbce poprzecznej wyciętej w pobliżu powierzchni. Również próbka z końca wyrobu, próbka złącza spawanego i element produkcyjny nie są wzajemnie zamienne. Przed porównaniem wartości w sprawozdaniu należy określić wytop, partię, lokalizację w wyrobie, orientację oraz wymiary próbki.
Myląc metodę badania ze specyfikacją materiału
Metoda badania wyjaśnia, w jaki sposób zmierzyć daną właściwość. Sama w sobie nie określa, czy materiał spełnia wymagania.
ASTM A370-26 określa procedury badań rozciągania, zginania, twardości i udarności stali, stali nierdzewnej oraz powiązanych wyrobów ze stopów, pozostawiając kryteria akceptacji właściwej specyfikacji wyrobu lub umowie zakupu (ASTM International, 2026). ISO 6892-1:2019 określa badanie rozciągania materiałów metalowych w temperaturze pokojowej oraz właściwości mechaniczne, które można wyznaczyć (International Organization for Standardization, 2019). Żadne z tych odniesień samo w sobie nie określa minimalnej granicy plastyczności, wytrzymałości na rozciąganie, wydłużenia ani przewężenia wymaganych dla każdego gatunku stali.
To samo rozróżnienie dotyczy badań udarności i twardości. ISO 148-1:2016 określa badanie udarności metodą wahadłowego młota na próbkach Charpy’ego z karbem V i U w celu wyznaczenia pochłoniętej energii udaru (International Organization for Standardization, 2016). Nie rozstrzyga natomiast, czy dana stal musi osiągnąć 27 J w temperaturze −20 °C, średnią z trzech wyników czy inną wartość określoną w umowie. ISO 6506-1:2014 określa metodę pomiaru twardości Brinella, w tym przy użyciu maszyn stacjonarnych i przenośnych, jednak zmierzona wartość HBW staje się wynikiem podlegającym akceptacji dopiero wtedy, gdy nadrzędna specyfikacja materiału ustanawia limit twardości lub dopuszcza twardość jako właściwą wielkość kontrolną (International Organization for Standardization, 2014).
Częstym błędem jest zaakceptowanie wyniku próby rozciągania bez sprawdzenia specyfikacji wyrobu. „Granica plastyczności: 355 MPa” jest wynikiem pomiaru, a nie stwierdzeniem spełnienia wymagań. Osoba dokonująca oceny musi ustalić, którą definicję granicy plastyczności zastosowano, czy wymaganą właściwością jest granica plastyczności czy umowna granica plastyczności, czy wartość odnosi się do podanej grubości oraz czy specyfikacja wymaga wydłużenia, energii udaru, odporności na zginanie lub dodatkowych badań. Wynik może spełniać wymagania dotyczące jednej właściwości, a jednocześnie nie spełniać wymagań dotyczących innej.
W ramach działań korygujących należy zatem zestawić metodę laboratoryjną z postanowieniem dotyczącym akceptacji. Należy potwierdzić orientację i wymiary próbki, długość pomiarową, temperaturę, szybkość odkształcenia, jeśli ma zastosowanie, definicję właściwości, jednostki oraz dokładną wartość minimalną lub maksymalną. Jeżeli specyfikacja wyrobu i umowa zakupu są rozbieżne, konflikt należy rozstrzygnąć za pośrednictwem wyznaczonego organu technicznego lub umownego; nie wolno wybierać tej wartości granicznej, która prowadzi do akceptacji.
Wymagania dotyczące spoin należy rozpatrywać oddzielnie od wymagań dotyczących metalu rodzimego. AWS D1.1/D1.1M:2025-AMD1 dotyczy spawania konstrukcyjnych stali, w tym kwalifikowania procedur spawania i spawaczy, wytwarzania, metod inspekcji oraz kryteriów akceptacji spoin (American Welding Society, 2025). Limit niezgodności spoiny nie może być stosowany do niespawanej blachy, a wymaganie dotyczące wytrzymałości na rozciąganie metalu rodzimego nie może zastąpić wymaganego kwalifikowania procedury spawania ani badania spoiny. Materiały, lokalizacje i mechanizmy uszkodzeń są różne.
Zastępowanie bezpośredniego badania niekwalifikowanym przeliczeniem
Przeliczanie twardości jest przydatne do kontrolowanego porównywania, ale nie stanowi bezpośredniego pomiaru wytrzymałości na rozciąganie. ISO 18265:2013 podaje przeliczenia między skalami twardości oraz wartości szacunkowe wytrzymałości na rozciąganie dla określonych materiałów metalowych, w tym stali niestopowych i niskostopowych, staliw oraz stali narzędziowych. Norma ostrzega również, że wartości przeliczone nie zastępują wyników uzyskanych właściwą, znormalizowaną metodą badania (International Organization for Standardization, 2013).
To ostrzeżenie powinno wyznaczać sposób podejmowania decyzji dotyczących akceptacji. Wynik pomiaru metodą Brinella przeliczony na szacunkową wytrzymałość na rozciąganie może zależeć od składu stopowego, mikrostruktury, obróbki cieplnej, wymiarów przekroju, stanu powierzchni oraz samej skali twardości. Tabela przeliczeniowa nie może określić wydłużenia, zachowania w zakresie granicy plastyczności, udarności z karbem ani właściwości spoiny. Nie może również zastąpić brakującej próbki do próby rozciągania.
Sekwencja oceny zgodności
- 1 Dopasować oznaczenie materiału, klasę, postać produktu, wytop lub partię, grubość i wydanie normy do wymagania zakupu.
- 2 Potwierdzić położenie próbki, orientację, wymiary, przygotowanie i identyfikowalność.
- 3 Oddzielić metodę badania od klauzuli akceptacji.
- 4 Sprawdzić każdą wymaganą właściwość oraz właściwą wartość graniczną zależną od grubości lub temperatury.
- 5 Zweryfikować możliwość ponownego badania i zachować pierwotny wynik.
- 6 Stosować kryteria dotyczące spoin wyłącznie do zidentyfikowanej spoiny, strefy wpływu ciepła lub zapisu kwalifikacyjnego.
- 7 Zarejestrować ostateczną decyzję i jej podstawę techniczną.
Końcowa lista kontrolna jest prosta, ale należy stosować ją w podanej kolejności:
1. Należy porównać oznaczenie materiału, klasę, postać wyrobu, wytop lub partię, grubość oraz wydanie normy z wymaganiami zakupu. 2. Należy potwierdzić lokalizację próbki, jej orientację, wymiary, przygotowanie i identyfikowalność zgodnie z właściwą normą dotyczącą pobierania próbek. 3. Należy oddzielić metodę badania od postanowienia dotyczącego akceptacji; nigdy nie należy traktować ASTM A370-26, ISO 6892-1:2019, ISO 148-1:2016 ani ISO 6506-1:2014 jako samodzielnych specyfikacji materiału. 4. Należy sprawdzić każdą wymaganą właściwość, a nie tylko wytrzymałość na rozciąganie, i porównać ją z właściwą wartością graniczną zależną od grubości lub temperatury. 5. Nie należy porównywać próbek pobranych z różnych miejsc tak, jak gdyby były równoważne. 6. Przeliczanie twardości należy traktować jako wartość szacunkową, chyba że nadrzędna specyfikacja wyraźnie je dopuszcza; bezpośrednie badanie pozostaje konieczne tam, gdzie jest wymagane. 7. Kryteria dotyczące spoin należy stosować wyłącznie do spoiny, strefy wpływu ciepła lub dokumentacji kwalifikacyjnej wskazanej w nadrzędnym kodeksie spawalniczym. 8. Nie należy zakładać, że badania wizualne, penetracyjne, magnetyczno-proszkowe, radiograficzne lub ultradźwiękowe dowodzą właściwości mechanicznych całego przekroju materiału. AISC identyfikuje je jako metody badań nieniszczących i odsyła do punktu 8 AWS D1.1/D1.1M w zakresie metod inspekcji spoin i kryteriów akceptacji (American Institute of Steel Construction, 2024). NDE może ujawnić określone niezgodności, ale nie potwierdza wytrzymałości na rozciąganie, granicy plastyczności ani energii Charpy’ego w całej objętości stali.
Technicznie poprawny wynik liczbowy nie potwierdza zgodności, jeżeli jego tożsamość materiałowa, próbka badana, metoda i kryterium akceptacji nie pozostają ze sobą powiązane. Strong evidence
Akceptacja jest możliwa do obrony wyłącznie wtedy, gdy każdy wynik zostanie powiązany z właściwym materiałem, próbką, metodą i kryterium. Wszystko, co nie spełnia tego warunku, jest jedynie liczbą bez prawidłowej podstawy do podjęcia decyzji.
Praktyczna sekwencja oceny zgodności stali
Zgodność stali nie jest ustalana przez dołączenie raportu z badań do świadectwa materiałowego i stwierdzenie, że jedna z wartości przekracza minimum. Wynik ma znaczenie tylko wtedy, gdy zgodne są cztery elementy: zidentyfikowana stal, postać wyrobu, próbka i procedura badania oraz postanowienie dotyczące kryteriów akceptacji, które reguluje dane zamówienie. Wynik próby rozciągania dla blachy nie może automatycznie potwierdzać zgodności rury, a przeliczenie twardości nie może zastąpić próby rozciągania wymaganej przez specyfikację.
Praktyczna sekwencja rozpoczyna się od identyfikacji materiału, a kończy udokumentowaną decyzją dotyczącą zgodności.
Ustalenie dokumentu nadrzędnego
Najpierw należy dokładnie zidentyfikować gatunek i postać wyrobu zgodnie z dostarczonym materiałem. Należy odnotować oznaczenie, numer wytopu lub odlewu, wymiary, stan dostawy oraz trasę wytwarzania, jeżeli dokument nadrzędny tego wymaga. Określenie „austenityczna stal nierdzewna” nie jest wystarczającą identyfikacją; zapis powinien zawierać oznaczenie takie jak blacha ASTM A240 Type 304, rura ASTM A106 Grade B lub konstrukcyjna blacha ASTM A572 Grade 50. Ten sam nominalny gatunek może podlegać innym wymaganiom, gdy jest dostarczany jako blacha, pręt, rura, odkuwka lub rura spawana.
Następnie należy ustalić hierarchię dokumentów nadrzędnych. Specyfikacja wyrobu zazwyczaj określa wymagania chemiczne, mechaniczne, wymiarowe i kontrolne, jednak zamówienie, specyfikacja projektu, rysunek, obowiązujący kodeks konstrukcyjny lub zatwierdzone odstępstwo mogą wprowadzać dodatkowe warunki. API Specification 5L dotyczy na przykład rur stalowych do systemów transportu rurociągowego i wymaga, aby dokumenty zakupowe określały obowiązujące wymagania dotyczące wytwarzania, badań, kontroli i akceptacji (American Petroleum Institute, 2013). W przypadku konstrukcji spawanych AWS D1.1/D1.1M:2025-AMD1 obejmuje procedury spawania i kwalifikowanie spawaczy, wykonanie, metody kontroli oraz kryteria akceptacji spoin (American Welding Society, 2025).
Nie należy traktować ASTM A370-26 jako specyfikacji akceptacji tylko dlatego, że norma ta pojawia się w raporcie. ASTM A370-26 ustanawia procedury prób rozciągania, zginania, twardości i udarności stali, stali nierdzewnej oraz powiązanych wyrobów ze stopów. Kryteria akceptacji pozostawia właściwej specyfikacji wyrobu lub umowie zakupu (ASTM International, 2026). Sformułowanie „badano zgodnie z ASTM A370” identyfikuje zatem ramy proceduralne; samo w sobie nie ustanawia zgodności blachy, pręta ani rury.
Dokument nadrzędny musi również określać wymagane właściwości. Specyfikacja może wymagać granicy plastyczności, wytrzymałości na rozciąganie, wydłużenia, przewężenia, zachowania podczas zginania, pochłoniętej energii Charpy’ego, twardości lub kombinacji tych właściwości. Wynik, którego dokument nadrzędny nie wymaga, może dostarczać użytecznych informacji, ale nie może zastąpić brakującego wyniku wymaganego.
Weryfikacja zgodności pobierania próbek i metod
Po ustaleniu wymagania należy sprawdzić sposób pobrania próbki. ISO 377:2017 określa identyfikację, lokalizację i przygotowanie próbek oraz odcinków próbnych do badań mechanicznych kształtowników stalowych, prętów, walcówki, wyrobów płaskich i rurowych (International Organization for Standardization, 2017). Ma to znaczenie, ponieważ orientacja, odległość od powierzchni, grubość wyrobu, położenie spoiny oraz identyfikacja wytopu mogą wpływać na zgłoszoną właściwość. Prawidłowo wykonane badanie niewłaściwego elementu nadal stanowi niewłaściwy dowód.
Raport powinien łączyć każdą próbkę z wytopem, partią, blachą, rurą lub spoiną, którą próbka reprezentuje. Należy potwierdzić częstotliwość i miejsce pobierania próbek w odniesieniu do specyfikacji wyrobu, zamiast zakładać, że jedna próbka reprezentuje każdy element w dostawie. W przypadku konstrukcji spawanych należy ustalić, czy badanie dotyczy metalu rodzimego, metalu spoiny czy strefy wpływu ciepła. Badania nieniszczące stanowią odrębną kwestię: badania wizualne, penetracyjne, magnetyczno-proszkowe, radiograficzne i ultradźwiękowe służą do wykrywania lub oceny nieciągłości, natomiast próby rozciągania i udarności mierzą zachowanie mechaniczne. Wynik kontroli wizualnej nie może zastąpić wymaganego wyniku próby rozciągania.
Następnie należy zweryfikować rzeczywistą metodę badania i jej wydanie. ISO 6892-1:2019 określa badanie rozciągania materiałów metalowych w temperaturze pokojowej oraz właściwości mechaniczne, które można wyznaczyć (International Organization for Standardization, 2019). Raport powinien zawierać typ próbki, wymiary lub długość pomiarową, orientację, temperaturę oraz odpowiednie warunki pracy maszyny lub sterowania. Szczegóły te wpływają na to, czy wydłużenie, granica plastyczności i wytrzymałość na rozciąganie są porównywalne z wartościami granicznymi podanymi w specyfikacji wyrobu.
W przypadku badania udarności ISO 148-1:2016 określa badanie wahadłowe metodą Charpy’ego z karbem V i U w celu wyznaczenia pochłoniętej energii udarności (International Organization for Standardization, 2016). Należy sprawdzić typ karbu, wymiary próbki, temperaturę badania oraz poszczególne odczyty. Wartości Charpy’ego uzyskanej w temperaturze pokojowej nie można porównywać z wymaganiem określonym dla temperatury −20 °C.
Taką samą dyscyplinę należy zachować w przypadku twardości. ISO 6506-1:2014 określa metodę Brinella dla materiałów metalowych, w tym dla maszyn stacjonarnych i przenośnych (International Organization for Standardization, 2014). Należy sprawdzić typ wgłębnika, siłę, czas działania obciążenia, stan powierzchni oraz miejsce badania. ISO 18265:2013 podaje przeliczenia twardości i szacunki wytrzymałości na rozciąganie dla określonych materiałów metalowych, ostrzega jednak, że wartości przeliczone nie zastępują wyników uzyskanych właściwą, znormalizowaną metodą badania (International Organization for Standardization, 2013). Przeliczona wartość twardości Brinella nie może zatem spełniać wymagania dotyczącego wytrzymałości na rozciąganie, chyba że dokument nadrzędny wyraźnie dopuszcza takie postępowanie.
Porównanie wyników z właściwym postanowieniem dotyczącym akceptacji
Każdy wymagany wynik indywidualny należy porównać z dokładnym postanowieniem dotyczącym kryteriów akceptacji, a nie z ogólną tabelą znalezioną w innym miejscu. Postanowienie może określać minimalną granicę plastyczności i wytrzymałość na rozciąganie, minimalne wydłużenie powiązane z długością pomiarową, maksymalną twardość, minimalną średnią energię udarności, minimalną indywidualną wartość udarności albo dopuszczalne wartości graniczne dotyczące wymiarów i nieciągłości. Jednostki i temperatura są elementami porównania. Dotyczy to również zasad zaokrąglania.
Przed zaakceptowaniem średniej należy przeanalizować rzeczywiste odczyty. Jeżeli wymaganie dotyczące Charpy’ego określa zarówno wartość średnią, jak i minimum indywidualne, trzy wartości mogą spełniać wymaganie średnie, podczas gdy jedna nie spełnia limitu indywidualnego. Jeżeli wydłużenie podano dla długości pomiarowej innej niż wymagana przez specyfikację, wartość liczbowa nie jest bezpośrednio porównywalna. Ta sama ostrożność dotyczy granicy plastyczności, gdy raport nie określa, czy wynik opiera się na wyraźnej granicy plastyczności, czy na określonej metodzie umownej granicy plastyczności.
Ponowne badanie nie jest automatycznym środkiem zaradczym w przypadku każdej wartości niespełniającej wymagań. Właściwa specyfikacja wyrobu może dopuszczać pobranie dodatkowych próbek, gdy badanie jest nieważne, próbka pęka poza dopuszczalnym miejscem lub ma zastosowanie określona zasada ponownego badania. Może wymagać przeprowadzenia badania z tego samego wytopu lub tej samej partii, a także określać sposób oceny wyników zastępczych. Laboratorium nie może wymazać pierwszego wyniku tylko przez uzyskanie korzystniejszego wyniku za drugim razem. W dokumentacji muszą pozostać pierwotny wynik, przyczyna ponownego badania, udzielone upoważnienie, próbki zastępcze oraz ostatecznie zastosowana zasada.
W przypadku spoin wskazania należy porównać z właściwą tabelą akceptacji i metodą badania. AISC wskazuje powszechnie stosowane metody badań nieniszczących i odsyła do AWS D1.1/D1.1M, rozdział 8, w zakresie metod kontroli spoin i kryteriów akceptacji (American Institute of Steel Construction, 2024). Postanowienie nadrzędne może rozróżniać wskazania przypominające pęknięcia, brak przetopu lub brak wtopienia, porowatość, podtopienie oraz ograniczenia dotyczące rozmiaru lub lokalizacji. Określenie „badano ultradźwiękowo” nie stanowi decyzji o zgodności, dopóki wskazanie nie zostanie ocenione zgodnie z określonymi kryteriami akceptacji.
Zdyscyplinowany przebieg postępowania obejmuje zatem: identyfikację gatunku i postaci wyrobu; ustalenie nadrzędnej specyfikacji, kodeksu lub umowy; potwierdzenie pobierania próbek zgodnie z ISO 377:2017 lub określoną procedurą; wybór wymaganej metody ASTM lub ISO; weryfikację tożsamości próbki, jej orientacji, wymiarów i warunków badania; analizę poszczególnych wyników oraz dokumentacji uzupełniającej; a następnie ustalenie zgodności, kwalifikacji do ponownego badania lub niezgodności zgodnie z zasadami nadrzędnymi. Taka sekwencja zapobiega wykorzystaniu prawidłowej liczby jako nieprawidłowego dowodu.
Źródła
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html