




स्टील परीक्षण विधियाँ वास्तव में क्या स्थापित करती हैं
स्टील का परीक्षण केवल एक बार होने वाली उत्तीर्ण-अनुत्तीर्ण प्रक्रिया नहीं है। यह एक परस्पर संबद्ध श्रृंखला है: सामग्री की पहचान करना, नमूने का चयन और अनुरेखण करना, परीक्षण-नमूना तैयार करना, एक परिभाषित मापन प्रक्रिया लागू करना, परिणाम की रिपोर्ट करना, उसे लागू आवश्यकता के आधार पर समझना, और उसके निपटान का निर्णय लेना। यदि परीक्षण-नमूना गलत स्थान से लिया गया हो, परीक्षण का तापमान गलत हो, या स्वीकृति सीमा किसी अन्य उत्पाद विनिर्देशन से संबंधित हो, तो तन्य मान का अपने-आप कोई स्वतंत्र अर्थ नहीं होता।
यह अंतर महत्वपूर्ण है, क्योंकि एक ही ग्रेड विभिन्न उत्पाद-रूपों, मोटाई-सीमाओं, ताप-उपचार स्थितियों और सेवा-श्रेणियों में उपलब्ध हो सकता है। प्लेट, बार, ट्यूब, फोर्जिंग और वेल्डेड असेंबली के लिए अलग-अलग नमूना-स्थान, नमूना-ज्यामिति, परीक्षण-आवृत्तियाँ और स्वीकृति सीमाएँ आवश्यक हो सकती हैं। इसलिए “स्टील तन्य परीक्षण में उत्तीर्ण हुआ” कहना अधूरा है। उपयोगी कथन में उत्पाद विनिर्देशन, हीट या लॉट, परीक्षण-नमूना, विधि, मापी गई विशेषता और लागू सीमा की पहचान होनी चाहिए।
परीक्षण विधि बनाम स्वीकृति मानदंड
परीक्षण विधि यह निर्धारित करती है कि मापन किस प्रकार किया जाएगा। यह अपने-आप यह निर्धारित नहीं करती कि मापा गया परिणाम स्वीकार्य है या नहीं।
ASTM A370-26 तनन, बंकन, कठोरता और आघात परीक्षणों को समाहित करता है, जबकि स्वीकृति लागू उत्पाद विनिर्देशन या क्रय अनुबंध द्वारा निर्धारित की जाती है। Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.ASTM A370-26 इस विभाजन को स्पष्ट करता है। इसमें स्टील, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तन्य, बेंड, कठोरता और प्रभाव परीक्षणों की प्रक्रियाएँ शामिल हैं। यह परीक्षण-नमूने की तैयारी, परीक्षण का निष्पादन, गणना और रिपोर्टिंग जैसे विषयों को संबोधित करता है। ASTM A370-26 यह भी स्पष्ट करता है कि स्वीकृति लागू उत्पाद विनिर्देशन या क्रय अनुबंध के आधार पर निर्धारित होती है, केवल परीक्षण विधि के आधार पर नहीं (ASTM International, 2026)।
तीन शब्द जिन्हें भ्रमित नहीं किया जाना चाहिए
- विधि
- गुण को मापने और गणना करने का तरीका।
- मानदंड
- न्यूनतम, अधिकतम, परास या श्रेणीगत आवश्यकता।
- निपटान
- स्वीकार करने, पुनःपरीक्षण करने, मरम्मत करने, आगे मूल्यांकन करने, निम्न श्रेणी में रखने या अस्वीकार करने का निर्णय।
अंतर को सरल रूप में इस प्रकार बताया जा सकता है:
- विधि: पराभव शक्ति का मापन कैसे किया जाता है और परिणाम की गणना कैसे की जाती है?
- मानदंड: न्यूनतम पराभव शक्ति, अधिकतम कठोरता, बेंड प्रदर्शन या प्रभाव ऊर्जा कितनी आवश्यक है?
- निपटान: क्या परीक्षण किया गया उत्पाद अनुरूप है, अनुमत नियमों के अंतर्गत पुनःपरीक्षण की आवश्यकता है, मरम्मत या आगे के मूल्यांकन से गुजरना है, अथवा उसे अस्वीकार किया जाना है?
| रिपोर्ट किया गया परिणाम | संभावित आवश्यकता | अर्थ |
|---|---|---|
| 355 MPa उपज शक्ति | न्यूनतम 345 MPa | उस ग्रेड और मोटाई की शर्त के अनुरूप हो सकता है |
| 355 MPa उपज शक्ति | भिन्न उत्पाद या ताप-उपचार आवश्यकता | भिन्न निपटान की आवश्यकता हो सकती है |
| 355 MPa उपज शक्ति | कोई पहचाना गया उत्पाद विनिर्देशन नहीं | उत्तीर्ण-अनुत्तीर्ण निर्णय का आधार नहीं बन सकता |
कोई परीक्षण प्रयोगशाला तन्य परीक्षण सही ढंग से कर सकती है और 355 MPa की पराभव शक्ति की रिपोर्ट कर सकती है। यह संख्या अपने-आप न तो विफलता है और न ही उत्तीर्णता। किसी विशेष ग्रेड और मोटाई के लिए एक विनिर्देशन में न्यूनतम 345 MPa आवश्यक हो सकता है; किसी अन्य उत्पाद, ताप-उपचार या संविदात्मक शर्त में अलग मान आवश्यक हो सकता है। वही संख्यात्मक परिणाम अलग-अलग निपटान निर्णयों का कारण बन सकता है।
विधि उन विवरणों को भी नियंत्रित करती है जो परिणाम को बदल सकते हैं। ISO 6892-1:2019 कमरे के तापमान पर धात्विक सामग्रियों के तन्य परीक्षण को निर्दिष्ट करता है और उन यांत्रिक गुणों को परिभाषित करता है जिन्हें निर्धारित किया जा सकता है, जिनमें प्रतिबल-विकृति प्रतिक्रिया से प्राप्त गुण भी शामिल हैं (International Organization for Standardization, 2019)। यह अपने-आप प्रत्येक ऐसे स्टील को किसी संरचना या दाब-सीमा के लिए उपयुक्त घोषित नहीं करता जिसकी मापी गई पराभव शक्ति उपलब्ध हो।
यही सिद्धांत प्रभाव और कठोरता परीक्षण पर भी लागू होता है। ISO 148-1:2016 अवशोषित प्रभाव ऊर्जा निर्धारित करने के लिए Charpy V-notch और U-notch पेंडुलम प्रभाव परीक्षण निर्दिष्ट करता है (International Organization for Standardization, 2016)। विधि नॉच विन्यास, परीक्षण व्यवस्था और रिपोर्ट की जाने वाली ऊर्जा निर्धारित करती है; लागू विनिर्देशन आवश्यक ऊर्जा, परीक्षण तापमान, अभिविन्यास, नमूनों की संख्या तथा व्यक्तिगत और औसत परिणामों के उपचार को निर्धारित करता है। ISO 6506-1:2014 धात्विक सामग्रियों के लिए Brinell कठोरता परीक्षण निर्दिष्ट करता है, जिसमें स्थिर-स्थान और पोर्टेबल मशीनें शामिल हैं (International Organization for Standardization, 2014)। कठोरता संख्या एक मापन है, सार्वभौमिक स्वीकृति प्रमाणपत्र नहीं।
सामग्री के गुण बनाम उत्पाद अनुरूपता
पदार्थ का गुण निर्दिष्ट परीक्षण परिस्थितियों में परिभाषित परीक्षण-नमूने की मापी गई प्रतिक्रिया, जैसे उपज शक्ति, कठोरता, दीर्घीकरण या अवशोषित आघात ऊर्जा।
सामग्री का कोई गुण यह बताता है कि निर्दिष्ट परिस्थितियों में एक परीक्षण-नमूने का व्यवहार कैसा रहा। उत्पाद अनुरूपता यह पूछती है कि आपूर्ति किए गए और पहचाने गए उत्पाद ने सभी लागू आवश्यकताओं को पूरा किया है या नहीं।
यांत्रिक गुणों से परे आवश्यकताएँ
- रासायनिक संघटन मिश्रधातु का विश्लेषण लागू ग्रेड से मेल खाना चाहिए।
- आयाम आपूर्ति किया गया उत्पाद आयामी आवश्यकताओं को पूरा करना चाहिए।
- सतही दशा सतह के दोष, लेप और तैयारी नियंत्रित किए जा सकते हैं।
- आंतरिक सुदृढ़ता असंततियों के लिए गैर-विनाशी परीक्षण आवश्यक हो सकता है।
- अनुरेखणीयता उत्पाद और परीक्षण-नमूना ताप या बैच से संबद्ध बने रहने चाहिए।
- ताप-उपचार आपूर्ति की दशा निर्दिष्ट दशा से मेल खानी चाहिए।
ये प्रश्न एक-दूसरे से संबंधित हैं, लेकिन एक-दूसरे के स्थान पर प्रयुक्त नहीं किए जा सकते। तन्य परीक्षण से परीक्षण किए गए नमूने की पराभव शक्ति, तन्य शक्ति, दीर्घन और क्षेत्रफल में कमी स्थापित की जा सकती है। इससे अपने-आप रासायनिक संघटन, आयाम, सतह की स्थिति, आंतरिक सुदृढ़ता, वेल्ड की गुणवत्ता, अनुरेखणीयता या आवश्यक ताप-उपचार का अनुपालन स्थापित नहीं होता। उत्पाद अनुरूपता इन सभी पर निर्भर कर सकती है।[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
नमूनाकरण साक्ष्य का एक हिस्सा है। ISO 377:2017 स्टील सेक्शन, बार, रॉड, फ्लैट उत्पादों और ट्यूबाकार उत्पादों के यांत्रिक परीक्षण के लिए नमूनों और परीक्षण-नमूनों की पहचान, स्थान और तैयारी को नियंत्रित करता है (International Organization for Standardization, 2017)। आवश्यक स्थान से लिए गए और सही ढंग से मशीन किए गए नमूने से प्राप्त परिणाम, किसी सुलभ किनारे से मनमाने ढंग से काटे गए टुकड़े से प्राप्त परिणाम से भिन्न अर्थ रखता है। जब नमूने को उस हीट, लॉट, उत्पाद, अभिविन्यास या मोटाई से संबद्ध नहीं किया जा सकता जिसे आवश्यकता में शामिल किया गया है, तो यह श्रृंखला टूट जाती है।[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
रिपोर्ट किए गए गुणों की भी सावधानीपूर्वक व्याख्या आवश्यक है। कठोरता रूपांतरण अत्यधिक दावे का एक सामान्य स्रोत हैं। ISO 18265:2013 बिना मिश्रधातु वाले और निम्न-मिश्रधातु वाले स्टील, कास्ट स्टील, टूल स्टील तथा अन्य धात्विक सामग्रियों के लिए कठोरता पैमानों और तन्य-शक्ति अनुमानों की रूपांतरण सारणियाँ प्रदान करता है। इसमें चेतावनी दी गई है कि रूपांतरित मान उचित मानक परीक्षण विधि से प्राप्त परिणामों का स्थान नहीं लेते (International Organization for Standardization, 2013)। Brinell परिणाम से रूपांतरित अनुमानित तन्य शक्ति, ISO 6892-1:2019 के अंतर्गत या उत्पाद विनिर्देशन में अपेक्षित विधि से किए गए तन्य परीक्षण के समान साक्ष्य नहीं है।[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
अनुरूपता मूल स्टील के बजाय वेल्ड या घटक से भी संबंधित हो सकती है। AWS D1.1/D1.1M:2025-AMD1 संरचनात्मक स्टील वेल्डिंग की आवश्यकताएँ निर्धारित करता है, जिनमें वेल्डिंग-प्रक्रिया और वेल्डर योग्यता, निर्माण, निरीक्षण विधियाँ तथा वेल्ड स्वीकृति मानदंड शामिल हैं (American Welding Society, 2025)। AISC दृश्य, डाई-पेनेट्रेंट, चुंबकीय-कण, रेडियोग्राफिक और अल्ट्रासोनिक परीक्षणों को सामान्य अविनाशी परीक्षण विधियों के रूप में पहचानता है तथा AWS D1.1/D1.1M के खंड 8 को वेल्ड निरीक्षण विधियों और स्वीकृति मानदंडों के एक स्रोत के रूप में निर्दिष्ट करता है (American Institute of Steel Construction, 2024)। किसी संकेत का मिलना, अस्वीकार्य असंतति के मिलने के समान नहीं है; उसका महत्व लागू परीक्षण विधि और स्वीकृति नियम पर निर्भर करता है।
लागू उत्पाद विनिर्देशन क्यों नियंत्रण रखता है
| दस्तावेज़ का कार्य | लेख में उदाहरण | सामान्य उत्तरदायित्व |
|---|---|---|
| नमूनाकरण | ISO 377:2017 | नमूनों और परीक्षण-टुकड़ों की पहचान, स्थान और तैयारी |
| यांत्रिक परीक्षण | ASTM A370-26; ISO 6892-1:2019 | परीक्षण प्रक्रिया और रिपोर्ट किए गए गुण |
| आघात परीक्षण | ISO 148-1:2016 | चार्पी V-नॉच या U-नॉच की अवशोषित ऊर्जा |
| कठोरता परीक्षण | ISO 6506-1:2014 | ब्रिनेल परीक्षण विधि |
| वेल्ड स्वीकृति | AWS D1.1/D1.1M:2025-AMD1 | अर्हता, निरीक्षण और वेल्ड स्वीकृति मानदंड |
| उत्पाद क्रय | API विनिर्देशन 5L | पाइप निर्माण, परीक्षण, निरीक्षण और स्वीकृति आवश्यकताएँ |
उत्पाद विनिर्देशन आवश्यक संदर्भ प्रदान करता है। इसमें ग्रेड या पदनाम, उत्पाद-रूप, आयाम, आपूर्ति की स्थिति, आवश्यक परीक्षण, नमूनाकरण आवृत्ति, नमूना अभिविन्यास, परीक्षण तापमान, रिपोर्टिंग नियम और स्वीकृति की सीमाएँ निर्दिष्ट होती हैं। क्रय अनुबंध अतिरिक्त आवश्यकताएँ जोड़ सकता है, लेकिन उसे संदर्भित मानक के साथ पढ़ा जाना चाहिए, न कि एक असंबंधित दस्तावेज़ के रूप में।[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
पाइपलाइन परिवहन प्रणालियों में प्रयुक्त स्टील पाइप के लिए API Specification 5L एक स्पष्ट उदाहरण प्रदान करता है। इसके क्रय संबंधी मार्गदर्शन में निर्माण, परीक्षण, निरीक्षण और स्वीकृति आवश्यकताओं को निर्दिष्ट करने की आवश्यकता को संबोधित किया गया है (American Petroleum Institute, 2013)। प्रासंगिक प्रश्न केवल यह नहीं है कि पाइप के किसी नमूने का परीक्षण किया गया था या नहीं। प्रश्न यह है कि क्या निर्दिष्ट पाइप, पहचानी गई उत्पादन इकाई से प्राप्त होकर, उसके आदेशित उत्पाद पदनाम और निरीक्षण योजना से संबद्ध आवश्यकताओं को पूरा करता था।
यह पदानुक्रम एक सामान्य त्रुटि को रोकता है: किसी परिचित सीमा का चयन केवल इसलिए करना क्योंकि वह किसी परीक्षण रिपोर्ट, पुस्तिका या अलग स्टील मानक में दिखाई देती है। ASTM A370-26 प्रक्रिया को परिभाषित कर सकता है, जबकि प्लेट, बार, ट्यूब या पाइप विनिर्देशन जैसा उत्पाद मानक संख्यात्मक आवश्यकता प्रदान करता है। AWS D1.1/D1.1M वेल्डेड कनेक्शन को नियंत्रित कर सकता है, जबकि मूल-धातु विनिर्देशन मूल सामग्री को नियंत्रित करता है। इसके बाद अनुबंध अतिरिक्त परीक्षण या अधिक कठोर सीमाएँ निर्धारित कर सकता है।
इसलिए वैध स्वीकृति निर्णय में पहचान, नमूनाकरण, विधि, परिणाम और मानदंड के बीच संबंध सुरक्षित रहना चाहिए। एक संबंध टूट जाने पर संख्या तकनीकी रूप से सही हो सकती है, लेकिन अनुरूपता का दावा असमर्थित रहता है। परीक्षण मापे गए तथ्यों को स्थापित करता है; लागू उत्पाद विनिर्देशन यह निर्धारित करता है कि आपूर्ति किए गए स्टील के संदर्भ में उन तथ्यों का क्या अर्थ है।

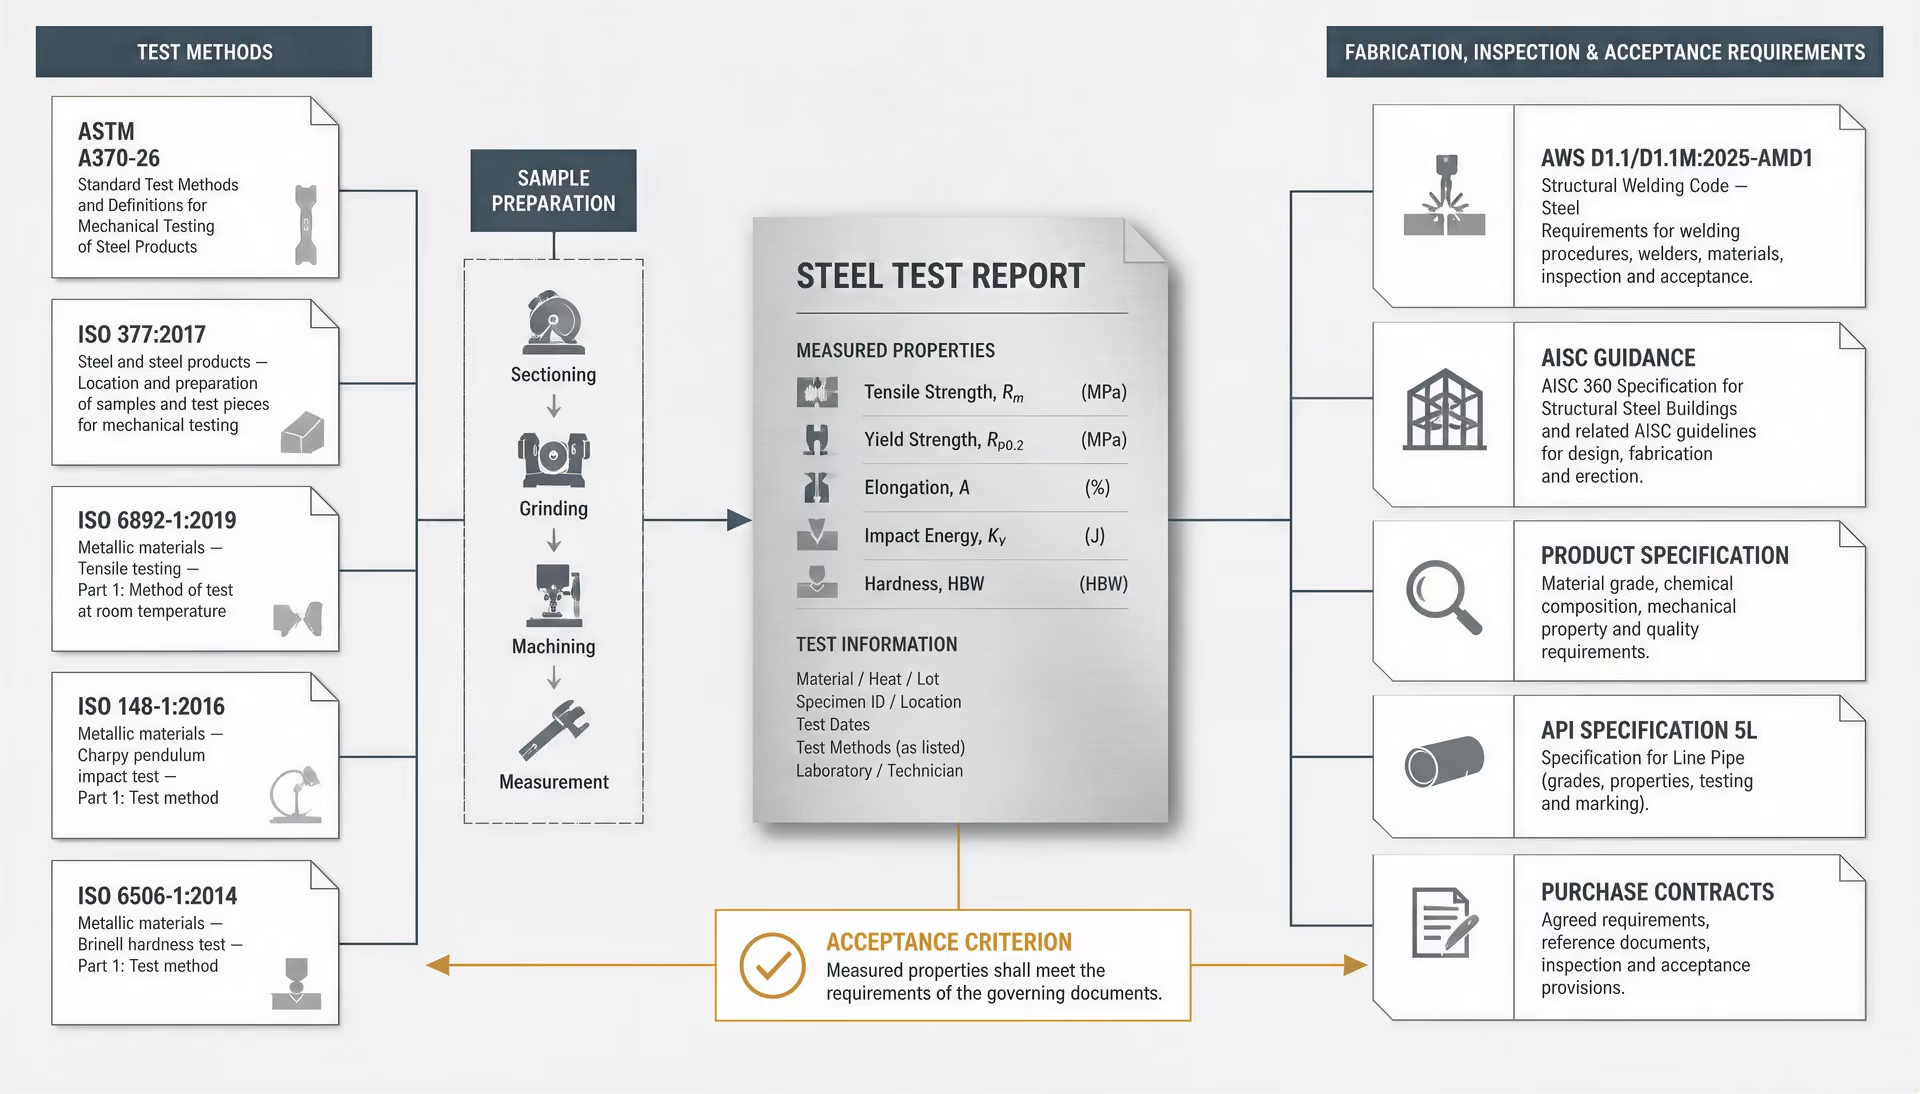
मानक संरचना: ASTM, ISO, AWS, AISC और API
किसी इस्पात परीक्षण के परिणाम का स्वतंत्र रूप से पास या फेल होने का कोई अर्थ नहीं होता। उसका महत्व संदर्भों की एक शृंखला पर निर्भर करता है: आपूर्ति किया जा रहा उत्पाद, नमूने का स्थान और अभिविन्यास, परीक्षण प्रक्रिया, रिपोर्ट की गई संपत्ति, तथा वह दस्तावेज़ जो सीमा निर्धारित करता है। ASTM A370-26 तन्यता या प्रभाव परीक्षण करने की विधि निर्धारित कर सकता है, जबकि ASTM का उत्पाद विनिर्देशन, API का दस्तावेज़, परियोजना विनिर्देशन या क्रय अनुबंध यह निर्धारित करता है कि मापा गया मान स्वीकार्य है या नहीं। ISO मानक भी इसी शृंखला में हो सकते हैं, लेकिन वे स्वतः ASTM की आवश्यकताओं का स्थान नहीं लेते।
यह अंतर महत्वपूर्ण है क्योंकि मानक संगठन अपने दस्तावेज़ों को अलग-अलग कार्य सौंपते हैं। ASTM और ISO मुख्यतः परीक्षण विधियों और नमूना-तैयारी को परिभाषित करते हैं। AWS D1.1/D1.1M:2025-AMD1 संरचनात्मक इस्पात वेल्डिंग को नियंत्रित करता है, जिसमें योग्यता, निर्माण, निरीक्षण और वेल्ड स्वीकृति शामिल हैं। AISC सार्वभौमिक रूप से किसी सामग्री विनिर्देशन का स्थान लेने के बजाय डिजाइन और निरीक्षण संबंधी मार्गदर्शन प्रदान करता है। API Specification 5L पाइपलाइन परिवहन प्रणालियों के लिए पाइप निर्माण, परीक्षण, निरीक्षण, दस्तावेज़ीकरण और क्रय आवश्यकताओं को जोड़ता है।
मापन को परिभाषित करने वाले मानक
ASTM A370-26 इस्पात, स्टेनलेस इस्पात और संबंधित मिश्रधातु उत्पादों के लिए एक सामान्य यांत्रिक-परीक्षण मानक है। इसमें तन्यता, मोड़, कठोरता और प्रभाव परीक्षण शामिल हैं, साथ ही वे प्रक्रियात्मक विवरण भी शामिल हैं जो परिणाम को प्रभावित करते हैं। इन विवरणों में नमूने के आयाम, परीक्षण उपकरण, तैयारी, परीक्षण का निष्पादन और गुणों की रिपोर्टिंग की विधि शामिल हो सकती है। ASTM A370-26 अपने-आप में प्रत्येक इस्पात हीट या उत्पाद को स्वीकार्य घोषित नहीं करता। ASTM International के अनुसार, स्वीकृति लागू उत्पाद विनिर्देशन या क्रय अनुबंध से प्राप्त होती है।
ISO कई ऐसे कार्यों को अलग-अलग करता है जिन्हें ASTM A370-26 एक सामान्य परीक्षण ढाँचे के भीतर प्रस्तुत करता है। ISO 377:2017 इस्पात सेक्शन, बार, रॉड, फ्लैट उत्पादों और ट्यूबलर उत्पादों के यांत्रिक परीक्षण के लिए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थिति और तैयारी को नियंत्रित करता है। यह बताता है कि टुकड़ा कहाँ से लिया जाए और उसे कैसे तैयार किया जाए। यह प्रश्न इस बात से अलग है कि परीक्षण मशीन बल कैसे लगाएगी।
ISO 6892-1:2019 कमरे के तापमान पर धात्विक सामग्रियों के तन्यता परीक्षण को निर्दिष्ट करता है और उन यांत्रिक गुणों की पहचान करता है जिन्हें निर्धारित किया जा सकता है। किसी रिपोर्ट में उपज शक्ति, तन्यता शक्ति, बढ़ाव या क्षेत्रफल में कमी शामिल हो सकती है, लेकिन रिपोर्ट किए गए गुण को निर्दिष्ट परीक्षण प्रक्रिया और मापन स्थितियों से संबद्ध होना चाहिए। गलत अभिविन्यास वाले नमूने, अनुपयुक्त गेज लंबाई या भिन्न विकृति-दर प्रक्रिया से प्राप्त मान केवल इसलिए समतुल्य नहीं हो जाता कि उसकी इकाई वही है।
प्रभाव परीक्षण की अपनी अलग विधि होती है। ISO 148-1:2016 धात्विक सामग्रियों में अवशोषित प्रभाव ऊर्जा निर्धारित करने के लिए Charpy V-notch और U-notch नमूनों के साथ पेंडुलम प्रभाव परीक्षण को निर्दिष्ट करता है। नॉच की ज्यामिति, नमूने का अभिविन्यास, परीक्षण तापमान और नमूनों की संख्या रिपोर्ट किए गए परिणाम को प्रभावित कर सकते हैं। किसी निर्दिष्ट तापमान पर Charpy V-notch ऊर्जा की आवश्यकता वाले अनुबंध को किसी अनिर्दिष्ट प्रभाव परिणाम का हवाला देकर पूरा नहीं किया जा सकता।
कठोरता के लिए भी एक परिभाषित विधि आवश्यक है। ISO 6506-1:2014 धात्विक सामग्रियों के लिए Brinell कठोरता परीक्षण को निर्दिष्ट करता है और स्थिर-स्थान तथा पोर्टेबल मशीनों पर लागू होता है। इंडेंटर, परीक्षण बल, सतह की स्थिति, रिक्ति और इंडेंटेशन का मापन—ये सभी विधि का हिस्सा हैं। स्केल और विधि के बिना कठोरता संख्या अधूरी होती है; “220 hardness” से यह पता नहीं चलता कि परिणाम Brinell, Rockwell या परिवर्तित मान है।
ISO 18265:2013 बिना-मिश्रधातु और निम्न-मिश्रधातु इस्पात, कास्ट इस्पात, टूल इस्पात तथा अन्य धात्विक सामग्रियों के लिए कठोरता स्केल और तन्यता-शक्ति अनुमानों की रूपांतरण सारणियाँ प्रदान करता है। इसके रूपांतरण परिणामों की तुलना करने या सीमित इंजीनियरिंग आकलन में सहायता करते हैं, लेकिन मानक चेतावनी देता है कि परिवर्तित मान उचित मानक परीक्षण विधि से प्राप्त परिणाम का स्थान नहीं लेता। इसलिए किसी उत्पाद विनिर्देशन में तन्यता शक्ति आवश्यक होने पर, तन्यता परीक्षण के स्थान पर Brinell परिणाम से परिवर्तित अनुमानित तन्यता शक्ति का उपयोग नहीं किया जा सकता।
निर्माण और वेल्ड स्वीकृति को परिभाषित करने वाले कोड
सामग्री परीक्षण और वेल्ड निरीक्षण अलग-अलग प्रश्नों के उत्तर देते हैं। तन्यता परीक्षण किसी सामग्री या वेल्ड-योग्यता नमूने के यांत्रिक व्यवहार का नमूना लेता है। गैर-विनाशी परीक्षण किसी तैयार वेल्ड या घटक में परीक्षण-टुकड़ा हटाए बिना असंततियों का पता लगाने का प्रयास करता है। दोनों में से किसी भी परिणाम की सही व्याख्या लागू स्वीकृति आवश्यकता के बिना नहीं की जा सकती।
AWS D1.1/D1.1M:2025-AMD1 संरचनात्मक इस्पात वेल्डिंग के लिए आवश्यकताएँ स्थापित करता है। यह वेल्डिंग-प्रक्रिया योग्यता, वेल्डर और वेल्डिंग-ऑपरेटर की योग्यता, निर्माण नियंत्रण, निरीक्षण विधियों और वेल्ड स्वीकृति मानदंडों को संबोधित करता है। इसके मानदंड कोड के अंतर्गत आने वाली वेल्ड श्रेणियों और स्थितियों पर लागू होते हैं; वे प्रत्येक इस्पात जोड़, दाब सीमा या पाइपलाइन परिधीय वेल्ड के लिए सार्वभौमिक सीमाएँ नहीं हैं।
AISC का मार्गदर्शन दृश्य परीक्षण, डाई-पेनेट्रेंट परीक्षण, चुंबकीय-कण परीक्षण, रेडियोग्राफिक परीक्षण और अल्ट्रासोनिक परीक्षण को सामान्य गैर-विनाशी परीक्षण विधियों के रूप में पहचानता है। यह वेल्ड निरीक्षण विधियों और स्वीकृति मानदंडों के स्रोत के रूप में AWS D1.1/D1.1M के Clause 8 की भी पहचान करता है। विधि का चयन संदिग्ध असंतति और जोड़ की संरचना के अनुरूप होना चाहिए। दृश्य परीक्षण सतह की प्रोफाइल, दिखाई देने वाली दरार, अंडरकट या आयामी समस्याओं की पहचान कर सकता है, लेकिन यह आंतरिक समतलीय दोषों की अनुपस्थिति स्थापित नहीं कर सकता। जहाँ परियोजना दस्तावेज़ आयतनात्मक परीक्षण की माँग करते हैं, वहाँ अल्ट्रासोनिक या रेडियोग्राफिक परीक्षण आवश्यक हो सकता है।
AISC के दस्तावेज़ अपने निर्दिष्ट दायरे के भीतर संरचनात्मक डिजाइन, निर्माण और निरीक्षण का मार्गदर्शन करते हैं; वे प्रत्येक इस्पात उत्पाद को AISC सामग्री में परिवर्तित नहीं करते। W-shape, वेल्डेड कनेक्शन और पाइपलाइन पाइप के लिए अलग-अलग सामग्री मानक, डिजाइन नियम और निरीक्षण धाराएँ लागू हो सकती हैं। निरीक्षक को यह पहचानना चाहिए कि घटक पर कौन-सा दस्तावेज़ लागू है और सीमा किस धारा से प्राप्त होती है।
उत्पाद मानक और क्रय आवश्यकताएँ
उत्पाद मानक उन गुणों और स्थितियों को स्थापित करते हैं जिन्हें आपूर्ति की गई वस्तु को पूरा करना आवश्यक है। इनमें रासायनिक संघटन, आयाम, ऊष्मा उपचार, तन्यता गुण, प्रभाव ऊर्जा, कठोरता, सतह की स्थिति, पूरक परीक्षण, पुनःपरीक्षण, चिह्नांकन और प्रमाणन निर्दिष्ट किए जा सकते हैं। परीक्षण विधि ASTM A370-26 या किसी ISO दस्तावेज़ से प्राप्त हो सकती है, जबकि उत्पाद मानक न्यूनतम उपज शक्ति, तन्यता शक्ति, बढ़ाव या प्रभाव ऊर्जा निर्धारित करता है। इसी कारण “tested to ISO 6892-1:2019” कहने वाला प्रयोगशाला प्रमाणपत्र अधूरा है, यदि उसमें उत्पाद पदनाम और स्वीकृति सीमाएँ निर्दिष्ट न हों।
API Specification 5L पाइपलाइन परिवहन प्रणालियों के लिए इस्पात पाइप से संबंधित है। इसकी क्रय संबंधी मार्गदर्शिका इस बात पर बल देती है कि खरीद दस्तावेज़ों में लागू निर्माण मार्ग, परीक्षण, निरीक्षण और स्वीकृति आवश्यकताओं की पहचान होनी चाहिए। क्रेता को पाइप उत्पाद विनिर्देशन, ग्रेड या शक्ति स्तर, आपूर्ति स्थिति, आयाम, पाइप प्रकार, गैर-विनाशी परीक्षण आवश्यकताएँ, हाइड्रोस्टैटिक परीक्षण, प्रभाव आवश्यकताएँ, पूरक परीक्षण और दस्तावेज़ीकरण निर्दिष्ट करने की आवश्यकता हो सकती है। इन विकल्पों के बिना “API 5L pipe” संविदात्मक दायित्वों के पूर्ण समूह को स्पष्ट नहीं कर सकता।
दस्तावेज़ों को संयुक्त रूप से लागू करने पर भी यही सिद्धांत लागू होता है। ISO 377:2017 नमूने की स्थिति को, ISO 6892-1:2019 तन्यता प्रक्रिया को, और कोई उत्पाद मानक आवश्यक शक्ति तथा बढ़ाव को नियंत्रित कर सकता है। AWS D1.1/D1.1M:2025-AMD1 किसी संरचनात्मक वेल्ड को नियंत्रित कर सकता है, जबकि AISC की परियोजना संबंधी शर्तें यह निर्धारित कर सकती हैं कि निरीक्षण कब आवश्यक है। API Specification 5L पाइप-विशिष्ट निर्माण और निरीक्षण प्रावधान जोड़ सकता है। ये दस्तावेज़ एक साथ काम कर सकते हैं, लेकिन एक-दूसरे के स्थानापन्न नहीं हैं। नमूना-तैयारी मानक को परीक्षण-विधि मानक से बदलना, या वेल्ड-स्वीकृति कोड को सामग्री परीक्षण रिपोर्ट से बदलना, मापन और स्वीकृति के बीच संबंध को तोड़ देता है।

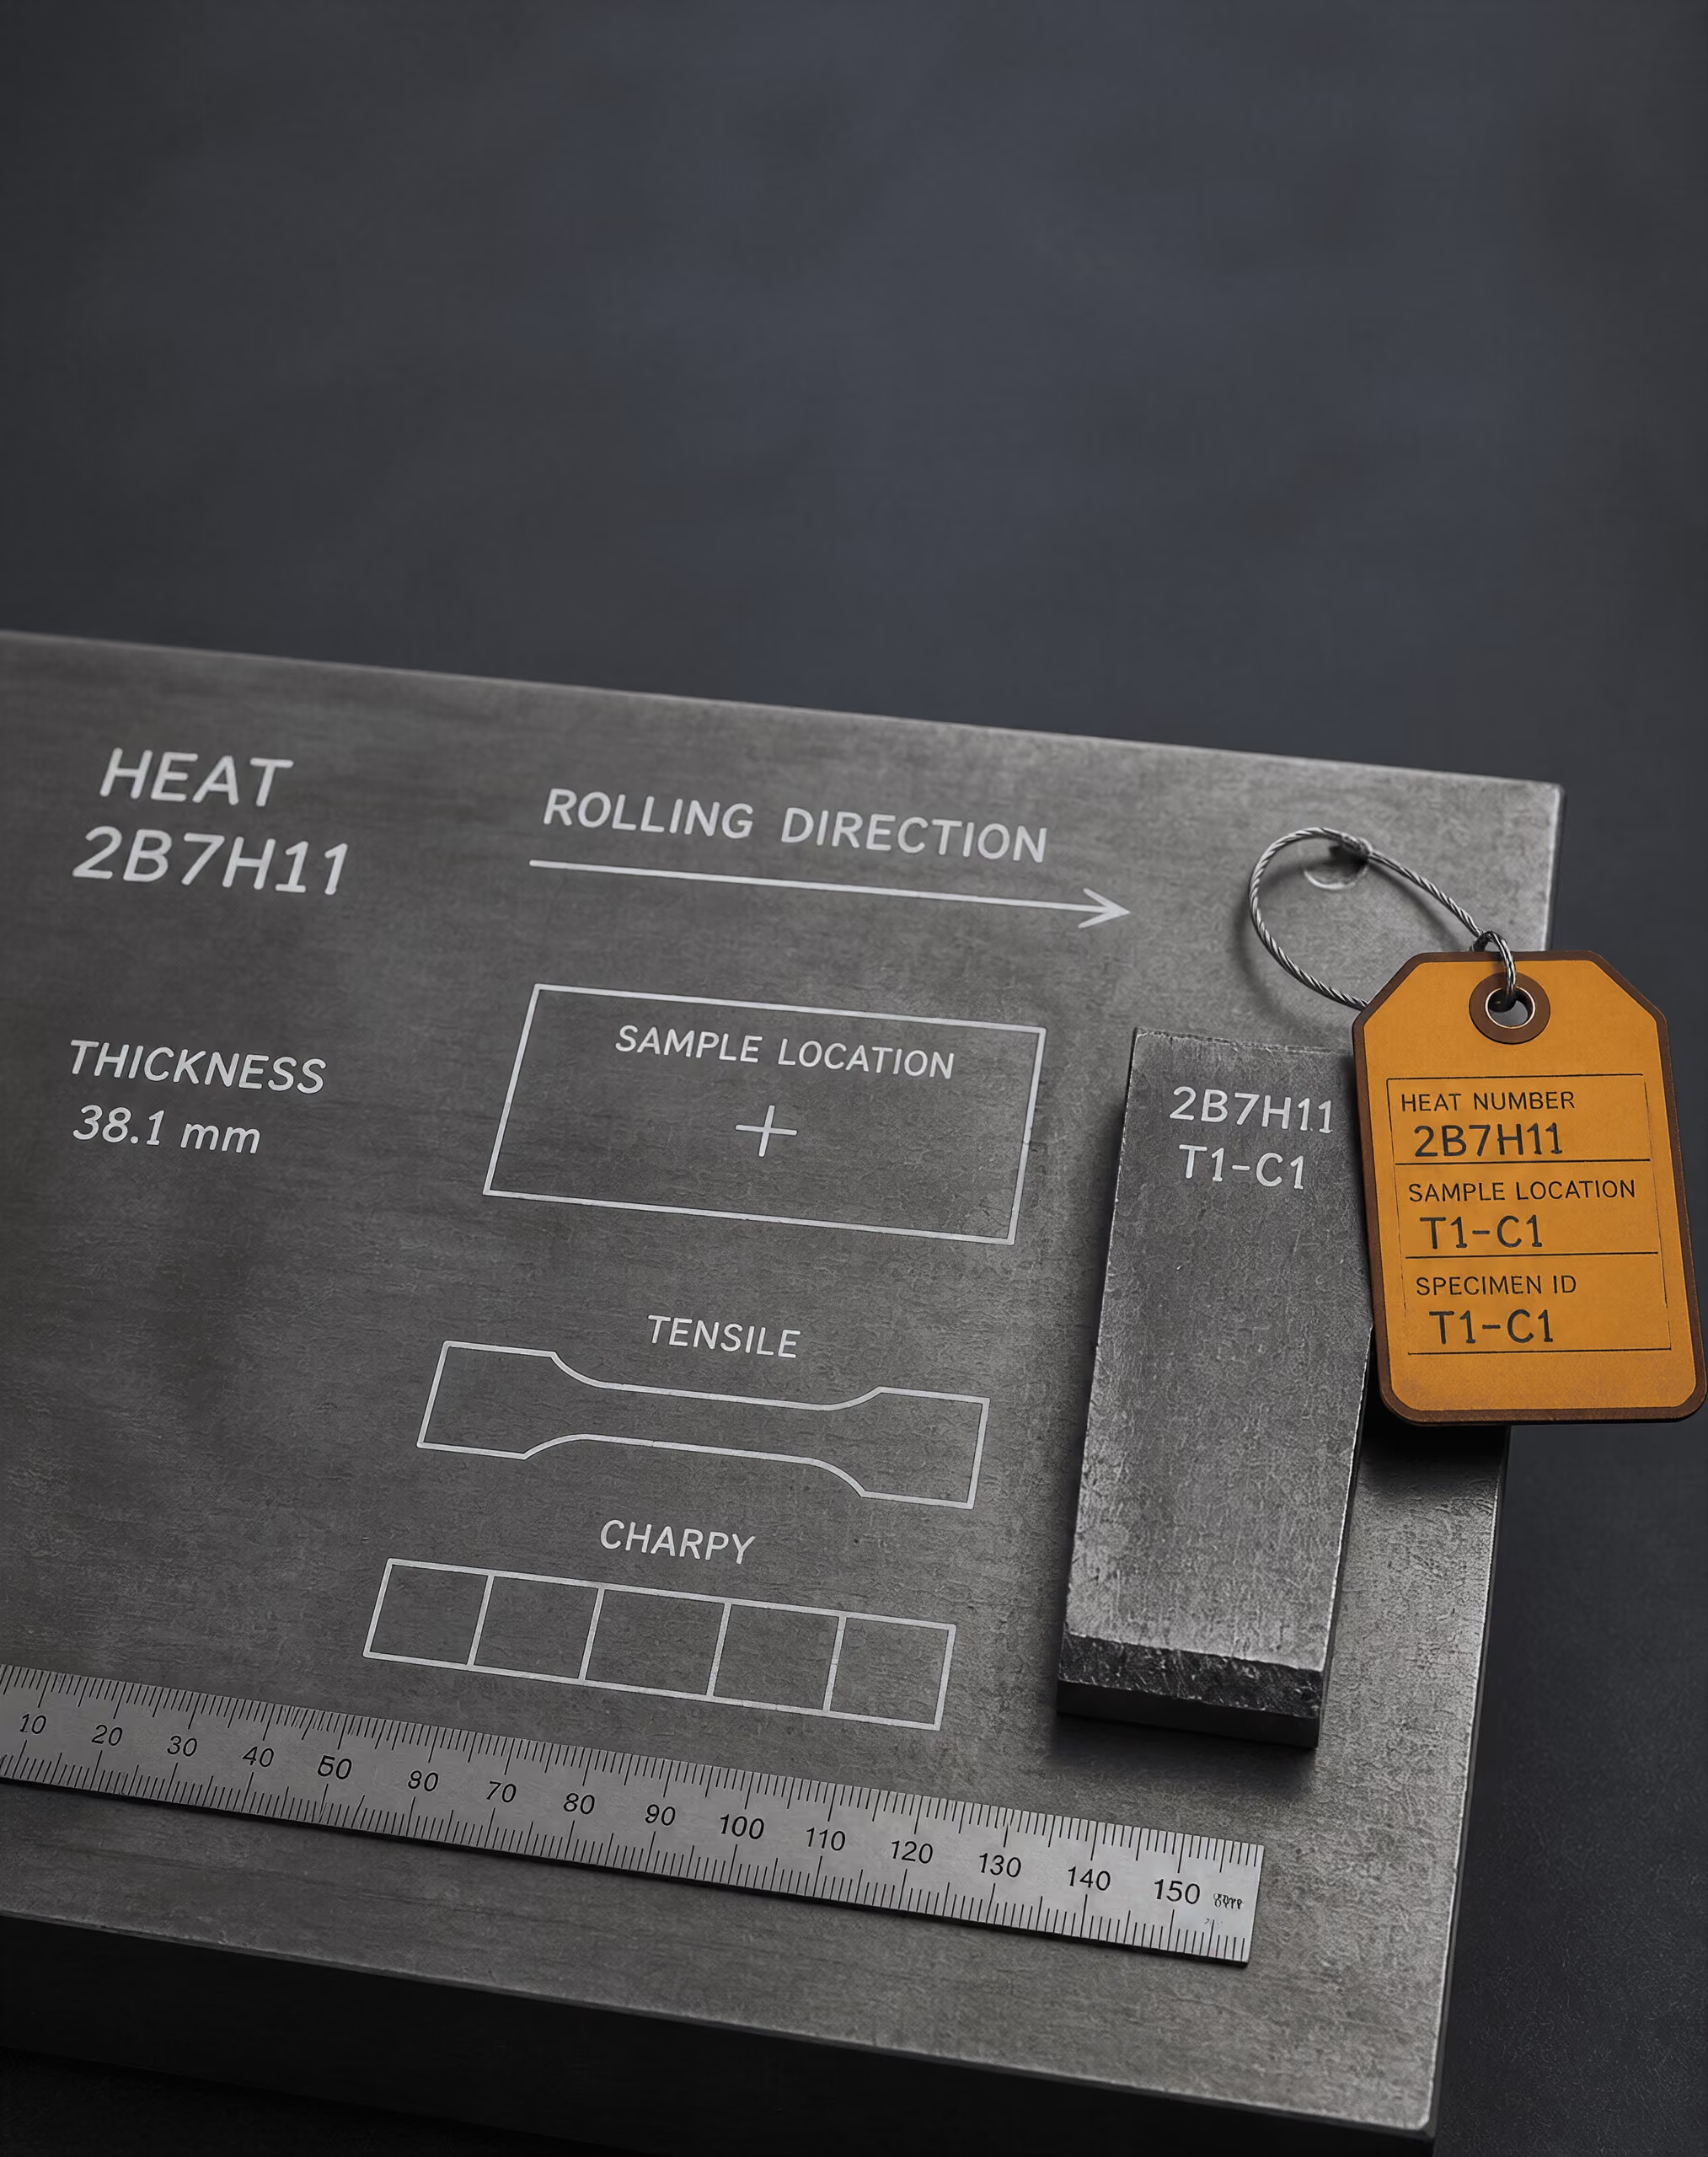
नमूनाकरण, अनुरेखणीयता और परीक्षण-टुकड़े की तैयारी
हीट, लॉट, उत्पाद-रूप और नमूना-पहचान
यांत्रिक परीक्षण का परिणाम किसी निश्चित इस्पात-टुकड़े से संबंधित होता है, केवल किसी ग्रेड नाम से नहीं। “S355” या “ASTM A36” किसी विनिर्देशन श्रेणी की पहचान करता है, लेकिन इससे हीट, उत्पाद की मोटाई, रोलिंग इतिहास, आपूर्ति स्थिति या उस सटीक स्थान की पहचान नहीं होती जहाँ से नमूना हटाया गया था। समान नाममात्र ग्रेड पदनाम वाले दो उत्पादों में पृथक्करण, दाना-संरचना, समावेशन-वितरण, अवशिष्ट तनाव और स्थानीय गुण अलग-अलग हो सकते हैं। इसलिए कोई परीक्षण-टुकड़ा केवल इस कारण प्रतिनिधि नहीं माना जा सकता कि उसके प्रमाणपत्र में उसी ग्रेड का उल्लेख है जिस सामग्री की जाँच की जा रही है।
ISO 377:2017 इस्पात सेक्शन, बार, रॉड, फ्लैट उत्पादों और ट्यूबलर उत्पादों के यांत्रिक परीक्षण के लिए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थिति और तैयारी स्थापित करता है। इसकी केंद्रीय व्यावहारिक आवश्यकता पहचान की निरंतरता है। प्रयोगशाला को परीक्षण-टुकड़े को नमूने से, नमूने को उत्पाद से और उत्पाद को निरीक्षण दस्तावेज़ों में दर्ज हीट या लॉट से जोड़ने में सक्षम होना चाहिए।
- पदार्थ की पहचान
- आपूर्तिकर्ता संदर्भ, ताप या ढलाई संख्या, विनिर्देशन और ग्रेड
- उत्पाद की जानकारी
- उत्पाद का रूप, नाममात्र आयाम और आपूर्ति की दशा
- परीक्षण की पहचान
- परीक्षण-टुकड़ा संख्या, दिशा, विधि और तैयारी
- अनुरेखणीयता
- नमूना उत्पाद से संबद्ध और उत्पाद ताप या बैच से संबद्ध
एक उपयोगी पहचान अभिलेख में सामान्यतः इस्पात निर्माता या आपूर्तिकर्ता का संदर्भ, हीट संख्या, जहाँ लागू हो वहाँ कास्ट या मेल्ट संख्या, उत्पाद विनिर्देशन और ग्रेड, उत्पाद-रूप, नाममात्र आयाम, आपूर्ति स्थिति और वह स्थान शामिल होना चाहिए जहाँ से नमूना लिया गया था। इसमें परीक्षण-टुकड़े की संख्या, परीक्षण दिशा, परीक्षण विधि और निर्दिष्ट प्रक्रिया से संबंधित किसी भी तैयारी या विचलन की भी पहचान होनी चाहिए। “tensile test—S355” सूचीबद्ध करने वाली ऐसी रिपोर्ट, जिसमें हीट संख्या और उत्पाद का स्थान न हो, यह निर्णय करने के लिए आवश्यक जानकारी खो चुकी है कि परिणाम आपूर्ति की गई सामग्री पर लागू होता है या नहीं।
हीट और लॉट शब्द परस्पर विनिमेय नहीं हैं। सामान्यतः एक ही नियंत्रित गलन या ढलाई से उत्पादित इस्पात की पहचान एक हीट से होती है। किसी लॉट को उत्पाद विनिर्देशन के अनुसार एक ही हीट, एक ही आकार-सीमा, एक ही प्रसंस्करण स्थिति, या किसी अन्य निर्दिष्ट संयोजन से बने उत्पादों के समूह के रूप में परिभाषित किया जा सकता है। लागू विनिर्देशन ही इसकी परिभाषा निर्धारित करता है। यदि लागू मानक अलग-अलग हीट, मोटाई-सीमाओं या विनिर्माण मार्गों को अलग करता है, लेकिन नमूनाकरण योजना पूरे प्रेषण को एक ही लॉट मानती है, तो परिणाम औपचारिक रूप से सुव्यवस्थित, किंतु तकनीकी रूप से अमान्य हो सकता है।
विधि और स्वीकृति के बीच संबंध भी महत्वपूर्ण है। ASTM A370-26 इस्पात, स्टेनलेस इस्पात और संबंधित मिश्रधातु उत्पादों के तनन, मोड़, कठोरता तथा प्रभाव-परीक्षणों की प्रक्रियाएँ प्रदान करता है, लेकिन यह तय नहीं करता कि कोई विशिष्ट परिणाम उत्तीर्ण है या नहीं। स्वीकृति लागू उत्पाद विनिर्देशन या खरीद अनुबंध से निर्धारित होती है (ASTM International, 2026)। इसलिए, परीक्षण-नमूना अभिलेख में उस विनिर्देशन की पहचान के लिए पर्याप्त जानकारी सुरक्षित रहनी चाहिए, जिसमें जहाँ प्रासंगिक हो, उसका संस्करण भी शामिल हो।
यह सिद्धांत यांत्रिक परीक्षणों से आगे भी लागू होता है। API Specification 5L पाइपलाइन परिवहन प्रणालियों के लिए इस्पात पाइप से संबंधित है और यह अपेक्षा करता है कि आदेशित उत्पाद के लिए विनिर्माण, परीक्षण, निरीक्षण और स्वीकृति संबंधी आवश्यकताएँ निर्दिष्ट की जाएँ (American Petroleum Institute, 2013)। नमूने काटे और भेजे जाने के दौरान पाइप की पहचान, विनिर्माण मार्ग, हीट, पाइप संख्या और निरीक्षण स्थिति आपस में जुड़ी रहनी चाहिए। कोई प्रयोगशाला अधिक सटीक कठोरता मान प्रस्तुत करके पहचान-श्रृंखला में आई टूट को ठीक नहीं कर सकती।
उत्पाद के भीतर स्थान और अभिविन्यास
नमूनाकरण का स्थान धातुकर्मीय चर होता है। रोल्ड प्लेट में केंद्र में मौजूद समावेशन-समूह और पृथक्करण-पैटर्न सतह से भिन्न हो सकते हैं। मोटे सेक्शन में मोटाई के आर-पार शीतलन-दर और विकृति अलग-अलग हो सकती है। बार या रॉड में केंद्र और बाहरी क्षेत्र के बीच गुण भिन्न हो सकते हैं। नलिकाकार उत्पादों में दीवार की स्थिति, वेल्ड का स्थान, सीम का अभिविन्यास और सिरे से दूरी परिणाम को प्रभावित कर सकते हैं। इन्हीं भिन्नताओं के कारण ISO 377:2017 उत्पाद-रूपों को अलग-अलग संबोधित करता है, न कि सभी इस्पात को एक समान ब्लॉक मानता है।
नमूना लेने से पहले उत्पाद-रूप दर्ज किया जाना चाहिए। प्रासंगिक रूपों में संरचनात्मक सेक्शन, बार, रॉड, प्लेट और शीट जैसे सपाट उत्पाद तथा नलिकाकार उत्पाद शामिल हैं। किसी सेक्शन के फ्लैंज से काटा गया तनन-परीक्षण नमूना स्वतः उसके वेब से काटे गए नमूने के समतुल्य नहीं होता। प्लेट की मध्य-मोटाई से लिया गया नमूना स्वतः सतही नमूने के समतुल्य नहीं होता। ट्यूब के मूल धातु से लिया गया नमूना उस नमूने के साथ विनिमेय नहीं है जिसमें अनुदैर्ध्य वेल्ड या ऊष्मा-प्रभावित क्षेत्र शामिल हो।
अभिविन्यास भी उतना ही महत्वपूर्ण है। “अनुदैर्ध्य” का सामान्य अर्थ है कि परीक्षण-टुकड़े की प्रमुख धुरी रोलिंग, ड्रॉइंग, एक्सट्रूज़न या पाइप-उत्पादन की दिशा के अनुरूप हो। “अनुप्रस्थ” का अर्थ है कि वह इस दिशा के लंबवत हो, बशर्ते कि लागू मानक की परिभाषाओं और अनुमत नमूनाकरण-स्थितियों का पालन किया गया हो। काटने से पहले उत्पाद पर दिशा का चिह्न लगा देना चाहिए; बिना चिह्न वाले कूपन के आकार से बाद में दिशा का अनुमान नहीं लगाया जाना चाहिए।
उत्पाद विनिर्देशों में अक्सर अनुदैर्ध्य या अनुप्रस्थ तनन-परीक्षण, मोड़-परीक्षण या प्रभाव-परीक्षण नमूनों की आवश्यकता होती है और सतह, किनारे, वेल्ड या उत्पाद-सिरे से दूरी भी निर्धारित की जा सकती है। जब किसी प्लेट विनिर्देशन में अनुप्रस्थ तनन-परीक्षण आवश्यक हो, तो केवल इसलिए अनुदैर्ध्य परिणाम का विकल्प नहीं अपनाया जा सकता कि उस नमूने की मशीनिंग आसान थी। इसी प्रकार, Charpy नमूनों के लिए विशिष्ट अभिविन्यास और नॉच की दिशा निर्धारित हो सकती है, ताकि नॉच इच्छित सूक्ष्मसंरचनात्मक तल का परीक्षण करे। ISO 148-1:2016 अवशोषित प्रभाव-ऊर्जा निर्धारित करने के लिए Charpy V-notch और U-notch पेंडुलम प्रभाव-विधि को परिभाषित करता है, लेकिन आवश्यक अभिविन्यास, तापमान, नमूनों की संख्या और स्वीकृति-नियम उत्पाद विनिर्देशन निर्धारित करता है (International Organization for Standardization, 2016)।
नमूनाकरण अभिलेख में क्या दर्शाया जाना चाहिए
- 1 रोलिंग या उत्पादन दिशा।
- 2 संदर्भ किनारा और उत्पाद की सतह।
- 3 जहाँ प्रासंगिक हो, वहाँ वेल्ड या सीम का स्थान।
- 4 मोटाई की स्थिति और काटने की सीमाएँ।
- 5 स्थानांतरित चिह्न, उत्तरदायी व्यक्ति और स्थानांतरण का समय।
सामान्य कथन कि कूपन “प्लेट से” लिया गया था, की तुलना में नमूनाकरण का रेखाचित्र या फोटो अक्सर अधिक उपयोगी होता है। इसमें रोलिंग-दिशा, संदर्भ-किनारा, सतह, वेल्ड या सीम, मोटाई की स्थिति और कट की सीमाएँ दिखाई जा सकती हैं। जहाँ संभव हो, चिह्नों को कटिंग के बाद भी सुरक्षित रहना चाहिए। यदि ऐसा संभव न हो, तो प्रयोगशाला को तुरंत नई नमूना-इकाई पर पहचान स्थानांतरित करनी चाहिए तथा यह दर्ज करना चाहिए कि स्थानांतरण किसने और कब किया।
नमूनाकरण उस प्रश्न के अनुरूप भी होना चाहिए जिसका उत्तर प्राप्त करना है। प्रमाणपत्र-परीक्षण किसी परिभाषित हीट और उत्पाद-लॉट के अनुपालन को प्रदर्शित कर सकता है। विफल घटक की जाँच के लिए फ्रैक्चर क्षेत्र, अप्रभावित मूल धातु, वेल्ड धातु और ऊष्मा-प्रभावित क्षेत्र से नमूनों की आवश्यकता हो सकती है। ये अलग-अलग जनसंख्याएँ हैं। इन्हें एक ही ग्रेड-लेबल के अंतर्गत मिला देने से विफलता के लिए उत्तरदायी स्थान छिप सकता है।
मशीनिंग, नॉच की तैयारी और साक्ष्य का संरक्षण
नमूना-तैयारी मापे गए गुण को बदल सकती है। तनन-परीक्षण नमूनों की मशीनिंग चयनित विधि के लिए आवश्यक आयामों, गेज-लंबाई, सतह-अवस्था और ज्यामिति के अनुसार की जानी चाहिए। ISO 6892-1:2019 कमरे के तापमान पर धात्विक पदार्थों के तनन-परीक्षण और निर्धारित किए जा सकने वाले यांत्रिक गुणों को निर्दिष्ट करता है, लेकिन परिणाम सही ढंग से तैयार किए गए नमूने और सटीक आयामी माप पर निर्भर करता है (International Organization for Standardization, 2019)। अत्यधिक ग्राइंडिंग, गहरे टूल-चिह्न, अधिक गरम होना या गलत ट्रांज़िशन-त्रिज्या समयपूर्व फ्रैक्चर उत्पन्न कर सकती है या रिपोर्ट की गई बढ़ाव-प्रतिशत को बदल सकती है।
यही सावधानी कठोरता पर भी लागू होती है। ISO 6506-1:2014 धात्विक पदार्थों के लिए Brinell विधि को निर्दिष्ट करता है, जिसमें स्थिर-स्थान और पोर्टेबल मशीनों से किए गए परीक्षण शामिल हैं। परीक्षण-सतह इंडेंटेशन के लिए उपयुक्त होनी चाहिए और स्थान दर्ज किया जाना चाहिए। स्केल, डीकार्बराइज़्ड पदार्थ, वेल्ड बीड या ग्राइंडिंग से प्रभावित सतह पर लिया गया कठोरता मान मूल धातु की कठोरता से भिन्न प्रश्न का उत्तर दे सकता है। ISO 18265:2013 निर्दिष्ट धात्विक पदार्थों, जिनमें अनमिश्रित और निम्न-मिश्रधातु इस्पात शामिल हैं, के लिए कठोरता-रूपांतरण और तनन-शक्ति के अनुमान प्रदान करता है, लेकिन यह स्पष्ट करता है कि रूपांतरित मान उचित मानक-परीक्षण विधि से प्राप्त परिणामों का स्थान नहीं लेते (International Organization for Standardization, 2013)। रूपांतरित Brinell मान को तनन-परीक्षण के रूप में प्रस्तुत नहीं किया जाना चाहिए।
नॉच की तैयारी के लिए और भी कड़े नियंत्रण की आवश्यकता होती है। Charpy परीक्षण में नॉच की ज्यामिति, नॉच का अभिविन्यास, नॉच की स्थिति और सतह की फिनिश यह निर्धारित करती है कि फ्रैक्चर कहाँ आरंभ होगा। नॉच को निर्दिष्ट दिशा और क्षेत्र में रखा जाना चाहिए; उलटा नॉच किसी भिन्न सूक्ष्मसंरचनात्मक तल को उजागर कर सकता है। नमूने को नॉच की क्षति से और किसी अन्य हीट या स्थान के नमूनों के साथ अदला-बदली से सुरक्षित रखा जाना चाहिए। परीक्षण से पहले नॉच की दिशा को लेबल, आरेख और फोटो में दर्ज किया जाना चाहिए, न कि टूटे हुए आधे हिस्से को उसकी पहचान से अलग करने के बाद।
कटिंग की विधि का भी अभिलेख रखा जाना चाहिए। फ्लेम-कटिंग, आरा-कटिंग, शीयरिंग, मशीनिंग और विद्युत-निर्वहन विधियाँ अलग-अलग ऊष्मा-प्रभावित परतें, विकृति या अवशिष्ट तनाव छोड़ सकती हैं। लागू उत्पाद या परीक्षण मानक अंतिम मशीनिंग से पहले हटाई जाने वाली सामग्री की मात्रा निर्धारित कर सकता है। यदि तैयारी इस आवश्यकता से अलग हो, तो उस विचलन को रिपोर्ट में शामिल किया जाना चाहिए। यह परीक्षण से संबंधित साक्ष्य है, केवल प्रशासनिक विवरण नहीं।
जब किसी परिणाम पर विवाद हो या विफलता की जाँच चल रही हो, तो मूल पदार्थ और अस्वीकृत टुकड़ों को सुरक्षित रखें। मूल चिह्न, कटिंग के बाद बचे टुकड़े, टूटे हुए तनन-सिरे, Charpy के आधे हिस्से, कठोरता के फोटो और मशीनिंग अभिलेख उसी नमूना-पहचान के अंतर्गत रखें। वेल्डेड उत्पादों के लिए, जहाँ प्रासंगिक हो, वेल्ड, फ्यूज़न सीमा और ऊष्मा-प्रभावित क्षेत्र दिखाने वाले मैक्रोग्राफ या सतही फोटो सुरक्षित रखें। अविनाशी परीक्षण इस श्रृंखला का विकल्प नहीं है। AISC दृश्य, डाई-पेनेट्रेंट, चुंबकीय-कण, रेडियोग्राफिक और अल्ट्रासोनिक परीक्षण को सामान्य विधियों के रूप में पहचानता है, जबकि AWS D1.1/D1.1M:2025-AMD1 योग्यता, निर्माण, निरीक्षण और वेल्ड-स्वीकृति मानदंडों के लिए संरचनात्मक-इस्पात वेल्डिंग संबंधी आवश्यकताएँ निर्धारित करता है (American Welding Society, 2025; American Institute of Steel Construction, 2024)।
अंतिम रिपोर्ट में यह स्पष्ट होना चाहिए कि क्या परीक्षण किया गया, वह कहाँ से प्राप्त हुआ, उसका अभिविन्यास क्या था, उसे किस प्रकार तैयार किया गया, कौन-सी विधि अपनाई गई और स्वीकृति-मानदंड किस विनिर्देशन से लिया गया। तभी रिपोर्ट किए गए मान की सही आवश्यकता के साथ तुलना की जा सकती है।
रासायनिक पहचान और यांत्रिक परीक्षण की सीमाएँ
ग्रेड निर्धारण और सामग्री की पहचान
किसी स्टील ग्रेड की परिभाषा केवल एक तनन-परीक्षण परिणाम से नहीं होती। इसकी पहचान सबसे पहले लागू उत्पाद मानक में दिए गए सामग्री-निर्देशन और रासायनिक संघटन पर आधारित होती है। इसके बाद यांत्रिक गुण यह दर्शाते हैं कि आपूर्ति की गई अवस्था में सामग्री उस मानक की कार्य-निष्पादन आवश्यकताओं को पूरा करती है या नहीं।
यह अंतर महत्वपूर्ण है, क्योंकि अलग-अलग मिश्रधातुओं में समान सामर्थ्य मान प्राप्त हो सकते हैं। ASTM A36/A36M संरचनात्मक कार्बन स्टील, ASTM A572/A572M Grade 50 उच्च-सामर्थ्य निम्न-मिश्रधातु स्टील और ASTM A240/A240M Type 304 स्टेनलेस स्टील किसी विशेष परियोजना के लिए स्वीकार्य तनन-परीक्षण परिणाम दे सकते हैं, फिर भी ये परस्पर विनिमेय सामग्रियाँ नहीं हैं। इनके मिश्रधातु तंत्र, संक्षारण व्यवहार, वेल्डिंग संबंधी विचार, उत्पाद रूप और आवश्यक स्वीकृति मानदंड अलग-अलग होते हैं। 350 MPa का उपज सामर्थ्य दर्ज करने वाली तनन-परीक्षण रिपोर्ट यह निर्धारित नहीं करती कि इनमें से कौन-सा ग्रेड परीक्षण किया गया था।
इसलिए, पदनाम को किसी अलग संख्या या व्यापारिक विवरण के रूप में नहीं, बल्कि एक पूर्ण कथन के रूप में पढ़ना चाहिए। इसमें लागू मानक, ग्रेड, वर्ग, प्रकार, उत्पाद रूप, मोटाई सीमा, आपूर्ति अवस्था, पूरक आवश्यकताएँ और ऊष्मा-उपचार की अवस्था शामिल हो सकती है। अपने मानक और उत्पाद रूप के बिना “Grade 50” अधूरा है। अलग-अलग विनिर्देशों के अंतर्गत समान संख्यात्मक पदनाम की आवश्यकताएँ भिन्न हो सकती हैं।
रासायनिक सत्यापन इस पहचान संबंधी प्रश्न का समाधान करता है। ऊष्मा या उत्पाद विश्लेषण में सामान्यतः कार्बन, मैंगनीज, फॉस्फोरस, सल्फर, सिलिकॉन, क्रोमियम, निकेल, मोलिब्डेनम, तांबा, नियोबियम, वैनेडियम या टाइटेनियम जैसे तत्व दर्ज किए जाते हैं, जैसा कि संबंधित ग्रेड के लिए लागू हो। सीमाएँ उत्पाद मानक द्वारा निर्दिष्ट की जाती हैं, जबकि रिपोर्ट किए गए विश्लेषण का संबंध परीक्षण प्रमाणपत्र में दर्शाई गई सामग्री से होना चाहिए। केवल इसलिए सकारात्मक मिलान स्थापित नहीं होता कि सामग्री पर्याप्त रूप से मजबूत है।
ASTM A370-26 स्टील, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तनन, बेंड, कठोरता और प्रभाव परीक्षणों की प्रक्रियाएँ निर्धारित करता है, लेकिन यह प्रत्येक स्टील के लिए कोई एक सार्वभौमिक उत्तीर्ण-अनुत्तीर्ण सीमा निर्धारित नहीं करता। ASTM International के अनुसार, स्वीकृति का निर्धारण लागू उत्पाद विनिर्देश या क्रय अनुबंध द्वारा किया जाता है (ASTM International, 2026)। परीक्षण विधि और स्वीकृति आवश्यकता नियंत्रण प्रणाली के अलग-अलग भाग हैं।
यांत्रिक परीक्षण रासायनिक सत्यापन का स्थान क्यों नहीं ले सकते
तनन परीक्षण निर्दिष्ट प्रक्रिया के अंतर्गत उपज सामर्थ्य, तन्य सामर्थ्य, बढ़ाव और क्षेत्रफल में कमी जैसे गुणों को मापता है। ISO 6892-1:2019 कमरे के तापमान पर धात्विक सामग्रियों के तनन परीक्षण और निर्धारित किए जा सकने वाले यांत्रिक गुणों को निर्दिष्ट करता है (International Organization for Standardization, 2019)। यह पूर्ण मिश्रधातु रसायन निर्धारित नहीं करता और न ही यह प्रमाणित करता है कि नमूना दावा किए गए ग्रेड पदनाम का है।
बेंड परीक्षण निर्दिष्ट फॉर्मर और कोण के अंतर्गत तन्यशीलता तथा दरारों की उपस्थिति की जाँच करता है। कठोरता परीक्षण इंडेंटेशन के प्रति प्रतिरोध को मापता है। ISO 6506-1:2014 धात्विक सामग्रियों के लिए ब्रिनेल विधि निर्दिष्ट करता है, जिसमें स्थिर-स्थान और पोर्टेबल मशीनें शामिल हैं (International Organization for Standardization, 2014)। प्रभाव परीक्षण निर्धारित नॉच, तापमान और पेंडुलम व्यवस्था के अंतर्गत अवशोषित ऊर्जा को मापता है; ISO 148-1:2016 चार्पी V-नॉच और U-नॉच परीक्षणों को शामिल करता है (International Organization for Standardization, 2016)। इनमें से कोई भी परिणाम रासायनिक पहचान-चिह्न नहीं है।
कठोरता मान को अनुमानित तन्य सामर्थ्य में परिवर्तित किया जा सकता है, लेकिन यह अनुमान निर्दिष्ट तनन परीक्षण का स्थान नहीं ले सकता। ISO 18265:2013 चयनित अनमिश्रित और निम्न-मिश्रधातु स्टील, कास्ट स्टील, टूल स्टील और अन्य धात्विक सामग्रियों के लिए कठोरता रूपांतरण तथा तन्य-सामर्थ्य के अनुमान प्रदान करता है, साथ ही यह चेतावनी देता है कि परिवर्तित मान उचित मानक परीक्षण विधि से प्राप्त परिणामों का स्थान नहीं लेते (International Organization for Standardization, 2013)। केवल कठोरता के आधार पर ग्रेड का अनुमान लगाने पर यही सीमा और अधिक महत्वपूर्ण हो जाती है।
ऊष्मा-उपचार इस समस्या को स्पष्ट करता है। क्वेंचिंग और टेम्परिंग ऐसे स्टील में सामर्थ्य बढ़ा सकते हैं, जिसका रासायनिक संघटन किसी दूसरे स्टील से भिन्न हो, जबकि दूसरा स्टील मिश्रधातुकरण या प्रसंस्करण के माध्यम से समान सामर्थ्य प्राप्त करता है। ठंडे कार्य से थोक संघटन बदले बिना कठोरता और उपज सामर्थ्य में परिवर्तन हो सकता है। मोटाई, नमूना लेने का स्थान, दानेदार संरचना, पृथक्करण और परीक्षण तापमान भी रिपोर्ट किए गए परिणाम को प्रभावित करते हैं। इसलिए तकनीकी रूप से सही तनन परीक्षण नमूने का सटीक वर्णन कर सकता है, फिर भी यह निर्णायक रूप से नहीं बता सकता कि वह ASTM A516/A516M Grade 70, ASTM A572/A572M Grade 50 या समान गुणों वाली कोई अन्य सामग्री थी।
नमूना नियंत्रण भी उतना ही महत्वपूर्ण है। ISO 377:2017 स्टील सेक्शन, बार, रॉड, समतल उत्पाद और नलिकाकार उत्पादों के यांत्रिक परीक्षण के लिए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थान और तैयारी को निर्दिष्ट करता है (International Organization for Standardization, 2017)। यदि गलत प्लेट, मोटाई, अभिविन्यास या उत्पाद-स्थान से नमूना लिया जाता है, तो प्रयोगशाला विधि का सही पालन करने पर भी ऐसा परिणाम दे सकती है जिसे दावा की गई सामग्री पर लागू नहीं किया जा सकता।
हीट-स्तरीय दस्तावेज़ीकरण और मिश्रित-सामग्री के जोखिम
पहचान और कार्य-निष्पादन के बीच व्यावहारिक संबंध हीट संख्या है। हीट किसी विशिष्ट गलाने की प्रक्रिया या उत्पादन अभिलेख से निर्मित स्टील की परिभाषित मात्रा होती है। मिल परीक्षण रिपोर्ट, सामग्री परीक्षण रिपोर्ट या प्रमाणपत्र में हीट संख्या का संबंध उत्पाद पहचान, ग्रेड, आयाम, अवस्था, रासायनिक विश्लेषण, यांत्रिक परीक्षण परिणामों और आवश्यक पूरक परीक्षणों से होना चाहिए। यह संबंध कटाई, प्रसंस्करण, भंडारण और स्थापना के दौरान बना रहना चाहिए।
Heat H12345 का प्रमाणपत्र स्वतः ही H12345A चिह्नित प्लेट, ऐसे बचे हुए टुकड़े जिस पर कोई चिह्न सुरक्षित न हो, या कई हीट वाले बंडल का समर्थन नहीं कर सकता। ब्लास्टिंग, कटाई, कोटिंग या निर्माण प्रक्रिया से चिह्नांकन हट सकता है। एक बार अनुरेखणीयता समाप्त हो जाने पर बाद में किया गया तनन परीक्षण उसे पुनर्स्थापित नहीं करता। यह केवल परीक्षण किए गए टुकड़े के गुणों की पुष्टि करता है, उसके उद्गम या पूर्ण रासायनिक पहचान की नहीं।
मिश्रित-सामग्री का भंडारण भी ऐसा ही जोखिम उत्पन्न करता है। ASTM A36/A36M और ASTM A572/A572M Grade 50 की प्लेटें एक जैसी दिखाई दे सकती हैं और उनमें बेंड या कठोरता के ओवरलैपिंग परिणाम प्राप्त हो सकते हैं। सतह की तैयारी से दिखाई देने वाले चिह्न हट जाने के बाद स्टेनलेस स्टील और कार्बन स्टील के घटकों में भी भ्रम हो सकता है। यदि नमूना गलत वस्तु से लिया जाता है, तो प्रयोगशाला की रिपोर्ट सटीक हो सकती है, लेकिन उसे गलत हीट से संबद्ध किया जा सकता है।
इसी कारण रासायनिक विश्लेषण, चिह्नांकन, प्रमाणपत्र और यांत्रिक रिपोर्टों की समीक्षा एक ही अनुरेखणीयता शृंखला के रूप में की जानी चाहिए। पाइपलाइन स्टील पाइप के लिए API Specification 5L की क्रय मार्गदर्शिका सामान्य परीक्षण परिणाम पर निर्भर रहने के बजाय निर्माण, परीक्षण, निरीक्षण और स्वीकृति आवश्यकताओं को निर्दिष्ट करने की आवश्यकता बताती है (American Petroleum Institute, 2013)। संरचनात्मक वेल्डिंग में AWS D1.1/D1.1M:2025-AMD1 वेल्डिंग प्रक्रिया योग्यता, वेल्डर योग्यता, निरीक्षण विधियों और वेल्ड स्वीकृति मानदंडों को अलग से स्थापित करता है (American Welding Society, 2025)। वेल्ड निरीक्षण अज्ञात बेस मेटल की समस्या को ठीक नहीं कर सकता।
सही निष्कर्ष सीमित, लेकिन महत्वपूर्ण है: यांत्रिक परीक्षण उचित रूप से पहचाने गए नमूने के मापे गए कार्य-निष्पादन को स्थापित करता है। रासायनिक सत्यापन यह स्थापित करता है कि सामग्री क्या है। इनमें से कोई भी कार्य दूसरे का स्थान नहीं ले सकता।

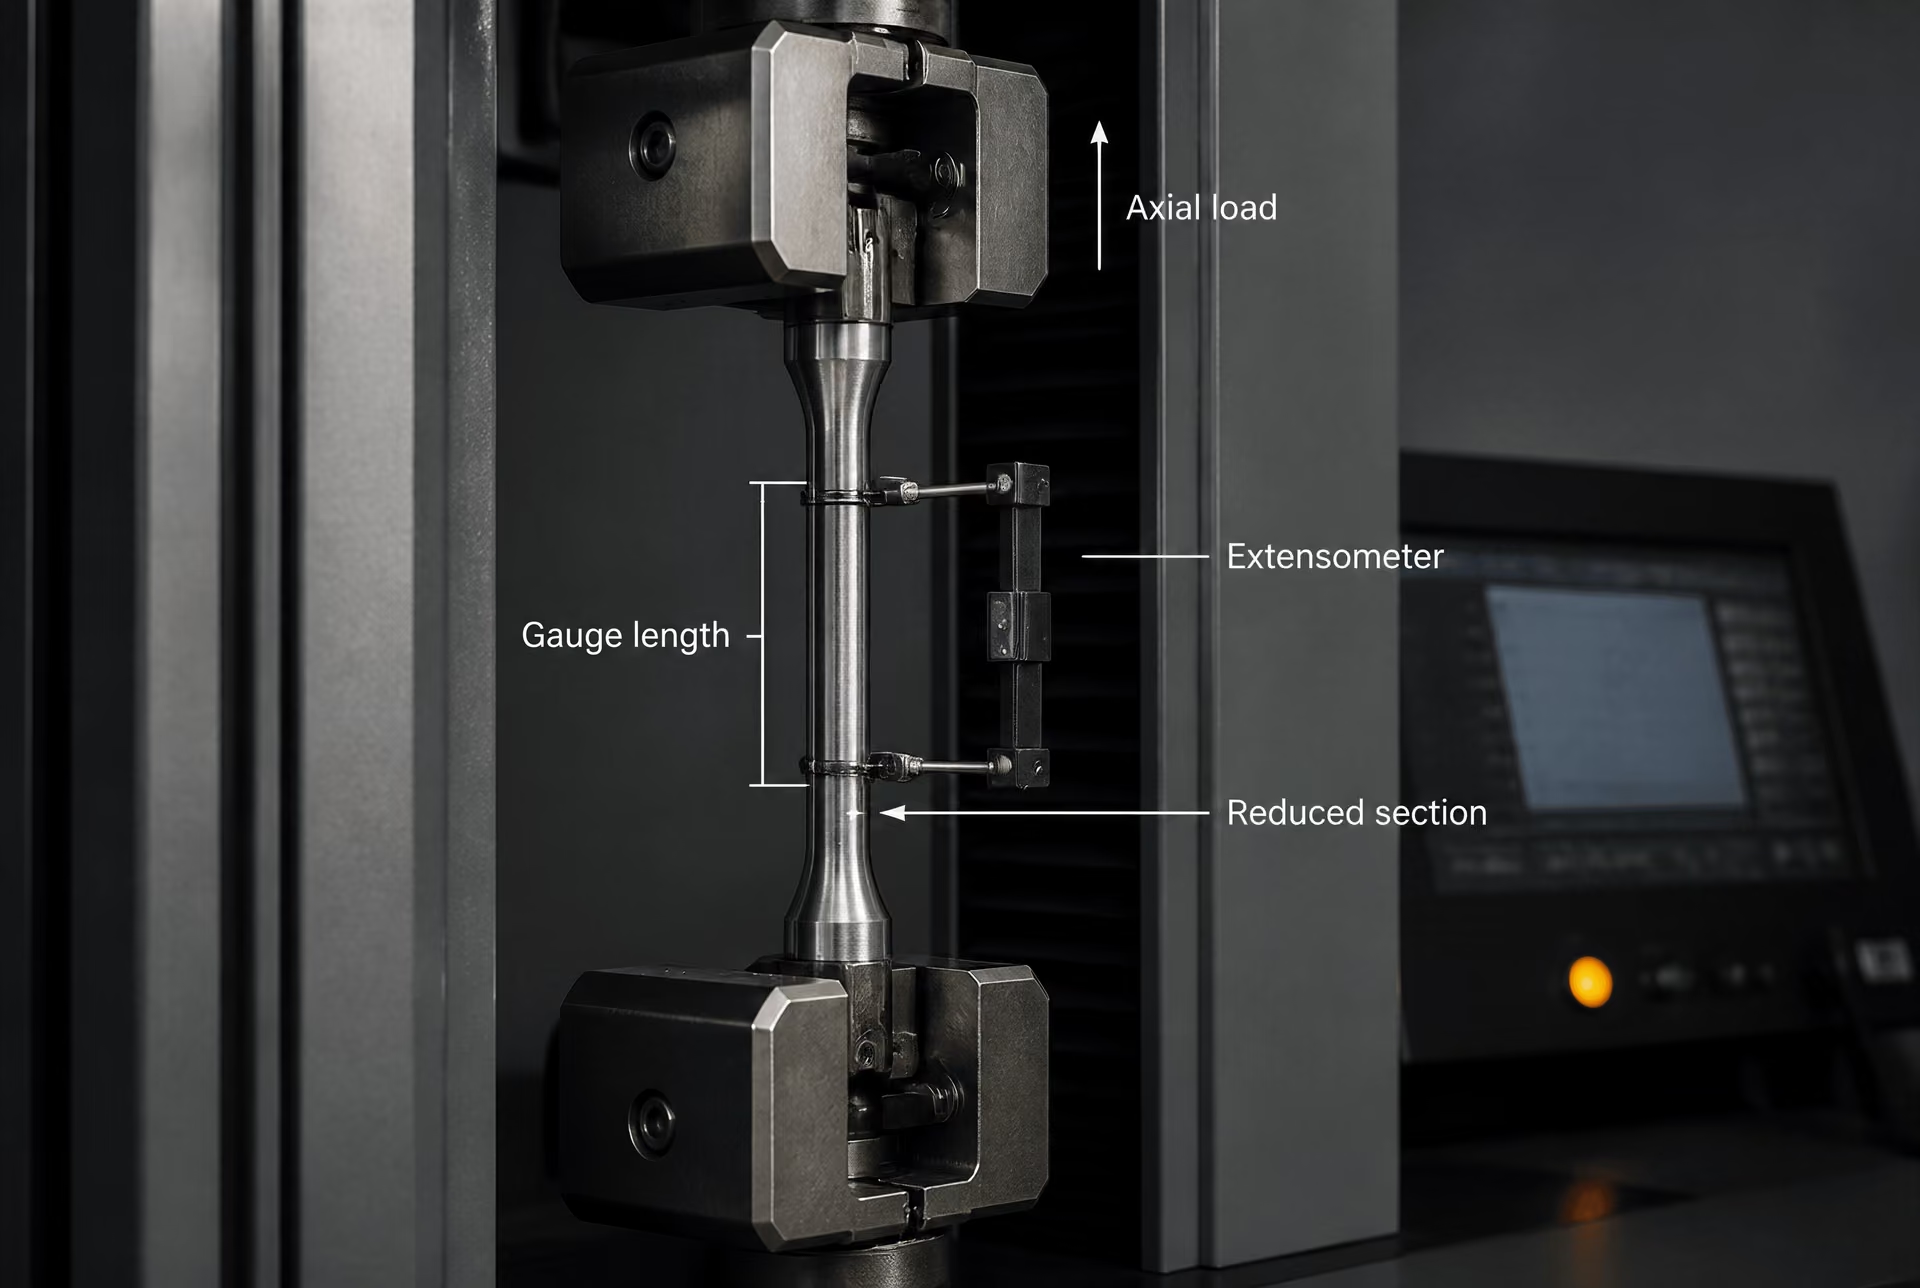
कमरे के तापमान पर स्टील का तनन परीक्षण
तनन परीक्षण यह मापता है कि कमरे के तापमान पर स्टील का नमूना लगातार बढ़ते अक्षीय भार के प्रति कैसी प्रतिक्रिया देता है। परीक्षण यह दर्शा सकता है कि प्लास्टिक विकृति किस सामर्थ्य पर शुरू होती है, अधिकतम इंजीनियरिंग सामर्थ्य कितना प्राप्त होता है और टूटने से पहले स्थायी विकृति की मात्रा कितनी होती है। ये परिणाम किसी हीट, प्लेट, बार, ट्यूब, फोर्जिंग या अन्य उत्पाद के गुणों को निर्धारित करने में सहायता करते हैं, लेकिन यह परीक्षण सार्वभौमिक उत्तीर्ण-अनुत्तीर्ण निर्णय नहीं है। परिणाम तभी अर्थपूर्ण होता है जब रिपोर्ट किया गया मान सही उत्पाद रूप, नमूना-स्थान, नमूना-ज्यामिति, परीक्षण मानक और स्वीकृति आवश्यकता से संबद्ध हो।[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
यह अंतर महत्वपूर्ण है, क्योंकि परीक्षण प्रयोगशाला वैध तनन प्रक्रिया का पालन कर सकती है, जबकि निरीक्षक गलत उत्पाद विनिर्देश लागू कर सकता है। इसके विपरीत, उत्पाद विनिर्देश में ऐसा परिणाम आवश्यक हो सकता है जिसे अनुपयुक्त नमूने या गलत ढंग से नियंत्रित परीक्षण से विश्वसनीय रूप से प्राप्त नहीं किया जा सकता। ASTM A370-26 स्टील, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तनन, बेंड, कठोरता और प्रभाव परीक्षणों को शामिल करता है, जबकि स्वीकृति का निर्धारण लागू उत्पाद विनिर्देश या क्रय अनुबंध पर छोड़ता है (ASTM International, 2026)। ISO 6892-1:2019 कमरे के तापमान पर धात्विक सामग्रियों के तनन परीक्षण को निर्दिष्ट करता है और निर्धारित किए जा सकने वाले यांत्रिक गुणों की पहचान करता है (International Organization for Standardization, 2019)।
ISO 6892-1:2019 और ASTM A370-26
ISO 6892-1:2019 कमरे के तापमान पर धात्विक सामग्रियों के तनन परीक्षण की एक सामान्य विधि है। इसमें परीक्षण-टुकड़ों की तैयारी और चिह्नांकन, परीक्षण मशीन की आवश्यकताएँ, बल और विस्तार का मापन, परीक्षण दरें, गुणों का निर्धारण और रिपोर्टिंग शामिल हैं। यह तुलनीय परिणाम प्राप्त करने के लिए रूपरेखा प्रदान करता है, न कि प्रत्येक स्टील ग्रेड के लिए न्यूनतम उपज सामर्थ्य या बढ़ाव निर्धारित करता है।
ASTM A370-26, ASTM-आधारित निरीक्षण प्रणालियों में अनेक इस्पात और मिश्रधातु उत्पादों के लिए समान समन्वयकारी कार्य करता है। इसके तनन-परीक्षण संबंधी प्रावधानों को संबंधित सामग्री-विनिर्देश के साथ पढ़ना आवश्यक है। उदाहरण के लिए, लागू विनिर्देश यह निर्धारित कर सकता है कि परिणाम को यील्ड स्ट्रेंथ के रूप में रिपोर्ट किया जाए या यील्ड पॉइंट के रूप में, प्रूफ स्ट्रेंथ निर्धारित करने के लिए निर्दिष्ट विस्तार का उपयोग किया जाए या नहीं, कौन-सी एलॉन्गेशन गेज लंबाई लागू हो, और क्षेत्रफल में कमी निर्धारित करना आवश्यक है या नहीं। परीक्षण-विधि प्रक्रिया प्रदान करती है; उत्पाद-विनिर्देश आवश्यकताएँ प्रदान करता है।
नमूना-टुकड़े का चयन भी इसी संबंध का एक भाग है। ISO 377:2017 इस्पात सेक्शन, बार, रॉड, फ्लैट उत्पादों और ट्यूबलर उत्पादों के यांत्रिक परीक्षण के लिए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थिति तथा तैयारी को नियंत्रित करता है। किसी उत्पाद के लिए अनुदैर्ध्य नमूना-टुकड़ा, अनुप्रस्थ नमूना-टुकड़ा, या मोटाई के आर-पार किसी निर्धारित स्थिति से लिया गया नमूना-टुकड़ा आवश्यक हो सकता है। रोलिंग दिशा के समानांतर काटा गया प्लेट नमूना-टुकड़ा आवश्यक नहीं कि उस नमूना-टुकड़े के समान दिशात्मक व्यवहार को दर्शाए, जिसे रोलिंग दिशा के अनुप्रस्थ काटा गया हो। किसी ट्यूब के लिए वक्रता, दीवार की मोटाई, चपटीकरण और परीक्षण-टुकड़े की स्थिति पर ध्यान देना आवश्यक हो सकता है। प्रयोगशाला को मूल उत्पाद, हीट या कास्ट पहचान, अभिविन्यास, मोटाई या व्यास तथा नमूना-ग्रहण की स्थिति दर्ज करनी चाहिए।
नमूना-टुकड़े के संकुचित भाग की ज्यामिति परिभाषित होनी चाहिए और विस्तार-मापन के लिए गेज लंबाई का उपयोग किया जाना चाहिए। मानकीकृत आयाम एलॉन्गेशन के परिणामों को तुलनीय बनाते हैं। वे प्रत्येक ज्यामिति को परस्पर विनिमेय नहीं बनाते। आनुपातिक और अनानुपातिक नमूना-टुकड़े अलग-अलग प्रतिशत एलॉन्गेशन उत्पन्न कर सकते हैं, क्योंकि अंतिम विकृति गेज लंबाई और अनुप्रस्थ-काट के आकार से स्वतंत्र रूप से वितरित नहीं होती। मशीनिंग भी महत्वपूर्ण है: गहरे औजार-चिह्न, तीखे संक्रमण, अतितापन, डीकार्ब्यूराइजेशन या अनुचित सतह-अवस्था समयपूर्व फ्रैक्चर उत्पन्न कर सकते हैं या मापी गई तन्यता को बदल सकते हैं।
परीक्षण मशीन को नमूना-टुकड़े की अक्ष के माध्यम से तनन बल लगाना चाहिए और आवश्यक सीमा में बल तथा विस्तार का सटीक मापन करना चाहिए। ग्रिपिंग ऐसी होनी चाहिए कि फिसलन रोकी जा सके, परंतु कुचलना, मुड़ना या ग्रिप के निकट तनाव-सांद्रण उत्पन्न न हो। संरेखण की त्रुटियाँ ऐसे बंकन तनाव उत्पन्न कर सकती हैं, जो इच्छित एक-अक्षीय परीक्षण का भाग नहीं होते। प्रक्रिया लोडिंग या विकृति की दर को भी नियंत्रित करती है। अत्यधिक गति प्रत्यक्ष यील्ड व्यवहार और मापे गए विस्तार को प्रभावित कर सकती है, जबकि अनावश्यक रूप से धीमी या असंगत दर परिणामों की तुलना को कठिन बना सकती है।
एक एक्सटेंसोमीटर परिभाषित गेज लंबाई के ऊपर विस्तार को मापता है। यह केवल परीक्षण को अधिक सटीक बनाने वाला उपकरण नहीं है; इसकी गेज लंबाई, लगाव, परास, विभेदन, अंशांकन और हटाने का बिंदु यह प्रभावित करते हैं कि कौन-सा गुण निर्धारित किया जा सकता है। यील्ड या प्रूफ व्यवहार निर्धारित करने के लिए प्रयुक्त एक्सटेंसोमीटर को तनाव–विकृति वक्र के संबंधित भाग के दौरान लगा हुआ और सटीक रहना चाहिए। यदि इसे फ्रैक्चर से पहले हटा दिया जाता है, तो मशीन के क्रॉसहेड का विस्थापन स्वतः गेज-लंबाई विस्तार का विकल्प नहीं बन सकता, क्योंकि क्रॉसहेड विस्थापन में ग्रिप, मशीन फ्रेम और अन्य घटकों का विरूपण भी शामिल होता है। परीक्षण अभिलेख में यह बताया जाना चाहिए कि विस्तार का मापन कैसे किया गया और एक्सटेंसोमीटर कब हटाया गया, यदि विधि के अनुसार उसे हटाने की अनुमति थी।
यील्ड स्ट्रेंथ, प्रूफ स्ट्रेंथ, तनन स्ट्रेंथ, एलॉन्गेशन और क्षेत्रफल में कमी
| गुण | यह क्या दर्शाता है | महत्त्वपूर्ण रिपोर्टिंग शर्त |
|---|---|---|
| उपज शक्ति | प्लास्टिक विरूपण के आरंभ से संबद्ध तनाव | बताएँ कि स्पष्ट उपज-बिंदु का उपयोग किया गया था या किसी अन्य परिभाषा का |
| प्रमाण शक्ति | निर्दिष्ट स्थायी विकृति से संबद्ध तनाव | निर्दिष्ट ऑफ़सेट या विस्तार बताएँ |
| तनन शक्ति | प्राप्त अधिकतम अभियांत्रिकी तनाव | मूल अनुप्रस्थ काट के क्षेत्रफल का उपयोग करके गणना की जाती है |
| दीर्घीकरण | परिभाषित माप लंबाई पर विस्तार | प्रतिशत के साथ माप लंबाई भी दी जानी चाहिए |
| क्षेत्रफल में कमी | भंग पर अनुप्रस्थ काट के क्षेत्रफल में कमी | गर्दन वाले भाग पर मापी जाए और अलग से रिपोर्ट की जाए |
यील्ड स्ट्रेंथ प्लास्टिक विरूपण के आरंभ से संबद्ध तनाव को दर्शाती है। कुछ इस्पातों में स्पष्ट ऊपरी और निचला यील्ड पॉइंट दिखाई देता है: सामग्री पहले अधिकतम तनाव तक पहुँचती है और फिर अपेक्षाकृत स्थिर, कम तनाव पर प्लास्टिक विरूपण जारी रखती है। अन्य इस्पात स्पष्ट यील्ड पॉइंट प्रदर्शित नहीं करते। उनका तनाव–विकृति वक्र प्रत्यास्थ से प्लास्टिक व्यवहार की ओर धीरे-धीरे बदलता है, इसलिए पुनरुत्पाद्य मान निर्धारित करने के लिए निर्दिष्ट ऑफसेट या विस्तार का उपयोग किया जाता है।
प्रूफ स्ट्रेंथ प्लास्टिक विरूपण का ऑफसेट-आधारित माप है। निर्दिष्ट प्रतिशत विकृति पर प्रूफ स्ट्रेंथ जैसे पदनाम का अर्थ उस परिभाषित विधि के अंतर्गत स्थायी विकृति उत्पन्न करने के लिए आवश्यक तनाव है। सटीक ऑफसेट लागू मानक या उत्पाद-विनिर्देश से लिया जाना चाहिए। इसलिए प्रूफ स्ट्रेंथ को दृश्य रूप से पहचाने गए यील्ड पॉइंट के साथ परस्पर विनिमेय नहीं माना जा सकता, और जब नियंत्रक आवश्यकता प्रूफ स्ट्रेंथ की माँग करती हो, तब इसे सामान्य “यील्ड” लेबल के अंतर्गत रिपोर्ट नहीं किया जाना चाहिए।
तनन स्ट्रेंथ, जिसे अक्सर अल्टिमेट तनन स्ट्रेंथ कहा जाता है, परीक्षण के दौरान प्राप्त अधिकतम इंजीनियरिंग तनाव है। इसकी गणना रिकॉर्ड किए गए अधिकतम बल को मूल अनुप्रस्थ-काट क्षेत्रफल से विभाजित करके की जाती है। इस अधिकतम के बाद तन्य नमूना-टुकड़े में सामान्यतः स्थानीयकृत नेकिंग विकसित होती है। वास्तविक भार कम हो सकता है, भले ही नेक वाले भाग में सामग्री प्लास्टिक विरूपण से गुजरती रहे। इसलिए तनन स्ट्रेंथ का अर्थ फ्रैक्चर के समय का तनाव नहीं है और यह अपने-आप में तन्यता की मात्रा को भी नहीं दर्शाती।
एलॉन्गेशन फ्रैक्चर के बाद निर्दिष्ट गेज लंबाई पर विस्तार को मापती है, जिसे सामान्यतः मूल गेज लंबाई के प्रतिशत के रूप में व्यक्त किया जाता है। टूटे हुए टुकड़ों को फिर से मिलाया जाता है और नियंत्रक विधि के अनुसार अंतिम गेज लंबाई मापी जाती है। एलॉन्गेशन गेज लंबाई, नमूना-टुकड़े की ज्यामिति, अभिविन्यास, मोटाई, सतह-अवस्था और प्लास्टिक विकृति के वितरण पर बहुत अधिक निर्भर करती है। छोटी गेज लंबाई में स्थानीयकृत नेकिंग की अधिक विकृति शामिल हो सकती है और वह लंबी गेज लंबाई की तुलना में भिन्न प्रतिशत उत्पन्न कर सकती है। रिपोर्ट किए गए मान के साथ गेज लंबाई भी दी जानी चाहिए।
क्षेत्रफल में कमी फ्रैक्चर-स्थान पर अनुप्रस्थ-काट क्षेत्रफल में हुई कमी को मापती है। इसकी गणना मूल क्षेत्रफल की तुलना नेक पर उपलब्ध सबसे छोटे अंतिम क्षेत्रफल से करके और अंतर को मूल क्षेत्रफल के प्रतिशत के रूप में व्यक्त करके की जाती है। एलॉन्गेशन के विपरीत, यह किसी परिभाषित लंबाई पर कुल विस्तार के बजाय स्थानीय संकुचन पर केंद्रित होती है। दो नमूना-टुकड़ों में समान एलॉन्गेशन, लेकिन भिन्न क्षेत्रफल-कमी हो सकती है, या समान क्षेत्रफल-कमी, लेकिन भिन्न एलॉन्गेशन हो सकती है। इनमें से कोई भी गुण दूसरे का स्थान नहीं लेता।
तनाव के मान क्षेत्रफल संबंधी परिपाटी पर भी निर्भर करते हैं। इंजीनियरिंग तनाव में मूल क्षेत्रफल का उपयोग किया जाता है, जबकि वास्तविक तनाव में विरूपण के दौरान बदलते क्षेत्रफल का उपयोग होता है। उत्पाद-विनिर्देश और नियमित तनन रिपोर्ट सामान्यतः परीक्षण-मानक द्वारा अपेक्षित परिपाटी को निर्दिष्ट करते हैं। प्रयोगशाला को अलग-अलग परिपाटियों से गणना किए गए मानों को मिलाना नहीं चाहिए और नियंत्रक दस्तावेज़ की जाँच किए बिना किसी ग्रेड-विशिष्ट सीमा का अनुमान किसी ग्राफ से नहीं लगाना चाहिए।
फ्रैक्चर की स्थिति, नमूना-टुकड़े की वैधता और रिपोर्टिंग
संकुचित भाग में फ्रैक्चर सामान्यतः अपेक्षित परिणाम होता है, लेकिन उसका सटीक स्थान एलॉन्गेशन की वैधता को प्रभावित करता है और अन्य परिणामों के संबंध में भी प्रश्न उठा सकता है। ग्रिप के निकट, गेज लंबाई के बाहर, किसी मशीनिंग-चिह्न पर या स्पष्ट संरेखण-दोष पर हुआ टूटना सामग्री के गेज-खंड का प्रतिनिधित्व नहीं कर सकता। लागू विधि और उत्पाद-विनिर्देश यह निर्धारित करते हैं कि परिणाम अमान्य है या नहीं, कोई विशेष स्थिति स्वीकृति की अनुमति देती है या नहीं, अथवा पुनःपरीक्षण आवश्यक है या नहीं। प्रयोगशाला को किसी असुविधाजनक परिणाम को चुपचाप त्यागना या कारण दर्ज किए बिना उसे पुनःपरीक्षण के परिणाम से बदलना नहीं चाहिए।
फ्रैक्चर का स्वरूप उपयोगी प्रेक्षण भी प्रदान कर सकता है। केंद्रित, तन्य नेकिंग, शीयर फ्रैक्चर, विभाजन, लैमिनेशन-संबंधी विफलता या सतह-दोष से आरंभ हुए फ्रैक्चर से भिन्न होती है। केवल स्वरूप के आधार पर अनुपालन स्थापित नहीं होता, लेकिन इससे नमूना-टुकड़े की तैयारी की समस्या, उत्पाद की असंततता या असामान्य विफलता-विधि का संकेत मिल सकता है। जहाँ प्रासंगिक हो, वहाँ फ्रैक्चर का स्थान, निकटतम गेज-चिह्न या ग्रिप से दूरी और दिखाई देने वाले किसी भी दोष को दर्ज किया जाना चाहिए।
एक प्रमाण-समर्थनीय रिपोर्ट में सामग्री पदनाम, उत्पाद-रूप, हीट या कास्ट संख्या, नमूना-टुकड़े का अभिविन्यास, नमूना-ग्रहण का स्थान, नमूना-टुकड़े का प्रकार और आयाम, मूल अनुप्रस्थ-काट क्षेत्रफल, गेज लंबाई, परीक्षण तापमान, परीक्षण-विधि और संस्करण, लोडिंग या विकृति-दर का आधार, बल और विस्तार मापने के उपकरण तथा किसी भी विचलन की पहचान होनी चाहिए। इसमें निर्धारित गुणों को इकाइयों सहित रिपोर्ट किया जाना चाहिए और यह बताया जाना चाहिए कि एलॉन्गेशन फ्रैक्चर के बाद मापी गई थी या नहीं तथा क्षेत्रफल में कमी निर्धारित की गई थी या नहीं। यदि नमूना-टुकड़ा अनुमत स्थान के बाहर टूट गया हो, तो बाद में पुनःपरीक्षण किए जाने पर भी यह तथ्य रिपोर्ट में शामिल होना चाहिए।
सबसे महत्वपूर्ण बात यह है कि रिपोर्ट में मापे गए परिणामों और स्वीकृति-स्थिति को अलग-अलग प्रस्तुत किया जाना चाहिए। ISO 6892-1:2019 से तनन स्ट्रेंथ, प्रूफ स्ट्रेंथ और एलॉन्गेशन प्राप्त की जा सकती हैं, लेकिन यह निर्धारित नहीं करता कि कोई विशेष ग्रेड उत्तीर्ण है या नहीं। इसी प्रकार, ASTM A370-26 उपयोगकर्ताओं को स्वीकृति के लिए लागू उत्पाद-विनिर्देश या क्रय-अनुबंध की ओर निर्देशित करता है। संरचनात्मक प्लेट-विनिर्देश, दाब-पात्र सामग्री-विनिर्देश और लाइन-पाइप आवश्यकता समान नाममात्र रासायनिक संघटन वाले इस्पातों के लिए अलग-अलग नमूना-स्थानों, गुणों और सीमाओं का निर्धारण कर सकते हैं। उदाहरण के लिए, API Specification 5L पाइपलाइन परिवहन प्रणालियों के लिए इस्पात पाइप तथा विनिर्माण, परीक्षण, निरीक्षण और स्वीकृति आवश्यकताओं को परिभाषित करने की आवश्यकता से संबंधित है (American Petroleum Institute, 2013)। इसलिए स्वीकृति मान नियंत्रक उत्पाद-विनिर्देश, उसके संशोधन और क्रय-दस्तावेज़ से उद्धृत किया जाना चाहिए—उसे तनन-विधि से गढ़ा या किसी अन्य ग्रेड से उधार नहीं लिया जाना चाहिए।
बेंड परीक्षण: तन्यता, अखंडता और सतही खुलाव
निर्देशित बेंड और बेंड-परीक्षण के उद्देश्य
बेंड परीक्षण यह निर्धारित करता है कि कोई स्टील नमूना तनाव वाली सतह पर अस्वीकार्य खुलाव विकसित किए बिना प्लास्टिक विकृति की निर्दिष्ट मात्रा सहन कर सकता है या नहीं। इसलिए यह तन्यता और निर्माण-अखंडता का आकलन है, तनन परीक्षण का विकल्प नहीं। तनन परीक्षण नियंत्रित अक्षीय भार के अंतर्गत यील्ड सामर्थ्य, तन्य सामर्थ्य, elongation और क्षेत्रफल में कमी जैसे गुणों को मापता है। ISO 6892-1:2019 कमरे के तापमान पर तनन विधि और निर्धारित किए जा सकने वाले यांत्रिक गुणों को निर्दिष्ट करता है। बेंड परीक्षण अलग प्रकार का प्रमाण प्रदान करता है: यह वक्रित खंड में विकृति को केंद्रित करता है और ऐसी सतह-भेदी कमजोरियों को उजागर करता है, जो तनन परीक्षण के परिणाम से स्पष्ट नहीं हो सकतीं।
यह अंतर महत्वपूर्ण है, क्योंकि कोई स्टील तन्य सामर्थ्य और elongation संबंधी आवश्यकताओं को पूरा करने के बावजूद बेंड परीक्षण में विफल हो सकता है। स्थानीयकृत समावेशन, परत-विभाजन, रंध्रता, वेल्ड की असंततताएँ, प्रतिकूल कण-प्रवाह या सतही दोष तब खुल सकते हैं, जब नमूने को मैंड्रेल के चारों ओर मोड़ा जाता है। इसके विपरीत, बेंड परीक्षण में सफल होना ASTM A36 या ASTM A572 Grade 50 जैसी ग्रेड के लिए आवश्यक तन्य सामर्थ्य को सिद्ध नहीं करता। प्रत्येक परीक्षण एक निर्धारित प्रश्न का उत्तर देता है।
ASTM A370-26 स्टील, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तनन, बेंड, कठोरता और आघात परीक्षण की प्रक्रियाएँ प्रदान करता है। यह प्रत्येक स्टील उत्पाद के लिए एक समान स्वीकृति नियम निर्धारित नहीं करता। ASTM International के अनुसार, स्वीकृति का निर्धारण लागू उत्पाद विनिर्देशन या क्रय अनुबंध द्वारा किया जाता है (ASTM International, 2026)। संबंधित विनिर्देशन प्लेट, बार, शीट, ट्यूब, पाइप या वेल्डिंग मानक का हो सकता है, और इसकी आवश्यकताएँ मोटाई, ग्रेड, उत्पाद-रूप या आपूर्ति-अवस्था के अनुसार बदल सकती हैं।
नमूने का चयन भी परिणाम का हिस्सा है। ISO 377:2017 स्टील सेक्शन, बार, रॉड, फ्लैट उत्पादों और ट्यूबलर उत्पादों के लिए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थान और तैयारी से संबंधित है। गलत स्थान या अभिविन्यास पर सही ढंग से किया गया बेंड परीक्षण भी उत्पाद की गुणवत्ता का भ्रामक संकेत दे सकता है। परीक्षण अभिलेख में हीट या लॉट, उत्पाद-रूप, ग्रेड, मोटाई, नमूने के आयाम, सतही स्थिति, बेंड की दिशा, मैंड्रेल का व्यास, बेंड कोण और देखे गए संकेत का विवरण होना चाहिए।
बेंड परीक्षणों का उपयोग वेल्डिंग योग्यता और निर्माण-नियंत्रण में भी किया जाता है। AWS D1.1/D1.1M:2025-AMD1 में संरचनात्मक स्टील वेल्डिंग, प्रक्रिया और वेल्डर योग्यता, निर्माण, निरीक्षण विधियों तथा वेल्ड स्वीकृति मानदंडों से संबंधित आवश्यकताएँ शामिल हैं। अनुप्रस्थ वेल्ड बेंड, अनुदैर्ध्य वेल्ड बेंड और साइड बेंड, जोड़ के बिल्कुल एक ही क्षेत्र का आकलन नहीं करते। चयनित नमूने में वेल्ड धातु, संलयन सीमा, ऊष्मा-प्रभावित क्षेत्र या मूल भाग को उस स्थान पर रखना चाहिए, जहाँ लागू योग्यता आवश्यकता के अनुसार उसे रखा जाना अपेक्षित है।
मैंड्रेल, कोण, अभिविन्यास और बेंड का स्थान
फॉर्मर या मैंड्रेल वह उपकरण जिसके चारों ओर बंकन परीक्षण-नमूना बनाया जाता है; उसका व्यास और बंकन कोण आरोपित विरूपण को नियंत्रित करते हैं।
फॉर्मर या मैंड्रेल विकृति की तीव्रता को नियंत्रित करता है। अनेक विनिर्देशों में इसे नमूने की मोटाई से संबंधित व्यास के रूप में व्यक्त किया जाता है, जैसे t के निर्दिष्ट गुणक के बराबर फॉर्मर व्यास। छोटा व्यास अधिक तीखा बेंड और बाहरी तंतु में अधिक विकृति उत्पन्न करता है; बड़ा व्यास कम कठोर स्थिति उत्पन्न करता है। केवल निर्दिष्ट व्यास पर्याप्त नहीं होता। नमूने की चौड़ाई, मोटाई, मशीनीकृत किनारे, बेंड कोण और बल लगाने की विधि भी सामग्री पर आरोपित विकृति को प्रभावित करते हैं।
निर्देशित बेंड में सामान्यतः नमूने को डाई के खुलाव के ऊपर रखा जाता है और प्लंजर उसे निर्धारित मैंड्रेल के चारों ओर मोड़ता है। अंतिम कोण 90°, 120°, 180° या लागू आवश्यकता द्वारा निर्धारित कोई अन्य मान हो सकता है। प्रत्येक उत्पाद के लिए 180° बेंड स्वतः सही या सबसे कठोर परीक्षण नहीं होता। उत्पाद विनिर्देशन ही नियंत्रणकारी होता है। ASTM A370-26 सामान्य प्रक्रिया प्रदान करता है, जबकि ग्रेड या उत्पाद मानक आयाम और स्वीकृति की स्थिति निर्धारित करता है।
अभिविन्यास भी उतना ही महत्वपूर्ण है। फ्लैट उत्पाद का नमूना रोलिंग दिशा के अनुप्रस्थ या अनुदैर्ध्य रूप में मोड़ा जा सकता है। किसी बार या सेक्शन में उसके अनुदैर्ध्य अक्ष के साथ विशेष संबंध आवश्यक हो सकता है। वेल्डेड सामग्री में फेस, रूट या साइड को तनाव में रखा जा सकता है। तनाव वाली सतह वह स्थान है जहाँ मौजूदा असंततता के खुलने की सबसे अधिक संभावना होती है; इसलिए बेंड की दिशा बदलने से परीक्षण द्वारा प्रकट होने वाली बात भी बदल जाती है। अनुप्रस्थ फेस बेंड में वेल्ड का फेस बेंड के बाहर की ओर होता है; रूट बेंड में रूट वाला भाग बाहर की ओर होता है। साइड बेंड अनुप्रस्थ काट को उजागर करता है और वेल्ड की पूरी मोटाई में वितरित असंततताओं को प्रकट कर सकता है।
बेंड के स्थान को भी नियंत्रित करना आवश्यक है। प्लेट का नमूना मध्य-मोटाई क्षेत्र से, सतह के निकट, निर्धारित सिरे से या वेल्ड से निर्दिष्ट दूरी पर लिया जा सकता है। ट्यूबलर उत्पाद अतिरिक्त विकल्प प्रस्तुत करते हैं, जिनमें परिधि के चारों ओर पट्टी का अभिविन्यास और यह प्रश्न शामिल है कि परीक्षण पाइप-बॉडी का मूल्यांकन करता है या वेल्ड सीम का। API Specification 5L पाइपलाइन परिवहन प्रणालियों के लिए स्टील पाइप से संबंधित है और किसी अपरिभाषित सामान्य परीक्षण पर निर्भर रहने के बजाय निर्माण, परीक्षण, निरीक्षण और स्वीकृति आवश्यकताओं को निर्दिष्ट करने पर जोर देता है (American Petroleum Institute, 2013)।
तैयारी से दिखाई देने वाला परिणाम बदल सकता है। ज्वाला-कटे किनारे, खुरदरे शीयर-कटे किनारे, तीखे कोने, ग्राइंडिंग के निशान या अत्यधिक मशीनिंग कृत्रिम दरार-आरंभक के रूप में कार्य कर सकते हैं। लागू मानक में किनारों को गोल करने की आवश्यकता हो सकती है या किनारों की ड्रेसिंग पर सीमा लगाई जा सकती है। प्रयोगशाला को दर्ज करना चाहिए कि खुलाव तैयार किए गए किनारे से, मूल उत्पाद-सतह से, वेल्ड धातु में या ऊष्मा-प्रभावित क्षेत्र में शुरू हुआ था। यह स्थान निर्धारित कर सकता है कि संकेत निर्दिष्ट स्वीकृति नियम के लिए प्रासंगिक है या नहीं।
दरारें, फटाव और विनिर्देशन-परिभाषित असंततताएँ
“दरार” अपने-आप में पूर्ण स्वीकृति-निर्णय नहीं है। निरीक्षक को निर्धारित करना चाहिए कि वह कहाँ बनी, कैसी दिखाई देती है और परिणाम पर कौन-सा दस्तावेज लागू होता है। एक उत्पाद विनिर्देशन बेंड के बाद दिखाई देने वाली किसी भी दरार या फटाव को अस्वीकार कर सकता है। दूसरा किनारे के सीमित फटाव की अनुमति दे सकता है, लेकिन वेल्ड फेस या मूल धातु में हुए खुलाव को अस्वीकार कर सकता है। वेल्डिंग योग्यता संबंधी प्रावधान अधिकतम अनुमत असंततता-लंबाई निर्धारित कर सकता है, कुछ प्रकार के संकेतों को बाहर रख सकता है या कई नमूनों के मूल्यांकन की आवश्यकता कर सकता है। ऐसा कोई सार्वभौमिक दरार-आकार नियम नहीं है जिसे सभी स्टील बेंड परीक्षणों पर लागू किया जा सके।
| बंकन अवलोकन | स्थान क्यों महत्त्वपूर्ण है | स्वीकृति का आधार |
|---|---|---|
| स्वच्छ सतह | बताई गई दशा में कोई दृश्यमान खुलाव नहीं | उत्पाद विनिर्देशन या वेल्डिंग आवश्यकता |
| किनारे का फटना | परीक्षण-नमूने के किनारे की तैयारी से संबंधित हो सकता है | विशिष्ट किनारा-असंतति नियम |
| अनुदैर्ध्य खुलाव | उत्पाद की असंतति को उजागर कर सकता है | लागू उत्पाद या निर्माण मानदंड |
| वेल्ड-धातु में दरार | वेल्ड क्षेत्र की समस्या का संकेत देती है | लागू वेल्ड संहिता या अर्हता नियम |
| संलयन-सीमा का खुलाव | अंतरापृष्ठीय असंतति का संकेत दे सकता है | वेल्ड स्वीकृति मानदंड |
सामान्य अवलोकनों में स्वच्छ सतह, उथला किनारी फटाव, अनुदैर्ध्य खुलाव, अनुप्रस्थ दरार, परत-सदृश पृथक्करण, वेल्ड धातु में दरार या संलयन सीमा पर खुलाव शामिल हैं। इनका महत्व अलग-अलग होता है। केवल नमूने के किनारे की तैयारी के कारण उत्पन्न छोटी असंततता को उस दरार से अलग प्रकार से देखा जा सकता है, जो मूल रोल्ड सतह पर आरंभ हुई हो। तनाव वाले क्षेत्र में लंबा, तीखा खुलाव सामान्यतः छोटे, गोलाकार निशान की तुलना में अधिक महत्वपूर्ण होता है, लेकिन अंतिम निर्णय फिर भी लागू विनिर्देशन पर निर्भर करता है।
रिपोर्ट में केवल “सफल” या “विफल” लिखने के बजाय संकेतों का विवरण देना चाहिए। इसमें मापी गई या अनुमानित लंबाई, अभिविन्यास, वह सतह जिस पर संकेत दिखाई दिया, किनारे से दूरी और यह कि संकेत सतत है या अलग-अलग भागों में है—इन सबका उल्लेख होना चाहिए। तस्वीरें प्रमाण सुरक्षित रखने में सहायक हो सकती हैं, विशेषकर जब उत्पाद विनिर्देशन क्रेता या अभियंता द्वारा समीक्षा की अपेक्षा करता हो। यदि आवश्यकता अस्पष्ट हो, तो परीक्षण के बाद सुविधाजनक सीमा के आधार पर उसका पूर्वव्यापी निर्णय नहीं किया जाना चाहिए।
निर्माण के बाद किए जाने वाले अविनाशी परीक्षण से भी बेंड परीक्षण अलग होता है। दृश्य परीक्षण, डाई-पेनेट्रेंट परीक्षण, चुंबकीय-कण परीक्षण, रेडियोग्राफिक परीक्षण और अल्ट्रासोनिक परीक्षण वेल्ड को नमूना काटे और मोड़े बिना जाँचते हैं; AISC इन्हें सामान्य NDE विधियों के रूप में पहचानता है और वेल्ड निरीक्षण विधियों तथा स्वीकृति मानदंडों के लिए AWS D1.1/D1.1M के खंड 8 की ओर संकेत करता है (American Institute of Steel Construction, 2024)। बेंड परीक्षण किसी निर्माण-दोष को बलपूर्वक खोलकर प्रकट कर सकता है, लेकिन यह पूरे उत्पादन-वेल्ड का मानचित्रण नहीं करता और निर्माण विनिर्देशन द्वारा अपेक्षित परीक्षण का स्थान नहीं लेता।
इसलिए विश्वसनीय परिणाम एक जुड़ी हुई शृंखला पर आधारित होता है: सही उत्पाद और ग्रेड, लागू नमूनाकरण मानक के अनुसार पहचाना और तैयार किया गया प्रतिनिधि नमूना, निर्दिष्ट अभिविन्यास और बेंड स्थान, निर्धारित मैंड्रेल और कोण, तथा नियंत्रणकारी उत्पाद विनिर्देशन, वेल्डिंग कोड या अनुबंध से लिया गया स्वीकृति मानदंड। ASTM A370-26 परीक्षण की रूपरेखा स्थापित करता है; यह प्रत्येक दिखाई देने वाले खुलाव को एक ही प्रकार की विफलता में परिवर्तित नहीं करता।
कठोरता परीक्षण: ब्रिनेल मापन और व्याख्या
ISO 6506-1:2014 और ब्रिनेल कठोरता परीक्षण
ब्रिनेल कठोरता परीक्षण किसी धात्विक सतह के कठोर गोलाकार प्रवेशक द्वारा भेदन के प्रतिरोध को मापता है। मशीन टंग्स्टन-कार्बाइड की गेंद के माध्यम से निर्दिष्ट बल लगाती है, उस बल को निर्धारित अवधि तक बनाए रखती है, फिर उसे हटा देती है और स्थायी छाप के व्यास को लगभग परस्पर लंबवत दो दिशाओं में मापती है। ब्रिनेल कठोरता संख्या की गणना केवल छाप के व्यास से नहीं, बल्कि परीक्षण बल और छाप के वक्रित पृष्ठीय क्षेत्रफल से की जाती है। समान परीक्षण परिस्थितियों में छोटी छाप अधिक भेदन-प्रतिरोध और इसलिए अधिक ब्रिनेल मान दर्शाती है।
परिणाम सामान्यतः HBW संकेताक्षर के साथ रिपोर्ट किया जाता है, जिसके बाद गेंद का व्यास, परीक्षण बल और, जहाँ आवश्यक हो, बल लगाए जाने का समय दिया जाता है। 210 HBW 10/3000 जैसा परिणाम 10 mm की टंग्स्टन-कार्बाइड गेंद और 3000 kgf के नाममात्र परीक्षण बल से प्राप्त ब्रिनेल कठोरता मान को दर्शाता है। केवल “210 Brinell” की रिपोर्ट करने से यह निर्धारित करने के लिए आवश्यक जानकारी समाप्त हो जाती है कि कोई अन्य परिणाम तुलनीय परिस्थितियों में प्राप्त हुआ था या नहीं।[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
ISO 6506-1:2014 धात्विक पदार्थों के लिए ब्रिनेल परीक्षण विधि निर्दिष्ट करता है और स्थिर-स्थान तथा पोर्टेबल, दोनों प्रकार की कठोरता-परीक्षण मशीनों को शामिल करता है (International Organization for Standardization, 2014)। चुना गया गेंद-व्यास और बल मनमाने नहीं होते। बल और गेंद-व्यास के बीच का संबंध छाप के आकार और संवेदनशीलता को प्रभावित करता है; इसलिए वैध तुलना के लिए सामान्यतः उसी ब्रिनेल स्केल या लागू उत्पाद मानक द्वारा अनुमत किसी स्केल का उपयोग आवश्यक होता है। संचालक को सतह को क्षति पहुँचाए बिना बल लगाना, उसे निर्दिष्ट धारण-अवधि तक बनाए रखना और स्पष्ट रूप से परिभाषित छाप का मापन करना आवश्यक है।
ब्रिनेल संख्या एक मापी गई कठोरता-संपत्ति है, न कि तनन सामर्थ्य, पराभव सामर्थ्य, घिसाव-आयु या सेवा-प्रदर्शन का प्रत्यक्ष कथन। अधिक कठोरता मान वाले इस्पात में अक्सर अधिक सामर्थ्य होती है, विशेषकर संबंधित ग्रेडों और ऊष्मा-उपचार परिस्थितियों के भीतर; लेकिन यह संबंध संघटन, सूक्ष्मसंरचना, पूर्व प्रसंस्करण और प्रासंगिक परीक्षण-सीमा पर निर्भर करता है। ISO 18265:2013 निर्दिष्ट धात्विक पदार्थों के लिए कठोरता रूपांतरण और तनन-सामर्थ्य के अनुमान प्रदान करता है, जिनमें अनमिश्रित और निम्न-मिश्रधातु इस्पात, ढलवाँ इस्पात और औजार इस्पात शामिल हैं। यह चेतावनी भी देता है कि परिवर्तित मान उचित मानक परीक्षण विधि के परिणाम का स्थान नहीं लेता (International Organization for Standardization, 2013)। इसलिए रिपोर्ट किया गया रूपांतरण किसी अनुपस्थित या गलत तरीके से चुने गए तनन परीक्षण की कमी को दूर नहीं कर सकता।
कठोरता परिणाम तभी सार्थक होता है जब उसे उत्पाद विनिर्देशन से जोड़ा जाए। ASTM A370-26 इस्पात, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के कठोरता परीक्षण के साथ-साथ तनन, बंकन और आघात परीक्षण की प्रक्रियाएँ प्रदान करता है, लेकिन स्वीकृति का निर्णय लागू उत्पाद विनिर्देशन या क्रय अनुबंध पर छोड़ता है (ASTM International, 2026)। 210 HBW का परिणाम एक ग्रेड, ऊष्मा-उपचार स्थिति या आदेश-आवश्यकता के अनुरूप हो सकता है और दूसरे के लिए अस्वीकार्य। केवल यह संख्या स्वीकृति का मानदंड नहीं है।
स्थिर-स्थान और पोर्टेबल मशीनें
स्थिर-स्थान वाली मशीन सामान्यतः प्रयोगशाला या निरीक्षण क्षेत्र में किसी कठोर आधार पर स्थापित की जाती है। इसका फ्रेम लोडिंग के दौरान गति को सीमित करता है, इसका निहाई और परीक्षण-मुख अधिक नियंत्रित ढंग से संरेखित किए जा सकते हैं, और इसकी प्रकाशीय या इलेक्ट्रॉनिक प्रणाली छाप का अधिक पुनरुत्पाद्य मापन कर सकती है। ये विशेषताएँ भिन्नता को कम करती हैं, लेकिन खराब तैयारी, वक्रित सतह, अपर्याप्त मोटाई, गलत बल या किसी अन्य छाप के बहुत निकट बनाई गई छाप के कारण होने वाली त्रुटियों को समाप्त नहीं करतीं।
पोर्टेबल ब्रिनेल मशीनें ISO 6506-1:2014 के दायरे में आती हैं। इसका यह अर्थ नहीं है कि प्रत्येक क्षेत्रीय मापन प्रयोगशाला के परिणाम के साथ स्वतः विनिमेय है। पोर्टेबल उपकरण को अभी भी निर्दिष्ट बल लगाना, आवश्यक प्रवेशक का उपयोग करना, संरेखण बनाए रखना और विधि के अनुसार छाप का मापन संभव बनाना आवश्यक है। कार्यखंड को पर्याप्त रूप से स्थिर प्रतिक्रिया-बिंदु प्रदान करना चाहिए। कंपन, गति, स्थानीय वक्रता, सीमित पहुँच, पेंट, स्केल और खुरदरी घिसाई—ये सभी रीडिंग को प्रभावित कर सकते हैं।
क्षेत्रीय परीक्षण में स्थान-नियंत्रण अधिक कठोर होना आवश्यक है, क्योंकि मशीन को उत्पाद तक ले जाया जाता है, न कि उत्पाद को नियंत्रित परीक्षण-स्टेशन तक लाया जाता है। रिपोर्ट में उत्पाद, हीट या कास्ट, परीक्षण-पृष्ठ, ग्रिड या संदर्भ-स्थान, मशीन की पहचान, प्रवेशक और बल, व्यक्तिगत रीडिंग, परिकलित परिणाम तथा सतह की गई किसी भी तैयारी का उल्लेख होना चाहिए। बड़ी प्लेट, फोर्जिंग, वेल्डेड घटकों या स्थापित घटकों के लिए तस्वीरें या चिह्नित आरेख उपयुक्त हो सकते हैं। “पोर्टेबल कठोरता: उत्तीर्ण” अपर्याप्त दस्तावेजीकरण है, यदि कोई यह निर्धारित न कर सके कि रीडिंग कहाँ ली गई थीं या कौन-सा स्केल उपयोग किया गया था।
परीक्षण-स्थान का धातुकर्मीय महत्व भी होता है। सतह की कठोरता शमनित परत और उसके नीचे के पदार्थ के बीच, किसी बार के किनारे और केंद्र के बीच, अथवा मूल धातु, ऊष्मा-प्रभावित क्षेत्र और वेल्ड धातु के बीच भिन्न हो सकती है। ISO 377:2017 इस्पात सेक्शनों, बार, रॉड, फ्लैट उत्पादों और नलिकाकार उत्पादों के यांत्रिक परीक्षण के लिए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थान और तैयारी से संबंधित है (International Organization for Standardization, 2017)। यह ब्रिनेल विधि का विकल्प नहीं है, लेकिन व्यापक सिद्धांत को स्पष्ट करता है: नमूने का स्थान परीक्षण की परिभाषा का एक भाग है।
सतह की स्थिति, दूरी, मोटाई और पुनरुत्पाद्यता
छाप की सीमा की पहचान करने के लिए सतह पर्याप्त रूप से चिकनी और स्वच्छ होनी चाहिए। जंग, स्केल, डीकार्ब्यूराइज़्ड पदार्थ, कोटिंग, तेल, वेल्ड छींटे और मशीनिंग के निशान इंडेंटेशन को विकृत कर सकते हैं या उसकी सीमा को अस्पष्ट कर सकते हैं। तैयारी के दौरान सतह की अनियमितताएँ हटाई जानी चाहिए, लेकिन अत्यधिक गर्मी, शीत-कर्म या नई कठोरित परत उत्पन्न नहीं होनी चाहिए। भारी घिसाई से वही पदार्थ बदल सकता है जिसे मापा जा रहा है। पॉलिश की गई प्रयोगशाला-सतह और हल्की घिसाई की गई क्षेत्रीय सतह, दोनों देखने में स्वीकार्य होने पर भी मापन-अनिश्चितता के अलग-अलग स्तर उत्पन्न कर सकती हैं।
परीक्षण-पृष्ठ अपेक्षाकृत समतल और समर्थित होना चाहिए। वक्रित सतह पर छाप की प्रत्यक्ष ज्यामिति बदल जाती है, क्योंकि सतह समतल नहीं होती। इसलिए छोटे-व्यास वाले बार, पतली पट्टी या अनियमित फोर्जिंग के लिए बिना शर्त ब्रिनेल रीडिंग लेने के बजाय किसी अन्य कठोरता-विधि या उत्पाद-विशिष्ट प्रक्रिया की आवश्यकता हो सकती है।
छापों के बीच और छापों तथा किनारों के बीच पर्याप्त दूरी होनी चाहिए। ISO 6506-1:2014 छाप के व्यास के संबंध में न्यूनतम दूरी तथा किनारे से न्यूनतम दूरी की आवश्यकताएँ निर्दिष्ट करता है। सामान्यतः प्रयुक्त ब्रिनेल व्यवस्थाओं में केंद्रों के बीच की दूरी कम-से-कम तीन छाप-व्यास होती है और छाप का केंद्र किनारे से कम-से-कम 2.5 व्यास दूर होता है; फिर भी सटीक लागू आवश्यकता को अपनाए गए संस्करण और परीक्षण-स्थिति के अनुसार जाँचना आवश्यक है। निकटवर्ती छाप आसपास के पदार्थ को प्लास्टिक रूप से विकृत कर सकती है और दूसरी रीडिंग को बदल सकती है। किनारे के पास पदार्थ बाहर की ओर प्रवाहित हो सकता है, जिससे सामान्यतः ऐसी छाप बनती है जो आंतरिक कठोरता का प्रतिनिधित्व नहीं करती।
मोटाई भी उतनी ही महत्वपूर्ण है। इंडेंटेशन के नीचे का पदार्थ इतना मोटा होना चाहिए कि प्लास्टिक क्षेत्र विपरीत पृष्ठ तक न पहुँचे। ISO 6506-1:2014 छाप की गहराई के संबंध में न्यूनतम मोटाई निर्धारित करता है; मानक ब्रिनेल परिस्थितियों के लिए सामान्यतः प्रयुक्त नियम के अनुसार मोटाई छाप की गहराई की कम-से-कम आठ गुनी होनी चाहिए। यदि विपरीत पृष्ठ बहुत निकट हो, तो पतले उत्पाद कृत्रिम रूप से कम या अस्थिर परिणाम दिखा सकते हैं। उत्पाद विनिर्देशन अधिक कठोर सीमा निर्धारित कर सकता है या किसी अन्य विधि की आवश्यकता कर सकता है।
पुनरुत्पाद्यता का आकलन केवल औसत से नहीं, बल्कि व्यक्तिगत छापों से किया जाना चाहिए। उचित प्रक्रिया में प्रत्येक रीडिंग दर्ज की जाती है, यह जाँचा जाता है कि छापें दूरी और ज्यामिति संबंधी आवश्यकताओं को पूरा करती हैं या नहीं, और किसी असामान्य मान को चुपचाप हटाने के बजाय उसकी जाँच की जाती है। भिन्नता बदलती हुई सूक्ष्मसंरचना, वेल्ड या ऊष्मा-प्रभावित क्षेत्र, अपर्याप्त समर्थन, मशीन का गलत संरेखण, सतह की क्षति या संचालक की मापन-त्रुटि का संकेत दे सकती है। एक समान क्षेत्र में दोहराई गई छापों के परिणाम मशीन और विधि की पुनरुत्पाद्यता-सीमाओं के भीतर समूहित होने चाहिए; व्यापक फैलाव इस बात का प्रमाण है कि परीक्षण व्यवस्था की समीक्षा आवश्यक है।
अंततः, कठोरता परीक्षण को अन्य स्वीकृति-परीक्षणों से अलग रखा जाना चाहिए। ISO 6892-1:2019 के अंतर्गत तनन परीक्षण पराभव सामर्थ्य और तनन सामर्थ्य जैसी संपत्तियों का निर्धारण करता है, जबकि ISO 148-1:2016 अवशोषित ऊर्जा के लिए शार्पी पेंडुलम आघात परीक्षण निर्दिष्ट करता है। इनमें से किसी भी परीक्षण का स्थान ब्रिनेल कठोरता नहीं लेती। लागू पदार्थ मानक, निर्माण संहिता या अनुबंध में यह स्पष्ट होना चाहिए कि स्वीकृति का आधार कौन-सी संपत्ति है और कठोरता की कौन-सी सीमाएँ, यदि कोई हों, लागू होती हैं।
कठोरता रूपांतरण और शक्ति की बैक-कैल्कुलेशन का खतरा
कठोरता संख्या अलग-अलग इकाइयों में व्यक्त किया गया तन्यता-परीक्षण परिणाम नहीं होती। Brinell, Rockwell और Vickers परीक्षण स्थानीयकृत इंडेंटेशन के प्रति प्रतिरोध को मापते हैं, जबकि तन्यता-परीक्षण नियंत्रित अक्षीय भारण के अंतर्गत तैयार नमूने की प्रतिक्रिया को मापता है। इन परिणामों के बीच संबंध अनुभवजन्य होता है और सामग्री, स्थिति, परीक्षण स्केल तथा रूपांतरण आँकड़ों द्वारा शामिल सीमा पर निर्भर करता है।
यह अंतर तब महत्वपूर्ण हो जाता है जब कोई मिल प्रमाणपत्र, निरीक्षण रिपोर्ट या गैर-अनुरूपता समीक्षा कठोरता के आधार पर उपज शक्ति या तन्य शक्ति का अनुमान लगाती है। रूपांतरित मान यह आकलन करने में सहायक हो सकता है कि कोई परिणाम संभाव्य है या नहीं। लेकिन इससे स्वतः अनुपालन स्थापित नहीं होता।
ISO 18265:2013 की रूपांतरण सारणियाँ
ISO 18265:2013 निर्दिष्ट कठोरता स्केलों के बीच रूपांतरण सारणियाँ और अनुमानित तन्य-शक्ति मानों की सारणियाँ प्रदान करता है। इसका दायरा अलॉय-रहित और निम्न-अलॉय इस्पात, कास्ट इस्पात, टूल इस्पात तथा अन्य धात्विक सामग्रियों तक विस्तृत है। यह मानक Brinell, Rockwell, Vickers और तन्य शक्ति को परस्पर विनिमेय गुण घोषित नहीं करता। इसमें परिभाषित सामग्री-समूहों और निर्दिष्ट सीमाओं के लिए विकसित संबंध प्रस्तुत किए गए हैं।
| विधि | मापी गई प्रतिक्रिया | सामान्य पहचान-सूचक संकेतांकन |
|---|---|---|
| ब्रिनेल | गोलाकार दाबक से बना स्थायी प्रभाव | HBW |
| रॉकवेल | निर्धारित भारों के अंतर्गत पैठ की गहराई | HRB या कोई अन्य रॉकवेल पैमाना |
| विकर्स | हीरा-पिरामिड के दाब-चिह्न के विकर्ण | HV |
| तनन परीक्षण | तैयार किए गए परीक्षण-नमूने की अक्षीय भार प्रतिक्रिया | MPa में उपज शक्ति या तनन शक्ति |
परीक्षण विधियाँ स्वयं अलग-अलग होती हैं। ISO 6506-1:2014 Brinell कठोरता-परीक्षण निर्दिष्ट करता है, जिसमें बॉल इंडेंटर एक छाप बनाता है और परिणाम लगाए गए बल तथा छाप के व्यास से गणना किया जाता है। Rockwell परीक्षण परिभाषित प्रारंभिक और कुल भारों के अंतर्गत प्रवेश की गहराई निर्धारित करता है; इसमें स्केल इंडेंटर और बल के संयोजन पर निर्भर करता है। Vickers परीक्षण में डायमंड पिरामिड का उपयोग किया जाता है और इंडेंटेशन के दो विकर्णों से कठोरता की गणना की जाती है। इसलिए 210 HBW, 95 HRB या 220 HV जैसा मान किसी विशेष विधि से प्राप्त प्रतिक्रिया को दर्ज करता है; यह समान मापों का ऐसा समूह नहीं है जिसे बिना किसी शर्त के एक-दूसरे के स्थान पर इस्तेमाल किया जा सके।
ISO 18265:2013 कठोरता-स्केल रूपांतरणों को तन्य-शक्ति के अनुमानों से भी अलग रखता है। कोई सारणी सूचीबद्ध इस्पात श्रेणी के लिए Vickers या Brinell सीमा को अनुमानित तन्य शक्ति से संबद्ध कर सकती है, लेकिन वह अनुमान अंतिम तन्य शक्ति का प्रत्यक्ष अवलोकन नहीं होता। यह संबंध कार्बन की मात्रा, मिश्रधातु तत्वों, ऊष्मा-उपचार, शीत-कार्य, सूक्ष्मसंरचना, सेक्शन के आकार और उत्पाद के रूप पर निर्भर करते हुए बदल सकता है। सामान्यीकृत प्लेट और शमन-एवं-टेम्परित बार में स्थानीय कठोरता समान हो सकती है, जबकि उनके तन्यता-परीक्षण परिणाम अलग-अलग हो सकते हैं—विशेषकर तब, जब उनकी सूक्ष्मसंरचनाएँ और शक्ति-प्रवणताएँ भिन्न हों।
मानक की चेतावनी निर्णायक है: रूपांतरित मान उचित मानक परीक्षण-विधि से प्राप्त परिणामों का स्थान नहीं लेते। यह चेतावनी रिपोर्ट की व्याख्या में स्पष्ट रूप से दिखाई देनी चाहिए, न कि किसी गोल किए गए अंक के पीछे छिप जानी चाहिए।
रूपांतरित मान बनाम प्रत्यक्ष तन्यता परिणाम
प्रत्यक्ष तन्यता परिणाम के लिए सही नमूना, आयाम, अभिविन्यास, गेज लंबाई, विकृति-मापन और भारण प्रक्रिया आवश्यक होते हैं। ISO 6892-1:2019 कमरे के तापमान पर धात्विक सामग्रियों के तन्यता-परीक्षण को निर्दिष्ट करता है और उन यांत्रिक गुणों की पहचान करता है जिन्हें निर्धारित किया जा सकता है, जिनमें उपज शक्ति और तन्य शक्ति जैसे परिमाण शामिल हैं। ISO 377:2017 इस्पात सेक्शन, बार, रॉड, फ्लैट उत्पादों और नलिकाकार उत्पादों के यांत्रिक परीक्षण के लिए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थान तथा तैयारी को नियंत्रित करता है। ये विवरण इस बात को प्रभावित करते हैं कि परिणाम वास्तव में क्या दर्शाता है।
कठोरता-परीक्षण में नमूना-ग्रहण की समस्या अलग होती है। इंडेंटेशन परीक्षण-सतह के निकट एक छोटे आयतन का नमूना लेता है। इससे स्थानीय ऊष्मा-उपचार या सतही प्रसंस्करण का पता चल सकता है, जबकि तन्यता-नमूना बहुत बड़े गेज सेक्शन पर औसत प्रतिक्रिया दर्शाता है। पोर्टेबल कठोरता-परीक्षण क्षेत्रीय स्क्रीनिंग के लिए उपयोगी हो सकता है, लेकिन सतह की वक्रता, खुरदरापन, स्केल, डीकार्ब्यूराइजेशन, इंडेंटेशन के बीच की दूरी, आधार तथा मशीन सत्यापन रीडिंग को प्रभावित कर सकते हैं। उस रीडिंग को तन्य शक्ति में रूपांतरित करने से अनिश्चितता का एक और स्रोत जुड़ जाता है।
रिपोर्टों में मापन-श्रृंखला सुरक्षित रखी जानी चाहिए। “210 HBW, ISO 6506-1:2014” एक Brinell परिणाम की पहचान करता है। “अनुमानित तन्य शक्ति: ISO 18265:2013 के अनुसार लगभग [value] MPa” एक व्युत्पन्न अनुमान की पहचान करता है, बशर्ते लागू सामग्री-सारणी और सीमा बताई गई हो। इसे केवल “तन्य शक्ति: [value] MPa” के रूप में रिपोर्ट नहीं किया जाना चाहिए, क्योंकि ऐसी भाषा ISO 6892-1:2019 या किसी अन्य निर्दिष्ट तन्यता-विधि के अंतर्गत किए गए तन्यता-परीक्षण का संकेत देती है।
यही अनुशासन स्वीकृति-निर्णयों पर भी लागू होता है। ASTM A370-26 इस्पात, स्टेनलेस इस्पात और संबंधित मिश्रधातु उत्पादों के तन्यता, बेंड, कठोरता और प्रभाव-परीक्षण को शामिल करता है, लेकिन स्वीकृति का निर्धारण लागू उत्पाद विनिर्देशन या क्रय अनुबंध द्वारा किया जाता है (ASTM International, 2026)। केवल इसलिए कि अनुमानित संख्या न्यूनतम शक्ति-आवश्यकता से अधिक दिखाई देती है, कठोरता रूपांतरण आवश्यक तन्यता-परीक्षण का स्थान चुपचाप नहीं ले सकता।
जब कोई रूपांतरण तकनीकी रूप से सूचनाप्रद हो, लेकिन संविदात्मक रूप से अपर्याप्त
कठोरता रूपांतरण प्रारंभिक आकलन या जाँच में सहायक हो सकता है, परंतु सामान्यतः अनुबंध में अपेक्षित प्रत्यक्ष तनन परीक्षण को पूरा नहीं कर सकता। Limited evidence
प्रारंभिक आकलन, प्रक्रिया-नियंत्रण या ऐसे घटक की जाँच के दौरान, जहाँ नमूना लेना संभव न हो, कोई रूपांतरण तकनीकी रूप से सूचनाप्रद हो सकता है। उदाहरण के लिए, कठोरता-प्रोफ़ाइल यह संकेत दे सकती है कि ऊष्मा-उपचारित क्षेत्र निकटवर्ती आधार धातु की तुलना में काफी अधिक कठोर है, या यह कि रिपोर्ट किया गया तन्यता परिणाम देखी गई स्थिति के अनुरूप नहीं है। इससे यह तय करने में सहायता मिल सकती है कि नमूना कहाँ से लिया जाए या पुष्टिकरण-परीक्षण आवश्यक है या नहीं।
यह तब संविदात्मक रूप से अपर्याप्त हो जाता है जब नियंत्रक दस्तावेज़ किसी नामित विधि द्वारा निर्धारित प्रत्यक्ष गुण की माँग करता है। यदि किसी उत्पाद-विनिर्देशन में ISO 6892-1:2019, ASTM A370-26 या किसी अन्य निर्दिष्ट प्रक्रिया के अनुसार निर्धारित तन्य शक्ति अपेक्षित है, तो ISO 18265:2013 का अनुमान सामान्यतः उस आवश्यकता को पूरा नहीं कर सकता, जब तक कि विनिर्देशन या क्रेता स्पष्ट रूप से रूपांतरण की अनुमति न देता हो। यही तर्क तब भी लागू होता है जब अनुबंध स्वयं कठोरता निर्दिष्ट करता है: रूपांतरित Rockwell मान आवश्यक Brinell स्केल, भार, स्थान या विधि का स्थान नहीं ले सकता।
किसी भी रूपांतरण का उपयोग करने से पहले सामग्री के दायरे की जाँच की जानी चाहिए। ISO 18265:2013 की सारणियाँ प्रत्येक ग्रेड, वेल्ड, कोटिंग, कास्टिंग या सेवा-स्थिति के लिए सार्वभौमिक समीकरण नहीं हैं। अलॉय-रहित और निम्न-अलॉय इस्पात पर लागू सारणी को स्टेनलेस इस्पात के वेल्ड-धातु, कार्ब्यूराइज़्ड सतह या अत्यधिक अनैसोट्रॉपिक उत्पाद पर लापरवाही से लागू नहीं किया जाना चाहिए।
अनुपयुक्त रूपांतरित मान के आधार पर सामग्री को अस्वीकार करने से अनुरूप इस्पात को भी त्यागा जा सकता है। उसी प्रकार, ऐसे मान के आधार पर सामग्री को स्वीकार करने से अपर्याप्त शक्ति छिप सकती है। बचाव योग्य व्यवहार यह है कि मूल कठोरता परिणाम की रिपोर्ट की जाए, रूपांतरण मानक और सारणी की पहचान की जाए, यह स्पष्ट किया जाए कि तन्य मान अनुमानित है, संबंधित अनिश्चितता और सामग्री-सीमाओं को सुरक्षित रखा जाए, तथा परिणाम की तुलना उस स्वीकृति-मानदंड से की जाए जो नियंत्रक विनिर्देशन या अनुबंध में वास्तव में लिखा गया है।
चार्पी पेंडुलम प्रभाव परीक्षण
चार्पी परीक्षण एक नियंत्रित भंग-परीक्षण है, न कि किसी इस्पात ग्रेड के बारे में सामान्यतः उत्तीर्ण-अनुत्तीर्ण निष्कर्ष। एक खाँचेदार नमूने को पेंडुलम मशीन में क्षैतिज रूप से सहारा दिया जाता है, निर्दिष्ट गति और ज्यामिति पर हथौड़े से प्रहार किया जाता है, और उसे एक ही प्रहार में भंग किया जाता है। रिपोर्ट किया गया परिणाम उस घटना के दौरान नमूने द्वारा अवशोषित ऊर्जा होती है, जिसे सामान्यतः जूल (J) में व्यक्त किया जाता है। इसलिए यह परीक्षण चार ऐसी बातों को जोड़ता है जिन्हें अलग नहीं किया जा सकता: नमूने का विन्यास, नमूने का स्थान और अभिविन्यास, परीक्षण प्रक्रिया, तथा उत्पाद विनिर्देशन का स्वीकृति नियम।[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
ISO 148-1:2016 प्रभाव के दौरान धात्विक पदार्थों द्वारा अवशोषित ऊर्जा निर्धारित करने के लिए चार्पी V-खाँचा और U-खाँचा पेंडुलम प्रभाव परीक्षण निर्दिष्ट करता है (International Organization for Standardization, 2016)। यह विधि अपने-आप यह निर्धारित नहीं करती कि कोई प्लेट, बार, फोर्जिंग, पाइप, वेल्ड या कास्टिंग उसके ऑर्डर की आवश्यकताओं के अनुरूप है या नहीं। यह निर्णय लागू सामग्री मानक, ड्रॉइंग, क्रय अनुबंध या परियोजना विनिर्देशन के अधीन होता है।
ISO 148-1:2016 और V-खाँचा या U-खाँचा नमूने
परंपरागत पूर्ण-आकार का चार्पी नमूना लगभग 55 mm लंबा होता है और उसका वर्गाकार अनुप्रस्थ काट 10 mm का होता है। मशीन से बनाया गया खाँचा शेष लिगामेंट को कम करता है और उस बिंदु को निश्चित करता है जहाँ से भंग आरंभ होना अभिप्रेत है। ISO 148-1:2016 में खाँचे के दो प्रमुख रूप शामिल हैं।
V-खाँचा एक स्पष्ट रूप से परिभाषित खाँचा होता है, जिसे सामान्यतः 45 डिग्री के अंतःकोण और 2 mm की खाँचा-गहराई तथा निर्दिष्ट मूल-त्रिज्या द्वारा वर्णित किया जाता है। V-ज्यामिति स्थानीय प्रतिबल-सांद्रण उत्पन्न करती है और संरचनात्मक तथा दाब-धारण करने वाले इस्पातों में तन्य से भंगुर भंग की संक्रमण-अवस्था का आकलन करने के लिए व्यापक रूप से प्रयुक्त होती है। परिणामों को अक्सर “KV” के रूप में निर्दिष्ट किया जाता है, जिसमें स्थिति की पूर्ण पहचान के लिए परीक्षण तापमान और नमूने का अभिविन्यास भी जोड़ा जाता है।
U-खाँचा, जिसे कभी-कभी “KU” के रूप में रिपोर्ट किया जाता है, अधिक तीक्ष्ण V-प्रोफाइल के बजाय गोलाकार खाँचा-मूल वाला होता है। इसका प्रतिबल-सांद्रण और भंग-प्रतिक्रिया V-खाँचे से भिन्न होती है; इसलिए केवल इस कारण कि दोनों परिणाम जूल में रिपोर्ट किए गए हैं, U-खाँचा परिणाम को V-खाँचा परिणाम का समानार्थी नहीं माना जा सकता। खाँचे का प्रकार आवश्यकता के अनुरूप होना चाहिए। यदि कोई विनिर्देशन चार्पी V-खाँचा ऊर्जा की माँग करता है, तो सामान्यतः U-खाँचा आँकड़ों को प्रतिस्थापित करके उस आवश्यकता को पूरा नहीं किया जा सकता, जब तक कि लागू दस्तावेज़ स्पष्ट रूप से ऐसा प्रतिस्थापन अनुमत न करे।
खाँचा इस प्रकार रखा जाता है कि पेंडुलम नमूने पर खाँचे के विपरीत सतह पर प्रहार करे। दरार खाँचा-मूल से आरंभ होती है और लिगामेंट के आर-पार फैलती है। खाँचे का अभिविन्यास भी महत्वपूर्ण होता है। प्लेट और अन्य रॉटे गए उत्पादों के लिए नमूना मुख्य रोलिंग या कार्य-दिशा के अनुदैर्ध्य या अनुप्रस्थ हो सकता है। मोटाई की दिशा में लिया गया नमूना भी आवश्यक हो सकता है, विशेषकर जहाँ परत-विभाजन या मोटाई-दिशा में भंग के प्रति प्रतिरोध प्रासंगिक हो। खाँचे के प्रकार, अभिविन्यास, तापमान और नमूने के आकार के बिना “चार्पी प्रभाव मान” की पहचान अधूरी है।
नमूने को हटाना प्रभाव-मशीन प्रक्रिया से अलग एक नियंत्रण है। ISO 377:2017 इस्पात सेक्शन, बार, रॉड, समतल उत्पादों और नलिकाकार उत्पादों के यांत्रिक परीक्षण के लिए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थान और तैयारी को संबोधित करता है (International Organization for Standardization, 2017)। उत्पाद मानक में किसी विशेष सिरे, हीट, प्लेट-स्थिति, दीवार-क्षेत्र या सतह से दूरी से नमूने लेने की आवश्यकता हो सकती है। जब उत्पाद की मोटाई मानक अनुप्रस्थ काट की अनुमति नहीं देती, तब उसमें पूर्ण-आकार या छोटे आकार के नमूनों को भी निर्दिष्ट किया जा सकता है। सही ढंग से संचालित मशीन गलत स्थान से हटाए गए नमूने की त्रुटि को ठीक नहीं कर सकती।
अवशोषित ऊर्जा और भंग-प्रतिक्रिया
पेंडुलम को परिभाषित प्रारंभिक स्थिति तक उठाकर छोड़ दिया जाता है। नमूने पर प्रहार करने और उसे भंग करने के बाद यह कम ऊँचाई तक उठता है, क्योंकि उसकी यांत्रिक ऊर्जा का कुछ भाग खर्च हो चुका होता है। मशीन पेंडुलम की प्रहार-पूर्व और प्रहार-पश्चात ऊर्जा के अंतर से अवशोषित ऊर्जा की गणना करती है; जहाँ आवश्यक हो, वहाँ मशीन के घर्षण और अन्य निर्दिष्ट हानियों के लिए सुधार किए जाते हैं। यह परिभाषित प्रक्रिया के अंतर्गत प्रभाव-ऊर्जा का मापन है, न कि पराभव सामर्थ्य, तनन सामर्थ्य, कठोरता या भंग-कठोरता का प्रत्यक्ष मापन।
अवशोषित ऊर्जा का उच्च परिणाम सामान्यतः यह दर्शाता है कि निर्दिष्ट परिस्थितियों में पूर्ण भंग से पहले नमूने में अधिक प्लास्टिक विकृति हुई। टूटी हुई सतह पर रेशेदार, तन्य, क्लिवेज या इनका मिश्रित भंग दिखाई दे सकता है। कुछ प्रक्रियाओं या उत्पाद विनिर्देशों में पार्श्व-विस्तार या कतरनी-भंग के प्रतिशत जैसे अतिरिक्त अवलोकन भी आवश्यक हो सकते हैं। ये अवलोकन भंग-प्रतिक्रिया का वर्णन करते हैं, लेकिन ऊर्जा-परिणाम का स्थान नहीं लेते, जब तक कि लागू आवश्यकता में यह न कहा गया हो कि इन्हें स्वीकृति-माप के रूप में प्रयोग किया जा सकता है।
फेरिटिक और निम्न-मिश्रधातु इस्पातों पर तापमान का बड़ा प्रभाव पड़ता है। जैसे-जैसे तापमान तन्य-से-भंगुर संक्रमण-परास से नीचे जाता है, अवशोषित ऊर्जा तीव्रता से घट सकती है और भंग-सतह मुख्यतः कतरनी से मुख्यतः क्लिवेज में बदल सकती है। कोई इस्पात 20 °C पर स्वीकार्य परिणाम दे सकता है और −20 °C पर आवश्यकता में विफल हो सकता है, भले ही उसकी रासायनिक संरचना या प्रसंस्करण में कोई परिवर्तन न हुआ हो; परीक्षण की स्थिति भिन्न है। इसके विपरीत, निम्न तापमान पर स्वीकार्य परिणाम हर उससे भी कम तापमान पर प्रदर्शन स्थापित नहीं करता।
इसलिए परीक्षण रिपोर्ट पर मुद्रित संख्या सशर्त होती है। “KV2 = 45 J” को निर्दिष्ट V-खाँचा विन्यास—अक्सर 2 mm खाँचा-पदनाम—के लिए, बताए गए तापमान, अभिविन्यास, नमूना-आकार और नमूना-स्थान पर प्राप्त परिणाम के रूप में पढ़ा जाना चाहिए। यह पूरी हीट या उत्पाद के लिए सार्वभौमिक दृढ़ता-रेटिंग नहीं है। चार्पी ऊर्जा को जैसे समतल-विकृति भंग-कठोरता मान के प्रत्यक्ष विकल्प के रूप में भी नहीं माना जा सकता, क्योंकि नमूने की ज्यामिति, भारण-दर, प्रतिबंध और मापी गई राशि भिन्न होते हैं।
तापमान, अभिविन्यास और स्वीकृति आवश्यकताएँ
प्रहार से पहले और उसके दौरान परीक्षण तापमान नियंत्रित किया जाना चाहिए। नमूनों को उपयुक्त माध्यम में ठंडा या गर्म किया जा सकता है, तापमान स्थिर होने तक रखा जा सकता है, और विधि द्वारा अनुमत समय के भीतर मशीन में स्थानांतरित किया जाना चाहिए। आवश्यक तापमान कमरे का तापमान, 0 °C, −20 °C, −40 °C या सामग्री मानक और सेवा-अभिकल्प द्वारा चुना गया कोई अन्य मान हो सकता है। निर्दिष्ट तापमान के निकट, लेकिन उस तापमान पर नहीं, किया गया परीक्षण अपने-आप समतुल्य नहीं माना जा सकता। रिपोर्ट में नाममात्र तापमान और अनुमत सहनशीलता की पहचान होनी चाहिए।
अभिविन्यास भी उतना ही महत्वपूर्ण है। “L” सामान्यतः अनुदैर्ध्य नमूने और “T” अनुप्रस्थ नमूने की पहचान करता है, हालांकि सटीक संकेत-पद्धति उत्पाद मानक के अनुरूप होनी चाहिए। रॉटेड प्लेट में अनुदैर्ध्य नमूने सामान्यतः रोलिंग-दिशा के समानांतर होते हैं, जबकि अनुप्रस्थ नमूने उसके आर-पार होते हैं। खाँचा-समतल और दरार-प्रसार दिशा दर्ज की जानी चाहिए, क्योंकि इनमें से किसी को बदलने पर अलग-अलग सूक्ष्मसंरचनात्मक विशेषताएँ, समावेशन, पृथक्करण-पट्टियाँ या वेल्ड-क्षेत्र उजागर हो सकते हैं।
स्वीकृति आवश्यकताएँ केवल ISO 148-1:2016 से निर्धारित नहीं होतीं। लागू विनिर्देशन में तीन नमूने, पाँच नमूने या कोई अन्य संख्या; न्यूनतम औसत; न्यूनतम व्यक्तिगत मान; निर्दिष्ट न्यूनतम से कम परिणामों की अनुमत संख्या; या कम परिणाम के बाद पुनःपरीक्षण प्रक्रिया आवश्यक हो सकती है। इसमें विशिष्ट परीक्षण तापमान, खाँचे का प्रकार, अभिविन्यास, नमूने का आकार और नमूना-आवृत्ति भी निर्धारित की जा सकती है। इन सभी शर्तों को एक साथ पढ़ना आवश्यक है। यदि व्यक्तिगत परिणाम की न्यूनतम सीमा भी निर्दिष्ट है, तो केवल आवश्यकता पूरी करने वाला औसत पर्याप्त नहीं होता।
ASTM A370-26 इसी उत्तरदायित्व-विभाजन को दर्शाता है: यह इस्पात, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तनन, मोड़, कठोरता और प्रभाव परीक्षण की प्रक्रियाएँ प्रदान करता है, जबकि स्वीकृति लागू उत्पाद विनिर्देशन या क्रय अनुबंध द्वारा निर्धारित होती है (ASTM International, 2026)। इसलिए चार्पी रिपोर्ट यह प्रमाणित कर सकती है कि परीक्षण किया गया था और मापी गई अवशोषित ऊर्जाएँ बता सकती है, लेकिन केवल लागू उत्पाद आवश्यकता ही इन मानों को अनुरूप या गैर-अनुरूप वर्गीकृत कर सकती है।
एक सुव्यवस्थित समीक्षा में परिणाम का पता उत्पाद-हीट और नमूना-स्थान से लेकर नमूने के अभिविन्यास, खाँचे की ज्यामिति, आकार, कंडीशनिंग तापमान, मशीन प्रक्रिया, व्यक्तिगत ऊर्जा, औसत, भंग-अवलोकन और सटीक स्वीकृति-धारा तक लगाया जाता है। इस श्रृंखला के बिना “चार्पी परीक्षण में उत्तीर्ण” बहुत कम जानकारी देता है। यह एक वैध प्रभाव-परिणाम का वर्णन कर सकता है, लेकिन यह नहीं बताता कि इस्पात अपने अभिप्रेत उपयोग पर लागू आवश्यकता को पूरा करता है या नहीं।

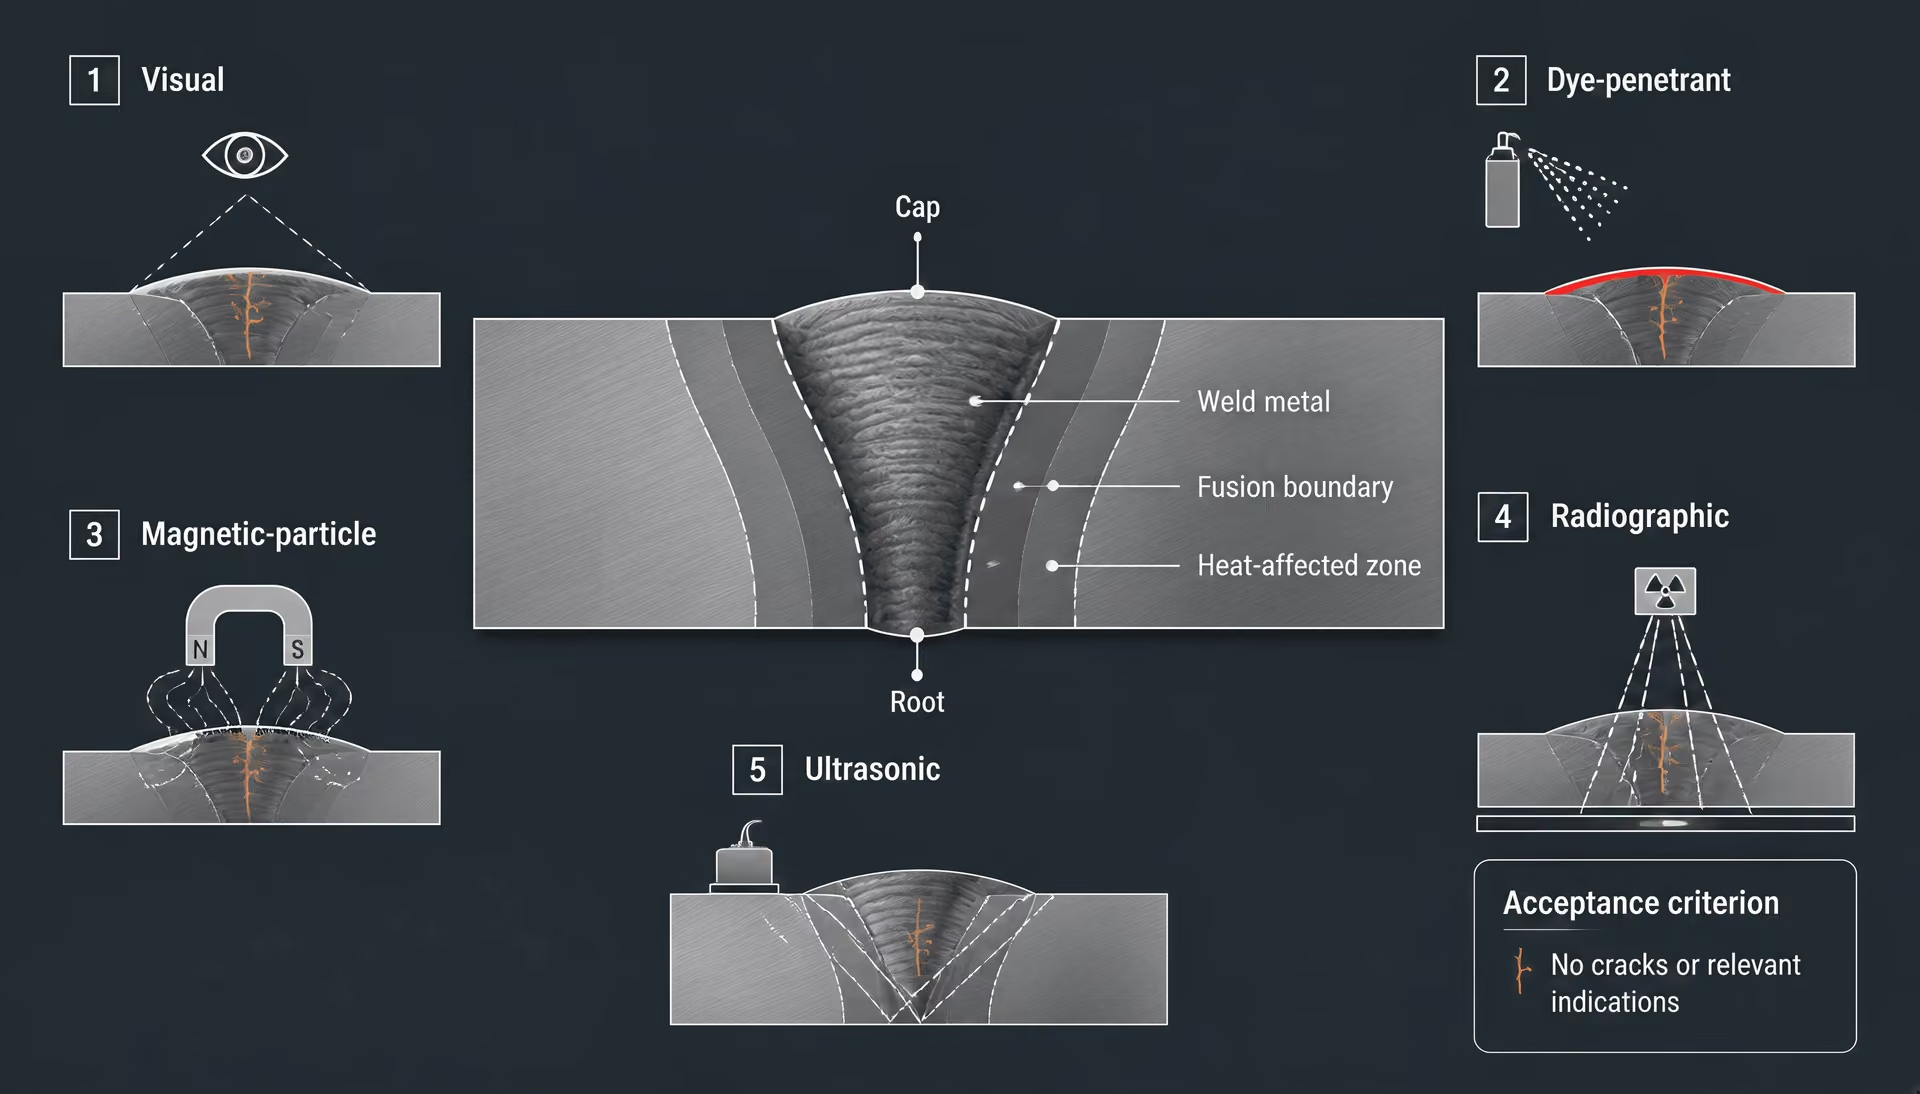
वेल्ड परीक्षण और संरचनात्मक-इस्पात की स्वीकृति
किसी वेल्डेड असेंबली को तैयार जोड़ पर मूल इस्पात के मिल प्रमाणपत्र को लागू करके स्वीकार नहीं किया जाता। प्रमाणपत्र लागू उत्पाद विनिर्देशन के अंतर्गत आपूर्ति की गई प्लेट, बार, ट्यूब या आकारित उत्पाद के गुण स्थापित करता है। यह प्रमाणित नहीं करता कि जमा किया गया वेल्ड धातु आवश्यक रासायनिक संरचना रखता है, कि ऊष्मा-प्रभावित क्षेत्र ने पर्याप्त प्रदर्शन बनाए रखा है, या कि वास्तविक निर्माण परिस्थितियों में वेल्डर ने sound जोड़ तैयार किया है। इसलिए वेल्ड स्वीकृति चार अलग-अलग नियंत्रणों को जोड़ती है: योग्य वेल्डिंग प्रक्रिया, योग्य वेल्डर, निर्माण अभिलेख और निरीक्षण, तथा वेल्ड के प्रकार और भारण-स्थिति के लिए निर्धारित स्वीकृति-सीमाएँ।
यह भेद यांत्रिक परीक्षण और अविनाशी परीक्षण के बीच भी लागू होता है। ASTM A370-26 इस्पात, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तनन, मोड़, कठोरता और प्रभाव परीक्षण की प्रक्रियाओं का वर्णन करता है, लेकिन स्वीकृति लागू उत्पाद विनिर्देशन या क्रय अनुबंध पर छोड़ता है। ISO 377:2017 नमूनों और परीक्षण-टुकड़ों की पहचान, स्थान और तैयारी को नियंत्रित करता है। ISO 6892-1:2019 कमरे के तापमान पर तनन परीक्षण को संबोधित करता है, जबकि ISO 148-1:2016 चार्पी V-खाँचा और U-खाँचा प्रभाव परीक्षण को शामिल करता है। ये मानक मूल सामग्री या योग्यता-नमूनों के गुण स्थापित कर सकते हैं; लेकिन अपने-आप यह निर्णय नहीं करते कि पूर्ण संरचनात्मक वेल्ड स्वीकार्य है या नहीं।
AWS D1.1/D1.1M:2025-AMD1 योग्यता आवश्यकताएँ
जब अनुबंध या परियोजना दस्तावेज़ों द्वारा लागू किया जाता है, तब AWS D1.1/D1.1M:2025-AMD1 संरचनात्मक इस्पात वेल्डिंग की अर्हता, निर्माण, निरीक्षण और स्वीकृति आवश्यकताएँ निर्धारित करता है। Strong evidence
AWS D1.1/D1.1M:2025-AMD1 अनेक संरचनात्मक-स्टील अनुप्रयोगों के लिए प्रमुख वेल्डिंग कोड है, जब इसे अनुबंध, परियोजना विनिर्देशन या लागू भवन मानक द्वारा संदर्भित किया गया हो। यह वेल्डिंग-प्रक्रिया योग्यता, वेल्डर और वेल्डिंग-ऑपरेटर की योग्यता, निर्माण, निरीक्षण तथा वेल्ड स्वीकृति के लिए आवश्यकताएँ निर्धारित करता है। इसकी आवश्यकताओं को अनुबंध दस्तावेजों के साथ पढ़ना आवश्यक है, क्योंकि इंजीनियर विशिष्ट वेल्ड श्रेणियाँ, परीक्षण प्रतिशत, अतिरिक्त आवश्यकताएँ या अधिक कड़े प्रतिबंध निर्धारित कर सकता है।
कोड की रूपरेखा किसी सामान्य कथन—“वेल्ड पास हो गया”—से नहीं, बल्कि जोड़ और वेल्डिंग चर से शुरू होती है। एक योग्य वेल्डिंग प्रक्रिया विनिर्देशन (WPS) आधार-धातु समूह, मोटाई सीमा, जोड़ का विवरण, वेल्डिंग प्रक्रिया, फिलर-धातु वर्गीकरण, स्थिति, प्रीहीट और इंटरपास नियंत्रण, विद्युत चर, शील्डिंग की स्थितियाँ तथा आवश्यक पोस्टवेल्ड उपचार को निर्दिष्ट करता है। जब कोई प्रक्रिया कोड में निर्धारित जोड़-विवरण और आवश्यक सीमाओं को पूरा करती है, तो उसे पूर्व-योग्य माना जा सकता है। यदि वह इन प्रावधानों से बाहर आती है, तो प्रक्रिया-योग्यता परीक्षण आवश्यक होता है।
AISC के मार्गदर्शन में AWS D1.1/D1.1M के निरीक्षण प्रावधानों और वेल्ड स्वीकृति मानदंडों को संरचनात्मक-स्टील कार्य के लिए केंद्रीय संदर्भ के रूप में पहचाना गया है। उद्धृत AISC मार्गदर्शन में दृश्य परीक्षण, डाई-पेनेट्रेंट परीक्षण, चुंबकीय-कण परीक्षण, रेडियोग्राफिक परीक्षण और अल्ट्रासोनिक परीक्षण को सामान्य अविनाशी परीक्षण विधियों के रूप में भी पहचाना गया है। इसमें लागू AWS D1.1/D1.1M संस्करण को सौंपे गए निरीक्षण और स्वीकृति प्रावधानों का संदर्भ दिया गया है; जब विभिन्न संस्करणों के बीच क्लॉज संख्या या पूरक आवश्यकताएँ अलग हों, तो परियोजना दस्तावेजों को प्राथमिकता दी जानी चाहिए।
योग्यता की आवश्यकता का अर्थ यह नहीं है कि प्रत्येक उत्पादन वेल्ड पर प्रत्येक परीक्षण किया जाए। यह यह प्रदर्शित करने की एक प्रणाली है कि चयनित प्रक्रिया और कार्मिक निर्दिष्ट वेल्ड तैयार कर सकते हैं, जिसके बाद उस वेल्ड के कार्य के लिए आवश्यक स्तर पर निरीक्षण किया जाता है। प्राथमिक मोमेंट कनेक्शन, पूर्ण-जोड़-प्रवेशन ग्रूव वेल्ड, फिलेट वेल्ड, मरम्मत वेल्ड और अस्थायी अटैचमेंट के लिए अलग-अलग परीक्षण आवश्यकताएँ हो सकती हैं। डिजाइन ड्रॉइंग और निरीक्षण योजना यह निर्धारित करते हैं कि कौन-से प्रावधान लागू होंगे।
प्रक्रिया और वेल्डर की योग्यता
प्रक्रिया-योग्यता यह प्रदर्शित करती है कि किसी वेल्डिंग विधि से निर्दिष्ट चर-सीमाओं के भीतर स्वीकार्य वेल्ड धातु और वेल्डेड-जोड़ प्रदर्शन प्राप्त किया जा सकता है। प्रस्तावित प्रक्रिया और उपभोज्य सामग्रियों का उपयोग करके एक परीक्षण संयोजन को वेल्ड किया जाता है, फिर AWS D1.1/D1.1M:2025-AMD1 के अनुसार उसका परीक्षण और यांत्रिक परीक्षण किया जाता है। सामान्य योग्यता-साक्ष्य में दृश्य परीक्षण, बेंड परीक्षण, तनन परीक्षण, मैक्रो-एच परीक्षण या जोड़ और प्रक्रिया के लिए निर्दिष्ट अन्य परीक्षण शामिल हो सकते हैं। परीक्षण नमूना योग्य आधार-धातु संयोजन, वेल्ड प्रकार, मोटाई सीमा, स्थिति और प्रक्रिया-चरों का प्रतिनिधित्व करना चाहिए। किसी अलग जोड़ या सामग्री-सीमा से प्राप्त परिणाम इच्छित उत्पादन वेल्ड को स्वतः योग्य नहीं बनाता।
रिपोर्ट में केवल संख्यात्मक शक्ति-मूल्य दर्ज करना पर्याप्त नहीं है। इसे नमूने को WPS से संबद्ध करना चाहिए और आधार-धातु के पदनाम, फिलर-धातु वर्गीकरण, आयाम, वेल्डिंग स्थिति, प्रीहीट, इंटरपास तापमान, धारा, वोल्टेज, ट्रैवल स्पीड, जहाँ लागू हो वहाँ शील्डिंग गैस तथा परीक्षण-परिणाम दर्ज करने चाहिए। निर्दिष्ट शक्ति प्राप्त करने वाला तनन नमूना तभी सार्थक होता है जब उसके निष्कर्षण-स्थान और तैयारी सही हों। ISO 377:2017 इस्पात उत्पादों के लिए नमूना और परीक्षण-नमूने के स्थान तथा तैयारी से संबंधित है; वेल्डेड-योग्यता नमूनों के लिए अतिरिक्त आवश्यकताओं को AWS D1.1/D1.1M नियंत्रित करता है।
वेल्डर की योग्यता एक अलग प्रश्न का उत्तर देती है: क्या कोई विशिष्ट वेल्डर या वेल्डिंग-ऑपरेटर अनुमत प्रक्रिया, स्थिति, जोड़-प्रकार और मोटाई-सीमा का उपयोग करके sound वेल्ड धातु जमा कर सकता है? वेल्डर निर्दिष्ट स्थितियों के अंतर्गत योग्यता-परीक्षण करता है। परिणामी परीक्षण संयोजन की जाँच सामान्यतः दृश्य निरीक्षण तथा बेंड या कोड द्वारा निर्दिष्ट अन्य परीक्षणों से की जाती है। योग्यता परीक्षण में दर्ज चरों और निरंतरता संबंधी आवश्यकताओं से सीमित होती है। योग्य वेल्डर, योग्य WPS का विकल्प नहीं है और योग्य WPS किसी अयोग्य व्यक्ति को योग्य नहीं बनाता।
योग्यता के बाद भी निर्माण-नियंत्रण जारी रहता है। निर्माणकर्ता को निर्दिष्ट आधार-धातु और फिलर धातु का उपयोग करना, उपभोज्य सामग्रियों का नियंत्रण सत्यापित करना, जोड़ को सही ढंग से फिट और संरेखित करना, संदूषकों को हटाना, आवश्यक प्रीहीट लागू करना, इंटरपास तापमान नियंत्रित करना, वेल्डिंग क्रम का प्रबंधन करना तथा आवश्यकता पड़ने पर मरम्मत का दस्तावेजीकरण करना चाहिए। हाइड्रोजन-संवेदनशील इस्पात और मोटे, प्रतिबंधित जोड़ किसी योग्यता-कूपन से संकेतित नियंत्रण की तुलना में अधिक कड़े नियंत्रण की माँग कर सकते हैं। कठोरता परीक्षण ऊष्मा-प्रभावित क्षेत्र या मरम्मत की जाँच में सहायक हो सकता है, लेकिन ISO 6506-1:2014 ब्रिनेल विधि को परिभाषित करता है; यह कठोरता-पठन को स्वतः वेल्ड स्वीकृति में परिवर्तित नहीं करता। ISO 18265:2013 कठोरता रूपांतरण और तनन-शक्ति के अनुमान प्रदान करता है, लेकिन चेतावनी देता है कि परिवर्तित मान उचित मानक परीक्षण-विधि से प्राप्त परिणामों का स्थान नहीं लेते।
वेल्ड असंततताएँ, निरीक्षण विधियाँ और स्वीकृति मानदंड
दृश्य निरीक्षण पहला परीक्षण है, क्योंकि इसे फिट-अप के दौरान, पासों के बीच और कार्य पूर्ण होने के बाद किया जा सकता है। इससे गलत वेल्ड आकार, खराब प्रोफाइल, ओवरलैप, अंडरकट, आर्क स्ट्राइक, दिखाई देने वाली दरारें, क्रेटर दोष, सतह पर खुले छिद्र, किनारे पर दिखाई देने वाला अपूर्ण फ्यूजन, अत्यधिक रिइनफोर्समेंट और आयामी समस्याएँ पहचानी जा सकती हैं। यह उन विवरणों का भी सत्यापन करता है जिन्हें वॉल्यूमेट्रिक विधियाँ संबोधित नहीं कर सकतीं, जैसे वेल्ड की लंबाई, टर्मिनेशन, एक्सेस-होल की स्थिति और सतह की तैयारी। दृश्य निरीक्षण केवल प्रारंभिक औपचारिकता नहीं है। AWS D1.1/D1.1M की स्वीकृति-सीमाएँ दिखाई देने वाली असंततताओं पर लागू होती हैं, और दृश्य आवश्यकताओं में विफल वेल्ड को बाद की रेडियोग्राफ या अल्ट्रासोनिक रिपोर्ट के आधार पर स्वीकृत नहीं किया जाना चाहिए।
डाई-पेनेट्रेंट परीक्षण, जिसे लिक्विड-पेनेट्रेंट परीक्षण भी कहा जाता है, गैर-छिद्रयुक्त सामग्रियों में सतह पर खुले असंततताओं का पता लगाने के लिए उपयुक्त है। पेनेट्रेंट सतह पर खुली दरार या अन्य छिद्र में प्रवेश करता है, अतिरिक्त पेनेट्रेंट हटाया जाता है और डेवलपर एक संकेत उत्पन्न करता है। यह विधि सतह के नीचे बंद किसी असंततता को प्रदर्शित नहीं करती। इसलिए यह संदिग्ध सतही दरारों की जाँच के लिए उपयोगी है, जिसमें गैर-फेरोमैग्नेटिक स्टेनलेस-स्टील घटकों की जाँच भी शामिल है, जहाँ चुंबकीय-कण परीक्षण उपयुक्त नहीं होता; लेकिन यह वेल्ड की पूर्ण आंतरिक गुणवत्ता स्थापित नहीं कर सकती।
चुंबकीय-कण परीक्षण फेरोमैग्नेटिक इस्पात पर चुंबकीय क्षेत्र लागू करता है और सतह तथा सतह के निकट की असंततताओं को दिखाने के लिए आकर्षित कणों का उपयोग करता है। यह उन दरारों और अन्य दोषों के प्रति संवेदनशील है जिनका अभिविन्यास लीकेज-फील्ड उत्पन्न करता है; इसलिए परीक्षण की दिशा और सतह की स्थिति महत्वपूर्ण होती है। यह दृश्य निरीक्षण का विकल्प नहीं है और न ही सभी गहरे वॉल्यूमेट्रिक दोषों को प्रदर्शित करता है। डीमैग्नेटाइजेशन, पहुँच, कोटिंग और वेल्ड ज्यामिति परिणाम को प्रभावित कर सकते हैं।
रेडियोग्राफिक परीक्षण संचारित विकिरण में अंतर से एक छवि तैयार करता है और कुछ वॉल्यूमेट्रिक असंततताओं, जैसे स्लैग समावेशन, छिद्रता और अपूर्ण प्रवेशन के कुछ रूपों को प्रदर्शित कर सकता है। छवि मोटाई, ज्यामिति, स्रोत की स्थिति, फिल्म या डिजिटल डिटेक्टर की गुणवत्ता और दोष के अभिविन्यास से प्रभावित होती है। भीड़भाड़ वाले कनेक्शनों में रेडियोग्राफी व्यावहारिक नहीं हो सकती और इसके लिए विकिरण-नियंत्रण आवश्यक होते हैं। यह वेल्ड गुणवत्ता की कोई सार्वभौमिक रैंकिंग नहीं है।
अल्ट्रासोनिक परीक्षण वेल्ड में उच्च-आवृत्ति वाली ध्वनि भेजता है और इंटरफेस या असंततताओं से परावर्तित ऊर्जा की व्याख्या करता है। यह आयनकारी विकिरण के बिना पर्याप्त मोटाई में प्लानर और वॉल्यूमेट्रिक संकेतों का स्थान निर्धारित कर सकता है, लेकिन इसकी व्याख्या कैलिब्रेशन, प्रोब कोण, ज्यामिति, पहुँच, सतह की स्थिति और तकनीशियन की योग्यता पर निर्भर करती है। अल्ट्रासोनिक संकेत का अभाव यह सिद्ध नहीं करता कि हर संभावित असंततता अनुपस्थित है।
स्वीकृति मानदंड यह निर्धारित करते हैं कि कौन-से संकेत अस्वीकृति योग्य हैं, न कि केवल यह कि कौन-से संकेत खोजे जा सकते हैं। ये वेल्ड श्रेणी और परीक्षण-विधि के अनुसार दरारों, अपूर्ण फ्यूजन, अपूर्ण प्रवेशन, अंडरकट, छिद्रता, स्लैग, वेल्ड-आकार की कमी और संचित असंततता-लंबाई को सीमित कर सकते हैं। निरीक्षक को विधि, परीक्षण की सीमा, उपकरण या प्रक्रिया, संकेत का स्थान और आकार तथा अंतिम निपटान दर्ज करना चाहिए। मरम्मत के लिए नियंत्रित तरीके से दोष हटाना, लागू WPS के अंतर्गत पुनः वेल्ड करना और पुनः परीक्षण करना आवश्यक है।
इस प्रकार परिणाम एक परस्पर संबद्ध निर्णय होता है: सही वेल्ड श्रेणी और कोड, योग्य प्रक्रिया, योग्य वेल्डर, नियंत्रित निर्माण, निर्दिष्ट परीक्षण-विधि और उस विधि के लिए निर्धारित स्वीकृति-सीमाएँ। मूल-धातु के तनन या Charpy परिणाम महत्वपूर्ण बने रहते हैं, लेकिन वे अनियंत्रित वेल्डेड कनेक्शन को प्रमाणित नहीं कर सकते।
इस्पात और वेल्ड का अविनाशी परीक्षण
अविनाशी परीक्षण (NDE) इस्पात या वेल्ड से प्रतिनिधि यांत्रिक नमूना हटाए बिना असंततियों का पता लगाता है या उनका मूल्यांकन करता है। यह अंतर महत्वपूर्ण है। किसी वेल्ड से रेडियोग्राफिक या अल्ट्रासोनिक परीक्षण में स्वीकार्य परिणाम मिल सकते हैं, जबकि मूल इस्पात में अपर्याप्त पराभव शक्ति, तन्य शक्ति, दीर्घीकरण, कठोरता या आघात दृढ़ता हो सकती है। इसके विपरीत, कोई तन्य नमूना अपनी निर्दिष्ट शक्ति पर खरा उतर सकता है, जबकि वेल्ड में अस्वीकार्य अपूर्ण संलयन हो।
इसलिए, जब लागू विनिर्देशन इन परीक्षणों की मांग करता हो, तब NDE तन्य, मोड़, कठोरता या आघात परीक्षण का स्थान नहीं लेता। ASTM A370-26 इस्पात, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तनन, मोड़, कठोरता और आघात परीक्षण की प्रक्रियाएँ परिभाषित करता है, लेकिन स्वीकृति का निर्णय लागू उत्पाद विनिर्देशन या क्रय अनुबंध पर छोड़ता है (ASTM International, 2026)। ISO 377:2017 नमूनों और परीक्षण टुकड़ों की पहचान, स्थान तथा तैयारी से संबंधित है; ISO 6892-1:2019 कमरे के तापमान पर तन्य परीक्षण को कवर करता है; ISO 148-1:2016 Charpy V-notch और U-notch आघात परीक्षण को कवर करता है; और ISO 6506-1:2014 Brinell कठोरता परीक्षण निर्दिष्ट करता है। ये मानक यांत्रिक परीक्षण परिणामों से संबंधित हैं, वेल्ड असंततियों के लिए किसी वैकल्पिक निरीक्षण मार्ग से नहीं।
गैर-विनाशी परीक्षण विधियाँ
- दृश्य परीक्षण
- सुलभ सतहों और वेल्ड के आयामों की जाँच करता है।
- रंजक-प्रवेशक परीक्षण
- असरंध्र पदार्थों में सतह तक खुले दोषों का पता लगाता है।
- चुंबकीय-कण परीक्षण
- लौहचुंबकीय इस्पात में सतह और सतह के निकट की असंततियों का पता लगाता है।
- रेडियोग्राफिक परीक्षण
- संचरित विकिरण में अंतर से एक छवि तैयार करता है।
- पराध्वनिक परीक्षण
- आंतरिक संकेतों का आकलन करने के लिए परावर्तित उच्च-आवृत्ति ध्वनि का उपयोग करता है।
NDE विधियों में चयन इस बात पर निर्भर करता है कि किस असंतति की तलाश की जा रही है, उसका अपेक्षित अभिविन्यास और गहराई क्या है, सामग्री और ज्यामिति कैसी है, पहुँच कैसी है, वेल्ड की श्रेणी क्या है और लागू स्वीकृति नियम क्या कहता है। केवल “NDE उत्तीर्ण” कहने वाली रिपोर्ट अपूर्ण होती है। उसमें परीक्षित वस्तु, विधि, प्रक्रिया, परीक्षण का विस्तार, संकेत, निपटान और स्वीकृति मानदंड की पहचान होनी चाहिए।
दृश्य परीक्षण
दृश्य परीक्षण पहला निरीक्षण चरण होता है, क्योंकि इससे पूरी सुलभ सतह को शीघ्रता से देखा जा सकता है और ऐसी स्थितियों की पहचान की जा सकती है जो बाद के परीक्षण को अविश्वसनीय बना सकती हैं। परीक्षक वेल्ड के आकार और प्रोफाइल, अंडरकट, ओवरलैप, दृश्यमान दरारों, आर्क स्ट्राइक, सतह पर खुले रंध्रों, अत्यधिक वेल्ड उभार, क्रेटर दोषों, अपूर्ण वेल्ड लंबाई, विकृति, सतही क्षति और गलत आयामों की तलाश कर सकता है। वेल्ड गेज, फिलेट-वेल्ड गेज, सीधी पट्टियाँ, प्रकाश व्यवस्था, दर्पण और आवर्धन उपकरण परीक्षण में सहायक हो सकते हैं।
दृश्य परीक्षण केवल वही प्रकट कर सकता है जो किसी सुलभ सतह से दिखाई दे या मापा जा सके। यह सतह के नीचे स्थित अपूर्ण संलयन, आंतरिक रंध्रता, दबे हुए क्रैक या परत-विभाजन की गहराई को विश्वसनीय रूप से स्थापित नहीं कर सकता। यह तन्य शक्ति, फ्रैक्चर दृढ़ता या अवशोषित आघात ऊर्जा भी निर्धारित नहीं कर सकता। सतह का स्वरूप प्रमाण है, लेकिन वेल्ड की अखंडता का पूर्ण विवरण नहीं।
तैयारी और समय-निर्धारण परिणाम को प्रभावित करते हैं। स्लैग, छींटे, पेंट, स्केल, तेल और ऑक्सीकरण संकेतों को छिपा सकते हैं या माप में बाधा डाल सकते हैं। कुछ आवश्यकताओं के अनुसार वेल्डिंग के दौरान, सफाई के बाद या निर्दिष्ट शीतलन अवधि के बाद दृश्य परीक्षण करना होता है, विशेष रूप से वहाँ जहाँ विलंबित क्रैकिंग चिंता का विषय हो। जब लागू नियंत्रक दस्तावेज़ ऐसा मांगता हो, तब निरीक्षण अभिलेख में प्रकाश और पहुँच की स्थितियाँ दर्ज होनी चाहिए।
संरचनात्मक इस्पात के वेल्ड के लिए, जब कार्य पर लागू हो, AWS D1.1/D1.1M का लागू संस्करण परीक्षण आवश्यकताओं और स्वीकृति मानदंडों को नियंत्रित करता है। AWS D1.1/D1.1M:2025-AMD1 संरचनात्मक-इस्पात वेल्डिंग के लिए आवश्यकताएँ निर्धारित करता है, जिनमें योग्यता, निर्माण, निरीक्षण विधियाँ और वेल्ड स्वीकृति मानदंड शामिल हैं (American Welding Society, 2025)। AISC दृश्य परीक्षण को एक सामान्य NDE विधि के रूप में पहचानता है और वेल्ड निरीक्षण विधियों तथा स्वीकृति मानदंडों के लिए AWS D1.1/D1.1M के खंड 8 की ओर संकेत करता है (American Institute of Steel Construction, 2024)।
सतही विधियाँ: डाई-पेनेट्रेंट और चुंबकीय-कण परीक्षण
डाई-पेनेट्रेंट परीक्षण, जिसे द्रव-पेनेट्रेंट परीक्षण भी कहा जाता है, सतह पर खुले हुए असंततियों का पता लगाता है। सफाई के बाद, केशिकीय क्रिया के कारण पेनेट्रेंट किसी दरार या सतह को भेदने वाली अन्य गुहा में प्रवेश करता है। अतिरिक्त पेनेट्रेंट हटा दिया जाता है और डेवलपर पेनेट्रेंट को वापस बाहर खींचकर दृश्य या प्रतिदीप्त संकेत बनाता है। यह विधि महीन दरारों, लैप, सीम, रंध्रता और सतह तक पहुँचने वाले अपूर्ण संलयन का पता लगा सकती है।
यह अखंड सतह के नीचे बंद किसी असंतति का पता नहीं लगा सकती। कोटिंग, खुरदरा स्केल, वेल्ड छींटे, ग्रीस या अपर्याप्त सफाई पेनेट्रेंट के प्रवेश को रोक सकते हैं या भ्रमित करने वाले संकेत उत्पन्न कर सकते हैं। पेनेट्रेंट परीक्षण गहराई के बारे में भी सीमित जानकारी देता है; संकेत की लंबाई और चमक दरार की गंभीरता के प्रत्यक्ष माप नहीं हैं। यह विधि ऑस्टेनिटिक स्टेनलेस स्टील सहित अनेक अ-रंध्रयुक्त सामग्रियों पर लागू हो सकती है, लेकिन सतह को पेनेट्रेंट प्रक्रिया और सफाई एजेंटों को स्वीकार करने योग्य होना चाहिए।
चुंबकीय-कण परीक्षण फेरोमैग्नेटिक इस्पात में सतही और सतह के निकट स्थित असंततियों के लिए किया जाता है। भाग को चुम्बकित किया जाता है और जहाँ कोई असंतति चुंबकीय क्षेत्र को बाधित करती है, वहाँ लौह-कण एकत्र होकर दृश्य या प्रतिदीप्त संकेत बनाते हैं। यह वेल्ड टो पर दरारों, क्रेटर दरारों, ग्राइंडिंग दरारों, सीम, लैप और उथले अपूर्ण संलयन को उजागर कर सकता है। चुम्बकीकरण की दिशा बदलने से लागू क्षेत्र के अनुप्रस्थ चलने वाले संकेतों का पता लगाने में सहायता मिलती है; केवल एक दिशा अनुकूल अभिविन्यास वाले दोष को छोड़ सकती है।
चुंबकीय-कण परीक्षण अधिकांश ऑस्टेनिटिक स्टेनलेस स्टील जैसे गैर-फेरोमैग्नेटिक ग्रेडों के लिए उपयुक्त नहीं है। इसकी गहराई क्षमता भी सीमित होती है और परिणाम क्षेत्र की शक्ति, कणों के प्रयोग, सतह की स्थिति, ज्यामिति तथा विचुम्बकीकरण आवश्यकताओं पर निर्भर करता है। पेंट या स्केल संवेदनशीलता घटा सकते हैं, जबकि ज्यामिति में अचानक परिवर्तन गैर-प्रासंगिक संकेत उत्पन्न कर सकते हैं। न तो डाई-पेनेट्रेंट परीक्षण और न ही चुंबकीय-कण परीक्षण इस्पात की रासायनिक संरचना, पराभव शक्ति, कठोरता या आघात दृढ़ता को मापता है।
स्वीकृति का निर्णय नियंत्रक दस्तावेज़ से आना चाहिए, न कि इस सामान्य कथन से कि कोई संकेत मिला था। AWS D1.1/D1.1M का खंड 8 किसी विशेष वेल्ड और परीक्षण श्रेणी के लिए यह परिभाषित कर सकता है कि कौन-से संकेत अस्वीकृत किए जाने योग्य हैं, जबकि पाइप, दाब-धारण, पुल या मशीनरी विनिर्देशन अलग सीमाएँ निर्धारित कर सकता है। उदाहरण के लिए, API Specification 5L पाइपलाइन परिवहन प्रणालियों के लिए इस्पात पाइप तथा निर्माण, परीक्षण, निरीक्षण और स्वीकृति आवश्यकताओं को निर्दिष्ट करने की आवश्यकता से संबंधित है (American Petroleum Institute, 2013)।
आयतनात्मक विधियाँ: रेडियोग्राफिक और अल्ट्रासोनिक परीक्षण
रेडियोग्राफिक परीक्षण उस समय एक छवि तैयार करता है जब X-rays या gamma radiation वेल्ड से होकर गुजरती हैं और सामग्री की मोटाई तथा घनत्व में अंतर से प्रभावित होती हैं। यह रंध्रता, स्लैग समावेशन, गुहाओं और अपूर्ण पैठ के कुछ रूपों जैसी आयतनात्मक असंततियों को दिखा सकता है। जब तकनीक और छवि गुणवत्ता नियंत्रक आवश्यकताओं के अनुरूप हों, तब यह छवि स्थायी अभिलेख प्रदान करती है।
रेडियोग्राफी की महत्वपूर्ण सीमाएँ हैं। विकिरण-किरण-पुंज के लगभग समानांतर स्थित समतलीय दरार या अपूर्ण संलयन बहुत कम कंट्रास्ट उत्पन्न कर सकता है और उसका पता नहीं चल सकता। सामान्यतः स्रोत और डिटेक्टर के लिए वेल्ड के विपरीत पक्षों तक पहुँच आवश्यक होती है और विकिरण नियंत्रण परीक्षण क्षेत्र को सीमित करते हैं। व्याख्या मोटाई, स्रोत-वस्तु ज्यामिति, छवि गुणवत्ता तथा परीक्षक की प्रासंगिक संकेत को ज्यामितीय या प्रसंस्करण-जनित कलाकृतियों से अलग करने की क्षमता पर भी निर्भर करती है। रेडियोग्राफी तन्य गुणों या फ्रैक्चर दृढ़ता का प्रत्यक्ष माप नहीं है।
अल्ट्रासोनिक परीक्षण उच्च-आवृत्ति ध्वनि को इस्पात में भेजता है और परावर्तित ऊर्जा का मूल्यांकन करता है। पल्स-इको विधियाँ ध्वनि-पथ की दूरी और प्रतिक्रिया के आधार पर संकेतों का स्थान और आकार निर्धारित कर सकती हैं। उचित रूप से लागू किए जाने पर, अल्ट्रासोनिक परीक्षण आंतरिक समतलीय दोषों, अपूर्ण संलयन, अपूर्ण पैठ, दरारों, परत-विभाजन और कुछ आयतनात्मक दोषों का पता लगा सकता है। यह आयनीकरणकारी विकिरण के बिना मोटे खंडों का परीक्षण कर सकता है और अक्सर एक ही सुलभ सतह से परीक्षण संभव होता है।
अल्ट्रासोनिक परिणाम दानेदार संरचना, क्षीणन, सतह की खुरदराहट, वक्रता, वेल्ड ज्यामिति, प्रोब कोण, अंशांकन और दोष के अभिविन्यास से प्रभावित होते हैं। ध्वनि-किरण के समानांतर स्थित असंतति बहुत कम ऊर्जा परावर्तित कर सकती है। वेल्ड की विषमदिशिकता और मोटे-दाने वाली सामग्री ध्वनि को बिखेर सकती है और व्याख्या को जटिल बना सकती है। आकार-निर्धारण दोष का छायाचित्र नहीं, बल्कि एक मूल्यांकन है; और पुनरावर्तनीय परिणामों के लिए ऑपरेटर की योग्यता, स्कैनिंग कवरेज, संदर्भ ब्लॉक तथा लिखित प्रक्रियाएँ केंद्रीय महत्व रखती हैं।
चयन दोष के जोखिम और नियंत्रक दस्तावेज़ के अनुसार होना चाहिए। दृश्य परीक्षण सतही या आयतनात्मक परीक्षण से पहले किया जा सकता है; जहाँ आंतरिक गुणवत्ता निर्दिष्ट हो, वहाँ यह उनका स्थान नहीं ले सकता। डाई-पेनेट्रेंट और चुंबकीय-कण विधियाँ सतह को भेदने वाली या सतह के निकट स्थित स्थितियों का परीक्षण करती हैं। रेडियोग्राफिक और अल्ट्रासोनिक विधियाँ आंतरिक आयतन का परीक्षण करती हैं, लेकिन दोष के अभिविन्यास और ज्यामिति के प्रति उनकी संवेदनशीलता अलग-अलग होती है। AWS D1.1/D1.1M का खंड 8, या कोई अन्य लागू कोड, विनिर्देशन, ड्रॉइंग अथवा अनुबंध, चयनित विधि को उसके आवश्यक विस्तार और स्वीकृति मानदंड से जोड़ना चाहिए। विधि किसी संकेत की पहचान करती है; नियंत्रक दस्तावेज़ यह निर्धारित करता है कि इस्पात या वेल्ड स्वीकार्य है या नहीं।
API Specification 5L के मार्गदर्शन के अंतर्गत स्टील पाइप का परीक्षण
पाइपलाइन परिवहन प्रणालियाँ और उत्पाद संबंधी आवश्यकताएँ
API Specification 5L गैस, पानी और तेल के परिवहन के लिए पाइपलाइन परिवहन प्रणालियों में प्रयुक्त स्टील पाइप पर लागू होता है। इसकी क्रय-संबंधी मार्गदर्शिका पाइप के ऑर्डर को किसी सामान्य “परीक्षित” स्टील ट्यूब के अनुरोध के रूप में नहीं, बल्कि तकनीकी निर्णयों के परस्पर संबद्ध समूह के रूप में देखती है। क्रेता को लागू API Specification 5L संस्करण की पहचान करनी चाहिए और उत्पाद का पदनाम इतनी सटीकता से निर्धारित करना चाहिए कि निर्माता, निरीक्षक और परीक्षण प्रयोगशाला समान आवश्यकताओं के आधार पर कार्य कर सकें।
इस पदनाम में पाइप निर्माण की विधि, नाममात्र या निर्दिष्ट आयाम, ग्रेड, Product Specification Level (PSL), आपूर्ति की स्थिति और कोई भी पूरक आवश्यकताएँ शामिल हो सकती हैं। सीमलेस पाइप और वेल्डेड पाइप केवल इस कारण परस्पर विनिमेय नहीं होते कि दोनों किसी आयामी विवरण को पूरा करते हैं। निर्माण प्रक्रिया वेल्ड परीक्षण, नमूना-चयन, ऊष्मा उपचार, परीक्षण-स्थल और अनुरूपता प्रदर्शित करने के लिए आवश्यक अभिलेखों को प्रभावित करती है। इसलिए API 5L पाइप की आवश्यकता में उत्पाद के रूप और उस रूप पर लागू प्रावधानों के बीच स्पष्ट भेद होना चाहिए।
| क्रय विवरण | इसे क्यों बताया जाना चाहिए |
|---|---|
| API विनिर्देशन 5L का संस्करण | संस्करणों के बीच आवश्यकताएँ बदल सकती हैं। |
| पाइप निर्माण मार्ग | निर्बाध और वेल्डेड पाइपों पर अलग-अलग नियंत्रण होते हैं। |
| ग्रेड और PSL | चयनित उत्पाद स्तर लागू सत्यापन प्रावधान निर्धारित करता है। |
| आपूर्ति की दशा | ताप-उपचार और आपूर्ति की दशा आवश्यकताओं को प्रभावित करते हैं। |
| परीक्षण और निरीक्षण | तनन, आघात, कठोरता, जलस्थैतिक, आयामी और गैर-विनाशी परीक्षण आवश्यकताओं का चयन किया जाना चाहिए। |
| दस्तावेज़ीकरण | अभिलेखों में पाइप, ताप, परीक्षण-नमूना, विधि और निपटान की पहचान होनी चाहिए। |
PSL 1 और PSL 2 को भी स्पष्ट रूप से निर्दिष्ट किया जाना चाहिए, अनुमान के आधार पर नहीं छोड़ा जाना चाहिए। चयनित स्तर यह निर्धारित करता है कि उद्धृत संस्करण के अंतर्गत कौन-सी तकनीकी आवश्यकताएँ और सत्यापन प्रावधान लागू होंगे। अतिरिक्त क्रेता आवश्यकताओं में रासायनिक विश्लेषण, तन्यता परीक्षण, मोड़ या चपटा करने के परीक्षण, कठोरता, Charpy प्रभाव परीक्षण, जलस्थैतिक परीक्षण, अविनाशी परीक्षण (NDE), आयामी निरीक्षण, सतह की स्थिति, अनुरेखणीयता और दस्तावेज़ीकरण शामिल हो सकते हैं। ऑर्डर में यह स्पष्ट होना चाहिए कि कौन-सी आवश्यकताएँ अनिवार्य हैं और कौन-सी लागू नहीं हैं।
परीक्षण स्वयं उस पूरी श्रृंखला का केवल एक भाग है। उदाहरण के लिए, ASTM A370-26 स्टील, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तनन, मोड़, कठोरता और प्रभाव परीक्षणों की प्रक्रियाएँ प्रदान करता है, लेकिन यह निर्धारित नहीं करता कि कोई विशेष पाइप उत्तीर्ण है या नहीं। ASTM International के अनुसार स्वीकृति लागू उत्पाद विनिर्देशन या क्रय अनुबंध से निर्धारित होती है (ASTM International, 2026)। लाइन पाइप के लिए API Specification 5L वह उत्पाद-ढाँचा प्रदान करता है; क्रय दस्तावेज यह निर्धारित करता है कि अनुमत विकल्पों और अतिरिक्त नियंत्रणों में से किन्हें चुना गया है।
नमूने की पहचान भी उतनी ही महत्वपूर्ण है। ISO 377:2017 ट्यूबलर उत्पादों के साथ-साथ सेक्शन, बार, रॉड और फ्लैट उत्पादों से लिए गए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थान और तैयारी को शामिल करता है (International Organization for Standardization, 2017)। गलत अभिविन्यास, स्थान या उत्पाद-भाग से प्राप्त तन्यता परिणाम को केवल रिपोर्ट में विश्वसनीय दिखने वाला संख्यात्मक मान जोड़कर ठीक नहीं किया जा सकता। नमूना-चयन से प्रमाणन तक पाइप हीट, लॉट, दीवार का स्थान, जहाँ प्रासंगिक हो वहाँ वेल्ड की स्थिति, और नमूने का अभिविन्यास अनुरेखणीय बने रहना चाहिए।
निर्माण, परीक्षण, निरीक्षण और स्वीकृति संबंधी धाराएँ
API Specification 5L की क्रय-संबंधी मार्गदर्शिका चार अलग-अलग प्रश्नों को जोड़ती है: पाइप कैसे बनाया जाता है, उसके गुणों को कैसे मापा जाता है, उत्पाद का निरीक्षण कैसे किया जाता है, और किसी आवश्यकता के पूरा न होने पर कौन-सा निपटान किया जाता है। ये प्रश्न क्रय विनिर्देशन तथा निरीक्षण या परीक्षण योजना में समन्वित धाराओं के रूप में दिखाई देने चाहिए।
निर्माण संबंधी धाराएँ अनुमत प्रक्रिया और नियंत्रण स्थापित करती हैं। इनमें सीमलेस या वेल्डेड उत्पादन, फॉर्मिंग, वेल्डिंग, ऊष्मा उपचार, पाइप के सिरों की तैयारी और मरम्मत संबंधी प्रतिबंधों का उल्लेख हो सकता है। वेल्डेड पाइप के लिए विनिर्देशन में लागू वेल्ड-प्रक्रिया और परीक्षण संबंधी प्रावधान भी स्पष्ट होने चाहिए; वेल्ड को केवल एक आकस्मिक विशेषता नहीं माना जाना चाहिए। निर्माण अभिलेख, हीट की पहचान और गैर-अनुरूपता नियंत्रण बाद के परीक्षण परिणामों की व्याख्या के लिए आवश्यक संदर्भ प्रदान करते हैं।
परीक्षण संबंधी धाराओं में परीक्षण, नियंत्रक विधि, नमूने की आवश्यकताएँ और रिपोर्टिंग दायित्व स्पष्ट रूप से नामित होने चाहिए। ISO 6892-1:2019 कमरे के तापमान पर धात्विक पदार्थों के तन्यता परीक्षण और निर्धारित किए जा सकने वाले यांत्रिक गुणों को निर्दिष्ट करता है (International Organization for Standardization, 2019)। यह अपने आप किसी विशिष्ट API 5L ग्रेड और उत्पाद स्तर के लिए स्वीकृति सीमा निर्धारित नहीं करता। यही विभाजन प्रभाव परीक्षण पर भी लागू होता है: ISO 148-1:2016 अवशोषित प्रभाव ऊर्जा निर्धारित करने के लिए Charpy V-notch और U-notch पेंडुलम परीक्षण निर्दिष्ट करता है, जबकि उत्पाद संबंधी आवश्यकता यह निर्धारित करती है कि प्रभाव परीक्षण आवश्यक है या नहीं, किस स्थिति में किया जाएगा और परिणाम का मूल्यांकन कैसे होगा (International Organization for Standardization, 2016)।
कठोरता के लिए भी समान अनुशासन आवश्यक है। ISO 6506-1:2014 Brinell विधि निर्दिष्ट करता है, जिसमें स्थिर-स्थान और पोर्टेबल मशीनों का उपयोग भी शामिल है (International Organization for Standardization, 2014)। उद्धृत उत्पाद और क्रय आवश्यकताओं के आधार पर Brinell परिणाम अनिवार्य गुण, पूरक जाँच या जाँच-पड़ताल का भाग हो सकता है। ISO 18265:2013 निर्दिष्ट धात्विक पदार्थों के लिए कठोरता रूपांतरण और तन्यता-शक्ति के अनुमान प्रदान करता है, लेकिन चेतावनी देता है कि परिवर्तित मान उचित मानक परीक्षण विधि से प्राप्त परिणामों का स्थान नहीं लेते (International Organization for Standardization, 2013)। परिवर्तित कठोरता मान को वैकल्पिक तन्यता परीक्षण के रूप में प्रस्तुत नहीं किया जाना चाहिए।
निरीक्षण संबंधी धाराएँ उन गतिविधियों को शामिल करती हैं जो यांत्रिक-गुण परीक्षण नहीं हैं। इनमें दृश्य परीक्षण, आयामी जाँच, जलस्थैतिक परीक्षण, चिह्नांकन और अनुरेखणीयता का सत्यापन तथा NDE शामिल हो सकते हैं। AISC दृश्य, डाई-पेनेट्रेंट, चुंबकीय-कण, रेडियोग्राफिक और अल्ट्रासोनिक परीक्षणों को सामान्य NDE विधियों के रूप में पहचानता है तथा AWS D1.1/D1.1M की धारा 8 को वेल्ड निरीक्षण विधियों और स्वीकृति मानदंडों के स्रोत के रूप में बताता है (American Institute of Steel Construction, 2024)। AWS D1.1/D1.1M:2025-AMD1 स्वयं संरचनात्मक-स्टील वेल्डिंग से संबंधित है, जिसमें प्रक्रिया और वेल्डर योग्यता, निर्माण, निरीक्षण विधियाँ और वेल्ड स्वीकृति मानदंड शामिल हैं (American Welding Society, 2025)। यह कोड API 5L लाइन पाइप के लिए स्वतः स्वीकृति प्राधिकारी नहीं बन जाता। इसकी प्रासंगिकता किसी स्पष्ट रूप से लागू अनुबंध या इंजीनियरिंग आवश्यकता से निर्धारित होनी चाहिए।
स्वीकृति संबंधी धाराएँ फिर यह बताती हैं कि परिणामों का मूल्यांकन कैसे किया जाएगा। इनमें लागू API 5L प्रावधान, पूरक आवश्यकताएँ, पुनःपरीक्षण नियम, नमूना-चयन की आवृत्ति, अनुमत मरम्मत और गैर-अनुरूप पाइप के निपटान की प्रक्रिया स्पष्ट होनी चाहिए। यदि दस्तावेज़ यह नहीं बताता कि कौन-सा संस्करण, उत्पाद स्तर, परीक्षण और निपटान प्रावधान लागू हैं, तो “API 5L के अनुसार परीक्षण किया गया” कथन अधूरा है। जब नमूना, विधि या स्वीकृति का आधार पहचाना न गया हो, तब परीक्षण रिपोर्ट तकनीकी रूप से सही होने पर भी संविदात्मक अनुरूपता स्थापित करने में विफल हो सकती है।
क्रय दस्तावेज़ की स्पष्टता और परीक्षण योजना का समन्वय
क्रय दस्तावेज़ को पाइप के पदनाम और निरीक्षण योजना के बीच नियंत्रणकारी मानचित्र के रूप में कार्य करना चाहिए। कम-से-कम इसमें लागू API Specification 5L संस्करण, पाइप का प्रकार और आयाम, ग्रेड, PSL, जहाँ आवश्यक हो वहाँ आपूर्ति की स्थिति, निर्माण विधि, आवश्यक परीक्षण, निरीक्षण की सीमा, NDE विधि, नमूना-चयन का आधार, अभिलेख तथा स्वीकृति या निपटान संबंधी नियम स्पष्ट होने चाहिए। यदि कोई क्रेता पूरक आवश्यकता लागू करता है, तो दस्तावेज़ में उस आवश्यकता का सटीक संदर्भ दिया जाना चाहिए और यह बताया जाना चाहिए कि वह सभी पाइपों, किसी परिभाषित लॉट या चयनित नमूनों पर लागू होती है।
निरीक्षण और परीक्षण योजना में इन निर्णयों को संचालनात्मक रूप में दोहराया जाना चाहिए। इसमें यह दर्शाया जाना चाहिए कि प्रत्येक जाँच निर्माण के किस चरण में होगी, उसे कौन करेगा, क्या क्रेता या तृतीय-पक्ष की उपस्थिति आवश्यक है, परिणाम किस दस्तावेज़ में दर्ज किया जाएगा और कौन-सी धारा स्वीकृति का निर्णय प्रदान करती है। इससे एक सामान्य त्रुटि रोकी जा सकती है: प्रयोगशाला एक मानक के अंतर्गत नमूना तैयार करती है, किसी अन्य प्रचलन के अनुसार गुण की रिपोर्ट करती है और बाद में क्रेता उसकी तुलना ऐसी सीमा से करता है जो किसी भिन्न उत्पाद स्तर या संस्करण से संबंधित होती है।
अनुरेखणीयता पूरी योजना में बनी रहनी चाहिए। हीट और पाइप नंबर, नमूने के स्थान, नमूने का अभिविन्यास, परीक्षण उपकरण, अंशांकन की स्थिति, संचालक या प्रयोगशाला की पहचान, परीक्षण की तारीख और रिपोर्ट के संशोधन को परस्पर संबद्ध किया जाना चाहिए। वेल्ड-संबंधी परीक्षणों के लिए जाँची गई वेल्ड सीम या क्षेत्र तथा NDE प्रक्रिया की भी पहचान संभव होनी चाहिए। पुनःपरीक्षण और अस्वीकृत सामग्री की स्थिति परिभाषित होनी चाहिए; अन्यथा प्रतिस्थापन परिणाम मूल गैर-अनुरूपता को अस्पष्ट कर सकता है।
क्रेता को उत्पादन शुरू होने से पहले संभावित विरोधाभासों का समाधान भी कर लेना चाहिए। यदि अनुबंध में API Specification 5L, ASTM A370-26, ISO 6892-1:2019 और परियोजना-विशिष्ट आवश्यकता का संदर्भ दिया गया है, तो शब्दावली, नमूने की ज्यामिति, नमूना-चयन या स्वीकृति प्रावधानों में अंतर होने पर कौन-सा दस्तावेज़ प्रभावी होगा, यह स्पष्ट किया जाना चाहिए। लागू संस्करण महत्वपूर्ण है क्योंकि मानकों में परिवर्तन होते रहते हैं। पुराने संस्करण से कॉपी की गई धारा अनजाने में आवश्यक परीक्षण या स्वीकृति प्रक्रिया को बदल सकती है।
इसलिए API Specification 5L की क्रय-संबंधी मार्गदर्शिका को आवश्यकताओं के ढाँचे के रूप में पढ़ना सबसे उपयोगी है। यह रिपोर्ट किए गए प्रत्येक मान को स्वतः उत्तीर्ण या अनुत्तीर्ण में परिवर्तित नहीं करती। सार्थक परिणाम वही है जो पहचाने गए पाइप को निर्दिष्ट निर्माण विधि, सही ढंग से तैयार किए गए नमूने, नामित परीक्षण विधि, आवश्यक निरीक्षण और लागू स्वीकृति नियम से जोड़ता हो (American Petroleum Institute, 2013)।
स्वीकृति मानदंड कैसे लिखे और लागू किए जाते हैं
इस्पात के परीक्षण-परिणाम का अर्थ तभी होता है जब उसे उस आवश्यकता से जोड़ा गया हो जो उत्पाद को नियंत्रित करती है। “Yield strength: 355 MPa” अपने-आप में न तो उत्तीर्ण होने का और न ही अनुत्तीर्ण होने का कथन है। पाठक को ग्रेड, उत्पाद का रूप, मोटाई की सीमा, नमूने की दिशा, नमूने की अवस्था, परीक्षण-विधि, नमूना-ग्रहण की आवृत्ति और परिणाम का मूल्यांकन करने के लिए प्रयुक्त नियम ज्ञात होना चाहिए।
इसलिए स्वीकृति-खंड को परस्पर संबद्ध आवश्यकताओं की एक शृंखला के रूप में पढ़ा जा सकता है:
गुणधर्म → इकाई → परीक्षण-विधि → नमूने की अवस्था → नमूना-ग्रहण की आवृत्ति → परिणाम का नियम → अनुमेय विचलन
उदाहरण के लिए, किसी खंड में प्रत्येक हीट से लिए गए अनुदैर्ध्य नमूने पर कमरे के तापमान में तनन-परीक्षण द्वारा निर्धारित 355 MPa की न्यूनतम yield strength अपेक्षित हो सकती है। लागू उत्पाद-विनिर्देश yield strength की विधि को परिभाषित कर सकता है, जबकि ISO 377:2017 यह नियंत्रित करता है कि नमूने और परीक्षण-टुकड़े की पहचान, स्थिति-निर्धारण और तैयारी कैसे की जाए। ISO 6892-1:2019 कमरे के तापमान पर धात्विक पदार्थों के तनन-परीक्षण तथा निर्धारित किए जा सकने वाले यांत्रिक गुणों को निर्दिष्ट करता है। यदि नमूना गलत स्थान से लिया गया हो या गैर-अनुमोदित प्रक्रिया से उसका परीक्षण किया गया हो, तो 355 का स्वतंत्र रूप से कोई स्वीकृति-अर्थ नहीं रह जाता।
ASTM A370-26 उत्तरदायित्वों के विभाजन को स्पष्ट करता है। यह इस्पात, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तनन, मोड़, कठोरता और आघात-परीक्षण की प्रक्रियाएँ प्रदान करता है, लेकिन स्वीकृति को लागू उत्पाद-विनिर्देश या क्रय-अनुबंध पर छोड़ देता है (ASTM International, 2026)। परीक्षण-मानक इस प्रश्न का उत्तर देता है, “मापन कैसे किया जाता है?” उत्पाद-विनिर्देश इस प्रश्न का उत्तर देता है, “कौन-सा मान अपेक्षित है?”
न्यूनतम, अधिकतम, सीमाएँ और श्रेणीबद्ध आवश्यकताएँ
न्यूनतम आवश्यकता निचली सीमा निर्धारित करती है। “Tensile strength, minimum: 510 MPa” का अर्थ है कि 510 MPa से कम का वैध परिणाम उस मानदंड को पूरा नहीं करता, बशर्ते कि लागू दस्तावेज़ में कोई स्पष्ट राउंडिंग नियम न दिया गया हो। अधिकतम आवश्यकता ऊपरी सीमा निर्धारित करती है, जैसे “carbon, maximum: 0.18%” या “Brinell hardness, maximum: 220 HBW।” किसी सीमा-परास की दो सीमाएँ होती हैं: निचली सीमा से कम या ऊपरी सीमा से अधिक परिणाम निर्दिष्ट अवस्था के बाहर होता है।
इकाई महत्वपूर्ण है। 355 MPa की आवश्यकता को संयोगवश 355 N/mm² से अलग नहीं माना जा सकता; ये इकाइयाँ संख्यात्मक रूप से समतुल्य हैं, लेकिन ksi समतुल्य नहीं है। इसी प्रकार, केवल इसलिए कठोरता-मान को तनन-शक्ति का पर्याय नहीं माना जा सकता कि किसी रूपांतरण-सारणी में एक अनुमान दिया गया है। ISO 18265:2013 निर्दिष्ट धात्विक पदार्थों, जिनमें अशमिश्रित और निम्न-मिश्रधातु इस्पात शामिल हैं, के लिए कठोरता-रूपांतरण और तनन-शक्ति के अनुमान प्रदान करता है, लेकिन चेतावनी देता है कि रूपांतरित मान उचित मानक परीक्षण-विधि से प्राप्त परिणाम का स्थान नहीं लेता। जब विनिर्देश तनन-शक्ति की मांग करता हो, तब ISO 6506-1:2014 से प्राप्त Brinell परिणाम को सामान्यतः तनन-परीक्षण के स्थान पर नहीं रखा जा सकता।
कुछ आवश्यकताएँ संख्यात्मक न होकर श्रेणीबद्ध होती हैं। किसी उत्पाद की पहचान ASTM A36, ASTM A516/A516M Grade 70, EN 10025-2 S355JR या API 5L X65 के रूप में की जानी पड़ सकती है और designation को ठीक उसी प्रकार लिखा जाना चाहिए जैसा लागू दस्तावेज़ में अपेक्षित है। पदार्थ की अवस्था normalized, quenched and tempered, thermomechanically controlled या किसी अन्य निर्दिष्ट अवस्था में आपूर्ति की गई हो सकती है। ऐसा material certificate जिसमें स्वीकार्य रासायनिक संघटन तो दिया गया हो, लेकिन अपेक्षित heat-treatment अवस्था स्थापित न की गई हो, अनुरूपता का अपूर्ण प्रमाण है।
आघात-संबंधी आवश्यकताएँ एक अतिरिक्त स्तर जोड़ती हैं। किसी खंड में निर्दिष्ट तापमान पर न्यूनतम अवशोषित ऊर्जा, निर्दिष्ट संख्या में Charpy V-notch नमूने और व्यक्तिगत मानों तथा उनके औसत के लिए कोई नियम अपेक्षित हो सकता है। ISO 148-1:2016 अवशोषित आघात-ऊर्जा निर्धारित करने के लिए Charpy V-notch और U-notch पेंडुलम आघात-परीक्षण निर्दिष्ट करता है; यह अपने-आप में किसी विशेष ग्रेड या अनुबंध के लिए स्वीकृति-मान स्थापित नहीं करता। दिशा, notch का अभिविन्यास, परीक्षण-तापमान, नमूने का आकार और स्थान—ये सभी परिणाम को बदल सकते हैं।
यही सिद्धांत welds पर भी लागू होता है। AWS D1.1/D1.1M:2025-AMD1 संरचनात्मक इस्पात की welding संबंधी आवश्यकताएँ स्थापित करता है, जिनमें qualification, fabrication, inspection methods और weld acceptance criteria शामिल हैं। Visual examination, magnetic-particle examination, radiographic examination या ultrasonic examination तभी सार्थक होता है जब लागू weld category और acceptance provision की पहचान की गई हो। AISC इन विधियों को सामान्य nondestructive examination methods में शामिल करता है और AWS D1.1/D1.1M Clause 8 को weld inspection methods और acceptance criteria के एक स्रोत के रूप में पहचानता है (American Institute of Steel Construction, 2024)।
व्यक्तिगत परिणाम, औसत और पुनःपरीक्षण
स्वीकृति-खंडों में व्यक्तिगत परिणाम और सांख्यिकीय या अंकगणितीय औसत के बीच अंतर स्पष्ट होना चाहिए। यदि तीन Charpy नमूनों से 42, 39 और 18 J प्राप्त होते हैं, तो औसत 33 J होगा। यह औसत 30 J की आवश्यकता को पूरा कर सकता है, जबकि 18 J का व्यक्तिगत परिणाम 21 J की अलग न्यूनतम आवश्यकता में विफल हो सकता है। औसत निकालने से स्थानीय या दिशात्मक कमजोरी छिप सकती है, विशेष रूप से आघात-परीक्षण में, जहाँ परिणामों का बिखराव अक्सर इंजीनियरिंग निर्णय के लिए महत्वपूर्ण होता है।
किसी आवश्यकता में “minimum average”, “each specimen minimum” या दोनों का उल्लेख हो सकता है। ये वाक्यांश परस्पर विनिमेय नहीं हैं। यदि खंड में केवल न्यूनतम औसत दिया गया हो, तो व्यक्तिगत-परिणाम का नियम उसी विनिर्देश, संदर्भित परीक्षण-मानक या अनुबंध में कहीं और ढूँढना होगा। यदि प्रत्येक नमूने के लिए न्यूनतम मान निर्धारित हो, तो दो उच्च मानों के आधार पर एक निम्न मान को स्वीकार्य नहीं बनाया जा सकता। Rounding को भी नियंत्रित किया जाना चाहिए। 354.6 MPa को 355 MPa तक round करने से 355 MPa की सीमा के साथ बिना round किए गए मान की तुलना करने की अपेक्षा अलग निर्णय प्राप्त हो सकता है; कौन-सी प्रक्रिया लागू होगी, यह दस्तावेज़ में निर्धारित होना चाहिए।
नमूना-ग्रहण की आवृत्ति भी उतनी ही महत्वपूर्ण है। “प्रति हीट एक परीक्षण” और “प्रति लॉट एक परीक्षण”, “प्रति 50 tonnes एक सेट” तथा “प्रत्येक सिरे से एक परीक्षण” अलग-अलग आवश्यकताएँ हैं। API Specification 5L की क्रय-मार्गदर्शिका pipeline transportation systems में प्रयुक्त steel pipe के लिए manufacturing, testing, inspection और acceptance requirements निर्दिष्ट करने की आवश्यकता पर बल देती है (American Petroleum Institute, 2013)। लॉट की परिभाषा यह निर्धारित करती है कि कोई परिणाम किस पदार्थ का प्रतिनिधित्व करता है। एक हीट का उत्तीर्ण परिणाम स्वचालित रूप से किसी दूसरी हीट को योग्य नहीं ठहरा सकता, भले ही दोनों पर एक ही grade designation अंकित हो।
असुविधाजनक परिणाम से पुनःपरीक्षण का स्वतः अधिकार उत्पन्न नहीं होता। इसकी अनुमति तभी होती है जब लागू विनिर्देश, क्रय-अनुबंध या अनुमोदित disposition procedure इसकी अनुमति देता हो और यह बताता हो कि इसे कैसे किया जाएगा। पुनःपरीक्षण तब उचित हो सकता है जब नमूना अनुमत gauge location के बाहर टूट जाए, मशीन की खराबी का दस्तावेजीकरण किया गया हो या तैयारी स्पष्ट रूप से विधि से विचलित हुई हो। केवल इसलिए किसी वैध निम्न परिणाम को हटाना उचित आधार नहीं है कि दूसरा नमूना उत्तीर्ण हो सकता है।
जब पुनःपरीक्षण की अनुमति हो, तो खंड में अतिरिक्त नमूनों, उसी स्थान से नए सेट या उसी लॉट के किसी अन्य स्थान से परीक्षण की आवश्यकता हो सकती है। परिणाम के नियम में सभी अतिरिक्त नमूनों का उत्तीर्ण होना, संशोधित औसत या मूल और पुनःपरीक्षण परिणामों का कोई निर्धारित संयोजन अपेक्षित हो सकता है। यही विवरण निर्णय को नियंत्रित करते हैं। अनुकूल संख्या प्राप्त होने तक अधिक नमूनों का परीक्षण करना data selection है, अनुरूपता का आकलन नहीं।
अनुरूपता, गैर-अनुरूपता और निस्तारण
अनुरूपता का अर्थ है कि पहचाना गया उत्पाद निर्दिष्ट प्रमाण के आधार पर प्रत्येक लागू आवश्यकता को पूरा करता है। यांत्रिक गुण, रासायनिक संघटन, आयाम, सतह की अवस्था, heat treatment, marking और nondestructive examination—ये सभी उस निर्णय का हिस्सा हो सकते हैं। तनन-शक्ति में उत्तीर्ण होना विफल रासायनिक संघटन को ठीक नहीं करता। स्वीकार्य रासायनिक संघटन अस्वीकार्य weld indication को ठीक नहीं करता।
तकनीकी गैर-अनुरूपता किसी उत्पाद या प्रक्रिया की आवश्यकता के विरुद्ध विफलता है: stated minimum से कम yield strength, अधिकतम सीमा से अधिक carbon, अनुमत नियम से बाहर impact energy, गलत specimen orientation या लागू AWS D1.1/D1.1M सीमा से अधिक weld indication। इसके बाद पदार्थ को reject किया जा सकता है, reprocess किया जा सकता है, repair करके उसका पुनःपरीक्षण किया जा सकता है, जहाँ अनुमति हो वहाँ downgraded किया जा सकता है, या औपचारिक रूप से अधिकृत concession के आधार पर स्वीकार किया जा सकता है। Disposition में प्रभावित heat, lot, weld या component की पहचान और तकनीकी आधार दर्ज होना चाहिए।
प्रशासनिक कमी अलग प्रकार की होती है। Heat traceability का अभाव, unsigned report, दर्ज न किया गया test temperature, calibration evidence का न होना या specimen orientation दर्ज न करना—ये सब conformity decision को रोक सकते हैं, भले ही भौतिक पदार्थ property limits को पूरा करता हो। यह कमी इस बात का प्रमाण नहीं है कि इस्पात property में विफल रहा। यह evidence या control की विफलता है। उत्तरदायी संगठन को विश्वसनीय अभिलेख पुनःप्राप्त करने चाहिए, जहाँ अनुमति हो वहाँ examination दोहराना चाहिए, या requirement को unverified मानना चाहिए।
यह अंतर दो विपरीत त्रुटियों को रोकता है: तकनीकी परिणाम के बिना undocumented material को “failed” कहना, या केवल उसके रासायनिक संघटन अथवा दिखावट के संतोषजनक होने के कारण उसे “passed” कहना। अंतिम स्थिति में यह बताया जाना चाहिए कि क्या परीक्षण किया गया, किस विधि और अवस्था में किया गया, किस खंड के विरुद्ध किया गया, कौन-सा परिणाम-नियम लागू था और किसी विचलन का समाधान कैसे किया गया। तभी कोई परीक्षण-परिणाम स्वीकृति-निर्णय बनता है।
परीक्षण रिपोर्ट, प्रमाणपत्र और ऑडिट-तैयार साक्ष्य
इस्पात परीक्षण के परिणाम का साक्ष्य-मूल्य तभी होता है जब समीक्षक यह पुनर्निर्मित कर सके कि क्या परीक्षण किया गया, कैसे परीक्षण किया गया और कौन-सी आवश्यकता लागू की गई। ऐसा प्रमाणपत्र जिसमें विधि, उत्पाद, नमूना और लागू विनिर्देशन की पहचान किए बिना “yield strength: 355 MPa” या “hardness: 180 HBW” लिखा हो, अनुरूपता स्थापित नहीं करता। संख्या तकनीकी रूप से सही हो सकती है, फिर भी खरीद आवश्यकता के लिए अप्रासंगिक हो सकती है।
ASTM A370-26 इस अंतर को स्पष्ट करता है। यह इस्पात, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तनन, मोड़, कठोरता और प्रभाव परीक्षण की प्रक्रियाएँ परिभाषित करता है, लेकिन एक सार्वभौमिक पास/फेल सीमा निर्धारित नहीं करता। स्वीकृति लागू उत्पाद विनिर्देशन या खरीद अनुबंध से आती है (ASTM International, 2026)। इसलिए रिपोर्ट में मापे गए मान को परीक्षण प्रक्रिया और उस आवश्यकता—दोनों से जोड़ना आवश्यक है जिसके आधार पर उसका मूल्यांकन किया गया।
उपयोगी परीक्षण रिपोर्ट में न्यूनतम जानकारी
रिपोर्ट में सामग्री की पहचान ग्रेड, मानक पदनाम, उत्पाद के रूप, आयाम और आपूर्ति की स्थिति के आधार पर होनी चाहिए। केवल “Steel plate” पर्याप्त नहीं है। उपयोगी अभिलेख में, उदाहरण के लिए, ASTM A516/A516M Grade 70 plate, normalized condition, 25 mm nominal thickness, या API Specification 5L line pipe के निर्दिष्ट ग्रेड और विनिर्माण प्रक्रिया की पहचान हो सकती है। ताप-उपचार, सतह की स्थिति, कोटिंग, वेल्ड का स्थान और अभिविन्यास भी व्याख्या को प्रभावित कर सकते हैं और जहाँ प्रासंगिक हों, वहाँ दर्ज किए जाने चाहिए।
प्रत्येक परिणाम के साथ परीक्षण विधि और उसका संस्करण दिया जाना चाहिए, केवल गुण का नाम नहीं। तनन परिणाम में, उदाहरण के लिए, ISO 6892-1:2019 या ASTM A370-26 में दी गई लागू प्रक्रिया का संदर्भ होना चाहिए। इसके साथ रिपोर्ट की गई yield-strength definition, tensile strength, elongation gauge length और जहाँ आवश्यक हो वहाँ reduction of area भी दर्ज किए जाने चाहिए। ISO 6892-1:2019 कमरे के तापमान पर धात्विक सामग्रियों के तनन परीक्षण तथा निर्धारित किए जा सकने वाले यांत्रिक गुणों को निर्दिष्ट करता है (International Organization for Standardization, 2019)। रिपोर्ट में यह स्पष्ट होना चाहिए कि yield strength से upper yield strength, lower yield strength या निर्दिष्ट extension पर proof strength अभिप्रेत है।
प्रभाव परीक्षण के लिए अभिलेख में ISO 148-1:2016 या निर्दिष्ट वैकल्पिक मानक, notch का प्रकार, नमूने के आयाम, परीक्षण तापमान, व्यक्तिगत absorbed-energy values और विनिर्देशन द्वारा अपेक्षित lateral expansion या fracture observations की पहचान होनी चाहिए। ISO 148-1:2016 absorbed impact energy निर्धारित करने के लिए Charpy V-notch और U-notch pendulum testing को शामिल करता है (International Organization for Standardization, 2016)। केवल औसत मान देने से किसी एक कम व्यक्तिगत मान की जानकारी छिप सकती है।
कठोरता अभिलेखों में scale, force, indenter, machine type, परीक्षण स्थान और व्यक्तिगत readings दर्ज होनी चाहिए। ISO 6506-1:2014 धात्विक सामग्रियों के लिए Brinell विधि निर्दिष्ट करता है और fixed-location तथा portable machines पर लागू होता है (International Organization for Standardization, 2014)। HBW, परीक्षण स्थितियों और विधि के बिना रिपोर्ट की गई “180 hardness” का स्पष्ट अर्थ नहीं होता। परिवर्तित tensile strength या hardness मान को converted के रूप में चिह्नित किया जाना चाहिए। ISO 18265:2013 चेतावनी देता है कि conversion उचित मानक परीक्षण विधि से प्राप्त परिणामों का स्थान नहीं लेते (International Organization for Standardization, 2013)।
रिपोर्ट में नमूने की पहचान, sampling location, orientation, dimensions, surface preparation और test conditions भी दर्शाए जाने चाहिए। ऑपरेटर या प्रयोगशाला, परीक्षण की तारीख, उपकरण की पहचान, जहाँ प्रासंगिक हो वहाँ calibration status, तथा परिणाम को प्रभावित कर सकने वाली किसी भी पर्यावरणीय या मशीन-संबंधी स्थिति को शामिल करें। वेल्डिंग के लिए वेल्ड, joint, procedure qualification record, welder, consumable, examination method और examination extent की पहचान करें। AWS D1.1/D1.1M:2025-AMD1 structural-steel welding requirements को procedure और welder qualification, fabrication, inspection तथा weld acceptance criteria से जोड़ता है (American Welding Society, 2025)।
heat, lot और specimen से परिणामों को जोड़ना
Traceability वह श्रृंखला है जो किसी रिपोर्ट किए गए मान को उस इस्पात से जोड़ती है जिससे नमूना लिया गया था। यह श्रृंखला सामान्यतः manufacturer, cast या heat number, product lot, delivery document तथा piece या coil identification से शुरू होती है। इसके बाद यह sampling record, specimen number, test machine, raw data, report और final disposition से होकर आगे बढ़ती है। यदि कोई भी कड़ी अनुपस्थित हो, तो परिणाम उसी ग्रेड के इस्पात का वर्णन कर सकता है, लेकिन आपूर्ति किए गए इस्पात का नहीं।
ISO 377:2017 sections, bars, rod, flat products और tubular products के mechanical testing के लिए samples और test pieces की identification, location और preparation से संबंधित है (International Organization for Standardization, 2017)। इसका महत्व व्यावहारिक है: sampling location और orientation परीक्षण की परिभाषा का हिस्सा हैं। प्लेट से लिया गया transverse tensile specimen उसी heat से लिए गए longitudinal specimen का विकल्प नहीं है। through-thickness sample, surface sample, weld-metal specimen और heat-affected-zone specimen अलग-अलग प्रश्नों का उत्तर देते हैं।
रिपोर्ट में यह बताया जाना चाहिए कि sampling random थी, lot के आधार पर निर्दिष्ट थी, किसी end से ली गई थी या उत्पाद के किसी विशेष स्थान से चुनी गई थी। प्लेट और strip के लिए, जब विनिर्देशन में अपेक्षित हो, rolling direction तथा edge या surface से दूरी दर्ज करें। Pipe के लिए pipe number, seam या seamless condition और यह पहचानें कि specimen pipe body, weld या heat-affected zone से आया था। Impact specimens के लिए notch orientation और position दर्ज करें। Specimen labels को photographs, machining records तथा मूल sample या retained material से संबद्ध बनाए रखा जाना चाहिए।
किसी heat को शामिल करने वाला प्रमाणपत्र कई pieces के लिए तभी सहायक हो सकता है जब लागू विनिर्देशन ऐसी sampling basis की अनुमति देता हो और lot boundaries का दस्तावेजीकरण किया गया हो। ऐसा mill certificate जिसमें पूरी shipment के लिए एक tensile result दिया गया हो, लेकिन heat number या lot definition न दी गई हो, यह प्रदर्शित नहीं कर सकता कि प्रत्येक delivered piece परीक्षण की गई population से संबंधित है। API Specification 5L की purchasing guidance भी manufacturing, testing, inspection और acceptance requirements को ऐसे मदों के रूप में मानती है जिन्हें steel pipe के लिए निर्दिष्ट किया जाना आवश्यक है (American Petroleum Institute, 2013)।
Nondestructive examination में भी यही अनुशासन आवश्यक है। रिपोर्ट में examination method, procedure, examined surface या weld, extent, equipment, calibration checks, indications, evaluation level और acceptance clause की पहचान होनी चाहिए। AISC visual, dye-penetrant, magnetic-particle, radiographic और ultrasonic examination को सामान्य विधियों के रूप में पहचानता है तथा weld inspection methods और acceptance criteria के लिए AWS D1.1/D1.1M Clause 8 का संदर्भ देता है (American Institute of Steel Construction, 2024)। “UT passed” पर्याप्त अभिलेख नहीं है।
विचलनों और अनसुलझे डेटा की समीक्षा
ऑडिटर को omissions और departures को लिपिकीय विवरण नहीं, बल्कि तकनीकी मुद्दों के रूप में देखना चाहिए। समीक्षा में रिपोर्ट की तुलना purchase order, material specification, drawing, inspection and test plan तथा approved deviations से की जानी चाहिए। आवश्यक grade, product form, dimensions, test frequency, specimen orientation, method edition, test temperature, acceptance limits और retest rules की पुष्टि करें।
किसी deviation में original requirement, actual condition, reason, प्रभावित heat या lot, technical assessment और approving authority की पहचान होनी चाहिए। उदाहरण के लिए, ISO 6892-1:2019 के स्थान पर किसी अन्य tensile procedure का उपयोग strain rate, extensometer use या reported yield properties को प्रभावित कर सकता है। इसके लिए documented technical acceptance आवश्यक है; “equivalent method” का उपयोग किया गया—ऐसी अस्पष्ट टिप्पणी पर्याप्त नहीं है।
अनसुलझे डेटा को स्पष्ट रूप से अनसुलझी स्थिति में ही रखा जाना चाहिए। Missing specimen orientation, अस्पष्ट heat numbers, अनुपस्थित calibration evidence, परस्पर-विरोधी dimensions और केवल averages के रूप में रिपोर्ट किए गए results को तब तक hold पर रखा जाना चाहिए जब तक उन्हें सुधारा न जाए या औपचारिक रूप से disposition न किया जाए। Missing result को assumed pass में परिवर्तित न करें। Retest को original result न मानें; first failure, अनुमत retest basis, नए specimen की identity और लागू किए गए final rule को दर्ज करें।
Disposition में यह स्पष्ट होना चाहिए कि material accepted, rejected, reworked, downgraded, segregated है या accepted by concession। उस व्यक्ति या organization का नाम दिया जाना चाहिए जिसने निर्णय को अधिकृत किया है, और supporting records की पहचान की जानी चाहिए। यह अंतिम कड़ी महत्वपूर्ण है: test data दर्शाता है कि laboratory में क्या हुआ, जबकि disposition दर्शाता है कि responsible specification या contract ने उस साक्ष्य के साथ कैसा व्यवहार किया।
इस्पात परीक्षण स्वीकृति में सामान्य त्रुटियाँ
इस्पात परीक्षण की स्वीकृति सबसे अधिक परीक्षण मशीन में नहीं, बल्कि दस्तावेज़ों के बीच के संबंध में विफल होती है। सही ढंग से किया गया तन्यता परीक्षण भी गलत निर्णय का आधार बन सकता है, यदि नमूना गलत स्थान से लिया गया हो, रिपोर्ट में कोई आवश्यक गुण दर्ज न किया गया हो, या परिणाम की तुलना किसी अन्य उत्पाद विनिर्देशन की सीमा से की गई हो। स्वीकृति एक शृंखला है: सामग्री पदनाम, उत्पाद रूप, संस्करण, नमूना-ग्रहण निर्देश, परीक्षण विधि, रिपोर्ट किया गया गुण और मानदंड—इन सभी में परस्पर सामंजस्य होना चाहिए।
गलत संस्करण या अपूर्ण पदनाम का उपयोग
किसी मानक संख्या के साथ उसका संस्करण न दिया गया हो, तो वह पूर्ण निर्देश नहीं है। “ASTM A370” प्रक्रियाओं के एक परिवार की पहचान करता है, जबकि ASTM A370-26 उद्धृत 2026 संस्करण है। संस्करणों के बीच के अंतर शब्दावली, नमूना-आकार, मशीन सत्यापन, रिपोर्टिंग या संदर्भित प्रक्रियाओं को प्रभावित कर सकते हैं। यही समस्या तब भी होती है जब कोई रिपोर्ट “ISO 6892” लिखती है, लेकिन ISO 6892-1:2019 और लागू परीक्षण परिस्थितियों की पहचान नहीं करती।
पदनाम का विवरण भी उतना ही महत्वपूर्ण है। “A572” से आवश्यक ग्रेड, मोटाई-सीमा, उत्पाद रूप या अनुपूरक आवश्यकताओं की पहचान नहीं होती; ASTM A572 Grade 50, उसी विनिर्देशन के किसी अन्य ग्रेड की तुलना में, स्वीकृति-संदर्भ के रूप में भौतिक रूप से अलग है। इसी प्रकार, केवल “API 5L” लिखी पाइप रिपोर्ट में उत्पाद ग्रेड, आपूर्ति अवस्था, निर्माण मार्ग, परीक्षण आवश्यकताएँ और निरीक्षण प्रावधान अनिर्धारित रह जाते हैं। API Specification 5L की खरीद संबंधी मार्गदर्शिका निर्माण, परीक्षण, निरीक्षण और स्वीकृति आवश्यकताओं को ऐसी मदों के रूप में मानती है जिन्हें अनुमान पर छोड़ने के बजाय स्पष्ट रूप से निर्दिष्ट किया जाना चाहिए (American Petroleum Institute, 2013)।
पहला सुधार दस्तावेज़ी होना चाहिए। जिस रूप में पदनाम लागू किया गया है, उसी रूप में उसका पूर्ण विवरण दर्ज करें: मानक, संस्करण, ग्रेड या वर्ग, उत्पाद रूप, मोटाई या व्यास-सीमा, आपूर्ति अवस्था, अनुपूरक आवश्यकता और खरीद-आदेश का संशोधन। इसके बाद सत्यापित करें कि प्रयोगशाला रिपोर्ट में उसी संस्करण या स्पष्ट रूप से अनुमत किसी वैकल्पिक संस्करण का उल्लेख है। किसी पुराने मानक संख्या को केवल उसके आवरण पर नई मानक संख्या लिखकर वर्तमान नहीं बनाया जा सकता।
सही ढंग से उद्धृत विधि के पीछे नमूना-ग्रहण संबंधी त्रुटियाँ छिपी हो सकती हैं। ISO 377:2017 इस्पात सेक्शनों, बार, रॉड, चपटे उत्पादों और नलिकाकार उत्पादों के लिए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थान और तैयारी को नियंत्रित करता है (International Organization for Standardization, 2017)। मोटाई के मध्य से लिया गया अनुदैर्ध्य नमूना अपने-आप सतह के निकट काटे गए अनुप्रस्थ नमूने के समतुल्य नहीं होता। इसी प्रकार, उत्पाद के सिरे से लिया गया नमूना, वेल्ड कूपन और उत्पादन का वास्तविक भाग परस्पर विनिमेय नहीं होते। परिणामों की तुलना करने से पहले रिपोर्ट में हीट, लॉट, उत्पाद का स्थान, अभिविन्यास और नमूने के आयामों की पहचान होनी चाहिए।
परीक्षण विधि को सामग्री विनिर्देशन समझना
परीक्षण विधि यह बताती है कि किसी गुण को कैसे मापा जाए। वह अपने-आप यह स्थापित नहीं करती कि सामग्री उत्तीर्ण है या नहीं।
ASTM A370-26 इस्पात, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तन्यता, मोड़, कठोरता और प्रभाव परीक्षण की प्रक्रियाएँ परिभाषित करता है, जबकि स्वीकृति को लागू उत्पाद विनिर्देशन या खरीद अनुबंध पर छोड़ता है (ASTM International, 2026)। ISO 6892-1:2019 कमरे के तापमान पर धात्विक सामग्रियों के तन्यता परीक्षण तथा निर्धारित किए जा सकने वाले यांत्रिक गुणों को निर्दिष्ट करता है (International Organization for Standardization, 2019)। इनमें से कोई भी संदर्भ अकेले प्रत्येक इस्पात ग्रेड के लिए न्यूनतम पराभव शक्ति, तन्य शक्ति, बढ़ाव या क्षेत्रफल में कमी की आवश्यकता निर्धारित नहीं करता।
यही अंतर प्रभाव और कठोरता परीक्षण पर भी लागू होता है। ISO 148-1:2016 अवशोषित प्रभाव ऊर्जा निर्धारित करने के लिए Charpy V-notch और U-notch पेंडुलम प्रभाव परीक्षण निर्दिष्ट करता है (International Organization for Standardization, 2016)। यह तय नहीं करता कि किसी विशेष इस्पात को −20 °C पर 27 J प्राप्त करना आवश्यक है, तीन परिणामों का औसत लागू होगा, या अनुबंध में कोई अन्य मान दिया गया है। ISO 6506-1:2014 Brinell कठोरता विधि निर्दिष्ट करता है, जिसमें स्थिर-स्थान और पोर्टेबल मशीनें शामिल हैं, लेकिन मापा गया HBW मान तभी स्वीकृति-परिणाम बनता है जब लागू सामग्री विनिर्देशन कठोरता की सीमा निर्धारित करता हो या कठोरता को संबंधित नियंत्रण के रूप में स्वीकार करता हो (International Organization for Standardization, 2014)।
एक बार-बार होने वाली त्रुटि है कि उत्पाद विनिर्देशन की जाँच किए बिना तन्यता परिणाम स्वीकार कर लिया जाता है। “Yield strength: 355 MPa” एक मापन है, स्वीकृति का कथन नहीं। समीक्षक को पूछना चाहिए कि पराभव की कौन-सी परिभाषा उपयोग की गई थी, आवश्यक गुण पराभव शक्ति है या proof strength, क्या मान रिपोर्ट की गई मोटाई पर लागू होता है, और क्या विनिर्देशन में बढ़ाव, प्रभाव ऊर्जा, मोड़ प्रदर्शन या अतिरिक्त परीक्षण आवश्यक हैं। कोई परिणाम एक गुण की आवश्यकता पूरी करते हुए दूसरे में विफल हो सकता है।
इसलिए सुधारात्मक समीक्षा में प्रयोगशाला विधि को स्वीकृति-धारा के साथ-साथ रखा जाना चाहिए। नमूने के अभिविन्यास और आयाम, गेज लंबाई, तापमान, जहाँ प्रासंगिक हो वहाँ विकृति-दर, गुण की परिभाषा, इकाइयाँ तथा सटीक न्यूनतम या अधिकतम मान की पुष्टि करें। यदि उत्पाद विनिर्देशन और खरीद अनुबंध में अंतर हो, तो निर्दिष्ट अभियंत्रण या संविदात्मक प्राधिकरण के माध्यम से विरोधाभास का समाधान करें; स्वीकृति देने वाला मान चुनने के लिए मनमाने ढंग से किसी एक सीमा का चयन न करें।
वेल्ड संबंधी आवश्यकताओं को मूल धातु संबंधी आवश्यकताओं से अलग रखा जाना चाहिए। AWS D1.1/D1.1M:2025-AMD1 संरचनात्मक-इस्पात वेल्डिंग को संबोधित करता है, जिसमें वेल्डिंग-प्रक्रिया और वेल्डर योग्यता, निर्माण, निरीक्षण विधियाँ तथा वेल्ड स्वीकृति मानदंड शामिल हैं (American Welding Society, 2025)। वेल्ड की असंततता की सीमा बिना वेल्ड वाली प्लेट पर लागू नहीं की जा सकती, और मूल धातु की तन्यता आवश्यकता किसी आवश्यक वेल्ड-प्रक्रिया योग्यता या वेल्ड परीक्षण का स्थान नहीं ले सकती। सामग्रियाँ, स्थान और विफलता-प्रकार अलग-अलग होते हैं।
अर्हतारहित रूपांतरण से प्रत्यक्ष परीक्षण का प्रतिस्थापन
नियंत्रित तुलना के लिए कठोरता रूपांतरण उपयोगी है, लेकिन यह प्रत्यक्ष तन्यता मापन नहीं है। ISO 18265:2013 कठोरता पैमानों के बीच रूपांतरण तथा निर्दिष्ट धात्विक सामग्रियों के लिए तन्य शक्ति के अनुमान प्रदान करता है। इनमें बिना मिश्रधातु वाले और निम्न-मिश्रधातु इस्पात, ढलवाँ इस्पात और औज़ार इस्पात शामिल हैं। यह चेतावनी भी देता है कि रूपांतरित मान उचित मानक परीक्षण विधि से प्राप्त परिणामों का स्थान नहीं लेते (International Organization for Standardization, 2013)।
यह चेतावनी स्वीकृति संबंधी निर्णयों पर लागू होनी चाहिए। Brinell परिणाम को अनुमानित तन्य शक्ति में रूपांतरित करने पर मिश्रधातु संरचना, सूक्ष्मसंरचना, ऊष्मा उपचार, सेक्शन का आकार, सतह की अवस्था और स्वयं कठोरता पैमाने का प्रभाव पड़ सकता है। कोई रूपांतरण तालिका बढ़ाव, पराभव व्यवहार, नॉच दृढ़ता या वेल्ड प्रदर्शन स्थापित नहीं कर सकती। वह अनुपस्थित तन्यता नमूने की कमी भी दूर नहीं कर सकती।
अनुरूपता समीक्षा अनुक्रम
- 1 पदार्थ पदनाम, ग्रेड, उत्पाद का रूप, ताप या बैच, मोटाई और मानक संस्करण का क्रय आवश्यकता से मिलान करें।
- 2 नमूना स्थान, अभिविन्यास, आयाम, तैयारी और अनुरेखणीयता की पुष्टि करें।
- 3 परीक्षण विधि को स्वीकृति खंड से अलग रखें।
- 4 हर आवश्यक गुण और मोटाई या तापमान पर निर्भर सही सीमा की जाँच करें।
- 5 पुनःपरीक्षण की पात्रता की समीक्षा करें और मूल परिणाम सुरक्षित रखें।
- 6 वेल्ड मानदंड केवल पहचाने गए वेल्ड, ताप-प्रभावित क्षेत्र या अर्हता अभिलेख पर लागू करें।
- 7 अंतिम निपटान और उसका तकनीकी आधार दर्ज करें।
अंतिम जाँच-सूची सरल है, लेकिन इसे क्रम से लागू किया जाना चाहिए:
1. सामग्री पदनाम, ग्रेड, उत्पाद रूप, हीट या लॉट, मोटाई और मानक संस्करण का खरीद आवश्यकता से मिलान करें। 2. लागू नमूना-ग्रहण मानक के अंतर्गत नमूने का स्थान, अभिविन्यास, आयाम, तैयारी और अनुरेखणीयता की पुष्टि करें। 3. परीक्षण विधि को स्वीकृति-धारा से अलग रखें; ASTM A370-26, ISO 6892-1:2019, ISO 148-1:2016 या ISO 6506-1:2014 को अपने-आप में सामग्री विनिर्देशन न मानें। 4. केवल तन्य शक्ति ही नहीं, प्रत्येक आवश्यक गुण की जाँच करें और उसकी तुलना सही मोटाई- या तापमान-निर्भर सीमा से करें। 5. अलग-अलग स्थानों से लिए गए नमूनों की तुलना इस प्रकार न करें मानो वे समतुल्य हों। 6. कठोरता रूपांतरण को अनुमान मानें, जब तक लागू विनिर्देशन स्पष्ट रूप से इसकी अनुमति न देता हो; जहाँ प्रत्यक्ष परीक्षण आवश्यक हो, वहाँ प्रत्यक्ष परीक्षण आवश्यक ही रहेगा। 7. वेल्ड मानदंड केवल उस वेल्ड, ऊष्मा-प्रभावित क्षेत्र या योग्यता अभिलेख पर लागू करें जिसकी पहचान लागू वेल्डिंग कोड में की गई हो। 8. यह न मानें कि दृश्य, dye-penetrant, magnetic-particle, radiographic या ultrasonic परीक्षण से थोक यांत्रिक गुण सिद्ध हो जाते हैं। AISC इन्हें अविनाशी परीक्षण विधियों के रूप में पहचानता है और वेल्ड निरीक्षण विधियों तथा स्वीकृति मानदंड के लिए AWS D1.1/D1.1M की धारा 8 की ओर संकेत करता है (American Institute of Steel Construction, 2024)। NDE निर्दिष्ट असंततताओं का पता लगा सकता है; यह पूरे इस्पात में तन्य शक्ति, पराभव शक्ति या Charpy ऊर्जा स्थापित नहीं करता।
तकनीकी रूप से सही संख्यात्मक परिणाम अनुरूपता स्थापित नहीं करता, जब तक उसकी पदार्थ पहचान, परीक्षण-नमूना, विधि और स्वीकृति मानदंड के बीच संबंध बना न रहे। Strong evidence
स्वीकृति तभी बचाव योग्य होती है जब प्रत्येक परिणाम का संबंध सही सामग्री, नमूने, विधि और मानदंड से स्थापित हो। इससे कम कुछ भी वैध निर्णय के बिना केवल एक संख्या है।
इस्पात अनुरूपता के लिए व्यावहारिक निर्णय-क्रम
इस्पात की अनुरूपता केवल किसी सामग्री प्रमाणपत्र के साथ परीक्षण रिपोर्ट संलग्न करने और न्यूनतम सीमा से अधिक कोई संख्या प्राप्त कर लेने से स्थापित नहीं होती। परिणाम तभी सार्थक होता है जब चार बातें एक-दूसरे से मेल खाएँ: पहचाना गया इस्पात, उत्पाद का रूप, नमूना और परीक्षण प्रक्रिया, तथा आदेश पर लागू स्वीकृति-खंड। प्लेट के लिए प्राप्त तनन परिणाम अपने-आप पाइप के अनुपालन को सिद्ध नहीं कर सकता, और कठोरता-रूपांतरण उस तनन परीक्षण का स्थान नहीं ले सकता जिसकी विनिर्देश में अपेक्षा की गई है।
व्यावहारिक क्रम सामग्री की पहचान से शुरू होकर दस्तावेजीकृत अनुरूपता-निर्णय पर समाप्त होता है।
लागू दस्तावेज़ की पहचान करें
सबसे पहले, जैसा उत्पाद आपूर्ति किया गया है, उसके ग्रेड और उत्पाद-रूप की सटीक पहचान करें। पदनाम, हीट या कास्ट संख्या, आयाम, आपूर्ति-अवस्था और, जहाँ लागू दस्तावेज़ में अपेक्षित हो, निर्माण-विधि दर्ज करें। “ऑस्टेनिटिक स्टेनलेस स्टील” पर्याप्त पहचान नहीं है; अभिलेख में ASTM A240 Type 304 plate, ASTM A106 Grade B pipe, या ASTM A572 Grade 50 structural plate जैसे विशिष्ट पदनाम का उल्लेख होना चाहिए। प्लेट, बार, ट्यूब, फोर्जिंग या वेल्डेड पाइप के रूप में आपूर्ति किए जाने पर उसी नाममात्र ग्रेड की आवश्यकताएँ अलग हो सकती हैं।
इसके बाद नियंत्रक दस्तावेज़ों का क्रम स्थापित करें। उत्पाद-विनिर्देश सामान्यतः रासायनिक, यांत्रिक, आयामी और निरीक्षण संबंधी आवश्यकताएँ निर्धारित करता है, लेकिन क्रय आदेश, परियोजना-विनिर्देश, ड्रॉइंग, लागू निर्माण-संहिता या स्वीकृत विचलन अतिरिक्त शर्तें जोड़ सकते हैं। उदाहरण के लिए, API Specification 5L पाइपलाइन परिवहन प्रणालियों के लिए इस्पात पाइप से संबंधित है और अपेक्षा करता है कि क्रय दस्तावेज़ लागू निर्माण, परीक्षण, निरीक्षण और स्वीकृति आवश्यकताओं की पहचान करें (American Petroleum Institute, 2013)। संरचनात्मक वेल्डेड निर्माणों के लिए AWS D1.1/D1.1M:2025-AMD1 वेल्डिंग प्रक्रिया और वेल्डर अर्हता, निर्माण, निरीक्षण विधियों तथा वेल्ड स्वीकृति मानदंडों को शामिल करता है (American Welding Society, 2025)।
ASTM A370-26 को केवल इसलिए स्वीकृति-विनिर्देश न मानें कि वह किसी रिपोर्ट में उल्लिखित है। ASTM A370-26 इस्पात, स्टेनलेस स्टील और संबंधित मिश्रधातु उत्पादों के तनन, मोड़, कठोरता और आघात परीक्षण की प्रक्रियाएँ निर्धारित करता है। स्वीकृति का निर्णय लागू उत्पाद-विनिर्देश या क्रय अनुबंध पर छोड़ दिया जाता है (ASTM International, 2026)। इसलिए, “tested to ASTM A370” केवल प्रक्रिया-ढाँचे की पहचान करता है; इससे अपने-आप यह स्थापित नहीं होता कि कोई प्लेट, बार या पाइप अनुरूप है।
लागू दस्तावेज़ में अपेक्षित गुणों की भी पहचान होनी चाहिए। किसी विनिर्देश में उपज-शक्ति, तनन-शक्ति, दीर्घीकरण, क्षेत्रफल-संकुचन, मोड़-प्रदर्शन, Charpy अवशोषित ऊर्जा, कठोरता या इनमें से किसी संयोजन की आवश्यकता हो सकती है। लागू दस्तावेज़ द्वारा अपेक्षित न किया गया परिणाम उपयोगी जानकारी दे सकता है, लेकिन वह किसी अनुपस्थित आवश्यक परिणाम का स्थान नहीं ले सकता।
नमूना-ग्रहण और विधि-अनुपालन सत्यापित करें
आवश्यकता ज्ञात हो जाने के बाद जाँच करें कि नमूना किस प्रकार लिया गया था। ISO 377:2017 इस्पात सेक्शन, बार, रॉड, फ्लैट उत्पादों और ट्यूबलर उत्पादों के यांत्रिक परीक्षण के लिए नमूनों और परीक्षण-टुकड़ों की पहचान, स्थान और तैयारी निर्दिष्ट करता है (International Organization for Standardization, 2017)। यह महत्वपूर्ण है, क्योंकि अभिविन्यास, सतह से दूरी, उत्पाद की मोटाई, वेल्ड का स्थान और हीट की पहचान रिपोर्ट किए गए गुण को प्रभावित कर सकते हैं। गलत टुकड़े पर सही ढंग से किया गया परीक्षण फिर भी गलत साक्ष्य होता है।
रिपोर्ट में प्रत्येक परीक्षण-टुकड़े को उस हीट, लॉट, प्लेट, पाइप या वेल्ड से जोड़ा जाना चाहिए जिसका वह प्रतिनिधित्व करता है। नमूना-ग्रहण की आवृत्ति और स्थान की पुष्टि उत्पाद-विनिर्देश के आधार पर करें; यह न मानें कि एक परीक्षण-टुकड़ा पूरी खेप की प्रत्येक वस्तु का प्रतिनिधित्व करता है। वेल्डेड निर्माण के लिए निर्धारित करें कि परीक्षण आधार धातु, वेल्ड धातु या ऊष्मा-प्रभावित क्षेत्र से संबंधित है। अविनाशी परीक्षण अलग विषय है: दृश्य, डाई-पेनेट्रेंट, चुंबकीय-कण, रेडियोग्राफिक और अल्ट्रासोनिक परीक्षण असंततताओं का पता लगाते या उनका आकलन करते हैं, जबकि तनन और आघात परीक्षण यांत्रिक व्यवहार को मापते हैं। दृश्य निरीक्षण का परिणाम आवश्यक तनन परिणाम का स्थान नहीं ले सकता।
इसके बाद वास्तविक परीक्षण-विधि और उसके संस्करण की पुष्टि करें। ISO 6892-1:2019 कमरे के तापमान पर धात्विक पदार्थों के तनन परीक्षण और निर्धारित किए जा सकने वाले यांत्रिक गुणों को निर्दिष्ट करता है (International Organization for Standardization, 2019)। रिपोर्ट में परीक्षण-टुकड़े का प्रकार, आयाम या गेज लंबाई, अभिविन्यास, तापमान तथा प्रासंगिक मशीन या नियंत्रण स्थितियाँ दर्शाई जानी चाहिए। ये विवरण इस बात को प्रभावित करते हैं कि दीर्घीकरण, उपज-शक्ति और तनन-शक्ति की तुलना उत्पाद-विनिर्देश की सीमाओं से की जा सकती है या नहीं।
आघात परीक्षण के लिए ISO 148-1:2016 अवशोषित आघात ऊर्जा निर्धारित करने हेतु Charpy V-नॉच और U-नॉच पेंडुलम परीक्षण निर्दिष्ट करता है (International Organization for Standardization, 2016)। नॉच का प्रकार, परीक्षण-टुकड़े के आयाम, परीक्षण तापमान और व्यक्तिगत रीडिंग की जाँच की जानी चाहिए। कमरे के तापमान पर प्राप्त Charpy मान की तुलना −20 °C पर निर्धारित आवश्यकता से नहीं की जा सकती।
कठोरता के लिए भी यही अनुशासन आवश्यक है। ISO 6506-1:2014 धात्विक पदार्थों के लिए Brinell विधि निर्दिष्ट करता है, जिसमें स्थिर-स्थान और पोर्टेबल मशीनें शामिल हैं (International Organization for Standardization, 2014)। इंडेंटर का प्रकार, बल, धारण-अवधि, सतह की स्थिति और परीक्षण-स्थान की जाँच करें। ISO 18265:2013 निर्दिष्ट धात्विक पदार्थों के लिए कठोरता-रूपांतरण और तनन-शक्ति के अनुमान प्रदान करता है, लेकिन चेतावनी देता है कि रूपांतरित मान उचित मानक परीक्षण-विधि से प्राप्त परिणामों का स्थान नहीं लेते (International Organization for Standardization, 2013)। इसलिए, रूपांतरित Brinell मान तनन-शक्ति की आवश्यकता को तब तक पूरा नहीं कर सकता जब तक लागू दस्तावेज़ स्पष्ट रूप से उस पद्धति की अनुमति न देता हो।
परिणामों की तुलना सही स्वीकृति-खंड से करें
प्रत्येक आवश्यक व्यक्तिगत परिणाम की तुलना ठीक उसी स्वीकृति-खंड से करें, न कि कहीं और दी गई किसी सामान्य सारणी से। खंड में न्यूनतम उपज-शक्ति और तनन-शक्ति, गेज लंबाई से संबद्ध न्यूनतम दीर्घीकरण, अधिकतम कठोरता, न्यूनतम औसत आघात ऊर्जा, न्यूनतम व्यक्तिगत आघात मान, या अनुमत आयामी और असंततता सीमाएँ निर्धारित हो सकती हैं। इकाइयाँ और तापमान तुलना का हिस्सा हैं। राउंडिंग के नियम भी इसी प्रकार महत्वपूर्ण हैं।
औसत स्वीकार करने से पहले वास्तविक रीडिंग की समीक्षा करें। यदि Charpy आवश्यकता में औसत और व्यक्तिगत न्यूनतम—दोनों निर्धारित हों, तो तीन मान औसत की सीमा में आ सकते हैं, जबकि उनमें से एक व्यक्तिगत सीमा में विफल हो सकता है। यदि दीर्घीकरण उस गेज लंबाई का उपयोग करके रिपोर्ट किया गया है जो विनिर्देश में अपेक्षित गेज लंबाई से भिन्न है, तो संख्यात्मक मान की प्रत्यक्ष तुलना नहीं की जा सकती। यही सावधानी उपज-शक्ति पर भी लागू होती है, जब रिपोर्ट में यह न बताया गया हो कि परिणाम उपज-बिंदु पर आधारित है या निर्दिष्ट प्रूफ-शक्ति विधि पर।
किसी भी विफल मान के लिए पुनःपरीक्षण स्वतः उपलब्ध उपचार नहीं है। लागू उत्पाद-विनिर्देश अतिरिक्त परीक्षण-टुकड़ों की अनुमति तब दे सकता है जब कोई परीक्षण अमान्य हो, परीक्षण-टुकड़ा अनुमत स्थान के बाहर टूटे, या कोई परिभाषित पुनःपरीक्षण नियम लागू हो। इसमें उसी हीट या लॉट से परीक्षण करने की आवश्यकता हो सकती है और यह भी निर्धारित हो सकता है कि प्रतिस्थापन परिणामों का मूल्यांकन कैसे किया जाए। प्रयोगशाला केवल अधिक अनुकूल दूसरा परिणाम प्रस्तुत करके पहले परिणाम को मिटा नहीं सकती। मूल परिणाम, पुनःपरीक्षण का कारण, प्राधिकरण, प्रतिस्थापन परीक्षण-टुकड़े और लागू किए गए अंतिम नियम अभिलेख में बने रहने चाहिए।
वेल्ड के लिए संकेतों की तुलना लागू स्वीकृति-सारणी और परीक्षण-विधि से करें। AISC सामान्य NDE विधियों की पहचान करता है और वेल्ड निरीक्षण विधियों तथा स्वीकृति मानदंडों के लिए AWS D1.1/D1.1M के Clause 8 की ओर संकेत करता है (American Institute of Steel Construction, 2024)। लागू खंड दरार-जैसे संकेतों, अपूर्ण संलयन, रंध्रता, अंडरकट तथा आकार या स्थान की सीमाओं के बीच भेद कर सकता है। “Ultrasonically tested” तब तक अनुरूपता-निर्णय नहीं है, जब तक संकेत का आकलन निर्दिष्ट स्वीकृति मानदंडों के अंतर्गत न किया जाए।
इसलिए अनुशासित कार्यप्रवाह यह है: ग्रेड और उत्पाद-रूप की पहचान करें; लागू विनिर्देश, संहिता या अनुबंध स्थापित करें; ISO 377:2017 या निर्दिष्ट प्रक्रिया के अनुसार नमूना-ग्रहण की पुष्टि करें; आवश्यक ASTM या ISO विधि चुनें; परीक्षण-टुकड़े की पहचान, अभिविन्यास, आयाम और परीक्षण स्थितियों को सत्यापित करें; व्यक्तिगत परिणामों और सहायक दस्तावेज़ों की समीक्षा करें; तथा लागू नियमों के अंतर्गत अनुरूपता, पुनःपरीक्षण की पात्रता या अननुरूपता निर्धारित करें। यह क्रम किसी वैध संख्या को अमान्य साक्ष्य के रूप में उपयोग किए जाने से रोकता है।
संदर्भ
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html