




Что в действительности устанавливают методы испытаний стали
Испытания стали не являются единовременным мероприятием с результатом «годно» или «не годно». Это взаимосвязанная цепочка: идентификация материала, выбор образца и обеспечение его прослеживаемости, подготовка испытуемого образца, применение установленной методики измерений, оформление результата, его интерпретация в соответствии с действующим нормативным требованием и принятие решения о дальнейшем статусе продукции. Значение результата испытания на растяжение нельзя оценивать изолированно, если образец был взят не из того места, температура испытания была неправильной или предельное значение приемки относилось к другой спецификации на продукцию.
Это различие имеет значение, поскольку одна и та же марка может выпускаться в различных формах продукции, диапазонах толщины, состояниях после термической обработки и категориях эксплуатации. Для листа, прутка, трубы, поковки и сварной конструкции могут требоваться различные места отбора проб, геометрия образцов, периодичность испытаний и предельные значения приемки. Поэтому утверждение «сталь выдержала испытание на растяжение» является неполным. Содержательное утверждение должно указывать спецификацию на продукцию, плавку или партию, образец, метод, измеренное свойство и применимое предельное значение.
Метод испытания и критерий приемки
Метод испытания устанавливает порядок проведения измерения. Сам по себе он автоматически не определяет, является ли измеренный результат приемлемым.
ASTM A370-26 охватывает испытания на растяжение, изгиб, твердость и удар, тогда как приемка определяется применимой спецификацией на продукцию или договором поставки. Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.ASTM A370-26 иллюстрирует это разделение. Данный стандарт охватывает методики испытаний стали, нержавеющей стали и соответствующих легированных изделий на растяжение, изгиб, твердость и ударный изгиб. Он регламентирует такие вопросы, как подготовка образцов, проведение испытаний, расчеты и оформление результатов. ASTM A370-26 также четко устанавливает, что приемка определяется применимой спецификацией на продукцию или договором поставки, а не только методом испытания (ASTM International, 2026).
Три термина, которые нельзя путать
- Метод
- Как измеряется и рассчитывается свойство.
- Критерий
- Минимальное, максимальное, интервальное или категориальное требование.
- Решение
- Решение о приемке, повторном испытании, ремонте, дополнительной оценке, понижении категории или браковке.
Различие можно кратко сформулировать следующим образом:
- Метод: Как измеряется предел текучести и как рассчитывается результат?
- Критерий: Какой минимальный предел текучести, максимальная твердость, характеристики при изгибе или энергия удара требуются?
- Решение о статусе продукции: Соответствует ли испытанная продукция требованиям, требуется ли повторное испытание в соответствии с разрешенными правилами, должна ли она быть отремонтирована или подвергнута дополнительной оценке либо подлежит браковке?
| Заявленный результат | Возможное требование | Значение |
|---|---|---|
| Предел текучести 355 MPa | Минимум 345 MPa | Может соответствовать данной марке и условию по толщине |
| Предел текучести 355 MPa | Иное требование к продукции или термической обработке | Может потребоваться иное решение |
| Предел текучести 355 MPa | Не выявлена спецификация на продукцию | Не может служить основанием для решения о соответствии или несоответствии |
Испытательная лаборатория может правильно провести испытание на растяжение и сообщить предел текучести 355 MPa. Это число само по себе не означает автоматически ни несоответствие, ни соответствие. Одна спецификация может требовать для определенной марки и толщины минимальное значение 345 MPa; для другой продукции, другого состояния после термической обработки или другого договорного условия может требоваться иное значение. Один и тот же числовой результат может привести к различным решениям о статусе продукции.
Метод также регулирует детали, способные изменить результат. ISO 6892-1:2019 устанавливает требования к испытаниям металлических материалов на растяжение при комнатной температуре и определяет механические свойства, которые могут быть установлены, включая свойства, получаемые из зависимости «напряжение—деформация» (International Organization for Standardization, 2019). Однако сам по себе этот стандарт не объявляет любую сталь с измеренным пределом текучести пригодной для строительной конструкции или границы давления.
Тот же принцип применяется к испытаниям на ударный изгиб и твердость. ISO 148-1:2016 устанавливает испытания на маятниковый удар по Шарпи с V-образным и U-образным надрезом для определения поглощенной энергии удара (International Organization for Standardization, 2016). Метод устанавливает конфигурацию надреза, схему испытания и сообщаемое значение энергии; действующая спецификация устанавливает требуемую энергию, температуру испытания, ориентацию, количество образцов и порядок учета отдельных результатов и среднего значения. ISO 6506-1:2014 устанавливает метод определения твердости металлических материалов по Бринеллю, включая испытания на стационарных и переносных машинах (International Organization for Standardization, 2014). Число твердости является результатом измерения, а не универсальным сертификатом соответствия.
Свойства материала и соответствие продукции
Свойство материала Измеряемая реакция определенного испытательного образца при заданных условиях испытания, например предел текучести, твердость, относительное удлинение или поглощенная энергия удара.
Свойство материала описывает поведение образца в установленных условиях. Соответствие продукции означает, что поставленная и идентифицированная продукция удовлетворяет всем применимым требованиям.
Требования помимо механических свойств
- Химический состав Анализ сплава должен соответствовать применимой марке.
- Размеры Поставленная продукция должна соответствовать требованиям к размерам.
- Состояние поверхности Могут регламентироваться поверхностные дефекты, покрытия и подготовка поверхности.
- Внутренняя сплошность Несплошности могут требовать неразрушающего контроля.
- Прослеживаемость Продукция и испытательный образец должны сохранять связь с плавкой или партией.
- Термическая обработка Состояние поставки должно соответствовать указанному состоянию.
Эти вопросы взаимосвязаны, но не являются взаимозаменяемыми. Испытание на растяжение может установить предел текучести, временное сопротивление, удлинение и относительное сужение для испытанного образца. Само по себе оно не устанавливает химический состав, размеры, состояние поверхности, внутреннюю сплошность, качество сварного соединения, прослеживаемость или соответствие требуемому режиму термической обработки. Соответствие продукции может зависеть от всех этих характеристик.[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
Отбор проб является частью доказательной базы. ISO 377:2017 регламентирует идентификацию, расположение и подготовку проб и испытуемых образцов для механических испытаний стальных профилей, прутков, катанки, плоских изделий и трубной продукции (International Organization for Standardization, 2017). Результат, полученный на правильно изготовленном образце, взятом в требуемом месте, представляет собой не то же самое, что результат, полученный на произвольном фрагменте, вырезанном с доступной кромки. Цепочка доказательств прерывается, если образец невозможно связать с плавкой, партией, продукцией, направлением прокатки или толщиной, на которые распространяется требование.[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
Сообщаемые свойства также требуют тщательной интерпретации. Пересчет значений твердости является частым источником завышенных утверждений. ISO 18265:2013 содержит таблицы пересчета между шкалами твердости и оценки временного сопротивления для нелегированных и низколегированных сталей, литых сталей, инструментальных сталей и других металлических материалов. В стандарте предупреждается, что пересчитанные значения не заменяют результаты, полученные надлежащим стандартным методом испытания (International Organization for Standardization, 2013). Результат определения твердости по Бринеллю, пересчитанный в оценочное временное сопротивление, не является тем же доказательством, что и испытание на растяжение, выполненное по ISO 6892-1:2019 или по методу, требуемому спецификацией на продукцию.[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
Соответствие может также относиться к сварному соединению или компоненту, а не к основному металлу. AWS D1.1/D1.1M:2025-AMD1 устанавливает требования к сварке конструкционных сталей, включая квалификацию процедур сварки и сварщиков, изготовление, методы контроля и критерии приемки сварных соединений (American Welding Society, 2025). AISC относит визуальный, капиллярный, магнитопорошковый, радиографический и ультразвуковой контроль к распространенным методам неразрушающего контроля и указывает AWS D1.1/D1.1M, раздел 8, как источник методов контроля сварных соединений и критериев приемки (American Institute of Steel Construction, 2024). Обнаружение индикации не равнозначно обнаружению недопустимой несплошности; ее значение зависит от применимого метода контроля и правила приемки.
Почему определяющей является спецификация на продукцию
| Назначение документа | Примеры в статье | Типичная ответственность |
|---|---|---|
| Отбор образцов | ISO 377:2017 | Идентификация, расположение и подготовка образцов и испытательных образцов |
| Механические испытания | ASTM A370-26; ISO 6892-1:2019 | Методика испытания и заявленные свойства |
| Ударные испытания | ISO 148-1:2016 | Поглощенная энергия по Шарпи с V-образным или U-образным надрезом |
| Испытания на твердость | ISO 6506-1:2014 | Метод испытания по Бринеллю |
| Приемка сварных соединений | AWS D1.1/D1.1M:2025-AMD1 | Квалификация, контроль и критерии приемки сварных соединений |
| Закупка продукции | API Specification 5L | Требования к изготовлению, испытаниям, контролю и приемке труб |
Спецификация на продукцию предоставляет недостающий контекст. Она указывает марку или обозначение, форму продукции, размеры, состояние поставки, требуемые испытания, периодичность отбора проб, ориентацию образцов, температуру испытания, правила оформления результатов и предельные значения приемки. Договор поставки может содержать дополнительные требования, однако его следует рассматривать совместно со стандартом, на который он ссылается, а не как отдельный, не связанный с ним документ.[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
Спецификация API 5L служит наглядным примером для стальных труб, используемых в системах трубопроводного транспорта. Ее рекомендации по закупкам предусматривают необходимость устанавливать требования к изготовлению, испытаниям, контролю и приемке (American Petroleum Institute, 2013). Важен не просто вопрос о том, была ли испытана проба трубы. Важно установить, соответствовала ли указанная труба, происходящая из идентифицированной производственной единицы, требованиям, относящимся к заказанному обозначению продукции и плану инспекции.
Такая иерархия предотвращает распространенную ошибку: выбор знакомого предельного значения только потому, что оно указано в протоколе испытаний, справочнике или другом стандарте на сталь. ASTM A370-26 может определять процедуру, тогда как стандарт на конкретную продукцию — например, на лист, пруток, трубу или трубную продукцию — устанавливает числовое требование. AWS D1.1/D1.1M может регулировать сварное соединение, тогда как спецификация на основной металл регулирует исходный материал. После этого договор может устанавливать дополнительные испытания или более строгие предельные значения.
Таким образом, обоснованное решение о приемке должно сохранять взаимосвязь между идентификацией, отбором проб, методом, результатом и критерием. При разрыве хотя бы одного звена число все еще может быть технически точным, однако заявление о соответствии оказывается неподтвержденным. Испытания устанавливают измеренные факты; определяющая спецификация на продукцию устанавливает, что эти факты означают для поставленной стали.

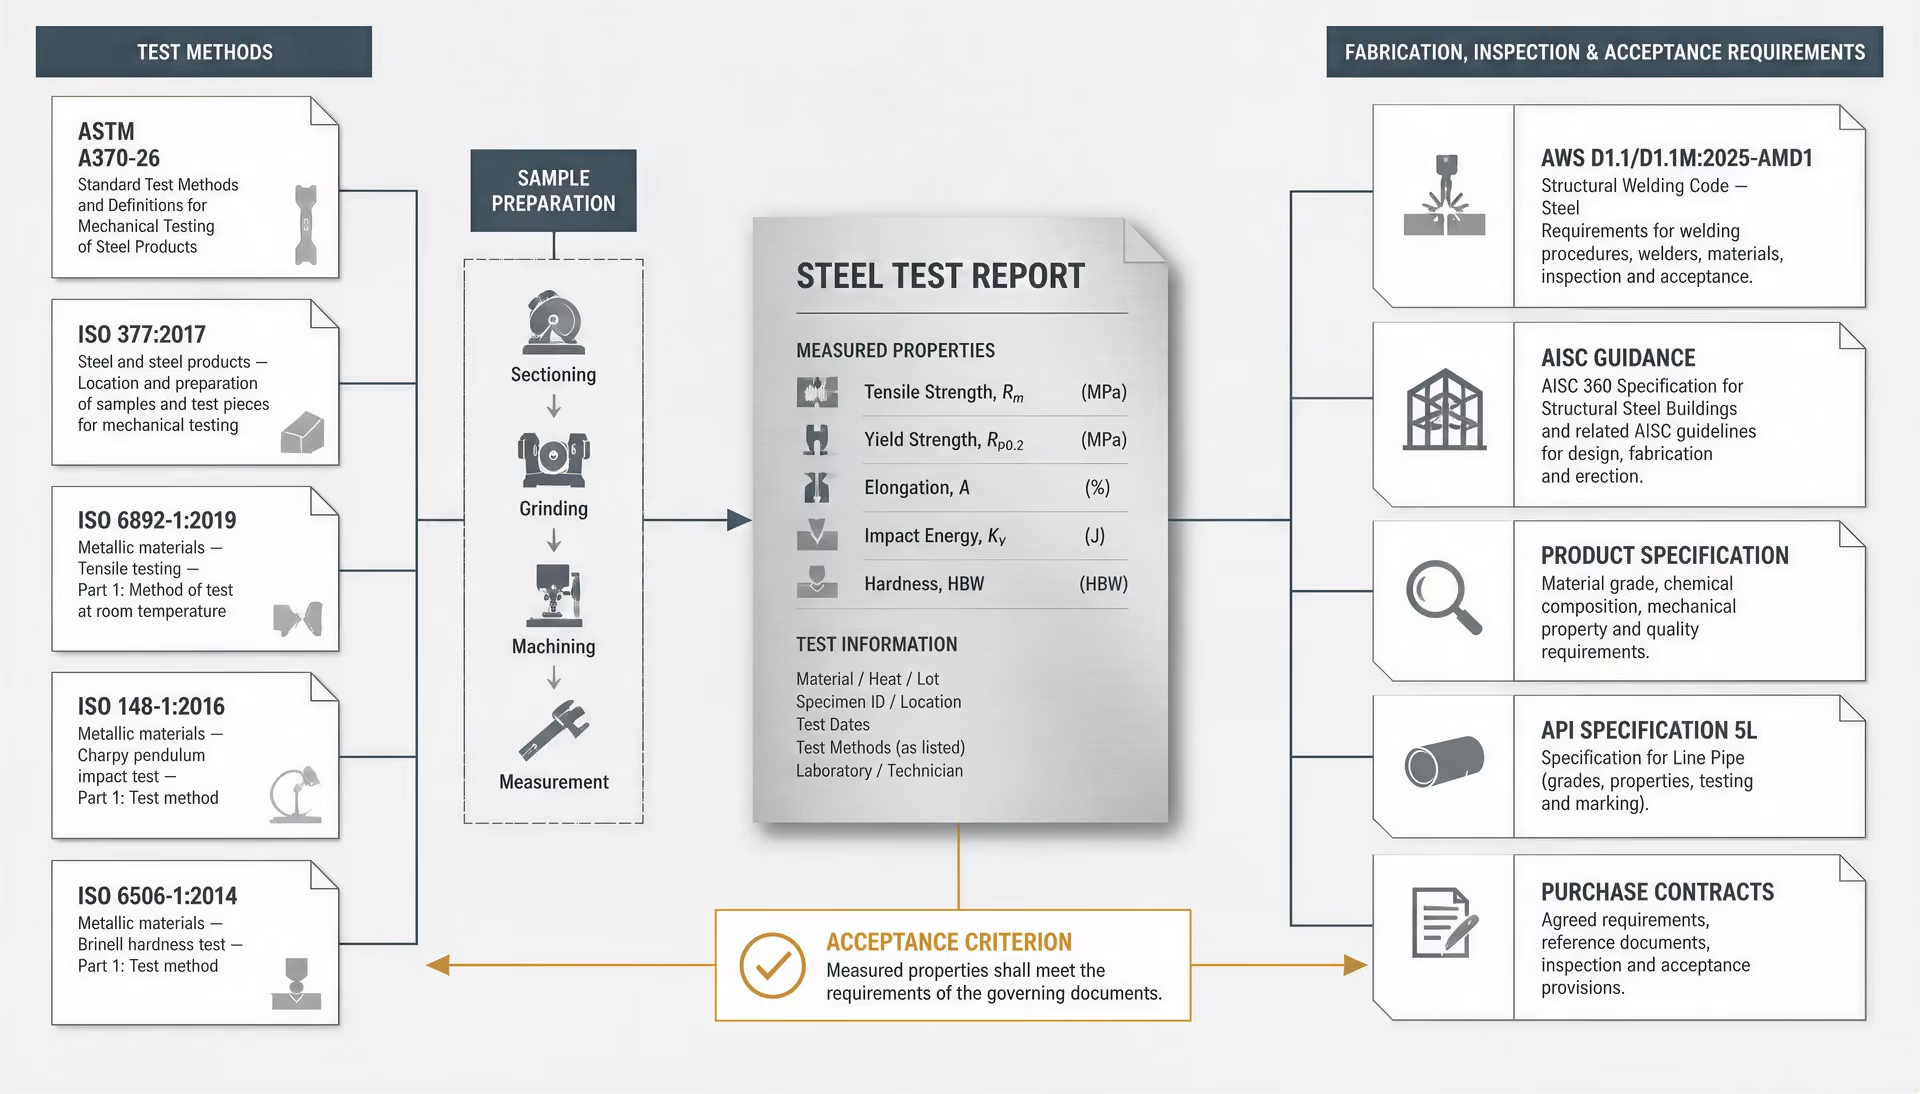
Архитектура стандартов: ASTM, ISO, AWS, AISC и API
Результат испытания стали сам по себе не имеет самостоятельного значения для определения соответствия или несоответствия. Его значимость зависит от цепочки ссылок: от поставляемой продукции, места и ориентации образца, методики испытания, указанного свойства и документа, устанавливающего предельное значение. ASTM A370-26 может предписывать порядок проведения испытания на растяжение или ударного испытания, тогда как спецификация ASTM на продукцию, документ API, проектная спецификация или договор поставки определяет, является ли измеренное значение приемлемым. Стандарты ISO могут занимать аналогичное место в этой цепочке, но они не заменяют автоматически требования ASTM.
Это различие важно, поскольку организации, разрабатывающие стандарты, отводят своим документам разные функции. ASTM и ISO в основном определяют методы испытаний и подготовку образцов. AWS D1.1/D1.1M:2025-AMD1 регулирует сварку конструкционной стали, включая аттестацию, изготовление, контроль и критерии приемки сварных швов. AISC предоставляет рекомендации по проектированию и контролю, а не универсальную замену спецификации на материал. API Specification 5L связывает требования к изготовлению, испытаниям, контролю, документации и закупке труб для систем трубопроводного транспорта.
Стандарты, определяющие измерения
ASTM A370-26 является общим стандартом механических испытаний стали, нержавеющей стали и связанных с ними сплавов. Он охватывает испытания на растяжение, изгиб, твердость и удар, включая процедурные детали, влияющие на результат. К таким деталям могут относиться размеры образца, испытательное оборудование, подготовка, проведение испытания и способ представления свойств. ASTM A370-26 сам по себе не объявляет каждую плавку или каждое изделие из стали соответствующими требованиям. ASTM International указывает, что соответствие определяется применимой спецификацией на продукцию или договором поставки.
ISO разделяет несколько функций, которые ASTM A370-26 объединяет в рамках одной общей системы испытаний. ISO 377:2017 регулирует идентификацию, расположение и подготовку проб и образцов для механических испытаний стальных профилей, прутков, катанки, плоского проката и трубных изделий. Он определяет, откуда должна быть взята часть изделия и как она должна быть подготовлена. Это не тот же вопрос, что и способ приложения нагрузки испытательной машиной.
ISO 6892-1:2019 устанавливает метод испытания металлических материалов на растяжение при комнатной температуре и определяет механические свойства, которые могут быть установлены. В отчёте могут быть указаны предел текучести, временное сопротивление разрыву, относительное удлинение или относительное сужение, однако указанное свойство должно быть связано с установленной методикой испытания и условиями измерения. Значение, полученное на неправильно ориентированном образце, при неподходящей расчётной длине или с использованием другой процедуры задания скорости деформации, не становится эквивалентным только потому, что выражено в тех же единицах.
Ударные испытания имеют собственную методику. ISO 148-1:2016 устанавливает маятниковое испытание на удар образцов металлических материалов с V-образным и U-образным надрезом по Шарпи для определения поглощённой энергии удара. Геометрия надреза, ориентация образца, температура испытания и количество образцов могут влиять на полученный результат. Требование договора об энергии удара по Шарпи для образцов с V-образным надрезом при указанной температуре нельзя выполнить, сославшись на неопределённый результат ударного испытания.
Испытание на твёрдость также требует определения метода. ISO 6506-1:2014 устанавливает метод определения твёрдости металлических материалов по Бринеллю и применяется к стационарным и переносным машинам. Индентор, испытательная нагрузка, состояние поверхности, расстояние между отпечатками и измерение отпечатка — всё это является частью метода. Число твёрдости без указания шкалы и метода является неполным; запись «твёрдость 220» не показывает, получен ли результат по Бринеллю, Роквеллу или в результате пересчёта.
ISO 18265:2013 содержит таблицы пересчёта шкал твёрдости и оценки временного сопротивления разрыву для нелегированных и низколегированных сталей, литых сталей, инструментальных сталей и других металлических материалов. Пересчёты помогают сопоставлять результаты или проводить ограниченную инженерную оценку, однако стандарт предупреждает, что пересчитанное значение не заменяет результат, полученный надлежащим стандартным методом испытания. Поэтому результат по Бринеллю, пересчитанный в оценочное временное сопротивление разрыву, не заменяет испытание на растяжение, если спецификация на продукцию требует определения временного сопротивления разрыву.
Кодексы, определяющие изготовление и приемку сварных швов
Испытания материала и контроль сварных швов отвечают на разные вопросы. Испытание на растяжение характеризует механическое поведение материала или образца для аттестации сварки. Неразрушающий контроль выявляет несплошности в готовом сварном шве или компоненте без изъятия образца для испытаний. Ни один из этих результатов нельзя правильно интерпретировать без применимого требования к приемке.
AWS D1.1/D1.1M:2025-AMD1 устанавливает требования к сварке конструкционной стали. Он регулирует аттестацию процедур сварки, аттестацию сварщиков и операторов сварки, производственный контроль, методы контроля и критерии приемки сварных швов. Его критерии применяются к категориям сварных швов и условиям, входящим в область действия кодекса; это не универсальные предельные значения для любого стального соединения, границы давления или кольцевого сварного шва трубопровода.
Документы AISC определяют визуальный контроль, капиллярный контроль, магнитопорошковый контроль, радиографический контроль и ультразвуковой контроль как распространённые методы неразрушающего контроля. В них также указано, что пункт 8 AWS D1.1/D1.1M является источником методов контроля сварных швов и критериев их приемки. Метод должен соответствовать предполагаемой несплошности и конфигурации соединения. Визуальный контроль может выявить профиль поверхности, видимые трещины, подрезы или размерные отклонения, но не может подтвердить отсутствие внутренних плоскостных дефектов. Ультразвуковой или радиографический контроль может потребоваться, если проектная документация предусматривает объёмный контроль.
Документы AISC служат руководством по проектированию, изготовлению и контролю стальных конструкций в пределах установленной области применения; они не превращают любое стальное изделие в материал AISC. Двутавр с широкими полками, сварное соединение и трубопроводная труба могут подпадать под действие различных стандартов на материалы, правил проектирования и положений по контролю. Инспектор должен установить, какой документ регулирует данный компонент и какой пункт устанавливает предельное значение.
Стандарты на продукцию и требования к закупке
Стандарты на продукцию устанавливают свойства и условия, которым должна соответствовать поставляемая продукция. Они могут определять химический состав, размеры, термическую обработку, свойства при растяжении, энергию удара, твёрдость, состояние поверхности, дополнительные испытания, повторные испытания, маркировку и сертификацию. Метод испытания может быть установлен ASTM A370-26 или документом ISO, тогда как стандарт на продукцию задаёт минимальные значения предела текучести, временного сопротивления разрыву, относительного удлинения или энергии удара. Поэтому сертификат лаборатории с записью «испытано по ISO 6892-1:2019» является неполным, если в нём не указаны обозначение продукции и предельные значения приемки.
API Specification 5L касается стальных труб для систем трубопроводного транспорта. Его рекомендации по закупке подчёркивают, что документы на закупку должны определять применяемый способ изготовления, требования к испытаниям, контролю и приемке. Покупателю может потребоваться указать спецификацию на трубную продукцию, марку или уровень прочности, состояние поставки, размеры, тип трубы, требования к неразрушающему контролю, гидростатическим испытаниям, ударным испытаниям, дополнительные испытания и документацию. Без этих уточнений обозначение «труба API 5L» может не передавать весь набор договорных обязательств.
Тот же принцип действует и при совместном применении документов. ISO 377:2017 может регулировать место отбора образца, ISO 6892-1:2019 — методику испытания на растяжение, а стандарт на продукцию — требуемые значения прочности и удлинения. AWS D1.1/D1.1M:2025-AMD1 может регулировать конструкционный сварной шов, а проектные положения AISC — определять, когда требуется контроль. API Specification 5L может добавлять специальные для труб требования к изготовлению и контролю. Эти документы могут применяться совместно, но они не являются взаимозаменяемыми. Замена стандарта на подготовку образцов стандартом на методику испытания или замена кодекса приемки сварных швов протоколом испытаний материала разрывает связь между измерением и приемкой.

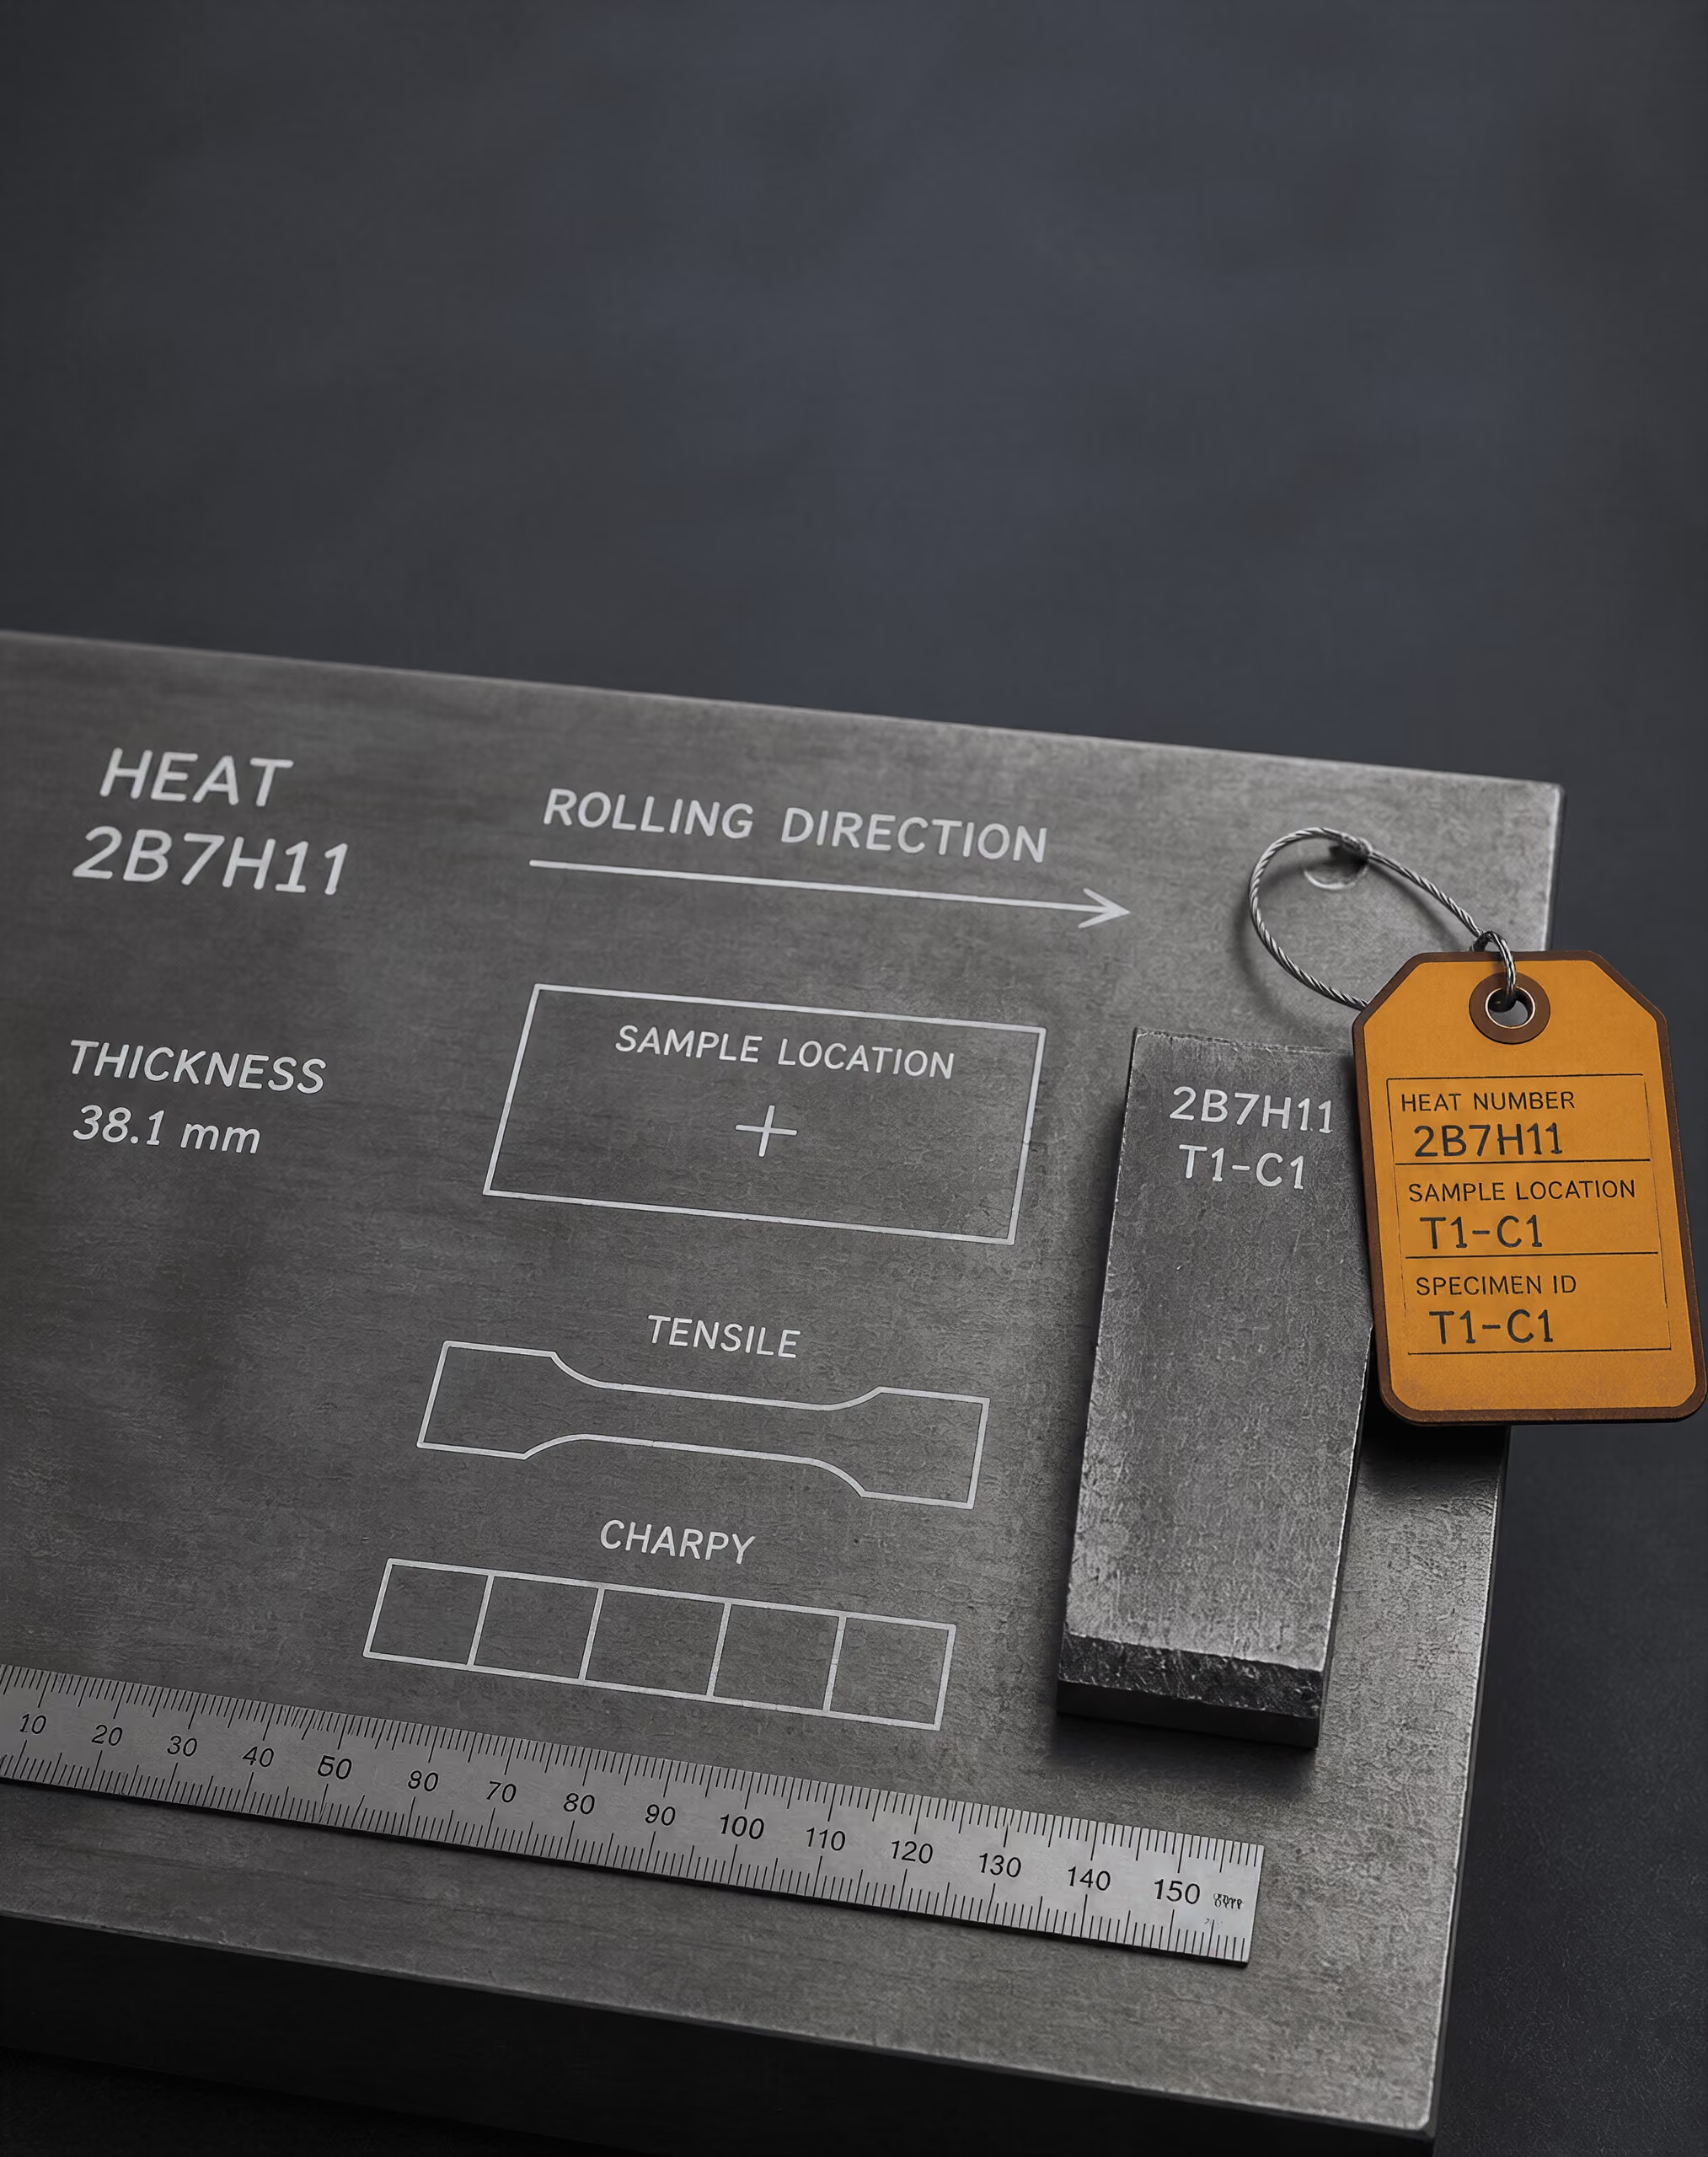
Отбор проб, прослеживаемость и подготовка образцов для испытаний
Плавка, партия, вид продукции и идентификация образца
Результат механического испытания относится к определённой части стали, а не только к обозначению марки. «S355» или «ASTM A36» обозначает категорию спецификации, но не идентифицирует плавку, толщину продукции, историю прокатки, состояние поставки или точное место, из которого был вырезан образец. Два изделия с одним и тем же номинальным обозначением марки могут различаться по степени ликвации, структуре зерна, распределению включений, остаточным напряжениям и локальным свойствам. Поэтому образец для испытаний не становится репрезентативным только потому, что в его сертификате указана та же марка, что и у исследуемого материала.
ISO 377:2017 устанавливает требования к идентификации, расположению и подготовке проб и образцов для механических испытаний стальных профилей, прутков, катанки, плоского проката и трубных изделий. Его основное практическое требование — непрерывность идентификации. Лаборатория должна иметь возможность связать образец для испытаний с пробой, пробу — с продукцией, а продукцию — с плавкой или партией, указанной в документах контроля.
- Идентификация материала
- Обозначение поставщика, номер плавки или слитка, спецификация и марка
- Информация о продукции
- Форма продукции, номинальные размеры и состояние поставки
- Идентификация испытания
- Номер испытательного образца, направление, метод и подготовка
- Прослеживаемость
- Образец связан с продукцией, а продукция — с плавкой или партией
Полная запись об идентификации обычно включает данные изготовителя стали или поставщика, номер плавки, номер разливки или плавки, если применимо, спецификацию на продукцию и марку, вид продукции, номинальные размеры, состояние поставки и место отбора пробы. В ней также следует указать номер образца для испытаний, направление испытания, метод испытания и любые особенности подготовки или отклонения от установленной процедуры. В отчёте, где указано только «испытание на растяжение — S355» без номера плавки и места отбора из продукции, утрачена информация, необходимая для оценки применимости результата к поставленному материалу.
Термины плавка и партия не являются взаимозаменяемыми. Под плавкой, как правило, понимают сталь, произведённую в результате одной контролируемой выплавки или разливки. Партия может определяться спецификацией на продукцию как группа изделий, изготовленных из одной плавки, в одном размерном диапазоне, при одном режиме обработки или в соответствии с иной установленной комбинацией признаков. Определение устанавливается применимой спецификацией. План отбора проб, в котором вся поставка рассматривается как одна партия, хотя применяемый стандарт разделяет продукцию по плавкам, диапазонам толщины или технологическим маршрутам, может привести к формально аккуратному, но технически недействительному результату.
Связь между методом испытания и критериями приемки также имеет значение. ASTM A370-26 устанавливает процедуры испытаний на растяжение, изгиб, твёрдость и ударный изгиб для сталей, нержавеющих сталей и соответствующих сплавных изделий, но не определяет, соответствует ли конкретный результат требованиям. Критерии приемки устанавливаются применимой спецификацией на продукцию или договором поставки (ASTM International, 2026). Поэтому в записи об образце должно сохраняться достаточно информации для идентификации этой спецификации, включая, если это необходимо, её редакцию.
Этот принцип выходит за рамки механических испытаний. API Specification 5L распространяется на стальные трубы для систем трубопроводного транспорта и требует, чтобы для заказанной продукции были установлены требования к изготовлению, испытаниям, инспекции и приемке (American Petroleum Institute, 2013). Идентификационные данные трубы, технологический маршрут, плавка, номер трубы и статус инспекции должны сохранять связь между собой при вырезке и отправке образцов. Лаборатория не может восстановить нарушенную цепочку идентификации, получив более точное значение твёрдости.
Расположение и ориентация в изделии
Расположение места отбора пробы является металлургической переменной. В листе, полученном прокаткой, центральная зона может отличаться от поверхности по составу неметаллических включений и характеру ликвации. В толстом сечении скорость охлаждения и степень деформации могут изменяться по толщине. В прутке или стержне свойства могут различаться в центральной и наружной областях. В трубных изделиях на результат могут влиять положение по толщине стенки, расположение сварного шва, ориентация шва и расстояние от конца трубы. Именно поэтому ISO 377:2017 рассматривает различные формы продукции отдельно, а не трактует всю сталь как однородный блок.
Форма изделия должна быть зафиксирована до отбора образца. К соответствующим формам относятся строительные профили, прутки, стержни, плоский прокат, такой как плита и лист, а также трубные изделия. Образец для испытания на растяжение, вырезанный из полки профиля, не считается автоматически эквивалентным образцу, вырезанному из его стенки. Образец из середины толщины плиты не считается автоматически эквивалентным образцу с поверхности. Для трубы образец из основного металла не является взаимозаменяемым с образцом, содержащим продольный сварной шов или зону термического влияния.
Ориентация имеет не меньшее значение. Термин «продольный» обычно означает, что продольная ось образца совпадает с направлением прокатки, волочения, экструзии или производства трубы. Термин «поперечный» означает перпендикулярное этому направлению положение с учётом определений и допустимых мест отбора проб, установленных применяемым стандартом. Направление должно быть обозначено на изделии до резки; его не следует впоследствии определять по форме немаркированной заготовки.
Спецификации на продукцию часто требуют проведения продольных или поперечных испытаний на растяжение, изгиб либо изготовления ударных образцов и могут устанавливать расстояние от поверхности, кромки, сварного шва или конца изделия. Если спецификация на плиту требует поперечного испытания на растяжение, продольный результат нельзя подменять им только потому, что такой образец было проще обработать. Аналогичным образом, для образцов Шарпи могут устанавливаться определённые ориентация и направление надреза, чтобы надрез пересекал требуемую микроструктурную плоскость. ISO 148-1:2016 устанавливает метод маятникового испытания на ударный изгиб с V-образным и U-образным надрезом для определения поглощённой энергии удара, однако требуемые ориентация, температура, число образцов и критерии приемки определяются спецификацией на продукцию (International Organization for Standardization, 2016).
Что должна отражать запись об отборе образца
- 1 Направление прокатки или производства.
- 2 Базовую кромку и поверхность продукции.
- 3 Расположение сварного шва или стыка, если применимо.
- 4 Положение по толщине и границы вырезки.
- 5 Перенесенные маркировки, ответственное лицо и время переноса.
Схема отбора проб или фотография часто ценнее общего указания, что заготовка была взята «из плиты». На них могут быть показаны направление прокатки, базовая кромка, поверхность, сварной шов или соединение, положение по толщине и границы вырезки. По возможности маркировка должна сохраняться после резки. Если это невозможно, лаборатория должна немедленно перенести идентификационные данные на новый образец и зафиксировать, кто и когда выполнил этот перенос.
Отбор проб также должен соответствовать поставленному вопросу. Сертификационное испытание может подтвердить соответствие определённых плавки и партии продукции. Исследование разрушившейся детали может потребовать образцов из области излома, неповреждённого основного металла, металла шва и зоны термического влияния. Это разные совокупности материала. Объединение их под одной маркировкой стали может скрыть участок, ответственный за разрушение.
Механическая обработка, подготовка надреза и сохранение доказательств
Подготовка может изменить измеряемое свойство. Образцы для испытаний на растяжение должны изготавливаться с соблюдением размеров, расчётной длины, состояния поверхности и геометрии, предусмотренных выбранным методом. ISO 6892-1:2019 устанавливает метод испытания металлических материалов на растяжение при комнатной температуре и механические свойства, которые могут определяться, однако результат зависит от правильной подготовки образца и точности измерения его размеров (International Organization for Standardization, 2019). Чрезмерное шлифование, глубокие следы инструмента, перегрев или неправильный радиус перехода могут вызвать преждевременное разрушение либо изменить зарегистрированное относительное удлинение.
Такая же осторожность необходима при измерении твёрдости. ISO 6506-1:2014 устанавливает метод Бринелля для металлических материалов, включая испытания с использованием стационарных и переносных машин. Поверхность для испытания должна быть пригодна для нанесения отпечатка, а место измерения должно быть зафиксировано. Значение твёрдости, полученное на окалине, обезуглероженном материале, валике сварного шва или поверхности, изменённой шлифованием, может отвечать на иной вопрос, чем твёрдость основного металла. ISO 18265:2013 устанавливает пересчёт твёрдости и оценки предела прочности для определённых металлических материалов, включая нелегированные и низколегированные стали, но указывает, что пересчитанные значения не заменяют результаты испытаний, выполненных надлежащим стандартным методом (International Organization for Standardization, 2013). Пересчитанное значение по Бринеллю не следует представлять как результат испытания на растяжение.
Подготовка надреза требует ещё более строгого контроля. При испытании по Шарпи геометрия надреза, его ориентация и положение, а также состояние поверхности определяют место зарождения разрушения. Надрез должен быть выполнен в установленном направлении и в требуемой области; обратная ориентация надреза может привести к исследованию другой микроструктурной плоскости. Образец следует защищать от повреждения надреза и от смешения с образцами другой плавки или из другого места. До испытания направление надреза необходимо фиксировать с помощью маркировки, схем и фотографий, а не после того, как разрушенная половина образца была отделена от своей идентификации.
Метод резки также должен быть зафиксирован. Газовая резка, распиливание, резка ножницами, механическая обработка и электроэрозионные методы могут оставлять различающиеся по свойствам слои, изменённые термическим воздействием, деформацией или остаточными напряжениями. Применяемый стандарт на продукцию или метод испытания может устанавливать, какое количество материала должно быть удалено перед окончательной механической обработкой. Если подготовка отклоняется от этого требования, отклонение должно быть отражено в отчёте. Это свидетельство, относящееся к испытанию, а не административная формальность.
Если результат оспаривается или проводится расследование разрушения, следует сохранять основной материал и отбракованные фрагменты. Исходную маркировку, обрезки, разрушенные части образцов для испытания на растяжение, половины образцов Шарпи, фотографии отпечатков твёрдости и записи о механической обработке необходимо хранить под той же идентификацией образца. Для сварных изделий следует сохранять макрофотографии или фотографии поверхности, на которых, если это необходимо, видны сварной шов, граница сплавления и зона термического влияния. Неразрушающий контроль не заменяет эту цепочку. AISC указывает визуальный, капиллярный, магнитопорошковый, радиографический и ультразвуковой контроль в качестве распространённых методов, тогда как AWS D1.1/D1.1M:2025-AMD1 устанавливает требования к сварке конструкционных сталей в отношении аттестации, изготовления, инспекции и критериев приемки сварных швов (American Welding Society, 2025; American Institute of Steel Construction, 2024).
В окончательном отчёте должно быть указано, что именно подвергалось испытанию, откуда был взят образец, какова его ориентация, каким образом он был подготовлен, какой метод применялся и какая спецификация устанавливала критерий приемки. Только после этого зарегистрированное числовое значение можно сопоставить с соответствующим требованием.
Химическая идентификация и пределы механических испытаний
Обозначение марки и идентичность материала
Марка стали не определяется одним результатом испытания на растяжение. В первую очередь ее идентичность устанавливается обозначением материала и химическим составом, указанными в применимом стандарте на продукцию. Механические свойства затем показывают, соответствует ли материал в поставленном состоянии эксплуатационным требованиям этого стандарта.
Это различие имеет значение, поскольку аналогичные значения прочности могут наблюдаться у разных сплавов. Конструкционная углеродистая сталь ASTM A36/A36M, высокопрочная низколегированная сталь ASTM A572/A572M Grade 50 и нержавеющая сталь ASTM A240/A240M Type 304 могут дать приемлемые результаты испытания на растяжение для конкретного проекта, однако эти материалы не являются взаимозаменяемыми. Их системы легирования, коррозионное поведение, особенности сварки, формы выпуска и требуемые критерии приемки различаются. В отчете об испытании на растяжение, где зафиксирован предел текучести 350 MPa, не указано, какая именно из этих марок была испытана.
Поэтому обозначение необходимо рассматривать как полную формулировку, а не как отдельное число или торговое наименование. Оно может включать применимый стандарт, марку, класс, тип, форму изделия, диапазон толщины, состояние поставки, дополнительные требования и состояние после термической обработки. «Grade 50» без указания стандарта и формы изделия является неполным обозначением. Одно и то же числовое обозначение может соответствовать различным требованиям в разных спецификациях.
Химическая верификация позволяет установить эту идентичность. Анализ плавки или продукции обычно содержит сведения о таких элементах, как углерод, марганец, фосфор, сера, кремний, хром, никель, молибден, медь, ниобий, ванадий или титан — в зависимости от требований к данной марке. Предельные значения устанавливаются стандартом на продукцию, а приведенный анализ должен быть связан с материалом, представленным сертификатом об испытаниях. Положительное соответствие не устанавливается лишь на основании того, что материал обладает достаточной прочностью.
ASTM A370-26 устанавливает процедуры испытаний на растяжение, изгиб, твердость и ударную вязкость для стали, нержавеющей стали и соответствующей продукции из сплавов, однако не устанавливает единый универсальный критерий «годен/не годен» для всех сталей. ASTM International указывает, что приемка определяется применимой спецификацией на продукцию или договором поставки (ASTM International, 2026). Метод испытания и требование приемки являются разными частями системы контроля.
Почему механические испытания не могут заменить химическую верификацию
Испытание на растяжение позволяет определить такие свойства, как предел текучести, предел прочности, относительное удлинение и относительное сужение, при проведении испытания по установленной процедуре. ISO 6892-1:2019 устанавливает метод испытания металлических материалов на растяжение при комнатной температуре и механические свойства, которые могут быть определены (International Organization for Standardization, 2019). Этот стандарт не определяет полный химический состав сплава и не подтверждает, что образец действительно соответствует заявленному обозначению марки.
Испытание на изгиб оценивает пластичность и возникновение трещин при заданных оправке и угле изгиба. Испытание на твердость измеряет сопротивление вдавливанию. ISO 6506-1:2014 устанавливает метод Бринелля для металлических материалов, включая стационарные и переносные машины (International Organization for Standardization, 2014). При испытании на ударную вязкость измеряется поглощенная энергия при заданных форме надреза, температуре и параметрах маятникового устройства; ISO 148-1:2016 распространяется на испытания по Шарпи с V-образным и U-образным надрезом (International Organization for Standardization, 2016). Ни один из этих результатов не является химическим отпечатком материала.
Значение твердости может быть пересчитано в расчетное значение предела прочности, однако такая оценка не может заменить установленное испытание на растяжение. ISO 18265:2013 содержит таблицы пересчета твердости и расчетные значения предела прочности для отдельных нелегированных и низколегированных сталей, литых сталей, инструментальных сталей и других металлических материалов, одновременно предупреждая, что пересчитанные значения не заменяют результаты, полученные надлежащим стандартным методом испытания (International Organization for Standardization, 2013). Это ограничение еще более существенно при попытке определить марку только по твердости.
Проблему хорошо иллюстрирует термическая обработка. Закалка и отпуск могут повысить прочность стали, химический состав которой отличается от состава другой стали, достигающей аналогичной прочности за счет легирования или технологической обработки. Холодная деформация может изменить твердость и предел текучести без изменения объемного состава материала. На зарегистрированный результат также влияют толщина, место отбора образца, структура зерна, ликвация и температура испытания. Поэтому технически корректное испытание на растяжение может точно описывать свойства образца, но не давать убедительного ответа на вопрос, являлся ли этот образец ASTM A516/A516M Grade 70, ASTM A572/A572M Grade 50 или другим материалом с перекрывающимися свойствами.
Не менее важен контроль образца. ISO 377:2017 устанавливает требования к идентификации, расположению и подготовке проб и образцов для механических испытаний стальных профилей, прутков, стержней, плоских и трубчатых изделий (International Organization for Standardization, 2017). Если для отбора был выбран неправильный лист, неверная толщина, ориентация или участок изделия, лаборатория может правильно выполнить методику и все же получить результат, который нельзя отнести к заявленному материалу.
Документация на уровне плавки и риски смешения материалов
Практическая связь между идентичностью и эксплуатационными характеристиками обеспечивается номером плавки. Плавка представляет собой определенное количество стали, полученное в рамках конкретной операции выплавки или зафиксированное в производственной документации. Сертификат заводских испытаний, отчет об испытаниях материала или сертификат должен связывать номер плавки с идентификацией продукции, маркой, размерами, состоянием поставки, химическим анализом, результатами механических испытаний и всеми требуемыми дополнительными испытаниями. Эта связь должна сохраняться при резке, обработке, хранении и монтаже.
Сертификат на плавку H12345 не может автоматически подтверждать соответствие листа с маркировкой H12345A, остатка материала без сохраненной маркировки или связки, содержащей несколько плавок. Маркировка может быть удалена при дробеструйной обработке, резке, нанесении покрытия или изготовлении конструкции. После утраты прослеживаемости последующее испытание на растяжение не восстанавливает ее. Оно подтверждает свойства испытанного фрагмента, но не его происхождение и не его полную химическую идентичность.
Хранение смешанных материалов создает аналогичный риск. Листы ASTM A36/A36M и ASTM A572/A572M Grade 50 могут выглядеть одинаково и давать близкие результаты испытаний на изгиб или твердость. После подготовки поверхности, в результате которой удаляется видимая маркировка, также можно перепутать компонент из нержавеющей стали с компонентом из углеродистой стали. Если образец отобран не от того изделия, отчет лаборатории может быть точным, но отнесенным к неправильной плавке.
Именно поэтому химический анализ, маркировка, сертификаты и отчеты о механических испытаниях необходимо рассматривать как единую цепочку прослеживаемости. В руководстве по закупке стальных труб для трубопроводов API Specification 5L указывается необходимость устанавливать требования к изготовлению, испытаниям, контролю и приемке, а не полагаться на общий результат испытания (American Petroleum Institute, 2013). В области сварки строительных конструкций AWS D1.1/D1.1M:2025-AMD1 отдельно устанавливает требования к аттестации технологий сварки, квалификации сварщиков, методам контроля и критериям приемки сварных швов (American Welding Society, 2025). Контроль сварного шва не может исправить ситуацию с неидентифицированным основным металлом.
Правильный вывод является ограниченным, но важным: механические испытания устанавливают измеренные эксплуатационные характеристики правильно идентифицированного образца. Химическая верификация устанавливает, чем является материал. Ни одна из этих функций не может заменить другую.

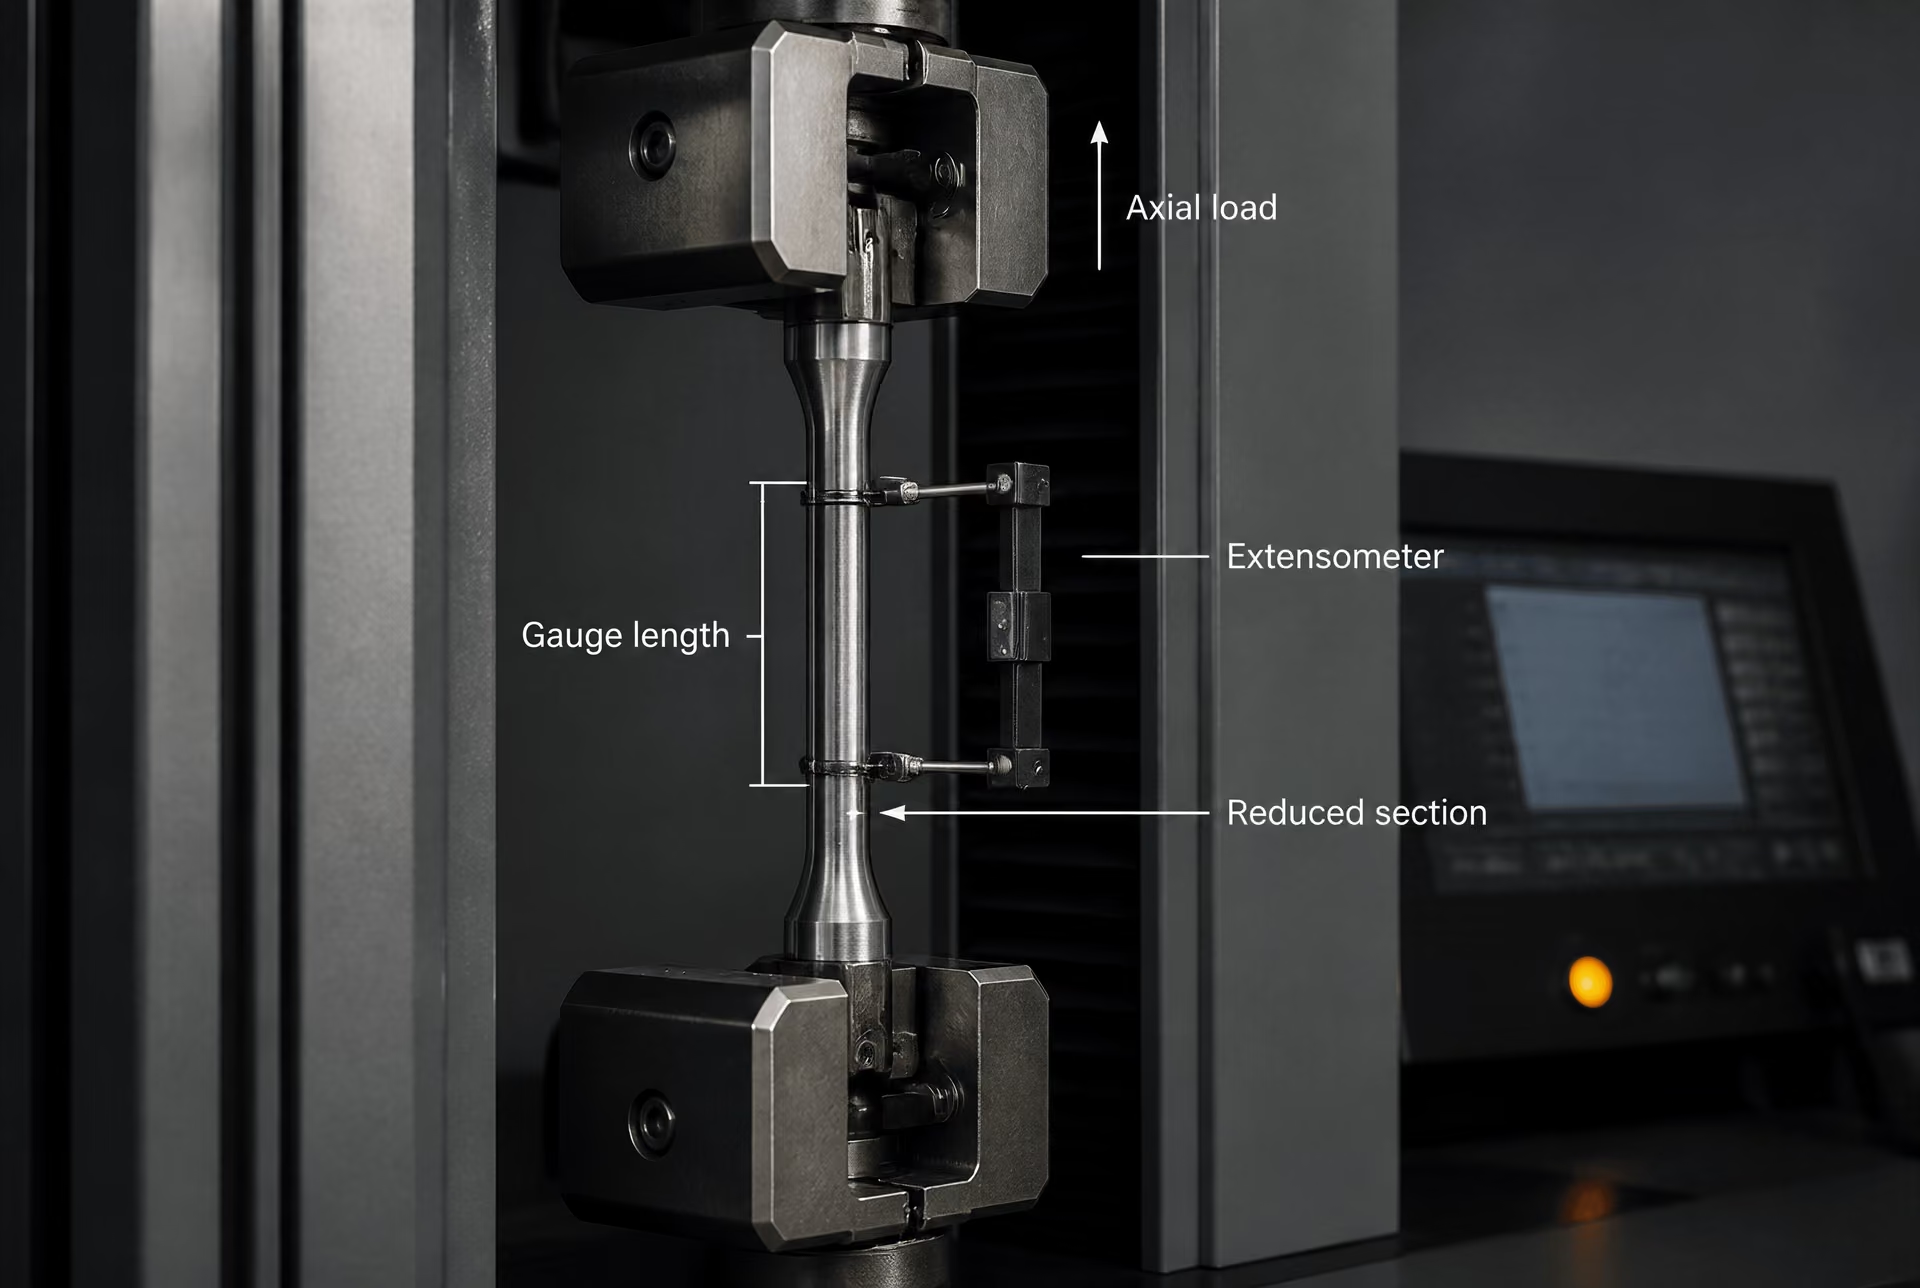
Испытание стали на растяжение при комнатной температуре
Испытание на растяжение позволяет определить реакцию образца стали на постепенно увеличивающуюся осевую нагрузку при комнатной температуре. Испытание может показать напряжение, при котором начинается пластическая деформация, максимальное условное напряжение и величину остаточной деформации до разрушения. Эти результаты помогают характеризовать плавку, лист, пруток, трубу, поковку или другое изделие, однако испытание не является универсальным решением о соответствии или несоответствии. Результат приобретает смысл только в том случае, если указанное значение связано с правильной формой изделия, местом отбора образца, геометрией образца, стандартом испытания и требованием приемки.[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
Это различие имеет значение, поскольку испытательная лаборатория может выполнить действующую методику испытания на растяжение, в то время как инспектор применит неправильную спецификацию на продукцию. И наоборот, спецификация на продукцию может требовать результата, который невозможно надежно получить на неподходящем образце или при неправильно контролируемом испытании. ASTM A370-26 распространяется на испытания стали, нержавеющей стали и соответствующей продукции из сплавов на растяжение, изгиб, твердость и ударную вязкость, оставляя приемку на усмотрение применимой спецификации на продукцию или договора поставки (ASTM International, 2026). ISO 6892-1:2019 устанавливает испытание металлических материалов на растяжение при комнатной температуре и определяет механические свойства, которые могут быть установлены (International Organization for Standardization, 2019).
ISO 6892-1:2019 и ASTM A370-26
ISO 6892-1:2019 представляет собой общий метод испытания металлических материалов на растяжение при комнатной температуре. Он охватывает подготовку и маркировку образцов, требования к испытательной машине, измерение силы и удлинения, скорости испытания, определение свойств и оформление результатов. Стандарт обеспечивает основу для получения сопоставимых результатов, но не устанавливает минимальные значения предела текучести или относительного удлинения для каждой марки стали.
ASTM A370-26 выполняет аналогичную координирующую функцию для многих стальных и сплавных изделий в системах контроля, основанных на стандартах ASTM. Положения, касающиеся испытания на растяжение, следует рассматривать совместно с соответствующей спецификацией на материал. Например, применимая спецификация может устанавливать, должен ли результат представляться как предел текучести или физический предел текучести, используется ли заданное удлинение для определения условного предела текучести, какая расчетная длина образца применяется для измерения удлинения и требуется ли определять относительное сужение. Метод испытания устанавливает процедуру, а спецификация на изделие — требование.
Выбор образца является частью этой взаимосвязи. ISO 377:2017 устанавливает требования к идентификации, расположению и подготовке проб и образцов для механических испытаний стальных профилей, прутков, катанки, плоских и трубчатых изделий. Для изделия может потребоваться продольный или поперечный образец либо образец, отобранный из определенного положения по толщине. Образец пластины, вырезанный параллельно направлению прокатки, не обязательно характеризует такое же поведение в разных направлениях, как образец, вырезанный поперек этого направления. Для трубы может потребоваться учитывать кривизну, толщину стенки, сплющивание и расположение образца. Лаборатория должна регистрировать исходное изделие, идентификацию плавки или литья, ориентацию, толщину или диаметр, а также положение места отбора.
Рабочая часть образца должна иметь заданную геометрию и расчетную длину, используемую для измерения удлинения. Стандартизированные размеры делают результаты измерения удлинения сопоставимыми. Однако они не делают любую геометрию взаимозаменяемой. Пропорциональный и непропорциональный образцы могут давать различные значения относительного удлинения, поскольку конечная деформация зависит от расчетной длины и формы поперечного сечения. Имеет значение и механическая обработка: глубокие следы инструмента, резкие переходы, перегрев, обезуглероживание или несоответствующее состояние поверхности могут вызвать преждевременный излом либо изменить измеренную пластичность.
Испытательная машина должна прикладывать растягивающее усилие по оси образца и точно измерять усилие и удлинение в требуемом диапазоне. Захваты должны предотвращать проскальзывание, не вызывая смятия, изгиба или концентрации напряжений вблизи захватов. Ошибки выравнивания могут создавать изгибающие напряжения, не предусмотренные целевым одноосным испытанием. Процедура также регулирует скорость нагружения или деформации. Чрезмерная скорость может влиять на кажущееся поведение при текучести и измеренное удлинение, тогда как неоправданно низкая или непостоянная скорость может затруднить сопоставление результатов.
Экстензометр измеряет удлинение на заданной расчетной длине. Это не просто устройство для повышения точности испытания: его расчетная длина, способ крепления, диапазон, разрешение, калибровка и момент снятия влияют на то, какое свойство можно определить. Экстензометр, используемый для определения характеристик текучести или условного предела текучести, должен оставаться установленным и сохранять точность на соответствующем участке кривой «напряжение–деформация». Если его снимают до излома, перемещение траверсы машины не может автоматически заменить удлинение по расчетной длине, поскольку перемещение траверсы также включает деформацию в захватах, раме машины и других компонентах. В протоколе испытания следует указывать, каким образом измерялось удлинение и когда был снят экстензометр, если его снятие допускается методом.
Предел текучести, условный предел текучести, предел прочности при растяжении, удлинение и относительное сужение
| Свойство | Что оно описывает | Важное условие представления результата |
|---|---|---|
| Предел текучести | Напряжение, связанное с началом пластической деформации | Указать, использовалась ли отчетливая площадка текучести или другое определение |
| Условный предел текучести | Напряжение, связанное с заданной остаточной деформацией | Указать заданное смещение или удлинение |
| Предел прочности при растяжении | Максимальное достигнутое номинальное напряжение | Рассчитывается по первоначальной площади поперечного сечения |
| Относительное удлинение | Удлинение на заданной расчетной длине | Расчетная длина должна указываться вместе с процентным значением |
| Относительное сужение | Уменьшение площади поперечного сечения в месте разрушения | Измеряется в шейке и указывается отдельно |
Предел текучести характеризует напряжение, связанное с началом пластической деформации. У некоторых сталей наблюдаются четко выраженные верхний и нижний пределы текучести: материал достигает максимального напряжения, после чего продолжает пластически деформироваться при более низком, относительно стабильном напряжении. Другие стали не демонстрируют четко выраженной площадки текучести. Их кривая «напряжение–деформация» постепенно переходит от упругого к пластическому поведению, поэтому для определения воспроизводимого значения используют заданное смещение или заданное удлинение.
Условный предел текучести представляет собой основанную на смещении меру пластической деформации. Обозначение, например «условный предел текучести при заданной процентной деформации», означает напряжение, необходимое для создания этой остаточной деформации в соответствии с установленным методом. Точное значение смещения должно быть указано в применимом стандарте или спецификации на изделие. Поэтому условный предел текучести нельзя отождествлять с визуально определенным пределом текучести; его также не следует указывать под общим обозначением «предел текучести», если регламентирующее требование предусматривает определение условного предела текучести.
Предел прочности при растяжении, часто называемый временным сопротивлением, представляет собой максимальное номинальное напряжение, достигнутое в ходе испытания. Он рассчитывается как наибольшее зарегистрированное усилие, деленное на первоначальную площадь поперечного сечения. После достижения этого максимума у пластичного образца обычно развивается локализованная шейка. Фактическая нагрузка может снижаться, даже когда материал в области шейки продолжает пластически деформироваться. Поэтому предел прочности при растяжении не означает напряжение в момент излома и сам по себе не характеризует степень пластичности.
Удлинение характеризует увеличение длины на заданной расчетной длине после излома и обычно выражается в процентах от первоначальной расчетной длины. Части изломанного образца соединяют, после чего конечную расчетную длину измеряют в соответствии с применимым методом. Удлинение в значительной степени зависит от расчетной длины, геометрии образца, ориентации, толщины, состояния поверхности и распределения пластической деформации. При малой расчетной длине в результат может войти большая доля локализованной деформации в области шейки, вследствие чего процентное значение будет отличаться от значения, полученного при большей расчетной длине. Расчетная длина должна указываться вместе с полученным значением.
Относительное сужение характеризует уменьшение площади поперечного сечения в месте излома. Оно рассчитывается путем сравнения первоначальной площади с наименьшей конечной площадью в области шейки, после чего разность выражается в процентах от первоначальной площади. В отличие от удлинения, этот показатель отражает локальное сжатие, а не общее увеличение длины на заданном участке. Два образца могут иметь сходное удлинение, но различное относительное сужение, или сходное относительное сужение, но различное удлинение. Одно из этих свойств не заменяет другое.
Значения напряжения также зависят от принятого определения площади. При расчете номинального напряжения используется первоначальная площадь, тогда как при расчете истинного напряжения используется изменяющаяся площадь в процессе деформации. Спецификации на изделия и стандартные протоколы испытаний на растяжение обычно указывают, какое определение предусмотрено стандартом на испытание. Лаборатория не должна смешивать значения, рассчитанные по разным определениям, или выводить предельное значение для конкретной марки по графику без проверки регламентирующего документа.
Место излома, действительность результатов испытания и оформление отчетности
Излом в рабочей части обычно является ожидаемым результатом, однако его точное расположение влияет на действительность результата измерения удлинения и может вызвать вопросы относительно других результатов. Излом вблизи захвата, за пределами расчетной длины, в месте следа механической обработки или в зоне очевидного дефекта, вызванного нарушением соосности, может не характеризовать рабочую часть материала. Применимый метод и спецификация на изделие определяют, является ли результат недействительным, допускает ли специальное условие его принятие или требуется ли повторное испытание. Лаборатория не должна молча исключать неудобный результат или заменять его результатом повторного испытания без регистрации причины.
Внешний вид излома также может дать полезную информацию. Центрированная пластичная шейка отличается от срезного излома, расслоения, разрушения, связанного с ламинацией, или излома, возникшего из-за поверхностного дефекта. Один только внешний вид не подтверждает соответствие требованиям, однако он может указывать на проблему подготовки образца, несплошность изделия или аномальный механизм разрушения. При необходимости следует регистрировать место излома, расстояние до ближайшей метки расчетной длины или захвата, а также любой видимый дефект.
Обоснованный отчет должен содержать обозначение материала, форму изделия, номер плавки или литья, ориентацию образца, место отбора, тип и размеры образца, первоначальную площадь поперечного сечения, расчетную длину, температуру испытания, метод испытания и его редакцию, установленную скорость нагружения или деформации, оборудование для измерения усилия и удлинения, а также любые отклонения. В отчете приводятся определенные свойства с указанием единиц измерения, а также указывается, измерялось ли удлинение после излома и определялось ли относительное сужение. Если образец разрушился за пределами допустимого места, это должно быть отражено в отчете, даже если впоследствии было проведено повторное испытание.
Наиболее важно, чтобы в отчете отдельно указывались измеренные результаты и статус соответствия требованиям. ISO 6892-1:2019 позволяет получить значения предела прочности при растяжении, условного предела текучести и удлинения, но не определяет, соответствует ли конкретная марка требованиям. Аналогичным образом, ASTM A370-26 направляет пользователей к применимой спецификации на изделие или договору на поставку для оценки соответствия. Спецификация на конструкционную плиту, спецификация на материал для сосудов, работающих под давлением, и требование к трубам для магистральных трубопроводов могут устанавливать различные места отбора образцов, свойства и предельные значения для сталей с близким номинальным химическим составом. Например, API Specification 5L касается стальных труб для систем транспортировки по трубопроводам и необходимости устанавливать требования к изготовлению, испытаниям, контролю и приемке (American Petroleum Institute, 2013). Поэтому приемочное значение должно быть приведено со ссылкой на регламентирующую спецификацию на изделие, ее редакцию и документ на поставку, а не придумано на основании метода испытания на растяжение и не заимствовано для другой марки.
Испытание на изгиб: пластичность, сплошность и раскрытие поверхности
Цели испытания на направляемый изгиб и испытания на изгиб
Испытание на изгиб определяет, может ли образец стали подвергнуться заданной величине пластической деформации без образования недопустимого раскрытия на стороне растяжения. Поэтому оно является оценкой пластичности и технологической сплошности, а не заменой испытания на растяжение. При испытании на растяжение измеряют такие свойства, как предел текучести, временное сопротивление разрыву, удлинение и относительное сужение площади при контролируемой осевой нагрузке. ISO 6892-1:2019 устанавливает метод испытания на растяжение при комнатной температуре и механические свойства, которые могут быть определены. Испытание на изгиб дает иного рода информацию: оно концентрирует деформацию на изогнутом участке и выявляет выходящие на поверхность дефекты, которые могут быть незаметны по результатам испытания на растяжение.
Это различие имеет значение, поскольку сталь может соответствовать требованиям к временному сопротивлению разрыву и удлинению, но не выдержать испытание на изгиб. Локализованные включения, расслоения, пористость, несплошности сварного шва, неблагоприятное направление волокнистой структуры или поверхностные дефекты могут раскрыться, когда образец огибает оправку. И наоборот, положительный результат испытания на изгиб не подтверждает наличие требуемого временного сопротивления разрыву для такой марки, как ASTM A36 или ASTM A572 Grade 50. Каждое испытание отвечает на определенный вопрос.
ASTM A370-26 устанавливает процедуры испытаний на растяжение, изгиб, твердость и удар для стали, нержавеющей стали и соответствующих сплавных изделий. Этот стандарт не устанавливает единое приемочное правило для всех стальных изделий. ASTM International указывает, что приемка определяется применимой спецификацией на продукцию или договором поставки (ASTM International, 2026). Соответствующей спецификацией может быть стандарт на лист, пруток, полосу, трубу или сварку; ее требования могут изменяться в зависимости от толщины, марки, формы изделия или состояния поставки.
Выбор образца является частью результата. ISO 377:2017 касается идентификации, расположения и подготовки проб и образцов для стальных профилей, прутков, катанки, плоских и трубчатых изделий. Правильно выполненное испытание на изгиб, проведенное не в том месте или не в той ориентации, может дать вводящее в заблуждение представление о качестве продукции. В протоколе испытания следует указывать плавку или партию, форму изделия, марку, толщину, размеры образца, состояние поверхности, направление изгиба, диаметр оправки, угол изгиба и выявленную индикацию.
Испытания на изгиб также применяют при аттестации сварки и контроле изготовления. AWS D1.1/D1.1M:2025-AMD1 содержит требования к сварке конструкционной стали, аттестации процедур и сварщиков, изготовлению, методам контроля и критериям приемки сварных швов. Испытание поперечным изгибом сварного соединения, продольным изгибом сварного соединения или боковым изгибом не оценивает одну и ту же область соединения. Выбранный образец должен располагать металл шва, границу сплавления, зону термического влияния или корень шва именно там, где это предусмотрено применимым требованием к аттестации.
Оправка, угол, ориентация и место изгиба
Оправка Инструмент, вокруг которого формируется образец для испытания на изгиб; ее диаметр и угол изгиба определяют создаваемую деформацию.
Оправка контролирует степень деформации. Во многих спецификациях ее размер выражают как диаметр, связанный с толщиной образца, например как диаметр оправки, равный заданному числу t. Меньший диаметр создает более крутой изгиб и большую деформацию наружных волокон; больший диаметр задает менее тяжелое условие испытания. Одного указанного диаметра недостаточно. На деформацию, воздействующую на материал, также влияют ширина и толщина образца, обработка кромок, угол изгиба и способ приложения усилия.
При испытании на направляемый изгиб образец обычно помещают поперек зева матрицы, после чего пуансон прижимает его к заданной оправке. Конечный угол может составлять 90°, 120°, 180° или иметь другое значение, установленное применимым требованием. Изгиб на 180° не является автоматически правильным или наиболее тяжелым испытанием для каждого изделия. Определяющей является спецификация на продукцию. ASTM A370-26 устанавливает общую процедуру, а стандарт на марку или изделие — размеры и условие приемки.
Ориентация имеет не меньшее значение. Образец плоского изделия может изгибаться поперек или вдоль направления прокатки. Для прутка или профиля может требоваться определенное положение относительно его продольной оси. Для сварного материала в растяжение может помещаться лицевая сторона, корень шва или боковая поверхность. Именно на поверхности растяжения существующая несплошность с наибольшей вероятностью раскроется, поэтому изменение направления изгиба меняет характер выявляемых дефектов. При поперечном изгибе лицевой стороны наружу изгиба оказывается лицевая поверхность сварного шва; при изгибе корня — поверхность со стороны корня. При боковом изгибе открывается поперечное сечение, что позволяет выявить несплошности, распределенные по толщине сварного шва.
Необходимо контролировать и место изгиба. Образец пластины может вырезаться из области середины толщины, вблизи поверхности, от заданного конца или на определенном расстоянии от сварного шва. Трубчатые изделия дают дополнительные варианты, включая ориентацию полосы по окружности и определение того, оценивается ли тело трубы или сварной шов. API Specification 5L касается стальных труб для систем трубопроводного транспорта и подчеркивает необходимость устанавливать требования к изготовлению, испытаниям, контролю и приемке, а не полагаться на неопределенное универсальное испытание (American Petroleum Institute, 2013).
Подготовка может изменить видимый результат. Кромки после газовой резки, грубые кромки после ножниц, острые углы, следы шлифования или чрезмерная механическая обработка могут служить искусственными очагами зарождения трещин. Применимый стандарт может требовать скругления кромок или ограничивать их обработку. Лаборатория должна зафиксировать, возникло ли раскрытие на подготовленной кромке, на исходной поверхности изделия, в металле шва или в зоне термического влияния. Это место может определить, имеет ли индикация значение с точки зрения установленного критерия приемки.
Трещины, надрывы и несплошности, определенные спецификацией
Термин «трещина» сам по себе не является полным основанием для решения о приемке. Инспектор должен определить, где она образовалась, как выглядит и каким документом регулируется оценка результата. Одна спецификация на продукцию может браковать любую трещину или надрыв, видимые после изгиба. Другая может допускать ограниченные надрывы кромок, одновременно бракуя раскрытия на лицевой поверхности сварного шва или в основном металле. Положение по аттестации сварки может устанавливать максимально допустимую длину несплошности, исключать определенные виды индикаций или требовать оценки нескольких образцов. Универсального правила по размеру трещины, применимого ко всем испытаниям стали на изгиб, не существует.
| Наблюдение при испытании на изгиб | Почему расположение имеет значение | Основание для приемки |
|---|---|---|
| Чистая поверхность | Отсутствие видимого раскрытия при установленном условии | Спецификация на продукцию или требование к сварке |
| Разрыв у кромки | Может быть связан с подготовкой кромки испытательного образца | Специальное правило для несплошностей у кромки |
| Продольное раскрытие | Может выявлять несплошность продукции | Применимый критерий для продукции или изготовления |
| Трещина в металле сварного шва | Указывает на проблему в области сварного шва | Применимый сварочный кодекс или квалификационное правило |
| Раскрытие по границе сплавления | Может указывать на несплошность границы раздела | Критерий приемки сварного соединения |
К типичным наблюдениям относятся чистая поверхность, неглубокий надрыв кромки, продольное раскрытие, поперечная трещина, расслоение, подобное ламеллярному, трещина в металле шва или раскрытие на границе сплавления. Их значение различно. Небольшая несплошность, вызванная исключительно подготовкой кромки образца, может оцениваться иначе, чем трещина, возникшая на исходной поверхности проката. Длинное острое раскрытие в зоне растяжения обычно имеет большее значение, чем короткая закругленная отметина, однако окончательное решение по-прежнему определяется применимой спецификацией.
В протоколе следует описывать индикации, а не просто указывать «годен» или «не годен». Необходимо привести измеренную или оценочную длину, ориентацию, поверхность, на которой появилась индикация, расстояние от кромки, а также указать, является ли она непрерывной или прерывистой. Фотографии могут помочь сохранить доказательства, особенно если спецификация на продукцию требует рассмотрения результата заказчиком или инженером. Если требование сформулировано неясно, результат испытания не следует задним числом оценивать по удобному предельному значению.
Испытание на изгиб также отличается от неразрушающего контроля после изготовления. Визуальный контроль, капиллярный контроль, магнитопорошковый контроль, радиографический контроль и ультразвуковой контроль позволяют проверять сварные швы без вырезания и изгиба образца; AISC относит их к распространенным методам NDE и ссылается на раздел 8 AWS D1.1/D1.1M в части методов контроля сварных швов и критериев приемки (American Institute of Steel Construction, 2024). Испытание на изгиб может выявить слабое место изготовления, раскрыв его принудительно, но оно не отображает весь производственный сварной шов и не заменяет контроль, требуемый строительной спецификацией.
Таким образом, обоснованный результат представляет собой связанную последовательность: соответствующие изделие и марка, репрезентативный образец, идентифицированный и подготовленный в соответствии с применимым стандартом отбора образцов, заданные ориентация и место изгиба, указанные оправка и угол, а также критерий приемки, взятый из применимой спецификации на продукцию, сварочного нормативного документа или договора. ASTM A370-26 устанавливает структуру испытания, но не превращает каждое видимое раскрытие в один и тот же вид несоответствия.
Испытание на твёрдость: измерение и интерпретация по Бринеллю
ISO 6506-1:2014 и испытание на твёрдость по Бринеллю
Испытание на твёрдость по Бринеллю определяет сопротивление металлической поверхности проникновению твёрдого сферического индентора. Машина прикладывает заданную силу через шарик из карбида вольфрама, выдерживает эту силу в течение установленного времени, снимает нагрузку и измеряет диаметр постоянного отпечатка в двух приблизительно перпендикулярных направлениях. Число твёрдости по Бринеллю рассчитывается по испытательной силе и площади криволинейной поверхности отпечатка, а не только по диаметру отпечатка. Меньший отпечаток при одинаковых условиях испытания указывает на большее сопротивление вдавливанию и, следовательно, на более высокое значение по Бринеллю.
Результат обычно указывают с обозначением HBW, за которым следуют диаметр шарика, испытательная сила и, если требуется, время приложения силы. Результат, например 210 HBW 10/3000, означает значение твёрдости по Бринеллю, полученное с использованием шарика из карбида вольфрама диаметром 10 мм и номинальной испытательной силы 3000 кгс. Указание только «210 по Бринеллю» исключает информацию, необходимую для оценки сопоставимости другого результата.[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
ISO 6506-1:2014 устанавливает метод испытания по Бринеллю для металлических материалов и распространяется как на стационарные, так и на переносные машины для испытания на твёрдость (International Organization for Standardization, 2014). Выбранные диаметр шарика и сила не являются произвольными. Соотношение силы и диаметра шарика влияет на размер отпечатка и чувствительность метода, поэтому для достоверного сравнения обычно требуется применение одной и той же шкалы Бринелля либо шкалы, разрешённой соответствующим стандартом на продукцию. Оператор также должен приложить силу без повреждения поверхности, выдерживать её в течение установленного времени выдержки и измерить чётко определяемый отпечаток.
Число твёрдости по Бринеллю является измеренным показателем твёрдости, а не прямой характеристикой временного сопротивления, предела текучести, ресурса износостойкости или эксплуатационных свойств. Сталь с более высоким значением твёрдости часто обладает и более высокой прочностью, особенно в пределах сопоставимых марок и условий термической обработки, однако взаимосвязь зависит от химического состава, микроструктуры, предшествующей обработки и соответствующего диапазона испытаний. ISO 18265:2013 устанавливает пересчёт твёрдости и оценки временного сопротивления для определённых металлических материалов, включая нелегированные и низколегированные стали, литые стали и инструментальные стали. В этом стандарте также предупреждается, что пересчитанное значение не заменяет результат надлежащего испытания по соответствующему стандартному методу (International Organization for Standardization, 2013). Поэтому пересчёт не может компенсировать отсутствие испытания на растяжение или применение неподходящего метода такого испытания.
Результат испытания на твёрдость имеет значение только в связи с требованиями к продукции. ASTM A370-26 устанавливает процедуры испытаний на твёрдость, а также испытаний на растяжение, изгиб и удар для сталей, нержавеющих сталей и соответствующих легированных изделий, однако критерии приемки определяются применимым стандартом на продукцию или договором на поставку (ASTM International, 2026). Значение 210 HBW может соответствовать одной марке, состоянию после термической обработки или требованию заказа и не соответствовать другой марке, состоянию или требованию. Само по себе это число не является критерием приемки.
Стационарные и переносные машины
Стационарная машина обычно устанавливается на жёстком основании в лаборатории или зоне контроля. Её рама ограничивает перемещения при нагружении, опорная наковальня и испытательная головка могут быть выровнены с большей точностью, а оптическая или электронная система позволяет повысить воспроизводимость измерения отпечатка. Эти особенности уменьшают разброс результатов, но не устраняют ошибки, вызванные неудовлетворительной подготовкой поверхности, криволинейностью, недостаточной толщиной, неправильной силой или расположением отпечатка слишком близко к другому отпечатку.
Переносные машины для испытания по Бринеллю входят в область применения ISO 6506-1:2014. Однако это не означает, что каждое полевое измерение можно непосредственно сопоставить с результатом лабораторного испытания. Переносное оборудование по-прежнему должно прикладывать заданную силу, использовать требуемый индентор, сохранять соосность и обеспечивать измерение отпечатка в соответствии с методом. Изделие должно обеспечивать достаточно устойчивую опорную точку. Вибрация, перемещение, местная кривизна, ограниченный доступ, краска, окалина и грубая шлифовка могут влиять на результат.
Полевые испытания требуют более строгого контроля места измерения, поскольку машина доставляется к изделию, а изделие не помещается на контролируемую испытательную станцию. В отчёте следует указывать изделие, плавку или отливку, испытуемую поверхность, сетку или исходное положение, идентификацию машины, индентор и силу, отдельные показания, рассчитанный результат и любые сведения о подготовке поверхности. Для крупногабаритных листов, поковок, сварных конструкций или установленных компонентов могут быть уместны фотографии или чертежи с нанесёнными обозначениями. Запись «Переносная твёрдость: соответствует» является недостаточной документацией, если невозможно определить, где были выполнены измерения или какая шкала использовалась.
Место испытания имеет значение и с металлургической точки зрения. Твёрдость поверхности может различаться в закалённом слое и расположенном под ним материале, у края и в центре прутка, а также в основном металле, зоне термического влияния и металле шва. ISO 377:2017 рассматривает идентификацию, расположение и подготовку образцов и проб для механических испытаний стальных профилей, прутков, катанки, плоских и трубчатых изделий (International Organization for Standardization, 2017). Этот стандарт не заменяет метод Бринелля, но иллюстрирует общий принцип: расположение образца является частью определения испытания.
Состояние поверхности, расстояния, толщина и воспроизводимость
Поверхность должна быть достаточно гладкой и чистой, чтобы можно было определить границу отпечатка. Ржавчина, окалина, обезуглероженный материал, покрытия, масло, брызги металла и следы механической обработки могут исказить отпечаток или скрыть его край. Подготовка должна устранять неровности поверхности, не вызывая чрезмерного нагрева, наклёпа или образования нового закалённого слоя. Интенсивная шлифовка может изменить сам материал, который измеряется. Полированная лабораторная поверхность и слегка прошлифованная полевая поверхность могут давать разный уровень неопределённости измерения, даже если визуально обе поверхности кажутся приемлемыми.
Испытуемая поверхность должна быть достаточно плоской, а изделие — надёжно опёртым. На криволинейной поверхности кажущаяся геометрия отпечатка изменяется, поскольку поверхность не является плоскостью. Поэтому для прутка малого диаметра, тонкой полосы или поковки неправильной формы может потребоваться другой метод испытания на твёрдость либо специальная процедура, установленная для конкретной продукции, вместо безусловного применения метода Бринелля.
Отпечатки должны располагаться на определённом расстоянии друг от друга и от краёв. ISO 6506-1:2014 устанавливает минимальные расстояния в зависимости от диаметра отпечатка, а также минимальное расстояние от края. В широко применяемых схемах испытания по Бринеллю центры отпечатков располагают на расстоянии не менее трёх диаметров отпечатка, а центр отпечатка — не менее чем в 2,5 диаметра от края; точное применимое требование необходимо проверять по принятой редакции стандарта и условиям испытания. Близлежащий отпечаток вызывает пластическую деформацию окружающего материала и может изменить результат второго измерения. У края материал может вытекать наружу, из-за чего отпечаток обычно перестаёт характеризовать твёрдость внутреннего объёма материала.
Толщина имеет не меньшее значение. Материал под отпечатком должен быть достаточно толстым, чтобы зона пластической деформации не достигала противоположной поверхности. ISO 6506-1:2014 устанавливает минимальную зависимость толщины от глубины отпечатка; обычно применяемое правило для стандартных условий испытания по Бринеллю требует, чтобы толщина составляла не менее восьми глубин отпечатка. У тонких изделий результат может быть искусственно заниженным или нестабильным, если обратная поверхность расположена слишком близко. Стандарт на продукцию может устанавливать более строгое ограничение или требовать применения другого метода.
Воспроизводимость следует оценивать по отдельным отпечаткам, а не только по их среднему значению. Разумная процедура предусматривает регистрацию каждого показания, проверку соответствия отпечатков требованиям к расстояниям и геометрии, а также исследование выброса вместо его незаметного удаления. Разброс может указывать на изменение микроструктуры, наличие сварного шва или зоны термического влияния, недостаточную опору, несоосность машины, повреждение поверхности или ошибку оператора при измерении. Отпечатки, выполненные в одной однородной области, должны укладываться в пределы повторяемости, установленные для машины и метода; значительный разброс свидетельствует о необходимости пересмотра схемы испытания.
Наконец, испытание на твёрдость следует отделять от других приёмочных испытаний. Испытание на растяжение по ISO 6892-1:2019 определяет такие характеристики, как предел текучести и временное сопротивление, тогда как ISO 148-1:2016 устанавливает маятниковое испытание на удар по Шарпи для определения поглощённой энергии. Ни одно из этих испытаний не заменяется испытанием на твёрдость по Бринеллю. В применимом стандарте на материал, производственном кодексе или договоре должно быть указано, какая характеристика определяет приемку и какие ограничения по твёрдости, если таковые имеются, применяются.
Пересчёт значений твёрдости и опасность обратного расчёта прочности
Число твёрдости не является результатом испытания на растяжение, выраженным в других единицах. Испытания по Бринеллю, Роквеллу и Виккерсу измеряют сопротивление локальному вдавливанию, тогда как испытание на растяжение измеряет реакцию подготовленного образца при контролируемом осевом нагружении. Связь между этими результатами носит эмпирический характер и зависит от материала, его состояния, применяемой шкалы испытаний и диапазона, охватываемого данными для пересчёта.
Это различие имеет значение, когда в сертификате завода-изготовителя, отчёте об инспекции или при рассмотрении несоответствия твёрдость используется для определения предела текучести или предела прочности при растяжении. Пересчитанное значение может помочь оценить правдоподобность результата. Однако оно не подтверждает соответствие требованиям автоматически.
Таблицы пересчёта по ISO 18265:2013
ISO 18265:2013 содержит таблицы пересчёта между установленными шкалами твёрдости, а также таблицы оценочных значений предела прочности при растяжении. Область применения стандарта включает нелегированные и низколегированные стали, литые стали, инструментальные стали и другие металлические материалы. Стандарт не объявляет твёрдость по Бринеллю, Роквеллу и Виккерсу, а также предел прочности при растяжении взаимозаменяемыми свойствами. В нём представлены зависимости, разработанные для определённых групп материалов и заданных диапазонов.
| Метод | Измеренная реакция | Типичное обозначение |
|---|---|---|
| Бринелль | Остаточный отпечаток от сферического индентора | HBW |
| Роквелл | Глубина проникновения при заданных нагрузках | HRB или другая шкала Роквелла |
| Виккерс | Диагонали отпечатка алмазной четырехгранной пирамиды | HV |
| Испытание на растяжение | Реакция подготовленного образца на осевое нагружение | Предел текучести или предел прочности при растяжении в MPa |
Сами методы испытаний различаются. ISO 6506-1:2014 устанавливает метод испытания твёрдости по Бринеллю, при котором шаровой индентор оставляет отпечаток, а результат рассчитывается по приложенной силе и диаметру отпечатка. При испытании по Роквеллу определяется глубина проникновения индентора при заданных предварительной и общей нагрузках; используемая шкала зависит от сочетания индентора и силы. При испытании по Виккерсу применяется алмазная пирамидка, а твёрдость рассчитывается по длинам двух диагоналей отпечатка. Поэтому такое значение, как 210 HBW, 95 HRB или 220 HV, фиксирует реакцию, полученную конкретным методом; это не набор идентичных измерений, которыми можно обмениваться без соответствующих оговорок.
ISO 18265:2013 также разграничивает пересчёт между шкалами твёрдости и оценку предела прочности при растяжении. Таблица может сопоставлять диапазон значений по Виккерсу или Бринеллю с оценочным пределом прочности при растяжении для указанной категории стали, однако эта оценка не является непосредственным измерением фактического предела прочности при растяжении. Зависимость может изменяться под влиянием содержания углерода, легирования, термической обработки, холодной деформации, микроструктуры, размера сечения и формы изделия. Нормализованная плита и закалённый с последующим отпуском пруток могут иметь сходную локальную твёрдость, но показывать разные результаты испытания на растяжение, особенно если их микроструктура и градиенты прочности различаются.
Предупреждение стандарта имеет решающее значение: пересчитанные значения не заменяют результаты, полученные надлежащим стандартным методом испытаний. Это предупреждение должно отражаться в интерпретации отчёта, а не исчезать за округлённым числом.
Пересчитанные значения и непосредственные результаты испытания на растяжение
Для получения непосредственного результата испытания на растяжение необходимы соответствующие образец, размеры, ориентация, расчётная длина, измерение деформации и процедура нагружения. ISO 6892-1:2019 устанавливает метод испытания металлических материалов на растяжение при комнатной температуре и определяет механические свойства, которые могут быть установлены, включая такие показатели, как предел текучести и предел прочности при растяжении. ISO 377:2017 регулирует идентификацию, расположение и подготовку проб и образцов для механических испытаний сортового проката, прутков, катанки, плоских и трубных изделий из стали. Эти детали влияют на то, что именно представляет собой полученный результат.
При испытании твёрдости возникает иная проблема отбора материала. Отпечаток характеризует небольшой объём вблизи испытуемой поверхности. Он может выявить локальную термическую обработку или поверхностную обработку, тогда как образец для испытания на растяжение усредняет свойства по значительно большей расчётной длине. Переносное испытание твёрдости может быть полезно для предварительной проверки на месте, однако на показания могут влиять кривизна и шероховатость поверхности, окалина, обезуглероживание, расстояние между отпечатками, опора и проверка прибора. Пересчёт такого показания в предел прочности при растяжении добавляет ещё один источник неопределённости.
В отчётах следует сохранять цепочку измерений. Запись «210 HBW, ISO 6506-1:2014» идентифицирует результат испытания по Бринеллю. Запись «Оценочный предел прочности при растяжении: приблизительно [value] МПа по ISO 18265:2013» идентифицирует производную оценку при условии, что указаны применимая таблица для данного материала и соответствующий диапазон. Не следует просто указывать «предел прочности при растяжении: [value] МПа», поскольку такая формулировка подразумевает проведение испытания на растяжение по ISO 6892-1:2019 или другому установленному методу испытания на растяжение.
Та же дисциплина применяется к решениям о приемке. ASTM A370-26 охватывает испытания на растяжение, изгиб, твёрдость и ударные испытания стали, нержавеющей стали и соответствующих легированных изделий, однако приемка определяется применимой спецификацией на продукцию или договором поставки (ASTM International, 2026). Пересчёт твёрдости не может молча заменить требуемое испытание на растяжение лишь потому, что оценочное число, по-видимому, превышает минимальное требование к прочности.
Когда пересчёт технически информативен, но недостаточен с точки зрения договора
Пересчет твердости может использоваться для предварительной оценки или исследования, но обычно не может заменить непосредственно требуемое договором испытание на растяжение. Limited evidence
Пересчёт может иметь техническую информативность при предварительной оценке, контроле процесса или расследовании состояния недоступного компонента. Например, профиль твёрдости может показать, что термически обработанная область существенно твёрже прилегающего основного металла, либо что заявленный результат испытания на растяжение не соответствует наблюдаемому состоянию материала. Он может помочь определить место отбора образца или решить, необходимы ли подтверждающие испытания.
Пересчёт становится недостаточным с точки зрения договора, когда регламентирующий документ требует непосредственного определения свойства конкретным указанным методом. Если спецификация на продукцию предусматривает определение предела прочности при растяжении по ISO 6892-1:2019, ASTM A370-26 или иной установленной процедуре, оценка по ISO 18265:2013 обычно не может выполнить это требование, если только спецификация или покупатель прямо не допускают применение пересчёта. Та же логика применяется, когда договор устанавливает требования непосредственно к твёрдости: пересчитанное значение по Роквеллу не может заменить требуемую шкалу Бринелля, нагрузку, место измерения или метод испытания.
Перед использованием любого пересчёта необходимо проверить область применения материала. Таблицы ISO 18265:2013 не являются универсальными уравнениями для любой марки, сварного шва, покрытия, отливки или эксплуатационного состояния. Таблицу, применимую к нелегированной и низколегированной стали, нельзя безосновательно распространять на металл сварного шва из нержавеющей стали, на цементированную поверхность или на изделие с выраженной анизотропией.
Отбраковка материала на основании ненадлежащего пересчитанного значения может привести к отклонению соответствующей требованиям стали. Приёмка материала на основании такого значения может скрыть недостаточную прочность. Обоснованная практика заключается в том, чтобы указывать исходный результат испытания твёрдости, идентифицировать стандарт и таблицу пересчёта, отмечать, что значение предела прочности при растяжении является оценочным, сохранять сведения о соответствующей неопределённости и ограничениях по материалу, а также сопоставлять результат с критерием приемки, фактически установленным в регламентирующей спецификации или договоре.
Испытание на ударный изгиб по Шарпи на маятниковом копре
Испытание по Шарпи представляет собой контролируемое испытание на разрушение, а не общее утверждение о соответствии или несоответствии марки стали. Образец с надрезом горизонтально устанавливают в маятниковой машине, ударяют молотом с заданной скоростью и при заданной геометрии, после чего образец разрушается одним ударом. Регистрируемым результатом является энергия, поглощённая образцом в ходе этого события; обычно её выражают в джоулях (J). Таким образом, испытание связывает четыре неразделимых элемента: конфигурацию образца, место и ориентацию образца, методику испытания и правило приёмки, установленное спецификацией на продукцию.[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
ISO 148-1:2016 устанавливает методику маятникового испытания на ударный изгиб металлических материалов с V-образным и U-образным надрезом для определения энергии, поглощённой при ударе (International Organization for Standardization, 2016). Сам по себе этот метод не устанавливает, соответствует ли требованиям заказа лист, пруток, поковка, труба, сварное соединение или отливка. Такое решение принимается на основании применимого стандарта на материал, чертежа, договора поставки или проектной спецификации.
ISO 148-1:2016 и образцы с V-образным или U-образным надрезом
Стандартный полноразмерный образец Шарпи имеет длину около 55 мм и квадратное поперечное сечение размером 10 мм. Механически обработанный надрез уменьшает оставшуюся перемычку и фиксирует место предполагаемого начала разрушения. ISO 148-1:2016 охватывает две основные формы надреза.
V-образный надрез — это надрез с чётко заданной геометрией, обычно характеризующийся углом при вершине 45 градусов и глубиной 2 мм, с установленным радиусом в основании. V-образная геометрия создаёт сильную локальную концентрацию напряжений и широко применяется для оценки перехода от вязкого к хрупкому разрушению в конструкционных сталях и сталях, работающих под давлением. Результаты часто обозначают как «KV», добавляя температуру испытания и ориентацию образца для полной идентификации условий.
U-образный надрез, иногда обозначаемый как «KU», имеет закруглённое основание, а не более острый профиль V-образного надреза. Его концентрация напряжений и характер разрушения отличаются от соответствующих характеристик V-образного надреза, поэтому результат для U-образного надреза нельзя считать взаимозаменяемым с результатом для V-образного надреза только потому, что оба результата выражены в джоулях. Тип надреза должен соответствовать требованию. Если спецификация предусматривает энергию при ударном изгибе образца с V-образным надрезом, обычно нельзя выполнить это требование заменой данных для U-образного надреза, если только руководящий документ прямо не допускает такую замену.
Надрез располагают таким образом, чтобы маятник ударял по образцу с противоположной надрезу стороны. Трещина начинается в основании надреза и распространяется через перемычку. Ориентация надреза также имеет значение. Для листа и других деформированных изделий образец может быть продольным или поперечным относительно основного направления прокатки или деформации. Может также требоваться образец, вырезанный в направлении толщины, особенно если важна стойкость к расслоению или разрушению в направлении толщины. Обозначение «ударная вязкость по Шарпи» без указания типа надреза, ориентации, температуры и размера образца является неполным.
Отбор образцов представляет собой отдельный этап контроля, не сводимый к процедуре работы ударной машины. ISO 377:2017 регламентирует идентификацию, расположение и подготовку проб и образцов для механических испытаний стальных профилей, прутков, катанки, плоских и трубчатых изделий (International Organization for Standardization, 2017). Стандарт на продукцию может требовать отбора образцов с определённого конца, из определённой плавки, зоны листа, области стенки или на заданном расстоянии от поверхности. Он также может устанавливать применение полноразмерных или уменьшенных образцов, если толщина изделия не позволяет получить стандартное поперечное сечение. Правильно эксплуатируемая машина не может исправить ошибку, связанную с отбором образца из ненадлежащего места.
Поглощённая энергия и характер разрушения
Маятник поднимают в заданное исходное положение и отпускают. После удара и разрушения образца он поднимается на меньшую высоту, поскольку часть его механической энергии была израсходована. Машина рассчитывает поглощённую энергию по разности энергии маятника до и после удара, с учётом поправок на трение в машине и другие предусмотренные потери, если это требуется. Таким образом измеряют энергию удара по установленной методике, а не непосредственно предел текучести, предел прочности при растяжении, твёрдость или трещиностойкость.
Высокое значение поглощённой энергии обычно указывает на то, что до полного разрушения образец претерпел большую пластическую деформацию при заданных условиях. На изломе могут наблюдаться волокнистое вязкое разрушение, скалывание или сочетание обоих механизмов. Некоторые методики или спецификации на продукцию требуют дополнительных наблюдений, например определения бокового расширения или процентного содержания вязкого излома. Такие наблюдения характеризуют реакцию на разрушение, но не заменяют результат по энергии, если только руководящее требование прямо не допускает их использование в качестве критерия приёмки.
Температура оказывает существенное влияние на ферритные стали и низколегированные стали. При снижении температуры через интервал перехода от вязкого к хрупкому разрушению поглощённая энергия может резко уменьшаться, а поверхность излома — изменяться от преимущественно вязкого разрушения к преимущественно хрупкому разрушению скалыванием. Сталь может дать приемлемый результат при 20 °C и не выполнить требование при −20 °C без каких-либо изменений химического состава или технологии; изменились условия испытания. И наоборот, приемлемый результат при низкой температуре не подтверждает характеристики при любой ещё более низкой температуре.
Поэтому число, напечатанное в протоколе испытания, является условным. Обозначение «KV2 = 45 J» следует понимать как результат для заданной конфигурации с V-образным надрезом — обычно с обозначением глубины надреза 2 мм — при указанной температуре, ориентации, размере образца и месте отбора. Это не универсальная оценка вязкости разрушения всей плавки или изделия. Энергию по Шарпи также нельзя рассматривать как прямую замену значения трещиностойкости при плоской деформации, например , поскольку геометрия образца, скорость нагружения, степень стеснения деформации и измеряемая величина различаются.
Температура, ориентация и требования к приёмке
Температура испытания должна контролироваться до и во время удара. Образцы можно охлаждать или нагревать в подходящей среде, выдерживать до стабилизации температуры и переносить к машине в пределах времени, разрешённого методикой. Требуемая температура может составлять комнатную температуру, 0 °C, −20 °C, −40 °C или другое значение, выбранное стандартом на материал и условиями эксплуатации. Испытание, проведённое вблизи заданной температуры, но не при ней, автоматически не считается равноценным. В протоколе следует указывать номинальную температуру и допустимое отклонение.
Ориентация имеет такое же значение. Обозначение «L» обычно идентифицирует продольный образец, а «T» — поперечный, однако конкретные обозначения должны соответствовать стандарту на продукцию. В катаной плите продольные образцы обычно ориентированы вдоль направления прокатки, а поперечные — поперёк него. Следует фиксировать плоскость надреза и направление распространения трещины, поскольку изменение любого из них может выявить различные особенности микроструктуры, неметаллические включения, полосы ликвации или зоны сварного соединения.
Требования к приёмке не устанавливаются только ISO 148-1:2016. Руководящая спецификация может требовать испытания трёх, пяти или другого количества образцов; устанавливать минимальное среднее значение; минимальное значение для отдельного образца; допустимое количество результатов ниже установленного минимума; либо процедуру повторного испытания после получения низкого результата. Она также может предписывать конкретную температуру испытания, тип надреза, ориентацию, размер образца и периодичность отбора. Эти условия необходимо рассматривать совместно. Среднее значение, соответствующее требованию, не обязательно означает прохождение испытания, если одновременно установлен минимальный предел для отдельного результата.
ASTM A370-26 иллюстрирует такое же разграничение ответственности: он устанавливает методики испытаний стали, нержавеющей стали и родственных сплавов на растяжение, изгиб, твёрдость и удар, тогда как соответствие определяется применимой спецификацией на продукцию или договором поставки (ASTM International, 2026). Следовательно, протокол испытания по Шарпи может подтвердить проведение испытания и указать измеренные значения поглощённой энергии, но только применимое требование к продукции может классифицировать эти значения как соответствующие или несоответствующие.
Обоснованная проверка прослеживает результат от плавки продукции и места отбора до ориентации образца, геометрии и размера надреза, размера образца, температуры кондиционирования, процедуры работы машины, отдельных значений энергии, среднего значения, наблюдений по излому и точного пункта требований к приёмке. Без такой цепочки утверждение «испытание по Шарпи пройдено» говорит слишком мало. Оно может описывать действительный результат испытания на удар, но не подтверждает, что сталь удовлетворяет требованию, регулирующему её предполагаемое применение.

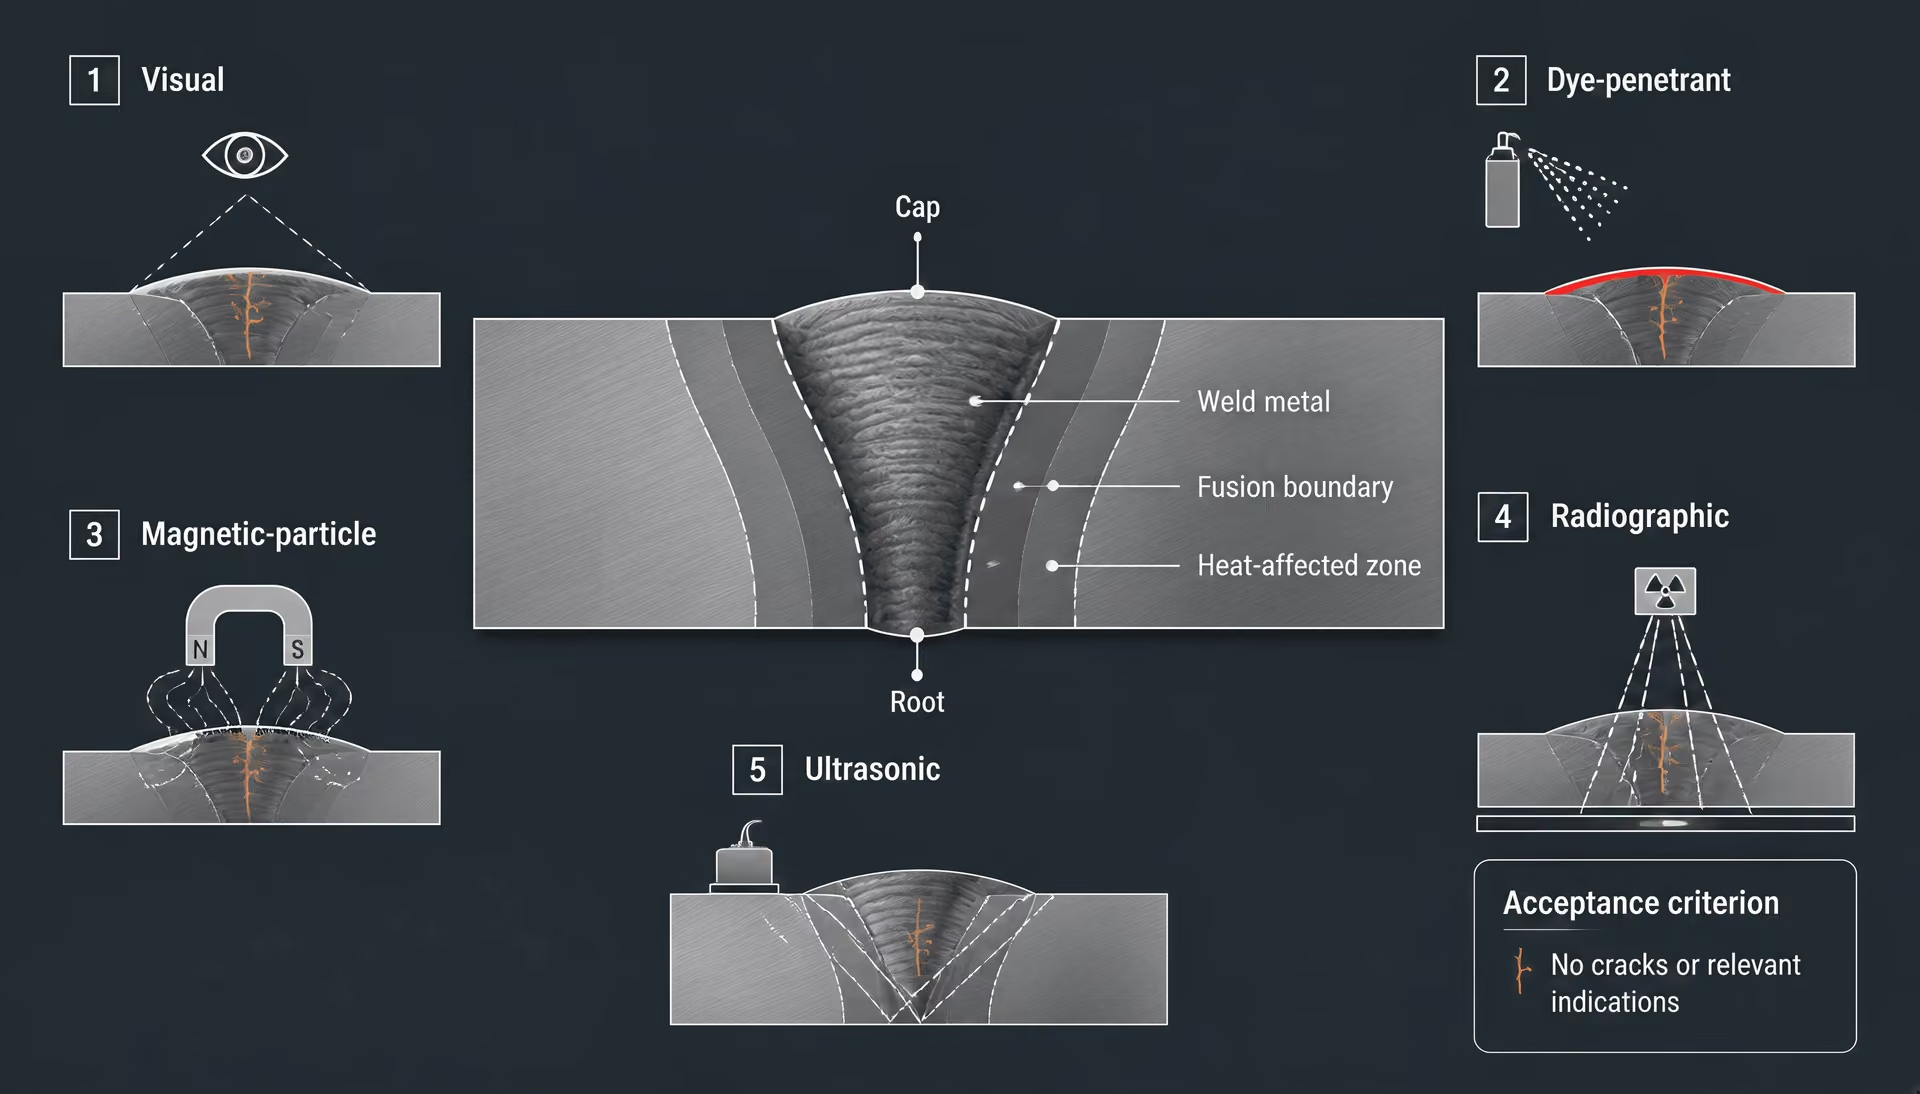
Испытания сварных соединений и приёмка конструкционной стали
Сварную конструкцию нельзя принимать на основании сертификата на исходную сталь, выданного для готового соединения. Сертификат подтверждает свойства поставленного листа, прутка, трубы или профиля в соответствии с применимой спецификацией на продукцию. Он не доказывает, что наплавленный металл имеет требуемый химический состав, что зона термического влияния сохранила достаточные эксплуатационные характеристики или что сварщик выполнил качественное соединение в фактических условиях изготовления. Поэтому приёмка сварного соединения объединяет четыре отдельных элемента контроля: аттестованную технологию сварки, аттестованного сварщика, производственные записи и контроль, а также пределы приёмки, установленные для типа сварного соединения и условий нагружения.
Это разграничение также отделяет механические испытания от неразрушающего контроля. ASTM A370-26 описывает методики испытаний стали, нержавеющей стали и родственных сплавов на растяжение, изгиб, твёрдость и удар, но оставляет вопросы приёмки за применимой спецификацией на продукцию или договором поставки. ISO 377:2017 регулирует идентификацию, расположение и подготовку проб и образцов. ISO 6892-1:2019 рассматривает испытания на растяжение при комнатной температуре, тогда как ISO 148-1:2016 охватывает испытания на ударный изгиб с V-образным и U-образным надрезом. Эти стандарты могут устанавливать свойства основного материала или квалификационных образцов, но сами по себе не решают, является ли готовое сварное соединение строительной конструкции приемлемым.
Требования к квалификации по AWS D1.1/D1.1M:2025-AMD1
Если это предусмотрено договором или проектной документацией, AWS D1.1/D1.1M:2025-AMD1 устанавливает требования к квалификации сварки конструкционной стали, изготовлению, контролю и приемке. Strong evidence
AWS D1.1/D1.1M:2025-AMD1 является основным сварочным нормативом для многих конструкций из конструкционной стали, если на него имеется ссылка в договоре, проектной спецификации или применимом строительном стандарте. Он устанавливает требования к аттестации сварочных процедур, аттестации сварщиков и операторов сварки, изготовлению, контролю и приемке сварных швов. Его требования необходимо рассматривать совместно с договорной документацией, поскольку инженер может назначить конкретные категории сварных швов, процент контролируемых участков, дополнительные требования или более жесткие ограничения.
Система требований норматива начинается с соединения и сварочных переменных, а не с общего утверждения, что «сварной шов прошел контроль». Аттестованная технологическая инструкция по сварке (WPS) определяет группу основного металла, диапазон толщин, конструктивные параметры соединения, способ сварки, классификацию присадочного металла, положение при сварке, требования к предварительному подогреву и контролю межслойной температуры, электрические параметры, условия защиты и требуемую послесварочную обработку. Процедура может считаться предварительно аттестованной, если она соответствует предусмотренным нормативом конструктивным параметрам соединения и обязательным ограничениям. Если она выходит за пределы этих положений, требуется квалификационное испытание процедуры.
Руководящие документы AISC рассматривают положения AWS D1.1/D1.1M по контролю и критерии приемки сварных швов как основной справочный материал для работ с конструкционной сталью. В упомянутых руководящих документах AISC также указаны визуальный контроль, капиллярный контроль, магнитопорошковый контроль, радиографический контроль и ультразвуковой контроль как распространенные методы неразрушающего контроля. В них приведены положения по контролю и приемке, относящиеся к применимому изданию AWS D1.1/D1.1M; при различиях в нумерации пунктов или дополнительных требованиях между изданиями определяющими должны быть проектные документы.
Требование к аттестации не означает, что каждый производственный сварной шов должен подвергаться всем видам испытаний. Это система, предназначенная для подтверждения того, что выбранная процедура и персонал способны выполнить заданный сварной шов, после чего проводится контроль на уровне, требуемом функциональным назначением данного шва. Для главного моментного соединения, углового шва с полным проплавлением, углового шва, ремонтного шва и временного крепления могут устанавливаться разные требования к контролю. Проектные чертежи и план контроля определяют, какие положения применяются.
Аттестация процедуры и сварщика
Аттестация процедуры подтверждает, что метод сварки способен обеспечить приемлемые свойства металла шва и сварного соединения в пределах установленных диапазонов переменных. Контрольный образец сваривают с использованием предлагаемого процесса и расходных материалов, а затем подвергают предусмотренным AWS D1.1/D1.1M:2025-AMD1 визуальному и механическим испытаниям. Типичные подтверждающие документы по аттестации могут включать результаты визуального контроля, испытаний на изгиб, испытаний на растяжение, макротравления или других испытаний, предусмотренных для данного соединения и процесса. Контрольный образец должен соответствовать аттестуемому сочетанию основных металлов, типу сварного шва, диапазону толщин, положению и переменным процесса. Результат, полученный для другого соединения или диапазона материалов, не может автоматически аттестовать предполагаемый производственный сварной шов.
В отчете должна быть указана не только числовая величина прочности. Он должен связывать образец с WPS и содержать обозначения основных металлов, классификацию присадочного металла, размеры, положение при сварке, температуру предварительного подогрева, межслойную температуру, силу тока, напряжение, скорость сварки, защитный газ, если он применяется, и результаты испытаний. Образец для испытания на растяжение, соответствующий заданной прочности, имеет смысл только при правильных месте его вырезки и подготовке. ISO 377:2017 рассматривает расположение и подготовку образцов и испытательных образцов для стальной продукции; AWS D1.1/D1.1M устанавливает дополнительные требования к образцам для аттестации сварных соединений.
Аттестация сварщика отвечает на другой вопрос: способен ли конкретный сварщик или оператор сварки наплавлять доброкачественный металл шва с использованием разрешенного процесса, в заданном положении, при определенном типе соединения и в установленном диапазоне толщин? Сварщик выполняет квалификационное испытание при заданных условиях. Полученный контрольный образец подвергают контролю, обычно визуальному, а также испытаниям на изгиб или другим испытаниям, установленным нормативом. Объем аттестации ограничивается переменными, зафиксированными при испытании, и требованиями к непрерывности работы. Аттестованный сварщик не заменяет аттестованную WPS, а аттестованная WPS не дает допуска неаттестованному специалисту.
Контроль изготовления продолжается и после аттестации. Изготовитель обязан использовать указанные основной и присадочный металлы, обеспечивать контроль расходных материалов, собирать и выверять соединение, удалять загрязнения, выполнять требуемый предварительный подогрев, контролировать межслойную температуру, соблюдать последовательность сварки и документировать ремонт, если это требуется. Для сталей, чувствительных к водороду, и толстых жестко закрепленных соединений может потребоваться более строгий контроль, чем следует из испытаний аттестационного образца. Испытание твердости может помочь при исследовании зоны термического влияния или ремонта, однако ISO 6506-1:2014 определяет метод Бринелля; он не превращает результат измерения твердости в автоматическое основание для приемки сварного шва. ISO 18265:2013 устанавливает переводы значений твердости и оценки предела прочности, но предупреждает, что пересчитанные значения не заменяют результаты, полученные надлежащим методом испытаний по соответствующему стандарту.
Дефекты сварных швов, методы контроля и критерии приемки
Визуальный контроль является первым видом контроля, поскольку его можно выполнять при сборке, между проходами и после завершения сварки. Он позволяет выявить неправильный размер шва, неудовлетворительный профиль, натекание, подрезы, дуговые ожоги, видимые трещины, дефекты кратера, выходящую на поверхность пористость, непровар или несплавление, видимые с края, чрезмерное усиление и размерные отклонения. Он также подтверждает наличие деталей, которые объемные методы могут не охватывать, например требуемой длины шва, правильного окончания, состояния технологических отверстий и подготовки поверхности. Визуальный контроль — не просто предварительная формальность. К видимым несплошностям применяются пределы приемки AWS D1.1/D1.1M, и сварной шов, не соответствующий требованиям визуального контроля, не должен приниматься на основании последующего радиографического или ультразвукового отчета.
Капиллярный контроль, также называемый контролем проникающими жидкостями, предназначен для выявления выходящих на поверхность несплошностей в непористых материалах. Пенетрант проникает в трещину или другое отверстие, выходящее на поверхность; затем излишки пенетранта удаляют, а проявитель формирует индикаторный рисунок. Метод не выявляет несплошность, изолированную под поверхностью. Поэтому он полезен при подозрении на поверхностное растрескивание, в том числе при контроле компонентов из немагнитной нержавеющей стали, для которых магнитопорошковый контроль непригоден, но он не может подтвердить полное внутреннее качество сварного шва.
Магнитопорошковый контроль заключается в создании магнитного поля в ферромагнитной стали и использовании притягиваемых частиц для выявления поверхностных и подповерхностных несплошностей. Он чувствителен к трещинам и другим дефектам, ориентация которых создает поле рассеяния, поэтому важны направление контроля и состояние поверхности. Он не заменяет визуальный контроль и не выявляет все глубокие объемные дефекты. На результат могут влиять размагничивание, доступность, покрытие и геометрия сварного шва.
При радиографическом контроле изображение получают по различиям в прошедшем излучении; метод может выявлять определенные объемные несплошности, такие как шлаковые включения, пористость и некоторые виды непровара. На изображение влияют толщина, геометрия, расположение источника, качество пленочного или цифрового детектора и ориентация дефекта. При радиографическом контроле стесненных соединений могут возникать практические ограничения, кроме того, требуются меры радиационной безопасности. Радиография не является универсальным способом ранжирования качества сварных швов.
При ультразвуковом контроле в сварной шов направляют высокочастотные звуковые волны и интерпретируют отраженную энергию от границ раздела или несплошностей. Метод позволяет обнаруживать плоскостные и объемные индикаторные признаки на значительной глубине без ионизирующего излучения, однако интерпретация зависит от калибровки, угла ввода преобразователя, геометрии, доступности, состояния поверхности и квалификации специалиста. Отсутствие ультразвукового индикаторного признака не доказывает отсутствия всех возможных несплошностей.
Критерии приемки определяют, какие индикаторные признаки являются браковочными, а не только то, какие признаки можно обнаружить. Они могут ограничивать трещины, несплавление, непровар, подрезы, пористость, шлак, недостаточный размер шва и суммарную длину несплошностей в зависимости от категории сварного шва и метода контроля. Инспектор должен указать метод, объем контроля, использованное оборудование или процедуру, расположение и размер индикаторного признака, а также принятое решение. Ремонт требует контролируемого удаления дефектного участка, повторной сварки по применимой WPS и повторного контроля.
Таким образом, результат представляет собой взаимосвязанное решение: правильная категория сварного шва и применимый норматив, аттестованная процедура, аттестованный сварщик, контролируемое изготовление, установленный метод контроля и пределы приемки, назначенные для этого метода. Результаты испытаний основного металла на растяжение или по Шарпи остаются важными, однако они не могут подтвердить качество не контролируемого сварного соединения.
Неразрушающий контроль стали и сварных соединений
Неразрушающий контроль (НК) выявляет или оценивает несплошности без извлечения из стали или сварного соединения репрезентативного механического образца. Это различие имеет значение. Сварное соединение может дать приемлемые результаты радиографического или ультразвукового контроля, тогда как основной металл может иметь недостаточные предел текучести, предел прочности при растяжении, относительное удлинение, твердость или ударную вязкость. И наоборот, образец для испытания на растяжение может соответствовать установленной прочности, хотя в сварном соединении присутствует недопустимое несплавление.
Поэтому НК не заменяет испытания на растяжение, изгиб, твердость или ударный изгиб, если применимая нормативная спецификация предусматривает такие испытания. ASTM A370-26 устанавливает процедуры испытаний стали, нержавеющей стали и соответствующих легированных изделий на растяжение, изгиб, твердость и ударный изгиб, однако оставляет критерии приемки за применимой спецификацией на продукцию или договором поставки (ASTM International, 2026). ISO 377:2017 рассматривает идентификацию, расположение и подготовку проб и образцов для испытаний; ISO 6892-1:2019 охватывает испытания на растяжение при комнатной температуре; ISO 148-1:2016 — испытания на ударный изгиб по Шарпи с V-образным и U-образным надрезом; ISO 6506-1:2014 устанавливает требования к испытанию твердости по Бринеллю. Эти стандарты относятся к результатам механических испытаний, а не представляют собой альтернативный метод контроля несплошностей сварных соединений.
Методы неразрушающего контроля
- Визуальный контроль
- Исследует доступные поверхности и размеры сварных соединений.
- Капиллярный контроль
- Выявляет несплошности, выходящие на поверхность, в непористых материалах.
- Магнитопорошковый контроль
- Выявляет поверхностные и подповерхностные несплошности в ферромагнитной стали.
- Радиографический контроль
- Формирует изображение по различиям в прошедшем излучении.
- Ультразвуковой контроль
- Использует отраженный высокочастотный звук для оценки внутренних показаний.
Выбор метода НК зависит от вида искомой несплошности, ее предполагаемой ориентации и глубины, материала и геометрии изделия, доступности, категории сварного соединения и применимого критерия приемки. Отчет, содержащий только запись «НК пройден», является неполным. В нем следует указать обследованный объект, метод, процедуру, объем контроля, выявленные индикации, принятое решение и критерий приемки.
Визуальный контроль
Визуальный контроль является первым этапом проверки, поскольку позволяет быстро охватить всю доступную поверхность и выявить условия, которые могут сделать последующий контроль ненадежным. Контролер может проверять размер и профиль сварного шва, подрезы, наплывы, видимые трещины, ожоги от дуги, выходящую на поверхность пористость, чрезмерное усиление шва, дефекты кратера, неполную длину шва, деформацию, повреждение поверхности и несоответствие размеров. Для проведения контроля могут использоваться шаблоны для сварных швов, шаблоны для угловых швов, линейки, осветительные приборы, зеркала и увеличительные устройства.
Визуальный контроль позволяет выявить только то, что видно или может быть измерено с доступной поверхности. Он не может надежно установить глубину подповерхностного несплавления, внутренней пористости, скрытой трещины или расслоения. Он также не позволяет определить предел прочности при растяжении, вязкость разрушения или поглощенную энергию удара. Внешний вид поверхности является свидетельством, но не дает полного представления о целостности сварного соединения.
Подготовка и сроки проведения влияют на результат. Шлак, брызги, краска, окалина, масло и окисление могут скрывать индикации или мешать измерениям. Некоторые требования предусматривают визуальный контроль во время сварки, после очистки или после установленного периода охлаждения, особенно если существует опасность образования трещин замедленного разрушения. Если это предусмотрено применимым нормативным документом, в записи о контроле следует указывать условия освещения и доступа.
Для сварных соединений конструкционной стали требования к контролю и критерии приемки устанавливаются применимым изданием AWS D1.1/D1.1M, если этот стандарт регулирует выполняемые работы. AWS D1.1/D1.1M:2025-AMD1 устанавливает требования к сварке конструкционной стали, включая аттестацию, изготовление, методы контроля и критерии приемки сварных соединений (American Welding Society, 2025). AISC относит визуальный контроль к распространенным методам НК и ссылается на раздел 8 AWS D1.1/D1.1M в части методов контроля сварных соединений и критериев приемки (American Institute of Steel Construction, 2024).
Методы контроля поверхности: капиллярный и магнитопорошковый
Капиллярный контроль, также называемый контролем проникающими жидкостями, выявляет несплошности, выходящие на поверхность. После очистки пенетрант проникает в трещину или другую полость, выходящую на поверхность, под действием капиллярных сил. Избыток пенетранта удаляется, после чего проявитель вытягивает пенетрант обратно, формируя видимую или флуоресцентную индикацию. Этот метод может выявлять плотные трещины, закаты, плены, пористость и несплавление, выходящее на поверхность.
Метод не выявляет несплошность, закрытую неповрежденной поверхностью. Покрытие, грубая окалина, сварочные брызги, смазка или недостаточная очистка могут препятствовать проникновению пенетранта либо создавать вводящие в заблуждение индикации. Капиллярный контроль также дает ограниченную информацию о глубине; длина и яркость индикации не являются прямыми измерениями опасности трещины. Метод применим ко многим непористым материалам, включая аустенитную нержавеющую сталь, однако поверхность должна быть пригодна для нанесения пенетранта и используемых очистителей.
Магнитопорошковый контроль предназначен для выявления поверхностных и подповерхностных несплошностей в ферромагнитной стали. Деталь намагничивают, и частицы железа скапливаются в местах, где несплошность нарушает магнитное поле, образуя видимую или флуоресцентную индикацию. Метод может выявлять трещины в местах перехода сварного шва к основному металлу, трещины кратера, шлифовочные трещины, плены, закаты и неглубокое несплавление. Изменение направления намагничивания помогает выявить индикации, ориентированные поперек приложенного поля; при одном направлении дефект, расположенный благоприятным образом, может остаться необнаруженным.
Магнитопорошковый контроль непригоден для немагнитных марок, таких как большинство аустенитных нержавеющих сталей. Он также имеет ограниченные возможности по глубине выявления, а результат зависит от напряженности поля, нанесения частиц, состояния поверхности, геометрии и требований к размагничиванию. Краска или окалина могут снижать чувствительность, тогда как резкие изменения геометрии способны создавать нерелевантные индикации. Ни капиллярный, ни магнитопорошковый контроль не определяет химический состав стали, предел текучести, твердость или ударную вязкость.
Решение о приемке должно основываться на применимом нормативном документе, а не на общем утверждении о том, что была обнаружена индикация. Раздел 8 AWS D1.1/D1.1M может устанавливать, какие индикации являются браковочными для конкретного сварного соединения и категории контроля, тогда как спецификация на трубопровод, оборудование, работающее под давлением, мост или машину может предусматривать иные ограничения. Например, API Specification 5L касается стальных труб для систем транспортировки по трубопроводам и необходимости устанавливать требования к изготовлению, испытаниям, контролю и приемке (American Petroleum Institute, 2013).
Объемные методы: радиографический и ультразвуковой контроль
Радиографический контроль формирует изображение на основе различий в толщине и плотности материала при прохождении рентгеновского или гамма-излучения через сварное соединение. Он может выявлять объемные несплошности, такие как пористость, шлаковые включения, полости и некоторые виды непровара. При соответствии методики и качества изображения установленным требованиям снимок обеспечивает постоянную документированную запись.
Радиографический контроль имеет существенные ограничения. Плоская трещина или несплавление, расположенные почти параллельно пучку излучения, могут создавать слабый контраст и остаться необнаруженными. Для источника и детектора обычно требуется доступ с противоположных сторон сварного соединения, а требования радиационной безопасности ограничивают зону контроля. Интерпретация также зависит от толщины, геометрии расположения источника относительно объекта, качества изображения и способности контролера отличать значимую индикацию от геометрических или технологических артефактов. Радиографический контроль не является прямым измерением характеристик прочности при растяжении или вязкости разрушения.
При ультразвуковом контроле в сталь вводятся высокочастотные звуковые колебания и оценивается отраженная энергия. Импульсно-эховые методы позволяют определить расположение и размеры индикаций по расстоянию, пройденному ультразвуком, и величине отклика. При правильном применении ультразвуковой контроль может выявлять внутренние плоскостные дефекты, несплавление, непровар, трещины, расслоения и некоторые объемные дефекты. Он позволяет контролировать толстые сечения без ионизирующего излучения и часто может выполняться с одной доступной поверхности.
На результаты ультразвукового контроля влияют структура зерна, затухание, шероховатость поверхности, кривизна, геометрия сварного соединения, угол ввода преобразователя, калибровка и ориентация дефекта. Несплошность, расположенная параллельно ультразвуковому пучку, может отражать очень мало энергии. Анизотропия сварного соединения и крупнозернистый материал могут рассеивать звук и усложнять интерпретацию. Определение размеров является оценкой, а не фотографическим изображением дефекта; для получения воспроизводимых результатов решающее значение имеют квалификация оператора, полнота сканирования, эталонные образцы и письменные процедуры.
Выбор метода должен основываться на риске, связанном с дефектом, и требованиях применимого нормативного документа. Визуальный контроль может предшествовать контролю поверхности или объема; он не может заменить их, если установлены требования к внутреннему качеству. Капиллярный и магнитопорошковый методы предназначены для выявления поверхностных и подповерхностных несплошностей. Радиографический и ультразвуковой методы предназначены для контроля внутреннего объема, причем их чувствительность к ориентации и геометрии дефекта различается. Раздел 8 AWS D1.1/D1.1M либо другой применимый код, спецификация, чертеж или договор должны связывать выбранный метод с требуемым объемом контроля и критерием приемки. Метод выявляет индикацию; применимый нормативный документ определяет, является ли сталь или сварное соединение приемлемым.
Испытания стальных труб в соответствии с положениями Спецификации API 5L
Системы трубопроводного транспорта и требования к продукции
Спецификация API 5L распространяется на стальные трубы, используемые в системах трубопроводного транспорта для транспортировки газа, воды и нефти. Ее положения по закупке рассматривают заказ трубы как совокупность взаимосвязанных технических решений, а не как запрос на поставку универсальной стальной трубы, «прошедшей испытания». Заказчик должен указать применимое издание Спецификации API 5L и определить обозначение продукции с достаточной точностью, чтобы изготовитель, инспектор и испытательная лаборатория руководствовались одними и теми же требованиями.
Это обозначение может включать способ изготовления трубы, номинальные или установленные размеры, марку стали, уровень спецификации продукции (PSL), состояние поставки и любые дополнительные требования. Бесшовные и сварные трубы не являются взаимозаменяемыми лишь потому, что обе соответствуют описанию размеров. Процесс изготовления влияет на контроль сварного шва, отбор образцов, термическую обработку, места проведения испытаний и документы, необходимые для подтверждения соответствия. Поэтому требование к трубе по API 5L должно различать форму продукции и применимые положения для этой формы.
| Детали закупки | Почему их необходимо указывать |
|---|---|
| Издание API Specification 5L | Требования могут изменяться от издания к изданию. |
| Способ изготовления трубы | Для бесшовных и сварных труб применяются разные виды контроля. |
| Марка и PSL | Выбранный уровень продукции определяет применимые положения о верификации. |
| Состояние поставки | Термическая обработка и состояние поставляемой продукции влияют на требования. |
| Испытания и контроль | Необходимо выбрать требования к испытаниям на растяжение, удар, твердость, гидростатическим испытаниям, контролю размеров и неразрушающему контролю. |
| Документация | В записях должны быть указаны труба, плавка, испытательный образец, метод и решение. |
PSL 1 и PSL 2 также необходимо указывать, а не подразумевать. Выбранный уровень определяет, какие технические требования и положения о подтверждении соответствия применяются в соответствии с указанным изданием. Дополнительные требования заказчика могут касаться химического анализа, испытаний на растяжение, испытаний на изгиб или сплющивание, определения твердости, ударных испытаний по Шарпи, гидростатических испытаний, неразрушающего контроля (NDE), контроля размеров, состояния поверхности, прослеживаемости и документации. В заказе следует указать, какие требования являются обязательными, а какие не применяются.
Само испытание является лишь одним звеном этой цепи. Например, ASTM A370-26 устанавливает процедуры испытаний на растяжение, изгиб, твердость и удар для стальных, нержавеющих и родственных им легированных изделий, однако не определяет, соответствует ли конкретная труба требованиям. ASTM International указывает, что критерии приемки устанавливаются применимой спецификацией на продукцию или договором поставки (ASTM International, 2026). Спецификация API 5L формирует такую основу требований для труб, предназначенных для трубопроводов; документ закупки определяет, какие предусмотренные варианты и дополнительные виды контроля выбраны.
Не менее важна идентификация образца. ISO 377:2017 распространяется на идентификацию, расположение и подготовку проб и образцов для испытаний трубной продукции, а также профилей, прутков, стержней и плоских изделий (International Organization for Standardization, 2017). Результат испытания на растяжение, полученный при неправильной ориентации, в неправильном месте или на неправильной части изделия, нельзя сделать достоверным, просто добавив к отчету числовое значение, внешне соответствующее требованиям. Плавка трубы, номер партии, расположение по толщине стенки, положение сварного шва, если применимо, и ориентация образца должны оставаться прослеживаемыми от отбора образца до сертификации.
Положения об изготовлении, испытаниях, контроле и приемке
Положения Спецификации API 5L по закупке связывают четыре отдельных вопроса: как изготовлена труба, как измеряются ее свойства, как продукция контролируется и какое решение принимается при невыполнении требования. Эти вопросы должны быть согласованно отражены в спецификации закупки и плане инспекций и испытаний.
Положения об изготовлении устанавливают разрешенный процесс и меры контроля. Они могут определять бесшовное или сварное производство, формовку, сварку, термическую обработку, подготовку концов труб и ограничения на ремонт. Для сварных труб спецификация также должна устанавливать применимые положения, касающиеся процесса сварки и контроля, а не рассматривать сварной шов как второстепенную особенность. Производственные записи, идентификация плавки и процедуры управления несоответствиями создают необходимый контекст для интерпретации последующих результатов испытаний.
В положениях об испытаниях следует указывать вид испытания, применяемый метод, требования к образцу и требования к отчетности. ISO 6892-1:2019 устанавливает испытания металлических материалов на растяжение при комнатной температуре и механические свойства, которые могут быть определены (International Organization for Standardization, 2019). Однако сама по себе эта норма не устанавливает предельное приемочное значение для конкретной марки трубы по API 5L и конкретного уровня продукции. То же разграничение применяется к ударным испытаниям: ISO 148-1:2016 устанавливает маятниковые испытания по Шарпи с V-образным и U-образным надрезом для определения поглощенной энергии удара, тогда как требования к продукции устанавливают, требуется ли ударное испытание, при каких условиях оно проводится и как оценивается результат (International Organization for Standardization, 2016).
Определение твердости требует такой же строгости. ISO 6506-1:2014 устанавливает метод Бринелля, включая его применение со стационарными и переносными приборами (International Organization for Standardization, 2014). Результат измерения твердости по Бринеллю может быть требуемым свойством, дополнительной проверкой или частью расследования — в зависимости от указанной спецификации на продукцию и требований к закупке. ISO 18265:2013 содержит таблицы пересчета твердости и оценки прочности на растяжение для определенных металлических материалов, но предупреждает, что пересчитанные значения не заменяют результаты надлежащего стандартного метода испытаний (International Organization for Standardization, 2013). Пересчитанное значение твердости не следует представлять как замену испытанию на растяжение.
Положения о контроле охватывают виды деятельности, не являющиеся испытаниями механических свойств. Они могут включать визуальный контроль, проверку размеров, гидростатические испытания, проверку маркировки и прослеживаемости, а также NDE. AISC относит визуальный, капиллярный, магнитопорошковый, радиографический и ультразвуковой контроль к распространенным методам NDE и указывает пункт 8 AWS D1.1/D1.1M как источник методов контроля сварных швов и критериев их приемки (American Institute of Steel Construction, 2024). AWS D1.1/D1.1M:2025-AMD1 непосредственно распространяется на сварку конструкционных сталей, включая аттестацию процедур и сварщиков, изготовление, методы контроля и критерии приемки сварных швов (American Welding Society, 2025). Этот нормативный документ не является автоматически органом, устанавливающим критерии приемки труб для трубопроводов по API 5L. Его применимость должна вытекать из прямо указанного договорного или инженерного требования.
В положениях о приемке затем устанавливается порядок оценки результатов. В них следует указать применимые положения API 5L, дополнительные требования, правила повторных испытаний, периодичность отбора образцов, разрешенные ремонтные операции и порядок обращения с несоответствующей трубой. Формулировка «испытано в соответствии с API 5L» является неполной, если в документе не указано, какое издание, уровень продукции, виды испытаний и положения о принятии решения имеют силу. Отчет об испытаниях может быть технически корректным и все же не подтверждать договорное соответствие, если не указаны образец, метод или основание для приемки.
Ясность закупочной документации и согласование с планом испытаний
Документ закупки должен служить основным связующим документом между обозначением трубы и планом инспекций. Как минимум в нем должны быть указаны применимое издание Спецификации API 5L, тип трубы и размеры, марка стали, PSL, состояние поставки, если оно требуется, способ изготовления, обязательные испытания, объем контроля, метод NDE, основание для отбора образцов, записи, а также правила приемки или принятия решения по результатам. Если заказчик вводит дополнительное требование, в документе следует точно сослаться на него и указать, применяется ли оно ко всем трубам, к определенной партии или к отобранным образцам.
План инспекций и испытаний должен повторять эти решения в операционной форме. В нем следует указать этап изготовления, на котором проводится каждая проверка, ответственное лицо, необходимость присутствия заказчика или независимой третьей стороны, документ, в котором фиксируется результат, и пункт, устанавливающий критерии приемки. Это предотвращает распространенную ошибку: лаборатория подготавливает образец по одному стандарту, сообщает характеристику по другой системе, а заказчик впоследствии сопоставляет ее с пределом, относящимся к другому уровню продукции или другому изданию стандарта.
Прослеживаемость должна охватывать весь план. Номера плавки и трубы, места отбора образцов, ориентация образца, испытательное оборудование, его статус калибровки, сведения об операторе или лаборатории, дата испытания и редакция отчета должны быть взаимосвязаны. Для контроля, связанного со сваркой, также должны быть идентифицируемыми сварной шов или обследованный участок и процедура NDE. Повторные испытания и забракованный материал должны иметь определенный статус; в противном случае новый результат может скрыть первоначальное несоответствие.
Заказчик также должен разрешить возможные противоречия до начала производства. Если в договоре указаны Спецификация API 5L, ASTM A370-26, ISO 6892-1:2019 и требование, установленное конкретным проектом, следует определить, какой документ имеет преимущественную силу в случае различий в терминологии, геометрии образца, отборе образцов или положениях о приемке. Применимое издание имеет значение, поскольку стандарты изменяются. Пункт, скопированный из более раннего издания, может незаметно изменить требуемый метод испытания или порядок принятия решения по его результатам.
Таким образом, положения Спецификации API 5L по закупке наиболее полезны, если рассматривать их как систему требований. Они не превращают каждое зарегистрированное значение автоматически в результат «годен» или «не годен». Значимым является результат, связывающий идентифицированную трубу с установленным способом изготовления, правильно подготовленным образцом, указанным методом испытаний, требуемым контролем и применимым правилом приемки (American Petroleum Institute, 2013).
Как формулируются и применяются критерии приемки
Результат испытания стали имеет смысл только в том случае, если он связан с требованием, регулирующим соответствующую продукцию. «Предел текучести: 355 MPa» сам по себе не является утверждением о соответствии или несоответствии. Читателю необходимо знать марку стали, форму изделия, диапазон толщины, направление вырезки образца, состояние образца, метод испытания, периодичность отбора образцов и правило, применяемое для оценки результата.
Таким образом, пункт о приемке можно представить как цепочку взаимосвязанных требований:
свойство → единица измерения → метод испытания → состояние образца → периодичность отбора образцов → правило оценки результата → допустимое отклонение
Например, пункт может требовать минимальный предел текучести 355 MPa, определяемый посредством испытания на растяжение при комнатной температуре на продольном образце, отобранном от каждой плавки. Применяемая спецификация на продукцию может устанавливать метод определения предела текучести, тогда как ISO 377:2017 регулирует идентификацию, расположение и подготовку образца и испытуемого образца. ISO 6892-1:2019 устанавливает требования к испытаниям металлических материалов на растяжение при комнатной температуре и к механическим свойствам, которые могут быть определены. Число 355 не имеет самостоятельного значения для приемки, если образец был взят в неправильном месте или испытан по неодобренной процедуре.
ASTM A370-26 иллюстрирует распределение ответственности. Этот стандарт устанавливает процедуры испытаний стали, нержавеющей стали и соответствующих сплавов на растяжение, изгиб, твердость и ударный изгиб, но оставляет приемку применяемой спецификации на продукцию или договору купли-продажи (ASTM International, 2026). Стандарт на испытания отвечает на вопрос: «Как выполняется измерение?» Спецификация на продукцию отвечает на вопрос: «Какое значение требуется?»
Минимальные и максимальные значения, диапазоны и категориальные требования
Минимальное требование устанавливает нижнюю границу. Формулировка «Предел прочности при растяжении, минимум: 510 MPa» означает, что действительный результат ниже 510 MPa не удовлетворяет этому критерию с учетом любого правила округления, прямо установленного применяемым нормативным документом. Максимальное требование устанавливает верхнюю границу, например: «Углерод, максимум: 0,18 %» или «Твердость по Бринеллю, максимум: 220 HBW». Диапазон имеет две границы: результат ниже нижней границы или выше верхней границы выходит за пределы установленного условия.
Единица измерения имеет значение. Требование 355 MPa нельзя произвольно считать взаимозаменяемым с 355 N/mm²: эти единицы численно эквивалентны, а ksi — нет. Значение твердости также нельзя считать взаимозаменяемым с пределом прочности при растяжении только потому, что таблица пересчета дает оценочное значение. ISO 18265:2013 содержит таблицы пересчета твердости и оценки предела прочности при растяжении для определенных металлических материалов, включая нелегированные и низколегированные стали, однако предупреждает, что пересчитанное значение не заменяет результат, полученный надлежащим стандартным методом испытания. Результат испытания по Бринеллю согласно ISO 6506-1:2014, как правило, не может быть использован вместо испытания на растяжение, если спецификация требует определения предела прочности при растяжении.
Некоторые требования являются категориальными, а не числовыми. Продукция может требоваться с обозначением ASTM A36, ASTM A516/A516M Grade 70, EN 10025-2 S355JR или API 5L X65, причем обозначение должно быть приведено точно в соответствии с требованиями применяемого нормативного документа. Состояние материала может быть нормализованным, закаленным и отпущенным, термомеханически контролируемым либо иным образом установленным в документации на поставку. Сертификат на материал, в котором приведен приемлемый химический состав, но не подтверждено требуемое состояние после термической обработки, является неполным свидетельством соответствия.
Требования к ударной вязкости добавляют еще один уровень сложности. Пункт может устанавливать минимальную поглощенную энергию при заданной температуре, определенное количество образцов с V-образным надрезом для испытания по Шарпи, а также правило для отдельных значений и их среднего значения. ISO 148-1:2016 устанавливает маятниковые испытания по Шарпи образцов с V-образным и U-образным надрезом для определения поглощенной энергии удара; сам по себе этот стандарт не устанавливает приемочное значение для конкретной марки стали или договора. Направление, ориентация надреза, температура испытания, размер образца и место его вырезки могут влиять на результат.
Тот же принцип применяется к сварным соединениям. AWS D1.1/D1.1M:2025-AMD1 устанавливает требования к сварке конструкционной стали, включая аттестацию, изготовление, методы контроля и критерии приемки сварных соединений. Визуальный, магнитопорошковый, радиографический или ультразвуковой контроль имеет смысл только в том случае, если указаны применяемая категория сварного соединения и соответствующее положение о приемке. AISC относит эти методы к распространенным методам неразрушающего контроля и указывает пункт 8 AWS D1.1/D1.1M как источник методов контроля сварных соединений и критериев их приемки (American Institute of Steel Construction, 2024).
Отдельные результаты, средние значения и повторные испытания
В пунктах о приемке необходимо различать отдельный результат и статистическое или арифметическое среднее значение. Если три образца для испытания по Шарпи дают результаты 42, 39 и 18 J, среднее значение составляет 33 J. Это среднее может соответствовать требованию 30 J, тогда как отдельный результат 18 J не соответствует отдельному минимальному требованию 21 J. Усреднение может скрыть локальную или направленную неоднородность, особенно при испытаниях на ударный изгиб, где разброс результатов часто имеет существенное значение для инженерного решения.
Требование может формулироваться как «минимальное среднее значение», «минимум для каждого образца» или включать оба условия. Эти формулировки не являются взаимозаменяемыми. Если в пункте указано только минимальное среднее значение, правило для отдельных результатов необходимо искать в другом месте той же спецификации, в ссылочном стандарте на испытания или в договоре. Если установлено минимальное значение для каждого образца, низкий результат одного образца нельзя компенсировать двумя высокими результатами. Округление также должно быть регламентировано. Округление 354,6 MPa до 355 MPa может привести к иному решению по сравнению с сопоставлением неокругленного значения с пределом 355 MPa; документ должен определять, какая практика применяется.
Периодичность отбора образцов имеет такое же значение. «Одно испытание на плавку» отличается от «одного испытания на партию», «одного комплекта на 50 тонн» и «одного испытания с каждого конца». В руководстве по закупкам согласно API Specification 5L подчеркивается необходимость устанавливать требования к изготовлению, испытаниям, контролю и приемке стальных труб, используемых в системах трубопроводного транспорта (American Petroleum Institute, 2013). Определение партии устанавливает, какой материал представляет конкретный результат. Положительный результат для одной плавки не может автоматически служить основанием для приемки другой плавки, даже если обе имеют одно и то же обозначение марки стали.
Повторное испытание не является автоматическим правом, возникающим из-за неудовлетворительного результата. Оно допускается только в тех случаях, когда применяемая спецификация, договор купли-продажи или утвержденная процедура принятия решения по несоответствию это разрешает и устанавливает порядок его проведения. Повторное испытание может быть уместным, если разрушение образца произошло за пределами разрешенной расчетной длины, документально подтверждена неисправность машины или подготовка образца явно отклонялась от метода. Однако оно не может служить обоснованием для исключения действительного низкого результата только потому, что второй образец, возможно, даст положительный результат.
Если повторное испытание разрешено, пункт может требовать дополнительных образцов, нового комплекта образцов из того же места или испытаний образцов, взятых из другого места той же партии. Правило оценки результата может требовать, чтобы все дополнительные образцы соответствовали требованиям, устанавливать пересмотренное среднее значение или определять конкретное сочетание исходных результатов и результатов повторного испытания. Именно эти детали определяют решение. Испытание все большего числа образцов до получения благоприятного результата является отбором данных, а не оценкой соответствия.
Соответствие, несоответствие и решение по результатам
Соответствие означает, что идентифицированная продукция удовлетворяет каждому применимому требованию на основании установленного документального подтверждения. Механические свойства, химический состав, размеры, состояние поверхности, термическая обработка, маркировка и неразрушающий контроль — все это может быть частью соответствующего решения. Соответствие по пределу прочности при растяжении не устраняет несоответствие по химическому составу. Приемлемый химический состав не устраняет недопустимый индикатор сварного соединения.
Техническое несоответствие представляет собой невыполнение требования к продукции или процессу: предел текучести ниже установленного минимума, содержание углерода выше максимального значения, энергия удара за пределами установленного правила, неправильная ориентация образца или индикатор сварного соединения, превышающий применяемый предел AWS D1.1/D1.1M. После этого материал может быть забракован, подвергнут повторной обработке, отремонтирован и повторно испытан, переведен в более низкую категорию, если это разрешено, либо принят на основании официально утвержденной уступки. В решении должны быть указаны затронутая плавка, партия, сварное соединение или компонент, а также зафиксировано техническое обоснование.
Административный пробел имеет иное значение. Отсутствие прослеживаемости плавки, неподписанный отчет, незафиксированная температура испытания, отсутствие подтверждения калибровки или неуказанная ориентация образца могут препятствовать принятию решения о соответствии, даже если фактический материал, возможно, удовлетворяет установленным пределам свойств. Такой пробел не доказывает, что сталь не соответствует требованиям по свойствам. Это недостаток доказательной базы или системы контроля. Ответственная организация должна восстановить достоверные записи, повторить контроль, если это разрешено, либо признать требование неподтвержденным.
Такое различие позволяет избежать двух противоположных ошибок: признания документально не подтвержденного материала «забракованным» при отсутствии технического результата или признания его «соответствующим» только потому, что его химический состав или внешний вид кажутся приемлемыми. В окончательном статусе следует указать, что именно испытывалось, по какому методу и в каком состоянии, в отношении какого пункта, по какому правилу оценивался результат и каким образом было урегулировано любое отклонение. Только после этого результат испытания становится решением о приемке.
Отчёты об Испытаниях, Сертификаты и Доказательства, Готовые к Аудиту
Результат испытания стали имеет доказательную силу только в том случае, если проверяющий может восстановить, что именно испытывалось, каким образом проводилось испытание и какое требование применялось. Сертификат, в котором указано «предел текучести: 355 МПа» или «твёрдость: 180 HBW», но не определены методика, изделие, образец и применяемая нормативная спецификация, не подтверждает соответствие. Числовое значение может быть технически правильным, но при этом не иметь отношения к требованиям закупки.
ASTM A370-26 иллюстрирует это различие. Стандарт устанавливает процедуры испытаний на растяжение, изгиб, твёрдость и удар для стали, нержавеющей стали и соответствующих изделий из сплавов, но не устанавливает единого универсального порога «годен/не годен». Критерии приемки определяются применимой спецификацией на изделие или договором поставки (ASTM International, 2026). Поэтому отчёт должен связывать измеренное значение одновременно с процедурой испытания и требованием, относительно которого оно оценивалось.
Минимальная информация в полезном отчёте об испытаниях
В отчёте материал должен быть идентифицирован по марке, обозначению стандарта, форме изделия, размерам и состоянию поставки. Формулировки «стальной лист» недостаточно. В пригодной для использования записи может быть указано: лист ASTM A516/A516M Grade 70 в нормализованном состоянии с номинальной толщиной 25 мм либо линейная труба по API Specification 5L с указанной маркой и способом изготовления. Термическая обработка, состояние поверхности, покрытие, расположение сварного шва и ориентация также могут влиять на интерпретацию результатов и должны фиксироваться, если это имеет значение.
Для каждого результата необходимо указывать методику испытания и её редакцию, а не только наименование свойства. В отчёте об испытании на растяжение следует, например, привести ссылку на ISO 6892-1:2019 или на применимую процедуру ASTM A370-26, а также указать использованное определение предела текучести, предел прочности при растяжении, расчётную длину измерительного участка для определения удлинения и относительное сужение, если это требуется. ISO 6892-1:2019 устанавливает метод испытания металлических материалов на растяжение при комнатной температуре и механические свойства, которые могут определяться (International Organization for Standardization, 2019). В отчёте должно быть указано, означает ли предел текучести верхний предел текучести, нижний предел текучести или условный предел текучести при заданном удлинении.
Для испытаний на удар в записи следует указывать ISO 148-1:2016 или предусмотренную альтернативную методику, тип надреза, размеры образца, температуру испытания, индивидуальные значения поглощённой энергии, а также поперечное расширение или наблюдения по характеру излома, если этого требует спецификация. ISO 148-1:2016 распространяется на маятниковые испытания по Шарпи с V-образным и U-образным надрезом для определения поглощённой энергии удара (International Organization for Standardization, 2016). Одно только среднее значение может скрывать низкий индивидуальный результат.
В записях о твёрдости должны быть указаны шкала, усилие, индентор, тип машины, места проведения испытаний и отдельные показания. ISO 6506-1:2014 устанавливает метод Бринелля для металлических материалов и применяется к стационарным и переносным машинам (International Organization for Standardization, 2014). Указание «твёрдость 180» не имеет однозначного смысла без обозначения HBW, условий испытания и методики. Пересчитанное значение предела прочности при растяжении или твёрдости должно быть обозначено как пересчитанное. ISO 18265:2013 предупреждает, что пересчёты не заменяют результаты, полученные надлежащим стандартным методом испытания (International Organization for Standardization, 2013).
В отчёте также должны быть указаны идентификация образца, место отбора, ориентация, размеры, подготовка поверхности и условия испытания. Следует включить сведения об операторе или лаборатории, дате испытания, идентификации оборудования, состоянии калибровки, если это применимо, а также об условиях окружающей среды или состоянии машины, которые могли повлиять на результат. Для сварных соединений необходимо идентифицировать сварной шов, соединение, документ аттестации сварочной процедуры, сварщика, сварочный материал, метод контроля и объём контроля. AWS D1.1/D1.1M:2025-AMD1 связывает требования к сварке конструкционной стали с аттестацией процедур и сварщиков, изготовлением, контролем и критериями приемки сварных швов (American Welding Society, 2025).
Связь результатов с плавкой, партией и образцом
Прослеживаемость представляет собой цепочку, связывающую указанное значение со сталью, из которой был изготовлен образец. Обычно цепочка начинается с изготовителя, номера плавки, производственной партии, документа о поставке и идентификации отдельного изделия или рулона. Затем она продолжается через запись об отборе, номер образца, испытательную машину, исходные данные, отчёт и окончательное решение по материалу. Если какое-либо звено отсутствует, результат может характеризовать сталь той же марки, но не поставленную сталь.
ISO 377:2017 рассматривает идентификацию, расположение и подготовку проб и образцов для механических испытаний профилей, прутков, стержней, плоских и трубчатых изделий (International Organization for Standardization, 2017). Практическое значение этого требования заключается в том, что место отбора и ориентация являются частью определения испытания. Поперечный образец для испытания на растяжение, вырезанный из листа, нельзя считать взаимозаменяемым с продольным образцом из той же плавки. Образец по толщине, поверхностный образец, образец металла сварного шва и образец зоны термического влияния отвечают на разные вопросы.
В отчёте должно быть указано, был ли отбор случайным, определялся ли он партией, выполнялся ли с конца изделия или образец выбирался из конкретного места изделия. Для листа и полосы следует фиксировать направление прокатки и расстояние от кромки или поверхности, если этого требует спецификация. Для трубы необходимо указать номер трубы, наличие или отсутствие сварного шва, а также то, был ли образец взят из тела трубы, сварного шва или зоны термического влияния. Для образцов на удар следует фиксировать ориентацию и положение надреза. Маркировка образцов должна сохранять связь с фотографиями, записями о механической обработке и исходной пробой или сохранённым материалом.
Сертификат, распространяющийся на плавку, может подтверждать соответствие нескольких изделий только в том случае, если применимая спецификация допускает такой принцип отбора и границы партии документированы. Сертификат изготовителя, содержащий один результат испытания на растяжение для всей поставки, но не указывающий номер плавки или определение партии, не может доказать, что каждое поставленное изделие принадлежит к испытанной совокупности. В руководстве по закупке согласно API Specification 5L требования к изготовлению, испытаниям, контролю и приемке также рассматриваются как требования, которые должны быть установлены для стальных труб (American Petroleum Institute, 2013).
Неразрушающий контроль требует такой же дисциплины. В отчёте должны быть указаны метод контроля, процедура, обследованная поверхность или сварной шов, объём контроля, оборудование, проверки калибровки, выявленные индикации, уровень оценки и пункт с критериями приемки. AISC относит визуальный, капиллярный, магнитопорошковый, радиографический и ультразвуковой контроль к распространённым методам и ссылается на раздел 8 AWS D1.1/D1.1M в отношении методов контроля сварных швов и критериев приемки (American Institute of Steel Construction, 2024). Записи «UT пройден» недостаточно.
Проверка отклонений и нерешённых вопросов
Аудиторы должны рассматривать пропуски и отступления как технические вопросы, а не как несущественные канцелярские детали. В ходе проверки следует сопоставить отчёт с заказом на поставку, спецификацией на материал, чертежом, планом контроля и испытаний и утверждёнными отклонениями. Необходимо подтвердить требуемую марку, форму изделия, размеры, периодичность испытаний, ориентацию образца, редакцию методики, температуру испытания, предельные значения приемки и правила повторных испытаний.
В документе об отклонении должны быть указаны исходное требование, фактическое состояние, причина, затронутая плавка или партия, техническая оценка и уполномоченная сторона, утвердившая отклонение. Например, замена ISO 6892-1:2019 другой процедурой испытания на растяжение может повлиять на скорость деформации, применение экстензометра или заявленные характеристики текучести. Такая замена требует документированного технического одобрения, а не необъяснимой пометки о применении «эквивалентного метода».
Нерешённые вопросы должны оставаться явно обозначенными как нерешённые. Отсутствующая информация об ориентации образца, неразборчивые номера плавок, отсутствие подтверждения калибровки, противоречивые размеры и результаты, представленные только в виде средних значений, должны быть помещены на удержание до исправления или официального принятия решения. Нельзя превращать отсутствующий результат в предполагаемое соответствие. Повторное испытание нельзя считать первоначальным результатом; необходимо зафиксировать первоначальный отказ, основание для разрешённого повторного испытания, идентификацию нового образца и окончательно применённое правило.
В решении по материалу должно быть указано, принят ли материал, отклонён, переработан, переведён в более низкую категорию, изолирован или принят по разрешению на отступление. Следует указать лицо или организацию, уполномоченные принять это решение, и идентифицировать подтверждающие записи. Это последнее звено имеет значение: данные испытаний показывают, что произошло в лаборатории, а решение по материалу показывает, как ответственная спецификация или договор распорядились этими доказательствами.
Распространённые ошибки при приёмке результатов испытаний стали
Приёмка результатов испытаний стали чаще всего нарушается на стыке документов, а не из-за испытательной машины. Даже правильно выполненное испытание на растяжение может привести к неверному решению, если образец был взят не из того места, в отчёте отсутствует требуемая характеристика или результат сопоставлен с пределом из другой спецификации на продукцию. Приёмка представляет собой цепочку: обозначение материала, форма продукции, редакция документа, инструкция по отбору образцов, метод испытания, указанная характеристика и критерий должны соответствовать друг другу.
Использование неправильной редакции или неполного обозначения
Номер стандарта без указания его редакции не является полной инструкцией. Обозначение «ASTM A370» идентифицирует семейство процедур, тогда как ASTM A370-26 — это указанная редакция 2026 года. Различия между редакциями могут затрагивать терминологию, размеры образцов, проверку испытательной машины, оформление отчётности или ссылки на применяемые процедуры. Та же проблема возникает, когда в отчёте указано «ISO 6892» без уточнения ISO 6892-1:2019 и применимых условий испытания.
Детали обозначения имеют не меньшее значение. «A572» не определяет требуемую марку, диапазон толщины, форму продукции или дополнительные требования; ASTM A572 Grade 50 существенно отличается как основание для приёмки от другой марки в рамках той же спецификации. В отчёте на трубы, где указано только «API 5L», также остаются неустановленными марка продукции, состояние поставки, способ изготовления, требования к испытаниям и положения об инспекции. Руководство по закупкам согласно API Specification 5L рассматривает требования к изготовлению, испытаниям, инспекции и приёмке как пункты, которые необходимо указывать, а не подразумевать (American Petroleum Institute, 2013).
Первое исправление должно быть документальным. Зафиксируйте полное обозначение в точности так, как оно было применено: стандарт, редакцию, марку или класс, форму продукции, диапазон толщины или диаметра, состояние поставки, дополнительное требование и редакцию заказа на поставку. Затем убедитесь, что в лабораторном отчёте указана та же редакция либо явно разрешённая альтернативная редакция. Старый отчёт нельзя сделать актуальным лишь путём нанесения на его титульный лист номера более нового стандарта.
Ошибки отбора образцов могут скрываться за правильно указанным методом. ISO 377:2017 регулирует идентификацию, расположение и подготовку проб и образцов для испытаний сортового проката, прутков, катанки, плоской и трубной продукции из стали (International Organization for Standardization, 2017). Продольный образец, взятый из середины толщины, не является автоматически эквивалентным поперечному образцу, вырезанному вблизи поверхности. Равно как не являются взаимозаменяемыми образец от конца изделия, образец сварного соединения и образец готовой детали. До сопоставления значений в отчёте должны быть указаны плавка, партия, расположение в изделии, ориентация и размеры образца.
Смешение метода испытания со спецификацией на материал
Метод испытания объясняет, как измерить характеристику. Сам по себе он не устанавливает, соответствует ли материал требованиям.
ASTM A370-26 определяет процедуры испытаний стали, нержавеющей стали и родственных легированных изделий на растяжение, изгиб, твёрдость и ударный изгиб, оставляя критерии приёмки применимой спецификации на продукцию или договору поставки (ASTM International, 2026). ISO 6892-1:2019 устанавливает метод испытания металлических материалов на растяжение при комнатной температуре и механические свойства, которые могут быть определены (International Organization for Standardization, 2019). Ни одна из этих ссылок сама по себе не устанавливает минимальные требования к пределу текучести, временному сопротивлению, относительному удлинению или относительному сужению для каждой марки стали.
То же различие распространяется на испытания на ударный изгиб и твёрдость. ISO 148-1:2016 устанавливает испытание на маятниковый удар по Шарпи с V-образным и U-образным надрезом для определения поглощённой энергии удара (International Organization for Standardization, 2016). Этот стандарт не определяет, должна ли конкретная сталь обеспечивать 27 J при −20 °C, среднее значение по трём результатам или иное значение, установленное договором. ISO 6506-1:2014 устанавливает метод определения твёрдости по Бринеллю, включая испытания на стационарных и переносных машинах, однако измеренное значение HBW становится результатом приёмки только тогда, когда применяемая спецификация на материал устанавливает предел твёрдости или допускает твёрдость в качестве соответствующего контрольного показателя (International Organization for Standardization, 2014).
Распространённая ошибка — принять результат испытания на растяжение, не проверив спецификацию на продукцию. «Предел текучести: 355 MPa» — это результат измерения, а не утверждение о соответствии. Проверяющий должен выяснить, какое определение предела текучести использовалось, требуется ли предел текучести или условный предел текучести, относится ли значение к указанной толщине и требует ли спецификация определения относительного удлинения, энергии удара, характеристик при изгибе или проведения дополнительных испытаний. Результат может соответствовать одному показателю и не соответствовать другому.
Поэтому при корректирующей проверке следует сопоставить метод лабораторных испытаний с пунктом, устанавливающим критерии приёмки. Подтвердите ориентацию и размеры образца, расчётную длину, температуру, скорость деформации, если она имеет значение, определение характеристики, единицы измерения и точный минимальный или максимальный предел. Если спецификация на продукцию и договор поставки различаются, конфликт следует разрешить через уполномоченный инженерный или договорный орган; нельзя выбирать тот предел, который обеспечивает положительное решение о приёмке.
Требования к сварным соединениям необходимо рассматривать отдельно от требований к основному металлу. AWS D1.1/D1.1M:2025-AMD1 регулирует сварку конструкционной стали, включая аттестацию сварочных процедур и сварщиков, изготовление, методы инспекции и критерии приёмки сварных соединений (American Welding Society, 2025). Предел по несплошностям сварного соединения нельзя применять к несварному листу, а требование к прочности основного металла при растяжении не может заменить обязательную аттестацию сварочной процедуры или контроль сварного соединения. Материалы, расположение и механизмы разрушения в этих случаях различаются.
Замена прямого испытания неподтверждённым пересчётом
Пересчёт твёрдости полезен для контролируемого сравнения, но он не является прямым измерением прочности при растяжении. ISO 18265:2013 содержит соотношения между шкалами твёрдости и оценки временного сопротивления для определённых металлических материалов, включая нелегированные и низколегированные стали, литые стали и инструментальные стали. В стандарте также предупреждается, что пересчитанные значения не заменяют результаты надлежащего испытания по соответствующему стандартному методу (International Organization for Standardization, 2013).
Это предупреждение должно определять решения о приёмке. На оценку временного сопротивления, полученную пересчётом результата по Бринеллю, могут влиять химический состав сплава, микроструктура, термическая обработка, размер сечения, состояние поверхности и сама шкала твёрдости. Таблица пересчёта не позволяет определить относительное удлинение, поведение при достижении предела текучести, ударную вязкость по надрезу или характеристики сварного соединения. Она также не может восполнить отсутствие образца для испытания на растяжение.
Последовательность проверки соответствия
- 1 Сопоставьте обозначение материала, марку, форму продукции, плавку или партию, толщину и издание стандарта с требованием к закупке.
- 2 Подтвердите расположение образца, ориентацию, размеры, подготовку и прослеживаемость.
- 3 Отделите метод испытания от положения о приемке.
- 4 Проверьте каждое требуемое свойство и правильное предельное значение, зависящее от толщины или температуры.
- 5 Проверьте возможность повторного испытания и сохраните первоначальный результат.
- 6 Применяйте критерии для сварки только к идентифицированному сварному шву, зоне термического влияния или квалификационной записи.
- 7 Зафиксируйте окончательное решение и его техническое обоснование.
Итоговый контрольный перечень прост, однако применять его необходимо последовательно:
1. Сопоставьте обозначение материала, марку, форму продукции, плавку или партию, толщину и редакцию стандарта с требованиями заказа на поставку. 2. Подтвердите расположение и ориентацию образца, его размеры, подготовку и прослеживаемость согласно применимому стандарту по отбору образцов. 3. Разделяйте метод испытания и критерий приёмки; никогда не рассматривайте ASTM A370-26, ISO 6892-1:2019, ISO 148-1:2016 или ISO 6506-1:2014 сами по себе как спецификации на материал. 4. Проверяйте каждую требуемую характеристику, а не только временное сопротивление, и сопоставляйте её с правильным пределом, зависящим от толщины или температуры. 5. Не сравнивайте образцы из разных мест так, как если бы они были эквивалентны. 6. Считайте пересчёт твёрдости оценочным методом, если только применяемая спецификация прямо не разрешает его; прямое испытание по-прежнему необходимо там, где оно требуется. 7. Применяйте критерии для сварных соединений только к сварному шву, зоне термического влияния или квалификационной документации, указанным применяемым сварочным кодексом. 8. Не предполагайте, что визуальный, капиллярный, магнитопорошковый, радиографический или ультразвуковой контроль доказывает наличие требуемых объёмных механических свойств. AISC относит их к методам неразрушающего контроля и ссылается на AWS D1.1/D1.1M, раздел 8, в части методов контроля сварных соединений и критериев приёмки (American Institute of Steel Construction, 2024). Неразрушающий контроль может выявить установленные несплошности, но не определяет временное сопротивление, предел текучести или энергию удара по Шарпи во всём объёме стали.
Технически корректный числовой результат не устанавливает соответствие, если его связь с идентификацией материала, испытательным образцом, методом и критерием приемки не сохранена. Strong evidence
Приёмка может быть обоснованной только в том случае, если каждый результат связан с соответствующими материалом, образцом, методом и критерием. Всё остальное — это число без действительного решения.
Практическая последовательность принятия решения о соответствии стали
Соответствие стали не устанавливается простым приложением протокола испытаний к сертификату на материал и обнаружением числа, превышающего минимальное значение. Результат имеет смысл только в том случае, если согласуются четыре элемента: идентифицированная сталь, форма изделия, образец и процедура испытания, а также условие приемки, регулирующее заказ. Результат испытания на растяжение для листа не может автоматически подтверждать соответствие трубы, а пересчет твердости не может заменить испытание на растяжение, требуемое спецификацией.
Практическая последовательность начинается с идентификации материала и заканчивается документированным решением о соответствии.
Определите регламентирующий документ
Сначала точно установите марку и форму изделия в том виде, в котором они поставлены. Зафиксируйте обозначение, номер плавки или разливки, размеры, состояние поставки и способ изготовления, если этого требует регламентирующий документ. Обозначения «аустенитная нержавеющая сталь» недостаточно; в записи должно быть указано обозначение, например лист ASTM A240 Type 304, труба ASTM A106 Grade B или конструкционный лист ASTM A572 Grade 50. Одна и та же номинальная марка может иметь различные требования при поставке в виде листа, прутка, трубы, поковки или сварной трубы.
Затем установите иерархию документов, имеющих преимущественную силу. Спецификация на изделие обычно устанавливает требования к химическому составу, механическим свойствам, размерам и контролю, однако заказ на поставку, спецификация проекта, чертеж, применяемый строительный кодекс или утвержденное отступление могут вводить дополнительные условия. Например, API Specification 5L распространяется на стальные трубы для систем транспортировки по трубопроводам и предусматривает, что закупочная документация должна определять применимые требования к изготовлению, испытаниям, контролю и приемке (American Petroleum Institute, 2013). Для сварных конструкций AWS D1.1/D1.1M:2025-AMD1 охватывает аттестацию сварочных процедур и сварщиков, изготовление, методы контроля и критерии приемки сварных швов (American Welding Society, 2025).
Не следует считать ASTM A370-26 спецификацией приемки только потому, что этот стандарт указан в протоколе. ASTM A370-26 устанавливает процедуры испытаний на растяжение, изгиб, твердость и ударный изгиб для стали, нержавеющей стали и соответствующих сплавов. Приемку он оставляет за применимой спецификацией на изделие или договором поставки (ASTM International, 2026). Таким образом, формулировка «испытано по ASTM A370» указывает на рамочную процедуру испытаний, но сама по себе не устанавливает соответствие листа, прутка или трубы.
В регламентирующем документе также должны быть указаны требуемые свойства. Спецификация может требовать определения предела текучести, временного сопротивления, относительного удлинения, относительного сужения, характеристик при изгибе, поглощенной энергии по Шарпи, твердости или сочетания этих показателей. Результат, не предусмотренный регламентирующим документом, может предоставлять полезную информацию, но не может заменить отсутствующий обязательный результат.
Проверьте соответствие требованиям к отбору образцов и методике
После установления требований проверьте, каким образом был отобран образец. ISO 377:2017 устанавливает требования к идентификации, расположению и подготовке проб и образцов для механических испытаний стальных профилей, прутков, катанки, плоских и трубчатых изделий (International Organization for Standardization, 2017). Это важно, поскольку ориентация, расстояние от поверхности, толщина изделия, расположение сварного шва и идентификация плавки могут влиять на заявленное свойство. Правильно выполненное испытание на ненадлежащем образце все равно является ненадлежащим доказательством.
В протоколе должна быть обеспечена связь каждого образца с плавкой, партией, листом, трубой или сварным швом, который он представляет. Подтвердите частоту и место отбора образцов по спецификации на изделие, не предполагая, что один образец представляет каждый объект в поставке. Для сварных конструкций определите, относится ли испытание к основному металлу, металлу шва или зоне термического влияния. Неразрушающий контроль представляет собой отдельную область: визуальный, капиллярный, магнитопорошковый, радиографический и ультразвуковой контроль выявляют или оценивают несплошности, тогда как испытания на растяжение и ударный изгиб измеряют механическое поведение. Результат визуального контроля не может заменить требуемый результат испытания на растяжение.
Затем проверьте фактический метод испытания и его редакцию. ISO 6892-1:2019 устанавливает метод испытания металлических материалов на растяжение при комнатной температуре и механические свойства, которые могут быть определены (International Organization for Standardization, 2019). В протоколе должны быть указаны тип образца, размеры или расчетная длина, ориентация, температура, а также соответствующие параметры машины или режима управления. Эти сведения влияют на сопоставимость относительного удлинения, предела текучести и временного сопротивления с предельными значениями спецификации на изделие.
Для испытаний на ударный изгиб ISO 148-1:2016 устанавливает маятниковый метод испытания по Шарпи с V-образным и U-образным надрезом для определения поглощенной энергии удара (International Organization for Standardization, 2016). Необходимо проверить тип надреза, размеры образца, температуру испытания и отдельные показания. Значение по Шарпи, полученное при комнатной температуре, нельзя сравнивать с требованием, установленным для температуры −20 °C.
К твердости следует подходить столь же строго. ISO 6506-1:2014 устанавливает метод Бринелля для металлических материалов, включая стационарные и переносные машины (International Organization for Standardization, 2014). Проверьте тип индентора, усилие, время выдержки, состояние поверхности и место испытания. ISO 18265:2013 содержит таблицы пересчета твердости и оценки временного сопротивления для определенных металлических материалов, но предупреждает, что пересчитанные значения не заменяют результаты надлежащего стандартного метода испытания (International Organization for Standardization, 2013). Поэтому пересчитанное значение по Бринеллю не может удовлетворять требованию к временному сопротивлению, если только регламентирующий документ прямо не допускает такой способ.
Сравните результаты с надлежащим условием приемки
Сравнивайте каждый требуемый отдельный результат с точным условием приемки, а не с общей таблицей, найденной в другом месте. Условие может устанавливать минимальные значения предела текучести и временного сопротивления, минимальное относительное удлинение для определенной расчетной длины, максимальную твердость, минимальную среднюю энергию удара, минимальное индивидуальное значение энергии удара или допустимые пределы размеров и несплошностей. Единицы измерения и температура являются частью сравнения. То же относится к правилам округления.
Перед принятием среднего значения изучите фактические показания. Если требование к испытанию по Шарпи устанавливает одновременно среднее и индивидуальное минимальное значения, три результата могут соответствовать среднему значению, тогда как один из них не соответствует индивидуальному пределу. Если относительное удлинение указано для расчетной длины, отличающейся от требуемой спецификацией, числовое значение нельзя непосредственно сравнивать. Такая же осторожность необходима для предела текучести, если в протоколе не указано, основан ли результат на пределе текучести или на установленном методе определения условного предела текучести.
Повторное испытание не является автоматическим средством устранения любого неудовлетворительного результата. Применимая спецификация на изделие может разрешать испытание дополнительных образцов, если испытание признано недействительным, образец разрушился за пределами допустимого места или применяется установленное правило повторного испытания. Она может требовать отбора образцов из той же плавки или партии и устанавливать порядок оценки заменяющих результатов. Лаборатория не может просто исключить первый результат, получив второй, более благоприятный результат. В документации должны сохраняться первоначальный результат, причина повторного испытания, его разрешение, заменяющие образцы и примененное в итоге правило.
Для сварных швов сопоставляйте выявленные показания с применимой таблицей приемки и методом контроля. AISC указывает распространенные методы НК и отсылает к разделу 8 AWS D1.1/D1.1M, посвященному методам контроля сварных швов и критериям приемки (American Institute of Steel Construction, 2024). Регламентирующее условие может различать трещиноподобные показания, непровар, пористость, подрезы, а также ограничения по размеру или расположению. Формулировка «подвергнуто ультразвуковому контролю» еще не является решением о соответствии, пока выявленное показание не оценено по установленным критериям приемки.
Таким образом, дисциплинированный рабочий процесс включает следующие этапы: определить марку и форму изделия; установить применимую спецификацию, кодекс или договор; подтвердить отбор образцов в соответствии с ISO 377:2017 или установленной процедурой; выбрать требуемый метод ASTM или ISO; проверить идентификацию, ориентацию и размеры образца, а также условия испытания; изучить отдельные результаты и подтверждающую документацию; определить соответствие, возможность повторного испытания или несоответствие в соответствии с регламентирующими правилами. Такая последовательность не позволяет использовать достоверное число в качестве недостоверного доказательства.
Источники
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html