




Was Stahlprüfverfahren tatsächlich nachweisen
Eine Stahlprüfung ist kein einzelnes Ereignis nach dem Muster „bestanden oder nicht bestanden“. Sie ist eine miteinander verknüpfte Kette: das Material identifizieren, die Probe auswählen und zurückverfolgen, den Prüfkörper vorbereiten, ein festgelegtes Messverfahren anwenden, das Ergebnis dokumentieren, es anhand der maßgeblichen Anforderung interpretieren und über die weitere Behandlung entscheiden. Ein Zugfestigkeitswert hat keine eigenständige Bedeutung, wenn der Prüfkörper vom falschen Ort stammt, die Prüftemperatur nicht korrekt war oder der Annahmegrenzwert zu einer anderen Produktspezifikation gehörte.
Diese Unterscheidung ist wichtig, weil dieselbe Güte in unterschiedlichen Produktformen, Dickenbereichen, Wärmebehandlungszuständen und Einsatzkategorien vorkommen kann. Für ein Blech, einen Stab, ein Rohr, ein Schmiedestück und eine geschweißte Baugruppe können unterschiedliche Entnahmeorte, Prüfkörpergeometrien, Prüfhäufigkeiten und Annahmegrenzwerte erforderlich sein. Die Aussage „Der Stahl hat die Zugprüfung bestanden“ ist daher unvollständig. Eine aussagekräftige Angabe nennt die Produktspezifikation, die Schmelze oder das Los, den Prüfkörper, das Verfahren, die gemessene Eigenschaft und den geltenden Grenzwert.
Prüfverfahren und Annahmekriterium
Ein Prüfverfahren legt fest, wie eine Messung durchgeführt wird. Es legt nicht automatisch fest, ob das gemessene Ergebnis zulässig ist.
ASTM A370-26 behandelt Zug-, Biege-, Härte- und Schlagprüfungen, während die Akzeptanz durch die anwendbare Produktspezifikation oder den Kaufvertrag bestimmt wird. Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.ASTM A370-26 veranschaulicht diese Aufteilung. Die Norm behandelt Verfahren für Zug-, Biege-, Härte- und Kerbschlagprüfungen von Stahl, nichtrostendem Stahl und verwandten Legierungsprodukten. Sie behandelt unter anderem die Vorbereitung der Prüfkörper, die Durchführung der Prüfung, die Berechnung und die Berichterstattung. ASTM A370-26 stellt außerdem klar, dass die Annahme durch die jeweils geltende Produktspezifikation oder den Kaufvertrag bestimmt wird und nicht allein durch das Prüfverfahren (ASTM International, 2026).
Drei Begriffe, die nicht verwechselt werden dürfen
- Verfahren
- Wie die Eigenschaft gemessen und berechnet wird.
- Kriterium
- Die Mindest-, Höchst-, Bereichs- oder kategoriale Anforderung.
- Entscheidung
- Die Entscheidung, anzunehmen, erneut zu prüfen, zu reparieren, weitergehend zu bewerten, herabzustufen oder zurückzuweisen.
Der Unterschied lässt sich einfach darstellen:
- Verfahren: Wie wird die Streckgrenze gemessen und wie wird das Ergebnis berechnet?
- Kriterium: Welche Mindeststreckgrenze, welche maximale Härte, welches Biegeverhalten oder welche Kerbschlagarbeit ist erforderlich?
- Entscheidung: Entspricht das geprüfte Produkt den Anforderungen, ist nach den zulässigen Regeln eine Wiederholungsprüfung erforderlich, wird es repariert oder einer weiteren Bewertung unterzogen, oder wird es zurückgewiesen?
| Gemeldetes Ergebnis | Mögliche Anforderung | Bedeutung |
|---|---|---|
| 355 MPa Streckgrenze | Mindestens 345 MPa | Kann dieser Güte und Dickenbedingung entsprechen |
| 355 MPa Streckgrenze | Eine andere Anforderung an das Produkt oder die Wärmebehandlung | Kann eine andere Entscheidung erfordern |
| 355 MPa Streckgrenze | Keine identifizierte Produktspezifikation | Kann keine Annahme- oder Zurückweisungsentscheidung stützen |
Ein Prüflabor kann eine Zugprüfung korrekt durchführen und eine Streckgrenze von 355 MPa angeben. Diese Zahl bedeutet nicht automatisch, dass die Prüfung nicht bestanden oder bestanden wurde. Eine Spezifikation kann für eine bestimmte Güte und Dicke eine Mindeststreckgrenze von 345 MPa verlangen; für ein anderes Produkt, einen anderen Wärmebehandlungszustand oder eine andere vertragliche Bedingung kann ein anderer Wert gelten. Dasselbe numerische Ergebnis kann zu unterschiedlichen Entscheidungen führen.
Das Verfahren steuert außerdem Einzelheiten, die das Ergebnis verändern können. ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur fest und definiert mechanische Eigenschaften, die bestimmt werden können, einschließlich Eigenschaften, die aus dem Spannungs-Dehnungs-Verhalten abgeleitet werden (International Organization for Standardization, 2019). Die Norm erklärt nicht von sich aus jeden Stahl mit einer gemessenen Streckgrenze als für eine Tragkonstruktion oder eine Druckgrenze geeignet.
Dasselbe Prinzip gilt für Kerbschlag- und Härteprüfungen. ISO 148-1:2016 legt die Pendel-Kerbschlagprüfung mit Charpy-V-Kerb und Charpy-U-Kerb zur Bestimmung der aufgenommenen Kerbschlagarbeit fest (International Organization for Standardization, 2016). Das Verfahren legt die Kerbkonfiguration, die Prüfanordnung und die anzugebende Energie fest; die maßgebliche Spezifikation legt die erforderliche Energie, die Prüftemperatur, die Orientierung, die Anzahl der Prüfkörper sowie den Umgang mit Einzel- und Mittelwerten fest. ISO 6506-1:2014 legt die Brinell-Härteprüfung für metallische Werkstoffe fest, einschließlich ortsfester und tragbarer Prüfmaschinen (International Organization for Standardization, 2014). Eine Härtezahl ist ein Messwert und kein allgemeingültiges Annahmezertifikat.
Werkstoffeigenschaften und Produktkonformität
Werkstoffkennwert Eine gemessene Reaktion eines definierten Prüfkörpers unter festgelegten Prüfbedingungen, beispielsweise Streckgrenze, Härte, Bruchdehnung oder aufgenommene Schlagenergie.
Eine Werkstoffeigenschaft beschreibt, wie sich ein Prüfkörper unter festgelegten Bedingungen verhalten hat. Bei der Produktkonformität geht es darum, ob das gelieferte und identifizierte Produkt alle geltenden Anforderungen erfüllt.
Anforderungen über mechanische Eigenschaften hinaus
- Chemische Zusammensetzung Die Legierungsanalyse muss der anwendbaren Güte entsprechen.
- Abmessungen Das gelieferte Produkt muss die Maßanforderungen erfüllen.
- Oberflächenzustand Oberflächenfehler, Beschichtungen und Vorbereitung können geregelt sein.
- Innere Beschaffenheit Unregelmäßigkeiten können eine zerstörungsfreie Prüfung erfordern.
- Rückverfolgbarkeit Das Produkt und der Prüfkörper müssen weiterhin der Schmelze oder dem Los zugeordnet bleiben.
- Wärmebehandlung Der Lieferzustand muss dem festgelegten Zustand entsprechen.
Diese Fragen überschneiden sich, sind aber nicht austauschbar. Eine Zugprüfung kann für den geprüften Prüfkörper die Streckgrenze, die Zugfestigkeit, die Bruchdehnung und die Brucheinschnürung nachweisen. Sie weist jedoch nicht allein die chemische Zusammensetzung, die Abmessungen, den Oberflächenzustand, die innere Fehlerfreiheit, die Schweißqualität, die Rückverfolgbarkeit oder die Einhaltung der erforderlichen Wärmebehandlung nach. Die Produktkonformität kann von all diesen Merkmalen abhängen.[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
Die Probenahme ist Teil der Beweiskette. ISO 377:2017 regelt die Identifizierung, die Lage und die Vorbereitung von Proben und Prüfkörpern für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Rohrerzeugnissen (International Organization for Standardization, 2017). Ein Ergebnis von einem korrekt bearbeiteten Prüfkörper, der am vorgeschriebenen Ort entnommen wurde, steht für etwas anderes als ein Ergebnis, das an einem beliebigen, von einer zugänglichen Kante abgeschnittenen Stück ermittelt wurde. Die Kette ist unterbrochen, wenn die Probe nicht der Schmelze, dem Los, dem Produkt, der Orientierung oder der von der Anforderung erfassten Dicke zugeordnet werden kann.[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
Auch die angegebenen Eigenschaften erfordern eine sorgfältige Interpretation. Umrechnungen von Härtewerten sind eine häufige Ursache für überzogene Aussagen. ISO 18265:2013 enthält Umrechnungstabellen für Härteskalen und Schätzungen der Zugfestigkeit für unlegierte und niedriglegierte Stähle, Stahlguss, Werkzeugstähle und andere metallische Werkstoffe. Die Norm warnt davor, dass umgerechnete Werte die Ergebnisse des geeigneten standardisierten Prüfverfahrens nicht ersetzen (International Organization for Standardization, 2013). Ein in eine geschätzte Zugfestigkeit umgerechneter Brinell-Wert ist nicht dieselbe Evidenz wie eine nach ISO 6892-1:2019 oder nach dem in der Produktspezifikation vorgeschriebenen Verfahren durchgeführte Zugprüfung.[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
Die Konformität kann sich auch auf eine Schweißnaht oder ein Bauteil und nicht auf den Grundstahl beziehen. AWS D1.1/D1.1M:2025-AMD1 legt Anforderungen für das Schweißen von Baustahl fest, darunter Anforderungen an die Qualifizierung von Schweißverfahren und Schweißern, an die Fertigung, an Prüfverfahren und an Annahmekriterien für Schweißnähte (American Welding Society, 2025). AISC nennt die Sichtprüfung, die Farbeindringprüfung, die Magnetpulverprüfung, die Durchstrahlungsprüfung und die Ultraschallprüfung als gängige Verfahren der zerstörungsfreien Prüfung und verweist auf Abschnitt 8 von AWS D1.1/D1.1M als Quelle für Schweißnahtprüfverfahren und Annahmekriterien (American Institute of Steel Construction, 2024). Das Auffinden einer Anzeige ist nicht dasselbe wie das Auffinden einer unzulässigen Unregelmäßigkeit; ihre Bedeutung hängt vom geltenden Prüfverfahren und der geltenden Annahmeregel ab.
Warum die maßgebliche Produktspezifikation entscheidend ist
| Funktion des Dokuments | Beispiele im Artikel | Typische Zuständigkeit |
|---|---|---|
| Probenahme | ISO 377:2017 | Identifizierung, Lage und Vorbereitung von Proben und Probestücken |
| Mechanische Prüfung | ASTM A370-26; ISO 6892-1:2019 | Prüfverfahren und gemeldete Eigenschaften |
| Schlagprüfung | ISO 148-1:2016 | Aufgenommene Energie von Charpy-Prüfkörpern mit V- oder U-Kerb |
| Härteprüfung | ISO 6506-1:2014 | Brinell-Prüfverfahren |
| Schweißnahtakzeptanz | AWS D1.1/D1.1M:2025-AMD1 | Qualifizierung, Prüfung und Akzeptanzkriterien für Schweißnähte |
| Produktbeschaffung | API Specification 5L | Anforderungen an Rohrherstellung, Prüfung, Inspektion und Akzeptanz |
Die Produktspezifikation liefert den fehlenden Kontext. Sie nennt die Güte oder Bezeichnung, die Produktform, die Abmessungen, den Lieferzustand, die erforderlichen Prüfungen, die Probenahmehäufigkeit, die Prüfkörperorientierung, die Prüftemperatur, die Regeln für die Berichterstattung und die Annahmegrenzwerte. Ein Kaufvertrag kann zusätzliche Anforderungen enthalten, muss jedoch zusammen mit der in Bezug genommenen Norm gelesen werden und darf nicht als unabhängiges Dokument behandelt werden.[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
API Specification 5L liefert ein klares Beispiel für Stahlrohre, die in Rohrleitungstransportsystemen verwendet werden. Die Einkaufsleitlinien behandeln die Notwendigkeit, Anforderungen an Herstellung, Prüfung, Inspektion und Annahme festzulegen (American Petroleum Institute, 2013). Die relevante Frage lautet nicht lediglich, ob eine Rohrprobe geprüft wurde. Entscheidend ist vielmehr, ob das spezifizierte Rohr aus der identifizierten Produktionseinheit die Anforderungen erfüllt hat, die mit seiner bestellten Produktbezeichnung und seinem Prüfplan verbunden sind.
Diese Hierarchie verhindert einen häufigen Fehler: die Auswahl eines vertrauten Grenzwerts, weil er in einem Prüfbericht, einem Handbuch oder einer anderen Stahlnorm erscheint. ASTM A370-26 kann das Verfahren festlegen, während eine Produktspezifikation für Bleche, Stäbe, Rohre oder Rohrleitungen die numerische Anforderung vorgibt. AWS D1.1/D1.1M kann für eine geschweißte Verbindung maßgeblich sein, während die Grundwerkstoffspezifikation den Grundwerkstoff regelt. Der Vertrag kann anschließend zusätzliche Prüfungen oder strengere Grenzwerte vorschreiben.
Eine gültige Annahmeentscheidung bewahrt daher die Verknüpfungen zwischen Identität, Probenahme, Verfahren, Ergebnis und Kriterium. Wird eine Verbindung unterbrochen, kann die Zahl zwar technisch korrekt sein, aber die Konformitätsaussage ist nicht belegt. Prüfungen stellen gemessene Tatsachen fest; die maßgebliche Produktspezifikation bestimmt, was diese Tatsachen für den gelieferten Stahl bedeuten.

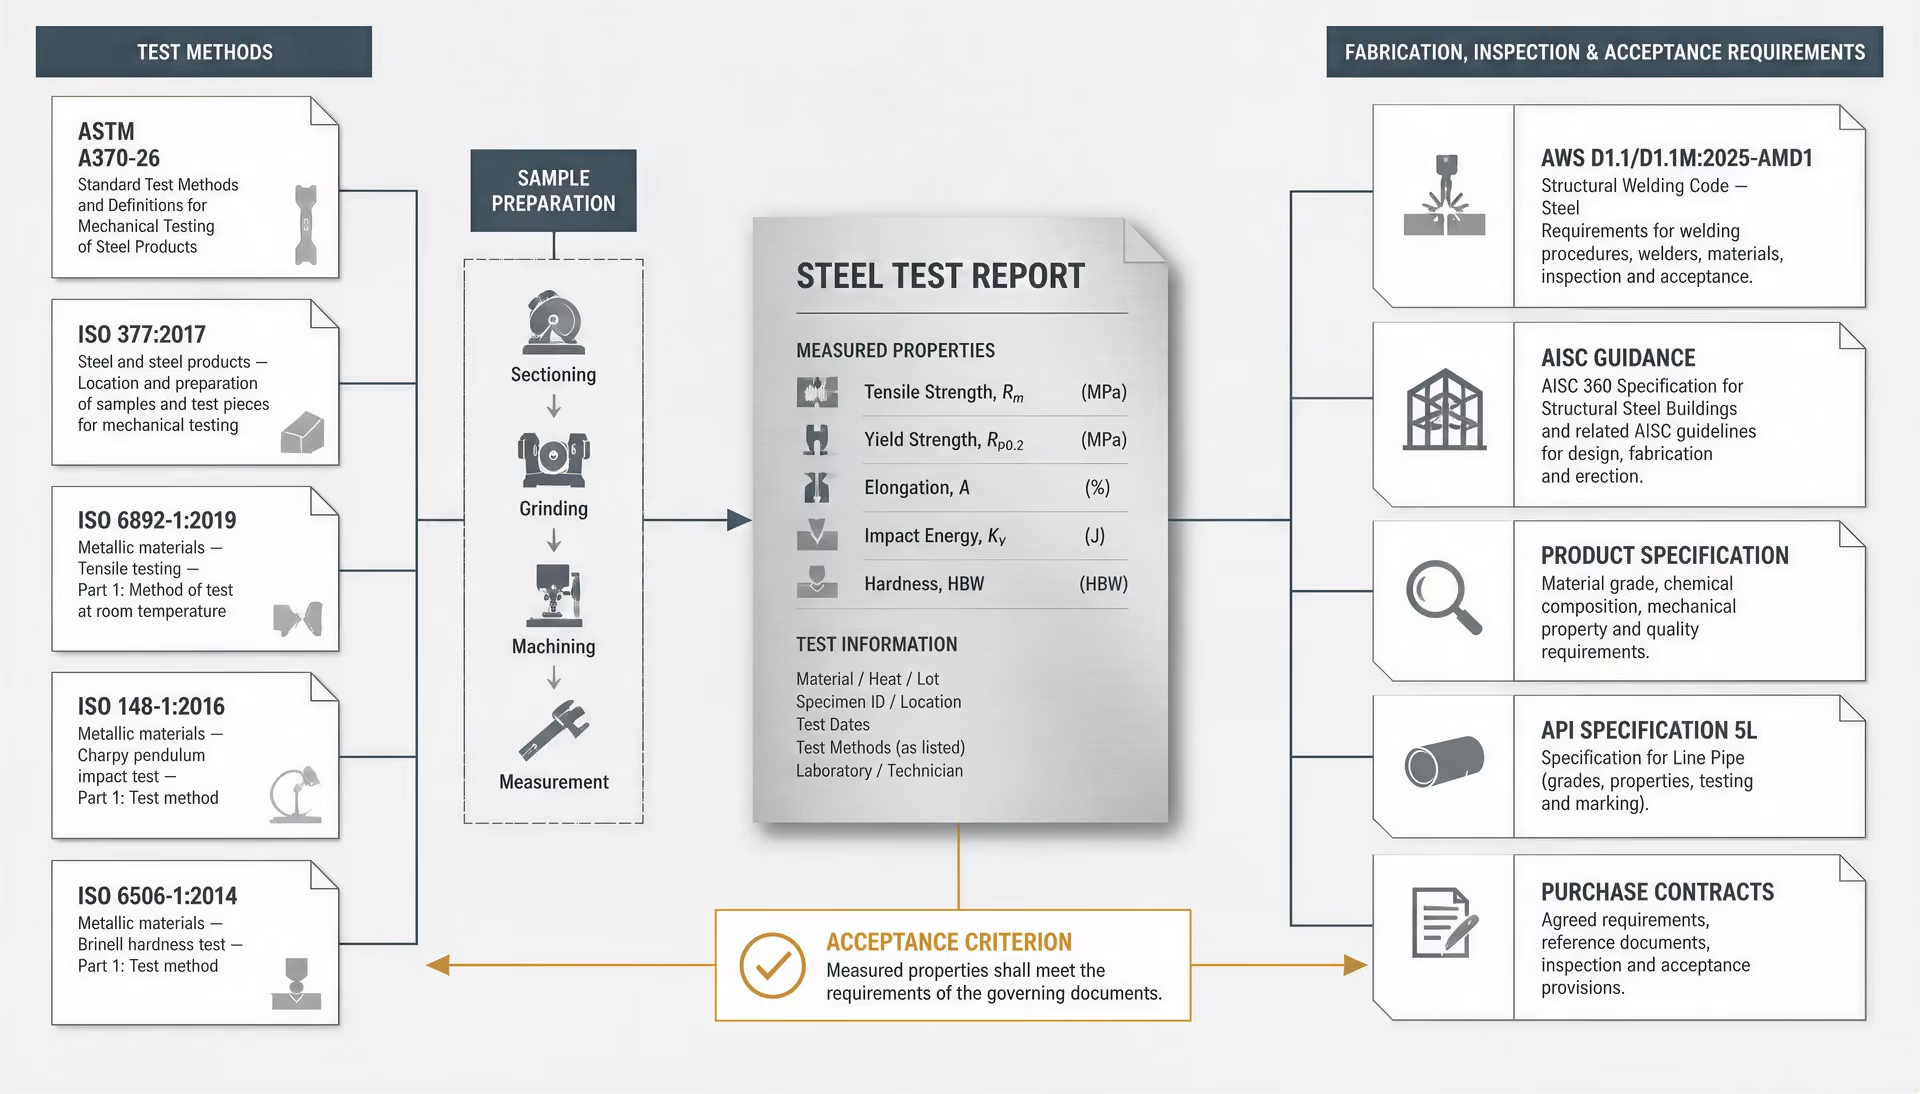
Normenstruktur: ASTM, ISO, AWS, AISC und API
Ein Stahlergebnis aus einer Prüfung hat keine eigenständige Aussage darüber, ob eine Anforderung erfüllt oder nicht erfüllt ist. Seine Bedeutung hängt von einer Kette von Referenzen ab: dem gelieferten Produkt, der Lage und Ausrichtung des Prüfkörpers, dem Prüfverfahren, der angegebenen Eigenschaft und dem Dokument, das den Grenzwert festlegt. ASTM A370-26 kann vorschreiben, wie eine Zug- oder Kerbschlagprüfung durchgeführt wird, während eine ASTM-Produktspezifikation, ein API-Dokument, eine Projektspezifikation oder ein Kaufvertrag bestimmt, ob der gemessene Wert zulässig ist. ISO-Normen können in derselben Kette stehen, ersetzen ASTM-Anforderungen jedoch nicht automatisch.
Diese Unterscheidung ist wichtig, weil Normungsorganisationen ihren Dokumenten unterschiedliche Aufgaben zuweisen. ASTM und ISO legen hauptsächlich Prüfverfahren und die Vorbereitung von Prüfkörpern fest. AWS D1.1/D1.1M:2025-AMD1 regelt das Schweißen von Baustahl einschließlich Qualifizierung, Fertigung, Prüfung und Abnahmekriterien für Schweißnähte. AISC stellt Konstruktions- und Prüfhinweise bereit, ist jedoch kein allgemeiner Ersatz für eine Werkstoffspezifikation. API Specification 5L verbindet Anforderungen an die Rohrherstellung, Prüfung, Inspektion, Dokumentation und Beschaffung für Rohrleitungstransportsysteme.
Normen zur Festlegung von Messungen
ASTM A370-26 ist eine allgemeine Norm für die mechanische Prüfung von Stahl, nichtrostendem Stahl und verwandten Legierungsprodukten. Sie umfasst Zug-, Biege-, Härte- und Kerbschlagprüfungen einschließlich Verfahrensdetails, die das Ergebnis beeinflussen. Zu diesen Details können Abmessungen des Prüfkörpers, Prüfgeräte, Vorbereitung, Prüfablauf und die Art der Angabe von Eigenschaften gehören. ASTM A370-26 erklärt nicht selbst jede Stahlschmelze oder jedes Stahlprodukt für zulässig. ASTM International erklärt, dass sich die Annahme aus der jeweils geltenden Produktspezifikation oder dem Kaufvertrag ergibt.
ISO teilt mehrere Funktionen auf, die ASTM A370-26 in einem allgemeinen Prüfrahmen zusammenfasst. ISO 377:2017 regelt die Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprodukten. Sie behandelt, wo ein Stück entnommen und wie es vorbereitet wird. Dies ist nicht dieselbe Frage wie die, wie die Prüfmaschine die Kraft aufbringt.
ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur fest und benennt mechanische Eigenschaften, die bestimmt werden können. Ein Bericht kann Streckgrenze, Zugfestigkeit, Bruchdehnung oder Brucheinschnürung enthalten; die angegebene Eigenschaft muss jedoch mit dem festgelegten Prüfverfahren und den Messbedingungen verknüpft sein. Ein Wert, der an einem falsch ausgerichteten Prüfkörper, mit einer ungeeigneten Messlänge oder nach einem anderen Dehnratenverfahren ermittelt wurde, wird nicht allein deshalb gleichwertig, weil er dieselbe Einheit aufweist.
Für die Kerbschlagprüfung gilt ein eigenes Verfahren. ISO 148-1:2016 legt die Pendelschlagprüfung mit Charpy-V- und Charpy-U-Kerbprüfkörpern zur Bestimmung der aufgenommenen Schlagarbeit in metallischen Werkstoffen fest. Kerbgeometrie, Ausrichtung des Prüfkörpers, Prüftemperatur und Anzahl der Prüfkörper können das angegebene Ergebnis beeinflussen. Ein Vertrag, der Charpy-V-Kerbschlagarbeit bei einer festgelegten Temperatur verlangt, kann nicht durch die Angabe eines nicht näher spezifizierten Schlagprüfergebnisses erfüllt werden.
Auch die Härteprüfung erfordert ein definiertes Verfahren. ISO 6506-1:2014 legt die Brinell-Härteprüfung für metallische Werkstoffe fest und gilt für ortsfeste und tragbare Prüfmaschinen. Eindringkörper, Prüfkraft, Oberflächenzustand, Abstände und die Messung des Eindrucks sind sämtlich Bestandteil des Verfahrens. Eine Härtezahl ohne Angabe der Skala und des Verfahrens ist unvollständig; „220 Härte“ gibt nicht an, ob das Ergebnis nach Brinell oder Rockwell ermittelt oder ein umgerechneter Wert ist.
ISO 18265:2013 stellt Umrechnungstabellen für Härteskalen und Schätzungen der Zugfestigkeit für unlegierte und niedriglegierte Stähle, Gussstähle, Werkzeugstähle und andere metallische Werkstoffe bereit. Die Umrechnungen erleichtern den Vergleich von Ergebnissen oder unterstützen eine begrenzte technische Bewertung; die Norm weist jedoch darauf hin, dass ein umgerechneter Wert das Ergebnis des ordnungsgemäßen standardisierten Prüfverfahrens nicht ersetzt. Ein in eine geschätzte Zugfestigkeit umgerechneter Brinell-Wert ist daher kein Ersatz für eine Zugprüfung, wenn die Produktspezifikation eine Zugfestigkeit verlangt.
Regelwerke zur Festlegung von Fertigung und Schweißnahtabnahme
Werkstoffprüfung und Schweißnahtprüfung beantworten unterschiedliche Fragen. Eine Zugprüfung erfasst das mechanische Verhalten eines Werkstoffs oder eines Prüfkörpers aus einer Schweißnahtqualifizierung. Die zerstörungsfreie Prüfung sucht nach Unregelmäßigkeiten in einer fertigen Schweißnaht oder einem Bauteil, ohne ein Prüfstück zu entnehmen. Kein Ergebnis kann ohne die maßgebliche Abnahmeanforderung korrekt interpretiert werden.
AWS D1.1/D1.1M:2025-AMD1 legt Anforderungen für das Schweißen von Baustahl fest. Die Norm behandelt die Qualifizierung von Schweißverfahren, die Qualifizierung von Schweißern und Schweißmaschinenführern, Fertigungsüberwachung, Prüfverfahren und Abnahmekriterien für Schweißnähte. Ihre Kriterien gelten für die in diesem Regelwerk erfassten Schweißnahtkategorien und Bedingungen; sie sind keine universellen Grenzwerte für jede Stahlverbindung, jede drucktragende Wandung oder jede Rundnaht einer Rohrleitung.
AISC-Leitlinien nennen Sichtprüfung, Eindringprüfung, Magnetpulverprüfung, Durchstrahlungsprüfung und Ultraschallprüfung als gängige Verfahren der zerstörungsfreien Prüfung. Außerdem verweisen sie auf AWS D1.1/D1.1M, Abschnitt 8, als Quelle für Prüfverfahren und Abnahmekriterien für Schweißnähte. Das Verfahren muss zur vermuteten Unregelmäßigkeit und zur Konfiguration der Verbindung passen. Eine Sichtprüfung kann Oberflächenprofil, sichtbare Rissbildung, Einbrandkerben oder Maßabweichungen erkennen, jedoch nicht das Fehlen innerer flächenförmiger Fehler nachweisen. Eine Ultraschall- oder Durchstrahlungsprüfung kann erforderlich sein, wenn die Projektdokumente eine volumetrische Prüfung verlangen.
AISC-Dokumente dienen innerhalb ihres festgelegten Geltungsbereichs als Leitlinien für die Konstruktion, Fertigung und Prüfung von Stahlkonstruktionen; sie machen nicht jedes Stahlprodukt zu einem AISC-Werkstoff. Ein W-Profil, eine geschweißte Verbindung und ein Rohr für eine Rohrleitung können unterschiedlichen Werkstoffnormen, Konstruktionsregeln und Prüfbestimmungen unterliegen. Der Prüfer muss feststellen, welches Dokument für das Bauteil maßgeblich ist und welche Klausel den Grenzwert vorgibt.
Produktspezifikationen und Beschaffungsanforderungen
Produktspezifikationen legen die Eigenschaften und Bedingungen fest, die ein geliefertes Produkt erfüllen muss. Sie können chemische Zusammensetzung, Abmessungen, Wärmebehandlung, Zugeigenschaften, Schlagarbeit, Härte, Oberflächenzustand, ergänzende Prüfungen, Wiederholungsprüfungen, Kennzeichnung und Zertifizierung vorgeben. Das Prüfverfahren kann aus ASTM A370-26 oder einem ISO-Dokument stammen, während die Produktspezifikation die Mindeststreckgrenze, Zugfestigkeit, Bruchdehnung oder Schlagarbeit festlegt. Deshalb ist ein Laborzertifikat mit der Angabe „geprüft nach ISO 6892-1:2019“ unvollständig, wenn es die Produktbezeichnung und die Abnahmegrenzwerte nicht nennt.
API Specification 5L betrifft Stahlrohre für Rohrleitungstransportsysteme. Ihre Beschaffungshinweise betonen, dass Beschaffungsdokumente den geltenden Herstellungsweg sowie Prüf-, Inspektions- und Abnahmeanforderungen angeben sollten. Ein Käufer muss möglicherweise die Produktspezifikation des Rohrs, die Güte oder Festigkeitsstufe, den Lieferzustand, die Abmessungen, den Rohrtyp, Anforderungen an die zerstörungsfreie Prüfung, die hydrostatische Prüfung, Anforderungen an die Schlagarbeit, ergänzende Prüfungen und die Dokumentation festlegen. Ohne diese Festlegungen vermittelt „API-5L-Rohr“ möglicherweise nicht die vollständige Menge der vertraglichen Verpflichtungen.
Dasselbe Prinzip gilt, wenn Dokumente miteinander kombiniert werden. ISO 377:2017 kann die Lage der Probenentnahme regeln, ISO 6892-1:2019 das Zugprüfverfahren und eine Produktspezifikation die erforderliche Festigkeit und Bruchdehnung. AWS D1.1/D1.1M:2025-AMD1 kann für eine geschweißte Stahlkonstruktion maßgeblich sein, während AISC-Projektbestimmungen festlegen, wann eine Prüfung erforderlich ist. API Specification 5L kann rohrspezifische Bestimmungen zur Herstellung und Inspektion ergänzen. Diese Dokumente können zusammenwirken, sind jedoch nicht austauschbar. Wird eine Norm zur Vorbereitung von Prüfkörpern durch eine Norm für ein Prüfverfahren ersetzt oder ein Regelwerk zur Abnahme von Schweißnähten durch einen Werkstoffprüfbericht, wird die Verbindung zwischen Messung und Abnahme unterbrochen.

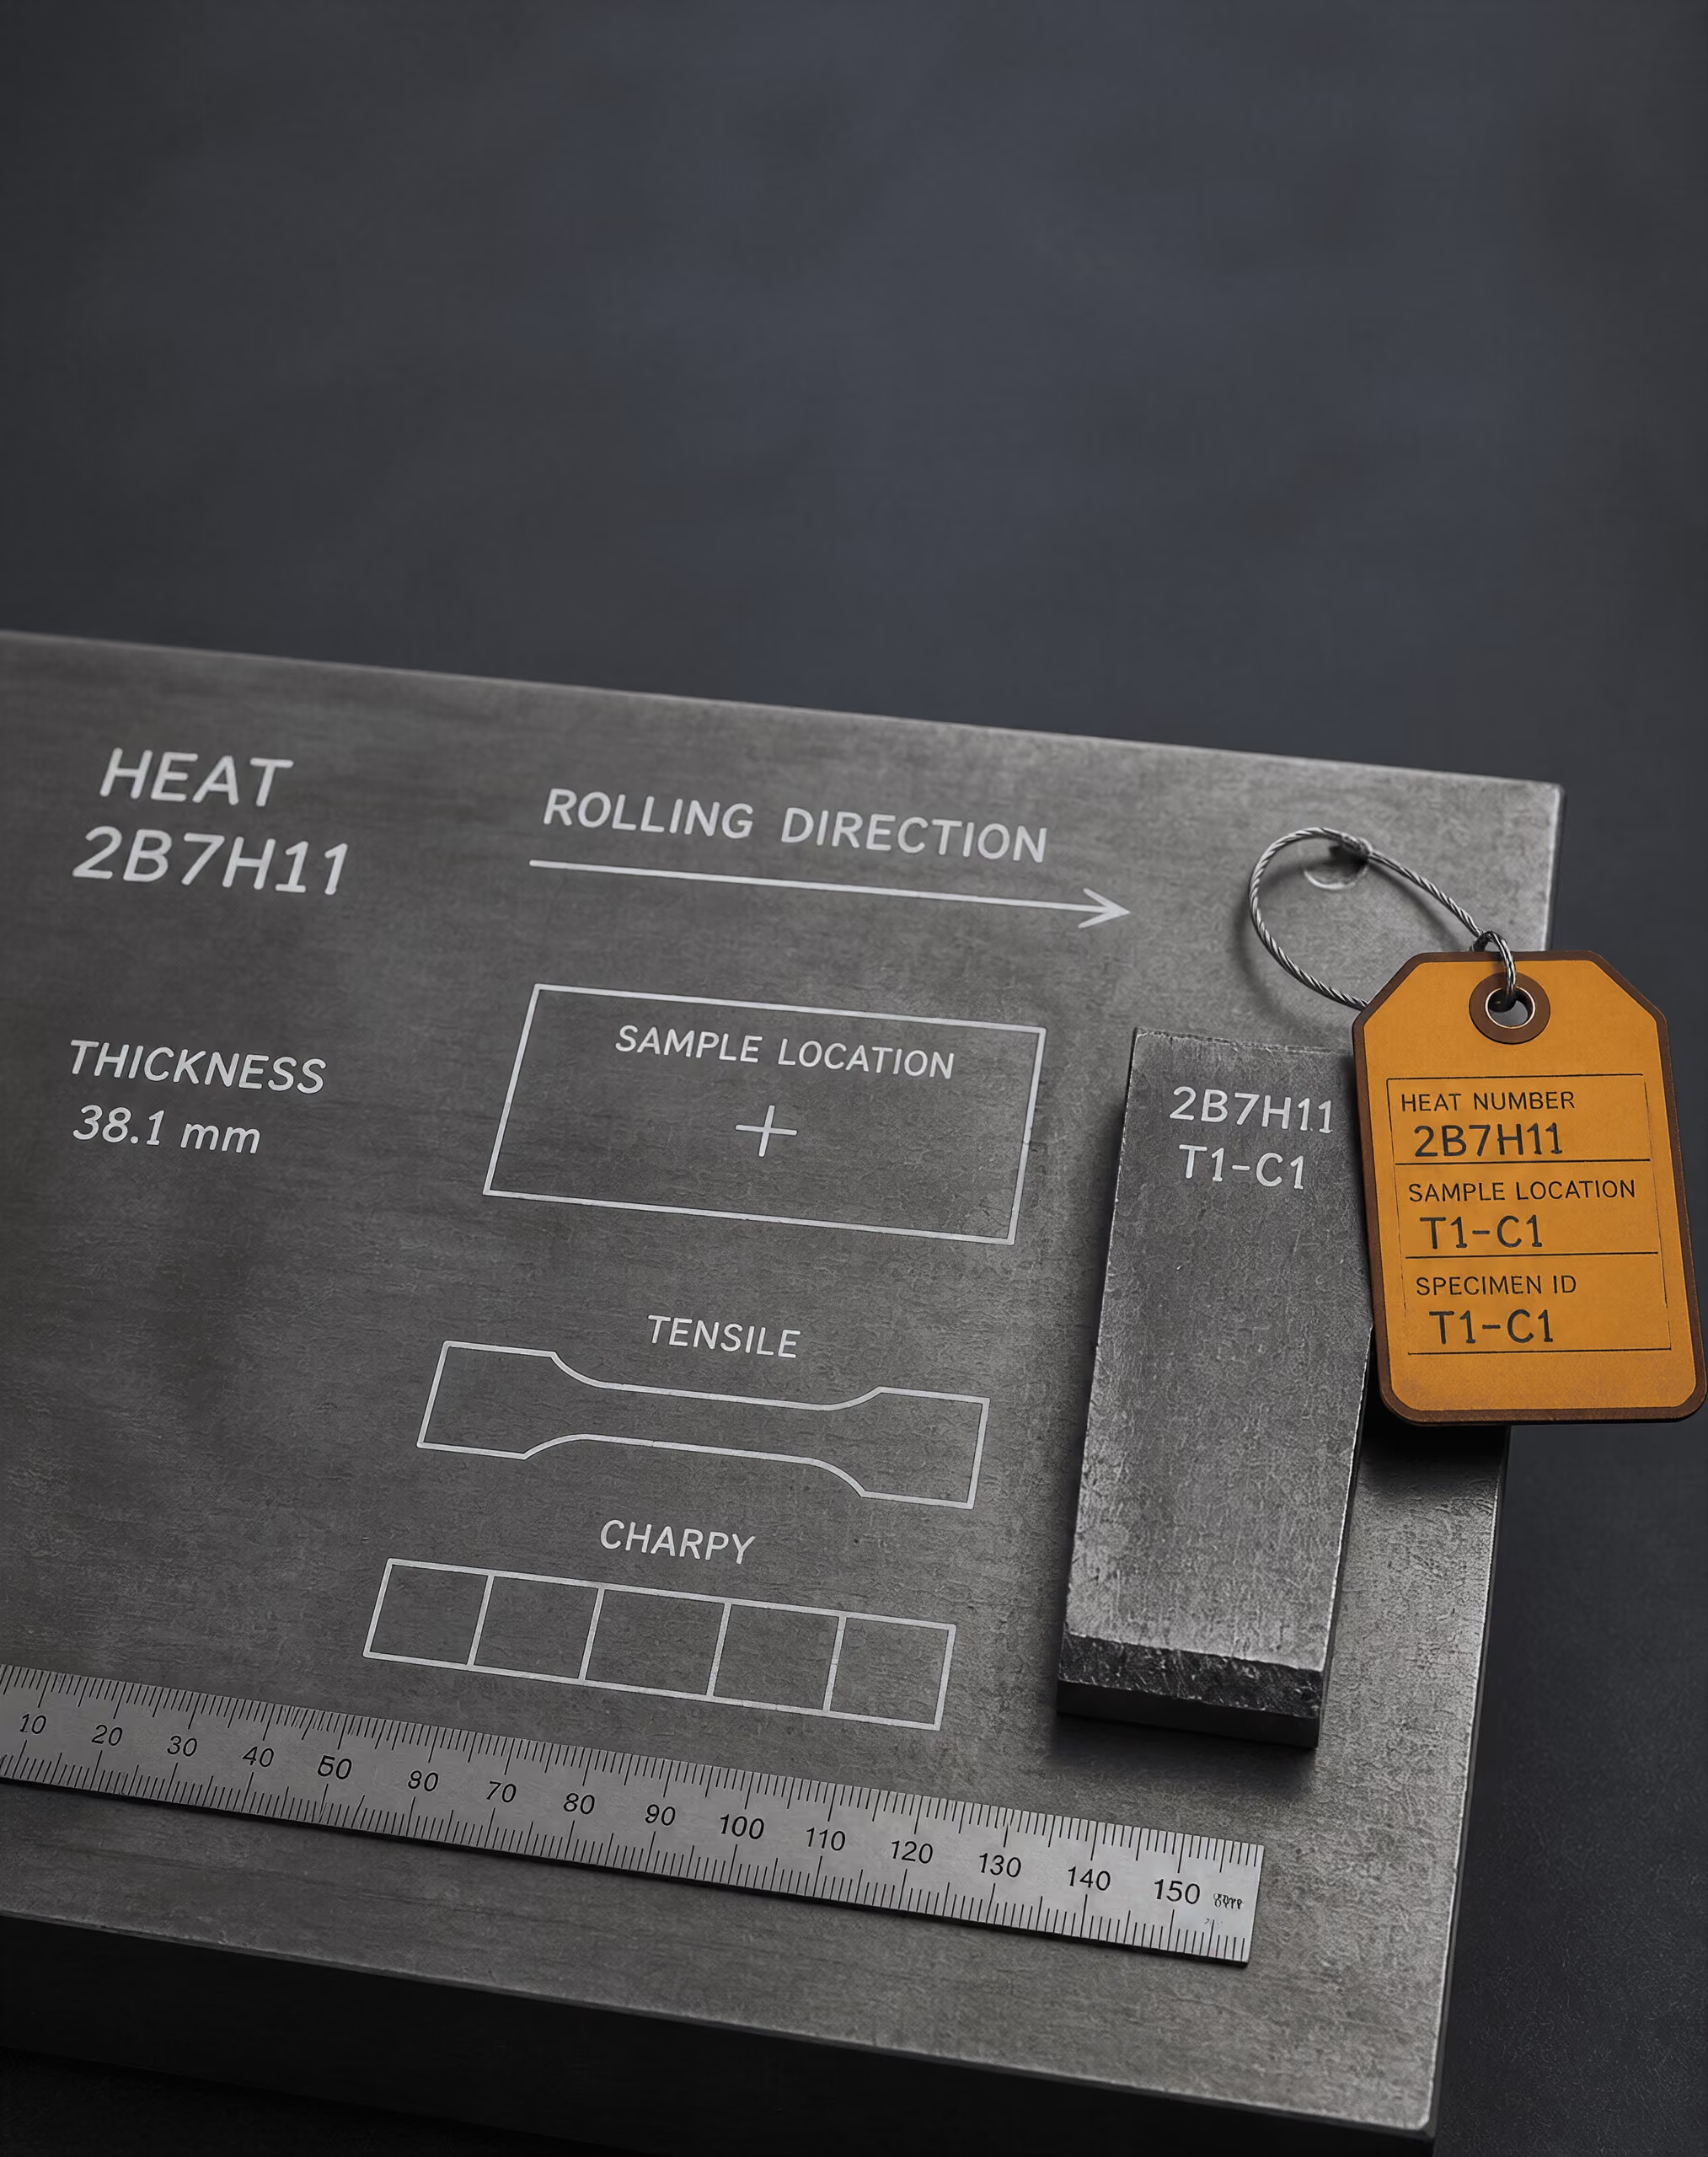
Probenahme, Rückverfolgbarkeit und Vorbereitung von Prüfstücken
Schmelze, Los, Produktform und Identität des Prüfstücks
Ein mechanisches Prüfergebnis gehört zu einem bestimmten Stahlstück und nicht allein zu einer Gütebezeichnung. „S355“ oder „ASTM A36“ bezeichnet eine Spezifikationskategorie, identifiziert jedoch weder die Schmelze noch die Produktdicke, die Walzgeschichte, den Lieferzustand oder die genaue Stelle, an der ein Prüfkörper entnommen wurde. Zwei Produkte mit derselben nominellen Gütebezeichnung können sich hinsichtlich Seigerungen, Gefügestruktur, Einschlussverteilung, Eigenspannungen und örtlicher Eigenschaften unterscheiden. Ein Prüfstück ist daher nicht allein deshalb repräsentativ, weil sein Zertifikat dieselbe Güte wie der untersuchte Werkstoff ausweist.
ISO 377:2017 legt die Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprodukten fest. Die zentrale praktische Anforderung besteht in der durchgängigen Identität. Das Labor muss das Prüfstück mit der Probe, die Probe mit dem Produkt und das Produkt mit der in den Inspektionsdokumenten verzeichneten Schmelze oder dem Los verknüpfen können.
- Werkstoffidentität
- Lieferantenreferenz, Schmelz- oder Gussnummer, Spezifikation und Güte
- Produktinformationen
- Produktform, Nennabmessungen und Lieferzustand
- Prüfidentität
- Probestücknummer, Richtung, Verfahren und Vorbereitung
- Rückverfolgbarkeit
- Probe dem Produkt zugeordnet und Produkt der Schmelze oder dem Los zugeordnet
Ein zweckmäßiger Identitätsnachweis umfasst normalerweise die Referenz des Stahlherstellers oder Lieferanten, die Schmelzennummer, gegebenenfalls die Guss- oder Schmelzennummer, die Produktspezifikation und Güte, die Produktform, die Nennabmessungen, den Lieferzustand sowie die Stelle, an der die Probe entnommen wurde. Außerdem sollten die Nummer des Prüfstücks, die Prüfrichtung, das Prüfverfahren und jede Vorbereitung oder Abweichung vom festgelegten Verfahren angegeben werden. Ein Bericht, der lediglich „Zugprüfung – S355“ ohne Schmelzennummer und Produktstelle aufführt, enthält nicht mehr die Informationen, die erforderlich sind, um zu beurteilen, ob das Ergebnis für den gelieferten Werkstoff gilt.
Die Begriffe heat und lot sind nicht austauschbar. Eine heat bezeichnet im Allgemeinen Stahl, der aus einer kontrollierten Schmelze oder einem kontrollierten Guss hergestellt wurde. Ein lot kann in der Produktspezifikation als Gruppe von Produkten definiert sein, die aus einer heat, einem Größenbereich, einem bestimmten Verarbeitungszustand oder einer anderen festgelegten Kombination hergestellt wurden. Maßgeblich ist die jeweils anwendbare Spezifikation. Ein Probenahmeplan, der eine gesamte Lieferung als ein lot behandelt, obwohl der maßgebliche Standard zwischen heats, Dickenbereichen oder Herstellungswegen unterscheidet, kann zu einem formal sauberen, technisch jedoch ungültigen Ergebnis führen.
Auch der Zusammenhang zwischen Prüfverfahren und Annahmeentscheidung ist von Bedeutung. ASTM A370-26 legt Verfahren für Zug-, Biege-, Härte- und Kerbschlagprüfungen an Stahl, nichtrostendem Stahl und verwandten Legierungsprodukten fest, entscheidet jedoch nicht darüber, ob ein bestimmtes Ergebnis die Anforderungen erfüllt. Die Annahmekriterien ergeben sich aus der anwendbaren Produktspezifikation oder dem Kaufvertrag (ASTM International, 2026). Der Prüfprotokoll muss daher genügend Informationen enthalten, um diese Spezifikation zu identifizieren, gegebenenfalls einschließlich ihrer Ausgabe.
Dieses Prinzip gilt über mechanische Prüfungen hinaus. Die API Specification 5L behandelt Stahlrohre für Rohrleitungstransportsysteme und verlangt, dass für das bestellte Produkt Anforderungen an Herstellung, Prüfung, Inspektion und Annahme festgelegt werden (American Petroleum Institute, 2013). Die Identität des Rohrs, der Herstellungsweg, die heat, die Rohrnummer und der Inspektionsstatus müssen miteinander verknüpft bleiben, wenn Proben entnommen und versandt werden. Ein Labor kann eine unterbrochene Identifikationskette nicht dadurch reparieren, dass es einen präziseren Härtewert ermittelt.
Lage und Orientierung innerhalb des Produkts
Die Probenahmelage ist eine metallurgische Variable. Bei einem gewalzten Blech kann der Kern eine andere Einschlusspopulation und ein anderes Seigerungsmuster aufweisen als die Oberfläche. In einem dicken Querschnitt können Abkühlgeschwindigkeiten und Verformung über die Dicke hinweg variieren. Bei einem Stab oder einer Stange können sich die Eigenschaften zwischen dem Kern und dem Außenbereich unterscheiden. Bei Hohlprodukten können die Wandposition, die Schweißnahtlage, die Nahtorientierung und der Abstand von einem Ende das Ergebnis beeinflussen. Aus diesem Grund behandelt ISO 377:2017 die Produktformen getrennt, anstatt allen Stahl als gleichförmigen Block zu betrachten.
Die Produktform muss vor der Probenahme dokumentiert werden. Zu den relevanten Formen gehören Profile, Stäbe, Stangen, Flacherzeugnisse wie Bleche und Tafeln sowie Hohlprodukte. Eine Zugprobe, die aus dem Flansch eines Profils entnommen wurde, ist nicht automatisch einer Probe gleichwertig, die aus dem Steg entnommen wurde. Eine Probe aus der Mitte der Blechdicke ist nicht automatisch einer Oberflächenprobe gleichwertig. Bei einem Rohr ist eine Probe aus dem Grundwerkstoff nicht austauschbar mit einer Probe, die eine Längsschweißnaht oder eine Wärmeeinflusszone enthält.
Die Orientierung ist ebenso wichtig. „Longitudinal“ bedeutet üblicherweise, dass die Hauptachse des Prüfstücks der Walz-, Zieh-, Strangpress- oder Rohrherstellungsrichtung folgt. „Transverse“ bedeutet, dass sie senkrecht zu dieser Richtung verläuft, vorbehaltlich der Definitionen und zulässigen Probenahmepositionen im maßgeblichen Standard. Die Richtung muss vor dem Schneiden auf dem Produkt markiert werden; sie sollte später nicht aus der Form eines unbeschrifteten Probenabschnitts abgeleitet werden.
Produktspezifikationen verlangen häufig Längs- oder Querzugprüfungen, Biegeproben oder Kerbschlagproben und können den Abstand von einer Oberfläche, Kante, Schweißnaht oder einem Produktende vorschreiben. Wenn eine Blech-Spezifikation eine Querzugprüfung verlangt, darf ein Längsergebnis nicht einfach deshalb ersetzt werden, weil die Probe leichter zu bearbeiten war. Ebenso können für Charpy-Proben eine bestimmte Orientierung und Kerbrichtung vorgeschrieben sein, damit der Kerb die vorgesehene Gefügeebene erfasst. ISO 148-1:2016 definiert das Pendelschlagprüfverfahren mit Charpy-V-Kerb und Charpy-U-Kerb zur Bestimmung der aufgenommenen Schlagarbeit; die Produktspezifikation legt jedoch die erforderliche Orientierung, Temperatur, Anzahl der Proben und Annahmeregel fest (International Organization for Standardization, 2016).
Angaben in einem Probenahmeprotokoll
- 1 Walz- oder Herstellungsrichtung.
- 2 Bezugsrand und Produktoberfläche.
- 3 Lage der Schweißnaht oder Naht, sofern relevant.
- 4 Dickenposition und Schnittgrenzen.
- 5 Übertragene Kennzeichnungen, verantwortliche Person und Zeitpunkt der Übertragung.
Eine Probenahmeskizze oder ein Foto ist häufig wertvoller als die allgemeine Angabe, dass der Probenabschnitt „aus dem Blech“ stammt. Darauf können die Walzrichtung, die Bezugskante, die Oberfläche, die Schweißnaht oder Naht, die Position über der Dicke und die Schnittgrenzen dargestellt werden. Markierungen sollten nach Möglichkeit auch nach dem Schneiden erhalten bleiben. Ist dies nicht möglich, muss das Labor die Identität unverzüglich auf die neue Probe übertragen und dokumentieren, wer die Übertragung wann vorgenommen hat.
Die Probenahme muss außerdem die zu beantwortende Frage berücksichtigen. Eine Prüfbescheinigung kann die Konformität einer definierten heat und eines definierten lot nachweisen. Eine Untersuchung eines ausgefallenen Bauteils kann Proben aus dem Bruchbereich, dem unbeeinflussten Grundwerkstoff, dem Schweißgut und der Wärmeeinflusszone erfordern. Dabei handelt es sich um unterschiedliche Populationen. Werden sie unter einer einzigen Gütebezeichnung zusammengefasst, kann dies den für den Ausfall verantwortlichen Bereich verschleiern.
Bearbeitung, Kerbherstellung und Beweissicherung
Die Probenvorbereitung kann die gemessene Eigenschaft verändern. Zugproben müssen entsprechend den Abmessungen, der Messlänge, dem Oberflächenzustand und der Geometrie bearbeitet werden, die das ausgewählte Verfahren verlangt. ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur und die dabei bestimmbaren mechanischen Eigenschaften fest; das Ergebnis hängt jedoch von einer korrekt vorbereiteten Probe und genauen Maßbestimmungen ab (International Organization for Standardization, 2019). Übermäßiges Schleifen, tiefe Werkzeugspuren, Überhitzung oder ein falscher Übergangsradius können einen vorzeitigen Bruch verursachen oder die gemeldete Bruchdehnung verändern.
Die gleiche Vorsicht gilt für die Härteprüfung. ISO 6506-1:2014 legt das Brinell-Verfahren für metallische Werkstoffe fest, einschließlich Prüfungen mit ortsfesten und tragbaren Geräten. Die Prüfoberfläche muss für die Eindrückung geeignet sein, und die Lage muss dokumentiert werden. Ein Härtewert, der an Zunder, entkohltem Material, einer Schweißraupe oder einer durch Schleifen beeinflussten Oberfläche ermittelt wurde, kann eine andere Frage beantworten als die Härte des Grundwerkstoffs. ISO 18265:2013 enthält Härteumwertungen und Schätzungen der Zugfestigkeit für bestimmte metallische Werkstoffe, einschließlich unlegierter und niedriglegierter Stähle, stellt jedoch klar, dass umgerechnete Werte die Ergebnisse des geeigneten Standardprüfverfahrens nicht ersetzen (International Organization for Standardization, 2013). Ein umgerechneter Brinell-Wert darf nicht als Zugprüfergebnis dargestellt werden.
Die Kerbherstellung erfordert eine noch strengere Kontrolle. Bei der Charpy-Prüfung bestimmen Kerbgeometrie, Kerborientierung, Kerblage und Oberflächenbeschaffenheit, an welcher Stelle der Bruch eingeleitet wird. Der Kerb muss in der vorgeschriebenen Richtung und im vorgeschriebenen Bereich angebracht werden; ein umgekehrt ausgerichteter Kerb kann eine andere Gefügeebene erfassen. Die Probe sollte vor Beschädigungen des Kerbs und vor einer Verwechslung mit Proben aus einer anderen heat oder einer anderen Lage geschützt werden. Beschriftungen, Diagramme und Fotos sollten die Kerbrichtung vor der Prüfung dokumentieren, nicht erst nachdem eine gebrochene Hälfte von ihrer Identität getrennt wurde.
Auch die Schneidverfahren müssen dokumentiert werden. Brennschneiden, Sägen, Scheren, spanende Bearbeitung und funkenerosive Verfahren können unterschiedliche Wärmeeinflusszonen, Verformungen oder Eigenspannungen hinterlassen. Der maßgebliche Produkt- oder Prüfstandard kann festlegen, wie viel Material vor der abschließenden Bearbeitung entfernt werden muss. Weicht die Vorbereitung von dieser Anforderung ab, gehört die Abweichung in den Bericht. Sie ist ein Beleg zum Prüfverfahren und keine verwaltungstechnische Nebensache.
Wenn ein Ergebnis beanstandet wird oder ein Versagen untersucht wird, müssen der Ausgangswerkstoff und die zurückgewiesenen Bruchstücke aufbewahrt werden. Die ursprünglichen Markierungen, Abschnittsreste, gebrochenen Zugprobenenden, Charpy-Hälften, Härtefotos und Bearbeitungsprotokolle müssen unter derselben Probenidentität aufbewahrt werden. Bei geschweißten Produkten sollten, sofern relevant, Makroaufnahmen oder Oberflächenfotos aufbewahrt werden, die die Schweißnaht, die Verschmelzungsgrenze und die Wärmeeinflusszone zeigen. Die zerstörungsfreie Prüfung ersetzt diese Kette nicht. AISC nennt Sichtprüfung, Eindringprüfung, Magnetpulverprüfung, Durchstrahlungsprüfung und Ultraschallprüfung als gängige Verfahren, während AWS D1.1/D1.1M:2025-AMD1 Anforderungen an die Qualifizierung, Fertigung und Inspektion von Schweißarbeiten an Baustahl sowie an die Annahmekriterien für Schweißnähte festlegt (American Welding Society, 2025; American Institute of Steel Construction, 2024).
Der Abschlussbericht sollte angeben, was geprüft wurde, woher es stammte, wie es orientiert war, wie es vorbereitet wurde, welches Verfahren verwendet wurde und welche Spezifikation das Annahmekriterium lieferte. Erst dann kann ein gemeldeter Zahlenwert mit der richtigen Anforderung verglichen werden.
Chemische Identität und die Grenzen mechanischer Prüfungen
Gütebezeichnung und Werkstoffidentität
Eine Stahlsorte wird nicht durch ein einziges Zugergebnis definiert. Ihre Identität beruht zunächst auf der Werkstoffbezeichnung und der chemischen Zusammensetzung, die in der maßgeblichen Erzeugnisnorm angegeben sind. Die mechanischen Eigenschaften zeigen anschließend, ob der Werkstoff in seinem Lieferzustand die Leistungsanforderungen dieser Norm erfüllt.
Diese Unterscheidung ist wichtig, weil ähnliche Festigkeitswerte bei unterschiedlichen Legierungen auftreten können. ASTM A36/A36M Baustahl, ASTM A572/A572M Grade 50 hochfester niedriglegierter Stahl und ASTM A240/A240M Type 304 nichtrostender Stahl können für ein bestimmtes Projekt jeweils akzeptable Zugergebnisse liefern; dennoch handelt es sich nicht um austauschbare Werkstoffe. Ihre Legierungssysteme, ihr Korrosionsverhalten, die schweißtechnischen Anforderungen, ihre Erzeugnisformen und die erforderlichen Annahmekriterien unterscheiden sich. Ein Zugprüfbericht, in dem eine Streckgrenze von 350 MPa angegeben ist, identifiziert nicht, welche dieser Güten geprüft wurde.
Die Bezeichnung muss daher als vollständige Angabe gelesen werden, nicht als isolierte Zahl oder Handelsbezeichnung. Sie kann die maßgebliche Norm, Güte, Klasse, Type, Erzeugnisform, den Dickenbereich, den Lieferzustand, zusätzliche Anforderungen und den Wärmebehandlungszustand umfassen. „Grade 50“ ohne Angabe der Norm und der Erzeugnisform ist unvollständig. Dieselbe numerische Bezeichnung kann unter verschiedenen Spezifikationen unterschiedliche Anforderungen haben.
Die chemische Verifizierung befasst sich mit dieser Identitätsfrage. Eine Schmelzen- oder Erzeugnisanalyse erfasst normalerweise Elemente wie Kohlenstoff, Mangan, Phosphor, Schwefel, Silizium, Chrom, Nickel, Molybdän, Kupfer, Niob, Vanadium oder Titan, soweit sie für die betreffende Güte relevant sind. Die Grenzwerte werden durch die Erzeugnisnorm festgelegt, während die angegebene Analyse mit dem Werkstoff verknüpft sein muss, der durch das Prüfzeugnis repräsentiert wird. Eine Übereinstimmung ist nicht allein dadurch nachgewiesen, dass der Werkstoff ausreichend fest ist.
ASTM A370-26 legt Verfahren für Zug-, Biege-, Härte- und Kerbschlagprüfungen an Stahl, nichtrostendem Stahl und verwandten Legierungserzeugnissen fest, weist jedoch nicht für jeden Stahl eine einheitliche Bestehens- oder Nichtbestehensgrenze zu. ASTM International erklärt, dass die Annahme durch die maßgebliche Erzeugnisspezifikation oder den Kaufvertrag bestimmt wird (ASTM International, 2026). Das Prüfverfahren und die Annahmeanforderung sind voneinander getrennte Bestandteile des Kontrollsystems.
Warum mechanische Prüfungen die chemische Verifizierung nicht ersetzen können
Die Zugprüfung misst Eigenschaften wie Streckgrenze, Zugfestigkeit, Bruchdehnung und Brucheinschnürung nach einem festgelegten Verfahren. ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur sowie die bestimmbaren mechanischen Eigenschaften fest (International Organization for Standardization, 2019). Sie bestimmt nicht die vollständige Legierungszusammensetzung und weist nicht nach, dass die Probe die behauptete Gütebezeichnung trägt.
Die Biegeprüfung untersucht die Duktilität und das Auftreten von Rissen bei Verwendung eines festgelegten Biegedorns und Biegewinkels. Die Härteprüfung misst den Widerstand gegen das Eindringen eines Prüfkörpers. ISO 6506-1:2014 legt das Brinell-Verfahren für metallische Werkstoffe fest, einschließlich stationärer und tragbarer Prüfmaschinen (International Organization for Standardization, 2014). Die Kerbschlagprüfung misst die absorbierte Energie bei festgelegter Kerbe, Temperatur und Pendelanordnung; ISO 148-1:2016 behandelt Prüfungen mit Charpy-V-Kerb und Charpy-U-Kerb (International Organization for Standardization, 2016). Keines dieser Ergebnisse ist ein chemischer Fingerabdruck.
Ein Härtewert kann in eine geschätzte Zugfestigkeit umgerechnet werden, doch diese Schätzung kann die vorgeschriebene Zugprüfung nicht ersetzen. ISO 18265:2013 enthält Härteumwertungen und Schätzungen der Zugfestigkeit für ausgewählte unlegierte und niedriglegierte Stähle, Stahlguss, Werkzeugstähle und andere metallische Werkstoffe und weist zugleich darauf hin, dass umgerechnete Werte die Ergebnisse des geeigneten standardisierten Prüfverfahrens nicht ersetzen (International Organization for Standardization, 2013). Dieselbe Einschränkung gilt in noch stärkerem Maße für den Versuch, die Güte allein aus der Härte abzuleiten.
Die Wärmebehandlung veranschaulicht das Problem. Durch Vergüten kann die Festigkeit eines Stahls erhöht werden, dessen chemische Zusammensetzung sich von der eines anderen Stahls unterscheidet, der durch Legierung oder Verarbeitung eine ähnliche Festigkeit erreicht. Kaltverformung kann Härte und Streckgrenze verändern, ohne die Gesamtzusammensetzung zu ändern. Auch Dicke, Probenentnahmestelle, Gefügestruktur, Seigerungen und Prüftemperatur beeinflussen das angegebene Ergebnis. Eine technisch korrekte Zugprüfung kann daher die Probe zutreffend beschreiben, ohne schlüssig zu belegen, ob es sich um ASTM A516/A516M Grade 70, ASTM A572/A572M Grade 50 oder einen anderen Werkstoff mit überlappenden Eigenschaften handelt.
Die Probenkontrolle ist ebenso wichtig. ISO 377:2017 legt die Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprofilen fest (International Organization for Standardization, 2017). Wird die falsche Platte, Dicke, Orientierung oder Produktstelle beprobt, kann das Labor das Verfahren korrekt anwenden und dennoch ein Ergebnis erzeugen, das nicht auf den behaupteten Werkstoff angewendet werden kann.
Dokumentation auf Schmelzenebene und Risiken durch vermischte Werkstoffe
Die praktische Verbindung zwischen Identität und Leistung ist die Schmelzennummer. Eine Schmelze ist eine festgelegte Menge Stahl, die aus einem bestimmten Schmelzvorgang oder gemäß einem bestimmten Produktionsdatensatz hergestellt wurde. Der Werksprüfbericht, der Werkstoffprüfbericht oder das Zeugnis sollte die Schmelzennummer mit der Produktidentifikation, der Güte, den Abmessungen, dem Zustand, der chemischen Analyse, den Ergebnissen der mechanischen Prüfungen und allen erforderlichen zusätzlichen Prüfungen verknüpfen. Diese Verbindung muss auch nach dem Schneiden, der Verarbeitung, der Lagerung und dem Einbau erhalten bleiben.
Ein Zeugnis für die Schmelze H12345 kann nicht automatisch eine mit H12345A gekennzeichnete Platte, ein Reststück ohne erhaltene Kennzeichnung oder ein Bündel mit mehreren Schmelzen belegen. Kennzeichnungssysteme können durch Strahlen, Schneiden, Beschichten oder Fertigung entfernt werden. Sobald die Rückverfolgbarkeit verloren ist, kann eine spätere Zugprüfung sie nicht wiederherstellen. Sie bestätigt die Eigenschaften des geprüften Teils, nicht dessen Herkunft oder vollständige chemische Identität.
Die Lagerung vermischter Werkstoffe birgt ein ähnliches Risiko. Platten aus ASTM A36/A36M und ASTM A572/A572M Grade 50 können gleich aussehen und bei Biege- oder Härteprüfungen überlappende Ergebnisse liefern. Auch ein Bauteil aus nichtrostendem Stahl und eines aus Kohlenstoffstahl können verwechselt werden, nachdem durch die Oberflächenvorbereitung sichtbare Kennzeichnungen entfernt wurden. Wird eine Probe vom falschen Gegenstand entnommen, kann der Laborbericht zwar korrekt sein, aber der falschen Schmelze zugeordnet werden.
Deshalb müssen chemische Analysen, Kennzeichnungen, Zeugnisse und mechanische Prüfberichte als eine gemeinsame Rückverfolgbarkeitskette geprüft werden. Für Stahlrohre für Rohrleitungen behandelt die Einkaufsleitlinie der API Specification 5L die Notwendigkeit, Anforderungen an Herstellung, Prüfung, Inspektion und Annahme festzulegen, anstatt sich auf ein allgemeines Prüfergebnis zu verlassen (American Petroleum Institute, 2013). Im Stahlbau legt AWS D1.1/D1.1M:2025-AMD1 die Qualifizierung von Schweißverfahren, die Qualifizierung von Schweißern, Inspektionsverfahren und Annahmekriterien für Schweißnähte gesondert fest (American Welding Society, 2025). Eine Schweißnahtprüfung kann einen nicht identifizierten Grundwerkstoff nicht korrigieren.
Die korrekte Schlussfolgerung ist begrenzt, aber wichtig: Die mechanische Prüfung ermittelt die gemessene Leistungsfähigkeit einer ordnungsgemäß identifizierten Probe. Die chemische Verifizierung stellt fest, um welchen Werkstoff es sich handelt. Keine dieser Funktionen kann die andere ersetzen.

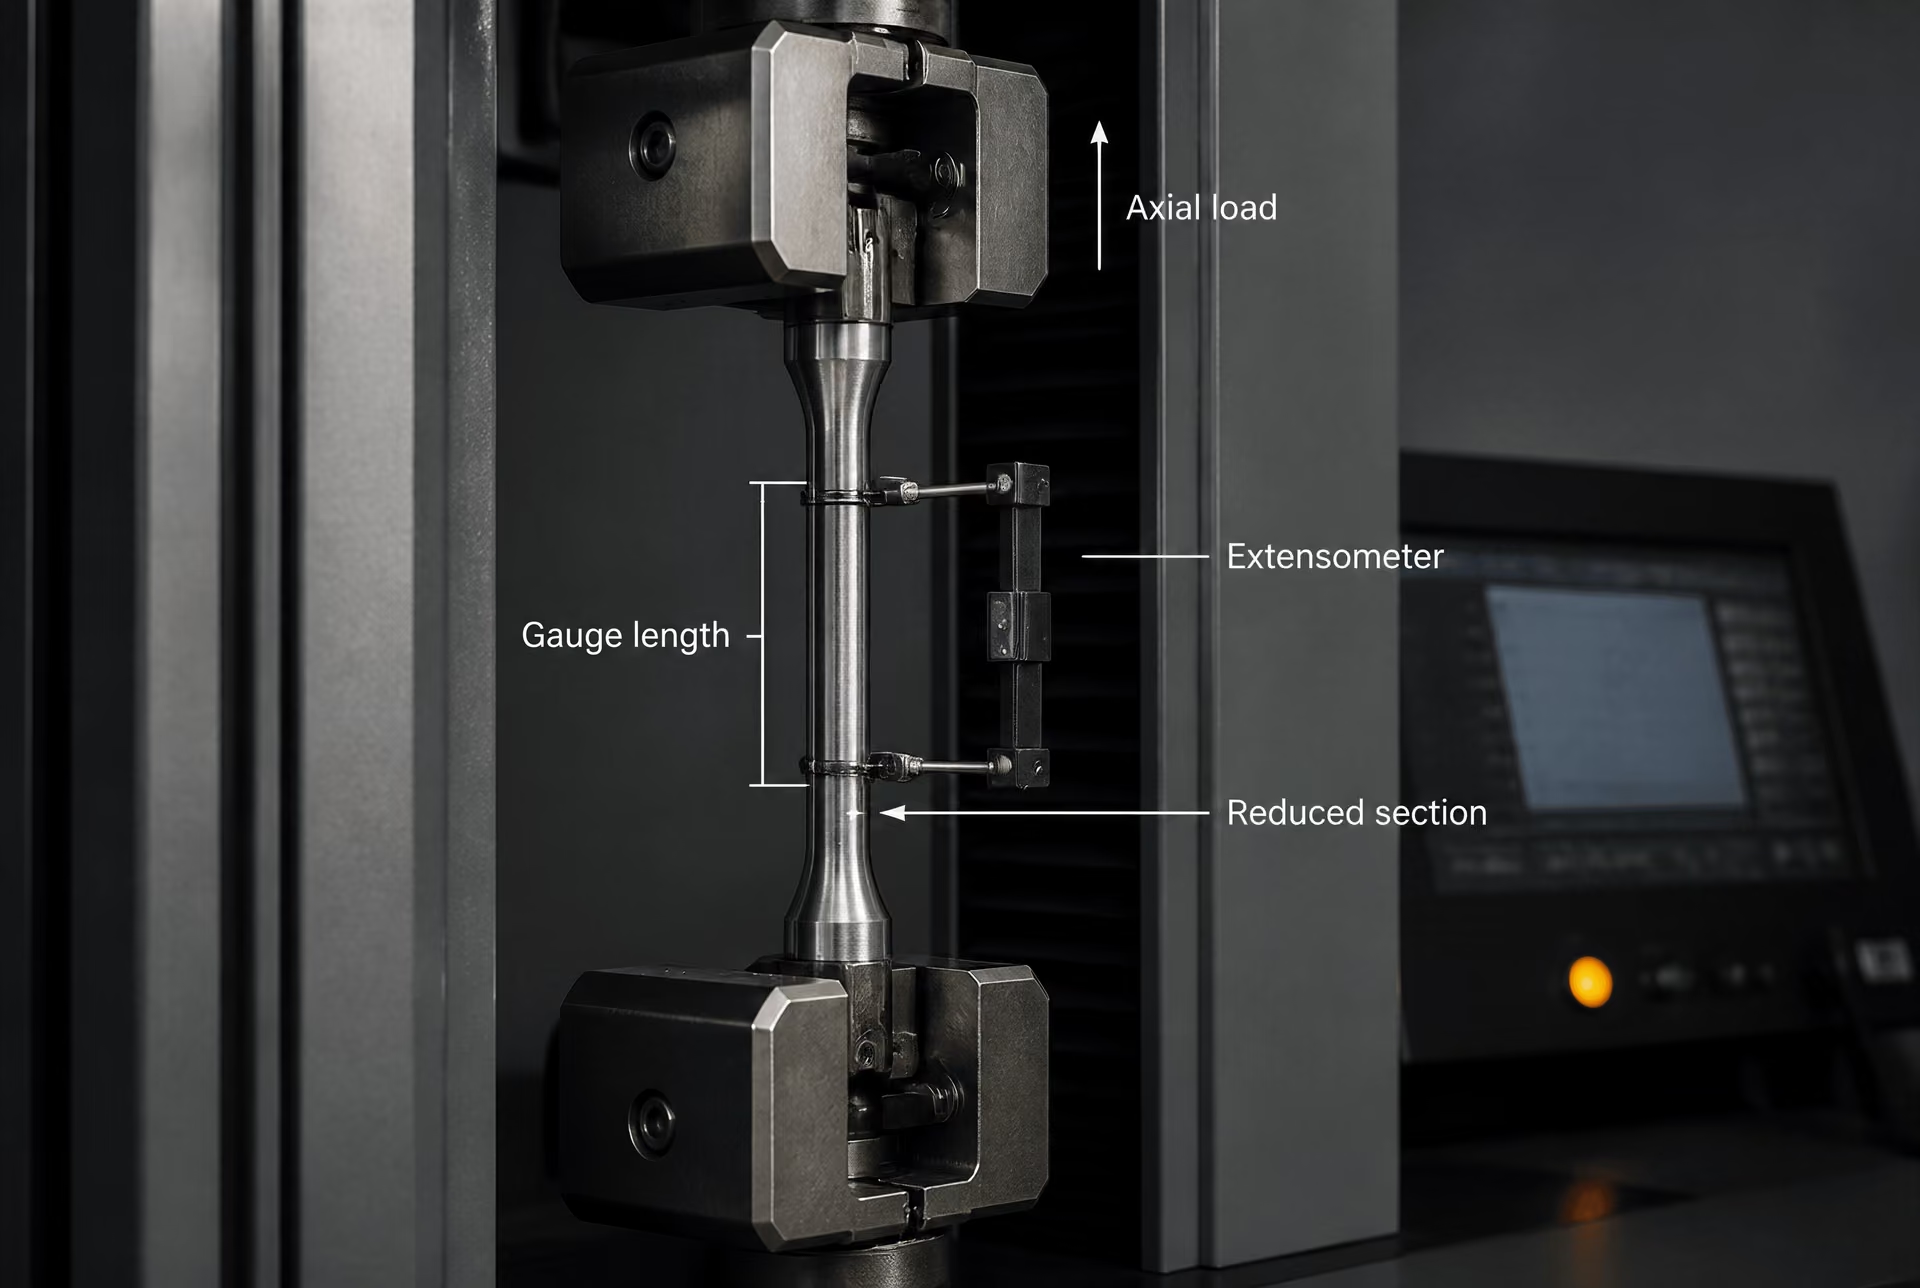
Zugprüfung von Stahl bei Raumtemperatur
Die Zugprüfung misst, wie eine Stahlprobe bei Raumtemperatur auf eine stetig zunehmende axiale Belastung reagiert. Die Prüfung kann die Spannung zeigen, bei der die plastische Verformung beginnt, die maximale erreichte technische Spannung und das Ausmaß der bleibenden Verformung vor dem Bruch. Diese Ergebnisse helfen bei der Charakterisierung einer Schmelze, Platte, Stange, eines Rohrs, Schmiedestücks oder eines anderen Erzeugnisses; die Prüfung stellt jedoch keine allgemeingültige Bestehens- oder Nichtbestehensentscheidung dar. Ein Ergebnis wird erst dann aussagekräftig, wenn der angegebene Wert mit der richtigen Erzeugnisform, der Probenentnahmestelle, der Probengeometrie, der Prüfnorm und der Annahmeanforderung verknüpft ist.[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
Die Unterscheidung ist wichtig, weil ein Prüflabor ein gültiges Zugprüfverfahren anwenden kann, während ein Inspektor die falsche Erzeugnisspezifikation zugrunde legt. Umgekehrt kann eine Erzeugnisspezifikation ein Ergebnis verlangen, das sich aus einer ungeeigneten Probe oder einer nicht ordnungsgemäß kontrollierten Prüfung nicht zuverlässig ermitteln lässt. ASTM A370-26 behandelt Zug-, Biege-, Härte- und Kerbschlagprüfungen an Stahl, nichtrostendem Stahl und verwandten Legierungserzeugnissen, überlässt die Annahme jedoch der maßgeblichen Erzeugnisspezifikation oder dem Kaufvertrag (ASTM International, 2026). ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur fest und nennt die bestimmbaren mechanischen Eigenschaften (International Organization for Standardization, 2019).
ISO 6892-1:2019 und ASTM A370-26
ISO 6892-1:2019 ist ein allgemeines Verfahren für die Zugprüfung metallischer Werkstoffe bei Raumtemperatur. Die Norm behandelt die Vorbereitung und Kennzeichnung von Prüfstücken, die Anforderungen an Prüfmaschinen, die Messung von Kraft und Verlängerung, die Prüfgeschwindigkeiten, die Bestimmung der Eigenschaften und die Berichterstattung. Sie schafft den Rahmen für vergleichbare Ergebnisse, legt jedoch nicht die Mindeststreckgrenze oder Mindestbruchdehnung für jede Stahlsorte fest.
ASTM A370-26 erfüllt in vielen auf ASTM basierenden Prüfsystemen für Stahl- und Legierungserzeugnisse eine ähnliche koordinierende Funktion. Die Bestimmungen zur Zugprüfung müssen zusammen mit der einschlägigen Werkstoffspezifikation gelesen werden. So kann die maßgebende Spezifikation beispielsweise festlegen, ob das Ergebnis als Streckgrenze oder als Streckpunkt angegeben wird, ob eine vorgegebene Dehnung zur Bestimmung der Dehngrenze verwendet wird, welche Messlänge für die Dehnung gilt und ob die Brucheinschnürung erforderlich ist. Das Prüfverfahren liefert die Vorgehensweise; die Produktspezifikation liefert die Anforderung.
Die Auswahl des Prüfstücks ist Bestandteil dieser Verbindung. ISO 377:2017 regelt die Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Rohren. Für ein Erzeugnis kann ein Längsprüfstück, ein Querprüfstück oder ein Prüfstück erforderlich sein, das aus einer festgelegten Position über die Dicke entnommen wird. Ein parallel zur Walzrichtung geschnittenes Prüfstück aus einem Blech repräsentiert nicht zwangsläufig dasselbe Richtungsverhalten wie ein quer dazu geschnittenes Prüfstück. Bei einem Rohr müssen möglicherweise Krümmung, Wanddicke, Abflachung und die Lage des Prüfstücks berücksichtigt werden. Das Labor sollte das Ausgangserzeugnis, die Identifizierung der Schmelze oder des Gusses, die Orientierung, die Dicke oder den Durchmesser sowie die Entnahmeposition dokumentieren.
Der eingeschnürte Bereich des Prüfstücks muss eine festgelegte Geometrie aufweisen und eine Messlänge für die Dehnungsmessung besitzen. Einheitliche Abmessungen machen Dehnungsergebnisse vergleichbar. Sie machen jedoch nicht jede Geometrie austauschbar. Ein Proportionalprüfstück und ein nichtproportionales Prüfstück können unterschiedliche prozentuale Dehnungen ergeben, weil die Enddehnung nicht unabhängig von Messlänge und Querschnittsform verteilt wird. Auch die Bearbeitung ist von Bedeutung: tiefe Werkzeugspuren, scharfe Übergänge, Überhitzung, Entkohlung oder ein ungeeigneter Oberflächenzustand können einen vorzeitigen Bruch verursachen oder die gemessene Duktilität verändern.
Die Prüfmaschine muss die Zugkraft entlang der Achse des Prüfstücks aufbringen und Kraft sowie Dehnung über den erforderlichen Bereich genau messen. Die Einspannung sollte ein Gleiten verhindern, ohne Quetschung oder Biegung zu verursachen oder in der Nähe der Spannzeuge eine Spannungskonzentration einzuleiten. Ausrichtungsfehler können Biegespannungen erzeugen, die nicht Bestandteil der vorgesehenen einachsigen Prüfung sind. Das Verfahren regelt außerdem die Belastungs- oder Dehnrate. Eine übermäßige Geschwindigkeit kann das scheinbare Streckverhalten und die gemessene Dehnung beeinflussen, während eine unnötig langsame oder uneinheitliche Rate die Vergleichbarkeit der Ergebnisse erschweren kann.
Ein Extensometer misst die Dehnung über eine festgelegte Messlänge. Es ist nicht lediglich ein Gerät zur Erhöhung der Prüfgenauigkeit; seine Messlänge, Befestigung, sein Messbereich, seine Auflösung, Kalibrierung und sein Abnahmezeitpunkt beeinflussen, welche Eigenschaft bestimmt werden kann. Ein Extensometer, das zur Bestimmung des Streck- oder Dehngrenzverhaltens verwendet wird, muss während des maßgebenden Abschnitts der Spannungs-Dehnungs-Kurve befestigt und genau sein. Wird es vor dem Bruch abgenommen, kann die Bewegung des Maschinenquerhaupts nicht automatisch als Ersatz für die Dehnung über die Messlänge dienen, da die Querhauptverschiebung auch die Verformung in den Spannzeugen, im Maschinenrahmen und in anderen Bauteilen umfasst. Im Prüfbericht sollte angegeben werden, wie die Dehnung gemessen wurde und wann das Extensometer abgenommen wurde, sofern das Verfahren eine Abnahme zuließ.
Streckgrenze, Dehngrenze, Zugfestigkeit, Dehnung und Brucheinschnürung
| Eigenschaft | Was sie beschreibt | Wichtige Angabe zur Berichterstattung |
|---|---|---|
| Streckgrenze | Spannung beim Einsetzen der plastischen Verformung | Angeben, ob ein ausgeprägter Streckpunkt oder eine andere Definition verwendet wurde |
| Dehngrenze | Spannung bei einer festgelegten bleibenden Dehnung | Den festgelegten Versatz oder die festgelegte Verlängerung angeben |
| Zugfestigkeit | Erreichte maximale technische Spannung | Unter Verwendung der ursprünglichen Querschnittsfläche berechnet |
| Bruchdehnung | Verlängerung über eine definierte Messlänge | Die Messlänge muss zusammen mit dem Prozentsatz angegeben werden |
| Einschnürung | Abnahme der Querschnittsfläche am Bruch | Im Einschnürungsbereich gemessen und gesondert angegeben |
Die Streckgrenze beschreibt die Spannung, die mit dem Beginn der plastischen Verformung verbunden ist. Einige Stähle zeigen einen ausgeprägten oberen und unteren Streckpunkt: Das Material erreicht eine maximale Spannung und setzt sich anschließend bei einer niedrigeren, relativ stabilen Spannung plastisch fort. Andere Stähle weisen keinen klaren Streckpunkt auf. Ihre Spannungs-Dehnungs-Kurve geht allmählich vom elastischen in den plastischen Bereich über, sodass ein festgelegter Dehnungsversatz oder eine vorgegebene Dehnung verwendet wird, um einen reproduzierbaren Wert zu definieren.
Die Dehngrenze ist ein auf einem Dehnungsversatz beruhendes Maß für die plastische Verformung. Eine Bezeichnung wie Dehngrenze bei einer bestimmten prozentualen Dehnung bezieht sich auf die Spannung, die nach dem festgelegten Verfahren erforderlich ist, um diese bleibende Dehnung zu erzeugen. Der genaue Versatz muss der einschlägigen Norm oder Produktspezifikation entnommen werden. Die Dehngrenze ist daher nicht mit einem visuell bestimmten Streckpunkt gleichzusetzen und sollte nicht unter einer allgemeinen Bezeichnung wie „Streckgrenze“ angegeben werden, wenn die maßgebende Anforderung die Bestimmung einer Dehngrenze vorsieht.
Die Zugfestigkeit, häufig als Höchstzugfestigkeit bezeichnet, ist die während der Prüfung erreichte maximale technische Spannung. Sie wird aus der höchsten aufgezeichneten Kraft dividiert durch die ursprüngliche Querschnittsfläche berechnet. Nach Erreichen dieses Maximums bildet sich bei einem duktilen Prüfstück üblicherweise eine örtlich begrenzte Einschnürung. Die tatsächliche Kraft kann abfallen, während sich das Material in der Einschnürung weiterhin plastisch verformt. Die Zugfestigkeit bezeichnet daher weder die Spannung beim Bruch noch gibt sie für sich allein Auskunft über das Maß der Duktilität.
Die Dehnung misst die Verlängerung über die festgelegte Messlänge nach dem Bruch und wird gewöhnlich als Prozentsatz der ursprünglichen Messlänge angegeben. Die Bruchstücke werden zusammengefügt, und die endgültige Messlänge wird nach dem maßgebenden Verfahren gemessen. Die Dehnung hängt stark von Messlänge, Prüfstückgeometrie, Orientierung, Dicke, Oberflächenzustand und der Verteilung der plastischen Dehnung ab. Eine kurze Messlänge kann einen größeren Anteil der örtlich begrenzten Einschnürungsdehnung erfassen und einen anderen Prozentsatz ergeben als eine längere Messlänge. Die Messlänge muss zusammen mit dem angegebenen Wert genannt werden.
Die Brucheinschnürung misst die Verringerung der Querschnittsfläche an der Bruchstelle. Sie wird berechnet, indem die ursprüngliche Fläche mit der kleinsten endgültigen Fläche in der Einschnürung verglichen und die Differenz als Prozentsatz der ursprünglichen Fläche angegeben wird. Im Gegensatz zur Dehnung konzentriert sie sich auf die örtliche Querschnittsverringerung und nicht auf die Gesamtverlängerung über eine festgelegte Länge. Zwei Prüfstücke können eine ähnliche Dehnung, aber unterschiedliche Brucheinschnürungen aufweisen oder eine ähnliche Brucheinschnürung, aber unterschiedliche Dehnungen. Keine der beiden Eigenschaften ersetzt die andere.
Die Spannungswerte hängen auch von der Flächenkonvention ab. Die technische Spannung verwendet die ursprüngliche Fläche, während die wahre Spannung die sich während der Verformung ändernde Fläche verwendet. Produktspezifikationen und routinemäßige Zugprüfberichte geben im Allgemeinen die nach der Prüfnorm erforderliche Konvention an. Ein Labor sollte keine Werte vermischen, die nach unterschiedlichen Konventionen berechnet wurden, und aus einem Diagramm keine werkstoffspezifische Grenzanforderung ableiten, ohne das maßgebende Dokument zu prüfen.
Bruchlage, Gültigkeit des Prüfstücks und Berichterstattung
Ein Bruch im eingeschnürten Bereich ist normalerweise das erwartete Ergebnis; seine genaue Lage beeinflusst jedoch die Gültigkeit der Dehnung und kann Fragen zu den anderen Ergebnissen aufwerfen. Ein Bruch nahe einem Spannzeug, außerhalb der Messlänge, an einer Bearbeitungsspur oder an einem offensichtlichen Ausrichtungsfehler stellt möglicherweise nicht den Messbereich des Werkstoffs dar. Das maßgebende Verfahren und die Produktspezifikation bestimmen, ob das Ergebnis ungültig ist, ob eine besondere Bedingung eine Anerkennung erlaubt oder ob eine Wiederholungsprüfung erforderlich ist. Das Labor sollte ein ungünstiges Ergebnis nicht stillschweigend verwerfen oder durch eine Wiederholungsprüfung ersetzen, ohne den Grund zu dokumentieren.
Auch das Bruchbild kann nützliche Beobachtungen liefern. Eine zentrierte, duktile Einschnürung unterscheidet sich von einem Scherbruch, einem Spaltbruch, einem durch eine Längsauflösung bedingten Versagen oder einem an einem Oberflächenfehler einsetzenden Bruch. Das Erscheinungsbild allein belegt keine Konformität, kann jedoch auf ein Problem bei der Prüfstückvorbereitung, eine Unregelmäßigkeit des Erzeugnisses oder einen ungewöhnlichen Versagensmechanismus hinweisen. Die Bruchlage, der Abstand zur nächstgelegenen Messmarke oder zum Spannzeug sowie jeder sichtbare Fehler sollten bei entsprechender Relevanz dokumentiert werden.
Ein belastbarer Prüfbericht nennt die Werkstoffbezeichnung, die Erzeugnisform, die Schmelzen- oder Gussnummer, die Orientierung des Prüfstücks, die Entnahmestelle, Art und Abmessungen des Prüfstücks, die ursprüngliche Querschnittsfläche, die Messlänge, die Prüftemperatur, das Prüfverfahren und seine Ausgabe, die Grundlage für Belastungs- oder Dehnrate, die Kraft- und Dehnungsmessgeräte sowie sämtliche Abweichungen. Er gibt die ermittelten Eigenschaften mit Einheiten an und legt fest, ob die Dehnung nach dem Bruch gemessen und ob die Brucheinschnürung bestimmt wurde. Wenn ein Prüfstück außerhalb der zulässigen Lage gebrochen ist, gehört diese Tatsache in den Bericht, selbst wenn anschließend eine Wiederholungsprüfung durchgeführt wird.
Am wichtigsten ist, dass der Bericht gemessene Ergebnisse und Annahmestatus voneinander trennt. ISO 6892-1:2019 kann eine Zugfestigkeit, eine Dehngrenze und eine Dehnung liefern, entscheidet jedoch nicht darüber, ob eine bestimmte Güte die Anforderungen erfüllt. Auch ASTM A370-26 verweist für die Annahme auf die einschlägige Produktspezifikation oder den Kaufvertrag. Eine Spezifikation für Baustahlblech, eine Werkstoffspezifikation für Druckbehälter und eine Anforderung für Leitungsrohre können für Stähle mit ähnlicher Nennchemie unterschiedliche Prüfstücklagen, Eigenschaften und Grenzwerte vorschreiben. API Specification 5L befasst sich beispielsweise mit Stahlrohren für Pipeline-Transportsysteme und mit der Notwendigkeit, Anforderungen an Herstellung, Prüfung, Inspektion und Annahme festzulegen (American Petroleum Institute, 2013). Der Annahmewert muss daher aus der maßgebenden Produktspezifikation, ihrer Ausgabe und dem Kaufdokument zitiert werden – er darf weder aus dem Zugprüfverfahren erfunden noch von einer anderen Güte übernommen werden.
Biegeprüfung: Duktilität, Fehlerfreiheit und Oberflächenöffnung
Ziele der geführten Biegeprüfung und des Biegeversuchs
Bei einer Biegeprüfung wird untersucht, ob ein Stahlprüfstück ein vorgegebenes Maß an plastischer Verformung ohne die Entstehung einer unzulässigen Öffnung auf der Zugseite aufnehmen kann. Sie ist daher eine Beurteilung der Duktilität und der Fertigungssicherheit und kein Ersatz für eine Zugprüfung. Eine Zugprüfung bestimmt Eigenschaften wie Streckgrenze, Zugfestigkeit, Bruchdehnung und Brucheinschnürung unter einer kontrollierten axialen Belastung. ISO 6892-1:2019 legt das Zugprüfverfahren bei Raumtemperatur und die mechanischen Eigenschaften fest, die bestimmt werden können. Eine Biegeprüfung liefert eine andere Art von Nachweis: Sie konzentriert die Dehnung in einem gekrümmten Abschnitt und legt oberflächenoffene Schwachstellen frei, die aus einem Zugprüfungsergebnis möglicherweise nicht ersichtlich sind.
Diese Unterscheidung ist wichtig, weil ein Stahl seine Anforderungen an Zugfestigkeit und Bruchdehnung erfüllen und dennoch eine Biegeprüfung nicht bestehen kann. Lokale Einschlüsse, Walzlaminierungen, Porosität, Schweißnahtunregelmäßigkeiten, ungünstiger Faserverlauf oder Oberflächenfehler können sich öffnen, wenn das Prüfstück um einen Biegedorn gebogen wird. Umgekehrt weist das Bestehen einer Biegeprüfung nicht die für eine Güte wie ASTM A36 oder ASTM A572 Grade 50 erforderliche Zugfestigkeit nach. Jede Prüfung beantwortet eine genau definierte Frage.
ASTM A370-26 enthält Verfahren für Zug-, Biege-, Härte- und Kerbschlagbiegeversuche an Stahl, nichtrostendem Stahl und verwandten Legierungsprodukten. Die Norm legt keine einheitliche Annahmeregel für jedes Stahlprodukt fest. ASTM International erklärt, dass die Annahme durch die zutreffende Produktspezifikation oder den Kaufvertrag bestimmt wird (ASTM International, 2026). Bei der maßgeblichen Spezifikation kann es sich um eine Norm für Blech, Stabstahl, Flacherzeugnisse, Rohre, Leitungsrohre oder Schweißarbeiten handeln; ihre Anforderungen können sich je nach Dicke, Güte, Produktform oder Lieferzustand ändern.
Die Auswahl des Prüfstücks ist Bestandteil des Ergebnisses. ISO 377:2017 behandelt die Kennzeichnung, Lage und Vorbereitung von Proben und Prüfstücken für Stahlprofile, Stäbe, Walzdraht, Flacherzeugnisse und Hohlprodukte. Eine korrekt durchgeführte Biegung an der falschen Stelle oder in der falschen Orientierung kann einen irreführenden Hinweis auf die Produktqualität liefern. Das Prüfprotokoll sollte die Schmelze oder das Los, die Produktform, die Güte, die Dicke, die Abmessungen des Prüfstücks, den Oberflächenzustand, die Biegerichtung, den Durchmesser des Biegedorns, den Biegewinkel und die beobachtete Anzeige angeben.
Biegeprüfungen werden auch bei der Qualifizierung von Schweißarbeiten und bei der Fertigungskontrolle eingesetzt. AWS D1.1/D1.1M:2025-AMD1 enthält Anforderungen an das Schweißen von Baustahl, die Qualifizierung von Schweißverfahren und Schweißern, die Fertigung, Prüfverfahren sowie Annahmekriterien für Schweißnähte. Ein Querbiegeversuch an einer Schweißnaht, ein Längsbiegeversuch an einer Schweißnaht oder ein Seitenbiegeversuch beurteilt nicht exakt denselben Bereich einer Verbindung. Das ausgewählte Prüfstück muss das Schweißgut, die Schmelzgrenze, die Wärmeeinflusszone oder die Wurzel an die Stelle bringen, an der die maßgebliche Qualifikationsanforderung dies vorsieht.
Biegedorn, Winkel, Orientierung und Biegestelle
Biegeform oder Dorn Das Werkzeug, um das ein Biegeprüfkörper geformt wird; sein Durchmesser und der Biegewinkel bestimmen die aufgeprägte Verformung.
Der Biegedorn steuert die Stärke der Verformung. In vielen Spezifikationen wird sie als Durchmesser angegeben, der auf die Dicke des Prüfstücks bezogen ist, beispielsweise als Biegedorndurchmesser mit einem vorgegebenen Vielfachen von t. Ein kleinerer Durchmesser erzeugt eine engere Biegung und eine größere Dehnung der äußeren Faser; ein größerer Durchmesser bewirkt eine weniger strenge Beanspruchung. Der angegebene Durchmesser allein reicht nicht aus. Auch die Breite und Dicke des Prüfstücks, bearbeitete Kanten, der Biegewinkel und das Verfahren zur Krafteinleitung beeinflussen die dem Werkstoff aufgeprägte Dehnung.
Bei einer geführten Biegeprüfung wird das Prüfstück üblicherweise über einer Gesenköffnung angeordnet, während ein Stempel es um einen vorgeschriebenen Biegedorn zwingt. Der Endwinkel kann 90°, 120°, 180° oder einen anderen durch die maßgebliche Anforderung festgelegten Wert betragen. Eine Biegung um 180° ist nicht automatisch für jedes Produkt die richtige oder strengste Prüfung. Die Produktspezifikation ist maßgeblich. ASTM A370-26 liefert das allgemeine Verfahren, während die Güte- oder Produktnorm die Abmessungen und die Annahmebedingung festlegt.
Die Orientierung ist ebenso wichtig. Ein Prüfstück aus einem Flacherzeugnis kann quer oder längs zur Walzrichtung gebogen werden. Bei einem Stab oder Profil kann eine bestimmte Beziehung zu seiner Längsachse vorgeschrieben sein. Bei geschweißtem Material können die Decklage, die Wurzel oder die Seite auf Zug beansprucht werden. Die Zugfläche ist die Stelle, an der sich eine vorhandene Unregelmäßigkeit am wahrscheinlichsten öffnet; daher verändert eine Änderung der Biegerichtung die Aussage der Prüfung. Bei einem Querbiegeversuch mit der Decklage außen liegt die Schweißnahtoberfläche auf der Außenseite der Biegung; bei einem Wurzelbiegeversuch liegt dort die Wurzelseite. Ein Seitenbiegeversuch legt einen Querschnitt frei und kann Unregelmäßigkeiten sichtbar machen, die über die gesamte Schweißnahtdicke verteilt sind.
Auch die Biegestelle muss kontrolliert werden. Ein Prüfstück aus einer Platte kann aus dem Bereich der mittleren Dicke, oberflächennah, von einem vorgeschriebenen Ende oder in einem festgelegten Abstand von einer Schweißnaht entnommen werden. Hohlprodukte bringen zusätzliche Auswahlmöglichkeiten mit sich, darunter die Orientierung des Streifens über den Umfang sowie die Frage, ob der Rohrkörper oder eine Schweißnaht geprüft wird. API Specification 5L betrifft Stahlrohre für Rohrleitungstransportsysteme und betont, dass Anforderungen an Herstellung, Prüfung, Inspektion und Annahme festzulegen sind, anstatt sich auf eine nicht definierte allgemeine Prüfung zu stützen (American Petroleum Institute, 2013).
Die Vorbereitung kann das scheinbare Ergebnis verändern. Brenngeschnittene Kanten, raue Scherflächen, scharfe Ecken, Schleifspuren oder übermäßige Bearbeitung können als künstliche Rissausgangsstellen wirken. Die maßgebliche Norm kann abgerundete Kanten vorschreiben oder die Kantenbearbeitung begrenzen. Das Labor sollte festhalten, ob eine Öffnung an einer vorbereiteten Kante, an der ursprünglichen Produktoberfläche, im Schweißgut oder in der Wärmeeinflusszone begonnen hat. Diese Lage kann bestimmen, ob die Anzeige für die festgelegte Annahmeregel relevant ist.
Risse, Rissbildungen und spezifikationsdefinierte Unregelmäßigkeiten
„Riss“ ist keine vollständige Annahmeentscheidung. Der Prüfer muss feststellen, wo er entstanden ist, wie er erscheint und welches Dokument das Ergebnis regelt. Eine Produktspezifikation kann jeden nach dem Biegen sichtbaren Riss oder Rissbildung zurückweisen. Eine andere kann begrenzte Kantenrisse zulassen, jedoch Öffnungen in der Schweißnahtoberfläche oder im Grundwerkstoff zurückweisen. Eine Bestimmung zur Schweißqualifizierung kann eine maximal zulässige Länge einer Unregelmäßigkeit festlegen, bestimmte Arten von Anzeigen ausschließen oder die Bewertung mehrerer Prüfstücke verlangen. Es gibt keine allgemeingültige Regel für die Rissgröße, die auf alle Biegeprüfungen an Stahl angewendet werden kann.
| Biegebeobachtung | Warum die Lage wichtig ist | Akzeptanzgrundlage |
|---|---|---|
| Saubere Oberfläche | Keine sichtbare Öffnung unter der angegebenen Bedingung | Produktspezifikation oder Schweißanforderung |
| Kantenriss | Kann mit der Vorbereitung der Prüfkörperkante zusammenhängen | Spezifische Regel für Kantenunregelmäßigkeiten |
| Längsöffnung | Kann eine Produktunregelmäßigkeit offenlegen | Anwendbares Produkt- oder Fertigungskriterium |
| Riss im Schweißgut | Weist auf ein Problem im Schweißnahtbereich hin | Anwendbare Schweißnorm oder Qualifizierungsregel |
| Öffnung an der Schmelzgrenze | Kann auf eine Unregelmäßigkeit an der Grenzfläche hinweisen | Akzeptanzkriterium für Schweißnähte |
Zu den typischen Beobachtungen gehören eine einwandfreie Oberfläche, ein flacher Kantenriss, eine Längsöffnung, ein Querriss, eine laminationsähnliche Trennung, eine Rissbildung im Schweißgut oder eine Öffnung an der Schmelzgrenze. Ihre Bedeutung ist unterschiedlich. Eine kleine Unregelmäßigkeit, die ausschließlich durch die Vorbereitung der Prüfstückkante verursacht wurde, kann anders behandelt werden als ein Riss, der an der ursprünglichen gewalzten Oberfläche beginnt. Eine lange, scharfkantige Öffnung im Zugbereich ist in der Regel bedeutsamer als eine kurze, abgerundete Markierung; die endgültige Entscheidung richtet sich jedoch weiterhin nach der maßgeblichen Spezifikation.
Das Prüfprotokoll sollte Anzeigen beschreiben und nicht lediglich „bestanden“ oder „nicht bestanden“ angeben. Es sollte die gemessene oder geschätzte Länge, die Orientierung, die Oberfläche, auf der die Anzeige auftrat, den Abstand von einer Kante sowie die Angabe enthalten, ob sie durchgehend oder unterbrochen ist. Fotografien können dazu beitragen, den Nachweis zu sichern, insbesondere wenn eine Produktspezifikation eine Prüfung durch den Käufer oder den Ingenieur verlangt. Wenn die Anforderung unklar ist, sollte die Prüfung nicht nachträglich anhand eines zweckmäßigen Grenzwerts bewertet werden.
Die Biegeprüfung unterscheidet sich außerdem von der zerstörungsfreien Prüfung nach der Fertigung. Sichtprüfung, Eindringprüfung, Magnetpulverprüfung, Durchstrahlungsprüfung und Ultraschallprüfung untersuchen Schweißnähte, ohne ein Prüfstück herauszutrennen und zu biegen; AISC nennt diese als gängige ZfP-Verfahren und verweist auf AWS D1.1/D1.1M, Abschnitt 8, für Verfahren zur Schweißnahtprüfung und Annahmekriterien (American Institute of Steel Construction, 2024). Eine Biegeprüfung kann eine Fertigungsschwäche dadurch sichtbar machen, dass sie diese aufweitet; sie erfasst jedoch nicht die gesamte Fertigungsschweißnaht und ersetzt nicht die durch die Bauwerksnorm vorgeschriebene Prüfung.
Ein belastbares Ergebnis beruht daher auf einer zusammenhängenden Kette: dem richtigen Produkt und der richtigen Güte, einem repräsentativen Prüfstück, das nach der maßgeblichen Probenahmenorm gekennzeichnet und vorbereitet wurde, der vorgeschriebenen Orientierung und Biegestelle, dem angegebenen Biegedorn und Winkel sowie einem Annahmekriterium aus der maßgeblichen Produktspezifikation, Schweißnorm oder dem Vertrag. ASTM A370-26 legt den Prüfrahmen fest; sie macht nicht jede sichtbare Öffnung zur gleichen Art von Versagen.
Härteprüfung: Brinell-Messung und Interpretation
ISO 6506-1:2014 und die Brinell-Härteprüfung
Bei der Brinell-Härteprüfung wird der Widerstand einer metallischen Oberfläche gegen das Eindringen eines harten kugelförmigen Eindringkörpers gemessen. Die Prüfmaschine bringt eine festgelegte Kraft über eine Hartmetallkugel auf, hält diese Kraft für einen bestimmten Zeitraum aufrecht, entfernt sie anschließend und misst den Durchmesser des bleibenden Eindrucks in zwei annähernd senkrechten Richtungen. Die Brinell-Härtezahl wird aus der Prüfkraft und der gekrümmten Oberfläche des Eindrucks berechnet, nicht allein aus dem Eindruckdurchmesser. Ein kleinerer Eindruck unter denselben Prüfbedingungen weist auf einen größeren Widerstand gegen das Eindringen und damit auf einen höheren Brinell-Wert hin.
Das Ergebnis wird normalerweise mit der Bezeichnung HBW angegeben, gefolgt vom Kugeldurchmesser, der Prüfkraft und, sofern erforderlich, der Kraftaufbringungszeit. Ein Ergebnis wie 210 HBW 10/3000 bezeichnet einen Brinell-Härtewert, der mit einer 10-mm-Hartmetallkugel und einer nominalen Prüfkraft von 3000 kgf ermittelt wurde. Die alleinige Angabe „210 Brinell“ lässt Informationen weg, die erforderlich sind, um zu beurteilen, ob ein anderes Ergebnis unter vergleichbaren Bedingungen erzielt wurde.[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
ISO 6506-1:2014 legt das Brinell-Prüfverfahren für metallische Werkstoffe fest und umfasst sowohl ortsfeste als auch tragbare Härteprüfmaschinen (International Organization for Standardization, 2014). Der ausgewählte Kugeldurchmesser und die Kraft sind nicht beliebig. Das Verhältnis zwischen Kraft und Kugeldurchmesser beeinflusst die Größe des Eindrucks und die Empfindlichkeit der Prüfung. Daher ist für einen gültigen Vergleich normalerweise dieselbe Brinell-Skala oder eine nach der jeweils geltenden Produktspezifikation zulässige Skala erforderlich. Der Bediener muss die Kraft außerdem aufbringen, ohne die Oberfläche zu beschädigen, sie während der festgelegten Haltezeit aufrechterhalten und einen eindeutig definierten Eindruck messen.
Eine Brinell-Härtezahl ist eine gemessene Härteeigenschaft und keine unmittelbare Aussage über Zugfestigkeit, Streckgrenze, Verschleißlebensdauer oder Betriebsverhalten. Stahl mit einem höheren Härtewert weist häufig eine höhere Festigkeit auf, insbesondere innerhalb verwandter Güten und Wärmebehandlungszustände. Die Beziehung hängt jedoch von der Zusammensetzung, dem Gefüge, der Vorbehandlung und dem jeweiligen Prüfbereich ab. ISO 18265:2013 enthält Härteumwertungen und Schätzungen der Zugfestigkeit für bestimmte metallische Werkstoffe, darunter unlegierte und niedriglegierte Stähle, Stahlguss und Werkzeugstähle. Die Norm weist außerdem darauf hin, dass ein umgewerteter Wert das Ergebnis des ordnungsgemäßen standardisierten Prüfverfahrens nicht ersetzt (International Organization for Standardization, 2013). Eine angegebene Umwertung kann daher eine fehlende oder falsch ausgewählte Zugprüfung nicht korrigieren.
Das Ergebnis der Härteprüfung ist nur dann aussagekräftig, wenn es mit der Produktspezifikation verknüpft ist. ASTM A370-26 enthält Verfahren für Härteprüfungen sowie für Zug-, Biege- und Kerbschlagprüfungen an Stahl, nichtrostendem Stahl und verwandten Legierungsprodukten. Die Annahmekriterien werden jedoch der jeweils geltenden Produktspezifikation oder dem Kaufvertrag überlassen (ASTM International, 2026). Ein Ergebnis von 210 HBW kann für eine Güte, einen Wärmebehandlungszustand oder eine Bestellanforderung zulässig sein und für eine andere beziehungsweise einen anderen nicht. Die Zahl allein ist kein Annahmekriterium.
Ortsfeste und tragbare Prüfmaschinen
Eine ortsfeste Prüfmaschine ist üblicherweise auf einer starren Unterlage in einem Labor oder Prüfbereich installiert. Ihr Rahmen begrenzt die Bewegung während der Belastung, Amboss und Prüfkopf können kontrollierter ausgerichtet werden, und ihr optisches oder elektronisches System kann eine besser reproduzierbare Eindruckmessung ermöglichen. Diese Merkmale verringern die Streuung, beseitigen jedoch keine Fehler, die durch eine mangelhafte Vorbereitung, gekrümmte Oberflächen, eine ungeeignete Dicke, eine falsche Kraft oder einen zu geringem Abstand zwischen den Eindrücken verursacht werden.
Tragbare Brinell-Prüfmaschinen fallen in den Anwendungsbereich von ISO 6506-1:2014. Daraus folgt jedoch nicht, dass jede Messung im Feldeinsatz mit einem Laborergebnis austauschbar ist. Tragbare Geräte müssen weiterhin die festgelegte Kraft aufbringen, den vorgeschriebenen Eindringkörper verwenden, die Ausrichtung aufrechterhalten und eine Messung des Eindrucks gemäß dem Verfahren ermöglichen. Das Werkstück muss einen ausreichend stabilen Reaktionspunkt bieten. Schwingungen, Bewegungen, örtliche Krümmungen, eingeschränkter Zugang, Farbe, Zunder und grobes Schleifen können das Ergebnis beeinflussen.
Bei Prüfungen im Feldeinsatz ist eine genauere Kontrolle des Prüfstandorts erforderlich, weil die Prüfmaschine zum Produkt gebracht wird und nicht das Produkt zu einer kontrollierten Prüfstation. Der Prüfbericht sollte das Produkt, die Schmelze oder den Guss, die Prüfseite, das Raster oder die Referenzposition, die Gerätekennzeichnung, den Eindringkörper und die Kraft, die Einzelmesswerte, das berechnete Ergebnis sowie jede Oberflächenvorbereitung angeben. Bei großen Blechen, Schmiedestücken, Schweißkonstruktionen oder eingebauten Bauteilen können Fotografien oder gekennzeichnete Zeichnungen zweckmäßig sein. Die Angabe „Tragbare Härteprüfung: bestanden“ ist eine unzureichende Dokumentation, wenn niemand feststellen kann, an welchen Stellen die Messungen durchgeführt wurden oder welche Skala verwendet wurde.
Auch der Prüfstandort ist aus metallurgischer Sicht von Bedeutung. Die Oberflächenhärte kann sich zwischen einer abgeschreckten Randschicht und dem darunterliegenden Werkstoff, zwischen Rand und Mitte eines Stabes oder zwischen Grundwerkstoff, Wärmeeinflusszone und Schweißgut unterscheiden. ISO 377:2017 behandelt die Kennzeichnung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Rohrprodukten (International Organization for Standardization, 2017). Die Norm ersetzt nicht das Brinell-Verfahren, veranschaulicht jedoch ein übergeordnetes Prinzip: Die Lage der Probe ist Bestandteil der Prüfdefinition.
Oberflächenzustand, Abstände, Dicke und Wiederholbarkeit
Die Oberfläche muss ausreichend glatt und sauber sein, damit die Begrenzung des Eindrucks eindeutig erkannt werden kann. Rost, Zunder, entkohltes Material, Beschichtungen, Öl, Schweißspritzer und Bearbeitungsspuren können den Eindruck verformen oder seinen Rand verdecken. Durch die Vorbereitung sollten Oberflächenunregelmäßigkeiten entfernt werden, ohne eine übermäßige Erwärmung, Kaltverfestigung oder eine neue gehärtete Schicht zu erzeugen. Starkes Schleifen kann den zu messenden Werkstoff selbst verändern. Eine polierte Laboroberfläche und eine leicht geschliffene Oberfläche im Feldeinsatz können daher unterschiedliche Messunsicherheiten aufweisen, selbst wenn beide optisch akzeptabel erscheinen.
Die Prüfseite sollte weitgehend eben sein und ausreichend abgestützt werden. Bei einer gekrümmten Oberfläche verändert sich die scheinbare Geometrie des Eindrucks, weil die Oberfläche keine Ebene ist. Ein Stab mit kleinem Durchmesser, ein dünnes Band oder ein unregelmäßiges Schmiedestück kann daher ein anderes Härteprüfverfahren oder ein produktspezifisches Verfahren erfordern, anstatt einer uneingeschränkten Brinell-Messung unterzogen zu werden.
Zwischen den Eindrücken sowie zwischen einem Eindruck und den Kanten müssen ausreichende Abstände eingehalten werden. ISO 6506-1:2014 legt Mindestabstände in Bezug auf den Eindruckdurchmesser sowie einen Mindestabstand von einer Kante fest. Bei häufig angewendeten Brinell-Anordnungen beträgt der Abstand zwischen den Mittelpunkten mindestens drei Eindruckdurchmesser, und der Mittelpunkt eines Eindrucks liegt mindestens 2,5 Eindruckdurchmesser von einer Kante entfernt. Die jeweils genaue Anforderung muss anhand der übernommenen Ausgabe und der Prüfbedingung überprüft werden. Ein nahe gelegener Eindruck verformt den umgebenden Werkstoff plastisch und kann die zweite Messung verändern. An einer Kante kann der Werkstoff nach außen fließen, wodurch gewöhnlich ein Eindruck entsteht, der nicht die Härte des inneren Werkstoffs repräsentiert.
Die Dicke ist ebenso wichtig. Der Werkstoff unterhalb des Eindrucks muss so dick sein, dass die plastische Zone nicht die gegenüberliegende Oberfläche erreicht. ISO 6506-1:2014 legt ein Mindestdickenverhältnis zur Eindrucktiefe fest. Eine häufig verwendete Regel für Standard-Brinell-Bedingungen ist eine Dicke von mindestens dem Achtfachen der Eindrucktiefe. Bei dünnen Produkten kann sich ein künstlich zu niedriger oder instabiler Wert ergeben, wenn sich die Rückseite zu nahe am Eindruck befindet. Die Produktspezifikation kann einen strengeren Grenzwert vorgeben oder ein anderes Verfahren verlangen.
Die Wiederholbarkeit sollte anhand der einzelnen Eindrücke und nicht nur anhand ihres Mittelwerts beurteilt werden. Ein sachgerechtes Verfahren erfasst jeden Messwert, prüft, ob die Eindrücke die Anforderungen an Abstand und Geometrie erfüllen, und untersucht einen Ausreißer, anstatt ihn stillschweigend zu entfernen. Eine Streuung kann auf ein wechselndes Gefüge, eine Schweißnaht oder Wärmeeinflusszone, eine unzureichende Abstützung, eine falsche Ausrichtung der Prüfmaschine, eine beschädigte Oberfläche oder einen Messfehler des Bedieners hinweisen. Wiederholte Eindrücke in einem einheitlichen Bereich sollten innerhalb der Wiederholbarkeitsgrenzen der Prüfmaschine und des Verfahrens liegen. Eine große Streuung ist ein Hinweis darauf, dass die Prüfungsanordnung überprüft werden muss.
Schließlich muss die Härteprüfung von anderen Abnahmeprüfungen getrennt betrachtet werden. Die Zugprüfung nach ISO 6892-1:2019 bestimmt Eigenschaften wie Streckgrenze und Zugfestigkeit, während ISO 148-1:2016 die Pendelschlagprüfung nach Charpy zur Bestimmung der aufgenommenen Energie festlegt. Keine dieser Prüfungen wird durch die Brinell-Härteprüfung ersetzt. Die anzuwendende Werkstoffnorm, Fertigungsregel oder der Vertrag muss festlegen, welche Eigenschaft für die Abnahme maßgeblich ist und welche Härtegrenzwerte gegebenenfalls gelten.
Härteumrechnungen und die Gefahr der Rückrechnung der Festigkeit
Ein Härtewert ist kein Ergebnis einer Zugprüfung, das lediglich in anderen Einheiten ausgedrückt wird. Brinell-, Rockwell- und Vickers-Prüfungen messen den Widerstand gegen eine örtlich begrenzte Eindringung, während eine Zugprüfung das Verhalten eines vorbereiteten Probekörpers unter kontrollierter axialer Belastung misst. Der Zusammenhang zwischen diesen Ergebnissen ist empirisch und hängt vom Werkstoff, vom Zustand, von der Prüfmethode und vom durch die Umrechnungsdaten abgedeckten Bereich ab.
Diese Unterscheidung ist relevant, wenn ein Werkszeugnis, ein Prüfbericht oder eine Nichtkonformitätsbewertung die Streckgrenze oder Zugfestigkeit aus der Härte ableitet. Ein umgerechneter Wert kann dabei helfen zu beurteilen, ob ein Ergebnis plausibel ist. Er weist jedoch nicht automatisch die Konformität nach.
Umrechnungstabellen nach ISO 18265:2013
ISO 18265:2013 enthält Umrechnungstabellen zwischen festgelegten Härteskalen sowie Tabellen für geschätzte Zugfestigkeitswerte. Ihr Anwendungsbereich umfasst unlegierte und niedriglegierte Stähle, Stahlguss, Werkzeugstähle und andere metallische Werkstoffe. Die Norm erklärt Brinell-, Rockwell-, Vickers-Härte und Zugfestigkeit nicht zu austauschbaren Eigenschaften. Sie stellt Zusammenhänge dar, die für definierte Werkstoffgruppen und festgelegte Bereiche entwickelt wurden.
| Verfahren | Gemessene Reaktion | Typische Kennzeichnung |
|---|---|---|
| Brinell | Bleibender Eindruck eines kugelförmigen Eindringkörpers | HBW |
| Rockwell | Eindringtiefe unter festgelegten Lasten | HRB oder eine andere Rockwell-Skala |
| Vickers | Diagonalen eines Eindrucks einer Diamantpyramide | HV |
| Zugprüfung | Reaktion eines vorbereiteten Prüfkörpers auf axiale Belastung | Streckgrenze oder Zugfestigkeit in MPa |
Die Prüfverfahren selbst unterscheiden sich. ISO 6506-1:2014 legt die Brinell-Härteprüfung fest, bei der ein Kugel-Eindringkörper einen Eindruck erzeugt und das Ergebnis aus der aufgebrachten Kraft und dem Eindruckdurchmesser berechnet wird. Bei der Rockwell-Prüfung wird die Eindringtiefe unter festgelegten Vor- und Gesamtprüfkräften bestimmt, wobei die Skala von der Kombination aus Eindringkörper und Prüfkraft abhängt. Bei der Vickers-Prüfung wird eine Diamantpyramide verwendet und die Härte aus den beiden Diagonalen des Eindrucks berechnet. Ein Wert wie 210 HBW, 95 HRB oder 220 HV dokumentiert daher eine mit einem bestimmten Verfahren ermittelte Reaktion; er stellt keine Gruppe identischer Messungen dar, die ohne Einschränkung ausgetauscht werden können.
ISO 18265:2013 unterscheidet außerdem zwischen Umrechnungen von Härteskalen und Schätzungen der Zugfestigkeit. Eine Tabelle kann für eine aufgeführte Stahlkategorie einen Vickers- oder Brinell-Bereich mit einer geschätzten Zugfestigkeit verknüpfen, doch diese Schätzung ist keine direkte Beobachtung der Zugfestigkeit. Der Zusammenhang kann sich in Abhängigkeit von Kohlenstoffgehalt, Legierungselementen, Wärmebehandlung, Kaltverformung, Gefüge, Querschnittsabmessungen und Erzeugnisform verändern. Ein normalisiertes Blech und ein vergüteter Stab können eine ähnliche örtliche Härte aufweisen und dennoch unterschiedliche Ergebnisse bei der Zugprüfung erzielen, insbesondere wenn sich ihr Gefüge und ihre Festigkeitsgradienten unterscheiden.
Der Warnhinweis der Norm ist entscheidend: Umgerechnete Werte ersetzen nicht die Ergebnisse, die mit dem geeigneten standardisierten Prüfverfahren ermittelt wurden. Dieser Warnhinweis sollte bei der Interpretation des Berichts sichtbar bleiben und nicht hinter einer gerundeten Zahl verschwinden.
Umgerechnete Werte im Vergleich zu direkten Zugprüfungsergebnissen
Ein direktes Zugprüfungsergebnis erfordert den richtigen Probekörper, die richtigen Abmessungen und Orientierung, die richtige Messlänge, Dehnungsmessung und das richtige Belastungsverfahren. ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur fest und nennt die mechanischen Eigenschaften, die bestimmt werden können, einschließlich Größen wie Streckgrenze und Zugfestigkeit. ISO 377:2017 regelt die Identifizierung, Lage und Herstellung von Proben und Probekörpern für die mechanische Prüfung von Stahlprofilen, Stäben, Rundstäben, Flacherzeugnissen und Rohrprodukten. Diese Einzelheiten beeinflussen, was das Ergebnis tatsächlich repräsentiert.
Bei der Härteprüfung besteht ein anderes Probenahmeproblem. Ein Eindruck erfasst ein kleines Volumen nahe der Prüfoberfläche. Er kann eine örtliche Wärmebehandlung oder Oberflächenbearbeitung sichtbar machen, die ein Zugprobekörper über einen wesentlich größeren Messlängenbereich mittelt. Eine tragbare Härteprüfung kann für eine Prüfung vor Ort nützlich sein, doch Oberflächenkrümmung, Rauheit, Zunder, Entkohlung, Abstand zwischen den Eindrücken, Auflage und Geräteüberprüfung können den Messwert beeinflussen. Die Umrechnung dieses Messwerts in eine Zugfestigkeit führt zu einer weiteren Unsicherheitsquelle.
Berichte sollten die Messkette erhalten. „210 HBW, ISO 6506-1:2014“ kennzeichnet ein Brinell-Ergebnis. „Geschätzte Zugfestigkeit: ungefähr [value] MPa nach ISO 18265:2013“ kennzeichnet eine abgeleitete Schätzung, sofern die zutreffende Werkstofftabelle und der entsprechende Bereich angegeben werden. Es sollte nicht einfach als „Zugfestigkeit: [value] MPa“ berichtet werden, da diese Formulierung eine Zugprüfung nach ISO 6892-1:2019 oder einem anderen festgelegten Zugprüfverfahren nahelegt.
Die gleiche Sorgfalt gilt für Annahmeentscheidungen. ASTM A370-26 umfasst Zug-, Biege-, Härte- und Kerbschlagprüfungen von Stahl, nichtrostendem Stahl und verwandten Legierungserzeugnissen; die Annahme wird jedoch durch die anwendbare Erzeugnisspezifikation oder den Kaufvertrag bestimmt (ASTM International, 2026). Eine Härteumrechnung darf eine vorgeschriebene Zugprüfung nicht stillschweigend ersetzen, nur weil die geschätzte Zahl offenbar über einer Mindestfestigkeitsanforderung liegt.
Wann eine Umrechnung technisch aussagekräftig, vertraglich jedoch unzureichend ist
Die Härteumrechnung kann eine vorläufige Bewertung oder Untersuchung unterstützen, kann jedoch normalerweise keine vertraglich vorgeschriebene direkte Zugprüfung erfüllen. Limited evidence
Eine Umrechnung kann bei einer vorläufigen Bewertung, der Prozessüberwachung oder der Untersuchung eines nicht zugänglichen Bauteils technisch aussagekräftig sein. Beispielsweise kann ein Härteprofil darauf hinweisen, dass ein wärmebehandelter Bereich wesentlich härter als das angrenzende Grundmetall ist oder dass ein berichtetes Zugergebnis nicht mit dem beobachteten Zustand übereinstimmt. Es kann Hinweise darauf geben, wo ein Probekörper entnommen werden sollte oder ob eine Bestätigungsprüfung angezeigt ist.
Sie ist vertraglich unzureichend, wenn das maßgebliche Dokument eine direkte Eigenschaft verlangt, die nach einem benannten Verfahren zu bestimmen ist. Wenn eine Erzeugnisspezifikation eine nach ISO 6892-1:2019, ASTM A370-26 oder einem anderen festgelegten Verfahren bestimmte Zugfestigkeit fordert, kann eine Schätzung nach ISO 18265:2013 diese Anforderung normalerweise nicht erfüllen, sofern die Spezifikation oder der Käufer die Umrechnung nicht ausdrücklich zulässt. Die gleiche Logik gilt, wenn ein Vertrag die Härte selbst festlegt: Ein umgerechneter Rockwell-Wert darf möglicherweise nicht die vorgeschriebene Brinell-Skala, Prüfkraft, Prüfstelle oder Prüfmethode ersetzen.
Der Werkstoffbereich muss überprüft werden, bevor eine Umrechnung verwendet wird. Die Tabellen von ISO 18265:2013 sind keine universellen Gleichungen für jede Güte, jede Schweißung, jede Beschichtung, jeden Gusswerkstoff oder jeden Betriebszustand. Eine Tabelle, die für unlegierten und niedriglegierten Stahl gilt, sollte nicht ohne Weiteres auf ein nichtrostendes Schweißgut, eine aufgekohlte Oberfläche oder ein stark anisotropes Erzeugnis übertragen werden.
Die Zurückweisung eines Werkstoffs aufgrund eines ungeeigneten umgerechneten Werts kann konformen Stahl aussortieren. Die Annahme eines Werkstoffs auf dieser Grundlage kann eine unzureichende Festigkeit verschleiern. Die belastbare Vorgehensweise besteht darin, das ursprüngliche Härteergebnis zu berichten, die Umrechnungsnorm und die Tabelle anzugeben, klarzustellen, dass der Zugfestigkeitswert geschätzt ist, die relevante Unsicherheit und die werkstoffbezogenen Einschränkungen beizubehalten und das Ergebnis mit dem Annahmekriterium zu vergleichen, das tatsächlich in der maßgeblichen Spezifikation oder im Vertrag festgelegt ist.
Charpy-Pendel-Schlagprüfung
Die Charpy-Prüfung ist eine kontrollierte Bruchprüfung und keine allgemeine Aussage darüber, ob eine Stahlsorte die Anforderungen erfüllt oder nicht. Eine gekerbte Probe wird in einer Pendelschlagmaschine horizontal gelagert, mit einem Hammer bei einer festgelegten Geschwindigkeit und Schlaggeometrie getroffen und in einem Schlag gebrochen. Das angegebene Ergebnis ist die Energie, die die Probe während dieses Vorgangs aufnimmt; sie wird normalerweise in Joule (J) angegeben. Die Prüfung verknüpft daher vier voneinander nicht trennbare Aspekte: die Probenkonfiguration, die Lage und Orientierung der Probe, das Prüfverfahren sowie die Annahmeregel der Produktspezifikation.[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
ISO 148-1:2016 legt die Pendelschlagprüfung mit Charpy-V-Kerbe und Charpy-U-Kerbe zur Bestimmung der von metallischen Werkstoffen während eines Aufpralls aufgenommenen Energie fest (International Organization for Standardization, 2016). Das Verfahren legt für sich allein nicht fest, ob ein Blech, ein Stab, ein Schmiedestück, ein Rohr, eine Schweißnaht oder ein Gussstück den Anforderungen seines Auftrags entspricht. Diese Entscheidung obliegt der anzuwendenden Werkstoffnorm, Zeichnung, dem Kaufvertrag oder der Projektspezifikation.
ISO 148-1:2016 sowie Proben mit V-Kerbe oder U-Kerbe
Die herkömmliche Charpy-Probe in voller Größe ist etwa 55 mm lang und besitzt einen quadratischen Querschnitt von 10 mm. Eine eingearbeitete Kerbe verringert den verbleibenden Restquerschnitt und legt den Punkt fest, an dem der Bruch beginnen soll. ISO 148-1:2016 behandelt zwei wesentliche Kerbeformen.
Eine V-Kerbe ist eine scharf definierte Kerbe, die üblicherweise durch einen eingeschlossenen Winkel von 45 Grad und eine Kerbtiefe von 2 mm mit einem festgelegten Kerbgrundradius beschrieben wird. Die V-Geometrie erzeugt eine starke lokale Spannungskonzentration und wird häufig zur Bewertung des Übergangs von duktilem zu sprödem Bruch bei Bau- und druckführenden Stählen eingesetzt. Die Ergebnisse werden häufig mit „KV“ bezeichnet; zur vollständigen Kennzeichnung des Zustands werden die Prüftemperatur und die Probenorientierung ergänzt.
Eine U-Kerbe, die manchmal als „KU“ angegeben wird, besitzt einen abgerundeten Kerbgrund anstelle des schärferen V-Profils. Ihre Spannungskonzentration und ihr Bruchverhalten unterscheiden sich von denen einer V-Kerbe. Daher ist ein Ergebnis mit U-Kerbe nicht allein deshalb mit einem Ergebnis mit V-Kerbe austauschbar, weil beide in Joule angegeben werden. Die Kerbe muss der Anforderung entsprechen. Eine Spezifikation, die Charpy-V-Kerbenenergie verlangt, kann normalerweise nicht durch die ersatzweise Verwendung von Daten mit U-Kerbe erfüllt werden, sofern das maßgebende Dokument diesen Ersatz nicht ausdrücklich zulässt.
Die Kerbe wird so angeordnet, dass das Pendel die der Kerbe gegenüberliegende Seite der Probe trifft. Der Riss beginnt am Kerbgrund und breitet sich durch den Restquerschnitt aus. Auch die Kernausrichtung ist von Bedeutung. Bei Blechen und anderen umgeformten Erzeugnissen kann die Probe in Längs- oder Querrichtung zur hauptsächlichen Walz- oder Bearbeitungsrichtung entnommen werden. Insbesondere dann, wenn die Beständigkeit gegen Delamination oder gegen einen Bruch in Dickenrichtung von Bedeutung ist, kann außerdem eine Probe in Dickenrichtung vorgeschrieben sein. Die Bezeichnung „Charpy-Schlagwert“ ist ohne Angabe des Kerbentyps, der Orientierung, der Temperatur und der Probengröße unvollständig.
Die Probenentnahme ist eine von der Durchführung an der Schlagprüfmaschine getrennte Kontrolle. ISO 377:2017 behandelt die Kennzeichnung, Lage und Vorbereitung von Proben und Prüfstücken für die mechanische Prüfung von Stahlprofilen, Stäben, Walzdraht, Flacherzeugnissen und Rohrprodukten (International Organization for Standardization, 2017). Die Produktnorm kann Proben aus einem bestimmten Ende, einer bestimmten Schmelze, einer bestimmten Blechposition, einem bestimmten Wandbereich oder mit einem bestimmten Abstand von der Oberfläche vorschreiben. Sie kann außerdem Vollmaß- oder Untermaßproben festlegen, wenn die Produktdicke den Standardquerschnitt nicht zulässt. Eine ordnungsgemäß betriebene Maschine kann nicht korrigieren, dass eine Probe an der falschen Stelle entnommen wurde.
Aufgenommene Energie und Bruchverhalten
Das Pendel wird in eine festgelegte Ausgangsposition angehoben und freigegeben. Nach dem Auftreffen und Brechen der Probe steigt es auf eine geringere Höhe, weil ein Teil seiner mechanischen Energie verbraucht wurde. Die Maschine berechnet die aufgenommene Energie aus der Differenz zwischen der Energie des Pendels vor und nach dem Aufprall, wobei, sofern erforderlich, Korrekturen für die Reibung der Maschine und andere festgelegte Verluste vorgenommen werden. Dies ist eine Messung der Schlagenergie unter einem festgelegten Verfahren und keine direkte Messung der Streckgrenze, Zugfestigkeit, Härte oder Bruchzähigkeit.
Ein hoher Wert der aufgenommenen Energie weist im Allgemeinen darauf hin, dass die Probe unter den angegebenen Bedingungen vor dem vollständigen Bruch eine stärkere plastische Verformung erfahren hat. Die Bruchfläche kann einen faserigen, duktilen Bruch, einen Spaltbruch oder eine Mischung aus beiden aufweisen. Einige Verfahren oder Produktspezifikationen verlangen zusätzliche Beobachtungen, beispielsweise die seitliche Aufweitung oder den prozentualen Anteil des Scherbruchs. Diese Beobachtungen beschreiben das Bruchverhalten, ersetzen jedoch nicht das Energieergebnis, sofern die maßgebende Anforderung nicht festlegt, dass sie als Annahmekriterium verwendet werden dürfen.
Die Temperatur hat einen wesentlichen Einfluss auf ferritische und niedriglegierte Stähle. Wenn die Temperatur den Übergangsbereich vom duktilen zum spröden Bruch durchläuft, kann die aufgenommene Energie stark abnehmen und sich die Bruchfläche überwiegend von Scherbruch zu überwiegend Spaltbruch verändern. Ein Stahl kann bei 20 °C ein akzeptables Ergebnis liefern und bei −20 °C eine Anforderung nicht erfüllen, ohne dass sich seine chemische Zusammensetzung oder Verarbeitung geändert hat; der geprüfte Zustand ist ein anderer. Umgekehrt weist ein akzeptables Ergebnis bei niedriger Temperatur nicht auf eine Leistung bei jeder noch niedrigeren Temperatur hin.
Die in einem Prüfbericht angegebene Zahl ist daher bedingt. „KV2 = 45 J“ ist als Ergebnis für eine festgelegte V-Kerbenkonfiguration – häufig mit der Bezeichnung einer 2-mm-Kerbe – bei einer angegebenen Temperatur, Orientierung, Probengröße und Entnahmestelle zu verstehen. Es handelt sich nicht um eine allgemeingültige Zähigkeitsbewertung für die gesamte Schmelze oder das gesamte Erzeugnis. Die Charpy-Energie kann auch nicht als direkter Ersatz für einen Wert der Bruchzähigkeit unter ebener Dehnung wie behandelt werden, da sich Probengeometrie, Belastungsgeschwindigkeit, Einspannung und Messgröße unterscheiden.
Temperatur, Orientierung und Annahmeanforderungen
Die Prüftemperatur muss vor und während des Aufpralls kontrolliert werden. Die Proben können in einem geeigneten Medium gekühlt oder erwärmt, bis zur Stabilisierung ihrer Temperatur gehalten und innerhalb der durch das Verfahren zulässigen Zeit zur Maschine überführt werden. Die erforderliche Temperatur kann Raumtemperatur, 0 °C, −20 °C, −40 °C oder ein anderer Wert sein, der von der Werkstoffnorm und der Auslegung für den Einsatz festgelegt wird. Eine Prüfung in der Nähe der vorgeschriebenen Temperatur, jedoch nicht bei dieser Temperatur, ist nicht automatisch gleichwertig. Im Bericht sollten die Nenn-Temperatur und jede zulässige Toleranz angegeben werden.
Die Orientierung ist ebenso wichtig. „L“ bezeichnet üblicherweise eine längs entnommene Probe und „T“ eine quer entnommene Probe, wobei die genaue Bezeichnung der Produktnorm entsprechen muss. Bei gewalzten Blechen sind Längsproben normalerweise an der Walzrichtung ausgerichtet, während Querproben quer dazu liegen. Die Kerbenebene und die Rissausbreitungsrichtung müssen aufgezeichnet werden, da eine Änderung dieser Parameter unterschiedliche Gefügemerkmale, Einschlüsse, Seigerungsbänder oder Schweißzonen sichtbar machen kann.
Annahmeanforderungen werden nicht allein durch ISO 148-1:2016 vorgegeben. Die maßgebende Spezifikation kann drei Proben, fünf Proben oder eine andere Anzahl vorschreiben; einen Mindestmittelwert, einen Mindestwert für einzelne Ergebnisse, eine zulässige Anzahl von Ergebnissen unterhalb des festgelegten Mindestwerts oder ein Wiederholungsprüfverfahren nach einem niedrigen Ergebnis. Sie kann außerdem eine bestimmte Prüftemperatur, einen bestimmten Kerbentyp, eine bestimmte Orientierung, Probengröße und Probenahmehäufigkeit festlegen. Diese Bedingungen müssen gemeinsam gelesen werden. Ein Mittelwert, der die Anforderung erfüllt, bedeutet nicht zwangsläufig, dass die Prüfung bestanden ist, wenn zusätzlich ein Mindestwert für einzelne Ergebnisse vorgeschrieben ist.
ASTM A370-26 veranschaulicht dieselbe Aufteilung der Zuständigkeiten: Die Norm stellt Verfahren für Zug-, Biege-, Härte- und Schlagprüfungen von Stahl, nichtrostendem Stahl und verwandten Legierungserzeugnissen bereit, während die Annahme durch die anzuwendende Produktspezifikation oder den Kaufvertrag bestimmt wird (ASTM International, 2026). Ein Charpy-Prüfbericht kann somit nachweisen, dass eine Prüfung durchgeführt wurde, und die gemessenen Werte der aufgenommenen Energien angeben. Nur die maßgebende Produktanforderung kann diese Werte jedoch als konform oder nicht konform einstufen.
Eine sachgerechte Prüfung verfolgt das Ergebnis von der Produktschmelze und der Probenahmestelle über die Probenorientierung, Kerbengeometrie, Größe, Konditionierungstemperatur, das Maschinenverfahren, die einzelnen Energiewerte, den Mittelwert und die Bruchbeobachtungen bis zur genauen Annahmeklausel zurück. Ohne diese Kette sagt die Aussage „Charpy-Prüfung bestanden“ zu wenig aus. Sie kann ein gültiges Schlagprüfergebnis beschreiben, jedoch nicht, ob der Stahl die Anforderung erfüllt, die für seine vorgesehene Verwendung maßgebend ist.

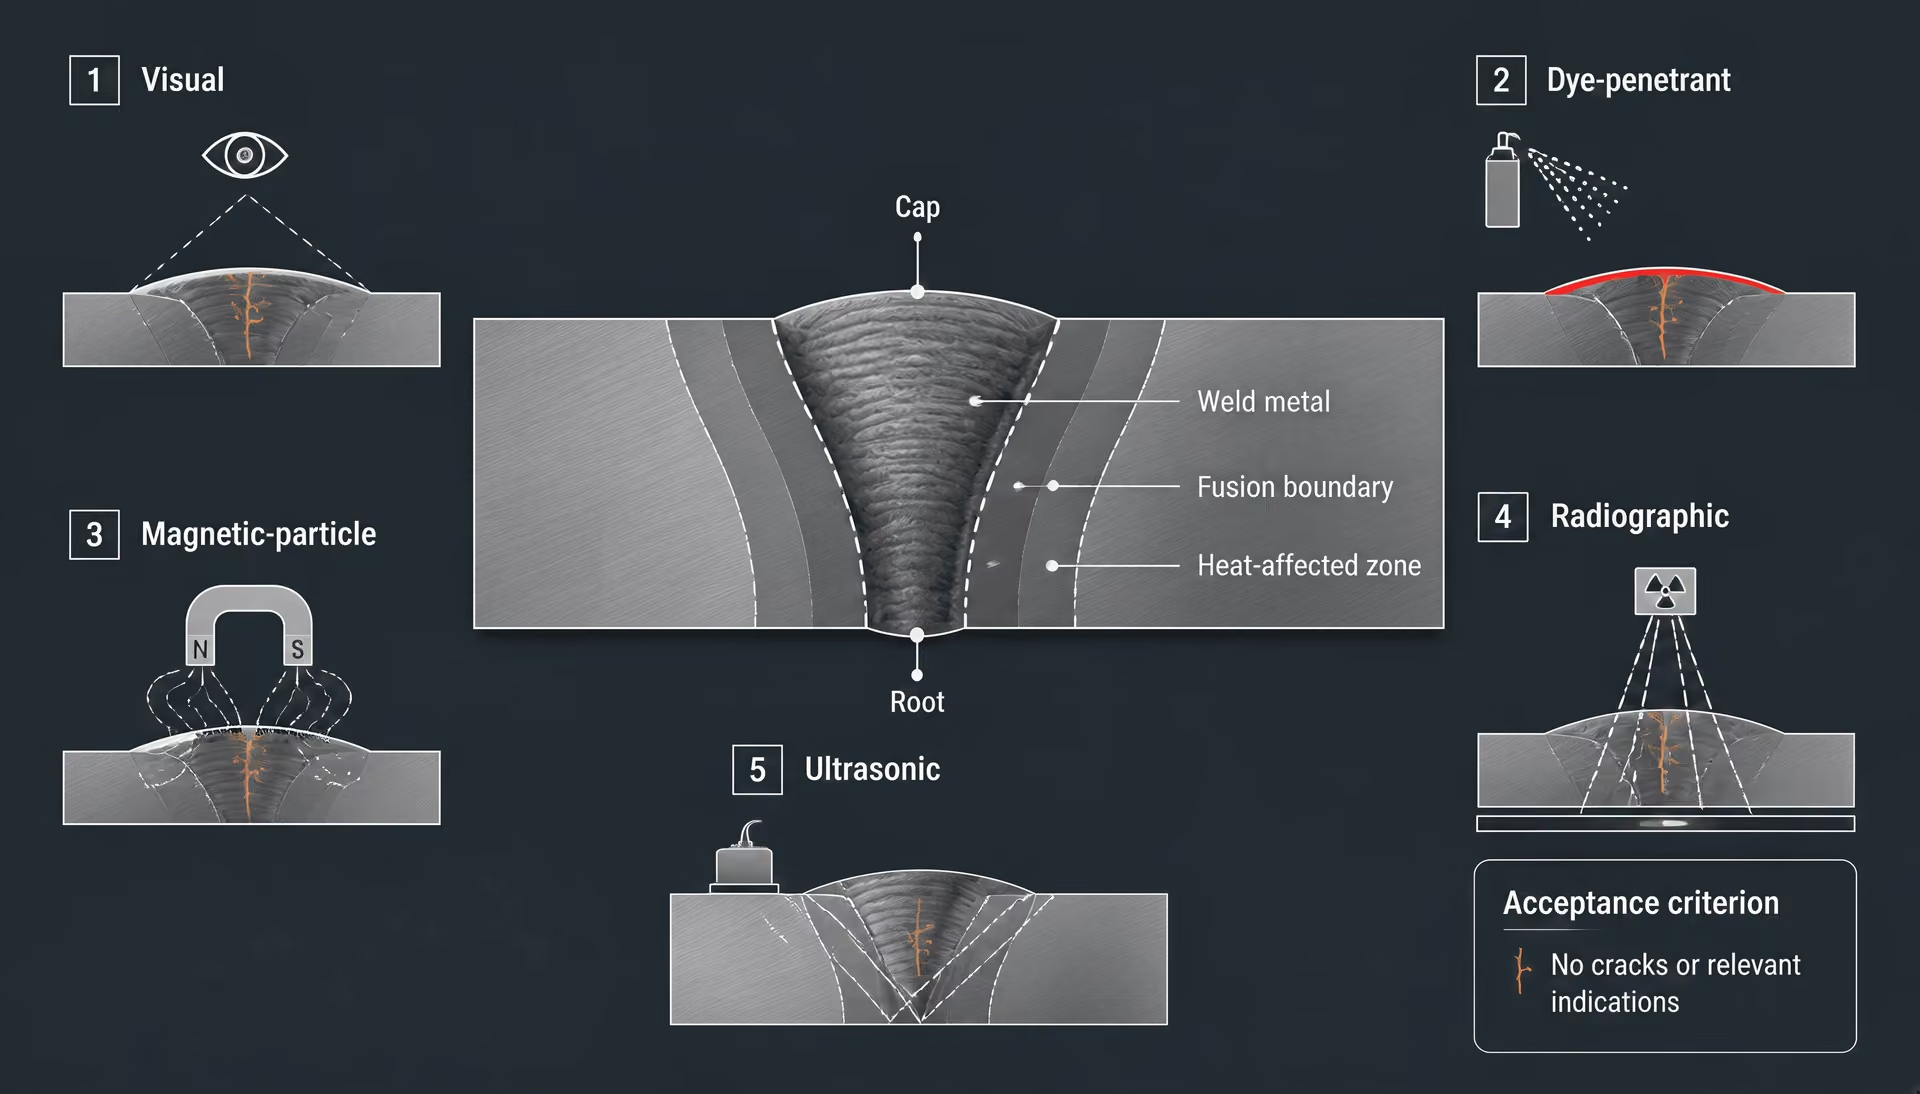
Schweißnahtprüfung und Annahme von Baustahl
Eine geschweißte Konstruktion wird nicht dadurch abgenommen, dass das Werkszeugnis des Grundstahls auf die fertige Verbindung angewendet wird. Das Zeugnis weist die Eigenschaften des gelieferten Blechs, Stabs, Rohrs oder Profils gemäß der anzuwendenden Produktspezifikation nach. Es weist nicht nach, dass das abgeschmolzene Schweißgut die erforderliche chemische Zusammensetzung besitzt, dass die Wärmeeinflusszone eine ausreichende Leistungsfähigkeit beibehalten hat oder dass der Schweißer unter den tatsächlichen Fertigungsbedingungen eine fehlerfreie Verbindung hergestellt hat. Die Abnahme einer Schweißnaht verknüpft daher vier getrennte Kontrollen: die qualifizierte Schweißanweisung, den qualifizierten Schweißer, Fertigungsaufzeichnungen und Prüfung sowie die dem Schweißnahttyp und dem Belastungszustand zugeordneten Annahmegrenzen.
Diese Unterscheidung trennt auch die mechanische Prüfung von der zerstörungsfreien Prüfung. ASTM A370-26 beschreibt Zug-, Biege-, Härte- und Schlagprüfverfahren für Stahl, nichtrostenden Stahl und verwandte Legierungserzeugnisse, überlässt die Annahme jedoch der anzuwendenden Produktspezifikation oder dem Kaufvertrag. ISO 377:2017 regelt die Kennzeichnung, Lage und Vorbereitung von Proben und Prüfstücken. ISO 6892-1:2019 behandelt die Zugprüfung bei Raumtemperatur, während ISO 148-1:2016 die Schlagprüfung mit Charpy-V-Kerbe und Charpy-U-Kerbe abdeckt. Diese Normen können Eigenschaften des Grundwerkstoffs oder von Qualifizierungsproben bestimmen; sie entscheiden nicht allein darüber, ob eine fertiggestellte Schweißnaht in einer Stahlkonstruktion zulässig ist.
AWS D1.1/D1.1M:2025-AMD1 – Qualifikationsanforderungen
Wenn AWS D1.1/D1.1M:2025-AMD1 durch den Vertrag oder die Projektdokumente in Bezug genommen wird, legt diese Norm Anforderungen an die Qualifizierung, Fertigung, Prüfung und Akzeptanz von Schweißarbeiten an Baustahl fest. Strong evidence
AWS D1.1/D1.1M:2025-AMD1 ist der maßgebliche Schweißregelwerk für viele Anwendungen im Stahlbau, wenn es durch den Vertrag, die Projektspezifikation oder die maßgebliche Baunorm in Bezug genommen wird. Es legt Anforderungen an die Qualifizierung von Schweißverfahrensprüfungen, die Qualifizierung von Schweißern und Schweißbedienern, die Fertigung, die Prüfung und die Schweißnahtabnahme fest. Seine Anforderungen müssen zusammen mit den Vertragsunterlagen gelesen werden, da der Ingenieur bestimmte Schweißnahtkategorien, Prüfprozentsätze, zusätzliche Anforderungen oder strengere Grenzwerte festlegen kann.
Das Regelwerk beginnt mit der Naht und den Schweißvariablen, nicht mit der allgemeinen Aussage, dass „die Schweißnaht bestanden hat“. Eine qualifizierte Schweißanweisung (WPS) bezeichnet die Gruppe des Grundwerkstoffs, den Dickenbereich, die Nahtdetails, das Schweißverfahren, die Klassifizierung des Zusatzwerkstoffs, die Position, die Vorwärm- und Zwischenlagentemperaturregelung, die elektrischen Variablen, die Bedingungen für den Schutz und jede erforderliche Nachbehandlung nach dem Schweißen. Ein Verfahren kann als vorqualifiziert gelten, wenn es die im Regelwerk vorgeschriebenen Nahtdetails und wesentlichen Grenzwerte erfüllt. Fällt es außerhalb dieser Bestimmungen, ist eine Verfahrensqualifikationsprüfung erforderlich.
Die AISC-Leitlinien nennen die Prüfbestimmungen und Schweißnahtabnahmekriterien von AWS D1.1/D1.1M als zentrale Referenz für Arbeiten im Stahlbau. In den zitierten AISC-Leitlinien werden außerdem die Sichtprüfung, die Eindringprüfung, die Magnetpulverprüfung, die Durchstrahlungsprüfung und die Ultraschallprüfung als gängige Verfahren der zerstörungsfreien Prüfung genannt. Sie verweisen auf die Prüf- und Abnahmebestimmungen der jeweils anwendbaren Ausgabe von AWS D1.1/D1.1M; bei abweichender Klauselnummerierung oder ergänzenden Anforderungen zwischen verschiedenen Ausgaben sind die Projektdokumente maßgeblich.
Die Qualifikationsanforderung bedeutet nicht, dass jede Fertigungsschweißnaht jeder Prüfung unterzogen werden muss. Sie ist ein System zum Nachweis, dass das ausgewählte Verfahren und das Personal die spezifizierte Schweißnaht herstellen können, gefolgt von einer Prüfung in dem für die Funktion dieser Schweißnaht erforderlichen Umfang. Eine primäre Momentenverbindung, eine Kehlnaht mit vollständiger Nahtdurchschweißung, eine Kehlnaht, eine Reparaturschweißnaht und ein temporärer Anschluss können unterschiedliche Prüfanforderungen haben. Die Konstruktionszeichnungen und der Prüfplan bestimmen, welche Bestimmungen anzuwenden sind.
Qualifizierung von Verfahren und Schweißern
Die Verfahrensqualifizierung weist nach, dass ein Schweißverfahren innerhalb festgelegter Variablenbereiche akzeptables Schweißgut und eine akzeptable Leistung der Schweißverbindung erzeugen kann. Ein Prüfstück wird unter Verwendung des vorgeschlagenen Verfahrens und der Verbrauchsmaterialien geschweißt und anschließend gemäß den Anforderungen von AWS D1.1/D1.1M:2025-AMD1 untersucht und mechanisch geprüft. Typische Qualifikationsnachweise können eine Sichtprüfung, Biegeprüfungen, Zugprüfungen, eine Makroätzung oder andere für die Naht und das Verfahren vorgeschriebene Prüfungen umfassen. Das Prüfstück muss die qualifizierte Grundwerkstoffkombination, den Schweißnahttyp, den Dickenbereich, die Position und die Verfahrensvariablen repräsentieren. Ein Ergebnis aus einer anderen Naht- oder Werkstoffspanne kann die beabsichtigte Fertigungsschweißnaht nicht automatisch qualifizieren.
Der Bericht muss mehr als einen numerischen Festigkeitswert ausweisen. Er sollte das Prüfstück mit der WPS verknüpfen und die Bezeichnungen der Grundwerkstoffe, die Klassifizierung des Zusatzwerkstoffs, die Abmessungen, die Schweißposition, die Vorwärmtemperatur, die Zwischenlagentemperatur, den Strom, die Spannung, die Schweißgeschwindigkeit, gegebenenfalls das Schutzgas sowie die Prüfergebnisse dokumentieren. Ein Zugprüfstück, das eine spezifizierte Festigkeit erreicht, ist nur dann aussagekräftig, wenn seine Entnahmestelle und Vorbereitung korrekt sind. ISO 377:2017 behandelt die Lage und Vorbereitung von Proben und Prüfstücken für Stahlerzeugnisse; AWS D1.1/D1.1M regelt die zusätzlichen Anforderungen an geschweißte Qualifikationsprüfstücke.
Die Schweißerqualifizierung beantwortet eine andere Frage: Kann ein bestimmter Schweißer oder Schweißbediener mit dem zulässigen Verfahren, in der zulässigen Position, bei der zulässigen Nahtart und innerhalb des zulässigen Dickenbereichs ein einwandfreies Schweißgut auftragen? Der Schweißer führt unter festgelegten Bedingungen eine Qualifikationsprüfung durch. Das daraus entstehende Prüfstück wird üblicherweise durch Sichtprüfung sowie durch Biegeprüfungen oder andere im Regelwerk vorgeschriebene Prüfungen untersucht. Die Qualifizierung ist durch die bei der Prüfung aufgezeichneten Variablen und durch Anforderungen an die Aufrechterhaltung der Tätigkeit begrenzt. Ein qualifizierter Schweißer ersetzt keine qualifizierte WPS, und eine qualifizierte WPS qualifiziert keine nicht qualifizierte Person.
Die Fertigungsüberwachung wird nach der Qualifizierung fortgesetzt. Der Fertigungsbetrieb muss den spezifizierten Grundwerkstoff und Zusatzwerkstoff verwenden, die Kontrolle der Verbrauchsmaterialien sicherstellen, die Naht ausrichten und passend fügen, Verunreinigungen entfernen, die erforderliche Vorwärmung anwenden, die Zwischenlagentemperatur regeln, die Schweißfolge steuern und Reparaturen, sofern erforderlich, dokumentieren. Wasserstoffempfindliche Stähle und dicke, stark behinderte Verbindungen können eine strengere Kontrolle erfordern, als ein Qualifikationsprüfstück nahelegt. Eine Härteprüfung kann bei der Untersuchung einer Wärmeeinflusszone oder einer Reparatur hilfreich sein; ISO 6506-1:2014 definiert jedoch das Brinell-Verfahren und macht aus einem Härtewert keine automatische Schweißnahtabnahme. ISO 18265:2013 enthält Umrechnungen von Härtewerten und Schätzungen der Zugfestigkeit, warnt jedoch davor, dass umgerechnete Werte die Ergebnisse der ordnungsgemäßen Prüfung nach dem jeweils geeigneten Standardprüfverfahren nicht ersetzen.
Schweißnahtunregelmäßigkeiten, Prüfverfahren und Abnahmekriterien
Die Sichtprüfung ist die erste Prüfung, weil sie während des Zusammenbaus, zwischen den einzelnen Lagen und nach Abschluss durchgeführt werden kann. Sie kann eine falsche Schweißnahtgröße, ein ungünstiges Nahtprofil, Überlappungen, Einbrandkerben, Lichtbogenansätze, sichtbare Risse, Kraterfehler, zur Oberfläche offene Porosität, am Rand sichtbare Bindefehler, übermäßige Nahtüberhöhung und Maßabweichungen erkennen. Außerdem überprüft sie Einzelheiten, die volumetrische Verfahren möglicherweise nicht erfassen, beispielsweise die Schweißnahtlänge, den Nahtauslauf, den Zustand von Zugangsöffnungen und die Oberflächenvorbereitung. Die Sichtprüfung ist keine bloße Vorprüfung ohne weitere Bedeutung. Die Abnahmegrenzwerte von AWS D1.1/D1.1M gelten für sichtbare Unregelmäßigkeiten, und eine Schweißnaht, die die Anforderungen der Sichtprüfung nicht erfüllt, darf nicht aufgrund eines späteren Durchstrahlungs- oder Ultraschallberichts freigegeben werden.
Die Eindringprüfung, auch Flüssigkeitseindringprüfung genannt, eignet sich zum Nachweis oberflächenoffener Unregelmäßigkeiten in nicht porösen Werkstoffen. Ein Eindringmittel dringt in einen zur Oberfläche offenen Riss oder eine andere Öffnung ein, überschüssiges Eindringmittel wird entfernt, und ein Entwickler erzeugt eine Anzeige. Das Verfahren zeigt keine unterhalb der Oberfläche abgeschlossene Unregelmäßigkeit. Es ist daher für den Verdacht auf Oberflächenrisse nützlich, einschließlich der Prüfung nicht ferromagnetischer Bauteile aus rostfreiem Stahl, bei denen die Magnetpulverprüfung ungeeignet ist; es kann jedoch keine vollständige innere Schweißnahtqualität nachweisen.
Bei der Magnetpulverprüfung wird auf ferromagnetischen Stahl ein Magnetfeld angewendet; angezogene Partikel machen oberflächennahe und zur Oberfläche offene Unregelmäßigkeiten sichtbar. Das Verfahren ist empfindlich gegenüber Rissen und anderen Fehlern, deren Ausrichtung ein Streufeld erzeugt; daher sind die Prüfrichtung und der Oberflächenzustand von Bedeutung. Es ersetzt weder die Sichtprüfung noch weist es alle tief liegenden volumetrischen Fehler nach. Entmagnetisierung, Zugänglichkeit, Beschichtungen und die Schweißnahtgeometrie können das Ergebnis beeinflussen.
Bei der Durchstrahlungsprüfung wird aus Unterschieden in der durchgelassenen Strahlung ein Bild erzeugt. Dadurch können bestimmte volumetrische Unregelmäßigkeiten wie Schlackeneinschlüsse, Porosität und einige Formen unvollständiger Durchschweißung erkannt werden. Das Bild wird durch die Dicke, die Geometrie, die Position der Strahlenquelle, die Qualität des Films oder digitalen Detektors und die Ausrichtung des Fehlers beeinflusst. Bei beengten Verbindungen kann die Durchstrahlungsprüfung unpraktisch sein und erfordert Strahlenschutzmaßnahmen. Sie stellt keine allgemeingültige Rangfolge der Schweißnahtqualität dar.
Bei der Ultraschallprüfung wird hochfrequenter Schall in die Schweißnaht eingeleitet; die von Grenzflächen oder Unregelmäßigkeiten reflektierte Energie wird ausgewertet. Das Verfahren kann planare und volumetrische Anzeigen über beträchtliche Dicken hinweg lokalisieren, ohne ionisierende Strahlung zu verwenden. Die Auswertung hängt jedoch von der Kalibrierung, dem Einschallwinkel, der Geometrie, der Zugänglichkeit, dem Oberflächenzustand und der Qualifikation des Prüfers ab. Das Ausbleiben einer Ultraschallanzeige beweist nicht, dass jede mögliche Unregelmäßigkeit fehlt.
Abnahmekriterien legen fest, welche Anzeigen unzulässig sind, und nicht lediglich, welche Anzeigen erkannt werden können. Sie können Risse, Bindefehler, unvollständige Durchschweißung, Einbrandkerben, Porosität, Schlacke, eine unzureichende Schweißnahtgröße und die kumulierte Länge von Unregelmäßigkeiten in Abhängigkeit von Schweißnahtkategorie und Prüfverfahren begrenzen. Der Prüfer muss das Verfahren, den Prüfumfang, das Gerät oder die Prüfanweisung, Lage und Größe der Anzeige sowie die Entscheidung dokumentieren. Reparaturen erfordern kontrolliertes Ausarbeiten, erneutes Schweißen nach einer anwendbaren WPS und eine erneute Prüfung.
Das Ergebnis ist somit eine miteinander verknüpfte Entscheidung: die richtige Schweißnahtkategorie und das richtige Regelwerk, ein qualifiziertes Verfahren, ein qualifizierter Schweißer, eine kontrollierte Fertigung, das spezifizierte Prüfverfahren und die diesem Verfahren zugeordneten Abnahmegrenzwerte. Zugfestigkeits- oder Charpy-Ergebnisse des Grundwerkstoffs bleiben wichtig, können jedoch keine unkontrolliert gefertigte Schweißverbindung zertifizieren.
Zerstörungsfreie Prüfung von Stahl und Schweißnähten
Die zerstörungsfreie Prüfung (NDE) erkennt oder bewertet Unregelmäßigkeiten, ohne eine repräsentative mechanische Prüfprobe aus dem Stahl oder der Schweißnaht zu entnehmen. Diese Unterscheidung ist wichtig. Eine Schweißnaht kann akzeptable Durchstrahlungs- oder Ultraschallprüfungsergebnisse aufweisen, während der Grundwerkstoff eine unzureichende Streckgrenze, Zugfestigkeit, Bruchdehnung, Härte oder Kerbschlagzähigkeit besitzt. Umgekehrt kann eine Zugprobe die spezifizierte Festigkeit erreichen, während eine Schweißnaht einen unzulässigen Bindefehler enthält.
Die NDE ersetzt daher keine Zug-, Biege-, Härte- oder Kerbschlagprüfung, wenn die maßgebende Spezifikation diese Prüfungen verlangt. ASTM A370-26 definiert Verfahren für Zug-, Biege-, Härte- und Kerbschlagprüfungen von Stahl, nichtrostendem Stahl und verwandten Legierungsprodukten, überlässt die Annahmekriterien jedoch der jeweils geltenden Produktspezifikation oder dem Kaufvertrag (ASTM International, 2026). ISO 377:2017 behandelt die Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken; ISO 6892-1:2019 behandelt Zugprüfungen bei Raumtemperatur; ISO 148-1:2016 behandelt Kerbschlagprüfungen mit Charpy-V- und -U-Kerbe; und ISO 6506-1:2014 legt die Brinell-Härteprüfung fest. Diese Normen betreffen die Ergebnisse mechanischer Prüfungen und stellen keinen alternativen Prüfweg für Unregelmäßigkeiten in Schweißnähten dar.
Verfahren der zerstörungsfreien Prüfung
- Sichtprüfung
- Untersucht zugängliche Oberflächen und Schweißnahtabmessungen.
- Eindringprüfung
- Erkennt bei nichtporösen Werkstoffen zur Oberfläche offene Unregelmäßigkeiten.
- Magnetpulverprüfung
- Erkennt Oberflächen- und oberflächennahe Unregelmäßigkeiten in ferromagnetischem Stahl.
- Durchstrahlungsprüfung
- Erzeugt anhand von Unterschieden in der übertragenen Strahlung ein Bild.
- Ultraschallprüfung
- Verwendet reflektierten hochfrequenten Schall zur Beurteilung innerer Anzeigen.
Die Auswahl unter den NDE-Verfahren hängt von der gesuchten Unregelmäßigkeit, ihrer erwarteten Ausrichtung und Tiefe, dem Werkstoff und der Geometrie, dem Zugang, der Schweißnahtkategorie sowie der maßgebenden Annahmeregel ab. Ein Bericht, der lediglich besagt, dass die „NDE bestanden“ wurde, ist unvollständig. Er sollte das geprüfte Objekt, das Verfahren, die Prüfanweisung, den Prüfungsumfang, die Anzeigen, die Bewertung und das Annahmekriterium nennen.
Sichtprüfung
Die Sichtprüfung ist der erste Prüfschritt, da sie schnell die gesamte zugängliche Oberfläche abdecken und Zustände erkennen kann, die eine spätere Prüfung unzuverlässig machen würden. Der Prüfer kann unter anderem Schweißnahtgröße und -profil, Einbrandkerben, Überlappungen, sichtbare Risse, Lichtbogenmarken, zur Oberfläche offene Poren, übermäßige Überhöhung, Kraterfehler, eine unvollständige Schweißnahtlänge, Verformungen, Oberflächenschäden und falsche Abmessungen untersuchen. Schweißnahtlehren, Kehlnahthöhenlehren, Richtlineale, Beleuchtung, Spiegel und Vergrößerungseinrichtungen können die Prüfung unterstützen.
Die Sichtprüfung kann nur das erkennen, was von einer zugänglichen Oberfläche aus sichtbar oder messbar ist. Sie kann die Tiefe eines unter der Oberfläche liegenden Bindefehlers, einer inneren Porosität, eines verdeckten Risses oder einer Längswalzung nicht zuverlässig bestimmen. Ebenso kann sie weder die Zugfestigkeit noch die Bruchzähigkeit oder die aufgenommene Kerbschlagarbeit feststellen. Das Erscheinungsbild der Oberfläche ist ein Indiz, aber keine vollständige Aussage über die Unversehrtheit der Schweißnaht.
Vorbereitung und Zeitpunkt beeinflussen das Ergebnis. Schlacke, Schweißspritzer, Farbe, Zunder, Öl und Oxidation können Anzeigen verdecken oder Messungen beeinträchtigen. Einige Anforderungen verlangen eine Sichtprüfung während des Schweißens, nach der Reinigung oder nach einer bestimmten Abkühlzeit, insbesondere wenn verzögerte Rissbildung zu berücksichtigen ist. Der Prüfbericht sollte die Beleuchtungs- und Zugangsbedingungen angeben, wenn das maßgebende Dokument dies verlangt.
Bei Schweißnähten aus Baustahl ist die jeweils geltende Ausgabe von AWS D1.1/D1.1M maßgebend für die Prüfanforderungen und Annahmekriterien, sofern sie für die Arbeiten gilt. AWS D1.1/D1.1M:2025-AMD1 legt Anforderungen für das Schweißen von Baustahl fest, einschließlich Qualifizierung, Fertigung, Prüfverfahren und Annahmekriterien für Schweißnähte (American Welding Society, 2025). AISC bezeichnet die Sichtprüfung als ein übliches NDE-Verfahren und verweist auf AWS D1.1/D1.1M Abschnitt 8 für Verfahren zur Schweißnahtprüfung und Annahmekriterien (American Institute of Steel Construction, 2024).
Oberflächenverfahren: Eindringprüfung und Magnetpulverprüfung
Die Eindringprüfung, auch Flüssigkeitseindringprüfung genannt, erkennt zur Oberfläche offene Unregelmäßigkeiten. Nach der Reinigung dringt ein Eindringmittel durch Kapillarwirkung in einen Riss oder einen anderen zur Oberfläche offenen Hohlraum ein. Überschüssiges Eindringmittel wird entfernt, und ein Entwickler zieht das Eindringmittel wieder heraus, sodass eine sichtbare oder fluoreszierende Anzeige entsteht. Das Verfahren kann enge Risse, Überwalzungen, Längsfehler, Porosität sowie bis zur Oberfläche reichende Bindefehler erkennen.
Eine unter einer intakten Oberfläche abgedichtete Unregelmäßigkeit wird damit nicht erkannt. Eine Beschichtung, rauer Zunder, Schweißspritzer, Fett oder eine unzureichende Reinigung können das Eindringen des Prüfmittels verhindern oder verwirrende Anzeigen erzeugen. Die Eindringprüfung liefert außerdem nur begrenzte Informationen über die Tiefe; Anzeigelänge und Helligkeit sind keine direkten Messgrößen für die Schwere eines Risses. Das Verfahren ist für viele nichtporöse Werkstoffe geeignet, einschließlich austenitischem nichtrostendem Stahl, doch die Oberfläche muss für das Eindringverfahren und die Reinigungsmittel geeignet sein.
Die Magnetpulverprüfung zielt auf oberflächennahe und oberflächenoffene Unregelmäßigkeiten in ferromagnetischem Stahl ab. Das Bauteil wird magnetisiert, und Eisenpartikel sammeln sich dort, wo eine Unregelmäßigkeit das Magnetfeld unterbricht, wodurch eine sichtbare oder fluoreszierende Anzeige entsteht. Das Verfahren kann Risse an Schweißnahtübergängen, Kraterrisse, Schleifrisse, Längsfehler, Überwalzungen und flache Bindefehler sichtbar machen. Eine Änderung der Magnetisierungsrichtung hilft, Anzeigen zu erkennen, die quer zum angelegten Feld verlaufen; eine einzige Richtung kann einen günstig ausgerichteten Fehler übersehen.
Die Magnetpulverprüfung ist für nicht ferromagnetische Güten wie die meisten austenitischen nichtrostenden Stähle nicht geeignet. Außerdem ist ihre Tiefenreichweite begrenzt, und das Ergebnis hängt von Feldstärke, Partikelaufbringung, Oberflächenzustand, Geometrie und Anforderungen an die Entmagnetisierung ab. Farbe oder Zunder können die Empfindlichkeit verringern, während abrupte Geometrieänderungen nicht relevante Anzeigen erzeugen können. Weder die Eindringprüfung noch die Magnetpulverprüfung misst die chemische Zusammensetzung des Stahls, die Streckgrenze, die Härte oder die Kerbschlagzähigkeit.
Die Annahmeentscheidung muss sich aus dem maßgebenden Dokument ergeben und nicht aus der allgemeinen Feststellung, dass eine Anzeige gefunden wurde. AWS D1.1/D1.1M Abschnitt 8 kann festlegen, welche Anzeigen für eine bestimmte Schweißnaht und Prüfungskategorie zurückzuweisen sind, während eine Spezifikation für Rohrleitungen, druckführende Bauteile, Brücken oder Maschinen andere Grenzwerte vorgeben kann. API Specification 5L behandelt beispielsweise Stahlrohre für Pipelinetransportsysteme sowie die Notwendigkeit, Anforderungen an Herstellung, Prüfung, Inspektion und Annahme festzulegen (American Petroleum Institute, 2013).
Volumenverfahren: Durchstrahlungs- und Ultraschallprüfung
Bei der Durchstrahlungsprüfung wird aus Unterschieden in Werkstoffdicke und -dichte ein Bild erzeugt, während Röntgen- oder Gammastrahlung die Schweißnaht durchdringt. Das Verfahren kann volumetrische Unregelmäßigkeiten wie Porosität, Schlackeneinschlüsse, Hohlräume und bestimmte Formen unvollständiger Durchschweißung sichtbar machen. Das Bild stellt eine dauerhafte Aufzeichnung dar, wenn Prüftechnik und Bildqualität die maßgebenden Anforderungen erfüllen.
Die Durchstrahlungsprüfung weist wichtige Grenzen auf. Ein ebener Riss oder Bindefehler, der nahezu parallel zum Strahlengang liegt, kann einen sehr geringen Kontrast erzeugen und unentdeckt bleiben. Für Strahlenquelle und Detektor ist normalerweise ein Zugang zu gegenüberliegenden Seiten der Schweißnaht erforderlich, und Strahlenschutzmaßnahmen begrenzen den Prüfbereich. Die Auswertung hängt außerdem von der Dicke, der Geometrie zwischen Strahlenquelle und Objekt, der Bildqualität und der Fähigkeit des Prüfers ab, eine relevante Anzeige von geometrischen oder verfahrensbedingten Artefakten zu unterscheiden. Die Durchstrahlungsprüfung ist keine direkte Messung von Zugeigenschaften oder Bruchzähigkeit.
Bei der Ultraschallprüfung wird hochfrequenter Schall in den Stahl eingeleitet und die reflektierte Energie ausgewertet. Impuls-Echo-Verfahren können Anzeigen anhand ihrer Schallweglänge und ihres Antwortsignals lokalisieren und bemessen. Bei sachgerechter Anwendung kann die Ultraschallprüfung innere ebene Fehler, Bindefehler, unvollständige Durchschweißung, Risse, Walzfehler und einige volumetrische Fehler erkennen. Sie kann dicke Querschnitte ohne ionisierende Strahlung prüfen und häufig von nur einer zugänglichen Oberfläche aus durchgeführt werden.
Ultraschallergebnisse werden durch Kornstruktur, Schallschwächung, Oberflächenrauheit, Krümmung, Schweißnahtgeometrie, Sondenwinkel, Kalibrierung und Fehlerausrichtung beeinflusst. Eine parallel zum Schallstrahl verlaufende Unregelmäßigkeit kann nur wenig Energie reflektieren. Anisotropie der Schweißnaht und grobkörniger Werkstoff können den Schall streuen und die Auswertung erschweren. Die Größenbestimmung ist eine Bewertung und kein fotografisches Abbild des Fehlers; die Qualifikation des Prüfers, die Abdeckung beim Scannen, Vergleichsblöcke und schriftliche Prüfanweisungen sind entscheidend für wiederholbare Ergebnisse.
Die Auswahl sollte dem Fehlerrisiko und dem maßgebenden Dokument folgen. Der Sichtprüfung können eine Oberflächen- oder Volumenprüfung folgen; sie kann diese nicht ersetzen, wenn die innere Qualität spezifiziert ist. Eindring- und Magnetpulververfahren erfassen oberflächenoffene oder oberflächennahe Zustände. Durchstrahlungs- und Ultraschallverfahren erfassen das innere Volumen, wobei sie gegenüber Fehlerausrichtung und Geometrie unterschiedlich empfindlich sind. AWS D1.1/D1.1M Abschnitt 8 oder ein anderer anwendbarer Code, eine Spezifikation, Zeichnung oder ein Vertrag muss das ausgewählte Verfahren mit dem vorgeschriebenen Prüfungsumfang und Annahmekriterium verknüpfen. Das Verfahren identifiziert eine Anzeige; das maßgebende Dokument entscheidet, ob der Stahl oder die Schweißnaht zulässig ist.
Prüfung von Stahlrohren nach den Vorgaben der API Specification 5L
Rohrleitungstransportsysteme und Produktanforderungen
Die API Specification 5L gilt für Stahlrohre, die in Rohrleitungstransportsystemen zur Beförderung von Gas, Wasser und Öl eingesetzt werden. Ihre Vorgaben für die Beschaffung behandeln die Rohrbestellung als miteinander verknüpfte Gesamtheit technischer Entscheidungen und nicht als Bestellung eines beliebigen „geprüften“ Stahlrohrs. Der Käufer muss die maßgebliche Ausgabe der API Specification 5L angeben und die Produktbezeichnung so präzise festlegen, dass Hersteller, Inspektor und Prüflabor von denselben Anforderungen ausgehen können.
Diese Bezeichnung kann das Rohrherstellungsverfahren, Nenn- oder festgelegte Abmessungen, den Gütegrad, das Product Specification Level (PSL), den Lieferzustand und etwaige zusätzliche Anforderungen umfassen. Nahtlose Rohre und geschweißte Rohre sind nicht allein deshalb austauschbar, weil beide einer Maßbeschreibung entsprechen. Das Herstellungsverfahren beeinflusst die Schweißnahtprüfung, die Probenahme, die Wärmebehandlung, die Prüfstellen und die Aufzeichnungen, die zum Nachweis der Konformität erforderlich sind. Eine Anforderung an Rohre nach API 5L muss daher die Produktform und die für diese Form geltenden Bestimmungen unterscheiden.
| Angaben zur Beschaffung | Warum sie angegeben werden müssen |
|---|---|
| Ausgabe von API Specification 5L | Anforderungen können sich zwischen den Ausgaben ändern. |
| Herstellungsweg des Rohrs | Nahtlose und geschweißte Rohre unterliegen unterschiedlichen Kontrollen. |
| Güte und PSL | Die ausgewählte Produktstufe bestimmt die anwendbaren Nachweisbestimmungen. |
| Lieferzustand | Wärmebehandlung und Lieferzustand beeinflussen die Anforderungen. |
| Prüfung und Inspektion | Anforderungen an Zug-, Schlag-, Härte-, hydrostatische und maßliche Prüfungen sowie an die zerstörungsfreie Prüfung müssen ausgewählt werden. |
| Dokumentation | Die Aufzeichnungen müssen Rohr, Schmelze, Prüfkörper, Verfahren und Entscheidung identifizieren. |
PSL 1 und PSL 2 müssen ebenfalls ausdrücklich angegeben und dürfen nicht vorausgesetzt werden. Das ausgewählte Niveau bestimmt, welche technischen Anforderungen und Nachweisbestimmungen nach der zitierten Ausgabe gelten. Zusätzliche Anforderungen des Käufers können sich auf die chemische Analyse, Zugprüfungen, Biege- oder Abflachungsprüfungen, Härte, Charpy-Kerbschlagprüfungen, hydrostatische Prüfungen, zerstörungsfreie Prüfungen (NDE), Maßprüfung, Oberflächenzustand, Rückverfolgbarkeit und Dokumentation beziehen. In der Bestellung sollte angegeben werden, welche Anforderungen verbindlich und welche nicht anwendbar sind.
Die Prüfung selbst ist nur ein Teil dieser Kette. ASTM A370-26 legt beispielsweise Verfahren für Zug-, Biege-, Härte- und Kerbschlagprüfungen an Stahl, nichtrostendem Stahl und verwandten Legierungserzeugnissen fest, entscheidet jedoch nicht darüber, ob ein bestimmtes Rohr die Anforderungen erfüllt. ASTM International erklärt, dass sich die Annahme aus der maßgeblichen Produktspezifikation oder dem Kaufvertrag ergibt (ASTM International, 2026). Die API Specification 5L stellt diesen Produktrahmen für Leitungsrohre bereit; das Beschaffungsdokument legt fest, welche zulässigen Optionen und zusätzlichen Kontrollen ausgewählt wurden.
Die Identität des Probekörpers ist ebenso wichtig. ISO 377:2017 behandelt die Identifizierung, Lage und Vorbereitung von Proben und Probekörpern aus Rohrprodukten sowie aus Profilen, Stäben, Rundmaterial und Flacherzeugnissen (International Organization for Standardization, 2017). Ein Zugergebnis aus der falschen Richtung, Lage oder einem falschen Produktbereich kann nicht dadurch korrigiert werden, dass dem Bericht ein numerischer Wert angefügt wird, der den Anschein eines gültigen Ergebnisses erweckt. Die Schmelze des Rohrs, die Charge, die Wandlage, gegebenenfalls die Schweißnahtposition und die Orientierung des Probekörpers sollten von der Probenahme bis zur Zertifizierung rückverfolgbar bleiben.
Bestimmungen zu Herstellung, Prüfung, Inspektion und Annahme
Die Beschaffungsvorgaben der API Specification 5L verknüpfen vier getrennte Fragen: wie das Rohr hergestellt wird, wie seine Eigenschaften gemessen werden, wie das Produkt inspiziert wird und welche Maßnahme folgt, wenn eine Anforderung nicht erfüllt ist. Diese Fragen sollten als aufeinander abgestimmte Bestimmungen in der Beschaffungsspezifikation sowie im Inspektions- oder Prüfplan erscheinen.
Bestimmungen zur Herstellung legen das zulässige Verfahren und die Kontrollen fest. Sie können die nahtlose oder geschweißte Fertigung, das Umformen, das Schweißen, die Wärmebehandlung, die Vorbereitung der Rohrenden und Einschränkungen für Reparaturen benennen. Für geschweißte Rohre sollte die Spezifikation außerdem die maßgeblichen Bestimmungen für das Schweißverfahren und die Prüfung angeben, anstatt die Schweißnaht als nebensächliches Merkmal zu behandeln. Herstellungsaufzeichnungen, Schmelzenkennzeichnung und Kontrollen von Nichtkonformitäten liefern den Kontext, der für die Auslegung späterer Prüfergebnisse erforderlich ist.
Bestimmungen zur Prüfung sollten die Prüfung, das maßgebliche Verfahren, die Anforderungen an den Probekörper und die Berichtspflichten benennen. ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur sowie die mechanischen Eigenschaften fest, die bestimmt werden können (International Organization for Standardization, 2019). Die Norm legt jedoch nicht selbst den Annahmegrenzwert für einen bestimmten Gütegrad und ein bestimmtes Product Specification Level nach API 5L fest. Dasselbe gilt für die Kerbschlagprüfung: ISO 148-1:2016 legt die Pendelschlagprüfung mit Charpy-V-Kerbe und U-Kerbe zur Bestimmung der aufgenommenen Schlagarbeit fest, während die Produktanforderung bestimmt, ob eine Kerbschlagprüfung erforderlich ist, unter welchen Bedingungen sie durchzuführen ist und wie das Ergebnis bewertet wird (International Organization for Standardization, 2016).
Auch bei der Härte ist eine entsprechende Trennung erforderlich. ISO 6506-1:2014 legt das Brinell-Verfahren fest, einschließlich seiner Anwendung mit ortsfesten und tragbaren Geräten (International Organization for Standardization, 2014). Ein Brinell-Ergebnis kann je nach den zitierten Produkt- und Kaufanforderungen eine vorgeschriebene Eigenschaft, eine zusätzliche Kontrolle oder Bestandteil einer Untersuchung sein. ISO 18265:2013 enthält Härteumwertungen und Schätzwerte für die Zugfestigkeit bestimmter metallischer Werkstoffe, weist jedoch darauf hin, dass umgerechnete Werte die Ergebnisse des geeigneten genormten Prüfverfahrens nicht ersetzen (International Organization for Standardization, 2013). Ein umgerechneter Härtewert sollte nicht als Ersatz für eine Zugprüfung dargestellt werden.
Bestimmungen zur Inspektion umfassen Tätigkeiten, bei denen es sich nicht um Prüfungen mechanischer Eigenschaften handelt. Dazu können die Sichtprüfung, Maßkontrollen, hydrostatische Prüfungen, die Überprüfung von Kennzeichnung und Rückverfolgbarkeit sowie zerstörungsfreie Prüfungen gehören. AISC nennt die Sichtprüfung, die Eindringprüfung, die Magnetpulverprüfung, die Durchstrahlungsprüfung und die Ultraschallprüfung als gängige Verfahren der zerstörungsfreien Prüfung und verweist auf AWS D1.1/D1.1M Abschnitt 8 als Quelle für Verfahren zur Schweißnahtprüfung und Annahmekriterien (American Institute of Steel Construction, 2024). AWS D1.1/D1.1M:2025-AMD1 selbst behandelt das Schweißen von Baustahl, einschließlich der Qualifizierung von Verfahren und Schweißern, der Fertigung, der Prüfverfahren und der Annahmekriterien für Schweißnähte (American Welding Society, 2025). Diese Norm ist nicht automatisch die maßgebliche Annahmegrundlage für Leitungsrohre nach API 5L. Ihre Relevanz muss sich aus einem ausdrücklich anwendbaren Vertrag oder einer technischen Anforderung ergeben.
Bestimmungen zur Annahme legen anschließend fest, wie die Ergebnisse bewertet werden. Sie sollten die maßgeblichen Bestimmungen der API 5L, zusätzliche Anforderungen, Regeln für Wiederholungsprüfungen, die Probenahmehäufigkeit, zulässige Reparaturen und den Umgang mit nichtkonformen Rohren benennen. „Geprüft gemäß API 5L“ ist unvollständig, wenn das Dokument nicht angibt, welche Ausgabe, welches Product Specification Level, welche Prüfungen und welche Bestimmungen zur weiteren Behandlung maßgeblich sind. Ein Prüfbericht kann technisch korrekt sein und dennoch die vertragliche Konformität nicht nachweisen, wenn Probekörper, Verfahren oder Annahmegrundlage nicht eindeutig bezeichnet sind.
Klarheit des Beschaffungsdokuments und Abstimmung mit dem Prüfplan
Das Beschaffungsdokument sollte als maßgebliche Verbindung zwischen der Rohrbezeichnung und dem Inspektionsplan dienen. Mindestens sollte es die maßgebliche Ausgabe der API Specification 5L, Rohrtyp und Abmessungen, Gütegrad, PSL, gegebenenfalls den Lieferzustand, das Herstellungsverfahren, die erforderlichen Prüfungen, den Inspektionsumfang, das NDE-Verfahren, die Grundlage der Probenahme, die Aufzeichnungen sowie die Regeln für Annahme oder weitere Behandlung angeben. Wenn der Käufer eine zusätzliche Anforderung heranzieht, sollte das Dokument diese Anforderung genau zitieren und angeben, ob sie für alle Rohre, eine definierte Charge oder ausgewählte Proben gilt.
Der Inspektions- und Prüfplan sollte diese Entscheidungen in ausführbarer Form wiederholen. Er sollte angeben, in welcher Herstellungsphase jede Kontrolle erfolgt, wer sie durchführt, ob eine Überwachung durch den Käufer oder einen Dritten erforderlich ist, in welchem Dokument das Ergebnis festgehalten wird und welche Bestimmung die Annahmeentscheidung liefert. Dadurch wird ein häufiges Versagen verhindert: Ein Labor bereitet einen Probekörper nach einer Norm vor, berichtet eine Eigenschaft nach einer anderen Konvention, und der Käufer vergleicht sie später mit einem Grenzwert, der zu einem anderen Product Specification Level oder einer anderen Ausgabe gehört.
Die Rückverfolgbarkeit sollte sich durch den gesamten Plan erstrecken. Schmelzen- und Rohrnummern, Probenstellen, Orientierung des Probekörpers, Prüfgeräte, Kalibrierstatus, Identität des Bedieners oder Labors, Prüfdatum und Berichtsversion sollten miteinander verknüpft sein. Bei schweißnahtbezogenen Prüfungen sollten außerdem die untersuchte Schweißnaht oder der untersuchte Bereich sowie das NDE-Verfahren identifizierbar sein. Wiederholungsprüfungen und zurückgewiesenes Material benötigen einen festgelegten Status; andernfalls kann ein Ersatzresultat die ursprüngliche Nichtkonformität verdecken.
Der Käufer sollte außerdem Widersprüche vor Beginn der Fertigung klären. Wenn der Vertrag die API Specification 5L, ASTM A370-26, ISO 6892-1:2019 und eine projektspezifische Anforderung zitiert, sollte er festlegen, welches Dokument maßgeblich ist, wenn sich Begriffe, Probekörpergeometrie, Probenahme oder Annahmebestimmungen unterscheiden. Die maßgebliche Ausgabe ist relevant, weil sich Normen ändern. Eine aus einer früheren Ausgabe übernommene Bestimmung kann den erforderlichen Prüf- oder Annahmeweg unbemerkt verändern.
Die Beschaffungsvorgaben der API Specification 5L sind daher besonders nützlich, wenn sie als Anforderungsrahmen verstanden werden. Sie machen nicht aus jedem berichteten Wert automatisch ein Bestanden oder Nichtbestanden. Das aussagekräftige Ergebnis ist vielmehr dasjenige, das das identifizierte Rohr mit dem festgelegten Herstellungsverfahren, dem ordnungsgemäß vorbereiteten Probekörper, dem benannten Prüfverfahren, der erforderlichen Inspektion und der maßgeblichen Annahmeregel verknüpft (American Petroleum Institute, 2013).
Wie Annahmekriterien formuliert und angewendet werden
Ein Prüfergebnis für Stahl hat nur dann Aussagekraft, wenn es mit der Anforderung verknüpft ist, die für das Produkt maßgeblich ist. „Streckgrenze: 355 MPa“ ist für sich genommen keine Aussage über Bestehen oder Nichtbestehen. Der Leser muss die Güte, die Produktform, den Dickenbereich, die Probenrichtung, den Probenzustand, das Prüfverfahren, die Probenahmehäufigkeit und die zur Bewertung des Ergebnisses verwendete Regel kennen.
Eine Annahmeklausel kann daher als Kette miteinander verknüpfter Anforderungen gelesen werden:
Eigenschaft → Einheit → Prüfverfahren → Probenzustand → Probenahmehäufigkeit → Ergebnisregel → zulässige Abweichung
Beispielsweise kann eine Klausel eine Mindeststreckgrenze von 355 MPa verlangen, die durch eine Zugprüfung bei Raumtemperatur an einer Längsprobe bestimmt wird, die aus jeder Schmelze entnommen wurde. Die maßgebliche Produktspezifikation kann das Verfahren zur Bestimmung der Streckgrenze festlegen, während ISO 377:2017 regelt, wie die Probe und der Probekörper identifiziert, positioniert und vorbereitet werden. ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur sowie die mechanischen Eigenschaften fest, die bestimmt werden können. Die Zahl 355 hat keine eigenständige Bedeutung für die Annahme, wenn der Probekörper an der falschen Stelle entnommen oder nach einem nicht genehmigten Verfahren geprüft wurde.
ASTM A370-26 veranschaulicht die Aufteilung der Verantwortlichkeiten. Die Norm enthält Verfahren für Zug-, Biege-, Härte- und Schlagprüfungen von Stahl, nichtrostendem Stahl und verwandten Legierungsprodukten, überlässt die Annahme jedoch der jeweils geltenden Produktspezifikation oder dem Kaufvertrag (ASTM International, 2026). Die Prüfnorm beantwortet die Frage: „Wie wird die Messung durchgeführt?“ Die Produktspezifikation beantwortet die Frage: „Welcher Wert ist erforderlich?“
Mindestwerte, Höchstwerte, Bereiche und kategoriale Anforderungen
Eine Mindestanforderung legt eine untere Grenze fest. „Zugfestigkeit, mindestens: 510 MPa“ bedeutet, dass ein gültiges Ergebnis unter 510 MPa dieses Kriterium nicht erfüllt, vorbehaltlich einer ausdrücklich im maßgeblichen Dokument festgelegten Rundungsregel. Ein Höchstwert legt eine obere Grenze fest, beispielsweise „Kohlenstoff, höchstens: 0,18 %“ oder „Brinellhärte, höchstens: 220 HBW“. Ein Bereich hat zwei Grenzwerte: Ein Ergebnis unterhalb der unteren Grenze oder oberhalb der oberen Grenze liegt außerhalb des festgelegten Zustands.
Die Einheit ist von Bedeutung. Eine Anforderung von 355 MPa darf nicht versehentlich mit 355 N/mm² gleichgesetzt werden; diese Einheiten sind zwar zahlenmäßig gleichwertig, ksi jedoch nicht. Ebenso wenig ist ein Härtewert mit der Zugfestigkeit austauschbar, nur weil eine Umrechnungstabelle einen Schätzwert liefert. ISO 18265:2013 enthält Härteumrechnungen und Schätzwerte für die Zugfestigkeit bestimmter metallischer Werkstoffe, einschließlich unlegierter und niedriglegierter Stähle, warnt jedoch davor, dass ein umgerechneter Wert kein Ergebnis ersetzt, das mit dem geeigneten Standardprüfverfahren ermittelt wurde. Ein Brinellergebnis nach ISO 6506-1:2014 kann normalerweise nicht anstelle einer Zugprüfung verwendet werden, wenn die Spezifikation eine Zugfestigkeit verlangt.
Einige Anforderungen sind kategorial und nicht numerisch. Ein Produkt muss möglicherweise als ASTM A36, ASTM A516/A516M Grade 70, EN 10025-2 S355JR oder API 5L X65 identifiziert werden, wobei die Bezeichnung genau so anzugeben ist, wie es das maßgebliche Dokument verlangt. Der Zustand kann normalisiert, vergütet, thermomechanisch kontrolliert oder in einem anderen angegebenen Zustand geliefert sein. Ein Werkstoffzeugnis, das eine zulässige chemische Zusammensetzung ausweist, aber den erforderlichen Wärmebehandlungszustand nicht nachweist, ist kein vollständiger Konformitätsnachweis.
Schlaganforderungen fügen eine weitere Ebene hinzu. Eine Klausel kann eine Mindestarbeit bei einer bestimmten Temperatur verlangen, zusammen mit einer festgelegten Anzahl von Charpy-V-Kerbproben und einer Regel für die Einzelwerte und deren Mittelwert. ISO 148-1:2016 legt Pendelschlagprüfungen mit Charpy-V- und Charpy-U-Kerbproben zur Bestimmung der aufgenommenen Schlagarbeit fest; sie bestimmt jedoch nicht selbst den Annahmewert für eine bestimmte Güte oder einen bestimmten Vertrag. Richtung, Kerbausrichtung, Prüftemperatur, Probenabmessungen und Entnahmestelle können das Ergebnis jeweils verändern.
Dasselbe Prinzip gilt für Schweißnähte. AWS D1.1/D1.1M:2025-AMD1 legt Anforderungen an das Schweißen von Baustahl fest, einschließlich Qualifizierung, Fertigung, Prüfverfahren und Annahmekriterien für Schweißnähte. Eine Sichtprüfung, Magnetpulverprüfung, Durchstrahlungsprüfung oder Ultraschallprüfung ist nur dann aussagekräftig, wenn die zutreffende Schweißnahtkategorie und die entsprechende Annahmebestimmung angegeben sind. AISC führt diese Verfahren als gängige Verfahren der zerstörungsfreien Prüfung auf und nennt AWS D1.1/D1.1M, Klausel 8, als Quelle für Prüfverfahren und Annahmekriterien für Schweißnähte (American Institute of Steel Construction, 2024).
Einzelwerte, Mittelwerte und Wiederholungsprüfungen
Annahmeklauseln müssen zwischen einem Einzelwert und einem statistischen oder arithmetischen Mittelwert unterscheiden. Wenn drei Charpy-Proben 42, 39 und 18 J ergeben, beträgt der Mittelwert 33 J. Dieser Mittelwert könnte eine Anforderung von 30 J erfüllen, während der Einzelwert von 18 J eine gesonderte Mindestanforderung von 21 J nicht erfüllt. Eine Mittelwertbildung kann eine örtlich begrenzte oder richtungsabhängige Schwäche verdecken, insbesondere bei Schlagprüfungen, bei denen die Streuung für die technische Entscheidung häufig von Bedeutung ist.
Eine Anforderung kann „Mindestmittelwert“, „Mindestwert für jede Probe“ oder beides lauten. Diese Formulierungen sind nicht austauschbar. Wenn die Klausel lediglich einen Mindestmittelwert festlegt, muss die Regel für die Einzelwerte an anderer Stelle in derselben Spezifikation, der in Bezug genommenen Prüfnorm oder dem Vertrag gefunden werden. Wenn sie einen Mindestwert für jede Probe festlegt, kann ein niedriger Wert nicht durch zwei hohe Werte ausgeglichen werden. Auch die Rundung muss geregelt sein. Die Rundung von 354,6 MPa auf 355 MPa kann zu einer anderen Entscheidung führen, als wenn der nicht gerundete Wert mit einem Grenzwert von 355 MPa verglichen wird; das Dokument sollte festlegen, welche Vorgehensweise gilt.
Die Probenahmehäufigkeit ist ebenso wichtig. „Eine Prüfung pro Schmelze“ unterscheidet sich von „einer Prüfung pro Los“, „einem Satz pro 50 Tonnen“ und „einer Prüfung von jedem Ende“. Die Beschaffungsleitlinien zur API Specification 5L betonen, dass für Stahlrohre in Rohrleitungstransportsystemen Anforderungen an Herstellung, Prüfung, Inspektion und Annahme festgelegt werden müssen (American Petroleum Institute, 2013). Die Definition des Loses bestimmt, welches Material durch ein Ergebnis repräsentiert wird. Ein bestandenes Ergebnis aus einer Schmelze kann nicht automatisch eine andere Schmelze qualifizieren, selbst wenn beide dieselbe Gütebezeichnung tragen.
Eine Wiederholungsprüfung ist kein automatisches Recht, das durch ein ungünstiges Ergebnis entsteht. Sie ist nur zulässig, wenn die maßgebliche Spezifikation, der Kaufvertrag oder ein genehmigtes Verfahren zur Behandlung von Abweichungen dies erlaubt und die Durchführung festlegt. Eine Wiederholungsprüfung kann angemessen sein, wenn ein Probekörper außerhalb des zulässigen Messbereichs bricht, eine Maschinenstörung dokumentiert ist oder die Vorbereitung eindeutig vom Verfahren abwich. Es ist jedoch keine sachgerechte Grundlage, ein gültiges niedriges Ergebnis lediglich deshalb zu verwerfen, weil eine zweite Probe möglicherweise bestehen könnte.
Wenn Wiederholungsprüfungen zulässig sind, kann die Klausel zusätzliche Probekörper, einen neuen Satz aus derselben Entnahmestelle oder Prüfungen von einer anderen Stelle desselben Loses verlangen. Die Ergebnisregel kann vorschreiben, dass alle zusätzlichen Probekörper bestehen müssen, dass ein neuer Mittelwert zu bilden ist oder dass eine festgelegte Kombination aus ursprünglichen und Wiederholungswerten gilt. Diese Einzelheiten bestimmen die Entscheidung. So lange weitere Probekörper zu prüfen, bis eine günstige Zahl erscheint, ist Datenauswahl und keine Konformitätsbewertung.
Konformität, Nichtkonformität und Behandlung von Abweichungen
Konformität bedeutet, dass das identifizierte Produkt jede anwendbare Anforderung erfüllt und dafür die vorgeschriebenen Nachweise vorliegen. Mechanische Eigenschaften, chemische Zusammensetzung, Abmessungen, Oberflächenzustand, Wärmebehandlung, Kennzeichnung und zerstörungsfreie Prüfung können alle Bestandteil dieser Entscheidung sein. Eine bestandene Zugfestigkeitsprüfung behebt keine nicht bestandene Prüfung der chemischen Zusammensetzung. Eine zulässige chemische Zusammensetzung behebt keine unzulässige Schweißnahtanzeige.
Eine technische Nichtkonformität ist eine Nichterfüllung einer Produkt- oder Prozessanforderung: eine Streckgrenze unterhalb des angegebenen Mindestwerts, ein Kohlenstoffgehalt oberhalb seines Höchstwerts, eine Schlagarbeit außerhalb der zulässigen Regel, eine falsche Probenorientierung oder eine Schweißnahtanzeige, die den anwendbaren Grenzwert nach AWS D1.1/D1.1M überschreitet. Das Material kann anschließend zurückgewiesen, nachbearbeitet, repariert und erneut geprüft, sofern zulässig herabgestuft oder durch eine formell genehmigte Abweichung akzeptiert werden. Die Entscheidung über die weitere Behandlung muss die betroffene Schmelze, das Los, die Schweißnaht oder das Bauteil identifizieren und die technische Grundlage dokumentieren.
Eine administrative Lücke ist etwas anderes. Fehlende Schmelzenrückverfolgbarkeit, ein nicht unterzeichneter Bericht, eine nicht aufgezeichnete Prüftemperatur, fehlende Kalibriernachweise oder die unterlassene Aufzeichnung der Probenorientierung können eine Konformitätsentscheidung verhindern, selbst wenn das physische Material die Eigenschaftsgrenzwerte möglicherweise erfüllt. Diese Lücke beweist nicht, dass der Stahl die Eigenschaftsanforderung nicht erfüllt hat. Sie stellt einen Mangel an Nachweisen oder an der Prozesslenkung dar. Die verantwortliche Organisation muss zuverlässige Aufzeichnungen wiederherstellen, die Prüfung, sofern zulässig, wiederholen oder die Anforderung als nicht verifiziert behandeln.
Diese Unterscheidung verhindert zwei gegensätzliche Fehler: undokumentiertes Material ohne technisches Ergebnis als „nicht bestanden“ zu bezeichnen oder es als „bestanden“ zu bezeichnen, weil seine chemische Zusammensetzung oder sein Erscheinungsbild zufriedenstellend wirkt. Der abschließende Status sollte angeben, was nach welchem Verfahren und unter welchen Bedingungen, gegen welche Klausel und mit welcher Ergebnisregel geprüft wurde und wie jede Abweichung behandelt wurde. Erst dann wird ein Prüfergebnis zu einer Annahmeentscheidung.
Prüfberichte, Zertifikate und auditfähige Nachweise
Ein Prüfergebnis für Stahl hat nur dann Beweiswert, wenn ein Prüfer nachvollziehen kann, was geprüft wurde, wie es geprüft wurde und welche Anforderung angewendet wurde. Ein Zertifikat, in dem „Streckgrenze: 355 MPa“ oder „Härte: 180 HBW“ angegeben wird, ohne das Verfahren, das Produkt, den Probekörper und die maßgebliche Spezifikation zu nennen, weist keine Konformität nach. Der Wert kann technisch korrekt und dennoch für die Beschaffungsanforderung irrelevant sein.
ASTM A370-26 veranschaulicht diesen Unterschied. Die Norm legt Verfahren für Zug-, Biege-, Härte- und Kerbschlagprüfungen an Stahl, nichtrostendem Stahl und verwandten Legierungsprodukten fest, bestimmt jedoch keinen einheitlichen Grenzwert für Bestehen oder Nichtbestehen. Die Annahme ergibt sich aus der jeweils geltenden Produktspezifikation oder dem Beschaffungsvertrag (ASTM International, 2026). Der Bericht muss daher den Messwert sowohl mit dem Prüfverfahren als auch mit der Anforderung verknüpfen, anhand derer er bewertet wurde.
Mindestangaben in einem aussagekräftigen Prüfbericht
Der Bericht sollte den Werkstoff anhand von Güte, Normbezeichnung, Produktform, Abmessungen und Lieferzustand identifizieren. „Stahlplatte“ ist nicht ausreichend. Ein verwendbarer Nachweis könnte eine Platte nach ASTM A516/A516M Grade 70 im normalisierten Zustand mit einer nominalen Dicke von 25 mm oder ein Leitungsrohr nach API Specification 5L mit der festgelegten Güte und dem Herstellungsweg bezeichnen. Wärmebehandlung, Oberflächenzustand, Beschichtung, Lage der Schweißnaht und Orientierung können die Auslegung ebenfalls beeinflussen und sollten, sofern relevant, aufgezeichnet werden.
Für jedes Ergebnis müssen das Prüfverfahren und die Ausgabe angegeben werden, nicht lediglich die Bezeichnung der Eigenschaft. Ein Zugergebnis sollte beispielsweise ISO 6892-1:2019 oder das zutreffende Verfahren in ASTM A370-26 anführen, zusammen mit der angegebenen Definition der Streckgrenze, der Zugfestigkeit, der Messlänge für die Bruchdehnung und, sofern erforderlich, der Brucheinschnürung. ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur sowie die bestimmbaren mechanischen Eigenschaften fest (International Organization for Standardization, 2019). Im Bericht sollte angegeben werden, ob mit Streckgrenze die obere Streckgrenze, die untere Streckgrenze oder die Spannung bei einer festgelegten Dehnung gemeint ist.
Bei der Kerbschlagprüfung sollte der Nachweis ISO 148-1:2016 oder die festgelegte Alternative, die Kerbform, die Probekörperabmessungen, die Prüftemperatur, die einzelnen Werte der aufgenommenen Energie sowie alle von der Spezifikation verlangten Angaben zur seitlichen Aufweitung oder zu Bruchbeobachtungen nennen. ISO 148-1:2016 behandelt Pendelprüfungen mit Charpy-V- und Charpy-U-Kerb zur Bestimmung der aufgenommenen Schlagenergie (International Organization for Standardization, 2016). Ein alleiniger Mittelwert kann einen niedrigen Einzelwert verdecken.
Härtenachweise sollten die Skala, die Prüfkraft, den Eindringkörper, den Maschinentyp, die Prüfstellen und die einzelnen Messwerte angeben. ISO 6506-1:2014 legt das Brinell-Verfahren für metallische Werkstoffe fest und gilt für ortsfeste und tragbare Prüfmaschinen (International Organization for Standardization, 2014). Eine angegebene „Härte 180“ hat ohne HBW, Prüfbedingungen und Verfahren keine eindeutige Bedeutung. Ein umgerechneter Wert für Zugfestigkeit oder Härte muss als umgerechnet gekennzeichnet werden. ISO 18265:2013 weist darauf hin, dass Umrechnungen die Ergebnisse des ordnungsgemäßen Standardprüfverfahrens nicht ersetzen (International Organization for Standardization, 2013).
Der Bericht sollte außerdem die Identifikation des Probekörpers, die Entnahmestelle, die Orientierung, die Abmessungen, die Oberflächenvorbereitung und die Prüfbedingungen ausweisen. Anzugeben sind ferner der Bediener oder das Labor, das Prüfdatum, die Geräteidentifikation, gegebenenfalls der Kalibrierstatus sowie alle Umgebungs- oder Maschinenbedingungen, die das Ergebnis beeinflussen könnten. Bei Schweißarbeiten sind die Schweißnaht, die Verbindung, der Schweißverfahrensprüfbericht, der Schweißer, der Schweißzusatz, das Prüfverfahren und der Prüfumfang zu identifizieren. AWS D1.1/D1.1M:2025-AMD1 verknüpft Anforderungen an das Schweißen von Baustahl mit der Qualifizierung von Verfahren und Schweißern, der Fertigung, der Prüfung und den Abnahmekriterien für Schweißnähte (American Welding Society, 2025).
Verknüpfung der Ergebnisse mit Schmelze, Los und Probekörper
Rückverfolgbarkeit ist die Kette, die einen angegebenen Wert mit dem Stahl verbindet, aus dem der Probekörper entnommen wurde. Die Kette beginnt üblicherweise beim Hersteller, mit der Guss- oder Schmelzennummer, dem Produktlos, dem Lieferdokument und der Identifikation des Einzelstücks oder Coils. Danach setzt sie sich über den Entnahmenachweis, die Probekörpernummer, die Prüfmaschine, die Rohdaten, den Bericht und die abschließende Entscheidung fort. Fehlt ein Glied, kann das Ergebnis Stahl derselben Güte beschreiben, nicht jedoch den gelieferten Stahl.
ISO 377:2017 behandelt die Identifikation, Lage und Vorbereitung von Proben und Probekörpern für mechanische Prüfungen an Profilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprofilen (International Organization for Standardization, 2017). Die praktische Bedeutung liegt darin, dass Entnahmestelle und Orientierung Bestandteil der Prüfdefinition sind. Ein Querzugprobekörper aus einer Platte ist nicht mit einem Längsprobekörper aus derselben Schmelze austauschbar. Ein durch die Dicke entnommener Probekörper, ein Oberflächenprobekörper, ein Schweißgutprobekörper und ein Probekörper aus der Wärmeeinflusszone beantworten unterschiedliche Fragen.
Im Bericht sollte angegeben werden, ob die Entnahme zufällig erfolgte, durch das Los festgelegt war, von einem Ende vorgenommen wurde oder aus einer bestimmten Produktstelle ausgewählt wurde. Bei Blechen und Bändern sind Walzrichtung sowie, sofern von der Spezifikation verlangt, der Abstand von Kante oder Oberfläche zu dokumentieren. Bei Rohren sind die Rohrnummer, der Zustand als geschweißtes oder nahtloses Rohr sowie die Angabe zu identifizieren, ob der Probekörper aus dem Rohrkörper, der Schweißnaht oder der Wärmeeinflusszone stammt. Bei Kerbschlagprobekörpern sind Kerbausrichtung und -lage festzuhalten. Die Kennzeichnungen der Probekörper müssen mit Fotografien, Bearbeitungsprotokollen und der ursprünglichen Probe oder dem aufbewahrten Werkstoff verknüpft bleiben.
Ein Zertifikat, das eine Schmelze abdeckt, kann mehrere Einzelstücke nur dann unterstützen, wenn die geltende Spezifikation diese Grundlage der Probenahme zulässt und die Losgrenzen dokumentiert sind. Ein Werkszeugnis, das ein einziges Zugeergebnis für eine gesamte Lieferung aufführt, jedoch die Schmelzennummer oder die Definition des Loses nicht angibt, kann nicht nachweisen, dass jedes gelieferte Einzelstück zur geprüften Grundgesamtheit gehört. Auch die Beschaffungsleitlinien der API Specification 5L behandeln Herstellung, Prüfung, Inspektion und Annahmeanforderungen als Punkte, die für Stahlrohre festgelegt werden müssen (American Petroleum Institute, 2013).
Für die zerstörungsfreie Prüfung gilt dieselbe Sorgfalt. Ein Bericht sollte das Prüfverfahren, die Prüfanweisung, die untersuchte Oberfläche oder Schweißnaht, den Prüfumfang, die Geräte, die Kalibrierprüfungen, die Anzeigen, die Bewertungsstufe und die Abnahmeklausel identifizieren. AISC nennt Sichtprüfung, Farbeindringprüfung, Magnetpulverprüfung, Durchstrahlungsprüfung und Ultraschallprüfung als gängige Verfahren und verweist für Prüfverfahren und Abnahmekriterien bei Schweißnähten auf AWS D1.1/D1.1M Abschnitt 8 (American Institute of Steel Construction, 2024). „UT bestanden“ ist kein ausreichender Nachweis.
Prüfung von Abweichungen und ungeklärten Daten
Auditoren sollten fehlende Angaben und Abweichungen als technische Sachverhalte und nicht als rein verwaltungstechnische Einzelheiten behandeln. Bei der Prüfung sind der Bericht, die Bestellung, die Werkstoffspezifikation, die Zeichnung, der Inspektions- und Prüfplan sowie genehmigte Abweichungen miteinander zu vergleichen. Zu bestätigen sind die geforderte Güte, die Produktform, die Abmessungen, die Prüfhäufigkeit, die Probekörperorientierung, die Ausgabe des Verfahrens, die Prüftemperatur, die Annahmegrenzen und die Regeln für Wiederholungsprüfungen.
Eine Abweichung sollte die ursprüngliche Anforderung, den tatsächlichen Zustand, den Grund, die betroffene Schmelze oder das betroffene Los, die technische Bewertung und die genehmigende Stelle nennen. Der Ersatz von ISO 6892-1:2019 durch ein anderes Zugprüfverfahren kann beispielsweise die Dehnungsgeschwindigkeit, die Verwendung eines Extensometers oder die angegebenen Streckgrenzeneigenschaften beeinflussen. Er erfordert eine dokumentierte technische Genehmigung und nicht lediglich den unerklärten Hinweis, dass ein „gleichwertiges Verfahren“ verwendet wurde.
Ungeklärte Daten müssen sichtbar ungeklärt bleiben. Fehlende Angaben zur Probekörperorientierung, unleserliche Schmelzennummern, fehlende Kalibriernachweise, widersprüchliche Abmessungen und Ergebnisse, die nur als Mittelwerte angegeben sind, müssen bis zur Korrektur oder formellen Entscheidung zurückgestellt werden. Ein fehlendes Ergebnis darf nicht in ein angenommenes Bestehen umgewandelt werden. Eine Wiederholungsprüfung darf nicht als ursprüngliches Ergebnis behandelt werden; festzuhalten sind das erste Versagen, die zulässige Grundlage für die Wiederholungsprüfung, die neue Identität des Probekörpers und die abschließend angewendete Regel.
Die Entscheidung sollte angeben, ob der Werkstoff angenommen, zurückgewiesen, nachgearbeitet, herabgestuft, ausgesondert oder mit Ausnahmegenehmigung angenommen wird. Sie sollte die Person oder Organisation benennen, die diese Entscheidung genehmigt, und die unterstützenden Nachweise identifizieren. Diese letzte Verbindung ist wichtig: Prüfdaten zeigen, was im Labor geschehen ist, während die Entscheidung zeigt, wie die verantwortliche Spezifikation oder der Vertrag diese Nachweise behandelt hat.
Häufige Fehler bei der Annahme von Stahlprüfungen
Die Annahme von Stahlprüfungen scheitert am häufigsten an der Verbindung zwischen den Dokumenten und nicht an der Prüfmaschine. Eine korrekt durchgeführte Zugprüfung kann dennoch die falsche Entscheidung stützen, wenn die Probe vom falschen Ort stammt, der Prüfbericht eine erforderliche Eigenschaft nicht angibt oder das Ergebnis mit einem Grenzwert aus einer anderen Produktspezifikation verglichen wird. Die Annahme ist eine Kette: Werkstoffbezeichnung, Produktform, Ausgabe, Probenahmeanweisung, Prüfverfahren, angegebene Eigenschaft und Kriterium müssen übereinstimmen.
Verwendung der falschen Ausgabe oder einer unvollständigen Bezeichnung
Eine Normnummer ohne Ausgabe ist keine vollständige Anweisung. „ASTM A370“ bezeichnet eine Verfahrensfamilie, während ASTM A370-26 die zitierte Ausgabe von 2026 ist. Unterschiede zwischen den Ausgaben können die Terminologie, die Probenabmessungen, die Überprüfung der Prüfmaschine, die Berichterstattung oder in Bezug genommene Verfahren betreffen. Dasselbe Problem tritt auf, wenn ein Prüfbericht „ISO 6892“ angibt, ohne ISO 6892-1:2019 und die anwendbaren Prüfbedingungen zu nennen.
Auch die Einzelheiten der Bezeichnung sind wichtig. „A572“ bezeichnet nicht die erforderliche Güte, den Dickenbereich, die Produktform oder zusätzliche Anforderungen; ASTM A572 Grade 50 ist als Annahmereferenz wesentlich anders als eine andere Güte innerhalb derselben Spezifikation. Ein Rohrprüfbericht, der lediglich „API 5L“ angibt, lässt außerdem die Produktgüte, den Lieferzustand, den Herstellungsweg, die Prüfanforderungen und die Inspektionsbestimmungen offen. Die Beschaffungsleitlinien der API Specification 5L behandeln Anforderungen an Herstellung, Prüfung, Inspektion und Annahme als Punkte, die festgelegt und nicht vorausgesetzt werden dürfen (American Petroleum Institute, 2013).
Die erste Korrektur ist dokumentarischer Art. Die vollständige Bezeichnung ist genau so zu dokumentieren, wie sie herangezogen wurde: Norm, Ausgabe, Güte oder Klasse, Produktform, Dicken- oder Durchmesserbereich, Lieferzustand, zusätzliche Anforderung und Revision der Bestellung. Anschließend ist zu überprüfen, ob der Laborbericht dieselbe Ausgabe oder eine ausdrücklich zulässige Alternative nennt. Ein alter Bericht wird nicht allein dadurch aktuell, dass eine neuere Normnummer auf sein Deckblatt kopiert wird.
Probenahmefehler können sich hinter einem korrekt zitierten Verfahren verbergen. ISO 377:2017 regelt die Identifizierung, Lage und Vorbereitung von Proben und Prüfstücken für Stahlprofile, Stäbe, Walzdraht, Flacherzeugnisse und Hohlprodukte (International Organization for Standardization, 2017). Eine längs entnommene Probe aus der Mitte der Dicke ist nicht automatisch einer quer entnommenen Probe gleichwertig, die nahe einer Oberfläche geschnitten wurde. Ebenso sind eine Probe vom Produktende, ein Schweißprobestück und ein Fertigungsteil nicht austauschbar. Vor dem Vergleich von Werten sollte der Prüfbericht Schmelze, Los, Produktstelle, Orientierung und Probenabmessungen angeben.
Verwechslung eines Prüfverfahrens mit einer Werkstoffspezifikation
Ein Prüfverfahren erklärt, wie eine Eigenschaft gemessen wird. Es legt für sich genommen nicht fest, ob der Werkstoff die Anforderungen erfüllt.
ASTM A370-26 definiert Verfahren für Zug-, Biege-, Härte- und Kerbschlagprüfungen an Stahl, nichtrostendem Stahl und verwandten Legierungsprodukten, überlässt die Annahme jedoch der jeweils anwendbaren Produktspezifikation oder dem Kaufvertrag (ASTM International, 2026). ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur sowie die bestimmbaren mechanischen Eigenschaften fest (International Organization for Standardization, 2019). Keine der beiden Referenzen allein liefert die Mindestanforderung an Streckgrenze, Zugfestigkeit, Bruchdehnung oder Brucheinschnürung für jede Stahlgüte.
Dieselbe Unterscheidung gilt für Kerbschlag- und Härteprüfungen. ISO 148-1:2016 legt die Pendel-Kerbschlagprüfung mit V- und U-Kerb für die Bestimmung der aufgenommenen Schlagarbeit fest (International Organization for Standardization, 2016). Sie entscheidet nicht, ob ein bestimmter Stahl 27 J bei −20 °C, einen Mittelwert aus drei Ergebnissen oder einen anderen Vertragswert erreichen muss. ISO 6506-1:2014 legt das Brinell-Härteprüfverfahren einschließlich ortsfester und tragbarer Prüfmaschinen fest; ein gemessener HBW-Wert wird jedoch erst dann zu einem Annahmeergebnis, wenn die maßgebliche Werkstoffspezifikation einen Härtegrenzwert festlegt oder die Härte als relevante Kontrolle zulässt (International Organization for Standardization, 2014).
Ein wiederkehrender Fehler besteht darin, ein Zugergebnis anzunehmen, ohne die Produktspezifikation zu prüfen. „Streckgrenze: 355 MPa“ ist ein Messwert und keine Aussage über die Erfüllung der Anforderungen. Der Prüfer muss klären, welche Definition der Streckgrenze verwendet wurde, ob die erforderliche Eigenschaft die Streckgrenze oder die Dehngrenze ist, ob der Wert für die angegebene Dicke gilt und ob die Spezifikation Dehnung, Schlagarbeit, Biegeeignung oder zusätzliche Prüfungen verlangt. Ein Ergebnis kann eine Eigenschaft erfüllen und eine andere nicht.
Eine korrigierende Überprüfung sollte daher das Laborverfahren neben die Annahmeklausel stellen. Zu bestätigen sind Probenorientierung und -abmessungen, Messlänge, Temperatur, gegebenenfalls Dehnrate, Eigenschaftsdefinition, Einheiten sowie der genaue Mindest- oder Höchstwert. Wenn Produktspezifikation und Kaufvertrag voneinander abweichen, ist der Konflikt über die dafür benannte technische oder vertragliche Stelle zu klären; es darf nicht einfach derjenige Grenzwert ausgewählt werden, der zur Annahme führt.
Anforderungen an Schweißnähte müssen von Anforderungen an den Grundwerkstoff getrennt bleiben. AWS D1.1/D1.1M:2025-AMD1 behandelt das Schweißen von Baustahl, einschließlich der Qualifizierung von Schweißverfahren und Schweißern, der Fertigung, der Inspektionsverfahren und der Annahmekriterien für Schweißnähte (American Welding Society, 2025). Ein Grenzwert für Schweißnahtunregelmäßigkeiten darf nicht auf ein ungeschweißtes Blech angewendet werden, und eine Zuganforderung an den Grundwerkstoff kann keine erforderliche Qualifizierung des Schweißverfahrens oder Schweißnahtprüfung ersetzen. Werkstoffe, Stellen und Versagensarten sind unterschiedlich.
Ersetzung einer direkten Prüfung durch eine nicht qualifizierte Umrechnung
Die Härteumrechnung ist für kontrollierte Vergleiche nützlich, stellt jedoch keine direkte Zugmessung dar. ISO 18265:2013 enthält Umrechnungen zwischen Härteskalen sowie Schätzungen der Zugfestigkeit für bestimmte metallische Werkstoffe, darunter unlegierte und niedriglegierte Stähle, Gussstähle und Werkzeugstähle. Die Norm weist außerdem darauf hin, dass umgerechnete Werte die Ergebnisse des geeigneten normgerechten Prüfverfahrens nicht ersetzen (International Organization for Standardization, 2013).
Dieser Hinweis sollte für Annahmeentscheidungen maßgeblich sein. Ein in eine geschätzte Zugfestigkeit umgerechneter Brinell-Wert kann durch die Legierungszusammensetzung, das Gefüge, die Wärmebehandlung, die Querschnittsgröße, den Oberflächenzustand und die Härteskala selbst beeinflusst werden. Eine Umrechnungstabelle kann weder Dehnung, Streckgrenzenverhalten, Kerbzähigkeit noch Schweißnahtverhalten bestimmen. Sie kann auch das Fehlen einer Zugprobe nicht beheben.
Abfolge der Konformitätsprüfung
- 1 Werkstoffbezeichnung, Güte, Produktform, Schmelze oder Los, Dicke und Ausgabe der Norm mit der Beschaffungsanforderung abgleichen.
- 2 Lage, Ausrichtung, Abmessungen, Vorbereitung und Rückverfolgbarkeit der Probe bestätigen.
- 3 Prüfverfahren von der Akzeptanzklausel trennen.
- 4 Jede geforderte Eigenschaft sowie den korrekten von Dicke oder Temperatur abhängigen Grenzwert prüfen.
- 5 Berechtigung zur Wiederholungsprüfung überprüfen und das ursprüngliche Ergebnis bewahren.
- 6 Schweißkriterien nur auf die identifizierte Schweißnaht, die Wärmeeinflusszone oder den Qualifizierungsnachweis anwenden.
- 7 Die endgültige Entscheidung und ihre technische Grundlage aufzeichnen.
Die abschließende Prüfliste ist einfach, muss jedoch in der richtigen Reihenfolge angewendet werden:
1. Die Werkstoffbezeichnung, Güte, Produktform, Schmelze oder Los, Dicke und Normausgabe sind mit der Beschaffungsanforderung abzugleichen. 2. Probenentnahmestelle, Orientierung, Abmessungen, Vorbereitung und Rückverfolgbarkeit sind gemäß der anwendbaren Probenahmenorm zu bestätigen. 3. Das Prüfverfahren ist von der Annahmeklausel zu trennen; ASTM A370-26, ISO 6892-1:2019, ISO 148-1:2016 oder ISO 6506-1:2014 dürfen niemals für sich genommen als Werkstoffspezifikationen behandelt werden. 4. Jede erforderliche Eigenschaft ist zu prüfen, nicht nur die Zugfestigkeit, und mit dem korrekten dicken- oder temperaturabhängigen Grenzwert zu vergleichen. 5. Proben von unterschiedlichen Stellen dürfen nicht so miteinander verglichen werden, als wären sie gleichwertig. 6. Eine Härteumrechnung ist als Schätzung zu behandeln, sofern die maßgebliche Spezifikation sie nicht ausdrücklich zulässt; wo eine direkte Prüfung vorgeschrieben ist, bleibt diese erforderlich. 7. Schweißkriterien sind nur auf die Schweißnaht, die Wärmeeinflusszone oder den Qualifizierungsnachweis anzuwenden, die im maßgeblichen Schweißregelwerk bezeichnet sind. 8. Es darf nicht vorausgesetzt werden, dass eine Sichtprüfung, Eindringprüfung, Magnetpulverprüfung, Durchstrahlungsprüfung oder Ultraschallprüfung die mechanischen Volumeneigenschaften nachweist. AISC bezeichnet diese als zerstörungsfreie Prüfverfahren und verweist für Schweißnahtprüfverfahren und Annahmekriterien auf AWS D1.1/D1.1M, Abschnitt 8 (American Institute of Steel Construction, 2024). Die zerstörungsfreie Prüfung kann festgelegte Unregelmäßigkeiten aufzeigen; sie weist jedoch nicht die Zugfestigkeit, Streckgrenze oder Charpy-Schlagarbeit im gesamten Stahl nach.
Ein technisch korrektes numerisches Ergebnis stellt keine Konformität fest, sofern seine Werkstoffidentität, sein Prüfkörper, sein Verfahren und sein Akzeptanzkriterium nicht miteinander verknüpft bleiben. Strong evidence
Eine Annahme ist nur dann belastbar, wenn jedes Ergebnis dem richtigen Werkstoff, Prüfstück, Verfahren und Kriterium zugeordnet ist. Alles andere ist eine Zahl ohne gültige Entscheidungsgrundlage.
Eine praktische Entscheidungsabfolge für die Stahlkonformität
Die Konformität von Stahl ist nicht dadurch nachgewiesen, dass einem Werkstoffzeugnis ein Prüfbericht beigefügt wird und darin ein Wert oberhalb eines Mindestwertes steht. Das Ergebnis ist nur dann aussagekräftig, wenn vier Dinge übereinstimmen: der identifizierte Stahl, die Produktform, der Probekörper und das Prüfverfahren sowie die für den Auftrag maßgebliche Annahmeklausel. Ein Zugergebnis für ein Blech kann die Konformität eines Rohrs nicht automatisch nachweisen, und eine Härteumrechnung kann die in der Spezifikation vorgeschriebene Zugprüfung nicht ersetzen.
Die praktische Abfolge beginnt mit der Werkstoffidentität und endet mit einer dokumentierten Konformitätsentscheidung.
Das maßgebliche Dokument identifizieren
Zunächst sind die Güte und die Produktform genau so zu identifizieren, wie sie geliefert wurden. Die Bezeichnung, die Schmelzen- oder Gießnummer, die Abmessungen, der Lieferzustand und – sofern im maßgeblichen Dokument gefordert – der Herstellungsweg sind zu dokumentieren. „Austenitischer nichtrostender Stahl“ ist keine ausreichende Identifizierung; aus dem Datensatz sollte eine Bezeichnung wie Blech ASTM A240 Typ 304, Rohr ASTM A106 Güte B oder Baustahlblech ASTM A572 Güte 50 hervorgehen. Für dieselbe nominale Güte können unterschiedliche Anforderungen gelten, wenn sie als Blech, Stab, Rohr, Schmiedestück oder geschweißtes Rohr geliefert wird.
Anschließend ist die Rangfolge der maßgeblichen Dokumente festzulegen. Die Produktspezifikation legt normalerweise die Anforderungen an die chemische Zusammensetzung, die mechanischen Eigenschaften, die Abmessungen und die Prüfung fest; der Bestellauftrag, die Projektspezifikation, die Zeichnung, das maßgebliche Bauregelwerk oder eine genehmigte Abweichung können jedoch zusätzliche Bedingungen enthalten. API Specification 5L behandelt beispielsweise Stahlrohre für Rohrleitungstransportsysteme und erwartet, dass die Beschaffungsdokumente die anzuwendenden Anforderungen an Herstellung, Prüfung, Inspektion und Annahme festlegen (American Petroleum Institute, 2013). Für geschweißte Stahlkonstruktionen regelt AWS D1.1/D1.1M:2025-AMD1 Schweißverfahrens- und Schweißerqualifikation, Fertigung, Prüfverfahren sowie Annahmekriterien für Schweißnähte (American Welding Society, 2025).
ASTM A370-26 darf nicht allein deshalb als Annahmespezifikation behandelt werden, weil diese Norm in einem Prüfbericht aufgeführt ist. ASTM A370-26 legt Verfahren für Zug-, Biege-, Härte- und Kerbschlagprüfungen an Stahl, nichtrostendem Stahl und verwandten Legierungsprodukten fest. Die Annahme bleibt der zutreffenden Produktspezifikation oder dem Kaufvertrag überlassen (ASTM International, 2026). Somit bezeichnet „geprüft nach ASTM A370“ einen Verfahrensrahmen; allein daraus lässt sich nicht ableiten, dass ein Blech, ein Stab oder ein Rohr konform ist.
Im maßgeblichen Dokument müssen außerdem die geforderten Eigenschaften festgelegt sein. Eine Spezifikation kann Streckgrenze, Zugfestigkeit, Dehnung, Brucheinschnürung, Biegeverhalten, absorbierte Charpy-Energie, Härte oder eine Kombination dieser Eigenschaften verlangen. Ein Ergebnis, das im maßgeblichen Dokument nicht gefordert wird, kann zwar nützliche Informationen liefern, aber ein fehlendes vorgeschriebenes Ergebnis nicht ersetzen.
Probenahme und Einhaltung des Prüfverfahrens überprüfen
Sobald die Anforderung bekannt ist, ist zu prüfen, wie die Probe entnommen wurde. ISO 377:2017 legt die Identifizierung, die Entnahmestelle und die Vorbereitung von Proben und Probestücken für die mechanische Prüfung von Profilen, Stäben, Walzdraht, Flacherzeugnissen und Hohlprofilen aus Stahl fest (International Organization for Standardization, 2017). Dies ist relevant, weil die Orientierung, der Abstand von einer Oberfläche, die Produktdicke, die Lage einer Schweißnaht und die Identifizierung der Schmelze die angegebene Eigenschaft beeinflussen können. Eine korrekt durchgeführte Prüfung am falschen Stück bleibt dennoch ein falscher Nachweis.
Der Prüfbericht sollte jedes Probestück mit der Schmelze, dem Los, dem Blech, dem Rohr oder der Schweißnaht verknüpfen, für die es steht. Die Häufigkeit und die Entnahmestelle der Proben sind anhand der Produktspezifikation zu bestätigen, anstatt davon auszugehen, dass ein Probestück jedes Teil einer Lieferung repräsentiert. Bei geschweißten Konstruktionen ist festzustellen, ob die Prüfung das Grundmetall, das Schweißgut oder die Wärmeeinflusszone betrifft. Die zerstörungsfreie Prüfung ist davon getrennt zu betrachten: Sichtprüfung, Farbeindringprüfung, Magnetpulverprüfung, Durchstrahlungsprüfung und Ultraschallprüfung dienen dazu, Unregelmäßigkeiten festzustellen oder zu bewerten, während Zug- und Kerbschlagprüfungen das mechanische Verhalten messen. Ein Ergebnis der Sichtprüfung kann ein gefordertes Zugergebnis nicht ersetzen.
Anschließend sind das tatsächlich angewandte Prüfverfahren und dessen Ausgabe zu überprüfen. ISO 6892-1:2019 legt die Zugprüfung metallischer Werkstoffe bei Raumtemperatur sowie die dabei bestimmbaren mechanischen Eigenschaften fest (International Organization for Standardization, 2019). Der Prüfbericht sollte den Probestücktyp, die Abmessungen oder Messlänge, die Orientierung, die Temperatur sowie die relevanten Bedingungen der Prüfmaschine oder der Prüfregelung ausweisen. Diese Einzelheiten beeinflussen, ob Dehnung, Streckgrenze und Zugfestigkeit mit den Grenzwerten der Produktspezifikation vergleichbar sind.
Für die Kerbschlagprüfung legt ISO 148-1:2016 die Pendelschlagprüfung mit Charpy-V-Kerbe und Charpy-U-Kerbe zur Bestimmung der aufgenommenen Schlagenergie fest (International Organization for Standardization, 2016). Kerbentyp, Probestückabmessungen, Prüftemperatur und Einzelwerte sind zu überprüfen. Ein bei Raumtemperatur ermittelter Charpy-Wert kann nicht mit einer Anforderung verglichen werden, die bei −20 °C gilt.
Für die Härteprüfung ist dieselbe Sorgfalt erforderlich. ISO 6506-1:2014 legt das Brinell-Verfahren für metallische Werkstoffe fest, einschließlich ortsfester und tragbarer Maschinen (International Organization for Standardization, 2014). Zu überprüfen sind Eindringkörpertyp, Prüfkraft, Einwirkdauer, Oberflächenzustand und Prüfstelle. ISO 18265:2013 enthält Härteumwertungen und Schätzungen der Zugfestigkeit für bestimmte metallische Werkstoffe, weist jedoch darauf hin, dass umgerechnete Werte Ergebnisse des geeigneten genormten Prüfverfahrens nicht ersetzen (International Organization for Standardization, 2013). Ein umgerechneter Brinell-Wert kann daher eine Anforderung an die Zugfestigkeit nicht erfüllen, sofern das maßgebliche Dokument diesen Weg nicht ausdrücklich zulässt.
Ergebnisse mit der richtigen Annahmeklausel vergleichen
Jedes geforderte Einzelergebnis ist mit der genauen Annahmeklausel zu vergleichen, nicht mit einer allgemeinen Tabelle, die an anderer Stelle gefunden wurde. Die Klausel kann Mindestwerte für Streckgrenze und Zugfestigkeit, eine an eine bestimmte Messlänge gebundene Mindestdehnung, eine maximale Härte, eine minimale durchschnittliche Schlagenergie, einen minimalen Einzelwert der Schlagenergie oder zulässige Grenzwerte für Abmessungen und Unregelmäßigkeiten festlegen. Einheiten und Temperatur sind Bestandteil des Vergleichs. Das gilt auch für Rundungsregeln.
Vor der Annahme eines Mittelwerts sind die tatsächlichen Einzelwerte zu prüfen. Wenn eine Charpy-Anforderung sowohl einen Mittelwert als auch einen Mindestwert für den Einzelwert festlegt, können drei Werte den Mittelwert erreichen, während einer den Einzelgrenzwert unterschreitet. Wird die Dehnung mit einer anderen Messlänge angegeben als in der Spezifikation gefordert, ist der Zahlenwert nicht unmittelbar vergleichbar. Dieselbe Vorsicht ist bei der Streckgrenze geboten, wenn im Prüfbericht nicht angegeben ist, ob das Ergebnis auf einer ausgeprägten Streckgrenze oder auf einem festgelegten Dehngrenzenverfahren beruht.
Eine Wiederholungsprüfung ist kein automatisches Mittel zur Behebung jedes nichtkonformen Wertes. Die maßgebliche Produktspezifikation kann zusätzliche Probestücke zulassen, wenn eine Prüfung ungültig ist, ein Probestück außerhalb der zulässigen Stelle bricht oder eine festgelegte Regel für die Wiederholungsprüfung gilt. Sie kann Prüfungen aus derselben Schmelze oder demselben Los verlangen und festlegen, wie Ersatzwerte zu bewerten sind. Ein Labor kann das erste Ergebnis nicht einfach dadurch aus der Welt schaffen, dass es ein günstigeres zweites Ergebnis erzeugt. Das ursprüngliche Ergebnis, der Grund für die Wiederholungsprüfung, die Genehmigung, die Ersatzprobestücke und die letztlich angewandte Regel müssen im Datensatz verbleiben.
Bei Schweißnähten sind Anzeigen mit der zutreffenden Annahmetabelle und dem Prüfverfahren zu vergleichen. AISC nennt gängige Verfahren der zerstörungsfreien Prüfung und verweist für Prüfverfahren und Annahmekriterien bei Schweißnähten auf AWS D1.1/D1.1M Abschnitt 8 (American Institute of Steel Construction, 2024). Die maßgebliche Klausel kann zwischen rissähnlichen Anzeigen, Bindefehlern, Porosität, Unterschnitt sowie Grenzwerten für Größe oder Lage unterscheiden. „Ultraschallgeprüft“ ist noch keine Konformitätsentscheidung, solange die Anzeige nicht anhand der festgelegten Annahmekriterien bewertet wurde.
Der disziplinierte Arbeitsablauf lautet daher: Güte und Produktform identifizieren; die maßgebliche Spezifikation, das maßgebliche Regelwerk oder den maßgeblichen Vertrag festlegen; die Probenahme nach ISO 377:2017 oder dem festgelegten Verfahren bestätigen; das erforderliche ASTM- oder ISO-Verfahren auswählen; Identität, Orientierung und Abmessungen des Probestücks sowie die Prüfbedingungen überprüfen; Einzelwerte und unterstützende Dokumentation prüfen; und die Konformität, die Berechtigung zu einer Wiederholungsprüfung oder die Nichtkonformität nach den maßgeblichen Regeln feststellen. Diese Abfolge verhindert, dass ein gültiger Zahlenwert als ungültiger Nachweis verwendet wird.
Quellen
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html