




鋼材試験方法が実際に立証すること
鋼材試験は、単一の合否判定で完結するものではない。それは、材料を特定し、試料を選定して追跡可能にし、試験片を作製し、定められた測定手順を適用し、結果を報告し、適用される要求事項と照合して解釈し、処置を決定するという、一連の連鎖である。試験片が誤った位置から採取された場合、試験温度が不適切であった場合、または合格限界が別の製品仕様に属するものであった場合、引張試験値には単独での意味はない。
この区別が重要なのは、同じ鋼種でも、異なる製品形状、厚さ範囲、熱処理状態、および使用区分で供給される可能性があるためである。鋼板、棒鋼、管、鍛造品、溶接組立品では、試料採取位置、試験片形状、試験頻度、合格限界がそれぞれ異なる場合がある。したがって、「その鋼材は引張試験に合格した」という表現は不十分である。意味のある記述では、製品仕様、ヒートまたはロット、試験片、方法、測定された特性、および適用される限界値を特定する。
試験方法と合格基準
試験方法は、測定をどのように実施するかを定めるものである。測定結果が許容可能かどうかを、自動的に定めるものではない。
ASTM A370-26は、引張試験、曲げ試験、硬さ試験、および衝撃試験を対象とするが、受入れは適用される製品仕様書または購入契約によって決定される。 Strong evidence
[1] ASTM A370-26. ASTM International. ASTM standard, 2026.ASTM A370-26は、この区分を示す一例である。同規格は、鋼、ステンレス鋼、および関連合金製品の引張試験、曲げ試験、硬さ試験、衝撃試験の手順を対象としている。試験片の準備、試験の実施、計算、報告などを扱う。また、合否は試験方法だけでなく、適用される製品仕様または購入契約によって決定されることも明確にしている(ASTM International, 2026)。
混同してはならない3つの用語
- 方法
- 特性をどのように測定し、計算するか。
- 判定基準
- 最小値、最大値、範囲、または分類上の要件。
- 処置
- 受入れ、再試験、修理、追加評価、格下げ、または拒否を決定すること。
この違いは、次のように簡潔に示すことができる。
- 方法: 降伏強さはどのように測定し、その結果はどのように計算するのか。
- 基準: 要求される最小降伏強さ、最大硬さ、曲げ性能、または衝撃エネルギーはどの程度か。
- 処置: 試験した製品は適合するのか、許可された規則に従って再試験を行う必要があるのか、修理または追加評価を実施するのか、それとも不合格として拒否するのか。
| 報告された結果 | 可能性のある要件 | 意味 |
|---|---|---|
| 降伏強さ 355 MPa | 最小値 345 MPa | その鋼種および厚さ条件に適合する可能性がある |
| 降伏強さ 355 MPa | 異なる製品要件または熱処理要件 | 異なる処置が必要になる可能性がある |
| 降伏強さ 355 MPa | 特定された製品仕様がない | 合否判定の根拠にできない |
試験所が引張試験を正しく実施し、降伏強さ355 MPaと報告することは可能である。しかし、この数値だけで自動的に不合格または合格となるわけではない。ある仕様では、特定の鋼種および厚さについて345 MPa以上を要求する一方、別の製品、熱処理、または契約条件では異なる値を要求することがある。同じ数値結果でも、異なる処置につながる可能性がある。
試験方法は、結果を変え得る詳細事項も管理する。ISO 6892-1:2019は、室温における金属材料の引張試験を規定し、応力—ひずみ応答から導かれる特性を含め、決定可能な機械的性質を定義している(International Organization for Standardization, 2019)。しかし同規格だけで、測定された降伏強さを有するすべての鋼材が、構造物または圧力境界に適していると宣言するものではない。
同じ原則は、衝撃試験および硬さ試験にも適用される。ISO 148-1:2016は、吸収衝撃エネルギーを決定するためのシャルピーVノッチおよびUノッチ振り子衝撃試験を規定している(International Organization for Standardization, 2016)。試験方法は、ノッチ形状、試験配置、報告するエネルギーを定める。一方、適用される仕様は、要求エネルギー、試験温度、方向、試験片数、ならびに個々の結果および平均結果の扱いを定める。ISO 6506-1:2014は、固定式および携帯式の試験機を含む、金属材料のブリネル硬さ試験を規定している(International Organization for Standardization, 2014)。硬さ数値は測定値であって、普遍的な合格証明書ではない。
材料特性と製品適合性
材料特性 降伏強さ、硬さ、伸び、または吸収衝撃エネルギーなど、指定された試験条件下で定義された試験片が示す測定応答。
材料特性は、規定された条件下で試験片が示した挙動を表す。製品適合性は、供給された状態で特定された製品が、適用されるすべての要求事項を満たしているかどうかを問うものである。
機械的性質を超える要件
- 化学成分 合金分析値は、適用される鋼種に適合しなければならない。
- 寸法 供給される製品は、寸法要件を満たさなければならない。
- 表面状態 表面欠陥、被覆、および前処理が管理対象となる場合がある。
- 内部健全性 不連続部について、非破壊検査が要求される場合がある。
- トレーサビリティ 製品および試験片は、ヒートまたはロットと結び付いた状態を維持しなければならない。
- 熱処理 納入状態は、指定された状態に適合しなければならない。
これらの問いは重なり合うが、置き換え可能なものではない。引張試験によって、試験した試験片の降伏強さ、引張強さ、伸び、絞りを立証することができる。しかし、それだけで化学成分、寸法、表面状態、内部健全性、溶接品質、トレーサビリティ、または要求された熱処理への適合を立証することはできない。製品適合性は、これらすべてに依存する場合がある。[2] ISO 377:2017. International Organization for Standardization. ISO standard, 2017.
サンプリングは証拠の一部である。ISO 377:2017は、形鋼、棒鋼、ロッド、平鋼製品、管状製品の機械試験に用いる試料および試験片の識別、位置、準備を規定している(International Organization for Standardization, 2017)。要求された位置から採取し、正しく機械加工した試験片から得られた結果は、入手しやすい端部から任意に切り出した断片から得られた結果とは異なる意味を持つ。試料を、要求事項が対象とするヒート、ロット、製品、方向、または厚さと結び付けられない場合、この連鎖は断たれる。[3] ISO 18265:2013. International Organization for Standardization. ISO standard, 2013.
報告された特性にも、慎重な解釈が必要である。硬さ換算は、過大な主張が生じやすい分野である。ISO 18265:2013は、非合金鋼および低合金鋼、鋳鋼、工具鋼、その他の金属材料について、硬さ尺度および引張強さ推定値の換算表を示している。同規格は、換算値が適切な標準試験方法による結果に代わるものではないと警告している(International Organization for Standardization, 2013)。ブリネル硬さの結果を換算して得た推定引張強さは、ISO 6892-1:2019または製品仕様が要求する方法に従って実施した引張試験と同じ証拠ではない。[4] Nondestructive examination methods. American Institute of Steel Construction. AISC Engineering FAQs, 2024.[5] AWS D1.1/D1.1M:2025-AMD1. American Welding Society. AWS structural welding code, 2025.
適合性の対象は、母材鋼ではなく、溶接部または部品である場合もある。AWS D1.1/D1.1M:2025-AMD1は、溶接施工要領および溶接士の資格認証、製作、検査方法、溶接部の合格基準を含む、構造用鋼の溶接要求事項を定めている(American Welding Society, 2025)。AISCは、目視試験、浸透探傷試験、磁粉探傷試験、放射線透過試験、超音波探傷試験を一般的な非破壊検査方法として挙げ、AWS D1.1/D1.1Mの第8条を溶接検査方法および合格基準の出典として示している(American Institute of Steel Construction, 2024)。指示模様が見つかったことは、直ちに不合格となる不連続部が見つかったことを意味しない。その重要性は、適用される検査方法および合格規則によって決まる。
適用される製品仕様が支配する理由
| 文書の機能 | 記事中の例 | 典型的な責任範囲 |
|---|---|---|
| サンプリング | ISO 377:2017 | 試料および試験片の識別、位置、および作製 |
| 機械試験 | ASTM A370-26;ISO 6892-1:2019 | 試験手順および報告特性 |
| 衝撃試験 | ISO 148-1:2016 | シャルピーVノッチまたはUノッチの吸収エネルギー |
| 硬さ試験 | ISO 6506-1:2014 | ブリネル試験方法 |
| 溶接受入れ | AWS D1.1/D1.1M:2025-AMD1 | 認定、検査、および溶接受入れ基準 |
| 製品の購入 | API仕様書5L | パイプの製造、試験、検査、および受入れ要件 |
製品仕様は、不足している文脈を提供する。それは、鋼種または呼称、製品形状、寸法、納入状態、要求試験、サンプリング頻度、試験片の方向、試験温度、報告規則、および合格限界を特定する。購入契約によって追加要求事項が定められる場合もあるが、購入契約は無関係な文書として扱うのではなく、参照されている規格と併せて読まなければならない。[6] API Specification 5L purchasing guidance. American Petroleum Institute. API purchasing guidance, 2013.
API Specification 5Lは、パイプライン輸送システムに使用される鋼管について、明確な例を示している。その購入指針は、製造、試験、検査、合格要求事項を明確に規定する必要性を扱っている(American Petroleum Institute, 2013)。重要な問いは、単に管の試料が試験されたかどうかではない。指定された製造単位から得られ、識別されたその鋼管が、注文された製品呼称および検査計画に付随する要求事項を満たしたかどうかである。
この階層構造により、試験報告書、ハンドブック、または別の鋼材規格に記載されている、よく知られた限界値を選ぶという、よくある誤りを防ぐことができる。ASTM A370-26が手順を定める一方、鋼板、棒鋼、管、鋼管などの製品規格が数値上の要求事項を定める場合がある。AWS D1.1/D1.1Mが溶接継手を管理する一方、母材の仕様は母材そのものを管理する。そのうえで、契約によって追加試験またはより厳しい限界値が課されることもある。
したがって、有効な合否判定では、識別、サンプリング、方法、結果、基準の間のつながりを維持しなければならない。どれか一つのつながりが切れても、その数値自体は技術的に正確であり得るが、適合性の主張は裏付けを欠く。試験が立証するのは測定された事実であり、供給された鋼材にとってそれらの事実が何を意味するかを決定するのは、適用される製品仕様である。

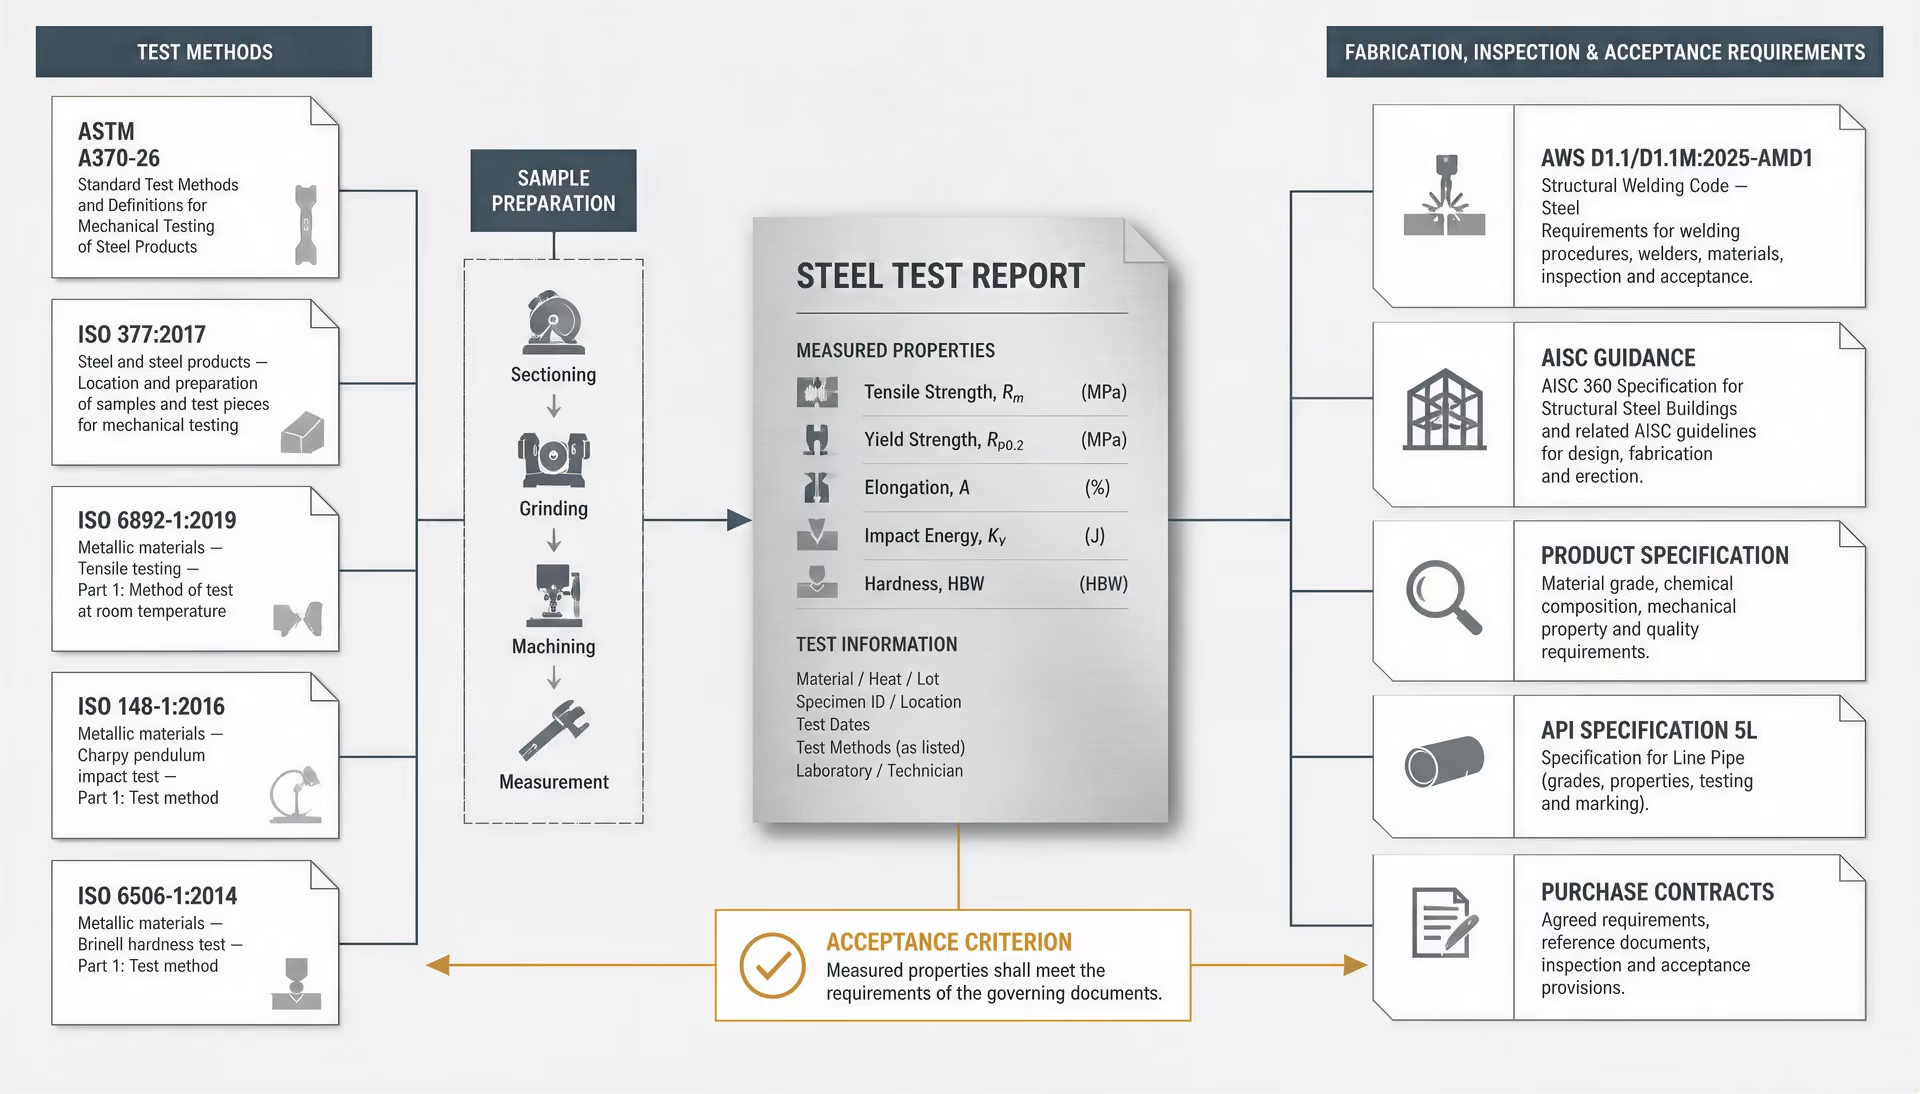
規格体系:ASTM、ISO、AWS、AISC、および API
鋼材の試験結果には、それ自体で独立した合否の意味があるわけではない。その意義は、供給される製品、試験片の採取位置および方向、試験手順、報告される特性、ならびに限界値を定める文書から成る一連の参照関係に依存する。ASTM A370-26は引張試験または衝撃試験の実施方法を規定する場合がある一方、測定値が許容されるかどうかは、ASTM製品規格、API文書、プロジェクト仕様書、または購入契約によって決まる。ISO規格も同じ参照関係の一部となり得るが、ASTMの要求事項を自動的に置き換えるものではない。
この区別が重要なのは、規格制定機関がそれぞれの文書に異なる役割を与えているためである。ASTMおよびISOは、主として試験方法と試験片の準備を定める。AWS D1.1/D1.1M:2025-AMD1は、資格認証、製作、検査、および溶接部の受入れを含む、構造用鋼の溶接を規定する。AISCは、材料規格を普遍的に置き換えるものではなく、設計および検査に関する指針を提供する。API Specification 5Lは、パイプライン輸送システム向けの鋼管製造、試験、検査、文書化、および購入要件を相互に関連付けている。
測定を定める規格
ASTM A370-26は、鋼、ステンレス鋼、および関連合金製品を対象とする一般的な機械試験規格である。引張、曲げ、硬さ、および衝撃試験を対象とし、結果に影響を及ぼす手順の詳細も含んでいる。これらの詳細には、試験片の寸法、試験装置、準備、試験の実施方法、および特性の報告方法などが含まれる。ASTM A370-26は、それ自体ですべての鋼の溶鋼または製品を合格と判定するものではない。ASTM Internationalは、合否は適用される製品規格または購入契約によって決まるとしている。
ISOは、ASTM A370-26が一つの一般的な試験体系の中で扱っている複数の機能を分けて規定している。ISO 377:2017は、形鋼、棒鋼、ロッド、平鋼製品、および管状製品の機械試験に用いる試料および試験片の識別、採取位置、ならびに準備を規定する。どこから試験片を採取し、どのように準備するかを扱うものである。これは、試験機がどのように力を加えるかという問題とは異なる。
ISO 6892-1:2019は、室温における金属材料の引張試験を規定し、決定し得る機械的性質を示している。報告には、降伏強さ、引張強さ、伸び、または断面収縮率が含まれる場合があるが、報告される特性は、指定された試験手順および測定条件と結び付いていなければならない。方向を誤った試験片、不適切な標点距離、または異なるひずみ速度手順によって得られた値は、単位が同じであるというだけで同等になるわけではない。
衝撃試験には独自の方法がある。ISO 148-1:2016は、金属材料の吸収衝撃エネルギーを決定するため、シャルピーVノッチおよびUノッチ試験片を用いる振り子式衝撃試験を規定している。ノッチ形状、試験片の方向、試験温度、および試験片の数は、報告結果に影響を及ぼし得る。指定温度におけるシャルピーVノッチ衝撃エネルギーを要求する契約は、詳細が特定されていない衝撃試験結果を引用するだけでは満たせない。
硬さについても、定義された方法が必要である。ISO 6506-1:2014は、金属材料のブリネル硬さ試験を規定し、固定式および携帯式の試験機に適用される。圧子、試験力、表面状態、圧痕間の間隔、および圧痕の測定は、すべて試験方法の一部を構成する。硬さの尺度と方法を伴わない硬さ数値は不完全であり、「硬さ220」という表示だけでは、その結果がブリネル硬さ、ロックウェル硬さ、または換算値のいずれであるかを特定できない。
ISO 18265:2013は、非合金鋼および低合金鋼、鋳鋼、工具鋼、その他の金属材料について、硬さ尺度および引張強さ推定値の換算表を提供する。これらの換算は、結果の比較や限定的な工学的評価を補助するが、換算値は適切な標準試験方法によって得られた結果に代わるものではないと規格は警告している。したがって、製品規格が引張強さを要求している場合、ブリネル硬さを推定引張強さに換算した値は、引張試験の代替にはならない。
製作および溶接部の受入れを定める規程
材料試験と溶接検査は、異なる問題に答える。引張試験は、材料または溶接施工要領認証試験片の機械的挙動を評価する。非破壊検査は、試験片を切り出すことなく、完成した溶接部または部材に存在する不連続部を探す。いずれの結果も、適用される受入れ要求事項なしには正しく解釈できない。
AWS D1.1/D1.1M:2025-AMD1は、構造用鋼の溶接に関する要求事項を定める。溶接施工要領の認証、溶接士および溶接オペレーターの資格認証、製作管理、検査方法、ならびに溶接部の受入れ基準を扱う。その基準は、規程内で定められた溶接部の区分および条件に適用されるものであり、すべての鋼製継手、圧力境界、またはパイプライン周方向溶接部に対する普遍的な限界値ではない。
AISCの指針は、目視検査、浸透探傷検査、磁粉探傷検査、放射線透過検査、および超音波探傷検査を、一般的な非破壊検査方法として挙げている。また、溶接検査の方法および受入れ基準の情報源として、AWS D1.1/D1.1M第8条を示している。方法は、疑われる不連続部および継手形状に適合させなければならない。目視検査では、表面形状、目視可能な割れ、アンダーカット、または寸法上の問題を確認できるが、内部の平面状欠陥が存在しないことを立証することはできない。プロジェクト文書が体積検査を要求している場合は、超音波探傷検査または放射線透過検査が必要になることがある。
AISC文書は、定められた適用範囲内で構造設計、製作、および検査を指針として示すものであり、すべての鋼製品をAISC材料にするものではない。W形鋼、溶接接合部、およびパイプライン用鋼管には、それぞれ異なる材料規格、設計規則、および検査条項が適用される場合がある。検査員は、どの文書が対象部材を規定しているのか、またどの条項が限界値を定めているのかを特定しなければならない。
製品規格および購入要件
製品規格は、供給される品目が満たさなければならない特性および条件を定める。化学成分、寸法、熱処理、引張特性、衝撃エネルギー、硬さ、表面状態、追加試験、再試験、表示、および認証を規定する場合がある。試験方法はASTM A370-26またはISO文書に基づくことがある一方、製品規格は、必要な最小降伏強さ、引張強さ、伸び、または衝撃エネルギーを定める。このため、「ISO 6892-1:2019に従って試験した」と記載された試験所証明書は、製品の呼びおよび受入れ限界値を特定していなければ不完全である。
API Specification 5Lは、パイプライン輸送システム用の鋼管を対象とする。その購入に関する指針は、調達文書に、適用される製造方法、試験、検査、および受入れ要求事項を明記すべきであることを強調している。購入者は、管の製品規格、グレードまたは強度水準、納入状態、寸法、管種、非破壊検査要求事項、水圧試験、衝撃試験要求事項、追加試験、および文書類を明記する必要がある場合がある。これらの選択事項がなければ、「API 5L鋼管」という表現だけでは、契約上の義務全体を伝えられない可能性がある。
文書を組み合わせる場合にも、同じ原則が適用される。ISO 377:2017は試験片の採取位置を、ISO 6892-1:2019は引張試験手順を、製品規格は要求される強度および伸びを規定することがある。AWS D1.1/D1.1M:2025-AMD1は構造用溶接部を規定し、AISCのプロジェクト規定は検査が必要となる条件を定める場合がある。API Specification 5Lは、鋼管に固有の製造および検査規定を追加することがある。これらの文書は相互に連携して適用できるが、互換可能なものではない。試験片準備規格を試験方法規格で置き換えたり、溶接部受入れ規程を材料試験報告書で置き換えたりすると、測定と合否判定とのつながりが失われる。

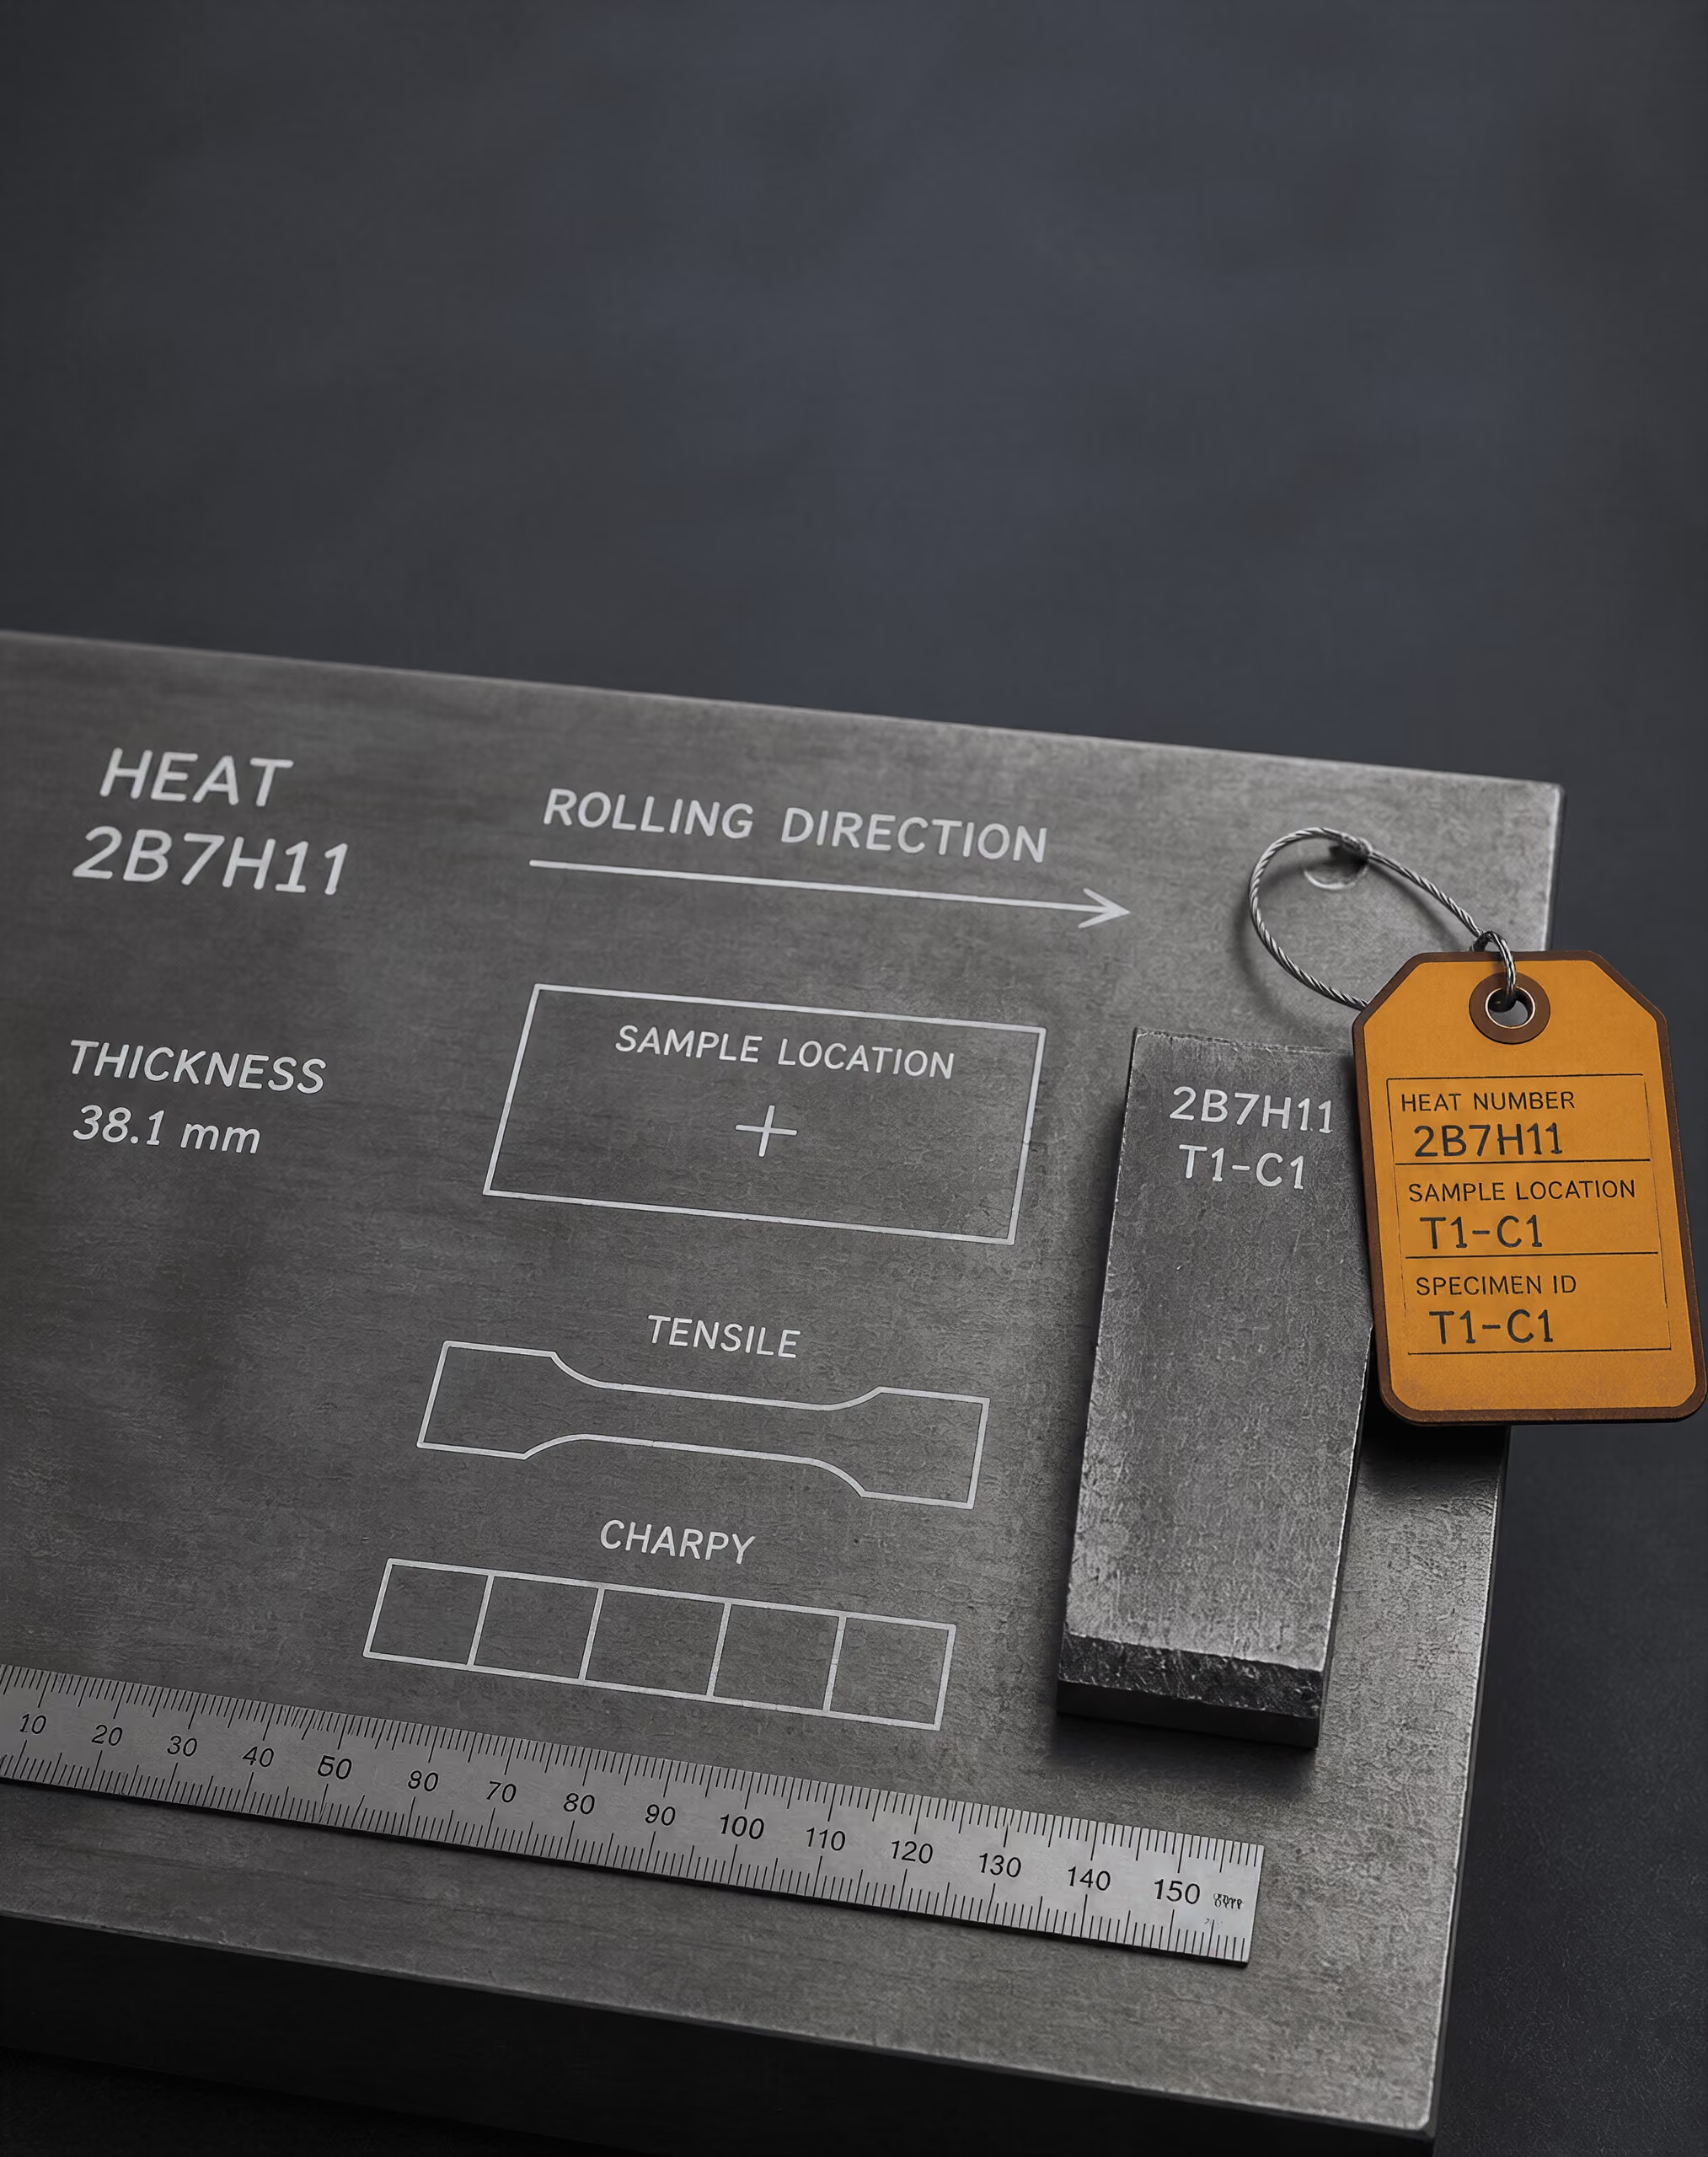
サンプリング、トレーサビリティ、および試験片の準備
溶鋼、ロット、製品形状、および試験片の識別
機械試験の結果は、単なる鋼種名ではなく、特定された鋼材の一部に帰属する。「S355」または「ASTM A36」は規格上の区分を示すが、溶鋼、製品厚さ、圧延履歴、納入状態、または試験片が採取された正確な位置を特定するものではない。同じ公称鋼種記号を持つ2つの製品であっても、偏析、結晶粒組織、介在物分布、残留応力、および局部的特性が異なる場合がある。したがって、試験片の証明書に検査対象材料と同じ鋼種が記載されているというだけで、その試験片が代表性を持つことにはならない。
ISO 377:2017は、形鋼、棒鋼、ロッド、平鋼製品、および管状製品の機械試験に用いる試料および試験片の識別、採取位置、ならびに準備を規定する。その中心となる実務上の要件は、識別情報の連続性である。試験所は、試験片を試料に、試料を製品に、そして製品を検査文書に記録された溶鋼またはロットに結び付けられなければならない。
- 材料の識別情報
- 供給者の照会番号、ヒートまたは鋳造番号、仕様書、および鋼種
- 製品情報
- 製品形状、呼び寸法、および納入状態
- 試験の識別情報
- 試験片番号、方向、方法、および作製
- トレーサビリティ
- 試料は製品に結び付け、製品はヒートまたはロットに結び付ける
通常、有用な識別記録には、製鋼業者または供給者の参照番号、溶鋼番号、該当する場合は鋳造番号または溶解番号、製品規格および鋼種、製品形状、公称寸法、納入状態、ならびに試料を採取した位置が含まれる。また、試験片番号、試験方向、試験方法、ならびに規定手順からの変更または逸脱の有無も特定すべきである。溶鋼番号および製品の採取位置を示さず、「引張試験—S355」とだけ記載した報告書では、その結果が供給された材料に適用できるかを判断するために必要な情報が失われている。
heat と lot という用語は互換的ではありません。一般に、heat は、1回の管理された溶解または鋳造によって製造された鋼を特定する単位です。lot は、製品規格によって、1つの heat、1つの寸法範囲、1つの加工条件、またはその他の規定された組合せから製造された製品群として定義される場合があります。定義は、適用される規格によって決まります。適用される規格が heat、厚さ範囲、または製造経路を分けているにもかかわらず、1回の出荷全体を1つの lot として扱うサンプリング計画では、形式的には整っていても、技術的には無効な結果が生じる可能性があります。
試験方法と合否判定との関係も重要です。ASTM A370-26 は、鋼、ステンレス鋼、および関連合金製品の引張試験、曲げ試験、硬さ試験、衝撃試験の手順を規定していますが、特定の結果が合格するかどうかを決定するものではありません。合否判定は、適用される製品規格または購入契約によって行われます(ASTM International, 2026)。したがって、試験片の記録には、関連する場合はその版を含め、適用規格を特定するのに十分な情報を保持しなければなりません。
この原則は、機械試験以外にも及びます。API Specification 5L は、パイプライン輸送システム用鋼管を対象とし、注文された製品について、製造、試験、検査、および受入れの要件を規定するよう求めています(American Petroleum Institute, 2013)。試料を切り出して発送する際にも、鋼管の識別情報、製造経路、heat、管番号、および検査状況を一貫して結び付けておく必要があります。試験所が、より精密な硬さ値を出すことによって、途切れた識別の連鎖を修復することはできません。
製品内の位置および方向
サンプリング位置は、冶金学上の変数です。圧延板では、中心部における介在物の分布や偏析のパターンが、表面とは異なる場合があります。厚肉部材では、厚さ方向に冷却速度や変形が異なることがあります。棒またはロッドでは、中心部と外周部との間で特性が異なる可能性があります。管状製品では、肉厚内の位置、溶接位置、継目の方向、および端部からの距離が結果に影響することがあります。これらの違いがあるため、ISO 377:2017 は、すべての鋼を均一なブロックとして扱うのではなく、製品形状ごとに規定しています。
試料を採取する前に、製品形状を記録しなければなりません。該当する形状には、構造用形材、棒、ロッド、板やシートなどの平鋼製品、および管状製品が含まれます。形材のフランジから切り出した引張試験片は、ウェブから切り出した試験片と自動的に同等になるわけではありません。板の板厚中央部から採取した試験片も、表面から採取した試験片と自動的に同等ではありません。管については、母材から採取した試料を、長手溶接部または熱影響部を含む試料と互換的に扱うことはできません。
方向も同様に重要です。「長手方向」とは一般に、試験片の主軸が圧延、引抜き、押出し、または管の製造方向に沿っていることを意味します。「横方向」とは、その方向に対して垂直であることを意味しますが、適用される規格における定義および許容される採取位置に従います。切断前に製品上へ方向を表示しなければならず、表示のないクーポンの形状から、後になって方向を推定してはなりません。
製品規格では、長手方向または横方向の引張試験、曲げ試験、または衝撃試験片を要求することが多く、表面、縁、溶接部、または製品端部からの距離を規定する場合もあります。板の規格が横方向引張試験を要求している場合、試験片の加工が容易だったという理由だけで、長手方向の結果に置き換えることはできません。同様に、Charpy 試験片では、ノッチが意図した微細組織面を横切るように、特定の方向およびノッチ方向が要求される場合があります。ISO 148-1:2016 は、吸収衝撃エネルギーを測定するための Charpy V ノッチおよび U ノッチ振り子衝撃試験方法を規定していますが、必要な方向、温度、試験片数、および合否判定規則は製品規格によって決まります(International Organization for Standardization, 2016)。
サンプリング記録に示すべき事項
- 1 圧延または製造の方向。
- 2 基準端部および製品表面。
- 3 該当する場合の溶接部または継目の位置。
- 4 厚さ方向の位置および切断境界。
- 5 転記したマーキング、責任者、および転記時刻。
サンプリングの模式図または写真は、試験片が「板から」採取されたという一般的な説明よりも有用なことが多くあります。模式図や写真には、圧延方向、基準となる縁、表面、溶接部または継目、板厚方向の位置、および切断境界を示すことができます。可能な限り、表示は切断後も残るようにしてください。表示を残せない場合、試験所は直ちに新しい試料へ識別情報を転記し、転記を行った者とその日時を記録しなければなりません。
サンプリングは、問われている事項も反映しなければなりません。証明書試験では、定義された heat および製品 lot の適合性を示すことができます。一方、破損した部品の調査では、破面領域、影響を受けていない母材、溶接金属、および熱影響部から試験片を採取する必要がある場合があります。これらは異なる母集団です。これらを1つの鋼種表示の下で一括すると、破損の原因となった位置が隠れてしまう可能性があります。
加工、ノッチの作製、および証拠の保全
試験片の作製は、測定される特性を変化させる可能性があります。引張試験片は、選択した方法で要求される寸法、標点距離、表面状態、および形状に従って加工しなければなりません。ISO 6892-1:2019 は、金属材料の室温における引張試験および測定可能な機械的性質を規定していますが、結果は、試験片が正しく作製され、寸法が正確に測定されることに依存します(International Organization for Standardization, 2019)。過度の研削、深い工具痕、過熱、または不適切な移行部半径は、早期破断を生じさせたり、報告される伸びを変化させたりする可能性があります。
同じ注意は硬さ試験にも当てはまります。ISO 6506-1:2014 は、定置式および携帯式の試験機を用いて行う試験を含め、金属材料の Brinell 法を規定しています。試験面は圧痕形成に適した状態でなければならず、試験位置を記録しなければなりません。スケール、脱炭材、溶接ビード、または研削の影響を受けた表面から得られた硬さ値は、母材の硬さとは異なる問いに答えるものかもしれません。ISO 18265:2013 は、非合金鋼および低合金鋼を含む、規定された金属材料について、硬さ換算および引張強さの推定値を示していますが、換算値は適切な標準試験方法による結果に代わるものではないと明記しています(International Organization for Standardization, 2013)。換算した Brinell 値を、引張試験の結果として提示してはなりません。
ノッチの作製には、さらに厳格な管理が必要です。Charpy 試験では、ノッチの形状、ノッチの方向、ノッチの位置、および表面仕上げが、破壊の開始位置を決定します。ノッチは、規定された方向および領域に配置しなければなりません。ノッチの向きを逆にすると、異なる微細組織面が露出する可能性があります。試験片は、ノッチの損傷および別の heat や位置から採取した試験片との取り違えから保護しなければなりません。ラベル、図、および写真には、試験後ではなく、破断した半片が識別情報から切り離される前に、ノッチの方向を記録してください。
切断方法についても記録が必要です。火炎切断、鋸切断、せん断、機械加工、および放電加工では、異なる熱影響層、変形、または残留応力が残る場合があります。適用される製品規格または試験規格では、最終加工前に除去すべき材料の量を規定していることがあります。作製方法がその要求から逸脱した場合、その逸脱を報告書に記載しなければなりません。これは試験に関する証拠であり、単なる事務上の細部ではありません。
結果に異議がある場合、または破損の調査を行っている場合は、母材および不合格となった破片を保存してください。元の表示、切り落とし片、破断した引張試験片の端部、Charpy 試験片の破断半片、硬さ試験の写真、および加工記録を、同じ試験片識別情報の下で保管してください。溶接製品については、必要に応じて、溶接部、溶融境界、および熱影響部を示すマクロ組織写真または表面写真を保管してください。非破壊検査は、この連鎖に代わるものではありません。AISC は、目視試験、浸透探傷試験、磁粉探傷試験、放射線透過試験、および超音波探傷試験を一般的な方法として挙げています。一方、AWS D1.1/D1.1M:2025-AMD1 は、構造用鋼溶接の認定、製作、検査、および溶接部の受入れ基準に関する要求事項を定めています(American Welding Society, 2025; American Institute of Steel Construction, 2024)。
最終報告書には、何を試験したのか、どこから採取したのか、どのような方向であったのか、どのように作製したのか、どの方法を使用したのか、そしてどの規格が合否判定基準を定めているのかを記載しなければなりません。そうして初めて、報告された数値を正しい要求事項と比較することができます。
化学的同一性と機械試験の限界
等級表示と材料同一性
鋼種は、1回の引張試験結果だけで定義されるものではない。その同一性は、まず、適用される製品規格に記載された材料 designation と化学成分に基づく。機械的性質はその後、供給された状態の材料が当該規格の性能要求を満たしているかどうかを示す。
この区別が重要なのは、類似した強度値が異なる合金で得られる場合があるためである。ASTM A36/A36M 構造用炭素鋼、ASTM A572/A572M Grade 50 高強度低合金鋼、および ASTM A240/A240M Type 304 ステンレス鋼は、特定のプロジェクトにおいていずれも許容可能な引張試験結果を示す可能性があるが、これらは互換性のある材料ではない。合金系、腐食挙動、溶接上の考慮事項、製品形状、および要求される受入基準がそれぞれ異なる。降伏強さ 350 MPa を記録した引張試験報告書だけでは、これらの鋼種のうちどれが試験されたのかを特定できない。
したがって、designation は単独の数値や商品名としてではなく、完全な記載事項として読み取らなければならない。そこには、適用規格、等級、クラス、タイプ、製品形状、厚さ範囲、納入状態、追加要求事項、および熱処理状態が含まれる場合がある。適用規格と製品形状を伴わない「Grade 50」は不完全である。同じ数値 designation であっても、異なる仕様書の下では要求事項が異なる可能性がある。
化学的検証は、この同一性に関する問題に対応する。ヒート分析または製品分析では通常、当該鋼種に該当する範囲で、炭素、マンガン、リン、硫黄、ケイ素、クロム、ニッケル、モリブデン、銅、ニオブ、バナジウム、チタンなどの元素が記録される。限界値は製品規格によって定められ、報告された分析結果は、試験証明書が対象とする材料に結び付けられていなければならない。材料が十分な強度を有しているというだけでは、正しい照合が成立したことにはならない。
ASTM A370-26 は、鋼、ステンレス鋼、および関連する合金製品の引張、曲げ、硬さ、衝撃試験の手順を定めているが、すべての鋼に適用される一律の合否限界値を定めているわけではない。ASTM International は、受入れが適用される製品仕様書または購入契約によって決定されると説明している(ASTM International, 2026)。試験方法と受入要求事項は、管理システム上の別個の要素である。
なぜ機械試験では化学的検証を代替できないのか
引張試験では、規定された手順に基づき、降伏強さ、引張強さ、伸び、絞りなどの性質を測定する。ISO 6892-1:2019 は、金属材料を室温で引張試験する方法と、測定可能な機械的性質を規定している(International Organization for Standardization, 2019)。しかし、完全な合金化学成分を決定したり、試験片が表示された鋼種 designation を有することを証明したりするものではない。
曲げ試験では、規定された押金型と角度の下で、延性およびき裂の発生を調べる。硬さ試験では、押込みに対する抵抗を測定する。ISO 6506-1:2014 は、固定式および携帯式の試験機を含め、金属材料に対するブリネル法を規定している(International Organization for Standardization, 2014)。衝撃試験では、規定された切欠き、温度、および振子装置の条件下で吸収エネルギーを測定する。ISO 148-1:2016 は、シャルピー V ノッチおよび U ノッチ試験を対象としている(International Organization for Standardization, 2016)。これらのいずれの結果も、化学的な指紋情報ではない。
硬さ値を推定引張強さに換算することはできるが、その推定値で規定された引張試験を代替することはできない。ISO 18265:2013 は、特定の非合金鋼および低合金鋼、鋳鋼、工具鋼、その他の金属材料について、硬さ換算値および引張強さの推定値を示している一方、換算値は適切な標準試験方法による結果を代替するものではないと警告している(International Organization for Standardization, 2013)。硬さだけから鋼種を推定しようとする場合には、この制限がさらに強く当てはまる。
熱処理は、この問題をよく示している。焼入れおよび焼戻しによって、合金化または加工によって同程度の強度に達する別の鋼とは異なる化学成分の鋼でも、強度を高めることができる。冷間加工は、バルク組成を変えずに硬さと降伏強さを変化させる可能性がある。厚さ、試料採取位置、結晶粒組織、偏析、および試験温度も、報告される結果に影響を与える。そのため、技術的に正しく実施された引張試験であっても、試験片の特性を正確に示す一方で、それが ASTM A516/A516M Grade 70、ASTM A572/A572M Grade 50、または性質が重複する別の材料であるかどうかについて、決定的な情報を何も示さない場合がある。
試験片の管理も同様に重要である。ISO 377:2017 は、形鋼、棒鋼、ロッド、平鋼製品、および管状製品の機械試験に用いる試料および試験片について、識別、採取位置、ならびに調製方法を規定している(International Organization for Standardization, 2017)。誤った鋼板、厚さ、方向、または製品位置から試料を採取した場合、試験所が方法を正しく実施しても、その結果を表示された材料に適用することはできない。
ヒートレベルの文書化と異材混入のリスク
同一性と性能を実務上結び付けるのがヒート番号である。ヒートとは、特定の溶解作業または製造記録に基づいて生産された、定義済みの量の鋼をいう。ミルテストレポート、材料試験報告書、または証明書は、ヒート番号を製品識別、鋼種、寸法、状態、化学分析、機械試験結果、および必要な追加試験に結び付けるものでなければならない。この結び付きは、切断、加工、保管、設置の各段階を通じて維持されなければならない。
Heat H12345 の証明書だけでは、H12345A と表示された鋼板、表示を保持していない残材、または複数のヒートを含む束を自動的に裏付けることはできない。表示システムは、ブラスト処理、切断、塗装、または製作によって失われる可能性がある。トレーサビリティが失われた後に引張試験を行っても、それを回復することはできない。引張試験は試験された部材の性質を確認するものであって、その起源や完全な化学的同一性を確認するものではない。
異材を混在させて保管すると、同様のリスクが生じる。ASTM A36/A36M と ASTM A572/A572M Grade 50 の鋼板は外観が同一に見えることがあり、曲げ試験または硬さ試験で重複する結果を示す可能性もある。表面処理によって目視可能な表示が失われた後では、ステンレス鋼部品と炭素鋼部品が取り違えられることもある。誤った部材から試料を採取した場合、試験所の報告書は正確であっても、誤ったヒートに割り当てられることになる。
このため、化学分析、表示、証明書、および機械試験報告書は、1つのトレーサビリティ・チェーンとして確認しなければならない。パイプライン用鋼管については、API Specification 5L の購入ガイダンスが、一般的な試験結果に依存するのではなく、製造、試験、検査、および受入要求事項を明確に規定する必要性を示している(American Petroleum Institute, 2013)。構造溶接においては、AWS D1.1/D1.1M:2025-AMD1 が、溶接施工要領の適格性確認、溶接技能者の資格認証、検査方法、および溶接部の受入基準を別途定めている(American Welding Society, 2025)。溶接検査によって、同定されていない母材を正しいものにすることはできない。
正しい結論は限定的ではあるが重要である。機械試験は、適切に同定された試験片について、測定された性能を確立する。化学的検証は、その材料が何であるかを確立する。いずれの機能も、他方で代替することはできない。

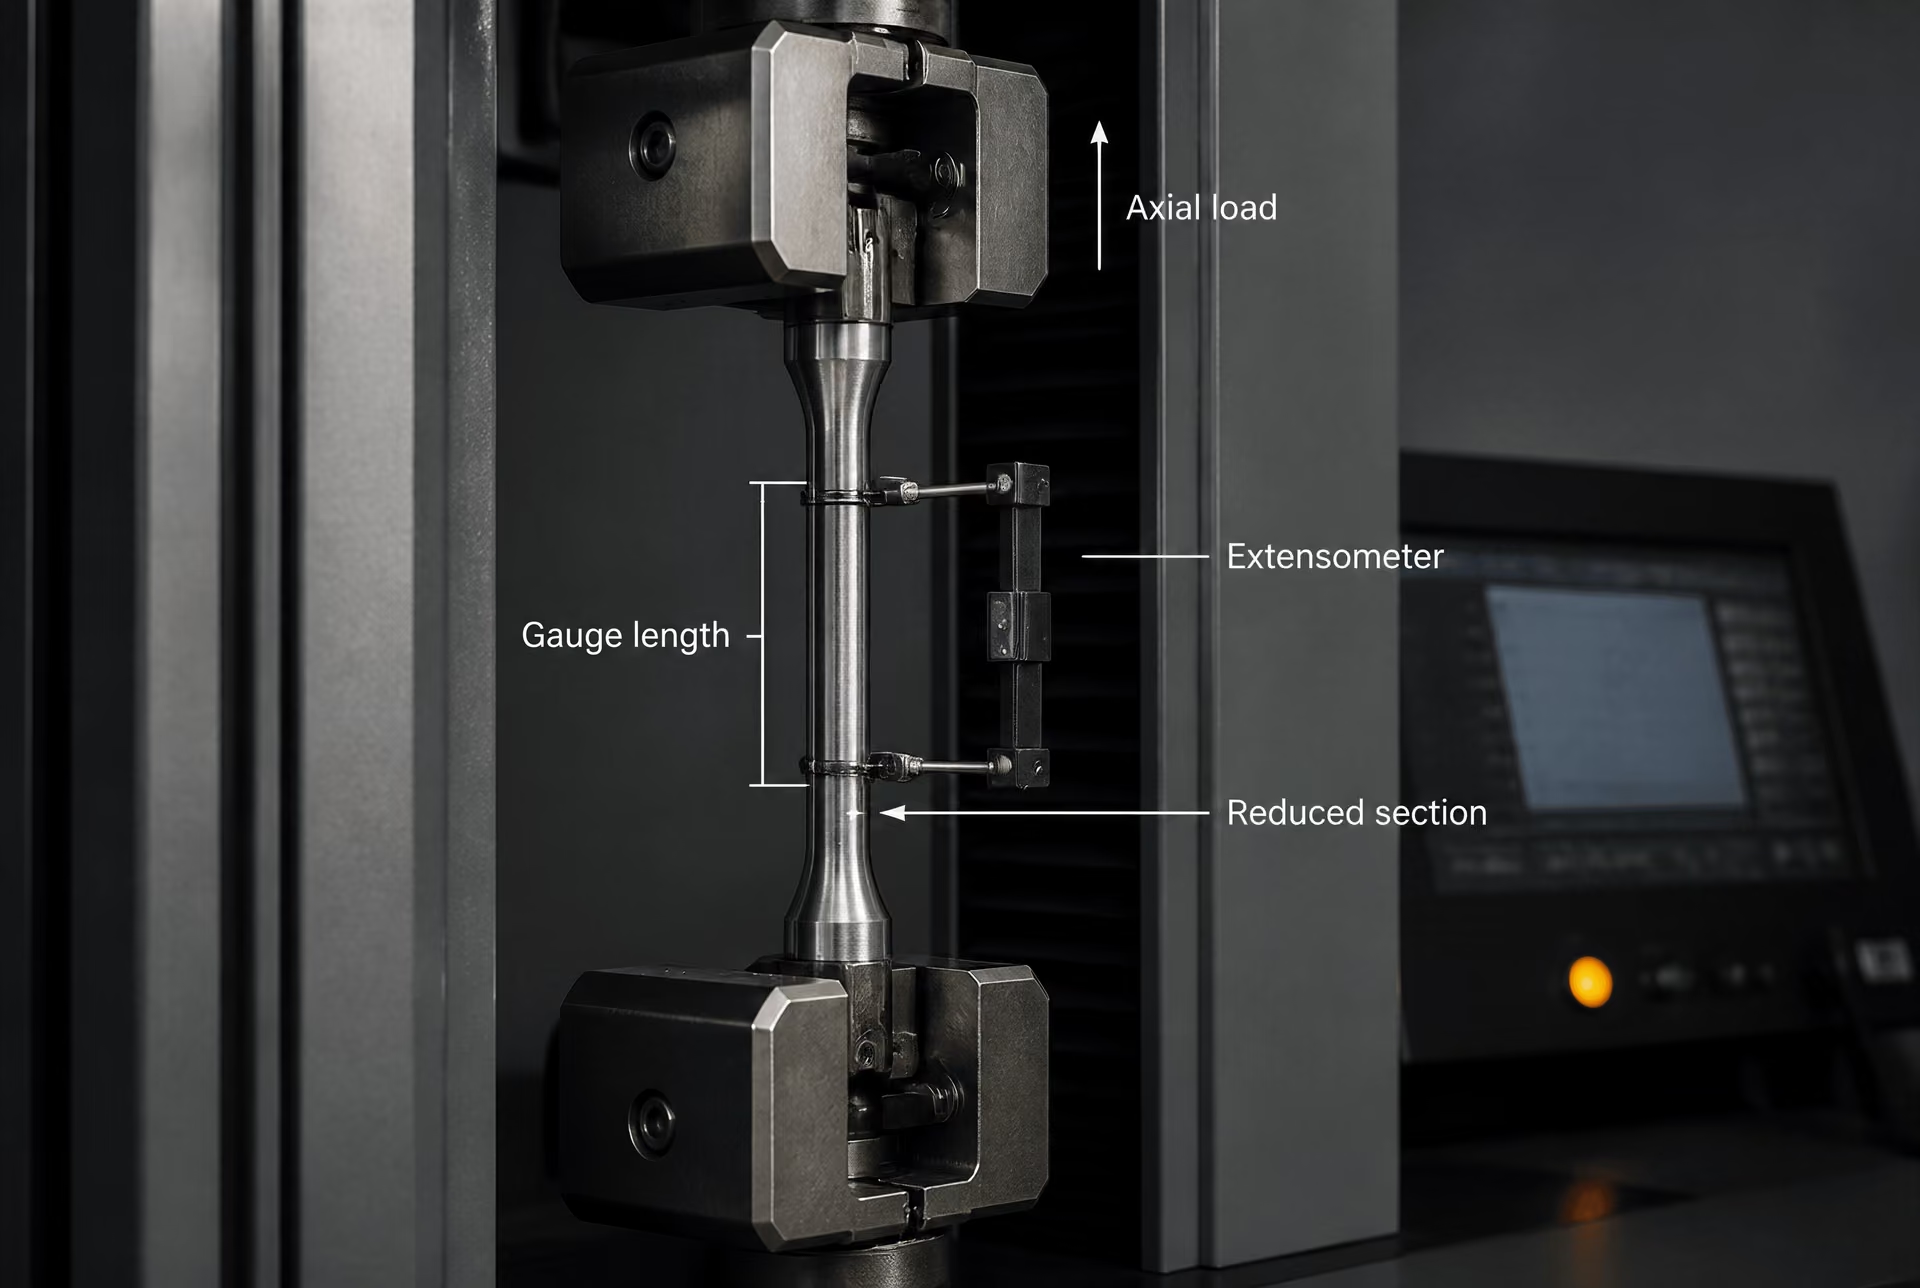
室温における鋼の引張試験
引張試験では、室温で軸方向荷重を連続的に増加させたとき、鋼の試験片がどのように応答するかを測定する。この試験により、塑性変形が始まる応力、到達した最大公称応力、破断前に生じる永久変形量を把握できる。これらの結果は、ヒート、鋼板、棒鋼、管、鍛造品、その他の製品の特性評価に役立つが、試験自体が普遍的な合否判定となるわけではない。報告値が正しい製品形状、試料採取位置、試験片形状、試験規格、および受入要求事項に結び付けられて初めて、その結果は意味を持つ。[7] ISO 6892-1:2019. International Organization for Standardization. ISO standard, 2019.
この区別が重要なのは、試験所が有効な引張試験手順に従っていても、検査員が誤った製品仕様書を適用する可能性があるためである。逆に、製品仕様書が、適していない試験片や適切に管理されていない試験からは信頼性をもって得られない結果を要求している場合もある。ASTM A370-26 は、鋼、ステンレス鋼、および関連する合金製品の引張、曲げ、硬さ、衝撃試験を対象とする一方、受入れについては適用される製品仕様書または購入契約に委ねている(ASTM International, 2026)。ISO 6892-1:2019 は、金属材料を室温で引張試験する方法を規定し、測定可能な機械的性質を示している(International Organization for Standardization, 2019)。
ISO 6892-1:2019 と ASTM A370-26
ISO 6892-1:2019 は、金属材料を室温で引張試験するための一般的な方法である。試験片の調製および表示、試験機の要求事項、力および伸びの測定、試験速度、性質の決定、ならびに報告について扱っている。これは、比較可能な結果を得るための枠組みを提供するものであり、すべての鋼種について最低降伏強さや伸びを定めるものではない。
ASTM A370-26は、ASTMに基づく検査体系において、多くの鋼製品および合金製品に対して同様の調整機能を果たす。その引張試験に関する規定は、該当する材料規格と併せて読まなければならない。例えば、適用される規格によって、結果を降伏強さとして報告するのか降伏点として報告するのか、指定伸長を用いて耐力を決定するのか、どの標点距離を伸びの測定に適用するのか、また絞りの測定が必要かどうかが定められている場合がある。試験方法は手順を示し、製品規格は要求事項を示す。
試験片の選定もこの関連性の一部である。ISO 377:2017は、形鋼、棒鋼、線材、平鋼製品および管状製品の機械試験に用いる試料および試験片の識別、位置ならびに採取・調製を規定している。製品によっては、長手方向試験片、横方向試験片、または厚さ方向の所定位置から採取した試験片が必要となる。圧延方向と平行に切り出した板材試験片は、それに対して横方向に切り出した試験片と同じ方向特性を必ずしも示すわけではない。管の場合は、曲率、肉厚、扁平化および試験片の採取位置に注意が必要となることがある。試験室は、元の製品、ヒート番号または鋳造番号、方向、厚さまたは直径、ならびに採取位置を記録するべきである。
試験片の平行部には、伸長測定に用いる標点距離を含め、定められた形状がなければならない。標準化された寸法により、伸びの結果を比較できるようになる。ただし、すべての形状が互換可能になるわけではない。比例試験片と非比例試験片では、最終ひずみが標点距離および断面形状から独立して分布するわけではないため、伸び率が異なることがある。加工状態も重要である。深い工具痕、急激な断面変化、過熱、脱炭、または不適切な表面状態は、早期破断を引き起こしたり、測定される延性を変化させたりする可能性がある。
試験機は、試験片の軸を通じて引張力を加え、必要な範囲にわたって力および伸長を正確に測定しなければならない。つかみ具は、すべりを防止しつつ、圧壊、曲げ、またはつかみ具付近での応力集中を生じさせないようにする必要がある。アライメント誤差は、意図した単軸試験には含まれない曲げ応力を生じさせる可能性がある。手順では、負荷速度またはひずみ速度も管理する。過度に速い速度は、見かけの降伏挙動および測定伸長に影響を及ぼす可能性がある一方、不必要に遅い速度または不均一な速度では、結果の比較が困難になることがある。
伸び計は、定められた標点距離にわたる伸長を測定する。これは単に試験の精度を高めるための装置ではない。その標点距離、取り付け方法、測定範囲、分解能、校正状態および取り外し時点は、どの特性を決定できるかに影響する。降伏挙動または耐力挙動を決定するために用いる伸び計は、応力–ひずみ曲線の該当部分を通じて取り付けられたまま、正確に機能しなければならない。破断前に取り外す場合、試験機のクロスヘッド移動量を標点距離における伸長の代わりに自動的に用いることはできない。クロスヘッド変位には、つかみ具、試験機フレームおよびその他の構成部品の変形も含まれるためである。試験記録には、伸長をどのように測定したか、また、方法によって取り外しが認められている場合には、いつ伸び計を取り外したかを記載するべきである。
降伏強さ、耐力、引張強さ、伸びおよび絞り
| 特性 | 説明する内容 | 重要な報告条件 |
|---|---|---|
| 降伏強さ | 塑性変形の開始に伴う応力 | 明確な降伏点を用いたか、別の定義を用いたかを記載する |
| 耐力 | 指定された永久ひずみに伴う応力 | 指定されたオフセットまたは伸びを記載する |
| 引張強さ | 到達した最大の公称応力 | 元の断面積を用いて計算する |
| 伸び | 定義された標点距離における伸長 | 標点距離を百分率と併記しなければならない |
| 絞り | 破断部における断面積の減少 | くびれ部で測定し、別個に報告する |
降伏強さは、塑性変形の開始に伴う応力を表す。一部の鋼では、明瞭な上降伏点および下降伏点が現れる。すなわち、材料が最大応力に達した後、比較的安定した低い応力で塑性変形が継続する。他の鋼では、明確な降伏点が現れない。応力–ひずみ曲線が弾性挙動から塑性挙動へ徐々に移行するため、再現可能な値を定義するために、指定オフセットまたは指定伸長が用いられる。
耐力は、オフセットに基づいて塑性変形を評価する指標である。指定されたひずみ率における耐力などの呼称は、定められた方法に基づき、その永久ひずみを生じさせるのに必要な応力を指す。正確なオフセットは、適用される規格または製品規格に基づかなければならない。したがって、耐力は目視で確認した降伏点と互換可能なものではなく、適用される要求事項が耐力を求めている場合に、一般的な「降伏」という表示で報告してはならない。
引張強さは、しばしば最大引張強さとも呼ばれ、試験中に到達する最大の公称応力である。これは、記録された最大荷重を原断面積で除して算出する。この最大値を過ぎると、延性試験片では通常、局部的なくびれが発生する。くびれ部の材料が塑性変形を継続している間でも、実際の荷重は低下することがある。したがって、引張強さは破断時の応力を意味するものではなく、それだけで延性の程度を示すものでもない。
伸びは、破断後に指定された標点距離にわたる伸長を測定するもので、通常、元の標点距離に対する百分率として表す。破断した試験片を突き合わせ、適用される方法に従って最終標点距離を測定する。伸びは、標点距離、試験片形状、方向、厚さ、表面状態および塑性ひずみの分布に強く依存する。短い標点距離では、局部的なくびれによるひずみをより多く含むことがあり、長い標点距離とは異なる伸び率になる可能性がある。報告値には標点距離を併記しなければならない。
絞りは、破断位置における断面積の減少を測定するものである。原断面積と、くびれ部における最小の最終断面積を比較し、その差を原断面積に対する百分率として表す。伸びとは異なり、定められた長さにわたる全体の伸長ではなく、局部的な収縮に焦点を当てる。2つの試験片は、同程度の伸びで異なる絞りを示すこともあれば、同程度の絞りで異なる伸びを示すこともある。いずれの特性も、他方の代わりにはならない。
応力値は、面積の定義にも依存する。公称応力は原断面積を用いるのに対し、真応力は変形中に変化する断面積を用いる。製品規格および通常の引張試験報告書では、一般に、試験規格で要求される定義が示されている。試験室は、異なる定義で算出された値を混在させたり、適用文書を確認せずにグラフから特定鋼種の限界値を推定したりしてはならない。
破断位置、試験片の有効性および報告
平行部での破断は通常、期待される結果であるが、その正確な位置は伸びの有効性に影響し、その他の結果についても疑問を生じさせる可能性がある。つかみ具の近く、標点距離の外側、加工痕上、または明らかなアライメント不良箇所での破断は、材料の標点部を代表しないことがある。適用される方法および製品規格によって、結果を無効とするのか、特別な条件の下で受け入れを認めるのか、または再試験を要求するのかが決まる。試験室は、不都合な結果を理由を記録せずに廃棄したり、再試験の理由を記録しないままその結果に置き換えたりしてはならない。
破断面の外観からも、有用な観察結果が得られることがある。中央に位置する延性的なくびれは、せん断破断、割れ、ラミネーションに関連する破壊、または表面欠陥を起点とする破断とは異なる。外観だけで適合性を立証することはできないが、試験片調製上の問題、製品内部の不連続、または異常な破壊形態を示す手掛かりとなることがある。関連する場合には、破断位置、最も近い標点またはつかみ具からの距離、ならびに目視可能な欠陥を記録するべきである。
信頼性のある報告書では、材料の designation、製品形状、ヒート番号または鋳造番号、試験片の方向、採取位置、試験片の種類および寸法、原断面積、標点距離、試験温度、試験方法およびその版、負荷速度またはひずみ速度の根拠、力および伸長の測定機器、ならびに逸脱事項を特定する。決定された特性値を単位付きで報告し、伸びを破断後に測定したかどうか、および絞りを決定したかどうかを明記する。試験片が許容された位置の外側で破断した場合は、後に再試験を実施したとしても、その事実を報告書に記載する必要がある。
最も重要なのは、報告書において測定結果と合否判定を分けることである。ISO 6892-1:2019により、引張強さ、耐力および伸びを得ることはできるが、特定の鋼種が合格するかどうかは同規格によって決まらない。同様に、ASTM A370-26も、合否判定については適用される製品規格または購入契約を参照するよう使用者に指示している。構造用鋼板の規格、圧力容器用材料の規格、およびラインパイプの要求事項では、公称化学成分が類似する鋼材であっても、試験片の採取位置、特性および限界値が異なる場合がある。例えば、API Specification 5Lは、パイプライン輸送システム用鋼管を対象とし、製造、試験、検査および合否判定の要求事項を定める必要性を扱っている(American Petroleum Institute, 2013)。したがって、合否判定値は、引張試験方法から推測したり、別の鋼種から借用したりせず、適用される製品規格、その改訂版および購入文書から引用しなければならない。
曲げ試験:延性、健全性、および表面開口
ガイド曲げ試験と曲げ試験の目的
曲げ試験は、鋼製試験片が、引張側に許容できない開口を生じることなく、規定量の塑性変形を受けられるかどうかを確認する試験である。したがって、これは延性および加工健全性の評価であり、引張試験の代替ではない。引張試験では、制御された軸方向荷重の下で、降伏強さ、引張強さ、伸び、絞りなどの特性を測定する。ISO 6892-1:2019は、室温引張試験方法および測定可能な機械的性質を規定している。曲げ試験は異なる種類の証拠を提供する。すなわち、湾曲部にひずみを集中させ、引張試験の結果からは明らかでない可能性のある、表面まで達する弱点を露呈させる。
この相違は重要である。鋼材は引張強さおよび伸びの要求事項を満たしていても、曲げ試験に不合格となることがある。局部的な介在物、ラミネーション、気孔、溶接部の不連続部、不利な結晶粒流動、または表面欠陥は、試験片を曲げ型に巻き付けたときに開口する可能性がある。逆に、曲げ試験に合格したことは、ASTM A36やASTM A572 Grade 50などの鋼種に要求される引張強さを証明するものではない。それぞれの試験は、定義された問いに答えるものである。
ASTM A370-26は、鋼、ステンレス鋼、および関連する合金製品の引張、曲げ、硬さ、衝撃試験の手順を規定している。ただし、すべての鋼製品に適用される単一の合否判定規則を定めているわけではない。ASTM Internationalは、合否判定が適用される製品規格または購入契約によって決定されるとしている(ASTM International, 2026)。該当する規格は、厚板、棒鋼、薄板、管、パイプ、または溶接規格に関するものとなる場合があり、その要求事項は、厚さ、鋼種、製品形状、または供給状態によって変わり得る。
試験片の選定は、試験結果の一部である。ISO 377:2017は、形鋼、棒鋼、線材、平鋼製品、および管状製品について、試料および試験片の識別、採取位置、ならびに調製を扱っている。誤った位置または方向の試験片について正しく実施された曲げ試験は、製品品質について誤解を招く指標となり得る。試験記録には、溶解番号またはロット、製品形状、鋼種、厚さ、試験片寸法、表面状態、曲げ方向、曲げ型直径、曲げ角度、および観察された指示を記載すべきである。
曲げ試験は、溶接施工要領の認定および製作管理にも用いられる。AWS D1.1/D1.1M:2025-AMD1には、鉄骨溶接、施工要領および溶接士の認定、製作、検査方法、ならびに溶接部の合否判定基準に関する要求事項が含まれている。溶接部の横曲げ、縦曲げ、または側曲げは、継手のまったく同じ領域を評価するものではない。選定した試験片は、適用される認定要求事項が意図する位置に、溶接金属、溶融境界、熱影響部、またはルートが配置されるようにしなければならない。
マンドレル、角度、方向、および曲げ位置
曲げ型またはマンドレル 曲げ試験片をその周囲で成形する工具。その直径および曲げ角度が、加えられる変形を決定する。
曲げ型、すなわちマンドレルは、変形の厳しさを制御する。多くの規格では、試験片厚さに関連する直径として表され、例えば試験片厚さ t の所定の倍数に相当する曲げ型直径として規定される。直径が小さいほど曲げはきつくなり、外側繊維のひずみは大きくなる。直径が大きい場合は、より緩やかな条件となる。ただし、規定された直径だけでは十分ではない。試験片の幅、厚さ、機械加工された縁、曲げ角度、および力の加え方も、材料に付与されるひずみに影響する。
ガイド曲げ試験では通常、試験片をダイの開口部にまたがるように配置し、プランジャーで規定の曲げ型の周囲に押し付ける。最終角度は、適用される要求事項により、90°、120°、180°、またはその他の値となる。180°曲げが、すべての製品に対して自動的に正しい、あるいは最も厳しい試験となるわけではない。適用される製品規格がこれを決定する。ASTM A370-26は一般的な手順を示し、鋼種規格または製品規格が寸法および合否条件を規定する。
方向も同様に重要である。平鋼製品の試験片は、圧延方向に対して横方向または縦方向に曲げる場合がある。棒鋼または形鋼では、その長手軸に対する特定の関係が要求されることがある。溶接材料では、表面、ルート、または側面を引張側に配置する場合がある。引張面は、既存の不連続部が最も開口しやすい位置であるため、曲げ方向を変えると試験によって明らかになる内容も変わる。横表曲げでは溶接部表面を曲げの外側に配置し、ルート曲げではルート側を外側に配置する。側曲げでは断面が露出し、溶接部厚さ全体に分布する不連続部を明らかにできる。
曲げ位置も管理しなければならない。厚板の試験片は、板厚中央部、表面近傍、規定された端部、または溶接部から指定された距離の位置から採取する場合がある。管状製品では、円周方向の帯状試験片の向きや、試験が管本体を評価するのか溶接継目を評価するのかなど、追加の選択事項が生じる。API Specification 5Lは、パイプライン輸送システム用の鋼管を対象とし、定義されていない一般的な試験に依存するのではなく、製造、試験、検査、および合否判定の要求事項を規定することを重視している(American Petroleum Institute, 2013)。
調製方法によって、見かけ上の結果が変わることがある。ガス切断縁、粗いせん断縁、鋭い角、研削痕、または過度の機械加工は、人工的なき裂発生起点として作用する可能性がある。適用される規格では、縁を丸めること、または縁の仕上げ加工を制限することが要求される場合がある。試験室は、開口が調製された縁、元の製品表面、溶接金属、または熱影響部のいずれから始まったかを記録すべきである。その位置によって、その指示が規定された合否判定基準に関係するかどうかが決まる場合がある。
き裂、破れ、および規格で定義された不連続部
「き裂」というだけでは、合否を完全に判定することはできない。検査員は、それがどこで形成されたか、どのように現れているか、そしてどの文書が結果を規定しているかを判断しなければならない。ある製品規格では、曲げ後に見えるあらゆるき裂または破れを不合格とする場合がある。別の規格では、縁部の限定的な破れを許容する一方、溶接部表面または母材の開口を不合格とすることがある。溶接施工認定の規定では、許容される不連続部の最大長さを定義したり、特定種類の指示を除外したり、複数の試験片の評価を要求したりする場合がある。すべての鋼材の曲げ試験に適用できる、き裂寸法に関する普遍的な規則は存在しない。
| 曲げ観察結果 | 位置が重要な理由 | 受入れの根拠 |
|---|---|---|
| 清浄な表面 | 規定された条件下で目視可能な開口がない | 製品仕様書または溶接要件 |
| 端部裂け | 試験片端部の作製に関連する可能性がある | 端部不連続部に関する個別規則 |
| 長手方向の開口 | 製品の不連続部が露出している可能性がある | 適用される製品または製作基準 |
| 溶接金属の割れ | 溶接領域の問題を示す | 適用される溶接規格または認定規則 |
| 融合境界の開口 | 界面の不連続部を示す可能性がある | 溶接受入れ基準 |
一般的な観察事項には、健全な表面、浅い縁部の破れ、長手方向の開口、横方向のき裂、ラミネーション状の分離、溶接金属のき裂、または溶融境界部の開口などがある。それらの意味はそれぞれ異なる。試験片の縁の調製だけに起因する小さな不連続部は、元の圧延表面から発生したき裂とは異なる扱いを受けることがある。通常、引張領域における長く鋭い開口は、短く丸みを帯びた痕跡より重要性が高いが、最終的な判定は依然として適用される規格に委ねられる。
報告書では、単に「合格」または「不合格」と記載するのではなく、指示の内容を記述すべきである。測定値または推定値による長さ、方向、出現した表面、縁からの距離、ならびに連続しているか分離しているかを記載する必要がある。製品規格によって購入者または技術者による確認が要求される場合には、写真が証拠の保存に役立つことがある。要求事項が不明確な場合、都合のよい限界値に基づいて試験結果を事後的に判定すべきではない。
曲げ試験は、製作後に行う非破壊検査とも異なる。目視検査、浸透探傷試験、磁粉探傷試験、放射線透過試験、および超音波探傷試験は、試験片を切断して曲げることなく溶接部を検査する方法である。AISCはこれらを一般的なNDE方法として挙げ、溶接部の検査方法および合否判定基準についてAWS D1.1/D1.1M Clause 8を参照している(American Institute of Steel Construction, 2024)。曲げ試験は、弱点を強制的に開口させることによって製作上の弱点を明らかにできるが、製作された溶接部全体を分布図として示すものではなく、施工規格で要求される検査に代わるものでもない。
したがって、信頼性のある結果は、次の一連のつながりによって成立する。すなわち、正しい製品および鋼種、適用されるサンプリング規格に従って識別・調製された代表性のある試験片、規定された方向および曲げ位置、明示されたマンドレルおよび角度、そして適用される製品規格、溶接規格、または契約から採用した合否判定基準である。ASTM A370-26は試験の枠組みを定めるが、目に見えるすべての開口を同じ種類の不合格にするものではない。
硬さ試験:ブリネル測定と解釈
ISO 6506-1:2014およびブリネル硬さ試験
ブリネル硬さ試験は、硬い球状圧子が金属表面に押し込まれる際の抵抗を測定する試験である。試験機は、超硬合金球を介して規定の力を加え、その力を定められた時間保持した後に除荷し、永久くぼみの直径をほぼ直交する2方向で測定する。ブリネル硬さ数は、試験力とくぼみの曲面表面積から算出されるものであり、くぼみの直径だけから求めるものではない。同一の試験条件下でくぼみが小さいほど、押込みに対する抵抗が大きく、したがってブリネル値は高くなる。
結果は通常、HBWの記号に続けて、球の直径、試験力、および必要に応じて力の保持時間を記載して報告する。例えば、210 HBW 10/3000は、直径10 mmの超硬合金球と公称試験力3000 kgfを用いて得られたブリネル硬さ値を示す。「210 Brinell」とだけ報告すると、別の結果が同等の条件で得られたかどうかを判断するために必要な情報が失われる。[8] ISO 6506-1:2014. International Organization for Standardization. ISO standard, 2014.
ISO 6506-1:2014は、金属材料を対象とするブリネル試験方法を規定し、据置式および携帯式の硬さ試験機の双方を対象としている(International Organization for Standardization, 2014)。選択する球の直径と試験力は任意ではない。試験力と球直径の関係は、くぼみの大きさと測定感度に影響するため、有効な比較には通常、同一のブリネルスケール、または適用される製品規格で認められたスケールを用いる必要がある。また、試験員は表面を損傷させることなく試験力を加え、規定の保持時間維持し、明確に定義できるくぼみを測定しなければならない。
ブリネル硬さ数は測定された硬さ特性であり、引張強さ、降伏強さ、耐摩耗寿命、または使用性能を直接示すものではない。より高い硬さ値を持つ鋼は、特に相互に関連する鋼種および熱処理条件の範囲内では、より高い強度を示すことが多い。しかし、その関係は、化学成分、金属組織、以前の加工履歴、および該当する試験範囲に依存する。ISO 18265:2013は、非合金鋼および低合金鋼、鋳鋼、工具鋼を含む、指定された金属材料について、硬さ換算および引張強さの推定値を規定している。また、換算値は、適切な標準試験方法による試験結果に代わるものではないと警告している(International Organization for Standardization, 2013)。したがって、報告された換算値によって、引張試験の欠落や不適切な試験方法の選択を補うことはできない。
硬さ試験結果は、製品仕様と関連付けられて初めて意味を持つ。ASTM A370-26は、鋼、ステンレス鋼および関連合金製品の硬さ試験に加えて、引張試験、曲げ試験、衝撃試験の手順を規定しているが、合否判定は適用される製品仕様または購入契約に委ねている(ASTM International, 2026)。210 HBWという結果は、ある鋼種、熱処理条件、または注文要件には適合しても、別のものには不適合となる可能性がある。数値だけでは合否判定基準にならない。
据置式試験機と携帯式試験機
据置式試験機は、通常、試験室または検査区域内の剛性の高い支持台に設置される。そのフレームは負荷中の移動を抑制し、アンビルと試験ヘッドをより適切に位置合わせでき、光学式または電子式のシステムによって、くぼみの測定をより再現性よく行うことができる。これらの特徴はばらつきを低減するが、不十分な表面処理、曲面、不適切な厚さ、不正な試験力、または別のくぼみに近すぎる位置に形成されたくぼみに起因する誤差をなくすものではない。
携帯式ブリネル試験機は、ISO 6506-1:2014の適用範囲に含まれる。ただし、このことによって、現場で得られたすべての測定値が試験室で得られた結果と互換性を持つわけではない。携帯式装置も、規定の試験力を加え、所定の圧子を使用し、適切な位置合わせを維持し、方法規格に従ってくぼみを測定できなければならない。供試材は、十分に安定した反力点を提供しなければならない。振動、移動、局所的な曲率、限られた接近性、塗料、スケール、粗い研削は、いずれも測定値に影響を及ぼす可能性がある。
現場試験では、試験機を製品のところへ持ち込むため、製品を管理された試験場所に搬入する場合よりも、測定位置を厳密に管理する必要がある。報告書には、製品、溶鋼番号または鋳造番号、試験面、格子または基準位置、試験機の識別情報、圧子と試験力、個々の測定値、算出結果、および実施した表面処理を記載すべきである。大型鋼板、鍛造品、溶接構造物、または設置済み部品については、写真や位置を記入した図面が適切な場合もある。測定位置や使用したスケールを誰も特定できないのであれば、「携帯式硬さ試験:合格」という記録は不十分な文書化である。
試験位置は、冶金学的にも重要である。表面硬さは、焼入れ層とその下の材料との間、棒材の端部と中心との間、または母材、熱影響部、溶接金属の間で異なる可能性がある。ISO 377:2017は、形鋼、棒鋼、線材、平鋼製品、管状製品の機械試験に用いる試料および試験片の識別、採取位置、準備について扱っている(International Organization for Standardization, 2017)。これはブリネル試験方法に代わるものではないが、より広い原則を示している。すなわち、試験片の位置は試験の定義の一部である。
表面状態、間隔、厚さ、再現性
くぼみの境界を識別できるよう、表面は十分に平滑で清浄でなければならない。さび、スケール、脱炭層、被覆、油、溶接スパッタ、加工痕は、押込み形状を変形させたり、その縁を不明瞭にしたりする可能性がある。表面処理では、過度の加熱、冷間加工、または新たな硬化層を生じさせることなく、表面の不規則性を除去する必要がある。過度な研削によって、測定対象そのものの材料特性が変化することがある。研磨された試験室用表面と、現場で軽く研削した表面は、どちらも目視上は許容できるように見えても、測定の不確かさが異なる可能性がある。
試験面は、十分に平坦で、適切に支持されている必要がある。曲面では、表面が平面ではないため、見かけ上のくぼみ形状が変化する。そのため、小径の棒材、薄い帯材、または不規則な形状の鍛造品では、無条件にブリネル測定を行うのではなく、別の硬さ試験方法または製品固有の手順が必要になる場合がある。
くぼみは、互いに、また端部からも十分に離して配置しなければならない。ISO 6506-1:2014は、くぼみの直径に関連した最小間隔要件、および端部からの最小距離を規定している。一般的に適用されるブリネル配置では、くぼみの中心間距離は少なくともくぼみ直径の3倍、くぼみの中心から端部までの距離は少なくとも直径の2.5倍とされる。ただし、正確に適用すべき要件は、採用した版および試験条件に照らして確認しなければならない。近接したくぼみは周囲の材料を塑性変形させ、2回目の測定値を変化させる可能性がある。端部では材料が外側へ流動しやすく、通常、内部の硬さを代表しないくぼみが形成される。
厚さも同様に重要である。押込み下の材料は、塑性域が反対側の面に到達しない程度に十分な厚さを有していなければならない。ISO 6506-1:2014は、くぼみ深さに対する最小厚さの関係を規定している。標準的なブリネル条件で一般に用いられる目安は、厚さをくぼみ深さの少なくとも8倍とすることである。薄い製品では、裏面が近すぎると、結果が実際より低くなったり、不安定になったりする可能性がある。製品仕様によっては、より厳しい制限を設けたり、別の方法を要求したりすることがある。
再現性は、平均値だけでなく、個々のくぼみから判断すべきである。適切な手順では、各測定値を記録し、くぼみが間隔および形状の要件を満たしているか確認し、外れ値を黙って削除するのではなく、その原因を調査する。ばらつきは、金属組織の変化、溶接部または熱影響部、不十分な支持、試験機の位置ずれ、表面損傷、または試験員による測定誤差を示している可能性がある。均一な領域に繰り返し形成したくぼみは、試験機および方法の再現性限界内に収まる範囲で集中的に分布すべきであり、大きなばらつきがある場合は、試験配置を見直す必要があることを示している。
最後に、硬さ試験は、他の合否判定試験とは分けて扱わなければならない。ISO 6892-1:2019に基づく引張試験は、降伏強さや引張強さなどの特性を測定する一方、ISO 148-1:2016は、吸収エネルギーを測定するシャルピー振子衝撃試験を規定している。これらの試験はいずれも、ブリネル硬さ試験で代替することはできない。適用される材料規格、製作規程、または契約書には、どの特性を合否判定の基準とするのか、また硬さの限界値を適用する場合にはその値を明記しなければならない。
硬さ換算と強度の逆算の危険性
硬さ数は、異なる単位で表した引張試験結果ではありません。ブリネル、ロックウェル、ビッカース試験は局所的な押込みに対する抵抗を測定するのに対し、引張試験は、管理された軸方向荷重を受けるよう準備された試験片の応答を測定します。これらの結果の関係は経験的なものであり、材料、状態、試験スケール、ならびに換算データが対象とする範囲に依存します。
この区別は、ミル証明書、検査報告書、または不適合レビューにおいて、硬さから降伏強度または引張強さを推定する場合に重要です。換算値は、結果が妥当であるかどうかを評価するうえで役立つことがあります。しかし、それだけで規格適合性が自動的に立証されるわけではありません。
ISO 18265:2013の換算表
ISO 18265:2013は、指定された硬さスケール間の換算表、および推定引張強さの表を規定しています。その適用範囲には、非合金鋼および低合金鋼、鋳鋼、工具鋼、その他の金属材料が含まれます。この規格は、ブリネル、ロックウェル、ビッカースの硬さおよび引張強さが、相互に無条件で置き換え可能な特性であるとは宣言していません。定義された材料群および指定された範囲について作成された関係を示しているにすぎません。
| 方法 | 測定応答 | 一般的な識別表記 |
|---|---|---|
| ブリネル | 球状圧子による永久くぼみ | HBW |
| ロックウェル | 規定荷重下における押込み深さ | HRBまたはその他のロックウェルスケール |
| ビッカース | ダイヤモンド四角すい圧子によるくぼみの対角線 | HV |
| 引張試験 | 作製した試験片に軸方向荷重を加えたときの応答 | MPa単位の降伏強さまたは引張強さ |
試験方法自体も異なります。ISO 6506-1:2014は、球状圧子によってくぼみを形成し、加えた力とくぼみの直径から結果を算出するブリネル硬さ試験を規定しています。ロックウェル試験では、規定された予備荷重および全荷重の下での侵入深さを測定し、スケールは圧子と荷重の組合せによって決まります。ビッカース試験では、ダイヤモンド四角すい圧子を用い、くぼみの2本の対角線から硬さを算出します。したがって、210 HBW、95 HRB、220 HVなどの値は、特定の方法によって得られた応答を記録したものであり、何の条件も付さずに相互交換できる同一の測定値の集合ではありません。
ISO 18265:2013は、硬さスケール間の換算と引張強さの推定も区別しています。表には、特定の鋼種区分について、ビッカースまたはブリネル硬さの範囲と推定引張強さを対応させたものがあります。しかし、その推定値は、最大引張強さを直接観測したものではありません。関係は、炭素含有量、合金元素、熱処理、冷間加工、微細組織、断面寸法、製品形状によって変化し得ます。焼ならしを施した板材と、焼入焼戻しを施した棒材は、局所的には類似した硬さを示しながら、特に微細組織および強度勾配が異なる場合、引張試験では異なる結果を示すことがあります。
この規格の警告は決定的に重要です。換算値は、適切な標準試験方法によって得られた結果に取って代わるものではありません。この警告は報告書の解釈に明記されるべきであり、丸められた数値の背後に隠されてはなりません。
換算値と直接得られた引張試験結果
直接得られた引張試験結果には、適切な試験片、寸法、方向、標点距離、ひずみ測定、および負荷手順が必要です。ISO 6892-1:2019は、室温における金属材料の引張試験を規定し、降伏強さや引張強さなど、決定可能な機械的性質を示しています。ISO 377:2017は、鋼の形材、棒、線、平製品および管状製品について、機械試験用の試料および試験片の識別、採取位置、ならびに準備を規定しています。これらの詳細は、結果が何を表すかに影響します。
硬さ試験には、これとは異なるサンプリング上の問題があります。押込みは、試験表面近傍の小さな体積を対象とします。そのため、はるかに大きな標点部全体を平均する引張試験片では捉えにくい局所的な熱処理または表面加工の影響を示すことがあります。携帯型硬さ試験は現場でのスクリーニングに有用ですが、表面の曲率、粗さ、スケール、脱炭、押込み間隔、支持状態、機器の検証などが読み取り値に影響する可能性があります。その読み取り値を引張強さに換算すると、さらに別の不確かさが加わります。
報告書では、測定の連鎖を維持すべきです。「210 HBW、ISO 6506-1:2014」は、ブリネル試験による結果を特定します。「推定引張強さ:約[値]MPa、ISO 18265:2013による」は、適用した材料表および範囲が明記されていることを条件に、導出された推定値を示します。これを単に「引張強さ:[値]MPa」と報告すべきではありません。その表現は、ISO 6892-1:2019または別途指定された引張試験方法に基づく引張試験を実施したことを意味するためです。
同じ原則は、受入れ判定にも適用されます。ASTM A370-26は、鋼、ステンレス鋼および関連合金製品の引張、曲げ、硬さ、衝撃試験を対象としていますが、受入れは適用される製品規格または購入契約によって決まります(ASTM International, 2026)。推定値が最低強度要求を上回っているように見えるというだけの理由で、硬さ換算によって要求された引張試験を黙って置き換えることはできません。
換算が技術的には有益でも契約上は不十分な場合
硬さ換算は予備評価または調査を補助できるが、契約上要求された直接の引張試験を通常は満たすことができない。 Limited evidence
換算は、予備評価、工程管理、または接近できない部品の調査において、技術的に有益な情報を提供することがあります。たとえば、硬さ分布から、熱処理領域が隣接する母材より大幅に硬いこと、または報告された引張試験結果が観察された状態と整合しないことが示される場合があります。換算結果は、試験片を採取する位置や、確認試験が必要かどうかを判断する手掛かりになります。
一方、適用される文書が、指定された方法によって直接測定した特性値を要求している場合、換算値は契約上不十分となります。製品規格がISO 6892-1:2019、ASTM A370-26、またはその他の指定手順によって決定した引張強さを要求している場合、規格または購入者が換算を明示的に認めていない限り、ISO 18265:2013による推定値で通常その要求を満たすことはできません。同じ論理は、契約が硬さそのものを規定している場合にも当てはまります。換算したロックウェル値によって、要求されたブリネルスケール、荷重、測定位置、または試験方法を置き換えることはできない場合があります。
換算を使用する前に、材料の適用範囲を確認しなければなりません。ISO 18265:2013の表は、あらゆる鋼種、溶接部、被覆、鋳造品、または使用条件に適用できる普遍的な方程式ではありません。非合金鋼および低合金鋼に適用される表を、ステンレス鋼の溶接金属、浸炭表面、または強い異方性を有する製品に安易に拡張してはなりません。
不適切な換算値に基づいて材料を不合格とすれば、適合する鋼材を廃棄することになり得ます。逆に、そのような値に基づいて材料を受け入れれば、強度不足を見逃すおそれがあります。防御可能な実務は、元の硬さ試験結果を報告し、換算規格および表を特定し、引張強さが推定値であることを明記し、関連する不確かさと材料上の制約を保持したうえで、適用される規格または契約に実際に記載された受入れ基準と比較することです。
シャルピー振り子衝撃試験
シャルピー試験は、管理された破壊試験であり、鋼種について一般的に合格または不合格を判定するものではありません。切欠き付き試験片を振り子式試験機内で水平に支持し、規定の速度および幾何条件でハンマーを衝突させ、1回の打撃で破断させます。報告される結果は、その事象中に試験片が吸収したエネルギーであり、通常はジュール(J)で表されます。したがって、この試験は、分離できない4つの項目、すなわち試験片の構成、試験片の採取位置および方向、試験手順、ならびに製品仕様の受入れ基準を関連付けるものです。[9] ISO 148-1:2016. International Organization for Standardization. ISO standard, 2016.
ISO 148-1:2016は、衝撃時に金属材料が吸収するエネルギーを求めるためのシャルピーVノッチおよびUノッチ振り子衝撃試験を規定しています(International Organization for Standardization, 2016)。この方法だけでは、鋼板、棒、鍛造品、管、溶接部、または鋳造品が注文要件に適合しているかどうかは確定できません。その判定は、適用される材料規格、図面、購入契約、またはプロジェクト仕様書に委ねられます。
ISO 148-1:2016ならびにVノッチおよびUノッチ試験片
従来型のフルサイズのシャルピー試験片は、長さ約55 mm、断面が10 mm角です。機械加工された切欠きによって残存リガメントが減少し、破断開始位置が定められます。ISO 148-1:2016は、主に2種類の切欠き形状を対象としています。
Vノッチは、一般に開き角45度、切欠き深さ2 mm、および規定された切欠き底半径を持つ、明確に形成された鋭い切欠きです。V形状は局所的に強い応力集中を生じさせ、構造用鋼および圧力保持用鋼における延性破壊から脆性破壊への遷移を評価するために広く使用されます。結果は「KV」と表示されることが多く、状態を完全に特定するため、試験温度および試験片方向が付記されます。
Uノッチは、「KU」と報告されることもあり、より鋭いV形状ではなく、丸みを帯びた切欠き底を有します。その応力集中および破壊応答はVノッチの場合と異なるため、両者がともにジュールで報告されるからといって、Uノッチの結果をVノッチの結果と互換的に扱うことはできません。切欠きの種類は要件に適合していなければなりません。仕様書がシャルピーVノッチエネルギーを要求している場合、適用文書がその代替を明示的に許可していない限り、通常、Uノッチのデータで置き換えることはできません。
切欠きは、振り子が切欠きと反対側の面に衝突するように配置されます。き裂は切欠き底から始まり、リガメントを通って進展します。切欠きの方向も重要です。鋼板その他の展伸製品では、試験片を主圧延方向または主加工方向に対して縦方向または横方向に採取することがあります。特に、層間剥離または板厚方向の破壊に対する抵抗が重要な場合には、板厚方向に採取した試験片が要求されることもあります。切欠きの種類、方向、温度、および試験片寸法を伴わない「シャルピー衝撃値」は、識別情報として不完全です。
試験片の採取は、衝撃試験機の手順とは別の管理事項です。ISO 377:2017は、鋼の形材、棒、ロッド、平鋼製品、および管状製品の機械試験に用いる試料および試験片の識別、位置、および準備を扱っています(International Organization for Standardization, 2017)。製品規格では、特定の端部、溶鋼、鋼板位置、管壁領域、または表面からの距離から試験片を採取するよう要求する場合があります。また、製品の厚さが標準断面を許容しない場合には、フルサイズまたはサブサイズの試験片を規定することもあります。正しく操作された試験機であっても、誤った位置から採取された試験片を正しいものにすることはできません。
吸収エネルギーと破壊応答
振り子を規定の開始位置まで持ち上げて放します。試験片に衝突して破断させた後、振り子は、その機械的エネルギーの一部が消費されるため、より低い高さまで上昇します。試験機は、衝撃前後における振り子のエネルギー差から吸収エネルギーを計算し、必要に応じて、試験機の摩擦その他の規定された損失について補正します。これは規定の手順に基づく衝撃エネルギーの測定であり、降伏強さ、引張強さ、硬さ、または破壊靭性を直接測定するものではありません。
一般に、吸収エネルギーが高い結果は、規定された条件下で、完全破断に至る前に試験片がより大きな塑性変形を受けたことを示します。破面には、繊維状延性破壊、へき開破壊、または両者の混合が現れることがあります。手順または製品仕様によっては、横膨出量やせん断破面率など、追加の観察が要求される場合があります。これらの観察は破壊応答を示すものですが、適用される要件がそれらを受入れ指標として使用できると定めていない限り、エネルギー結果に取って代わるものではありません。
温度は、フェライト鋼および低合金鋼に大きな影響を及ぼします。延性・脆性遷移域を通過して温度が低下すると、吸収エネルギーが急激に低下し、破面が主としてせん断破壊から主としてへき開破壊へ変化することがあります。鋼は20 °Cでは許容可能な結果を示しても、化学成分や製造履歴に変化がないまま、−20 °Cでは要件を満たさないことがあります。これは試験状態が異なるためです。逆に、低温で許容可能な結果が得られたとしても、さらに低いすべての温度での性能が確立されたことにはなりません。
したがって、試験報告書に印字された数値は、条件付きのものです。「KV2 = 45 J」は、規定された温度、方向、試験片寸法、および採取位置における、特定のVノッチ構成(多くの場合、2 mm切欠きの指定)についての結果として読むべきです。これは、溶鋼全体または製品全体に対する普遍的な靭性評価ではありません。また、シャルピーエネルギーを、 のような平面ひずみ破壊靭性値の直接的な代替として扱うこともできません。試験片形状、負荷速度、拘束状態、および測定量が異なるためです。
温度、方向、および受入れ要件
試験温度は、衝撃前および衝撃中に管理しなければなりません。試験片は適切な媒体中で冷却または加熱し、温度が安定するまで保持した後、試験方法で許容される時間内に試験機へ移送することがあります。要求される温度は、室温、0 °C、−20 °C、−40 °C、または材料規格および供用設計によって選択されたその他の温度となる場合があります。規定温度に近いものの、その温度自体では実施されていない試験が、自動的に同等とみなされるわけではありません。報告書には、公称温度および許容される公差を明記する必要があります。
方向も同様に重要です。「L」は縦方向試験片、「T」は横方向試験片を示すことが一般的ですが、正確な表記は製品規格に従わなければなりません。圧延鋼板では、縦方向試験片は通常、圧延方向に一致し、横方向試験片は圧延方向を横切るように配置されます。切欠き面およびき裂進展方向を記録しなければなりません。これらのいずれかを変更すると、異なる金属組織上の特徴、介在物、偏析帯、または溶接部を露呈させる可能性があるためです。
受入れ要件は、ISO 148-1:2016だけでは定められません。適用される仕様書は、3本、5本、またはその他の本数の試験片、最低平均値、最低個別値、規定された最低値を下回る結果の許容本数、または低い結果が得られた場合の再試験手順を要求することがあります。また、特定の試験温度、切欠きの種類、方向、試験片寸法、および採取頻度を課す場合もあります。これらの条件は、相互に関連付けて読まなければなりません。個別結果の下限値も規定されている場合、平均値が要件を満たしていても、必ずしも合格とは限りません。
ASTM A370-26は、同じ責任分担を示しています。同規格は、鋼、ステンレス鋼、および関連合金製品の引張、曲げ、硬さ、ならびに衝撃試験の手順を規定していますが、受入れは適用される製品仕様または購入契約によって決定されます(ASTM International, 2026)。したがって、シャルピー試験報告書は、試験が実施されたことを証明し、測定された吸収エネルギーを記載できます。しかし、それらの値を適合または不適合に分類できるのは、適用される製品要件だけです。
適切なレビューでは、製品の溶鋼および採取位置から、試験片の方向、切欠き形状、寸法、調整温度、試験機の手順、個々のエネルギー値、平均値、破壊観察結果、ならびに正確な受入れ条項まで、結果を追跡します。その連鎖がなければ、「シャルピー試験合格」という記述だけでは情報が不十分です。それは有効な衝撃試験結果を示している可能性はありますが、その鋼材が意図された用途に適用される要件を満たしているかどうかまでは示しません。

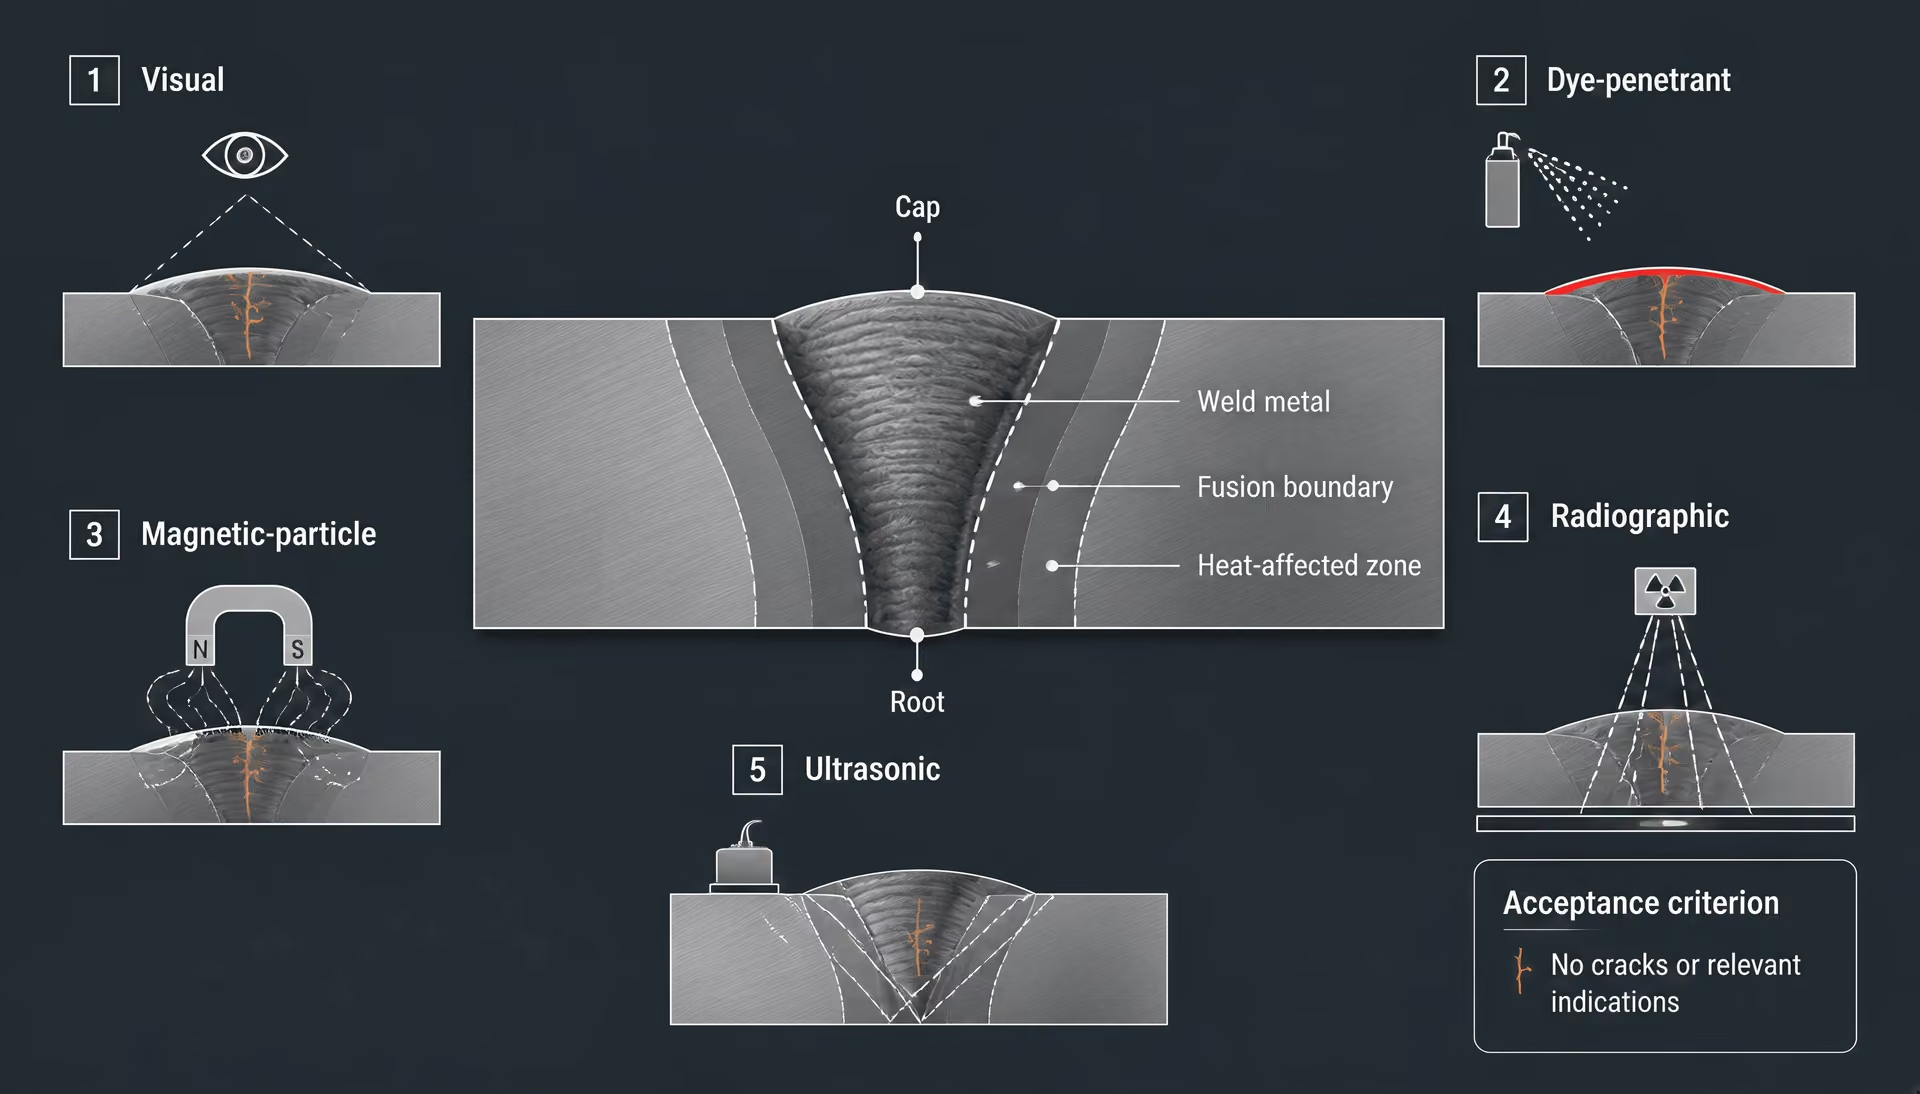
溶接試験および構造用鋼の受入れ
溶接構造物は、母材鋼のミルシートを完成した接合部に適用することによって受け入れられるものではありません。ミルシートは、適用される製品仕様に基づく、供給された鋼板、棒、管、または形鋼の特性を証明するものです。しかし、溶着金属が要求された化学成分を有すること、熱影響部が十分な性能を保持していること、または溶接士が実際の製作条件下で健全な継手を製作したことを証明するものではありません。したがって、溶接部の受入れには、認証された溶接施工要領、資格認証された溶接士、製作記録および検査、ならびに溶接部の種類と荷重条件に割り当てられた受入れ限界という、4つの別個の管理項目が関係します。
この区別は、機械試験と非破壊検査を分けるものでもあります。ASTM A370-26は、鋼、ステンレス鋼、および関連合金製品の引張、曲げ、硬さ、ならびに衝撃試験の手順を記載していますが、受入れは適用される製品仕様または購入契約に委ねています。ISO 377:2017は、試料および試験片の識別、位置、ならびに準備を規定しています。ISO 6892-1:2019は室温での引張試験を扱い、ISO 148-1:2016はシャルピーVノッチおよびUノッチ衝撃試験を対象としています。これらの規格は、母材または認証試験片の特性を確立できますが、それだけで完成した構造用溶接部が受入れ可能かどうかを決定するものではありません。
AWS D1.1/D1.1M:2025-AMD1の認証要件
契約書またはプロジェクト文書によって適用される場合、AWS D1.1/D1.1M:2025-AMD1は、構造用鋼の溶接に関する認定、製作、検査、および受入れ要件を定める。 Strong evidence
AWS D1.1/D1.1M:2025-AMD1は、契約書、プロジェクト仕様書、または適用される建築基準によって引用される場合、多くの構造用鋼用途に適用される基本的な溶接規格である。この規格は、溶接施工要領の認定、溶接技能者および溶接オペレーターの資格認定、製作、検査、ならびに溶接部の合否判定に関する要求事項を定めている。その要求事項は契約図書と併せて読まなければならない。これは、技術者が特定の溶接区分、試験率、追加要求事項、またはより厳しい限界値を指定する場合があるためである。
この規格体系は、「溶接部は合格した」という一般的な記述からではなく、継手および溶接変数から始まる。認定済みの溶接施工要領書(WPS)は、母材のグループ、板厚範囲、継手の詳細、溶接プロセス、溶加材の分類、溶接姿勢、予熱およびパス間温度の管理、電気的変数、シールド条件、ならびに必要な溶接後処理を特定する。規格で規定された継手の詳細および重要な限界値を満たす場合、その施工要領は事前認定の対象となり得る。これらの規定から外れる場合は、施工要領認定試験が必要となる。
AISCの指針は、構造用鋼工事における主要な参照事項として、AWS D1.1/D1.1Mの検査規定および溶接部の合否判定基準を示している。引用されているAISCの指針はまた、外観試験、浸透探傷試験、磁粉探傷試験、放射線透過試験、および超音波探傷試験を、一般的な非破壊試験方法として示している。そこでは、適用されるAWS D1.1/D1.1Mの版に割り当てられた検査および合否判定の規定が参照されている。版によって条項番号または補足要求事項が異なる場合は、プロジェクト図書を優先しなければならない。
資格認定の要求事項は、すべての製作溶接部に対してすべての試験を実施せよという意味ではない。これは、選定された施工要領および人員が規定された溶接部を製作できることを実証し、その後、その溶接部の機能に応じて要求される水準で検査を行うための体系である。主要なモーメント接合部、完全溶込み開先溶接、すみ肉溶接、補修溶接、および仮設取付け部では、試験要求事項が異なる場合がある。どの規定を適用するかは、設計図および検査計画によって決まる。
施工要領および溶接技能者の資格認定
施工要領認定は、溶接方法が、定められた変数範囲内で、許容される溶接金属および溶接継手性能を実現できることを実証するものである。提案された溶接プロセスおよび溶接材料を用いて試験体を溶接し、その後、AWS D1.1/D1.1M:2025-AMD1が要求する検査および機械試験を実施する。一般的な認定証拠には、外観試験、曲げ試験、引張試験、マクロエッチ試験、その他、継手および溶接プロセスについて規定された試験が含まれる場合がある。試験片は、認定対象となる母材の組合せ、溶接形式、板厚範囲、溶接姿勢、およびプロセス変数を代表するものでなければならない。異なる継手または材料範囲から得られた結果によって、意図する製作溶接部が自動的に認定されることはない。
報告書には、数値による強度だけでなく、それ以上の情報を記載しなければならない。試験片をWPSと関連付け、母材の規格表示、溶加材の分類、寸法、溶接姿勢、予熱、パス間温度、電流、電圧、溶接速度、該当する場合はシールドガス、および試験結果を記録する必要がある。規定強度を満たす引張試験片であっても、その採取位置および準備が適切である場合にのみ意味を持つ。ISO 377:2017は、鋼製品の試料および試験片の採取位置と準備について規定している。一方、溶接施工要領認定試験片に関する追加要求事項はAWS D1.1/D1.1Mが規定する。
溶接技能者の資格認定が答えるのは別の問いである。すなわち、特定の溶接技能者または溶接オペレーターが、許可されたプロセス、姿勢、継手形式、および板厚範囲を用いて、健全な溶接金属を形成できるかという問いである。溶接技能者は、規定された条件の下で資格認定試験を行う。得られた試験体は、通常、外観検査ならびに曲げ試験その他の規格で指定された試験によって検査される。資格認定の範囲は、試験で記録された変数および継続性に関する要求事項によって制限される。資格を有する溶接技能者は、認定されたWPSの代わりにはならず、認定されたWPSによって資格のない者が資格を得ることもない。
製作管理は、資格認定後も継続する。製作者は、指定された母材および溶加材を使用し、溶接材料の管理を確認し、継手の取付けおよび芯合わせを行い、汚染物質を除去し、必要な予熱を施し、パス間温度を管理し、溶接順序を適切に管理し、必要な場合には補修を記録しなければならない。水素に敏感な鋼材および拘束の大きい厚肉継手では、資格認定用試験片が示唆する以上に厳格な管理が必要となる場合がある。硬さ試験は、熱影響部または補修部の調査に役立つことがあるが、ISO 6506-1:2014はブリネル法を規定するものであり、硬さの測定値を自動的に溶接部の合否判定へ変えるものではない。ISO 18265:2013は硬さ換算および引張強さの推定値を示しているが、換算値は、適切な標準試験方法による結果に代わるものではないと警告している。
溶接部の不連続、検査方法、および合否判定基準
外観検査は、取付け時、各パス間、および完成後に実施できるため、最初に行う検査である。外観検査によって、不適切な溶接サイズ、不良なビード形状、オーバーラップ、アンダーカット、アークストライク、目視可能な割れ、クレーター欠陥、表面に開口したブローホール、縁部で目視可能な融合不良、過大な余盛、および寸法上の問題を特定できる。また、溶接長、終端部、アクセスホールの状態、表面処理など、体積的な検査方法では扱えない場合がある事項も確認できる。外観検査は単なる予備的な形式手続きではない。AWS D1.1/D1.1Mの合否判定限界は目視可能な不連続に適用されるため、外観要求事項に不合格となった溶接部を、後から得られた放射線透過試験または超音波探傷試験の報告書を根拠として供用してはならない。
浸透探傷試験は、液体浸透探傷試験とも呼ばれ、非多孔質材料における表面開口不連続の検出に適している。浸透液が表面に開口した割れなどの開口部へ入り込み、余剰の浸透液を除去した後、現像剤によって指示模様を形成する。この方法では、表面下で閉じている不連続は明らかにできない。したがって、磁粉探傷試験が適さない非強磁性ステンレス鋼部材の検査を含め、表面割れが疑われる場合に有用であるが、溶接部内部の完全な品質を立証することはできない。
磁粉探傷試験は、強磁性鋼に磁界を作用させ、吸着された磁粉によって表面および表面近傍の不連続を示す方法である。割れその他の欠陥のうち、その方向によって漏洩磁界を生じるものに対して感度を有するため、試験方向および表面状態が重要となる。外観検査の代替にはならず、深部に存在するすべての体積的欠陥を明らかにするものでもない。消磁、接近性、塗膜、および溶接形状が結果に影響する場合がある。
放射線透過試験は、透過する放射線の差から画像を形成し、スラグ巻込み、ブローホール、および一部の溶込み不良など、特定の体積的な不連続を明らかにすることができる。画像は、厚さ、形状、線源の配置、フィルムまたはデジタル検出器の品質、および欠陥の方向に影響される。混雑した接合部では放射線透過試験が実施困難となる場合があり、放射線管理も必要である。これは溶接品質を普遍的に順位付けする方法ではない。
超音波探傷試験は、高周波音波を溶接部へ入射し、境界面または不連続から反射されたエネルギーを解釈する方法である。電離放射線を用いずに、相当な厚さを通して平面状および体積的な指示を位置特定できるが、判定は、校正、探触子の角度、形状、接近性、表面状態、および技術者の資格に左右される。超音波指示がないことは、可能性のあるすべての不連続が存在しないことを証明するものではない。
合否判定基準は、単にどの指示を検出できるかではなく、どの指示を不合格とするかを定めるものである。これらの基準は、溶接区分および検査方法に応じて、割れ、融合不良、溶込み不良、アンダーカット、ブローホール、スラグ、溶接サイズ不足、および不連続の累積長さを制限する場合がある。検査員は、方法、検査範囲、使用機器または手順、指示の位置および寸法、ならびに処置を報告しなければならない。補修には、管理された除去、適用可能なWPSに基づく再溶接、および再検査が必要である。
したがって、結果は、正しい溶接区分および規格、認定された施工要領、資格を有する溶接技能者、管理された製作、指定された検査方法、ならびにその方法に割り当てられた合否判定限界を結び付けた判断となる。母材の引張試験結果またはシャルピー試験結果は引き続き重要であるが、それらによって、管理されていない溶接接合部を認証することはできない。
鋼材および溶接部の非破壊検査
非破壊検査(NDE)は、鋼材または溶接部から代表的な機械試験片を切り出すことなく、不連続部を検出または評価するものである。この違いは重要である。溶接部が放射線透過検査または超音波検査で許容可能な結果を示していても、母材の降伏強さ、引張強さ、伸び、硬さ、または衝撃じん性が不十分な場合がある。逆に、引張試験片が規定された強度を満たしていても、溶接部に許容できない融合不良が存在することがある。
したがって、適用される規格がそれらの試験を要求している場合、非破壊検査は引張試験、曲げ試験、硬さ試験、または衝撃試験に取って代わるものではない。ASTM A370-26は、鋼、ステンレス鋼、および関連する合金製品の引張試験、曲げ試験、硬さ試験、衝撃試験の手順を定めているが、合否判定は適用される製品規格または購入契約に委ねている(ASTM International, 2026)。ISO 377:2017は、試料および試験片の識別、位置、準備を扱い、ISO 6892-1:2019は室温での引張試験を、ISO 148-1:2016はシャルピーVノッチおよびUノッチ衝撃試験を、ISO 6506-1:2014はブリネル硬さ試験を規定している。これらの規格は機械試験の結果に関するものであり、溶接部の不連続部に対する代替的な検査方法を定めるものではない。
非破壊検査方法
- 目視検査
- 接近可能な表面および溶接寸法を検査する。
- 浸透探傷検査
- 非多孔質材料の表面に開口した不連続部を検出する。
- 磁粉探傷検査
- 強磁性鋼の表面および表面近傍の不連続部を検出する。
- 放射線透過検査
- 透過放射線の差異から画像を生成する。
- 超音波探傷検査
- 反射した高周波音を用いて内部の指示を評価する。
非破壊検査方法の選択は、検出対象となる不連続部、その予想される方向および深さ、材料および形状、接近性、溶接部の区分、ならびに適用される合否判定基準によって決まる。「非破壊検査に合格した」とだけ記載された報告書は不完全である。報告書には、検査対象、方法、手順、検査範囲、指示、処置、および合否判定基準を明記すべきである。
外観検査
外観検査は、アクセス可能な表面全体を迅速に確認でき、後続の検査を信頼できないものにする状態を特定できるため、最初に行う検査工程である。検査員は、溶接サイズおよび形状、アンダーカット、オーバーラップ、目視可能なき裂、アークストライク、表面に開口した気孔、過大な余盛、クレーター欠陥、溶接長さの不足、変形、表面損傷、寸法違いなどを確認することがある。検査には、溶接ゲージ、すみ肉溶接ゲージ、定規、照明、鏡、拡大器具などを使用できる。
外観検査で明らかにできるのは、アクセス可能な表面から目視または測定できるものに限られる。表面下の融合不良、内部気孔、埋没き裂、またはラミネーションの深さを確実に確認することはできない。また、引張強さ、破壊じん性、または吸収衝撃エネルギーを判定することもできない。表面状態は証拠の一つではあるが、溶接部の健全性を完全に示すものではない。
準備および検査時期は結果に影響する。スラグ、スパッタ、塗料、スケール、油、および酸化物は、指示を覆い隠したり、測定を妨げたりすることがある。特に遅れ割れが懸念される場合、一部の要求事項では、溶接中、清掃後、または規定の冷却時間後に外観検査を行うことが求められる。適用文書が要求する場合、検査記録には照明および接近条件を記載すべきである。
構造用鋼の溶接部について、作業に適用されるAWS D1.1/D1.1Mの版が、適用される検査要求事項および合否判定基準を規定する。AWS D1.1/D1.1M:2025-AMD1は、資格認証、製作、検査方法、および溶接部の合否判定基準を含む構造用鋼の溶接に関する要求事項を定めている(American Welding Society, 2025)。AISCは、外観検査を一般的な非破壊検査方法の一つとして位置付け、溶接部の検査方法および合否判定基準についてAWS D1.1/D1.1M第8条を参照している(American Institute of Steel Construction, 2024)。
表面検査方法:浸透探傷検査および磁粉探傷検査
浸透探傷検査は、液体浸透探傷検査とも呼ばれ、表面に開口した不連続部を検出する。清掃後、浸透液が毛細管現象によってき裂その他の表面開口空洞に入り込む。余剰の浸透液を除去し、現像剤によって浸透液を再び表面に引き出すことで、可視指示または蛍光指示を形成する。この方法により、微細なき裂、ラップ、シーム、気孔、および表面に達した融合不良を検出できる。
健全な表面の下に閉じ込められた不連続部は検出できない。塗膜、粗いスケール、溶接スパッタ、グリース、または不十分な清掃は、浸透液の侵入を妨げたり、紛らわしい指示を生じさせたりする。浸透探傷検査から得られる深さの情報も限定的であり、指示の長さや明るさは、き裂の重大性を直接測定するものではない。この方法は、オーステナイト系ステンレス鋼を含む多くの非多孔質材料に適用できるが、表面が浸透処理および洗浄剤を受け入れられることが条件となる。
磁粉探傷検査は、強磁性鋼の表面および表面近傍の不連続部を対象とする。部品を磁化すると、不連続部によって磁場が乱れる箇所に鉄粉が集まり、可視指示または蛍光指示を形成する。この方法により、溶接止端部のき裂、クレーターき裂、研削き裂、シーム、ラップ、および浅い融合不良を検出できる。磁化方向を変えることで、印加磁場に対して横方向に延びる指示を検出しやすくなる。特定の一方向だけでは、欠陥の方向によって見逃す可能性がある。
磁粉探傷検査は、ほとんどのオーステナイト系ステンレス鋼などの非強磁性鋼種には適さない。また、深さ方向の検出能力には限界があり、結果は磁場強度、磁粉の適用方法、表面状態、形状、および消磁要求事項に左右される。塗料やスケールは感度を低下させることがあり、形状の急激な変化によって無関係な指示が生じる場合もある。浸透探傷検査も磁粉探傷検査も、鋼材の化学成分、降伏強さ、硬さ、または衝撃じん性を測定するものではない。
合否判定は、指示が検出されたという一般的な説明ではなく、適用文書に基づいて行わなければならない。AWS D1.1/D1.1M第8条は、特定の溶接部および検査区分について、どの指示を不合格とするかを定めている場合がある。一方、配管、圧力保持部品、橋梁、または機械に関する規格では、異なる限度値が適用されることがある。例えばAPI Specification 5Lは、パイプライン輸送システム用鋼管を対象とし、製造、試験、検査、および合否判定要求事項を規定する必要性を扱っている(American Petroleum Institute, 2013)。
体積検査方法:放射線透過検査および超音波検査
放射線透過検査では、X線またはガンマ線が溶接部を通過する際の材料厚さおよび密度の差から画像を作成する。気孔、スラグ巻込み、空洞、および一部の未溶込みなど、体積的な不連続部を示すことができる。技術条件および画像品質が適用要求事項を満たしている場合、画像は恒久的な記録となる。
放射線透過検査には重要な限界がある。放射線ビームに対してほぼ平行に位置する平面状のき裂または融合不良は、コントラストがほとんど生じず、検出を免れることがある。通常、線源と検出器を溶接部の両側に配置するための接近性が必要であり、放射線管理によって検査区域が制限される。判定結果は、厚さ、線源・対象物間の幾何学的条件、画像品質、および検査員が有意な指示を形状上または処理上のアーチファクトから識別する能力にも左右される。放射線透過検査は、引張特性または破壊じん性を直接測定するものではない。
超音波検査では、高周波音波を鋼材内に入射し、反射エネルギーを評価する。パルス・エコー法では、音路距離および応答から指示の位置と寸法を推定できる。適切に適用すれば、超音波検査は内部の平面状欠陥、融合不良、未溶込み、き裂、ラミネーション、および一部の体積的欠陥を検出できる。電離放射線を用いずに厚肉部を検査でき、アクセス可能な一つの表面から検査できる場合も多い。
超音波検査の結果は、結晶粒組織、減衰、表面粗さ、曲率、溶接部形状、探触子角度、校正、および欠陥の方向に影響される。音束に対して平行な不連続部は、ほとんどエネルギーを反射しないことがある。溶接部の異方性や粗大結晶粒の材料は音波を散乱させ、判定を複雑にする可能性がある。寸法測定は評価であって、欠陥の写真撮影ではない。再現性のある結果を得るには、検査員の資格、走査範囲、基準ブロック、および文書化された手順が重要である。
検査方法の選択は、欠陥のリスクおよび適用文書に従うべきである。外観検査は表面検査または体積検査に先行して実施できるが、内部品質が規定されている場合、それらに代わることはできない。浸透探傷検査および磁粉探傷検査は、表面開口または表面近傍の状態を対象とする。放射線透過検査および超音波検査は内部体積を対象とするが、欠陥の方向および形状に対する感度はそれぞれ異なる。AWS D1.1/D1.1M第8条、またはその他の適用される規程、規格、図面、もしくは契約によって、選択した方法を必要な検査範囲および合否判定基準に結び付けなければならない。検査方法は指示を特定するものであり、鋼材または溶接部が許容可能かどうかは、適用文書が決定する。
API Specification 5Lの指針に基づく鋼管試験
パイプライン輸送システムおよび製品要求事項
API Specification 5Lは、ガス、水および油の輸送に用いられるパイプライン輸送システム向けの鋼管に適用されます。その購買指針では、鋼管の注文を、単に一般的な「試験済み」の鋼管を求めるものではなく、相互に関連する一連の技術的決定事項として扱っています。購入者は、適用されるAPI Specification 5Lの版を特定し、製造業者、検査員および試験所が同一の要求事項に基づいて作業できるよう、製品の指定を十分に明確に定義しなければなりません。
この指定には、鋼管の製造方法、呼び寸法または指定寸法、グレード、Product Specification Level(PSL)、納入状態および追加要求事項などを含めることができます。継目無鋼管と溶接鋼管は、両方が寸法上の記述を満たしているという理由だけで、相互に代替できるものではありません。製造工程は、溶接部の検査、サンプリング、熱処理、試験位置および適合性を実証するために必要な記録に影響します。したがって、API 5L鋼管に対する要求事項では、製品形態と、その形態に適用される規定を区別する必要があります。
| 購入時の詳細事項 | 記載しなければならない理由 |
|---|---|
| API仕様書5Lの版 | 版によって要件が変わる可能性がある。 |
| パイプの製造方法 | 継目なしパイプと溶接パイプでは管理項目が異なる。 |
| 鋼種および製品仕様レベル | 選択した製品レベルによって、適用される検証規定が決まる。 |
| 納入状態 | 熱処理および供給状態が要件に影響する。 |
| 試験および検査 | 引張、衝撃、硬さ、水圧、寸法、および非破壊検査の要件を選択しなければならない。 |
| 文書化 | 記録には、パイプ、ヒート、試験片、方法、および処置を特定しなければならない。 |
PSL 1およびPSL 2についても、推測に委ねず明記する必要があります。選択したレベルによって、引用された版の下で適用される技術的要求事項および検証規定が決まります。購入者による追加要求事項には、化学分析、引張試験、曲げ試験または押しつぶし試験、硬さ試験、シャルピー衝撃試験、水圧試験、非破壊検査(NDE)、寸法検査、表面状態、トレーサビリティおよび文書化などが含まれる場合があります。注文書では、どの要求事項が必須で、どれが適用対象外であるかを明示する必要があります。
試験自体は、その一連の流れの一部にすぎません。例えば、ASTM A370-26は、鋼、ステンレス鋼および関連合金製品の引張試験、曲げ試験、硬さ試験および衝撃試験の手順を規定していますが、特定の鋼管が合格するかどうかを決定するものではありません。ASTM Internationalは、合否判定は適用される製品規格または購入契約に基づくと述べています(ASTM International, 2026)。API Specification 5Lはラインパイプに関する製品の枠組みを提供し、購買文書が、許容された選択肢のうちどれを採用するか、およびどの追加管理を適用するかを決定します。
試験片の識別も同様に重要です。ISO 377:2017は、管状製品ならびに形材、棒、ロッドおよび平板製品から採取する試料および試験片の識別、位置および準備を対象としています(International Organization for Standardization, 2017)。誤った方向、位置または製品部分から採取した引張試験結果は、報告書に一見有効そうな数値を付加しても修正できません。鋼管の溶鋼番号、ロット、肉厚方向の位置、該当する場合は溶接位置、および試験片の方向は、サンプリングから証明書発行まで追跡可能な状態にしておく必要があります。
製造、試験、検査および合否判定条項
API Specification 5Lの購買指針は、鋼管の製造方法、特性の測定方法、製品の検査方法、および要求事項を満たさない場合の処置という、4つの個別の問題を結び付けています。これらの問題は、調達仕様書ならびに検査・試験計画において、相互に整合した条項として記載する必要があります。
製造条項では、許容される製造工程および管理を定めます。これには、継目無製造または溶接製造、成形、溶接、熱処理、管端の準備および補修制限などを明記する場合があります。溶接鋼管については、溶接部を付随的な特徴として扱うのではなく、適用される溶接工程および検査に関する規定も明記する必要があります。製造記録、溶鋼の識別および不適合管理は、その後の試験結果を解釈するために必要な背景情報を提供します。
試験条項では、試験の種類、適用される方法、試験片に関する要求事項および報告義務を明記する必要があります。ISO 6892-1:2019は、室温における金属材料の引張試験および決定可能な機械的性質を規定しています(International Organization for Standardization, 2019)。しかし、それ自体が、特定のAPI 5Lグレードおよび製品レベルに対する合否限界を定めるものではありません。衝撃試験についても同様の区別が適用されます。ISO 148-1:2016は、吸収衝撃エネルギーを決定するためのシャルピーVノッチおよびUノッチ振子試験を規定しますが、衝撃試験が必要かどうか、どのような条件で実施するか、および結果をどのように判定するかは、製品要求事項が定めます(International Organization for Standardization, 2016)。
硬さについても、同様の厳密さが必要です。ISO 6506-1:2014は、定置式および携帯式の試験機の使用を含め、ブリネル法を規定しています(International Organization for Standardization, 2014)。ブリネル硬さの結果は、引用された製品要求事項および購入要求事項に応じて、必須特性、追加確認または調査の一部となる場合があります。ISO 18265:2013は、指定された金属材料について硬さ換算および引張強さの推定値を示していますが、換算値は適切な標準試験方法による結果に代わるものではないと警告しています(International Organization for Standardization, 2013)。換算硬さ値を、引張試験の代替結果として提示してはなりません。
検査条項は、機械的性質の試験ではない活動を対象とします。これには、目視検査、寸法確認、水圧試験、表示およびトレーサビリティの検証、ならびにNDEを含めることができます。AISCは、目視検査、浸透探傷検査、磁粉探傷検査、放射線透過検査および超音波探傷検査を一般的なNDE方法として挙げ、溶接検査の方法および合否判定基準の情報源としてAWS D1.1/D1.1M Clause 8を挙げています(American Institute of Steel Construction, 2024)。AWS D1.1/D1.1M:2025-AMD1自体は、施工手順および溶接技能者の資格認証、製作、検査方法および溶接部の合否判定基準を含む、構造用鋼の溶接を対象としています(American Welding Society, 2025)。ただし、この規格がAPI 5Lラインパイプの合否判定権限を自動的に持つわけではありません。その適用性は、明示的に適用される契約またはエンジニアリング要求事項に基づく必要があります。
合否判定条項では、結果をどのように評価するかを定めます。適用されるAPI 5Lの規定、追加要求事項、再試験規則、サンプリング頻度、許容される補修および不適合鋼管の取り扱いを明記する必要があります。文書において、どの版、製品レベル、試験および処置に関する規定が適用されるかが示されていなければ、「API 5Lに従って試験済み」という記載は不十分です。試験片、方法または合否判定の根拠が特定されていない場合、試験報告書は技術的には正しくても、契約上の適合性を立証できないことがあります。
購買文書の明確性と試験計画の整合
購買文書は、鋼管の指定と検査計画を結び付ける管理上の基準として機能すべきです。最低限、適用されるAPI Specification 5Lの版、鋼管の種類および寸法、グレード、PSL、必要に応じた納入状態、製造方法、必要な試験、検査範囲、NDE方法、サンプリングの根拠、記録、ならびに合否判定または処置の規則を明記する必要があります。購入者が追加要求事項を適用する場合、その要求事項を正確に引用し、すべての鋼管、定義されたロットまたは選択したサンプルのいずれに適用するかを示す必要があります。
検査・試験計画では、これらの決定事項を実務上の形式で再掲する必要があります。各確認が製造工程のどの段階で行われるか、誰が実施するか、購入者または第三者による立会いが必要か、どの文書に結果を記録するか、どの条項が合否判定を規定するかを示すべきです。これにより、よくある不備を防止できます。すなわち、試験所がある規格に基づいて試験片を準備し、別の規約に基づいて特性を報告した後、購入者が別の製品レベルまたは版に属する限界値と比較してしまうという不備です。
トレーサビリティは、計画全体を通じて維持する必要があります。溶鋼番号および鋼管番号、試料採取位置、試験片の方向、試験機器、校正状態、作業者または試験所の識別情報、試験日および報告書の改訂情報を相互に関連付ける必要があります。溶接関連の検査については、検査した溶接シームまたは領域、およびNDE手順も識別できるようにすべきです。再試験および不合格材料については、明確な状態を定義する必要があります。そうしなければ、差し替えられた結果によって、元の不適合が見えなくなる可能性があります。
購入者は、製造開始前に矛盾も解決しておくべきです。契約でAPI Specification 5L、ASTM A370-26、ISO 6892-1:2019およびプロジェクト固有の要求事項を引用する場合、用語、試験片形状、サンプリングまたは合否判定の規定が異なるときに、どの文書を優先するかを明記すべきです。規格の適用版は重要です。規格は改訂されるためです。以前の版から引用した条項が、必要な試験または合否判定の手順を、気付かないうちに変更する可能性があります。
したがって、API Specification 5Lの購買指針は、要求事項の枠組みとして読む場合に最も有用です。報告されたすべての数値を合格または不合格に変換するものではありません。意味のある結果とは、特定された鋼管を、指定された製造方法、適切に準備された試験片、明記された試験方法、必要な検査および適用される合否判定規則に結び付ける結果です(American Petroleum Institute, 2013)。
合否判定基準の記述方法と適用方法
鋼材の試験結果は、その製品に適用される要求事項と結び付けられている場合にのみ意味を持ちます。「降伏強さ:355 MPa」という記載だけでは、合格または不合格を示すものではありません。読み手は、鋼種、製品形状、厚さの範囲、試験片の採取方向、試験片の状態、試験方法、サンプリング頻度、および結果の判定に用いる規則を把握する必要があります。
したがって、合否判定条項は、相互に関連する要求事項の連鎖として読むことができます。
特性 → 単位 → 試験方法 → 試験片の状態 → サンプリング頻度 → 結果判定規則 → 許容偏差
例えば、ある条項では、各チャージから採取した長手方向試験片について、室温で引張試験を実施し、355 MPa以上の最低降伏強さを要求する場合があります。適用される製品規格は降伏強さの試験方法を定め、ISO 377:2017は、試料および試験片の識別、採取位置、作製方法を規定します。ISO 6892-1:2019は、室温における金属材料の引張試験、およびその試験で測定可能な機械的性質を規定しています。試験片が誤った位置から採取された場合、または承認されていない手順で試験された場合、355という数値だけでは独立した合否判定上の意味を持ちません。
ASTM A370-26は、責任分担を示す例です。同規格は、鋼、ステンレス鋼、および関連合金製品の引張、曲げ、硬さ、衝撃試験の手順を規定しますが、合否判定は適用される製品規格または購入契約に委ねています(ASTM International, 2026)。試験規格が答えるのは「測定をどのように行うか」という問いです。製品規格が答えるのは「どの値が要求されるか」という問いです。
最小値、最大値、範囲、およびカテゴリー要件
最小値の要求事項は、下限を設定します。「引張強さ、最小:510 MPa」とは、適用文書に明示された丸め規則がある場合を除き、510 MPa未満の有効な結果はその基準を満たさないことを意味します。最大値は上限を設定します。例えば、「炭素、最大:0.18%」または「ブリネル硬さ、最大:220 HBW」のような場合です。範囲には上下二つの限界値があり、下限未満または上限超過の結果は、規定された条件の範囲外となります。
単位は重要です。355 MPaという要求事項を、誤って355 N/mm²と別のものとして扱う必要はありません。これらの単位は数値的に等価ですが、ksiは同じではありません。また、換算表によって推定値が得られるからといって、硬さの値を引張強さと置き換えることもできません。ISO 18265:2013は、非合金鋼および低合金鋼を含む特定の金属材料について、硬さの換算値および引張強さの推定値を示していますが、換算値は、適切な標準試験方法で得られた結果に代わるものではないと警告しています。規格が引張強さを要求している場合、ISO 6506-1:2014によるブリネル硬さの結果を、通常、引張試験の代わりに用いることはできません。
要求事項の中には、数値ではなくカテゴリーによって定められるものもあります。製品は、ASTM A36、ASTM A516/A516M Grade 70、EN 10025-2 S355JR、またはAPI 5L X65として識別されなければならず、その呼称は適用文書が要求する正確な表記で記載する必要があります。状態は、焼ならし、焼入れ焼戻し、熱機械制御、またはその他に指定された状態での納入とされる場合があります。要求された熱処理状態を立証せず、化学成分が許容範囲内であることだけを報告する材料証明書は、適合性の証拠として不完全です。
衝撃要求事項では、さらに別の要素が加わります。条項は、指定温度における最低吸収エネルギー、所定本数のシャルピーVノッチ試験片、ならびに個々の値および平均値に対する判定規則を要求する場合があります。ISO 148-1:2016は、吸収衝撃エネルギーを測定するためのシャルピーVノッチおよびUノッチ振子衝撃試験を規定しますが、特定の鋼種または契約に対する合格値そのものを定めるものではありません。方向、ノッチの向き、試験温度、試験片寸法、および採取位置は、いずれも結果を変化させる可能性があります。
同じ原則は溶接部にも適用されます。AWS D1.1/D1.1M:2025-AMD1は、資格認証、製作、検査方法、および溶接部の合否判定基準を含む、構造用鋼の溶接要求事項を定めています。目視試験、磁粉探傷試験、放射線透過試験、または超音波探傷試験は、適用される溶接カテゴリーおよび合否判定規定が特定されている場合にのみ意味を持ちます。AISCは、これらの方法を一般的な非破壊検査方法として挙げ、AWS D1.1/D1.1Mの第8条を溶接検査方法および合否判定基準の情報源として示しています(American Institute of Steel Construction, 2024)。
個々の結果、平均値、および再試験
合否判定条項では、個々の結果と統計的または算術的な平均値を区別しなければなりません。3本のシャルピー試験片の結果が42、39、および18 Jであれば、平均値は33 Jです。この平均値は30 Jという要求事項を満たす一方、18 Jという個別結果は、別途定められた21 J以上という最低値を満たさない可能性があります。平均化によって、局所的または方向性のある弱点が隠れることがあります。特に衝撃試験では、結果のばらつきが工学的判断に大きく関係する場合があります。
要求事項には、「最低平均値」、「各試験片の最低値」、またはその両方が規定されることがあります。これらの表現は同じ意味ではありません。条項が最低平均値だけを規定している場合、個々の結果に対する規則は、同じ規格、参照される試験規格、または契約の別の箇所で確認する必要があります。各試験片について最低値を規定している場合、二つの高い値によって一つの低い値を救済することはできません。丸めも管理する必要があります。354.6 MPaを355 MPaに丸めた場合、丸め前の値を355 MPaの限界値と比較した場合とは、判定が異なる可能性があります。どの方法を適用するかは、文書によって定められるべきです。
サンプリング頻度も同様に重要です。「1チャージにつき1試験」は、「1ロットにつき1試験」、「50トンにつき1組」、または「各端部から1試験」とは異なります。API Specification 5Lの購入指針は、パイプライン輸送システムに使用される鋼管について、製造、試験、検査、および合否判定の要求事項を明確に規定する必要性を強調しています(American Petroleum Institute, 2013)。ロットの定義によって、ある結果がどの材料を代表するかが決まります。同じ鋼種呼称が付されていても、あるチャージで合格した結果が、別のチャージを自動的に適格とすることはできません。
再試験は、不都合な結果が出たことによって自動的に認められる権利ではありません。再試験は、適用される規格、購入契約、または承認済みの処置手順が許可し、その実施方法を定めている場合に限り認められます。試験片が許容される標点間距離外で破断した場合、機械の故障が記録されている場合、または作製が試験方法から明らかに逸脱していた場合には、再試験が適切となることがあります。しかし、2本目の試験片が合格する可能性があるという理由だけで、有効な低い結果を破棄することは適切な根拠とはなりません。
再試験が認められる場合、条項は、追加の試験片、同じ位置から採取した新たな組、または同じロット内の別の位置からの試験を要求することがあります。結果判定規則では、追加したすべての試験片が合格すること、修正平均値を用いること、または初回試験値と再試験値を所定の方法で組み合わせることを要求する場合があります。これらの詳細が判定を左右します。有利な数値が得られるまで試験片を追加して試験することは、データの選択であって、適合性評価ではありません。
適合、不適合、および処置
適合とは、識別された製品が、指定された証拠を用いて、適用されるすべての要求事項を満たしていることを意味します。機械的性質、化学成分、寸法、表面状態、熱処理、表示、および非破壊検査が、その判定の一部となる場合があります。引張強さに合格しても、化学成分の不合格を是正することはできません。化学成分が許容範囲内であっても、許容できない溶接指示を是正することはできません。
技術的不適合とは、製品または工程の要求事項に対する不合格です。例えば、規定された最低値を下回る降伏強さ、最大値を超える炭素含有量、許容される判定規則から外れた衝撃エネルギー、誤った試験片方向、または適用されるAWS D1.1/D1.1Mの限界値を超える溶接指示などが該当します。その場合、材料は、廃棄、再処理、修理および再試験、許可される場合の格下げ、または正式に承認された特採による受入れの対象となることがあります。処置記録には、影響を受けたチャージ、ロット、溶接部、または部品を特定し、その技術的根拠を記録しなければなりません。
管理上の欠落は、これとは異なります。チャージのトレーサビリティの欠落、署名のない報告書、記録されていない試験温度、校正証拠の欠如、または試験片方向の記録漏れは、実際の材料が特性限界を満たしている可能性がある場合でも、適合性の判定を妨げることがあります。この欠落は、鋼材が特性上不合格であったことの証明ではありません。証拠または管理の不備です。責任を負う組織は、信頼できる記録を回収するか、認められる場合には検査を再実施するか、またはその要求事項を未確認として扱う必要があります。
この区別により、二つの正反対の誤りを防ぐことができます。一つは、技術的な結果がないにもかかわらず、記録のない材料を「不合格」とすることです。もう一つは、化学成分または外観が満足できるように見えるという理由だけで、「合格」とすることです。最終的な状態には、何が、どの方法および状態で、どの条項に対して試験されたのか、どの結果判定規則を用いたのか、そして偏差がどのように解決されたのかを記載すべきです。その時に初めて、試験結果は合否判定となります。
試験報告書、証明書、および監査対応可能な証拠
鋼材の試験結果が証拠価値を持つのは、審査者が、何を試験したのか、どのように試験したのか、どの要求事項を適用したのかを再構成できる場合に限られる。「降伏強さ:355 MPa」または「硬さ:180 HBW」と報告するだけで、試験方法、製品、試験片、および適用される規格を特定していない証明書は、適合性を立証しない。その数値が技術的に正しくても、購入要求事項とは無関係である可能性がある。
ASTM A370-26は、この違いを示している。同規格は、鋼、ステンレス鋼、および関連合金製品の引張試験、曲げ試験、硬さ試験、衝撃試験の手順を定めているが、全てに適用される単一の合否基準を定めているわけではない。合否判定は、適用される製品規格または購入契約によって決まる(ASTM International, 2026)。したがって、報告書は測定値を、試験手順およびその値を判定した要求事項の双方に結び付けなければならない。
有用な試験報告書に最低限必要な情報
報告書では、材料を、鋼種、規格表示、製品形状、寸法、および供給状態によって特定する必要がある。「鋼板」だけでは不十分である。使用可能な記録であれば、ASTM A516/A516M Grade 70の鋼板、焼ならし状態、公称厚さ25 mm、または指定された鋼種および製造方法を備えたAPI Specification 5Lのラインパイプなどを特定する。熱処理、表面状態、被覆、溶接位置、および方向も解釈に影響を及ぼす可能性があるため、該当する場合は記録する必要がある。
各結果には、単に特性名を記載するだけでなく、試験方法および版を記載する必要がある。引張試験結果には、例えばISO 6892-1:2019またはASTM A370-26の該当手順を引用し、併せて、報告した降伏強さの定義、引張強さ、伸びの標点距離、および必要な場合は絞りを記載する。ISO 6892-1:2019は、室温における金属材料の引張試験および測定可能な機械的性質を規定している(International Organization for Standardization, 2019)。報告書には、降伏強さが上降伏強さ、下降伏強さ、または所定の伸びにおける耐力のいずれを意味するのかを記載する必要がある。
衝撃試験については、記録にISO 148-1:2016または指定された代替規格、ノッチの種類、試験片寸法、試験温度、個々の吸収エネルギー値、および規格で要求される場合は横膨出量または破面の観察結果を記載する必要がある。ISO 148-1:2016は、吸収衝撃エネルギーを測定するためのシャルピーVノッチおよびUノッチ振子試験を対象としている(International Organization for Standardization, 2016)。平均値だけでは、個々の低い値が隠れてしまう可能性がある。
硬さの記録には、硬さ尺度、試験力、圧子、機械の種類、試験位置、および個々の測定値を記載する必要がある。ISO 6506-1:2014は、金属材料に対するブリネル法を規定し、据置型および携帯型の試験機に適用される(International Organization for Standardization, 2014)。HBW、試験条件、および方法を示さない「硬さ180」という報告には、明確な意味がない。換算した引張強さまたは硬さの値には、換算値であることを明記しなければならない。ISO 18265:2013は、換算値が適切な標準試験方法による結果に代わるものではないと警告している(International Organization for Standardization, 2013)。
報告書には、試験片の識別情報、採取位置、方向、寸法、表面調整、および試験条件も示す必要がある。作業者または試験所、試験日、設備識別情報、該当する場合は校正状態、ならびに結果に影響を及ぼし得る環境条件または機械状態を記載する。溶接については、溶接部、継手、施工要領適格性確認記録、溶接作業者、溶接材料、検査方法、および検査範囲を特定する。AWS D1.1/D1.1M:2025-AMD1は、構造用鋼の溶接要求事項を、施工要領および溶接作業者の適格性確認、製作、検査、ならびに溶接部の合否基準と関連付けている(American Welding Society, 2025)。
ヒート、ロット、および試験片への結果の紐付け
トレーサビリティとは、報告された値を、その試験片が採取された鋼材に結び付ける連鎖である。この連鎖は通常、製造者、鋳造番号またはヒート番号、製品ロット、納入書類、ならびに個々の製品またはコイルの識別情報から始まる。その後、採取記録、試験片番号、試験機、生データ、報告書、および最終処置へと続く。いずれかのリンクが欠けていれば、その結果は同じ鋼種の鋼材を示すものであっても、納入された鋼材を示すものとは限らない。
ISO 377:2017は、形鋼、棒鋼、ロッド、平鋼製品、および管状製品の機械試験に用いる試料および試験片の識別、位置、ならびに作製を扱っている(International Organization for Standardization, 2017)。その意義は実務的なものである。すなわち、採取位置および方向は試験定義の一部である。鋼板から採取した横方向引張試験片は、同じヒートから採取した長手方向試験片と互換性がない。板厚方向試料、表面試料、溶接金属試験片、および熱影響部試験片は、それぞれ異なる問いに答えるものである。
報告書には、採取が無作為に行われたのか、ロットごとに指定されていたのか、端部から採取されたのか、または製品の特定位置から選定されたのかを記載する必要がある。鋼板および帯鋼については、規格が要求する場合、圧延方向ならびに端部または表面からの距離を記録する。管については、管番号、電縫または継目無の別、および試験片が管本体、溶接部、または熱影響部のいずれから採取されたのかを特定する。衝撃試験片については、ノッチの方向および位置を記録する。試験片のラベルは、写真、機械加工記録、ならびに元の試料または保管材料と継続的に紐付けられていなければならない。
一つのヒートを対象とする証明書が複数の製品を裏付けられるのは、適用される規格がその採取根拠を認め、かつロットの境界が文書化されている場合に限られる。ヒート番号またはロットの定義を省略したまま、出荷全体について一つの引張試験結果だけを記載したミル証明書では、納入された全ての製品が試験対象母集団に属することを示せない。API Specification 5Lの購入指針も同様に、鋼管について、製造、試験、検査、および受入れに関する要求事項を明確に規定すべき項目として扱っている(American Petroleum Institute, 2013)。
非破壊検査にも同じ規律が必要である。報告書には、検査方法、手順、検査対象となった表面または溶接部、検査範囲、設備、校正確認、指示、評価レベル、および合否条項を特定する必要がある。AISCは、目視検査、浸透探傷検査、磁粉探傷検査、放射線透過検査、および超音波探傷検査を一般的な方法として挙げ、溶接検査の方法および合否基準についてAWS D1.1/D1.1Mの第8条を参照している(American Institute of Steel Construction, 2024)。「UT合格」は十分な記録ではない。
逸脱および未解決データのレビュー
監査員は、記載漏れおよび要求事項からの逸脱を、事務的な細部ではなく技術的問題として扱う必要がある。レビューでは、報告書を、注文書、材料規格、図面、検査および試験計画書、ならびに承認済みの逸脱事項と照合する。要求された鋼種、製品形状、寸法、試験頻度、試験片の方向、方法の版、試験温度、合否限界、および再試験規則を確認する。
逸脱記録には、元の要求事項、実際の状態、理由、影響を受けるヒートまたはロット、技術的評価、および承認権限者を特定する必要がある。例えば、ISO 6892-1:2019を別の引張試験手順に置き換える場合、ひずみ速度、伸び計の使用、または報告される降伏特性に影響する可能性がある。「同等の方法を使用した」という説明のない注記では不十分であり、文書化された技術的承認が必要である。
未解決データは、未解決の状態であることが明確に分かるようにしておかなければならない。試験片の方向の欠落、判読不能なヒート番号、校正の証拠の欠如、矛盾する寸法、平均値のみで報告された結果は、修正または正式な処置が行われるまで保留とする。欠落した結果を、合格したものと推定してはならない。再試験を当初の結果として扱ってはならない。最初の不合格、認められた再試験の根拠、新しい試験片の識別情報、および最終的に適用された規則を記録する。
処置記録には、材料が受入れ、拒否、手直し、格下げ、隔離、または特採のいずれとなったのかを記載する必要がある。その決定を承認した個人または組織の名称を記載し、裏付けとなる記録を特定する。この最後のリンクが重要である。試験データは試験所で何が起きたかを示す一方、処置記録は、責任ある規格または契約がその証拠をどのように扱ったかを示す。
鋼材試験の受入れにおける一般的な誤り
鋼材試験の受入れが最も頻繁に失敗するのは、試験機ではなく、文書間のつながりに問題がある場合です。引張試験が正しく実施されていても、試験片の採取位置が誤っていたり、報告書に要求された特性が記載されていなかったり、結果が別の製品規格の限界値と比較されていたりすれば、誤った判定を裏付けることになり得ます。受入れは、材料の呼称、製品形状、版、サンプリング指示、試験方法、報告特性、および判定基準が一致して初めて成立する一連の連鎖です。
誤った版または不完全な呼称を使用する
版を付さない規格番号は、完全な指示ではありません。「ASTM A370」は一連の手順を示すものですが、ASTM A370-26は引用される2026年版です。版の違いは、用語、試験片の寸法、試験機の検証、報告方法、または参照される手順に影響する可能性があります。報告書がISO 6892-1:2019および適用される試験条件を特定せず、単に「ISO 6892」と記載している場合にも、同じ問題が生じます。
呼称の詳細も同様に重要です。「A572」だけでは、要求されるグレード、厚さ範囲、製品形状、または追加要求事項を特定できません。ASTM A572 Grade 50は、同じ規格内の別のグレードとは、受入れの基準として実質的に異なります。「API 5L」としか記載されていない管の報告書も、製品グレード、納入状態、製造方法、試験要求事項、および検査規定を未解決のまま残します。API Specification 5Lの購入指針では、製造、試験、検査、および受入れの要求事項は、推定してはならず、明確に規定すべき項目として扱われています(American Petroleum Institute, 2013)。
最初に行うべき是正は、文書の確認です。呼び出された完全な呼称を、規格、版、グレードまたはクラス、製品形状、厚さまたは直径範囲、納入状態、追加要求事項、および注文書の改訂版を含め、正確に記録します。次に、試験所の報告書が同じ版、または明示的に許可された代替版を引用していることを確認します。古い報告書の表紙に新しい規格番号を転記しただけでは、その報告書を現行のものにすることはできません。
正しく引用された試験方法の背後に、サンプリングの誤りが隠れていることがあります。ISO 377:2017は、形鋼、棒鋼、ロッド、平鋼製品、および管状製品について、サンプルと試験片の識別、採取位置、および調製を規定しています(International Organization for Standardization, 2017)。厚さ中央部から採取した長手方向試験片は、表面近傍から切り出した横方向試験片と自動的に同等になるわけではありません。また、製品端部から採取したサンプル、溶接継手試験片、および実製品部材を互換的に扱うこともできません。値を比較する前に、報告書には鋼片、ロット、製品上の採取位置、方向、および試験片寸法を記載すべきです。
試験方法と材料規格を混同する
試験方法は、特性をどのように測定するかを説明するものです。それ自体によって、材料が合格するかどうかが定められるわけではありません。
ASTM A370-26は、鋼、ステンレス鋼、および関連合金製品の引張試験、曲げ試験、硬さ試験、衝撃試験の手順を規定していますが、受入れについては適用される製品規格または購入契約に委ねています(ASTM International, 2026)。ISO 6892-1:2019は、室温における金属材料の引張試験および測定可能な機械的性質を規定しています(International Organization for Standardization, 2019)。いずれの規格も、それだけで、すべての鋼種についての最小降伏強さ、引張強さ、伸び、または絞りの要求値を定めるものではありません。
同じ区別は、衝撃試験および硬さ試験にも当てはまります。ISO 148-1:2016は、吸収衝撃エネルギーを測定するためのシャルピーVノッチおよびUノッチ振子衝撃試験を規定しています(International Organization for Standardization, 2016)。しかし、特定の鋼材が−20 °Cで27 Jを達成すべきか、3個の試験結果の平均値を用いるべきか、または別の契約値を用いるべきかを決定するものではありません。ISO 6506-1:2014は、固定位置型および携帯型の試験機を含むブリネル硬さ試験方法を規定していますが、測定されたHBW値が受入れ結果となるのは、適用される材料規格が硬さの限界値を定めている場合、または硬さを該当する管理項目として認めている場合に限られます(International Organization for Standardization, 2014)。
よくある誤りは、製品規格を確認せずに引張試験結果を受け入れることです。「降伏強さ:355 MPa」は測定値であって、合格判定を示すものではありません。審査者は、どの降伏の定義が使用されたのか、要求特性が降伏強さなのか耐力なのか、その値が報告された厚さに適用されるのか、さらに規格が伸び、衝撃エネルギー、曲げ性能、または追加試験を要求しているのかを確認しなければなりません。ある特性を満たしていても、別の特性には不合格となる場合があります。
したがって、是正審査では、試験所の試験方法を受入れ条項の隣に置いて確認する必要があります。試験片の方向および寸法、標点距離、温度、該当する場合はひずみ速度、特性の定義、単位、ならびに正確な最小値または最大値を確認します。製品規格と購入契約が異なる場合は、指定された技術上または契約上の権限者を通じて矛盾を解決してください。合格となる方の限界値を選んではなりません。
溶接に関する要求事項は、母材に関する要求事項と分けて扱わなければなりません。AWS D1.1/D1.1M:2025-AMD1は、溶接施工要領および溶接技能者の認定、製作、検査方法、ならびに溶接部の受入れ基準を含む、構造用鋼の溶接を扱っています(American Welding Society, 2025)。溶接部の不連続部に関する限界値を非溶接鋼板に適用することはできません。また、母材の引張要求を、必要な溶接施工要領認定または溶接部検査の代わりにすることもできません。対象となる材料、位置、および破損形態が異なるためです。
適格性のない換算で直接試験を置き換える
硬さ換算は、管理された比較には有用ですが、直接的な引張測定ではありません。ISO 18265:2013は、非合金鋼および低合金鋼、鋳鋼、工具鋼など、指定された金属材料について、硬さ尺度間の換算および引張強さの推定を規定しています。また、換算値は、適切な標準試験方法による結果に置き換えるものではないと警告しています(International Organization for Standardization, 2013)。
この警告は、受入れ判定を行う際の基本とすべきです。ブリネル硬さの結果を引張強さの推定値に換算すると、合金組成、微細組織、熱処理、断面寸法、表面状態、および硬さ尺度そのものの影響を受ける可能性があります。換算表によって、伸び、降伏挙動、切欠き靭性、または溶接性能を確定することはできません。また、欠落した引張試験片を補うこともできません。
適合性確認の順序
- 1 材料記号、鋼種、製品形状、ヒートまたはロット、厚さ、および規格の版を購入要件と照合する。
- 2 試料の位置、方向、寸法、作製、およびトレーサビリティを確認する。
- 3 試験方法と受入れ条項を分離する。
- 4 要求されるすべての特性、ならびに厚さまたは温度に依存する正しい限界値を確認する。
- 5 再試験の適格性を確認し、元の結果を保存する。
- 6 溶接基準は、特定された溶接部、熱影響部、または認定記録にのみ適用する。
- 7 最終処置およびその技術的根拠を記録する。
最終チェックリストは簡潔ですが、順序どおりに適用しなければなりません。
1. 材料の呼称、グレード、製品形状、鋼片またはロット、厚さ、および規格の版を、購入要求事項と照合する。 2. 適用されるサンプリング規格に基づき、サンプルの採取位置、方向、寸法、調製、およびトレーサビリティを確認する。 3. 試験方法と受入れ条項を分けて扱う。ASTM A370-26、ISO 6892-1:2019、ISO 148-1:2016、またはISO 6506-1:2014を、それだけで材料規格として扱ってはならない。 4. 引張強さだけでなく、要求されるすべての特性を確認し、正しい厚さ依存または温度依存の限界値と比較する。 5. 異なる位置から採取した試験片を、同等であるかのように比較しない。 6. 適用される規格が明示的に認めていない限り、硬さ換算は推定値として扱う。直接試験が要求される場合には、引き続き直接試験が必要である。 7. 溶接基準は、適用される溶接規格が特定する溶接部、熱影響部、または認定記録にのみ適用する。 8. 目視試験、浸透探傷試験、磁粉探傷試験、放射線透過試験、または超音波探傷試験によって、鋼材全体の機械的性質が証明されると想定しない。AISCはこれらを非破壊検査方法として示し、溶接部の検査方法および受入れ基準についてAWS D1.1/D1.1Mの第8条を参照しています(American Institute of Steel Construction, 2024)。非破壊検査は、規定された不連続部を検出できますが、鋼材全体にわたる引張強さ、降伏強さ、またはシャルピーエネルギーを確定するものではありません。
材料の識別情報、試験片、方法、および受入れ基準との関連が維持されていなければ、技術的に正しい数値結果であっても適合性を確立することはできない。 Strong evidence
各結果が適切な材料、試験片、方法、および判定基準に結び付けられて初めて、受入れ判定は正当性を持ちます。それに満たないものは、有効な判定を伴わない単なる数値にすぎません。
鋼材適合性を判定するための実務的な手順
鋼材の適合性は、試験報告書を材料証明書に添付し、最小値を上回る数値を確認するだけでは立証できない。結果が意味を持つのは、特定された鋼材、製品形状、試験片および試験手順、ならびに注文に適用される合否判定条項の4点が一致している場合に限られる。プレートの引張試験結果だけで、パイプの適合性を自動的に証明することはできない。また、規格が要求する引張試験を硬さ換算値で代替することもできない。
実務上の手順は、材料の同一性を確認することから始まり、文書化された適合性判定で終わる。
適用される基準文書を特定する
まず、供給された状態での鋼種および製品形状を正確に特定する。適用文書が要求している場合は、呼び名、溶鋼番号または鋳込番号、寸法、納入状態、製造方法を記録する。「オーステナイト系ステンレス鋼」だけでは識別として不十分であり、記録には、例えば ASTM A240 Type 304 plate、ASTM A106 Grade B pipe、または ASTM A572 Grade 50 structural plate のような呼び名を記載すべきである。同じ公称鋼種であっても、プレート、棒鋼、チューブ、鍛造品、溶接パイプのいずれとして供給されるかによって、要求事項が異なる場合がある。
次に、支配的な文書の優先順位を確立する。製品規格は通常、化学成分、機械的性質、寸法および検査の要求事項を定めるが、発注書、プロジェクト仕様書、図面、適用される建設規定、または承認済みの特例が追加条件を定める場合がある。例えば API Specification 5L は、パイプライン輸送システム用鋼管を対象とし、購入文書に適用される製造、試験、検査および合否判定の要求事項を明記することを求めている(American Petroleum Institute, 2013)。構造溶接部については、AWS D1.1/D1.1M:2025-AMD1 が、溶接施工要領および溶接技能者の資格認証、製作、検査方法、溶接部の合否判定基準を対象としている(American Welding Society, 2025)。
ASTM A370-26 が報告書に記載されているという理由だけで、これを合否判定規格として扱ってはならない。ASTM A370-26 は、鋼、ステンレス鋼および関連合金製品の引張、曲げ、硬さ、衝撃試験の手順を定めるものである。合否判定は、該当する製品規格または購入契約に委ねられている(ASTM International, 2026)。したがって、「ASTM A370 に従って試験した」という記載は、試験手順の枠組みを示すものであって、それだけでプレート、棒鋼、またはパイプの適合性を立証するものではない。
適用される基準文書では、要求される特性も明確にしなければならない。規格は、降伏強さ、引張強さ、伸び、絞り、曲げ性能、シャルピー吸収エネルギー、硬さ、またはこれらの組合せを要求する場合がある。適用文書が要求していない結果は有用な情報となり得るが、要求された結果が欠けている場合の代替にはならない。
サンプリングおよび試験方法への適合性を確認する
要求事項が明確になったら、試料がどのように採取されたかを確認する。ISO 377:2017 は、鋼の形鋼、棒鋼、線材、平鋼製品および管状製品の機械試験に用いる試料および試験片の識別、採取位置、調製を規定している(International Organization for Standardization, 2017)。これは、方向、表面からの距離、製品厚さ、溶接部の位置、溶鋼識別が、報告される特性に影響する可能性があるため重要である。正しい方法で実施された試験であっても、誤った部材について行われたものであれば、証拠としては不適切である。
報告書では、各試験片を、それが代表する溶鋼、ロット、プレート、パイプ、または溶接部と関連付けるべきである。出荷品のすべての品目を1つの試験片が代表すると決めつけず、製品規格に照らしてサンプリング頻度および採取位置を確認する。溶接構造物の場合、試験対象が母材、溶接金属、熱影響部のいずれであるかを確認する。非破壊試験は別個の事項である。目視試験、浸透探傷試験、磁粉探傷試験、放射線透過試験、超音波探傷試験は、不連続部を検出または評価するものであるのに対し、引張試験および衝撃試験は機械的挙動を測定する。目視検査の結果で、要求された引張試験結果を代替することはできない。
次に、実際に用いられた試験方法とその版を確認する。ISO 6892-1:2019 は、金属材料の室温における引張試験および測定可能な機械的性質を規定している(International Organization for Standardization, 2019)。報告書には、試験片の種類、寸法または標点距離、方向、温度、ならびに試験機または制御条件に関する重要事項を記載すべきである。これらの詳細は、伸び、降伏強さ、引張強さを製品規格の限界値と比較できるかどうかに影響する。
衝撃試験については、ISO 148-1:2016 が、吸収衝撃エネルギーを求めるためのシャルピーVノッチおよびUノッチ振子試験を規定している(International Organization for Standardization, 2016)。ノッチの種類、試験片寸法、試験温度、個々の測定値を確認しなければならない。室温で得られたシャルピー値を、−20 °Cで規定された要求値と比較することはできない。
硬さについても、同じ厳密さが必要である。ISO 6506-1:2014 は、固定式および携帯式の試験機を含め、金属材料のブリネル法を規定している(International Organization for Standardization, 2014)。圧子の種類、試験力、保持時間、表面状態、試験位置を確認する。ISO 18265:2013 は、指定された金属材料について硬さ換算および引張強さの推定値を示しているが、換算値は適切な標準試験方法による結果の代替にはならないと警告している(International Organization for Standardization, 2013)。したがって、適用される基準文書がその方法を明示的に認めていない限り、換算したブリネル硬さの値で引張強さの要求事項を満たすことはできない。
正しい合否判定条項と結果を比較する
各要求項目の個別結果は、他の場所にある一般的な表ではなく、正確な合否判定条項と比較する。条項では、降伏強さおよび引張強さの最小値、標点距離に対応する伸びの最小値、硬さの最大値、平均衝撃エネルギーの最小値、個々の衝撃値の最小値、または寸法および不連続部に関する許容限界を定めている場合がある。単位および温度は比較の一部である。丸め規則も同様である。
平均値を受け入れる前に、実際の個々の測定値を確認する。シャルピー試験の要求事項が平均値と個別値の最小値の両方を定めている場合、3つの値の平均は合格していても、1つの値が個別限界値を下回ることがある。規格で要求される標点距離と異なる標点距離を用いて伸びが報告されている場合、その数値を直接比較することはできない。報告書に、その結果が降伏点に基づくものか、規定された耐力法に基づくものかが記載されていない場合、降伏強さについても同じ注意が必要である。
不合格となった値に対して、再試験が自動的な救済手段となるわけではない。適用される製品規格は、試験が無効であった場合、試験片が許容された位置の外で破断した場合、または定められた再試験規則が適用される場合に、追加試験片を認めることがある。同じ溶鋼またはロットから試験することを要求し、交換試験片の結果をどのように評価するかを定めている場合もある。試験所は、より有利な2回目の結果を出すだけで、最初の結果を消去することはできない。最初の結果、再試験の理由、承認、交換試験片、適用された最終規則を記録に残さなければならない。
溶接部については、検出指示を適用される合否判定表および試験方法と比較する。AISC は、一般的な非破壊試験方法を示し、溶接検査方法および合否判定基準について AWS D1.1/D1.1M Clause 8 を参照している(American Institute of Steel Construction, 2024)。適用条項では、き裂状指示、融合不良、ポロシティ、アンダーカット、ならびに寸法または位置の限界を区別している場合がある。「超音波試験済み」という記載だけでは、指示が規定された合否判定基準に基づいて評価されるまで、適合性判定とはならない。
したがって、厳格な実務手順は次のとおりである。鋼種および製品形状を特定する。適用される仕様書、規定、または契約を確立する。ISO 377:2017 または指定された手順に基づくサンプリングを確認する。要求された ASTM または ISO の試験方法を選択する。試験片の同一性、方向、寸法、試験条件を確認する。個々の結果および裏付け文書を検討する。そして、適用される規則に基づいて、適合、再試験の適格性、または不適合を判定する。この手順により、有効な数値が無効な証拠として使用されることを防止できる。
参考文献
- [1] ASTM A370-26. ASTM standard, 2026. https://store.astm.org/standards/a370
- [2] ISO 377:2017. ISO standard, 2017. https://www.iso.org/standard/72529.html
- [3] ISO 18265:2013. ISO standard, 2013. https://www.iso.org/standard/53810.html
- [4] Nondestructive examination methods. AISC Engineering FAQs, 2024. https://www.aisc.org/aisc/solutions-center/engineering-faqs/91-non-destructructive-examination-nde-methods/
- [5] AWS D1.1/D1.1M:2025-AMD1. AWS structural welding code, 2025. https://cm.aws.org/standards-and-publications/codes-and-standards/d1-1/
- [6] API Specification 5L purchasing guidance. API purchasing guidance, 2013. https://www.api.org/~/media/files/certification/monogram-apiqr/program-updates/5l%20e45%20purch%20guidelines%20r0%202013%2006%2005.pdf
- [7] ISO 6892-1:2019. ISO standard, 2019. https://www.iso.org/standard/78322.html
- [8] ISO 6506-1:2014. ISO standard, 2014. https://www.iso.org/standard/59671.html
- [9] ISO 148-1:2016. ISO standard, 2016. https://www.iso.org/standard/63802.html