




1. Mit jelent a hőkezelés okozta alakváltozás és a maradó feszültség?
Hőkezelési sorrend
- Felfűtés A hőmérséklet-gradiensek különböző mértékű hőtágulást hoznak létre, és korai képlékeny alakváltozást okozhatnak.
- Hőntartás Ausztenit képződik, a szén és az ötvözőelemek újraeloszlanak, és kialakul a szemcseméret.
- Edzés A felület és a mag eltérő hűlése az átalakulási alakváltozással és a gátlással együtt érvényesül.
- Megeresztés A martenzit átalakul, egyes feszültségek leépülnek, a visszamaradt ausztenit pedig tovább alakulhat.
A hőkezelés nem csupán a keménységet változtatja meg. A hevítés, a hőntartás, az edzés és a megeresztés során az acélalkatrész hőmérséklet-gradienseknek, fázisátalakulásoknak, térfogatváltozásoknak, rugalmas alakváltozásnak, képlékeny folyásnak és szilárdságváltozásoknak van kitéve. Végső méretei és belső feszültségi állapota ezért csatolt termomechanikai és metallurgiai folyamat eredményeként alakulnak ki, nem pusztán a hőmérséklet időbeli alakulásából.[1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Authors in the review. Journal of Materials Engineering and Performance, 2022.
Egy vékony él hamarabb lehűlhet és átalakulhat, mint a mag. Egy cementált kéreg másképpen húzódhat össze, mint az alacsony széntartalmú belső rész. Egy öntvény már a megszilárdulásból származó feszültségeket is tartalmazhat, mielőtt a kemencébe kerül. Az edzőközeg áramlása, a fürdő hőmérséklete, az alkatrész helyzete, a keresztmetszet vastagsága, az ötvözet edzhetősége, sőt még a megmunkálás sorrendje is módosíthatja az eredményt. A Journal of Materials Engineering and Performance szerzőinek 2022-es áttekintése a hőátadás, a fázisátalakulás, a geometria, a keresztmetszet vastagsága, az edzőközeg megválasztása és az edzés intenzitása közötti kölcsönhatásokat az eredményt meghatározó tényezőkként azonosítja, nem pedig egymástól független változókként (2022-es áttekintés).
A méretváltozás és a belső feszültség közötti különbség
Az alakváltozás egy alkatrész alakjának vagy méreteinek nem kívánt megváltozása. Ide tartozik a kihajlás, a görbülés, a csavarodás, az oválissá válás, a kúposság, a helyi növekedés vagy zsugorodás, valamint a síklapúság vagy a futáshiba megváltozása. Ha egy edzett tengely banán alakúvá válik, alakváltozás történt. Ha egy csapágygyűrű a kör alakúról ovális alakúra változik, szintén alakváltozás történt, még akkor is, ha az átlagos átmérője alig változik. Az alakváltozás méretellenőrzéssel, koordinátaméréssel, mérőeszközökkel vagy a hőkezelés előtti geometriával való összehasonlítással mutatható ki.
A maradó feszültség az a feszültség, amely egy testben megmarad az azt létrehozó külső terhelés, hőmérséklet-különbség vagy megmunkálási művelet megszűnése után. Önegyensúlyozó jellegű: húzó- és nyomófeszültséggel terhelt régiók egyidejűleg vannak jelen, így az alkatrész külső terhelés nélkül is kielégítheti az erő- és nyomatéki egyensúly feltételeit. A felület nyomófeszültség alatt lehet, miközben a felszín alatti rész húzófeszültség alatt áll, vagy fordítva. Az alkatrész egyenesnek látszhat, miközben ezek a feszültségek jelentősek maradnak.
| Feszültségforrás | Elsődleges ok | Jellemző következmény |
|---|---|---|
| Hőhatás | Egyenlőtlen tágulás vagy összehúzódás | Felületi és magfeszültség, hajlás vagy vetemedés |
| Átalakulás | Eltérő fázisátalakulások és átalakulási alakváltozások | Növekedés, zsugorodás, ovalitás vagy a feszültség előjelének megfordulása |
| Edzés | Helyi folyás és változó szilárdság | Maradó alakváltozás, újraeloszlás és repedésveszély |
Az ASM International „Residual Stresses and Distortion in Quenched and Tempered Steels” című fejezete megkülönbözteti a termikus, az átalakulási és a keményedési maradó feszültségeket. Termikus maradó feszültség akkor alakul ki, amikor a különböző régiók eltérő mértékben húzódnak össze a hűtés során. Átalakulási maradó feszültség akkor keletkezik, amikor az austenit különböző időpontokban és helyeken olyan termékekké alakul át, mint a martenzit, a bainit vagy a perlit. A keményedési maradó feszültség ezen hatásoknak az acél változó szilárdságával és képlékenységével való kölcsönhatását tükrözi. Ezek a kategóriák egy tényleges alkatrészben átfedhetik egymást, megkülönböztetésük azonban segít azonosítani a méretprobléma forrását (ASM International).
Egy alkatrész megfelelhet a mérettűréseknek úgy is, hogy közben súlyos belső feszültségmezőt őriz, amely később elmozdíthatja vagy károsíthatja az alkatrészt. Strong evidence
Az alakváltozás és a maradó feszültség gyakran együtt fordul elő, de nem felcserélhető fogalmak. Egy alkatrészen jelentős látható vetemedés alakulhat ki úgy, hogy a képlékeny feszültségrelaxáció után viszonylag kevés rögzült feszültség marad benne. Ugyanakkor egy alkatrész megfelelhet a mérettűréseknek, miközben súlyos belső feszültségmezőt hordoz. Ez utóbbi állapot veszélyes, mert a későbbi forgácsolás, köszörülés, hegesztés, üzemi terhelés vagy termikus ciklusok felszabadíthatják vagy átrendezhetik a feszültséget. A National Institute of Standards and Technology anyagadat-archívumában megőrzött Metallurgy of Heat Treatment bemutatja, hogy a le nem vezetett edzési feszültségek miként okozhatnak vetemedést a megmunkálás során: az anyag eltávolítása megváltoztatja azt az egyensúlyt, amely korábban az alkatrészt a mért alakjában tartotta (NIST anyagadat-archívum).
Ezért a közvetlenül az edzés után elvégzett végső ellenőrzés nem írja le teljes mértékben a méretstabilitást. Egy fogaskerék megfelelhet a futáshiba-ellenőrzésen, majd elmozdulhat a finomköszörülés során. Egy lemez sík maradhat mindaddig, amíg az egyik oldalát meg nem marják. Egy edzett tengely alátámasztva alig változhat, de a befogás megszüntetése után meghajolhat. Az egy adott szakaszban mért méretpontosság nem bizonyítja, hogy a feszültségi állapot ártalmatlan.
Miért lehet egy alkatrész méretpontos, miközben erősen feszültségterhelt?
Egy alkatrész akkor marad méretpontos, ha a kezelés során keletkező alakváltozások összeegyeztethetők az alakjával, a kényszerekkel és az anyag reakciójával, még akkor is, ha a belső feszültségek nagyok. Vegyünk egy hosszú, egyenletes rudat, amelyet közel szimmetrikusan hevítünk és hűtünk. Felületén és magjában ellentétes előjelű feszültségek alakulhatnak ki, miközben a nettó hajlítónyomaték közel nulla marad. A rúd egyenes marad, miközben a keresztmetszetén a húzó- és nyomófeszültségek kiegyenlítik egymást.
Hasonló eredmény alakulhat ki egy gyűrű vagy tárcsa esetében, ha a feszültségmező tengelyszimmetrikus. Az alkatrész annyira egyenletesen tágulhat vagy húzódhat össze, hogy kör alakú marad, miközben radiális és kerületi feszültségek rögzülnek az anyagban. A méretmérés a külső következményt rögzíti; a belső feszültségeloszlást közvetlenül nem tárja fel.
Ennek az ellenkezője is lehetséges. Ha az egyik oldal gyorsabban hűl le, vagy ha egy vékony karima a vastag agy előtt alakul át, az össze nem egyeztethető alakváltozás hajlást vagy csavarodást idéz elő. A feszültség egy része képlékeny alakváltozással levezetődik, maradó alakváltozást hagyva maga után. A kész alkatrészen ezért nyilvánvaló alakváltozás mutatkozhat akkor is, amikor az eredeti feszültség jelentős része már megszűnt.
Az ASM Basic Principles and Design Guidelines for Heat Treating of Steel című kiadványa az alakváltozás és a nem kívánt maradó feszültség minimalizálását a hőkezelés tervezésének elsődleges szempontjai közé sorolja. Ennek a megfogalmazásnak jelentősége van: önmagában a méretváltozás csökkentése nem elegendő. Az a folyamat, amely erős rögzítéssel egyenesen tartja az alkatrészt, olyan nagy feszültséget hagyhat vissza, amely később repedés, köszörülési sérülés vagy üzemi instabilitás formájában jelentkezik. Az Egyesült Államok Energiaügyi Minisztériuma hasonlóképpen összekapcsolja az acélöntvényekben kialakuló termikus és maradó feszültségeket az alakváltozással, a repedéssel, az újramegmunkálással, a hegesztési javítással, a mérethibával és a csökkent üzemi teljesítménnyel (DOE-jelentés).
Az anyag előélete szintén megváltoztatja a kiindulási állapotot. A korábbi kovácsolás, öntés, hegesztés, hidegalakítás, megmunkálás, cementálás, nitridálás vagy feszültségmentesítés módosíthatja a szemcseszerkezetet, a keménységet, a maradó feszültséget és az átalakulási viselkedést. Az Iowai Egyetem acélöntvényekkel kapcsolatos munkája hangsúlyozza, hogy a végső méretek és a maradó feszültségek előrejelzésekor figyelembe kell venni az öntés előzményeit. Egy olyan hőkezelési szimuláció tehát, amely feltételezett feszültségmentes és homogén mikroszerkezetből indul ki, pontos választ adhat egy rosszul feltett kérdésre.
Rugalmas alakváltozás, képlékeny alakváltozás és maradó alakváltozás
Rugalmas alakváltozás Az alkalmazott feszültség megszüntetésekor visszaalakuló deformáció, feltéve, hogy az anyag nem szenvedett képlékeny alakváltozást.
A rugalmas alakváltozás visszanyerhető deformáció. A feszültség megszüntetésekor az anyag visszatér korábbi alakja felé. Edzés során a hőmérséklet-különbségek és az átalakulási alakváltozások kezdetben rugalmas feszültséget hoznak létre, de csak addig, amíg a helyi feszültség a hőmérsékletfüggő folyáshatár alatt marad.
A képlékeny alakváltozás maradó deformáció, amely akkor keletkezik, amikor a helyi feszültség meghaladja az éppen érvényes folyáshatárt. A forró acél könnyen megfolyik a hevítés során; a hidegebb, átalakuló régiók viszont elég szilárddá válhatnak ahhoz, hogy ellenálljanak a deformációnak, miközben a szomszédos régiók tovább húzódnak össze vagy alakulnak át. Mivel a folyáshatár, a hőtágulási együttható és a fázisösszetétel a kezelés során változik, a rugalmas és képlékeny viselkedés közötti határ az alkatrész egészében folyamatosan eltolódik.[2] Residual Stresses in Quenched Steel: Parts I and II. Authors of the IJMPT discussions. International Journal of Materials and Product Technology, 2005.
Maradó alakváltozás akkor jön létre, amikor a képlékeny alakváltozások térben össze nem egyeztethetők. Ha minden régió azonos mértékben húzódna össze, az alkatrész egyszerűen kisebbé válna. Ha azonban az egyik régió jobban húzódik össze a másiknál, és a különbség rugalmasan nem kompenzálható, az alkatrész meghajlik, megcsavarodik vagy megváltoztatja a profilját. A fázisátalakulások további alakváltozási forrást jelentenek: például a martenzitképződés térfogat-növekedéssel jár, míg más átalakulások időzítése és mértéke eltérő. Az International Journal of Materials and Product Technology 2005-ös tárgyalása az egyenetlen termikus gradienseket az edzési alakváltozás egyik fő forrásaként azonosítja, és kapcsolatot teremt a maradó feszültség, a mikroléptékű képlékeny deformáció, az edzőközeg feltételei, a felületi és kéregkeményítés, valamint a végső köszörülés között (I. rész; II. rész).
A Worcester Polytechnic Institute jelentése ugyanezt a kérdést hőátadást, fázisátalakulást, feszültséget, alakváltozást és mikroszerkezeti változást magában foglaló csatolt problémaként fogalmazza meg (WPI-jelentés). Ez a cikk további részének hasznos kiindulópontja: a hőkezelés nem csupán hőmérséklet-idő programot kényszerít az acélra. A termikus és metallurgiai alakváltozások mozgó, egymással kölcsönható mezejét hozza létre, a végső méretek pedig ennek az előzménynek a látható maradványai.
2. A hőkezelt acélban fennmaradó feszültség három fő forrása
A maradó feszültség az a feszültség, amely a külső terhelések és a hőmérséklet-gradiensek megszűnése után is megmarad. Az alakváltozás méretváltozás: meghajlás, ovalitás, növekedés, zsugorodás, csavarodás vagy a síklapúság megváltozása. A két jelenség összefügg, de nem azonos. Egy alkatrészben nagy maradó feszültség maradhat fenn úgy is, hogy méretpontossága megfelelőnek tűnik, illetve megmunkálás után is deformálódhat, mert az anyag eltávolítása felszabadít egy korábban kiegyensúlyozott feszültségmezőt.
Az ASM International a hőkezelésből származó maradó feszültséget három fő forrásra bontja: termikus feszültségre, átalakulási feszültségre, valamint edzési maradó feszültségre. Ez a felosztás azért hasznos, mert a mechanizmusok különböznek, még akkor is, ha egy valódi acélalkatrészben egyidejűleg hatnak. A „hűtési feszültség” kifejezés ezért elrejti az események tényleges sorrendjét. A hőátadás, a fázisátalakulás, a keresztmetszeti vastagság, a geometria, az ötvözet edzhetősége, az edzőközeg megválasztása és az anyag korábbi előélete egyaránt meghatározza, hogy egy adott helyen melyik mechanizmus válik uralkodóvá.

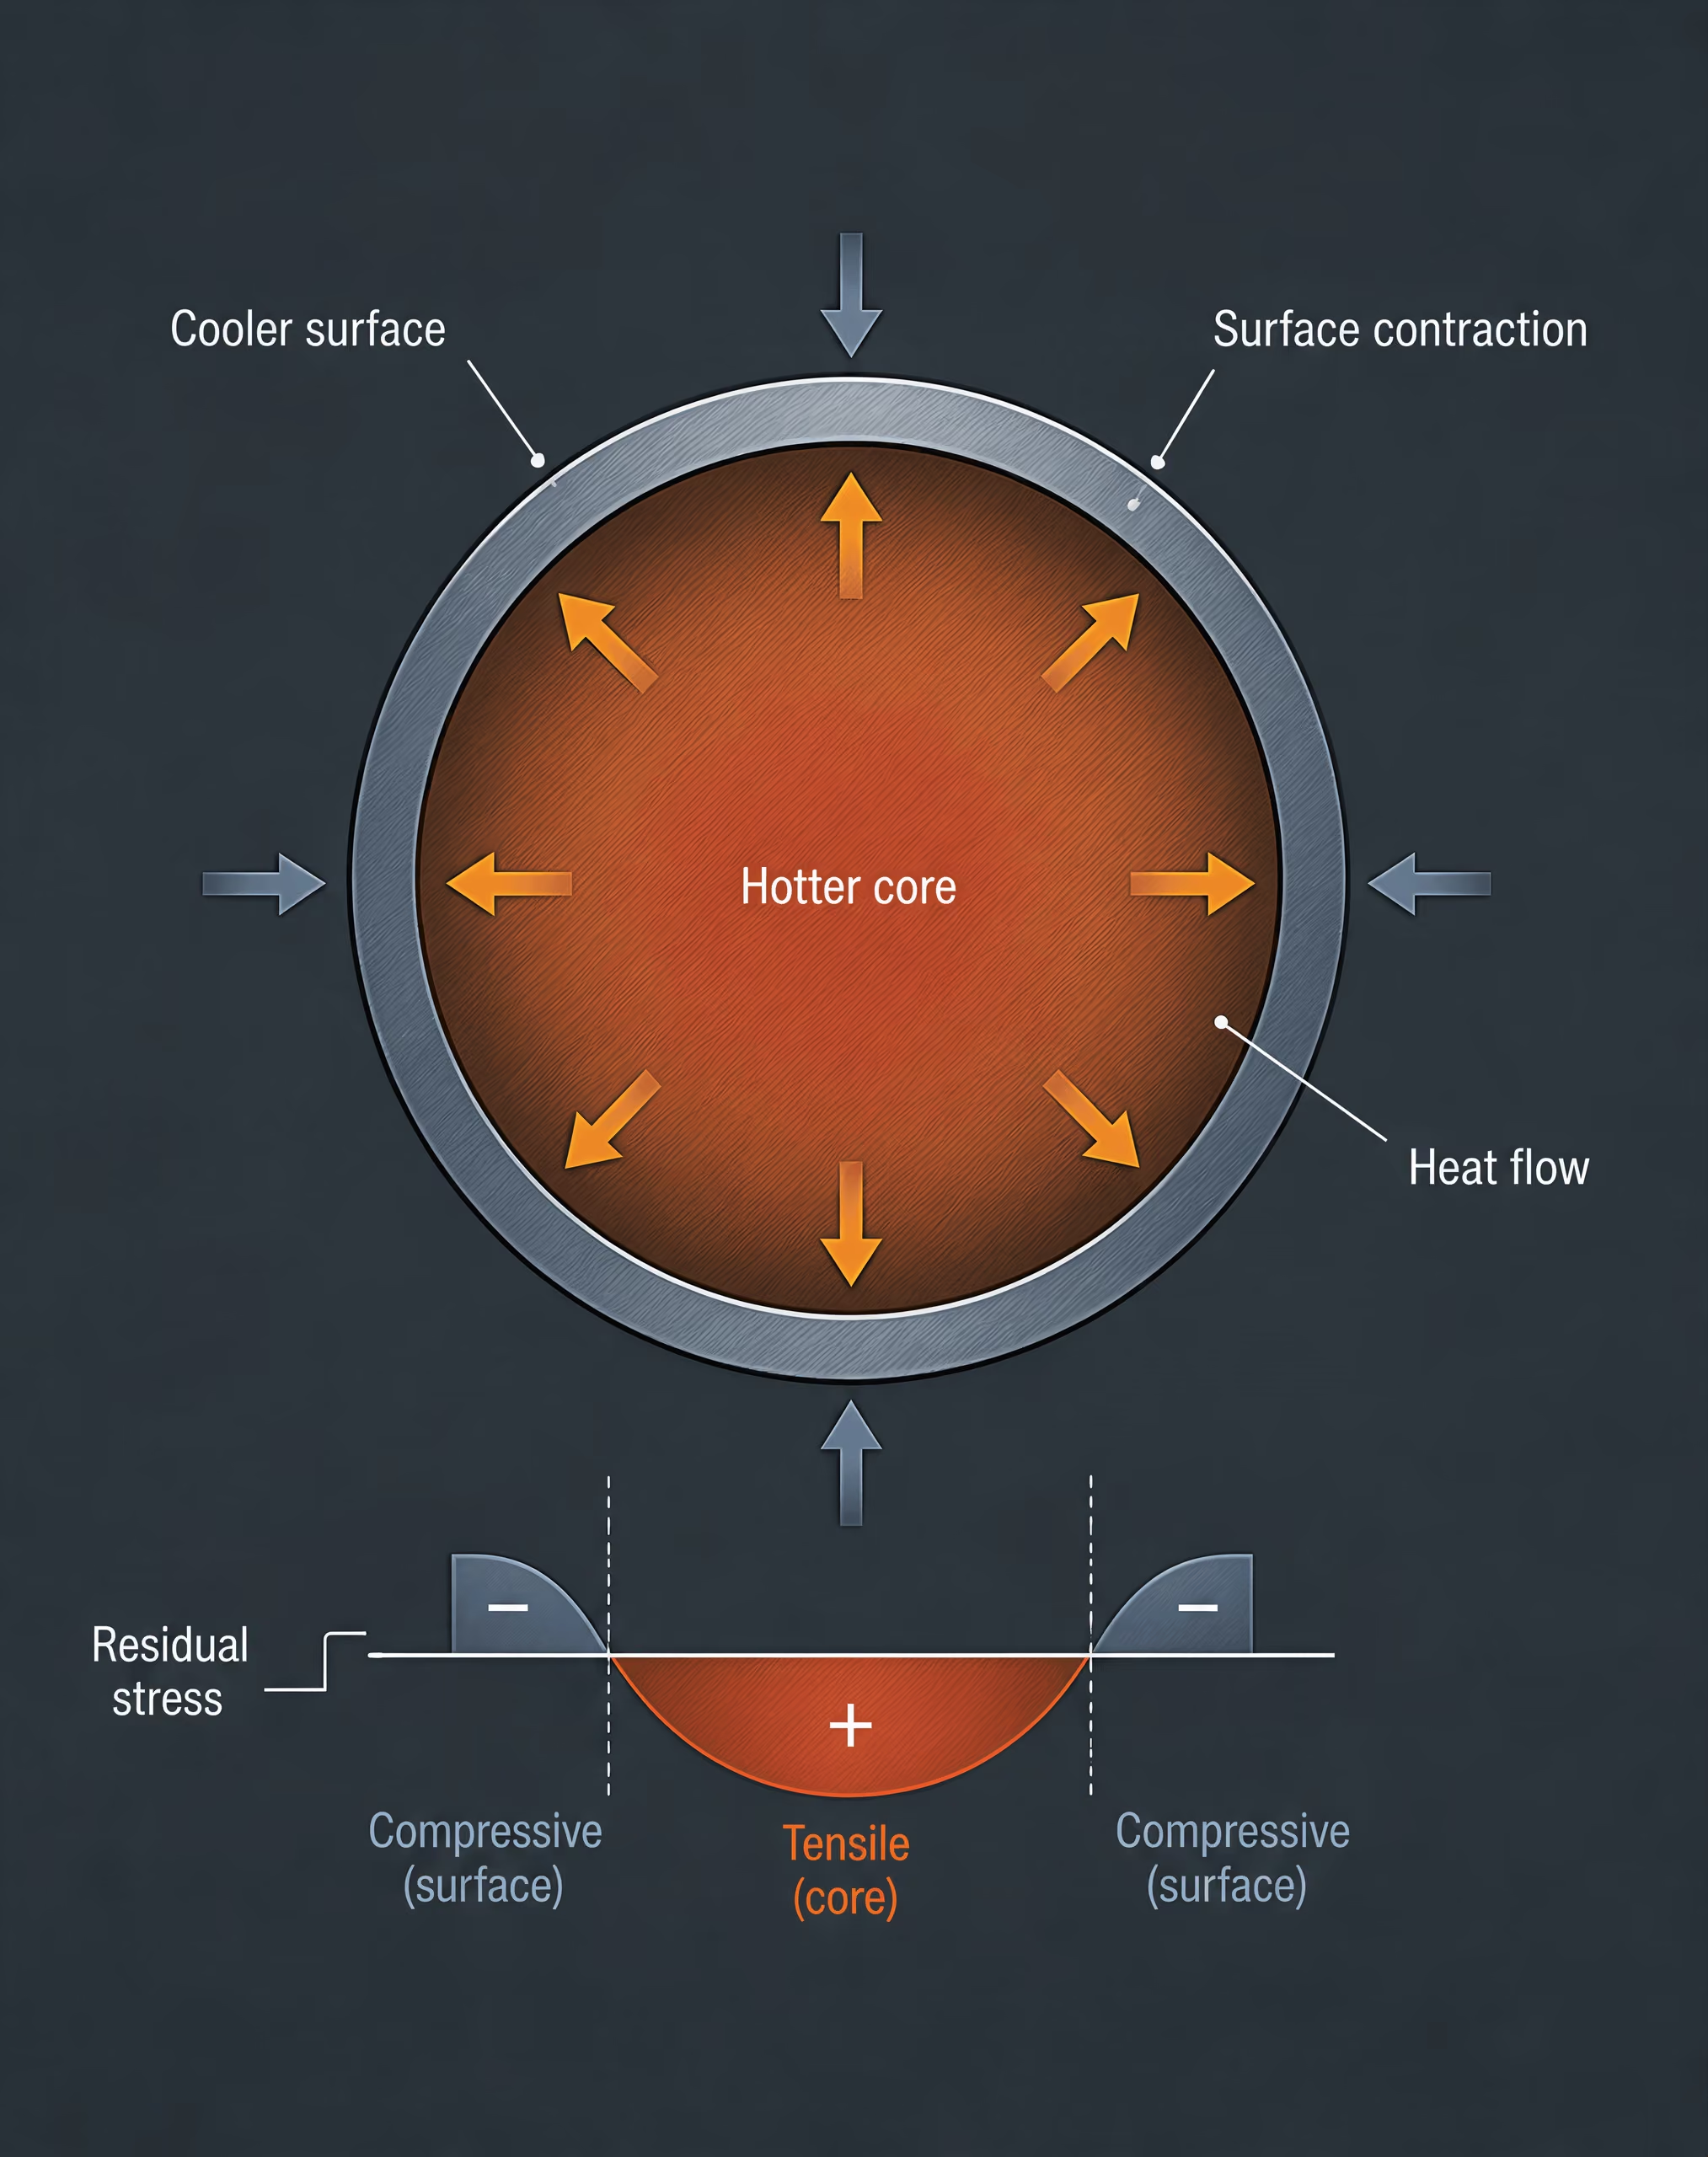
Termikus maradó feszültség
A termikus maradó feszültség nem egyenletes melegítésből vagy hűtésből ered. Az acél melegítéskor kitágul, hűtéskor pedig összehúzódik, azonban egy alkatrész nem minden pontja változtatja a hőmérsékletét azonos sebességgel. A felület reagál először, a mag pedig késik. Egy vékony perem, egy vastag agyrész, egy éles sarok és egy furat mind eltérő hőmérséklet-idő előzményt alakít ki.
Hűtés közben a forró belső rész hajlamos megőrizni kitágult állapotát, miközben a hidegebb felület összehúzódik. A felületet a melegebb mag akadályozza a mozgásban, ezért nyomófeszültség alakulhat ki benne, míg a magban húzófeszültség keletkezik. Ha a felület akkor hűl le és húzódik össze, amikor a mag már lehűlt, a feszültségeloszlás megfordulhat. A végső előjelet nem önmagában a „hűtés” szó határozza meg. Ez az időbeli sorrendtől, a helyi geometriától, a hővezető képességtől, a hűtés intenzitásától és attól függ, hogy az átmeneti folyamat során bekövetkezett-e folyás.
A melegítés ellentétes sorrendet hozhat létre. A gyorsan felmelegedő felület megpróbál kitágulni a hidegebb belső rész ellenében, és nyomás alatt képlékenyen megfolyhat. A későbbi hűlés során ez a maradó képlékeny alakváltozást szenvedett felület húzó maradó feszültséget hagyhat maga után. A kemence egyenletessége, a berakodás módja, az alkatrész orientációja és a készülékekkel való érintkezés mind befolyásolja a hőmérsékletmezőt a hűtés megkezdése előtt.
Az ASM Basic Principles and Design Guidelines for Heat Treating of Steel című kiadványa az alakváltozás és a nem kívánt maradó feszültségek minimalizálását a hőkezelés tervezésének elsődleges szempontjai között említi. Ennek gyakorlati jelentősége van: a hőmérséklet-gradiensek nem csupán a hőmérséklet-szabályozás kérdését jelentik. Össze nem egyeztethető alakváltozásokat hoznak létre, amelyek tartóssá válhatnak, ha a helyi feszültség meghaladja a hőmérséklettől függő folyáshatárt.
A International Journal of Materials and Product Technology a hűtés során kialakuló nem egyenletes hőmérséklet-gradienseket a hűtési alakváltozás egyik fő forrásaként azonosítja. Egy hosszú, karcsú tengely azért hajolhat meg, mert egyik oldala gyorsabban hűl, mint a másik. Egy gyűrű oválissá válhat, mert külső és belső felülete eltérő sebességgel adja le a hőt. Egy lemez tányérszerűen deformálódhat, ha két oldala nem egyenletesen hűl. A maradó feszültség néhány milliméteren belül húzófeszültségből nyomófeszültségbe válthat, ezért egyetlen átlagérték kevéssé tájékoztat a repedésveszélyről vagy a későbbi megmunkálás során bekövetkező elmozdulásról.
Átalakulási maradó feszültség
Átalakulási maradó feszültség akkor keletkezik, amikor az acél megváltoztatja kristályszerkezetét, és ezzel térfogata, valamint mechanikai viselkedése is megváltozik. Ausztenitből történő hűtéskor az egyes térfogatrészek eltérő hőmérsékleten ferritté, perlitté, bainitté vagy martenzitté alakulhatnak. A martenzites átalakulás jelentős átalakulási alakváltozással jár, miközben a méretváltozás mértéke és iránya a széntartalomtól, az ötvözőelemektől, a visszamaradt ausztenit mennyiségétől és az egyes alkotók térfogathányadától is függ.
Egy edzett alkatrész felülete gyakran a mag előtt hűl le és alakul át. Ha a felületen martenzit képződik, miközben a belső rész még ausztenites, akkor a felület kitágul, a mag pedig még forró és viszonylag könnyen alakítható. Később a mag átalakul és kitágul, de a már megkeményedett felület akadályozza ezt a mozgást. Ennek következtében a hűtés során a feszültségállapot megváltozhat. Egy kezdetben húzott felület a folyamat végére nyomott állapotba kerülhet, vagy fordítva, az átalakulás időzítésétől és a kényszerfeltételektől függően.
Ezért az átalakulási feszültség nem kezelhető egyszerű, mindenütt azonos „martenzites tágulási” korrekcióként. Az átalakulási alakváltozás helyi jelenség, a környező anyag pedig eltérő hőmérsékleten, fázisaránnyal és folyáshatárral rendelkezhet. A lágyabb magon elhelyezkedő edzett kéreg másképpen viselkedik, mint az egész keresztmetszetében átedzett rész. A cementált, nitridált és indukciósan edzett alkatrészekben szintén meredek mikroszerkezeti és alakváltozási gradiensek alakulnak ki. A visszamaradt ausztenit később, megeresztés, üzemi igénybevétel, köszörülés vagy tárolás során is átalakulhat, további méretváltozást és feszültségrelaxációt okozva.
Az átalakulás az átalakulási képlékenységen keresztül is hat a feszültségre. Külsőleg alkalmazott vagy belsőleg keletkező feszültség hatására az átalakuló térfogatrész a szokásos folyáshatárnál kisebb feszültségen is képlékenyen deformálódhat. Az átalakulás ekkor az előírt alakváltozás egy részét felveszi, de nem feltétlenül úgy, hogy közben az eredeti alak megmaradjon. A helyi átalakulási képlékenység hozzájárulhat a hajláshoz, az ovalitáshoz és az egyenesség megváltozásához.
A Journal of Materials Engineering and Performance folyóiratban megjelent, „Residual Stress and Distortion during Quench Hardening of Steels: A Review” című, 2022-es áttekintés a maradó feszültséget és az alakváltozást a hőátadás, a fázisátalakulás, a geometria, a keresztmetszeti vastagság, az edzőközeg megválasztása és a hűtés intenzitása közötti kölcsönhatások eredményeként írja le. Ez a kölcsönhatás központi jelentőségű. Egy intenzívebb edzőközeg egyidejűleg növelheti a hőmérséklet-gradienst, megváltoztathatja az átalakulás sorrendjét, és keményebb felületet hozhat létre; ezeknek a hatásoknak az utólagos szétválasztása nehéz.
Edzési és képlékeny alakváltozási feszültség
A harmadik forrás a helyi folyás, a felkeményedés vagy a kompatibilis alakváltozást megakadályozó kényszer miatt létrejövő feszültség. Egy hőkezelés során az acél szilárdsága nem azonos mindenütt. A folyáshatár jelentősen változik a hőmérséklettel és a mikroszerkezettel. Az edzés hőmérsékletén lévő ausztenit könnyen deformálódhat, míg a frissen kialakult martenzit sokkal szilárdabb és kevésbé duktilis. Egy keresztmetszet egyik térfogatrésze ezért megfolyhat, miközben egy másik rugalmas marad.
Tegyük fel, hogy egy felületi réteg hűlés közben összehúzódik, de ezt a melegebb mag akadályozza. Ha a felületen a feszültség meghaladja az adott pillanatban érvényes folyáshatárt, akkor maradó képlékeny alakváltozás következik be. Amikor a hőmérsékletmező később egyenletesebbé válik, a rugalmas visszaalakulás nem képes megszüntetni ezt a képlékeny alakváltozást. A fennmaradó rugalmas eltérés maradó feszültséget eredményez. Ha az alkatrész egyik oldala nagyobb mértékben folyik, mint a másik, az eltérés nemcsak feszültségként, hanem alakváltozásként is megjelenik.
Az edzés ezt a hatást azáltal erősíti, hogy rögzíti a helyi különbségeket. A martenzites kéreg ellenállhat a kevésbé edzett mag összehúzódásának; a lágy mag bizonyos alakváltozást felvehet, de a folytatódó hűlés és átalakulás megfordíthatja a feszültségeloszlást. A hűtés egyenletessége, a keverés, az edzőközeg hőmérséklete és az alkatrész elhelyezése meghatározza, hogy a névleg azonos keresztmetszetek azonos módon edződnek-e. A végső köszörülés helyi melegítés és mechanikai alakváltozás révén további, felületközeli feszültségréteget hozhat létre.
A International Journal of Materials and Product Technology a hűtött acélban kialakuló maradó feszültségeket mikroléptékű képlékeny alakváltozásnak tulajdonítja, és tárgyalja az edzőközeg körülményeinek, a felületi és kéregedzésnek, valamint a végső köszörülésnek a hatásait. Ez a mechanizmus magyarázza, hogy a felületen végzett feszültségmérések miért nem tekinthetők automatikusan a magra jellemzőnek. Azt is megmagyarázza, hogy a megeresztéssel, hőkezeléssel vagy szabályozott mechanikai módszerekkel végzett feszültségcsökkentést miért kell az anyagállapot és az előírt méretek figyelembevételével megválasztani.
Ez a három forrás folyamatosan átfedésben van egymással. A termikus feszültség megváltoztatja az átalakulás útját; az átalakulási alakváltozás módosítja a termikus és mechanikai kényszereket; a helyi folyás pedig mindkettőt újraosztja. Az öntési előzmények, a kovácsolási alakváltozás, a szegregáció, a megmunkálás, valamint a korábbi normalizálás vagy lágyítás módosítja a kiindulási állapotot. Az Iowa Egyetem és az Egyesült Államok Energiaügyi Minisztériumának jelentései ezeket a maradó feszültségeket összefüggésbe hozzák az alakváltozással, a repedéssel, az utómunkálattal, a hegesztési javítással, a mérethibákkal és a csökkent üzemi teljesítménnyel. A NIST anyagadat-archívuma arra is rámutat, hogy a feszültségmentesítés nélkül maradó hűtési feszültség vetemedést okozhat megmunkálás közben, amikor az anyag eltávolítása megzavarja az eredeti egyensúlyt.
A megalapozott értékelésnek ezért arra is ki kell térnie, hogy a feszültség hol húzó- vagy nyomófeszültség, hogyan változik a keresztmetszeten belül a nagysága, és miként módosul egyik geometriai elemről a másikra haladva. A válasz eltérő lehet a felületen, a kéreg–mag határán, a félvastagságban, a furatban, a lekerekítésben és a végfelületen. A „hűtési feszültség” folyamatmegjelölés, nem pedig mechanizmus.
3. Felfűtés: az alakváltozási kockázat első szakasza
Az alakváltozás nem akkor kezdődik, amikor egy acélalkatrész bekerül az edzőközegbe. Már akkor megkezdődik, amikor az alkatrész különböző részei eltérő hőmérsékletet érnek el, és különböző mértékben próbálnak kitágulni. Az így kialakuló feszültség rugalmas maradhat, de meghaladhatja a helyi folyáshatárt is, és maradó alakváltozást okozhat. Akár így, akár úgy, a felfűtési ciklus meghatározza azt a mechanikai állapotot, amely később kölcsönhatásba lép a fázisátalakulással és az edzéssel.
A maradó feszültség és az alakváltozás összefügg, de nem azonos fogalom. A maradó feszültség olyan önkiegyenlítő feszültség, amely az alkatrészben marad, miután a külső terhelések és a hőmérséklet-különbségek megszűntek. Az alakváltozás méret- vagy alakváltozás. Egy alkatrész jelentős maradó feszültséget őrizhet meg nyilvánvaló vetemedés nélkül, miközben kis mértékű helyi képlékeny alakváltozás is mérhető hajlást vagy a köralak elvesztését okozhatja. Az ASM International a termikus, az átalakulási és a keményedési maradó feszültségeket különálló tényezőkként azonosítja az edzett és megeresztett acélokban, és az alakváltozás, valamint a nem kívánt maradó feszültség minimalizálását a hőkezelés tervezésének elsődleges szempontjai közé sorolja.
Hőmérséklet-gradiensek a kemencében történő felfűtés során
A kemence beállított hőmérséklete stabil lehet, miközben a munkadarab hőmérséklete még messze van az egyenletestől. A felület először nyeli el a hőt; a mag később reagál, mivel a hőnek végig kell vezetődnie a keresztmetszeten. Egy vékony él, fog, borda vagy agy a kemence hőmérsékletéhez közelíthet, miközben egy vastag kerékagy vagy lemez közepe még viszonylag hideg. A forró tartomány tágulni próbál, a hidegebb belső rész azonban korlátozza ezt. A felfűtés során emiatt folyamatosan változó nyomó- és húzófeszültség-eloszlás alakul ki.
Ez az eloszlás nem állandó. A felfűtés korai szakaszában a hidegebb mag rendszerint nyomás alá helyezi a melegebb felületet, miközben a mag húzófeszültségbe kerül. Ahogy a hőmérséklet-front befelé halad, a feszültségeloszlás megváltozik, és ha a hőmérséklet-különbség elég nagy, helyi képlékeny folyás következhet be. Amikor az alkatrész később hőmérsékletileg kiegyenlítődik, a korábbi képlékeny alakváltozások nem tűnnek el. Ezek az edzés kiindulási állapotának részévé válnak.
Ezért a felfűtési sebesség akkor is számít, ha a végső ausztenitesítési hőmérséklet azonos. A gyors felfűtés növelheti a felület és a mag közötti hőmérséklet-különbséget, míg a lépcsőzetes felfűtés vagy az előmelegítési hőntartás csökkentheti azt. Ez azonban nem teszi a lassú felfűtést általános megoldássá: a hosszú ideig tartó hőhatás módosíthatja a szemcseméretet, dekarburizációt, a karbidok oldódását vagy az oxidációt okozhat, és a készülékek a ciklus teljes időtartama alatt továbbra is korlátozhatják az alkatrész mozgását. A megfelelő hőkezelési program az acélminőségtől, a keresztmetszet vastagságától, a kemence atmoszférájától és a megengedett méretváltozástól függ.
A Journal of Materials Engineering and Performance folyóiratban 2022-ben megjelent, több szerző által jegyzett áttekintés az alakváltozást a hőátadás, a fázisátalakulás, a geometria, a keresztmetszet vastagsága, az edzőközeg megválasztása és az edzés intenzitása közötti kölcsönhatásként írja le. A felfűtés ennek a láncolatnak az első része. A kemencéből való kilépéskor fennálló nem egyenletes hőmérséklet-mező egyenetlen termikus és mechanikai kiindulási állapotot biztosít az edzéshez.
A hőtágulás korlátozása és az alkatrész geometriája
Egy szabadon elhelyezett, homogén rúd jelentős belső feszültség kialakulása nélkül tágulhat. A valós alkatrészek ritkán szabadok vagy homogének. Egy készülék befoghat egy karimát, két ponton alátámaszthat egy tengelyt, vagy megakadályozhatja egy gyűrű radiális elmozdulását. A kontaktusos súrlódás az egyik területet helyén tarthatja, miközben egy másik tágul. Egy szomszédos geometriai elem belső korlátozásként is működhet akkor is, ha nincs jelen külső készülék.
A geometria koncentrálja ezeket a hatásokat. Egy vékony gerinchez kapcsolódó vastag agy lassan melegszik fel, és eltérő ütemben tágul. Egy borda egy irányban korlátozhatja a lemezt, így egyszerű lineáris növekedés helyett hajlást okoz. A furatok szabad felületeket hoznak létre és csökkentik a helyi merevséget; furatsor esetén előfordulhat, hogy az alkatrész egyik oldala a másikhoz képest eltérően melegszik és tágul. A reteszhornyok, hornyok, fogak, éles sarkok és a hirtelen keresztmetszet-változások helyi hőmérséklet-gradienseket és feszültségkoncentrációkat hoznak létre. Egy szimmetrikusnak tűnő alkatrész is deformálódhat, ha tömegeloszlása aszimmetrikus, vagy ha alátámasztási pontjai nem szimmetrikusan helyezkednek el.
A hosszú, karcsú alkatrészek különösen érzékenyek az egymással szemközti felületek mentén fellépő kis tágulási különbségekre. Ha az egyik felület kissé melegebbé válik, az még a fázisátalakulás bekövetkezése előtt görbületet okozhat. A gyűrűk és korongok átmérője megváltozhat, illetve elveszíthetik síklapúságukat, amikor peremük és középpontjuk eltérő hőmérséklet-idő előzményt követ. A nagy öntvények és nehéz kovácsdarabok szintén tartalmazhatnak olyan tartományokat, amelyek elég lassan reagálnak ahhoz, hogy hidegek maradjanak, miközben a vékony kiálló részek már az ausztenitesítési tartomány közelében vannak.
A készülékek csökkentik az elmozdulást, ugyanakkor terhelést is adnak át az alkatrészbe. A merev befogás elnyomhat egy látható alakváltozási módot, miközben növelheti a tárolt feszültséget, amely a készülékből való kivétel vagy az edzés során szabadul fel. Ezért a készüléket a termikus és mechanikai rendszer részeként kell kezelni, nem csupán a méretek megtartására szolgáló eszközként. A 2022-es áttekintés geometriára és keresztmetszet-vastagságra helyezett hangsúlya ugyanúgy vonatkozik a készülék tervezésére, mint magára az acélra.
A már meglévő feszültség, az öntéstörténet és a korábbi megmunkálás hatása
A kemencébe kerülő alkatrésznek már van előélete. A hegesztés termikus zsugorodási feszültségeket hagy maga után, és hőhatásövezetet hozhat létre, amelynek mikroszerkezete és szilárdsága eltér az alapacélétól. A kovácsolás irányított anyagáramlást, egyenetlen lehűlést, valamint az erősen és enyhén alakított tartományok között esetlegesen fennmaradó maradó feszültséget eredményez. Az öntés nem egyenletes szemcseszerkezetet, szegregációt, porozitást, melegtépődési sérülést, valamint a megszilárdulásból és lehűlésből származó maradó feszültséget hagyhat maga után. A hidegalakítás növeli a diszlokációsűrűséget és energiát tárol, míg a megmunkálás eltávolíthat egy feszültséggel terhelt felületi réteget, és megváltoztathatja az erők egyensúlyát a keresztmetszeten belül.
Az Iowai Egyetem acélöntvényekkel kapcsolatos műszaki munkája hangsúlyozza, hogy a végső méretek és a maradó feszültségek előrejelzésekor figyelembe kell venni az öntéstörténetet. Ez a megállapítás az öntvényeken túl is érvényes: egy olyan hőkezelési modell, amely feszültségmentes és homogén félkész darabból indul ki, nem feltétlenül tárja fel, miért hajlik meg egy valós alkatrész. Az Egyesült Államok Energiaügyi Minisztériuma szintén összekapcsolja az acélöntvényekben jelen lévő termikus és maradó feszültségeket az alakváltozással, a repedéssel, a hegesztési javítással, az utómunkálattal, a mérethibákkal és a csökkent üzemi teljesítménnyel.
A korábbi megmunkálás különös figyelmet érdemel. A Metallurgy of Heat Treatment című, a National Institute of Standards and Technology anyagadat-archívumában megőrzött mű arról számol be, hogy a nem tehermentesített edzési feszültségek a megmunkálás során vetemedést okozhatnak, mivel az anyag eltávolítása felborítja a maradó feszültségek egyensúlyát. Ugyanez az elv a felfűtés során is érvényesülhet: egy nyomó- vagy húzófeszültség alatt álló felület másképpen reagálhat, mint a belső rész, és a kemenceciklus felszínre hozhatja ezt az egyensúlyhiányt.
A feszültségmentesítés, a normalizálás, a szabályozott előmelegítés vagy egy közbenső megmunkálási műveletsor csökkentheti a kockázatot, de egyik sem törli automatikusan az anyag előéletét. A felfűtés a regenerálódás vagy a képlékeny folyás révén felszabadíthatja a korábbi feszültség egy részét, miközben egyidejűleg új termikus feszültséget hoz létre. Mire az edzés megkezdődik, az alkatrész már nem egyenletes hőmérséklet-mezőt, módosult mikroszerkezetet és egyenetlen feszültségi állapotot tartalmazhat. Ezek a feltételek hozzájárulnak annak meghatározásához, hogy a későbbi átalakulás ártalmatlan méretváltozást, látható vetemedést vagy repedést okoz-e.
4. Ausztenitesítés és a metallurgiai állapot edzés előtt
Az edzés nem az olajba, polimerbe, vízbe vagy gázba történő merítéssel kezdődik. A hevítés során kialakított metallurgiai állapottal kezdődik. Az ausztenitszemcse mérete, a szén eloszlása, az oldott ötvözőelemek, a kiindulási mikroszerkezet, a felületi kémia, a hőmérséklet egyenletessége és a keresztmetszet hőmérséklete egyaránt meghatározza, hogy mikor kezdődik az átalakulás, valamint azt, hogy az Alkatrész mekkora alakváltozást képes felvenni. Az edzés közvetlenül megelőző állapot ezért mind az átalakulás sorrendjét, mind az Alkatrész lehűlése során kialakuló feszültségeket meghatározza.
Az ASM International az acél hőkezeléséből származó maradó feszültség három összetevőjét különbözteti meg: a hőfeszültséget, az átalakulási feszültséget és a keményedési feszültséget (ASM Handbook, „Residual Stresses and Distortion in Quenched and Tempered Steels”). Ezek a kategóriák a gyakorlatban átfednek. A hőmérséklet-gradiens különböző mértékű zsugorodást hoz létre; az átalakulási gradiens helyi térfogatváltozást eredményez; az ebből fakadó eltérés pedig képlékeny alakváltozást idézhet elő. Egy Alkatrész elfogadható méretekkel hagyhatja el az edzőfürdőt, mégis elegendő fel nem oldott feszültséget tartalmazhat ahhoz, hogy megmunkálás közben elvetemedjen, mivel az anyag eltávolítása megváltoztatja a belső erők egyensúlyát, amint azt a Metallurgy of Heat Treatment című mű ismerteti a National Institute of Standards and Technology anyagadat-archívumában.
Ausztenitképződés és homogenizálás
| Ausztenitesítési állapot | Valószínű metallurgiai eredmény | Alakváltozási következmény |
|---|---|---|
| Elégtelen felfűtés vagy hőntartás | Fel nem oldódott karbidok és helyi szénkoncentráció-eltérés | Nem egyenletes átalakulás és alakváltozás |
| Szabályozott felfűtés és hőntartás | Egyenletesebb ausztenites állapot | Egyenletesebb hűlési viselkedés |
| Túl magas hőmérséklet vagy túl hosszú hőntartás | Az ausztenitszemcsék durvulása | Megváltozott átalakulási időzítés és mechanikai viselkedés |
Hipoeutektoidos acél esetén a megfelelő felső kritikus hőmérséklet fölé történő hevítés lehetővé teszi, hogy a ferrit és a perlit ausztenitté alakuljon át. Eutektoidos és hipereutektoidos acéloknál a kiindulási alkotók és a szükséges hőmérséklet eltérő, de ugyanaz a gyakorlati probléma marad fenn: az ausztenitnek szabályozott széneloszlással és túlzott szemcsedurvulás nélkül kell kialakulnia. Az ausztenitesítés nem egyszerűen a kemence beállított hőmérsékletének elérését jelenti. A felület elérheti a célhőmérsékletet, miközben a mag még hidegebb, különösen vastag keresztmetszetű vagy hirtelen keresztmetszet-változásokat tartalmazó Alkatrész esetén.
A szénnek fel kell oldódnia a cementitből és más karbidokból, hogy létrejöjjön a következő átalakuláshoz rendelkezésre álló ausztenites összetétel. Ha a hevítés elégtelen vagy a hőntartás túl rövid, oldatlan karbidok és helyi szénkoncentráció-különbségek maradnak vissza. Ha a hevítés túlzott vagy túlságosan hosszú, az ausztenitszemcsék eldurvulhatnak. Mindkét állapot módosítja az átalakulás időzítését és az edzés során tanúsított mechanikai viselkedést. A durva ausztenit rendszerint lehetővé teszi, hogy az átalakulási termékek a finomszemcsés ausztenittől eltérő körülmények között alakuljanak ki, miközben a helyi összetételbeli különbségek miatt a szomszédos tartományok nem feltétlenül egyszerre kezdik meg vagy fejezik be az átalakulást.
A homogenizálás nemcsak a kémiára, hanem a hőmérsékletre is vonatkozik. Egyazon kemenceterhelésben a perem, a fogtő, a furat és a vékony peremrész hőtörténete eltérő lehet. Edzéskor a vékony tartomány rendszerint gyorsabban adja le a hőt, miközben a vastag keresztmetszet belseje meleg marad, és később tovább zsugorodik. A Residual Stress and Distortion during Quench Hardening of Steels című tanulmány szerzőinek 2022-es, a Journal of Materials Engineering and Performance folyóiratban megjelent áttekintése hangsúlyozza, hogy a hőátadás, a fázisátalakulás, a geometria, a keresztmetszet vastagsága, az edzőközeg megválasztása és az edzés intenzitása kölcsönhatásban állnak egymással. Ha az edzést egyetlen hűtési sebességértékként kezeljük, figyelmen kívül hagyjuk azokat a gradienseket, amelyek az alakváltozást létrehozzák.
Az ausztenit az Alkatrész anyagtörténetét is magában hordozza. A korábbi öntési szegregáció, a kovácsolási szálirány, a hegesztési hőciklusok, a sávos szerkezetek, valamint a korábbi normalizáló vagy keményítő kezelések eltérő szemcseméretű vagy karbideloszlású tartományokat hozhatnak létre. Az University of Iowa és az U.S. Department of Energy acélöntvényekről szóló jelentései megmutatják, miért kell a gyártási előzményeket figyelembe venni a méretváltozás előrejelzésénél: a hevítésből és hűtésből származó hő- és maradó feszültségek hozzájárulhatnak az alakváltozáshoz, a repedéshez, az újramegmunkáláshoz, a hegesztett javításhoz és a csökkent üzemi teljesítményhez.
Ötvözetkémia és edzhetőség
Edzhetőség Az acélszelvény azon képessége, hogy meghatározott hűtési feltételek mellett egy meghatározott mélységig martenzitet képezzen.
A szén egyaránt befolyásolja a martenzit elérhető keménységét, valamint az átalakulás hőmérsékletét és kinetikáját. Az olyan ötvözőelemek, mint a mangán, a króm, a molibdén és a nikkel, általában módosítják az átalakulási viselkedést, és növelhetik az edzhetőséget; ez azt jelenti, hogy adott hűtési feltételek mellett egy nagyobb keresztmetszetben is kialakulhat martenzit, mint egy kisebb edzhetőségű acélban. Az edzhetőség nem azonos a keménységgel. Egy acélminőség edzhetősége lehet nagy, ugyanakkor egy meghatározott keménység eléréséhez megfelelő széntartalomra és edzési feltételekre lehet szükség.
Ez a különbség a feszültségek szempontjából lényeges. Átedző hőkezelés során a felület hűl le először, és martenzitté alakulhat, miközben a mag ausztenites marad. A felület ekkor a martenzites átalakulás során rendszerint tágulni igyekszik, míg a mag termikusan továbbra is zsugorodhat. A mag későbbi átalakulása megfordíthatja vagy erősítheti a korábbi feszültségállapotot. A végső maradó feszültség az átalakulás sorrendjétől, a gátlástól, a képlékeny folyástól és az átalakulási alakváltozásoktól függ, nem pedig önmagában a keménységtől.
Az ötvözetkémia az átalakulás kezdőhőmérsékletére, az átalakulás sebességére, a karbidok stabilitására és a diffúziós termékek visszaszorításához szükséges hűtési sebességre gyakorolt hatásán keresztül módosítja ezt a sorrendet. Ennek következtében megváltozhat, hogy egy keresztmetszeten belül hol alakul ki perlit, bainit, martenzit vagy maradó ausztenit. A geometria továbbra is meghatározó. Ugyanaz az acélminőség és a névleg azonos hőkezelés eltérő feszültségeloszlást eredményezhet egy vékony gyűrűben, vállazott tengelyben és vastag öntvényben, mivel hőelvezetésük és mechanikai gátlásuk eltérő.
Az intenzívebb edzés nem minden esetben a legjobb módszer az alakváltozás csökkentésére. Limited evidence
Az ASM Basic Principles and Design Guidelines for Heat Treating of Steel című kiadványa a méretváltozás és a nem kívánt maradó feszültség minimalizálását a hőkezelés elsődleges tervezési szempontjai közé sorolja. Ezt a tervezési döntést az acél edzhetőségét és az Alkatrész keresztmetszet-vastagságát együttesen figyelembe véve kell meghozni. Az edzés intenzitásának növelése elősegítheti a mélyebb átedződést, ugyanakkor növelheti a hőmérséklet-gradienseket és a képlékeny alakváltozást. A lassabb vagy egyenletesebb edzés csökkentheti az alakváltozást, miközben olyan magátalakulást hagyhat maga után, amely eltér a kívánt mikroszerkezeti céltól. Nincs minden esetre érvényes „intenzívebb edzés” megoldás.
Cementálás, nitridálás és a kéregmélység gradiensei
A felületi és kéregkezelések más problémát jelentenek, mint az átedzés, mivel az anyag szándékosan nem egyenletes. Cementálás során emelt hőmérsékleten szén kerül a felületbe, így a kéregtől a mag felé szénkoncentráció-gradiens alakul ki. Ausztenitesítés és edzés után a kéreg és a mag átalakulási hőmérséklete, edzhetőségi viselkedése, a martenzit széntartalma, a maradó ausztenit hányada és az átalakulási alakváltozása eltérő lehet. A kéregmélység ezért nem csupán keménységi profil, hanem alakváltozási és feszültségprofil is.
A mag a nagy széntartalmú kéregnél később alakulhat át, és a két tartomány kölcsönösen gátolja egymást, miközben zsugorodnak és átalakulnak. Az Alkatrész geometriája határozza meg, hogy ez a kölcsönhatás kedvező nyomófeszültséget hoz-e létre a felületen, nem kívánt húzófeszültséget egy másik tartományban, hajlást, ovalitást vagy helyi repedést eredményez-e. A végső köszörülés feltárhatja vagy átrendezheti ezeket a feszültségeket. Az International Journal of Materials and Product Technology a mikroléptékű képlékeny alakváltozást, az edzőközeg feltételeit, a felületi és kéregkeményítést, valamint a végső köszörülést a mártott acél maradó feszültségét befolyásoló tényezőként azonosítja (II. rész).
A nitridálás azért különbözik, mert a nitrogén bejuttatása viszonylag alacsony hőmérsékletű ferrites folyamatban történik, amely nitrogéntartalmú fázisokat és ötvözőelem-nitrideket hoz létre, nem pedig ugyanarra a cementált és edzett kéregképző mechanizmusra támaszkodik. Méretváltozása kisebb lehet, mint egy intenzív cementálási és edzési ciklusé, de nem tekinthető automatikusan méretváltozás-mentesnek. A vegyület-réteg vastagsága, a diffúziós mélység, a korábbi magállapot, a maradó feszültség és a helyi geometria külön értékelést igényel.[3] Distortion and Residual Stress. Worcester Polytechnic Institute report authors. Worcester Polytechnic Institute report, 2021.
A vákuum-hőkezelés szintén külön alakváltozási elemzést igényel. A vákuum megváltoztatja a felületi reakciókat, a dekarbonizáció kockázatát, a kemence hőátadását, valamint a gázedzés nyomásának és áramlásának megválasztását; nem szünteti meg azonban a hőmérséklet-gradienseket vagy az átalakulási alakváltozást. A Worcester Polytechnic Institute jelentése az edzési alakváltozást csatolt problémaként írja le, amely magában foglalja a hőátadást, a fázisátalakulást, a feszültséget, az alakváltozást és a mikroszerkezeti fejlődést. Ez a leírás egyaránt érvényes az átedzett, cementált, nitridált és vákuumban kezelt Alkatrészekre. A hűtés előtti metallurgiai állapot meghatározza a kezdeti feltételeket; az edzés csupán feltárja, hogyan lépnek kölcsönhatásba ezek a feltételek az alakkal és a gátlással.
5. Az edzés mint csatolt hőátadási és átalakulási probléma
Az edzést gyakran gyors hűtési lépésként írják le, amely az ausztenitet martenzitté alakítja. Ez a leírás hiányos. Egy acélalkatrész nem egyenletes sebességgel hűl, és nem mindenhol ugyanazon a hőmérsékleten vagy ugyanabban az időpontban alakul át. Végső méretei és maradófeszültség-állapota a hőátadás, a fázisátalakulás, a rugalmas kényszer, a képlékeny folyás, a geometria, a keresztmetszeti vastagság, az anyag előtörténete és a helyi hűtőközeg-viszonyok kölcsönhatásán keresztül alakulnak ki.
A Journal of Materials Engineering and Performance folyóiratban megjelent, „Residual Stress and Distortion during Quench Hardening of Steels” című, 2022-es áttekintő tanulmány ezeket a változókat egymással kölcsönható rendszerként kezeli, nem pedig egymástól független technológiai beállításokként. Ugyanerre a következtetésre jut a Worcester Polytechnic Institute Distortion and Residual Stress című jelentése is: az edzés okozta alakváltozás a hőátadást, a fázisátalakulást, a feszültséget, a nyúlást és a mikroszerkezeti fejlődést kapcsolja össze. Ennek azért van jelentősége, mert egyetlen változó módosítása javíthatja a folyamat egyik részét, miközben egy másik részét ronthatja.
A felülettől a mag felé fennálló hűlési különbségek
Amikor egy forró acélalkatrész a hűtőközegbe kerül, először a felület veszít hőt. Ezután a hő a melegebb magból a hidegebb felület felé áramlik, ezért a hőmérsékletmező folyamatosan változik a keresztmetszeten belül. Egy vékony él megközelítheti a hűtőközeg hőmérsékletét, miközben egy vastag fogaskerék, tengely, szerszám vagy öntvény közepe még ausztenites állapotban van. Minél nagyobb a keresztmetszeti vastagság, annál tovább marad fenn ez a különbség.
A felület és a mag közötti hőmérséklet-különbség termikus alakváltozást hoz létre. A lehűlt felület össze akar húzódni, miközben a melegebb belső rész ellenáll ennek az összehúzódásnak. Magas hőmérsékleten az acél folyáshatára viszonylag alacsony, ezért az eltérés egy része képlékeny alakváltozással egyenlítheti ki magát. A hőmérséklet csökkenésével az anyag egyre kevésbé képes a képlékeny folyásra, és a feszültségek rögzülhetnek az alkatrészben. Az ebből eredő alakváltozás megjelenhet görbülés, ovalitás, csavarodás vagy furatátmérő-változás formájában; maradófeszültség akkor is fennmaradhat, ha a mért méretek elfogadhatónak tűnnek.
Az átalakulás egy második, időfüggő alakváltozást is hozzáad. Egy szénacélban vagy gyengén ötvözött acélban a felület ausztenitből martenzitté alakulhat, miközben a mag még forró ausztenit. A martenzites átalakulás általában térfogat-növekedést okoz, míg az át nem alakult ausztenit lehűlése termikus összehúzódással jár. A korábban táguló felületet a mag korlátozza. Később, amikor a mag átalakul, annak tágulását a már átalakult és hidegebb külső réteg korlátozza. Az acélminőségtől, a hűlési pályától és az egyes térfogatrészek átalakulási hőmérsékletétől függően a feszültségállapot az edzés során előjelet válthat.
Ha egy térfogatrész túl lassan hűl, vagy az acél átedzhetősége nem elegendő, martenzit helyett bainit vagy perlit képződhet. Ezek átalakulási alakváltozásai és mechanikai tulajdonságai eltérnek a martenzit jellemzőitől. A visszamaradt ausztenit további méretváltozást okozhat a későbbi hűlés, megeresztés, üzemelés vagy köszörülés során. Ezért két, azonos végső keménységű helyen is eltérő maradófeszültség alakulhat ki, ha eltérő hőmérsékleti és átalakulási pályát jártak be.
Az International Journal of Materials and Product Technology áttekintő tanulmánya a nem egyenletes hőmérséklet-gradienseket az edzés okozta alakváltozás egyik fő forrásaként azonosítja. Ezt az állítást nem szabad arra leegyszerűsíteni, hogy „a felület gyorsabban hűl”. A lényeg a folyamatosan változó gradiens és az ehhez kapcsolódó mechanikai kényszer. Mindkettőt a geometria szabályozza. Egy éles saroknak térfogategységre vetítve nagyobb a felülete, mint egy központi gerincnek, míg egy zsákfurat, reteszhorony, vékony perem vagy megszakított felület módosítja a helyi folyadékhozzáférést és a hőáramlást. Egy kis széntartalmú acélon kialakított cementált réteg – például egy cementált SAE 8620 alkatrész esetében – szintén eltérően alakul át, mint a kisebb széntartalmú mag. Egy teljes keresztmetszetében átedzett AISI 4140 szelvény más hő- és átalakulási problémát jelent, mint ez a cementált alkatrész.
Az edzés intenzitása és egyenletessége
| Edzőközeg típusa | Általános folyamatjellemző | Fő szabályozási szempont |
|---|---|---|
| Víz | Gyors hőelvonás | Éles gradiensek és hősokk |
| Polimeroldat | A hűlési viselkedés a koncentrációtól és a keveréstől függően változik | A koncentráció és az áramlás egyenletessége |
| Olaj | Általában lassabb hűlés | Hőmérséklet, viszkozitás és keringetés |
| Gáz | Szabályozott irányított áramlás mellett kisebb intenzitás | Nyomás, sebesség és kitettségi idő |
| Olvadt só | Szakaszos vagy szabályozott hőmérsékleti reakció | A fürdő állapota és az áthelyezés időzítése |
Az edzés intenzitása azt fejezi ki, hogy a hűtőrendszer milyen mértékben képes hőt elvonni az acéltól. A Grossmann-féle elemzés a hűtési intenzitást a H paraméterrel fejezi ki, a H azonban nem univerzális anyagállandó. Értéke függ a hűtőközegtől, annak hőmérsékletétől, a mozgatástól, a felület állapotától, az alkatrész helyzetétől, valamint a folyadék és az alkatrészfelület közötti kapcsolattól. A vizes, polimeroldatos, olajos, gázas vagy olvadt sóban végzett hűtés nagyon eltérő hűlési görbéket eredményezhet, és ugyanaz a névlegesen azonos hűtőközeg is eltérően viselkedhet különböző tartályokban.
A nagyobb intenzitás növeli a hűlési sebességet, és elősegítheti a martenzit képződését egy átedzhető keresztmetszet magjában. Ugyanakkor a felület és a mag közötti hőmérséklet-különbséget is növelheti, különösen egyenetlen folyadékhozzáférés esetén. Ez növelheti a termikus feszültséget és az alakváltozást. A lassabb edzés azonban nem automatikusan biztonságosabb: a lassú hűlés egyes térfogatrészekben lehetővé teheti perlit vagy bainit képződését, meghosszabbíthatja azt az időszakot, amely alatt hőmérséklet-különbségek állnak fenn, és átalakulási eltéréseket hozhat létre a szomszédos részek között. Nincs olyan általános szabály, amely szerint az intenzívebb edzés mindig növeli, vagy mindig csökkenti az alakváltozást.
A releváns kérdés az, hogy a teljes hűlési görbe miként lép kölcsönhatásba az acéllal és az alkatrésszel. Egy nagy átedzhetőségű ötvözet mérsékelt edzéssel is elérheti a magban szükséges átalakulást, míg egy kisebb átedzhetőségű minőség gyorsabb hűtést igényelhet. Az intenzív edzés az egyik geometriában csökkentheti az alakváltozást azáltal, hogy lerövidíti a differenciális hűlésre rendelkezésre álló időt, egy másikban viszont növelheti azt a nagyobb pillanatnyi gradiens létrehozásával vagy egyenetlen forrás előidézésével. A Journal of Materials Engineering and Performance 2022-es áttekintő tanulmánya kifejezetten összekapcsolja az alakváltozást és a maradófeszültséget a hűtőközeg megválasztásával, az edzés intenzitásával, a geometriával, a keresztmetszeti vastagsággal, a hőátadással és a fázisátalakulással.
Ezért az egyenletesség ugyanolyan fontos, mint a névleges intenzitás. Ha egy lemez egyik oldalán erőteljes a folyadékmozgás, míg a szemközti oldal pangó zónában helyezkedik el, a két oldal különböző időpontban alakulhat át. Egy hosszú tengelynél a tartály áramlása, a befogók, a véghatások vagy a kitett felület változása miatt a hűlési sebesség hosszirányban is eltérhet. A túl szorosan egymás mellé helyezett alkatrészek árnyékolhatják egymást. A kosarak, állványok, takaróelemek és érintkezési pontok olyan helyi hőátadási különbségeket hozhatnak létre, amelyek már elegendőek a keménység és az alak módosításához.[4] Metallurgy of Heat Treatment. Authors of Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive.
A maradófeszültség nem azonos az alakváltozással. Egy alkatrész jelentős, önmagával egyensúlyban lévő feszültséget őrizhet meg azonnali jelentős méretváltozás nélkül, míg egy másik láthatóan deformálódhat, mert egy kisebb feszültségegyensúly-hiány képlékeny folyást idéz elő. Ez a megkülönböztetés megmunkáláskor válik fontossá. A National Institute of Standards and Technology által archivált Metallurgy of Heat Treatment szerint a le nem vezetett edzési feszültségek vetemedést okozhatnak, amikor az anyagleválasztás megzavarja az eredeti feszültségegyensúlyt. Egy edzés után egyenes alkatrész nem feltétlenül feszültségmentes.
A hűtőközeg hőmérséklete, mozgatása és forrási viselkedése
A hűtőközeg több szakaszon keresztül vonja el a hőt, és ezekre a szakaszokra erősen hat a folyadék hőmérséklete és mozgása. Vízben vagy olajban a forró acélfelület kezdetben gőzburkot hozhat létre. Ez a filmforrási szakasz szigeteli a felületet, ezért a hűtés a vártnál kevésbé lehet hatékony. Amint a gőzréteg összeomlik, a buborékos forrás sokkal gyorsabban vonhatja el a hőt. Alacsonyabb felületi hőmérsékleten a forrás mérséklődik, és a konvekció válik a fő hűtési mechanizmussá.
A gőzfilm valódi alkatrész körül ritkán egyenletes. Fennmaradhat egy felfelé néző felületen, összeomolhat egy él közelében, vagy szabálytalanul megszakadhat egy sarok körül. Ezek a helyi különbségek egyenetlen hűlést eredményeznek. Ez az egyik oka annak, hogy a mozgatás csökkentheti az alakváltozást, noha gyakran növeli az átlagos hűtési intenzitást: a mozgatás széttöri a gőzburkokat és javítja az egyenletességet. A túlzott vagy nem megfelelő irányú mozgatás azonban különböző helyi áramlási mezőket hozhat létre, és az egyik oldalon a másikhoz képest erőteljesebbé teheti a hűtést.
A hűtőközeg hőmérséklete módosítja a viszkozitást, a forrási viselkedést, a hőkapacitást és a gőzfilm stabilitását. A hideg víz gyors hőelvonást biztosíthat, ugyanakkor éles gradienseket és nagy termikus sokkot is létrehozhat. A melegebb olaj általában lassabban hűt, míg a polimerkoncentráció mind a hűlési sebességet, mind a forrás és a konvekció közötti átmenetet módosítja. A gázzal végzett edzés kevésbé intenzív, de vákuumos hőkezelésben szabályozott, irányított áramlást biztosíthat. A helyes összehasonlítás alapját a releváns pozíciókban mért hűlési görbék képezik, nem önmagában a hűtőközeg megnevezése.
A tartály kialakítása és az alkatrész mozgatása szintén fontos. A forgatás kiegyenlítheti a hengeres alkatrész kerületi hűlését, de a nem megfelelő forgási sebesség módosíthatja a gőz eltávolítását anélkül, hogy korrigálná a tengelyirányú különbségeket. Egy tartályba süllyesztett alkatrész hőtörténete eltérhet egy olyan alkatrészétől, amelyet egyszerre merítenek be teljes egészében. Figyelembe kell venni a furatok, fogak, bemélyedések és érintkező befogók körüli helyi folyadékhozzáférést.
Az ASM International a termikus, átalakulási és edzési maradófeszültségeket különálló hozzájáruló tényezőkként azonosítja az edzett és megeresztett acélokban, hőkezelési tervezési irányelvei pedig az alakváltozás és a nem kívánt maradófeszültségek csökkentését elsődleges tervezési kritériumként nevezik meg. E kritériumok teljesítéséhez a teljes edzési folyamatot ellenőrizni kell: a felülettől a mag felé kialakuló hőmérsékletmezőt, az átalakulás időzítését és mértékét, a feszültség és a képlékeny alakváltozás reakcióját, valamint a hőelvonás térbeli egyenletességét. Az edzés nem egyetlen hűlési sebesség. Ez egy mozgó termikus és metallurgiai peremfeltétel, amelyet egy kényszerített és folyamatosan változó szilárd testre alkalmaznak.
6. Fázisátalakulások és az átalakulás által okozott alakváltozás
Az acél nem homogén, rugalmas szilárd testként hűl le. Edzés során a felület áthaladhat egy átalakulási tartományon, miközben a mag még ausztenites marad; később a mag eltérő feszültségi állapotban és más hűlési sebesség mellett alakul át. Ezért az egyes térfogatrészek saját hő- és metallurgiai pályát követnek. A kialakuló méreteket a hőzsugorodás, a fázisátalakulási alakváltozás, a rugalmas feszültség, a képlékeny folyás, a geometria és a kényszer együttes hatása határozza meg.
Az ASM International a hőkezelésből származó maradó feszültséget hő-, átalakulási és keményedési hozzájárulásokra osztja. Ezek a kategóriák segítenek a mechanizmusok leírásában, azonban egy tényleges alkatrészben nem függetlenek egymástól. A hőmérséklet-gradiens feszültséget hoz létre; ez a feszültség megváltoztatja az átalakulást kísérő alakváltozást; az átalakult térfogatrész megváltoztatja térfogatát és merevségét, ami ezt követően újraosztja a feszültséget a szomszédos anyagrészekben. A Residual Stress and Distortion during Quench Hardening of Steels: A Review című, a szerzők által a Journal of Materials Engineering and Performance folyóiratban 2022-ben közölt áttekintő tanulmány ennek megfelelően a hőátadást, a fázisátalakulást, a geometriát, a keresztmetszet-vastagságot, az edzőközeg megválasztását és az edzés intenzitását egymással kölcsönható változókként kezeli, nem pedig különálló korrekciós tényezőkként.
Az átalakulás kezdete és befejeződése a keresztmetszetben
A hűlés közben átalakuló ausztenit esetében a fontos hőmérsékletek nem az egész alkatrészre érvényes egyetlen értékek. Ezek lokális események. A perlitképződés a helyi perlitképződési kezdőhőmérsékleten indul, és alacsonyabb hőmérsékleten fejeződik be; a bainitképződés a bainitképződési kezdőhőmérsékleten, amelyet általában -sel jelölnek, kezdődik, és közelében fejeződik be. A martenzitképződés -nél kezdődik, és a hőmérsékletnek a martenzitképződés befejező hőmérséklete, felé történő csökkenésével halad előre. Az ötvözet összetétele, az ausztenitszemcse-méret, a széntartalom, a korábbi megmunkálás és a hűlési sebesség eltolja ezeket a hőmérsékleteket, és módosítja a kialakuló fázis mennyiségét.
Egy vékony keresztmetszet felülete elérheti az -t, miközben egy vastag keresztmetszet közepe még a bainit- vagy perlit-tartomány felett van. Egy edzett AISI 4140 alkatrészben például a külső réteg először martenzitet képezhet, és átalakulási alakváltozásra tehet szert, miközben a forró mag továbbra is termikusan zsugorodik, és viszonylag jól alakítható marad. Amikor a mag később átalakul, az edzett kéreg korlátozza. Így ugyanaz a névleges acél a felületen martenzitet, a lassabban hűlő belső térben bainitet vagy perlitet, az átmeneti tartományokon keresztül pedig eltérő maradó feszültségeket tartalmazhat.
Az átalakulási diagramok ezt a versengést időben és hőmérsékletben mutatják be, nem csupán a hőmérséklet függvényében. A folyamatos hűtéses átalakulási pálya kellően gyors hűlés esetén elkerülheti a perlit- és bainitképződést, de a keresztmetszet vastagsága és a hőelvonás határozza meg, hogy ez a feltétel mindenütt fennáll-e. A keverés, az edzőközeg hőmérséklete, a gőzfilm kialakulása, az alkatrész helyzete és a helyi geometria módosítja a hűlési pályát. Az éles sarkok, a furatok, a vékony bordák és a vastag anyaggyűjtődések nem hűlnek le egy időben.
Az „átalakulás kezdete” egyben egy alakváltozást létrehozó folyamat kezdetét is jelöli, nem csupán egy mikroszkópos képen látható változást. Az átalakulás előtt az ausztenites térfogatrész a hőfeszültséget rugalmasan és képlékenyen is képes felvenni. Amint ferrit, cementit, bainit vagy martenzit kezd kialakulni, megváltozik a helyi rugalmassági modulus, folyáshatár, sűrűség és hőtágulási viselkedés. Az átalakulás befejeződése nem jelenti azt, hogy minden méretváltozás vagy a feszültség alakulása véget ért: a hőmérséklet tovább változhat, egyes termékekben folytatódhat a szén újraeloszlása, és maradhat vissza nem átalakult ausztenit.
Térfogatváltozás és átalakulási képlékenység
A termékfázisok sűrűsége eltér az ausztenit sűrűségétől, ezért az átalakulás térfogatváltozással jár. Ennek előjele és nagysága az összetételtől és a terméktől függ. A martenzit általában nagyobb fajlagos térfogatú, mint a kiindulási ausztenit, különösen a széntartalom növekedésével, miközben a hőzsugorodás hűlés közben ellentétes irányban hat. A bainit- és perlitképződés szintén átalakulási alakváltozást eredményez, bár morfológiájuk, szénmegoszlásuk és átalakulási hőmérsékletük eltér a martenzit jellemzőitől.
A méret szempontjából nem egyetlen, szabad tágulási érték a meghatározó. Egy kis próbatest, amely egyenletesen alakul át, méretet változtathat hajlás nélkül. Egy tényleges alkatrészben az átalakulás fokozatosan halad a keresztmetszeten keresztül, ezért az egyik réteg korlátozza a másikat. Ha a helyi átalakulási alakváltozás meghaladja a rugalmas alkalmazkodás lehetőségét, képlékeny deformáció következik be. Az alkatrész ezután szobahőmérsékletre visszatérve is megtarthatja torzulását, még akkor is, ha a végső átlagos térfogatváltozás mérsékeltnek tűnik.
Átalakulási képlékenység Fázisátalakulás által elősegített képlékeny deformáció alkalmazott vagy belsőleg keletkezett feszültség hatására.
Az átalakulási képlékenység olyan további képlékeny alakváltozás, amely akkor jön létre, amikor az anyagban alkalmazott vagy belső feszültség fennállása mellett fázisátalakulás megy végbe. Ehhez nem szükséges, hogy a feszültség elérje azt az értéket, amely a még át nem alakult ausztenitben hagyományos képlékeny folyást idézne elő. Az átalakulás megváltoztatja az anyag deformációs válaszát, a feszültség pedig befolyásolja a létrejövő alakváltozás irányát vagy mértékét. Ezért egy gyűrű, lemez vagy fogaskerékfog meghajolhat, elcsavarodhat vagy megváltoztathatja átmérőjét, miközben az átalakulási front áthalad rajta.
Ez a mechanizmus magyarázza, hogy a maradó feszültség és a torzulás összekapcsolódik, de nem azonos egymással. A maradó feszültség olyan önmagával egyensúlyban lévő feszültségmező, amely a hűlés és a tehermentesítés után marad vissza; a torzulás az alak vagy a méretek tartós megváltozása. Feszültség akkor is fennállhat csekély látható torzulás mellett, ha a geometria és az egymással ellentétesen ható térfogatrészek kiegyenlítik egymást. Ezzel szemben az átalakulási képlékenység a nem egyenletes belső feszültségmezőt vetemedéssé alakíthatja. A Worcester Polytechnic Institute jelentése az edzési torzulást a hőátadást, a fázisátalakulást, a feszültséget, az alakváltozást és a mikroszerkezeti fejlődést magában foglaló, összekapcsolt problémaként írja le, ami pontosabb megközelítés annál, mint ha a torzulást kizárólag az edzőközeg problémájaként kezelnénk.
Martenzit, bainit, perlit és maradó ausztenit
A martenzit gyakran az edzett acélban fellépő edzési alakváltozás legnagyobb egyedi forrása. Diffúziómentes nyírásos átalakulással képződik, ezért a szén túltelített, térközepes tetragonális szerkezetben marad bezárva, ahelyett hogy lassan megoszlana a ferrit és a cementit között. Kialakulása gyors térfogat-növekedést és alakváltozást eredményez. Mivel a martenzit nem egyetlen pillanatban, hanem egy hőmérséklet-tartományban képződik, az alkatrész különböző részei eltérő kényszerfeltételek mellett alakulhatnak át. A lágyabb magot körülvevő kemény martenzites kéreg különösen hajlamos a feszültség újraeloszlására.
A bainit a perlit-tartomány alatti és a martenzitképződési kezdő tartomány feletti hőmérsékleten képződik, bár a pontos tartományok az ötvözet kémiájától és a hűlési előzményektől függnek. A felső és az alsó bainit morfológiája és alakváltozási viselkedése eltérő. A bainites átalakulás jelentős méretváltozást okozhat, különösen akkor, ha vastag vagy összetett keresztmetszetekben nem egyenletesen megy végbe. Csökkentheti a martenzit arányát és módosíthatja a végső feszültségképet, de az átalakulási torzulást nem szünteti meg.
A perlit a ferrit és a cementit együttműködő növekedésével képződik viszonylag magasabb átalakulási hőmérsékleten. Átalakulási alakváltozása általában hosszabb idő alatt alkalmazkodik, mint a martenzitképződés során, ami nagyobb hő- és képlékeny relaxációt tesz lehetővé. Ez azonban nem teszi a perlitet méret szempontjából jelentéktelenné. A lassan hűlő mag, amely akkor képez perlitet, amikor a felület már kemény, korlátozó hatást gyakorolhat a kéregre, és az így létrejövő feszültség később megmunkálás során szabadulhat fel.
Visszamaradt ausztenit Az a hűlés után át nem alakult ausztenit, amely később, megeresztés, üzemeltetés, köszörülés vagy tárolás során átalakulhat.
A maradó ausztenit az austenit azon része, amely szobahőmérséklet alatt is megmarad, mert a helyi hőmérsékletet nem érik el, vagy mert a szén és az ötvözőelemek stabilizálják. A nagy széntartalmú acélok, a cementált rétegek és az erősen ötvözött minőségek jelentős mennyiségű maradó ausztenitet tarthatnak vissza. Jelenléte mind a közvetlen méreteket, mind a későbbi méretstabilitást megváltoztatja. Üzem közben, megeresztés, mélyhűtéses kezelés, köszörülés vagy későbbi terhelés hatására a maradó ausztenit martenzitté vagy más termékké alakulhat. Ez a későbbi átalakulás a névleges hőkezelés befejezése után is növelheti a térfogatot és megváltoztathatja az alakot.
Ez a késleltetett változás az egyik oka annak, hogy a méretellenőrzés nem korlátozható mindig a kemence elhagyásának időpontjára. Egy alkatrész az első mérésen még megfelelhet, később azonban a megeresztés vagy a készreköszörülés során elmozdulhat. A NIST Metallurgy of Heat Treatment című kiadványa megjegyzi, hogy a tehermentesítetlen edzési feszültségek megmunkálás közben vetemedést okozhatnak, amikor az anyagleválasztás felborítja a maradó feszültségek egyensúlyát. Az ASM hőkezelési tervezési irányelvei ezért a torzulás és a nem kívánt maradó feszültség minimalizálását elsődleges tervezési kritériumként határozzák meg. A fázisarányokat, az átalakulási hőmérsékleteket és a maradó ausztenitet a keresztmetszet vastagságával és az edzés egyenletességével együtt kell figyelembe venni, nem pedig utólag hozzáadott korrekcióként.
7. Geometria, a szelvényvastagság és az alkatrész kialakítása
A geometria meghatározza, hogy a hő milyen gyorsan jut be az acélalkatrészbe és távozik onnan, hol kezdődik az átalakulás, valamint hogy az egyes tartományok mekkora mértékben tágulhatnak vagy zsugorodhatnak korlátozás nélkül. Ugyanaz az edzés, amelyet egy AISI 4140 tengelyen, illetve egy bordákkal, agyakkal és zsákfuratokkal ellátott AISI 4140 lemezen alkalmaznak, nem fog azonos feszültségeloszlást létrehozni. Az anyagminőség, az átedzhetőség, a kiindulási mikroszerkezet, a hevítési sebesség, az ausztenitesítési gyakorlat és a hűtőközeg továbbra is fontos, de a szelvény alakja határozza meg, hogy ezek a változók hogyan oszlanak el az alkatrészen belül.
Az ASM International a termikus, az átalakulási és a keményedési maradó feszültségeket különálló hozzájárulásokként azonosítja az edzett és megeresztett acélokban. Egy valódi alkatrészben azonban ezek nem maradnak különválasztva. A hőmérséklet-különbség termikus alakváltozást hoz létre; az átalakulási különbség ehhez átalakulási alakváltozást ad; a környező anyag mindkettőt korlátozza, ami rugalmas feszültséget eredményez, és amikor a helyi feszültség meghaladja a folyási szilárdságot, képlékeny alakváltozás következik be. A Journal of Materials Engineering and Performance folyóiratban megjelent 2022-es áttekintés ezért a hőátadást, a fázisátalakulást, a geometriát, a szelvényvastagságot, a hűtőközeg kiválasztását és az edzésintenzitást egymással kölcsönhatásban álló tényezőkként kezeli, nem pedig egymástól független bemenetekként.

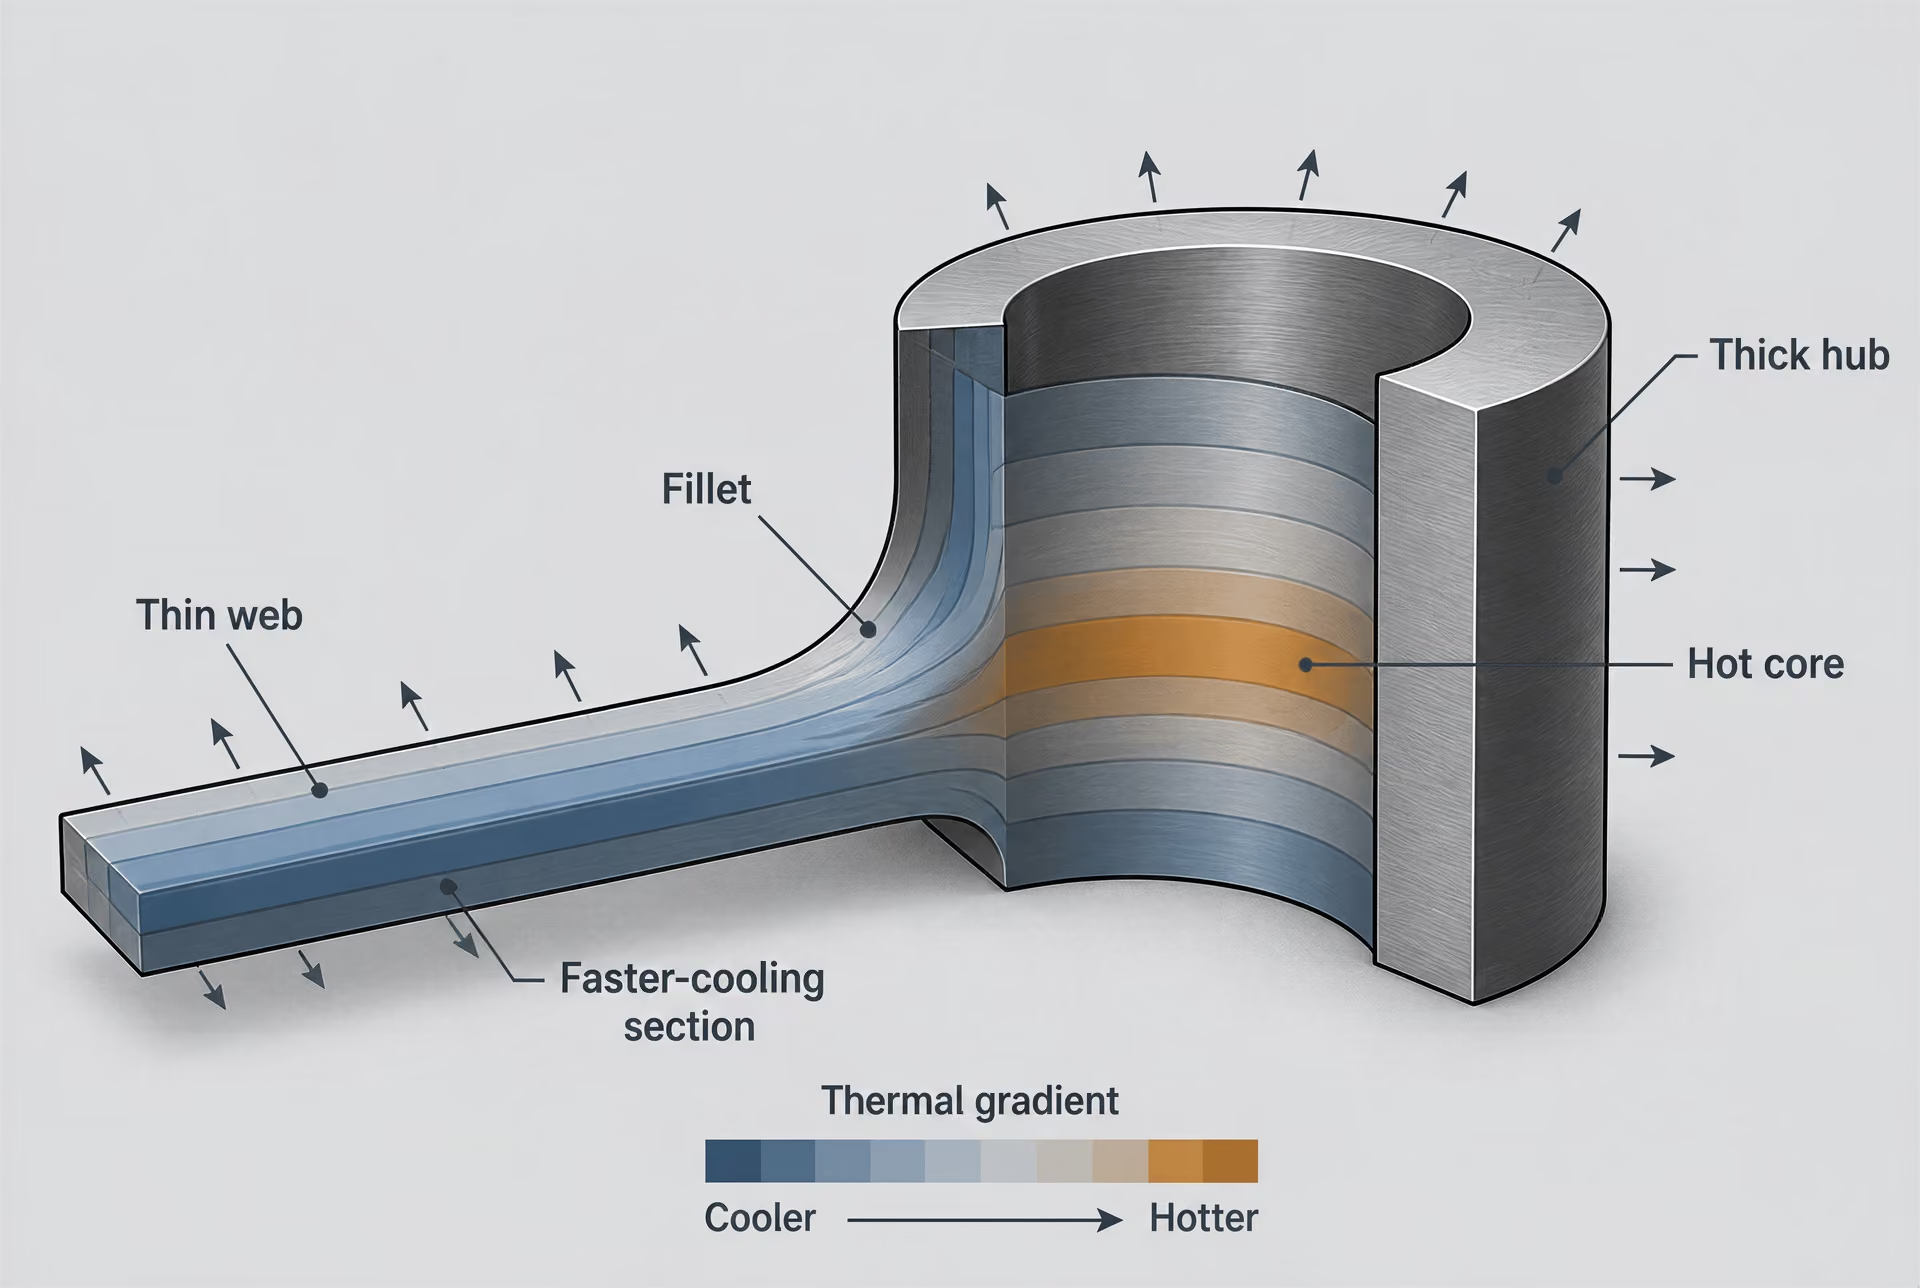
Vastagból vékonyba való átmenetek és hőtömeg
A vastag tartomány egységnyi felületre vetítve nagyobb hőtömeget tartalmaz, mint a vékony tartomány. Hevítéskor a vékony szelvény előbb érheti el az ausztenitesítési hőmérsékletet, miközben a vastag szelvény magja még hidegebb marad. Edzéskor a folyamat más módon fordul meg: a vékony tartomány gyorsan veszít hőt, míg a vastag tartomány megtartja a hőt, és az átalakulás akkor is folytatódhat benne, amikor a vékony tartomány már megkeményedett. Ennek következtében hőmérséklet-előzményeik, átalakulási idejük, martenzittartalmuk és helyi térfogatváltozásaik eltérhetnek.
Egy 40 mm-es agy és egy 10 mm-es tárcsarész közötti hirtelen váll klasszikus korlátozási zóna. A tárcsarész zsugorodhat, miközben az agy még forró és méretében kitágult állapotban van. Később az agy zsugorodik, és a tárcsarészt más alakba húzhatja. Ha a vastagabb tartomány később alakul át, annak tágulása vagy összehúzódása módosíthatja a hűlés első szakaszában kialakult feszültségállapotot. Az eredmény helyi folyás, maradófeszültség-koncentráció vagy olyan méretváltozás lehet, amelyet az egyenletes edzési zsugorodás egyszerű ráhagyásával nem lehet előre jelezni.
A tervezés során előnyben kell részesíteni a fokozatos átmeneteket: a nagy lekerekítéseket, a kúpos tárcsarészeket, az átmenetileg lekerekített agyakat és az egyenletesebb falvastagságot. A fokozatos változás nem szünteti meg a hőmérséklet-gradienseket, de nagyobb távolságon osztja el őket, és csökkenti az egyetlen szelvényhatárnál fellépő éles korlátozást. Ha nehéz, vastag szelvény nem kerülhető el, a rajzon az átmenetet hőkezelési jellemzőként, nem pusztán megmunkálási részletként kell megadni. Ezután a hevítési és edzési szimulációk a helyi hőmérséklet- és fázisátalakulási előzményeket vizsgálhatják, ahelyett hogy az alkatrészt homogén tömbként kezelnék.
Ugyanez az elv érvényes a cementált, nitridált és indukciósan edzett alkatrészekre is. A lágy vagy lassan hűlő mag feletti kemény kéreg egy további, vastagsággal kapcsolatos eltérést hoz létre. A felületi és kéregkeményítési eljárások módosítják a maradó feszültség helyét és nagyságát, amint azt az International Journal of Materials and Product Technology tanulmányának I. és II. része tárgyalja. A végső köszörülés szintén felszabadíthatja vagy újra eloszthatja ezeket a feszültségeket. A National Institute of Standards and Technology anyagadat-archívuma a Metallurgy of Heat Treatment című kiadványban megjegyzi, hogy a feszültségmentesítés nélkül maradt edzési feszültségek megmunkálás közbeni vetemedést okozhatnak, mivel az anyag eltávolítása megváltoztatja a maradófeszültség-egyensúlyt.
A tervezőknek ezért a megmunkálási ráhagyást a korlátozási viszonyok figyelembevételével kell meghatározniuk, ahol célszerű, a vékony tartományokat a kezelés során alá kell támasztaniuk, és a folyamat sorrendje által megkívánt esetben közbenső feszültségmentesítést vagy megeresztést kell előírniuk. A ráhagyás nem jelent garanciát a mozgással szemben. Csupán lehetővé teszi a fő feszültségkeltő műveletek utáni, szabályozott korrekciót.
Szimmetria, kiegyensúlyozatlanság és a vetemedés módjai
A geometriailag szimmetrikus alkatrészben általában kiegyensúlyozottabb termikus és átalakulási alakváltozások alakulnak ki. A szimmetria nem garantálja a torzulás teljes hiányát, mivel az edzőközeg áramlása, a rögzítés, a berakás és az anyag előtörténete megbonthatja az egyensúlyt. Ugyanakkor megszünteti az egyenlőtlen korlátozás egyik fő forrását. Az aszimmetrikus alkatrész két ellentétes oldalán eltérő sebességgel hűl, és az egyik oldal korábban alakulhat át, illetve eltérő martenzites, bainites vagy visszamaradó-ausztenites állapotot érhet el. Az egyenlőtlen alakváltozás hajlást vagy csavarodást eredményez.
Az egyik oldalán nehéz bordával ellátott sík lemez a borda felé vagy attól elfelé hajolhat, miközben a két oldal eltérő zsugorodási előzményeken megy keresztül. Egy excentrikus reteszhoronnyal rendelkező tengely meghajolhat vagy elcsavarodhat, mivel a hornyolt oldal kisebb tömegű, és eltérő hűlőfelülettel rendelkezik. Az egyenetlen falvastagságú gyűrű oválissá válhat ahelyett, hogy kör alakú maradna. Ha a termikus és átalakulási különbségek a hossz mentén változnak, a gyűrű vagy a tengely kúpossá is válhat. Ezek jellemző módok, nem pedig minden esetben bekövetkező eredmények: az irány és a nagyság az acélminőségtől, az átedzhetőségtől, a szelvény méreteitől, az edzésintenzitástól, a keveréstől, a tájolástól és a korlátozástól függ.
Alakváltozási módok
- Ívelődés Lemez, rúd vagy tengely tengelye menti görbület.
- Csavarodás A hosszirányú szögelfordulás.
- Ovalitás A köralak elvesztése gyűrűkben és hengeres alkatrészekben.
- Kúposság A méret fokozatos változása a hosszirányban.
- Növekedés vagy zsugorodás Az átalakulásból, hőösszehúzódásból vagy feszültségfelszabadulásból eredő méretváltozás.
A gyakori méretváltozásoknak jellegzetes geometriai megjelenési formáik vannak:
- A hajlás egy lemez, rúd vagy tengely tengelye menti görbület, amely gyakran az egymással szemben lévő felületek közötti egyenlőtlen alakváltozással függ össze.
- A csavarodás a hosszon végbemenő szögelfordulás, amelyet gyakran aszimmetrikus bordák, reteszek, hornyok vagy az edzőközeg egyenlőtlen hozzáférése idéz elő.
- Az oválisság a gyűrűk és hengeres alkatrészek köralakúságának elvesztése, amikor a kerületi hűlés vagy átalakulás egyenetlen.
- A kúposság a hossz mentén bekövetkező fokozatos méretváltozás, amelyet a változó szelvény, a hőáramlás vagy az átalakulási előzmények okoznak.
- A növekedés kísérheti az átalakulást vagy a visszamaradó ausztenit viselkedését, míg a zsugorodás termikus összehúzódásból, átalakulási alakváltozásból és a megmunkálási feszültségek felszabadulásából eredhet.
Ezek a módok kombinálódhatnak. Egy edzett fogaskerék az egyik mérési irányban növekedhet, enyhén oválissá válhat, és tengelyirányú ütést alakíthat ki. Az, hogy az alkatrészen „edzési torzulás” van, kevésbé informatív, mint a mért mód azonosítása és összekapcsolása azzal a geometriával, amely az egyenlőtlen korlátozást létrehozta.
Az ASM Basic Principles and Design Guidelines for Heat Treating of Steel című kiadványa a torzulás és a nem kívánt maradó feszültség minimalizálását a hőkezelés elsődleges tervezési szempontjai közé sorolja. Ez az elv a kiegyensúlyozott keresztmetszeteket, a központosított jellemzőket, az egyenletes alátámasztást és az alkatrész körül hasonló edzőközeg-hozzáférést részesíti előnyben. Támogatja továbbá az olyan bázisfelületek és ellenőrzési pontok megtervezését, amelyek a várható torzulási módhoz igazodnak, ahelyett hogy azt feltételeznénk, hogy minden méret azonos mértékben fog változni.
Furatok, élek, sarkok és éles szelvényváltozások
A furat a hőátadás szempontjából nem pusztán egy üres részlet. Belső felülete a külső felülettől eltérő irányból hűlhet, miközben egy kis furat körül kevés hőtömeggel rendelkező anyag maradhat. Egy átmenő furat az edzőközeget is beengedheti, és helyi áramlási különbségeket hozhat létre. A zsákfuratok másképpen viselkednek, mivel a végük hőt tarthat vissza, és korlátozhatja a folyadék mozgását. A sűrűn elhelyezett furatok között vékony anyaghidak maradnak, amelyek gyorsan hűlnek és alakulnak át, miközben a környező anyagrész melegebb és erősebben korlátozott marad.
A furatok méretét, osztását, mélységét és tájolását ezért figyelembe kell venni a hőkezelés tervezésekor. Ha a méretpontosság kritikus, kerülni kell kis furat elhelyezését nehéz agy vagy éles belső váll mellett, kivéve, ha a kialakuló helyi feszültséget és torzulást értékelték. A furatok mintázatát a funkcionális követelmények által lehetővé tett mértékben szimmetrikusan kell kialakítani. Cementált vagy nitridált alkatrészek esetén az előírt kéregmélység és az át nem alakult mag további kölcsönhatást hoz létre a geometria és a maradó feszültség között.
Az élek és sarkok nagy felület/térfogat aránnyal rendelkeznek, ezért gyakran hamarabb hűlnek, mint a nagy kiterjedésű felületek. Egy éles külső sarokban meredek hőmérséklet-gradiens alakulhat ki az él és a belső tartomány között. Egy belső sarok hőt tarthat vissza, korlátozhatja az edzőközeg áramlását, és ezzel egyidejűleg feszültséget koncentrálhat. A sarok ezért a két csatlakozó felülethez képest eltérő időpontban alakulhat át. Az éles élekben a fajlagos alakváltozás elosztására rendelkezésre álló anyag mennyisége is kisebb, ezért intenzív edzés esetén valószínűbbé válik a helyi képlékeny alakváltozás és a repedés.
A nagy lekerekítési sugarak és letörések egyaránt csökkentik a termikus folytonosság megszakadását és a mechanikai feszültségkoncentrációt. Ezeket a megmunkálási, kifáradási, bevonási és keményítési követelmények figyelembevételével kell megválasztani; a megmunkáláshoz megfelelő sugár még túl kicsi lehet intenzív edzés esetén. Az International Journal of Materials and Product Technology az egyenetlen termikus gradienseket az edzési torzulás egyik fő forrásaként azonosítja, míg a Worcester Polytechnic Institute a jelenséget a hőátadás, a fázisátalakulás, a feszültség, az alakváltozás és a mikroszerkezeti változás kapcsolt folyamataként írja le. Az alkatrésztervezés nem választhatja szét ezeket az eseményeket. Mérsékelheti azonban kölcsönhatásuk szélsőségességét. Az U.S. Department of Energy és a University of Iowa szintén összekapcsolja az acélöntvények termikus és maradó feszültségeit a torzulással, a repedéssel, az utómunkálattal, a hegesztési javítással, a mérethibákkal és a csökkent üzemi teljesítménnyel. A végső méretek és maradó feszültségek előrejelzésekor figyelembe kell venni az öntési előzményeket, beleértve a korábbi termikus ciklusokat és a helyi megszilárdulási körülményeket is.
8. Maradófeszültség-profilok edzés után
Az edzés nem egyetlen maradófeszültség-értéket hagy maga után az acélalkatrészben. Ehelyett olyan háromdimenziós feszültségmezőt hoz létre, amely a felülettől a mag felé, a sarkok környezetében, a keresztmetszet-vastagság változásainál, valamint furatok, reteszhornyok, lekerekítések és megszakított felületek közelében változik. A végső profil a termikus összehúzódás, a fázisátalakulási alakváltozás, a rugalmas kényszer és a lokális képlékeny folyás egymással versengő hatásának eredménye. Az ASM International ezeket a hozzájárulásokat termikus, átalakulási és keményedési maradófeszültségekre bontja, jóllehet a mechanizmusok ugyanazon hevítési és hűtési ciklus során kölcsönhatásba lépnek egymással (ASM International).
A maradófeszültség és az alakváltozás összefügg, de nem azonos fogalom. Egy alkatrész jelentős feszültséget őrizhet meg úgy is, hogy méretváltozása csekély, mivel az ellentétes irányú alakváltozások kiegyenlítik egymást. Ezzel szemben egy mérsékelt feszültségmező is számottevő vetemedést okozhat, amikor a megmunkálás, a köszörülés vagy az üzemi terhelés megszünteti azt a kényszert, amely eredetileg stabilan tartotta az alakot.

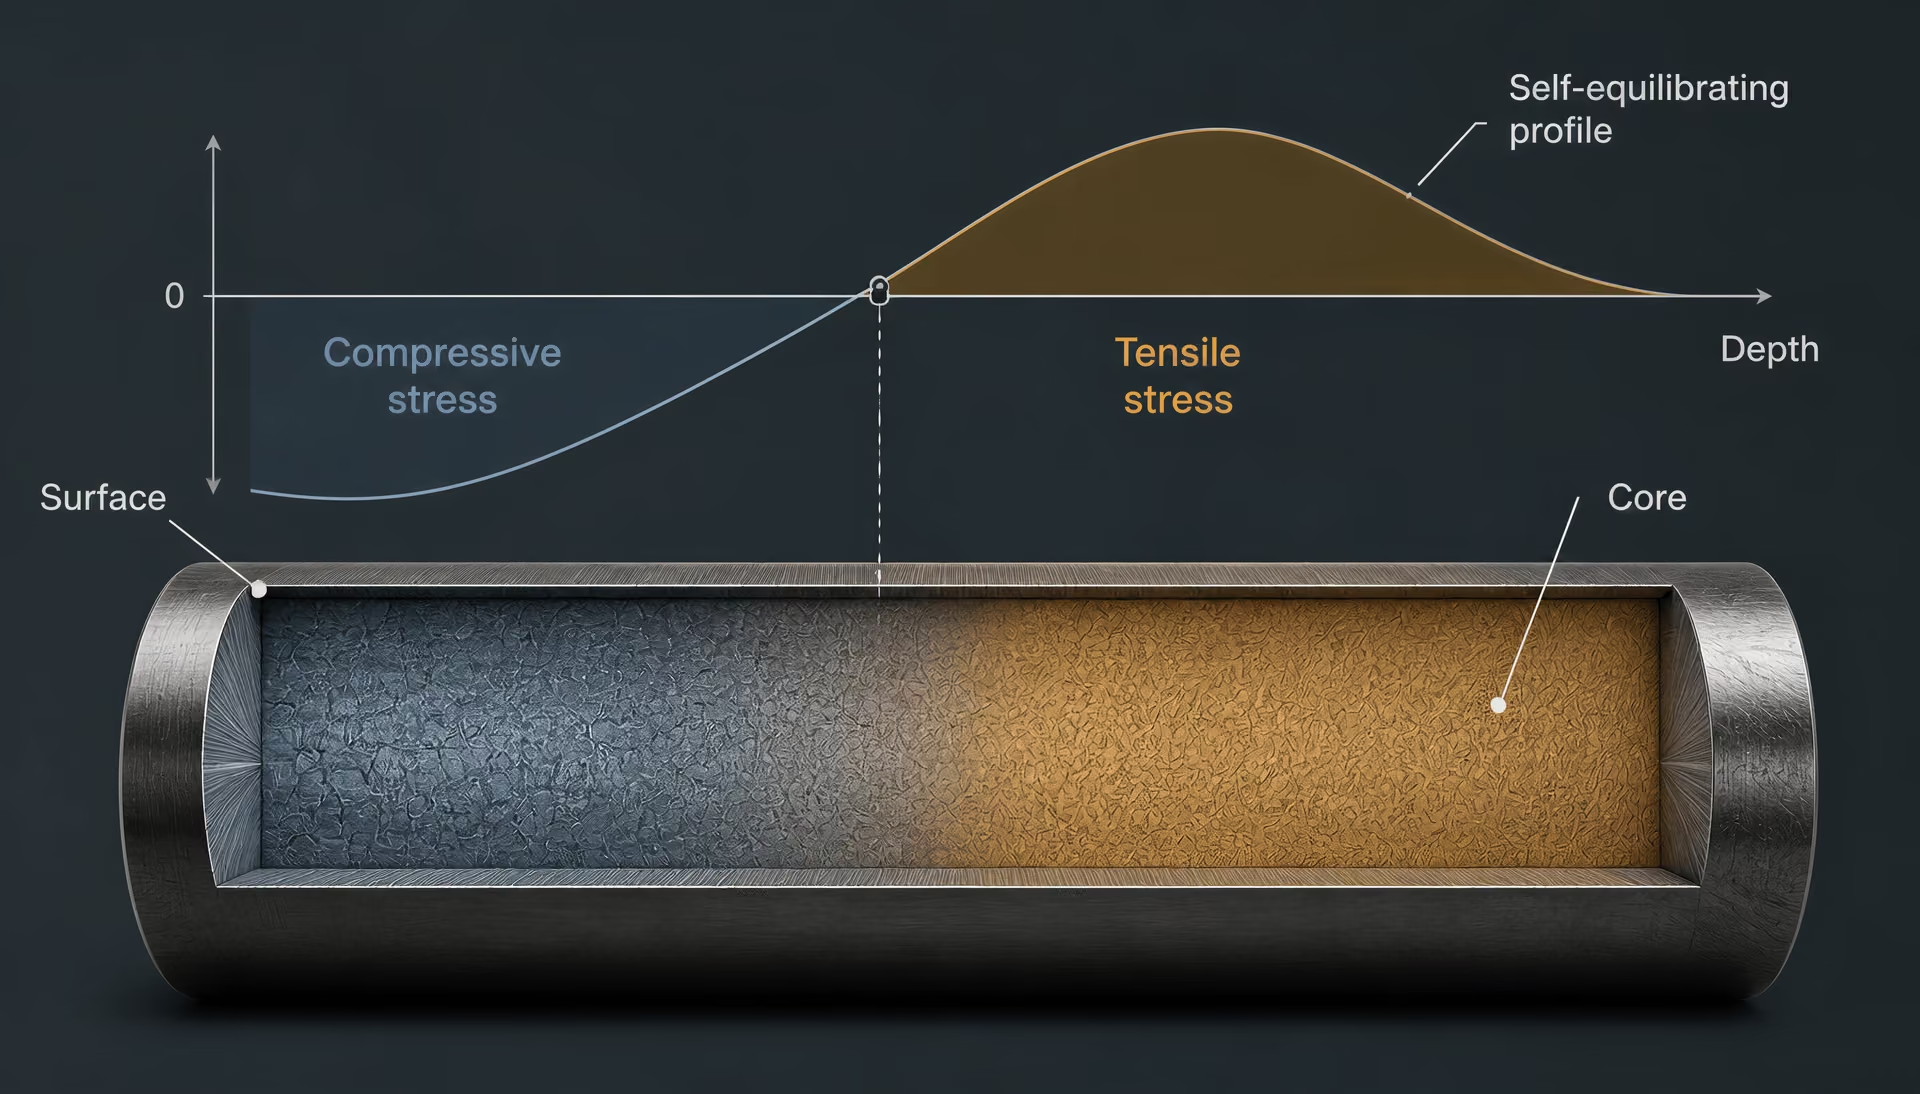
A felületi és a magfeszültség mintázatai
| Hűlési és átalakulási sorrend | Lehetséges végső feszültségminta | Fontos változók |
|---|---|---|
| A felület előbb húzódik össze; a mag forró marad | A felületen korán húzófeszültség alakulhat ki | Hűlési gradiens és magas hőmérsékleten bekövetkező folyás |
| A mag később húzódik össze vagy alakul át | A felületen nyomófeszültség, a magban húzófeszültség maradhat | Az átalakulás időzítése és a gátlás |
| Egyenetlen hűlés egy jellemző környezetében | Vegyes helyi húzó- és nyomófeszültségű tartományok | Geometria, a hűtőközeg hozzáférése és a szelvényvastagság |
Gyakori, hogy az edzett acél felülete nyomófeszültség alatt áll, míg a mag húzófeszültséget visel, ez azonban nem általános szabály. Az edzés kezdeti szakaszában a felület lehűl és összehúzódik, miközben a melegebb belső rész akadályozza ezt az összehúzódást. A felület ezért húzófeszültségűvé válhat, esetenként a folyáshatárát is meghaladó mértékben, miközben a mag nyomás alá kerül. A hűlés előrehaladtával a mag összehúzódik, és azután alakulhat át, hogy a felület már jelentősen lehűlt. A feszültségmintázat ekkor megfordulhat, és nyomófeszültségű felületet, valamint húzófeszültségű belső részt hagyhat maga után.
A martenzites átalakulás bonyolítja ezt a folyamatot. Az ausztenit martenzitté alakulásakor kitágul; a tágulás mértéke a széntartalomtól, az ötvözet összetételétől, az átalakulási hőmérséklettől és az átalakult hányadtól függ. Ha a felület alakul át először, tágulását a hűvösebb vagy még ausztenites alatta lévő anyag korlátozza. Ha a mag később alakul át, annak tágulása módosíthatja a felületen már kialakult feszültségi állapotot. A bainit, a perlit, a martenzit és a maradó ausztenit eltérő átalakulási alakváltozásokkal járul hozzá a folyamathoz. Ezért egy olyan felület, amely elég gyorsan hűl le a martenzit kialakulásához, eltérő feszültségprofillal rendelkezhet, mint egy olyan mag, amely bainitet vagy kevert szövetszerkezetet alakít ki.
A húzófeszültség helye azért fontos, mert a felületi húzófeszültség szorosan összefügg a repedésindulással, míg a felületi nyomófeszültség késleltetheti a kifáradási repedések megnyílását. Húzófeszültségű tartomány azonban egy nyomófeszültségű felületi réteg alatt is elhelyezkedhet, és ezt a felületi mérés nem mutatja ki. A röntgendiffrakció általában csak egy sekély, felületközeli térfogatot vizsgál; az eredmény tehát erre a rétegre, nem pedig a teljes alkatrészre vonatkozik. A neutron-diffrakció, a szinkrotronos módszerek, a rétegleválasztás, a furatfúrás és a modellezett profilok nagyobb mélységben is szolgáltathatnak információt, de mindegyik módszernek megvannak a maga felbontási korlátai és feltételezései.
A geometria módosítja a mintázatot. Egy vékony gerinc csaknem teljes vastagságában lehűlhet és átalakulhat, míg egy vastag agy, fogtő vagy karima hosszabb ideig tartja meg a forró belső részt. A sarkok és élek egynél több felületen keresztül adnak le hőt, ezért a szomszédos anyagnál korábban átalakulhatnak. A keresztmetszet-vastagság éles változása így mind a termikus gradienseket, mind az átalakulási eltéréseket koncentrálhatja. Az International Journal of Materials and Product Technology 2005-ös tanulmánya a nem egyenletes termikus gradienseket az edzési alakváltozás egyik fő forrásaként azonosítja (I. rész).
Az edzőközeg hőmérséklete, keverése, viszkozitása, nedvesítési tulajdonságai és a helyi áramlás határozza meg, hogy az egyes felületekről milyen gyorsan távozik a hő. Az olaj, a víz, a polimeroldat, az olvadt só és a gáz eltérő hőátadási előzményeket eredményez. Még ugyanabban a tartályban is lassabban hűlhet egy akadályozott felület, mint egy szabadon érintkező. A Journal of Materials Engineering and Performance folyóiratban megjelent 2022-es áttekintés ezért a hőátadást, a fázisátalakulást, a geometriát, a keresztmetszet-vastagságot, az edzőközeg megválasztását és az edzés intenzitását egymással kölcsönható változókként, nem pedig egymástól független szabályozási tényezőkként kezeli (2022-es áttekintés).
Önegyensúly és a feszültség újraeloszlása
Egy szabadon álló alkatrész a lehűlés után nem tarthat fenn nettó, kiegyenlítetlen erőt vagy nyomatékot. A maradófeszültségeknek az alkatrészen belül ki kell elégíteniük az önegyensúly feltételét: a húzó- és nyomófeszültségű tartományok erőhatásai kiegyenlítik egymást, eloszlásuknak pedig a hajlítónyomatékokat is egyensúlyozniuk kell. Ez nem jelenti azt, hogy minden lokális feszültség kicsi. Azt jelenti, hogy egy nagy húzófeszültségű réteghez máshol kompenzáló nyomófeszültségnek kell társulnia, vagy hogy a teljes háromdimenziós mező másik irányban kiegyenlítő feszültségeket tartalmaz.
Az anyag eltávolítása megváltoztatja ezt az egyensúlyt. A National Institute of Standards and Technology által archivált Metallurgy of Heat Treatment című kiadvány szerint a csökkentetlen edzési feszültségek megmunkálás közben vetemedést okozhatnak, mivel az anyag eltávolítása megzavarja a maradófeszültség egyensúlyát (NIST anyagadat-archívum). Egy gyűrű kifúrás után kinyílhat, egy lemez meghajolhat, miután egyik oldalát síkmarással megmunkálták, egy edzett fogaskerék pedig a végső köszörülés során elmozdulhat. Ezeket nem kizárólag a gép által létrehozott új feszültségek okozzák. Az egy már meglévő mező felszabadításának látható következményei.
A mikroszkopikus léptékű képlékeny alakváltozás központi szerepet játszik ebben az újraeloszlásban. A szemcsék és a szemcsekötegek nem ugyanabban az időben és nem azonos módon alakulnak át. A kristálytani orientáció, a helyi szénkoncentráció, a korábbi ausztenitszemcsék szerkezete és a szomszédos fázisok kényszerítő hatása közötti különbségek kis mértékű képlékeny alakváltozásokat hoznak létre. Az International Journal of Materials and Product Technology II. része az edzett acél maradófeszültségét részben ennek a mikroszkopikus léptékű képlékeny alakváltozásnak tulajdonítja, és az eredményt összekapcsolja az edzőközeg körülményeivel, a felületi és rétegedzéssel, valamint a végső köszörüléssel (II. rész). A megeresztés a feszültséget a regenerálódás és a szerkezeti alkalmazkodás korlátozott lehetővé tételével csökkentheti, de nem garantál feszültségmentes alkatrészt.
Átedzés a teljes keresztmetszetben, illetve felületi és rétegedzés
Az átedzés a keresztmetszet nagy részében vagy egészében feszültségmezőt hoz létre, feltéve, hogy a keresztmetszet elég kicsi, és az acél megfelelő átedzhetőségű. Egy olyan kis ötvözésű acélminőség, mint az AISI 1045, vastag keresztmetszetben a felület közelében martenzitet, a középső rész felé pedig lágyabb átalakulási termékeket alakíthat ki. Egy nagyobb átedzhetőségű minőség, például az AISI 4140, ugyanazon névleges edzés mellett mélyebben is átalakulhat, módosítva mind a keménységprofilt, mind az átalakulási alakváltozás eloszlását. Az így kialakuló maradófeszültség-profil a tényleges keresztmetszettől, az ausztenitesítés gyakorlatától, a kiindulási mikroszerkezettől és az edzés intenzitásától függ, nem csupán a minőségjelöléstől.
A felületi edzés élesebb anyagkontrasztot hoz létre. Az indukciós edzés gyorsan felhevíti a felületi réteget, míg a cementálás az ausztenit felületközeli részét az edzés előtt szénnel dúsítja; a nitridálás pedig kemény vegyület- vagy diffúziós réteget alakít ki anélkül, hogy a cementáláshoz hasonló térfogati átalakulási útvonalon menne végbe. Cementált acélban a nagy széntartalmú réteg alacsonyabb hőmérsékleten alakulhat át, és bizonyos mennyiségű ausztenitet tarthat vissza, miközben a kisebb széntartalmú mag eltérő módon alakul át. A réteg tágulása, a mag kényszerítő hatása, a maradó ausztenit és a lokális képlékenység az időzítéstől és a technológiai feltételektől függően nyomófeszültségű, húzófeszültségű vagy kevert profilt hagyhat a rétegben. A felületi edzés ezért feszültségi szempontból nem egyszerűen „kívül kemény, belül lágy”.
Az edzés egyenletessége különösen fontos a rétegedzett fogaskerekek, tengelyek és csapágyalkatrészek esetében. A kerület mentén fellépő egyenlőtlen hűlés aszimmetrikus átalakulási alakváltozást és hajlást okozhat még akkor is, ha a rétegmélység névlegesen egyenletes. A végső köszörülés hő- és mechanikai hatás révén tovább módosíthatja a felületi feszültségi állapotot; a túlzott köszörülés húzófeszültséget vezethet be, vagy felszabadíthatja az edzés során kialakult nyomófeszültségi egyensúlyt.
Az ASM Basic Principles and Design Guidelines for Heat Treating of Steel című kiadványa az alakváltozás és a nem kívánt maradófeszültségek minimalizálását a hőkezelés tervezésének elsődleges szempontjai közé sorolja (ASM International). Ennek a szempontnak a figyelembevétele profilalapú gondolkodást igényel. Az U.S. Department of Energy az acélöntvények termikus és maradófeszültségeit összekapcsolja az alakváltozással, a repedésekkel, az utómunkálással, a hegesztéses javítással, a mérethibákkal és a csökkent üzemi teljesítménnyel (DOE-jelentés). Az öntéstörténet — ahogyan azt a University of Iowa kutatásai hangsúlyozzák — szintén befolyásolhatja a kiindulási szerkezetet és a feszültségmezőt. A Worcester Polytechnic Institute jelentése ezért az edzési alakváltozást olyan kapcsolt problémaként kezeli, amely magában foglalja a hőátadást, a fázisátalakulást, a feszültséget, az alakváltozást és a mikroszerkezeti fejlődést (WPI-jelentés). Egy felületi mérés egyetlen megfigyelés. Az alkatrész viselkedését a teljes profil határozza meg.
9. Megeresztés, feszültségmentesítés és további hőkezelés
Mit változtat meg a megeresztés, és mit nem garantálhat?
A megeresztés az edzést követően alkalmazott, szabályozott újramelegítő kezelés, amelyet általában az alsó kritikus hőmérséklet, alatt végeznek. Közvetlen célja az edzés utáni martenzit módosítása: a szén újraeloszlik, átmeneti karbidok vagy cementit képződik, a túltelített martenzites rács pedig részben elveszíti tetragonális torzulását. A megeresztési hőmérséklet és idő növekedésével a keménység általában csökken, miközben a szívósság és a méretstabilitás javul. A folyamat hatása az ötvözet kémiai összetételétől, a korábbi ausztenitesítési gyakorlattól, a keresztmetszet méretétől, az edzési sebességtől és a maradó ausztenit hányadától függ.
A megeresztés tehát mind a mechanikai tulajdonságokat, mind a maradó feszültséget megváltoztatja, de nem a torzulás univerzális megszüntetője. Az edzésből meghajlott, elcsavarodott vagy oválissá vált alkatrész a megeresztés után is ilyen maradhat. A megeresztés bizonyos rugalmas feszültségeket megszüntethet, és korlátozott képlékeny alkalmazkodást tehet lehetővé, azonban nem képes visszafordítani minden olyan alakváltozást, amelyet már létrehozott az egyenetlen hűlés, az átalakulási alakváltozás vagy a helyi folyás. Az a tengely, amelynek felületén és magjában eltérő a martenzit hányada, a megeresztés során továbbra is változtathatja méreteit; a cementált alkatrész kérge és magja eltérően reagálhat; a maradó ausztenit pedig a megeresztés vagy a későbbi használat során átalakulhat, további térfogatváltozást okozva.
Ez a megkülönböztetés összhangban áll az ASM Handbook Residual Stresses and Distortion in Quenched and Tempered Steels című fejezetével, amely elkülöníti a termikus, az átalakulási és az edzési maradó feszültségeket, miközben bemutatja, hogy ezek együttesen hatnak. A Residual Stress and Distortion during Quench Hardening of Steels: A Review című, a Journal of Materials Engineering and Performance folyóiratban megjelent, 2022-es áttekintés szerzői hasonlóképpen egymással kölcsönhatásban álló változókként kezelik a hőátadást, a fázisátalakulást, a geometriát, a keresztmetszet-vastagságot, az edzőközeg megválasztását és az edzés intenzitását. A megeresztés nem képes ellensúlyozni a nem megfelelő edzési mintázatot, a nem megfelelő befogókészüléket vagy a hirtelen keresztmetszet-változást.
A későbbi hőhatás újabb méretváltozást idézhet elő. Egy második megeresztés, egy feszültségmentesítő ciklus, a nitridálás, a cementálás, az indukciós edzés, a keményforrasztás, a hegesztés vagy a végső köszörülés megváltoztathatja a hőmérséklet-eloszlást és a fázisok egyensúlyát. A martenzit tovább megeresztődhet, a maradó ausztenit átalakulhat, a karbidkiválás pedig megváltoztathatja a helyi térfogatot és folyáshatárt. A végső méret ezért a teljes technológiai előzmény eredménye, nem pusztán az edzés után megmért méret.
Termikus feszültségmentesítés
A termikus feszültségmentesítés a maradó feszültséget oly módon csökkenti, hogy az acélt olyan hőmérsékletre hevítik, amelyen helyi képlékeny folyás és időfüggő relaxáció mehet végbe, miközben nem cél a teljes alkatrész ausztenitesítése. A megválasztott hőmérsékletnek összhangban kell maradnia a szükséges keménységgel, szívóssággal, kéregmélységgel, mérettűréssel és metallurgiai állapottal. A normalizált, kis széntartalmú acélhoz előírt feszültségmentesítő ciklus nem alkalmazható változtatás nélkül edzett és megeresztett szerszámon, cementált fogaskeréken vagy nitridált alkatrészen.
A National Institute of Standards and Technology anyagadat-archívumában megőrzött Metallurgy of Heat Treatment a termikus kezelést a maradó feszültség csökkentésének egyik módszereként azonosítja, és arra figyelmeztet, hogy a nem megszüntetett edzési feszültségek megmunkálás közbeni vetemedést okozhatnak. A mechanizmus egyszerű: a hevítés csökkenti a folyáshatárt, így a bezárt feszültségek kis képlékeny alakváltozások és kúszásszerű folyás révén relaxálódhatnak. Ezt követően a hűtést szabályozni kell. Ha az alkatrészt egyenetlenül hevítik, túl rövid ideig tartják a hőmérsékleten, vagy újabb felület–mag közötti hőmérséklet-különbséggel hűtik, a kezelés az egyik feszültségállapotot egy másikkal válthatja fel.
A feszültségmentesítés sem garantálja a zérus torzulást. Egy erősen igénybe vett gyűrű köralakúsága megváltozhat a feszültségmező relaxációja során, még akkor is, ha a kezelés csökkentette a későbbi elmozdulás hajtóerejét. Egy öntvény a megszilárdulási előzményei, a keresztmetszet-vastagság, a tápláló helyzete és a korábbi hegesztési javítás alapján reagálhat. Az U.S. Department of Energy acélöntvényekről szóló jelentése a hevítési és edzési feszültségeket a torzulással, a repedéssel, az utómunkálattal, a hegesztési javítással, a mérethibával és a csökkent üzemi teljesítménnyel hozza összefüggésbe; a University of Iowa kutatásai hasonlóképpen hangsúlyozzák, hogy az öntési előzményeket figyelembe kell venni a végső méretek és a maradó feszültség előrejelzésében.
Ezért a termikus feszültségmentesítést a teljes technológiai sorrend figyelembevételével kell megtervezni. A feszültségmentesítés előtti nagyolás eltávolíthat feszültséggel terhelt anyagot, és felszínre hozhatja az alakváltozást; a nagyolás előtti feszültségmentesítés csökkentheti ezt a kockázatot, maga az újramelegítési ciklus azonban méretváltozást okozhat. Ha a tűrés ezt megköveteli, a finommegmunkálást és a köszörülést a végső metallurgiai kezelést követően kell elvégezni. A felület- és kéregedzett alkatrészek különös gondosságot igényelnek, mivel a kéreg, az átmeneti zóna és a mag eltérő összetétellel, átalakulási hőmérséklettel és gátlási feltételekkel rendelkezik.
Mechanikai feszültségmentesítés és egyengetés
A mechanikai feszültségmentesítés elsősorban nem hő, hanem erő alkalmazásával változtatja meg az alakot vagy a feszültségeloszlást. A sajtolóegyengetés, a görgős egyengetés, a szemcseszórásos vagy kalapácsos tömörítés, a méretre alakítás, a zömítés és a szabályozott hidegalakítás korrigálhatja a mérhető görbületet vagy ütést. Ezek a módszerek úgy működnek, hogy a kiválasztott tartományokat a rugalmas határon túl terhelik, így a rugalmas visszaalakulás és a képlékeny alakváltozás az alkatrészt közelebb viszi az előírt geometriához.
A korrekció nem jár feszültségmentes állapottal. Az egyengetés újraelosztja a maradó feszültséget, és egy szelvény egyik oldalán húzófeszültséget, a másikon nyomófeszültséget, illetve a támaszok és érintkezési pontok közelében helyi folyást hozhat létre. Edzett acélban a túlzott erő repedést okozhat; nagy szilárdságú martenzites szerkezetben a hidegen végzett egyengetés csökkentheti a töréssel szembeni ellenállást. A melegalakítás csökkenti a szükséges erőt, de olyan termikus ciklust vezet be, amely megeresztheti a martenzitet, megváltoztathatja a maradó ausztenitet, vagy új hőmérséklet-gradienst hozhat létre. Ezért az alkalmazható módszer az acélminőségtől, a keménységtől, a keresztmetszet geometriájától és az ellenőrzési követelményektől függ.
A mechanikai korrekció emellett elrejtheti az instabil alkatrészt anélkül, hogy megszüntetné a kiváltó okot. Ha a megmunkálás később eltávolít egy feszültséggel terhelt felületi réteget, a korrigált alkatrész visszarugózhat vagy más irányban mozdulhat el. A NIST által tárolt Metallurgy of Heat Treatment kifejezetten ismerteti a maradó feszültségek egyensúlyának megbontása által okozott megmunkálási vetemedést. Az International Journal of Materials and Product Technology tanulmányai az edzett acél maradó feszültségét mikroméretű képlékeny alakváltozással, valamint az edzőközeg feltételeivel, a felület- vagy kéregedzéssel és a végső köszörüléssel hozzák összefüggésbe.
Ezért a megfelelő sorrend az, hogy az ausztenitesítés és az edzés során csökkentsük az elkerülhető feszültségeket, haladéktalanul megeresszük az alkatrészt, szükség esetén kompatibilis termikus feszültségmentesítő kezelést alkalmazzunk, majd nagyoljunk, mérjünk, ellenőrzött eljárás keretében egyengessünk, végül pedig a végső hőhatás után végezzük el a finommegmunkálást vagy a köszörülést. A Worcester Polytechnic Institute az edzési torzulást olyan kapcsolt problémaként írja le, amely magában foglalja a hőátadást, a fázisátalakulást, a feszültséget, az alakváltozást és a mikroszerkezeti fejlődést. Az egyengetést és a feszültségmentesítést ugyanebben a sorrendben kell értékelni. Szabályozott alkalmazás esetén csökkentik a kockázatot; a rosszul szabályozott újramelegítés, erőalkalmazás vagy anyageltávolítás azonban a következő méretváltozást idézheti elő.
10. Megmunkálás, köszörülés és a rejtett feszültségek felszabadulása
A hőkezelés nem mindig eredményezi azt, hogy egy acélalkatrész végleges méretei rögzülnek. Egy edzett és megeresztett alkatrész átmehet az első ellenőrzésen, majd esztergálás, marás, fúrás vagy köszörülés közben elmozdulhat. A forgácsolási művelet nem feltétlenül hozta létre az eredeti alakváltozást. Lehet, hogy csupán feltárta azt a maradófeszültség-egyensúlytalanságot, amely már a hevítés, az edzés, az átalakulás és a megeresztés után jelen volt.
Az ASM International a hőkezelésből származó maradó feszültségeket termikus, átalakulási és keményedési hozzájárulásokra osztja (ASM Handbook, Maradó feszültségek és alakváltozás edzett és megeresztett acélokban). Ezek a feszültségek együtt léteznek a hőzsugorodás, a fázisátalakulás és a helyi képlékeny alakváltozás által okozott méretváltozásokkal. A Journal of Materials Engineering and Performance 2022-es áttekintése az eredményt olyan csatolt válaszként írja le, amelyben a hőátadás, a fázisátalakulás, a geometria, a keresztmetszet vastagsága, az edzőközeg megválasztása és az edzés intenzitása egyaránt szerepet játszik (2022-es áttekintés). A megmunkálás e folyamat után történik, nem feszültségmentes nyersdarabon.
Miért tárhatja fel a megmunkálás a hőkezelésből származó alakváltozást?
Egy megmunkált felület geometriailag megfelelőnek tűnhet, miközben az alkatrészben továbbra is önkiegyenlítő belső feszültségek vannak jelen. Az egyik tartomány nyomás, a másik húzás alatt állhat, miközben az ellentétes erők és nyomatékok az egész alkatrészen belül kiegyenlítik egymást. Az egyensúly stabil maradhat mindaddig, amíg a forgácsolószerszám el nem távolítja ezen tartományok egyikét.
A Hőkezelés kohászatában leírt gyakorlati mechanizmus szerint a le nem vezetett edzési feszültségek vetemedést okozhatnak megmunkálás közben, mivel az anyageltávolítás megbontja a maradófeszültség-egyensúlyt (NIST anyagadat-archívum). Egy olyan lemez, amelynek egyik felülete közelében húzófeszültség, mélyebben pedig ezt kiegyenlítő nyomófeszültség található, meghajolhat, miután a feszültséggel terhelt felületet eltávolították. Egy gyűrű oválissá válhat. Egy tengely egyenessége megváltozhat, miután egy excentrikus réteget leválasztottak róla. A forgácsolószerszám megváltoztatta az erőeloszlást, a fennmaradó fém pedig addig alakváltozik, amíg új egyensúlyi állapot nem alakul ki.
Az elmozdulás mértéke nem csupán a feszültség nagyságától függ. Fontos szerepet játszik az alkatrész hossza, falvastagsága, szimmetriája, helyi merevsége, a keresztmetszet-változások és a maradófeszültség-mező iránya is. Egy vastag karima korlátozhatja az olyan elmozdulást, amely egy vékony gerinclemezen nyilvánvaló lenne. Egy reteszhorony vagy keresztfurat az egyik oldalról anyagot távolíthat el, és hajlítónyomatékot hozhat létre. A cementált vagy nitridált kéreg feszültség- és keménységprofilja eltérhet a magétól, ezért a kéregen való átvágás mind a mechanikai egyensúlyt, mind a helyi erőátadási útvonalat megváltoztatja.
A hőkezelés előzményei szintén fontosak. A 2022-es áttekintés és a Worcester Polytechnic Institute jelentése az edzési alakváltozást a hőátadás, a fázisátalakulás, a feszültség, az alakváltozás és a mikroszerkezeti fejlődés csatolt eredményeként írja le (WPI-jelentés). Ezért két névlegesen azonos alkatrész eltérően reagálhat, ha korábbi kovácsolásuk, öntésük, hidegalakításuk, szemcseszerkezetük, hevítési sebességük vagy az edzőközeg áramoltatása különbözött. Az U.S. Department of Energy jelentése szerint az acélöntvényekben jelen lévő termikus és maradó feszültségek hozzájárulhatnak az alakváltozáshoz, a repedéshez, az utómunkához, a hegesztett javításhoz, a mérethibákhoz és az üzemi teljesítmény csökkenéséhez (DOE-jelentés). Az öntési előzményeket a későbbi megmunkálás nem törli ki.
Anyageltávolítás és a feszültségek újraeloszlása
A megmunkálási ráhagyás teret biztosít ennek a bizonytalanságnak, de nem jelent garanciát az elmozdulással szemben. A ráhagyást a várható feszültségprofillal és a felületek feltárásának sorrendjével együtt kell figyelembe venni. Ha egy hőkezelt alkatrész egyik oldaláról nagy mennyiségű anyagot távolítanak el, hajlás vagy csavarodás szabadulhat fel; hasonló mennyiségek eltávolítása az egymással szemben lévő oldalakról csökkentheti a nettó egyensúlytalanságot, bár önmagában a szimmetria nem biztosítja a méretstabilitást.
Ezért a lépcsőzetes anyageltávolítást általában a méretszabályozás egyik koncepciójaként kezelik, nem pedig univerzális receptként. A nagyoló megmunkálás eltávolíthatja a ráhagyás nagy részét, miközben elegendő anyagot hagy az alkatrész reakciójához és ahhoz, hogy egy későbbi művelet korrigálhassa a helyzetét. A közbenső ellenőrzés így még a végleges geometria kialakítása előtt kimutathatja az elmozdulást. Ha a nagyolás jelentős görbületet vagy ütést tár fel, a készméret közvetlen elérése egyszerűen megismételheti a hibát, miközben kevesebb korrekciós lehetőség marad.
A bázisstratégiának követnie kell az alkatrész funkcionális geometriáját és változó feszültségi állapotát. Ha minden műveletet olyan felületről indítanak, amely a nagyolás során elmozdult, az alakváltozás átvihető a későbbi jellemzőkre. Ezzel szemben a bázisok megváltoztatása a közöttük fennálló kapcsolat ellenőrzése nélkül a felhalmozódó hibák más formáját hozhatja létre. Egy tengelynél a választott tengelyt, a csapágyülékeket és a homlokfelületeket szükség lehet ellenőrzéssel egymáshoz rendelni, ahelyett hogy változatlanságukat feltételeznénk. Egy lemeznél a referenciafelületet a nagyolás és a feszültségek relaxációja után újra kell értékelni.
A nagyolás utáni ellenőrzés ezért a folyamat logikájának része, nem pusztán végső minőség-ellenőrzés. Az egyenesség, a síklapúság, a köralakúság, a párhuzamosság, az ütés és a kritikus jellemzők helyzete megváltozhat a nagyolás, a feszültségmentesítő kezelés, a félsimítás és a simítás között. Az ASM a „deformáció és a nem kívánatos maradó feszültségek minimalizálását” az acél hőkezelésének egyik elsődleges tervezési szempontjaként határozza meg (Az acél hőkezelésének alapelvei és tervezési irányelvei); a megmunkálási gyakorlat nem képes minden nem megfelelő hőkezelési állapotot ellensúlyozni.
A feszültségmentesítő művelet csökkentheti az elmozdulást, de hőmérsékletének és időtartamának összhangban kell lennie az acélminőséggel, a keménységi követelménnyel, a megeresztési állapottal és a felületkezeléssel. A mechanikai feszültségmentesítés szintén megváltoztathatja a méreteket. Egyik módszerről sem szabad feltételezni, hogy az összes maradó feszültséget eltávolítja.
Köszörülési feszültségek és felületi integritás
Térfogati maradó feszültség Az alkatrész jelentős mélységén vagy térfogatán át eloszló maradó feszültség, nem pedig sekély felületi rétegre korlátozódó feszültség.
A köszörülés külön problémát jelent, mivel hatásai a felület közelében koncentrálódnak. A térfogati maradó feszültség a keresztmetszet jelentős részén eloszló feszültséget jelenti, amely anyageltávolításkor globális hajlást, csavarodást vagy alakváltozást okozhat. A köszörülés által indukált feszültség gyakran sekély felületi hatás, amelyet mechanikai alakváltozás és hő okoz. A kettő együtt is fennállhat, de nem felcserélhető fogalmak.
Az International Journal of Materials and Product Technology áttekintése az edzett acélok maradó feszültségeit mikroskálájú képlékeny alakváltozásnak tulajdonítja, és tárgyalja az edzőközeg körülményeinek, a felületi és kéregkeményítésnek, valamint a végső köszörülésnek a hatását (I. rész; II. rész). A köszörülés húzófeszültséget hozhat létre a lokális felhevülést követő gyors lehűlés révén, vagy nyomófeszültséget idézhet elő intenzív mechanikai dörzsöléssel és képlékeny folyással. Az előjel és a mélység a köszörűkorong jellemzőitől, az érintkezési körülményektől, a hűtőközeg adagolásától, az eltávolított anyagmennyiségtől, valamint az acél keménységétől és mikroszerkezetétől függ.
A túlzott köszörülési hő károsíthatja a megeresztett állapotot, köszörülési beégést okozhat, egyes területeket meglágyíthat, illetve újrakeményedést és megeresztetlen martenzitet hozhat létre. Ezek a változások nem feltétlenül okoznak azonnal látványos vetemedést, mégis csökkenthetik a kifáradási teljesítményt, vagy későbbi méretváltozást idézhetnek elő. A felületi repedések különösen veszélyesek, ha a húzó maradófeszültséget tartalmazó réteg váltakozó üzemi terheléssel párosul.
A II. rész végső köszörüléssel foglalkozó tárgyalása alapvető fontosságú a méretszabályozás szempontjából: az utolsó művelet kevés anyagot távolít el, mégis meghatározza a funkcionális felületet, és továbbra is megváltoztathatja annak feszültségi állapotát. A végső köszörülést ezért szabályozott simítási szakaszként kell kezelni, amelyet a geometria és a felületi integritás ellenőrzése követ. Az az alkatrész, amely köszörülés előtt megfelelt a méretkövetelményeknek, nem feltétlenül felel meg végleges állapotában. A végső felületet, az alatta található hőkezelt szerkezetet és a feszültségmezőt együttesen kell figyelembe venni.
11. Repedésképződés, átdolgozás és üzemeltetési következmények
A hőkezelés következtében egy acélalkatrészben egyszerre maradhat fenn méreteltérés és tárolt feszültségmező. Ezek összefüggnek egymással, de nem ugyanazt jelentik. A deformáció az alak vagy a méret megváltozását írja le; a maradó feszültség pedig az a saját egyensúlyban lévő feszültség, amely a külső termikus vagy mechanikai terhelés megszűnése után is fennmarad. Egy alkatrész láthatóan egyenes lehet, miközben káros húzófeszültséget tartalmaz, míg egy másik lehet görbült, de olyan maradófeszültség-eloszlást hordozhat, amely kezdetben nem kritikus a repedés szempontjából.
Ez a megkülönböztetés az acélöntvények esetében azért fontos, mert a hevítés, a hűtés, a megszilárdulási előzmények, a forgácsolás, a hegesztés és az üzemi terhelés mind módosítják a végső állapotot. Az ASM International az edzett és megeresztett acélokban a termikus, az átalakulási és a keményedési eredetű maradó feszültségeket különálló hozzájárulásokként azonosítja. Totten és társszerzői a Journal of Materials Engineering and Performance című folyóiratban megjelent, 2022-es áttekintésükben hasonlóképpen úgy írják le a deformációt, mint a hőátadás, a fázisátalakulás, a geometria, a falvastagság, az edzőközeg megválasztása és az edzés intenzitása közötti kölcsönhatás eredményét. Egyetlen „edzési feszültség” nem magyaráz meg minden meghibásodást.
Amikor a maradó feszültség repedést hajtó erővé válik
A maradó feszültség akkor válik repedést hajtó erővé, amikor a húzófeszültség egy hiba vagy éles geometriai jellemző környezetében koncentrálódik, és növeli a helyi feszültségintenzitást vagy az energiakiáramlási rátát. A tárolt feszültségnek nem kell az egész alkatrészben nagynak lennie. Egy öntési pórus, oxidfilm, zsugorodási üreg, nemfémes zárvány, összeolvadási hiány, megmunkálási nyom, reteszhorony vagy hirtelen keresztmetszet-változás felerősítheti a helyi húzófeszültség-mezőt. Az alkalmazott húzóterhelés ehhez hozzáadódik. Egy olyan alkatrész, amely átvészeli az ellenőrzést és a hőkezelést, később megrepedhet, amikor a ciklikus terhelés, a rezgés, a nyomás vagy a termikus ciklusok biztosítják a fennmaradó hajtóerőt.
Ugyanez a kölcsönhatás érvényes a hidrogén által elősegített repedésre is. A hidrogén csökkentheti a kohéziós szilárdságot, és elősegítheti a lokalizált képlékenységet, miközben a maradó húzófeszültség elősegíti a repedés megnyílását vagy növekedésének fenntartását. A nagy szilárdságú martenzites acélok, a keményített felületek, a hegesztés által érintett tartományok, valamint a galvanizált vagy vegyi hatásnak kitett alkatrészek ezért a kombinált állapotra érzékenyek, nem pedig önmagában a maradó feszültségre. A felületi nyomófeszültséget tartalmazó réteg késleltetheti a repedés megnyílását, azonban a felszín alatti húzófeszültség, a köszörülési sérülés vagy egy már meglévő hiba továbbra is meghatározhatja a meghibásodást.
A hőmérséklet módosítja ezt az egyensúlyt. Emelt üzemi hőmérsékleten a feszültségrelaxáció és a kúszás csökkentheti a maradó feszültség egy részét, ugyanakkor a hőtágulási különbségek új feszültségeket hozhatnak létre, az oxidáció vagy a mikroszerkezeti degradáció pedig gyengítheti a keresztmetszetet. Alacsony hőmérsékleten a csökkent szívósság veszélyesebbé tehet egy hibát akkor is, ha a maradó feszültség nem növekedett. Az üzemi körülmények között bekövetkező átalakulás szintén megváltoztathatja a térfogatot és a merevséget. Az U.S. Department of Energy acélöntvényekről szóló jelentése összekapcsolja a hevítés és az edzés során keletkező termikus és maradó feszültségeket a repedéssel, a deformációval, az átdolgozással, a hegesztési javítással és a csökkent üzemi teljesítménnyel; ennek gyakorlati következménye, hogy az ellenőrzésnek és a tervezésnek figyelembe kell vennie a feszültség, a hiba és az üzemi igénybevétel együttesét.
A maradó feszültség a befejező megmunkálási műveletek során is veszélyessé válhat. A Metallurgy of Heat Treatment, amely a National Institute of Standards and Technology anyagadat-archívumán keresztül érhető el, megjegyzi, hogy a nem tehermentesített edzési feszültségek vetemedést okozhatnak a forgácsolás során, mivel az anyag eltávolítása megzavarja az eredeti feszültségegyensúlyt. Egy keresztmetszeti rész egyik oldalának eltávolítása egyenetlenül szabadíthat fel húzó- vagy nyomófeszültséget. Ezt követően repedés jelenhet meg egy újonnan feltárt hibánál, de a forgácsolási művelet nem feltétlenül hozta létre az eredeti feszültségmezőt.
Deformáció, hegesztési javítás és átdolgozás
A deformáció gyakran még azelőtt átdolgozást tesz szükségessé, hogy törés következne be. Egy vetemedett öntvény megbukhat a méretellenőrzésen, nem illeszkedhet megfelelően a kapcsolódó alkatrészhez, meghaladhatja a megengedett forgácsolási ráhagyást, vagy egyenetlen tömítőfelületet eredményezhet. Ezt egyengetés, helyi hevítés, további megmunkálás, sörétszórás, feszültségmentesítés vagy hegesztési javítás követheti. Mindegyik művelet ismét megváltoztatja a termikus és mechanikai előzményeket.
A hegesztési javítás nem semleges korrekciós művelet. A hegesztés kis kiterjedésű, intenzív hőforrást hoz létre a viszonylag hideg acél mellett, ami új hőmérséklet-gradienst, hőhatásövezetet, hűlés közbeni zsugorodást és esetleg kemény, rideg mikroszerkezeteket eredményez. Ha az öntvény már tartalmaz edzési feszültséget, a javítóhegesztés húzófeszültséget szuperponálhat olyan területre, amely pórusokat, zárványokat, zsugorodási hibákat vagy korábbi repedéseket tartalmaz. Ezért a hidrogén szabályozása, az előmelegítés, a rétegek közötti hőmérséklet, a hozaganyag megválasztása, a hegesztés utáni hőkezelés és az ellenőrzés ugyanolyan fontos, mint a látható hegesztési varrat alakja.
A Department of Energy eredményei és a University of Iowa acélöntvényekkel kapcsolatos munkája azért fontos, mert összekapcsolja a végső méretpontosságot az öntési előzményekkel. A megszilárdulási sorrend, a helyi falvastagság, a táplálórendszer kialakítása, a hűlési korlátozások, a korábbi termikus ciklusok és az ezt követő hőkezelés egyaránt befolyásolják mind a kezdeti feszültségmezőt, mind a későbbi feldolgozásra adott választ. A kizárólag a végső edzésen alapuló előrejelzés nem képes figyelembe venni az öntésből örökölt feszültségeket. Az Iowa-jelentés kifejezetten hangsúlyozza az öntési előzmények figyelembevételét a végső méretek és a maradó feszültségek előrejelzésekor.
Az átdolgozás egy második problémát is felszínre hozhat: egy alkatrész a rajzi tűrésen belülre hozható úgy, hogy közben kedvezőtlen feszültségi állapot marad benne. Az intenzív köszörülés eltávolíthat egy nyomófeszültséget tartalmazó felületi réteget, és feltárhatja az alatta lévő húzófeszültségű anyagot. Az ismételt helyi egyengetés képlékeny alakváltozást okozhat, és csökkentheti a kifáradással szembeni tartalékot. Ezzel szemben a szabályozott feszültségmentesítés csökkentheti a deformáció kockázatát, de a túlzott vagy nem megfelelően szabályozott hevítés megváltoztathatja a keménységet, a megeresztési állapotot, a cementált réteg mélységét, a nitridált rétegeket vagy a méretillesztést. Az ASM Basic Principles and Design Guidelines for Heat Treating of Steel című kiadványa ezért a deformáció és a nem kívánt maradó feszültség minimalizálását elsődleges tervezési szempontként kezeli, nem pedig olyan ellenőrzési problémaként, amelyet a folyamat végén kell kijavítani.
Méretváltozás üzemi körülmények között
Egy alkatrésznek nem kell megrepednie ahhoz, hogy működésképtelenné váljon. A méretinstabilitás megváltoztathatja a csapágy előfeszítését, a foghézagot, a tengelybeállítást, a szelephézagot, a tömítés összenyomódását vagy az érintkezési nyomást. Egy precíziós szerelvényben egy csekély elmozdulás súrlódást, szivárgást, egyenetlen terhelésmegoszlást vagy felgyorsult kopást okozhat. Az alkatrész szerkezetileg ép marad, üzemi teljesítménye azonban romlik.
Ezt az elmozdulást több mechanizmus is előidézheti. A maradó feszültség üzemi körülmények között relaxálódhat, lehetővé téve a rugalmas visszaalakulást vagy a képlékeny újraeloszlást. A visszamaradt ausztenit martenzitté alakulhat, ami térfogat-növekedést okoz; a megeresztés csökkentheti a martenzit térfogatát és keménységét; a termikus ciklusok pedig ismételten felszínre hozhatják a kéreg és a mag közötti különbségeket. A cementált, nitridált, indukciósan edzett és teljes keresztmetszetükben edzett részek nem azonos módon reagálnak, mivel összetétel-, keménység-, átalakulási hőmérséklet- és maradófeszültség-gradienseik eltérnek.
A hőkezelést követő végső köszörülésnek szintén lehet jelentősége. Az International Journal of Materials and Product Technology tanulmányai a nem egyenletes edzési gradienseket a deformáció egyik fő forrásaként azonosítják, és a maradó feszültséget mikroskálájú képlékeny alakváltozással, az edzőközeg körülményeivel, a felületi és kéregkeményítéssel, valamint a végső köszörüléssel hozzák összefüggésbe. A Worcester Polytechnic Institute jelentése ugyanezt a problémát a hőátadás, a fázisátalakulás, a feszültség, az alakváltozás és a mikroszerkezeti változás összekapcsolt folyamataként mutatja be. Az üzemi alkalmasság igazolásának ezért a méretváltozás mellett a repedésindulással is foglalkoznia kell. A kiszállításkor egyenes és repedésmentes alkatrész nem feltétlenül marad stabil üzemi körülmények között.
12. A deformáció és a maradó feszültség mérése
A hőkezelést követő vizsgálatnak két különböző nyilvántartást kell egyesítenie: egy mérettérképet, amely megmutatja, hogyan mozdult el az alkatrész, valamint egy feszültségjellemzést, amely feltárja, milyen rugalmas vagy képlékeny egyensúlyhiány maradt benne. A deformáció az alak vagy a méret megváltozása. A maradó feszültség olyan önkiegyenlítő feszültségmező, amely a külső terhelések és a hőmérséklet-gradiensek megszűnése után is fennmarad. A két jelenség összefügg, de nem felcserélhető. Egy alkatrész megfelelhet a mérettűrésnek úgy is, hogy húzófeszültséget tartalmaz, amely később repedést, megmunkálás közbeni elmozdulást vagy kifáradásos károsodást okoz. Ezzel szemben egy láthatóan elgörbült alkatrész jelentős transzformációs alakváltozáson mehetett keresztül akkor is, ha maradó feszültségének nagy része már levezetődött.
Az ASM International az edzett és megeresztett acélokban a hőeredetű, a transzformációs és a keményedésből származó maradó feszültségeket különálló hozzájáruló tényezőkként azonosítja. A Residual Stress and Distortion during Quench Hardening of Steels című tanulmány szerzőinek a Journal of Materials Engineering and Performance folyóiratban megjelent, 2022-es áttekintése szerint a végeredmény a hőátadás, a fázisátalakulás, a geometria, a keresztmetszeti vastagság, az edzőközeg megválasztása és az edzés intenzitása közötti kölcsönhatás eredménye (doi:10.1007/s11665-022-06667-x). A mérésnek ezért elegendő információt kell megőriznie az alkatrészről és annak hőtörténetéről ahhoz, hogy meg lehessen különböztetni egy helyi mérethibát a teljes folyamatra kiterjedő reakciótól.

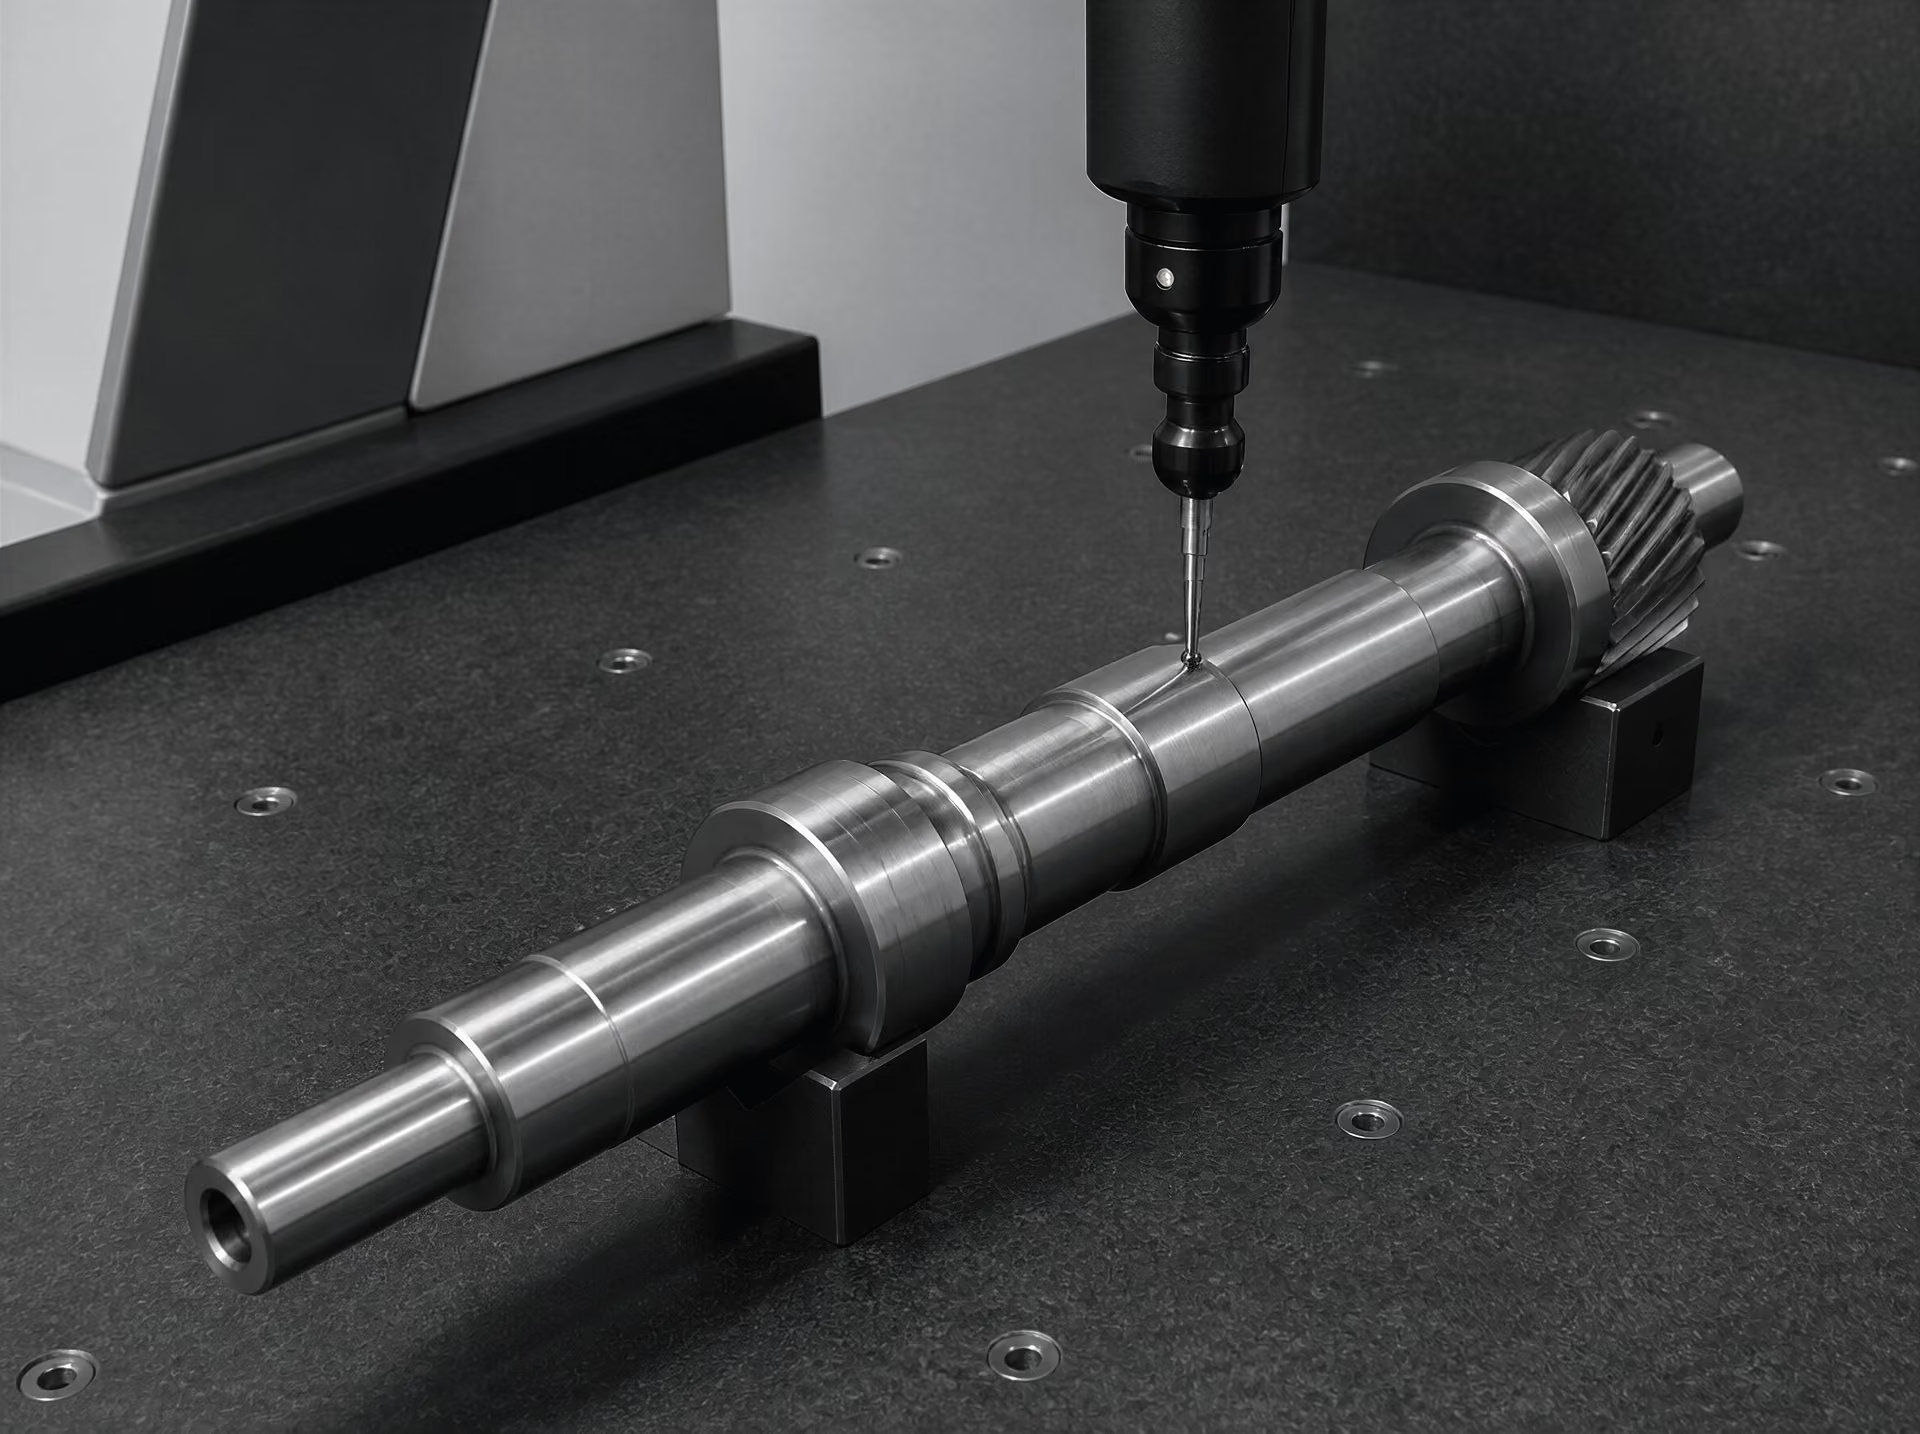
Méretvizsgálat és bázisok kiválasztása
Vizsgálati sorrend
- Kiindulási állapot Mérje meg és rögzítse a kezeletlen alkatrészt, annak orientációját, anyagállapotát és bázisait.
- Hőkezelés utáni mérés A méreteket edzés és megeresztés után, ugyanazon referenciarendszer alkalmazásával hasonlítsa össze.
- Megmunkálási szakaszban végzett mérés Nagyolás után és jelentős anyageltávolítást követően végezzen vizsgálatot a feszültségfelszabadulás azonosítása érdekében.
- A feszültség jellemzése Olyan módszert alkalmazzon, amelynek vizsgálati mélysége és iránya megfelel a feltételezett feszültséggradiensnek.
A jelentőségteljes méretvizsgálat már a hevítés előtt elkezdődik. A kezeletlen alkatrészt meg kell mérni, meg kell jelölni és le kell fényképezni, továbbá rögzíteni kell az anyagállapotát és a tájolását. Hasznos nyilvántartást alkot az acélminőség megnevezése, a tétel- vagy olvasztási szám, a korábbi megmunkálási állapot, a felületkezelés, a befogási tájolás, a kemenceciklus, az áthelyezési idő, az edzőközeg hőmérséklete és áramoltatása, a megeresztési ciklus, valamint a kezelés és a vizsgálat között eltelt idő. A National Institute of Standards and Technology anyagadat-archívuma a Metallurgy of Heat Treatment című kiadványban arra figyelmeztet, hogy a nem tehermentesített edzési feszültségek megmunkálás közben vetemedést okozhatnak, mivel az anyag eltávolítása megváltoztatja a maradófeszültség-egyensúlyt. Ezért a „kezelés előtti” állapot rögzítése nem opcionális, ha az edzést végső köszörülés vagy nagyolás követi.
A bázisok kiválasztása meghatározza minden későbbi eredmény jelentését. A bázisokat funkcionális felületekhez vagy stabil geometriai jellemzőkhöz kell kötni, nem egyszerűen a legkényelmesebben elérhető élhez. Egy nagy felület maga is meghajolhat az edzés során; ha tökéletes síkként használják, a koordinátarendszernek a hibához való igazításával elrejthető ez a meghajlás. Egy tengely esetében a kezelés előtti forgástengely, a csapágyülékek és egy kijelölt homlokfelület határozhatja meg a referenciakeretet. Egy lemez esetében megfelelő lehet egy ellenőrzött sík és két egymásra merőleges él, feltéve, hogy ezektől a jellemzőktől nem várható egyenetlen átalakulás. A befogóknak csak annyira kell korlátozniuk az alkatrészt, hogy annak helyzete meghatározható legyen. A mérés közbeni túlzott leszorítás kiegyenesítheti a vetemedett alkatrészt, és a szabad állapotú geometria helyett a befogási állapotot eredményezheti.
A koordináta-mérőgépek feltérképezhetik a furatok helyzetét, a profil eltérését, a párhuzamosságot, a merőlegességet, a síklapúságot és a tengely helyzetének változását. A pontfelhő informatívabb néhány maximális mérési értéknél, mert megmutatja, hogy a deformáció globális hajlás, helyi élfelemelkedés, ovalitás, csavarodás, vagy egy vastagból vékonyba átmenő szakasz környezetére koncentrálódó változás-e. A kezelés előtt és után ugyanazt a koordinátarendszert és tapintási stratégiát kell alkalmazni. A hőmérséklet-kompenzáció fontos: az eltérő hőmérsékleten mért acélalkatrész látszólagos méretváltozást mutathat pusztán a hőtágulás miatt.
A kör keresztmetszetű alkatrészeknél több axiális mérési helyen kell ellenőrizni a köralakot és a hengerességet. Egyetlen átmérő mérése nem tárja fel a lebenyeződést vagy az elgörbült tengelyt. Az egyenességet több alkotó mentén, valamint adott esetben a semleges vagy funkcionális tengely mentén is ellenőrizni kell. Egy gyűrű megtarthatja átlagos átmérőjét, miközben oválissá válik; egy fogaskerék egy adott sugáron megőrizheti a fogtávolságot, miközben a koszorún körfutási hiba alakul ki. Összetett alkatrészeknél hasznos a keresztmetszet-alapú összehasonlítás: a kezelés előtt és után össze kell vetni a vékony falakon, agyakon, bordákon, lekerekítéseken és vastag szakaszokon átmenő keresztirányú profilokat. A minta gyakran hőmérséklet-gradiensre vagy transzformációs eltérésre utal.
A vizsgálatnak meg kell különböztetnie a szabad állapotú deformációt a kioldás, a darabolás vagy a befogás által okozott deformációtól. Ha az alkatrészt metallográfiai vagy feszültségmérési célból feldarabolják, méreteit rögzíteni kell a vágás előtt és minden egyes kioldási lépés után. Az öntéstörténet szintén fontos lehet. Az U.S. Department of Energy és a University of Iowa jelentései az acélöntvények hevítési és edzési feszültségeit összefüggésbe hozzák a deformációval, a repedéssel, az utómunkával, a hegesztéses javítással, a mérethibával és a csökkent üzemi teljesítménnyel; az iowai munka kifejezetten figyelembe veszi az öntéstörténetet a végső méretek és feszültségek előrejelzésénél.
A maradó feszültség mérési módszerei
| Módszer | Vizsgálati mélység vagy jelleg | Fő korlát |
|---|---|---|
| Röntgendiffrakció | A rács felületközeli alakváltozása | Önmagában nem írja le a mag feszültségmezőjét |
| Furatfúrás | Fokozatos, sekély mélységű profil | Részben roncsolásos és modelltől függő |
| Kontúrmérés vagy szelvényezés | Feszültségfelszabadulás egy vágáson keresztül | Roncsolásos, és érzékeny a vágás hatásaira |
| Neutronszórásos diffrakció | Nagyobb belső behatolási mélység | Speciális hozzáférést és referencia-rácsadatokat igényel |
A röntgendiffrakció (XRD) a felület közelében lévő rácsdeformációt a diffrakciós csúcsok eltolódásának megfigyelésével méri. Megfelelő rugalmas állandók és megfelelő diffrakciós sík alkalmazásával ezek a deformációk feszültséggé alakíthatók. A módszer általában felületérzékeny, ezért hasznos a cementált rétegek, a köszörült felületek és az edzett kéreg vizsgálatára, de önmagában nem képes leírni egy vastag keresztmetszet középső részének feszültségmezőjét. A felületi érdesség, a kristálytani textúra, a visszamaradt ausztenit, a dekarbonizáció és az alkalmazott sugárzás módosíthatja az eredményt. A méréseket a mérettérkép alapján kiválasztott helyeken kell elvégezni: egy hajlás domború és homorú oldalán, lekerekítések közelében, vékony és vastag szakaszokon, valamint mindkét fő irányban.
A furatfúrásos mérés félig roncsolásos módszer. Egy kis furatot fokozatosan alakítanak ki, miközben nyúlásmérők vagy optikai módszerek érzékelik a helyi rugalmas relaxációt. Inverz számítással megbecsülhető az eredeti feszültség mélységfüggése. A hagyományos XRD-nél mélyebbről vesz mintát, de továbbra is felületközeli technika, és a számítás meghatározott geometriát, rugalmas viselkedést, valamint kellően ismert feszültségváltozást feltételez. Egy él, lekerekítés, hegesztési javítás vagy meredek keménységi gradiens közelében kialakított furat sértheti ezeket a feltételezéseket. Maga a furat is megszakítja az alkatrész folytonosságát, ezért helyét olyan területen kell kijelölni, ahol az ebből eredő károsodás elfogadható.
A kontúrmérés, a darabolás és a kapcsolódó roncsolásos módszerek úgy tárják fel a feszültséget, hogy lehetővé teszik a kényszerített test relaxációját. Kontúrmódszerek esetében az alkatrészt egy sík mentén elvágják, megmérik az újonnan szabaddá vált felületet, majd egy rugalmas modell segítségével rekonstruálják az elmozdulást létrehozó normálfeszültséget. A darabolás közvetlenül láthatóvá teheti a hajlási és nyílási elmozdulásokat, a vágás azonban egy háromdimenziós feszültségmezőt old fel, ezért szükség lehet a vágás okozta deformáció, a képlékenység és a mérési zaj korrekciójára. Ezek a módszerek vastag keresztmetszetek és hegesztések esetében nagy teljesítményűek, de nem tesznek lehetővé roncsolásmentes gyártásközi ellenőrzést.
A neutron-diffrakció az XRD-nél lényegesen nagyobb mélységben képes rácsdeformációt mérni, mivel a neutronok sok acélfajtába mélyebben behatolnak. Az alkatrész elvágása nélkül feltérképezheti a belső feszültségeket a keresztmetszeten belül, a hozzáférhetőségre, a mérési térfogatra, a textúrára, a fázisra és a referencia-rácsra vonatkozó követelmények betartása mellett. Különösen akkor hasznos, ha a felületi mérések és a megmunkálási reakciók eltemetett feszültséggradiensre utalnak. A neutron-diffrakció, az XRD és a furatfúrásos mérés eredményeit nem szabad elvárhatóan azonosnak tekinteni ugyanazon névleges mérési helyen, kivéve, ha a mintavételi térfogatok és mélységek összehasonlíthatók.
A folyamat- és a mérési hiba elkülönítése
Két vizsgálat közötti eltérés nem bizonyítja automatikusan, hogy a hőkezelési folyamat megváltozott. A mérési bizonytalanságot a folyamat változékonyságától elkülönítve kell megbecsülni. Ismételjük meg ugyanazt a mérést az alkatrész elmozdítása nélkül, majd vegyük ki, illesszük vissza, és ismételjük meg újra. A különbség elkülöníti egymástól a műszer ismételhetőségét, valamint a bázis újbóli felvételéből, a kezelőből vagy a befogásból eredő hatásokat. Kalibrált etalonok, visszavezethető hőmérsékletmérés, a mérőtapintó minősítése és dokumentált illesztési eljárás igazolja, hogy a koordinátarendszer stabil-e.
A felület állapota a téves értelmezés gyakori forrása. A reve, az oxid, a dekarbonizált anyag, a köszörülési égésnyomok, a szemcseszórással keményített rétegek és az érdesség egyaránt befolyásolhatják a méretvizsgálatot és a diffrakciót. A tisztítás előtt és után, meghatározott eljárás szerint kell mérni, és rögzíteni kell az esetleges anyagleválasztást. Ha az edzést köszörülés követi, a felületet a köszörülés előtt és minden jelentős megmunkálási szakasz után ellenőrizni kell. Az anyagleválasztás utáni körfutási hiba-változás a felszabadult maradó feszültség következménye lehet, nem pedig új edzési hiba, miközben az XRD-feszültség változása a feszültséggel terhelt kéreg eltávolítását is tükrözheti.
A szimmetria fontos diagnosztikai eszköz. A névlegesen szimmetrikus alkatrész ellentétes oldalain található egyenértékű pontokat össze kell hasonlítani, de nem szabad őket vakon átlagolni. A szimmetrikus folyamatnak szimmetrikus eredményt kell létrehoznia; a tartós, egyoldali eltérés egyenetlen edzőközeg-áramlásra, befogóérintkezésre, kemencebeli elhelyezésre vagy már meglévő megmunkálási hibára utalhat. A feszültséggradiensek miatt az egyetlen ponton végzett mérés szintén megbízhatatlan. Több mélységben, tájolásban és geometriai zónában kell feltérképezni az alkatrészt, majd a mintázatot össze kell vetni a keménységgel, a mikroszerkezettel, a visszamaradt ausztenit-tartalommal és a rögzített hőciklussal. A Worcester Polytechnic Institute a deformációs edzést olyan összekapcsolt problémaként írja le, amelyben a hőátadás, a fázisátalakulás, a feszültség, az alakváltozás és a mikroszerkezeti fejlődés egyaránt szerepet játszik. A vizsgálati rendszernek ugyanolyan következetesen kell elkülönítenie ezeket a hatásokat a mérés során bevezetett hibáktól.
13. A hőkezelés során fellépő alakváltozás modellezése és szimulációja
A hőkezelés szimulációja nem olyan edzési sebességszámító eljárás, amelyhez utólag alakváltozási korrekciót adnak. Egy megbízható modell az acél hevítése, hőntartása, edzése, megeresztése és esetenkénti megmunkálása közben előre jelzi a hőmérséklet, a fázisarányok, a deformáció, a feszültség és a geometria egymással összekapcsolt változását. Az alakváltozás az alak vagy a méretek megváltozása; a maradó feszültség pedig az a belső feszültség, amely a külső terhelések és a hőmérséklet-gradiensek megszűnése után is megmarad. Ezek ugyanazon folyamat-előzmények különböző eredményei. Egy alkatrészben jelentős maradó feszültség maradhat vissza csekély látható alakváltozás mellett, vagy a feszültségek megmunkálás általi felszabadulása után nyilvánvaló vetemedés alakulhat ki.
Az ASM International a termikus, átalakulási és keményedési maradó feszültségeket az edzett és megeresztett acélok különálló hozzájárulásaiként azonosítja. A termikus feszültség a korlátozott tágulásból és összehúzódásból ered. Az átalakulási feszültség akkor alakul ki, amikor az egyes tartományok eltérő hőmérsékleten alakulnak át, és térfogatuk eltérő időpontokban változik meg. A keményedési feszültség a fejlődő mikroszerkezet mechanikai válaszához kapcsolódik, beleértve a folyáshatár és a képlékeny folyás változásait is. Az a szimuláció, amely e mechanizmusok bármelyikét figyelmen kívül hagyja, még előállíthat sima hőmérsékleti görbét, de a megjósolt méretei hibásak lehetnek.
Termikus, metallurgiai és mechanikai csatolás
A termikus mező a kiindulópont, de önmagában nem ad teljes választ. A megoldónak ki kell számítania az acélon belüli hővezetést, a szabad felületeken fellépő sugárzást és konvekciót, a készülékeknél létrejövő érintkezési hővezetést, valamint a hőelvezetést az edzőfolyadékba. A felületi hőátadást általában hőmérsékletfüggő peremfeltétellel vagy hőátadási tényezővel fejezik ki. Ez a tényező változik a forrás, a gócos forrás, az átmeneti forrás, valamint a folyadék- vagy gőzkonvekció során. Emellett függ a keveréstől, az alkatrész orientációjától, az edzőközeg hőmérsékletétől, a folyadék kémiájától és a helyi felületi állapottól is.
A Journal of Materials Engineering and Performance folyóiratban megjelent, „Residual Stress and Distortion during Quench Hardening of Steels” című, 2022-es áttekintés hangsúlyozza, hogy a hőátadás, a fázisátalakulás, a geometria, a keresztmetszeti vastagság, az edzőközeg megválasztása és az edzés intenzitása kölcsönhatásban állnak egymással. Az egyenletes fürdőhőmérséklet nem eredményez egyenletes hűlési előzményeket, ha az egyik felület árnyékolt, egy furatban gőz reked meg, vagy egy vastag agy lassabban hűl, mint egy vékony koszorú. Az International Journal of Materials and Product Technology I. és II. részben közölt cikkei hasonlóképpen a nem egyenletes termikus gradienseket az edzés során fellépő alakváltozás egyik fő forrásaként azonosítják, és összekapcsolják a maradó feszültséget az edzőközeg jellemzőivel, a felületi és kéregedzéssel, valamint a végső köszörüléssel.
A metallurgiai modell a hőmérsékletet és az összetételt fázisfejlődéssé alakítja. Az ausztenit ferritté, perlitté, bainittá, martenzitté vagy visszamaradt ausztenitté alakulhat át a helyi hűlési útvonal és az edzhetőség függvényében. Mindegyik átalakulás átalakulási deformációt hozhat létre, amely térfogati komponenst, egyes modellekben pedig orientációfüggő komponenst is tartalmaz. A konstitutív modell ezután egyesíti a termikus, az átalakulási, a rugalmas és a képlékeny deformációt:
\[ \boldsymbol{\varepsilon}_{\mathrm{teljes}} = \boldsymbol{\varepsilon}_{\mathrm{rugalmas}} + \boldsymbol{\varepsilon}_{\mathrm{képlékeny}} + \boldsymbol{\varepsilon}_{\mathrm{termikus}} + \boldsymbol{\varepsilon}_{\mathrm{átalakulási}}. \]
Ez a felbontás modellezési keret, nem pedig annak állítása, hogy a deformációk egymástól függetlenül következnek be. A feszültségi állapoton és a hőmérsékletfüggő folyáshatáron keresztül kölcsönhatnak egymással. Egy martenzites tartomány akkor alakulhat ki, amikor a körülötte lévő ausztenit még forró és könnyen deformálódik; a későbbi hűlés megfordíthatja a helyi feszültségeloszlást. Átalakulás által kiváltott képlékenység is felléphet, amikor a feszültség elősegíti az átalakulást, vagy az átalakulási deformáció képlékeny folyást idéz elő.
A mechanikai csatolásnak ezért tartalmaznia kell a hőmérséklettől és a fázistól függő rugalmassági moduluszt, folyáshatárt, keményedési viselkedést, Poisson-tényezőt, átalakulási deformációt és szükség esetén a kúszási vagy viszkoplasztikus választ is. A készülékekből, présmatricákból, magokból vagy a szomszédos keresztmetszeti részekből származó kényszereket explicit módon kell reprezentálni. Egy szabad rúd, egy befogott gyűrű és egy készüléken alátámasztott fogaskerék akkor sem mutat ugyanolyan előre jelzett alakváltozást, ha ugyanabból az acélból készülnek, és ugyanabban az edzőfürdőben kezelik őket.
Anyagadatok és az átalakulási kinetika
Az anyagadatok határozzák meg, hogy a szimuláció egy adott acélminőséget ír-e le, vagy csupán egy általános acélt. A szükséges bemeneti adatok rendszerint magukban foglalják a kémiai összetételt, a sűrűséget, a hővezetési tényezőt, a fajhőt, az emisszióképességet, a fázisátalakulási hőmérsékleteket, a látens hőt, a fázisarányokat, az átalakulási kinetikát, az átalakulási deformációkat és az egyes releváns fázisok mechanikai tulajdonságait. Az edzhetőségi adatok, például a Jominy-profil vagy a folyamatos hűtéses átalakulás kalibrált jellemzői, segíthetnek annak meghatározásában, hogy egy keresztmetszeti rész martenzitet, illetve bainit és perlit keverékét alakítja-e ki.
A kinetikának illeszkednie kell a hőciklushoz. Az izoterm átalakulási adatok önmagukban nem feltétlenül jelzik előre egy folyamatosan hűtött kovácsdarab vagy öntvény viselkedését. Az idő–hőmérséklet–átalakulási diagramokon, folyamatos hűtéses átalakulási diagramokon, Koistinen–Marburger-típusú martenzit-összefüggéseken, illetve kalibrált fázismező- és végeselemes eljárásokon alapuló modellek mind a csíraképződésre, a lappangási időre, az összetételre és a korábbi ausztenitszemcse-szerkezetre vonatkozó feltételezéseket tartalmaznak. A cementálásból származó szénkoncentráció-gradiensek, a nitridálásból származó nitrogéngradiensek és az öntésből eredő szegregáció térben változó bemeneteket igényelnek az egyes elemekhez hozzárendelt egyetlen összetétel helyett.
A National Institute of Standards and Technology anyagadat-archívuma hasznos forrást jelent a hőkezelési háttéradatokhoz, az archív adatokat azonban továbbra is ellenőrizni kell a tényleges acélminőséggel, keresztmetszeti mérettel, felületi állapottal és berendezéssel szemben. A közzétett értékeket eltérő próbatest-geometriákkal vagy hűlési sebességekkel mérhették. Az olajos edzésre kalibrált modellt nem szabad ellenőrzés nélkül polimeroldatra, vízre, gázra vagy megszakított edzésre átvinni. Az edzési peremfeltétel az anyag- és folyamatadatok együttesének része.
A kalibrálás során a megjósolt hőmérsékleteket, fázisarányokat, keménységet, méreteket és feszültségeket össze kell hasonlítani az előírt folyamatból származó mérésekkel. A hőelemek, a gyakorlatban alkalmazható infravörös mérések, a dilatometria, a keménységmérések keresztmetszeti feltárása, a metallográfiai fázisszámlálás, a koordináta-mérőgépes letapogatás, valamint a röntgen- vagy neutron-diffrakció a modell különböző részeit vizsgálhatják. Az alakváltozás kalibrálásának több jellemzőt kell magában foglalnia: a furatátmérőt, a homlokfelület síklapúságát, a radiális ütést, a hosszt és a szögváltozást. Egyetlen végső méret egyezése elrejtheti a hőátadás és az átalakulási deformáció egymást kiegyenlítő hibáit.
A hálóérzékenység azért fontos, mert a vékony falak, az éles lekerekítések, a reteszhornyok, a furatok, a kéregmélység átmenetei és az érintkezési tartományok meredek gradienseket hoznak létre. Érdemibb a hálót addig finomítani, amíg a megjósolt végső méret már csak kismértékben változik, mint egyszer vizuálisan finom hálót választani. A peremfeltételek feltételezései ugyanolyan alapos vizsgálatot igényelnek. A tökéletesen szimmetrikus hűlés, a tökéletesen merev készülékek, az állandó hőátadási tényezők és a súrlódásmentes alátámasztások rendezett eredményt adhatnak, amelyet a kemence valójában soha nem hoz létre. Az érzékenységvizsgálatokban változtatni kell a hálósűrűséget, a felületi tényezőket, a készülék merevségét, a súrlódást, a kezdeti hőmérsékletet és a fázisátalakulási kinetika paramétereit annak meghatározására, hogy mely bizonytalanságok szabályozzák az eredményt.
Öntési előzmények és a végső méretek előrejelzése
Az öntési előzmények és a korábbi megmunkálás jelentősen befolyásolhatják a végső méretek és a maradó feszültségek előre jelzett értékeit. Limited evidence
Öntött acél esetében a kezdeti állapot már eleve termikus és mechanikai előzmények eredménye. A megszilárdulás szegregációt, dendrites szerkezetet, porozitást, maradó feszültséget és nem egyenletes szemcseszerkezetet hoz létre. A kirázás, a tápcsatorna eltávolítása, a nagyolás, a hegesztett javítás és a feszültségmentesítés utáni hűlés mind megváltoztathatja a feszültségállapotot a keményítés megkezdése előtt. Az U.S. Department of Energy jelentése szerint az acélöntvényekben fellépő termikus és maradó feszültségek hozzájárulhatnak az alakváltozáshoz, a repedéshez, az utómunkához, a hegesztett javításhoz, a mérethibákhoz és a csökkent üzemi teljesítményhez. Az a modell, amely szobahőmérsékleten, feszültségmentes és összetételében homogén tömbből indul ki, figyelmen kívül hagyja azokat az előzményeket, amelyek a későbbi viselkedés jelentős részét meghatározzák.
A University of Iowa jelentése ugyanezt az előrejelzés szempontjából fogalmazza meg: a végső méretek és a maradó feszültségek becslésekor az öntési előzményeket is figyelembe kell venni. Ehhez szekvenciális munkafolyamatra lehet szükség. Az öntési szimuláció először előre jelzi a megszilárdulást, a hűlést, a zsugorodást és a maradó feszültséget; a létrejövő hőmérséklet-, fázis-, összetétel- és feszültségmezők ezután az ausztenitesítés és az edzés kiinduló állapotává válnak. Ezt követően a nagyolás az elemek eltávolításával vagy a kényszerek megváltoztatásával modellezhető, majd újabb egyensúlyi számítás végezhető. Ez a sorrend megragadja azt a feszültség-átrendeződést, amelyet egyetlen hőkezelési lépés nem tud leképezni.
A végső, előre jelzett geometria ebből következően folyamatfüggő. Függ a kemence terhelésétől, az ausztenitesítési időtől, az áthelyezés késleltetésétől, az edzőfolyadék áramlásától, a készülék érintkezésétől, a megeresztéstől, a műveletek közötti hűléstől és az anyag előzményeitől. A szimuláció nem a „steel” fogalmához önmagában hozzárendelhető absztrakt alakváltozási értéket ad. Egy meghatározott geometria, acélminőség, kezdeti állapot, berendezés-összeállítás és folyamatmenet válaszát jelzi előre.
Ez a megkülönböztetés azt is megmagyarázza, hogy a szimulációnak támogatnia kell a folyamatpróbákat, nem pedig helyettesítenie a mérést. A Worcester Polytechnic Institute jelentése az edzés során fellépő alakváltozást csatolt problémaként írja le, amelyben a hőátadás, a fázisátalakulás, a feszültség, a deformáció és a mikroszerkezeti változás egyaránt szerepet játszik. A modell akkor hiteles, ha egynél több alkatrész vagy feltétel esetén is reprodukálja a mért viselkedést, feltárja a meghatározó érzékenységeket, és megmutatja, hol szabadul fel a maradó feszültség a megmunkálás során. Az ASM hőkezelési tervezési útmutatója ezért az alakváltozás és a nemkívánatos maradó feszültség minimalizálását elsődleges tervezési szempontként kezeli, nem pedig utólagos folyamatkorrekcióként.
14. Folyamat- és tervezési stratégiák a deformáció szabályozására
A deformáció szabályozását az össze nem illő alakváltozások csökkentésére kell alapozni, nem pedig a nulla méretváltozás ígéretére. A hevítés és az edzés során az alkatrész különböző térségei eltérő időpontokban tágulnak, húzódnak össze, alakulnak át és szenvednek képlékeny alakváltozást. Az ASM International a termikus, az átalakulási és a keményedési maradó feszültségeket különálló hozzájáruló tényezőkként azonosítja, noha a tényleges alkatrészben ezek együttesen alakulnak ki. A Journal of Materials Engineering and Performance című folyóiratban megjelent, 2022-es áttekintés szintén a hőátadás, a fázisátalakulás, a geometria, a keresztmetszeti vastagság, az edzőközeg megválasztása és az edzés intenzitása közötti kölcsönhatásként írja le az edzési deformációt.
A megfelelő technológiai folyamat ezért korlátozza a szomszédos térségek közötti különbségeket. Nem csupán gyorsabb edzőközeget választ, és nem egyszerűen nagyobb megmunkálási ráhagyást alkalmaz.
Egyenletes hevítésre és hűtésre való tervezés
A geometria az első technológiai változó. A vékony bordákkal összekötött vastag agyak, a hirtelen vállkialakítások, az éles reteszhornyok, a zsákfuratok és az egyenlőtlen falvastagságok eltérő hevítési és hűlési sebességeket hoznak létre. Emellett helyi kényszerhatást is okoznak: az egyik térség össze akar húzódni, miközben a másik még forró és kitágult állapotban van. Az így kialakuló feszültség képlékeny alakváltozást okozhat még a martenzit kialakulása előtt, vagy később szabadulhat fel, amikor a maradó feszültség újraeloszlik.
A forma egyszerűsítése csökkenti ezeket az összeférhetetlenségeket. A funkcionális kialakítás lehetőségeihez mérten alkalmazzon fokozatos keresztmetszet-átmeneteket, nagy lekerekítési sugarakat és közel egyenletes falvastagságot. Kerülje a keresztmetszet hirtelen változásait csapágyülékek, fogaskerékfogak vagy illesztőfelületek közelében. A rajzon mérsékeltnek tűnő átmenetnek edzés közben jelentős hatása lehet, mivel a vékonyabb térség elérheti a martenzitkezdeti hőmérsékletet, miközben a vastagabb térség még termikus összehúzódáson megy keresztül. Az International Journal of Materials and Product Technology a nem egyenletes termikus gradienseket az edzés során kialakuló deformáció egyik fő forrásaként azonosítja.
A hevítésnek a teljes tölteten belül is egyenletesnek kell lennie. Az alkatrészeket úgy kell elhelyezni, hogy a kemence atmoszférája körül tudja járni őket, ne pedig szorosan egymásnak feszülve legyenek elrendezve. A nehéz kosarak, az egymásra helyezett alkatrészek és az árnyékolt felületek helyileg késleltethetik a hevítést. Az előmelegítés akkor hasznos, ha enélkül nagy hőmérséklet-különbség alakulna ki a felület és a mag között, különösen vastag, összetett vagy erősen ötvözött alkatrészek esetében. A több szakaszból álló ciklus csökkentheti a hősokkot, de az előmelegítés nem szünteti meg az ausztenitesítési hőmérséklet és a hőntartási idő szabályozásának szükségességét. A túl hosszú hőhatás megnövelheti az ausztenitszemcséket, fokozhatja az oxidációt vagy a dekarbonizációt, és megváltoztathatja a végső átalakulási viselkedést.
A hűtés egyenletessége legalább olyan fontos, mint a kemencében uralkodó egyenletesség. Az edzőközegnek minden érintett felületet hasonló sebességgel kell elérnie, szabályozott hőmérséklet, áramoltatás és tisztaság mellett. A gőzburok, a pangó térségek, az elzárt járatok és az egyenetlen permetezési mintázatok helyileg eltérő hűlési előzményeket hoznak létre. Ennek eredménye lehet egy kemény, martenzites felület olyan térség mellett, amely bainitet, perlitet vagy visszamaradt ausztenitet tartalmaz; mindezt eltérő térfogatváltozások és eltérő maradófeszültség-állapotok kísérik. Az edzőközeg áramoltatásának el kell távolítania a gőzt és megismételhető hőátadást kell biztosítania, anélkül hogy a vékony elemet a folyadék vagy a mozgatás terhelései meghajlítanák.
A megmunkálási ráhagyásoknak ezt a viselkedést kell tükrözniük. A kritikus bázisfelületeken elegendő anyagot lehet hagyni a keményítés és megeresztés utáni befejező műveletekhez, ugyanakkor nem szabad indokolatlanul mindenütt többletanyagot hagyni, mert ez növeli a hőkapacitást és fokozhatja a keresztmetszetek közötti különbségeket. A végső köszörülés szintén figyelmet érdemel: az IJMPT edzett acéllal foglalkozó tanulmánya összefüggést mutat ki a maradó feszültség, az edzőközeg feltételei, a felületi és kéregkeményítés, valamint a végső köszörülés között.
Az edzhetőség és az edzési feltételek megválasztása
Az acél kémiai összetétele meghatározza, hogy egy keresztmetszetnek milyen gyorsan kell lehűlnie a diffúziós termékek elkerüléséhez és a kívánt mikroszerkezet eléréséhez. A választást nem egyszerűen a névleges keménységnek, hanem az edzhetőségnek kell meghatároznia. Az AISI 4140 például általában nagyobb edzhetőségű, mint a hasonló széntartalmú ötvözetlen szénacél, mivel a króm és a molibdén késlelteti az átalakulást; az AISI 52100 acélt nagy széntartalmú csapágyalkalmazásokhoz választják, azonban az ausztenitesítés és az edzés szoros szabályozást igényel, mert a karbidok mennyisége és a keresztmetszet mérete befolyásolja az átalakulási viselkedést. A megfelelő minőséget a szükséges keménységprofil, szívósság, kopásállóság, méretek és üzemi feszültségek alapján kell kiválasztani.
Megfelelő edzhetőségű acél választása lehetővé teheti kevésbé intenzív edzés alkalmazását. Ez csökkenti a felület és a mag közötti hőmérséklet-különbséget, valamint az adott szerkezet kialakításához szükséges termikus feszültséget. A nagyon intenzív edzés nagy felületi keménységet eredményezhet, ugyanakkor növelheti a deformációt, a repedés kockázatát és a maradó feszültséget anélkül, hogy javítaná a szükséges magtulajdonságokat. Ezzel szemben az elégtelen intenzitás lágy zónák, illetve túl sok bainit és perlit kialakulásához vezethet. A döntés metallurgiai kompromisszum, nem pedig az olaj, a víz, a polimer, a gáz vagy a só általános előnyben részesítése.
Az edzőközeg koncentrációját, hőmérsékletét, mozgatását és karbantartását technológiai változóként kell meghatározni. A polimeroldatok hűtési viselkedése a koncentráció és az áramoltatás változásával módosulhat; az olaj viszkozitása és hőmérséklete befolyásolja a keringést és a hőátadást; a gázos edzés a nyomástól, a sebességtől és az alkatrész kitettségétől függ. A sós vagy több szakaszból álló edzés csökkentheti azt a hőmérséklet-tartományt, amelyben intenzív termikus gradiensek alakulnak ki, a ciklusnak azonban továbbra is biztosítania kell a szükséges átalakulást. A 2022-es JMEP-áttekintés hangsúlyozza, hogy az edzőközeg megválasztása és az edzés intenzitása nem választható el a geometriától és a keresztmetszeti vastagságtól.
A felületi és kéregkeményítési eljárások különös gondosságot igényelnek. A cementálás megváltoztatja a felületközeli széntartalmat, ezáltal az átalakulási hőmérsékletet, az edzhetőséget és a térfogatváltozást is. A nitridálás olyan kemény vegyület- vagy diffúziós zónát hoz létre, amelyben a cementáláshoz képest sokkal kisebb mértékű tömbi átalakulás zajlik, deformáció azonban továbbra is kialakulhat a korábbi megmunkálási feszültség, a hevítés, a készülék általi befogás és az utólagos köszörülés következtében. A vákuumos hőkezelés javíthatja az atmoszféra szabályozását, de nem biztosít automatikusan egyenletes hűtést, ha a töltet elrendezése vagy a gázáramlás nem megfelelő.
A megeresztést az előírt technológiai időablakon belül, az edzést követően kell elvégezni. Ez csökkenti annak kockázatát, hogy a megeresztetlen martenzit és az edzési feszültség későbbi repedés vagy vetemedés előidézésére rendelkezésre álljon. Ha a maradó feszültség továbbra is elfogadhatatlan, megfelelő acélok esetében mechanikai vagy termikus feszültségmentesítés alkalmazható, feltéve, hogy a kezelés nem veszélyezteti a keménységet, a kéregmélységet, a mérettűréseket vagy a felület állapotát. Az ASM hőkezelési tervezési útmutatója a deformáció és a nem kívánatos maradó feszültség minimalizálását elsődleges tervezési szempontként határozza meg.
Készülékek, orientáció és a technológiai műveletek sorrendje
A készülékeknek úgy kell korlátozniuk a mozgást, hogy közben ne hozzanak létre új, koncentrált terhelési utat. Egy összehúzódni próbáló alkatrész merev befogása a szabad deformációt nagy maradó feszültséggel, helyi képlékeny alakváltozással vagy repedéssel válthatja fel. A támaszoknak lehetőség szerint erős, nem funkcionális térségeken kell érintkezniük, az érintkezési nyomásnak pedig az alkatrész hőmérséklet-változása során is egyenletesnek kell maradnia. A vékony gyűrűkhöz, lemezekhez és tengelyekhez tüskék, függesztett készülékek vagy vezetett támaszok válhatnak szükségessé, a készüléknek azonban lehetővé kell tennie a tervezett termikus összehúzódást, nem pedig teljesen megakadályoznia azt.
Az alkatrész orientációja a gravitáció hatásait és az edzőközeg hozzáférését egyaránt szabályozza. A hosszú tengelyeket a belógás korlátozása érdekében függőlegesen lehet felfüggeszteni, míg a sík lemezeket úgy kell orientálni, hogy megakadályozzák a gőzzsákok kialakulását, és lehetővé tegyék mindkét oldal hasonló hűlését. Az üregeket, a fogaskerékfogakat, a hornyokat és a furatokat úgy kell a folyásirányhoz képest elhelyezni, hogy elkerülhető legyen a gőz vagy a pangó folyadék csapdába ejtése. A töltet orientációját a tényleges kosárban kell ellenőrizni, mivel a szomszédos alkatrészek árnyékolhatják a felületeket, és megváltoztathatják a helyi hűlési sebességeket.
A műveletek sorrendje ugyanilyen fontos. A hőkezelés előtt végezze el a nagyolást, hagyjon szabályozott befejező ráhagyást, majd az edzés és megeresztés után, a maradó feszültség állapotának ismeretében végezze el a befejező megmunkálást vagy köszörülést. Nagy öntvények vagy kovácsdarabok esetében az Iowa műszaki jelentésének figyelmeztetése jelentőségteljes: az öntéstörténet befolyásolja a végső méreteket és a maradó feszültségeket. A dermedési szerkezet, a korábbi hőciklusok, a hegesztett javítások és az egyenetlen anyagréteg túlélheti a hőkezelést, és megváltoztathatja az előre jelzett viselkedést.
A keményítés előtti feszültségmentesítés csökkentheti azokat a megmunkálási és gyártási feszültségeket, amelyek egyébként összeadódnának az edzési feszültségekkel. Az edzés utáni feszültségmentesítő művelet megfelelő acélok esetében csökkentheti a vetemedés kockázatát, de nem jelent általános megoldást. A NIST Metallurgy of Heat Treatment című anyaga rögzíti, hogy a nem mentesített edzési feszültségek megmunkálás közbeni vetemedést okozhatnak, amikor az anyag eltávolítása megzavarja a maradó feszültségek egyensúlyát. Ezért a technológiai tervben minden jelentős művelet után meg kell mérni a kritikus méreteket, nem csupán a végellenőrzéskor.
A geometriának, az acél kémiai összetételének, az edzhetőségnek, a keresztmetszet méretének, a szükséges mikroszerkezetnek, az edzőközegnek, a készüléknek, az orientációnak és a feszültségmentesítési ciklusnak a megfelelő kombinációját az adott alkatrészhez és berendezéshez kell meghatározni. A modellezés segíthet összekapcsolni a hőátadást, a fázisátalakulást, a feszültséget, az alakváltozást és a mikroszerkezeti fejlődést, amint azt a Worcester Polytechnic Institute leírja, a gyártóüzemi próbák és a méretmérések azonban továbbra is szükségesek, mivel a töltet elrendezése és az anyag előélete gyakran meghatározza, hogy az előre jelzett alakváltozás a gyakorlatban összeegyeztethető-e.
15. A minőségjelölésre, szabványokra és folyamat-specifikációkra vonatkozó szempontok
Miért nem jelzi előre önmagában a minőségjelölés az alakváltozást?
Az acélminőség megadja az összetételt, továbbá egyes szabványokban a mechanikai tulajdonságokra, tisztaságra, szállítási állapotra vagy átedzhetőségre vonatkozó határértékeket is. Nem írja elő azonban az alkatrész hőkezelés utáni végleges alakját. Azonos minőségű anyagból készült két alkatrész eltérő méretváltozásokat szenvedhet, mivel geometriájuk, keresztmetszeti vastagságuk, kiindulási mikroszerkezetük és megmunkálási sorrendjük különböző.
Egy hosszú, karcsú tengely, egy vastag agy és egy vékony lemez nem ugyanazon hőtörténeten megy keresztül edzés során. Felületeik magjukhoz képest eltérő sebességgel hűlnek, a sarkok, furatok, reteszhornyok és a hirtelen keresztmetszet-változások pedig koncentrálják a termikus és átalakulási alakváltozásokat. Ezért egy névlegesen homogén alkatrészben olyan húzó- és nyomó-maradófeszültség-régiók alakulhatnak ki, amelyek belsőleg kiegyenlítik egymást, anyageltávolításkor mégis hajlást, ovalitást vagy helyi elmozdulást okozhatnak.
Az anyagjelölés azt sem határozza meg, hogy az acél tényleges átedzhetősége milyen lesz egy adott kemence- és edzési ciklus mellett. Az ötvözőelemek kémiai összetétele befolyásolja a hőmérséklet–idő–átalakulás viselkedését, de ugyanígy hat rá az ausztenitszemcse-méret, a kiindulási ferrit-perlites vagy bainites állapot, a szegregáció, a karbid-eloszlás és a korábbi hidegalakítás is. A normalizált állapotban szállított minőség nem pontosan ugyanúgy fog viselkedni, mint ugyanaz a minőség edzett és megeresztett állapotban. Az öntéstörténethez porozitás, szegregáció és előzetesen fennálló feszültség is társulhat; az University of Iowa acélöntvényekkel kapcsolatos műszaki munkája hangsúlyozza, hogy ezt az előtörténetet figyelembe kell venni a végső méretek és a maradófeszültségek előrejelzésekor.
A Journal of Materials Engineering and Performance 2022-es áttekintése, a „Residual Stress and Distortion during Quench Hardening of Steels: A Review” című tanulmány az eredményt a hőátadás, a fázisátalakulás, a geometria, a keresztmetszeti vastagság, az edzőközeg megválasztása és az edzés intenzitása közötti kölcsönhatásként írja le. Ez a helyes mérnöki megközelítés. Az ASM International szintén elkülöníti a termikus, az átalakulási és a keményedési maradófeszültségeket az edzett és megeresztett acélokról szóló ASM Handbook tárgyalásában. Ezek a feszültségek összekapcsolódnak az alakváltozással: az átalakulási alakváltozások képlékeny folyást indíthatnak el, míg a termikus gradiensek módosíthatják, hogy mikor és hol alakul ki martenzit, bainit vagy perlit.
Ezért egy olyan jelölést, mint a 42CrMo4 az EN 10083-3 szerint, vagy az AISI 4140 jelölést az alkalmazandó ASTM- vagy SAE-specifikáció szerint, pontosan úgy kell rögzíteni, ahogyan az elő van írva, de nem szabad az alakváltozás garanciájaként kezelni. A nem hivatalos megnevezések és kereskedelmi elnevezések elfedhetik a kémiai összetétel határértékeinek, a termékformának, a szállítási állapotnak és az előírt átedzhetőségnek a különbségeit. A szabvány fontos; ugyanilyen fontos a tényleges anyagbizonylat is.
Az átedzésre és a kéregedzésre vonatkozó specifikációk
Az átedzési követelménynek többet kell tartalmaznia annál, mint hogy „edzeni és megereszteni”. Meg kell adnia az ausztenitesítési hőmérsékletet vagy annak megengedett tartományát, a hevítési módszert, a hőntartás alapját, az áthelyezési időt, az edzőközeget, a közeg mozgatását, az edzőközeg hőmérsékletét, a megeresztési hőmérsékletet, a megeresztési időt, valamint a meghatározott helyeken előírt keménységet vagy mikroszerkezetet. A követelményhez a keresztmetszeti méretet is hozzá kell rendelni, mivel a felület közelében mért keménységcélérték kevés információt ad egy nagy keresztmetszet közepének állapotáról.
Egy nagy széntartalmú vagy ötvözött acél kis keresztmetszetben teljes egészében martenzites lehet, míg vastag keresztmetszet közepén csak vegyes szerkezet alakul ki. Ez a különbség mind a térfogatváltozást, mind a feszültségek kialakulását módosítja. A magkeménység-célérték teljesítéséhez szükséges, kellően intenzív edzés növelheti a felület és a mag közötti hőmérséklet-gradienseket, a repedés kockázatát és az alakváltozást. Az enyhébb vagy megszakított edzés csökkentheti a gradienseket, de előfordulhat, hogy nem biztosítja az előírt átalakulási tartományt. A specifikációnak ezt a kompromisszumot kell kezelnie, nem pedig az acélminőség megnevezésére hárítania a felelősséget.
A kéregedzés további változókat vezet be. A cementálás, a karbonitridálás, a nitridálás és az indukciós edzés eltérő magstruktúra felett hoz létre edzett réteget, ezért meg kell adni a kéregmélységet, a felületi szén- vagy nitrogénállapotot, a visszamaradt ausztenit határértékét, a magkeménységet és az átmeneti profilt. Az International Journal of Materials and Product Technology szakirodalma a felületi és kéregedzést a maradófeszültségek kialakulásához hozzájáruló tényezőként azonosítja, az edzőközeg feltételei és a végső köszörülés mellett. Egy cementált fogaskerék alakváltozását a kéreg átalakulása, a mag átalakulása, a foggeometria és a cementálással összefüggő termikus igénybevétel egyaránt okozhatja, még akkor is, ha a tömbanyag minősége változatlan marad.
Indukciós vagy lángedzés esetén a frekvencia, a teljesítménysűrűség, a pásztázási sebesség, az átfedés, a permetezési elrendezés és a kiindulási hőmérséklet módosíthatja a felhevített zónát és az átalakulási sorrendet. Nitridálásnál a vegyületiréteg-követelmény és a diffúziós zóna keménysége a martenzites kéregétől eltérő módon szabályozhatja a méretnövekedést. A visszamaradt ausztenit szintén fontos: az üzem közbeni, megeresztés alatti, köszörülés közbeni vagy tárolás során bekövetkező későbbi átalakulás a kezdeti edzés után is módosíthatja a méreteket.
Az ASM hőkezelési tervezési útmutatója az alakváltozás és a nem kívánt maradófeszültség minimalizálását elsődleges tervezési szempontként határozza meg, nem pedig olyan ellenőrzési kérdésként, amellyel csak a feldolgozás után kell foglalkozni. Az IJMPT 2005-ös, nem egyenletes termikus gradiensekkel foglalkozó tárgyalása ezeket az edzési alakváltozás egyik fő forrásaként azonosítja. Ezért a geometriának, a befogásnak, a töltet elrendezésének, az edzőközeg áramlásának és az alkatrész orientációjának szerepelnie kell a folyamat-specifikációban, ha ezek befolyásolják a hűtés egyenletességét.
A teljes hőkezelési állapot rögzítése
A hasznos dokumentáció összekapcsolja az anyagspecifikációt a tényleges termikus és mechanikai előtörténettel. Legalább azonosítania kell a szabványt és a minőségjelölést, a termékformát, az olvasztási vagy öntési számot, a szállítási állapotot, a keresztmetszeti méretet és minden megadott átedzhetőségi követelményt. Ezt követően rögzítenie kell a teljes ciklust: a kemence típusát és atmoszféráját, a betöltés elrendezését, az előhevítési szakaszokat, az ausztenitesítési hőmérsékletet, a hőmérsékleten töltött időt, az áthelyezési késedelmet, az edzőközeg azonosítóját és koncentrációját, a fürdő hőmérsékletét, a mozgatást vagy áramlást, a megszakítás módját és a megeresztési programot.
A dokumentációnak azt is meg kell határoznia, mit jelent a sikeres teljesítés. A keménységmérési helyeknek, a mag- és felületi mikroszerkezetnek, a kéregmélységnek, a visszamaradt ausztenit határértékének, az egyenességnek, a köralakúságnak, a radiális ütésnek, a síklapúságnak és a megengedett méretváltozásnak a megadott kritériumok alapján mérhetőnek kell lennie. A hőkezelés előtti és utáni ellenőrzésnek lehetőség szerint ugyanazokat a bázisfelületeket kell használnia, mivel a bázisok megváltoztatása összekeverheti a hőkezelésből eredő elmozdulást a megmunkálási hibával.
A megmunkálási sorrendnek is szerepelnie kell a dokumentációban. A National Institute of Standards and Technology által archivált Metallurgy of Heat Treatment megjegyzi, hogy a nem tehermentesített edzési feszültségek vetemedést okozhatnak, amikor a megmunkálás anyagot távolít el és felborítja a maradófeszültségek egyensúlyát. A keményítés előtti nagyoló megmunkálás, a műveletek közötti feszültségmentesítés, a köszörülési ráhagyás és a végső köszörülés iránya ezért módosíthatja a megfigyelt eredményt anélkül, hogy az acélminőség vagy az edzési recept változna.
Az U.S. Department of Energy jelentése szerint az acélöntvények hevítési és edzési feszültségei hozzájárulhatnak az alakváltozáshoz, a repedéshez, az utómunkához, a hegesztési javításhoz, a mérethibákhoz és az üzemi teljesítmény csökkenéséhez. A Worcester Polytechnic Institute egyik jelentése hasonlóképpen csatolt problémaként kezeli az edzési alakváltozást, amelyben a hőátadás, az átalakulás, a feszültség, az alakváltozás és a mikroszerkezeti fejlődés egyaránt szerepet játszik. A folyamatdokumentációnak elegendő információt kell megőriznie ahhoz, hogy ezek a változók egyik töltettől a másikig összehasonlíthatók legyenek. Önmagában egy minőségi bizonyítvány erre nem képes.
16. A deformációs hibák diagnosztikai keretrendszere
A deformációs hibát folyamat- és előzménytörténeti problémaként kell kezelni, nem pedig annak bizonyítékaként, hogy a hűtőközeg túl intenzív volt. Az Alkatrész végső alakja egyszerre több esemény nyomát őrzi: a hevítést, a hőtágulást, a fázisátalakulást, a képlékeny alakváltozást, a gyorshűtést, a megeresztést, a megmunkálást és esetenként a köszörülést. A maradó feszültség és a deformáció összefügg, de nem azonos fogalmak. Egy Alkatrész megfelelhet a mérettűrésnek úgy is, hogy közben veszélyes húzófeszültség marad benne, vagy megvetemedhet a megmunkálás után, amikor a forgácsolási művelet felszabadít egy korábban rejtve maradt feszültségegyensúlyt.
Az első feladat a hiba mérésekkel történő meghatározása. Rögzíteni kell a görbülés mértékét és irányát, a csavarodáshoz kapcsolódó szögváltozást, a mérési bázisok közötti méretváltozást, valamint az esetleges repedés helyét és irányát. A „a tengely elgörbült” jellegű, egyenes éllel végzett leírás nem megfelelő. Több Mérőállomáson mérje meg a radiális ütést, térképezze fel a síklapúságot a teljes felületen, és állapítsa meg, hogy a hiba szimmetrikus-e az Alkatrész középvonalára nézve. Hasonlítsa össze az edzés utáni, a megeresztett, a nagyolással megmunkált és a készre köszörült állapotot, amennyiben ezekről rendelkezésre állnak adatok. A sorrend gyakran megmutatja, mikor jelent meg a hiba.
A görbülés, a csavarodás, a növekedés és a repedés osztályozása
A görbülés alakhibát jelent, amely általában akkor alakul ki, amikor egy lemez, tengely, fog vagy gerenda egyik oldala a szemközti oldalhoz képest eltérő hő- vagy átalakulási alakváltozást szenved. A nagy átmérő/vastagság arány, az eltolt furatkiosztás, az egyenetlen kéregmélység vagy a készülékkel való érintkezés irányfüggővé teheti ezt az egyensúlyhiányt. Az a görbülés, amely az Alkatrész megfordításakor irányt vált, mérési alátámasztásra vagy gravitációs hatásra utalhat; az a görbülés viszont, amely minden helyzetben ugyanazt az Anyagjellemzőt követi, nagyobb valószínűséggel metallurgiai vagy geometriai eredetű.
A csavarodás ettől eltérő jelenség. Azt jelzi, hogy az alakváltozás a hosszirányban vagy a kerületi irányban változik. A tengely helikális deformációját okozhatja aszimmetrikus hűtőközeg-áramlás, a készülékkel való megszakadó érintkezés, az egyenetlen cementált rétegvastagság vagy az átalakulás során felszabaduló csavaró igénybevétel. A reteszhornyokkal, fogakkal, bordákkal vagy egyenlőtlen falvastagsággal rendelkező Alkatrészek különösen érzékenyek, mivel tömegeloszlásuk megváltoztatja a helyi hűlési sebességet.
A növekedést vagy zsugorodást fel kell bontani hő-, átalakulási és megmunkálási összetevőkre. Az ausztenit képződése általában eltérő térfogatváltozással jár, mint az ezt követő martenzit-, bainit- vagy perlitképződés, a nettó méretváltozás pedig a széntartalomtól, az ötvözet kémiai összetételétől, a hűlési sebességtől és a visszamaradó ausztenittől függ. Ezért egy cementált SAE 8620 fogaskerék méretváltozása nem ítélhető meg ugyanazon elvárás alapján, mint egy teljes keresztmetszetében edzett AISI 4140 tengelyé. A releváns eredmény nem pusztán az, hogy „nagyobb” vagy „kisebb”, hanem az egyes szabályozott méretek változása és annak kapcsolata a mikroszerkezettel.
A repedés külön hibakategória, noha ugyanazok a feszültségek, amelyek vetemedést okoznak, hozzájárulhatnak a kialakulásához is. Az edzési repedések gyakran feszültségkoncentrációk, éles sarkok, reteszhornyok, köszörülési égésnyomok, illetve nagy keménységű és kis szívósságú tartományok mentén alakulnak ki. A szemcsehatár menti vagy hálózatos repedés inkább túlhevülésre, túlzott szemcsenövekedésre, cementálási károsodásra vagy ridegedésre utalhat, nem csupán a túl intenzív edzésre. Rögzíteni kell a repedés kiindulási helyét, irányát és mélységét, valamint azt, hogy összefügg-e dekarbonizációval, visszamaradó ausztenittel, karbidokkal vagy köszörülési károsodással. A mágnesporos vizsgálatnak, a penetrációs vizsgálatnak, a metallográfiai metszeteknek és a törésvizsgálatnak e kérdés különböző részeire kell választ adniuk.
A hő- és átalakulási előzmények nyomon követése
A hiba meghatározása után képezze le annak kapcsolatát a geometriával és a tömegeloszlással. Jelölje meg a vékony falakat, a bordákat, a merevítőket, a furatokat, a fogakat, a zsáküregeket, az éles átmeneteket és a vastag részeket. Ezek a Jellemzők szabályozzák a hőáramlást, és helyi különbségeket okozhatnak az átalakulás kezdetében és befejeződésében. A Residual Stress and Distortion during Quench Hardening of Steels: A Review című tanulmány szerzőinek 2022-es áttekintése a Journal of Materials Engineering and Performance folyóiratban a hőátadást, a fázisátalakulást, a geometriát, a keresztmetszeti vastagságot, a hűtőközeg megválasztását és a hűtés intenzitását egymással kölcsönhatásban álló változókként írja le. Ennek a kölcsönhatásnak kell irányítania a vizsgálatot.
A hűtés megváltoztatása előtt tekintse át a kemence naplóadatait. Ellenőrizze a töltési hőmérsékletet, a hőntartási időt, a kemence atmoszférájának potenciálját, a kemence egyenletességét, a termoelem helyét, a töltet tömegét, a tálcák elrendezését és az Alkatrészek közötti távolságot. Egy kemence megfelelhet az üres kamrára vonatkozó egyenletességi követelménynek úgy is, hogy a sűrűn elhelyezett töltetben jelentős Alkatrész–Alkatrész, illetve felület–mag hőmérséklet-különbségek alakulnak ki. Hasonlítsa össze a töltet tetején, közepén és szélén elhelyezkedő Alkatrészeket. Ha a hibát csak egyetlen pozíció okozza, a bizonyíték inkább a töltésre vagy az áramlásra, mintsem valamennyi Anyagra érvényes általános válaszra utal.
Ezután rekonstruálja a hűtést. Rögzítse az áthelyezési időt, a fürdő vagy a polimer hőmérsékletét, a keverés vagy a fúvókák mozgását, a bemerítés irányát, az Alkatrészek közötti távolságot, valamint azt, hogy kialakulhattak-e gőzburok vagy megrekedt folyadékzsebek. Az International Journal of Materials and Product Technology az egyenetlen hőmérséklet-grádienseket az edzési deformáció egyik fő forrásaként azonosítja, kapcsolódó tárgyalása pedig a maradó feszültséget a hűtőközeg körülményeivel, a felületi és kéregedzéssel, valamint a végső köszörüléssel hozza összefüggésbe. A hűlési görbék vagy a műszerezett próbaalkatrészek megmutathatják, hogy a felület gyorsan lehűlt-e, miközben a mag forró maradt, illetve hogy az egyik oldal hatékonyabb hőátadásban részesült-e.
Metallurgiai szempontból is ellenőrizze az eredményt. A keménységprofilnak – amennyiben a keresztmetszet mérete lehetővé teszi – tartalmaznia kell a felületet, a felület alatti réteget és a magot. Vizsgálja meg a korábbi ausztenitszemcse-méretet, a martenzit vagy bainit eloszlását, a visszamaradó ausztenitet, a karbidokat, a dekarbonizációt, a kéregmélységet és az esetleges lágy sávokat. A specifikációnak megfelelő keménységérték nem bizonyítja, hogy az átalakulás egyenletesen ment végbe. Egy cementált fogaskerék esetében például több fogon és a kerület mentén is meg kell mérni a kéregmélységet, nem elegendő egyetlen metszetre hagyatkozni.
A maradó feszültség mérése indokolt, ha a méretváltozás, a repedés, a kifáradási teljesítmény vagy az ismételt megmunkálás során bekövetkező elmozdulás nem magyarázható pusztán a geometriával és a keménységgel. A röntgendiffrakció jellemezheti a felületközeli feszültséget; a furatfúrás sekély mélységprofil meghatározására alkalmas; a neutronos vagy szinkrotronos módszerek pedig – amennyiben rendelkezésre állnak – mélyebb tartományok vizsgálatát teszik lehetővé. Minden eredményt a mérési mélység és az irány figyelembevételével kell értelmezni. A felületen mért nyomófeszültség nem zárja ki a kéreg alatt vagy egy átmeneti zónában jelen lévő húzófeszültséget.
Korrekciós intézkedések egyetlen változó vak megváltoztatása nélkül
Hasonlítson össze több hibás és sikeres Alkatrészt, ne csak egy látványos hibát mutató darabot. Minden Alkatrészt kapcsoljon össze a kemencepozíciójával, az olvasztási tételével, a korábbi megmunkálási útvonalával, a hűtési tételével, a megeresztési ciklusával és a vizsgálati eredményével. Szükség esetén tekintse át az acélgyártás és az öntés előzményeit is: a szegregáció, a porozitás, a korábbi kovácsolási redukció, a hegesztési javítás vagy az egyenetlen anyagleválasztás egyaránt befolyásolhatja a hőáramlást és a maradó feszültségteret. Az U.S. Department of Energy és a University of Iowa acélöntvényekről szóló jelentései a hevítési és hűtési feszültségeket a deformációval, a repedéssel, az utómunkálattal, a hegesztési javítással és az üzemi teljesítménnyel kapcsolják össze, és hangsúlyozzák, hogy az öntési előzményeket figyelembe kell venni a méretváltozások előrejelzésében.
A korrekciós intézkedésnek szabályozott változók egy meghatározott csoportját kell módosítania, miközben összehasonlítási csoportot kell fenntartani. Lehetséges intézkedés a töltet szimmetriájának javítása, olyan alátámasztások hozzáadása, amelyek nem akadályozzák az átalakulást, az Alkatrész orientációjának megváltoztatása, az ausztenitesítési gyakorlat finomítása, megfelelő előmelegítés alkalmazása, a keverés vagy a hűtőközeg hőmérsékletének módosítása, megszakított hűtés bevezetése vagy a megeresztési ciklus megváltoztatása. Egyetlen lehetőséget sem szabad kizárólag a deformációs adatok alapján kiválasztani; ezt követően ellenőrizni kell a keménységet, a mikroszerkezetet, a repedéseket és a maradó feszültséget is.
A hűtési intenzitás önmagában történő megváltoztatása a görbülést repedéssel válthatja fel, vagy csökkentheti az egyik mérethibát, miközben növeli a visszamaradó ausztenit mennyiségét és a későbbi növekedést. A lassabb hűlés mérsékelheti a hőmérséklet-grádienseket, ugyanakkor lágyabb átalakulási termékek kialakulását teheti lehetővé; a gyorsabb hűlés javíthatja az átedzhetőségi viselkedést, de növelheti az átalakulási feszültséget. A Worcester Polytechnic Institute jelentése szerint az edzési deformáció a hőátadást, a fázisátalakulást, a feszültséget, az alakváltozást és a mikroszerkezeti fejlődést kapcsolja össze. A megalapozott diagnózis ezért a teljes folyamatláncot követi végig, majd ott módosítja a folyamatot, ahol a bizonyíték a meghatározó egyensúlyhiányt azonosítja.
17. Fontos különbségek és gyakori tévhitek
A hőkezelés okozta alakváltozás és a maradó feszültség összefügg egymással, de nem felcserélhető megnevezései ugyanannak az állapotnak. Egy alkatrész csekély mérhető alakváltozást mutathat, miközben jelentős belső feszültséget tartalmaz, illetve az is előfordulhat, hogy a megmunkálás után deformálódik, noha az eredeti feszültség a felületen nem volt látható. A helyes értékelésnek a deformáció forrásait kell követnie: a hőmérséklet-gradienseket, a fázisátalakulásokat, a képlékeny alakváltozást, a geometriát, a keresztmetszet vastagságát, az anyag előtörténetét és az edzési folyamatot.
Az ASM International Residual Stresses and Distortion in Quenched and Tempered Steels című kiadványa a termikus, az átalakulási és a keményedési maradó feszültségeket egymástól különböző hozzájáruló tényezőkként azonosítja. A Journal of Materials Engineering and Performance folyóiratban megjelent, „Residual Stress and Distortion during Quench Hardening of Steels” című, 2022-es áttekintés szintén egymással kölcsönhatásban álló változókként kezeli a hőátadást, a fázisátalakulást, a geometriát, a keresztmetszet vastagságát, az edzőközeg megválasztását és az edzés intenzitását, nem pedig egymástól elszigetelt okokként.
Az alakváltozás nem azonos a maradó feszültséggel
Az alakváltozás az alkatrész méreteinek vagy geometriájának megváltozása: egy tengely meghajlik, egy gyűrű oválissá válik, egy lemez tányérszerűen megvetemedik, vagy egy furat elmozdul a tervezett helyzetéhez képest. A maradó feszültség olyan belső feszültségmező, amely a külső terhelések és a hőmérséklet-különbségek megszűnése után is fennmarad. Az egyik tartományban húzó-, egy másikban nyomófeszültség lehet, és ezek az alkatrészen belül kiegyenlíthetik egymást anélkül, hogy a teljes méretekben nyilvánvaló változás következne be.
A két állapot akkor kapcsolódik össze, amikor a maradó feszültség képlékeny alakváltozást okoz. Edzés közben a felület lehűl és összehúzódik, mielőtt a melegebb mag vele együtt összehúzódhatna. Ha a helyi feszültség meghaladja a hőmérsékletfüggő folyáshatárt, maradó alakváltozás marad vissza. Később a martenzites átalakulás ismét megváltoztatja az egyensúlyt, mivel a martenzit nagyobb térfogatot foglal el, mint a kiindulási ausztenit. Ezért egy alkatrész az edzésből egyszerre kerülhet ki megváltozott alakkal és önmagát kiegyenlítő feszültségmezővel.
A keménységmérés eredménye nem oldja fel ezt a különbséget. Egy cementált AISI 8620 fogaskerék elérheti az előírt felületi keménységet, miközben hajlítási hibát, maradó ausztenitet vagy káros felszín alatti feszültséggradienst tartalmaz. Egy AISI 4140 tengely olajban történő edzés és megeresztés után elérheti a szükséges keménységet, mégis elmozdulhat, amikor a reteszhornyot vagy a megmunkálási ráhagyást eltávolítják. A Metallurgy of Heat Treatment című kiadvány, amelyet a National Institute of Standards and Technology anyagadat-archívuma őriz, kifejezetten leírja a megmunkálás közbeni vetemedést, amikor az anyag eltávolítása felborítja a maradó feszültségek egyensúlyát.
A felületi röntgendiffrakciós vagy furatfúrásos méréseknek szintén vannak korlátaik. Ezek egy felszínközeli tartományt írnak le, és nem adják meg automatikusan a mag teljes feszültségi állapotát. Nehéz kovácsdarab, öntvény vagy cementált alkatrész meredek feszültséggel rendelkezik, ezért neutron-diffrakcióra, kontúrmódszerekre, réteges kimetszésre vagy validált folyamatmodellekre lehet szükség. A mért felületi érték akár ellentétes előjelű is lehet a magban fennálló értékhez képest.
A méretváltozásnak nem az edzés az egyetlen forrása
Az edzés gyakran azért kapja a felelősséget, mert hőmérséklet-változásai gyorsak, a méretváltozás azonban már azelőtt megkezdődik, hogy az alkatrész az edzőközegbe kerülne. A hevítés felszabadíthatja a megmunkálási feszültségeket, módosíthatja a karbidok eloszlását, és nem egyenletes tágulást okozhat. Egy öntvény már a megszilárdulás, az egyenetlen lehűlés, a hőgyűjtő helyek, a felszállók, a hegesztési javítások vagy a durva megmunkálás következtében is tartalmazhat maradó feszültséget. Az U.S. Department of Energy és a University of Iowa acélöntvényekről szóló jelentései ezeket a termikus és maradó feszültségeket összefüggésbe hozzák az alakváltozással, a repedésekkel, az utómunkálattal, a hegesztési javítással, a mérethibákkal és a csökkent üzemi teljesítménnyel. Ezért az öntvény előtörténetét minden, a végső méretekre vonatkozó előrejelzésben figyelembe kell venni.
Az átalakulási alakváltozás nem korlátozódik a martenzitre. A perlit, a bainit, a ferrit és a martenzit eltérő hőmérséklet-tartományokban képződik, és különböző fajlagos térfogattal rendelkezik. Átalakulási képlékenység akkor léphet fel, amikor egy fázisátalakulás feszültség alatt megy végbe, lehetővé téve az alakváltozást a szokásos folyáshatárnál kisebb feszültségeken is. A maradó ausztenit később a megeresztés, a hűtés, az üzemi terhelés vagy a köszörülés során keletkező hő hatására átalakulhat, ami további tágulást vagy helyi alakváltozást okozhat. Az olyan cementált acélokban, mint az AISI 52100 vagy az AISI 8620, a szénkoncentráció-gradiens a felülettől a mag felé változtatja az edzhetőséget, az átalakulási hőmérsékleteket, a martenzit térfogatarányát és a maradó ausztenit mennyiségét.
A geometria szabályozza, hogyan fejlődnek ezek a hatások. Egy vékony borda gyorsan lehűl, miközben egy vastag agy meleg marad; egy éles sarok koncentrálja a hőáramot és a feszültséget; egy furat pedig megváltoztatja a hűlési felületet és a keresztmetszet körüli kényszerfeltételeket. Az edzés intenzitása és egyenletessége fontos, de ugyanilyen jelentős az edzőközeg hőmérséklete, mozgatása, keverése, az alkatrész orientációja, a töltési sűrűség és a gőzfilm viselkedése is. A Journal of Materials Engineering and Performance 2022-es áttekintése közvetlenül ismerteti ezeket a kölcsönhatásokat. A Worcester Polytechnic Institute jelentése az edzés okozta alakváltozást olyan kapcsolt problémaként mutatja be, amely magában foglalja a hőátadást, a fázisátalakulást, a feszültséget, az alakváltozást és a mikroszerkezeti fejlődést.
A megmunkálás és a köszörülés a méretváltozás későbbi szakaszát is előidézheti. Az egyenlőtlen anyagleválasztás feltárja vagy újraelosztja a feszültséget, míg a köszörülés sekély, termikusan érintett réteget és átalakulással összefüggő feszültséget hozhat létre, ha a hő nem szabályozható megfelelően. Az International Journal of Materials and Product Technology I. és II. része a nem egyenletes termikus gradienseket az edzés okozta alakváltozás egyik fő forrásaként azonosítja, és tárgyalja az edzőközeg állapotát, a felületi és rétegedzést, a maradó ausztenitet, valamint a végső köszörülést.
A feszültségmentesítés nem garantálja a méretstabilitást
A megeresztés csökkenti az edzésből származó feszültségek egy részét és megváltoztatja a martenzites szerkezetet, de nem szüntet meg minden feszültségkomponenst, és nem garantálja, hogy a méretek változatlanok maradnak. Az eredmény a megeresztési hőmérséklettől, az időtől, a hevítés és a hűtés egyenletességétől, a keresztmetszet vastagságától, az ötvözet kémiai összetételétől, a korábbi átalakulásoktól és a maradó ausztenit mennyiségétől függ. Az alacsony hőmérsékletű megeresztés jelentős feszültséget hagyhat vissza; a magasabb hőmérsékletű kezelés további regenerálódást, karbidkiválást vagy a nem stabil ausztenit átalakulását indíthatja el.
A mechanikai feszültségmentesítésnek hasonló korlátai vannak. A vibrációs kezelés, a nyújtás vagy a szabályozott termikus ciklusok újraoszthatják a feszültséget anélkül, hogy korrigálnák a nem megfelelő geometriát, az egyenetlen mikroszerkezetet vagy az öntvényhibát. A feszültségmentesítés olyan elmozdulást is feltárhat, amelyet korábban a kényszerfeltételek megakadályoztak.
Az ASM International Basic Principles and Design Guidelines for Heat Treating of Steel című kiadványa az alakváltozás és a nem kívánatos maradó feszültségek minimalizálását elsődleges tervezési szempontként határozza meg, nem pedig olyan eredményként, amely automatikusan következik a keménységi követelmények teljesítéséből. A méretstabilitás folyamatirányítást és ellenőrzést igényel: mérni kell a hőkezelés előtt és után, vizsgálni kell a kritikus alaki jellemzőket, figyelembe kell venni a megmunkálási sorrendet, az indokolt esetekben meg kell vizsgálni a maradó ausztenitet, és olyan feszültségmérési módszereket kell választani, amelyek reprezentálják az alkatrész mélységét és geometriáját. A keménységprofil hasznos bizonyíték az átalakulásra, de nem bizonyítja, hogy a teljes feszültségmező vagy a végső alak elfogadható.
18. Referenciatáblázatok és gyakorlati ellenőrzőlista
A hőkezelési feljegyzéseket ok-okozati láncként, nem pedig egymástól elszigetelt kemence- és edzési értékekként kell értelmezni. Az ASM International különbséget tesz a termikus, az átalakulási és a keményedésből származó maradó feszültségek között, míg a Journal of Materials Engineering and Performance 2022-es áttekintése a hőátadást, a fázisátalakulást, a geometriát, a keresztmetszet-vastagságot, az edzőközeg megválasztását és az edzési intenzitást egymással kölcsönható változókként írja le. Ezért egy alkatrész elérheti a kívánt keménységet, és mégis elmozdulhat megmunkálás, köszörülés vagy üzem közben.
Mechanizmus–tünet táblázat
| Mechanizmus vagy körülmény | Valószínű megfigyelés | Mit kell ellenőrizni az ok meghatározása előtt |
|---|---|---|
| Egyenetlen felületi hűlés, megszakadó keverés vagy eltérő helyi keresztmetszet-vastagság | Edzés utáni meghajlás, csavarodás, ovalitás, kúposság vagy nem egyenletes vetemedés | Az alkatrész orientációja, a rakodás módja, az edzőközeg áramlása, a gőzfilm viselkedése, az éles átmenetek, a furatok, valamint a vékony és vastag keresztmetszetek közötti változások |
| Hőösszehúzódás, amely még a mag lehűlése előtt következik be | Húzófeszültség a felületen, nyomófeszültség a magban, méretváltozás vagy lokális képlékeny alakváltozás | A hőmérséklet időbeli változása a keresztmetszetben, a hőátadási tényezők, valamint az, hogy az alkatrész korlátozva vagy befogva volt-e |
| Az ausztenit martenzitté, bainitté vagy perlitté történő átalakulásából származó alakváltozás | Növekedés, zsugorodás, furatméret-változás, hosszváltozás vagy olyan alakváltozás, amelyet önmagában a hőösszehúzódás nem magyaráz | Az acélminőség, a szén- és ötvözőtartalom, az átedzhetőség, az átalakulási sorrend, a hűlési sebesség és az átalakulás kezdőhőmérsékletei |
| Eltérő átalakulási idő a felület és a mag között | Hajlás, vállak körüli torzulás, maradófeszültség-gradiensek vagy megeresztés közbeni késleltetett elmozdulás | A keresztmetszet-vastagság, a kéregmélység, a mag szövetszerkezete, a visszamaradt ausztenit és a hőmérséklet egyenletessége |
| Nagy edzési intenzitás vagy túl nagy hőmérséklet-különbség | Edzési repedések, sarokrepedések, köszörülési repedések vagy hirtelen meghibásodás az ellenőrzés során | Az edzőközeg típusa, hőmérséklete, koncentrációja, mozgatása, az áthelyezési idő, az alkatrész tisztasága és a sarokkialakítások sugara |
| A maradó feszültségek újraeloszlása anyagleválasztás közben | A megmunkált felület elmozdul, a furat összezáródik vagy kitágul, illetve a korábban egyenes alkatrész meghajlik | Az egyes oldalakról eltávolított anyag mennyisége, a nagyolási ráhagyás, a feszültségmentesítő kezelés és a műveletek sorrendje |
| A visszamaradt ausztenit átalakulása edzés után | Késleltetett méretnövekedés, a keménység változása vagy elmozdulás megeresztés, szubnullás kezelés vagy üzem közben | A végső edzési hőmérséklet, az ötvözőtartalom, a megeresztési ciklus, a visszamaradt ausztenit mérése és az eltelt idő |
| Helyi köszörülési hő vagy túlzott anyagleválasztás | Megeresztési égés, húzófeszültség a felületen, köszörülési repedések vagy méretkúposság | A korong specifikációja, a korongszabályozás, a hűtőközeg adagolása, az érintkezési idő, a szikrakifutás és az égésnyomok ellenőrzése |
| Öntési, kovácsolási, hegesztési vagy korábbi megmunkálási előzmények | Névlegesen azonos alkatrészek között eltérő mértékű torzulás | A kiindulási szövetszerkezet, a szegregáció, a zárványok, a korábbi feszültségmentesítés, az egyengetés és az anyagbizonyítványok |
Ez a táblázat diagnosztikai segédlet, és nem helyettesíti a metallográfiai vizsgálatot vagy a mért hőtörténetet. Az egyenetlen hűlés legközvetlenebbül a vetemedésre, az átalakulási alakváltozás a növekedésre vagy alakváltozásra, a maradó feszültségek újraeloszlása pedig a megmunkálás közbeni elmozdulásra utal. A túlzott termikus vagy átalakulási feszültség növeli a repedés kockázatát, a repedés kialakulása azonban a hibáktól, a geometriától, a felület állapotától és az acél törésérzékenységétől is függ.
Folyamatfeljegyzési ellenőrzőlista
A folyamatnyilvántartás alapvető adatai
- Anyag Rögzítse a pontos anyagjelölést, a termékformát, a hő- vagy öntésszámot, a kémiai összetételt és a korábbi állapotot.
- Geometria Rögzítse a szelvényvastagságot, az átmeneteket, a furatokat, a lekerekítéseket, a bázisokat és a megmunkálási ráhagyást.
- Felfűtés Rögzítse a kemencét, a töltet elrendezését, a légkört, az előmelegítési szakaszokat, a felfűtési ütemet és az ausztenitesítési állapotot.
- Edzés Rögzítse a közeget, a hőmérsékletet, a koncentrációt vagy viszkozitást, a keverést, az orientációt és az áthelyezési késedelmet.
- Befejező műveletek Rögzítse a megeresztést, a megmunkálás során eltávolított anyagmennyiséget, a köszörülési feltételeket és a vizsgálati szakaszokat.
A hőkezelési magyarázat kiválasztása előtt rögzítse az anyag állapotát. A jelölést pontosan a megadott formában azonosítsa, például AISI 4140, ASTM A681 D2 vagy ASTM A295 52100, és rögzítse az alkalmazandó termékszabványt, a hőszámot, a kémiai elemzést, a korábbi lágyított vagy normalizált állapotot, a szemcseméretet, a szegregációt, a zárványokat és a korábbi hidegalakítást. Önmagában a névleges anyagminőség nem elegendő különböző beszállítóktól vagy szabványok szerint származó eredmények összehasonlításakor.
A geometriával kapcsolatban őrizze meg a rajz revízióját, és mérje meg a teljes méreteket, a keresztmetszet-vastagságokat, a hosszátmérő-arányokat, a falvastagságot, a furatokat, a reteszhornyokat, a meneteket, a lekerekítéseket, a hornyokat, az éles sarkokat, az aszimmetriát, a bázisrendszert és a megmunkálási ráhagyást. Jegyezze fel, hogy az alkatrészt a hőkezelés előtt kovácsolták, hengerelték, öntötték, hegesztették vagy összeállították-e. Az University of Iowa acélöntvényekről szóló műszaki jelentése bemutatja, miért kell az öntési előzményeket figyelembe venni a végső méretek és a maradó feszültségek értékelésekor.
A hevítési feljegyzéseknek tartalmazniuk kell a kemence azonosítóját, a kalibrálási állapotot, a töltet tömegét, a rakodási mintázatot, a támasztási pontokat, a védőgázt vagy a vákuumszintet, az előmelegítési szakaszokat, a felfűtési sebességeket, a kemence visszaállási idejét, valamint – ahol rendelkezésre állnak – az alkatrész-hőmérséklet méréseit. Ausztenitesítés esetén rögzítse a célhőmérsékletet, a hőmérsékleten tartás idejét, a mag becsült vagy mért hőkiegyenlítődését, az alkalmazandó szénpotenciált, a védőgáz kémiáját, a felület állapotát, valamint azt, hogy az edzést megelőzte-e cementálás, karbonitridálás, nitridálás vagy vákuumkezelés.
Az edzési feljegyzéseknek az edzőközeg nevénél többet kell tartalmazniuk. Rögzítse az olaj, víz, polimer, sóoldat, gáz vagy sófürdő összetételét; az edzőközeg hőmérsékletét; koncentrációját vagy viszkozitását; a keverés sebességét és irányát; az áramlás egyenletességét; az áthelyezési késedelmet; a töltet elrendezését; a bemerítés orientációját; valamint minden megszakítást vagy késedelmet. Az International Journal of Materials and Product Technology tanulmányai az edzőközeg állapotát, az edzési intenzitást, a felületi és kéregkeményítést, valamint a végső köszörülést a maradó feszültségek szempontjából releváns tényezőként azonosítják.
A megeresztésnél rögzítse az edzés és a megeresztés közötti áthelyezési időt, a megeresztési hőmérsékletet, az alkatrész-hőmérsékleten eltöltött időt, a ciklusok számát, a kemence egyenletességét, a hűtési módszert, valamint minden kriogén vagy stabilizáló kezelést. A keménységet helyenként mérje, és ne hagyatkozzon kizárólag egyetlen felületi mérésre. Tartalmazza a hőkezelés előtti, az edzés utáni, a megeresztés utáni, a nagyoló megmunkálás utáni, a készremunkálás utáni és a köszörülés utáni méretméréseket.
A megmunkálási feljegyzésekben azonosítsa a bázisváltásokat, az egyes műveletek során eltávolított anyagmennyiséget, a befogási erőket, a befogóeszköz okozta alakváltozást, a szerszámpályát, valamint a nagyolás és a simítás között eltelt időt. A köszörülési feljegyzéseknek tartalmazniuk kell a korong típusát, a korongszabályozás időközét, a fogásmélységet, a keresztirányú előtolási sebességet, a hűtőközeget, a szikrakifutást, továbbá a felületi hőmérséklet vagy az égés ellenőrzését. Az ellenőrzés terjedjen ki a keménységtérképezésre, a méretbázisokra, az egyenességre, a köralakúságra, a radiális ütésre, a felületi repedésekre, a mágnesporos vagy penetrációs vizsgálat eredményeire, az adott esetben releváns visszamaradt ausztenitre, valamint – ha a kockázat indokolja – a maradó feszültségek mérésére.
A szimulációs bemenetekben meg kell adni az acél kémiai összetételét vagy anyagminőségét, a fázisátalakulási adatokat, a hőmérsékletfüggő anyagjellemzőket, a látens hőt, a rugalmas-képlékeny konstitutív adatokat, az átalakulási alakváltozást, az átalakulási kinetikát, az átedzhetőséget, a kezdeti szövetszerkezetet, az érintkezési feltételeket, az edzőközeg hőátadási viselkedését, a keverést, a készülék általi korlátozást, a hálóérzékenységet, valamint a tényleges kemence- és töltetgeometriát. Az a modell, amely kihagyja az átalakulási alakváltozást, előre jelezheti a hűlést, miközben figyelmen kívül hagyja az alakváltozás elsődleges forrását.
A publikált adatok értelmezéséhez szükséges kérdések
Először azt kell megvizsgálni, milyen acélt és milyen termékállapotot vizsgáltak. A „szerszámacél” megnevezés jelentheti az ASTM A681 D2, az AISI H13 vagy más, eltérő átedzhetőségű és átalakulási viselkedésű anyagot. A próbatest vékony próbadarab, gyűrű, fogaskerék, öntvény vagy kovácsolt rúd volt? A keresztmetszet-vastagság és a geometria a hőmérséklet-gradienst olyan mértékben megváltoztathatja, hogy az edzési beállítás látszólagos hatása megforduljon.
Ezután azt kell tisztázni, hogy a közölt hőmérséklet a kemence, a felület vagy a mag hőmérséklete-e. Mérték-e az edzőközeg keverését, vagy csupán „mérsékeltként” írták le? Szabályozták-e a koncentrációt, a viszkozitást, a fürdő hőmérsékletét, az áthelyezési időt és a töltet elrendezését? E részletek nélkül a számszerű torzulási érték nem vihető át más körülményekre.
Ellenőrizze a mérési módszert és a bázisrendszert. A közölt hosszváltozás magában foglalhatja a rugalmas visszarugózást, a készülékből való kioldást, a visszamaradt ausztenit átalakulását vagy olyan mérési referenciát, amely eltér a gyártási rajzétól. Állapítsa meg, hogy az eredményt edzés, megeresztés, megmunkálás vagy köszörülés után vették-e fel.
Végül válassza külön a bizonyítékot és az ajánlást. A Residual Stress and Distortion during Quench Hardening of Steels című, 2022-es áttekintés eredményei alátámasztják a csatolt folyamatokban való gondolkodást; nem határoznak meg univerzális edzési intenzitást vagy megengedhető torzulást. Egyetlen számszerű torzulási határérték vagy univerzális technológiai beállítás sem vihető át alkatrészek között az acélminőség, a szabvány, a geometria, a berendezés és a hőkezelési előzmények validálása nélkül.
Rövid referencia: egyenetlen hűlés → vetemedés; átalakulási alakváltozás → növekedés vagy alakváltozás; a maradó feszültségek újraeloszlása → megmunkálás közbeni elmozdulás; túlzott termikus vagy átalakulási feszültség → repedési kockázat. Ezeket az összefüggéseket az ASM International, a Journal of Materials Engineering and Performance 2022-es áttekintése, a Worcester Polytechnic Institute csatolt hőátadással és mikroszerkezeti változással foglalkozó jelentése, a National Institute of Standards and Technology anyagadat-archívuma, valamint az International Journal of Materials and Product Technology tanulmányai támasztják alá.
Hivatkozások
- [1] Residual Stress and Distortion during Quench Hardening of Steels: A Review. Journal of Materials Engineering and Performance, 2022. https://doi.org/10.1007/s11665-022-06667-x
- [2] Residual Stresses in Quenched Steel: Parts I and II. International Journal of Materials and Product Technology, 2005. https://doi.org/10.1504/IJMPT.2005.007941; https://doi.org/10.1504/IJMPT.2005.007942
- [3] Distortion and Residual Stress. Worcester Polytechnic Institute report, 2021. https://bpb-us-w2.wpmucdn.com/wp.wpi.edu/dist/3/125/files/2021/06/Distortion-and-Residual-Stress.pdf
- [4] Metallurgy of Heat Treatment. National Institute of Standards and Technology materials-data archive. https://materialsdata.nist.gov/bitstream/handle/11115/189/Metallurgy%20of%20Heat%20Treatment.pdf