




Cosa significa realmente acciaio a lavorabilità migliorata
Misure della risposta di lavorabilità
- Formazione del truciolo Facilità con cui il materiale produce trucioli corti e gestibili.
- Forza di taglio Forza generata a velocità, avanzamento, profondità di taglio e condizioni dell’utensile stabiliti.
- Usura dell’utensile Velocità di usura sul fianco, usura sul petto, scheggiatura o altri danneggiamenti.
- Integrità superficiale Verifica che rugosità, lacerazione, tensione residua e danneggiamento in prossimità della superficie rimangano accettabili.
L’acciaio a lavorabilità migliorata è un acciaio che presenta una risposta favorevole alla lavorazione alle condizioni specificate. Non è definito esclusivamente dal contenuto di zolfo, né dalla presenza di una particolare inclusione considerata isolatamente. Una valutazione utile deve considerare il modo in cui il materiale forma i trucioli, la forza di taglio che genera, la rapidità con cui si usura l’utensile e la capacità della superficie lavorata di mantenere un’integrità accettabile a una determinata velocità, avanzamento, profondità di taglio, condizione del refrigerante e geometria dell’utensile.
Questa definizione è importante perché la lavorabilità è una proprietà del sistema. L’ASM Handbook individua nella composizione, nella microstruttura, nel livello di resistenza, nelle condizioni di taglio, nei fluidi da taglio e nel materiale dell’utensile fattori di controllo interagenti. La modifica di uno solo di questi fattori può cambiare la classificazione relativa di due acciai. Un grado risolfurato che viene lavorato facilmente con un inserto in carburo a velocità moderata può comportarsi diversamente con acciaio rapido, un utensile affilato e lucidato, una lavorazione interrotta o un’operazione a secco. Persino all’interno della stessa colata, il materiale normalizzato, trafilato a freddo e bonificato può produrre trucioli e tassi di usura differenti.
| Famiglia di acciai o variabile | Ruolo correlato alla lavorabilità | Principale compromesso |
|---|---|---|
| SAE/AISI 11xx | Lo zolfo aggiunto forma inclusioni di MnS in eccesso | Possono risultare ridotte la duttilità trasversale e la resistenza a fatica |
| SAE/AISI 12xx | Zolfo aggiunto più circa 0,04–0,12% di fosforo | Migliore frattura del truciolo, con possibili penalizzazioni di duttilità e tenacità |
| Acciaio risolforato al piombo | Il piombo può trovarsi associato ai solfuri o sotto forma di particelle libere | Problematiche relative all’esposizione, al riciclaggio, alla saldatura e all’ambiente |
| Acciaio inossidabile a lavorabilità migliorata | Aggiunte controllate di zolfo modificano le popolazioni di solfuri | Possibili penalizzazioni della sensibilità alla corrosione per vaiolatura e delle proprietà trasversali |
Lo zolfo è quindi una variabile di progetto, non una valutazione universale della lavorabilità. Negli acciai SAE/AISI 11xx, lo zolfo aggiunto si combina principalmente con il manganese formando solfuro di manganese in eccesso, o MnS. Queste inclusioni possono indebolire localmente il truciolo, favorirne la segmentazione e ridurre le condizioni di contatto all’interfaccia utensile–truciolo. Gli acciai SAE/AISI 12xx aggiungono anche fosforo; il Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indica per questa famiglia circa lo 0,04–0,12% di fosforo. Il fosforo può favorire la frammentazione del truciolo e aumentare la durezza, ma il suo effetto deve essere considerato insieme alla struttura della matrice, alla duttilità e alle proprietà di servizio previste.
La lavorabilità dipende dall’interazione tra variabili chimiche, della matrice, di processo e di taglio, anziché dal solo contenuto di zolfo. Strong evidence
Il volume degli atti del simposio ASTM Additives to Steel and Iron for Improved Machinability (2024) considera lo zolfo, il piombo, il selenio, il tellurio, il fosforo, l’azoto, il rapporto manganese/zolfo e le specifiche ASTM come variabili di progetto della lavorabilità. Questa impostazione è più accurata dell’affermazione secondo cui “più zolfo significa lavorazione più facile”. Il contenuto di zolfo modifica la popolazione potenziale di inclusioni, mentre la disponibilità di manganese, il controllo dell’ossigeno, il trattamento con calcio, le aggiunte di terre rare, la solidificazione, la laminazione e il trattamento termico determinano ciò che tale popolazione diventa effettivamente.
Progettazione delle inclusioni Controllo intenzionale della chimica, della quantità, della distribuzione dimensionale, della forma e della disposizione spaziale delle inclusioni non metalliche attraverso la produzione e la lavorazione dell’acciaio.[1] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
La progettazione delle inclusioni consiste nel definire composizione, quantità, distribuzione dimensionale e morfologia delle inclusioni attraverso le variabili della produzione siderurgica e della lavorazione. La misurazione non equivale alla progettazione. La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di acciaio laminati o forgiati con “un rapporto di riduzione di almeno 3”, ma avverte anche che la sua tavola di riferimento non è interamente applicabile agli acciai a lavorabilità migliorata. Una valutazione basata su una tavola può descrivere un campo di inclusioni senza rivelare se tali particelle producano la desiderata segmentazione del truciolo, durata dell’utensile o finitura superficiale. La caratteristica misurata deve corrispondere alla domanda ingegneristica.
La lavorabilità è una proprietà del sistema, non una percentuale di zolfo
Strutture della matrice e loro effetti
- Ferrite
- Una matrice relativamente tenera, che può favorire un più facile flusso plastico, ma può incoraggiare l’adesione in determinate condizioni.
- Perlite
- Una struttura ferrite–cementite la cui resistenza e il cui spaziamento influenzano la resistenza al taglio.
- Martensite
- Una matrice dura, che può aumentare la forza di taglio e l’usura abrasiva dell’utensile.
- Bainite
- Una struttura trasformata la cui resistenza e morfologia influenzano la resistenza allo scorrimento di taglio.
- Strutture rinvenute
- Matrici sottoposte a trattamento termico, la cui durezza, tenacità e condizione dei carburi modificano il comportamento delle inclusioni durante il taglio.
La matrice definisce l’ambiente meccanico nel quale operano le inclusioni. Ferrite, perlite, martensite, bainite e strutture rinvenute offrono differenti resistenze al flusso plastico e diverse tendenze alla formazione del tagliente di riporto. Il livello di resistenza e la durezza influenzano la forza di taglio, mentre la tenacità influisce sulla duttilità del truciolo e sul modo in cui le cricche si propagano attraverso di esso. Un acciaio può contenere una popolazione di inclusioni che favorisce la lavorabilità e tuttavia richiedere forze elevate perché la sua matrice è resistente o incrudente.
Per questo motivo la lavorabilità deve essere distinta dalla resistenza a trazione, dalla durezza, dalla tenacità, dalle prestazioni a fatica e dalla resistenza alla corrosione. Una forza di taglio ridotta non dimostra un’elevata resistenza a fatica. Una facile separazione del truciolo non dimostra un’adeguata tenacità a frattura. Un grado di acciaio inossidabile a lavorabilità migliorata può essere lavorato più facilmente di un grado affine a basso tenore di zolfo, mentre i suoi solfuri possono ridurre la resistenza alla corrosione per vaiolatura o modificare la duttilità trasversale. La lavorabilità descrive la risposta del materiale alla fabbricazione; non sostituisce la specifica delle proprietà richieste per il componente.
| Popolazione di inclusioni | Effetto di lavorazione riportato | Risposta preferibile |
|---|---|---|
| MnS | Inclusa nel confronto riportato delle forze di taglio | Popolazione di riferimento |
| (Mn,Ca)S | Inclusa nel confronto riportato delle forze di taglio | Chimica modificata dal calcio |
| MnS–RE2S3 | Inclusa nel confronto riportato delle forze di taglio | Popolazione contenente terre rare |
| (Mn,Ca)S–RE2S3 | Inclusa nel confronto riportato delle forze di taglio | Popolazione contenente calcio e terre rare |
La forma e la chimica dei solfuri determinano compromessi differenti. Uno studio del 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, ha riportato effetti sulla forza di taglio nell’ordine MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. I solfuri allungati hanno ridotto la forza di taglio in modo più efficace, mentre i solfuri globulari hanno ridotto più efficacemente l’usura del fianco dell’utensile. Il risultato respinge una visione della lavorabilità basata su un unico punteggio: la popolazione di inclusioni che riduce maggiormente la forza può non essere quella che preserva il tagliente.
Un altro studio quantitativo dell’Università di Liegi, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), ha riportato un indice di lavorabilità che “variava dal 200% al 100% in funzione del rapporto di forma delle inclusioni di solfuro”. Lo studio privilegiava le inclusioni globoidali di solfuro di manganese per la lavorabilità in asportazione di truciolo. Il rapporto di forma, la frazione areale, la spaziatura e l’orientamento possono essere importanti quanto il tenore nominale di zolfo. La laminazione allunga i solfuri lungo la direzione di lavorazione, per cui la lavorazione parallela e quella trasversale rispetto a tale direzione possono esporre geometrie diverse delle inclusioni.
Il trattamento con calcio offre una possibilità per controllare questa geometria e questa chimica. Il calcio può modificare le inclusioni di ossido e influenzare la formazione dei solfuri, mentre la previsione termodinamica della ripartizione del calcio tra ossidi e solfuri contribuisce a guidare la popolazione risultante. L’obiettivo non è semplicemente massimizzare il volume delle inclusioni. Particelle eccessive, grossolane, raggruppate o scarsamente aderenti possono danneggiare le prestazioni a fatica e la qualità superficiale.[4] Free-machining stainless steels grades. British Stainless Steel Association. BSSA technical article, 2024.
L’acciaio risolfurato al piombo illustra un altro meccanismo. Il piombo può essere presente insieme alle inclusioni di solfuro o sotto forma di particelle libere, riducendo l’attrito e favorendo la separazione del truciolo. Negli acciai inossidabili a lavorabilità migliorata, le inclusioni di solfuro possono agire come “lubrificanti solidi all’interfaccia utensile–pezzo”, come descritto dalla British Stainless Steel Association nel 2024. La norma BS EN 10088 consente varianti lavorabili con aggiunte di zolfo dello 0,015% o dello 0,030% per alcuni gradi. Tali aggiunte modificano il comportamento durante la lavorazione, ma richiedono anche una valutazione della resistenza alla corrosione, della saldabilità, della duttilità e dei danni associati alle inclusioni.
Formazione del truciolo, forza di taglio, usura dell’utensile e integrità superficiale
Risposte di lavorazione da registrare
- Lunghezza del truciolo Indica il comportamento di controllo del truciolo e il rischio di evacuazione.
- Forza di taglio Quantifica la resistenza alla formazione del truciolo in condizioni definite.
- Lunghezza della superficie usurata sul fianco Tiene traccia dell’usura sulla superficie di spoglia secondaria.
- Profondità del cratere Tiene traccia dell’usura sulla superficie di spoglia.
- Rugosità superficiale Misura la tessitura risultante della superficie lavorata.
- Danneggiamento metallografico Rivela lacerazioni, materiale imbrattato, strati bianchi o ritemprati e difetti in prossimità della superficie.
I trucioli corti sono utili perché riducono l’aggrovigliamento, i problemi di evacuazione e le interruzioni intorno alla zona di taglio. Le particelle di MnS possono avviare un taglio locale, interrompere la continuità del truciolo e ridurre l’area di contatto effettiva tra truciolo e utensile. Tuttavia, un truciolo corto è soltanto uno dei risultati. L’usura dell’utensile e le condizioni della superficie possono raccontare una storia diversa.
L’usura del fianco si sviluppa quando l’utensile sfrega contro la superficie appena lavorata, mentre l’usura del cratere si sviluppa sulla faccia spoglia sotto l’azione del contatto caldo e scorrevole con il truciolo. Adesione, abrasione, diffusione, rammollimento termico e reazioni chimiche possono agire contemporaneamente. Un’inclusione che riduce la forza di taglio può comunque favorire l’usura abrasiva se contiene materiale ossidico duro, oppure può modificare il contatto termico facendo raggiungere al tagliente una temperatura sfavorevole. I solfuri globulari possono ridurre l’usura del fianco in modo più efficace dei solfuri allungati, anche quando questi ultimi producono una forza di taglio inferiore.
L’integrità superficiale comprende rugosità, tensioni residue, deformazione plastica, lacerazioni, materiale spalmato, strati bianchi o ritemprati e inclusioni subsuperficiali estratte dalla matrice. Un acciaio può generare trucioli che si spezzano nettamente lasciando però segni di lacerazione o tensioni residue di trazione. La velocità di taglio, l’avanzamento, il raggio di punta dell’utensile, la preparazione del tagliente, la chimica del refrigerante e il materiale dell’utensile determinano se il beneficio delle inclusioni si conserverà sulla superficie.
Le prove di lavorazione devono quindi specificare le condizioni e le metriche di risposta. La forza di taglio, la lunghezza del truciolo, l’ampiezza della zona di usura del fianco, la profondità del cratere, la durata dell’utensile, la rugosità e il danno superficiale metallografico sono misurazioni diverse. Nessuna singola valutazione delle inclusioni è in grado di prevederle tutte. Acciaio a lavorabilità migliorata significa comportamento progettato nell’ambito di un sistema di lavorazione definito, non un numero relativo allo zolfo stampato nella designazione del grado.
Perché le inclusioni sono importanti durante il taglio

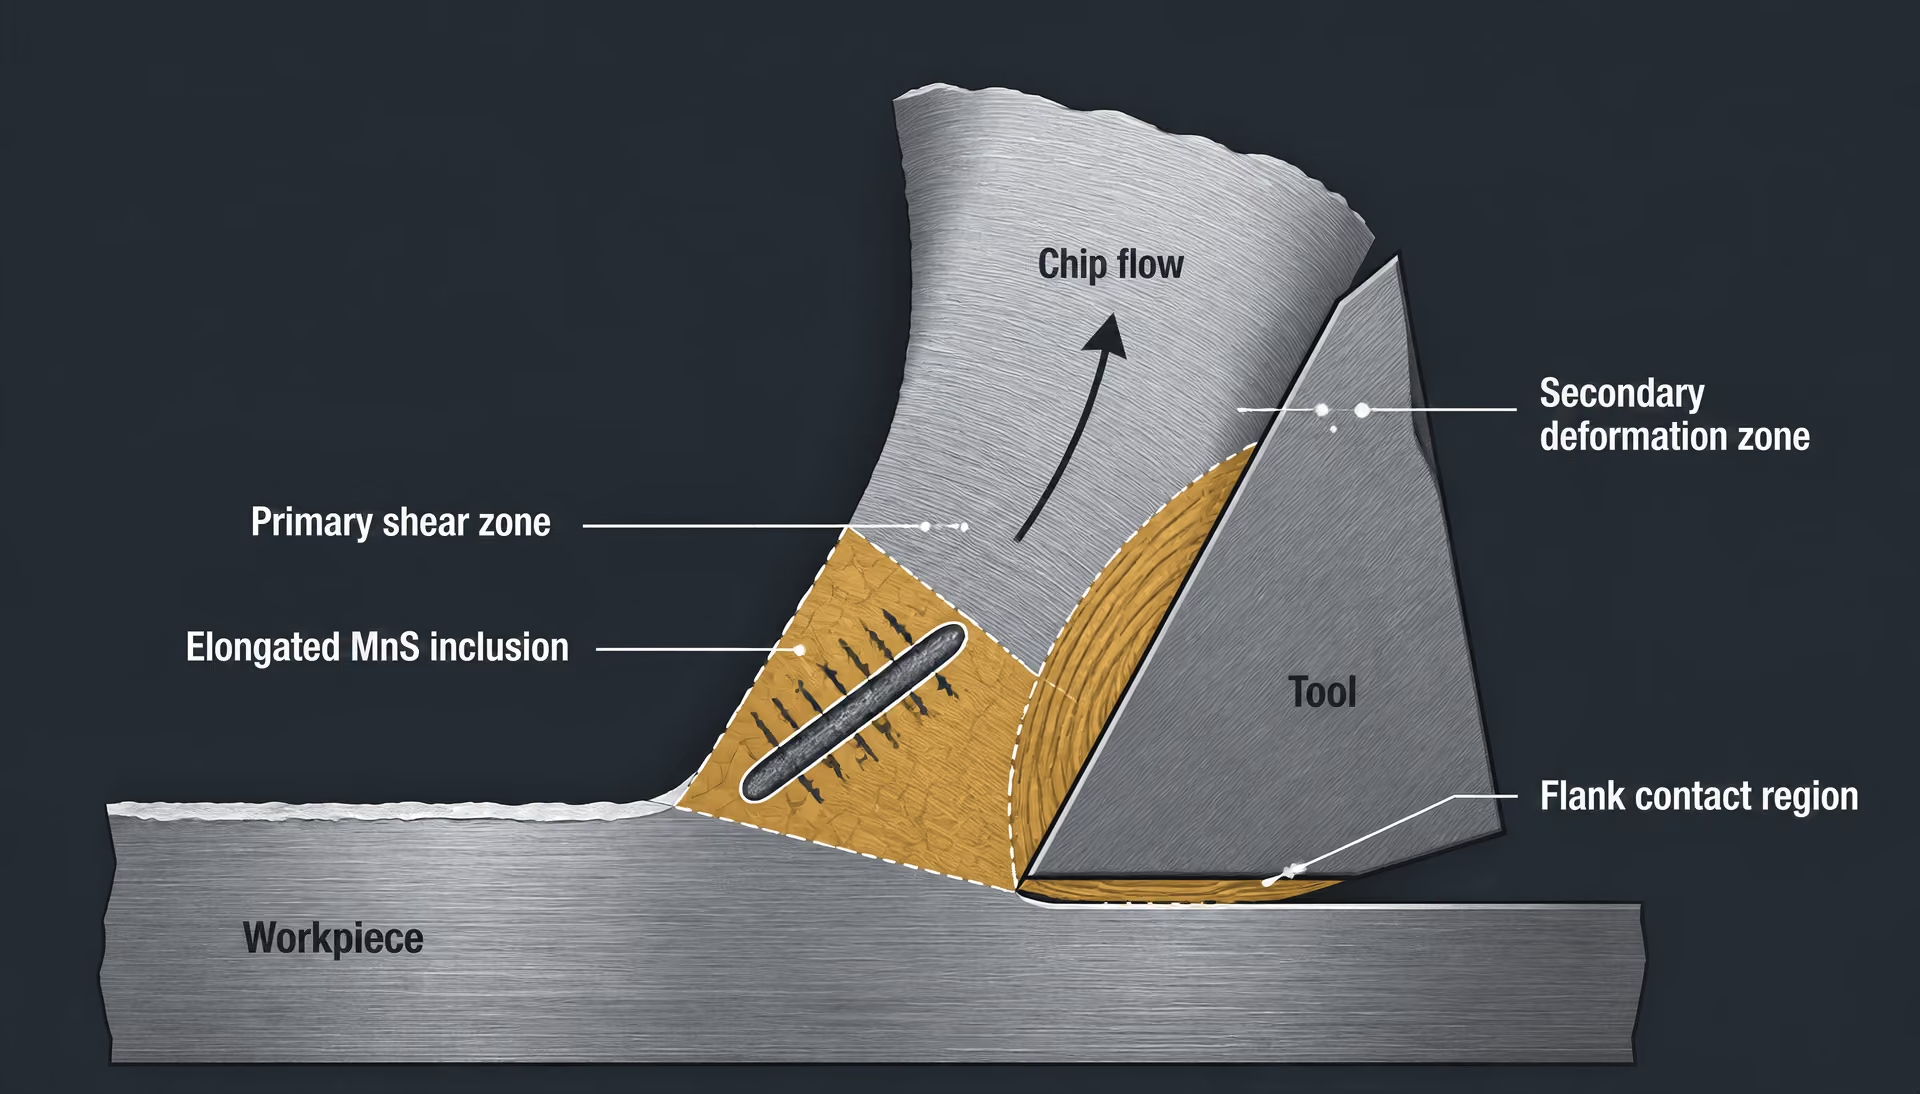
L’interfaccia utensile–truciolo–pezzo
Il taglio è una deformazione concentrata, non una semplice rimozione di materiale. Una stretta zona primaria di taglio trasforma il pezzo in un truciolo, mentre una zona secondaria di deformazione si sviluppa nel punto in cui il truciolo scorre sulla faccia di petto. Una terza regione di contatto si trova tra il fianco dell’utensile e la superficie appena lavorata. In tutte e tre le regioni, pressione, temperatura, velocità di deformazione e velocità di scorrimento sono elevate; pertanto, piccole variazioni nella costituzione locale dell’acciaio possono modificare la forza di taglio, il flusso termico, la forma del truciolo, il tagliente di riporto e l’usura dell’utensile.
Le inclusioni di solfuri sono importanti perché interrompono la matrice dell’acciaio all’interno di queste zone altamente deformate. Negli acciai SAE/AISI 11xx, lo zolfo aggiunto si combina principalmente con il manganese formando solfuro di manganese in eccesso, generalmente indicato come MnS. L’inclusione è più tenera e deformabile rispetto alla ferrite, alla perlite o alla matrice martensitica circostante, sebbene la sua risposta dipenda fortemente dalla temperatura, dalla velocità di deformazione e dalla resistenza della matrice. Quando un tagliente attraversa il materiale, una particella allungata di MnS può deformarsi, separarsi dalla matrice o formare un percorso debole lungo il quale si concentra il taglio locale. Per far avanzare la zona di taglio è quindi necessaria una forza inferiore rispetto a quella richiesta in una regione equivalente di matrice priva di inclusioni.
La British Stainless Steel Association e il Nickel Institute descrivono i solfuri negli acciai inossidabili a lavorabilità migliorata come costituenti attivi nella lavorazione, anziché come semplice contaminazione indesiderata. Questa distinzione è importante. Lo zolfo non agisce secondo un unico meccanismo universale e un’inclusione non è vantaggiosa semplicemente perché è presente. La sua composizione chimica, forma, dimensione, spaziatura, frazione areale, orientamento e adesione alla matrice determinano ciò che il tagliente incontra. Anche lo stato della matrice è altrettanto importante: una matrice austenitica dura e incrudente può reagire in modo molto diverso rispetto a una matrice ferritica o perlitica più tenera.
Superficie di spoglia La superficie dell’utensile sulla quale scorre il truciolo durante il taglio.
Sulla faccia di petto, i solfuri fratturati e i prodotti di reazione ricchi di zolfo possono ridurre l’adesione tra il truciolo e l’utensile. La BSSA descrive specificamente le inclusioni di solfuri negli acciai inossidabili a lavorabilità migliorata come capaci di agire da lubrificanti solidi all’interfaccia utensile–pezzo. Ciò non significa che ogni solfuro formi una pellicola lubrificante continua. L’effetto dipende dal fatto che le inclusioni raggiungano o meno la superficie di contatto, dal fatto che si deformino o si fratturino, dal materiale dell’utensile, dalla velocità di taglio, dall’avanzamento, dalla profondità di taglio e dal fluido da taglio. Un utensile in metallo duro che lavora a secco ad alta velocità presenta un ambiente chimico e termico diverso da quello di un utensile rivestito che opera con lubrorefrigerazione abbondante.
L’acciaio risolforato al piombo offre un ulteriore esempio di comportamento dipendente dalla composizione chimica. Il piombo può trovarsi insieme alle inclusioni di solfuri oppure sotto forma di particelle libere. Questi costituenti possono ridurre l’adesione interfacciale e favorire la separazione del truciolo, ma modificano anche la popolazione di inclusioni e la risposta della superficie sotto pressione. La descrizione del simposio 2024 di ASTM International considera zolfo, piombo, selenio, tellurio, fosforo, azoto, rapporto manganese/zolfo e specifiche ASTM applicabili come variabili interagenti nella progettazione della lavorabilità. Questo quadro è più accurato dell’attribuzione di un vantaggio fisso di lavorabilità al solo zolfo.
Lo stesso principio si applica ai gradi di acciaio inossidabile. La norma BS EN 10088 consente, per alcuni gradi, varianti lavorabili con aggiunte di zolfo dello 0,015% o dello 0,030%. Questi limiti descrivono una composizione chimica di grado controllato, ma non garantiscono una durata dell’utensile o una forma del truciolo identiche in tutte le colate e durante tutte le operazioni. Il trattamento al calcio può modificare la composizione chimica e la morfologia degli ossidi e dei solfuri; la previsione termodinamica della ripartizione del calcio tra ossidi e solfuri aiuta i produttori di acciaio a ottenere una popolazione che si comporta diversamente dal normale MnS allungato.
La misurazione delle inclusioni richiede quindi uno scopo definito. La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di acciaio laminati o forgiati con “un rapporto di riduzione di almeno 3”, ma avverte anche che il suo diagramma di riferimento standard non è interamente applicabile agli acciai a taglio libero. Una valutazione mediante diagramma può descrivere la pulizia secondo le condizioni del metodo, senza riuscire a prevedere il controllo del truciolo o l’usura del fianco. La misurazione ingegneristica pertinente può invece richiedere la morfologia tridimensionale, la spaziatura tra le inclusioni, la frazione areale o l’orientamento rispetto alla direzione di taglio.
Segmentazione del truciolo, lubrificazione e innesco delle cricche
Un solfuro allungato può favorire la rottura del truciolo rendendo la deformazione non uniforme. Man mano che la zona primaria di taglio avanza, l’inclusione e la matrice circostante non sopportano la deformazione nello stesso modo. La particella può allungarsi secondo la direzione di laminazione, fratturarsi alle estremità o separarsi dalla matrice. Questi eventi creano concentrazioni locali di tensione. Le bande di taglio adiacenti possono quindi collegarsi attraverso il truciolo, producendo segmenti anziché un unico nastro continuo. I trucioli più corti riducono l’aggrovigliamento e limitano il tempo durante il quale il materiale caldo del truciolo rimane a contatto con l’utensile.
Tuttavia, l’innesco delle cricche non è automaticamente desiderabile. Una popolazione di inclusioni numerose, di grandi dimensioni o ravvicinate può creare discontinuità severe nella superficie lavorata, favorire la scheggiatura del tagliente o ridurre la duttilità trasversale. Un’inclusione globulare può opporsi all’allungamento e produrre un percorso di cricca diverso da quello di una particella lunga di MnS disposta in stringhe. Anche l’orientamento è importante: un’inclusione allineata con la direzione di taglio può favorire la separazione del truciolo, mentre la stessa inclusione, osservata trasversalmente alla sua lunghezza, può interagire più intensamente con il tagliente e lasciare un difetto.
Lo studio del 1995 Effetti della composizione, del fattore di forma e della frazione areale delle inclusioni di solfuri sulla lavorabilità dell’acciaio risolforato a lavorabilità migliorata ha riportato effetti sulla forza di taglio nell’ordine MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Il risultato mostra perché il “contenuto di solfuri” sia una descrizione insufficiente. I solfuri contenenti terre rare e calcio hanno modificato la risposta attraverso la composizione e la morfologia, non semplicemente attraverso la quantità di zolfo presente nella colata. Nello stesso lavoro, i solfuri allungati hanno ridotto la forza di taglio in modo più efficace, mentre i solfuri globulari hanno ridotto più efficacemente l’usura del fianco dell’utensile. La popolazione di inclusioni che rende più facile il taglio del truciolo può quindi essere diversa da quella che protegge il fianco.
Un distinto studio quantitativo dell’Università di Liegi, Analisi quantitativa delle inclusioni di solfuri negli acciai a taglio libero e loro influenza sulla lavorabilità (1995), ha riportato un indice di lavorabilità che “variava dal 200% al 100% in funzione del rapporto di forma delle inclusioni di solfuri”. Lo studio favoriva le inclusioni globoidali di solfuro di manganese per la lavorabilità a taglio libero. L’apparente contrasto con i risultati relativi alla forza e all’usura è istruttivo: la lavorabilità è un insieme di risposte, non una singola proprietà scalare. La forza di taglio, la frangibilità del truciolo, la finitura superficiale, l’usura di cratere, l’usura del fianco e il danneggiamento del tagliente possono classificare lo stesso acciaio in modo diverso.
Gli acciai SAE/AISI 12xx aggiungono circa lo 0,04–0,12% di fosforo, che può influenzare la resistenza della matrice, l’infragilimento e la frattura del truciolo insieme alla popolazione di inclusioni ricche di zolfo. Sono poi le condizioni di taglio a determinare quale meccanismo prevalga. Un elevato avanzamento può forzare l’innesco di cricche attraverso le inclusioni; un’elevata velocità di taglio può rendere più importanti la diffusione, l’adesione e l’usura termica; una geometria affilata può sfruttare le deboli interfacce inclusione–matrice, mentre un tagliente ottuso può schiacciare le inclusioni senza ottenere una segmentazione netta del truciolo.
L’ingegneria delle inclusioni consiste nel controllare la composizione, la quantità, la distribuzione dimensionale e la morfologia attraverso le variabili di produzione e di lavorazione dell’acciaio. Non equivale a contare particelle scure in una sezione lucidata. La domanda utile è se la popolazione progettata produca il comportamento di frattura e lubrificazione richiesto per una determinata matrice, un determinato materiale dell’utensile, un determinato fluido e uno specifico regime di taglio. Un’aggiunta di zolfo può ridurre la forza in un’operazione e accelerare il danneggiamento dell’utensile o la lacerazione superficiale in un’altra. È questo comportamento condizionale a spiegare perché le inclusioni siano importanti durante il taglio.
Ingegneria delle Inclusioni: dal Controllo dei Difetti alla Progettazione Funzionale
L’ingegneria delle inclusioni considera le inclusioni non metalliche come Costituenti progettati dell’Acciaio, anziché come Impurezze da eliminare a qualsiasi costo. L’obiettivo è adattare la Composizione, la Quantità, la Distribuzione dimensionale e la Morfologia delle inclusioni affinché l’Acciaio soddisfi una combinazione definita di Lavorabilità, Resistenza a fatica, Tenacità, Pulizia, Resistenza alla corrosione e Stabilità dimensionale. Questo obiettivo differisce dalla Misurazione delle inclusioni. La Misurazione chiede che cosa è presente e in quale quantità; l’Ingegneria chiede se la Popolazione osservata produce il risultato desiderato in determinate condizioni di esercizio o di Taglio.
La distinzione è più importante negli Acciai a lavorazione automatica. Un’Inclusione che interrompe un Truciolo, riduce la Forza di taglio o fornisce un percorso debole per l’innesco di una Crinatura può essere vantaggiosa durante la Tornitura, ma dannosa sotto Carico ciclico. Le Inclusioni contenenti Zolfo non sono quindi semplicemente Contaminanti. Il loro valore dipende dal Grado di Acciaio, dalla Resistenza della Matrice, dalle Dimensioni della Sezione, dal Trattamento termico, dalla Velocità di taglio, dal Materiale dell’Utensile, dal Fluido da taglio e dal Meccanismo di cedimento che si intende controllare.
Una classificazione utile distingue le Inclusioni in tre gruppi. Le Inclusioni dannose sono quelle la cui Composizione, Dimensione, Forma o Posizione provoca un Danno a fatica, una Frattura, una Corrosione o Difetti superficiali inaccettabili. Le Inclusioni tollerate restano entro un Limite di qualità concordato, poiché la loro rimozione imporrebbe una penalizzazione metallurgica o economica maggiore rispetto al rischio misurato. Le Inclusioni introdotte intenzionalmente vengono aggiunte o favorite perché forniscono un Vantaggio funzionale, come nel caso del Solfuro di manganese negli Acciai SAE/AISI 11xx a lavorazione automatica.
Composizione, quantità, distribuzione dimensionale e morfologia
La Chimica delle inclusioni inizia dagli Elementi disponibili per reagire durante la Produzione dell’Acciaio. L’Ossigeno forma Ossidi quali Allumina, Silice, Ossido di manganese e Alluminati di calcio. Lo Zolfo si combina principalmente con il Manganese per formare MnS, sebbene il Calcio, gli Elementi delle terre rare e altre aggiunte possano modificare la Fase solfurata. Nell’Acciaio risolforato al Piombo, il Piombo può trovarsi insieme alle Inclusioni solfurate oppure sotto forma di Particelle separate di Piombo libero. Anche il Selenio e il Tellurio possono modificare il comportamento dei Solfuri. Lo standard ASTM International Additives to Steel and Iron for Improved Machinability identifica lo Zolfo, il Piombo, il Selenio, il Tellurio, il Fosforo, l’Azoto, il rapporto Manganese/Zolfo e le specifiche ASTM applicabili come Variabili interagenti della Lavorabilità, non come obiettivi isolati.
La sola quantità non consente di prevedere le Prestazioni. Una piccola Frazione areica di Inclusioni grandi e allungate può essere più dannosa a fatica di una Popolazione maggiore di Particelle fini e globulari. Al contrario, per interrompere i Trucioli in modo costante durante la Lavorazione automatica può essere necessaria una Frazione areica sufficiente di Solfuri. Lo studio dell’Università di Liegi del 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, ha riportato un Indice di lavorabilità che “variava dal 200% al 100% con il rapporto di forma delle inclusioni solfurate”. I risultati favorivano le Inclusioni globoidali di Solfuro di manganese per la Lavorabilità nella lavorazione automatica, mostrando perché una percentuale nominale di Zolfo costituisca una descrizione insufficiente della Variabile ingegneristica.
La Morfologia si sviluppa attraverso la sequenza di Nucleazione, Crescita, Collisione e Deformazione. Durante la Solidificazione, le Inclusioni nucleano da un Liquido sovrasaturo oppure si formano attraverso Reazioni tra Elementi disciolti e Particelle preesistenti. Crescono man mano che il Soluto viene consumato, collidono e si agglomerano quando il Flusso del liquido le porta a contatto e possono flottare nella Scoria se le loro Dimensioni e la loro Galleggiabilità lo consentono. Alcune rimangono intrappolate nell’Acciaio. La loro Popolazione finale riflette non solo la Chimica di equilibrio, ma anche il Tempo di permanenza, la Turbolenza, la Temperatura, la Viscosità e la Velocità di solidificazione del Metallo.
Il Solfuro di manganese illustra il compromesso progettuale. Gli Acciai SAE/AISI 11xx contengono Zolfo aggiunto, che forma Inclusioni di MnS in eccesso, favorendo la Frammentazione del Truciolo e potendo fornire un effetto lubrificante all’Interfaccia di taglio. Gli Acciai SAE/AISI 12xx aggiungono circa lo 0,04–0,12% di Fosforo, modificando ulteriormente la Formazione del Truciolo e il Comportamento della Matrice. Durante la Laminazione o la Fucinatura, le Inclusioni di MnS, più duttili, si allungano formando Stringer, mentre gli Ossidi più duri possono fratturarsi, ruotare o rimanere angolari. Il Rapporto d’aspetto e l’Allineamento risultanti creano Proprietà direzionali: la Lavorabilità può migliorare nella Direzione longitudinale, mentre la Duttilità trasversale e la Resistenza a fatica possono diminuire.
La Popolazione di inclusioni che produce la Forza di taglio più bassa non deve necessariamente ridurre al minimo l’Usura dell’Utensile. Nello studio del 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, l’effetto riportato sulla Forza di taglio seguiva l’ordine MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. I Solfuri allungati riducevano la Forza di taglio in modo più efficace, mentre i Solfuri globulari riducevano più efficacemente l’Usura del fianco dell’Utensile. Questo mette direttamente in guardia dal considerare la “Lavorabilità” come un’unica Misurazione. Forza, Frantumabilità del Truciolo, Usura dell’Utensile, Finitura superficiale e Stabilità della Produzione possono reagire in modo diverso alla stessa Popolazione di inclusioni.
Il Trattamento al Calcio modifica questo equilibrio alterando sia le Inclusioni di Ossidi sia quelle di Solfuri. Il Calcio può reagire con l’Allumina e altri Ossidi, producendo Alluminati di calcio con diverso comportamento alla Fusione e forme differenti; può inoltre entrare nei Solfuri, producendo Particelle contenenti Calcio come (Mn,Ca)S. Le Previsioni termodinamiche della Ripartizione del Calcio tra Ossidi e Solfuri contribuiscono a definire la Finestra di trattamento. Una quantità insufficiente di Calcio può lasciare Allumina angolare; una quantità eccessiva può generare Fasi indesiderate ricche di Calcio o compromettere la Colabilità. Il risultato previsto non è semplicemente “più Calcio”, ma una Popolazione di inclusioni controllata, resistente alla Deformazione dannosa e in grado di fornire la Risposta di lavorazione richiesta.
Variabili di produzione e lavorazione dell’acciaio
L’Ingegneria delle inclusioni inizia nel Forno, ma si completa attraverso il Trattamento in Siviera, la Colata e i Processi di deformazione. La Pratica di disossidazione determina quali Particelle di Ossido nucleano per prime. L’Acciaio calmato all’Alluminio può contenere Cluster di Allumina; la Pratica Silicio-Manganese produce una Chimica degli Ossidi diversa. L’Agitazione in siviera modifica la Frequenza delle collisioni e la Flottazione, mentre la Composizione della Scoria e le Condizioni dell’Interfaccia determinano se le Inclusioni vengono assorbite o ritornano nel Metallo. Il Controllo del flusso nella Tundish e la Progettazione dell’Ugello immerso influenzano la Riossidazione, il Trascinamento e la Distribuzione spaziale delle Particelle che entrano nella Lingottiera.
La Solidificazione fissa quindi gran parte della Distribuzione geografica delle inclusioni. La Segregazione locale modifica le Concentrazioni di Zolfo e Manganese; i Solfuri possono quindi concentrarsi tra i Dendriti e formarsi in momenti diversi durante il Congelamento. La Velocità di raffreddamento influenza le Dimensioni delle Particelle e la Distanza disponibile per la Crescita. La Segregazione sulla Linea centrale, il Ritiro e la Stratificazione indotta dal Flusso possono disporre le Inclusioni in Cluster anziché distribuirle uniformemente.
Le sole classificazioni secondo le tavole ISO 4967 non possono prevedere il controllo del truciolo, l’usura sul fianco o la risposta completa alla lavorazione degli acciai a lavorabilità migliorata. Limited evidence
La Laminazione a caldo e la Fucinatura modificano questa Popolazione ereditata. La Deformazione allunga i Solfuri, frattura alcuni Cluster di Ossidi, modifica la Distanza tra le Particelle e allinea le Inclusioni con la Direzione di lavorazione. Il Rapporto di riduzione influenza quindi ciò che mostra una Sezione lucidata. La norma ISO 4967:2026 specifica la Determinazione micrografica delle Inclusioni non metalliche nei Prodotti di Acciaio laminati o forgiati con “un rapporto di riduzione di almeno 3”, avvertendo tuttavia che la sua Tavola di riferimento standard non è interamente applicabile agli Acciai a lavorazione automatica. Il Confronto con una Tavola può documentare la Gravità, ma non può sostituire un’Analisi specifica per l’Applicazione del Rapporto d’aspetto dei Solfuri, della Frazione areica, dell’Agglomerazione e dell’Orientamento.
La stessa cautela si applica al Campionamento e all’Analisi delle immagini. Una Sezione longitudinale può rilevare i Solfuri allungati, mentre una Sezione trasversale evidenzia soprattutto la Distanza e l’Agglomerazione. La Frazione areica bidimensionale non rivela direttamente la Frazione volumica tridimensionale, e una singola Particella di Dimensione massima può determinare la Fatica anche quando la Popolazione media appare accettabile. Le Misurazioni devono rappresentare la Proprietà oggetto di valutazione: per la Formazione del Truciolo sono necessari dati sulla Forma e sulla Distanza nella Direzione di taglio; per la Valutazione a fatica sono necessarie informazioni sulla Dimensione estrema, sull’Agglomerazione e sull’Interfaccia con la Matrice.
Per gli Acciai inossidabili a lavorazione automatica, il Compromesso progettuale comprende anche le Prestazioni di corrosione. Le Linee guida della British Stainless Steel Association osservano che le Inclusioni solfurate possono agire come “lubrificanti solidi all’interfaccia tra Utensile e Pezzo”, mentre la norma BS EN 10088 consente, per alcuni Gradi, Varianti lavorabili con aggiunte di Zolfo dello 0,015% o dello 0,030%. Tali Aggiunte possono migliorare il Comportamento al taglio, aumentando al contempo la necessità di valutare la Sensibilità alla vaiolatura e le Proprietà meccaniche trasversali. L’Ingegneria delle inclusioni si conclude quindi con una Decisione specifica per l’Applicazione: conservare le Fasi che svolgono una Funzione utile, controllarne Dimensioni e Forma e rimuovere o trasformare le Popolazioni i cui Difetti superano il loro Vantaggio nella Lavorazione.
Solfuro di manganese negli Acciai a elevata lavorabilità rifosforati
Formazione di MnS e ruolo del manganese
Lo zolfo non viene aggiunto all’Acciaio rifosforato come contaminante passivo. Viene aggiunto perché, in condizioni controllate, forma solfuro di manganese (MnS), una popolazione di inclusioni che modifica la formazione del truciolo, la forza di taglio e il danneggiamento dell’utensile. La reazione essenziale è semplice: durante la solidificazione, il manganese si combina con lo zolfo disciolto, producendo particelle di MnS una volta superati i limiti locali di solubilità. La metallurgia, tuttavia, non è semplice, poiché la popolazione di inclusioni risultante dipende dai tenori di zolfo e manganese, dal rapporto manganese/zolfo, dai livelli di ossigeno e calcio, dalle condizioni di solidificazione, dalla riduzione durante la laminazione e dalla matrice dell’Acciaio che circonda ciascuna particella.
Il manganese svolge due funzioni correlate. Lega lo zolfo sotto forma di MnS, riducendo la quantità di zolfo disponibile per formare solfuro di ferro, associato alla fragilità a caldo. Stabilisce inoltre le condizioni chimiche nelle quali le inclusioni di solfuro precipitano e crescono. Se il manganese è insufficiente rispetto allo zolfo, possono formarsi solfuri ricchi di ferro ai bordi di grano, compromettendo la lavorazione a caldo. Con una quantità adeguata di manganese, lo zolfo viene trattenuto preferenzialmente in solfuri ricchi di manganese dispersi nell’Acciaio.
Gli Acciai SAE/AISI 11xx sono i più noti gradi di Acciaio al carbonio rifosforati. Lo zolfo aggiunto produce un eccesso di inclusioni di solfuro di manganese, che favoriscono la frammentazione del truciolo e possono fornire un effetto lubrificante durante il taglio. La parola “eccesso” è importante: rispetto agli Acciai al carbonio ordinari, questi gradi contengono deliberatamente una popolazione più numerosa di solfuri. Tale popolazione non viene valutata soltanto in base allo zolfo totale. Due colate con tenori di zolfo simili possono presentare comportamenti diversi durante la lavorazione se differiscono per dimensione, forma, frazione areale, composizione o distribuzione dei solfuri.
Gli Acciai SAE/AISI 12xx aggiungono fosforo alla progettazione rifosforata. Il Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indica per questa famiglia un contenuto di fosforo pari a circa 0,04–0,12%. Il fosforo può aumentare la durezza e migliorare la frattura del truciolo, ma influisce anche sulla duttilità e sulla risposta della matrice durante il taglio. Lo zolfo opera quindi all’interno di un sistema chimico più ampio, anziché agire come semplice additivo isolato per migliorare la lavorabilità. Il lavoro del simposio di ASTM International del 2024, Additives to Steel and Iron for Improved Machinability, identifica come variabili di progettazione lo zolfo, il piombo, il selenio, il tellurio, il fosforo, l’azoto, il rapporto manganese/zolfo e le specifiche ASTM applicabili.
La chimica del solfuro di manganese può essere ulteriormente modificata. Il trattamento al calcio modifica le inclusioni di ossido e può alterare la composizione e la morfologia dei solfuri, producendo solfuri contenenti calcio come (Mn,Ca)S. Le aggiunte di terre rare possono produrre popolazioni miste come MnS–RE2S3 e (Mn,Ca)S–RE2S3. Queste designazioni descrivono più di una semplice nota chimica: la composizione dell’inclusione ne influenza il comportamento di fusione, l’energia interfacciale, la deformabilità e la risposta alla laminazione. La previsione termodinamica della ripartizione del calcio tra ossidi e solfuri viene utilizzata per guidare questo controllo, con l’obiettivo di modificare la forma e la distribuzione delle inclusioni, anziché limitarsi ad aumentare o diminuire il contenuto totale di inclusioni.
Questa distinzione separa la misurazione delle inclusioni dall’ingegneria delle inclusioni. La rassegna del 2018 Non-metallic inclusions in steels – origin and control definisce l’ingegneria in termini di adattamento della composizione, della quantità, della distribuzione dimensionale e della morfologia delle inclusioni attraverso variabili di fabbricazione e lavorazione dell’Acciaio. Un conteggio su una sezione lucidata può indicare ciò che è presente. Da solo, però, non dimostra se tale popolazione produca una forza di taglio inferiore, una maggiore durata dell’utensile, migliori prestazioni a fatica o una pulizia accettabile per un’altra applicazione.
Anche la misurazione ha un campo di applicazione definito. La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di Acciaio laminati o forgiati con “un rapporto di riduzione di almeno 3”. Il suo diagramma di riferimento standard non è completamente applicabile agli Acciai a elevata lavorabilità, nei quali un alto contenuto di solfuri è intenzionale. Un sistema di classificazione concepito per confrontare la pulizia inclusionale degli Acciai ordinari può quindi rappresentare erroneamente un grado rifosforato, a meno che l’analista non registri separatamente morfologia, dimensioni, frazione areale e orientamento dei solfuri.

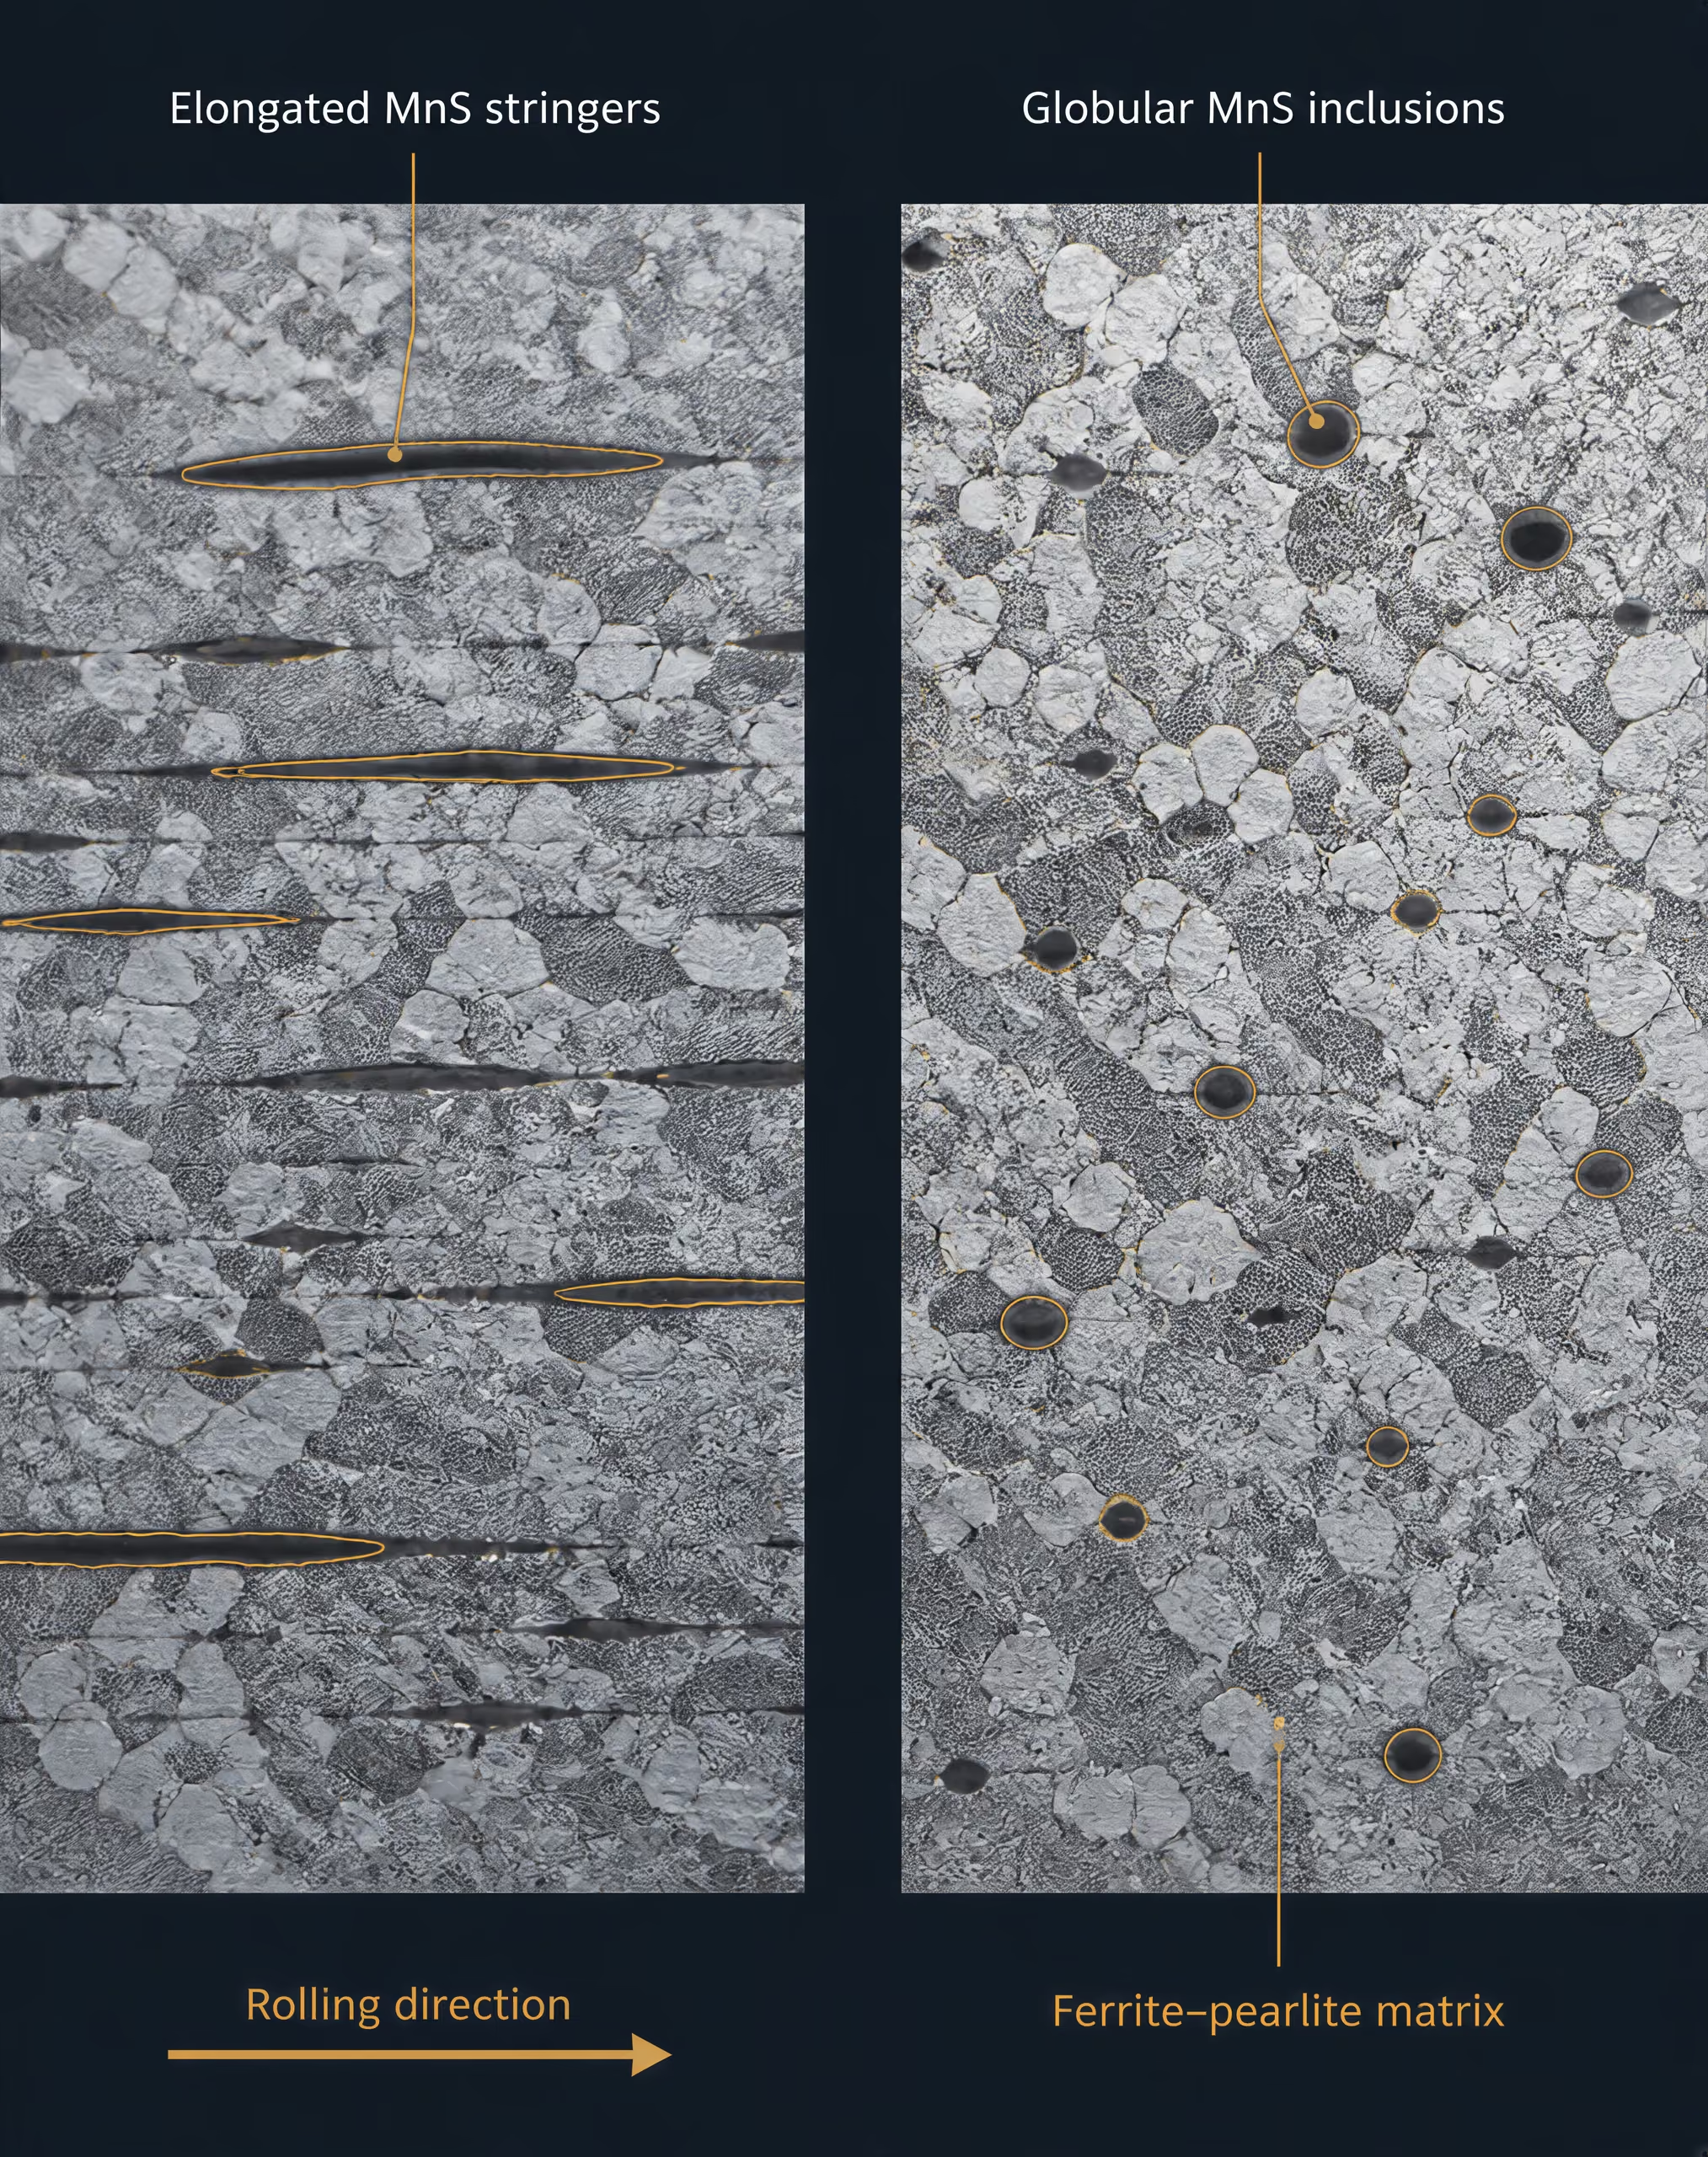
Perché la forma dei solfuri modifica il comportamento durante la lavorazione
La variabile decisiva spesso non è l’esistenza del MnS, ma ciò che la deformazione ha prodotto su di esso. Durante la laminazione a caldo, le particelle di solfuro relativamente morbide e deformabili vengono allungate nella direzione di laminazione. In una sezione longitudinale appaiono come inclusioni allungate, simili a stringer; il loro rapporto di forma, comunemente espresso come lunghezza divisa per lo spessore, può diventare elevato. In una sezione trasversale, le stesse particelle possono apparire corte o quasi circolari. L’orientamento è quindi parte della misurazione, non un dettaglio descrittivo secondario.
I solfuri allungati possono aiutare il tagliente agendo come percorsi preferenziali di frattura. Quando l’utensile comprime e sottopone a taglio il pezzo, le particelle simili a stringer interrompono la matrice dell’Acciaio e favoriscono la formazione di vuoti o la separazione locale. I trucioli possono segmentarsi più facilmente, riducendo la deformazione plastica necessaria per produrre ciascun truciolo. Le inclusioni possono inoltre ridurre l’attrito in prossimità della regione di contatto utensile–pezzo, soprattutto alle temperature di taglio alle quali i detriti ricchi di solfuri vengono spalmati sull’interfaccia. Il risultato è spesso una forza di taglio inferiore e una più facile frammentazione del truciolo.
Tuttavia, la stessa geometria allungata può comportare un effetto negativo diverso. Gli stringer lunghi creano interfacce deboli estese attraverso la matrice e possono trasportare detriti abrasivi o chimicamente attivi verso la faccia dell’utensile. Il loro orientamento può concentrare la deformazione in bande strette, mentre i frammenti residui delle inclusioni fratturate possono contribuire alla scheggiatura del tagliente o a un’usura instabile. Una popolazione che riduce la forza necessaria per il taglio non è automaticamente la popolazione che preserva il fianco dell’utensile.
I solfuri globulari o globoidali si comportano diversamente. Il loro rapporto di forma inferiore conferisce una geometria più compatta, riducendo la lunghezza delle interfacce inclusione–matrice e limitando la formazione di piani di debolezza lunghi e continui. Possono comunque interrompere il flusso del truciolo e fornire una lubrificazione locale, ma il loro effetto è distribuito attraverso particelle più corte anziché stringer estesi. Ciò riduce comunemente la gravità dell’usura sul fianco dell’utensile, anche quando la riduzione della forza di taglio è inferiore.
Lo studio del 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel ha confrontato popolazioni di solfuri identificate come “MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3”. Gli effetti sulla forza di taglio riportati nello studio seguivano quest’ordine. Lo studio ha inoltre stabilito il compromesso fondamentale: i solfuri allungati riducevano la forza di taglio in modo più efficace, mentre i solfuri globulari riducevano più efficacemente l’usura sul fianco dell’utensile. Non esiste un’unica forma di inclusione in grado di ottimizzare ogni risposta durante la lavorazione.
Un altro studio del 1995 dell’Università di Liegi, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, ha riportato un indice di lavorabilità che “variava dal 200% al 100% in funzione del rapporto di forma delle inclusioni di solfuro”. Il risultato collega direttamente il rapporto di forma al comportamento misurato durante la lavorazione e sostiene la preferenza per inclusioni globoidali di solfuro di manganese quando l’obiettivo è ottenere prestazioni di elevata lavorabilità con un’usura dell’utensile controllata. Ciò non significa che ogni popolazione di inclusioni globulari supererà ogni popolazione allungata; la frazione areale, la dimensione delle particelle, la resistenza della matrice, la velocità di taglio, l’avanzamento, la profondità di taglio, il refrigerante e il materiale dell’utensile restano variabili attive.
L’ASM Handbook rende esplicita tale interazione, identificando la composizione, la microstruttura, il livello di resistenza, le condizioni di taglio, i fluidi da taglio e il materiale dell’utensile come fattori che controllano simultaneamente la lavorabilità. Lo zolfo può modificare significativamente il comportamento durante la lavorazione degli Acciai legati temprabili a cuore, ma il suo effetto è filtrato dalla matrice e dal sistema di taglio. Un risultato a bassa forza misurato con un determinato grado di carburo e una determinata velocità di taglio non può essere trasferito direttamente a un utensile in Acciaio rapido o a una diversa velocità di avanzamento.
Per questo motivo, un Acciaio a elevata lavorabilità non dovrebbe essere specificato soltanto in base alla percentuale di zolfo. La domanda utile è se la popolazione di MnS progettata — la sua chimica, frazione areale, distribuzione dimensionale, orientamento e forma — corrisponda alla risposta di lavorazione ricercata. La forza di taglio, la segmentazione del truciolo, l’usura sul fianco, l’usura per craterizzazione, la finitura superficiale e la sensibilità alla fatica possono richiedere popolazioni di inclusioni diverse. Il manganese rende utilizzabile lo zolfo; la lavorazione determina ciò che quello zolfo produce.
Chimica dei solfuri oltre MnS
Il solfuro di manganese non è un singolo agente di lavorazione con caratteristiche fisse. Il suo effetto dipende dalla composizione, dalla forma, dalle dimensioni, dalla frazione areale, dalla distribuzione e dalla matrice d’acciaio che lo circonda. Un lungo filamento di solfuro, tenero e deformabile, può favorire la segmentazione del truciolo e ridurre la forza di taglio, mentre un’inclusione compatta e meno deformabile può interrompere diversamente la zona di taglio e ridurre il danneggiamento abrasivo o adesivo sul fianco dell’utensile. Di conseguenza, lo stesso acciaio può mostrare una forza di taglio inferiore senza presentare la più bassa usura dell’utensile.
Questa distinzione è importante perché il “tenore di zolfo” è soltanto un punto di partenza. Gli acciai SAE/AISI 11xx contengono zolfo aggiunto, che produce inclusioni di solfuro di manganese in eccesso. Gli acciai SAE/AISI 12xx aggiungono anche fosforo; il Mechanical Engineers’ Handbook, Carbon and Alloy Steels (2022), indica per questa famiglia circa lo 0,04–0,12% di fosforo. Il fosforo, il rapporto manganese/zolfo, la resistenza della matrice, il trattamento termico, la velocità di taglio, l’avanzamento, la profondità di passata, il fluido da taglio e il materiale dell’utensile modificano tutti la risposta attribuita superficialmente a MnS. Il simposio del 2024 di ASTM International, Additives to Steel and Iron for Improved Machinability, considera zolfo, piombo, selenio, tellurio, fosforo, azoto, rapporto manganese/zolfo e specifiche ASTM come variabili di progettazione interagenti, anziché come obiettivi isolati.
Uno studio del 1995, Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel, ha riportato una sequenza delle forze di taglio pari a MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Tale sequenza è utile come confronto all’interno dello studio, non come classificazione universale di tutti gli acciai, utensili e condizioni di taglio. Il suo significato dipende da ciò che è stato misurato e dal modo in cui sono state prodotte le inclusioni. Lo studio ha inoltre riportato che i solfuri allungati riducevano la forza di taglio in modo più efficace, mentre i solfuri globulari riducevano più efficacemente l’usura sul fianco dell’utensile. Forza e usura non erano risultati intercambiabili.
(Mn,Ca)S e solfuri modificati con calcio
Il calcio modifica il comportamento dei solfuri cambiando sia la chimica delle inclusioni sia il percorso attraverso il quale esse si formano. In un acciaio convenzionale risolforato, il manganese si combina con lo zolfo producendo MnS, generalmente un’inclusione tenera che si deforma facilmente durante la laminazione a caldo. Il solfuro risultante può diventare un lungo filamento orientato nella direzione di laminazione. Il calcio può entrare nel reticolo del solfuro o produrre inclusioni composite descritte come (Mn,Ca)S; inoltre, il trattamento con calcio modifica le inclusioni di ossido, che possono fungere da siti di nucleazione per la precipitazione dei solfuri.
Questa chimica modifica la deformabilità, la morfologia, la durezza e l’interfaccia tra inclusione e matrice. Un solfuro modificato con calcio non è semplicemente “più MnS”. Dopo la laminazione, la sua forma può essere meno allungata e la sua resistenza alla deformazione può differire da quella del solfuro di manganese. Tali cambiamenti influenzano la formazione del truciolo e le condizioni di contatto all’interfaccia utensile–pezzo. Un’inclusione allungata può creare un percorso di debolezza attraverso il materiale sottoposto a deformazione di taglio, aiutando il truciolo a rompersi in segmenti più corti e riducendo la forza necessaria per proseguire il taglio. Un’inclusione più globulare può produrre un danneggiamento meno direzionale e può limitare l’estensione della rigatura o dell’imbrattamento correlati alle inclusioni sul fianco dell’utensile.
Il compromesso è fondamentale. Se l’obiettivo della prova è la forza di taglio, i solfuri allungati possono produrre un risultato favorevole. Se l’obiettivo è il tasso di usura sul fianco, i solfuri globulari possono essere più efficaci, anche quando non producono la forza più bassa. La sequenza dello studio del 1995 — MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3 — dovrebbe pertanto essere interpretata insieme alle osservazioni sul fattore di forma e sulla frazione areale. La variazione dell’aggiunta di calcio può modificare la popolazione in misura sufficiente da cambiare la conclusione: il numero di inclusioni, la dimensione media, il rapporto d’aspetto, l’agglomerazione e la durezza della matrice possono cambiare tutti contemporaneamente.
Il trattamento con calcio è quindi un’operazione di ingegneria delle inclusioni, non un additivo di lavorabilità garantito. I calcoli termodinamici possono prevedere come il calcio si ripartisca tra le fasi di ossido e di solfuro, aiutando i produttori di acciaio a indirizzare la formazione di specifiche popolazioni di inclusioni. Il risultato finale dipende comunque dall’attività dell’ossigeno e dello zolfo, dal recupero del calcio, dalla temperatura, dalla solidificazione, dal riscaldo, dalla riduzione di laminazione e dal raffreddamento. Un’analisi nominale del calcio non rivela quanto calcio sia entrato nei solfuri, quanto sia rimasto negli ossidi o se la morfologia desiderata sia sopravvissuta alla lavorazione.
La misurazione deve corrispondere alla domanda ingegneristica. La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di acciaio laminati o forgiati con “un rapporto di riduzione di almeno 3”, ma avverte anche che la sua tabella di riferimento non è interamente applicabile agli acciai a lavorabilità migliorata. Una valutazione mediante tabella può descrivere la severità delle inclusioni ai fini di un controllo generale del prodotto, omettendo però la frazione di solfuri allungati che controlla la rottura del truciolo. Al contrario, una sezione bidimensionale può sottorappresentare la connettività tridimensionale che influenza l’usura dell’utensile. La frazione areale e il rapporto di forma non sono dettagli opzionali quando la morfologia costituisce la variabile di progettazione.
Lo studio quantitativo Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (University of Liège, 1995) ha riportato che il suo indice di lavorabilità “variava dal 200% al 100% con il rapporto di forma delle inclusioni di solfuro”. Tale intervallo non assegna un unico valore fisso a ogni acciaio trattato con calcio. Mostra perché una specifica chimica, da sola, non può sostituire la caratterizzazione delle inclusioni. Lo studio preferiva inclusioni globoidali di solfuro di manganese per la lavorabilità degli acciai a lavorabilità migliorata nelle condizioni selezionate, mentre l’altro lavoro del 1995 aveva rilevato che i solfuri allungati erano particolarmente efficaci nel ridurre la forza di taglio. Metriche di risposta diverse possono portare a popolazioni preferite diverse.
Inclusioni di solfuro contenenti terre rare
Le aggiunte di terre rare, comunemente rappresentate nelle descrizioni delle inclusioni dalla notazione di famiglia RE2S3, introducono un’ulteriore variazione nella chimica dei solfuri. Gli elementi delle terre rare possono reagire con zolfo e ossigeno producendo ossisolfuri di terre rare, solfuri o particelle composite associate a MnS. Nel confronto riportato, MnS–RE2S3 e (Mn,Ca)S–RE2S3 erano classi distinte di inclusioni, non semplicemente versioni di MnS ordinario con un tenore di zolfo più elevato. La loro durezza, il comportamento alla fusione, il legame interfacciale e la resistenza alla deformazione possono differire da quelli di MnS e dei solfuri modificati con calcio.
Tali particelle possono modificare la nucleazione e la crescita del solfuro di manganese, cambiando il numero delle inclusioni e la loro distribuzione dimensionale, oltre alla loro identità chimica. Possono favorire inclusioni più compatte o complesse, alterare il rapporto d’aspetto prodotto durante la laminazione e modificare il grado di distacco dell’inclusione dalla matrice d’acciaio durante il taglio. Questi effetti spiegano perché le popolazioni contenenti terre rare possano modificare sia la forza sia l’usura, ma non giustificano il trattamento del tenore di terre rare come indice diretto di lavorabilità.
La sequenza delle forze riportata colloca MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3 in un ordine specifico per quell’acciaio risolforato e quel metodo di prova. Non dovrebbe essere trasformata in una regola universale secondo cui ogni chimica successiva riduce o aumenta sempre la forza. La velocità di taglio, l’avanzamento, la qualità dell’utensile, la preparazione del tagliente, la lubrificazione, la resistenza della matrice e la frazione areale delle inclusioni possono modificare la graduatoria. Un’inclusione contenente terre rare che resiste alla deformazione può ridurre la popolazione di lunghi filamenti e migliorare il comportamento all’usura, aumentando tuttavia la forza necessaria per la tranciatura del truciolo. Un’altra popolazione con la stessa aggiunta nominale di terre rare può contenere agglomerati grossolani che danneggiano l’utensile invece di agevolare il controllo del truciolo.
La variabile pratica è la popolazione di inclusioni ottenuta dalla produzione e dalla lavorazione dell’acciaio: composizione, quantità, distribuzione dimensionale, morfologia e distribuzione spaziale. Questa definizione di ingegneria delle inclusioni, formulata nella rassegna del 2018 Non-metallic inclusions in steels – origin and control, è più informativa di una tabella degli additivi. Spiega inoltre perché i trattamenti con calcio e terre rare debbano essere valutati mediante prove di lavorazione collegate a una risposta specifica. La forza di taglio, la frangibilità del truciolo, la finitura superficiale, l’usura sul fianco dell’utensile, l’usura di craterizzazione e la stabilità dimensionale possono indicare obiettivi diversi per le inclusioni.
La chimica dei solfuri dovrebbe quindi essere valutata tenendo presenti la matrice e l’operazione di taglio. L’inclusione che riduce la forza potrebbe non minimizzare l’usura. Una popolazione che offre buone prestazioni in una barra risolforata a basso tenore di carbonio può comportarsi diversamente in un acciaio legato da tempra passante, nel quale lo zolfo può modificare significativamente il comportamento in lavorazione attraverso la sua interazione con la resistenza e la microstruttura. Negli acciai inossidabili, i solfuri possono agire come “lubrificanti solidi all’interfaccia utensile–pezzo”; la norma BS EN 10088 consente, per alcuni gradi, varianti lavorabili con aggiunte di zolfo dello 0,015% o dello 0,030%. In ogni caso, il tenore nominale di zolfo, calcio o terre rare è soltanto un parametro di processo. La risposta durante la lavorazione deriva dalle inclusioni finali e dall’acciaio che le circonda.
Statistiche del fattore di forma, della frazione areale e della popolazione di inclusioni
Una micrografia delle inclusioni è la misurazione di una sezione, non una fotografia diretta del volume tridimensionale dell’acciaio. Questa distinzione è importante negli acciai a lavorabilità migliorata, nei quali la geometria dei solfuri può modificare la forza di taglio, la segmentazione del truciolo, l’usura dell’utensile e l’efficacia apparente della stessa aggiunta di zolfo. Una sezione longitudinale lucidata può mostrare i solfuri di manganese come lunghe stringhe allineate; una sezione trasversale dello stesso materiale può mostrare intercette corte e quasi circolari. Nessuna delle due immagini è falsa. Ciascuna campiona un piano diverso attraverso una popolazione anisotropa di inclusioni.
| Misurazione | Che cosa descrive | Perché è importante |
|---|---|---|
| Composizione | Identità chimica della particella | Distingue MnS, ossidi, fasi contenenti calcio, piombo e inclusioni contenenti terre rare |
| Frazione areale | Area della sezione occupata dalle inclusioni | Indica la quantità della popolazione nelle condizioni di campionamento stabilite |
| Distribuzione dimensionale | Dispersione delle dimensioni delle particelle | Rileva le particelle fini e le code di particelle grandi potenzialmente dannose |
| Morfologia | Forma, rapporto d’aspetto e circolarità | Mette in relazione la geometria delle inclusioni con la formazione del truciolo e l’usura dell’utensile |
| Orientamento | Allineamento rispetto alla direzione di laminazione o di taglio | Rileva il comportamento anisotropo nella lavorazione e in servizio |
La descrizione pertinente richiede quindi più della lunghezza massima di un’inclusione o di un’indicazione visiva come “molti solfuri”. Come minimo, l’analisi dovrebbe riportare la composizione, la morfologia, la frazione areale, la densità numerica, la distribuzione dimensionale e l’orientamento delle inclusioni, indicando inoltre la direzione di campionamento, l’ingrandimento, il metodo di selezione dei campi e le regole di analisi delle immagini.
Fattore di forma Descrittore adimensionale della forma della particella; una comune definizione bidimensionale è F = 4πA/P², dove A è l’area e P è il perimetro.
Il fattore di forma è una misura adimensionale di quanto un’inclusione si avvicini a una forma di riferimento selezionata, generalmente un cerchio in un’immagine bidimensionale. Una definizione comune è:
dove è l’area dell’inclusione e è il suo perimetro. Un cerchio perfetto ha ; una particella allungata, angolare o irregolare ha un valore inferiore. In altri studi, con il termine fattore di forma si indica una misura del rapporto tra lunghezza e larghezza; pertanto, il termine non può essere interpretato senza la relativa equazione. La stessa inclusione può ricevere valori numerici diversi in base alle diverse convenzioni.
Rapporto d’aspetto Rapporto tra la dimensione maggiore e quella minore di un’inclusione; le particelle allungate presentano valori più elevati rispetto alle particelle globulari.
Il rapporto d’aspetto, chiamato anche rapporto di forma in alcuni studi sulla lavorabilità, confronta generalmente la dimensione maggiore con quella minore:
Qui è la lunghezza dell’asse maggiore, massima o ottenuta mediante adattamento, e è la larghezza corrispondente. Una particella globulare ha un rapporto prossimo a 1, mentre un solfuro allungato ha un rapporto sostanzialmente maggiore. Questo rapporto non è intercambiabile con la circolarità. Un’ellisse liscia e una particella frastagliata possono avere lo stesso rapporto , mentre i loro perimetri e fattori di forma possono differire.
La frazione areale è la percentuale della sezione misurata occupata dalle inclusioni. Essa stima la frazione volumica solo quando le ipotesi stereologiche e le condizioni di campionamento sono appropriate. La densità numerica è il numero di inclusioni per unità di area in una valutazione bidimensionale, oppure per unità di volume quando si utilizza un metodo tridimensionale validato. La distribuzione dimensionale registra come le dimensioni delle inclusioni siano distribuite nella popolazione, anziché fornire soltanto una media. Può essere espressa mediante il diametro del cerchio equivalente, l’area, la lunghezza, la larghezza o intervalli di classe. L’orientamento descrive la direzione dell’asse maggiore di un’inclusione rispetto alla direzione di laminazione, alla direzione trasversale o a un altro riferimento. Negli acciai laminati, queste informazioni direzionali sono essenziali perché i solfuri si deformano e si allineano comunemente durante la lavorazione.
Perché una singola immagine delle inclusioni può trarre in inganno
Il bias di campionamento inizia prima ancora che venga acceso il microscopio. La selezione di campi contenenti inclusioni evidenti sovrastima la frazione areale e la frequenza delle particelle di grandi dimensioni; la selezione di campi visivamente puliti produce l’effetto opposto. Anche un numero ridotto di immagini ad alto ingrandimento può sovrarappresentare gli agglomerati locali, mentre i campi a basso ingrandimento possono nascondere le particelle fini o fondere inclusioni adiacenti in un unico oggetto. Le impostazioni della soglia nell’analisi automatizzata delle immagini creano un problema analogo: modificando il limite del livello di grigio, un solfuro irregolare può essere suddiviso in diverse particelle oppure può essere cancellato il sottile film di ossido che lo circonda.
Il piano di sezione introduce un ulteriore bias. Un’inclusione allungata di MnS sezionata parallelamente al proprio asse maggiore appare lunga e stretta. La stessa inclusione, sezionata vicino al centro in un piano trasversale, può apparire come un ovale compatto. Un taglio obliquo produce un risultato intermedio. Di conseguenza, un rapporto di forma riportato per sezioni longitudinali non dovrebbe essere confrontato direttamente con un valore ottenuto da sezioni trasversali, a meno che l’orientamento e la convenzione di misurazione non siano corrispondenti.
La laminazione crea bande e agglomerazioni direzionali. I solfuri possono presentarsi in strati separati da una matrice più pulita; pertanto, i campi scelti casualmente su tutta la larghezza possono produrre un risultato diverso da quello ottenuto da campi prelevati lungo una singola banda. Anche l’agglomerazione influisce sulle prestazioni locali. Due colate possono avere la stessa frazione areale totale e la stessa densità numerica, ma una può contenere particelle distribuite uniformemente, mentre l’altra può contenere colonie dense separate da regioni povere di inclusioni. Durante la lavorazione, un utensile può incontrare ripetutamente l’agglomerato lungo il percorso di taglio, facendo sì che il comportamento locale differisca dalla media complessiva.
La dimensione massima delle inclusioni è particolarmente facile da utilizzare in modo improprio. Essa identifica la particella più grande rilevata nell’area esaminata; non descrive la particella tipica, la coda superiore di una distribuzione statisticamente stabile né la distanza tra le particelle. Il valore massimo aumenta con l’area esaminata; pertanto, un’ispezione più ampia può rilevare un massimo apparente maggiore anche quando la popolazione dell’acciaio è invariata. Una descrizione significativa della popolazione dovrebbe indicare il numero di campi o l’area totale esaminata, la soglia del conteggio delle particelle, le classi dimensionali o i parametri della distribuzione e, ove pertinente, un metodo basato sui valori estremi.
La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di acciaio laminati o forgiati con “un rapporto di riduzione di almeno 3”. Il suo diagramma di riferimento è utile per i confronti standardizzati, ma la norma avverte che il diagramma non è pienamente applicabile agli acciai a lavorazione libera. Questa limitazione deriva dalla finalità dei solfuri progettati: una lunga stringa di MnS può essere classificata come inclusione indesiderabile in una valutazione generale della pulizia, pur contribuendo alla frammentazione del truciolo e alla riduzione della forza di taglio in una prova di lavorazione. La misurazione deve corrispondere alla domanda posta.
Rapporto di forma, solfuri globoidali e indici di lavorabilità
Lo studio del 1995 dell’Università di Liegi, Analisi quantitativa delle inclusioni di solfuri negli acciai a lavorazione libera e loro influenza sulla lavorabilità, ha riportato che l’indice di lavorabilità “variava dal 200% al 100% in funzione del rapporto di forma delle inclusioni di solfuri”. Questo intervallo mette direttamente in guardia dal considerare la quantità di solfuri come l’unica variabile di controllo. Una popolazione con un contenuto di zolfo simile e una frazione areale comparabile può produrre una risposta di lavorazione molto diversa quando le particelle passano da stringhe allungate a forme più globulari.
Il risultato non significa che un elevato rapporto d’aspetto sia sempre desiderabile. Negli acciai a lavorazione libera risolforati, i solfuri allungati possono ridurre più efficacemente la forza di taglio, plausibilmente perché si deformano e si fratturano lungo la zona di taglio, favorendo la segmentazione del truciolo. Al contrario, è stato riportato che i solfuri globulari riducono più efficacemente l’usura del fianco dell’utensile. La popolazione di inclusioni che riduce la forza di taglio istantanea potrebbe quindi non essere quella che produce la minore usura cumulativa. Qualsiasi affermazione sulla “lavorabilità” deve specificare la risposta considerata: forza di taglio, prestazioni di frammentazione del truciolo, usura del fianco dell’utensile, finitura superficiale, potenza o durata dell’utensile.
Lo studio del 1995 Effetti della composizione, del fattore di forma e della frazione areale delle inclusioni di solfuri sulla lavorabilità dell’acciaio a lavorazione libera risolforato ha confrontato le composizioni dei solfuri nel seguente ordine: MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Composizione, fattore di forma e frazione areale hanno agito congiuntamente. Le aggiunte di calcio e di terre rare possono modificare la morfologia dei solfuri e la popolazione di ossidi associata, anziché limitarsi ad aumentare o diminuire il numero delle inclusioni. Il trattamento al calcio viene utilizzato per controllare la composizione e la forma degli ossidi e dei solfuri; le previsioni termodinamiche sulla ripartizione del calcio tra ossidi e solfuri contribuiscono a guidare la popolazione risultante.
Questa è ingegneria delle inclusioni: la messa a punto di “composizione, quantità, distribuzione dimensionale e morfologia”, come descritto nella rassegna del 2018 Inclusioni non metalliche negli acciai – origine e controllo. Non si tratta di una gara di pulizia metallurgica svincolata dalle condizioni di impiego. Gli acciai SAE/AISI 11xx contengono zolfo aggiunto, che forma solfuro di manganese in eccesso, mentre gli acciai SAE/AISI 12xx contengono inoltre circa 0,04–0,12% di fosforo; pertanto, la chimica della matrice e quella delle inclusioni cambiano insieme. L’ambito del simposio del 2024 di ASTM International elenca zolfo, piombo, selenio, tellurio, fosforo, azoto, rapporto manganese/zolfo e specifiche ASTM tra le variabili di progettazione della lavorabilità.
Lo stesso principio si applica agli acciai inossidabili. La British Stainless Steel Association descrive i solfuri negli acciai inossidabili a lavorazione libera come “lubrificanti solidi all’interfaccia utensile–pezzo” e registra varianti lavorabili con aggiunte di zolfo dello 0,015% o dello 0,030% secondo la norma BS EN 10088 per alcuni gradi. Tali aggiunte non possono essere giudicate sulla base di un singolo campo lucidato. Un’interpretazione valida collega la popolazione di inclusioni misurata alla resistenza della matrice d’acciaio, alla velocità di taglio, all’avanzamento, alla profondità di taglio, al refrigerante e al materiale dell’utensile: i fattori interagenti individuati dall’ASM Handbook. Le statistiche sono utili solo quando la direzione di campionamento e lo scopo ingegneristico sono chiari.
Come ISO 4967:2026 misura le inclusioni non metalliche
ISO 4967:2026 è una norma metallografica per la determinazione delle inclusioni non metalliche nell’acciaio. Riguarda ciò che può essere osservato e classificato su una sezione metallografica preparata, non la misurazione diretta delle prestazioni di taglio. Questa distinzione è importante negli acciai a lavorabilità migliorata, nei quali le inclusioni sono spesso aggiunte intenzionalmente nella progettazione dell’acciaio, anziché residui accidentali della fusione.[5] ISO 4967:2026. International Organization for Standardization. ISO standard, 2026.
La norma specifica l’esame di prodotti di acciaio laminati o forgiati realizzati con un rapporto di riduzione pari almeno a 3. Il suo quadro di riferimento è quindi rivolto a prodotti che, dopo la colata, hanno subito una significativa lavorazione a caldo. La laminazione e la forgiatura modificano la popolazione originaria di inclusioni: le inclusioni possono allungarsi, fratturarsi, aggregarsi, ridistribuirsi o allinearsi con la direzione di lavorazione. Una sezione lucidata prelevata dal prodotto finito registra questo stato conseguente alla lavorazione, non semplicemente la popolazione di inclusioni presente nella siviera o nel semilavorato colato in continuo.
ISO 4967:2026 può stabilire una classificazione ripetibile delle inclusioni non metalliche osservate in condizioni microscopiche definite. Può aiutare un produttore, un acquirente, un laboratorio o un’indagine sui cedimenti a confrontare colate e zone del prodotto utilizzando un linguaggio comune. Tuttavia, da sola, non può dimostrare che un acciaio produca trucioli corti, basse forze di taglio, una lunga durata dell’utensile o una particolare finitura superficiale.
Questa limitazione è particolarmente importante per gli acciai a taglio libero. Una valutazione mediante tavole di riferimento può descrivere la severità apparente o la classe dimensionale di un campo di inclusioni, lasciando però senza risposta le domande che determinano la lavorabilità: qual è la composizione chimica dell’inclusione? Il solfuro è allungato o globulare? Come sono orientate le inclusioni rispetto alla direzione di taglio? Quali sono la frazione areale e la distribuzione dimensionale? Sono presenti particelle di ossido insieme ai solfuri? Quali sono la durezza, la resistenza e la risposta all’incrudimento della matrice? Quale materiale dell’utensile, velocità di taglio, avanzamento, profondità di taglio e fluido da taglio sono stati utilizzati?
L’ASM Handbook considera la lavorabilità come un’interazione tra composizione, microstruttura, livello di resistenza, condizioni di taglio, fluidi da taglio e materiale dell’utensile. Lo zolfo può modificare significativamente il comportamento alla lavorazione degli acciai legati temprabili a cuore, ma il solo tenore di zolfo non è una descrizione sufficiente di tale comportamento. Il lavoro del simposio del 2024 di ASTM International, Additives to Steel and Iron for Improved Machinability, individua lo zolfo, il piombo, il selenio, il tellurio, il fosforo, l’azoto, il rapporto manganese/zolfo e le specifiche ASTM applicabili come variabili di progettazione. La chimica e la morfologia della popolazione di inclusioni risultante devono essere considerate congiuntamente.
Campo di applicazione, forma del prodotto e rapporto di riduzione
L’espressione «rapporto di riduzione pari almeno a 3» in ISO 4967:2026 è una condizione relativa al campo di applicazione, non una soglia di lavorabilità. Indica che il prodotto laminato o forgiato contemplato ha subito una quantità minima di deformazione rispetto alla sezione trasversale iniziale. Questa storia di lavorazione influisce sulla forma e sulla distribuzione delle inclusioni visibili nella sezione finale. Un’inclusione di solfuro di manganese che prima della lavorazione a caldo era approssimativamente compatta può diventare una lunga stringer dopo la laminazione, mentre un ossido fragile può fratturarsi in diverse particelle più piccole.
Il risultato misurato appartiene quindi a una specifica forma del prodotto, posizione, orientamento e preparazione. Una sezione longitudinale attraverso una barra può mostrare le stringer di solfuro in modo molto diverso da una sezione trasversale della stessa barra. Un componente forgiato può contenere variazioni legate al flusso del materiale che non sono rappresentate da un solo campo lucidato. Il campionamento deve essere coerente con il quesito tecnico. Se il problema riguarda la lavorazione lungo l’asse della barra, la forma e la spaziatura longitudinale dei solfuri possono essere più rilevanti di un conteggio trasversale. Se il problema riguarda la fatica o la pulizia interna, gli ossidi aggregati e le particelle isolate di grandi dimensioni possono richiedere una strategia di esame diversa.
La base metallografica della norma pone inoltre limiti pratici al significato del risultato. L’analista esamina un piano bidimensionale attraverso una popolazione tridimensionale. La lunghezza apparente di un’inclusione dipende dall’orientamento della sezione; la frazione areale apparente dipende dalle particelle intercettate dal piano; e un’aggregazione può apparire più o meno severa a seconda del campo selezionato. Anche la qualità della preparazione è importante. Distacchi di materiale, graffi di lucidatura, contaminazione, surriscaldamento o contrasto insufficiente possono essere scambiati per caratteristiche delle inclusioni.
Negli acciai SAE/AISI 11xx risolforati, lo zolfo aggiunto si combina principalmente con il manganese formando solfuro di manganese in eccesso, o MnS. Queste inclusioni favoriscono la frammentazione del truciolo e possono contribuire alla lubrificazione nella zona di taglio. Gli acciai SAE/AISI 12xx contengono inoltre fosforo; nel Mechanical Engineers’ Handbook, Carbon and Alloy Steels viene indicato un tenore di fosforo approssimativamente compreso tra 0,04 e 0,12%. I gradi risolforati al piombo contengono piombo associato alle inclusioni di solfuro oppure sotto forma di particelle libere di piombo. Tali dettagli non sono intercambiabili con una singola valutazione delle inclusioni.
Gli acciai inossidabili a lavorabilità migliorata forniscono un ulteriore esempio. Secondo la British Stainless Steel Association, le inclusioni di solfuro possono agire come «lubrificanti solidi all’interfaccia utensile–pezzo». La norma BS EN 10088 consente, per alcuni gradi, varianti lavorabili con aggiunte di zolfo dello 0,015% o dello 0,030%. Tuttavia, la stessa aggiunta nominale di zolfo può produrre popolazioni di inclusioni diverse a seconda della pratica di disossidazione, del trattamento con calcio, del potenziale di ossigeno, delle condizioni di solidificazione e della storia di lavorazione a caldo.
Tavole di riferimento e loro limiti per gli acciai a taglio libero
Un metodo di confronto con tavole di riferimento assegna una microstruttura osservata a categorie di riferimento standardizzate. Ciò è utile per il controllo e la comunicazione. Può identificare se un campo è assimilabile a una classe di inclusioni specificata, consentire confronti tra campioni esaminati con la stessa procedura e supportare i criteri di accettazione quando una specifica di prodotto richiede una valutazione delle inclusioni. Tuttavia, non identifica automaticamente ogni particella dal punto di vista chimico, non misura la popolazione tridimensionale completa e non prevede il comportamento alla lavorazione.
ISO 4967:2026 avverte espressamente che la sua tavola di riferimento standard non è interamente applicabile agli acciai a taglio libero. L’avvertenza è fondamentale. La tavola è stata sviluppata per classificare in modo standardizzato l’aspetto delle inclusioni, mentre gli acciai a taglio libero sono progettati per contenere inclusioni i cui effetti dipendono dalla composizione, dalla forma, dalla quantità, dalla distribuzione e dall’interazione con la matrice d’acciaio. Una categoria della tavola che considera il solfuro allungato una caratteristica dell’inclusione non stabilisce, senza ulteriori analisi, se tale solfuro riduca la forza di taglio o acceleri l’usura dell’utensile.
Lo studio del 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel ha riportato effetti sulla forza di taglio, in ordine, per MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Ha inoltre rilevato che i solfuri allungati riducevano la forza di taglio in modo più efficace, mentre i solfuri globulari riducevano più efficacemente l’usura del fianco dell’utensile. Il risultato esclude qualsiasi regola semplice secondo cui un determinato aspetto dell’inclusione sarebbe universalmente preferibile. La popolazione di inclusioni che favorisce la separazione del truciolo potrebbe non essere quella che protegge il tagliente.
Un altro studio quantitativo, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, ha riportato un indice di lavorabilità che «variava dal 200% al 100% con il rapporto di forma delle inclusioni di solfuro» e ha individuato inclusioni preferibili di solfuro di manganese globoidali per la lavorabilità degli acciai a taglio libero. Un confronto con una tavola può registrare una morfologia allungata o globulare, ma non riproduce necessariamente il rapporto di forma, la frazione areale, la distribuzione spaziale o le condizioni della prova di lavorazione dello studio.
Il trattamento con calcio mostra perché la composizione chimica debba accompagnare l’aspetto. Il calcio può modificare la composizione e la morfologia delle inclusioni di ossido e di solfuro, e la previsione termodinamica della ripartizione del calcio tra ossidi e solfuri può supportare il controllo del processo. Due inclusioni che appaiono simili a basso ingrandimento possono differire nel contenuto di Ca, Mn, terre rare, ossigeno o zolfo e comportarsi quindi in modo diverso durante il taglio.
Per questo motivo, ISO 4967:2026 dovrebbe essere considerata un metodo standardizzato per la valutazione della pulizia e la classificazione delle inclusioni, non un certificato di lavorabilità. Una valutazione utile degli acciai a taglio libero può combinare il confronto con le tavole con l’analisi automatizzata delle immagini, la microscopia elettronica a scansione e la spettroscopia a dispersione di energia, la determinazione quantitativa della frazione areale, le misurazioni della distribuzione dimensionale, i rapporti di forma, i dati sull’orientamento, la durezza e prove di taglio controllate. La misurazione deve rappresentare la proprietà oggetto di valutazione. I dati sulle inclusioni selezionati per l’analisi della fatica non sono automaticamente idonei a prevedere la formazione del truciolo, e una valutazione conforme alla tavola non dimostra le prestazioni di lavorazione.
Selezione della Misurazione dell’Inclusione Adeguata alla Domanda Ingegneristica
Una misurazione delle inclusioni è utile solo quando la sua scala e la sua sensibilità corrispondono alla proprietà oggetto di studio. Un metodo che separa le colate in base alla valutazione totale delle inclusioni può essere adeguato per un’indagine sulla pulizia dell’acciaio, ma può non riuscire a spiegare perché due acciai risolforati producano trucioli o durate dell’utensile differenti. L’ingegneria delle inclusioni riguarda il controllo deliberato della composizione, della quantità, della distribuzione dimensionale e della morfologia delle inclusioni; la misurazione deve quindi preservare le caratteristiche che il processo è finalizzato a controllare.
Metodi con tavole di comparazione, analisi quantitativa delle immagini e sezioni metallografiche
Le tavole di comparazione rimangono pratiche per il controllo della produzione perché sono rapide, economiche e familiari agli operatori. Una sezione lucidata, attaccata o non attaccata viene confrontata con campi standard, generalmente in base al tipo e alla severità delle inclusioni. Il risultato può fornire un linguaggio comune per descrivere la pulizia dell’acciaio, ma comprime una popolazione in un numero di classe. Potrebbe non distinguere se una popolazione di solfuri sia costituita da molte particelle corte oppure da un numero inferiore di stringhe fortemente allungate con la stessa severità apparente.
La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di acciaio laminati o forgiati aventi “un rapporto di riduzione pari almeno a 3”. La sua tavola di riferimento è utile per la valutazione convenzionale delle inclusioni, ma la norma avverte che la tavola non è interamente applicabile agli acciai a facile lavorabilità. Tale limitazione è importante. Un’elevata valutazione dei solfuri in un acciaio SAE/AISI 11xx non viene interpretata allo stesso modo di un’elevata valutazione degli ossidi in un acciaio per cuscinetti, poiché nel primo caso il solfuro di manganese in eccesso viene aggiunto intenzionalmente per favorire la frammentazione del truciolo e la lubrificazione.
La stessa sezione metallografica condiziona il risultato. Una sezione longitudinale parallela alla direzione di laminazione mette in evidenza le stringhe di solfuri e consente di misurare lunghezza, larghezza, rapporto d’aspetto e spaziatura lungo il percorso della deformazione. Una sezione trasversale presenta un’intersezione bidimensionale diversa, facendo spesso apparire le inclusioni allungate più corte o più prossime a una forma equiassica. Nessuna delle due viste rappresenta “la” morfologia delle inclusioni. Si tratta della proiezione, specifica della sezione, di una popolazione tridimensionale.
Per questo motivo, un rapporto dovrebbe indicare l’orientamento della sezione, la procedura di lucidatura, l’ingrandimento, l’area del campo, il numero di campi e la posizione di campionamento. “Longitudinale, a un quarto dello spessore, 100 campi a 500×” è un’informazione significativa; “pulizia: 1,0” non lo è. Il campionamento dovrebbe inoltre coprire la posizione rilevante nel prodotto. La zona centrale, quella a un quarto dello spessore e il materiale prossimo alla superficie possono differire perché le inclusioni si spostano, si deformano, flottano o si segregano durante la solidificazione e la laminazione. Se uno studio sulla fatica esamina la regione superficiale, un campione della linea centrale non può rappresentarla.
L’analisi quantitativa automatizzata delle immagini fornisce misurazioni che le tavole non consentono di ottenere: numero di particelle, frazione di area, diametro equivalente, lunghezza, larghezza, rapporto d’aspetto, spaziatura dal vicino più prossimo e distribuzioni dimensionali. È particolarmente utile quando la domanda ingegneristica dipende dalla coda delle inclusioni di grandi dimensioni anziché da una valutazione media. Tuttavia, l’analisi delle immagini non è automaticamente oggettiva. La selezione della soglia, l’illuminazione, i graffi di lucidatura, la segmentazione delle particelle a contatto, l’ingrandimento e la selezione dei campi possono modificare la popolazione misurata. L’analista deve specificare se le particelle sono state classificate in base all’area proiettata, alla lunghezza massima, al diametro del cerchio equivalente o a un’altra definizione.
Quando la composizione chimica consente di distinguere classi funzionali di inclusioni, sono necessari metodi sensibili alla composizione. La microscopia elettronica a scansione con spettroscopia a dispersione di energia può distinguere MnS dai solfuri modificati con calcio, dagli ossidi, dalle particelle di piombo e dai solfuri contenenti terre rare. L’analisi con microsonda elettronica o metodi microanalitici correlati può fornire una ripartizione elementare più affidabile quando gli spettri si sovrappongono o le particelle sono di piccole dimensioni. Questi metodi richiedono più tempo, ma una caratteristica nera o grigia in un’immagine ottica non identifica il relativo composto. Nell’acciaio risolforato al piombo, il piombo può trovarsi insieme alle inclusioni di solfuri oppure sotto forma di particelle libere; raggruppare entrambe le forme sotto la voce “solfuro” fa perdere una distinzione rilevante per la lavorabilità.
La misurazione direzionale merita un trattamento separato. Per i prodotti laminati, la misurazione della sola frazione di area delle particelle può nascondere il loro allungamento. È opportuno riportare la distribuzione degli orientamenti, il rapporto lunghezza/larghezza o il rapporto di forma e, ove possibile, misurazioni sia su sezioni longitudinali sia su sezioni trasversali. Per lavori critici ai fini della fatica può essere giustificata una ricostruzione tridimensionale o un metodo basato su sezioni seriali, sebbene ciò richieda una maggiore quantità di materiale e un’accurata registrazione delle sezioni. Il metodo dovrebbe seguire il meccanismo di cedimento, non semplicemente la superficie lucidata più facile da esaminare.
Adeguamento della misurazione alla fatica, alla pulizia e alla lavorabilità
Le indagini sulla fatica richiedono generalmente l’identificazione delle inclusioni più grandi e più dannose in base alla posizione, alla composizione e alla distanza dalla superficie sottoposta a tensione. Una valutazione media delle inclusioni può non rilevare un singolo agglomerato di allumina o una particella di alluminato di calcio responsabile dell’innesco di una cricca. Sono più appropriati la distribuzione quantitativa dell’area e delle dimensioni, l’analisi dei valori estremi e l’esame sensibile alla composizione. L’orientamento della sezione deve corrispondere alla tensione principale e alla direzione di laminazione, mentre il campionamento dovrebbe includere la regione in cui le cricche di fatica si nucleano effettivamente. Il risultato dovrebbe riportare la dimensione delle inclusioni utilizzando una metrica definita e dovrebbe distinguere gli agglomerati di inclusioni dalle particelle isolate.
Una valutazione della pulizia ha uno scopo diverso. Può verificare se una colata o un prodotto sono conformi a una specifica, se le popolazioni di ossidi sono cambiate dopo la metallurgia secondaria oppure se la pratica di colata ha prodotto un aumento misurabile dei difetti. I metodi con tavole di comparazione possono rispondere efficacemente a questa domanda quando la norma e la famiglia di acciai sono compatibili. L’analisi quantitativa delle immagini aggiunge valore quando le variazioni sono ridotte, quando è importante la frequenza delle particelle di grandi dimensioni oppure quando il prodotto contiene tipi di inclusioni che la tavola riunisce in un’unica categoria. Il metodo non dovrebbe essere presentato come una verità universale sulla pulizia: una bassa frazione di area totale non dimostra che il rischio di fatica, la lavorabilità o la qualità superficiale saranno bassi.
La lavorabilità richiede la selezione più ponderata, perché la forza di taglio e l’usura dell’utensile non rispondono esattamente alla stessa popolazione di inclusioni. L’ASM Handbook identifica la composizione, la microstruttura, il livello di resistenza, le condizioni di taglio, i fluidi da taglio e il materiale dell’utensile come fattori di controllo interagenti. Lo zolfo può modificare sostanzialmente il comportamento durante la lavorazione negli acciai legati da bonifica, ma il solo tenore di zolfo non è una variabile di misurazione sufficiente.
| Domanda ingegneristica | Misure più pertinenti |
|---|---|
| Formazione del truciolo | Chimica dei solfuri, rapporto d’aspetto, orientamento, spaziatura e condizione della matrice |
| Innesco della fatica | Inclusioni più grandi, agglomerati, composizione, posizione e spaziatura tridimensionale |
| Controllo della pulizia | Valutazione secondo una classificazione normalizzata, frazione areale, conteggio delle particelle e posizione nel prodotto |
| Usura dell’utensile | Chimica e morfologia delle inclusioni, insieme a forza di taglio, temperatura e condizioni dell’utensile |
| Comportamento alla corrosione | Chimica dei solfuri, interfacce esposte, dimensioni, forma e condizione superficiale |
Uno studio sulla lavorabilità dovrebbe pertanto caratterizzare la chimica dei solfuri, la morfologia, l’orientamento, la frazione di area e la distribuzione dimensionale, documentando al contempo la matrice dell’acciaio e le condizioni di taglio. La pubblicazione di ASTM International Additives to Steel and Iron for Improved Machinability considera lo zolfo, il piombo, il selenio, il tellurio, il fosforo, l’azoto, il rapporto manganese/zolfo e le specifiche ASTM come variabili di progettazione, anziché come obiettivi isolati. Gli acciai SAE/AISI 12xx, per esempio, aggiungono circa lo 0,04–0,12% di fosforo alla composizione contenente zolfo dei gradi risolforati. Negli acciai inossidabili a facile lavorabilità, i solfuri possono agire come “lubrificanti solidi all’interfaccia utensile–pezzo”; la norma BS EN 10088 consente aggiunte di zolfo dello 0,015% o dello 0,030% per alcune varianti lavorabili.
La distinzione necessaria è dimostrata dallo studio del 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Gli effetti riportati sulla forza di taglio seguivano l’ordine MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. I solfuri allungati riducevano la forza di taglio in modo più efficace, mentre i solfuri globulari riducevano più efficacemente l’usura del fianco dell’utensile. Non è quindi possibile dichiarare universalmente superiore una singola popolazione di inclusioni.
Un ulteriore studio del 1995 dell’Università di Liegi, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, ha riportato un indice di lavorabilità che “variava dal 200% al 100% in funzione del rapporto di forma delle inclusioni di solfuro” e indicava come preferibili, per la lavorabilità degli acciai a facile lavorabilità, le inclusioni globoidali di solfuro di manganese. Questi risultati sostengono una conclusione diretta: le affermazioni sulla lavorabilità basate su un’unica valutazione combinata di ossidi e solfuri sono insufficientemente definite. La misurazione deve specificare che cosa è stato conteggiato, dove è stato misurato, come è stata orientata la sezione e se la prova valuta la forza, la forma del truciolo, la finitura superficiale o l’usura dell’utensile. Il trattamento con calcio può modificare la chimica e la morfologia degli ossidi e dei solfuri; pertanto, quando si attribuisce un risultato di lavorazione a tale trattamento, è essenziale un’analisi sensibile alla composizione.
Aggiunte di Lega Utilizzate per Modificare la Lavorabilità
Il Simposio ASTM Additivi per Acciai e Ghise per Migliorare la Lavorabilità (2024) considera le aggiunte per la lavorabilità come un insieme interconnesso di variabili chimiche e di processo: zolfo, piombo, selenio, tellurio, fosforo, azoto, rapporto manganese/zolfo e limiti imposti dalle specifiche ASTM applicabili. Questa organizzazione è più utile di una semplice classificazione degli elementi in “positivi” e “negativi”. Un’aggiunta modifica la popolazione delle inclusioni, la risposta della matrice, la formazione del truciolo, il contatto con l’utensile o una combinazione di questi effetti. Il risultato dipende dal grado di acciaio, dal livello di resistenza, dal trattamento termico, dalla velocità di taglio, dall’avanzamento, dalla profondità di taglio, dal fluido da taglio e dal materiale dell’utensile.
L’ingegneria delle inclusioni consiste nel controllare la composizione, la quantità, la distribuzione dimensionale e la morfologia delle inclusioni attraverso la produzione dell’acciaio e le successive lavorazioni. Misurare le inclusioni non equivale a ingegnerizzarle. La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti laminati o forgiati aventi “un rapporto di riduzione di almeno 3”, ma avverte anche che la sua tabella standard di riferimento non è interamente applicabile agli acciai a elevata lavorabilità. Una valutazione basata sulla tabella può quindi descrivere una popolazione senza prevedere la forza di taglio o la durata dell’utensile prodotte da quella popolazione.
Zolfo, fosforo, piombo, selenio e tellurio
Lo zolfo è l’aggiunta principale in molti acciai al carbonio e basso-legati ad alta lavorabilità, poiché forma solfuro di manganese, MnS. Il manganese viene aggiunto in quantità sufficiente a legare preferenzialmente lo zolfo come MnS, invece di lasciare solfuro di ferro, che favorirebbe la fragilità a caldo. Negli acciai SAE/AISI 11xx, il contenuto di zolfo deliberatamente aumentato produce inclusioni di MnS in eccesso. Durante il taglio, queste inclusioni interrompono il truciolo, riducono la continuità della matrice metallica e possono diminuire l’attrito o l’adesione in prossimità del contatto tra utensile e pezzo. Le stesse inclusioni possono ridurre la duttilità trasversale, la resistenza a fatica, la tenacità all’urto e la saldabilità.
L’effetto non è determinato esclusivamente dalla percentuale di zolfo. Sono importanti il rapporto d’aspetto, la frazione areale, la composizione e la distribuzione dei solfuri. Uno studio del 1995, Effetti della composizione, del fattore di forma e della frazione areale delle inclusioni di solfuri sulla lavorabilità di un acciaio a elevata lavorabilità risolforato, ha riportato effetti sulla forza di taglio nell’ordine MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. I solfuri allungati riducevano la forza di taglio in modo più efficace, mentre i solfuri globulari riducevano più efficacemente l’usura del fianco dell’utensile. Ciò mette direttamente in guardia dal considerare una singola forma di inclusione ottimale per ogni obiettivo di lavorazione.
La distinzione compare anche nello studio del 1995 dell’Università di Liegi, Analisi quantitativa delle inclusioni di solfuri negli acciai ad alta lavorabilità e loro influenza sulla lavorabilità. Il relativo indice di lavorabilità “variava dal 200% al 100% in funzione del rapporto di forma delle inclusioni di solfuro”, e i solfuri di manganese globoidali risultavano favoriti per la lavorabilità a elevata asportazione di truciolo. L’intervallo numerico non stabilisce una previsione universale da un grado all’altro; mostra quanto la forma delle inclusioni possa modificare il risultato misurato.
Il trattamento con calcio offre una possibilità per modificare tale forma e composizione. Il calcio può modificare le inclusioni di ossido e influenzare la precipitazione dei solfuri, producendo inclusioni più globulari o complesse in condizioni adeguate di ossigeno, zolfo e temperatura. Le previsioni termodinamiche della ripartizione del calcio tra ossidi e solfuri possono guidare questo controllo, ma il risultato dipende comunque dal trattamento in siviera, dalla solidificazione, dalla riduzione durante la laminazione e dal riscaldamento successivo. Anche le aggiunte di terre rare possono produrre varianti MnS–RE2S3 o contenenti calcio; tuttavia, il loro valore deve essere valutato rispetto alla pulizia dell’acciaio, alla fatica, alla tenacità e alla costanza del processo.
Il fosforo introduce un meccanismo di lavorabilità diverso. Gli acciai SAE/AISI 12xx contengono lo zolfo aumentato caratteristico dei gradi risolforati e inoltre circa lo 0,04–0,12% di fosforo, come riportato nel Manuale degli Ingegneri Meccanici, Acciai al Carbonio e Acciai Legati del 2022. Il fosforo indurisce e infragilisce la matrice ferritica, favorendo la frattura del truciolo e migliorando spesso il comportamento durante la lavorazione ad alta asportazione di truciolo. Un eccesso di fosforo può compromettere la duttilità, la tenacità all’urto, la formatura a freddo e la saldabilità, soprattutto quando la segregazione o una struttura a grana grossolana ne amplificano l’effetto. Pertanto, una designazione 12xx non indica semplicemente un acciaio 11xx con un’altra aggiunta per le inclusioni; il fosforo modifica la matrice oltre che il truciolo.
Il piombo è presente negli acciai risolforati al piombo associato alle inclusioni di solfuro oppure sotto forma di particelle discrete di piombo libero. Poiché il piombo ha una solubilità molto limitata nell’acciaio solido, la sua distribuzione è controllata dalla formazione delle particelle, dalla pulizia dell’acciaio e dalla storia di lavorazione. Durante la lavorazione meccanica, il piombo può favorire la separazione del truciolo e agire all’interfaccia con l’utensile, ma introduce anche gravi problematiche relative al controllo dell’esposizione, al riciclaggio, ai fumi di saldatura e alla normativa ambientale. Un’aggiunta di piombo non può essere valutata soltanto in base alla sua capacità di ridurre la forza di taglio. La specifica prevista per il prodotto e gli usi consentiti possono escluderla.
Il selenio e il tellurio sono ulteriori opzioni chimiche per modificare il comportamento delle inclusioni e la frattura del truciolo. Possono alterare la morfologia dei solfuri e l’interazione tra le inclusioni e la zona di taglio, ma i loro effetti sono sensibili al livello di zolfo, al contenuto di manganese, alla pratica di disossidazione e alle condizioni della matrice. Il loro impiego richiede una valutazione delle proprietà meccaniche, delle lavorazioni a caldo e a freddo, della saldatura, dell’esposizione dei lavoratori, della gestione dei rifiuti e della specifica del grado applicabile. Non devono essere presentati come sostituti intercambiabili dello zolfo o del piombo.
Gli acciai inossidabili ad alta lavorabilità illustrano lo stesso compromesso in presenza di una matrice più esigente. Secondo la British Stainless Steel Association (2024), le inclusioni di solfuro possono agire come “lubrificanti solidi all’interfaccia tra utensile e pezzo”, ma possono ridurre la resistenza alla corrosione e compromettere le prestazioni nei confronti della corrosione per vaiolatura o della corrosione interstiziale. La norma BS EN 10088 consente, per alcuni gradi, varianti lavorabili con aggiunte di zolfo dello 0,015% o dello 0,030%. Questi valori sono autorizzazioni specifiche per determinati gradi, non obiettivi generali per l’acciaio inossidabile.
Azoto, rapporto manganese/zolfo e limiti delle specifiche
L’azoto viene spesso considerato una variabile di lavorabilità perché influenza sia la matrice dell’acciaio sia la chimica delle inclusioni. In alcune composizioni, l’azoto si combina con titanio, alluminio, vanadio o altri elementi formando nitruri o carbonitruri. Queste particelle possono influenzare la frattura del truciolo, l’abrasione dell’utensile, la tenacità e la qualità superficiale. L’azoto disciolto può inoltre aumentare la resistenza e modificare l’invecchiamento per deformazione, mentre un contenuto eccessivo o non controllato di azoto può compromettere la duttilità, la formabilità, la tenacità o le prestazioni della saldatura. Il suo effetto dipende quindi dal fatto che l’azoto rimanga in soluzione, venga immobilizzato nei precipitati o partecipi a inclusioni complesse.
Il rapporto manganese/zolfo controlla se lo zolfo viene catturato in sicurezza come MnS e influenza la morfologia dei solfuri. Una quantità insufficiente di manganese rispetto allo zolfo aumenta il rischio di formazione di solfuro di ferro e di problemi di fragilità a caldo. Un rapporto elevato non produce automaticamente una lavorabilità superiore: l’eccesso di manganese modifica la temprabilità e la resistenza della matrice, mentre il contenuto di zolfo, il potenziale di ossigeno, il calcio, le aggiunte di terre rare e le condizioni di solidificazione determinano la popolazione finale delle inclusioni. Di conseguenza, il rapporto utile è specifico del grado e del processo, non una ricetta universale.
I limiti delle specifiche trasformano queste scelte metallurgiche in requisiti vincolanti di composizione chimica e qualità. Le designazioni SAE/AISI 11xx e 12xx identificano famiglie con aggiunte di zolfo previste, ma il requisito di acquisto o di produzione può richiamare anche ASTM A29/A29M, una norma di prodotto applicabile o un intervallo di composizione chimica definito dal cliente. I limiti ASTM per zolfo, fosforo, azoto, piombo ed elementi residui devono essere interpretati insieme ai requisiti relativi alle proprietà meccaniche, alla qualità superficiale, alla pulizia dell’acciaio e al trattamento termico. Una composizione chimica che riduce la forza di taglio può comunque risultare non conforme perché riduce la tenacità trasversale, peggiora le prestazioni a fatica, complica la saldatura o contrasta con le restrizioni ambientali.
Anche le condizioni di taglio restano parte della valutazione. L’ASM Handbook identifica la composizione, la microstruttura, il livello di resistenza, le condizioni di taglio, i fluidi da taglio e il materiale dell’utensile come fattori interagenti nel controllo della lavorabilità; lo zolfo può modificare significativamente il comportamento alla lavorazione degli acciai legati temprabili a cuore. Le misurazioni delle inclusioni devono quindi corrispondere alla domanda ingegneristica. Una sezione longitudinale può evidenziare l’allungamento dei solfuri rilevante per il controllo del truciolo, mentre una sezione trasversale, un’analisi tridimensionale o una misurazione della frazione areale può rappresentare meglio il comportamento a fatica o all’usura dell’utensile. L’aggiunta costituisce soltanto uno degli input del risultato.
Trattamento con Calcio e Controllo della Morfologia delle Inclusioni
Il trattamento con calcio è un’operazione di ingegneria delle inclusioni, non un generico trattamento di pulizia. L’obiettivo non è semplicemente ridurre il numero totale di particelle non metalliche. Consiste nel modificare la natura di tali particelle, la loro forma, le dimensioni che raggiungono e il loro comportamento durante laminazione, lavorazione meccanica e colata. Un acciaio con meno inclusioni può comunque presentare una scarsa lavorabilità se i solfuri residui hanno una morfologia inadatta o se particelle dure di ossido danneggiano il tagliente.
Sequenza del trattamento al calcio
- Disossidazione Stabilire la condizione degli ossidi e regolare la chimica dell’acciaio.
- Iniezione di calcio Introdurre il calcio in condizioni controllate di temperatura, agitazione e recupero.
- Modifica delle inclusioni Favorire ossidi e solfuri contenenti calcio con la chimica e la morfologia previste.
- Colata e verifica Colare l’acciaio trattato, quindi esaminare la popolazione di inclusioni finita invece di basarsi soltanto sull’aggiunta di filo.
Il trattamento introduce normalmente il calcio mediante filo animato o un altro metodo di iniezione controllata, dopo la disossidazione e la regolazione della lega. Il calcio disciolto ha una forte affinità chimica per l’ossigeno e lo zolfo. Può quindi reagire con inclusioni di ossido solide o liquide e con le reazioni di formazione del solfuro di manganese durante la solidificazione. La popolazione risultante può contenere alluminati di calcio, solfuri contenenti calcio o particelle composite di ossido e solfuro. Il risultato dipende dalla temperatura dell’acciaio, dall’attività dell’ossigeno e dello zolfo, dal contenuto di alluminio, dal rapporto manganese/zolfo, dall’agitazione, dal tempo di trattamento e dalla quantità di calcio che entra effettivamente in soluzione.
Modifica degli ossidi e dei solfuri
Nell’acciaio calmato all’alluminio, le inclusioni di allumina non trattate possono essere angolari, dure e capaci di accumularsi sulle pareti degli ugelli d’immersione. Il calcio modifica la chimica degli ossidi indirizzandola verso gli alluminati di calcio. Entro un intervallo compositivo adeguato, questi prodotti sono liquidi o parzialmente liquidi alle temperature di produzione dell’acciaio e di colata; possono quindi assumere una forma più arrotondata ed essere meno inclini a formare agglomerati rigidi di allumina. Questo è il vantaggio in colata comunemente associato al trattamento con calcio, ma non deve essere confuso con una riduzione universale del contenuto di inclusioni. Il calcio può ridurre l’effetto nocivo di una determinata popolazione di ossidi lasciando pressoché invariata la frazione areale totale delle inclusioni.
La risposta dei solfuri è altrettanto importante negli acciai a lavorabilità migliorata. Il calcio può entrare nei solfuri di manganese formando (Mn,Ca)S, modificare il rapporto d’aspetto dei solfuri e cambiare l’adesione tra i solfuri e la matrice d’acciaio. A seconda della composizione e della storia di raffreddamento, i solfuri possono diventare meno allungati e più globulari. Tale modifica può ridurre la concentrazione delle tensioni e l’usura del fianco dell’utensile, ma può anche diminuire l’azione di frantumazione del truciolo associata alle lunghe stringhe di MnS allineate.
Lo studio del 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel ha confrontato le popolazioni di MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Gli effetti sulla forza di taglio riportati seguivano quell’ordine, dimostrando che la chimica delle inclusioni è importante, e non soltanto la percentuale di zolfo. I solfuri allungati riducevano la forza di taglio in modo più efficace, mentre i solfuri globulari riducevano più efficacemente l’usura del fianco dell’utensile. Si tratta di obiettivi prestazionali differenti. Un trattamento selezionato per minimizzare la forza può quindi produrre un risultato meno favorevole in termini di usura.
Questo compromesso è coerente con lo studio del 1995 dell’Università di Liegi, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, che riportava un indice di lavorabilità che “variava dal 200% al 100% con il rapporto di forma delle inclusioni di solfuro”. Lo studio preferiva inclusioni globoidali di solfuro di manganese per la lavorabilità degli acciai a taglio libero, ma il risultato non rende le particelle globulari universalmente superiori. Il materiale dell’utensile, l’avanzamento, la velocità di taglio, il comportamento all’incrudimento, la resistenza della matrice, la lubrificazione e i requisiti di controllo del truciolo rimangono variabili determinanti.
Il trattamento con calcio deve essere valutato anche rispetto alla specifica del grado. Gli acciai SAE/AISI 11xx contengono zolfo aggiunto, che forma inclusioni in eccesso di solfuro di manganese, mentre gli acciai SAE/AISI 12xx aggiungono circa lo 0,04–0,12% di fosforo come ulteriore variabile correlata alla lavorabilità. Il lavoro del simposio del 2024 dell’ASTM International, Additives to Steel and Iron for Improved Machinability, individua zolfo, piombo, selenio, tellurio, fosforo, azoto, rapporto manganese/zolfo e specifiche ASTM come variabili di progettazione. Il calcio è un elemento di controllo all’interno di questo sistema, non un sostituto del controllo della matrice e dell’intera popolazione di inclusioni. Negli acciai inossidabili a lavorabilità migliorata, i solfuri possono agire come “lubrificanti solidi all’interfaccia utensile–pezzo”; la norma BS EN 10088 consente aggiunte di zolfo dello 0,015% o dello 0,030% per le varianti lavorabili di alcuni gradi.
La finestra di processo è ristretta. Una quantità insufficiente di calcio lascia sostanzialmente invariato il comportamento dell’allumina e del solfuro di manganese. Una quantità eccessiva di calcio può generare solfuro di calcio o fasi di ossido ricche di calcio, consumare zolfo e ossigeno in modo imprevedibile e produrre inclusioni con scarsa capacità di deformazione. Il recupero del calcio è particolarmente sensibile, poiché il calcio ha un’elevata pressione di vapore alle temperature di produzione dell’acciaio e reagisce rapidamente con scoria, refrattario, ossigeno disciolto e zolfo. La velocità di aggiunta del filo, la profondità di iniezione, l’agitazione con argon, le condizioni della scoria e il ritardo prima della colata influenzano tutti il picco di calcio disciolto e il suo decadimento.
La pratica di colata evidenzia rapidamente questi errori. Una modifica insufficiente degli ossidi può lasciare agglomerati solidi di allumina che limitano il flusso nell’ugello d’immersione. Una quantità eccessiva di calcio, o un’aggiunta effettuata in un momento inadeguato, può generare solidi ricchi di calcio, prodotti di riossidazione o agglomerati che ostacolano anch’essi il flusso. Un ugello che consente una colata regolare non dimostra che la popolazione di solfuri abbia la risposta desiderata durante la lavorazione meccanica; il comportamento dell’ugello e quello durante il taglio possono favorire chimiche delle inclusioni differenti.

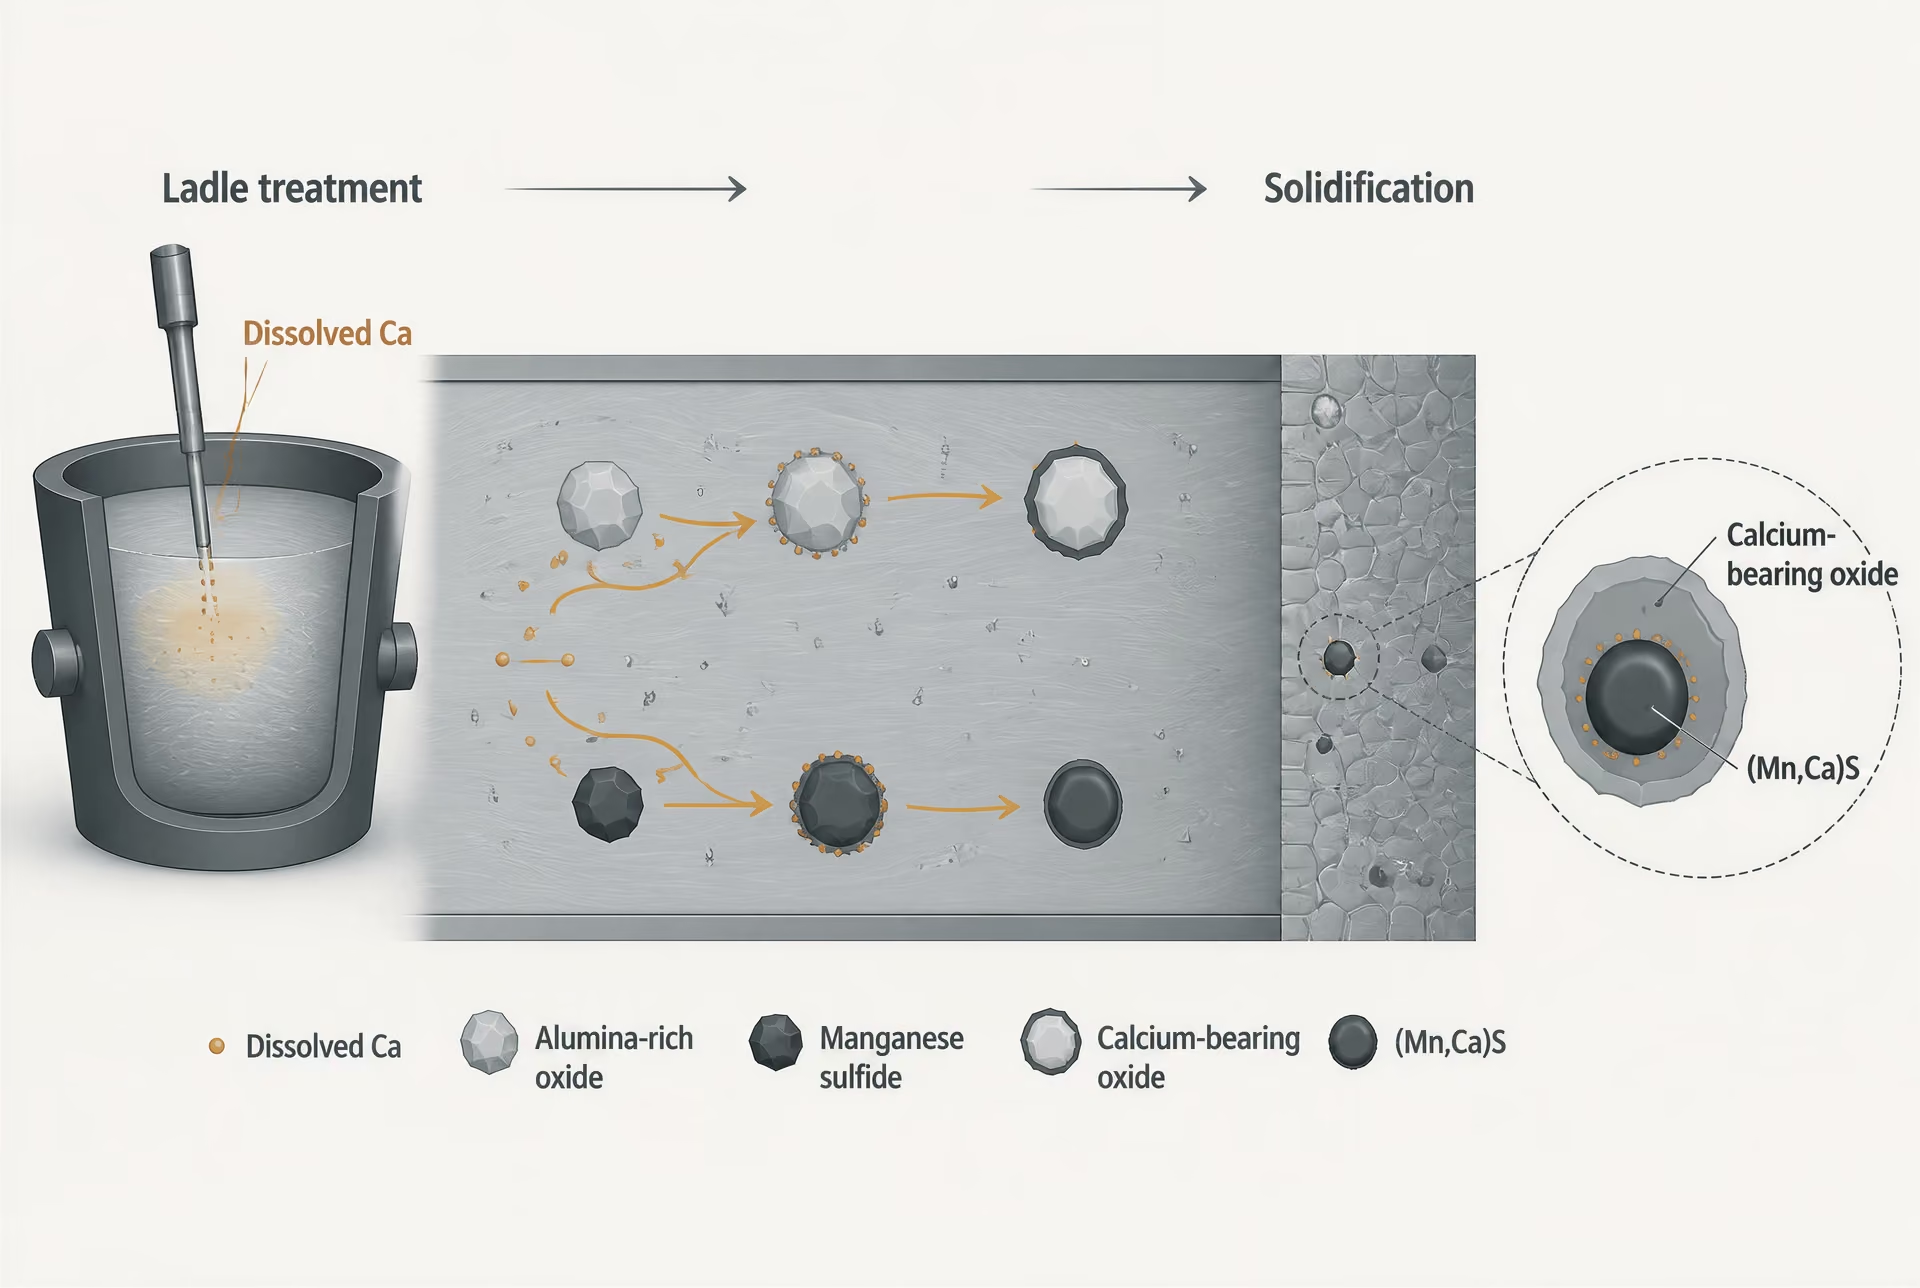
Previsione termodinamica della ripartizione del calcio
Il calcolo termodinamico contribuisce a definire la finestra di trattamento prima delle prove in impianto. La questione centrale è come il calcio si ripartisca tra le reazioni con gli ossidi e quelle con i solfuri alle attività prevalenti di Ca, O, S, Al, Mn e degli altri elementi. Il calcio può innanzitutto ridurre o modificare un’inclusione di ossido e poi reagire con lo zolfo, oppure le reazioni contenenti zolfo possono consumare il calcio disponibile prima che la modifica dell’ossido sia completata. I modelli di equilibrio possono stimare se il campo stabile delle inclusioni contenga allumina, alluminati di calcio, CaS, (Mn,Ca)S o fasi composite.
Tali previsioni richiedono le attività, non soltanto le concentrazioni nominali nella massa dell’acciaio. Il trascinamento di scoria, l’ossigeno disciolto, l’attività dell’alluminio, la temperatura e il recupero effettivo del calcio determinano l’ambiente chimico al quale è sottoposta un’inclusione. Un confine di fase calcolato costituisce quindi una guida di processo, non una garanzia. Le perdite di calcio per evaporazione, scoria, refrattario e flottazione modificano la condizione effettiva, mentre la segregazione durante la solidificazione cambia le attività locali di manganese e zolfo dopo il trattamento.
L’obiettivo pratico è spesso un intervallo di calcio nel quale le inclusioni di ossido diventino deformabili o liquide durante la colata, mentre i solfuri mantengano una forma controllata dopo la laminazione. Tale obiettivo può differire tra un’applicazione su torni automatici ad alta velocità, nella quale predominano la segmentazione del truciolo e la bassa forza di taglio, e un’operazione sensibile alla durata dell’utensile, nella quale sono più importanti i solfuri globulari e la riduzione dell’interazione abrasiva.
La verifica finale deve essere metallografica. La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di acciaio laminati o forgiati con “un rapporto di riduzione pari ad almeno 3”, ma avverte che la sua tavola di riferimento standard non è interamente applicabile agli acciai a taglio libero. L’esame dovrebbe pertanto registrare la chimica, la morfologia, la distribuzione dimensionale, la frazione areale e l’allineamento delle inclusioni, utilizzando l’analisi d’immagine o la microscopia più adatta alla questione ingegneristica. Un semplice indice di pulizia non può dimostrare il successo del trattamento con calcio. È la popolazione finale delle inclusioni — non l’aggiunta di filo di calcio, l’equilibrio calcolato o la storia dell’ugello — a determinare se l’acciaio fornisca il comportamento di lavorazione meccanica previsto.

Acciai inossidabili ad alta lavorabilità: il compromesso con la resistenza alla corrosione
L’acciaio inossidabile non diventa automaticamente più facile da lavorare soltanto perché viene aggiunto zolfo. Il risultato dipende dal tenore di zolfo, dalla disponibilità di manganese, dalla chimica delle inclusioni, dalla loro forma, dalla frazione areale, dalla matrice dell’acciaio e dalle condizioni di taglio. Un’aggiunta di zolfo che migliora la frammentazione del truciolo in un determinato grado austenitico può produrre, in un altro, un diverso equilibrio tra usura dell’utensile, resistenza alla corrosione, saldabilità e resistenza trasversale.
La ragione è metallurgica. Lo zolfo ha una solubilità limitata nell’acciaio inossidabile austenitico e si combina principalmente con il manganese formando solfuro di manganese, MnS. Queste inclusioni interrompono la continuità del metallo durante il taglio. Possono indebolire la continuità del truciolo, ridurre l’energia necessaria per tranciare il materiale e agire come lubrificanti solidi all’interfaccia utensile–pezzo, come descritto dalla British Stainless Steel Association (BSSA). L’effetto è utile durante la foratura, la tornitura e le operazioni su torni automatici a fantina mobile, ma le inclusioni creano anche discontinuità chimiche e meccaniche locali.
Inclusioni di solfuri negli acciai inossidabili austenitici
In un grado austenitico convenzionale resistente alla corrosione, la pulizia e il controllo delle inclusioni contribuiscono alla qualità superficiale e alle prestazioni in esercizio. In un grado ad alta lavorabilità, alcune inclusioni vengono introdotte deliberatamente. Ciò non le rende semplici contaminanti. L’ingegneria delle inclusioni consente di regolare la loro composizione, quantità, distribuzione dimensionale e morfologia attraverso le variabili della produzione e della lavorazione dell’acciaio.
Le inclusioni di MnS sono particolarmente importanti perché la loro forma cambia durante la lavorazione a caldo. I solfuri laminati diventano comunemente stringer allungati, mentre il trattamento con calcio o una diversa chimica dello zolfo può produrre particelle più globulari. Queste forme non determinano la stessa risposta alla lavorazione. Lo studio del 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel ha riportato effetti sulle forze di taglio nell’ordine MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. I solfuri allungati riducevano più efficacemente la forza di taglio, mentre i solfuri globulari riducevano più efficacemente l’usura del fianco dell’utensile. La forza di taglio e la durata dell’utensile non possono quindi essere considerate misure intercambiabili della lavorabilità.
Un altro studio dell’Università di Liegi del 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, ha riportato un indice di lavorabilità che “variava dal 200% al 100% in funzione del rapporto di forma delle inclusioni di solfuro”. Il risultato conferma un chiaro principio ingegneristico: conta la geometria delle inclusioni, non soltanto la percentuale di zolfo. Una frazione areale elevata di solfuri allungati può favorire la segmentazione del truciolo, ma un’eccessiva formazione di stringer può danneggiare la duttilità trasversale e creare percorsi preferenziali per la propagazione delle cricche. Inclusioni più piccole e più globulari possono ridurre l’usura del fianco dell’utensile, offrendo però un contributo minore alla frammentazione del truciolo.
Anche la matrice circostante controlla il risultato. Gli acciai inossidabili austenitici incrudiscono durante il taglio, hanno una conducibilità termica relativamente bassa e possono generare una quantità considerevole di calore sul tagliente. La velocità di taglio, l’avanzamento, la profondità di passata, il materiale dell’utensile, la geometria del tagliente, il refrigerante e lo stato di incrudimento possono modificare il beneficio ottenuto da una determinata popolazione di inclusioni. Il lavoro del simposio 2024 di ASTM International, Additives to Steel and Iron for Improved Machinability, considera lo zolfo, il piombo, il selenio, il tellurio, il fosforo, l’azoto, il rapporto manganese/zolfo e le specifiche ASTM applicabili come variabili di progetto interagenti. Nessun singolo tenore di zolfo consente di prevedere le prestazioni di lavorazione per tutti i gradi di acciaio inossidabile.
La penalizzazione della resistenza alla corrosione deriva dal fatto che le inclusioni di solfuro e le interfacce circostanti possono diventare siti preferenziali di attacco localizzato. Il MnS può dissolversi o dissolversi parzialmente in ambienti contenenti cloruri o acidi, lasciando un sito di innesco della vaiolatura. La forma dell’inclusione influisce sull’interfaccia esposta: gli stringer allungati possono creare percorsi più lunghi e interconnessi lungo la direzione di laminazione, mentre le particelle globulari presentano un diverso rapporto superficie/volume. Il rischio effettivo dipende dal comportamento di passivazione, dalla chimica delle inclusioni, dalla finitura superficiale, dalla concentrazione di cloruri, dalla temperatura, dalle tensioni residue e dalla pulizia successiva alla lavorazione. Le aggiunte di zolfo non causano automaticamente un cedimento, ma riducono il margine disponibile in condizioni di esercizio gravose.
Le aggiunte di solfuri possono influire anche sulle proprietà trasversali e sulla saldabilità. Le inclusioni simili a stringer riducono la duttilità e la tenacità in misura maggiore attraverso la direzione di laminazione che lungo di essa. Durante la saldatura, le inclusioni e le regioni ricche di zolfo possono contribuire alla sensibilità alla criccabilità a caldo, alterare la pulizia del metallo di saldatura o ridurre le prestazioni anticorrosive nelle zone adiacenti alla saldatura. Il risultato dipende dal processo di saldatura, dall’apporto termico, dal metallo d’apporto, dal vincolo del giunto e dalla composizione del grado. Non si dovrebbe presumere che un acciaio inossidabile ad alta lavorabilità specificato per componenti lavorati abbia la stessa idoneità alla saldatura o all’impiego in componenti a pressione del suo corrispondente a basso tenore di zolfo.
Varianti lavorabili secondo BS EN 10088
BS EN 10088 riconosce che la lavorabilità può essere specificata attraverso una composizione controllata, anziché essere considerata una conseguenza accidentale di una scarsa pulizia. Secondo la BSSA, la norma consente varianti lavorabili per alcuni gradi di acciaio inossidabile con aggiunte di zolfo pari a 0,015% o 0,030%. Tali valori sono aggiunte o varianti compositive consentite nell’ambito dei requisiti di determinati gradi; non costituiscono una ricetta universale per ogni acciaio inossidabile austenitico.
Le designazioni dei gradi devono pertanto essere interpretate insieme alla designazione della norma e ai requisiti del prodotto. Un grado austenitico ad alta lavorabilità comunemente utilizzato è X8CrNiS18-9 (1.4305), corrispondente alla designazione ampiamente utilizzata 303 in altri sistemi di designazione. La designazione contenente zolfo identifica una modifica deliberata della lavorabilità, non una proprietà generale di tutti gli acciai inossidabili contrassegnati 303 né di tutti i prodotti commercializzati con descrizioni equivalenti. Altri gradi possono avere limiti di zolfo differenti, un comportamento diverso rispetto alla corrosione e restrizioni differenti per la saldatura o la formatura.
La distinzione è importante quando si confronta un grado modificato con zolfo con X5CrNi18-10 (1.4301) o X5CrNiMo17-12-2 (1.4401). Le rispettive famiglie nominali di leghe resistenti alla corrosione possono apparire simili, ma le popolazioni di inclusioni, i limiti di zolfo, la risposta all’incrudimento e la storia di lavorazione possono differire. Una variante lavorabile può essere sottoposta a taglio con una forza inferiore, mostrando tuttavia una maggiore sensibilità alla vaiolatura o una minore duttilità trasversale. Al contrario, un grado a basso tenore di zolfo può richiedere utensili e controllo del truciolo più accurati, pur mantenendo una resistenza migliore in un ambiente corrosivo.
L’ispezione deve corrispondere alla domanda posta. La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di acciaio laminati o forgiati con un rapporto di riduzione “pari ad almeno 3”, avvertendo però che la sua tabella di riferimento standard non è interamente applicabile agli acciai a taglio libero. Una valutazione mediante tabella può descrivere la gravità delle inclusioni, ma non stabilisce di per sé la forza di taglio, l’usura dell’utensile, la resistenza alla vaiolatura o l’affidabilità della saldatura. Le misurazioni delle inclusioni dovrebbero quindi riportare le caratteristiche pertinenti alla proprietà valutata: composizione, rapporto d’aspetto, distribuzione dimensionale, spaziatura, frazione areale e orientamento.
- Ausilio alla lavorazione
- Le inclusioni di solfuri possono agire da lubrificanti solidi all’interfaccia utensile–pezzo
- Varianti di zolfo ammesse
- 0,015% o 0,030% per alcuni gradi BS EN 10088
- Possibili penalizzazioni
- Sensibilità alla corrosione per vaiolatura, ridotta duttilità trasversale e problematiche di saldabilità
- Confronto richiesto
- Risposta alla lavorazione insieme a corrosione, direzione del carico e percorso di fabbricazione
Il compromesso pratico è deliberato, non misterioso. Lo zolfo può rendere più prevedibile la lavorazione dell’acciaio inossidabile austenitico, ma gli stessi solfuri possono ridurre la tolleranza alla corrosione e le prestazioni trasversali. La scelta deve collegare la designazione del grado e i limiti di BS EN 10088 all’operazione di taglio del componente, all’ambiente, alla direzione del carico e al ciclo di fabbricazione. Non esiste un comportamento unico dell’“acciaio inossidabile lavorabile”; esiste soltanto una specifica matrice con una specifica popolazione di inclusioni, operante in determinate condizioni di esercizio e di taglio.
Usura dell’utensile, forza di taglio e ottimo non intuitivo
Perché una forza di taglio inferiore non equivale a una maggiore durata dell’utensile
Un’inclusione che migliora la lavorabilità non produce un unico beneficio universale nella lavorazione meccanica. Il suo effetto dipende dal fatto che il risultato misurato sia la forza di taglio, la segmentazione del truciolo, l’usura sul fianco, l’usura sul petto, la finitura superficiale o la quantità di materiale asportato prima del raggiungimento di un limite prestabilito di durata dell’utensile. Questi risultati possono evolvere in direzioni diverse, perché la popolazione di inclusioni modifica sia la deformazione nel pezzo sia le condizioni di contatto sull’utensile.
Lo studio del 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel ha riportato un esempio chiaro. Gli effetti delle inclusioni di solfuro sulla forza di taglio seguivano l’ordine MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. Ancora più importante, i solfuri allungati riducevano la forza di taglio in modo più efficace, mentre i solfuri globulari riducevano più efficacemente l’usura sul fianco dell’utensile. Non si tratta di una contraddizione. È un monito a non considerare la “lavorabilità” come un’unica proprietà misurabile.
I solfuri di manganese allungati tendono ad allinearsi con la direzione di laminazione. Durante il taglio, queste inclusioni possono favorire la separazione locale e la segmentazione del truciolo, riducendo la forza necessaria per tranciare il truciolo. Possono inoltre interrompere la continuità della matrice in prossimità della zona primaria di taglio. Il risultato può essere una forza principale di taglio misurata inferiore, soprattutto quando la direzione della prova e quella di laminazione producono un allineamento favorevole delle inclusioni.
Le stesse particelle allungate possono creare condizioni meno favorevoli al contatto con l’utensile. Un lungo filamento di solfuro può attraversare la zona di taglio come una discontinuità ripetuta e direzionale. Può esporre fasi vicine più dure, favorire un contatto intermittente o creare concentrazioni locali di tensione sulla superficie appena formata. Le inclusioni globulari distribuiscono la loro interruzione su una dimensione più corta e possono produrre una sequenza più uniforme di piccoli eventi di frattura o lubrificazione. L’utensile può quindi subire meno danni abrasivi o adesivi anche quando la forza di taglio è maggiore.
Lo studio dell’Università di Liegi Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995) ha riportato un indice di lavorabilità che “variava dal 200% al 100% con il rapporto di forma delle inclusioni di solfuro”. Lo studio favoriva inoltre le inclusioni globoidali di solfuro di manganese per la lavorabilità degli acciai a taglio libero. Questo risultato non stabilisce una forma ottimale universale; dimostra che la variazione del solo rapporto di forma può modificare sostanzialmente la graduatoria degli acciai. Anche la frazione areale e la distribuzione dimensionale sono importanti. Una piccola popolazione di inclusioni grandi può comportarsi diversamente dalla stessa frazione areale suddivisa tra numerose particelle fini.
La matrice può rovesciare l’effetto delle inclusioni. Una maggiore resistenza del pezzo aumenta la tensione di taglio e spesso anche la forza di taglio, mentre la martensite dura, la bainite o i carburi dispersi possono aumentare l’abrasione sul fianco. Una matrice ferritica più tenera può consentire una separazione più agevole del truciolo, ma un’eccessiva tenerezza può favorire il tagliente di riporto e l’adesione. Anche la spaziatura della perlite, l’incrudimento, il trattamento termico e le tensioni residue influenzano il modo in cui un’inclusione si apre durante il taglio. Lo zolfo non è quindi un parametro autonomo di controllo della lavorabilità. L’ASM Handbook individua nella composizione, nella microstruttura, nel livello di resistenza, nelle condizioni di taglio, nei fluidi da taglio e nel materiale dell’utensile fattori di controllo interagenti; osserva inoltre che lo zolfo può modificare significativamente il comportamento alla lavorazione degli acciai legati temprabili a cuore.
La composizione chimica dei gradi illustra l’intento progettuale. Gli acciai SAE/AISI 11xx contengono zolfo aggiunto, che produce inclusioni in eccesso di solfuro di manganese a supporto della frammentazione del truciolo e della lubrificazione. Gli acciai SAE/AISI 12xx contengono inoltre circa lo 0,04–0,12% di fosforo, che può influenzare ulteriormente la deformazione della matrice e la formazione del truciolo. Negli acciai al piombo risolforati, il piombo può trovarsi insieme alle inclusioni di solfuro oppure sotto forma di particelle libere di piombo, modificando la risposta dell’interfaccia senza sostituire il ruolo del solfuro di manganese. Il lavoro del simposio ASTM International del 2024 elenca zolfo, piombo, selenio, tellurio, fosforo, azoto, rapporto manganese/zolfo e specifiche ASTM applicabili come variabili di progettazione della lavorabilità. La domanda corretta non è “Quanto zolfo è presente?”, bensì “Quale popolazione di inclusioni e quale matrice hanno prodotto quella composizione chimica e quel processo?”
Usura sul fianco, usura sul petto e condizioni di processo
L’usura sul fianco si sviluppa nella regione della superficie di spoglia che sfrega contro la superficie lavorata. È fortemente influenzata dalla temperatura, dalle fasi dure abrasive, dalla distanza di scorrimento, dalla resistenza del pezzo e dalla stabilità del tagliente. Una popolazione di solfuri globulari può ridurre l’usura sul fianco interrompendo l’adesione metallo–utensile e agendo da lubrificante solido, ma il risultato dipende dal fatto che le particelle siano abbastanza grandi da influenzare il contatto e dal fatto che la matrice contenga carburi o altri costituenti abrasivi.
L’usura sul petto si forma sulla superficie di spoglia mentre i trucioli caldi scorrono sull’utensile. Possono contribuire alla sua formazione la diffusione, l’adesione, la reazione chimica e l’abrasione meccanica. La velocità di taglio è particolarmente importante, perché la temperatura aumenta bruscamente con la velocità. Un’inclusione che riduce la forza a velocità moderata può non ridurre l’usura sul petto ad alta velocità, se modifica la lunghezza di contatto del truciolo o trasporta specie reattive nell’interfaccia utensile–truciolo. Anche il grado dell’utensile è importante: gli utensili in metallo duro, metallo duro rivestito, ceramica, cermet e nitruro cubico di boro reagiscono in modo diverso al calore, alla diffusione, alla scheggiatura del tagliente e all’interazione chimica.
L’avanzamento e la profondità di taglio modificano la forza e il carico termico indipendentemente dalla morfologia delle inclusioni. Un avanzamento maggiore aumenta lo spessore del truciolo non asportato e il carico sul tagliente; una maggiore profondità di taglio aumenta l’asportazione di materiale e può coinvolgere una popolazione diversa di inclusioni attraverso la sezione del pezzo. Anche la direzione di taglio è determinante per l’acciaio laminato. Tagliare parallelamente ai filamenti di solfuro non equivale a tagliarli trasversalmente. Il fluido da taglio può contenere la temperatura, ridurre l’adesione e allontanare i trucioli; tuttavia, alcune condizioni del fluido modificano il beneficio apparente delle inclusioni, mascherandone o amplificandone l’azione lubrificante. Il taglio a secco, il refrigerante ad allagamento, la lubrificazione in quantità minima e il refrigerante ad alta pressione non devono essere considerati prove intercambiabili.
Gli acciai inossidabili a taglio libero rendono particolarmente evidente il meccanismo d’interfaccia. La British Stainless Steel Association descrive le inclusioni di solfuro come “lubrificanti solidi all’interfaccia utensile–pezzo” e individua varianti lavorabili secondo BS EN 10088 con aggiunte di zolfo dello 0,015% o dello 0,030% per alcuni gradi. Questa affermazione descrive un’interazione materiale–processo, non una riduzione garantita di ogni modalità di usura. Il trattamento al calcio può modificare la composizione e la morfologia degli ossidi e dei solfuri; la previsione termodinamica della ripartizione del calcio tra ossidi e solfuri contribuisce a controllare la popolazione risultante, ma la risposta al taglio dipende comunque dalla matrice e dalle condizioni della prova.
Di conseguenza, ogni affermazione sulla lavorabilità dovrebbe specificare la metrica e le condizioni: forza di taglio di picco o a regime, larghezza dell’usura sul fianco, profondità dell’usura sul petto, criterio di durata dell’utensile, velocità di taglio, avanzamento, profondità di taglio, materiale e grado dell’utensile, fluido da taglio, orientamento del pezzo e microstruttura. Le misurazioni delle inclusioni devono rappresentare la proprietà valutata. La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di acciaio laminati o forgiati con un rapporto di riduzione di almeno 3, avvertendo tuttavia che la sua tavola di riferimento standard non è interamente applicabile agli acciai a taglio libero. Il conteggio delle inclusioni mediante una tavola standard può quindi descrivere la pulizia dell’acciaio senza prevedere la durata dell’utensile. La progettazione delle inclusioni significa controllare insieme composizione, quantità, distribuzione dimensionale e morfologia, selezionando la popolazione in funzione dell’obiettivo effettivo della lavorazione e non di una singola e allettante misurazione della forza.
Modalità di cedimento causate da inclusioni scarsamente controllate
L’acciaio a lavorabilità migliorata sacrifica parte delle prestazioni in esercizio per facilitare il taglio, ma questo compromesso non è determinato dal solo contenuto di zolfo. Zolfo, ossigeno, calcio, aggiunte di terre rare, piombo, fosforo e rapporto manganese/zolfo determinano quali inclusioni si formano; laminazione e forgiatura determinano poi come tali inclusioni vengono distribuite e quale forma assumono. Il risultato può essere un’eccellente frammentazione del truciolo al tornio e, al contempo, prestazioni a fatica inaccettabili in un componente sottoposto a carico.
L’ingegneria delle inclusioni consiste nel controllare «composizione, quantità, distribuzione delle dimensioni e morfologia», come definito nella rassegna del 2018 Inclusioni non metalliche negli acciai – origine e controllo. Queste variabili devono essere valutate in relazione alla proprietà in esercizio oggetto di esame. Una sezione longitudinale lucidata può rivelare solfuri allungati che spiegano la frammentazione del truciolo, ma fornire poche informazioni sulla popolazione tridimensionale che controlla la fatica trasversale. La misurazione, pertanto, non equivale all’ingegneria. La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di acciaio laminati o forgiati aventi «un rapporto di riduzione di almeno 3», avvertendo tuttavia che la sua tavola di riferimento standard non è interamente applicabile agli acciai a lavorabilità migliorata. Una classificazione secondo tavola non può sostituire un’analisi delle inclusioni specifica per la proprietà considerata.
Filamenti, agglomerati e anisotropia
Negli acciai risolforati, il manganese si combina con lo zolfo formando MnS. Durante la laminazione, i solfuri teneri si deformano più facilmente dell’acciaio circostante e diventano filamenti lunghi e sottili, allineati con la direzione di laminazione. Questa morfologia migliora spesso la lavorabilità: l’utensile può tranciare attraverso piani deboli, i trucioli si spezzano più facilmente e i film di solfuro possono ridurre l’attrito all’interfaccia di taglio. Gli acciai SAE/AISI 11xx contengono intenzionalmente zolfo aggiunto proprio per questo motivo. Gli acciai SAE/AISI 12xx aggiungono fosforo, circa 0,04–0,12%, che influisce ulteriormente sulla formazione del truciolo e sulle forze di lavorazione.
Lo stesso allineamento crea proprietà direzionali. Una cricca che si propaga parallelamente a un filamento di solfuro può collegare inclusioni per una distanza considerevole, mentre una cricca sollecitata trasversalmente alla direzione di laminazione incontra una sequenza diversa di ostacoli. Duttilità a trazione, tenacità all’urto, strizione e resistenza a fatica possono quindi differire nettamente tra provini longitudinali e trasversali. L’acciaio può superare una classificazione longitudinale delle inclusioni pur rimanendo vulnerabile in un albero, un perno o un componente sottoposto a pressione, se orientato trasversalmente.
La frazione areale è importante quanto la lunghezza delle singole inclusioni. L’aumento del contenuto di solfuri accresce generalmente il numero di potenziali interfacce deboli, e una popolazione numerosa può collegare inclusioni altrimenti innocue in un percorso continuo di danneggiamento. I filamenti di grandi dimensioni sono particolarmente dannosi perché le loro zone terminali concentrano le tensioni. Sotto carico ciclico, il distacco all’interfaccia solfuro–matrice può iniziare prima che la tensione nominale si avvicini alla resistenza allo snervamento.
Gli agglomerati creano una seconda modalità di cedimento. Diverse particelle di ossido o di solfuro ravvicinate interagiscono elasticamente, producendo un difetto efficace più grande di quanto suggerirebbe una singola particella. Gli agglomerati possono derivare da una disossidazione insufficiente, dalla riossidazione durante la colata, dall’intrappolamento di materiale refrattario, da pratiche inadeguate nel distributore o da una segregazione chimica locale. La forgiatura può rompere un agglomerato in particelle più piccole, ma può anche distribuire le inclusioni in una banda planare. L’ispezione ultrasonica può rilevare tali zone, mentre un piccolo campo metallografico può non individuarle affatto.
La forma non è un aspetto meramente estetico. Uno studio dell’Università di Liegi del 1995 ha riportato un indice di lavorabilità che «variava dal 200% al 100% in funzione del rapporto di forma delle inclusioni di solfuro» e indicava come favorevole, per la lavorabilità degli acciai a lavorabilità migliorata, il solfuro di manganese globoidale. Un altro studio del 1995, Effetti della composizione, del fattore di forma e della frazione areale delle inclusioni di solfuro sulla lavorabilità dell’acciaio a lavorabilità migliorata risolforato, ha rilevato effetti sulle forze di taglio nell’ordine MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. I solfuri allungati riducevano più efficacemente la forza di taglio, mentre i solfuri globulari riducevano più efficacemente l’usura del fianco dell’utensile. Un vantaggio nella lavorazione, pertanto, non può essere tradotto direttamente in un vantaggio strutturale.
Il trattamento al calcio illustra il problema del controllo. Il calcio può modificare l’allumina e gli ossidi correlati trasformandoli in particelle meno angolari e può alterare la composizione e la morfologia dei solfuri; i calcoli termodinamici prevedono una ripartizione del calcio tra ossidi e solfuri. Un calcio scarsamente controllato, tuttavia, può produrre inclusioni miste o sovradimensionate anziché una popolazione uniforme. Il trattamento deve essere adeguato alla pulizia dell’acciaio, alle condizioni di solidificazione, al ciclo di laminazione e al carico di esercizio previsto.
Fatica, frattura, corrosione e difetti superficiali
Le inclusioni dure di ossido, in particolare l’allumina angolare o gli alluminati complessi di calcio, si comportano diversamente dal MnS tenero. La loro rigidezza e la scarsa adesione interfacciale creano forti concentrazioni locali di tensione. Una cricca di fatica può nucleare in corrispondenza di uno spigolo dell’ossido, di un’interfaccia distaccata o di una zona plastica formatasi attorno alla particella. Una volta iniziata, la cricca può propagarsi nella matrice anche quando l’inclusione è troppo piccola per produrre un difetto di frattura visibile. Gli ossidi di grandi dimensioni sono particolarmente pericolosi nelle applicazioni che coinvolgono cuscinetti, ingranaggi e acciai ad alta resistenza, nelle quali la matrice tollera meno i difetti locali.
Il rischio di frattura aumenta quando le inclusioni si combinano con segregazione o con una matrice fragile. Il fosforo può favorire la lavorazione negli acciai SAE/AISI 12xx, ma la segregazione del fosforo e una condizione di trattamento termico ad alta resistenza possono ridurre la tenacità. I gradi risolforati al piombo introducono un’altra popolazione: il piombo è presente insieme alle inclusioni di solfuro o sotto forma di particelle libere. Queste particelle possono migliorare il controllo del truciolo, ma possono anche indebolire la coesione locale e complicare la saldatura, la lavorazione a caldo, la valutazione della frattura e la conformità ambientale.
La corrosione introduce una problematica distinta negli acciai inossidabili. Le inclusioni di solfuro possono dissolversi preferenzialmente o creare una chimica locale favorevole all’innesco di vaiolature, soprattutto quando le inclusioni contengono solfuro di manganese esposto sulla superficie. La regione circostante, impoverita di cromo o chimicamente attiva, può diventare un sito di innesco anche se la matrice inossidabile massiva rimane passiva. Gli acciai inossidabili a lavorabilità migliorata utilizzano i solfuri come «lubrificanti solidi all’interfaccia utensile–pezzo», ma questa funzione nella lavorazione non garantisce la resistenza alla vaiolatura o alla tensocorrosione. La norma BS EN 10088 consente, per alcuni gradi, varianti lavorabili con aggiunte di zolfo dello 0,015% o dello 0,030%; l’aggiunta consentita deve essere valutata in relazione all’ambiente corrosivo specificato e non considerata un ausilio di processo innocuo.
I difetti superficiali spesso iniziano prima della lavorazione. Inclusioni laminate in superficie, scaglie, soffiature e laminazioni possono affiorare durante la tornitura, la rettifica o la lucidatura. Un’inclusione allungata vicina alla superficie può fuoriuscire lasciando una scanalatura longitudinale; un ossido duro può rompere il tagliente o produrre una finitura strappata. Le bande ricche di solfuri possono inoltre generare una risposta non uniforme al decapaggio o all’attacco chimico nei prodotti inossidabili.
La lavorabilità è controllata dall’interazione tra resistenza della matrice, composizione, popolazione di inclusioni, velocità di taglio, avanzamento, fluido da taglio e materiale dell’utensile, come sottolineato dall’ASM Handbook. Le prestazioni strutturali hanno una priorità diversa: ridurre al minimo i nuclei di cricca, controllare la direzionalità e impedire un’attività chimica dannosa. Il simposio ASTM del 2024 Additivi per acciaio e ferro per una migliore lavorabilità considera pertanto zolfo, piombo, selenio, tellurio, fosforo, azoto, rapporto manganese/zolfo e specifiche ASTM come variabili di progettazione interconnesse. La popolazione corretta di inclusioni è quella che soddisfa i requisiti di esercizio, non semplicemente quella che produce la forza di taglio più bassa.
Procedura metallografica per l’acciaio a lavorabilità migliorata
Un esame utile inizia con una domanda ingegneristica, non con una richiesta di classificazione delle inclusioni. La domanda può riguardare la frantumazione del truciolo, la forza di taglio, l’usura sul fianco dell’utensile, l’innesco della fatica, una variazione tra diverse colate oppure il fatto che il trattamento al calcio abbia prodotto la popolazione di inclusioni prevista. Ogni domanda richiede una misurazione diversa. Un conteggio su campo che descriva il contenuto medio di inclusioni non metalliche può non spiegare perché due acciai con analisi dello zolfo simili producano trucioli o durate dell’utensile differenti.
Questa distinzione è importante perché l’ingegneria delle inclusioni riguarda la composizione, la quantità, la distribuzione dimensionale e la morfologia delle inclusioni, controllate deliberatamente. La misurazione delle inclusioni non metalliche è solo una parte di questo lavoro. L’ASM Handbook identifica nella composizione, nella microstruttura, nel livello di resistenza, nelle condizioni di taglio, nel fluido da taglio e nel materiale dell’utensile fattori interagenti che controllano la lavorabilità. La documentazione del provino dovrebbe quindi includere il grado dell’acciaio, la forma del prodotto, la storia delle riduzioni, il trattamento termico, le analisi dello zolfo e dell’ossigeno quando disponibili, il grado dell’utensile, la velocità di taglio, l’avanzamento, la profondità di taglio e le condizioni del refrigerante.
Orientamento del campionamento e preparazione del provino
Registrare la geometria del prodotto e la direzione di laminazione o forgiatura prima del taglio. Una sezione longitudinale, parallela alla direzione principale di lavorazione, mostra le stringhe di solfuri come elementi allungati ed è generalmente la sezione più informativa per la formazione del truciolo e la deformazione direzionale. Una sezione trasversale, normale a tale direzione, mostra la stessa popolazione in sezione ed è più adatta a valutare larghezza, spaziatura, raggruppamento e frazione areale locale. Quando la domanda ingegneristica riguarda l’anisotropia, la fatica o una sospetta banda di segregazione, esaminare entrambe le orientazioni in posizioni corrispondenti.
La posizione di campionamento deve essere stabilita in anticipo, anziché scelta dopo aver trovato un campo particolarmente rappresentativo. Per barre, fili e lamiere, identificare le posizioni superficiale, a un quarto dello spessore e centrale quando la segregazione o le inclusioni della linea centrale potrebbero influire sulle prestazioni. Prelevare provini replicati da più di una posizione longitudinale. Un singolo campo lucidato non può rappresentare una colata di produzione, soprattutto quando le inclusioni sono raggruppate o quando l’acciaio contiene solfuri di manganese allungati.
Il sezionamento dovrebbe ridurre al minimo il riscaldamento, la sbavatura e la deformazione meccanica. Il taglio abrasivo con refrigerante adeguato è preferibile a una procedura che bruci il bordo o trascini le fasi tenere attraverso la matrice. Gli acciai risolforati al piombo richiedono particolare attenzione: il piombo può trovarsi associato alle inclusioni di solfuri oppure sotto forma di particelle discrete di piombo libero, e un taglio non adeguatamente controllato può dislocare o trascinare questi costituenti. L’inglobamento deve sostenere i bordi e limitare la formazione di vuoti attorno al provino.
La rettifica procede attraverso abrasivi progressivamente più fini, con una pulizia sufficiente tra le varie fasi per impedire che particelle grossolane vengano trascinate nelle fasi successive. La lucidatura deve rimuovere la deformazione senza arrotondare o estrarre le inclusioni dalla matrice. MnS è più tenero e deformabile di molti ossidi dell’acciaio; il piombo lo è ancora di più. Una pressione eccessiva, un panno asciutto o una lucidatura finale prolungata possono trasformare un’inclusione in una cavità, trascinarla sulla superficie o alterarne il rapporto dimensionale apparente. È possibile utilizzare una lucidatura finale con un sistema adeguato a base di diamante fine o di silice colloidale, ma la procedura dovrebbe essere convalidata su un provino di riferimento contenente solfuri e ossidi. Se è visibile un’estrazione, ripetere la preparazione invece di considerare i conseguenti fori neri come una morfologia autentica delle inclusioni.
Esaminare per prima la superficie lucidata non attaccata. L’attacco metallografico può rivelare ferrite, perlite, martensite o carburi, ma può anche nascondere i contorni delle inclusioni e complicare la definizione delle soglie. Utilizzare un’osservazione separata dopo attacco oppure conservare immagini abbinate ottenute dallo stesso sistema di coordinate. La matrice non è un semplice rumore di fondo: durezza, resistenza, trattamento termico e deformazione influenzano il modo in cui i solfuri si deformano durante la laminazione e il modo in cui le inclusioni interagiscono con il tagliente.
Classificazione, analisi delle immagini e rendicontazione
Classificare le inclusioni in base alla morfologia osservabile e, quando possibile, alla composizione chimica. Gli ossidi possono presentarsi come particelle angolari isolate, aggregati compatti o stringhe di ossidi allungate. I solfuri si presentano comunemente come MnS allungato nelle sezioni longitudinali, mentre i solfuri modificati con calcio possono essere più globulari o irregolari. Le aggiunte di terre rare possono produrre popolazioni miste di MnS–RE₂S₃. Non assegnare la composizione chimica sulla sola base della forma. Una particella grigia e arrotondata può essere un alluminato di calcio, un solfuro di calcio, un ossisolfuro complesso oppure un artefatto di preparazione.
La norma ISO 4967:2026 fornisce un metodo micrografico basato su norme per determinare le inclusioni non metalliche nei prodotti di acciaio laminati o forgiati aventi «un rapporto di riduzione di almeno 3». Il suo diagramma di riferimento e la procedura di classificazione possono fornire un confronto comune per le popolazioni di ossidi e solfuri, ma la norma stessa avverte che il diagramma non è interamente applicabile agli acciai a lavorabilità migliorata. Tale limitazione è importante. I solfuri grandi e allungati presenti intenzionalmente negli acciai SAE/AISI 11xx e la composizione aggiuntiva contenente fosforo degli acciai SAE/AISI 12xx non dovrebbero essere trattati come contaminazione accidentale solo perché producono una classificazione evidente. I gradi SAE/AISI 11xx contengono zolfo aggiunto, che forma inclusioni in eccesso di solfuro di manganese; i gradi SAE/AISI 12xx contengono inoltre circa 0,04–0,12% di fosforo, secondo Carbon and Alloy Steels nel Mechanical Engineers’ Handbook del 2022.
Utilizzare la ISO 4967:2026 come una parte del piano di caratterizzazione: riportare la riduzione applicabile del prodotto, l’orientamento della sezione, il metodo basato sul diagramma, il criterio di classificazione ed eventuali scostamenti dalla procedura di riferimento. Aggiungere misurazioni quantitative quando l’oggetto è la lavorabilità. Nelle immagini longitudinali, misurare la lunghezza e la larghezza delle inclusioni, il rapporto d’aspetto o rapporto di forma, la spaziatura, la distanza dal vicino più prossimo e l’allineamento. Nelle immagini trasversali, misurare il diametro equivalente, la circolarità, il raggruppamento e la frazione areale. Riportare il numero di campi e l’area totale analizzata, non soltanto il campo con la maggiore densità di inclusioni.
L’ingrandimento e la selezione dei campi devono essere espliciti. Un basso ingrandimento rileva gli aggregati e le stringhe lunghe; un alto ingrandimento risolve gli ossidi, i solfuri e le particelle composte di piccole dimensioni. Indicare l’obiettivo, la dimensione dei pixel calibrata, il metodo di illuminazione, le regole di sogliatura e se le particelle a contatto siano state separate mediante un algoritmo definito. Utilizzare una selezione sistematica o casuale dei campi nelle regioni del provino definite in precedenza. Non selezionare i campi perché confermano un meccanismo sospettato. Conservare le immagini originali insieme alle immagini binarie elaborate, in modo che un esaminatore possa distinguere una particella autentica dai residui di lucidatura o dall’estrazione.
La sola frazione areale è spesso inadeguata. Un acciaio con la stessa frazione areale di solfuri può contenere stringhe lunghe e sottili oppure particelle globulari compatte, e queste popolazioni possono produrre comportamenti di lavorazione differenti. Uno studio quantitativo del 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, ha riportato un indice di lavorabilità che «variava dal 200% al 100% con il rapporto di forma delle inclusioni di solfuro» e indicava come preferibili i solfuri di manganese globulari per la lavorabilità degli acciai a lavorabilità migliorata. Un altro studio del 1995 ha rilevato effetti sulla forza di taglio nell’ordine MnS, (Mn,Ca)S, MnS–RE₂S₃ e (Mn,Ca)S–RE₂S₃; i solfuri allungati riducevano la forza di taglio in modo più efficace, mentre i solfuri globulari riducevano più efficacemente l’usura sul fianco dell’utensile. L’apparente contraddizione è proprio il punto: la popolazione di inclusioni che riduce la forza non deve necessariamente minimizzare l’usura.
La conferma chimica dovrebbe accompagnare la morfologia quando il risultato incide sul controllo del grado o sull’interpretazione del meccanismo. La microscopia elettronica a scansione con spettroscopia a raggi X a dispersione di energia può distinguere le particelle Mn-S da quelle ricche di ossidi o contenenti calcio, sebbene il volume di interazione, la sensibilità agli elementi leggeri e le dimensioni delle particelle impongano dei limiti. La microanalisi con sonda elettronica fornisce informazioni quantitative più solide sulla composizione per inclusioni di dimensioni adeguate. L’analisi automatizzata delle inclusioni può esaminare aree estese, mentre le particelle selezionate possono essere analizzate mediante SEM-EDS, EPMA o, se appropriato, con metodi cristallografici quali la diffrazione elettronica. Riportare il metodo, lo standard di calibrazione, i limiti di rilevabilità, la tensione di accelerazione e se la composizione indicata sia stata misurata sulla particella o inferita dalle fasi circostanti.
Per gli acciai inossidabili a lavorabilità migliorata, registrare il grado di zolfo e la composizione delle inclusioni invece di trattare lo zolfo come un’unica variabile della lavorabilità. La BS EN 10088 consente varianti a lavorabilità migliorata con aggiunte di zolfo dello 0,015% o dello 0,030% per alcuni gradi, e le inclusioni di solfuro possono agire come «lubrificanti solidi all’interfaccia utensile–pezzo». Il rapporto finale dovrebbe collegare queste osservazioni alla prova di taglio: componenti della forza, forma del truciolo, usura sul fianco, usura sul petto, materiale dell’utensile e condizioni di taglio. Solo allora la metallografia verifica un’ipotesi di ingegneria delle inclusioni, invece di limitarsi ad assegnare un numero di purezza.
Come specificare e confrontare responsabilmente gli Acciai a lavorabilità migliorata
Designazione della qualità rispetto alla popolazione effettiva delle inclusioni
La designazione di una qualità è una forma abbreviata relativa alla composizione chimica e alle specifiche, non una descrizione completa della lavorabilità. Gli Acciai SAE/AISI 11xx, per esempio, contengono zolfo aggiunto, che favorisce la formazione di un eccesso di inclusioni di solfuro di manganese. Gli Acciai SAE/AISI 12xx aggiungono anche fosforo; il Mechanical Engineers’ Handbook, Carbon and Alloy Steels indica per questa famiglia circa lo 0,04–0,12% di fosforo. Tali designazioni identificano un intento progettuale, ma non definiscono in modo univoco il numero, la forma, la composizione chimica o la distribuzione spaziale delle inclusioni presenti in una determinata colata.
Due colate vendute con la stessa designazione SAE/AISI possono quindi comportarsi diversamente durante il taglio. I loro tenori di zolfo possono collocarsi in punti diversi dell’intervallo consentito, mentre manganese, ossigeno, calcio, azoto ed elementi delle terre rare residui o aggiunti deliberatamente modificano la formazione di solfuri e ossidi. Le pratiche di colata, la disossidazione, il trattamento al calcio, la riduzione durante la laminazione, la forgiatura, la ricottura e la deformazione plastica a freddo finale modificano poi la morfologia e l’allineamento delle inclusioni. Un solo risultato relativo allo zolfo non può rivelare se l’Acciaio contenga stringer lunghi di MnS soggetti alla formazione di cricche, solfuri modificati più corti oppure una popolazione mista di particelle globulari e allungate.
La distinzione è importante perché “più inclusioni” non costituisce una specifica sufficiente. L’ingegneria delle inclusioni consiste nel controllare la composizione, la quantità, la distribuzione dimensionale e la morfologia delle inclusioni attraverso la produzione e la lavorazione dell’Acciaio. Una rassegna del 2018, Non-metallic inclusions in steels – origin and control, identifica queste quattro variabili come parametri progettuali interconnessi, anziché come misure indipendenti della contaminazione. La popolazione rilevante dipende dall’obiettivo di lavorazione. I solfuri lunghi possono interrompere la zona di taglio e favorire la segmentazione del truciolo, mentre le inclusioni arrotondate possono ridurre l’interazione abrasiva o adesiva sulla superficie di spoglia dell’utensile.
Le evidenze riportate in Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel (1995) illustrano questo compromesso. Gli effetti riportati sulla forza di taglio seguivano la sequenza MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. I solfuri allungati riducevano la forza di taglio in modo più efficace, mentre i solfuri globulari riducevano più efficacemente l’usura sul fianco dell’utensile. Un distinto studio quantitativo dell’Università di Liegi, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability (1995), riportava un indice di lavorabilità che “variava dal 200% al 100% in funzione del rapporto di forma delle inclusioni di solfuro”. Questo dato mette in guardia dal ridurre la lavorabilità a un’unica graduatoria: era la stessa geometria delle inclusioni a modificare il risultato.
La stessa logica si applica alle qualità al piombo. Negli Acciai risolforati al piombo, il piombo può trovarsi associato alle inclusioni di solfuro oppure sotto forma di particelle libere. Negli Acciai inossidabili a lavorabilità migliorata, i solfuri possono agire come “lubrificanti solidi all’interfaccia utensile–pezzo”, secondo la British Stainless Steel Association. La norma BS EN 10088 ammette varianti lavorabili con aggiunte di zolfo dello 0,015% o dello 0,030% per alcune qualità di Acciaio inossidabile, ma tale possibilità non rende equivalenti, dal punto di vista del comportamento al taglio, tutte le colate con la stessa designazione. La matrice di base, il trattamento di solubilizzazione, la riduzione a freddo, il contenuto di ferrite o martensite e la morfologia delle inclusioni rimangono determinanti.
Il trattamento al calcio mostra perché la composizione chimica debba essere interpretata come una variabile di processo. Il calcio può modificare la composizione e la forma degli ossidi e dei solfuri, mentre i calcoli termodinamici possono prevedere la ripartizione del calcio tra ossidi e solfuri. Un’aggiunta dichiarata di calcio non è sufficiente: il risultato finale dipende dall’ossigeno disciolto, dall’attività dello zolfo, dalla temperatura, dal momento del trattamento e dalla successiva solidificazione. La specifica dovrebbe riportare la popolazione di inclusioni misurata, non soltanto il trattamento previsto.
Un insieme minimo di dati tecnici
Un confronto responsabile inizia dall’identità esatta: la designazione SAE/AISI o la designazione ASTM applicabile, insieme alla norma di prodotto, al numero di colata, alla forma del prodotto e alla condizione di fornitura. Se il materiale è inossidabile, occorre indicare la designazione così come è riportata nella BS EN 10088, specificando anche se si tratta di una variante allo zolfo per migliorare la lavorabilità. I requisiti ASTM devono essere identificati mediante la specifica precisa del materiale e la relativa edizione, poiché il nome di una qualità ASTM non sostituisce i requisiti chimici, meccanici e di controllo previsti dalla specifica.
La documentazione della composizione chimica dovrebbe includere carbonio, manganese, silicio, zolfo, fosforo, cromo, nichel, molibdeno, azoto, ossigeno quando misurato, nonché eventuali aggiunte di piombo, selenio, tellurio, calcio o elementi delle terre rare. Occorre riportare l’analisi effettiva della colata, non soltanto i limiti della specifica. Il rapporto manganese/zolfo merita particolare attenzione, poiché influenza la composizione e la forma dei solfuri; il lavoro del simposio 2024 dell’ASTM International, Additives to Steel and Iron for Improved Machinability, considera zolfo, piombo, selenio, tellurio, fosforo, azoto e rapporto manganese/zolfo come variabili interagenti della lavorabilità.
La condizione di trattamento termico e quella meccanica devono essere indicate accanto alla composizione chimica. Occorre includere ricottura, normalizzazione, tempra e rinvenimento, trattamento di solubilizzazione, trattamento di precipitazione, trafilatura o laminazione a freddo, nonché la resistenza a trazione, il carico di snervamento, l’allungamento e la durezza misurati. L’ASM Handbook identifica la composizione, la microstruttura, il livello di resistenza, le condizioni di taglio, i fluidi da taglio e il materiale dell’utensile come fattori di controllo interagenti. Lo zolfo può modificare sostanzialmente il comportamento durante la lavorazione negli Acciai legati da tempra integrale, ma una matrice più tenera può anche ridurre la forza di taglio indipendentemente dallo zolfo.
I dati sulle inclusioni devono descriverne il tipo, la composizione chimica, la morfologia, la distribuzione dimensionale e la frazione areale. Occorre riportare, quando il metodo consente di distinguerle, le popolazioni di MnS, ossisolfuri, ossidi, carburi, nitruri, inclusioni contenenti piombo, modificate al calcio o contenenti elementi delle terre rare. Devono essere indicati lunghezza, larghezza, rapporto d’aspetto o fattore di forma, diametro equivalente, densità numerica e frazione areale, con distribuzioni separate per le particelle allungate e globulari. Occorre inoltre specificare l’orientamento del piano lucidato: longitudinale, trasversale o attraverso lo spessore. Una sezione longitudinale può sovrastimare la lunghezza degli stringer; una sezione trasversale può rappresentare meglio l’area della sezione trasversale.
La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di Acciaio laminati o forgiati con “un rapporto di riduzione di almeno 3”. La sua tavola di riferimento standard non è interamente applicabile agli Acciai a lavorabilità migliorata; pertanto, una valutazione secondo ISO 4967 non dovrebbe essere presentata come una descrizione completa dell’ingegneria delle inclusioni. Si tratta di una misurazione eseguita entro un ambito definito, non di un indice diretto di lavorabilità. Occorre utilizzare l’analisi d’immagine o un metodo supplementare quando la forma, la composizione chimica o la spaziatura tridimensionale sono determinanti per la questione ingegneristica.
Infine, l’esperimento di lavorazione deve essere descritto con un livello di dettaglio sufficiente a consentirne la riproduzione: operazione, geometria del pezzo, velocità di taglio, avanzamento, profondità di taglio, impegno dell’utensile, taglio interrotto o continuo, materiale e qualità dell’utensile, geometria dell’utensile, preparazione del tagliente, rivestimento dell’utensile, tipo e modalità di erogazione del fluido da taglio, rigidezza della macchina e criterio di durata dell’utensile. Occorre registrare la forma del truciolo, le componenti della forza di taglio, la potenza, la rugosità superficiale, il tagliente di riporto e la posizione dell’usura. L’usura sul fianco deve essere indicata insieme al metodo di misurazione e al limite adottato; l’usura di cratere, l’usura per intaglio, la scheggiatura e la rottura catastrofica non devono essere inglobate in un unico valore di “durata dell’utensile”.
I confronti sono difendibili solo quando lo stato dell’Acciaio e le condizioni di prova coincidono. Se una prova utilizza metallo duro rivestito con refrigerante abbondante e un’altra metallo duro non rivestito a secco, le rispettive graduatorie delle inclusioni potrebbero descrivere i sistemi di taglio, anziché gli Acciai. Il nome della qualità dà inizio al confronto. La popolazione effettiva delle inclusioni e la risposta di lavorazione misurata lo completano.
Un quadro decisionale per l’ingegneria delle inclusioni
L’ingegneria delle inclusioni parte dal requisito di lavorazione, non da una percentuale fissa di zolfo o da un numero preferenziale di inclusioni. Un’inclusione non metallica non è automaticamente un difetto in un acciaio a lavorabilità migliorata: la sua composizione, quantità, distribuzione dimensionale, morfologia e relazione con la matrice circostante determinano se favorisce la segmentazione del truciolo, riduce la forza di taglio, accelera l’usura del fianco o avvia un danneggiamento per fatica. La stessa popolazione può migliorare una risposta e peggiorarne un’altra.
Questa distinzione separa la misurazione dall’ingegneria. La norma ISO 4967:2026 specifica la determinazione micrografica delle inclusioni non metalliche nei prodotti di acciaio laminati o forgiati con un rapporto di riduzione di almeno 3, ma avverte che la sua tavola di riferimento standard non è interamente applicabile agli acciai a lavorabilità migliorata. Il confronto con una tavola può descrivere ciò che è presente senza mostrare se le inclusioni producono il comportamento di taglio desiderato. Le misurazioni devono quindi corrispondere alla domanda: rapporti di forma bidimensionali per la lavorazione, dimensioni tridimensionali delle particelle per l’analisi della frattura, frazione areale e spaziatura per la fatica, nonché identificazione della composizione o della fase quando sono in esame il controllo degli ossidi e dei solfuri.
Dare priorità all’obiettivo di lavorazione
La prima decisione consiste nello stabilire quale risposta di lavorazione sia più importante. Il controllo del truciolo, la forza di taglio, l’usura del fianco dell’utensile, la finitura superficiale, la durata a fatica, la resistenza alla corrosione e la stabilità dimensionale non selezionano la stessa popolazione di inclusioni.
Per il controllo del truciolo, il solfuro di manganese allungato è spesso efficace perché l’inclusione si deforma insieme al pezzo e favorisce la segmentazione. Gli acciai SAE/AISI 11xx contengono zolfo aggiunto che forma inclusioni di solfuro di manganese in eccesso, favorendo la rottura del truciolo e riducendo l’attrito nella zona di taglio. Gli acciai SAE/AISI 12xx aggiungono circa lo 0,04–0,12% di fosforo, che può aumentare la lavorabilità attraverso l’infragilimento della matrice e la modifica della formazione del truciolo, sebbene il fosforo influenzi anche la tenacità e la saldabilità. Negli acciai risolforati al piombo, il piombo può trovarsi insieme alle inclusioni di solfuro oppure sotto forma di particelle libere; sia la posizione sia la distribuzione sono più importanti di un valore nominale del piombo considerato isolatamente.
La forza di taglio è un obiettivo diverso. Lo studio del 1995 Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel ha riportato un effetto sulla forza di taglio nell’ordine MnS, (Mn,Ca)S, MnS–RE2S3 e (Mn,Ca)S–RE2S3. In tale confronto, i solfuri allungati hanno ridotto la forza di taglio in modo più efficace dei solfuri globulari. Questo risultato non deve essere trasformato in una regola universale. L’inclusione che riduce la forza necessaria per tranciare un truciolo può creare per l’utensile un ambiente abrasivo o adesivo meno favorevole.
L’usura del fianco dell’utensile può portare a una preferenza opposta. Nello stesso insieme di lavori pubblicati, i solfuri globulari hanno ridotto l’usura del fianco in modo più efficace dei solfuri allungati. Un’inclusione arrotondata produce una concentrazione delle tensioni meno severa e può determinare un’interruzione meno dannosa all’interfaccia utensile–pezzo. Gli acciai inossidabili a lavorabilità migliorata offrono un altro esempio: le inclusioni di solfuro possono agire come lubrificanti solidi a tale interfaccia. Le informazioni della British Stainless Steel Association sui gradi contemplati dalla norma BS EN 10088 identificano varianti lavorabili con aggiunte di zolfo dello 0,015% o dello 0,030% per alcuni gradi di acciaio inossidabile. Tali aggiunte devono comunque essere valutate rispetto alla resistenza alla vaiolatura, alla fatica da corrosione e all’ambiente di esercizio.
La finitura superficiale richiede attenzione alle dimensioni delle inclusioni, al comportamento all’estrazione e alla matrice attorno a ciascuna particella. Un solfuro allungato di grandi dimensioni vicino alla superficie lavorata può lasciare una cavità lacerata anche quando migliora la rottura del truciolo. Una popolazione fine e ben distribuita può produrre una superficie più pulita, ma non riuscire a rompere i trucioli con l’avanzamento e la profondità di passata selezionati. In uno studio quantitativo del 1995, Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability, l’indice di lavorabilità “variava dal 200% al 100% con il rapporto di forma delle inclusioni di solfuro”; per la lavorabilità degli acciai a lavorabilità migliorata sono state indicate come preferibili inclusioni globoidali di solfuro di manganese. L’intervallo numerico dimostra perché il rapporto di forma debba essere misurato anziché dedotto dal contenuto di zolfo.
Anche la frazione areale richiede cautela. Un maggior numero di inclusioni può aumentare la segmentazione del truciolo, tuttavia una frazione areale eccessiva riduce la matrice continua di acciaio portante e può compromettere la resistenza a fatica o la duttilità trasversale. La spaziatura delle inclusioni, il loro raggruppamento e il loro allineamento dovuto alla laminazione possono essere importanti quanto il diametro medio. Una piccola dimensione media delle inclusioni non garantisce un rischio ridotto se una banda di particelle è concentrata lungo la direzione di laminazione.
Bilanciare la lavorabilità con le proprietà di esercizio
Una volta definito l’obiettivo di lavorazione, l’Ingegnere deve stabilire i limiti imposti dall’esercizio. Zolfo, piombo, selenio, tellurio, fosforo, azoto, rapporto manganese/zolfo e specifiche ASTM applicabili sono trattati come variabili interagenti di progettazione della lavorabilità nel lavoro del simposio ASTM International Additives to Steel and Iron for Improved Machinability. Non devono essere selezionati come obiettivi chimici isolati.
La matrice può dominare il risultato. L’ASM Handbook individua nella composizione, nella microstruttura, nel livello di resistenza, nelle condizioni di taglio, nei fluidi da taglio e nel materiale dell’utensile fattori di controllo interagenti della lavorabilità; lo zolfo può influenzare significativamente il comportamento alla lavorazione degli acciai legati temprabili a cuore. Un acciaio a basso tenore di carbonio risolforato in condizione ricotta e tenera non reagirà come la stessa composizione nominale dopo tempra e rinvenimento. Una resistenza maggiore può aumentare la forza di taglio e l’usura dell’utensile, mentre una matrice più dura può limitare la deformazione dei solfuri e modificare il valore apparente di un’inclusione allungata. Il trattamento termico, la precedente deformazione a freddo, la dimensione dei grani e la bandeggiatura devono pertanto essere registrati insieme ai dati sulle inclusioni.
Il trattamento al calcio illustra perché chimica e morfologia debbano essere considerate congiuntamente. Il calcio può modificare le inclusioni di ossido e influenzare la composizione e la forma dei solfuri. La previsione termodinamica della ripartizione del calcio tra ossidi e solfuri supporta il controllo del processo, ma un equilibrio di fase previsto non sostituisce l’esame del prodotto finito. La pratica di colata, la disossidazione, la solidificazione, la riduzione di laminazione e il raffreddamento determinano se le particelle previste rimangono fini e disperse oppure diventano grandi, raggruppate e allineate.
I requisiti di esercizio possono escludere una soluzione orientata alla lavorabilità. I solfuri possono migliorare le prestazioni in tornitura, ma fornire al contempo siti di innesco per cricche di fatica, soprattutto quando sono allungati lungo la direzione di laminazione. Negli acciai inossidabili, le aggiunte di zolfo possono ridurre la resistenza alla corrosione se le inclusioni di solfuro interrompono la superficie passiva o favoriscono un attacco localizzato. Anche la stabilità dimensionale può risentire della combinazione di tensioni residue, deformazione anisotropa delle inclusioni e distorsione dovuta al trattamento termico. Una bassa forza di taglio non compensa un componente che cambia dimensione durante la distensione o che cede sotto carico ciclico.
Quadro decisionale
- Individuare la risposta determinante Scegliere il controllo del truciolo, la forza di taglio, l’usura sul fianco, la finitura superficiale, la durata a fatica, la resistenza alla corrosione o la stabilità dimensionale.
- Selezionare la progettazione delle inclusioni Specificare la chimica, la morfologia, la distribuzione dimensionale, la frazione areale e i limiti di allineamento delle inclusioni.
- Confermare la matrice e la condizione Registrare il grado, il livello di resistenza, la condizione di laminazione, il trattamento termico e la microstruttura.
- Verificare i vincoli di esercizio Valutare fatica, corrosione, tenacità, saldabilità, pulizia e requisiti dimensionali.
- Convalidare il taglio rappresentativo Utilizzare utensili, velocità, avanzamenti, profondità di taglio, refrigerante e condizione del pezzo rappresentativi della produzione.
- Misurare la risposta determinante Riportare dati relativi a forza, forma del truciolo, usura, rugosità, variazione dimensionale o durata in esercizio, anziché una classificazione generica delle inclusioni.
Una sequenza decisionale pratica è quindi:
1. Identificare la risposta determinante: controllo del truciolo, forza di taglio, usura del fianco dell’utensile, finitura superficiale, durata a fatica, resistenza alla corrosione o stabilità dimensionale. 2. Selezionare la progettazione delle inclusioni: scegliere una composizione a base di solfuri, ossidi, piombo, calcio o elementi delle terre rare, quindi specificare per quella risposta i limiti di morfologia, distribuzione dimensionale, frazione areale e allineamento. 3. Confermare la matrice e la condizione: registrare il grado, la designazione normativa, il tenore di carbonio e di elementi di lega, la struttura dei grani, il livello di resistenza, la condizione di laminazione e il trattamento termico. 4. Verificare i vincoli di esercizio: confrontare la popolazione di inclusioni proposta con i requisiti di fatica, corrosione, tenacità, saldabilità, pulizia e stabilità dimensionale. 5. Validare in condizioni di taglio rappresentative: utilizzare il materiale e la geometria effettivi dell’utensile, la velocità di taglio, l’avanzamento, la profondità di passata, il refrigerante, il sistema di bloccaggio e la condizione di trattamento termico rilevante per la produzione. 6. Misurare la risposta che ha guidato la decisione: registrare la forza, la forma del truciolo, la velocità di usura del fianco, la rugosità superficiale, la variazione dimensionale o i dati relativi alla durata in esercizio, anziché basarsi su una classificazione generica delle inclusioni.
La forma delle inclusioni deve essere selezionata in funzione della risposta specifica, poiché i solfuri allungati e quelli globulari possono favorire risultati di lavorazione differenti. Strong evidence
Nessuna forma universale di inclusione è ottimale per ogni parametro. Il MnS allungato può favorire la rottura del truciolo e ridurre la forza di taglio; i solfuri globulari possono ridurre l’usura del fianco; una popolazione più ridotta di inclusioni può proteggere la durata a fatica, rendendo però la lavorazione meno tollerante. L’ingegneria delle inclusioni ha successo solo quando le prestazioni produttive e quelle in esercizio sono riconciliate nella stessa specifica.
Riferimenti
- [1] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html
- [2] Effects of the composition, shape factor and area fraction of sulfide inclusions on the machinability of re-sulfurized free-machining steel. Journal study, 1995. https://www.sciencedirect.com/science/article/pii/0924013695021442
- [3] Quantitative analysis of sulphide inclusions in free cutting steels and their influence on machinability. University of Liège publication, 1995. https://popups.uliege.be/0351-580x/index.php?id=2336
- [4] Free-machining stainless steels grades. BSSA technical article, 2024. https://bssa.org.uk/bssa_articles/free-machining-stainless-steels-grades/
- [5] ISO 4967:2026. ISO standard, 2026. https://www.iso.org/standard/86687.html