




1. 熱処理工程の選定が実際に意味すること
熱処理工程の選定は、炉温を調べるだけの作業ではない。それは、鋼の化学成分、初期状態、部品形状、必要な硬さと靭性、許容される寸法変化、ならびに生産管理を結び付ける一連の意思決定である。選定したサイクルは、必要な箇所に要求される金属組織を生成しなければならない。同時に、き裂、過大な残留応力、許容できない変形、または実施困難な検査負担を生じさせてはならない。
焼入性 規定された冷却サイクル中に、鋼が所定の深さまで必要な硬化組織を生成する能力。ある一点で測定された硬さとは異なる。
焼入れ用鋼の選定は、主として必要な焼入れ直後の硬さと、その硬さを表面下のどの深さまで到達させる必要があるかによって決まる。 Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.最初に問うべきことは、「この部品は焼入れすべきか」ではない。問うべきなのは、必要な硬さはどの程度か、また、その硬さを表面からどの深さまで維持する必要があるかである。ASM International は、Steel Selection for Hardening(1991年)においてこの区別を明確にし、鋼種の選定は主として、必要な焼入れ直後の硬さと、その硬さを到達させる必要のある深さによって決まると述べている。硬さは、処理後の押込みに対する抵抗を表す。焼入性は、所定の処理中に、鋼が断面のどの程度の深さまで、また断面全体にわたってどの程度均一に硬化できるかを表す。表面硬さが高いからといって、中心部まで硬化しているとは限らない。
この違いによって、鋼種の選定も変わる。SAE J1268(1995年)は、標準端面焼入れデータに基づき、炭素鋼および合金 H バンド鋼の焼入性の最小限界および最大限界を定めている。したがって、ジョミニー端面焼入れ曲線またはグロスマン解析によって、鋼の焼入性を断面寸法および冷却能と関連付けることができる。これは、呼び上同等に見えるすべての鋼種を互換可能なものとして扱う方法ではない。The Bofors Handbook(1981年)も同様に、焼入性を焼入れおよび焼戻し、寸法変化、ならびに端面焼入れ試験と関連付けている。
必要な特性から熱サイクルへ
選定は、使用条件に関する要求から始まる。軸には、所定の引張強さと衝撃靭性を備えた焼戻しマルテンサイト組織の心部が必要になる場合がある。歯車には、靭性のある低炭素鋼心部の上に、硬く耐摩耗性に優れた表面硬化層が必要になる場合がある。ばねには、残留応力を管理しながら高い弾性強度が求められる場合がある。機械加工された板材には、最終切削前の応力除去が必要になることもある。これらの要求によって、処理が断面全体を変化させるべきか、表面だけを変化させるべきか、あるいは主として残留応力および寸法状態を調整すべきかが決まる。
初期状態も重要である。熱間圧延材、鍛造材、冷間加工材、焼ならし材、焼なまし材、または過去に焼入れされた材料は、同じようには反応しない。結晶粒径、偏析、旧マルテンサイト、残留応力、炭化物の分布は、オーステナイト化、変態、機械加工、変形に影響を及ぼす。ASTM International の 2024 年熱処理コースでは、オーステナイト化、焼なまし、焼ならし、焼入れ焼戻し処理、二回焼戻し、結晶粒径の管理、および機械的性質に関する要求事項を、処理名を選定した後に追加する任意の細目ではなく、仕様を決める要因として扱っている。
熱サイクルの順序
- 加熱 加熱速度、雰囲気、装入パターンおよび断面温度の均一性を管理する。
- オーステナイト化または処理 適格温度に到達させ、必要な変態または拡散応答に必要な時間保持する。
- 搬送および冷却 搬送時間、冷却速度、冷却剤、浴の状態およびかくはんを管理する。
- 焼戻しまたは時効 選択した工程が必要とする場合、硬さ、靭性、残留応力および寸法安定性を調整する。
その後、熱サイクルは、加熱速度、オーステナイト化または溶体化処理温度、保持時間、雰囲気、移送時間、冷却速度、冷却媒体、ならびに必要に応じた後続の焼戻しまたは時効から成る管理された一連の工程となる。温度と時間は、断面厚さから切り離して考えることができない。大型鍛造品の中心部は、表面よりかなり遅れて炉の設定温度に到達することがある。一方、薄い端部は同じ処理中に過熱したり、変態したりする可能性がある。
| 工程 | 主な目的 | 一般的な仕上がり状態 |
|---|---|---|
| 応力除去 | 残留応力を低減する | 既存の金属組織をほぼ保持する |
| 焼なまし | 硬さを下げ、被削性を向上させる | 鋼種に応じて、軟質のフェライト・パーライト組織または球状化組織 |
| 焼ならし | 組織を微細化または再調整する | 多くの炭素鋼および低合金鋼で得られる空冷フェライト・パーライト組織 |
| 焼入れ・焼戻し | 強度、硬さおよび靭性を両立させる | 焼戻しマルテンサイト |
| オーステンパ | ベイナイト変態および寸法変化を制御する | ベイナイト |
| マルテンパ | マルテンサイト生成前の熱勾配を低減する | その後の焼戻し後に得られる焼戻しマルテンサイト |
異なる処理は、それぞれ異なる問題を解決する。応力除去焼なましは、硬化に伴う完全な変態を意図的に生じさせることなく、残留応力を低減する。焼なましは硬さを低下させ、機械加工性を改善する。焼ならしは、臨界温度域を超えて加熱した後に空冷することにより、組織を微細化または再調整する。オーステナイト化は、鋼を変態に備えた状態にするが、それ自体は完全な処理ではない。焼入れは、拡散変態を抑制する冷却が行われた部分でのみマルテンサイトを生成し、焼戻しは生成した硬さ、靭性、応力状態を調整する。
マルテンパーは、マルテンサイトが生成する前に温度勾配を低減できる。オーステンパーは、鋼種と断面寸法が必要な変態経路を許容する場合に、ベイナイト組織を生成する。浸炭および浸炭窒化は、硬化処理の前に表面へ炭素、または炭素と窒素を付加する。窒化は、低い温度で窒素富化硬化層を形成でき、別個の焼入れを不要にできる場合がある。析出硬化は、適切な析出硬化型合金にのみ適用される。拡散コーティングは表面組成を変化させる処理であり、あらゆるバルク熱処理の代替となるものではない。ISO 683-1:2016 に規定される C45 や 42CrMo4 などの炭素鋼および合金鋼については、これらのいずれかの経路を選定する前に、規定された化学成分、焼入性、および意図する状態に照らして評価しなければならない。
鋼種、断面寸法、形状を一体として検討すべき理由
| 選定変数 | 制御する対象 | 確認すべき根拠 |
|---|---|---|
| 炭素含有量 | マルテンサイトの到達可能硬さ | 鋼種の化学成分および必要な表面硬さまたは芯部硬さ |
| 合金元素 | 焼入性および変態挙動 | 成分規定値および焼入性データ |
| 断面寸法 | 表面から中心までの冷却履歴 | 支配的な厚さおよび質量集中 |
| 形状 | 局所的な冷却および応力集中 | 角部、穴、キー溝、ウェブおよび断面移行部 |
| 初期状態 | 結晶粒度、偏析、応力および炭化物分布 | 鍛造、圧延、焼なまし、焼ならしまたは冷間加工の状態 |
ISO 683-1:2016は、対象となる非合金鋼の納入要件および想定される処理用途を定めているが、すべての処理がすべての鋼種または形状に適していることを意味するものではない。 Strong evidence
鋼種記号は出発点となる境界条件を示すものであり、完成した処理レシピではない。ISO 683-1:2016 は、一般に、焼入れ焼戻し、オーステンパー、火炎焼入れ、誘導加熱焼入れ、また場合によっては焼ならしを施す機械部品を対象とする非合金鋼を扱っている。ISO 4885:2018 は、鉄鋼材料の熱処理に関する管理された用語と、鉄‐炭素系の状態図を示している。いずれの規格も、化学成分および焼入性を実際の部品に適合させる必要性をなくすものではない。
断面寸法は、表面から中心までの温度履歴と冷却履歴を左右する。形状によって、さらに複雑な要因が加わる。鋭い角部はより速く冷却され、薄いウェブ部は全断面が硬化しやすく、穴部は外表面とは異なる冷却挙動を示すことがあり、キー溝や断面の急激な変化部には応力が集中する。急速な水焼入れは、厚い 1045 部品で必要な心部硬さを実現できる一方、薄く切欠きのある部品にはき裂を生じさせる可能性がある。油、ポリマー、ガス、段階冷却、または誘導加熱焼入れによってそのリスクを低減できる場合があるが、それぞれ到達可能な硬さ分布を変化させる。
変形もまた、設計との相互作用によって生じる。不均一な加熱、不均一な冷却、相変態に伴う体積変化、残留応力によって、穴の位置が移動したり、軸が曲がったり、平面度が変化したりすることがある。治具、装荷方向、撹拌、保護雰囲気、予熱、急冷の中断、機械加工代は、いずれも選定時に考慮すべき事項である。許容される結果とは、単に硬さの数値を満たすことではない。必要な形状と健全性を保持した部品を得ることである。
処理名と規定された処理の違い
「焼入れ焼戻し」は、処理群を表す名称である。仕様書には、鋼種記号および状態、オーステナイト化温度範囲、加熱方法、有効保持時間、炉内雰囲気、移送時間の上限、焼入れ媒体および撹拌、焼戻し温度と時間、焼戻し回数、硬さまたは機械的性質の限界値、ならびに検査方法を記載しなければならない。「700 °C で焼なまし」とするだけでは、加熱速度、保持時間の基準、冷却速度、必要な最終組織が不明な場合、依然として不完全である。
The Manufacturing Process Selection Handbook は、この意思決定を、材料適合性、工程のバリエーション、設計上の制約、品質上の問題、生産経済性、および部品の健全性という観点から整理している。これらの分類により、選定が単一の炉設定値に還元されることを防げる。硬さを満たしてもき裂が発生するサイクルは、部品の健全性の点で不合格である。実験室の試験片では機能しても、雰囲気または冷却速度を管理できないサイクルは、生産管理の点で不合格である。熱処理は、要求される結果と、それを達成し検証する手段の双方が定義された場合にのみ、規定された処理となる。
2. 炉温ではなく、要求性能から始める
熱処理の選定は、表から写した炉温ではなく、部品に必要な性能から始めるべきである。鋼種や熱サイクルを選定する前に、使用荷重、許容可能な破損形態、硬さ範囲、強度レベル、靭性要件、被削性の状態、硬化深さ、寸法公差、および生産上の制約を定義する必要がある。温度、保持時間、加熱速度、冷却速度は相互に作用するため、いずれか一つを変更すると、オーステナイト結晶粒径、変態生成物、残留応力、変形、最終特性が変化する可能性がある。
最初に確認すべき点は、仕様が、部品全体にわたる焼戻しマルテンサイト組織、焼ならし組織、軟化焼なまし状態、より靭性の高い芯部を持つ硬化表面、または応力除去済みの部品のいずれを要求しているかである。強度と組織がすでに許容範囲内にある溶接部品や重切削部品では、応力除去だけで十分な場合がある。焼ならしは組織を微細化または再設定し、一部の機械部品に適したフェライト・パーライト組織を形成できる。焼なましは、硬さの低下と被削性の向上を優先する。焼入れ・焼戻し処理は、強度と靭性を制御された組み合わせにすることを目的とする。一方、浸炭、浸炭窒化、窒化、火炎焼入れ、または高周波焼入れでは、主たる硬さ要件を表面に付与できる。
ASM Internationalは、Steel Selection for Hardening(1991年)において、「硬化用鋼の選定は、主として、焼入れままの状態で必要とされる硬さと、その硬さを表面下のどの深さまで維持する必要があるかによって決まる」と述べている。これは、全断面硬化の判断における基本的な選別基準である。鋼材は、使用可能な冷却能の下で、対象となる断面深さにおいて必要な焼入れまま硬さに到達できなければならない。その後、焼戻しによって脆性を低下させ、最終的な特性のバランスを調整する。
硬さ、強度、靭性、被削性
硬さとは、押込みまたは局所的な塑性変形に対する抵抗である。硬さは、引張強さ、降伏強さ、疲労特性、または靭性を完全に代替するものではない。ロックウェルCスケール硬さが同程度の二つの鋼でも、引張特性、介在物の分布、結晶粒径、残留オーステナイト量、および衝撃特性が異なる場合がある。硬さの数値は一つの応答に関する証拠であって、機械的性質の全体を規定するものではない。[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
焼入性も硬さとは区別しなければならない。硬さはある位置で達成された値を表すのに対し、焼入性は、所定の処理中に鋼がどの程度深く、かつ均一にマルテンサイトへ変態できるかを表す。低合金鋼は高い表面硬さを示しても、大断面の中心に向かうにつれて硬さが急速に低下することがある。焼入性の高い鋼は、より緩やかな冷却によって、また変形リスクを低減しながら、必要な焼入れまま組織を表面下のより深い位置まで維持できる。SAE J1268(1995年)は、標準端面焼入れデータが確立されている炭素鋼および合金Hバンド鋼について、焼入性の最小限界値と最大限界値を規定している。したがって、ジョミニー端面焼入れ試験の結果とグロスマン解析は、鋼種の選定を断面寸法および冷却条件と結び付けるのに役立つ。ただし、実際の形状での検証に代わるものではない。
硬さの向上は、衝撃抵抗や寸法安定性と相反する場合がある。過剰な未焼戻しマルテンサイトは脆く、過度に厳しい焼入れは熱応力および変態応力を増大させる。「非常に硬い」とだけ指定された軸は、キー溝で割れたり、研削損傷によって疲労寿命を失ったり、軸受座の公差を超えて変形したりする可能性がある。焼戻し温度と時間は、必要な降伏強さ、衝撃エネルギー、疲労荷重、および使用温度を考慮して選定しなければならない。ASTM Internationalの2024年熱処理講座では、オーステナイト化、焼なまし、焼ならし、焼入れ・焼戻し処理、二回焼戻し、結晶粒径の制御、および機械的性質の要件を、個別の炉設定ではなく仕様上の要因として位置付けている。
被削性の観点からは、最終使用状態とは異なる初期状態が必要になることがある。焼なまし材または焼ならし材は、硬化材よりも安定した加工が可能な場合が多い。しかし、鋼種によっては、過度な軟化によって構成刃先が生じたり、切りくず処理が悪化したりし、生産の安定性が低下することがある。そのため、工程計画では、硬化前に機械加工を行い、研削代を残し、最終寸法出しの前に焼戻しまたは応力除去を実施する場合がある。
表面要件と全断面要件
その特性が存在しなければならない位置を明確にする。歯車の歯、カムローブ、軸受レース、または摩耗軌道では、損傷許容性の高い、より靭性に富む芯部を維持しながら、硬い表面を必要とすることがある。浸炭および浸炭窒化では、硬化前に表面近傍へ炭素、または炭素と窒素を付加する。窒化では、芯部の変態を限定しながら、窒素に富む硬い硬化層を形成する。一方、高周波焼入れおよび火炎焼入れでは、急速な局部加熱と冷却によって、制御された表面層を変態させる。拡散被覆および関連する表面処理は、異なる化学的機能や耐摩耗機能を担うため、硬さだけを基準に選定することはできない。
全断面硬化部品では、別の問題が生じる。部品全体を通じて熱を抽出した後も、中心部が必要な硬さまたは機械的性質を満たさなければならない。関連する変数には、鋼種の化学成分、旧オーステナイト結晶粒径、断面厚さ、角部、穴、質量変化、および冷却攪拌が含まれる。ISO 683-1:2016は、一般に、焼入れ・焼戻し、オーステンパ、火炎焼入れ、高周波焼入れ、および場合によっては焼ならしを施す機械部品を対象とする非合金鋼の納入要件を規定している。ただし、この適用範囲は、記載されたすべての処理がすべての鋼種または形状に適用できることを意味しない。
残留応力、寸法安定性、使用中の破損形態
硬さを満たしていても、割れ、許容できない振れ、膨張、収縮、または寸法の不安定化を引き起こす工程は不適切である。不均一な加熱、浸炭層の濃度勾配、マルテンサイト変態のタイミング、急激な断面変化、および冷却の厳しさは、いずれもこれらに寄与する。マルテンパは、変態中の温度差を低減できる。オーステンパは、応力と変形のバランスが異なるベイナイト組織を形成できる。残留オーステナイトが最初の焼戻し後に変態する可能性がある場合には、二回焼戻しが必要になることがある。これらは、形状と破損リスクに結び付いた判断であり、自動的に性能を向上させる処理ではない。
スクリーニングすべき破損モード
- 摩耗 硬質表面または拡散処理層が必要になる場合がある。
- 歯の破損 硬い表面硬化層と、より靭性の高い芯部が必要になる場合がある。
- 転がり接触によるピッティング 表面硬さ、硬化層深さおよび表面下の支持状態を管理する必要がある。
- 疲労き裂 残留応力、切欠き、表面状態および靭性に注意する必要がある。
- 過負荷破壊 最大硬さよりも、強度と靭性の均衡した状態が適する場合がある。
- 寸法変動 応力除去、制御焼入れ、焼戻しまたは低変形工程が必要になる場合がある。
処理サイクルを選ぶ前に、実際の使用中の破損形態を列挙する。摩耗、歯の破損、転がり接触疲労によるピッチング、疲労き裂、過負荷破壊、焼付き、予圧の喪失、または寸法の経時変化などである。溶接による残留応力が破損を支配する場合には、より硬い部品よりも、応力除去を施した部品の方が適していることがある。ISO 4885:2018は、鉄系材料の熱処理に関する統制された用語と鉄‐炭素系状態図を提供しており、仕様書において、処理名称と、それによって形成することを意図した組織および変態を区別するのに役立つ。妥当性のある手順は明確である。性能を定義し、表面または全断面に対する要求を特定し、焼入性と形状を評価し、その後に鋼種と工程範囲を選定する。炉温を決めるのはその後である。
3. 鋼種、炭素含有量、合金化、および焼入性
熱処理条件は、炉温だけから選定することはできない。鋼種記号は、利用可能な炭素量、合金元素、清浄度に関する要求事項、および予想される変態挙動を規定し、部品形状は冷却距離と許容可能な熱応力を規定する。ASM Internationalは、Steel Selection for Hardening(1991年)において、「焼入れのための鋼種選定は、主として、焼入れ直後に必要な硬さと、その硬さを表面下のどの深さまで及ぼす必要があるかによって決まる」と述べている。これは、単なるレシピ検索ではなく、材料と工程に関する判断である。
鋼種選定における主要用語
- 硬さ
- 処理後にある位置で測定される抵抗値。
- 焼入性
- 規定された冷却サイクルによって生じる硬化の深さおよび分布。
- 焼入れ直後の硬さ
- 焼入れ後、焼戻しによって特性のバランスが変化する前に得られる硬さ。
- Hバンド鋼
- 標準末端焼入れ試験の結果に基づく、規定された焼入性限界付きで供給される炭素鋼または合金鋼。
硬さと焼入性の違いは、明確に区別しなければならない。硬さとは、部品内のある位置で測定される抵抗性である。焼入性とは、規定された焼入れ中に、指定された鋼がどの程度の深さまでマルテンサイト、または必要なマルテンサイト分率を形成できるかを表す。小さなピンと大きな歯車を同じ鋼種から製造し、同じ油中で焼入れしても、冷却速度が異なるため、中心部の組織は大きく異なる場合がある。
炭素含有量と達成可能なマルテンサイト硬さ
炭素は、ほとんどの合金元素よりも直接的にマルテンサイトの潜在的な硬さを支配する。オーステナイト化中に炭素はオーステナイトへ固溶し、その後の急冷によって、過飽和の体心正方晶マルテンサイト格子内に捕捉される。炭素含有量が増加すると、焼入れ直後のマルテンサイトは一般に硬くなるが、その増加による実用上の効果はやがて小さくなり、脆化、割れのリスク、および残留オーステナイトを増加させる可能性がある。
これは、焼入れによって達成できる硬さの上限を定める。低炭素鋼は、表面および中心部でオーステナイトの大部分をマルテンサイトに変態させるのに十分な速さで冷却できても、マルテンサイト中の炭素量が少ないため、硬さは中程度にとどまる場合がある。逆に、高炭素鋼は非常に硬い表面マルテンサイトを形成できても、中心部では冷却が遅すぎるため、硬化に失敗することがある。したがって、炭素は達成可能なマルテンサイト硬さを支配するが、それだけで断面全体の硬化を保証するものではない。
要求特性は、位置を明示して規定すべきである。荷重を受ける歯元、軸の中心部、または軸受座にも硬さまたは組織の要求事項がある場合、表面の「高硬さ」だけでは不十分である。厚い断面では、焼入れ表面の近傍にマルテンサイト、より内部にベイナイトまたはパーライト、そして中心部により軟らかい混合組織が存在することがある。このような硬さおよび組織の勾配は、意図的に表面硬化した部品では許容できる場合があるが、仕様が断面全体の硬化を要求している場合には不合格となる。
炭素は変態温度と焼入れ応答にも影響する。炭素量を増加させると、通常、マルテンサイト開始温度は低下し、焼入れ後の残留オーステナイトが増加する可能性がある。オーステナイト化温度と保持時間は、過度な結晶粒成長を起こすことなく、意図した炭素含有相を固溶させるものでなければならない。ASTM Internationalの2024年熱処理講習では、オーステナイト化、結晶粒径の管理、焼入れ・焼戻し、二回焼戻し、および機械的性質の要求事項を、独立した炉の設定値ではなく、仕様上の要因として扱っている。[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
ISO 683-1:2016は、一般に焼入れ・焼戻し、オーステンパ、火炎焼入れ、誘導焼入れを目的とし、場合によっては焼ならしを施す機械部品に用いられる非合金鋼を対象としている。ただし、鋼種記号と納入状態については、なお確認が必要である。焼入れ・焼戻し用の鋼種が、浸炭、窒化、または析出処理に自動的に適しているわけではない。ISO 4885:2018は、鉄鋼の熱処理に関する管理用語、およびこれらの選択を定義する際に用いられる鉄‐炭素系の相に関する用語を規定している。
焼入性と変態挙動に及ぼす合金元素の影響
合金化は、炭素とは分けて評価しなければならない。マンガン、クロム、モリブデン、ニッケル、および適切に管理された量のホウ素は、パーライトやフェライトの生成などの拡散変態を一般に遅らせる。そのため、同じ焼入れ条件でも、より低い冷却速度で、より深い位置までマルテンサイトを形成できる。シリコンも変態挙動と焼戻し応答に影響し、クロム、モリブデン、バナジウムは、オーステナイト化温度および保持時間に応じて固溶する合金炭化物を形成することがある。
これが、SAE 4140のような鋼が、炭素含有量が同程度の単純炭素鋼よりも深く硬化できる主な理由である。その合金元素量によって時間‐温度‐変態挙動が変化し、軟らかいフェライトやパーライトを多量に形成することなく、内部が変態温度域を通過するための時間的余裕が生じる。ニッケルは一般に焼入性と靭性に寄与し、クロムとモリブデンは焼戻し軟化に対する抵抗性も向上させることがある。これらの効果は相互に置き換え可能ではなく、その大きさは、化学成分、初期組織、オーステナイト結晶粒径、および熱履歴に依存する。
合金化によって、適切な炭素量が不要になるわけではない。低炭素合金鋼は深く硬化できても、マルテンサイトの最高硬さは炭素含有量によって制限される。高炭素単純炭素鋼は非常に高い表面硬さに達する可能性があるが、中心部まで硬化させるには過酷な焼入れが必要となり、変形および割れのリスクが増大する。多くの設計では、炭素量を単純に増加させるよりも、中炭素合金鋼に焼入れ・焼戻しを施す方が、より制御しやすい妥協案となる。
変態挙動は、工程の選択も決定する。モリブデンを含む鋼は、より緩やかな焼入れに耐えられる場合がある一方、単純炭素鋼では、中心部の硬さを満たすために水焼入れまたはポリマー焼入れが必要となり、寸法上のリスクが増大することがある。ニッケルおよびクロムを含む鋼では、変態温度が低下し、残留オーステナイトに対する感受性が高まる場合がある。その場合、焼戻しは、別の鋼種から転用した想定温度ではなく、最終硬さ、強度、靭性、および安定性に基づいて規定しなければならない。

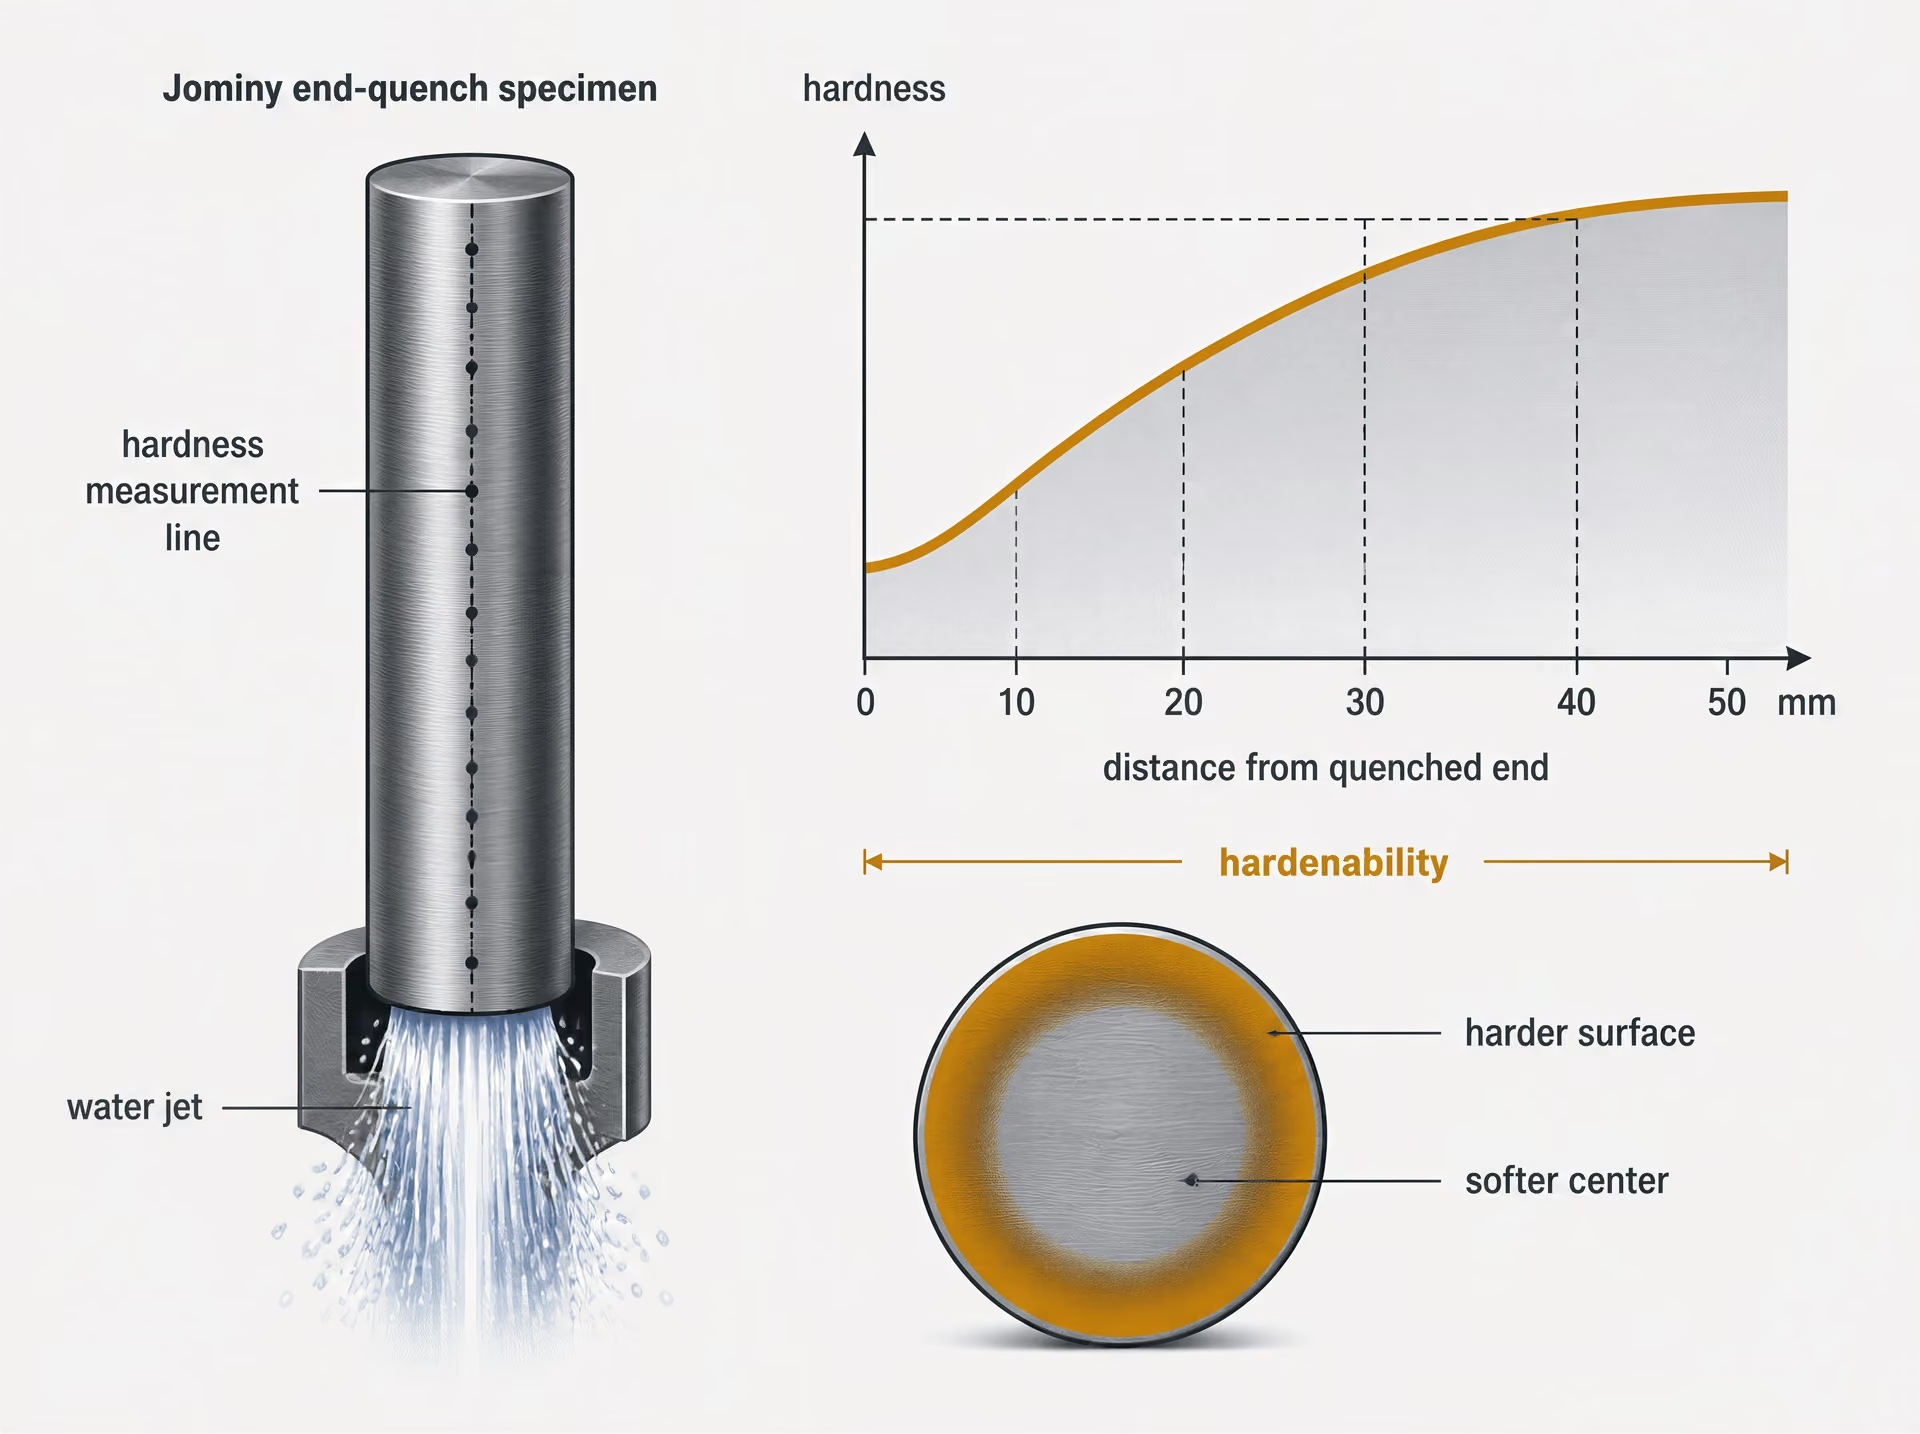
Hバンド鋼、ジョミニー試験データ、および断面寸法の影響
1995年に改訂されたSAE J1268は、標準端面焼入性データが確立されている炭素鋼および合金Hバンド鋼について、焼入性の最小限界および最大限界を規定している。「H」の記号は、炭素鋼または合金鋼のHバンド仕様のように、焼入性を管理した鋼種を示し、必要な焼入性範囲は標準端面焼入れ試験の結果によって表される。これは、その鋼種のすべての個体が、すべての深さで同じ硬さになることを意味するものではなく、炭素量、結晶粒径、オーステナイト化条件、または焼入れ条件の管理に取って代わるものでもない。
ジョミニー端面焼入れ試験は、規定された実験室条件下で焼入性を比較するものである。標準化された円柱試験片をオーステナイト化し、一端から焼入れする。その後、焼入れ端からの距離を増加させながら硬さを測定する。得られた硬さ‐距離曲線は、局所的な冷却速度が低下するにつれて、鋼がマルテンサイト硬さをどの程度速く失うかを記録する。SAE J1268は、このように確立されたデータを用いて、焼入性の最小および最大のバンドを定義している。これにより、製造仕様では、公称化学成分だけに依存するのではなく、選択したバンドから外れる溶解を不合格とすることができる。
ジョミニー距離は、部品内の実際の深さと同じではない。軸、板、歯車、または鍛造品は三次元的に冷却され、その表面から中心部までの冷却履歴は、断面寸法、形状、角部、質量集中部、炉から焼入れ槽までの移送時間、撹拌、焼入剤温度、および焼入剤の状態に依存する。厚い丸断面の中心部は、表面硬さ試験が良好に見えても、要求硬さを満たすには冷却が遅すぎる場合がある。
Grossmann解析は、実験室で得られた焼入性と部品形状との橋渡しを行う。これは、鋼の応答を焼入れの激しさから分離し、理想臨界直径を実際の断面および冷却条件と関連付ける。ジョミニーデータは鋼そのものの特性を示し、Grossmannの概念は、その鋼と焼入れ条件によって要求断面を硬化できるかどうかを評価するのに役立つ。結果は、硬さ分布測定、金属組織観察、および必要に応じて製造試験によって確認すべきである。
したがって、根拠のある選定では、炉のサイクルを決定する前に、鋼種記号、炭素および合金元素の限界値、Hバンドまたは同等の焼入性要求、目標組織、規定位置での必要硬さ、断面寸法、および焼入れ上の制約を明示する。温度、保持時間、加熱速度、および冷却速度は相互に作用するため、公称鋼種が変わらなくても、そのうちの一つを変更すれば結果が変化する可能性がある。
4. 標準的な通し焼入れ工程の選定
標準的な通し焼入れとは、表面だけを硬化するのではなく、断面全体をオーステナイト化、焼入れ、焼戻しすることをいう。これは、部品のかなりの深さにわたって、硬さ、強度、靭性を制御された組合せで得る必要がある場合に選択される。判断は、焼入れ直後に必要な硬さと、その硬さを達成しなければならない深さから始めるべきである。ASM Internationalは、焼入れのための鋼材選定(1991年)において、この2つの要求が主として鋼種選定を決定すると述べている。これらは、炉温の選択で代替できるものではない。
焼入性が、関連する材料特性である。硬さは処理後の押込みに対する抵抗を表すのに対し、焼入性は、所定の冷却サイクルの下で、鋼がどの深さまで、またどの程度均一に硬化組織を形成できるかを表す。C45の断面と42CrMo4の断面は、表面硬さが同程度に達する場合があるが、合金含有量、断面寸法、旧オーステナイト結晶粒度、冷却条件が変態に影響するため、硬さ分布は大きく異なり得る。SAE J1268:1995は、標準端面焼入れデータが確立されている炭素鋼および合金Hバンド鋼について、焼入性の最小限界値と最大限界値を規定している。したがって、ジョミニー端面焼入れ試験の結果およびグロスマン法は、鋼種と部品の比較に役立つが、生産試験の必要性をなくすものではない。
ISO 683-1:2016は、一般に、焼入れ・焼戻し、オーステンパ、炎焼入れ、誘導加熱焼入れ、場合によっては焼ならしを施す機械部品を対象とする非合金鋼を扱っている。ISO 4885:2018は、この工程を説明するために用いられる熱処理用語および鉄–炭素系の相の定義を示している。選定した鋼種は、化学成分、断面寸法、機械的性質、溶接性、検査要求も満たさなければならない。許容できない割れを生じさせずに中心部が必要な組織に達しない場合、または得られる硬さによって後工程の機械加工が実質的に困難になる場合、通し焼入れ工程の選択は不適切である。
オーステナイト化と結晶粒度の管理
最初の工程は、過大な熱勾配や表面損傷を避けられる速度で、オーステナイト域まで加熱することである。指定するオーステナイト化温度は、鋼種、処理前の状態、炉内雰囲気、断面厚さ、装入パターン、必要な結晶粒度によって異なる。保持は、断面の最も低温の部分が所定温度に達し、必要な溶解および均質化が進行するのに十分な時間でなければならない。すべての部品を固定した「1 mm当たり何分」というスケジュールに従わせればよい、という単純な問題ではない。
過度に高い温度または長い保持時間は、オーステナイト結晶粒の粗大化を促進する。粗大な旧オーステナイト結晶粒は、靭性を低下させ、焼割れ感受性を高め、変態挙動を変化させる可能性がある。また、部品の変態が均一性を失うため、寸法ばらつきを悪化させることもある。このため、必要な組織を形成する、認定済みの最も低いオーステナイト化条件を、必要以上に高い炉設定より通常は優先する。ただし、加熱不足が許容されるという意味ではない。未溶解炭化物、不完全なオーステナイト化、または不十分な温度均一化は、低い硬さや不均一な硬さ分布をもたらす可能性がある。
結晶粒度の管理は、炉温だけに限られない。鋼の清浄度、加工前の熱間加工、焼ならしまたは焼なましの履歴、加熱速度、炉内装入状態、臨界温度を超える温度域に滞留する時間のすべてが影響する。ASTM Internationalの2024年熱処理講座では、オーステナイト化、結晶粒度の管理、機械的性質の要求事項、ならびに焼なまし、焼ならし、焼入れ・焼戻し、二回焼戻しなどの工程選択を、仕様決定上の要因として挙げている。断面が大きい場合、または性質の許容差が狭い場合には、炉の校正と熱電対の配置が不可欠である。

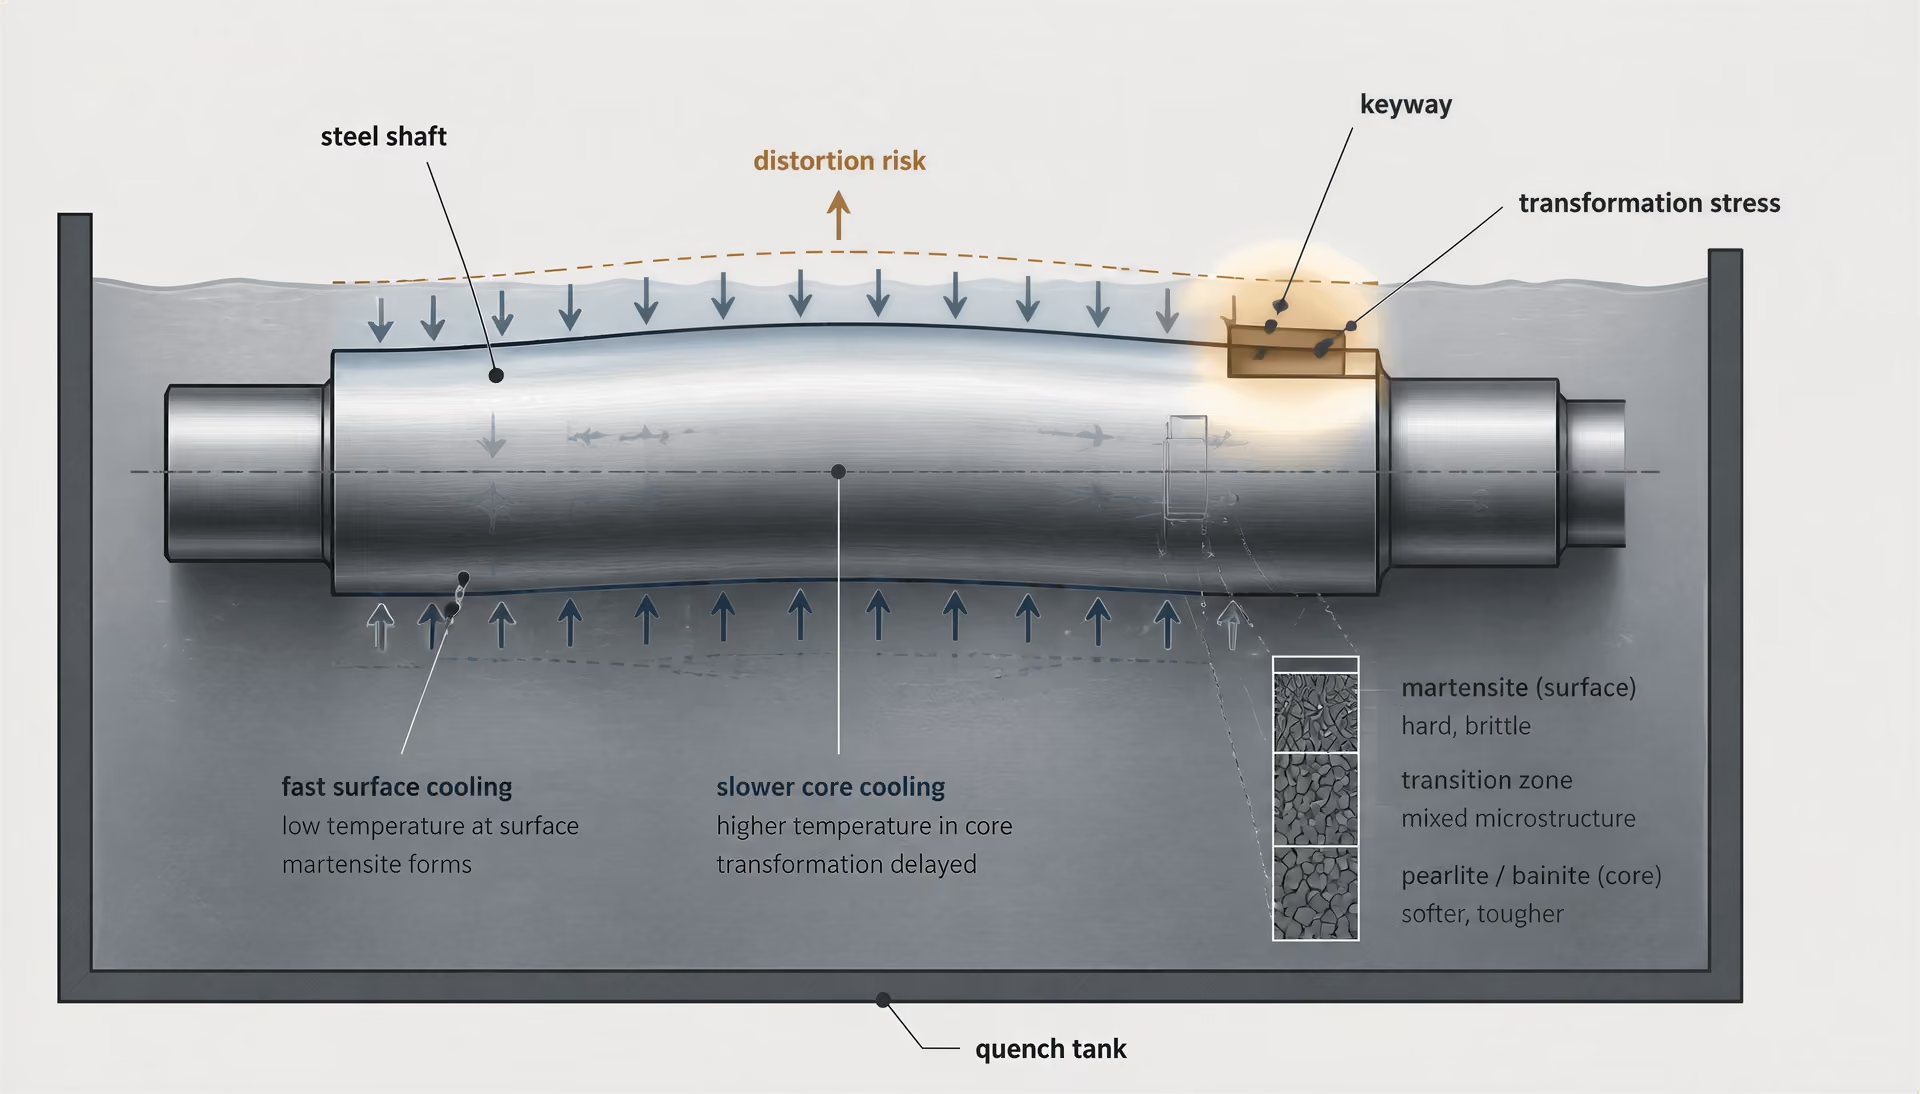
焼入れ:冷却能、割れ、変形
オーステナイト化後、部品は、過度な拡散が起こる前に関連するパーライトおよびベイナイト変態域を通過できる速さで急冷される。これにより、鋼種と断面寸法が許す範囲でマルテンサイトが形成される。必要な冷却速度は、利用可能な最速の速度ではない。部品が許容できる範囲内に熱応力および変態応力を維持しながら、必要な硬さ分布を形成する速度である。
水、ポリマー溶液、油、ガス、ならびにマルテンパまたは段階焼入れは、それぞれ異なる冷却能をもたらす。水は表面冷却を強くできる一方、特に鋭い角部、キー溝、穴、肉厚が変化する箇所では、過大な温度勾配を生じさせることがある。油は通常それより冷却能が穏やかであり、ガス圧力およびポリマー濃度は、認証済みの限界範囲内で調整できる。撹拌、浴温、装入配置、移送時間、焼入れ剤の汚染によって、実際の冷却サイクルは変化する。したがって、焼入れ剤の公称名称だけでは工程仕様にならない。
焼入れ能の強さは、速度を競う問題ではなく、部品設計上の問題である。太い軸は中心部まで硬化させるために相当な冷却を必要とする場合がある一方、薄い歯車の歯は同じ条件で割れる可能性がある。形状が局所的な熱抽出と応力集中を決定する。フィレット、十分な大きさの遷移部、均一な肉厚、適切な治具、制御された向きによって、部品が焼入れ槽に入る前に変形や割れを低減できる。最短サイクルを得ることよりも熱勾配の低減が重要な場合には、マルテンパを選択できる。これは、最終変態の前にマルテンサイト開始温度域より高い温度で温度を均一化する方法である。オーステンパはこれとは異なる工程であり、恒温保持によってベイナイト組織を形成するため、通常の焼入れ・焼戻しの代替として扱ってはならない。
焼戻しと最終的な特性バランス
焼入れ直後の鋼は、通常、そのまま使用できる状態にはない。マルテンサイトは硬いが、高い残留応力を有し、残留オーステナイトを含むことがある。焼戻しを施していない部品は、取扱い、機械加工、または使用中に割れる可能性がある。焼戻しでは、焼入れした鋼を関連する変態温度以下に再加熱し、炭素の再分配、炭化物の形成、応力除去、ならびに機械的性質の意図した変化が生じるのに十分な時間保持する。焼戻し温度が上昇すると、一般に硬さと強度は低下し、靭性と寸法安定性は向上するが、その応答は鋼種および処理開始時の組織に大きく依存する。
最終的な目標は、最大硬さではなく、特性のバランスである。軸受座、圧力を受ける軸、衝撃荷重を受けるピンは、公称鋼種が同じであっても、異なる焼戻し条件を必要とする場合がある。焼戻しは残留応力と寸法変化にも影響するため、仕様には、硬さの測定位置、該当する場合の引張特性または衝撃特性、許容変形量、ならびに焼戻し脆性や望ましくない炭化物反応に関連する禁止焼戻し温度域を含めるべきである。
二回焼戻しは、高合金鋼、工具鋼、ならびに一回目の焼戻し中またはその後の冷却中に残留オーステナイトが変態する部品について規定されることがある。二回目の焼戻しは、その後に形成された未焼戻しマルテンサイトを処理し、遅れた寸法変化や割れのリスクを低減する。これは、すべての炭素鋼または低合金鋼に自動的に必要となるものではない。
正確な温度、移送時間、保持時間、加熱速度、冷却速度、焼戻し間隔は、鋼種規格、熱処理仕様、部品形状、炉および焼入れ剤の運用条件、ならびに認証済みの工程データに基づいて決定しなければならない。2024年のScienceDirectの処理に関する資料では、鋼種と必要な特性を選定要因として、また温度、保持時間、加熱速度、冷却速度を相互に作用する変数として示している。このため、信頼性のある通し焼入れ工程は、汎用的な炉のレシピをそのままコピーするのではなく、硬さ分布調査、組織確認、変形測定、必要に応じてジョミニー試験または生産部品による検証を通じて認定される。
5. 焼ならし、焼鈍、または応力除去が正しい選択となる場合
すべての部品に焼入れが必要なわけではない。必要とされる特性が、被削性、寸法安定性、または制御されたフェライト・パーライトの初期組織である場合、焼入れ・焼戻しサイクルよりも、より緩やかな冷却処理の方が妥当なことがある。選定は依然として、鋼種、その初期組織、断面厚さ、過去の成形または溶接履歴、さらに後続する加工から始まる。処理を決めるのは温度だけではない。保持時間、加熱速度、冷却速度、そして断面の熱応答が相互に作用する。
ASM Internationalは、Steel Selection for Hardening(1991)において、「焼入れのための鋼の選定は、主として必要な焼入れ直後の硬さと、その硬さを表面下のどの深さまで及ぼす必要があるかによって決まる」と述べている。この基準は硬化処理が必要な場合には重要であるが、すべての鋼部品を硬化処理すべき理由にはならない。ISO 683-1:2016には、焼入れ・焼戻し、オーステンパ、炎焼入れ、誘導加熱焼入れを目的とする非合金鋼、ならびに場合によっては機械部品の焼ならしを目的とする非合金鋼が含まれている。したがって、指定された納入状態と意図された用途も、選定の一部を構成する。
軟化と被削性のための焼鈍
材料をより軟らかくする必要がある場合、切削抵抗を小さくする必要がある場合、または加工時の応答のばらつきを抑える必要がある場合に、焼鈍が選択される。完全焼鈍では通常、オーステナイト域まで加熱した後、炉内で徐冷する。この処理により、多くの普通炭素鋼および低合金鋼では、比較的粗いフェライト・パーライト組織が形成される。正確な結果は、炭素含有量、合金元素、過去の変形、断面寸法によって異なる。C45Eのような亜共析鋼は、より高炭素の工具鋼やクロム・モリブデン鋼種と同じようには応答しない。
軟化によって切削力と工具摩耗を低減できるが、「焼鈍済み」が「被削性が良い」と同義になるわけではない。高炭素鋼では、球状化焼鈍の方が適している場合がある。これは、丸みを帯びたセメンタイト粒子によって切削抵抗が低下し、焼入れ前の成形性が向上するためである。一方、過度の結晶粒成長は靱性を低下させ、後続処理に適さない初期組織を残す可能性がある。薄い断面は厚い断面より速く冷却する一方、大型鍛造品では、外側が硬く芯部が軟らかくなるのを防ぐため、長時間の均熱が必要になることがある。
過去の加工履歴も確認しなければならない。冷間加工は転位密度を高め、方向性のある性質を生じさせる可能性があるが、焼鈍によってその状態の大部分を除去できる場合がある。溶接部品には、異なる組織を持つ溶融部、熱影響部、母材が存在する可能性があるため、1回の炉内サイクルで全箇所に同一の性質が生じるとは限らない。ASTM Internationalの2024年熱処理講座では、焼鈍、結晶粒径の管理、機械的性質の要求事項を別個の仕様要因として挙げている。この区別は有用である。目的は単に硬さを下げることではなく、指定された組織と、次の工程に対して予測可能な応答を得ることだからである。
組織および特性の調整のための焼ならし
焼ならしは一般に、鍛造、圧延、その他の熱加工後に組織をリセットまたは調整するために選択される。鋼をオーステナイト域まで加熱し、静止空気中で冷却するため、炉冷する焼鈍よりも冷却速度が速い。多くの炭素鋼および低合金鋼では、これにより、より微細なフェライト・パーライト組織が形成され、完全焼鈍状態と比較して強度が高まり、過去の加工によって生じた帯状組織や不均一性の一部が低減される。
マルテンサイト層や高い全断面硬化性が必要な場合、焼ならしは焼入れの代替にはならない。焼ならしは制御された初期状態を得るための処理であり、自動的に最終的な高強度状態を得る処理ではない。また、特に部品の鍛造履歴が不明確な場合には、機械加工や後続のオーステナイト化に先立つ予備処理としても機能する。結晶粒微細化が必要な場合には、複数回の焼ならしサイクルが指定されることもあるが、加熱を繰り返すと、スケール、脱炭、ひずみ、生産時間が増加する可能性がある。
断面厚さは冷却速度を変化させ、その結果として最終的な性質も変化させる。同じ鋼種であっても、小径の焼ならし軸は、厚板より微細なパーライトと高い強度を示すことがある。形状も重要である。断面が急激に変化する部分では、冷却条件が異なり、残留応力が生じる可能性がある。ISO 4885:2018は、鉄鋼材料の熱処理に関する管理用語と、これらの変態を正確に記述するために必要な鉄‐炭素系の相関係を示している。一方、SAE J1268:1995は、炭素鋼および合金Hバンド鋼の焼入性に関する最小限界および最大限界を定めている。これらの限界は、鋼の冷却に対する応答と、焼ならしサイクル自体の結果とを区別するのに役立つ。
機械加工および溶接の前後における応力除去
応力除去は、完全焼鈍や焼戻しと同じものではなく、残留応力を低減する処理である。部品を変態域未満の温度まで加熱し、温度を均一化して応力を緩和するのに十分な時間保持した後、制御された方法で冷却する。この処理では鋼を意図的に再オーステナイト化しないため、焼鈍によって得られるフェライト・パーライト組織や、焼入れ・焼戻し処理によって得られる焼戻しマルテンサイトが形成されるかのように指定してはならない。
機械加工前の応力除去は、鋳物、鍛造品、ガス切断板、または強度の冷間加工を受けたブランクから材料を除去する際の変形を低減できる。これは、最終寸法の許容差が厳しく、釣り合いの取れていない応力場によって荒加工中に曲げが生じる可能性がある場合に有効である。実際的な工程としては、成形直後に仕上げ加工を行うのではなく、荒加工、応力除去、仕上げ加工の順序を採用することがある。
溶接後の応力除去は、残留応力を低減し、使用中または後続の機械加工中に寸法が変化するリスクを下げる可能性がある。ただし、溶接金属と熱影響部の違いを消し去るものではなく、不適切な継手設計、水素損傷、または不適切な溶接施工条件を是正するものでもない。厚い断面では、加熱および冷却時の温度勾配に注意が必要である。炉への急速な装入、不均一な支持、局部加熱によって、新たな変形が生じる可能性がある。ASTMの工程一覧では、応力関連の要求事項を、オーステナイト化、焼ならし、焼鈍、焼入れ・焼戻し処理、二回焼戻しと並べて扱っている。これは、これらの処理が異なる特性上の問題に対応するためである。したがって、選定は、最も過酷な熱サイクルを適用するという習慣ではなく、要求される最終状態に基づいて行うべきである。
6. 変態とひずみを管理するためのオーステンパ処理とマルテンパ処理の選択
オーステンパ処理とベイナイト変態
オーステンパ処理は、単に焼入れ媒体を変更するのではなく、変態経路を変える処理である。鋼をオーステナイト域まで加熱し、パーライト域を通過するのに十分な速度で急冷した後、ベイナイトが生成する温度で保持する。必要な割合のオーステナイトが変態するまでその温度に保持し、その後、室温まで冷却する。得られる組織は、直接焼入れで生じる主としてマルテンサイト組織ではなく、ベイナイトであり、場合によっては残留オーステナイトを含む。
保持温度によって生成物が上部ベイナイトになるか下部ベイナイトになるかが決まり、保持時間によって変態の進行度が決まる。選択するサイクルは、一般的な「ベイナイト温度」ではなく、その鋼の恒温変態挙動に基づかなければならない。合金元素の添加は変態曲線を移動させ、パーライトの生成を回避するために必要な時間を変化させる。炭素、マンガン、クロム、モリブデン、ニッケルはいずれもこの応答に影響を及ぼす。
オーステンパ処理は、直接焼入れに伴う急峻な熱勾配を低減し、強度、靱性、寸法安定性の有用な組合せをもたらす可能性がある。ただし、あらゆる焼入れ・焼戻し処理に対して、自動的に低ひずみの代替手段となるわけではない。断面が厚すぎる場合、表面がベイナイト域に入っても中心部はまだ高温のままであることがあり、また中心部の変態が遅すぎて要求組織を満たせないこともある。不完全な変態によって、過剰な残留オーステナイトや混合組織が残る可能性がある。
必要硬さは、引き続き最初のスクリーニング基準である。ASM Internationalは、Steel Selection for Hardening(1991年)の中で、「焼入れのための鋼種選択は、主として焼入れ直後に必要な硬さと、その硬さを表面下のどの深さまで及ぼす必要があるかによって決まる」と述べている。オーステンパ処理では、この問いに第二の問いを加えなければならない。すなわち、パーライトやその他の望ましくない生成物が形成される前に、重要断面全体をベイナイト変態域に到達させ、そこに保持できるか、ということである。
鋼種記号も重要である。ISO 683-1:2016は、一般に焼入れ・焼戻し、オーステンパ、火炎焼入れ、誘導焼入れを施す機械部品、および場合によっては焼ならしを施す機械部品を対象とする非合金鋼を規定している。この記載は、規格に含まれるすべての鋼種が、同じ断面寸法で同一のベイナイト組織を生成できることを意味しない。C45のような単純炭素鋼はオーステンパ処理の有効深さが限られる可能性がある一方、焼入性の高い合金鋼種は、実際の化学成分および供給時に提示された焼入性データを前提として、より厚い断面に対応できる場合がある。
マルテンパ処理と熱勾配の低減
マルテンパ処理(マルクエンチともいう)は、マルテンサイト開始温度、通常Msと表記される温度以上、またはその近傍で焼入れを中断する処理である。鋼を高温浴または制御されたガス雰囲気中で短時間保持し、表面と中心部との温度差が小さくなるまで待つ。その後、マルテンサイト変態域を通過するように冷却し、通常は続けて焼戻しを行う。
| 工程経路 | 変態の目的 | 最終組織 | 主な選定上の懸念 |
|---|---|---|---|
| オーステンパ | 等温ベイナイト変態 | ベイナイト、一部の場合は残留オーステナイトを伴う | 利用可能なベイナイト変態温度域内で断面全体を変態させなければならない |
| マルテンパ | マルテンサイト生成前に温度を均一化する | 焼戻し後の焼戻しマルテンサイト | 望ましくない変態を生じさせずに変形を抑えるため、浴の管理と時間設定が必要である |
| 直接焼入れ・焼戻し | 連続冷却中にマルテンサイトを生成させ、その後焼戻しする | 焼戻しマルテンサイト | 割れを生じさせずに必要な深さを達成できる焼入れ冷却能が必要である |
両者の違いは明確である。オーステンパ処理ではベイナイトが生成するのに十分な時間、鋼を保持するのに対し、マルテンパ処理ではマルテンサイトの生成を遅らせるが、ベイナイトの生成を目的とはしない。マルテンパ処理後の最終組織は、通常、焼戻しマルテンサイトとなる。焼戻しは不可欠である。なぜなら、焼戻しを施していないマルテンサイトは高い残留応力を有し、脆くなり得るからである。
直接的な油焼入れまたは水焼入れでは、表面が内部よりはるかに速く冷却されることがある。この温度差が熱応力を生じ、その後のマルテンサイト変態が変態ひずみを生じさせる。マルテンパ処理では、変態が始まる前に温度差を小さくするため、これら二つの応力源が互いに増幅しにくくなる。その結果、特に断面の急変部、キー溝、穴、または非対称形状を有する部品では、ひずみおよび割れのリスクを低減できる可能性がある。
しかし、管理には依然として高度な注意が必要である。浴には十分な容量、安定した温度、効果的な循環、および部品装入量に対する既知の応答特性がなければならない。保持が長すぎるとベイナイトまたはパーライトが生成する可能性があり、均熱保持後の冷却が遅すぎると、非マルテンサイト生成物が生じるおそれがある。また、中心部の温度が追いつく間に表面で早期変態が起こるのを防ぐため、選択した浴温はMs以上、またはMsに十分近い温度に保たなければならない。
処理の適合性、断面寸法、および鋼の焼入性
油焼入れによってひずみが生じるという理由だけで、いずれかの処理を選択すべきではない。判断には、化学成分、焼入性、断面寸法、形状、目標組織、機械的性質、および設備能力を総合的に考慮する。ISO 4885:2018は、鉄鋼材料の熱処理に関する用語、およびこれらの変態を一貫して記述するために必要な鉄-炭素系の相関係を規定している。
焼入性は硬さと同じものではない。硬さは処理後の押込みに対する抵抗を表し、焼入性は、規定された冷却条件下で鋼が意図した変態をどれだけ深く生じさせられるかを表す。SAE J1268:1995は、標準端面焼入れデータを用いて、炭素鋼および合金Hバンド鋼の焼入性の最小限界および最大限界を規定している。これらの限界値は、棒材、歯車歯、軸、または板材の中心部で、鋼種が要求どおりに変態できるかどうかを判断するのに役立つ。
したがって、炉の工程計画に先立って、ジョミニー端面焼入れデータおよび断面寸法に基づく計算を行うべきである。焼入性の低い鋼は、薄いオーステンパ部品には適していても、厚い部品全体にベイナイトを生成できない可能性がある。焼入性の高い鋼は、マルテンパ処理中に大きな断面全体をマルテンサイト化できる可能性があるが、合金含有量によってMsが変化し、保持時間が長くなり、残留オーステナイトのリスクが高まることがある。均一な試験棒で機能する処理でも、形状によっては適用できない場合がある。
目標組織は、図面または工程仕様書に明記しなければならない。すなわち、規定硬さ範囲を有するベイナイト、または指定された硬さ、靱性、寸法限界を有する焼戻しマルテンサイトである。ASTM Internationalの2024年熱処理講習では、オーステナイト化、結晶粒度の管理、焼入れ・焼戻しの実務、二回焼戻し、および機械的性質に関する要求事項を、仕様を決定する要因として挙げている。温度、加熱速度、保持時間、冷却速度は相互に作用するため、他の条件を再評価せずにそのうちの一つを変更すると、処理の妥当性が失われる可能性がある。
ベイナイトの特性が許容される小型で均一な部品では、オーステンパ処理が、ひずみを低減した管理しやすい処理経路となる可能性がある。焼戻しマルテンサイトが必要で、焼入れ中の寸法管理を改善したい部品には、通常、マルテンパ処理の方がより整合的な選択となる。いずれの場合も、浴の均一性、装入配置、移送時間、および処理後の検証によって、選択した変態経路が炉の記録上だけでなく、実際の部品内で達成されたかどうかが決まる。
7. 表面硬化および硬化層処理プロセスの選定
部品に、靭性の高い内部を犠牲にすることなく、耐摩耗性および耐疲労性に優れた表面が必要な場合、表面硬化および硬化層処理を選定する。全断面硬化では、断面全体の組織が変化する。すなわち、オーステナイト化および焼入れの後、指定された鋼は、その焼入性によって決まる深さまで、マルテンサイト、ベイナイト、または焼戻しを施したこれらの組織の組合せを形成する。一方、硬化層処理では、表面近傍に硬さを集中させ、中心部はより低い硬さで、一般により高い靭性を有する状態に残す。
硬さと焼入性の区別が、選定を左右する。硬さとは、特定の位置で得られる抵抗性であり、焼入性とは、規定された熱サイクル中に、鋼が意図した硬化組織をどの深さまで生成できるかを表す特性である。ASM Internationalは、Steel Selection for Hardening(1991)において、選定は主として、必要な焼入れ直後の硬さと、その硬さを表面下のどの深さまで持続させる必要があるかによって決まると述べている。硬化層処理を施す歯車では、その深さを、指定された硬さにおけるミリメートル単位の値で規定することがある一方、中心部には別途、引張強さ、衝撃靭性、または硬さの範囲が要求される場合がある。
したがって、プロセス仕様には炉の温度だけでなく、硬化層深さ、表面硬さ、中心部の特性、炭素または窒素ポテンシャル、加熱および保持時間、焼入れ条件、化合物層の限度、変形許容量、ならびに処理後の仕上げを記載しなければならない。ISO 4885:2018は、鉄鋼材料の熱処理に関する管理された用語を規定し、鉄-炭素系状態図も収録している。技術仕様書において、浸炭、窒化、焼入れ、焼戻し、および拡散プロセスを区別する際に有用である。

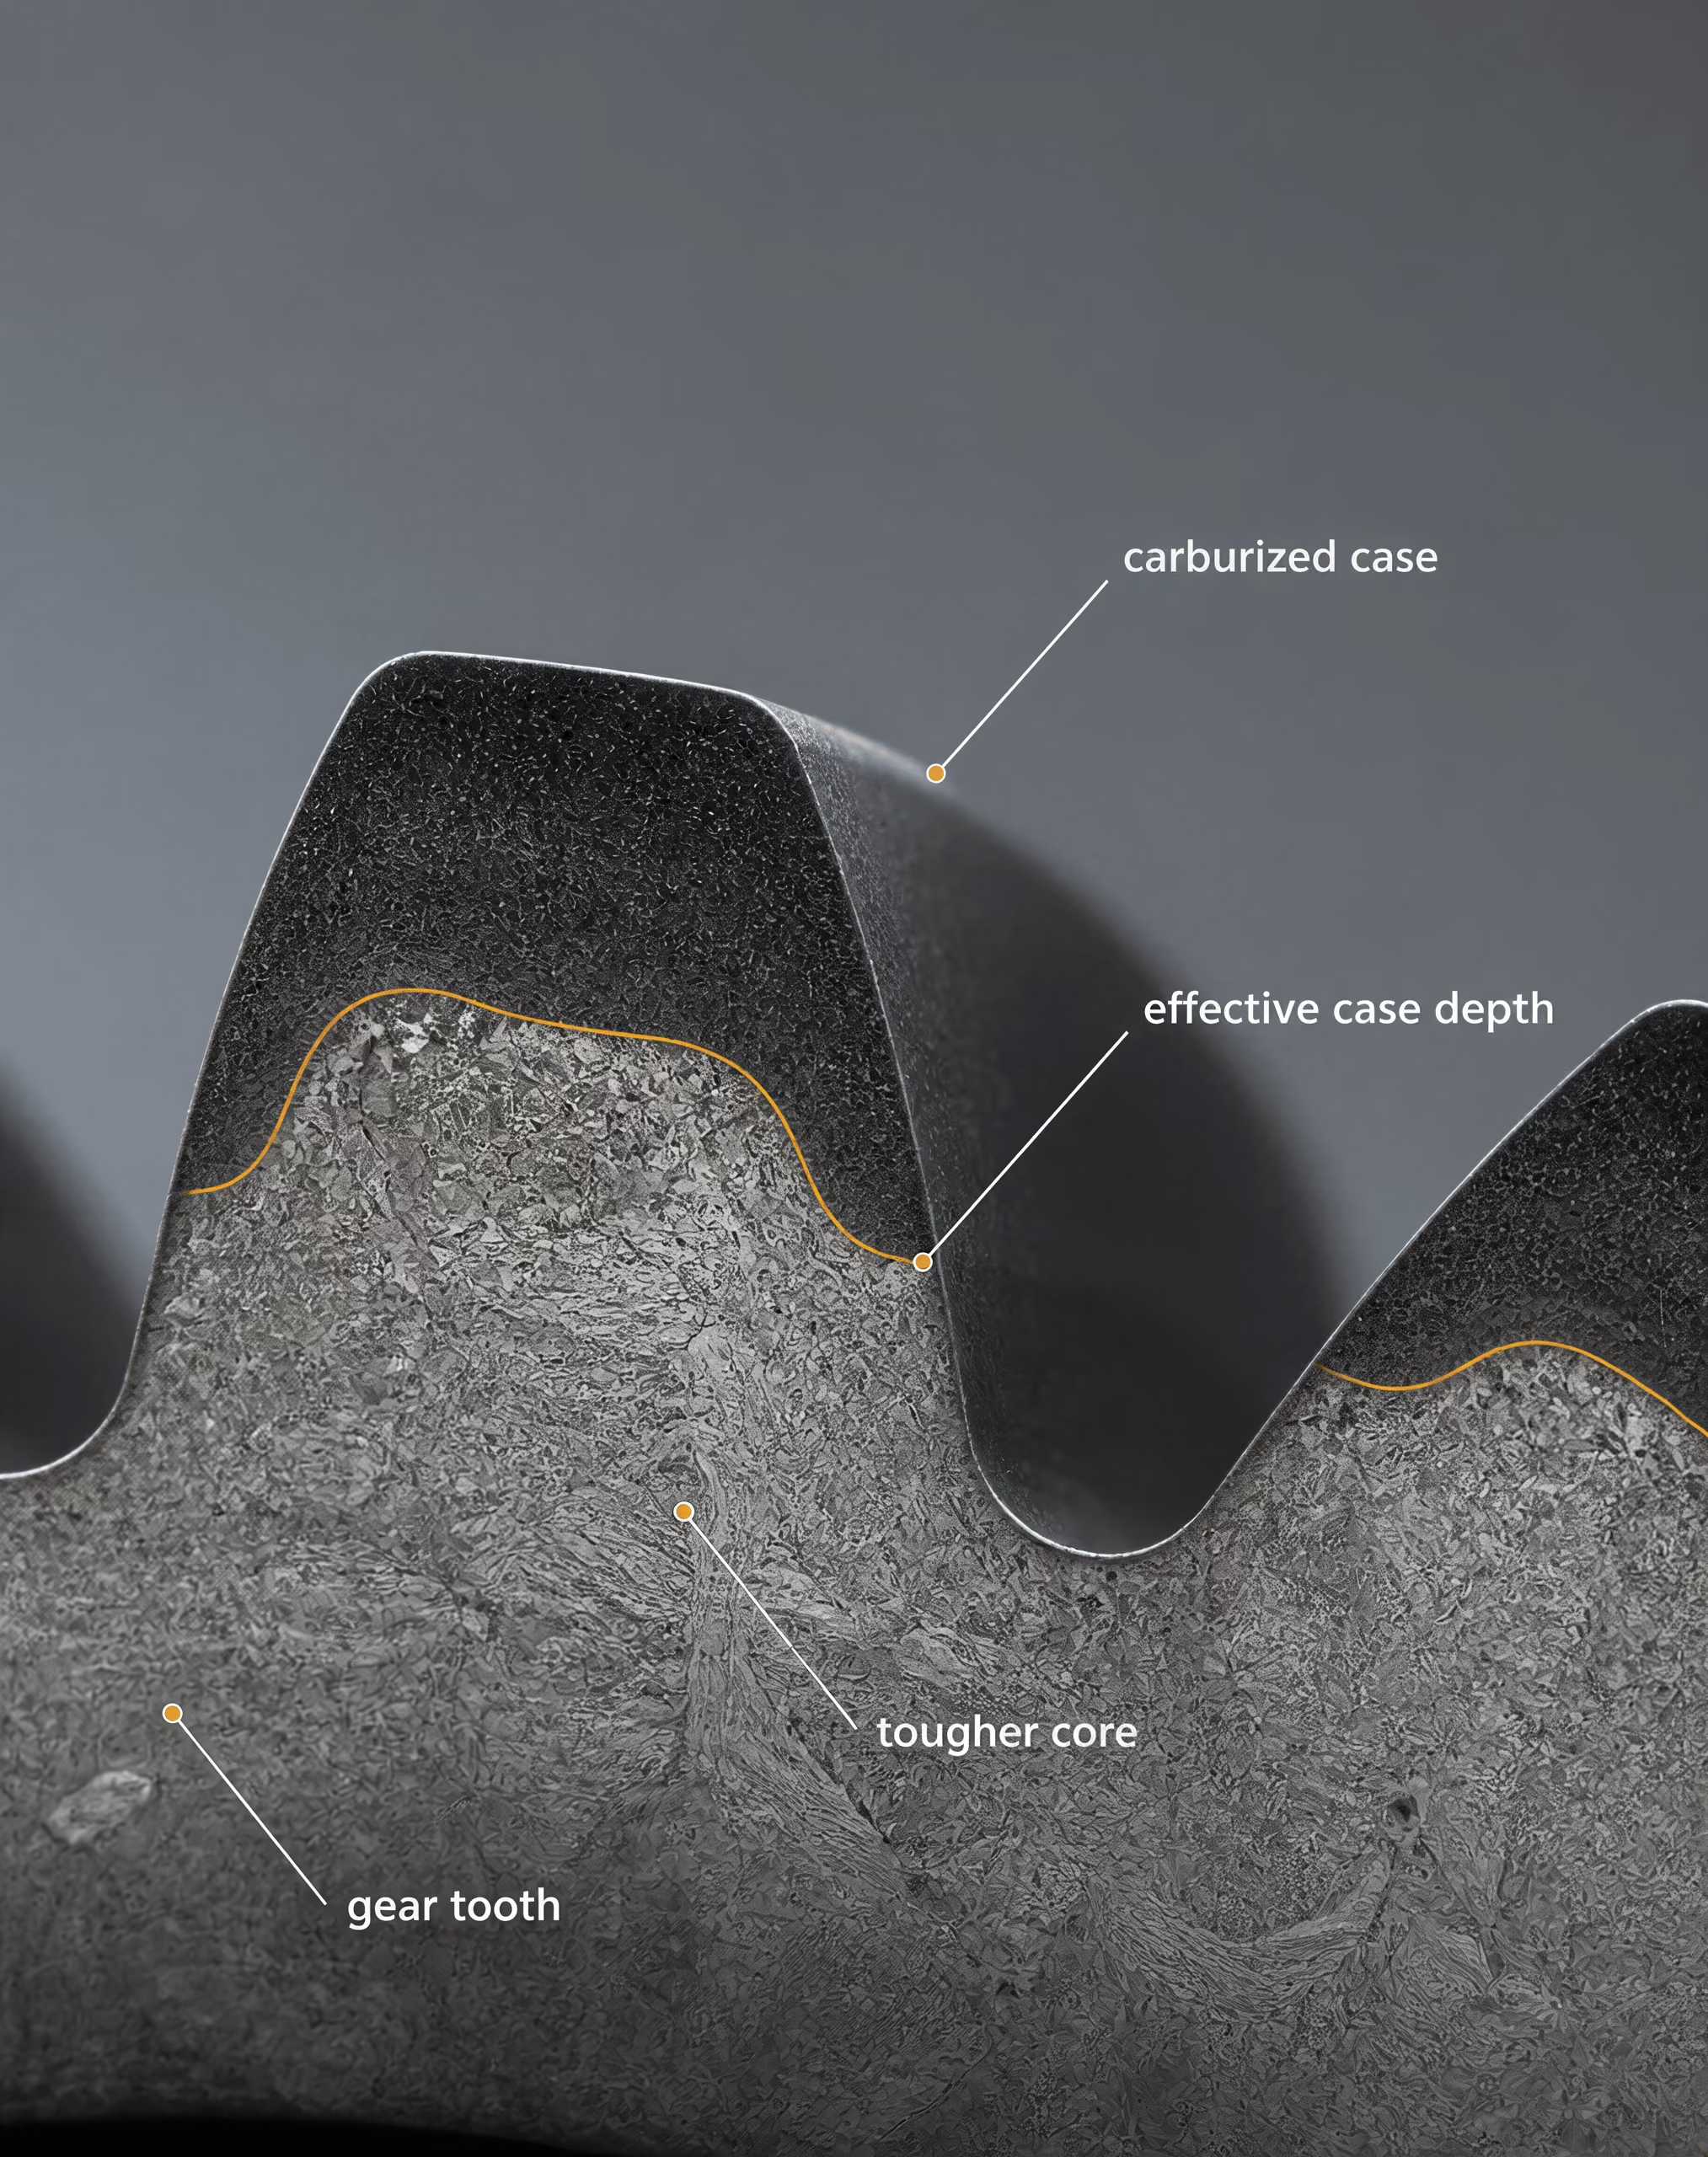
硬化層形成のための浸炭および浸炭窒化
浸炭は、低炭素鋼のオーステナイト化した表面に炭素を添加する処理であり、通常、鋼の臨界変態域を超える浸炭温度で行われる。濃化した表層を焼入れすることで、表面には高炭素マルテンサイトが生成し、一方、低炭素の中心部には、より靭性が高く、硬さの低い組織が形成される。EN ISO 683-3で規定される16MnCr5やSAE 8620などの低炭素合金鋼は、必要な硬化層特性と中心部特性を併せて選定する一般的な例である。クロム、マンガン、モリブデン、ニッケルなどの合金元素は、焼入性、残留オーステナイト、変態挙動、および変形に影響を及ぼす。
浸炭窒化では、炭素と窒素の両方を導入する。通常、浸炭よりも低い温度で、浅い深さに対して行われる。添加された窒素は表面硬さと焼入性を高める可能性があるが、窒素ポテンシャルまたは炭素ポテンシャルが過剰になると、残留オーステナイト、炭化物、または許容できない脆い表面が生じることがある。浸炭窒化は、小型部品、薄肉部品、および比較的浅い硬化層で十分な部品に適用されることが多い。接触応力が表面下の深い位置まで及ぶ場合には、深い浸炭の代替にはならない。
雰囲気は炭素ポテンシャルによって制御し、浸炭窒化では窒素ポテンシャルも制御しなければならない。公称温度だけでは結果を規定できない。ガス流量、炉内装入量、移送時間、焼入れの強さ、および鋼の初期結晶粒度は、すべて硬化層の均一性に影響する。複雑な歯車、スプライン、止まり穴、急激な断面変化部では、加熱、雰囲気への接触、および冷却速度が不均一になる。これらの形状は、過大な硬化層成長、軟点、焼割れ、または寸法変化を生じさせる可能性がある。
浸炭部品では通常、焼入れおよび焼戻しが必要であり、その後に研削、ホーニング、またはその他の仕上げ加工を行う。仕上げ代は処理前に設定しなければならない。過剰に材料を除去すると、有効硬化層深さが減少したり、残留オーステナイトが許容できない領域が露出したりする可能性があるためである。焼入れ後の矯正にも、割れを防止し、規定された硬さ分布を維持するための管理が必要である。
窒化および拡散被覆
窒化は、通常、部品全体をオーステナイト化して焼入れすることなく、フェライト系または合金鋼の表面に窒素を導入する処理である。アルミニウム、クロム、モリブデン、バナジウムなどの合金元素は、微細な合金窒化物を形成し、表面硬さを高めるとともに、凝着摩耗およびアブレシブ摩耗に対する抵抗性を向上させる。ガス窒化、プラズマ窒化、塩浴窒化は、窒素の供給方法、イオンまたはガスの制御、温度均一性、および処理時間が異なる。
窒化はオーステナイト変態温度未満で行われるため、変形は浸炭および焼入れ後よりも小さいことが多い。ただし、ゼロではない。化合物層および窒化物の生成による成長、残留応力、加工前に存在する加工応力、ならびに表面化学組成の不均一性によって、寸法が変化する可能性がある。母材には、あらかじめ十分な強度がなければならない。軟らかく不適切な鋼を窒化しても、強固な中心部が形成されるわけではない。窒化温度において中心部が必要な機械的性質を維持できるよう、窒化前には焼入れ焼戻し合金鋼を指定するのが一般的である。
化合物層は、白層と呼ばれることもあるが、自動的に有益なものとして受け入れるのではなく、仕様として規定しなければならない。窒化鉄層は耐摩耗性および耐食性を向上させる可能性があるが、厚さが過大になると靭性が低下したり、割れおよび剥落が促進されたりすることがある。その下の拡散層は、窒素濃度および硬さが徐々に変化する分布を形成する。図面には、化合物層の厚さ、拡散深さ、表面硬さ、中心部硬さ、および許容される気孔率を明示すべきである。
ホウ化、クロマイジング、アルミナイジングなどの拡散被覆は、ホウ素、クロム、またはアルミニウムを内部へ拡散させることによって表面を改質する。ホウ化では非常に硬い鉄ホウ化物を形成できる一方、アルミナイジングは、最大の接触疲労硬さよりも高温酸化に対する抵抗性が重要な場合に選定される。これらの処理は、窒化および浸炭とは化学的に異なり、その脆い相、被覆厚さ、密着性、寸法成長、および仕上げ要件を、負荷との適合性に照らして評価しなければならない。支持性の低い母材の上に硬質被覆を施すと、割れまたは剥離によって破損する可能性がある。
火炎焼入れおよび高周波焼入れ
火炎焼入れおよび高周波焼入れでは、表面だけをオーステナイト化温度域まで加熱し、その後急速に焼入れする。浸炭または窒化とは異なり、これらの方法では通常、表面の化学組成を変化させず、鋼中に存在する炭素をマルテンサイトへ変態させる。したがって、表面の炭素含有量が、達成可能な硬さの実用上の限界を決める。C45EやSAE 1050などの中炭素鋼は、必要な硬化深さおよび中心部強度が断面形状と適合する場合に適用できる。一方、低炭素鋼は、あらかじめ濃化処理を施さない限り、一般に高硬さのマルテンサイト表面を形成できない。
ISO 683-1:2016は、焼入れ焼戻し、恒温変態処理、火炎焼入れ、高周波焼入れ、および場合によっては焼ならしを施す機械部品を対象とする非合金鋼を規定している。この designation によって、炭素含有量、焼入性、断面寸法、および納入状態を確認する必要がなくなるわけではない。SAE J1268:1995は、標準端面焼入れデータを用いて、炭素鋼および合金鋼Hバンド鋼の焼入性の最小限界および最大限界を規定している。これらの限界は、選定した鋼種が指定深さにおいて必要な硬さを生成できるかを判断するのに役立つ。
火炎焼入れは、バーナーの大きさ、火炎の化学組成、移動速度、スタンドオフ距離、および焼入れ開始時期に左右される。高周波焼入れでは、周波数、電力密度、コイル形状、結合状態、走査速度、および焼入れ剤の供給が加わる。一般に、周波数が高いほど加熱は表面近くに集中し、周波数が低いほど深くまで浸透するが、実際の硬化分布は、電気抵抗率、透磁率、形状、および加熱時間にも左右される。高周波コイルは、必要な表面に到達できなければならない。内部溝、中断された輪郭、不均一な断面では、別の加熱パスまたは異なるプロセスが必要になる場合がある。
両方法とも炉全体での大規模な変形を抑制できるが、急峻な熱勾配によって残留応力、軟化部、および焼割れが発生する可能性がある。加熱深さだけでなく、硬さ基準に基づく有効硬化層深さを指定することが必要である。硬化後の研削、焼戻し、研削焼けの検査、および寸法確認によって選定は完了する。妥当性を説明できる選択とは、硬さ勾配および中心部特性を負荷に適合させながら、アクセス性、化学組成、熱源、変形、ならびに仕上げを管理できるものである。
8. 判断の適用:規格に基づく選定ワークフロー
段階的な選定マトリックス
熱処理の選定は、炉ではなく部品から始めるべきである。選定記録の最初の項目は使用要求事項であり、引張強さ、降伏強さ、衝撃靭性、疲労特性、耐摩耗性、被削性、寸法安定性、または指定硬さ範囲などを記載する。硬さだけでは十分な設計要求事項とはならない。部品は表面硬さの目標値を満たしていても、不適切な内部組織や過大な残留応力を保持している可能性がある。
| 判断段階 | 必要な問い | 根拠または成果物 |
|---|---|---|
| 使用条件 | どのような荷重、温度、接触応力および破損モードが適用されるか。 | 機械的性質および硬さの要件 |
| 材料の同定 | 正確な鋼種、規格、製品形態および納入状態は何か。 | 材料証明書および適用材料規格 |
| 必要な状態 | 部品は焼なまし、焼ならし、応力除去、焼入れ・焼戻し、オーステンパまたは表面硬化のいずれの状態にするか。 | 規定された冶金状態 |
| 硬化深さ | どの硬さを達成し、表面からどの深さまで必要か。 | 硬さ分布および焼入性要件 |
| 形状 | 支配的な断面寸法、穴、キー溝、鋭い角部および厚さの移行部はどのようなものか。 | 加熱、焼入れおよび変形の評価 |
| 熱経路 | どの加熱、オーステナイト化、冷却、焼戻しまたは拡散サイクルが許可されるか。 | 工程仕様および炉のレシピ |
| 受入れ | 硬さ、組織、寸法および欠陥をどのように確認するか。 | 検査計画および出荷判定基準 |
次に、選定マトリックスでは各要求事項を材料および工程の判断に結び付けるべきである。
| 判断段階 | 必要な問い | 根拠または出力 |
|---|---|---|
| 使用条件 | どのような荷重、温度、接触応力、および破損形態が作用するか。 | 機械的性質および硬さの要求事項 |
| 材料の識別 | 正確な鋼種、規格、製品形状、および納入状態は何か。 | 材料証明書および適用材料規格 |
| 必要な状態 | 部品は焼なまし、焼ならし、応力除去、焼入れ焼戻し、オーステンパ、または表面硬化のいずれを施すのか。 | 定義された金属組織状態 |
| 硬化深さ | どの硬さを、表面からどの深さまで達成する必要があるか。 | 硬さ分布および焼入性要求 |
| 形状 | 支配的な断面寸法、穴、キー溝、鋭い隅部、および肉厚変化はどこにあるか。 | 荷重経路、加熱、焼入れ、およびひずみ評価 |
| 熱履歴 | どの加熱、オーステナイト化、冷却、焼戻し、または拡散サイクルが許容されるか。 | 工程仕様および炉のレシピ |
| 受入れ | 硬さ、組織、寸法、および欠陥をどのように確認するか。 | 検査計画および出荷判定基準 |
材料の識別は正確でなければならない。「中炭素鋼」では十分な呼称とはいえない。記録には、例えば C45、42CrMo4、または適用規格に記載された別の呼称を、規格番号、製品形状、溶鋼番号、および納入状態とともに正確に記載すべきである。同じ鋼種であっても、焼ならし材と焼なまし材では、同じ結晶粒組織、被削性、または加熱に対する応答を示す状態で炉に投入されるわけではない。
ISO 683-1:2016は、一般に焼入れ焼戻し、オーステンパ、火炎硬化、誘導硬化、および場合によっては焼ならしを施す機械部品を対象とする非合金鋼の納入要件を規定している。ただし、部品図に取って代わるものでも、すべての炉パラメータを定めるものでもない。ISO 4885:2018は、鉄鋼材料の熱処理に関する用語、および変態を正確に記述するために必要な鉄-炭素系の相に関する用語を示している。これらは材料規格および用語規格であり、工場の工程仕様では、設備、雰囲気、装入、温度均一性、焼入れ条件、および検査をなお定義しなければならない。
次の判断は、必要な金属組織上の処理経路である。焼ならしは、機械加工前または後工程の硬化前に組織を微細化もしくは調整し、均一性を向上させる目的で選択されることがある。焼なましは、硬さを低下させ、被削性を改善するために必要となる場合がある。応力除去は、溶接、重切削、または成形後の残留応力に対処するものだが、焼入れ焼戻し処理の代替にはならない。全断面硬化には、支配断面全体で十分な炭素量と焼入性が必要である。靭性の高い芯部と耐摩耗性のある表面が必要な場合には、表面硬化の方が適切なことがあり、浸炭、浸炭窒化、窒化、火炎硬化、および誘導硬化などの処理経路がある。析出硬化および拡散被覆は異なる材料・工程群に属するため、高い表面硬さが望ましいという理由だけで鋼材に適用すべきではない。
断面寸法と形状は、選択した冷却速度によって必要な組織を形成できるかどうかを決定する。大きな断面では、中心部は表面よりもゆっくり冷却される。薄いフランジ、穴、スプラインの歯元、および鋭い肩部は、一つの部品内でも異なる速度で冷却されることがある。その違いにより、ある位置ではマルテンサイト、別の位置ではベイナイトまたはパーライトが生成し、焼入れ表面近傍には引張残留応力が生じる可能性がある。したがって、焼入れの激しさは、油、水、またはポリマーのいずれを選ぶかという単独の選択ではなく、断面係数、治具、撹拌、および焼入れ剤温度と併せて考慮しなければならない。
硬さ、焼入性、および金属組織の確認による妥当性検証
ASM Internationalは、硬化のための鋼材選定(1991年)において、材料選定は主として、焼入れ直後に必要な硬さと、その硬さを表面下のどの深さまで及ぼす必要があるかによって決まると述べている。これは、硬さと焼入性の中心的な違いを示している。硬さは、処理後にある位置で測定される抵抗特性である。焼入性は、指定された処理によって得られる硬化の深さと分布を表す。
必要な焼入性は、量産試験に先立って推定すべきである。ジョミニー端面焼入試験のデータは、焼入れ端からの距離と硬さとの標準化された関係を示す。Bofors Handbook(1981年)は、焼入性を評価する手段としてジョミニー法およびグロスマン法を挙げている。Hバンド要求付きで供給される鋼材については、SAE J1268:1995が、標準化された端面焼入試験データに基づく炭素鋼および合金Hバンド鋼の焼入性の最小限界値と最大限界値を規定している。必要な表面硬さに到達する鋼種であっても、焼入性の帯域が低すぎれば、大断面の中心部では不合格となる可能性がある。
量産時の確認には、アクセスしやすい面で1回だけ測定するのではなく、硬さ調査を含めるべきである。測定位置は、表面、表面直下、芯部、および機能を左右する断面を代表するものとする。切断試料を横断して測定すれば、指定硬さが必要な深さまで及んでいるかどうかを明らかにできる。ロックウェル法、ビッカース法、またはブリネル法は、硬さ範囲、表面状態、および適用される試験規格に適合させなければならない。
硬さだけでは、すべての不適切な組織を特定できない。金属組織検査では、焼入れ焼戻し部品について焼戻しマルテンサイトを確認するとともに、ベイナイト、フェライト・パーライト、残留オーステナイト、脱炭、浸炭層深さ、窒化層の特性、結晶粒粗大化、焼割れ、およびその他の工程に起因する特徴も確認すべきである。受入れ基準には、許容される組織と除外すべき組織を明記しなければならない。「適正に熱処理されている」という表現には、測定可能な意味がない。
寸法検査は、金属組織上の妥当性検証の一部である。重要な直径、平面度、振れ、穴位置、およびひずみを、処理前後に記録する。厳しい焼入れ、非対称形状、急激な断面変化、溶接、および表面と芯部との変態差が大きい場合には、残留応力の懸念が増大する。焼戻しは、要求される靭性と安定性に対して十分でなければならず、指定された合金鋼、または残留オーステナイトの変態が懸念される場合には、二回焼戻しが必要となることがある。ASTM Internationalの2024年熱処理講座では、オーステナイト化、焼なまし、焼ならし、焼入れ焼戻し、二回焼戻し、結晶粒度管理、および機械的性質の要求事項を、仕様決定の要因として取り上げている。
仕様、記録、および是正管理
工程仕様には、完全な熱履歴を記載すべきである。これには、装入状態、炉内雰囲気、必要に応じた加熱速度、オーステナイト化または処理温度範囲、保持時間の決定基準、移送時間、焼入れ剤の種類と状態、撹拌、冷却終了条件、焼戻し温度と時間、および繰返し焼戻しの有無を含める。温度、保持時間、加熱速度、および冷却速度は相互に作用するため、公称の炉設定温度が変わらなくても、そのうち一つを変更すれば生成する組織が変わる可能性がある。
仕様には、ひずみおよび割れの管理方法も明記すべきである。これには、予熱、段階加熱、保護雰囲気、真空処理、二段階焼入れ、マルテンパ、オーステンパ、治具の変更、焼入れの激しさの低減、または処理後の矯正限度などが含まれる。各管理方法は、必要な硬さおよび金属組織と両立していなければならない。
記録では、部品を使用鋼の溶鋼、供給者証明書、受入れ時の状態、炉の識別情報、装入パターン、熱電対または温度調査結果、雰囲気データ、焼入れ剤の状態、サイクルチャート、焼戻し記録、作業者、および検査結果に結び付けるべきである。材料規格は鋼材が何であるかを定義し、工程仕様は部品をどのように処理するかを定義する。これらの役割を混同すると、受入れ判定を説明し、正当化することが困難になる。
結果が不合格となった場合、是正処置は不具合の発生機構に従って実施すべきである。芯部硬さが低い場合は、焼入性不足、断面寸法過大、オーステナイト化不足、または焼入れの遅さが原因である可能性がある。靭性が低い状態で表面硬さが過大な場合は、焼戻し不足を示している可能性がある。ひずみが発生した場合は、炉温を高くするのではなく、形状、治具、移送、または焼入れ条件の変更が必要となることがある。硬さ調査が不合格となった場合は、鋼種を不合格とする前に、校正、測定位置、脱炭、およびサンプリングを確認すべきである。材料、熱処理サイクル、または設計を変更するのは、これらの確認を行った後に限るべきである。
9. よくある選定ミスとその防止方法
硬さと焼入性の混同
硬さと焼入性は、それぞれ異なる問いに答えるものです。硬さは、通常、Rockwell、Brinell、またはVickers試験によって、ある位置で測定される抵抗です。焼入性は、鋼がどの深さまでマルテンサイトを生成できるかを示し、したがって、指定された焼入れ条件のもとで、表面から中心に向かって硬さがどのように分布するかを表します。
小さな試験片の表面硬さが60 HRCに達しても、同じ公称鋼種で製造した直径75 mmの軸では、中心部がはるかに軟らかくなることがあります。この差は、必ずしも炉の不具合によるものではありません。熱の抽出は、断面寸法、形状、撹拌、冷却剤温度、および鋼の変態挙動に左右されます。炭素含有量は主としてマルテンサイトの硬さに影響し、合金元素およびオーステナイト結晶粒度は、マルテンサイトが生成できる深さに大きく影響します。
ASM Internationalは、Steel Selection for Hardening(1991年)において、「焼入れのための鋼材選定は、主として、焼入れ直後に必要な硬さと、その硬さを表面下のどの深さまで確保しなければならないかによって決まる」と述べています。この原則が仕様を規定すべきです。58~62 HRCのような目標値は、測定位置、有効硬化深さまたは硬化深さ、断面寸法、および許容される中心部の状態も併せて指定しなければ不完全です。
SAE J1268:1995は、Hバンド炭素鋼および合金鋼によってこの問題に対処しています。同規格は、標準端面焼入れデータに基づいて焼入性の最小限界および最大限界を規定し、設計者が鋼種の化学成分上の呼称と、予想される焼入性の範囲とを区別できるようにしています。その後、Jominyデータ、Grossmann計算、または妥当性が確認された生産試験を、要求される硬さ分布と比較できます。公称鋼種だけでは、結果を確定できません。
完全なサイクルを定義せずに冷却媒体を指定すること
「油焼入れ」または「水焼入れ」は、完全な熱処理指示ではありません。結果は、オーステナイト化温度、加熱速度、雰囲気、保持時間、移送時間、槽温度、撹拌、装入方法、および冷却剤の状態にも左右されます。温度と時間は相互に代替できません。過度の保持はオーステナイト結晶粒を粗大化させたり、酸化を増加させたりする一方、不十分な保持は未溶解炭化物や不均一なオーステナイト組織を残す可能性があります。
冷却速度は、鋼の連続冷却変態挙動または時間-温度-変態挙動と併せて考慮しなければなりません。同じ断面寸法であっても、低合金鋼では過度の割れを避けるために油またはポリマーが必要となる場合があるのに対し、普通炭素鋼では、指定されたマルテンサイト深さを得るために、より速い焼入れが必要となる場合があります。マルテンパーは、マルテンサイト開始温度付近で冷却を中断することにより、変形を低減できます。オーステンパーは異なるミクロ組織を生成するため、両方の処理が熱衝撃を低減するという理由だけで、単純に置き換えることはできません。浸炭、浸炭窒化、窒化、および拡散被覆にも、それぞれ異なる表面化学、温度範囲、時間管理、および受入基準が必要です。
工程では、焼入れの前後に何が行われるかを明記しなければなりません。予熱、雰囲気制御、治具への固定、洗浄、焼戻しまでの待ち時間、焼戻し温度、焼戻し時間、さらに場合によっては二回焼戻しも、最終状態に影響します。ASTM Internationalの2024年熱処理講習では、オーステナイト化、焼鈍、焼ならし、焼入焼戻し処理、二回焼戻し、結晶粒度管理、および機械的性質の要求事項が仕様要因として示されています。これらを省略すると、作業者がサイクルを推測することになり、これは単なる記載上の小さな欠落ではなく、工程管理上の誤りです。
形状、前履歴、および処理後の焼戻しを無視すること
平板の試験片から選定した熱処理スケジュールは、歯車の歯、キー溝、フランジ、薄肉ウェブ、または長尺軸には適用できない場合があります。急激な形状変化部では、熱応力および変態応力が集中します。薄い端部は急速に冷却され、過硬化や割れが生じる可能性がある一方、厚いハブはゆっくり冷却され、中心部にベイナイトまたはパーライトが残る可能性があります。穴や断続した表面は、局所的な熱流を変化させます。治具によって収縮が拘束され、変形が生じることもあります。
前処理状態も重要です。焼ならし、焼鈍、焼入れ履歴、鍛造による加工度、偏析、冷間加工、および機械加工による損傷は、それぞれオーステナイトの生成と変態に影響します。冷間加工材は残留応力を炉内に持ち込む可能性があります。処理前の結晶粒が粗大であると、より深い焼入れが促進される一方、靭性が低下し、変形または割れのリスクが増加することがあります。したがって、結晶粒度が性能に影響する場合は、結晶粒度を工程仕様に含める必要があります。
焼戻しは、硬化処理後に任意で行う外観上の処置ではありません。焼入れ直後のマルテンサイトは高い応力状態にあり、使用には脆すぎることがよくあります。焼戻しは残留応力を低減し、硬さ、強度、靭性、および寸法安定性を調整します。選定する温度では、焼戻し脆性、二次硬化、および高い焼戻し温度によって硬さが設計要求値を下回る可能性も考慮しなければなりません。
実験室で得られた焼入性データおよび規格は工程選定を支援するが、生産部品および生産設備での検証に代わるものではない。 Limited evidence
ISO 683-1:2016は、一般に焼入焼戻し、オーステンパー、炎焼入れ、誘導焼入れを目的とし、場合によっては機械部品の焼ならしを目的とする非合金鋼を規定しています。この表現は重要です。規格が意図する用途は、すべての鋼種に対してあらゆる処理を許可するものではありません。ISO 4885:2018は、熱処理用語および鉄-炭素系の相に関する用語を規定していますが、部品試験に代わるものではありません。規格およびハンドブックは、鋼種、用語、試験方法、焼入性データ、および工程原理を定義します。しかし、最終的なサイクルについては、実際の鋼材、形状、設備、および装荷パターンを用いた妥当性確認が必要です。
最終工程管理チェックリスト
- 鋼種の選定 公称硬さだけで鋼を選定せず、炭素、合金元素、納入状態および焼入性を確認する。
- 測定位置 表面の測定結果を、必要な芯部状態の証明として扱わない。
- 焼入れ すべての形状に一つの冷却媒体を適用したり、かくはん、浴の状態および搬送管理を省略したりしない。
- 焼戻し 焼戻し温度、時間、焼戻し回数および最終受入れ特性を規定する。
- 履歴および形状 結晶粒度、偏析、過去の冷間加工、過去の熱履歴、断面変化および治具固定を確認する。
- 受入れ サンプリング位置、硬化深さ、芯部特性、寸法限界、金属組織および除外する欠陥を定義する。
繰り返し発生する誤りについては、明示的に確認すべきです。
- 公称硬さだけで鋼材を選定すること
- 表面の結果が断面全体を代表すると仮定すること
- すべての形状に一つの焼入れ媒体を適用すること
- 焼戻しを省略すること、またはその時間と温度を指定しないこと
- 結晶粒度、偏析、前加工としての冷間加工、または過去の熱履歴を見落とすこと
- 鋼材が本来有する適用可能範囲を超えた処理を使用すること
- 受入検査位置、硬化深さ、中心部の性質、および許容される性質の勾配を定義しないこと
したがって、妥当性を説明できる仕様では、鋼種と状態、要求される表面および中心部の性質、試料採取位置、完全な熱サイクル、焼入れ管理項目、焼戻し要件、変形限度、および妥当性確認方法を規定します。これらの詳細が欠けている場合、その指示は温度レシピにすぎず、実証済みの熱処理工程とはいえません。
参考文献
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html