




1. Что на самом деле означает выбор процесса термообработки
Выбор процесса термообработки — это не поиск температуры в печи по справочной таблице. Это цепочка решений, связывающая химический состав стали, исходное состояние, геометрию детали, требуемые твердость и вязкость, допустимое изменение размеров и производственный контроль. Выбранный цикл должен обеспечить требуемую микроструктуру в необходимых зонах, не вызывая трещин, чрезмерных остаточных напряжений, недопустимой деформации или неприемлемо сложного контроля.
Прокаливаемость Способность стали формировать требуемую закаленную структуру на заданную глубину в ходе определенного цикла охлаждения; она отличается от твердости, измеренной в одной точке.
Выбор стали для закалки определяется прежде всего требуемой твердостью после закалки и глубиной от поверхности, на которую эта твердость должна распространяться. Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.Первый вопрос состоит не в том, «следует ли закаливать эту деталь?». Он звучит так: какая твердость требуется и на какую глубину от поверхности она должна распространяться? ASM International прямо указала на это различие в издании Steel Selection for Hardening (1991), отметив, что выбор в первую очередь определяется требуемой твердостью после закалки и глубиной, на которую она должна распространяться. Твердость характеризует сопротивление вдавливанию после обработки. Прокаливаемость характеризует то, насколько глубоко и равномерно по сечению сталь может закалиться при заданной обработке. Высокая поверхностная твердость не доказывает, что закалился сердцевинный слой.
Это различие влияет на выбор марки стали. Стандарт SAE J1268 (1995) устанавливает минимальные и максимальные пределы прокаливаемости для углеродистых и легированных сталей с H-полосой на основе стандартных данных торцевой закалки. Поэтому кривая торцевой закалки по Джомини или анализ по Гроссману позволяют сопоставить прокаливаемость стали с размером сечения и интенсивностью охлаждения, а не считать все номинально сходные стали взаимозаменяемыми. В Bofors Handbook (1981) прокаливаемость также связывается с закалкой и отпуском, изменениями размеров и испытаниями торцевой закалкой.
От требуемых свойств к термическому циклу
Выбор начинается с требований эксплуатации. Для вала может потребоваться сердцевина из отпущенного мартенсита с заданными пределом прочности при растяжении и ударной вязкостью; для зубчатого колеса — износостойкий твердый поверхностный слой над вязкой низкоуглеродистой сердцевиной; для пружины — высокая упругая прочность при контролируемых остаточных напряжениях; для обработанной плиты — снятие напряжений перед окончательной механической обработкой. Эти требования определяют, должен ли процесс изменять все сечение, только поверхность или главным образом остаточно-напряженное и размерное состояние детали.
Важно и исходное состояние. Горячекатаный, кованый, холоднодеформированный, нормализованный, отожженный или ранее закаленный материал реагирует по-разному. Размер зерна, ликвация, предшествующая мартенситная структура, остаточные напряжения и распределение карбидов влияют на аустенитизацию, превращения, механическую обработку и деформацию. Учебный курс ASTM International по термообработке 2024 года относит аустенитизацию, отжиг, нормализацию, закалку с отпуском, двойной отпуск, контроль размера зерна и требования к механическим свойствам к факторам, которые должны быть отражены в спецификации, а не рассматриваться как необязательные детали, добавляемые после выбора названия процесса.
Последовательность термического цикла
- Нагрев Контролируйте скорость нагрева, атмосферу, схему загрузки и равномерность температуры по сечению.
- Аустенитизация или обработка Достигните аттестованной температуры и выдержите материал в течение времени, необходимого для требуемого превращения или диффузионного процесса.
- Перенос и охлаждение Контролируйте время переноса, скорость охлаждения, закалочную среду, состояние ванны и перемешивание.
- Отпуск или старение Регулируйте твердость, вязкость, остаточные напряжения и размерную стабильность, если это предусмотрено выбранным маршрутом.
После этого термический цикл превращается в контролируемую последовательность: скорость нагрева, температура аустенитизации или обработки на твердый раствор, время выдержки, атмосфера, время переноса, скорость охлаждения, охлаждающая среда и последующие отпуск или старение. Температуру и время нельзя рассматривать отдельно от толщины сечения. Центр крупной поковки может достичь заданной температуры печи значительно позже поверхности, тогда как тонкая кромка в ходе той же операции может перегреться или претерпеть превращение.
| Процесс | Основное назначение | Типичное результирующее состояние |
|---|---|---|
| Снятие напряжений | Снижение остаточных напряжений | Микроструктура в основном сохраняется |
| Отжиг | Снижение твердости и улучшение обрабатываемости | Мягкая феррито-перлитная или сфероидизированная структура в зависимости от марки |
| Нормализация | Измельчение или восстановление структуры | Феррито-перлитная структура после охлаждения на воздухе у многих углеродистых и низколегированных сталей |
| Закалка с отпуском | Сочетание прочности, твердости и вязкости | Отпущенный мартенсит |
| Изотермическая закалка на бейнит | Контроль бейнитного превращения и изменения размеров | Бейнит |
| Ступенчатая мартенситная закалка | Снижение температурных градиентов до образования мартенсита | Отпущенный мартенсит после последующего отпуска |
Разные процессы решают разные задачи. Снятие напряжений уменьшает остаточные напряжения без намеренного протекания полного превращения, характерного для закалки. Отжиг снижает твердость и улучшает обрабатываемость; нормализация измельчает или восстанавливает структуру посредством нагрева выше критического диапазона с последующим охлаждением на воздухе. Аустенитизация подготавливает сталь к превращению, но сама по себе не является полной обработкой. Закалка образует мартенсит только там, где охлаждение подавляет диффузионные превращения, а отпуск корректирует полученные твердость, вязкость и напряженное состояние.
Мартенситная ступенчатая закалка может уменьшить температурные градиенты до образования мартенсита. Изотермическая закалка формирует бейнитные структуры, если сталь и размер сечения позволяют реализовать требуемый путь превращения. Цементация и карбонитрация вводят углерод либо углерод и азот в поверхностный слой перед закалкой. Азотирование формирует упрочненный азотом поверхностный слой при более низкой температуре и может исключать отдельную закалку. Стареющее упрочнение применимо только к подходящим дисперсионно-твердеющим сплавам. Диффузионные покрытия являются обработкой состава поверхности, а не заменой любой объемной термообработки. Углеродистые и легированные стали, такие как C45 и 42CrMo4, согласно ISO 683-1:2016 должны оцениваться по их заданному химическому составу, прокаливаемости и требуемому состоянию до выбора любого из этих процессов.
Почему марку стали, размер сечения и геометрию необходимо рассматривать совместно
| Переменная выбора | Что она определяет | Данные для анализа |
|---|---|---|
| Содержание углерода | Потенциальная твердость мартенсита | Химический состав марки и требуемая твердость поверхности или сердцевины |
| Легирующие элементы | Прокаливаемость и характер превращений | Пределы состава и данные о прокаливаемости |
| Размер сечения | История охлаждения от поверхности к центру | Определяющая толщина и концентрация массы |
| Геометрия | Местное охлаждение и концентрация напряжений | Углы, отверстия, шпоночные пазы, перемычки и переходы |
| Исходное состояние | Размер зерна, ликвация, напряжения и распределение карбидов | Кованое, прокатанное, отожженное, нормализованное или холоднодеформированное состояние |
ISO 683-1:2016 определяет требования к поставке и предполагаемые области применения термической обработки для охватываемых стандартом нелегированных сталей, но не делает каждую обработку пригодной для любой марки или геометрии. Strong evidence
Обозначение стали задает исходные границы, но не является готовой технологией. ISO 683-1:2016 распространяется на нелегированные стали, предназначенные главным образом для деталей машин, подвергаемых закалке с отпуском, изотермической закалке, поверхностной закалке пламенем, индукционной закалке и, в некоторых случаях, нормализации. ISO 4885:2018 устанавливает унифицированную терминологию для термообработки железных материалов и содержит диаграмму состояния железо—углерод. Ни один из этих стандартов не отменяет необходимости сопоставлять химический состав и прокаливаемость с фактической деталью.
Размер сечения определяет температурную историю и историю охлаждения от поверхности до центра. Геометрия создает дополнительные сложности: острые углы охлаждаются быстрее, тонкие перемычки могут прокаливаться насквозь, отверстия могут охлаждаться иначе, чем наружные поверхности, а шпоночные пазы или резкие изменения сечения концентрируют напряжения. Быстрая закалка в воде может обеспечить требуемую твердость сердцевины в толстой детали из стали 1045, но вызвать появление трещин в тонкой детали с надрезом; масло, полимер, газ, ступенчатое охлаждение или индукционная закалка могут снизить этот риск, однако каждый из этих вариантов изменяет достижимый профиль твердости.
Деформация также является результатом взаимодействия конструкции и технологии. Неравномерный нагрев, неоднородное охлаждение, объемные изменения при фазовых превращениях и остаточные напряжения могут сместить отверстия, изогнуть валы или изменить плоскостность. Приспособления, ориентация загрузки, перемешивание охлаждающей среды, защитная атмосфера, предварительный нагрев, прерванная закалка и припуск на механическую обработку должны учитываться при выборе. Приемлемый результат — это не просто определенное числовое значение твердости, а деталь, сохраняющая требуемые форму и целостность.
Различие между названием процесса и регламентированной обработкой
«Закалка и отпуск» — это семейство процессов. В спецификации должны быть указаны обозначение и состояние стали, диапазон температур аустенитизации, режим нагрева, эффективное время выдержки, атмосфера печи, предельное время переноса, закалочная среда и ее перемешивание, температура и продолжительность отпуска, число отпусков, пределы твердости или механических свойств, а также метод контроля. Формулировка «отжиг при 700 °C» остается неполной, если неизвестны скорость нагрева, основа для определения выдержки, скорость охлаждения и требуемая конечная структура.
В Manufacturing Process Selection Handbook этот выбор рассматривается с учетом пригодности материала, вариантов процесса, конструктивных ограничений, вопросов качества, экономики производства и целостности детали. Эти категории не позволяют свести выбор к одной настройке печи. Цикл, обеспечивающий требуемую твердость, но вызывающий трещины, не обеспечивает целостность детали; процесс, работающий на лабораторном образце, но не позволяющий контролировать атмосферу или скорость охлаждения, не обеспечивает производственный контроль. Термообработка считается заданной только тогда, когда определены и требуемый результат, и способы его получения и проверки.
2. Начинайте с требований к эксплуатационным характеристикам, а не с температуры печи
Выбор термообработки следует начинать с требуемых эксплуатационных характеристик детали, а не с температуры печи, скопированной из таблицы. До выбора стали или термического цикла необходимо определить эксплуатационные нагрузки, допустимые виды разрушения, диапазон твердости, требуемый уровень прочности, требования к вязкости, состояние обрабатываемости, глубину упрочнения, допуски на размеры и производственные ограничения. Температура, время выдержки, скорость нагрева и скорость охлаждения взаимосвязаны; изменение одного параметра может повлиять на размер зерна аустенита, продукты превращения, остаточные напряжения, деформацию и конечные свойства.
Первый вопрос при предварительном отборе заключается в том, требуется ли по спецификации объемное состояние отпущенного мартенсита, нормализованная структура, размягченное отожженное состояние, твердая поверхность при более вязкой сердцевине или деталь со снятыми напряжениями. Снятия напряжений может быть достаточно для сварной или подвергавшейся интенсивной механической обработке детали, если ее прочность и микроструктура уже соответствуют требованиям. Нормализация может измельчить или восстановить структуру и обеспечить феррито-перлитное состояние, подходящее для некоторых деталей машин. Отжиг направлен прежде всего на снижение твердости и улучшение обрабатываемости. Закалка с отпуском позволяет получить контролируемое сочетание прочности и вязкости, тогда как цементация, карбонитрация, азотирование, пламенная закалка или индукционная закалка могут обеспечить требуемую основную твердость именно на поверхности.
ASM International указала в издании Steel Selection for Hardening (1991), что «выбор стали для закалки определяется прежде всего требуемой твердостью после закалки и глубиной от поверхности, на которую эта твердость должна распространяться». Это основной критерий при принятии решений об объемной закалке. Сталь должна быть способна достигать требуемой твердости после закалки на соответствующей глубине сечения при доступной интенсивности охлаждения; после этого отпуск снижает хрупкость и корректирует итоговый баланс свойств.
Твердость, прочность, вязкость и обрабатываемость
Твердость — это сопротивление вдавливанию или локальной пластической деформации. Она не является полной заменой предела прочности, предела текучести, усталостных характеристик или вязкости. Две стали с близкой твердостью по шкале Роквелла C могут иметь различные показатели прочности при растяжении, разное количество неметаллических включений, размер зерна, содержание остаточного аустенита и поведение при ударе. Численное значение твердости свидетельствует лишь об одной характеристике, но не заменяет полной спецификации механических свойств.[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
Следует также отличать прокаливаемость от твердости. Твердость описывает значение, достигнутое в конкретной точке; прокаливаемость характеризует, насколько глубоко и равномерно сталь может превратиться в мартенсит при заданной обработке. Низколегированная сталь может обеспечивать высокую твердость поверхности, но быстро терять твердость по направлению к центру крупного сечения. Сталь с большей прокаливаемостью способна сохранять требуемую структуру после закалки на большей глубине от поверхности, часто при менее интенсивном охлаждении и с меньшим риском деформации. SAE J1268 (1995) устанавливает минимальные и максимальные пределы прокаливаемости для углеродистых и легированных сталей с H-полосой, для которых определены стандартные данные торцевой закалки. Поэтому результаты торцевой закалки по Джомини и анализ Гроссмана помогают связать выбор марки с размером сечения и условиями охлаждения, но не заменяют валидацию на детали с фактической геометрией.
Повышенная твердость может противоречить ударной стойкости и стабильности размеров. Чрезмерное количество неотпущенного мартенсита приводит к хрупкости, тогда как слишком интенсивная закалка увеличивает термические и структурные напряжения. Вал, заданный только как «очень твердый», может растрескаться в зоне шпоночного паза, потерять усталостную долговечность из-за повреждений при шлифовании или деформироваться сверх допуска посадочного места подшипника. Температуру и время отпуска необходимо выбирать с учетом требуемого предела текучести, энергии удара, режима усталостного нагружения и рабочей температуры. Курс ASM International по термообработке 2024 года рассматривает аустенитизацию, отжиг, нормализацию, практику закалки с отпуском, двойной отпуск, контроль размера зерна и требования к механическим свойствам как факторы спецификации, а не как изолированные настройки печи.
Для обеспечения обрабатываемости может потребоваться исходное состояние, отличное от конечного эксплуатационного состояния. Отожженная или нормализованная заготовка может обрабатываться более предсказуемо, чем закаленная, однако чрезмерное размягчение в некоторых марках способно снизить стабильность производства из-за нароста на режущем инструменте или неудовлетворительного дробления стружки. Поэтому технологический план может предусматривать механическую обработку до закалки, оставление припуска под шлифование, а также отпуск или снятие напряжений перед окончательным доведением размеров.
Требования к поверхности и требования по всему сечению
Необходимо указать, в какой зоне должно обеспечиваться требуемое свойство. Зуб шестерни, кулачок, дорожка качения подшипника или поверхность износа могут нуждаться в твердой поверхности при сохранении более вязкой и устойчивой к повреждениям сердцевины. При цементации и карбонитрации углерод либо углерод и азот вводятся в приповерхностную зону перед закалкой. При азотировании формируется твердый азотсодержащий поверхностный слой при ограниченном превращении сердцевины, тогда как при индукционной и пламенной закалке контролируемый поверхностный слой превращается вследствие быстрого локального нагрева и охлаждения. Диффузионные покрытия и связанные с ними поверхностные обработки имеют иные химические и износостойкие цели и не могут выбираться только по твердости.
Для детали, закаленной по всему сечению, возникает иная задача. После отвода теплоты через все сечение ее центральная часть должна соответствовать требуемой твердости или механическим свойствам. К существенным переменным относятся химический состав марки, размер исходного аустенитного зерна, толщина сечения, углы, отверстия, изменения массы и интенсивность перемешивания охлаждающей среды. ISO 683-1:2016 устанавливает требования к поставке нелегированных сталей, предназначенных в основном для деталей машин, подвергаемых закалке с отпуском, изотермической закалке, пламенной закалке, индукционной закалке и, в некоторых случаях, нормализации. Эта область применения не означает, что каждая указанная обработка подходит для любой марки или любой геометрии.
Остаточные напряжения, стабильность размеров и виды разрушения при эксплуатации
Процесс непригоден, если требуемая твердость достигается ценой трещин, недопустимого радиального биения, роста, усадки или нестабильности размеров. Неравномерный нагрев, градиенты свойств цементованного слоя, момент мартенситного превращения, резкие изменения сечения и интенсивность охлаждения — все эти факторы вносят свой вклад. Мартемперинг может уменьшить разницу температур во время превращения; изотермическая закалка может обеспечить бейнитные структуры с иным соотношением напряжений и деформации; двойной отпуск может потребоваться в случаях, когда остаточный аустенит превращается после первого отпуска. Это решения, связанные с геометрией и риском разрушения, а не автоматические улучшения процесса.
Подлежащие проверке виды разрушения
- Износ Может потребоваться твердая поверхность или диффузионно-упрочненный слой.
- Разрушение зубьев Может потребоваться твердый поверхностный слой с более вязкой сердцевиной.
- Питтинг при контакте качения Требует контроля поверхностной твердости, глубины слоя и опоры подповерхностной зоны.
- Усталостное растрескивание Требует учета остаточных напряжений, надрезов, состояния поверхности и вязкости.
- Разрушение от перегрузки Может быть предпочтительно сбалансированное сочетание прочности и вязкости, а не максимальная твердость.
- Изменение размеров Может потребоваться снятие напряжений, контролируемая закалка, отпуск или маршрут с меньшей деформацией.
До выбора цикла необходимо перечислить фактические виды разрушения при эксплуатации: износ, излом зубьев, питтинг при контакте качения, усталостное растрескивание, разрушение от перегрузки, заедание, потерю предварительного натяга или дрейф размеров. Деталь со снятыми напряжениями может быть предпочтительнее более твердой детали, если причиной разрушения являются остаточные напряжения после сварки. ISO 4885:2018 содержит унифицированную терминологию по термообработке железных материалов и таблицу фаз железо—углерод, помогая в спецификациях отличать названия обработок от структур и превращений, которые они предназначены обеспечить. Обоснованная последовательность очевидна: определить эксплуатационные характеристики, установить требования к поверхности или всему сечению, оценить прокаливаемость и геометрию, затем выбрать сталь и технологическое окно. Температура печи определяется позднее.
3. Марка стали, содержание углерода, легирование и прокаливаемость
Режим термической обработки нельзя выбирать только по температуре в печи. Обозначение стали определяет доступное содержание углерода, легирующих элементов, требования к чистоте и ожидаемое поведение при превращениях; деталь определяет расстояние охлаждения и допустимые термические напряжения. ASM International указала в издании Steel Selection for Hardening (1991), что «выбор стали для закалки определяется прежде всего требуемой твердостью после закалки и глубиной от поверхности, на которую эта твердость должна распространяться». Это решение в области материалов и технологии, а не поиск готового рецепта.
Ключевые термины при выборе марки
- Твердость
- Сопротивление, измеренное в определенной точке после обработки.
- Прокаливаемость
- Глубина и распределение закалки, сформированные заданным циклом охлаждения.
- Твердость после закалки
- Твердость, достигнутая непосредственно после закалки, до того как отпуск изменит соотношение свойств.
- Сталь с гарантированной прокаливаемостью
- Углеродистая или легированная сталь, поставляемая с заданными пределами прокаливаемости на основе результатов стандартной торцевой закалки.
Различие между твердостью и прокаливаемостью должно оставаться явным. Твердость — это сопротивление, измеренное в определенной точке детали. Прокаливаемость описывает, насколько глубоко конкретная сталь может образовать мартенсит или требуемую долю мартенсита при заданной закалке. Небольшой палец и крупная шестерня могут быть изготовлены из одной и той же марки стали и закалены в одном и том же масле, но при этом иметь совершенно разную структуру в центре, поскольку скорости их охлаждения различаются.
Содержание углерода и достижимая мартенситная твердость
Углерод непосредственно влияет на потенциальную твердость мартенсита сильнее, чем большинство легирующих элементов. При аустенитизации углерод растворяется в аустените; быстрое охлаждение затем удерживает этот углерод в пересыщенной мартенситной решетке с объемно-центрированной тетрагональной структурой. С повышением содержания углерода мартенсит после закалки обычно становится тверже, хотя впоследствии практическая польза от дальнейшего повышения уменьшается, а хрупкость, риск образования трещин и количество остаточного аустенита могут возрастать.
Это устанавливает предел того, чего можно достичь закалкой. Низкоуглеродистая сталь может охлаждаться достаточно быстро, чтобы превратить значительную часть аустенита в мартенсит у поверхности и в центре, но при этом обеспечивать лишь умеренную твердость, поскольку мартенсит содержит мало углерода. Напротив, высокоуглеродистая сталь может образовать очень твердый поверхностный мартенсит, но не прокалиться в центре, если охлаждение там происходит слишком медленно. Поэтому углерод определяет достижимую мартенситную твердость, однако сам по себе не гарантирует прокаливание по всему сечению.
Требуемое свойство следует задавать с указанием места измерения. «Высокая твердость» на поверхности — неполное требование, если корень нагруженного зуба, центр вала или посадочное место подшипника также должны соответствовать требованиям по твердости или микроструктуре. В толстом сечении вблизи закаленной поверхности может находиться мартенсит, глубже — бейнит или перлит, а в сердцевине — более мягкая смешанная структура. Такой градиент может быть приемлемым для детали, специально подвергнутой поверхностному упрочнению, но является дефектом, если спецификация требует сквозного прокаливания.
Углерод также влияет на температуры превращений и реакцию на закалку. Повышение содержания углерода обычно снижает температуру начала образования мартенсита и может увеличивать количество остаточного аустенита после закалки. Температура аустенитизации и время выдержки должны обеспечивать растворение предусмотренных углеродсодержащих фаз без чрезмерного роста зерна. В учебном курсе ASTM International по термической обработке за 2024 год аустенитизация, контроль размера зерна, практика закалки и отпуска, двойной отпуск и требования к механическим свойствам указаны как факторы спецификации, а не как независимые настройки печи.[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
ISO 683-1:2016 распространяется на нелегированные стали, предназначенные в основном для изготовления машиностроительных деталей, подвергаемых закалке и отпуску, изотермической закалке, закалке пламенем, индукционной закалке и, в некоторых случаях, нормализации. При этом необходимо проверить обозначение стали и состояние поставки: марка, предназначенная для закалки и отпуска, автоматически не становится пригодной для цементации, азотирования или обработки с выделением упрочняющих фаз. ISO 4885:2018 устанавливает контролируемую терминологию для термической обработки железа и стали, а также терминологию фаз системы железо—углерод, используемую при определении этих вариантов.
Влияние легирования на прокаливаемость и поведение при превращениях
Легирование необходимо оценивать отдельно от содержания углерода. Марганец, хром, молибден, никель и, в подходящих контролируемых количествах, бор обычно замедляют диффузионные превращения, такие как образование перлита и феррита. Поэтому при той же закалке сталь может образовывать мартенсит при меньшей скорости охлаждения и на большей глубине. Кремний также влияет на поведение при превращениях и реакцию на отпуск, тогда как хром, молибден и ванадий могут образовывать легированные карбиды, растворение которых зависит от температуры и времени аустенитизации.
Именно поэтому такая сталь, как SAE 4140, может прокаливаться глубже, чем углеродистая сталь с аналогичным содержанием углерода. Легирующие элементы изменяют диаграмму превращений в координатах «время—температура», предоставляя внутренним слоям больше времени для прохождения области превращений без образования значительных количеств мягкого феррита или перлита. Никель обычно повышает прокаливаемость и вязкость, тогда как хром и молибден могут также повышать сопротивление отпускному разупрочнению. Эти эффекты не взаимозаменяемы, а их величина зависит от химического состава, исходной микроструктуры, размера зерна аустенита и тепловой истории.
Легирование не устраняет необходимости в подходящем содержании углерода. Низкоуглеродистая легированная сталь может прокаливаться глубоко, но образовывать мартенсит, максимальная твердость которого остается ограниченной содержанием углерода. Высокоуглеродистая углеродистая сталь может достигать очень высокой поверхностной твердости, но для прокаливания центра потребовать интенсивной закалки, повышая риск деформации и образования трещин. Во многих конструкциях среднеуглеродистая легированная сталь с последующими закалкой и отпуском обеспечивает более управляемый компромисс, чем простое увеличение содержания углерода.
Поведение при превращениях также определяет выбор процесса. Стали, содержащие молибден, могут выдерживать более медленную закалку, тогда как для углеродистой стали может потребоваться закалка в воде или полимерном растворе, чтобы обеспечить требуемую твердость в центре, что повышает риск изменения размеров. Стали, содержащие никель и хром, могут иметь более низкие температуры превращений и повышенную склонность к образованию остаточного аустенита. Поэтому отпуск следует задавать по конечным значениям твердости, прочности, вязкости и стабильности, а не по предположительной температуре, заимствованной для другой марки стали.

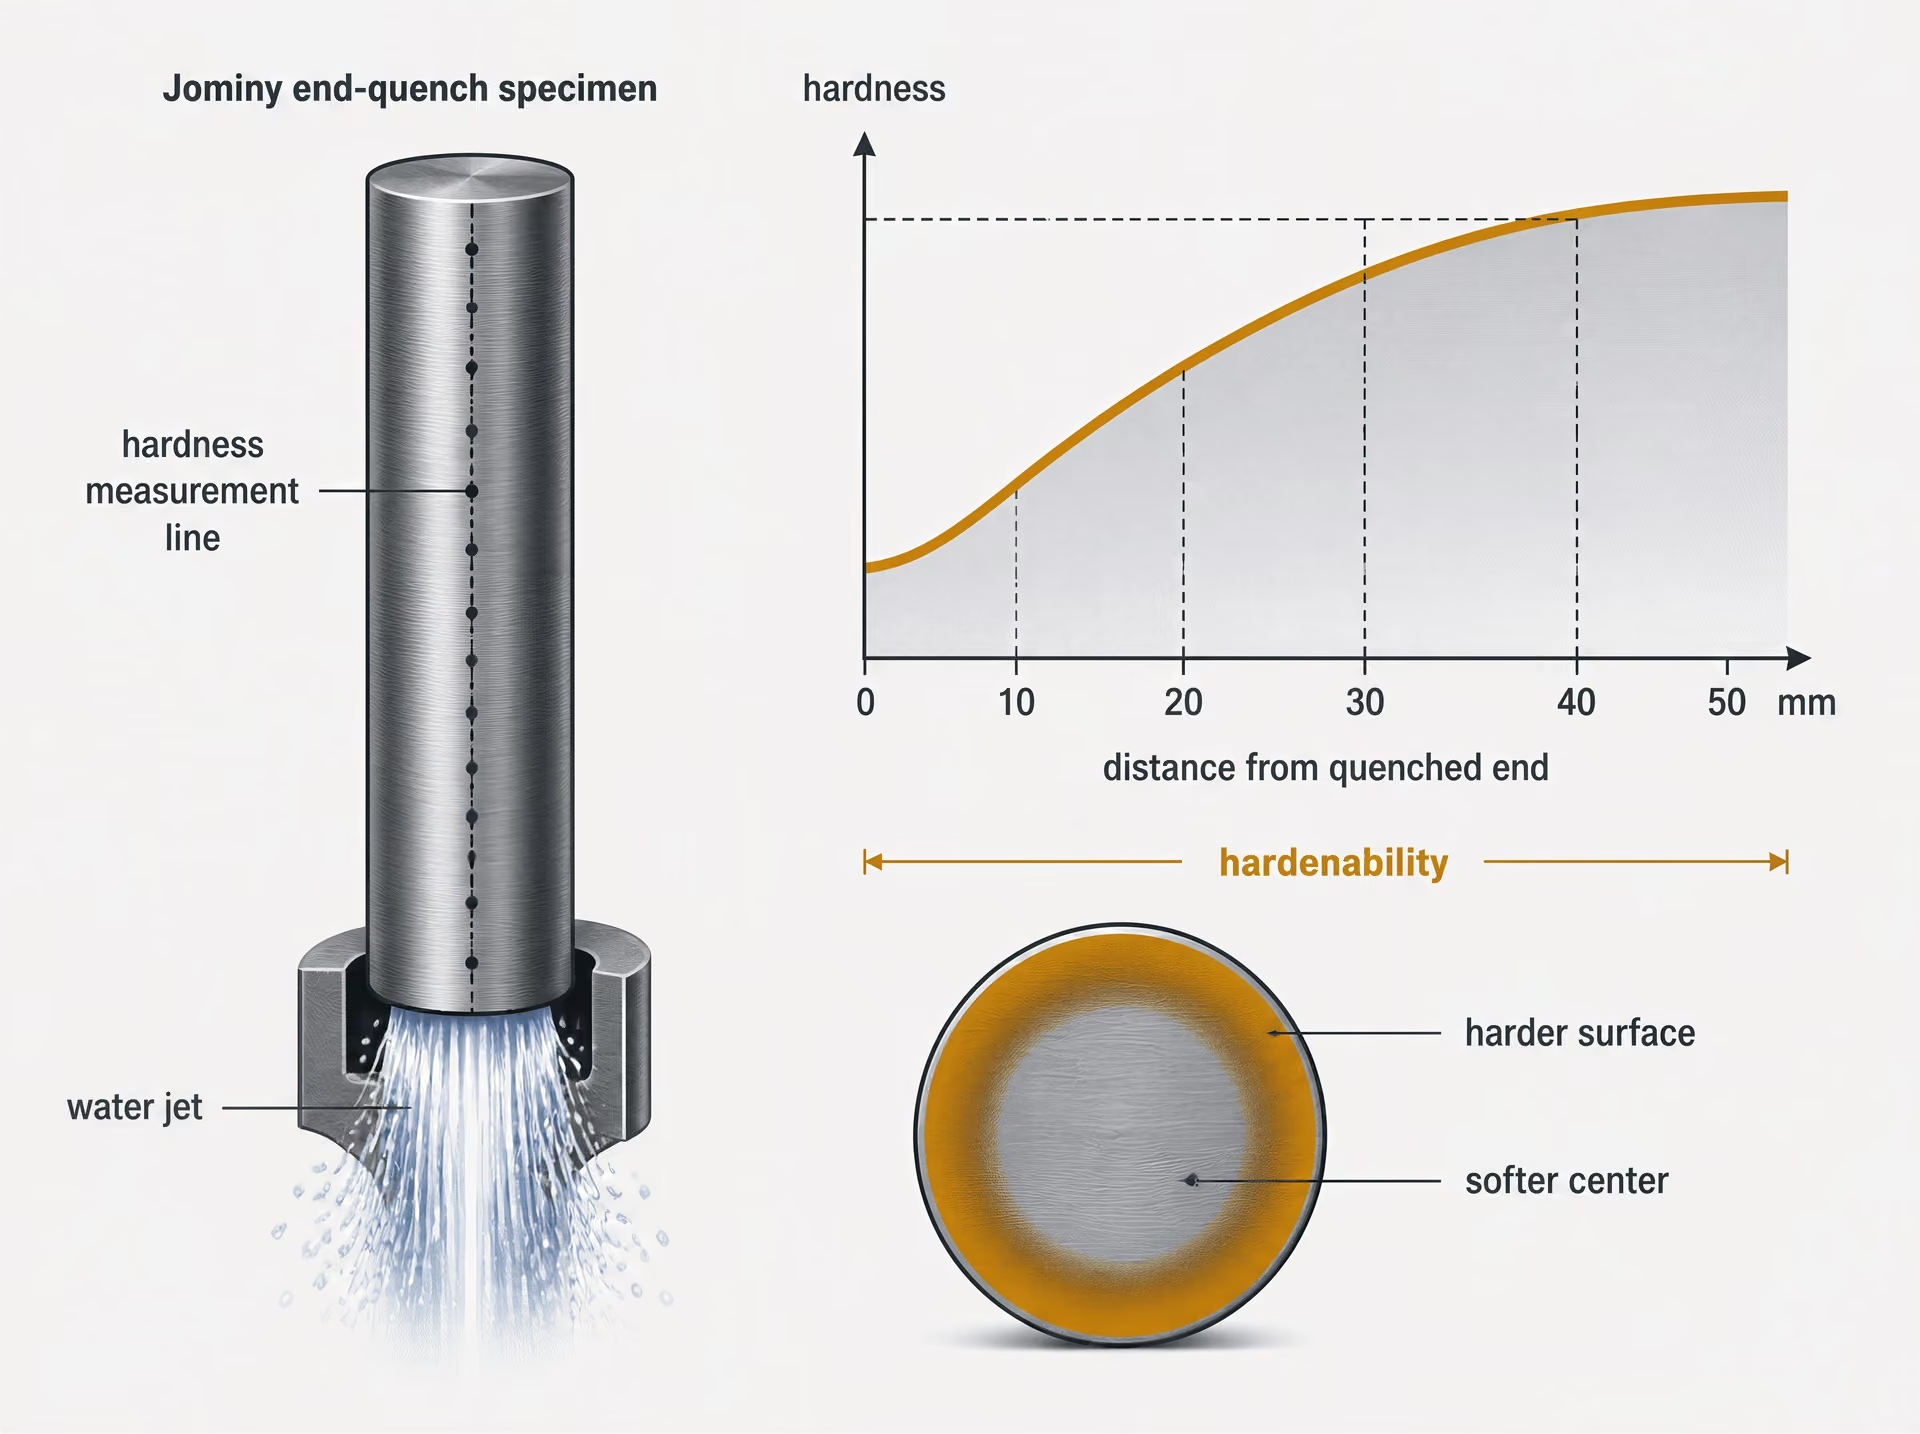
Стали с полосой прокаливаемости H, данные по Жомини и влияние размера сечения
SAE J1268, пересмотренный в 1995 году, устанавливает минимальные и максимальные пределы прокаливаемости для углеродистых и легированных сталей с полосой прокаливаемости H, для которых имеются стандартные данные по прокаливаемости при торцевой закалке. Обозначение «H» указывает на марку стали с контролируемой прокаливаемостью, например вариант углеродистой или легированной стали с полосой H, для которой требуемый диапазон прокаливаемости выражается через результаты стандартной торцевой закалки. Это не означает, что каждый образец данной марки будет иметь одинаковую твердость на любой глубине, и не отменяет контроля содержания углерода, размера зерна, режима аустенитизации или условий закалки.
Испытание на прокаливаемость по Жомини сравнивает прокаливаемость в заданных лабораторных условиях. Стандартизованный цилиндрический образец подвергают аустенитизации и охлаждают водой с одного торца; затем твердость измеряют на возрастающих расстояниях от закаленного торца. Полученная кривая «твердость—расстояние» показывает, насколько быстро сталь теряет мартенситную твердость по мере снижения локальной скорости охлаждения. SAE J1268 использует такие установленные данные для определения минимальных и максимальных полос прокаливаемости. Благодаря этому производственная спецификация может браковать плавки, выходящие за пределы выбранной полосы, вместо того чтобы опираться только на номинальный химический состав.
Расстояние по Жомини не равно фактической глубине в детали. Вал, плита, шестерня или поковка охлаждаются в трех измерениях, а история охлаждения от поверхности к центру зависит от размера и формы сечения, наличия углов, концентрации массы, времени переноса из печи, интенсивности перемешивания, температуры закалочной среды и ее состояния. Центр толстого круглого сечения может охлаждаться слишком медленно для достижения требуемой твердости, даже если испытание поверхностной твердости дает удовлетворительный результат.
Анализ Гроссмана связывает лабораторную прокаливаемость с геометрией детали. Он отделяет реакцию стали от интенсивности закалки и связывает идеальный критический диаметр с фактическим сечением и условиями охлаждения. Данные по Жомини характеризуют сталь; концепции Гроссмана помогают оценить, способны ли данная сталь и выбранная закалка прокалить требуемое сечение. Результат следует проверять по распределению твердости, металлографическим исследованиям и, при необходимости, производственным испытаниям.
Таким образом, до выбора режима печи обоснованный выбор должен включать обозначение стали, допустимые пределы содержания углерода и легирующих элементов, требование к полосе прокаливаемости H или эквивалентное требование, целевую микроструктуру, требуемую твердость в заданных местах, размер сечения и ограничения по закалке. Температура, время выдержки, скорость нагрева и скорость охлаждения действуют совместно; изменение одного из этих параметров может изменить результат, даже если номинальная марка стали остается неизменной.
4. Выбор традиционного маршрута объемной закалки
Традиционная объемная закалка означает аустенитизацию, закалку и отпуск всего сечения, а не упрочнение только его поверхности. Ее выбирают, когда для детали требуется контролируемое сочетание твердости, прочности и вязкости на значительной глубине. Выбор следует начинать с требуемой твердости после закалки и глубины, на которой эта твердость должна быть обеспечена. ASM International указала в издании Steel Selection for Hardening (1991), что именно эти два требования в первую очередь определяют выбор стали; их нельзя подменять выбором температуры в печи.
Прокаливаемость является соответствующим свойством материала. Твердость характеризует сопротивление вдавливанию после обработки, тогда как прокаливаемость показывает, насколько глубоко и равномерно в стали может сформироваться закаленная структура при заданном цикле охлаждения. Сечение из стали C45 и сечение из стали 42CrMo4 могут иметь близкую поверхностную твердость, однако их профили твердости могут существенно различаться, поскольку на превращение влияют содержание легирующих элементов, размер сечения, размер зерна предшествующего аустенита и условия охлаждения. SAE J1268:1995 устанавливает минимальные и максимальные пределы прокаливаемости для углеродистых и легированных сталей с полосой прокаливаемости H, для которых определены стандартные данные торцевой закалки. Поэтому результаты торцевой закалки по Джомини и методы Гроссмана помогают сопоставить марку стали с деталью, но не отменяют необходимости производственных испытаний.
ISO 683-1:2016 распространяется на нелегированные стали, предназначенные главным образом для деталей машин, подвергаемых закалке с отпуском, изотермической закалке, пламенной закалке, индукционной закалке и, в некоторых случаях, нормализации. ISO 4885:2018 содержит терминологию термической обработки и определения фаз железо–углерод, используемые при описании данного маршрута. Выбранная марка стали также должна соответствовать требованиям к химическому составу, размеру сечения, механическим свойствам, свариваемости и контролю. Маршрут объемной закалки является неудачным выбором, если сердцевина не может достичь требуемой структуры без недопустимого образования трещин или если полученная твердость делает последующую механическую обработку непрактичной.
Аустенитизация и контроль размера зерна
Первый этап — нагрев до аустенитной области со скоростью, исключающей чрезмерные температурные градиенты и повреждение поверхности. Заданная температура аустенитизации зависит от марки стали, исходного состояния, атмосферы печи, толщины сечения, схемы загрузки и требуемого размера зерна. Выдержка должна быть достаточно длительной, чтобы самая холодная часть сечения достигла заданной температуры и произошли необходимые растворение и гомогенизация. Это не сводится к помещению каждой детали в печь по фиксированному графику «минуты на миллиметр».
Чрезмерные температура или продолжительность выдержки способствуют росту зерна аустенита. Крупные зерна предшествующего аустенита могут снижать вязкость, повышать чувствительность к образованию закалочных трещин и изменять характер превращений. Они также могут увеличивать размерную изменчивость, поскольку превращение детали происходит менее равномерно. Поэтому обычно предпочтительно использовать наименьший аттестованный режим аустенитизации, обеспечивающий требуемую структуру, а не неоправданно высокую настройку печи. Это не означает, что недогрев допустим: нерастворившиеся карбиды, неполная аустенитизация или недостаточное выравнивание температуры могут привести к низкой твердости и неравномерному профилю.
Контроль размера зерна не ограничивается температурой печи. Имеют значение чистота стали, предшествующая горячая обработка, история нормализации или отжига, скорость нагрева, загрузка печи и время пребывания выше критических температур. В учебном курсе ASTM International по термической обработке за 2024 год аустенитизация, контроль размера зерна, требования к механическим свойствам и выбор процессов, таких как отжиг, нормализация, закалка с отпуском и двойной отпуск, указаны как факторы, учитываемые при разработке спецификации. Калибровка печи и правильное размещение термопар особенно важны при больших размерах сечения или узком диапазоне допустимых свойств.

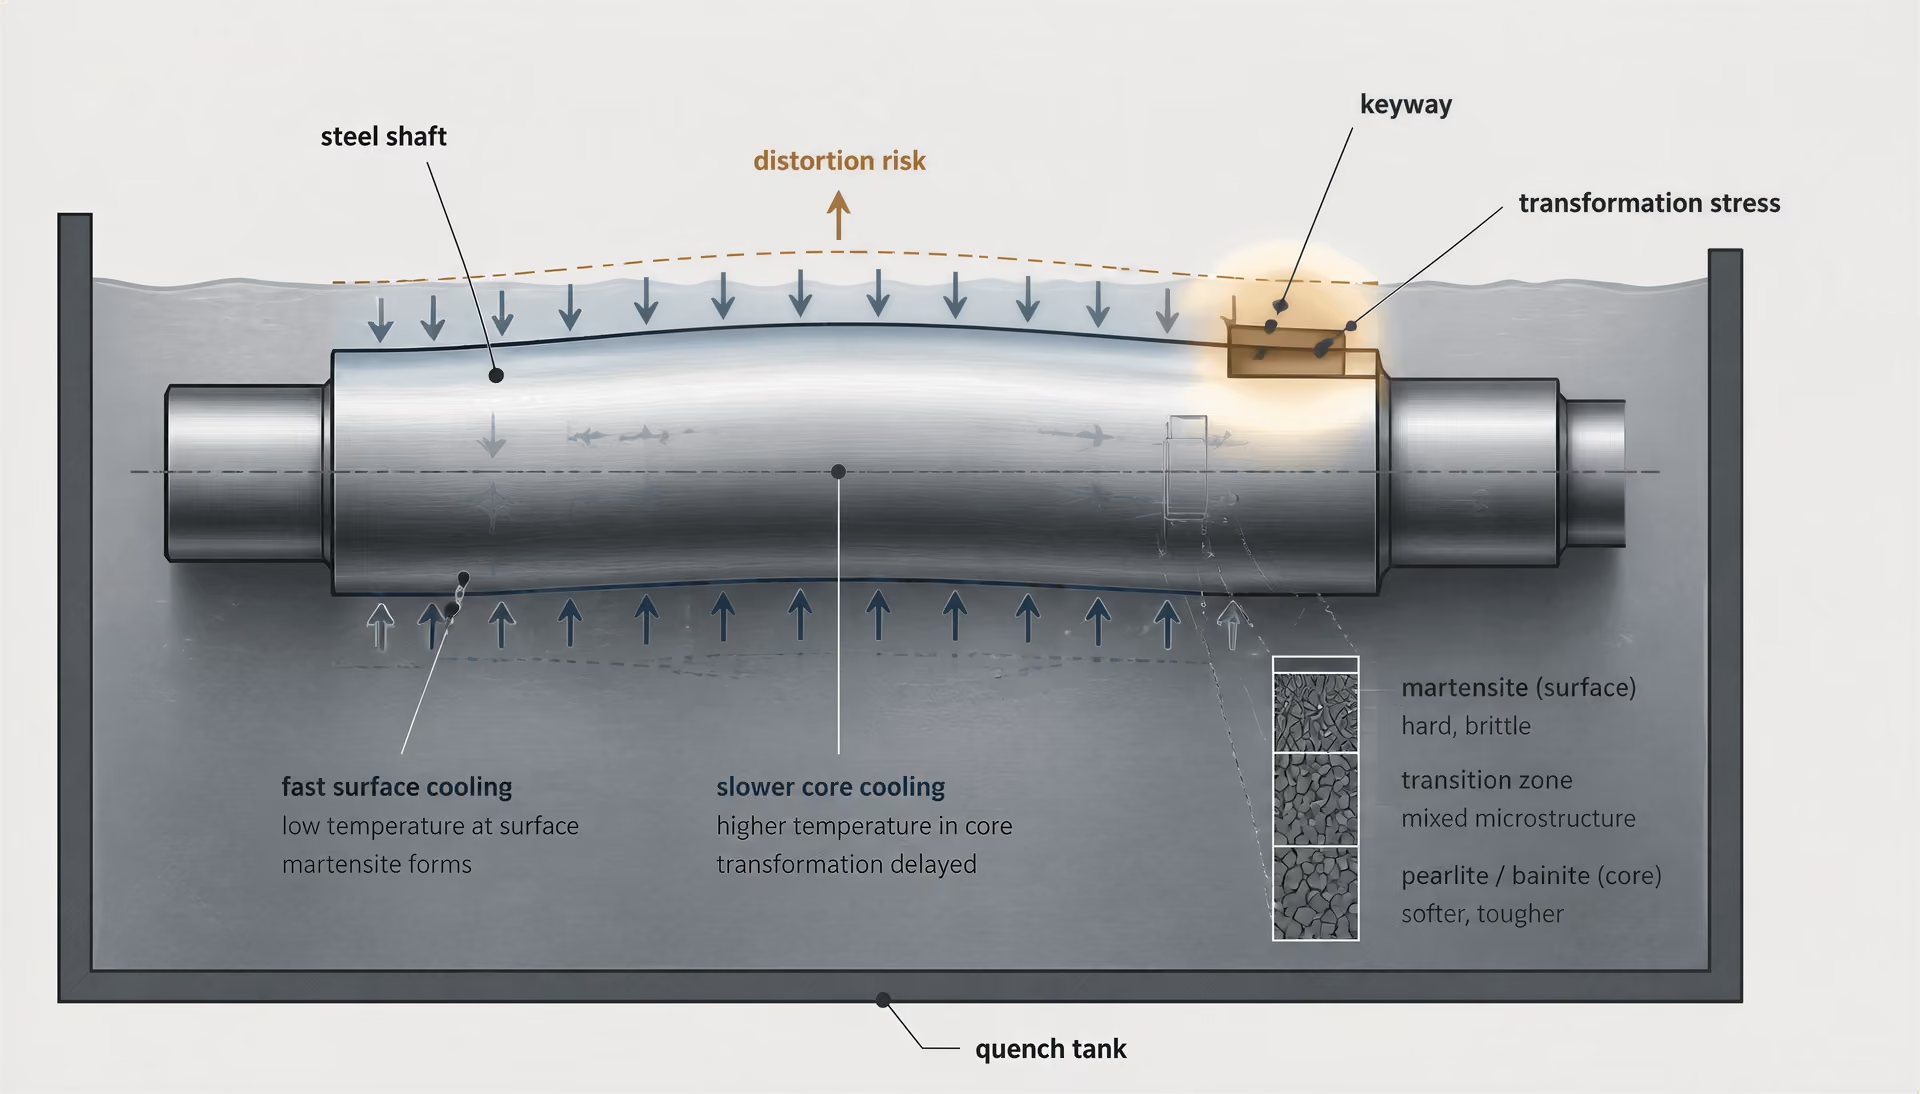
Закалка: интенсивность охлаждения, трещины и деформация
После аустенитизации деталь охлаждают достаточно быстро, чтобы до начала чрезмерной диффузии пройти соответствующие интервалы превращения перлита и бейнита и обеспечить образование мартенсита там, где это позволяют марка стали и размер сечения. Требуемая скорость охлаждения не является максимально возможной. Это скорость, обеспечивающая необходимый профиль твердости при сохранении тепловых и структурных напряжений в пределах допустимых для детали.
Вода, раствор полимера, масло, газ, а также прерывистая или ступенчатая закалка обеспечивают различную интенсивность охлаждения. Вода может обеспечивать высокую скорость охлаждения поверхности, но способна создавать значительные градиенты, особенно в острых углах, шпоночных пазах, отверстиях и местах изменения толщины стенки. Масло обычно действует мягче, тогда как давление газа и концентрацию полимера можно регулировать в пределах аттестованных значений. Перемешивание, температура ванны, схема размещения загрузки, время переноса и загрязнение закалочной среды изменяют фактический цикл охлаждения. Поэтому одно лишь номинальное название закалочной среды не является технологической спецификацией.
Интенсивность закалки — это вопрос конструкции детали, а не соревнование на максимальную скорость. Для закалки сердцевины толстого вала может потребоваться интенсивное охлаждение, тогда как тонкий зуб шестерни при тех же условиях может растрескаться. Геометрия определяет локальный отвод тепла и концентрацию напряжений. Скругления, плавные переходы, равномерная толщина стенки, правильное закрепление и контролируемая ориентация могут снизить деформацию и образование трещин еще до того, как деталь попадет в бак. Мартемперинг выбирают, когда снижение температурных градиентов важнее получения самого короткого цикла; при этом температура выравнивается выше диапазона начала мартенситного превращения перед окончательным превращением. Аустемперинг является другим маршрутом: он обеспечивает бейнитную структуру при изотермической выдержке и не должен рассматриваться как обычная замена закалке с отпуском.
Отпуск и окончательный баланс свойств
Свежезакаленная сталь редко готова к эксплуатации. Мартенсит обладает высокой твердостью, но содержит значительные остаточные напряжения и может включать остаточный аустенит; неотпущенная деталь может растрескаться при транспортировке, механической обработке или эксплуатации. При отпуске закаленную сталь повторно нагревают ниже соответствующей температуры превращения и выдерживают достаточно долго для перераспределения углерода, образования карбидов, снятия напряжений и целенаправленного изменения механических свойств. С повышением температуры отпуска твердость и прочность обычно снижаются, тогда как вязкость и размерная стабильность, как правило, улучшаются, хотя характер реакции в значительной степени зависит от марки стали и исходной структуры.
Конечной целью является баланс свойств, а не максимальная твердость. Посадочное место подшипника, вал, работающий при высоких нагрузках, и палец, воспринимающий ударные нагрузки, могут требовать различных режимов отпуска даже при использовании одной номинальной марки стали. Отпуск также влияет на остаточные напряжения и изменение размеров, поэтому спецификация должна включать место измерения твердости, требования к растяжению или ударной вязкости, если они применимы, допустимую деформацию, а также любые запрещенные диапазоны отпуска, связанные с отпускной хрупкостью или нежелательными карбидными реакциями.
Двойной отпуск может быть задан для высоколегированных сталей, инструментальных сталей и деталей, в которых остаточный аустенит превращается во время первого отпуска или последующего охлаждения. Затем второй отпуск воздействует на вновь образовавшийся неотпущенный мартенсит и снижает риск отсроченного изменения размеров или образования трещин. Он не требуется автоматически для каждой углеродистой или низколегированной стали.
Точные температуры, времена переноса и выдержки, скорости нагрева и охлаждения, а также интервалы между отпусками должны определяться стандартом на марку стали, спецификацией термической обработки, геометрией детали, практикой работы с печью и закалочной средой и аттестованными данными процесса. В публикации ScienceDirect за 2024 год тип стали и требуемые свойства указаны как факторы выбора, а температура, время выдержки, скорость нагрева и скорость охлаждения — как взаимодействующие переменные. Поэтому обоснованный маршрут объемной закалки аттестуют с помощью измерений твердости по сечению, контроля микроструктуры, измерений деформации и, при необходимости, испытаний по Джомини или валидации на производственных деталях, а не копируют из универсального рецепта для печи.
5. Когда нормализация, отжиг или снятие напряжений являются правильным выбором
Не каждому компоненту требуется закалка. Если требуемым свойством являются обрабатываемость, стабильность размеров или контролируемая исходная феррито-перлитная структура, термическая обработка с более медленным охлаждением может быть более обоснованной, чем цикл закалки и отпуска. Выбор по-прежнему начинается с обозначения стали, её исходной микроструктуры, толщины сечения, предшествующей обработки давлением или сварки, а также последующих операций. Температура сама по себе не определяет режим обработки: время выдержки, скорость нагрева, скорость охлаждения и тепловой отклик сечения действуют совместно.
ASM International указывает в издании Steel Selection for Hardening (1991), что «выбор стали для закалки определяется прежде всего требуемой твёрдостью после закалки и глубиной от поверхности, на которую эта твёрдость должна распространяться». Этот критерий важен, когда закалка необходима, но он не оправдывает закалку каждой стальной детали. ISO 683-1:2016 включает нелегированные стали, предназначенные для изготовления деталей машин с закалкой и отпуском, изотермической закалкой, поверхностной закалкой пламенем, индукционной закалкой и, в некоторых случаях, нормализацией. Поэтому заданное состояние поставки и предполагаемое применение также входят в число факторов принятия решения.
Отжиг для снижения твёрдости и улучшения обрабатываемости
Отжиг выбирают, когда материал должен стать более мягким, менее сопротивляющимся резанию или менее изменчивым по своей реакции на механическую обработку. Полный отжиг обычно включает нагрев в область аустенита с последующим медленным охлаждением в печи; во многих углеродистых и низколегированных сталях это приводит к образованию относительно крупнозернистой феррито-перлитной структуры. Точный результат зависит от содержания углерода, легирующих элементов, предшествующей деформации и размера сечения. Доэвтектоидная сталь, такая как C45E, реагирует не так, как высокоуглеродистая инструментальная сталь или хромомолибденовая марка.
Снижение твёрдости может уменьшить силы резания и износ инструмента, однако термин «отожжённый» не является универсальным синонимом слова «обрабатываемый». Для высокоуглеродистых сталей может быть более подходящим сфероидизирующий отжиг, поскольку округлые частицы цементита снижают сопротивление механической обработке и улучшают формуемость перед закалкой. И наоборот, чрезмерный рост зерна может снизить вязкость и привести к неудовлетворительной исходной структуре для последующей обработки. Тонкие сечения охлаждаются быстрее массивных, тогда как крупные поковки могут требовать продолжительной выдержки для выравнивания температуры, чтобы предотвратить образование твёрдой наружной зоны и более мягкой сердцевины.
Необходимо учитывать предшествующую историю обработки. Холодная деформация повышает плотность дислокаций и может создавать направленные свойства; отжиг способен устранить значительную часть этого состояния. Сварная деталь может содержать зону сплавления, зону термического влияния и основной металл с различными структурами, поэтому один цикл в печи не обязательно обеспечит одинаковые свойства во всех участках. В учебном курсе ASTM International по термической обработке 2024 года отжиг, контроль размера зерна и требования к механическим свойствам перечислены как отдельные факторы спецификации. Это различие полезно: целью является не просто снижение твёрдости, а получение заданной структуры и предсказуемой реакции на следующую операцию.
Нормализация для регулирования структуры и свойств
Нормализацию обычно выбирают для восстановления или корректировки структуры после ковки, прокатки либо другой термической обработки. Сталь нагревают до области аустенита и охлаждают на спокойном воздухе, что обеспечивает более высокую скорость охлаждения по сравнению с печным отжигом. Для многих углеродистых и низколегированных сталей это приводит к образованию более мелкодисперсной феррито-перлитной структуры, повышает прочность по сравнению с полностью отожжённым состоянием и уменьшает выраженность полосчатости или неоднородности, вызванных предшествующей обработкой.
Нормализация не заменяет закалку, когда требуется мартенситный поверхностный слой или высокая прокаливаемость по всему сечению. Это контролируемое исходное состояние, а не автоматически конечное состояние с высокой прочностью. Нормализация также может служить предварительной обработкой перед механической обработкой или последующей аустенитизацией, особенно если история ковки детали неизвестна или недостаточно документирована. При необходимости измельчения зерна могут назначаться несколько циклов нормализации, однако повторный нагрев способен увеличить образование окалины, обезуглероживание, деформацию и производственные затраты.
Толщина сечения изменяет скорость охлаждения и, следовательно, конечные свойства. Небольшой нормализованный вал может приобрести более мелкий перлит и большую прочность, чем толстая плита той же марки. Имеет значение и геометрия: резкие изменения сечения могут создавать различные условия охлаждения и остаточные напряжения. ISO 4885:2018 устанавливает контролируемую терминологию для термической обработки железных материалов и фазовых соотношений в системе железо—углерод, необходимых для точного описания этих превращений. В свою очередь, SAE J1268:1995 определяет минимальные и максимальные пределы прокаливаемости для углеродистых и легированных сталей с H-полосой; эти пределы помогают отличить реакцию стали на охлаждение от результата самого цикла нормализации.
Снятие напряжений до или после механической обработки и сварки
Снятие напряжений уменьшает остаточные напряжения, но не является эквивалентом полного отжига или отпуска. Компонент нагревают ниже диапазона превращений, выдерживают достаточно долго для выравнивания температуры и релаксации напряжений, а затем охлаждают контролируемым образом. Поскольку при этой обработке не предусматривается преднамеренная повторная аустенитизация стали, её не следует задавать так, будто она обеспечит феррито-перлитную структуру отжига или отпущенный мартенсит после закалки и отпуска.
Перед механической обработкой снятие напряжений может уменьшить деформацию при удалении материала с отливки, поковки, листа, вырезанного пламенем, или заготовки, подвергнутой интенсивной холодной деформации. Это особенно важно, когда окончательные размеры имеют жёсткие допуски и неуравновешенное поле напряжений может вызвать изгиб во время черновой обработки. Практическая последовательность может включать черновую механическую обработку, снятие напряжений и чистовую обработку, а не чистовую обработку непосредственно после формообразования.
После сварки снятие напряжений может уменьшить остаточные напряжения и снизить риск изменения размеров в процессе эксплуатации или последующей механической обработки. Оно не устраняет различия между наплавленным металлом и зоной термического влияния, а также не исправляет неудовлетворительную конструкцию соединения, водородное повреждение или неподходящую технологию сварки. Для толстых сечений необходимо учитывать градиенты нагрева и охлаждения; быстрая загрузка в печь, неравномерное опирание или местный нагрев могут вызвать новую деформацию. В перечне процессов ASTM требования, связанные с напряжениями, указаны рядом с аустенитизацией, нормализацией, отжигом, практикой закалки и отпуска, а также двойным отпуском, поскольку эти обработки решают разные задачи, связанные со свойствами материала. Поэтому выбор должен основываться на требуемом конечном состоянии, а не на привычке применять наиболее жёсткий термический цикл.
6. Выбор аустемперинга и мартемперинга для управления превращениями и деформацией
Аустемперинг и бейнитное превращение
Аустемперинг изменяет путь превращения, а не просто охлаждающую среду. Сталь нагревают до аустенитного состояния, достаточно быстро охлаждают, чтобы пройти область перлитного превращения, а затем выдерживают при температуре, при которой образуется бейнит. Изделие остается при этой температуре до превращения требуемой доли аустенита, после чего его охлаждают до комнатной температуры. В результате формируется бейнит, иногда с присутствием остаточного аустенита, а не преимущественно мартенситная структура, возникающая при прямой закалке.
Температура выдержки определяет, будет ли продуктом верхний или нижний бейнит, тогда как время определяет ход превращения. Выбранный цикл должен основываться на диаграмме изотермического превращения данной стали, а не на некой универсальной «бейнитной температуре». Легирующие добавки смещают кривые превращения и изменяют время, необходимое для предотвращения образования перлита. На это поведение влияют углерод, марганец, хром, молибден и никель.
Аустемперинг может уменьшить значительные температурные градиенты, характерные для прямой закалки, и обеспечить полезное сочетание прочности, вязкости и стабильности размеров. Однако он не является автоматически менее деформирующей альтернативой любой закалке с отпуском. Если сечение слишком толстое, поверхность может войти в бейнитную область, пока сердцевина остается слишком горячей, либо сердцевина может превращаться слишком медленно, чтобы обеспечить требуемую структуру. Неполное превращение может привести к чрезмерному содержанию остаточного аустенита или к образованию смешанной микроструктуры.
Требуемая твердость остается первым критерием предварительного отбора. ASM International указала в издании Выбор стали для закалки (1991), что «выбор стали для закалки определяется прежде всего требуемой твердостью после закалки и глубиной от поверхности, на которую эта твердость должна распространяться». Для аустемперинга этот вопрос необходимо дополнить вторым: может ли все критическое сечение достичь бейнитной области превращения и оставаться в ней до образования перлита или других нежелательных продуктов?
Обозначение стали имеет значение. ISO 683-1:2016 распространяется на нелегированные стали, предназначенные главным образом для изготовления деталей машин после закалки с отпуском, аустемперинга, закалки пламенем, индукционной закалки и, в некоторых случаях, нормализации. Это не означает, что каждая марка, указанная в стандарте, способна формировать одинаковую бейнитную структуру при одинаковом размере сечения. Углеродистая сталь, например C45, может иметь ограниченную глубину аустемперинга, тогда как легированные марки с более высокой прокаливаемостью могут применяться для деталей с более толстыми сечениями с учетом их фактического химического состава и предоставленных данных о прокаливаемости.
Мартемперинг и уменьшение температурных градиентов
Мартемперинг, также называемый ступенчатой закалкой, прерывает охлаждение выше температуры начала мартенситного превращения или вблизи нее, обычно обозначаемой как Ms. Сталь кратковременно выдерживают в горячей ванне или в среде контролируемого газа, пока разность температур между поверхностью и сердцевиной не уменьшится. Затем ее охлаждают через мартенситный интервал, обычно с последующим отпуском.
| Маршрут | Цель превращения | Конечная структура | Основной критерий выбора |
|---|---|---|---|
| Изотермическая закалка на бейнит | Изотермическое бейнитное превращение | Бейнит, иногда с остаточным аустенитом | Сечение должно претерпеть превращение в пределах доступного бейнитного интервала |
| Ступенчатая мартенситная закалка | Выравнивание температуры до образования мартенсита | Отпущенный мартенсит после отпуска | Контроль ванны и времени должны ограничивать деформацию, не допуская нежелательного превращения |
| Прямая закалка с отпуском | Образование мартенсита при непрерывном охлаждении с последующим отпуском | Отпущенный мартенсит | Интенсивность закалки должна обеспечивать требуемую глубину без образования трещин |
Различие заключается в следующем: при аустемперинге сталь выдерживают достаточно долго для образования бейнита, тогда как мартемперинг задерживает образование мартенсита, но не ставит целью получить бейнит. Конечной структурой после мартемперинга обычно является отпущенный мартенсит. Отпуск необходим, поскольку неотпущенный мартенсит характеризуется высокими остаточными напряжениями и может быть хрупким.
При прямой закалке в масле или воде поверхность может охлаждаться значительно быстрее, чем внутренняя часть. Эта разница создает термические напряжения, а последующее мартенситное превращение приводит к деформации превращения. Мартемперинг уменьшает разность температур до начала превращения, благодаря чему два источника напряжений с меньшей вероятностью усиливают друг друга. Поэтому могут снизиться риск деформации и вероятность образования трещин, особенно в деталях с резкими изменениями сечения, шпоночными пазами, отверстиями или асимметричной геометрией.
Однако процесс по-прежнему требует тщательного контроля. Ванна должна иметь достаточную вместимость, стабильную температуру, эффективную циркуляцию и известную реакцию на загрузку деталей. Слишком длительная выдержка может привести к образованию бейнита или перлита; слишком медленное охлаждение после выдержки для выравнивания температуры может вызвать образование немартенситных продуктов. Выбранная температура ванны также должна оставаться выше Ms или достаточно близкой к ней, чтобы предотвратить преждевременное превращение поверхности, пока температура сердцевины выравнивается.
Пригодность процесса, размер сечения и прокаливаемость стали
Ни один из этих процессов не следует выбирать лишь потому, что закалка в масле вызывает деформацию. Решение определяется совокупностью таких факторов, как химический состав, прокаливаемость, размер сечения, геометрия, целевая структура, механические свойства и возможности оборудования. ISO 4885:2018 устанавливает терминологию термической обработки железных материалов и соотношения фаз в системе железо—углерод, необходимые для последовательного описания этих превращений.
Прокаливаемость — не то же самое, что твердость. Твердость характеризует сопротивление вдавливанию после обработки; прокаливаемость описывает, насколько глубоко сталь может сформировать требуемую структуру превращения при заданных условиях охлаждения. SAE J1268:1995 определяет минимальные и максимальные пределы прокаливаемости для углеродистых и легированных сталей с полосой прокаливаемости H на основе стандартных данных торцевой закалки. Эти пределы помогают определить, может ли марка превращаться требуемым образом в центре прутка, зубе шестерни, валу или плите.
Поэтому данные торцевой закалки по методу Джомини и расчеты для размера сечения должны предшествовать составлению графика работы печи. Сталь с низкой прокаливаемостью может подходить для тонкой детали, подвергаемой аустемперингу, но не обеспечить образование бейнита по всему толстому сечению. Высокопрокаливаемая сталь может полностью превращаться в мартенсит в крупном сечении при мартемперинге, однако содержание легирующих элементов способно сместить Ms, увеличить продолжительность выдержки и повысить риск образования остаточного аустенита. Геометрия может сделать процесс непригодным, даже если он успешно работает на однородном испытательном прутке.
Целевая структура должна быть указана на чертеже или в технологической спецификации: бейнит с заданным диапазоном твердости либо отпущенный мартенсит с установленными требованиями к твердости, вязкости и точности размеров. Учебный курс ASTM International по термической обработке за 2024 год относит к факторам спецификации аустенитизацию, контроль размера зерна, практику закалки с отпуском, двойной отпуск и требования к механическим свойствам. Температура, скорость нагрева, время выдержки и скорость охлаждения взаимосвязаны; изменение одного параметра без повторной оценки остальных может сделать процесс несоответствующим требованиям.
Для небольших однородных деталей, если допустимы бейнитные свойства, аустемперинг может обеспечить контролируемый способ обработки с уменьшенной деформацией. Для деталей, требующих отпущенного мартенсита и повышенной точности размеров в процессе закалки, обычно более последовательным выбором является мартемперинг. В обоих случаях именно однородность температуры ванны, схема размещения загрузки, время переноса и проверка после обработки определяют, будет ли выбранный путь превращения реализован в детали, а не только зафиксирован в журнале работы печи.
7. Выбор процессов поверхностного упрочнения и упрочнения слоя
Поверхностное упрочнение и упрочнение слоя следует выбирать, когда компоненту требуется износостойкая и устойчивая к усталости поверхность без потери более вязкой сердцевины. Объёмная закалка изменяет структуру по всему сечению: после аустенитизации и закалки заданная сталь образует мартенсит, бейнит или отпущенную комбинацию этих структур на глубину, определяемую её прокаливаемостью. При обработке слоя твёрдость концентрируется вблизи поверхности, тогда как сердцевина сохраняет более низкую твёрдость и, как правило, более высокую вязкость.
Решение определяется различием между твёрдостью и прокаливаемостью. Твёрдость — это сопротивление, достигнутое в конкретной точке; прокаливаемость описывает, насколько глубоко сталь способна сформировать требуемую упрочнённую структуру в заданном термическом цикле. ASM International указала в издании Steel Selection for Hardening (1991), что выбор определяется прежде всего требуемой твёрдостью после закалки и глубиной от поверхности, на которую эта твёрдость должна распространяться. Для цементованной шестерни эта глубина может задаваться в миллиметрах при установленной твёрдости, тогда как для сердцевины могут отдельно нормироваться предел прочности при растяжении, ударная вязкость или диапазон твёрдости.
Поэтому в спецификации процесса необходимо указывать не только температуру печи. Глубина слоя, поверхностная твёрдость, свойства сердцевины, углеродный или азотный потенциал, время нагрева и выдержки, условия закалки, ограничения по толщине соединительного слоя, припуск на деформацию и последующая чистовая обработка относятся к одному и тому же решению. ISO 4885:2018 устанавливает унифицированную терминологию для термической обработки чёрных металлов и включает таблицу фаз железо—углерод; этот стандарт полезен при разграничении процессов цементации, азотирования, закалки, отпуска и диффузионной обработки в технической спецификации.

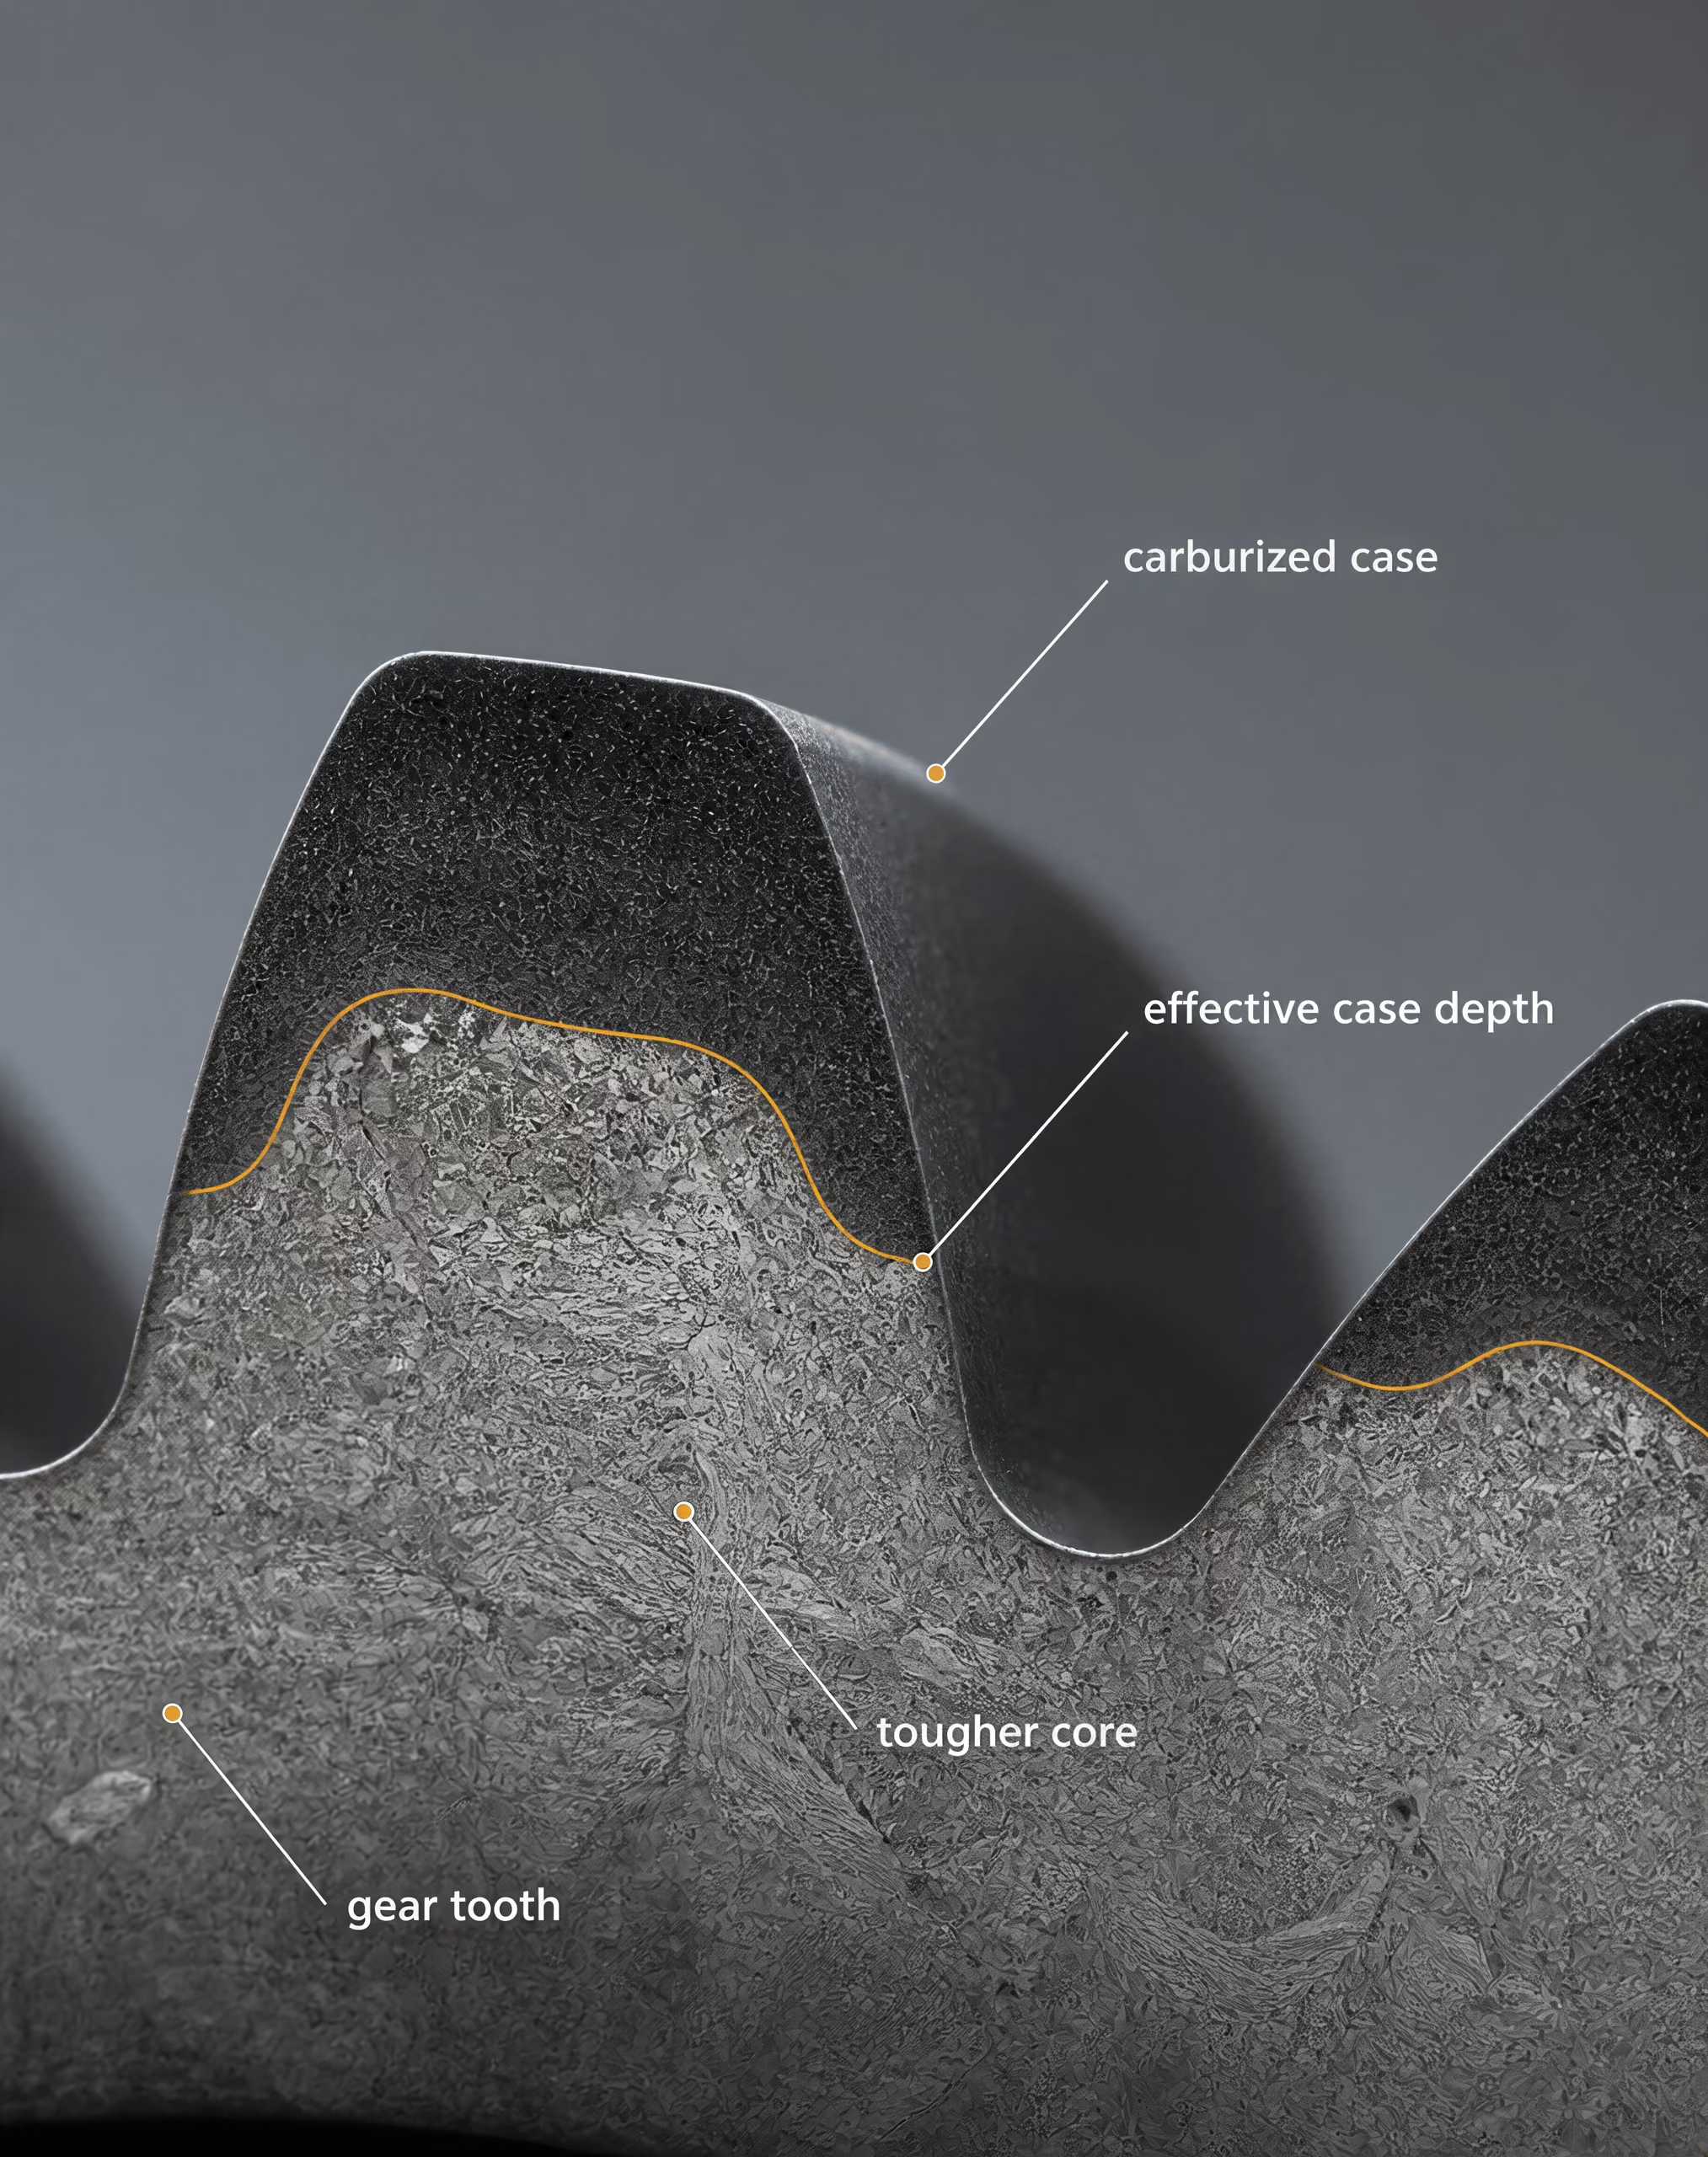
Цементация и карбонитрация для формирования упрочнённых слоёв
Цементация вводит углерод в аустенитную поверхность низкоуглеродистой стали, обычно при температурах цементации, превышающих критический интервал превращений данной стали. Затем обогащённый слой закаливают, в результате чего на поверхности образуется высокоуглеродистый мартенсит, а низкоуглеродистая сердцевина формирует более вязкую структуру с меньшей твёрдостью. Низкоуглеродистые легированные стали, такие как 16MnCr5, установленная в EN ISO 683-3, и SAE 8620, являются распространёнными примерами, для которых требуемые свойства слоя и сердцевины выбирают совместно. Легирующие элементы, такие как хром, марганец, молибден и никель, влияют на прокаливаемость, содержание остаточного аустенита, характер превращений и деформацию.
Карбонитрация вводит одновременно углерод и азот, обычно при более низкой температуре и на меньшую глубину, чем цементация. Добавление азота может повысить поверхностную твёрдость и прокаливаемость, однако чрезмерный азотный или углеродный потенциал способен привести к образованию остаточного аустенита, карбидов или недопустимо хрупкой поверхности. Этот процесс часто рассматривают для небольших компонентов, деталей с тонкими сечениями и изделий, для которых достаточно относительно неглубокого слоя. Он не заменяет глубокую цементацию, если контактное напряжение распространяется далеко под поверхность.
Атмосферу необходимо контролировать по углеродному потенциалу, а при карбонитрации — также по азотному потенциалу. Номинальная температура не может определить конечный результат. Расход газа, загрузка печи, время переноса, интенсивность закалки и исходный размер зерна стали влияют на однородность слоя. Сложные шестерни, шлицы, глухие отверстия и резкие переходы сечения создают неодинаковые условия нагрева, доступа атмосферы и охлаждения. Эти особенности могут приводить к чрезмерному росту слоя, появлению мягких участков, закалочных трещин или изменению размеров.
Цементованные детали обычно требуют закалки и отпуска с последующим шлифованием, хонингованием или другой чистовой операцией. Припуск необходимо установить до обработки, поскольку удаление слишком большого количества материала при шлифовании может уменьшить эффективную глубину слоя или открыть область с недопустимым содержанием остаточного аустенита. Правка после закалки также требует мер контроля, предотвращающих образование трещин и обеспечивающих сохранение заданного профиля твёрдости.
Азотирование и диффузионные покрытия
Азотирование вводит азот в поверхность ферритной или легированной стали, обычно без аустенитизации и закалки всего компонента. Легирующие элементы, такие как алюминий, хром, молибден и ванадий, образуют мелкодисперсные легированные нитриды, повышающие поверхностную твёрдость и улучшающие стойкость к адгезионному и абразивному износу. Газовое азотирование, плазменное азотирование и азотирование в соляной ванне различаются источником азота, контролем ионов или газа, равномерностью температуры и продолжительностью обработки.
Поскольку азотирование происходит ниже температуры превращения аустенита, деформация часто меньше, чем после цементации и закалки. Однако она не исключается полностью. Рост за счёт соединительных слоёв и нитридов, остаточные напряжения, напряжения после предшествующей механической обработки и неоднородный химический состав поверхности всё ещё могут изменять размеры. Подложка уже должна обладать достаточной прочностью; азотирование не создаёт прочную сердцевину в мягкой стали, непригодной для этой цели. Перед азотированием обычно назначают закалённые и отпущенные легированные стали, чтобы сердцевина сохраняла требуемые механические свойства при температуре азотирования.
Соединительный слой, иногда называемый белым слоем, необходимо задавать в спецификации, а не считать его автоматическим преимуществом. Слой нитридов железа может улучшать износо- и коррозионную стойкость, однако чрезмерная толщина способна снижать вязкость или способствовать образованию трещин и отслаиванию. Под ним диффузионная зона обеспечивает постепенное изменение содержания азота и твёрдости. На чертежах следует указывать толщину соединительного слоя, глубину диффузионной зоны, поверхностную твёрдость, твёрдость сердцевины и допустимую пористость.
Диффузионные покрытия, такие как борирование, хромирование и алитирование, изменяют поверхность за счёт диффузии внутрь бора, хрома или алюминия. При борировании могут образовываться очень твёрдые бориды железа, тогда как алитирование выбирают, когда стойкость к окислению при высокой температуре важнее максимальной контактно-усталостной твёрдости. Эти процессы химически отличаются от азотирования и цементации, поэтому их хрупкие фазы, толщину покрытия, адгезию, рост размеров и требования к чистовой обработке необходимо оценивать с учётом нагрузки. Твёрдое покрытие на недостаточно прочной подложке может разрушиться в результате растрескивания или отслаивания.
Закалка пламенем и индукционная закалка
При закалке пламенем и индукционной закалке только поверхность нагревается до диапазона аустенитизации, после чего быстро охлаждается. В отличие от цементации и азотирования, эти методы обычно не изменяют химический состав поверхности; они превращают содержащийся в стали углерод в мартенсит. Поэтому содержание углерода на поверхности устанавливает практический предел достигаемой твёрдости. Среднеуглеродистые стали, такие как C45E или SAE 1050, могут подходить, если требуемая глубина упрочнения и прочность сердцевины соответствуют геометрии сечения, тогда как низкоуглеродистые стали, как правило, не способны сформировать высокотвёрдую мартенситную поверхность без предварительного обогащения.
ISO 683-1:2016 определяет нелегированные стали, предназначенные для деталей машин, подвергаемых закалке и отпуску, изотермической закалке, закалке пламенем, индукционной закалке и, в некоторых случаях, нормализации. Это обозначение не отменяет необходимости проверять содержание углерода, прокаливаемость, размер сечения и состояние поставки. SAE J1268:1995 устанавливает минимальные и максимальные пределы прокаливаемости для углеродистых и легированных сталей с полосой прокаливаемости H на основе стандартных данных торцевой закалки; эти пределы помогают определить, способна ли выбранная марка обеспечить требуемую твёрдость на заданной глубине.
Закалка пламенем зависит от размера горелки, состава пламени, скорости перемещения, расстояния до поверхности и момента начала закалки. При индукционной закалке дополнительно учитываются частота, удельная мощность, геометрия индуктора, коэффициент связи, скорость сканирования и подача закалочной среды. Более высокая частота обычно концентрирует нагрев ближе к поверхности, тогда как более низкая частота обеспечивает большую глубину проникновения, однако фактический профиль также зависит от электрического сопротивления, магнитной проницаемости, геометрии и времени нагрева. Индукторы должны обеспечивать нагрев требуемых поверхностей; внутренние канавки, прерывистые профили и неодинаковые сечения могут потребовать отдельных проходов нагрева или применения другого процесса.
Оба метода способны ограничить деформацию, связанную с обработкой в печи, однако большие температурные градиенты могут вызывать остаточные напряжения, мягкие зоны и закалочные трещины. Следует задавать эффективную глубину слоя по критерию твёрдости, а не только глубину прогрева. Завершающими операциями выбора процесса являются шлифование после закалки, отпуск, контроль отсутствия прижогов при шлифовании и проверка размеров. Обоснованным является тот выбор, который согласует градиент твёрдости и свойства сердцевины с нагрузкой, одновременно обеспечивая контроль доступа, химического состава, источника тепла, деформации и чистовой обработки.
8. Применение решения: процесс выбора на основе стандартов
Пошаговая матрица выбора
Выбор режима термической обработки следует начинать с детали, а не с печи. Первой записью в документе выбора должно быть эксплуатационное требование: предел прочности при растяжении, предел текучести, ударная вязкость, усталостная прочность, износостойкость, обрабатываемость резанием, стабильность размеров или заданный диапазон твердости. Одна лишь твердость не является достаточным конструкторским требованием. Компонент может соответствовать заданной поверхностной твердости, сохраняя при этом неприемлемую структуру сердцевины или чрезмерные остаточные напряжения.
| Этап принятия решения | Требуемый вопрос | Данные или результат |
|---|---|---|
| Условия эксплуатации | Какие нагрузки, температуры, контактные напряжения и виды разрушения имеют место? | Требования к механическим свойствам и твердости |
| Идентификация материала | Каковы точная марка, стандарт, форма поставки и состояние поставки? | Сертификат на материал и применимый стандарт на материал |
| Требуемое состояние | Деталь должна быть отожжена, нормализована, подвергнута снятию напряжений, закалке с отпуском, изотермической закалке на бейнит или поверхностному упрочнению? | Определенное металлургическое состояние |
| Глубина закалки | Какая твердость должна быть достигнута и на какой глубине от поверхности? | Профиль твердости и требование к прокаливаемости |
| Геометрия | Каковы определяющие размеры сечений, отверстия, шпоночные пазы, острые углы и переходы толщины? | Оценка нагрева, закалки и деформации |
| Термический маршрут | Какой цикл нагрева, аустенитизации, охлаждения, отпуска или диффузионной обработки разрешен? | Спецификация процесса и программа печи |
| Приемка | Как будут проверяться твердость, структура, размеры и дефекты? | План контроля и критерии выпуска |
Затем матрица выбора должна связать каждое требование с решением по материалу и процессу:
| Этап принятия решения | Требуемый вопрос | Данные или результат |
|---|---|---|
| Условия эксплуатации | Какие нагрузки, температуры, контактные напряжения и механизмы разрушения имеют место? | Требования к механическим свойствам и твердости |
| Идентификация материала | Каковы точная марка, стандарт, форма изделия и состояние поставки? | Сертификат на материал и применимый стандарт на материал |
| Требуемое состояние | Деталь должна быть отожжена, нормализована, подвергнута снятию напряжений, закалке и отпуску, аустемперингу или поверхностному упрочнению? | Определенное металлургическое состояние |
| Глубина упрочнения | Какую твердость необходимо обеспечить и на какой глубине от поверхности? | Профиль твердости и требование к прокаливаемости |
| Геометрия | Каковы определяющие размеры сечения, отверстия, шпоночные канавки, острые углы и переходы толщины? | Оценка передачи нагрузки, нагрева, закалки и деформации |
| Тепловой цикл | Какой цикл нагрева, аустенитизации, охлаждения, отпуска или диффузионной обработки допускается? | Спецификация процесса и программа печи |
| Приемка | Каким образом будут проверяться твердость, структура, размеры и дефекты? | План контроля и критерии выпуска |
Идентификация материала должна быть точной. Обозначение «среднеуглеродистая сталь» недостаточно. В документе следует указывать, например, C45, 42CrMo4 или другое обозначение точно в том виде, в каком оно приведено в соответствующем стандарте, а также номер стандарта, форму изделия, номер плавки и состояние поставки. Пруток одной и той же марки в нормализованном и отожженном состоянии поступает в печь с различной структурой зерна, обрабатываемостью резанием и реакцией на нагрев.
ISO 683-1:2016 устанавливает требования к поставке нелегированных сталей, предназначенных в основном для деталей машин, подвергаемых закалке и отпуску, аустемперингу, закалке пламенем, индукционной закалке и, в некоторых случаях, нормализации. Этот стандарт не заменяет чертеж детали и не устанавливает все параметры печи. ISO 4885:2018 содержит терминологию по термической обработке железных материалов и терминологию фаз системы железо—углерод, необходимую для точного описания превращений. Это стандарты на материалы и терминологию; спецификация технологического процесса на предприятии по-прежнему должна определять оборудование, атмосферу, загрузку, равномерность температуры, условия закалки и контроль.
Следующим решением является выбор требуемого металлургического маршрута. Нормализация может применяться для измельчения или кондиционирования структуры и повышения однородности перед механической обработкой или последующим упрочнением. Отжиг может потребоваться для снижения твердости и улучшения обрабатываемости резанием. Снятие напряжений предназначено для уменьшения остаточных напряжений после сварки, тяжелой механической обработки или формообразования, но не заменяет закалку и отпуск. Объемная закалка требует достаточного содержания углерода и прокаливаемости по всему определяющему сечению. Поверхностное упрочнение может быть более подходящим, если необходимы вязкая сердцевина и износостойкая поверхность; возможные процессы включают цементацию, карбонитрацию, азотирование, закалку пламенем и индукционную закалку. Старение и диффузионные покрытия относятся к другим семействам материалов и процессов и не должны назначаться для стали только потому, что требуется высокая поверхностная твердость.
Размер сечения и геометрия определяют, сможет ли выбранная скорость охлаждения обеспечить требуемую структуру. Центральная часть массивных сечений охлаждается медленнее, чем поверхность. Тонкий фланец, отверстие, корень шлица и острый уступ в одной детали могут охлаждаться с разной скоростью. Эти различия могут привести к образованию мартенсита в одном месте, бейнита или перлита в другом, а также растягивающих остаточных напряжений вблизи закаленной поверхности. Поэтому интенсивность закалки следует оценивать с учетом модуля сечения, закрепления, перемешивания и температуры закалочной среды, а не выбирать изолированно как вариант с маслом, водой или полимером.
Валидация посредством контроля твердости, прокаливаемости и микроструктуры
ASM International указала в издании Steel Selection for Hardening (1991), что выбор в первую очередь определяется требуемой твердостью после закалки и глубиной от поверхности, до которой эта твердость должна сохраняться. Это устанавливает принципиальное различие между твердостью и прокаливаемостью. Твердость — это сопротивление, измеренное в определенной точке после обработки. Прокаливаемость характеризует глубину и распределение упрочнения, получаемого при заданной обработке.
Требуемую прокаливаемость следует оценивать до проведения производственных испытаний. Данные торцевой закалки по Джомини устанавливают стандартизированную зависимость между расстоянием от закаливаемого торца и твердостью. В Bofors Handbook (1981) методы Джомини и Гроссмана указаны как инструменты оценки прокаливаемости. Для сталей, поставляемых с требованиями к H-полосе, SAE J1268:1995 устанавливает минимальные и максимальные пределы прокаливаемости для углеродистых и легированных сталей с H-полосой на основе установленных стандартных данных торцевой закалки. Марка, достигающая требуемой поверхностной твердости, все же может не обеспечить необходимую твердость в центре массивного сечения, если диапазон ее прокаливаемости слишком низок.
Производственный контроль должен включать измерение твердости в нескольких точках, а не одно измерение на доступной поверхности. Точки измерения должны характеризовать поверхность, подповерхностную зону, сердцевину и любое сечение, определяющее работоспособность детали. Измерения по линии на вырезанном образце позволяют установить, распространяется ли заданная твердость на требуемую глубину. Методы Роквелла, Виккерса или Бринелля должны соответствовать диапазону твердости, состоянию поверхности и применимому стандарту испытаний.
Твердость не позволяет выявить каждую неприемлемую структуру. Металлографическое исследование должно подтвердить наличие отпущенного мартенсита в детали, подвергнутой закалке и отпуску, а также выявить бейнит, феррито-перлитную структуру, остаточный аустенит, обезуглероживание, глубину цементированного слоя, характеристики азотированного слоя, укрупнение зерна, закалочные трещины и другие особенности, связанные с процессом. Критерий приемки должен указывать допустимую структуру и исключения; выражение «правильно термически обработано» не имеет измеримого смысла.
Контроль размеров является частью металлургической валидации. Следует регистрировать критические диаметры, плоскостность, радиальное биение, положение отверстий и деформацию до и после обработки. Риск, связанный с остаточными напряжениями, возрастает при интенсивной закалке, асимметричной геометрии, резких переходах, сварке и значительных различиях превращений на поверхности и в сердцевине. Отпуск должен быть достаточным для обеспечения требуемой вязкости и стабильности; для некоторых легированных сталей или в случаях, когда вызывает опасение превращение остаточного аустенита, может потребоваться двойной отпуск. Курс ASTM International по термической обработке за 2024 год рассматривает аустенитизацию, отжиг, нормализацию, практику закалки и отпуска, двойной отпуск, контроль размера зерна и требования к механическим свойствам как факторы, учитываемые в спецификации.
Спецификация, документация и корректирующие меры
Спецификация процесса должна описывать полный тепловой цикл: состояние загрузки, атмосферу печи, при необходимости — скорость нагрева, диапазон температуры аустенитизации или обработки, основание для определения времени выдержки, время переноса, тип и состояние закалочной среды, перемешивание, конечную точку охлаждения, температуру и время отпуска, а также любой повторный отпуск. Температура, время выдержки, скорость нагрева и скорость охлаждения взаимосвязаны; изменение одного параметра может изменить полученную структуру даже при неизменной номинальной уставке печи.
В спецификации также следует определить меры по предотвращению деформации и трещинообразования. К ним могут относиться предварительный нагрев, ступенчатый нагрев, защитная атмосфера, вакуумная обработка, прерывистая закалка, мартемперинг, аустемперинг, изменение приспособлений, снижение интенсивности закалки или ограничения на правку после обработки. Каждая мера должна оставаться совместимой с требуемыми твердостью и микроструктурой.
Документация должна связывать компонент с плавкой стали, сертификатом поставщика, исходным состоянием, идентификацией печи, схемой загрузки, результатами измерений термопарами или температурного обследования, данными об атмосфере, состоянием закалочной среды, диаграммой цикла, записью об отпуске, оператором и результатами контроля. Стандарты на материалы определяют, чем является сталь; спецификации процессов определяют, каким образом обрабатывается деталь. Смешение этих функций затрудняет обоснование решения о приемке.
При неудовлетворительных результатах корректирующие действия должны соответствовать механизму отказа. Низкая твердость сердцевины может указывать на недостаточную прокаливаемость, чрезмерный размер сечения, недостаточную аустенитизацию или медленную закалку. Чрезмерная поверхностная твердость при низкой вязкости может свидетельствовать о недостаточном отпуске. Для устранения деформации может потребоваться изменение геометрии, закрепления, переноса или закалки, а не повышение температуры печи. Неудовлетворительные результаты измерения твердости должны стать основанием для проверки калибровки, места измерения, обезуглероживания и отбора образцов до браковки марки стали. Только после этих проверок следует изменять материал, тепловой цикл или конструкцию.
9. Распространенные ошибки при выборе и способы их предотвращения
Путаница между твердостью и прокаливаемостью
Твердость и прокаливаемость отвечают на разные вопросы. Твердость — это сопротивление, измеренное в определенной точке, обычно методами Роквелла, Бринелля или Виккерса. Прокаливаемость описывает, насколько глубоко в стали может образоваться мартенсит и, следовательно, как распределяется твердость от поверхности к центру при заданной закалке.
Небольшой образец может достичь твердости 60 HRC на поверхности, тогда как вал диаметром 75 мм, изготовленный из той же номинальной марки стали, может иметь значительно более мягкую сердцевину. Это не обязательно свидетельствует о неисправности печи. Интенсивность отвода тепла зависит от размера и формы сечения, перемешивания, температуры закалочной среды и особенностей превращений в стали. Содержание углерода в значительной степени определяет твердость мартенсита; легирующие элементы и размер зерна аустенита существенно влияют на глубину, на которой может образовываться мартенсит.
ASM International указывает в издании Выбор стали для закалки (1991), что «выбор стали для закалки определяется прежде всего требуемой твердостью после закалки и глубиной от поверхности, на которую эта твердость должна распространяться». Этот принцип должен определять требования спецификации. Целевой диапазон, например 58–62 HRC, является неполным, если в нем также не указаны место измерения, эффективная глубина закаленного слоя или глубина закалки, размер сечения и допустимое состояние сердцевины.
SAE J1268:1995 рассматривает эту проблему применительно к углеродистым и легированным сталям с диапазоном прокаливаемости H-band. В стандарте установлены минимальные и максимальные пределы прокаливаемости на основе стандартных данных торцевой закалки, что позволяет конструктору отличать химическое обозначение марки от ожидаемого диапазона ее прокаливаемости. Затем данные Джомини, расчеты по Гроссману или подтвержденные производственные испытания можно сопоставить с требуемым профилем твердости. Одна только номинальная марка не может гарантировать результат.
Задание среды без определения полного цикла
«Закалка в масле» или «закалка в воде» не является полной инструкцией по термической обработке. Результат также зависит от температуры аустенитизации, скорости нагрева, атмосферы, времени выдержки, времени переноса, температуры ванны, перемешивания, схемы загрузки и состояния закалочной среды. Температура и время не являются взаимозаменяемыми параметрами: чрезмерная выдержка может увеличить размер зерна аустенита или усилить окисление, тогда как недостаточная выдержка может привести к сохранению нерастворившихся карбидов или неоднородной аустенитной структуры.
Скорость охлаждения необходимо рассматривать совместно с характеристиками непрерывного охлаждения или превращений по диаграмме время–температура–превращение для данной стали. Для низколегированной стали может потребоваться масло или полимер, чтобы избежать чрезмерного растрескивания, тогда как для углеродистой стали с таким же размером сечения может понадобиться более интенсивная закалка для получения заданной глубины образования мартенсита. Мартемперинг может уменьшить деформацию за счет прерывания охлаждения вблизи температуры начала образования мартенсита; при аустемперинге формируется другая микроструктура, и его нельзя заменять мартемперингом лишь потому, что оба процесса уменьшают термический удар. Цементация, карбонитрация, азотирование и диффузионные покрытия также требуют иной химии поверхности, других температурных диапазонов, контроля времени и критериев приемки.
В процессе должно быть указано, что происходит до и после закалки. Предварительный нагрев, контроль атмосферы, крепление деталей, промывка, задержка перед отпуском, температура отпуска, время отпуска и — в некоторых случаях — двойной отпуск влияют на конечное состояние. В учебном курсе ASTM International по термической обработке 2024 года аустенитизация, отжиг, нормализация, закалка с отпуском, двойной отпуск, контроль размера зерна и требования к механическим свойствам указаны как факторы, подлежащие включению в спецификацию. Их отсутствие заставляет операторов самостоятельно восстанавливать цикл, что является ошибкой управления процессом, а не незначительным пробелом в формулировке.
Игнорирование геометрии, предшествующего состояния и отпуска после обработки
Режим термической обработки, выбранный по результатам испытаний на плоском образце, может оказаться непригодным для зуба шестерни, шпоночного паза, фланца, тонкой стенки или длинного вала. Резкие переходы концентрируют термические напряжения и напряжения, возникающие при превращениях. Тонкие кромки охлаждаются быстро и могут чрезмерно закалиться или растрескаться, тогда как массивная ступица охлаждается медленно, и в ее центре могут сохраниться бейнит или перлит. Отверстия и прерывистые поверхности изменяют локальный теплоотвод. Оснастка также может препятствовать усадке и вызывать деформацию.
Предшествующее состояние имеет значение. Нормализация, отжиг, предшествующая закалка, степень деформации при ковке, ликвация, холодная деформация и повреждения после механической обработки — все эти факторы влияют на образование и превращение аустенита. Холоднодеформированный материал может перенести остаточные напряжения в печь; крупное исходное зерно может способствовать более глубокой закалке, но снижать вязкость и повышать риск деформации или растрескивания. Поэтому размер зерна следует включать в спецификацию процесса, если он влияет на эксплуатационные характеристики.
Отпуск не является необязательной косметической операцией после закалки. Мартенсит после закалки находится в состоянии высоких напряжений и часто слишком хрупок для эксплуатации. Отпуск снижает остаточные напряжения и регулирует твердость, прочность, вязкость и стабильность размеров. При выборе температуры необходимо также учитывать отпускную хрупкость, вторичное твердение и возможность того, что высокая температура отпуска снизит твердость ниже расчетного требования.
Лабораторные данные о прокаливаемости и стандарты поддерживают выбор процесса, но не заменяют валидацию на производственной детали и оборудовании. Limited evidence
ISO 683-1:2016 определяет нелегированные стали, предназначенные, как правило, для изготовления деталей машин, подвергаемых закалке с отпуском, аустемперингу, закалке пламенем, индукционной закалке и, в некоторых случаях, нормализации. Эта формулировка имеет значение: область применения, предусмотренная стандартом, не разрешает применять любую обработку к любой марке стали. ISO 4885:2018 содержит терминологию по термической обработке и терминологию, связанную с фазами в системе железо–углерод; он не заменяет испытания деталей. Стандарты и справочники определяют марки, термины, методы испытаний, данные о прокаливаемости и принципы построения процессов. Однако окончательный цикл по-прежнему требует подтверждения на фактической стали, с учетом реальной геометрии, оборудования и схемы загрузки.
Итоговый контрольный перечень управления процессом
- Выбор марки Не выбирайте сталь только по номинальной твердости; проверьте содержание углерода, легирующие элементы, состояние поставки и прокаливаемость.
- Место измерения Не считайте результат на поверхности доказательством требуемого состояния сердцевины.
- Закалка Не применяйте одну среду для любой геометрии и не исключайте перемешивание, контроль состояния ванны и времени переноса.
- Отпуск Укажите температуру отпуска, время, число отпусков и конечные приемочные свойства.
- История и геометрия Проверьте размер зерна, ликвацию, предшествующую холодную деформацию, предшествующую термическую историю, изменения сечения и приспособления для закрепления.
- Приемка Определите места отбора образцов, глубину закалки, свойства сердцевины, предельные отклонения размеров, микроструктуру и исключаемые дефекты.
Повторяющиеся ошибки следует проверять отдельно:
- 1. Что на самом деле означает выбор процесса термообработки
- 2. Начинайте с требований к эксплуатационным характеристикам, а не с температуры печи
- 3. Марка стали, содержание углерода, легирование и прокаливаемость
- 4. Выбор традиционного маршрута объемной закалки
- 5. Когда нормализация, отжиг или снятие напряжений являются правильным выбором
- 6. Выбор аустемперинга и мартемперинга для управления превращениями и деформацией
- 7. Выбор процессов поверхностного упрочнения и упрочнения слоя
- 8. Применение решения: процесс выбора на основе стандартов
- 9. Распространенные ошибки при выборе и способы их предотвращения
Таким образом, обоснованная спецификация должна содержать марку и состояние материала, требуемые свойства поверхности и сердцевины, места отбора образцов, полный термический цикл, параметры закалки, требования к отпуску, пределы деформации и метод подтверждения. Если эти сведения отсутствуют, инструкция представляет собой лишь температурный рецепт, а не подтвержденный процесс термической обработки.
Источники
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html