




1. Ce que signifie réellement le choix d’un procédé de traitement thermique
Le choix d’un procédé de traitement thermique ne consiste pas à rechercher une température de four dans un tableau. Il s’agit d’une chaîne de décisions reliant la composition chimique de l’acier, son état initial, la géométrie du composant, la dureté et la ténacité requises, les variations dimensionnelles acceptables et les contrôles de production. Le cycle sélectionné doit produire la microstructure requise aux endroits nécessaires, sans créer de fissures, de contraintes résiduelles excessives, de déformations inacceptables ou une charge de contrôle impossible à gérer.
Trempabilité Aptitude d’un acier à développer une structure durcie requise jusqu’à une profondeur spécifiée au cours d’un cycle de refroidissement défini ; elle diffère de la dureté mesurée en un point donné.
La sélection de l’acier destiné à la trempe est principalement déterminée par la dureté requise après trempe et par la profondeur sous la surface jusqu’à laquelle cette dureté doit s’étendre. Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.La première question n’est pas : « Cette pièce doit-elle être trempée ? » Il faut plutôt se demander quelle dureté est requise et jusqu’à quelle profondeur sous la surface cette dureté doit s’étendre. ASM International a explicité cette distinction dans Steel Selection for Hardening (1991), en indiquant que le choix est principalement déterminé par la dureté requise après trempe et par la profondeur sur laquelle elle doit s’étendre. La dureté décrit la résistance à l’indentation après traitement. La trempabilité décrit la profondeur et l’uniformité avec lesquelles un acier peut se tremper dans une section donnée lors d’un traitement spécifié. Une dureté superficielle élevée ne prouve pas que le cœur s’est également trempé.
Cette différence modifie le choix de la nuance. SAE J1268 (1995) définit les limites minimales et maximales de trempabilité pour les aciers au carbone et les aciers alliés à bande H, à partir de données normalisées d’essai de trempe en bout. Une courbe de trempe en bout de Jominy, ou une analyse de Grossmann, permet donc de mettre en relation la trempabilité de l’acier avec la dimension de la section et la sévérité du refroidissement, au lieu de considérer comme interchangeables tous les aciers nominalement similaires. Le Bofors Handbook (1981) établit de même un lien entre la trempabilité, la trempe et le revenu, les variations dimensionnelles et les essais de trempe en bout.
Des propriétés requises au cycle thermique
Le choix commence par les exigences de service. Un arbre peut nécessiter un cœur en martensite revenue présentant une résistance à la traction et une résilience spécifiées ; un engrenage peut nécessiter une couche superficielle dure et résistante à l’usure sur un cœur tenace à faible teneur en carbone ; un ressort peut exiger une résistance élastique élevée avec des contraintes résiduelles maîtrisées ; une plaque usinée peut nécessiter une détension avant la coupe finale. Ces exigences déterminent si le procédé doit modifier toute la section, uniquement sa surface, ou principalement son état de contraintes résiduelles et ses dimensions.
L’état initial est important. Un matériau laminé à chaud, forgé, écroui à froid, normalisé, recuit ou ayant déjà subi une trempe ne réagit pas de la même manière. La taille des grains, la ségrégation, la martensite antérieure, les contraintes résiduelles et la répartition des carbures influencent l’austénitisation, les transformations, l’usinage et la déformation. Le cours de traitement thermique d’ASTM International de 2024 identifie l’austénitisation, le recuit, la normalisation, le traitement de trempe et revenu, le double revenu, le contrôle de la taille des grains et les exigences relatives aux propriétés mécaniques comme des facteurs de spécification, et non comme des détails facultatifs à ajouter après le choix du nom du procédé.
Séquence du cycle thermique
- Chauffage Contrôler la vitesse de chauffage, l’atmosphère, le schéma de chargement et l’uniformité de la température dans la section.
- Austénitisation ou traitement Atteindre la température qualifiée et maintenir celle-ci pendant le temps requis pour obtenir la transformation ou la diffusion attendue.
- Transfert et refroidissement Contrôler le temps de transfert, la vitesse de refroidissement, le milieu de trempe, l’état du bain et l’agitation.
- Revenu ou vieillissement Ajuster la dureté, la ténacité, les contraintes résiduelles et la stabilité dimensionnelle lorsque le procédé retenu l’exige.
Le cycle thermique devient alors une séquence contrôlée : vitesse de chauffage, température d’austénitisation ou de traitement de mise en solution, durée de maintien, atmosphère, durée de transfert, vitesse de refroidissement, milieu de refroidissement et éventuel revenu ou vieillissement ultérieur. La température et le temps ne peuvent pas être dissociés de l’épaisseur de la section. Le centre d’une grosse pièce forgée peut atteindre la consigne du four longtemps après sa surface, tandis qu’une arête mince peut surchauffer ou se transformer pendant la même opération.
| Procédé | Objectif principal | État typique obtenu |
|---|---|---|
| Détensionnement | Réduire les contraintes résiduelles | Microstructure existante largement conservée |
| Recuit | Réduire la dureté et améliorer l’usinabilité | Structure ferrito-perlitique douce ou sphéroïdisée, selon la nuance |
| Normalisation | Affiner ou réinitialiser la structure | Structure ferrito-perlitique refroidie à l’air dans de nombreux aciers au carbone et faiblement alliés |
| Trempe et revenu | Associer résistance, dureté et ténacité | Martensite revenue |
| Austrempe | Maîtriser la transformation bainitique et la variation dimensionnelle | Bainite |
| Martempering | Réduire les gradients thermiques avant la formation de la martensite | Martensite revenue après le revenu ultérieur |
Les différents procédés répondent à des problèmes différents. La détension réduit les contraintes résiduelles sans produire intentionnellement la transformation complète associée au durcissement. Le recuit diminue la dureté et améliore l’usinabilité ; la normalisation affine ou réinitialise la structure par chauffage au-dessus de la plage critique, suivi d’un refroidissement à l’air. L’austénitisation prépare l’acier à la transformation, mais ne constitue pas à elle seule un traitement complet. La trempe produit de la martensite uniquement aux endroits où le refroidissement inhibe les transformations diffusives, et le revenu ajuste la dureté, la ténacité et l’état de contraintes qui en résultent.
La trempe étagée (martempering) peut réduire les gradients thermiques avant la formation de la martensite. La trempe bainitique (austempering) produit des structures bainitiques lorsque l’acier et la dimension de la section permettent le parcours de transformation requis. La cémentation et la carbonitruration ajoutent du carbone, ou du carbone et de l’azote, à la surface avant le durcissement. La nitruration forme une couche superficielle durcie et enrichie en azote à plus basse température, et peut éviter une trempe distincte. Le durcissement par vieillissement ne s’applique qu’aux alliages appropriés durcissables par précipitation. Les revêtements de diffusion sont des traitements de la composition superficielle et ne remplacent pas tous les traitements thermiques de masse. Les aciers au carbone et les aciers alliés tels que C45 et 42CrMo4, relevant de l’ISO 683-1:2016, doivent être évalués au regard de leur composition spécifiée, de leur trempabilité et de leur état prévu avant de sélectionner l’une de ces voies.
Pourquoi la nuance d’acier, la dimension de la section et la géométrie doivent être considérées ensemble
| Variable de sélection | Ce qu’elle commande | Éléments à examiner |
|---|---|---|
| Teneur en carbone | Dureté potentielle de la martensite | Composition de la nuance et dureté requise en surface ou à cœur |
| Éléments d’alliage | Trempabilité et comportement lors de la transformation | Limites de composition et données de trempabilité |
| Dimension de la section | Historique du refroidissement de la surface au centre | Épaisseur déterminante et concentration de masse |
| Géométrie | Refroidissement local et concentration des contraintes | Angles, trous, rainures de clavette, nervures et transitions |
| État initial | Taille des grains, ségrégation, contraintes et répartition des carbures | État forgé, laminé, recuit, normalisé ou écroui à froid |
La norme ISO 683-1:2016 définit les exigences de livraison et les applications de traitement prévues pour les aciers non alliés couverts, mais ne rend pas chaque traitement adapté à chaque nuance ou géométrie. Strong evidence
La désignation de l’acier fournit une limite de départ, et non une recette complète. L’ISO 683-1:2016 couvre les aciers non alliés destinés généralement aux pièces mécaniques trempées et revenues, trempées bainitiquement, durcies à la flamme, durcies par induction et, dans certains cas, normalisées. L’ISO 4885:2018 fournit une terminologie contrôlée pour le traitement thermique des matériaux ferreux ainsi qu’un diagramme de phases fer-carbone. Aucune de ces normes ne dispense d’adapter la composition chimique et la trempabilité au composant réel.
La dimension de la section détermine l’historique de température et de refroidissement entre la surface et le cœur. La géométrie ajoute des difficultés : les angles vifs refroidissent plus rapidement, les âmes minces peuvent se tremper à cœur, les alésages peuvent refroidir différemment des surfaces extérieures, et les rainures de clavette ou les variations brusques de section concentrent les contraintes. Une trempe rapide à l’eau peut atteindre la dureté requise au cœur d’un composant épais en 1045, mais fissurer une pièce mince présentant des entailles ; l’huile, le polymère, le gaz, un refroidissement étagé ou le durcissement par induction peuvent réduire ce risque, mais chacun modifie le profil de dureté atteignable.
La déformation résulte également d’une interaction avec la conception. Un chauffage irrégulier, un refroidissement non uniforme, la variation de volume liée aux transformations de phase et les contraintes résiduelles peuvent déplacer les alésages, cintrer les arbres ou modifier la planéité. Les montages, l’orientation de la charge, l’agitation, l’atmosphère protectrice, le préchauffage, la trempe interrompue et la surépaisseur d’usinage doivent être pris en compte dans la décision de sélection. Le résultat acceptable n’est pas simplement une valeur de dureté ; c’est une pièce qui conserve sa forme et son intégrité requises.
La différence entre le nom d’un procédé et un traitement spécifié
« Trempe et revenu » désigne une famille de procédés. Une spécification doit indiquer la désignation et l’état de l’acier, la plage de température d’austénitisation, le mode de chauffage, la durée effective de maintien, l’atmosphère du four, la durée maximale de transfert, le milieu de trempe et son agitation, la température et la durée du revenu, le nombre de revenus, les limites de dureté ou de propriétés mécaniques ainsi que la méthode de contrôle. « Recuit à 700 °C » reste incomplet si la vitesse de chauffage, la base de calcul du maintien, la vitesse de refroidissement et la structure finale requise ne sont pas connues.
Le Manufacturing Process Selection Handbook présente cette décision à travers l’aptitude du matériau, les variantes de procédé, les contraintes de conception, les problèmes de qualité, l’économie de production et l’intégrité du composant. Ces catégories empêchent de réduire le choix à un simple réglage du four. Un cycle qui atteint la dureté requise mais provoque des fissures compromet l’intégrité du composant ; un cycle qui fonctionne sur une éprouvette de laboratoire mais ne permet pas de maîtriser l’atmosphère ou la vitesse de refroidissement échoue au niveau du contrôle de production. Un traitement thermique n’est spécifié que lorsque le résultat requis et les moyens de l’obtenir et de le vérifier sont tous deux définis.
2. Commencer par les exigences de performance, et non par la température du four
Le choix d’un traitement thermique doit commencer par les performances requises pour le composant, et non par une température de four copiée dans un tableau. Il convient de définir les charges en service, les modes de défaillance acceptables, la plage de dureté, le niveau de résistance, l’exigence de ténacité, l’état requis pour l’usinabilité, la profondeur durcie, les tolérances dimensionnelles et les contraintes de production avant de sélectionner un acier ou un cycle thermique. La température, le temps de maintien, la vitesse de chauffage et la vitesse de refroidissement interagissent ; la modification de l’un de ces paramètres peut changer la taille des grains d’austénite, les produits de transformation, les contraintes résiduelles, les déformations et les propriétés finales.
La première question à examiner est de savoir si la spécification exige un état de martensite revenue dans toute la masse, une structure normalisée, un état recuit adouci, une surface dure sur un cœur plus tenace, ou un composant détensionné. Une détente peut suffire pour une pièce soudée ou fortement usinée dont la résistance et la microstructure sont déjà acceptables. La normalisation peut affiner ou réinitialiser une structure et produire un état ferrito-perlitique adapté à certaines pièces mécaniques. Le recuit privilégie une dureté réduite et une meilleure usinabilité. Le traitement de trempe et revenu vise une combinaison maîtrisée de résistance et de ténacité, tandis que la cémentation, la carbonitruration, la nitruration, la trempe à la flamme ou la trempe par induction peuvent concentrer l’exigence principale de dureté à la surface.
ASM International a indiqué dans Steel Selection for Hardening (1991) que « la sélection des aciers destinés à la trempe est principalement régie par la dureté requise après trempe et par la profondeur sous la surface jusqu’à laquelle cette dureté doit s’étendre ». Il s’agit du critère directeur pour les décisions de trempe à cœur. L’acier doit pouvoir atteindre la dureté requise après trempe à la profondeur de section concernée, compte tenu de la sévérité de refroidissement disponible ; le revenu réduit ensuite la fragilité et ajuste l’équilibre final des propriétés.
Dureté, résistance, ténacité et usinabilité
La dureté est la résistance à l’indentation ou à la déformation plastique localisée. Elle ne constitue pas un substitut complet à la résistance à la traction, à la limite d’élasticité, aux performances en fatigue ou à la ténacité. Deux aciers présentant une dureté Rockwell C similaire peuvent avoir des propriétés en traction, des populations d’inclusions, des tailles de grains, des teneurs en austénite retenue et des comportements aux chocs différents. Un indice de dureté renseigne sur une réponse particulière, et non sur l’ensemble des propriétés mécaniques exigées.[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
Il faut également distinguer la trempabilité de la dureté. La dureté décrit la valeur obtenue en un emplacement donné ; la trempabilité décrit la capacité d’un acier à se transformer en martensite en profondeur et de manière uniforme au cours d’un traitement spécifié. Un acier faiblement allié peut produire une dureté superficielle élevée, mais perdre rapidement de la dureté vers le centre d’une section importante. Un acier présentant une trempabilité supérieure peut conserver la structure requise après trempe plus loin sous la surface, souvent avec une trempe moins sévère et un risque moindre de déformation. La norme SAE J1268 (1995) spécifie des limites minimale et maximale de trempabilité pour les aciers au carbone et les aciers alliés de type H-band dont les données normalisées d’essai de trempe en bout sont établies. Les résultats d’essai Jominy de trempe en bout et l’analyse de Grossmann contribuent donc à relier le choix de la nuance aux dimensions de la section et aux conditions de trempe ; ils ne remplacent pas la validation sur la géométrie réelle.
Une dureté plus élevée peut être incompatible avec la résistance aux chocs et la stabilité dimensionnelle. Une quantité excessive de martensite non revenue est fragile, tandis qu’une trempe trop énergique augmente les contraintes thermiques et de transformation. Un arbre spécifié uniquement comme « très dur » peut se fissurer au niveau d’une rainure de clavette, perdre de la durée de vie en fatigue en raison de dommages de rectification ou se déformer au-delà de la tolérance du logement de roulement. La température et le temps de revenu doivent être choisis en tenant compte de la limite d’élasticité requise, de l’énergie de choc, des sollicitations en fatigue et de la température de service. Le cours de traitement thermique d’ASTM International de 2024 identifie l’austénitisation, le recuit, la normalisation, les pratiques de trempe et revenu, le double revenu, le contrôle de la taille des grains et les exigences relatives aux propriétés mécaniques comme des facteurs de spécification, plutôt que comme de simples réglages isolés du four.
L’usinabilité peut exiger un état initial différent de l’état final en service. Un matériau recuit ou normalisé peut être usiné de manière plus prévisible qu’un matériau durci, mais un adoucissement excessif peut réduire la stabilité de la production en favorisant l’arête rapportée ou en dégradant le contrôle des copeaux pour certaines nuances. Le plan de procédé peut donc prévoir l’usinage avant le durcissement, laisser une surépaisseur de rectification et effectuer un revenu ou une détente avant le dimensionnement final.
Exigences de surface et exigences dans toute la section
Il faut préciser à quel endroit la propriété doit être présente. Une dent d’engrenage, une came, une piste de roulement ou une surface soumise à l’usure peut nécessiter une surface dure tout en conservant un cœur plus tenace et davantage apte à tolérer les dommages. La cémentation et la carbonitruration ajoutent du carbone, ou du carbone et de l’azote, près de la surface avant le durcissement. La nitruration forme une couche durcie enrichie en azote, avec une transformation limitée du cœur, tandis que la trempe par induction et la trempe à la flamme transforment une couche superficielle contrôlée par chauffage rapide et localisé, suivi d’une trempe. Les revêtements de diffusion et les traitements de surface apparentés répondent à des objectifs chimiques et tribologiques différents et ne peuvent pas être sélectionnés sur la seule base de la dureté.
Un composant trempé à cœur pose un problème différent. Son centre doit atteindre la dureté ou les propriétés mécaniques requises après l’extraction de chaleur à travers toute la section. Les variables pertinentes comprennent la composition chimique de la nuance, la taille des grains d’austénite antérieure, l’épaisseur de la section, les angles, les trous, les variations de masse et l’agitation du bain de trempe. La norme ISO 683-1:2016 spécifie les exigences de livraison applicables aux aciers non alliés destinés généralement aux pièces mécaniques trempées et revenues, austrempées, trempées à la flamme, trempées par induction et, dans certains cas, normalisées. Ce champ d’application ne signifie pas que chaque traitement indiqué s’applique à chaque nuance ou à chaque géométrie.
Contraintes résiduelles, stabilité dimensionnelle et modes de défaillance en service
Un procédé est inadapté s’il permet d’atteindre la dureté requise tout en provoquant des fissures, un faux-rond inacceptable, une croissance, un retrait ou une instabilité dimensionnelle. Un chauffage non uniforme, les gradients de la couche cémentée, la cinétique de transformation martensitique, les variations brusques de section et la sévérité de la trempe y contribuent tous. La trempe étagée martensitique peut réduire les écarts de température pendant la transformation ; l’austrempe peut produire des structures bainitiques présentant un équilibre différent entre contraintes et déformations ; un double revenu peut être nécessaire lorsque l’austénite retenue se transforme après le premier revenu. Il s’agit de décisions liées à la géométrie et au risque de défaillance, et non d’améliorations automatiques.
Modes de défaillance à examiner
- Usure Peut nécessiter une surface dure ou une couche traitée par diffusion.
- Rupture de denture Peut nécessiter une couche durcie avec un cœur plus tenace.
- Écaillage par contact de roulement Nécessite la maîtrise de la dureté superficielle, de la profondeur de couche durcie et du soutien sous-jacent.
- Fissuration de fatigue Nécessite de prendre en compte les contraintes résiduelles, les entailles, l’état de surface et la ténacité.
- Rupture par surcharge Peut privilégier un état équilibré de résistance et de ténacité plutôt qu’une dureté maximale.
- Dérive dimensionnelle Peut nécessiter un détensionnement, une trempe contrôlée, un revenu ou un procédé limitant davantage les déformations.
Il faut répertorier les modes réels de défaillance en service avant de choisir le cycle : usure, rupture de dent, écaillage par fatigue de contact de roulement, fissuration par fatigue, rupture par surcharge, grippage, perte de précharge ou dérive dimensionnelle. Un composant détensionné peut être préférable à un composant plus dur lorsque les contraintes résiduelles de soudage déterminent la défaillance. La norme ISO 4885:2018 fournit une terminologie contrôlée pour le traitement thermique des matériaux ferreux ainsi qu’un tableau des phases fer-carbone, aidant les spécifications à distinguer les noms des traitements des structures et transformations qu’ils sont censés produire. La séquence défendable est claire : définir les performances, identifier les exigences de surface ou dans toute la section, évaluer la trempabilité et la géométrie, puis sélectionner l’acier et la fenêtre de procédé. La température du four vient ensuite.
3. Nuance d’acier, teneur en carbone, éléments d’alliage et trempabilité
Un cycle de traitement thermique ne peut pas être choisi à partir de la seule température du four. La désignation de l’acier définit la teneur en carbone disponible, les éléments d’alliage, les exigences de propreté et le comportement attendu lors des transformations ; la pièce détermine la distance de refroidissement et les contraintes thermiques admissibles. ASM International indiquait dans Steel Selection for Hardening (1991) que « le choix de l’acier pour la trempe est principalement régi par la dureté requise après trempe et par la profondeur sous la surface jusqu’à laquelle cette dureté doit s’étendre ». Il s’agit d’une décision concernant les matériaux et le procédé, et non d’une simple consultation de recette.
Termes clés pour la sélection de la nuance
- Dureté
- Résistance mesurée en un point après traitement.
- Trempabilité
- Profondeur et répartition du durcissement produites par un cycle de refroidissement spécifié.
- Dureté après trempe
- Dureté obtenue immédiatement après la trempe, avant que le revenu ne modifie l’équilibre des propriétés.
- Acier à bande H
- Acier au carbone ou allié fourni avec des limites de trempabilité spécifiées sur la base de résultats normalisés d’essai de trempe en bout.
La distinction entre dureté et trempabilité doit rester explicite. La dureté est la résistance mesurée à un emplacement donné de la pièce. La trempabilité décrit jusqu’à quelle profondeur un acier donné peut former de la martensite, ou atteindre une fraction martensitique requise, au cours d’une trempe définie. Une petite broche et un grand engrenage peuvent être fabriqués dans la même nuance et trempés dans la même huile, tout en présentant des structures très différentes au cœur, car leurs vitesses de refroidissement diffèrent.
Teneur en carbone et dureté martensitique atteignable
Le carbone contrôle plus directement que la plupart des éléments d’alliage la dureté potentielle de la martensite. Lors de l’austénitisation, le carbone se dissout dans l’austénite ; un refroidissement rapide piège ensuite ce carbone dans un réseau martensitique quadratique centré sursaturé. Lorsque la teneur en carbone augmente, la martensite après trempe devient généralement plus dure, bien que cette augmentation finisse par procurer un bénéfice pratique décroissant et puisse accroître la fragilité, le risque de fissuration et la quantité d’austénite retenue.
Cela fixe une limite supérieure à ce que la trempe peut atteindre. Un acier faiblement carboné peut refroidir assez rapidement pour transformer une grande partie de son austénite en martensite à la surface et au cœur, tout en ne produisant qu’une dureté modérée, car la martensite contient peu de carbone. À l’inverse, un acier plus fortement carboné peut produire une martensite superficielle très dure, mais échouer au cœur si le refroidissement y est trop lent. Le carbone contrôle donc la dureté martensitique atteignable ; à lui seul, il ne garantit pas la trempe à cœur de la section.
La propriété requise doit être spécifiée en fonction de l’emplacement. Une « dureté élevée » en surface ne constitue pas une exigence complète si le pied d’une dent porteuse, le centre d’un arbre ou une portée de roulement doit également satisfaire à une exigence de dureté ou de microstructure. Une section épaisse peut contenir de la martensite à proximité de la surface trempée, de la bainite ou de la perlite plus profondément, ainsi qu’une structure mixte plus douce au cœur. Un tel gradient peut être acceptable dans une pièce délibérément durcie en surface, mais il constitue une non-conformité lorsque la spécification exige une trempe à cœur.
Le carbone influe également sur les températures de transformation et sur la réponse à la trempe. L’augmentation de la teneur en carbone abaisse généralement la température de début de formation de la martensite et peut accroître la quantité d’austénite retenue après la trempe. La température et le temps de maintien d’austénitisation doivent dissoudre les phases porteuses de carbone visées sans provoquer une croissance excessive du grain. Le cours 2024 d’ASTM International consacré aux traitements thermiques identifie l’austénitisation, le contrôle de la taille des grains, la pratique de la trempe et du revenu, le double revenu et les exigences relatives aux propriétés mécaniques comme des facteurs de spécification, et non comme des réglages indépendants du four.[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
L’ISO 683-1:2016 couvre les aciers non alliés destinés généralement aux pièces mécaniques trempées et revenues, austrempées, durcies à la flamme, durcies par induction et, dans certains cas, normalisées. La désignation et l’état de livraison doivent néanmoins être vérifiés : une nuance destinée à la trempe et au revenu ne convient pas automatiquement à la cémentation, à la nitruration ou à un traitement de précipitation. L’ISO 4885:2018 fournit la terminologie normalisée pour les traitements thermiques des produits ferreux ainsi que la terminologie relative aux phases fer-carbone utilisée pour définir ces choix.
Effets des éléments d’alliage sur la trempabilité et le comportement lors des transformations
Les éléments d’alliage doivent être évalués séparément du carbone. Le manganèse, le chrome, le molybdène, le nickel et, en quantités contrôlées appropriées, le bore retardent couramment les transformations diffusives telles que la formation de perlite et de ferrite. L’acier peut donc former de la martensite à une vitesse de refroidissement plus faible et sur une plus grande profondeur avec la même trempe. Le silicium influe également sur le comportement lors des transformations et sur la réponse au revenu, tandis que le chrome, le molybdène et le vanadium peuvent former des carbures d’alliage dont la dissolution dépend de la température et du temps d’austénitisation.
C’est la raison principale pour laquelle un acier tel que le SAE 4140 peut durcir plus profondément qu’une nuance au carbone non alliée présentant une teneur en carbone similaire. Sa teneur en éléments d’alliage modifie le comportement temps-température-transformation, donnant à la partie intérieure davantage de temps pour traverser la plage de transformation sans former de grandes quantités de ferrite ou de perlite molles. Le nickel contribue généralement à la trempabilité et à la ténacité, tandis que le chrome et le molybdène peuvent également améliorer la résistance à l’adoucissement au revenu. Ces effets ne sont pas interchangeables et leur ampleur dépend de la composition, de la microstructure initiale, de la taille des grains austénitiques et de l’historique thermique.
L’alliage ne dispense pas de choisir une teneur en carbone appropriée. Un acier allié faiblement carboné peut durcir profondément, mais produire une martensite dont la dureté maximale reste limitée par sa teneur en carbone. Un acier au carbone fortement carboné peut atteindre une très grande dureté superficielle, mais nécessiter une trempe sévère pour durcir le cœur, ce qui accroît les risques de déformation et de fissuration. Dans de nombreuses conceptions, un acier allié à teneur moyenne en carbone suivi d’une trempe et d’un revenu offre un compromis plus contrôlable que la simple augmentation de la teneur en carbone.
Le comportement lors des transformations détermine également le choix du procédé. Les aciers contenant du molybdène peuvent tolérer une trempe plus lente, tandis qu’un acier au carbone non allié peut nécessiter une trempe à l’eau ou au polymère pour atteindre la dureté requise au cœur, avec un risque dimensionnel accru. Les aciers contenant du nickel et du chrome peuvent présenter des températures de transformation plus basses et une sensibilité accrue à l’austénite retenue. Le revenu doit alors être spécifié en fonction de la dureté finale, de la résistance, de la ténacité et de la stabilité, et non à partir d’une température supposée, copiée sur celle d’une autre nuance.

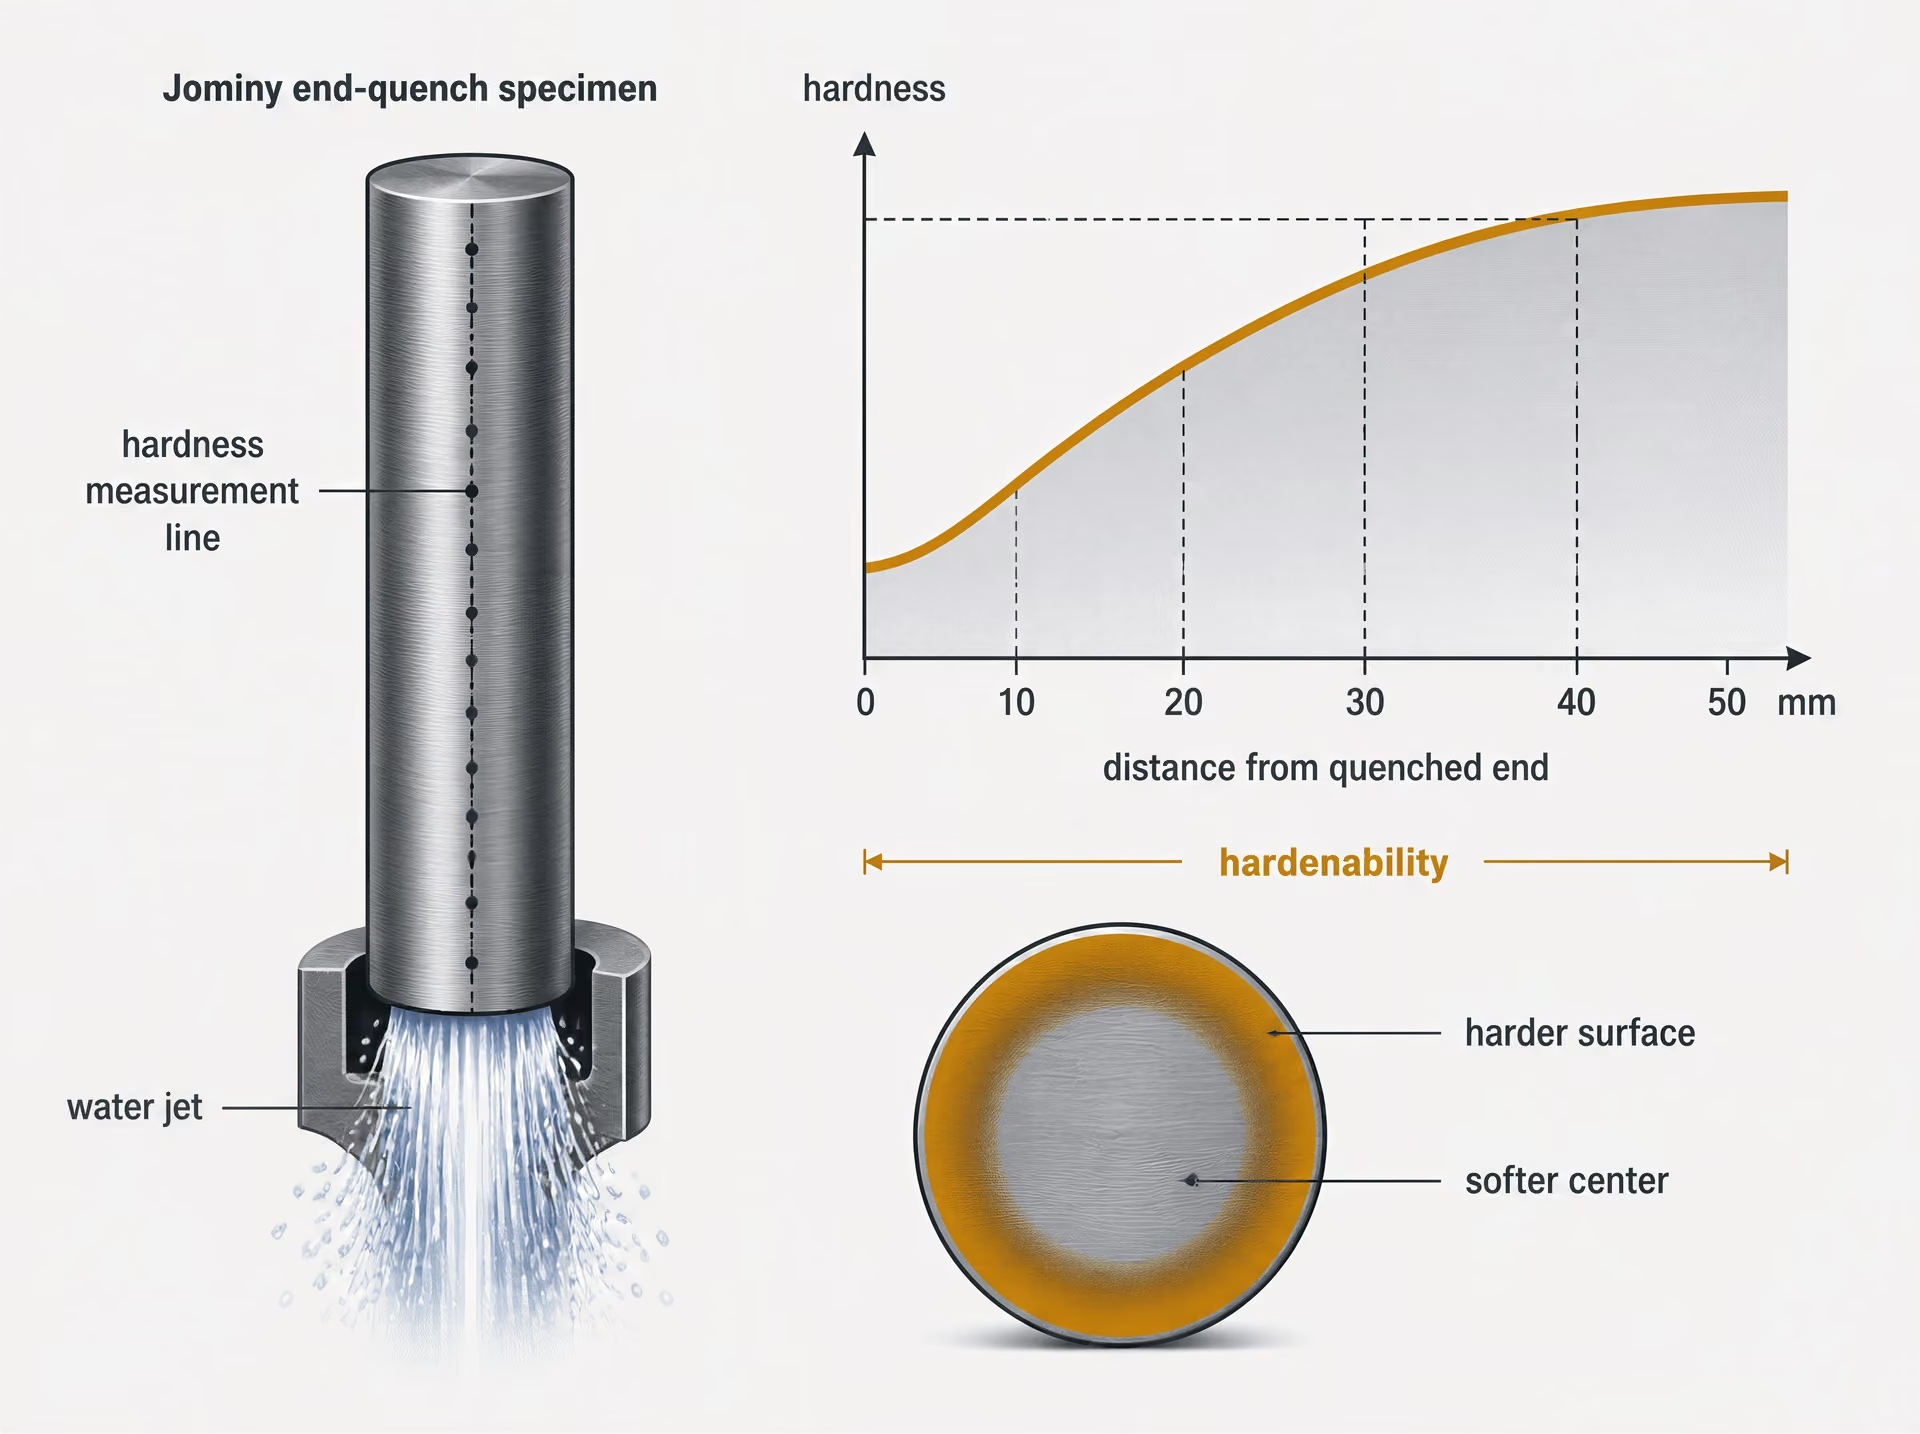
Aciers à bande H, données Jominy et effets de la dimension de la section
La norme SAE J1268, révisée en 1995, spécifie les limites minimale et maximale de trempabilité pour les aciers au carbone et les aciers alliés à bande H, pour lesquels des données de trempabilité normalisées par trempe en bout sont établies. La désignation « H » identifie une nuance à trempabilité contrôlée, telle qu’une version à bande H d’un acier au carbone ou d’un acier allié, la plage de trempabilité requise étant exprimée au moyen de résultats normalisés de trempe en bout. Elle ne signifie pas que chaque pièce de la nuance présentera la même dureté à toute profondeur, et elle ne remplace ni le contrôle de la teneur en carbone, de la taille des grains, de la pratique d’austénitisation ou des conditions de trempe.
L’essai de trempe en bout Jominy compare la trempabilité dans une condition de laboratoire définie. Une éprouvette cylindrique normalisée est austénitisée puis trempée à une extrémité ; la dureté est mesurée à des distances croissantes de cette extrémité trempée. La courbe de dureté en fonction de la distance indique la rapidité avec laquelle l’acier perd sa dureté martensitique lorsque la vitesse locale de refroidissement diminue. La SAE J1268 utilise ces données établies pour définir des bandes de trempabilité minimale et maximale. Une spécification de production peut ainsi rejeter les coulées qui se situent en dehors de la bande sélectionnée, au lieu de s’appuyer uniquement sur la composition chimique nominale.
La distance Jominy ne correspond pas à la profondeur physique dans une pièce. Un arbre, une plaque, un engrenage ou une pièce forgée refroidit en trois dimensions, et son historique de refroidissement entre la surface et le cœur dépend de la dimension de la section, de la forme, des angles, des concentrations de matière, du temps de transfert depuis le four, de l’agitation, de la température du fluide de trempe et de l’état de ce fluide. Le cœur d’une section ronde épaisse peut refroidir trop lentement pour atteindre la dureté requise, même lorsqu’un essai de dureté en surface semble satisfaisant.
L’analyse de Grossmann établit un lien entre la trempabilité en laboratoire et la géométrie de la pièce. Elle sépare la réponse de l’acier de la sévérité de la trempe et met en relation un diamètre critique idéal avec la section réelle et les conditions de refroidissement. Les données Jominy caractérisent l’acier ; les concepts de Grossmann aident à déterminer si cet acier et cette trempe peuvent durcir la section requise. Le résultat doit être vérifié au moyen de profils de dureté, d’examens métallographiques et, si nécessaire, d’essais de production.
Un choix défendable spécifie donc la désignation de l’acier, les limites de teneur en carbone et en éléments d’alliage, l’exigence de trempabilité à bande H ou équivalente, la microstructure cible, la dureté requise aux emplacements définis, la dimension de la section et les restrictions relatives à la trempe avant de choisir un cycle de four. La température, le temps de maintien, la vitesse de chauffage et la vitesse de refroidissement agissent conjointement ; la modification de l’un de ces paramètres peut changer le résultat, même lorsque la nuance d’acier nominale reste inchangée.
4. Sélection de la voie conventionnelle de trempe à cœur
La trempe à cœur conventionnelle consiste à austénitiser, tremper et revenir toute la section, plutôt qu’à ne durcir que sa surface. Elle est choisie lorsque le composant doit présenter une combinaison maîtrisée de dureté, de résistance et de ténacité sur une profondeur importante. La décision doit commencer par la dureté requise après trempe et par la profondeur sur laquelle cette dureté doit être obtenue. ASM International a indiqué dans Steel Selection for Hardening (1991) que ces deux exigences régissent principalement la sélection de l’acier ; elles ne sont pas interchangeables avec un choix de température de four.
La trempabilité est la propriété pertinente du matériau. La dureté décrit la résistance à la pénétration après traitement, tandis que la trempabilité décrit la profondeur et l’uniformité avec lesquelles un acier peut former une structure durcie selon un cycle de refroidissement donné. Une section en C45 et une section en 42CrMo4 peuvent atteindre une dureté de surface similaire, alors que leurs profils de dureté peuvent être très différents, car la teneur en éléments d’alliage, la dimension de la section, la taille des grains d’austénite antérieure et les conditions de refroidissement influencent les transformations. La norme SAE J1268:1995 spécifie les limites minimale et maximale de trempabilité pour les aciers au carbone et les aciers alliés à bande H dont les données standard d’essai de trempe en bout sont établies. Les résultats de l’essai Jominy de trempe en bout et les méthodes de Grossmann aident donc à comparer une nuance à un composant, mais ils ne dispensent pas d’effectuer des essais en production.
La norme ISO 683-1:2016 couvre les aciers non alliés généralement destinés aux pièces mécaniques trempées et revenues, austrempées, durcies à la flamme, durcies par induction et, dans certains cas, normalisées. La norme ISO 4885:2018 fournit la terminologie du traitement thermique ainsi que les définitions des phases du système fer-carbone utilisées pour décrire la voie de traitement. La nuance choisie doit également satisfaire aux exigences relatives à la composition, aux dimensions de la section, aux propriétés mécaniques, à l’aptitude au soudage et au contrôle. Une voie de trempe à cœur constitue un mauvais choix si le cœur ne peut pas atteindre la structure requise sans provoquer une fissuration inacceptable, ou si la dureté obtenue rend l’usinage ultérieur impraticable.
Austénitisation et maîtrise de la taille des grains
La première étape consiste à chauffer dans la plage austénitique, à une vitesse qui évite les gradients thermiques excessifs et les dommages de surface. La température d’austénitisation spécifiée dépend de la nuance, de l’état initial, de l’atmosphère du four, de l’épaisseur de la section, du mode de chargement et de la taille de grain requise. Le maintien doit être suffisamment long pour que la partie la plus froide de la section atteigne la température et que la dissolution et l’homogénéisation requises se produisent. Il ne s’agit pas simplement d’appliquer à toutes les pièces un programme fixe de type « minutes par millimètre ».
Une température ou une durée excessive favorise la croissance des grains d’austénite. Des grains grossiers d’austénite antérieure peuvent réduire la ténacité, accroître la sensibilité à la fissuration de trempe et modifier le comportement lors des transformations. Ils peuvent également aggraver les variations dimensionnelles, car le composant se transforme de manière moins uniforme. Pour cette raison, la condition d’austénitisation qualifiée la plus basse permettant d’obtenir la structure requise est normalement préférable à un réglage du four inutilement élevé. Cela ne signifie pas qu’un chauffage insuffisant soit acceptable : des carbures non dissous, une austénitisation incomplète ou une homogénéisation insuffisante peuvent produire une faible dureté et un profil irrégulier.
La maîtrise de la taille des grains ne se limite pas à la température du four. La propreté de l’acier, le travail à chaud antérieur, l’historique de normalisation ou de recuit, la vitesse de chauffage, le chargement du four et le temps passé au-dessus des températures critiques jouent tous un rôle. Le cours de traitement thermique 2024 d’ASTM International identifie l’austénitisation, la maîtrise de la taille des grains, les exigences relatives aux propriétés mécaniques et les choix de procédé — tels que le recuit, la normalisation, la trempe et le revenu, ainsi que le double revenu — comme des facteurs de spécification. L’étalonnage du four et le positionnement des thermocouples sont essentiels lorsque la section est importante ou que la tolérance sur les propriétés est étroite.

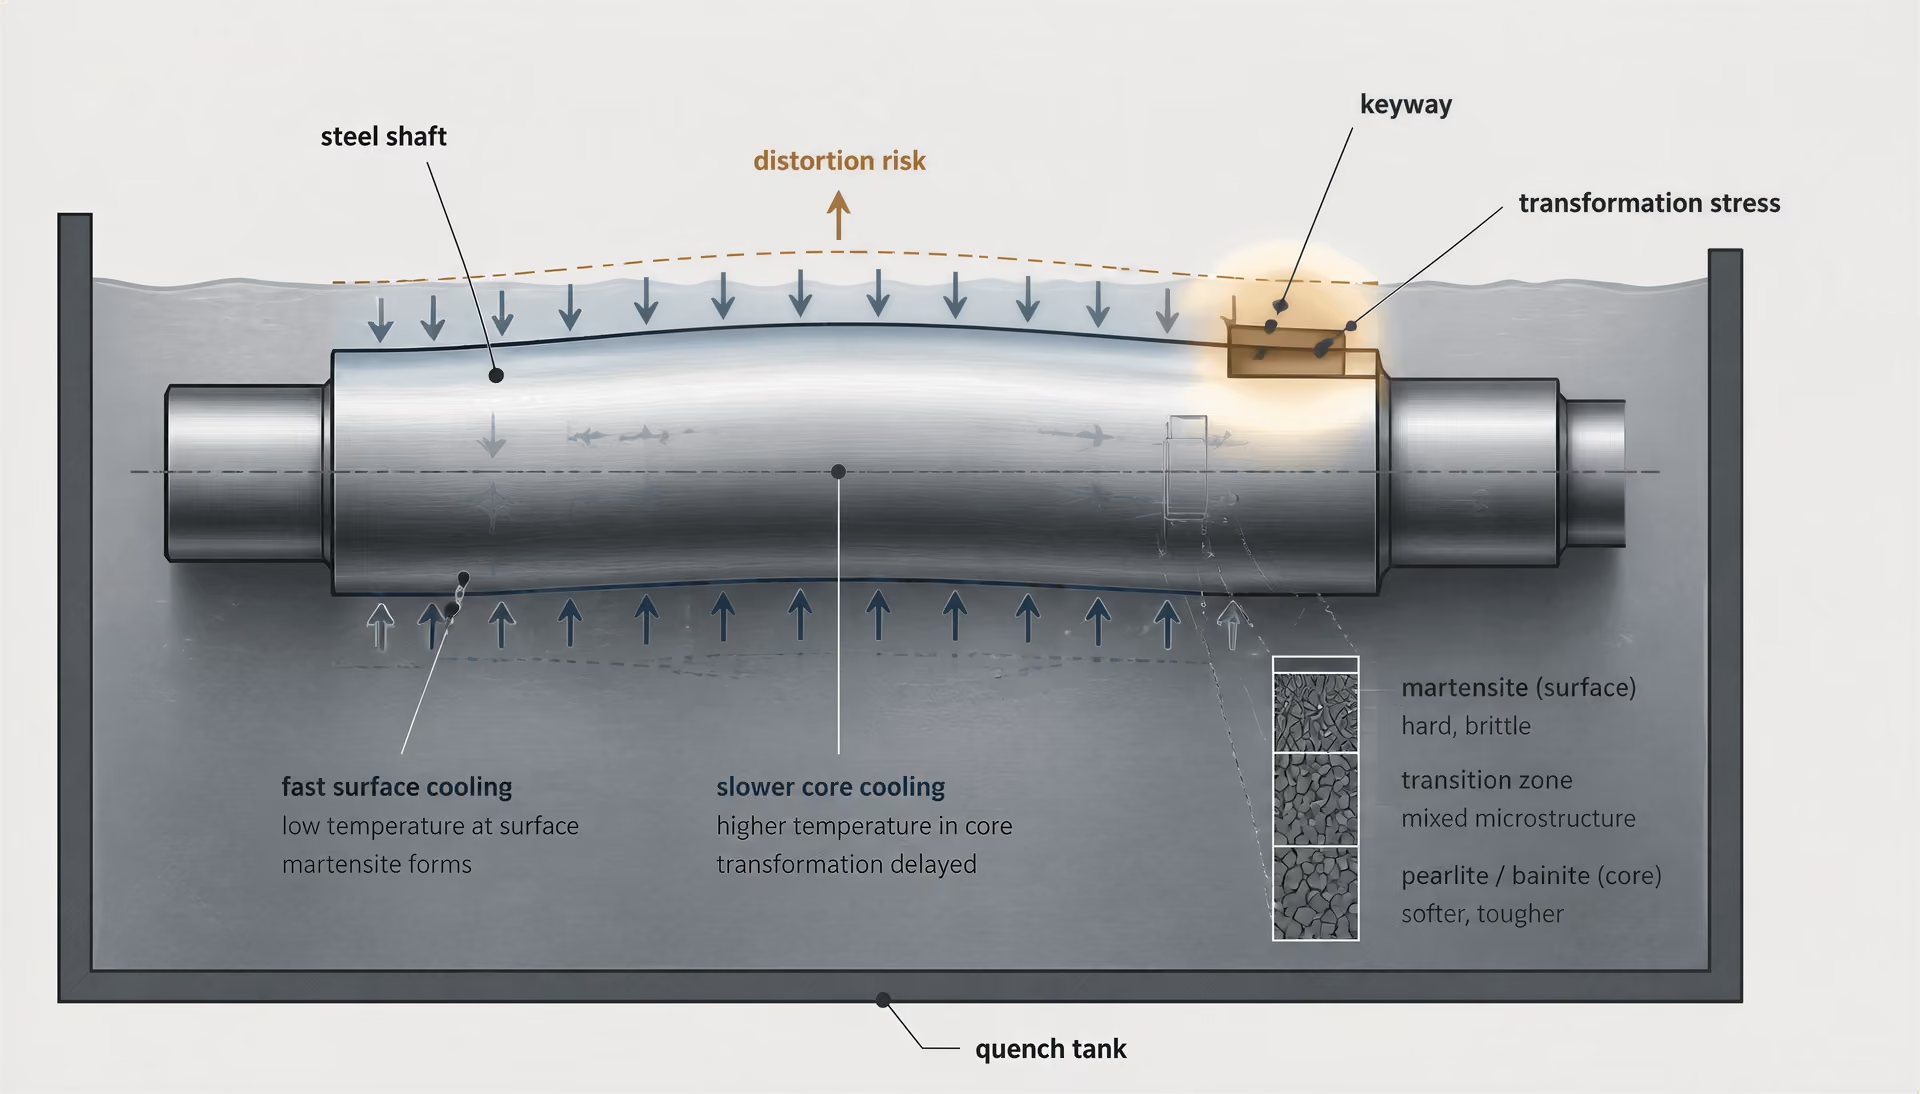
Trempe : sévérité du refroidissement, fissuration et déformation
Après l’austénitisation, le composant est refroidi assez rapidement pour traverser les plages de transformation pertinentes de la perlite et de la bainite avant qu’une diffusion excessive ne se produise, ce qui permet la formation de martensite lorsque la nuance et la dimension de la section le permettent. La vitesse de refroidissement requise n’est pas la plus élevée disponible. C’est celle qui produit le profil de dureté nécessaire tout en maintenant les contraintes thermiques et de transformation dans les limites admissibles pour le composant.
L’eau, les solutions polymères, l’huile, le gaz ainsi que les trempes interrompues ou étagées offrent différentes sévérités de refroidissement. L’eau peut assurer un refroidissement de surface important, mais elle peut imposer de forts gradients, notamment au niveau des angles vifs, des rainures de clavette, des trous et des variations d’épaisseur de paroi. L’huile est généralement moins sévère, tandis que la pression du gaz et la concentration du polymère peuvent être ajustées dans des limites validées. L’agitation, la température du bain, la disposition de la charge, le temps de transfert et la contamination du milieu de trempe modifient le cycle réel de refroidissement. La simple désignation nominale du milieu de trempe ne constitue donc pas une spécification de procédé.
La sévérité de la trempe est une question de conception du composant, et non une compétition de vitesse. Un arbre épais peut nécessiter un refroidissement important pour durcir son centre, tandis qu’une dent d’engrenage mince peut se fissurer dans les mêmes conditions. La géométrie détermine l’extraction locale de chaleur et la concentration des contraintes. Des congés, des transitions généreuses, une épaisseur de paroi uniforme, un bridage approprié et une orientation maîtrisée peuvent réduire la déformation et la fissuration avant même que la pièce n’atteigne le bac. La martrempe peut être choisie lorsque la réduction des gradients thermiques est plus importante que l’obtention du cycle le plus court ; elle égalise la température au-dessus de la plage de début de formation de la martensite avant la transformation finale. L’austrempe constitue une voie différente, qui produit des structures bainitiques au cours d’un maintien isotherme, et ne doit pas être considérée comme un simple substitut d’une trempe et d’un revenu ordinaires.
Revenu et équilibre final des propriétés
Un acier fraîchement trempé est rarement prêt à être mis en service. La martensite est dure, mais elle présente des contraintes résiduelles élevées et peut contenir de l’austénite retenue ; un composant non revenu peut se fissurer lors de la manutention, de l’usinage ou en service. Le revenu consiste à réchauffer l’acier trempé au-dessous de la température de transformation pertinente et à le maintenir suffisamment longtemps pour permettre la redistribution du carbone, la formation de carbures, la relaxation des contraintes et la modification souhaitée des propriétés mécaniques. La dureté et la résistance diminuent généralement lorsque la température de revenu augmente, tandis que la ténacité et la stabilité dimensionnelle s’améliorent couramment, bien que la réponse dépende fortement de la nuance et de la structure initiale.
La cible finale est un équilibre de propriétés, et non une dureté maximale. Une portée de roulement, un arbre soumis à une charge de pression et un axe soumis à des chocs peuvent nécessiter des conditions de revenu différentes, même s’ils sont réalisés dans une nuance nominalement identique. Le revenu agit également sur les contraintes résiduelles et les variations dimensionnelles ; la spécification devrait donc inclure l’emplacement de mesure de la dureté, les exigences de traction ou de résilience lorsqu’elles sont applicables, la déformation admissible et les éventuelles plages de revenu interdites associées à la fragilisation au revenu ou à des réactions indésirables des carbures.
Un double revenu peut être spécifié pour les aciers fortement alliés, les aciers à outils et les composants dans lesquels l’austénite retenue se transforme pendant le premier revenu ou lors du refroidissement ultérieur. Le second revenu traite alors la martensite nouvellement formée et non revenue, et réduit le risque de variation dimensionnelle différée ou de fissuration. Il n’est pas automatiquement requis pour tous les aciers au carbone ou faiblement alliés.
Les températures exactes, les temps de transfert, les durées de maintien, les vitesses de chauffage, les vitesses de refroidissement et les intervalles entre les revenus doivent être définis à partir de la norme applicable à la nuance, de la spécification de traitement thermique, de la géométrie du composant, des pratiques relatives au four et au milieu de trempe, ainsi que des données de procédé validées. L’étude de traitement publiée par ScienceDirect en 2024 identifie le type d’acier et les propriétés requises comme facteurs de sélection, et la température, la durée de maintien, la vitesse de chauffage et la vitesse de refroidissement comme des variables interdépendantes. C’est pourquoi une voie de trempe à cœur défendable est qualifiée au moyen de relevés de dureté, de contrôles microstructuraux, de mesures de déformation et, lorsque cela est nécessaire, d’une validation par essai Jominy ou sur pièce de production — et non copiée à partir d’une recette générique de four.
5. Quand choisir la normalisation, le recuit ou le détensionnement
Tous les composants ne nécessitent pas une trempe. Si la propriété recherchée est l’usinabilité, la stabilité dimensionnelle ou une structure initiale ferrite-perlite maîtrisée, un traitement avec refroidissement plus lent peut être plus justifiable qu’un cycle de trempe et revenu. La sélection commence néanmoins par la désignation de l’acier, sa microstructure initiale, l’épaisseur de la section, l’historique de mise en forme ou de soudage, ainsi que les opérations ultérieures. La température seule ne définit pas le traitement : le temps de maintien, la vitesse de chauffage, la vitesse de refroidissement et la réponse thermique de la section agissent conjointement.
ASM International indique dans Steel Selection for Hardening (1991) que « la sélection de l’acier destiné à la trempe est principalement régie par la dureté requise après trempe et par la profondeur sous la surface jusqu’à laquelle cette dureté doit s’étendre ». Ce critère est important lorsqu’un durcissement est requis, mais il ne justifie pas de durcir chaque pièce en acier. ISO 683-1:2016 inclut des aciers non alliés destinés à la fabrication de pièces mécaniques trempées et revenues, austrempées, durcies à la flamme, durcies par induction et, dans certains cas, normalisées. L’état de livraison spécifié et l’utilisation prévue font donc partie de la décision.
Recuit pour l’adoucissement et l’usinabilité
Le recuit est choisi lorsque le matériau doit devenir plus tendre, offrir moins de résistance à la coupe ou présenter une réponse moins variable à l’usinage. Le recuit complet consiste généralement à chauffer l’acier dans le domaine austénitique, puis à le refroidir lentement dans le four, ce qui produit, dans de nombreux aciers au carbone ordinaires et faiblement alliés, une structure ferrite-perlite relativement grossière. Le résultat exact dépend de la teneur en carbone, des éléments d’alliage, de la déformation antérieure et de la dimension de la section. Un acier hypoeutectoïde tel que le C45E ne réagit pas de la même manière qu’un acier à outils plus fortement carboné ou qu’une nuance au chrome-molybdène.
L’adoucissement peut réduire les efforts de coupe et l’usure des outils, mais « recuit » n’est pas un synonyme universel de « usinable ». Un recuit de sphéroïdisation peut être plus approprié pour les aciers à forte teneur en carbone, car les particules arrondies de cémentite réduisent la résistance à l’usinage et améliorent l’aptitude à la mise en forme avant la trempe. À l’inverse, une croissance excessive des grains peut réduire la ténacité et laisser une structure initiale médiocre pour un traitement ultérieur. Les sections minces refroidissent plus rapidement que les sections épaisses, tandis que les grandes pièces forgées peuvent nécessiter une égalisation prolongée afin d’éviter la formation d’une zone externe dure et d’un cœur plus tendre.
L’historique antérieur doit être vérifié. Le travail à froid augmente la densité de dislocations et peut produire des propriétés directionnelles ; le recuit peut éliminer une grande partie de cet état. Un composant soudé peut comporter une zone fondue, une zone affectée thermiquement et un métal de base présentant des structures différentes ; un seul cycle au four ne produira donc pas nécessairement des propriétés identiques partout. Le cours de traitement thermique d’ASTM International de 2024 répertorie le recuit, le contrôle de la grosseur de grain et les exigences relatives aux propriétés mécaniques comme des facteurs de spécification distincts. Cette distinction est utile : l’objectif n’est pas simplement de réduire la dureté, mais d’obtenir une structure spécifiée et une réponse prévisible à l’opération suivante.
Normalisation pour ajuster la structure et les propriétés
La normalisation est généralement choisie pour réinitialiser ou ajuster la structure après un forgeage, un laminage ou un autre traitement thermique. L’acier est chauffé dans le domaine austénitique, puis refroidi à l’air calme, ce qui donne une vitesse de refroidissement supérieure à celle du recuit au four. Pour de nombreux aciers au carbone et faiblement alliés, cela produit une structure ferrite-perlite plus fine, augmente la résistance par rapport à l’état recuit complet et réduit certaines ségrégations en bandes ou hétérogénéités dues aux opérations antérieures.
La normalisation ne remplace pas la trempe lorsqu’une couche martensitique ou une forte trempabilité à cœur est requise. Il s’agit d’un état initial contrôlé, et non automatiquement d’un état final à haute résistance. Elle peut également servir de traitement préliminaire avant l’usinage ou une austénitisation ultérieure, notamment lorsque l’historique de forgeage du composant est incertain. Plusieurs cycles de normalisation peuvent être spécifiés lorsqu’un affinage du grain est nécessaire, mais les chauffages répétés peuvent accroître la calamine, la décarburation, les déformations et le temps de production.
L’épaisseur de la section modifie la vitesse de refroidissement et, par conséquent, les propriétés finales. Un petit arbre normalisé peut développer une perlite plus fine et une résistance supérieure à celles d’une plaque épaisse de même nuance. La géométrie est également importante : les variations brusques de section peuvent créer des conditions de refroidissement différentes et des contraintes résiduelles. ISO 4885:2018 fournit la terminologie contrôlée relative au traitement thermique des matériaux ferreux ainsi que les relations de phases fer-carbone nécessaires pour décrire ces transformations avec précision. SAE J1268:1995 définit quant à elle les limites minimale et maximale de trempabilité des aciers au carbone et alliés à bande H ; ces limites permettent de distinguer la réponse d’un acier au refroidissement du résultat du cycle de normalisation lui-même.
Détensionnement avant ou après l’usinage et le soudage
Le détensionnement réduit les contraintes résiduelles sans être équivalent à un recuit complet ou à un revenu. Le composant est chauffé en dessous du domaine de transformation, maintenu suffisamment longtemps pour permettre l’égalisation de la température et la relaxation des contraintes, puis refroidi de manière contrôlée. Comme le traitement ne réausténitise pas intentionnellement l’acier, il ne doit pas être spécifié comme s’il devait produire la structure ferrite-perlite du recuit ou la martensite revenue d’un traitement de trempe et revenu.
Avant l’usinage, le détensionnement peut réduire les mouvements lorsque de la matière est enlevée sur une pièce moulée, une pièce forgée, une tôle découpée à la flamme ou une ébauche fortement écrouie à froid. Cette opération est utile lorsque les dimensions finales sont serrées et qu’un champ de contraintes déséquilibré pourrait provoquer une flexion pendant l’ébauche. Une séquence pratique peut consister à ébaucher, détensionner, puis réaliser la finition, plutôt qu’à effectuer immédiatement l’usinage de finition après la mise en forme.
Après le soudage, le détensionnement peut réduire les contraintes résiduelles et diminuer le risque de variation dimensionnelle en service ou lors d’un usinage ultérieur. Il n’efface pas les différences entre le métal fondu et la zone affectée thermiquement, pas plus qu’il ne corrige une mauvaise conception de l’assemblage, les dommages dus à l’hydrogène ou un mode opératoire de soudage inadapté. Les sections épaisses nécessitent une attention particulière aux gradients de chauffage et de refroidissement ; un chargement rapide du four, un support irrégulier ou un chauffage localisé peuvent créer de nouvelles déformations. La liste des procédés d’ASTM place les exigences relatives aux contraintes aux côtés de l’austénitisation, de la normalisation, du recuit, des pratiques de trempe et revenu et du double revenu, car ces traitements répondent à des problèmes de propriétés différents. La sélection doit donc découler de l’état final requis, et non de l’habitude d’appliquer le cycle thermique le plus sévère.
6. Choisir l’austempering et le martempering pour maîtriser les transformations et les déformations
Austempering et transformation bainitique
L’austempering modifie le chemin de transformation au lieu de simplement changer le milieu de trempe. L’acier est chauffé dans la plage austénitique, trempé suffisamment rapidement pour traverser la zone de formation de la perlite, puis maintenu à une température à laquelle se forme la bainite. La pièce reste à cette température jusqu’à ce que la fraction requise d’austénite se soit transformée, après quoi elle est refroidie jusqu’à la température ambiante. La structure obtenue est de la bainite, parfois accompagnée d’austénite retenue, plutôt que la structure principalement martensitique produite par une trempe directe.
La température de maintien détermine si le produit est constitué de bainite supérieure ou de bainite inférieure, tandis que la durée contrôle l’avancement de la transformation. Le cycle sélectionné doit être fondé sur le comportement de l’acier en matière de transformation en fonction du temps et de la température, et non sur une « température de formation de la bainite » générique. Les éléments d’alliage déplacent les courbes de transformation et modifient le temps nécessaire pour éviter la formation de perlite. Le carbone, le manganèse, le chrome, le molybdène et le nickel influencent tous cette réponse.
L’austempering peut réduire les forts gradients thermiques associés à la trempe directe et offrir une combinaison utile de résistance mécanique, de ténacité et de stabilité dimensionnelle. Il ne constitue pas automatiquement une solution à moindre déformation pour tout traitement de trempe et revenu. Si la section est trop épaisse, la surface peut atteindre la plage bainitique alors que le cœur est encore trop chaud, ou le cœur peut se transformer trop lentement pour obtenir la structure requise. Une transformation incomplète peut laisser une quantité excessive d’austénite retenue ou une microstructure mixte.
La dureté requise reste le premier critère de présélection. Dans Steel Selection for Hardening (1991), ASM International déclarait que « la sélection de l’acier pour la trempe est principalement régie par la dureté requise après trempe et par la profondeur sous la surface jusqu’à laquelle cette dureté doit s’étendre ». Pour l’austempering, cette question doit être associée à une seconde : toute la section critique peut-elle atteindre et rester dans la plage de transformation bainitique avant que la perlite ou d’autres produits indésirables ne se forment ?
La désignation de l’acier est importante. ISO 683-1:2016 couvre les aciers non alliés généralement destinés aux pièces mécaniques trempées et revenues, austemperées, durcies à la flamme, durcies par induction et, dans certains cas, normalisées. Cette indication ne signifie pas que chaque nuance couverte par la norme peut produire la même structure bainitique pour une même dimension de section. Une nuance au carbone non alliée telle que C45 peut présenter une profondeur d’austempering limitée, tandis que des nuances alliées ayant une trempabilité supérieure peuvent convenir à des sections plus épaisses, sous réserve de leur composition réelle et des données de trempabilité fournies.
Martempering et réduction des gradients thermiques
Le martempering, également appelé marquenching, interrompt la trempe au-dessus de la température de début de formation de la martensite, généralement désignée par Ms, ou à proximité de celle-ci. L’acier est maintenu brièvement dans un bain chaud ou dans une atmosphère gazeuse contrôlée, jusqu’à ce que les écarts de température entre la surface et le cœur diminuent. Il est ensuite refroidi à travers la plage martensitique, généralement avant de subir un revenu.
| Procédé | Objectif de transformation | Structure finale | Principale préoccupation de sélection |
|---|---|---|---|
| Austrempe | Transformation bainitique isotherme | Bainite, parfois avec de l’austénite retenue | La section doit se transformer dans la fenêtre bainitique disponible |
| Martempering | Uniformiser la température avant la formation de la martensite | Martensite revenue après le revenu | La maîtrise du bain et de la temporisation doit limiter la déformation sans permettre une transformation indésirable |
| Trempe directe et revenu | Former la martensite pendant le refroidissement continu, puis effectuer le revenu | Martensite revenue | La sévérité de la trempe doit permettre d’atteindre la profondeur requise sans provoquer de fissuration |
La distinction est directe : l’austempering maintient l’acier suffisamment longtemps pour permettre la formation de bainite ; le martempering retarde la formation de martensite, mais ne vise pas à produire de la bainite. Après martempering, la structure finale est normalement constituée de martensite revenue. Le revenu est essentiel, car la martensite non revenue présente des contraintes résiduelles élevées et peut être fragile.
Une trempe directe à l’huile ou à l’eau peut refroidir la surface beaucoup plus rapidement que l’intérieur. Cette différence crée des contraintes thermiques, tandis que la transformation martensitique ultérieure engendre une déformation de transformation. Le martempering réduit l’écart de température avant le début de la transformation, de sorte que les deux sources de contraintes sont moins susceptibles de se renforcer mutuellement. Le risque de déformation et de fissuration peut donc diminuer, notamment pour les composants présentant de brusques variations de section, des rainures de clavette, des trous ou une géométrie asymétrique.
La maîtrise du procédé reste exigeante. Le bain doit avoir une capacité suffisante, une température stable, une circulation efficace et une réponse connue à la charge constituée par les composants. Un maintien trop long peut permettre la formation de bainite ou de perlite ; un refroidissement trop lent après le maintien d’homogénéisation peut produire des constituants non martensitiques. La température du bain sélectionnée doit également rester supérieure à Ms, ou suffisamment proche de celle-ci, afin d’empêcher une transformation prématurée de la surface pendant que le cœur rattrape son retard thermique.
Aptitude du procédé, dimension de section et trempabilité de l’acier
Aucun des deux procédés ne doit être sélectionné simplement parce que la trempe à l’huile provoque des déformations. La décision combine la composition, la trempabilité, la dimension de section, la géométrie, la structure visée, les propriétés mécaniques et les capacités de l’équipement. ISO 4885:2018 fournit la terminologie relative au traitement thermique des matériaux ferreux ainsi que les relations de phases du système fer-carbone nécessaires pour décrire ces transformations de manière cohérente.
La trempabilité n’est pas synonyme de dureté. La dureté décrit la résistance à l’indentation après traitement ; la trempabilité décrit la profondeur à laquelle un acier peut développer la transformation visée dans des conditions de refroidissement spécifiées. SAE J1268:1995 définit les limites minimale et maximale de trempabilité des aciers au carbone et des aciers alliés à bande H, à partir de données normalisées d’essai de trempe en bout. Ces limites permettent de déterminer si une nuance peut se transformer comme requis au centre d’une barre, d’une dent d’engrenage, d’un arbre ou d’une plaque.
Les données de trempe en bout Jominy et les calculs liés à la dimension de section doivent donc précéder la programmation du four. Un acier à faible trempabilité peut convenir à un composant mince austemperé, mais ne pas produire de bainite à travers une section épaisse. Un acier fortement trempant peut atteindre la martensite dans toute une grande section lors d’un martempering, mais sa teneur en éléments d’alliage peut déplacer Ms, prolonger les temps de maintien et accroître le risque de présence d’austénite retenue. La géométrie peut rendre inefficace un procédé qui fonctionne sur une éprouvette cylindrique uniforme.
La structure visée doit être indiquée sur le plan ou dans la spécification du procédé : bainite avec une plage de dureté définie, ou martensite revenue avec une dureté, une ténacité et des limites dimensionnelles spécifiées. Le cours de traitement thermique 2024 d’ASTM International identifie l’austénitisation, la maîtrise de la taille des grains, les pratiques de trempe et de revenu, le double revenu et les exigences relatives aux propriétés mécaniques comme des facteurs de spécification. La température, la vitesse de chauffage, la durée de maintien et la vitesse de refroidissement interagissent ; modifier l’un de ces paramètres sans réévaluer les autres peut invalider le procédé.
Pour les petites pièces uniformes dont les propriétés bainitiques sont acceptables, l’austempering peut offrir une voie contrôlée avec une déformation réduite. Pour les pièces nécessitant de la martensite revenue et un meilleur contrôle dimensionnel pendant la trempe, le martempering constitue généralement le choix le plus cohérent. Dans les deux cas, l’uniformité du bain, la disposition de la charge, le temps de transfert et la vérification après traitement déterminent si le chemin de transformation sélectionné est effectivement obtenu dans le composant, et pas seulement consigné dans le relevé du four.
7. Sélection des procédés de durcissement superficiel et de durcissement de couche
Le durcissement superficiel et le durcissement de couche doivent être sélectionnés lorsqu’un composant doit présenter une surface résistante à l’usure et à la fatigue, sans sacrifier la ténacité de son intérieur. Le durcissement à cœur modifie la structure sur toute la section : après austénitisation et trempe, l’acier spécifié développe de la martensite, de la bainite ou une combinaison revenue jusqu’à la profondeur permise par sa trempabilité. Un traitement de couche concentre au contraire la dureté près de la surface et laisse le cœur avec une dureté plus faible et, en général, une ténacité plus élevée.
La distinction entre dureté et trempabilité détermine le choix. La dureté est la résistance obtenue à un emplacement donné ; la trempabilité décrit la profondeur à laquelle un acier peut développer la structure durcie visée au cours d’un cycle thermique défini. ASM International a indiqué dans Steel Selection for Hardening (1991) que la sélection est principalement régie par la dureté requise après trempe et par la profondeur sous la surface jusqu’à laquelle cette dureté doit s’étendre. Pour un engrenage cémenté, cette profondeur peut être spécifiée en millimètres à une dureté donnée, tandis que le cœur peut nécessiter une résistance à la traction, une résilience aux chocs ou une plage de dureté distincte.
La spécification du procédé doit donc indiquer davantage que la température du four. La profondeur de couche, la dureté superficielle, les propriétés du cœur, le potentiel carbone ou azote, les temps de chauffage et de maintien, les conditions de trempe, les limites d’épaisseur de la couche de combinaison, la surépaisseur destinée à compenser les déformations et la finition après traitement relèvent de la même décision. La norme ISO 4885:2018 fournit la terminologie contrôlée relative aux traitements thermiques des matériaux ferreux et comprend un tableau des phases fer-carbone ; elle est utile pour distinguer la cémentation, la nitruration, la trempe, le revenu et les procédés de diffusion dans une spécification technique.

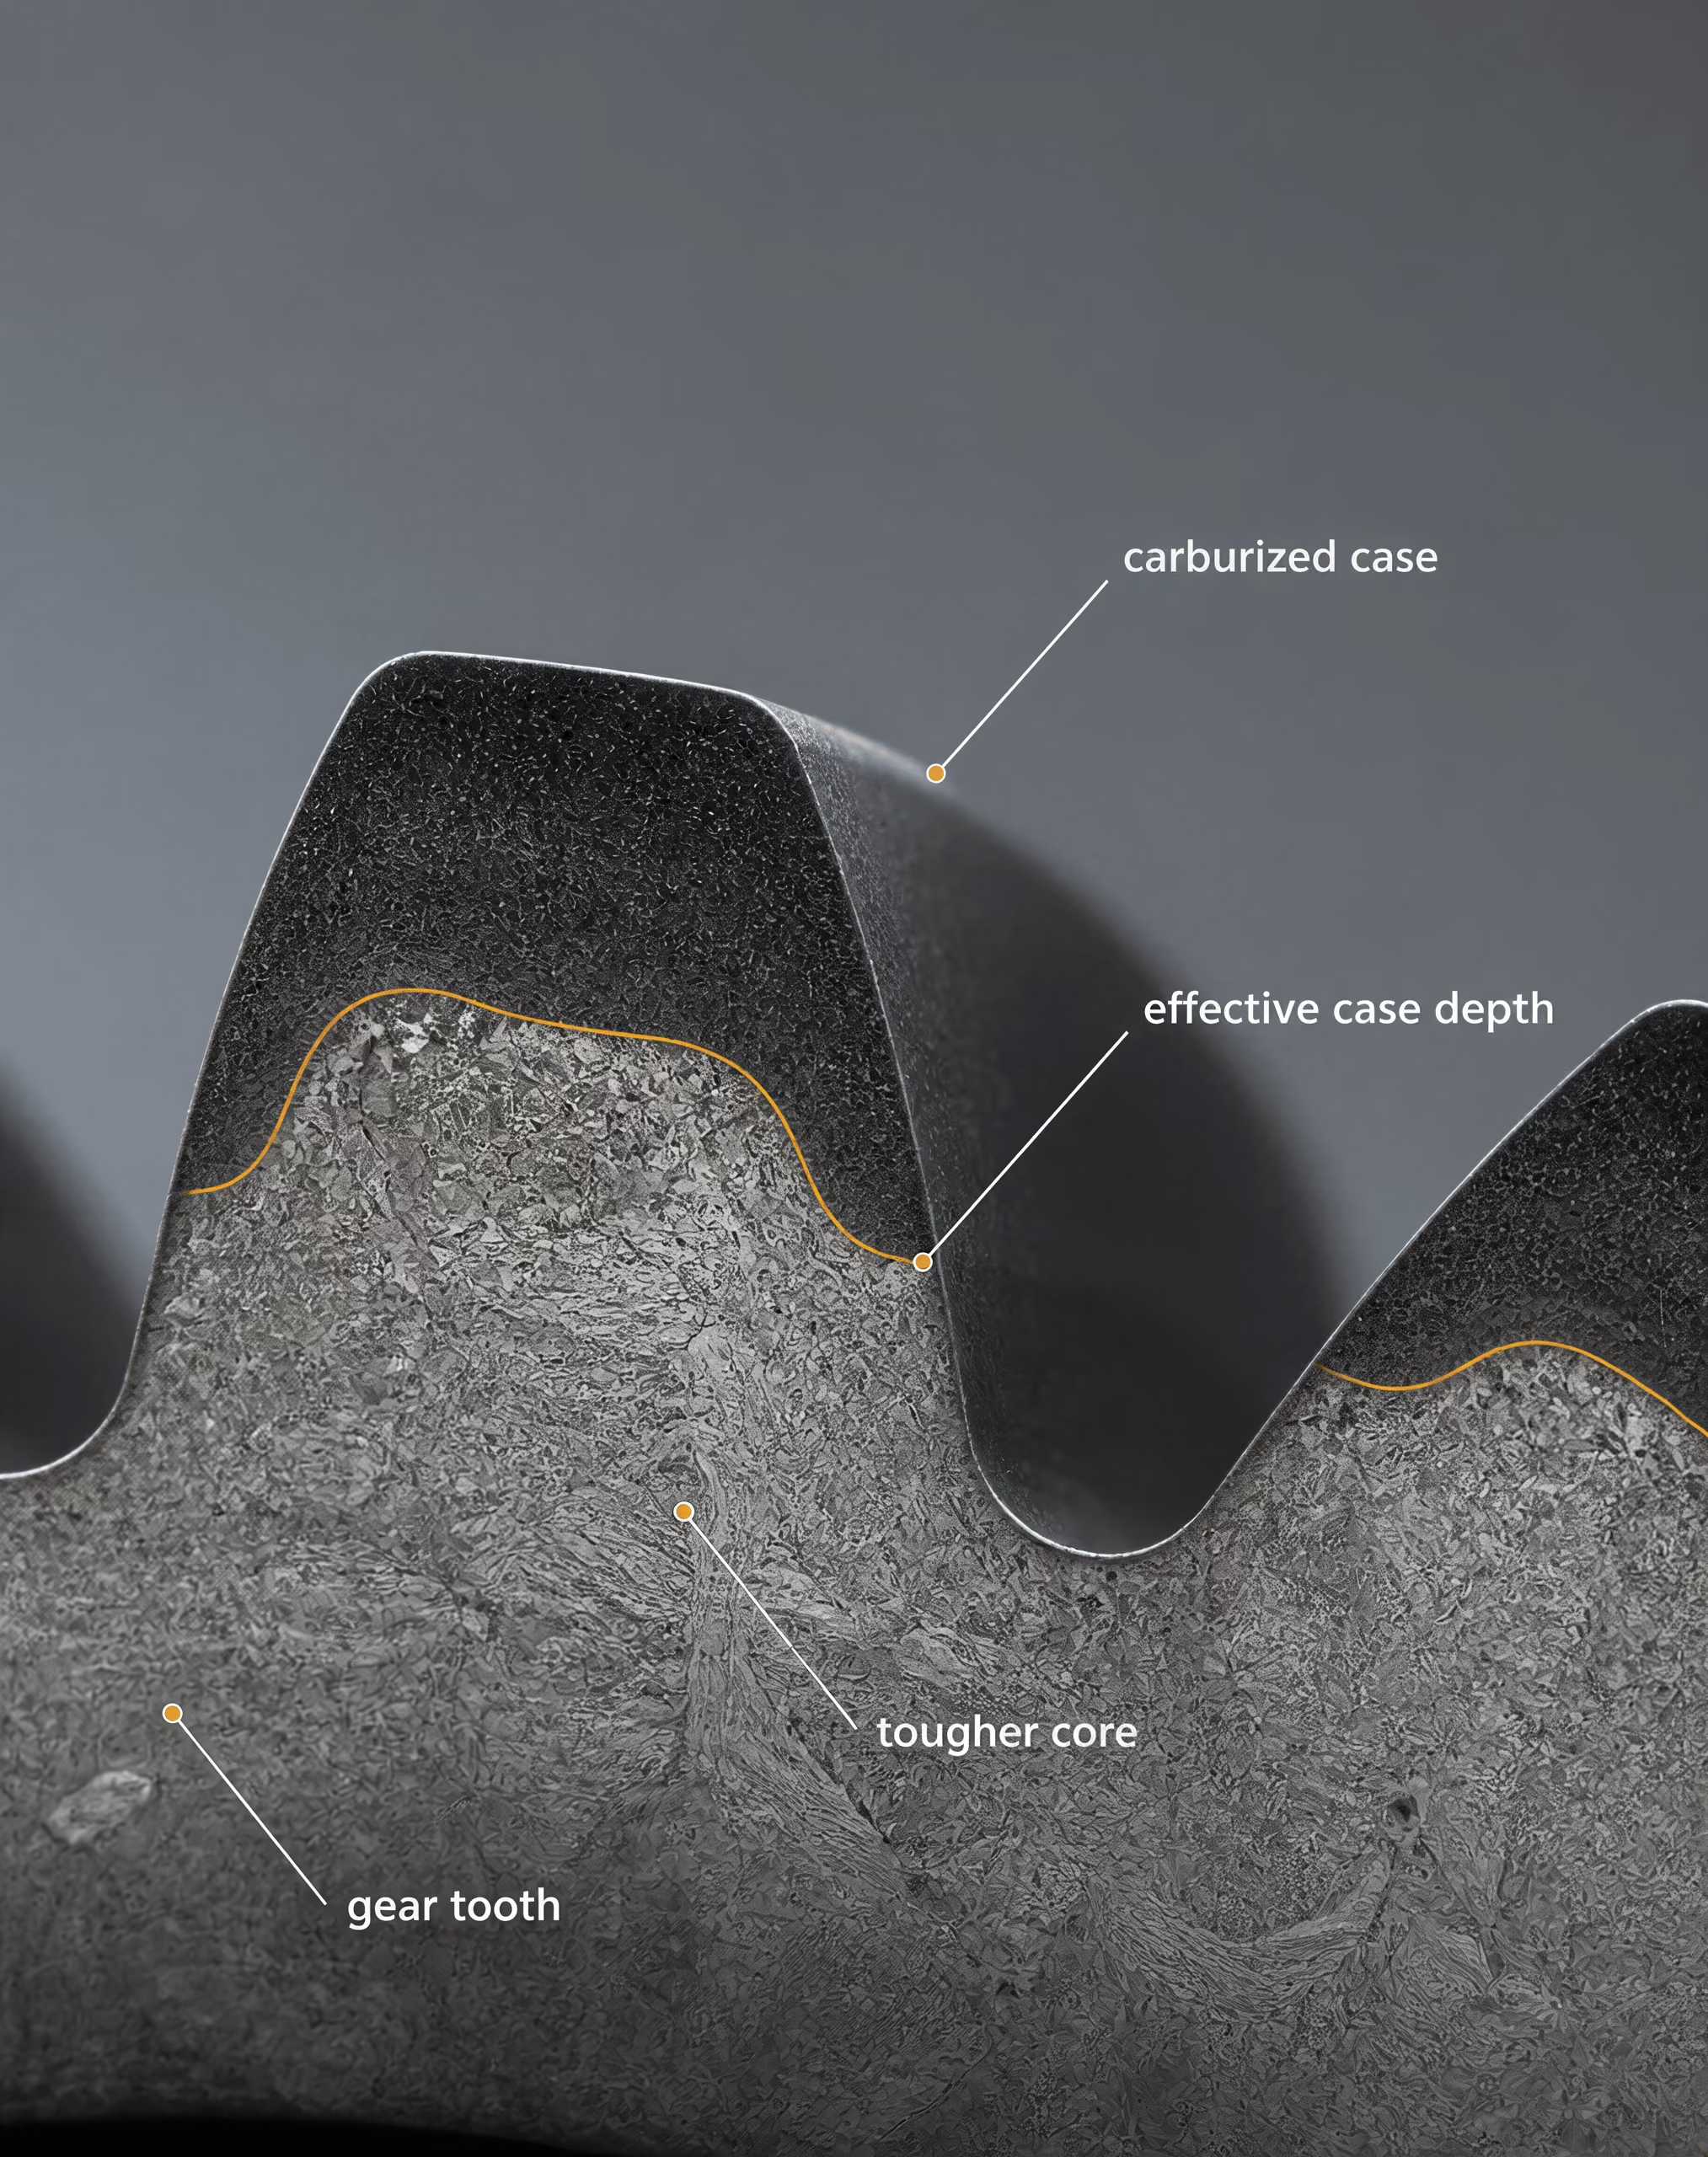
Cémentation et carbonitruration pour les couches durcies
La cémentation ajoute du carbone à la surface austénitique d’un acier à faible teneur en carbone, généralement à des températures de cémentation supérieures à la plage de transformation critique de l’acier. La couche enrichie est ensuite trempée, ce qui produit de la martensite à forte teneur en carbone en surface, tandis que le cœur à plus faible teneur en carbone forme une structure plus tenace et de dureté moindre. Les aciers alliés à faible teneur en carbone, tels que le 16MnCr5 spécifié dans la norme EN ISO 683-3, ainsi que le SAE 8620, sont des exemples courants pour lesquels les propriétés requises de la couche et du cœur sont sélectionnées conjointement. Des éléments d’alliage tels que le chrome, le manganèse, le molybdène et le nickel influencent la trempabilité, l’austénite résiduelle, le comportement lors de la transformation et les déformations.
La carbonitruration introduit à la fois du carbone et de l’azote, généralement à une température plus basse et jusqu’à une profondeur moindre que la cémentation. L’azote ajouté peut accroître la dureté superficielle et la trempabilité, mais un potentiel azote ou carbone excessif peut produire de l’austénite résiduelle, des carbures ou une surface fragile inacceptable. Elle est souvent envisagée pour les petits composants, les sections minces et les pièces pour lesquelles une couche relativement peu profonde est suffisante. Elle ne remplace pas une cémentation profonde lorsque la contrainte de contact pénètre largement sous la surface.
L’atmosphère doit être contrôlée par le potentiel carbone et, pour la carbonitruration, également par le potentiel azote. Une température nominale ne suffit pas à définir le résultat. Le débit des gaz, le chargement du four, le temps de transfert, la sévérité de la trempe et la taille de grain initiale de l’acier influencent tous l’uniformité de la couche. Les engrenages complexes, les cannelures, les trous borgnes et les transitions à faible rayon créent des chauffages, des accès à l’atmosphère et des vitesses de refroidissement inégaux. Ces caractéristiques peuvent entraîner une croissance excessive de la couche, des zones molles, des fissures de trempe ou des variations dimensionnelles.
Les pièces cémentées nécessitent normalement une trempe et un revenu, suivis d’une opération de finition par rectification, honage ou autre procédé. La surépaisseur doit être définie avant le traitement, car l’enlèvement d’une quantité excessive de matière par rectification peut réduire la profondeur de couche effective ou exposer une zone présentant une teneur inacceptable en austénite résiduelle. Le redressage après trempe nécessite également des contrôles afin d’éviter les fissures et de préserver le profil de dureté spécifié.
Nitruration et revêtements de diffusion
La nitruration introduit de l’azote dans une surface ferritique ou en acier allié, généralement sans austénitiser ni tremper l’ensemble du composant. Des éléments d’alliage tels que l’aluminium, le chrome, le molybdène et le vanadium forment de fins nitrures d’alliage qui augmentent la dureté superficielle et améliorent la résistance à l’usure adhésive et abrasive. La nitruration gazeuse, la nitruration plasma et la nitruration en bain de sels diffèrent par l’apport d’azote, le contrôle des ions ou des gaz, l’uniformité de la température et la durée du traitement.
Comme la nitruration se déroule en dessous de la température de transformation de l’austénite, les déformations sont souvent moindres qu’après cémentation et trempe. Elles ne sont toutefois pas nulles. La croissance due aux couches de combinaison et aux nitrures, les contraintes résiduelles, les contraintes d’usinage antérieures et une chimie superficielle non uniforme peuvent encore modifier les dimensions. Le substrat doit déjà présenter une résistance suffisante ; la nitruration ne crée pas un cœur résistant dans un acier tendre et inadapté. Les aciers alliés trempés et revenus sont couramment spécifiés avant nitruration afin que le cœur conserve ses propriétés mécaniques requises à la température de nitruration.
La couche de combinaison, parfois appelée couche blanche, doit être spécifiée plutôt qu’acceptée comme un avantage automatique. Une couche de nitrure de fer peut améliorer la résistance à l’usure et à la corrosion, mais une épaisseur excessive peut réduire la ténacité ou favoriser la fissuration et l’écaillage. En dessous, la zone de diffusion fournit un profil progressif d’azote et de dureté. Les plans doivent indiquer l’épaisseur de la couche de combinaison, la profondeur de diffusion, la dureté superficielle, la dureté du cœur et toute porosité admissible.
Les revêtements de diffusion tels que la boruration, la chromisation et l’aluminisation modifient la surface par diffusion vers l’intérieur du bore, du chrome ou de l’aluminium. La boruration peut former des borures de fer très durs, tandis que l’aluminisation est sélectionnée lorsque la résistance à l’oxydation à haute température est plus importante que la dureté maximale en fatigue de contact. Ces traitements sont chimiquement distincts de la nitruration et de la cémentation ; leurs phases fragiles, l’épaisseur du revêtement, l’adhérence, la croissance dimensionnelle et les exigences de finition doivent être évaluées en fonction de la charge. Un revêtement dur appliqué sur un substrat mal soutenu peut défaillir par fissuration ou délamination.
Durcissement à la flamme et par induction
Le durcissement à la flamme et le durcissement par induction chauffent uniquement la surface jusqu’à la plage d’austénitisation, puis la trempent rapidement. Contrairement à la cémentation ou à la nitruration, ces méthodes ne modifient généralement pas la chimie superficielle ; elles transforment le carbone déjà présent dans l’acier en martensite. La teneur en carbone de la surface fixe donc une limite pratique à la dureté atteignable. Des aciers à teneur moyenne en carbone tels que le C45E ou le SAE 1050 peuvent convenir lorsque la profondeur durcie requise et la résistance du cœur correspondent à la géométrie de la section, tandis que les aciers à faible teneur en carbone ne peuvent généralement pas développer une surface martensitique de dureté élevée sans enrichissement préalable.
La norme ISO 683-1:2016 identifie les aciers non alliés destinés aux pièces mécaniques trempées et revenues, austrempées, durcies à la flamme, durcies par induction et, dans certains cas, normalisées. Cette désignation ne dispense pas de vérifier la teneur en carbone, la trempabilité, la dimension de la section et l’état de livraison. La norme SAE J1268:1995 définit les limites minimale et maximale de trempabilité des aciers au carbone et des aciers alliés de type H-band à partir de données normalisées d’essai de trempe en bout ; ces limites aident à déterminer si une nuance sélectionnée peut produire la dureté requise à la profondeur spécifiée.
Le durcissement à la flamme dépend de la taille du brûleur, de la composition de la flamme, de la vitesse de déplacement, de la distance entre le brûleur et la pièce et du moment de la trempe. Le durcissement par induction ajoute la fréquence, la densité de puissance, la géométrie de l’inducteur, le couplage, la vitesse de balayage et l’alimentation en liquide de trempe. Une fréquence élevée concentre généralement le chauffage plus près de la surface, tandis qu’une fréquence plus faible permet une pénétration plus importante ; toutefois, le profil réel dépend également de la résistivité électrique, de la perméabilité magnétique, de la géométrie et du temps de chauffage. Les inducteurs doivent atteindre les surfaces requises ; les rainures internes, les profils interrompus et les sections inégales peuvent nécessiter plusieurs passes de chauffage distinctes ou un autre procédé.
Les deux méthodes peuvent limiter les déformations à l’échelle du four, mais de forts gradients thermiques peuvent générer des contraintes résiduelles, des zones molles et des fissures de trempe. Il faut spécifier la profondeur de couche effective selon un critère de dureté, et non simplement la profondeur chauffée. La rectification après durcissement, le revenu, la recherche de brûlures de rectification et la vérification dimensionnelle complètent la sélection. Le choix justifiable est celui qui adapte le gradient de dureté et les propriétés du cœur à la charge, tout en maîtrisant l’accès, la chimie, la source de chaleur, les déformations et la finition.
8. Mise en œuvre de la décision : une procédure de sélection fondée sur les normes
Matrice de sélection étape par étape
La sélection du traitement thermique doit commencer par la pièce, et non par le four. La première entrée du dossier de sélection est l’exigence de service : résistance à la traction, limite d’élasticité, ténacité aux chocs, tenue en fatigue, résistance à l’usure, usinabilité, stabilité dimensionnelle ou plage de dureté spécifiée. La dureté seule ne constitue pas une exigence de conception suffisante. Un composant peut atteindre une dureté superficielle cible tout en conservant une structure de cœur inadaptée ou des contraintes résiduelles excessives.
| Étape de décision | Question requise | Élément probant ou résultat |
|---|---|---|
| Conditions de service | Quelles charges, températures, contraintes de contact et modes de défaillance s’appliquent ? | Exigences relatives aux propriétés mécaniques et à la dureté |
| Identité du matériau | Quelle est exactement la nuance, la norme, la forme du produit et la condition de livraison ? | Certificat matière et norme applicable au matériau |
| État requis | La pièce doit-elle être recuite, normalisée, détensionnée, trempée et revenue, austrempée ou durcie en surface ? | État métallurgique défini |
| Profondeur durcie | Quelle dureté doit être obtenue et à quelle profondeur depuis la surface ? | Profil de dureté et exigence de trempabilité |
| Géométrie | Quelles sont les dimensions de section déterminantes, les trous, les rainures de clavette, les angles vifs et les transitions d’épaisseur ? | Évaluation du chauffage, de la trempe et des déformations |
| Parcours thermique | Quel cycle de chauffage, d’austénitisation, de refroidissement, de revenu ou de diffusion est autorisé ? | Spécification du procédé et recette du four |
| Acceptation | Comment la dureté, la structure, les dimensions et les défauts seront-ils contrôlés ? | Plan d’inspection et critères de libération |
La matrice de sélection doit ensuite relier chaque exigence à une décision concernant le matériau et le procédé :
| Étape de décision | Question requise | Élément justificatif ou résultat |
|---|---|---|
| Conditions de service | Quelles charges, températures, contraintes de contact et modes de défaillance s’appliquent ? | Exigences relatives aux propriétés mécaniques et à la dureté |
| Identité du matériau | Quelle est la nuance exacte, la norme, la forme du produit et la condition de livraison ? | Certificat matière et norme applicable au matériau |
| État requis | La pièce doit-elle être recuite, normalisée, détensionnée, trempée et revenue, austrempée ou durcie superficiellement ? | État métallurgique défini |
| Profondeur durcie | Quelle dureté doit être atteinte, et à quelle profondeur à partir de la surface ? | Profil de dureté et exigence de trempabilité |
| Géométrie | Quelles sont les dimensions de section déterminantes, les trous, les rainures de clavette, les angles vifs et les transitions d’épaisseur ? | Évaluation du chemin de charge, du chauffage, de la trempe et des déformations |
| Cycle thermique | Quel cycle de chauffage, d’austénitisation, de refroidissement, de revenu ou de diffusion est autorisé ? | Spécification du procédé et recette du four |
| Acceptation | Comment la dureté, la structure, les dimensions et les défauts seront-ils vérifiés ? | Plan d’inspection et critères de libération |
L’identité du matériau doit être exacte. « Acier à teneur moyenne en carbone » ne constitue pas une désignation suffisante. Le dossier doit indiquer, par exemple, C45, 42CrMo4 ou une autre désignation exactement telle qu’elle figure dans la norme applicable, ainsi que le numéro de la norme, la forme du produit, le numéro de coulée et la condition de livraison. Une barre normalisée et une barre recuite de même nuance n’entrent pas dans le four avec la même structure de grain, la même usinabilité ni la même réponse au chauffage.
La norme ISO 683-1:2016 spécifie les exigences de livraison applicables aux aciers non alliés destinés généralement aux pièces mécaniques trempées et revenues, austrempées, durcies à la flamme, durcies par induction et, dans certains cas, normalisées. Elle ne remplace pas le plan de la pièce et ne définit pas tous les paramètres du four. La norme ISO 4885:2018 fournit la terminologie relative au traitement thermique des matériaux ferreux ainsi que le vocabulaire des phases fer-carbone nécessaire pour décrire précisément les transformations. Il s’agit de normes relatives aux matériaux et à la terminologie ; une spécification de procédé propre à l’atelier doit néanmoins définir l’équipement, l’atmosphère, le chargement, l’uniformité de la température, les conditions de trempe et l’inspection.
La décision suivante concerne la voie métallurgique requise. La normalisation peut être choisie pour affiner ou conditionner une structure et améliorer son uniformité avant l’usinage ou un durcissement ultérieur. Le recuit peut être nécessaire pour réduire la dureté et améliorer l’usinabilité. Le détensionnement traite les contraintes résiduelles après soudage, usinage important ou mise en forme, mais il ne remplace pas un traitement de trempe et revenu. Le durcissement dans la masse exige une teneur en carbone et une trempabilité suffisantes dans toute la section déterminante. Le durcissement superficiel peut être plus approprié lorsqu’un cœur tenace et une surface résistante à l’usure sont nécessaires ; les voies possibles comprennent la cémentation, la carbonitruration, la nitruration, le durcissement à la flamme et le durcissement par induction. Le durcissement structural et les revêtements de diffusion relèvent de familles différentes de matériaux et de procédés et ne doivent pas être appliqués à un acier simplement parce qu’une dureté superficielle élevée est recherchée.
Les dimensions de section et la géométrie déterminent si la vitesse de refroidissement choisie peut produire la structure requise. Les grandes sections refroidissent plus lentement au centre qu’à la surface. Une bride mince, un trou, le fond d’une cannelure et un épaulement vif peuvent refroidir à des vitesses différentes au sein d’un même composant. Ces différences peuvent produire de la martensite à un endroit, de la bainite ou de la perlite à un autre, ainsi que des contraintes résiduelles de traction près d’une surface trempée. La sévérité de la trempe doit donc être prise en compte avec le module de section, le bridage, l’agitation et la température du fluide de trempe, plutôt que d’être choisie isolément sous la forme d’une option à l’huile, à l’eau ou au polymère.
Validation par des contrôles de dureté, de trempabilité et de microstructure
ASM International indiquait dans Sélection des aciers pour le durcissement (1991) que la sélection est principalement déterminée par la dureté requise après trempe et par la profondeur, sous la surface, jusqu’à laquelle cette dureté doit s’étendre. Cela établit la distinction essentielle entre dureté et trempabilité. La dureté est la résistance mesurée en un point après le traitement. La trempabilité décrit la profondeur et la répartition du durcissement produites par un traitement donné.
La trempabilité requise doit être estimée avant les essais de production. Les données d’essai Jominy de trempe en bout fournissent une relation normalisée entre la distance à partir de l’extrémité trempée et la dureté. Le Manuel Bofors (1981) identifie les méthodes Jominy et Grossmann comme des outils d’évaluation de la trempabilité. Pour les aciers fournis avec des exigences de bande H, la norme SAE J1268:1995 spécifie les limites minimale et maximale de trempabilité applicables aux aciers au carbone et aux aciers alliés à bande H, avec des données normalisées établies d’essai de trempe en bout. Une nuance qui atteint la dureté superficielle requise peut néanmoins échouer au centre d’une grande section si sa bande de trempabilité est trop faible.
Le contrôle de production doit comprendre un relevé de dureté, et non une seule mesure effectuée sur une face accessible. Les emplacements doivent représenter la surface, la sous-surface, le cœur et toute section déterminante pour la fonction. Un profil de mesures réalisé sur une coupe d’échantillon peut révéler si la dureté spécifiée s’étend jusqu’à la profondeur requise. Les méthodes Rockwell, Vickers ou Brinell doivent être adaptées à la plage de dureté, à l’état de surface et à la norme d’essai applicable.
La dureté ne permet pas d’identifier toutes les structures inacceptables. Un examen métallographique doit vérifier la présence de martensite revenue pour une pièce trempée et revenue, tout en recherchant également la bainite, la structure ferrito-perlitique, l’austénite résiduelle, la décarburation, la profondeur de couche cémentée, les caractéristiques de la couche nitrurée, le grossissement des grains, les fissures de trempe et autres caractéristiques liées au procédé. Le critère d’acceptation doit préciser la structure autorisée et les exclusions ; l’expression « correctement traité thermiquement » n’a aucune signification mesurable.
Le contrôle dimensionnel fait partie de la validation métallurgique. Il convient d’enregistrer les diamètres critiques, la planéité, le faux-rond, la position des trous et les déformations avant et après le traitement. Les problèmes liés aux contraintes résiduelles augmentent avec une trempe sévère, une géométrie asymétrique, des transitions vives, le soudage et des différences importantes de transformation entre la surface et le cœur. Le revenu doit être suffisant pour atteindre la ténacité et la stabilité requises, et un double revenu peut être nécessaire pour certaines nuances d’acier allié spécifiées ou lorsque la transformation de l’austénite résiduelle constitue un risque. Le cours consacré au traitement thermique d’ASTM International, publié en 2024, identifie l’austénitisation, le recuit, la normalisation, la pratique de la trempe et du revenu, le double revenu, le contrôle de la taille des grains et les exigences relatives aux propriétés mécaniques comme des facteurs de spécification.
Spécification, dossiers et mesures correctives
Une spécification de procédé doit indiquer le cycle thermique complet : condition de chargement, atmosphère du four, vitesse de chauffage lorsque cela est pertinent, plage de température d’austénitisation ou de traitement, base de détermination du temps de maintien, temps de transfert, type et état du fluide de trempe, agitation, point d’arrêt du refroidissement, température et durée du revenu, ainsi que tout revenu répété. La température, le temps de maintien, la vitesse de chauffage et la vitesse de refroidissement interagissent ; la modification de l’un de ces paramètres peut modifier la structure obtenue, même lorsque la consigne nominale du four reste inchangée.
La spécification doit également définir les mesures de maîtrise des déformations et des fissurations. Celles-ci peuvent comprendre le préchauffage, un chauffage par paliers, une atmosphère protectrice, un traitement sous vide, une trempe interrompue, la martrempe, l’austrempe, une modification du bridage, une sévérité de trempe réduite ou des limites de redressage après traitement. Chaque mesure de maîtrise doit rester compatible avec la dureté et la microstructure requises.
Les dossiers doivent relier le composant à sa coulée d’acier, au certificat du fournisseur, à son état à la réception, à l’identification du four, au schéma de chargement, aux résultats des thermocouples ou des relevés, aux données relatives à l’atmosphère, à l’état du fluide de trempe, au diagramme du cycle, au relevé du revenu, à l’opérateur et aux résultats d’inspection. Les normes relatives aux matériaux définissent ce qu’est l’acier ; les spécifications de procédé définissent la manière dont la pièce est traitée. Confondre ces rôles rend difficile la justification d’une décision d’acceptation.
En cas de résultats non conformes, l’action corrective doit suivre le mécanisme de défaillance. Une faible dureté à cœur peut indiquer une trempabilité insuffisante, une section trop importante, une austénitisation insuffisante ou une trempe trop lente. Une dureté superficielle excessive associée à une mauvaise ténacité peut indiquer un revenu insuffisant. Une déformation peut nécessiter des modifications de la géométrie, du bridage, du transfert ou de la trempe plutôt qu’une température de four plus élevée. Un relevé de dureté non conforme doit entraîner une vérification de l’étalonnage, de l’emplacement des mesures, de la décarburation et de l’échantillonnage avant de rejeter la nuance. Ce n’est qu’après ces vérifications que le matériau, le cycle thermique ou la conception doivent être modifiés.
9. Erreurs courantes de sélection et comment les prévenir
Confondre dureté et trempabilité
La dureté et la trempabilité répondent à des questions différentes. La dureté est la résistance mesurée en un point donné, généralement au moyen d’essais Rockwell, Brinell ou Vickers. La trempabilité décrit la profondeur à laquelle un acier peut développer de la martensite et, par conséquent, la manière dont la dureté se répartit de la surface vers le centre lors d’une trempe donnée.
Une petite éprouvette peut atteindre 60 HRC en surface, tandis qu’un arbre de 75 mm fabriqué dans la même nuance nominale peut présenter un cœur beaucoup plus tendre. Cette différence n’est pas nécessairement due à une défaillance du four. L’extraction de chaleur dépend de la dimension de la section, de la forme, de l’agitation, de la température du milieu de trempe et du comportement de transformation de l’acier. La teneur en carbone influence principalement la dureté de la martensite ; les éléments d’alliage et la taille des grains d’austénite influencent fortement la profondeur à laquelle la martensite peut se former.
ASM International indique dans Steel Selection for Hardening (1991) que « la sélection de l’acier pour la trempe est principalement régie par la dureté requise après trempe et par la profondeur sous la surface jusqu’à laquelle cette dureté doit s’étendre ». Ce principe devrait guider la spécification. Une exigence telle que 58–62 HRC est incomplète si elle ne précise pas également l’emplacement de la mesure, la profondeur de couche effective ou la profondeur trempée, la dimension de la section et l’état admissible du cœur.
SAE J1268:1995 traite ce problème au moyen des aciers au carbone et alliés à bande H. Elle spécifie des limites minimale et maximale de trempabilité fondées sur des données normalisées d’essai de trempe en bout, permettant au concepteur de distinguer la désignation chimique d’une nuance de sa bande de trempabilité attendue. Les données Jominy, les calculs de Grossmann ou des essais de production validés peuvent ensuite être comparés au profil de dureté requis. Une nuance nominale seule ne permet pas d’établir le résultat.
Spécifier un milieu sans définir le cycle complet
Une « trempe à l’huile » ou une « trempe à l’eau » ne constitue pas une instruction complète de traitement thermique. Le résultat dépend également de la température d’austénitisation, de la vitesse de chauffage, de l’atmosphère, du temps de maintien, du temps de transfert, de la température du bain, de l’agitation, de la disposition de la charge et de l’état du milieu de trempe. La température et le temps ne sont pas interchangeables : un maintien excessif peut grossir les grains d’austénite ou accroître l’oxydation, tandis qu’un maintien insuffisant peut laisser des carbures non dissous ou produire une structure austénitique hétérogène.
La vitesse de refroidissement doit être considérée conjointement avec le comportement de l’acier lors du refroidissement continu ou selon les diagrammes de transformation temps-température. Un acier faiblement allié peut nécessiter de l’huile ou un polymère pour éviter une fissuration excessive, tandis qu’un acier au carbone non allié de même dimension de section peut nécessiter une trempe plus rapide pour obtenir la profondeur de martensite spécifiée. La trempe martensitique étagée peut réduire les déformations en interrompant le refroidissement à proximité de la température de début de formation de la martensite ; la trempe bainitique produit une microstructure différente et ne peut pas être substituée simplement au motif que les deux procédés réduisent le choc thermique. La cémentation, la carbonitruration, la nitruration et les revêtements de diffusion nécessitent également une chimie de surface, des plages de température, des contrôles de durée et des critères d’acceptation différents.
Le procédé doit préciser ce qui se passe avant et après la trempe. Le préchauffage, le contrôle de l’atmosphère, le bridage, le lavage, le délai avant revenu, la température de revenu, le temps de revenu et, dans certains cas, le double revenu influencent tous l’état final. Le cours de traitement thermique d’ASTM International de 2024 identifie l’austénitisation, le recuit, la normalisation, la pratique de la trempe et du revenu, le double revenu, le contrôle de la taille des grains et les exigences relatives aux propriétés mécaniques comme des facteurs de spécification. Leur omission laisse aux opérateurs le soin de déduire le cycle, ce qui constitue une erreur de maîtrise du procédé plutôt qu’une simple lacune rédactionnelle.
Ignorer la géométrie, l’historique antérieur et le revenu après traitement
Un programme de traitement thermique sélectionné à partir d’une éprouvette plate peut échouer sur une dent d’engrenage, une rainure de clavette, une bride, une âme mince ou un arbre long. Les transitions brusques concentrent les contraintes thermiques et de transformation. Les arêtes minces refroidissent rapidement et peuvent subir une trempe excessive ou se fissurer, tandis qu’un moyeu massif refroidit lentement et peut conserver de la bainite ou de la perlite en son centre. Les trous et les surfaces discontinues modifient localement l’écoulement de la chaleur. Le bridage peut également empêcher la contraction et provoquer des déformations.
L’état antérieur est important. La normalisation, le recuit, une trempe antérieure, la réduction par forgeage, la ségrégation, l’écrouissage et les dommages d’usinage influencent chacun la formation et la transformation de l’austénite. Un matériau écroui peut introduire des contraintes résiduelles dans le four ; des grains antérieurs grossiers peuvent favoriser une trempe plus profonde, mais réduire la ténacité et accroître le risque de déformation ou de fissuration. La taille des grains doit donc figurer dans la spécification du procédé lorsqu’elle influence les performances.
Le revenu n’est pas une étape cosmétique facultative après la trempe. La martensite après trempe est fortement contrainte et souvent trop fragile pour le service. Le revenu réduit les contraintes résiduelles et ajuste la dureté, la résistance, la ténacité et la stabilité dimensionnelle. La température choisie doit également tenir compte de la fragilisation au revenu, du durcissement secondaire et de la possibilité qu’une température de revenu élevée réduise la dureté en dessous de l’exigence de conception.
Les données de trempabilité obtenues en laboratoire et les normes étayent la sélection du procédé, mais ne remplacent pas la validation sur le composant et l’équipement de production. Limited evidence
ISO 683-1:2016 identifie les aciers non alliés destinés de manière générale aux pièces mécaniques trempées et revenues, trempées bainitiquement, durcies à la flamme, durcies par induction et, dans certains cas, normalisées. Cette formulation est importante : l’application prévue par une norme n’autorise pas tous les traitements pour toutes les nuances. ISO 4885:2018 fournit la terminologie relative aux traitements thermiques et aux phases fer-carbone ; elle ne remplace pas les essais sur les composants. Les normes et les manuels définissent les nuances, les termes, les méthodes d’essai, les données de trempabilité et les principes de procédé. Le cycle final nécessite néanmoins une validation sur l’acier, la géométrie, l’équipement et le schéma de chargement réels.
Liste de contrôle finale du procédé
- Sélection de la nuance Ne pas choisir l’acier sur la seule base de la dureté nominale ; vérifier le carbone, les éléments d’alliage, la condition de livraison et la trempabilité.
- Emplacement de la mesure Ne pas considérer un résultat de surface comme la preuve de l’état requis à cœur.
- Trempe Ne pas appliquer un seul milieu à toutes les géométries et ne pas omettre l’agitation, l’état du bain ni les contrôles du transfert.
- Revenu Spécifier la température de revenu, la durée, le nombre de revenus et les propriétés finales d’acceptation.
- Historique et géométrie Examiner la taille des grains, la ségrégation, l’écrouissage antérieur, l’historique thermique antérieur, les variations de section et le bridage.
- Acceptation Définir les emplacements d’échantillonnage, la profondeur durcie, les propriétés à cœur, les limites dimensionnelles, la microstructure et les exclusions relatives aux défauts.
Les erreurs récurrentes doivent faire l’objet d’un contrôle explicite :
- choisir l’acier en fonction de la seule dureté nominale ;
- supposer qu’un résultat de surface représente l’ensemble de la section ;
- appliquer un seul milieu de trempe à toutes les géométries ;
- omettre le revenu ou ne pas en spécifier la durée et la température ;
- négliger la taille des grains, la ségrégation, l’écrouissage antérieur ou l’historique thermique antérieur ;
- utiliser un traitement qui dépasse les capacités prévues pour l’acier ;
- ne pas définir les emplacements d’acceptation, la profondeur trempée, les propriétés du cœur et les gradients de propriétés admissibles.
Une spécification défendable précise donc la nuance et l’état du matériau, les propriétés de surface et de cœur requises, les emplacements d’échantillonnage, le cycle thermique complet, les contrôles de trempe, les exigences de revenu, les limites de déformation et la méthode de validation. En l’absence de ces éléments, l’instruction n’est qu’une recette de température — et non un procédé de traitement thermique démontré.
Références
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html