




1. 热处理工艺选择的实际含义
热处理工艺选择并不是查找炉温的过程,而是一系列相互关联的决策,涉及钢的化学成分、初始状态、零件几何形状、所需硬度和韧性、可接受的尺寸变化以及生产控制。所选工艺周期必须在需要的位置形成所要求的显微组织,同时避免产生裂纹、过大的残余应力、不可接受的变形或无法实施的检验负担。
淬透性 钢在规定冷却循环期间,使指定深度形成所需硬化组织的能力;它不同于在某一位置测得的硬度。
钢材的淬硬选材主要取决于所需的淬火状态硬度,以及该硬度必须延伸至表面以下的深度。 Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.第一个问题不是“这个零件是否应该淬火?”而是:需要达到多高的硬度,以及这种硬度必须延伸到距表面多深的位置?ASM International 在《Steel Selection for Hardening》(1991)中明确指出,钢材选择主要取决于淬火后所需的硬度,以及该硬度必须达到的深度。硬度描述的是材料经处理后抵抗压入的能力。淬透性描述的是钢在规定处理条件下能够硬化到多深,以及沿截面硬化的均匀程度。表面硬度高并不能证明心部已经硬化。
这一差异会改变钢号的选择。SAE J1268(1995)依据标准端淬数据规定了碳钢和合金H带钢的最低和最高淬透性限值。因此,乔氏端淬曲线或Grossmann分析能够将钢的淬透性与截面尺寸及冷却烈度联系起来,而不是把所有名义上相似的钢材视为可以相互替代。《Bofors Handbook》(1981)同样将淬透性与淬火和回火、尺寸变化以及端淬试验联系起来。
从所需性能到热循环
选择始于服役要求。轴可能需要具有规定抗拉强度和冲击韧性的回火马氏体心部;齿轮可能需要在坚韧的低碳钢心部上形成坚硬、耐磨的表层;弹簧可能需要较高的弹性强度以及受控的残余应力;机加工板材可能需要在最终切削前进行去应力处理。这些要求决定了工艺应当改变整个截面、仅改变表面,还是主要改变零件的残余应力状态和尺寸状态。
初始状态同样重要。热轧、锻造、冷加工、正火、退火或先前淬火过的材料,其响应并不相同。晶粒尺寸、偏析、先前形成的马氏体、残余应力和碳化物分布都会影响奥氏体化、相变、机加工和变形。ASTM International 2024年热处理课程将奥氏体化、退火、正火、淬火与回火处理、二次回火、晶粒尺寸控制以及机械性能要求列为规范因素,而不是在工艺名称确定后才添加的可选细节。
热循环顺序
- 加热 控制加热速率、气氛、装料方式和截面温度均匀性。
- 奥氏体化或处理 达到规定温度,并保温至所需的转变或扩散响应完成。
- 转移与冷却 控制转移时间、冷却速率、淬冷剂、淬火槽状态和搅拌。
- 回火或时效 在所选工艺路线要求时,调整硬度、韧性、残余应力和尺寸稳定性。
随后,热循环成为一个受控的工艺序列,包括升温速率、奥氏体化或固溶处理温度、保温时间、炉内气氛、转移时间、冷却速率、冷却介质,以及后续的回火或时效处理。温度和时间不能脱离截面厚度来确定。大型锻件的中心可能在表面达到炉温设定值很久之后才达到该温度,而薄边缘可能在同一操作过程中发生过热或转变。
| 工艺 | 主要目的 | 典型所得状态 |
|---|---|---|
| 去应力 | 降低残余应力 | 原有显微组织基本保留 |
| 退火 | 降低硬度并改善切削加工性 | 软质铁素体—珠光体组织或球化组织,具体取决于钢种 |
| 正火 | 细化或重置组织 | 许多碳钢和低合金钢可获得空冷铁素体—珠光体组织 |
| 淬火与回火 | 兼顾强度、硬度和韧性 | 回火马氏体 |
| 等温淬火 | 控制贝氏体转变和尺寸变化 | 贝氏体 |
| 分级淬火 | 在马氏体形成前降低热梯度 | 后续回火后形成回火马氏体 |
不同工艺用于解决不同问题。去应力处理可降低残余应力,而不会有意产生硬化所伴随的完整相变。退火可降低硬度并改善可加工性;正火则通过加热至临界温度范围以上后空冷,使组织细化或恢复到规定状态。奥氏体化为钢的相变做好准备,但其本身并不是完整的热处理。只有在冷却能够抑制扩散型相变的区域内,淬火才会形成马氏体;回火则用于调节由此产生的硬度、韧性和应力状态。
马氏体等温淬火可以在马氏体形成之前减小热梯度。只要钢材和截面尺寸允许实现所需的相变路径,贝氏体等温淬火就能形成贝氏体组织。渗碳和碳氮共渗在硬化前向表面加入碳,或同时加入碳和氮。渗氮可在较低温度下形成富氮硬化层,并且可以避免单独进行淬火。时效硬化仅适用于适合沉淀硬化的合金。扩散涂层属于表面成分处理,不能替代所有整体热处理。对于符合 ISO 683-1:2016 的 C45 和 42CrMo4 等碳钢和合金钢,在选择上述任何工艺路线之前,都必须依据其规定的化学成分、淬透性和预定状态进行评估。
为什么必须综合考虑钢号、截面尺寸和几何形状
| 选择变量 | 所控制的因素 | 需审查的证据 |
|---|---|---|
| 碳含量 | 马氏体的潜在硬度 | 钢种化学成分以及所需表面或心部硬度 |
| 合金元素 | 淬透性和转变行为 | 成分限值和淬透性数据 |
| 截面尺寸 | 从表面到中心的冷却历程 | 控制性厚度和质量集中部位 |
| 几何形状 | 局部冷却和应力集中 | 角部、孔、键槽、腹板和过渡部位 |
| 初始状态 | 晶粒度、偏析、应力和碳化物分布 | 锻造、轧制、退火、正火或冷作状态 |
ISO 683-1:2016规定了所涵盖非合金钢的交货要求和预期处理应用,但并未规定每种处理都适用于所有钢种或几何形状。 Strong evidence
钢材牌号提供的是一个初始边界,而不是完整的工艺配方。ISO 683-1:2016 通常适用于非合金钢,这些钢用于调质、贝氏体等温淬火、火焰淬火、感应淬火,以及某些情况下的正火机械零件。ISO 4885:2018 为铁基材料热处理提供了受控术语,并包含铁—碳相图表。上述标准都不能免除根据实际零件使化学成分和淬透性相匹配的必要性。
截面尺寸控制着从表面到中心的温度历程和冷却历程。几何形状会带来额外问题:尖角冷却更快,薄腹板可能实现贯穿硬化,孔的冷却情况可能不同于外表面,而键槽或截面的突变处会产生应力集中。快速水淬可能使厚壁1045零件达到所需的心部硬度,却使薄壁带缺口零件发生开裂;油、聚合物、气体、分级冷却或感应淬火可以降低这种风险,但每种方法都会改变可实现的硬度分布。
变形同样是设计与工艺相互作用的结果。不均匀加热、非均匀冷却、相变体积变化以及残余应力都可能使孔的位置发生偏移、使轴弯曲或改变平面度。夹具、装炉方向、搅拌、保护气氛、预热、间歇淬火和加工余量都应纳入选择决策。可接受的结果不只是一个硬度数值,而是零件在保持所需形状和完整性的同时达到规定性能。
工艺名称与规定处理之间的区别
“淬火和回火”是一个工艺族。规范必须规定钢材牌号及状态、奥氏体化温度范围、加热操作、有效保温时间、炉内气氛、转移时间限制、淬火介质及搅拌方式、回火温度和持续时间、回火次数、硬度或机械性能限值以及检验方法。如果升温速率、保温基准、冷却速率和所要求的最终组织未知,那么“在700 °C退火”仍然是不完整的规定。
《Manufacturing Process Selection Handbook》从材料适用性、工艺变化、设计约束、质量问题、生产经济性和零件完整性等方面构建了这一决策框架。这些类别可以防止工艺选择被简化为单一炉温。一个满足硬度要求但导致开裂的工艺,无法满足零件完整性要求;一个在实验室试样上有效、但无法控制气氛或冷却速率的工艺,则无法满足生产控制要求。只有在所需结果以及实现和验证该结果的方法都得到明确规定时,热处理才算规定完整。
2. 从性能要求入手,而不是从炉温入手
热处理选择应从零部件所需的性能开始,而不是从表格中照搬一个炉温。选择钢种或热处理工艺周期之前,应先明确服役载荷、可接受的失效模式、硬度范围、强度水平、韧性要求、可加工状态、淬硬层深度、尺寸公差以及生产限制。温度、保温时间、加热速率和冷却速率彼此相互作用;改变其中任何一项,都可能改变奥氏体晶粒尺寸、转变产物、残余应力、变形以及最终性能。
首先要判断的是,规范要求的是整体回火马氏体状态、正火组织、软化退火状态、表面硬而芯部韧的状态,还是消除应力后的零部件。对于强度和显微组织已经满足要求的焊接件或重切削加工件,消除应力处理可能已经足够。正火可以细化或重置组织,并形成适用于某些机械零件的铁素体—珠光体组织。退火优先降低硬度并改善可加工性。淬火加回火处理旨在获得受控的强度与韧性组合,而渗碳、碳氮共渗、氮化、火焰淬火或感应淬火,则可将主要硬度要求集中在表面。
ASM International 在 Steel Selection for Hardening(1991)中指出:“用于淬硬的钢材选择,主要取决于所需的淬火态硬度,以及该硬度必须延伸至距表面多深的位置。”这是进行整体淬硬决策时的首要筛选标准。在可用的淬火烈度条件下,钢材必须能够在相关截面深度达到所需的淬火态硬度;随后通过回火降低脆性,并调整最终性能的平衡。
硬度、强度、韧性和可加工性
硬度是抵抗压入或局部塑性变形的能力。它不能完全替代抗拉强度、屈服强度、疲劳性能或韧性。两种洛氏C硬度相近的钢材,其抗拉性能、夹杂物数量、晶粒尺寸、残余奥氏体含量和冲击性能可能不同。硬度数值只能证明某一种响应,并不能构成完整的机械性能规范。[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
还必须将淬透性与硬度区分开来。硬度描述某一位置达到的数值;淬透性则描述钢材在规定处理过程中转变为马氏体的深度和均匀程度。低合金钢可能具有较高的表面硬度,但在大型截面中向中心方向硬度会迅速降低。淬透性更高的钢材能够在距表面更深的位置保持所需的淬火态组织,通常还可以采用较低烈度的淬火,从而降低变形风险。SAE J1268(1995)规定了碳钢及合金H带钢的淬透性上下限,这些钢种的标准端淬数据已经确定。因此,乔米尼端淬试验结果和Grossmann分析有助于将钢种选择与截面尺寸及淬火条件联系起来;但它们不能替代在实际几何形状上的验证。
较高的硬度可能与抗冲击性和尺寸稳定性相冲突。过量的未回火马氏体具有脆性,而过于剧烈的淬火会增加热应力和转变应力。对于仅规定“非常硬”的轴类零件,键槽处可能发生裂纹,磨削损伤可能导致疲劳寿命降低,或变形超过轴承座公差。选择回火温度和时间时,必须考虑所需的屈服强度、冲击能、疲劳工况和服役温度。ASTM International 的2024年热处理课程将奥氏体化、退火、正火、淬火加回火工艺、二次回火、晶粒尺寸控制以及机械性能要求列为规范因素,而不是孤立的炉温设置。
可加工性要求的初始状态可能不同于最终服役状态。退火态或正火态材料通常比淬硬材料更易于实现稳定加工,但对于某些钢种,过度软化可能因积屑瘤或切屑控制不良而降低生产稳定性。因此,工艺方案可能需要在淬硬前完成切削加工,预留磨削余量,并在最终定尺寸前进行回火或消除应力处理。
表面要求与整个截面要求
应明确性能必须存在于何处。齿轮齿、凸轮凸部、轴承滚道或磨损轨迹可能需要坚硬的表面,同时保留更具韧性且更能容忍损伤的芯部。渗碳和碳氮共渗会在淬硬前向表面附近加入碳,或同时加入碳和氮。氮化形成硬质富氮层,而芯部转变有限;感应淬火和火焰淬火则通过快速局部加热和淬冷,使受控的表层发生转变。扩散涂层及相关表面处理具有不同的化学功能和耐磨目的,不能仅依据硬度进行选择。
整体淬硬零部件面临的是另一类问题。其中心部位必须在热量通过整个截面传出的条件下,达到规定的硬度或机械性能。相关变量包括钢种化学成分、原始奥氏体晶粒尺寸、截面厚度、尖角、孔、质量变化以及淬火搅拌。ISO 683-1:2016规定了非合金钢的交货要求;这些钢材通常用于淬火加回火、等温淬火、火焰淬火、感应淬火,以及在某些情况下用于正火的机械零件。该标准的适用范围并不意味着其中列出的每一种处理都适用于所有钢种或几何形状。
残余应力、尺寸稳定性和服役失效模式
如果某一工艺虽然满足硬度要求,却导致裂纹、不可接受的径向跳动、尺寸增大、收缩或尺寸不稳定,那么该工艺就是不合适的。不均匀加热、渗碳层梯度、马氏体转变时序、截面突变以及淬火烈度都会产生影响。马氏体分级淬火可以减小转变过程中的温差;等温淬火可以形成贝氏体组织,并获得不同的应力与变形平衡;对于第一次回火后残余奥氏体发生转变的情况,可能需要二次回火。这些都是与几何形状和失效风险相关的决策,而不是自动的工艺升级。
需筛查的失效模式
- 磨损 可能需要硬质表面或扩散处理层。
- 齿断裂 可能需要硬化层和韧性较高的心部。
- 滚动接触点蚀 需要控制表面硬度、硬化层深度和次表层支撑能力。
- 疲劳裂纹 需要关注残余应力、缺口、表面状态和韧性。
- 过载断裂 与最大硬度相比,可能更适合强度和韧性相平衡的状态。
- 尺寸漂移 可能需要去应力、受控淬火、回火或低变形工艺路线。
在选择工艺周期之前,应先列出实际的服役失效模式:磨损、轮齿断裂、滚动接触点蚀、疲劳裂纹、过载断裂、咬合、预紧力丧失或尺寸漂移。当焊接残余应力主导失效时,消除应力后的零部件可能比硬度更高的零部件更为合适。ISO 4885:2018提供了关于铁基材料热处理的受控术语以及铁—碳相图表,有助于使规范区分处理名称与这些处理旨在形成的组织和转变。合理且可论证的顺序十分明确:定义性能,确定表面要求还是整个截面要求,评估淬透性和几何形状,然后选择钢材和工艺窗口。炉温应放在后面确定。
3. 钢号、碳含量、合金化与淬透性
热处理制度不能仅根据炉温来选择。钢号决定了可利用的碳和合金元素含量、洁净度要求以及预期的相变行为;零部件则决定了冷却距离和允许的热应力。ASM International 在 Steel Selection for Hardening(1991)中指出:“用于淬硬的钢材选择,主要取决于淬火态所需的硬度,以及该硬度必须延伸至距表面多深的位置。”这是一项材料与工艺决策,而不是查找配方。
钢种选择中的关键术语
- 硬度
- 处理后在某一位置测得的抗力。
- 淬透性
- 由规定冷却循环产生的硬化深度和分布。
- 淬火状态硬度
- 淬火后、回火改变性能平衡之前立即获得的硬度。
- H带钢
- 按照标准端淬试验结果规定淬透性限值供应的碳钢或合金钢。
硬度与淬透性之间的区别必须明确。硬度是零部件某一位置测得的抗力。淬透性描述了某种指定钢材在规定淬火条件下能够形成马氏体,或达到所需马氏体比例的深度。一根小销和一只大型齿轮可能采用同一钢号并在同一种油中淬火,但由于冷却速率不同,其心部组织可能大相径庭。
碳含量与可达到的马氏体硬度
与大多数合金元素相比,碳对马氏体潜在硬度的控制更为直接。在奥氏体化过程中,碳溶入奥氏体;随后快速冷却将这些碳原子困 trapped? in 过饱和体心四方马氏体晶格中。随着碳含量升高,淬火态马氏体通常变得更硬,但硬度的提高最终会带来递减的实际收益,并可能增加脆性、开裂风险和残余奥氏体含量。
这决定了淬火所能达到的上限。低碳钢可能冷却得足够快,使表面和心部的大部分奥氏体转变为马氏体,但由于马氏体含碳量较低,仍只能获得中等硬度。相反,高碳钢可以形成非常硬的表面马氏体,但如果心部冷却过慢,则可能无法在心部实现硬化。因此,碳控制的是可达到的马氏体硬度;它本身并不能保证整个截面都能淬硬。
所需性能应按位置规定。如果承载齿根、轴心部或轴承座还必须满足硬度或显微组织要求,那么仅说“高硬度”并不足够。厚截面零件可能在淬火表面附近含有马氏体,向内逐渐过渡为贝氏体或珠光体,而在心部形成较软的混合组织。对于有意采用表面硬化的零部件,这种梯度可能是可以接受的;但如果规范要求整体淬硬,则这属于失效。
碳还会影响相变温度和淬火响应。提高碳含量通常会降低马氏体开始转变温度,并可能增加淬火后的残余奥氏体。奥氏体化温度和保温时间必须能够溶解预定的含碳相,同时避免晶粒过度长大。ASTM International 的 2024 年热处理课程将奥氏体化、晶粒度控制、淬火与回火操作、双回火以及机械性能要求列为规范因素,而不是彼此独立的炉温设定。[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
ISO 683-1:2016 涵盖通常用于调质、等温淬火、火焰淬火、感应淬火以及某些情况下用于正火机械零件的非合金钢。仍需核查钢号和交货状态: предназначенный? intended for quenching and tempering 的钢号并不自动适用于渗碳、渗氮或沉淀处理。ISO 4885:2018 提供了黑色金属热处理的受控术语,以及在规定这些选择时所使用的铁-碳相术语。
合金化对淬透性和相变行为的影响
合金化必须与碳分开评估。锰、铬、钼、镍以及在适当受控含量下的硼,通常会延迟珠光体和铁素体形成等扩散型相变。因此,在相同淬火条件下,钢材可以在更低的冷却速率下形成马氏体,并且形成的深度更大。硅也会影响相变行为和回火响应,而铬、钼和钒可能形成合金碳化物,其溶解程度取决于奥氏体化温度和时间。
这正是 SAE 4140 这类钢比碳含量相近的普通碳钢具有更深淬透性的核心原因。其合金含量改变了时间-温度-相变行为,使内部区域有更多时间通过相变温度范围,同时避免形成大量软的铁素体或珠光体。镍通常有助于提高淬透性和韧性,而铬和钼还可以提高抗回火软化能力。这些作用不能相互替代,其影响程度取决于化学成分、原始显微组织、奥氏体晶粒尺寸和热历史。
合金化并不能消除对适当碳含量的需求。低碳合金钢可能具有较深的淬透性,但其马氏体最高硬度仍受碳含量限制。高碳普通碳钢可能获得非常高的表面硬度,但需要剧烈淬火才能硬化到心部,从而增加变形和开裂风险。在许多设计中,采用中碳合金钢并随后进行淬火与回火,比单纯提高碳含量能够提供更易于控制的折中方案。
相变行为还决定工艺选择。含钼钢可能能够承受较慢的淬火,而普通碳钢为了满足心部硬度要求,可能需要水淬或聚合物淬火,并伴随更大的尺寸风险。含镍和含铬钢可能具有较低的相变温度,并且对残余奥氏体更加敏感。因此,回火必须根据最终硬度、强度、韧性和稳定性来规定,而不能照搬另一钢号的假定温度。

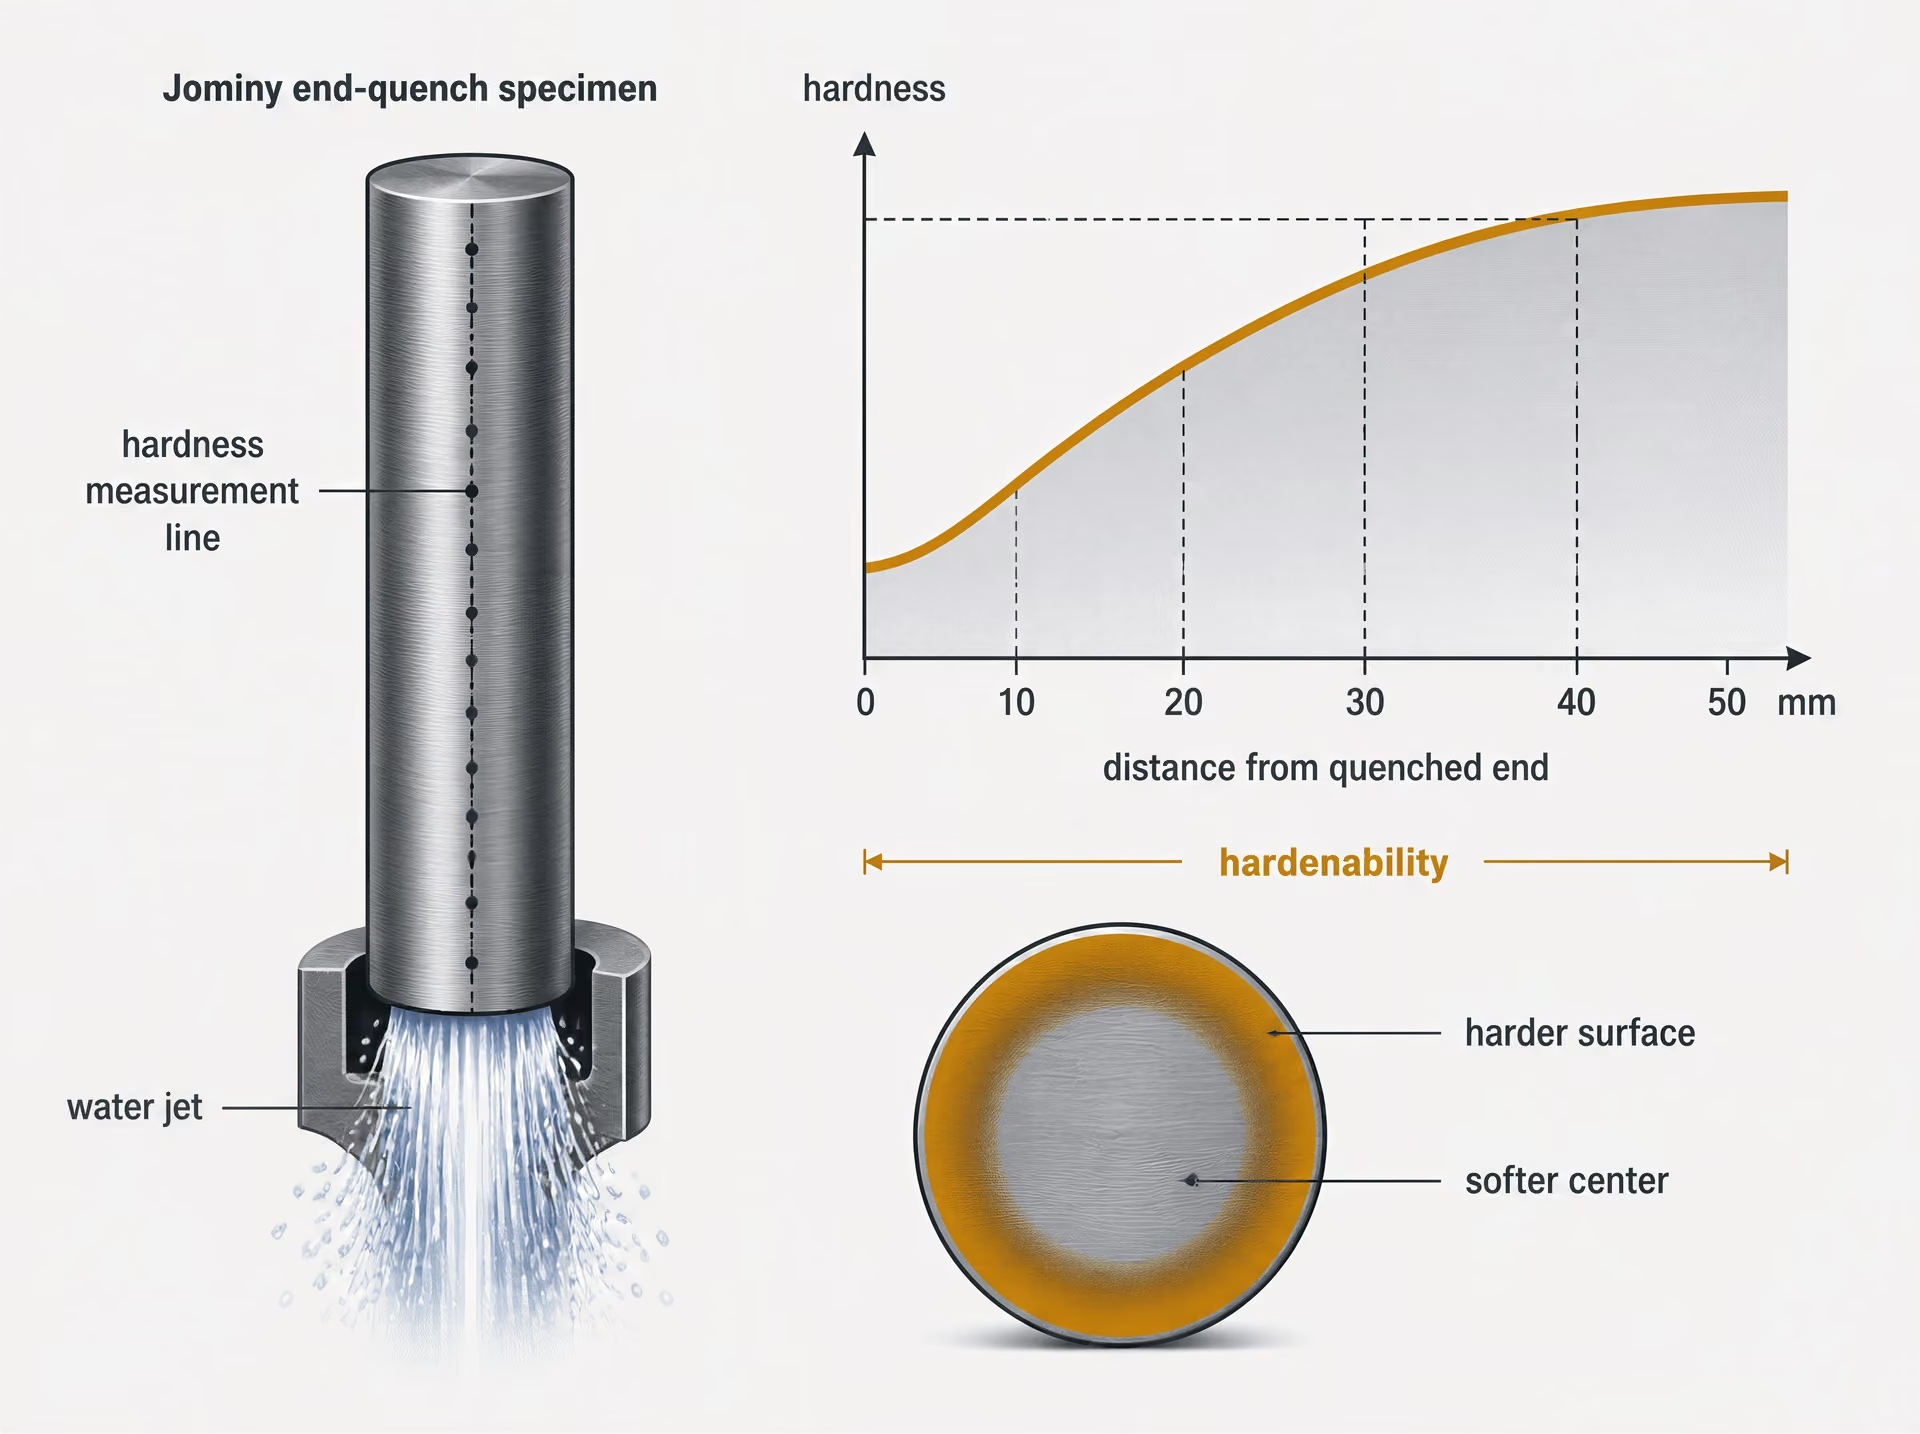
H 带钢、Jominy 数据与截面尺寸效应
SAE J1268 于 1995 年修订,规定了碳钢和合金 H 带钢的淬透性最小值和最大值;这些钢材已建立标准端淬淬透性数据。“H”标识表示受淬透性控制的钢号,例如某种碳钢或合金钢的 H 带版本,其规定的淬透性范围通过标准端淬试验结果表示。它并不意味着该钢号的每一件产品在每个深度都具有相同硬度,也不能取代对碳含量、晶粒尺寸、奥氏体化工艺或淬火条件的控制。
Jominy 端淬试验在规定的实验室条件下比较淬透性。将标准化圆柱形试样奥氏体化,然后从一端进行淬水;在距该淬火端逐渐增加的距离处测量硬度。所得硬度-距离曲线记录了随着局部冷却速率降低,钢材失去马氏体硬度的速度。SAE J1268 使用这类已建立的数据规定淬透性最小和最大范围。这样,生产规范便可拒收落在选定范围之外的炉次,而不必仅依赖名义化学成分。
Jominy 距离不同于零部件中的实际深度。轴、板、齿轮或锻件是在三维条件下冷却的,其从表面到心部的冷却历史取决于截面尺寸、形状、棱角、质量集中情况、出炉转移时间、搅拌、淬火剂温度以及淬火剂状态。即使表面硬度测试结果令人满意,厚壁圆截面的心部仍可能冷却过慢,无法达到规定硬度。
Grossmann 分析在实验室淬透性与零部件几何形状之间建立了联系。它将钢材的响应与淬火烈度分开,并把理想临界直径与实际截面及冷却条件联系起来。Jominy 数据用于表征钢材;Grossmann 概念则有助于判断该钢材和淬火条件能否使所需截面淬硬。结果应通过硬度梯度测量、金相分析以及必要时的生产试验进行验证。
因此,在选择炉内热处理周期之前,应明确规定钢号、碳和合金元素限值、H 带或等效淬透性要求、目标显微组织、规定位置的所需硬度、截面尺寸以及淬火限制。温度、保温时间、加热速率和冷却速率共同发挥作用;即使名义钢号不变,改变其中一个因素也可能改变最终结果。
4. 选择常规整体淬硬工艺路线
常规整体淬硬是指对整个截面进行奥氏体化、淬火和回火,而不是只硬化零件表面。当零件需要在较大深度范围内获得受控的硬度、强度和韧性组合时,应选择这种工艺。决策应从所需的淬火态硬度以及必须达到该硬度的深度开始。ASM International 在《硬化用钢的选择》(Steel Selection for Hardening,1991)中指出,这两项要求主要决定钢材的选择;它们不能由炉温选择来替代。
相关的材料性能是淬透性。硬度描述材料经过处理后抵抗压入的能力,而淬透性描述钢材在规定冷却循环下形成硬化组织的深度和均匀程度。C45 截面和 42CrMo4 截面可能达到相近的表面硬度,但其硬度分布可能存在很大差异,因为合金含量、截面尺寸、原始奥氏体晶粒尺寸和冷却条件都会影响相变。SAE J1268:1995 规定了碳素钢和合金 H 带钢的淬透性最小值和最大值,这些钢种已有标准端淬数据。因此,乔米尼端淬试验结果和 Grossmann 方法有助于比较钢种与零件的匹配性,但不能免除生产试验的必要性。
ISO 683-1:2016 涵盖通常用于调质、等温淬火、火焰淬火、感应淬火,以及某些情况下用于正火机械零件的非合金钢。ISO 4885:2018 提供了用于描述该工艺路线的热处理术语和铁—碳相定义。所选钢种还必须满足成分、截面尺寸、机械性能、焊接性和检验要求。如果零件的芯部无法达到所需组织,或者所得硬度会使后续加工难以进行,同时还存在不可接受的开裂风险,那么整体淬硬工艺路线就不是合适的选择。
奥氏体化与晶粒尺寸控制
第一步是以能够避免过大热梯度和表面损伤的速率,将零件加热至奥氏体区。规定的奥氏体化温度取决于钢种、初始状态、炉内气氛、截面厚度、装炉方式以及所需晶粒尺寸。保温时间必须足够使截面最冷部位达到规定温度,并完成所需的溶解和均匀化过程。这并不是简单地按照固定的“每毫米若干分钟”程序处理所有零件。
过高的温度或过长的保温时间会促进奥氏体晶粒长大。粗大的原始奥氏体晶粒可能降低韧性、增加淬火开裂敏感性,并改变相变行为。由于零件的转变均匀性降低,它们还可能加剧尺寸变化。因此,通常应优先采用能够形成所需组织的、经验证的最低奥氏体化条件,而不是不必要地提高炉温。但这并不意味着可以欠热:未溶碳化物、奥氏体化不完全或均热不足都可能导致硬度偏低和硬度分布不均。
晶粒尺寸控制不仅取决于炉温。钢材洁净度、先前的热加工、正火或退火历史、加热速率、炉内装载方式,以及在临界温度以上停留的时间都很重要。ASTM International 的 2024 年热处理课程指出,奥氏体化、晶粒尺寸控制、机械性能要求,以及退火、正火、淬火与回火和双回火等工艺选择,都是规范中的影响因素。当截面较大或性能公差较窄时,炉温校准和热电偶布置至关重要。

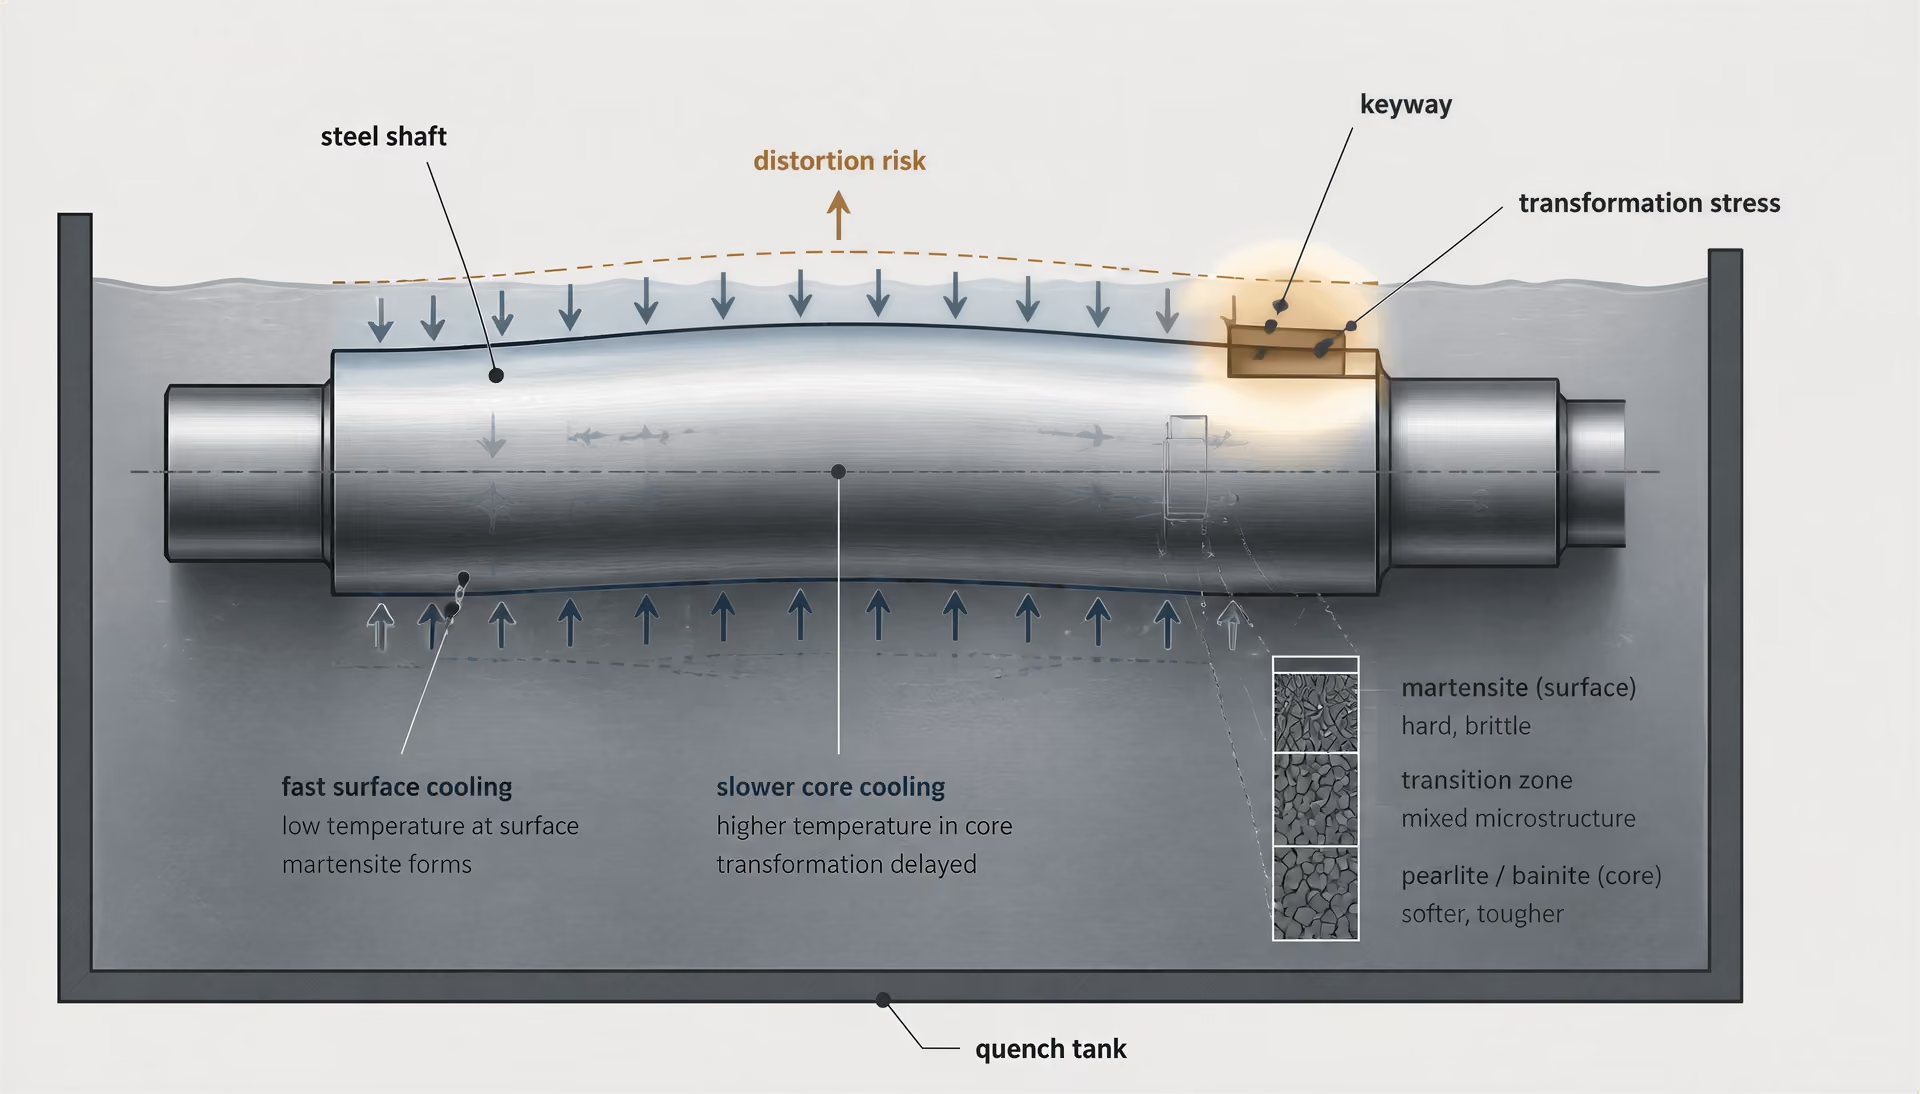
淬火:冷却强度、开裂与变形
奥氏体化后,零件必须以足够快的速度冷却,在过度扩散发生之前通过相关的珠光体和贝氏体转变区间,从而使钢材和截面尺寸允许的部位形成马氏体。所需的冷却速率并不是可获得的最快冷却速率,而是在形成所需硬度分布的同时,使热应力和相变应力保持在零件容许范围内的冷却速率。
水、聚合物溶液、油、气体,以及中断式或分级淬火会产生不同的冷却强度。水能够提供较高的表面冷却能力,但可能造成严重的温度梯度,尤其是在尖角、键槽、孔洞和壁厚变化处。油的冷却强度通常较低,而气体压力和聚合物浓度可在经过验证的范围内进行调整。搅拌、槽液温度、装料布置、转移时间以及淬火介质污染都会改变实际冷却循环。因此,标称的淬火介质名称并不是完整的工艺规范。
淬火强度是零件设计问题,而不是冷却速度竞赛。厚轴可能需要较强的冷却才能使中心硬化,而薄齿轮齿在相同条件下却可能发生开裂。几何形状决定局部散热和应力集中情况。在零件进入淬火槽之前,圆角、平缓过渡、均匀壁厚、正确装夹以及受控的放置方向都可以减少变形和开裂。当降低热梯度比获得最短工艺周期更重要时,可以选择分级淬火;该工艺会在马氏体开始转变温度范围以上先使温度均匀化,然后再进行最终转变。等温淬火是另一种工艺路线,通过等温保温形成贝氏体组织,不应将其视为普通淬火与回火的替代方案。
回火与最终性能平衡
刚淬火的钢材很少能够立即投入使用。马氏体硬度高,但具有较大的残余应力,并且可能含有残余奥氏体;未经回火的零件在搬运、加工或服役过程中可能开裂。回火是在相关相变温度以下重新加热淬火钢,并保温足够时间,以实现碳的重新分配、碳化物形成、应力消除以及机械性能的预期变化。随着回火温度升高,硬度和强度通常会降低,而韧性和尺寸稳定性通常会提高,但其具体响应很大程度上取决于钢种和初始组织。
最终目标是实现性能平衡,而不是追求最大硬度。轴承座、承受压力载荷的轴以及承受冲击载荷的销,即使采用相同的名义钢种,也可能需要不同的回火条件。回火还会影响残余应力和尺寸变化,因此规范应包括硬度测量位置、适用时的拉伸或冲击性能要求、允许的变形量,以及与回火脆性或不良碳化物反应有关的任何禁回火温度范围。
对于高合金钢、工具钢,以及残余奥氏体会在第一次回火或随后冷却过程中发生转变的零件,可以规定双回火。第二次回火用于处理新形成的未回火马氏体,并降低延迟性尺寸变化或开裂的风险。但对于所有碳素钢或低合金钢而言,双回火并非自动必需。
确切的温度、转移时间、保温时间、加热速率、冷却速率和回火间隔,必须依据钢种标准、热处理规范、零件几何形状、炉子和淬火介质的实际工艺,以及经过验证的工艺数据确定。ScienceDirect 在 2024 年的相关论述中指出,钢材类型和所需性能是选择因素,而温度、保温时间、加热速率和冷却速率则是相互作用的变量。因此,一条具有充分依据的整体淬硬工艺路线,应通过硬度测量、显微组织检查、变形测量,以及在必要时通过乔米尼试验或生产零件验证来完成工艺确认,而不是照搬通用的炉内工艺配方。
5. 何时应选择退火、正火或去应力处理
并非每个部件都需要淬火。如果所需性能是良好的可加工性、尺寸稳定性,或受控的铁素体—珠光体初始组织,那么,与淬火—回火循环相比,较慢的冷却处理可能更为合理。选择仍应从钢材牌号、初始显微组织、截面厚度、此前的成形或焊接历史以及后续工序开始考虑。热处理并非仅由温度决定:保温时间、加热速率、冷却速率以及截面的热响应共同发挥作用。
ASM International 在 Steel Selection for Hardening(1991)中指出:“用于淬硬的钢材选择,主要取决于所要求的淬火后硬度,以及该硬度必须延伸至距表面多深的位置。”当确实需要淬硬时,这一标准十分重要;但它并不能成为对每个钢制零件都进行淬硬的理由。ISO 683-1:2016 涵盖了用于调质、等温淬火、火焰淬硬、感应淬硬以及某些情况下用于正火机加工零件的非合金钢。因此,规定的交货状态和预期用途也是选择依据的一部分。
用于软化和改善可加工性的退火
当材料需要变得更软、切削阻力更小,或对机加工的响应更加稳定时,通常选择退火。完全退火通常包括加热至奥氏体区,然后在炉内缓慢冷却;对于许多普通碳钢和低合金钢,这会形成相对粗大的铁素体—珠光体组织。确切结果取决于碳含量、合金元素、先前的变形状态以及截面尺寸。像 C45E 这样的亚共析钢,其响应方式不同于高碳工具钢或铬钼钢种。
软化可以降低切削力和刀具磨损,但“退火态”并不是“可加工”的普遍同义词。对于高碳钢,球化退火可能更为适合,因为球状渗碳体颗粒可以降低机加工阻力,并改善淬硬前的成形性。相反,过度晶粒长大可能降低韧性,并为后续处理留下较差的初始组织。薄截面比厚重截面冷却更快,而大型锻件可能需要延长均热时间,以防止形成外层较硬而芯部较软的状态。
必须检查材料此前的加工历史。冷加工会提高位错密度,并可能产生方向性性能;退火可以消除其中很大一部分影响。焊接部件可能包含具有不同组织的熔合区、热影响区和母材,因此,一次炉内热处理循环未必能使各处获得完全相同的性能。ASTM International 的 2024 年热处理课程将退火、晶粒度控制和力学性能要求列为彼此独立的规范因素。这一区分很有意义:目标不仅是降低硬度,还要获得规定的组织以及对下一道工序具有可预测性的响应。
用于组织和性能调整的正火
正火通常用于在锻造、轧制或其他热加工之后重置或调整组织。钢材被加热至奥氏体范围,然后在静止空气中冷却,其冷却速率高于炉冷退火。对于许多碳钢和低合金钢,这会形成更细的铁素体—珠光体组织;与完全退火状态相比,强度有所提高,并可减轻先前加工造成的带状组织或不均匀性。
当需要马氏体表层或较高的整体淬硬性时,正火不能替代淬火。正火是一种受控的初始状态,并不自动代表最终的高强度状态。当部件的锻造历史不明确时,正火也可作为机加工或后续奥氏体化之前的预处理。若有细化晶粒的必要,可以规定进行多次正火循环,但反复加热会增加氧化皮、脱碳、变形以及生产时间。
截面厚度会改变冷却速率,进而影响最终性能。同一牌号的小型正火轴可能形成比厚板更细的珠光体并具有更高的强度。几何形状同样重要:截面的突变会造成不同的冷却条件和残余应力。ISO 4885:2018 提供了黑色金属材料热处理的受控术语,以及准确描述这些转变所需的铁—碳相关系。同时,SAE J1268:1995 规定了碳钢和合金 H 带钢的淬透性最小值和最大值;这些限值有助于区分钢材对冷却的响应与正火循环本身所产生的结果。
机加工和焊接前后进行的去应力处理
去应力处理可以降低残余应力,但不等同于完全退火或回火。部件被加热至转变范围以下,并保温足够长的时间,以实现温度均匀化和应力松弛,随后以受控方式冷却。由于该处理并非有意使钢重新奥氏体化,因此不应将其规定为能够形成退火铁素体—珠光体组织或淬火—回火马氏体的处理。
在机加工前,对铸件、锻件、火焰切割板材或严重冷加工毛坯进行去应力处理,可以减少去除材料时发生的变形。当最终尺寸公差较严,而不平衡的应力场可能在粗加工过程中引起弯曲时,这一点尤其有价值。一种实际可行的工艺顺序可以是:粗加工、去应力处理、精加工,而不是成形后立即进行精加工。
焊接后,去应力处理可以降低残余应力,并减少服役期间或后续机加工过程中发生尺寸变化的风险。但它不能消除焊缝金属与热影响区之间的差异,也不能纠正不合理的接头设计、氢致损伤或不适当的焊接工艺。厚截面需要特别注意加热和冷却梯度;快速装炉、支撑不均或局部加热都可能造成新的变形。ASTM 的工艺清单将与应力有关的要求,与奥氏体化、正火、退火、淬火—回火工艺和二次回火并列列出,因为这些处理针对的是不同的性能问题。因此,选择应遵循所要求的最终状态,而不应出于习惯而采用最严苛的热循环。
6. 选择等温淬火和马氏体分级淬火以控制转变与变形
等温淬火与贝氏体转变
等温淬火改变的是转变路径,而不仅仅是改变淬火介质。钢材被加热至奥氏体化温度范围,随后以足够快的速度淬冷,使其通过珠光体转变区,然后在贝氏体形成的温度下保温。工件在该温度下保持一定时间,直至所需比例的奥氏体发生转变,之后冷却至室温。所得组织为贝氏体,有时还含有残余奥氏体,而不是直接淬火所形成的以马氏体为主的组织。
保温温度决定产物是上贝氏体还是下贝氏体,而保温时间则控制转变进程。所选工艺循环必须依据钢材的时间—温度—转变行为确定,而不能依据笼统的“贝氏体温度”。合金元素会使转变曲线发生偏移,并改变避免形成珠光体所需的时间。碳、锰、铬、钼和镍都会影响这一响应。
等温淬火可以减小直接淬火所伴随的剧烈热梯度,并可能兼顾强度、韧性和尺寸稳定性。但它并非对所有淬火—回火处理都能自动成为低变形替代方案。如果截面过厚,表面可能已进入贝氏体转变温度范围,而心部仍然过热;或者心部转变速度过慢,无法达到所要求的组织。不完全转变可能导致残余奥氏体过多,或形成混合组织。
所需硬度仍然是首要筛选标准。ASM International 在 Steel Selection for Hardening(1991)中指出:“用于淬硬的钢材选择,主要取决于所要求的淬火态硬度,以及该硬度必须延伸到距表面多深的位置。”对于等温淬火,还必须结合回答第二个问题:在珠光体或其他不希望形成的产物出现之前,整个关键截面能否达到并保持在贝氏体转变温度范围内?
钢材牌号十分重要。ISO 683-1:2016 涵盖通常用于制造淬火—回火、等温淬火、火焰淬火、感应淬火以及某些情况下正火机械零件的非合金钢。该表述并不意味着该标准内的每个牌号都能在相同截面尺寸下形成相同的贝氏体组织。诸如 C45 这样的普通碳钢,其等温淬火有效深度可能有限;而淬透性更高的合金钢则能够适用于更厚的截面,但仍须以其实际成分和供应状态下的淬透性数据为依据。
马氏体分级淬火与热梯度降低
马氏体分级淬火(也称分级淬火)是在马氏体开始转变温度(通常记作 Ms)以上或附近中断淬火过程。钢材在热浴或受控气体环境中短时间保温,直到表面与心部之间的温差减小。随后使其通过马氏体转变温度范围进行冷却,通常还要进行回火。
| 工艺路线 | 转变目标 | 最终组织 | 主要选择关注点 |
|---|---|---|---|
| 等温淬火 | 等温贝氏体转变 | 贝氏体,有时含有残留奥氏体 | 截面必须在可用的贝氏体转变窗口内完成转变 |
| 分级淬火 | 在马氏体形成前均匀温度 | 回火后的回火马氏体 | 槽液控制和时序必须在不允许不良转变的前提下限制变形 |
| 直接淬火与回火 | 连续冷却形成马氏体,随后回火 | 回火马氏体 | 淬火烈度必须达到所需深度,同时避免开裂 |
两者的区别很直接:等温淬火使钢材保温足够长的时间以形成贝氏体;马氏体分级淬火则延迟马氏体的形成,但其目的并不是生成贝氏体。马氏体分级淬火后的最终组织通常为回火马氏体。回火是必不可少的,因为未经回火的马氏体具有较高的残余应力,并且可能很脆。
直接进行油淬或水淬时,表面的冷却速度可能远高于内部。这种差异会产生热应力,而随后发生的马氏体转变又会产生转变应变。马氏体分级淬火在转变开始前缩小温差,因此两种应力来源相互叠加的可能性降低。由此可以降低变形和开裂风险,尤其适用于具有截面突变、键槽、孔或不对称几何形状的零件。
但工艺控制仍然要求很高。淬火浴必须具有足够的容量、稳定的温度、有效的循环能力,以及在不同工件装载量下具有已知的响应特性。保温时间过长可能使贝氏体或珠光体形成;均温保温后冷却过慢,则可能生成非马氏体产物。所选淬火浴温度还必须保持在 Ms 以上,或足够接近 Ms,以防止在心部温度追上来之前表面过早发生转变。
工艺适用性、截面尺寸与钢材淬透性
不应仅仅因为油淬会导致变形,就选择其中一种工艺。工艺选择需要综合考虑化学成分、淬透性、截面尺寸、几何形状、目标组织、力学性能以及设备能力。ISO 4885:2018 提供了铁基材料热处理的术语,以及用于一致描述这些转变所需的铁—碳相关系。
淬透性不同于硬度。硬度描述材料处理后抵抗压痕的能力;淬透性则描述钢材在规定冷却条件下形成目标转变组织的深度。SAE J1268:1995 利用标准端淬数据规定了碳钢和合金 H 带钢的最低与最高淬透性限值。这些限值有助于判断某一牌号能否在棒材、齿轮齿、轴或板材的中心部位按要求发生转变。
因此,应在安排炉次之前完成乔米尼端淬数据分析和截面尺寸计算。低淬透性钢可能适用于薄型等温淬火零件,但无法在厚截面中形成贯穿全截面的贝氏体。高淬透性钢在马氏体分级淬火过程中可能在大截面内全部转变为马氏体,但其合金含量可能使 Ms 发生偏移、延长保温时间,并增加残余奥氏体风险。即使某一工艺在均匀试棒上有效,零件的几何形状也可能使其失效。
目标组织必须在图样或工艺规范中明确规定:是具有规定硬度范围的贝氏体,还是具有规定硬度、韧性和尺寸限值的回火马氏体。ASTM International 的 2024 年热处理课程将奥氏体化、晶粒度控制、淬火—回火操作、双回火以及力学性能要求列为规范因素。温度、加热速率、保温时间和冷却速率彼此相互作用;改变其中一项而不重新评估其他因素,可能使工艺失效。
对于能够接受贝氏体性能的小型、均匀零件,等温淬火可以提供一种变形较小且受控的工艺路线。对于要求获得回火马氏体并希望改善淬火过程尺寸控制的零件,马氏体分级淬火通常是更为协调的选择。在这两种工艺中,淬火浴均匀性、装载方式、转移时间以及处理后的验证,决定了所选转变路径能否在实际零件中实现,而不仅仅是在炉温记录中显示出来。
7. 表面硬化和渗层硬化工艺的选择
当零部件需要具有耐磨、抗疲劳的表面,同时又不能牺牲内部较高的韧性时,应选择表面硬化或渗层硬化。整体淬硬会改变整个截面上的组织:奥氏体化并淬火后,规定牌号的钢材将在其淬透性所允许的深度范围内形成马氏体、贝氏体或回火组织的组合。而渗层处理则将硬度集中在近表面区域,使芯部保持较低的硬度和通常较高的韧性。
硬度与淬透性的区别决定了工艺选择。硬度是某一特定位置所达到的抗变形能力;淬透性则描述钢材在规定热循环期间能够多深地形成预期硬化组织。ASM International 在 Steel Selection for Hardening(1991)中指出,材料选择主要取决于所需的淬火态硬度,以及该硬度必须延伸到距表面多深的位置。对于渗层硬化齿轮,该深度可能以毫米表示,并同时规定相应硬度;而芯部可能还需要满足单独规定的抗拉强度、冲击韧性或硬度范围。
因此,工艺规范所规定的内容不能只有炉温。渗层深度、表面硬度、芯部性能、碳势或氮势、加热和保温时间、淬火条件、化合物层限值、变形余量以及处理后的精加工,都属于同一项决策。ISO 4885:2018 为黑色金属热处理提供了受控术语,并包含铁-碳相表;在技术规范中区分渗碳、渗氮、淬火、回火和扩散工艺时,该标准十分有用。

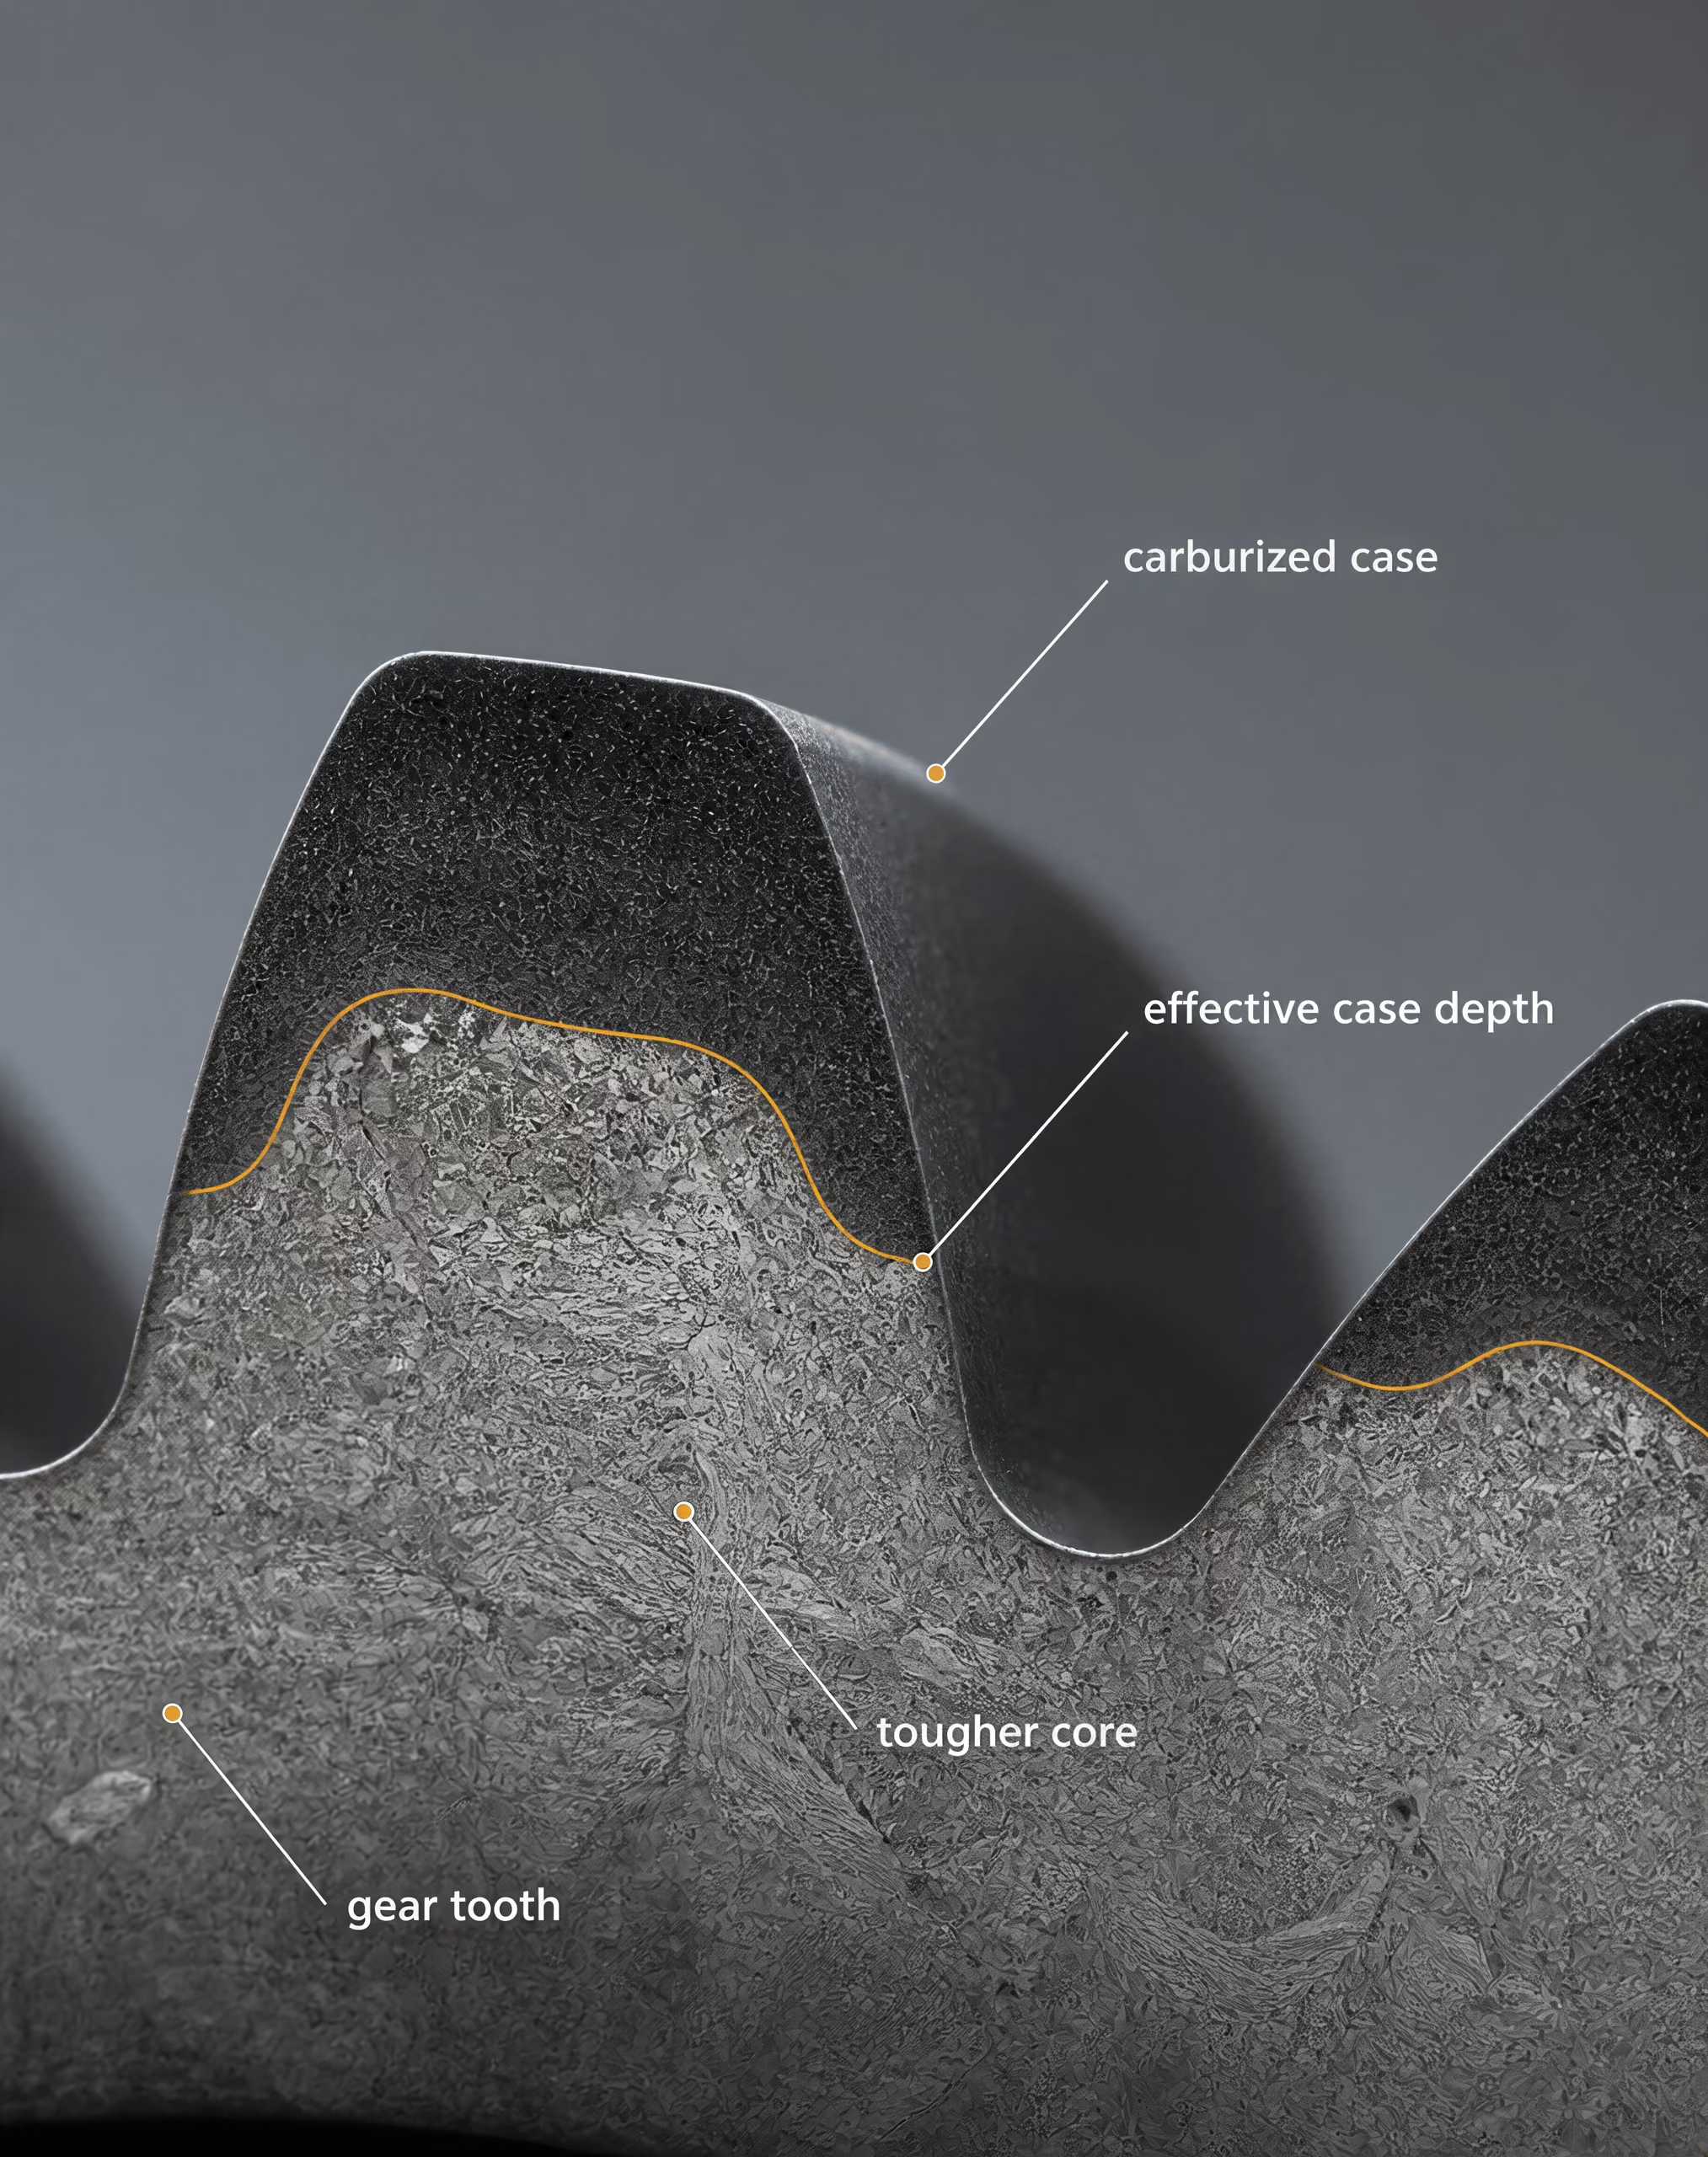
用于形成硬化渗层的渗碳和碳氮共渗
渗碳是将碳加入低碳钢的奥氏体表面,通常在高于钢材临界转变范围的渗碳温度下进行。富碳层随后经过淬火,在表面形成高碳马氏体,而低碳芯部则形成韧性更高、硬度较低的组织。EN ISO 683-3 规定的 16MnCr5 等低碳合金钢,以及 SAE 8620,都是常见实例;在这些材料中,所需的渗层性能和芯部性能需要一并选择。铬、锰、钼和镍等合金元素会影响淬透性、残余奥氏体、转变行为以及变形。
碳氮共渗同时引入碳和氮,通常采用低于渗碳的温度,并形成比渗碳更浅的渗层。加入的氮可以提高表面硬度和淬透性,但过高的氮势或碳势可能导致残余奥氏体、碳化物或不可接受的脆性表面。对于小型零部件、薄截面以及只需相对较浅渗层的零件,碳氮共渗常被纳入考虑范围。当接触应力会深入表面以下较远位置时,碳氮共渗不能替代深层渗碳。
炉内气氛必须通过碳势进行控制;对于碳氮共渗,还必须控制氮势。仅凭名义温度无法确定处理结果。气体流量、炉内装载量、转移时间、淬火烈度以及钢材的初始晶粒尺寸,都会影响渗层的均匀性。复杂齿轮、花键、盲孔和尖锐过渡部位会造成加热、气氛进入和冷却速率不均。这些特征可能导致渗层过度长大、软点、淬火裂纹或尺寸变化。
渗碳零件通常需要淬火和回火,随后进行磨削、珩磨或其他精加工。处理前必须确定加工余量,因为去除过多材料可能降低有效渗层深度,或暴露出残余奥氏体含量不可接受的区域。淬火后的矫直同样需要采取控制措施,以防止开裂并保持规定的硬度分布。
渗氮和扩散涂层
渗氮是将氮引入铁素体或合金钢表面,通常不对整个零部件进行奥氏体化和淬火。铝、铬、钼和钒等合金元素会形成细小的合金氮化物,从而提高表面硬度,并改善抗黏着磨损和抗磨粒磨损性能。气体渗氮、离子渗氮和盐浴渗氮在供氮方式、离子或气体控制、温度均匀性以及处理时间方面各不相同。
由于渗氮在低于奥氏体转变温度的条件下进行,其变形通常小于渗碳和淬火后的变形,但并非完全没有变形。化合物层和氮化物造成的尺寸增长、残余应力、先前加工应力以及表面化学成分不均,仍可能改变尺寸。基体必须已经具备足够的强度;对于柔软且不适用的钢材,渗氮不能形成高强度芯部。通常会在渗氮前规定使用调质合金钢,使芯部在渗氮温度下仍能保持所需的力学性能。
化合物层有时也称为白亮层,必须明确规定,而不能将其视为自动获得的益处。铁氮化物层可以改善耐磨性和耐腐蚀性,但厚度过大可能降低韧性,或促进开裂和剥落。在其下方,扩散区提供逐渐变化的氮含量和硬度分布。图纸应标明化合物层厚度、扩散深度、表面硬度、芯部硬度以及允许的孔隙率。
硼化、渗铬和渗铝等扩散涂层通过硼、铬或铝向内扩散来改变表面。硼化可以形成硬度极高的铁硼化物;而在更重视高温抗氧化性、而非最大接触疲劳硬度的场合,则会选择渗铝。这些处理在化学机理上不同于渗氮和渗碳,其脆性相、涂层厚度、结合力、尺寸增长以及精加工要求,都必须结合载荷进行评估。支撑不足的基体上覆盖硬质涂层,可能因开裂或剥离而失效。
火焰淬硬和感应淬硬
火焰淬硬和感应淬硬仅将表面加热至奥氏体化温度范围,然后快速淬火。与渗碳或渗氮不同,这些方法通常不会改变表面化学成分;它们是将钢材中原有的碳转变为马氏体。因此,表面碳含量决定了可达到硬度的实际上限。当所需硬化深度和芯部强度与截面几何形状相匹配时,C45E 或 SAE 1050 等中碳钢可能适用;而低碳钢通常无法在未预先富集碳的情况下形成高硬度马氏体表面。
ISO 683-1:2016 规定了适用于调质、等温淬火、火焰淬硬、感应淬硬以及某些正火机械零件的非合金钢。该牌号规定并不免除对碳含量、淬透性、截面尺寸和供货状态进行验证的必要。SAE J1268:1995 根据标准端淬试验数据,规定了碳钢和合金 H 带钢的最低和最高淬透性限值;这些限值有助于确定所选牌号能否在规定深度处达到所需硬度。
火焰淬硬取决于燃烧器尺寸、火焰化学性质、移动速度、喷嘴与工件间距以及淬火时机。感应淬硬还涉及频率、功率密度、线圈几何形状、耦合状态、扫描速度和淬火介质输送方式。通常,较高频率会使加热集中在更靠近表面的区域,而较低频率允许更大的加热穿透深度;但实际硬化分布还取决于电阻率、磁导率、几何形状和加热时间。感应线圈必须能够到达所需处理的表面;内槽、间断轮廓和不等截面可能需要分步加热,或采用不同的工艺。
这两种方法都可以减少炉内整体处理引起的变形,但陡峭的热梯度可能产生残余应力、软带和淬火裂纹。应根据某一硬度标准规定有效渗层深度,而不能只规定加热深度。淬硬后的磨削、回火、磨削烧伤检查以及尺寸验证,共同完成工艺选择。可辩护的选择应使硬度梯度和芯部性能与载荷相匹配,同时控制可达性、化学成分、热源、变形和精加工。
8. 应用决策:基于标准的选择工作流程
分步选择矩阵
热处理选择应从零件本身开始,而不是从炉子开始。选择记录中的第一项应是服役要求:抗拉强度、屈服强度、冲击韧性、疲劳性能、耐磨性、可加工性、尺寸稳定性,或规定的硬度范围。仅规定硬度不足以构成充分的设计要求。零件可能达到表面硬度目标,但其心部组织仍不适宜,或残余应力过大。
| 决策阶段 | 所需问题 | 证据或输出 |
|---|---|---|
| 服役条件 | 适用哪些载荷、温度、接触应力和失效模式? | 机械性能和硬度要求 |
| 材料身份 | 确切的钢种、标准、产品形态和交货状态是什么? | 材料证明书和适用材料标准 |
| 所需状态 | 零件需要退火、正火、去应力、淬火与回火、等温淬火还是表面硬化? | 规定的冶金状态 |
| 硬化深度 | 必须达到何种硬度,以及从表面算起的深度是多少? | 硬度分布和淬透性要求 |
| 几何形状 | 控制性截面尺寸、孔、键槽、尖角和厚度过渡部位有哪些? | 加热、淬火和变形评估 |
| 热处理路径 | 允许采用哪种加热、奥氏体化、冷却、回火或扩散循环? | 工艺规范和炉温配方 |
| 验收 | 如何检查硬度、组织、尺寸和缺陷? | 检验计划和放行标准 |
随后,选择矩阵应将每项要求与材料和工艺决策对应起来:
| 决策阶段 | 必须回答的问题 | 证据或输出 |
|---|---|---|
| 服役条件 | 适用哪些载荷、温度、接触应力和失效模式? | 力学性能和硬度要求 |
| 材料标识 | 确切的牌号、标准、产品形态和交货状态是什么? | 材料证明书和适用的材料标准 |
| 所需状态 | 零件是否需要退火、正火、去应力、淬火和回火、等温淬火或表面硬化? | 明确的冶金状态 |
| 硬化深度 | 必须达到何种硬度,以及从表面向内的多大深度? | 硬度分布和淬透性要求 |
| 几何形状 | 哪些截面尺寸、孔、键槽、尖角和厚度过渡部位起控制作用? | 载荷路径、加热、淬火和变形评估 |
| 热处理路径 | 允许采用哪种加热、奥氏体化、冷却、回火或扩散循环? | 工艺规范和炉次配方 |
| 验收 | 如何检查硬度、组织、尺寸和缺陷? | 检验计划和放行标准 |
材料标识必须准确。“中碳钢”不是充分的牌号标识。记录应准确写明适用标准中的牌号,例如 C45、42CrMo4 或其他牌号,并同时注明标准编号、产品形态、炉号和交货状态。同一牌号的正火钢棒和退火钢棒进入炉内时,其晶粒组织、可加工性和对加热的响应并不相同。
ISO 683-1:2016 规定了非合金钢的交货要求;这类钢通常用于调质、等温淬火、火焰淬硬、感应淬硬,以及在某些情况下用于正火的机械零件。该标准不能替代零件图样,也不规定所有炉内参数。ISO 4885:2018 提供了铁基材料热处理术语以及准确描述相变所需的铁—碳相术语。这些属于材料标准和术语标准;工厂工艺规范仍必须规定设备、气氛、装炉方式、温度均匀性、淬火条件和检验要求。
下一项决策是确定所需的冶金工艺路线。正火可用于细化或调整组织,并在机加工或后续硬化之前改善均匀性。若需要降低硬度和改善可加工性,则可采用退火。去应力处理用于处理焊接、重切削加工或成形后产生的残余应力,但不能替代调质处理。整体淬硬要求在控制截面范围内具有足够的含碳量和淬透性。当需要韧性心部和耐磨表面时,表面硬化可能更为合适;可采用的工艺包括渗碳、碳氮共渗、渗氮、火焰淬硬和感应淬硬。析出硬化和扩散涂层属于不同的材料和工艺类别,不能仅因为希望获得较高表面硬度,就将其用于钢材。
截面尺寸和几何形状决定所选冷却速度能否形成所需组织。大截面中心的冷却速度比表面慢。同一个零件中的薄法兰、孔、花键根部和尖锐台肩,可能以不同速度冷却。这些差异可能导致某一部位形成马氏体,另一部位形成贝氏体或珠光体,并在淬火表面附近产生拉伸残余应力。因此,淬火烈度必须结合截面模数、夹具、搅拌方式和淬火介质温度进行考虑,而不能孤立地选择油、水或聚合物淬火介质。
通过硬度、淬透性和显微组织检查进行验证
ASM International 在 《淬硬用钢的选择》(1991)中指出,材料选择主要取决于所需的淬火态硬度,以及该硬度必须延伸到距表面多深的位置。这确立了硬度与淬透性之间的核心区别。硬度是热处理后在某一位置测得的抗变形能力。淬透性则描述在规定处理条件下形成硬化层的深度及其分布。
应在生产试验前估算所需的淬透性。Jominy 末端淬火数据建立了距淬火端距离与硬度之间的标准化关系。《博福斯手册》(1981)将 Jominy 法和 Grossmann 法确定为评估淬透性的工具。对于按 H 带要求供货的钢材,SAE J1268:1995 规定了具有既定标准末端淬火数据的碳素钢和合金 H 带钢的淬透性最小值和最大值。一种钢材即使能够达到规定的表面硬度,如果其淬透性带过低,在大截面中心仍可能无法满足要求。
生产检验应包括硬度调查,而不能只在易于接触的表面测一个读数。测量位置应覆盖表面、近表层、心部以及任何决定功能的截面。对切取试样进行横向硬度测量,可以揭示规定硬度是否延伸到所需深度。洛氏、维氏或布氏方法必须与硬度范围、表面状态及适用的试验标准相匹配。
硬度无法识别所有不合格组织。金相检验应确认调质零件中的回火马氏体,同时检查贝氏体、铁素体—珠光体、残余奥氏体、脱碳、渗碳层深度、渗氮层特征、晶粒粗化、淬火裂纹及其他与工艺有关的特征。验收标准应明确规定允许的组织及排除项;“热处理正确”不具有可测量的含义。
尺寸检验是冶金验证的一部分。应记录处理前后的关键直径、平面度、径向跳动、孔位和变形。淬火烈度较高、几何形状不对称、过渡部位尖锐、存在焊接,以及表面与心部之间相变差异较大时,残余应力问题会加剧。回火必须足以满足规定的韧性和稳定性要求;对于规定的合金钢,或存在残余奥氏体转变风险的情况,可能需要进行两次回火。ASTM International 的 2024 年热处理课程将奥氏体化、退火、正火、淬火与回火工艺、两次回火、晶粒度控制和力学性能要求列为规范因素。
规范、记录与纠正控制
工艺规范应规定完整的热处理路径:装炉状态、炉内气氛、必要时的加热速度、奥氏体化或处理温度范围、保温依据、转移时间、淬火介质类型及状态、搅拌方式、冷却终点、回火温度和时间,以及是否需要重复回火。温度、保温时间、加热速度和冷却速度相互影响;即使炉子的名义设定温度不变,改变其中一项也可能改变最终组织。
规范还应明确变形和开裂控制措施。这些措施可包括预热、分阶段加热、保护气氛、真空处理、中断淬火、马氏体分级淬火、等温淬火、改进夹具、降低淬火烈度,或规定热处理后的矫直限值。每项控制措施都必须与所需的硬度和显微组织相容。
记录应将零件与钢材炉号、供应商证明书、来料状态、炉号、装炉布置、热电偶或炉温均匀性调查结果、气氛数据、淬火介质状态、热处理曲线、回火记录、操作人员及检验结果关联起来。材料标准规定钢材是什么;工艺规范规定零件如何进行处理。混淆这两者的职责,会使验收决定难以辩护。
当结果不合格时,纠正措施应依据失效机制制定。心部硬度偏低可能表明淬透性不足、截面尺寸过大、奥氏体化不足或淬火速度过慢。表面硬度过高且韧性不佳,可能表明回火不足。变形问题可能需要调整几何形状、夹具、转移过程或淬火工艺,而不是提高炉温。硬度调查不合格时,在否定该牌号之前,应先检查校准状态、测试位置、脱碳情况和取样方法。只有完成这些检查后,才应改变材料、热循环或设计。
9. 常见选材错误及其预防方法
将硬度与淬透性混为一谈
硬度和淬透性回答的是不同的问题。硬度是某一位置的抗变形能力,通常通过洛氏、布氏或维氏试验测定。淬透性描述钢材能够形成马氏体的深度,因此也描述了在规定淬火条件下,硬度从表面向中心的分布情况。
小型试样的表面硬度可能达到 60 HRC,而由同一标称牌号钢材制成的直径 75 mm 轴,其芯部可能软得多。这种差异不一定意味着炉子发生了故障。热量提取取决于截面尺寸、形状、搅拌、淬冷剂温度以及钢材的相变行为。碳含量主要影响马氏体的硬度;合金元素和奥氏体晶粒尺寸则会显著影响能够形成马氏体的深度。
ASM International 在 Steel Selection for Hardening(1991)中指出:“用于淬硬的钢材选择,主要取决于所需的淬火态硬度,以及该硬度必须延伸至表面以下的深度。”这一原则应当主导技术规范的制定。诸如 58–62 HRC 这样的目标是不完整的,除非同时明确测量位置、有效硬化层深度或淬硬深度、截面尺寸以及允许的芯部状态。
SAE J1268:1995 通过 H带碳钢和合金钢处理了这一问题。该标准依据标准端淬试验数据规定了淬透性的最小和最大限值,使设计人员能够区分钢材的化学牌号与其预期的淬透性范围。随后,可以将 Jominy 数据、Grossmann 计算结果或经过验证的生产试验结果与所需的硬度分布进行比较。仅凭标称牌号无法确定最终结果。
规定淬火介质,却未定义完整工艺周期
“油淬”或“水淬”并不是完整的热处理指令。最终结果还取决于奥氏体化温度、加热速率、炉内气氛、保温时间、转移时间、槽液温度、搅拌、装炉方式以及淬冷剂的状态。温度和时间不可相互替代:保温过度可能导致奥氏体晶粒长大或氧化加剧,而保温不足则可能留下未溶碳化物或导致奥氏体组织不均匀。
冷却速率必须结合钢材的连续冷却转变行为或时间—温度—转变行为加以考虑。低合金钢可能需要采用油或聚合物淬火,以避免过度开裂;而相同截面尺寸的普通碳钢则可能需要更快的淬火,以获得规定的马氏体深度。分级淬火可以在接近马氏体开始温度处中断冷却,从而减少变形;等温淬火会产生不同的显微组织,不能仅仅因为这两种工艺都能减小热冲击,就相互替代。渗碳、碳氮共渗、氮化和扩散涂层同样需要不同的表面化学条件、温度范围、时间控制和验收标准。
工艺还必须规定淬火前后发生的步骤。预热、气氛控制、装夹、清洗、回火延迟、回火温度、回火时间,以及在某些情况下的双回火,都会影响最终状态。ASTM International 的 2024 年热处理课程将奥氏体化、退火、正火、淬火与回火工艺、双回火、晶粒尺寸控制以及机械性能要求列为规范制定因素。省略这些内容会迫使操作人员自行推断工艺周期;这属于工艺控制错误,而不是轻微的起草疏漏。
忽略几何形状、先前状态和热处理后的回火
根据平板试件确定的热处理制度,可能无法适用于轮齿、键槽、法兰、薄腹板或长轴。尖锐过渡部位会集中热应力和相变应力。薄边缘冷却迅速,可能出现过度淬硬或开裂;而厚重的轮毂冷却缓慢,其中心可能保留贝氏体或珠光体。孔洞和间断表面会改变局部热流。装夹也可能限制收缩并造成变形。
先前状态同样十分重要。正火、退火、先前淬火、锻造变形量、偏析、冷作硬化以及加工损伤,都会影响奥氏体的形成和转变。冷作硬化材料可能将残余应力带入炉内;较粗大的原始晶粒可以促进更深的淬硬,但会降低韧性,并增加变形或开裂风险。因此,当晶粒尺寸会影响使用性能时,就应将其纳入工艺规范。
回火并不是淬硬后的可有可无的外观处理步骤。淬火态马氏体具有很高的应力,且通常过于脆硬,无法满足服役要求。回火能够降低残余应力,并调节硬度、强度、韧性和尺寸稳定性。所选回火温度还必须考虑回火脆性、二次硬化,以及较高回火温度可能使硬度降至设计要求以下的风险。
实验室淬透性数据和标准可支持工艺选择,但不能替代在生产零件和设备上的验证。 Limited evidence
ISO 683-1:2016 规定了通常用于制造需要调质、等温淬火、火焰淬硬、感应淬硬,以及在某些情况下需要正火的机器零件的非合金钢。这一表述十分重要:标准所规定的预期用途,并不意味着每个牌号都可以采用所有处理工艺。ISO 4885:2018 提供了热处理术语和铁—碳相术语,但不能替代零件试验。标准和手册规定了钢材牌号、术语、试验方法、淬透性数据和工艺原则。最终工艺周期仍需在实际钢材、几何形状、设备和装载方式上进行验证。
最终工艺控制检查表
- 钢种选择 不得仅凭名义硬度选择钢材;应核实碳含量、合金元素、交货状态和淬透性。
- 测量位置 不得将表面结果视为所需心部状态的证明。
- 淬火 不得对所有几何形状使用同一种介质,也不得省略搅拌、槽液状态和转移控制。
- 回火 规定回火温度、时间、回火次数以及最终验收性能。
- 历史与几何形状 审查晶粒度、偏析、先前冷作、既往热处理历史、截面变化和装夹情况。
- 验收 规定取样位置、硬化深度、心部性能、尺寸限值、显微组织和缺陷排除标准。
对于反复出现的错误,应进行明确检查:
- 仅依据标称硬度选择钢材;
- 假定表面结果能够代表整个截面;
- 对所有几何形状使用同一种淬火介质;
- 省略回火,或未规定回火时间和温度;
- 忽视晶粒尺寸、偏析、先前冷作硬化或先前热处理历史;
- 采用超出钢材预期能力范围的处理工艺;
- 未定义验收位置、淬硬深度、芯部性能以及允许的性能梯度。
因此,一份可合理辩护的技术规范应明确钢材牌号和状态、所需的表面及芯部性能、取样位置、完整的热处理周期、淬火控制要求、回火要求、变形限值以及验证方法。如果缺少这些细节,该指令就只是一个温度配方,而不是经过验证的热处理工艺。
参考文献
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html