




1. ऊष्मा-उपचार प्रक्रिया का चयन वास्तव में क्या दर्शाता है
ऊष्मा-उपचार प्रक्रिया का चयन केवल भट्ठी के तापमान की तालिका देखने का कार्य नहीं है। यह निर्णयों की एक ऐसी श्रृंखला है, जो इस्पात की रासायनिक संरचना, प्रारंभिक अवस्था, घटक की ज्यामिति, आवश्यक कठोरता और दृढ़ता, स्वीकार्य आयामी परिवर्तन तथा उत्पादन नियंत्रणों को परस्पर जोड़ती है। चयनित चक्र को वहाँ आवश्यक सूक्ष्मसंरचना उत्पन्न करनी चाहिए जहाँ उसकी जरूरत हो, और साथ ही दरारें, अत्यधिक अवशिष्ट प्रतिबल, अस्वीकार्य विकृति या निरीक्षण के ऐसे बोझ का निर्माण नहीं करना चाहिए जिसे उत्पादन में व्यावहारिक रूप से संभाला न जा सके।
कठोरीकरण-क्षमता परिभाषित शीतलन-चक्र के दौरान किसी निर्दिष्ट गहराई तक आवश्यक कठोरित संरचना विकसित करने की इस्पात की क्षमता; यह किसी एक स्थान पर मापी गई कठोरता से भिन्न होती है।
कठोरीकरण के लिए इस्पात का चयन मुख्यतः आवश्यक शमन-पश्चात कठोरता और उस सतह के नीचे की गहराई से निर्धारित होता है जहाँ तक वह कठोरता बनी रहनी चाहिए। Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.पहला प्रश्न यह नहीं है कि “क्या इस भाग का शमन किया जाना चाहिए?” पहला प्रश्न यह है: आवश्यक कठोरता कितनी है, और सतह से कितनी गहराई तक वह कठोरता बनी रहनी चाहिए? ASM International ने Steel Selection for Hardening (1991) में इस अंतर को स्पष्ट रूप से बताया है और कहा है कि चयन मुख्यतः आवश्यक शमन-पश्चात कठोरता तथा उस गहराई से निर्धारित होता है जहाँ तक यह कठोरता पहुँचनी चाहिए। कठोरता उपचार के बाद इंडेंटेशन के प्रति प्रतिरोध को दर्शाती है। कठोरणक्षमता यह बताती है कि किसी निर्दिष्ट उपचार के दौरान इस्पात कितनी गहराई तक और किसी अनुप्रस्थ काट में कितनी समानता से कठोर हो सकता है। सतह की उच्च कठोरता यह सिद्ध नहीं करती कि कोर भी कठोर हो गया है।
यह अंतर ग्रेड के चयन को बदल देता है। SAE J1268 (1995) मानकीकृत एंड-क्वेंच आँकड़ों के आधार पर कार्बन और मिश्रधातु H-बैंड इस्पातों के लिए न्यूनतम और अधिकतम कठोरणक्षमता सीमाएँ निर्धारित करता है। इसलिए Jominy एंड-क्वेंच वक्र या Grossmann विश्लेषण इस्पात की कठोरणक्षमता को अनुप्रस्थ काट के आकार और शीतलन की तीव्रता से जोड़ सकता है, बजाय इसके कि नाममात्र रूप से समान प्रत्येक इस्पात को परस्पर विनिमेय माना जाए। Bofors Handbook (1981) भी कठोरणक्षमता को शमन और टेम्परिंग, आयामी परिवर्तनों तथा एंड-क्वेंच परीक्षण से जोड़ता है।
आवश्यक गुणों से तापीय चक्र तक
चयन की शुरुआत सेवा-आवश्यकता से होती है। किसी शाफ्ट के कोर में निर्दिष्ट तन्य शक्ति और आघात दृढ़ता वाला टेम्पर्ड-मार्टेंसाइट आवश्यक हो सकता है; किसी गियर में दृढ़, घिसाव-प्रतिरोधी केस और उसके नीचे कठोर निम्न-कार्बन कोर की आवश्यकता हो सकती है; किसी स्प्रिंग को नियंत्रित अवशिष्ट प्रतिबल के साथ उच्च प्रत्यास्थ शक्ति चाहिए हो सकती है; और किसी मशीनीकृत प्लेट को अंतिम कटाई से पहले प्रतिबल-मुक्ति की आवश्यकता हो सकती है। ये आवश्यकताएँ निर्धारित करती हैं कि प्रक्रिया से पूरे अनुप्रस्थ काट को बदलना है, केवल सतह को बदलना है, या मुख्यतः उसके अवशिष्ट-प्रतिबल और आयामी अवस्था को नियंत्रित करना है।
प्रारंभिक अवस्था भी महत्वपूर्ण होती है। हॉट-रोल्ड, फोर्ज्ड, कोल्ड-वर्क्ड, नॉर्मलाइज़्ड, एनील्ड या पहले से शमन किए गए पदार्थ की प्रतिक्रिया एक जैसी नहीं होती। दाने का आकार, पृथक्करण, पूर्ववर्ती मार्टेंसाइट, अवशिष्ट प्रतिबल और कार्बाइड का वितरण ऑस्टेनिटाइज़िंग, रूपांतरण, मशीनिंग तथा विकृति को प्रभावित करते हैं। ASTM International के 2024 ऊष्मा-उपचार पाठ्यक्रम में ऑस्टेनिटाइज़िंग, एनीलिंग, नॉर्मलाइज़िंग, शमन-और-टेम्पर उपचार, डबल टेम्परिंग, दाने के आकार का नियंत्रण और यांत्रिक-गुण आवश्यकताओं को विनिर्देशन के कारकों के रूप में पहचाना गया है—ये ऐसे वैकल्पिक विवरण नहीं हैं जिन्हें प्रक्रिया का नाम चुनने के बाद जोड़ा जाए।
तापीय-चक्र अनुक्रम
- तापन तापन-दर, वातावरण, लोडिंग-पैटर्न और अनुप्रस्थ काट के तापमान की एकरूपता को नियंत्रित करें।
- ऑस्टेनाइटीकरण या उपचार निर्धारित तापमान तक पहुँचें और आवश्यक रूपांतरण या विसरण प्रतिक्रिया के लिए निर्धारित अवधि तक बनाए रखें।
- स्थानांतरण और शीतलन स्थानांतरण-समय, शीतलन-दर, शमन-माध्यम, स्नान की स्थिति और हलचल को नियंत्रित करें।
- टेम्परिंग या वृद्धीकरण जहाँ चयनित प्रक्रिया में आवश्यक हो, वहाँ कठोरता, दृढ़ता, अवशिष्ट तनाव और विमीय स्थिरता को समायोजित करें।
इसके बाद तापीय चक्र एक नियंत्रित क्रम बन जाता है: तापन दर, ऑस्टेनिटाइज़िंग या सॉल्यूशन-ट्रीटमेंट तापमान, होल्डिंग समय, वातावरण, स्थानांतरण समय, शीतलन दर, शीतलन माध्यम तथा उसके बाद की टेम्परिंग या एजिंग। तापमान और समय को अनुप्रस्थ काट की मोटाई से अलग नहीं किया जा सकता। किसी बड़े फोर्जिंग का केंद्र उसकी सतह के काफी समय बाद भट्ठी के निर्धारित तापमान तक पहुँच सकता है, जबकि उसी प्रक्रिया के दौरान कोई पतला किनारा अत्यधिक गर्म हो सकता है या रूपांतरित हो सकता है।
| प्रक्रिया | प्रमुख उद्देश्य | सामान्य परिणामी अवस्था |
|---|---|---|
| तनाव-मुक्ति | अवशिष्ट तनाव कम करना | मौजूदा सूक्ष्मसंरचना अधिकांशतः बनी रहती है |
| अनीलन | कठोरता कम करना और मशीनिंग-योग्यता सुधारना | ग्रेड के अनुसार नरम फेराइट-पर्लाइट या गोलिकीकृत संरचना |
| सामान्यीकरण | संरचना को परिष्कृत या पुनर्स्थापित करना | अनेक कार्बन और निम्न-मिश्रधातु इस्पातों में वायु-शीतित फेराइट-पर्लाइट संरचना |
| शमन और टेम्परिंग | मज़बूती, कठोरता और दृढ़ता का संयोजन | टेम्पर्ड मार्टेनसाइट |
| ऑस्टेम्परिंग | बेनाइटिक रूपांतरण और विमीय परिवर्तन को नियंत्रित करना | बेनाइट |
| मार्टेम्परिंग | मार्टेनसाइट बनने से पहले तापीय प्रवणताओं को कम करना | बाद के टेम्परिंग के पश्चात टेम्पर्ड मार्टेनसाइट |
विभिन्न प्रक्रियाएँ विभिन्न समस्याओं का समाधान करती हैं। प्रतिबल-मुक्ति कठोरीकरण से जुड़े पूर्ण रूपांतरण को जानबूझकर उत्पन्न किए बिना अवशिष्ट प्रतिबल को कम करती है। एनीलिंग कठोरता घटाती है और मशीनिंग-योग्यता सुधारती है; नॉर्मलाइज़िंग क्रांतिक परास से ऊपर तापन और उसके बाद वायु-शीतलन के माध्यम से संरचना को परिष्कृत या पुनर्स्थापित करती है। ऑस्टेनिटाइज़िंग इस्पात को रूपांतरण के लिए तैयार करती है, लेकिन अपने आप में पूर्ण उपचार नहीं है। शमन केवल वहाँ मार्टेंसाइट उत्पन्न करता है जहाँ शीतलन विसरणात्मक रूपांतरणों को रोकता है, और टेम्परिंग परिणामी कठोरता, दृढ़ता तथा प्रतिबल-अवस्था को समायोजित करती है।
मार्टेम्परिंग मार्टेंसाइट बनने से पहले तापीय प्रवणताओं को कम कर सकती है। जब इस्पात और अनुप्रस्थ काट का आकार आवश्यक रूपांतरण-पथ की अनुमति देते हैं, तब ऑस्टेम्परिंग बैनाइटिक संरचनाएँ उत्पन्न करती है। कठोरीकरण से पहले कार्बराइज़िंग और कार्बोनाइट्राइडिंग सतह पर कार्बन, अथवा कार्बन और नाइट्रोजन, जोड़ती हैं। नाइट्राइडिंग कम तापमान पर नाइट्रोजन-संपन्न कठोर केस बनाती है और अलग शमन की आवश्यकता को समाप्त कर सकती है। एज हार्डनिंग केवल उपयुक्त प्रीसिपिटेशन-हार्डनिंग मिश्रधातुओं पर लागू होती है। डिफ्यूज़न कोटिंग सतह-संरचना उपचार हैं; वे प्रत्येक बल्क ऊष्मा-उपचार के विकल्प नहीं हैं। ISO 683-1:2016 के अंतर्गत C45 और 42CrMo4 जैसे कार्बन तथा मिश्रधातु इस्पातों के लिए इनमें से किसी मार्ग का चयन करने से पहले उनकी निर्दिष्ट संरचना, कठोरणक्षमता और अभिप्रेत अवस्था के आधार पर मूल्यांकन किया जाना चाहिए।
इस्पात ग्रेड, अनुप्रस्थ काट के आकार और ज्यामिति पर एक साथ विचार क्यों आवश्यक है
| चयन चर | यह क्या नियंत्रित करता है | समीक्षा किए जाने वाले प्रमाण |
|---|---|---|
| कार्बन मात्रा | मार्टेनसाइट की संभावित कठोरता | ग्रेड की रासायनिक संरचना और आवश्यक सतही या कोर-कठोरता |
| मिश्रधातु तत्व | कठोरीकरण-क्षमता और रूपांतरण व्यवहार | संघटन सीमाएँ और कठोरीकरण-क्षमता संबंधी आँकड़े |
| अनुप्रस्थ काट का आकार | सतह से केंद्र तक का शीतलन इतिहास | नियंत्रक मोटाई और द्रव्यमान-संकेंद्रण |
| ज्यामिति | स्थानीय शीतलन और तनाव-संकेंद्रण | कोने, छेद, की-वे, जालिकाएँ और संक्रमण क्षेत्र |
| प्रारंभिक अवस्था | कण-आकार, पृथक्करण, तनाव और कार्बाइड-वितरण | फोर्जित, रोलित, अनीलित, सामान्यीकृत या शीत-कर्मित अवस्था |
ISO 683-1:2016 में इसके अंतर्गत आने वाले गैर-मिश्रधातु इस्पातों की आपूर्ति आवश्यकताओं और अभिप्रेत उपचार अनुप्रयोगों को परिभाषित किया गया है, लेकिन यह प्रत्येक उपचार को प्रत्येक ग्रेड या ज्यामिति के लिए उपयुक्त नहीं बनाता। Strong evidence
इस्पात का पदनाम प्रारंभिक सीमा निर्धारित करता है, पूर्ण प्रक्रिया-विधि नहीं। ISO 683-1:2016 सामान्यतः शमन-और-टेम्पर, ऑस्टेम्पर, फ्लेम-हार्डनिंग, इंडक्शन-हार्डनिंग तथा कुछ मामलों में नॉर्मलाइज़्ड मशीन भागों के लिए अभिप्रेत नॉन-अलॉय इस्पातों को समाहित करता है। ISO 4885:2018 लौह-आधारित पदार्थों के ऊष्मा-उपचार के लिए नियंत्रित शब्दावली और लौह-कार्बन फेज़ तालिका उपलब्ध कराता है। इनमें से कोई भी मानक रासायनिक संरचना और कठोरणक्षमता का वास्तविक घटक से मिलान करने की आवश्यकता को समाप्त नहीं करता।
अनुप्रस्थ काट का आकार सतह से केंद्र तक तापमान और शीतलन इतिहास को नियंत्रित करता है। ज्यामिति अतिरिक्त जटिलताएँ उत्पन्न करती है: तीखे कोने अधिक तेजी से ठंडे होते हैं, पतले वेब पूरी मोटाई तक कठोर हो सकते हैं, बोर बाहरी सतहों की तुलना में अलग ढंग से ठंडे हो सकते हैं, और की-वे या अनुप्रस्थ काट में अचानक परिवर्तन प्रतिबल को केंद्रित करते हैं। तेज जल-शमन से मोटे 1045 घटक में आवश्यक कोर-कठोरता प्राप्त हो सकती है, फिर भी इससे पतला, नॉचयुक्त भाग टूट सकता है; तेल, पॉलिमर, गैस, चरणबद्ध शीतलन या इंडक्शन हार्डनिंग इस जोखिम को कम कर सकते हैं, लेकिन इनमें से प्रत्येक प्राप्त की जा सकने वाली कठोरता-प्रोफ़ाइल को बदलता है।
विकृति भी डिजाइन के साथ परस्पर जुड़ी होती है। असमान तापन, असमान शीतलन, फेज़-रूपांतरण के दौरान आयतन परिवर्तन और अवशिष्ट प्रतिबल बोर को खिसका सकते हैं, शाफ्ट को मोड़ सकते हैं या समतलता बदल सकते हैं। फिक्स्चर, लोड का अभिविन्यास, एजीटेशन, सुरक्षात्मक वातावरण, प्रीहीटिंग, इंटरप्टेड क्वेंचिंग और मशीनिंग-अलाउंस को चयन-निर्णय में शामिल किया जाना चाहिए। स्वीकार्य परिणाम केवल कठोरता की कोई संख्या नहीं है; वह ऐसा भाग है जो अपना आवश्यक आकार और अखंडता बनाए रखे।
प्रक्रिया के नाम और निर्दिष्ट उपचार के बीच अंतर
“शमन और टेम्पर” एक प्रक्रिया-परिवार है। किसी विनिर्देशन में इस्पात का पदनाम और अवस्था, ऑस्टेनिटाइज़िंग तापमान-परास, तापन-विधि, प्रभावी होल्डिंग समय, भट्ठी का वातावरण, स्थानांतरण की अधिकतम सीमा, शमन माध्यम और एजीटेशन, टेम्परिंग तापमान और अवधि, टेम्परिंग की संख्या, कठोरता या यांत्रिक-गुण सीमाएँ तथा निरीक्षण-विधि स्पष्ट रूप से दी जानी चाहिए। यदि तापन दर, सोक का आधार, शीतलन दर और अपेक्षित अंतिम संरचना ज्ञात न हों, तो “700 °C पर एनील करें” भी अपूर्ण रहता है।
The Manufacturing Process Selection Handbook इस निर्णय को पदार्थ की उपयुक्तता, प्रक्रिया-भिन्नताओं, डिजाइन-सीमाओं, गुणवत्ता-संबंधी मुद्दों, उत्पादन-अर्थशास्त्र और घटक-अखंडता के आधार पर व्यवस्थित करता है। ये श्रेणियाँ चयन को भट्ठी की एकल सेटिंग तक सीमित होने से रोकती हैं। जो चक्र कठोरता तो पूरी करता है, लेकिन दरारें उत्पन्न करता है, वह घटक-अखंडता में विफल है; जो प्रयोगशाला कूपन पर काम करता है, लेकिन वातावरण या शीतलन दर को नियंत्रित नहीं कर सकता, वह उत्पादन-नियंत्रण में विफल है। ऊष्मा-उपचार को तभी निर्दिष्ट माना जा सकता है जब आवश्यक परिणाम तथा उसे प्राप्त करने और सत्यापित करने के साधन—दोनों—परिभाषित हों।
2. भट्ठी के तापमान से नहीं, प्रदर्शन संबंधी आवश्यकताओं से शुरुआत करें
ऊष्मा-उपचार का चयन किसी तालिका से कॉपी किए गए भट्ठी-तापमान से नहीं, बल्कि घटक के लिए अपेक्षित प्रदर्शन से शुरू होना चाहिए। स्टील या ऊष्मीय चक्र का चयन करने से पहले सेवा-भार, स्वीकार्य विफलता-प्रकार, कठोरता-सीमा, सामर्थ्य-स्तर, दृढ़ता की आवश्यकता, मशीनिंग-योग्यता की स्थिति, कठोरीकृत गहराई, आयामी सहनशीलता और उत्पादन संबंधी सीमाएँ निर्धारित करें। तापमान, होल्डिंग समय, तापन-दर और शीतलन-दर परस्पर संबंधित होते हैं; इनमें से किसी एक को बदलने से ऑस्टेनाइट कण-आकार, रूपांतरण-उत्पाद, अवशिष्ट तनाव, विकृति और अंतिम गुण बदल सकते हैं।
पहला छंटाई-प्रश्न यह है कि विनिर्देशन में पूरे आयतन में टेम्पर्ड-मार्टेंसाइट अवस्था, सामान्यीकृत संरचना, कम कठोरता वाली एनील्ड अवस्था, अधिक दृढ़ कोर के ऊपर कठोर सतह, या तनाव-मुक्त घटक की आवश्यकता है। जिस वेल्डेड या अत्यधिक मशीनिंग किए गए भाग की सामर्थ्य और सूक्ष्मसंरचना पहले से स्वीकार्य हो, उसके लिए तनाव-मुक्ति पर्याप्त हो सकती है। सामान्यीकरण से संरचना को परिष्कृत या पुनर्स्थापित किया जा सकता है और कुछ मशीन-भागों के लिए उपयुक्त फेराइट-पर्लाइट अवस्था प्राप्त की जा सकती है। एनीलिंग में कम कठोरता और बेहतर मशीनिंग-योग्यता को प्राथमिकता दी जाती है। नियंत्रित सामर्थ्य और दृढ़ता के संयोजन के लिए क्वेंच-एंड-टेम्पर उपचार अपनाया जाता है, जबकि कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग, नाइट्राइडिंग, फ्लेम हार्डनिंग या इंडक्शन हार्डनिंग द्वारा मुख्य कठोरता-आवश्यकता सतह पर स्थापित की जा सकती है।
ASM International ने Steel Selection for Hardening (1991) में कहा था कि “कठोरीकरण के लिए स्टील का चयन मुख्यतः आवश्यक क्वेंच्ड-अवस्था की कठोरता और उस सतह के नीचे की गहराई से निर्धारित होता है, जहाँ तक वह कठोरता बनी रहनी चाहिए।” यह पूरे अनुप्रस्थ काट में कठोरीकरण संबंधी निर्णयों की मुख्य कसौटी है। उपलब्ध क्वेंच की तीव्रता के अंतर्गत, संबंधित अनुप्रस्थ-काट की गहराई पर आवश्यक क्वेंच्ड-अवस्था की कठोरता प्राप्त करने में स्टील सक्षम होना चाहिए। इसके बाद टेम्परिंग भंगुरता कम करती है और अंतिम गुणों के संतुलन को समायोजित करती है।
कठोरता, सामर्थ्य, दृढ़ता और मशीनिंग-योग्यता
कठोरता इंडेंटेशन या स्थानीयकृत प्लास्टिक विकृति के प्रति प्रतिरोध है। यह तन्य सामर्थ्य, उपज सामर्थ्य, थकान-प्रदर्शन या दृढ़ता का पूर्ण विकल्प नहीं है। समान Rockwell C कठोरता वाले दो स्टीलों में तन्य गुण, समावेशन-संख्या, कण-आकार, अवशिष्ट ऑस्टेनाइट की मात्रा और आघात-व्यवहार अलग-अलग हो सकते हैं। कठोरता-संख्या केवल एक प्रतिक्रिया का प्रमाण है, पूर्ण यांत्रिक-गुण विनिर्देशन का नहीं।[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
कठोरीकरण-क्षमता को कठोरता से अलग समझना आवश्यक है। कठोरता किसी स्थान पर प्राप्त मान को दर्शाती है; कठोरीकरण-क्षमता यह बताती है कि निर्दिष्ट उपचार के दौरान स्टील कितनी गहराई तक और कितनी समानता से मार्टेंसाइट में रूपांतरित हो सकता है। कम-मिश्रधातु वाला स्टील सतह पर अधिक कठोरता दे सकता है, लेकिन बड़े अनुप्रस्थ-काट के केंद्र की ओर उसकी कठोरता तेज़ी से घट सकती है। अधिक कठोरीकरण-क्षमता वाला स्टील सतह के नीचे अधिक गहराई तक आवश्यक क्वेंच्ड संरचना बनाए रख सकता है, अक्सर कम तीव्रता वाले क्वेंच और विकृति के कम जोखिम के साथ। SAE J1268 (1995) उन कार्बन और मिश्रधातु H-बैंड स्टीलों के लिए न्यूनतम और अधिकतम कठोरीकरण-क्षमता सीमाएँ निर्धारित करता है, जिनका मानकीकृत एंड-क्वेंच डेटा स्थापित है। इसलिए Jominy एंड-क्वेंच परिणाम और Grossmann विश्लेषण ग्रेड-चयन को अनुप्रस्थ-काट के आकार और क्वेंच स्थितियों से जोड़ने में सहायक होते हैं; वे वास्तविक ज्यामिति पर सत्यापन का विकल्प नहीं हैं।
अधिक कठोरता आघात-प्रतिरोध और आयामी स्थिरता के साथ टकरा सकती है। अत्यधिक मात्रा में अनटेम्पर्ड मार्टेंसाइट भंगुर होता है, जबकि अत्यधिक तीव्र क्वेंच तापीय और रूपांतरण-तनाव बढ़ाता है। केवल “बहुत कठोर” के रूप में निर्दिष्ट शाफ्ट की-वे पर दरार डाल सकता है, ग्राइंडिंग-क्षति के कारण अपनी थकान-आयु खो सकता है या बेयरिंग-सीट की सहनशीलता से अधिक विकृत हो सकता है। आवश्यक उपज सामर्थ्य, आघात-ऊर्जा, थकान-भार और सेवा-तापमान को ध्यान में रखकर टेम्परिंग तापमान और समय का चयन किया जाना चाहिए। ASTM International के 2024 के ऊष्मा-उपचार पाठ्यक्रम में ऑस्टेनिटाइजिंग, एनीलिंग, सामान्यीकरण, क्वेंच-एंड-टेम्पर प्रक्रिया, डबल टेम्परिंग, कण-आकार नियंत्रण और यांत्रिक-गुण संबंधी आवश्यकताओं को अलग-अलग भट्ठी-सेटिंग के बजाय विनिर्देशन-कारकों के रूप में पहचाना गया है।
मशीनिंग-योग्यता के लिए अंतिम सेवा-अवस्था से अलग प्रारंभिक अवस्था आवश्यक हो सकती है। एनील्ड या सामान्यीकृत स्टॉक को कठोर स्टॉक की तुलना में अधिक पूर्वानुमेय ढंग से मशीन किया जा सकता है, लेकिन अत्यधिक नरमी के कारण कुछ ग्रेडों में बिल्ट-अप एज या खराब चिप-नियंत्रण के माध्यम से उत्पादन-स्थिरता घट सकती है। इसलिए प्रक्रिया-योजना में कठोरीकरण से पहले मशीनिंग करना, ग्राइंडिंग-अलाउंस छोड़ना तथा अंतिम आकार देने से पहले टेम्परिंग या तनाव-मुक्ति करना शामिल हो सकता है।
सतह संबंधी आवश्यकताएँ बनाम पूरे अनुप्रस्थ-काट की आवश्यकताएँ
यह निर्दिष्ट करें कि गुण कहाँ आवश्यक है। गियर-दाँत, कैम-लोब, बेयरिंग-रेस या घिसाव-पथ को कठोर सतह की आवश्यकता हो सकती है, जबकि उसके भीतर अधिक दृढ़ और क्षति-सहिष्णु कोर बना रहना चाहिए। कठोरीकरण से पहले कार्ब्यूराइजिंग और कार्बोनाइट्राइडिंग सतह के निकट कार्बन, अथवा कार्बन और नाइट्रोजन, की मात्रा बढ़ाते हैं। नाइट्राइडिंग सीमित कोर-रूपांतरण के साथ नाइट्रोजन-संवर्धित कठोर केस बनाती है, जबकि इंडक्शन और फ्लेम हार्डनिंग तीव्र स्थानीयकृत तापन और क्वेंच द्वारा नियंत्रित सतह-परत का रूपांतरण करती हैं। डिफ्यूज़न कोटिंग और संबंधित सतह-उपचार अलग-अलग रासायनिक और घिसाव संबंधी उद्देश्यों की पूर्ति करते हैं तथा उनका चयन केवल कठोरता के आधार पर नहीं किया जा सकता।
पूरे अनुप्रस्थ-काट में कठोरीकृत घटक की समस्या अलग होती है। पूर्ण अनुप्रस्थ-काट से ऊष्मा निकालने के बाद उसके केंद्र को आवश्यक कठोरता या यांत्रिक गुण प्राप्त करने चाहिए। संबंधित चर में ग्रेड की रासायनिक संरचना, पूर्व-ऑस्टेनाइट कण-आकार, अनुप्रस्थ-काट की मोटाई, कोने, छेद, द्रव्यमान में परिवर्तन और क्वेंच का संचलन शामिल हैं। ISO 683-1:2016 सामान्यतः क्वेंच्ड-एंड-टेम्पर्ड, ऑस्टेम्पर्ड, फ्लेम-हार्डन्ड, इंडक्शन-हार्डन्ड और कुछ मामलों में सामान्यीकृत मशीन-भागों के लिए अभिप्रेत गैर-मिश्रधातु स्टीलों की आपूर्ति-आवश्यकताएँ निर्दिष्ट करता है। इस दायरे का अर्थ यह नहीं है कि सूचीबद्ध प्रत्येक उपचार हर ग्रेड या ज्यामिति पर लागू होता है।
अवशिष्ट तनाव, आयामी स्थिरता और सेवा-विफलता के प्रकार
यदि कोई प्रक्रिया कठोरता तो पूरा करती है, लेकिन दरारें, अस्वीकार्य रनआउट, वृद्धि, संकुचन या अस्थिर आयाम उत्पन्न करती है, तो वह अनुपयुक्त है। असमान तापन, कार्ब्यूराइज्ड केस में ग्रेडिएंट, मार्टेंसाइट रूपांतरण का समय, तीव्र अनुप्रस्थ-काट परिवर्तन और क्वेंच की तीव्रता—सभी इसमें योगदान करते हैं। मार्टेम्परिंग रूपांतरण के दौरान तापमान-अंतर कम कर सकती है; ऑस्टेम्परिंग अलग तनाव और विकृति-संतुलन वाली बैनाइटिक संरचनाएँ उत्पन्न कर सकती है; और जहाँ पहला टेम्पर पूरा होने के बाद अवशिष्ट ऑस्टेनाइट रूपांतरित होता है, वहाँ डबल टेम्परिंग आवश्यक हो सकती है। ये निर्णय ज्यामिति और विफलता-जोखिम से जुड़े होते हैं, स्वचालित उन्नयन नहीं।
जिन विफलता-प्रकारों की जाँच की जानी है
- घिसाव इसके लिए कठोर सतह या विसरण-उपचारित परत आवश्यक हो सकती है।
- दाँत टूटना इसके लिए अधिक दृढ़ कोर वाला कठोर केस आवश्यक हो सकता है।
- रोलिंग-संपर्क पिटिंग इसके लिए सतह-कठोरता, केस-गहराई और उपसतही सहारे का नियंत्रण आवश्यक है।
- थकान-दरार इसके लिए अवशिष्ट तनाव, खाँचों, सतह की स्थिति और दृढ़ता पर ध्यान देना आवश्यक है।
- अतिभार-भंग अधिकतम कठोरता की तुलना में मज़बूती और दृढ़ता की संतुलित अवस्था को प्राथमिकता दी जा सकती है।
- विमीय विचलन इसके लिए तनाव-मुक्ति, नियंत्रित शमन, टेम्परिंग या कम-विकृति वाला प्रक्रिया-पथ आवश्यक हो सकता है।
चक्र चुनने से पहले वास्तविक सेवा-विफलता के प्रकारों की सूची बनाएँ: घिसाव, दाँत टूटना, रोलिंग-कॉन्टैक्ट पिटिंग, थकान-दरार, अतिभार-विफलता, सीज़िंग, प्रीलोड का क्षय या आयामी विचलन। जब वेल्डिंग से उत्पन्न अवशिष्ट तनाव विफलता का मुख्य कारण हो, तब अधिक कठोर घटक की अपेक्षा तनाव-मुक्त घटक बेहतर हो सकता है। ISO 4885:2018 लौह-आधारित पदार्थों के ऊष्मा-उपचार के लिए नियंत्रित शब्दावली और लौह-कार्बन प्रावस्था-सारणी प्रदान करता है, जिससे विनिर्देश उपचार के नामों को उन संरचनाओं और रूपांतरणों से अलग कर सकते हैं जिन्हें वे उत्पन्न करने के लिए अभिप्रेत हैं। उचित क्रम स्पष्ट है: प्रदर्शन निर्धारित करें, सतह या पूरे अनुप्रस्थ-काट की आवश्यकता पहचानें, कठोरीकरण-क्षमता और ज्यामिति का आकलन करें, फिर स्टील और प्रक्रिया-विंडो का चयन करें। भट्ठी का तापमान इसके बाद आता है।
3. इस्पात ग्रेड, कार्बन मात्रा, मिश्रधातुकरण और कठोरीकरण-क्षमता
ऊष्मा-उपचार चक्र का चयन केवल भट्ठी के तापमान के आधार पर नहीं किया जा सकता। इस्पात का पदनाम उपलब्ध कार्बन, मिश्रधातु तत्वों, स्वच्छता संबंधी आवश्यकताओं और अपेक्षित रूपांतरण-व्यवहार को निर्धारित करता है; वहीं घटक शीतलन दूरी और स्वीकार्य तापीय तनाव निर्धारित करता है। ASM International ने कठोरीकरण के लिए इस्पात का चयन (1991) में कहा था कि “कठोरीकरण के लिए इस्पात का चयन मुख्यतः आवश्यक क्वेंच-पश्चात कठोरता और उस सतह के नीचे की गहराई से नियंत्रित होता है, जहाँ तक वह कठोरता पहुँचनी चाहिए।” यह पदार्थ और प्रक्रिया से जुड़ा निर्णय है, न कि किसी तैयार नुस्खे की खोज।
ग्रेड चयन में प्रमुख शब्द
- कठोरता
- उपचार के बाद किसी स्थान पर मापा गया प्रतिरोध।
- कठोरीकरण-क्षमता
- निर्दिष्ट शीतलन-चक्र से उत्पन्न कठोरीकरण की गहराई और वितरण।
- शमन-पश्चात कठोरता
- टेम्परिंग से गुणों के संतुलन में परिवर्तन होने से पहले, शमन के तुरंत बाद प्राप्त कठोरता।
- एच-बैंड इस्पात
- ऐसा कार्बन या मिश्रधातु इस्पात जिसे मानक अंतिम-शमन परिणामों के आधार पर निर्दिष्ट कठोरीकरण-क्षमता सीमाओं के साथ आपूर्ति किया जाता है।
कठोरता और कठोरीकरण-क्षमता के बीच का अंतर स्पष्ट रहना चाहिए। कठोरता वह प्रतिरोध है जिसे घटक के किसी स्थान पर मापा जाता है। कठोरीकरण-क्षमता यह बताती है कि निर्धारित क्वेंच के दौरान कोई विशिष्ट इस्पात कितनी गहराई तक मार्टेंसाइट, या आवश्यक मार्टेंसाइट अंश, बना सकता है। एक छोटी पिन और एक बड़ा गियर समान ग्रेड के इस्पात से बनाए जा सकते हैं और एक ही तेल में क्वेंच किए जा सकते हैं, फिर भी उनके केंद्रों की संरचनाएँ बहुत भिन्न हो सकती हैं, क्योंकि उनकी शीतलन दरें अलग होती हैं।
कार्बन मात्रा और प्राप्त की जा सकने वाली मार्टेंसाइटिक कठोरता
अधिकांश मिश्रधातु तत्वों की तुलना में कार्बन मार्टेंसाइट की संभावित कठोरता को अधिक प्रत्यक्ष रूप से नियंत्रित करता है। ऑस्टेनाइटीकरण के दौरान कार्बन ऑस्टेनाइट में घुल जाता है; इसके बाद तीव्र शीतलन उस कार्बन को अतिसंतृप्त शरीर-केंद्रित चतुष्कोणीय मार्टेंसाइटिक जालक में फँसा देता है। जैसे-जैसे कार्बन की मात्रा बढ़ती है, क्वेंच-पश्चात मार्टेंसाइट सामान्यतः अधिक कठोर होता जाता है, हालांकि एक सीमा के बाद व्यावहारिक लाभ घटने लगता है और भंगुरता, दरार बनने का जोखिम तथा अवशिष्ट ऑस्टेनाइट बढ़ सकते हैं।
इससे क्वेंचिंग द्वारा प्राप्त की जा सकने वाली कठोरता की ऊपरी सीमा निर्धारित होती है। कम-कार्बन इस्पात सतह और केंद्र पर अपने अधिकांश ऑस्टेनाइट को मार्टेंसाइट में बदलने के लिए पर्याप्त तेजी से ठंडा हो सकता है, फिर भी उसमें मध्यम कठोरता उत्पन्न हो सकती है, क्योंकि मार्टेंसाइट में कार्बन कम होता है। इसके विपरीत, अधिक-कार्बन इस्पात सतह पर अत्यंत कठोर मार्टेंसाइट बना सकता है, लेकिन यदि केंद्र पर शीतलन बहुत धीमा हो तो वहाँ विफल हो सकता है। इसलिए कार्बन प्राप्त की जा सकने वाली मार्टेंसाइटिक कठोरता को नियंत्रित करता है; अकेले कार्बन से पूरे अनुप्रस्थ भाग में कठोरीकरण सुनिश्चित नहीं होता।
आवश्यक गुण को उसके स्थान के आधार पर निर्दिष्ट किया जाना चाहिए। यदि भार-वहन करने वाले दाँत की जड़, शाफ्ट का केंद्र या बेयरिंग सीट भी कठोरता अथवा सूक्ष्मसंरचना की आवश्यकता पूरी करनी हो, तो सतह पर “उच्च कठोरता” कहना अधूरा है। मोटे अनुप्रस्थ भाग में क्वेंच की गई सतह के निकट मार्टेंसाइट, भीतर की ओर अधिक दूरी पर बैनाइट या पर्लाइट, और कोर में अपेक्षाकृत नरम मिश्रित संरचना हो सकती है। जानबूझकर सतह-कठोरीकृत घटक में ऐसा प्रवणता-रूप स्वीकार्य हो सकता है, लेकिन जब विनिर्देशन पूरे अनुप्रस्थ भाग में कठोरीकरण की माँग करता है, तब यह विफलता है।
कार्बन रूपांतरण तापमानों और क्वेंच प्रतिक्रिया को भी प्रभावित करता है। कार्बन बढ़ाने से सामान्यतः मार्टेंसाइट-आरंभ तापमान घटता है और क्वेंचिंग के बाद अवशिष्ट ऑस्टेनाइट बढ़ सकता है। ऑस्टेनाइटीकरण तापमान और धारण-समय इतना होना चाहिए कि इच्छित कार्बन-युक्त चरण घुल जाएँ, लेकिन अत्यधिक कण-वृद्धि न हो। ASTM International के 2024 के ऊष्मा-उपचार पाठ्यक्रम में ऑस्टेनाइटीकरण, कण-आकार नियंत्रण, क्वेंच और टेम्पर प्रक्रिया, दोहरा टेम्परिंग तथा यांत्रिक-गुण संबंधी आवश्यकताओं को स्वतंत्र भट्ठी सेटिंग्स के बजाय विनिर्देशन कारकों के रूप में पहचाना गया है।[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
ISO 683-1:2016 उन गैर-मिश्रधातु इस्पातों को शामिल करता है जो सामान्यतः क्वेंच और टेम्पर, ऑस्टेम्पर, ज्वाला-कठोरीकरण, प्रेरण-कठोरीकरण और कुछ मामलों में सामान्यीकृत मशीन घटकों के लिए अभिप्रेत होते हैं। फिर भी पदनाम और आपूर्ति-अवस्था की जाँच आवश्यक है: क्वेंचिंग और टेम्परिंग के लिए अभिप्रेत ग्रेड स्वतः ही कार्ब्यूराइजिंग, नाइट्राइडिंग या अवक्षेपण उपचार के लिए उपयुक्त नहीं होता। ISO 4885:2018 लौह धातुओं के ऊष्मा-उपचार तथा इन विकल्पों को परिभाषित करते समय प्रयुक्त लौह-कार्बन प्रावस्था संबंधी शब्दावली के लिए नियंत्रित पारिभाषिक शब्दावली प्रदान करता है।
कठोरीकरण-क्षमता और रूपांतरण-व्यवहार पर मिश्रधातुकरण के प्रभाव
मिश्रधातुकरण का आकलन कार्बन से अलग किया जाना चाहिए। मैंगनीज, क्रोमियम, मोलिब्डेनम, निकेल और उपयुक्त नियंत्रित मात्रा में बोरॉन सामान्यतः पर्लाइट और फेराइट-निर्माण जैसे विसरणीय रूपांतरणों को विलंबित करते हैं। इसलिए समान क्वेंच के अंतर्गत इस्पात कम शीतलन दर पर और अधिक गहराई तक मार्टेंसाइट बना सकता है। सिलिकॉन भी रूपांतरण-व्यवहार और टेम्परिंग प्रतिक्रिया को प्रभावित करता है, जबकि क्रोमियम, मोलिब्डेनम और वैनेडियम मिश्रधातु कार्बाइड बना सकते हैं, जिनका घुलना ऑस्टेनाइटीकरण तापमान और समय पर निर्भर करता है।
यही मुख्य कारण है कि SAE 4140 जैसा इस्पात समान कार्बन मात्रा वाले साधारण कार्बन ग्रेड की तुलना में अधिक गहराई तक कठोर हो सकता है। इसकी मिश्रधातु मात्रा समय-तापमान-रूपांतरण व्यवहार को बदल देती है, जिससे भीतरी भाग को बड़े पैमाने पर नरम फेराइट या पर्लाइट बनाए बिना रूपांतरण-सीमा से गुजरने के लिए अधिक समय मिलता है। निकेल सामान्यतः कठोरीकरण-क्षमता और दृढ़ता में योगदान देता है, जबकि क्रोमियम और मोलिब्डेनम टेम्परिंग के दौरान नरम पड़ने के प्रतिरोध में भी सुधार कर सकते हैं। ये प्रभाव परस्पर विनिमेय नहीं हैं और उनका परिमाण संघटन, पूर्ववर्ती सूक्ष्मसंरचना, ऑस्टेनाइट कण-आकार तथा तापीय इतिहास पर निर्भर करता है।
मिश्रधातुकरण उपयुक्त कार्बन स्तर की आवश्यकता को समाप्त नहीं करता। कम-कार्बन मिश्रधातु इस्पात अधिक गहराई तक कठोर हो सकता है, लेकिन उसकी मार्टेंसाइट की अधिकतम कठोरता कार्बन मात्रा द्वारा सीमित रहती है। उच्च-कार्बन साधारण कार्बन इस्पात बहुत अधिक सतही कठोरता प्राप्त कर सकता है, लेकिन केंद्र को कठोर करने के लिए उसे तीव्र क्वेंचिंग की आवश्यकता हो सकती है, जिससे विकृति और दरार बनने का जोखिम बढ़ता है। अनेक डिज़ाइनों में क्वेंचिंग और टेम्परिंग के बाद मध्यम-कार्बन मिश्रधातु इस्पात, केवल कार्बन बढ़ाने की तुलना में अधिक नियंत्रित संतुलन प्रदान करता है।
रूपांतरण-व्यवहार प्रक्रिया के चयन को भी निर्धारित करता है। मोलिब्डेनम-युक्त इस्पात धीमी क्वेंचिंग सहन कर सकते हैं, जबकि साधारण कार्बन इस्पात को केंद्र की कठोरता पूरी करने के लिए जल या पॉलिमर क्वेंचिंग की आवश्यकता हो सकती है, जिससे आयामी जोखिम बढ़ता है। निकेल और क्रोमियम-युक्त इस्पातों में रूपांतरण तापमान कम और अवशिष्ट ऑस्टेनाइट के प्रति संवेदनशीलता अधिक हो सकती है। इसलिए टेम्परिंग को किसी दूसरे ग्रेड से नकल किए गए अनुमानित तापमान के आधार पर नहीं, बल्कि अंतिम कठोरता, सामर्थ्य, दृढ़ता और स्थायित्व के आधार पर निर्दिष्ट किया जाना चाहिए।

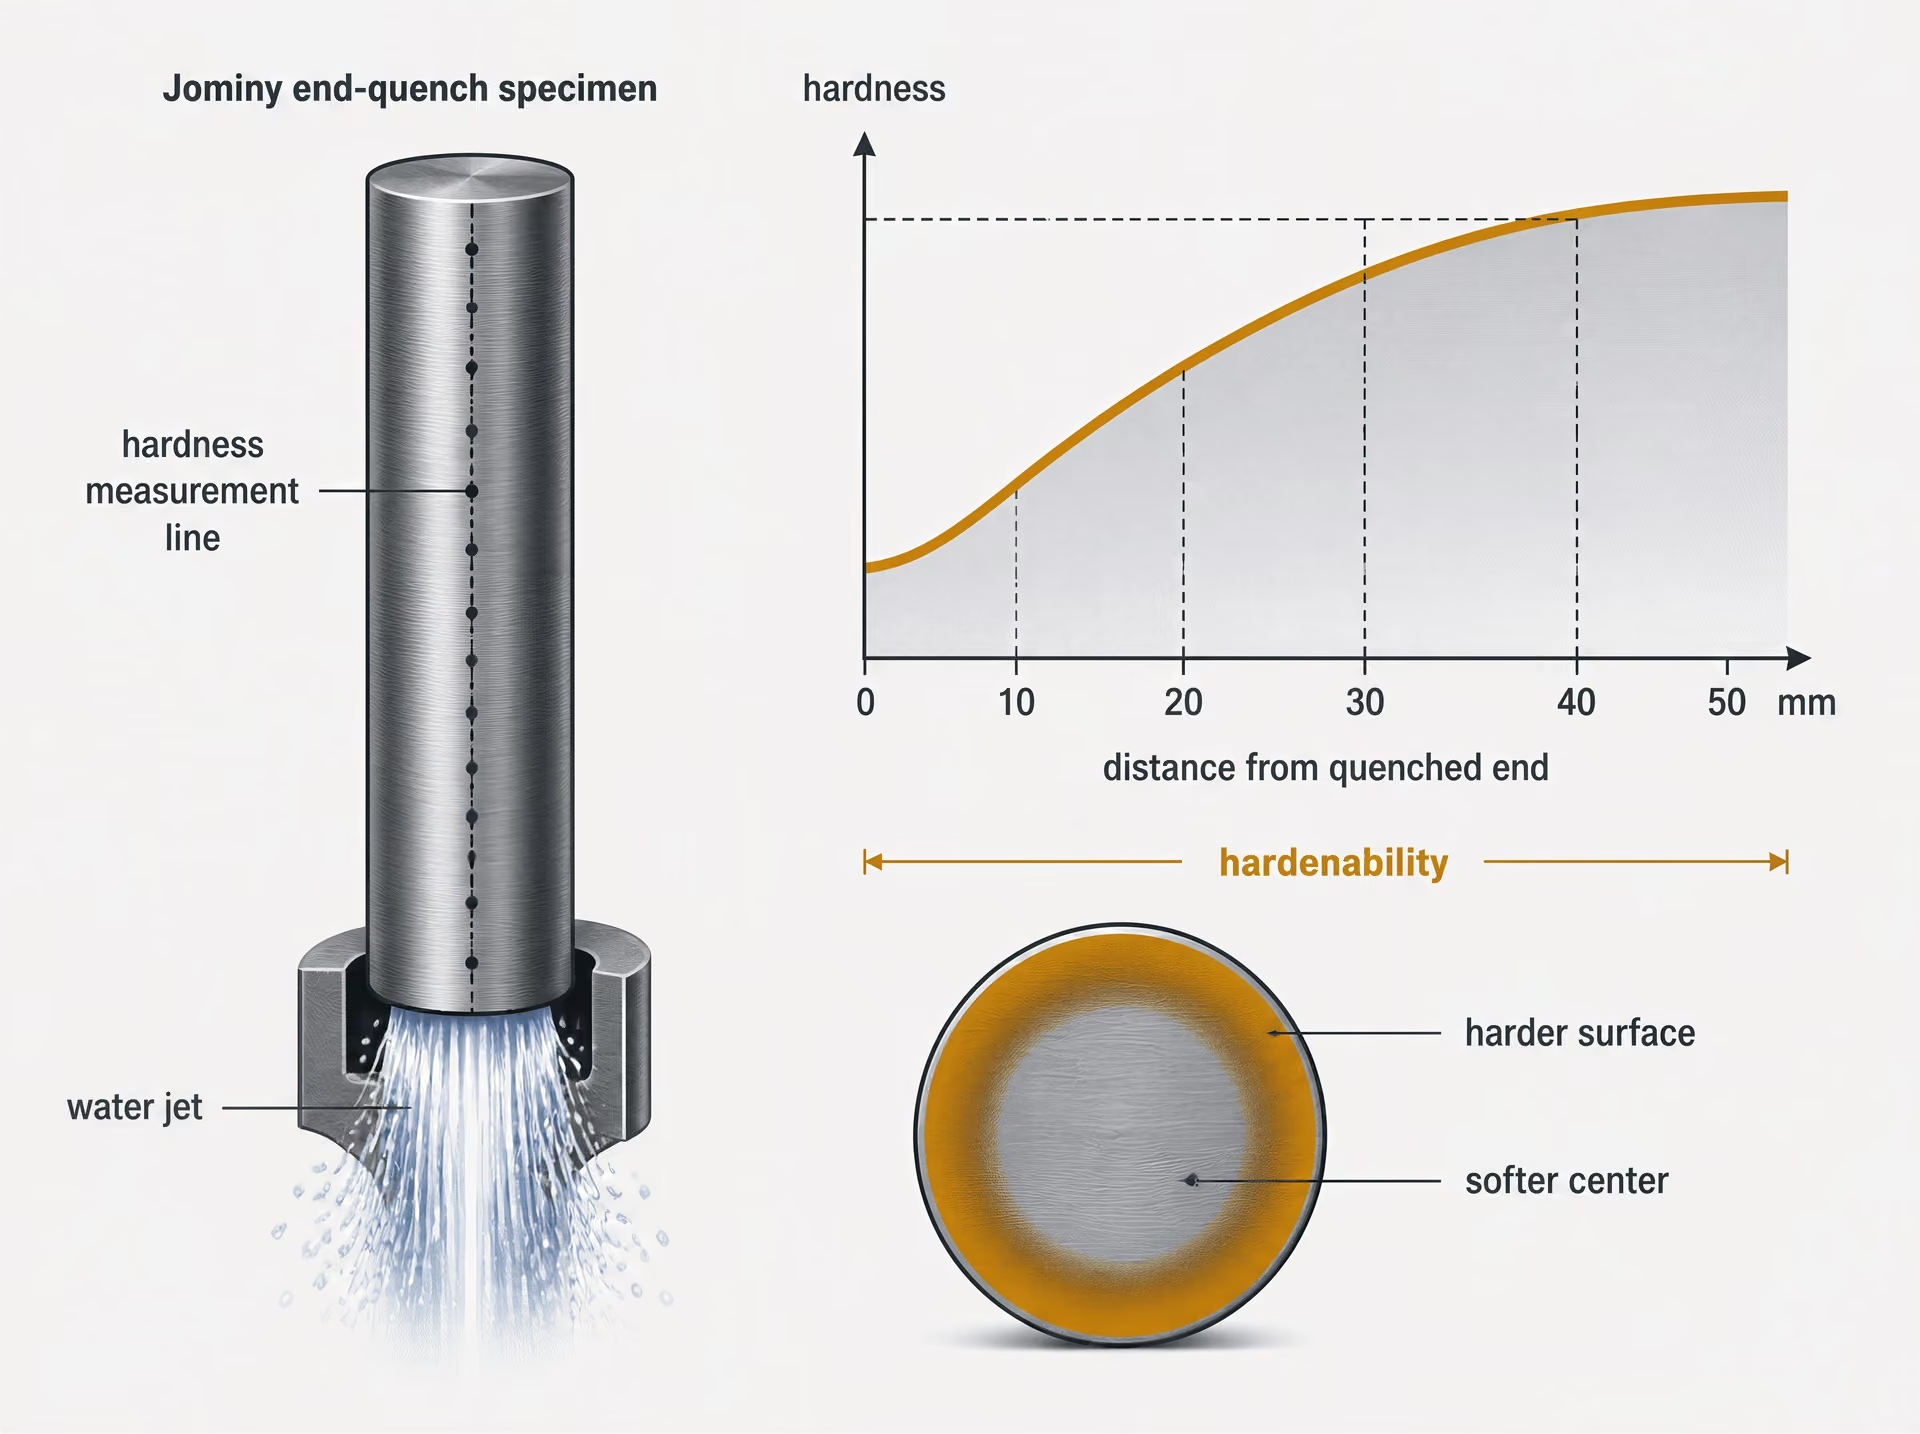
H-बैंड इस्पात, जॉमिनी आँकड़े और अनुप्रस्थ भाग के आकार के प्रभाव
SAE J1268, जिसका 1995 में संशोधन किया गया था, उन कार्बन और मिश्रधातु H-बैंड इस्पातों के लिए न्यूनतम और अधिकतम कठोरीकरण-क्षमता सीमाएँ निर्दिष्ट करता है, जिनके मानकीकृत एंड-क्वेंच कठोरीकरण-आँकड़े उपलब्ध हैं। “H” पदनाम कठोरीकरण-क्षमता-नियंत्रित ग्रेड की पहचान करता है, जैसे किसी कार्बन या मिश्रधातु इस्पात का H-बैंड संस्करण, जिसमें आवश्यक कठोरीकरण-क्षमता सीमा मानकीकृत एंड-क्वेंच परिणामों के माध्यम से व्यक्त की जाती है। इसका अर्थ यह नहीं है कि उस ग्रेड का प्रत्येक टुकड़ा हर गहराई पर समान कठोरता रखेगा; न ही यह कार्बन, कण-आकार, ऑस्टेनाइटीकरण प्रक्रिया या क्वेंच स्थितियों के नियंत्रण का स्थान लेता है।
जॉमिनी एंड-क्वेंच परीक्षण एक निर्धारित प्रयोगशाला स्थिति के अंतर्गत कठोरीकरण-क्षमता की तुलना करता है। एक मानकीकृत बेलनाकार नमूने का ऑस्टेनाइटीकरण किया जाता है और उसके एक सिरे पर क्वेंच किया जाता है; फिर उस क्वेंच किए गए सिरे से बढ़ती दूरी पर कठोरता मापी जाती है। प्राप्त कठोरता-दूरी वक्र यह दर्ज करता है कि स्थानीय शीतलन दर घटने पर इस्पात कितनी तेजी से अपनी मार्टेंसाइटिक कठोरता खोता है। SAE J1268 ऐसे स्थापित आँकड़ों का उपयोग न्यूनतम और अधिकतम कठोरीकरण-क्षमता बैंड निर्धारित करने के लिए करता है। इसके बाद उत्पादन विनिर्देशन केवल नाममात्र रासायनिक संघटन पर निर्भर रहने के बजाय उस चयनित बैंड से बाहर आने वाली हीट को अस्वीकार कर सकता है।
जॉमिनी दूरी किसी घटक में वास्तविक भौतिक गहराई के समान नहीं होती। शाफ्ट, प्लेट, गियर या फोर्जिंग तीन आयामों में ठंडे होते हैं, और उनकी सतह से केंद्र तक की शीतलन-इतिहास अनुप्रस्थ भाग के आकार, आकृति, कोनों, द्रव्यमान-संकेंद्रण, भट्ठी से स्थानांतरण समय, हलचल, क्वेंचर तापमान और क्वेंचर की स्थिति पर निर्भर करती है। मोटे गोल अनुप्रस्थ भाग का केंद्र आवश्यक कठोरता प्राप्त करने के लिए बहुत धीमी गति से ठंडा हो सकता है, भले ही सतह की कठोरता का परीक्षण संतोषजनक दिखाई दे।
ग्रॉसमैन विश्लेषण प्रयोगशाला की कठोरीकरण-क्षमता और घटक-ज्यामिति के बीच संबंध स्थापित करता है। यह इस्पात की प्रतिक्रिया को क्वेंच की तीव्रता से अलग करता है और आदर्श क्रांतिक व्यास का संबंध वास्तविक अनुप्रस्थ भाग तथा शीतलन स्थिति से जोड़ता है। जॉमिनी आँकड़े इस्पात की विशेषता बताते हैं; ग्रॉसमैन की अवधारणाएँ यह आकलन करने में सहायता करती हैं कि वह इस्पात और क्वेंच आवश्यक अनुप्रस्थ भाग को कठोर कर सकते हैं या नहीं। परिणाम की जाँच कठोरता-प्रोफाइल, धातुवैज्ञानिक परीक्षण और, जहाँ आवश्यक हो, उत्पादन परीक्षणों के आधार पर की जानी चाहिए।
इसलिए किसी भट्ठी चक्र का चयन करने से पहले एक ठोस और औचित्यपूर्ण चयन में इस्पात का पदनाम, कार्बन और मिश्रधातु सीमाएँ, H-बैंड या समतुल्य कठोरीकरण-क्षमता आवश्यकता, लक्ष्य सूक्ष्मसंरचना, निर्धारित स्थानों पर आवश्यक कठोरता, अनुप्रस्थ भाग का आकार और क्वेंच संबंधी प्रतिबंध निर्दिष्ट होने चाहिए। तापमान, धारण-समय, तापन-दर और शीतलन-दर एक साथ कार्य करते हैं; इनमें से किसी एक को बदलने पर परिणाम बदल सकता है, भले ही नाममात्र इस्पात ग्रेड अपरिवर्तित रहे।
4. पारंपरिक थ्रू-हार्डनिंग मार्ग का चयन
पारंपरिक थ्रू-हार्डनिंग का अर्थ है केवल सतह को कठोर करने के बजाय पूरे अनुप्रस्थ भाग को ऑस्टेनिटाइज़ करना, क्वेंच करना और टेम्पर करना। इसका चयन तब किया जाता है जब घटक को पर्याप्त गहराई तक कठोरता, मजबूती और दृढ़ता के नियंत्रित संयोजन की आवश्यकता हो। निर्णय की शुरुआत आवश्यक क्वेंच्ड-अवस्था की कठोरता और उस गहराई से होनी चाहिए जिस तक यह कठोरता प्राप्त करनी है। ASM International ने कठोरीकरण के लिए इस्पात का चयन (1991) में कहा था कि ये दोनों आवश्यकताएँ मुख्य रूप से इस्पात के चयन को निर्धारित करती हैं; इन्हें भट्ठी-तापमान के चयन का विकल्प नहीं माना जा सकता।
हार्डनेबिलिटी संबंधित पदार्थ-गुण है। कठोरता उपचार के बाद इंडेंटेशन के प्रति प्रतिरोध को दर्शाती है, जबकि हार्डनेबिलिटी यह बताती है कि निर्दिष्ट शीतलन चक्र के अंतर्गत इस्पात कितनी गहराई तक और कितनी समानता से कठोर संरचना बना सकता है। C45 के एक अनुप्रस्थ भाग और 42CrMo4 के एक अनुप्रस्थ भाग की सतही कठोरता समान हो सकती है, फिर भी उनके कठोरता-प्रोफाइल में बहुत अंतर हो सकता है, क्योंकि मिश्रधातु-अवयव, अनुप्रस्थ भाग का आकार, पूर्व-ऑस्टेनाइट कण आकार और शीतलन स्थितियाँ रूपांतरण को प्रभावित करती हैं। SAE J1268:1995 उन कार्बन और मिश्रधातु H-बैंड इस्पातों के लिए न्यूनतम और अधिकतम हार्डनेबिलिटी सीमाएँ निर्दिष्ट करता है, जिनके मानक एंड-क्वेंच आँकड़े स्थापित हैं। इसलिए जोमिनी एंड-क्वेंच परिणाम और Grossmann विधियाँ किसी ग्रेड की तुलना किसी घटक से करने में सहायक होती हैं, लेकिन वे उत्पादन-परीक्षणों की आवश्यकता समाप्त नहीं करतीं।
ISO 683-1:2016 सामान्यतः क्वेंच्ड-एंड-टेम्पर्ड, ऑस्टेम्पर्ड, फ्लेम-हार्डेंड, इंडक्शन-हार्डेंड और कुछ मामलों में नॉर्मलाइज़्ड मशीन-पार्ट्स के लिए प्रयुक्त नॉन-अलॉय इस्पातों को शामिल करता है। ISO 4885:2018 इस मार्ग का वर्णन करने के लिए प्रयुक्त ऊष्मा-उपचार शब्दावली और लौह-कार्बन फेज़ की परिभाषाएँ प्रदान करता है। चयनित ग्रेड को संघटन, अनुप्रस्थ भाग के आकार, यांत्रिक गुणों, वेल्डेबिलिटी और निरीक्षण संबंधी आवश्यकताओं को भी पूरा करना चाहिए। यदि स्वीकार्य क्रैकिंग के बिना कोर में आवश्यक संरचना प्राप्त नहीं की जा सकती, या परिणामी कठोरता बाद की मशीनिंग को अव्यावहारिक बना देती है, तो थ्रू-हार्डनिंग मार्ग का चयन उचित नहीं है।
ऑस्टेनिटाइज़िंग और कण-आकार नियंत्रण
पहला चरण ऑस्टेनिटिक सीमा में गर्म करना है, और गर्म करने की दर ऐसी होनी चाहिए जो अत्यधिक तापीय प्रवणताओं तथा सतही क्षति से बचाए। निर्दिष्ट ऑस्टेनिटाइज़िंग तापमान ग्रेड, पूर्व स्थिति, भट्ठी के वातावरण, अनुप्रस्थ भाग की मोटाई, लोडिंग-पैटर्न और आवश्यक कण-आकार पर निर्भर करता है। होल्डिंग इतनी लंबी होनी चाहिए कि अनुप्रस्थ भाग का सबसे ठंडा हिस्सा तापमान तक पहुँच जाए और आवश्यक घुलन तथा समांगीकरण हो सके। यह केवल प्रत्येक भाग को एक निश्चित “प्रति मिलीमीटर मिनट” अनुसूची पर रखने का मामला नहीं है।
अत्यधिक तापमान या अधिक समय ऑस्टेनाइट कणों की वृद्धि को बढ़ावा देता है। मोटे पूर्व-ऑस्टेनाइट कण दृढ़ता को कम कर सकते हैं, क्वेंच-क्रैकिंग के प्रति संवेदनशीलता बढ़ा सकते हैं और रूपांतरण व्यवहार को बदल सकते हैं। वे आयामी भिन्नता को भी बढ़ा सकते हैं, क्योंकि घटक का रूपांतरण कम समान रूप से होता है। इस कारण, सामान्यतः वह न्यूनतम योग्य ऑस्टेनिटाइज़िंग स्थिति बेहतर होती है जो आवश्यक संरचना उत्पन्न करे, न कि अनावश्यक रूप से ऊँची भट्ठी-सेटिंग। इसका अर्थ यह नहीं है कि अपर्याप्त गर्म करना स्वीकार्य है: अघुले कार्बाइड, अपूर्ण ऑस्टेनिटाइज़ेशन या अपर्याप्त ताप-साम्यीकरण कम कठोरता और असमान प्रोफाइल उत्पन्न कर सकते हैं।
कण-आकार नियंत्रण में भट्ठी का तापमान ही सब कुछ नहीं है। इस्पात की स्वच्छता, पूर्व हॉट-वर्किंग, नॉर्मलाइज़िंग या एनीलिंग का इतिहास, गर्म करने की दर, भट्ठी की लोडिंग और क्रांतिक तापमानों से ऊपर बिताया गया समय—इन सभी का महत्व है। ASTM International के 2024 के ऊष्मा-उपचार पाठ्यक्रम में ऑस्टेनिटाइज़िंग, कण-आकार नियंत्रण, यांत्रिक-गुण आवश्यकताओं तथा एनीलिंग, नॉर्मलाइज़िंग, क्वेंच-एंड-टेम्पर और डबल टेम्परिंग जैसे प्रक्रिया-विकल्पों को विनिर्देशन संबंधी कारकों के रूप में पहचाना गया है। जब अनुप्रस्थ भाग बड़ा हो या गुणों के लिए सहनशीलता-सिमा संकीर्ण हो, तब भट्ठी का कैलिब्रेशन और थर्मोकपल की स्थिति अत्यंत आवश्यक होती है।

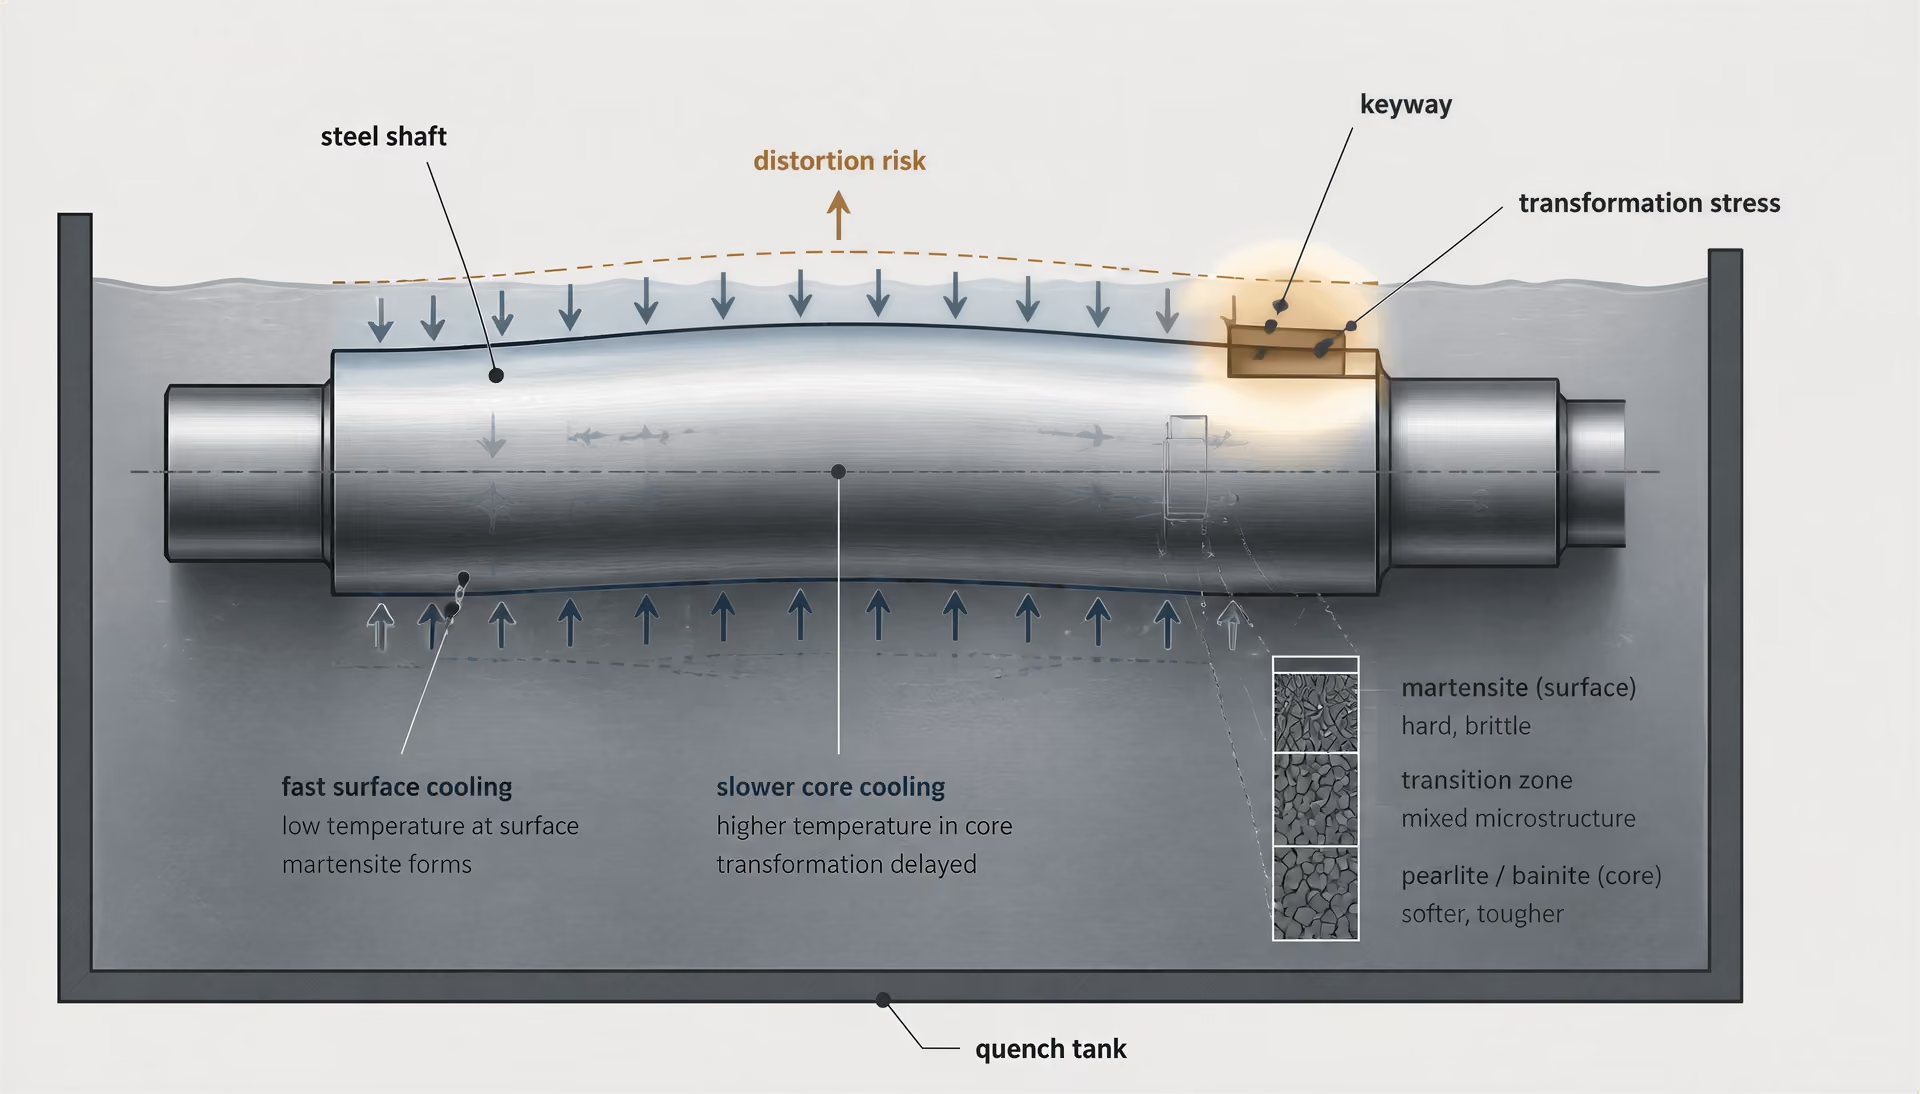
क्वेंचिंग: शीतलन की तीव्रता, क्रैकिंग और विकृति
ऑस्टेनिटाइज़िंग के बाद घटक को इतनी तेजी से ठंडा किया जाता है कि अत्यधिक विसरण होने से पहले वह संबंधित पर्लाइट और बैनाइट रूपांतरण-सीमाओं से गुजर जाए, जिससे जहाँ इस्पात और अनुप्रस्थ भाग का आकार अनुमति दें वहाँ मार्टेंसाइट बन सके। आवश्यक शीतलन-दर उपलब्ध सबसे तेज दर नहीं होती। यह वह दर है जो आवश्यक कठोरता-प्रोफाइल उत्पन्न करे और साथ ही तापीय तथा रूपांतरणीय तनावों को घटक की सहनशीलता के भीतर रखे।
जल, पॉलिमर विलयन, तेल, गैस तथा इंटरप्टेड या स्टेज्ड क्वेंचिंग अलग-अलग शीतलन-तीव्रताएँ प्रदान करते हैं। जल सतह पर अत्यधिक शीतलन दे सकता है, लेकिन विशेषकर तीखे कोनों, की-वे, छिद्रों और दीवार की मोटाई में बदलाव वाले स्थानों पर गंभीर तापीय प्रवणताएँ उत्पन्न कर सकता है। तेल सामान्यतः कम तीव्र होता है, जबकि गैस-दाब और पॉलिमर-सांद्रता को मान्य सीमाओं के भीतर समायोजित किया जा सकता है। आंदोलन, स्नान-तापमान, लोड की व्यवस्था, स्थानांतरण समय और क्वेंचेंट का संदूषण वास्तविक शीतलन चक्र को बदल देते हैं। इसलिए केवल क्वेंचेंट का नाम प्रक्रिया-विनिर्देशन नहीं है।
क्वेंच की तीव्रता घटक-डिज़ाइन का विषय है, गति की प्रतियोगिता नहीं। किसी मोटे शाफ्ट के केंद्र को कठोर करने के लिए पर्याप्त शीतलन आवश्यक हो सकता है, जबकि उसी स्थिति में किसी पतले गियर-दाँत में क्रैकिंग हो सकती है। ज्यामिति स्थानीय ऊष्मा-निकासी और तनाव-सांद्रण को निर्धारित करती है। टैंक तक पहुँचने से पहले ही फिलेट, पर्याप्त संक्रमण, समान दीवार-मोटाई, सही फिक्स्चरिंग और नियंत्रित अभिविन्यास विकृति तथा क्रैकिंग को कम कर सकते हैं। जब तापीय प्रवणताओं को कम करना सबसे छोटा चक्र प्राप्त करने से अधिक महत्वपूर्ण हो, तब मार्टेम्परिंग का चयन किया जा सकता है; इसमें अंतिम रूपांतरण से पहले मार्टेंसाइट-आरंभ सीमा के ऊपर तापमान को समान किया जाता है। ऑस्टेम्परिंग एक अलग मार्ग है, जिसमें समतापीय होल्ड के दौरान बैनाइटिक संरचनाएँ उत्पन्न होती हैं, और इसे सामान्य क्वेंच-एंड-टेम्पर के विकल्प के रूप में नहीं माना जाना चाहिए।
टेम्परिंग और अंतिम गुण-संतुलन
ताज़ा क्वेंच किया हुआ इस्पात विरले ही तुरंत सेवा के लिए तैयार होता है। मार्टेंसाइट कठोर होता है, लेकिन उसमें उच्च अवशिष्ट तनाव हो सकता है और उसमें रिटेन्ड ऑस्टेनाइट भी मौजूद हो सकता है; बिना टेम्पर किया गया घटक संभालने, मशीनिंग या सेवा के दौरान क्रैक हो सकता है। टेम्परिंग में क्वेंच किए गए इस्पात को संबंधित रूपांतरण तापमान से नीचे दोबारा गर्म किया जाता है और इतना समय होल्ड किया जाता है कि कार्बन का पुनर्वितरण, कार्बाइड का निर्माण, तनाव-निवारण और यांत्रिक गुणों में अपेक्षित परिवर्तन हो सके। टेम्परिंग तापमान बढ़ने पर कठोरता और मजबूती सामान्यतः घटती हैं, जबकि दृढ़ता और आयामी स्थिरता में सामान्यतः सुधार होता है; हालांकि प्रतिक्रिया ग्रेड और प्रारंभिक संरचना पर बहुत अधिक निर्भर करती है।
अंतिम लक्ष्य अधिकतम कठोरता नहीं, बल्कि गुणों का संतुलन है। बेयरिंग सीट, दाब-भारित शाफ्ट और आघात-भारित पिन के लिए अलग-अलग टेम्परिंग स्थितियों की आवश्यकता हो सकती है, भले ही उनका नाममात्र ग्रेड समान हो। टेम्परिंग अवशिष्ट तनाव और आयामी परिवर्तन को भी प्रभावित करती है, इसलिए विनिर्देशन में कठोरता का स्थान, जहाँ लागू हो वहाँ तनन या आघात संबंधी आवश्यकताएँ, अनुमत विकृति और टेम्पर एम्ब्रिटलमेंट या अवांछनीय कार्बाइड अभिक्रियाओं से संबंधित निषिद्ध टेम्परिंग सीमाएँ शामिल होनी चाहिए।
उच्च-मिश्रधातु इस्पातों, टूल इस्पातों और उन घटकों के लिए डबल टेम्परिंग निर्दिष्ट की जा सकती है जिनमें पहले टेम्पर या उसके बाद के शीतलन के दौरान रिटेन्ड ऑस्टेनाइट रूपांतरित होता है। इसके बाद दूसरा टेम्पर नवगठित अनटेम्पर्ड मार्टेंसाइट का उपचार करता है और विलंबित आयामी परिवर्तन या क्रैकिंग के जोखिम को कम करता है। प्रत्येक कार्बन या लो-अलॉय इस्पात के लिए यह स्वतः आवश्यक नहीं है।
सटीक तापमान, स्थानांतरण समय, होल्डिंग समय, गर्म करने की दर, शीतलन दर और टेम्परिंग अंतराल ग्रेड-मानक, ऊष्मा-उपचार विनिर्देशन, घटक-ज्यामिति, भट्ठी और क्वेंचेंट की कार्य-पद्धति तथा मान्य प्रक्रिया-आँकड़ों से निर्धारित होने चाहिए। 2024 के ScienceDirect उपचार में इस्पात के प्रकार और आवश्यक गुणों को चयन-कारकों के रूप में तथा तापमान, होल्डिंग समय, गर्म करने की दर और शीतलन दर को परस्पर क्रिया करने वाले चर के रूप में पहचाना गया है। इसी कारण एक तर्कसंगत थ्रू-हार्डनिंग मार्ग को कठोरता सर्वेक्षणों, सूक्ष्मसंरचना जाँचों, विकृति-मापों और जहाँ आवश्यक हो वहाँ जोमिनी या उत्पादन-भाग सत्यापन के माध्यम से योग्य ठहराया जाता है—न कि किसी सामान्य भट्ठी-रेसिपी से उसकी नकल की जाती है।
5. कब नॉर्मलाइजिंग, एनीलिंग या तनाव-मुक्ति का चयन सही होता है
हर घटक को क्वेंचिंग की आवश्यकता नहीं होती। यदि अपेक्षित गुण मशीनिंग-योग्यता, आयामी स्थिरता या नियंत्रित फेराइट-पर्लाइट प्रारंभिक संरचना है, तो क्वेंच-एंड-टेम्पर चक्र की तुलना में धीमी शीतलन प्रक्रिया अधिक उचित हो सकती है। चयन की शुरुआत फिर भी इस्पात के ग्रेड, उसकी प्रारंभिक सूक्ष्मसंरचना, सेक्शन की मोटाई, पहले की फॉर्मिंग या वेल्डिंग प्रक्रिया तथा उसके बाद होने वाले कार्यों से होती है। केवल तापमान से उपचार परिभाषित नहीं होता; होल्डिंग समय, तापन दर, शीतलन दर और सेक्शन की तापीय प्रतिक्रिया मिलकर प्रभाव डालते हैं।
ASM International ने Steel Selection for Hardening (1991) में कहा है कि “हार्डनिंग के लिए इस्पात का चयन मुख्यतः आवश्यक क्वेंच्ड अवस्था की कठोरता और उस सतह के नीचे की गहराई से निर्धारित होता है, जहाँ तक वह कठोरता विस्तारित होनी चाहिए।” जब हार्डनिंग आवश्यक हो, तब यह मानदंड महत्वपूर्ण है, लेकिन इससे प्रत्येक इस्पात-पुर्जे को हार्डन करने का औचित्य सिद्ध नहीं होता। ISO 683-1:2016 में क्वेंच्ड-एंड-टेम्पर्ड, ऑस्टेम्पर्ड, फ्लेम-हार्डंड, इंडक्शन-हार्डंड और कुछ मामलों में नॉर्मलाइज्ड मशीन-पुर्जों के लिए अभिप्रेत नॉन-अलॉय इस्पात शामिल हैं। इसलिए निर्दिष्ट डिलीवरी स्थिति और अभिप्रेत उपयोग भी निर्णय का हिस्सा होते हैं।
नरमी और मशीनिंग-योग्यता के लिए एनीलिंग
एनीलिंग तब चुनी जाती है जब सामग्री को अधिक नरम, कटिंग के प्रति कम प्रतिरोधी या मशीनिंग के प्रति अपनी प्रतिक्रिया में कम परिवर्तनशील बनाना हो। फुल एनीलिंग में सामान्यतः इस्पात को ऑस्टेनाइट क्षेत्र तक गर्म किया जाता है और फिर भट्ठी में धीरे-धीरे ठंडा किया जाता है। इससे अनेक प्लेन-कार्बन और लो-अलॉय इस्पातों में अपेक्षाकृत मोटे फेराइट-पर्लाइट संरचना का निर्माण होता है। वास्तविक परिणाम कार्बन की मात्रा, मिश्रधातु तत्वों, पहले हुए विरूपण और सेक्शन के आकार पर निर्भर करता है। C45E जैसा हाइपोयूटेक्टॉइड इस्पात उसी प्रकार प्रतिक्रिया नहीं करता जिस प्रकार अधिक-कार्बन टूल इस्पात या क्रोमियम-मोलिब्डेनम ग्रेड करता है।
नरमी से कटिंग बल और टूल घिसाव कम हो सकते हैं, लेकिन “एनील्ड” शब्द “मशीनिंग-योग्य” का सार्वभौमिक पर्याय नहीं है। हाई-कार्बन इस्पातों के लिए स्फेरॉइडाइजिंग एनीलिंग अधिक उपयुक्त हो सकती है, क्योंकि गोलाकार सीमेंटाइट कण मशीनिंग के प्रतिरोध को कम करते हैं और हार्डनिंग से पहले फॉर्मेबिलिटी में सुधार करते हैं। इसके विपरीत, अत्यधिक ग्रेन-ग्रोथ से टफनेस कम हो सकती है और बाद के उपचार के लिए खराब प्रारंभिक संरचना रह सकती है। पतले सेक्शन भारी सेक्शन की तुलना में अधिक तेजी से ठंडे होते हैं, जबकि बड़े फोर्जिंग में कठोर बाहरी क्षेत्र और नरम कोर बनने से रोकने के लिए लंबे समय तक ताप-साम्यकरण की आवश्यकता हो सकती है।
पहले का इतिहास जाँचना आवश्यक है। कोल्ड वर्किंग से डिस्लोकेशन घनत्व बढ़ता है और दिशात्मक गुण उत्पन्न हो सकते हैं; एनीलिंग इस स्थिति का बड़ा भाग समाप्त कर सकती है। वेल्डेड घटक में फ्यूजन ज़ोन, हीट-एफेक्टेड ज़ोन और बेस मेटल की संरचनाएँ अलग-अलग हो सकती हैं, इसलिए एक ही भट्ठी चक्र से हर स्थान पर समान गुण प्राप्त नहीं हो सकते। ASTM International के 2024 के हीट-ट्रीटमेंट पाठ्यक्रम में एनीलिंग, ग्रेन-साइज़ नियंत्रण और यांत्रिक-गुण आवश्यकताओं को अलग-अलग विनिर्देशन कारकों के रूप में सूचीबद्ध किया गया है। यह अंतर उपयोगी है: उद्देश्य केवल कठोरता कम करना नहीं, बल्कि निर्दिष्ट संरचना और अगली प्रक्रिया के प्रति पूर्वानुमेय प्रतिक्रिया प्राप्त करना है।
संरचना और गुणों के समायोजन के लिए नॉर्मलाइजिंग
फोर्जिंग, रोलिंग या अन्य तापीय प्रसंस्करण के बाद संरचना को पुनर्स्थापित या समायोजित करने के लिए सामान्यतः नॉर्मलाइजिंग चुनी जाती है। इस्पात को ऑस्टेनाइट सीमा तक गर्म किया जाता है और स्थिर वायु में ठंडा किया जाता है, जिससे भट्ठी में एनीलिंग की तुलना में अधिक तेज शीतलन दर प्राप्त होती है। अनेक कार्बन और लो-अलॉय इस्पातों में इससे अधिक महीन फेराइट-पर्लाइट संरचना बनती है, फुली एनील्ड अवस्था की तुलना में मजबूती बढ़ती है और पहले के प्रसंस्करण से उत्पन्न कुछ बैंडिंग या असमानता कम होती है।
जब मार्टेंसाइटिक केस या पूरे सेक्शन में उच्च हार्डनेबिलिटी आवश्यक हो, तब नॉर्मलाइजिंग क्वेंचिंग का विकल्प नहीं है। यह एक नियंत्रित प्रारंभिक अवस्था है, अपने-आप में अंतिम उच्च-मजबूती अवस्था नहीं। यह मशीनिंग या बाद में ऑस्टेनिटाइजिंग से पहले प्रारंभिक उपचार के रूप में भी उपयोगी हो सकती है, विशेषकर तब जब घटक का फोर्जिंग इतिहास अनिश्चित हो। जब ग्रेन रिफाइनमेंट आवश्यक हो, तब कई नॉर्मलाइजिंग चक्र निर्दिष्ट किए जा सकते हैं, लेकिन बार-बार गर्म करने से स्केल, डीकार्बराइजेशन, विकृति और उत्पादन समय बढ़ सकते हैं।
सेक्शन की मोटाई शीतलन दर और इसलिए अंतिम गुणों को बदलती है। समान ग्रेड का छोटा नॉर्मलाइज्ड शाफ्ट मोटी प्लेट की तुलना में अधिक महीन पर्लाइट और अधिक मजबूती विकसित कर सकता है। ज्यामिति भी महत्वपूर्ण है: सेक्शन में अचानक होने वाले परिवर्तन अलग-अलग शीतलन स्थितियाँ और अवशिष्ट तनाव उत्पन्न कर सकते हैं। ISO 4885:2018 लौह-आधारित पदार्थों के हीट ट्रीटमेंट के लिए नियंत्रित शब्दावली और इन रूपांतरणों का सटीक वर्णन करने हेतु आयरन-कार्बन फेज़ संबंध प्रदान करता है। दूसरी ओर, SAE J1268:1995 कार्बन और अलॉय H-बैंड इस्पातों के लिए न्यूनतम और अधिकतम हार्डनेबिलिटी सीमाएँ निर्धारित करता है; ये सीमाएँ इस्पात की शीतलन-प्रतिक्रिया को स्वयं नॉर्मलाइजिंग चक्र के परिणाम से अलग पहचानने में सहायता करती हैं।
मशीनिंग और वेल्डिंग से पहले या बाद में तनाव-मुक्ति
तनाव-मुक्ति अवशिष्ट तनाव को कम करती है, लेकिन यह फुल एनीलिंग या टेम्परिंग के समतुल्य नहीं होती। घटक को ट्रांसफॉर्मेशन रेंज से नीचे गर्म किया जाता है, तापमान के समानीकरण और तनाव-शिथिलीकरण के लिए पर्याप्त समय तक रखा जाता है, फिर नियंत्रित तरीके से ठंडा किया जाता है। चूँकि इस उपचार में इस्पात को जानबूझकर पुनः ऑस्टेनिटाइज नहीं किया जाता, इसलिए इसे इस प्रकार निर्दिष्ट नहीं किया जाना चाहिए मानो इससे एनीलिंग वाली फेराइट-पर्लाइट संरचना या क्वेंच-एंड-टेम्पर उपचार वाला टेम्पर्ड मार्टेंसाइट उत्पन्न होगा।
मशीनिंग से पहले तनाव-मुक्ति कास्टिंग, फोर्जिंग, फ्लेम-कट प्लेट या अत्यधिक कोल्ड-वर्क किए गए ब्लैंक से सामग्री हटाते समय होने वाली गति को कम कर सकती है। जहाँ अंतिम आयामों की सहनशीलता कड़ी हो और असंतुलित तनाव क्षेत्र रफ मशीनिंग के दौरान मोड़ उत्पन्न कर सकता हो, वहाँ यह विशेष रूप से उपयोगी है। एक व्यावहारिक क्रम रफ मशीनिंग, तनाव-मुक्ति और फिनिश मशीनिंग हो सकता है, न कि फॉर्मिंग के तुरंत बाद फिनिश मशीनिंग।
वेल्डिंग के बाद तनाव-मुक्ति अवशिष्ट तनाव कम कर सकती है और सेवा के दौरान या बाद की मशीनिंग में आयामी परिवर्तन के जोखिम को घटा सकती है। यह वेल्ड मेटल और हीट-एफेक्टेड ज़ोन के अंतरों को समाप्त नहीं करती, न ही खराब जॉइंट डिज़ाइन, हाइड्रोजन क्षति या अनुपयुक्त वेल्डिंग प्रक्रिया को ठीक करती है। मोटे सेक्शन में तापन और शीतलन ग्रेडिएंट पर ध्यान देना आवश्यक है; भट्ठी में तेजी से लोड करना, असमान सपोर्ट या स्थानीय तापन नई विकृति उत्पन्न कर सकते हैं। ASTM की प्रक्रिया-सूची में तनाव-संबंधी आवश्यकताओं को ऑस्टेनिटाइजिंग, नॉर्मलाइजिंग, एनीलिंग, क्वेंच-एंड-टेम्पर प्रक्रिया और डबल टेम्परिंग के साथ रखा गया है, क्योंकि ये उपचार अलग-अलग गुण-संबंधी समस्याओं का समाधान करते हैं। इसलिए चयन आवश्यक अंतिम अवस्था के आधार पर होना चाहिए, न कि सबसे कठोर तापीय चक्र लागू करने की आदत के आधार पर।
6. रूपांतरण और विकृति के प्रबंधन के लिए ऑस्टेम्परिंग और मार्टेम्परिंग का चयन
ऑस्टेम्परिंग और बैनाइटिक रूपांतरण
ऑस्टेम्परिंग केवल शमन माध्यम को बदलने के बजाय रूपांतरण के मार्ग को बदलती है। इस्पात को ऑस्टेनाइटिक सीमा तक गर्म किया जाता है, इतनी तेजी से शमन किया जाता है कि वह पर्लाइट क्षेत्र से गुजर जाए, और फिर उस तापमान पर रखा जाता है जिस पर बैनाइट बनता है। आवश्यक अंश के ऑस्टेनाइट के रूपांतरित होने तक कार्यखंड को उसी तापमान पर रखा जाता है, जिसके बाद उसे कमरे के तापमान तक ठंडा किया जाता है। इसके परिणामस्वरूप प्रत्यक्ष शमन से बनने वाली मुख्यतः मार्टेंसाइटिक संरचना के बजाय बैनाइट की संरचना प्राप्त होती है, जिसमें कभी-कभी अवशिष्ट ऑस्टेनाइट भी होता है।
रखने का तापमान यह निर्धारित करता है कि उत्पाद ऊपरी बैनाइट होगा या निचला बैनाइट, जबकि समय रूपांतरण की प्रगति को नियंत्रित करता है। चयनित चक्र इस्पात के समय-तापमान-रूपांतरण व्यवहार पर आधारित होना चाहिए, न कि किसी सामान्य “बैनाइट तापमान” पर। मिश्रधातु तत्व रूपांतरण वक्रों को स्थानांतरित करते हैं और पर्लाइट से बचने के लिए आवश्यक समय को बदलते हैं। कार्बन, मैंगनीज, क्रोमियम, मोलिब्डेनम और निकल—सभी इस प्रतिक्रिया को प्रभावित करते हैं।
ऑस्टेम्परिंग प्रत्यक्ष शमन से जुड़े तीव्र तापीय प्रवणताओं को कम कर सकती है और सामर्थ्य, दृढ़ता तथा आयामी स्थिरता का उपयोगी संयोजन प्रदान कर सकती है। यह प्रत्येक शमन-और-टेम्पर उपचार के लिए स्वतः कम-विकृति वाला विकल्प नहीं है। यदि अनुप्रस्थ काट बहुत मोटा हो, तो कोर के अभी भी अत्यधिक गर्म रहने के दौरान सतह बैनाइटिक सीमा में प्रवेश कर सकती है, या आवश्यक संरचना प्राप्त करने के लिए कोर का रूपांतरण बहुत धीमा हो सकता है। अपूर्ण रूपांतरण के कारण अत्यधिक अवशिष्ट ऑस्टेनाइट या मिश्रित सूक्ष्मसंरचना रह सकती है।
आवश्यक कठोरता प्राथमिक छनाई मानदंड बनी रहती है। ASM International ने कठोरीकरण के लिए इस्पात का चयन (1991) में कहा था कि “कठोरीकरण के लिए इस्पात का चयन मुख्यतः आवश्यक शमन-पश्चात कठोरता और उस सतह के नीचे की गहराई से निर्धारित होता है जहाँ तक वह कठोरता होनी चाहिए।” ऑस्टेम्परिंग के लिए इस प्रश्न के साथ एक दूसरा प्रश्न भी जोड़ना आवश्यक है: क्या पर्लाइट या अन्य अवांछित उत्पाद बनने से पहले पूरा महत्वपूर्ण अनुप्रस्थ काट बैनाइटिक रूपांतरण सीमा तक पहुँच सकता है और उसमें पर्याप्त समय तक रह सकता है?
इस्पात का ग्रेड-निर्देशन महत्वपूर्ण है। ISO 683-1:2016 उन अलौहिक इस्पातों को सामान्यतः शामिल करता है जो शमन-और-टेम्पर, ऑस्टेम्परिंग, ज्वाला-कठोरीकरण, प्रेरण-कठोरीकरण और कुछ मामलों में सामान्यीकृत मशीन भागों के लिए अभिप्रेत होते हैं। इस कथन का अर्थ यह नहीं है कि मानक के अंतर्गत प्रत्येक ग्रेड समान अनुप्रस्थ काट आकार में समान बैनाइटिक संरचना उत्पन्न कर सकता है। C45 जैसे साधारण-कार्बन ग्रेड में ऑस्टेम्परिंग की गहराई सीमित हो सकती है, जबकि अधिक कठोरीकरण-क्षमता वाले मिश्रधातु ग्रेड वास्तविक संरचना और उपलब्ध कराए गए कठोरीकरण-क्षमता संबंधी आँकड़ों के अधीन, अधिक मोटे अनुप्रस्थ काटों के लिए उपयुक्त हो सकते हैं।
मार्टेम्परिंग और कम तापीय प्रवणताएँ
मार्टेम्परिंग, जिसे मार्क्वेंचिंग भी कहा जाता है, शमन को मार्टेंसाइट-आरंभ तापमान, जिसे सामान्यतः Ms द्वारा दर्शाया जाता है, के ऊपर या उसके निकट रोकती है। सतह और कोर के बीच तापमान-अंतर कम होने तक इस्पात को थोड़े समय के लिए गर्म स्नान या नियंत्रित गैस वातावरण में रखा जाता है। इसके बाद इसे मार्टेंसाइटिक सीमा के भीतर ठंडा किया जाता है और सामान्यतः टेम्परिंग की जाती है।
| प्रक्रिया-पथ | रूपांतरण उद्देश्य | अंतिम संरचना | प्रमुख चयन चिंता |
|---|---|---|---|
| ऑस्टेम्परिंग | समतापीय बेनाइटिक रूपांतरण | बेनाइट, कभी-कभी अवशिष्ट ऑस्टेनाइट सहित | उपलब्ध बेनाइटिक खिड़की के भीतर अनुप्रस्थ काट का पूर्ण रूपांतरण होना चाहिए |
| मार्टेम्परिंग | मार्टेनसाइट बनने से पहले तापमान को समान करना | टेम्परिंग के बाद टेम्पर्ड मार्टेनसाइट | अनचाहा रूपांतरण होने दिए बिना विकृति सीमित करने के लिए स्नान-नियंत्रण और समय-निर्धारण आवश्यक है |
| प्रत्यक्ष शमन और टेम्परिंग | निरंतर शीतलन के दौरान मार्टेनसाइट बनाना, फिर टेम्परिंग करना | टेम्पर्ड मार्टेनसाइट | दरार पड़ने के बिना आवश्यक गहराई प्राप्त करने के लिए शमन-तीव्रता पर्याप्त होनी चाहिए |
अंतर स्पष्ट है: ऑस्टेम्परिंग में इस्पात को इतने समय तक रखा जाता है कि बैनाइट बन सके; मार्टेम्परिंग मार्टेंसाइट के बनने में विलंब करती है, लेकिन इसका उद्देश्य बैनाइट उत्पन्न करना नहीं होता। मार्टेम्परिंग के बाद अंतिम संरचना सामान्यतः टेम्पर्ड मार्टेंसाइट होती है। टेम्परिंग आवश्यक है, क्योंकि बिना टेम्पर किए गए मार्टेंसाइट में उच्च अवशिष्ट तनाव होता है और वह भंगुर हो सकता है।
प्रत्यक्ष तेल या जल शमन से सतह आंतरिक भाग की तुलना में बहुत तेजी से ठंडी हो सकती है। यह अंतर तापीय तनाव उत्पन्न करता है, जबकि बाद में होने वाला मार्टेंसाइटिक रूपांतरण रूपांतरण-विकृति पैदा करता है। मार्टेम्परिंग रूपांतरण शुरू होने से पहले तापमान-अंतर को कम करती है, इसलिए तनाव के इन दोनों स्रोतों के एक-दूसरे को बढ़ाने की संभावना घट जाती है। इस कारण विकृति और दरार पड़ने का जोखिम कम हो सकता है, विशेष रूप से ऐसे घटकों में जिनमें अनुप्रस्थ काट में तीव्र परिवर्तन, की-वे, छेद या असममित ज्यामिति हो।
फिर भी नियंत्रण की आवश्यकताएँ कठोर रहती हैं। स्नान में पर्याप्त क्षमता, स्थिर तापमान, प्रभावी परिसंचरण और घटक-भार के प्रति ज्ञात प्रतिक्रिया होनी चाहिए। बहुत लंबे समय तक रखने से बैनाइट या पर्लाइट बनने की अनुमति मिल सकती है; और समानतापीकरण के बाद बहुत धीमी गति से ठंडा करने पर गैर-मार्टेंसाइटिक उत्पाद बन सकते हैं। चयनित स्नान तापमान Ms से ऊपर, या उसके इतना निकट, रहना चाहिए कि कोर के तापमान के अनुरूप होने तक सतह पर समयपूर्व रूपांतरण न हो।
प्रक्रिया की उपयुक्तता, अनुप्रस्थ काट का आकार और इस्पात की कठोरीकरण-क्षमता
इनमें से किसी भी प्रक्रिया का चयन केवल इसलिए नहीं किया जाना चाहिए कि तेल-शमन से विकृति होती है। निर्णय में रासायनिक संरचना, कठोरीकरण-क्षमता, अनुप्रस्थ काट का आकार, ज्यामिति, लक्ष्य संरचना, यांत्रिक गुण और उपकरणों की क्षमता—सभी को सम्मिलित किया जाता है। ISO 4885:2018 लौह-आधारित पदार्थों के ताप-उपचार तथा इन रूपांतरणों का सुसंगत वर्णन करने के लिए आवश्यक लौह-कार्बन प्रावस्था संबंधों की शब्दावली प्रदान करता है।
कठोरीकरण-क्षमता और कठोरता एक ही चीज़ नहीं हैं। कठोरता उपचार के बाद अंतर्वेशन के प्रति प्रतिरोध का वर्णन करती है; कठोरीकरण-क्षमता यह बताती है कि निर्दिष्ट शीतलन परिस्थितियों में इस्पात कितनी गहराई तक इच्छित रूपांतरण विकसित कर सकता है। SAE J1268:1995 मानक एंड-क्वेंच आँकड़ों का उपयोग करके कार्बन और मिश्रधातु H-बैंड इस्पातों के लिए न्यूनतम और अधिकतम कठोरीकरण-क्षमता सीमाएँ परिभाषित करता है। ये सीमाएँ यह निर्धारित करने में सहायता करती हैं कि कोई ग्रेड छड़, गियर-दाँत, शाफ्ट या प्लेट के केंद्र पर अपेक्षित रूपांतरण कर सकता है या नहीं।
इसलिए भट्ठी-कार्यक्रम निर्धारित करने से पहले जोमिनी एंड-क्वेंच आँकड़ों और अनुप्रस्थ काट-आकार की गणनाओं का उपयोग किया जाना चाहिए। कम कठोरीकरण-क्षमता वाला इस्पात पतले ऑस्टेम्पर्ड घटक के लिए उपयुक्त हो सकता है, लेकिन मोटे घटक में पूरे अनुप्रस्थ काट के भीतर बैनाइट उत्पन्न करने में विफल हो सकता है। अत्यधिक कठोरीकरण-क्षमता वाला इस्पात मार्टेम्परिंग के दौरान बड़े अनुप्रस्थ काट में पूर्णतः मार्टेंसाइट तक पहुँच सकता है, लेकिन उसकी मिश्रधातु-सामग्री Ms को स्थानांतरित कर सकती है, रखने का समय बढ़ा सकती है और अवशिष्ट ऑस्टेनाइट का जोखिम बढ़ा सकती है। ऐसी ज्यामिति, जो एक समान परीक्षण-छड़ पर सफल प्रक्रिया को विफल कर सकती है।
लक्ष्य संरचना को ड्रॉइंग या प्रक्रिया-विनिर्देश में स्पष्ट रूप से दर्ज किया जाना चाहिए: निर्दिष्ट कठोरता-सीमा वाला बैनाइट, या निर्दिष्ट कठोरता, दृढ़ता और आयामी सीमाओं वाला टेम्पर्ड मार्टेंसाइट। ASTM International के 2024 ताप-उपचार पाठ्यक्रम में ऑस्टेनिटाइजिंग, दाने के आकार का नियंत्रण, शमन-और-टेम्पर अभ्यास, डबल टेम्परिंग और यांत्रिक-गुण संबंधी आवश्यकताओं को विनिर्देशन के कारकों के रूप में पहचाना गया है। तापमान, तापन-दर, रखने का समय और शीतलन-दर परस्पर प्रभाव डालते हैं; अन्य कारकों का पुनर्मूल्यांकन किए बिना इनमें से किसी एक को बदलना प्रक्रिया को अमान्य कर सकता है।
छोटे, समान आकार वाले भागों में, जहाँ बैनाइटिक गुण स्वीकार्य हों, ऑस्टेम्परिंग कम विकृति वाला नियंत्रित मार्ग प्रदान कर सकती है। उन भागों के लिए जिनमें टेम्पर्ड मार्टेंसाइट और शमन के दौरान बेहतर आयामी नियंत्रण आवश्यक हो, मार्टेम्परिंग सामान्यतः अधिक सुसंगत विकल्प होती है। दोनों ही मामलों में स्नान की एकरूपता, भार की व्यवस्था, स्थानांतरण समय और उपचार-पश्चात सत्यापन यह निर्धारित करते हैं कि चयनित रूपांतरण मार्ग वास्तव में घटक में प्राप्त हुआ है या केवल भट्ठी के अभिलेख में।
7. सतह और केस-कठोरीकरण प्रक्रियाओं का चयन
जब किसी घटक को भीतर की अधिक दृढ़ता बनाए रखते हुए घिसाव-प्रतिरोधी और थकान-प्रतिरोधी सतह की आवश्यकता हो, तब सतह-कठोरीकरण और केस-कठोरीकरण का चयन किया जाना चाहिए। पूरे अनुप्रस्थ-खंड में कठोरीकरण करने से संरचना बदल जाती है: ऑस्टेनाइटीकरण और शमन के बाद, निर्दिष्ट इस्पात अपनी कठोरीकरण-क्षमता से निर्धारित गहराई तक मार्टेंसाइट, बैनाइट या टेम्पर किए गए इनके संयोजन का विकास करता है। इसके विपरीत, केस-उपचार कठोरता को सतह के निकट केंद्रित करता है और कोर को कम कठोरता तथा सामान्यतः अधिक दृढ़ता पर बनाए रखता है।
कठोरता और कठोरीकरण-क्षमता के बीच का अंतर इस निर्णय को नियंत्रित करता है। कठोरता किसी विशेष स्थान पर प्राप्त प्रतिरोध है; कठोरीकरण-क्षमता यह बताती है कि निर्धारित ताप-चक्र के दौरान कोई इस्पात इच्छित कठोर संरचना को कितनी गहराई तक विकसित कर सकता है। ASM International ने Steel Selection for Hardening (1991) में कहा है कि चयन मुख्यतः आवश्यक शमन-पश्चात कठोरता और सतह के नीचे उस गहराई से निर्धारित होता है, जहाँ तक यह कठोरता पहुँचनी चाहिए। केस-कठोरित गियर के लिए यह गहराई निर्दिष्ट कठोरता पर मिलीमीटर में दी जा सकती है, जबकि कोर के लिए अलग तन्य सामर्थ्य, आघात दृढ़ता या कठोरता-सीमा आवश्यक हो सकती है।
इसलिए प्रक्रिया-विनिर्देशन में केवल भट्ठी का तापमान बताना पर्याप्त नहीं है। केस की गहराई, सतही कठोरता, कोर के गुण, कार्बन या नाइट्रोजन विभव, तापन और धारण-समय, शमन की दशाएँ, यौगिक-परत की सीमाएँ, विकृति-भत्ता और उपचार-पश्चात परिष्करण—ये सभी उसी निर्णय का भाग हैं। ISO 4885:2018 लौहधातुओं के ऊष्मा-उपचार के लिए नियंत्रित पारिभाषिक शब्दावली प्रदान करता है और इसमें लौह-कार्बन प्रावस्था सारणी भी शामिल है; तकनीकी विनिर्देशन में कार्ब्यूराइज़िंग, नाइट्राइडिंग, शमन, टेम्परिंग और विसरण प्रक्रियाओं को अलग-अलग परिभाषित करते समय यह उपयोगी है।

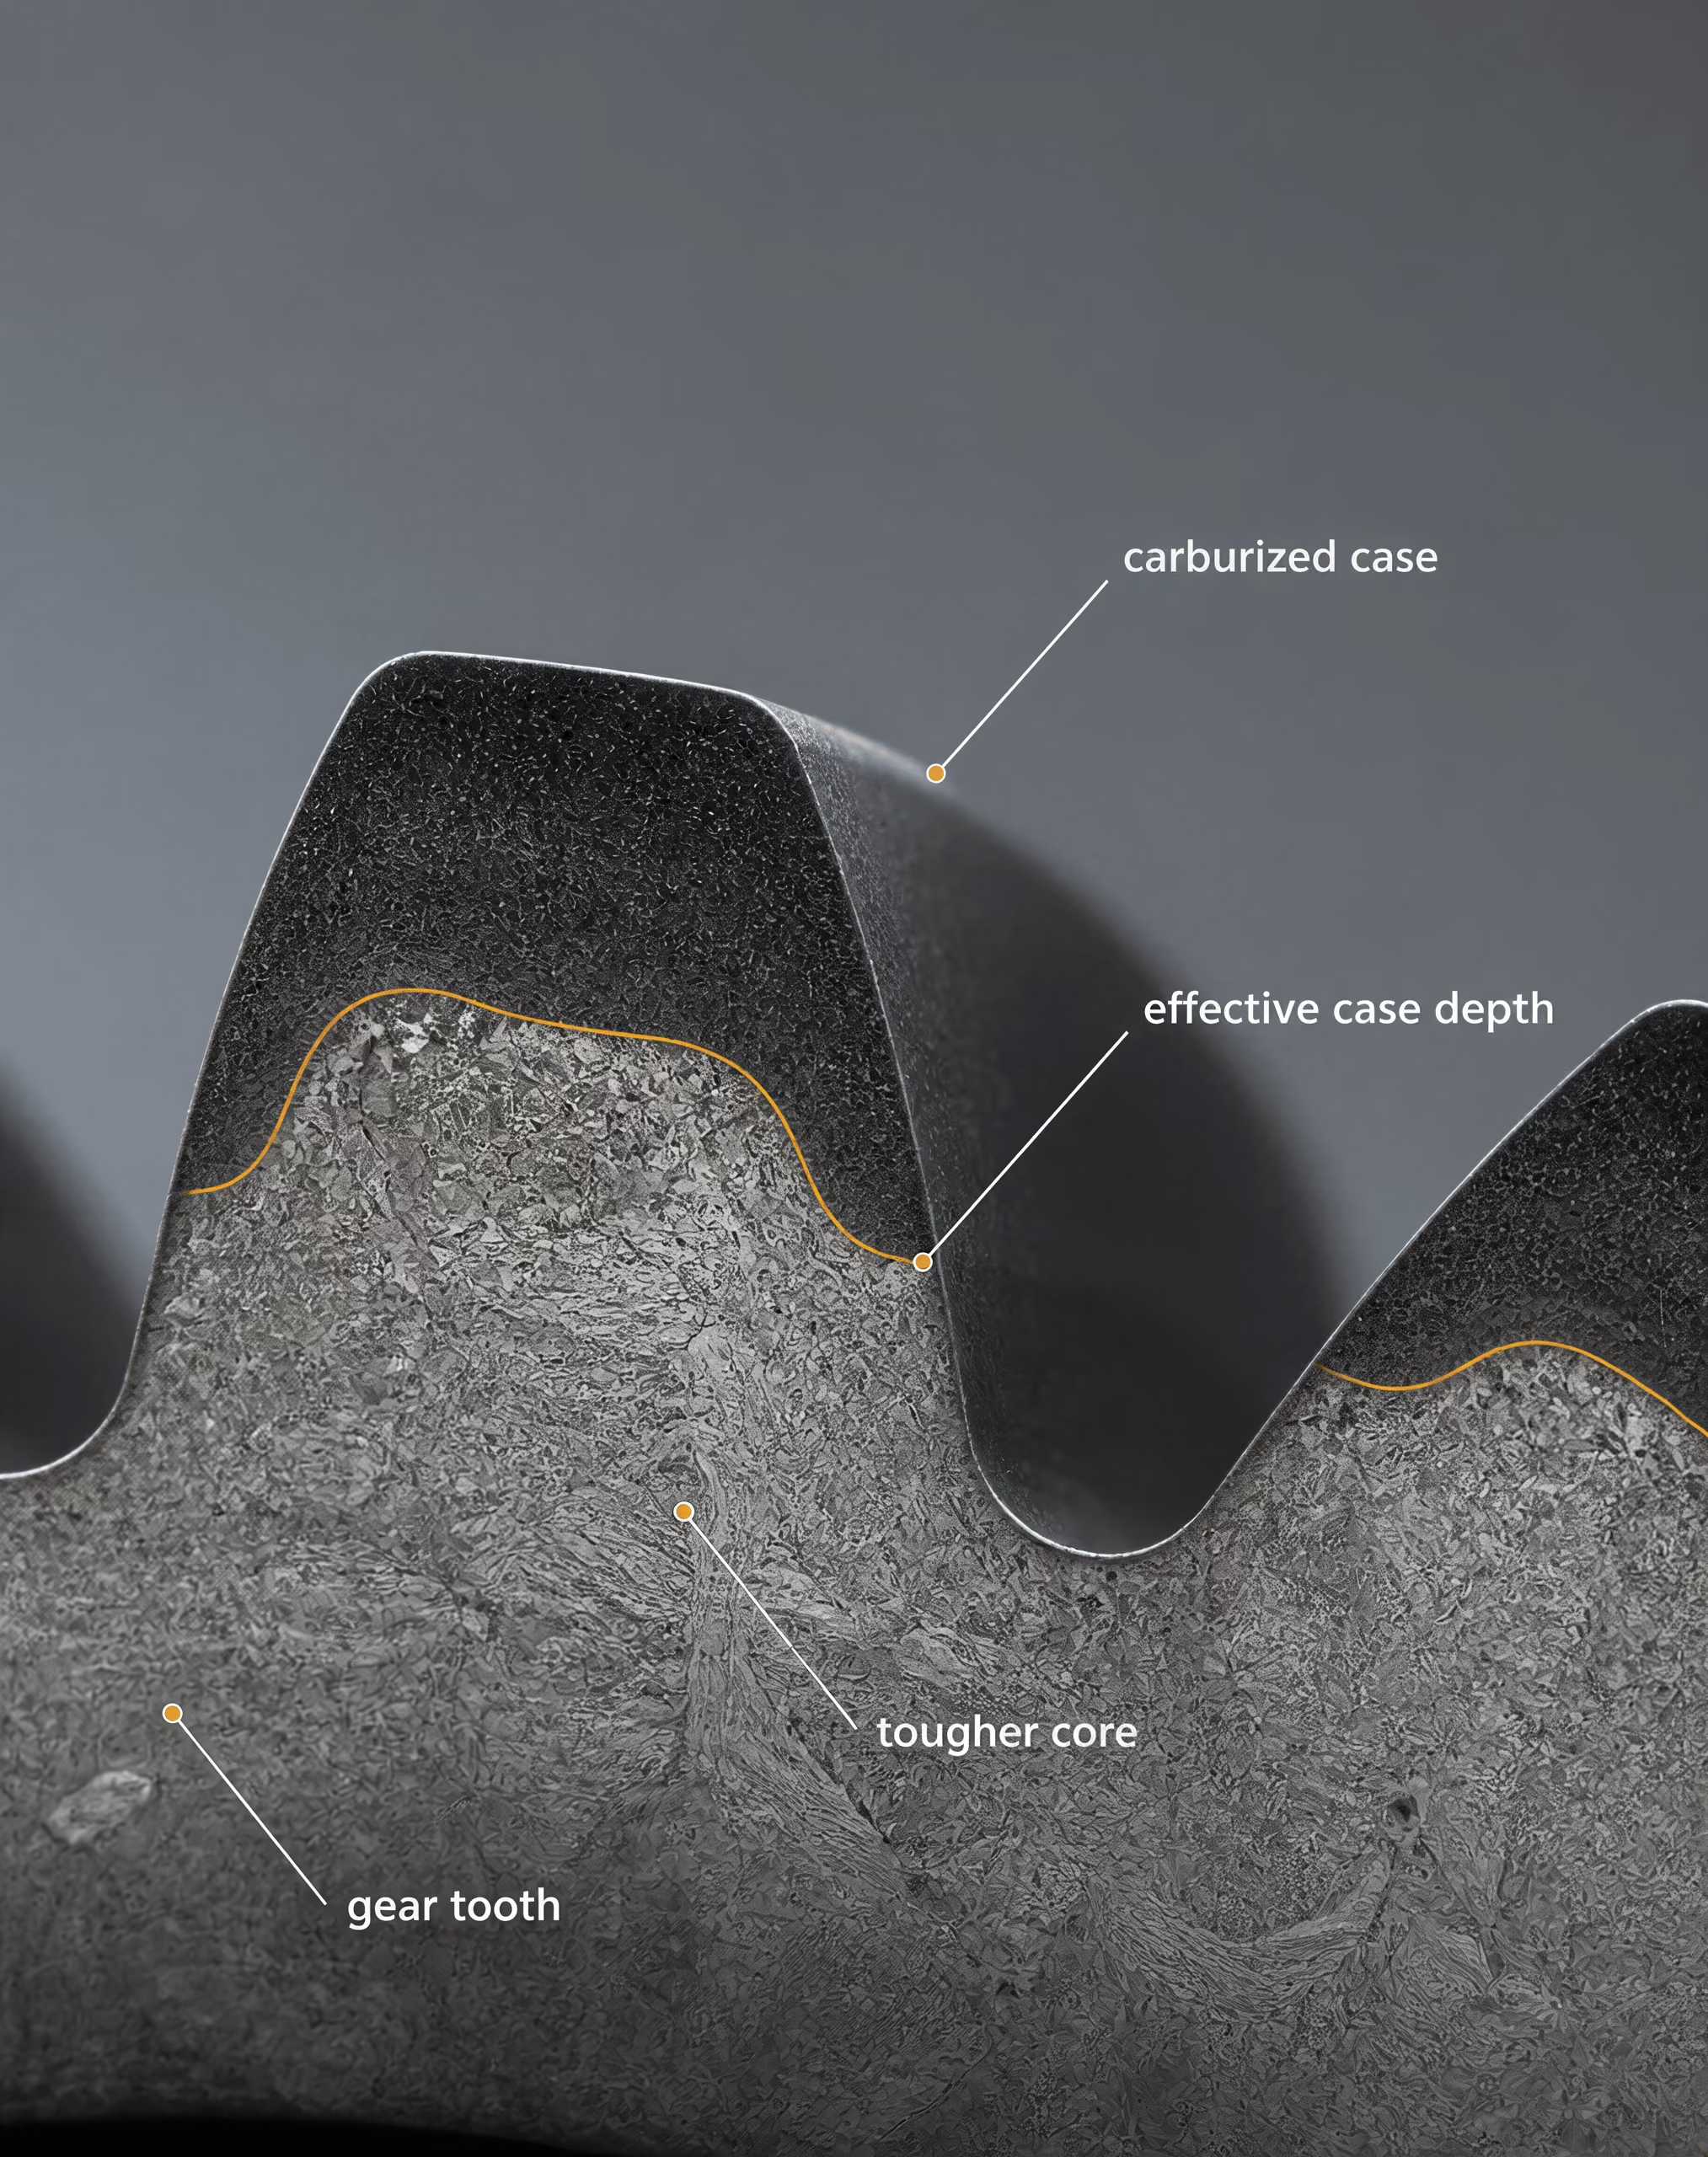
कठोर केस के लिए कार्ब्यूराइज़िंग और कार्बोनाइट्राइडिंग
कार्ब्यूराइज़िंग निम्न-कार्बन इस्पात की ऑस्टेनाइटीय सतह में कार्बन जोड़ता है, सामान्यतः इस्पात की क्रांतिक रूपांतरण-सीमा से ऊपर के लगभग कार्ब्यूराइज़िंग तापमानों पर। इसके बाद समृद्ध परत को शमन किया जाता है, जिससे सतह पर उच्च-कार्बन मार्टेंसाइट बनता है, जबकि निम्न-कार्बन कोर अधिक दृढ़ और कम कठोर संरचना विकसित करता है। EN ISO 683-3 में निर्दिष्ट 16MnCr5 जैसे निम्न-कार्बन मिश्रधातु इस्पात और SAE 8620 ऐसे सामान्य उदाहरण हैं, जिनमें आवश्यक केस और कोर गुणों का चयन साथ-साथ किया जाता है। क्रोमियम, मैंगनीज, मोलिब्डेनम और निकल जैसे मिश्रधातु तत्व कठोरीकरण-क्षमता, अवशिष्ट ऑस्टेनाइट, रूपांतरण व्यवहार और विकृति को प्रभावित करते हैं।
कार्बोनाइट्राइडिंग में कार्बन और नाइट्रोजन दोनों प्रविष्ट कराए जाते हैं, सामान्यतः कार्ब्यूराइज़िंग की तुलना में कम तापमान और कम गहराई पर। जोड़ा गया नाइट्रोजन सतही कठोरता और कठोरीकरण-क्षमता बढ़ा सकता है, लेकिन अत्यधिक नाइट्रोजन या कार्बन विभव से अवशिष्ट ऑस्टेनाइट, कार्बाइड या अस्वीकार्य रूप से भंगुर सतह बन सकती है। इसका विचार प्रायः छोटे घटकों, पतले अनुप्रस्थ-खंडों और उन भागों के लिए किया जाता है जहाँ अपेक्षाकृत उथला केस पर्याप्त हो। जब संपर्क-प्रतिबल सतह से काफी नीचे तक प्रवेश करता हो, तब यह गहरे कार्ब्यूराइज़िंग का विकल्प नहीं है।
वातावरण को कार्बन विभव द्वारा नियंत्रित किया जाना चाहिए और कार्बोनाइट्राइडिंग के लिए नाइट्रोजन विभव द्वारा भी। केवल नाममात्र तापमान परिणाम को परिभाषित नहीं कर सकता। गैस प्रवाह, भट्ठी में भार-विन्यास, स्थानांतरण-समय, शमन की तीव्रता और इस्पात का प्रारंभिक कण-आकार—सभी केस की एकरूपता को प्रभावित करते हैं। जटिल गियर, स्प्लाइन, अंधे छिद्र और तीक्ष्ण संक्रमण असमान तापन, वातावरण की पहुँच और शीतलन-दरों का कारण बनते हैं। इन विशेषताओं से अत्यधिक केस-वृद्धि, नरम स्थान, शमन-दरार या आयामी परिवर्तन उत्पन्न हो सकते हैं।
कार्ब्यूराइज़ किए गए भागों को सामान्यतः शमन और टेम्परिंग की आवश्यकता होती है, जिसके बाद पीसना, होनिंग या कोई अन्य परिष्करण-प्रक्रिया की जाती है। उपचार से पहले परिष्करण-भत्ता निर्धारित किया जाना चाहिए, क्योंकि अत्यधिक पदार्थ हटाने से प्रभावी केस-गहराई कम हो सकती है या ऐसा क्षेत्र खुल सकता है जिसमें अवशिष्ट ऑस्टेनाइट की मात्रा अस्वीकार्य हो। शमन के बाद सीधा करने की प्रक्रिया में भी दरारों को रोकने और निर्दिष्ट कठोरता-प्रोफ़ाइल बनाए रखने के लिए नियंत्रण आवश्यक हैं।
नाइट्राइडिंग और विसरण-लेपन
नाइट्राइडिंग फेरिटिक या मिश्रधातु-इस्पात की सतह में नाइट्रोजन प्रविष्ट कराता है, सामान्यतः पूरे घटक को ऑस्टेनाइटीकरण और शमन किए बिना। एल्युमिनियम, क्रोमियम, मोलिब्डेनम और वैनेडियम जैसे मिश्रधातु तत्व सूक्ष्म मिश्रधातु नाइट्राइड बनाते हैं, जो सतही कठोरता बढ़ाते हैं तथा आसंजक और अपघर्षी घिसाव के प्रति प्रतिरोध सुधारते हैं। गैस नाइट्राइडिंग, प्लाज़्मा नाइट्राइडिंग और लवण-स्नान नाइट्राइडिंग में नाइट्रोजन की आपूर्ति, आयन या गैस नियंत्रण, तापमान की एकरूपता और उपचार-समय अलग-अलग होते हैं।
क्योंकि नाइट्राइडिंग ऑस्टेनाइट रूपांतरण तापमान से नीचे होती है, इसलिए कार्ब्यूराइज़िंग और शमन के बाद की तुलना में विकृति प्रायः कम होती है। यह शून्य नहीं होती। यौगिक परतों और नाइट्राइडों से होने वाली वृद्धि, अवशिष्ट प्रतिबल, पूर्ववर्ती मशीनिंग-प्रतिबल और असमान सतही रसायन अब भी आयाम बदल सकते हैं। आधार पदार्थ में पहले से पर्याप्त सामर्थ्य होना चाहिए; नाइट्राइडिंग किसी नरम, अनुपयुक्त इस्पात में मजबूत कोर उत्पन्न नहीं करती। नाइट्राइडिंग से पहले शमनित और टेम्पर किए गए मिश्रधातु इस्पात सामान्यतः निर्दिष्ट किए जाते हैं, ताकि नाइट्राइडिंग तापमान पर कोर अपने आवश्यक यांत्रिक गुण बनाए रखे।
यौगिक परत, जिसे कभी-कभी श्वेत परत कहा जाता है, को स्वतः प्राप्त लाभ मानने के बजाय विनिर्दिष्ट किया जाना चाहिए। लौह-नाइट्राइड परत घिसाव और संक्षारण व्यवहार सुधार सकती है, लेकिन अत्यधिक मोटाई दृढ़ता घटा सकती है या दरार और परत-उखड़ने को बढ़ावा दे सकती है। इसके नीचे विसरण क्षेत्र क्रमिक नाइट्रोजन और कठोरता-प्रोफ़ाइल प्रदान करता है। आरेखों में यौगिक-परत की मोटाई, विसरण-गहराई, सतही कठोरता, कोर की कठोरता और अनुमत छिद्रिलता को दर्शाया जाना चाहिए।
बोराइडिंग, क्रोमाइज़िंग और एल्युमिनाइज़िंग जैसे विसरण-लेपन बोरॉन, क्रोमियम या एल्युमिनियम के भीतर की ओर विसरण द्वारा सतह को परिवर्तित करते हैं। बोराइडिंग अत्यंत कठोर लौह बोराइड बना सकती है, जबकि एल्युमिनाइज़िंग का चयन वहाँ किया जाता है जहाँ अधिकतम संपर्क-थकान कठोरता की तुलना में उच्च-तापमान ऑक्सीकरण-प्रतिरोध अधिक महत्वपूर्ण हो। ये उपचार नाइट्राइडिंग और कार्ब्यूराइज़िंग से रासायनिक रूप से भिन्न हैं। इनके भंगुर चरणों, लेपन की मोटाई, आसंजन, आयामी वृद्धि और परिष्करण आवश्यकताओं का भार के संदर्भ में मूल्यांकन किया जाना चाहिए। अपर्याप्त रूप से समर्थित आधार पदार्थ पर कठोर लेपन दरार या परत-वियोजन द्वारा विफल हो सकता है।
ज्वाला और प्रेरण-कठोरीकरण
ज्वाला और प्रेरण-कठोरीकरण में केवल सतह को ऑस्टेनाइटीकरण-सीमा तक गर्म किया जाता है और फिर तेजी से शमन किया जाता है। कार्ब्यूराइज़िंग या नाइट्राइडिंग के विपरीत, ये विधियाँ सामान्यतः सतह के रासायनिक संघटन को नहीं बदलतीं; वे इस्पात में विद्यमान कार्बन को मार्टेंसाइट में रूपांतरित करती हैं। इसलिए सतही कार्बन-सामग्री प्राप्त की जा सकने वाली कठोरता की व्यावहारिक सीमा निर्धारित करती है। C45E या SAE 1050 जैसे मध्यम-कार्बन इस्पात वहाँ उपयुक्त हो सकते हैं जहाँ आवश्यक कठोरित गहराई और कोर-सामर्थ्य अनुप्रस्थ-खंड की ज्यामिति से मेल खाते हों, जबकि निम्न-कार्बन इस्पात सामान्यतः पूर्ववर्ती समृद्धिकरण के बिना उच्च-कठोरता वाली मार्टेंसिटिक सतह विकसित नहीं कर सकते।
ISO 683-1:2016 उन गैर-मिश्रधातु इस्पातों की पहचान करता है जो शमनित और टेम्पर किए गए, ऑस्टेम्पर्ड, ज्वाला-कठोरित, प्रेरण-कठोरित और कुछ मामलों में सामान्यीकृत मशीन-भागों के लिए अभिप्रेत हैं। यह पदनाम कार्बन-सामग्री, कठोरीकरण-क्षमता, अनुप्रस्थ-खंड के आकार और आपूर्ति-अवस्था की जाँच की आवश्यकता को समाप्त नहीं करता। SAE J1268:1995 मानक अंतिम-शमन आँकड़ों का उपयोग करके कार्बन और मिश्रधातु H-बैंड इस्पातों के लिए न्यूनतम और अधिकतम कठोरीकरण-क्षमता सीमाएँ परिभाषित करता है; ये सीमाएँ यह निर्धारित करने में सहायता करती हैं कि चयनित ग्रेड निर्दिष्ट गहराई पर आवश्यक कठोरता उत्पन्न कर सकता है या नहीं।
ज्वाला-कठोरीकरण बर्नर के आकार, ज्वाला-रसायन, गति, स्टैंड-ऑफ दूरी और शमन-समय पर निर्भर करता है। प्रेरण-कठोरीकरण में आवृत्ति, शक्ति-घनत्व, कॉइल की ज्यामिति, युग्मन, स्कैनिंग-गति और शमन-माध्यम की आपूर्ति भी जुड़ जाती है। अधिक उच्च आवृत्ति सामान्यतः तापन को सतह के निकट केंद्रित करती है, जबकि निम्न आवृत्ति अधिक गहराई तक प्रवेश की अनुमति देती है; लेकिन वास्तविक प्रोफ़ाइल विद्युत प्रतिरोधकता, चुंबकीय पारगम्यता, ज्यामिति और तापन-समय पर भी निर्भर करती है। प्रेरण कॉइल को आवश्यक सतहों तक पहुँचना चाहिए; आंतरिक खाँचे, बाधित प्रोफ़ाइल और असमान अनुप्रस्थ-खंडों के लिए अलग-अलग तापन-पास या कोई भिन्न प्रक्रिया आवश्यक हो सकती है।
दोनों विधियाँ भट्ठी-स्तरीय विकृति को सीमित कर सकती हैं, फिर भी तीव्र तापीय प्रवणताएँ अवशिष्ट प्रतिबल, नरम क्षेत्र और शमन-दरार उत्पन्न कर सकती हैं। प्रभावी केस-गहराई को केवल गर्म की गई गहराई के आधार पर नहीं, बल्कि किसी कठोरता-मानदंड पर निर्दिष्ट करें। कठोरीकरण-पश्चात पीसना, टेम्परिंग, पीसने से उत्पन्न जले हुए क्षेत्रों का निरीक्षण और आयामी सत्यापन चयन-प्रक्रिया को पूरा करते हैं। तर्कसंगत चयन वही है जो भार के अनुरूप कठोरता-प्रवणता और कोर-गुणों से मेल खाए तथा पहुँच, रसायन, ऊष्मा-स्रोत, विकृति और परिष्करण को नियंत्रित करे।
8. निर्णय का अनुप्रयोग: मानकों पर आधारित चयन कार्यप्रवाह
चरण-दर-चरण चयन मैट्रिक्स
ऊष्मा-उपचार का चयन भट्ठी से नहीं, बल्कि पुर्जे से शुरू होना चाहिए। चयन अभिलेख में पहली प्रविष्टि सेवा-आवश्यकता होनी चाहिए: तनन सामर्थ्य, पराभव सामर्थ्य, आघात दृढ़ता, थकान प्रदर्शन, घिसाव प्रतिरोध, मशीननीयता, विमीय स्थिरता, या निर्दिष्ट कठोरता सीमा। केवल कठोरता पर्याप्त डिजाइन आवश्यकता नहीं है। किसी घटक की सतह निर्दिष्ट कठोरता लक्ष्य पूरा कर सकती है, जबकि उसके भीतर अनुपयुक्त कोर संरचना या अत्यधिक अवशिष्ट तनाव बना रह सकता है।
| निर्णय चरण | आवश्यक प्रश्न | प्रमाण या परिणाम |
|---|---|---|
| सेवा-अवस्था | कौन से भार, तापमान, संपर्क-तनाव और विफलता-प्रकार लागू होते हैं? | यांत्रिक-गुण और कठोरता संबंधी आवश्यकताएँ |
| सामग्री पहचान | सटीक ग्रेड, मानक, उत्पाद-रूप और आपूर्ति-अवस्था क्या है? | सामग्री प्रमाणपत्र और लागू सामग्री मानक |
| आवश्यक अवस्था | क्या भाग को अनीलित, सामान्यीकृत, तनाव-मुक्त, शमित और टेम्पर्ड, ऑस्टेम्पर्ड या सतह-कठोरित किया जाना है? | परिभाषित धातुवैज्ञानिक अवस्था |
| कठोरित गहराई | कितनी कठोरता प्राप्त करनी है और सतह से किस गहराई पर? | कठोरता-प्रोफ़ाइल और कठोरीकरण-क्षमता की आवश्यकता |
| ज्यामिति | नियंत्रक अनुप्रस्थ काट के आकार, छेद, की-वे, तीखे कोने और मोटाई-संक्रमण कौन से हैं? | तापन, शमन और विकृति का आकलन |
| तापीय पथ | कौन सा तापन, ऑस्टेनाइटीकरण, शीतलन, टेम्परिंग या विसरण-चक्र अनुमत है? | प्रक्रिया विनिर्देशन और भट्ठी-विधि |
| स्वीकृति | कठोरता, संरचना, आयाम और दोषों की जाँच कैसे की जाएगी? | निरीक्षण योजना और जारी करने के मानदंड |
इसके बाद चयन मैट्रिक्स को प्रत्येक आवश्यकता को सामग्री और प्रक्रिया संबंधी निर्णय से जोड़ना चाहिए:
| निर्णय चरण | आवश्यक प्रश्न | साक्ष्य या परिणाम |
|---|---|---|
| सेवा दशा | कौन-से भार, तापमान, संपर्क तनाव और विफलता के प्रकार लागू होते हैं? | यांत्रिक-गुणधर्म और कठोरता संबंधी आवश्यकताएँ |
| सामग्री की पहचान | सटीक ग्रेड, मानक, उत्पाद रूप और आपूर्ति दशा क्या है? | सामग्री प्रमाणपत्र और लागू सामग्री मानक |
| अपेक्षित दशा | क्या पुर्जे को एनीलिंग, नॉर्मलाइजिंग, तनाव-मुक्ति, क्वेंचिंग एवं टेम्परिंग, ऑस्टेम्परिंग या सतह-कठोरीकरण की आवश्यकता है? | परिभाषित धातुकर्मीय दशा |
| कठोरित गहराई | कौन-सी कठोरता प्राप्त करनी है और सतह से किस गहराई पर? | कठोरता प्रोफ़ाइल और हार्डनेबिलिटी आवश्यकता |
| ज्यामिति | नियंत्रक सेक्शन आकार, छेद, की-वे, तीखे कोने और मोटाई संक्रमण कौन-से हैं? | भार-पथ, तापन, क्वेंचिंग और विकृति का आकलन |
| ऊष्मीय मार्ग | कौन-सा तापन, ऑस्टेनिटाइजिंग, शीतलन, टेम्परिंग या विसरण चक्र अनुमत है? | प्रक्रिया विनिर्देशन और भट्ठी रेसिपी |
| स्वीकृति | कठोरता, संरचना, विमाओं और दोषों की जाँच कैसे की जाएगी? | निरीक्षण योजना और विमोचन मानदंड |
सामग्री की पहचान सटीक होनी चाहिए। “मध्यम-कार्बन इस्पात” पर्याप्त अभिहितकरण नहीं है। अभिलेख में, उदाहरण के लिए, C45, 42CrMo4, या प्रचलित मानक में लिखे गए किसी अन्य अभिहितकरण को ठीक उसी रूप में, मानक संख्या, उत्पाद रूप, हीट संख्या और आपूर्ति दशा के साथ दर्ज किया जाना चाहिए। एक ही ग्रेड की नॉर्मलाइज्ड बार और एनील्ड बार समान दानेदार संरचना, मशीननीयता या तापन-प्रतिक्रिया के साथ भट्ठी में प्रवेश नहीं करतीं।
ISO 683-1:2016 सामान्यतः क्वेंच्ड-एंड-टेम्पर्ड, ऑस्टेम्पर्ड, फ्लेम-हार्डेन्ड, इंडक्शन-हार्डेन्ड और कुछ मामलों में नॉर्मलाइज्ड मशीन पुर्जों के लिए अभिप्रेत नॉन-अलॉय इस्पात की आपूर्ति आवश्यकताओं को निर्दिष्ट करता है। यह घटक-चित्र का स्थान नहीं लेता और न ही प्रत्येक भट्ठी पैरामीटर को निर्धारित करता है। ISO 4885:2018 लौह-आधारित सामग्रियों के ऊष्मा-उपचार संबंधी पारिभाषिक शब्दावली तथा रूपांतरणों का सटीक वर्णन करने के लिए आवश्यक आयरन-कार्बन फेज़ शब्दावली उपलब्ध कराता है। ये सामग्री और पारिभाषिक मानक हैं; संयंत्र प्रक्रिया विनिर्देशन में अभी भी उपकरण, वातावरण, लोडिंग, तापमान एकरूपता, क्वेंच दशाएँ और निरीक्षण परिभाषित किए जाने चाहिए।
अगला निर्णय अपेक्षित धातुकर्मीय मार्ग का है। मशीनिंग या बाद के कठोरीकरण से पहले संरचना को परिष्कृत या अनुकूलित करने और एकरूपता सुधारने के लिए नॉर्मलाइजिंग चुना जा सकता है। कठोरता घटाने और मशीननीयता सुधारने के लिए एनीलिंग आवश्यक हो सकती है। वेल्डिंग, भारी मशीनिंग या फॉर्मिंग के बाद अवशिष्ट तनाव को कम करने के लिए तनाव-मुक्ति की जाती है, लेकिन यह क्वेंचिंग-एंड-टेम्परिंग उपचार का विकल्प नहीं है। पूरे सेक्शन में कठोरीकरण के लिए नियंत्रक सेक्शन में पर्याप्त कार्बन और हार्डनेबिलिटी आवश्यक होती है। जब कठोर कोर और घिसाव-प्रतिरोधी सतह की आवश्यकता हो, तब इसके बजाय सतह-कठोरीकरण उपयुक्त हो सकता है; संभावित मार्गों में कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग, नाइट्राइडिंग, फ्लेम हार्डेनिंग और इंडक्शन हार्डेनिंग शामिल हैं। एज हार्डेनिंग और विसरण-लेपन अलग सामग्री और प्रक्रिया परिवारों से संबंधित हैं; केवल उच्च सतह-कठोरता वांछित होने के कारण इन्हें इस्पात पर लागू नहीं किया जाना चाहिए।
सेक्शन आकार और ज्यामिति यह निर्धारित करते हैं कि चयनित शीतलन दर अपेक्षित संरचना उत्पन्न कर सकती है या नहीं। बड़े सेक्शन सतह की तुलना में केंद्र पर अधिक धीरे-धीरे ठंडे होते हैं। एक ही घटक में पतला फ्लैंज, छेद, स्प्लाइन रूट और तीखा शोल्डर अलग-अलग दरों से ठंडे हो सकते हैं। इन अंतरों से एक स्थान पर मार्टेंसाइट, दूसरे स्थान पर बैनाइट या पर्लाइट और क्वेंच की गई सतह के निकट तनन अवशिष्ट तनाव उत्पन्न हो सकता है। इसलिए क्वेंचिंग की तीव्रता पर सेक्शन मॉड्यूलस, फिक्स्चरिंग, एजीटेशन और क्वेंचन्ट तापमान के साथ विचार किया जाना चाहिए, न कि इसे अकेले तेल, जल या पॉलिमर के विकल्प के रूप में चुना जाना चाहिए।
कठोरता, हार्डनेबिलिटी और माइक्रोस्ट्रक्चर जाँच द्वारा सत्यापन
ASM International ने कठोरीकरण के लिए इस्पात चयन (1991) में कहा था कि चयन मुख्यतः अपेक्षित क्वेंच्ड कठोरता और उस सतह के नीचे की गहराई से नियंत्रित होता है जहाँ तक वह कठोरता विस्तारित होनी चाहिए। इससे कठोरता और हार्डनेबिलिटी के बीच का मूलभूत अंतर स्पष्ट होता है। कठोरता उपचार के बाद किसी स्थान पर मापे जाने वाला प्रतिरोध है। हार्डनेबिलिटी किसी निर्दिष्ट उपचार से उत्पन्न कठोरीकरण की गहराई और वितरण का वर्णन करती है।
उत्पादन परीक्षणों से पहले अपेक्षित हार्डनेबिलिटी का अनुमान लगाया जाना चाहिए। जोमिनी एंड-क्वेंच डेटा क्वेंच किए गए सिरे से दूरी और कठोरता के बीच एक मानकीकृत संबंध प्रदान करते हैं। बोफोर्स हैंडबुक (1981) हार्डनेबिलिटी के मूल्यांकन के साधन के रूप में जोमिनी और ग्रॉसमैन विधियों की पहचान करती है। H-बैंड आवश्यकताओं के साथ आपूर्ति किए गए इस्पातों के लिए SAE J1268:1995 कार्बन और अलॉय H-बैंड इस्पातों की न्यूनतम और अधिकतम हार्डनेबिलिटी सीमाएँ निर्दिष्ट करता है, जिनके मानक एंड-क्वेंच डेटा स्थापित हैं। यदि किसी ग्रेड की हार्डनेबिलिटी बैंड बहुत कम हो, तो आवश्यक सतह-कठोरता प्राप्त करने वाला ग्रेड भी बड़े सेक्शन के केंद्र पर विफल हो सकता है।
उत्पादन जाँच में कठोरता सर्वेक्षण शामिल होना चाहिए, न कि केवल किसी सुलभ सतह से लिया गया एक माप। स्थान ऐसे होने चाहिए जो सतह, उपसतह, कोर और कार्य को नियंत्रित करने वाले किसी भी सेक्शन का प्रतिनिधित्व करें। कटे हुए नमूने पर किया गया ट्रैवर्स यह दिखा सकता है कि निर्दिष्ट कठोरता आवश्यक गहराई तक विस्तारित है या नहीं। रॉकवेल, विकर्स या ब्रिनेल विधि का चयन कठोरता सीमा, सतह की दशा और लागू परीक्षण मानक के अनुरूप होना चाहिए।
कठोरता प्रत्येक अस्वीकार्य संरचना की पहचान नहीं कर सकती। धातुचित्रण परीक्षण से क्वेंच्ड-एंड-टेम्पर्ड पुर्जे में टेम्पर्ड मार्टेंसाइट की पुष्टि की जानी चाहिए और साथ ही बैनाइट, फेराइट-पर्लाइट, रिटेन्ड ऑस्टेनाइट, डीकार्ब्यूराइजेशन, कार्ब्यूराइज्ड केस की गहराई, नाइट्राइडेड परत की विशेषताएँ, दाने का मोटा होना, क्वेंच दरारें और प्रक्रिया-संबंधी अन्य विशेषताओं की जाँच करनी चाहिए। स्वीकृति मानदंड में अनुमत संरचना और निषिद्ध संरचनाओं का स्पष्ट उल्लेख होना चाहिए; “उचित रूप से ऊष्मा-उपचारित” का कोई मापनीय अर्थ नहीं है।
विमीय निरीक्षण धातुकर्मीय सत्यापन का एक भाग है। उपचार से पहले और बाद में महत्वपूर्ण व्यास, समतलता, रन-आउट, छेद की स्थिति और विकृति दर्ज की जानी चाहिए। तीव्र क्वेंचिंग, असममित ज्यामिति, तीखे संक्रमण, वेल्डिंग और सतह से कोर तक रूपांतरण में बड़े अंतर के साथ अवशिष्ट-तनाव संबंधी चिंताएँ बढ़ जाती हैं। अपेक्षित दृढ़ता और स्थिरता के लिए टेम्परिंग पर्याप्त होनी चाहिए; निर्दिष्ट अलॉय इस्पातों के लिए या रिटेन्ड ऑस्टेनाइट के रूपांतरण की चिंता होने पर डबल टेम्परिंग आवश्यक हो सकती है। ASTM International के 2024 ऊष्मा-उपचार पाठ्यक्रम में ऑस्टेनिटाइजिंग, एनीलिंग, नॉर्मलाइजिंग, क्वेंच-एंड-टेम्पर अभ्यास, डबल टेम्परिंग, दाने के आकार का नियंत्रण और यांत्रिक-गुणधर्म आवश्यकताओं को विनिर्देशन संबंधी कारकों के रूप में पहचाना गया है।
विनिर्देशन, अभिलेख और सुधारात्मक नियंत्रण
प्रक्रिया विनिर्देशन में संपूर्ण ऊष्मीय मार्ग का उल्लेख होना चाहिए: लोडिंग दशा, भट्ठी का वातावरण, जहाँ प्रासंगिक हो वहाँ तापन दर, ऑस्टेनिटाइजिंग या उपचार तापमान सीमा, होल्डिंग का आधार, स्थानांतरण समय, क्वेंचन्ट का प्रकार और दशा, एजीटेशन, शीतलन का अंतिम बिंदु, टेम्परिंग तापमान और समय तथा किसी भी दोहराए गए टेम्पर का विवरण। तापमान, होल्डिंग समय, तापन दर और शीतलन दर परस्पर क्रिया करते हैं; इनमें से किसी एक को बदलने पर नाममात्र भट्ठी सेटपॉइंट अपरिवर्तित रहने पर भी परिणामी संरचना बदल सकती है।
विनिर्देशन में विकृति और दरार-नियंत्रण उपायों की भी पहचान होनी चाहिए। इनमें प्रीहीटिंग, चरणबद्ध तापन, सुरक्षात्मक वातावरण, वैक्यूम उपचार, इंटरप्टेड क्वेंचिंग, मार्टेम्परिंग, ऑस्टेम्परिंग, संशोधित फिक्स्चरिंग, कम क्वेंच तीव्रता या उपचार के बाद सीधा करने की सीमाएँ शामिल हो सकती हैं। प्रत्येक नियंत्रण अपेक्षित कठोरता और माइक्रोस्ट्रक्चर के अनुरूप रहना चाहिए।
अभिलेखों में घटक को उसके इस्पात हीट, आपूर्तिकर्ता प्रमाणपत्र, आगत दशा, भट्ठी पहचान, लोड पैटर्न, थर्मोकपल या सर्वेक्षण परिणाम, वातावरण संबंधी डेटा, क्वेंचन्ट दशा, चक्र चार्ट, टेम्पर अभिलेख, ऑपरेटर और निरीक्षण परिणामों से जोड़ा जाना चाहिए। सामग्री मानक यह परिभाषित करते हैं कि इस्पात क्या है; प्रक्रिया विनिर्देशन यह परिभाषित करते हैं कि पुर्जे का उपचार कैसे किया जाता है। इन भूमिकाओं को भ्रमित करने से स्वीकृति संबंधी निर्णय का बचाव करना कठिन हो जाता है।
जब परिणाम विफल हों, तो सुधारात्मक कार्रवाई विफलता के तंत्र के अनुसार की जानी चाहिए। कम कोर-कठोरता अपर्याप्त हार्डनेबिलिटी, अत्यधिक सेक्शन आकार, अपर्याप्त ऑस्टेनिटाइजिंग या धीमी क्वेंचिंग का संकेत दे सकती है। अपर्याप्त दृढ़ता के साथ अत्यधिक सतह-कठोरता अपर्याप्त टेम्परिंग का संकेत दे सकती है। विकृति के लिए भट्ठी का तापमान बढ़ाने के बजाय ज्यामिति, फिक्स्चरिंग, स्थानांतरण या क्वेंच में परिवर्तन आवश्यक हो सकता है। विफल कठोरता सर्वेक्षण की स्थिति में ग्रेड को अस्वीकार करने से पहले कैलिब्रेशन, परीक्षण स्थान, डीकार्ब्यूराइजेशन और नमूना-चयन की समीक्षा करनी चाहिए। सामग्री, ऊष्मीय चक्र या डिजाइन में परिवर्तन केवल इन जाँचों के बाद किया जाना चाहिए।
9. चयन की सामान्य त्रुटियाँ और उनसे बचाव के उपाय
कठोरता को कठोरीकरण-क्षमता समझ लेना
कठोरता और कठोरीकरण-क्षमता अलग-अलग प्रश्नों का उत्तर देती हैं। कठोरता किसी स्थान पर मापी जाने वाली प्रतिरोधकता है, जिसे सामान्यतः रॉकवेल, ब्रिनेल या विकर्स परीक्षण द्वारा मापा जाता है। कठोरीकरण-क्षमता यह बताती है कि किसी निर्दिष्ट शमन प्रक्रिया के दौरान इस्पात कितनी गहराई तक मार्टेन्साइट विकसित कर सकता है और इसलिए सतह से केंद्र की ओर कठोरता किस प्रकार वितरित होती है।
एक छोटा परीक्षण-नमूना अपनी सतह पर 60 HRC तक पहुँच सकता है, जबकि उसी नाममात्र ग्रेड से बना 75 mm व्यास का शाफ्ट कहीं अधिक नरम कोर विकसित कर सकता है। यह अंतर आवश्यक रूप से भट्ठी की विफलता का परिणाम नहीं होता। ऊष्मा निष्कर्षण अनुप्रस्थ काट के आकार, आकृति, हलचल, शमन-माध्यम के तापमान और इस्पात के रूपांतरण व्यवहार पर निर्भर करता है। कार्बन की मात्रा मुख्यतः मार्टेन्साइट की कठोरता को प्रभावित करती है; मिश्रधातु तत्व और ऑस्टेनाइट के कण-आकार उस गहराई को अत्यधिक प्रभावित करते हैं जिस तक मार्टेन्साइट बन सकता है।
ASM International ने Steel Selection for Hardening (1991) में कहा है कि “कठोरीकरण के लिए इस्पात का चयन मुख्यतः आवश्यक शमन-पश्चात कठोरता और उस सतह के नीचे की गहराई से निर्धारित होता है जहाँ तक वह कठोरता विस्तृत होनी चाहिए।” यही सिद्धांत विनिर्देशन का आधार होना चाहिए। 58–62 HRC जैसा लक्ष्य तब तक अधूरा है, जब तक उसमें मापन-स्थान, प्रभावी केस-गहराई या कठोरित गहराई, अनुप्रस्थ काट का आकार और अनुमत कोर-अवस्था भी निर्दिष्ट न हों।
SAE J1268:1995 इस समस्या को H-बैंड कार्बन और मिश्रधातु इस्पातों के माध्यम से संबोधित करता है। यह मानक मानक एंड-क्वेंच आँकड़ों के आधार पर न्यूनतम और अधिकतम कठोरीकरण-क्षमता सीमाएँ निर्दिष्ट करता है, जिससे डिज़ाइनर किसी ग्रेड के रासायनिक पदनाम को उसकी अपेक्षित कठोरीकरण-क्षमता सीमा से अलग कर सकता है। इसके बाद जोमिनी आँकड़ों, ग्रॉसमैन गणनाओं या सत्यापित उत्पादन-परीक्षणों की तुलना आवश्यक कठोरता-प्रोफ़ाइल से की जा सकती है। केवल नाममात्र ग्रेड के आधार पर परिणाम निर्धारित नहीं किया जा सकता।
पूर्ण चक्र को परिभाषित किए बिना किसी माध्यम को निर्दिष्ट करना
“तेल शमन” या “जल शमन” पूर्ण ऊष्मा-उपचार निर्देश नहीं है। परिणाम ऑस्टेनाइटीकरण तापमान, तापन-दर, वातावरण, धारण-समय, स्थानांतरण-समय, स्नान-तापमान, हलचल, भार की व्यवस्था और शमन-माध्यम की अवस्था पर भी निर्भर करता है। तापमान और समय एक-दूसरे के विकल्प नहीं हैं: अत्यधिक धारण से ऑस्टेनाइट के कण बड़े हो सकते हैं या ऑक्सीकरण बढ़ सकता है, जबकि अपर्याप्त धारण से अघुलित कार्बाइड या असमान ऑस्टेनाइटिक संरचना रह सकती है।
शीतलन-दर पर इस्पात के सतत-शीतलन या समय-तापमान-रूपांतरण व्यवहार के साथ विचार किया जाना चाहिए। किसी निम्न-मिश्रधातु इस्पात में अत्यधिक दरारों से बचने के लिए तेल या पॉलिमर की आवश्यकता हो सकती है, जबकि उसी अनुप्रस्थ काट के आकार वाले सादे-कार्बन इस्पात को निर्दिष्ट मार्टेन्साइट गहराई प्राप्त करने के लिए अधिक तीव्र शमन की आवश्यकता हो सकती है। मार्टेम्परिंग से मार्टेन्साइट-आरंभ तापमान के निकट शीतलन को रोककर विकृति कम की जा सकती है; ऑस्टेम्परिंग एक अलग सूक्ष्मसंरचना उत्पन्न करता है और केवल इसलिए उसका विकल्प नहीं बनाया जा सकता कि दोनों प्रक्रियाएँ ऊष्मीय आघात कम करती हैं। कार्ब्यूराइजिंग, कार्बोनाइट्राइडिंग, नाइट्राइडिंग और विसरण-लेपों के लिए भी अलग-अलग सतह-रसायन, तापमान-सीमाएँ, समय-नियंत्रण और स्वीकृति-मापदंड आवश्यक होते हैं।
विनिर्देशन में यह स्पष्ट होना चाहिए कि शमन से पहले और उसके बाद क्या किया जाएगा। पूर्वतापन, वातावरण-नियंत्रण, फिक्स्चरिंग, धुलाई, शमन और टेम्परिंग के बीच विलंब, टेम्परिंग तापमान, टेम्परिंग समय और—कुछ मामलों में—दोहरे टेम्परिंग, सभी अंतिम अवस्था को प्रभावित करते हैं। ASTM International के 2024 के ऊष्मा-उपचार पाठ्यक्रम में ऑस्टेनाइटीकरण, एनीलिंग, नॉर्मलाइज़िंग, शमन-और-टेम्परिंग अभ्यास, दोहरा टेम्परिंग, कण-आकार नियंत्रण और यांत्रिक-गुणधर्म आवश्यकताओं को विनिर्देशन के कारकों के रूप में पहचाना गया है। इन्हें छोड़ देने पर ऑपरेटरों को चक्र का अनुमान लगाना पड़ता है, जो मामूली प्रारूपण-त्रुटि नहीं, बल्कि प्रक्रिया-नियंत्रण की त्रुटि है।
ज्यामिति, पूर्ववर्ती इतिहास और उपचारोत्तर टेम्परिंग की उपेक्षा करना
समतल परीक्षण-टुकड़े से चुना गया ऊष्मा-उपचार कार्यक्रम गियर-दाँत, की-वे, फ्लैंज, पतली वेब या लंबे शाफ्ट पर विफल हो सकता है। तीव्र संक्रमण ऊष्मीय और रूपांतरण-जनित तनावों को केंद्रित करते हैं। पतले किनारे तेजी से ठंडे होते हैं और अत्यधिक कठोर या दरारयुक्त हो सकते हैं, जबकि भारी हब धीरे-धीरे ठंडा होता है और उसके केंद्र में बैनाइट या पर्लाइट रह सकती है। छिद्र और अविच्छिन्न सतहें स्थानीय ऊष्मा-प्रवाह को बदल देती हैं। फिक्स्चरिंग संकुचन को रोककर विकृति भी उत्पन्न कर सकती है।
पूर्ववर्ती अवस्था महत्वपूर्ण होती है। नॉर्मलाइज़िंग, एनीलिंग, पूर्व शमन, फोर्जिंग में कमी, पृथक्करण, शीत-कार्य और मशीनिंग-जनित क्षति—इनमें से प्रत्येक ऑस्टेनाइट के निर्माण और रूपांतरण को प्रभावित करता है। शीत-कार्य किए गए पदार्थ में अवशिष्ट तनाव भट्ठी तक पहुँच सकता है; पहले से मौजूद मोटे कण अधिक गहरे कठोरीकरण को बढ़ावा दे सकते हैं, लेकिन दृढ़ता घटा सकते हैं और विकृति या दरारों का जोखिम बढ़ा सकते हैं। इसलिए, जब कण-आकार प्रदर्शन को प्रभावित करता हो, तो उसे प्रक्रिया-विनिर्देशन में शामिल किया जाना चाहिए।
कठोरीकरण के बाद टेम्परिंग कोई वैकल्पिक सजावटी चरण नहीं है। शमन-पश्चात मार्टेन्साइट अत्यधिक तनावग्रस्त और अक्सर सेवा के लिए बहुत भंगुर होता है। टेम्परिंग अवशिष्ट तनाव कम करता है और कठोरता, सामर्थ्य, दृढ़ता तथा आयामी स्थिरता को समायोजित करता है। चयनित तापमान में टेम्पर-भंगुरता, द्वितीयक कठोरीकरण और इस संभावना का भी ध्यान रखा जाना चाहिए कि ऊँचा टेम्परिंग तापमान कठोरता को डिज़ाइन-आवश्यकता से नीचे ला सकता है।
प्रयोगशाला की कठोरीकरण-क्षमता संबंधी आँकड़े और मानक प्रक्रिया चयन में सहायक होते हैं, लेकिन उत्पादन घटक और उपकरण पर सत्यापन का स्थान नहीं लेते। Limited evidence
ISO 683-1:2016 उन गैर-मिश्रधातु इस्पातों की पहचान करता है जो सामान्यतः शमन-और-टेम्परिंग, ऑस्टेम्परिंग, ज्वाला-कठोरीकरण, प्रेरण-कठोरीकरण और, कुछ मामलों में, नॉर्मलाइज़्ड मशीन-पुर्जों के लिए अभिप्रेत होते हैं। यह शब्दावली महत्वपूर्ण है: किसी मानक का अभिप्रेत अनुप्रयोग प्रत्येक ग्रेड के लिए प्रत्येक उपचार को अधिकृत नहीं करता। ISO 4885:2018 ऊष्मा-उपचार शब्दावली और लौह-कार्बन प्रावस्था शब्दावली प्रदान करता है; यह घटक-परीक्षणों का स्थान नहीं लेता। मानक और हैंडबुक ग्रेड, शब्द, परीक्षण-विधियाँ, कठोरीकरण-क्षमता आँकड़े और प्रक्रिया-सिद्धांत परिभाषित करते हैं। अंतिम चक्र के लिए वास्तविक इस्पात, ज्यामिति, उपकरण और भार-विन्यास पर सत्यापन फिर भी आवश्यक होता है।
अंतिम प्रक्रिया-नियंत्रण जाँच-सूची
- ग्रेड चयन इस्पात का चयन केवल नाममात्र कठोरता के आधार पर न करें; कार्बन, मिश्रधातु तत्वों, आपूर्ति-अवस्था और कठोरीकरण-क्षमता की पुष्टि करें।
- मापन स्थान सतह के परिणाम को आवश्यक कोर-अवस्था का प्रमाण न मानें।
- शमन हर ज्यामिति के लिए एक ही माध्यम लागू न करें और न ही हलचल, स्नान की स्थिति तथा स्थानांतरण-नियंत्रणों को छोड़ें।
- टेम्परिंग टेम्परिंग तापमान, अवधि, टेम्परिंग की संख्या और अंतिम स्वीकृति-गुण निर्दिष्ट करें।
- इतिहास और ज्यामिति कण-आकार, पृथक्करण, पूर्ववर्ती शीत-कर्म, पूर्ववर्ती तापीय इतिहास, अनुप्रस्थ काट में परिवर्तन और स्थिरीकरण-उपकरण की समीक्षा करें।
- स्वीकृति नमूना-स्थानों, कठोरित गहराई, कोर-गुणों, विमीय सीमाओं, सूक्ष्मसंरचना और बहिष्कृत दोषों को परिभाषित करें।
बार-बार होने वाली त्रुटियों की स्पष्ट रूप से जाँच की जानी चाहिए:
- केवल नाममात्र कठोरता के आधार पर इस्पात चुनना;
- यह मान लेना कि सतह का परिणाम पूरे अनुप्रस्थ काट का प्रतिनिधित्व करता है;
- प्रत्येक ज्यामिति पर एक ही शमन-माध्यम लागू करना;
- टेम्परिंग छोड़ देना या उसका समय और तापमान निर्दिष्ट न करना;
- कण-आकार, पृथक्करण, पूर्ववर्ती शीत-कार्य या पूर्ववर्ती ऊष्मीय इतिहास की अनदेखी करना;
- इस्पात की अभिप्रेत क्षमता से बाहर का उपचार उपयोग करना;
- स्वीकृति के स्थान, कठोरित गहराई, कोर के गुणधर्म और अनुमत गुणधर्म-प्रवणताओं को परिभाषित न करना।
इसलिए एक बचाव-योग्य विनिर्देशन में ग्रेड और अवस्था, आवश्यक सतही और कोर गुणधर्म, नमूना-स्थल, पूर्ण ऊष्मीय चक्र, शमन-नियंत्रण, टेम्परिंग आवश्यकताएँ, विकृति-सीमाएँ और सत्यापन-विधि निर्दिष्ट होनी चाहिए। यदि ये विवरण अनुपस्थित हों, तो निर्देश प्रदर्शित ऊष्मा-उपचार प्रक्रिया नहीं, बल्कि केवल तापमान का नुस्खा है।
संदर्भ
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html