




1. Wat de selectie van een warmtebehandelingsproces daadwerkelijk betekent
De selectie van een warmtebehandelingsproces is geen kwestie van de oventemperatuur opzoeken. Het is een keten van beslissingen die de chemische samenstelling van het staal, de uitgangstoestand, de geometrie van het onderdeel, de vereiste hardheid en taaiheid, de toelaatbare maatverandering en de productiebeheersing met elkaar verbinden. De geselecteerde cyclus moet de vereiste microstructuur produceren op de plaatsen waar die nodig is, zonder scheuren, overmatige restspanningen, ontoelaatbare vervorming of een onwerkbare inspectielast te veroorzaken.
Hardbaarheid Het vermogen van een staal om tijdens een gedefinieerde afkoelcyclus tot een bepaalde diepte een vereiste geharde structuur te ontwikkelen; dit verschilt van de hardheid die op één locatie wordt gemeten.
De staalkeuze voor harden wordt voornamelijk bepaald door de vereiste hardheid na het afschrikken en de diepte onder het oppervlak tot waar deze hardheid moet reiken. Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.De eerste vraag is niet: “Moet dit onderdeel worden gehard door afschrikken?” De vraag luidt: welke hardheid is vereist, en hoe diep onder het oppervlak moet die hardheid aanwezig zijn? ASM International maakte dit onderscheid expliciet in Steel Selection for Hardening (1991) en stelde dat de selectie voornamelijk wordt bepaald door de vereiste hardheid na het afschrikken en de diepte tot waar deze moet reiken. Hardheid beschrijft de weerstand tegen indrukking na de behandeling. Hardbaarheid beschrijft hoe diep en hoe uniform over een doorsnede een staal tijdens een bepaalde behandeling kan harden. Een hoge oppervlaktehardheid bewijst niet dat de kern is gehard.
Dit verschil beïnvloedt de keuze van de staalsoort. SAE J1268 (1995) definieert minimum- en maximumgrenzen voor de hardbaarheid van koolstof- en gelegeerde H-band-stalen aan de hand van gestandaardiseerde eindafschrikgegevens. Een Jominy-eindafschrikcurve of een Grossmann-analyse kan de hardbaarheid van het staal daardoor in verband brengen met de doorsnedegrootte en de afschrikintensiteit, in plaats van elk staal met een ogenschijnlijk vergelijkbare nominale samenstelling als uitwisselbaar te beschouwen. Het Bofors Handbook (1981) brengt hardbaarheid eveneens in verband met afschrikken en ontlaten, maatveranderingen en eindafschrikproeven.
Van vereiste eigenschappen naar een thermische cyclus
De selectie begint met de gebruikseis. Een as kan een kern van ontlaten martensiet nodig hebben met een gespecificeerde treksterkte en kerftaaiheid; een tandwiel kan een harde, slijtvaste laag boven een taaie koolstofarme kern nodig hebben; een veer kan een hoge elastische sterkte met gecontroleerde restspanningen vereisen; een bewerkte plaat kan vóór het definitieve verspanen spanningsarm moeten worden gemaakt. Deze vereisten bepalen of het proces de gehele doorsnede, alleen het oppervlak of voornamelijk de restspannings- en maatconditie moet veranderen.
De uitgangstoestand is van belang. Warmgewalst, gesmeed, koudvervormd, genormaliseerd, gegloeid of eerder afgeschrikt materiaal reageert niet op dezelfde wijze. Korrelgrootte, segregatie, voorafgaande martensietvorming, aanwezige spanningen en de verdeling van carbiden beïnvloeden het austenitiseren, de transformatie, de verspaning en de vervorming. De warmtebehandelingscursus van ASTM International uit 2024 benoemt austenitiseren, gloeien, normaliseren, afschrikken en ontlaten, dubbel ontlaten, korrelgroottebeheersing en vereisten voor mechanische eigenschappen als specificatiefactoren — geen optionele details die pas worden toegevoegd nadat een procesnaam is gekozen.
Volgorde van de thermische cyclus
- Verwarmen Regel de opwarmsnelheid, atmosfeer, beladingswijze en uniformiteit van de temperatuur over de doorsnede.
- Austenitiseren of behandelen Bereik de gekwalificeerde temperatuur en houd deze aan gedurende de vereiste omzettings- of diffusierespons.
- Overbrengen en afkoelen Regel de overbrengingstijd, afkoelsnelheid, het afschrikmedium, de toestand van het bad en de agitatie.
- Ontlaten of verouderen Pas hardheid, taaiheid, restspanning en maatvastheid aan wanneer de gekozen route dit vereist.
De thermische cyclus wordt vervolgens een gecontroleerde opeenvolging van stappen: verwarmingssnelheid, austenitiseer- of oplossingstemperatuur, houdtijd, atmosfeer, overdrachtstijd, afkoelsnelheid, koelmedium en eventueel aansluitend ontlaten of verouderen. Temperatuur en tijd kunnen niet los worden gezien van de doorsnededikte. Het centrum van een groot smeedstuk kan de ingestelde oventemperatuur pas lang na het oppervlak bereiken, terwijl een dunne rand tijdens dezelfde bewerking oververhit kan raken of kan transformeren.
| Proces | Primair doel | Typische resulterende toestand |
|---|---|---|
| Spanningsarm gloeien | Restspanning verminderen | Bestaande microstructuur grotendeels behouden |
| Gloeien | Hardheid verlagen en verspaanbaarheid verbeteren | Zachte ferriet-perliet- of gesferoidiseerde structuur, afhankelijk van de kwaliteit |
| Normaliseren | Structuur verfijnen of opnieuw instellen | Aan de lucht gekoelde ferriet-perlietstructuur in veel koolstof- en laaggelegeerde staalsoorten |
| Afschrikken en ontlaten | Sterkte, hardheid en taaiheid combineren | Ontlaten martensiet |
| Austemperen | Bainietomzetting en maatverandering beheersen | Bainiet |
| Martemperen | Thermische gradiënten verminderen voordat martensiet ontstaat | Ontlaten martensiet na daaropvolgend ontlaten |
Verschillende processen lossen verschillende problemen op. Spanningsarm gloeien vermindert restspanningen zonder opzettelijk de volledige transformatie te veroorzaken die met harden gepaard gaat. Gloeien verlaagt de hardheid en verbetert de verspaanbaarheid; normaliseren verfijnt of herstelt de structuur door verhitten boven het kritieke bereik, gevolgd door afkoelen aan de lucht. Austenitiseren bereidt het staal voor op transformatie, maar is op zichzelf geen volledige behandeling. Afschrikken produceert martensiet alleen op plaatsen waar de afkoeling diffusiegestuurde transformaties onderdrukt, en ontlaten past de daaruit voortvloeiende hardheid, taaiheid en spanningstoestand aan.
Martemperen kan de thermische gradiënten verminderen voordat martensiet ontstaat. Austemperen produceert bainitische structuren wanneer het staal en de doorsnedegrootte het vereiste transformatieverloop toestaan. Cementeren en carbonitreren voegen koolstof, of koolstof en stikstof, aan het oppervlak toe vóór het harden. Nitreren vormt bij een lagere temperatuur een geharde, stikstofverrijkte laag en kan een afzonderlijk afschrikken overbodig maken. Veredelingsharden door verouderen is alleen van toepassing op geschikte precipitatiehardende legeringen. Diffusiecoatings zijn behandelingen van de oppervlaktesamenstelling en geen vervanging voor elke warmtebehandeling van het basismateriaal. Koolstof- en gelegeerde staalsoorten zoals C45 en 42CrMo4 volgens ISO 683-1:2016 moeten worden beoordeeld aan de hand van hun gespecificeerde samenstelling, hardbaarheid en beoogde toestand voordat een van deze routes wordt geselecteerd.
Waarom staalsoort, doorsnedegrootte en geometrie gezamenlijk moeten worden beschouwd
| Selectievariabele | Wat deze variabele beheerst | Te beoordelen bewijs |
|---|---|---|
| Koolstofgehalte | Potentiële hardheid van martensiet | Chemische samenstelling van de kwaliteit en vereiste oppervlakte- of kernhardheid |
| Legeringselementen | Hardbaarheid en omzettingsgedrag | Samenstellingsgrenzen en hardbaarheidsgegevens |
| Doorsnedegrootte | Afkoelgeschiedenis van oppervlak tot kern | Bepalende dikte en massaconcentratie |
| Geometrie | Lokale afkoeling en spanningsconcentratie | Hoeken, gaten, spiebanen, ribben en overgangen |
| Begintoestand | Korrelgrootte, segregatie, spanning en verdeling van carbiden | Gesmede, gewalste, gegloeide, genormaliseerde of koudvervormde toestand |
ISO 683-1:2016 definieert leveringseisen en beoogde behandelingstoepassingen voor de betreffende ongelegeerde staalsoorten, maar maakt niet elke behandeling geschikt voor elke kwaliteit of geometrie. Strong evidence
De staalaanduiding vormt een eerste uitgangspunt, geen volledig recept. ISO 683-1:2016 behandelt ongelegeerde staalsoorten die in het algemeen zijn bestemd voor veredelen, austemperen, vlamharden, inductieharden en, in sommige gevallen, het vervaardigen van genormaliseerde machineonderdelen. ISO 4885:2018 verschaft gecontroleerde terminologie voor de warmtebehandeling van ferromaterialen en een ijzer-koolstoffasediagram. Geen van beide normen maakt het overbodig om de chemische samenstelling en hardbaarheid af te stemmen op het werkelijke onderdeel.
De doorsnedegrootte bepaalt de temperatuur- en afkoelgeschiedenis van het oppervlak tot het centrum. De geometrie brengt extra complicaties met zich mee: scherpe hoeken koelen sneller af, dunne verbindingswanden kunnen door en door harden, boringen kunnen anders afkoelen dan buitenoppervlakken en spiebanen of abrupte veranderingen in doorsnede concentreren spanningen. Een snelle waterafschrikking kan de vereiste kernhardheid in een dik onderdeel van 1045 bereiken, maar een dun onderdeel met inkepingen doen scheuren; olie, polymeer, gas, trapsgewijs afkoelen of inductieharden kan dat risico verminderen, maar elk van deze opties verandert het haalbare hardheidsprofiel.
Ook vervorming is het resultaat van een wisselwerking met het ontwerp. Ongelijkmatige verhitting, niet-uniforme afkoeling, volumeverandering door fasetransformaties en restspanningen kunnen boringen verplaatsen, assen verbuigen of de vlakheid veranderen. Opspaninrichtingen, laadoriëntatie, agitatie, beschermende atmosfeer, voorverwarmen, onderbroken afschrikken en verspaningstoeslag maken deel uit van de selectiebeslissing. Het aanvaardbare resultaat is niet eenvoudigweg een hardheidsgetal; het is een onderdeel dat zijn vereiste vorm en integriteit behoudt.
Het verschil tussen een procesnaam en een gespecificeerde behandeling
“Afgeschrikt en ontlaten” is een procesfamilie. Een specificatie moet de staalaanduiding en -toestand, het bereik van de austenitiseertemperatuur, de verwarmingsmethode, de effectieve houdtijd, de ovenatmosfeer, de maximale overdrachtstijd, het koelmedium en de agitatie, de ontlaattemperatuur en -duur, het aantal ontlaatbehandelingen, de grenswaarden voor hardheid of mechanische eigenschappen en de inspectiemethode vermelden. “Gloeien bij 700 °C” blijft onvolledig wanneer de verwarmingssnelheid, de basis voor de houdtijd, de afkoelsnelheid en de vereiste eindstructuur onbekend zijn.
Het Manufacturing Process Selection Handbook benadert deze beslissing aan de hand van geschiktheid van het materiaal, procesvarianten, ontwerpbeperkingen, kwaliteitsaspecten, productie-economie en onderdeelintegriteit. Deze categorieën voorkomen dat de selectie wordt gereduceerd tot één oveninstelling. Een cyclus die aan de hardheidseis voldoet maar scheuren veroorzaakt, schiet tekort op het gebied van onderdeelintegriteit; een cyclus die werkt op een laboratoriummonster maar waarvan de atmosfeer of afkoelsnelheid niet kan worden beheerst, schiet tekort op het gebied van productiebeheersing. Een warmtebehandeling is pas gespecificeerd wanneer zowel het vereiste resultaat als de middelen om dit resultaat te bereiken en te verifiëren zijn vastgelegd.
2. Begin met de prestatie-eisen, niet met de oventemperatuur
De keuze van een warmtebehandeling moet beginnen met de vereiste prestaties van het onderdeel, niet met een oventemperatuur die uit een tabel is overgenomen. Bepaal de belastingen tijdens gebruik, de aanvaardbare bezwijkmechanismen, het hardheidsbereik, het sterkteniveau, de vereiste taaiheid, de gewenste verspaanbaarheid, de geharde diepte, de maattolerantie en de productiebeperkingen voordat u een staalsoort of thermische cyclus selecteert. Temperatuur, houdtijd, opwarmsnelheid en afkoelsnelheid beïnvloeden elkaar; een wijziging van één parameter kan de austenietkorrelgrootte, de transformatieproducten, de restspanning, de vervorming en de uiteindelijke eigenschappen veranderen.
De eerste selectievraag is of de specificatie een toestand met bulk van getemperd martensiet, een genormaliseerde structuur, een verzachte gegloeide toestand, een hard oppervlak boven een taaiere kern, of een spanningsarm onderdeel vereist. Spanningsarmgloeien kan volstaan voor een gelast of zwaar verspaand onderdeel waarvan de sterkte en microstructuur al aanvaardbaar zijn. Normaliseren kan een structuur verfijnen of opnieuw instellen en een ferriet-perlietstructuur opleveren die geschikt is voor bepaalde machineonderdelen. Gloeien geeft prioriteit aan lagere hardheid en betere verspaanbaarheid. Afschrikken en ontlaten is gericht op een gecontroleerde combinatie van sterkte en taaiheid, terwijl carboneren, carbonitreren, nitreren, vlamharden of inductieharden de voornaamste hardheidseis aan het oppervlak kunnen realiseren.
ASM International stelde in Steel Selection for Hardening (1991) dat “de keuze van staal voor harden hoofdzakelijk wordt bepaald door de vereiste hardheid in afgeschrikte toestand en de diepte onder het oppervlak tot waar die hardheid moet doorlopen.” Dit is het doorslaggevende criterium bij beslissingen over doorharding. Het staal moet in staat zijn om bij de relevante doorsnedediepte de vereiste hardheid in afgeschrikte toestand te bereiken onder de beschikbare afschrikintensiteit, waarna ontlaten de brosheid vermindert en de uiteindelijke balans van eigenschappen bijstelt.
Hardheid, sterkte, taaiheid en verspaanbaarheid
Hardheid is de weerstand tegen indrukking of plaatselijke plastische vervorming. Zij vormt geen volledige vervanging voor treksterkte, vloeigrens, vermoeiingsgedrag of taaiheid. Twee staalsoorten met een vergelijkbare Rockwell C-hardheid kunnen verschillende trekeigenschappen, insluitingspopulaties, korrelgroottes, gehalten aan rest-austeniet en kerfslagwaarden hebben. Een hardheidsgetal is bewijs van één respons, niet van een volledige specificatie van mechanische eigenschappen.[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
Doorhardbaarheid moet eveneens worden onderscheiden van hardheid. Hardheid beschrijft de bereikte waarde op een bepaalde plaats; doorhardbaarheid beschrijft hoe diep en gelijkmatig een staal tijdens een gespecificeerde behandeling in martensiet kan transformeren. Een laaggelegeerd staal kan een hoge oppervlaktehardheid opleveren, maar naar het centrum van een grote doorsnede toe snel hardheid verliezen. Een staal met een grotere doorhardbaarheid kan de vereiste structuur in afgeschrikte toestand verder onder het oppervlak behouden, vaak met een minder intensieve afschrikking en een lager risico op vervorming. SAE J1268 (1995) specificeert minimale en maximale doorhardbaarheidsgrenzen voor koolstof- en gelegeerde H-band-staalsoorten waarvan de gestandaardiseerde eindafschrikgegevens zijn vastgesteld. Jominy-eindafschrikresultaten en de analyse van Grossmann helpen daarom om de keuze van de staalsoort te koppelen aan de doorsnedegrootte en de afschikomstandigheden; zij vervangen geen validatie op de werkelijke geometrie.
Een hogere hardheid kan in conflict komen met slagvastheid en maatvastheid. Overmatig ongetemperd martensiet is bros, terwijl een te agressieve afschrikking de thermische en transformatiespanningen verhoogt. Een as die alleen als “zeer hard” is gespecificeerd, kan bij een spiebaan scheuren, door slijpschade vermoeiingslevensduur verliezen of buiten de tolerantie voor lagerzittingen vervormen. De ontlaattemperatuur en -tijd moeten worden gekozen met de vereiste vloeigrens, kerfslagenergie, vermoeiingsbelasting en bedrijfstemperatuur in gedachten. De warmtebehandelingscursus van ASTM International uit 2024 benoemt austenitiseren, gloeien, normaliseren, afschrikken en ontlaten, dubbel ontlaten, korrelgroottebeheersing en eisen aan mechanische eigenschappen als specificatiefactoren, en niet als afzonderlijke oveninstellingen.
De verspaanbaarheid kan een andere uitgangstoestand vereisen dan de uiteindelijke gebruikstoestand. Gegloeid of genormaliseerd uitgangsmateriaal kan voorspelbaarder worden verspaand dan gehard materiaal, maar overmatige verzachting kan bij bepaalde staalsoorten de productiestabiliteit verminderen door snijkantopbouw of slechte spaanbeheersing. Het procesplan kan daarom voorzien in verspanen vóór het harden, het laten staan van een slijptoegift en ontlaten of spanningsarmgloeien vóór het definitieve op maat brengen.
Oppervlakte-eisen versus eisen voor de volledige doorsnede
Specificeer waar de eigenschap aanwezig moet zijn. Een tandwieltand, nok, lagerring of slijtbaan kan een hard oppervlak nodig hebben, terwijl een taaiere en beter tegen beschadiging bestand zijnde kern behouden blijft. Carboneren en carbonitreren voegen vóór het harden koolstof, of koolstof en stikstof, toe nabij het oppervlak. Nitreren vormt een harde, met stikstof verrijkte laag met beperkte transformatie van de kern, terwijl inductieharden en vlamharden een gecontroleerde oppervlaktelaag transformeren door snelle plaatselijke verhitting en afschrikking. Diffusiecoatings en aanverwante oppervlaktebehandelingen dienen andere chemische en slijtdoeleinden en kunnen niet uitsluitend op basis van hardheid worden geselecteerd.
Een doorgehard onderdeel stelt een ander probleem. Het centrum moet na warmteafvoer door de volledige doorsnede aan de vereiste hardheid of mechanische eigenschappen voldoen. Relevante variabelen zijn onder meer de chemische samenstelling van de staalsoort, de voorafgaande austenietkorrelgrootte, de doorsnededikte, hoeken, gaten, massaverschillen en de roering van het afschrikmedium. ISO 683-1:2016 specificeert leveringsvoorwaarden voor ongelegeerde staalsoorten die in het algemeen bestemd zijn voor geharde en ontlaten, austemper-, vlamgeharde, inductiegeharde en, in sommige gevallen, genormaliseerde machineonderdelen. Dit toepassingsgebied betekent niet dat elke genoemde behandeling op elke staalsoort of geometrie van toepassing is.
Restspanning, maatvastheid en bezwijkmechanismen tijdens gebruik
Een proces is ongeschikt als het wel aan de hardheidseis voldoet, maar scheuren, ontoelaatbare slingering, groei, krimp of instabiele afmetingen veroorzaakt. Ongelijkmatige verhitting, gradiënten in de gecarboneerde laag, het tijdstip van de martensitische transformatie, abrupte veranderingen in de doorsnede en de afschikintensiteit dragen hier allemaal aan bij. Martemperen kan temperatuurverschillen tijdens de transformatie beperken; austemperen kan bainitische structuren opleveren met een andere balans tussen spanning en vervorming; dubbel ontlaten kan vereist zijn wanneer rest-austeniet na het eerste ontlaten transformeert. Dit zijn beslissingen die samenhangen met geometrie en bezwijkrisico, geen automatische verbeteringen.
Te onderzoeken faalwijzen
- Slijtage Kan een hard oppervlak of een diffusiebehandelde laag vereisen.
- Tandbreuk Kan een harde laag met een taaiere kern vereisen.
- Putvorming door rollend contact Vereist beheersing van oppervlaktehardheid, laagdiepte en ondersteuning onder het oppervlak.
- Vermoeiingsscheuren Vereist aandacht voor restspanning, inkepingen, oppervlaktetoestand en taaiheid.
- Overbelastingsbreuk Kan een evenwichtige toestand van sterkte en taaiheid verkiezen boven maximale hardheid.
- Maatverandering Kan spanningsarm gloeien, gecontroleerd afschrikken, ontlaten of een route met geringere vervorming vereisen.
Breng de werkelijke bezwijkmechanismen tijdens gebruik in kaart voordat u de cyclus kiest: slijtage, tandbreuk, pitting door rollend contact, vermoeiingsscheuren, breuk door overbelasting, vreten, verlies van voorspanning of maatverandering. Een spanningsarm onderdeel kan de voorkeur verdienen boven een harder onderdeel wanneer door lasspanningen veroorzaakte restspanningen het bezwijken bepalen. ISO 4885:2018 biedt gecontroleerde terminologie voor de warmtebehandeling van ferro-materialen en een ijzer-koolstoffasentabel, zodat specificaties de benamingen van behandelingen kunnen onderscheiden van de structuren en transformaties die deze behandelingen moeten voortbrengen. De verdedigbare volgorde is duidelijk: definieer de prestaties, bepaal of de eis aan het oppervlak of door de volledige doorsnede geldt, beoordeel de doorhardbaarheid en de geometrie en selecteer vervolgens de staalsoort en het procesvenster. De oventemperatuur komt pas daarna.
3. Staalsoort, koolstofgehalte, legering en hardbaarheid
Een warmtebehandelingsschema kan niet uitsluitend op basis van de oventemperatuur worden gekozen. De staalaanduiding bepaalt het beschikbare koolstofgehalte, de legeringselementen, de eisen aan reinheid en het verwachte omzettingsgedrag; het onderdeel bepaalt de koelafstand en de toelaatbare thermische spanning. ASM International stelde in Steel Selection for Hardening (1991): “De staalkeuze voor harden wordt voornamelijk bepaald door de vereiste hardheid na afschrikken en de diepte onder het oppervlak tot waar die hardheid moet reiken.” Dat is een materiaal- en procesbeslissing, geen kwestie van een recept opzoeken.
Kernbegrippen bij de selectie van een staalkwaliteit
- Hardheid
- Weerstand die na de behandeling op een bepaalde locatie wordt gemeten.
- Hardbaarheid
- Diepte en verdeling van de verharding die door een gespecificeerde afkoelcyclus worden geproduceerd.
- Hardheid na het afschrikken
- Hardheid die onmiddellijk na het afschrikken wordt bereikt, voordat het ontlaten de balans van de eigenschappen wijzigt.
- H-bandstaal
- Een koolstofstaal of gelegeerd staal dat wordt geleverd met gespecificeerde hardbaarheidsgrenzen op basis van gestandaardiseerde eindafschrikresultaten.
Het onderscheid tussen hardheid en hardbaarheid moet expliciet blijven. Hardheid is de weerstand die op een bepaalde plaats in het onderdeel wordt gemeten. Hardbaarheid beschrijft hoe ver een bepaald staal tijdens een gedefinieerde afschrikking martensiet, of een vereiste martensietfractie, kan vormen. Een kleine pen en een groot tandwiel kunnen uit dezelfde staalsoort zijn vervaardigd en in dezelfde olie worden afgeschrikt, maar toch zeer verschillende structuren in het midden vertonen, omdat hun afkoelsnelheden verschillen.
Koolstofgehalte en bereikbare martensitische hardheid
Koolstof bepaalt de potentiële hardheid van martensiet directer dan de meeste legeringselementen. Tijdens het austenitiseren lost koolstof op in austeniet; bij snelle afkoeling wordt die koolstof opgesloten in een oververzadigd martensitisch rooster met een lichaamsgecentreerde tetragonale structuur. Naarmate het koolstofgehalte stijgt, wordt het martensiet na afschrikken doorgaans harder, hoewel de toename uiteindelijk steeds minder praktisch voordeel oplevert en de brosheid en het risico op scheurvorming en achtergebleven austeniet kan vergroten.
Dit stelt een bovengrens aan wat met afschrikken kan worden bereikt. Een laagkoolstofstaal kan snel genoeg afkoelen om aan het oppervlak en in het midden een groot deel van zijn austeniet in martensiet om te zetten, maar toch slechts een matige hardheid opleveren omdat het martensiet weinig koolstof bevat. Omgekeerd kan een staal met een hoger koolstofgehalte zeer hard martensiet aan het oppervlak vormen, maar in het midden falen als de afkoeling daar te langzaam verloopt. Koolstof bepaalt dus de bereikbare martensitische hardheid; op zichzelf garandeert het geen doorharding van de gehele doorsnede.
De vereiste eigenschap moet aan een locatie worden gekoppeld. “Hoge hardheid” aan het oppervlak is een onvolledige eis als ook een zwaarbelaste tandvoet, het midden van een as of een lagerzitting aan een hardheids- of microstructuureis moet voldoen. Een dikke doorsnede kan nabij het afgeschrikte oppervlak martensiet bevatten, verder naar binnen bainiet of perliet en in de kern een zachtere gemengde structuur. Een dergelijke gradiënt kan aanvaardbaar zijn in een bewust oppervlakhardend onderdeel, maar vormt een tekortkoming wanneer de specificatie doorharding vereist.
Koolstof beïnvloedt ook de omzettingstemperaturen en de reactie op afschrikken. Een hoger koolstofgehalte verlaagt doorgaans de martensiet-starttemperatuur en kan na het afschrikken meer achtergebleven austeniet veroorzaken. De austenitiseertemperatuur en houdtijd moeten de beoogde koolstofhoudende fasen oplossen zonder overmatige korrelgroei te veroorzaken. De warmtebehandelingscursus van ASTM International uit 2024 noemt austenitiseren, beheersing van de korrelgrootte, de praktijk van afschrikken en ontlaten, dubbel ontlaten en eisen aan mechanische eigenschappen als specificatiefactoren en niet als onafhankelijke oveninstellingen.[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
ISO 683-1:2016 behandelt ongelegeerde staalsoorten die in het algemeen bestemd zijn voor geharde en ontlaten, austemperen, vlamharden, inductieharden en, in sommige gevallen, genormaliseerde machineonderdelen. De aanduiding en leveringstoestand moeten nog steeds worden gecontroleerd: een staalsoort die bedoeld is voor harden en ontlaten is niet automatisch geschikt voor carboneren, nitreren of precipitatiebehandeling. ISO 4885:2018 verschaft de gecontroleerde terminologie voor warmtebehandeling van ijzerhoudende materialen en de terminologie voor ijzer-koolstoffasen die bij het definiëren van deze keuzes wordt gebruikt.
Effecten van legering op hardbaarheid en omzettingsgedrag
Legereffecten moeten afzonderlijk van koolstof worden beoordeeld. Mangaan, chroom, molybdeen, nikkel en, in geschikte gecontroleerde hoeveelheden, boor vertragen doorgaans diffusiegestuurde omzettingen zoals de vorming van perliet en ferriet. Het staal kan daardoor bij een lagere afkoelsnelheid en tot op grotere diepte martensiet vormen tijdens dezelfde afschrikking. Silicium beïnvloedt eveneens het omzettingsgedrag en de reactie op ontlaten, terwijl chroom, molybdeen en vanadium legeringscarbiden kunnen vormen waarvan het oplossen afhankelijk is van de austenitiseertemperatuur en -tijd.
Dit is de voornaamste reden waarom een staalsoort zoals SAE 4140 dieper kan doorharden dan een ongelegeerde koolstofstaalsoort met een vergelijkbaar koolstofgehalte. Het gehalte aan legeringselementen verschuift het tijd-temperatuur-omzettingsgedrag, waardoor het binnenste meer tijd heeft om het omzettingsgebied te doorlopen zonder grote hoeveelheden zacht ferriet of perliet te vormen. Nikkel draagt doorgaans bij aan hardbaarheid en taaiheid, terwijl chroom en molybdeen ook de weerstand tegen zacht worden tijdens het ontlaten kunnen verbeteren. De effecten zijn niet onderling uitwisselbaar en de omvang ervan hangt af van de samenstelling, de voorafgaande microstructuur, de austenietkorrelgrootte en de thermische voorgeschiedenis.
Legerelementen nemen de noodzaak van een geschikt koolstofniveau niet weg. Een laagkoolstof-gelegeerd staal kan diep doorharden, maar martensiet vormen waarvan de maximale hardheid beperkt blijft door het koolstofgehalte. Een ongelegeerd koolstofstaal met een hoog koolstofgehalte kan aan het oppervlak een zeer hoge hardheid bereiken, maar vereist mogelijk een sterke afschrikking om het midden te harden, waardoor het risico op vervorming en scheurvorming toeneemt. In veel ontwerpen biedt een middelkoolstof-gelegeerd staal, gevolgd door harden en ontlaten, een beter beheersbaar compromis dan het eenvoudigweg verhogen van het koolstofgehalte.
Het omzettingsgedrag bepaalt ook de proceskeuze. Molybdeenhoudende staalsoorten kunnen een tragere afschrikking verdragen, terwijl een ongelegeerd koolstofstaal water- of polymeerafschrikking kan vereisen om de gewenste hardheid in het midden te bereiken, met een groter risico op maatveranderingen. Nikkel- en chroomhoudende staalsoorten kunnen lagere omzettingstemperaturen en een verhoogde gevoeligheid voor achtergebleven austeniet hebben. Het ontlaten moet dan worden gespecificeerd op basis van de uiteindelijke hardheid, sterkte, taaiheid en stabiliteit, en niet op basis van een veronderstelde temperatuur die van een andere staalsoort is overgenomen.

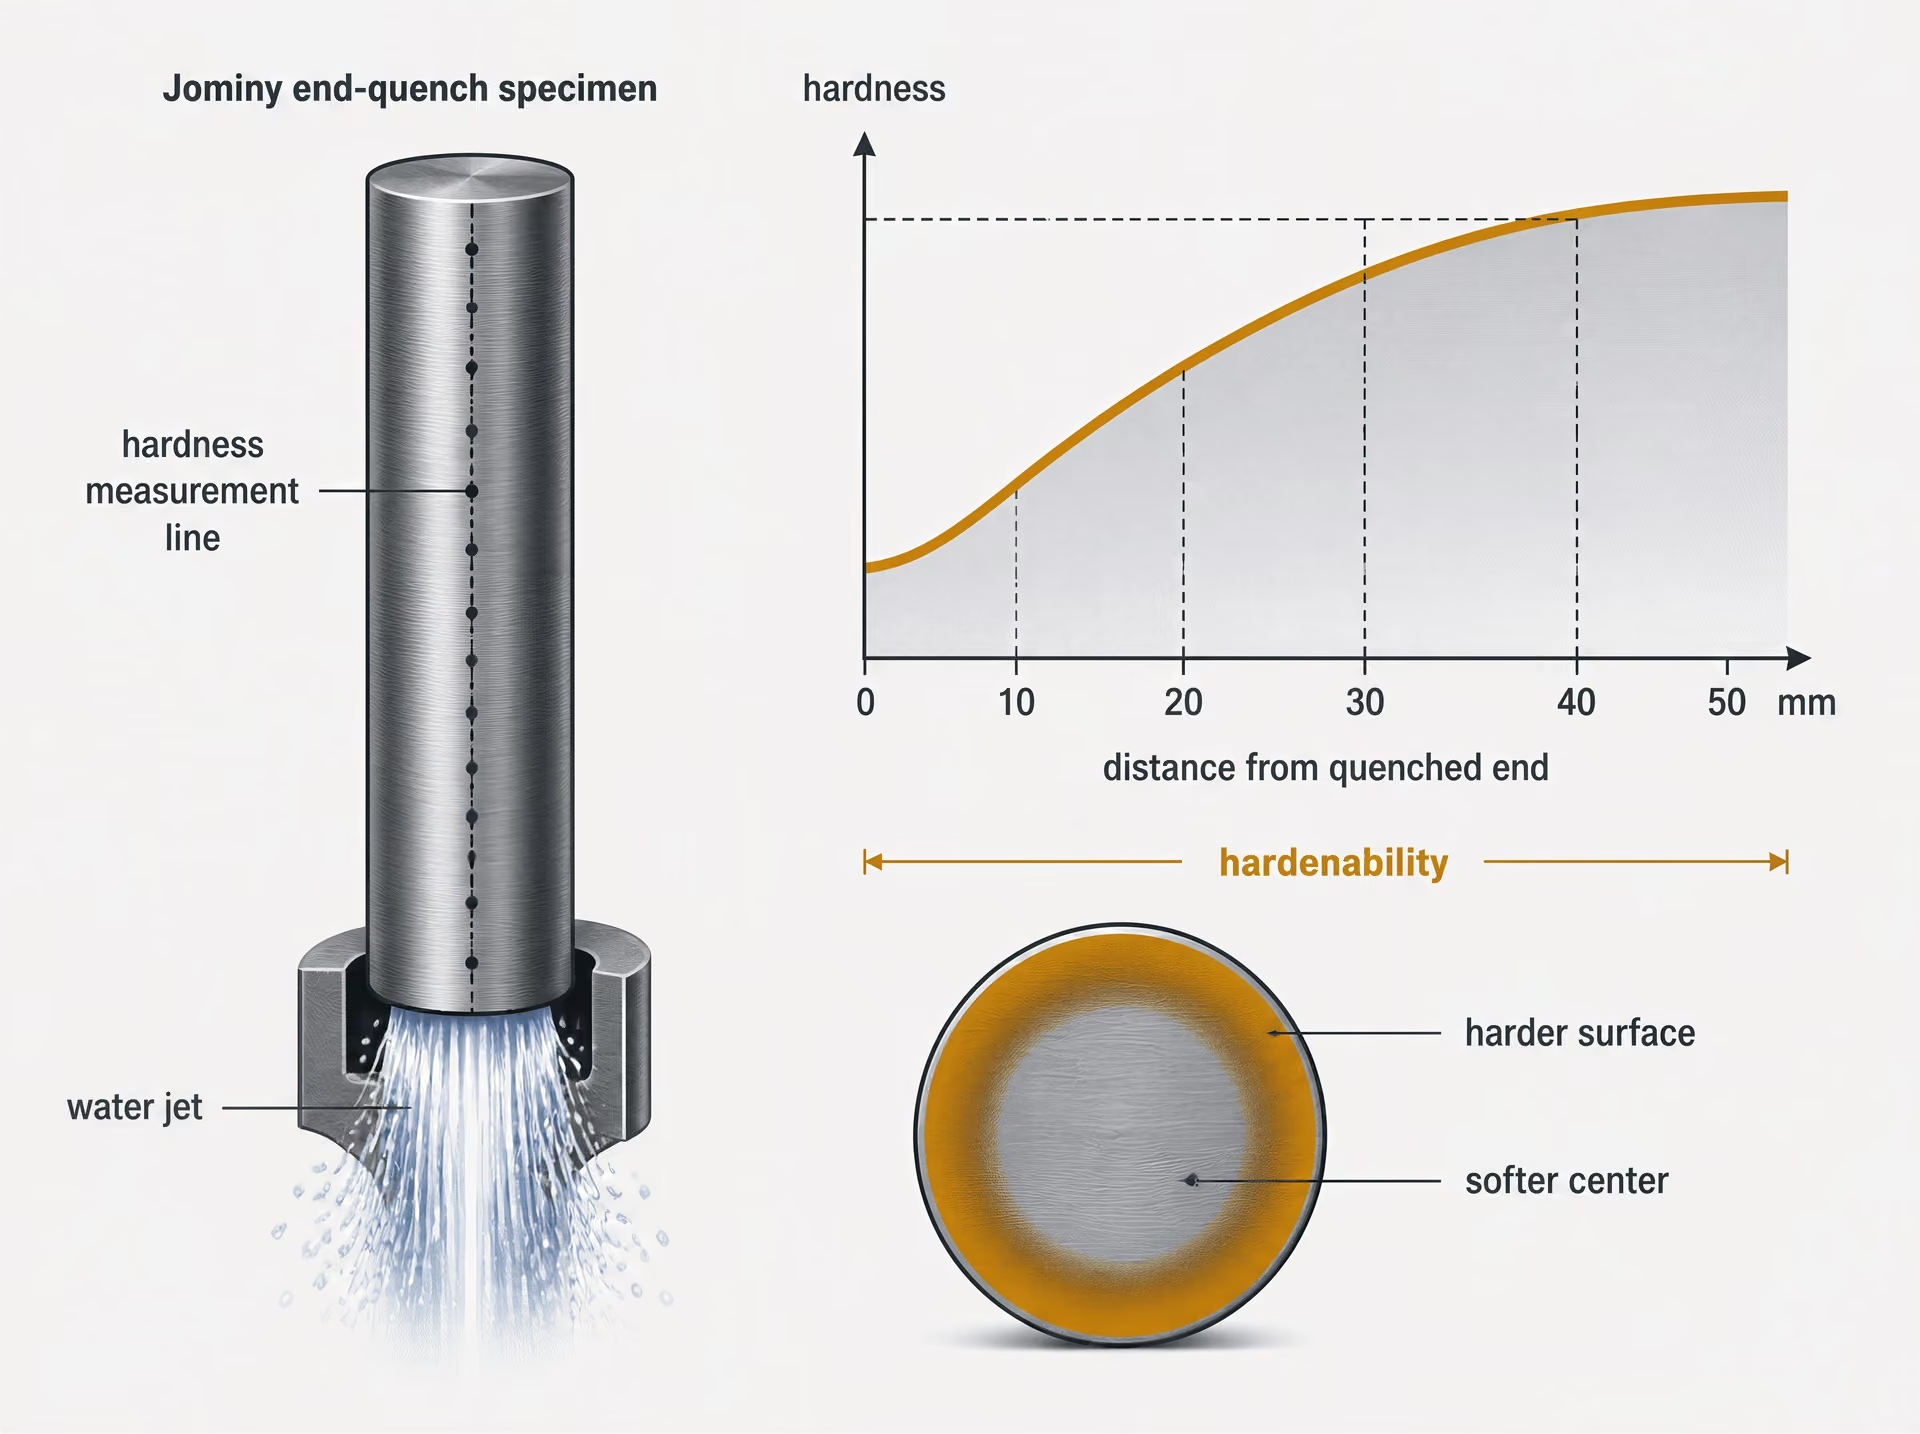
H-bandstaal, Jominy-gegevens en effecten van de doorsnede
SAE J1268, herzien in 1995, specificeert de minimale en maximale hardbaarheidsgrenzen voor koolstof- en gelegeerde H-bandstaalsoorten waarvoor standaardgegevens over de hardbaarheid bij eindafschrikken zijn vastgesteld. De aanduiding “H” identificeert een staalsoort met gecontroleerde hardbaarheid, zoals een H-bandversie van een koolstofstaal of gelegeerd staal, waarbij het vereiste hardbaarheidsbereik wordt uitgedrukt aan de hand van standaardresultaten bij eindafschrikken. Dit betekent niet dat elk stuk van de staalsoort op iedere diepte dezelfde hardheid zal hebben en vervangt evenmin de beheersing van het koolstofgehalte, de korrelgrootte, de austenitiseerpraktijk of de afschrikcondities.
De Jominy-eindafschrikproef vergelijkt de hardbaarheid onder een gedefinieerde laboratoriumconditie. Een gestandaardiseerd cilindrisch proefstuk wordt geaustenitiseerd en aan één uiteinde afgeschrikt; vervolgens wordt de hardheid gemeten op toenemende afstanden vanaf dat afgeschrikte uiteinde. De resulterende hardheid-afstandscurve registreert hoe snel het staal zijn martensitische hardheid verliest naarmate de lokale afkoelsnelheid afneemt. SAE J1268 gebruikt dergelijke vastgestelde gegevens om minimale en maximale hardbaarheidsbanden te definiëren. Een productiespecificatie kan vervolgens smeltpartijen afkeuren die buiten de gekozen band vallen, in plaats van uitsluitend op de nominale chemische samenstelling te vertrouwen.
De Jominy-afstand is niet hetzelfde als de werkelijke diepte in een onderdeel. Een as, plaat, tandwiel of smeedstuk koelt driedimensionaal af en de afkoelgeschiedenis van oppervlak tot midden hangt af van de doorsnede, vorm, hoeken, massaconcentraties, overdrachtstijd vanuit de oven, agitatie, temperatuur van het afschrikmedium en de toestand van dat medium. Het midden van een dikke ronde doorsnede kan te langzaam afkoelen om aan de vereiste hardheid te voldoen, zelfs wanneer een hardheidsmeting aan het oppervlak bevredigend lijkt.
De analyse van Grossmann vormt een brug tussen laboratoriumhardbaarheid en onderdeelgeometrie. Zij scheidt de reactie van het staal van de ernst van de afschrikking en relateert een ideale kritische diameter aan de werkelijke doorsnede en de afkoelconditie. Jominy-gegevens karakteriseren het staal; Grossmann-concepten helpen beoordelen of dat staal en die afschrikking de vereiste doorsnede kunnen doorharden. Het resultaat moet worden gecontroleerd aan de hand van hardheidsverlopen, metallografie en, waar nodig, productietests.
Een verdedigbare keuze specificeert daarom de staalaanduiding, de grenzen voor koolstof en legeringselementen, de H-band of gelijkwaardige hardbaarheidseis, de beoogde microstructuur, de vereiste hardheid op gedefinieerde locaties, de doorsnede en de beperkingen voor het afschrikken voordat een ovenprogramma wordt gekozen. Temperatuur, houdtijd, opwarmsnelheid en afkoelsnelheid werken samen; een wijziging van één ervan kan het resultaat veranderen, zelfs wanneer de nominale staalsoort ongewijzigd blijft.
4. Selectie van de conventionele doorhardingsroute
Conventionele doorharding houdt in dat de volledige doorsnede wordt geaustenitiseerd, afgeschrikt en ontlaten, in plaats van alleen het oppervlak te harden. Deze route wordt gekozen wanneer het onderdeel over een aanzienlijke diepte een gecontroleerde combinatie van hardheid, sterkte en taaiheid nodig heeft. De beslissing moet beginnen met de vereiste hardheid na het afschrikken en de diepte waarover deze hardheid moet worden bereikt. ASM International stelde in Steel Selection for Hardening (1991) dat deze twee vereisten in de eerste plaats bepalend zijn voor de staalkeuze; zij kunnen niet worden vervangen door een keuze van de oventemperatuur.
Hardbaarheid is de relevante materiaaleigenschap. Hardheid beschrijft de weerstand tegen indrukking na de behandeling, terwijl hardbaarheid beschrijft hoe diep en gelijkmatig een staal onder een bepaalde afkoelcyclus een geharde structuur kan vormen. Een doorsnede van C45 en een doorsnede van 42CrMo4 kunnen een vergelijkbare oppervlaktehardheid bereiken, maar hun hardheidsprofielen kunnen sterk verschillen doordat het Gehalte aan Legeringselementen, de Doorsnede, de Grootte van de voorafgaande Austenietkorrels en de Afkoelomstandigheden de Transformatie beïnvloeden. SAE J1268:1995 specificeert de minimale en maximale hardbaarheidsgrenzen voor ongelegeerde en gelegeerde H-band-stalen waarvan gestandaardiseerde eindafschrikgegevens zijn vastgesteld. Jominy-eindafschikresultaten en Grossmann-methoden helpen daarom bij het vergelijken van een staalsoort met een onderdeel, maar nemen de noodzaak van productieproeven niet weg.
ISO 683-1:2016 behandelt ongelegeerde staalsoorten die in het algemeen bestemd zijn voor geharde en ontlaten, austemperen, vlamgeharde, inductiegeharde en, in sommige gevallen, genormaliseerde machineonderdelen. ISO 4885:2018 verschaft de terminologie voor warmtebehandeling en de definities van ijzer-koolstoffasen die worden gebruikt om de route te beschrijven. De gekozen staalsoort moet ook voldoen aan de eisen voor samenstelling, doorsnedeafmetingen, mechanische eigenschappen, lasbaarheid en inspectie. Een doorhardingsroute is een slechte keuze wanneer de kern de vereiste structuur niet kan bereiken zonder ontoelaatbare scheurvorming, of wanneer de resulterende hardheid latere bewerking onpraktisch maakt.
Austenitiseren en beheersing van de korrelgrootte
De eerste stap is het verhitten tot in het austenitische gebied, met een snelheid die overmatige thermische gradiënten en beschadiging van het oppervlak voorkomt. De voorgeschreven austenitiseertemperatuur hangt af van de staalsoort, de voorafgaande toestand, de ovenatmosfeer, de doorsnededikte, het beladingspatroon en de vereiste korrelgrootte. De houdtijd moet lang genoeg zijn om het koudste deel van de doorsnede op temperatuur te brengen en de vereiste oplossing en homogenisatie te laten plaatsvinden. Het is niet eenvoudigweg een kwestie van elk onderdeel volgens een vast schema van “minuten per millimeter” te behandelen.
Een te hoge temperatuur of te lange houdtijd bevordert korrelgroei van de austeniet. Grove voorafgaande austenietkorrels kunnen de taaiheid verminderen, de gevoeligheid voor afschrikscheuren vergroten en het transformatiegedrag veranderen. Zij kunnen ook de maatafwijking vergroten doordat het onderdeel minder gelijkmatig transformeert. Daarom verdient de laagste gekwalificeerde austenitiseertoestand die de vereiste structuur oplevert normaal gesproken de voorkeur boven een onnodig hoge oveninstelling. Dit betekent niet dat onvoldoende verhitten aanvaardbaar is: niet-opgeloste carbiden, onvolledige austenitisering of onvoldoende temperatuurvereffening kunnen een lage hardheid en een ongelijkmatig profiel veroorzaken.
Beheersing van de korrelgrootte omvat meer dan alleen de oventemperatuur. Staalzuiverheid, voorafgaande warmbewerking, de voorgeschiedenis van normaliseren of gloeien, de verhittingssnelheid, de ovenbelading en de tijd boven de kritische temperaturen zijn allemaal van belang. De cursus warmtebehandeling van ASTM International uit 2024 identificeert austenitiseren, beheersing van de korrelgrootte, eisen aan mechanische eigenschappen en proceskeuzes zoals gloeien, normaliseren, afschrikken en ontlaten en dubbel ontlaten als specificatiefactoren. O দিতে? Need no typo. Continue. Ovenkalibratie en de plaatsing van thermokoppels zijn essentieel wanneer de doorsnede groot is of de tolerantie op de eigenschappen klein.

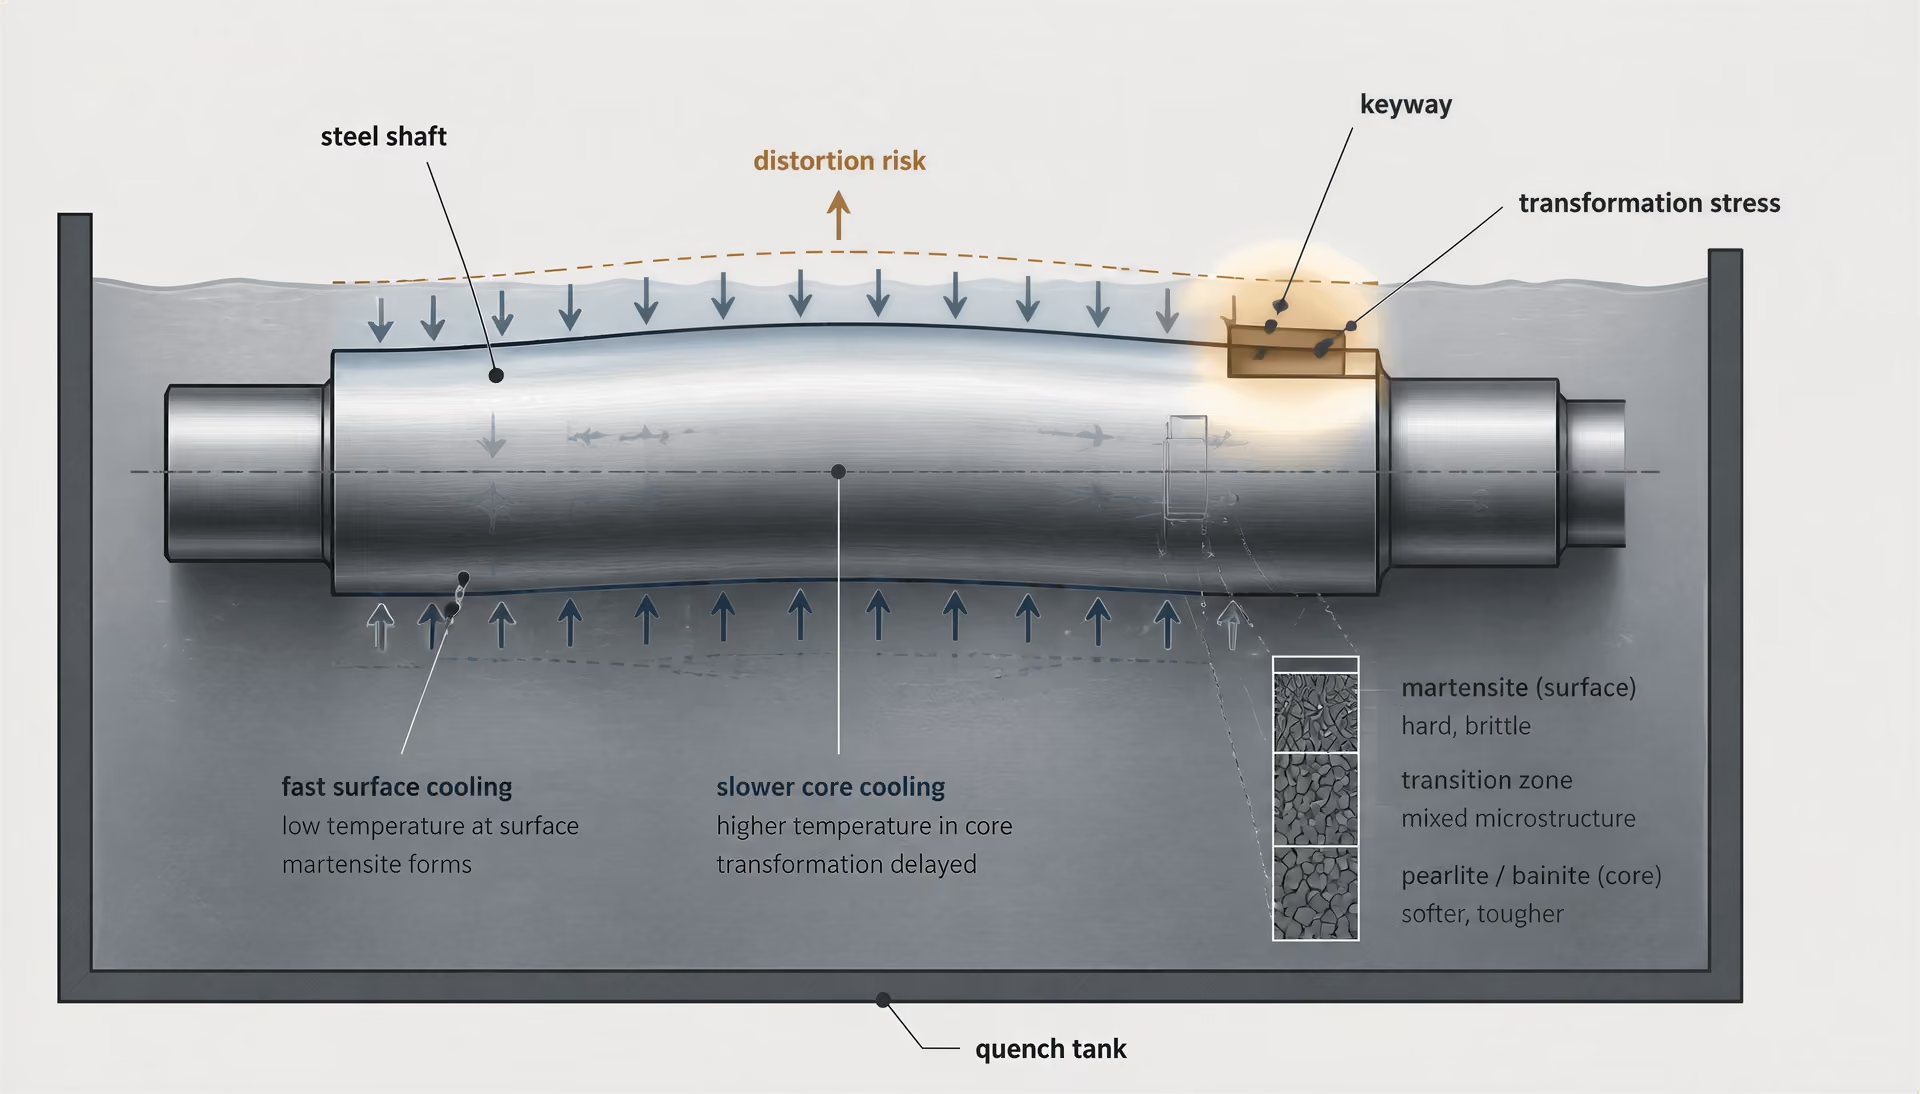
Afschrikken: afkoelintensiteit, scheurvorming en vervorming
Na het austenitiseren wordt het onderdeel snel genoeg afgekoeld om de relevante perliet- en bainiettransformatiegebieden te doorlopen voordat overmatige diffusie optreedt, zodat martensiet kan vormen waar de staalsoort en de doorsnede dit mogelijk maken. De vereiste afkoelsnelheid is niet de hoogst beschikbare snelheid. Het is de snelheid die het benodigde hardheidsprofiel oplevert en tegelijk de thermische en transformatiespanningen binnen de toelaatbare grenzen van het onderdeel houdt.
Water, polymeeroplossing, olie, gas en onderbroken of gefaseerd afschrikken bieden verschillende afkoelintensiteiten. Water kan aan het oppervlak een sterke afkoeling veroorzaken, maar kan aanzienlijke gradiënten opleggen, vooral bij scherpe hoeken, spiebanen, gaten en veranderingen in wanddikte. Olie is doorgaans minder intensief, terwijl gasdruk en polymeerconcentratie binnen gevalideerde grenzen kunnen worden aangepast. Roering, badtemperatuur, de opstelling van de lading, de overdrachtstijd en verontreiniging van het afschrikmiddel veranderen de werkelijke afkoelcyclus. Een algemene benaming van het afschrikmiddel is daarom geen processpecificatie.
De afschrikintensiteit is een kwestie van onderdeelontwerp, geen snelheidswedstrijd. Een dikke as kan een aanzienlijke afkoeling nodig hebben om de kern te harden, terwijl een dunne tand van een tandwiel onder dezelfde omstandigheden kan scheuren. De geometrie bepaalt de lokale warmteafvoer en spanningsconcentratie. Afrondingen, ruime overgangen, een gelijkmatige wanddikte, correcte opspanning en een gecontroleerde oriëntatie kunnen vervorming en scheurvorming verminderen voordat het onderdeel het bad bereikt. Martemperen kan worden gekozen wanneer het verminderen van thermische gradiënten belangrijker is dan het verkrijgen van de kortst mogelijke cyclus; hierbij wordt de temperatuur boven het martensiet-startgebied vereffend voordat de uiteindelijke transformatie plaatsvindt. Austemperen is een andere route, waarbij onder een isotherme houdtijd bainitische structuren worden gevormd, en mag niet worden beschouwd als een gewone vervanging voor afschrikken en ontlaten.
Ontlaten en de uiteindelijke balans van eigenschappen
Vers afgeschrikt staal is zelden direct geschikt voor gebruik. Martensiet is hard, maar bevat hoge restspanningen en kan achtergebleven austeniet bevatten; een niet-ontlaten onderdeel kan tijdens hantering, bewerking of gebruik scheuren. Bij het ontlaten wordt het afgeschrikte staal opnieuw verhit tot onder de relevante transformatietemperatuur en lang genoeg op temperatuur gehouden voor koolstofredistributie, carbidevorming, spanningsrelaxatie en de beoogde verandering van de mechanische eigenschappen. Hardheid en sterkte nemen over het algemeen af naarmate de ontlaattemperatuur stijgt, terwijl taaiheid en maatvastheid doorgaans verbeteren, hoewel de respons sterk afhankelijk is van de staalsoort en de uitgangsstructuur.
Het uiteindelijke doel is een balans van eigenschappen, niet een maximale hardheid. Een lagerzitting, een aan drukbelasting blootgestelde as en een aan schokbelasting blootgestelde pen kunnen verschillende ontlaatcondities vereisen, zelfs wanneer zij dezelfde nominale staalsoort hebben. Ontlaten beïnvloedt ook de restspanningen en maatverandering. Daarom moet de specificatie de locatie van de hardheidsmeting, trek- of slagtaaiheidseisen waar van toepassing, de toelaatbare vervorming en eventuele verboden ontlaatbereiken in verband met ontlaatbrosheid of ongewenste carbide- reacties omvatten.
Dubbel ontlaten kan worden voorgeschreven voor hooggelegeerde staalsoorten, gereedschapsstaal en onderdelen waarin achtergebleven austeniet tijdens het eerste ontlaten of de daaropvolgende afkoeling transformeert. Het tweede ontlaten behandelt vervolgens het nieuw gevormde, niet-ontlaten martensiet en vermindert het risico op vertraagde maatverandering of scheurvorming. Het is niet automatisch vereist voor elk koolstofstaal of laaggelegeerd staal.
Exacte temperaturen, overdrachtstijden, houdtijden, verhittingssnelheden, afkoelsnelheden en ontlaatintervallen moeten afkomstig zijn uit de norm voor de staalsoort, de specificatie voor warmtebehandeling, de geometrie van het onderdeel, de praktijk voor oven en afschrikmiddel en gevalideerde procesgegevens. De behandeling van ScienceDirect uit 2024 identificeert de staalsoort en de vereiste eigenschappen als selectiefactoren, en temperatuur, houdtijd, verhittingssnelheid en afkoelsnelheid als onderling samenhangende variabelen. Daarom wordt een verdedigbare doorhardingsroute gekwalificeerd door middel van hardheidsmetingen over de doorsnede, microstructuurcontroles, vervormingsmetingen en, waar nodig, Jominy-validatie of validatie met productieonderdelen — niet door een generiek ovenrecept te kopiëren.
5. Wanneer normaliseren, gloeien of spanningsarm gloeien de juiste keuze is
Niet elk onderdeel hoeft te worden afgeschrikt. Als de vereiste eigenschap verspaanbaarheid, maatvastheid of een gecontroleerde uitgangsstructuur van ferriet en perliet is, kan een langzamere koelbehandeling beter te verdedigen zijn dan een afschrik- en ontlaatcyclus. De keuze begint nog steeds bij de staalaanduiding, de uitgangsmicrostructuur, de wanddikte, de voorafgaande vormings- of lasgeschiedenis en de bewerkingen die daarop volgen. Alleen de temperatuur bepaalt de behandeling niet: houdtijd, verwarmingssnelheid, afkoelsnelheid en de thermische respons van de doorsnede werken gezamenlijk.
ASM International stelt in Steel Selection for Hardening (1991) dat “de keuze van staal voor harden voornamelijk wordt bepaald door de vereiste hardheid na afschrikken en de diepte onder het oppervlak tot waar die hardheid moet reiken.” Dat criterium is van belang wanneer harden vereist is, maar het rechtvaardigt niet dat elk stalen onderdeel wordt gehard. ISO 683-1:2016 omvat ongelegeerde staalsoorten die bestemd zijn voor afschrikken en ontlaten, austemperen, vlamharden, inductieharden en in sommige gevallen genormaliseerde machineonderdelen. De voorgeschreven leveringstoestand en het beoogde gebruik maken daarom deel uit van de beslissing.
Gloeien voor zachtheid en verspaanbaarheid
Gloeien wordt gekozen wanneer het materiaal zachter moet worden, minder weerstand tegen verspanen moet bieden of voorspelbaarder moet reageren op machinale bewerking. Volledig gloeien omvat doorgaans verwarmen tot in het austenietgebied, gevolgd door langzaam afkoelen in de oven. Bij veel ongelegeerde koolstofstaalsoorten en laaggelegeerde staalsoorten ontstaat daardoor een relatief grove ferriet-perlietstructuur. Het exacte resultaat hangt af van het koolstofgehalte, de legeringselementen, de voorafgaande vervorming en de doorsnedegrootte. Een hypoeutectoïde staalsoort zoals C45E reageert niet op dezelfde wijze als een gereedschapsstaal met een hoger koolstofgehalte of een chroom-molybdeenstaal.
Verzachting kan de snijkrachten en gereedschapsslijtage verminderen, maar “gegloeid” is geen universeel synoniem voor “goed verspaanbaar”. Bolvormingsgloeien kan geschikter zijn voor staalsoorten met een hoog koolstofgehalte, omdat afgeronde cementietdeeltjes de weerstand tegen verspanen verlagen en de vervormbaarheid vóór het harden verbeteren. Omgekeerd kan overmatige korrelgroei de taaiheid verminderen en een slechte uitgangsstructuur voor een latere behandeling achterlaten. Dunne doorsneden koelen sneller af dan zware doorsneden, terwijl grote smeedstukken mogelijk langdurig moeten egaliseren om een harde buitenzone en een zachtere kern te voorkomen.
De voorafgaande geschiedenis moet worden gecontroleerd. Koudvervorming verhoogt de dislocatiedichtheid en kan richtingsafhankelijke eigenschappen veroorzaken; gloeien kan een groot deel van die toestand opheffen. Een gelast onderdeel kan een smeltzone, warmte-beïnvloede zone en basismetaal met verschillende structuren bevatten, zodat één ovenbehandeling niet overal identieke eigenschappen hoeft op te leveren. De warmtebehandelingscursus van ASTM International uit 2024 vermeldt gloeien, korrelgroottebeheersing en eisen aan mechanische eigenschappen als afzonderlijke specificatiefactoren. Dat onderscheid is nuttig: het doel is niet alleen de hardheid te verlagen, maar een voorgeschreven structuur en een voorspelbare reactie op de volgende bewerking te verkrijgen.
Normaliseren voor structuur- en eigenschapsaanpassing
Normaliseren wordt doorgaans gekozen om de structuur na smeden, walsen of een andere thermische bewerking opnieuw in te stellen of aan te passen. Het staal wordt tot in het austenietgebied verwarmd en in stilstaande lucht afgekoeld, waardoor de afkoelsnelheid hoger is dan bij gloeien in de oven. Bij veel koolstofstaalsoorten en laaggelegeerde staalsoorten levert dit een fijnere ferriet-perlietstructuur op, verhoogt het de sterkte ten opzichte van een volledig gegloeide toestand en vermindert het een deel van de bandvorming of inhomogeniteit die door eerdere bewerkingen is veroorzaakt.
Normaliseren is geen vervanging voor afschrikken wanneer een martensitische laag of een hoge hardheid door de gehele doorsnede vereist is. Het is een gecontroleerde uitgangstoestand en niet automatisch een toestand met hoge eindsterkte. Het kan ook dienen als voorbereidende behandeling vóór het verspanen of een latere austenitisering, vooral wanneer de smeedgeschiedenis van het onderdeel onzeker is. Er kunnen meerdere normalisatiecycli worden voorgeschreven wanneer korrelverfijning noodzakelijk is, maar herhaald verwarmen kan de vorming van walshuid, ontkoling, vervorming en de productietijd vergroten.
De doorsnededikte verandert de afkoelsnelheid en daarmee de uiteindelijke eigenschappen. Een kleine genormaliseerde as kan een fijner perliet en een grotere sterkte ontwikkelen dan een dikke plaat van dezelfde staalsoort. Ook de geometrie is van belang: abrupte veranderingen in de doorsnede kunnen verschillende afkoelomstandigheden en restspanningen veroorzaken. ISO 4885:2018 biedt de gecontroleerde terminologie voor de warmtebehandeling van ijzerhoudende materialen en de ijzer-koolstof-faserelaties die nodig zijn om deze transformaties nauwkeurig te beschrijven. SAE J1268:1995 definieert daarentegen de minimale en maximale hardbaarheidsgrenzen voor koolstofstaal en gelegeerd H-bandstaal; deze grenzen helpen om de reactie van een staal op afkoeling te onderscheiden van het resultaat van de normalisatiecyclus zelf.
Spanningsarm gloeien vóór of na verspanen en lassen
Spanningsarm gloeien vermindert restspanningen zonder gelijkwaardig te zijn aan volledig gloeien of ontlaten. Het onderdeel wordt onder het transformatiebereik verwarmd, lang genoeg op temperatuur gehouden voor temperatuurvereffening en spanningsrelaxatie, en vervolgens gecontroleerd afgekoeld. Omdat de behandeling niet bedoeld is om het staal opnieuw te austenitiseren, moet zij niet worden voorgeschreven alsof zij de ferriet-perlietstructuur van gloeien of het ontlaten martensiet van een afschrik- en ontlaatbehandeling zal produceren.
Vóór het verspanen kan spanningsarm gloeien beweging verminderen wanneer materiaal wordt verwijderd van een gietstuk, smeedstuk, vlamsnijplaat of zwaar koudvervormd uitgangsmateriaal. Dit is waardevol wanneer de eindmaten krap zijn en een onevenwichtige spanningssituatie buiging tijdens het voorverspanen zou kunnen veroorzaken. Een praktische volgorde kan zijn: voorverspanen, spanningsarm gloeien en nabewerken, in plaats van onmiddellijk na het vormen volledig te verspanen.
Na het lassen kan spanningsarm gloeien restspanningen verminderen en het risico op maatverandering tijdens gebruik of latere verspaning verlagen. Het heft verschillen tussen lasmetaal en warmte-beïnvloede zone niet op en corrigeert evenmin een slecht verbindingsontwerp, door waterstof veroorzaakte beschadiging of een ongeschikte lasprocedure. Bij dikke doorsneden moet aandacht worden besteed aan verwarmings- en afkoelgradiënten; snel beladen van de oven, ongelijke ondersteuning of plaatselijke verwarming kan nieuwe vervorming veroorzaken. De proceslijst van ASTM plaatst eisen met betrekking tot spanningen naast austenitiseren, normaliseren, gloeien, afschrikken en ontlaten en dubbel ontlaten, omdat deze behandelingen verschillende eigenschapsproblemen aanpakken. De keuze moet daarom volgen uit de vereiste eindtoestand en niet uit de gewoonte om de zwaarste thermische cyclus toe te passen.
6. Austemperen en martemperen kiezen voor het beheersen van transformatie en vervorming
Austemperen en bainitische transformatie
Austemperen verandert het transformatieverloop in plaats van alleen het afschrikmedium te wijzigen. Het staal wordt verhit tot in het austenitische gebied, snel genoeg afgeschrikt om het perlietgebied te passeren en vervolgens gehouden op een temperatuur waarbij bainiet ontstaat. Het Werkstuk blijft op die temperatuur totdat het vereiste aandeel austeniet is getransformeerd, waarna het wordt afgekoeld tot kamertemperatuur. De resulterende structuur is bainiet, soms met rest-austeniet, in plaats van de overwegend martensitische structuur die door direct afschrikken wordt verkregen.
De houdtijd bepaalt of het product bovenbainiet of onderbainiet is, terwijl de tijd de voortgang van de transformatie regelt. De gekozen cyclus moet gebaseerd zijn op het tijd-temperatuur-transformatiegedrag van het staal, niet op een algemene “bainiettemperatuur”. Legeringselementen verschuiven de transformatiecurven en veranderen de tijd die nodig is om perliet te vermijden. Koolstof, mangaan, chroom, molybdeen en nikkel beïnvloeden deze respons allemaal.
Austemperen kan de sterke thermische gradiënten die met direct afschrikken gepaard gaan, verminderen en kan een nuttige combinatie van sterkte, taaiheid en maatvastheid bieden. Het is niet automatisch een vervormingsarm alternatief voor elke behandeling van afschrikken en ontlaten. Als de doorsnede te dik is, kan het oppervlak het bainietgebied binnengaan terwijl de kern nog te heet is, of kan de kern te langzaam transformeren om de vereiste structuur te bereiken. Een onvolledige transformatie kan leiden tot een overmatige hoeveelheid rest-austeniet of een gemengde microstructuur.
De vereiste hardheid blijft het eerste selectiecriterium. ASM International stelde in Steel Selection for Hardening (1991) dat “de staalkeuze voor harden voornamelijk wordt bepaald door de vereiste hardheid na afschrikken en door de diepte onder het oppervlak waarover die hardheid moet doorlopen.” Bij austemperen moet deze vraag worden aangevuld met een tweede: kan de volledige kritieke doorsnede het bainitische transformatiegebied bereiken en daarin blijven voordat perliet of andere ongewenste producten ontstaan?
De staalaanduiding is van belang. ISO 683-1:2016 heeft betrekking op ongelegeerde staalsoorten die in het algemeen bestemd zijn voor geharde en ontlaten, austemperde, vlamgeharde, inductiegeharde en, in sommige gevallen, genormaliseerde machineonderdelen. Deze formulering betekent niet dat elke kwaliteit binnen de norm bij dezelfde doorsnedegrootte dezelfde bainitische structuur kan opleveren. Een ongelegeerde koolstofstaalkwaliteit zoals C45 kan een beperkte austempeerdiepte hebben, terwijl gelegeerde kwaliteiten met een grotere hardbaarheid dikkere doorsneden kunnen ondersteunen, afhankelijk van hun werkelijke samenstelling en de verstrekte gegevens over de hardbaarheid.
Martemperen en verminderde thermische gradiënten
Martemperen, ook marquenching genoemd, onderbreekt het afschrikken boven of nabij de martensietstarttemperatuur, doorgaans aangeduid als Ms. Het staal wordt kort gehouden in een heet bad of een gecontroleerde gasomgeving totdat de temperatuurverschillen tussen oppervlak en kern zijn afgenomen. Vervolgens wordt het door het martensitische gebied afgekoeld, meestal gevolgd door ontlaten.
| Route | Omzettingsdoel | Eindstructuur | Belangrijkste selectiepunt |
|---|---|---|---|
| Austemperen | Isotherme bainietomzetting | Bainiet, soms met behouden austeniet | De doorsnede moet binnen het beschikbare bainietvenster volledig omzetten |
| Martemperen | Temperatuur egaliseren voordat martensiet ontstaat | Ontlaten martensiet na het ontlaten | Beheersing van het bad en de timing moeten vervorming beperken zonder ongewenste omzetting toe te staan |
| Direct afschrikken en ontlaten | Martensiet vormen tijdens continue afkoeling en vervolgens ontlaten | Ontlaten martensiet | De afschrikintensiteit moet de vereiste diepte bereiken zonder scheurvorming |
Het onderscheid is rechtstreeks: bij austemperen wordt het staal lang genoeg gehouden om bainiet te laten ontstaan; bij martemperen wordt de vorming van martensiet uitgesteld, maar wordt niet beoogd bainiet te produceren. De uiteindelijke structuur na martemperen is normaal gesproken ontlaten martensiet. Ontlaten is essentieel, omdat niet-ontlaten martensiet hoge restspanningen bevat en bros kan zijn.
Een direct olie- of waterafschrikken kan het oppervlak veel sneller afkoelen dan het inwendige. Dit verschil veroorzaakt thermische spanning, terwijl de daaropvolgende martensitische transformatie transformatievervorming veroorzaakt. Martemperen verkleint het temperatuurverschil voordat de transformatie begint, zodat de twee spanningsbronnen elkaar minder snel versterken. Het risico op vervorming en scheurvorming kan daardoor afnemen, vooral bij onderdelen met scherpe veranderingen in doorsnede, spiebanen, gaten of een asymmetrische geometrie.
De procesbeheersing blijft veeleisend. Het bad moet voldoende capaciteit hebben, een stabiele temperatuur en een effectieve circulatie bieden, en er moet bekend zijn hoe het op de belasting van het onderdeel reageert. Te lang houden kan de vorming van bainiet of perliet mogelijk maken; te langzaam afkoelen na de egalisatiehoudtijd kan niet-martensitische producten opleveren. De gekozen badtemperatuur moet bovendien boven Ms blijven, of voldoende dicht daarbij liggen, om voortijdige transformatie aan het oppervlak te voorkomen terwijl de kern op temperatuur komt.
Procesgeschiktheid, doorsnedegrootte en hardbaarheid van het staal
Geen van beide processen mag uitsluitend worden gekozen omdat afschrikken in olie vervorming veroorzaakt. De beslissing omvat de samenstelling, hardbaarheid, doorsnedegrootte, geometrie, doelstructuur, mechanische eigenschappen en de mogelijkheden van de installatie. ISO 4885:2018 levert de terminologie voor de warmtebehandeling van ferromaterialen en de ijzer-koolstof-faserelaties die nodig zijn om deze transformaties consistent te beschrijven.
Hardbaarheid is niet hetzelfde als hardheid. Hardheid beschrijft de weerstand tegen indrukking na de behandeling; hardbaarheid beschrijft hoe diep een staal de beoogde transformatie kan ontwikkelen onder gespecificeerde afkoelomstandigheden. SAE J1268:1995 definieert minimale en maximale hardbaarheidsgrenzen voor koolstof- en gelegeerde H-band-staalsoorten aan de hand van gestandaardiseerde eindafschrikgegevens. Deze grenzen helpen bepalen of een kwaliteit in het midden van een staaf, tandwielvertanding, as of plaat naar behoren kan transformeren.
Jominy-eindafschrikgegevens en berekeningen voor de doorsnedegrootte moeten daarom aan de planning van de oven voorafgaan. Een staal met een lage hardbaarheid kan geschikt zijn voor een dun austemperd onderdeel, maar kan in een dikke doorsnede geen bainiet door de volledige doorsnede vormen. Een staal met een hoge hardbaarheid kan tijdens martemperen in een grote doorsnede volledig martensiet bereiken, maar het gehalte aan legeringselementen kan Ms verschuiven, langere houdtijden noodzakelijk maken en het risico op rest-austeniet vergroten. De geometrie kan een proces doen mislukken dat wel werkt op een uniforme proefstaaf.
De doelstructuur moet op de tekening of in de processpecificatie worden vastgelegd: bainiet met een vastgesteld hardheidsbereik, of ontlaten martensiet met gespecificeerde hardheid, taaiheid en maatgrenzen. De warmtebehandelingscursus van ASTM International uit 2024 benoemt austenitiseren, korrelgroottebeheersing, de praktijk van afschrikken en ontlaten, dubbel ontlaten en eisen aan mechanische eigenschappen als specificatiefactoren. Temperatuur, verwarmingssnelheid, houdtijd en afkoelsnelheid werken op elkaar in; wanneer één ervan wordt gewijzigd zonder de andere opnieuw te beoordelen, kan het proces ongeldig worden.
Voor kleine, uniforme onderdelen waarbij bainitische eigenschappen aanvaardbaar zijn, kan austemperen een beheerste route met verminderde vervorming bieden. Voor onderdelen die ontlaten martensiet en een betere maatbeheersing tijdens het afschrikken vereisen, is martemperen doorgaans de meer samenhangende keuze. In beide gevallen bepalen de uniformiteit van het bad, de opstelling van de belasting, de overdrachtstijd en de verificatie na de behandeling of het gekozen transformatieverloop daadwerkelijk in het onderdeel wordt bereikt en niet alleen in het ovenregistratiebestand.
7. Selectie van oppervlaktehardings- en inzetgehardingsprocessen
Oppervlakteharding en inzetharding moeten worden geselecteerd wanneer een onderdeel een slijtvaste, vermoeiingsbestendige oppervlakte nodig heeft zonder een taaiere kern op te offeren. Doorharding verandert de structuur over de gehele doorsnede: na austenitiseren en afschrikken ontwikkelt het voorgeschreven staal martensiet, bainiet of een getemperde combinatie daarvan tot de diepte die door de hardbaarheid wordt toegestaan. Een inzetbehandeling concentreert de hardheid daarentegen nabij het oppervlak en laat de kern achter met een lagere hardheid en doorgaans een hogere taaiheid.
Het onderscheid tussen hardheid en hardbaarheid bepaalt de keuze. Hardheid is de weerstand die op een bepaalde plaats wordt bereikt; hardbaarheid beschrijft hoe diep een staal tijdens een gedefinieerde thermische cyclus de beoogde geharde structuur kan ontwikkelen. ASM International stelde in Steel Selection for Hardening (1991) dat de selectie voornamelijk wordt bepaald door de vereiste hardheid na afschrikken en door de diepte onder het oppervlak tot waar deze hardheid moet reiken. Voor een inzetgehard tandwiel kan die diepte worden gespecificeerd in millimeters bij een bepaalde hardheid, terwijl voor de kern afzonderlijk een treksterkte, slagtaaiheid of hardheidsbereik kan worden vereist.
De processpecificatie moet daarom meer vermelden dan alleen de oventemperatuur. Laagdikte, oppervlaktehardheid, kerneigenschappen, koolstof- of stikstofpotentiaal, verwarmings- en houdtijd, afschrikcondities, grenzen voor de verbindingslaag, vervormingstoeslag en nabewerking maken deel uit van dezelfde beslissing. ISO 4885:2018 biedt de gecontroleerde terminologie voor warmtebehandeling van ijzerhoudende materialen en bevat een ijzer-koolstoffasentabel; de norm is nuttig bij het onderscheiden van cementeren, nitreren, afschrikken, ontlaten en diffusieprocessen in een technische specificatie.

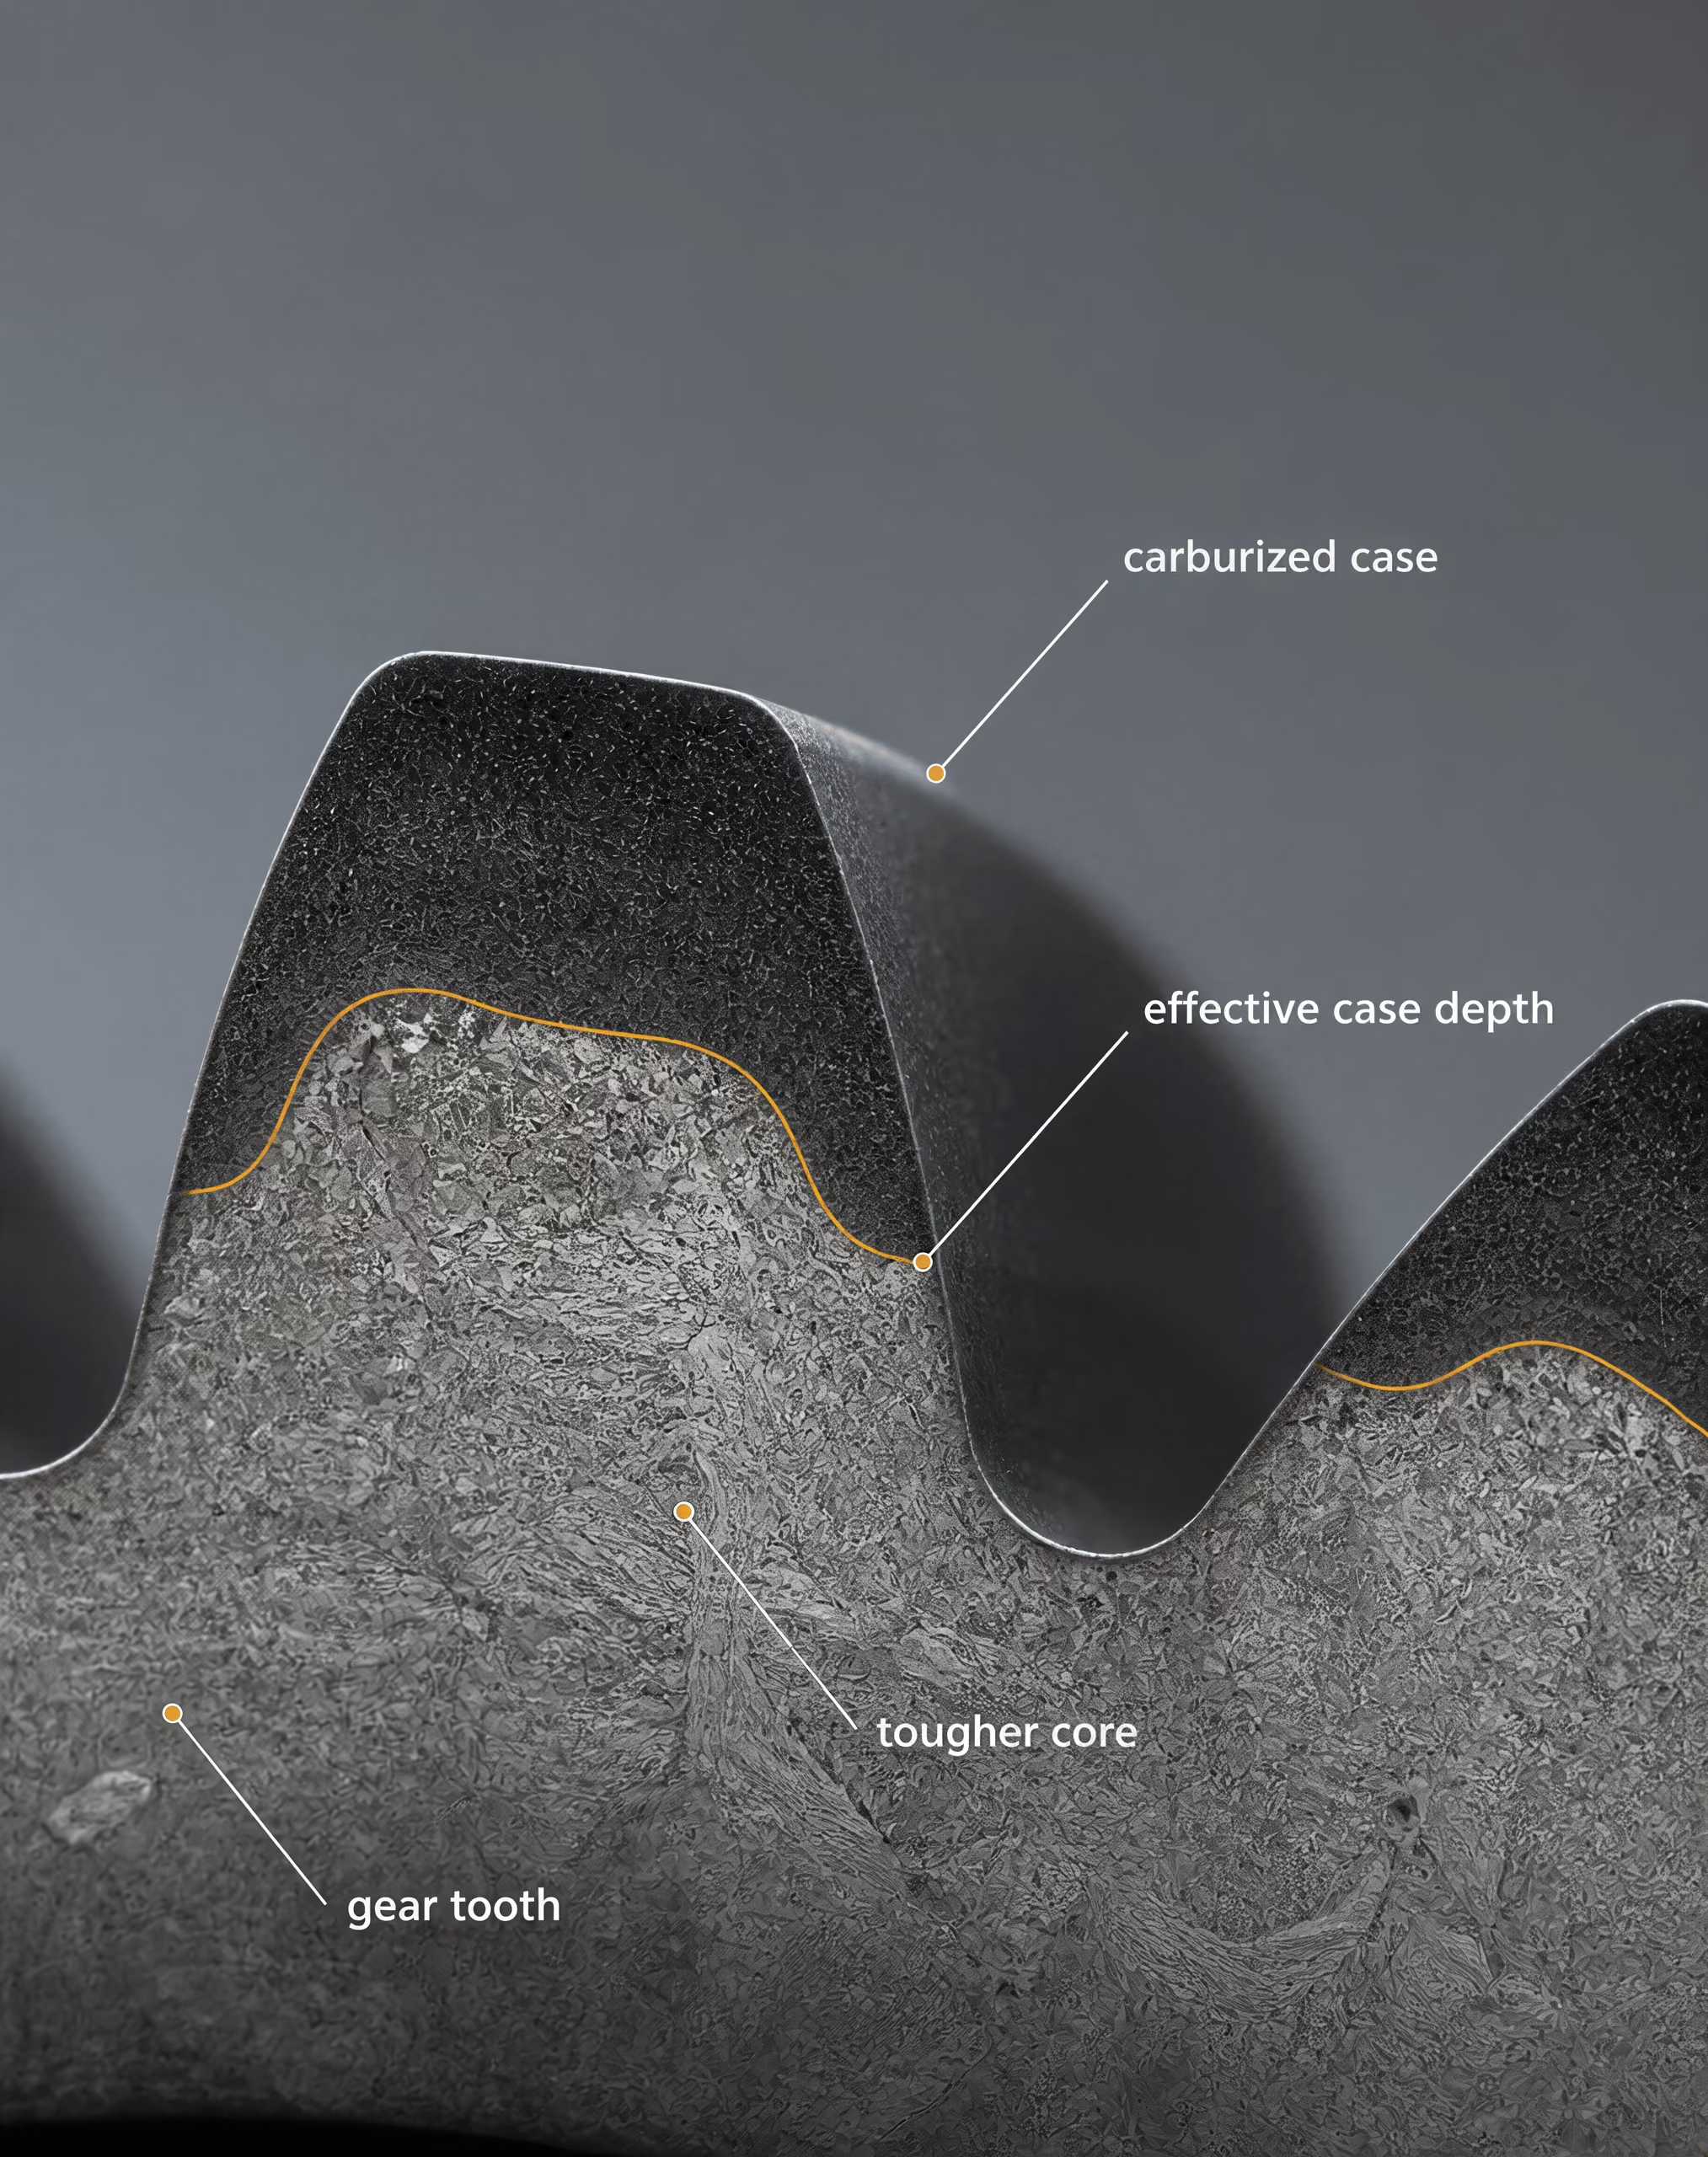
Cementeren en carbonitreren voor geharde inzetlagen
Cementeren voegt koolstof toe aan het austenitische oppervlak van een koolstofarm staal, doorgaans bij cementeringstemperaturen boven het kritische transformatiebereik van het staal. De verrijkte laag wordt vervolgens afgeschrikt, waarbij aan het oppervlak martensiet met een hoog koolstofgehalte ontstaat, terwijl de koolstofarmere kern een taaiere structuur met een lagere hardheid vormt. Laaggelegeerde staalsoorten zoals 16MnCr5, gespecificeerd in EN ISO 683-3, en SAE 8620 zijn veelvoorkomende voorbeelden waarbij de vereiste eigenschappen van inzetlaag en kern gezamenlijk worden geselecteerd. Legeringselementen zoals chroom, mangaan, molybdeen en nikkel beïnvloeden de hardbaarheid, het resterende austeniet, het transformatiegedrag en de vervorming.
Carbonitreren brengt zowel koolstof als stikstof in, doorgaans bij een lagere temperatuur en tot een geringere diepte dan cementeren. De toegevoegde stikstof kan de oppervlaktehardheid en hardbaarheid verhogen, maar een overmaat aan stikstof of koolstofpotentiaal kan resterend austeniet, carbiden of een ontoelaatbaar bros oppervlak veroorzaken. Het wordt vaak overwogen voor kleine onderdelen, dunne doorsneden en componenten waarvoor een relatief ondiepe inzetlaag volstaat. Het is geen alternatief voor diep cementeren wanneer de contactspanning ver onder het oppervlak doordringt.
De atmosfeer moet worden geregeld aan de hand van het koolstofpotentiaal en, bij carbonitreren, ook aan de hand van het stikstofpotentiaal. Een nominale temperatuur kan het resultaat niet definiëren. Gasstroming, ovenbelading, overdrachtstijd, afschrikintensiteit en de oorspronkelijke korrelgrootte van het staal beïnvloeden allemaal de uniformiteit van de laag. Complexe tandwielen, splines, blinde gaten en scherpe overgangen veroorzaken ongelijke verwarming, toegang van de atmosfeer en afkoelsnelheden. Deze kenmerken kunnen leiden tot overmatige aangroei van de laag, zachte plekken, afschrikscheuren of maatverandering.
Gecementeerde onderdelen moeten doorgaans worden afgeschrikt en ontlaten, gevolgd door slijpen, honen of een andere nabewerking. De toeslag moet vóór de behandeling worden vastgesteld, omdat het wegslijpen van te veel materiaal de effectieve laagdiepte kan verminderen of een gebied met ontoelaatbaar veel resterend austeniet kan blootleggen. Richting geven na het afschrikken vereist eveneens beheersmaatregelen om scheurvorming te voorkomen en het voorgeschreven hardheidsprofiel te behouden.
Nitreren en diffusiecoatings
Nitreren brengt stikstof in een ferritisch of gelegeerd stalen oppervlak, doorgaans zonder het gehele onderdeel te austenitiseren en af te schrikken. Legeringselementen zoals aluminium, chroom, molybdeen en vanadium vormen fijne legeringsnitriden die de oppervlaktehardheid verhogen en de weerstand tegen adhesieve en abrasieve slijtage verbeteren. Gasnitreren, plasmanitreren en zoutbadnitreren verschillen in stikstoftoevoer, ionen- of gasregeling, temperatuuruniformiteit en behandelingstijd.
Omdat nitreren plaatsvindt onder de austeniettransformatietemperatuur, is de vervorming vaak geringer dan na cementeren en afschrikken. Zij is echter niet nul. Groei door verbindingslagen en nitriden, restspanningen, eerdere bewerkingsspanningen en een ongelijkmatige oppervlaktechemie kunnen de afmetingen nog steeds veranderen. Het substraat moet al voldoende sterk zijn; nitreren creëert geen sterke kern in een zacht, ongeschikt staal. Gelegeerde, afgeschrikte en ontlaten staalsoorten worden doorgaans vóór het nitreren voorgeschreven, zodat de kern bij de nitreertemperatuur zijn vereiste mechanische eigenschappen behoudt.
De verbindingslaag, soms de witte laag genoemd, moet worden gespecificeerd en niet automatisch als voordeel worden geaccepteerd. Een ijzernitridelaag kan de slijtage- en corrosie-eigenschappen verbeteren, maar een te grote dikte kan de taaiheid verminderen of scheurvorming en afsplintering bevorderen. Daaronder zorgt de diffusiezone voor een geleidelijk stikstof- en hardheidsprofiel. Tekeningen moeten de dikte van de verbindingslaag, de diffusiediepte, de oppervlaktehardheid, de kernhardheid en eventuele toegestane porositeit aangeven.
Diffusiecoatings zoals boreren, chromeren en aluminiseren veranderen het oppervlak door de inwaartse diffusie van boor, chroom of aluminium. Boreren kan zeer harde ijzerboriden vormen, terwijl aluminiseren wordt geselecteerd wanneer weerstand tegen oxidatie bij hoge temperatuur belangrijker is dan een maximale contactvermoeiingshardheid. Deze behandelingen zijn chemisch verschillend van nitreren en cementeren. Hun brosse fasen, laagdikte, hechting, maatgroei en eisen aan de nabewerking moeten worden beoordeeld in relatie tot de belasting. Een harde coating op een onvoldoende ondersteund substraat kan bezwijken door scheurvorming of delaminatie.
Vlamharden en inductieharden
Bij vlamharden en inductieharden wordt alleen het oppervlak tot het austenitiseringsbereik verwarmd en vervolgens snel afgeschrikt. In tegenstelling tot cementeren of nitreren veranderen deze methoden doorgaans de chemische samenstelling van het oppervlak niet; zij zetten de reeds aanwezige koolstof in het staal om in martensiet. Het koolstofgehalte aan het oppervlak bepaalt daarom de praktische grens voor de haalbare hardheid. Middelkoolstofstalen zoals C45E of SAE 1050 kunnen geschikt zijn wanneer de vereiste geharde diepte en kernsterkte overeenkomen met de geometrie van de doorsnede, terwijl koolstofarme staalsoorten doorgaans geen martensitisch oppervlak met hoge hardheid kunnen ontwikkelen zonder voorafgaande verrijking.
ISO 683-1:2016 identificeert ongelegeerde staalsoorten die bestemd zijn voor afgeschrikte en ontlaten, austemperbehandelde, vlamgeharde, inductiegeharde en in sommige gevallen genormaliseerde machineonderdelen. Deze aanduiding maakt het niet overbodig om het koolstofgehalte, de hardbaarheid, de doorsnedegrootte en de geleverde toestand te verifiëren. SAE J1268:1995 definieert minimale en maximale hardbaarheidsgrenzen voor koolstof- en gelegeerde H-band-staalsoorten aan de hand van standaardgegevens uit de kopse-afschrikproef; deze grenzen helpen bepalen of een geselecteerde kwaliteit de vereiste hardheid op de gespecificeerde diepte kan bereiken.
Vlamharden is afhankelijk van brandergrootte, vlamsamenstelling, verplaatsingssnelheid, stand-offafstand en het moment van afschrikken. Bij inductieharden komen daar frequentie, vermogensdichtheid, spoelgeometrie, koppeling, scansnelheid en afschrikmediumtoevoer bij. Een hogere frequentie concentreert de verwarming doorgaans dichter bij het oppervlak, terwijl een lagere frequentie een grotere indringdiepte mogelijk maakt. Het werkelijke profiel hangt echter ook af van elektrische soortelijke weerstand, magnetische permeabiliteit, geometrie en verwarmingstijd. Inductiespoelen moeten de vereiste oppervlakken bereiken; inwendige groeven, onderbroken profielen en ongelijke doorsneden kunnen afzonderlijke verwarmingsgangen of een ander proces noodzakelijk maken.
Beide methoden kunnen vervorming op ovenschaal beperken, maar steile temperatuurgradiënten kunnen restspanningen, zachte zones en afschrikscheuren veroorzaken. Specificeer de effectieve laagdiepte bij een hardheidscriterium en niet alleen de verwarmde diepte. Slijpen na het harden, ontlaten, controle op slijpbrand en maatverificatie completeren de selectie. De verdedigbare keuze is de keuze die de hardheidsgradiënt en kerneigenschappen afstemt op de belasting en daarbij toegang, chemie, warmtebron, vervorming en nabewerking beheerst.
8. Toepassing van de Beslissing: een Selectieworkflow op Basis van Normen
Een stapsgewijze Selectiematrix
De selectie van een warmtebehandeling moet beginnen bij het onderdeel, niet bij de oven. De eerste vermelding in het selectierecord is de gebruikseis: treksterkte, vloeigrens, slagtaaiheid, vermoeiingsprestatie, slijtvastheid, verspaanbaarheid, maatvastheid of een gespecificeerd hardheidsbereik. Hardheid alleen is geen toereikende ontwerpeis. Een component kan aan een doelwaarde voor de oppervlaktehardheid voldoen, terwijl de kernstructuur ongeschikt blijft of er sprake is van overmatige restspanning.
| Beslissingsfase | Vereiste vraag | Bewijs of resultaat |
|---|---|---|
| Gebruiksconditie | Welke belastingen, temperaturen, contactspanningen en faalwijzen zijn van toepassing? | Vereisten voor mechanische eigenschappen en hardheid |
| Materiaalidentiteit | Wat zijn de exacte kwaliteit, norm, productvorm en leveringstoestand? | Materiaalcertificaat en toepasselijke materiaalnorm |
| Vereiste toestand | Moet het onderdeel worden gegloeid, genormaliseerd, spanningsarm gegloeid, afgeschrikt en ontlaten, austemperen of oppervlaktegehard? | Gedefinieerde metallurgische toestand |
| Geharde diepte | Welke hardheid moet worden bereikt en op welke diepte vanaf het oppervlak? | Hardheidsprofiel en hardbaarheidseis |
| Geometrie | Wat zijn de bepalende doorsnedematen, gaten, spiebanen, scherpe hoeken en overgangen in dikte? | Beoordeling van verwarming, afschrikken en vervorming |
| Thermische route | Welke verwarmings-, austenitiseer-, afkoel-, ontlaat- of diffusiecyclus is toegestaan? | Processpecificatie en ovenrecept |
| Acceptatie | Hoe worden hardheid, structuur, afmetingen en gebreken gecontroleerd? | Inspectieplan en vrijgavecriteria |
De selectiematrix moet vervolgens elke eis koppelen aan een materiaal- en procesbeslissing:
| Beslissingsfase | Vereiste vraag | Bewijs of resultaat |
|---|---|---|
| Gebruiksconditie | Welke belastingen, temperaturen, contactspanningen en bezwijkmechanismen zijn van toepassing? | Eisen voor mechanische eigenschappen en hardheid |
| Materiaalidentiteit | Wat is de exacte kwaliteit, norm, productvorm en leveringsconditie? | Materiaalcertificaat en toepasselijke materiaalnorm |
| Vereiste toestand | Moet het onderdeel worden gegloeid, genormaliseerd, spanningsarmgegloeid, gehard en ontlaten, austemperbehandeld of oppervlakhardend behandeld? | Gedefinieerde metallurgische toestand |
| Gehardingsdiepte | Welke hardheid moet worden bereikt, en op welke diepte vanaf het oppervlak? | Hardheidsprofiel en eis voor hardbaarheid |
| Geometrie | Wat zijn de bepalende doorsnedematen, gaten, spiebanen, scherpe hoeken en overgangen in dikte? | Beoordeling van belastingspad, verwarming, afschrikken en vervorming |
| Thermisch verloop | Welke verwarmings-, austenitiseer-, koel-, ontlaat- of diffusiecyclus is toegestaan? | Processpecificatie en ovenrecept |
| Acceptatie | Hoe worden hardheid, structuur, afmetingen en defecten gecontroleerd? | Inspectieplan en vrijgavecriteria |
De materiaalidentiteit moet exact zijn. “Medium-koolstofstaal” is geen toereikende aanduiding. In het record moet bijvoorbeeld C45, 42CrMo4 of een andere aanduiding exact worden vermeld zoals die in de toepasselijke norm staat, samen met het normnummer, de productvorm, het smeltnummer en de leveringsconditie. Een genormaliseerde staaf en een gegloeide staaf van dezelfde kwaliteit gaan niet met dezelfde korrelstructuur, verspaanbaarheid of reactie op verwarming de oven in.
ISO 683-1:2016 specificeert leveringseisen voor ongelegeerde staalsoorten die in het algemeen bestemd zijn voor machineonderdelen die gehard en ontlaten, austemperbehandeld, vlamgehard, inductiegehard en in sommige gevallen genormaliseerd worden. Deze norm vervangt de componenttekening niet en legt niet elke ovenparameter vast. ISO 4885:2018 verschaft de terminologie voor de warmtebehandeling van ferromaterialen en de ijzer-koolstoffasewoordenschat die nodig is om transformaties nauwkeurig te beschrijven. Dit zijn materiaal- en terminologienormen; een processpecificatie voor de fabriek moet nog steeds de apparatuur, atmosfeer, belading, temperatuuruniformiteit, afschrikcondities en inspectie definiëren.
De volgende beslissing betreft de vereiste metallurgische route. Normaliseren kan worden gekozen om een structuur te verfijnen of te conditioneren en de uniformiteit vóór het verspanen of een latere harding te verbeteren. Gloeien kan nodig zijn om de hardheid te verlagen en de verspaanbaarheid te verbeteren. Spanningsarmgloeien is gericht op het verminderen van restspanning na lassen, zwaar verspanen of vervormen, maar is geen vervanging voor een hardings- en ontlaatbehandeling. Doorharding vereist voldoende koolstofgehalte en hardbaarheid over de bepalende doorsnede. Oppervlakteharding kan daarentegen geschikt zijn wanneer een taaie kern en een slijtvast oppervlak nodig zijn; mogelijke routes zijn carbureren, carbonitreren, nitreren, vlamharden en inductieharden. Ouderdomsverharding en diffusielagen behoren tot andere materiaal- en procesfamilies en mogen niet aan een staal worden toegewezen enkel omdat een hoge oppervlaktehardheid gewenst is.
De doorsnedegrootte en geometrie bepalen of de gekozen koelsnelheid de vereiste structuur kan voortbrengen. Grote doorsneden koelen in het midden langzamer af dan aan het oppervlak. Een dunne flens, een gat, een wortel van een spline en een scherpe schouder kunnen binnen één component met verschillende snelheden afkoelen. Deze verschillen kunnen op de ene locatie martensiet, op een andere bainiet of perliet en nabij een afgeschrikt oppervlak trekrestspanning veroorzaken. De afschrikwreedte moet daarom worden beschouwd in samenhang met het weerstandsmoment van de doorsnede, de opspanning, de agitatie en de temperatuur van het afschrikmedium, in plaats van als een geïsoleerde keuze voor olie, water of polymeer.
Validatie door controles van hardheid, hardbaarheid en microstructuur
ASM International stelde in Steel Selection for Hardening (1991) dat de selectie voornamelijk wordt bepaald door de vereiste hardheid na het afschrikken en de diepte onder het oppervlak tot waar die hardheid moet reiken. Dit vormt het centrale onderscheid tussen hardheid en hardbaarheid. Hardheid is de weerstand die na de behandeling op een bepaalde locatie wordt gemeten. Hardbaarheid beschrijft de diepte en verdeling van de harding die door een gespecificeerde behandeling wordt verkregen.
De vereiste hardbaarheid moet vóór productietests worden geschat. Jominy-eindafschrikgegevens leveren een gestandaardiseerde relatie tussen de afstand vanaf het afgeschrikte uiteinde en de hardheid. Het Bofors Handbook (1981) noemt de methoden van Jominy en Grossmann als hulpmiddelen voor het beoordelen van hardbaarheid. Voor staalsoorten die met H-band-eisen worden geleverd, specificeert SAE J1268:1995 minimale en maximale hardbaarheidsgrenzen voor koolstof- en gelegeerde H-bandstaalsoorten met vastgelegde standaard-eindafschrikgegevens. Een kwaliteit die de vereiste oppervlaktehardheid bereikt, kan in het midden van een grote doorsnede toch falen als de hardbaarheidsband te laag is.
De productiecontrole moet een hardheidsopname omvatten, en niet slechts één meting op een toegankelijk vlak. De locaties moeten het oppervlak, het gebied onder het oppervlak, de kern en elke doorsnede die de werking bepaalt vertegenwoordigen. Een meting over een doorsnede van een uitgesneden proefstuk kan aantonen of de gespecificeerde hardheid tot de vereiste diepte reikt. De methoden van Rockwell, Vickers of Brinell moeten aansluiten bij het hardheidsbereik, de toestand van het oppervlak en de toepasselijke testnorm.
Hardheid kan niet elke onaanvaardbare structuur identificeren. Metallografisch onderzoek moet bij een gehard en ontlaten onderdeel de aanwezigheid van ontlaten martensiet verifiëren en tevens controleren op bainiet, ferriet-perliet, achtergebleven austeniet, ontkoling, de diepte van een gecarboneerde laag, kenmerken van een genitreerde laag, korrelgroei, afschrikscheuren en andere procesgerelateerde kenmerken. Het acceptatiecriterium moet de toegestane structuur en de uitsluitingen benoemen; “juist warmtebehandeld” heeft geen meetbare betekenis.
Maatcontrole maakt deel uit van de metallurgische validatie. Leg kritieke diameters, vlakheid, slingering, gatpositie en vervorming vóór en na de behandeling vast. Zorgen over restspanning nemen toe bij streng afschrikken, asymmetrische geometrie, scherpe overgangen, lassen en grote verschillen in transformatie tussen oppervlak en kern. Het ontlaten moet toereikend zijn voor de vereiste taaiheid en stabiliteit, en dubbel ontlaten kan vereist zijn voor gespecificeerde gelegeerde staalsoorten of wanneer transformatie van achtergebleven austeniet een aandachtspunt is. De cursus warmtebehandeling van ASTM International uit 2024 benoemt austenitiseren, gloeien, normaliseren, hardings- en ontlaatpraktijk, dubbel ontlaten, korrelgroottebeheersing en eisen aan mechanische eigenschappen als specificatiefactoren.
Specificatie, registraties en corrigerende maatregelen
Een processpecificatie moet het volledige thermische verloop vermelden: beladingstoestand, ovenatmosfeer, verwarmingssnelheid waar relevant, temperatuurgebied voor austenitiseren of behandeling, grondslag voor de houdtijd, overdrachtstijd, type en toestand van het afschrikmedium, agitatie, eindpunt van de koeling, ontlaattemperatuur en -tijd en eventueel herhaald ontlaten. Temperatuur, houdtijd, verwarmingssnelheid en koelsnelheid beïnvloeden elkaar; een wijziging van één factor kan de resulterende structuur veranderen, zelfs wanneer het nominale instelpunt van de oven ongewijzigd blijft.
De specificatie moet ook maatregelen voor beheersing van vervorming en scheurvorming identificeren. Deze kunnen bestaan uit voorverwarmen, stapsgewijs verwarmen, een beschermende atmosfeer, een vacuümbehandeling, onderbroken afschrikken, martemperen, austemperen, aangepaste opspanning, een geringere afschrikintensiteit of grenzen voor rechtzetten na de behandeling. Elke maatregel moet verenigbaar blijven met de vereiste hardheid en microstructuur.
De registraties moeten de component koppelen aan het smeltnummer van het staal, het leverancierscertificaat, de binnenkomende toestand, de identificatie van de oven, het beladingspatroon, de resultaten van thermokoppels of temperatuuronderzoeken, atmosfeergegevens, de toestand van het afschrikmedium, de cyclusregistratie, het ontlaatrecord, de operator en de inspectieresultaten. Materiaalnormen definiëren wat het staal is; processpecificaties definiëren hoe het onderdeel wordt behandeld. Verwarring tussen deze rollen maakt een acceptatiebeslissing moeilijk te verdedigen.
Wanneer resultaten niet voldoen, moet de corrigerende actie het faalmechanisme volgen. Een lage kernhardheid kan wijzen op onvoldoende hardbaarheid, een te grote doorsnede, onvoldoende austenitiseren of te langzaam afschrikken. Een overmatige oppervlaktehardheid met een slechte taaiheid kan wijzen op onvoldoende ontlaten. Vervorming kan wijzigingen in geometrie, opspanning, overdracht of afschrikken vereisen in plaats van een hogere oventemperatuur. Een mislukte hardheidsopname moet aanleiding geven tot een controle van de kalibratie, de meetlocatie, ontkoling en monsterneming voordat de kwaliteit wordt afgekeurd. Pas na deze controles mogen het materiaal, de thermische cyclus of het ontwerp worden gewijzigd.
9. Veelvoorkomende Selectiefouten en Hoe Deze te Voorkomen
Hardheid verwarren met hardbaarheid
Hardheid en hardbaarheid beantwoorden verschillende vragen. Hardheid is de weerstand die op een bepaalde plaats wordt gemeten, doorgaans met een Rockwell-, Brinell- of Vickers-proef. Hardbaarheid beschrijft hoe diep een staal martensiet kan ontwikkelen en dus hoe de hardheid vanaf het oppervlak naar het centrum wordt verdeeld tijdens een gespecificeerde afschrikking.
Een klein proefstuk kan aan het oppervlak 60 HRC bereiken, terwijl een as met een diameter van 75 mm, vervaardigd uit dezelfde nominale staalsoort, een veel zachtere kern ontwikkelt. Het verschil is niet noodzakelijkerwijs het gevolg van een ovenstoring. De warmteafvoer is afhankelijk van de doorsnedegrootte, vorm, roering, temperatuur van het afschrikmedium en het transformatiegedrag van het staal. Het koolstofgehalte beïnvloedt voornamelijk de hardheid van martensiet; legeringselementen en de austenietkorrelgrootte beïnvloeden sterk de diepte waarop martensiet kan ontstaan.
ASM International stelt in Steel Selection for Hardening (1991): “De staalkeuze voor harden wordt voornamelijk bepaald door de vereiste hardheid na afschrikken en door de diepte onder het oppervlak tot waar deze hardheid moet reiken.” Dit beginsel moet bepalend zijn voor de specificatie. Een doelstelling zoals 58–62 HRC is onvolledig wanneer daarin niet ook de meetlocatie, de effectieve hardingsdiepte of hardingsdiepte, de doorsnedegrootte en de toelaatbare toestand van de kern zijn vastgelegd.
SAE J1268:1995 behandelt dit probleem via H-band koolstof- en gelegeerde staalsoorten. De norm specificeert minimale en maximale hardbaarheidsgrenzen op basis van gestandaardiseerde eindafschrikgegevens, zodat een ontwerper de chemische aanduiding van een staalsoort kan onderscheiden van de te verwachten hardbaarheidsband. Jominy-gegevens, Grossmann-berekeningen of gevalideerde productietests kunnen vervolgens worden vergeleken met het vereiste hardheidsprofiel. Alleen een nominale staalsoort kan het resultaat niet vastleggen.
Een medium specificeren zonder de volledige cyclus vast te leggen
“Oliefschrikken” of “waterafschrikken” is geen volledige instructie voor een warmtebehandeling. Het resultaat is ook afhankelijk van de austenitiseertemperatuur, verwarmingssnelheid, atmosfeer, houdtijd, overdrachtstijd, badtemperatuur, roering, laadwijze en toestand van het afschrikmedium. Temperatuur en tijd zijn niet onderling uitwisselbaar: een te lange houdtijd kan de austenietkorrels vergroten of de oxidatie versterken, terwijl een te korte houdtijd onopgeloste carbiden of een ongelijkmatige austenietstructuur kan achterlaten.
De afkoelsnelheid moet worden beschouwd in samenhang met het continue-afkoelingsgedrag of het tijd-temperatuur-transformatiegedrag van het staal. Een laaggelegeerd staal kan olie of polymeer nodig hebben om overmatige scheurvorming te voorkomen, terwijl een ongelegeerd koolstofstaal met dezelfde doorsnedegrootte een snellere afschrikking nodig kan hebben om de gespecificeerde martensietdiepte te bereiken. Martemperen kan vervorming verminderen door de afkoeling nabij de martensietstarttemperatuur te onderbreken; austemperen produceert een andere microstructuur en kan niet zonder meer worden vervangen enkel omdat beide processen de thermische schok verminderen. Ook carboneren, carbonitreren, nitreren en diffusiecoatings vereisen een andere oppervlaktechemie, temperatuurbereiken, tijdsbeheersing en acceptatiecriteria.
Het proces moet vastleggen wat er vóór en na het afschrikken gebeurt. Voorverwarmen, atmosfeerbeheersing, opspanning, wassen, de vertraging vóór het ontlaten, de ontlaattemperatuur, de ontlaattijd en—in sommige gevallen—dubbel ontlaten beïnvloeden allemaal de eindtoestand. De cursus warmtebehandeling van ASTM International uit 2024 noemt austenitiseren, gloeien, normaliseren, afschrik- en ontlaatpraktijk, dubbel ontlaten, korrelgroottebeheersing en eisen aan mechanische eigenschappen als specificatiefactoren. Wanneer deze worden weggelaten, moeten operators de cyclus zelf afleiden. Dat is een fout in de procesbeheersing en geen onbeduidende leemte in de formulering.
Geometrie, voorgeschiedenis en ontlaten na de behandeling negeren
Een warmtebehandelingsschema dat op basis van een vlak proefstuk is geselecteerd, kan mislukken bij een tand van een tandwiel, spiebaan, flens, dun lijf of lange as. Scherpe overgangen concentreren thermische en transformatiespanningen. Dunne randen koelen snel af en kunnen te hard worden of scheuren, terwijl een zware naaf langzaam afkoelt en in het centrum bainiet of perliet kan behouden. Gaten en onderbroken oppervlakken veranderen de plaatselijke warmtestroom. Ook de opspanning kan krimp belemmeren en vervorming veroorzaken.
De uitgangstoestand is van belang. Normaliseren, gloeien, voorafgaand afschrikken, smeedreductie, segregatie, koudvervorming en bewerkingsschade beïnvloeden elk de austenietvorming en transformatie. Koudvervormd materiaal kan restspanningen meenemen in de oven; grove oorspronkelijke korrels kunnen een diepere harding bevorderen, maar de taaiheid verminderen en het risico op vervorming of scheurvorming vergroten. De korrelgrootte hoort daarom in de processpecificatie te worden opgenomen wanneer deze de prestaties beïnvloedt.
Ontlaten is geen optionele cosmetische stap na het harden. Martensiet na het afschrikken staat onder hoge spanning en is vaak te bros voor gebruik. Ontlaten vermindert de restspanning en stelt de hardheid, sterkte, taaiheid en maatvastheid bij. Bij de gekozen temperatuur moet ook rekening worden gehouden met ontlaatbrosheid, secundaire harding en de mogelijkheid dat een hoge ontlaattemperatuur de hardheid onder de ontwerpeis verlaagt.
Laboratoriumgegevens over hardbaarheid en normen ondersteunen de processelectie, maar vervangen geen validatie op het productieonderdeel en met de productie-installatie. Limited evidence
ISO 683-1:2016 identificeert ongelegeerde staalsoorten die in het algemeen bedoeld zijn voor geharde en ontlaten, austemperde, vlamgeharde, inductiegeharde en, in sommige gevallen, genormaliseerde machineonderdelen. Die formulering is van belang: de bedoelde toepassing van een norm staat niet elke behandeling voor elke staalsoort toe. ISO 4885:2018 levert terminologie voor warmtebehandeling en terminologie voor ijzer-koolstoffasen; deze norm vervangt geen proeven met componenten. Normen en handboeken definiëren staalsoorten, termen, beproevingsmethoden, hardbaarheidsgegevens en procesprincipes. De uiteindelijke cyclus vereist nog steeds validatie met het werkelijke staal, de werkelijke geometrie, de werkelijke apparatuur en het werkelijke laadpatroon.
Definitieve checklist voor procesbeheersing
- Selectie van de staalkwaliteit Kies staal niet alleen op basis van nominale hardheid; controleer koolstof, legeringselementen, leveringstoestand en hardbaarheid.
- Meetlocatie Beschouw een oppervlakteresultaat niet als bewijs voor de vereiste kerntoestand.
- Afschrikken Pas niet één medium toe op elke geometrie en laat agitatie, badtoestand en beheersing van de overbrenging niet achterwege.
- Ontlaten Specificeer ontlaattemperatuur, tijdsduur, aantal ontlaatbehandelingen en uiteindelijke acceptatie-eigenschappen.
- Voorgeschiedenis en geometrie Beoordeel korrelgrootte, segregatie, eerdere koudvervorming, eerdere thermische geschiedenis, veranderingen in doorsnede en opspanning.
- Acceptatie Definieer bemonsteringslocaties, geharde diepte, kerneigenschappen, maatgrenzen, microstructuur en uitgesloten gebreken.
Terugkerende fouten moeten expliciet worden gecontroleerd:
- staal uitsluitend op basis van nominale hardheid kiezen;
- aannemen dat een resultaat aan het oppervlak representatief is voor de gehele doorsnede;
- één afschrikmedium op elke geometrie toepassen;
- ontlaten weglaten of de tijd en temperatuur ervan niet specificeren;
- korrelgrootte, segregatie, eerdere koudvervorming of eerdere thermische voorgeschiedenis over het hoofd zien;
- een behandeling gebruiken buiten de beoogde mogelijkheden van het staal;
- verzuimen de acceptatielocaties, hardingsdiepte, kerneigenschappen en toelaatbare eigenschapsgradiënten vast te leggen.
Een verdedigbare specificatie vermeldt daarom de staalsoort en toestand, de vereiste oppervlakte- en kerneigenschappen, de bemonsteringslocaties, de volledige thermische cyclus, de beheersing van het afschrikken, de ontlaateisen, de vervormingslimieten en de validatiemethode. Als deze details ontbreken, is de instructie een temperatuurrecept en geen aangetoond warmtebehandelingsproces.
Bronnen
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html