




1. O que significa realmente selecionar um processo de tratamento térmico
A seleção de um processo de tratamento térmico não consiste em consultar a temperatura de um forno. É uma cadeia de decisões que relaciona a composição química do aço, o estado inicial, a geometria do componente, a dureza e a tenacidade necessárias, a variação dimensional aceitável e os controlos de produção. O ciclo selecionado deve produzir a microestrutura necessária onde ela é exigida, sem criar fissuras, tensões residuais excessivas, distorções inaceitáveis ou uma carga de inspeção impraticável.
Temperabilidade Capacidade de um aço desenvolver uma estrutura endurecida necessária até uma profundidade especificada durante um ciclo de arrefecimento definido; é diferente da dureza medida num único local.
A seleção do aço para endurecimento é determinada principalmente pela dureza necessária após a têmpera e pela profundidade abaixo da superfície até à qual essa dureza deve estender-se. Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.A primeira pergunta não é «Esta peça deve ser temperada?». É: que dureza é necessária e até que profundidade abaixo da superfície deve essa dureza se estender? A ASM International tornou explícita esta distinção em Steel Selection for Hardening (1991), afirmando que a seleção é determinada principalmente pela dureza necessária após a têmpera e pela profundidade até à qual esta deve se estender. A dureza descreve a resistência à indentação após o tratamento. A temperabilidade descreve a profundidade e a uniformidade com que, ao longo de uma secção, um aço pode endurecer durante um tratamento especificado. Uma dureza superficial elevada não prova que o núcleo tenha endurecido.
Esta diferença altera a decisão relativa à qualidade do aço. A SAE J1268 (1995) define limites mínimos e máximos de temperabilidade para aços ao carbono e aços de liga da série H, com dados normalizados de ensaio de têmpera na extremidade. Uma curva de ensaio de têmpera na extremidade Jominy, ou uma análise de Grossmann, pode assim relacionar a temperabilidade do aço com a dimensão da secção e a severidade do arrefecimento, em vez de tratar todos os aços nominalmente semelhantes como permutáveis. O Bofors Handbook (1981) relaciona igualmente a temperabilidade com a têmpera e o revenido, as alterações dimensionais e os ensaios de têmpera na extremidade.
Das propriedades necessárias a um ciclo térmico
A seleção começa pelo requisito de serviço. Um veio pode necessitar de um núcleo de martensite revenida com uma resistência à tração e uma tenacidade ao impacto especificadas; uma engrenagem pode necessitar de uma camada superficial dura e resistente ao desgaste sobre um núcleo tenaz de baixo teor de carbono; uma mola pode exigir elevada resistência elástica com tensões residuais controladas; uma chapa maquinada pode necessitar de alívio de tensões antes do corte final. Estes requisitos determinam se o processo deve alterar toda a secção, apenas a superfície ou principalmente o estado de tensões residuais e a condição dimensional.
O estado inicial é importante. Um material laminado a quente, forjado, trabalhado a frio, normalizado, recozido ou previamente temperado não responde da mesma forma. O tamanho do grão, a segregação, a martensite pré-existente, as tensões retidas e a distribuição dos carbonetos afetam a austenitização, a transformação, a maquinagem e a distorção. O curso de tratamento térmico da ASTM International de 2024 identifica a austenitização, o recozimento, a normalização, o tratamento de têmpera e revenido, o revenido duplo, o controlo do tamanho do grão e os requisitos relativos às propriedades mecânicas como fatores de especificação — e não como pormenores opcionais acrescentados depois de escolhido o nome de um processo.
Sequência do ciclo térmico
- Aquecimento Controlar a velocidade de aquecimento, a atmosfera, o padrão de carga e a uniformidade da temperatura na secção.
- Austenitização ou tratamento Atingir a temperatura qualificada e mantê-la durante o tempo necessário para obter a resposta de transformação ou de difusão exigida.
- Transferência e arrefecimento Controlar o tempo de transferência, a velocidade de arrefecimento, o meio de têmpera, o estado do banho e a agitação.
- Revenido ou envelhecimento Ajustar a dureza, a tenacidade, as tensões residuais e a estabilidade dimensional quando o percurso selecionado assim o exigir.
O ciclo térmico torna-se então uma sequência controlada: velocidade de aquecimento, temperatura de austenitização ou de tratamento de solubilização, tempo de manutenção, atmosfera, tempo de transferência, velocidade de arrefecimento, meio de arrefecimento e qualquer revenido ou envelhecimento subsequente. A temperatura e o tempo não podem ser dissociados da espessura da secção. O centro de um grande forjamento pode atingir o valor definido para o forno muito depois da sua superfície, enquanto uma aresta fina pode sobreaquecer ou transformar-se durante a mesma operação.
| Processo | Objetivo principal | Estado resultante típico |
|---|---|---|
| Alívio de tensões | Reduzir as tensões residuais | Microestrutura existente amplamente preservada |
| Recozimento | Reduzir a dureza e melhorar a maquinabilidade | Estrutura de ferrite-perlite macia ou esferoidizada, consoante o tipo de aço |
| Normalização | Refinar ou restabelecer a estrutura | Estrutura de ferrite-perlite arrefecida ao ar em muitos aços ao carbono e de baixa liga |
| Têmpera e revenido | Combinar resistência, dureza e tenacidade | Martensite revenida |
| Austêmpera | Controlar a transformação bainítica e a alteração dimensional | Bainite |
| Martêmpera | Reduzir os gradientes térmicos antes da formação da martensite | Martensite revenida após revenido subsequente |
Diferentes processos resolvem problemas diferentes. O alívio de tensões reduz as tensões residuais sem produzir intencionalmente a transformação completa associada ao endurecimento. O recozimento reduz a dureza e melhora a maquinabilidade; a normalização refina ou restabelece a estrutura através de um aquecimento acima do intervalo crítico, seguido de arrefecimento ao ar. A austenitização prepara o aço para a transformação, mas não constitui, por si só, um tratamento completo. A têmpera produz martensite apenas nos locais em que o arrefecimento suprime as transformações por difusão, e o revenido ajusta a dureza, a tenacidade e o estado de tensões resultantes.
A martêmpera pode reduzir os gradientes térmicos antes da formação de martensite. A austêmpera produz estruturas bainíticas quando o aço e a dimensão da secção permitem o percurso de transformação necessário. A cementação e a carbonitretação adicionam carbono, ou carbono e azoto, à superfície antes do endurecimento. A nitruração forma uma camada endurecida enriquecida em azoto a uma temperatura mais baixa e pode evitar uma têmpera separada. O endurecimento por precipitação aplica-se apenas a ligas adequadas, capazes de endurecer por precipitação. Os revestimentos por difusão são tratamentos da composição superficial, não substitutos de todos os tratamentos térmicos do volume. Os aços ao carbono e de liga, como C45 e 42CrMo4, abrangidos pela ISO 683-1:2016, devem ser avaliados tendo em conta a sua composição especificada, a temperabilidade e a condição pretendida antes de selecionar qualquer uma destas vias.
Por que razão a qualidade do aço, a dimensão da secção e a geometria devem ser consideradas em conjunto
| Variável de seleção | O que controla | Evidência a analisar |
|---|---|---|
| Teor de carbono | Dureza potencial da martensite | Composição do tipo de aço e dureza superficial ou do núcleo necessária |
| Elementos de liga | Temperabilidade e comportamento de transformação | Limites de composição e dados de temperabilidade |
| Dimensão da secção | Histórico de arrefecimento da superfície ao centro | Espessura determinante e concentração de massa |
| Geometria | Arrefecimento local e concentração de tensões | Cantos, furos, rasgos de chaveta, almas e transições |
| Condição inicial | Tamanho de grão, segregação, tensões e distribuição de carbonetos | Condição forjada, laminada, recozida, normalizada ou trabalhada a frio |
A ISO 683-1:2016 define os requisitos de fornecimento e as aplicações de tratamento previstas para os aços não ligados abrangidos, mas não torna todos os tratamentos adequados a todos os tipos de aço ou geometrias. Strong evidence
A designação do aço estabelece um limite inicial, não uma receita final. A ISO 683-1:2016 abrange aços não ligados destinados, de um modo geral, a peças de máquinas temperadas e revenidas, austemperadas, endurecidas à chama, endurecidas por indução e, em alguns casos, normalizadas. A ISO 4885:2018 fornece terminologia controlada para o tratamento térmico de materiais ferrosos e uma tabela de fases do sistema ferro-carbono. Nenhuma destas normas elimina a necessidade de adaptar a composição química e a temperabilidade ao componente real.
A dimensão da secção controla o historial de temperatura e de arrefecimento desde a superfície até ao centro. A geometria acrescenta complicações: os cantos vivos arrefecem mais rapidamente, almas finas podem endurecer em toda a espessura, os furos podem arrefecer de forma diferente das superfícies exteriores e os rasgos de chaveta ou as alterações bruscas de secção concentram tensões. Uma têmpera rápida em água pode atingir a dureza necessária no núcleo de um componente espesso de aço 1045, mas provocar fissuras numa peça fina com entalhes; o óleo, o polímero, o gás, o arrefecimento por etapas ou o endurecimento por indução podem reduzir esse risco, mas cada opção altera o perfil de dureza alcançável.
A distorção também resulta da interação com o projeto. O aquecimento não uniforme, o arrefecimento não uniforme, a variação volumétrica associada às transformações de fase e as tensões residuais podem deslocar furos, dobrar veios ou alterar a planeza. Os dispositivos de fixação, a orientação da carga, a agitação, a atmosfera protetora, o pré-aquecimento, a têmpera interrompida e a sobremedida para maquinagem fazem parte da decisão de seleção. O resultado aceitável não é simplesmente um valor de dureza; é uma peça que mantém a forma e a integridade necessárias.
A diferença entre o nome de um processo e um tratamento especificado
«Têmpera e revenido» é uma família de processos. Uma especificação deve indicar a designação e a condição do aço, o intervalo de temperaturas de austenitização, o procedimento de aquecimento, o tempo efetivo de manutenção, a atmosfera do forno, o limite de transferência, o meio de têmpera e a agitação, a temperatura e a duração do revenido, o número de revenidos, os limites de dureza ou de propriedades mecânicas e o método de inspeção. «Recozer a 700 °C» continua a ser uma instrução incompleta se forem desconhecidas a velocidade de aquecimento, a base para determinar o tempo de manutenção, a velocidade de arrefecimento e a estrutura final necessária.
O Manufacturing Process Selection Handbook estrutura esta decisão em torno da adequação do material, das variações do processo, das restrições de projeto, das questões de qualidade, da economia da produção e da integridade do componente. Estas categorias impedem que a seleção se reduza a uma única regulação do forno. Um ciclo que cumpre a dureza, mas provoca fissuras, falha no que respeita à integridade do componente; um ciclo que funciona numa amostra laboratorial, mas não permite controlar a atmosfera ou a velocidade de arrefecimento, falha no controlo da produção. O tratamento térmico só é especificado quando tanto o resultado necessário como os meios para o obter e verificar estão definidos.
2. Comece pelos Requisitos de Desempenho, Não pela Temperatura do Forno
A seleção do tratamento térmico deve começar pelo desempenho exigido ao componente, e não por uma temperatura de forno copiada de uma tabela. Defina as cargas de serviço, os modos de falha aceitáveis, o intervalo de dureza, o nível de resistência, o requisito de tenacidade, a condição de maquinabilidade, a profundidade endurecida, a tolerância dimensional e as restrições de produção antes de selecionar um aço ou um ciclo térmico. A temperatura, o tempo de manutenção, a velocidade de aquecimento e a velocidade de arrefecimento interagem entre si; alterar uma destas variáveis pode modificar o tamanho do grão de austenite, os produtos de transformação, as tensões residuais, a distorção e as propriedades finais.
A primeira questão de triagem é saber se a especificação exige uma condição de martensite revenida em toda a secção, uma estrutura normalizada, uma condição recozida e amaciada, uma superfície dura sobre um núcleo mais tenaz ou um componente com tensões aliviadas. O alívio de tensões pode ser suficiente para uma peça soldada ou fortemente maquinada cuja resistência e microestrutura já sejam aceitáveis. A normalização pode refinar ou restabelecer uma estrutura e produzir uma condição de ferrite-perlite adequada para algumas peças de máquinas. O recozimento dá prioridade à redução da dureza e à melhoria da maquinabilidade. O tratamento de têmpera e revenido visa uma combinação controlada de resistência e tenacidade, enquanto a cementação, a carbonitruração, a nitruração, a têmpera por chama ou a têmpera por indução podem concentrar o requisito principal de dureza na superfície.
A ASM International declarou em Steel Selection for Hardening (1991) que “a seleção do aço para têmpera é determinada principalmente pela dureza exigida após a têmpera e pela profundidade abaixo da superfície até à qual essa dureza deve estender-se”. Este é o critério fundamental para as decisões relativas ao endurecimento em toda a secção. O aço deve ser capaz de atingir a dureza exigida após a têmpera à profundidade relevante da secção, sob a severidade de têmpera disponível; posteriormente, o revenido reduz a fragilidade e ajusta o equilíbrio final das propriedades.
Dureza, resistência, tenacidade e maquinabilidade
A dureza é a resistência à indentação ou à deformação plástica localizada. Não constitui um substituto completo da resistência à tração, do limite de elasticidade, do desempenho à fadiga ou da tenacidade. Dois aços com dureza Rockwell C semelhante podem apresentar propriedades de tração, populações de inclusões, tamanhos de grão, teores de austenite retida e comportamento ao impacto diferentes. Um valor de dureza constitui evidência de uma resposta específica, não uma especificação completa das propriedades mecânicas.[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
A temperabilidade também deve ser distinguida da dureza. A dureza descreve o valor atingido num determinado local; a temperabilidade descreve até que profundidade e com que uniformidade um aço pode transformar-se em martensite durante um tratamento especificado. Um aço de baixa liga pode produzir uma dureza superficial elevada, mas perder dureza rapidamente em direção ao centro de uma secção de grandes dimensões. Um aço com maior temperabilidade pode manter a estrutura exigida após a têmpera a uma distância maior abaixo da superfície, frequentemente com uma têmpera menos severa e menor risco de distorção. A SAE J1268 (1995) especifica limites mínimos e máximos de temperabilidade para aços ao carbono e aços de liga da série H cujos dados normalizados de têmpera na extremidade estejam estabelecidos. Os resultados do ensaio Jominy de têmpera na extremidade e a análise de Grossmann ajudam, por isso, a relacionar a seleção do grau com a dimensão da secção e as condições de têmpera; não substituem a validação na geometria real.
Uma dureza mais elevada pode entrar em conflito com a resistência ao impacto e a estabilidade dimensional. Uma quantidade excessiva de martensite não revenida é frágil, enquanto uma têmpera demasiado agressiva aumenta as tensões térmicas e de transformação. Um veio especificado apenas como “muito duro” pode fissurar numa chaveta, perder vida à fadiga devido a danos de retificação ou deformar-se para além da tolerância do apoio do rolamento. A temperatura e o tempo de revenido devem ser selecionados tendo em consideração o limite de elasticidade exigido, a energia de impacto, o regime de fadiga e a temperatura de serviço. O curso de tratamento térmico da ASTM International de 2024 identifica a austenitização, o recozimento, a normalização, as práticas de têmpera e revenido, o revenido duplo, o controlo do tamanho do grão e os requisitos relativos às propriedades mecânicas como fatores de especificação, e não como definições isoladas da regulação do forno.
A maquinabilidade pode exigir uma condição inicial diferente da condição final de serviço. Material de partida recozido ou normalizado pode ser maquinado de forma mais previsível do que material endurecido, mas um amaciamento excessivo pode reduzir a estabilidade da produção devido à formação de aresta postiça ou a um controlo deficiente da apara em alguns graus de aço. O plano de processo pode, por conseguinte, prever a maquinagem antes do endurecimento, deixar sobremetal para retificação e efetuar o revenido ou o alívio de tensões antes do dimensionamento final.
Requisitos de superfície versus requisitos em toda a secção
Especifique onde a propriedade deve existir. Um dente de engrenagem, um lóbulo de came, uma pista de rolamento ou uma pista de desgaste podem necessitar de uma superfície dura, mantendo simultaneamente um núcleo mais tenaz e tolerante aos danos. A cementação e a carbonitruração adicionam carbono, ou carbono e azoto, junto à superfície antes do endurecimento. A nitruração forma uma camada dura enriquecida em azoto, com transformação limitada do núcleo, enquanto a têmpera por indução e a têmpera por chama transformam uma camada superficial controlada através de aquecimento rápido e localizado, seguido de têmpera. Os revestimentos por difusão e tratamentos superficiais relacionados servem finalidades químicas e de desgaste diferentes e não podem ser selecionados apenas com base na dureza.
Um componente endurecido em toda a secção apresenta um problema diferente. O seu centro deve cumprir a dureza ou as propriedades mecânicas exigidas depois da extração de calor através de toda a secção. As variáveis relevantes incluem a composição química do grau, o tamanho do grão de austenite prévia, a espessura da secção, os cantos, os furos, as variações de massa e a agitação do meio de têmpera. A ISO 683-1:2016 especifica os requisitos de fornecimento para aços não ligados destinados, em geral, a peças de máquinas temperadas e revenidas, austemperadas, endurecidas por chama, endurecidas por indução e, em alguns casos, normalizadas. Este âmbito não significa que todos os tratamentos indicados sejam aplicáveis a todos os graus ou geometrias.
Tensões residuais, estabilidade dimensional e modos de falha em serviço
Um processo é inadequado se cumprir a dureza exigida, mas provocar fissuras, excentricidade inaceitável, crescimento, contração ou instabilidade dimensional. O aquecimento desigual, os gradientes da camada cementada, o momento da transformação martensítica, as alterações bruscas de secção e a severidade da têmpera contribuem para estes problemas. A martêmpera pode reduzir as diferenças de temperatura durante a transformação; a austêmpera pode produzir estruturas bainíticas com um equilíbrio diferente entre tensões e distorção; o revenido duplo pode ser necessário quando a austenite retida se transforma após o primeiro revenido. Estas são decisões relacionadas com a geometria e o risco de falha, não melhorias automáticas.
Modos de falha a avaliar
- Desgaste Pode exigir uma superfície dura ou uma camada tratada por difusão.
- Rotura de dentes Pode exigir uma camada endurecida com um núcleo mais tenaz.
- Picagem por contacto de rolamento Requer o controlo da dureza superficial, da profundidade da camada endurecida e do suporte subsuperficial.
- Fissuração por fadiga Requer atenção às tensões residuais, aos entalhes, ao estado da superfície e à tenacidade.
- Fratura por sobrecarga Pode favorecer um estado equilibrado de resistência e tenacidade em vez da dureza máxima.
- Deriva dimensional Pode exigir alívio de tensões, têmpera controlada, revenido ou um percurso com menor distorção.
Enumere os modos reais de falha em serviço antes de escolher o ciclo: desgaste, rotura de dentes, picagem por contacto de rolamento, fissuração por fadiga, fratura por sobrecarga, gripagem, perda de pré-carga ou deriva dimensional. Um componente com tensões aliviadas pode ser preferível a um componente mais duro quando as tensões residuais de soldadura determinam a falha. A ISO 4885:2018 fornece terminologia controlada para o tratamento térmico de materiais ferrosos e uma tabela de fases do sistema ferro-carbono, ajudando as especificações a distinguir os nomes dos tratamentos das estruturas e transformações que estes se destinam a produzir. A sequência defensável é clara: definir o desempenho, identificar a exigência superficial ou em toda a secção, avaliar a temperabilidade e a geometria e, em seguida, selecionar o aço e a janela de processo. A temperatura do forno vem depois.
3. Grau do aço, teor de carbono, elementos de liga e temperabilidade
Um ciclo de tratamento térmico não pode ser selecionado apenas com base na temperatura do forno. A designação do aço estabelece o carbono disponível, os elementos de liga, os requisitos de limpeza e o comportamento esperado durante as transformações; o componente determina a distância de arrefecimento e a tensão térmica admissível. A ASM International declarou em Steel Selection for Hardening (1991) que “a seleção do aço para têmpera é determinada principalmente pela dureza necessária após a têmpera e pela profundidade abaixo da superfície até à qual essa dureza deve se estender”. Trata-se de uma decisão relativa aos materiais e ao processo, não de uma consulta de receitas.
Termos essenciais na seleção do tipo de aço
- Dureza
- Resistência medida num local após o tratamento.
- Temperabilidade
- Profundidade e distribuição do endurecimento produzidas por um ciclo de arrefecimento especificado.
- Dureza após a têmpera
- Dureza obtida imediatamente após a têmpera, antes de o revenido alterar o equilíbrio de propriedades.
- Aço com banda H
- Aço ao carbono ou de liga fornecido com limites especificados de temperabilidade, baseados em resultados normalizados de têmpera numa extremidade.
A distinção entre dureza e temperabilidade deve permanecer explícita. A dureza é a resistência medida num determinado ponto da peça. A temperabilidade descreve até que profundidade um determinado aço consegue formar martensite, ou uma fração martensítica necessária, durante uma têmpera definida. Um pino pequeno e uma engrenagem de grandes dimensões podem ser fabricados com o mesmo grau de aço e temperados no mesmo óleo, apresentando, contudo, estruturas centrais muito diferentes, porque as suas velocidades de arrefecimento diferem.
Teor de carbono e dureza martensítica atingível
O carbono controla mais diretamente a dureza potencial da martensite do que a maioria dos elementos de liga. Durante a austenitização, o carbono dissolve-se na austenite; o arrefecimento rápido retém então esse carbono numa rede martensítica tetragonal de corpo centrado, sobressaturada. À medida que aumenta o teor de carbono, a martensite após a têmpera torna-se geralmente mais dura, embora o aumento acabe por proporcionar benefícios práticos decrescentes e possa aumentar a fragilidade, o risco de fissuração e a austenite retida.
Isto estabelece um limite superior para o que a têmpera pode alcançar. Um aço de baixo carbono pode arrefecer suficientemente depressa para transformar grande parte da sua austenite em martensite à superfície e no centro, mas ainda assim produzir uma dureza moderada, porque a martensite contém pouco carbono. Por outro lado, um aço com maior teor de carbono pode produzir martensite superficial muito dura, mas falhar no centro se o arrefecimento aí for demasiado lento. O carbono controla, portanto, a dureza martensítica atingível; por si só, não garante a têmpera em toda a secção.
A propriedade necessária deve ser especificada em função da localização. “Elevada dureza” à superfície é uma especificação incompleta se a raiz de um dente sujeito a carga, o centro de um veio ou o assento de um rolamento também tiver de cumprir um requisito de dureza ou de microestrutura. Uma secção espessa pode conter martensite junto da superfície temperada, bainite ou perlite mais para o interior e uma estrutura mista mais macia no núcleo. Este gradiente pode ser aceitável num componente deliberadamente endurecido à superfície, mas constitui uma falha quando a especificação exige têmpera em toda a secção.
O carbono também afeta as temperaturas de transformação e a resposta à têmpera. O aumento do teor de carbono geralmente reduz a temperatura de início da formação de martensite e pode aumentar a quantidade de austenite retida após a têmpera. A temperatura e o tempo de permanência de austenitização devem dissolver as fases que contêm o carbono pretendido sem provocar um crescimento excessivo do grão. O curso de tratamento térmico da ASTM International de 2024 identifica a austenitização, o controlo do tamanho do grão, as práticas de têmpera e revenido, o revenido duplo e os requisitos das propriedades mecânicas como fatores de especificação, e não como definições independentes do forno.[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
A ISO 683-1:2016 abrange aços não ligados destinados, de forma geral, a peças de máquinas temperadas e revenidas, austemperadas, endurecidas por chama, endurecidas por indução e, em alguns casos, normalizadas. A designação e o estado de fornecimento continuam a exigir verificação: um grau destinado à têmpera e ao revenido não é automaticamente adequado para cementação, nitruração ou tratamentos de precipitação. A ISO 4885:2018 fornece a terminologia controlada para o tratamento térmico dos materiais ferrosos e a terminologia das fases do sistema ferro-carbono utilizada na definição destas opções.
Efeitos dos elementos de liga na temperabilidade e no comportamento das transformações
Os elementos de liga devem ser avaliados separadamente do carbono. O manganês, o crómio, o molibdénio, o níquel e, em quantidades controladas adequadas, o boro, atrasam normalmente as transformações difusionais, como a formação de perlite e ferrite. Assim, o aço pode formar martensite com uma velocidade de arrefecimento inferior e até uma maior profundidade durante a mesma têmpera. O silício também afeta o comportamento das transformações e a resposta ao revenido, enquanto o crómio, o molibdénio e o vanádio podem formar carbonetos de liga cuja dissolução depende da temperatura e do tempo de austenitização.
Esta é a razão central pela qual um aço como o SAE 4140 pode endurecer a maior profundidade do que um grau de aço-carbono simples com teor de carbono semelhante. O seu teor de elementos de liga altera o comportamento de transformação em função do tempo e da temperatura, proporcionando ao interior mais tempo para atravessar o intervalo de transformação sem formar grandes quantidades de ferrite ou perlite macias. O níquel contribui geralmente para a temperabilidade e a tenacidade, enquanto o crómio e o molibdénio também podem melhorar a resistência ao amolecimento durante o revenido. Os efeitos não são intercambiáveis e a sua magnitude depende da composição, da microestrutura inicial, do tamanho do grão austenítico e do historial térmico.
A adição de elementos de liga não elimina a necessidade de um nível adequado de carbono. Um aço de liga de baixo carbono pode endurecer a grande profundidade, mas produzir martensite cuja dureza máxima permanece limitada pelo seu teor de carbono. Um aço-carbono simples de elevado teor de carbono pode atingir uma dureza superficial muito elevada, mas exigir uma têmpera severa para endurecer o centro, aumentando o risco de deformação e fissuração. Em muitos projetos, um aço de liga de médio carbono seguido de têmpera e revenido oferece um compromisso mais controlável do que simplesmente aumentar o teor de carbono.
O comportamento das transformações também determina a seleção do processo. Os aços que contêm molibdénio podem tolerar uma têmpera mais lenta, enquanto um aço-carbono simples pode exigir têmpera em água ou em polímero para atingir a dureza necessária no centro, com maior risco dimensional. Os aços que contêm níquel e crómio podem apresentar temperaturas de transformação mais baixas e maior sensibilidade à formação de austenite retida. O revenido deve então ser especificado em função da dureza, resistência, tenacidade e estabilidade finais, e não com base numa temperatura presumida e copiada de outro grau de aço.

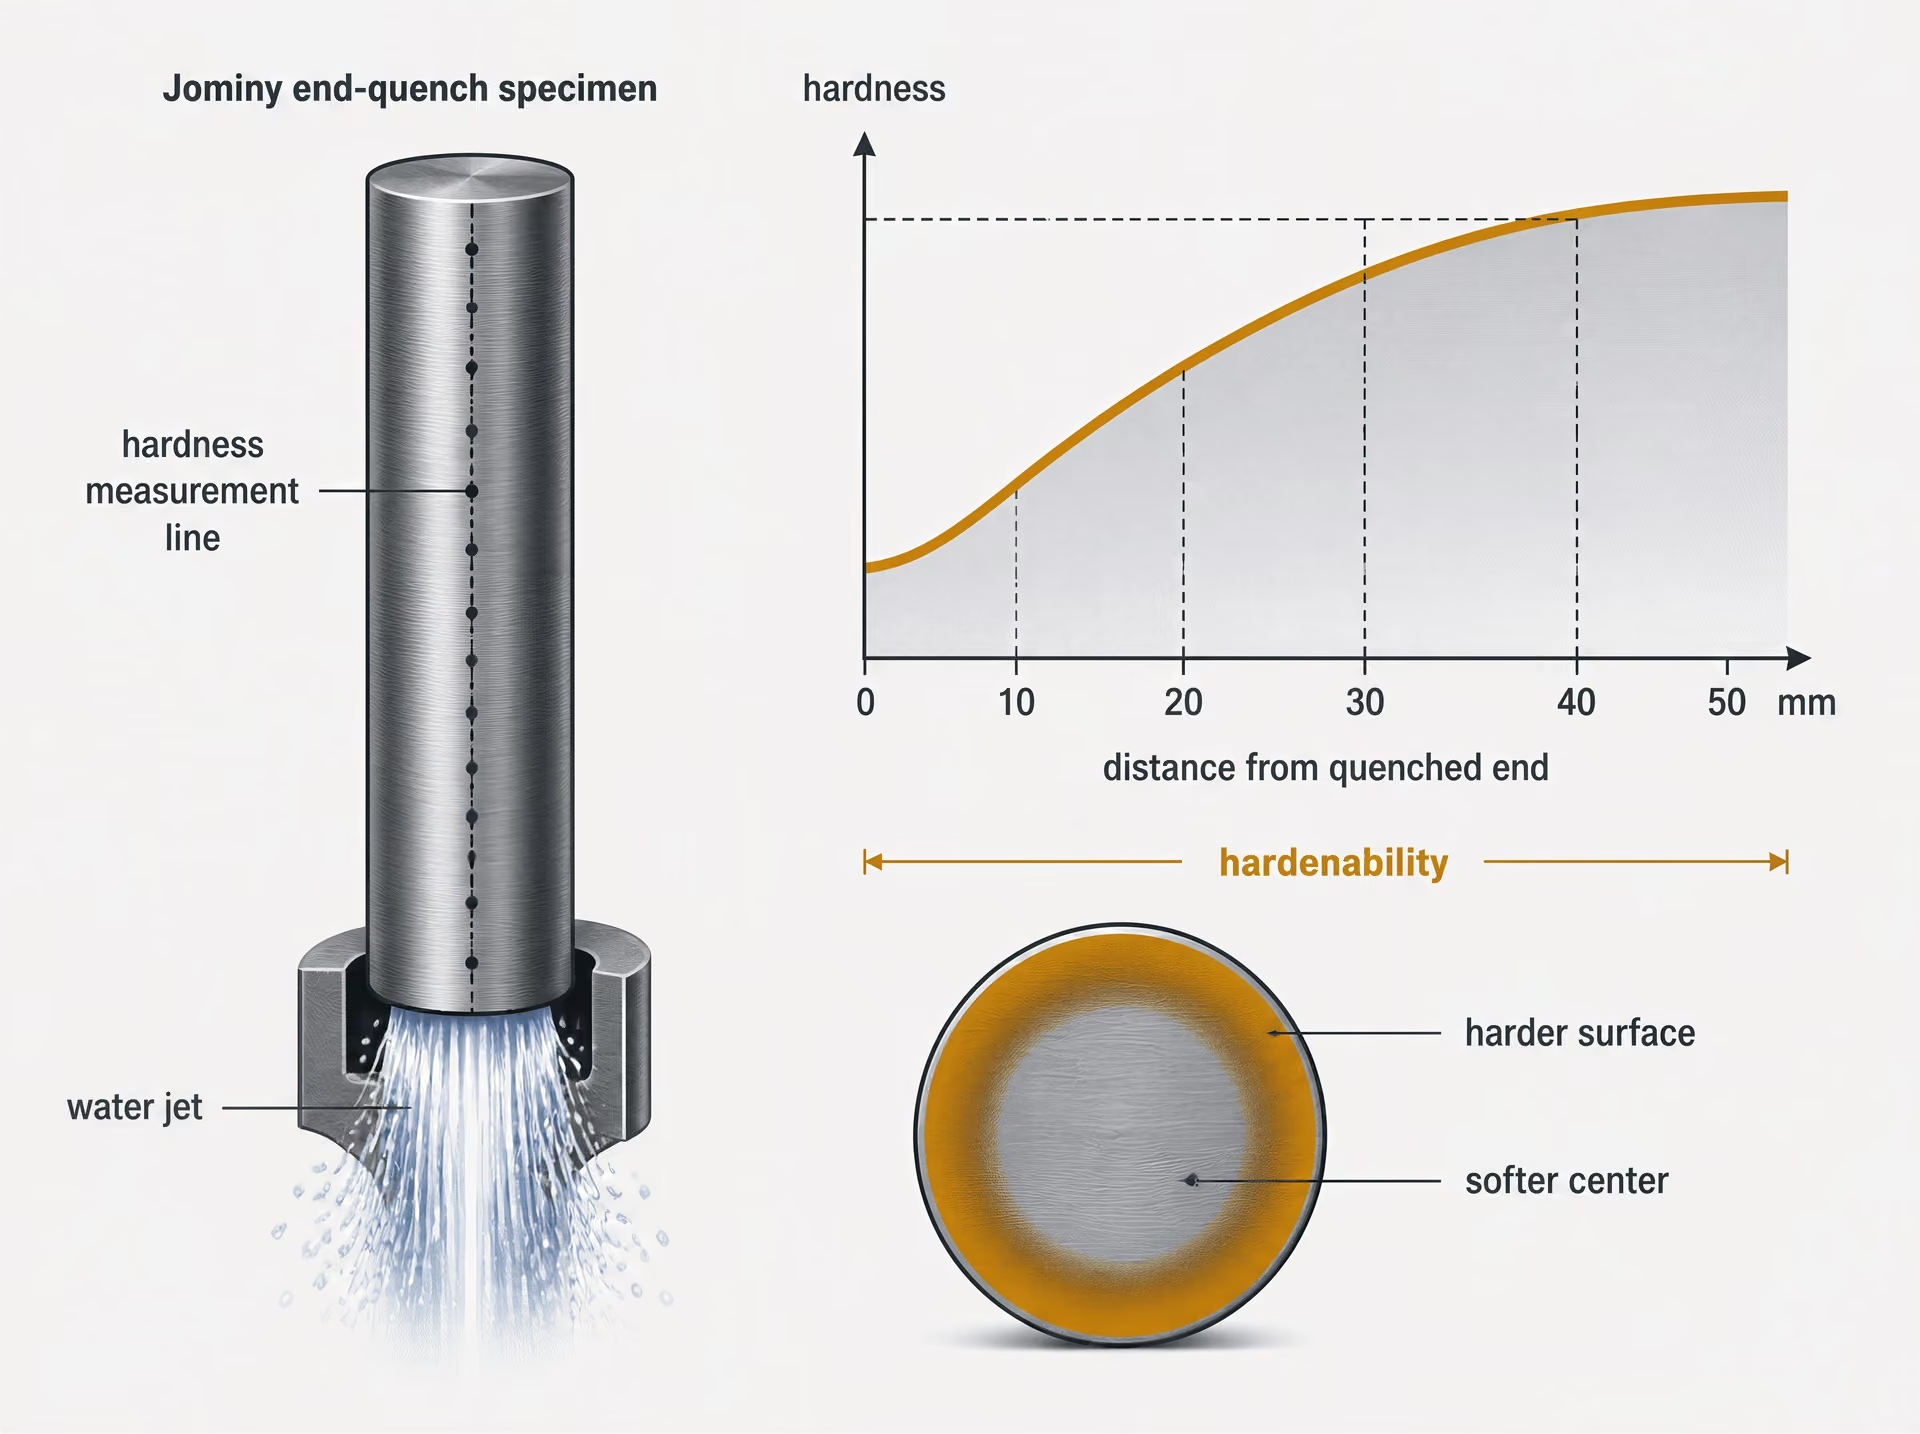
Aços de banda H, dados Jominy e efeitos da dimensão da secção
A SAE J1268, revista em 1995, especifica limites mínimos e máximos de temperabilidade para aços-carbono e aços de liga de banda H para os quais estão estabelecidos dados normalizados de temperabilidade obtidos por têmpera de extremidade. A designação “H” identifica um grau com temperabilidade controlada, como uma versão de banda H de um aço-carbono ou de um aço de liga, com o intervalo de temperabilidade exigido expresso através de resultados normalizados de têmpera de extremidade. Isto não significa que todas as peças desse grau terão a mesma dureza a qualquer profundidade, nem substitui o controlo do carbono, do tamanho do grão, da prática de austenitização ou das condições de têmpera.
O ensaio Jominy de têmpera de extremidade compara a temperabilidade sob uma condição laboratorial definida. Um provete cilíndrico normalizado é austenitizado e temperado numa das extremidades; a dureza é medida a distâncias crescentes em relação à extremidade temperada. A curva resultante de dureza em função da distância regista a rapidez com que o aço perde dureza martensítica à medida que a velocidade de arrefecimento local diminui. A SAE J1268 utiliza esses dados estabelecidos para definir bandas de temperabilidade mínimas e máximas. Uma especificação de produção pode então rejeitar lotes que fiquem fora da banda selecionada, em vez de se basear apenas na composição química nominal.
A distância Jominy não é igual à profundidade física num componente. Um veio, uma chapa, uma engrenagem ou um forjamento arrefece em três dimensões, e o seu historial de arrefecimento entre a superfície e o centro depende da dimensão da secção, da forma, dos cantos, da concentração de massa, do tempo de transferência do forno, da agitação, da temperatura do meio de têmpera e do estado desse meio. O centro de uma secção circular espessa pode arrefecer demasiado lentamente para cumprir a dureza necessária, mesmo quando um ensaio de dureza à superfície parece satisfatório.
A análise de Grossmann estabelece uma ligação entre a temperabilidade laboratorial e a geometria do componente. Separa a resposta do aço da severidade da têmpera e relaciona um diâmetro crítico ideal com a secção real e a condição de arrefecimento. Os dados Jominy caracterizam o aço; os conceitos de Grossmann ajudam a avaliar se esse aço e esse meio de têmpera conseguem endurecer a secção necessária. O resultado deve ser verificado através de perfis de dureza, análise metalográfica e, quando necessário, ensaios de produção.
Uma seleção tecnicamente fundamentada especifica, portanto, a designação do aço, os limites de carbono e de elementos de liga, o requisito de temperabilidade de banda H ou equivalente, a microestrutura pretendida, a dureza necessária em locais definidos, a dimensão da secção e as restrições de têmpera antes de escolher o ciclo do forno. A temperatura, o tempo de permanência, a velocidade de aquecimento e a velocidade de arrefecimento atuam em conjunto; a alteração de qualquer um deles pode modificar o resultado, mesmo quando o grau nominal do aço permanece inalterado.
4. Seleção da Rota Convencional de Têmpera Integral
A têmpera integral convencional consiste em austenitizar, temperar e revenir toda a secção, em vez de endurecer apenas a sua superfície. É selecionada quando o componente necessita de uma combinação controlada de dureza, resistência e tenacidade ao longo de uma profundidade considerável. A decisão deve começar pela dureza necessária após a têmpera e pela profundidade ao longo da qual essa dureza deve ser alcançada. A ASM International afirmou em Steel Selection for Hardening (1991) que estes dois requisitos determinam principalmente a seleção do aço; não são permutáveis com uma escolha da temperatura do forno.
A temperabilidade é a propriedade relevante do material. A dureza descreve a resistência à indentação após o tratamento, enquanto a temperabilidade descreve até que profundidade e com que uniformidade um aço pode formar uma estrutura endurecida sob um ciclo de arrefecimento especificado. Uma secção de C45 e uma secção de 42CrMo4 podem atingir uma dureza superficial semelhante, mas os seus perfis de dureza podem diferir bastante, porque o teor de elementos de liga, o tamanho da secção, o tamanho de grão da austenite prévia e as condições de arrefecimento afetam a transformação. A SAE J1268:1995 especifica limites mínimos e máximos de temperabilidade para aços ao carbono e aços ligados da série H, cujos dados normalizados de têmpera na extremidade estão estabelecidos. Os resultados do ensaio Jominy de têmpera na extremidade e os métodos de Grossmann ajudam, por isso, a comparar um grau de aço com um componente, mas não eliminam a necessidade de ensaios de produção.
A ISO 683-1:2016 abrange aços não ligados destinados, de um modo geral, a peças de máquinas temperadas e revenidas, austemperadas, endurecidas à chama, endurecidas por indução e, em alguns casos, normalizadas. A ISO 4885:2018 fornece a terminologia de tratamento térmico e as definições das fases do sistema ferro-carbono utilizadas para descrever a rota. O grau selecionado deve também cumprir os requisitos relativos à composição, ao tamanho da secção, às propriedades mecânicas, à soldabilidade e à inspeção. Uma rota de têmpera integral é uma escolha inadequada se o núcleo não puder atingir a estrutura necessária sem fissuração inaceitável ou se a dureza resultante tornar impraticável a maquinagem posterior.
Austenitização e controlo do tamanho de grão
O primeiro passo consiste em aquecer até à gama austenítica, a uma velocidade que evite gradientes térmicos excessivos e danos superficiais. A temperatura de austenitização especificada depende do grau de aço, da condição inicial, da atmosfera do forno, da espessura da secção, do padrão de carregamento e do tamanho de grão necessário. O tempo de permanência deve ser suficiente para que a parte mais fria da secção atinja a temperatura e para que ocorram a dissolução e a homogeneização necessárias. Não se trata simplesmente de colocar todas as peças num programa fixo de “minutos por milímetro”.
Uma temperatura ou um tempo excessivos promovem o crescimento do grão de austenite. Grãos grosseiros de austenite prévia podem reduzir a tenacidade, aumentar a sensibilidade à fissuração durante a têmpera e alterar o comportamento da transformação. Podem também agravar a variação dimensional, uma vez que o componente se transforma de forma menos uniforme. Por este motivo, a condição de austenitização qualificada mais baixa que produza a estrutura necessária é normalmente preferível a uma regulação do forno desnecessariamente elevada. Isto não significa que seja aceitável um aquecimento insuficiente: carbonetos não dissolvidos, austenitização incompleta ou equalização inadequada podem produzir baixa dureza e um perfil irregular.
O controlo do tamanho de grão envolve mais do que a temperatura do forno. A limpeza do aço, o trabalho a quente anterior, o historial de normalização ou recozimento, a velocidade de aquecimento, o carregamento do forno e o tempo passado acima das temperaturas críticas são todos fatores relevantes. O curso de tratamento térmico da ASTM International de 2024 identifica a austenitização, o controlo do tamanho de grão, os requisitos relativos às propriedades mecânicas e as opções de processo, como o recozimento, a normalização, a têmpera e revenido e o revenido duplo, como fatores de especificação. A calibração do forno e a colocação dos termopares são essenciais quando a secção é grande ou quando a tolerância das propriedades é reduzida.

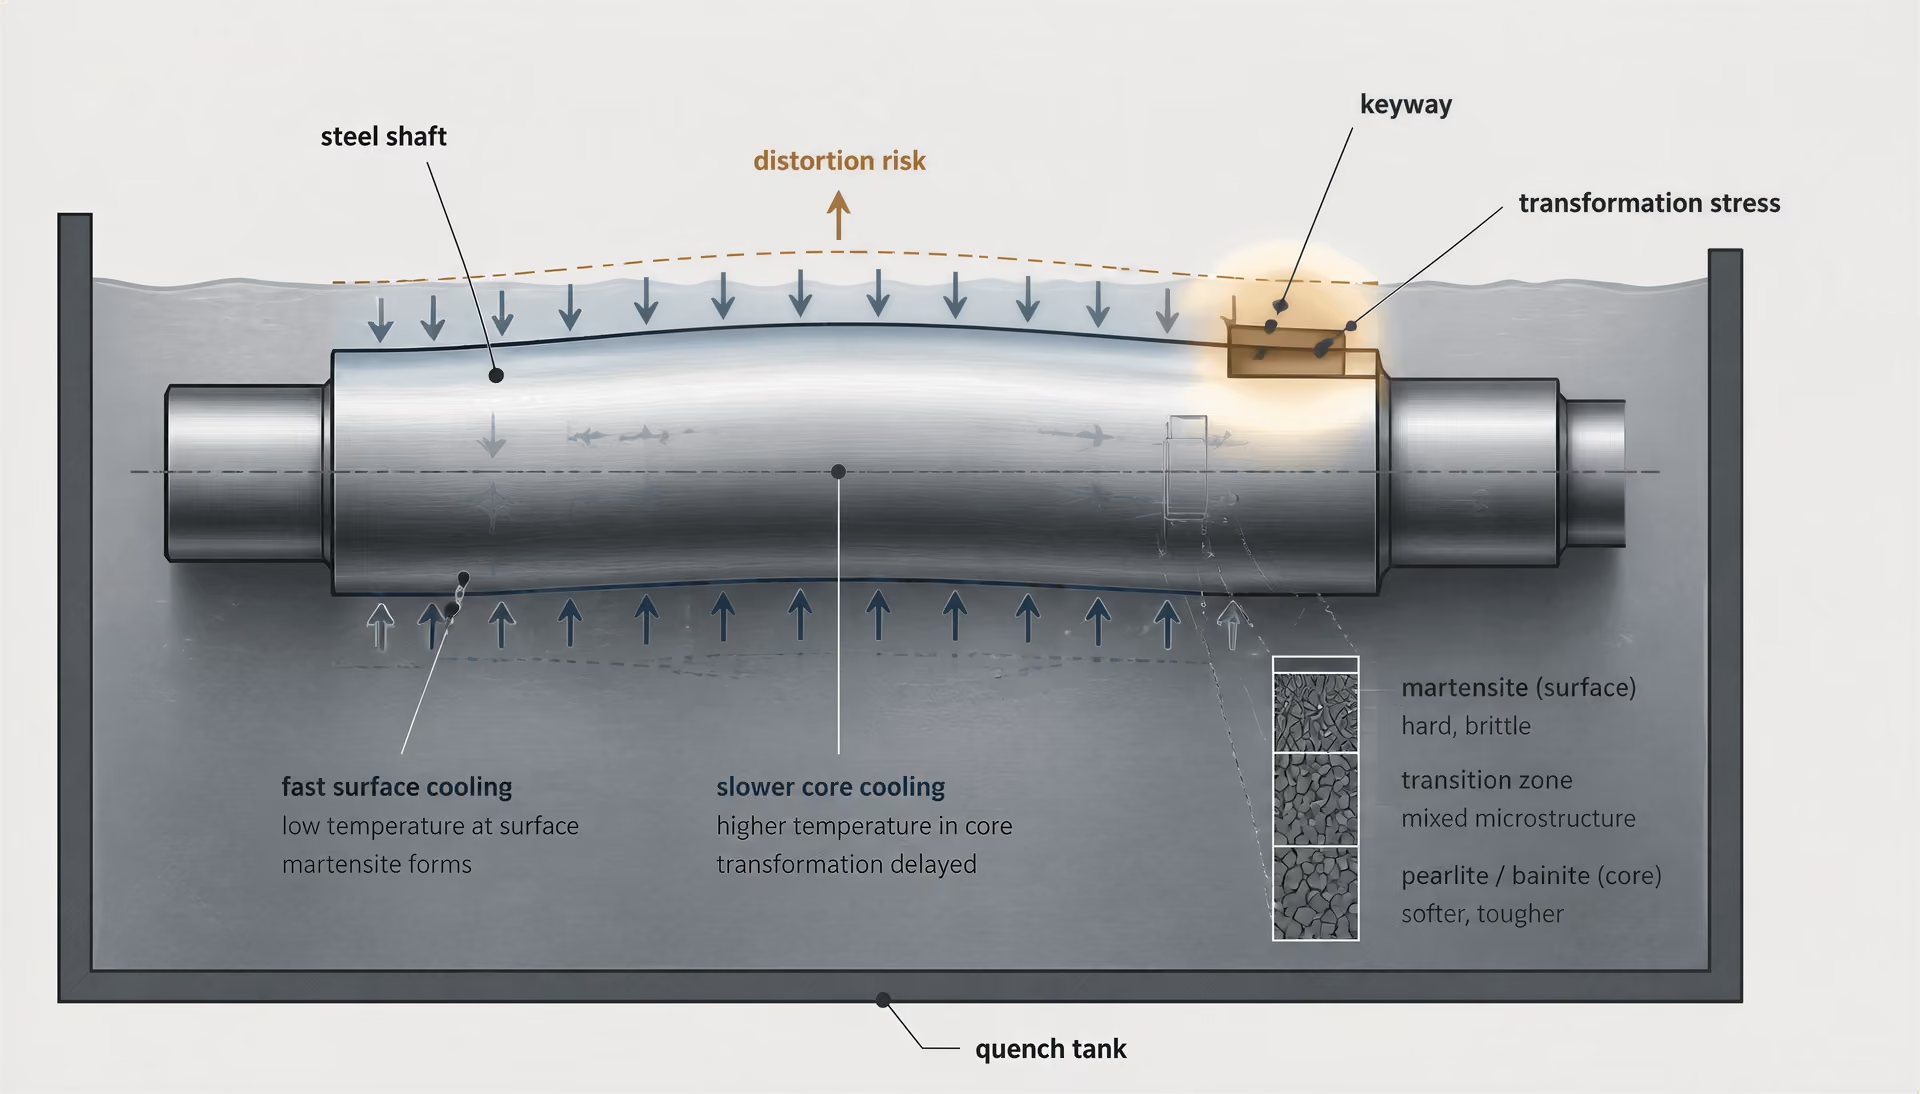
Têmpera: severidade do arrefecimento, fissuração e distorção
Após a austenitização, o componente é arrefecido suficientemente depressa para atravessar as gamas relevantes de transformação da perlita e da bainite antes que ocorra difusão excessiva, permitindo a formação de martensite onde o aço e o tamanho da secção o possibilitem. A velocidade de arrefecimento necessária não é a mais elevada que esteja disponível. É a velocidade que produz o perfil de dureza necessário, mantendo simultaneamente as tensões térmicas e de transformação dentro dos limites admissíveis para o componente.
A água, a solução polimérica, o óleo, o gás e a têmpera interrompida ou escalonada proporcionam diferentes severidades de arrefecimento. A água pode proporcionar um arrefecimento superficial intenso, mas pode impor gradientes severos, especialmente em cantos vivos, rasgos de chaveta, furos e alterações da espessura da parede. O óleo é normalmente menos severo, enquanto a pressão do gás e a concentração do polímero podem ser ajustadas dentro de limites validados. A agitação, a temperatura do banho, a disposição da carga, o tempo de transferência e a contaminação do meio de têmpera alteram o ciclo de arrefecimento efetivo. Por conseguinte, a designação nominal do meio de têmpera não constitui uma especificação de processo.
A severidade da têmpera é uma questão de conceção do componente, não uma competição de velocidade. Um veio espesso pode necessitar de um arrefecimento substancial para endurecer o seu centro, enquanto um dente de engrenagem fino pode fissurar nas mesmas condições. A geometria determina a extração local de calor e a concentração de tensões. Filetes, transições suaves, espessura de parede uniforme, fixação adequada e orientação controlada podem reduzir a distorção e a fissuração antes de a peça chegar ao tanque. A martêmpera pode ser selecionada quando a redução dos gradientes térmicos é mais importante do que obter o ciclo mais curto; esta técnica equaliza a temperatura acima da gama de início da martensite antes da transformação final. A austêmpera é uma rota diferente, que produz estruturas bainíticas durante uma permanência isotérmica, e não deve ser tratada como um substituto normal da têmpera e revenido.
Revenido e equilíbrio final das propriedades
O aço recém-temperado raramente está pronto para entrar em serviço. A martensite é dura, mas apresenta tensões residuais elevadas e pode conter austenite retida; um componente não revenido pode fissurar durante o manuseamento, a maquinagem ou o serviço. O revenido consiste em voltar a aquecer o aço temperado abaixo da temperatura de transformação relevante e mantê-lo nessa condição durante o tempo suficiente para permitir a redistribuição do carbono, a formação de carbonetos, a redução das tensões e a alteração pretendida das propriedades mecânicas. A dureza e a resistência geralmente diminuem à medida que aumenta a temperatura de revenido, enquanto a tenacidade e a estabilidade dimensional normalmente melhoram, embora a resposta dependa fortemente do grau de aço e da estrutura inicial.
O objetivo final é um equilíbrio de propriedades, não a dureza máxima. Um assento de rolamento, um veio sujeito a pressão e um perno sujeito a impacto podem exigir condições de revenido diferentes, mesmo quando são fabricados com um grau nominal comum. O revenido também afeta as tensões residuais e a alteração dimensional; por isso, a especificação deve incluir a localização da medição da dureza, os requisitos de tração ou de impacto, quando aplicáveis, a distorção admissível e quaisquer gamas de revenido proibidas associadas à fragilização por revenido ou a reações indesejáveis dos carbonetos.
O revenido duplo pode ser especificado para aços de elevada liga, aços para ferramentas e componentes nos quais a austenite retida se transforma durante o primeiro revenido ou durante o arrefecimento subsequente. O segundo revenido trata então a martensite não revenida recém-formada e reduz o risco de alterações dimensionais retardadas ou de fissuração. Não é automaticamente necessário para todos os aços ao carbono ou de baixa liga.
As temperaturas exatas, os tempos de transferência, os tempos de permanência, as velocidades de aquecimento, as velocidades de arrefecimento e os intervalos entre revenidos devem provir da norma do grau de aço, da especificação de tratamento térmico, da geometria do componente, das práticas relativas ao forno e ao meio de têmpera e de dados de processo validados. O estudo da ScienceDirect de 2024 identifica o tipo de aço e as propriedades necessárias como fatores de seleção, e a temperatura, o tempo de permanência, a velocidade de aquecimento e a velocidade de arrefecimento como variáveis interativas. É por isso que uma rota de têmpera integral defensável é qualificada através de levantamentos de dureza, verificações da microestrutura, medições da distorção e, quando necessário, validação por ensaio Jominy ou em peças de produção — e não copiada de uma receita genérica de forno.
5. Quando o Recozimento, a Normalização ou o Alívio de Tensões São a Opção Correta
Nem todos os componentes necessitam de têmpera. Se a propriedade pretendida for a maquinabilidade, a estabilidade dimensional ou uma estrutura inicial controlada de ferrite-perlite, um tratamento de arrefecimento mais lento pode ser mais justificável do que um ciclo de têmpera e revenido. A seleção continua a começar pela designação do aço, pela sua microestrutura inicial, pela espessura da secção, pelo historial anterior de conformação ou soldadura e pelas operações subsequentes. A temperatura, por si só, não define o tratamento: o tempo de manutenção, a velocidade de aquecimento, a velocidade de arrefecimento e a resposta térmica da secção atuam em conjunto.
A ASM International afirma em Steel Selection for Hardening (1991) que “a seleção do aço para têmpera é regida principalmente pela dureza necessária no estado temperado e pela profundidade abaixo da superfície até à qual essa dureza deve estender-se”. Este critério é importante quando é necessário o endurecimento, mas não justifica o endurecimento de todas as peças de aço. A ISO 683-1:2016 inclui aços não ligados destinados a peças de máquinas temperadas e revenidas, austemperadas, endurecidas por chama, endurecidas por indução e, em alguns casos, normalizadas. A condição de fornecimento especificada e a utilização prevista fazem, portanto, parte da decisão.
Recozimento para amolecimento e maquinabilidade
O recozimento é selecionado quando o material precisa de se tornar mais macio, oferecer menor resistência ao corte ou apresentar uma resposta menos variável à maquinagem. O recozimento completo envolve normalmente o aquecimento até à região da austenite, seguido de um arrefecimento lento no forno, produzindo, em muitos aços ao carbono simples e de baixa liga, uma estrutura de ferrite-perlite relativamente grosseira. O resultado exato depende do teor de carbono, dos elementos de liga, da deformação anterior e das dimensões da secção. Um aço hipoeutetóide como o C45E não responde da mesma forma que um aço para ferramentas com maior teor de carbono ou que um aço ao crómio-molibdénio.
O amolecimento pode reduzir as forças de corte e o desgaste da ferramenta, mas “recozido” não é um sinónimo universal de “maquinável”. O recozimento para esferoidização pode ser mais adequado para aços com elevado teor de carbono, porque as partículas arredondadas de cementite reduzem a resistência à maquinagem e melhoram a conformabilidade antes da têmpera. Inversamente, um crescimento excessivo do grão pode reduzir a tenacidade e deixar uma estrutura inicial inadequada para um tratamento posterior. As secções finas arrefecem mais rapidamente do que as secções espessas, enquanto os grandes forjados podem necessitar de uma equalização prolongada para evitar uma região exterior dura e um núcleo mais macio.
É necessário verificar o historial anterior. A deformação a frio aumenta a densidade de deslocações e pode produzir propriedades direcionais; o recozimento pode eliminar grande parte desse estado. Um componente soldado pode conter uma zona de fusão, uma zona afetada pelo calor e metal de base com estruturas diferentes, pelo que um único ciclo no forno pode não produzir propriedades idênticas em toda a peça. O curso de tratamento térmico da ASTM International de 2024 apresenta o recozimento, o controlo do tamanho do grão e os requisitos relativos às propriedades mecânicas como fatores de especificação distintos. Esta distinção é útil: o objetivo não consiste apenas em reduzir a dureza, mas em obter uma estrutura especificada e uma resposta previsível à operação seguinte.
Normalização para ajuste da estrutura e das propriedades
A normalização é geralmente escolhida para restabelecer ou ajustar a estrutura após a forjagem, a laminagem ou outro processamento térmico. O aço é aquecido até à gama da austenite e arrefecido ao ar calmo, o que proporciona uma velocidade de arrefecimento superior à do recozimento no forno. Para muitos aços ao carbono e de baixa liga, este processo produz uma estrutura de ferrite-perlite mais fina, aumenta a resistência em comparação com o estado completamente recozido e reduz parte da bandagem ou da não uniformidade causada pelo processamento anterior.
A normalização não substitui a têmpera quando é necessária uma camada martensítica ou uma elevada dureza em toda a secção. Trata-se de uma condição inicial controlada, não automaticamente de uma condição final de elevada resistência. Pode também servir como tratamento preliminar antes da maquinagem ou de uma austenitização posterior, sobretudo quando o historial de forjagem do componente é incerto. Podem ser especificados vários ciclos de normalização quando é necessário refinar o grão, mas os aquecimentos repetidos podem aumentar a carepa, a descarburização, a distorção e o tempo de produção.
A espessura da secção altera a velocidade de arrefecimento e, consequentemente, as propriedades finais. Um veio normalizado de pequenas dimensões pode desenvolver uma perlite mais fina e uma resistência superior à de uma chapa espessa do mesmo tipo de aço. A geometria também é importante: mudanças bruscas de secção podem criar condições de arrefecimento diferentes e tensões residuais. A ISO 4885:2018 fornece a terminologia controlada para o tratamento térmico de materiais ferrosos e as relações de fases ferro-carbono necessárias para descrever corretamente estas transformações. A SAE J1268:1995, por sua vez, define limites mínimos e máximos de temperabilidade para aços ao carbono e aços de liga H-band; esses limites ajudam a distinguir a resposta de um aço ao arrefecimento do resultado do próprio ciclo de normalização.
Alívio de tensões antes ou depois da maquinagem e da soldadura
O alívio de tensões reduz as tensões residuais sem ser equivalente ao recozimento completo ou ao revenido. O componente é aquecido abaixo da gama de transformação, mantido durante tempo suficiente para a equalização da temperatura e o relaxamento das tensões, e depois arrefecido de forma controlada. Como o tratamento não provoca intencionalmente uma nova austenitização do aço, não deve ser especificado como se fosse produzir a estrutura de ferrite-perlite do recozimento ou a martensite revenida de um tratamento de têmpera e revenido.
Antes da maquinagem, o alívio de tensões pode reduzir os movimentos quando se remove material de uma peça fundida, de um forjado, de uma chapa cortada à chama ou de uma pré-forma fortemente trabalhada a frio. Isto é valioso quando as dimensões finais são rigorosas e um campo de tensões desequilibrado poderia provocar flexão durante a maquinagem de desbaste. Uma sequência prática pode consistir em maquinar em desbaste, realizar o alívio de tensões e maquinar em acabamento, em vez de maquinar imediatamente em acabamento após a conformação.
Após a soldadura, o alívio de tensões pode reduzir as tensões residuais e diminuir o risco de alterações dimensionais durante o serviço ou a maquinagem subsequente. Não elimina as diferenças entre o metal de soldadura e a zona afetada pelo calor, nem corrige um projeto inadequado da junta, danos provocados pelo hidrogénio ou um procedimento de soldadura inadequado. As secções espessas exigem atenção aos gradientes de aquecimento e arrefecimento; o carregamento rápido do forno, um apoio desigual ou o aquecimento localizado podem criar novas distorções. A lista de processos da ASTM coloca os requisitos relacionados com as tensões ao lado da austenitização, da normalização, do recozimento, da prática de têmpera e revenido e do revenido duplo, porque estes tratamentos respondem a problemas diferentes relacionados com as propriedades. A seleção deve, portanto, basear-se na condição final necessária, e não no hábito de aplicar o ciclo térmico mais severo.
6. Seleção da Austêmpera e da Martêmpera para Controlar a Transformação e a Deformação
Austêmpera e transformação bainítica
A austêmpera altera o percurso de transformação, em vez de simplesmente mudar o meio de têmpera. O aço é aquecido até à gama austenítica, temperado rapidamente o suficiente para atravessar a região da perlite e, em seguida, mantido a uma temperatura à qual se forma bainite. A peça permanece a essa temperatura até que a fracção necessária de austenite tenha sofrido transformação, após o que é arrefecida até à temperatura ambiente. A estrutura resultante é bainite, por vezes com austenite retida, e não a estrutura predominantemente martensítica produzida por uma têmpera directa.
A temperatura de manutenção determina se o produto será bainite superior ou bainite inferior, enquanto o tempo controla o avanço da transformação. O ciclo seleccionado deve basear-se no comportamento de transformação tempo-temperatura do aço, e não numa “temperatura da bainite” genérica. Os elementos de liga deslocam as curvas de transformação e alteram o tempo necessário para evitar a formação de perlite. O carbono, o manganês, o crómio, o molibdénio e o níquel afectam todos esta resposta.
A austêmpera pode reduzir os acentuados gradientes térmicos associados à têmpera directa e proporcionar uma combinação útil de resistência, tenacidade e estabilidade dimensional. Não constitui automaticamente uma alternativa de menor deformação a qualquer tratamento de têmpera e revenido. Se a secção for demasiado espessa, a superfície pode entrar na gama bainítica enquanto o núcleo ainda está demasiado quente, ou o núcleo pode transformar-se demasiado lentamente para atingir a estrutura necessária. Uma transformação incompleta pode deixar uma quantidade excessiva de austenite retida ou uma microestrutura mista.
A dureza necessária continua a ser o primeiro critério de selecção. A ASM International declarou em Selecção de aços para têmpera (1991) que “a selecção do aço para têmpera é determinada principalmente pela dureza necessária após a têmpera e pela profundidade abaixo da superfície até à qual essa dureza deve se estender”. No caso da austêmpera, esta questão deve ser acompanhada de uma segunda: toda a secção crítica consegue atingir e permanecer na gama de transformação bainítica antes de se formarem perlite ou outros produtos indesejados?
A designação do aço é importante. A ISO 683-1:2016 abrange aços não ligados destinados, de modo geral, a peças de máquinas temperadas e revenidas, austemperadas, endurecidas à chama, endurecidas por indução e, em alguns casos, normalizadas. Esta disposição não significa que todos os graus abrangidos pela norma possam produzir a mesma estrutura bainítica na mesma dimensão de secção. Um aço ao carbono simples, como o C45, pode ter uma profundidade de austêmpera limitada, enquanto os graus ligados com maior temperabilidade podem permitir o tratamento de secções mais espessas, dependendo da sua composição efectiva e dos dados de temperabilidade fornecidos.
Martêmpera e redução dos gradientes térmicos
A martêmpera, também designada têmpera interrompida, interrompe a têmpera acima ou próximo da temperatura de início da transformação martensítica, normalmente designada Ms. O aço é mantido brevemente num banho quente ou num ambiente gasoso controlado, até que as diferenças de temperatura entre a superfície e o núcleo diminuam. É depois arrefecido através da gama martensítica, sendo normalmente seguido de revenido.
| Percurso | Objetivo da transformação | Estrutura final | Principal preocupação de seleção |
|---|---|---|---|
| Austêmpera | Transformação bainítica isotérmica | Bainite, por vezes com austenite retida | A secção deve transformar-se dentro da janela bainítica disponível |
| Martêmpera | Equalizar a temperatura antes da formação da martensite | Martensite revenida após o revenido | O controlo do banho e do tempo deve limitar a distorção sem permitir uma transformação indesejada |
| Têmpera direta e revenido | Formar martensite durante o arrefecimento contínuo e, em seguida, revenir | Martensite revenida | A severidade da têmpera deve atingir a profundidade necessária sem causar fissuração |
A distinção é directa: a austêmpera mantém o aço durante tempo suficiente para que se forme bainite; a martêmpera atrasa a formação de martensite, mas não tem como objectivo produzir bainite. A estrutura final após a martêmpera é normalmente martensite revenida. O revenido é essencial, porque a martensite não revenida apresenta elevada tensão residual e pode ser frágil.
Uma têmpera directa em óleo ou água pode arrefecer a superfície muito mais rapidamente do que o interior. Essa diferença gera tensões térmicas, enquanto a transformação martensítica posterior gera deformação de transformação. A martêmpera reduz a diferença de temperatura antes do início da transformação, pelo que é menos provável que as duas fontes de tensão se reforcem mutuamente. O risco de deformação e fissuração pode, assim, diminuir, especialmente em componentes com variações acentuadas de secção, rasgos de chaveta, furos ou geometria assimétrica.
O controlo continua a ser exigente. O banho deve ter capacidade suficiente, temperatura estável, circulação eficaz e uma resposta conhecida à carga de componentes. Uma manutenção demasiado prolongada pode permitir a formação de bainite ou perlite; um arrefecimento demasiado lento após a manutenção de equalização pode produzir produtos não martensíticos. A temperatura seleccionada para o banho deve também permanecer acima de Ms, ou suficientemente próxima desta, para evitar a transformação prematura da superfície enquanto o núcleo acompanha a descida de temperatura.
Adequação do processo, dimensão da secção e temperabilidade do aço
Nenhum dos processos deve ser seleccionado apenas porque a têmpera em óleo provoca deformação. A decisão combina a composição, a temperabilidade, a dimensão da secção, a geometria, a estrutura pretendida, as propriedades mecânicas e a capacidade do equipamento. A ISO 4885:2018 fornece a terminologia relativa ao tratamento térmico de materiais ferrosos e às relações de fases ferro-carbono necessárias para descrever estas transformações de forma consistente.
A temperabilidade não é o mesmo que a dureza. A dureza descreve a resistência à indentação após o tratamento; a temperabilidade descreve a profundidade a que um aço pode desenvolver a transformação pretendida sob condições de arrefecimento especificadas. A SAE J1268:1995 define limites mínimos e máximos de temperabilidade para aços H-band ao carbono e ligados, utilizando dados normalizados de ensaio de têmpera final. Esses limites ajudam a determinar se um grau pode transformar-se conforme necessário no centro de uma barra, de um dente de engrenagem, de um veio ou de uma chapa.
Os dados do ensaio de têmpera final Jominy e os cálculos relativos à dimensão da secção devem, por conseguinte, preceder a programação do forno. Um aço de baixa temperabilidade pode ser adequado para um componente austemperado fino, mas não conseguir produzir bainite ao longo de uma peça espessa. Um aço de elevada temperabilidade pode atingir martensite em toda uma secção de grandes dimensões durante a martêmpera, mas o seu teor de elementos de liga pode deslocar Ms, prolongar os tempos de manutenção e aumentar o risco de austenite retida. A geometria pode comprometer um processo que funciona numa barra de ensaio uniforme.
A estrutura pretendida deve ser indicada no desenho ou na especificação do processo: bainite com uma gama de dureza definida, ou martensite revenida com dureza, tenacidade e limites dimensionais especificados. O curso de tratamento térmico de 2024 da ASTM International identifica a austenitização, o controlo do tamanho de grão, a prática de têmpera e revenido, o revenido duplo e os requisitos relativos às propriedades mecânicas como factores de especificação. A temperatura, a velocidade de aquecimento, o tempo de manutenção e a velocidade de arrefecimento interagem entre si; alterar um deles sem reavaliar os restantes pode invalidar o processo.
Para peças pequenas e uniformes em que as propriedades bainíticas sejam aceitáveis, a austêmpera pode proporcionar um percurso controlado com deformação reduzida. Para peças que exijam martensite revenida e um melhor controlo dimensional durante a têmpera, a martêmpera é normalmente a escolha mais coerente. Em ambos os casos, a uniformidade do banho, a disposição da carga, o tempo de transferência e a verificação pós-tratamento determinam se o percurso de transformação seleccionado é alcançado no componente, e não apenas registado no forno.
7. Seleção de Processos de Endurecimento Superficial e de Camada
O endurecimento superficial e de camada deve ser selecionado quando um componente necessita de uma superfície resistente ao desgaste e à fadiga, sem sacrificar a maior tenacidade do interior. O endurecimento integral altera a estrutura ao longo da secção: após a austenitização e a têmpera, o aço especificado desenvolve martensite, bainite ou uma combinação revenida até à profundidade permitida pela sua temperabilidade. Um tratamento de camada, pelo contrário, concentra a dureza junto da superfície e mantém o núcleo com menor dureza e, geralmente, maior tenacidade.
A distinção entre dureza e temperabilidade controla a decisão. A dureza é a resistência alcançada num determinado local; a temperabilidade descreve a profundidade a que um aço consegue desenvolver a estrutura endurecida pretendida durante um ciclo térmico definido. A ASM International declarou em Steel Selection for Hardening (1991) que a seleção é determinada principalmente pela dureza necessária após a têmpera e pela profundidade abaixo da superfície até à qual essa dureza deve se estender. Para uma engrenagem cementada, essa profundidade pode ser especificada em milímetros para uma dureza indicada, enquanto o núcleo pode exigir uma resistência à tração, uma tenacidade ao impacto ou um intervalo de dureza específico.
A especificação do processo deve, portanto, indicar mais do que a temperatura do forno. A profundidade da camada, a dureza superficial, as propriedades do núcleo, o potencial de carbono ou de azoto, o tempo de aquecimento e de manutenção, as condições de têmpera, os limites da camada de compostos, a margem para distorção e o acabamento após o tratamento fazem parte da mesma decisão. A ISO 4885:2018 fornece a terminologia controlada para o tratamento térmico de materiais ferrosos e inclui uma tabela de fases do sistema ferro-carbono; é útil para distinguir cementação, nitruração, têmpera, revenido e processos de difusão numa especificação técnica.

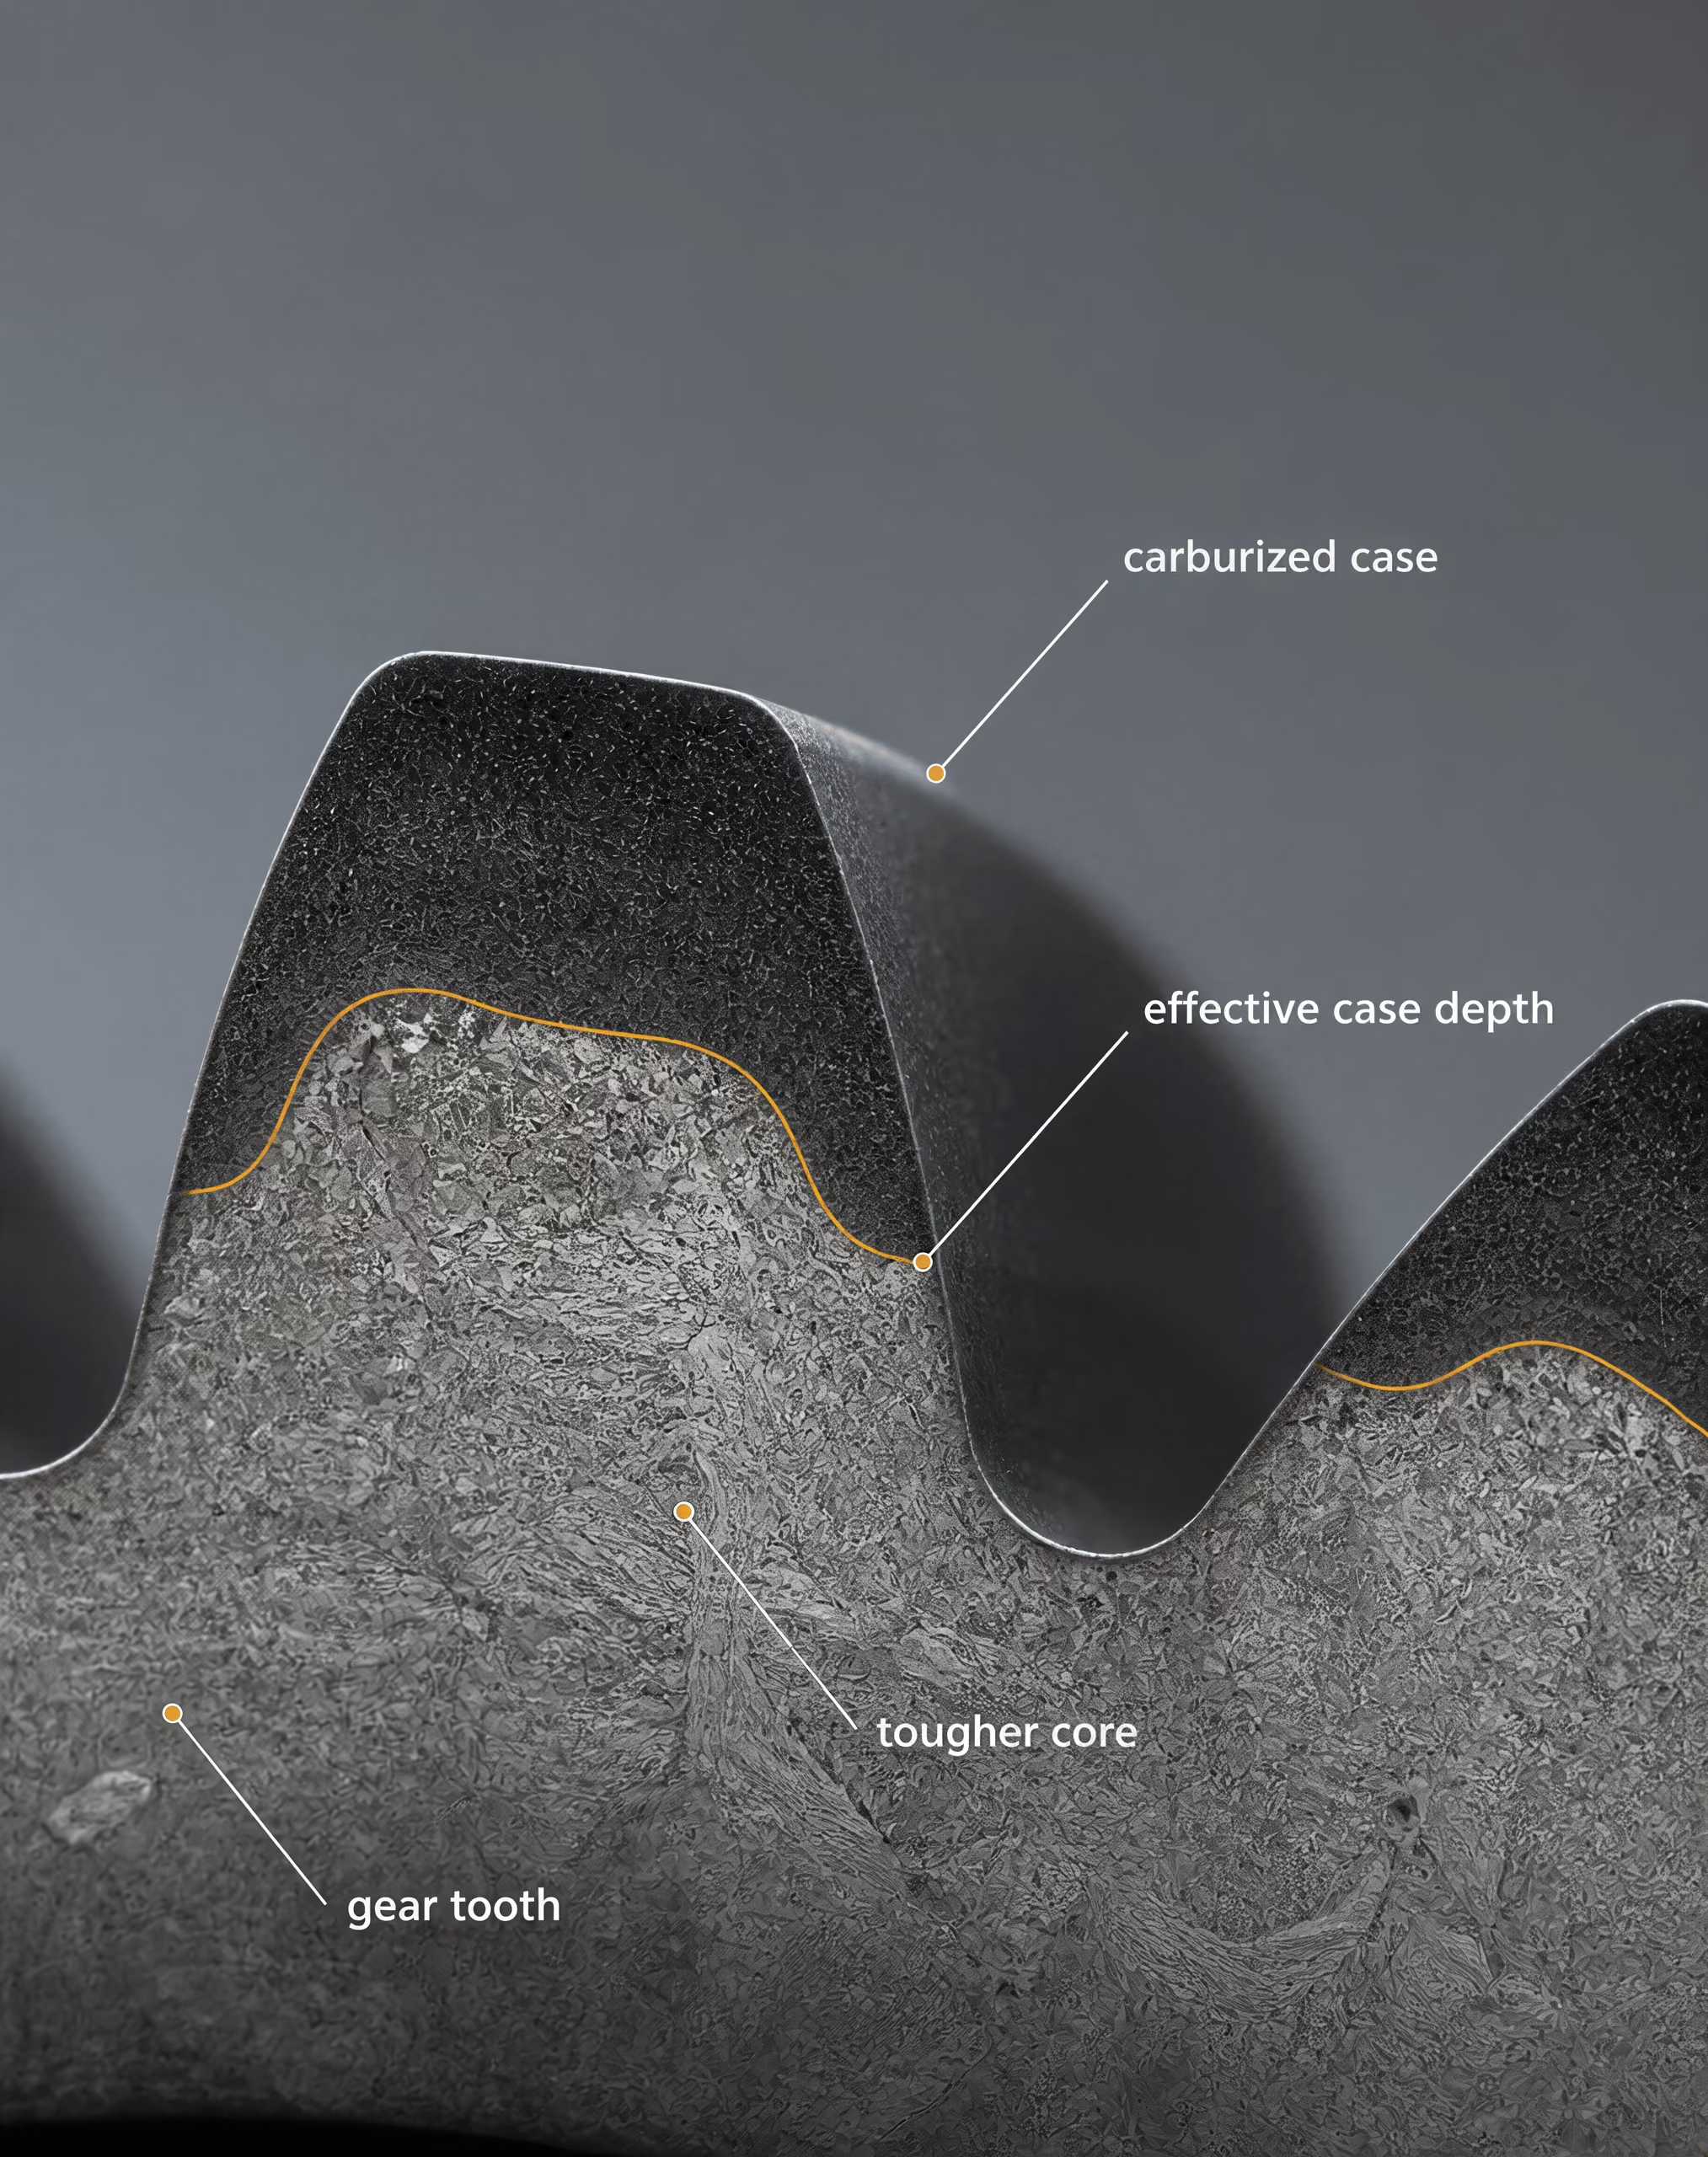
Cementação e carbonitruração para camadas endurecidas
A cementação adiciona carbono à superfície austenítica de um aço de baixo teor de carbono, normalmente a temperaturas de cementação aproximadamente superiores ao intervalo de transformação crítica do aço. A camada enriquecida é depois temperada, produzindo martensite de elevado teor de carbono à superfície, enquanto o núcleo, com menor teor de carbono, forma uma estrutura mais tenaz e de menor dureza. Os aços-liga de baixo teor de carbono, como o 16MnCr5, especificado na EN ISO 683-3, e o SAE 8620, são exemplos comuns nos quais as propriedades necessárias da camada e do núcleo são selecionadas em conjunto. Elementos de liga como o crómio, o manganês, o molibdénio e o níquel afetam a temperabilidade, a austenite retida, o comportamento da transformação e a distorção.
A carbonitruração introduz simultaneamente carbono e azoto, normalmente a uma temperatura mais baixa e até uma profundidade menor do que a cementação. O azoto adicionado pode aumentar a dureza superficial e a temperabilidade, mas um excesso de azoto ou de potencial de carbono pode produzir austenite retida, carbonetos ou uma superfície frágil inaceitável. É frequentemente considerada para componentes pequenos, secções finas e peças nas quais seja suficiente uma camada relativamente superficial. Não é um substituto da cementação profunda quando a tensão de contacto penetra significativamente abaixo da superfície.
A atmosfera deve ser controlada pelo potencial de carbono e, no caso da carbonitruração, também pelo potencial de azoto. Uma temperatura nominal não pode definir o resultado. O caudal de gás, a carga do forno, o tempo de transferência, a severidade da têmpera e o tamanho inicial do grão do aço afetam a uniformidade da camada. Engrenagens complexas, estrias, furos cegos e transições bruscas criam aquecimento, acesso à atmosfera e velocidades de arrefecimento desiguais. Essas características podem provocar crescimento excessivo da camada, zonas moles, fissuras de têmpera ou alterações dimensionais.
As peças cementadas requerem normalmente têmpera e revenido, seguidos de retificação, brunimento ou outra operação de acabamento. A margem deve ser definida antes do tratamento, porque a remoção excessiva de material por retificação pode reduzir a profundidade efetiva da camada ou expor uma região com uma quantidade inaceitável de austenite retida. O endireitamento após a têmpera também requer controlos para evitar fissuras e preservar o perfil de dureza especificado.
Nitruração e revestimentos por difusão
A nitruração introduz azoto numa superfície ferrítica ou de aço-liga, normalmente sem austenitizar e temperar todo o componente. Elementos de liga como o alumínio, o crómio, o molibdénio e o vanádio formam nitretos de liga finos que aumentam a dureza superficial e melhoram a resistência ao desgaste adesivo e abrasivo. A nitruração gasosa, a nitruração por plasma e a nitruração em banho de sais diferem quanto ao fornecimento de azoto, ao controlo iónico ou gasoso, à uniformidade da temperatura e ao tempo de tratamento.
Como a nitruração ocorre abaixo da temperatura de transformação da austenite, a distorção é frequentemente menor do que após a cementação e a têmpera. Não é, contudo, inexistente. O crescimento resultante das camadas de compostos e dos nitretos, as tensões residuais, as tensões de maquinagem anteriores e a composição química superficial desigual podem ainda alterar as dimensões. O substrato deve possuir previamente resistência suficiente; a nitruração não cria um núcleo resistente num aço macio e inadequado. Os aços-liga temperados e revenidos são normalmente especificados antes da nitruração, para que o núcleo mantenha as propriedades mecânicas necessárias à temperatura de nitruração.
A camada de compostos, por vezes designada camada branca, deve ser especificada, não aceite como um benefício automático. Uma camada de nitreto de ferro pode melhorar o comportamento ao desgaste e à corrosão, mas uma espessura excessiva pode reduzir a tenacidade ou favorecer a fissuração e o destacamento. Abaixo dela, a zona de difusão proporciona um perfil gradual de azoto e de dureza. Os desenhos devem identificar a espessura da camada de compostos, a profundidade de difusão, a dureza superficial, a dureza do núcleo e qualquer porosidade admissível.
Os revestimentos por difusão, como a boridação, a cromização e a aluminização, alteram a superfície através da difusão para o interior de boro, crómio ou alumínio. A boridação pode formar boretos de ferro muito duros, enquanto a aluminização é selecionada quando a resistência à oxidação a alta temperatura é mais importante do que a dureza máxima à fadiga de contacto. Estes tratamentos são quimicamente distintos da nitruração e da cementação, e as suas fases frágeis, espessura do revestimento, aderência, crescimento dimensional e requisitos de acabamento devem ser avaliados em função da carga. Um revestimento duro sobre um substrato com suporte inadequado pode falhar por fissuração ou delaminação.
Endurecimento por chama e por indução
O endurecimento por chama e por indução aquece apenas a superfície até ao intervalo de austenitização e, em seguida, tempera-a rapidamente. Ao contrário da cementação ou da nitruração, estes métodos normalmente não alteram a composição química da superfície; transformam o carbono já existente no aço em martensite. O teor de carbono superficial estabelece, portanto, um limite prático para a dureza alcançável. Os aços de médio teor de carbono, como o C45E ou o SAE 1050, podem ser adequados quando a profundidade endurecida necessária e a resistência do núcleo são compatíveis com a geometria da secção, enquanto os aços de baixo teor de carbono, de modo geral, não conseguem desenvolver uma superfície martensítica de elevada dureza sem enriquecimento prévio.
A ISO 683-1:2016 identifica aços não ligados destinados a peças de máquinas temperadas e revenidas, austemperadas, endurecidas por chama, endurecidas por indução e, em alguns casos, normalizadas. Essa designação não elimina a necessidade de verificar o teor de carbono, a temperabilidade, a dimensão da secção e o estado de fornecimento. A SAE J1268:1995 define limites mínimo e máximo de temperabilidade para aços ao carbono e aços-liga da série H, utilizando dados normalizados de ensaio de têmpera por extremidade; esses limites ajudam a determinar se o grau selecionado pode produzir a dureza necessária à profundidade especificada.
O endurecimento por chama depende da dimensão do queimador, da composição química da chama, da velocidade de deslocação, da distância de afastamento e do momento da têmpera. O endurecimento por indução acrescenta a frequência, a densidade de potência, a geometria da bobina, o acoplamento, a velocidade de varrimento e o fornecimento do meio de têmpera. Uma frequência mais elevada concentra geralmente o aquecimento mais perto da superfície, enquanto uma frequência mais baixa permite maior penetração; contudo, o perfil efetivo também depende da resistividade elétrica, da permeabilidade magnética, da geometria e do tempo de aquecimento. As bobinas de indução devem alcançar as superfícies necessárias; ranhuras internas, perfis interrompidos e secções desiguais podem exigir passagens de aquecimento separadas ou um processo diferente.
Ambos os métodos podem limitar a distorção à escala do forno, mas os gradientes térmicos acentuados podem gerar tensões residuais, zonas moles e fissuras de têmpera. Especifique a profundidade efetiva da camada segundo um critério de dureza, e não apenas a profundidade aquecida. A retificação após o endurecimento, o revenido, a inspeção para deteção de queimaduras de retificação e a verificação dimensional completam a seleção. A escolha tecnicamente fundamentada é aquela que adapta o gradiente de dureza e as propriedades do núcleo à carga, controlando simultaneamente o acesso, a composição química, a fonte de calor, a distorção e o acabamento.
8. Aplicação da Decisão: Um Fluxo de Seleção Baseado em Normas
Uma matriz de seleção passo a passo
A seleção do tratamento térmico deve começar pela peça, não pelo forno. O primeiro registo no documento de seleção é o requisito de serviço: resistência à tração, limite de elasticidade, tenacidade ao impacto, desempenho à fadiga, resistência ao desgaste, maquinabilidade, estabilidade dimensional ou um intervalo de dureza especificado. A dureza, por si só, não constitui um requisito de projeto suficiente. Um componente pode cumprir um objetivo de dureza superficial e, simultaneamente, manter uma estrutura do núcleo inadequada ou tensões residuais excessivas.
| Etapa da decisão | Pergunta necessária | Evidência ou resultado |
|---|---|---|
| Condição de serviço | Que cargas, temperaturas, tensões de contacto e modos de falha se aplicam? | Requisitos de propriedades mecânicas e de dureza |
| Identidade do material | Qual é o tipo de aço exato, a norma, a forma do produto e a condição de fornecimento? | Certificado do material e norma do material aplicável |
| Condição necessária | A peça deve ser recozida, normalizada, aliviada de tensões, temperada e revenida, austemperada ou endurecida superficialmente? | Condição metalúrgica definida |
| Profundidade endurecida | Que dureza deve ser atingida e a que profundidade a partir da superfície? | Perfil de dureza e requisito de temperabilidade |
| Geometria | Quais são as dimensões determinantes da secção, os furos, os rasgos de chaveta, os cantos vivos e as transições de espessura? | Avaliação do aquecimento, da têmpera e da distorção |
| Percurso térmico | Que ciclo de aquecimento, austenitização, arrefecimento, revenido ou difusão é permitido? | Especificação do processo e programa do forno |
| Aceitação | Como serão verificadas a dureza, a estrutura, as dimensões e os defeitos? | Plano de inspeção e critérios de aceitação |
A matriz de seleção deve então associar cada requisito a uma decisão relativa ao material e ao processo:
| Etapa da decisão | Questão necessária | Evidência ou resultado |
|---|---|---|
| Condição de serviço | Que cargas, temperaturas, tensões de contacto e modos de falha se aplicam? | Requisitos de propriedades mecânicas e de dureza |
| Identificação do material | Qual é o grau exato, a norma, a forma do produto e o estado de fornecimento? | Certificado do material e norma aplicável ao material |
| Estado requerido | A peça deve ser recozida, normalizada, submetida a alívio de tensões, temperada e revenida, austemperada ou endurecida superficialmente? | Estado metalúrgico definido |
| Profundidade endurecida | Que dureza deve ser atingida e a que profundidade a partir da superfície? | Perfil de dureza e requisito de temperabilidade |
| Geometria | Quais são as dimensões das secções determinantes, os furos, as chavetas, os cantos vivos e as transições de espessura? | Avaliação do trajeto de carga, do aquecimento, da têmpera e da distorção |
| Ciclo térmico | Que ciclo de aquecimento, austenitização, arrefecimento, revenido ou difusão é permitido? | Especificação do processo e receita do forno |
| Aceitação | Como serão verificadas a dureza, a estrutura, as dimensões e os defeitos? | Plano de inspeção e critérios de aceitação |
A identificação do material deve ser exata. “Aço de médio teor de carbono” não é uma designação suficiente. O registo deve indicar, por exemplo, C45, 42CrMo4 ou outra designação exatamente como está escrita na norma aplicável, juntamente com o número da norma, a forma do produto, o número de corrida e o estado de fornecimento. Uma barra normalizada e uma barra recozida do mesmo grau não entram no forno com a mesma estrutura de grão, maquinabilidade ou resposta ao aquecimento.
A ISO 683-1:2016 especifica os requisitos de fornecimento para aços não ligados destinados, em geral, a peças de máquinas temperadas e revenidas, austemperadas, endurecidas à chama, endurecidas por indução e, em alguns casos, normalizadas. Não substitui o desenho do componente nem estabelece todos os parâmetros do forno. A ISO 4885:2018 fornece a terminologia relativa ao tratamento térmico de materiais ferrosos e o vocabulário das fases ferro-carbono necessário para descrever corretamente as transformações. Estas são normas relativas ao material e à terminologia; uma especificação do processo da unidade fabril deve ainda definir o equipamento, a atmosfera, o carregamento, a uniformidade da temperatura, as condições de têmpera e a inspeção.
A decisão seguinte é o percurso metalúrgico necessário. A normalização pode ser selecionada para refinar ou condicionar uma estrutura e melhorar a uniformidade antes da maquinagem ou de um endurecimento posterior. O recozimento pode ser necessário para reduzir a dureza e melhorar a maquinabilidade. O alívio de tensões trata as tensões residuais após soldadura, maquinagem pesada ou conformação, mas não substitui o tratamento de têmpera e revenido. O endurecimento em toda a secção requer teor de carbono e temperabilidade suficientes ao longo da secção determinante. O endurecimento superficial pode, pelo contrário, ser adequado quando são necessários um núcleo tenaz e uma superfície resistente ao desgaste; os percursos possíveis incluem cementação, carbonitretação, nitruração, endurecimento à chama e endurecimento por indução. O endurecimento por precipitação e os revestimentos por difusão pertencem a famílias diferentes de materiais e processos e não devem ser atribuídos a um aço apenas porque se pretende obter uma elevada dureza superficial.
A dimensão da secção e a geometria determinam se a velocidade de arrefecimento selecionada pode produzir a estrutura necessária. As secções grandes arrefecem mais lentamente no centro do que à superfície. Um flange fino, um furo, a raiz de uma estria e um ressalto vivo podem arrefecer a velocidades diferentes dentro de um mesmo componente. Essas diferenças podem produzir martensite numa localização, bainite ou perlite noutra e tensões residuais de tração junto de uma superfície temperada. A severidade da têmpera deve, por isso, ser considerada em conjunto com o módulo da secção, a fixação, a agitação e a temperatura do meio de têmpera, em vez de ser selecionada como uma escolha isolada entre óleo, água ou polímero.
Validação através de verificações da dureza, da temperabilidade e da microestrutura
A ASM International afirmou, em Steel Selection for Hardening (1991), que a seleção é determinada principalmente pela dureza necessária após a têmpera e pela profundidade abaixo da superfície até à qual essa dureza deve se estender. Isto estabelece a distinção fundamental entre dureza e temperabilidade. A dureza é a resistência medida numa determinada localização após o tratamento. A temperabilidade descreve a profundidade e a distribuição do endurecimento produzidas por um tratamento especificado.
A temperabilidade necessária deve ser estimada antes dos ensaios de produção. Os dados do ensaio Jominy de têmpera na extremidade fornecem uma relação normalizada entre a distância à extremidade temperada e a dureza. O Bofors Handbook (1981) identifica os métodos Jominy e Grossmann como ferramentas para avaliar a temperabilidade. Para aços fornecidos com requisitos de banda H, a SAE J1268:1995 especifica os limites mínimo e máximo de temperabilidade para aços H de banda de carbono e ligados, com dados normalizados estabelecidos para o ensaio de têmpera na extremidade. Um grau que atinja a dureza superficial necessária pode, ainda assim, falhar no centro de uma secção grande se a sua banda de temperabilidade for demasiado baixa.
A verificação da produção deve incluir um levantamento de dureza, e não apenas uma leitura efetuada numa face acessível. As localizações devem representar a superfície, a subsuperfície, o núcleo e qualquer secção que controle a função. Um percurso de medição através de uma amostra cortada pode revelar se a dureza especificada se estende até à profundidade necessária. Os métodos Rockwell, Vickers ou Brinell devem ser compatíveis com o intervalo de dureza, o estado da superfície e a norma de ensaio aplicável.
A dureza não permite identificar todas as estruturas inaceitáveis. O exame metalográfico deve verificar a presença de martensite revenida numa peça temperada e revenida, analisando igualmente a existência de bainite, ferrite-perlite, austenite retida, descarbonetação, profundidade da camada cementada, características da camada nitrurada, crescimento do grão, fissuras de têmpera e outras características relacionadas com o processo. O critério de aceitação deve indicar a estrutura permitida e as exclusões; “corretamente tratado termicamente” não tem um significado mensurável.
A inspeção dimensional faz parte da validação metalúrgica. Devem ser registados os diâmetros críticos, a planeza, o desvio radial, a posição dos furos e a distorção antes e depois do tratamento. As preocupações relativas às tensões residuais aumentam com uma têmpera severa, geometrias assimétricas, transições vivas, soldadura e diferenças elevadas de transformação entre a superfície e o núcleo. O revenido deve ser adequado à tenacidade e à estabilidade necessárias, podendo ser necessário um revenido duplo para determinados aços ligados especificados ou quando a transformação da austenite retida constitui uma preocupação. O curso de tratamento térmico da ASTM International de 2024 identifica a austenitização, o recozimento, a normalização, a prática de têmpera e revenido, o revenido duplo, o controlo do tamanho de grão e os requisitos de propriedades mecânicas como fatores de especificação.
Especificação, registos e controlos corretivos
Uma especificação do processo deve indicar o percurso térmico completo: condição de carregamento, atmosfera do forno, velocidade de aquecimento quando relevante, intervalo de temperatura de austenitização ou de tratamento, base para o tempo de manutenção, tempo de transferência, tipo e estado do meio de têmpera, agitação, ponto final do arrefecimento, temperatura e tempo de revenido e qualquer revenido repetido. A temperatura, o tempo de manutenção, a velocidade de aquecimento e a velocidade de arrefecimento interagem; a alteração de um deles pode modificar a estrutura resultante, mesmo quando o valor nominal de regulação do forno não é alterado.
A especificação deve também identificar os controlos da distorção e da fissuração. Estes podem incluir pré-aquecimento, aquecimento faseado, atmosfera protetora, tratamento em vácuo, têmpera interrompida, martêmpera, austêmpera, fixação modificada, menor severidade de têmpera ou limites de endireitamento após o tratamento. Cada controlo deve permanecer compatível com a dureza e a microestrutura necessárias.
Os registos devem associar o componente à sua corrida de aço, ao certificado do fornecedor, ao estado de entrada, à identificação do forno, ao padrão de carregamento, aos resultados dos termopares ou do levantamento térmico, aos dados da atmosfera, ao estado do meio de têmpera, ao gráfico do ciclo, ao registo do revenido, ao operador e aos resultados da inspeção. As normas relativas aos materiais definem o que é o aço; as especificações do processo definem como a peça é tratada. Confundir estas funções torna difícil defender uma decisão de aceitação.
Quando os resultados falham, a ação corretiva deve seguir o mecanismo de falha. Uma dureza baixa no núcleo pode indicar temperabilidade inadequada, dimensão excessiva da secção, austenitização insuficiente ou têmpera demasiado lenta. Uma dureza superficial excessiva com baixa tenacidade pode indicar revenido insuficiente. A distorção pode exigir alterações na geometria, na fixação, na transferência ou na têmpera, e não uma temperatura mais elevada do forno. Um levantamento de dureza com resultados não conformes deve desencadear uma análise da calibração, da localização do ensaio, da descarbonetação e da amostragem antes de o grau ser rejeitado. Só depois dessas verificações se deve alterar o material, o ciclo térmico ou o projeto.
9. Erros Comuns na Seleção e Como Evitá-los
Confundir dureza com temperabilidade
A dureza e a temperabilidade respondem a perguntas diferentes. A dureza é a resistência medida num determinado local, normalmente através dos ensaios Rockwell, Brinell ou Vickers. A temperabilidade descreve a profundidade a que um aço pode desenvolver martensite e, consequentemente, a forma como a dureza se distribui desde a superfície até ao centro durante uma têmpera específica.
Um pequeno provete pode atingir 60 HRC à superfície, enquanto um veio de 75 mm fabricado com o mesmo grau nominal desenvolve um núcleo muito mais macio. A diferença não resulta necessariamente de uma falha do forno. A extração de calor depende da dimensão da secção, da forma, da agitação, da temperatura do meio de têmpera e do comportamento de transformação do aço. O teor de carbono afeta em grande medida a dureza da martensite; os elementos de liga e o tamanho do grão de austenite afetam fortemente a profundidade a que a martensite se pode formar.
A ASM International afirma em Steel Selection for Hardening (1991) que “a seleção do aço para endurecimento é regida principalmente pela dureza necessária após a têmpera e pela profundidade abaixo da superfície até à qual essa dureza deve se estender”. Esse princípio deve orientar a especificação. Um objetivo como 58–62 HRC é incompleto, a menos que também identifique o local de medição, a profundidade efetiva da camada endurecida ou a profundidade endurecida, a dimensão da secção, e a condição admissível do núcleo.
A SAE J1268:1995 aborda este problema através dos aços-carbono e aços de liga com banda H. Especifica limites mínimos e máximos de temperabilidade com base em dados normalizados de ensaios de têmpera de extremidade, permitindo ao projetista distinguir a designação química de um grau da sua faixa de temperabilidade esperada. Os dados Jominy, os cálculos de Grossmann ou os ensaios de produção validados podem então ser comparados com o perfil de dureza necessário. Um grau nominal, por si só, não pode estabelecer o resultado.
Especificar um meio sem definir o ciclo completo
“ Têmpera em óleo” ou “têmpera em água” não constitui uma instrução completa de tratamento térmico. O resultado também depende da temperatura de austenitização, da velocidade de aquecimento, da atmosfera, do tempo de manutenção, do tempo de transferência, da temperatura do banho, da agitação, da disposição da carga e do estado do meio de têmpera. A temperatura e o tempo não são intercambiáveis: uma manutenção excessiva pode aumentar o tamanho dos grãos de austenite ou a oxidação, enquanto uma manutenção insuficiente pode deixar carbonetos não dissolvidos ou uma estrutura austenítica não uniforme.
A velocidade de arrefecimento deve ser considerada em conjunto com o comportamento do aço durante o arrefecimento contínuo ou com o seu comportamento de transformação tempo-temperatura. Um aço de baixa liga pode exigir óleo ou polímero para evitar fissuração excessiva, enquanto um aço-carbono não ligado com a mesma dimensão de secção pode necessitar de uma têmpera mais rápida para obter a profundidade de martensite especificada. A martêmpera pode reduzir a distorção ao interromper o arrefecimento próximo da temperatura de início da formação de martensite; a austêmpera produz uma microestrutura diferente e não pode ser simplesmente substituída pela martêmpera apenas porque ambos os processos reduzem o choque térmico. A cementação, a carbonitruração, a nitruração e os revestimentos por difusão também exigem uma química superficial, intervalos de temperatura, controlos de tempo e critérios de aceitação diferentes.
O processo deve indicar o que acontece antes e depois da têmpera. O pré-aquecimento, o controlo da atmosfera, a fixação, a lavagem, o intervalo até ao revenido, a temperatura de revenido, o tempo de revenido e — em alguns casos — o duplo revenido afetam todos a condição final. O curso de tratamento térmico da ASTM International de 2024 identifica a austenitização, o recozimento, a normalização, a prática de têmpera e revenido, o duplo revenido, o controlo do tamanho do grão e os requisitos relativos às propriedades mecânicas como fatores de especificação. A sua omissão deixa aos operadores a tarefa de inferir o ciclo, o que constitui um erro de controlo do processo e não uma simples lacuna de redação.
Ignorar a geometria, o historial anterior e o revenido após o tratamento
Um programa de tratamento térmico selecionado a partir de uma peça de ensaio plana pode falhar num dente de engrenagem, numa ranhura de chaveta, numa flange, numa alma fina ou num veio comprido. As transições bruscas concentram as tensões térmicas e de transformação. As arestas finas arrefecem rapidamente e podem endurecer excessivamente ou fissurar, enquanto um cubo espesso arrefece lentamente e pode reter bainite ou perlite no centro. Os furos e as superfícies interrompidas alteram o fluxo térmico local. A fixação pode também restringir a contração e criar distorção.
A condição anterior é importante. A normalização, o recozimento, a têmpera anterior, a redução por forjamento, a segregação, a deformação a frio e os danos de maquinagem influenciam, cada um deles, a formação e a transformação da austenite. O material deformado a frio pode levar tensões residuais para o forno; os grãos grosseiros anteriores podem promover um endurecimento mais profundo, mas reduzem a tenacidade e aumentam o risco de distorção ou fissuração. Por conseguinte, o tamanho do grão deve constar da especificação do processo quando afeta o desempenho.
O revenido não é uma etapa cosmética opcional após o endurecimento. A martensite após a têmpera encontra-se altamente tensionada e é frequentemente demasiado frágil para o serviço. O revenido reduz as tensões residuais e ajusta a dureza, a resistência, a tenacidade e a estabilidade dimensional. A temperatura selecionada deve também ter em conta a fragilização por revenido, o endurecimento secundário e a possibilidade de uma temperatura de revenido elevada reduzir a dureza abaixo do requisito de projeto.
Os dados laboratoriais de temperabilidade e as normas apoiam a seleção do processo, mas não substituem a validação no componente e no equipamento de produção. Limited evidence
A ISO 683-1:2016 identifica aços não ligados destinados, de forma geral, a peças de máquinas temperadas e revenidas, austemperadas, endurecidas por chama, endurecidas por indução e, em alguns casos, normalizadas. Essa formulação é importante: a aplicação prevista numa norma não autoriza todos os tratamentos para todos os graus. A ISO 4885:2018 fornece terminologia relativa ao tratamento térmico e à terminologia das fases do sistema ferro-carbono; não substitui os ensaios em componentes. As normas e os manuais definem graus, termos, métodos de ensaio, dados de temperabilidade e princípios do processo. O ciclo final continua a exigir validação no aço, na geometria, no equipamento e no padrão de carregamento efetivamente utilizados.
Lista de verificação final do controlo do processo
- Seleção do tipo de aço Não escolher o aço apenas com base na dureza nominal; verificar o carbono, os elementos de liga, a condição de fornecimento e a temperabilidade.
- Local de medição Não considerar um resultado superficial como prova da condição necessária do núcleo.
- Têmpera Não aplicar um único meio a todas as geometrias nem omitir os controlos da agitação, do estado do banho e da transferência.
- Revenido Especificar a temperatura de revenido, o tempo, o número de revenidos e as propriedades finais de aceitação.
- Histórico e geometria Analisar o tamanho de grão, a segregação, o trabalho a frio anterior, o histórico térmico anterior, as alterações de secção e a fixação.
- Aceitação Definir os locais de amostragem, a profundidade endurecida, as propriedades do núcleo, os limites dimensionais, a microestrutura e as exclusões de defeitos.
Os erros recorrentes devem ser verificados explicitamente:
- escolher o aço apenas com base na dureza nominal;
- presumir que um resultado à superfície representa toda a secção;
- aplicar um único meio de têmpera a todas as geometrias;
- omitir o revenido ou não especificar o respetivo tempo e temperatura;
- ignorar o tamanho do grão, a segregação, a deformação a frio anterior ou o historial térmico anterior;
- utilizar um tratamento fora da capacidade prevista para o aço;
- não definir os locais de aceitação, a profundidade endurecida, as propriedades do núcleo e os gradientes admissíveis de propriedades.
Assim, uma especificação defensável indica o grau e a condição, as propriedades superficiais e do núcleo exigidas, os locais de amostragem, o ciclo térmico completo, os controlos da têmpera, os requisitos de revenido, os limites de distorção e o método de validação. Se esses pormenores estiverem ausentes, a instrução é uma receita de temperatura — não um processo de tratamento térmico demonstrado.
Referências
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html