




1. 열처리 공정 선정이 실제로 의미하는 것
열처리 공정 선정은 단순히 노의 온도를 찾아보는 일이 아니다. 이는 강의 화학 조성, 초기 상태, 부품 형상, 요구되는 경도와 인성, 허용 가능한 치수 변화 및 생산 관리 조건을 연결하는 일련의 의사결정이다. 선정된 사이클은 균열, 과도한 잔류응력, 허용할 수 없는 변형 또는 감당하기 어려운 검사 부담을 발생시키지 않으면서 필요한 위치에 요구되는 미세조직을 형성해야 한다.
경화능 규정된 냉각 사이클 동안 강이 지정된 깊이까지 요구되는 경화 조직을 형성할 수 있는 능력이며, 한 위치에서 측정한 경도와는 다르다.
경화용 강의 선정은 주로 요구되는 담금질 직후 경도와 그 경도가 표면 아래 어느 깊이까지 도달해야 하는지에 따라 결정된다. Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.첫 번째 질문은 “이 부품을 담금질해야 하는가?”가 아니다. 질문은 다음과 같아야 한다. 요구되는 경도는 얼마이며, 그 경도가 표면 아래 얼마나 깊이까지 도달해야 하는가? ASM International은 Steel Selection for Hardening (1991)에서 이러한 구분을 명확히 제시하며, 강종 선정은 주로 요구되는 담금질 직후 경도와 그 경도가 도달해야 하는 깊이에 의해 결정된다고 설명했다. 경도는 열처리 후 압입에 대한 저항을 나타낸다. 경화능은 지정된 열처리 중 강이 얼마나 깊게, 그리고 단면 전체에 걸쳐 얼마나 균일하게 경화될 수 있는지를 나타낸다. 표면 경도가 높다고 해서 중심부까지 경화되었다는 뜻은 아니다.
이 차이는 강종 결정 자체를 바꾼다. SAE J1268 (1995)은 표준 끝단 담금질 데이터에 기반하여 탄소강 및 합금강 H-밴드 강의 최소·최대 경화능 한계를 규정한다. 따라서 Jominy 끝단 담금질 곡선 또는 Grossmann 해석을 이용하면 공칭상 유사한 모든 강을 서로 대체 가능한 것으로 취급하는 대신, 강의 경화능을 단면 크기 및 냉각 강도와 연계할 수 있다. Bofors Handbook (1981) 역시 경화능을 담금질 및 뜨임, 치수 변화, 그리고 끝단 담금질 시험과 연계한다.
요구 특성에서 열 사이클까지
선정은 사용 조건에 대한 요구사항에서 시작된다. 축은 지정된 인장강도와 충격 인성을 갖는 뜨임 마르텐사이트 중심부가 필요할 수 있다. 기어는 인성이 높은 저탄소 중심부 위에 내마모성이 높은 경질 표면층이 필요할 수 있다. 스프링은 잔류응력을 제어하면서 높은 탄성강도를 요구할 수 있다. 가공된 판재는 최종 절삭 전에 응력 제거가 필요할 수 있다. 이러한 요구사항에 따라 공정이 단면 전체를 변화시켜야 하는지, 표면만 변화시켜야 하는지, 또는 주로 잔류응력과 치수 상태를 조정해야 하는지가 결정된다.
초기 상태도 중요하다. 열간압연재, 단조재, 냉간가공재, 노멀라이징재, 풀림재 또는 이전에 담금질된 소재는 동일한 방식으로 반응하지 않는다. 결정립 크기, 편석, 기존 마르텐사이트, 잔류응력 및 탄화물 분포는 오스테나이트화, 변태, 가공 및 변형에 영향을 미친다. ASTM International의 2024년 열처리 과정에서는 오스테나이트화, 풀림, 노멀라이징, 담금질 및 뜨임 처리, 이중 뜨임, 결정립 크기 제어 및 기계적 특성 요구사항을 사양을 구성하는 요소로 제시한다. 이는 공정 명칭을 정한 후에 추가하는 선택적 세부사항이 아니다.
열 사이클 순서
- 가열 가열 속도, 분위기, 장입 패턴 및 단면 온도 균일성을 제어한다.
- 오스테나이트화 또는 처리 규정된 온도에 도달하고 필요한 변태 또는 확산 반응이 일어나도록 유지한다.
- 이송 및 냉각 이송 시간, 냉각 속도, 냉각제, 욕조 상태 및 교반을 제어한다.
- 뜨임 또는 시효 선택한 공정 경로에서 요구하는 경우 경도, 인성, 잔류 응력 및 치수 안정성을 조정한다.
그 후 열 사이클은 가열 속도, 오스테나이트화 또는 용체화 처리 온도, 유지 시간, 분위기, 이송 시간, 냉각 속도, 냉각 매체, 그리고 후속 뜨임 또는 시효를 포함하는 관리된 순서가 된다. 온도와 시간은 단면 두께와 분리해서 생각할 수 없다. 대형 단조품의 중심부는 표면보다 훨씬 늦게 노 설정 온도에 도달할 수 있으며, 동일한 작업 중 얇은 가장자리는 과열되거나 변태할 수 있다.
| 공정 | 주요 목적 | 일반적인 결과 상태 |
|---|---|---|
| 응력 제거 | 잔류 응력 감소 | 기존 금속조직이 대부분 유지됨 |
| 풀림 | 경도 저하 및 기계가공성 향상 | 강종에 따라 연한 페라이트-펄라이트 조직 또는 구상화 조직 |
| 불림 | 조직 미세화 또는 재설정 | 많은 탄소강 및 저합금강에서 공랭된 페라이트-펄라이트 조직 |
| 담금질 및 뜨임 | 강도, 경도 및 인성의 조화 | 뜨임 마르텐사이트 |
| 오스템퍼링 | 베이나이트 변태 및 치수 변화 제어 | 베이나이트 |
| 마템퍼링 | 마르텐사이트 형성 전에 열 구배 감소 | 이후 뜨임 처리 후 뜨임 마르텐사이트 |
각 공정은 서로 다른 문제를 해결한다. 응력 제거는 경화와 관련된 완전한 변태를 의도적으로 일으키지 않으면서 잔류응력을 감소시킨다. 풀림은 경도를 낮추고 피삭성을 향상시키며, 노멀라이징은 임계 온도 범위 이상으로 가열한 후 공랭하여 조직을 미세화하거나 재설정한다. 오스테나이트화는 강의 변태를 준비시키지만, 그 자체로 완전한 열처리는 아니다. 담금질은 냉각에 의해 확산 변태가 억제되는 영역에서만 마르텐사이트를 형성하며, 뜨임은 그 결과 얻어진 경도, 인성 및 응력 상태를 조정한다.
마템퍼링은 마르텐사이트가 형성되기 전에 열 구배를 줄일 수 있다. 오스템퍼링은 강종과 단면 크기가 필요한 변태 경로를 허용할 때 베이나이트 조직을 형성한다. 침탄 및 탄질화는 경화 전에 표면에 탄소 또는 탄소와 질소를 첨가한다. 질화는 더 낮은 온도에서 질소가 농화된 경화층을 형성하며 별도의 담금질을 생략할 수 있다. 석출경화는 적합한 석출경화 합금에만 적용된다. 확산 코팅은 표면 조성을 변화시키는 처리이며, 모든 벌크 열처리를 대신할 수 있는 것은 아니다. ISO 683-1:2016에 따른 C45 및 42CrMo4와 같은 탄소강 및 합금강은 이러한 공정 중 어느 경로를 선정하기 전에 규정된 조성, 경화능 및 의도한 상태를 기준으로 평가해야 한다.
강종, 단면 크기 및 형상을 함께 고려해야 하는 이유
| 선정 변수 | 제어 대상 | 검토할 근거 |
|---|---|---|
| 탄소 함량 | 마르텐사이트의 잠재 경도 | 강종 화학 조성 및 요구되는 표면 또는 심부 경도 |
| 합금 원소 | 경화능 및 변태 거동 | 조성 한계 및 경화능 데이터 |
| 단면 크기 | 표면에서 중심까지의 냉각 이력 | 지배적인 두께 및 질량 집중 |
| 형상 | 국부 냉각 및 응력 집중 | 모서리, 구멍, 키홈, 웨브 및 전이부 |
| 초기 상태 | 결정립 크기, 편석, 응력 및 탄화물 분포 | 단조, 압연, 풀림, 불림 또는 냉간가공 상태 |
ISO 683-1:2016은 적용 대상 비합금강의 납품 요구사항과 의도된 처리 용도를 규정하지만, 모든 처리 방법이 모든 강종 또는 형상에 적합하다고 규정하지는 않는다. Strong evidence
강종 기호는 출발점이 되는 범위를 제시할 뿐, 완성된 처리 조건을 제시하지는 않는다. ISO 683-1:2016은 일반적으로 담금질 및 뜨임, 오스템퍼링, 화염경화, 고주파경화에 사용되며 경우에 따라 기계 부품의 노멀라이징에도 사용되는 비합금강을 다룬다. ISO 4885:2018은 철계 재료의 열처리에 관한 관리된 용어와 철-탄소 상태도 표를 제공한다. 그러나 어느 표준도 화학 조성과 경화능을 실제 부품에 맞추어야 할 필요성을 없애주지는 않는다.
단면 크기는 표면에서 중심부까지의 온도 이력과 냉각 이력을 좌우한다. 형상은 추가적인 복잡성을 만든다. 날카로운 모서리는 더 빠르게 냉각되고, 얇은 웨브는 전체 두께가 경화될 수 있으며, 구멍은 외부 표면과 다르게 냉각될 수 있고, 키홈이나 단면의 급격한 변화는 응력을 집중시킨다. 빠른 수냉은 두꺼운 1045 부품에서 요구되는 중심 경도를 달성할 수 있지만 얇고 노치가 있는 부품에는 균열을 일으킬 수 있다. 오일, 폴리머, 가스, 단계 냉각 또는 고주파경화는 이러한 위험을 줄일 수 있지만, 각각 달성 가능한 경도 분포를 변화시킨다.
변형 역시 설계와 상호작용하는 요소이다. 불균일한 가열, 불균일한 냉각, 상변태에 따른 체적 변화 및 잔류응력은 구멍의 위치를 이동시키고, 축을 휘게 하거나 평탄도를 변화시킬 수 있다. 지그, 적재 방향, 교반, 보호 분위기, 예열, 중단 담금질 및 가공 여유는 선정 과정에 포함되어야 한다. 허용 가능한 결과는 단순히 특정 경도 수치를 얻는 것이 아니라, 요구되는 형상과 건전성을 유지하는 부품을 얻는 것이다.
공정 명칭과 규정된 처리 조건의 차이
“담금질 및 뜨임”은 공정군을 가리키는 명칭이다. 사양에는 강종 및 상태, 오스테나이트화 온도 범위, 가열 방법, 유효 유지 시간, 노 분위기, 이송 제한 시간, 담금질 매체와 교반, 뜨임 온도와 시간, 뜨임 횟수, 경도 또는 기계적 특성의 한계, 그리고 검사 방법이 명시되어야 한다. 가열 속도, 유지 기준, 냉각 속도 및 요구되는 최종 조직이 알려져 있지 않다면 “700 °C에서 풀림”이라는 표현도 불완전하다.
Manufacturing Process Selection Handbook은 이 결정을 재료 적합성, 공정 변형, 설계 제약, 품질 문제, 생산 경제성 및 부품 건전성의 관점에서 설명한다. 이러한 범주는 선정을 하나의 노 설정값으로 축소하지 않도록 한다. 경도 요구사항은 충족하지만 균열을 일으키는 사이클은 부품 건전성 측면에서 실패한 것이다. 실험실 시험편에서는 작동하지만 분위기나 냉각 속도를 제어할 수 없는 사이클은 생산 관리 측면에서 실패한 것이다. 열처리는 요구되는 결과와 그 결과를 달성하고 검증하는 방법이 모두 규정되어 있을 때에만 완전하게 사양화된다.
2. 로 온도보다 성능 요구사항부터 시작하라
열처리 선정은 표에 적힌 로 온도를 그대로 적용하는 것이 아니라 부품에 요구되는 성능에서 시작해야 한다. 강종이나 열 사이클을 선정하기 전에 사용 하중, 허용 가능한 파손 형태, 경도 범위, 강도 수준, 인성 요구사항, 기계가공성 상태, 경화 깊이, 치수 공차 및 생산상의 제약조건을 정의해야 한다. 온도, 유지 시간, 가열 속도 및 냉각 속도는 서로 상호작용하며, 이 중 하나를 변경하면 오스테나이트 결정립 크기, 변태 생성물, 잔류응력, 변형 및 최종 특성이 달라질 수 있다.
첫 번째 선별 질문은 사양이 전체적으로 뜨임 마르텐사이트 조직을 요구하는지, 정규화 조직을 요구하는지, 연화된 풀림 상태를 요구하는지, 더 인성이 높은 심부 위에 경질 표면을 요구하는지, 또는 응력 제거된 부품을 요구하는지 여부이다. 이미 강도와 미세조직이 허용 범위에 있는 용접 부품이나 고도로 기계가공된 부품에는 응력 제거만으로 충분할 수 있다. 정규화는 조직을 미세화하거나 재설정하고, 일부 기계 부품에 적합한 페라이트-펄라이트 조직을 형성할 수 있다. 풀림은 경도 감소와 기계가공성 향상을 우선한다. 담금질-뜨임 처리는 강도와 인성의 조절된 조합을 목표로 하며, 침탄, 탄질화, 질화, 화염 경화 또는 유도 경화는 주요 경도 요구사항을 표면에 부여할 수 있다.
ASM International은 Steel Selection for Hardening (1991)에서 “경화를 위한 강종 선정은 주로 요구되는 담금질 직후 경도와 그 경도가 표면 아래 어느 깊이까지 유지되어야 하는지에 의해 결정된다”고 밝혔다. 이는 전체 경화 여부를 결정할 때의 핵심 선별 기준이다. 사용 가능한 냉각 강도 조건에서 해당 단면 깊이에 요구되는 담금질 직후 경도에 도달할 수 있는 강이어야 하며, 이후 뜨임을 통해 취성을 낮추고 최종 특성의 균형을 조정한다.
경도, 강도, 인성 및 기계가공성
경도는 압입 또는 국부적인 소성 변형에 대한 저항이다. 경도는 인장강도, 항복강도, 피로 성능 또는 인성을 완전히 대신할 수 없다. 로크웰 C 경도가 비슷한 두 강도 인장 특성, 개재물 분포, 결정립 크기, 잔류 오스테나이트 함량 및 충격 거동이 서로 다를 수 있다. 경도 수치는 하나의 반응에 대한 증거일 뿐, 전체 기계적 특성에 대한 사양은 아니다.[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
경화능은 경도와도 구분해야 한다. 경도는 특정 위치에서 얻어진 값을 나타내며, 경화능은 규정된 처리 중 강이 얼마나 깊고 균일하게 마르텐사이트로 변태할 수 있는지를 나타낸다. 저합금강은 높은 표면 경도를 형성할 수 있지만, 큰 단면의 중심부로 갈수록 경도가 급격히 떨어질 수 있다. 경화능이 더 큰 강은 일반적으로 냉각을 덜 가혹하게 하고 변형 위험을 낮추면서도 표면 아래 더 깊은 위치까지 요구되는 담금질 직후 조직을 유지할 수 있다. SAE J1268 (1995)은 표준 단부 담금질 데이터가 확립된 탄소강 및 합금 H-밴드강에 대해 경화능의 최소 및 최대 한계를 규정한다. 따라서 조미니 단부 담금질 결과와 Grossmann 분석은 강종 선정을 단면 크기 및 냉각 조건과 연결하는 데 도움이 되지만, 실제 형상에서의 검증을 대신하지는 않는다.
높은 경도는 충격 저항 및 치수 안정성과 상충할 수 있다. 과도한 미뜨임 마르텐사이트는 취성이 높으며, 지나치게 가혹한 냉각은 열응력과 변태응력을 증가시킨다. 단지 “매우 높은 경도”로만 규정된 축은 키홈에서 균열이 발생하거나, 연삭 손상으로 피로 수명이 저하되거나, 베어링 시트 공차를 초과하여 변형될 수 있다. 뜨임 온도와 시간은 요구되는 항복강도, 충격 에너지, 피로 하중 및 사용 온도를 고려하여 선정해야 한다. ASTM International의 2024년 열처리 과정은 오스테나이트화, 풀림, 정규화, 담금질-뜨임 작업, 이중 뜨임, 결정립 크기 제어 및 기계적 특성 요구사항을 개별적인 로 설정값이 아니라 사양을 결정하는 요소로 제시한다.
기계가공성에는 최종 사용 상태와 다른 초기 상태가 필요할 수 있다. 풀림 또는 정규화된 소재는 경화된 소재보다 더 예측 가능하게 기계가공할 수 있지만, 과도한 연화는 일부 강종에서 구성인선이나 불량한 칩 제어로 인해 생산 안정성을 저하시킬 수 있다. 따라서 공정 계획에서는 경화 전에 기계가공을 실시하고, 연삭 여유를 남기며, 최종 치수 조정 전에 뜨임 또는 응력 제거를 실시할 수 있다.
표면 요구사항과 전체 단면 요구사항
특성이 어느 위치에 존재해야 하는지 규정해야 한다. 기어 이, 캠 로브, 베어링 레이스 또는 마모 궤적은 경질 표면을 필요로 하는 동시에, 손상에 더 잘 견디고 인성이 높은 심부를 유지해야 할 수 있다. 침탄과 탄질화는 경화 전에 표면 부근에 탄소 또는 탄소와 질소를 첨가한다. 질화는 심부의 변태를 제한하면서 질소가 농축된 경질 표면층을 형성하며, 유도 경화와 화염 경화는 빠른 국부 가열과 냉각을 통해 제어된 표면층을 변태시킨다. 확산 코팅 및 관련 표면 처리는 서로 다른 화학적 목적과 마모 목적을 가지므로, 경도만으로 선정할 수 없다.
전체 경화 부품은 다른 문제를 갖는다. 전체 단면을 통해 열이 빠져나간 후에도 중심부가 요구되는 경도 또는 기계적 특성을 충족해야 한다. 관련 변수에는 강종의 화학 조성, 이전 오스테나이트 결정립 크기, 단면 두께, 모서리, 구멍, 질량 변화 및 냉각 교반이 포함된다. ISO 683-1:2016은 일반적으로 담금질-뜨임, 오스템퍼링, 화염 경화, 유도 경화 및 경우에 따라 정규화되는 기계 부품용 비합금강의 공급 조건을 규정한다. 이 적용 범위가 모든 열처리가 모든 강종이나 형상에 적용된다는 의미는 아니다.
잔류응력, 치수 안정성 및 사용 중 파손 형태
경도를 충족하더라도 균열, 허용할 수 없는 런아웃, 성장, 수축 또는 불안정한 치수를 초래한다면 그 공정은 적합하지 않다. 불균일한 가열, 침탄층의 농도 구배, 마르텐사이트 변태 시점, 급격한 단면 변화 및 냉각 강도는 모두 이에 기여한다. 마템퍼링은 변태 중 온도 차이를 줄일 수 있으며, 오스템퍼링은 응력과 변형의 균형이 다른 베이나이트 조직을 형성할 수 있다. 첫 번째 뜨임 후 잔류 오스테나이트가 변태하는 경우에는 이중 뜨임이 필요할 수 있다. 이러한 선택은 형상과 파손 위험에 연계된 결정이지 자동적인 성능 향상이 아니다.
선별해야 할 고장 형태
- 마모 경질 표면 또는 확산 처리층이 필요할 수 있다.
- 치형 파손 더 인성이 높은 심부를 가진 경질 표면층이 필요할 수 있다.
- 구름 접촉 피팅 표면 경도, 표면층 깊이 및 표면 아래 지지력의 제어가 필요하다.
- 피로 균열 잔류 응력, 노치, 표면 상태 및 인성을 고려해야 한다.
- 과부하 파괴 최대 경도보다 강도와 인성이 균형을 이룬 상태가 더 유리할 수 있다.
- 치수 변동 응력 제거, 제어된 담금질, 뜨임 또는 변형이 더 적은 공정 경로가 필요할 수 있다.
열처리 사이클을 선정하기 전에 실제 사용 중 파손 형태를 나열해야 한다. 여기에는 마모, 치 파손, 구름 접촉 피팅, 피로 균열, 과부하 파괴, 소착, 예압 손실 또는 치수 변동이 포함된다. 용접 잔류응력이 파손을 지배하는 경우에는 더 높은 경도를 갖는 부품보다 응력이 제거된 부품이 더 적합할 수 있다. ISO 4885:2018은 철계 재료의 열처리에 관한 통제된 용어와 철-탄소 상태도표를 제공하여, 사양에서 처리 명칭과 해당 처리가 생성하도록 의도된 조직 및 변태를 구분할 수 있도록 한다. 타당한 순서는 명확하다. 성능을 정의하고, 표면 요구사항인지 전체 단면 요구사항인지 식별하며, 경화능과 형상을 평가한 다음 강종과 공정 범위를 선정한다. 로 온도는 그 이후에 결정한다.
3. 강종, 탄소 함량, 합금 원소 첨가 및 경화능
열처리 일정은 노의 온도만으로 결정할 수 없다. 강종 표기는 사용 가능한 탄소와 합금 원소, 청정도 요구사항 및 예상되는 변태 거동을 규정하며, 부품은 냉각 거리와 허용 가능한 열응력을 결정한다. ASM International은 Steel Selection for Hardening (1991)에서 “경화를 위한 강재 선택은 주로 요구되는 퀜칭 직후 경도와 그 경도가 표면 아래 어느 깊이까지 도달해야 하는지에 의해 결정된다”고 밝혔다. 이는 단순히 레시피를 찾아 적용하는 문제가 아니라 재료와 공정을 함께 결정하는 문제이다.
강종 선정의 핵심 용어
- 경도
- 처리 후 특정 위치에서 측정한 저항값.
- 경화능
- 지정된 냉각 사이클로 형성된 경화의 깊이와 분포.
- 담금질 직후 경도
- 담금질 직후, 뜨임으로 특성 균형이 변하기 전에 얻어지는 경도.
- H-밴드강
- 표준 단말 담금질 결과에 근거하여 지정된 경화능 한계와 함께 공급되는 탄소강 또는 합금강.
경도와 경화능의 차이는 명확하게 구분해야 한다. 경도는 부품의 특정 위치에서 측정되는 저항이다. 경화능은 정해진 퀜칭 조건에서 특정 강이 어느 깊이까지 마르텐사이트 또는 요구되는 마르텐사이트 분율을 형성할 수 있는지를 나타낸다. 작은 핀과 큰 기어를 동일한 강종으로 만들고 같은 오일에서 퀜칭하더라도, 냉각 속도가 다르기 때문에 중심부 조직은 매우 다르게 나타날 수 있다.
탄소 함량과 도달 가능한 마르텐사이트 경도
탄소는 대부분의 합금 원소보다 마르텐사이트의 잠재 경도를 직접적으로 크게 좌우한다. 오스테나이트화 중에 탄소는 오스테나이트에 고용되며, 이후 급속 냉각에 의해 과포화된 체심 정방정 마르텐사이트 격자에 갇힌다. 탄소 함량이 증가하면 일반적으로 퀜칭 직후 마르텐사이트의 경도는 높아진다. 그러나 일정 수준을 넘으면 실질적인 이득이 점차 줄어들고 취성, 균열 위험 및 잔류 오스테나이트가 증가할 수 있다.
이는 퀜칭으로 달성할 수 있는 경도의 상한을 결정한다. 저탄소강은 표면과 중심에서 오스테나이트의 상당 부분이 마르텐사이트로 변태할 만큼 빠르게 냉각될 수 있지만, 마르텐사이트에 포함된 탄소가 적기 때문에 경도는 중간 수준에 머물 수 있다. 반대로 고탄소강은 표면에 매우 높은 경도의 마르텐사이트를 형성할 수 있지만, 중심부의 냉각이 너무 느리면 중심부 경화에 실패할 수 있다. 따라서 탄소는 도달 가능한 마르텐사이트 경도를 결정하지만, 단면 전체의 경화를 그 자체로 보장하지는 않는다.
요구 특성은 위치를 명시하여 제시해야 한다. 하중을 지지하는 치근부, 축 중심부 또는 베어링 시트도 경도나 미세조직 요구사항을 충족해야 한다면, 표면의 “높은 경도”라는 표현만으로는 불충분하다. 두꺼운 단면에서는 퀜칭된 표면 근처에 마르텐사이트가 존재하고, 내부로 갈수록 베이나이트 또는 펄라이트가 나타나며, 중심부에는 더 연한 혼합 조직이 형성될 수 있다. 이러한 경도 및 조직 구배는 의도적으로 표면경화한 부품에서는 허용될 수 있지만, 규격이 단면 전체 경화를 요구한다면 이는 실패에 해당한다.
탄소는 변태 온도와 퀜칭 응답에도 영향을 미친다. 탄소가 증가하면 일반적으로 마르텐사이트 시작 온도가 낮아지고 퀜칭 후 잔류 오스테나이트가 증가할 수 있다. 오스테나이트화 온도와 유지 시간은 과도한 결정립 성장을 일으키지 않으면서 의도한 탄소 함유 상을 용해할 수 있어야 한다. ASTM International의 2024년 열처리 과정에서는 오스테나이트화, 결정립 크기 제어, 퀜칭 및 뜨임 공정, 이중 뜨임, 기계적 특성 요구사항을 서로 독립적인 노 설정이 아니라 규격을 결정하는 요소로 제시한다.[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
ISO 683-1:2016은 일반적으로 퀜칭 및 뜨임, 오스템퍼링, 화염경화, 유도가열경화 및 일부 경우 노멀라이징을 목적으로 하는 기계 부품용 비합금강을 다룬다. 그러나 강종 표기와 납품 상태는 여전히 확인해야 한다. 퀜칭 및 뜨임용으로 지정된 강종이 자동으로 침탄, 질화 또는 석출 처리에 적합한 것은 아니다. ISO 4885:2018은 이러한 선택을 정의할 때 사용되는 철계 열처리 및 철-탄소 상태도 관련 용어를 규정한다.
경화능과 변태 거동에 대한 합금 원소의 영향
합금 원소의 영향은 탄소와 별도로 평가해야 한다. 망가니즈, 크로뮴, 몰리브데넘, 니켈 및 적절하게 제어된 함량의 붕소는 일반적으로 펄라이트와 페라이트 형성과 같은 확산 변태를 지연시킨다. 그 결과 동일한 퀜칭 조건에서 강은 더 낮은 냉각 속도에서도, 또한 더 깊은 깊이까지 마르텐사이트를 형성할 수 있다. 규소도 변태 거동과 뜨임 응답에 영향을 미치며, 크로뮴, 몰리브데넘 및 바나듐은 합금 탄화물을 형성할 수 있다. 이 탄화물의 용해 여부는 오스테나이트화 온도와 시간에 따라 달라진다.
이것이 SAE 4140과 같은 강이 유사한 탄소 함량을 가진 일반 탄소강보다 더 깊게 경화될 수 있는 핵심 이유이다. 합금 원소 함량은 시간-온도-변태 거동을 변화시켜, 내부가 연질 페라이트나 펄라이트를 다량 형성하지 않고 변태 온도 범위를 통과할 수 있는 시간을 늘린다. 니켈은 일반적으로 경화능과 인성에 기여하며, 크로뮴과 몰리브데넘은 뜨임 연화에 대한 저항성도 향상시킬 수 있다. 이러한 효과는 서로 대체할 수 없으며, 그 크기는 조성, 초기 미세조직, 오스테나이트 결정립 크기 및 열이력에 따라 달라진다.
합금 원소를 첨가한다고 해서 적절한 탄소 수준이 필요하지 않게 되는 것은 아니다. 저탄소 합금강은 깊게 경화될 수 있지만, 마르텐사이트의 최대 경도는 탄소 함량에 의해 제한된다. 고탄소 일반 탄소강은 표면에서 매우 높은 경도에 도달할 수 있지만 중심부까지 경화하려면 가혹한 퀜칭이 필요하므로 변형과 균열 위험이 증가한다. 많은 설계에서 중탄소 합금강에 퀜칭 및 뜨임을 적용하는 방식은 탄소 함량만 증가시키는 것보다 제어 가능한 절충안을 제공한다.
변태 거동은 공정 선택도 결정한다. 몰리브데넘 함유 강은 더 느린 퀜칭을 견딜 수 있는 반면, 일반 탄소강은 중심부 경도를 충족하기 위해 물 또는 폴리머 퀜칭이 필요할 수 있으며, 이 경우 치수 위험이 더 커진다. 니켈 및 크로뮴 함유 강은 변태 온도가 더 낮고 잔류 오스테나이트에 대한 민감도가 증가할 수 있다. 따라서 뜨임은 다른 강종에서 가져온 온도를 가정하여 지정할 것이 아니라 최종 경도, 강도, 인성 및 치수 안정성을 기준으로 규정해야 한다.

H-밴드 강, Jominy 데이터 및 단면 크기의 영향
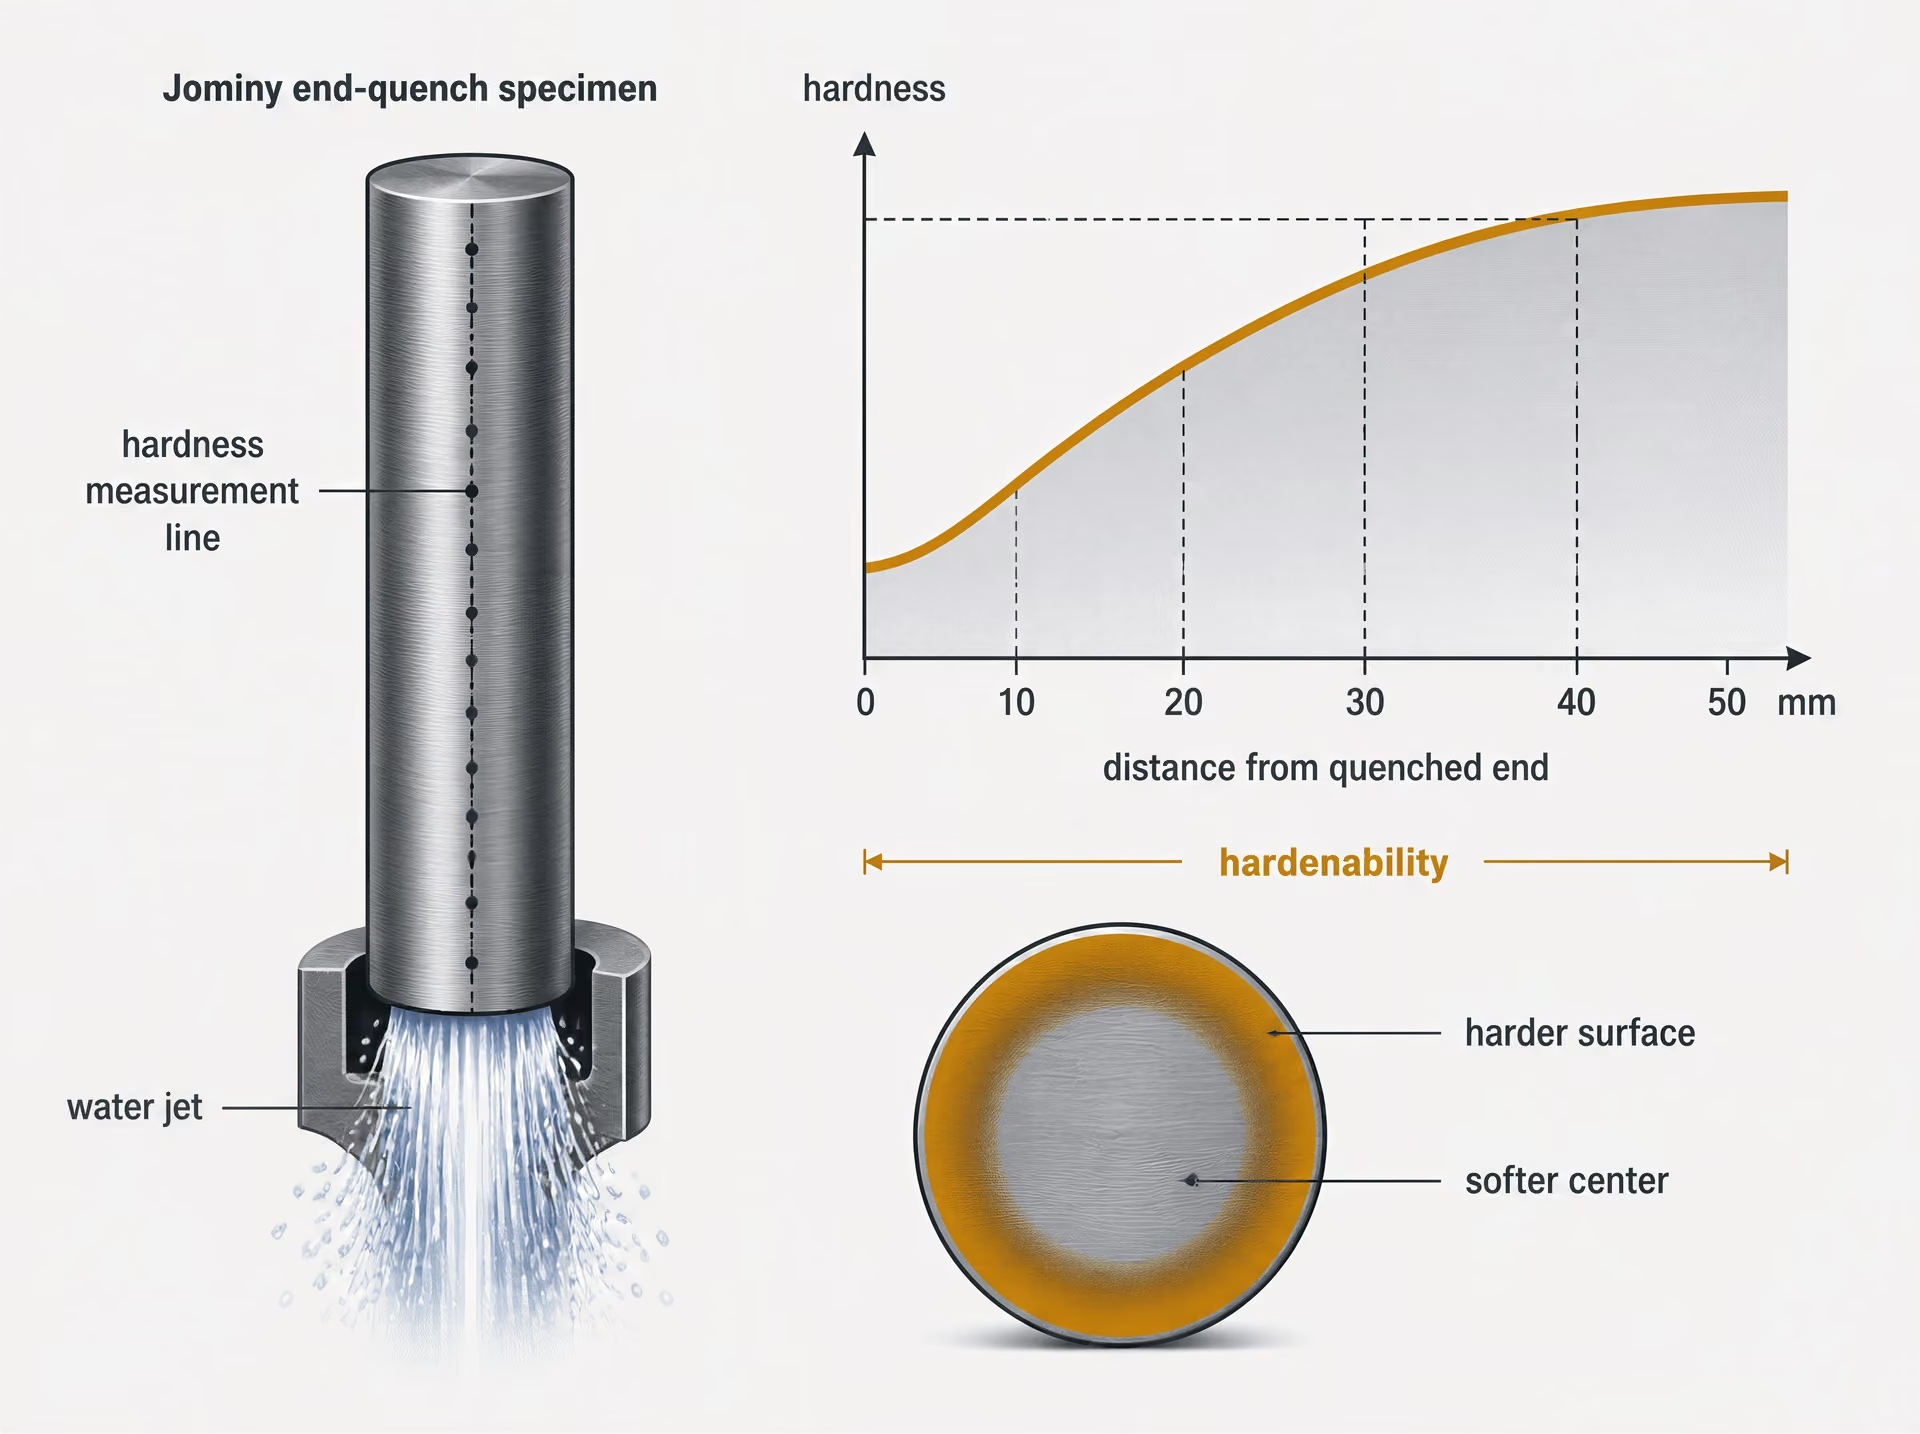
1995년에 개정된 SAE J1268은 표준 단부 퀜칭 경화능 데이터가 확립되어 있는 탄소강 및 합금강 H-밴드 강에 대해 경화능의 최소 및 최대 한계를 규정한다. “H” 표기는 경화능이 관리되는 강종을 의미한다. 예를 들어 탄소강 또는 합금강의 H-밴드형 강종에서는 요구되는 경화능 범위가 표준 단부 퀜칭 결과를 통해 표시된다. 이는 해당 강종의 모든 제품이 모든 깊이에서 동일한 경도를 갖는다는 의미가 아니며, 탄소 함량, 결정립 크기, 오스테나이트화 공정 또는 퀜칭 조건에 대한 관리를 대체하지도 않는다.
Jominy 단부 퀜칭 시험은 정해진 실험실 조건에서 경화능을 비교하는 시험이다. 표준화된 원통형 시험편을 오스테나이트화한 뒤 한쪽 끝을 퀜칭하고, 퀜칭된 끝에서 거리가 증가하는 위치마다 경도를 측정한다. 그 결과 얻어지는 경도-거리 곡선은 국부 냉각 속도가 감소함에 따라 강이 마르텐사이트 경도를 얼마나 빠르게 잃는지를 기록한다. SAE J1268은 이러한 확립된 데이터를 사용하여 경화능의 최소 및 최대 밴드를 규정한다. 이에 따라 생산 규격에서는 공칭 화학 조성에만 의존하지 않고 선택된 밴드 범위를 벗어나는 용강을 불합격 처리할 수 있다.
Jominy 거리는 부품에서의 실제 깊이와 동일하지 않다. 축, 판재, 기어 또는 단조품은 3차원으로 냉각되며, 표면에서 중심까지의 냉각 이력은 단면 크기, 형상, 모서리, 질량 집중, 노에서의 이송 시간, 교반, 퀜칭제 온도 및 퀜칭제 상태에 따라 달라진다. 두꺼운 원형 단면의 중심부는 표면 경도 시험 결과가 만족스럽게 나타나더라도 요구 경도를 충족하기에는 지나치게 느리게 냉각될 수 있다.
Grossmann 해석은 실험실 경화능과 부품 형상 사이를 연결해 준다. 이 해석은 강 자체의 응답을 퀜칭의 가혹도와 분리하고, 이상 임계 직경을 실제 단면 및 냉각 조건과 연계한다. Jominy 데이터는 강의 특성을 규정하며, Grossmann 개념은 해당 강과 퀜칭 조건으로 요구되는 단면을 경화할 수 있는지 판단하는 데 도움을 준다. 그 결과는 경도 분포 측정, 금속조직학적 검사 및 필요한 경우 생산 시험을 통해 확인해야 한다.
따라서 타당한 강재 선정에서는 노 사이클을 선택하기 전에 강종 표기, 탄소 및 합금 원소의 한계, H-밴드 또는 이에 상응하는 경화능 요구사항, 목표 미세조직, 지정된 위치에서의 요구 경도, 단면 크기 및 퀜칭 제한조건을 규정해야 한다. 온도, 유지 시간, 가열 속도 및 냉각 속도는 서로 함께 작용한다. 공칭 강종이 동일하더라도 이들 중 하나를 변경하면 결과가 달라질 수 있다.
4. 일반적인 전체 단면 경화 공정의 선정
일반적인 전체 단면 경화란 부품의 표면만 경화하는 것이 아니라 전체 단면을 오스테나이트화, 담금질 및 뜨임 처리하는 것을 의미한다. 이는 부품의 상당한 깊이에 걸쳐 경도, 강도 및 인성의 조절된 조합이 필요할 때 선택된다. 결정은 요구되는 담금질 직후 경도와 그 경도를 확보해야 하는 깊이에서 시작해야 한다. ASM International은 경화용 강재 선정(Steel Selection for Hardening, 1991)에서 이 두 가지 요구사항이 주로 강재 선정을 좌우하며, 노 온도 선택으로 이를 대신할 수 없다고 밝혔다.
관련 재료 특성은 경화능이다. 경도는 처리 후 압입에 대한 저항을 나타내는 반면, 경화능은 지정된 냉각 사이클에서 강재가 얼마나 깊고 균일하게 경화 조직을 형성할 수 있는지를 나타낸다. C45 단면과 42CrMo4 단면은 유사한 표면 경도에 도달할 수 있지만, 합금 함량, 단면 크기, 이전 오스테나이트 결정립 크기 및 냉각 조건이 변태에 영향을 미치므로 경도 분포는 크게 다를 수 있다. SAE J1268:1995는 표준 단부 담금질 데이터가 확립된 탄소강 및 합금 H-밴드 강재에 대해 경화능의 최소 및 최대 한계를 규정한다. 따라서 조미니 단부 담금질 시험 결과와 Grossmann 방법은 강종과 부품을 비교하는 데 도움이 되지만, 생산 시험의 필요성을 없애지는 못한다.
ISO 683-1:2016은 일반적으로 담금질-뜨임, 오스템퍼링, 화염 경화, 유도 경화 및 일부 경우에는 기계 부품의 노멀라이징에 사용되는 비합금강을 다룬다. ISO 4885:2018은 해당 공정을 설명하는 데 사용되는 열처리 용어와 철-탄소 상 정의를 제공한다. 선정된 강종은 조성, 단면 크기, 기계적 특성, 용접성 및 검사 요구사항도 충족해야 한다. 허용할 수 없는 균열 없이 중심부가 요구 조직에 도달할 수 없거나, 그 결과 얻어지는 경도로 인해 후속 가공이 실질적으로 어려워진다면 전체 단면 경화 공정은 적절하지 않다.
오스테나이트화 및 결정립 크기 제어
첫 단계는 과도한 열 구배와 표면 손상을 피할 수 있는 속도로 오스테나이트 영역까지 가열하는 것이다. 지정된 오스테나이트화 온도는 강종, 초기 상태, 노 분위기, 단면 두께, 장입 패턴 및 요구되는 결정립 크기에 따라 달라진다. 유지 시간은 단면에서 가장 차가운 부분이 목표 온도에 도달하고 필요한 용해 및 균질화가 이루어지기에 충분해야 한다. 이는 모든 부품에 고정된 “밀리미터당 몇 분” 일정을 적용하는 단순한 문제가 아니다.
과도한 온도 또는 시간은 오스테나이트 결정립 성장을 촉진한다. 조대한 이전 오스테나이트 결정립은 인성을 저하시키고, 담금질 균열 민감도를 높이며, 변태 거동을 변화시킬 수 있다. 또한 부품이 보다 불균일하게 변태하기 때문에 치수 편차를 악화시킬 수도 있다. 따라서 요구 조직을 형성하는 것으로 검증된 가장 낮은 오스테나이트화 조건이 불필요하게 높은 노 설정값보다 일반적으로 바람직하다. 그렇다고 저온 가열이 허용된다는 의미는 아니다. 용해되지 않은 탄화물, 불완전한 오스테나이트화 또는 불충분한 온도 균일화는 낮은 경도와 불균일한 경도 분포를 초래할 수 있다.
결정립 크기 제어는 노 온도 이상의 요소를 포함한다. 강재의 청정도, 이전 열간가공, 노멀라이징 또는 풀림 이력, 가열 속도, 노 장입 상태 및 임계 온도 이상에서 유지된 시간은 모두 중요하다. ASTM International의 2024년 열처리 교육 과정은 오스테나이트화, 결정립 크기 제어, 기계적 특성 요구사항, 그리고 풀림, 노멀라이징, 담금질-뜨임 및 이중 뜨임과 같은 공정 선택을 규격 결정 요소로 제시한다. 단면이 크거나 특성 허용차가 좁은 경우에는 노의 교정과 열전대 배치가 필수적이다.

담금질: 냉각 강도, 균열 및 변형
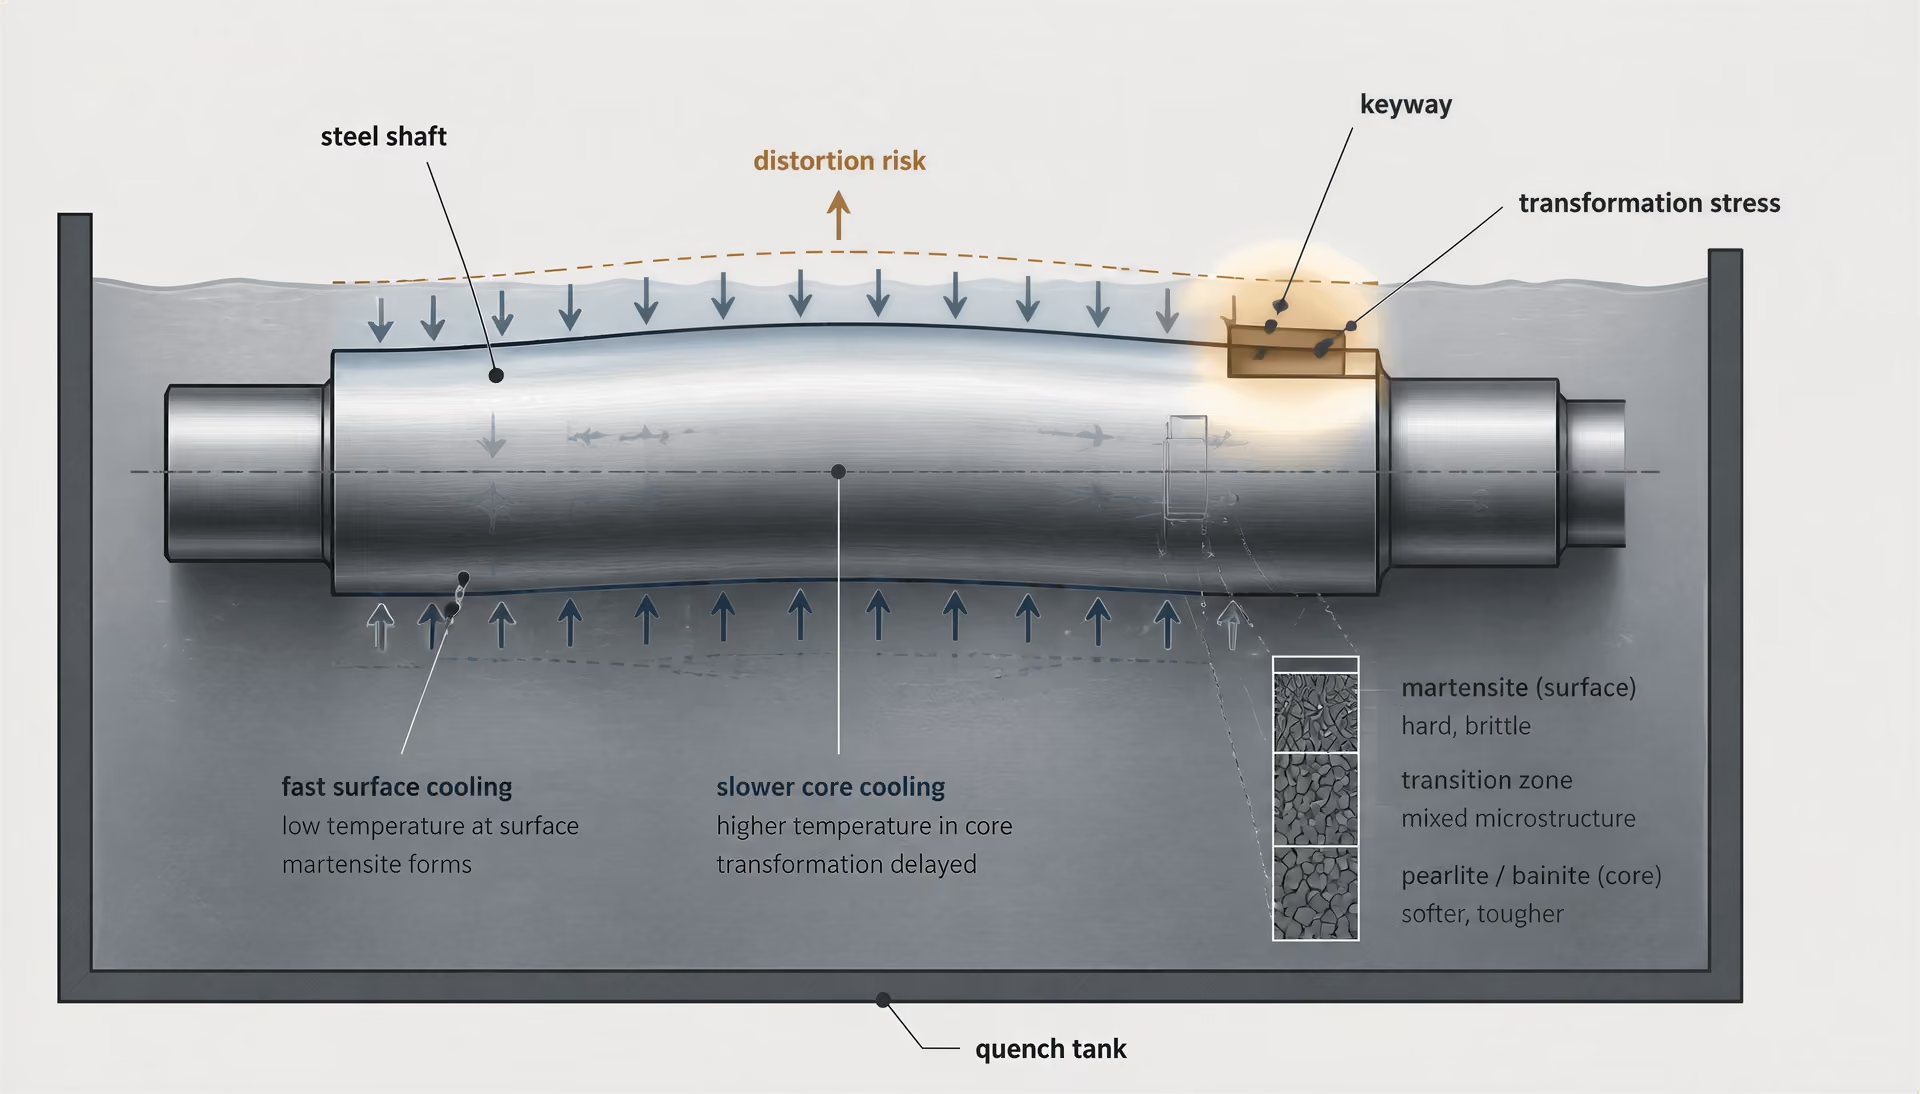
오스테나이트화 후에는 과도한 확산이 일어나기 전에 관련 펄라이트 및 베이나이트 변태 영역을 통과할 수 있을 만큼 빠르게 부품을 냉각해야 한다. 이를 통해 강재와 단면 크기가 허용하는 영역에서 마르텐사이트가 형성된다. 필요한 냉각 속도는 이용 가능한 가장 빠른 속도가 아니다. 필요한 경도 분포를 형성하면서 열응력과 변태응력을 부품의 허용 범위 내에 유지하는 속도이어야 한다.
물, 폴리머 용액, 오일, 가스 및 중단식 또는 단계식 담금질은 서로 다른 냉각 강도를 제공한다. 물은 높은 표면 냉각 능력을 제공할 수 있지만, 특히 예리한 모서리, 키홈, 구멍 및 벽 두께 변화 부위에서 큰 온도 구배를 유발할 수 있다. 오일은 일반적으로 냉각 강도가 낮으며, 가스 압력과 폴리머 농도는 검증된 한도 내에서 조절할 수 있다. 교반, 욕조 온도, 장입 배열, 이송 시간 및 냉각제 오염은 실제 냉각 사이클을 변화시킨다. 따라서 명목상의 냉각제 명칭만으로는 공정 규격이 될 수 없다.
담금질 강도는 속도 경쟁이 아니라 부품 설계의 문제이다. 두꺼운 축은 중심부를 경화하기 위해 상당한 냉각이 필요할 수 있는 반면, 얇은 기어 이빨은 동일한 조건에서 균열이 발생할 수 있다. 형상은 국부적인 열 추출과 응력 집중을 결정한다. 필렛, 충분한 곡률을 갖는 전이부, 균일한 벽 두께, 올바른 고정 장치 및 제어된 방향 설정은 부품이 탱크에 도달하기 전부터 변형과 균열을 줄일 수 있다. 열 구배를 줄이는 것이 가장 짧은 사이클을 얻는 것보다 중요할 때에는 마르템퍼링을 선택할 수 있다. 이 공정은 최종 변태 전에 마르텐사이트 시작 온도 범위 이상에서 온도를 균일하게 한다. 오스템퍼링은 다른 공정으로, 등온 유지 중 베이나이트 조직을 형성하며 일반적인 담금질-뜨임의 대체 공정으로 취급해서는 안 된다.
뜨임 및 최종 특성의 균형
갓 담금질한 강재는 사용 준비가 완료된 상태인 경우가 드물다. 마르텐사이트는 경도가 높지만 큰 잔류응력을 가지며 잔류 오스테나이트를 포함할 수 있다. 뜨임하지 않은 부품은 취급, 가공 또는 사용 중에 균열이 발생할 수 있다. 뜨임은 담금질한 강재를 관련 변태 온도 이하로 다시 가열하고, 탄소 재분포, 탄화물 형성, 응력 완화 및 기계적 특성의 의도된 변화를 위해 충분히 유지하는 공정이다. 일반적으로 뜨임 온도가 상승하면 경도와 강도는 감소하고 인성과 치수 안정성은 향상되지만, 그 반응은 강종과 초기 조직에 크게 좌우된다.
최종 목표는 최대 경도가 아니라 특성의 균형이다. 베어링 시트, 압력 하중을 받는 축 및 충격 하중을 받는 핀은 명목상 동일한 강종을 사용하더라도 서로 다른 뜨임 조건이 필요할 수 있다. 뜨임은 잔류응력과 치수 변화에도 영향을 미치므로, 규격에는 경도 측정 위치, 해당되는 경우 인장 또는 충격 요구사항, 허용 변형량, 그리고 뜨임 취성 또는 바람직하지 않은 탄화물 반응과 관련하여 금지되는 뜨임 범위를 포함해야 한다.
고합금강, 공구강 및 첫 번째 뜨임 또는 이후 냉각 중 잔류 오스테나이트가 변태하는 부품에는 이중 뜨임이 규정될 수 있다. 두 번째 뜨임은 새로 형성된 미뜨임 마르텐사이트를 처리하고 지연성 치수 변화 또는 균열의 위험을 줄인다. 이는 모든 탄소강 또는 저합금강에 자동으로 요구되는 것은 아니다.
정확한 온도, 이송 시간, 유지 시간, 가열 속도, 냉각 속도 및 뜨임 간격은 강종 규격, 열처리 규격, 부품 형상, 노 및 냉각제 운용 방식, 그리고 검증된 공정 데이터에 따라 결정해야 한다. 2024년 ScienceDirect의 처리 관련 자료는 강종과 요구 특성을 선정 요소로, 온도·유지 시간·가열 속도·냉각 속도를 상호작용하는 변수로 제시한다. 따라서 신뢰성 있게 입증된 전체 단면 경화 공정은 일반적인 노 레시피를 그대로 복사하는 것이 아니라, 경도 조사, 미세조직 확인, 변형 측정 및 필요한 경우 조미니 시험 또는 생산 부품 검증을 통해 적합성을 입증해야 한다.
5. 정상화, 풀림 또는 응력 제거가 올바른 선택인 경우
모든 부품에 담금질이 필요한 것은 아니다. 요구되는 특성이 가공성, 치수 안정성 또는 제어된 페라이트-펄라이트 초기 조직이라면, 담금질-뜨임 사이클보다 더 느린 냉각 처리가 기술적으로 더 타당할 수 있다. 선택은 여전히 강종, 초기 미세조직, 단면 두께, 이전의 성형 또는 용접 이력, 그리고 후속 공정에서 시작된다. 온도만으로 열처리가 결정되는 것은 아니다. 유지 시간, 가열 속도, 냉각 속도 및 부품 단면의 열적 응답이 함께 작용한다.
ASM International은 Steel Selection for Hardening (1991)에서 “경화를 위한 강재 선택은 주로 요구되는 담금질 직후 경도와 그 경도가 표면 아래 어느 깊이까지 도달해야 하는지에 의해 결정된다”고 기술한다. 이 기준은 경화가 필요한 경우에는 중요하지만, 모든 강 부품을 경화해야 한다는 근거가 되지는 않는다. ISO 683-1:2016에는 담금질-뜨임, 오스템퍼링, 화염 경화, 고주파 경화 및 일부 경우 정상화가 적용되는 기계 부품용 비합금강이 포함되어 있다. 따라서 지정된 납품 상태와 의도된 사용 목적도 의사 결정의 일부를 이룬다.
연화 및 가공성을 위한 풀림
재료를 더 연하게 하거나 절삭 저항을 낮추거나 가공 시 반응의 편차를 줄여야 할 때 풀림을 선택한다. 완전 풀림은 일반적으로 오스테나이트 영역까지 가열한 후 노에서 서냉하는 방식으로 이루어지며, 많은 일반 탄소강과 저합금강에서 비교적 조대한 페라이트-펄라이트 조직을 형성한다. 정확한 결과는 탄소 함량, 합금 원소, 이전 변형 및 단면 크기에 따라 달라진다. C45E와 같은 아공석강은 고탄소 공구강이나 크롬-몰리브덴계 강과 동일한 방식으로 반응하지 않는다.
연화는 절삭력과 공구 마모를 줄일 수 있지만, “풀림 상태”가 “가공 가능”과 보편적으로 같은 의미인 것은 아니다. 구상화 풀림은 고탄소강에 더 적합할 수 있다. 둥근 시멘타이트 입자가 가공 저항을 낮추고 경화 전 성형성을 향상시키기 때문이다. 반대로 과도한 결정립 성장은 인성을 저하시키고 후속 열처리를 위한 초기 조직을 불량하게 만들 수 있다. 얇은 단면은 두꺼운 단면보다 더 빠르게 냉각되며, 대형 단조품은 외부가 단단해지고 중심부가 더 연해지는 현상을 방지하기 위해 장시간 균열화가 필요할 수 있다.
이전 이력도 확인해야 한다. 냉간 가공은 전위 밀도를 높이고 방향성을 갖는 특성을 유발할 수 있으며, 풀림은 이러한 상태를 상당 부분 제거할 수 있다. 용접 부품에는 서로 다른 조직을 가진 용융부, 열영향부 및 모재가 존재할 수 있으므로, 하나의 노 열처리 사이클이 모든 위치에서 동일한 특성을 만들어 내지는 않을 수 있다. ASTM International의 2024 열처리 과정에서는 풀림, 결정립 크기 제어 및 기계적 특성 요구사항을 서로 별개의 규격 요인으로 제시한다. 이러한 구분은 유용하다. 목표는 단순히 경도를 낮추는 것이 아니라, 지정된 조직과 다음 공정에 대한 예측 가능한 반응을 얻는 것이다.
조직 및 특성 조정을 위한 정상화
정상화는 일반적으로 단조, 압연 또는 기타 열간 가공 후 조직을 재설정하거나 조정하기 위해 선택한다. 강을 오스테나이트 범위까지 가열한 후 정지 공기 중에서 냉각하므로, 노에서 풀림할 때보다 냉각 속도가 빠르다. 많은 탄소강과 저합금강에서 이 처리는 더 미세한 페라이트-펄라이트 조직을 형성하고, 완전 풀림 상태에 비해 강도를 높이며, 이전 공정으로 인해 발생한 일부 밴드 조직이나 불균일성을 줄인다.
마르텐사이트 경화층이나 높은 전경화능이 필요한 경우 정상화는 담금질을 대신할 수 없다. 정상화는 제어된 초기 상태를 만드는 처리이지, 자동으로 최종 고강도 상태를 만드는 처리가 아니다. 또한 특히 부품의 단조 이력이 불확실한 경우, 가공 전이나 이후의 오스테나이트화에 앞선 예비 처리로 사용할 수 있다. 결정립 미세화가 필요하면 여러 차례의 정상화 사이클을 지정할 수 있지만, 반복 가열은 스케일, 탈탄, 변형 및 생산 시간을 증가시킬 수 있다.
단면 두께는 냉각 속도를 변화시키며, 따라서 최종 특성에도 영향을 준다. 동일한 강종이라도 작은 정상화 축은 두꺼운 판재보다 더 미세한 펄라이트와 더 높은 강도를 나타낼 수 있다. 형상도 중요하다. 단면이 급격히 변하는 부분에서는 냉각 조건이 달라지고 잔류응력이 발생할 수 있다. ISO 4885:2018은 철계 재료의 열처리와 이러한 변태를 정확히 기술하는 데 필요한 철-탄소 상관계에 대해 통제된 용어를 제공한다. 한편 SAE J1268:1995는 탄소강 및 합금 H-band 강의 최소 및 최대 경화능 한계를 규정한다. 이러한 한계는 냉각에 대한 강재 자체의 반응과 정상화 사이클 그 자체의 결과를 구분하는 데 도움이 된다.
가공 및 용접 전후의 응력 제거
응력 제거는 잔류응력을 줄이는 처리이며, 완전 풀림이나 뜨임과 동일하지 않다. 부품을 변태 범위 이하로 가열하고, 온도 균일화와 응력 완화에 충분한 시간 동안 유지한 다음, 제어된 방식으로 냉각한다. 이 처리는 강을 의도적으로 재오스테나이트화하지 않으므로, 풀림에서 형성되는 페라이트-펄라이트 조직이나 담금질-뜨임 처리에서 형성되는 뜨임 마르텐사이트를 생성할 것처럼 규정해서는 안 된다.
가공 전에 응력 제거를 실시하면 주조품, 단조품, 화염 절단 판재 또는 강한 냉간 가공을 거친 소재에서 재료를 제거할 때 발생하는 변형을 줄일 수 있다. 최종 치수 공차가 엄격하고 불균형한 응력장이 황삭 중 굽힘을 일으킬 수 있는 경우 특히 유용하다. 실용적인 공정 순서는 성형 직후 곧바로 정삭하는 대신 황삭, 응력 제거, 정삭으로 구성할 수 있다.
용접 후 응력 제거를 실시하면 잔류응력을 줄이고 사용 중 또는 후속 가공 중 치수 변화의 위험을 낮출 수 있다. 그러나 용접 금속과 열영향부의 차이를 없애거나, 부적절한 이음부 설계, 수소 손상 또는 적합하지 않은 용접 절차를 바로잡지는 못한다. 두꺼운 단면에서는 가열 및 냉각 구배에 주의해야 한다. 노에 급격히 장입하거나, 지지를 불균일하게 하거나, 국부적으로 가열하면 새로운 변형이 발생할 수 있다. ASTM의 공정 목록에서는 응력 관련 요구사항을 오스테나이트화, 정상화, 풀림, 담금질-뜨임 관행 및 이중 뜨임과 나란히 다룬다. 이는 각 처리가 서로 다른 특성 문제에 대응하기 때문이다. 따라서 선택은 가장 가혹한 열 사이클을 적용하는 습관이 아니라, 요구되는 최종 상태에 따라 이루어져야 한다.
6. 변태와 변형을 관리하기 위한 오스템퍼링과 마템퍼링의 선택
오스템퍼링과 베이나이트 변태
오스템퍼링은 단순히 담금질 매체를 바꾸는 것이 아니라 변태 경로를 변경한다. 강을 오스테나이트 영역까지 가열한 다음, 펄라이트 영역을 통과할 수 있을 만큼 빠르게 담금질하고, 베이나이트가 형성되는 온도에서 유지한다. 필요한 비율의 오스테나이트가 변태할 때까지 공작물을 해당 온도에 유지한 후 실온까지 냉각한다. 그 결과 생성되는 조직은 직접 담금질로 형성되는 주로 마르텐사이트 조직이 아니라, 경우에 따라 잔류 오스테나이트를 포함하는 베이나이트이다.
유지 온도는 생성물이 상부 베이나이트인지 하부 베이나이트인지를 결정하고, 시간은 변태 진행 정도를 결정한다. 선택한 사이클은 일반적인 “베이나이트 온도”가 아니라 강의 시간-온도-변태 거동에 근거해야 한다. 합금 원소의 첨가는 변태 곡선을 이동시키고 펄라이트 생성을 피하는 데 필요한 시간을 변화시킨다. 탄소, 망가니즈, 크로뮴, 몰리브데넘, 니켈은 모두 이러한 거동에 영향을 미친다.
오스템퍼링은 직접 담금질과 관련된 큰 열구배를 줄이고 강도, 인성, 치수 안정성의 유용한 조합을 제공할 수 있다. 그러나 모든 담금질 및 뜨임 처리를 자동으로 대체할 수 있는 저변형 공정은 아니다. 단면이 지나치게 두꺼우면 표면은 베이나이트 영역에 진입한 반면 중심부는 여전히 너무 뜨거운 상태일 수 있으며, 또는 중심부의 변태가 필요한 조직을 얻기에는 지나치게 느릴 수 있다. 불완전한 변태는 과도한 잔류 오스테나이트 또는 혼합 미세조직을 남길 수 있다.
요구 경도는 여전히 첫 번째 선별 기준이다. ASM International은 경화용 강 선택(Steel Selection for Hardening, 1991)에서 “경화용 강의 선택은 주로 요구되는 담금질 직후 경도와 그 경도가 표면 아래 어느 깊이까지 도달해야 하는지에 의해 결정된다”고 밝혔다. 오스템퍼링의 경우에는 이 질문에 다음의 두 번째 질문을 함께 검토해야 한다. 펄라이트 또는 기타 원치 않는 생성물이 형성되기 전에 전체 중요 단면이 베이나이트 변태 범위에 도달하여 그 상태를 유지할 수 있는가?
강의 지정은 중요하다. ISO 683-1:2016은 일반적으로 담금질 및 뜨임, 오스템퍼링, 화염 경화, 유도 경화 및 경우에 따라 정상화 처리를 목적으로 하는 기계 부품용 비합금강을 다룬다. 그렇다고 해서 이 표준에 포함된 모든 강종이 동일한 단면 크기에서 동일한 베이나이트 조직을 생성할 수 있다는 뜻은 아니다. C45와 같은 탄소강은 오스템퍼링 깊이가 제한적일 수 있는 반면, 경화능이 더 높은 합금강은 실제 조성과 제공된 경화능 데이터에 따라 더 두꺼운 단면에도 적용할 수 있다.
마템퍼링과 열구배 감소
마템퍼링은 마르퀜칭이라고도 하며, 일반적으로 Ms로 표시되는 마르텐사이트 시작 온도 이상 또는 그 부근에서 담금질을 중단하는 공정이다. 강을 고온 욕 또는 제어된 가스 환경에서 짧은 시간 유지하여 표면과 중심부 사이의 온도 차이를 줄인다. 그런 다음 마르텐사이트 변태 범위를 통과하도록 냉각하며, 일반적으로 이후 뜨임을 실시한다.
| 공정 경로 | 변태 목표 | 최종 조직 | 주요 선정 고려사항 |
|---|---|---|---|
| 오스템퍼링 | 등온 베이나이트 변태 | 베이나이트, 경우에 따라 잔류 오스테나이트 포함 | 가용한 베이나이트 변태 범위 내에서 단면 전체가 변태해야 함 |
| 마템퍼링 | 마르텐사이트 형성 전에 온도 균일화 | 뜨임 후 뜨임 마르텐사이트 | 원치 않는 변태를 허용하지 않으면서 변형을 제한하도록 욕조 제어와 시간이 관리되어야 함 |
| 직접 담금질 및 뜨임 | 연속 냉각 중 마르텐사이트를 형성한 다음 뜨임 | 뜨임 마르텐사이트 | 균열 없이 요구되는 깊이까지 경화되도록 담금질 강도를 확보해야 함 |
차이는 명확하다. 오스템퍼링은 베이나이트가 형성될 만큼 충분히 오래 강을 유지하는 공정인 반면, 마템퍼링은 마르텐사이트 형성을 지연시키지만 베이나이트 생성을 목표로 하지 않는다. 마템퍼링 후 최종 조직은 일반적으로 뜨임 마르텐사이트이다. 뜨임은 필수적이다. 뜨임하지 않은 마르텐사이트는 높은 잔류응력을 가지며 취성일 수 있기 때문이다.
직접적인 유냉 또는 수냉에서는 표면이 내부보다 훨씬 빠르게 냉각될 수 있다. 이러한 차이는 열응력을 발생시키고, 이후의 마르텐사이트 변태는 변태 변형을 발생시킨다. 마템퍼링은 변태가 시작되기 전에 온도 차이를 줄이므로, 두 응력원이 서로 중첩되어 증폭될 가능성을 낮춘다. 따라서 특히 단면 변화가 급격하거나 키홈, 구멍 또는 비대칭 형상을 가진 부품에서 변형과 균열 위험을 줄일 수 있다.
그러나 공정 제어는 여전히 까다롭다. 욕은 충분한 용량, 안정적인 온도, 효과적인 순환 능력을 갖추어야 하며, 부품 장입량에 따른 거동도 파악되어야 한다. 지나치게 오래 유지하면 베이나이트 또는 펄라이트가 형성될 수 있고, 균열화 유지 후 너무 느리게 냉각하면 비마르텐사이트 생성물이 형성될 수 있다. 또한 중심부의 온도가 따라잡는 동안 표면에서 조기 변태가 일어나지 않도록 선택한 욕 온도는 Ms보다 높거나 Ms에 충분히 가까운 상태를 유지해야 한다.
공정 적합성, 단면 크기 및 강의 경화능
어느 공정도 유냉이 변형을 일으킨다는 이유만으로 선택해서는 안 된다. 결정에는 조성, 경화능, 단면 크기, 형상, 목표 조직, 기계적 특성 및 장비 성능을 종합적으로 고려해야 한다. ISO 4885:2018은 철강 재료의 열처리 용어와 이러한 변태를 일관되게 설명하는 데 필요한 철-탄소 상관계를 규정한다.
경화능은 경도와 동일하지 않다. 경도는 처리 후 압입에 대한 저항을 나타내며, 경화능은 지정된 냉각 조건에서 강이 의도한 변태를 어느 깊이까지 일으킬 수 있는지를 나타낸다. SAE J1268:1995는 표준 단부 담금질 데이터를 사용하여 탄소강 및 합금 H-밴드 강의 최소 및 최대 경화능 한계를 규정한다. 이러한 한계는 특정 강종이 봉, 기어 이, 축 또는 판재의 중심부에서 요구되는 변태를 일으킬 수 있는지를 판단하는 데 도움이 된다.
따라서 퍼니스 운전 일정을 수립하기 전에 조미니 단부 담금질 데이터와 단면 크기 계산을 먼저 검토해야 한다. 경화능이 낮은 강은 얇은 오스템퍼링 부품에는 적합할 수 있지만 두꺼운 부품 전체에 걸쳐 베이나이트를 생성하지 못할 수 있다. 경화능이 높은 강은 마템퍼링 중 대형 단면 전체에서 마르텐사이트에 도달할 수 있지만, 합금 원소 함량으로 인해 Ms가 변하고 유지 시간이 늘어나며 잔류 오스테나이트 위험이 증가할 수 있다. 균일한 시험 봉에서 효과적인 공정도 형상에 의해 실패할 수 있다.
목표 조직은 도면 또는 공정 사양서에 명시해야 한다. 즉, 규정된 경도 범위를 갖는 베이나이트인지, 또는 지정된 경도, 인성 및 치수 한계를 갖는 뜨임 마르텐사이트인지를 명확히 해야 한다. ASTM International의 2024년 열처리 과정은 오스테나이트화, 결정립 크기 제어, 담금질 및 뜨임 작업, 2회 뜨임, 기계적 특성 요구사항을 사양 결정 요소로 제시한다. 온도, 가열 속도, 유지 시간 및 냉각 속도는 서로 상호작용하므로, 다른 요소들을 재평가하지 않은 채 한 요소만 변경하면 공정의 유효성이 상실될 수 있다.
베이나이트 특성이 허용되는 작고 균일한 부품의 경우, 오스템퍼링은 변형을 줄이면서 제어된 공정 경로를 제공할 수 있다. 뜨임 마르텐사이트가 필요하고 담금질 중 치수 제어를 향상해야 하는 부품에는 일반적으로 마템퍼링이 더 일관된 선택이다. 두 공정 모두에서 욕의 균일성, 장입 배치, 이송 시간 및 후처리 검증에 따라 선택한 변태 경로가 퍼니스 기록에만 나타나는 것이 아니라 실제 부품에서 달성되는지가 결정된다.
7. 표면 경화 및 침탄 경화 공정의 선정
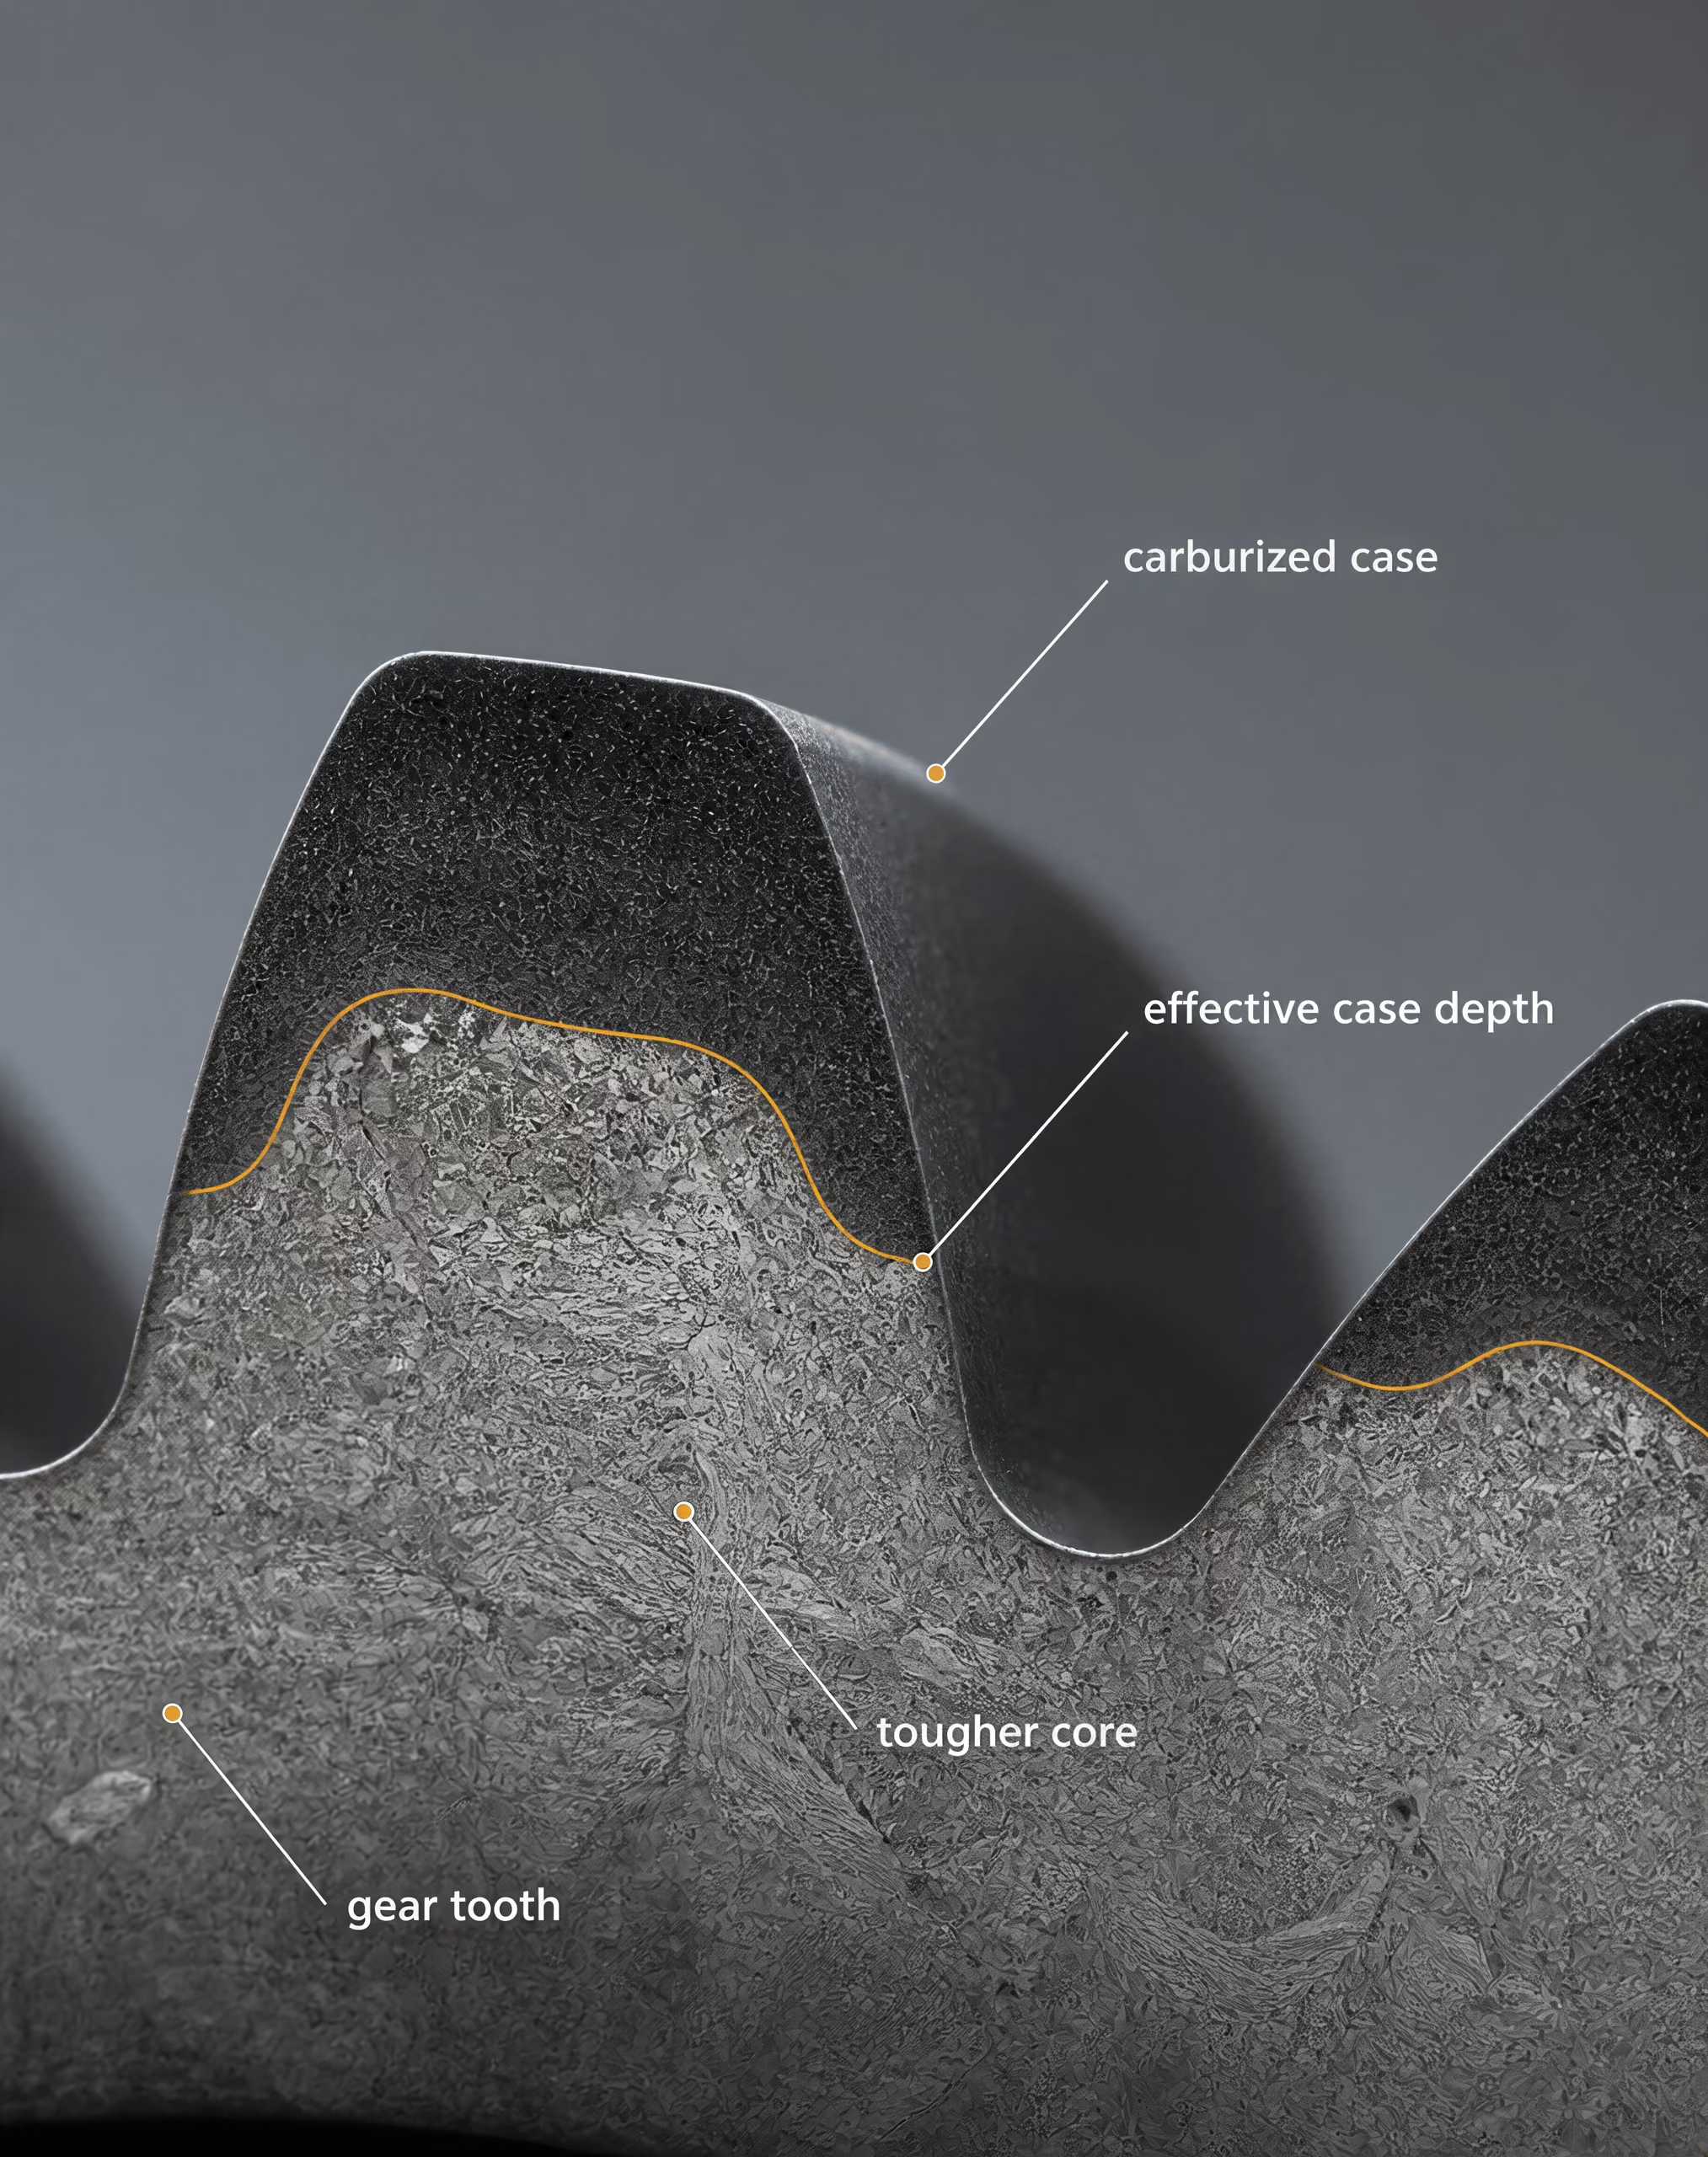
부품에 내부의 높은 인성을 희생하지 않으면서 내마모성과 내피로성을 갖춘 표면이 필요할 때 표면 경화 및 침탄 경화를 선정해야 한다. 전체 경화는 단면 전체의 조직을 변화시킨다. 오스테나이트화 및 담금질 후, 지정된 강은 경화능이 허용하는 깊이까지 마르텐사이트, 베이나이트 또는 뜨임된 복합 조직을 형성한다. 반면 침탄 경화 처리는 표면 부근에 경도를 집중시키고, 심부는 더 낮은 경도와 일반적으로 더 높은 인성을 유지하게 한다.
경도와 경화능의 차이가 선정 결정을 좌우한다. 경도는 특정 위치에서 얻어지는 저항성을 의미하며, 경화능은 정해진 열 사이클 중 강이 의도한 경화 조직을 얼마나 깊게 형성할 수 있는지를 나타낸다. ASM International은 경화를 위한 강 선택 (1991)에서 선정은 주로 요구되는 담금질 직후 경도와 그 경도가 표면 아래 어느 깊이까지 유지되어야 하는지에 의해 결정된다고 밝혔다. 침탄 경화 기어의 경우 이 깊이는 지정된 경도에서 밀리미터 단위로 규정될 수 있으며, 심부에는 별도의 인장 강도, 충격 인성 또는 경도 범위가 요구될 수 있다.
따라서 공정 사양에는 노 온도 이상의 내용이 명시되어야 한다. 침탄 깊이, 표면 경도, 심부 특성, 탄소 또는 질소 포텐셜, 가열 및 유지 시간, 담금질 조건, 화합물층 한계, 변형 허용량 및 처리 후 마무리 가공은 모두 동일한 선정 결정에 포함된다. ISO 4885:2018은 철계 열처리에 관한 관리된 용어를 제공하고 철-탄소 상태도표를 포함한다. 따라서 기술 사양에서 침탄, 질화, 담금질, 뜨임 및 확산 공정을 구분할 때 유용하다.

경화층 형성을 위한 침탄 및 탄질화
침탄은 저탄소강의 오스테나이트 표면에 탄소를 첨가하며, 일반적으로 강의 임계 변태 범위를 웃도는 침탄 온도에서 실시한다. 그 후 농화된 층을 담금질하면 표면에는 고탄소 마르텐사이트가 형성되고, 저탄소 심부에는 더 높은 인성을 갖는 낮은 경도의 조직이 형성된다. EN ISO 683-3에 규정된 16MnCr5 및 SAE 8620과 같은 저탄소 합금강은 요구되는 침탄층과 심부 특성을 함께 선정하는 경우의 일반적인 예이다. 크롬, 망가니즈, 몰리브데넘 및 니켈과 같은 합금 원소는 경화능, 잔류 오스테나이트, 변태 거동 및 변형에 영향을 준다.
탄질화는 탄소와 질소를 모두 도입하며, 일반적으로 침탄보다 낮은 온도와 얕은 깊이에서 실시한다. 첨가된 질소는 표면 경도와 경화능을 높일 수 있지만, 과도한 질소 또는 탄소 포텐셜은 잔류 오스테나이트, 탄화물 또는 허용할 수 없을 정도로 취성인 표면을 형성할 수 있다. 탄질화는 소형 부품, 얇은 단면 및 비교적 얕은 침탄층으로 충분한 부품에 흔히 고려된다. 접촉 응력이 표면 아래 깊은 곳까지 침투하는 경우에는 심부 침탄을 대신할 수 없다.
분위기는 탄소 포텐셜에 따라 제어해야 하며, 탄질화의 경우에는 질소 포텐셜도 제어해야 한다. 명목 온도만으로는 결과를 규정할 수 없다. 가스 유량, 노 적재량, 이송 시간, 담금질 강도 및 강의 초기 결정립 크기는 모두 침탄층의 균일성에 영향을 준다. 복잡한 기어, 스플라인, 막힌 구멍 및 급격한 단면 전이는 가열, 분위기 접근성 및 냉각 속도의 불균일을 초래한다. 이러한 형상은 침탄층의 과도한 성장, 연질부, 담금질 균열 또는 치수 변화를 유발할 수 있다.
침탄 부품은 일반적으로 담금질 및 뜨임이 필요하며, 그 후 연삭, 호닝 또는 기타 마무리 가공을 실시한다. 가공 여유는 처리 전에 설정해야 한다. 재료를 과도하게 연삭하면 유효 침탄 깊이가 감소하거나 잔류 오스테나이트가 허용되지 않는 영역이 노출될 수 있기 때문이다. 담금질 후 교정 역시 균열을 방지하고 지정된 경도 분포를 유지할 수 있도록 관리해야 한다.
질화 및 확산 피막
질화는 일반적으로 부품 전체를 오스테나이트화하고 담금질하지 않은 상태에서 페라이트계 또는 합금강 표면에 질소를 도입한다. 알루미늄, 크롬, 몰리브데넘 및 바나듐과 같은 합금 원소는 미세한 합금 질화물을 형성하여 표면 경도를 높이고 응착 마모 및 연삭 마모에 대한 저항성을 향상시킨다. 가스 질화, 플라즈마 질화 및 염욕 질화는 질소 공급 방식, 이온 또는 가스 제어, 온도 균일성 및 처리 시간이 서로 다르다.
질화는 오스테나이트 변태 온도 이하에서 진행되므로 변형은 일반적으로 침탄 및 담금질 후보다 작다. 그러나 변형이 전혀 없는 것은 아니다. 화합물층과 질화물의 성장, 잔류 응력, 이전 가공에서 발생한 응력 및 불균일한 표면 화학 조성은 여전히 치수를 변화시킬 수 있다. 모재는 이미 충분한 강도를 갖추고 있어야 한다. 질화는 연하고 부적합한 강에 강한 심부를 만들어 주지 않는다. 합금강은 질화 온도에서 심부가 요구되는 기계적 특성을 유지하도록, 일반적으로 질화 전에 담금질 및 뜨임 상태로 지정한다.
때때로 백색층이라고 부르는 화합물층은 자동적인 이점으로 간주하지 말고 사양에 명시해야 한다. 철-질화물층은 마모 및 부식 거동을 개선할 수 있지만, 두께가 과도하면 인성이 저하되거나 균열 및 박리가 촉진될 수 있다. 그 아래의 확산층은 질소 농도와 경도가 점진적으로 변하는 분포를 제공한다. 도면에는 화합물층 두께, 확산 깊이, 표면 경도, 심부 경도 및 허용 가능한 기공률을 명시해야 한다.
붕소화, 크로마이징 및 알루미나이징과 같은 확산 피막은 붕소, 크롬 또는 알루미늄이 내부로 확산되도록 하여 표면을 변화시킨다. 붕소화는 매우 높은 경도의 철 붕화물을 형성할 수 있는 반면, 알루미나이징은 최대의 접촉 피로 경도보다 고온 산화 저항성이 더 중요한 경우에 선정된다. 이러한 처리는 질화 및 침탄과 화학적으로 구별되며, 하중 조건에 비추어 취성상, 피막 두께, 부착력, 치수 성장 및 마무리 가공 요건을 평가해야 한다. 지지가 불충분한 모재 위의 경질 피막은 균열 또는 박리로 파손될 수 있다.
화염 경화 및 유도 경화
화염 경화와 유도 경화는 표면만 오스테나이트화 범위까지 가열한 후 신속하게 담금질한다. 침탄 또는 질화와 달리 이러한 방법은 일반적으로 표면 화학 조성을 변화시키지 않으며, 강에 이미 존재하는 탄소를 마르텐사이트로 변태시킨다. 따라서 표면 탄소 함량이 달성 가능한 경도의 실질적인 한계를 결정한다. C45E 또는 SAE 1050과 같은 중탄소강은 요구되는 경화 깊이와 심부 강도가 단면 형상에 부합하는 경우 적합할 수 있다. 반면 저탄소강은 사전에 탄소를 농화하지 않으면 일반적으로 고경도 마르텐사이트 표면을 형성할 수 없다.
ISO 683-1:2016은 담금질 및 뜨임, 오스템퍼링, 화염 경화, 유도 경화 및 경우에 따라 기계 부품의 정규화에 사용되는 비합금강을 규정한다. 그러나 해당 지정만으로는 탄소 함량, 경화능, 단면 크기 및 공급 상태를 확인할 필요가 없어지지 않는다. SAE J1268:1995는 표준 단부 담금질 데이터를 사용하여 탄소강 및 합금 H-밴드 강의 최소 및 최대 경화능 한계를 규정한다. 이러한 한계는 선정한 강종이 지정된 깊이에서 요구되는 경도를 형성할 수 있는지 판단하는 데 도움이 된다.
화염 경화는 버너 크기, 화염 조성, 이동 속도, 이격 거리 및 담금질 시점에 좌우된다. 유도 경화에서는 주파수, 전력 밀도, 코일 형상, 결합 상태, 주사 속도 및 담금질제 공급 조건이 추가된다. 일반적으로 주파수가 높을수록 가열이 표면 가까이에 집중되고, 주파수가 낮을수록 더 깊이 침투하지만, 실제 경화 분포는 전기 저항률, 자기 투자율, 형상 및 가열 시간에도 좌우된다. 유도 코일은 요구되는 표면에 도달해야 한다. 내부 홈, 단속적인 형상 및 불균일한 단면에는 별도의 가열 패스 또는 다른 공정이 필요할 수 있다.
두 방법 모두 노 전체 가열에 따른 변형을 제한할 수 있지만, 급격한 열 구배는 잔류 응력, 연질부 및 담금질 균열을 발생시킬 수 있다. 단순히 가열된 깊이가 아니라 경도 기준에 따른 유효 침탄 깊이를 지정해야 한다. 경화 후 연삭, 뜨임, 연삭 소손 검사 및 치수 검증을 통해 선정 절차를 완료한다. 타당한 선정이란 하중에 맞춰 경도 구배와 심부 특성을 일치시키는 동시에 접근성, 화학 조성, 열원, 변형 및 마무리 가공을 관리하는 선택이다.
8. 의사결정의 적용: 표준 기반 선정 작업 흐름
단계별 선정 매트릭스
열처리 선정은 로가 아니라 부품에서 시작해야 한다. 선정 기록의 첫 번째 항목은 사용 요구사항이다. 여기에는 인장강도, 항복강도, 충격 인성, 피로 성능, 내마모성, 기계가공성, 치수 안정성 또는 지정된 경도 범위가 포함될 수 있다. 경도만으로는 충분한 설계 요구사항이 될 수 없다. 부품은 표면 경도 목표를 충족하면서도 부적합한 내부 조직이나 과도한 잔류응력을 유지할 수 있다.
| 의사결정 단계 | 필수 질문 | 근거 또는 산출물 |
|---|---|---|
| 사용 조건 | 어떤 하중, 온도, 접촉 응력 및 고장 형태가 적용되는가? | 기계적 특성 및 경도 요구사항 |
| 재료 식별 | 정확한 강종, 표준, 제품 형태 및 납품 상태는 무엇인가? | 재료 인증서 및 적용 재료 표준 |
| 요구 상태 | 부품을 풀림, 불림, 응력 제거, 담금질 및 뜨임, 오스템퍼링 또는 표면 경화 처리해야 하는가? | 정의된 금속학적 상태 |
| 경화 깊이 | 어느 경도를 달성해야 하며, 표면으로부터 어느 깊이까지 필요한가? | 경도 분포 및 경화능 요구사항 |
| 형상 | 지배적인 단면 크기, 구멍, 키홈, 날카로운 모서리 및 두께 전이부는 무엇인가? | 가열, 담금질 및 변형 평가 |
| 열 이력 | 어떤 가열, 오스테나이트화, 냉각, 뜨임 또는 확산 사이클이 허용되는가? | 공정 사양 및 노 운전 조건 |
| 합격 판정 | 경도, 조직, 치수 및 결함을 어떻게 확인할 것인가? | 검사 계획 및 출하 승인 기준 |
그다음 선정 매트릭스는 각 요구사항을 재료 및 공정 결정과 연결해야 한다.
| 결정 단계 | 필요한 질문 | 근거 또는 산출물 |
|---|---|---|
| 사용 조건 | 어떤 하중, 온도, 접촉응력 및 파손 형태가 적용되는가? | 기계적 특성 및 경도 요구사항 |
| 재료 식별 | 정확한 강종, 표준, 제품 형태 및 납품 상태는 무엇인가? | 재료 증명서 및 해당 재료 표준 |
| 요구 상태 | 부품을 풀림, 노멀라이징, 응력 제거, 담금질 및 뜨임, 오스템퍼링 또는 표면 경화 상태로 해야 하는가? | 정의된 금속학적 상태 |
| 경화 깊이 | 달성해야 하는 경도는 얼마이며, 표면에서 어느 깊이까지 필요한가? | 경도 프로파일 및 경화능 요구사항 |
| 형상 | 지배적인 단면 크기, 구멍, 키홈, 날카로운 모서리 및 두께 변화부는 무엇인가? | 하중 경로, 가열, 담금질 및 변형 평가 |
| 열 이력 | 어떤 가열, 오스테나이트화, 냉각, 뜨임 또는 확산 사이클이 허용되는가? | 공정 사양 및 로 레시피 |
| 합격 판정 | 경도, 조직, 치수 및 결함을 어떻게 검사할 것인가? | 검사 계획 및 출하 승인 기준 |
재료 식별은 정확해야 한다. “중탄소강”은 충분한 지정이 아니다. 기록에는 예를 들어 C45, 42CrMo4 또는 관련 표준에 명시된 다른 지정명을 표준 번호, 제품 형태, 용강번호 및 납품 상태와 함께 정확히 기재해야 한다. 동일 강종이라도 노멀라이징된 봉강과 풀림 처리된 봉강은 동일한 결정립 조직, 기계가공성 또는 가열 반응을 가진 상태로 로에 투입되지 않는다.
ISO 683-1:2016은 일반적으로 담금질 및 뜨임, 오스템퍼링, 화염 경화, 고주파 경화 및 경우에 따라 노멀라이징이 적용되는 기계 부품용 비합금강의 납품 요구사항을 규정한다. 이 표준은 부품 도면을 대체하지 않으며 모든 로의 공정 변수를 정하는 것도 아니다. ISO 4885:2018은 철계 재료의 열처리 용어와 변태를 정확히 기술하는 데 필요한 철-탄소 상태도 관련 용어를 제공한다. 이러한 표준은 재료 및 용어에 관한 표준이므로, 설비, 분위기, 장입, 온도 균일도, 담금질 조건 및 검사를 공장 공정 사양에서 별도로 정의해야 한다.
다음 결정 사항은 요구되는 금속학적 공정 경로이다. 노멀라이징은 조직을 미세화하거나 조정하고 기계가공 또는 후속 경화 전에 균일성을 개선하기 위해 선택할 수 있다. 풀림은 경도를 낮추고 기계가공성을 향상시키기 위해 필요할 수 있다. 응력 제거는 용접, 과도한 기계가공 또는 성형 후의 잔류응력을 완화하지만, 담금질 및 뜨임 처리를 대신할 수는 없다. 전체 경화에는 지배적인 단면 전체에서 충분한 탄소량과 경화능이 필요하다. 반면 인성이 높은 내부와 내마모성 표면이 필요한 경우에는 표면 경화가 적절할 수 있다. 가능한 공정으로는 침탄, 침탄질화, 질화, 화염 경화 및 고주파 경화가 있다. 시효 경화와 확산 피막은 서로 다른 재료 및 공정 계열에 속하므로, 높은 표면 경도가 필요하다는 이유만으로 강재에 적용해서는 안 된다.
단면 크기와 형상은 선택한 냉각 속도로 요구되는 조직을 생성할 수 있는지를 결정한다. 큰 단면은 표면보다 중심부가 더 천천히 냉각된다. 하나의 부품 안에서도 얇은 플랜지, 구멍, 스플라인 치근 및 날카로운 단차는 서로 다른 속도로 냉각될 수 있다. 이러한 차이로 인해 한 위치에서는 마르텐사이트가, 다른 위치에서는 베이나이트 또는 펄라이트가 형성될 수 있으며, 담금질된 표면 부근에는 인장 잔류응력이 발생할 수 있다. 따라서 담금질 강도는 오일, 물 또는 폴리머 중 하나를 독립적으로 선택하는 방식이 아니라 단면계수, 지그 고정, 교반 및 냉각제 온도와 함께 고려해야 한다.
경도, 경화능 및 미세조직 검사를 통한 검증
ASM International은 경화를 위한 강재 선정 (1991)에서 재료 선정이 주로 요구되는 담금질 직후 경도와 그 경도가 표면 아래 어느 깊이까지 도달해야 하는지에 따라 결정된다고 설명했다. 이는 경도와 경화능의 핵심적인 차이를 보여준다. 경도는 열처리 후 특정 위치에서 측정되는 저항성이다. 경화능은 지정된 처리로 생성되는 경화의 깊이와 분포를 의미한다.
생산 시험 전에 필요한 경화능을 추정해야 한다. 죠미니 단부 담금질 데이터는 담금질된 끝단으로부터의 거리와 경도 사이의 표준화된 관계를 제공한다. Bofors Handbook (1981)은 경화능을 평가하는 방법으로 죠미니법과 Grossmann법을 제시한다. H-band 요구사항에 따라 공급되는 강재의 경우, SAE J1268:1995는 표준 단부 담금질 데이터가 확립된 탄소강 및 합금 H-band 강재에 대해 경화능의 최소 및 최대 한계를 규정한다. 어떤 강종이 요구되는 표면 경도에 도달하더라도 경화능 범위가 지나치게 낮으면 큰 단면의 중심부에서 요구사항을 충족하지 못할 수 있다.
생산 검사는 접근하기 쉬운 한 면에서 한 번 측정하는 것이 아니라 경도 조사를 포함해야 한다. 측정 위치는 표면, 표면 바로 아래 영역, 중심부 및 기능을 좌우하는 모든 단면을 대표해야 한다. 절단 시편을 가로지르는 경도 분포를 측정하면 지정된 경도가 요구 깊이까지 도달하는지를 확인할 수 있다. Rockwell, Vickers 또는 Brinell 방법은 경도 범위, 표면 상태 및 해당 시험 표준에 맞아야 한다.
경도만으로는 모든 부적합 조직을 식별할 수 없다. 금속조직 검사를 통해 담금질 및 뜨임 부품의 뜨임 마르텐사이트를 확인하는 동시에 베이나이트, 페라이트-펄라이트, 잔류 오스테나이트, 탈탄, 침탄층 깊이, 질화층 특성, 결정립 조대화, 담금질 균열 및 기타 공정 관련 특징을 검사해야 한다. 합격 기준에는 허용되는 조직과 제외되는 조직을 명시해야 한다. “적절하게 열처리됨”이라는 표현은 측정 가능한 의미가 없다.
치수 검사는 금속학적 검증의 일부이다. 열처리 전후에 주요 직경, 평탄도, 런아웃, 구멍 위치 및 변형을 기록해야 한다. 심한 담금질, 비대칭 형상, 날카로운 단면 변화, 용접 및 표면과 중심부 사이의 큰 변태 차이가 있을수록 잔류응력 문제가 증가한다. 요구되는 인성과 안정성을 확보하려면 뜨임이 충분해야 하며, 지정된 합금강 또는 잔류 오스테나이트 변태가 우려되는 경우에는 2회 뜨임이 필요할 수 있다. ASTM International의 2024년 열처리 교육 과정은 오스테나이트화, 풀림, 노멀라이징, 담금질 및 뜨임 작업, 2회 뜨임, 결정립 크기 제어 및 기계적 특성 요구사항을 사양을 결정하는 요소로 제시한다.
사양, 기록 및 시정 관리
공정 사양에는 전체 열 이력을 명시해야 한다. 여기에는 장입 상태, 로 분위기, 필요한 경우의 가열 속도, 오스테나이트화 또는 처리 온도 범위, 유지 시간의 기준, 이송 시간, 냉각제의 종류와 상태, 교반, 냉각 종료 조건, 뜨임 온도와 시간 및 반복 뜨임 여부가 포함된다. 온도, 유지 시간, 가열 속도 및 냉각 속도는 서로 상호작용하므로, 공칭 로 설정 온도가 동일하더라도 이 중 하나를 변경하면 생성되는 조직이 달라질 수 있다.
사양에는 변형 및 균열 관리 방법도 식별해야 한다. 여기에는 예열, 단계 가열, 보호 분위기, 진공 처리, 중단 담금질, 마템퍼링, 오스템퍼링, 지그 고정 방식 변경, 낮은 담금질 강도 또는 후처리 교정 한계가 포함될 수 있다. 각각의 관리 방법은 요구되는 경도 및 미세조직과 양립해야 한다.
기록은 부품을 해당 강재의 용강, 공급업체 증명서, 입고 상태, 로 식별 정보, 장입 패턴, 열전대 또는 조사 결과, 분위기 데이터, 냉각제 상태, 사이클 차트, 뜨임 기록, 작업자 및 검사 결과와 연결해야 한다. 재료 표준은 강재가 무엇인지를 정의하고, 공정 사양은 부품을 어떻게 처리할지를 정의한다. 이 두 역할을 혼동하면 합격 판정을 방어하기 어려워진다.
결과가 부적합할 경우 시정 조치는 고장 메커니즘에 따라 수행해야 한다. 낮은 중심부 경도는 불충분한 경화능, 과도한 단면 크기, 불충분한 오스테나이트화 또는 느린 담금질을 나타낼 수 있다. 인성이 낮은 상태에서 표면 경도가 과도하게 높다면 불충분한 뜨임이 원인일 수 있다. 변형이 발생한 경우에는 로 온도를 높이기보다 형상, 지그 고정, 이송 또는 담금질 조건을 변경해야 할 수 있다. 경도 조사 결과가 부적합하면 강종을 불합격 처리하기 전에 교정 상태, 시험 위치, 탈탄 및 시료 채취를 검토해야 한다. 이러한 검토를 완료한 후에야 재료, 열 사이클 또는 설계를 변경해야 한다.
9. 일반적인 선정 오류와 예방 방법
경도와 경화능을 혼동하는 경우
경도와 경화능은 서로 다른 질문에 답합니다. 경도는 일반적으로 Rockwell, Brinell 또는 Vickers 시험으로 특정 위치에서 측정되는 저항값입니다. 경화능은 특정한 담금질 조건에서 강이 얼마나 깊이까지 마르텐사이트를 형성할 수 있는지, 따라서 표면에서 중심부 방향으로 경도가 어떻게 분포하는지를 나타냅니다.
작은 시험편은 표면에서 60 HRC에 도달할 수 있지만, 동일한 명목 강종으로 제작한 직경 75 mm 축은 훨씬 더 연한 중심부를 나타낼 수 있습니다. 이러한 차이가 반드시 노의 고장을 의미하는 것은 아닙니다. 열 추출은 단면 크기, 형상, 교반, 냉각제 온도 및 강의 변태 거동에 따라 달라집니다. 탄소 함량은 주로 마르텐사이트의 경도에 영향을 미치며, 합금 원소와 오스테나이트 결정립 크기는 마르텐사이트가 형성될 수 있는 깊이에 큰 영향을 미칩니다.
ASM International은 Steel Selection for Hardening (1991)에서 “경화를 위한 강의 선정은 주로 요구되는 담금질 직후 경도와 그 경도가 표면 아래 어느 깊이까지 도달해야 하는지에 의해 결정된다”고 기술합니다. 이 원칙이 사양을 결정해야 합니다. 58–62 HRC와 같은 목표는 측정 위치, 유효 경화층 깊이 또는 경화 깊이, 단면 크기 및 허용 가능한 중심부 상태를 함께 명시하지 않는 한 불완전합니다.
SAE J1268:1995는 H-밴드 탄소강 및 합금강을 통해 이 문제를 다룹니다. 이 표준은 표준 단말 담금질 데이터에 근거하여 경화능의 최소 및 최대 한계를 규정하므로, 설계자는 강종의 화학적 명칭과 예상 경화능 범위를 구분할 수 있습니다. 그런 다음 Jominy 데이터, Grossmann 계산 또는 검증된 생산 시험 결과를 요구되는 경도 프로파일과 비교할 수 있습니다. 명목 강종만으로는 결과를 확정할 수 없습니다.
완전한 사이클을 정의하지 않고 냉각 매체만 지정하는 경우
“유냉” 또는 “수냉”은 완전한 열처리 지침이 아닙니다. 결과는 오스테나이트화 온도, 가열 속도, 분위기, 유지 시간, 이송 시간, 욕조 온도, 교반, 장입물 배치 및 냉각제의 상태에도 좌우됩니다. 온도와 시간은 서로 대체할 수 없습니다. 과도한 유지는 오스테나이트 결정립을 조대화하거나 산화를 증가시킬 수 있으며, 유지 시간이 부족하면 미용해 탄화물이나 불균일한 오스테나이트 조직이 남을 수 있습니다.
냉각 속도는 강의 연속 냉각 또는 시간-온도-변태 거동과 함께 고려해야 합니다. 저합금강은 과도한 균열을 방지하기 위해 유냉 또는 폴리머 냉각이 필요할 수 있는 반면, 동일한 단면 크기의 탄소강은 규정된 마르텐사이트 깊이를 얻기 위해 더 빠른 담금질이 필요할 수 있습니다. 마르템퍼링은 마르텐사이트 시작 온도 부근에서 냉각을 중단하여 변형을 줄일 수 있습니다. 오스템퍼링은 다른 미세조직을 생성하므로 두 공정 모두 열충격을 줄인다는 이유만으로 서로 대체할 수 없습니다. 침탄, 탄질화, 질화 및 확산 피막 처리 역시 서로 다른 표면 화학, 온도 범위, 시간 관리 및 합격 기준을 필요로 합니다.
공정 사양에는 담금질 전후에 어떤 일이 이루어지는지도 명시해야 합니다. 예열, 분위기 제어, 고정 장치, 세척, 뜨임 지연, 뜨임 온도, 뜨임 시간 및 경우에 따른 이중 뜨임은 모두 최종 상태에 영향을 미칩니다. ASTM International의 2024년 열처리 교육 과정은 오스테나이트화, 풀림, 불림, 담금질 및 뜨임 작업, 이중 뜨임, 결정립 크기 제어 및 기계적 성질 요구사항을 사양 요소로 제시합니다. 이러한 내용을 생략하면 작업자가 사이클을 추정해야 하며, 이는 사소한 문안 누락이 아니라 공정 제어 오류입니다.
형상, 이전 이력 및 처리 후 뜨임을 무시하는 경우
평평한 시험편을 기준으로 선정한 열처리 일정은 기어 이, 키홈, 플랜지, 얇은 웹 또는 긴 축에는 적용되지 않을 수 있습니다. 급격한 형상 변화부에서는 열응력과 변태응력이 집중됩니다. 얇은 모서리는 빠르게 냉각되어 과도하게 경화되거나 균열이 발생할 수 있는 반면, 두꺼운 허브는 천천히 냉각되어 중심부에 베이나이트 또는 펄라이트가 잔류할 수 있습니다. 구멍과 단속 표면은 국부적인 열 흐름을 변화시킵니다. 고정 장치는 수축을 구속하여 변형을 유발할 수도 있습니다.
이전 상태도 중요합니다. 불림, 풀림, 이전 담금질, 단조 압하, 편석, 냉간가공 및 가공 손상은 각각 오스테나이트 형성과 변태에 영향을 미칩니다. 냉간가공된 소재는 잔류응력을 노 내부로 가져갈 수 있으며, 이전 조직의 조대한 결정립은 더 깊은 경화를 촉진할 수 있지만 인성을 저하시키고 변형 또는 균열 위험을 증가시킬 수 있습니다. 따라서 결정립 크기가 성능에 영향을 미치는 경우에는 이를 공정 사양에 포함해야 합니다.
뜨임은 경화 후 선택적으로 수행하는 외관상의 단계가 아닙니다. 담금질 직후의 마르텐사이트는 응력이 매우 높고 사용 조건에 비해 지나치게 취성일 수 있습니다. 뜨임은 잔류응력을 줄이고 경도, 강도, 인성 및 치수 안정성을 조정합니다. 선정한 온도는 뜨임 취성, 2차 경화 및 높은 뜨임 온도로 인해 경도가 설계 요구사항 아래로 저하될 가능성도 고려해야 합니다.
실험실 경화능 데이터와 표준은 공정 선정을 지원하지만, 생산 부품과 설비에서의 검증을 대신하지는 않는다. Limited evidence
ISO 683-1:2016은 일반적으로 담금질 및 뜨임, 오스템퍼링, 화염 경화, 유도 경화 및 경우에 따라 불림을 적용하는 기계 부품용 비합금강을 규정합니다. 이 문구는 중요합니다. 표준이 의도한 적용 분야가 모든 강종에 모든 처리를 허용하는 것은 아닙니다. ISO 4885:2018은 열처리 용어와 철-탄소 상태도 용어를 제공하지만, 부품 시험을 대신하지는 않습니다. 표준과 핸드북은 강종, 용어, 시험 방법, 경화능 데이터 및 공정 원칙을 정의합니다. 그러나 최종 사이클은 실제 강재, 형상, 장비 및 장입 패턴을 사용하여 검증해야 합니다.
최종 공정 제어 점검표
- 강종 선정 명목 경도만으로 강을 선택하지 말고 탄소, 합금 원소, 납품 상태 및 경화능을 확인한다.
- 측정 위치 표면 결과를 요구되는 심부 상태의 증거로 간주하지 않는다.
- 담금질 모든 형상에 하나의 매체를 적용하거나 교반, 욕조 상태 및 이송 제어를 생략하지 않는다.
- 뜨임 뜨임 온도, 시간, 뜨임 횟수 및 최종 합격 특성을 규정한다.
- 이력 및 형상 결정립 크기, 편석, 이전 냉간가공, 이전 열 이력, 단면 변화 및 고정 장치를 검토한다.
- 합격 판정 시료 채취 위치, 경화 깊이, 심부 특성, 치수 한계, 금속조직 및 제외할 결함을 규정한다.
반복적으로 발생하는 오류는 다음과 같이 명시적으로 점검해야 합니다.
- 명목 경도만으로 강을 선정하는 것
- 표면 결과가 단면 전체를 대표한다고 가정하는 것
- 모든 형상에 하나의 냉각 매체를 적용하는 것
- 뜨임을 생략하거나 뜨임 시간과 온도를 규정하지 않는 것
- 결정립 크기, 편석, 이전 냉간가공 또는 이전 열 이력을 간과하는 것
- 강의 의도된 적용 능력을 벗어난 처리를 사용하는 것
- 합격 판정 위치, 경화 깊이, 중심부 특성 및 허용 가능한 특성 구배를 정의하지 않는 것
따라서 방어 가능한 사양에는 강종과 상태, 요구되는 표면 및 중심부 특성, 시료 채취 위치, 완전한 열 사이클, 담금질 관리 항목, 뜨임 요구사항, 변형 한계 및 검증 방법이 명시되어야 합니다. 이러한 세부사항이 없으면 해당 지침은 입증된 열처리 공정이 아니라 온도 조리법에 불과합니다.
참고 문헌
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html