




1. ما الذي يعنيه اختيار عملية المعالجة الحرارية فعليًا؟
لا يُعد اختيار عملية المعالجة الحرارية عمليةَ بحثٍ عن درجة حرارة الفرن. بل هو سلسلة من القرارات التي تربط بين كيمياء الفولاذ، وحالته الابتدائية، وهندسة المكوّن، والصلادة والمتانة المطلوبتين، والتغير البُعدي المقبول، وضوابط الإنتاج. ويجب أن تنتج الدورة المختارة البنية المجهرية المطلوبة في المواضع اللازمة، من دون التسبب في تشققات أو إجهادات متبقية مفرطة أو تشوه غير مقبول أو عبء فحص يتعذر العمل به.
قابلية التصلد قدرة الفولاذ على تكوين بنية متصلدة مطلوبة إلى عمق محدد أثناء دورة تبريد معرّفة؛ وهي تختلف عن الصلادة المقاسة في موضع واحد.
يخضع اختيار الفولاذ للتصلد أساساً للصلادة المطلوبة بعد التبريد السريع وعمق السطح الذي يجب أن تمتد إليه تلك الصلادة. Strong evidence
[1] Steel Selection for Hardening. ASM International. ASM Handbook Online, 1991.ليس السؤال الأول هو: «هل ينبغي إخماد هذا الجزء؟» بل هو: ما الصلادة المطلوبة، وإلى أي عمق تحت السطح يجب أن تمتد هذه الصلادة؟ أوضحت ASM International هذا التمييز صراحةً في كتاب Steel Selection for Hardening (1991)، إذ ذكرت أن الاختيار تحكمه أساسًا الصلادة المطلوبة بعد الإخماد والعمق الذي يجب أن تمتد إليه. وتصف الصلادة مقاومة الانغماس بعد المعالجة. أما قابلية التصلد فتصف مدى العمق، ومدى التجانس عبر المقطع، الذي يستطيع الفولاذ أن يتصلد إليه أثناء معالجة محددة. ولا تثبت الصلادة السطحية المرتفعة أن القلب قد تصلد.
ويغير هذا الفرق قرار اختيار الدرجة. وتحدد SAE J1268 (1995) الحدود الدنيا والعليا لقابلية التصلد لفولاذ H-band الكربوني والسبائكي باستخدام بيانات اختبار الإخماد النهائي القياسية. ولذلك يمكن لمنحنى اختبار الإخماد النهائي وفق Jominy، أو لتحليل Grossmann، أن يربطا قابلية تصلد الفولاذ بحجم المقطع وشدة التبريد، بدلًا من اعتبار كل فولاذ متشابه اسميًا قابلًا للاستبدال. كما يربط Bofors Handbook (1981) قابلية التصلد بالإخماد والمراجعة، والتغيرات البُعدية، واختبار الإخماد النهائي.
من الخصائص المطلوبة إلى دورة حرارية
يبدأ الاختيار بمتطلبات الخدمة. فقد يحتاج عمود إلى قلب من المارتنسيت المراجع ذي مقاومة شد ومتانة صدم محددتين؛ وقد تحتاج ترس إلى طبقة سطحية صلبة مقاومة للتآكل فوق قلب منخفض الكربون متين؛ وقد يتطلب نابض مقاومة مرنة عالية مع إجهاد متبقٍ مضبوط؛ وقد تحتاج صفيحة مشغّلة إلى إزالة الإجهاد قبل القطع النهائي. وتحدد هذه المتطلبات ما إذا كان ينبغي للعملية أن تغيّر المقطع بأكمله، أو سطحه فقط، أو أساسًا حالة الإجهاد المتبقي والأبعاد.
كما أن الحالة الابتدائية مهمة. فالمادة المدرفلة على الساخن أو المطروقة أو المشغّلة على البارد أو المطبّعة أو الملدّنة أو المروّاة سابقًا لا تستجيب بالطريقة نفسها. ويؤثر حجم الحبيبات، والانفصال الكيميائي، والمارتنسيت السابق، والإجهاد المتبقي، وتوزيع الكربيدات في عملية الأوستنة، والتحول، والتشغيل، والتشوه. وتحدد دورة المعالجة الحرارية التي تقدمها ASTM International لعام 2024 الأوستنة، والتلدين، والتطبيع، ومعالجة الإخماد والمراجعة، والمراجعة المزدوجة، وضبط حجم الحبيبات، ومتطلبات الخواص الميكانيكية بوصفها عوامل للمواصفة، وليست تفاصيل اختيارية تُضاف بعد اختيار اسم العملية.
تسلسل الدورة الحرارية
- التسخين اضبط معدل التسخين، والجو، ونمط التحميل، وتجانس درجة الحرارة عبر المقطع.
- الأوستنة أو المعالجة بلوغ درجة الحرارة المؤهلة والحفاظ عليها للمدة اللازمة لاستجابة التحول أو الانتشار.
- النقل والتبريد اضبط زمن النقل، ومعدل التبريد، ووسط التبريد، وحالة الحوض، والتحريك.
- المراجعة أو التعتيق اضبط الصلادة، والمتانة، والإجهاد المتبقي، والثبات الأبعادي حيثما يتطلب مسار المعالجة المختار ذلك.
وتصبح الدورة الحرارية بعد ذلك سلسلة مضبوطة تشمل: معدل التسخين، ودرجة حرارة الأوستنة أو المعالجة بالمحلول، وزمن المكوث، والجو المحيط، وزمن النقل، ومعدل التبريد، ووسط التبريد، وأي مراجعة أو تعتيق لاحق. ولا يمكن فصل درجة الحرارة والزمن عن سماكة المقطع. فقد يصل مركز مطروقة كبيرة إلى نقطة ضبط الفرن بعد سطحها بوقت طويل، في حين قد ترتفع حرارة حافة رقيقة أكثر من اللازم أو تتحول أثناء العملية نفسها.
| العملية | الغرض الأساسي | الحالة الناتجة النموذجية |
|---|---|---|
| تخفيف الإجهاد | تقليل الإجهاد المتبقي | الاحتفاظ إلى حد كبير بالبنية المجهرية الموجودة |
| التخمير | خفض الصلادة وتحسين قابلية التشغيل الآلي | بنية من الفيريت والبيرليت اللينين أو بنية مكورة، بحسب الدرجة |
| التطبيع | تنقية البنية أو إعادة ضبطها | بنية من الفيريت والبيرليت مبردة بالهواء في كثير من أنواع الفولاذ الكربوني والمنخفض السبيكة |
| التقسية بالتبريد السريع والمراجعة | الجمع بين المقاومة والصلادة والمتانة | مارتنسيت مُراجع |
| التقسية البيّنية | التحكم في التحول البيّني والتغير الأبعادي | بينيت |
| التقسية المرحلية | تقليل التدرجات الحرارية قبل تشكل المارتنسيت | مارتنسيت مُراجع بعد المراجعة اللاحقة |
تحل العمليات المختلفة مشكلات مختلفة. فتخفيف الإجهاد يقلل الإجهاد المتبقي من دون إحداث التحول الكامل المرتبط بالتصلد عمدًا. ويخفض التلدين الصلادة ويحسن قابلية التشغيل؛ أما التطبيع فينقّي البنية أو يعيد ضبطها من خلال التسخين فوق المجال الحرج ثم التبريد بالهواء. وتُهيّئ الأوستنة الفولاذ للتحول، لكنها ليست معالجة مكتملة بحد ذاتها. وينتج الإخماد المارتنسيت فقط في المواضع التي يمنع فيها التبريد التحولات الانتشارية، بينما تضبط المراجعة الصلادة والمتانة وحالة الإجهاد الناتجة.
يمكن للمراجعة المرحلية أن تقلل التدرجات الحرارية قبل تكوّن المارتنسيت. وينتج التحويل المرحلي بنى باينيتية عندما يسمح الفولاذ وحجم المقطع بمسار التحول المطلوب. وتضيف الكربنة والكربنة النتريدية الكربون، أو الكربون والنيتروجين، إلى السطح قبل التصلد. أما النترتة فتكوّن طبقة سطحية متصلدة غنية بالنيتروجين عند درجة حرارة أقل، وقد تتجنب الحاجة إلى إخماد منفصل. ولا تنطبق التصلدة بالتعتيق إلا على السبائك المناسبة المتصلدة بالترسيب. أما الطلاءات الانتشارية فهي معالجات لتركيب السطح، وليست بدائل عن كل معالجة حرارية كتلية. ويجب تقييم الفولاذ الكربوني والسبائكي، مثل C45 و42CrMo4، وفق ISO 683-1:2016، استنادًا إلى تركيبه المحدد وقابليته للتصلد وحالته المقصودة، قبل اختيار أي من هذه المسارات.
لماذا يجب النظر إلى درجة الفولاذ وحجم المقطع والهندسة معًا؟
| متغير الاختيار | ما الذي يتحكم فيه | الأدلة المطلوب مراجعتها |
|---|---|---|
| محتوى الكربون | الصلادة المحتملة للمارتنسيت | كيمياء الدرجة والصلادة المطلوبة للسطح أو القلب |
| العناصر السبائكية | قابلية التصلد وسلوك التحول | حدود التركيب وبيانات قابلية التصلد |
| حجم المقطع | تاريخ التبريد من السطح إلى المركز | السماكة المسيطرة وتركيز الكتلة |
| الهندسة | التبريد الموضعي وتركيز الإجهاد | الزوايا، والثقوب، ومجارِي المفاتيح، والجسور، والانتقالات |
| الحالة الابتدائية | حجم الحبيبات، والانفصال، والإجهاد، وتوزيع الكربيدات | الحالة المطروقة أو المدرفلة أو المخمرة أو المطبعة أو المشغلة على البارد |
يحدد ISO 683-1:2016 متطلبات التسليم وتطبيقات المعالجة المقصودة لأنواع الفولاذ غير السبائكي المشمولة، لكنه لا يجعل كل معالجة مناسبة لكل درجة أو هندسة. Strong evidence
يوفر تعيين الفولاذ حدًا ابتدائيًا، وليس وصفة مكتملة. ويغطي ISO 683-1:2016 أنواع الفولاذ غير السبائكي المخصصة عمومًا لقطع الآلات المروّاة والمراجعة، أو المحوّلة مرحليًا، أو المتصلدة باللهب، أو المتصلدة بالحث، وكذلك، في بعض الحالات، القطع المطبّعة. ويوفر ISO 4885:2018 مصطلحات مضبوطة للمعالجة الحرارية للمواد الحديدية وجدولًا لأطوار الحديد والكربون. ولا يلغي أي من المعيارين ضرورة مواءمة التركيب الكيميائي وقابلية التصلد مع المكوّن الفعلي.
يتحكم حجم المقطع في تاريخ درجة الحرارة والتبريد من السطح إلى المركز. وتضيف الهندسة تعقيدات أخرى: إذ تبرد الزوايا الحادة بسرعة أكبر، وقد تتصلد الجسور الرقيقة عبر كامل سمكها، وقد تبرد الثقوب بطريقة مختلفة عن الأسطح الخارجية، كما تركز مجاري المفاتيح أو التغيرات المفاجئة في المقطع الإجهاد. وقد يحقق إخماد مائي سريع الصلادة المطلوبة للقلب في مكوّن سميك من 1045، لكنه قد يتسبب في تشقق جزء رقيق ذي شقوق أو تجاويف؛ وقد يقلل الزيت أو البوليمر أو الغاز أو التبريد المرحلي أو التصلد بالحث هذا الخطر، إلا أن كل خيار منها يغير شكل توزيع الصلادة الممكن تحقيقه.
كما أن التشوه تفاعل تصميمي أيضًا. فقد يؤدي التسخين غير المتجانس، والتبريد غير المنتظم، وتغير الحجم المصاحب لتحول الطور، والإجهادات المتبقية إلى إزاحة الثقوب أو ثني الأعمدة أو تغيير الاستواء. وتدخل التركيبات، واتجاه وضع الحمولة، والتحريك، والجو الواقي، والتسخين المسبق، والإخماد المتقطع، وسماحية التشغيل، ضمن قرار الاختيار. والنتيجة المقبولة ليست مجرد رقم للصلادة؛ بل هي جزء يحتفظ بشكله وسلامته المطلوبين.
الفرق بين اسم العملية والمعالجة المحددة
«الإخماد والمراجعة» عائلة من العمليات. ويجب أن تحدد المواصفة تعيين الفولاذ وحالته، ونطاق درجة حرارة الأوستنة، وممارسة التسخين، وزمن المكوث الفعلي، وجو الفرن، والحد الأقصى لزمن النقل، ووسط الإخماد وتحريكه، ودرجة حرارة المراجعة ومدتها، وعدد مرات المراجعة، وحدود الصلادة أو الخواص الميكانيكية، وطريقة الفحص. وتظل عبارة «التلدين عند 700 °C» غير مكتملة إذا كان معدل التسخين، وأساس زمن المكوث، ومعدل التبريد، والبنية النهائية المطلوبة غير معروفة.
ويؤطر Manufacturing Process Selection Handbook هذا القرار من خلال ملاءمة المادة، وتنوعات العملية، وقيود التصميم، ومسائل الجودة، واقتصاديات الإنتاج، وسلامة المكوّن. وتمنع هذه الفئات اختزال الاختيار في إعداد واحد للفرن. فالدورة التي تحقق الصلادة لكنها تسبب تشققات تفشل في تحقيق سلامة المكوّن؛ والدورة التي تنجح في عينة مختبرية لكنها لا تتيح ضبط الجو أو معدل التبريد تفشل في تحقيق ضوابط الإنتاج. ولا تُحدد المعالجة الحرارية إلا عندما تكون النتيجة المطلوبة ووسائل تحقيقها والتحقق منها محددةً معًا.
2. ابدأ بمتطلبات الأداء، لا بدرجة حرارة الفرن
ينبغي أن يبدأ اختيار المعالجة الحرارية بالأداء المطلوب للمكوّن، لا بدرجة حرارة فرن منسوخة من جدول. حدّد أحمال الخدمة، وأنماط الفشل المقبولة، ونطاق الصلادة، ومستوى المقاومة، ومتطلبات المتانة، وحالة قابلية التشغيل بالقطع، وعمق التصلد، والسماحية البُعدية، وقيود الإنتاج قبل اختيار نوع الفولاذ أو الدورة الحرارية. تتفاعل درجة الحرارة، وزمن المكوث، ومعدل التسخين، ومعدل التبريد؛ وقد يؤدي تغيير أحدها إلى تغيير حجم حبيبات الأوستنيت، ونواتج التحول، والإجهاد المتبقي، والتشوه، والخواص النهائية.
السؤال الأول في الفرز هو ما إذا كانت المواصفة تتطلب حالة مارتنسيت مُراجَع على كامل المقطع، أو بنية مُطبَّعة، أو حالة مُلدَّنة ومُليَّنة، أو سطحاً صلداً فوق قلب أكثر متانة، أو مكوّناً أزيلت إجهاداته. قد تكون إزالة الإجهاد كافية لجزء ملحوم أو مُشغَّل بالقطع بكثافة، إذا كانت مقاومته وبنيته المجهرية مقبولتين بالفعل. ويمكن للتطبيع أن ينقّي البنية أو يعيد ضبطها، وأن ينتج حالة من الفريت-البيرليت ملائمة لبعض أجزاء الآلات. وتعطي عملية التلدين الأولوية لخفض الصلادة وتحسين قابلية التشغيل بالقطع. وتستهدف المعالجة بالتقسية والتبريد ثم المراجعة توليفة مضبوطة من المقاومة والمتانة، في حين قد تعمل عمليات الكربنة، والكربنة النتريدية، والتنترتة، والتقسية باللهب، أو التقسية بالحث على تركيز متطلب الصلادة الأساسي عند السطح.
ذكرت ASM International في كتاب اختيار الفولاذ للتقسية (1991) أن «اختيار الفولاذ للتقسية تحكمه أساساً الصلادة المطلوبة بعد التبريد، والعمق تحت السطح الذي يجب أن تمتد إليه تلك الصلادة». وهذا هو معيار الفرز الحاكم لقرارات التقسية عبر كامل المقطع. يجب أن يكون الفولاذ قادراً على بلوغ الصلادة المطلوبة بعد التبريد عند عمق المقطع ذي الصلة، في ظل شدة التبريد المتاحة، وبعد ذلك تقلل المراجعة الهشاشة وتضبط التوازن النهائي للخواص.
الصلادة والمقاومة والمتانة وقابلية التشغيل بالقطع
الصلادة هي مقاومة الانبعاج أو التشوه اللدن الموضعي. وهي ليست بديلاً كاملاً عن مقاومة الشد، أو مقاومة الخضوع، أو أداء الكلال، أو المتانة. وقد تكون لفولاذين ذوي صلادة متشابهة وفق مقياس Rockwell C خواص شد، وتوزيعات شوائب، وأحجام حبيبات، ومحتويات من الأوستنيت المحتجز، وسلوكيات صدم مختلفة. ويمثل رقم الصلادة دليلاً على استجابة واحدة، لا مواصفة كاملة للخواص الميكانيكية.[2] Hardenability Bands for Carbon and Alloy H Steels. SAE International. SAE Standard J1268, 1995.
يجب كذلك فصل قابلية التصلد عن الصلادة. فالصلادة تصف القيمة المتحققة عند موضع معين؛ أما قابلية التصلد فتصف مدى عمق وانتظام تحول الفولاذ إلى مارتنسيت أثناء معالجة محددة. وقد ينتج فولاذ منخفض السبائك صلادة سطحية عالية، لكنه يفقد الصلادة بسرعة باتجاه مركز مقطع كبير. أما الفولاذ ذو قابلية التصلد الأعلى فيمكنه الحفاظ على البنية المطلوبة بعد التبريد على عمق أكبر تحت السطح، وغالباً مع تبريد أقل شدة وخطر أقل للتشوه. وتحدد SAE J1268 (1995) الحدود الدنيا والعليا لقابلية التصلد لفولاذ H-band الكربوني والسبائكي الذي ثُبِّيتت بيانات اختبار التبريد النهائي القياسية الخاصة به. ولذلك تساعد نتائج اختبار التبريد النهائي بطريقة Jominy وتحليل Grossmann على ربط اختيار النوع بحجم المقطع وظروف التبريد؛ لكنها لا تحل محل التحقق على الهندسة الفعلية.
قد تتعارض الصلادة الأعلى مع مقاومة الصدم والاستقرار البُعدي. فالمارتنسيت غير المُراجَع المفرط هش، في حين يزيد التبريد العنيف أكثر من اللازم الإجهادات الحرارية وإجهادات التحول. وقد يتشقق عمود لا تحدد مواصفته سوى كونه «شديد الصلادة» عند مجرى مفتاح، أو يفقد عمر الكلال بسبب أضرار التجليخ، أو يتشوه بما يتجاوز سماحية مقعد المحمل. ويجب اختيار درجة حرارة المراجعة وزمنها مع مراعاة مقاومة الخضوع المطلوبة، وطاقة الصدم، ومهمة الكلال، ودرجة حرارة الخدمة. وتحدد دورة المعالجة الحرارية لعام 2024 التابعة لـ ASTM International عملية الأوستنة، والتلدين، والتطبيع، وممارسات التقسية والتبريد ثم المراجعة، والمراجعة المزدوجة، والتحكم في حجم الحبيبات، ومتطلبات الخواص الميكانيكية، باعتبارها عوامل للمواصفات لا إعدادات منفردة للفرن.
قد تتطلب قابلية التشغيل بالقطع حالة ابتدائية مختلفة عن حالة الخدمة النهائية. ويمكن تشغيل المخزون الملدَّن أو المُطبَّع بالقطع بصورة أكثر قابلية للتنبؤ من المخزون المُقسى، إلا أن التليين المفرط قد يقلل استقرار الإنتاج بسبب تشكل الحافة المتراكمة أو سوء التحكم في البُرادة في بعض الأنواع. ولذلك قد تتضمن خطة العملية التشغيل بالقطع قبل التقسية، وترك سماحية للتجليخ، وإجراء المراجعة أو إزالة الإجهاد قبل الوصول إلى المقاس النهائي.
متطلبات السطح مقابل متطلبات كامل المقطع
حدّد الموضع الذي يجب أن توجد فيه الخاصية. فقد تحتاج سِنّة ترس، أو حدبة كامة، أو مجرى حلقة محمل، أو مسار تآكل إلى سطح صلد مع الاحتفاظ بقلب أكثر متانة وأعلى تحملاً للضرر. وتضيف الكربنة والكربنة النتريدية الكربون، أو الكربون والنيتروجين، بالقرب من السطح قبل التقسية. وتكوّن التنترتة طبقة سطحية صلدة غنية بالنيتروجين مع تحول محدود في القلب، في حين تحوّل التقسية بالحث والتقسية باللهب طبقة سطحية مضبوطة بواسطة التسخين الموضعي السريع والتبريد. وتخدم الطلاءات الانتشارية ومعالجات السطح ذات الصلة أغراضاً كيميائية وأغراض تآكل مختلفة، ولا يمكن اختيارها استناداً إلى الصلادة وحدها.
يواجه المكوّن المُقسى عبر كامل المقطع مشكلة مختلفة. إذ يجب أن يحقق مركزه الصلادة المطلوبة أو الخواص الميكانيكية المطلوبة بعد استخلاص الحرارة عبر كامل المقطع. وتشمل المتغيرات ذات الصلة كيمياء النوع، وحجم حبيبات الأوستنيت السابق، وسُمك المقطع، والزوايا، والثقوب، وتغيرات الكتلة، وتحريك وسط التبريد. وتحدد ISO 683-1:2016 متطلبات التسليم للفولاذ غير السبائكي المخصص عموماً للأجزاء المقسّاة والمراجَعة، والمُحوَّلة أوستينيتياً، والمُقساة باللهب، والمُقساة بالحث، وفي بعض الحالات للأجزاء المُطبَّعة المستخدمة في الآلات. ولا يعني نطاق هذه المواصفة أن كل معالجة مدرجة تنطبق على كل نوع أو هندسة.
الإجهاد المتبقي والاستقرار البُعدي وأنماط فشل الخدمة
تكون العملية غير ملائمة إذا حققت الصلادة مع التسبب في تشققات، أو انحراف دوراني غير مقبول، أو نمو، أو انكماش، أو أبعاد غير مستقرة. ويسهم في ذلك التسخين غير المتجانس، وتدرجات الطبقة المكربنة، وتوقيت التحول المارتنسيتي، والتغيرات الحادة في المقطع، وشدة التبريد. ويمكن للتقسية المرحلية (martempering) أن تقلل فروق درجات الحرارة أثناء التحول؛ كما يمكن للتحويل الأوستنيتي الحراري (austempering) أن ينتج بنى بينيتية ذات توازن مختلف للإجهاد والتشوه؛ وقد تكون المراجعة المزدوجة مطلوبة عندما يتحول الأوستنيت المحتجز بعد المراجعة الأولى. وهذه قرارات مرتبطة بالهندسة وخطر الفشل، وليست ترقيات تلقائية.
أنماط الفشل المطلوب فحصها
- التآكل قد يتطلب سطحاً صلباً أو طبقة معالجة بالانتشار.
- انكسار الأسنان قد يتطلب طبقة سطحية صلبة مع قلب أكثر متانة.
- تنقر التلامس التدحرجي يتطلب التحكم في صلادة السطح، وعمق الطبقة السطحية، والدعم تحت السطح.
- التشقق بالتعب يتطلب الانتباه إلى الإجهاد المتبقي، والنتوءات، وحالة السطح، والمتانة.
- الكسر بفعل الحمل الزائد قد يفضل حالة متوازنة من المقاومة والمتانة على أقصى صلادة.
- الانحراف الأبعادي قد يتطلب تخفيف الإجهاد، أو التبريد السريع المضبوط، أو المراجعة، أو مساراً أقل إحداثاً للتشوه.
أدرج أنماط فشل الخدمة الفعلية قبل اختيار الدورة: التآكل، وانكسار الأسنان، والتنقر الناتج عن التلامس الدحرجي، والتشقق بالكلال، والكسر الناتج عن الحمل الزائد، والانقضاض، وفقدان التحميل المسبق، أو الانجراف البُعدي. وقد يكون المكوّن الذي أزيلت إجهاداته أفضل من مكوّن أشد صلادة عندما يكون الإجهاد المتبقي الناتج عن اللحام هو العامل الحاكم للفشل. وتوفر ISO 4885:2018 مصطلحات مضبوطة لمعالجة المواد الحديدية حرارياً، وجدولاً لأطوار الحديد-الكربون، مما يساعد المواصفات على التمييز بين أسماء المعالجات والبنى والتحولات التي يُراد إنتاجها بها. وتسلسل القرار القابل للدفاع عنه واضح: حدّد الأداء، وميّز بين متطلبات السطح ومتطلبات كامل المقطع، وقيّم قابلية التصلد والهندسة، ثم اختر الفولاذ ونافذة العملية. أما درجة حرارة الفرن فتأتي لاحقاً.
3. درجة الفولاذ، ومحتوى الكربون، والعناصر السبائكية، وقابلية التصلد
لا يمكن اختيار برنامج المعالجة الحرارية استنادًا إلى درجة حرارة الفرن وحدها. فتسمية الفولاذ تحدد كمية الكربون المتاحة، والعناصر السبائكية، ومتطلبات النظافة، وسلوك التحول المتوقع؛ بينما يحدد المكوّن مسافة التبريد والإجهاد الحراري المسموح به. وقد ذكرت ASM International في كتاب اختيار الفولاذ للتصلد (1991) أن «اختيار الفولاذ للتصلد تحكمه أساسًا الصلادة المطلوبة بعد التبريد، والعمق تحت السطح الذي يجب أن تمتد إليه تلك الصلادة». وهذا قرار يتعلق بالمواد والعملية، وليس بحثًا عن وصفة جاهزة.
المصطلحات الأساسية في اختيار الدرجة
- الصلادة
- مقاومة تُقاس في موضع ما بعد المعالجة.
- قابلية التصلد
- عمق وتوزيع التصلد الناتجان عن دورة تبريد محددة.
- الصلادة بعد التبريد السريع
- الصلادة المتحققة مباشرة بعد التبريد السريع، قبل أن تغيّر المراجعة توازن الخواص.
- فولاذ ذو نطاق قابلية تصلد محدد
- فولاذ كربوني أو سبائكي يُورَّد مع حدود محددة لقابلية التصلد، استناداً إلى نتائج اختبار التبريد النهائي القياسي.
يجب أن يظل الفرق بين الصلادة وقابلية التصلد واضحًا. فالصلادة هي مقاومة تُقاس في موضع معين من الجزء. أما قابلية التصلد فتصف مدى قدرة فولاذ محدد على تكوين المارتنسيت، أو نسبة مارتنسيت مطلوبة، أثناء تبريد محدد. وقد تُصنع مسمار صغير وتروس كبيرة من الدرجة نفسها وتُبرَّد في الزيت نفسه، ومع ذلك تُظهر بنيتهما في المركز اختلافًا كبيرًا بسبب اختلاف معدلات التبريد.
محتوى الكربون والصلادة المارتنسيتية الممكن بلوغها
يتحكم الكربون في الصلادة الكامنة للمارتنسيت بصورة مباشرة أكثر من معظم العناصر السبائكية. أثناء إجراء الأستنة، يذوب الكربون في الأوستنيت؛ ثم يؤدي التبريد السريع إلى احتجاز ذلك الكربون في شبكة مارتنسيتية رباعية متمركزة الجسم وفوق مشبعة. ومع ارتفاع محتوى الكربون، يصبح المارتنسيت بعد التبريد، بوجه عام، أكثر صلادة، إلا أن الزيادة تحقق في النهاية فائدة عملية متناقصة، وقد تزيد الهشاشة، وخطر التشقق، وكمية الأوستنيت المحتجز.
ويضع ذلك حدًا أعلى لما يمكن أن يحققه التبريد. فقد يبرد فولاذ منخفض الكربون بسرعة كافية لتحويل جزء كبير من الأوستنيت إلى مارتنسيت عند السطح وفي المركز، ومع ذلك لا يحقق إلا صلادة متوسطة لأن المارتنسيت يحتوي على قدر قليل من الكربون. وعلى العكس، يمكن لفولاذ أعلى كربونًا أن ينتج مارتنسيت سطحيًا شديد الصلادة، لكنه قد يفشل في المركز إذا كان التبريد هناك بطيئًا للغاية. ولذلك يتحكم الكربون في الصلادة المارتنسيتية الممكن بلوغها؛ لكنه لا يضمن بمفرده التصلد عبر كامل المقطع.
يجب تحديد الخاصية المطلوبة بحسب الموضع. فعبارة «صلادة عالية» عند السطح غير كافية إذا كان يجب أيضًا أن يحقق جذر سنٍّ محمل، أو مركز عمود، أو مقعد محمل، متطلبات محددة للصلادة أو للبنية المجهرية. وقد يحتوي مقطع سميك على مارتنسيت بالقرب من السطح المبرَّد، وباينيت أو بيرليت إلى الداخل، وبنية مختلطة أكثر ليونة في القلب. وقد يكون هذا التدرج مقبولًا في مكوّن مُصلَّد سطحيًا عمدًا، لكنه يمثل فشلًا عندما يتطلب الاختبار التصلد عبر كامل المقطع.
يؤثر الكربون أيضًا في درجات حرارة التحول واستجابة التبريد. فزيادة الكربون تخفض عادةً درجة بدء تكوّن المارتنسيت، وقد تزيد كمية الأوستنيت المحتجز بعد التبريد. ويجب أن تسمح درجة حرارة الأستنة وزمن الإمساك بإذابة الأطوار الحاملة للكربون والمقصودة، من دون التسبب في نمو مفرط للحبيبات. وتحدد دورة المعالجة الحرارية لعام 2024 التي تقدمها ASTM International الأستنة، والتحكم في حجم الحبيبات، وممارسات التبريد والمراجعة، والمراجعة المزدوجة، ومتطلبات الخواص الميكانيكية بوصفها عوامل للمواصفة، لا إعدادات مستقلة للفرن.[3] Heat Treatment of Ferrous Materials — Vocabulary. International Organization for Standardization. ISO 4885:2018, 2018.
تغطي ISO 683-1:2016 أنواع الفولاذ غير السبائكي المخصصة عمومًا لأجزاء الآلات المُبرَّدة والمُراجَعة، والمُعالجة بالأوستيمبرينغ، والمُصلَّدة باللهب، والمُصلَّدة بالحث، وفي بعض الحالات، الأجزاء المُطبَّعة. ومع ذلك، يجب التحقق من التسمية وحالة التسليم؛ فدرجة مخصصة للتبريد والمراجعة ليست مناسبة تلقائيًا للكربنة أو النترتة أو المعالجة بالترسيب. وتوفر ISO 4885:2018 المصطلحات المنضبطة للمعالجة الحرارية للمعادن الحديدية ولمصطلحات أطوار الحديد والكربون المستخدمة عند تحديد هذه الخيارات.
تأثير العناصر السبائكية في قابلية التصلد وسلوك التحول
يجب تقييم العناصر السبائكية بصورة منفصلة عن الكربون. فالمنغنيز والكروم والموليبدينوم والنيكل، وكذلك البورون بكميات مضبوطة مناسبة، تؤخر عادةً التحولات الانتشارية مثل تكوّن البيرليت والفريت. ولذلك يمكن للفولاذ أن يكوّن المارتنسيت عند معدل تبريد أقل وإلى عمق أكبر تحت التبريد نفسه. كما يؤثر السيليكون في سلوك التحول واستجابة المراجعة، في حين قد يكوّن الكروم والموليبدينوم والفاناديوم كربيدات سبائكية يعتمد ذوبانها على درجة حرارة الأستنة وزمنها.
وهذا هو السبب الأساسي في أن فولاذًا مثل SAE 4140 يمكن أن يتصلد إلى عمق أكبر من درجة فولاذ كربوني بسيط ذات محتوى كربون مماثل. إذ يغيّر محتواه السبائكي سلوك التحول المعتمد على الزمن ودرجة الحرارة، مما يمنح الجزء الداخلي وقتًا أطول لاجتياز نطاق التحول من دون تكوين كميات كبيرة من الفريت أو البيرليت اللينين. ويسهم النيكل عمومًا في قابلية التصلد والمتانة، بينما يمكن للكروم والموليبدينوم أيضًا تحسين مقاومة التليين أثناء المراجعة. وهذه التأثيرات غير قابلة للاستبدال فيما بينها، كما تعتمد شدتها على التركيب، والبنية المجهرية السابقة، وحجم حبيبات الأوستنيت، والتاريخ الحراري.
ولا يلغي وجود العناصر السبائكية الحاجة إلى مستوى مناسب من الكربون. فقد يتصلد فولاذ سبائكي منخفض الكربون إلى عمق كبير، لكن أقصى صلادة للمارتنسيت الناتج تظل محدودة بمحتواه من الكربون. وقد يحقق فولاذ كربوني بسيط مرتفع الكربون صلادة سطحية عالية جدًا، لكنه يتطلب تبريدًا شديدًا لتصلد المركز، مما يزيد خطر التشوه والتشقق. وفي كثير من التصميمات، يوفر فولاذ سبائكي متوسط الكربون، يعقبه التبريد والمراجعة، حلًا وسطًا أكثر قابلية للتحكم من مجرد زيادة محتوى الكربون.
ويحدد سلوك التحول أيضًا اختيار العملية. فقد تتحمل أنواع الفولاذ المحتوية على الموليبدينوم تبريدًا أبطأ، في حين قد يتطلب فولاذ كربوني بسيط التبريد بالماء أو بالبوليمر لتحقيق صلادة المركز، مع زيادة المخاطر البُعدية. وقد تتميز أنواع الفولاذ المحتوية على النيكل والكروم بدرجات تحول أقل وحساسية أكبر لتكوّن الأوستنيت المحتجز. ولذلك يجب تحديد المراجعة استنادًا إلى الصلادة النهائية، والمقاومة، والمتانة، والاستقرار، لا استنادًا إلى درجة حرارة مفترضة منسوخة من درجة أخرى.

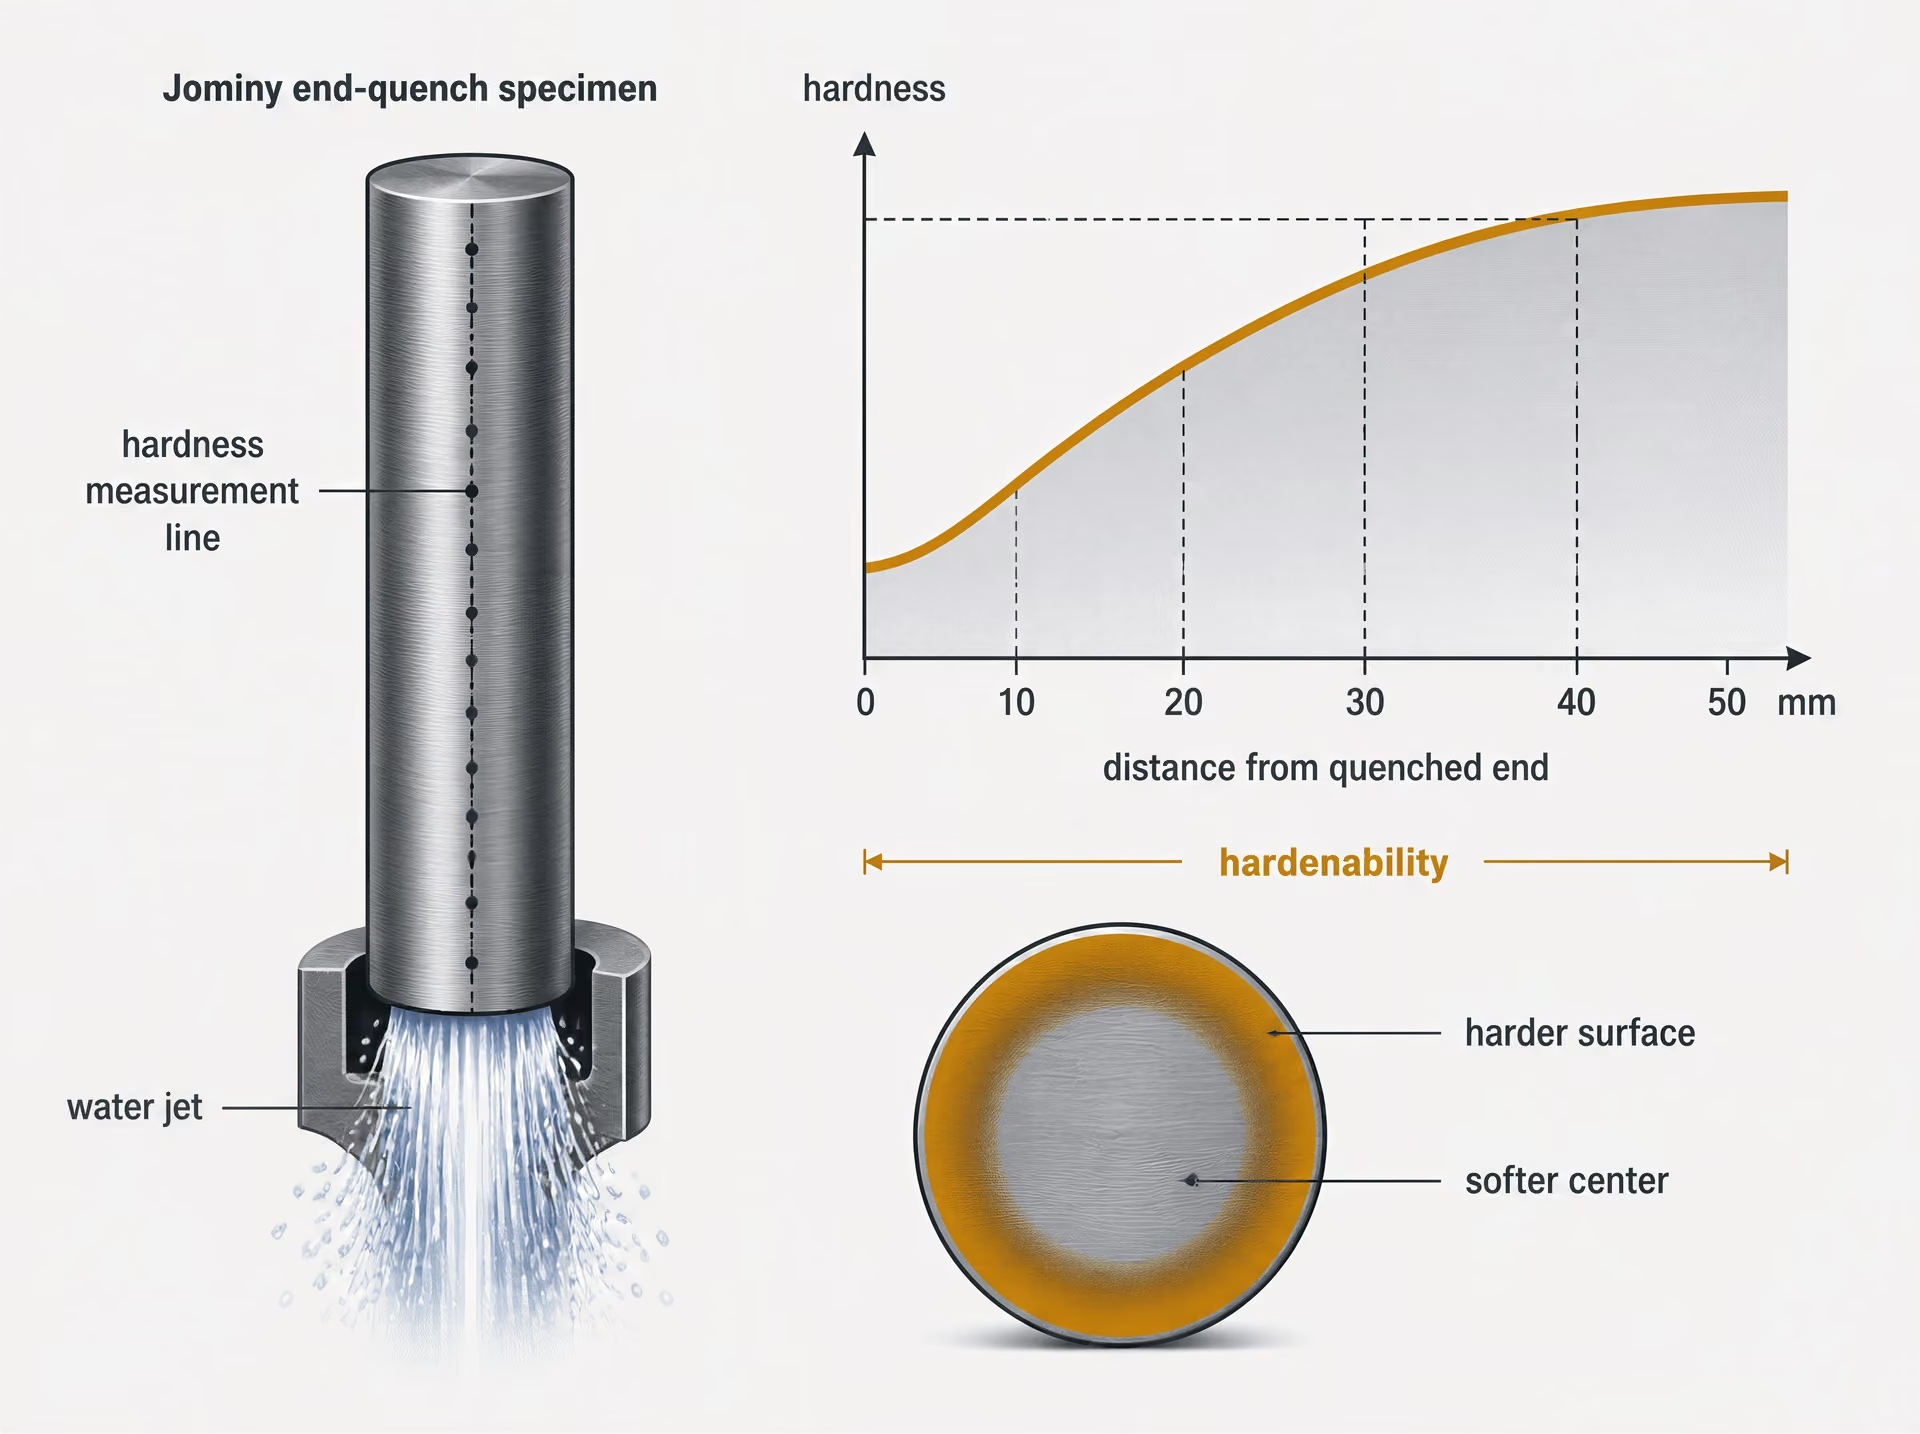
أنواع فولاذ H-band، وبيانات Jominy، وتأثيرات حجم المقطع
تحدد SAE J1268، التي نُقحت في عام 1995، الحدود الدنيا والعليا لقابلية التصلد في أنواع فولاذ H-band الكربوني والسبائكي التي تتوافر لها بيانات معيارية لقابلية التصلد باختبار التبريد النهائي. وتحدد تسمية «H» درجةً خاضعة للتحكم في قابلية التصلد، مثل نسخة H-band من فولاذ كربوني أو سبائكي، مع التعبير عن نطاق قابلية التصلد المطلوبة من خلال نتائج التبريد النهائي المعيارية. ولا يعني ذلك أن كل قطعة من الدرجة نفسها ستملك الصلادة ذاتها عند كل عمق، كما أنه لا يغني عن التحكم في الكربون، وحجم الحبيبات، وممارسة الأستنة، وظروف التبريد.
يقارن اختبار التبريد النهائي من نوع Jominy قابلية التصلد في ظروف مخبرية محددة. إذ تُجرى الأستنة لعينة أسطوانية معيارية ثم تُبرَّد عند أحد طرفيها؛ وتُقاس الصلادة على مسافات متزايدة من الطرف المبرَّد. ويسجل منحنى الصلادة-المسافة الناتج مدى سرعة فقدان الفولاذ لصلادته المارتنسيتية مع انخفاض معدل التبريد المحلي. وتستخدم SAE J1268 هذه البيانات القائمة لتحديد نطاقات الحدين الأدنى والأقصى لقابلية التصلد. وبذلك يمكن لمواصفة الإنتاج رفض الصهرات التي تقع خارج النطاق المختار، بدلًا من الاعتماد على التركيب الكيميائي الاسمي وحده.
لا تعادل مسافة Jominy العمق الفيزيائي في المكوّن. فالعمود أو الصفيحة أو الترس أو المطروقة يبرد في ثلاثة أبعاد، ويعتمد تاريخ التبريد من السطح إلى المركز على حجم المقطع، والشكل، والزوايا، وتركيز الكتلة، وزمن النقل من الفرن، والتحريك، ودرجة حرارة سائل التبريد، وحالة سائل التبريد. وقد يبرد مركز مقطع دائري سميك ببطء شديد بحيث لا يحقق الصلادة المطلوبة، حتى عندما يبدو اختبار صلادة السطح مرضيًا.
يوفر تحليل Grossmann حلقة وصل بين قابلية التصلد المخبرية وهندسة المكوّن. فهو يفصل استجابة الفولاذ عن شدة التبريد، ويربط القطر الحرج المثالي بالمقطع الفعلي وظروف التبريد. وتصف بيانات Jominy الفولاذ؛ بينما تساعد مفاهيم Grossmann في الحكم على ما إذا كان ذلك الفولاذ والتبريد المستخدم قادرين على تصلد المقطع المطلوب. وينبغي التحقق من النتيجة بمقاطع الصلادة، والفحص المعدني، وعند الضرورة، بتجارب إنتاجية.
ولذلك، يجب أن تحدد عملية الاختيار القابلة للدفاع عنها تسمية الفولاذ، وحدود الكربون والعناصر السبائكية، ومتطلب قابلية التصلد من نوع H-band أو ما يعادله، والبنية المجهرية المستهدفة، والصلادة المطلوبة في مواضع محددة، وحجم المقطع، وقيود التبريد، قبل اختيار دورة الفرن. فتعمل درجة الحرارة، وزمن الإمساك، ومعدل التسخين، ومعدل التبريد معًا؛ ويمكن أن يؤدي تغيير أحدها إلى تغيير النتيجة حتى عندما تظل درجة الفولاذ الاسمية دون تغيير.
4. اختيار مسار التقسية الشاملة التقليدية عبر المقطع
تعني التقسية الشاملة التقليدية عبر المقطع إجراء الأستنة، ثم التبريد السريع، ثم المراجعة لكامل المقطع، بدلاً من تقسية سطحه فقط. ويُختار هذا المسار عندما يحتاج المكوّن إلى توليفة مضبوطة من الصلادة والمتانة والقوة عبر عمق كبير. وينبغي أن يبدأ القرار بالصلادة المطلوبة بعد التبريد السريع وبالعمق الذي يجب تحقيق هذه الصلادة خلاله. وقد ذكرت ASM International في اختيار الفولاذ للتقسية (1991) أن هذين المتطلبين يحكمان اختيار الفولاذ بصورة أساسية؛ وهما ليسا قابلين للاستبدال باختيار درجة حرارة الفرن.
قابلية التصلب هي خاصية المادة ذات الصلة. فالصلادة تصف مقاومة الانطباع بعد المعالجة، في حين تصف قابلية التصلب مدى العمق الذي يستطيع الفولاذ خلاله تكوين بنية متصلبة بانتظام تحت دورة تبريد محددة. وقد يصل مقطع من C45 ومقطع من 42CrMo4 إلى صلادة سطحية متشابهة، إلا أن منحنيات الصلادة فيهما قد تختلف كثيراً، لأن محتوى عناصر السبك، وحجم المقطع، وحجم حبيبات الأوستنيت السابقة، وظروف التبريد تؤثر في التحول. وتحدد SAE J1268:1995 الحدود الدنيا والقصوى لقابلية التصلب لفولاذ H-band الكربوني والسبائكي الذي تتوافر له بيانات قياسية لاختبار التبريد النهائي. ولذلك تساعد نتائج اختبار التبريد النهائي بطريقة جوميني وطرائق غروسمان في مقارنة رتبة فولاذية بمكوّن، لكنها لا تلغي الحاجة إلى تجارب الإنتاج.
يغطي ISO 683-1:2016 أنواع الفولاذ غير السبائكي المخصصة عموماً لقطع الآلات المقسّاة والمراجَعة، والمراجَعة بالتحول الحراري، والمقسّاة باللهب، والمقسّاة بالحث، وكذلك، في بعض الحالات، القطع المُطبَّعة. ويوفر ISO 4885:2018 المصطلحات الخاصة بالمعالجة الحرارية وتعريفات أطوار الحديد-الكربون المستخدمة لوصف هذا المسار. ويجب أن تفي الرتبة المختارة أيضاً بمتطلبات التركيب، وحجم المقطع، والخواص الميكانيكية، وقابلية اللحام، والفحص. ويكون مسار التقسية الشاملة عبر المقطع اختياراً سيئاً إذا تعذر على القلب الوصول إلى البنية المطلوبة من دون حدوث تشقق غير مقبول، أو إذا جعلت الصلادة الناتجة التشغيل اللاحق غير عملي.
الأستنة والتحكم في حجم الحبيبات
تتمثل الخطوة الأولى في التسخين إلى المجال الأوستنيتي، بمعدل يتجنب التدرجات الحرارية المفرطة وتلف السطح. وتعتمد درجة حرارة الأستنة المحددة على الرتبة، والحالة السابقة، وجو الفرن، وسماكة المقطع، ونمط التحميل، وحجم الحبيبات المطلوب. ويجب أن تكون مدة التثبيت كافية لوصول أبرد جزء من المقطع إلى درجة الحرارة، ولحدوث الذوبان والتجانس المطلوبين. فالمسألة ليست مجرد وضع كل قطعة وفق جدول ثابت من «الدقائق لكل مليمتر».
تؤدي درجة الحرارة أو المدة المفرطة إلى نمو حبيبات الأوستنيت. ويمكن لحبيبات الأوستنيت السابقة الخشنة أن تقلل المتانة، وتزيد الحساسية لتشقق التبريد، وتغير سلوك التحول. وقد تزيد أيضاً التفاوتات البُعدية لأن المكوّن يتحول بصورة أقل انتظاماً. ولهذا السبب، يُفضَّل عادةً أدنى شرط مؤهل للأستنة ينتج البنية المطلوبة، بدلاً من ضبط الفرن على درجة حرارة مرتفعة دون داعٍ. وهذا لا يعني قبول التسخين الناقص؛ إذ يمكن للكربيدات غير الذائبة، أو عدم اكتمال الأستنة، أو عدم كفاية توحيد درجة الحرارة أن تؤدي إلى صلادة منخفضة ومنحنى غير منتظم.
يشمل التحكم في حجم الحبيبات ما هو أكثر من درجة حرارة الفرن. فنظافة الفولاذ، والتشغيل الساخن السابق، وتاريخ التطبيع أو التخمير، ومعدل التسخين، وتحميل الفرن، والزمن المقضي فوق درجات الحرارة الحرجة، كلها عوامل مؤثرة. وتحدد دورة المعالجة الحرارية لعام 2024 التابعة لـ ASTM International الأستنة، والتحكم في حجم الحبيبات، ومتطلبات الخواص الميكانيكية، وخيارات المعالجة مثل التخمير، والتطبيع، والتبريد السريع والمراجعة، والمراجعة المزدوجة، بوصفها عوامل في المواصفات. وتُعد معايرة الفرن وموضع المزدوج الحراري أمرين أساسيين عندما يكون المقطع كبيراً أو يكون هامش التفاوت في الخواص ضيقاً.

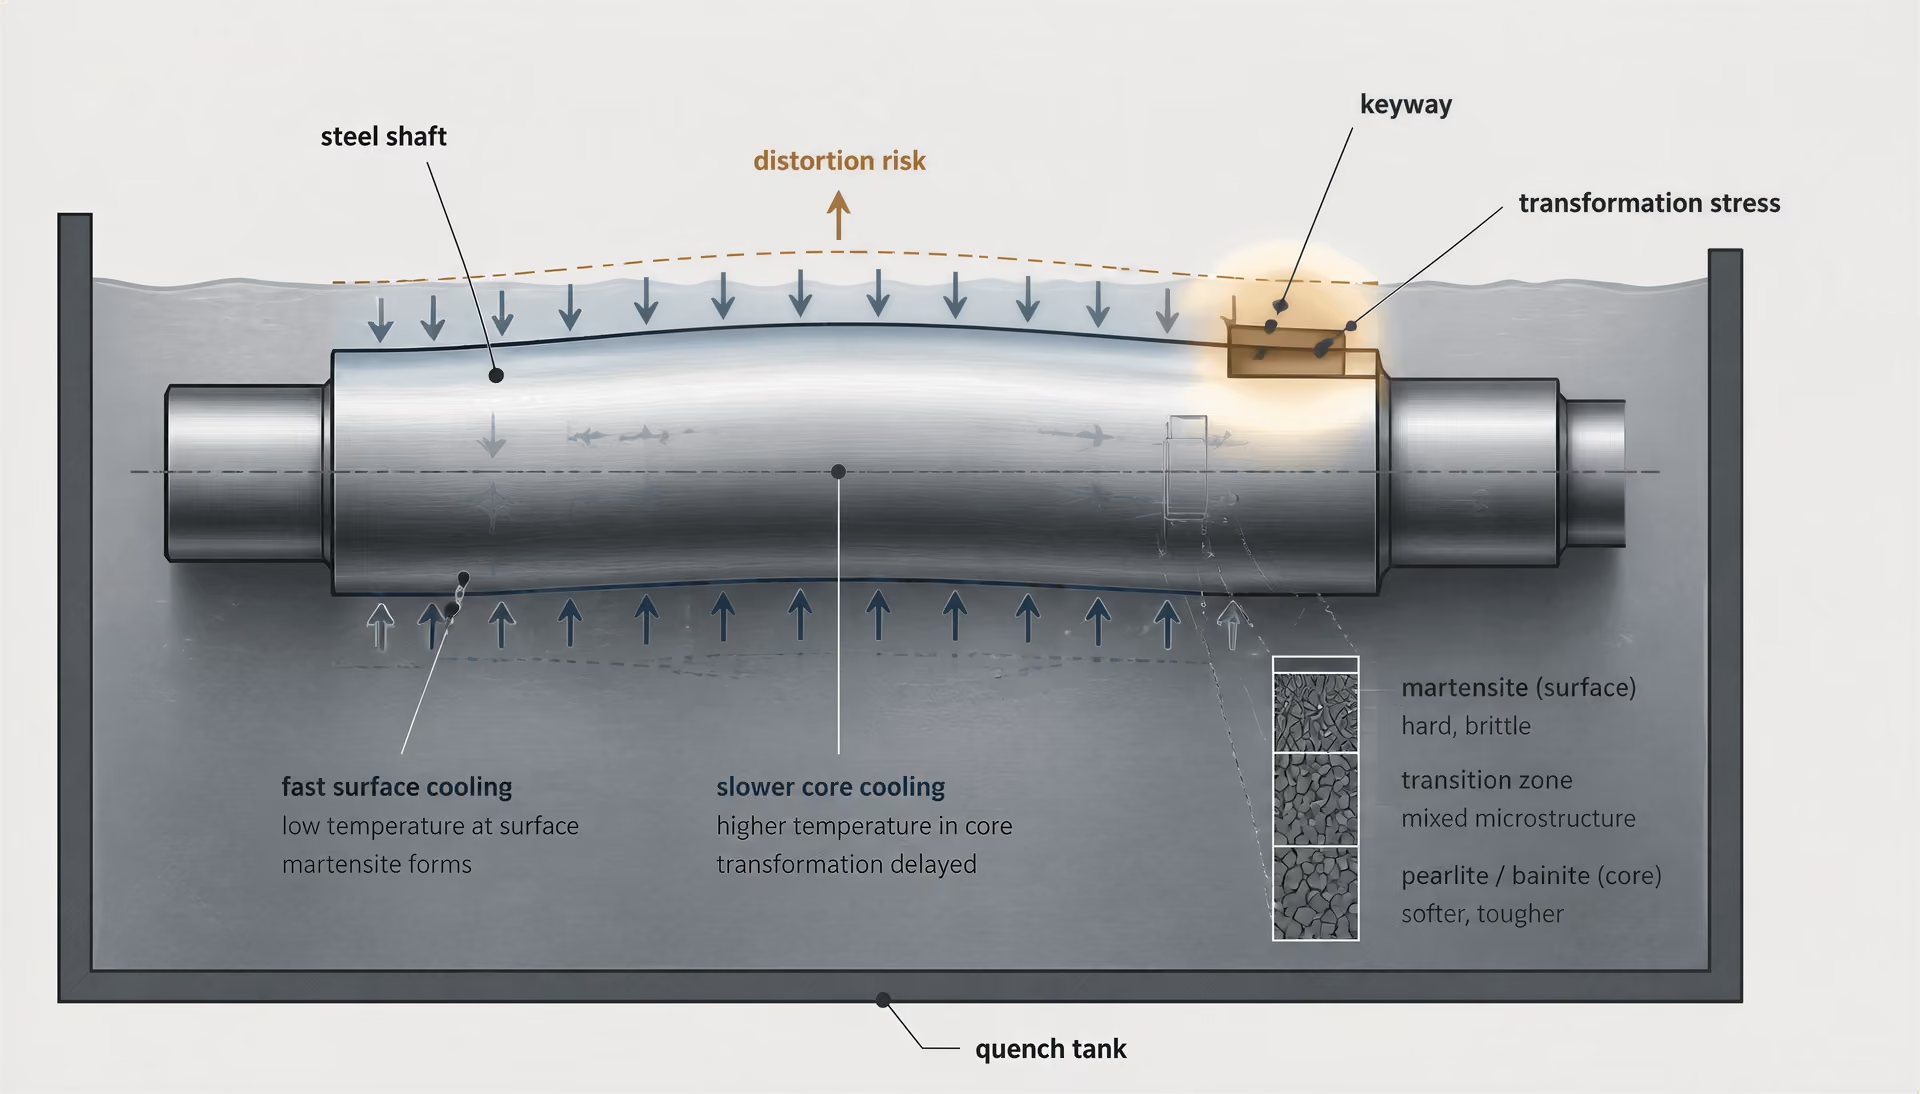
التبريد السريع: شدة التبريد والتشقق والتشوه
بعد الأستنة، يُبرَّد المكوّن بسرعة كافية لعبور مجالي تحول البيرلايت والباينيت ذوي الصلة قبل حدوث انتشار مفرط، بما يسمح بتكوّن المارتنسيت حيثما تسمح رتبة الفولاذ وحجم المقطع بذلك. ومعدل التبريد المطلوب ليس بالضرورة أسرع معدل متاح، بل هو المعدل الذي ينتج منحنى الصلادة المطلوب مع إبقاء الإجهادات الحرارية وإجهادات التحول ضمن حدود تحمّل المكوّن.
توفر المياه، ومحلول البوليمر، والزيت، والغاز، والتبريد المتقطع أو المرحلي، درجات مختلفة من شدة التبريد. وقد تؤدي المياه إلى تبريد سطحي شديد، لكنها قد تفرض تدرجات كبيرة، ولا سيما عند الزوايا الحادة، ومجاري المفاتيح، والثقوب، والتغيرات في سماكة الجدار. ويكون الزيت عادةً أقل شدة، في حين يمكن ضبط ضغط الغاز وتركيز البوليمر ضمن حدود مُثبتة. كما يغير التحريك، ودرجة حرارة الحمام، وترتيب الحمولة، وزمن النقل، وتلوث سائل التبريد دورة التبريد الفعلية. ولذلك فإن اسم سائل التبريد الاسمي لا يُعد مواصفة لعملية المعالجة.
إن شدة التبريد مسألة تتعلق بتصميم المكوّن، وليست منافسة على السرعة. فقد يحتاج عمود سميك إلى تبريد كبير لتقسية مركزه، في حين قد يتشقق سن ترس رقيق تحت الشرط نفسه. وتحدد الهندسة معدل استخراج الحرارة وتركيز الإجهاد. ويمكن للأنصاف الدائرية، والانتقالات الواسعة، والسماكة المنتظمة للجدار، والتثبيت الصحيح، والوضعية المضبوطة أن تقلل التشوه والتشقق قبل وصول القطعة إلى حوض التبريد. وقد يُختار التبريد المارتنسمبريني عندما يكون تقليل التدرجات الحرارية أهم من الحصول على أقصر دورة؛ إذ يعمل على معادلة درجة الحرارة فوق مجال بدء تكوّن المارتنسيت قبل حدوث التحول النهائي. أما المراجعة الحرارية، فهي مسار مختلف ينتج بنى باينيتية أثناء تثبيت متساوي الحرارة، ولا ينبغي التعامل معها بوصفها بديلاً عادياً للتبريد السريع والمراجعة.
المراجعة والتوازن النهائي للخواص
نادراً ما يكون الفولاذ المُبرَّد حديثاً جاهزاً للخدمة. فالمارتنسيت صلد، لكنه يحمل إجهاداً متبقياً مرتفعاً وقد يحتوي على أوستنيت محتجز؛ وقد يتشقق المكوّن غير المُراجَع أثناء المناولة أو التشغيل أو الخدمة. وتعيد المراجعة تسخين الفولاذ المُبرَّد إلى درجة أدنى من درجة التحول ذات الصلة، مع تثبيته مدة كافية لإعادة توزيع الكربون، وتكوين الكربيدات، وتخفيف الإجهاد، وإحداث التغير المقصود في الخواص الميكانيكية. وتنخفض الصلادة والقوة عموماً مع ارتفاع درجة حرارة المراجعة، في حين تتحسن المتانة والاستقرار البُعدي عادةً، رغم أن الاستجابة تعتمد بدرجة كبيرة على الرتبة والبنية الابتدائية.
والهدف النهائي هو تحقيق توازن في الخواص، وليس الوصول إلى أقصى صلادة. فقد يحتاج مقعد محمل، وعمود محمّل بالضغط، ومسمار محمّل بالصدمات إلى شروط مراجعة مختلفة حتى لو اشتركت في الرتبة الاسمية نفسها. كما تؤثر المراجعة في الإجهاد المتبقي والتغير البُعدي، ولذلك ينبغي أن تتضمن المواصفة موضع قياس الصلادة، ومتطلبات الشد أو الصدم عند انطباقها، والتشوه المسموح، وأي مجالات مراجعة محظورة مرتبطة بهشاشة المراجعة أو بتفاعلات الكربيدات غير المرغوبة.
قد تُحدد المراجعة المزدوجة للفولاذ عالي السبك، وفولاذ العدد، والمكوّنات التي يتحول فيها الأوستنيت المحتجز أثناء المراجعة الأولى أو أثناء التبريد اللاحق. وتعالج المراجعة الثانية بعد ذلك المارتنسيت المتكوّن حديثاً وغير المُراجَع، وتقلل خطر التغير البُعدي المتأخر أو التشقق. ولا تُعد مطلوبة تلقائياً لكل أنواع الفولاذ الكربوني أو منخفض السبك.
يجب أن تستمد درجات الحرارة الدقيقة، وأزمنة النقل، وأزمنة التثبيت، ومعدلات التسخين، ومعدلات التبريد، والفواصل بين عمليات المراجعة من معيار الرتبة، ومواصفة المعالجة الحرارية، وهندسة المكوّن، وممارسات الفرن وسائل التبريد، وبيانات العملية المثبتة. وتحدد معالجة ScienceDirect لعام 2024 نوع الفولاذ والخواص المطلوبة بوصفهما عاملَي اختيار، ودرجة الحرارة، وزمن التثبيت، ومعدل التسخين، ومعدل التبريد بوصفها متغيرات متفاعلة. ولهذا السبب، يُؤهَّل مسار التقسية الشاملة عبر المقطع القابل للدفاع عنه بواسطة مسوحات الصلادة، وفحوص البنية المجهرية، وقياسات التشوه، وعند الحاجة، التحقق باختبار جوميني أو بقطعة إنتاجية، ولا يُنسخ من وصفة فرن عامة.
5. متى يكون التطبيع أو التخمير أو إزالة الإجهادات هو الخيار الصحيح؟
لا تحتاج كل مكوّنات إلى الإخماد. فإذا كانت الخاصية المطلوبة هي قابلية التشغيل بالماكينات، أو ثبات الأبعاد، أو الحصول على بنية ابتدائية مضبوطة من الفريت-البيرليت، فقد تكون المعالجة بالتبريد الأبطأ أكثر قابلية للدفاع عنها من دورة التقسية بالإخماد والمراجعة. ومع ذلك، يبدأ الاختيار من تسمية الفولاذ، وبنيته المجهرية الابتدائية، وسماكة المقطع، وتاريخ التشكيل أو اللحام السابق، والعمليات اللاحقة. ولا تحدد درجة الحرارة وحدها المعالجة؛ إذ تعمل مدة التثبيت، ومعدل التسخين، ومعدل التبريد، والاستجابة الحرارية للمقطع معًا.
تذكر ASM International في كتاب Steel Selection for Hardening (1991) أن «اختيار الفولاذ للتقسية تحكمه أساسًا الصلادة المطلوبة بعد الإخماد، والعمق تحت السطح الذي يجب أن تمتد إليه تلك الصلادة». ويكتسب هذا المعيار أهميته عندما تكون التقسية مطلوبة، لكنه لا يبرر تقسية كل جزء فولاذي. وتشمل ISO 683-1:2016 أنواعًا من الفولاذ غير السبائكي المخصصة لأجزاء الآلات المعالجة بالتقسية والمراجعة، أو بالتقسية البيْنية، أو بالتقسية باللهب، أو بالتقسية بالحث، وكذلك، في بعض الحالات، للأجزاء المعالجة بالتطبيع. ولذلك فإن حالة التسليم المحددة والاستخدام المقصود يشكلان جزءًا من القرار.
التخمير للتليين وتحسين قابلية التشغيل بالماكينات
يُختار التخمير عندما يتعين أن تصبح المادة أكثر ليونة، أو أقل مقاومة للقطع، أو أقل تباينًا في استجابتها للتشغيل بالماكينات. وينطوي التخمير الكامل عادةً على التسخين إلى نطاق الأوستنيت، يليه تبريد بطيء داخل الفرن، مما ينتج بنية من الفريت-البيرليت خشنة نسبيًا في العديد من أنواع الفولاذ الكربوني العادي والمنخفض السبائك. وتعتمد النتيجة الدقيقة على محتوى الكربون، والعناصر السبائكية، والتشوه السابق، وحجم المقطع. فالفولاذ تحت اليوتكتي، مثل C45E، لا يستجيب بالطريقة نفسها التي يستجيب بها فولاذ العدد الأعلى كربونًا أو درجة من فولاذ الكروم-الموليبدينوم.
يمكن أن يؤدي التليين إلى خفض قوى القطع وتآكل العدد، لكن كلمة «مخمّر» ليست مرادفًا شاملًا لكلمة «قابل للتشغيل بالماكينات». وقد يكون التخمير الكروي أكثر ملاءمة للفولاذ عالي الكربون، لأن جسيمات السمنتيت المستديرة تخفض مقاومة التشغيل بالماكينات وتحسن قابلية التشكيل قبل التقسية. وعلى العكس، يمكن أن يؤدي النمو المفرط للحبيبات إلى خفض المتانة وترك بنية ابتدائية غير ملائمة للمعالجة اللاحقة. وتبرد المقاطع الرقيقة بسرعة أكبر من المقاطع السميكة، في حين قد تتطلب المطروقات الكبيرة موازنة حرارية ممتدة لمنع تشكل منطقة خارجية صلبة ولب أكثر ليونة.
ويجب التحقق من التاريخ السابق للمادة. إذ يرفع التشغيل على البارد كثافة الانخلاعات وقد ينتج خواص اتجاهية؛ ويمكن للتخمير إزالة جزء كبير من هذه الحالة. وقد يحتوي المكوّن الملحوم على منطقة انصهار، ومنطقة متأثرة بالحرارة، ومعدن أساس ذي بنى مختلفة، ولذلك قد لا تنتج دورة فرن واحدة خواص متماثلة في جميع المواضع. وتدرج دورة المعالجة الحرارية لدى ASTM International لعام 2024 التخمير، وضبط حجم الحبيبات، ومتطلبات الخواص الميكانيكية بوصفها عوامل منفصلة في المواصفات. ويفيد هذا التمييز: فالهدف ليس مجرد خفض الصلادة، بل الحصول على بنية محددة واستجابة يمكن التنبؤ بها للعملية التالية.
التطبيع لضبط البنية والخواص
يُختار التطبيع عمومًا لإعادة ضبط البنية أو تعديلها بعد الحدادة أو الدرفلة أو غيرهما من عمليات المعالجة الحرارية. ويُسخّن الفولاذ إلى نطاق الأوستنيت ثم يُبرّد في الهواء الساكن، مما يعطي معدل تبريد أسرع من التخمير داخل الفرن. وفي العديد من أنواع الفولاذ الكربوني والمنخفض السبائك، ينتج عن ذلك بنية أدق من الفريت-البيرليت، ويزيد المقاومة مقارنة بحالة التخمير الكامل، ويقلل بعض التطبّق أو عدم التجانس الناجم عن المعالجة السابقة.
ولا يُعد التطبيع بديلًا عن الإخماد عندما تكون هناك حاجة إلى طبقة مارتنسيتية أو إلى صلادة عالية عبر كامل المقطع. فهو حالة ابتدائية مضبوطة، وليس تلقائيًا حالة نهائية عالية المقاومة. ويمكن أن يُستخدم أيضًا كمعالجة تمهيدية قبل التشغيل بالماكينات أو الأوستنة اللاحقة، ولا سيما عندما يكون تاريخ حدادة المكوّن غير مؤكد. وقد تُحدَّد دورات تطبيع متعددة عند الحاجة إلى تنقية الحبيبات، إلا أن التسخين المتكرر قد يزيد القشور، ونزع الكربون، والتشوه، ومدة الإنتاج.
تغيّر سماكة المقطع معدل التبريد، ومن ثم الخواص النهائية. فقد يتكون في عمود صغير مطبّع بيرليت أدق ومقاومة أكبر مما يتكون في صفيحة سميكة من الدرجة نفسها. كما تهم الهندسة؛ إذ يمكن للتغيرات المفاجئة في المقطع أن تخلق ظروف تبريد مختلفة وإجهادًا متبقيًا. وتوفر ISO 4885:2018 المصطلحات المضبوطة للمعالجة الحرارية للمواد الحديدية، وعلاقات أطوار الحديد-الكربون اللازمة لوصف هذه التحولات بدقة. أما SAE J1268:1995 فتحدد حدودًا دنيا وعليا لقابلية التصلد لفولاذ H-band الكربوني والسبائكي؛ وتساعد هذه الحدود على تمييز استجابة الفولاذ للتبريد عن نتيجة دورة التطبيع نفسها.
إزالة الإجهادات قبل التشغيل بالماكينات أو اللحام أو بعدهما
تقلل إزالة الإجهادات المتبقية من دون أن تكون مكافئة للتخمير الكامل أو المراجعة. ويُسخّن المكوّن إلى درجة أدنى من نطاق التحول، ويُحفظ عندها مدة كافية لمعادلة درجة الحرارة واسترخاء الإجهادات، ثم يُبرّد بطريقة مضبوطة. وبما أن المعالجة لا تهدف عمدًا إلى إعادة أوستنة الفولاذ، فلا ينبغي تحديدها كما لو كانت ستنتج بنية الفريت-البيرليت الخاصة بالتخمير أو المارتنسيت المراجع الخاص بمعالجة التقسية بالإخماد والمراجعة.
قبل التشغيل بالماكينات، يمكن لإزالة الإجهادات أن تقلل الحركة عند إزالة المادة من مسبوكة أو مطروقة أو صفيحة مقطوعة باللهب أو لقمة شديدة التشغيل على البارد. وتكتسب هذه المعالجة قيمة عندما تكون الأبعاد النهائية دقيقة ويحتمل أن يتسبب مجال إجهاد غير متوازن في الانحناء أثناء التشغيل الخشن. وقد يكون التسلسل العملي هو: تشغيل خشن، ثم إزالة الإجهادات، ثم تشغيل نهائي، بدلًا من إجراء التشغيل النهائي مباشرة بعد التشكيل.
بعد اللحام، قد تقلل إزالة الإجهادات الإجهادات المتبقية وتخفض خطر تغير الأبعاد أثناء الخدمة أو التشغيل اللاحق بالماكينات. لكنها لا تمحو الاختلافات بين معدن اللحام والمنطقة المتأثرة بالحرارة، ولا تصحح سوء تصميم الوصلة، أو الضرر الهيدروجيني، أو إجراء اللحام غير الملائم. وتتطلب المقاطع السميكة الانتباه إلى تدرجات التسخين والتبريد؛ فقد يؤدي إدخالها سريعًا إلى الفرن، أو عدم انتظام الإسناد، أو التسخين الموضعي إلى إحداث تشوه جديد. وتضع قائمة العمليات لدى ASTM متطلبات الإجهادات إلى جانب الأوستنة، والتطبيع، والتخمير، وممارسات التقسية بالإخماد والمراجعة، والمراجعة المزدوجة، لأن هذه المعالجات تعالج مشكلات مختلفة في الخواص. ولذلك ينبغي أن يتبع الاختيار الحالة النهائية المطلوبة، لا عادة تطبيق الدورة الحرارية الأشد.
6. اختيار التقسية المتساوية الحرارة والتقسية المرحلية للتحكم في التحول والتشوه
التقسية المتساوية الحرارة والتحول إلى البينايت
تغيّر التقسية المتساوية الحرارة مسار التحول بدلاً من مجرد تغيير وسط التخمير. يُسخَّن الفولاذ إلى المجال الأوستنيتي، ثم يُبرَّد بسرعة كافية لتجاوز منطقة البرليت، وبعد ذلك يُحافَظ عليه عند درجة حرارة يتكوّن فيها البينايت. تبقى قطعة الشغل عند تلك الدرجة حتى يتحول الجزء المطلوب من الأوستنيت، ثم تُبرَّد إلى درجة حرارة الغرفة. ويكون التركيب الناتج هو البينايت، وأحياناً مع وجود أوستنيت محتجز، بدلاً من التركيب المارتنسيتي السائد الناتج عن التخمير المباشر.
تحدد درجة حرارة الإبقاء ما إذا كان الناتج بينايتاً علوياً أو بينايتاً سفلياً، في حين يتحكم الزمن في مدى تقدم التحول. ويجب أن تستند الدورة المختارة إلى سلوك الفولاذ في مخطط التحول الزمني-الحراري، لا إلى ما يسمى عموماً «درجة حرارة البينايت». إذ تؤدي إضافات السبك إلى إزاحة منحنيات التحول وتغيير الزمن اللازم لتجنب تكوّن البرليت. ويؤثر كل من الكربون والمنغنيز والكروم والموليبدينوم والنيكل في هذه الاستجابة.
يمكن أن تقلل التقسية المتساوية الحرارة من التدرجات الحرارية الحادة المرتبطة بالتخمير المباشر، كما يمكن أن توفر توليفة مفيدة من المقاومة والمتانة والاستقرار الأبعادي. لكنها ليست بديلاً منخفض التشوه تلقائياً لكل معالجة بالتخمير والمراجعة. فإذا كان المقطع سميكاً للغاية، فقد يدخل السطح في مجال تكوّن البينايت بينما تظل النواة ساخنة جداً، أو قد يتحول قلب المقطع ببطء شديد بحيث لا يحقق التركيب المطلوب. وقد يؤدي التحول غير الكامل إلى ترك كمية مفرطة من الأوستنيت المحتجز أو تركيب مجهري مختلط.
وتظل الصلادة المطلوبة معيار الفحص الأول. فقد ذكرت ASM International في كتاب اختيار الفولاذ للتقسية (1991) أن «اختيار الفولاذ للتقسية تحكمه أساساً الصلادة المطلوبة بعد التخمير والعمق تحت السطح الذي يجب أن تمتد إليه تلك الصلادة». وبالنسبة إلى التقسية المتساوية الحرارة، يجب أن يقترن هذا السؤال بسؤال ثانٍ: هل يستطيع كامل المقطع الحرج الوصول إلى مجال التحول إلى البينايت والبقاء فيه قبل تكوّن البرليت أو غيره من النواتج غير المرغوبة؟
وتكتسب تسمية الفولاذ أهمية. إذ تغطي المواصفة ISO 683-1:2016 أنواع الفولاذ غير السبائكي المخصصة عموماً لأجزاء الآلات المقسّاة والمراجَعة، أو المقسّاة متساوية الحرارة، أو المقسّاة باللهب، أو المقسّاة بالحث، وكذلك، في بعض الحالات، للأجزاء المطَبَّعة. ولا تعني هذه العبارة أن كل درجة ضمن المواصفة قادرة على إنتاج التركيب البينايتـي نفسه عند الحجم نفسه للمقطع. فقد يكون لدرجة فولاذ كربوني عادي مثل C45 عمق تقسية متساوية الحرارة محدود، في حين تستطيع درجات الفولاذ السبائكي ذات القابلية الأكبر للتقسية معالجة مقاطع أكثر سمكاً، رهناً بتركيبها الفعلي وبيانات القابلية للتقسية المقدمة معها.
التقسية المرحلية وتقليل التدرجات الحرارية
تقطع التقسية المرحلية، التي تُسمى أيضاً التخمير المرحلي، عملية التخمير عند درجة حرارة أعلى من درجة بدء تكوّن المارتنسيت أو قريبة منها، والتي يُرمز إليها عادةً بالرمز Ms. ويُحافَظ على الفولاذ لفترة وجيزة في حمام ساخن أو في بيئة غازية محكومة حتى تقل فروق درجات الحرارة بين السطح والنواة. ثم يُبرَّد عبر المجال المارتنسيتي، ويتبع ذلك عادةً إجراء المراجعة.
| المسار | هدف التحول | البنية النهائية | الاعتبار الرئيسي للاختيار |
|---|---|---|---|
| التقسية البيّنية | تحول بيّني متساوي الحرارة | بينيت، وأحياناً أوستنيت متبقٍّ | يجب أن يتحول المقطع ضمن المجال الزمني المتاح لتكوّن البينيت |
| التقسية المرحلية | موازنة درجة الحرارة قبل تشكل المارتنسيت | مارتنسيت مُراجع بعد المراجعة | يجب أن يحد ضبط الحوض والتوقيت من التشوه من دون السماح بتحول غير مرغوب فيه |
| التقسية المباشرة والمراجعة | تكوين المارتنسيت أثناء التبريد المستمر، ثم إجراء المراجعة | مارتنسيت مُراجع | يجب أن تحقق شدة التبريد العمق المطلوب من دون حدوث تشقق |
والتمييز مباشر: تُبقي التقسية المتساوية الحرارة الفولاذ مدة كافية لتكوّن البينايت؛ أما التقسية المرحلية فتؤخر تكوّن المارتنسيت لكنها لا تهدف إلى إنتاج البينايت. ويكون التركيب النهائي بعد التقسية المرحلية عادةً مارتنسيتاً مراجعاً. وتُعد المراجعة ضرورية لأن المارتنسيت غير المراجع يحمل إجهاداً متبقياً مرتفعاً وقد يكون هشاً.
قد يبرّد التخمير المباشر بالزيت أو الماء السطح بسرعة أكبر بكثير من باطن القطعة. ويؤدي هذا الفرق إلى نشوء إجهاد حراري، في حين يولد التحول المارتنسيتي اللاحق انفعالاً تحولياً. وتقلل التقسية المرحلية فرق درجة الحرارة قبل بدء التحول، ومن ثم تقل احتمالية تعاضد مصدري الإجهاد معاً. لذلك يمكن أن ينخفض التشوه وخطر التشقق، ولا سيما في المكونات ذات التغيرات الحادة في المقطع، أو مجاري المفاتيح، أو الثقوب، أو الهندسة غير المتماثلة.
ومع ذلك، يظل التحكم في العملية أمراً يتطلب عناية كبيرة. فيجب أن يتمتع الحمام بسعة كافية، ودرجة حرارة مستقرة، ودوران فعال، واستجابة معروفة لحمل المكونات. وقد يسمح الإبقاء مدة طويلة جداً بتكوّن البينايت أو البرليت؛ كما أن التبريد البطيء جداً بعد فترة موازنة درجات الحرارة قد يؤدي إلى تكوّن نواتج غير مارتنسية. ويجب كذلك أن تظل درجة حرارة الحمام أعلى من Ms أو قريبة بما يكفي منها لمنع التحول السطحي المبكر أثناء لحاق النواة بالسطح.
ملاءمة العملية وحجم المقطع وقابلية الفولاذ للتقسية
لا ينبغي اختيار أي من العمليتين لمجرد أن التخمير بالزيت يسبب التشوه. فالقرار يجمع بين التركيب، والقابلية للتقسية، وحجم المقطع، والهندسة، والتركيب المستهدف، والخواص الميكانيكية، وقدرة المعدات. وتوفر المواصفة ISO 4885:2018 المصطلحات الخاصة بالمعالجة الحرارية للمواد الحديدية والعلاقات الطورية في نظام الحديد-الكربون اللازمة لوصف هذه التحولات بصورة متسقة.
القابلية للتقسية ليست هي الصلادة. فالصلادة تصف مقاومة الانغماس بعد المعالجة؛ أما القابلية للتقسية فتصف مدى عمق قدرة الفولاذ على تحقيق التحول المستهدف في ظل شروط تبريد محددة. وتحدد المواصفة SAE J1268:1995 الحدود الدنيا والعليا للقابلية للتقسية لفولاذ H-band الكربوني والسبائكي باستخدام بيانات اختبار التخمير الطرفي القياسية. وتساعد هذه الحدود في تحديد ما إذا كانت درجة فولاذ معينة قادرة على التحول كما هو مطلوب عند مركز قضيب أو سن ترس أو عمود أو لوح.
ولذلك ينبغي أن تسبق بيانات اختبار التخمير الطرفي بطريقة جوميني وحسابات حجم المقطع جدولة تشغيل الفرن. فقد يكون الفولاذ ذو القابلية المنخفضة للتقسية مناسباً لمكوّن رقيق مقسّى متساوي الحرارة، لكنه قد يفشل في إنتاج البينايت عبر مكوّن سميك. وقد يصل الفولاذ ذو القابلية العالية للتقسية إلى المارتنسيت في كامل مقطع كبير أثناء التقسية المرحلية، إلا أن محتواه من عناصر السبك قد يزيح Ms، ويطيل أزمنة الإبقاء، ويزيد خطر تكوّن الأوستنيت المحتجز. كما يمكن للهندسة أن تُفشل عملية تنجح في قضيب اختبار منتظم.
ويجب تحديد التركيب المستهدف في الرسم أو مواصفة العملية: بينايت ذو مجال صلادة محدد، أو مارتنسيت مراجع ذو صلادة ومتانة وحدود أبعادية محددة. وتحدد دورة المعالجة الحرارية لعام 2024 الصادرة عن ASTM International عملية الأوستنة، والتحكم في حجم الحبيبات، وممارسات التخمير والمراجعة، والمراجعة المزدوجة، ومتطلبات الخواص الميكانيكية بوصفها عوامل من عوامل المواصفة. وتتفاعل درجة الحرارة ومعدل التسخين وزمن الإبقاء ومعدل التبريد؛ وقد يؤدي تغيير أحدها دون إعادة تقييم العوامل الأخرى إلى إبطال صلاحية العملية.
وبالنسبة إلى الأجزاء الصغيرة والمنتظمة التي تكون خواص البينايت مقبولة فيها، قد توفر التقسية المتساوية الحرارة مساراً محكوماً مع تقليل التشوه. أما الأجزاء التي تتطلب مارتنسيت مراجعاً وتحكماً أبعادياً أفضل أثناء التخمير، فعادةً ما تكون التقسية المرحلية هي الخيار الأكثر اتساقاً. وفي كلتا الحالتين، تحدد تجانسية الحمام، وترتيب الحمل، وزمن النقل، والتحقق بعد المعالجة ما إذا كان مسار التحول المختار قد تحقق في المكوّن نفسه، لا في سجل الفرن فحسب.
7. اختيار عمليات التقسية السطحية وتقسية الطبقة السطحية
ينبغي اختيار التقسية السطحية وتقسية الطبقة السطحية عندما يحتاج المكوّن إلى سطح مقاوم للتآكل والتعب من دون التضحية بمتانة الجزء الداخلي. أما التقسية الكاملة فتغيّر البنية في كامل المقطع؛ فبعد الأوستنة والتبريد السريع، يطوّر الفولاذ المحدد بنية مارتنسيتية أو بينيتية أو مزيجًا مقسّى، حتى العمق الذي تسمح به قابليته للتقسية. بينما تعمل معالجة الطبقة السطحية على تركيز الصلادة بالقرب من السطح، وتُبقي القلب عند صلادة أقل، وبوجه عام، عند متانة أعلى.
ويتحكم التمييز بين الصلادة وقابلية التقسية في هذا القرار. فالصلادة هي المقاومة المتحققة في موضع معين؛ أما قابلية التقسية فتصف مدى العمق الذي يستطيع الفولاذ خلاله تكوين البنية المقساة المطلوبة أثناء دورة حرارية محددة. وقد ذكرت ASM International في اختيار الفولاذ للتقسية (1991) أن الاختيار يخضع أساسًا للصلادة المطلوبة بعد التبريد السريع، وللعمق تحت السطح الذي يجب أن تمتد إليه تلك الصلادة. وبالنسبة إلى ترس مقسّى سطحيًا، قد يُحدَّد ذلك العمق بالملليمترات عند صلادة معينة، في حين قد يتطلب القلب مقاومة شد أو متانة صدم أو نطاق صلادة منفصلًا.
ولذلك، يجب أن تحدد مواصفة العملية ما هو أكثر من درجة حرارة الفرن. إذ تندرج ضمن القرار نفسه: عمق الطبقة السطحية، وصلادة السطح، وخصائص القلب، والجهد الكربوني أو جهد النيتروجين، وزمن التسخين والمكوث، وظروف التبريد السريع، وحدود طبقة المركبات، وسماحية التشوه، والتشطيب اللاحق للمعالجة. وتوفر ISO 4885:2018 المصطلحات المنضبطة للمعالجة الحرارية للمعادن الحديدية، كما تتضمن جدولًا لأطوار الحديد والكربون؛ وهي مفيدة عند الفصل بين عمليات الكربنة والنترتة والتبريد السريع والمراجعة وعمليات الانتشار في المواصفات الفنية.

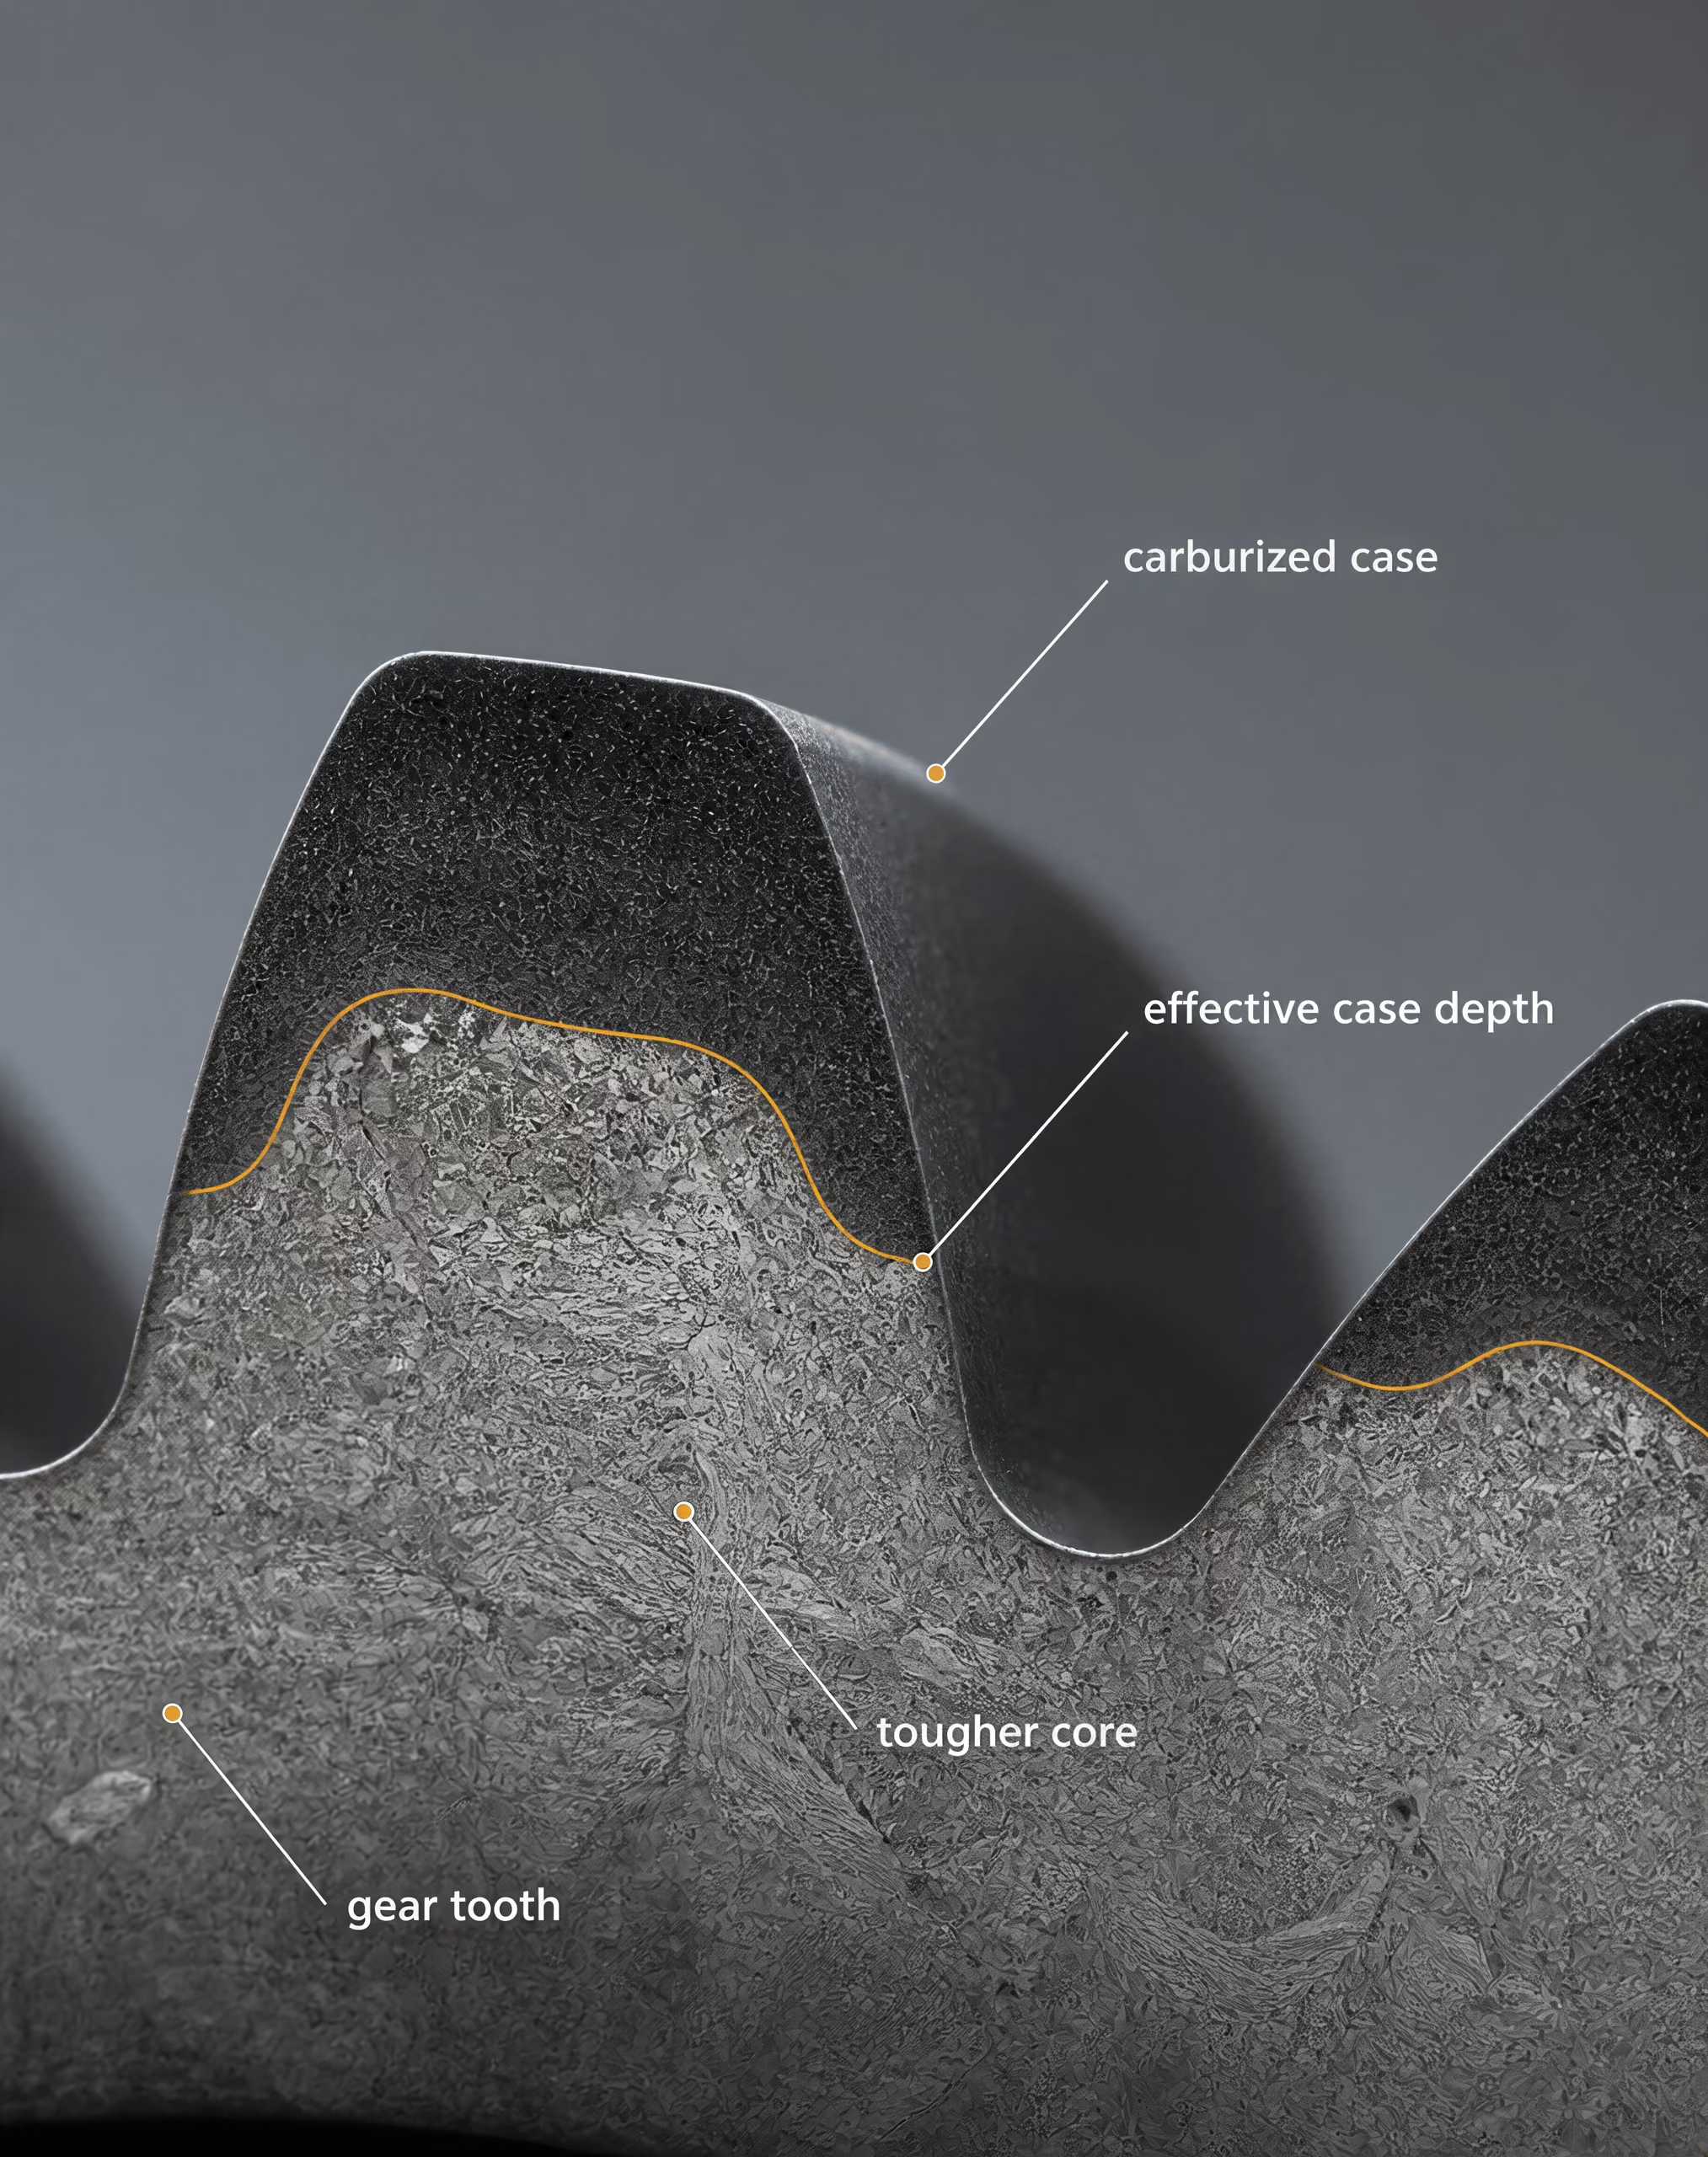
الكربنة والكربنة النترونية لتكوين الطبقات المقساة
تضيف الكربنة الكربون إلى السطح الأوستنيتي لفولاذ منخفض الكربون، وعادةً عند درجات حرارة كربنة أعلى تقريبًا من نطاق التحول الحرج للفولاذ. ثم تُبرَّد الطبقة الغنية بالكربون تبريدًا سريعًا، فتتكون مارتنسيتية عالية الكربون على السطح، بينما يكوّن القلب الأقل كربونًا بنية أعلى متانة وأقل صلادة. وتُعد الفولاذات السبائكية منخفضة الكربون، مثل 16MnCr5 المحدد في EN ISO 683-3، وSAE 8620، أمثلة شائعة تُختار فيها خصائص الطبقة السطحية والقلب معًا. وتؤثر عناصر السبك مثل الكروم والمنغنيز والموليبدينوم والنيكل في قابلية التقسية، والأوستنيت المتبقي، وسلوك التحول، والتشوه.
تُدخل الكربنة النترونية كلًا من الكربون والنيتروجين، وعادةً عند درجة حرارة أقل وعمق أقل من الكربنة. ويمكن للنيتروجين المضاف أن يزيد صلادة السطح وقابلية التقسية، إلا أن زيادة النيتروجين أو الجهد الكربوني قد تؤدي إلى تكوّن أوستنيت متبقٍ أو كربيدات أو سطح هش غير مقبول. وغالبًا ما يُنظر في استخدامها للمكوّنات الصغيرة والمقاطع الرقيقة والأجزاء التي يكفيها عمق طبقة سطحية ضحل نسبيًا. لكنها ليست بديلًا عن الكربنة العميقة عندما يمتد إجهاد التلامس إلى مسافة كبيرة تحت السطح.
ويجب التحكم في الوسط الجوي من خلال الجهد الكربوني، وكذلك من خلال جهد النيتروجين في حالة الكربنة النترونية. فلا يمكن لدرجة حرارة اسمية أن تحدد النتيجة. إذ يؤثر كل من تدفق الغاز، وتحميل الفرن، وزمن النقل، وشدة التبريد السريع، وحجم الحبيبات الابتدائي للفولاذ في تجانس الطبقة السطحية. كما تؤدي التروس المعقدة، والتخديدات، والثقوب العمياء، والانتقالات الحادة إلى تفاوت في التسخين، ووصول الوسط الجوي، ومعدلات التبريد. وقد تتسبب هذه السمات في نمو مفرط للطبقة السطحية، أو مناطق رخوة، أو تشققات ناتجة عن التبريد السريع، أو تغيرات أبعادية.
وتتطلب الأجزاء المكربنة عادةً التبريد السريع والمراجعة، يليهما التجليخ أو التلميع أو عملية تشطيب أخرى. ويجب تحديد سماحية التشغيل قبل المعالجة، لأن إزالة كمية مفرطة من المادة بالتجليخ قد تقلل العمق الفعلي للطبقة السطحية أو تكشف منطقة تحتوي على كمية غير مقبولة من الأوستنيت المتبقي. كما تتطلب عملية التقويم بعد التبريد السريع ضوابط لمنع التشقق والحفاظ على منحنى الصلادة المحدد.
النترتة وطلاءات الانتشار
تُدخل النترتة النيتروجين إلى سطح فريتي أو سطح من فولاذ سبائكي، وعادةً من دون أوستنة المكوّن كله وتبريده تبريدًا سريعًا. وتكوّن عناصر السبك مثل الألومنيوم والكروم والموليبدينوم والفاناديوم نتريدات سبائكية دقيقة ترفع صلادة السطح وتحسن مقاومة التآكل اللاصق والكاشط. وتختلف النترتة الغازية والنترتة بالبلازما والنترتة في الحمام الملحي من حيث إمداد النيتروجين، والتحكم في الأيونات أو الغاز، وتجانس درجة الحرارة، وزمن المعالجة.
ولأن النترتة تحدث تحت درجة حرارة تحول الأوستنيت، يكون التشوه غالبًا أقل مما يحدث بعد الكربنة والتبريد السريع. لكنه لا ينعدم. إذ يمكن للنمو الناتج عن طبقات المركبات والنتريدات، والإجهاد المتبقي، وإجهاد التشغيل السابق، وعدم تجانس كيمياء السطح، أن يغير الأبعاد. ويجب أن تكون الركيزة قد امتلكت قوة كافية مسبقًا؛ فالنترتة لا تكوّن قلبًا قويًا في فولاذ لين وغير مناسب. وعادةً ما تُحدد الفولاذات السبائكية المقساة والمراجعة قبل النترتة، بحيث يحتفظ القلب بخصائصه الميكانيكية المطلوبة عند درجة حرارة النترتة.
ويجب تحديد طبقة المركبات، التي تُسمى أحيانًا الطبقة البيضاء، بدلًا من قبولها باعتبارها فائدة تلقائية. فقد تحسن طبقة نتريد الحديد سلوك التآكل ومقاومة التآكل، إلا أن زيادة سمكها قد تقلل المتانة أو تعزز التشقق والتقشر. وتوفر منطقة الانتشار الواقعة تحتها منحنى تدريجيًا للنيتروجين والصلادة. وينبغي أن تحدد الرسومات سمك طبقة المركبات، وعمق الانتشار، وصلادة السطح، وصلادة القلب، وأي مسامية مسموح بها.
وتُغيّر طلاءات الانتشار، مثل البوردة والكرومة والألمنة، السطح من خلال الانتشار الداخلي للبورون أو الكروم أو الألومنيوم. ويمكن للبوردة أن تكوّن بوريدات حديدية شديدة الصلادة، في حين تُختار الألمنة عندما تكون مقاومة الأكسدة عند درجات الحرارة المرتفعة أهم من بلوغ أقصى صلادة لمقاومة تعب التلامس. وتختلف هذه المعالجات كيميائيًا عن النترتة والكربنة، ولذلك يجب تقييم أطوارها الهشة، وسمك الطلاء، والتصاقه، والنمو الأبعادي، ومتطلبات التشطيب، في ضوء الحمل. فقد يفشل طلاء صلب فوق ركيزة ضعيفة الدعم بسبب التشقق أو الانفصال الطبقي.
التقسية باللهب وبالحث
تسخّن التقسية باللهب وبالحث السطح فقط إلى نطاق الأوستنة، ثم تُبرّده تبريدًا سريعًا. وعلى خلاف الكربنة أو النترتة، لا تغيّر هاتان الطريقتان كيمياء السطح عادةً؛ بل تحولان الكربون الموجود أصلًا في الفولاذ إلى مارتنسيت. ولذلك يحدد محتوى الكربون السطحي حدًا عمليًا للصلادة الممكن بلوغها. وقد تكون الفولاذات متوسطة الكربون، مثل C45E أو SAE 1050، مناسبة عندما يتوافق العمق المقسى المطلوب وقوة القلب مع هندسة المقطع، في حين لا تستطيع الفولاذات منخفضة الكربون عمومًا تكوين سطح مارتنسيتي عالي الصلادة من دون إثراء سابق.
وتحدد ISO 683-1:2016 الفولاذات غير السبائكية المخصصة للأجزاء الآلية المقساة والمراجعة، والمقساة أوستنيتيًا، والمقساة باللهب، والمقساة بالحث، وكذلك، في بعض الحالات، الأجزاء المطبّعة. ولا تلغي هذه التسمية الحاجة إلى التحقق من محتوى الكربون، وقابلية التقسية، وحجم المقطع، وحالة التوريد. وتحدد SAE J1268:1995 حدودًا دنيا وعليا لقابلية التقسية لفولاذات الكربون والفولاذات السبائكية ذات نطاق H باستخدام بيانات اختبار التبريد النهائي القياسية؛ وتساعد هذه الحدود على تحديد ما إذا كانت الدرجة المختارة قادرة على إنتاج الصلادة المطلوبة عند العمق المحدد.
وتعتمد التقسية باللهب على حجم الموقد، وكيمياء اللهب، وسرعة الحركة، ومسافة الفصل، وتوقيت التبريد السريع. أما التقسية بالحث فتضيف التردد، وكثافة القدرة، وهندسة الملف، والاقتران، وسرعة المسح، وإمداد وسيط التبريد. ويؤدي التردد الأعلى عمومًا إلى تركيز التسخين بالقرب من السطح، في حين يسمح التردد الأقل باختراق أكبر، إلا أن المنحنى الفعلي يعتمد أيضًا على المقاومة الكهربائية، والنفاذية المغناطيسية، والهندسة، وزمن التسخين. ويجب أن تصل ملفات الحث إلى الأسطح المطلوبة؛ وقد تتطلب الأخاديد الداخلية، والمقاطع المتقطعة، والمقاطع غير المتساوية تمريرات تسخين منفصلة أو عملية مختلفة.
ويمكن لكلتا الطريقتين الحد من التشوه على مستوى الفرن، إلا أن التدرجات الحرارية الحادة قد تولد إجهادًا متبقيًا، ومناطق رخوة، وتشققات ناتجة عن التبريد السريع. ويجب تحديد عمق الطبقة السطحية الفعّال عند معيار صلادة معين، لا الاكتفاء بعمق التسخين. ويُستكمل الاختيار بالتجليخ بعد التقسية، والمراجعة، والفحص للكشف عن حروق التجليخ، والتحقق من الأبعاد. والاختيار القابل للدفاع عنه هو الذي يطابق منحنى الصلادة وخصائص القلب مع الحمل، مع التحكم في الوصول، والكيمياء، ومصدر الحرارة، والتشوه، والتشطيب.
8. تطبيق القرار: سير عمل للاختيار قائم على المعايير
مصفوفة الاختيار خطوة بخطوة
ينبغي أن يبدأ اختيار المعالجة الحرارية بالجزء، لا بالفرن. ويجب أن يكون أول إدخال في سجل الاختيار هو متطلب الخدمة: مقاومة الشد، مقاومة الخضوع، متانة الصدم، أداء الكلال، مقاومة التآكل، قابلية التشغيل بالقطع، الاستقرار الأبعادي، أو نطاق صلادة محدد. لا تُعد الصلادة وحدها متطلبًا تصميميًا كافيًا. فقد يحقق أحد المكونات هدف الصلادة السطحية، مع احتفاظه ببنية غير ملائمة في القلب أو بإجهاد متبقٍ مفرط.
| مرحلة اتخاذ القرار | السؤال المطلوب | الدليل أو المخرج |
|---|---|---|
| حالة الخدمة | ما الأحمال ودرجات الحرارة وإجهادات التلامس وأنماط الفشل المؤثرة؟ | متطلبات الخواص الميكانيكية والصلادة |
| هوية المادة | ما الدرجة والمعيار وشكل المنتج وحالة التسليم الدقيقة؟ | شهادة المادة ومعيار المادة المنطبق |
| الحالة المطلوبة | هل سيُخمّر الجزء، أو يُطبّع، أو تُخفف إجهاداته، أو يُقسى بالتبريد السريع ويُراجع، أو يُقسى تقسية بيّنية، أو يُصلّب سطحياً؟ | الحالة المعدنية المحددة |
| العمق المتصلد | ما الصلادة التي يجب تحقيقها، وعلى أي عمق من السطح؟ | مخطط الصلادة ومتطلب قابلية التصلد |
| الهندسة | ما أحجام المقاطع المسيطرة، والثقوب، ومجارِي المفاتيح، والزوايا الحادة، وانتقالات السماكة؟ | تقييم التسخين والتبريد السريع والتشوه |
| المسار الحراري | ما دورة التسخين أو الأوستنة أو التبريد أو المراجعة أو الانتشار المسموح بها؟ | مواصفة العملية ووصفة الفرن |
| القبول | كيف ستُفحص الصلادة والبنية والأبعاد والعيوب؟ | خطة الفحص ومعايير الإفراج |
ينبغي بعد ذلك أن تربط مصفوفة الاختيار كل متطلب بقرار يتعلق بالمادة والعملية:
| مرحلة القرار | السؤال المطلوب | الدليل أو الناتج |
|---|---|---|
| حالة الخدمة | ما الأحمال ودرجات الحرارة وإجهادات التلامس وأنماط الفشل المؤثرة؟ | متطلبات الخواص الميكانيكية والصلادة |
| هوية المادة | ما الدرجة الدقيقة، والمعيار، وشكل المنتج، وحالة التوريد؟ | شهادة المادة ومعيار المادة المنطبق |
| الحالة المطلوبة | هل يجب تلدين الجزء، أو تطبيعه، أو إزالة إجهاده، أو تقسيته بالتخمير بعد التبريد، أو تقسيته بالتحول البيني، أو تقسيته سطحيًا؟ | حالة ميتالورجية محددة |
| عمق التقسية | ما الصلادة المطلوب تحقيقها، وعلى أي عمق من السطح؟ | منحنى الصلادة ومتطلب قابلية التقسية |
| الهندسة | ما أبعاد المقاطع الحاكمة، والثقوب، ومجاري المفاتيح، والزوايا الحادة، وانتقالات السماكة؟ | تقييم مسار الحمل والتسخين والتبريد السريع والتشوه |
| المسار الحراري | ما دورة التسخين، أو التكوين الأوستنيتي، أو التبريد، أو المراجعة، أو الانتشار المسموح بها؟ | مواصفة العملية ووصفة الفرن |
| القبول | كيف ستُفحص الصلادة والبنية والأبعاد والعيوب؟ | خطة الفحص ومعايير الإفراج |
يجب أن تكون هوية المادة دقيقة. فعبارة «فولاذ متوسط الكربون» لا تمثل تعيينًا كافيًا. وينبغي أن يذكر السجل، على سبيل المثال، C45 أو 42CrMo4 أو أي تعيين آخر كما هو مكتوب تمامًا في المعيار الحاكم، إلى جانب رقم المعيار، وشكل المنتج، ورقم الصهرة، وحالة التوريد. فالقضيب المطبع والقضيب الملدن من الدرجة نفسها لا يدخلان الفرن بالبنية الحبيبية نفسها، ولا بقابلية التشغيل بالقطع نفسها، ولا بالاستجابة نفسها للتسخين.
تحدد المواصفة ISO 683-1:2016 متطلبات التوريد للفولاذ غير السبائكي المخصص عمومًا للأجزاء الميكانيكية المقساة بالمراجعة، أو المقساة بالتحول البيني، أو المقساة باللهب، أو المقساة بالحث، وكذلك، في بعض الحالات، للأجزاء المطبعة. وهي لا تحل محل رسم المكوّن ولا تحدد كل معلمات الفرن. وتوفر المواصفة ISO 4885:2018 المصطلحات الخاصة بالمعالجة الحرارية للمواد الحديدية ومفردات أطوار الحديد والكربون اللازمة لوصف التحولات بدقة. وهذه معايير للمواد والمصطلحات؛ ومع ذلك، يجب أن تحدد مواصفة العملية في المصنع المعدات، والجو، والتحميل، وتجانس درجة الحرارة، وظروف التبريد السريع، والفحص.
والقرار التالي هو تحديد المسار الميتالورجي المطلوب. فقد يُختار التطبيع لتنقية البنية أو تهيئتها وتحسين تجانسها قبل التشغيل بالقطع أو التقسية اللاحقة. وقد يكون التلدين مطلوبًا لخفض الصلادة وتحسين قابلية التشغيل بالقطع. وتعالج إزالة الإجهادات الإجهاد المتبقي بعد اللحام أو التشغيل بالقطع الشديد أو التشكيل، لكنها ليست بديلًا عن المعالجة بالتقسية بالتبريد السريع والمراجعة. وتتطلب التقسية الحجمية توفر قدر كافٍ من الكربون وقابلية تقسية مناسبة عبر المقطع الحاكم. وقد تكون التقسية السطحية أنسب عندما تكون هناك حاجة إلى قلب متين وسطح مقاوم للتآكل؛ وتشمل المسارات الممكنة الكربنة، والكربنة النتروجينية، والنترتة، والتقسية باللهب، والتقسية بالحث. وتنتمي التقسية بالتعتيق وطلاءات الانتشار إلى عائلات مختلفة من المواد والعمليات، ولا ينبغي إسنادها إلى فولاذ لمجرد الرغبة في تحقيق صلادة سطحية عالية.
ويحدد حجم المقطع وهندسته ما إذا كان معدل التبريد المختار قادرًا على إنتاج البنية المطلوبة. فالمقاطع الكبيرة تبرد في المركز ببطء أكبر من السطح. وقد يبرد شُفّ رقيق، وثقب، وجذر مسنن، وكتف حاد بمعدلات مختلفة داخل المكوّن نفسه. ويمكن أن تؤدي هذه الفروق إلى تكوّن martensite في موضع، وbainite أو pearlite في موضع آخر، وإجهاد متبقٍ شدّي بالقرب من سطح خضع للتبريد السريع. ولذلك يجب النظر في شدة التبريد السريع بالاقتران مع معامل المقطع، والتثبيت، والتحريك، ودرجة حرارة وسيط التبريد، بدل اختيار زيت أو ماء أو بوليمر بصورة معزولة.
التحقق من خلال فحوص الصلادة وقابلية التقسية والبنية المجهرية
ذكرت ASM International في كتاب Steel Selection for Hardening (1991) أن الاختيار تحكمه أساسًا الصلادة المطلوبة بعد التبريد السريع والعمق تحت السطح الذي يجب أن تمتد إليه تلك الصلادة. ويؤسس ذلك للتمييز المركزي بين الصلادة وقابلية التقسية. فالصلادة هي المقاومة المقاسة في موضع معين بعد المعالجة. أما قابلية التقسية فتصف عمق وتوزيع التقسية الناتجين عن معالجة محددة.
وينبغي تقدير قابلية التقسية المطلوبة قبل تجارب الإنتاج. وتوفر بيانات اختبار التبريد النهائي من طرف Jominy علاقة معيارية بين المسافة من الطرف المبرَّد سريعًا والصلادة. ويحدد Bofors Handbook (1981) طريقتي Jominy وGrossmann باعتبارهما أداتين لتقييم قابلية التقسية. وبالنسبة إلى أنواع الفولاذ الموردة وفق متطلبات نطاق H، تحدد المواصفة SAE J1268:1995 الحدود الدنيا والقصوى لقابلية التقسية لفولاذ الكربون والفولاذ السبائكي ذي نطاق H، مع توافر بيانات معيارية مثبتة لاختبار التبريد النهائي. فقد تبلغ إحدى الدرجات الصلادة السطحية المطلوبة، لكنها قد تفشل في مركز مقطع كبير إذا كان نطاق قابلية تقسية منخفضًا جدًا.
وينبغي أن يتضمن فحص الإنتاج مسحًا للصلادة، لا قراءة واحدة مأخوذة من سطح يسهل الوصول إليه. ويجب أن تمثل المواضع السطح، وتحت السطح، والقلب، وأي مقطع يتحكم في الوظيفة. ويمكن لمسح عبر عينة مقطوعة أن يكشف ما إذا كانت الصلادة المحددة تمتد إلى العمق المطلوب. ويجب أن تتوافق طرق Rockwell أو Vickers أو Brinell مع نطاق الصلادة، وحالة السطح، ومعيار الاختبار المنطبق.
ولا تستطيع الصلادة تحديد كل بنية غير مقبولة. وينبغي أن يتحقق الفحص الميتالوغرافي من وجود martensite مُراجع في الجزء المقسى بالتبريد السريع والمراجع، مع فحص bainite، وferrite-pearlite، وaustenite المحتفظ به، ونزع الكربون، وعمق الطبقة المكربنة، وخصائص الطبقة المنترتة، ونمو الحبيبات، وتشققات التبريد السريع، وغير ذلك من السمات المرتبطة بالعملية. وينبغي أن يسمي معيار القبول البنية المسموح بها والاستبعادات؛ فعبارة «معالج حراريًا على النحو الصحيح» لا تحمل معنى قابلًا للقياس.
ويُعد الفحص الأبعادي جزءًا من التحقق الميتالورجي. وينبغي تسجيل الأقطار الحرجة، والاستواء، والانحراف الدوراني، وموضع الثقوب، والتشوه قبل المعالجة وبعدها. وتزداد المخاوف المتعلقة بالإجهاد المتبقي مع شدة التبريد السريع، والهندسة غير المتماثلة، والانتقالات الحادة، واللحام، والفروق الكبيرة في التحول بين السطح والقلب. ويجب أن تكون المراجعة كافية لتحقيق المتانة والاستقرار المطلوبين، وقد تكون المراجعة المزدوجة مطلوبة لأنواع محددة من الفولاذ السبائكي أو عندما يكون تحول austenite المحتفظ به مصدر قلق. وتحدد دورة المعالجة الحرارية لعام 2024 التابعة لـ ASTM International تكوين austenite، والتلدين، والتطبيع، وممارسات التقسية بالتبريد السريع والمراجعة، والمراجعة المزدوجة، والتحكم في حجم الحبيبات، ومتطلبات الخواص الميكانيكية باعتبارها عوامل في المواصفات.
المواصفات والسجلات والضوابط التصحيحية
ينبغي أن تنص مواصفة العملية على المسار الحراري الكامل: حالة التحميل، وجو الفرن، ومعدل التسخين عند اللزوم، ونطاق درجة حرارة تكوين austenite أو المعالجة، وأساس زمن المكوث، وزمن النقل، ونوع وسيط التبريد وحالته، والتحريك، ونقطة انتهاء التبريد، ودرجة حرارة المراجعة وزمنها، وأي مراجعة مكررة. وتتفاعل درجة الحرارة، وزمن المكوث، ومعدل التسخين، ومعدل التبريد؛ ويمكن أن يؤدي تغيير أحدها إلى تغيير البنية الناتجة حتى عندما تظل قيمة ضبط الفرن الاسمية دون تغيير.
وينبغي أن تحدد المواصفة أيضًا ضوابط التشوه والتشقق. وقد تشمل هذه الضوابط التسخين المسبق، والتسخين المرحلي، والجو الواقي، والمعالجة بالتفريغ، والتبريد السريع المتقطع، والتقسية المرحلية، والتقسية بالتحول البيني، وتحسين التثبيت، وخفض شدة التبريد السريع، أو حدود التقويم بعد المعالجة. ويجب أن يظل كل ضابط متوافقًا مع الصلادة والبنية المجهرية المطلوبتين.
وينبغي أن تربط السجلات المكوّن بصهرة الفولاذ الخاصة به، وشهادة المورد، وحالة التوريد الواردة، وهوية الفرن، ونمط التحميل، ونتائج المزدوجات الحرارية أو المسح الحراري، وبيانات الجو، وحالة وسيط التبريد، ومخطط الدورة، وسجل المراجعة، واسم المشغل، ونتائج الفحص. تحدد معايير المواد ماهية الفولاذ؛ أما مواصفات العملية فتحدد كيفية معالجة الجزء. ويؤدي الخلط بين هذين الدورين إلى صعوبة الدفاع عن قرار القبول.
وعند إخفاق النتائج، ينبغي أن يتبع الإجراء التصحيحي آلية الفشل. فقد تشير صلادة القلب المنخفضة إلى عدم كفاية قابلية التقسية، أو كِبَر حجم المقطع، أو عدم كفاية تكوين austenite، أو بطء التبريد السريع. وقد تشير الصلادة السطحية المفرطة مع ضعف المتانة إلى عدم كفاية المراجعة. وقد يتطلب التشوه تغيير الهندسة أو التثبيت أو النقل أو التبريد السريع، بدلًا من رفع درجة حرارة الفرن. وينبغي أن يؤدي فشل مسح الصلادة إلى مراجعة المعايرة، وموضع الاختبار، ونزع الكربون، وأخذ العينات قبل رفض الدرجة. ولا ينبغي تغيير المادة أو الدورة الحرارية أو التصميم إلا بعد إجراء تلك الفحوص.
9. أخطاء الاختيار الشائعة وكيفية الوقاية منها
الخلط بين الصلادة وقابلية التصلّد
تجيب الصلادة وقابلية التصلّد عن سؤالين مختلفين. فالصلادة هي مقاومة تُقاس في موضع معين، عادةً باختبارات روكويل أو برينل أو فيكرز. أما قابلية التصلّد فتصف مدى العمق الذي يمكن للفولاذ أن يكوّن فيه المارتنسيت، ومن ثم كيفية توزّع الصلادة من السطح نحو المركز أثناء عملية إخماد محددة.
قد تصل عيّنة صغيرة إلى 60 HRC عند سطحها، في حين أن عمودًا بقطر 75 mm مصنوعًا من الدرجة الاسمية نفسها قد يكوّن قلبًا أكثر ليونة بكثير. ولا يعني هذا الفرق بالضرورة وجود عطل في الفرن. إذ يعتمد استخراج الحرارة على حجم المقطع وشكله والتحريك ودرجة حرارة وسط الإخماد وسلوك التحول في الفولاذ. يؤثر محتوى الكربون بدرجة كبيرة في صلادة المارتنسيت؛ بينما تؤثر عناصر السبك وحجم حبيبات الأوستنيت بقوة في العمق الذي يمكن أن يتكوّن فيه المارتنسيت.
تذكر ASM International في اختيار الفولاذ للتصلّد (1991) أن «اختيار الفولاذ للتصلّد تحكمه أساسًا الصلادة المطلوبة بعد الإخماد مباشرةً والعمق تحت السطح الذي يجب أن تمتد إليه تلك الصلادة». وينبغي أن يوجّه هذا المبدأ عملية وضع المواصفات. فاستهداف صلادة مقدارها 58–62 HRC يظل غير مكتمل ما لم يحدّد أيضًا موضع القياس، أو العمق الفعّال للطبقة أو عمق التصلّد، وحجم المقطع، وحالة القلب المسموح بها.
تعالج SAE J1268:1995 هذه المشكلة من خلال أنواع الفولاذ الكربوني وسبائكي الفولاذ ذات نطاق H. فهي تحدد الحدود الدنيا والعليا لقابلية التصلّد استنادًا إلى بيانات اختبار الإخماد الطرفي القياسي، بما يتيح للمصمم التمييز بين التعيين الكيميائي للدرجة ونطاق قابلية التصلّد المتوقع لها. ويمكن بعد ذلك مقارنة بيانات جوميني وحسابات غروسمان أو تجارب الإنتاج المعتمدة بملف الصلادة المطلوب. ولا يمكن للدرجة الاسمية وحدها أن تثبت النتيجة.
تحديد وسط الإخماد دون تعريف الدورة الكاملة
لا تُعد عبارة «الإخماد بالزيت» أو «الإخماد بالماء» تعليمات كاملة للمعالجة الحرارية. فالنتيجة تعتمد أيضًا على درجة حرارة الأوستنة، ومعدل التسخين، والجو المحيط، وزمن التثبيت، وزمن النقل، ودرجة حرارة الحمام، والتحريك، وترتيب الحمولة، وحالة وسط الإخماد. ولا يمكن تبادل درجة الحرارة والزمن ببساطة؛ إذ قد يؤدي التثبيت المفرط إلى زيادة حجم حبيبات الأوستنيت أو زيادة الأكسدة، في حين قد يترك التثبيت غير الكافي كربيدات غير مذابة أو بنية أوستنيتية غير متجانسة.
يجب النظر إلى معدل التبريد بالاقتران مع سلوك الفولاذ أثناء التبريد المستمر أو سلوكه وفق مخطط التحول الزمني-الحراري. فقد يتطلب فولاذ منخفض السبك الزيت أو البوليمر لتجنب التشقق المفرط، في حين قد يحتاج فولاذ كربوني عادي بالحجم نفسه للمقطع إلى إخماد أسرع للحصول على عمق المارتنسيت المحدد. ويمكن أن يقلل الإخماد المرحلي من التشوه عبر إيقاف التبريد بالقرب من درجة بدء تكوّن المارتنسيت؛ أما المعالجة بالتخمير المتساوي الحرارة فتنتج بنية مجهرية مختلفة، ولا يجوز استبدالها بها لمجرد أن كلتا العمليتين تقللان الصدمة الحرارية. كما تتطلب عمليات الكربنة والكربنة بالنيتروجين والنترتة وطلاءات الانتشار كيمياء سطحية ونطاقات درجات حرارة وضوابط زمنية ومعايير قبول مختلفة.
يجب أن توضّح العملية ما يحدث قبل الإخماد وبعده. فالتسخين المسبق، وضبط الجو المحيط، والتثبيت، والغسل، وتأخير المراجعة، ودرجة حرارة المراجعة، وزمن المراجعة، وفي بعض الحالات إجراء مراجعة مزدوجة، كلها تؤثر في الحالة النهائية. وتحدد دورة المعالجة الحرارية لعام 2024 الصادرة عن ASTM International الأوستنة، والتخمير، والتطبيع، وممارسات الإخماد والمراجعة، والمراجعة المزدوجة، وضبط حجم الحبيبات، ومتطلبات الخواص الميكانيكية بوصفها عوامل مؤثرة في المواصفات. ويؤدي إغفال هذه العناصر إلى ترك المشغلين يستنتجون الدورة بأنفسهم، وهو خطأ في ضبط العملية وليس مجرد نقص بسيط في الصياغة.
تجاهل الهندسة والتاريخ السابق والمراجعة اللاحقة للمعالجة
قد تفشل دورة المعالجة الحرارية المختارة من قطعة اختبار مسطحة عند تطبيقها على سن ترس أو مجرى مفتاح أو شفة أو جسر رقيق أو عمود طويل. إذ تركز الانتقالات الحادة الإجهادات الحرارية وإجهادات التحول. وتبرد الحواف الرقيقة بسرعة وقد تتصلد أكثر من اللازم أو تتشقق، في حين يبرد المحور السميك ببطء وقد يحتفظ بالباينيت أو البرليت في مركزه. كما تغيّر الثقوب والأسطح المتقطعة مسار تدفق الحرارة محليًا. وقد يقيّد التثبيت أيضًا الانكماش ويسبب التشوه.
وتُعد الحالة السابقة مهمة. فكل من التطبيع، والتخمير، والإخماد السابق، ومقدار الاختزال بالتطريق، والانفصال، والتشغيل على البارد، وأضرار التشغيل الآلي، يؤثر في تكوّن الأوستنيت والتحول. وقد تحمل المادة المشغّلة على البارد إجهادًا متبقيًا إلى داخل الفرن؛ كما يمكن للحبيبات السابقة الخشنة أن تعزز التصلّد الأعمق، لكنها تقلل المتانة وتزيد خطر التشوه أو التشقق. ولذلك ينبغي إدراج حجم الحبيبات في مواصفات العملية عندما يؤثر في الأداء.
المراجعة ليست خطوة تجميلية اختيارية بعد التصلّد. فالمارتنسيت المتكوّن مباشرةً بعد الإخماد يكون عالي الإجهاد وغالبًا ما يكون هشًا أكثر من اللازم للاستخدام. وتقلل المراجعة الإجهاد المتبقي وتضبط الصلادة والمقاومة والمتانة والاستقرار الأبعادي. كما يجب أن تراعي درجة الحرارة المختارة التقصف بالمراجعة، والتصلّد الثانوي، واحتمال أن تؤدي درجة حرارة مراجعة مرتفعة إلى خفض الصلادة إلى ما دون متطلبات التصميم.
تدعم بيانات قابلية التصلد المختبرية والمعايير اختيار العملية، لكنها لا تحل محل التحقق من المكوّن ومعدات الإنتاج. Limited evidence
تحدد ISO 683-1:2016 أنواع الفولاذ غير السبائكي المخصصة عمومًا لأجزاء الآلات المعالجة بالإخماد والمراجعة، أو بالتخمير المتساوي الحرارة، أو بالتصلّد باللهب، أو بالتصلّد بالحث، وفي بعض الحالات بالتطبيع. ولهذه الصياغة أهميتها: فالتطبيق المقصود في أحد المعايير لا يجيز إجراء كل معالجة على كل درجة. وتوفر ISO 4885:2018 مصطلحات المعالجة الحرارية ومصطلحات أطوار الحديد والكربون؛ لكنها لا تحل محل تجارب المكوّنات. تحدد المعايير والكتيبات الدرجات والمصطلحات وطرائق الاختبار وبيانات قابلية التصلّد ومبادئ العملية. أما الدورة النهائية فلا تزال تتطلب التحقق على الفولاذ والهندسة والمعدات ونمط التحميل الفعلي.
قائمة التحقق النهائية لضبط العملية
- اختيار الدرجة لا تختر الفولاذ بناءً على الصلادة الاسمية وحدها؛ تحقق من الكربون، والعناصر السبائكية، وحالة التسليم، وقابلية التصلد.
- موضع القياس لا تعتبر نتيجة السطح دليلاً على تحقق حالة القلب المطلوبة.
- التبريد السريع لا تطبق وسطاً واحداً على كل هندسة، ولا تهمل التحريك، وحالة الحوض، وضوابط النقل.
- المراجعة حدد درجة حرارة المراجعة، وزمنها، وعدد مرات المراجعة، وخواص القبول النهائية.
- التاريخ والهندسة راجع حجم الحبيبات، والانفصال، والتشغيل السابق على البارد، والتاريخ الحراري السابق، وتغيرات المقطع، وأدوات التثبيت.
- القبول حدد مواضع أخذ العينات، والعمق المتصلد، وخواص القلب، والحدود الأبعادية، والبنية المجهرية، والاستبعادات المتعلقة بالعيوب.
ينبغي التحقق صراحةً من الأخطاء المتكررة:
- اختيار الفولاذ اعتمادًا على الصلادة الاسمية وحدها؛
- افتراض أن النتيجة عند السطح تمثل المقطع بأكمله؛
- تطبيق وسط إخماد واحد على جميع الأشكال الهندسية؛
- إغفال المراجعة أو عدم تحديد زمنها ودرجة حرارتها؛
- إغفال حجم الحبيبات أو الانفصال أو التشغيل السابق على البارد أو التاريخ الحراري السابق؛
- استخدام معالجة تتجاوز القدرة المقصودة للفولاذ؛
- عدم تحديد مواضع القبول، وعمق التصلّد، وخواص القلب، وتدرجات الخواص المسموح بها.
وعليه، تحدد المواصفة القابلة للدفاع عنها الدرجة والحالة، وخواص السطح والقلب المطلوبة، ومواضع أخذ العينات، والدورة الحرارية الكاملة، وضوابط الإخماد، ومتطلبات المراجعة، وحدود التشوه، وطريقة التحقق. وإذا غابت هذه التفاصيل، فإن التعليمات لا تتجاوز وصفة لدرجات الحرارة، وليست عملية معالجة حرارية مثبتة.
المراجع
- [1] Steel Selection for Hardening. ASM Handbook Online, 1991. https://dl.asminternational.org/handbooks/edited-volume/9/chapter-abstract/114179/Steel-Selection-for-Hardening-1
- [2] Hardenability Bands for Carbon and Alloy H Steels. SAE Standard J1268, 1995. https://saemobilus.sae.org/standards/j1268_199505-hardenability-bands-carbon-alloy-h-steels
- [3] Heat Treatment of Ferrous Materials — Vocabulary. ISO 4885:2018, 2018. https://www.iso.org/standard/87711.html